

Page 1

PDF vytvořeno zkušební verzí pdfFactory www.fineprint.cz
Page 2

PDF vytvořeno zkušební verzí pdfFactory www.fineprint.cz
Page 3

1
OBSAH
Technická data GAMA 115R – 185M
Použití
Popis funkcí a ovládání stroje
Výbava – všech typů
Umístění stroje
Uvedení do provozu metodou MMA
Uvedení do provozu metodou TIG / DC
Bezpečnost práce
Provozní bezpečnost
Prodlužovací kabely
ADAP 25
Servis – ( záruční opravy )
Údržba
DEKLARACE KONFORMITY
Upozornění
-Zařízení může být zdrojem nízkofrekvenčního rušení napájející síti. Případné zjištění skutečné úrovně rušení a instalaci
odrušovacích prvků za účelem dodržení kompatibilních úrovní EMC podle IEC 1000-2-1: 1900 (ČSN333431) si zajistí
provozovatel podle okolností daných konkrétním přípojným místem. Vzhledem k velikosti instalovaného výkonu je pro
připojení zařízení k veřejné distribuční síti nutný souhlas rozvodných závodů.
-Uživatel se upozorňuje na nutnost provádění periodických revizí zařízení a pokyny pro provedení této revize, viz.
Paragraf 3 vyhláška ČÚPB č.48/1982 sb.,ČSN 33 1500:1900 a ČSN 050630:1993 čl. 7.3.
-Zdroje svařovacího proudu jsou z hlediska odrušení určeny především pro průmyslové prostory v případě použití
v jiných prostorách, jako jsou obytné prostory apod.,mohou existovat nutná zvláštní opatření (viz EN 50 199:1995 č.)
PDF vytvořeno zkušební verzí pdfFactory www.fineprint.cz
Page 4

2
Svařovací stroje GAMA 115R – 185M
TECHNICKÁ DATA
Výrobce Omicron - svářecí stroje, s.r.o.
Režim MMA-TIG (DC) MMA-sváření obalovanou elektrodou, TIG-svaření netavící se wolframovou elektrodou
v ochranné atmosféře argonu.
Zdroj proudu Vysokofrekvenční měnič
Charakteristika zdroje strmá, u modelů řady M strmá i plochá
Regulace výkonu plynulá
IP 23
Vinutí Cu
Řízení parametrů elektronické
TYP
Napájecí napětí (V) 1x230 V 1x230 V 1x230 V 1x230 V 1x230 V 1x230 V 1x230 V 1x230 V
Příkon 3,6 KVA 4,5 KVA 3,6 KVA 4,0 KVA 4,5 KVA 5,0 KVA 4,7 KVA 5,9 KVA
Svářecí proud ED
45%
ED 60% 115 A 120 A 115 A 120 A 120 A 120 A 150 A 150 A
ED 100% 95 A 95 A 95 A 95 A 95 A 95 A 110 A 110 A
Proudový rozsah 10-115 10-145 10-115 10-130 A 10-145 10-160 10-150 A 10-180
Napětí naprázdno 80-90 V 80-90 V 80-90 V 80-90 V 80-90 V 80-90 V 80-90 V 80-90 V
Druh krytí IP 23 IP 23 IP 23 IP 23 IP 23 IP 23 IP 23 IP 23
Rozměry v x š x d 240 x 143 x 345
Hmotnost 5,8 Kg 5,8 Kg 5,8 Kg 5,8 Kg 5,8 Kg 5,8 Kg 6,0 Kg 6,0 Kg
Výbava
Filtr chladícího
vzduchu
HOT START ANO ANO ANO ANO ANO ANO ANO ANO
ARC FORCE ANO ANO ANO ANO ANO ANO ANO ANO
ANTISTIK ANO ANO ANO ANO ANO ANO ANO ANO
Přepínač HOT START
ON - OF
Zásuvka dálk. ovl. NE NE NE NE NE NE ANO ANO
Zásuvka MIG/MAG NE NE NE NE NE NE ANO ANO
GAMA
115R
145 A 130 A 145 A 160 A 180 A
ANO ANO ANO ANO ANO ANO ANO ANO
NE NE ANO ANO ANO ANO ANO ANO
GAMA
145R
GAMA
115
GAMA
130
GAMA
145
GAMA
165
GAMA
155-
155M
GAMA
185-
185M
POUŽITÍ
-Gama je 1-fázový Invertorový zdroj proudu, který je chráněn proti přetížení účinnou nadproudovou ochranou
a termorelé. O činnosti termorelé informuje žlutá kontrolka na čelním panelu.
-Svařovací stroje GAMA jsou určeny pro svařování v profesionální kvalitě. Podporované metody svařování jsou:
- Sváření metodou MMA (obalená elektroda)
- Sváření metodou TIG s dotykovým startem (LIFT ARC)
Hlučnost nepřesahuje v místě obsluhy hladinu 80 dB
Mezinárodní normy EN 60974.1
Prohlášení o shodě podle zákona č. 22/1997 Sb.
Stroje splńují konstrukční a bezpečnostní požadavky podle normy IEC 974-1.
VYSVĚTLIVKY
* Dovolené zatížení ( ED ) - doba, po kterou může stroj nepřetržitě pracovat udaným výkonem. Je vyjádřena v % z 10min. intervalu při
okolní teplotě 20st.C. (například zatížení 60 % znamená 6 minut práce daným výkonem a 4 minuty jsou využity na chlazení )
* Třída ochrany ( IP 23 ) - stupeň ochrany 3 na druhé pozici znamená , že stroj je odolný proti kropení (déšť).
* Prostředí ( S ) znamená, že stroj je vhodný pro svařování při zvýšeném nebezpečí úrazu elektrickým proudem
PDF vytvořeno zkušební verzí pdfFactory www.fineprint.cz
Page 5
3
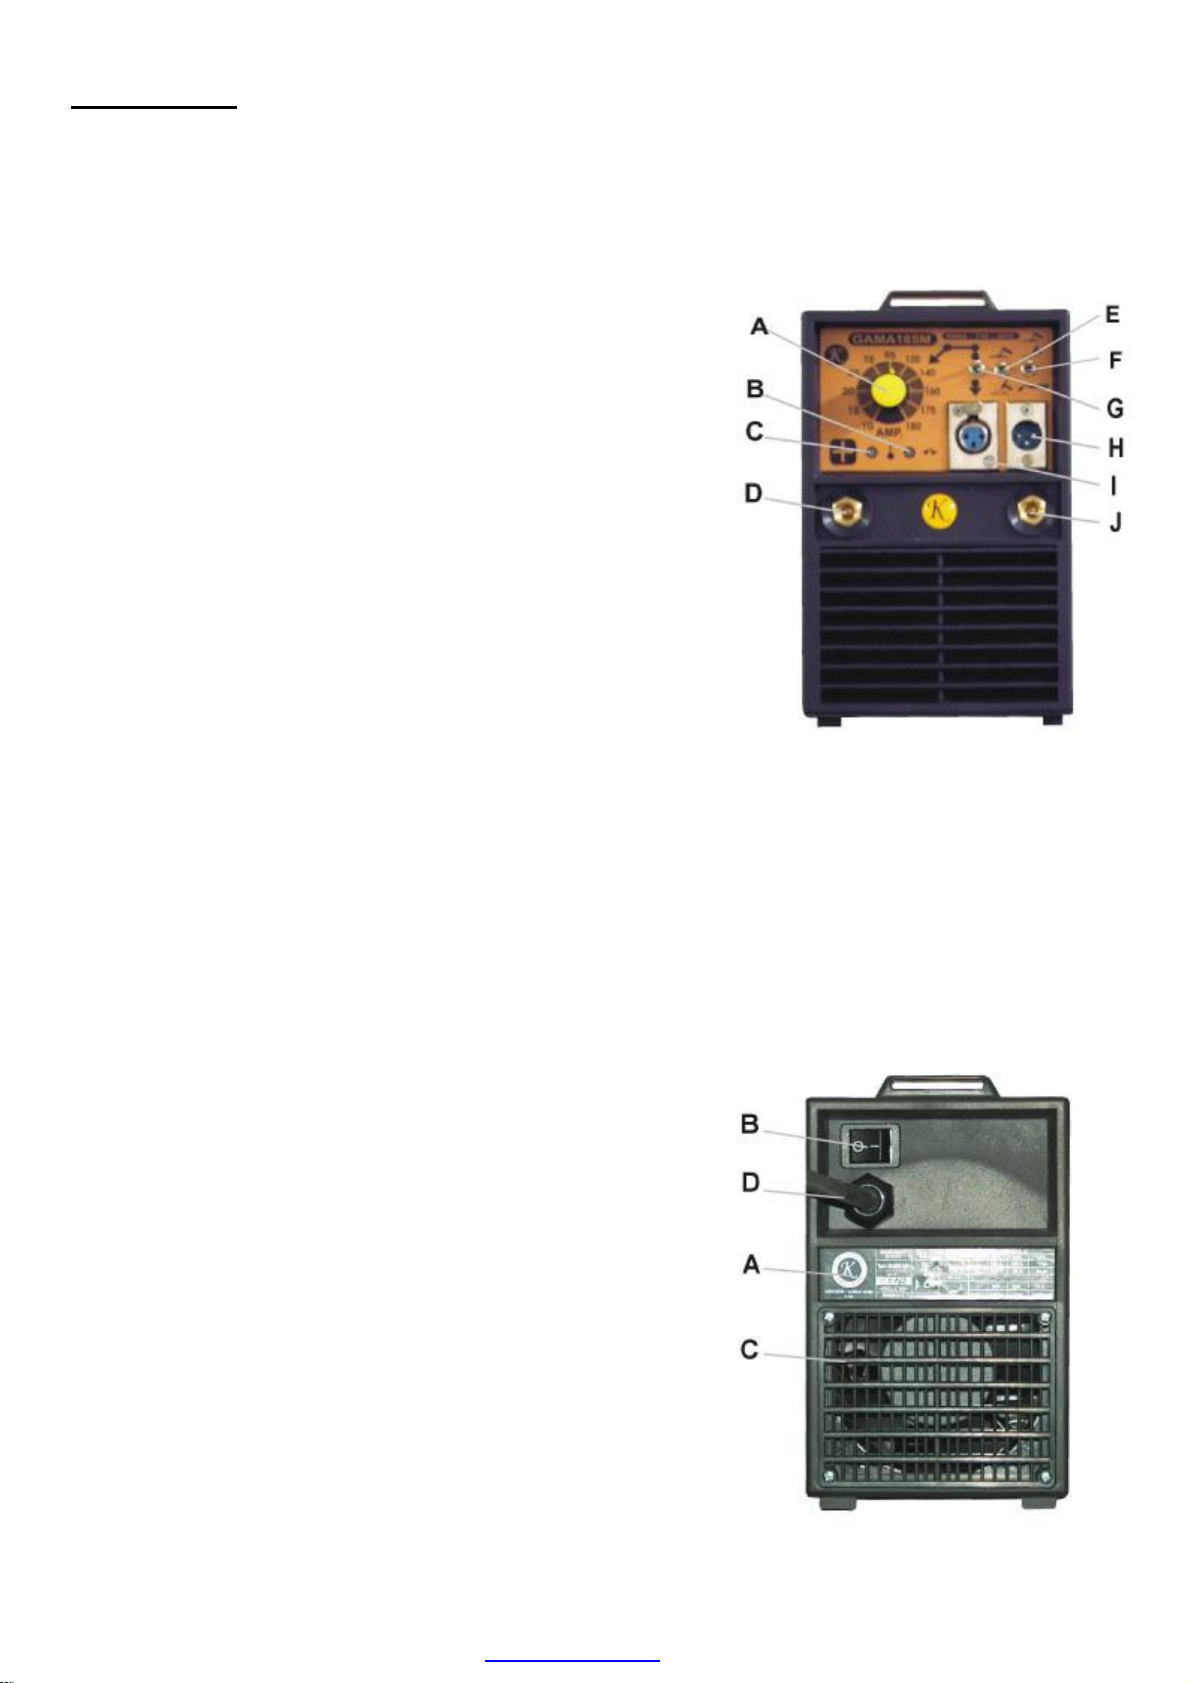
A
-
regulace proudu
PŘEDNÍ PANEL
Popis funkcí
umožňuje nastavení požadovaného proudu (plynule)
B - kontrolka přehřátí ( žlutá )
signalizuje přehřátí stroje ( po tuto dobu stroj
NEVYPÍNEJTE )
C - kontrolka spuštění (zelená)
signalizuje zapnutí stroje
D - zásuvka plus (pól)
1) metoda MMA (sváření obal. elektrodami)
připojení svářecího nebo zemnícího kabelu
(podle typu použitých obalených elektrod )
2) metoda TIG – připojení zemnícího kabelu
E - přepínač ( TIG/MMA )
přepíná zdroj pro metody sváření TIG/MMA
F - přepínač ( MIG / TIG-MMA)
přepíná zdroj pro metody MIG / MMA - TIG
G - Přepínač dálkového ovládání
přepnutím umožňuje nastavování požadovaného
svářecího proudu pomocí regulačního potenciometru
na panelu zdroje, nebo na dálkovém ovladači.
H - zásuvka k propojení s podavačem drátu
pro MIG/MAG
slouží k propojení s originální skříní která umožní
využití invertoru jako zdroje pro svařování metodu
MIG / MAG
I - zásuvka dálkového ovladače
umožňuje připojení dálkového ovladače
J - zásuvka mínus ( pól )
1) Metoda MMA ( sváření obal. Elektrodami )
připojení svářecího, nebo zemnícího kabelu
( podle typu použitých obalených elektrod )
2) Metoda TIG - připojení svař hořáku TIG
ZADNÍ PANEL
(popis prvků)
A - výrobní štítek
B - hlavní vypínač
C - mřížka – po sejmutí zajišťovacích šroubů
lze vložit filtr chladícího vzduchu
D - přívodní kabel s EURO-vidlicí 1 x 230 V
.
ZADNÍ PANEL
3
3
PDF vytvořeno zkušební verzí pdfFactory www.fineprint.cz
Page 6
4
Výbava
- Svařovací invertory GAMA jsou vybaveny popruhem s přezkou pro přenášení na pracovišti.
- Přívodním síťovým kabelem s pevnou EURO - vidlicí 230V pro připojení k typizované síti nebo vhodné
elektrocentrále.
- Filtrem chladícího vzduchu, který je přiložen k návodu pro použití.(doporučuje se aplikovat při provozu
v prašném prostředí).
- Gama 155, 185 a 155M, 185M je vybavena zásuvkou pro připojení dálkového ovladače.
- Gama 155M a 185M je navíc vybavena zásuvkou pro připojení originální skříně posuvu drátu s jejíž pomocí
lze tyto dva stroje využít i jako zdroj proudu pro svařování metodou MIG/MAG.
- Gama 115R, 145R , 115, 130, 145, 165 , 155, 185 , 155M a 185M je standardně vybavena funkcemi :
HOT START ( pro dokonalé a bezchybné zapálení svařovacího oblouku), ARC FORCE ( pro automatické
nastavení svářecí charakteristiky což zajistí stabilitu svářecího oblouku ). S vyjímkou Gamy 155M a 185M
jsou zdroje vybaveny také funkcí ANTISTIK ( pro omezení svářecího proudu při zkratu což umožní
snadnější odlomení svářecí elektrody od svařence – signalizuje žlutá kontrolka ).
- Všechny stroje GAMA jsou vybaveny ochranou proti přetížení. Tepelná ochrana stroje vyřadí stroj z
provozu ( signalizuje žlutá kontrolka ), jestliže je souvisle zatěžován nad jmenovité hodnoty nebo je
zabráněno oběhu chladícího vzduchu. Stroj se automaticky vrátí do provozuschopného stavu, jakmile se
ochladí na nižší teplotu. Po tuto dobu je ventilátor v chodu. Stroj NEVIPÍNEJTE dokud se nedochladí !!!
( provozuschopnost signalizuje zelená kontrolka )
Umístění stroje
Při umisťování stroje dejte pozor na následující:
• Umístěte stroj na pevnou a suchou podložku, z níž se do nasávaného vzduchu neuvolňuje prach. apod.
PŘED SILNÝM DEŠTĚM, PŘED BEZPROSTŘEDNÍMI ÚČINKY VODY A ZA HORKA PŘED PŘÍMÝM
SLUNEČNÍM SVITEM.
jinak použijte filtr chladícího vzduchu.
• DBEJTE NA TO, ABY NA STROJ NEBYL NAMÍŘEN PROUD BRUSNÝCH ČÁSTIC ODLÉTAJÍCÍCH
OD BRUSNÉHO NÁSTROJE A ŽÁDNÝ JINÝ KOVOVÝ ODPAD !!!.
• Nejlépe je umístit stroj poněkud výše nad úrovní podlahy.
• Dbejte na to, aby před strojem jakož i za strojem byl volný prostor alespoň 20 cm a tím byl umožněn
nebráněný oběh chladícího vzduchu. Zakrývání větracích otvorů, nebo usazený prach uvnitř stroje,
omezuje účinnost chlazení a může způsobit přehřívání, případně poškození zdroje. Usazený
prach je nutné včas odstranit vyfoukáním. Výrobce stroje nepřejímá zodpovědnost za takto vzniklou
škodu a nebude uznán nárok na záruční opravu.
• CHRAŇTE STROJ
• Svářecí invertor odpovídá podle normy stupně krytí IP 23 což znamená ochranu proti vniknutí pevného
tělesa o průměru větší než 12 mm a stříkání vody až do 60-ti stupňů.
PDF vytvořeno zkušební verzí pdfFactory www.fineprint.cz
Page 7
UVEDENÍ DO PROVOZU - MMA
Svařovací kabely zasuneme do rychlospojek a pootočením doprava je zajistíme. Zemnicí svěrku
připevněte ke svař. Stolu, nebe přímo na svařenec. Nepoužívejte tenčí kabely, kvůli ztrátám
napětí a přehřívání. Kontaktní plocha svěrky má být pokud možno co největší. Místo kontaktu důkladně očistěte od
rzi, barvy a jiných nečistot !!
Přepínač E ( obr. strana 2 ) přepněte na symbol MMA ( nahoru )
Po připojení k normalizované síti přepnete vypínač do polohy 1, rozsvítí se zelená kontrolka, která signalizuje
připravenost k použití. Do svařovacích přípojů přichází napětí na prázdno a stroj je připraven k použití.
Svařovací proud se nastavuje potenciometrem. Potenciometr je označen proudovou stupnicí. Proud nastavte
na požadovanou hodnotu a přizpůsobte k ní vhodný průměr i druh svářecí elektrody.
PŘIPOJENÍ STROJE DO ELEKTRICKÉ SÍTĚ MŮŽE PROVÁDĚT POUZE KVALIFIKOVANÁ OSOBA !
Před připojením do elektrické sítě se přesvědčte, že hlavní vypínač (A) je v poloze 0 - vypnuto
Příklady doporučeného proudového zatížení elektrod s obalem bazickým, kyselým a rutilovým.
prům x 1 ( mm )
2,0 x 300 60 - 80 65 – 80 40 – 70
2,5 x 350 80 – 100 80 – 100 60 – 100
3,2 x 450 110 – 140 100 – 130 80 – 120
4,0 x 450 140 – 170 170 – 210 140 - 170
5,0 x 450 190 - 200 210 - 270
E-B 121 EN 499–E 38 3 B E-K EN 499–E 35 A A E-R 117 EN 499–E 38 A R
Prou ( A ) = ( + )
Proud ( A ) ~, = ( - ) Proud ( A ) ~, = ( - )
Rozměry a typy obalů u svářecích elektrod
Rozměry obalených elektrod určuje norma ČSN EN 20544.
Podle této normy jsou možné průměry:
průměr Rozměry v mm
1,6 mm 150 200 225 250
2,0 mm 225 250 300 350
2,5 mm 250 300 350
3,2 mm 300 350 400 450
4,0 mm a větší 350 400 450
Typy obalů elektrod pro ruční obloukové svařování nelegovaných a jemnozrnných ocelí jsou:
A – kyselý C – celulózový RA – rutil-kyselý RC – rutil-celulózový
B – bazický R – rutilový RB – rutil-bazický RR – rutilový tlustý
U tlustého obalu je poměr mezi průměrem obalu a průměrem jádra > 1,6.
5
PDF vytvořeno zkušební verzí pdfFactory www.fineprint.cz
Page 8
6
Uvedení do provozu - TIG
Do záporné rychlospojky ( str. 2. obr. 1. bod J ) připojíme Tigový hořák a do záporné rychlospojky ( str. 2. obr. 1. bod D )
připojte propojovací kabel kostry.
Na tlakovou láhev s argonem namontujeme redukční ventil a připojíme plynovou hadičku přímo ze svař. hořáku.
Zajistíme propojení kostry se svařencem.
Přívodní kabel připojíme do standardní el. sítě jištěnou viz. údaje na výkonnostním štítku zdroje.
Síťový vypínač umístěný na zadní straně přístroje zapněte do polohy 1. Rozsvítí se zelená kontrolka která signalizuje
stroj připravený k použití.
Před zahájením svařování je nutné uvolnit ventilkem na rukojeti svař. Hořáku průchod ochranného plynu ( Argon ).
Po ukončení sváření a uplynutí dostatečného času pro dochlazení elektrody plyn opět zastavte. Při delším přerušení
sváření zastavte plyn i na redukčním ventilu a tlakové láhvi.
Upozornění !
Po uvedení zdroje do provozu je wolframová elektroda stále pod napětím
Úprava konce W – elektrody
Konec wolframové elektrody se brousí a leští do tvaru kužele, přičemž vrcholový úhel je závislý na velikosti svářecího
proudu.
Svářecí proud: do 20A - 30°
od 20A – do 100A - 60° - 90°
od 100 A – do 200A - 90° - 120°
nad 200A - 120°
Doporučené parametry pro svařování nelegovaných ocelí
Tloušťka
( mm )
0,8 25 – 60 4 - 30 – 40
1,2 35 – 80 4 1,6 30 – 40
1,5 45 – 100 4 1,6 25 – 30
2,0 70 - 120 5 1,6 25 - 30
Doporučené parametry svařování tupých I svárů vysokolegovaných austenitických ocelí.
Tloušťka plechu * Svařovací proud
0,6 mm 15 – 25 A 1,0 - 3 30 – 40
0,8 mm 15 – 30 A 1,0 - 3 – 4 30 – 40
1,0 mm 25 – 55 A 1,0 1,0 4 25 – 30
1,5 mm 50 – 80 A 1,5 1,5 4 – 5 25 – 30
2,0 mm 80 – 100 A 1,5 – 2,0 1,5 – 2,0 4 – 5 20 – 25
3,0 mm 100 – 150 A 1,5 – 2,0 2,0 – 3,0 5 20 – 25
4,0 mm 120 – 200 A 3,0 3,0 5 – 6 15 – 20
5,0 mm 130 – 250 A 3,0 3,0 5 – 6 15 - 20
* - pro plechy tloušťek nad 5 mm se pak doporučuje použít metodu 141 jen na kořenovou vrstvu, ostatní výplňové
vrstvy provést jinou produktivnější metodou
** - platí pro plochu svařování PA, u ostatních ploch snížit velikost svařovacího proudu o 10 až 20%
Svařovací proud
( A)
**
Průtok argonu
( 1 . min -1 )
Průměr
elektrody
Průměr přídavného
Průměr
svařovacího
drátu
Drátu ( mm )
Průtok argonu
( 1 . min – 1 )
Rychlost svařování
( cm . min -1 )
Rychlost
svařování
( cm . min -1 )
PDF vytvořeno zkušební verzí pdfFactory www.fineprint.cz
Page 9
7
BEZPEČNOST PRÁCE
Ochrana osob
• Z bezpečnostních důvodů je při svařování nutné použít ochranné rukavice. Tyto rukavice Vás chrání před zásahem
elektrickým proudem (napětí okruhu při chodu naprázdno). Dále Vás chrání před odstřikujícími kapkami žhavého
kovu.OBLOUK POŠKOZUJE NECHRÁNĚNOU POKOŽKU!
• Noste pevnou isolovanou obuv. Nejsou vhodné otevřené boty, neboť kapky žhavého kovu mohou způsobit
popáleniny.
•
• Nedívejte se do svářecího oblouku bez ochrany obličeje a očí.
OBLOUK POŠKOZUJE NECHRÁNĚNÉ OČI!
• Také osoby vyskytující se v blízkosti místa sváření musí být informováni o nebezpečí a musí být vybaveny
ochrannými prostředky
• Při svařování, zvláště v malých prostorách, je třeba zajistit dostatečný přísun čerstvého vzduchu,
neboť při svařování vzniká kouř a škodlivé plyny. Zkontrolujte, zda větrání je dostatečné.
Učiňte zvláštní opatření, pokud svařujete kovy, které obsahují olovo, kadmium, zinek, rtuť a berylium.
BERTE V ÚVAHU NEBEZPEČÍ VE ZVLÁŠTNÍCH PŘÍPADECH SVAŘOVÁNÍ
• U nádrží na plyn, oleje, pohonné hmoty atd. (i prázdných) neprovádějte svářečské práce, neboť hrozí nebezpečí
výbuchu. Sváření je možné provádět pouze podle zvláštních předpisů !!!.
• V prostorách s nebezpečím výbuchu platí zvláštní předpisy.
• Svařované spoje, které jsou vystavovány velké námaze, musí splňovat zvláštní bezpečnostní požadavky. Jedná se
zejména o kolejnice, tlakové nádoby a podobně. Tyto spoje smějí provádět jen kvalitně vyškolení svářeči.
Bezpečnostní předpisy
• Před započetím práce se svařovacím strojem je třeba se seznámit s ustanoveními v ČSN 050601, 1993 –
Bezpečnostní ustanovení pro svařování kovů, čl. 3, 5 a 6 a normou ČSN 050630 , 11993 – Bezpečnostní
ustanovení pro obloukové svařování kovů, čl. 3, 6, a 7.
• S lahví CO2 nebo směsnými plyny je třeba zacházet podle předpisů pro práci s tlakovými nádobami obsažených
v ČSN 07 83 05 a v normě ČSN 07 85 09
• Svářeč musí používat předepsané ochranné pomůcky.
• Před každým zásahem v elektrické části, sejmutí krytu nebo čištěním je nutné odpojit zařízení ze sítě.
• Stroj je vybaven pojistkou, která vypne svařovací proces.
PROVOZNÍ BEZPEČNOST
NEDÍVEJTE SE DO OBLOUKU BEZ ŠTÍTU URČENÉHO PRO OBLOUKOVÉ SVAŘOVÁNÍ!
CHRAŇTE SEBE A OKOLÍ PŘED ÚČINKY OBLOUKU A HORKÝM ROZSTŘÍKNUTÝM KOVEM!
N I K D Y N E P O U Ž Í V E J T E S V Á Ř E Č K U S O D S T R A N Ě N Ý M I K R Y T Y
Odstraněním krytů se snižuje účinnost chlazení a může dojít k poškození stroje. Dodavatel v tomto případě nepřejímá
odpovědnost za vzniklou škodu a nelze z tohoto důvodu také uplatnit nárok na záruční opravu.
Veškeré zásahy do zařízení, jakož i opravy ( demontáž síťové vidlice, výměna pojistek či hlavního
vypínače ) smí provádět pouze oprávněná osoba. Hodnoty průřezu napájecího kabelu a hodnoty
pojistek pro zdroj při pracovním cyklu ( době zapnutí ) 100% jsou uvedeny v následující tabulce:
PDF vytvořeno zkušební verzí pdfFactory www.fineprint.cz
Page 10
8
UPOZORNĚNÍ
PROVEDENÍ LIKVIDACE STROJE VYŘAZENÉHO Z PROVOZU SVĚŘTE ODBORNÉ FIRMĚ !
NEBEZPEČÍ PŘI SVÁŘENÍ A BEZPEČNOSTNÍ POKYNY PRO OBSLUHU JSOU UVEDENY:
ČSN 05 06 01/1993 Bezpečnostní ustanovení pro obloukové sváření kovů
ČSN 05 06 30/1993 Bezpečnostní předpisy pro sváření a plasmové řezání
PRO OSOBY, KTERÉ POUŽÍVAJÍ KONTAKTNÍ ČOČKY, NEBO KARDIOSTIMULÁTOR
JE SVAŘOVÁNÍ, NEBO POBYT V BLÍZKOSTI SVÁŘEČSKÉHO PRACOVIŠTĚ NEBEZPEČNÝ !
Stroj je určený pro provoz v průmyslových prostorách. Může být zdrojem nízkofrekvenčního rušení v el. síti.
V připadě provozu v obytných prostorách a pod. odpovídá provozovatel za zjištění rušení a instalaci prvků
pro odrušení na zajištění kompatibilní úrovně EMC podle IEC 1000.2.1 (ČSN 333431) a EN 50 199 1995
DODRŽUJTE VŠEOBECNÉ PROTIPOŽÁRNÍ PŘEDPISY!
DODRŽUJTE VŠEOBECNÉ PROTIPOŽÁRNÍ PŘEDPISY při současném respektování místních specifických podmínek.
Svařování je specifikováno vždy jako činnost s rizikem požáru.
Svařování v místech s hořlavými nebo s výbušnými materiály je přísně zakázáno.
Pokud je nezbytně nutné svařovat v takovém prostředí, odstraňte hořlavý materiál z bezprostřední blízkosti svařování.
Na svařovacím stanovišti musí být vždy hasící přístroje Pozor! Jiskry mohou způsobit zapálení mnoho hodin po
ukončení svařování především na nepřístupných místech..
POZOR NA SÍŤOVÉ NAPĚTÍ!
Dbejte stále na perfektní stav kabelů! Napájející kabel nesmí být násilně stisknut, dotýkat se ostrých hran nebo horkých
součástí. Při použití vadných kabelů vzniká vždy nebezpečí požáru a ohrožení života.
Nepoužívejte nepřístupné prodlužovací kabely.
Nepokládejte svářečku na vlhkou podložku.
Vyvarujte se práce na vlhké podlaze a vlhkému oděvu!
Neumisťujte svářečku do těsného prostoru (např. do kontejneru, auta apod.)
Nepoužívejte vadné svařovací kabely.
Izolujte sebe tím, že budete používat suchý a neopotřebovaný ochranný oděv.
Neumisťujte na zdroj proudu nebo na jiná elektrická zařízení.
ZKONTROLUJTE, ZDA SE LÁHEV S PLYNEM NEBO ELEKTRICKÁ ZAŘÍZENÍ NEDOTÝKAJÍ
KABELU NEBO PŘÍPOJEK!
PRODLUŽOVACÍ KABEL
Dlouhý prodlužovací kabel zapříčiňuje ztráty napětí, které snižují maximální napětí dosažené strojem při svařování
obalenou elektrodou. Tento efekt nastává především při svařováním vyšším proudem a projevuje se přerušováním
proudu. Používejte prodlužovací kabely dle uvedené tabulky tím omezíte přehřívání a napěťové ztráty kabelu. Kvůli
velkému přehřívání nenechávejte kabel namotaný na cívce při svařování většími proudy.Průřez vodičů
prodlužovacího kabelu musí odpovídat velikosti proudu I1 (do délky 25m – 2,5 mm)
0-5m 3 x 1,5 mm2
5-25m 3 x 2,5 mm2
25-50m 3 x 4 mm2
Napájecí napětí uvedené na štítku svářečky, zapojení a typ síťové zástrčky musí odpovídat napětí v síti! Síťové pojistky
musí mít vypínací hodnotu větší, než je hodnota vstupního proudu I1
Délku prodlužovacího kabelu volte podle potřeby. Použijete-li delší než je třeba, nenechávejte jej navinutý na cívce ale
rozviňte jej celý. Při ponechaném kabelu v klubu se chová jako cívka a dochází zde ke ztrátám napětí.
PDF vytvořeno zkušební verzí pdfFactory www.fineprint.cz
Page 11
9
GAMA
GAMA
Rozsah napájecího
TYP
115,115R,145R
GAMA
130,145,165,
185,185M
155,155M
Jmenovitá napětí
napětí
Pojistky
Napájecí kabel
230V 230V 230V
-15 ( 195,5V )
+20 ( 276V )
-15 ( 195,5V )
+20 ( 276V )
-15 ( 195,5V )
+20 ( 276V )
16 A pomalé 16 A pomalé 20 A pomalé
3 x 1,5 mm2 max. 3 m 3 x 2,5 mm2 max. 3 m 3 x 2,5 mm2 max. 3
m
Elektrocentrála
Min 6 kW Min 6,5 kW Min 6,9 kW
Adaptér ADAP 25
Pokud je třeba napájet svářecí stroj na velmi dlouhém přívodním kabelu lze použít prodlužovaní kabel na 3x400V a na
konec připojit adaptér ADAP25 který převede napětí 400V na nižší napětí 240V vhodné pro svářecí stroj a případně
další spotřebič např. ruční úhlová bruska. Adaptér je k tomuto účelu vybaven zásuvkami 230V – 2ks.
Výhodou použití adaptéru je to, že při napětí 400V jsou na prodlužovacím kabelu poloviční ztráty a adaptér je schopen
na výstupu dát proud až 25A.
SERVIS
PROVOZNÍ PORUCHY
PŘI EVENTUALNÍCH PROVOZNÍCH PORUCHÁCH SE SPOJTE S AUTORIZOVANÝM SERVISEM
Zkontrolujte předměty údržby před tím, než odešlete stroj do servisní opravny. Další instrukce a kontakt najdete
v záručním listu.
Poskytnutí záruky
• Obsahem záruky je odpovědnost za to, že dodaný stroj má v době dodání a po dobu záruky; bude mít
vlastnosti stanovené závaznými technickými podmínkami a normami, bezplatné odstranění vady u majitele
výrobcem stroje nebo servisní organizací pověřenou výrobcem stroje.
• Zákonná záruční doba je 12 měsíců pro právnickou osobu a 24 měsíců pro fyzickou osobu od prodeje stroje
kupujícímu. Lhůta záruky začíná běžet dnem předání stroje kupujícímu, případně dnem možné dodávky.
Výrobce tuto lhůtu prodlužuje na 24 měsíců. Do záruční doby se nepočítá doba od uplatnění oprávněné
reklamace až do doby, kdy je stroj opraven.
• Podmínkou platnosti záruky je, aby byl svařovací stroj používán způsobem a k účelům, pro které je určen. Jako
vady se neuznávají poškození a mimořádná opotřebení, která vznikla nedostatečnou péčí či zanedbáním i
zdánlivě bezvýznamných vad, nesplněním povinností majitele jeho nezkušeností nebo sníženými schopnostmi,
nedodržením předpisů uvedených v návodu pro obsluhu a údržbu, užíváním stroje k účelům, pro které není
určen, přetěžováním stroje, byť i přechodným. Při údržbě stroje musí být výhradně používány originální díly
výrobce.
• V záruční době nejsou dovoleny jakékoli úpravy nebo změny na stroji, které mohou mít vliv na funkčnost
jednotlivých součástí stroje.
• Nároky ze záruky musí být uplatněny neprodleně po zjištění výrobní vady nebo materiálové vady a to u
výrobce nebo u prodejce.
• Jestliže se při záruční opravě vymění vadný díl, přechází vlastnictví vadného dílu na výrobce.
• Záruční a servisní opravy
• Záruční opravy provádí výrobce nebo jím autorizované servisní organizace. Reklamaci oznamte na tel. čísle
568 85 15 63, 603 436 543
• Záruční opravy provedeme v případě nutnosti do 48 hodin po nahlášení poruchy. Obdobným způsobem je
postupováno i v případě pozáručních oprav.
PDF vytvořeno zkušební verzí pdfFactory www.fineprint.cz
Page 12
10
Záruční a servisní opravy
Záruční opravy provádí výrobce nebo jím autorizované servisní organizace.
PROVÁDĚNÍ ZÁRUČNÍCH OPRAV
Zašlete reklamovaný přístroj včetně záručního listu a kopie dokladu o zakoupení přepravní služnou nebo jej předejte
přímo na adrese firmy OMICRON svářecí stroje s.r.o.Fibichova 1008 Třebíč 674 01.Opravy provedeme po převzetí
přístroje naším servisním oddělením a opravený jej předáme přepravci nebo majiteli.Obdobným způsobem je
postupováno i v případě pozáručních oprav.
Nárok na záruku zaniká
Pokud došlo k závadě neodborným zásahem do zapojení, nebo konstrukce stroje.
Pokud došlo k závadě používáním stroje mimo rozsah tech. parametrů (přetěžování).
Pokud došlo k závadě vlivem nestabilního napájecího napětí, nebo vadného jištění.
Pokud došlo k závadě vlivem mechanického poškození při dopravě a provozu stroje.
Pokud došlo k závadě vlivem požáru, živelné pohromy, nebo jiným přírodním jevem.
Pokud došlo k závadě nedbalostí
Pokud došlo k závadě vlivem nevhodné údržby a instalace.
Pokud došlo k závadě vlivem mechanického poškození.
Pokud došlo k opravě nebo modifikaci provedené jinou stranou než autorizované servisní centrum OMICRON s.r.o..
Dojde-li ke škodě při přepravě včetně škod vzniklých přepravou v nevhodném obalu.
Nárok na záruku se nevztahuje na závady způsobené běžným opotřebením. Týká se to spotřebních dílů svařovacích
hořáků (trysek, hubic, bowdenů, a pod.) a mechanického poškození svařovacích hořáků, napájecích kabelů a
podobně.
V případě záruční opravy hradí dodavatel náhradní díly potřebné pro opravu a práci technika. Náklady na dopravou
stroje, případně cestovné technika hradí odběratel.
V případě, že zdroj k opravě nebude odpovídat podmínkám záruky, bude koncovému uživateli/ majiteli účtována
plná cena opravy společně s veškerými vzniklými dopravními náklady.
ÚDRŽBA A OPRAVY
VŽDY PŘI ČIŠTĚNÍ, ÚDRŽBĚ, NEBO OPRAVÁCH ODPOJTE PŘÍVODNÍ KABEL SVÁŘEČKY OD SÍTĚ !
OPRAVY SVÁŘEČKY JE OPRÁVNĚN PROVÁDĚT POUZE PRACOVNÍK S ODBORNOU KVALIFIKACÍ !
PŘED ODKRYTOVÁNÍM SVÁŘEČKY VŽDY ODPOJTE PŘÍVODNÍ KABEL ZE SÍŤOVÉ ZÁSUVKY !
(po vypnutí vyčkejte se zásahem do zdroje alespoň dvě minuty potřebné k vybití energie z kondenzátorů)
Svářečka musí procházet periodickými kontrolami podle ČSN 33 1500/1990
Údržba
Plánovaná údržba
K plánované údržbě stroje patří následující body:
• Čistění stroje
• Kontrola vypínačů a potenciometru
• Kontrola a údržba nástrojů
• Kontrola elektrických přípojů
• Kontrola síťového kabelu a zástrčky
• Poškozené díly nebo špatné díly se vymění za nové
• Kontrola údržby. Funkce a hodnoty výkonu stroje se zkontrolují a v případě potřeby se nastaví s pomocí
přístrojů.
PDF vytvořeno zkušební verzí pdfFactory www.fineprint.cz
 Loading...