

Page 1
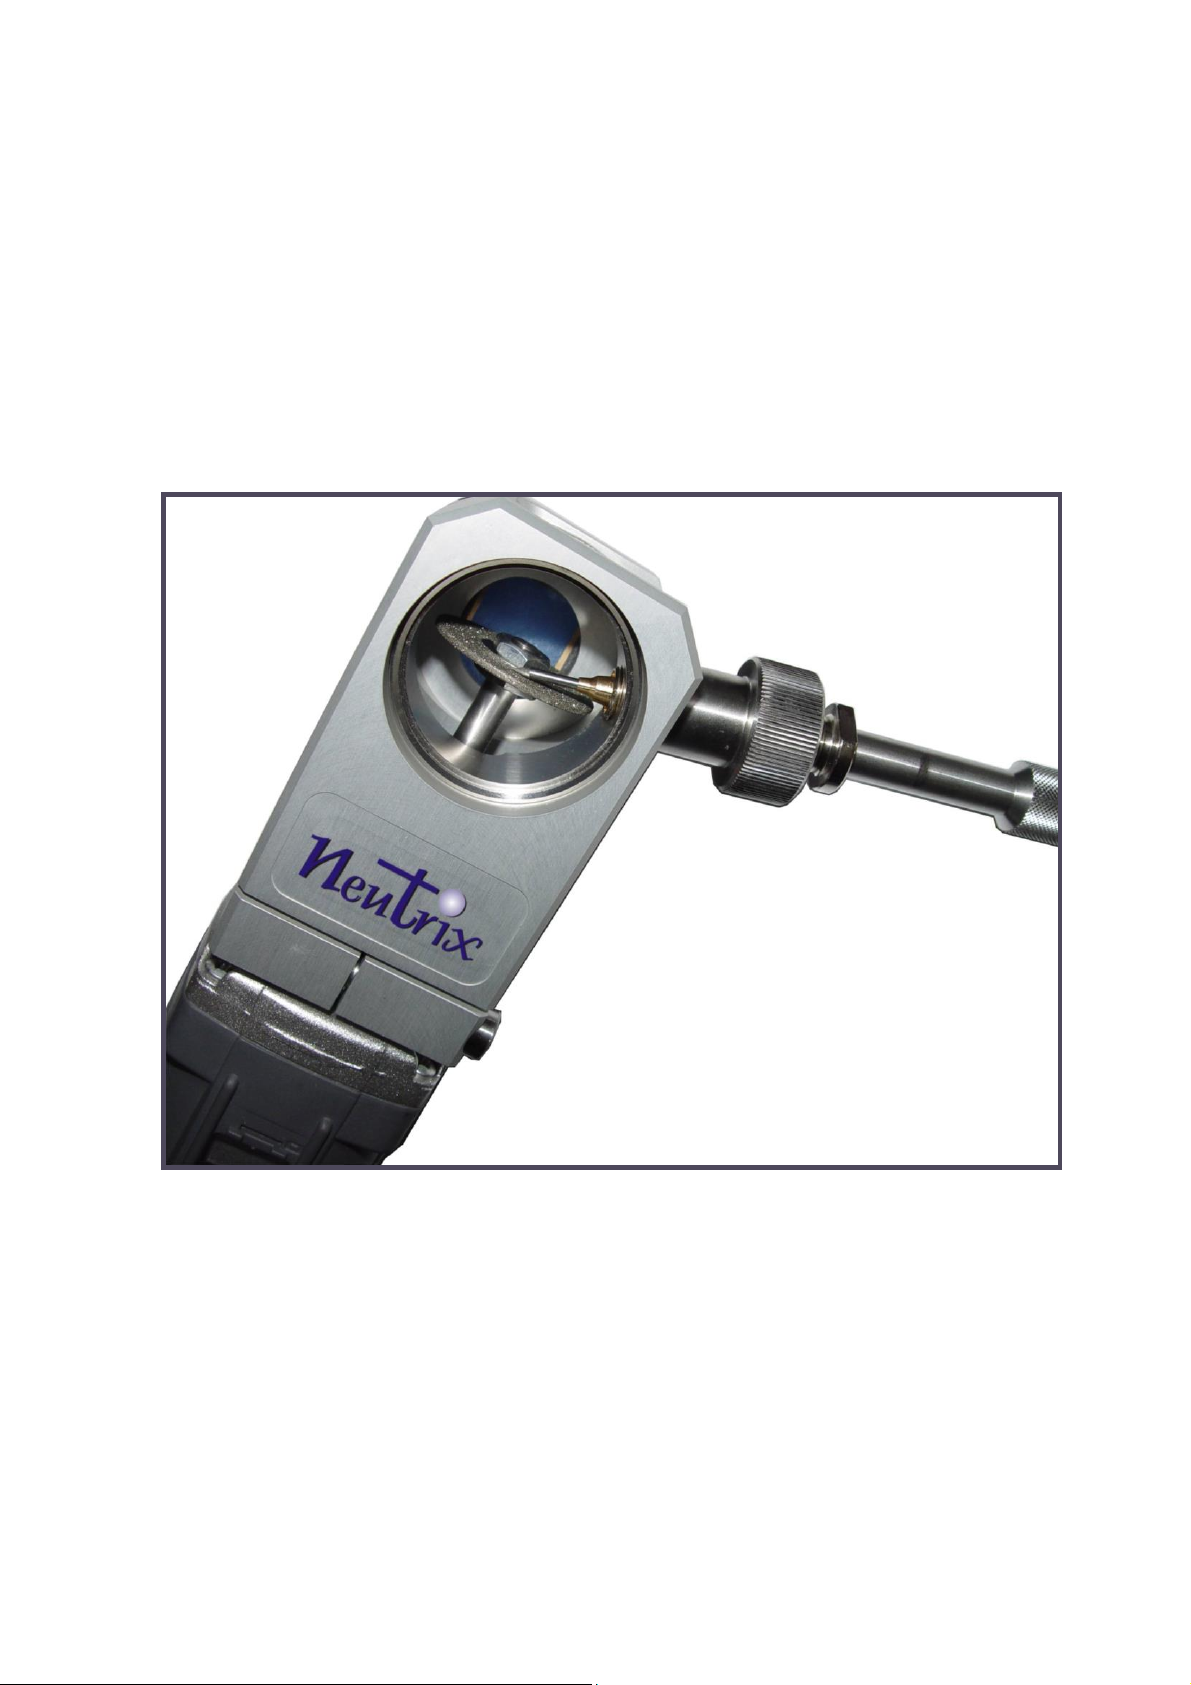
Macchina di affilatura portatile
per elettrodi Tungsteno
WAG 40 WAG 40S WAG 40SW
Tabella degli argomenti
1. Utilizzo richiesto
1.1
Regole di sicurezza
Page 2
2.
3.
4.
Schemi & Descizioni dei prezzi
Campo d'applicazione
Dati tecnici & Accessori in dotazione
5. Prima della messa in funzione
5.1 Scelta della correzione
5.2 Scelta della dimensione dell'elettrodo
5.3 Scelta dell'angolo di affilatura
6.
Comando
6.1 Avviamento
6.2 Affilatura degli elettrodi al tunsteno
7.
7.1
7.2
8.
9. Lista dei pezzi di ricambio & parti di usura
10.
Manutenzione
Sostituzione del filtro
Sostituzione della mola diamantata
Pezzi di ricambio & parti di usura
Dichiarazione di conformità
11. Certificato di garanzia
- 1 -
Page 3
1.
1.1
Utilizzo richiesto
NEUTRIX viene utilizzato solo per l'affilatura di elettrodi di
tungsteno. Non è consentito alcun uso diverso da quello
descritto in questo foglio informativo.
Prima di avviare, è importante che l'utente abbia letto e compreso
questo manuale.
Regole di sicurezza
Verificare che la macchina non sia danneggiata o mancante.
Non utilizzare la macchina senza la guaina del filtro.
Sostituire la guaina secondo le istruzioni per l'uso.
Avviare la macchina solo quando il portaelettrodo si trova nel
canale di inserimento.
Attendere che la macchina si arresti prima di rimuovere il
portaelettrodo.
Cambiare o correggere eventuali elementi mancanti.
Qualsiasi riparazione delle parti elettriche deve essere eseguita
da personale autorizzato.
Non utilizzare la macchina in un ambiente umido.
Utilizzare solo pezzi di ricambio originali.
Rimuovere il cavo di alimentazione dalla fonte di alimentazione
durante qualsiasi riparazione e / o manutenzione.
- 2 -
Page 4
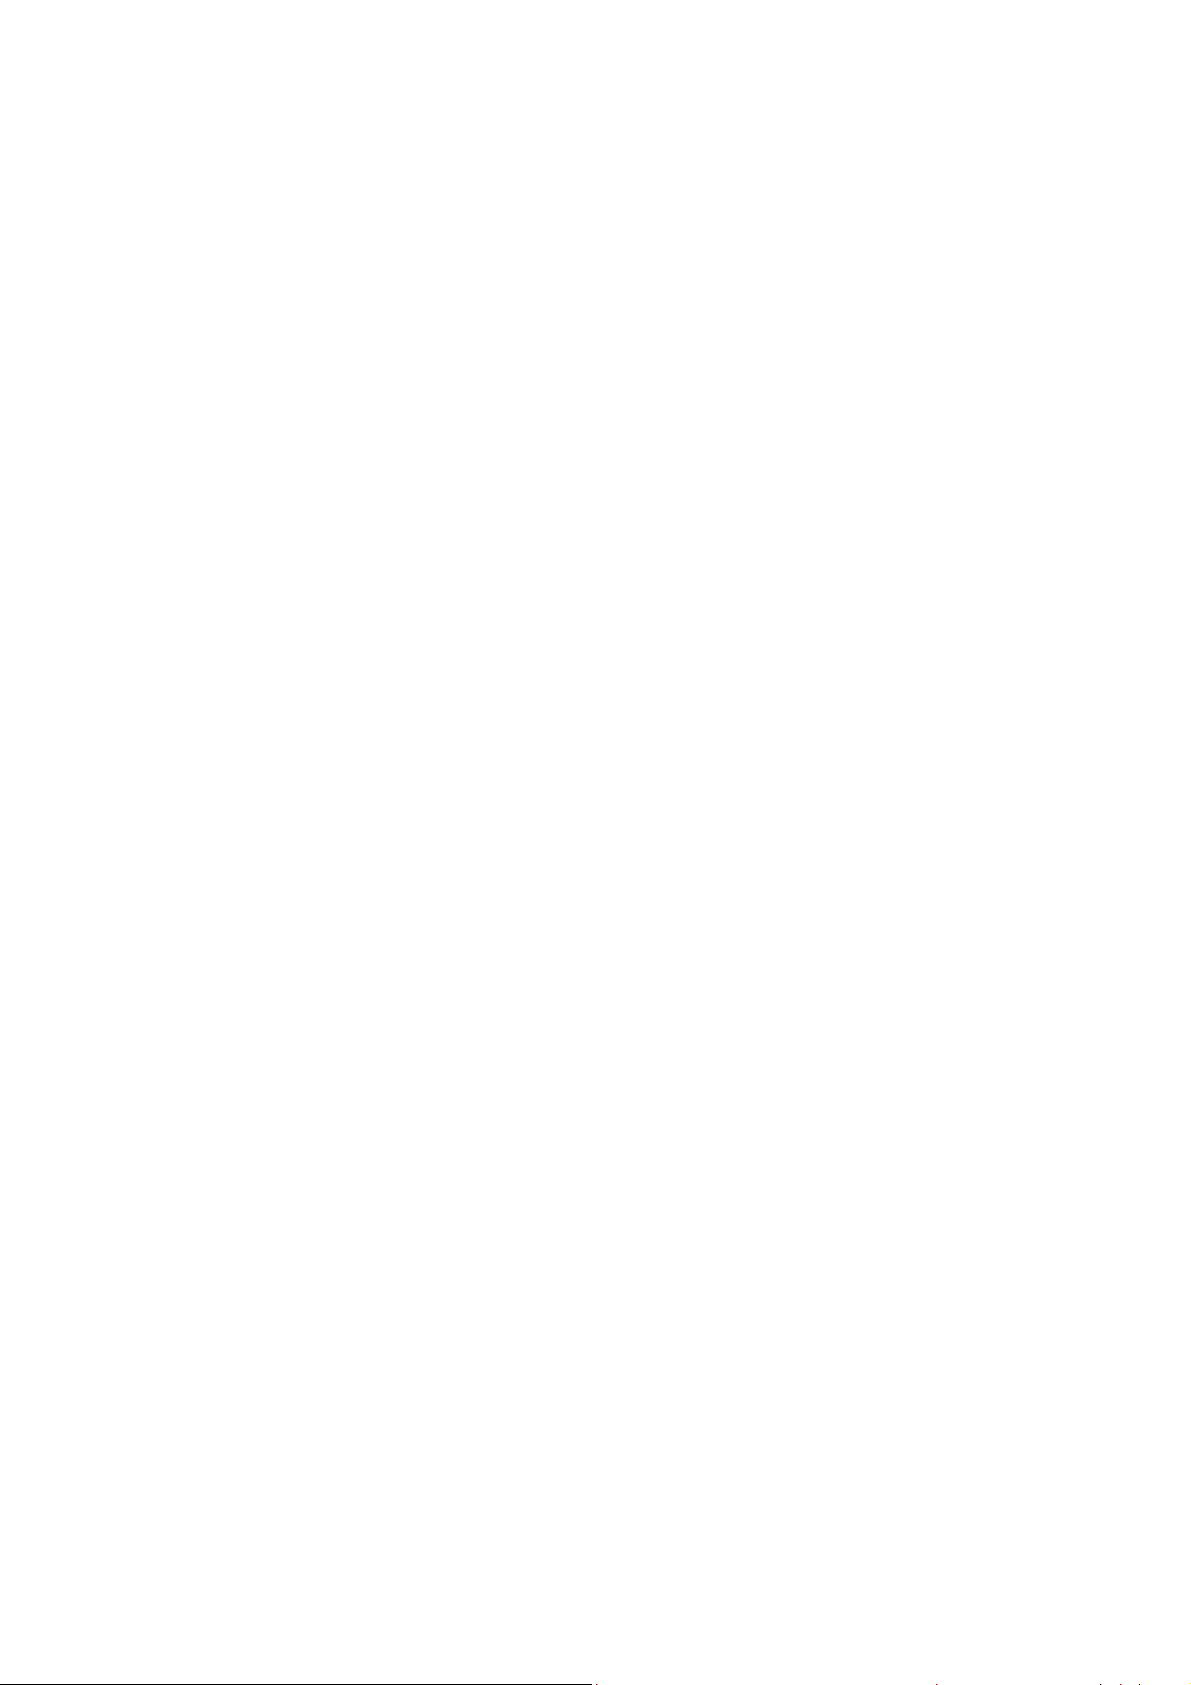
2.
6
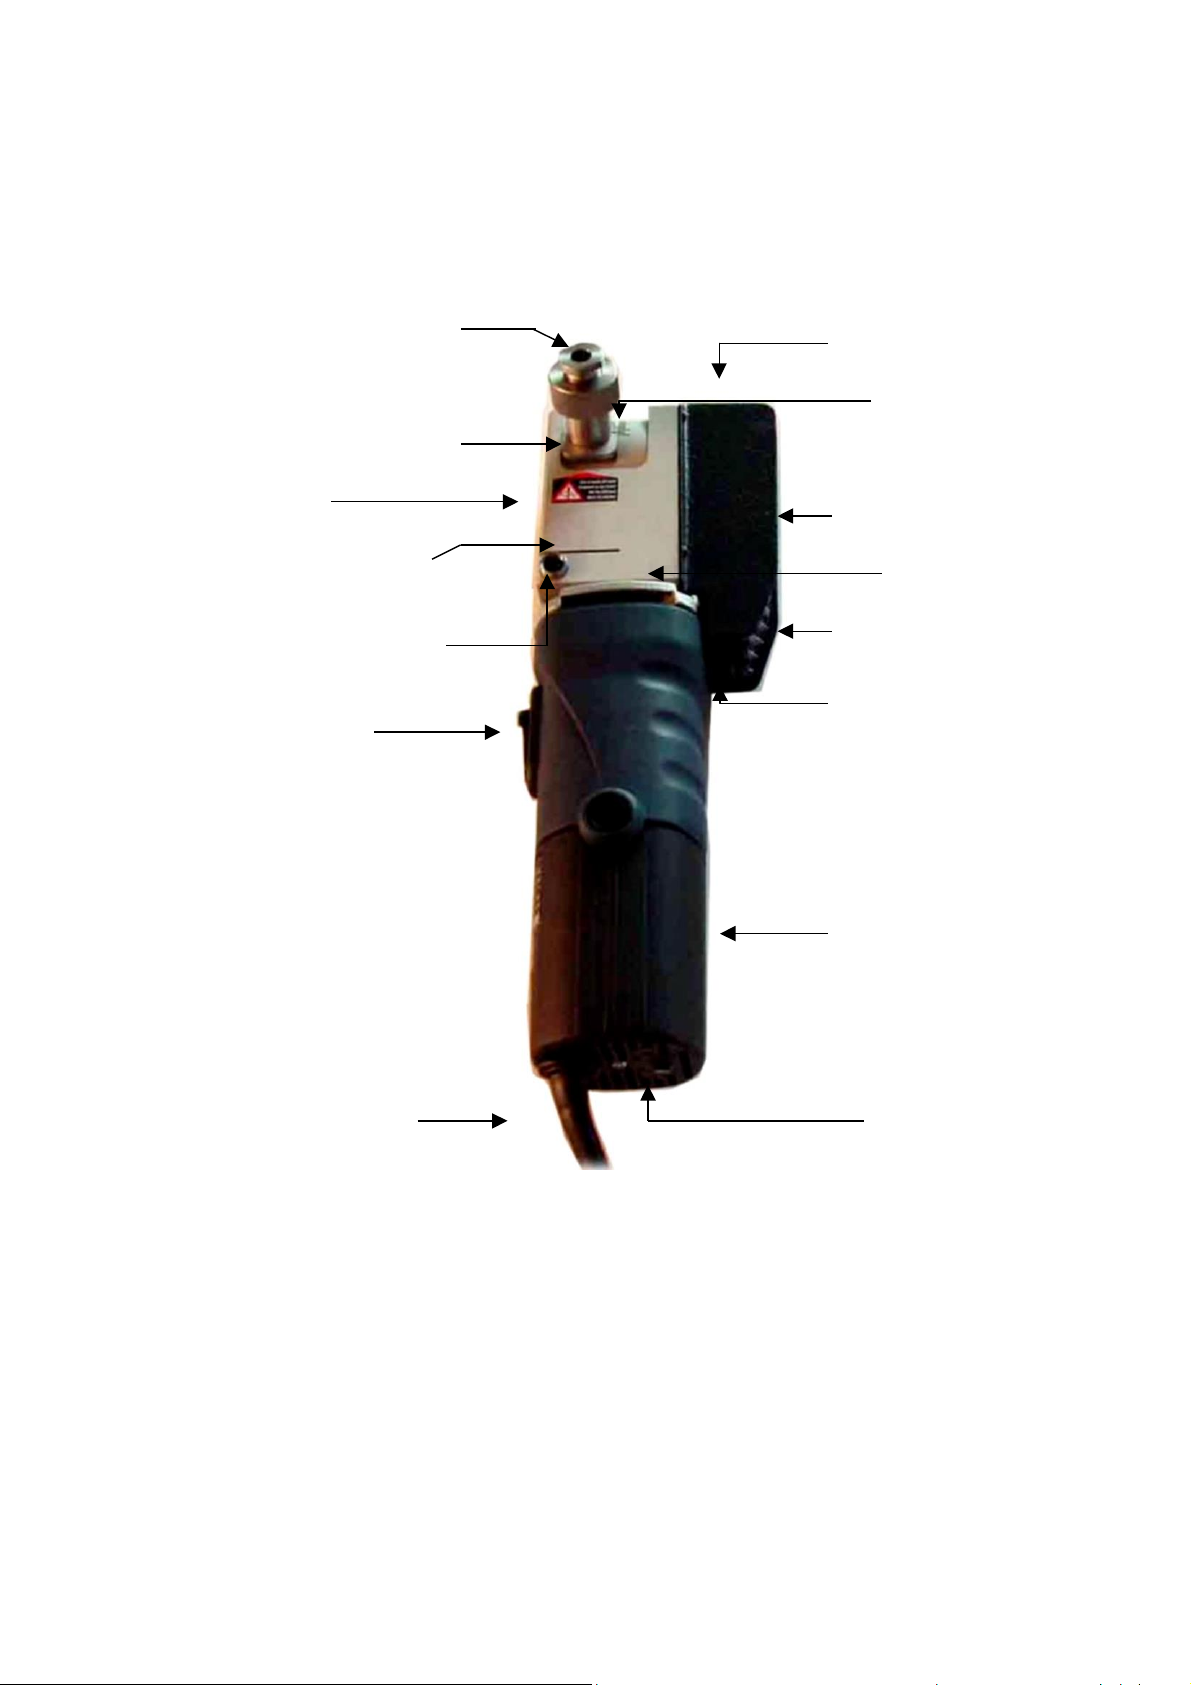
Struttura e Descrizione
Inserimento dei portaelettrodi
20
Guida di definizione
della superficie di
affilatura
2
Porta-mola
12
Foro del piano stick-out
15
Dado esagonale per il
fissaggio del portamola
1.1
O/1 Digiuntore
1.2
Cavo di alimentazione
25
26
25.2
25.3
1
Involucro del
filtro
Scala di
affilatura
( 1 tratto = 5°)
Guaina del
filtror
Numero della
macchina
Griglia del filtro
Dado
esagonale per
il fissaggio
della
griglia del filtro
Motore
Regolazione
della
rotazione
Page 5
- 4 -
Page 6
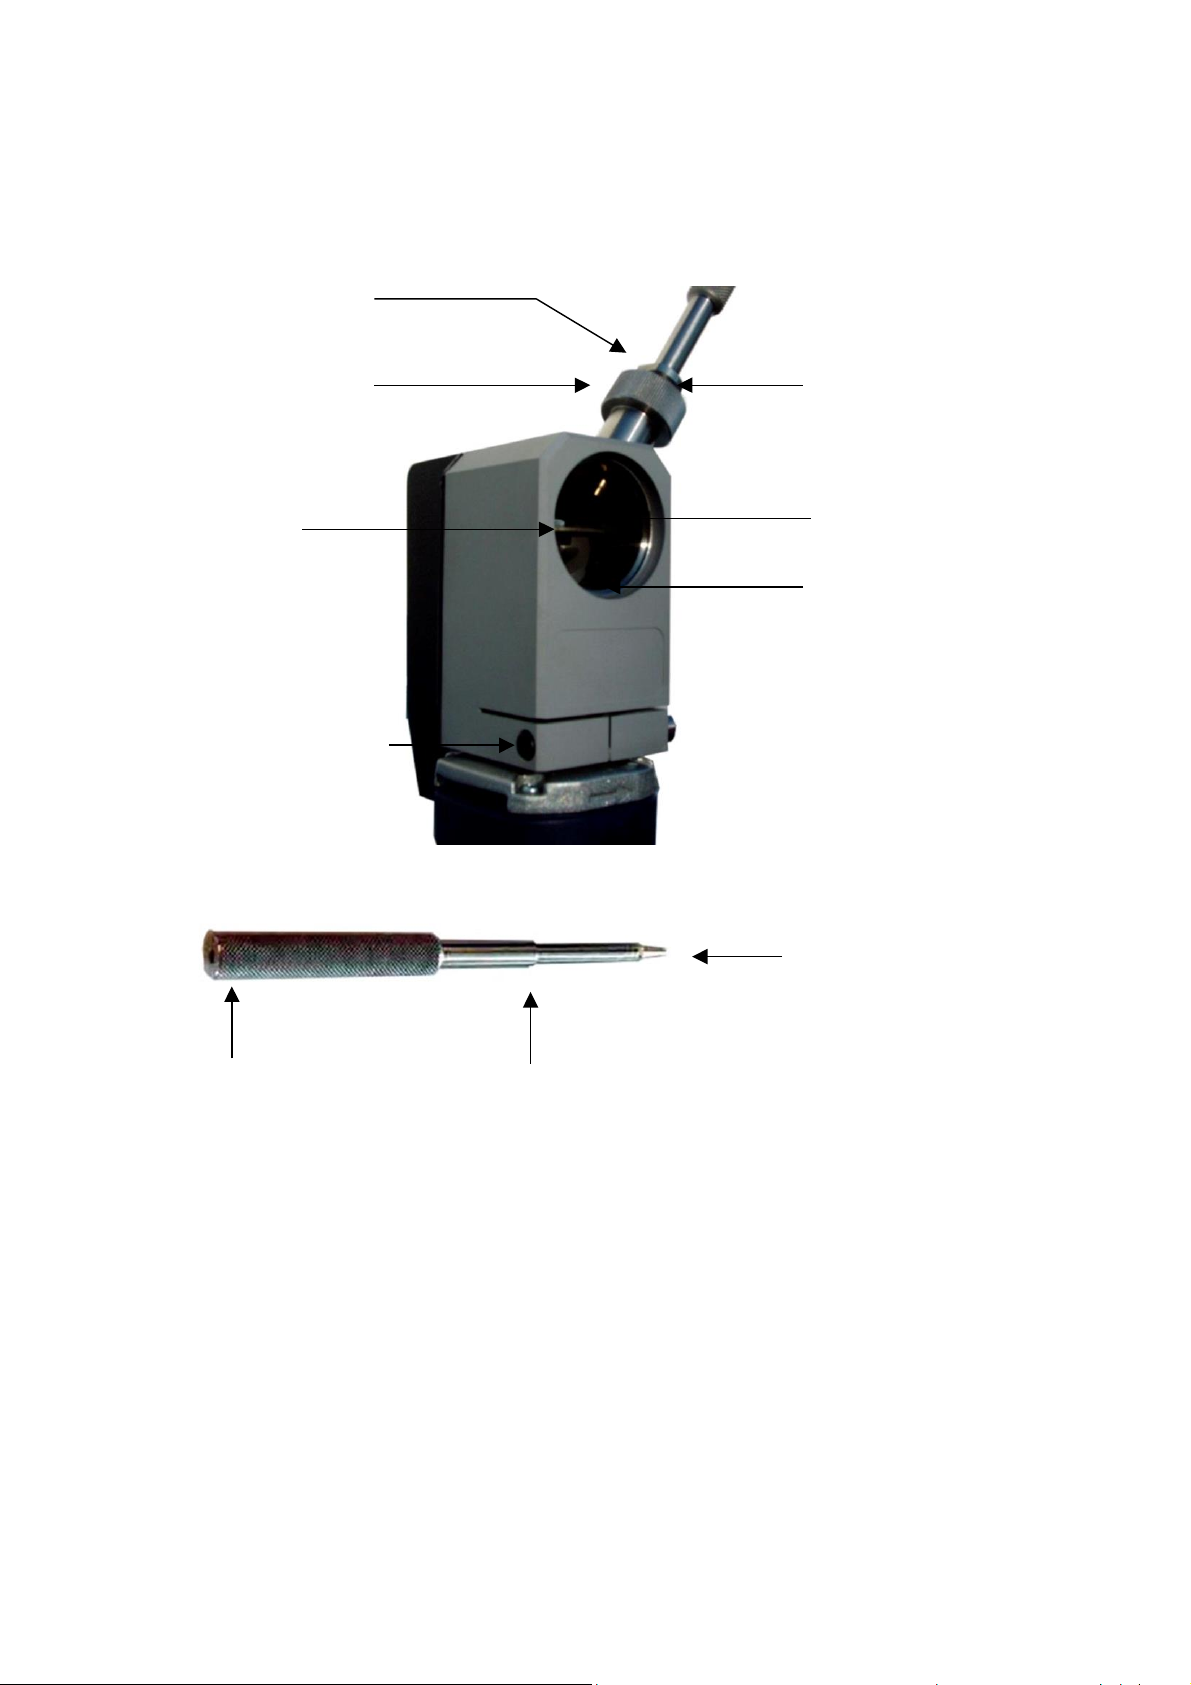
Pin
16.1
per
1,0
mm
16.2
per
1,6
mm
16.3
per
2,0
mm
16.4
per
2,4
mm
16.5
per
3,2
mm
16.6
per
4,0
mm
6 Foro di inserimento
sul porta-elettrodo
22 Vite di serraggio
29
Vetro
indicatore
19 Per la
regolazione
del stick-out
5 porta-elettrodi 14 Impatto
ze di serraggio per porta-elettrodi
14 Vite di serraggio
con impatto
(SW17)
3 Disco abrasivo
5
Apertura del
disco abrasivo
Pinza di serraggio
- 5 -
Page 7
3.
4.
•
•
i:
•
Campo d'applicazione
NEUTRIX
è progettato per affilare gli elettrodi di tungsteno.
Elettrodi di tungsteno leggeri o puliti.
Elettrodi con un diametro da 1,0 mm a 4,0 mm.
Regolazione angolare continua da 15 ° a 180 °.
Con un piano di supporto per ridurre al minimo i costi di affilatura
Per affilare anche gli elettrodi lunghi 15 mm.
Per elettrodi lunghi meno di 15 mm: pinza di serraggio
speciale.
Include un filtro antipolvere integrato per proteggere
dalla polvere di molatura.
Per applicazioni in piccole e medie industrie, nonché per il
montaggio.
Fornire una correzione longitudinale precisa in modo
semplice.
Dati tecnici e Accessori in dotazione.
Potenza del motore: 850 Watt
Alimentazione: 230V/50Hz isolazione secondo EN 50144
Velocità di rotazione: Regolabile da 7000 min-1 a 32000
min-1
Peso:
2,5 kg
Guaina del filtro: Filtro di climazione (usa e
getta) Mola diamantata: Ø 40
NEUTRIX
mm
- Motore Tipo 850 E
-
Porta-mola con custodia del filtro e filtro
- Mola diamantata Ø 40 mm
-
Utensil
Porta-elettrodo
-
Pinze di serraggio per elettrodi 1,6; 2,4;
3,2 mm
- Chiave esagonale 8 mm
- chiave esagonale 4 mm
- Chiave 13/17
- Chiave 13/14
Sacco in plastica per filtri usati
- 6 -
Page 8
5. Prima della messa in funzione
Da notare: che il porta-mola (2) sia ben centrato nella base del
motore. Assicurarsi che la vite di serraggio (15) sia ben
avvitata.
5.1
Scelta della correzione
NEUTRIX
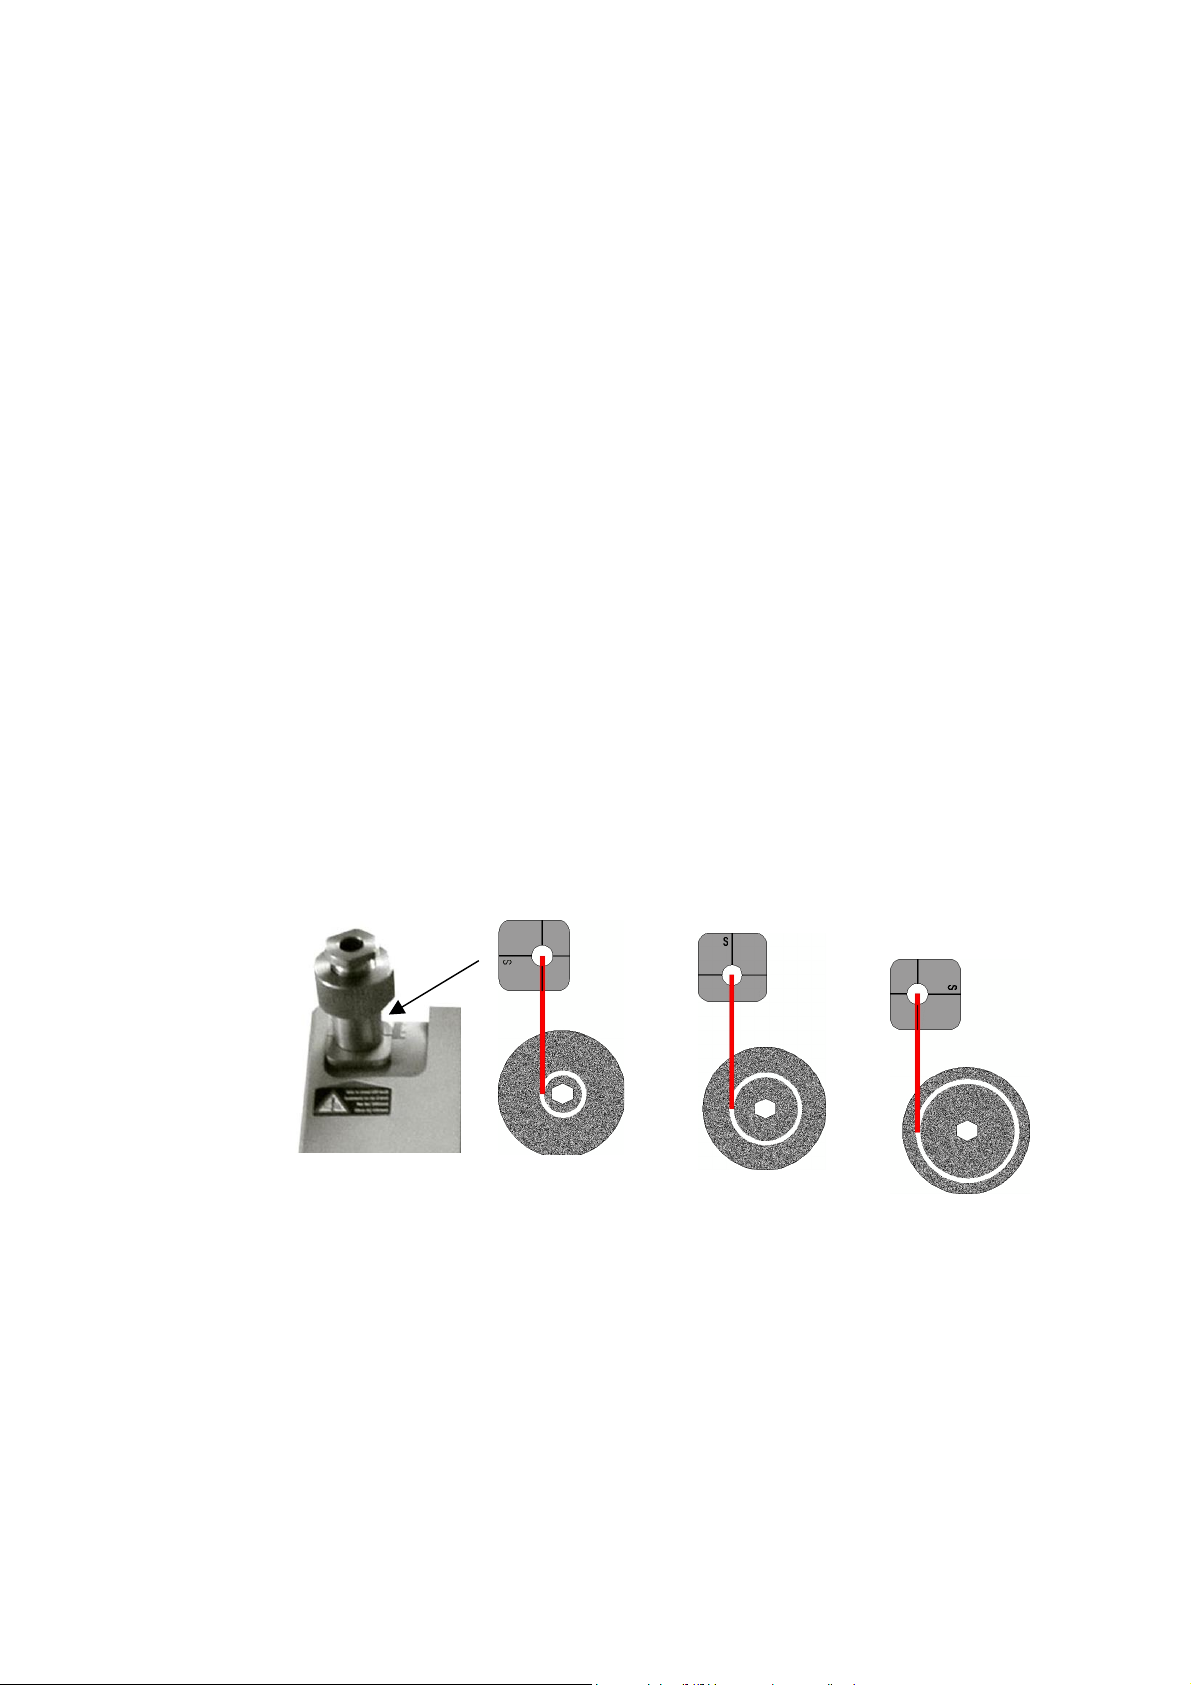
consente di affilare in 3 punti diversi
sulla mola diamantata.
Allentare manualmente la vite di bloccaggio (22)
Sollevare la guida (20) e ruotarla di 90 °
nella posizione desiderata. Abbassare la guida in modo che
sia nuovamente nell'inserimento dell'angolo di affilatura.
Stringere nuovamente la vite di bloccaggio (22).
Guida per la regolazione dell'affilatura.
1. Superfici
e
d'affilatura
(marcatura
sinistra)
Superficie
d'affilatura
interna
- 7 -
2. Superficie
d'affilatura
(marcatura
centrale)
Superficie
d'affilatura
centrale
3. Superficie
d'affilatura
(marcatura
destra)
Superficie
d'affilatura
esterna
Page 9
5.2
Scelta della domensione dell'elettrodo
Ci sono 3 diverse pinze di serraggio nella fornitura. Scegli la misura
corrispondente e avvitala nel portaelettrodo.
Alla consegna, il portaelettrodo è dotato di una pinza di
5.3
serraggio da 2,4 mm.
Scelta dell'angolo di affilatura
Allentare la vite di bloccaggio (22).
Impostare la scala di affilatura sull'inserimento del
portaelettrodo (20) sull'angolazione desiderata.
Stringere la vite di bloccaggio (22).
Da notare: che 15° è l'angolo minimo per l'affilatura degli elettrodi.
che 180 ° significa che l'elettrodo è in una posizione ad
angolo retto sul disco abrasivo e che quindi l'estremità
dell'elettrodo può essere rimossa. (1 tratto = 5 °)
6.
Comando
Per eseguire un'affilatura precisa, il "stick-out" dell'elettrodo deve
essere definita dall'introduzione dell'elettrodo nell'apertura
dello stick-out (12) sulla vite di bloccaggio
(15). Ripetere l'operazione per ogni
affilatura.
6.1
Avviamento
Posizionare l'elettrodo nel portaelettrodo (5),
lasciandolo fuoriuscire di circa 35 mm.
Inserire il portaelettrodo nell'apertura dello stick-out (12) fino a
quando la pinza di serraggio (16) è in contatto con la vite di
serraggio (15). Ruotare il portaelettrodo verso destra e fissare
l'elettrodo.
Inserire il portaelettrodo nel canale di inserimento (6) fino a
quando l'elettrodo non tocca la mola diamantata. Questo può
essere visto dal vetro indicatore (29).
Collegare il filo all'alimentazione di corrente.
Impostare la velocità di rotazione secondo la Tabella 1 (Pagina
8).
Avviare la macchina ( 0/1 disgiuntore 1.1).
- 8 -
Page 10
6.2
Affilatura di elettrodi di tungsteno
Spingere il portaelettrodo in rotazione verso la mola
diamantata senza far arrossire l'elettrodo di tungsteno.
Questo può essere visto attraverso il vetro indicatore.
L'affilatura è completa quando il portaelettrodo colpisce l'impatto
(14).
Arrestare la macchina e lasciare arrestare completamente il motore.
Rimuovere il portaelettrodo e posizionarlo nell'apertura per
l'assegnazione dello "stick-out". Ruotare il portaelettrodo verso
sinistra e rimuovere l'elettrodo.
Tabella 1 Valori per la regolazione della rotazione
Diametro dell'elettrodo
regolazione di rotazione
Da notare:
È importante evitare una pressione eccessiva sul portaelettrodo,
1,0 mm 1,6 mm 2,0mm 2,4mm 3,2 mm
6 6 5 5 4
con conseguente aumento dell'usura del disco abrasivo.
Prima di avviare la macchina, il portaelettrodo deve
sempre trovarsi nel canale di inserimento e non può
essere rimosso prima che il motore si fermi
completamente.
Il mancato rispetto di questa condizione può provocare
l'ostruzione della polvere di molatura nel canale di
inserimento.
- 9 -
4,0
mm
4
Page 11
7.
Manutenzione
La manutenzione e / o la riparazione possono essere eseguite
solo dopo aver scollegato la presa elettrica.
7.1
7.2
Sostituzione del filtro
Il filtro deve essere sostituito quando appare una grande quantità di
polvere sul vetro indicatore (29).
1.
Allentare la vite di bloccaggio (25.3) della custodia del
filtro (25).
2. Toccare la griglia del filtro (25.2) e rimuoverla.
3. Rimuovere la guaina del filtro (26) e inserirlo nel
sacchetto di plastica utilizzato per conservare il filtro.
4.
Posizionare la nuova guaina del filtro assicurandosi
che le guarnizioni in gomma aderiscano bene al portamola (2).
5.
Sostituire la griglia del filtro e serrare la vite di
bloccaggio.
Sostituzione del disco abrasivo
1. Rimuovere il porta-elettrodo (5).
2.
Allentare la vite di bloccaggio fino all'impatto (14)
utilizzando una chiave inglese (SW 17) e rimuovere la
vite di bloccaggio.
3. Rimuovere la camera di molatura (10) e il vetro
indicatore (29).
4.
Allentare la vite di bloccaggio della mola (15) usando
una chiave esagonale (8).
5. Tirare in avanti il porta-mola (2) e rimuoverlo.
6.
Allentare le viti del disco abrasivo (3) utilizzando le
chiavi inglesi (SW 14) e (SW 13) e rimuovere il disco
abrasivo.
7.
Posizionare il nuovo disco abrasivo (mola diamantata)
e fissarlo saldamente.
8.
La macchina è assemblata in ordine inverso
dal punto 5.
9. Il porta-mola e l'albero di trasmissione possono essere puliti
con un detergente alcalino e quindi sciacquati con acqua
calda. Non dimenticare di rimuovere il filtro prima di questa
operazione.
Page 12
- 10
-
Page 13
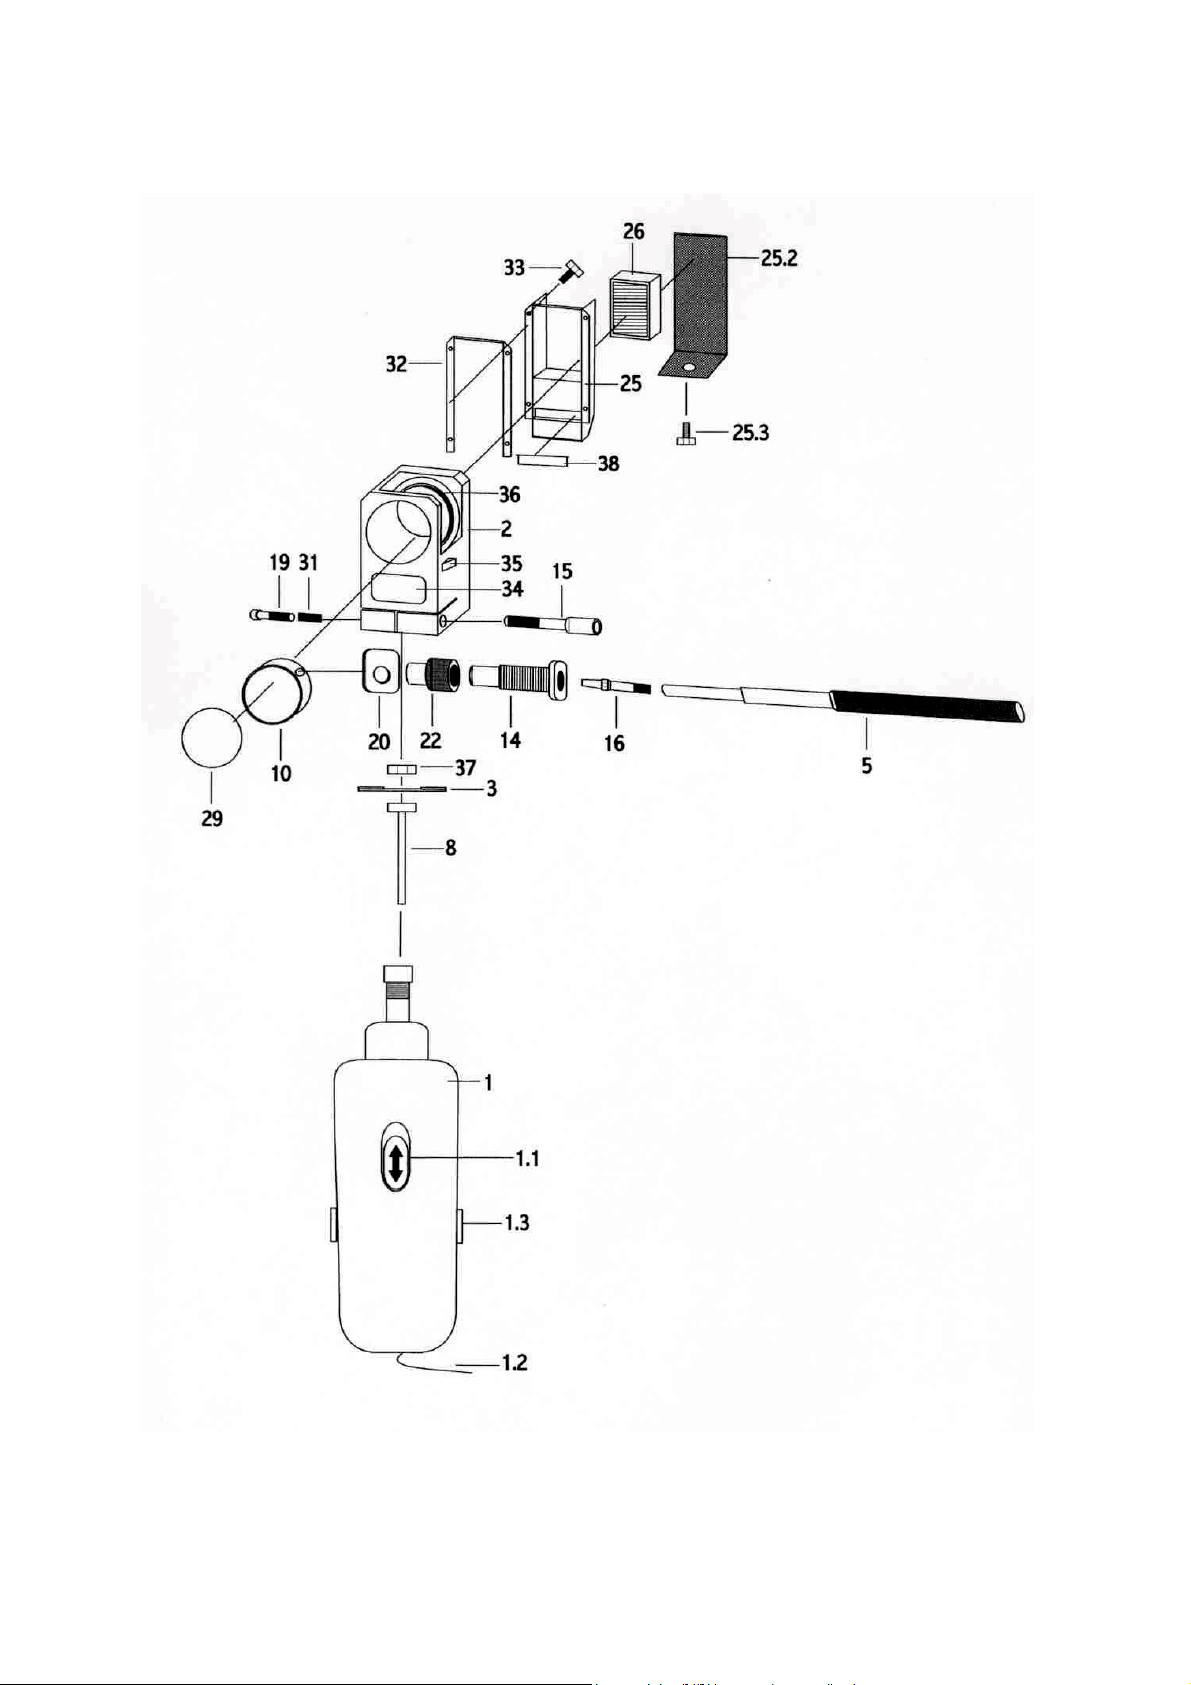
8.
Pezzi di ricambio & pezzi d'usura
- 11
-
Page 14
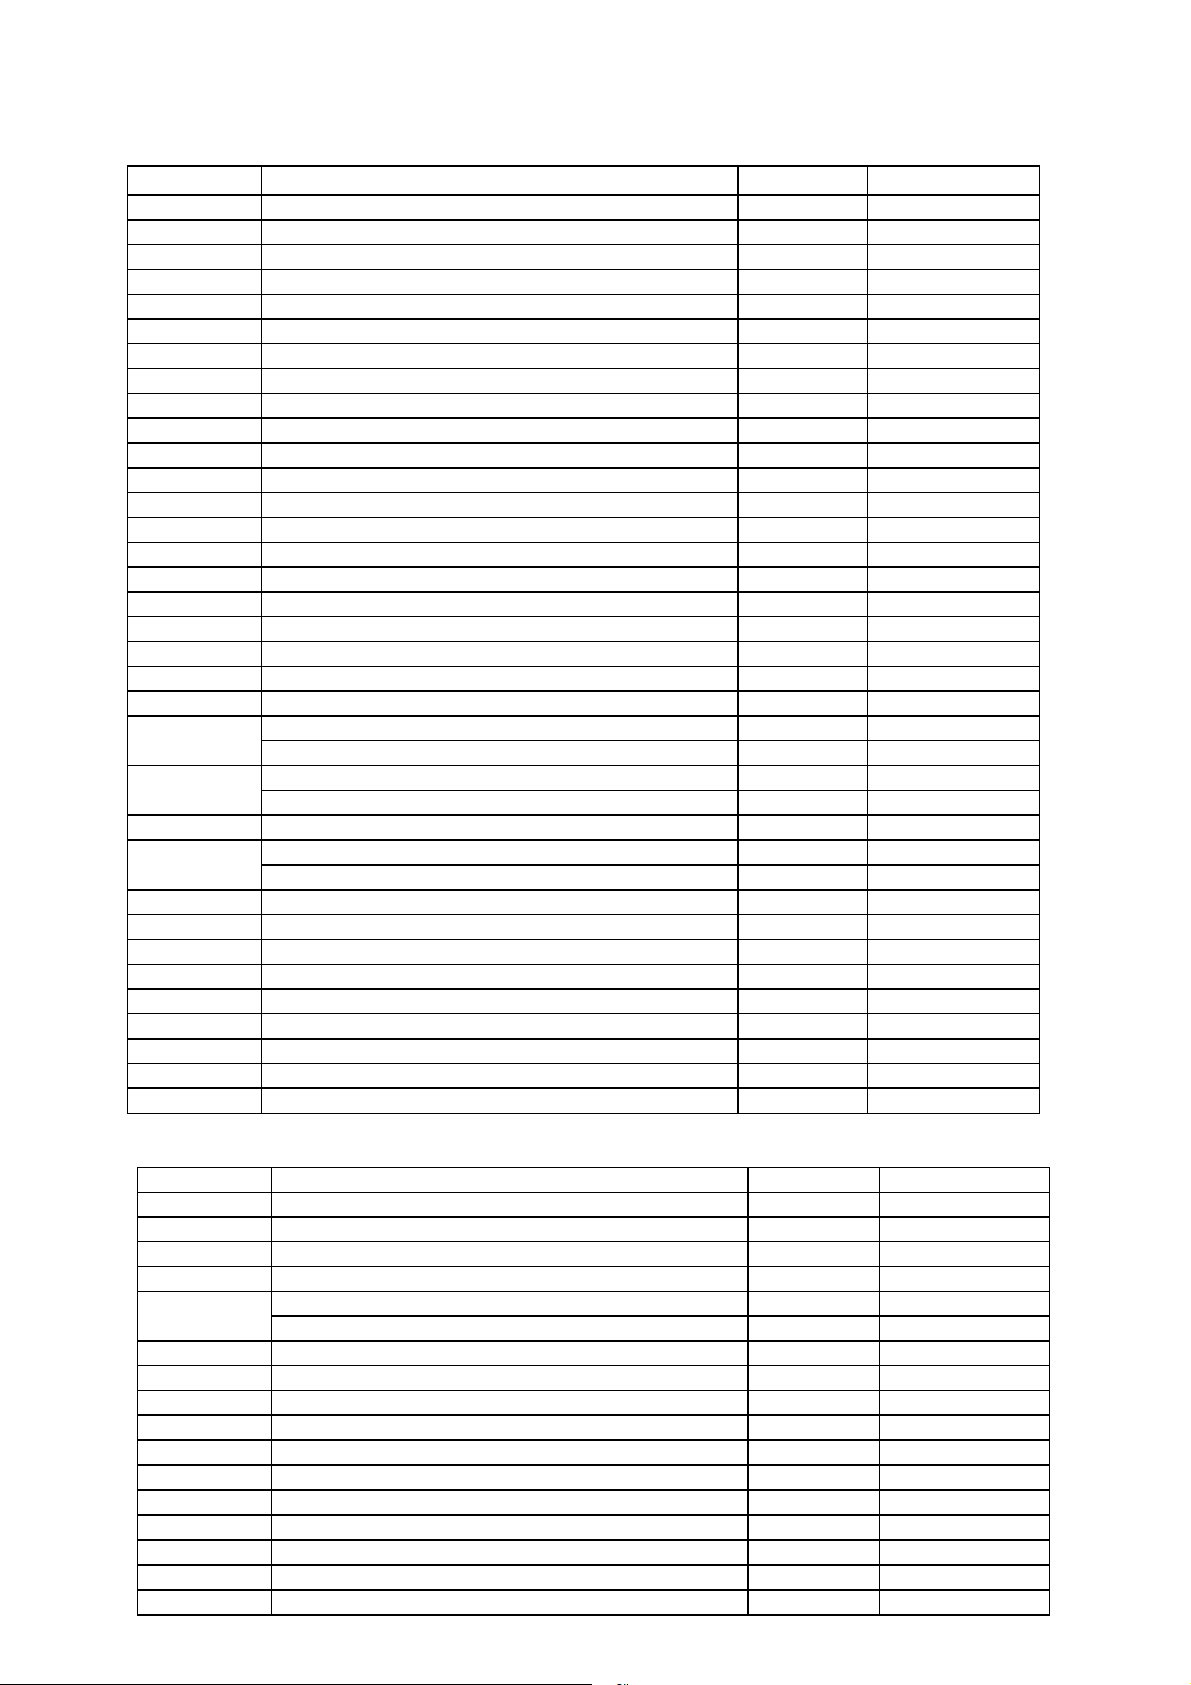
9.
39
Valigia con rinforzo
1 pz.
44-07-45510390
40
Chiave inglese (SW 13, SW 17)
1 pz.
44-07-45510400
41
Chiave inglese (SW 13, SW 14)
1 pz.
44-07-45510410
42
Chiave esagonale 8 mm
1 pz.
44-07-45510420
43
Chiave esagonale 4 mm
1 pz.
44-07-45510430
44
Sacco in plastica per filtri usati (WAG40)
1 pz.
44-07-45510440
Sacco in plastica per filtri usati (WAG 40S)
1 pz.
44-07-55510440
16.1
Pinza di serraggio Ø 1,0
1 pz.
44-07-45510161
16.1L
Pinza di serraggio Ø 1,0 per elettrodi lunghi < 15 mm
1 pz.
44-07-45510161-L
16.2L
Pinza di serraggio Ø 1,6 per elettrod lunghi < 15 mm elettrodi
1 pz.
44-07-45510162-L
16.3
Pinza di serraggio Ø 2,0
1 pz.
44-07-45510163
16.3L
Pinza di serraggio Ø 2,0 per elettrodi lunghi < 15 mm
1 pz.
44-07-45510163-L
16.4L
Pinza di serraggio Ø 2,4 per elettrodi lunghi < 15 mm
1 pz.
44-07-45510164-L
16.5
Pinza di serraggio Ø 3,0
1 pz.
44-07-45510165
16.5L
Pinza di serraggio Ø 3,0 per elettrodi lunghi < 15 mm
1 pz.
44-07-45510165-L
16.6L
Pinza di serraggio Ø 3,2 per elettrodi lunghi < 15 mm
1 pz.
44-07-45510166-L
16.7
Pinza di serraggio Ø 4,0
1 pz.
44-07-45510167
16.7L
Pinza di serraggio Ø 4,0 per elettrodi lunghi < 15 mm
1 pz.
44-07-45510167-L
Pos: descrizione:
Quantità:
Articolo n°:
NEUTRIX WAG 40
44070
NEUTRIX WAG 40S
54070
NEUTRIX WAG 40SW
54071 1
Motore
1 pz.
44-07-44510010
1.1
Interruttore
1 pz.
44-07-44510011
1.2
Cavo d'alimentazione elettrica
1 pz.
44-07-44510012
1.3
Carbone per motore
2 pz.
44-07-44510013
2
Porta-mola
1 pz.
44-07-44510020
3
Dischi abrasivi Ø 40 mm
1 pz.
44-07-44510030
5
Porta-elettrodo
1 pz.
44-07-44510050
8
Albero di comando ( SW 13)
1 pz.
44-07-44510080
10
Camera d'affilatura
1 pz.
44-07-44510100
14
Vite di serraggio con impatto ( SW 17)
1 pz.
44-07-44510140
15
Dado esagonale per il fissaggio del porta-mola
1 pz.
44-07-44510150
16
Vedere in seguito
16.2
Pinza di serraggio Ø 1,6 mm
1 pz.
16.4
Pinza di serraggio Ø 2,4 mm
1 pz.
16.6
Pinza di serraggio Ø 3,2 mm
1 pz.
19
Vite a testa esagonale per la regolazione dello « stick-out »
1 pz.
44-07-44510190
20
Guida
1 pz.
44-07-44510200
22
Vite di serraggio
1 pz.
44-07-44510220
25
Custodia del filtro (WAG 40)
1 pz.
44-07-44510250
Custodia del filtro (WAG 40S)
1 pz.
44-07-54510250
25.2
Griglia del filtro (WAG 40)
1 pz.
44-07-44510252
Griglia del filtro (WAG 40S)
1 pz.
44-07-54510252
25.3
Dado esagonale per fissaggio della griglia
1 pz.
44-07-44510330
26
Guaina del filtro (WAG40)
1 pz.
44-07-44510260
Guaina del filtro (WAG40S)
1 pz.
44-07-54510260
29
Vetro indicatore
1 pz.
44-07-44510290
31
Molla
1 pz.
44-07-44510310
32
Guarnzione in gomma grande
1 pz.
44-07-44510320
33
Vite per il fissaggio del rivestimento dell'affilatore
4 pz.
44-07-44510330
34
Placca tipo „G-Tech Ha
ndy“
1 pz.
44-07-44510340
35
Placca di sicurezza
1 pz.
44-07-44510350
36
Scala d'affilatura
1 pz.
44-07-44510360
37
Dado (M 8, SW
13)
1 pz.
44-07-44510370
38
Guarnzione in gomma piccola
1 pz.
44-07-44510380
Lista dei pezzi di ricambio & pezzi d'usura
72250
72251
72252
Accessori:
-12
-
Page 15
Macchin
N°
.
Anno:
10. EU - Dichiarazione di conformità.
Secondo le direttive 98/37/EG, IIA
Macchina:
Tipo:
NEUTRIX
È sviluppato, progettato e prodotto in conformità con le direttive di cui
sopra.
Responsabile:
Produttor
e :
Manohr Schweisstechnik GmbH
Wiesenstr. 24
D- 15537 Grünheide
Germany
Sono state utilizzate le seguenti norme:
•
DIN
•
•
EN 292 - 1
DIN
EN 292 – 2
DIN
EN
294
Responsabile: Uwe Manohr
Manohr Schweißtechnik GmbH
Direttore Generale
- 13 -
Page 16
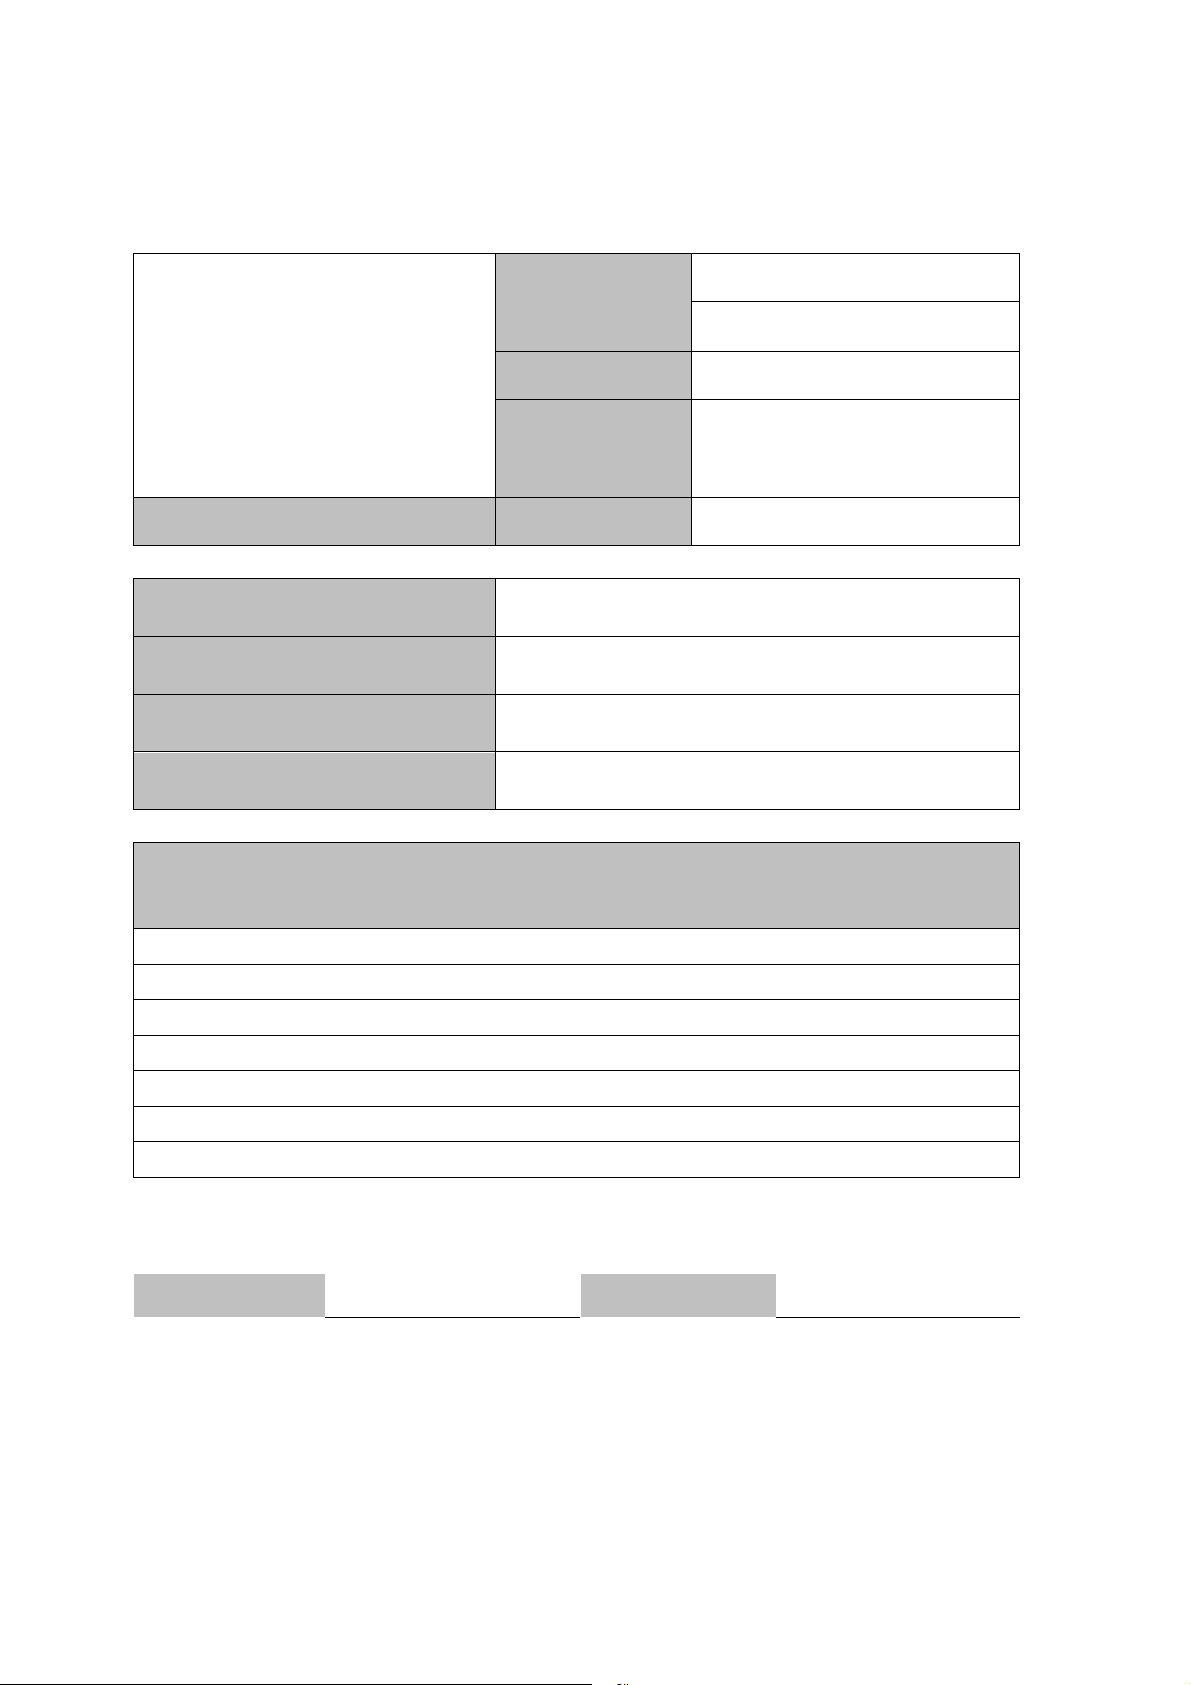
Proprietario
/
Utilizzatore:
Via :
Codice
postale
/ Città :
Timbro dell'azienda
Paese:
Articolo N°:
Descrizione :
Macchina – n°:
Data d'acquisto :
Descrizione del guasto:
11.
Certificato di garanzia
Città, Data :
Firma :
Questo modulo deve essere inviato, in caso di garanzia a:
Page 17
Manohr Schweisstechnik GmbH
Wiesenstr. 24
D- 15537 Grünheide
Germany
-14-
Page 18
la gamma di
 Loading...