

Page 1

CHC-400A
激光切割
激光切割高度控制器
激光切割激光切割
使用说明书
使用说明书
使用说明书使用说明书
高度控制器
高度控制器高度控制器
深圳迈卡特数控技术有限公司
深圳迈卡特数控技术有限公司
深圳迈卡特数控技术有限公司深圳迈卡特数控技术有限公司
公司地址:深圳市宝安九区宝民一路白金酒店公寓519
公司电话:0755-27662147 传真:0755-27662147
公司网址:www.mycutcnc.com
Page 2

深圳市迈卡特数控技术有限公司
目
目
录
目目
录
录录
一一一一、、、、 简介
二二二二、、、、 技术指标
三三三三、、、、 外形及安装
四四四四、、、、 操作面板及功能
五五五五、、、、 接口电路
六六六六、、、、 调试
简介………………………………………………………
简介简介
技术指标…………………………………………………
技术指标技术指标
外形及安装………………………………………………
外形及安装外形及安装
操作面板及功能…………………………………………
操作面板及功能操作面板及功能
接口电路…………………………………………………
接口电路接口电路
调试………………………………………………………
调试调试
………………………………………………………
………………………………………………………………………………………………………………
………………………………………………… 2
……………………………………………………………………………………………………
………………………………………………
………………………………………………………………………………………………
…………………………………………
……………………………………………………………………………………
…………………………………………………
……………………………………………………………………………………………………
……………………………………………………… 7777
………………………………………………………………………………………………………………
2222
2
2 2
3333
5555
6666
七七七七、、、、 故障维护
故障维护…………………………………………………
故障维护故障维护
………………………………………………… 8888
……………………………………………………………………………………………………
****使用调高器之
使用调高器之前
使用调高器之使用调高器之
前,
,请仔细阅读说明书
前前
请仔细阅读说明书****
,,
请仔细阅读说明书请仔细阅读说明书
I
Page 3

深圳市迈卡特数控技术有限公司
一一一一、、、、 简介
简介
简介简介
CHC-400A 是专为激光切割设计的。
CHC-400A 电容式调高系统是一个闭环控制系统,它包括位置信号检测、信号处
理变换、逻辑控制、电机驱动四个部分,CHC-400A可对割炬进行自动高度控制,适用
于数控激光切割机床。
CHC-400A 的输出控制为直流永磁电机。电机的驱动采用脉宽调制(PWM)方式。
客户在选配电机及变速箱时,割炬额定升降速度应为3000mm/min左右。
二二二二、、、、 技术指标
技术指标
技术指标技术指标
供电电压:AC24V±10%,50Hz~60Hz
升降电机:DC24V 永磁直流电机
输出控制方式:PWM无极调速
输出电流:1A-4A
工作温度:调高器-10∽60℃,高频同轴电缆:-10∽200℃
精度:±0.05mm
精度内的调节范围:距工件表面 1mm — 10mm
最大输出功率:60W
高频电缆长度(HF-cable):500-800mm
主体外形尺寸(长 X 宽 X 高):150mmX133mmX47mm
断线保护功能:HF 高频电缆部分
2
Page 4
深圳市迈卡特数控技术有限公司
三三三三::::外观及安装
外观及安装
外观及安装外观及安装
1、、、、 调高器外形视图
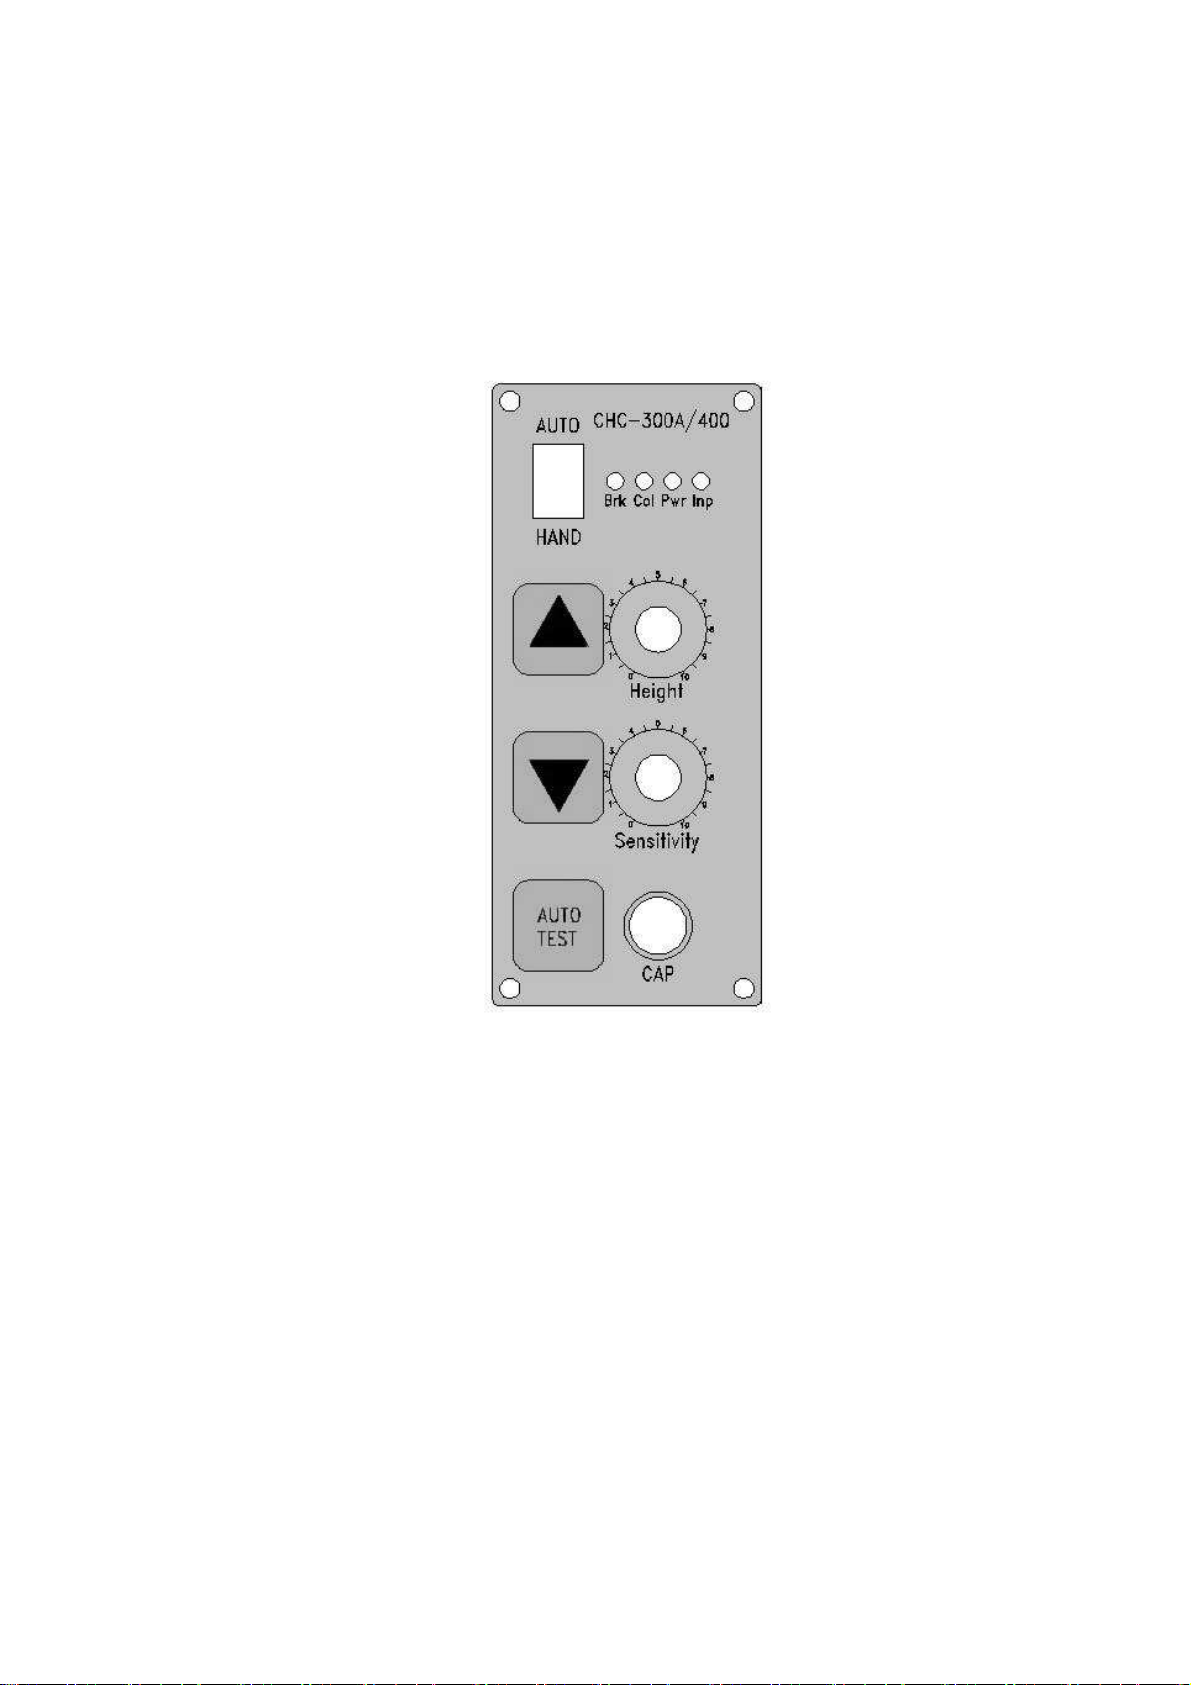
调高盒的前面板贴膜与 CHC-300A 及 CHC-400 是一样的。
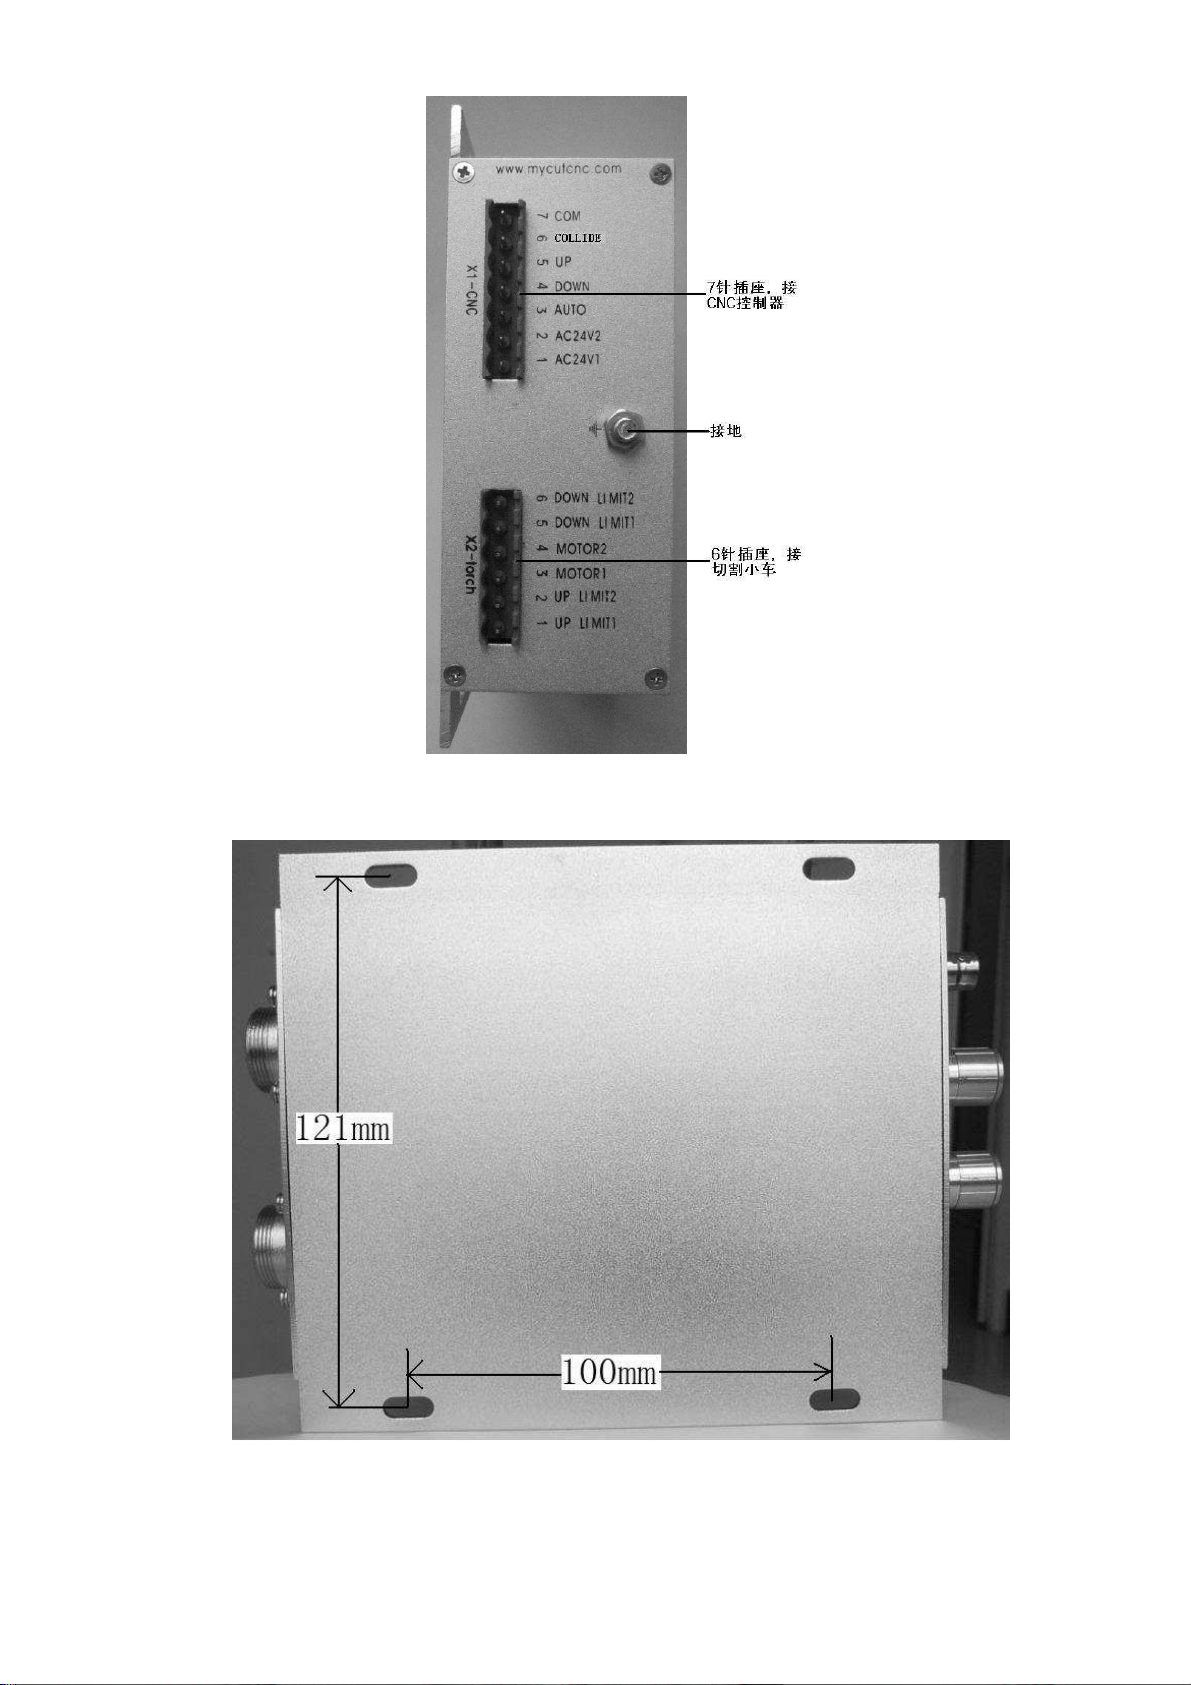
调高器外形视图:下面分别给出调高器的前视图、后视图及仰视图。
调高器外形视图调高器外形视图
前视图
前视图
前视图前视图
3
Page 5
深圳市迈卡特数控技术有限公司
后视图
后视图
后视图后视图
2、、、、高频电缆
高频电缆视图
高频电缆高频电缆
视图:
视图视图
仰视图
仰视图
仰视图仰视图
4
Page 6
深圳市迈卡特数控技术有限公司
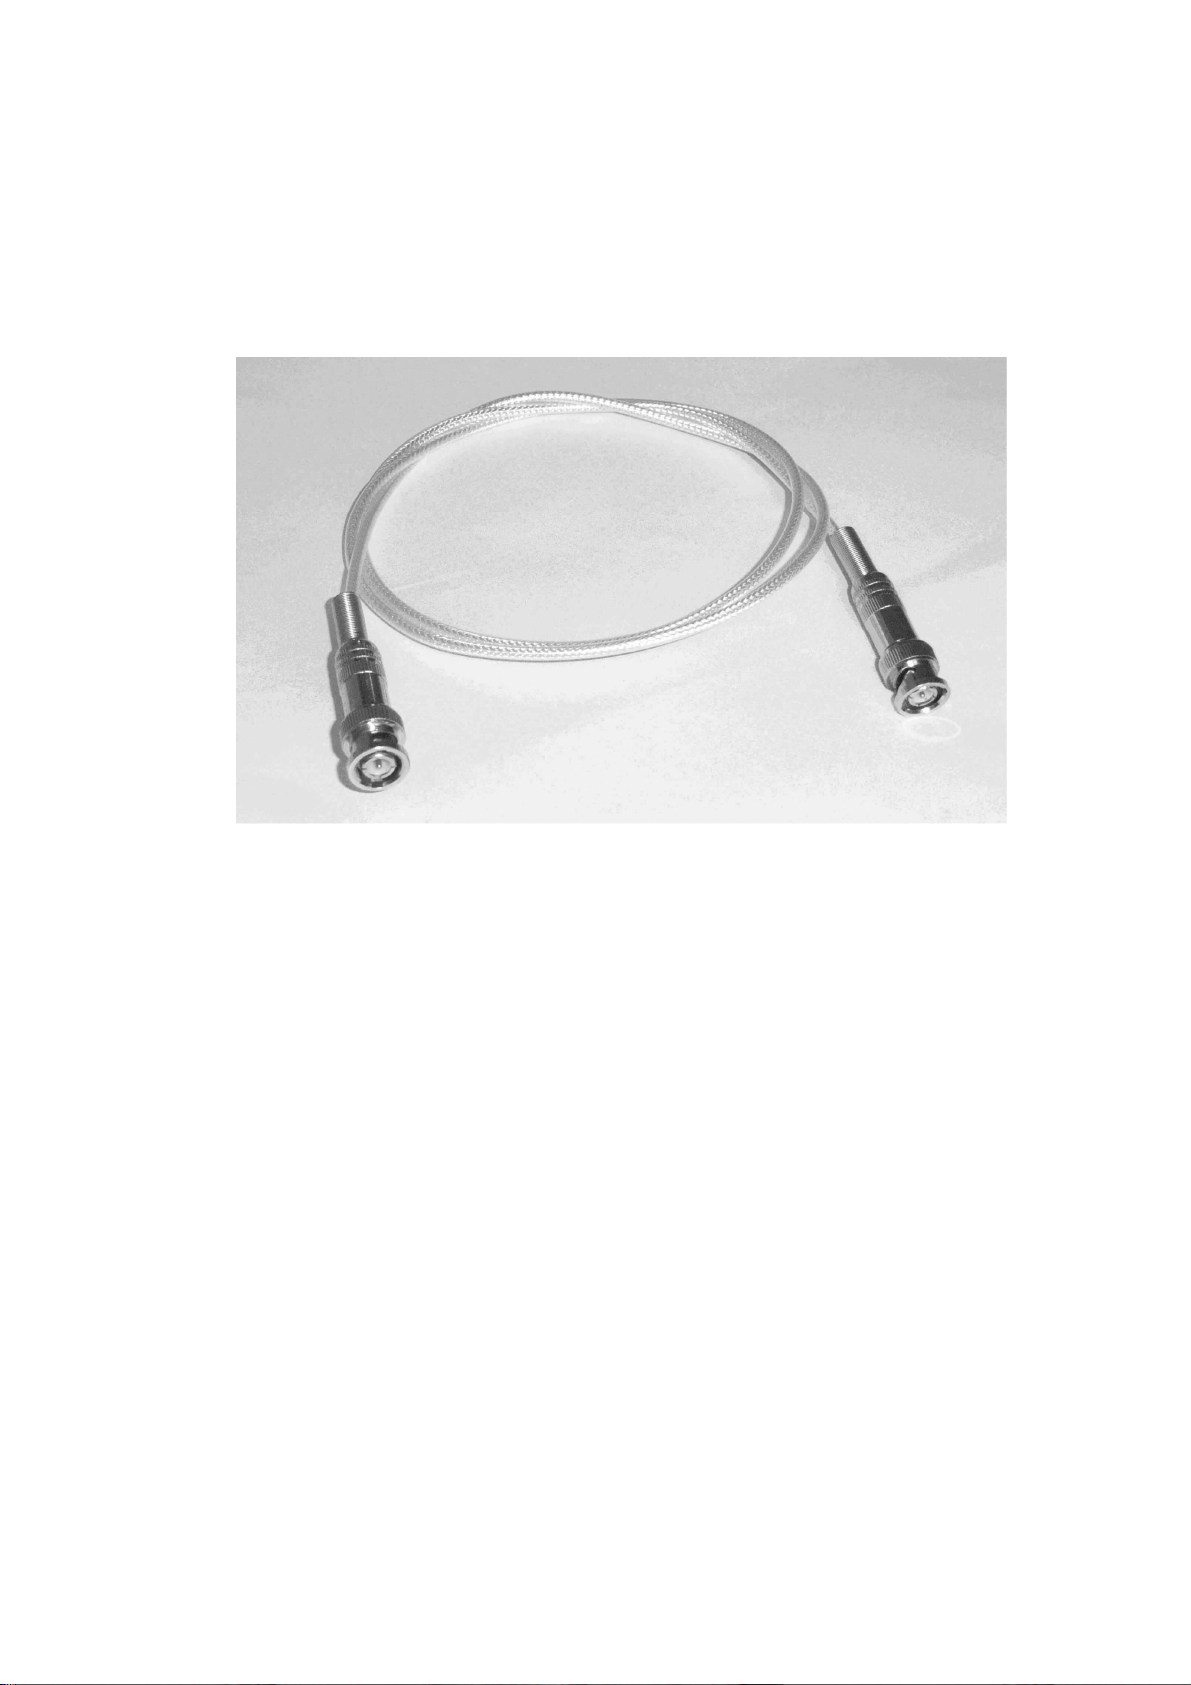
高频电缆由耐高温的同轴电缆制作而成,一端采用高可靠性的镀金连接器压
接而成,电缆与切割头的连接请客户自行设计。电缆长度可根据客户的要求,在
500mm∽800mm 之间选择。任何更改探头线的长度或材料都可能造成调高器内部
的参数变化,需要重新调整参数。电缆照片如下图所示:
四四四四::::操作面板及功能
操作面板及功能:
操作面板及功能操作面板及功能
BRK Break,断线保护红色指示灯,灯亮表示探头线断了或接触不良。
COL Collide,红色指示灯,灯亮表示割嘴碰到钢板。
PWR Power,绿色电源指示灯,灯亮,表示电源已经接入。
INP 保留未用。
Height 高度调节电位器:在自动状态时,用于调节割炬与钢板之间的高
度。顺时针旋转,高度增加;逆时针旋转,高度减少。
Sensitivity 灵敏度调节电位器:在自动状态下,顺时针调节灵敏度电位器
时,灵敏度增大;逆时针调节灵敏度电位器时,灵敏度降低。如果自动切割
时切割小车跟随较慢,则将灵敏度调大;如果自动时切割小车抖动较大,则
将灵敏度调小。
Cap 探头连接器:连接到调高探头线。
Auto/Hand 自动/手动选择开关:当开关处在Auto位置时,从CNC来的外
部自动信号可以接入;当开关处在Hand位置时,从外部来的自动信号不能接
入,调高器一直处于手动状态。注:该信号与面板上的自动测试信号无关。
5
Page 7
深圳市迈卡特数控技术有限公司
Up 上升测试按钮:按住此按钮时,割炬上升。
Down 下降测试按钮:按住此按钮时,割炬下降。
Auto 自动测试按钮:按住此按钮时,调高器处在自动调高状态,这时,
可通过Height高度调节电位器设定所需要的高度,(调整高度时,必须一直按
住AUTO按钮)。切割时,由外部自动信号来控制调高器的自动,与该测试信
号无关。
五五五五、、、、接口电路
接口电路
接口电路接口电路
::::
外部接口电路由两部分组成,一路到控制器CNC,一
路到切割小车Torch。
1、、、、 CNC接口
接口:插座标号为:X1-CNC,为7芯插座,如下表所示:
接口接口
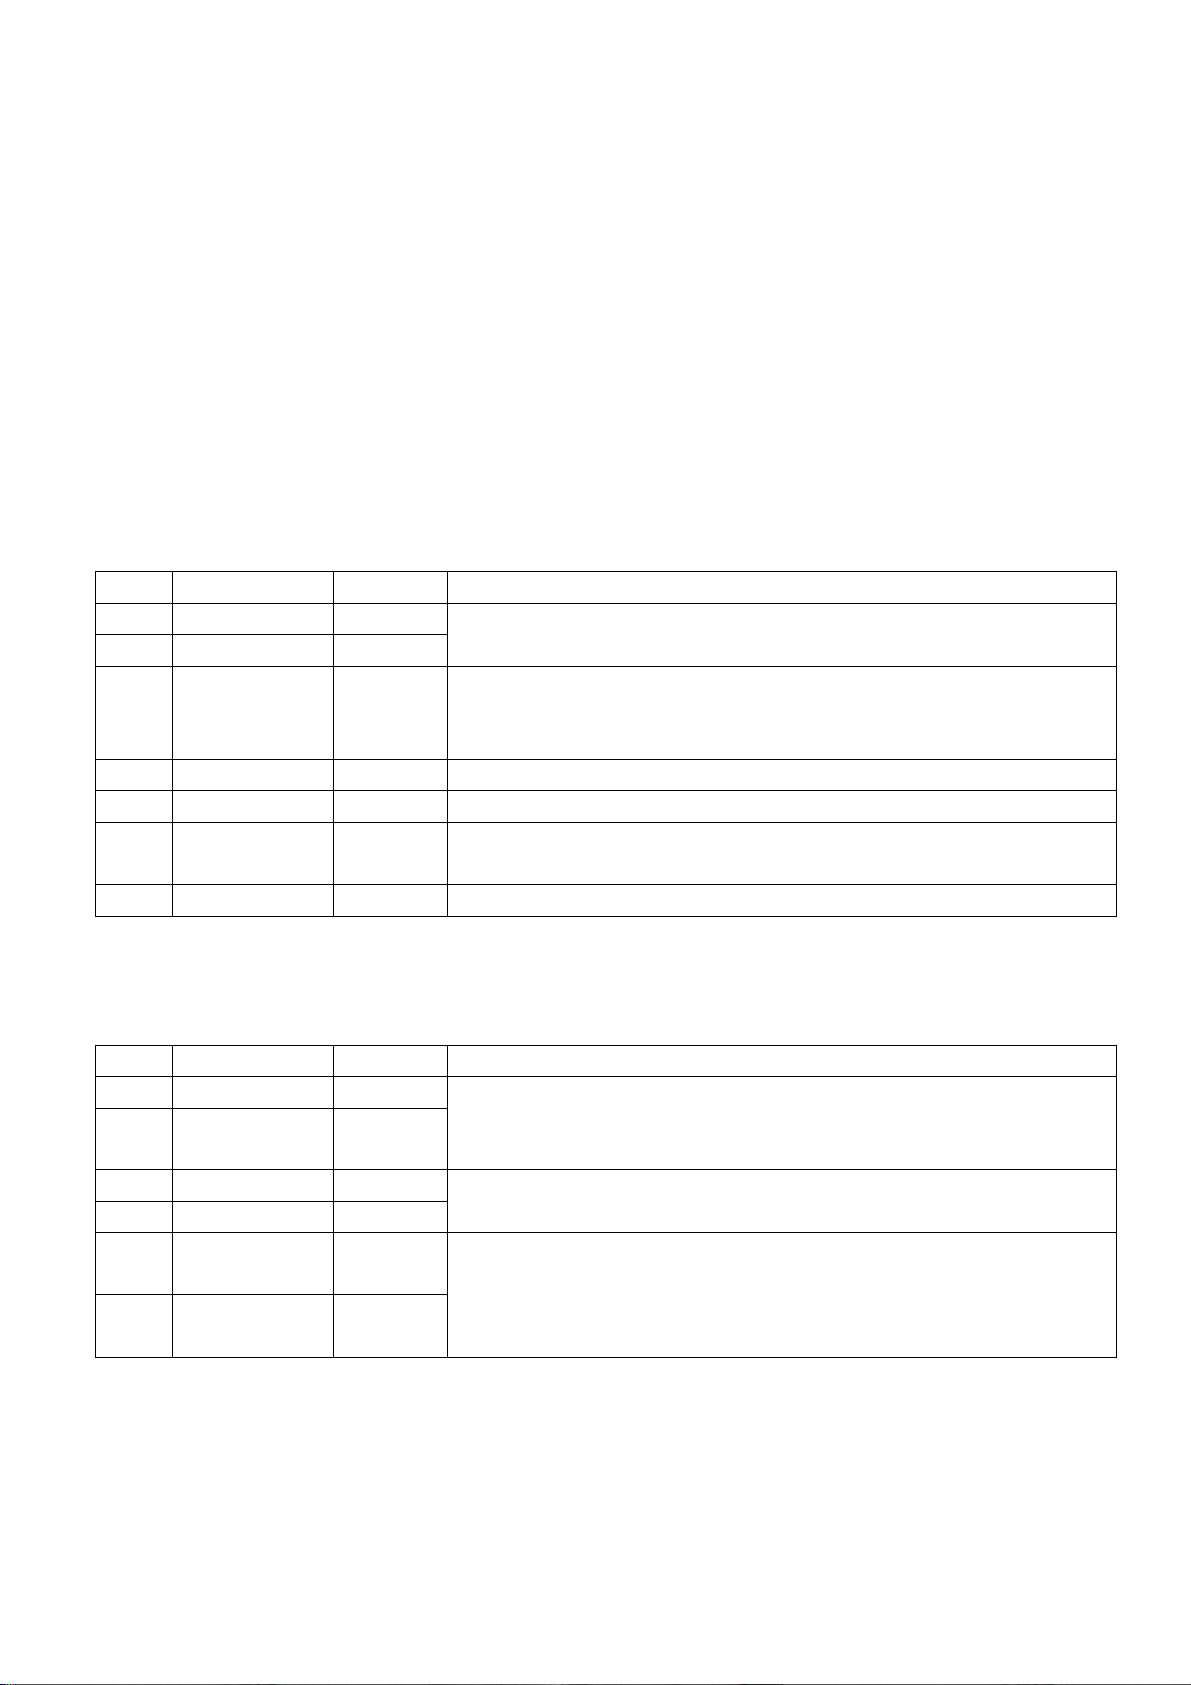
PIN# NAME名称 I/O DESCRIPTION描述
1 AC24V1 输入
交流24V电源输入
2 AC24V2 输入
3 AUTO 输入 自动信号, 与7脚接通时,调高器 处于自动调 高状
态,注意要使面板上的自动/手动开关也处于自动位
置才有效。
4 DOWN 输入 下降信号,与7脚接通时,割炬向下运动。
5 UP 输入 上升信号,与7脚接通时,割炬向上运动。
6 COLLIDE 输出 割炬碰撞信号,光耦输出,当割嘴碰撞钢板时,此脚
与7脚接通,平时此脚悬空。
7 COM 公共端 控制公共端。
2222、、、、割炬升降接口
割炬升降接口:插座标号为:X2-Torch,为6芯插座,如下表所示:
割炬升降接口割炬升降接口
PIN# NAME名称 I/O DESCRIPTION描述
1 UP LIMIT1 输入
2 UP LIMIT2 输入
上限位,串接在主回路中,接常闭,触点容量大于
4A。如果不使用,请将限位短接。
3 MOTOR1 输出
4 MOTOR2 输出
5 DOWN
输入
LIMIT1
6 DOWM
输入
接DC24V调高电机,如果安装好以后,电机旋转方向
是反的,则在插头处将电机线互换即可。
下限位,串接在主回路中,接常闭,触点容量大于
4A。如果不使用,请将限位短接。
LIMIT2
6
Page 8
六六六六、、、、
调试
调试::::
调试调试
位器
位器尽量
尽量不不不不要要要要调动
位器位器
尽量尽量
深圳市迈卡特数控技术有限公司
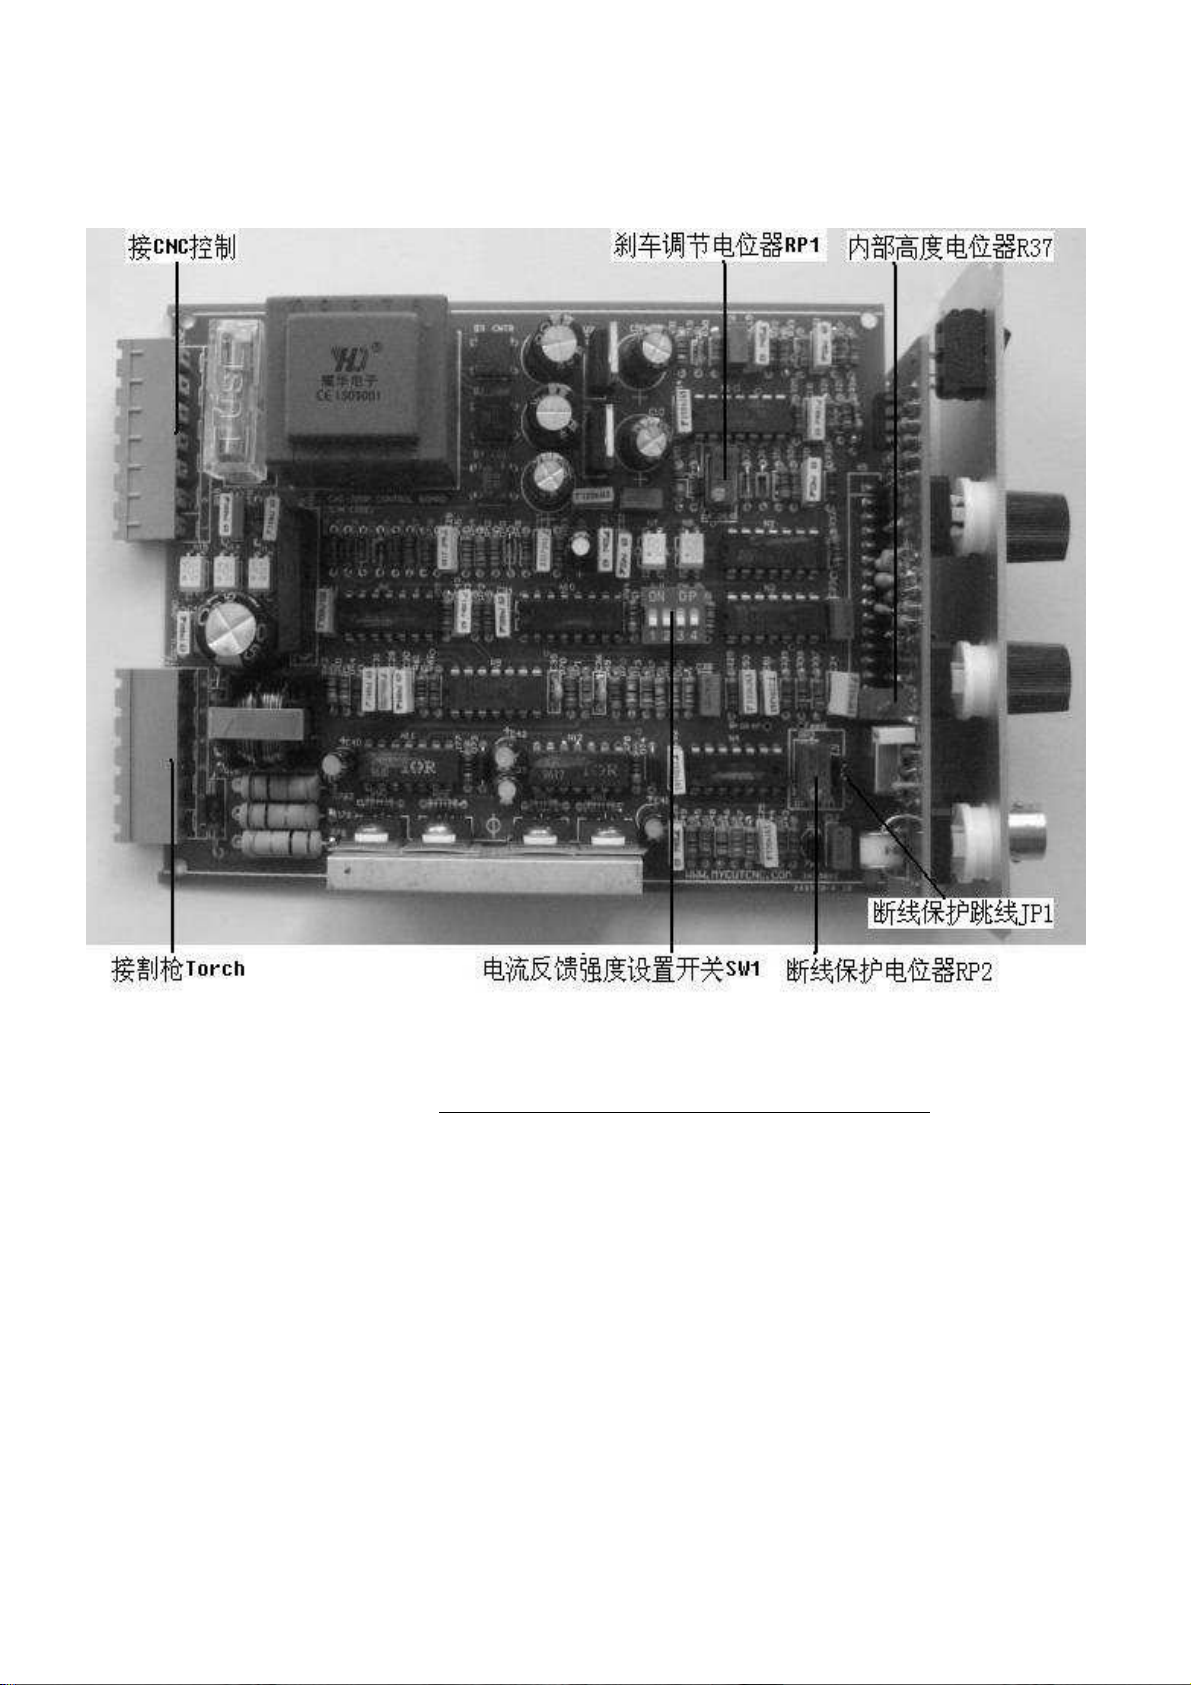
本调高器在出厂时其内部参数都已经调整好
本调高器在出厂时其内部参数都已经调整好,,,,图中未标明用途的电
本调高器在出厂时其内部参数都已经调整好本调高器在出厂时其内部参数都已经调整好
调动
。。。。
调动调动
下图做了一些标示,供调试时参考。
图中未标明用途的电
图中未标明用途的电图中未标明用途的电
1、、、、 自动调高时高度的设定
并预热1分钟,按住面板上的“AUTO
自动调高时高度的设定::::
自动调高时高度的设定自动调高时高度的设定
将调高盒安装好,将探头线及前面的探头环等完全连接好
将探头线及前面的探头环等完全连接好,接通电源
将探头线及前面的探头环等完全连接好将探头线及前面的探头环等完全连接好
AUTO”按钮,此时,调高盒处于自动状态,调
AUTOAUTO
节调高器面板上的高度调节电位器“Height”,电机应能够停在某一平衡位
置。在自动状态下,割炬的高度由“Height”电位器决定,顺时针旋转,高度
将增加,逆时针旋转,高度将降低。同时可用面板上的“Sensitivity”电位器
来调节自动调高时的灵敏度。
2、、、、 刹车调整
刹车调整::::
刹车调整刹车调整
刹车调整电位器RP1(见上图)。如果手动上升或下降时,刹车不好,
调节此电位器可以取得良好的刹车效果。此项参数一般在出厂前已调好。
7
Page 9
七七七七
故障维护
序号
1.
2.
3.
4.
5.
6.
故障维护::::
故障维护故障维护
电机不转或只有一个方向
自动调高时升降速度很慢
自动调高快速向平衡点运
动时,有过冲现象
开自动调高时,割据一直
向上运动,不往下去找平
开自动调高时,割据一直
向下运动,直到碰到钢板
自动调高时的高度不稳定
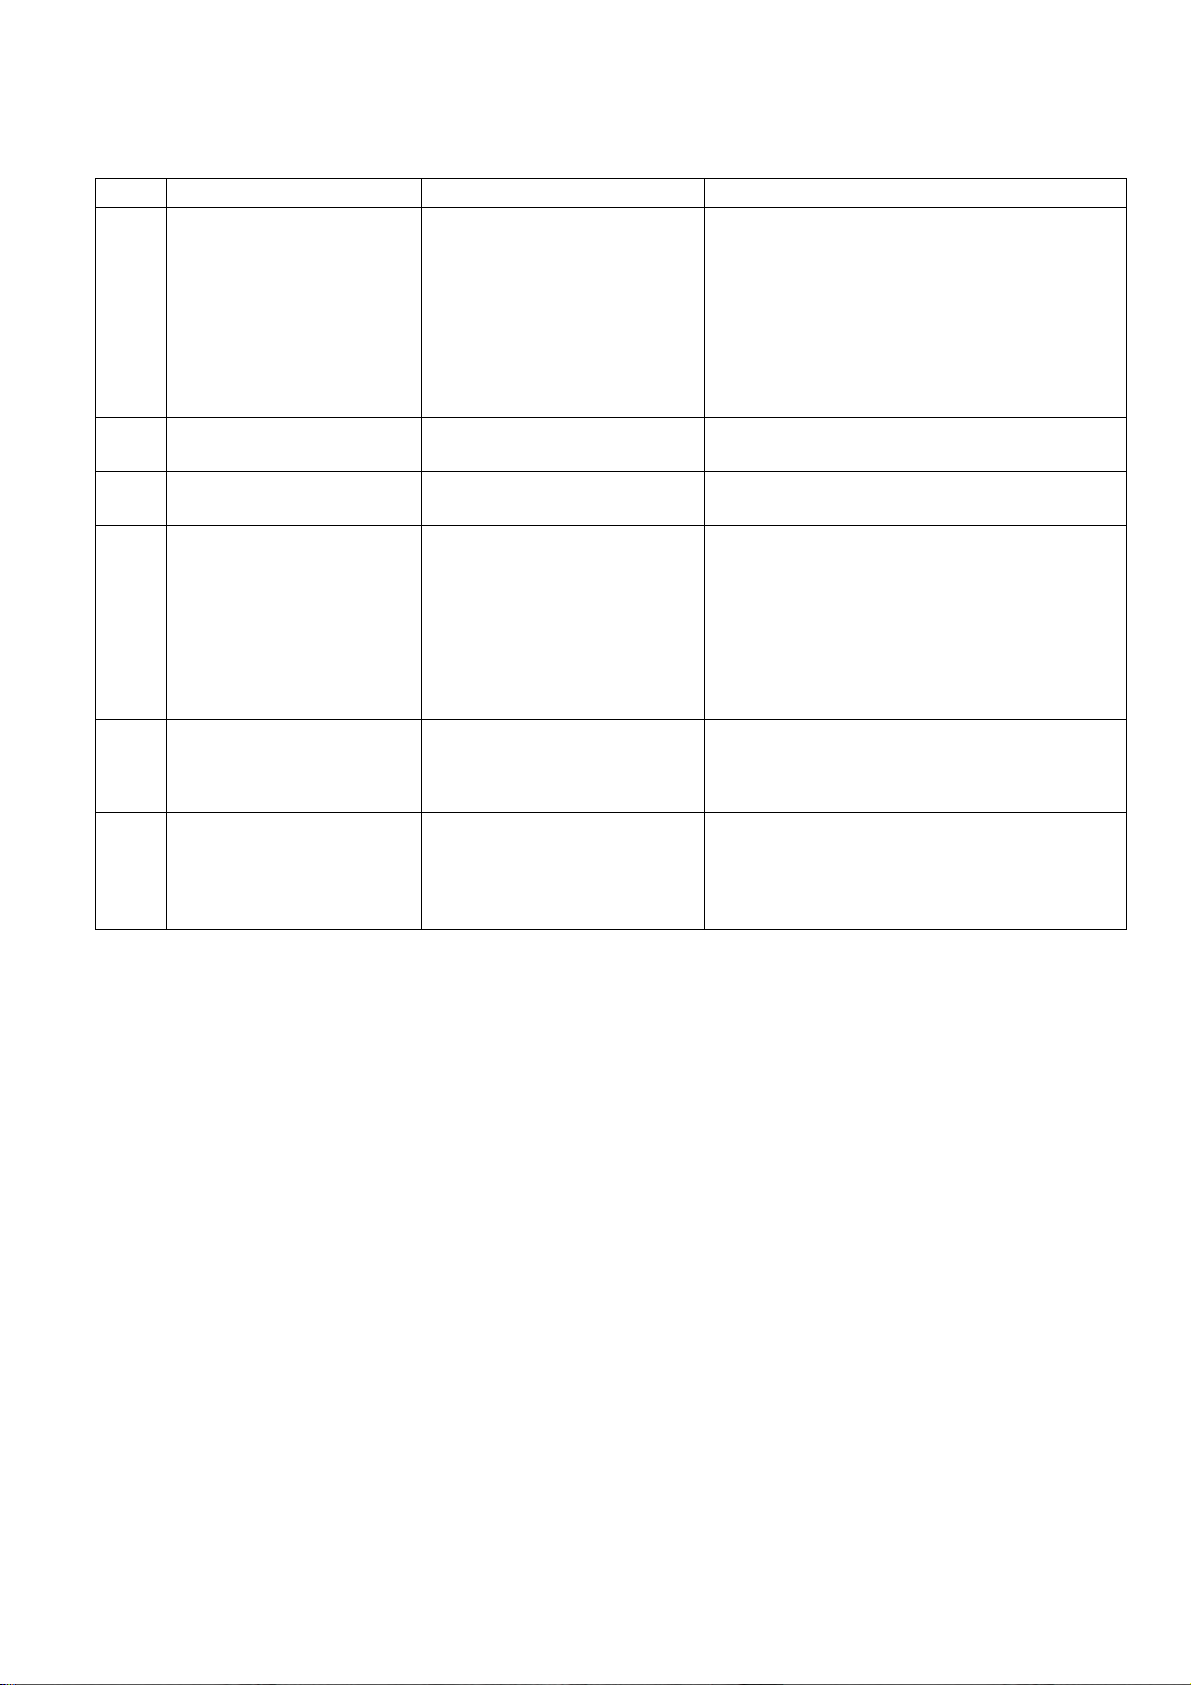
下表为一些常见的故障及解决办法:
故障现象 原因 解决办法
转动
衡点
深圳市迈卡特数控技术有限公司
1、 面板电源指示灯不亮。
2、 调高盒无输出。
3、 接插件接触不良。
4、 限位开关未连接。
5、 调高电机坏。
6、 机械卡死,过流保护。
7、 调高盒故障。
1、 灵敏度太小。
2、 平衡点位置偏高。
1、 灵敏度太大。
2、 平衡点位置偏低。
1、 给定高度设置太高。
2、 前级感应通道接地。
3、 面板上的BRK灯亮。
4、 调高盒内部参数变化使
得BRK灯亮。
1、 给定电位器设置太低。
2、 调高盒前级未连接好。
3、 割嘴脱落。
1、 割嘴底下有铁渣。
2、 调高盒未接地。
3、 调高盒内部积累灰尘。
4、 调高盒老化。
1、 检查电源是否接入/检查保险丝。
2、 按上升或下降,测量插座X2的1脚与6
脚之间应有30V左右的直流电压。
3、 检查插头及接线是否松动或接触不良。
4、 检查限位开关是否接好或损坏。
5、 检查调高电机。
6、 检查升降机械故障。
7、 更换调高盒。
1、 增加灵敏度。
2、 将平衡点位置调低一些。
1、 减少灵敏度。
2、 将平衡点位置调高一些。
1、 将给定电位器调小。
2、 用万用表检查是否接地。
3、 探头线接触不良或断线。
4、 如果第3步确定没问题,请按照表格后
面的附录中的第2步重新调整断线保护
参数或拔掉跳线块JP1以去掉断线保护
功能。
1、 将给定电位器调大。
2、 检查割嘴,探头线等是否连接好。
3、 检查割嘴是否接紧。
1、 清除铁渣。
2、 将调高盒接地。
3、 用压缩空气吹干净。
4、 关闭自动或更换调高盒。
附录
附录::::初次使用前的设定
附录附录
初次使用前的设定::::调试时必须使用无感
初次使用前的设定初次使用前的设定
1 平衡点的调整
平衡点的调整:将调高盒安装好,在探头线及探头环等完全连接好的情况
平衡点的调整平衡点的调整
无感一字
一字起子
无感无感
一字一字
起子。
起子起子
下,将割炬提升到上限位位置。测量大板子右下部标有 feed 处的测试孔的电
压同时轻轻调节平衡点电位器 R37,使得 feed 测试孔电压=7.5V。注意:测试
时将万用表红表笔接测试孔,黑表笔接到前盖板的探头座的外壳上(0V)。
注意:调整好平衡点后必须重新设定切割高度。
2 断线保护
断线保护参数
断线保护断线保护
参数调整
调整:在探头线及探头环等完全连接好的情况下,将割炬提
参数参数
调整调整
升到上限位位置。轻轻调节 RP2(如果顺时针方向调节 RP2,BRK 红色指示灯
会灭掉。如果逆时针方向调节 RP2,BRK 红色指示灯会点亮),找到面板上的
BRK 红色指示灯刚好处在亮与不亮的位置,然后再向顺时针
顺时针方向调 1-2 圈。
顺时针顺时针
8
 Loading...