

Page 1

CHC-300
电容高度控制器
使用说明书
深圳迈卡特数控技术有限公司
公司地址:深圳市宝安九区宝民一路白金酒店公寓519
公司电话:0755-27662147 传真:0755-27662147
公司网址:www.mycutcnc.com
Page 2

目 录
一、 简介……………………………………………………… 1
二、 技术指标………………………………………………… 2
三、 外形及安装……………………………………………… 2
四、 操作面板及功能………………………………………… 7
五、 接口电路………………………………………………… 8
*使用调高器之前,请仔细阅读说明书*
I
Page 3

一、 简介
CHC-300 电容式高度控制器的设计是根据国内多个使用厂家的实际使用经验和要
求,在十多年设计、使用经验的基础上综合设计而成。该调高器具有体积小、外观新
颖、功能全、精度高、性能稳定可靠等优点。含有大多数国外高档电容调高器所具备的
功能。
CHC-300 电容式调高系统是一个闭环控制系统,它包括位置信号检测、信号处理
变换、逻辑控制、电机驱动四个部分,适用于数控切割设备的火焰切割割炬、水上小
功率等离子切割割炬、激光切割割炬等需要进行割炬自动高度控制的设备。
下图是 CHC-300 电容高度控制器原理框图:高度信号检测装置采用电容式传感探
头,探头环与机床绝缘,安装于割咀下方,通过同轴电缆连到割炬旁边的金属探头,用
于感应割咀与钢板的高度,高度信号通过调高器内部电路处理后输出相应的电信号,送
到逻辑控制电路,再输出控制信号到电机驱动电路,驱动电机正反向运转。电机的驱动
采用脉宽调制(PWM)方式。 调高电机额定电压为DC24V,变速箱变比为 1:2.5∽1:
15。
2
Page 4

二、 技术指标
供电电压:AC24V±10%,50Hz~60Hz ,请注意:AC24V电源电
压需保证在±10%以内
升降电机:DC24V 永磁直流电机
输出电流:1A-4A
工作温度:调高器-10∽60℃,高频同轴电缆:-10∽200℃
探头组件:-10∽350℃
精度:±0.2mm
精度内的调节范围:距工件表面 1mm — 20mm
最大输出功率:100W
高频电缆长度(HF-cable):200mm∽1200mm
主体外形尺寸(长 X 宽 X 高):150mmX133mmX47mm
断线保护功能:HF 高频电缆部分
三:外观及安装
1、调高器外形视图:下面分别给出调高器的前视图、后视图及仰视图。
3
Page 5

前视图
后视图
4
Page 6
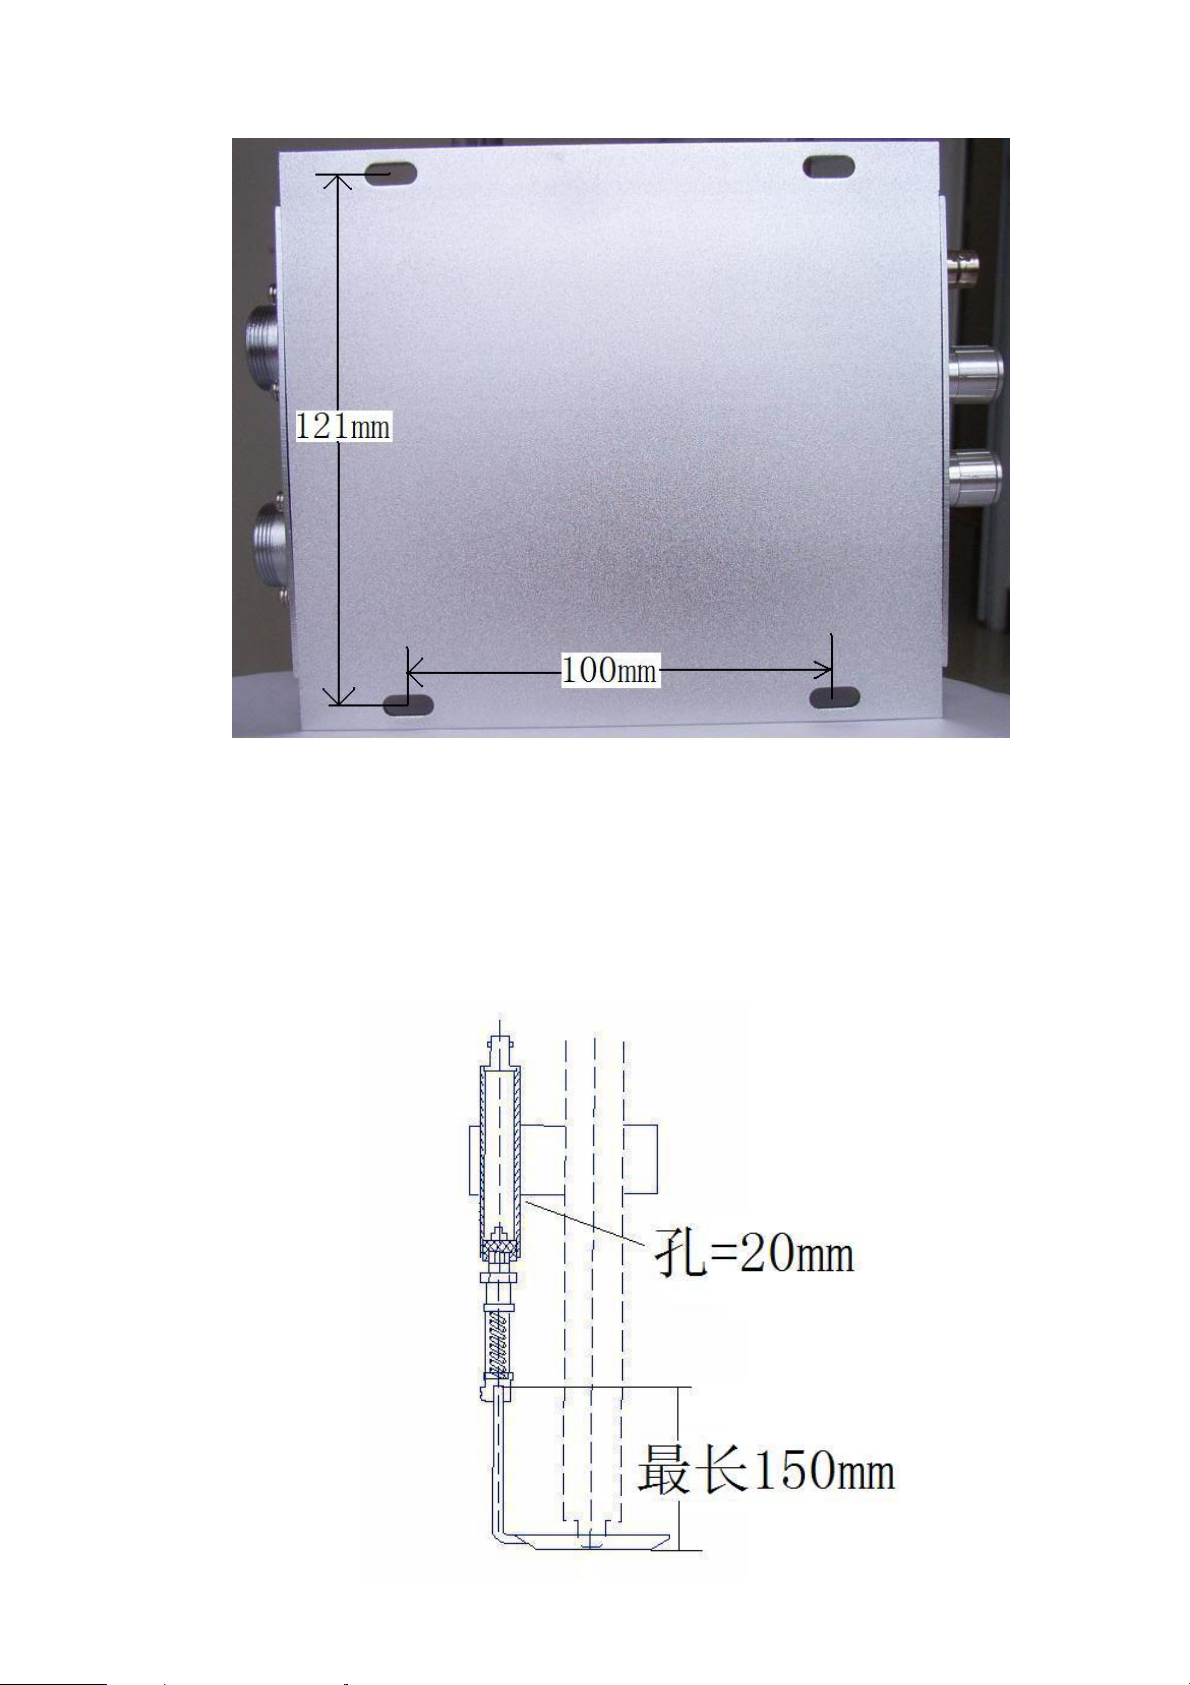
仰视图
2、探头四件套视图:探头四件套分别为A:HF电缆、B:绝缘安装柄、
C:弹性连接器、D:探头环四部分组成。根据使用经验,探头环的安装应
稍微低于割炬 1∽2mm左右,这样在自动调高的工作过程中可以有效防撞
和减小切割板材边缘时的边缘效应。四件套的安装示意图如下:
5
Page 7
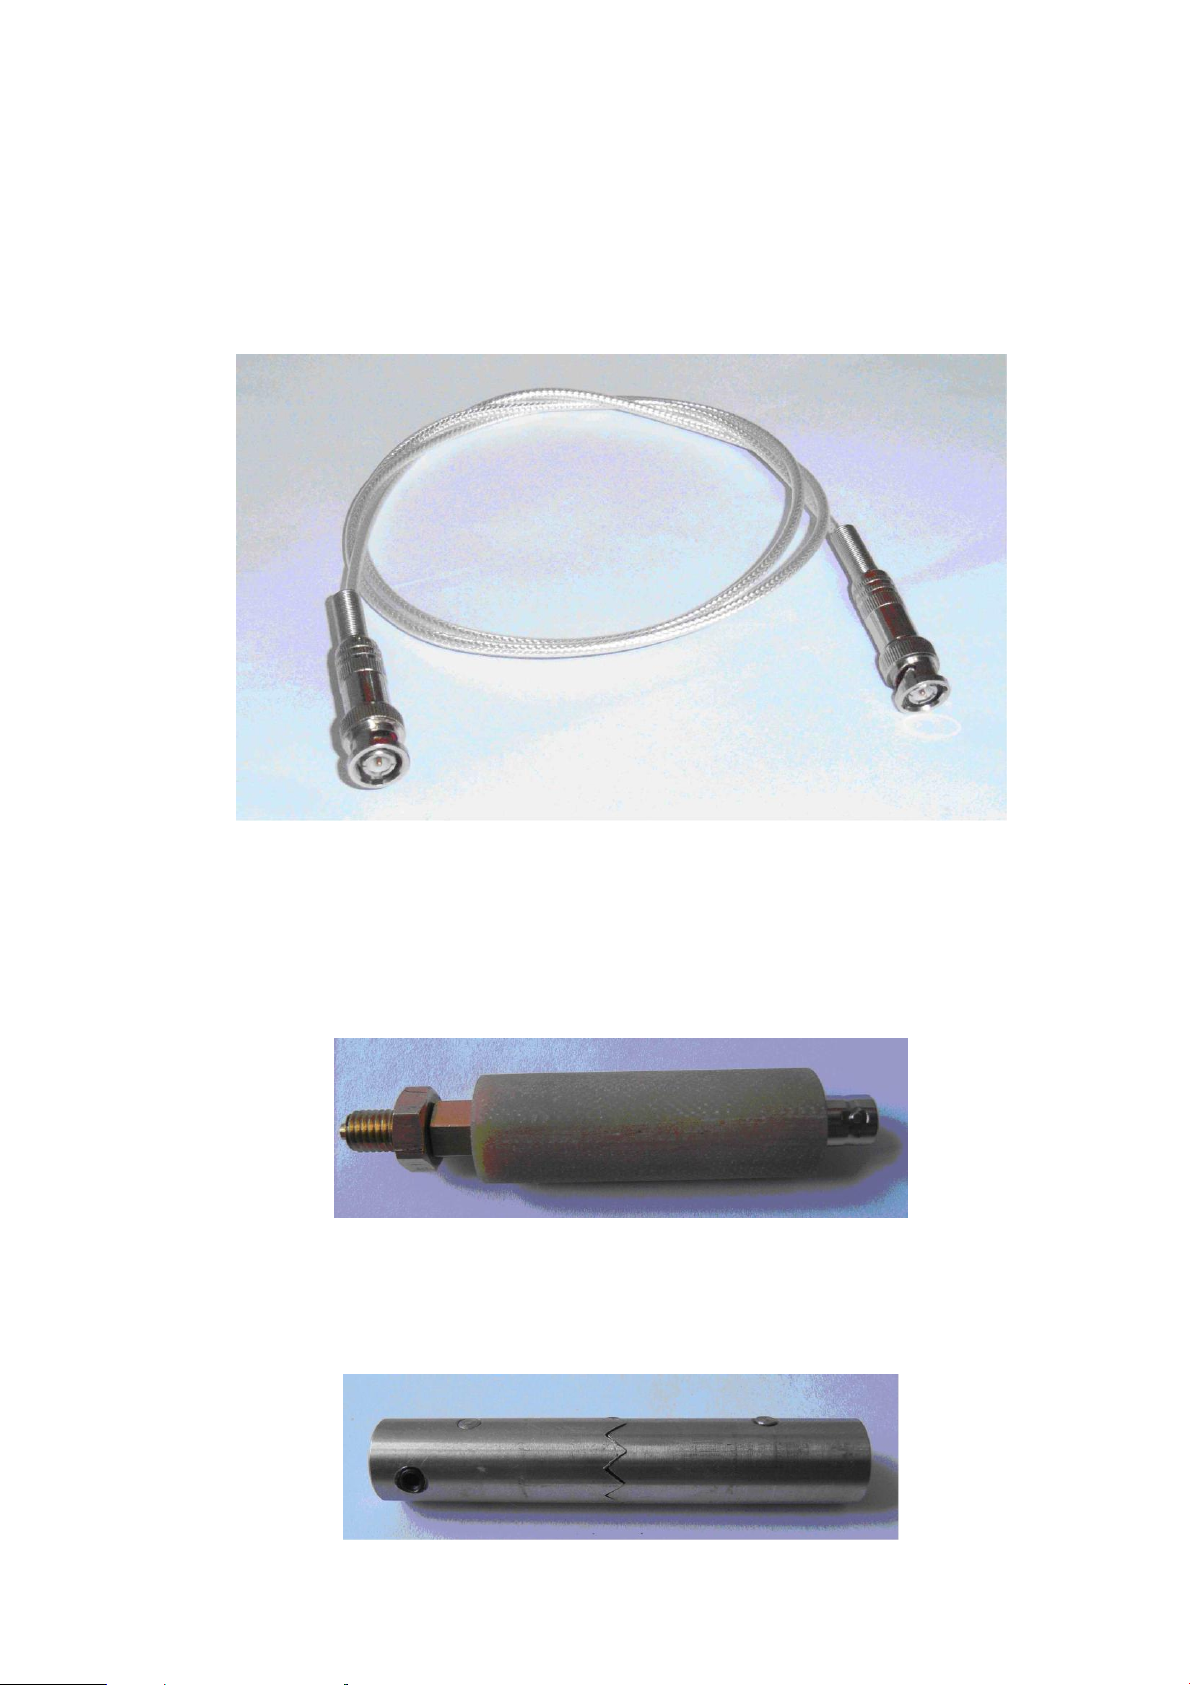
A、HF 电缆:HF 电缆由 250℃的耐高温的同轴电缆制作而成,两端采用高
可靠性的镀金连接器压接而成。电缆长度可根据客户的要求,在200mm∽1200mm
之间选择(默认长度为1000mm)。一般地,电缆长度越短,电容调高的效果越好。
如下图所示:
B、绝缘安装柄:安装柄的材料采用玻璃丝棒加工而成,用于探头的固定安
装,一端为同轴连接座,和 HF 电缆相连,另一端连接弹性机构,由弹性机构和
探头相连。如下图所示:
C、弹性连接器:弹性连接器的材料采用易切削不锈钢加工而成,用于探头
的固定安装,一端为和安装柄相连,另一端连接到探头环。如下图所示:
6
Page 8
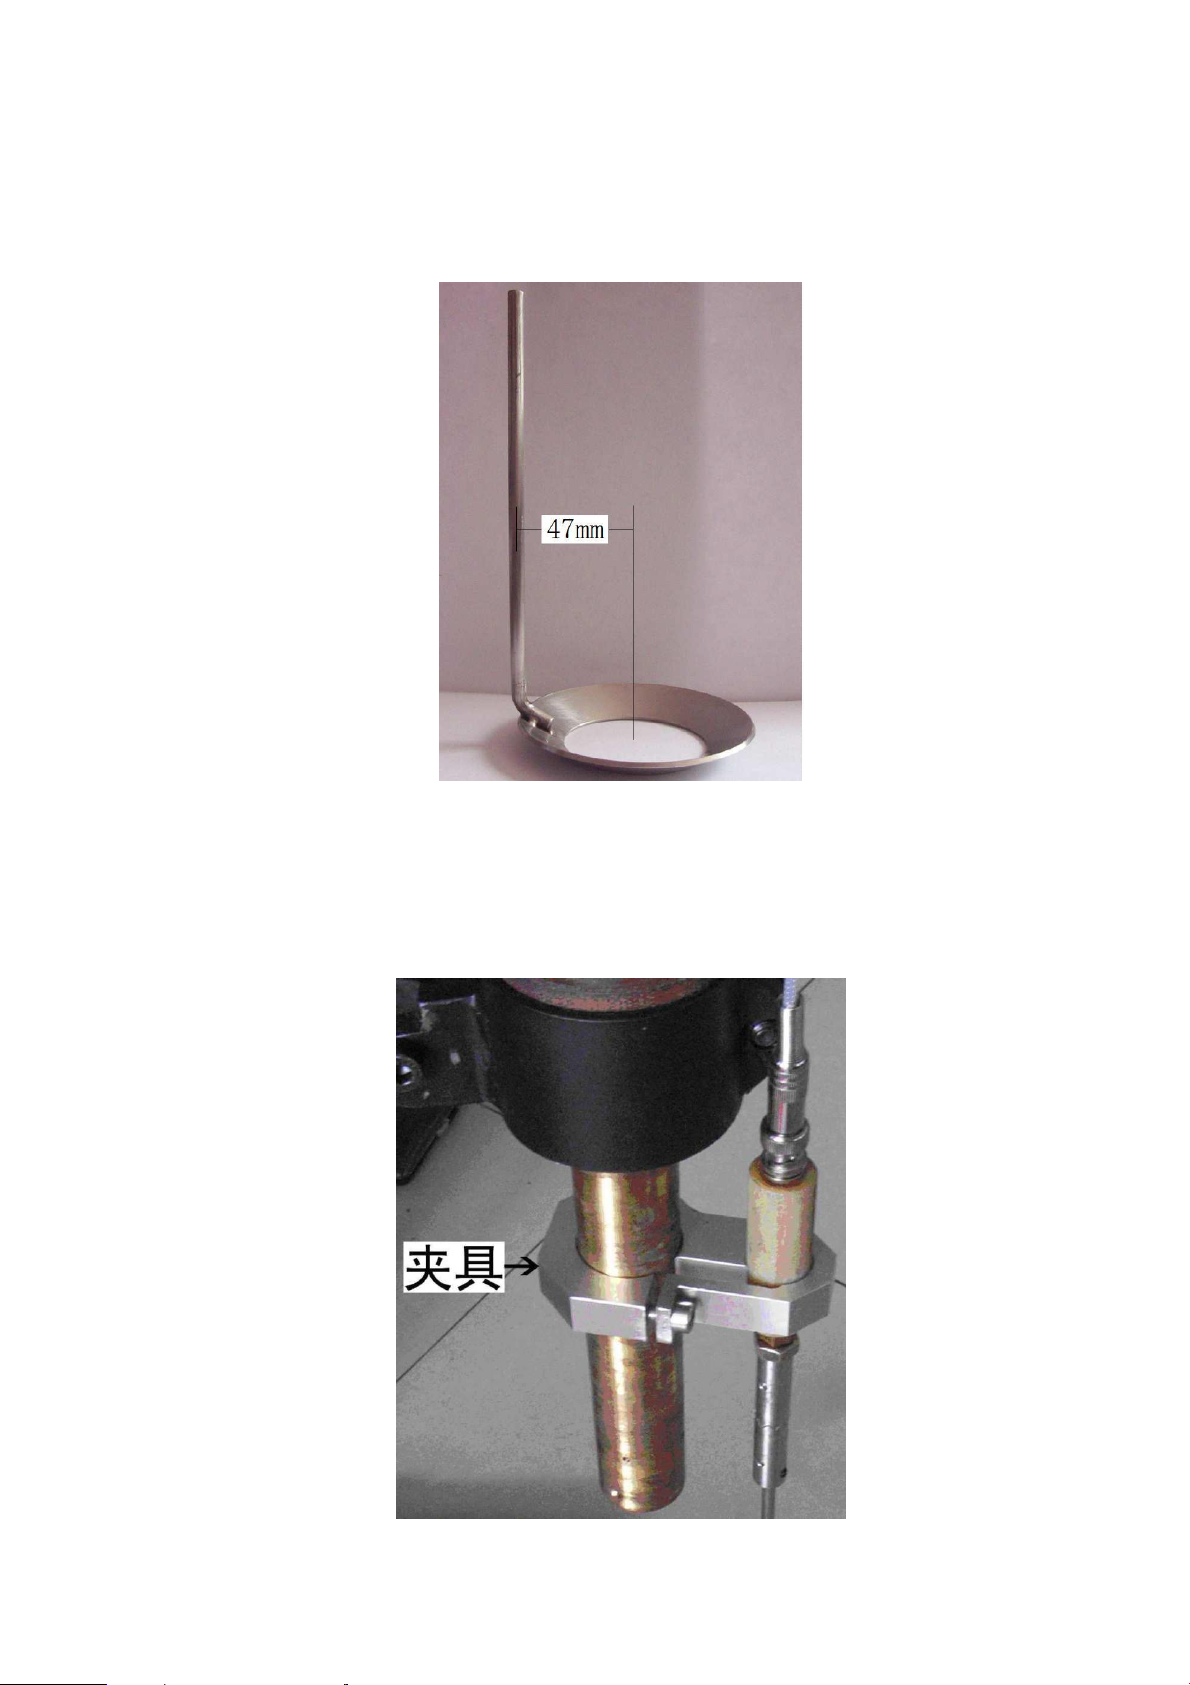
D、探头环:为一梯形圆锥结构,内径=45mm,外径=78mm,垂直焊接连接
杆,整体由不锈钢制作而成,用于检测电容的变化。如下图所示:
3、夹具视图:夹具的作用是用来将探头机构安装在割枪上,如下图所示:
7
Page 9
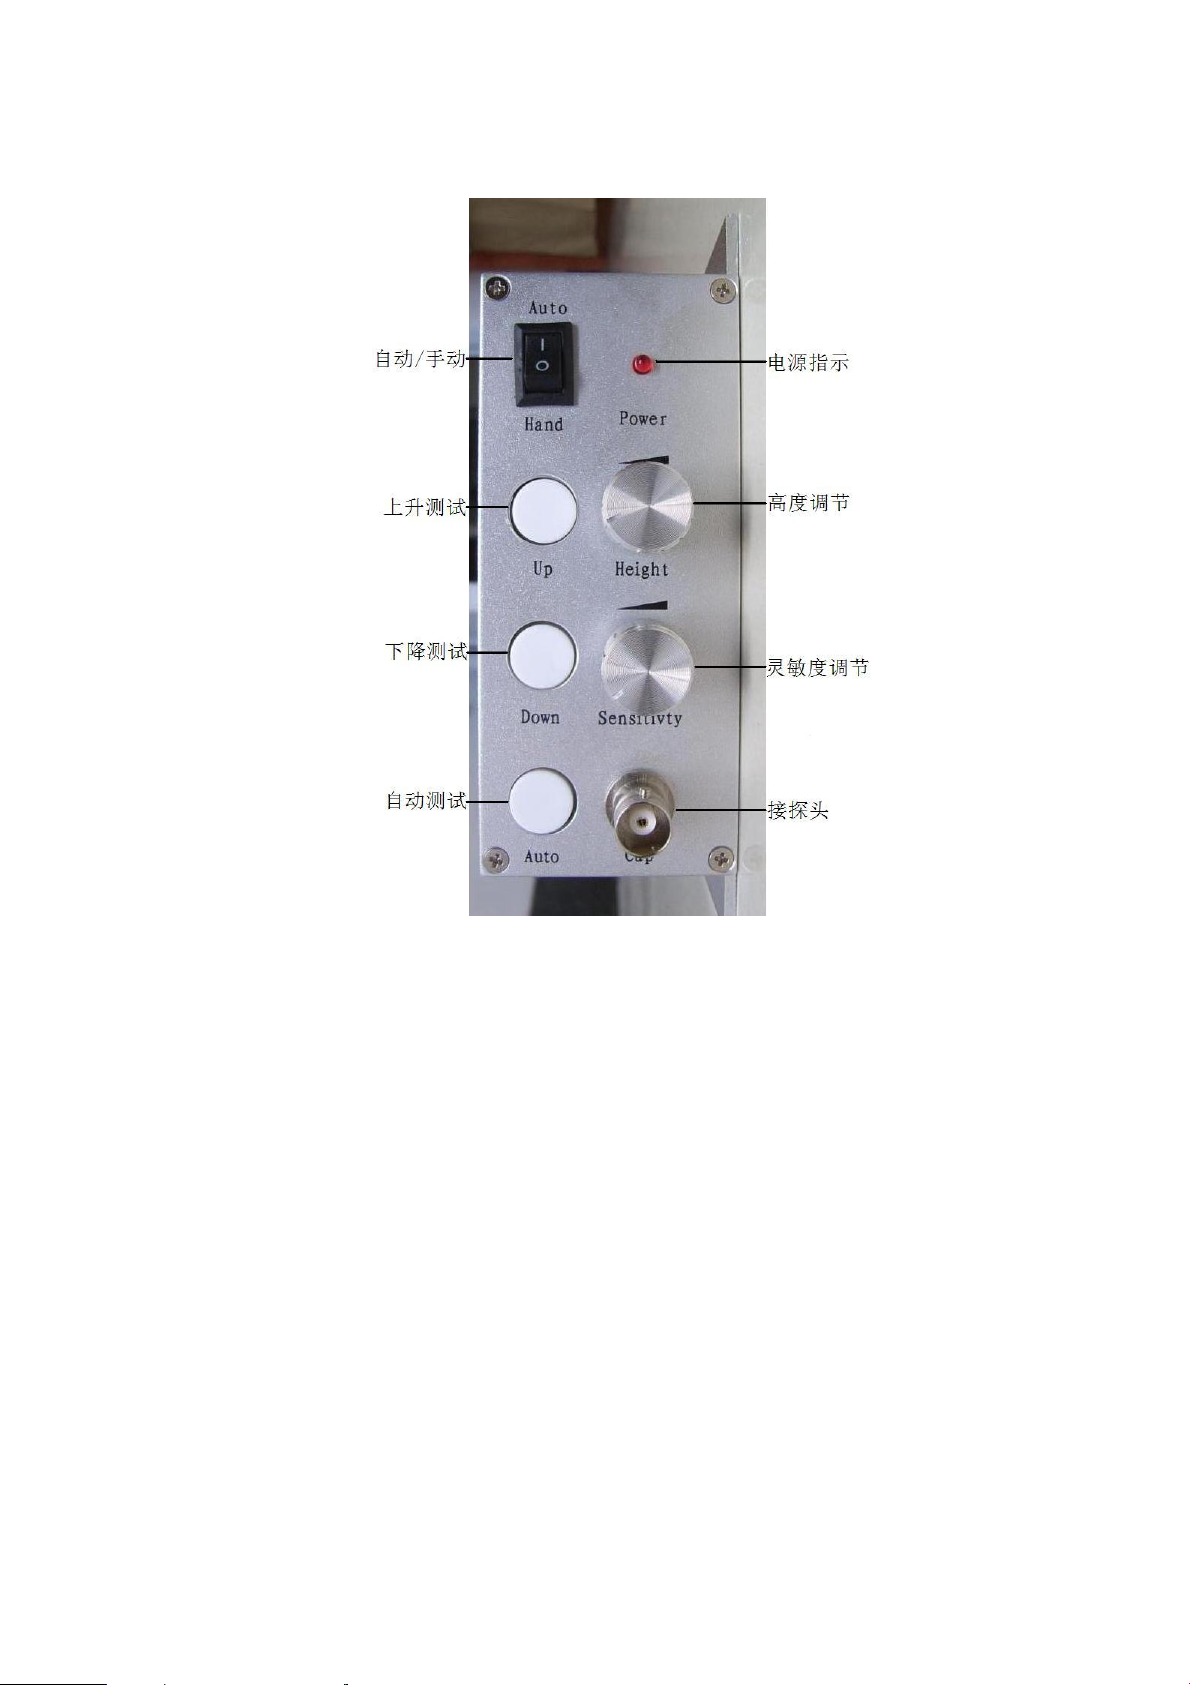
四:操作面板及功能,调高器前面板如下图所示:
Power 电源指示:灯亮,表示电源已经接入。
Height 高度调节电位器:在自动状态时,用于调节割炬与钢板之间的高度。
顺时针旋转,高度增加;逆时针旋转,高度减少。在第一次使用前,总是将该电位
器顺时针调到最大(割炬最高位置),否则割炬容易撞到钢板上。
Sensitivity 灵敏度调节电位器:在自动状态下,用于调节割炬高度变化的灵敏
度。顺时针旋转,灵敏度提高;逆时针旋转,灵敏度降低。
Cap 探头连接器:连接到调高探头线。
Auto/Hand 自动/手动选择开关:当开关处在Auto位置时,从CNC来的外部自
动信号可以接入;当开关处在Hand位置时,从CNC来的外部自动信号不能接入,调
高器一直处于手动状态。注:该信号与面板的自动测试信号无关。
Up 上升测试按钮:按住此按钮时,割炬上升。
Down 下降测试按钮:按住此按钮时,割炬下降。
Auto 自动测试按钮:按住此按钮时,调高器处在自动调高状态,这时,可通
过Height高度调节电位器设定所需要的高度,(调整高度时,必须一直按住AUTO按
钮)。切割时,由外部自动信号来控制调高器的自动,与该测试信号无关。
8
Page 10
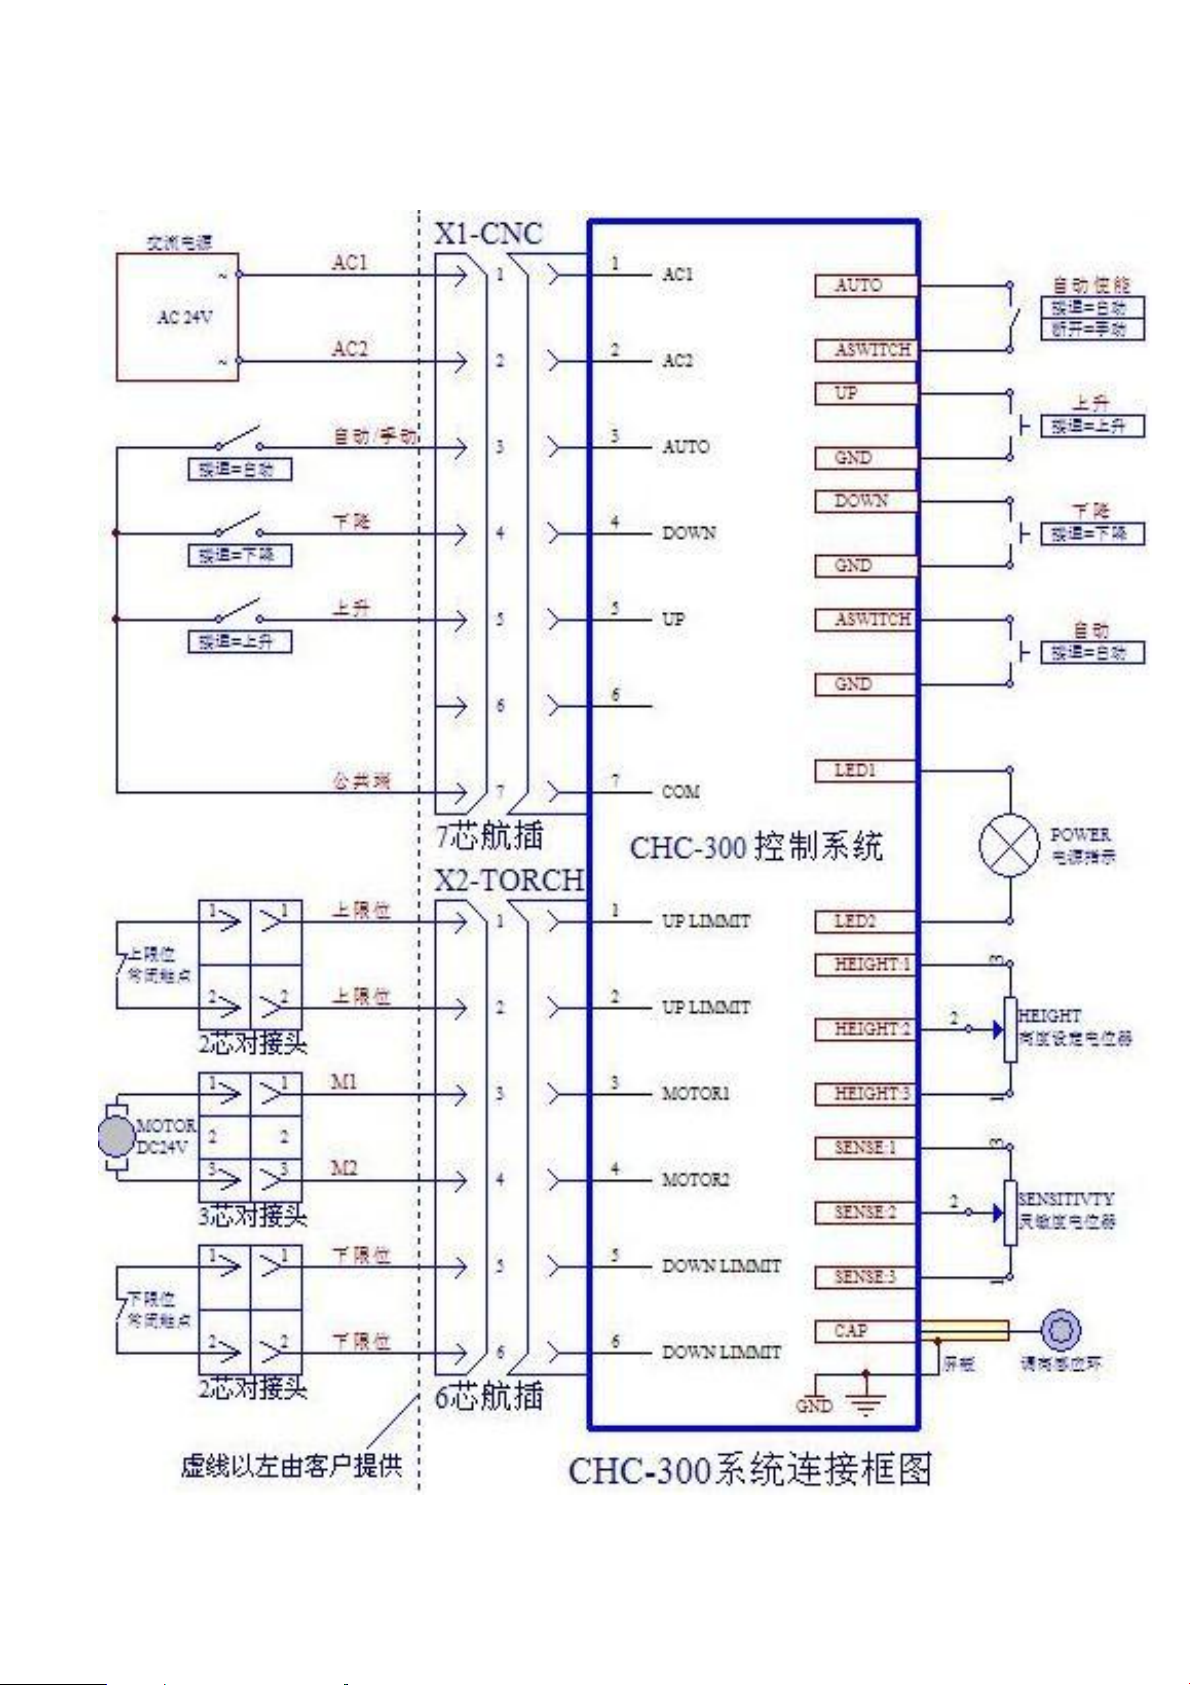
五、接口电路:外部接口电路由两部分组成,一路到控制器CNC,一路到
切割小车Torch。以下为调高器的系统连接框图:
9
Page 11
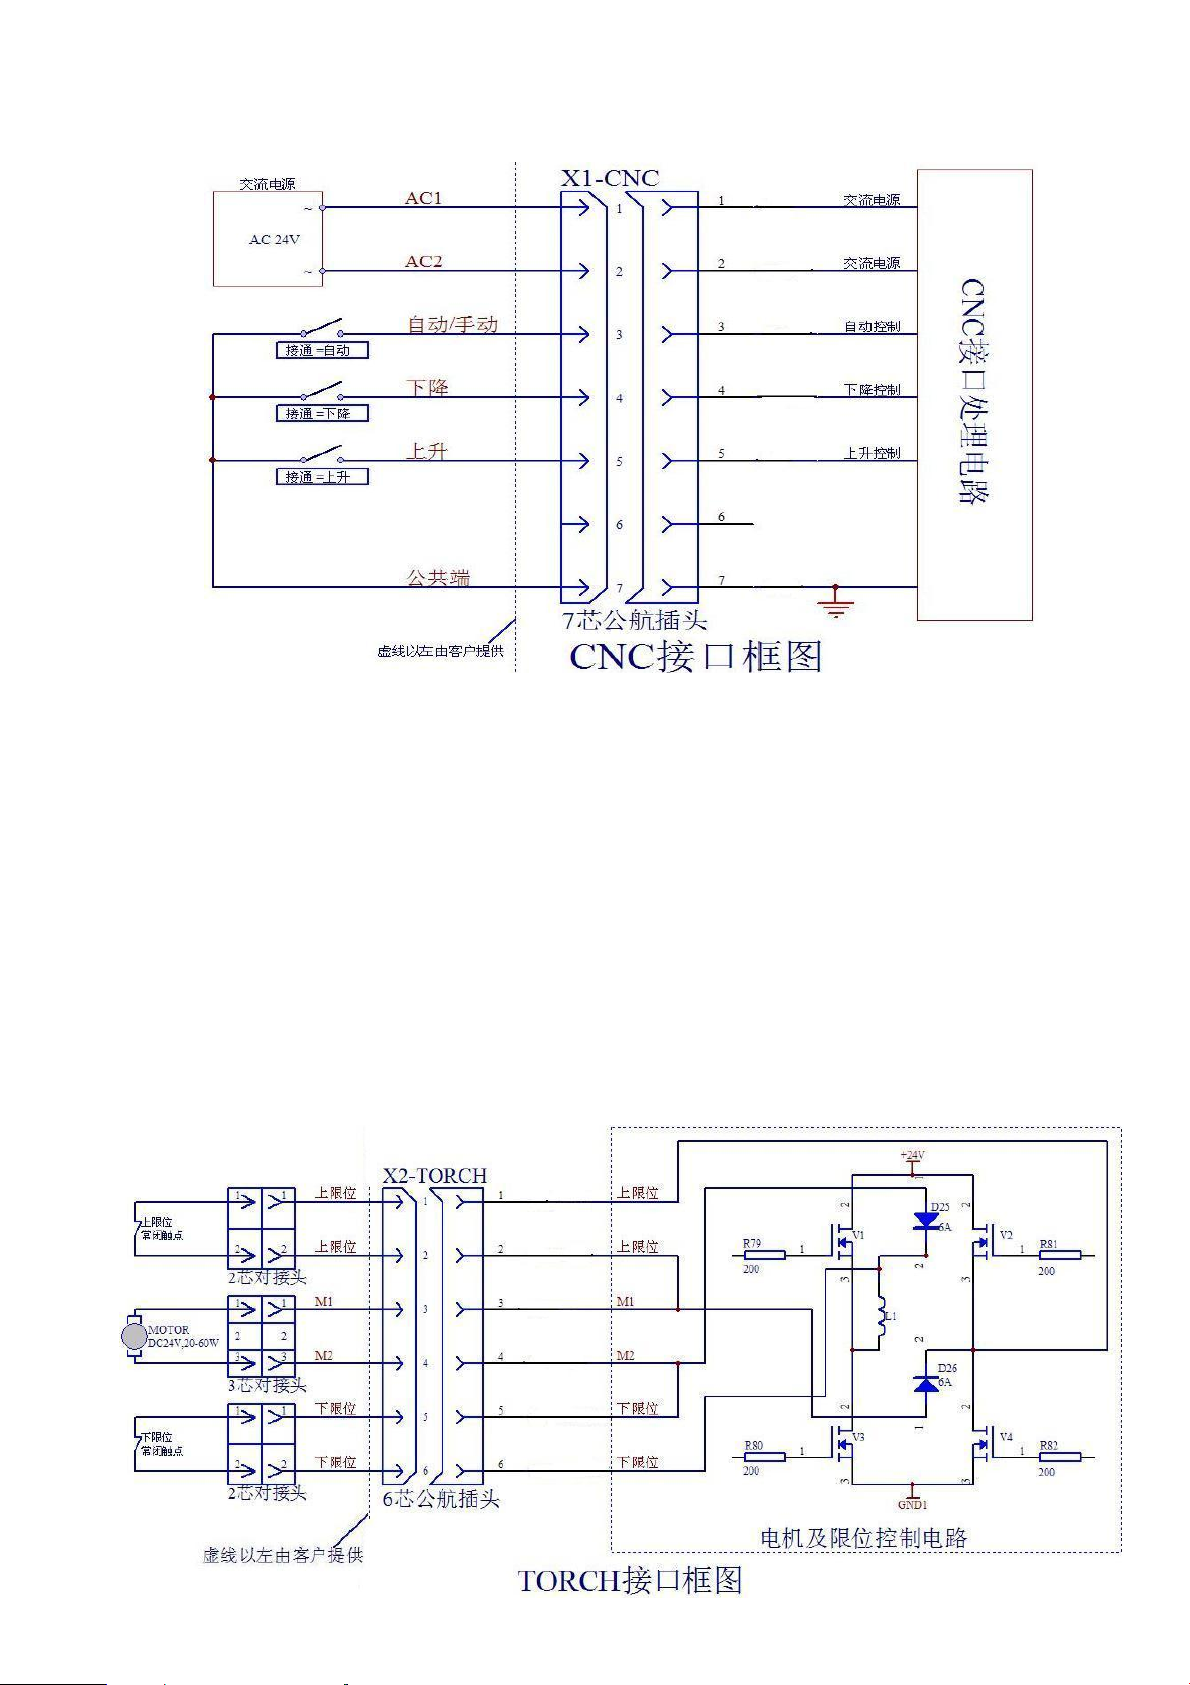
1、CNC接口如下图:航插标号为:X1-CNC,为7芯航插,如下图所
AC1/AC2 24V交流电源输入端,分别接1、2脚。
Auto 外部自动信号,接3脚。当此信号与公共端接通时,外部自动信号接入。
Down 外部下降信号,接4脚。当此信号与公共端接通时,外部下降信号接入。
Up 外部上升信号,接5脚。当此信号与公共端接通时,外部上升信号接入。
COM 外部信号公共端,接7脚。注意:第6脚悬空不要接线。
2、连接到割炬升降接口:航插标号为:X2-Torch,为6芯航插,如下图所示:1、2
脚接上限位,3、4脚接电机,5、6脚接下限位。原理图看上去有点复杂,其实很简
单,按图接线就不会出错。由图可知,限位开关串接在主回路中,故选择限位开关
时,其触点容量应大于4A(注:限位接常闭)。如果安装好以后,电机旋转方向是错
的,则在插头处将电机线互换即可。
10
Page 12
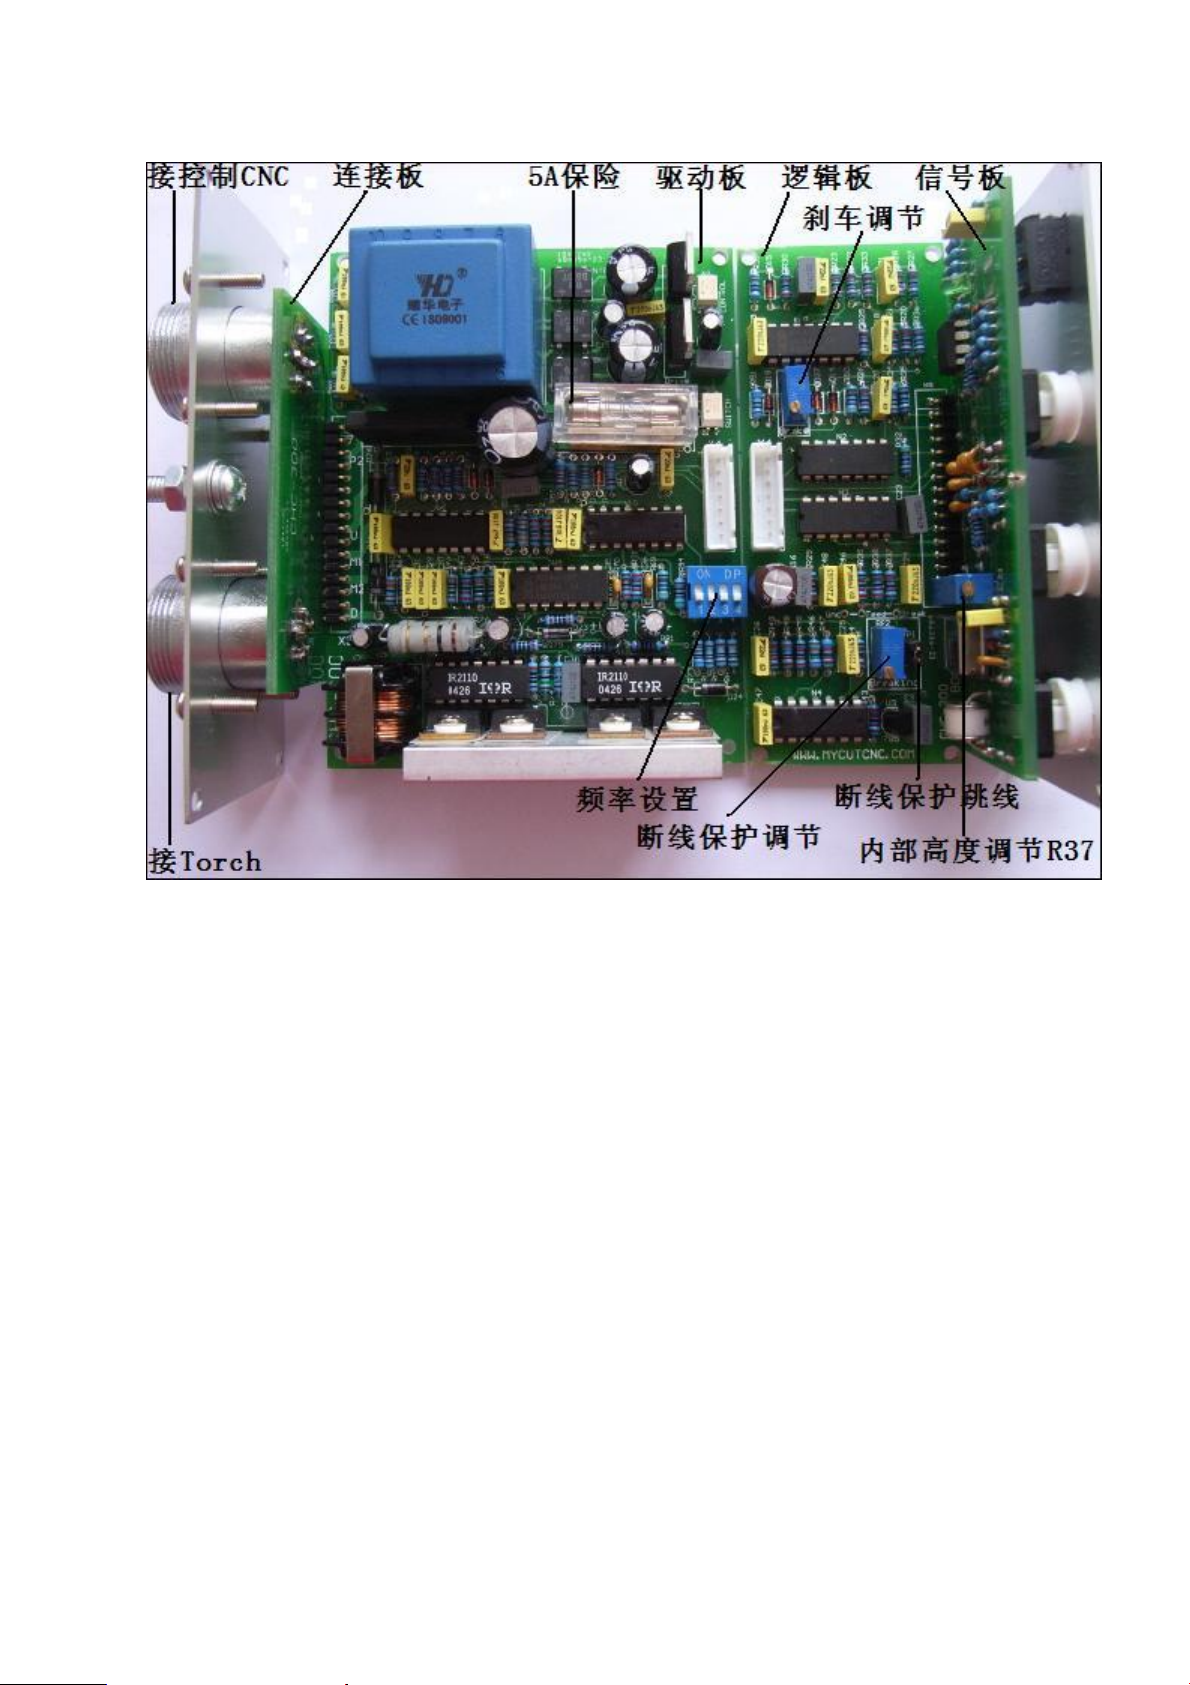
六、调试。下图为电路板图,图中关键位置做了一些标示,供参考。
1、 自动时高度的设定:
将调高盒安装好,将探头线及前面的探头环等完全连接好,按住面板
上的“AUTO”按钮,此时,调高盒处于自动状态,调节调高器面板上的高度
调节电位器“Height”,电机应能够停在某一平衡位置。在自动状态下,割炬
的高度由“Height”电位器决定,顺时针旋转,高度将增加,逆时针旋转,高
度将降低;将高度调到合适的位置即可。自动状态的驱动特性为离平衡点
越近速度越慢,离平衡点越远速度越快。如果用上述方法能取得满意的高
度,则跳过下一段。
2、 灵敏度的调整:
顺时针调节灵敏度电位器Sensitivity时,灵敏度增大,逆时针调节灵
敏度电位器Sensitivity时,灵敏度降低。如果自动切割时切割小车跟随较
慢,则将灵敏度调大,如果自动时切割小车抖动较大,则将灵敏度调小。
11
Page 13
电流大小
1-8脚
2-7脚
3-6脚
4-5脚
4A
OFF:
PWM=9KHz
ON:
PWM=18KHz
OFF
OFF
OFF
3A
OFF
OFF
ON
2A
OFF
ON
ON
1A
ON
ON
ON
序号
故障现象
原因
解决办法
1.
电机不转或只有一个方向转动
1、 限位开关未连接。
2、 内部保险丝烧断。
3、 机械卡死,过流保护。
4、 调高电机坏。
5、 驱动芯片IR2110损坏。
6、 调高盒故障。
1、 检查限位开关。
2、 检查内部保险丝。
3、 检查机械是否卡死。
4、 检查调高电机。
5、 更换驱动芯片。
6、 更换调高盒。
2.
开自动调高时,割据一直向上
运动,不往下去找平衡点
1、 给定电位器设置太高。
2、 前级电容感应通道接地。
3、 调高盒前级未连接好。
4、 断线保护。
5、 其他原因造成断线保护。
1、 将给定电位器调小。
2、 用万用表检查是否接地。
3、 用万用表检查探头环,探头线
等是否连接好。
4、 探头线接触不良或断线。
5、 拔掉调高盒内跳线块JP1。
3、 断线保护功能介绍:
JP1为断线保护功能跳线(见上图),拔掉跳线块时,断线保护功能无
效;插上跳线块时,断线保护有效。出厂设置为有效。
注意:本调高器在出厂时其内部电位器都已经调整好,调高器内部的
可调电位器不要轻易调整。
以下是本调高器内部的几个可调电位器及其作用:
电位器RP1--刹车。如果手动上升或下降时,刹车不好,调节此电位器
可以取得良好的刹车效果。
电位器R37--内部高度。见上页。
电位器RP2--断线保护(见上图)。
4、 电流反馈强度调节功能介绍:
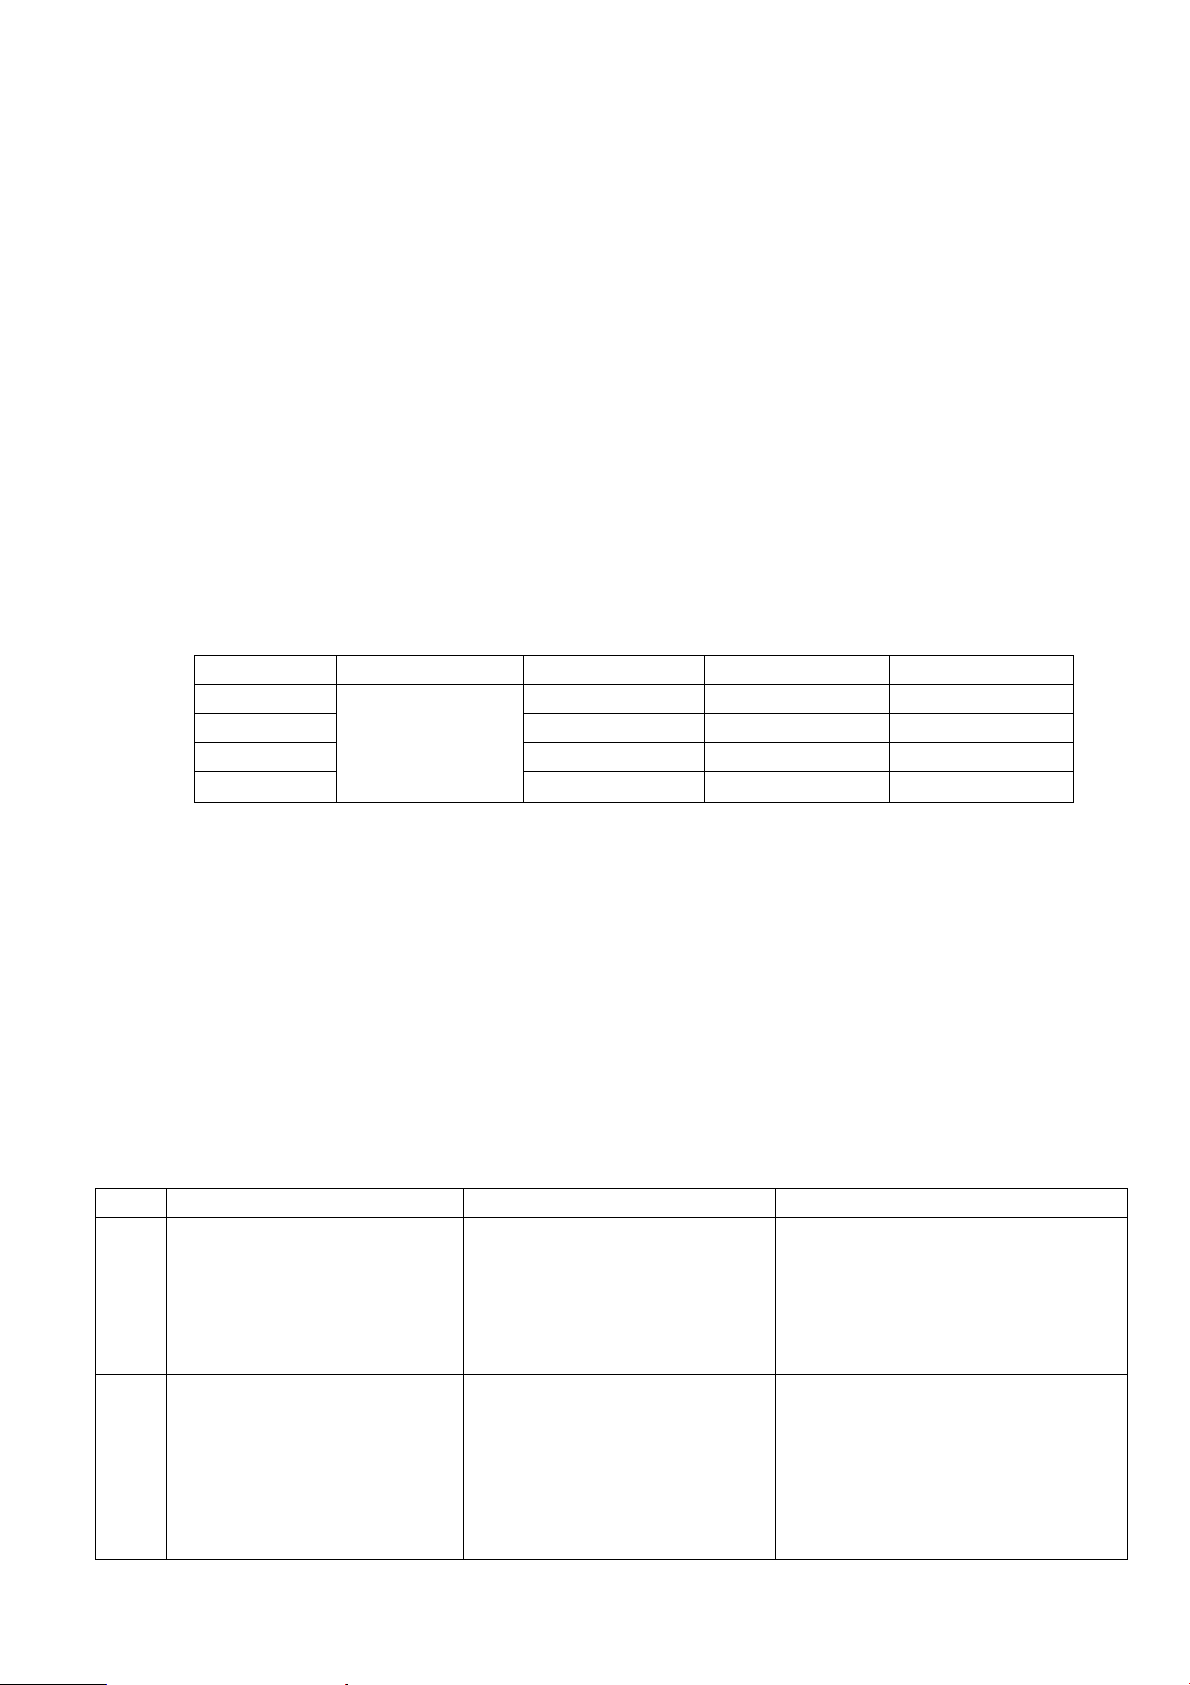
驱动板上的拨码开关SW1与电机电流反馈大小的关系如下表所示:
默认的出厂设定为:PWM频率=9KHz,反馈电流=4A。一般地,用户
不需要调整此项设置。通常电机功率在 30W 以下时,采用 18KHz 频率;
在 30W 以上时,采用 9KHz 频率。
七 故障维护:
下表为一些常见的故障及解决办法:
12
Page 14
3.
开自动调高时,割据一直向下
运动,直到碰到钢板
1、 给定电位器设置太低。
2、 调高盒前级未连接好。
3、 探头环脱落。
1、 将给定电位器调大。
2、 用万用表检查探头环,探头线
等是否连接好。
3、 检查探头环是否接紧。
4.
自动调高时的高度不稳定
1、 探头环底下有铁渣。
2、 调高盒未接地。
3、 调高盒内部积累灰尘。
4、 调高盒老化。
1、 清除铁渣。
2、 将调高盒接地。
3、 用压缩空气吹干净。
4、 关闭自动或更换调高盒。
5.
厚板穿孔时,自动调高不好用
厚板穿 孔 时,穿孔形成的铁渣
影响自动调高。
1、 先预穿孔,铲掉铁渣再切割。
2、 拆下探头环,使用手动调高。
13
 Loading...