

Page 1
OM-220 979E/fre
2006−06
Procédés
MIG
Description
Dévidoir
ROI
(Interface Opérateur à Distance)
www.MillerWelds.com/ams
MANUEL UTILISATEUR
Page 2
Miller, votre partenaire soudage!
Félicitations et merci d’avoir choisi Miller. Dès maintenant, vous pouvez faire votre travail, comme il faut. Nous savons que vous n’avez pas le temps de
faire autrement.
C’est pourquoi Niels Miller, quand il a commencé à fabriquer les postes à
souder à l’arc en 1929, s’efforçait de fournir des produits de qualité
supérieure destinés à offrir des performances optimales pendant de longues
années. Comme vous, ses clients exigeaient les meilleurs produits disponible
sur le marché.
Aujourd’hui, la tradition continue grâce aux gens qui fabriquent et vendent
les produits Miller. L’engagement de fournir le matériel et le service
répondant aux même exigences rigoureuses de qualité et de valeur qu’en
1929 demeure inchangé.
Ce manuel de l’utilisateur est destiné à vous aider à profiter le mieux de vos
produits Miller. Veuillez prendre le temps de lire les précautions de sécurité.
Elles vous aident à vous protéger contre des dangers éventuels au travail.
Miller vous permet une installation rapide et l’exploitation facile.
Convenablement entretenu, le matériel Miller vous
assure des performances fiables pendant de longues
années. Si la réparation de l’appareil s’avère
nécessaire, le chapitre sur le dépannage vous aide à
faire un diagnostic rapide. En vous référant ensuite
Miller est le premier
fabricant de matériel de
soudage aux États-Unis à
être certifié conforme au
système d’assurance du
contrôle de la qualité ISO
9001:2000.
à la liste des pièces détachées, vous pouvez trouver
exactement la (les) pièce(s) nécessaire(s) au
dépannage. Vous trouverez également les
informations concernant la garantie et l’entretien
de votre appareil.
Chaque source de
soudage Miller bénéficie
d’une garantie “sans
soucis”
Miller Electric fabrique une gamme complète
de machines à souder et d’équipements liés au
soudage. Pour des renseignements sur les autres produits Miller,
adressez-vous à votre distributeur local Miller pour obtenir le catalogue le
plus récent sur toute la gamme, ou les feuilles techniques de chaque produit.
Page 3
Table des matières
SECTION 1 − CONSIGNES DE SÉCURITÉ − LIRE AVANT UTILISATION 1 . . . . . . . . . . . . . . . . . . . . . . . . . .
1-1. Symboles utilisés 1 . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
1-2. Dangers relatifs au soudage à l’arc 1 . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
1-3. Dangers supplémentaires en relation avec l’installation, le fonctionnement et la maintenance 3 . . . . .
1-4. Proposition californienne 65 Avertissements 3 . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
1-5. Principales normes de sécurité 4 . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
1-6. Information EMF 4 . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
SECTION 2 − DÉFINITIONS 5 . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
2-1. Définitions des étiquettes d’avertissement 5 . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
2-2. Étiquettes signalétiques du fabricant ayant trait aux produits CE 6 . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
2-3. Symboles et définitions 6 . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
2-4. Etiquette DEEE 6 . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
SECTION 3 − INTRODUCTION 7 . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
3-1. Spécifications 7 . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
SECTION 4 − INSTALLATION 7 . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
4-1. Disposition des trous de la plaque de montage 7 . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
4-2. Pose du dispositif isolant 8 . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
4-3. Installation de l’interface opérateur à distance et du dévidoir 9 . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
4-4. Schéma de branchement 9 . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
4-5. Branchements du panneau arrière 10 . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
4-6. Informations concernant la prise 9 broches 10 . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
4-7. Tableau des recommandations concernant la torche 10 . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
4-8. Affichage de la source à la mise sous tension 11 . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
4-9. Options de l’interrupteur à deux programmes 11 . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
SECTION 5 − FONCTIONNEMENT 12 . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
5-1. Termes de fonctionnement 12 . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
5-2. Interrupteur d’alimentation 13 . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
5-3. Panneau avant 14 . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
5-4. Touche Programme 15 . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
5-5. Afficheur supérieur 15 . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
5-6. Afficheur inférieur 16 . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
5-7. Touche Configuration du dévidoir 17 . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
5-8. Bouton de réglage 17 . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
5-9. Touche Procédé 18 . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
5-10. Avance manuelle du fil/purge 19 . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
5-11. Mode de réinitialisation 20 . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
SECTION 6 − RÉGLAGE DES PARAMÈTRES SÉQUENTIELS 21 . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
6-1. Paramètres de la séquence des programmes 21 . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
SECTION 7 − MAINTENANCE 22 . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
7-1. Maintenance de routine 22 . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
7-2. Diagnostics 23 . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
SECTION 8 − SCHEMA ELECTRIQUE 26 . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
SECTION 9 − LISTE DES PIÈCES 28 . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
GARANTIE
Page 4
Déclaration de conformité pour les
produits de la Communauté
européenne (CE)
REMARQUE
Fabricant: Contact Européen
Miller Electric Mfg. Co. Mr. Danilo Fedolfi,
1635 W. Spencer St. Directeur général
Appleton, WI 54914 USA ITW WELDING PRODUCTS ITALY S.r.l.
Téléphone: (920) 734-9821 Via Privata Iseo 6/E
La signature du contact Européen:
Déclare que le produit:: ROI (interface opérateur à distance)
est conforme aux directives et normes suivantes:
Directives ayant trait à la machinerie (Machinery Directives) : 98/37/EEC, 91/368/EEC, 92/31/EEC, 133/04, 93/68/EEC
Ces renseignements sont fournis pour les appareils homologués pour la CE (voir
l’étiquette signalétique fixée à l’appareil).
20098 San Giuliano
Milan, Italie
Téléphone : 39(02)98290-1
Télécopie : 39(02)98290203
Directives
Directive basse tension : 73/23/EEC
Directive compatibilité électromagnétique (CEM) : 89/336/EEC
Normes
Équipement de soudure à l’arc − partie 5 : Dévidoirs. (Arc Welding Equipment − Part 5: Wire Feeders) : IEC 60974-5 Éd. 1
Équipement de soudure à l’arc − partie 10 : Exigences de compatibilité électromagnétique (CEM) [Arc Welding
Equipment − Part 10: Electromagnetic Compatibility (EMC) Requirements] : IEC 60974-10 août 2002
Matériel de soudage à l’arc − partie 1 : Sources de courant de soudage (Arc Welding Equipment Part 1: Welding Power
Sources) : IEC 60974-1 Ed. 2.1
Niveaux de protection assurés par les enceintes des machines électriques tournantes (IP code) [Degrees Of Protection
Provided By Enclosure (IP Code)] : IEC 60529 Éd. 2.1
Coordination de l’isolement du matériel incorporé aux systèmes à basse tension − (Insulation coordination for
equipment within low-voltage systems)
Partie 1 : Principes, règles et essais (Part 1: Principles, requirements and tests) : IEC 60664-1 Éd. 1.1
Autres normes
Équipement de soudure à l’arc − partie 2 : Systèmes de refroidissement liquide (Arc Welding Equipment − Part 2: Liquid
Cooling Systems) : IEC 60974-2 Éd. 1
Équipement de soudure à l’arc − partie 3 : Dispositifs d’amorçage et de stabilisation d’arc (Arc Welding Equipment −
Part 3: Arc Striking And Stabilizing Devices) : IEC 60974-3 Éd.1
Équipement de soudure à l’arc − partie 5 : Dévidoirs. (Arc Welding Equipment − Part 5: Wire Feeders) : IEC 60974-5 Éd. 1
Matériel de soudage à l’arc, partie 7 : Torches (Arc Welding Equipment Part 7 : Torches) : IEC 60974-7 Éd. 1
Le dossier technique du produit est maintenu par l’unité de production reponsable dans les locaux de fabrication.
dec_wire_fre6/05
Page 5
SECTION 1 − CONSIGNES DE SÉCURITÉ − LIRE AVANT UTILISATION
Y Avertissement : se protéger et protéger les autres contre le risque de blessure — lire et respecter ces consignes.
1-1. Symboles utilisés
Symbole graphique d’avertissement ! Attention ! Cette procédure comporte des risques possibles ! Les dangers éventuels sont représentés par les symboles graphiques joints.
som _3/05
Y Indique un message de sécurité particulier
. Signifie NOTE ; n’est pas relatif à la sécurité.
1-2. Dangers relatifs au soudage à l’arc
Y Les symboles représentés ci-dessous sont utilisés dans ce manuel
pour attirer l’attention et identifier les dangers possibles. En
présence de l’un de ces symboles, prendre garde et suivre les
instructions afférentes pour éviter tout risque. Les instructions en
matière de sécurité indiquées ci-dessous ne constituent qu’un
sommaire des instructions de sécurité plus complètes fournies
dans les normes de sécurité énumérées dans la Section 1-5. Lire et
observer toutes les normes de sécurité.
Y Seul un personnel qualifié est autorisé à installer, faire fonction-
ner, entretenir et réparer cet appareil.
Y Pendant le fonctionnement, maintenir à distance toutes les per-
sonnes, notamment les enfants de l’appareil.
UNE DÉCHARGE ÉLECTRIQUE peut
entraîner la mort.
Le contact d’organes électriques sous tension peut
provoquer des accidents mortels ou des brûlures
graves. Le circuit de l’électrode et de la pièce est
sortie. Le circuit d’alimentation et les circuits internes de la machine
sont également sous tension lorsque l’alimentation est sur Marche.
Dans le mode de soudage avec du fil, le fil, le dérouleur, le bloc de
commande du rouleau et toutes les parties métalliques en contact
avec le fil sont sous tension électrique. Un équipement installé ou mis
à la terre de manière incorrecte ou impropre constitue un danger.
D Ne pas toucher aux pièces électriques sous tension.
D Porter des gants isolants et des vêtements de protection secs et sans
trous.
D S’isoler de la pièce à couper et du sol en utilisant des housses ou des
tapis assez grands afin d’éviter tout contact physique avec la pièce à
couper ou le sol.
D Ne pas se servir de source électrique à courant électrique dans les zo-
nes humides, dans les endroits confinés ou là où on risque de tomber.
D Se servir d’une source électrique à courant électrique UNIQUEMENT si
le procédé de soudage le demande.
D Si l’utilisation d’une source électrique à courant électrique s’avère né-
cessaire, se servir de la fonction de télécommande si l’appareil en est
équipé.
D D’autres consignes de sécurité sont nécessaires dans les conditions
suivantes : risques électriques dans un environnement humide ou si l’on
porte des vêtements mouillés ; sur des structures métalliques telles que
sols, grilles ou échafaudages ; en position coincée comme assise, à genoux ou couchée ; ou s’il y a un risque élevé de contact inévitable ou
accidentel avec la pièce à souder ou le sol. Dans ces conditions, utiliser
les équipements suivants, dans l’ordre indiqué : 1) un poste à souder DC
à tension constante (à fil), 2) un poste à souder DC manuel (électrode)
ou 3) un poste à souder AC à tension à vide réduite. Dans la plupart des
situations, l’utilisation d’un poste à souder DC à fil à tension constante
est recommandée. En outre, ne pas travailler seul !
D Couper l’alimentation ou arrêter le moteur avant de procéder
à l’installation, à la réparation ou à l’entretien de l’appareil. Déverrouiller
l’alimentation selon la norme OSHA 29 CFR 1910.147 (voir normes de
sécurité).
D Installer le poste correctement et le mettre à la terre convenablement
selon les consignes du manuel de l’opérateur et les normes nationales,
provinciales et locales.
D Toujours vérifier la terre du cordon d’alimentation. Vérifier et s’assurer
que le fil de terre du cordon d’alimentation est bien raccordé à la borne
de terre du sectionneur ou que la fiche du cordon est raccordée à une
prise correctement mise à la terre.
D En effectuant les raccordements d’entrée, fixer d’abord le conducteur
de mise à la terre approprié et contre-vérifier les connexions.
sous tension lorsque le courant est délivré à la
Ce groupe de symboles signifie Avertissement ! Attention ! Risques
d’ÉLECTROCUTION, ORGANES MOBILES et PARTIES
CHAUDES. Consulter les symboles et les instructions afférentes
ci-dessous concernant les mesures à prendre pour supprimer
les dangers.
D Vérifier fréquemment le cordon d’alimentation afin de s’assurer qu’il
n’est pas altéré ou à nu, le remplacer immédiatement s’il l’est. Un fil à nu
peut entraîner la mort.
D L’équipement doit être hors tension lorsqu’il n’est pas utilisé.
D Ne pas utiliser des câbles usés, endommagés, de grosseur insuffisante
ou mal épissés.
D Ne pas enrouler les câbles autour du corps.
D Si la pièce soudée doit être mise à la terre, le faire directement avec un
câble distinct.
D Ne pas toucher l’électrode quand on est en contact avec la pièce, la terre
ou une électrode provenant d’une autre machine.
D Ne pas toucher des porte électrodes connectés à deux machines en
même temps à cause de la présence d’une tension à vide doublée.
D N’utiliser qu’un matériel en bon état. Réparer ou remplacer sur-le-
champ les pièces endommagées. Entretenir l’appareil conformément à
ce manuel.
D Porter un harnais de sécurité si l’on doit travailler au-dessus du sol.
D S’assurer que tous les panneaux et couvercles sont correctement en
place.
D Fixer le câble de retour de façon à obtenir un bon contact métal-métal
avec la pièce à souder ou la table de travail, le plus près possible de la
soudure.
D Isoler la pince de masse quand pas mis à la pièce pour éviter le contact
avec tout objet métallique.
D Ne pas raccorder plus d’une électrode ou plus d’un câble de masse à
une même borne de sortie de soudage.
Il reste une TENSION DC NON NÉGLIGEABLE dans
les sources de soudage onduleur quand on a coupé
l’alimentation.
D Arrêter les convertisseurs, débrancher le courant électrique et
décharger les condensateurs d’alimentation selon les instructions indiquées dans la partie Entretien avant de toucher les pièces.
LES FUMÉES ET LES GAZ peuvent
être dangereux.
Le soudage génère des fumées et des gaz. Leur
inhalation peut être dangereuse pour la santé.
D Ne pas mettre sa tête au-dessus des vapeurs. Ne pas respirer ces va-
peurs.
D À l’intérieur, ventiler la zone et/ou utiliser une ventilation forcée au niveau de
l’arc pour l’évacuation des fumées et des gaz de soudage.
D Si la ventilation est médiocre, porter un respirateur anti-vapeurs approu-
vé.
D Lire et comprendre les spécifications de sécurité des matériaux (MSDS) et
les instructions du fabricant concernant les métaux, les consommables, les
revêtements, les nettoyants et les dégraisseurs.
D Travailler dans un espace fermé seulement s’il est bien ventilé ou en
portant un respirateur à alimentation d’air. Demander toujours à un surveillant dûment formé de se tenir à proximité. Des fumées et des gaz de
soudage peuvent déplacer l’air et abaisser le niveau d’oxygène provoquant des blessures ou des accidents mortels. S’assurer que l’air de
respiration ne présente aucun danger.
D Ne pas souder dans des endroits situés à proximité d’opérations de dé-
graissage, de nettoyage ou de pulvérisation. La chaleur et les rayons de
l’arc peuvent réagir en présence de vapeurs et former des gaz hautement toxiques et irritants.
D Ne pas souder des métaux munis d’un revêtement, tels que l’acier gal-
vanisé, plaqué en plomb ou au cadmium à moins que le revêtement n’ait
été enlevé dans la zone de soudure, que l’endroit soit bien ventilé et en
portant un respirateur à alimentation d’air. Les revêtements et tous les
métaux renfermant ces éléments peuvent dégager des fumées toxiques en cas de soudage.
OM-220 979 Page 1
Page 6
LES RAYONS D’ARC peuvent entraîner des brûlures aux yeux et à la peau.
Le rayonnement de l’arc du procédé de soudage
génère des rayons visibles et invisibles intenses
(ultraviolets et infrarouges) susceptibles de provo-
Des étincelles sont projetées pendant le soudage.
D Porter un casque de soudage approuvé muni de verres filtrants ap-
proprié pour protéger visage et yeux pendant le soudage (voir ANSI
Z49.1 et Z87.1 énuméré dans les normes de sécurité).
D Porter des lunettes de sécurité avec écrans latéraux même sous vo-
tre casque.
D Avoir recours à des écrans protecteurs ou à des rideaux pour
protéger les autres contre les rayonnements les éblouissements et
les étincelles ; prévenir toute personne sur les lieux de ne pas
regarder l’arc.
D Porter des vêtements confectionnés avec des matières résistantes
et ignifuges (cuir, coton lourd ou laine) et des bottes de protection.
quer des brûlures dans les yeux et sur la peau.
LE SOUDAGE peut provoquer un
incendie ou une explosion.
Le soudage effectué sur des conteneurs fermés tels
que des réservoirs, tambours ou des conduites peut
provoquer leur éclatement. Des étincelles peuvent
d’étincelles, des pièces chaudes et des équipements chauds peuvent
provoquer des incendies et des brûlures. Le contact accidentel de
l’électrode avec des objets métalliques peut provoquer des étincelles,
une explosion, une surchauffe ou un incendie. Avant de commencer
le soudage, vérifier et s’assurer que l’endroit ne présente pas de
danger.
D Déplacer toutes les substances inflammables à une distance de
10,7 m de l’arc de soudage. En cas d’impossibilité, les recouvrir soigneusement avec des protections homologuées.
D Ne pas souder dans un endroit où des étincelles peuvent tomber sur
des substances inflammables.
D Se protéger, ainsi que toute autre personne travaillant sur les lieux,
contre les étincelles et le métal chaud.
D Des étincelles et des matériaux chauds du soudage peuvent
facilement passer dans d’autres zones en traversant de petites
fissures et des ouvertures.
D Afin d’éliminer tout risque de feu, être vigilant et garder toujours un
extincteur à la portée de main.
D Le soudage effectué sur un plafond, plancher, paroi ou séparation
peut déclencher un incendie de l’autre côté.
D Ne pas effectuer le soudage sur des conteneurs fermés tels que des
réservoirs, tambours, ou conduites, à moins qu’ils n’aient été préparés correctement conformément à AWS F4.1 (voir les normes de
sécurité).
D Brancher le câble de masse sur la pièce le plus près possible de la
zone de soudage pour éviter le transport du courant sur une longue
distance par des chemins inconnus éventuels en provoquant des
risques d’électrocution, d’étincelles et d’incendie.
D Ne pas utiliser le poste de soudage pour dégeler des conduites
gelées.
D En cas de non-utilisation, enlever la baguette d’électrode du porte-
électrode ou couper le fil à la pointe de contact.
D Porter des vêtements de protection exempts d’huile tels que des
gants en cuir, une veste résistante, des pantalons sans revers, des
bottes et un casque.
D Avant de souder, retirer toute substance combustible de ses poches
telles qu’un allumeur au butane ou des allumettes.
D Suivre les consignes de OSHA 1910.252 (a) (2) (iv) et de NFPA 51B
pour travaux de soudage et prévoir un détecteur d’incendie et un extincteur à proximité.
être projetées de l’arc de soudure. La projection
DES PARTICULES VOLANTES
peuvent blesser les yeux.
D Le soudage, l’écaillement, le passage de la
pièce à la brosse en fil de fer, et le meulage
génèrent des étincelles et des particules
métalliques volantes. Pendant la période de
refroidissement des soudures, elles risquent
D Porter des lunettes de sécurité avec écrans latéraux ou un écran
facial.
de projeter du laitier.
LES ACCUMULATIONS DE GAZ
risquent de provoquer des blessures
ou même la mort.
D Fermer l’alimentation du gaz protecteur en cas
de non-utilisation.
D Veiller toujours à bien aérer les espaces confi-
nés ou se servir d’un respirateur d’adduction
d’air homologué.
DES PIÈCES CHAUDES peuvent
provoquer des brûlures graves.
D Ne pas toucher des parties chaudes à mains
nues.
D Prévoir une période de refroidissement avant
D Ne pas toucher aux pièces chaudes, utiliser les outils recom-
mandés et porter des gants de soudage et des vêtements épais
pour éviter les brûlures.
d’utiliser le pistolet ou la torche.
LES CHAMPS MAGNÉTIQUES peuvent
affecter les stimulateurs cardiaques.
D Porteurs de stimulateur cardiaque, rester
à distance.
D Les porteurs d’un stimulateur cardiaque doi-
vent d’abord consulter leur médecin avant de
s’approcher des opérations de soudage à l’arc,
de gougeage ou de soudage par points.
LE BRUIT peut endommager l’ouïe.
Le bruit des processus et des équipements peut
affecter l’ouïe.
D Porter des protections approuvées pour les
oreilles si le niveau sonore est trop élevé.
LES BOUTEILLES peuvent exploser
si elles sont endommagées.
Des bouteilles de gaz protecteur contiennent du gaz
sous haute pression. Si une bouteille est endommagée, elle peut exploser. Du fait que les bouteilles de
gaz font normalement partie du procédé de soudage,
les manipuler avec précaution.
D Protéger les bouteilles de gaz comprimé d’une chaleur excessi-
ve, des chocs mécaniques, des dommages physiques, du laitier, des flammes ouvertes, des étincelles et des arcs.
D Placer les bouteilles debout en les fixant dans un support sta-
tionnaire ou dans un porte-bouteilles pour les empêcher de tomber ou de se renverser.
D Tenir les bouteilles éloignées des circuits de soudage ou autres
circuits électriques.
D Ne jamais placer une torche de soudage sur une bouteille à gaz.
D Une électrode de soudage ne doit jamais entrer en contact avec
une bouteille.
D Ne jamais souder une bouteille pressurisée − risque d’explosion.
D Utiliser seulement des bouteilles de gaz protecteur, régulateurs,
tuyaux et raccords convenables pour cette application spécifique ; les maintenir ainsi que les éléments associés en bon état.
D Détourner votre visage du détendeur-régulateur lorsque vous
ouvrez la soupape de la bouteille.
D Le couvercle du détendeur doit toujours être en place, sauf lors-
que la bouteille est utilisée ou qu’elle est reliée pour usage ultérieur.
D Utiliser les équipements corrects, les bonnes procédures et suf-
fisamment de personnes pour soulever et déplacer les bouteilles.
D Lire et suivre les instructions sur les bouteilles de gaz comprimé,
l’équipement connexe et le dépliant P-1 de la CGA (Compressed
Gas Association) mentionné dans les principales normes de sécurité.
OM-220 979 Page 2
Page 7
1-3. Dangers supplémentaires en relation avec l’installation, le fonctionnement et la maintenance
Risque D’INCENDIE OU D’EXPLOSION.
D Ne pas placer l’appareil sur, au-dessus ou
à proximité de surfaces inflammables.
D Ne pas installer l’appareil à proximité de
D Ne pas surcharger l’installation électrique − s’assurer que
l’alimentation est correctement dimensionnée et protégée avant
de mettre l’appareil en service.
produits inflammables.
LA CHUTE DE L’APPAREIL peut
blesser.
D Utiliser l’anneau de levage uniquement pour
soulever l’appareil, NON PAS les chariots, les
bouteilles de gaz ou tout autre accessoire.
D Utiliser un équipement de levage de capacité
D En utilisant des fourches de levage pour déplacer l’unité, s’assu-
rer que les fourches sont suffisamment longues pour dépasser
du côté opposé de l’appareil.
suffisante pour lever l’appareil.
L’EMPLOI EXCESSIF peut SURCHAUFFER L’ÉQUIPEMENT.
D Prévoir une période de refroidissement ;
respecter le cycle opératoire nominal.
D Réduire le courant ou le facteur de marche
avant de poursuivre le soudage.
D Ne pas obstruer les passages d’air du poste.
LES CHARGES ÉLECTROSTATIQUES
peuvent endommager les circuits
imprimés.
D Établir la connexion avec la barrette de terre
avant de manipuler des cartes ou des pièces.
D Utiliser des pochettes et des boîtes antistati-
ques pour stocker, déplacer ou expédier des
cartes PC.
DES ORGANES MOBILES peuvent
provoquer des blessures.
D Ne pas s’approcher des organes mobiles.
D Ne pas s’approcher des points de coincement
tels que des rouleaux de commande.
LES FILS DE SOUDAGE peuvent
provoquer des blessures.
D Ne pas appuyer sur la gâchette avant d’en
avoir reçu l’instruction.
D Ne pas diriger le pistolet vers soi, d’autres
personnes ou toute pièce mécanique en engageant le fil de soudage.
DES ORGANES MOBILES peuvent
provoquer des blessures.
D S’abstenir de toucher des organes mobiles tels
que des ventilateurs.
D Maintenir fermés et verrouillés les portes,
panneaux, recouvrements et dispositifs de
D Seules des personnes qualifiées sont autorisées à enlever les
portes, panneaux, recouvrements ou dispositifs de protection
pour l’entretien.
D Remettre les portes, panneaux, recouvrements ou dispositifs de
protection quand l’entretien est terminé et avant de rebrancher
l’alimentation électrique.
protection.
LIRE LES INSTRUCTIONS.
D Lire le manuel d’utilisation avant d’utiliser ou
d’intervenir sur l’appareil.
D Utiliser uniquement des pièces de rechange
Miller/Hobart.
LE RAYONNEMENT HAUTE
FRÉQUENCE (HF) risque de provoquer
des interférences.
D Le rayonnement haute fréquence (HF) peut
provoquer des interférences avec les équipements de radio-navigation et de communica-
D Demander seulement à des personnes qualifiées familiarisées
avec des équipements électroniques de faire fonctionner l’installation.
D L’utilisateur est tenu de faire corriger rapidement par un électri-
cien qualifié les interférences résultant de l’installation.
D Si le FCC signale des interférences, arrêter immédiatement
l’appareil.
D Effectuer régulièrement le contrôle et l’entretien de l’installation.
D Maintenir soigneusement fermés les portes et les panneaux des
sources de haute fréquence, maintenir les éclateurs à une
distance correcte et utiliser une terre et un blindage pour réduire
les interférences éventuelles.
tion, les services de sécurité et les ordinateurs.
LE SOUDAGE À L’ARC risque de
provoquer des interférences.
D L’énergie électromagnétique peut gêner le
fonctionnement d’appareils électroniques
comme des ordinateurs et des robots.
D Veiller à ce que tout l’équipement de la zone de
D Pour réduire la possibilité d’interférence, maintenir les câbles de
soudage aussi courts que possible, les grouper, et les poser
aussi bas que possible (ex. par terre).
D Veiller à souder à une distance de 100 mètres de tout équipe-
ment électronique sensible.
D Veiller à ce que ce poste de soudage soit posé et mis à la terre
conformément à ce mode d’emploi.
D En cas d’interférences après avoir pris les mesures précéden-
tes, il incombe à l’utilisateur de prendre des mesures supplémentaires telles que le déplacement du poste, l’utilisation de
câbles blindés, l’utilisation de filtres de ligne ou la pose de protecteurs dans la zone de travail.
soudage soit compatible électromagnétiquement.
1-4. Proposition californienne 65 Avertissements
Y Les équipements de soudage et de coupage produisent des
fumées et des gaz qui contiennent des produits chimiques dont
l’État de Californie reconnaît qu’ils provoquent des malformations
congénitales et, dans certains cas, des cancers. (Code de santé et
de sécurité de Californie, chapitre 25249.5 et suivants)
Y Les batteries, les bornes et autres accessoires contiennent du
plomb et des composés à base de plomb, produits chimiques
dont l’État de Californie reconnaît qu’ils provoquent des cancers et des malformations congénitales ou autres problèmes de
procréation. Se laver les mains après manipulation.
Pour les moteurs à essence :
Y Les gaz d’échappement des moteurs contiennent des produits
chimiques dont l’État de Californie reconnaît qu’ils provoquent
des cancers et des malformations congénitales ou autres problèmes de procréation.
Pour les moteurs diesel :
Y Les gaz d’échappement des moteurs diesel et certains de leurs
composants sont reconnus par l’État de Californie comme
provoquant des cancers et des malformations congénitales ou autres problèmes de procréation.
OM-220 979 Page 3
Page 8
1-5. Principales normes de sécurité
Safety in Welding, Cutting, and Allied Processes, ANSI Standard Z49.1,
de Global Engineering Documents (téléphone : 1-877-413-5184, site Internet : www.global.ihs.com).
Recommended Safe Practices for the Preparation for Welding and Cutting of Containers and Piping, American Welding Society Standard AWS
F4.1 de Global Engineering Documents (téléphone : 1-877-413-5184, site
Internet : www.global.ihs.com).
National Electrical Code, NFPA Standard 70, de National Fire Protection
Association, P.O. Box 9101, 1 Battery March Park, Quincy, MA
02269-9101 (téléphone : 617-770-3000, site Internet : www.nfpa.org).
Safe Handling of Compressed Gases in Cylinders, CGA Pamphlet P-1,
de Compressed Gas Association, 1735 Jefferson Davis Highway, Suite
1004, Arlington, VA 22202-4102 (téléphone : 703-412-0900, site Internet
: www.cganet.com).
Code for Safety in Welding and Cutting, CSA Standard W117.2, de
Canadian Standards Association, Standards Sales, 178 Rexdale
1-6. Information EMF
Considérations sur le soudage et les effets de basse fréquence et des
champs magnétiques et électriques.
Le courant de soudage, pendant son passage dans les câbles de soudage, causera des champs électromagnétiques. Il y a eu et il y a encore un
certain souci à propos de tels champs. Cependant, après avoir examiné
plus de 500 études qui ont été faites pendant une période de recherche
de 17 ans, un comité spécial ruban bleu du National Research Council a
conclu : « L’accumulation de preuves, suivant le jugement du comité, n’a
pas démontré que l’exposition aux champs magnétiques et champs électriques à haute fréquence représente un risque à la santé humaine ».
Toutefois, des études sont toujours en cours et les preuves continuent à
être examinées. En attendant que les conclusions finales de la recherche
soient établies, il vous serait souhaitable de réduire votre exposition aux
champs électromagnétiques pendant le soudage ou le coupage.
Pour réduire les champs magnétiques sur le poste de travail, appliquer
les procédures suivantes :
Boulevard, Rexdale, Ontario, Canada M9W 1R3 (téléphone :
800-463-6727 ou à Toronto 416-747-4044, site Internet :
www.csa-international.org).
Practice For Occupational And Educational Eye And Face Protection,
ANSI Standard Z87.1, de American National Standards Institute, 11 West
42nd Street, New York, NY 10036-8002 (téléphone : 212-642-4900, site
Internet : www.ansi.org).
Standard for Fire Prevention During Welding, Cutting, and Other Hot
Work, NFPA Standard 51B, de National Fire Protection Association, P.O.
Box 9101, 1 Battery March Park, Quincy, MA 02269-9101 (téléphone :
617-770-3000, site Internet : www.nfpa.org).
OSHA, Occupational Safety and Health Standards for General Industry,
Title 29, Code of Federal Regulations (CFR), Part 1910, Subpart Q, and
Part 1926, Subpart J, de U.S. Government Printing Office, Superintendent of Documents, P.O. Box 371954, Pittsburgh, PA 15250 (il y a 10
bureaux régionaux−−le téléphone de la région 5, Chicago, est
312-353-2220, site Internet : www.osha.gov).
1. Maintenir les câbles ensemble en les tordant ou en les enveloppant.
2. Disposer les câbles d’un côté et à distance de l’opérateur.
3. Ne pas courber pas et ne pas entourer pas les câbles autour de
votre corps.
4. Garder le poste de soudage et les câbles le plus loin possible de
vous.
5. Connecter la pince sur la pièce aussi près que possible de la soudure.
En ce qui concerne les stimulateurs cardiaques
Les porteurs de stimulateur cardiaque doivent consulter leur médecin
avant de souder ou d’approcher des opérations de soudage. Si le médecin approuve, il est recommandé de suivre les procédures précédentes.
OM-220 979 Page 4
Page 9
SECTION 2 − DÉFINITIONS
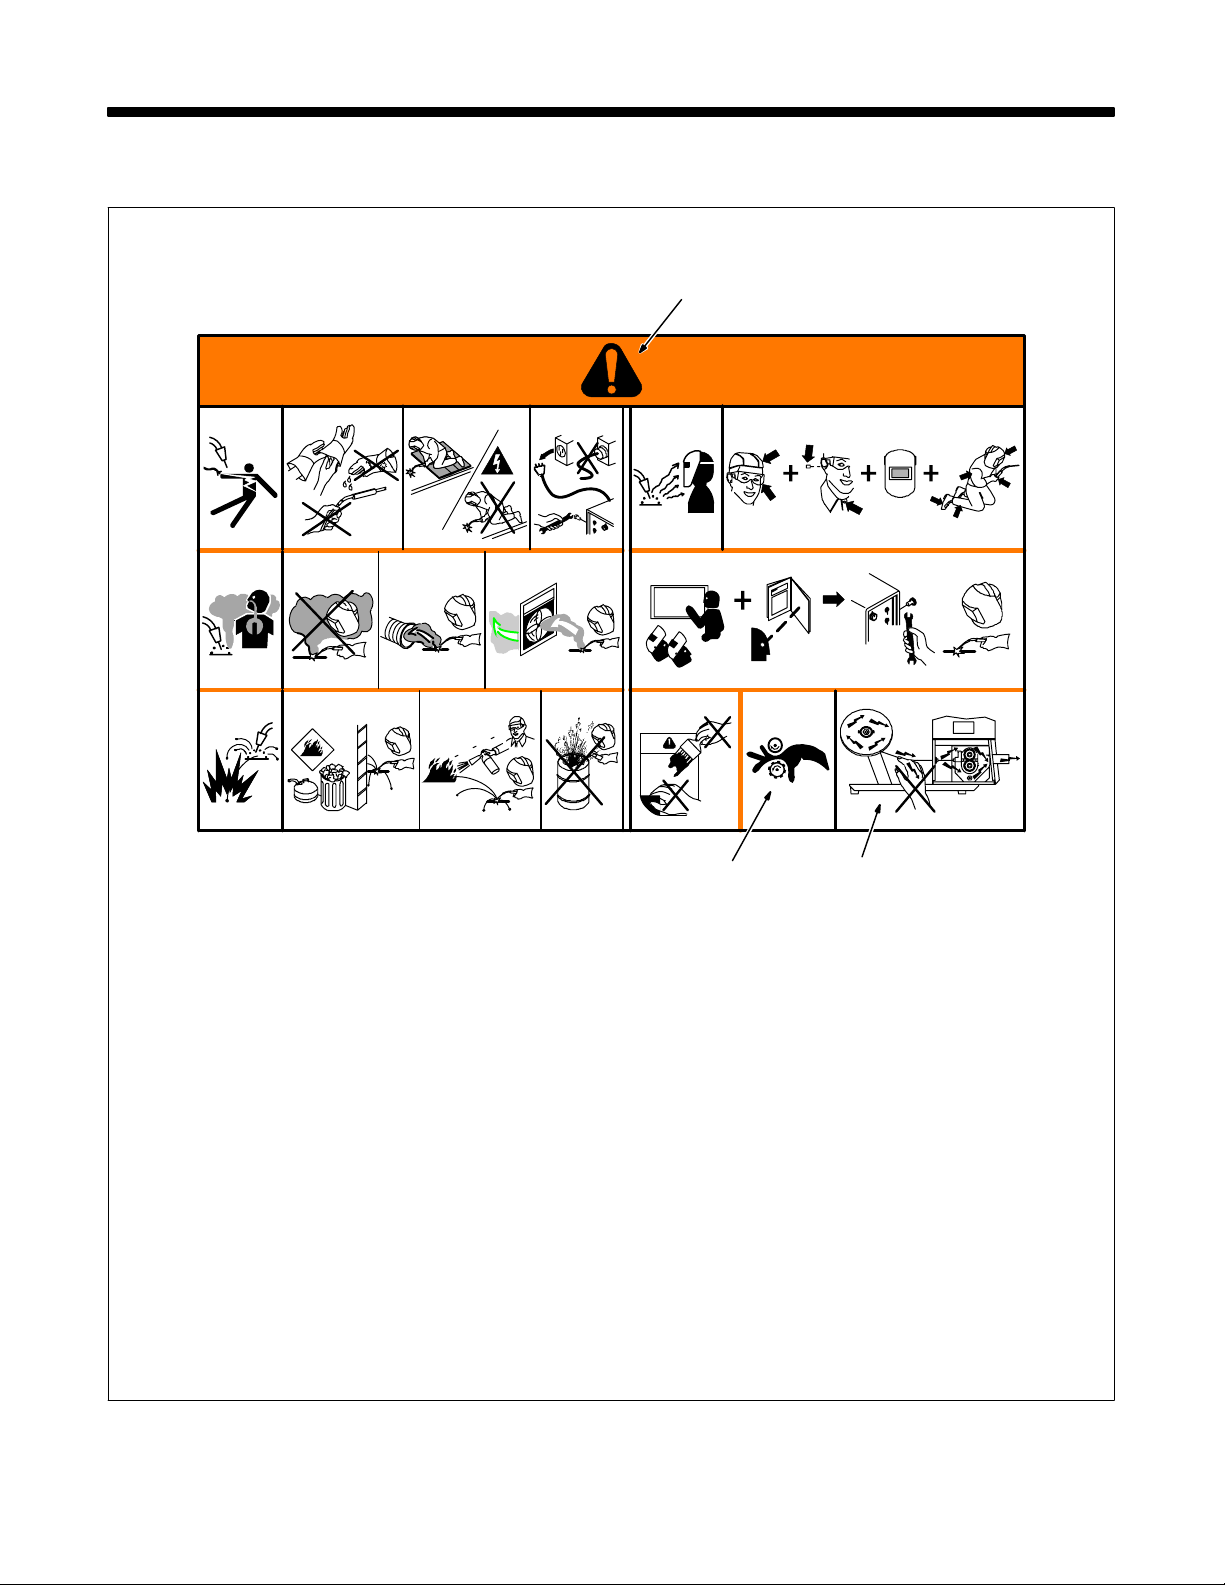
2-1. Définitions des étiquettes d’avertissement
Avertissement! Attention! Les risques
éventuels sont indiqués par ces
symboles.
1 1.21.1
2
3
2.1
3.1
2.2
3.23.3
1.3
2.3
?
Les galets d’entraînement
peuvent provoquer des
blessures aux doigts.
44.1
5
Kasjf;laksf;lkasdf’l;aksdf;lkasd;flksadflkasd;lk
Kasjf;laksf;lkasdf’l;aksdf;lkasd;flksadflkasd;lk
Kasjf;laksf;lkasdf’l;aksdf;lkasd;flksadflkasd;lk
6
A
slg
A
sl
dh
f
sgkds;lg
k
s;dglk
k
A
s;ldfg
k
S
s;dg
;ldkgsldgksd
lk
k
s;dglk
lk
s;ldfgk s;dglk
228954−A
Le fil de soudure et les organes mobiles
sont sous tension pendant les opérations
de soudage − tenir les mains et les objets
métalliques à distance.
228 954-A
1 Danger de mort par électrocution.
1.1 Porter des gants d’isolation secs. Ne
pas toucher l’électrode à mains
nues. Ne pas porter des gants
humides ou endommagés.
1.2 Se protéger des chocs électriques
en s’isolant du travail et du sol.
1.3 Avant de travailler sur la machine,
débrancher la prise ou couper le
courant.
2 Respirer des fumées de soudage
peut être dangereux pour la santé.
2.1 Éloigner la tête des fumées.
2.2 Utiliser une ventilation forcée ou un
échappement local pour évacuer les
fumées.
2.3 Utiliser un ventilateur pour évacuer
les fumées.
3 Des étincelles de soudage peuvent
provoquer une explosion ou un
incendie.
3.1 Maintenir les matières inflammables
à distance du soudage. Ne pas
souder à proximité des matières
inflammables.
3.2 Des étincelles de soudage peuvent
provoquer des incendies. Tenir un
extincteur à proximité et un
surveillant doit être prêt à s’en servir.
3.3 Ne pas effectuer de soudures sur
des cylindres ou des conteneurs
fermés.
4 Le rayonnement de l’arc peut
provoquer des brûlures aux yeux et
des blessures de la peau.
4.1 Porter une casquette et des gants de
sécurité. Porter des protège-oreilles
et un col de chemise à boutonner.
Porter un casque de soudage avec
un écran de filtre approprié. Utiliser
une protection totale pour le corps.
5 Avant de travailler sur la machine ou
de souder, suivre une formation et
lire les instructions.
6 Ne pas enlever ou recouvrir de
peinture les étiquettes.
OM-220 979 Page 5
Page 10
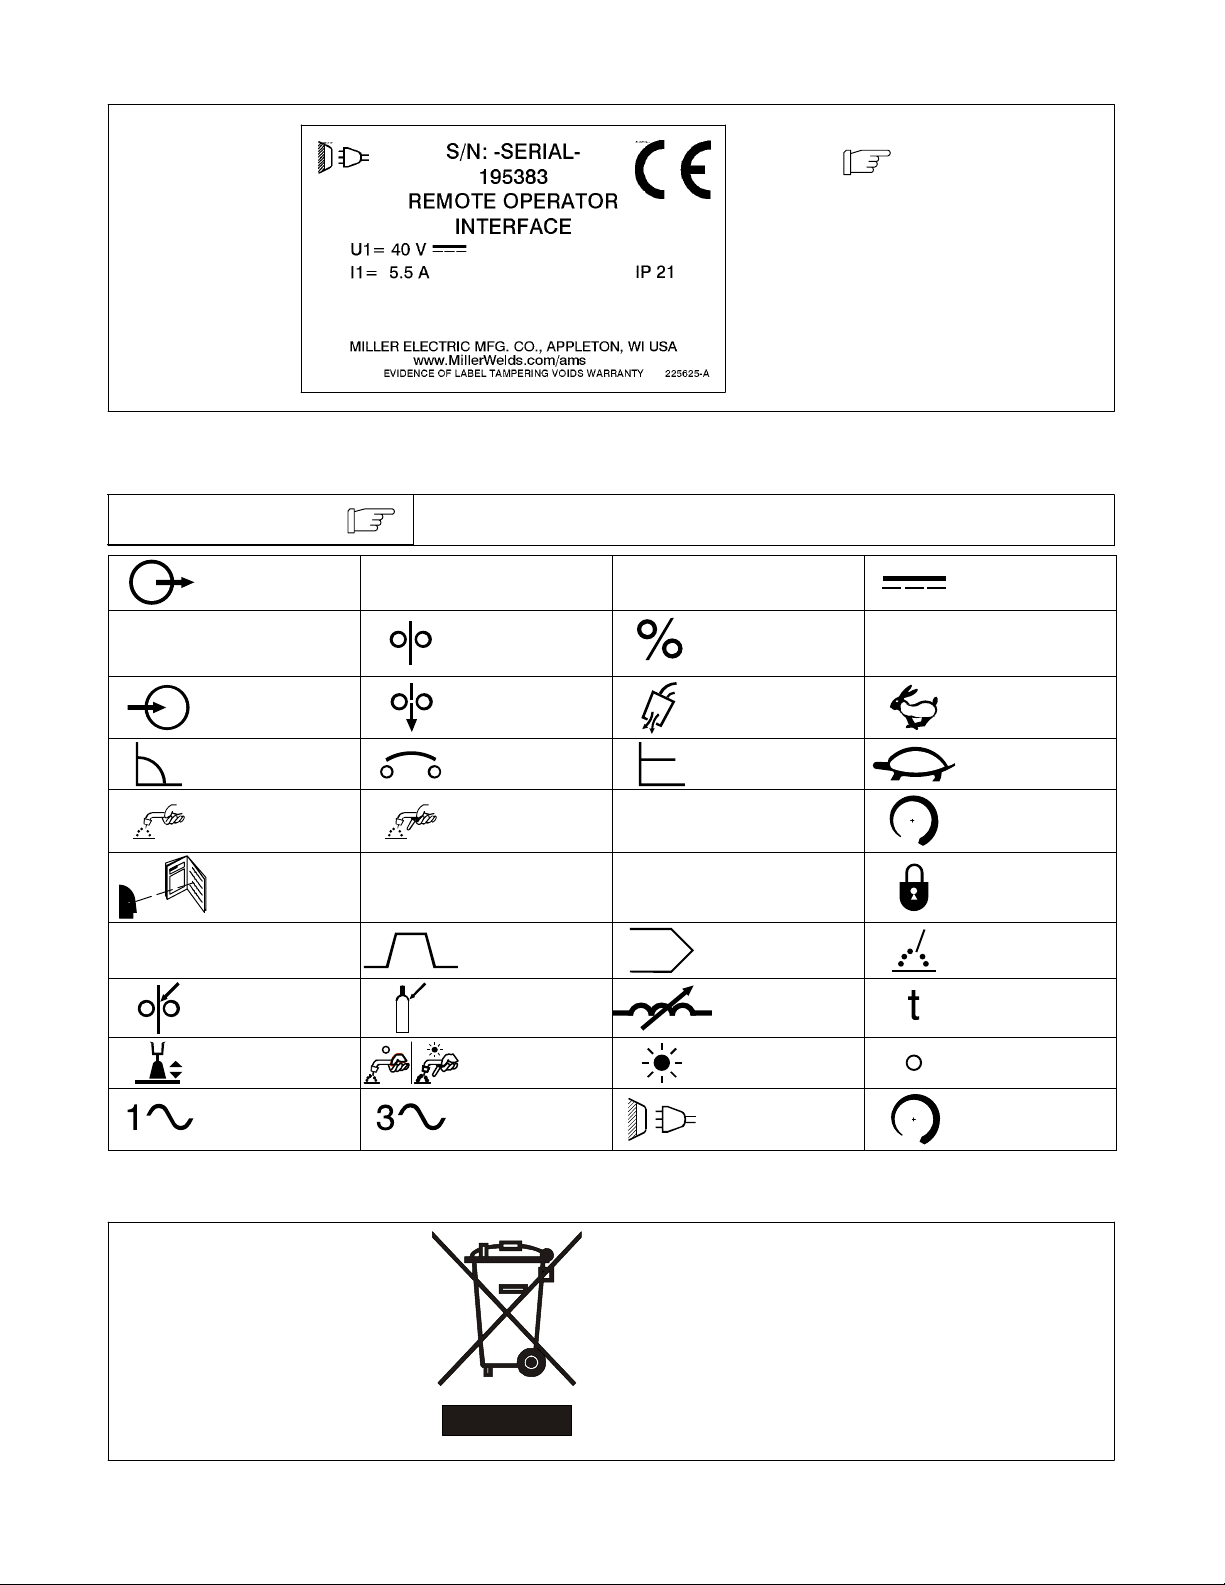
2-2. Étiquettes signalétiques du fabricant ayant trait aux produits CE
2-3. Symboles et définitions
Voir Section 4-5 pour
connaître l’emplacement
des étiquettes.
225 625-A
REMARQUE
Sortie
X
I
Facteur de marche Alimentation du fil Pourcentage
Entrée
Courant constant Coupe-circuit Tension constante Lente
Gâchette 2-temps Gâchette 4 temps
Lire les instructions
1
Courant primaire Séquence Programme Procédé
Type de fil Type de gaz Arc control Temps
Arc control
Certains symboles ne se trouvent que sur les produits CE.
A
U
1
Ampères
Avance manuelle
du fil
Tension primaire
Commande à la
gâchette
V
I
U
2
2
Volts
Purger au gaz Rapide
Courant de
soudage nominal
Tension de charge
normale
Voyant allumé :
gâchette 4 temps
IP
Courant continu
(DC)
Niveau de
protection
Augmenter
Verrouillé
Voyant éteint :
gâchette 2 temps
Monophasé Triphasé
2-4. Etiquette DEEE
OM-220 979 Page 6
Branchement au
secteur
Augmenter
Ne pas jeter ce produit avec les déchets généraux.
Réutiliser ou recycler les Déchets
d’Equipements Electriques et Electroniques (DEEE) en les déposant
auprès d’un organisme de collecte.
Contactez l’organisme de collecte
ou votre distributeur local pour plus
d’informations.
Page 11
3-1. Spécifications
SECTION 3 − INTRODUCTION
Type d’alimen-
tation électrique
40 VDC10 A Série Axcess Standard : 1,0 à 35,6 m/min 0,8 à 1,6 mm
Type de source de
soudage
Plage de la vitesse fil Diamètres du fil Dimensions hors tout Poids
Poids maximum de
la bobine : 27 kg
SECTION 4 − INSTALLATION
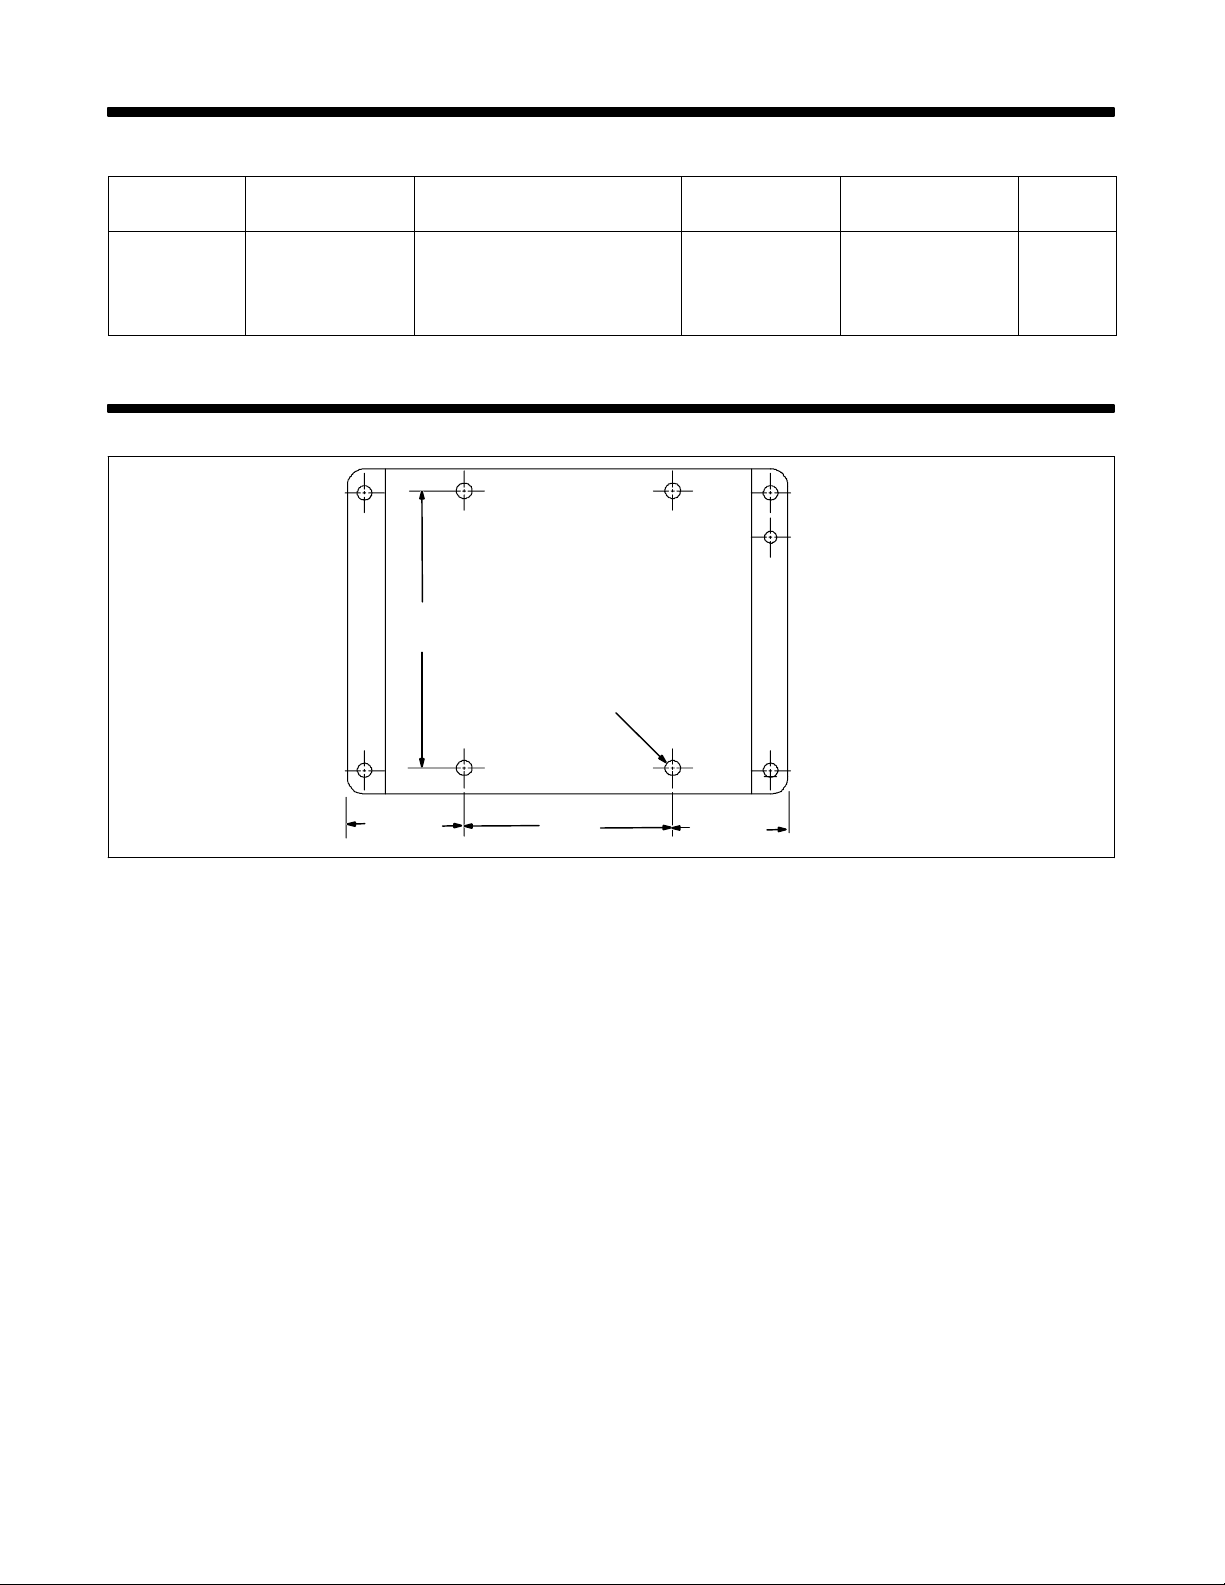
4-1. Disposition des trous de la plaque de montage
102 mm
4 trous d’un
diam. de 5,6 mm
Longueur : 178 mm
Largeur : 178 mm
Hauteur : 305 mm
5 kg
44 mm
76 mm 44 mm
Ref. 200 553-A
OM-220 979 Page 7
Page 12
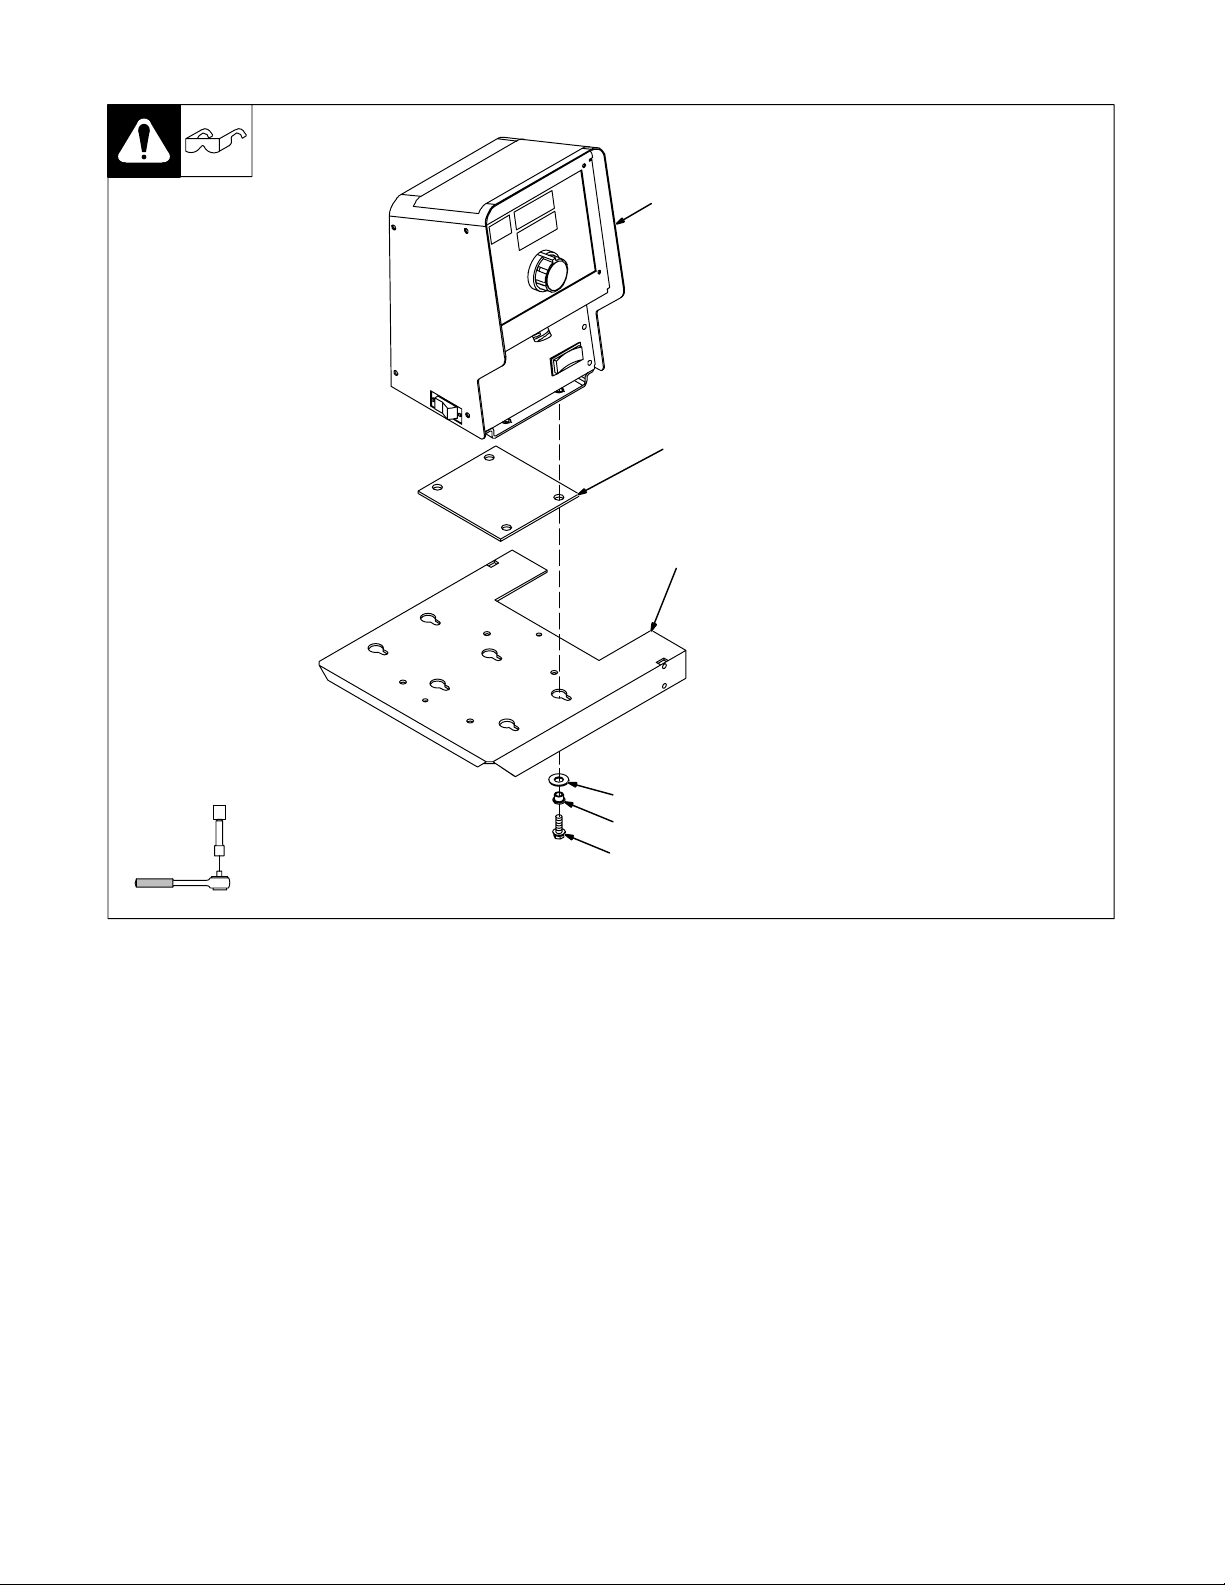
4-2. Pose du dispositif isolant
Y Couper l’alimentation élec-
trique et débrancher.
1 Commande de l’interface
1
2
3
opérateur à distance
2 Plaque isolante
3 Plaque de montage
4 Vis (4) de 1/4−20 x 19,05 mm
(3/4 po)
5 Rondelle en nylon à
épaulement (4)
6 Rondelle plate (4) de 9,525
mm (3/8 po)
Placez la plaque isolante entre la
base de l’interface opérateur à distance et la plaque de montage métallique.
Placez une rondelle en nylon à
épaulement sur la vis.
Placez une rondelle plate par dessus la rondelle à épaulement.
Glissez la quincaillerie dans un des
trous de la plaque de montage métallique, de la plaque isolante, et la
visser dans la base de l’interface
opérateur à distance (4 endroits).
Serrer la quincaillerie pour fixer la
commande.
Outils nécessaires:
1/2 po
6
5
4
804 165-A
OM-220 979 Page 8
Page 13
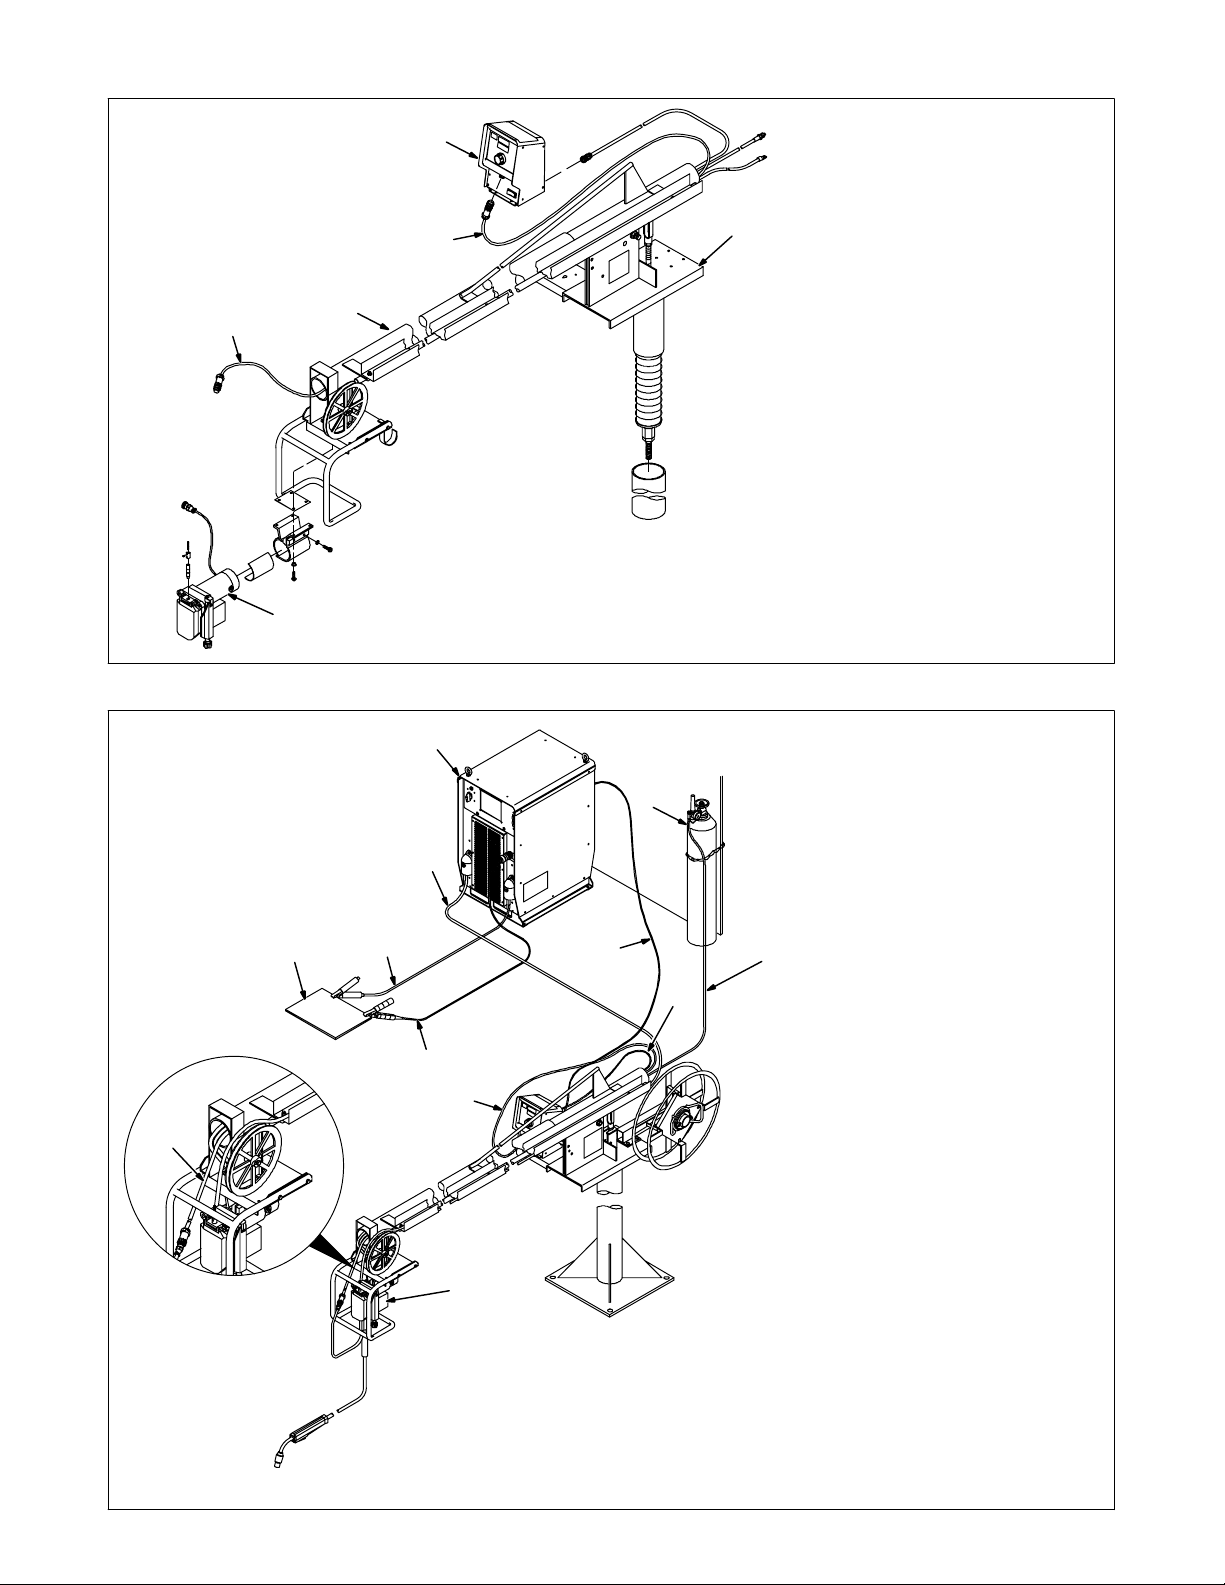
4-3. Installation de l’interface opérateur à distance et du dévidoir
1
5
3
5
4
2
Installation Swingarc typique illustrée.
Néanmoins, d’autres installations
sont possibles en fonction de
l’application.
1 Interface opérateur à distance
2 Swingarc
3 Potence
4 Dévidoir AA40G
5 Trigger Cable
Ref. 803 697-E
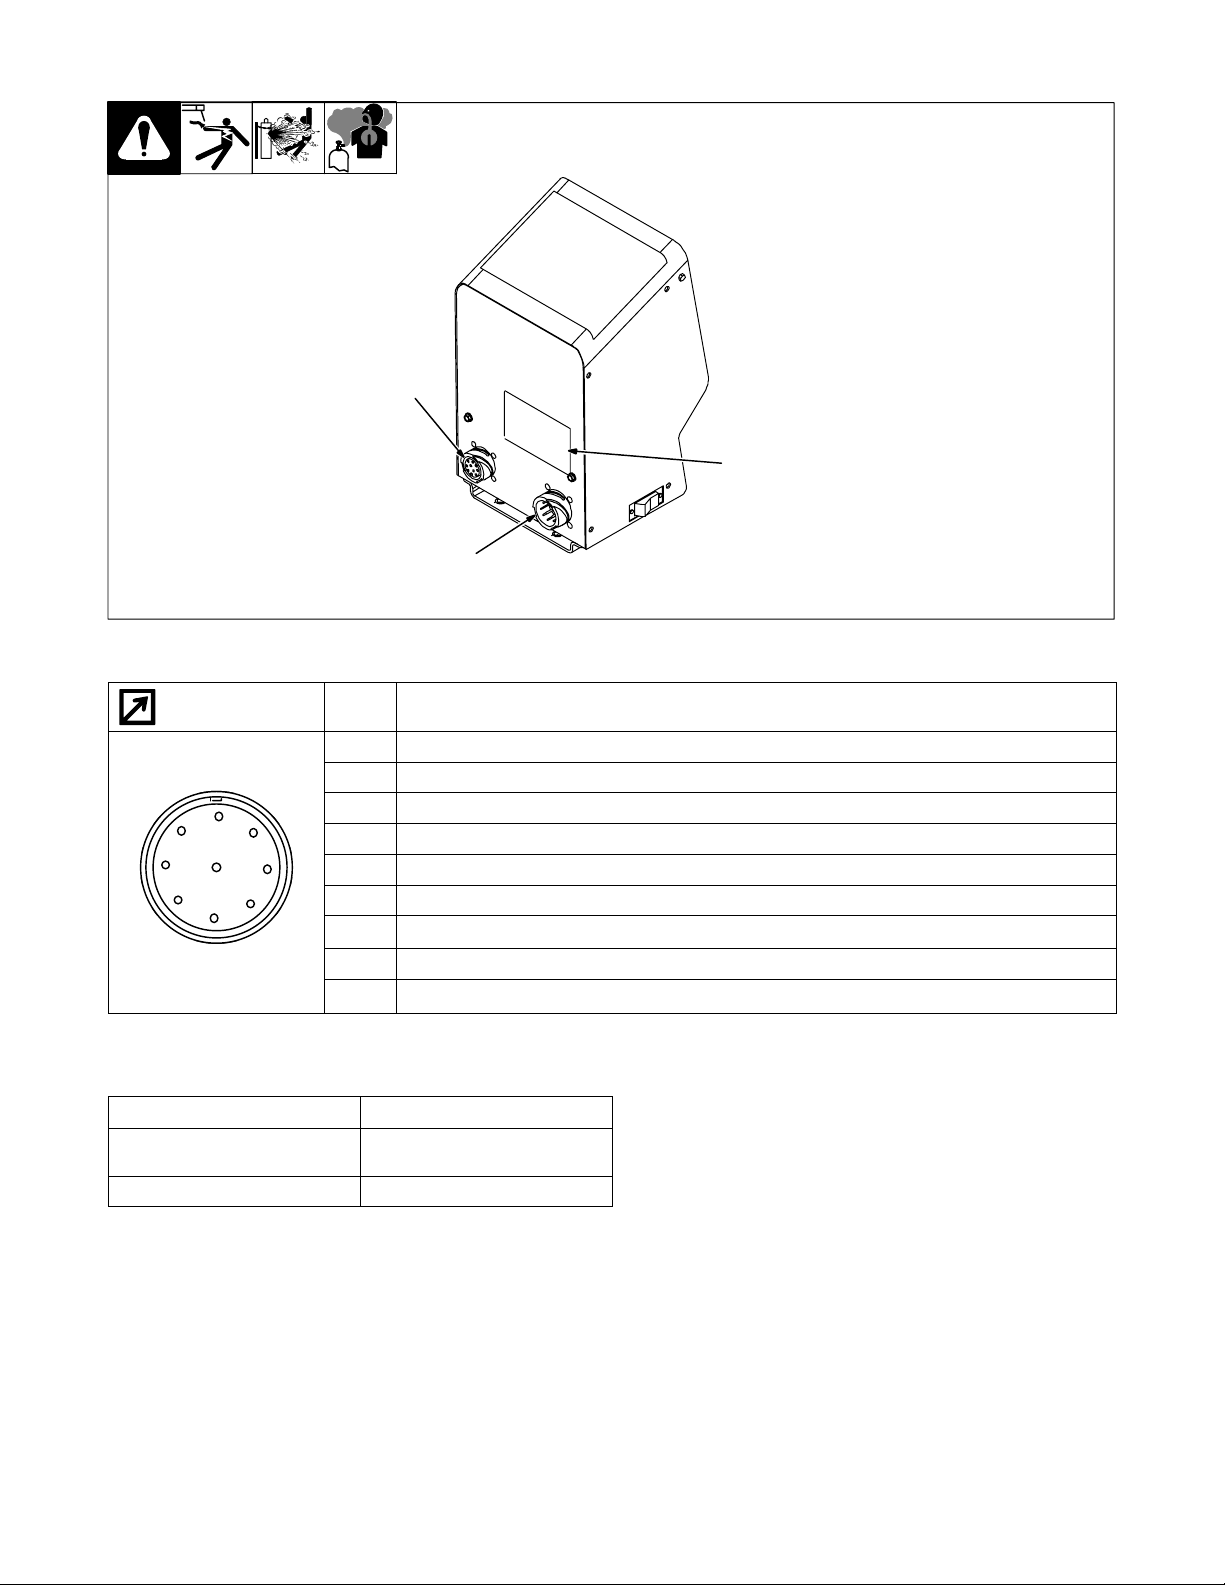
4-4. Schéma de branchement
1
9
7
11
6
8
1 Source du courant de
soudage
2 Dévidoir
3
5
10
11
4
3 Bouteille de gaz
4 Tuyau de gaz
5 Câble d’interconnexion du
dévidoir
6 Câble de soudage moins (−)
7 Pièce
8 Fil de détection de tension (en
option)
. Le fil de détection de la tension
plus (+) se trouve dans le câble
du moteur.
9 Câble de soudage plus (+)
10 Câble du moteur
11 Trigger Cable
2
803 698-E
OM-220 979 Page 9
Page 14
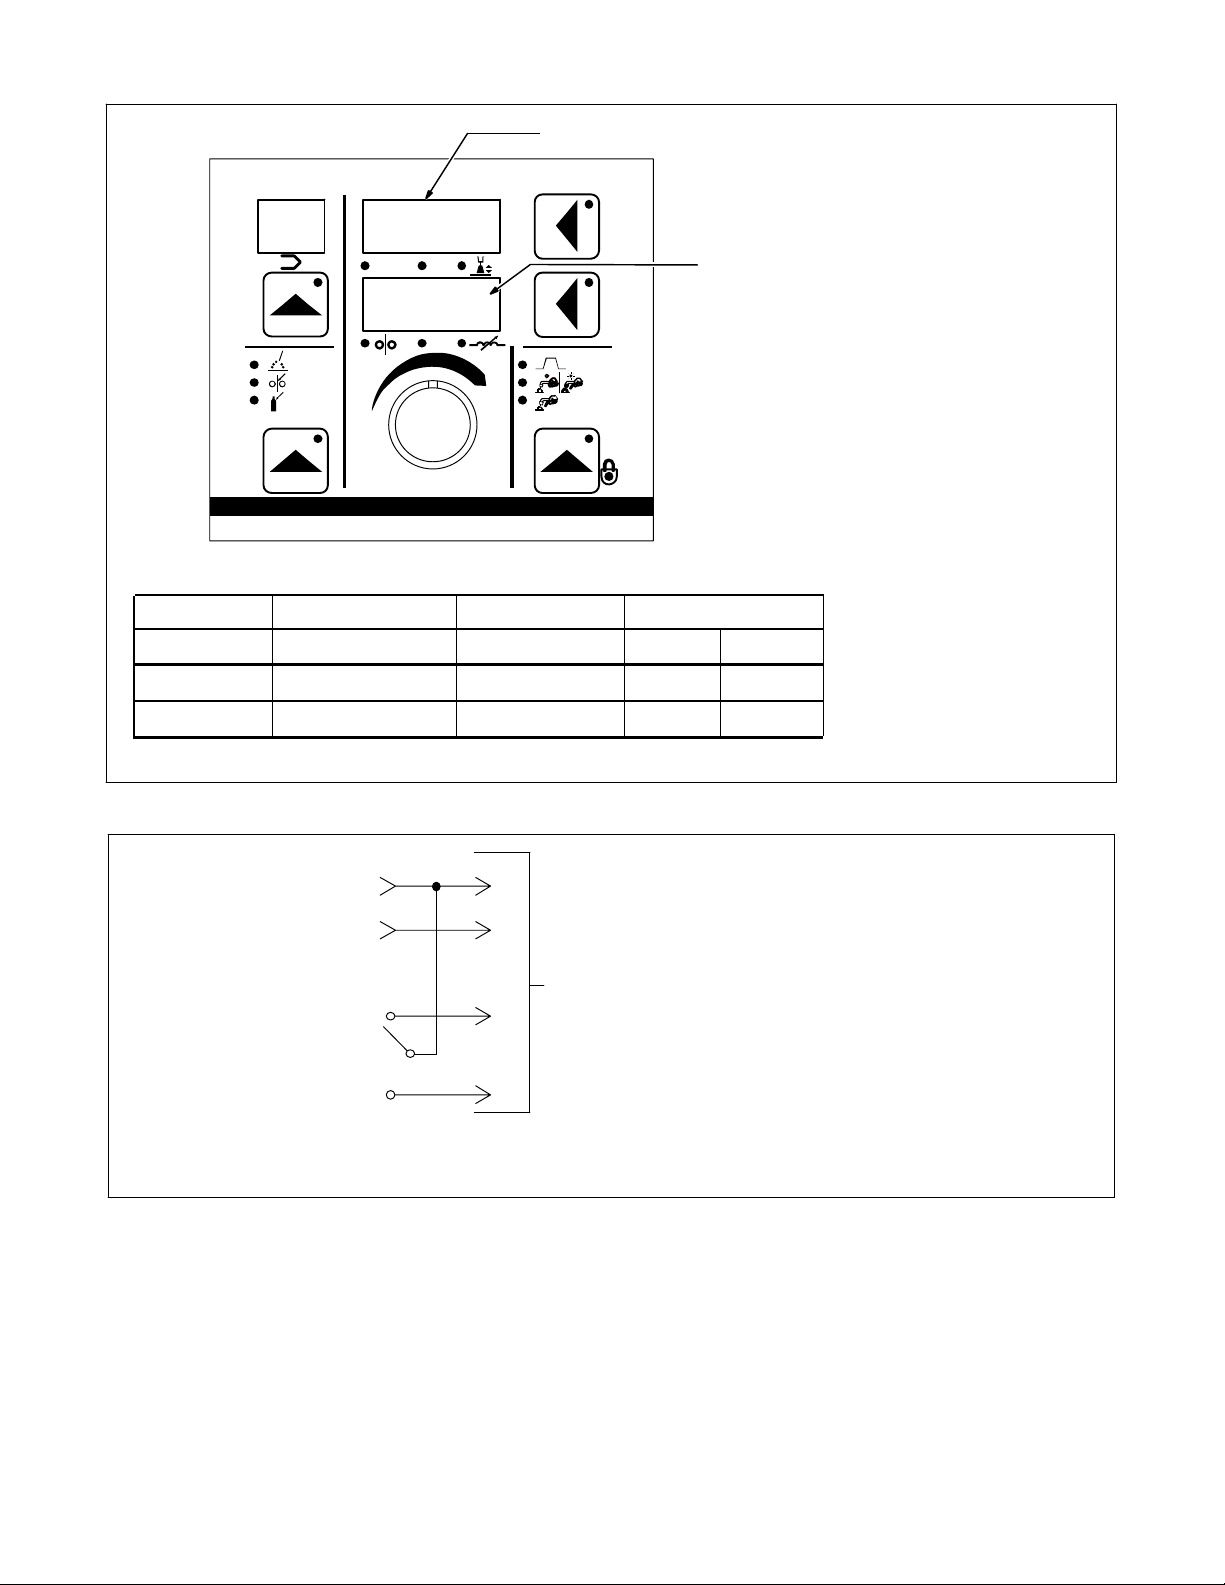
4-5. Branchements du panneau arrière
F
E
I
D
C
2
1
4-6. Informations concernant la prise 9 broches
1 Prise réseau 9 broches
2 Prise de la commande du
moteur et de l’électrovanne du
gaz de protection
3 Emplacement de la plaque
signalétique
3
Ref. 803 503-A
REMOTE 9
E
I
G
H
A
B
Broche Commentaire
A Condensateur C1 à la terre
B Blindage
C Tension arc
D Can bas
E Can haut
F Commun + 24 VDC
G 24 VDC
H Commun moteur +40 VDC
I Tension moteur +40 VDC
4-7. Tableau des recommandations concernant la torche
Procédé Torche
MIG/MAG − Fil plein ou fil fourré Torches refroidies air de 400, 500
MIG − Pulsé Torches refroidies eau
et 600 A
OM-220 979 Page 10
Page 15
4-8. Affichage de la source à la mise sous tension
Réglages du procédé Choix Réglage du dévidoir
Alimentation
t
V
A
Afficheur supérieur
Net Attente
DTEC
1
Afficheur inférieur
OFF
1 Afficheur supérieur
2 Afficheur inférieur
2
Plage de tension
Axcess 300/450/675 10 44
Axcs
4-9. Options de l’interrupteur à deux programmes
11
DSS-9M
22
3A
4B
1
219 711-A
1 Maint 2P (interrupteur bipolaire maintenu)
DSS-9M réf. 041 793
OM-220 979 Page 11
Page 16
SECTION 5 − FONCTIONNEMENT
5-1. Termes de fonctionnement
On trouvera ci-après une liste d’expressions et leurs définitions applicables à l’interface du dévidoir :
Expressions générales :
Longueur d’arc Terme utilisé pour représenter la longueur d’arc dans les programmes pulsé. L’augmentation de ce
Trigger Control Le fait de choisir la commande gâchette permet d’activer les fonctions suivantes : DS, TH, 4T, TDS et
DS (Programme double) Le programme double permet de choisir deux programmes utilisés ensemble.
TH (Gâchette 4 temps) La gâchette 4 temps permet de dévider le fil sans avoir à appuyer constamment sur la gâchette. Dans
4T 4T « avec cratère » permet de choisir entre les paramètres de soudage et ceux d’évanouissement à
TDS (Programme double à la
gâchette)
TPS (Choix de programmes à la
gâchette)
Program Huit programmes actives pour sélectionner différents procédés, types de fils et paramètres.
Procédé Le choix de MIG, pulsé, Accu-pulse et RMD (en option).
MIG Procédé de soudage CV avec réglage individuel de la tension et de la vitesse du fil.
Pulsé Programme pulsé classique utilisant l’ampérage de pic, de base, la largeur d’impulsion, la fréquence
Accu-pulse Procédé pulsé utilisant des rampes de courant constant avec contrôle constant de la tension de
Accuspeed Procédé de soudage pulsé en mode CV pour de plus grandes vitesses d’avance. Procédé typique-
AccuCurve Procédé de soudage pulsé en mode CV avec de courbes modifiées. Ceci résulte en un changement
RMD (en option) RMD signifie Regulated Metal Deposition (dépôt régulé de métal). Un transfert par court-circuit
Wire Type Sélection du type de fil en fonction des alliages et du classement.
Gas Type Sélection du gaz de protection.
Process Set Up Sélection de la procédure pour entrer dans le programme.
Chargement du programme Fait entrer les informations du programme sélectionné dans l’emplacement du programme.
Volts Tension préréglée en mode MIG à l’arrêt, tension réelle pendant le soudage et valeur de maintien
Time Indique les durées réglées pour les fonctions temporisées (par exemple, pré-gaz, post-gaz
Longueur de l’arc Distance entre le bout du fil électrode et la pièce à souder.
WFS Terme utilisé pour représenter la vitesse d’alimentation du fil. En mode MIG, le réglage de la vitesse
Amps Indique l’intensité moyenne pendant le soudage et la valeur du maintien de 3 secondes à la fin de la
réglage augmente la longueur d’arc effective et inversement. La longueur d’arc est remplacé par les
volts dans les programmes MIG.
TPS.
ce mode, il suffit d’appuyer momentanément sur la gâchette pour que le fil se dévide jusqu’à ce qu’on
appuie de nouveau sur la gâchette.
l’aide de la gâchette. Le temps d’évanouissement doit être d’au moins 0,2 seconde pour que cette
fonction puisse être utilisée. Si on relâche la gâchette pendant le soudage, le poste passe en mode
4 temps, si on appuie et on maintient de nouveau la gâchette enfoncée, le poste reste en mode
évanouissement jusqu’à ce qu’on relâche la gâchette et que le temps d’évanouissement s’écoule.
TDS permet de choisir entre deux programmes de soudage à partir de la gâchette. En mode TDS, le
fait d’appuyer momentanément sur la gâchette permet de passer d’un programme de soudage
présélectionné à un autre et vice-versa.
TPS permet de choisir des programmes de soudage à partir de la gâchette. En mode TPS, le fait
d’appuyer momentanément sur la gâchette permet de passer d’un programme présélectionné à un
autre dans une liste pouvant aller jusqu’à 8 programmes.
et la tension de pic comme données programmées en usine. Le mode Adaptif régule la longueur d’arc
par le réglage de la fréquence.
pointe et de base. Le mode Adaptif est contrôlée par les niveaux de courant de pic et de base. Les
avantages sont un arc plus court, un meilleur contrôle du bain de soudage, plus de tolérance sur les
variations de la distance tube contact-pièce, moins de bruit, pas d’arc baladeur, permet un meilleur
mouillage, vitesse et dépôt plus important et meilleure tolérance au mauvais ajustement et à
l’écartement.
ment utilisé en robotique. L’arc est conçu pour être rapide et rigide. L’affichage à l’écran frontal est
ACCU−SPED.
notable des caractéristiques d’arc. L’affichage à l’écran frontal est ACCU−CURV.
précisément contrôlé. Les avantages du RDM font que ce procédé est bien adapté aux matériaux
fins, améliore le remplissage et réduit les projections. Il transfère moins de chaleur à la pièce,
minimise la distorsion et permet d’utiliser des fils de plus gros diamètre avec des matériaux fins.
pendant 3 secondes à la fin de la soudure.
disponibles seulement en modes Arc On avec entrées analogiques activées ou non).
d’alimentation du fil est indépendant du réglage de la tension. En MIG-pulsé, Accu-pulse et RMD (en
option), le fait de régler la vitesse d’alimentation du fil modifie aussi le niveau de puissance à
l’électrode (commande synergique).
soudure.
OM-220 979 Page 12
Page 17
Expressions générales :
Arc control En mode MIG, ce réglage modifie l’inductance. En mode pulsé et Accu-pulse, ce réglage change le
Inductance Dans le soudage MIG par court-circuit, une augmentation de l’inductance réduit le nombre de
Choix Bouton de commande permettant de changer ou de régler les paramètres et les fonctions.
Séquence Le choix de la séquence permet de régler les durées et les paramètres de pré-gaz, démarrage,
Pré-gaz Réglage d’une durée pendant laquelle le gaz sort avant le démarrage de l’arc.
Démarrage Permet de régler la tension/longueur de l’arc, la vitesse du fil et le temps de démarrage de l’arc (qui
Évanouissement Permet de régler la tension/longueur, la vitesse fil et le temps de l’évanouissement de l’arc.
Post-gaz Réglage de la durée du débit de gaz après l’arrêt de l’arc.
Feeder Set Up Permet de choisir la séquence et les fonctions de la gâchette.
Alimentation automatique du fil Méthode d’avance du fil sans avoir à tenir la gâchette ou l’interrupteur. Appuyer simultanément sur
cône de l’arc en réglant les paramètres de pulsations préprogrammées en usine. En RMD (en option),
cette commande a à peu près le même effet sur l’arc que l’inductance.
transferts du métal par court-circuit (à condition qu’aucune autre modification ne soit fournie) et
augmente la durée de l’arc. L’augmentation de la durée de l’arc fluidifie le bain de soudage.
évanouissement et post-gaz.
n’est réglable qu’avec l’ordinateur de poche en option avec le logiciel File Management/WaveWriter).
l’avance et le retrait déclenche l’alimentation automatique du fil. Le réglage par défaut est de 4,9 m à
une vitesse de 17,8 m/min. Le fait d’appuyer sur avance, purge ou l’interrupteur de la gâchette arrête
l’avance automatique.
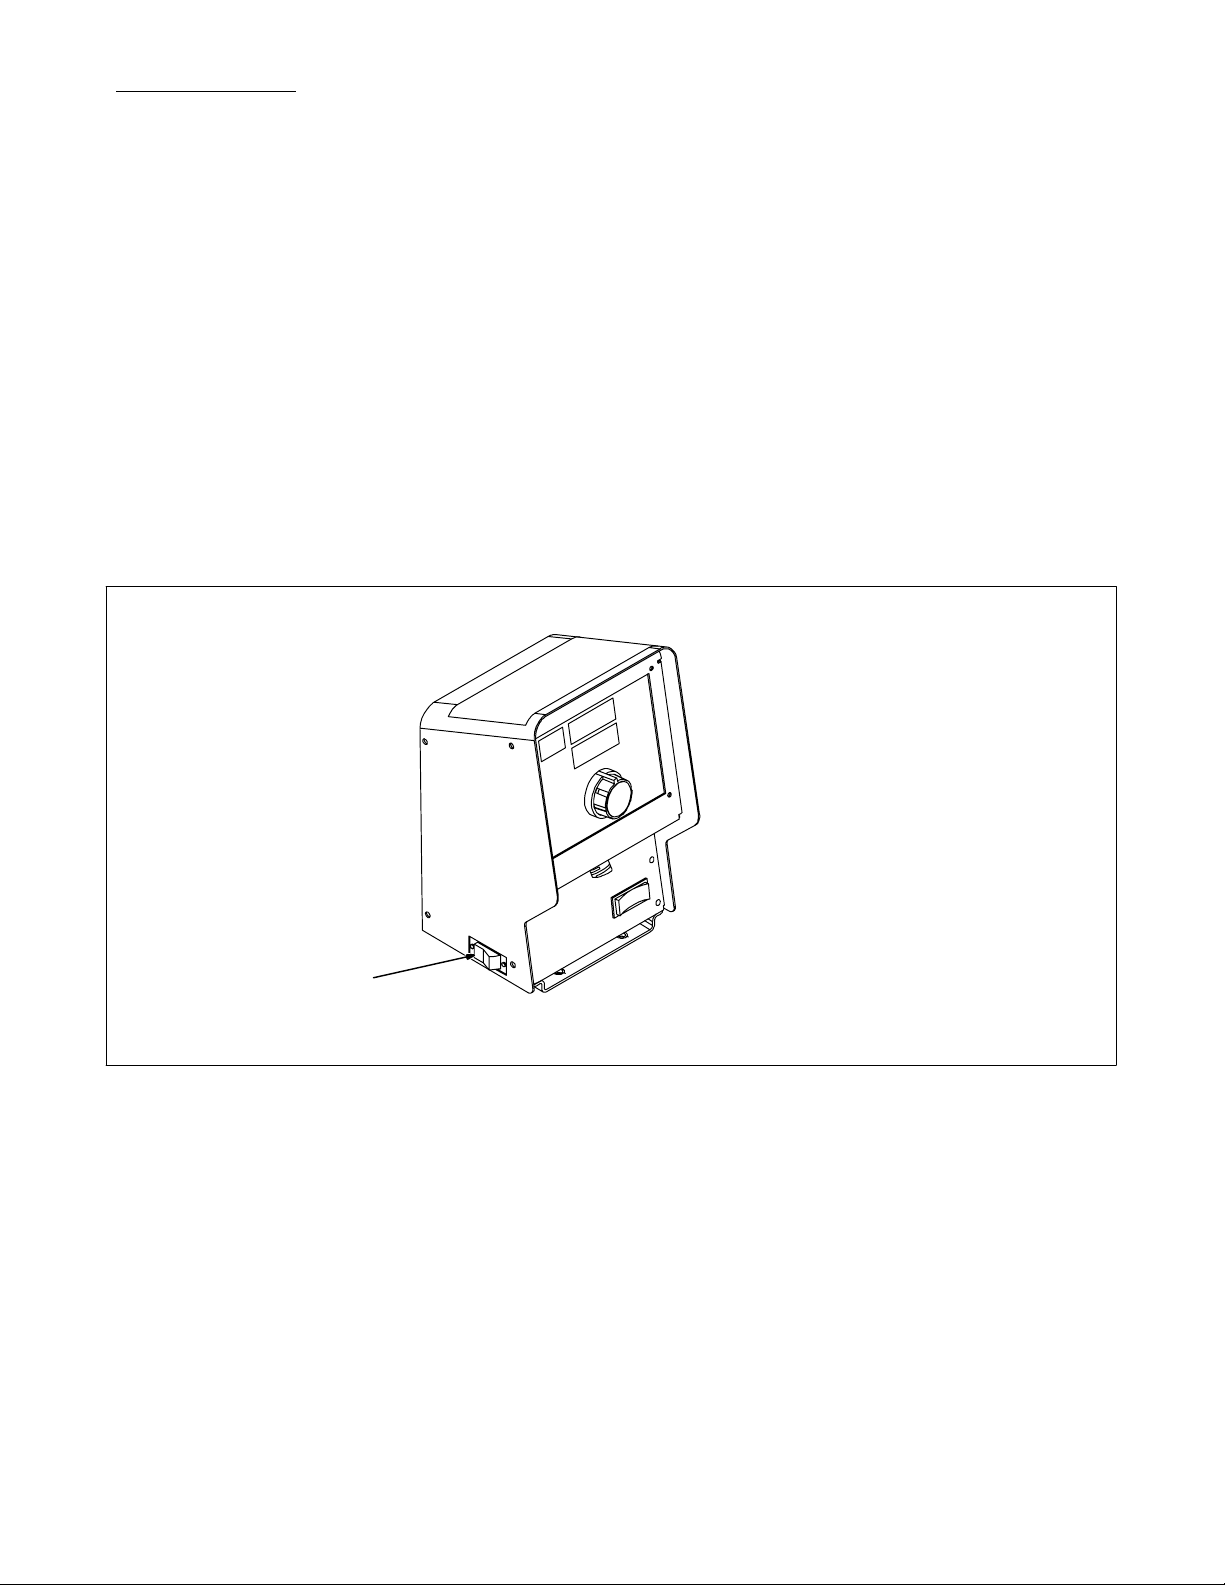
5-2. Interrupteur d’alimentation
1 Interrupteur d’alimentation
1
803 694-A
OM-220 979 Page 13
Page 18
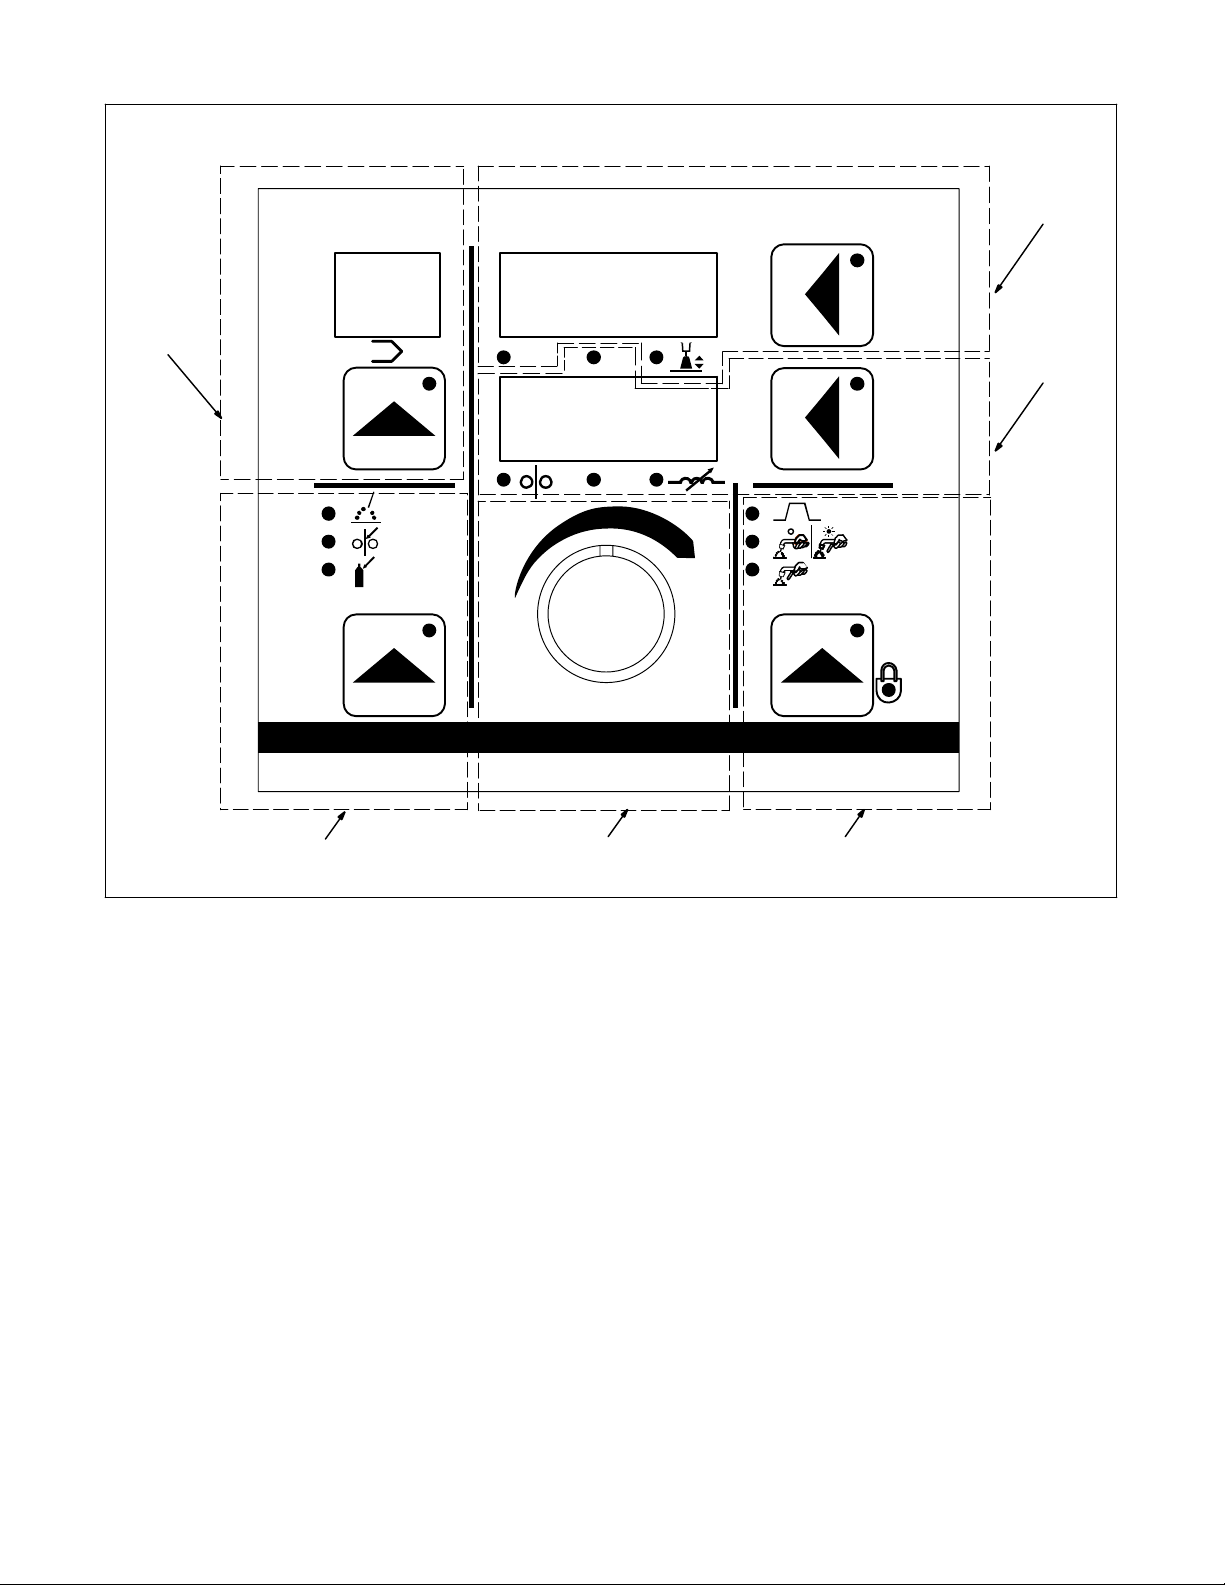
5-3. Panneau avant
Voir Section
5-4.
V
A
Voir Section
5-5.
t
Voir Section
5-6
Configuration procédé
Voir Section
5-9.
Choix
Voir Section
5-8.
Configuration dévidoir
Voir Section
5-7.
219 711-A
OM-220 979 Page 14
Page 19
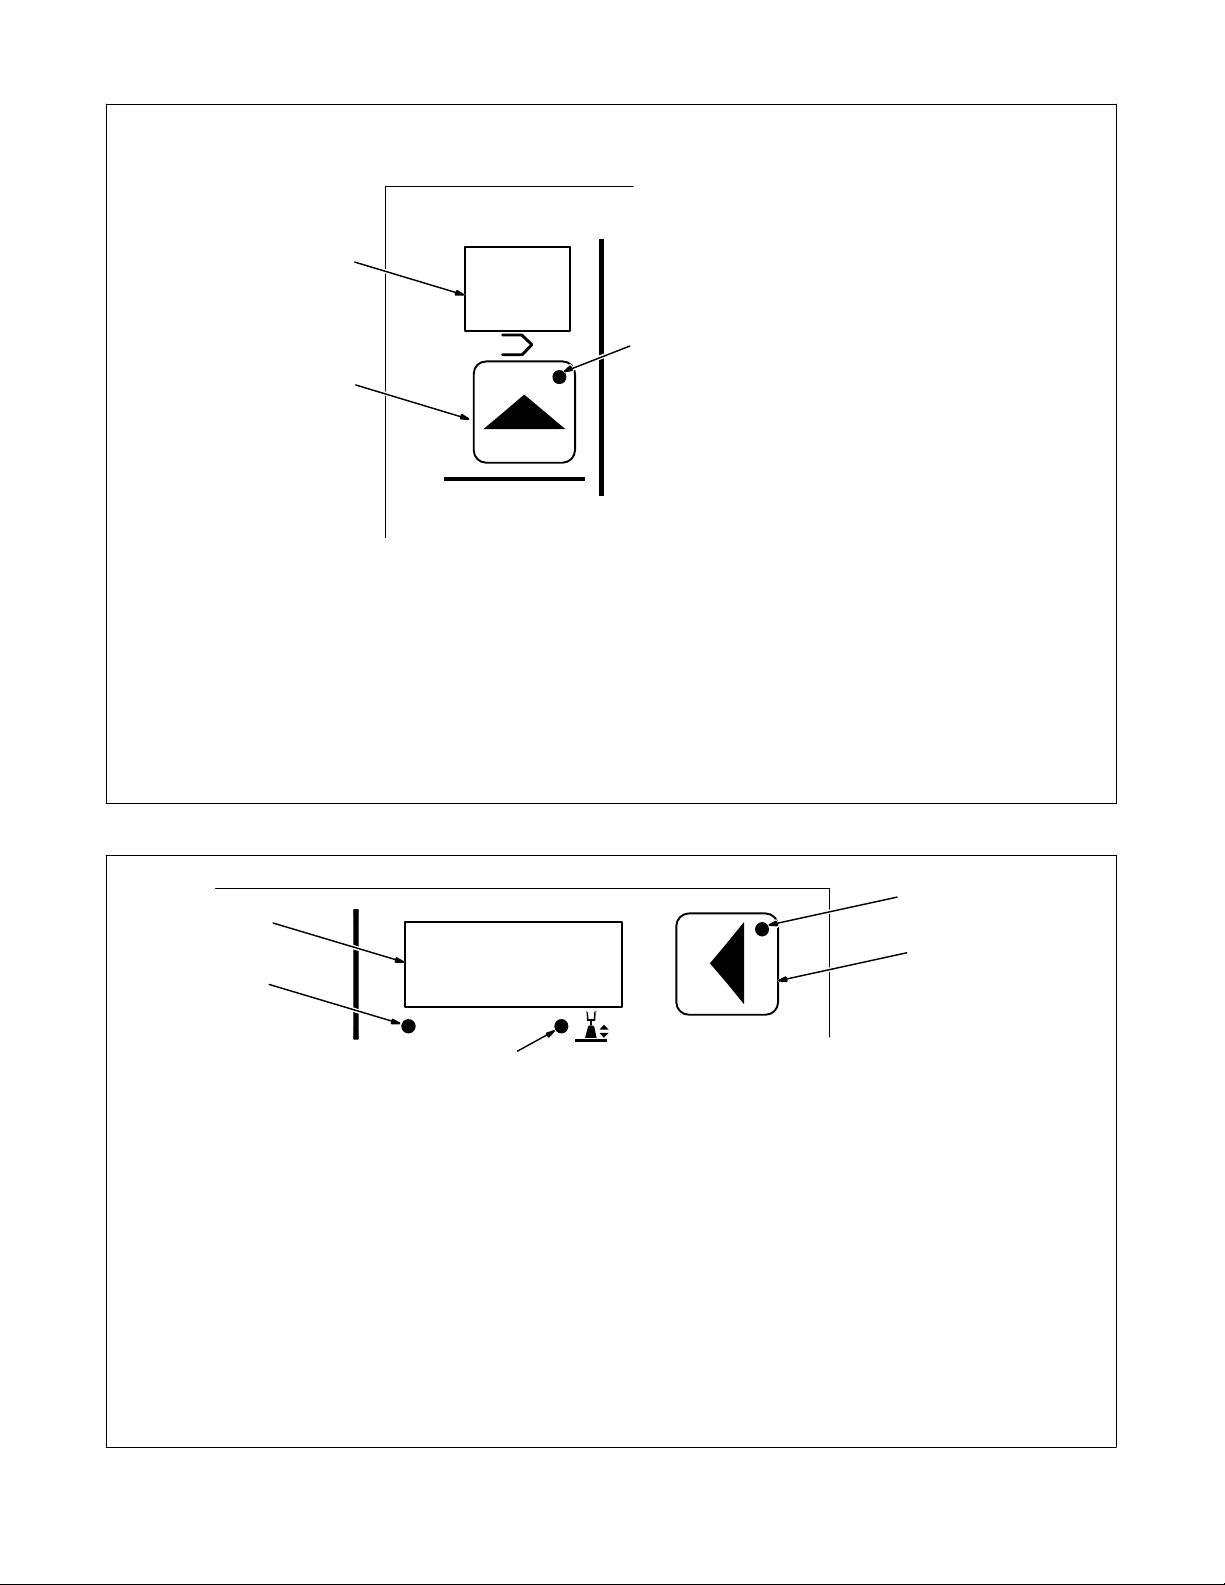
5-4. Touche Programme
1
2
1 Afficheur du programme
Le numéro du programme en cours
est affiché.
2 Touche Programme
3 Voyant de la touche Programme
Le voyant s’allume pour indiquer que
les programmes peuvent être
modifiés en utilisant le bouton de
réglage.
Appuyer momentanément sur le
3
bouton pour allumer le voyant. Pour
changer le programme, tourner le
bouton de réglage et choisir un des huit
programmes disponibles.
Le fait de maintenir le bouton enfoncé
permet d’afficher le courant, la taille et
le type du fil et le procédé.
Pour retrouver les réglages d’usine
du dévidoir, couper l’alimentation
pendant 10 secondes. Maintenir le
bouton enfoncé à la mise sous
tension jusqu’à ce que l’affichage du
haut indique RST et celui du bas NO
avant de relâcher le bouton. Le
voyant du bouton de réglage du
dévidoir clignote. Tourner le bouton
de réglage pour afficher YES et
appuyer sur le bouton de
configuration du dévidoir pour
confirmer la sélection. L’affichage du
haut indique CYCL et celui du bas
PWR. Couper l’alimentation pendant
10 secondes, puis la rétablir.
5-5. Afficheur supérieur
1
4
1 Afficheur supérieur
A vide (hors soudage), l’afficheur supérieur
indique la tension préréglée en procédé MIG
ou la longueur d’arc dans tous les autres
procédés. Pendant le soudage, l’affichage
indique la tension réelle, qui reste affichée
pendant environ 3 secondes après l’arrêt du
soudage puis revient à la valeur préréglée.
2 Touche de l’afficheur supérieur
Appuyer sur la touche pour allumer le voyant
et changer l’information de l’afficheur.
3 Voyant de l’afficheur supérieur
Le voyant de l’afficheur supérieur s’allume
pour indiquer que l’information affichée peut
V
5
être changée par le bouton de réglage.
4 Voyant Tension
Indique qu’une tension est affichée, la tension
préréglée en procédé MIG quand on ne soude
pas et la tension réelle pendant le soudage.
5 Voyant de réglage de l’arc
Indique que la valeur affichée est la longueur
d’arc quand le programme est pulsé,
Accu-pulsé ou RMD (en option).
. À tout moment pendant le soudage,
l’afficheur permet de régler la tension de
soudage ou la valeur préréglée de la
longueur d’arc en tournant le bouton de
3
2
réglage. Les valeurs préréglées sont
affichées quand on tourne le bouton et
reviennent à la valeur réelle quand le
réglage est terminé.
To activate Carbon Arc Gouging (CAC), press
and hold the upper display push button in on
power up. CAC will appear on the upper display and NO will appear on the lower display.
Rotate adjust knob to YES on the lower display, and press the flashing Feeder Set up
push button . CYCL will appear on the upper
display and PWR will appear on the lower display. Turn welding power source off and back
on again to enable the Carbon Arc Gouging
process selection.
OM-220 979 Page 15
Page 20
5-6. Afficheur inférieur
5
1
2
A
t
7
6
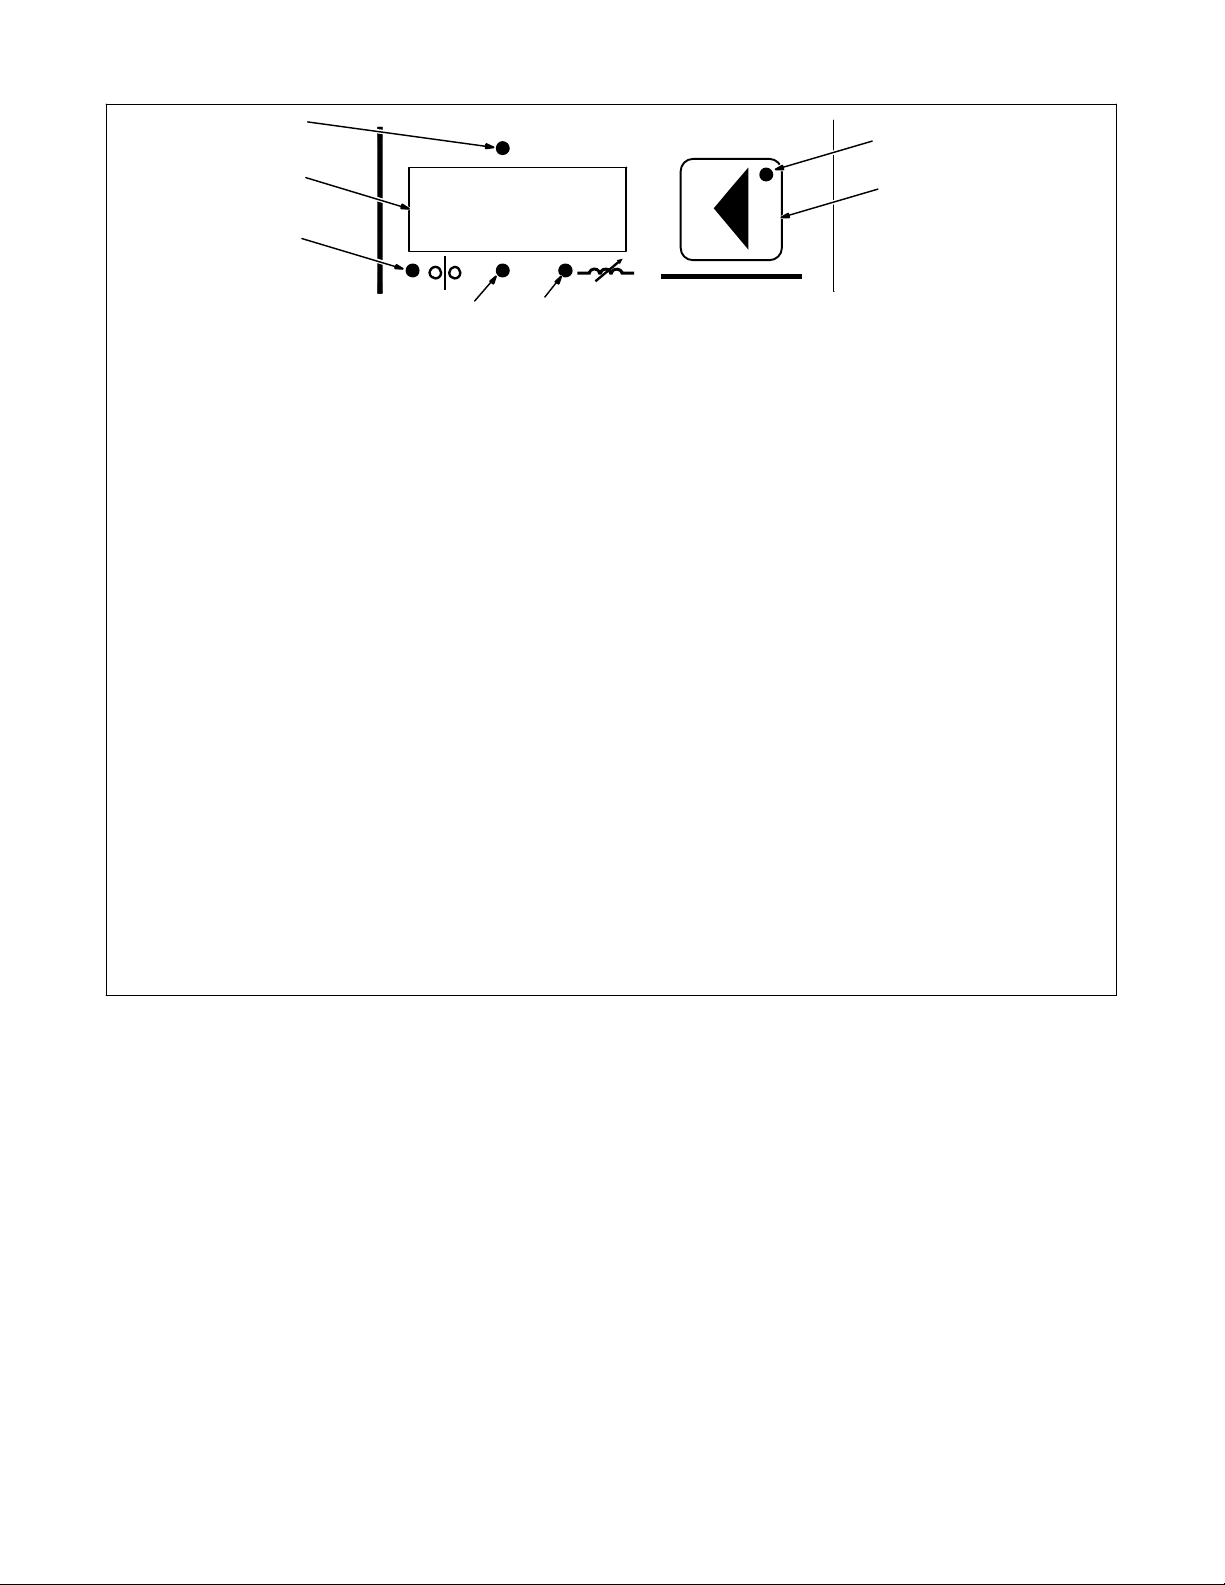
1 Afficheur inférieur
L’afficheur inférieur indique WFS (vitesse fil),
AMPS (ampérage), ARC CTL (arc control) ou
le Temps. Le dévidoir n’affiche que la vitesse
préréglée du fil à vide (hors soudage). Pendant
le soudage, il affiche l’ampérage moyen.
L’afficheur inférieur indique le temps de la
séquence de soudage quand le voyant de
temps est allumé.
2 Voyant WFS (vitesse du fil)
Le voyant s’allume pour indiquer que la valeur
préréglée d’avance du fil est affichée et peut
être modifiée depuis le bouton de réglage.
3 Voyant de l’intensité
Le voyant s’allume pour indiquer l’ampérage
moyen pendant le soudage et pendant les
3 secondes qui suivent l’arrêt. L’ampérage doit
être supérieur à la valeur minimale de
25 ampères pour que cette fonction soit
activée.
3
4 Voyant Arc Ctl (Arc Control)
Le voyant s’allume pour indiquer que
l’inductance (MIG) ou ARC [pulsé, Accu-pulsé
ou RMD (en option)] est affichée et peut être
modifiée avec le bouton de réglage.
5 Voyant de temps
Le voyant s’allume pour indiquer qu’un temps
est affiché pour une fonction de séquence qui
peut être modifié avec le bouton de réglage.
6 Touche de l’afficheur inférieur
7 Voyant de la touche de l’afficheur
Le fait d’appuyer sur la touche allume le voyant
et choisit soit WFS soit Arc Ctl dont la valeur
peut être modifiée avec le bouton de réglage.
Pour sélectionner Arc Ctl, maintenir la touche
de l’afficheur inférieur enfoncé pendant
2 secondes. L’afficheur supérieur indique
INDU dans un programme MIG ou ARC dans
un programme pulsé, Accu-pulsé ou RMD (en
option). Pour sortir de Arc Ctl ou de INDU,
appuyer sur la touche de l’afficheur supérieur
ou maintenir enfoncé celui de l’afficheur
inférieur pendant 2 secondes.
4
inférieur
Si les voyants de l’afficheur inférieur et celui de
WFS sont tous les deux allumés, il est possible
de modifier WFS tout en soudant avec le
bouton de réglage. La valeur affichée passe
momentanément à la vitesse préprogrammée
d’avance du fil pendant que l’on utilise le
bouton de réglage pour revenir à la valeur
réelle quand le réglage est terminé.
Quand le voyant de Arc Ctl est allumé, il est
possible de modifier la valeur pendant le
soudage avec le bouton de réglage. Pour
revenir à l’affichage de la valeur réelle, sortir de
l’affichage Arc Ctl.
. La touche de l’afficheur inférieur a d’autres
fonctions quand on entre dans les
fonctions de séquence et de contrôle de la
gâchette (voir Section 5-7).
OM-220 979 Page 16
Page 21
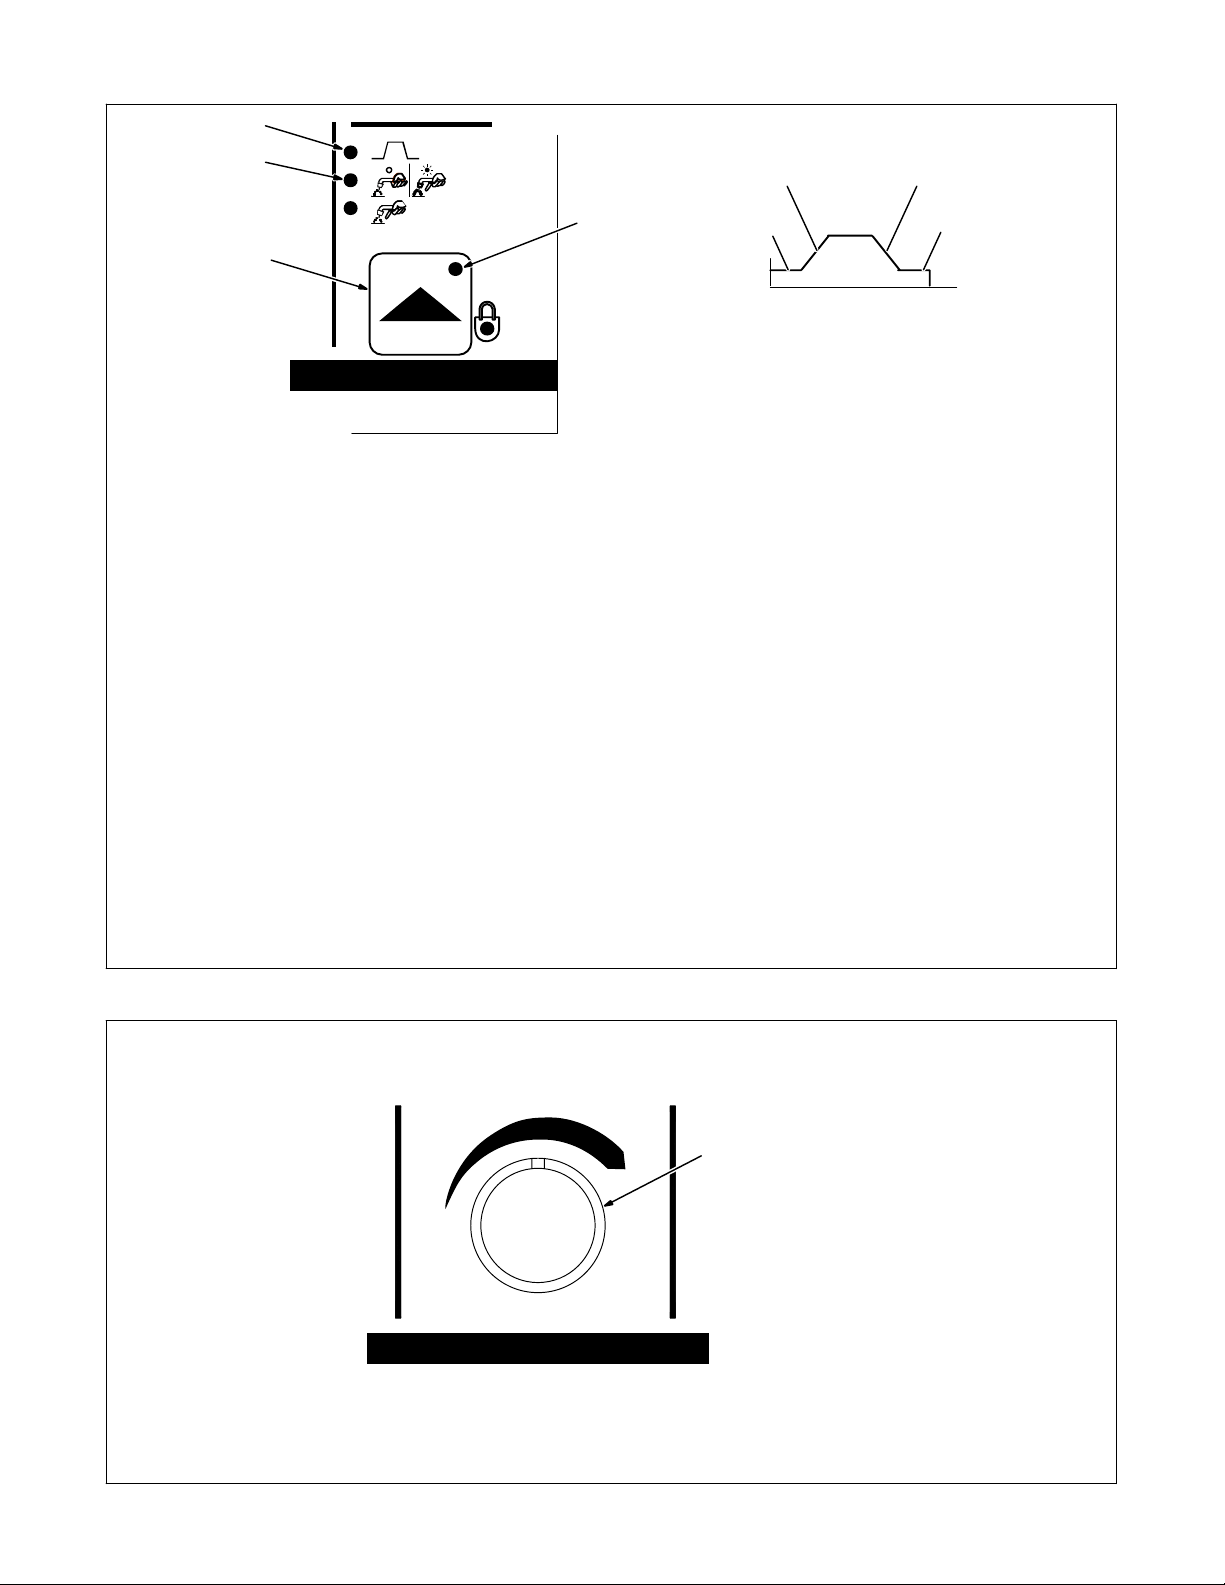
5-7. Touche Configuration du dévidoir
3
4
Temps de
démarrage
Évanouissement
2
Réglage du dévidoir
1 Voyant Configuration du dévidoir
2 Touche Configuration du dévidoir
• Appuyer sur la touche pour choisir une
séquence. Le voyant de configuration du
dévidoir s’allume.
3 Voyant de séquence
• Si l’on appuie une fois sur la touche de
configuration du dévidoir, le voyant de
séquence s’allume et l’afficheur supérieur
indique les options de la séquence. Utiliser
le bouton de réglage pour choisir PRE
(pré-gaz), STRT (démarrage), CRTR
(évanouissement) ou POST (post-gaz).
• Appuyer sur la touche de l’afficheur inférieur
pour allumer le voyant et l’afficheur
correspondant. Le voyant de temps
commence automatiquement à clignoter
indiquant qu’il est possible d’entrer une
valeur de temps en utilisant le bouton de
réglage. Le fait d’entrer une valeur de temps
active la séquence. Pour désactiver une
séquence, mettre le temps sur OFF. Pour
passer à une autre séquence, appuyer sur
1
la touche de l’afficheur supérieur.
• Les séquences STRT et CRTR ont d’autres
paramètres à régler. En appuyant une
seconde fois sur la touche de l’afficheur
inférieur, quand STRT ou CRTR est affiché
en haut, on peut entrer la tension (MIG) ou
le réglage d’arc [pulsé, Accu-pulsé ou RMD
(en option)]. Le bouton de réglage permet
de modifier la valeur affichée à côté du
voyant clignotant en Volts ou Réglage d’arc.
Le fait d’appuyer une troisième fois sur la
touche de l’afficheur inférieur active le
réglage WFS en STRT ou en CRTR et le
voyant WFS clignote. Le bouton de réglage
permet alors de modifier la valeur WFS.
• Le fait d’appuyer encore deux fois sur la
touche de configuration du dévidoir fait
sortir du menu de séquence et revenir en
mode d’attente.
4 Voyant commande gâchette
• Le fait d’appuyer deux fois sur la touche de
configuration du dévidoir allume le voyant
de commande gâchette et affiche les
différentes commandes gâchette. Le
Temps
Pré-gaz
Temps Post-gaz
Schéma de la séquence
bouton de réglage permet de passer d’une
méthode de commande à la suivante dans
l’ordre : DS, TH, TDS, TPS et 4T (voir les
définitions en Section 5-1). L’afficheur
inférieur indique si l’état en cours de chaque
méthode de commande de gâchette est
activé ou non. Les méthodes de commande
de gâchette ne sont pas toutes compatibles
entre elles, en sélectionner certaines en
désélectionne donc d’autres.
• Appuyer sur la touche de l’afficheur inférieur
pour allumer le voyant correspondant et
utiliser le bouton de réglage pour activer ou
désactiver les différentes méthodes de
commande de gâchette. Si le mode 4 temps
est activé, le voyant correspondant
s’allume.
. Le mode 4 temps est automatiquement
activé quand on choisit le mode 4T ;. cela
fait partie de la fonction 4T.
• Appuyer une troisième fois sur la touche de
configuration du dévidoir pour revenir en
mode d’attente.
5-8. Bouton de réglage
1 Bouton de réglage
Le bouton de réglage sert à
changer de fonctions et à modifier
les paramètres. Voir les sections du
panneau avant pour savoir
comment utiliser cette commande.
1
Choix
OM-220 979 Page 17
Page 22
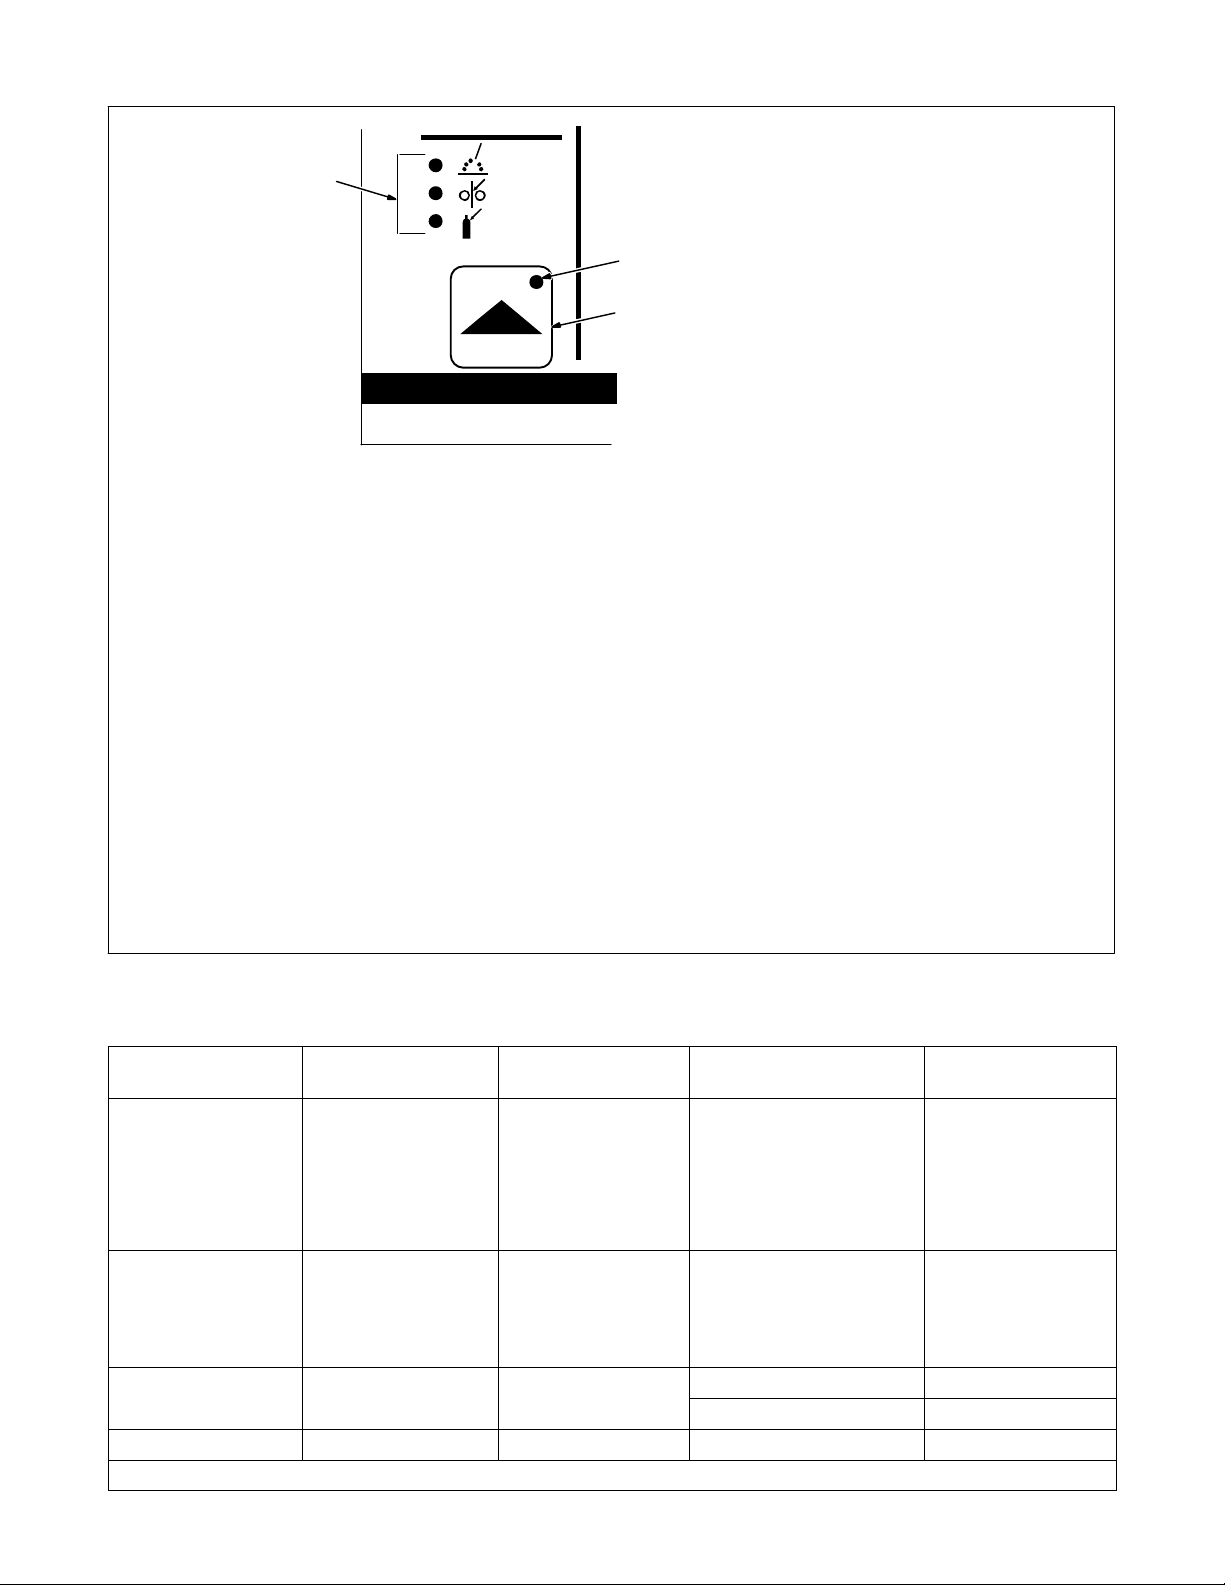
5-9. Touche Procédé
3
1 Touche Procédé
2 Voyant Procédé
3 Voyants de sélection des
programmes
2
1
Process Set Up
• Le fait d’appuyer une première fois sur la
touche Procédé allume les voyants du
bouton et du procédé. Les afficheurs
supérieur et inférieur ne servent que pour le
mode Accu-pulsé tandis que seul l’afficheur
inférieur sert pour MIG, pulsé et RMD (en
option) pour indiquer le procédé
actuellement installé dans le programme.
Pour changer de procédé, utiliser le bouton
de réglage.
• Le fait d’appuyer une seconde fois sur la
touche Procédé allume le voyant de type de
fil et l’afficheur inférieur indique les différents
types de fils disponibles avec les procédés
choisis (voir les abréviations des fils en
Table 4-1). Pour sélectionner le fil, tourner le
bouton de réglage.
• Le fait d’appuyer une troisième fois sur la
touche Procédé conserve le voyant de type
de fil allumé et l’afficheur supérieur indique
le type de fil (voir les différents alliages de
fils en Table 4-1). Le voyant de l’afficheur
supérieur clignote pour indiquer qu’il suffit
de tourner le bouton de réglage pour
changer de type d’alliage en fonction du
procédé et du type de fil choisis.
Table 4-1. Abréviations des fils de soudage et des gaz*
• Le fait d’appuyer une quatrième fois sur la
touche Procédé conserve le voyant de type
de fil allumé et l’afficheur supérieur indique
la dimension du fil. Le voyant de l’afficheur
supérieur clignote pour indiquer qu’il suffit
de tourner le bouton de réglage pour
sélectionner la dimension du fil en fonction
du procédé et du type de fil choisis.
• Le fait d’appuyer une cinquième fois sur la
touche Procédé allume le voyant du type de
gaz et l’afficheur inférieur indique GAZ
tandis que l’afficheur supérieur indique la
sélection du gaz (voir les abréviations du
gaz en Table 4-1). Pour sélectionner un
type de gaz, utiliser le bouton de réglage.
• Si on a changé un paramètre parmi le
procédé, le type, l’alliage et la dimension du
fil ou le type de gaz, le fait d’appuyer une
sixième fois sur la touche Procédé fait
apparaître PROG sur l’afficheur supérieur
et LOAD sur l’afficheur l’inférieur. Le
nouveau programme sera enregistré dans
un des 8 emplacements. Si l’on n’a pas
modifié de paramètre, le programme n’est
pas chargé et l’appareil revient en mode
d’attente.
• Si un programme sur mesure est chargé à
l’aide d’un ordinateur de poche en option
avec le logiciel File Management, « C »
apparaît devant le numéro du programme
sur l’afficheur du programme. Cela indique
qu’il ne s’agit pas d’un programme d’usine
par défaut, mais d’un programme
personnalisé. En sélectionnant ou en
changeant un paramètre du procédé et en
effectuant un chargement de programme,
on restaure le programme d’usine par
défaut.
• Pressing and holding the Process Set Up
push button in on power up allows viewing
the software revisions of each circuit board
in the system. The top display shows the
board (PCM, UIM, WFCM, and AIM
(automated units only) and the lower display
shows the last 3 digits of the circuit board
part number plus a letter designator. Press
the flashing Feeder Set Up push button to
exit the screen displays and continue the
power up process.
Description des fils Abréviations des fils Type d’alliage Gas Type Abréviations des
gaz
Acier STL E70, E100, E120 100% CO2,
90% Argon/10% CO2,
85% Argon/15% CO2,
75% Argon/25% CO
95% Argon/5% CO2,
95% Argon/5% O
98% Argon/2% O
Acier inoxydable SS 308, 309, 312, 316 98% Argon, 2% O
(81Ar/18HE/1CO
,
2
,
2
2
2
2
CO2
C10
C15
C25
C5
OX5
OX2
OX2
Gaz ternaire
Accu-pulsé)
90HE/7-1/2Ar/2-1/2CO
2
Gaz ternaire
MIG/RMD)
Fil fourré à poudre
métallique
MCOR 71, 76, 86R, 409 90% Argon/10% CO
98% Argon/2% O
2
2
C10
OX2
Aluminium ALUM 4XXX, 5XXX 100% Argon ARGN
* Tous les fils ne sont pas disponibles sur tous les postes.
OM-220 979 Page 18
Page 23
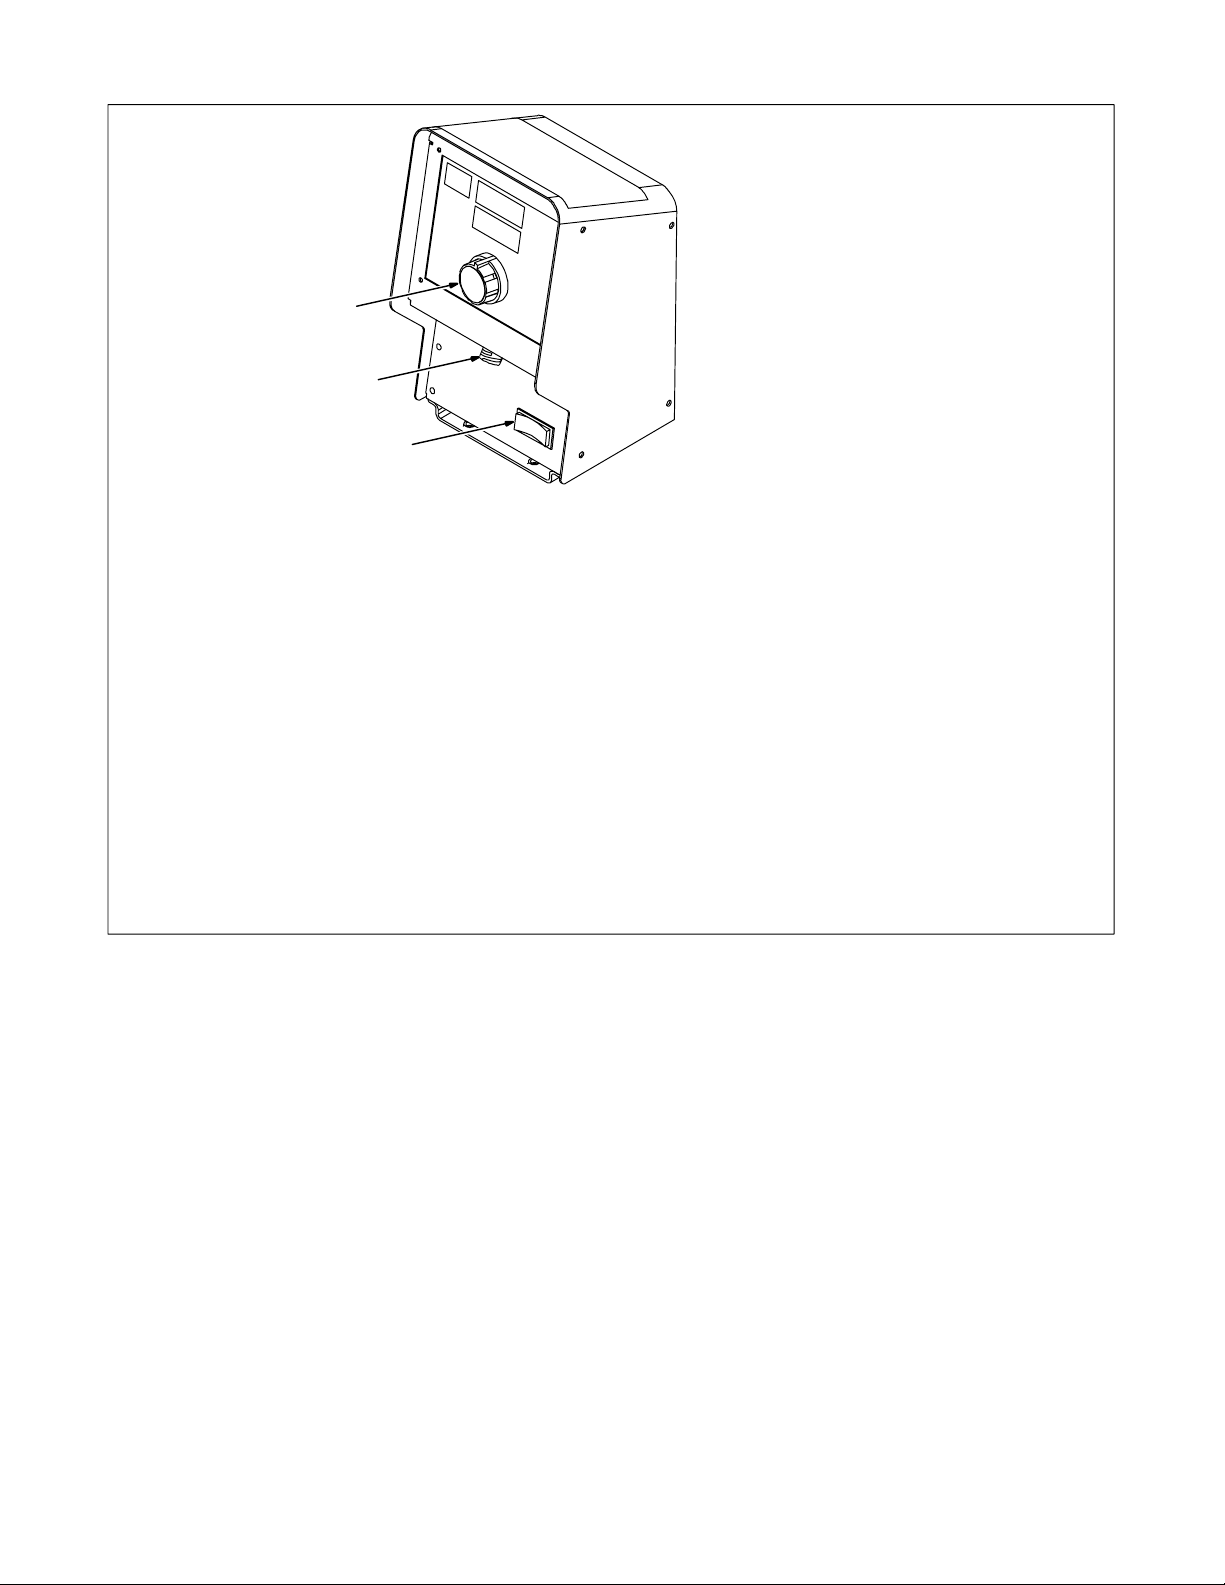
5-10. Avance manuelle du fil/purge
2
3
1
1 Bouton d’avance manuelle du fil/purge
2 Commande de réglage
3 Prise de la gâchette de la torche
803 693-A
Le bouton d’avance manuelle du fil ou de
purge est utilisé de la façon suivante :
• Le fait d’appuyer sur le côté gauche du
bouton d’avance manuelle permet de faire
avancer le fil sans soudage ni apport de
gaz. Le fil avance à 1,5 m/min pendant
3 secondes, puis l’avance accélère jusqu’à
17,8 m/min jusqu’à ce qu’on relâche la
gâchette.
• Il est aussi possible avec cet appareil de
faire avancer le fil à partir de la gâchette.
Quand on appuie sur la gâchette sans
amorcer d’arc, le fil avance à la vitesse
d’alimentation normale pendant les
3 premières secondes. Pendant ce temps,
l’afficheur supérieur indique la tension à
vide OCV (open circuit voltage). Au bout de
3 secondes, la sortie de soudage s’arrête et
le fil est alimenté à 1,5 m/min pendant les
3 secondes suivantes avant de croître
jusqu’à 17,8 m/min jusqu’à ce qu’on relâche
la gâchette ou que 30 secondes se soient
écoulées. Si on appuie toujours sur la
gâchette après 30 secondes, l’avance
manuelle du fil s’arrête pour éviter de
dérouler complètement la bobine et le
message ERR STRT s’affiche sur les deux
afficheurs. Le fait de relâcher la gâchette et
de l’utiliser de nouveau efface l’erreur.
. Si une erreur de démarrage se produit
quand on utilise un ordinateur de poche
en option avec le logiciel File
Management/WaveWriter, un ERR STRT
se produit après les premières
3 secondes et il n’est plus possible de
faire avancer manuellement le fil avec la
gâchette.
• Le fait d’appuyer sur le côté droit du bouton
de purge permet de purger les lignes de gaz
avant le soudage et de régler le débit de gaz
au régulateur.
• Cet appareil est équipé d’une avance
automatique. En basculant le bouton sur
purge et sur avance manuelle en moins de
0,5 seconde, on fait défiler automatiquement 4,9 m de fil avant de l’arrêter.
La vitesse d’avance par défaut est de
17,8 m/min. Ces réglages peuvent être
modifiés avec un ordinateur de poche en
option et le logiciel File Management/
WaveWriter.
OM-220 979 Page 19
Page 24
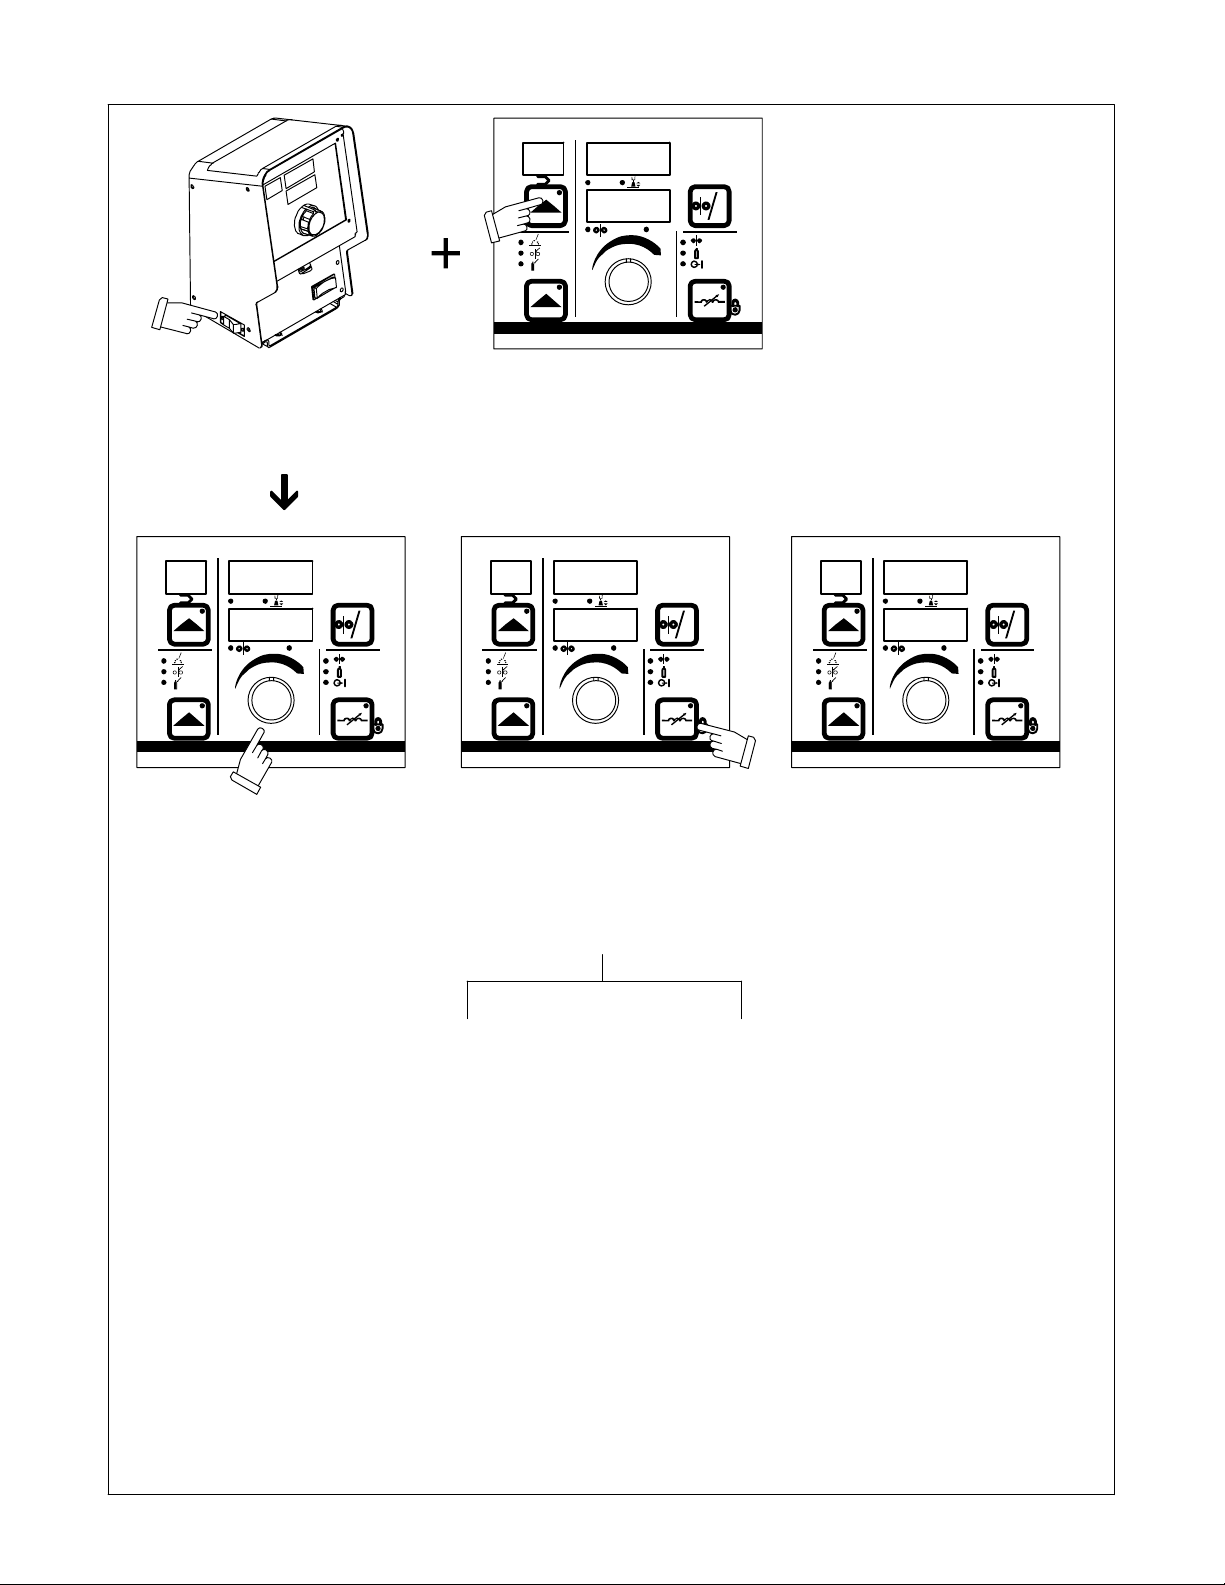
5-11. Mode de réinitialisation
RST
V
NON
. Le mode de réinitialisation n’est
pas disponible quand le blocage
de programme est activé.
A
A
Le mode de réinitialisation permet à
l’opérateur de recharger la
configuration du programme d’usine
pour les huit programmes actifs du
poste.
Entrer dans le mode de réinitialisation en mettant sous
tension et en appuyant sur le bouton de
programmation jusqu’à ce que le message RST NO
apparaisse. Le message RST NO n’apparaît que
quand la séquence de mise sous tension est terminée
(environ 20 secondes).
RST
V
OUI
Configuration
Tourner le bouton de réglage pour
passer de NO (NON) à YES (OUI).
A
Choix
A
Arc control
Configuration Choix
Appuyer sur le bouton Arc Control pour
Le message de réinitialisation s’affiche
pendant 2 secondes pendant que la
configuration du programme d’usine se
Pendant le mode de réinitialisation, les
programmes suivants sont chargés
Programme 1 Pulsé
Programme 2 MIG
Programme 3 Accu-pulse
Programme 4 Pulse
Programme 5 MIG
Programme 6 Accu-pulse
Programme 7 Pulse
Programme 8 MIG
Configuration Choix
RST
V
OUI
confirmer la réinitialisation.
recharge.
dans le poste :
A
Arc control
0,035 Acier doux
90% Argon + 10% CO
0,035 Acier doux
75% Argon + 25% CO
0,035 Acier doux
90% Argon + 10% O2
0,045 Acier doux
90% Argon + 10% CO
0,045 Acier doux
75% Argon + 25% CO
0,045 Acier doux
90% Argon + 10% O2
0,052 Acier doux
90% Argon + 10% CO
0,052 Acier doux
75% Argon + 25% CO
Arc control
A
. Les données de configuration du
système seront perdues pendant
la réinitialisation.
CYCLE
V
PWR
Configuration Choix
Le message Cycl Pwr apparaît sur l’afficheur
quand le chargement des programmes est
Couper l’alimentation, attendre 10 secondes
puis remettre sous tension pour terminer
l’opération de réinitialisation.
A
terminé.
. Quand la réinitialisation est terminée,
s’assurer de charger les programmes qui
contiennent les bonnes tailles de fil, les
procédés et les gaz de protection pour la
soudure.
2
2
2
2
2
2
A
Arc control
198 993 / 803 246-B
OM-220 979 Page 20
Page 25
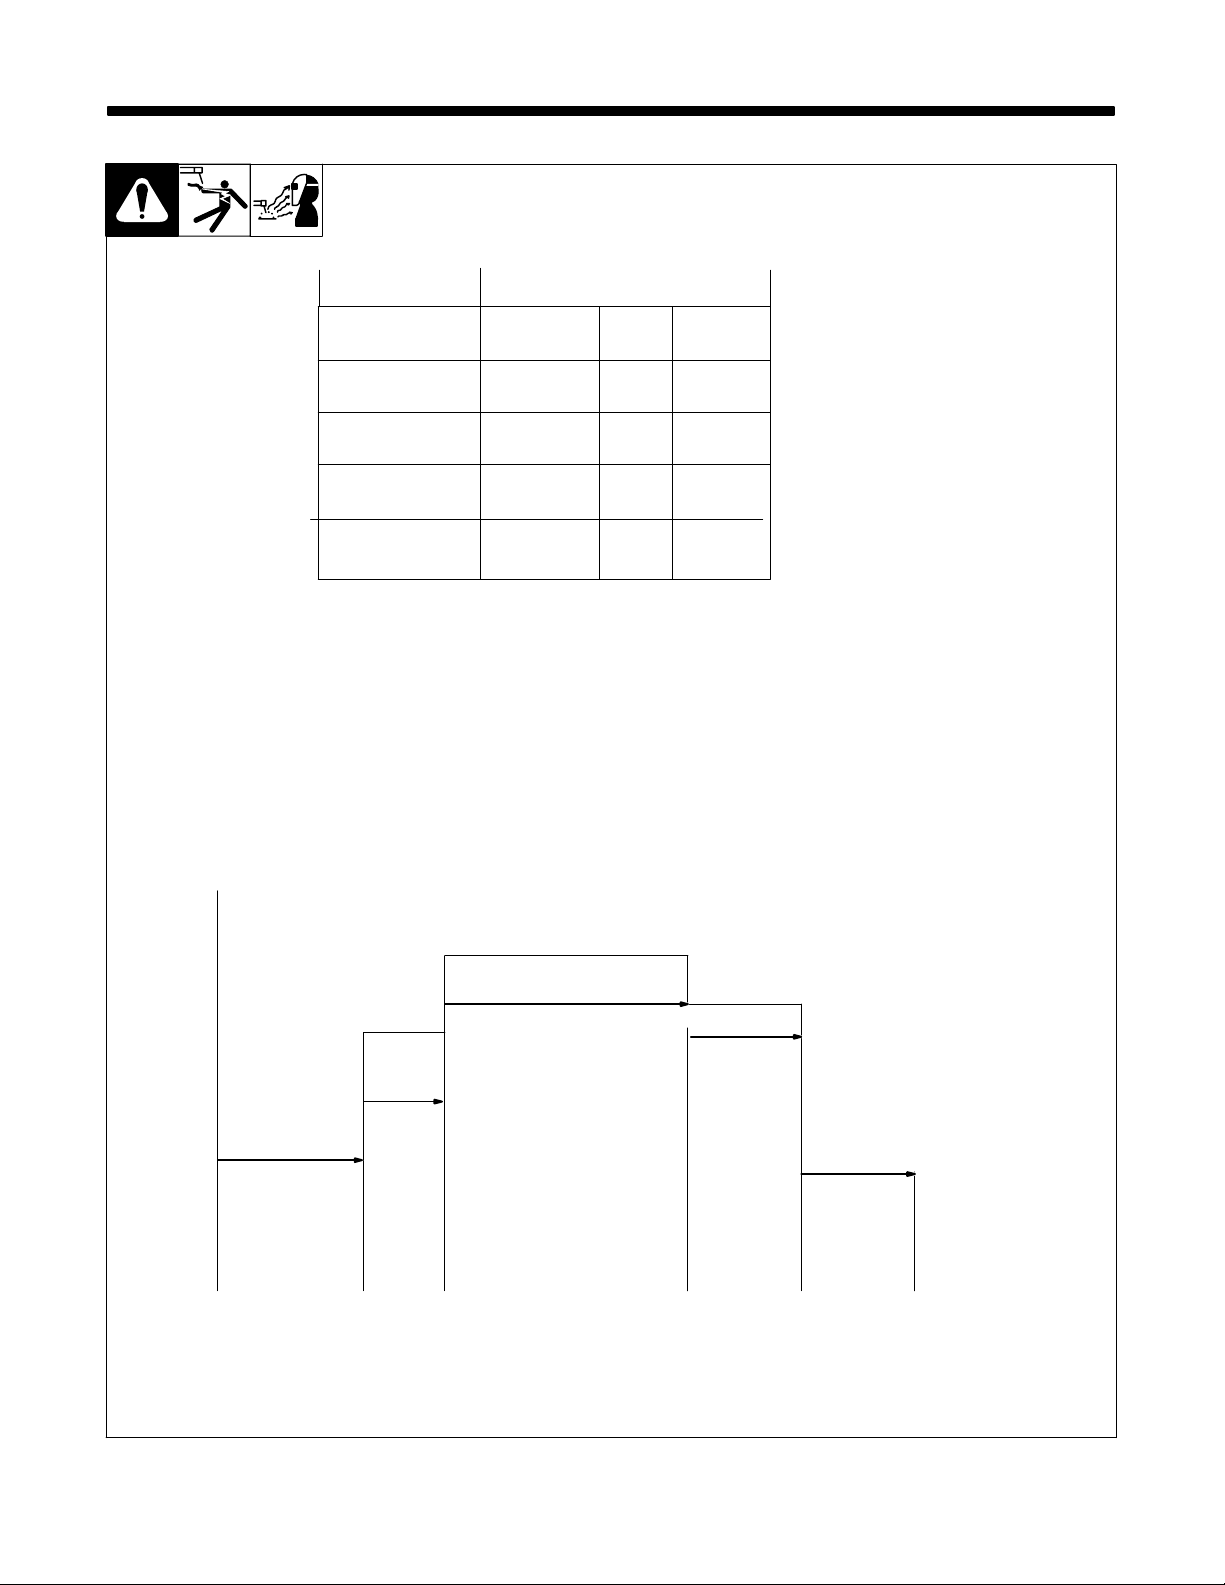
SECTION 6 − RÉGLAGE DES PARAMÈTRES SÉQUENTIELS
6-1. Paramètres de la séquence des programmes
. La touche configuration du
dévidoir de la Section 5-7 donne
davantage d’informations sur le
mode séquence.
Séquence Paramètres
Réglage
Volts/Arc
1. Pré-gaz
2. Post-gaz Arrêt 5,0
3. Démarrage
10.0-44.0/0-99
m/min Secondes
Arrêt 5,0
40-1400
Arrêt 5,0
Il n’est possible de régler le temps de
soudage qu’avec un ordinateur de
poche équipé du logiciel File
Management/WaveWriter.
Si la durée est réglée à zéro dans
n’importe quelle séquence de temps, la
séquence est ignorée.
. La vitesse d’avance maximale du fil
peut en réalité être plus faible en
fonction du choix du procédé et du
type de fil.
Temps Pré-gaz
4. Évanouissement
Te m p s
de
démarrage
10.0-44.0/0-99
Soudage
40-1400
Arrêt 5,0
Évanouis-
sement
Temps Post-gaz
Gâchette
enfoncée
Démarrage
Soudage
Évanouissement
Gâchette
relâchée
Post-gaz
Fin de la séquencePré-gaz
OM-220 979 Page 21
Page 26
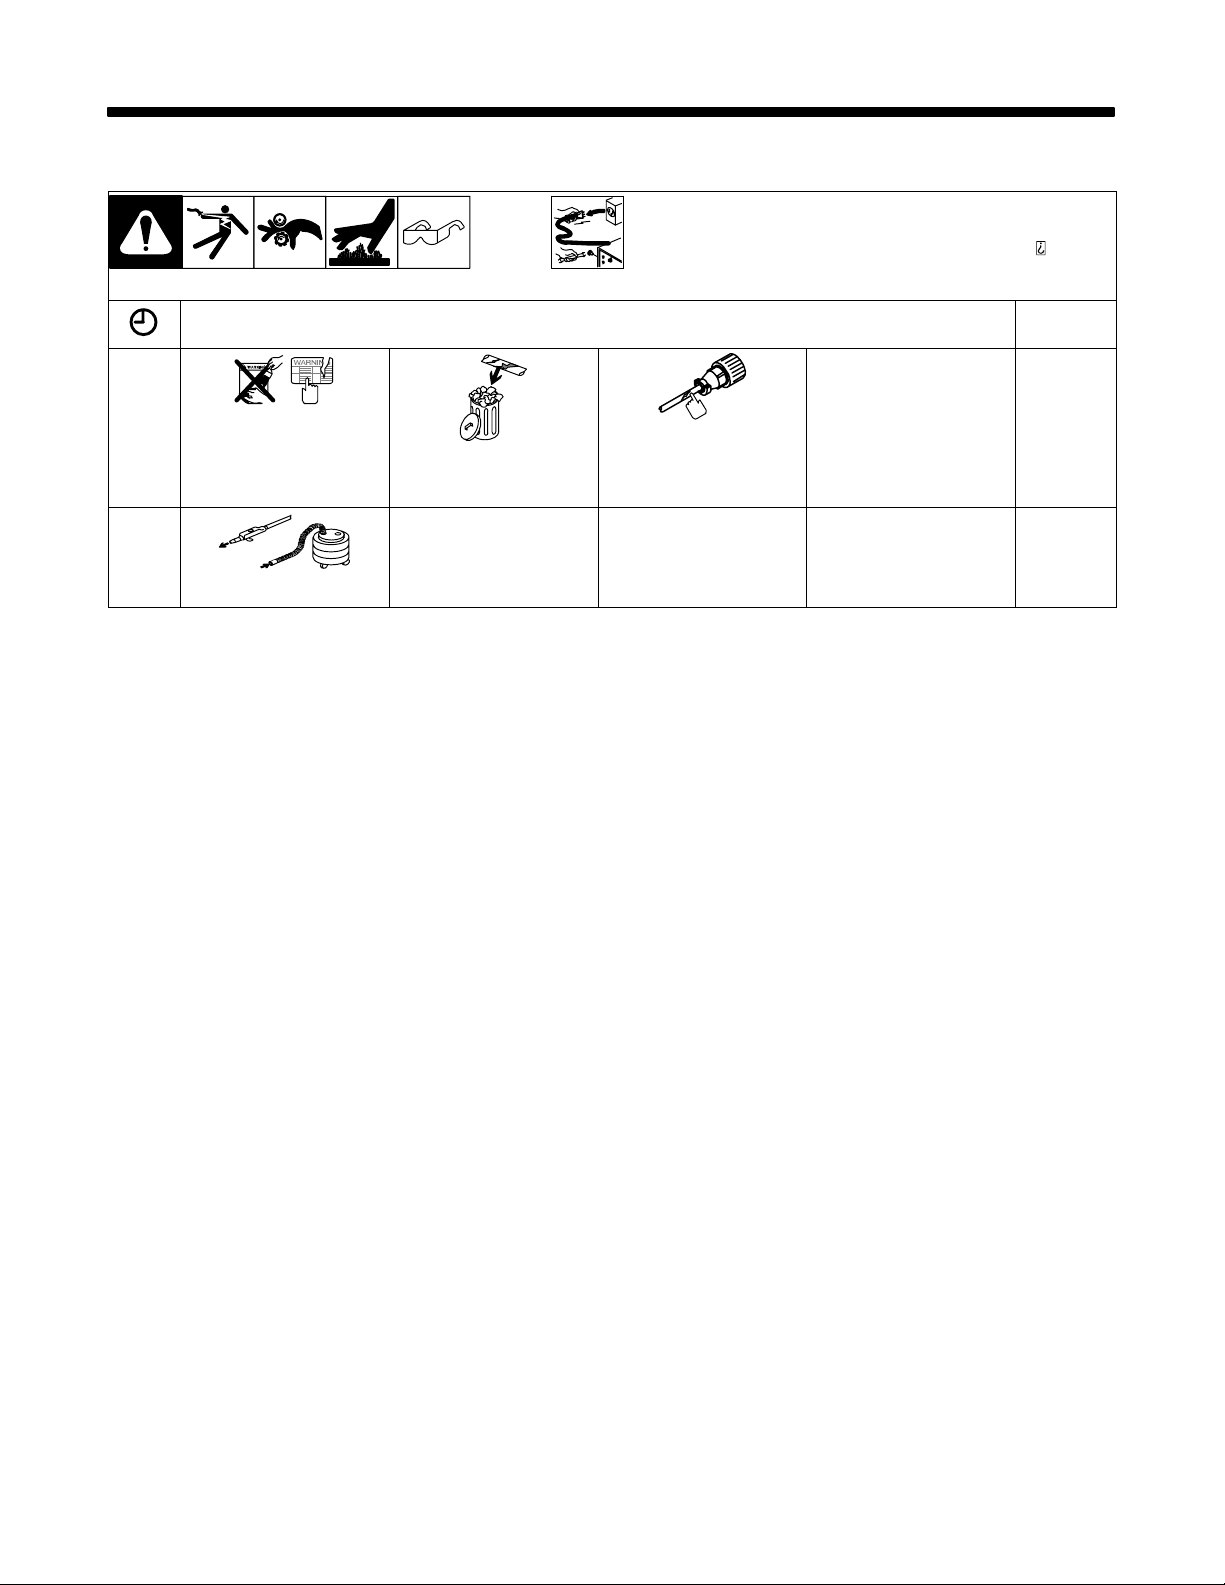
SECTION 7 − MAINTENANCE
mois
7-1. Maintenance de routine
Tous
les 3
mois
Tous
les 6
mois
Y Arrêter le moteur avant
d’effectuer l’entretien.
n = Vérifier Z = Change ~ = Nettoyer l = Remplacer
* Travail à confier à un agent d’entretien agréé.
l Étiquettes illisibles nl Pièces fissurées nl Cordons
OU
~ L’intérieur de l’appareil
. Augmenter la fréquence
des travaux d entretien
dans des conditions de
service sévères.
Reference
OM-220 979 Page 22
Page 27
7-2. Diagnostics
Les messages d’erreur suivants apparaissent dans
les afficheurs du haut et du bas pour indiquer des
erreurs spécifiques. Les explications sont dans le
texte ci-dessous :
ERR
ERR
TACH MOTR
Indique une erreur
tachymètre.
ERR
COOL
Indique une erreur
de débit du liquide
de refroidissement.
ERR TACH
• L’erreur tachymètre survient 2 secondes
après la perte du retour d’information de la
vitesse moteur. L’opérateur peut continuer
à souder avec cette erreur. La vitesse du
moteur est régulée par le suivi de la tension
et du courant. Appuyer sur le bouton
d’avance manuelle du fil/purge pour effacer
l’erreur.
ERR MOTR
• L’erreur moteur indique que le moteur tire
trop d’intensité pendant trop longtemps.
Pour remédier à cela, réduire la vitesse
d’alimentation du fil, la pression des galets
du dévidoir ou le facteur de marche.
Appuyer sur le bouton d’avance manuelle
du fil/purge pour effacer l’erreur.
ERR WFS
• L’erreur de vitesse du dévidoir indique
que la vitesse réelle du dévidoir ne
correspond pas à la consigne. Appuyer sur
le bouton d’avance manuelle du fil/purge
pour effacer l’erreur.
ERR STRT
• L’erreur gâchette survient si l’opérateur
maintient la gâchette enfoncée pendant
plus de deux minutes sans déclencher d’arc
(si l’annulation de la détection d’intensité
n’est pas enclenchée) ou si l’opérateur
maintient la gâchette enfoncée après la
phase de post-gaz dans une soudure temporisée. Cette erreur se produit aussi si la
gâchette est enfoncée lorsque le dévidoir
est mis sous tension. L’erreur est annulée
en relâchant la gâchette et en appuyant sur
le bouton d’avance manuelle du fil/purge.
Indique une erreur
moteur.
ERR
GND
Indique une erreur
de courant à la terre.
ERR
WFS
Indique une erreur
de vitesse du fil.
ERR
STUK
Indique une erreur
de fil collé.
ERR STOP
• L’erreur d’arrêt se produit quand le systè-
me de dévidoir du fil est obstrué ou si le système d’entraînement du fil est défectueux.
Vérifier le ssytème d’entraînement du dévidoir. Appuyer sur le bouton d’avance manuelle du fil/purge pour effacer l’erreur.
ERR FLOW
• L’erreur de débit indique que le débit de
gaz à la torche est nul. On peut effacer
l’erreur en rétablissant le débit de gaz à la
torche puis en appuyant sur le bouton
d’avance manuelle du fil/purge.
ERR COOL
• L’erreur refroidissement indique un man-
que de débit du liquide de refroidissement
avec l’option Sécurité d’eau. L’erreur peut
être annulée en rétablissant le débit d’eau
dans la torche puis en appuyant sur le bouton d’avance manuelle du fil/purge.
ERR GND
• L’erreur de terre se produit si le courant de
soudage est détecté au raccordement de la
terre. Peut être provoqué par un conducteur
en contact avec le châssis. Vérifier et réparer les raccordements du dévidoir. Appuyer
sur le bouton d’avance manuelle du fil/purge
pour effacer l’erreur.
ERR
STRT
Indique une erreur de
démarrage de l’arc.
ERR
TEMP
Indique une erreur
de température.
ERR
STOP
Indique une erreur
d’arrêt de l’arc.
ERR
LINE
Indique une erreur
de ligne.
ERR STUK
• L’erreur de fil collé se produit si le fil de
soudage colle à la pièce à souder à la fin
d’une soudure. Peut être dû à de mauvaises
conditions de soudage. L’erreur peut être effacée en coupant le fil de la pièce et en appuyant sur le bouton d’avance manuelle du
fil/purge.
ERR TEMP
• L’erreur de température indique que la
source a surchauffé et s’est arrêtée.
L’erreur peut être effacée en laissant
refroidir l’appareil et en appuyant sur le
bouton d’avance manuelle du fil/purge.
ERR LINE
• L’erreur de ligne indique que l’alimentation
électrique est en dehors de sa plage de
fonctionnement. Vérifier et corriger l’alimentation électrique. Appuyer sur le bouton
d’avance manuelle du fil/purge pour effacer
l’erreur.
ERR ARC
• L’erreur d’arc indique que l’arc s’est inter-
rompu à cause d’une erreur du dévidoir ou
de l’alimentation électrique. Vérifier le dévidoir de fil et la source. Appuyer sur le bouton
d’avance manuelle du fil/purge pour effacer
l’erreur.
ERR
FLOW
Indique une erreur
de débit de gaz.
ERR
ARC
Indique une erreur
d’arc.
OM-220 979 Page 23
Page 28
7-2. Diagnostics (suite)
WELD MOTR
WAIT
Indique une erreur
d’attente de cycle
de soudage.
RMD
DONE
Indique une erreur
d’arc.
WELD WAIT
• L’erreur d’attente de soudage indique que
l’appareil n’était pas prêt à une séquence de
soudure. Appuyer sur le bouton d’avance
manuelle du fil/purge pour effacer l’erreur.
MOTR COM
• L’erreur de commun du moteur indique
une perte de communication des données
de la carte moteur. Appuyer sur le bouton
d’avance manuelle du fil/purge pour effacer
l’erreur.
PLS WAIT
• L’erreur de commun uim indique une
perte de communication des données de la
carte interface utilisateur. Appuyer sur le
bouton d’avance manuelle du fil/purge pour
effacer l’erreur.
OVER CRNT
• L’erreur de surintensité indique que
l’intensité primaire de la source de soudage
est trop forte. Vérifier et corriger la
puissance d’entrée. Appuyer sur le bouton
d’avance manuelle du fil/purge pour effacer
l’erreur.
COM
Indique une erreur
de communication
moteur.
OVER
AVER
Indique une erreur de
courant d’intensité supérieure à la moyenne.
PLS
WAIT
Indique une erreur de
communication UIM.
REL
TRIG
Indique une erreur
de pression sur la
gâchette.
LOW WFS
• L’erreur de vitesse trop faible du fil
indique que la vitesse réelle du fil est plus
faible que la consigne. Rechercher les
obstructions à l’avance du fil ou une
défaillance du système d’entraînement du
fil. Appuyer sur le bouton d’avance
manuelle du fil/purge pour effacer l’erreur.
E STOP
• L’erreur d’arrêt d’urgence se produit si
l’utilisateur appuie sur un bouton d’arrêt
d’urgence. Réarmer le bouton d’arrêt d’urgence et appuyer sur le bouton Jog/Purge
(Avance manuelle du fil/Purge) pour effacer
l’erreur.
RMD DONE
• L’erreur RMD exécuté indique que la dé-
monstration RMD est terminée. Appuyer
sur le bouton Jog/Purge (Avance manuelle
du fil/Purge) pour effacer l’erreur.
OVER
CRNT
Indique une erreur
de surintensité.
ERR
UNKN
Indique une erreur
de nature inconnue.
LOW
WFS
Indique une erreur
avance du fil trop
faible.
OVER AVER
• L’erreur d’intensité supérieure à la
moyenne indique que le courant est hors de
la gamme moyenne pour les paramètres du
programme. Vérifier et corriger ces paramètres. Appuyer sur le bouton Jog/Purge
(Avance manuelle du fil/Purge) pour effacer
l’erreur.
REL TRIG
• L’erreur de pression sur la gâchette indi-
que que l’utilisateur appuyait sur la gâchette
au début d’un programme de soudage. Appuyer sur le bouton Jog/Purge (Avance manuelle du fil/Purge) pour effacer l’erreur.
ERR UNKN
• L’erreur de nature inconnue indique la
présence d’une anomalie dans le système.
Appuyer sur le bouton Jog/Purge (Avance
manuelle du fil/Purge) pour effacer l’erreur.
E
STOP
Indique une erreur
d’arrêt d’urgence.
OM-220 979 Page 24
Page 29
Notes
OM-220 979 Page 25
Page 30
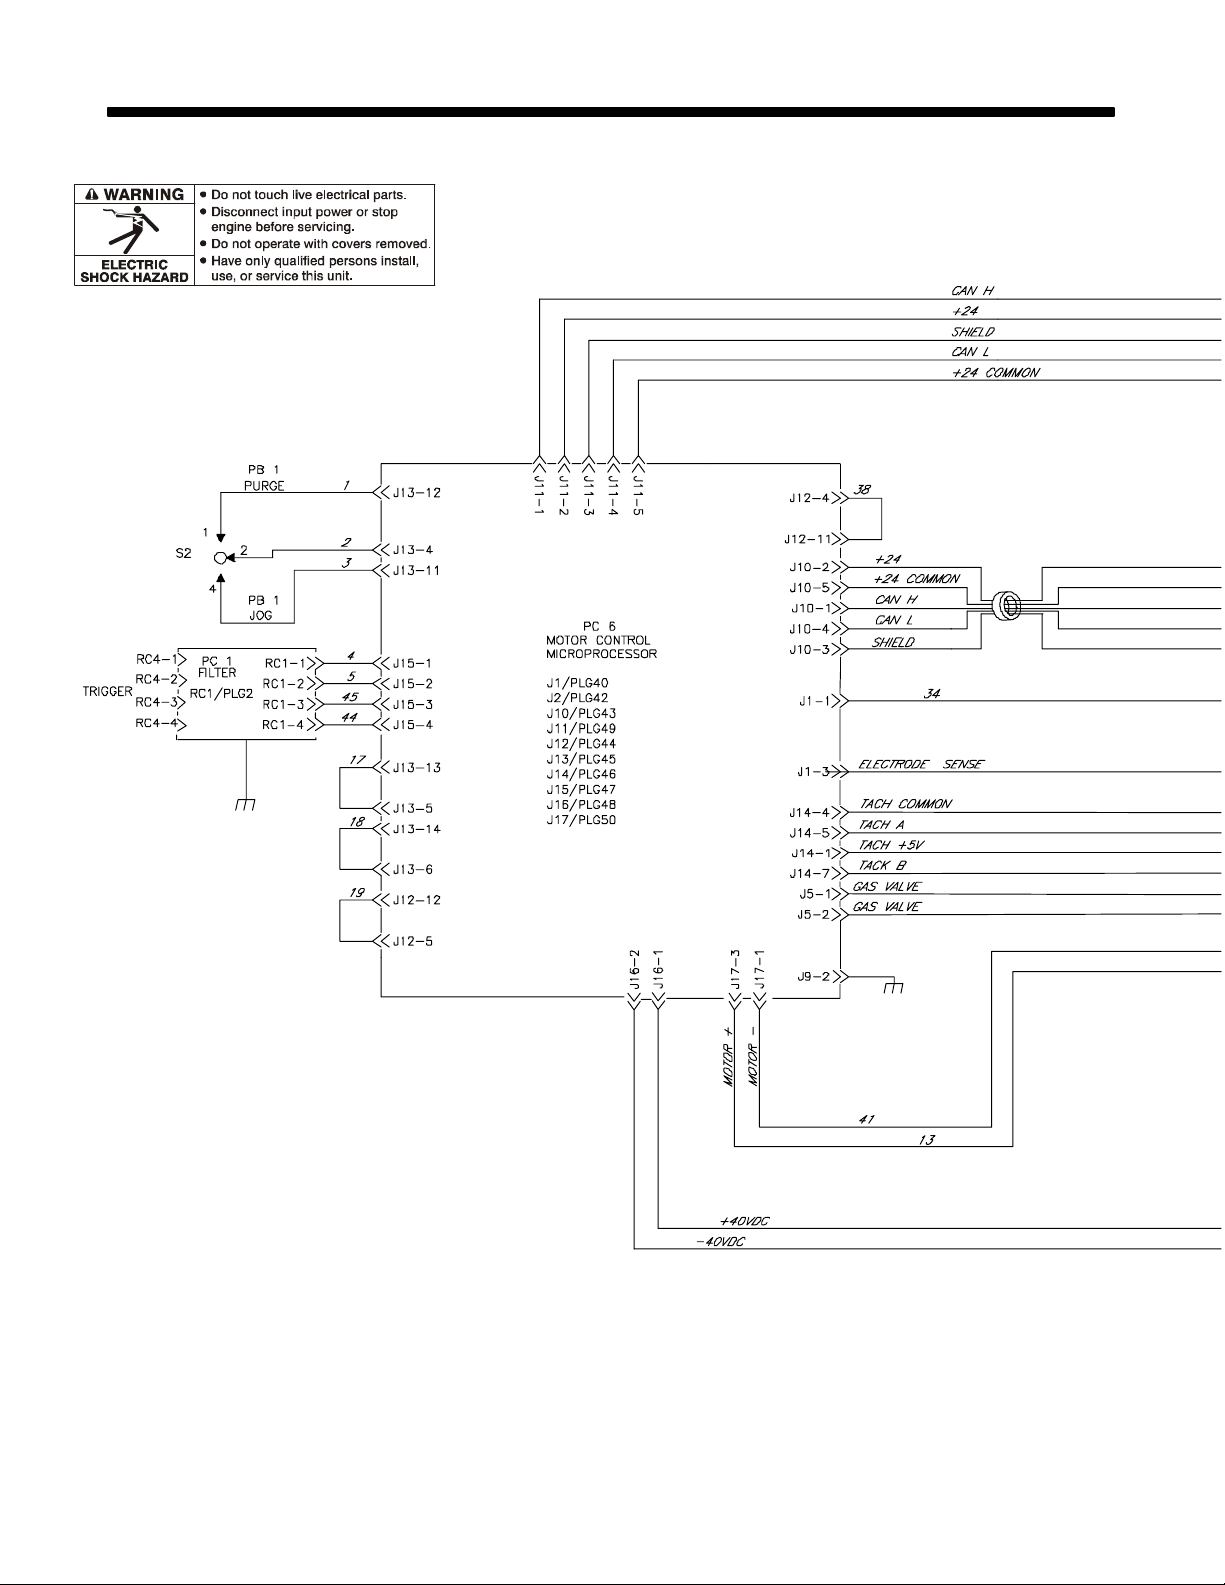
SECTION 8 − SCHEMA ELECTRIQUE
OM-220 979 Page 26
Figure 8-1. Schéma des connexions
Page 31
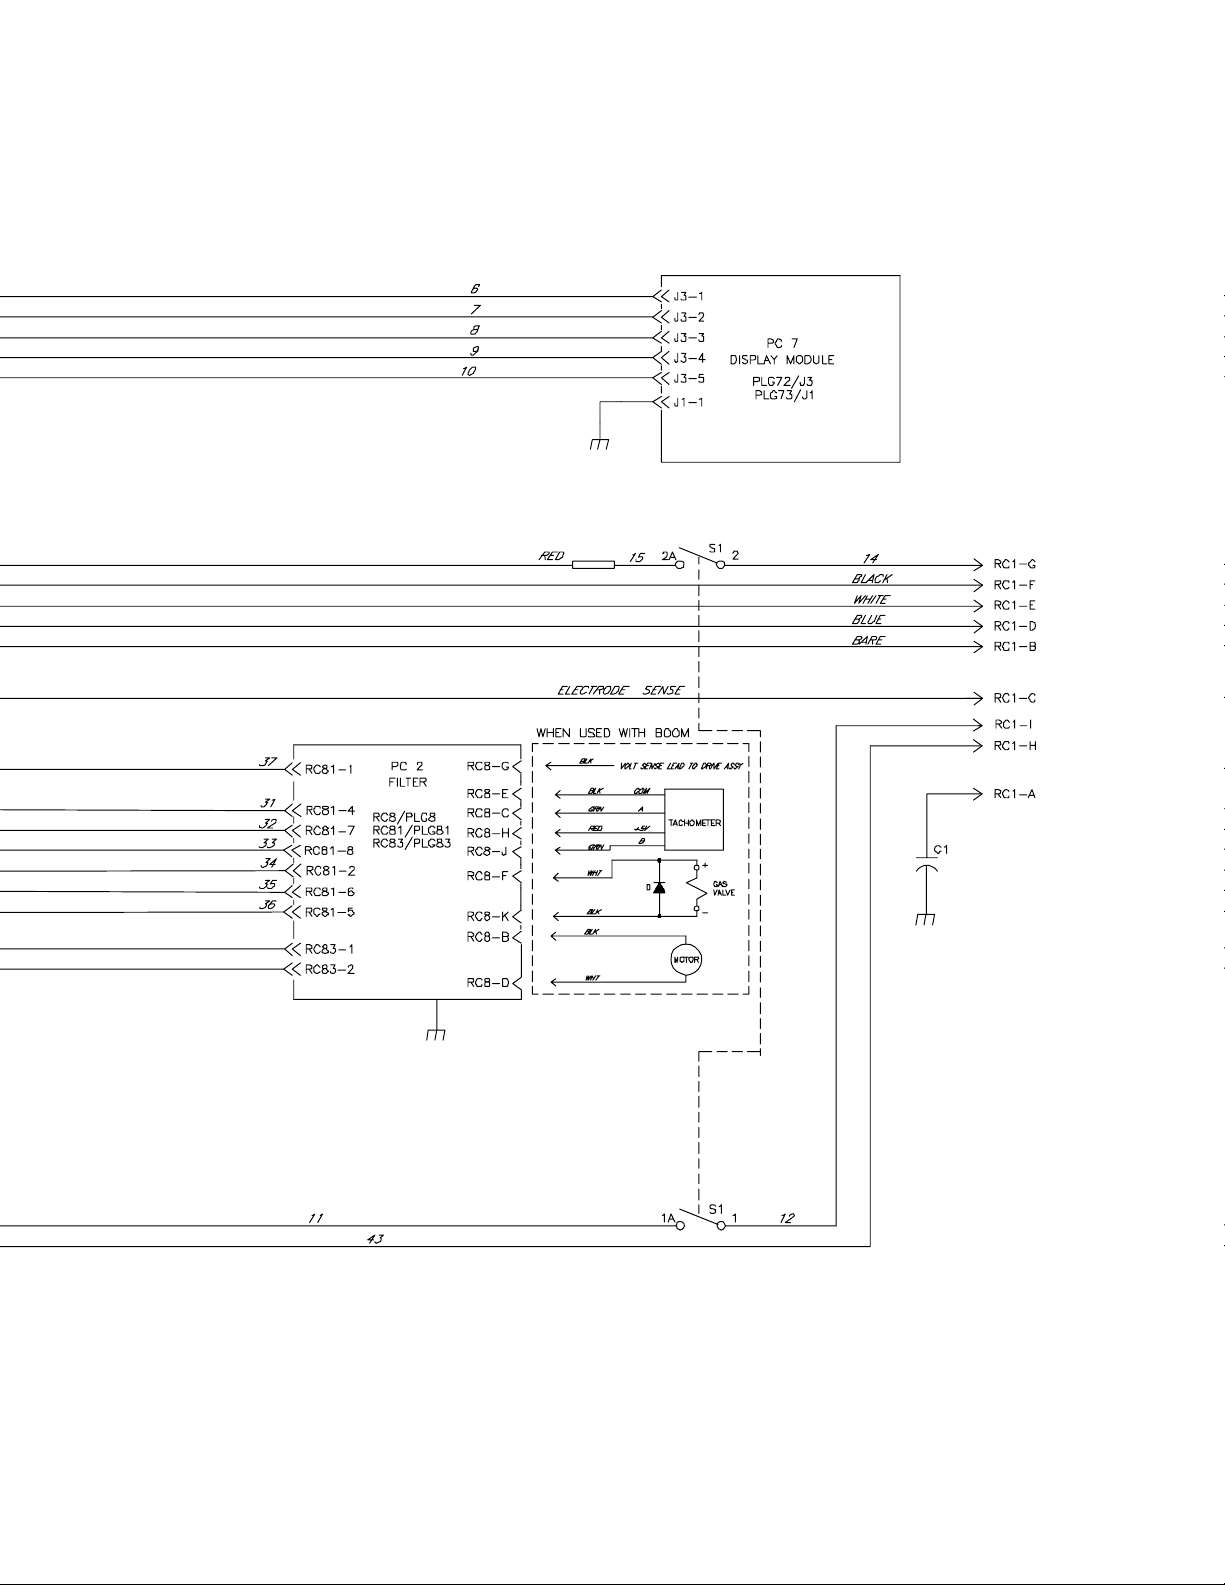
214 842-E
OM-220 979 Page 27
Page 32
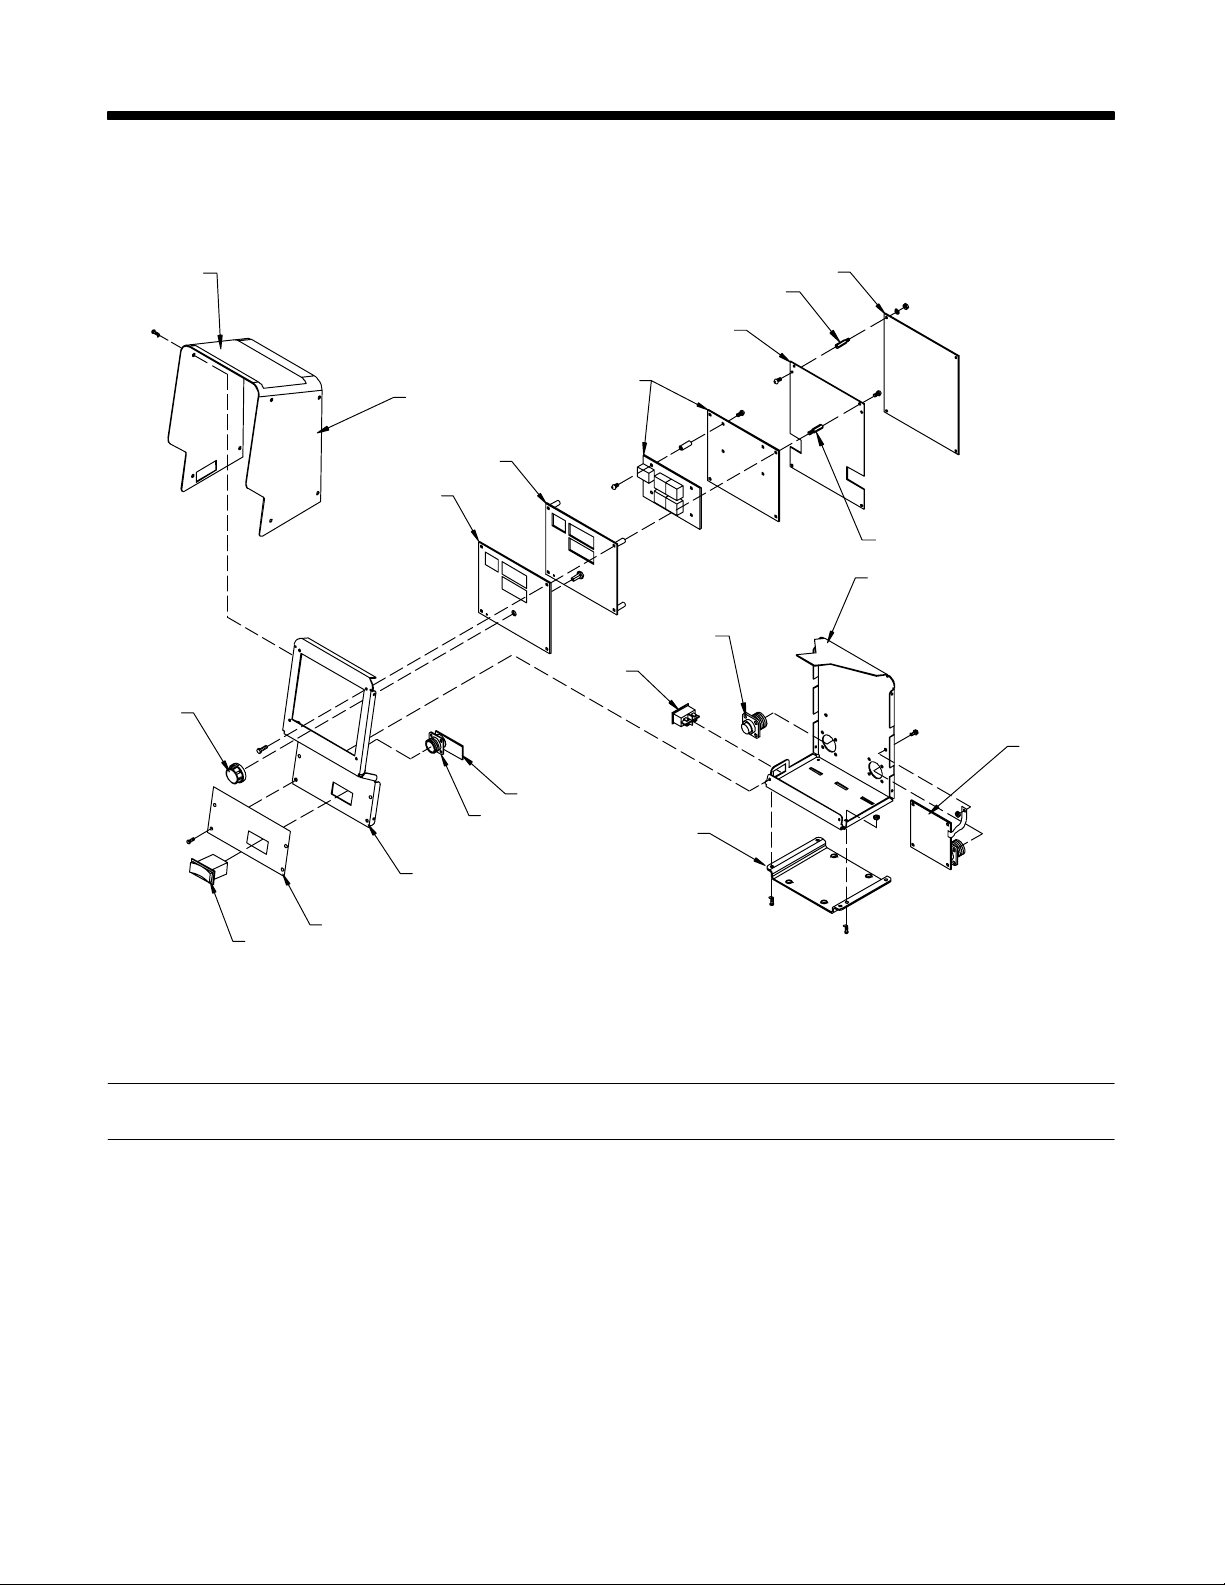
20
SECTION 9 − LISTE DES PIÈCES
. Pièces communes et non disponibles
à moins de figurer dans la liste.
7
6
5
19
18
1
4
3
2
8
10
9
13
11
14
15
12
16
17
803 696-B
Figure 9-1. Interface opérateur à distance
No
d’article
Repère
No
de pièce Description Qté
Figure 9-1. Interface opérateur à distance
1 214 839 CAPOT, dévidoir 1. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
211 164 PANNEAU, interrupteur carte CI (comprenant) 1. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
2 219 711 PANNEAU DE COMMANDE/CE 1. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
3 PC5 227 879 ENS. CARTE CIRCUITS, interrupteurs 1. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
4 PC7 221278 CARTE AFFICHEUR 1. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
5 212 808 DÉFLECTEUR, montage CI 1. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
6 207 676 ENTRETOISE, no 6-32 x 0,250 long. 0,250 hex 4. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
7 PC6 221280 CARTE MOTEUR 1. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
8 097 132 ENTRETOISE, SUPPORT pour carte CI 4. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
9 RC1 211 018 CONNECTEUR, circ. 97 / prise métallique, 9 broches taille 20 1. . . . . . . . . . . . . . . . . . . . .
PLG40,43,48 115 093 BOÎTIER FICHE ET DOUILLES, (ensemble d’entretien) 1. . . . . . . . . . . . . . . . . . . . . .
10 211 002 BOÎTIER, commande 1. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
11 PC2 212 463 ENS. CARTE CIRCUITS, filtre moteur 1. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
12 200 553 SUPPORT, montage boîtier de commande 1. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
OM-220 979 Page 28
Page 33
No
d’article
Repère
No
de pièce Description Qté
Figure 9-1. Interface opérateur à distance (suite)
13 S1 213 632 INTERRUPTEUR, à bascule bipol. bidir. . . . . . . . . . . . . . . . .
10 A 250 VAC / 20 A 30 VAC Marche-Arrêt-Marche 1. . . . . . . . . . . . . . . . .
14 PC1 212 459 ENS. CARTE CIRCUITS, filtre gâchette 1. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
15 RC4 048 282 PRISE AVEC DOUILLES, (ensemble d’entretien) 1. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
16 211 085 PANNEAU, avant 1. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
17 217 809 PLAQUE SIGNALÉTIQUE 1. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
18 S2 210 998 ENSEMBLE. INTERRUPTEUR, avance fil / purge (comprenant) 1. . . . . . . . . . . . . . . . . . . . .
200 295 INTERRUPTEUR, à bascule unipol. bidir.15 A 12 V . . . . . . . . . . . . . . . . . . . . . . . . .
(marche)-arrêt-(marche) 1. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
131 056 BOÎTIER FICHE ET DOUILLES, (ensemble d’entretien) 1. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
131 052 BOÎTIER FICHE ET DOUILLES, (ensemble d’entretien) 1. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
19 179 851 BOUTON, profilé 1,670 dia x 0,250 d.i. poussoir avec ressort 1. . . . . . . . . . . . . . . . . . . . . . . . . . .
20 178 936 ÉTIQUETTE, avertissement précautions générales sans texte, . . . . . . . . . . . . . . . . . . . .
CE WF 1. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
PLG47 115 094 BOÎTIER FICHE ET DOUILLES, (ensemble d’entretien) 1. . . . . . . . . . . . . . . . . . . . . . . . . . . .
PLG48 202 592 BOÎTIER FICHE ET DOUILLES, (ensemble d’entretien) 1. . . . . . . . . . . . . . . . . . . . . . . . . . . .
PLG4 136 810 BOÎTIER FICHE ET DOUILLES, (ensemble d’entretien) 1. . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
PLG81 115 092 BOÎTIER FICHE ET DOUILLES, (ensemble d’entretien) 1. . . . . . . . . . . . . . . . . . . . . . . . . . . .
PLG10 130 203 BOÎTIER FICHE ET DOUILLES, (ensemble d’entretien) 1. . . . . . . . . . . . . . . . . . . . . . . . . . . .
PLG50 136 810 BOÎTIER FICHE ET DOUILLES, (ensemble d’entretien) 1. . . . . . . . . . . . . . . . . . . . . . . . . . . .
PLG44 131 058 BOÎTIER FICHE ET DOUILLES, (ensemble d’entretien) 1. . . . . . . . . . . . . . . . . . . . . . . . . . . .
PLG45 188 352 BOÎTIER PRISE ET DOUILLES, (ensemble d’entretien) 1. . . . . . . . . . . . . . . . . . . . . . . . . . . .
PLG42 131 054 BOÎTIER PRISE ET DOUILLES, (ensemble d’entretien) 1. . . . . . . . . . . . . . . . . . . . . . . . . . . .
PLG40 201 665 BOÎTIER PRISE, FICHE ET DOUILLES, (ensemble d’entretien) 1. . . . . . . . . . . . . . . . . . . .
149 251 CÂBLE, Trigger 17 pi (inclus) 1. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
080 328 CONNECTEUR AVEC EMBASES, suspension libre 1. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
079 531 CONNECTEUR, circ. serre−câble cal. 11 Amp 206358-2 2. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
605 156 CÂBLE, port No18 4/C (commander en pi) 17pi. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
079 878 BOÎTIER FICHE ET BROCHES, (trousse d’entretien) 1. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
224 363 KIT, isolateur ROI (inclus) 1. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
224 193 ISOLATEUR, plaque de montage ROI 1. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
159 360 ISOLATEUR, vis mécanique 4. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
010 910 RONDELLE, plate .406 DI x .812 DE x .65 T acier plaqué 4. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
604 224 VIS, 250-20 x .75 tête hex .50 D acier plaqué 4. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
OM-220 979 Page 29
Page 34
Notes
Page 35
(Equipement portant le numéro de série précédé de “LG” ou plus récent)
Entrée en vigueur le 1 janvier 2006
Cette garantie limitée remplace toutes les garanties antérieures de MILLER et exclut toutes les autres garanties
GARANTIE LIMITEE − En vertu des dispositions et des
conditions ci-après, MILLER Electric Mfg. Co., Appleton,
Wisconsin, garantit au premier acheteur que le nouvel
équipement MILLER vendu après la date d’entrée en vigueur
de cette garantie limitée est libre de tout vice de matériau et de
main-d’œuvre au moment de son expédition par MILLER.
CETTE GARANTIE REMPLACE EXPRESSEMENT
TOUTES LES AUTRES GARANTIES EXPRESSES OU
IMPLICITES, Y COMPRIS LES GARANTIES DE QUALITE
LOYALE ET MARCHANDE ET D’APTITUDE.
Au cours des périodes de garantie indiquées ci-après MILLER
s’engage à réparer ou à remplacer tous les composants et
pièces défectueuses sous garantie résultant de tels vices de
matériau et de main-d’œuvre. Notification doit être adressée
par écrit à MILLER dans les trente (30) jours suivant la
survenance d’un défaut ou d’une défaillance de ce genre, ce
qui amènera MILLER à donner des instructions concernant la
procédure à suivre en matière de réclamation de la garantie.
MILLER s’engage à répondre aux réclamations concernant
du matériel sous garantie énuméré ci-dessous en cas de
survenance d’une défaillance de ce genre au cours de ces
périodes de garantie. Toutes les périodes de garantie
commencent à courir à partir de la date de livraison au premier
acheteur ou un an suivant l’expédition du matériel à un
distributeur de l’Amérique du Nord ou dix huit mois suivant
l’expédition du matériel à un distributeur international.
1. Pièces 5 ans − Main-d’œuvre 3 ans
* Redresseurs d’alimentation d’origine
2. 3 ans — Pièces et main-d’œuvre
* Transformateur/redresseur des sources de courant
* Alimentation pour le découpage au plasma
* Commandes de processus
* Distributeurs de fil semi-automatiques et
automatiques
* Onduleur d’alimentation électrique (sauf si mentionné
autrement)
* Systèmes de refroidissement à eau (intégré)
* Intellitig
* Génératrices de soudage commandées par moteur
(A NOTER: les moteurs sont garantis séparément
par le fabricant des moteurs.)
3. 1 an — Pièces et main-d’œuvre sauf si spécifié autrement
* Pistolets commandés par moteur (excepté le
Spoolgun).
* Positionneurs et commandes
* Dispositifs de déplacements automatiques
* Commandes au pied RFCS
* Sources électriques IHPS, refroidisseurs, et les
commandes/enregistreurs électroniques
* Systèmes de refroidissement à eau (non−intégré)
* Débit-litres et Contrôleurs de débit (pas de main
d’oeuvre)
* Unités HF
* Grilles
* Appareil à souder par points
* Groupe de charge
* Sources de soudage de goujons et pistolets à
goujons
* Racks
* Organes de roulement/remorques
* Torches de découpage au plasma (sauf modèles APT
et SAF)
* Options sur site
(NOTE: Les options sur site bénéficient de la garantie
True Blue® pour la durée résiduelle de la garantie de
l’équipement sur lequel elles sont installées ou pour
une période minimum d’un an - celle qui est la plus
grande.)
* Pistolets MIG Bernard (pas de main-d’œuvre)
* Torches TIG WeldCraft (pas de main-d’œuvre)
* Ensembles moteur/dévidoirs pour le soudage sous
flux
4. 6 mois — Batteries
5. 90 jours — Pièces et main-d’œuvre
* Pistolets MIG/torches TIG et torches pour le soudage
sous flux
* Enroulements et couvertures, câbles et commandes
non électroniques pour l’induction
* Torches de découpage au plasma, modèles APT et
SAF
expresses ou implicites.
* Commandes à distance
* Kits auxiliaires
* Pièces de rechange (pas de main-d’œuvre)
* Spoolmate Spoolguns
* Housse de protection
La garantie limitée True Blue MILLER® ne s’applique pas aux :
1. Consommables tels que les tubes contact, têtes de
coupe, les contacteurs et relais, les balais et collecteurs
ou toutes pièces défaillantes dû à l’usure normale
(Exceptions: les balais, collecteurs, et relais sont garanti
sur les modèles suivants: Bobcat, Trailblazer et Legend)
2. Articles fournis par MILLER, mais fabriqués par des tiers,
tels que des moteurs ou des accessoires du commerce. Ces
articles sont couverts par la garantie du fabricant, s’il y a lieu.
3. Equipements modifiés par une partie autre que MILLER, ou
équipements dont l’installation, le fonctionnement n’ont pas
été conformes ou qui ont été utilisés de manière abusive par
rapport aux normes industrielles, ou équipements n’ayant
pas reçu un entretien nécessaire et raisonnable, ou
équipements utilisés pour des besoins sans rapport avec les
spécifications du matériel.
LES PRODUITS MILLER SONT PROPOSES A L’ACHAT ET
A LA MISE EN ŒUVRE PAR DES UTILISATEURS DU
COMMERCE ET DE L’INDUSTRIE ET DES PERSONNES
FORMEES ET EXPERIMENTEES DANS L’UTILISATION ET
L’ENTRETIEN DU MATERIEL DE SOUDAGE.
En cas de demande formée dans le cadre de cette garantie
MILLER se réserve le droit de choisir l’une des solutions, à
savoir soit (1) la réparation ou (2) le remplacement, ou dans
des cas appropriés avec l’autorisation écrite de MILLER, (3) le
remboursement des frais de réparation ou de remplacement
d’une station d’entretien agréée par MILLER ou (4) le
paiement du ou une note crédit pour le prix d’achat (sous
déduction d’une dépréciation raisonnable fondée sur
l’utilisation effective) après le retour du matériel aux risques et
périls et aux frais du client. La réparation ou le remplacement
proposé en variante par MILLER s’entend F.O.B., usine
d’Appleton, Wisconsin, ou F.O.B. une station d’entretien
agréée indiquée par MILLER. Par conséquent, il n’y aura
aucune compensation ou remboursement des frais de
transport.
DANS LA MESURE OU CELA EST AUTORISE PAR LA LOI,
LES REMEDES PREVUS DANS LES PRESENTES SONT
LES SEULS ET UNIQUES REMEDES PROPOSES. EN
AUCUN CAS MILLER NE SERA TENU RESPONSABLE
POUR DES DOMMAGES DIRECT, INDIRECT, SPECIAL,
INCIDENT OU SUBSEQUENT (COMPRENANT LA PERTE
DE BENEFICE), PEU IMPORTE QU’ILS SOIENT FONDES
SUR UN CONTRAT, UN ACTE DELICTUEL OU TOUT
AUTRE THEORIE LEGALE.
MILLER EXCLUT ET REJETTE TOUTE GARANTIE
EXPRESSE NON PREVUE DANS LES PRESENTES ET
TOUTE GARANTIE IMPLICITE, CONDITION DE
GARANTIE OU DECLARATION CONCERNANT LES
PERFORMANCES, ET TOUT REMEDE POUR RUPTURE
DE CONTRAT OU TOUT AUTRE THEORIE LEGALE QUI,
DANS LE CADRE DE CETTE DISPOSITION EST
SUSCEPTIBLE D’APPARAITRE IMPLICITEMENT, PAR
APPLICATION DE LA LOI, USAGE COMMERCIAL OU AU
COURS DES NECOCIATIONS, Y COMPRIS TOUTE
GARANTIE IMPLICTE DE QUALITE LOYALE ET
MARCHANDE OU D’ADAPTATION POUR UNE DEMANDE
PARTICULIERE EN RELATION AVEC N’IMPORTE QUEL ET
TOUS LES EQUIPEMENTS FOURNIS PAR MILLER.
Certains états aux U.S.A. n’autorisent pas de limitations dans
la durée de la garantie, ou l’exclusion de dommages
accessoire, indirect, particulier ou conséquent, de sorte que la
limitation ou l’exclusion précitée ne s’applique pas dans votre
cas. Cette garantie prévoit des droits légaux spécifiques,
d’autres droits peuvant exister, mais varier d’un état à l’autre.
Au Canada, la législation dans certaines provinces prévoit des
garanties ou des remèdes supplémentaires autres que ceux
spécifiés dans les présentes, et dans la mesure où ils ne sont
pas susceptibles d’annulation, les limitations et les exclusions
indiquées ci-dessus ne s’appliquent pas. Cette garantie
limitée prévoit des droits légaux spécifiques, d’autres droits
peuvant exister, mais varier d’une province à l’autre.
miller_warr_fre 2006−01
Page 36
Informations propriétaire
Veuillez remplir le formulaire ci-dessous et conservez-le dans vos dossiers.
Nom du modèle Numéro de série/style
Date d’achat (Date du livraison de l’appareil au client d’origine)
Distributeur
Adresse
Ressources disponibles
Veuillez toujours préciser le NOM DU MODÈLE et le NUMÉRO DE SÉRIE/STYLE.
Disponibles chez votre distributeur :
Adressez-vous à l’agent de transport
en cas de :
Pour toute aide concernant le dépôt et le
réglage de réclamations, adressez-vous à
votre distributeur et/ou au Service transport du fabricant du matériel.
Consommable
Options et Accessoires
Conseil et réparation
Pièces détachées
Formation
Manuels
Déposer une réclamation de dommages/intérêts pendant l’expédition
Miller Electric Mfg. Co.
An Illinois Tool Works Company
1635 West Spencer Street
Appleton, WI 54914 USA
International Headquarters−USA
USA Phone: 920-735-4505 Auto-attended
USA & Canada FAX: 920-735-4134
International FAX: 920-735-4125
ITW Welding
France
Phone: 33 (0) 16-004-1166
FAX: 33 (0) 16-004-8860
IMPRIME AUX USA © 2006 Miller Electric Mfg. Co. 2006−01
 Loading...