

Page 1

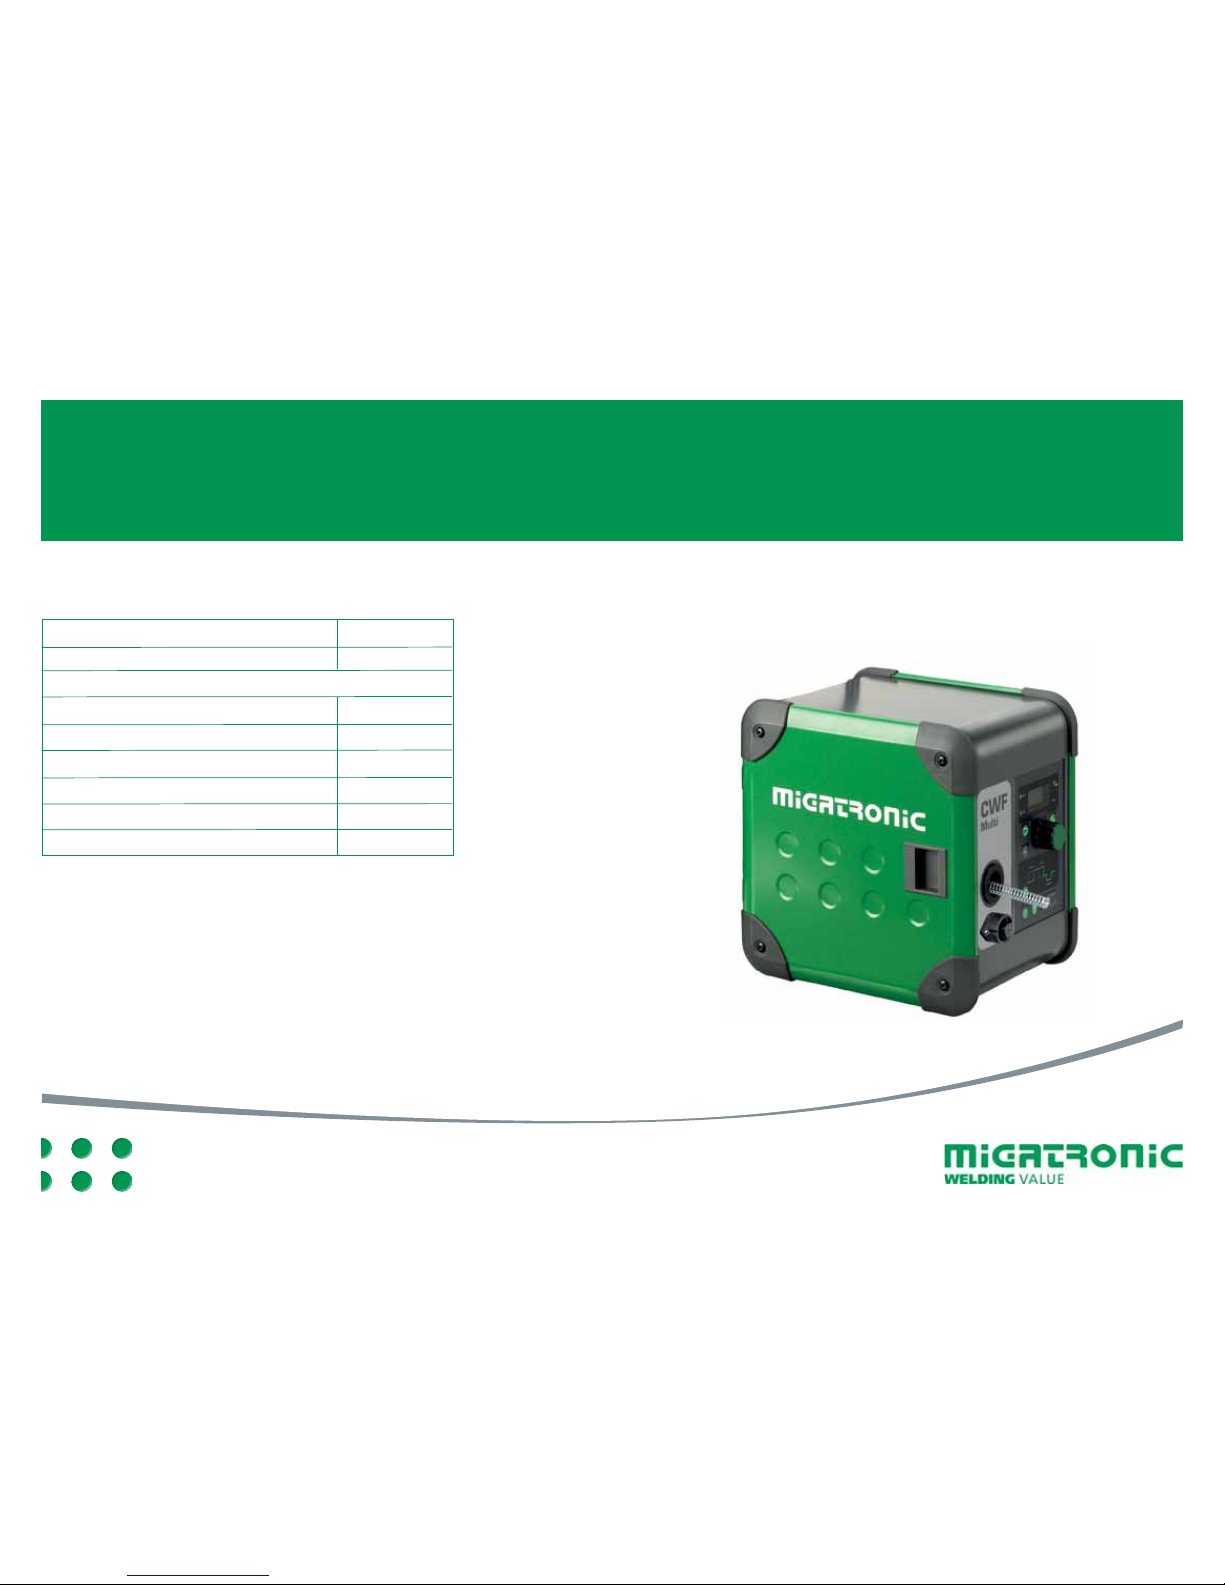
QUICKGUIDE CWF MULTI
DK
5013731
Fabriksindstillinger
Reset til fabriksindstillinger: se brugsanvisning
Trådhastighed 1,0 m/min
Hastighed for tråd retur 1,0 m/min
P1 til P10 - Puls uden synkronisering til Pi
Forsinket start af tråd 0 sek.
Forsinket stop af tråd 0 sek.
Tid for tråd retur 0 sek.
Primær trådpulstid 0,5 m/min
Sekundær trådpulstid 0,5 m/min
Sekundær pulshastighed 0 m/min
Page 2

QUICKGUIDE CWF MULTI
12
13
6
9
7
2
5
4
1
3
8
10
16
15
11
17
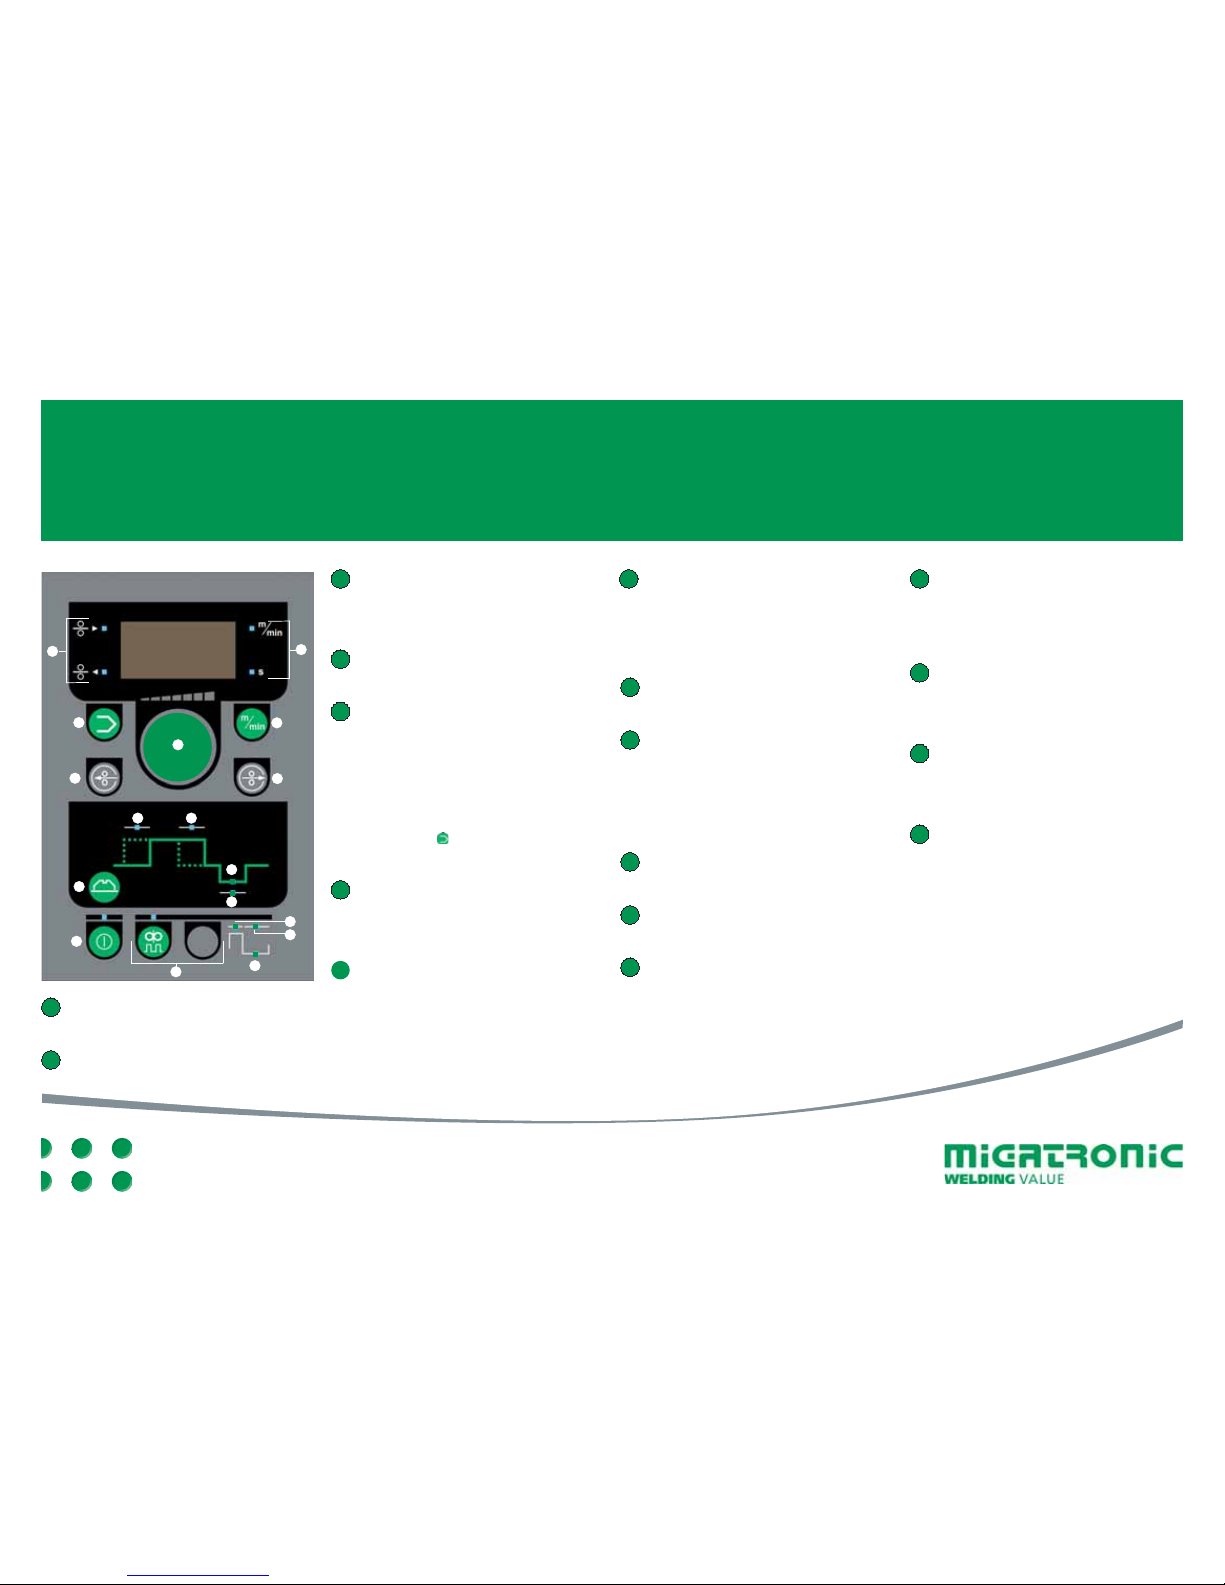
3 Parameterindstilling
Alle parametre (trådhastighed, pulstid,
forsinket start af tråd etc.) indstilles ved
hjælp af drejeknappen.
4 Trådhastighed
Indstilling af trådhastighed (0,2-5 m/min).
5 Programindstillinger
Funktionen muliggør skift mellem og
lagring af 20 programsæt. Afhængig af parameterindstilling vil CWF Multi automatisk
synkronisere sig efter Pi (se brugsanvisning).
Reset af programmer:
Det aktuelle program resettes, når
-knappen holdes nede indtil dioden blinker.
Knap 13 skal være i OFF-mode (fabriksindstilling).
6 Rangering retur
Funktion for retur-rangering af tråd.Trådhastigheden kan justeres under rangering
ved hjælp af drejeknappen (0,2-5 m/min).
7 Rangering frem
Funktion for frem-rangering af tråd. Trådhastigheden kan justeres under rangering
ved hjælp af drejeknappen (0,2-5 m/min).
8 Trådparametre
Skift mellem indstillelige parametre. Den
valgte parameter indstilles ved hjælp af
drejeknappen. (Anvendes også til masterreset - se brugsanvisning)
9 Forsinket start af tråd
Tiden fra lysbuen tændes, til tråden fremføres (0-10 sek.)
10 Forsinket stop af tråd
Under lysbue-slopedown vil tråden fortsætte i den indstillede tid, imens lysbuen
sloper (kraterfyld). Tiden bør være kortere
end lysbuens slopedownperiode for at undgå fastbrænding til emnet (0-10sek.)
11 Hastighed for tråd retur
Hastigheden hvormed tråden rangeres
retur efter endt svejseproces (0,2-5 m/min).
12 Tid for tråd retur
Tiden hvor tråden rangeres retur efter endt
svejseproces (0-5 sek).
13 ON/OFF
Aktivering/deaktivering af CWF Multi.
Menu til definering af unikt id-nummer
til Pi og reset af programmer i OFF-mode.
(Blinkende diode indikerer manglende
forbindelse til Pi).
14 Pulseret trådfremføring
Når dioden blinker, er pulseret trådfremføring synkroniseret i forhold til pulstiden
på Pi (kun i langsom puls med indstillinger
over 0,2 sek).
15 Primær trådpulstid
Tiden hvor tråden kører med primær
hastighed (0,2-10 sek.). Hvis synkronisering
i langsom puls er aktiv, kan tiden ikke
indstilles.
16 Sekundær trådpulstid
Tiden hvor tråden kører med sekundær
hastighed (0,2-10 sek.). Hvis synkronisering
i langsom puls er aktiv, kan tiden ikke
indstilles.
17 Sekundær pulshastighed (m/min)
Hastigheden hvormed tråden kører i
sekundær pulstid (0-5 m/min).
14
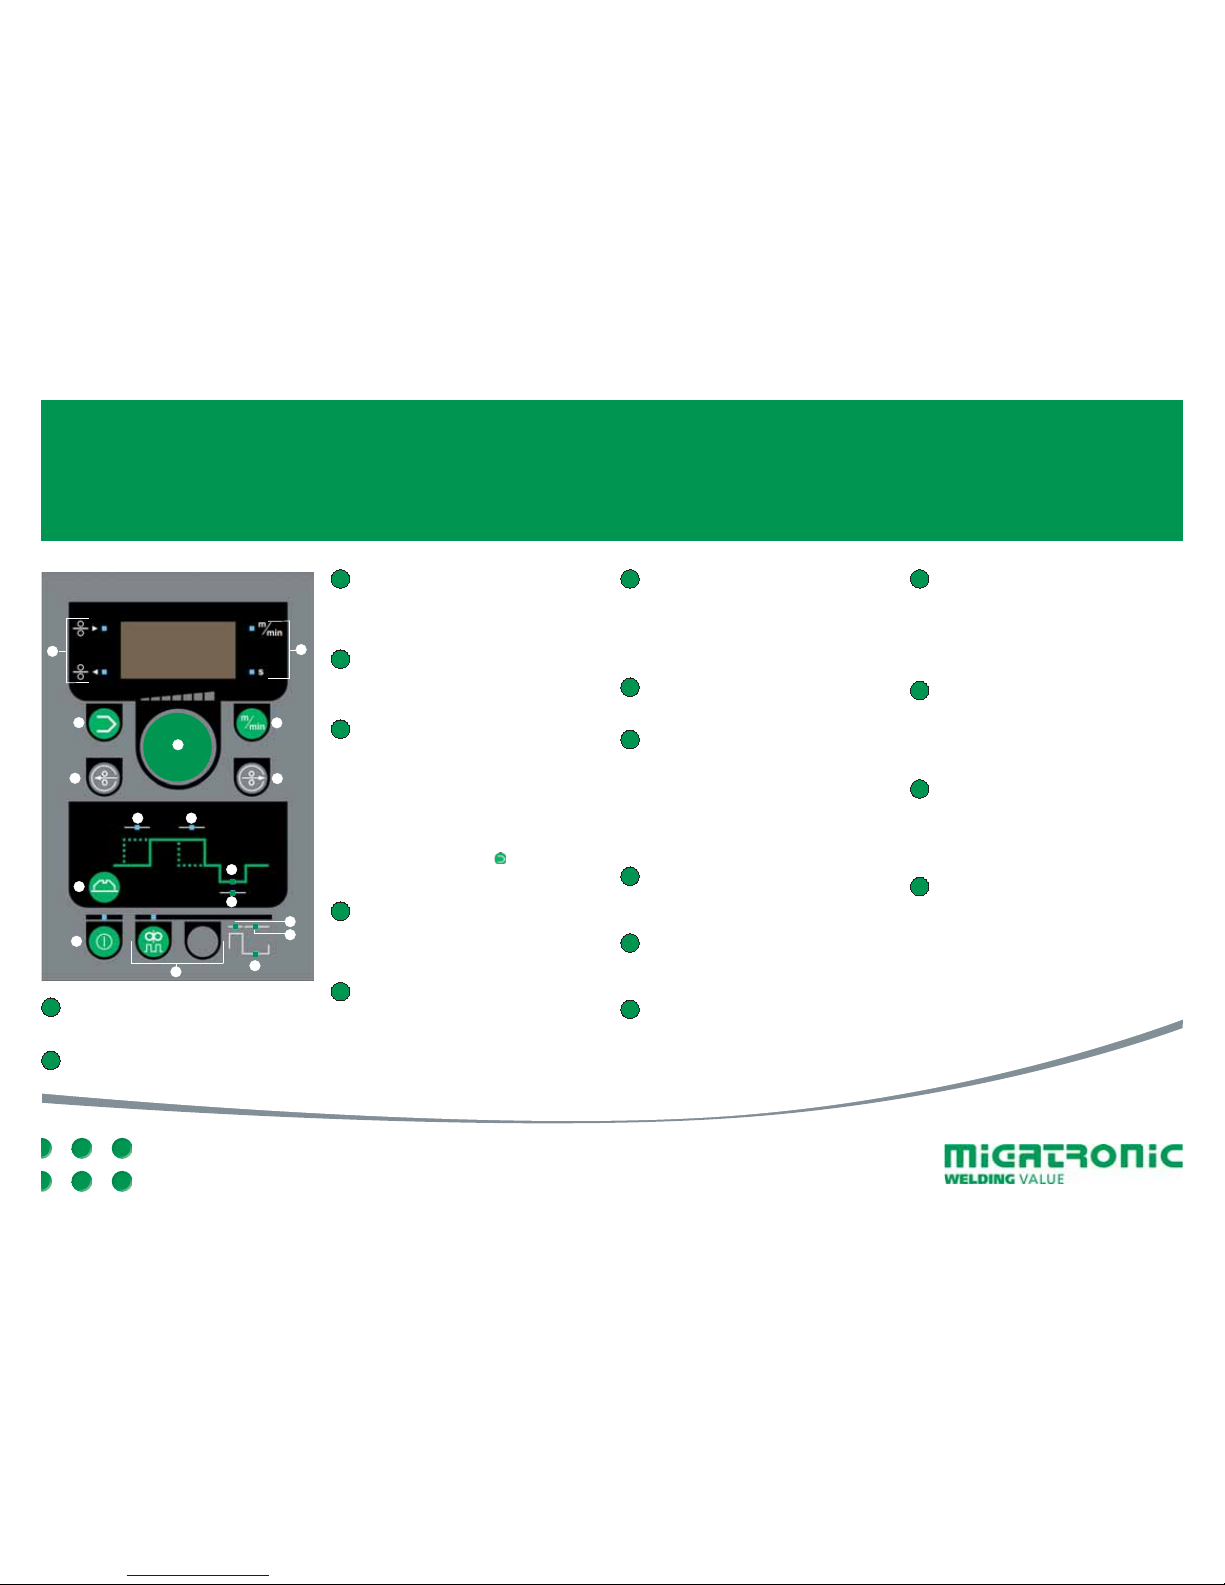
1 Parameterenheder
Trådhastighed (m/min.) eller pulstid (s).
2 Trådmotor
Rangering frem eller rangering retur.
Page 3

QUICKGUIDE CWF MULTI
UK
5013731
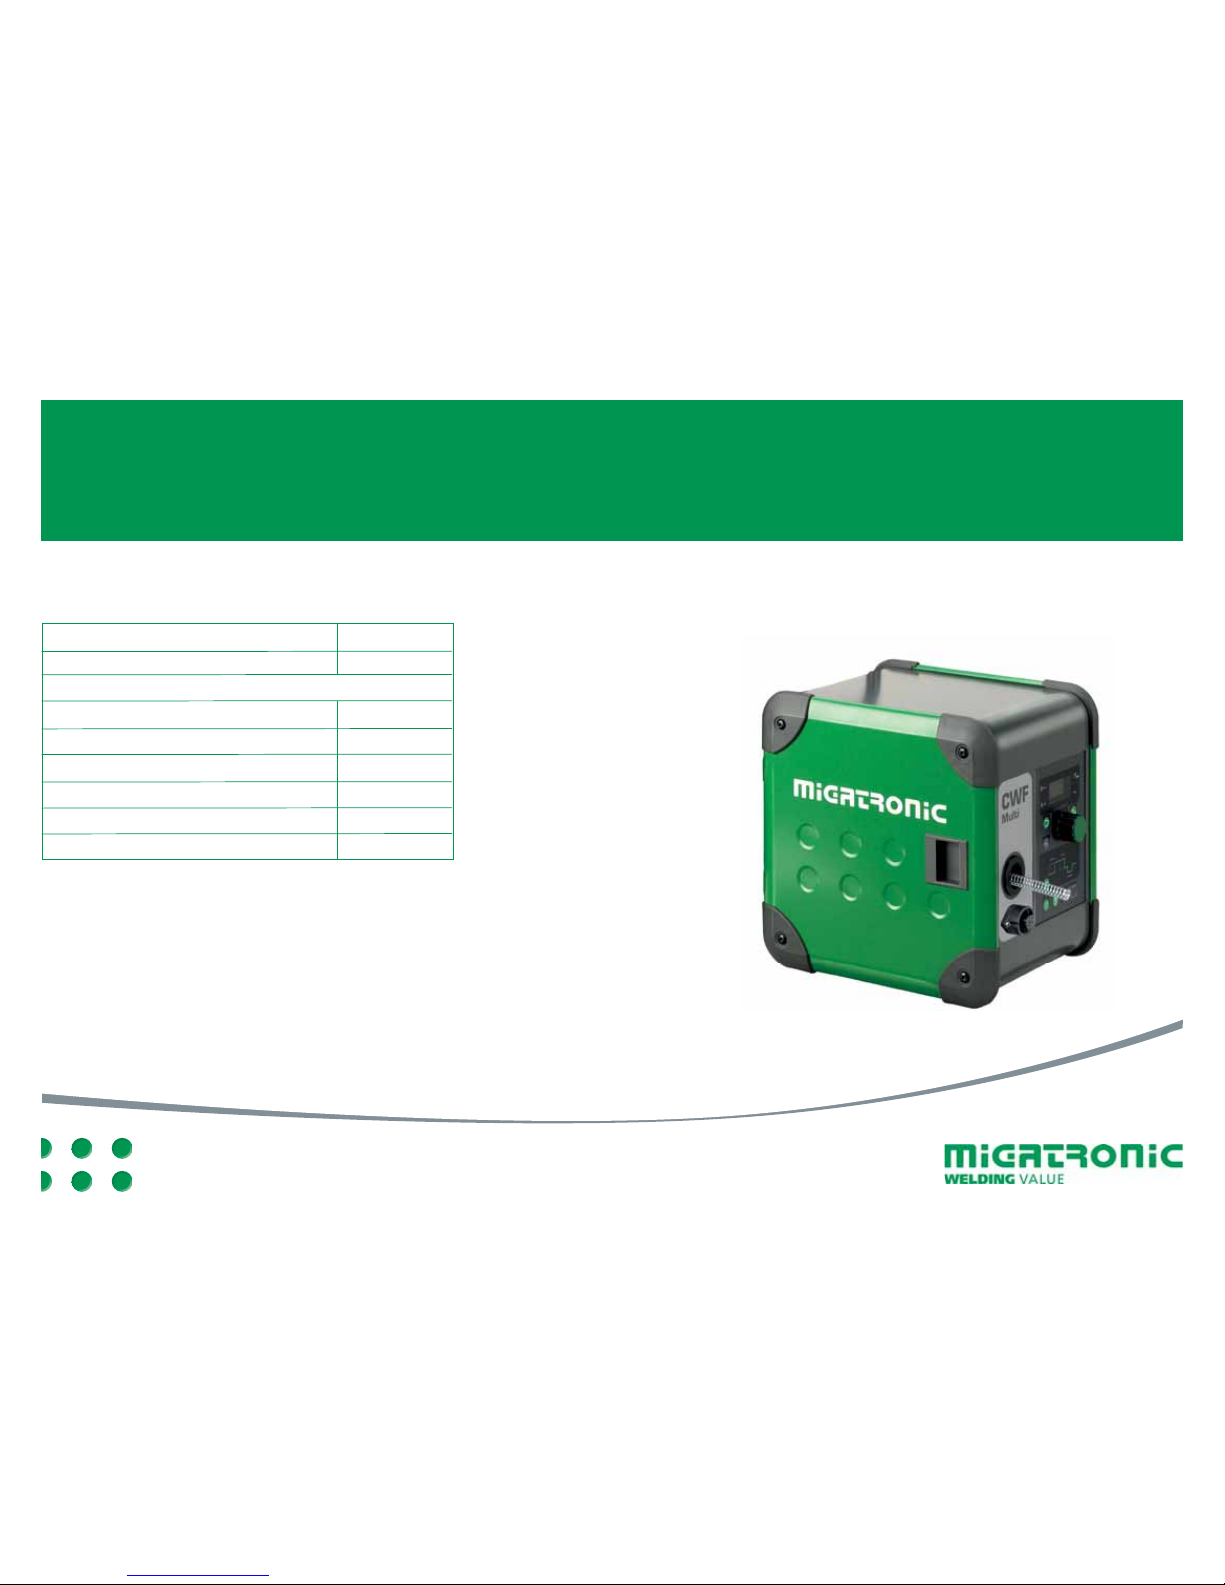
Factory settings
Reset to factory settings: see instruction manual
Wire feed speed 1.0 m/min
Wire backward speed 1.0 m/min
P1 to P10 – pulse without synchronising with Pi machine
Wire start delay 0 sec.
Wire stop delay 0 sec.
Wire backward time 0 sec.
Primary wire pulse time 0.5 m/min
Secondary wire pulse time 0.5 m/min
Secondary pulse speed 0 m/min
Page 4

QUICKGUIDE CWF MULTI
12
13
6
9
7
2
5
4
1
3
8
10
16
15
11
17
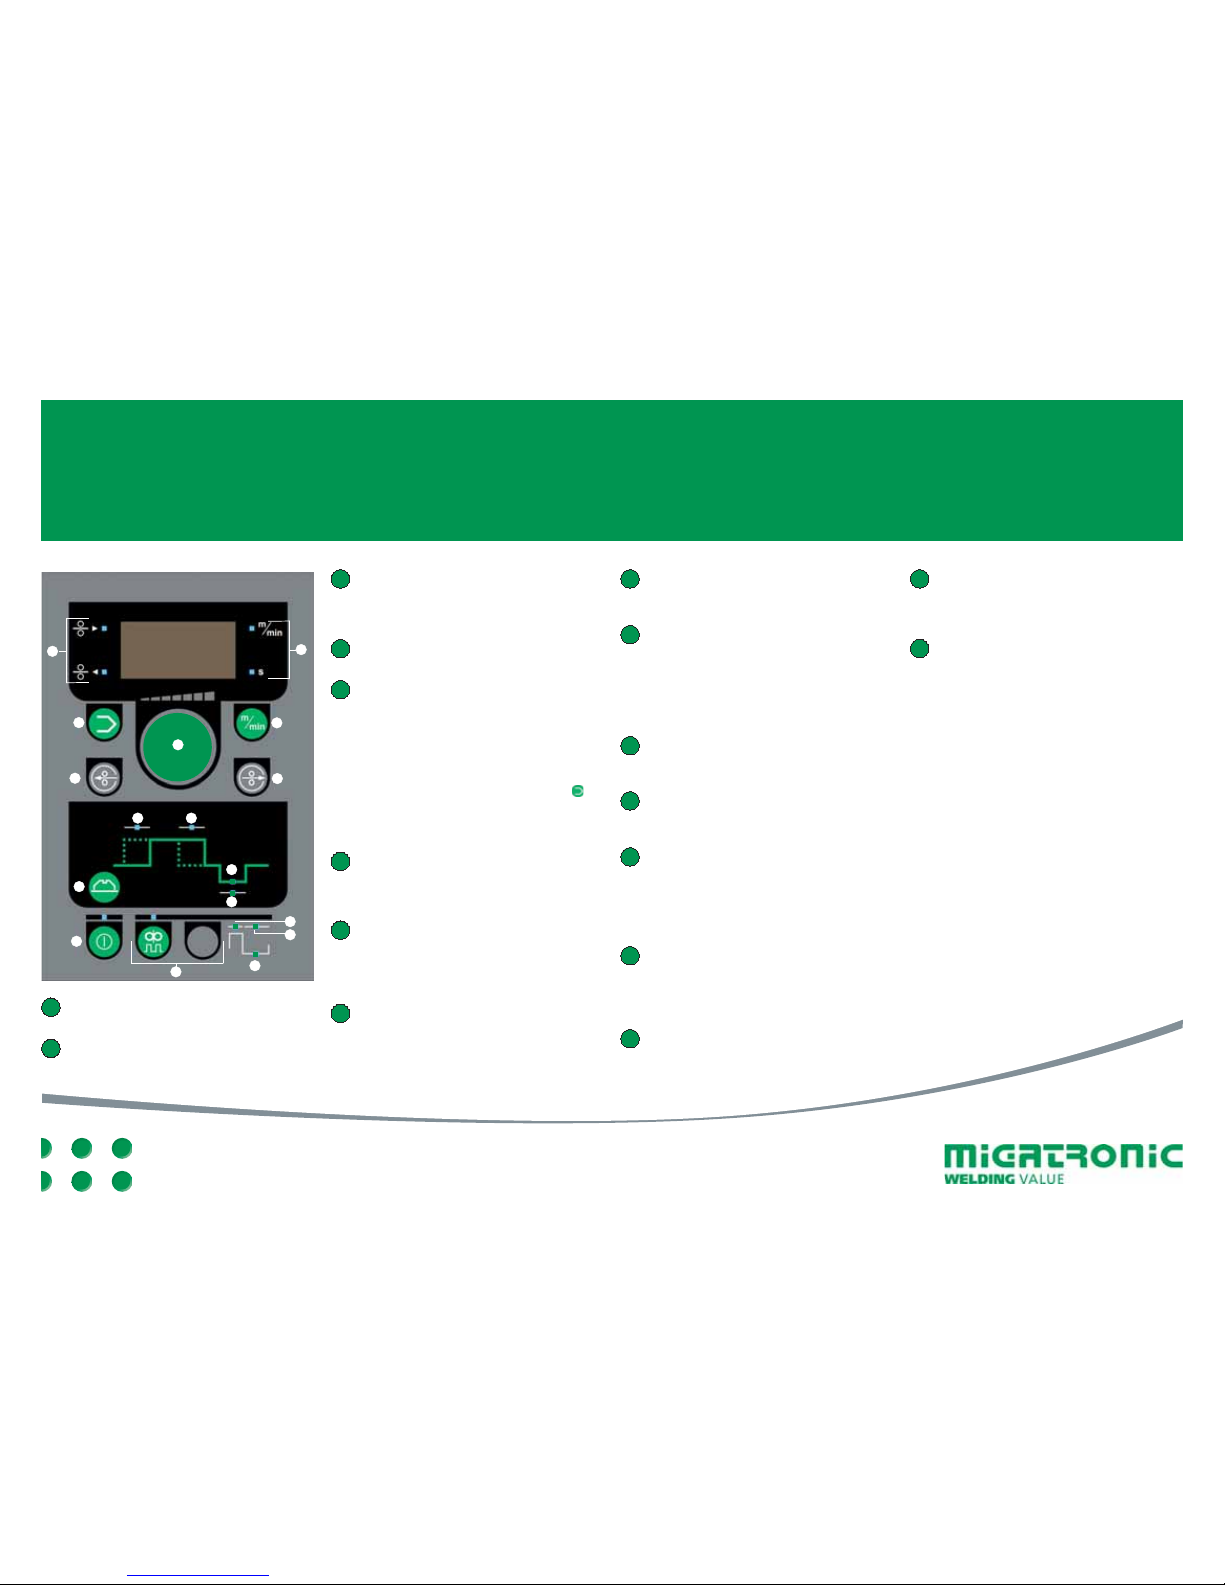
3 Parameter setting
Turn the control knob to set all parameters
(wire feed speed, pulse time, wire start
delay etc.).
4 Wire feed speed
Setting the wire feed speed (0.2-5 m/min).
5 Programme setting
The function allows changeover between
and storage of 20 sets of programmes.
Depending on parameter setting, the unit
will automatically synchronise with Pi (see
instruction manual).
Programme resetting:
To reset programme, press the
key until
the LED flashes. Key 13 must be in OFF
mode (factory setting).
6 Wire inching backward
A function for wire inching backward. Turn
the control knob to adjust wire feed speed
during inching (0.2-5 m/min).
7 Wire inching forward
A function for wire inching forward. Turn
the control knob to adjust wire feed speed
during inching (0.2-5 m/min).
8 Wire parameters
Press the key to switch between adjustable
parameters. Turn the control knob to set
the desired parameter. The function is
also used for master-reset (see instruction
manual).
9 Wire start delay
The time from ignition of the arc to feeding
of the wire (0-10 secs).
10 Wire stop delay
During arc slope-down, the wire will
continue in the set time while the arc slopes
(crater-filling). Time should be shorter than
the arc slope-down period to prevent the
weld pool from sticking to the work piece
(0-10 secs).
11 Wire backward speed
The speed with which the wire is inched
backward after the welding process (0.25m/min).
12 Wire backward time
The time during which the wire is inched
backward after the welding process
(0-5secs).
13 ON/OFF
Activation/deactivation of the unit. Menu
for definition of unique ID number for Pi
and reset of programmes in OFF mode. A
flashing LED indicates missing connection
to Pi.
14 Pulsed wire-feeding
When the LED flashes, the pulsed wirefeeding is synchronised with pulse time on
Pi (in slow pulse only, with settings higher
than 0.2 secs).
15 Primary wire pulse time
The time during which the wire runs in
primary speed (0.2-10 secs). If synchronising
in slow pulse is active, the time cannot be
set.
16 Secondary wire pulse time
The time during which the wire runs in
secondary speed (0.2-10 secs).
If synchronising in slow pulse is active, the
time cannot be set.
17 Secondary pulse speed (m/min.)
The speed with which the wire runs in
secondary pulse time (0-5 m/min).
14
1 Parameter units
Wire feed speed (m/min.) or pulse time (s).
2 Wire feed motor
Wire inching forward or wire inching
backward.
Page 5

QUICKGUIDE CWF MULTI
DE
5013731
Werkseitige Einstellungen
Rückstellung auf werkseitige Einstellungen: siehe Betriebsanleitung
Drahtgeschwindigkeit 1,0 m/Min
Geschwindigkeit für Drahtrücklauf 1,0 m/Min
P1 bis P10 – Puls ohne Synchronisierung mit Pi
Verzögerter Drahtstart 0 Sek.
Verzögerter Drahtstop 0 Sek.
Zeit für Drahtrücklauf 0 Sek.
Primäre Drahtpulszeit 0,5 m/Min
Sekundäre Drahtpulszeit 0,5 m/Min
Sekundäre Pulsgeschwindigkeit 0,m/Min
Page 6

QUICKGUIDE CWF MULTI
12
13
6
9
7
2
5
4
1
3
8
10
16
15
11
17
3 Parametereinstellung
Einstellung aller Parameter (Drahtgeschwindigkeit, Pulszeit, verzögerter Drahtstart
etc.) mittels des Drehknopfs.
4 Drahtgeschwindigkeit
Einstellung der Drahtgeschwindigkeit
(0,2-5 m/Min).
5 Programmeinstellungen
Funktion zum Wechseln zwischen und zur
Lagerung von 20 Programmeinstellungen.
Je nach Parametereinstellung wird das
Gerät automatisch mit Pi synchronisieren
(siehe Betriebsanleitung).
Programm-Rückstellung:
Die
Taste gedrückt halten, bis der
Indikator blinkt, um das aktuelle Programm
rückzustellen. Die Taste 13 muss in OFFModus sein (werkseitige Einstellung).
6 Drahtrücklauf
Funktion zum Drahtrücklauf.
Einstellung der Drahtgeschwindigkeit
während des Drahtrücklaufs (0,2-5 m/Min)
mittels des Drehknopfs.
7 Drahtvorlauf
Funktion zum Drahtvorlauf.
Einstellung der Drahtgeschwindigkeit
während des Drahtvorlaufs (0,2-5 m/Min)
mittels des Drehknopfs.
8 Drahtparameter
Funktion zum Wechseln zwischen einstellbaren Parametern. Einstellung des
gewählten Parameters mittels des Drehknopfs. Die Funktion wird auch zur Gesamtrückstellung gebraucht (siehe Betriebsanleitung).
9 Verzögerter Drahtstart
Der Zeitraum von Lichtbogenzündung bis
zur Drahtförderung (0-10 Sek.)
10 Verzögerter Drahtstop
Während der Lichtbogen-Stromabsenkung
wird der Draht in der eingestellten Zeit
fortsetzen (Kraterfüllung).
Der Zeitraum soll kürzer als die LichtbogenStromabsenkungsperiode sein um
Festbrennen zum Werkstück zu vermeiden
(0-10 Sek.)
11 Geschwindigkeit für Drahtrücklauf
Die Geschwindigkeit, mit welcher der Draht
nach dem Schweißvorgang rückläuft (0,25m/Min).
12 Zeit für Drahtrücklauf
Der Zeitraum, in welchem der Draht nach
dem Schweißvorgang rückläuft (0-5Sek.)
13 EIN/AUS
Aktivierung/Deaktivierung des Geräts.
Menü zur Definition von eindeutiger IDNummer für Pi und Programmrückstellung
in OFF-Modus. (Wenn der Indikator blinkt,
gibt es keine Verbindung zur Pi Maschine).
14 Pulsierte Drahtförderung
Wenn der Indikator blinkt, ist die pulsierte
Drahtförderung mit der Pulszeit auf der Pi
Maschine synchronisiert (nur in langsamem
Puls mit Einstellungen über 0,2 Sek.).
15 Primäre Drahtpulszeit
Die Zeit, in welcher der Draht mit primärer
Geschwindigkeit (0,2-10 Sekunden) läuft.
Wenn Synchronisierung in langsamem Puls
aktiv ist, ist die Zeit nicht einstellbar.
16 Sekundäre Drahtpulszeit
Die Zeit, in welcher der Draht mit
sekundärer Geschwindigkeit (0,2-10 Sek.)
läuft. Wenn Synchronisierung in langsamem
Puls aktiv ist, ist die Zeit nicht einstellbar.
17 Sekundäre Pulsgeschwindigkeit
(m/Min)
Die Geschwindigkeit, mit welcher der Draht
in sekundärer Pulszeit (0-5 m/Min) läuft.
14
1 Parametereinheiten
Drahtgeschwindigkeit (m/Min) oder Pulszeit (s).
2 Drahtmotor
Drahtvorlauf oder Drahtrücklauf.
Page 7
GUIDE RAPIDE CWF MULTI
F
503731
Paramètres par défaut
Restauration des paramètres par défaut : voir le mode d’emploi
Vitesse de déroulement du fil 1,0 m/min
Vitesse d’enroulement du fil 1,0 m/min
P1 à P10 – pulsé non synchronisé avec le Pi
Délai de démarrage du dévidage 0 s
Délai d’interruption du dévidage 0 s
Durée d’enroulement du fil 0 s
Durée d’impulsion primaire 0,5 m/min
Durée d’impulsion secondaire 0,5 m/min
Vitesse d’impulsion secondaire 0 m/min
Page 8
GUIDE RAPIDE CWF MULTI
12
13
6
9
7
2
5
4
1
3
8
10
16
15
11
17
3 Réglage des paramètres
Tourner le bouton de commande pour
régler tous les paramètres (vitesse de
dévidage, durée d’impulsion, délai de
démarrage du dévidage, etc.)
4 Vitesse de dévidage
Réglage de la vitesse de dévidage
(0,2-5 m/min).
5 Réglage des programmes
Cette fonction permet d’enregistrer
jusqu’à 20 programmes et de passer de
l’un à l’autre. En fonction du réglage
des paramètres, l’unité est synchronisée
automatiquement avec le Pi (voir le mode
d’emploi).
Réinitialisation des programmes :
Pour réinitialiser un programme, appuyer
sur la touche
jusqu’à ce que le voyant
clignote. La touche 13 doit être désactivée
(réglage par défaut).
6 Enroulement du fil
Fonction permettant d’enrouler le fil.
Tourner le bouton de commande pour
régler la vitesse du fil lors du dévidage à
froid (0,2-5 m/min).
7 Déroulement du fil
Fonction permettant de dérouler le fil.
Tourner le bouton de commande pour
régler la vitesse du fil lors du dévidage à
froid (0,2-5 m/min).
8 Paramètres du fil
Appuyer sur cette touche pour sélectionner
les paramètres à régler. Tourner le
bouton de commande pour régler le
paramètre sélectionné. Cette fonction
permet également de réinitialiser tous les
paramètres (voir le mode d’emploi).
9 Délai de démarrage du dévidage
Temps écoulé entre l’amorçage de l’arc et le
dévidage du fil (0-10 secondes).
10 Délai d’interruption du dévidage
Lors de l’évanouissement de l’arc, le
dévidage se poursuit pendant la durée
définie (remplissage de cratère). Cette
durée doit être inférieure au temps
d’évanouissement pour empêcher le
bain de fusion de coller à la pièce (010secondes).
11 Vitesse d’enroulement
Vitesse d’enroulement du fil une fois le
soudage terminé (0,2-5 m/min).
12 Durée d’enroulement du fil
Durée d’enroulement du fil une fois le
soudage terminé (0-5 secondes).
13 ON/OFF
Activation/désactivation de l’unité. Menu
permettant de définir l’identifiant unique
du Pi et de réinitialiser les programmes
lorsque l’unité est désactivée. Le voyant
clignote lorsque l’unité est mal raccordée
au Pi.
14 Dévidage pulsé
Le voyant clignote lorsque le dévidage
est synchronisé avec la durée d’impulsion
du Pi (en pulsé lent uniquement, lorsque
les paramètres définis sont supérieurs à
0,2seconde).
15 Durée d’impulsion primaire
Durée de dévidage du fil en vitesse primaire
(0,2-10 secondes). Ce paramètre ne peut
pas être défini lorsque la synchronisation en
pulsé lent est activée.
16 Durée d’impulsion secondaire
Durée de dévidage du fil en vitesse
secondaire (0,2-10 secondes). Ce paramètre
ne peut pas être défini lorsque la
synchronisation en pulsé lent est activée.
17 Vitesse d’impulsion secondaire
Vitesse de dévidage du fil lors de
l’impulsion secondaire (0-5 m/min).
14
1 Unités des paramètres
Vitesse de dévidage (m/min) ou durée
d’impulsion (s).
2 Moteur de dévidage
Déroulement ou enroulement du fil à froid.
Page 9
QUICKGUIDE CWF MULTI
SE
5013731
Fabriksinställningar
Reset till fabriksinställning : se bruksanvisning
Trådhastighet 1,0 m/min.
Hastighet för tråd retur 1,0 m/min.
P1 till P10 – Puls utan synkronisering till Pi
Fördröjd start av tråd 0 sek.
Fördröjd stopp av tråd 0 sek.
Tid för tråd retur 0 sek.
Primär trådpulstid 0,5 m/min.
Sekundär trådpulstid 0,5 m/min.
Sekundär pulshastighet 0 m/min.
Page 10
QUICKGUIDE CWF MULTI
12
13
6
9
7
2
5
4
1
3
8
10
16
15
11
17
3 Parameterinställning
Alla parametrar (trådhastighet, pulstid,
fördröjd start av tråd etc) ställs in med hjälp
av vridknappen.
4 Trådhastighet
Inställning av trådhastighet 0,20 - 5 m/min).
5 Programinställning
Funktionen möjliggör skifte mellan program
och lagring av 20 programmöjligheter.
Beroende på parameterinställning kommer
CWF Multi automatiskt synkronisera sig
efter Pi (se bruksanvisning).
Reset av program:
Det aktuella programmet resettes när
knappen hålls nere tills dioden blinkar.
Knapp 13 skall vara i OFF-mode (fabriksinställning)
6 Rangering retur
Funktion för retur-rangering av tråd. Trådhastigheten kan justeras under rangering
med hjälp av vridknappen. (0,2-5 m/min).
7 Rangering fram
Funktionen för fram-rangering av tråd.
Trådhastigheten kan justeras under
rangering med hjälp av vridknappen (0,25m/min).
8 Trådparametrar
Växla mellan inställningsbara parametrar.
Den valda parametern ställs in med hjälp av
vridknappen. (Används även till masterreset - se bruksanvisning).
9 Fördröjd start av tråd
Tiden från det att ljusbågen tänds till
tråden matas fram (0-10 sek).
10 Fördröjd stopp av tråd
Under ljusbåge-slopedown kommer tråden
att fortsätta i den inställda tiden medans
ljusbågen slopar (kraterfyllnad). Tiden bör
vara kortare än ljusbågens slopedownperiod för att undgå fastbränning i ämnet
(0-10 sek.)
11 Hastighet för tråd retur
Hastigheten som tråden rangeras retur
efter avslutad svetsprocess (0,2-5 m/min).
12 Tid för tråd retur
Tiden då tråden rangeras retur efter
avslutad svetsprocess (0-5 sek.)
13 ON/OFF
Aktivering/avaktivering av CWF Multi.
Meny till definering av unikt id-nummer till
Pi och reset av program i OFF-mode.
(Blinkande diod indikerar saknad förbindelse till Pi).
14 Pulserad trådmatning
När dioden blinkar är pulserad trådmatning
synkroniserat i förhållande till pulstiden på
Pi (endast i långsam puls med inställningar
över 2 sek).
15 Primär trådpulstid
Tiden då tråden kör med primär hastighet
(0,2-10 sek). Om synkronisering i långsam
puls är aktiv kan tiden ej ställas in.
16 Sekundär trådpulstid
Tiden då tråden kör med sekundär hastighet (0,2-10 sek). Om synkronisering i
långsam puls är aktiv kan tiden ej ställas in.
17 Sekundär pulshastighet (m/min)
Hastigheten som tråden kör i sekundär
pulstid (0-5 m/min).
14
1 Parameterenheter
Trådhastighet (m/min) eller pulstid (s).
2 Trådmotor
Rangering fram eller rangering retur.
Page 11
QUICKGUIDE CWF MULTI
NL
5013731
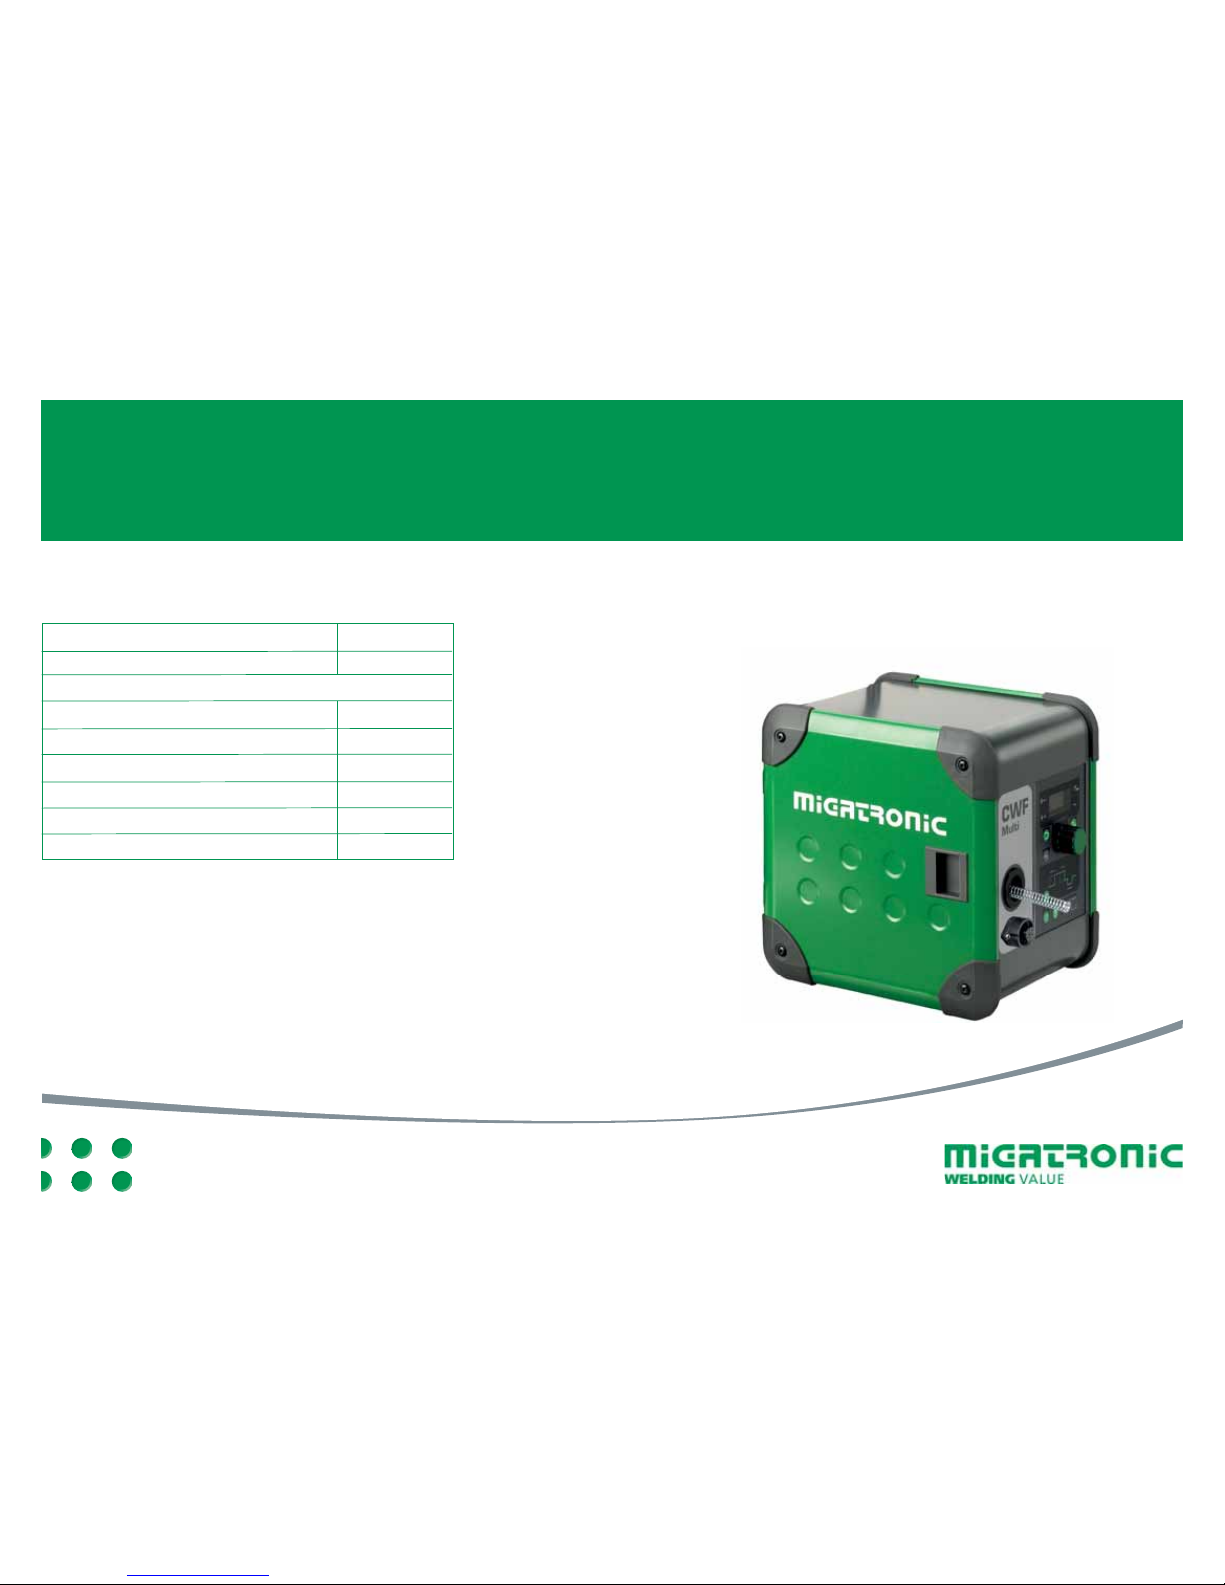
Fabrieksinstellingen
Voor het resetten naar fabrieksinstellingen zie gebruikershandleiding.
Draadaanvoersnelheid 1,0 m/min
Draadterugvoersnelheid 1,0 m/min
P1 tot P10 – puls zonder synchronisering met de Pi
Draad start vertraging 0 sec.
Draad stop vertraging 0 sec.
Draad teruglooptijd 0 sec.
Primaire draad pulstijd 0,5 m/min
Secundaire draad pulstijd 0,5 m/min
Secundaire pulssnelheid 0 m/min
Page 12
QUICKGUIDE CWF MULTI
12
13
6
9
7
2
5
4
1
3
8
10
16
15
11
17
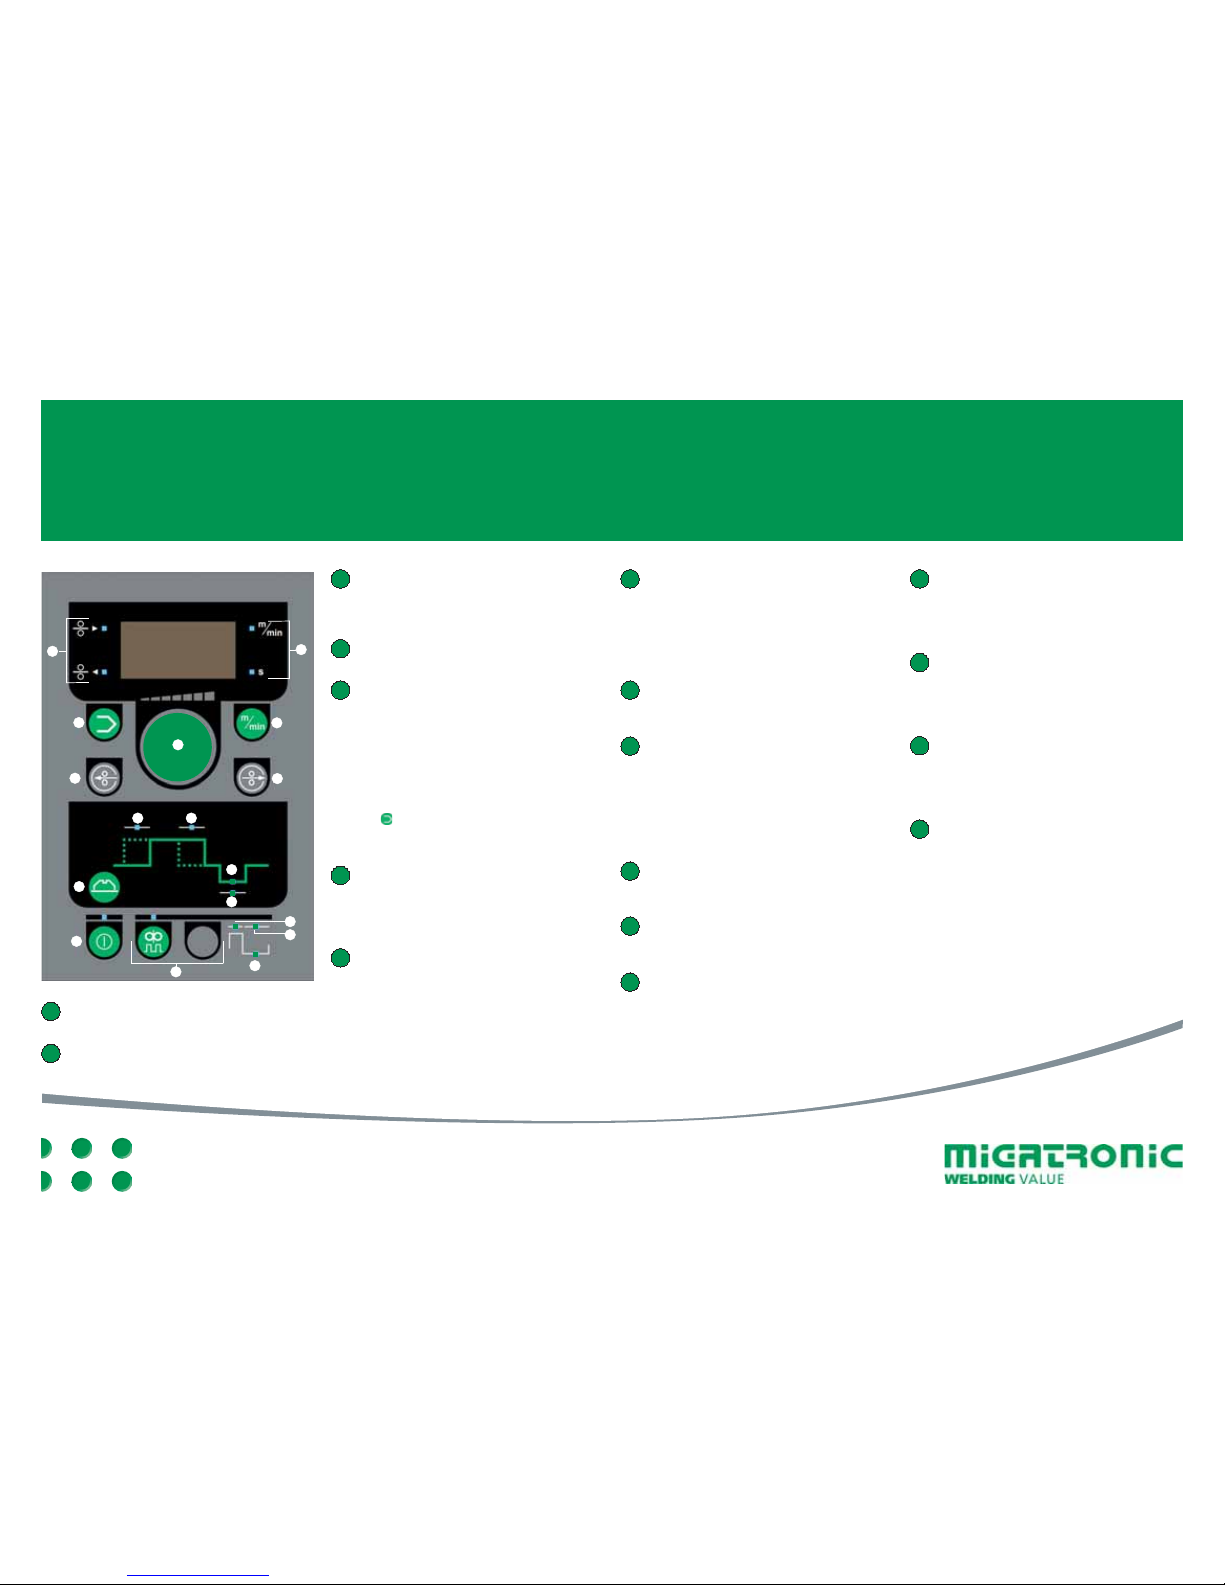
3 Instellen parameters
Draai de besturingsknop om alle
parameters in te stellen (draadsnelheid,
pulstijd, draadstart-vertraging, enz.).
4 Draadsnelheid
Stel de draadsnelheid in (0,20 t/m 5 min).
5 Programma instelling
Deze functie geeft de mogelijkheid tot
zowel het wisselen als het opslaan van 20
sets programma instellingen. Afhankelijk
van de parameter instellingen zal het
apparaat automatisch synchroniseren met
de Pi (zie gebruikershandleiding).
Programma-reset:
Om het programma te resetten, druk
de
knop in totdat de LED knippert.
Knop 13 moet in de OFF stand staan
(fabrieksinstelling)
6 Draad achteruit positioneren
Een functie om de draad achteruit te
positioneren. Draai de besturingsknop
om de draadsnelheid (0,20 t/m 5,0 m/min)
gedurende het positioneren in te stellen.
7 Draad vooruit positioneren
Een functie om de draad vooruit te
positioneren. Draai de besturingsknop
om de draadsnelheid (0,20 t/m 5,0 m/min)
gedurende het positioneren in te stellen.
8 Draad parameters
Druk de knop in om te schakelen
tussen de instelbare parameters. Draai
de besturingsknop om de gewenste
parameter in te stellen. Deze functie wordt
ook gebruikt voor de hoofd-reset (zie
gebruikershandleiding).
9 Draadstart-vertraging
De tijd van het starten van de boog tot aan
het aanvoeren van de draad (0-10 sec.).
10 Draadstop-vertraging
Gedurende de downslope-fase van de boog
zal, terwijl de boogenergie afneemt, de
draad volgens de ingestelde tijd aan blijven
voeren (krater-vullen).
De tijd moet korter zijn dan de downslopeperiode om te voorkomen dat de draad in
het smeltbad vastvriest (0-10 sec.)
11 Draad achteruitloopsnelheid
De snelheid waarin de draad na het lassen
teruggevoerd wordt (0,2-5 m/min).
12 Draad achteruitlooptijd
De tijd waarin de draad na het lassen
teruggevoerd wordt ( 0-5 sec.)
13 Aan-uit
Aan-uit schakelen van het apparaat.
Menu voor het aanmaken van het unieke
I.D. nummer van de Pi en het resetten
van de programma’s in de uit-stand. Een
knipperend LED geeft aan dat er geen
verbinding is met de Pi.
14 Pulserende draadaanvoer
Wanneer het LED knippert is de pulserende
draadaanvoer gesynchroniseerd met de
pulstijd van de Pi machine ( alleen in trage
puls, met instellingen hoger dan 0,2 sec.).
15 Primaire draadpulstijd
De tijd waarin de draad aangevoerd wordt
in de primaire snelheid (0,2-10 sec.). Als de
synchronisering in trage puls actief is, kan
de tijd niet worden ingesteld.
16 Secundaire draadpulstijd
De tijd waarin de draad aangevoerd wordt
in de secundaire snelheid (0,2-10sec.). Als
de synchronisering in trage puls actief is,
kan de tijd niet worden ingesteld.
17 Secundaire pulssnelheid (m/min)
De snelheid waarmee de draad aangevoerd
wordt in de secundaire pulstijd ( 0-5 m/min)
14
1 Parametereenheden
Draadsnelheid [m/min.] of pulstijd [s].
2 Draadaanvoermotor
Draad voor- of achteruit positioneren.
Page 13
QUICKGUIDE CWF MULTI
IT
5013731
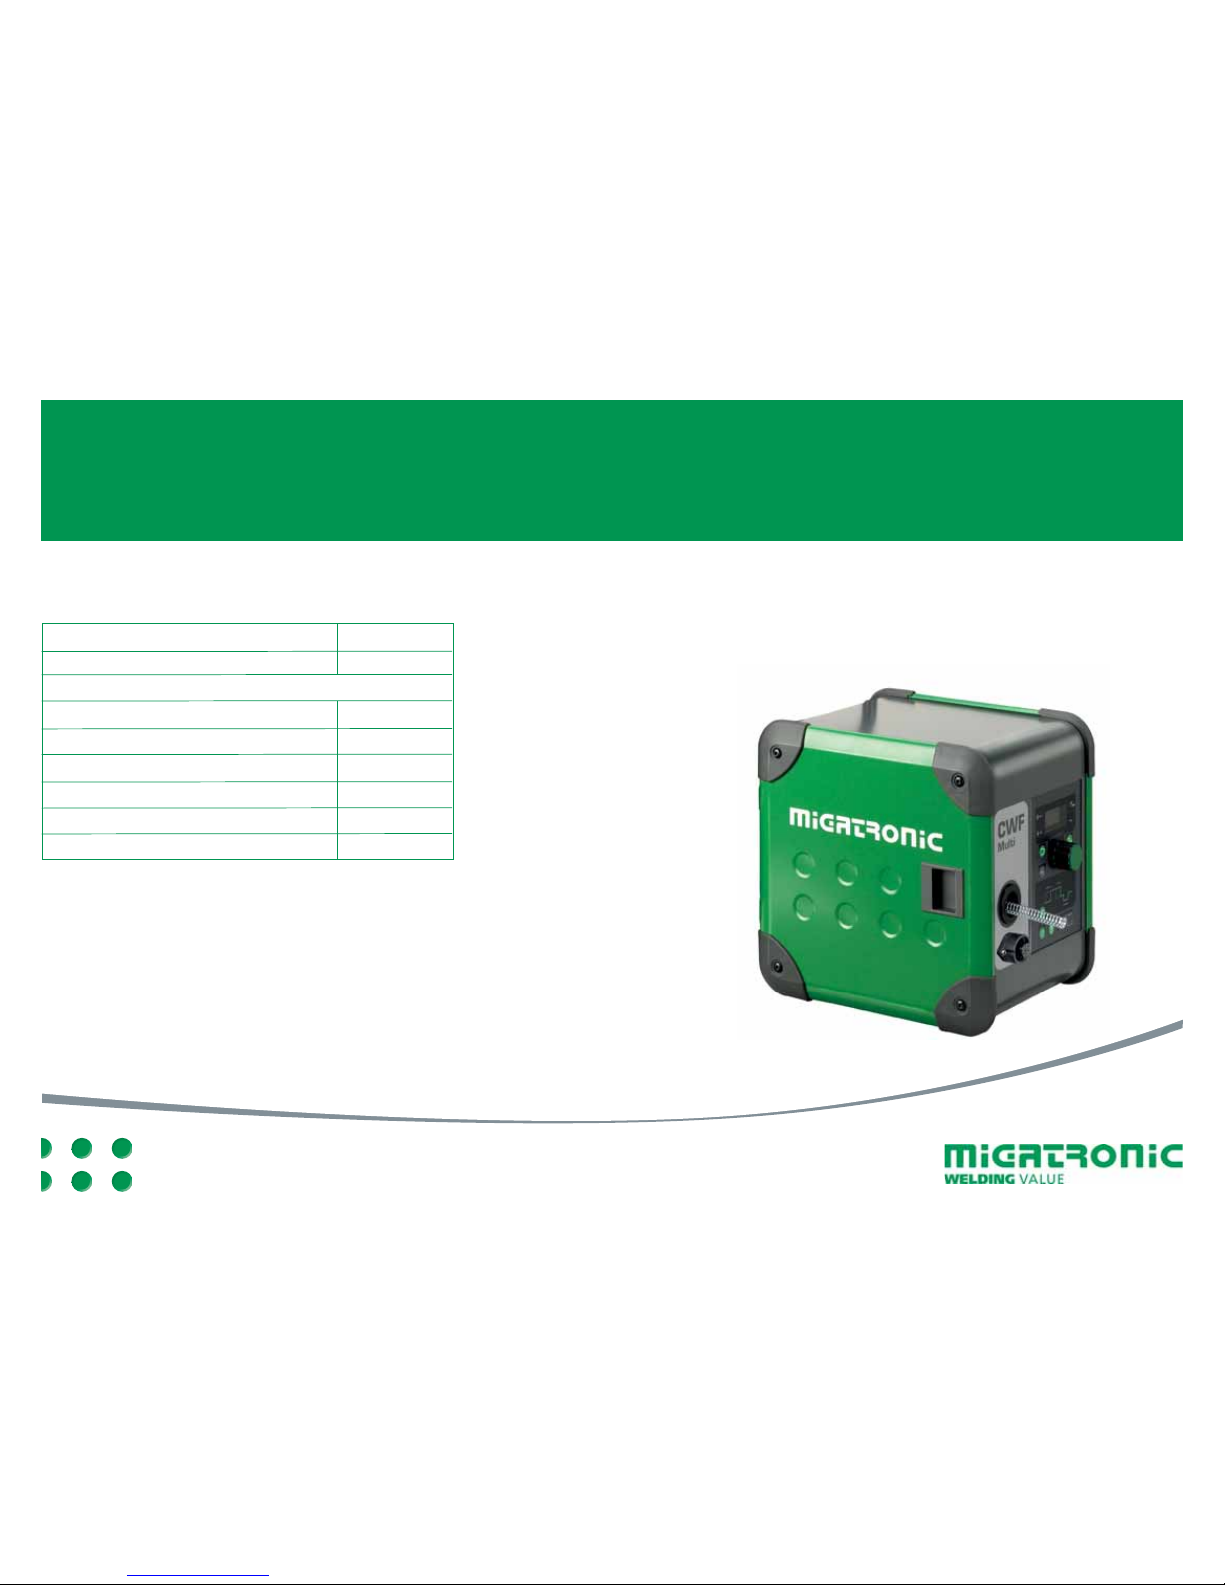
Impostazioni di fabbrica :
(per ritornare alle impostazioni di fabbrica, vedi manuale d’istruzione)
Velocità avanzamento filo 1,0 m/min.
Velocità ritorno filo 1,0 m/min.
P1-P10 : pulsazione senza sincronizzazione con macchina PI
Ritardo partenza filo 0 sec
Ritardo arresto filo 0 sec
Tempo di arretramento 0 sec
Tempo di pulsazione primario 0,5 m/min.
Tempo di pulsazione secondario 0,5 m/min.
Velocità di pulsazione secondaria 0 m/min.
Page 14
QUICKGUIDE CWF MULTI
12
13
6
9
7
2
5
4
1
3
8
10
16
15
11
17
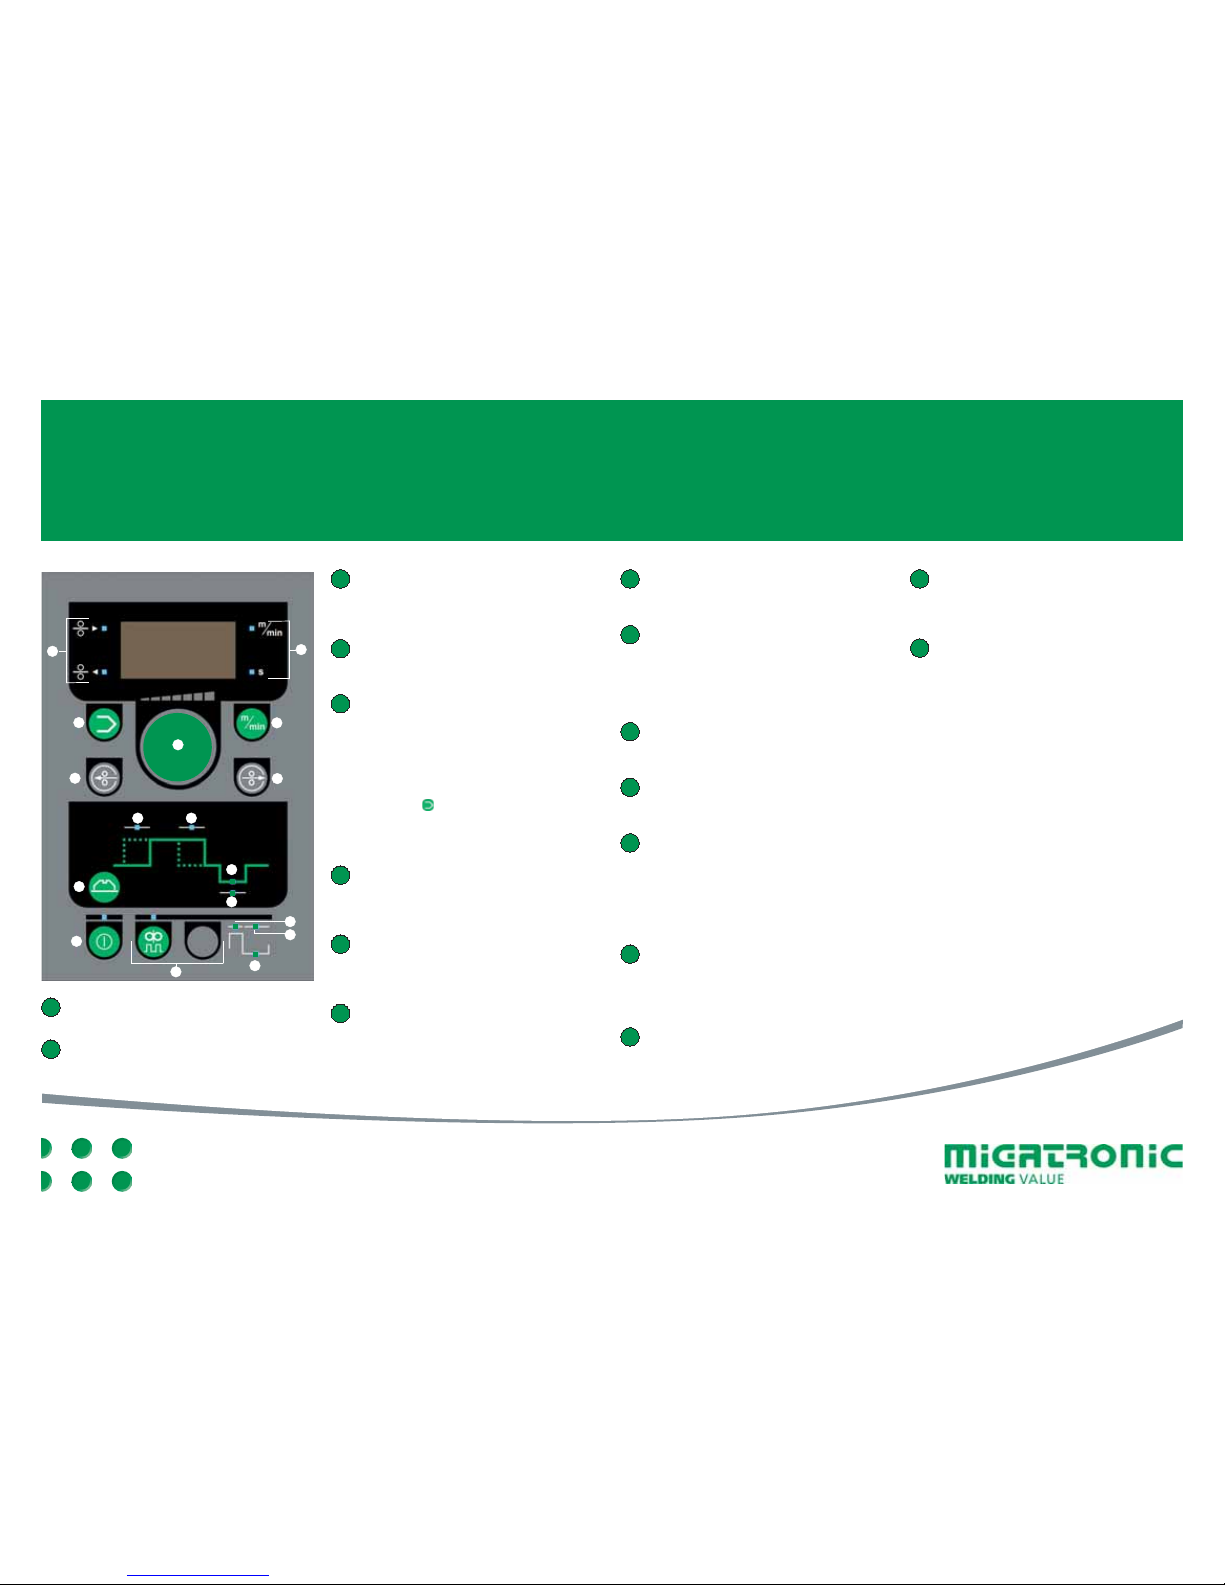
3 Regolazione dei parametri
Girare la manopola per regolare tutti i
parametri (velocità filo, tempo di picco,
ritardo alla partenza etc).
4 Velocità filo
Premere il tasto per regolare la velocità del
filo (0,20-5 m/min).
5 Selezione dei programmi
Premere il tasto per selezionare o
memorizzare fino a 20 programmi. A
seconda dei parametri impostati il trainafilo
si sincronizzerà automaticamente con i
generatori della serie Pi (vedi manuale).
Cancellazione programmi :
Premere il
tasto fino a che il LED
lampeggia per cancellare il programma.
Il tasto 13 deve essere in modalità OFF
(impostazioni di fabbrica).
6 Avanzamento manuale - indietro
Permette di arretrare il filo. Girare la
manopola per regolare la velocità
(0,2-5m/min) tenendo premuto il tasto.
7 Avanzamento manuale – avanti
Permette di far avanzare il filo. Girare la
manopola per regolare la velocità
(0,2-5m/min) tenendo premuto il tasto.
8 Parametri di avanzamento filo
Premere il tasto per selezionare il
parametro desiderato e girare la manopola
per regolarlo. La funzione è anche usata
per Reset generale (vedi manuale).
9 Ritardo partenza filo
Il tempo che intercorre fra l’innesco
dell’arco e la partenza del filo (0-10 s).
10 Ritardo arresto filo
Durante la rampa di discesa della corrente
il filo continuerà ad avanzare (craterfill) per
il tempo impostato. Questo tempo (0-10 s)
deve essere più breve della rampa di discesa
per evitare l’incollamento del filo al pezzo.
11 Velocità arretramento
La velocità alla quale il filo arretra (0,2-5s)
alla fine della saldatura.
12 Tempo di arretramento
Il tempo durante il quale il filo arretra alla
fine della saldatura (0-5 s).
13 ON/OFF
Attivazione/Disattivazione dell’apparecchio.
Permette di accedere al menù di
identificazione trainafilo e di cancellare
i programmi (modalità OFF). Un LED
lampeggiante indica la mancanza di
connessione con la macchina PI.
14 Avanzamento pulsato
IL LED si illumina se la pulsazione del filo
è sincronizzata con la pulsazione della
corrente (solo con generatori della serie PI e
pulsazione lenta, non inferiore a 0,2 s).
15 Tempo di pulsazione primario
Tempo durante il quale il filo avanza alla
velocità primaria (0,2-10s). In modalità
sincronizzata non può essere regolato.
16 Tempo di pulsazione secondario
Tempo durante il quale il filo avanza alla
velocità secondaria (0,2-10s). In modalità
sincronizzata non può essere regolato.
17 Velocità secondaria
La velocità del filo durante il tempo di
pulsazione secondario.
14
1 Unità di misura
Velocità filo [m/min] o tempo di pulsazione [s].
2 Avanzamento filo manuale
Direzione avanzamento avanti/indietro.
Page 15
503731
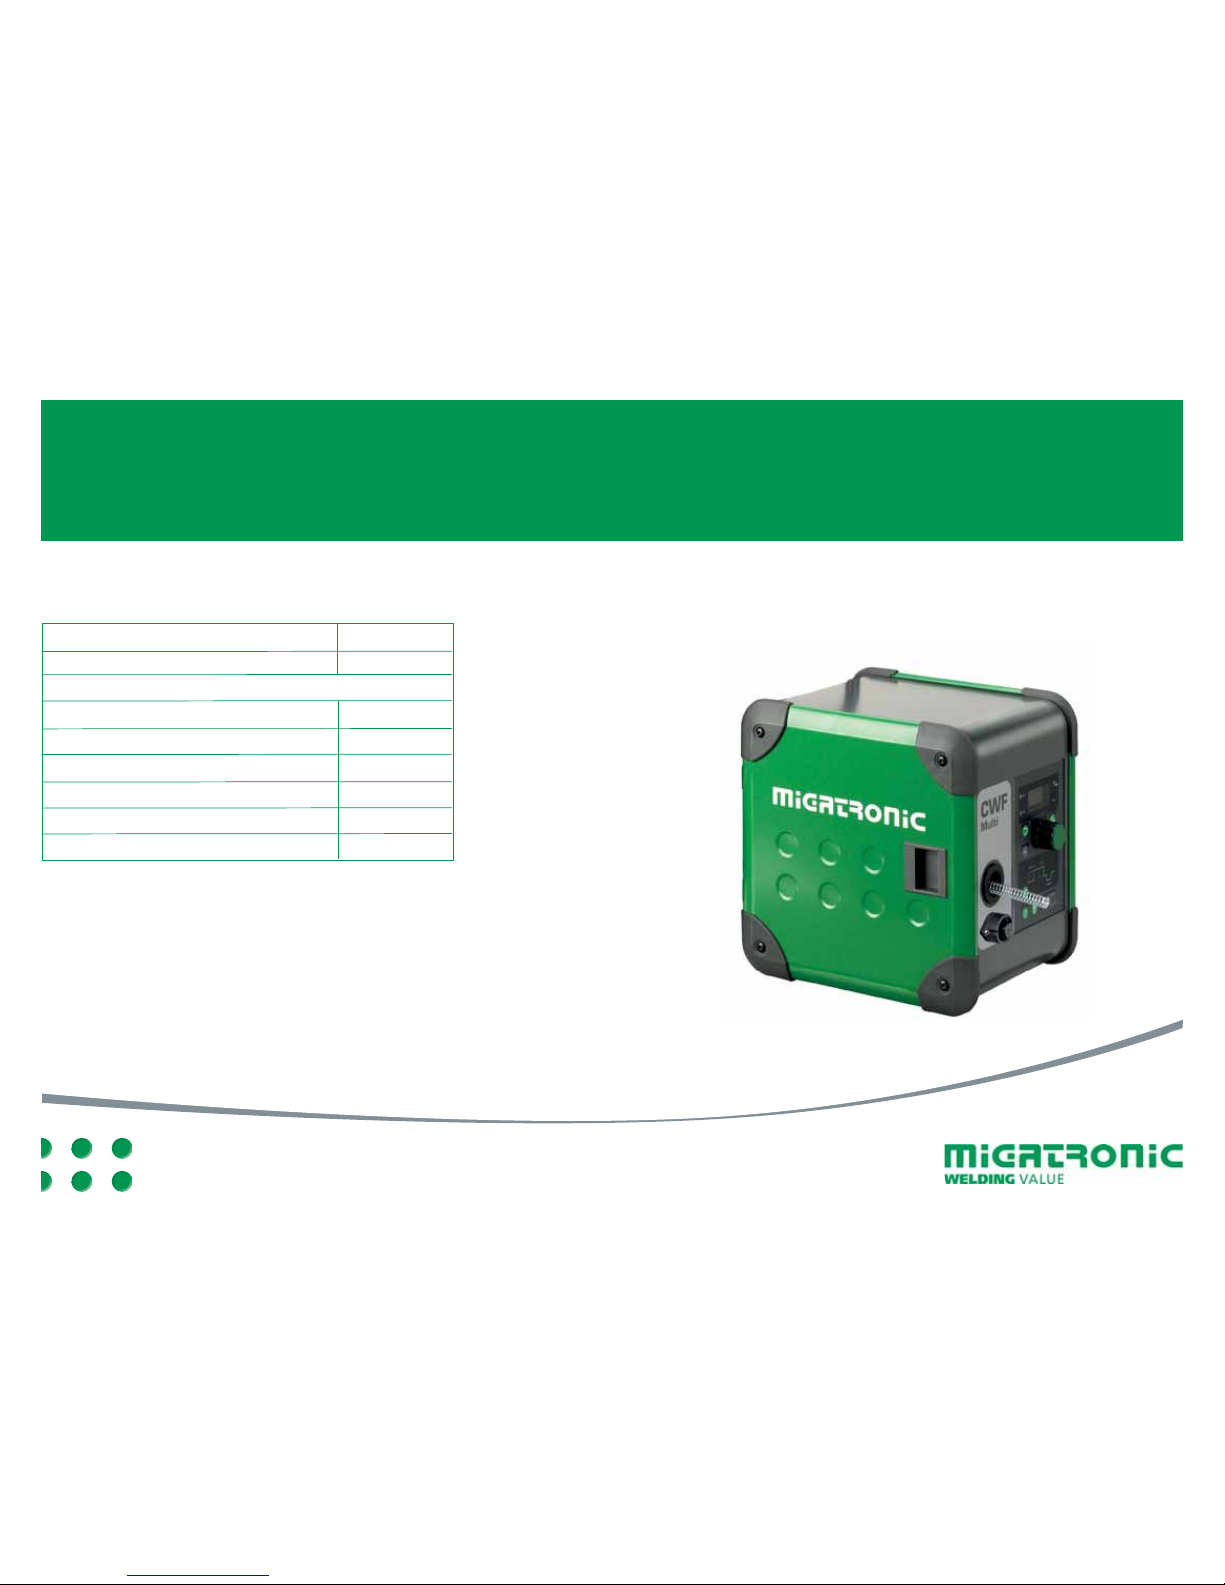
Tovární nastavení
Reset stroje do továrního nastavení proveďte dle návodu k obsluze
Rychlost podávání drátu 1,0 m / min.
Rychlost zpětného podávání drátu 1,0 m / min.
P1 až P10 – pulsace bez synchronizace se zdrojem PI
Zpoždění startu podávání 0 s
Zpoždění zastavení podávání 0 s
Doba zpětného podávání 0 s
Doba primárního pulsu 0,5 s
Doba sekundárního pulsu 0,5 s
Rychlost podávání při sekundárním pulsu 0 m / min.
RYCHLÝ PRŮVODCE CWF MULTI
CZ
Page 16
RYCHLÝ PRŮVODCE CWF MULTI
12
13
6
9
7
2
5
4
1
3
8
10
16
15
11
17
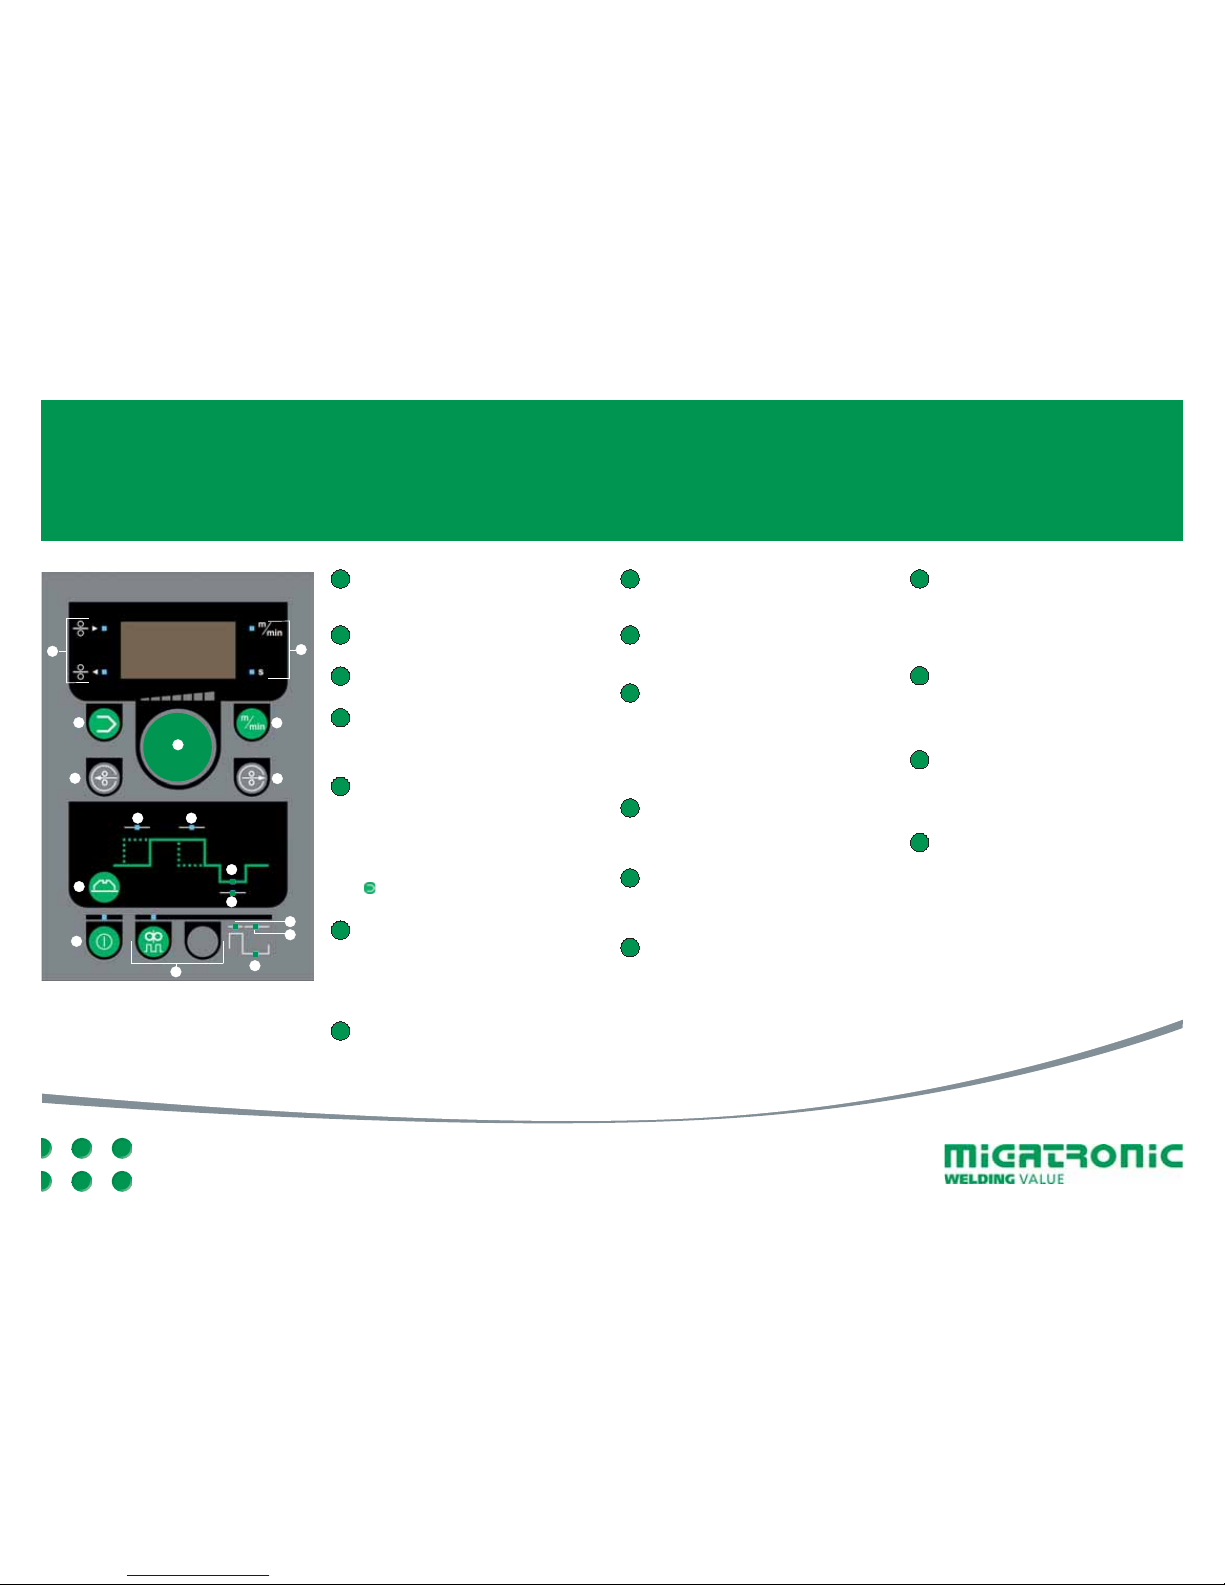
1 Zobrazení jednotky
m / min. pro rychlost podávání drátu nebo s
pro čas.
2 Směr podávání drátu
Vpřed nebo zpět.
3 Potenciometr
Pro nastavení všech parametrů.
4 Nastavení rychlosti podávání drátu
Po stisknutí tohoto tlačítka můžete nastavit
rychlost podávání drátu v rozsahu
0,2 - 5 m/min.
5 Nastavení programů
Volba nebo ukládání 20 programů.
Podle zvoleného parametru se podavač
automaticky synchronizuje se zdrojem
proudu PI (viz návod k obsluze).
Reset do továrního nastavení
Resetování proveďte podržením tlačítka
dokud LED dioda nezabliká. Tlačítko 13
musí být v OFF stavu.
6 Zpětné podávání drátu
(zatahování)
Tlačítko zpětného podávání drátu.
Při zpětném podávání můžete
potenciometrem nastavit rychlost zpětného
podávání (0,2 - 5 m/min).
7 Podávání drátu vpřed
Tlačítko podávání drátu vpřed. Při podávání
můžete potenciometrem nastavit rychlost
podávání (0,2 - 5 m/min) drátu pro
svařování.
8 Nastavení doplňkových parametrů
Tlačítkem volíte příslušné doplňkové
parametry.
9 Zpoždění startu podávání
po zapálení oblouku
Nastavitelné v rozsahu 0 - 10 s.
10 Zpoždění zastavení podávání
drátu
Doba podávání drátu během snižování
proudu při zaplňování koncového kráteru.
Měla by být kratší než doba snižování
proudu nastavená na svařovacím stroji.
Nastavitelná v rozsahu 0 - 10 s.
11 Rychlost zpětného podávání drátu
Rychlost zpětného podávání (zatažení)
drátu po ukončení procesu.
Nastavitelná v rozsahu 0,2 - 5 m/min.
12 Doba zpětného podávání drátu
Doba zpětného podávání (zatažení) drátu
po ukončení procesu.
Nastavitelná v rozsahu 0 - 5 s.
13 ON / OFF
Vypínač zařízení. Umožňuje nastavení
uživatelského kódu a reset systému do
továrního nastavení.
Blikání LED diody signalizuje nepřipojení
stroje PI.
14 Spínač pulsace podávání drátu
Blikání LED diody signalizuje synchronizaci
pulsace podávání drátu s pulsací proudu
nastavenou na svařovacím stroji PI (pouze
při pomalém pulsu při nastavení času vyšším
než 0,2 s).
15 Doba primárního pulsu
Doba podávání drátu primární rychlostí
(0,2 - 10 s).
Při synchronizovaném pomalém pulsu
podavače a stroje PI nelze nastavovat.
16 Doba sekundárního pulsu
Doba podávání drátu sekundární rychlostí
(0,2 - 10 s).
Při synchronizovaném pomalém pulsu
podavače a stroje PI nelze nastavovat.
17 Rychlost podávání při
sekundárním pulsu
Nastavitelná v rozsahu 0 - 5 m/min.
14
Page 17
PIKAKÄYTTÖOHJE CWF MULTI
FI
5013731
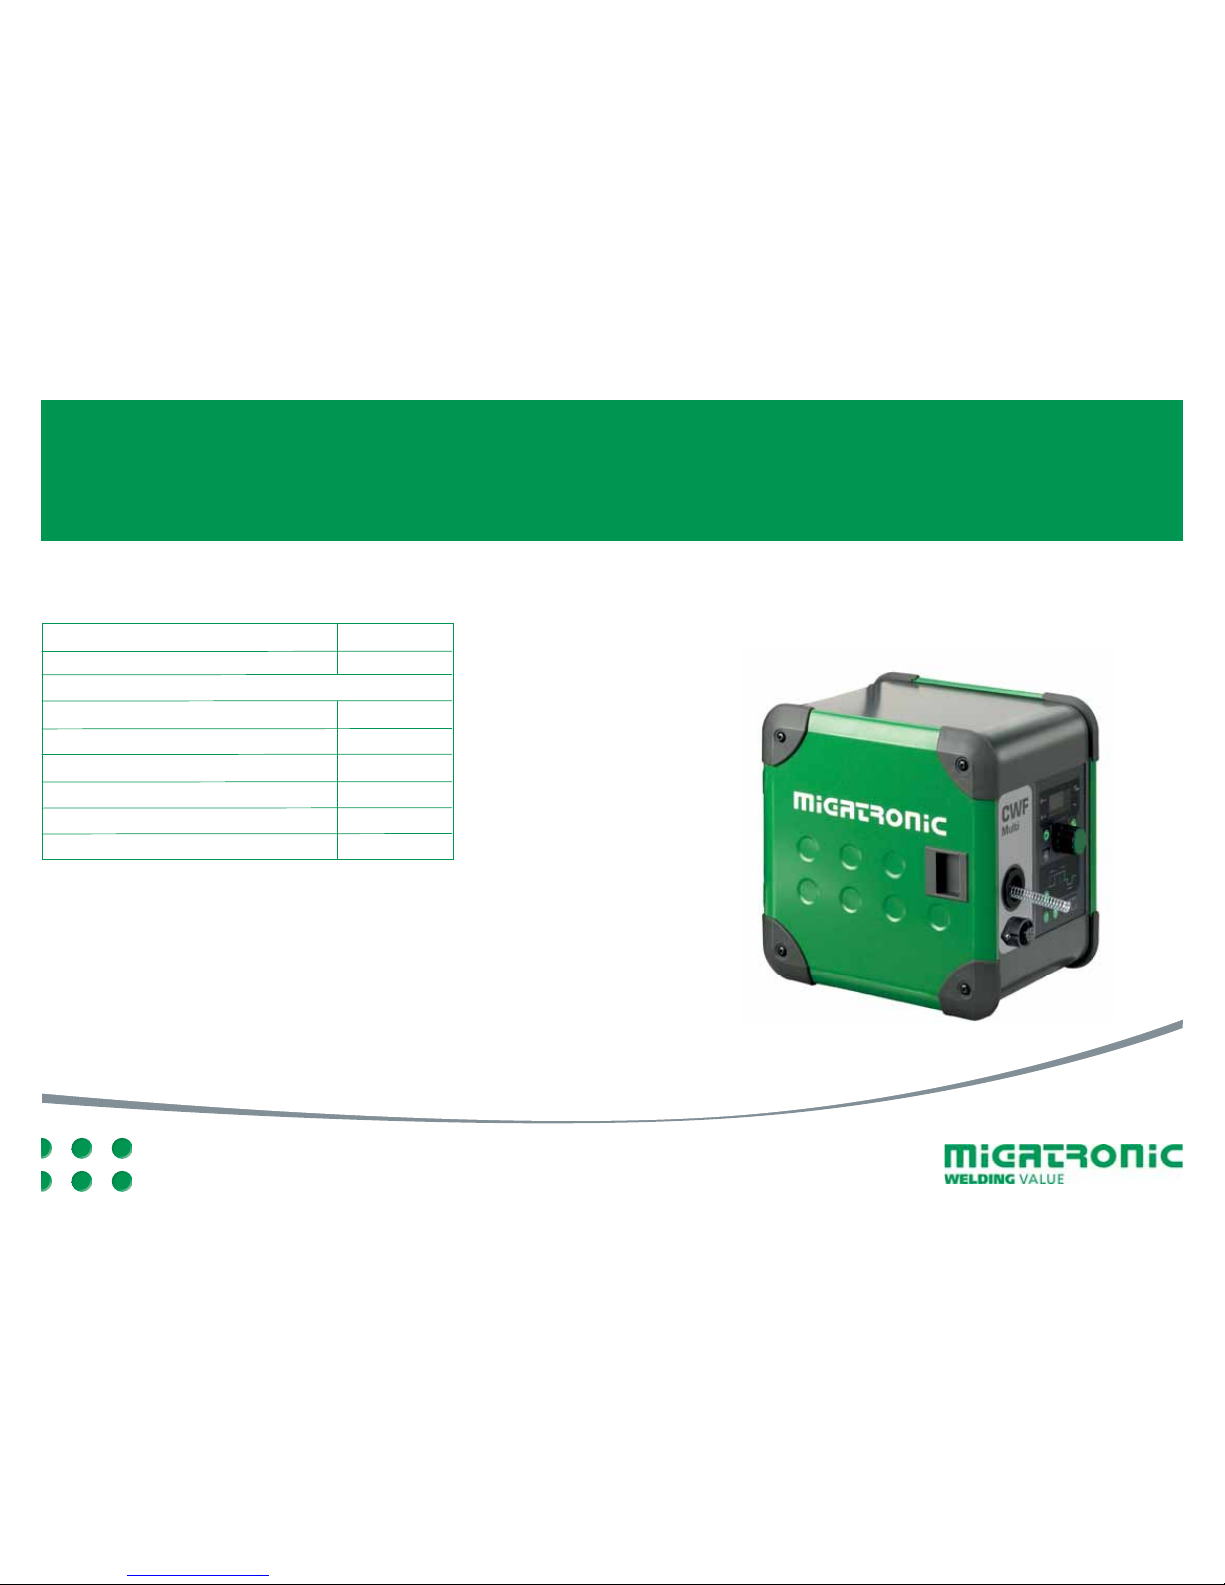
Tehdasasetukset
Tehdasasetusten palauttaminen: Katso käyttöohje.
Langansyöttönopeus 1,0 m/min
Langan takaisinsyöttönopeus 1,0 m/min
P1–P10 – pulssi ilman synkronointia Pi-koneeseen
Langan käynnistysviive 0 sek.
Langan pysäytysviive 0 sek.
Langan takaisinsyöttöaika 0 sek.
Lankapulssin primaariaika 0,5 m/min
Lankapulssin sekundaariaika 0,5 m/min
Pulssin sekundaarinopeus 0 m/min
Page 18
PIKAKÄYTTÖOHJE CWF MULTI
12
13
6
9
7
2
5
4
1
3
8
10
16
15
11
17
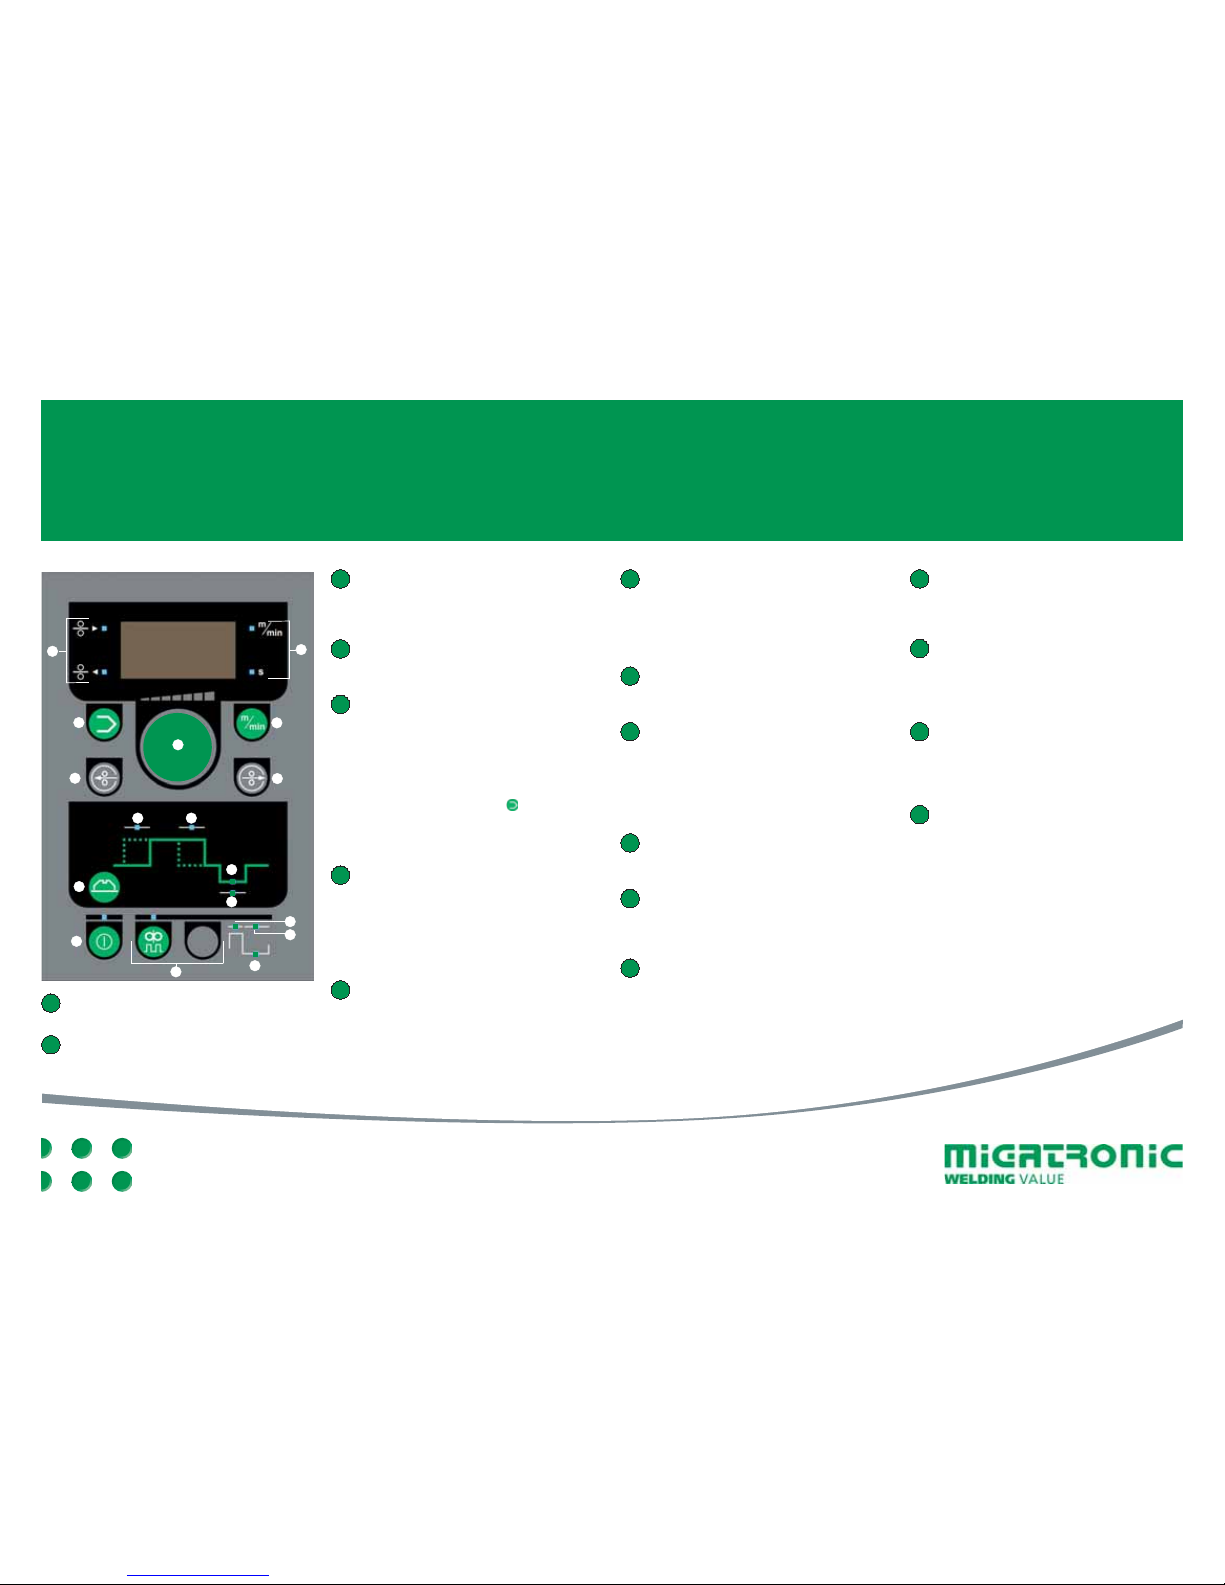
3 Parametrien asetus
Kaikki parametrit asetetaan säätönupin
avulla (langansyöttönopeus, pulssiaika,
langan käynnistysviive jne.)
4 Langansyöttönopeus
Langansyöttönopeuden asetus
(0,2-5 m/min).
5 Ohjelman asetus
Toiminnon avulla voidaan käyttää ja
tallentaa 20 ohjelmaa. Parametrin
asetuksesta riippuen yksikkö synkronoi
automaattisesti Pi:hin (lisätietoja on
käyttöohjeessa).
Ohjelman nollaus:
Nollaa ohjelma painamalla
näppäintä,
kunnes merkkivalo alkaa vilkkua.
Näppäimen 13 on oltava OFF-tilassa
(tehdasasetus).
6 Langan hidastettu syöttö
taaksepäin
Toiminnon avulla lankaa voidaan
syöttää hidastetusti taaksepäin. Säädä
langansyöttönopeutta hidastetun syötön
aikana (0,2–5 m/min) kääntämällä
säätönuppia.
7 Langan hidastettu syöttö
eteenpäin
Toiminnon avulla lankaa voidaan
syöttää hidastetusti eteenpäin. Säädä
langansyöttönopeutta hidastetun syötön
aikana (0,2–5 m/min) kääntämällä
säätönuppia.
8 Langan parametrit
Säädettäviä parametreja voidaan vaihtaa
näppäintä painamalla. Aseta parametri
haluttuun arvoon säätönuppia kääntämällä.
Tätä toimintoa käytetään myös yleiseen
nollaukseen (lisätietoja on käyttöohjeessa).
9 Langan käynnistysviive
Viive kaaren sytytyksen ja langansyötön
aloittamisen välillä (0-10 sekuntia).
10 Langan pysäytysviive
Kaaren slope-down-vaiheen aikana
langansyöttö jatkuu automaattisen
kraatteritäytön ajan. Ajan tulee olla
lyhyempi kuin kaaren slope-down-vaihe,
jotta hitsisula ei tartu työkappaleeseen (010 sekuntia).
11 Langan takaisinsyöttönopeus
Nopeus, jolla lankaa syötetään hidastetusti
taaksepäin hitsauksen jälkeen (0,2–5 m/min)
12 Langan takaisinsyöttöaika
Aika, jonka kuluessa lankaa syötetään
hidastetusti taaksepäin hitsauksen jälkeen
(0–5 sekuntia).
13 Virtakytkin
Laitteen virran kytkentä ja katkaisu.
Valikko, jossa voidaan määrittää Pi:n
yksilöllinen tunnus ja nollata ohjelmat
OFF-tilassa. Merkkivalo vilkkuu, jos Pi:hin ei
saada yhteyttä.
14 Pulssilangansyöttö
Kun merkkivalo vilkkuu, pulssilangansyöttö
on synkronoitu Pi:n pulssiaikaan (vain hidas
pulssi, 0,2 sekuntia suuremmilla asetuksilla).
15 Lankapulssin primaariaika
Aika, jonka kuluessa lanka siirtyy
primaarinopeudella (0,2–10 sekuntia). Jos
hitaan pulssin synkronointi on käytössä,
aikaa ei voida asettaa.
16 Lankapulssin sekundaariaika
Aika, jonka kuluessa lanka siirtyy
sekundaarinopeudella (0,2–10 sekuntia).
Jos hitaan pulssin synkronointi on käytössä,
aikaa ei voida asettaa.
17 Pulssin sekundaarinopeus (m/min)
Nopeus, jolla lanka siirtyy pulssin
sekundaariaikana (0–5 m/min).
14
1 Parametriyksiköt
Langansyöttönopeus (m/min) tai pulssiaika (s).
2 Langansyöttömoottori
Langan hidastettu syöttö eteen- tai
taaksepäin.
Page 19
GUÍA RÁPIDA DEL
ALIMENTADOR MÚLTIPLE CWF
ES
503731
Configuración de fábrica
Restablecimiento de la configuración de fábrica:
véase el manual de instrucciones
Velocidad de la alimentación de alambre 1,0 m/min
Velocidad de retroceso de alambre 1,0 m/min
P1 a P10 – impulso sin sincronización con la máquina Pi
Retardo de inicio de alambre 0 segundos
Retardo de parada de alambre 0 segundos
Tiempo de retroceso de alambre 0 segundos
Tiempo de impulso de alambre primario 0,5 m/min
Tiempo de impulso de alambre secundario 0,5 m/min
Velocidad de impulso secundario 0 m/min
Page 20
GUÍA RÁPIDA DEL ALIMENTADOR MÚLTIPLE
12
13
6
9
7
2
5
4
1
3
8
10
16
15
11
17
3 Configuración de parámetros
Gire el botón de control para configurar
todos los parámetros (velocidad de
alimentación de alambre, tiempo de
impulso, retardo de inicio de alambre, etc.).
4 Velocidad de alimentación de
alambre
Configuración de la velocidad de
alimentación de alambre (0,2 - 5 m/min.).
5 Configuración del programa
La función permite alternar programas
y almacenar hasta 20 configuraciones
de programa. Según el parámetro de
configuración, la unidad se sincronizará
automáticamente con la Pi (véase el manual
de instrucciones).
Restablecimiento del programa.
Para restablecer la configuración del
programa pulse la tecla
hasta que el LED
parpadee. La tecla 13 debe estar en modo
APAGADO (configuración de fábrica).
6 Retroceso lento de alambre
Función para el retroceso lento de alambre.
Gire el botón de control para ajustar la
velocidad de alimentación de alambre
durante la marcha lenta (0,2 - 5 m/min.).
7 Avance lento de alambre
Función para el avance lento de alambre.
Gire el botón de control para ajustar la
velocidad de alimentación de alambre
durante la marcha lenta (0,2 - 5 m/min.).
8 Parámetros de alambre
Pulse la tecla para cambiar entre los
parámetros ajustables. Gire el botón de
control para configurar el parámetro
deseado. Esta función también se utiliza
para el restablecimiento general (véase el
manual de instrucciones).
9 Retardo de inicio del alambre
Tiempo desde el encendido del arco hasta la
alimentación del alambre (0 - 10segundos).
10 Retardo de parada del alambre
Durante la rampa de bajada del arco,
el alambre continuará en el tiempo de
configuración mientras el arco hace la
rampa de bajada (relleno de cráter). El
tiempo debería ser menor al periodo de
rampa de bajada del arco para evitar que el
baño de soldadura se adhiera a la pieza de
trabajo (0 - 10 segundos).
11 Velocidad de retroceso del alambre
Velocidad con la que el alambre retrocede
lentamente tras el proceso de soldadura
(0,2 - 5 m/min).
12 Tiempo de retroceso del alambre
Tiempo durante el cual el alambre
retrocede lentamente tras el proceso de
soldadura (0 - 5 segundos).
13 ENCENDIDO/APAGADO
Activación/desactivación de la unidad.
Menú para la definición del número
de identificación único de la Pi y
restablecimiento de los programas en modo
APAGADO. El parpadeo del LED indica la
pérdida de conexión con la Pi.
14 Impulso de alimentación de
alambre
Cuando el LED parpadea, el impulso de
alimentación de alambre se sincroniza
con el tiempo de impulso de la Pi (sólo
en impulso lento, con una configuración
mayor de 0,2 segundos).
15 Tiempo de impulso de alambre
primario
Tiempo durante el que el alambre funciona
a velocidad primaria (0,2 - 10 segundos).
Si la sincronización en impulso lento está
activada, el tiempo no podrá configurarse.
16 Tiempo de impulso de alambre
secundario
Tiempo durante el cual el alambre funciona
a velocidad secundaria (0,2 - 10 segundos).
Si la sincronización en impulso lento está
activada, el tiempo no podrá configurarse.
17 Velocidad de impulso secundaria
(m/min)
Velocidad a la que el alambre funciona en
tiempo de impulso secundario (0 - 5 m/min).
14
1 Unidades de parámetro
Velocidad de alimentación de
alambre (m/min) o tiempo de impulso (s).
2 Motor de alimentación de alambre
Avance lento de alambre o retroceso lento
de alambre.
 Loading...