

Page 1
ГИЛЬОТИНА
электромеханическая
Руководство по эксплуатации
серии MSJ Truecut
Модель: MSJ……………..
Серийный номер: ……………
Дата производства: …………
Page 2
Руководство по эксплуатации
Стр. 1
СОДЕРЖАНИЕ
I. Общий вид 3
II. Спецификация и параметры 4
III. Основные функции и характеристики 5
IV. Система привода 6
V. Конструкция машины 7
VI. Электросхема 12
VII. Система смазки 14
VIII. Перемещение и монтаж 15
IX. Регулировка машины 17
X. Пробный пуск и управление 20
XI. Безопасность и техобслуживание 21
XII. Перечень подшипников 22
XIII. Таблица зубчатых передач 22
XIV. Список прилагаемых комплектующих и
изнашивающихся частей 29
Page 3
Page 4
Руководство по эксплуатации
Стр. 2
Предисловие
Руководство по эксплуатации содержит общую информацию по монтажу,
регулировке, пробному пуску, управлению и техобслуживанию.
Информация, содержащаяся в данном руководстве, действительна на момент
публикации. Конструкция может меняться как следствие технологического
прогресса. Производитель, таким образом, оставляет за собой право производить
изменения без предварительного уведомления.
Обозначения «левый», «правый» в тексте данного руководства относятся к
соответствующим сторонам машины при фронтальном рассмотрении.
В целях безопасности в руководстве приведены необходимая информация и
указания, несоблюдение которых может привести к серьезным травмам
обслуживающего персонала и поломке оборудования.
Следует знать и принимать во внимание следующее:
Представляющие опасность рабочие участки: прижимное устройство и зона ножа.
При работе не следует подвергать себя излишнему риску.
Подъем машины: стоит убедиться, что все стропы и крепления обладают
достаточной грузоподъемностью.
Управление машиной: машина ни в коем случае не должна эксплуатироваться без
эффективного заземления. Необходимо полностью понимать все функции машины,
знать средства управления и рабочие условия. Стоит лишний раз убедиться, что
спецодежда и защитные перчатки надеты правильно. Следует отключить
электричество в рабочем пространстве вокруг агрегата.
Техобслуживание: необходимо выключить подачу электроэнергии перед
выполнением каких-либо работ по техобслуживанию.
ВНИМАНИЕ!
Перед первым пуском машины внимательно изучите главу Х.
Page 5
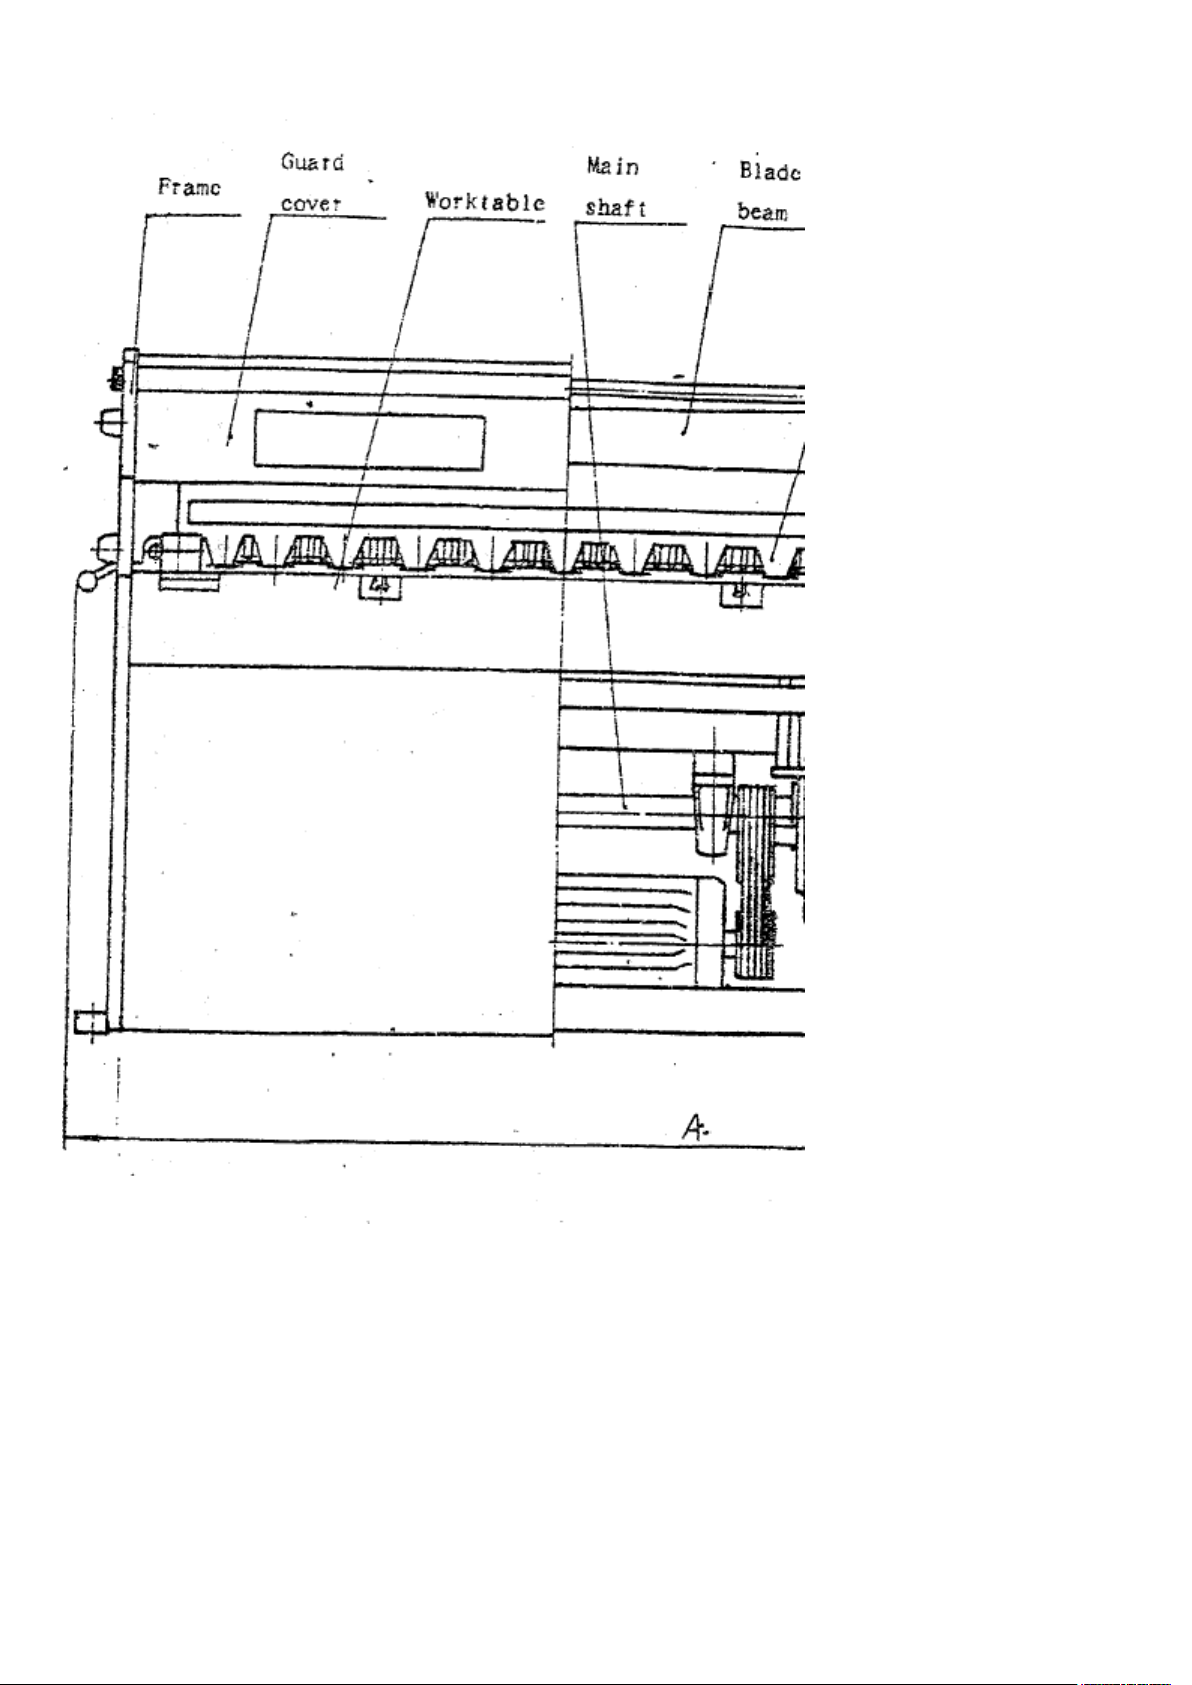
Frame рама
Guard cover защитный кожух
Worktable рабочий стол
Main shaft главный вал привода
Blade beam нож
General drawing общий вид
Hold-down assembly зажим
Page 6
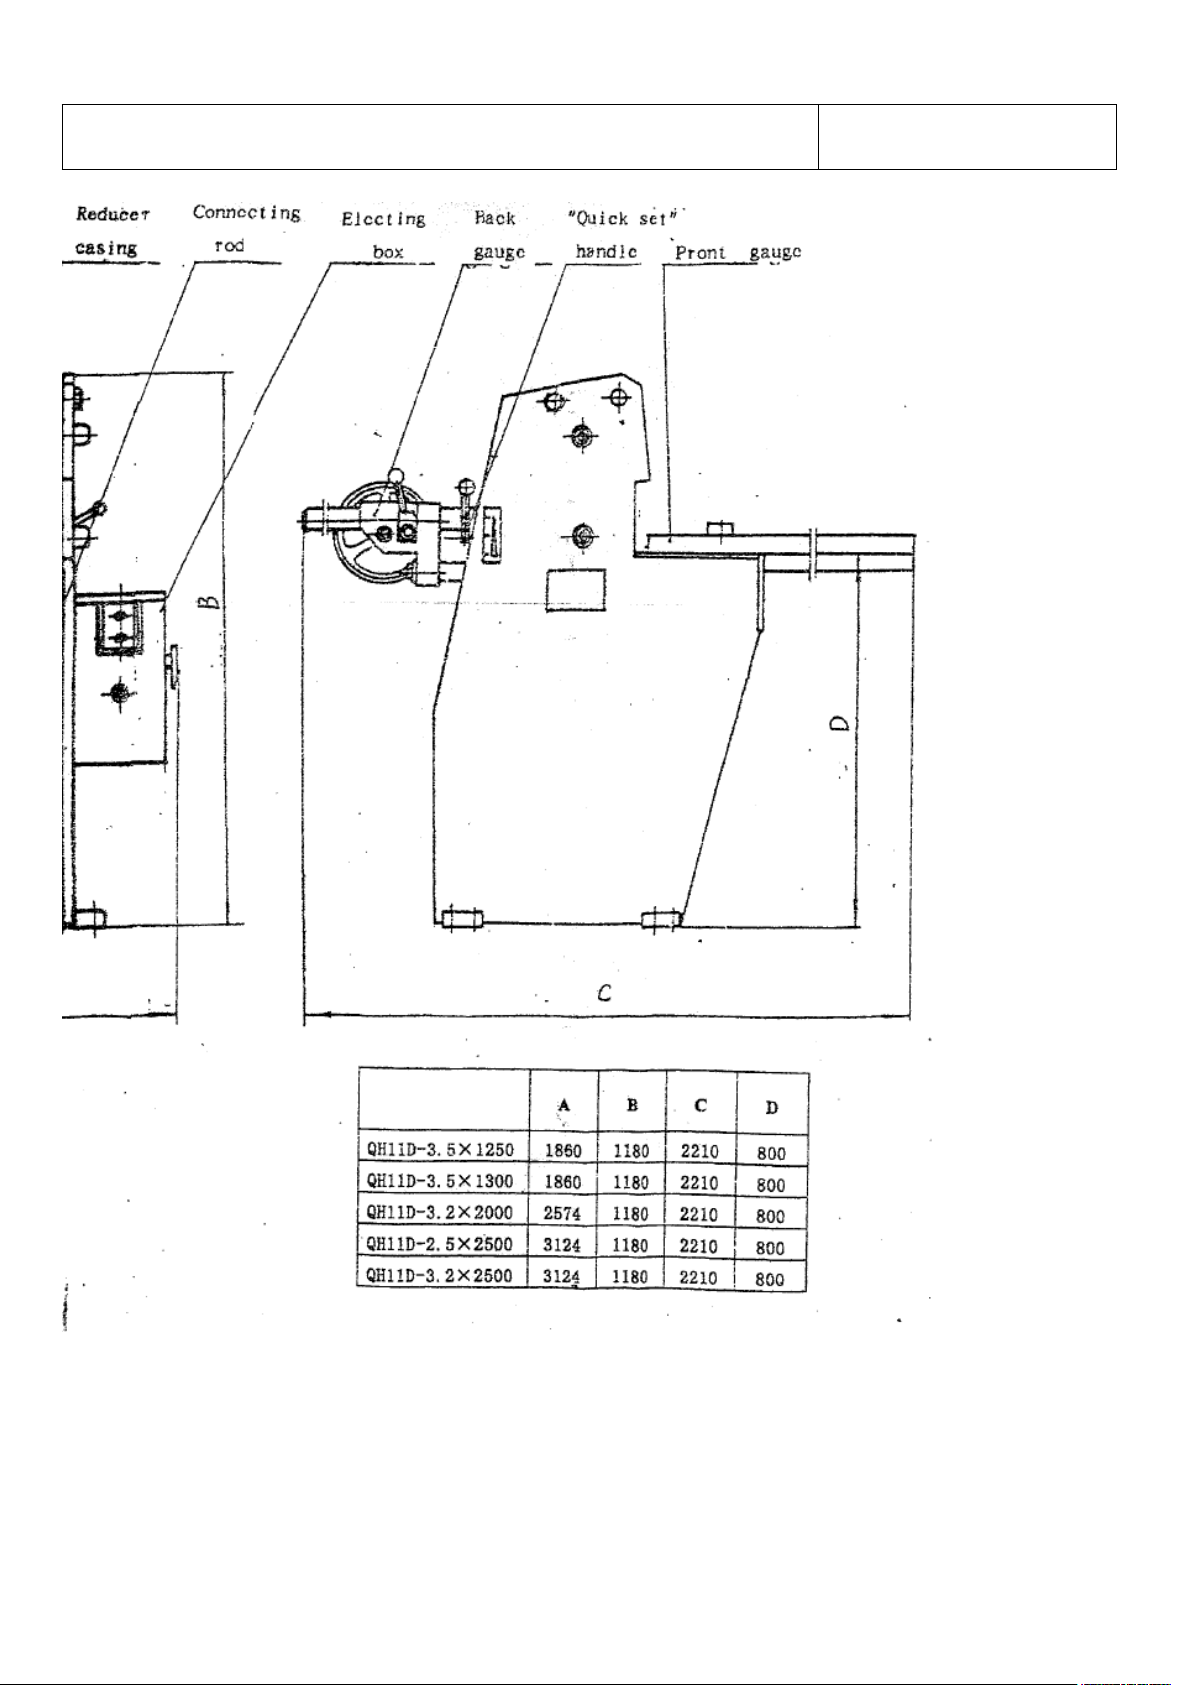
Руководство по эксплуатации
Стр. 3
Reduced casing кожух редуктора
Connecting rod соединительная тяга
Electing box электрошкаф управления
Back/Front gauge задний/передний упор
“Quick set” handle рукоятка быстрой настройки
Page 7
Руководство по эксплуатации
Стр. 4
II. Спецификация и параметры
Спецификации
Параметры
MSJ1235/
MSJ1335
MSJ1532
MSJ2032
MSJ2525/
MSJ2532
1
Макс. толщина стального
листа при σв ≤ 400МПа
3.5 мм
3.2мм
3.2 мм
2.5 мм /3.2 мм
2
Ширина резки
1250/1300 мм
1500мм
2000 мм
2500 мм
3
Угол резки
1º 30’
1º 30’
1º 30’
1º /1º 20’
4
Кол-во шагов
47 (1/мин)
47 (1/мин)
47 (1/мин)
47 (1/мин)
5
Производительность
рез/мин
101010
10
6
Диапазон передней
линейки
900 мм
900 мм
900 мм
900 мм
7
Диапазон задней линейки
650 мм
650 мм
650 мм
650 мм
8
Высота стола (D)
800 мм
800 мм
800 мм
800 мм
Тип
YEJ132S – 4
YEJ132S – 4
YEJ132M –4
YEJ132M –4
Мощность
5,5 КВт
5,5 КВт
7,5 КВт
7,5 КВт
9
Электрордвигатель
Скорость
Об/мин
1180
1180
1180
1180
Длина (A)
1860 мм
2124 мм
2624 мм
3124 мм
Ширина (C)
2210 мм
2210 мм
2210 мм
2210 мм
10
Габариты
Высота (B)
1180 мм
1180 мм
1180 мм
1180 мм
11
Масса нетто
1440 кг
1650кг
1800 кг
2000 кг /2100 кг
Page 8
Руководство по эксплуатации
Стр. 5
III Основные функции и характеристики
1. Основные функции
Машина предназначена для прямолинейной резки листового металла. Допускается
обработка мягкой стали с прочностью на разрыв не более 450 МПа, а также
неметаллов: резины, пластика и т.д. Температура листового метала не должна
превышать 50°С. При полной нагрузке машина работает только на одинарном ходу.
При обработке металла с большей прочностью на разрыв допустимая толщина
соответственно уменьшается.
Машина широко используется для резки тонких листовых материалов в
машиностроении, электротехнике, автомобильной и легкой промышленности.
2. Характеристики
(1) Рама машины имеет стальную, сварную конструкцию и отличается
компактностью, легкостью и высокой жесткостью.
(2) Режущая кромка ножей наклонена вперед, к опорной поверхности нижнего
ножа, что позволяет получить чистую поверхность среза. Регуляторы зазора верхнего
ножа позволяют осуществлять точную настройку положения, необходимую для
сведения к минимуму размеров заусенцев на поверхности среза.
(3) Прижимное устройство оснащено барашковыми пружинами. На прижимной
поверхности устройства имеются противоскользящие полимерные накладки. Все это
позволяет предотвратить повреждения поверхности обрабатываемого материала.
(4) Для приведения машины в действие служит закрытый цилиндрический
редуктор, смонтирован непосредственно на главном валу. Его конструкция
достаточно компактна, а хорошая система смазки обеспечивает пониженный уровень
шумов и долгий срок службы.
(5) У машины нет фрикционного устройства и маховика, привод подвижной балки
с ножом при резке осуществляется непосредственно двигателем с электромагнитным
тормозом. Это снижает время работы двигателя и обеспечивает экономию энергии.
(6) Передний и задний упоры оборудованы шкалами для индикации
установленных значений. Задний упор может быть легко отрегулирован на
синхронность.
Page 9
Руководство по эксплуатации
Стр. 6
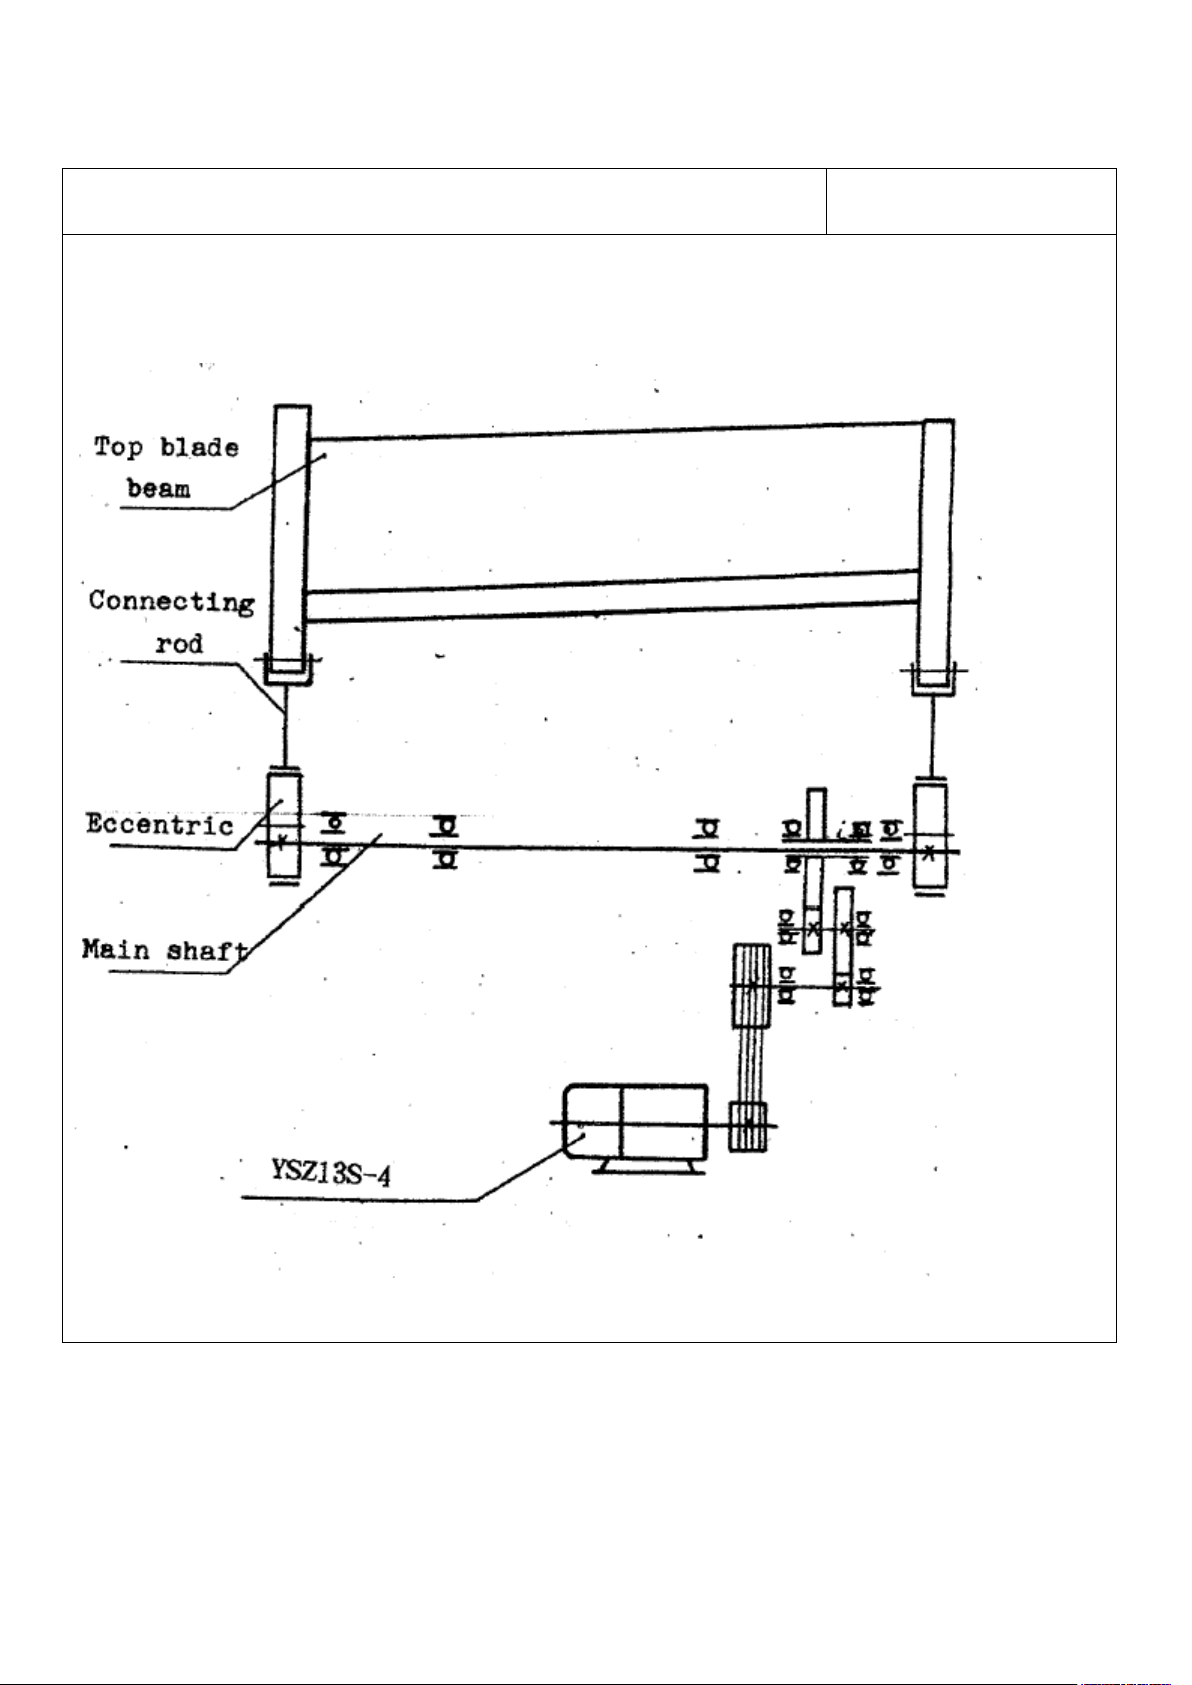
IV. Система привода
Top blade beam подвижная балка с верхним ножом
Connecting rod соединительная тяга
Main shaft главный вал
Eccentric эксцентрик
Page 10
Руководство по эксплуатации
Стр. 7
V. Конструкция машины.
1. Рама машины:
Рама машины является единой, сварной конструкцией, состоящей из левой и
правой вертикальных опор, рабочего стола и подвижной балки балки. Это
обеспечивает достаточную прочность и жесткость.
Такелажные отверстия находятся на каждой стороне рамы. Установочные болты и
отверстия для фундаментных анкерных болтов имеются внизу каждой боковой
опоры. Движение верхнего ножа регулируется справа и направляющими,
располагающимися вверху опорных колонн и закрепленными двумя
эксцентриковыми болтами. Направляющие могут смещаться вперед и назад, что
позволяет регулировать зазор между верхним и нижним ножами. Зазор легко
регулируется с помощью двух рукояток, расположенных на задней поверхности
опорных колонн.
Примечание: при регулировке зазора необходимо ослабить два эксцентриковых и
два стопорных болта. После регулировки нужно снова затянуть их, в противном
случае зазор в процессе работы изменится, что может привести к аварии.
Фронтальный опорный кронштейн в левой части рабочего стола снабжена шкалой
и ограничителями. С их помощью обрабатываемый лист размещается в нужном
положении, что обеспечивает правильный угол резки листового металла. Остальные
кронштейны оборудованы линейками и утапливаемыми упорами. С помощью шкалы
линейки можно регулировать положение заготовки, размер отсчитывается от кромки
нижнего ножа.
С нижней стороны конструкции рабочего стола, смонтированы четыре несущих
блока подшипников главного вала, привод которого является неподвижным.
Поперечная плита из листового железа под станиной машины служит для монтажа
двигателя.
2. Подвижная балка
Балка имеет сварную, стальную конструкцию. Она соединяется с главным валом
при помощи оси, соединительной тяги и эксцентрика. На ней располагаются
четырехсторонние лезвия из конструкционной стали, закаленные до 55-57HRC и
точно отшлифованные. Лезвия крепятся винтами с потайными головками.
Регулировочные винты со стороны лезвия верхнего ножа, обеспечивают точную
настройку.
Примечание: при резке таких материалов, как трансформаторная сталь,
рекомендуется использовать лезвия, закаленные до 59-61HRC. При резке вязких
материалов (нерж. сталь, алюминий) рекомендуется смазывать режущие кромки
жидким машинным маслом.
Page 11
Руководство по эксплуатации
Стр. 8
3. Система управления.
Двигатель с электромагнитным тормозом, смонтированный под столом машины,
приводит полностью закрытый цилиндрический редуктор посредством
клиноременной передачи.
Редуктор располагается непосредственно на главном валу. Натяжной болт
обеспечивает регулировку натяжения клиновых ремней привода. Главный вал
поддерживается четырьмя блоками на сферических подшипниках. На каждом конце
главного вала смонтирован эксцентрик. Это позволяет преобразовывать
вращательное движение вала в возвратно-поступательное движение подвижной
балки.
Шкивы закрепленые на валу двигателя и валу редуктора удобныы для монтажа и
демонтажа. На другом конце вала двигателя смонтирован электромагнитный тормоз,
гарантирующий своевременную остановку машины.
4. Задний упор.
Задний упор состоит из зубчатых направляющих, ползунов, соединительных осей,
упорного бруса, управляющего вала и ручного маховика. Левая и правая зубчатые
направляющие закреплены на станине гильотины при помощи двух кронштейнов.
Ползуны, соединенные управляющим валом, могут перемещаться взад и вперед
вдоль зубчатых направляющих посредством вращения ручных маховиков. К
упорному брусу закреплены соединительные оси, при помощи которых он закреплен
на ползунах. При повороте ручного маховика управляющий вал приводит в движение
два ведущих колеса, находящихся в зацеплении с зубчатыми направляющими.
Ползун и сам брус перемещаются вперед-назад, таким образом регулируется
расстояние. Управляющий вал используется для синхронизации двух ползунов. При
первоначальном монтаже их следует тщательно отрегулировать.
Правая направляющая снабжена шкалой, точность которой 0.5 мм. Край лезвия
нижнего ножа является точкой отсчета (нулевое значение). При первоначальной
сборке машины он должен быть выставлен как можно более точно.
После регулировки расстояния по шкале направляющей следует закрепить рукоятки,
чтобы обеспечить точность позиционирования материала, подлежащего резке
5. Прижимное устройство
Прижимное устройство состоит из прижимной плиты, противоскользящих
полиэфирных накладок, набора барашковых пружин и винтов давления, отжимных
винтов и гард.
Page 12
Руководство по эксплуатации
Стр. 9
Прижимная плита может двигаться вверх-вниз в пазах правой и левой опор. В
пазах также находятся вышеназванные пружины. Следует отрегулировать их
винтами давления так, чтобы прижимная плита четко фиксировала лист металла на
рабочем столе. Между отжимными винтами внутри прижимной плиты и блоком,
несущим нож, имеются буферные прокладки.
Необходимо отрегулировать отжимные винты таким образом, чтобы нож
находился в верхней мертвой точке; расстояние между прижимным устройством и
рабочим столом при этом не должно превышать 7 мм, чтобы обеспечить достаточное
давление для надежной фиксации листового металла во время процесса резки.
На 11 выступах прижимной плиты имеются противоскользящие полиэфирные
накладки, обеспечивающие сохранность поверхности листового металла.
6. Защита.
Все узлы и механизмы машины закрыты защитными кожухами, обеспечивающими
безопасную работу.
VI. Электросхема.
Для питания машины используется трехфазный переменный ток. Напряжение и
частота выбираются в соответствии с запросами заказчика. Двигатель представляет
собой двигатель с электромагнитным тормозом YSZI32 4-й серии. Электросхема
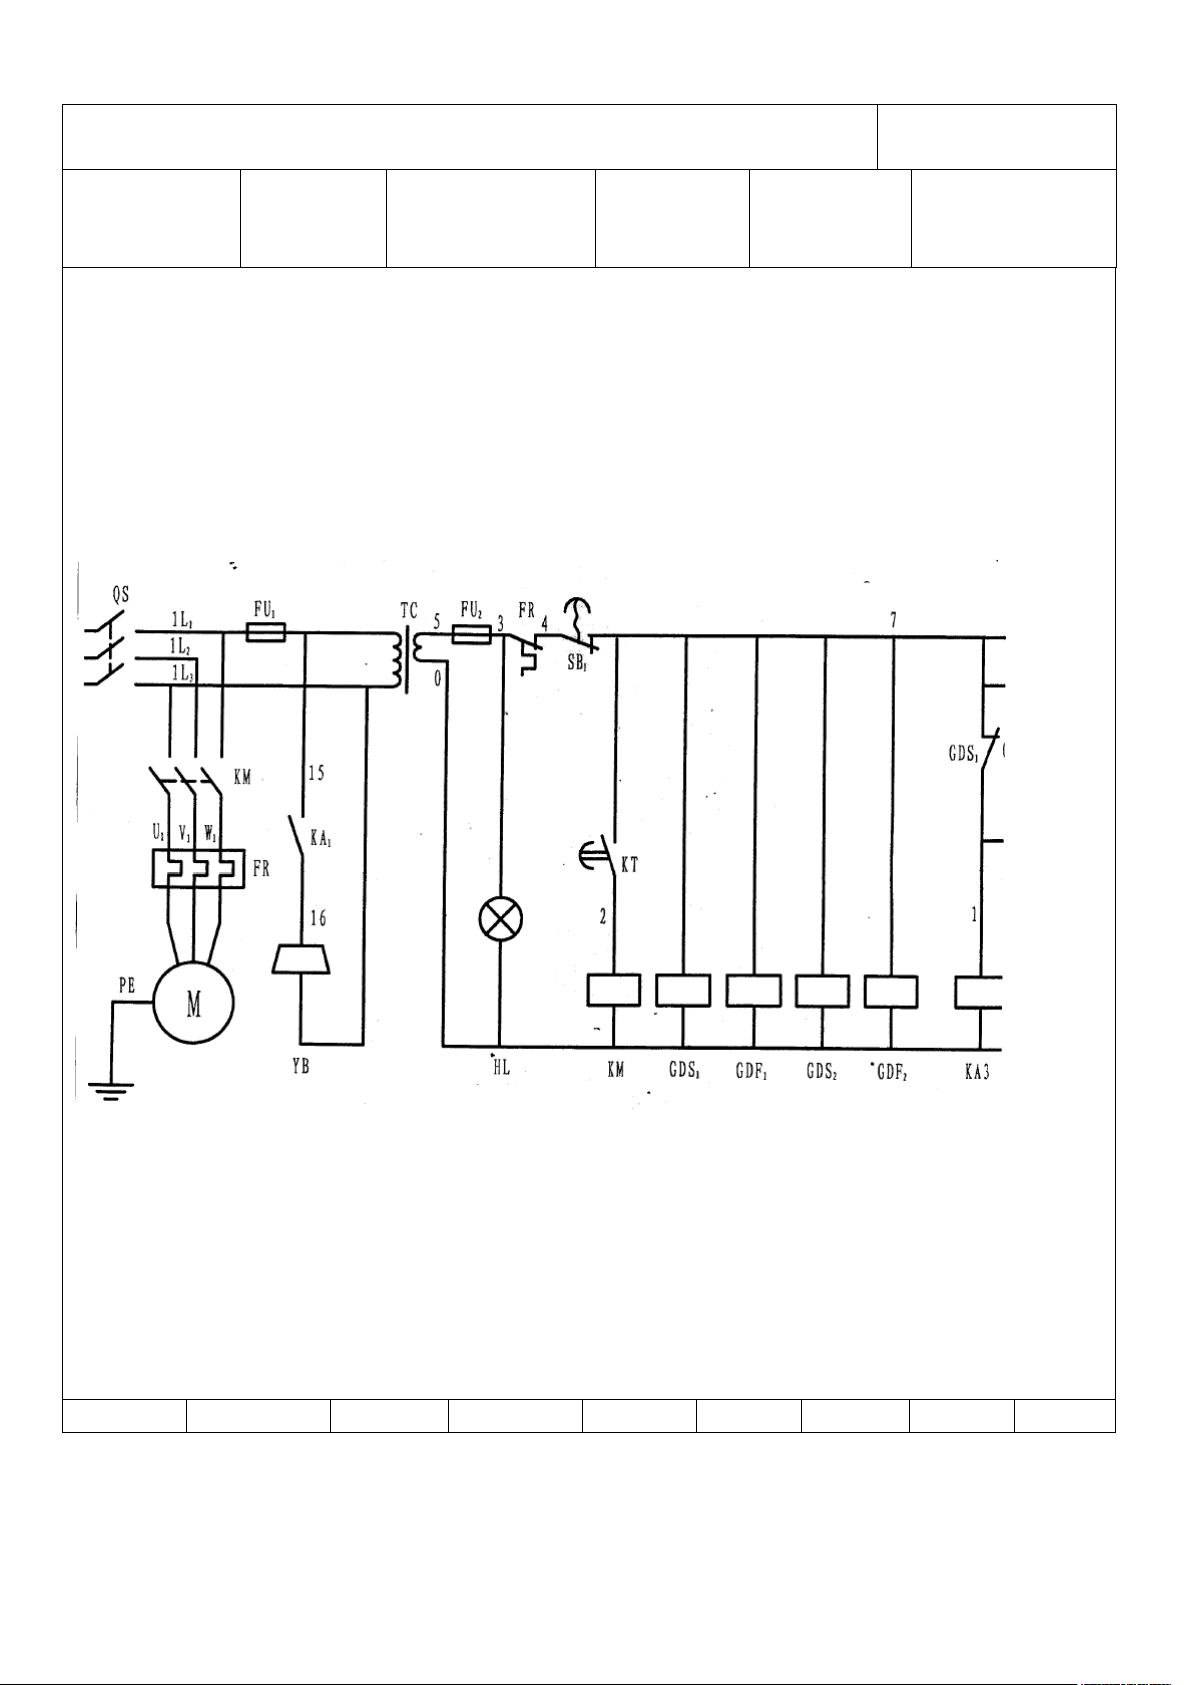
приведена на стр. 12, перечень компонентов на стр. 13.
Электрошкаф управления оборудован дверцей с запирающей ручкой, которая
связана с электромеханическим механизмом блокировки. Необходимо обеспечить
надежное заземление и «зануление» питающей линии.
Методы управления:
Нажмите кнопку подачи питания; система QS включена, контрольная лампочка
горит, ключ цепи KA2 замкнут. Кнопка выбора показывает одинарный ход «↓↑».
Нажмите на ножной переключатель – произойдет запуск двигателя. Если запуск не
состоялся, проверьте источник питания и предохранитель в распределительной
коробке. В случае поломки нажмите немедленно красную кнопку останова или
отключите подачу электропитания. В режиме одинарного хода держите ножной
переключатель, в то время как машина совершает цикл резки, пока она не
остановится в верхней мертвой точке. Хотя вы не отпускаете переключатель, второй
цикл не начнется. Когда кнопка выбора показывает повторный ход «↓↑↓», нажмите
на ножной переключатель, не отпуская его. Машина будет совершать
повторяющийся цикл резки.
Page 13
Руководство по эксплуатации
Стр. 10
Отпустите переключатель в конце цикла резки. Машина автоматически
остановится в верхней мертвой точке. Однократное нажатие и отпускание педали
соответствует одинарному ходу. Лезвие ножа можно остановить в любом положении,
используя кнопку SB4.
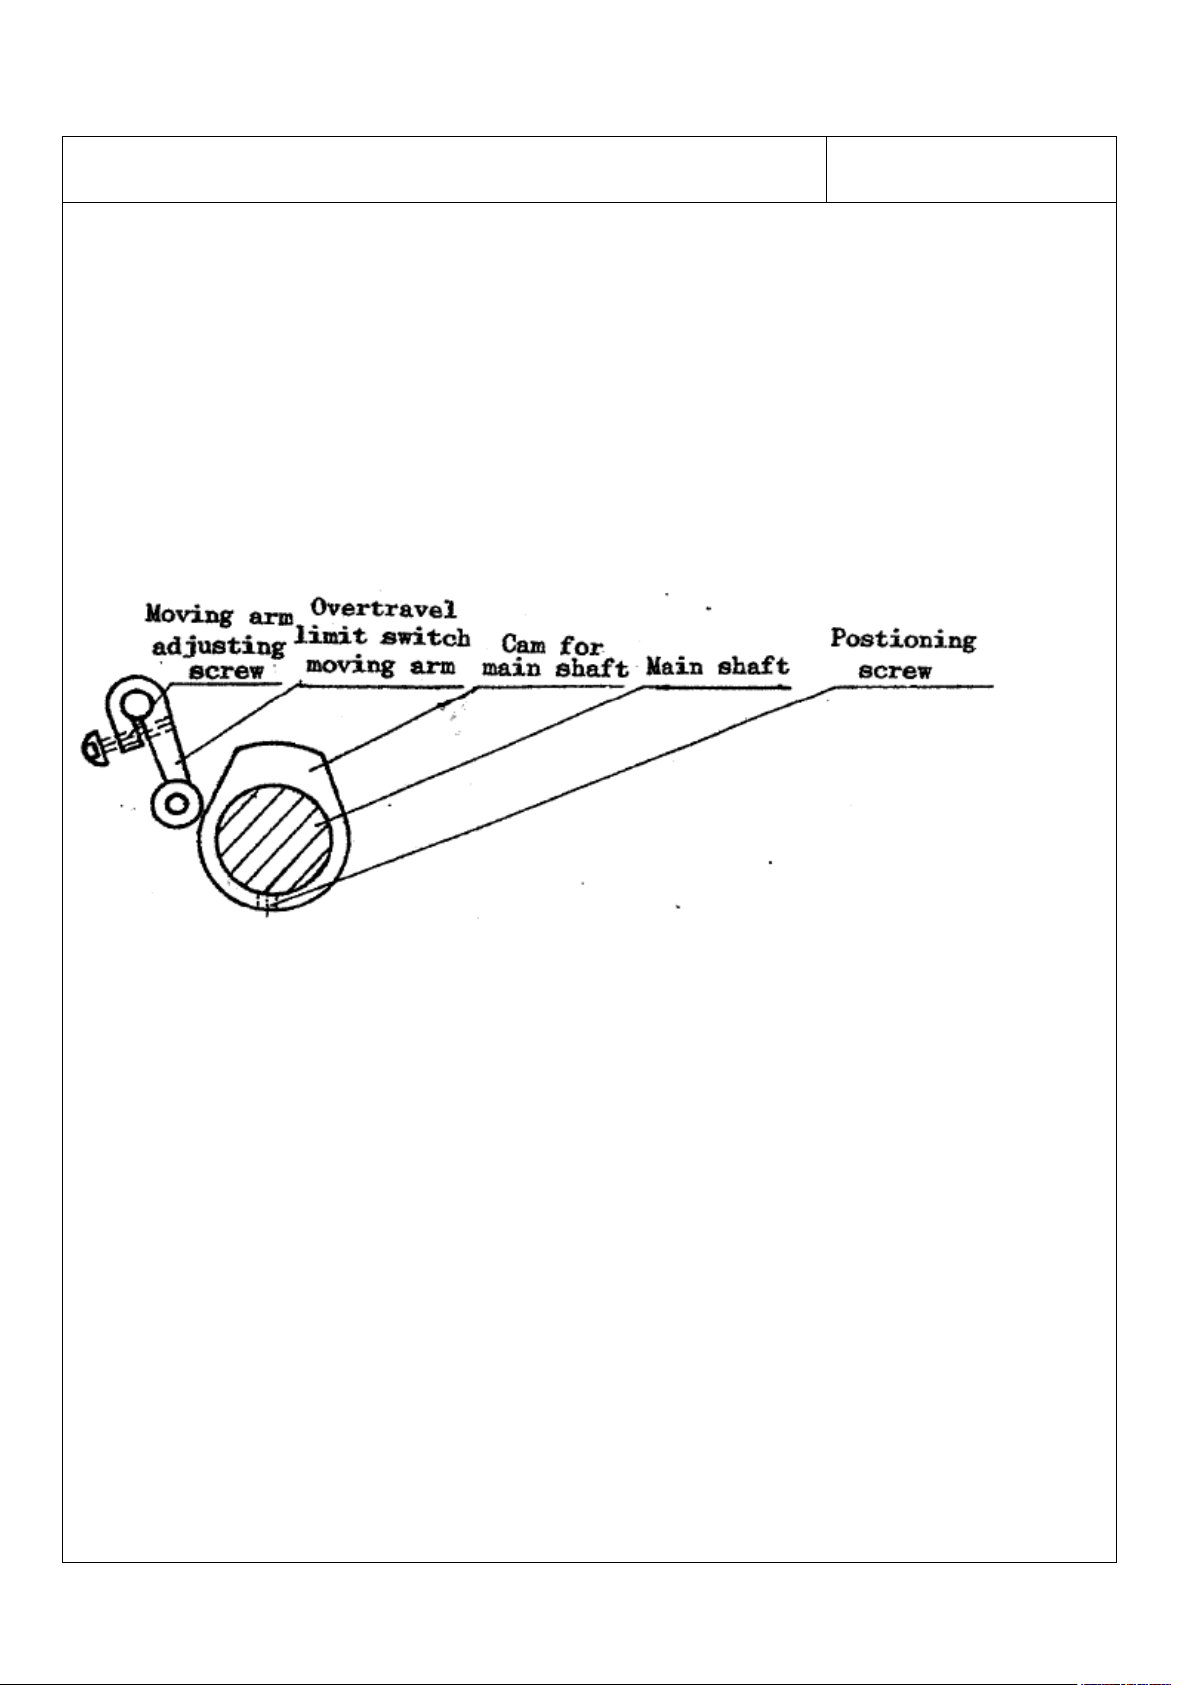
Регулировка положения рычага концевого выключателя перебега и угла
опережения кулачка главного вала (см. рис. 4):
Рис. 4
Moving arm adjusting screw – стопорный винт рычага концевого выключателя
ограничителя перебега.
Overtravel limit switch moving arm – рычаг концевого выключателя ограничителя
перебега.
Cam for main shaft – кулачок главного вала.
Main shaft – главный вал.
Positioning screw – стопорный винт кулачка.
При проведении ремонтных работ, в том случае, если подвижная балка не
останавливается или останавливается в неправильном положении, следует
произвести регулировку ограничителя перебега.
Page 14
Руководство по эксплуатации
Стр. 11
Это делается следующим образом.
А. Регулировка на случай, если машина не останавливается автоматически.
Ослабьте стопорный винт и поверните кулачок. Рычаг концевого выключателя
перебега должен двигаться свободно. Ослабьте стопорный винт, чтобы рычаг
концевого выключателя перебега подвинулся ближе к центру главного вала, затем
закрепите его снова. Закрепите кулачок и поверните его на один оборот, чтобы ключ
KA2 замкнулся. Если этого не происходит, проведите регулировку снова, проверьте
рычаг концевого выключателя ограничитель перебега.
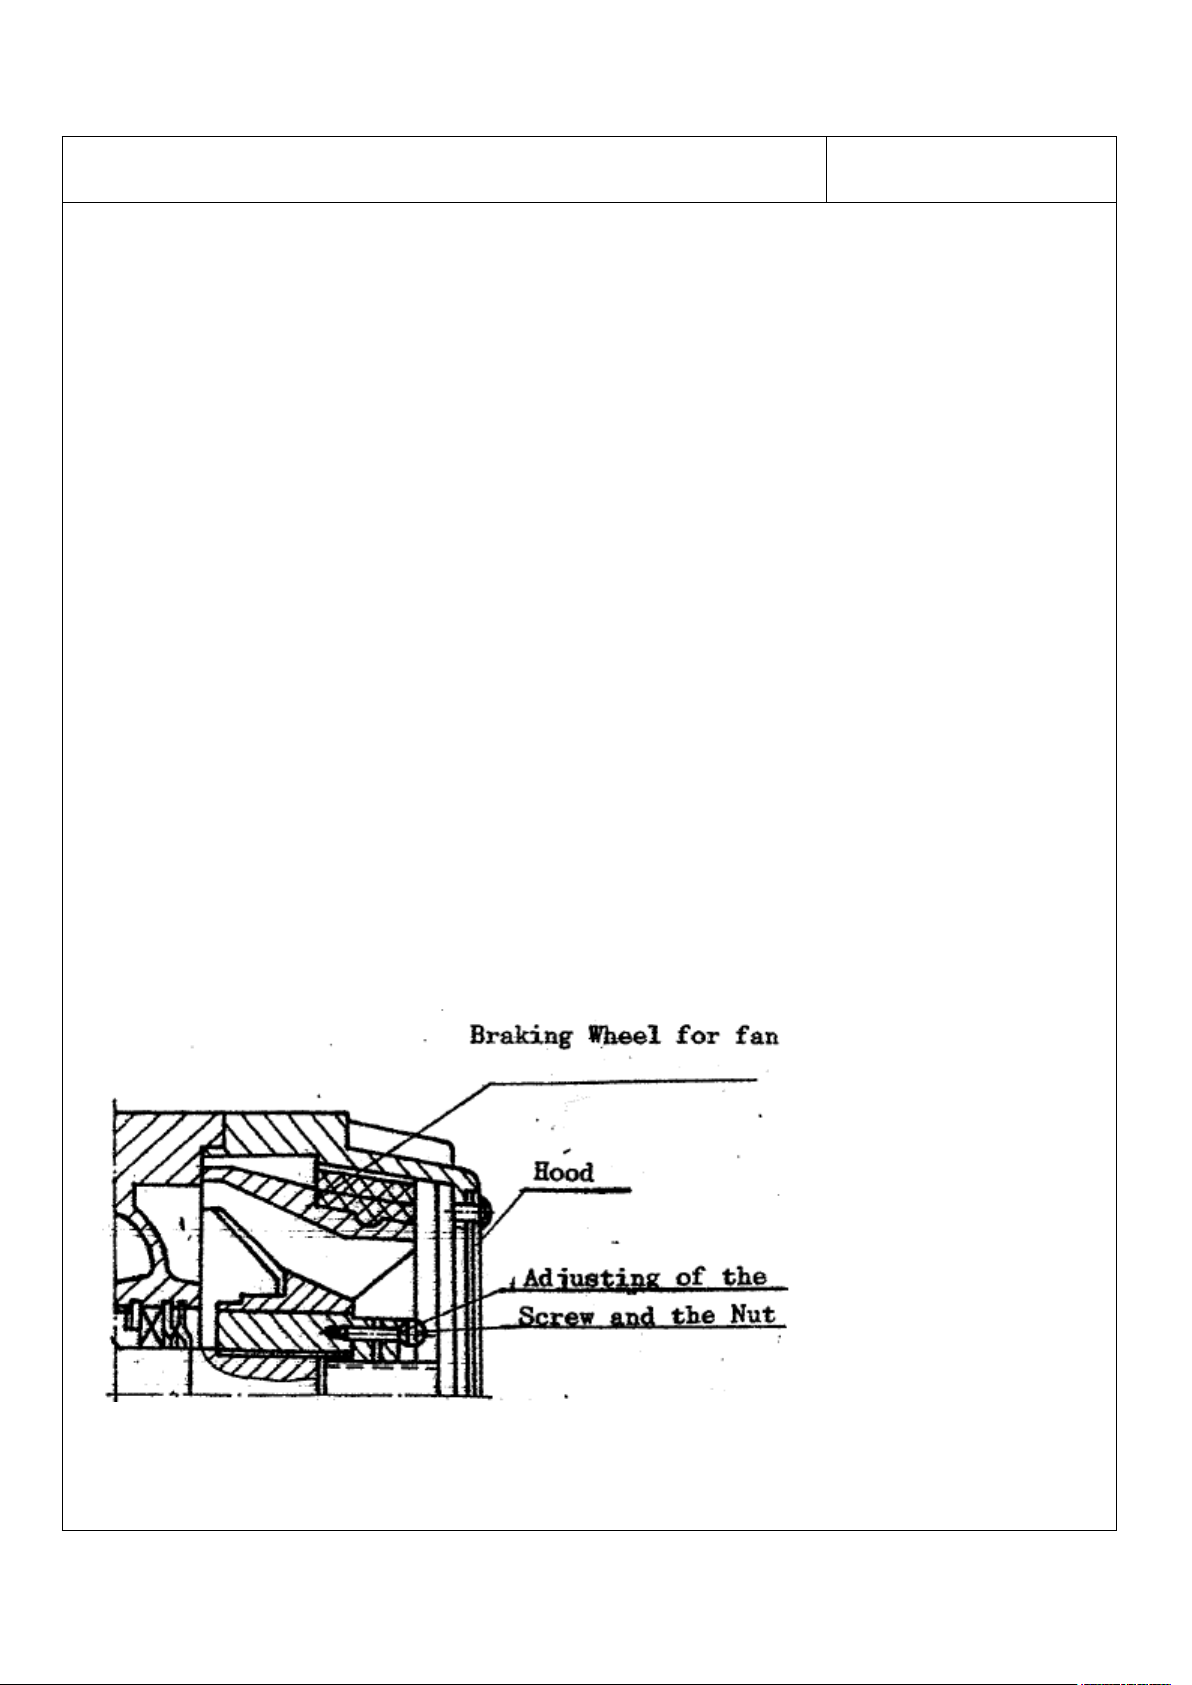
В. Регулировка электромагнитного тормоза: (см. руководство производителя
двигателя.)
Прежде чем двигатели с электромагнитным тормозом покидают заводизготовитель, проводится надлежащая регулировка. Чтобы получить максимальный
эффект торможения, ход тормозного колеса должен быть 2,5 мм. Если на тормозной
накладке имеются следы износа, двигатель следует разобрать, установить причину
износа и, при необходимости, заменить накладку. Для регулировки механизма
торможения, необходимо сделать следующее:
Сначала снимается крышка двигателя. Далее следует ослабить винт (см. рис.) и
отрегулировать гайкой положение тормозного колеса. Осевой ход должен быть
приблизительно 2.5 мм. В конце гайка должна быть затянута, и крышка поставлена
обратно.
Breaking wheel for fan – тормозное колесо вентилятора
Hood - крышка
Adjusting of the screw and the nut – регулировка винта и гайки
Page 15
Руководство по эксплуатации
Стр. 12
Прерыватель
цепи
Двигатель
Трансформатор
для цепей
управления
Индикатор
питания
Замыкатель
Фото-
электрический
выключатель
123456789
Page 16
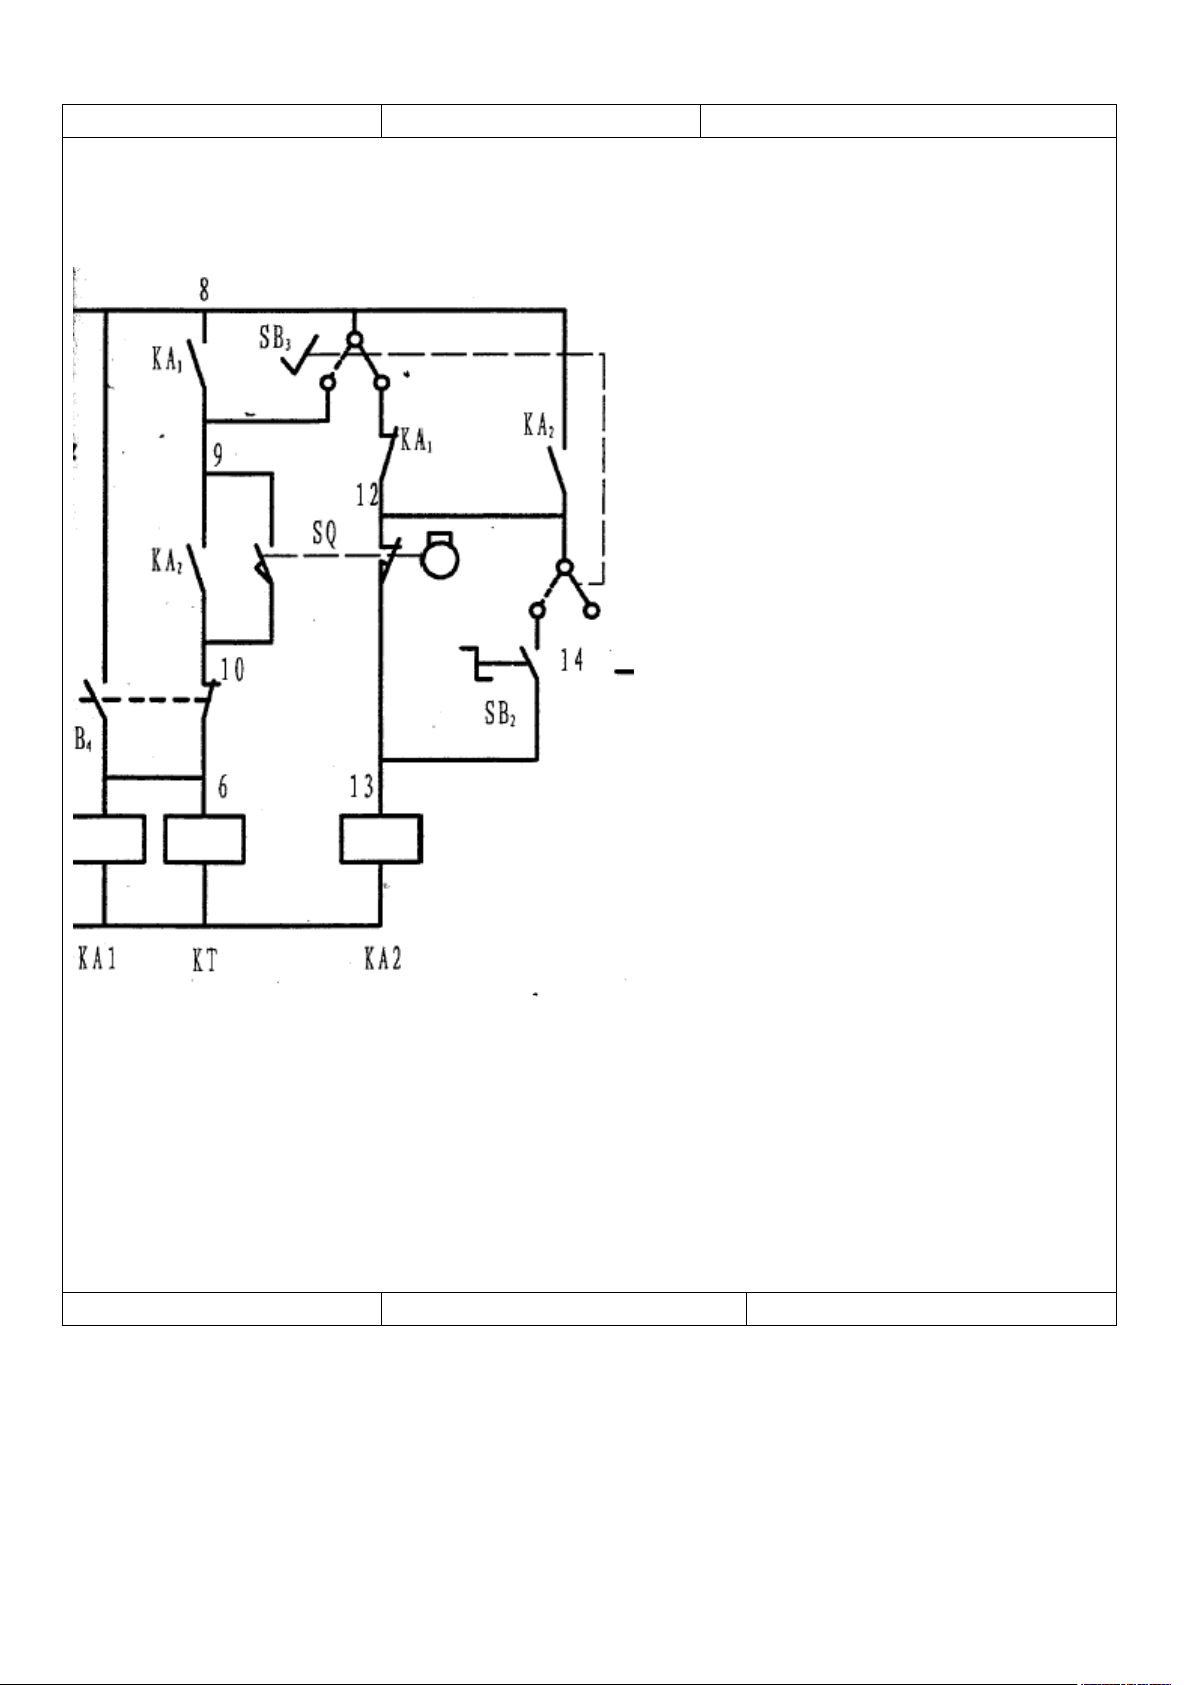
Единичный запуск
Ножной переключатель
Кнопка выбора
101112
Page 17
Руководство по эксплуатации
Стр. 13
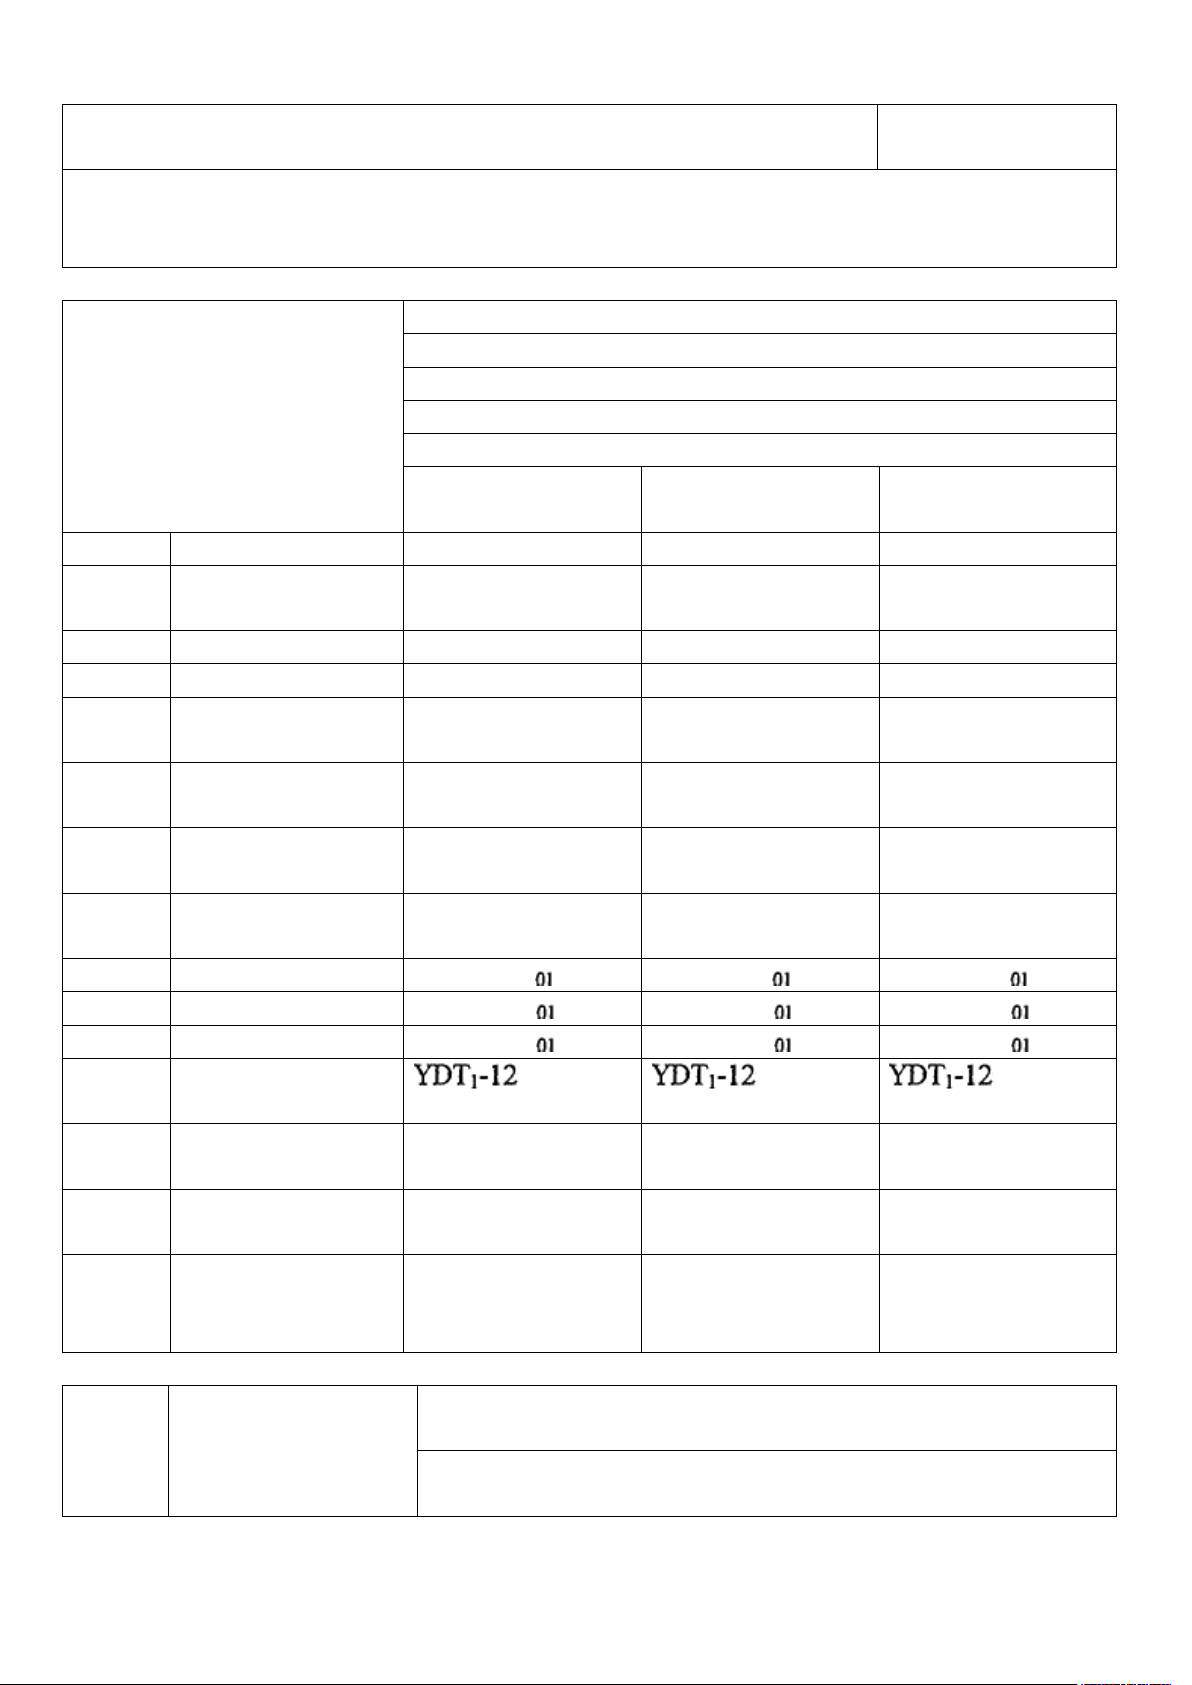
Перечень комплектующих
MSJ – 3.5 x 1250; 1300
MSJ – 3.2 x1500; 2000; 2500
MSJ – 2.5 x 2500
3 фазы, 380 В,
50 Гц
3 фазы, 220 В,
60 Гц
3 фазы, 415 В,
50 Гц
Обозн.
Наименование
Тип
Тип
Тип
QS
Автоматический
выключатель
DZ10-100/330
40 A
DZ10-100/330
63 A
DZ10-100/330
40 A
FU
Предохранитель
RT18-32X 1A
RT18-32X 1A
RT18-32X 1A
FU
Предохранитель
RT18-32X 2A
RT18-32X 2A
RT18-32X 2A
KM
Контактор
3TF47-22,
380В/50 Гц
3TF47-22,
220В/60 Гц
3TF47-22,
415В/50 Гц
FR
Реле защиты
электродвигателя
3UA59, 20-32A
(16-25A)
3UA59, 25-40A
3UA59, 20-32A
TC
Трансформатор
JBK3 40BA,
380B/24B
JBK3 40BA,
220B/24B
JBK3 40BA,
415B/24B
KA
Реле
3TH82-44,
24В/50 Гц
3TH82-44,
24В/60 Гц
3TH82-44,
24В/50 Гц
SB1
Кнопка «Стоп»
LAY16-C
LAY16-C
LAY16-C
SB2
Кнопка
LAY16-D
LAY16-D
LAY16-D
SB4
Кнопка «Стоп»
LAY16-A
LAY16-A
LAY16-A
SB3
Ножной
переключатель
HL
Индикатор
AD11-25/40,
380B
AD11-25/40,
220B
AD11-25/40,
415B
SQ
Концевой
выключатель
JLXK1-111
JLXK1-111
JLXK1-111
KT
Реле времени
JS20,
переменный ток
24В/5сек.
JS20,
переменный ток
24В/5сек.
JS20,
переменный ток
24В/5сек.
YEJ 132 S – 4, 5.5 КВт (MSJ – 3.5 x 1250; 1300;
MSJ – 3,2х1500)
М
Двигатель с
электромагнитным
тормозом
YEJ 132М – 4, 7.5 КВт (MSJ – 3.2 x 2000; 2500;
2.5 x 2500)
Page 18
Руководство по эксплуатации
Стр. 14
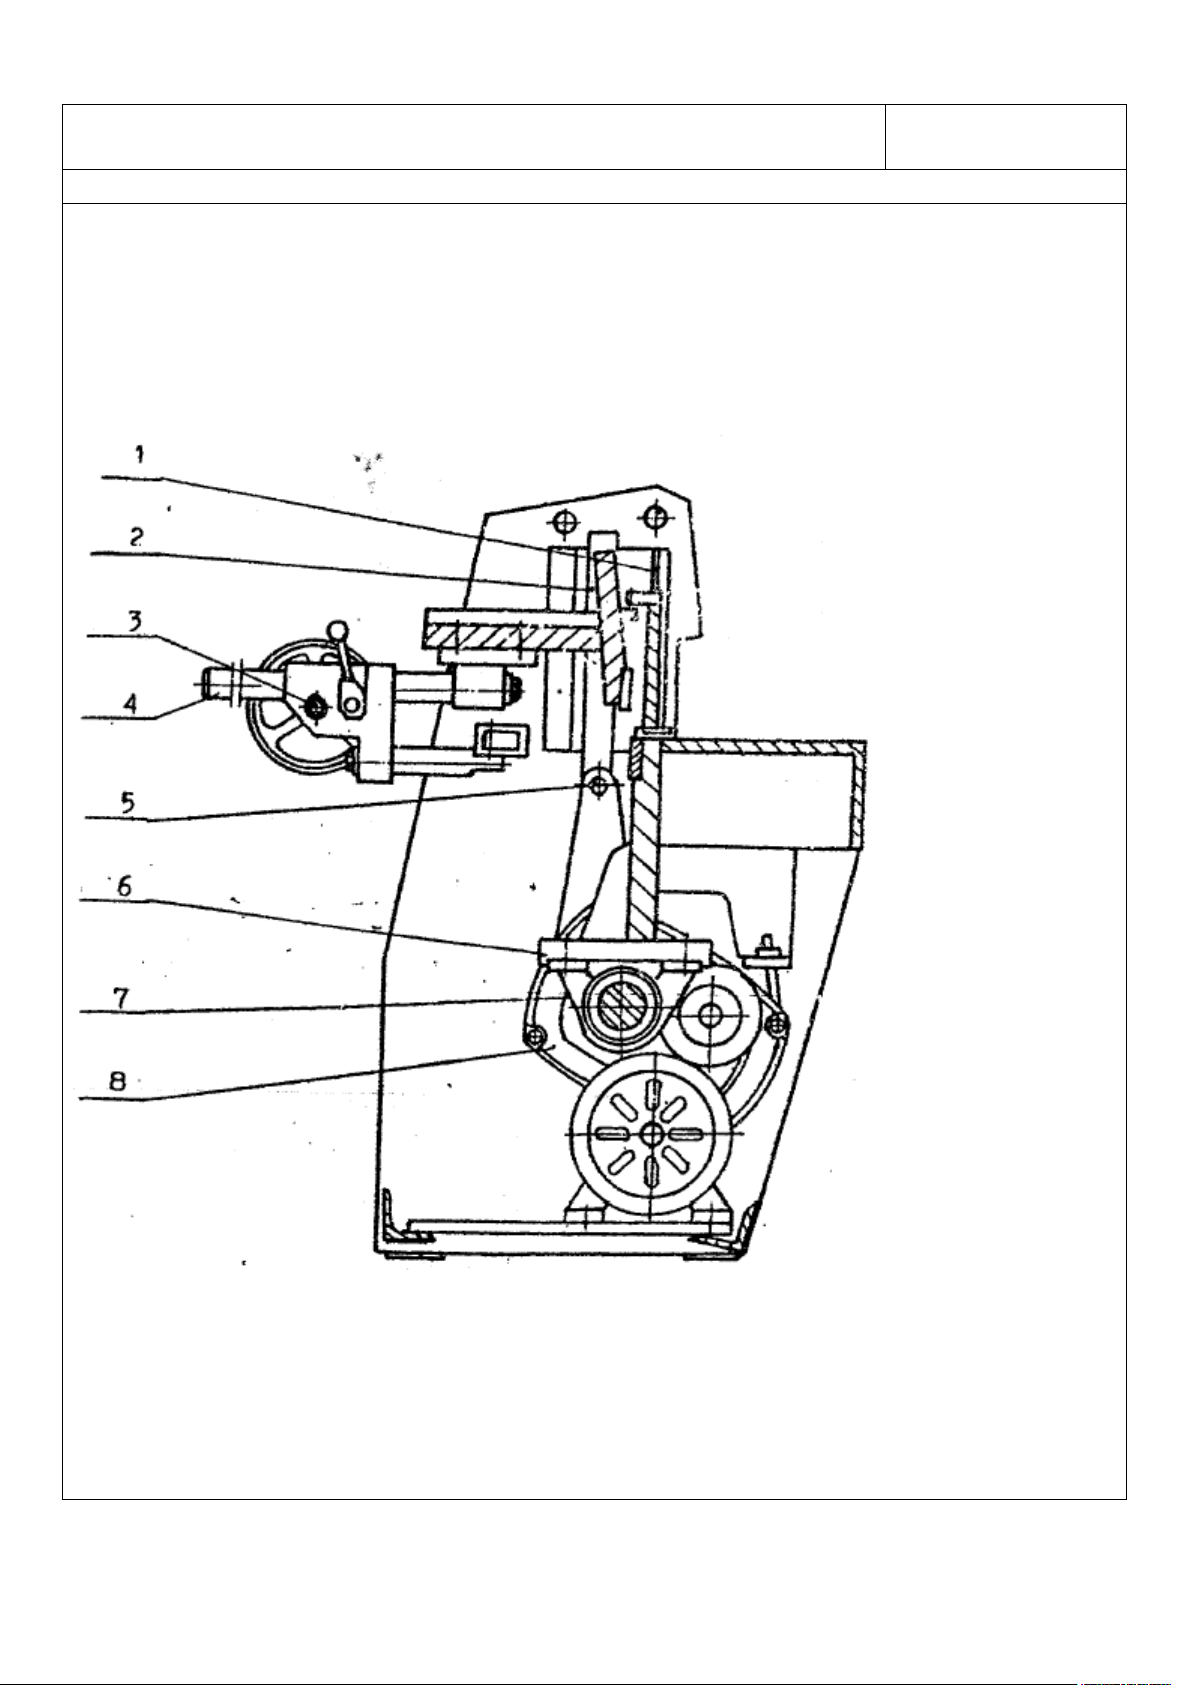
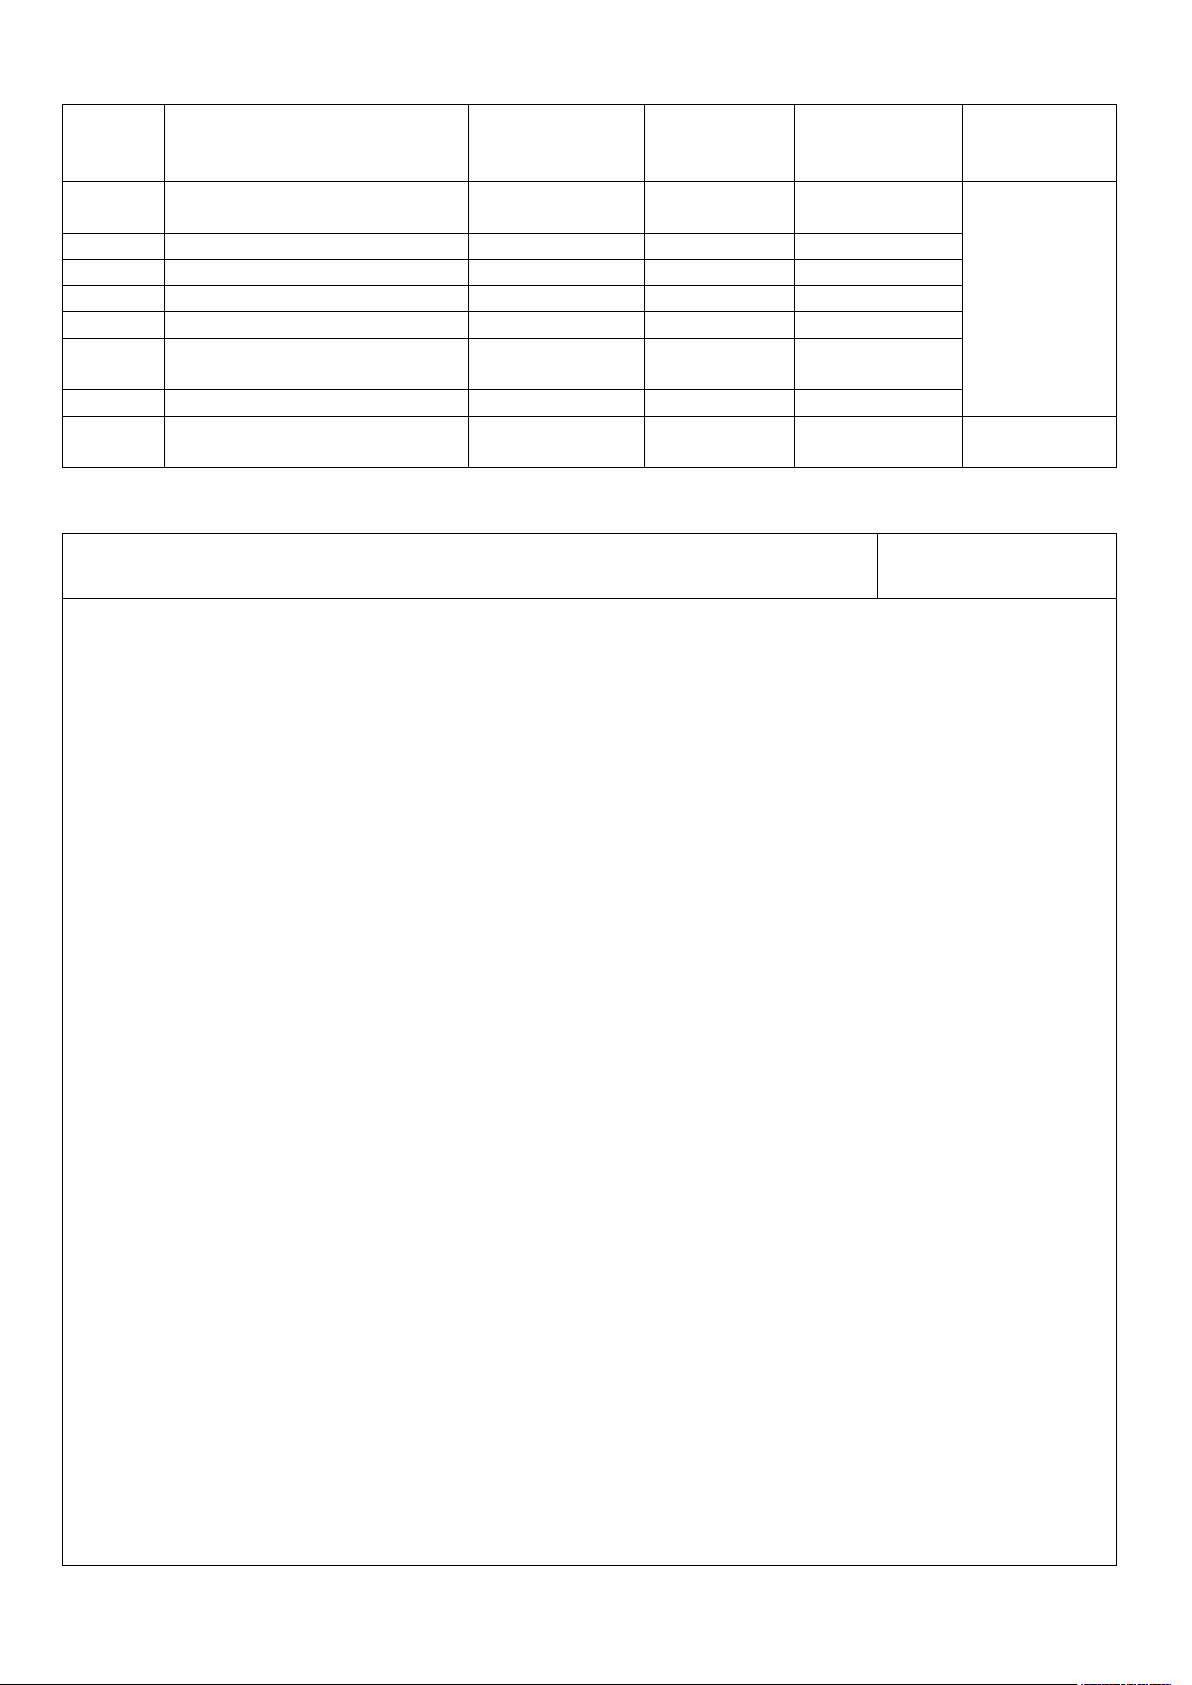
VII. Система смазки
Рис. 6
Page 19
Позиция
Расположение в системе
смазки
Инструменты
для
смазки
№ позиции
смазки
Периодичность
смазки
Марка
смазки
1
Направляющие прижимной
плиты
вручную
Раз в смену
2
Направляющие ножей
Шприц
-//-3Привод заднего упора
вручную
Раз в месяц
4
Направляющие заднего упора
вручную
-//-5Ось соединительной тяги
вручную
-//-
6
Медный вкладыш
эксцентрика
Шприц
Раз в смену
7
Подшипники главного вала
Шприц
Раз в полгода
Густая
смазка
ZG-3
8
Редуктор
Гидравлический
цилиндр
-//-
Машинное
масло HJ-30
Руководство по эксплуатации
Стр. 15
VIII. Перемещение и монтаж
1. Перемещение.
Машина поставляется в полностью собранном состоянии (за исключением
переднего и заднего упоров). Все комплектующие поставляются вместе с машиной в
отдельной упаковке. При распаковке груза следует убедиться, что все части по
инвентарной описи в наличии и находятся в надлежащем состоянии.
Перемещать станок следует с помощью стальных тросов и такелажных скоб.
2. Монтаж.
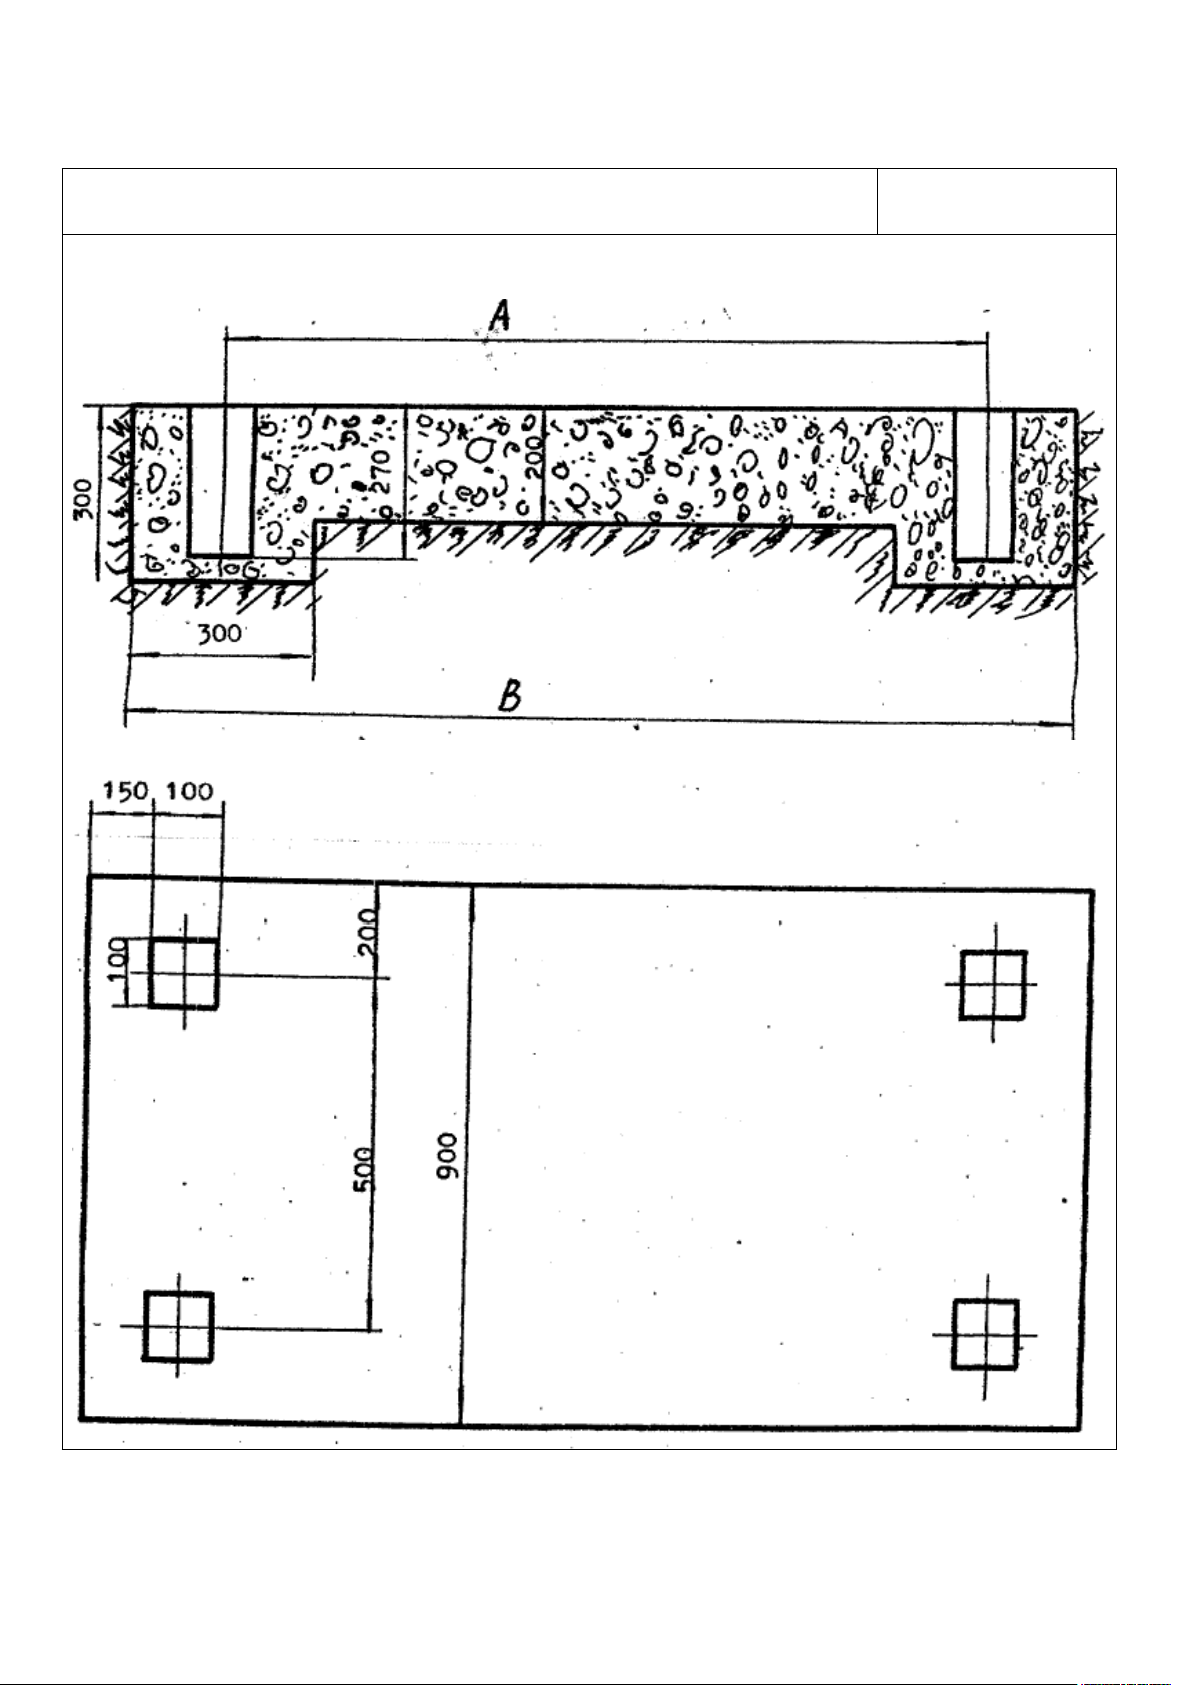
Гильотина должна быть расположена на ровном бетонном фундаменте таким
образом, чтобы был обеспечен легкий доступ со всех сторон. После установки на
фундамент машину следует выровнять в продольном и поперечном направлениях с
помощью уровня, используя регулировочные винты. Отклонение уровня не должно
превышать 2 мм на метр. После выравнивания следует заполнить отверстия под
анкерные болты бетоном.
3. Чистка машины.
После монтажа следует очистить антикоррозийное покрытие с помощью
подходящего растворителя, а затем нанести слой смазочного масла для защиты от
коррозии. Не следует производить очистку с помощью металлических
приспособлений или песка, чтобы избежать повреждения частей машины или
окрашенной поверхности.
Page 20
Руководство по эксплуатации
Стр. 16
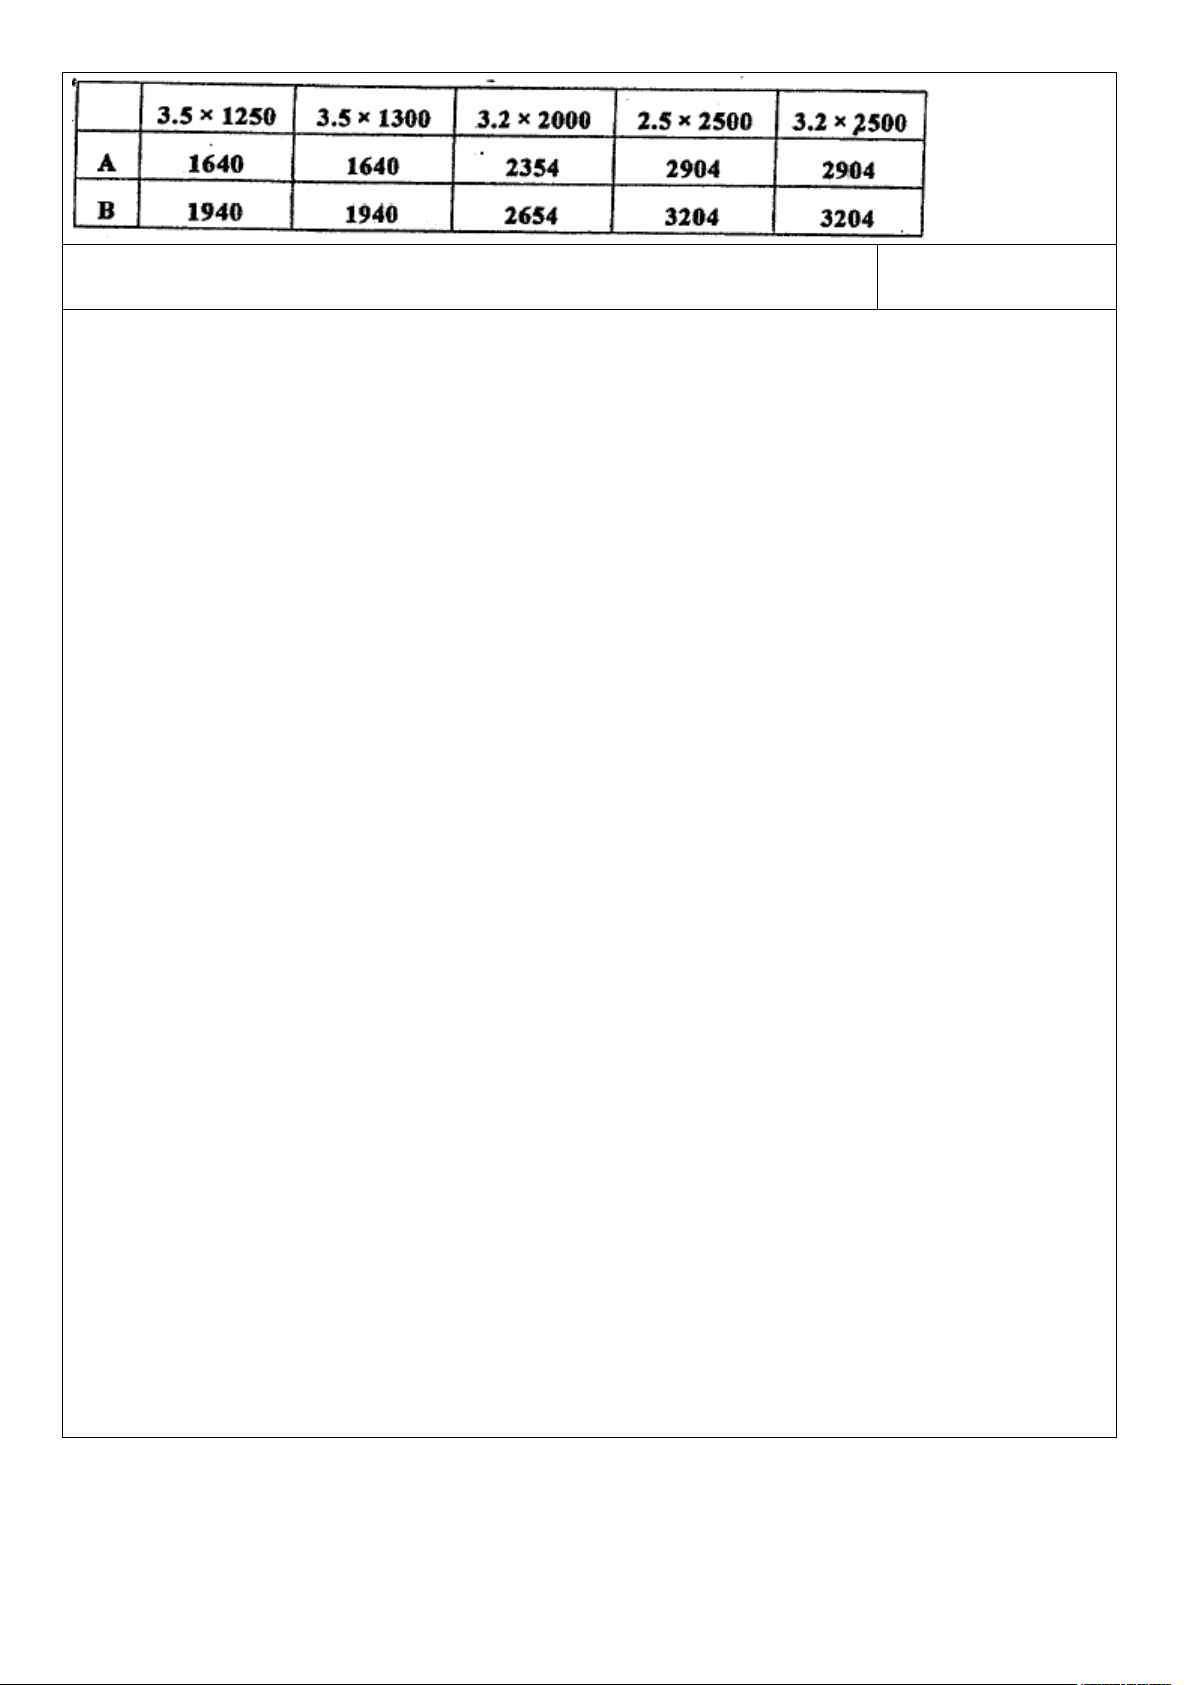
План фундамента (рис. 7)
Page 21
Руководство по эксплуатации
Стр. 17
IX. Регулировка машины
А. Регулировка зазора ножей.
Рукоятки сзади двух опорных колонн служат для быстрой настройки. Значение
устанавливаемого зазора показывается на шкале с каждой стороны рамы. Зазор при
позиции «мин.» составляет 0.05/0.08 мм, а при позиции «макс.» 0,20/0,25 мм. При
резке мягкой стали, толщина резки для различных зазоров составляет:
Минимальная: 0.5-0.7 мм
Средняя: 1.5-2 мм
Максимальная: 2.5-3.5 мм
После ремонта машины или заточки ножей следует заново отрегулировать
механизм быстрой настройки.
1. Выверните винт давления на прижимной плите. Освободите тормоз двигателя,
соедините внахлестку ножи.
2. Снимите стопор с рычага быстрой настройки.
3. Поворачивайте рычаг в позицию мин. до зазора 0.08 (проверить щупом).
4. Освободите зажимные винты на рычаге таким образом, чтобы рукоятка могла
свободно вращаться на регулировочном стержне. Поставьте рукоятку в
минимальную позицию и затяните винты. Важно, чтобы левая и правая рукоятки
находились в симметричном положении.
5. Повторите 1-4, приведите ножи в движение (вниз - вверх), установите нужный
зазор согласно мин. и макс. значениям, произведите коррекцию.
6. Поставьте стопор на место.
Page 22
Руководство по эксплуатации
Стр. 18
7. Проверьте зазор по всей длине ножей и затяните прижимные винты на задней
поверхности ножа. Важно, чтобы зазор был одинаков по всей длине ножей.
8. Закрепите винты на прижимной плите.
В. Регулировка прижимной плиты.
1. Если необходимо уменьшить давление, ослабьте два винта.
2. Отрегулируйте расстояние между прижимной плитой и рабочим столом
отжимными и прижимными винтами. Если нужно увеличить расстояние, ослабьте
винты, в противном случае пружины могут сломаться от перегрузки.
3. После регулировки затяните винты и гайки, установите на место защитный
кожух.
С. Регулировка направляющих опорных поверхностей ножей.
В нормальном состоянии регулировка не нужна, однако она необходима после
заточки ножей.
1. Поставьте рукоятки регулировки зазора ножей в положение минимального
зазора. Важно, чтобы левая и правая рукоятки находились в симметричном
положении.
2. Освободите контрогайку направляющих опорных поверхностей на левой и
правой опорных колоннах, вращайте болты-эксцентрики до зазора между лезвиями
ножей 0.08 мм.
3. Затяните винты и контрогайки направляющих опорных поверхностей.
4. Расстояние между ножом и направляющей опорной поверхностью
регулируется винтами сзади от опорной поверхности.
Движение ножей должно быть направлено вперед.
Page 23
Руководство по эксплуатации
Стр. 19
D. Сборка и регулировка подающих механизмов.
1. Перед резкой необходимо установить переднюю линейку и скобу на рабочий
стол. Линейка может быть смонтирована на обоих концах стола машины, но для
более точной выверки перпендикулярных поверхностей рекомендуется провести ее
сборку на левой стороне. Шкала линейки и скоба регулируются при ослаблении
затяжных винтов на шкале. Вертикальность щитка по отношению к краю нижнего
лезвия проверяется угольником. Затем следует затянуть все винты.
2. Направляющая и задняя линейка на ведущих колесах (сборка и регулировка).
(1) Смонтируйте направляющую и заднюю линейку на ведущих колесах на левом
ползуне. Обратите внимание на правильное зацепление зубьев шестерни с
направляющей. Зафиксируйте позицию рукояткой зажима, заметив расстояние от
конца ползуна до конца направляющей.
(2) Повторите то же самое с правым ползуном.
(3) Поместите регулировочный вал между правым и левым зубчатыми валами и
закрепите его стыковыми накладками и гайками.
(4) Вставьте правый и левый держатели направляющей во вспомогательные
отверстия на нижней стороне верхнего ножа и закрепите ее с помощью упругих
прижимных колец и гаек.
(5) Смонтируйте натяжной стержень на оба ползуна и линейку на стержень с
помощью специального штифтового вала. Закрепите с помощью упругих прижимных
колец и гаек.
(6) Освободите ручки зажима и, с помощью маховика сдвиньте задний упор вперед
по направлению к лезвию нижнего ножа. Ослабьте гайки и винты регулирующего
вала. Расположите упор параллельно лезвию нижнего ножа; теперь два ведущих
колеса должны работать синхронно.
(7) Ноль шкалы на правой направляющей – это нижний край лезвия. С помощью
подходящего оборудования отрегулируйте шкалу.
Page 24
Руководство по эксплуатации
Стр. 20
X. Пробный пуск и управление
1. Подготовка к пробному пуску.
(1) Поставьте и отрегулируйте соответствующим образом линейки.
(2) Обработайте все точки смазки согласно требованиям.
(3) Включите питание с распределительного ящика. Машина должна быть надежно
заземлена.
(4) Установите зазор между ножами в соответствии с толщиной материала для
резки.
(5) Освободите вручную тормоз двигателя и поверните шкив вручную, чтобы
привести ножи в движение (вниз - вверх несколько раз), проверьте, все ли механизмы
работают нормально.
2. Пробный пуск и управление.
(1) Проверьте кнопки в распределительной коробке. Выберите одинарный ход.
Подвижная балка должна находиться в верхнем положении, если это не так
установите ее в это положение вручную.
(2) Запустите двигатель. Убедитесь, что направление вращения совпадает со
стрелкой на кожухе двигателя.
(3) При нажатии на ножной выключатель машина совершает один цикл.
Убедитесь, что верхний нож автоматически останавливается в верхней мертвой
точке.
(4) Выберите повторный ход. Пока нажат ножной выключатель, машина будет
повторять циклы резки. После часа работы проверьте, не перегревается ли машина.
(5) Если все нормально, проведите несколько пробных циклов резки с материалом
разной толщины. При отсутствии каких-либо отклонений машина готова к
дальнейшей работе
Page 25
Руководство по эксплуатации
Стр. 21
XI. Безопасность и техобслуживание
1. Все операторы должны детально изучить конструкцию машины и методы
управления.
2. Осмотр машины должен проводиться регулярно. Это позволяет вовремя
обнаружить, например, ослабление креплений, перегрев машины и т.д.
3. Гильотина должна эксплуатироваться в соответствующих рабочих условиях.
Следует поддерживать чистоту, в том числе и движущихся частей, которые к тому
же, как правило, должны быть хорошо смазаны.
4. Во избежание поломок или несчастных случаев не следует класть на рабочий
стол установки какие-либо инструменты или другие предметы.
5. Следует следить за тем, чтобы режущие кромки ножей всегда были острыми. В
случае необходимости их следует заточить.
6. Когда ножи не используются, их следует содержать в смазанном состоянии,
чтобы не допустить коррозии и естественного затупления.
7. Если во время эксплуатации возникают несвойственные подозрительные шумы,
следует немедленно заглушить двигатель для проверки и, в случае необходимости,
ремонта.
8. Необходимо постоянно следить за тем, чтобы машина была надежно заземлена.
Также необходимо регулярно проверять сопротивление изоляции проводки и других
деталей электрооборудования.
9. Если клиновые ремни ослаблены, следует немедленно отрегулировать натяг.
10. Если во время работы тормоз не срабатывает должным образом, это
свидетельствует об износе фрикционных накладок. Необходима своевременная
регулировка.
11. Толщина разрезаемого металла не должна превышать допустимую величину.
Не следует резать сталь с твердыми рубцами и вкраплениями шлаков.
12. Во время проведения ремонтных работ следует выключить установку и
отсоединить главный кабель питания.
Page 26
Руководство по эксплуатации
Стр.22
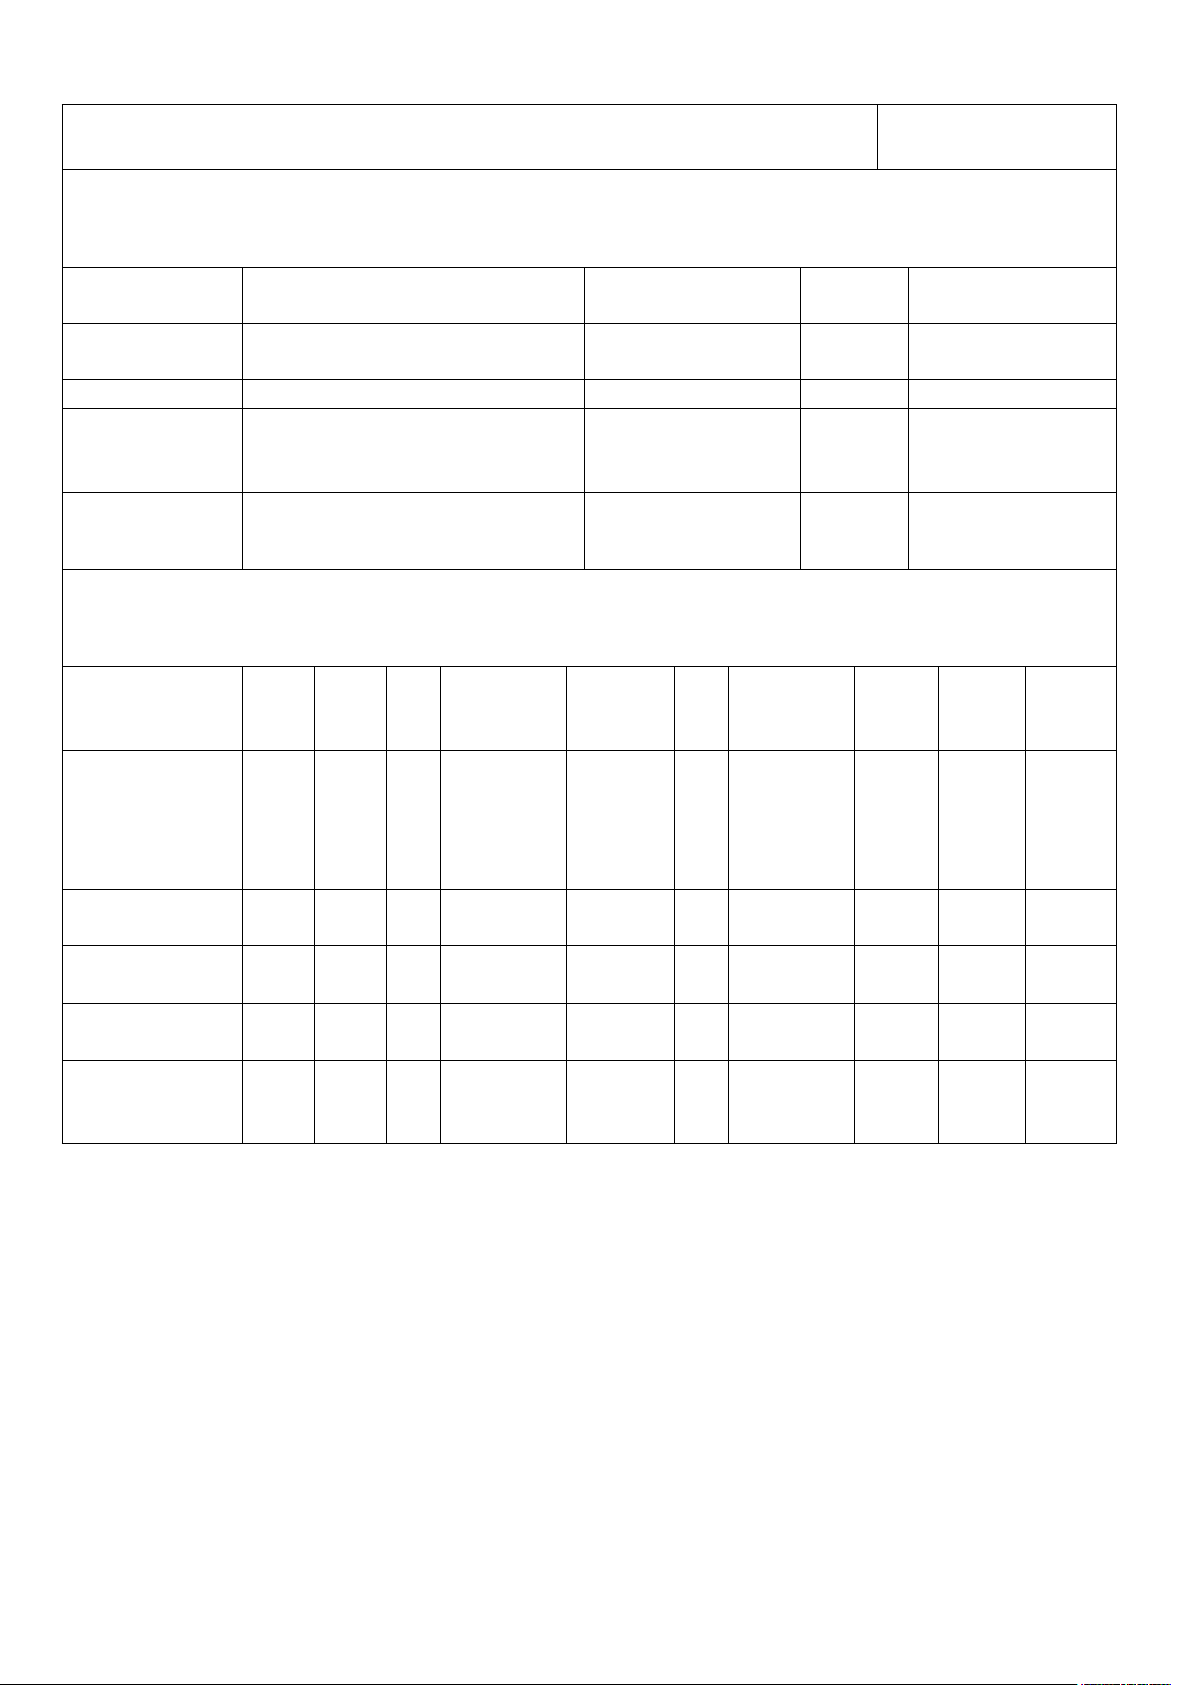
XII. Перечень подшипников
Кодовый №
подшипника
Обозначение
Спецификация
Кол-во
Расположение
306
Однорядный радиальный
шарикоподшипник
30 Х 72 Х 19
4
Кожух меньшего
диаметра
117
-//-
85 Х 130 Х 22
2
-//-
90512
(YAR 212-2F
SKF)
Радиальный
шарикоподшипник с внешней
сферой и винтом (подш. узел)
60 Х 110 Х 65.1
4
Главный вал
90514
(YAR 214-2F
SKF)
-//-
70 Х 125 Х 74.4
4
-//-
XIII. Таблица зубчатых передач
Наименование
mnzα
Направле
ние по
спирали
βxУровень
точности
Мате
риал
Колво
Распо
ложен
ие
Зубчатый вал I
1.75
1920Правое
15º
05’24’’
0.3
877HK
20Cr
Mo Ti
Кожух
меньш
его
диаме
тра
Привод
1.75
7720Левое
-//-
-
0.3
877HK
-//-
-//-
Зубчатый
вал II
22120
Левое
17º
16’32’’
0.3
877HK
-//-
-//-
Привод
2
106
20
Правое
-//-
-
0.3
877HK
-//-
-//-
Передаточный
вал
1.51520
8FH
45
Задняя
линей
ка
Page 27
Руководство по эксплуатации
Стр. 29
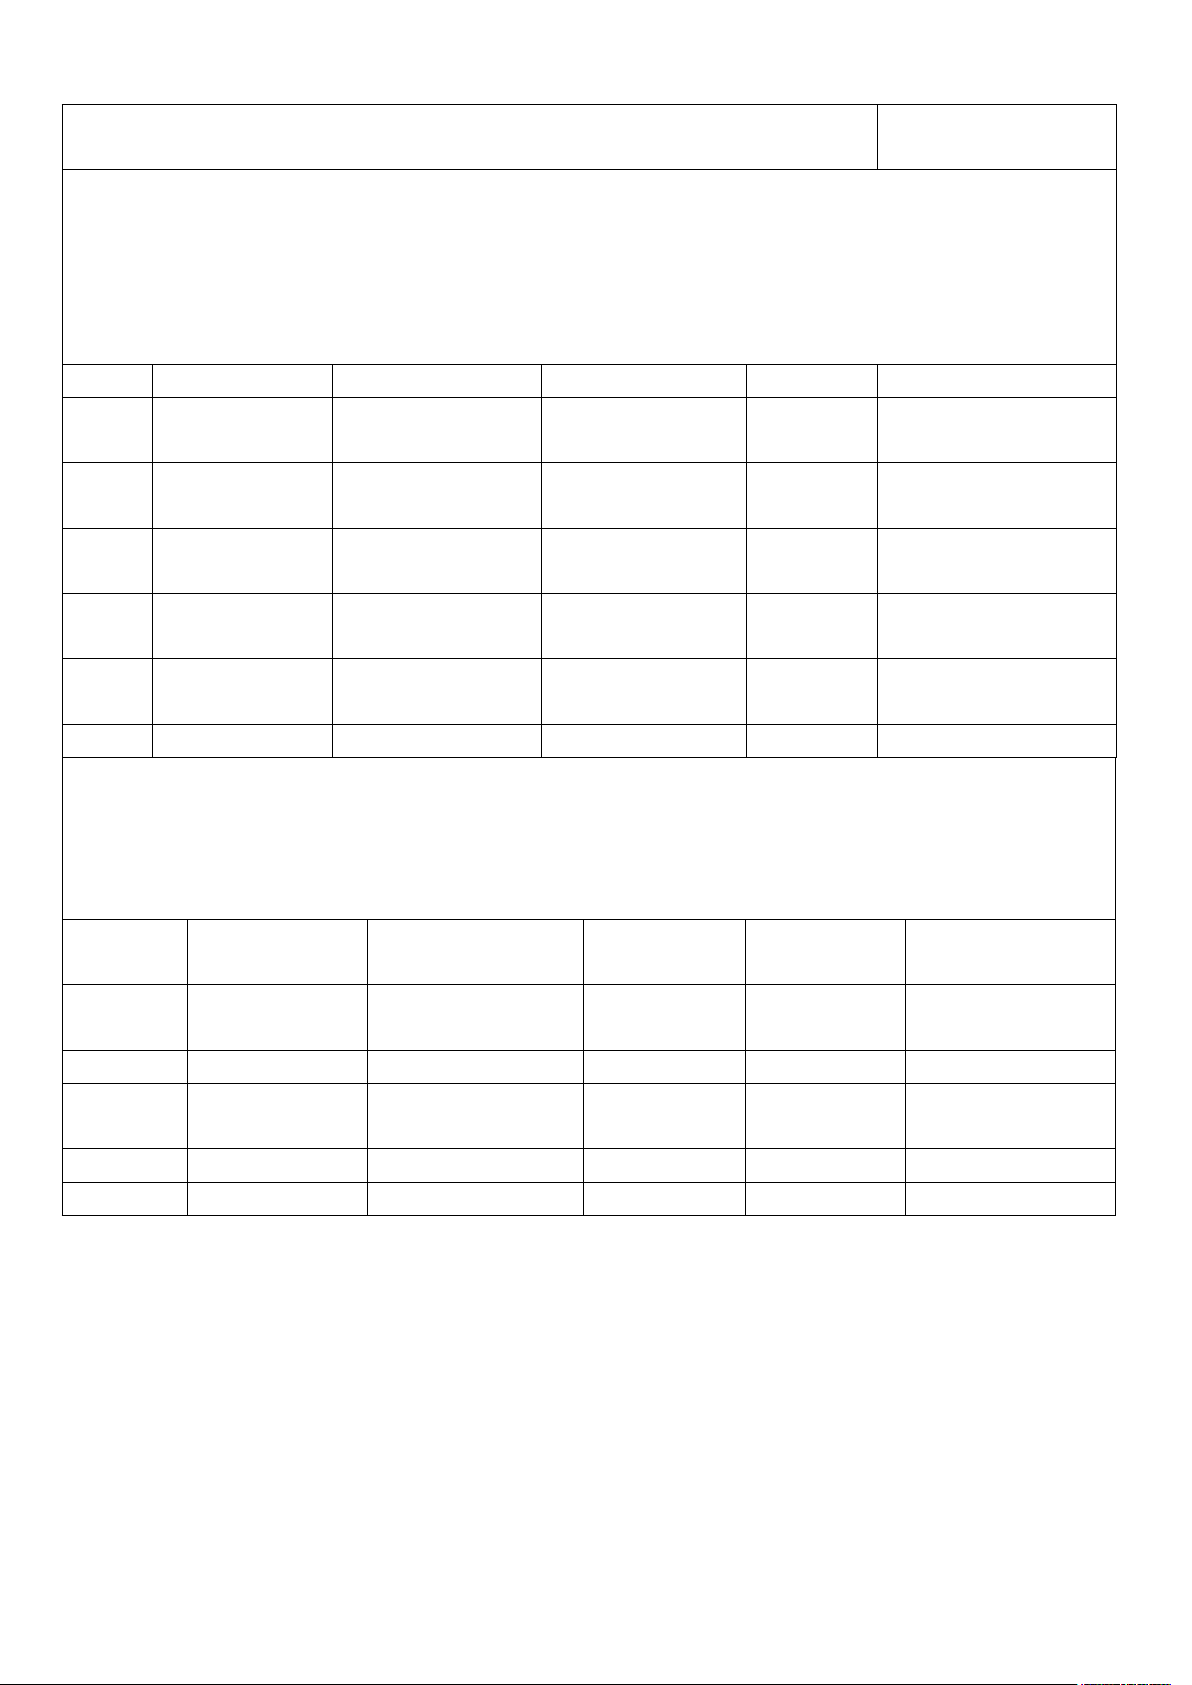
XIV. Перечень прилагаемых комплектующих и изнашивающихся частей.
1. Перечень прилагаемых комплектующих.
Поз.
Тип
Описание
Спецификация
Кол-во
Примечания
1
S91-7
Шестигранный
ключ
4
12S91-7
Шестигранный
ключ
5
13S91-7
Шестигранный
ключ
6
14S91-7
Шестигранный
ключ
8
15S91-7
Шестигранный
ключ
10
1
6
GB1175-64
Шприц
100 cм³
1
2. Перечень изнашивающихся частей.
Поз.
№ по
каталогу
Описание
Материал
Кол-во
Примечания
1
18.1-109
Передняя
направляющая
SQG-II
2
2
18.3-504
Вкладыш
SQG-II
2
3
18.4-603
Барашковая
пружина
60Si2Mn
110
4
JBI828.1-85
Лезвие ножа
2
16 x 1300
Page 28
Руководство по эксплуатации
Стр. 30
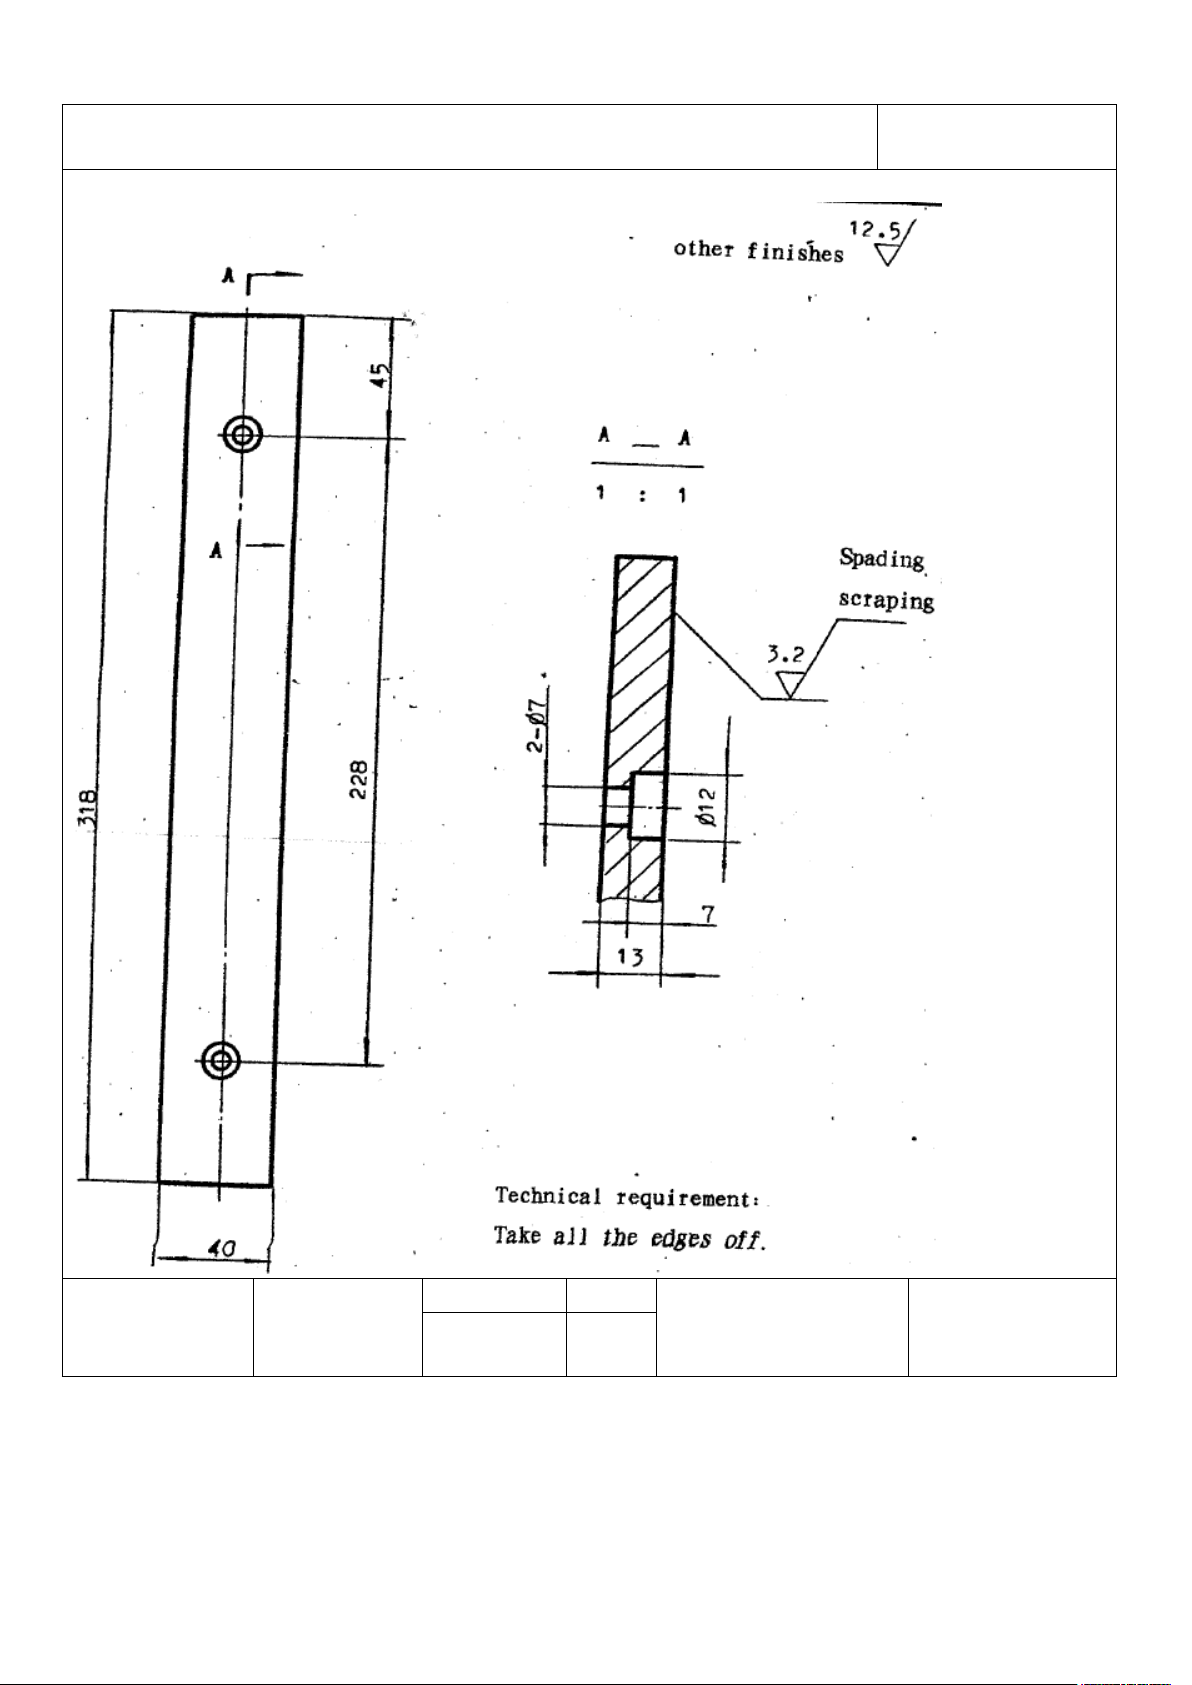
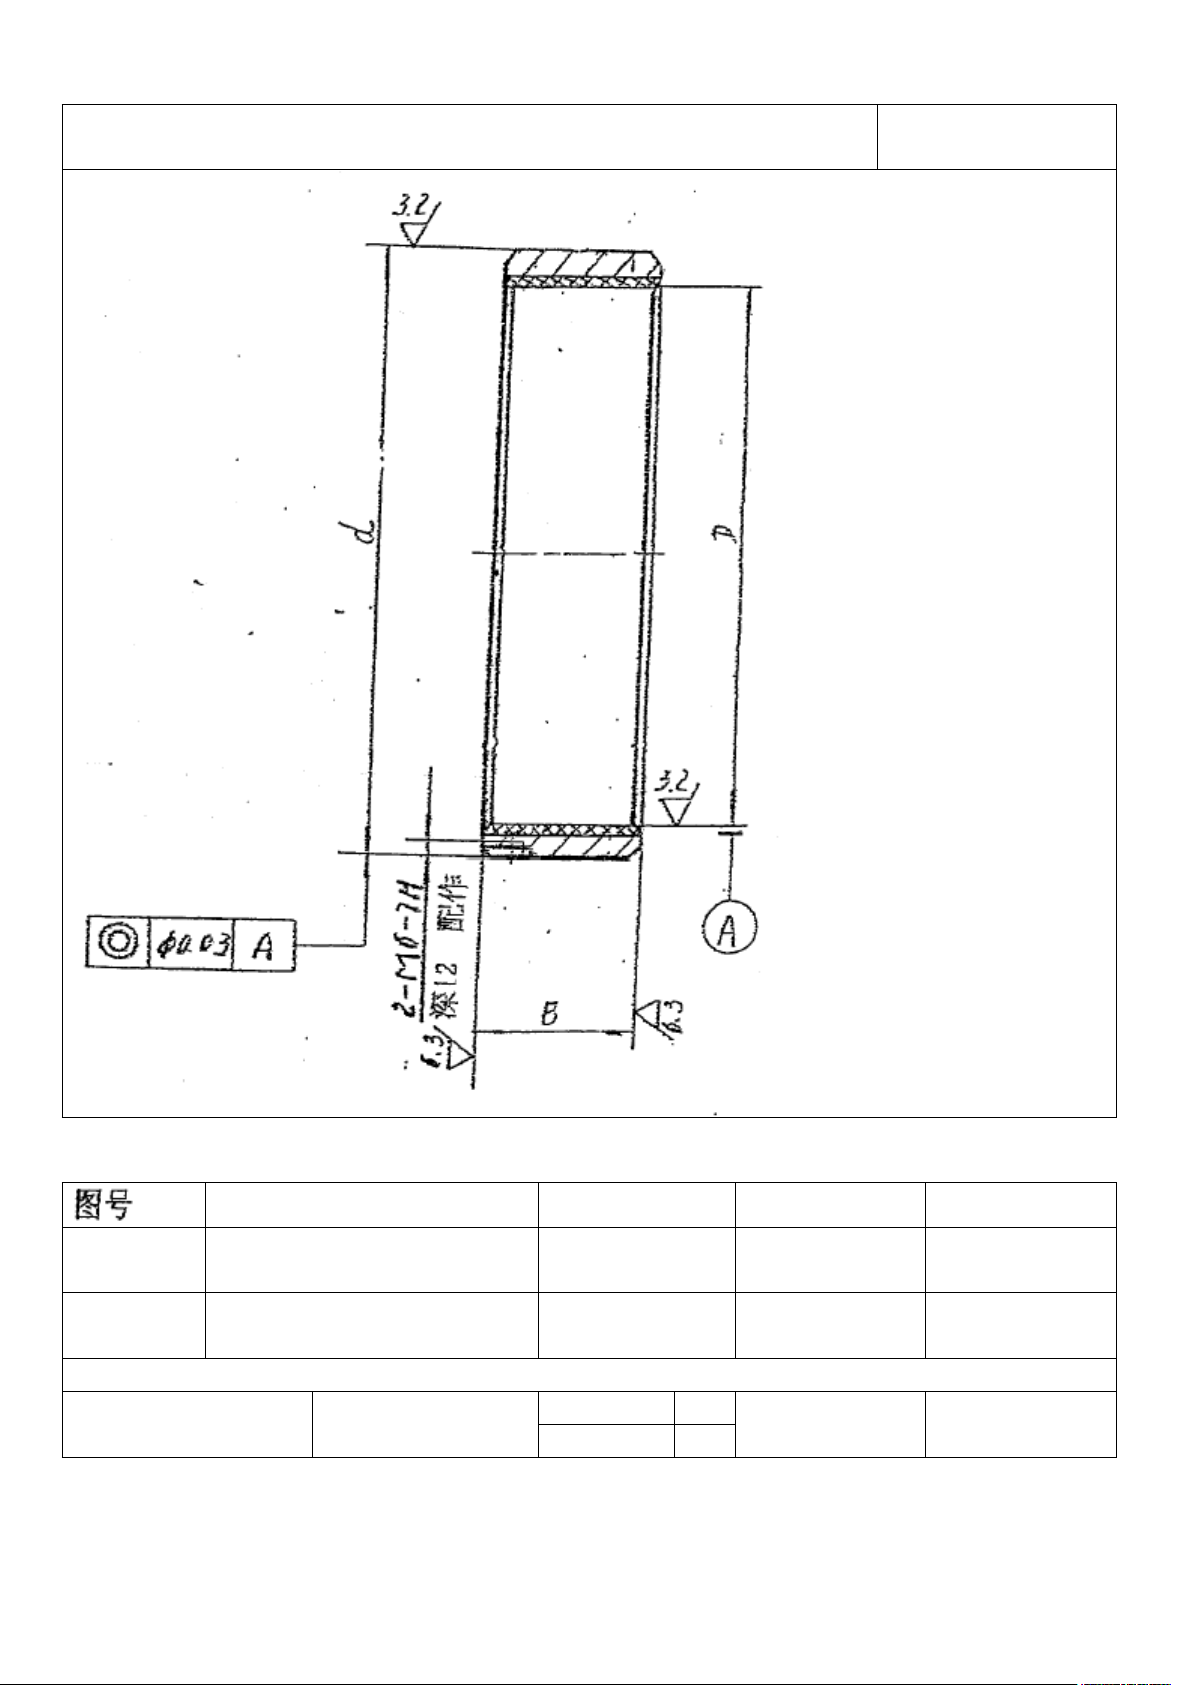
Вес
№
Бронза
ZQSn6-6-3
Масштаб
1:2
Передняя
направляющая
Other finishes – другая шероховатость поверхности
Spading & scraping – скалывание и очистка
Technical requirement: Take all the edges off – Техническое требование: острые кромки
притупить.
Page 29
Руководство по эксплуатации
Стр. 31
dDB
Примечания
18.3-504
Ф178K7 (+0.043/-0.003)
Ф165H8
(+0.063/0)
50h11 (0/-
0.16)
3.5 x 1250
Ф195K7 (+0.050/-0.004)
Ф180H8
(+0.063/0)
50h11 (0/-
0.16)
3.2 x 2500
(2000)
Вес
Материал
SQG-II
Масштаб
Вкладыш
Page 30
Руководство по эксплуатации
Стр. 32
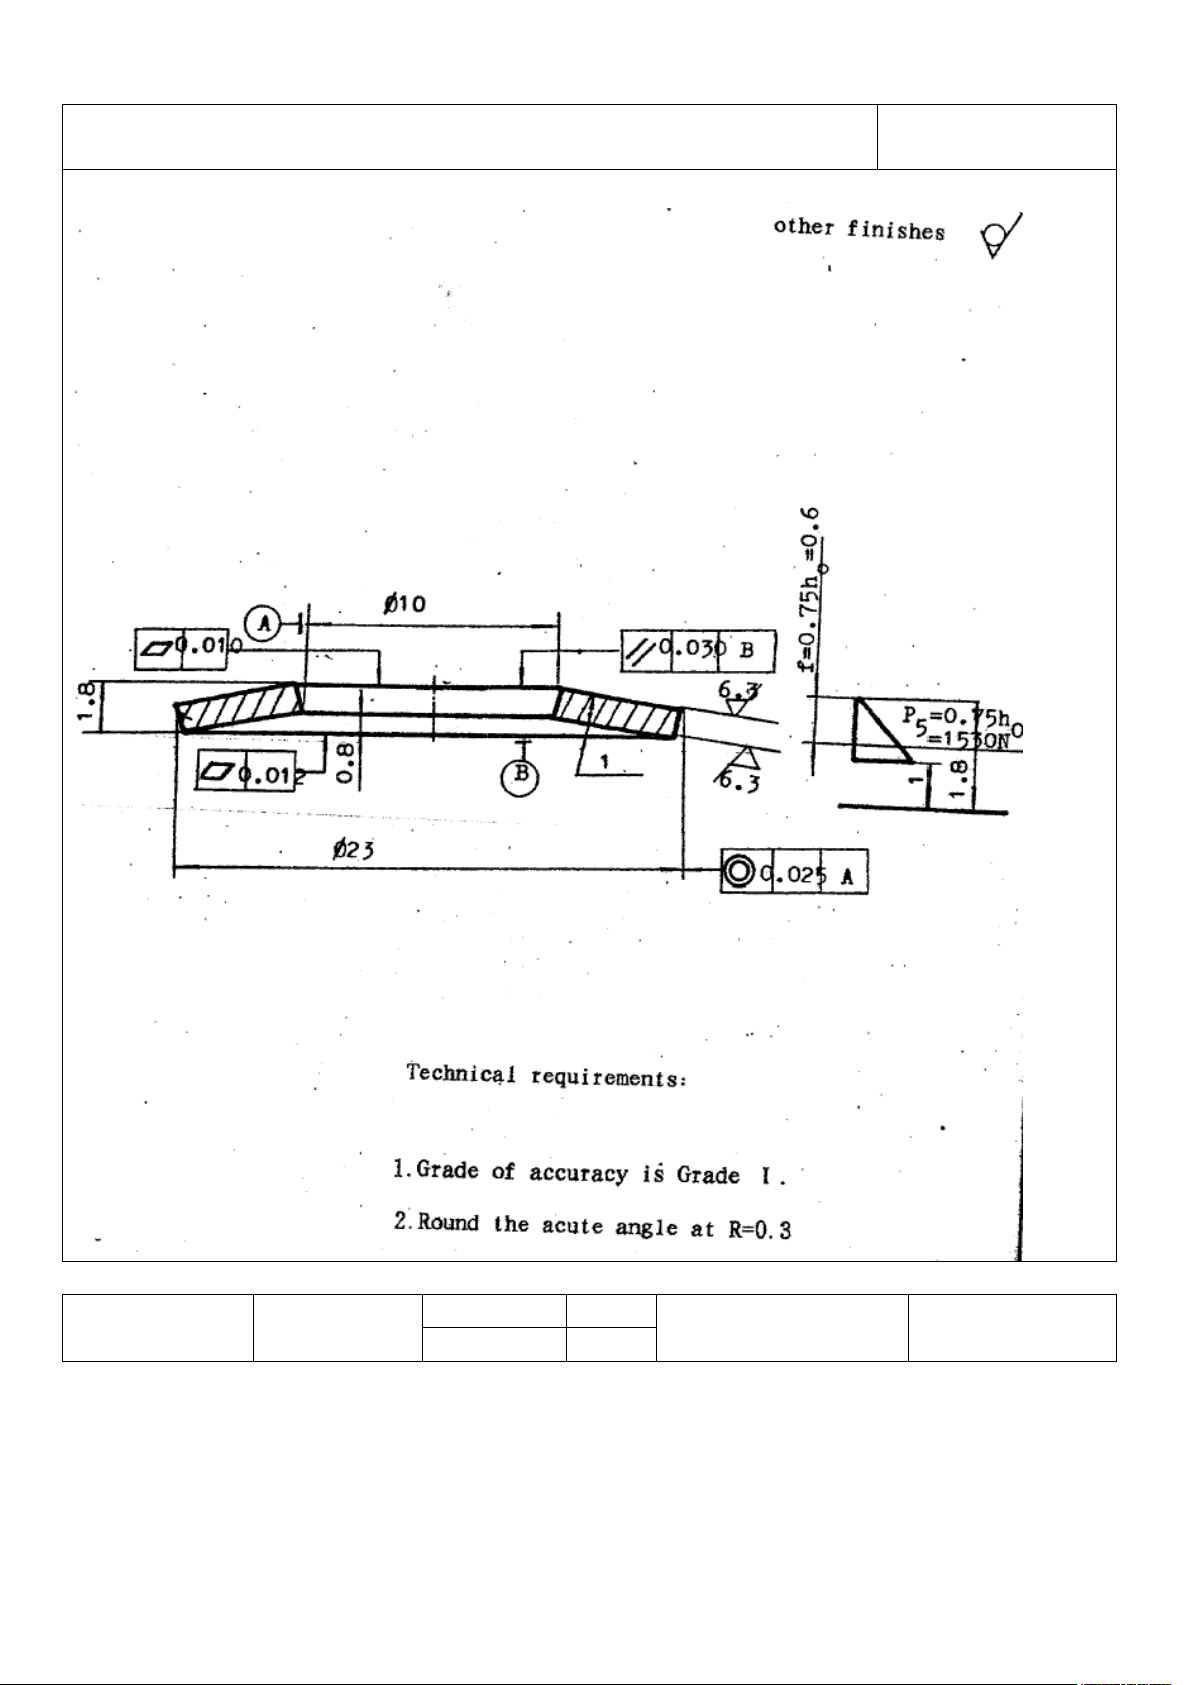
Вес
№
60Si2Mn
Масштаб
4:1
Соединениебабочка
Other finishes - другая шероховатость поверхности
Technical requirement: 1. Grade of accuracy is Grade I. 2. Round the acute angle at R=0.3 -
Техническое требование: 1. Степень точности I. 2. Острые кромки скруглить R=0.3
Page 31
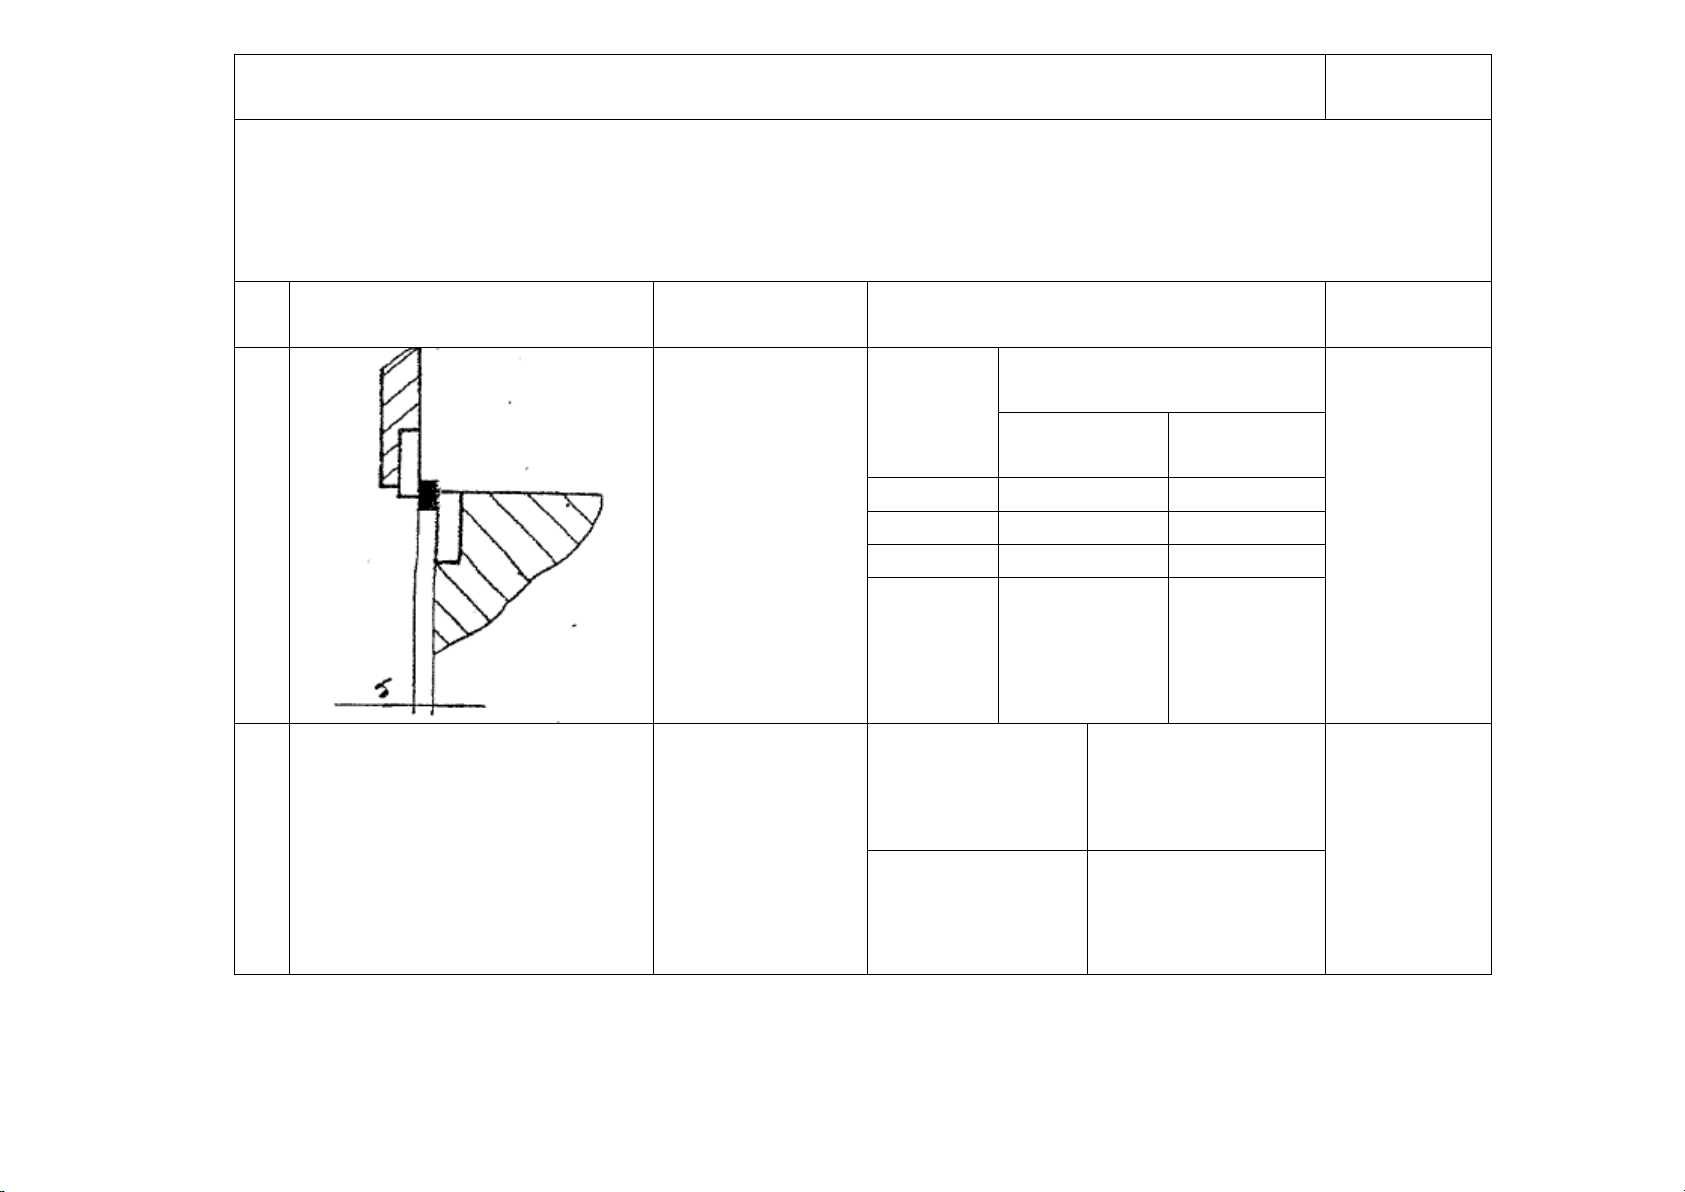
Сертификат качества
Cтр. 2
Характеристика точности
Стандарт: JB/T54362-94
1. Геометрическая точность.
№
Простой чертеж
Проверка
Допуск
Измеренное
значение
По всей
длине
Толщина
резки
вертикально
Амплитуда
колебаний
≤ 2,5
0.02
0.04
> 2.5-8
0.05
0.06
> 8-16
0.08
0.12
G1
Ровность зазора
между
лезвиями
ножей
> 16
0.10
0.18-0.26
0.05
Степень
точности
На 1000 мм
G2
Параллельность
лезвия нижнего
ножа и заднего
упора
I
0.10
II
Page 32
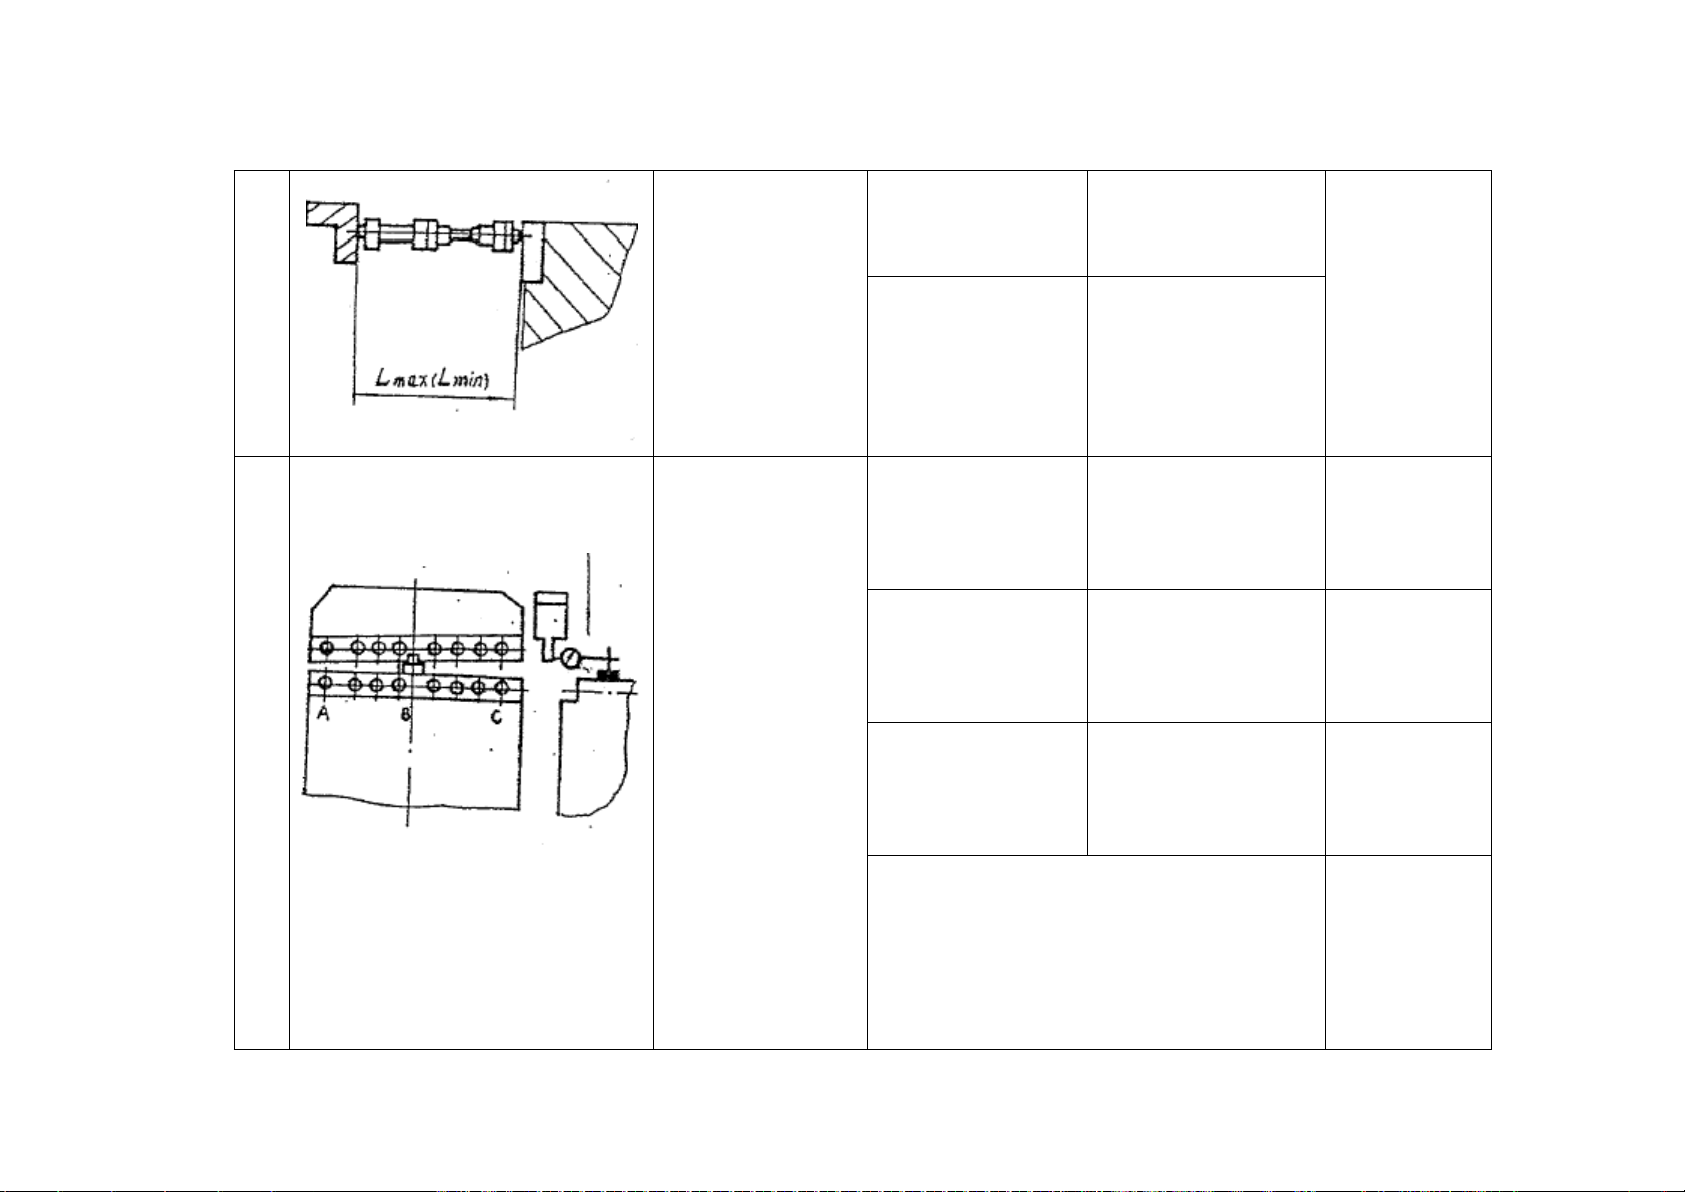
0.20
III
0.50
0.15
Толщина резки
На длину 1000
мм
≤ 10
0.20
0.16
> 10
0.24
G3
Параллельность
вертикальной
опорной
поверхности
лезвия нижнего
ножа и
верхнего ножа
при его
движении
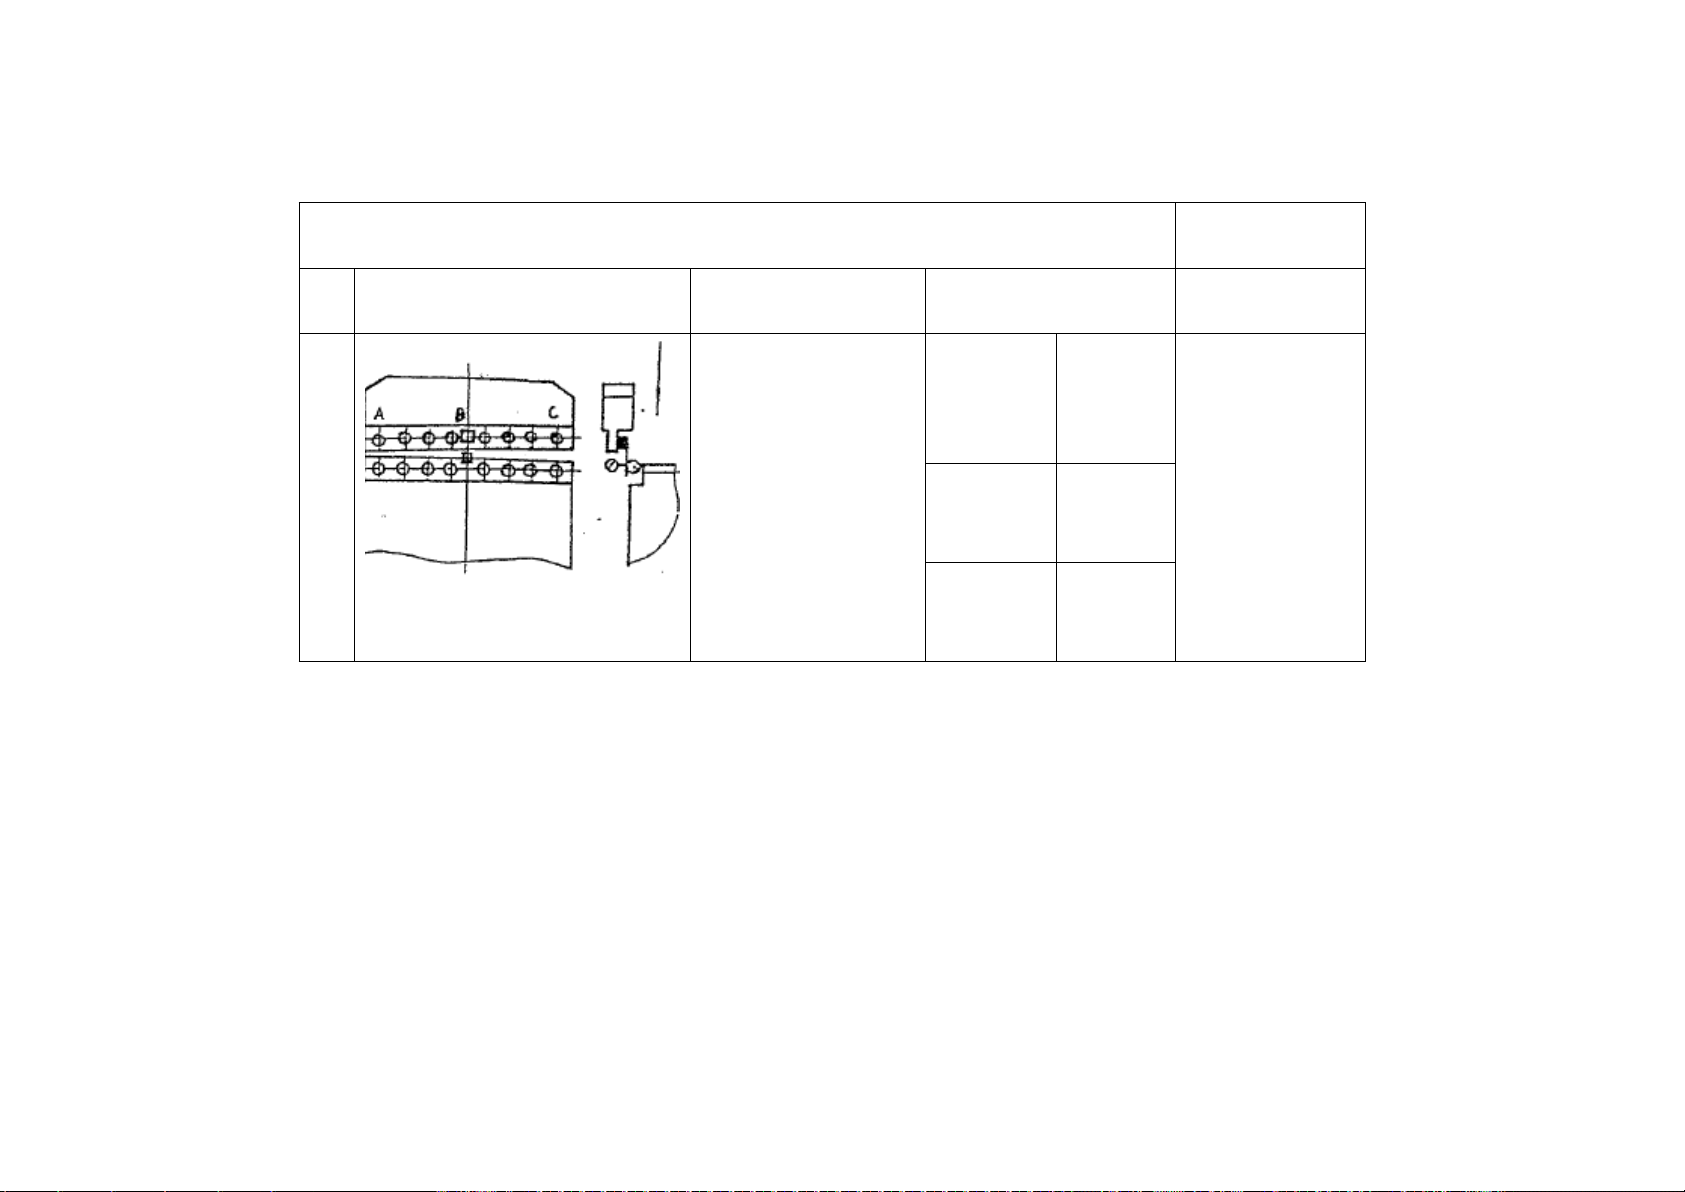
Когда верхний нож движется вниз,
расстояние между двумя
вертикальными опорными
поверхностями лезвий верхнего и
нижнего ножей должно
увеличиться.
Page 33
Сертификат качества
Cтр. 3
№
Простой чертеж
Проверка
Допуск
Измеренное
значение
Толщина
резки
На
длину
1000
мм
≤ 10
0.20
G4
Параллельность
вертикальной
опорной
поверхности
лезвия верхнего
ножа и верхнего
ножа при его
движении
>10
0.24
Примечания:
1. При проверке G3, G4 не разрешается снимать лезвия ножей, чтобы проверить таким образом параллельность вертикальных
поддерживающих поверхностей.
3. Позиции G3, G4 не проверены для машин с поворотной платформой.
2. Позиция G3 не проверена на наклон ножа.
Page 34
2. Соответствие материала
№
Простой чертеж
Проверка
Допуск
Измеренное
значение
Степе
нь
точнос
ти
На
длину
1000
мм
I
0.25
II
0.50
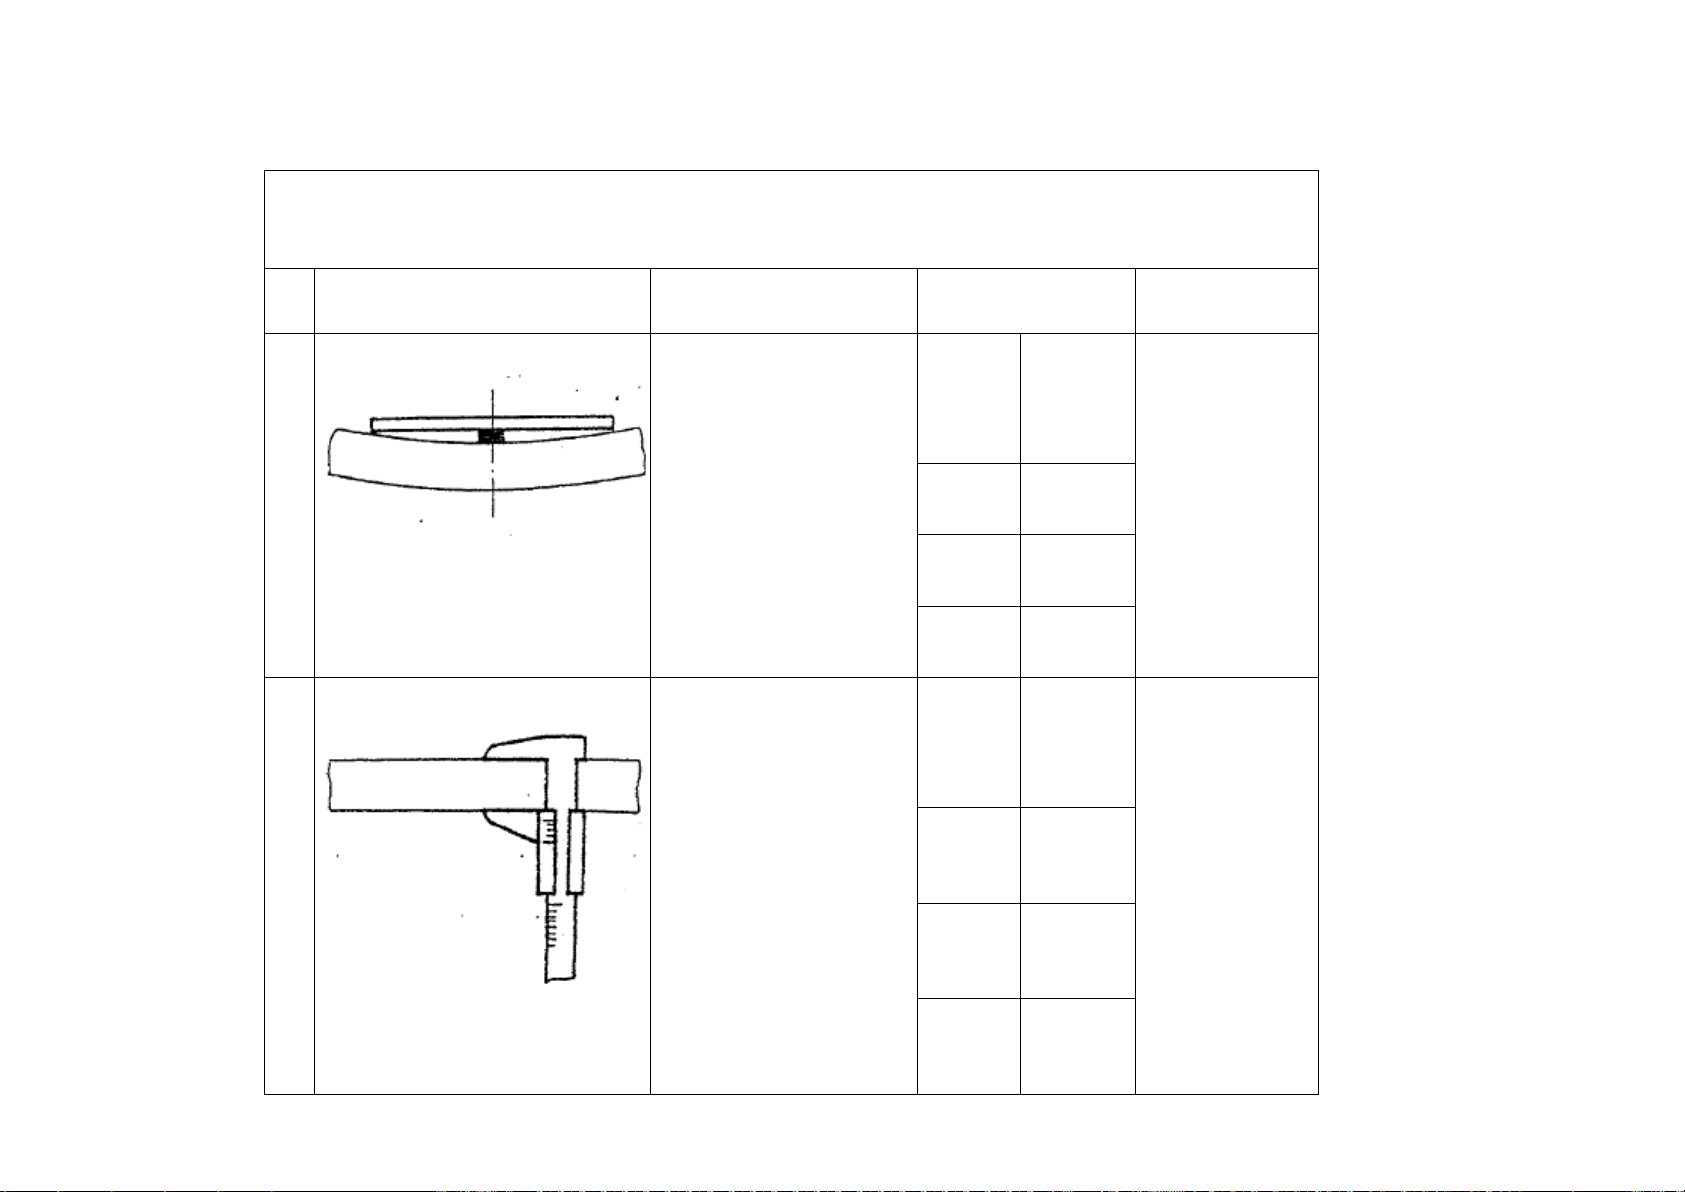
P2Ровность листового
металла
III
1.00
0.45
Степе
нь
точнос
ти
На
длину
1000
мм
I
0.15
II
0.30
P2Перпендикулярност
ь углов листового
металла
III
0.75
0.20
Page 35
Упаковочный лист
Cтр. 1
Серийный номер: …………
Ширина резки: ………….мм
Номер ящика:
Габариты ящика (длина / ширина / высота)
Вес брутто:………….кг
Вес нетто:…………кг
Поз.
Описание
Спецификация
или марка
Кол-во
Примечания
1
Руководство по
эксплуатации
Одна копия
2
Сертификат
качества
Одна копия
3
Упаковочный лист
Одна копия
4
Основная
гильотина
Один
комплект
Передние линейки
и задний упор не
установлены
5
Ножной
переключатель
Один
комплект
6
Анкерные болты
M16 x 300
4 комплекта
Включая гайки и
шайбы
7
Шестигранный
ключ
4,5,6,8,10
5 шт.
По одному каждого
типоразмера
8
Разводной ключ
10”
-
9
Шприц
100GB1165-79
1 шт.
10
Грузоподъемник
6”
-
11
Ключи для
распределительной
коробки
4 шт.
2 комплекта
 Loading...