

Page 1
D
Montage- und Betriebsanleitung
Schiebeschlitten
ENG
F
NL
DA
ES
Assembly & Operating Instructions
Sliding Carriage
Notice de montage et d'emploi
Chariot coulissant
Montage richtlijnen en bedrijfsinstrukties van
de afkortgeleider
Brugsanvising Rullebord
Instrucciones de montaje y de servicio
Carro móvil
ENG
115 112 8579 / D/GB/F/NL/DK/E / 4405 - 4.0
KGT 500/550 - UK 250/330
D
Achtung! Lesen Sie diese Anleitung vor der Installation und Inbetriebnahme aufmerksam durch.
Attention! Carefully read through these instructions prior to installation and commissioning.
F
Attention! Prière de lire attentivement la présente notice avant l'installation et la mise en service.
NL
Attentie! Lees deze instructies voor de installatie en ingebruikname aandachtig door.
DA
Bemærk! Læs denne vejledning opmærksomt igennem inden installationen og idrifttagningen.
ES
Atención! Lea atentamente estas instrucciones antes de la instalación y puesta en marcha.
Page 2
Inhaltsverzeichnis
1 Technische Daten
2 Sicherheitshinweise
3 Produkthaftung/Garantie
4 Montage
5 Skalenablesung
6 Arbeitshinweise
7 Pflege und Wartung
1 Technische Daten
D
Schiebeschlitten KGT/UK
Tischgröße
Schnittbreite 90°
Schnittbreite 45°
Gesamtlänge
Werkstückgewicht max.
Best.-Nr.
280x525 mm
650 mm
725 mm
1500 mm
17,5 kg
091 000 9168
2 Sicherheitshinweise
Der Schiebeschlitten Typ KGT/UK darf mit einem max. Werkstückgewicht von 1750 N (17,5 kg) belegt werden.
Ein höheres Werkstückgewicht kann die Maschine zum Kippen bringen. Das Kippmoment wird jedoch wesentlich
von der Werkstücklänge bestimmt. Die Angabe bezieht sich daher auf die max. mögliche Anschlaglänge
(Ausladung des Anschlagprofiles).
Kinder dürfen diesen Schiebeschlitten nicht bedienen!
3 Produkthaftung/Garantie
Nicht aufgeführte Arbeiten und Einsatzmöglichkeiten bedürfen der schriftlichen Genehmigung metabos.
Bitte melden Sie sich bei Garantieansprüchen bei Ihrem Fachhändler.
Garantiearbeiten werden grundsätzlich durch uns oder von uns autorisierten Servicestellen durchgeführt.
Außerhalb der Garantiezeit können Sie Reparaturen durch entsprechende Fachfirmen ausführen lassen.
Bitte Reparaturrechnungen verwahren!
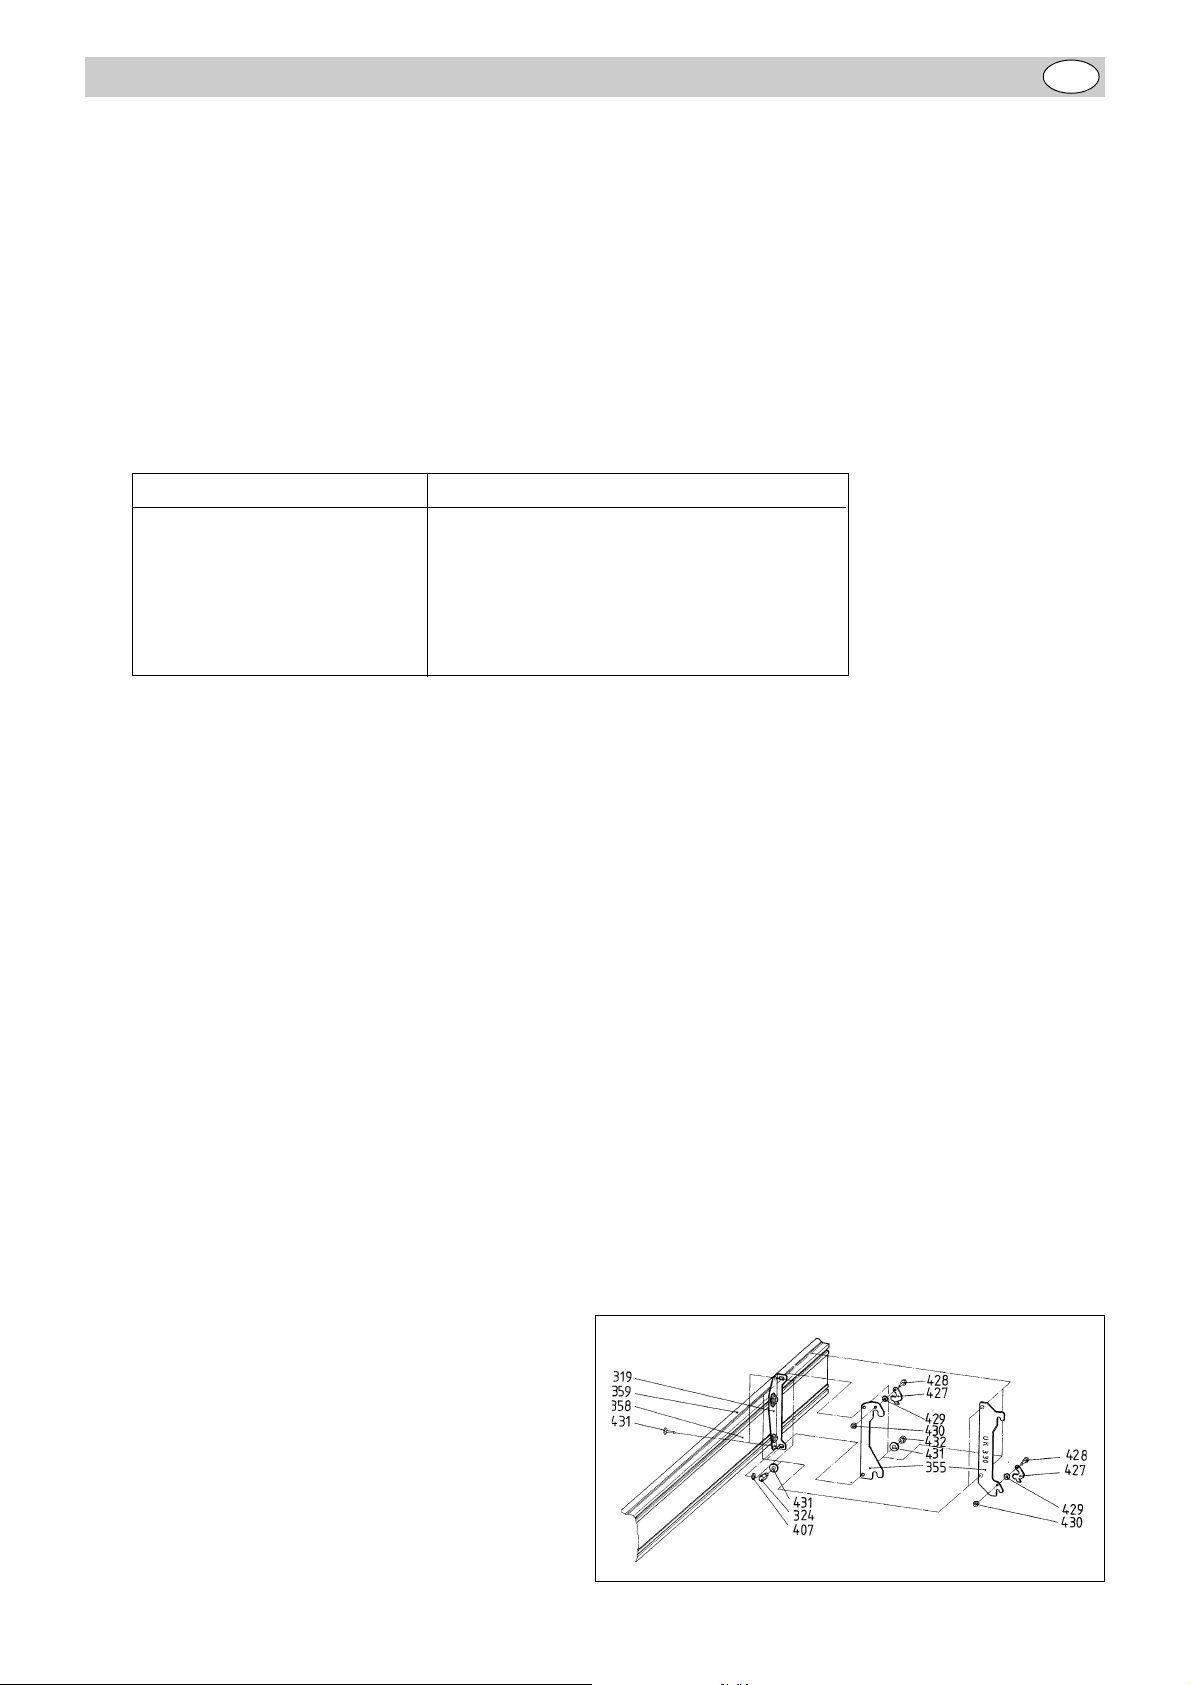
4 Montage (Abbildungen mit KGT 500)
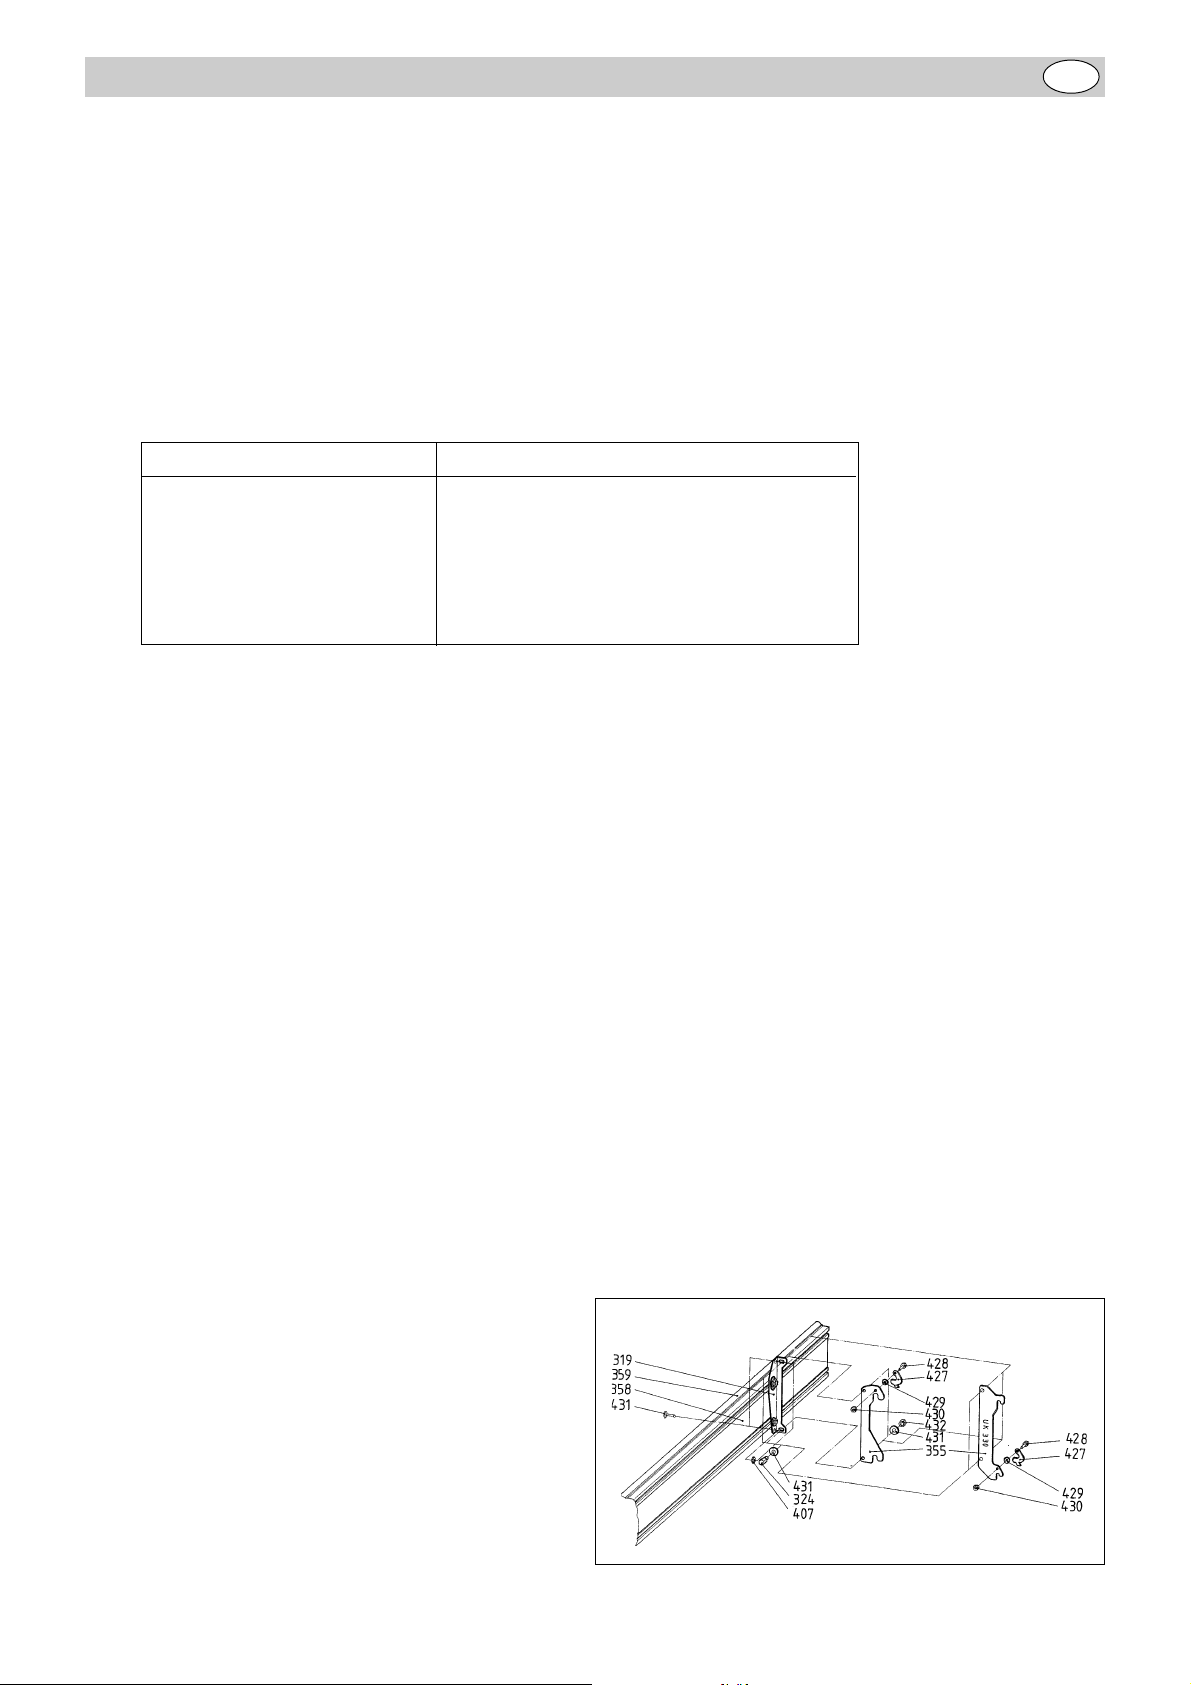
Der Schiebeschlitten kann an den metabo Kapp- und
Gehrungssägen KGT 500/550 und an den metabo
Unterflur-Zugkreissägen UK 250/330 montiert
werden. Es müssen lediglich die passenden Halterungen (Traverse Teil 355) ausgetauscht werden. Die Typenbe-zeichnung ist in den Halterungen der UK 250/330 eingeprägt.
2
Page 3
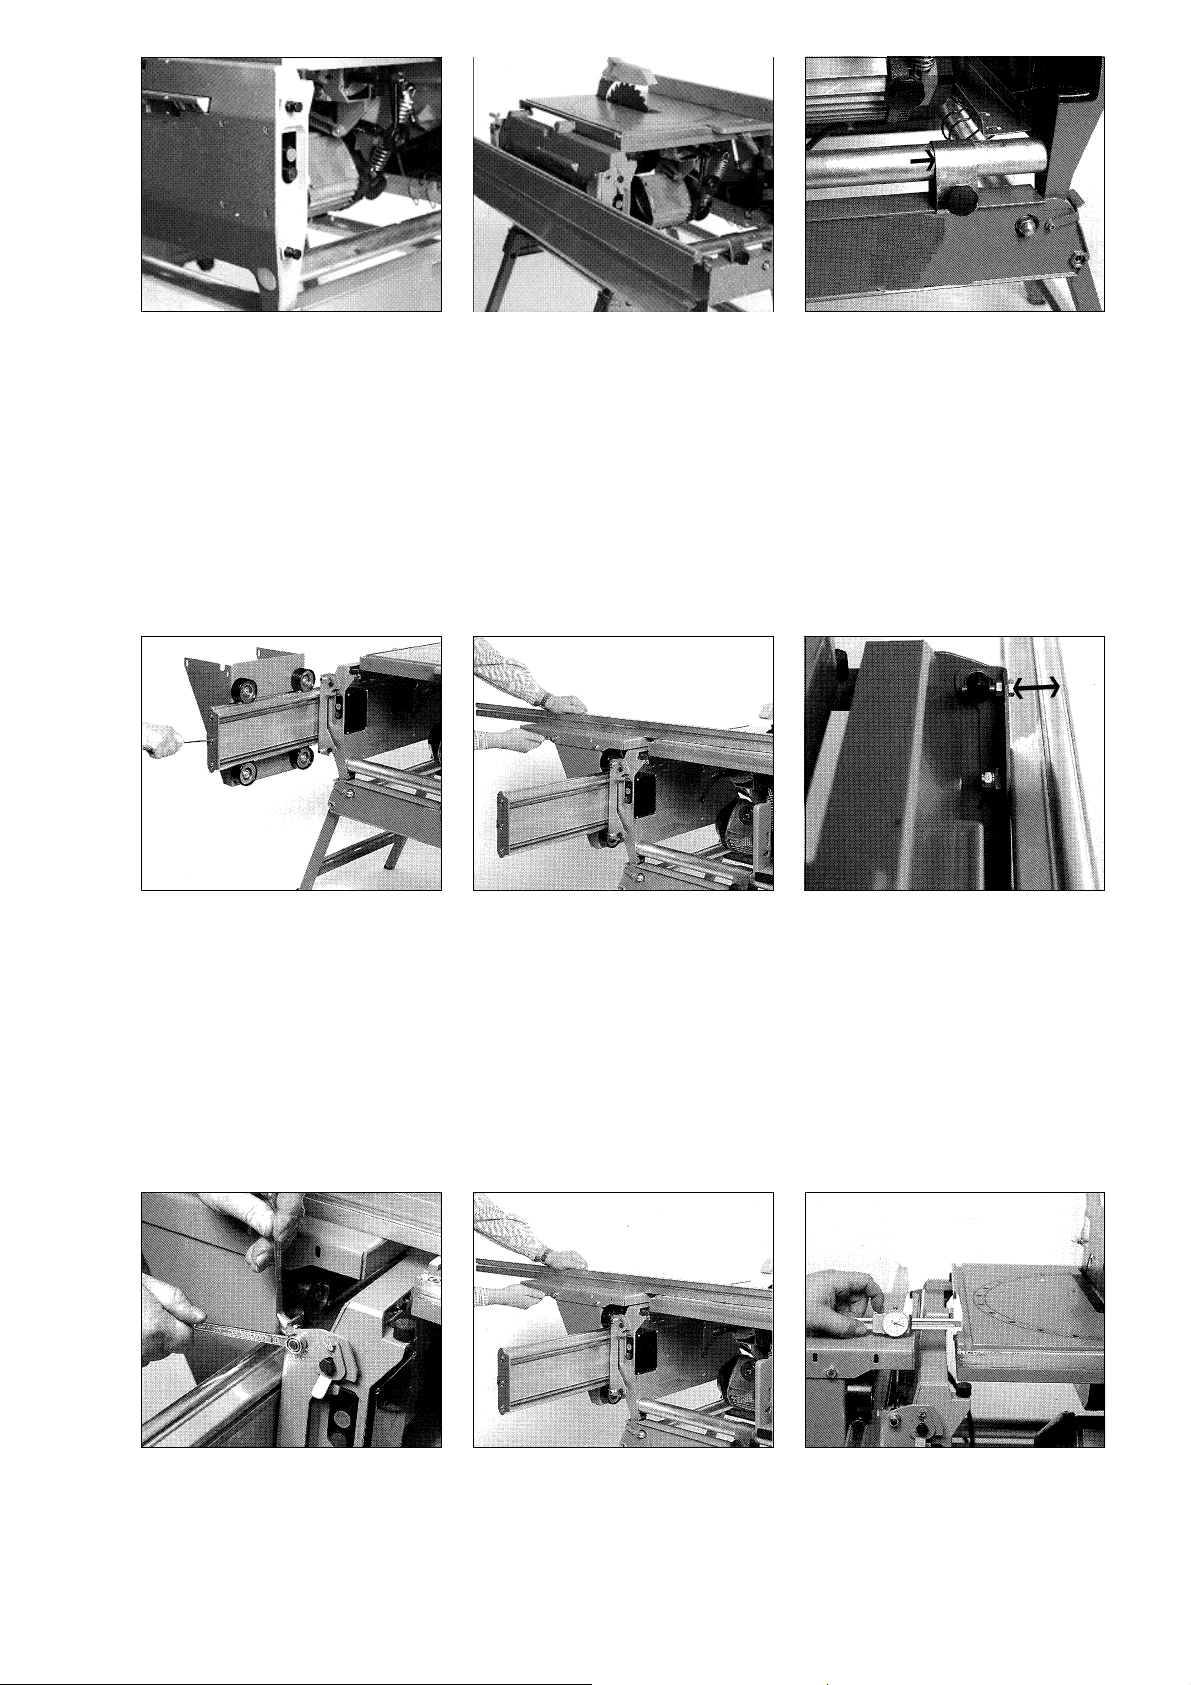
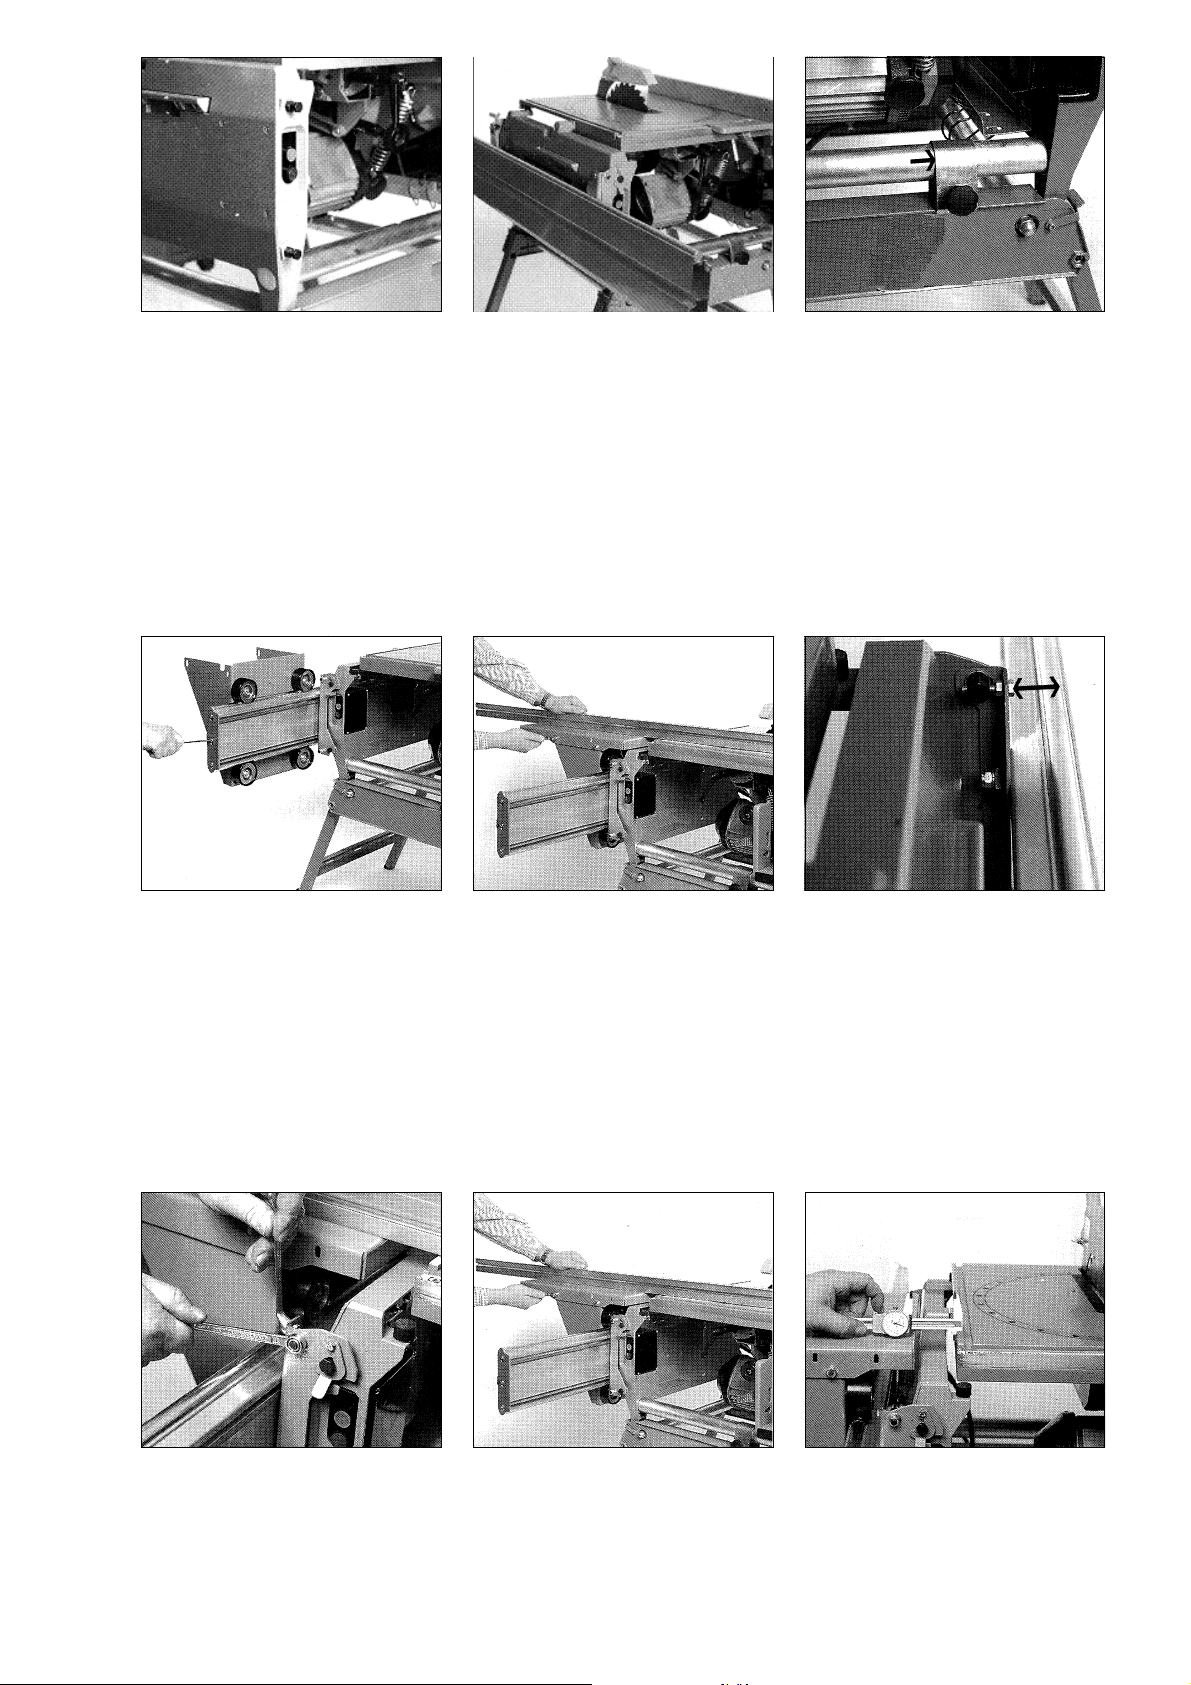
Die 4 Doppelbundbolzen in die linke Seitenwand der Kapp- und Tischkreissäge einschrauben.
Material:
4 Doppelbundbolzen
4 Sechskantmuttern M8
4 Fächerscheiben Ø 8,4
Das Laufrollentragprofil auf die Doppelbundbolzen aufhaken.
Die Maschine mit der Klammer am
Maschinenständer befestigen.
1. Endanschlag demontieren.
2. Schiebeschlitten aufschieben.
3. Endanschlag wieder anbringen.
Die Ebenheit der beiden Maschinentische zueinander sowie die Laufparallelität zum Sägeblatt wird durch
Herein- bzw. Herausdrehen der 4 Stellschrauben justiert. Der Schiebetisch soll ca. 1-2 mm höher stehen. Die
Einstellung mit Meßschieber und durch Auflegen eines Lineals prüfen.
Die Tischplatte zum Maschinentisch ausrichten und verschrauben.
Material:
4 Sechskantschrauben M8x16
4 Unterlegscheiben 8,4
4 Sechskantmuttern M8
Die Befestigung- bzw. Kontermutter der Haltewinkel lösen (1 Umdr.).
Durch Drehen der Exzenterscheibe (SW 24) kann der Schiebetisch
höher bzw. tiefer zum Maschinentisch gestellt werden.
3
Page 4
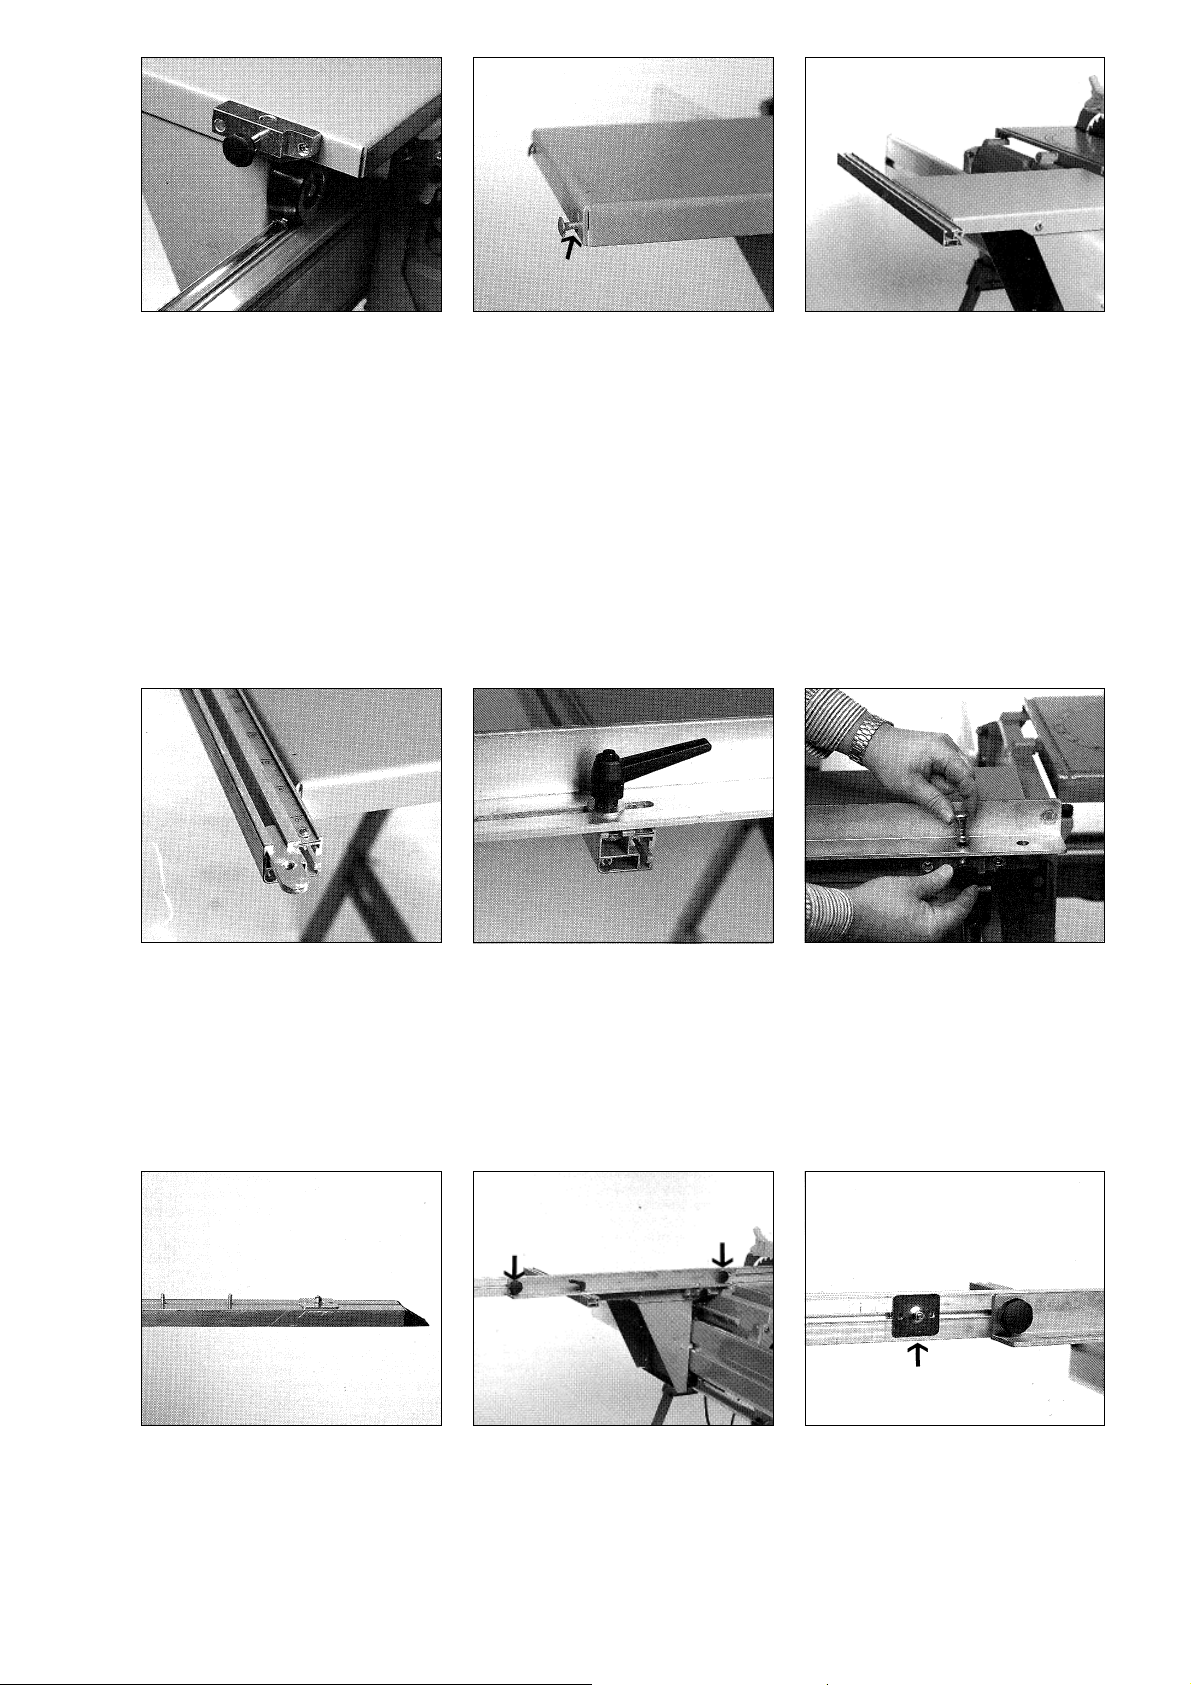
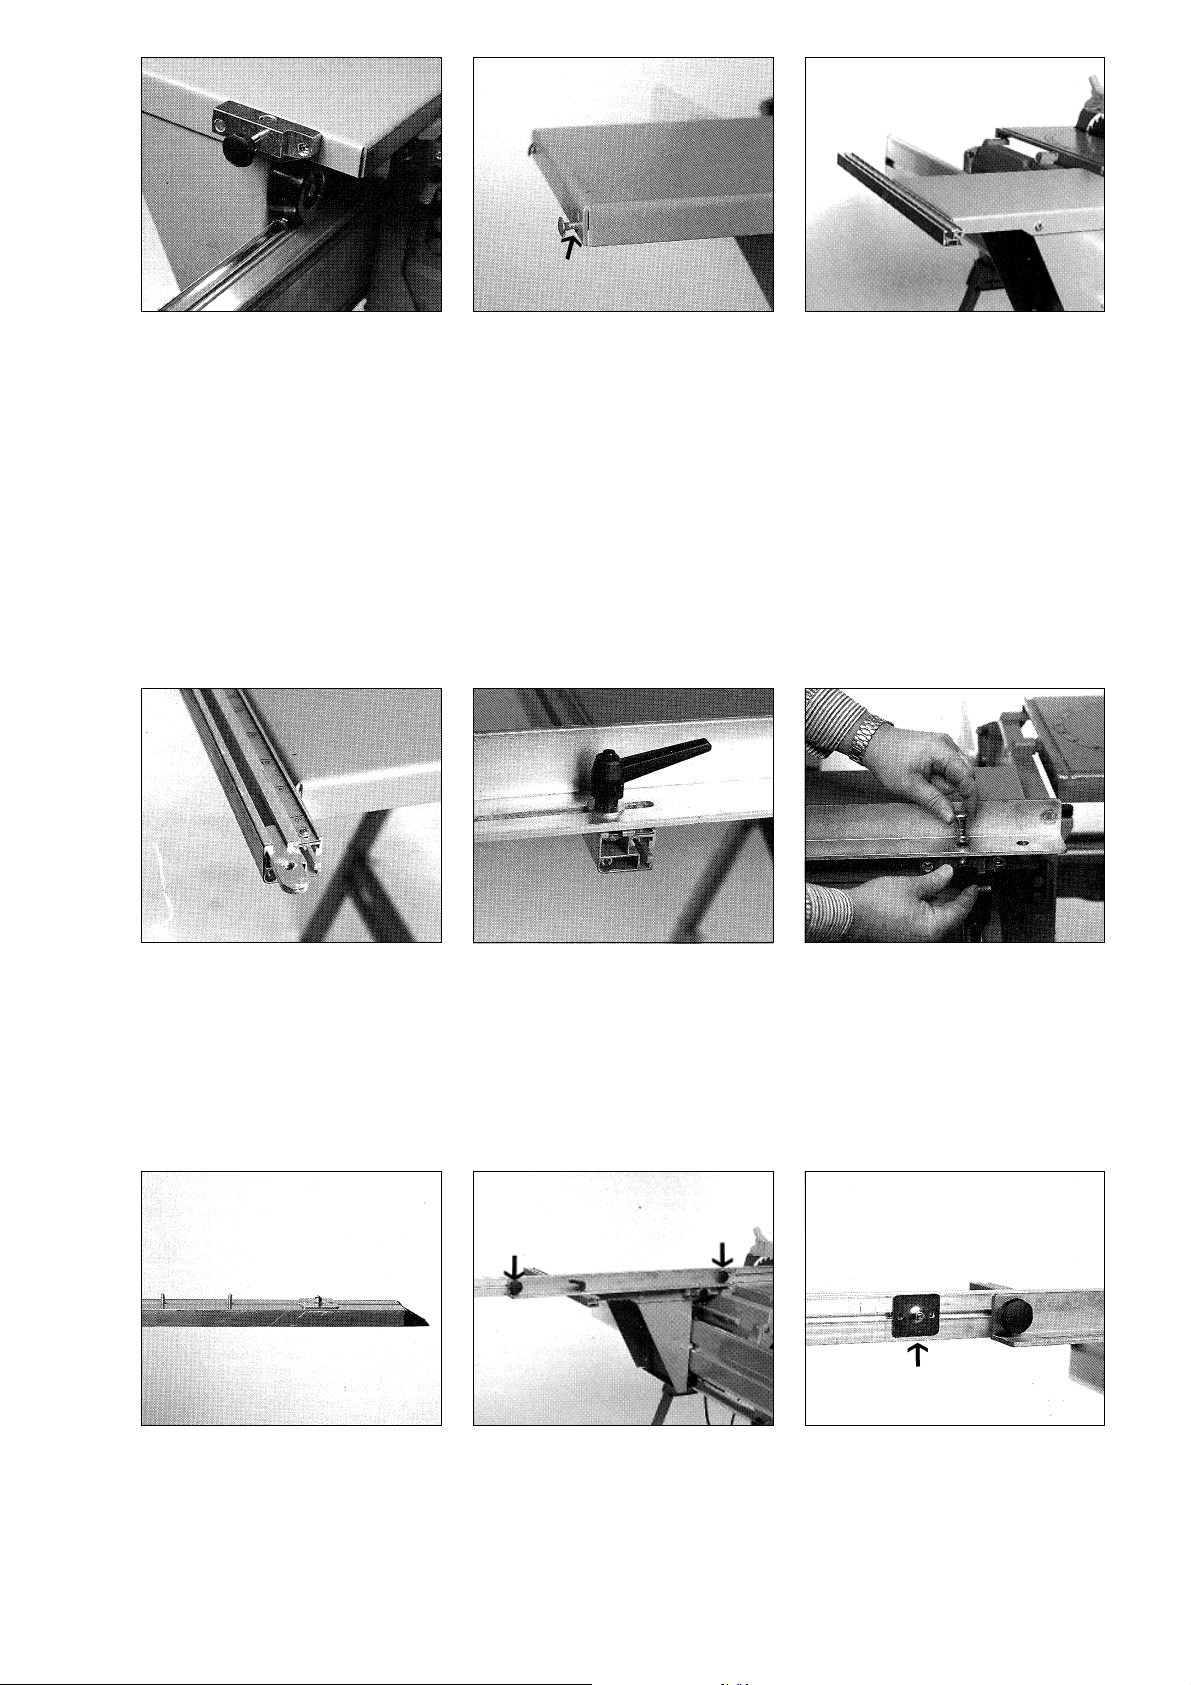
Den Spannträger an der Kante des
Schiebetisches verschrauben.
Material:
2 Zylinderschrauben M6x20
2 Scheiben Ø 6
2 Fächerscheiben Ø 6,4
2 Sechskantmuttern M6
1 Sterngriffschrauben M6x20
Die Flachrundschrauben M6x20 in die Bohrungen der hinteren Tischplattenkante mit Sechskantmutter lose einschrauben. Das Kulissentragprofil
aufschieben.
- Die Schraubverbindung bleibt zunächst noch lose. -
Das Gleitstück in die Nut des Kulissentragprofiles einschieben.
Maßanschlag und zwei Flachrundschrauben M6x20 in die Nut des
Winkelanschlagprofiles einschieben.
Den Klemmhebel mit zwischengelegter Unterlegscheibe durch den
Schlitz führen und mit dem Gleitstück verschrauben.
Das so vorbereitete Winkelanschlagprofil mit 2 Sterngriffmuttern
M6 vor die Kulissenschiene schrauben.
Den Spanndorn einstecken und mit
dem Sterngriff M6x20 festklemmen.
Den zweiten Maßanschlag einschieben.
4
Page 5
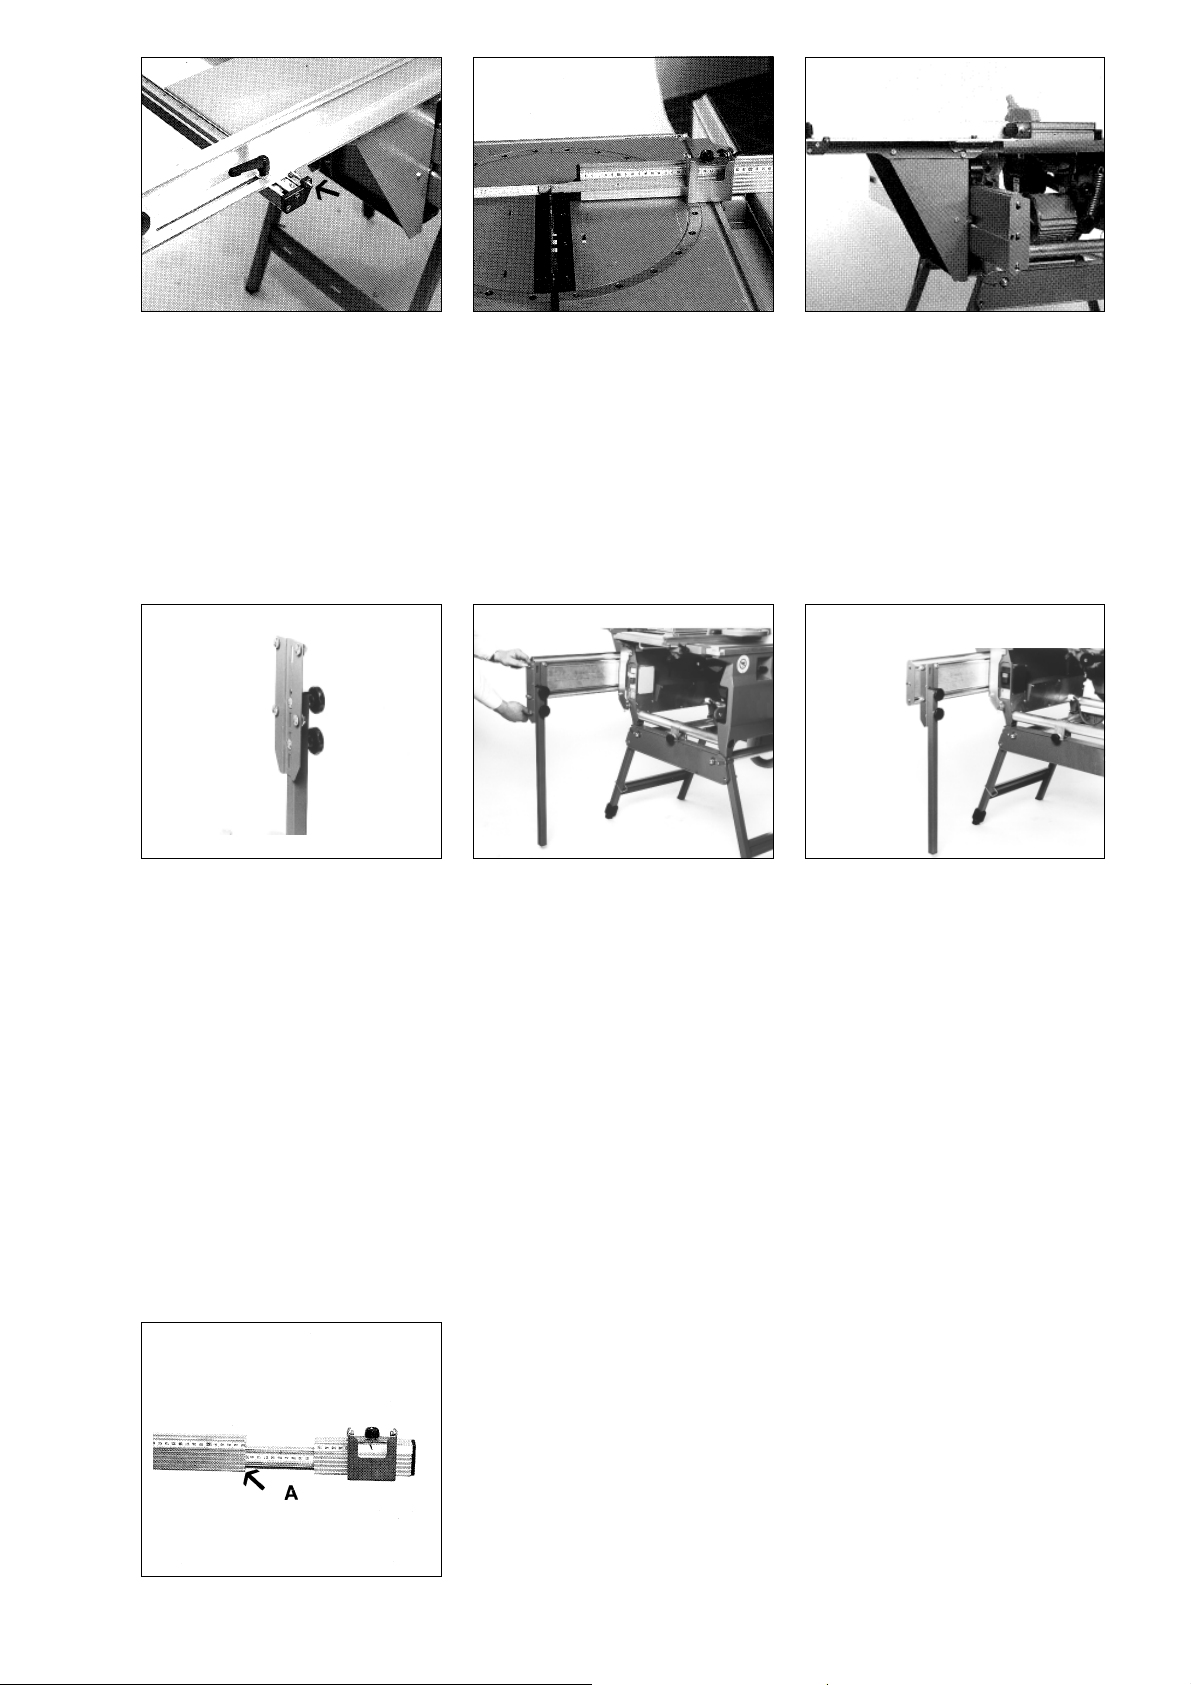
Das Endstück mit 2 Senkblechschrauben Ø 4,8x22 am Kulissentragprofil montieren. Den Anschlag
90° winkelig zum Sägeblatt ausrichten und den 0-Punkt durch Verschieben des Kulissentragprofiles
einstellen und das Profil festschrauben.
- Die Feineinstellung erfolgt durch
Verdrehen der Anschlagschraube.
Den klappbaren Reiter einschieben und auf den Skalenstrich 200 mm
einstellen. Durch Verschieben des gesamten Winkelanschlagprofiles den
Reiter auf 200 mm Abstand zum Sägeblatt einstellen. Die Fixpunkte durch
Vorschieben der Maßanschlagplatte (349) fixieren.
Die Einstellung ist bei auf 45° geschwenktem Winkelanschlag ebenfalls
durchzuführen. Der 45° Fixpunkt wird durch Vorschieben der äußeren
Maßanschlagplatte fixiert.
Montageblech mit den Befestigungsschrauben versehen und
den Stützfuß anschrauben.
Material:
2 Flachkopfschrauben M8x45
2 Unterlegscheiben 8,4 mm
2 Sterngriffmuttern M8
4 Flachkopfschrauben M8x20
4 Unterlegscheiben 8,4 mm
4 Sechskantmuttern M8
Für die unterschiedlichen Maschinenhöhen ist das Montageblech mit
mehreren Langlöchern versehen.
5 Skalenablesung
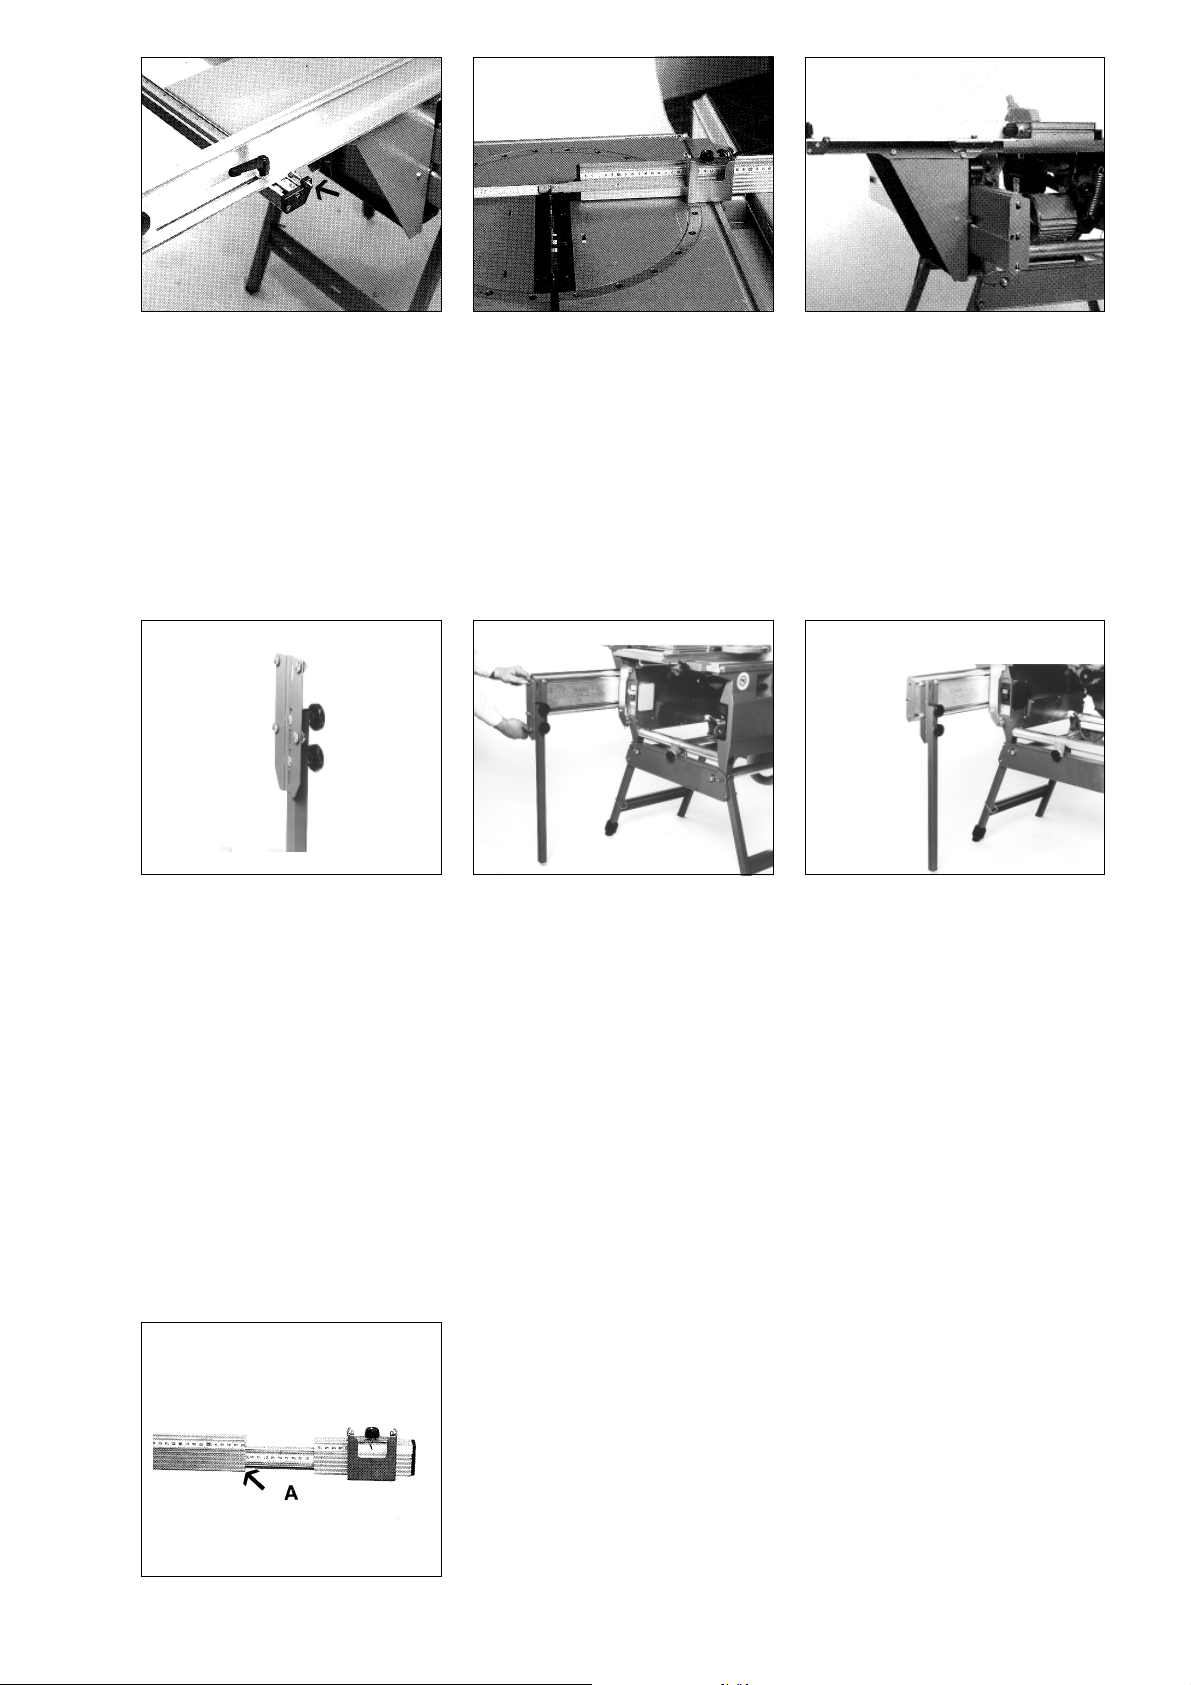
Die zwei vormontierten Stützfüße
vorn und hinten in die Nuten des
Laufrollentragprofiles einschieben
und festschrauben.
Beim zusammengeschobenen Profil erfolgt die Längenablesung direkt
am Reiter. Wird das Verlängerungsprofil benutzt, den Reiter in seine
Endstellung schieben und die Länge an der Lesekante -A- einstellen.
Die Stützfüße auf den Boden aufsetzen.
5
Page 6
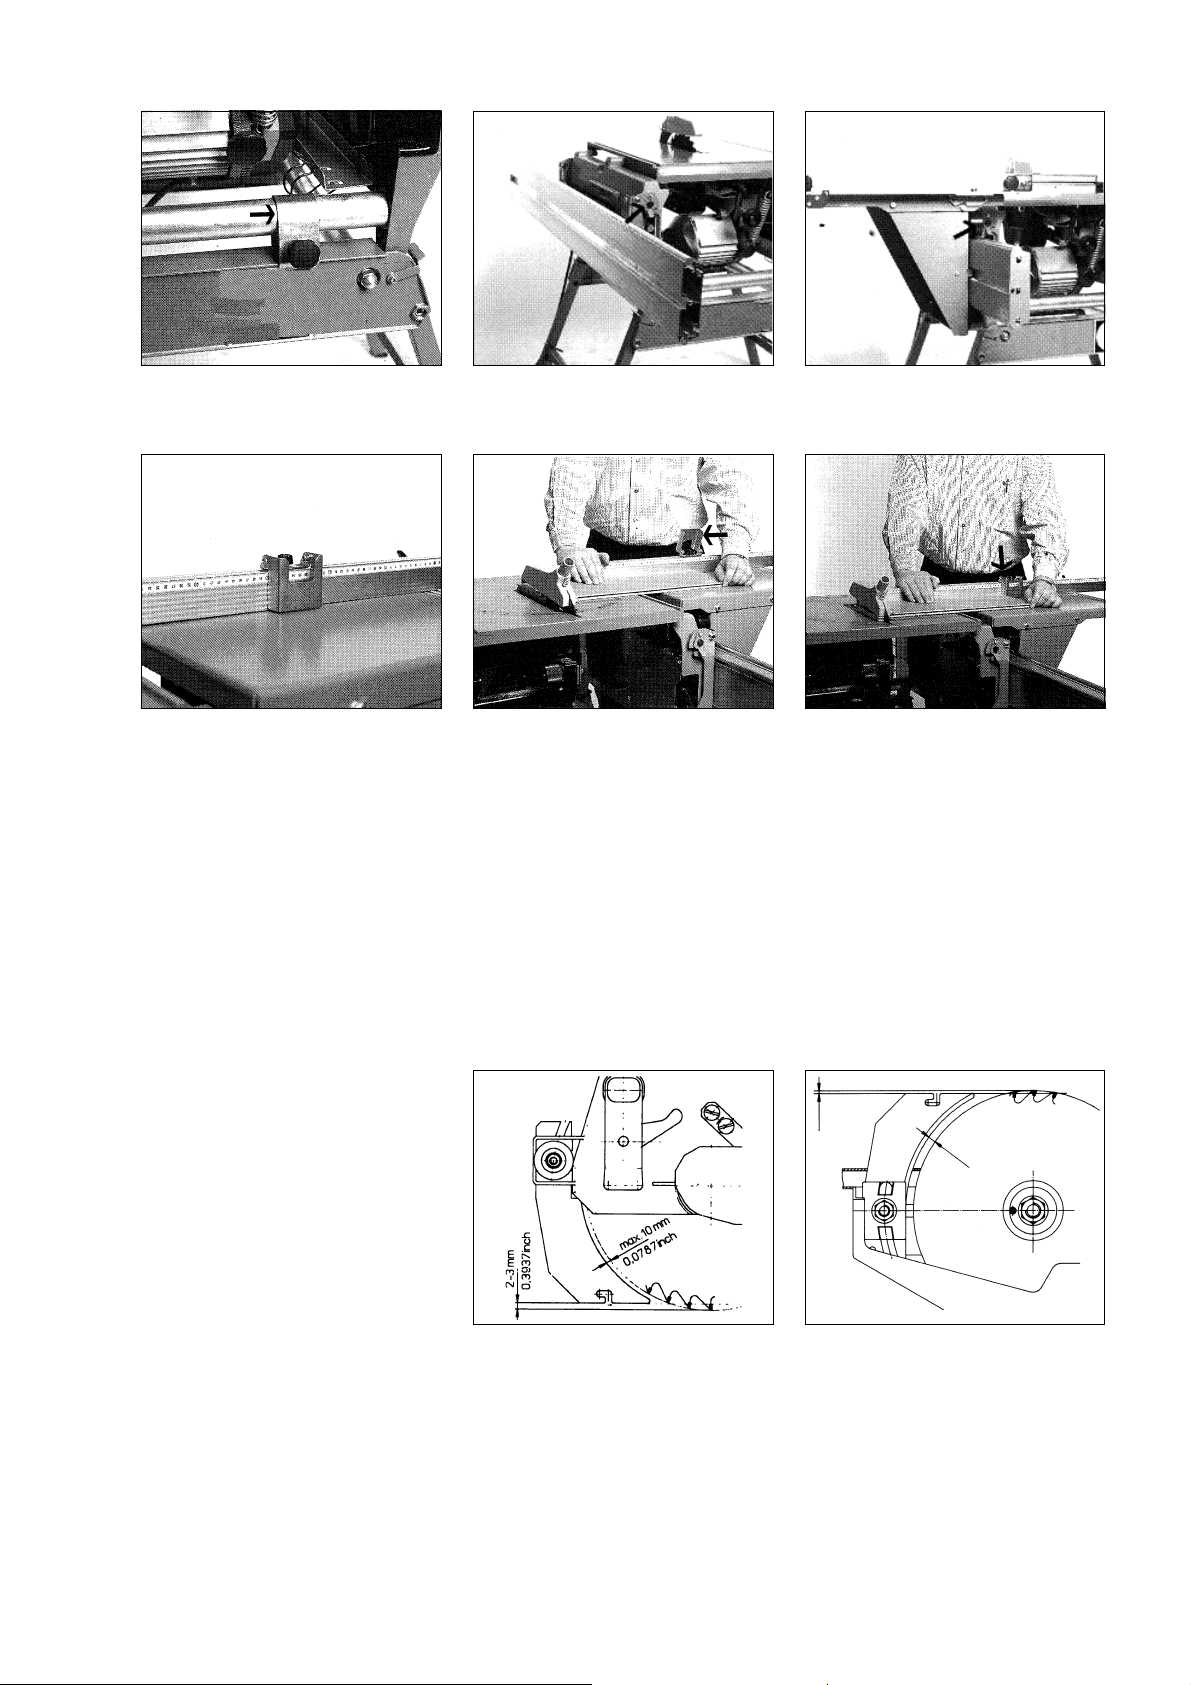
6 Arbeitshinweise
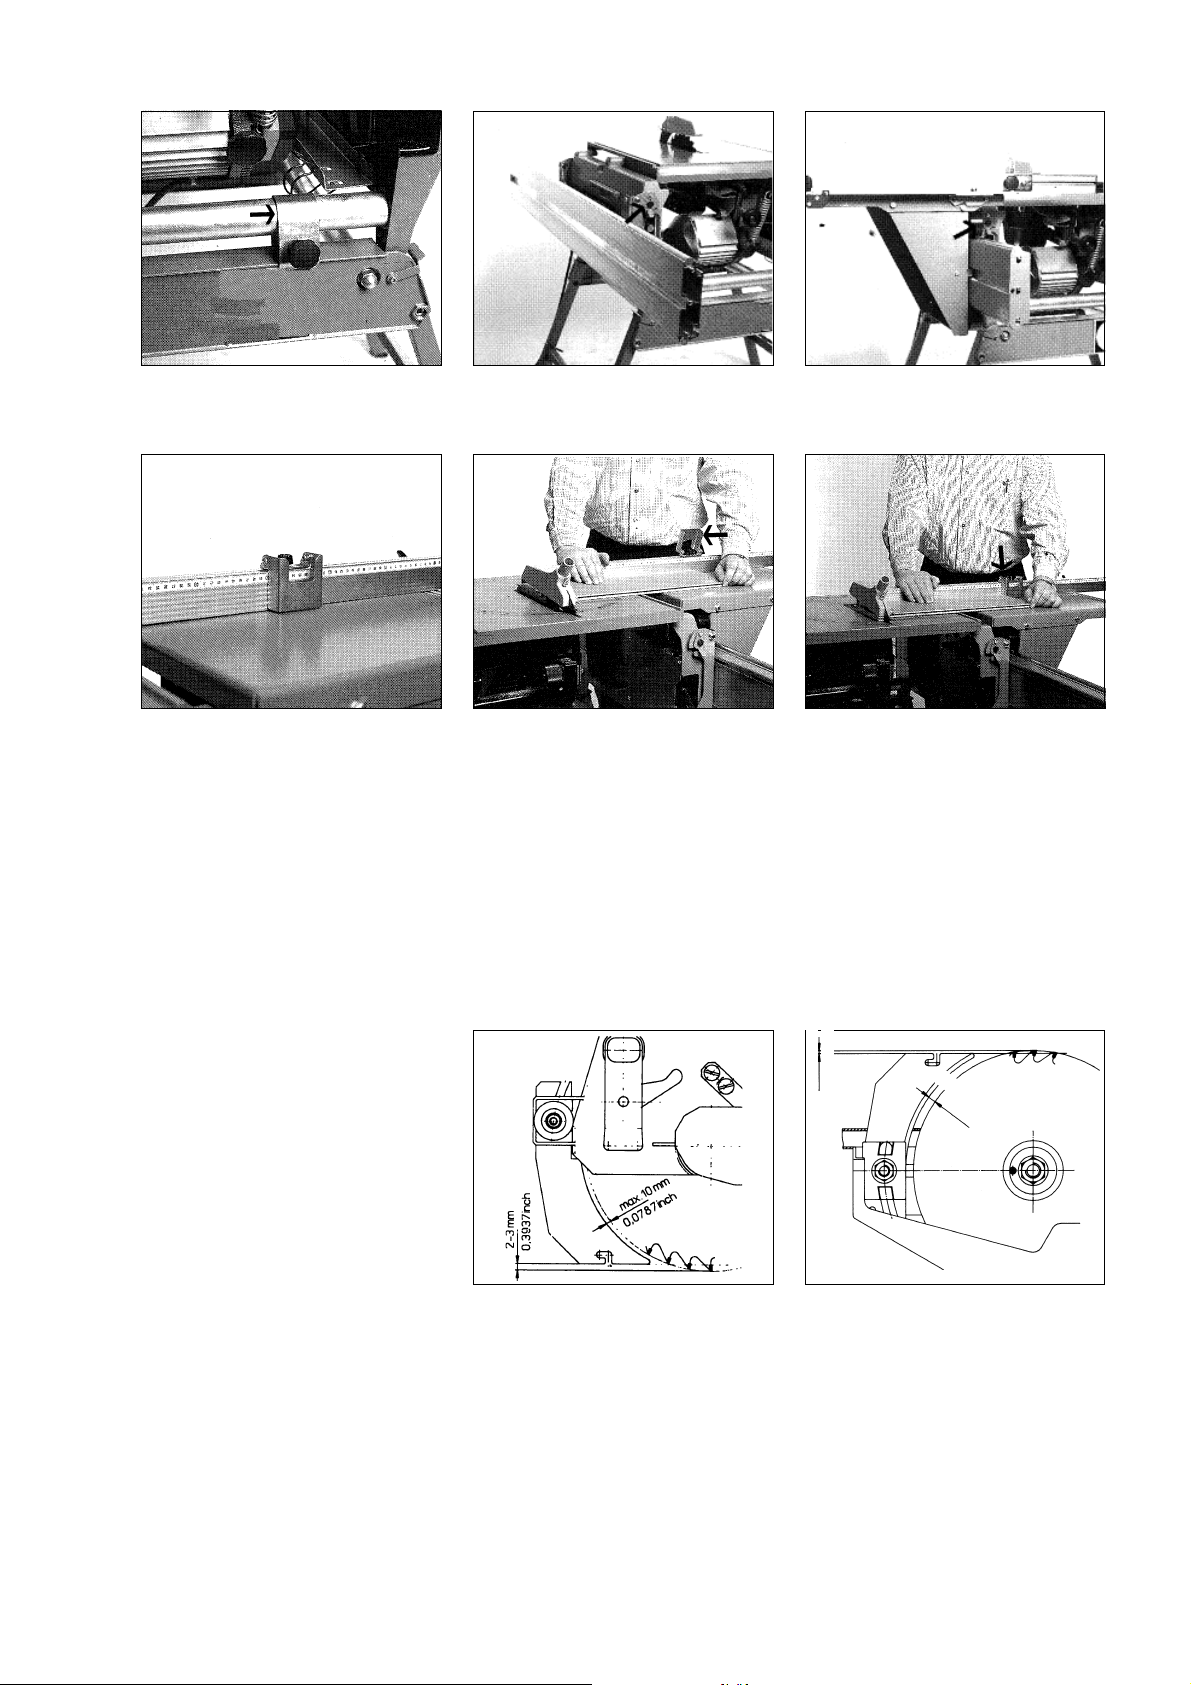
Spaltkeil und Schutzhaube sind anzubringen und einzustellen.
Die Maschine mit der Klammer am
Maschinenständer befestigen.
Das Laufrollentragprofil auf die Doppelbundbolzen aufhaken.
Den Schiebeschlitten mit dem
Sicherungshaken gegen ungewolltes Ausheben sichern.
Den hochklappbaren Reiter auf die
gewünschte Formatbreite einstellen.
Reiter hochklappen und das Werkstück auflegen. Maschine starten
und das Werkstück winklig schneiden.
Schiebeschlitten und Werkstück
zurückziehen. Das Werkstück um
180° wenden und mit der im 1.
Arbeitsgang winkelig geschnittenen
Kante gegen den heruntergeklappten Reiter legen und den 2. Schnitt
durchführen.
Der Reiter für den Längenanschlag kann bis zu 2600 mm nach links ausgezogen werden. Besonders saubere
Schnittflächen werden durch Verwendung scharfer Sägeblätter und richtig eingestellter Schnitthöhe erzielt. Die
Schnitthöhe sollte ca. 5 bis 10 mm über der Werkstückdicke liegen.
Zum Zuschneiden von beschichteten Spanplatten empfehlen wir die Verwendung unseres Spezial-Kreissägeblattes mit der Bestell-Nr. 091 001 0166.
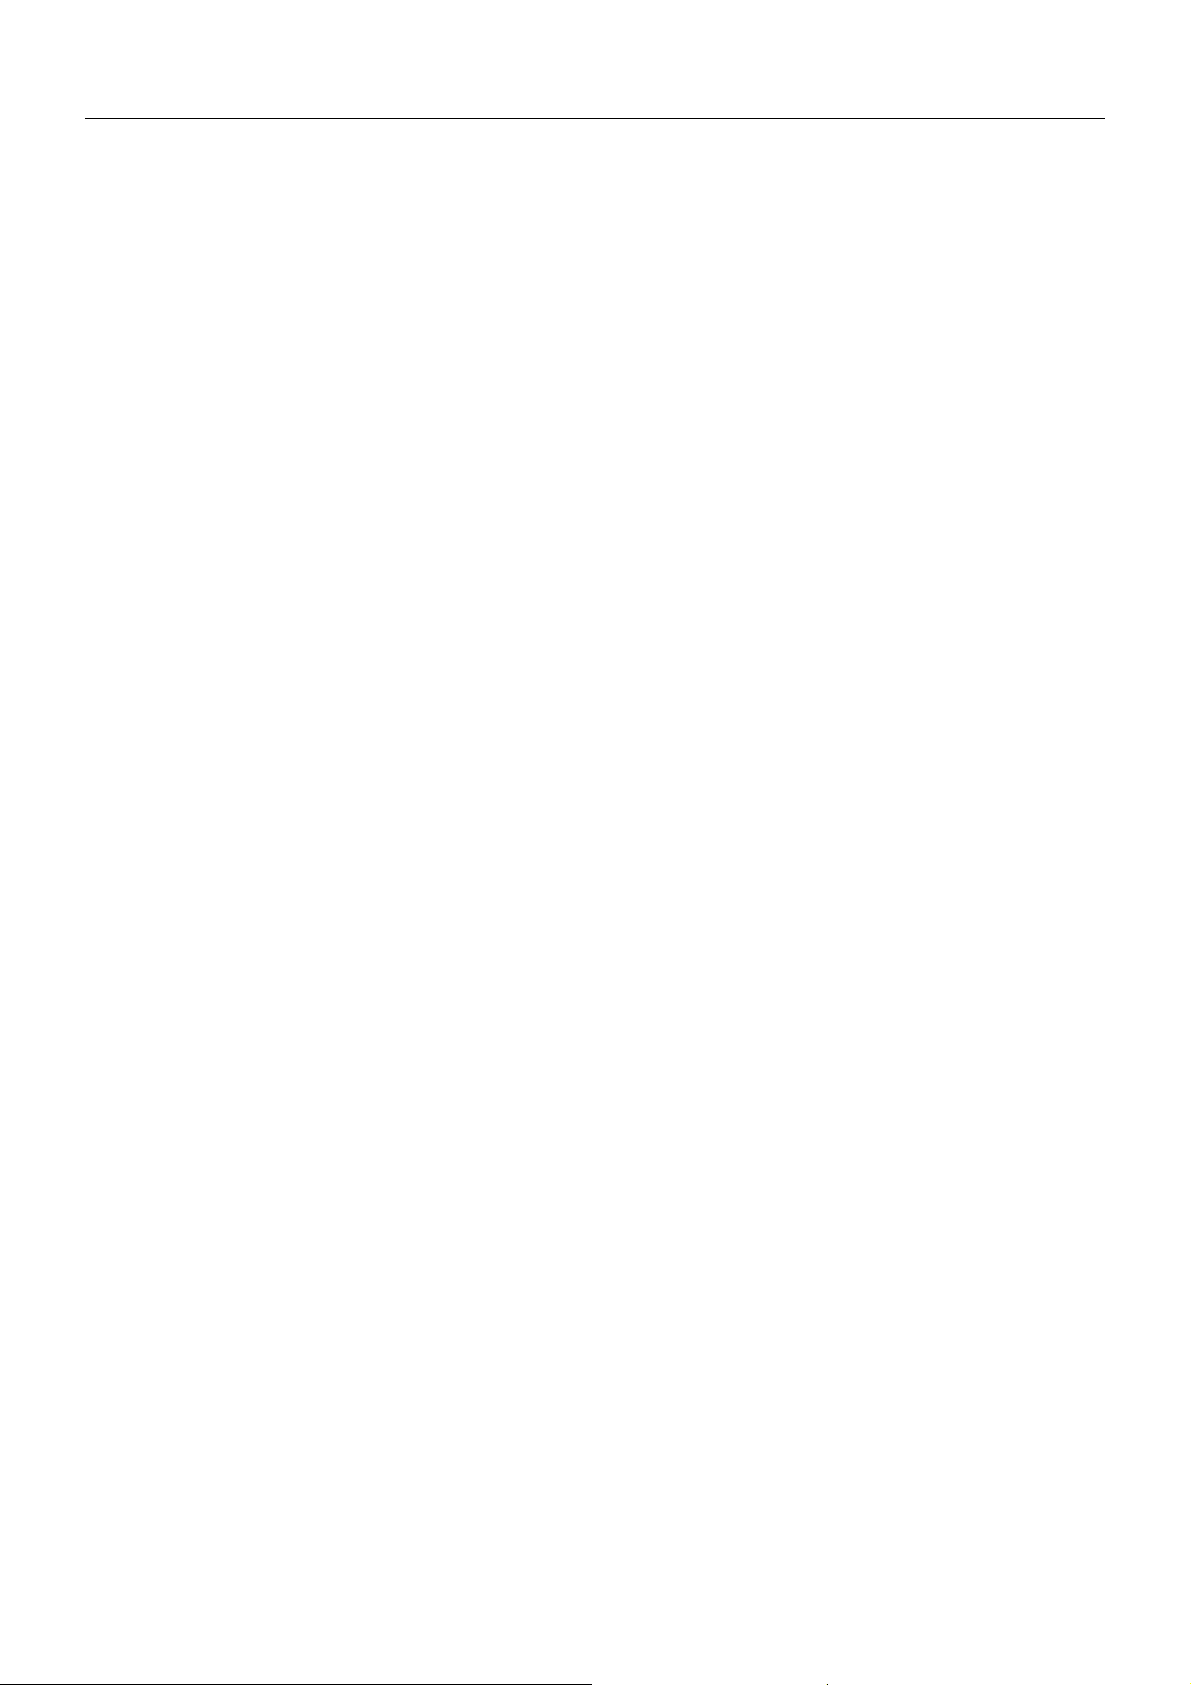
6.1 Spaltkeileinstellung
Der Spaltkeil verhindert, daß das
Werkstück während des Sägens
hinter dem Sägeblatt schließt und
das Sägeblatt einklemmt. Es könnte zu einem Rückschlag kommen.
2-3 mm
0,08-0,12 inch
max. 10 mm
0,4 inch
Der Spaltkeil muß stets angebracht
sein.
Der Spaltkeil ist durch Verschieben so einzustellen, daß sein Abstand zum Sägeblattkranz max. 10
mm und in der Höhe bei verdeckten Schnitten 2 - 3 mm beträgt.
Spaltkeileinstellung KGT 500/550 Spaltkeileinstellung UK 250/330
7 Pflege und Wartung
Aufgrund der verwendeten, hochwertigen Werkstoffe und Komponenten ist der Pflege- und Wartungsaufwand
gering. Die Führungswellen und die 4 Laufrollen (315) sollten zur Vermeidung von Rostansatz regelmäßig mit
Knochenöl gereinigt werden. Die Kugellager in den Laufrollen sind wartungsfrei.
Die 4 Laufrollen sind werkseitig eingestellt. Wird ein neues, als Ersatzteil bezogenes Laufrollentragprofil oder ein
neues Winkelblech (353) eingebaut, so ist evtl. eine neue Einstellung der Laufrollen notwendig. Lösen Sie hierzu die Schrauben der unteren Laufrollen. Die Einstellung erfolgt durch Verdrehen der Exzenterbuchsen (326).
6
Page 7
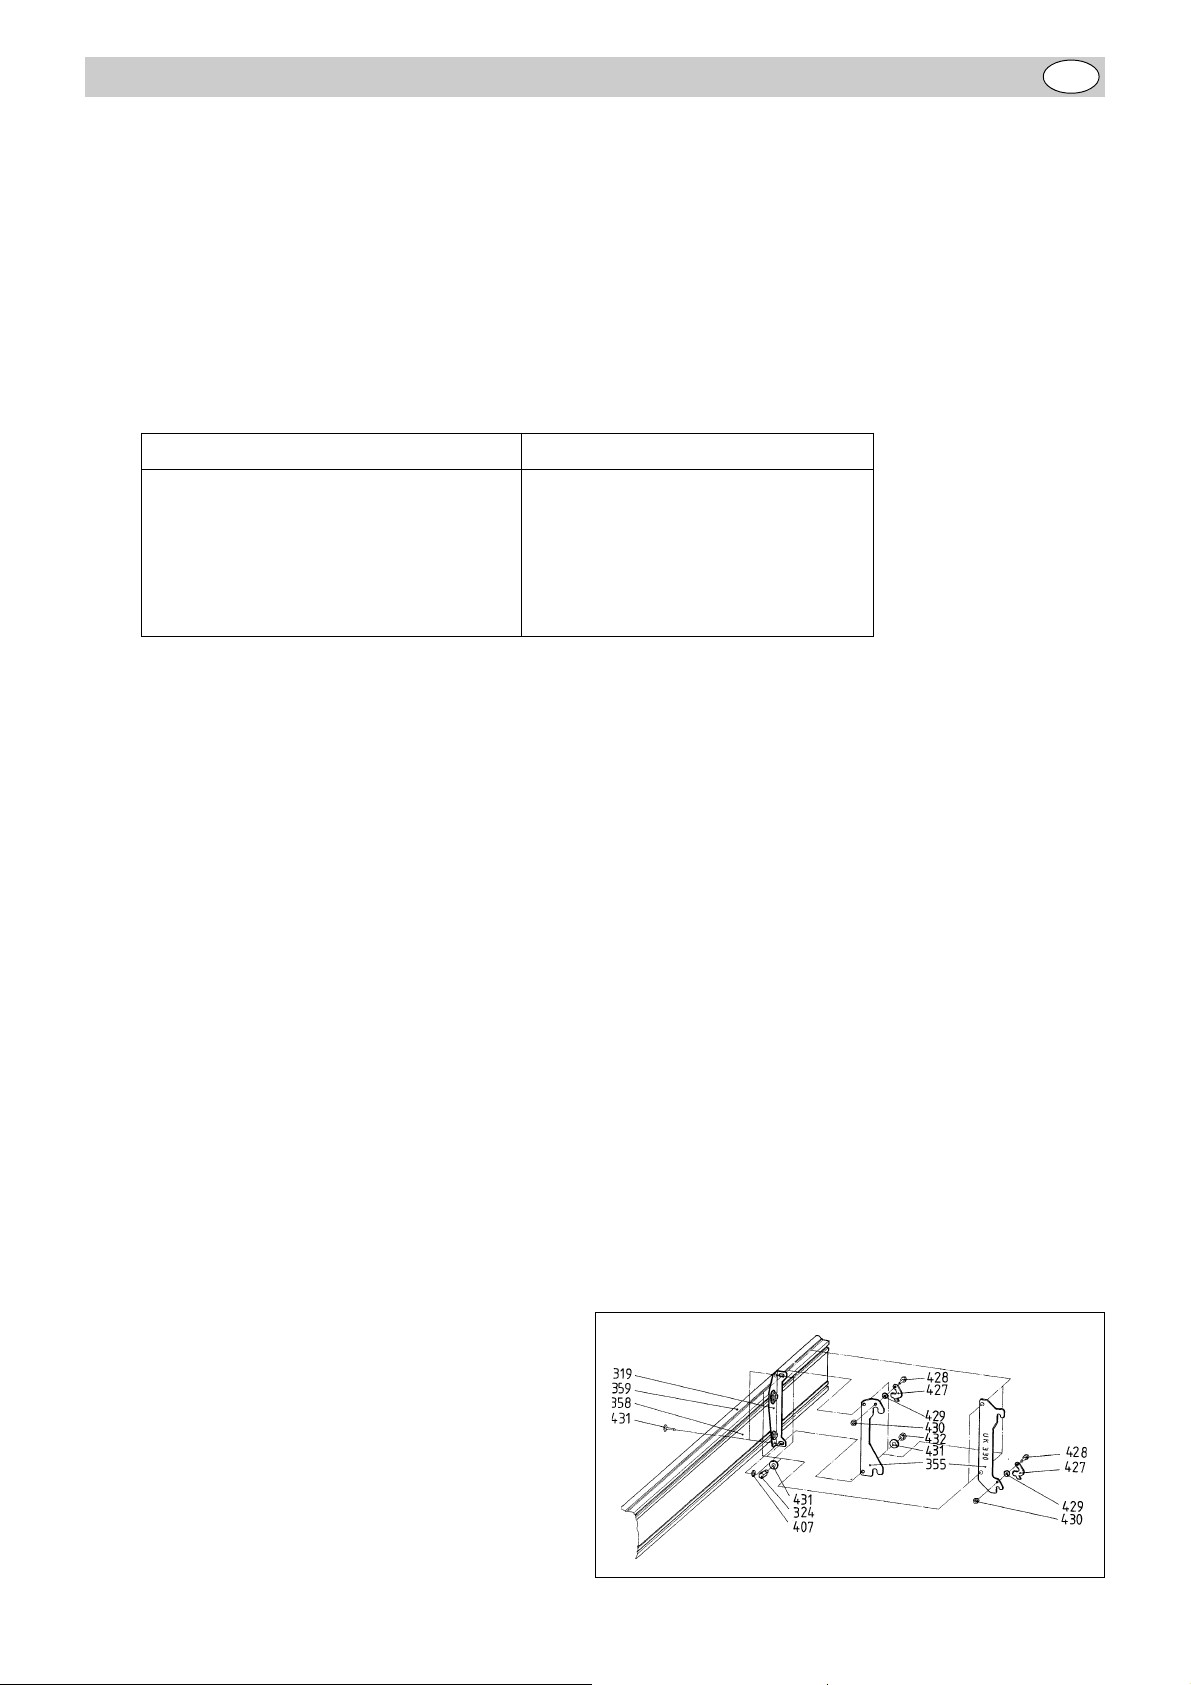
8 Ersatzteilliste Schiebeschlitten KGT/UK
Pos. Benennung Größe DIN Best-Nr.
301 Kulissentragprofil 600 mm 139 320 1394
302 Winkelskalenband 553 mm 114 220 1247
304 Winkelanschlagprofil 1410 mm 139 320 4296
305 Klemmhebel mit Gewindestift M 8x20 700 604 3407
315 Laufrolle mit Lager 201 020 0140
319 Winkelträger hinten 148 220 8831
320 Winkelträger vorne 148 220 8840
323 Doppelbundschraube SW 14x40 148 520 8867
324 Stellbolzen SW 14x34 148 520 8875
325 Sterngriffmutter M 6 700 002 5458
326 Exzenterbuchse SW 30x25 139 520 1278
327 Laufrollenbuchse Ø 30x25 139 520 1260
329 Stellgleiter 149 202 4500
330 Abstreifer 239 120 1377
331 Endstück Schiebeschlitten 239 120 1628
332 Kulissenschiene - abnehmbar 740 mm 148 540 0792
333 Spannträger 25x25x100 148 240 0821
334 Spanndorn Ø 20x35 148 540 0830
335 Sterngiffschraube M 6x20 700 105 9887
336 Fächerscheibe Ø 6,4 6798 630 408 4047
337 Zylinderschraube mit Innensechskant M 6x16 6912 612 705 9193
340 Verlängerung 140 mm 139 320 1645
341 Verlängerungsprofil 1520 mm 139 320 1610
343 Sterngriffschraube M 6x20 700 112 4212
344 Reiter mit Klappe 201 020 0388
345 Reiterführungsblech 139 220 1587
346 Rändelmutter hoch M 6 624 112 5058
349 Maßanschlag 149 209 7752
350 Einsteckpuffer Ø 14x14 239 120 3906
351 Endstück 239 120 3760
352 Tischplatte Schiebeschlitten 139 220 5922
353 Winkelblech Schiebeschlitten 139 220 5930
355 Traverse für KGT 500/550 148 220 8858
Traverse für UK 250/330 148 221 5021
356 Vorreiber vorne 148 220 9293
357 Endstück 239 120 5801
358 Laufrollentragprofil 1500 mm 139 320 5900
359 Führungswelle Ø 20x1499 148 211 3253
360 Endanschlag für Laufrollentragprofil 139 220 5965
361 U-Strebe Schiebeschlitten 139 220 5868
365 Skalenband 1410 mm 114 220 4700
366 Skalenband 140 mm 114 220 4718
367 Skalenband 1350 mm 114 220 4726
368 Bein-Stütze 138 221 6527
369 Montageblech für Stütze 139 220 4454
370 Lamellenstopfen 30x30 139 105 9264
400 Linsenblechschraube St. 2,9x9,5 7981 617 203 9632
401 Linsenblechschraube St. 4,8x16 7981 617 200 1830
402 Exzenter-Winkelträger SW 24x9,5 148 520 8883
403 Flachrundschraube M 8x25 603 611 000 0640
404 Scheibe Ø 8,4 verz. 9021 630 500 2486
405 Sechskantmutter M 8 934 620 000 2235
406 Sechskantschraube M 6x25 933 610 300 1143
407 Sechskantmutter M 6 934 620 000 2219
408 Flachrundschraube M 6x20 603 611 000 0608
409 Sechskantmutter selbstsichernd M 6 985 620 200 2291
410 Scheibe Ø 6,4 125 630 001 6365
411 Sechskantschraube M 8x45 931 610 200 1085
412 Hutmutter selbstsichernd M 8 986 620 807 3395
413 Senkblechschraube St. 4,8x22 7982 617 406 3948
414 Sechskantschraube M 6x40 933 610 300 1151
415 Fächerscheibe Ø 6,4 6798 630 408 4047
418 Sechskantschraube M 8x20 933 610 300 1186
421 Sechskantschraube M 6x16 933 610 301 5675
422 Bohrschraube 3,5x13 614 402 7270
423 Fächerscheibe Ø 8,4 6798 630 400 1745
424 Scheibe B 3,2 9021 630 505 2335
425 Flachrundschraube M 6x16 603 611 000 0594
426 Scheibe Ø 21 125 630 008 7696
427 Vorreiber hinten 148 220 9307
428 Sechskantschraube M 5x12 933 610 300 1100
429 Scheibe Ø 5,3 125 630 001 6357
430 Sechskantmutter selbstsichernd M 5 985 620 200 2283
431 Scheibe Ø 8,4 125 630 001 6322
432 Sechskantmutter selbstsichernd M 8 985 620 200 2305
433 Flachrundschraube M 8x16 603 611 000 0632
434 Flachrundschraube M 8x45 603 611 005 9297
435 Sterngriffmutter M 8 700 002 8937
7
Page 8
Contents
1 Specifications
2 Safety Instructions
3 User Responsibility
4 Installation
5 Scale Reading
6 Operation
7 Care and Maintenance
1 Specifications
Table size 280 x 525 mm
Capacity before the blade at 90° 650 mm
Capacity before the blade at 45° 725 mm
Overall length 1500 mm
Max. workpiece weight 17.5 kg
Stock-no. 091 000 9168
ENG
Sliding Carriage KGT/UK
2 Safety Instructions
The maximum allowable workpiece weight for this sliding carriage is 1750 N (17.5 kg). Workpieces with a higher
weight can tilt the machine. The tilting moment depents to a great extent on the length of the workpiece, thus the
stated weight refers to the max. length of the fence.
Children are not permitted to operate this sliding carriage.
3 User Responsibility
This accessory will perform in conformity with the description contained in the instructions provided. This
accessory must be checked periodically. Defective equipment (including service leads) should not be used.
Parts that are broken, missing, plainly worn, distorted or contaminated, should be replaced immediately. Should
such repair or replacement become necessary, it is recommended that such repairs are carried out by qualified
persons approved by the metabo or its representatives.
This accessory or any of its parts should not be altered or changed from standard specifications. The user of this
accessory shall have the sole responsibility for any malfunction which results from improper use or unauthorized
modification from standard specifications, faulty maintenance, damage or improper repair by anyone other than
qualified person approved by metabo or its representatives.
4 Installation
(shown with model KGT 500)
This Sliding Carriage KGT/UK can be installed
on both the metabo Combination Crosscut/
Table Saws KGT 500/550 and on the Radial
Pull Saw UK 250/330.
For the UK 330 a different set of extrusion
brackets (355) is required. These are supplied
with the sliding carriage and are marked UK
250/330.
8
Page 9
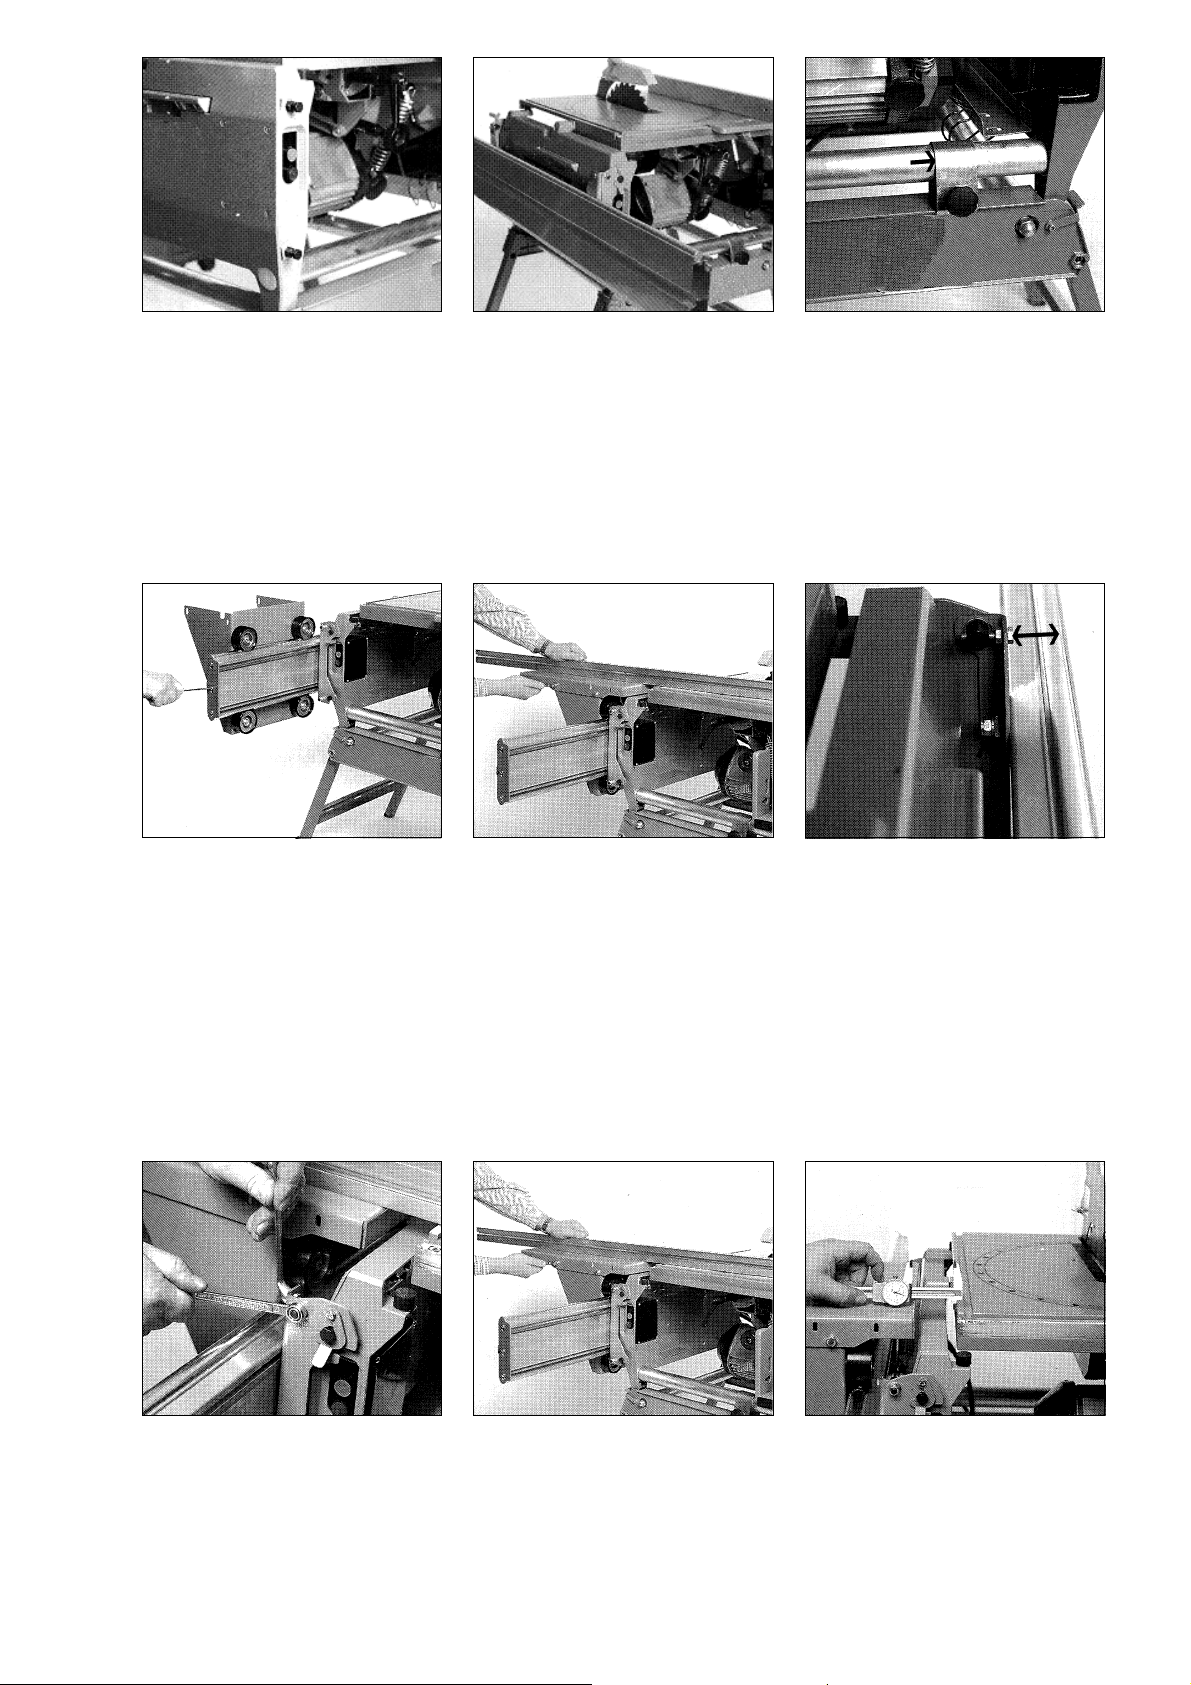
Install 4 double collar bolts to the
left side panel of the saw.
Use 4 each
double collar bolt
hex. nut M 8
serrated lock washer Ø 8.4
Hook roller carriage extrusion to
double collar bolts.
Secure machine with clamp on
workstand.
1. Remove backstop plate
2. Slide traversing bracket on ex-
trusion
3. Reinstall backstop plate
The sliding carriage table should be set approx. 1 - 2 mm higher than the saw table. Set level with the saw's table
by turning the setting screws in or out. Verify setting by placing fence extrusion over both tables. To align carriage
parallel with the saw blade, adjust setting screws. Check setting with a vernier calliper.
Place sliding carriage table onto
traversing bracket and align with
saw table, then bolt to saddle.
Use 4 each
hex. head screw M 8x16
washer Ø 8.4
hex. nut M 8
Loosen counter nuts of the extrusion brackets (1 turn). By turning
the cam plate (402) with a 24 mm
spanner the sliding carriage table's
height can be adjusted against the
saw table.
9
Page 10
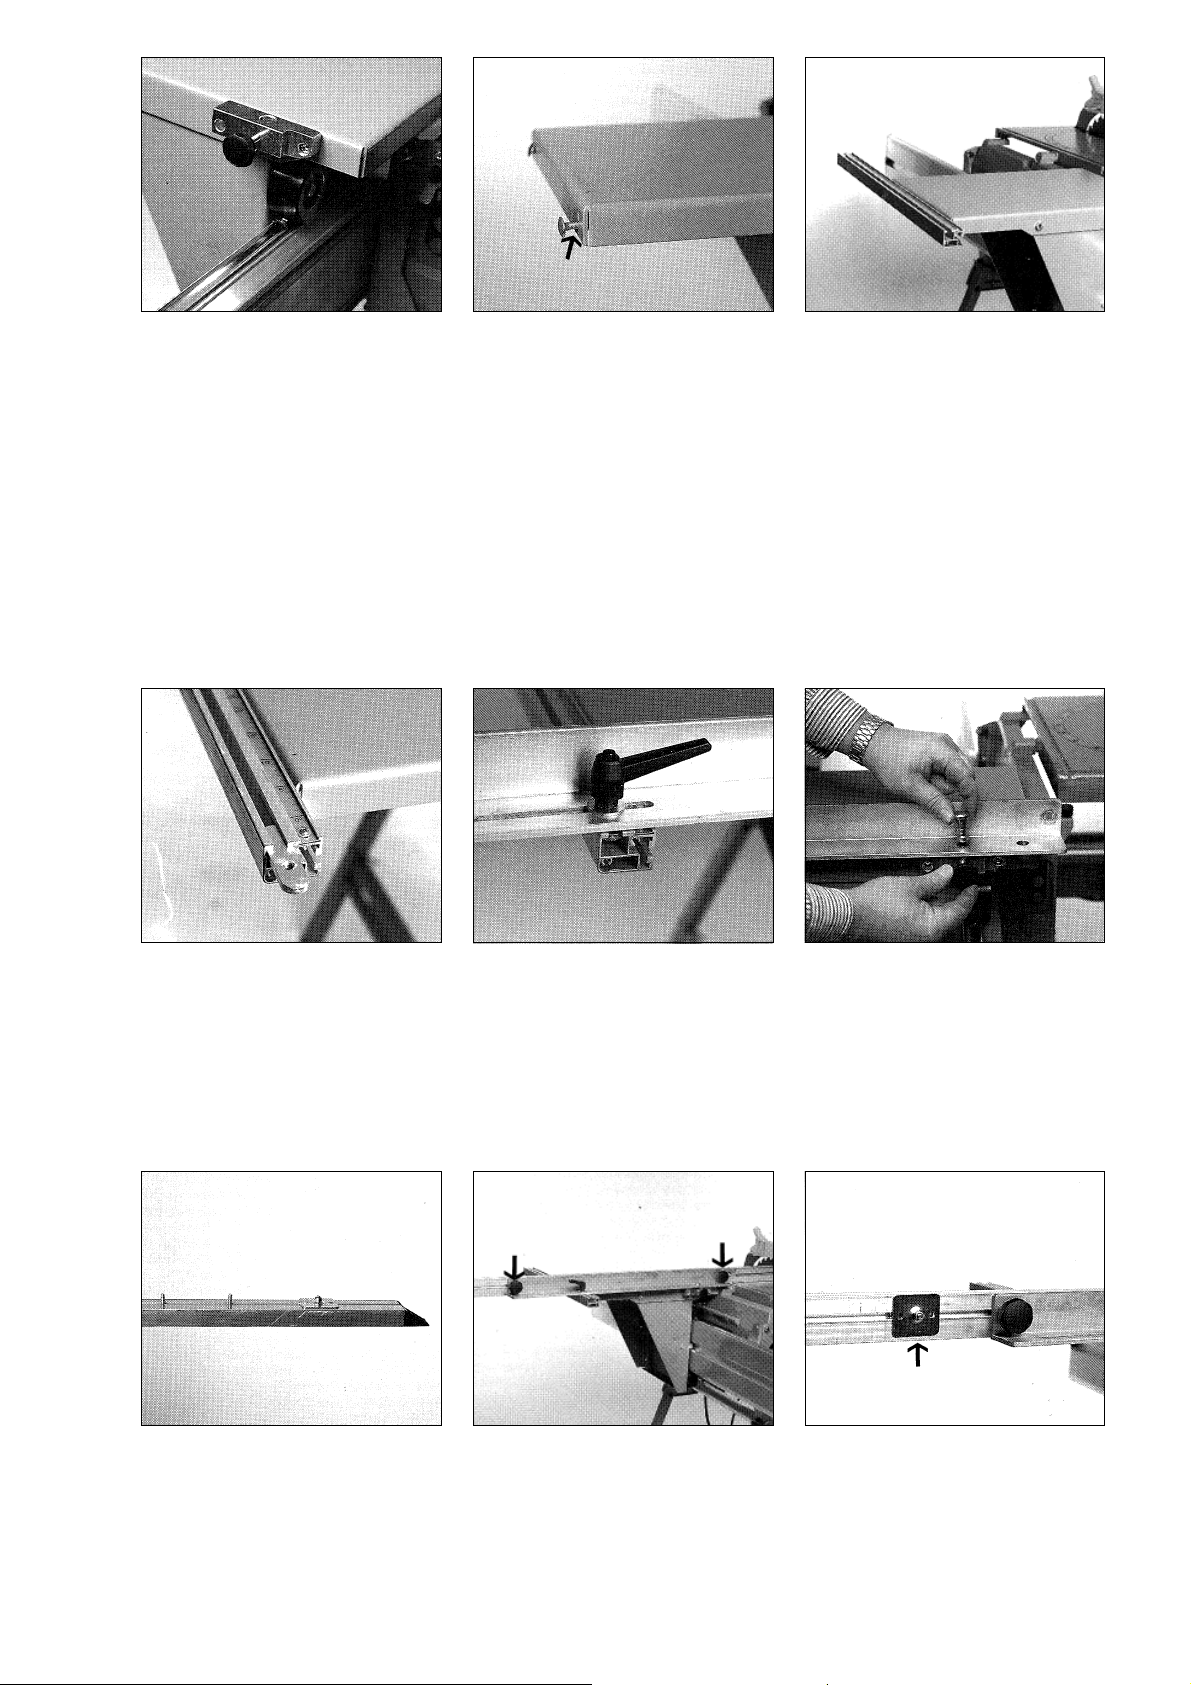
Attach clamp bracket to table edge
with 2 each
cap screw M 6x20
washer Ø 6.4
serrated lock washer Ø 6.4
hexagon nut M 6
1 pc starknob screw M 6x20
Put a carriage bolt M 6x20 through each of the two holes on the left table
edge and screw nuts on loosely. Slide link brackage extrusion onto heads
of the carriage bolts.
- Do not yet tighten bolts -
Fit slide washer into the groove of
the link bracket extrusion.
Slide one stop plate and two carriage bolts M 6x20 into groove of
fence extrusion.
Place ratchet lever M 8x20 through
slot of link bracket angle bar and
screw into slide washer.
Install the prepared fence extrusion
to the link bracket angle bar with
two starknobs M 6.
Place pivot bolt through hole into
clamp bracket and lock with starknob screw M6x20.
Slide second stop plate into fence
extrusion groove.
10
Page 11
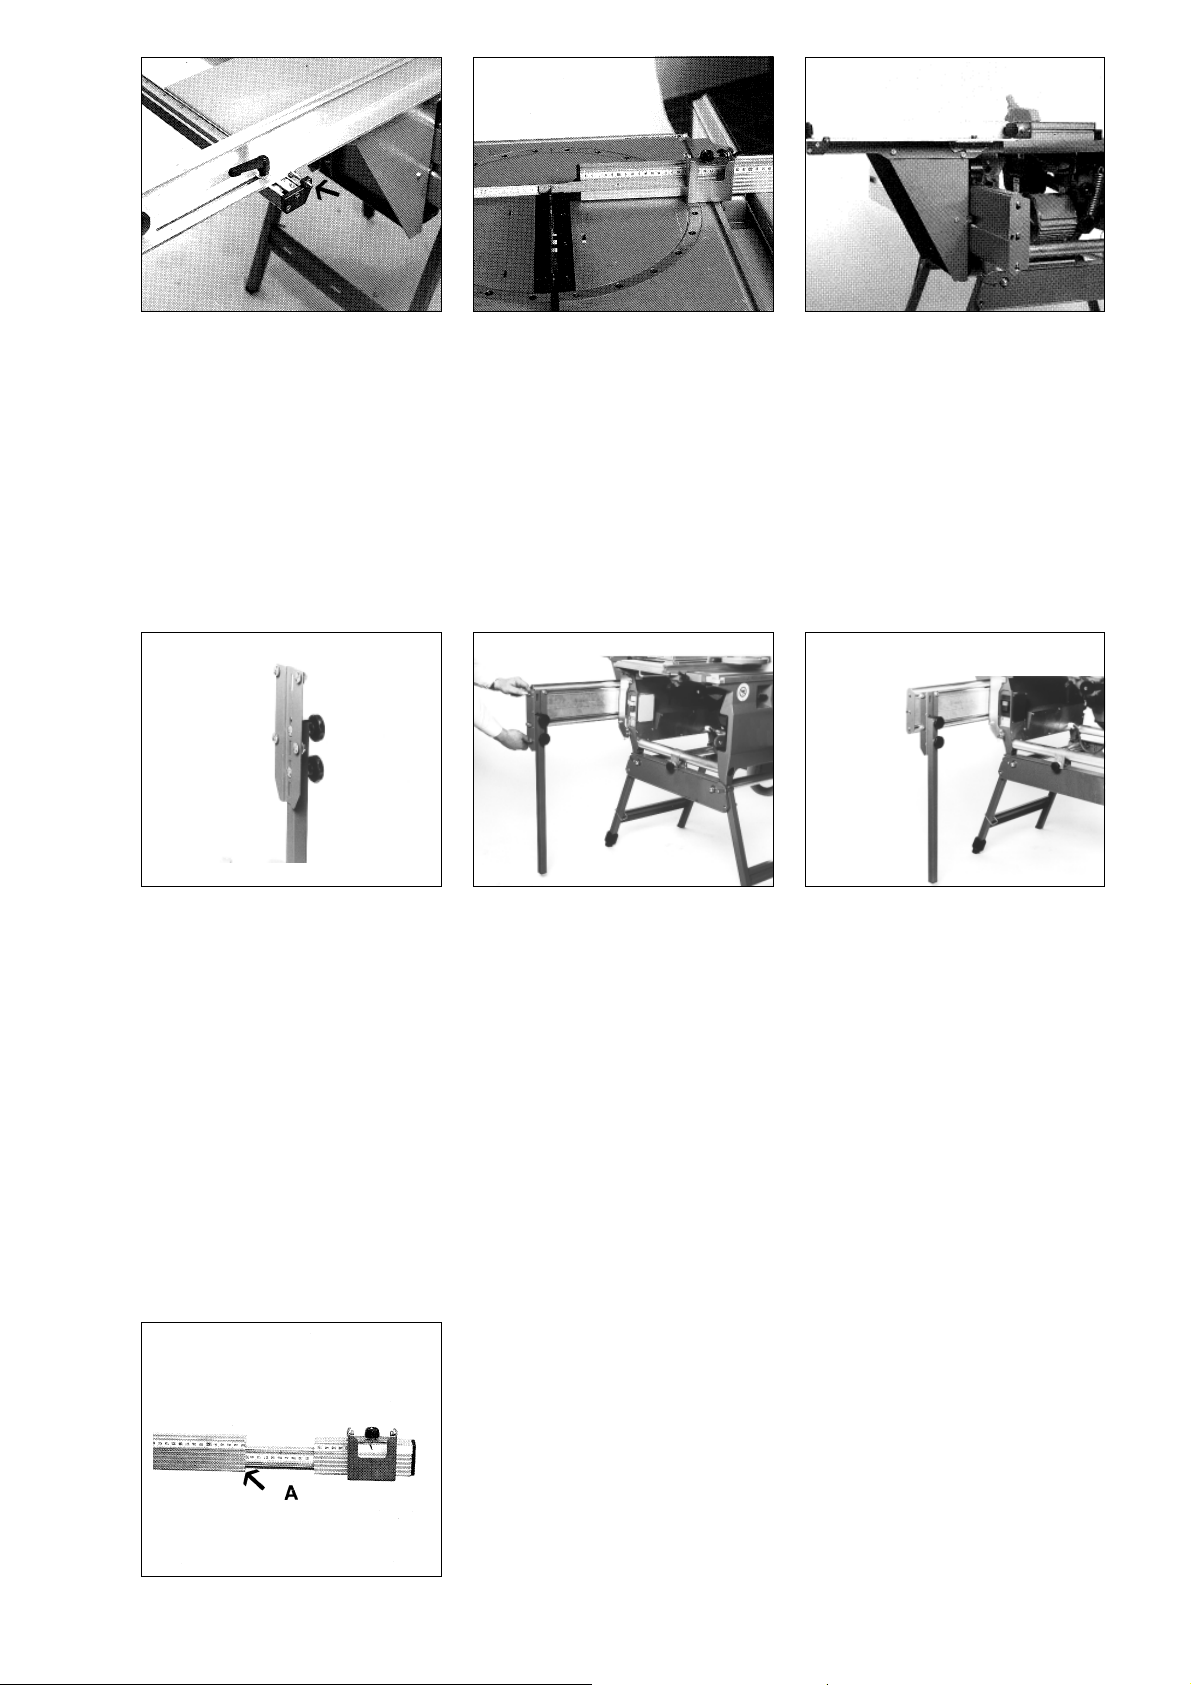
Attach link bracket extrusion end
plate to link bracket extrusion with
two countersunk head tapping
screws Ø 4.8x22. Set fence square
to sawblade and slide link bracket
extrusion as required to set to ZERO
position. Now tighten the two carriage bolts fully, holding the link
bracket extrusion to the table.
- Set true zero position by
adjusting the setting screw as
required.
Slide flipstop onto fence extrusion and set to 200 mm. Adjust position of
extrusion until distance between flipstop and cutting edge of sawblade is
exactly 200 mm. Set stop plate (pos. 349) against link bracket angle bar
(pos. 332) as reference point.
Set fence to 45° position and repeat setting. Set outer stop plate as 45°
reference point.
Bolt leg to leg bracket using 2 each
carriage bolt M 8x45
washer Ø 8.4 mm
starknob M 8
To accommodate the different machine heights the leg bracket has
several oblong holes.
Fit mounting screws into the appropriate holes.
Use 4 each
carriage bolt M 8x20
washer Ø 8.4 mm
hexagon nut M 8
5 Scale Reading
Slide the prepared legs into the
grooves of the roller carriage extrusion, one at either end. Tighten the
mounting bolts.
With the fence not extented the distance to the blade is read directly from
the flipstop. When the fence extension is used the flipstop must be set
to the end position on the fence. The distance between the flipstop and
the blade is then indicated by the reading mark 'A' .
Set legs on floor and tighten starknobs.
11
Page 12
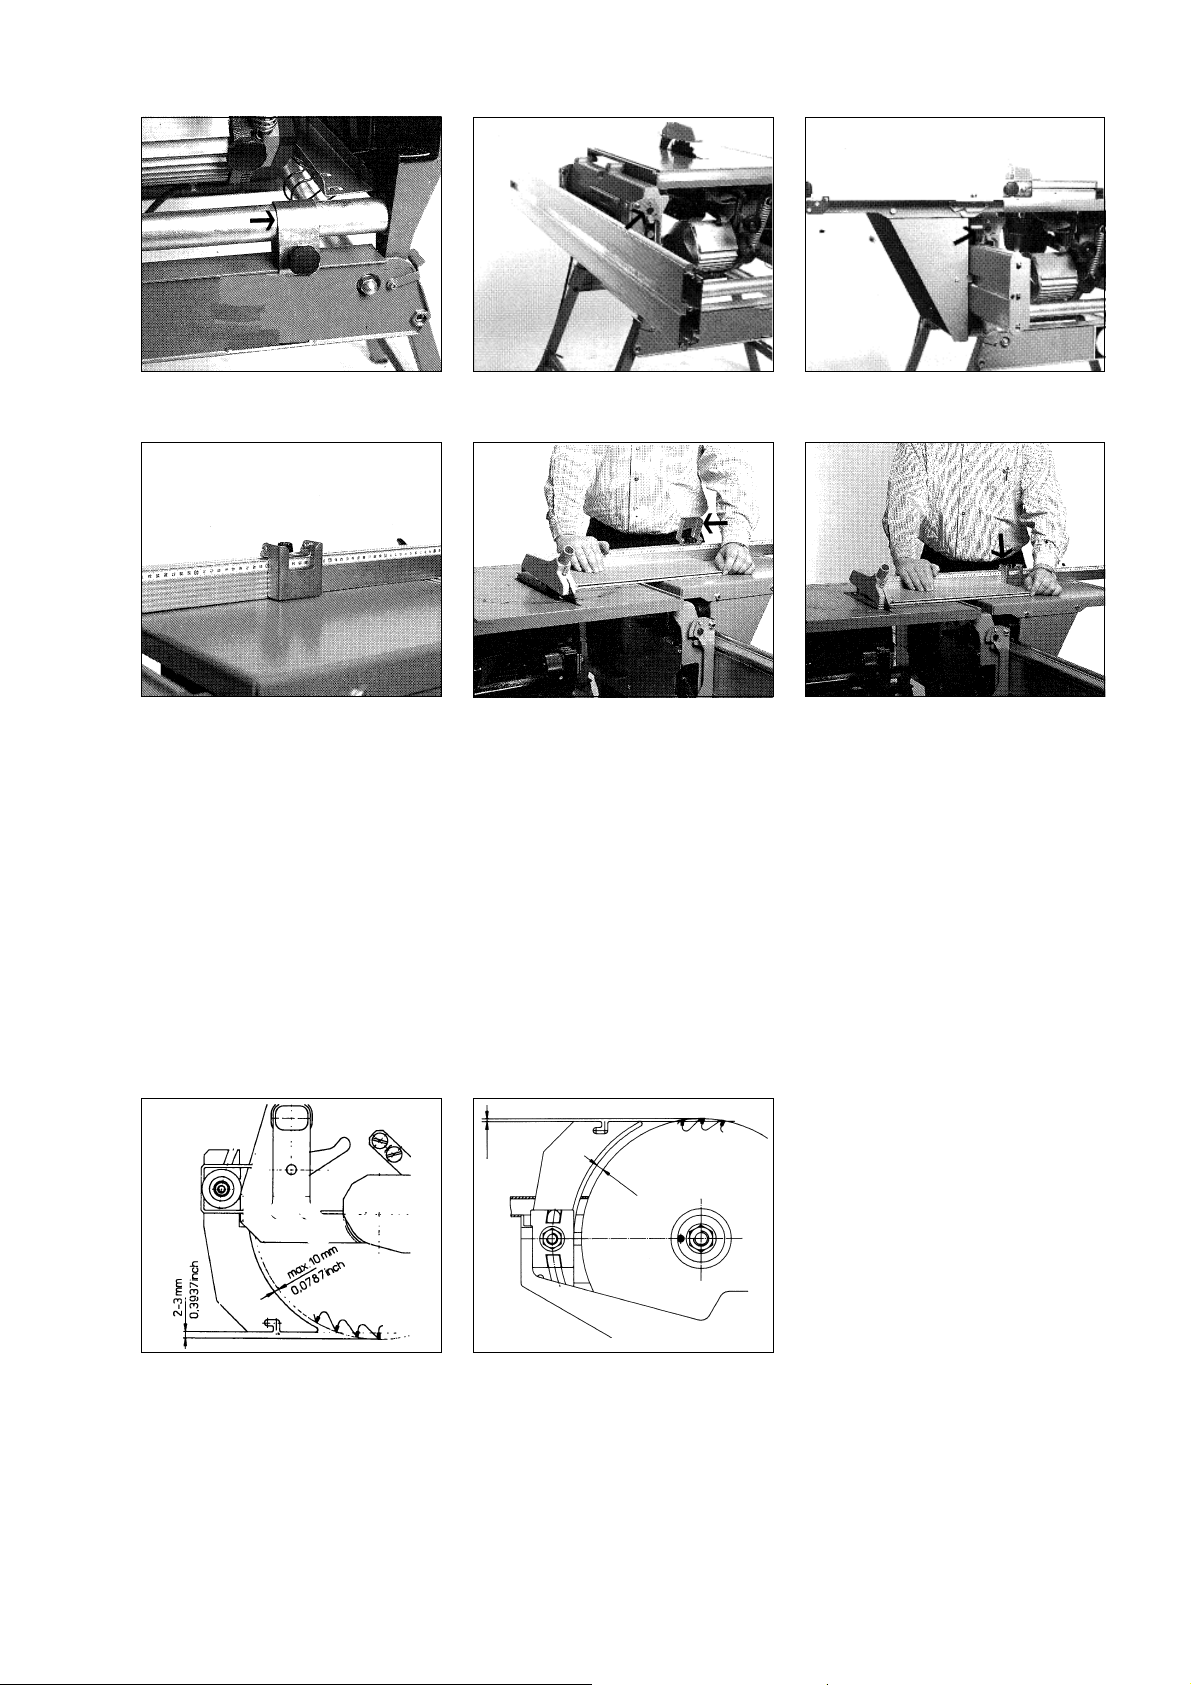
6 Operation
Have riving knife and blade guard installed and properly set.
Secure saw on workstand with
clamps.
Set flipstop to desired workpiece
width.
Hang roller carrige extrusion onto
double collar bolts.
Swing flipstop up and place workpiece on table. Start saw and square
the workpiece.
Close sash locks to prevent accidental lifting of the sliding carriage.
Pull workpiece and sliding carriage
back.Turn work around by 180°,
swing flipstop down and place workpiece with squared edge against
the stop. Make second cut.
The flipstop extents up to 2600 mm.
A clean cut is achieved only with a sharp and properly set blade. Set depth of cut 5 - 10 mm higher than the
workpiece thickness.
For cutting faced chipboard we recommend using a special blade with stock-no. 091 001 0166.
6.1 Riving Knife Setting
The riving knife prevents the work from closing behind the blade, thus stalling it and causing kickback. Except
for set-in work, never perform any cutting operation without the riving knife in place and properly set.
Set riving knife so that gap between riving knife and sawblade is not more than 10 mm and its top is not more
than 2 mm below the crown of the blade.
max. 10 mm
max. 10 mm
0,4 inch
2-3 mm
0,08-0,12 inch
0,4 inch
Riving knife setting on KGT 500/550 Riving knife setting on UK 250/330
7 Care and Maintenance
Due to the high quality material and components care and maintenance are kept to a minimum. Regularly apply
a light coat of oil to the guide bars and rollers to keep from rust. The ball bearings inside the rollers are lubricated
for life.
The rollers are factory set. If the carriage extrusion is replaced or a new traversing bracket (353) is installed,
resetting of the rollers may be required. To adjust, loosen the fastening bolts of the lower rollers. Turn eccentric
bush (326) as required to eliminate play.
12
Page 13
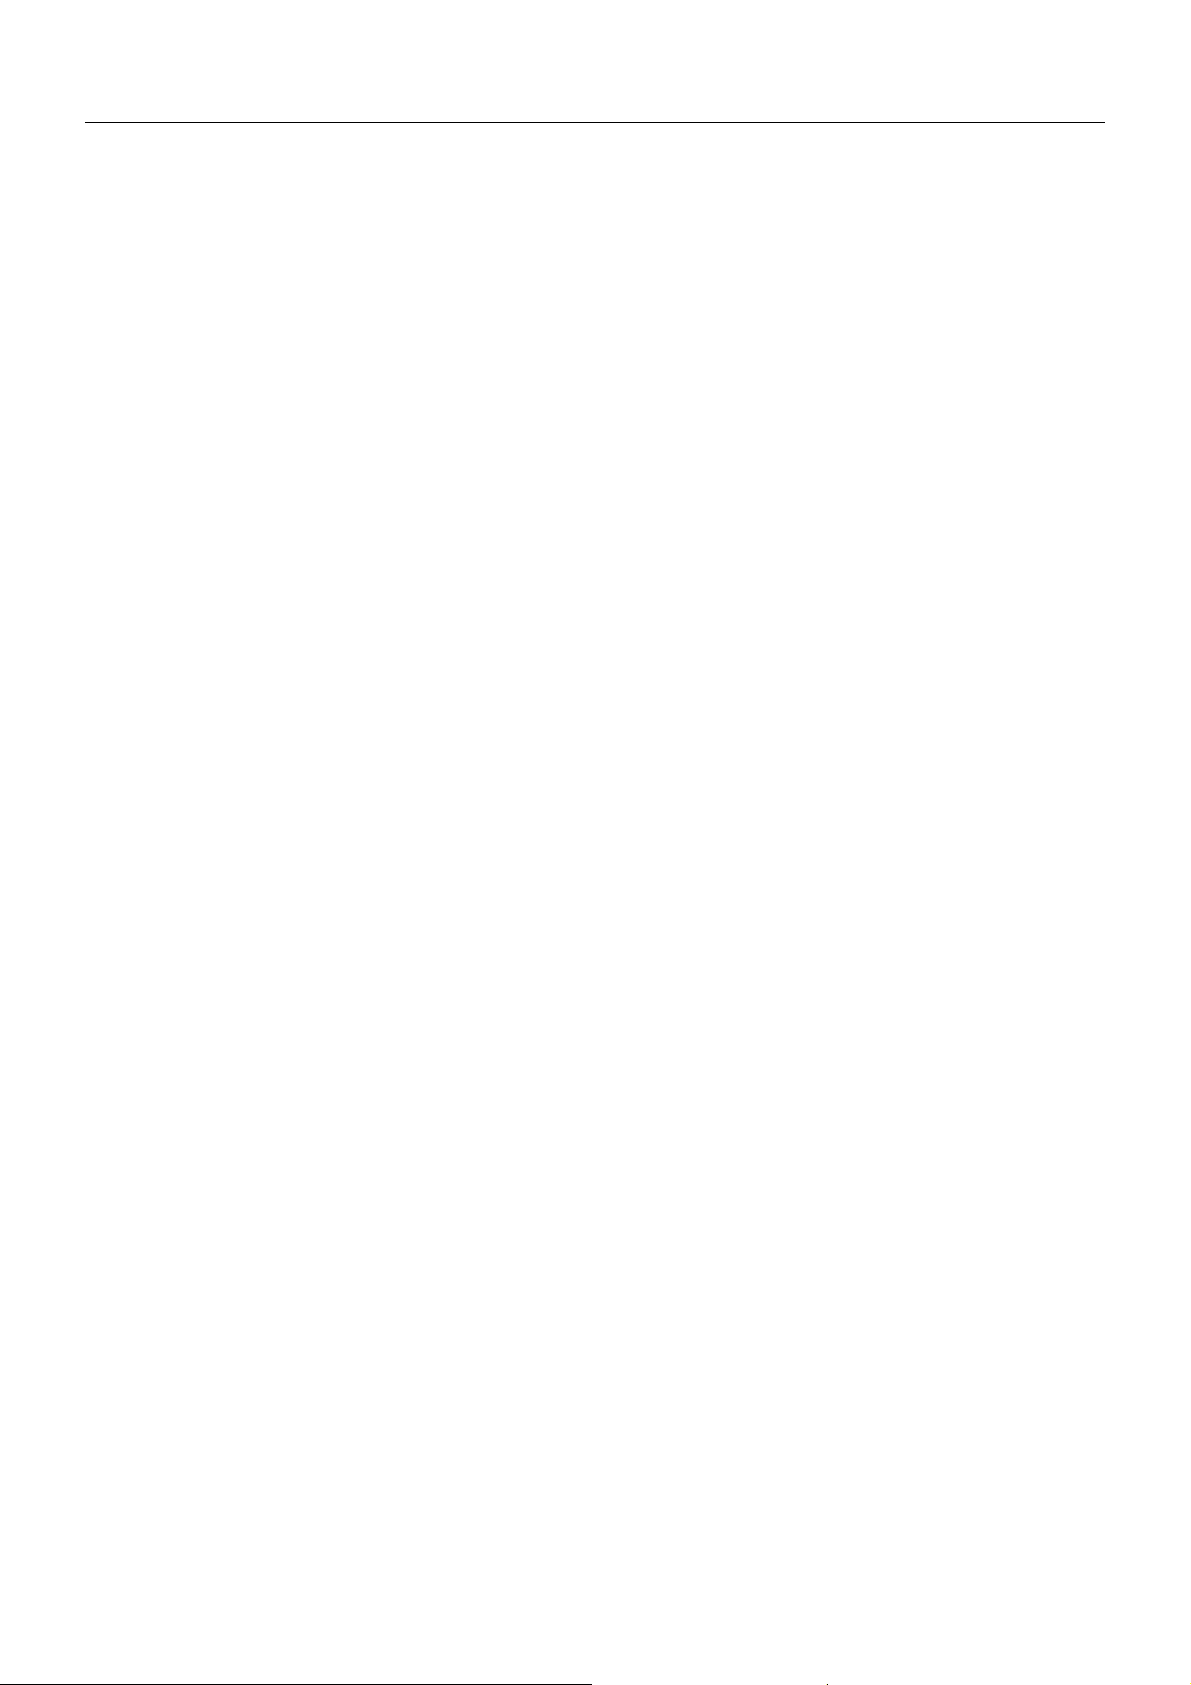
8 Spare Parts List Sliding Carriage KGT/UK
Pos. Description Dimension DIN Stock-no.
301 Link bracket extrusion 600 mm 139 320 1394
302 Angle scale 553 mm 114 220 1247
304 Fence extrusion 1410 mm 139 320 4296
305 Ratchet lever M 8x20 700 604 3407
315 Roller c/w bearing Ø 65x28 201 020 0140
319 Extrusion bracket, rear 148 220 8831
320 Extrusion bracket, front 148 520 8840
323 Double coller nut SW 14x40 148 520 8875
324 Setting bolt SW 14x34 148 520 8875
325 Starknob M 6 700 002 5458
326 Cam bush, lower SW 30x25 139 520 1278
327 Roller bush, upper Ø 30x25 139 520 1260
329 Slide washer M 8 149 202 4500
330 PVC roller cover 239 120 1377
331 Fence end plate 239 120 1628
332 Link bracket angle bar 740 mm 148 540 0792
333 Clamp bracket 25x25x100 148 240 0821
334 Pivot bolt Ø 20x35 148 540 0830
335 Starknob screw M 6x20 700 105 9887
336 Serrated lock washer Ø 6.4 6798 630 408 4047
337 Hex. socket head cap screw M 6x16 6912 612 705 9193
340 Fence extension 140 mm 139 320 1645
341 Fence extension extrusion 1520 mm 139 320 1610
343 Starknob screw M 6x20 700 112 4212
344 Flipstop 201 020 0388
345 Flipstop guide plate Bl 0.88x16x70 139 220 1587
346 Knurled nut M 6 624 112 5058
349 Stop plate Bl. 2x52x44 149 209 7752
350 Plug Ø 14x4 239 120 3906
351 End plate, fence extension 239 120 3760
352 Table, sliding carriage KGT/UK 139 220 5922
353 Traversing bracket 139 220 5930
355 Extrusion bracket KGT 500/550 148 220 8858
Extrusion bracket UK 250/330 148 221 5021
356 Sash lock, front 148 220 9293
357 End plate, link extrusion 239 120 5801
358 Roller carriage extrusion 1500 1500 mm 139 320 5900
359 Guide bar 1500, round Ø 20x1499 148 211 3253
360 Backstop plate 139 220 5965
361 U-strut 139 220 5868
365 Scale 1410 1410 mm 114 220 4700
366 Scale 140 140 mm 114 220 4718
367 Scale 1350 1350 mm 114 220 4726
368 Support leg 138 221 6527
369 Leg bracket 139 220 4454
370 Lamellar plug 30x30 139 105 9264
400 Pan head tapping screw St 2.9x9.5 7981 617 203 9632
401 Pan head tapping screw St 4.8x16 7981 617 200 1830
402 Cam plate SW 24x9.5 148 520 8883
403 Carriage bolt M 8x25 603 611 000 0640
404 Washer Ø 8.4 9021 630 500 2486
405 Hexagon nut M 8 934 620 000 2235
406 Hexagon head screw M 6x35 933 610 300 1143
407 Hexagon nut M 6 934 620 000 2219
408 Carriage bolt M 6x20 603 611 000 0608
409 Hex. nut, self-locking M 6 985 620 200 2291
410 Washer Ø 6.4 125 630 001 6365
411 Hexagon head screw M 8x45 931 610 200 1085
412 Cap nut, self-locking M 8 986 620 807 3395
413 Countersunk head screw St 4.8x22 7982 617 406 3948
414 Hexagon head screw M 6x40 933 610 300 1151
415 Serrated lock washer Ø 6.4 6798 630 408 4047
418 Hexagon head screw M 8x20 933 610 300 1186
421 Hexagon head screw M 6x16 933 610 301 5675
422 Drilling screw 3.5x13 614 402 7270
423 Serrated lock washer Ø 8.4 6798 630 400 1745
424 Washer B 3.2 9021 630 505 2335
425 Carriage bolt M 6x16 603 611 000 0594
426 Washer Ø 21 125 630 008 7696
427 Sash lock, rear 148 220 9307
428 Hexagon head screw M 5x12 933 610 300 1100
429 Washer Ø 5.3 125 630 001 6357
430 Hex. nut, self-locking M 5 985 620 200 2283
431 Washer Ø 8.4 125 630 001 6322
432 Hex. nut, self-locking M 8 985 620 200 2305
433 Carriage bolt M 8x16 603 611 000 0632
434 Carraige bolt M 8x45 603 611 005 9297
435 Starknob M 8 700 002 8937
13
Page 14
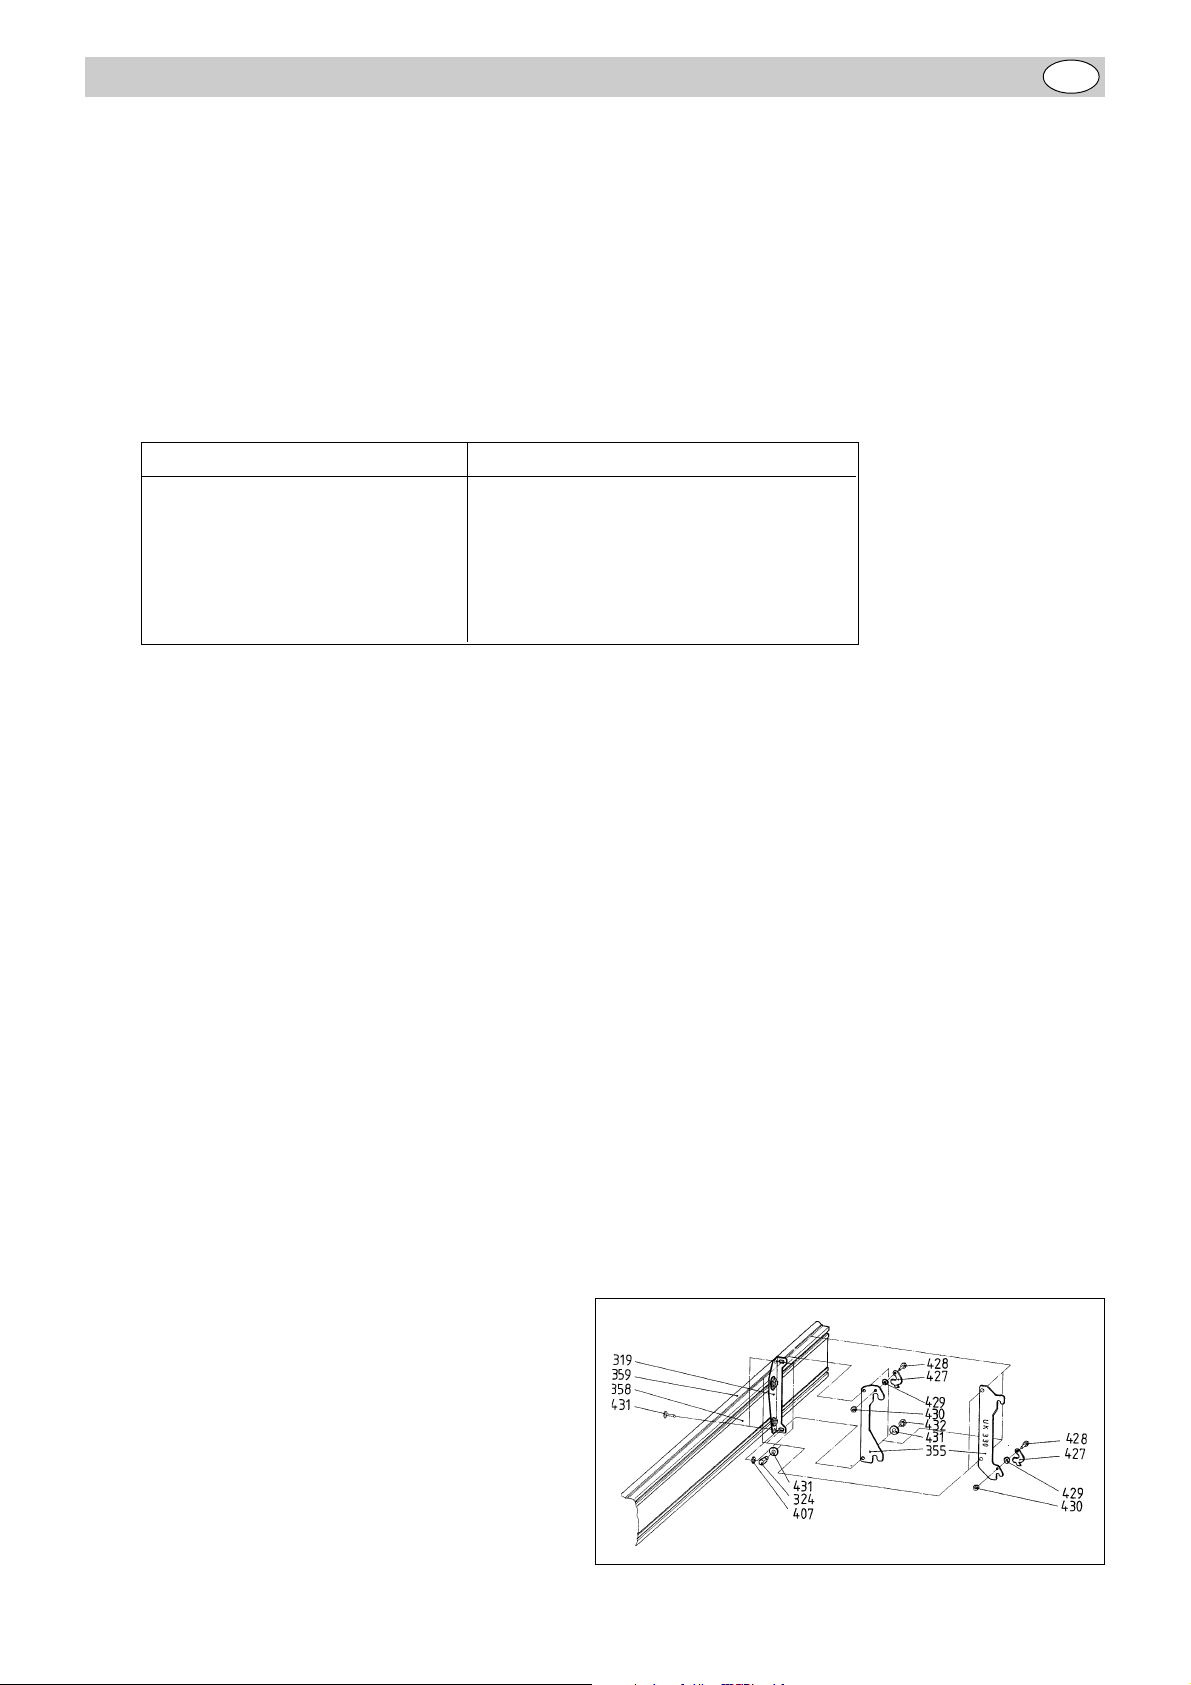
Table des matières
1 Caractéristiques techniques
2 Consignes de sécurité
3 Responsabilité produit / Garantie
4 Montage
5 Lecture de l’échelle graduée
6 Consignes de travail
7 Entretien
1 Caractéristiques techniques
F
Chariot coulissant KGT/UK
Dimensions de la table
Largeur de coupe 90°
Largeur de coupe 45°
Longueur totale
Poids max. des pièces à scier
Réf.
280x525 mm
650 mm
725 mm
1500 mm
17,5 kg
091 000 9168
2 Consignes de sécurité
Le poids maximal de la pièce à scier supporté par le chariot coulissant du type KGT/UK est de 1750 N (17,5 kg).
Un poids de pièce supérieur risquerait de renverser la machine. Le moment de renversement dépend toutefois
de la longueur de la pièce à scier. Le poids indiqué se réfère par conséquent à la longueur de butée maximale
possible (portée du profil de butée).
3 Responsabilité produit / Garantie
Les travaux non indiqués et les possibilités d’utilisation non mentionnées dans la notice requièrent l’autorisa-
tion écrite de metabo.
Veuillez vous adresser à votre revendeur pour tout recours à la garantie.
Les travaux de garantie sont obligatoirement effectués par nos soins ou par des points de service après-vente
que nous avons autorisés à cette fin. Au-delà de la durée de garantie, il vous est possible de faire effectuer vos
réparations par des sociétés spécialisées.
Prière de conserver vos factures de réparation !
4 Montage
(figures représentant la KGT 500)
Le chariot coulissant peut être monté sur les
scies oscillatoires et à onglet metabo KGT 500/
550 et sur les scies circulaires encastrées UK
250/330. Il suffit uniquement de remplacer les
fixations adéquates (traverse pièce 355). Le
code de désignation est inscrit sur les fixations
de la UK 250/330.
14
Page 15
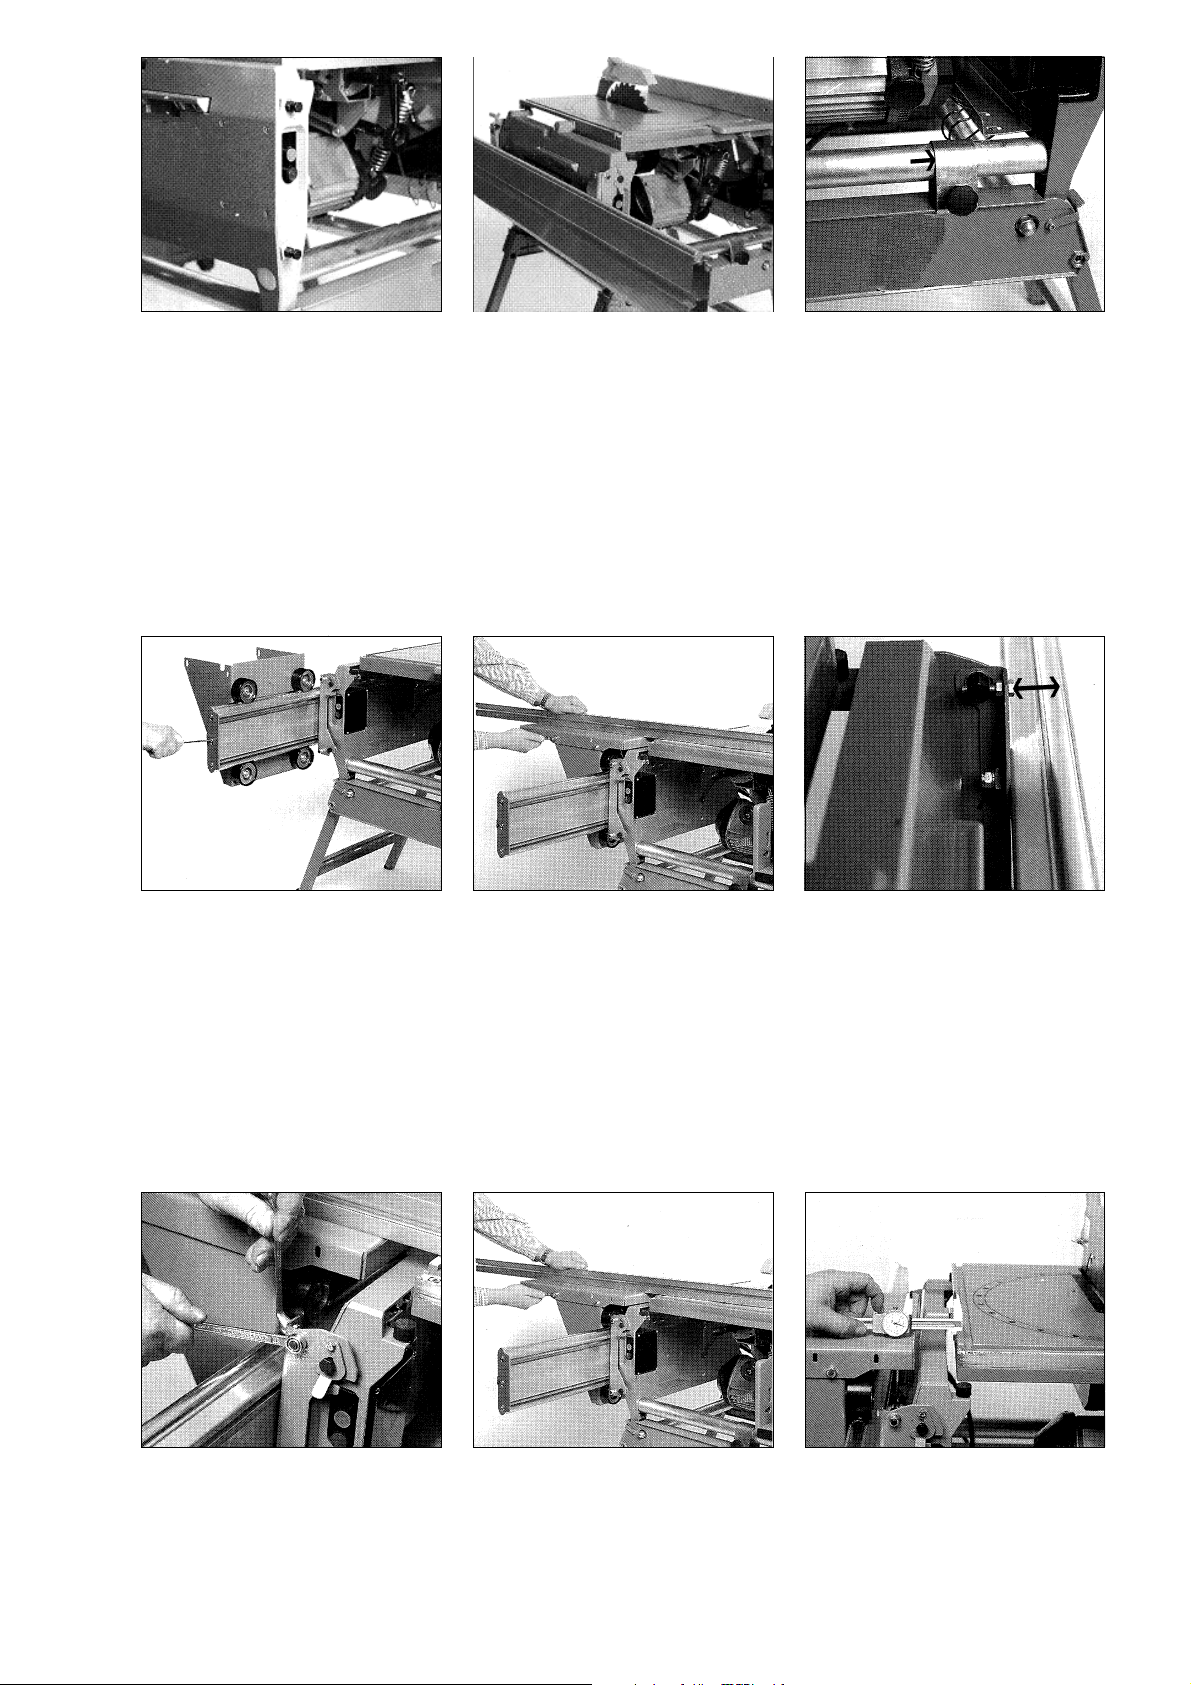
Visser les 4 boulons à embase
double dans la paroi latérale
gauche de la scie oscillatoire et scie
circulaire à table.
Vis :
4 boulons à embase double
4 écrous hexagonaux M 8
4 rondelles à éventail Ø 8,4
Accrocher le profil porteur de galet
de roulement sur les boulons à
embase double.
Fixer la machine sur le bâti au
moyen de l’agrafe.
1. Démonter la butée d’extrémité
2. Faire glisser le chariot coulissant
3. Remonter la butée d’extrémité
Visser / dévisser les 4 vis d’ajustage pour régler la planéité des deux tables de la machine l’une par rapport à
l’autre et le déplacement parallèle par rapport à la lame de scie. La table coulissante doit être plus élevée de 1
à 2 mm environ. Vérifier le réglage à l’aide d’un calibre à coulisse et en posant une règle.
Aligner le dessus de table par
rapport à la table de la machine et
le visser.
Vis :
4 boulons à six pans M8x16
4 rondelles 8,4
4 écrous hexagonaux M8
Desserrer les écrous de fixation ou
les contre-écrous des angles de
fixation (1 tour). La table
coulissante peut être élevée ou
abaissée par rapport à la table de
la machine en tournant la rondelle
d’excentrique (SW 24).
15
Page 16
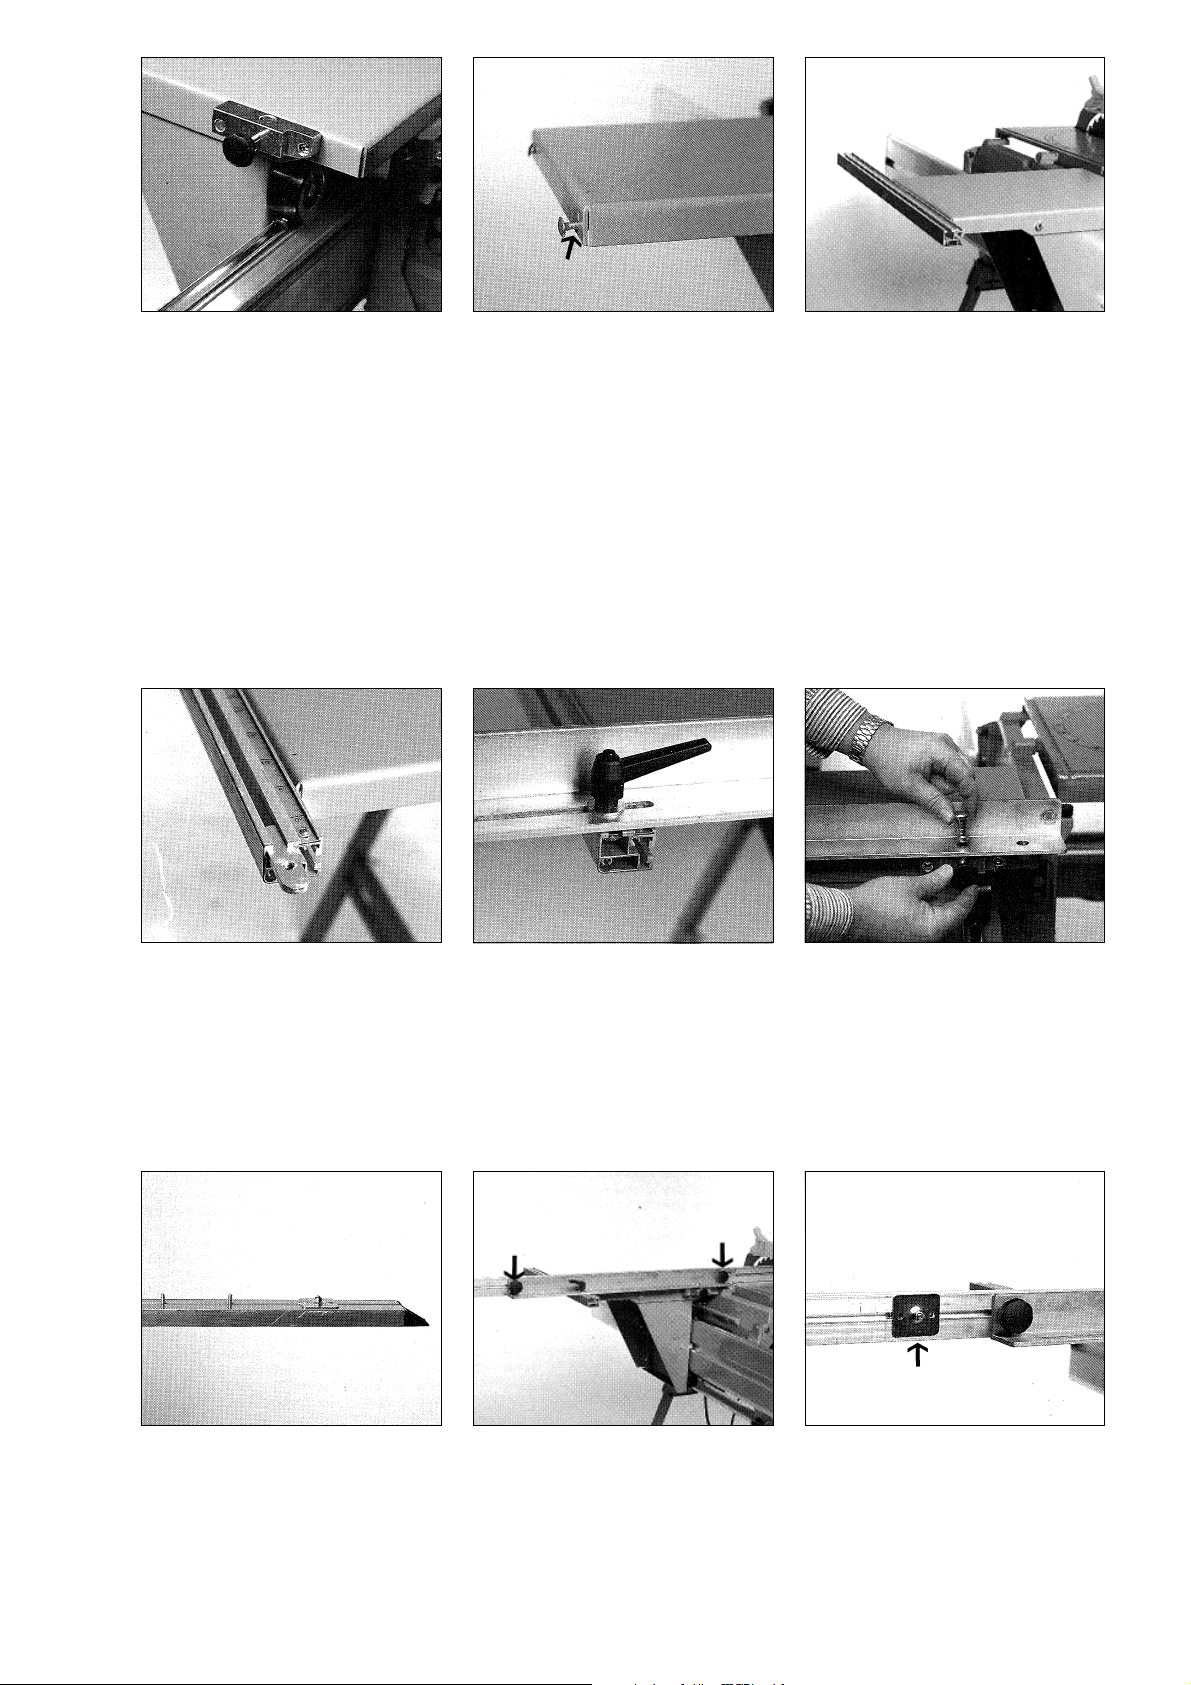
Visser le support de serrage sur le
bord de la table coulissante.
Vis :
2 vis cylindriques M6x20
2 rondelles Ø 6
2 rondelles à éventail Ø 6,4
2 écrous hexagonaux M6
1 vis poignée-étoile M6x20
Visser les boulons à tête bombée M6x20 dans les perçages du bord
arrière du dessus de table avec des écrous hexagonaux sans les serrer.
Faire glisser le profil porteur coulissant.
- Les vissages restent non serrés dans un premier temps.
Introduire la pièce coulissante dans
la rainure du profil porteur
coulissant.
Pousser la butée de mesure et
deux boulons à tête bombée
M6x20 dans la rainure du profil de
butée d’angle.
Introduire le levier de serrage avec
une rondelle intermédiaire dans la
fente et le visser avec la pièce
coulissante.
Visser le profil de butée d’angle
avec 2 écrous poignée-étoile M6
avant le rail coulissant.
Introduire la broche de serrage et
la bloquer avec la poignée-étoile
M6x20.
Introduire la seconde butée de
mesure.
16
Page 17
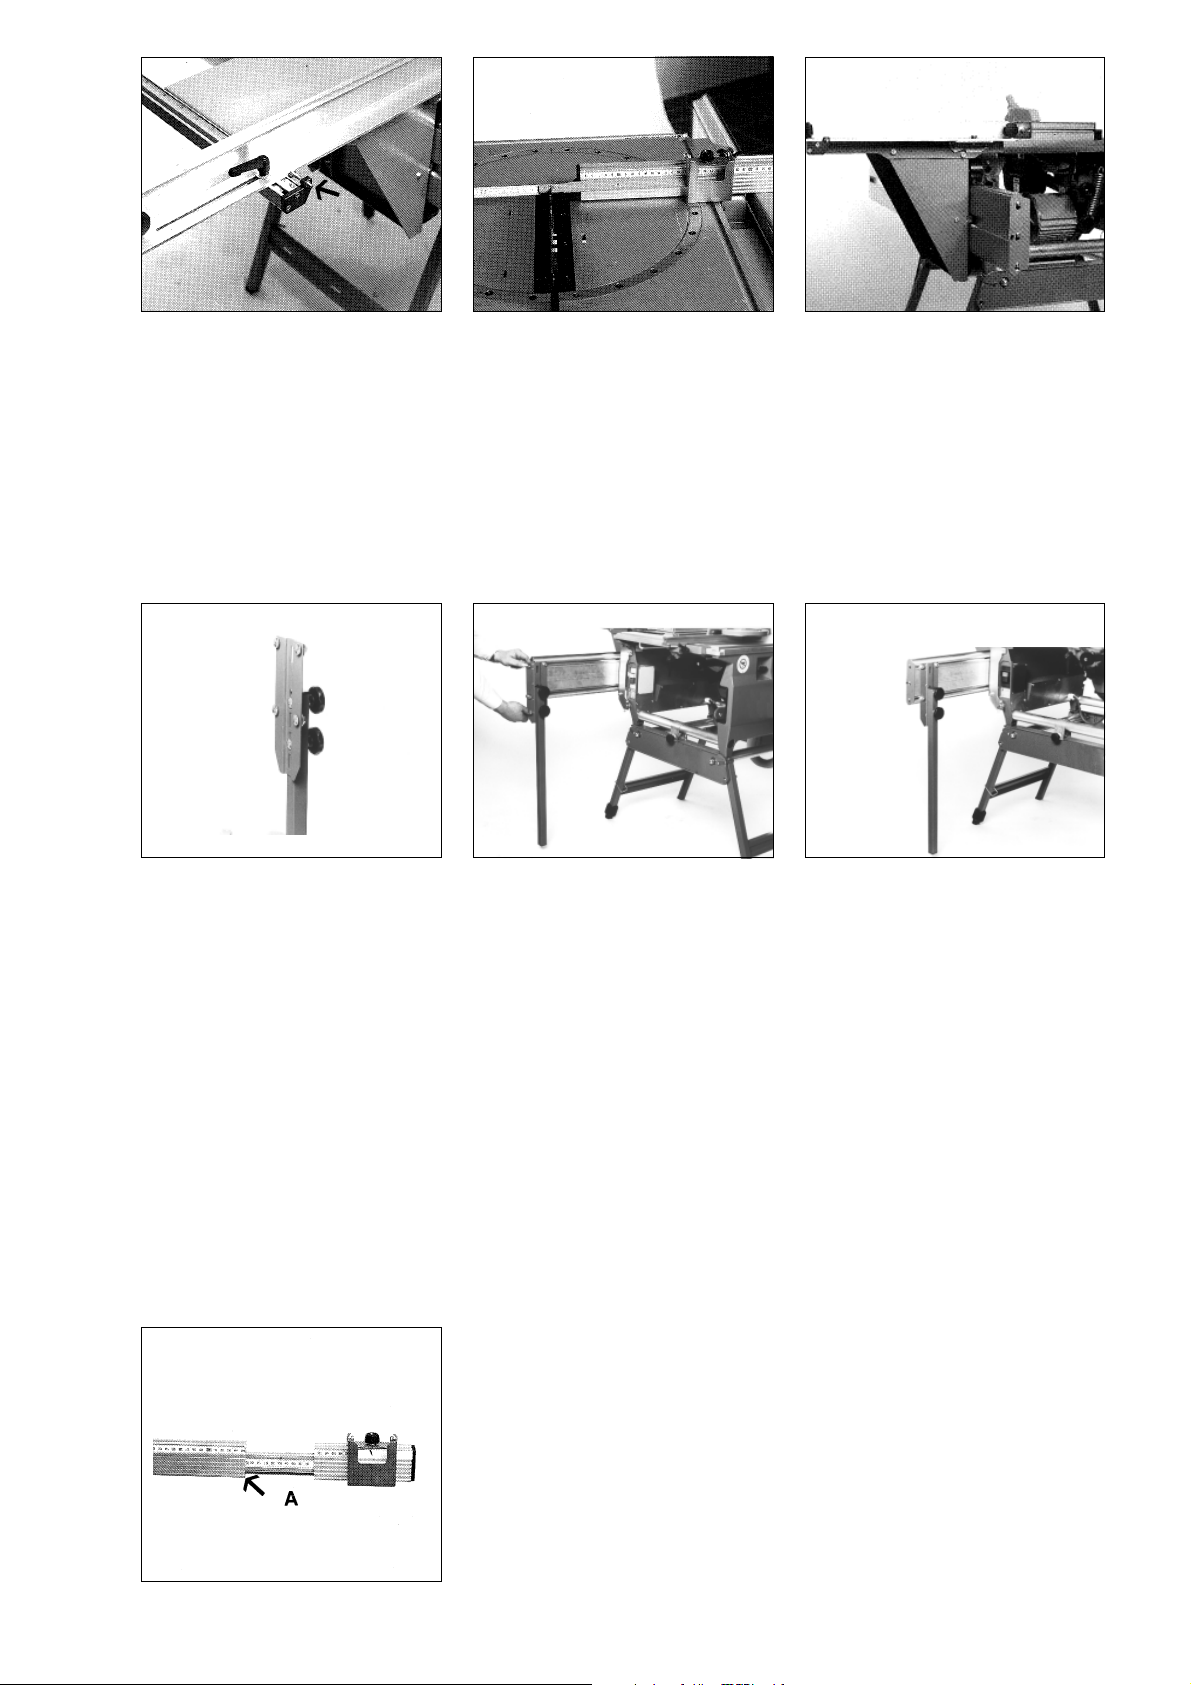
Monter la pièce d’extrémité avec 2
vis à tôle à tête conique Ø 4,8x 22
sur le profil porteur coulissant.
Aligner la butée à 90° de la lame
de scie et régler le point 0 en
déplaçant le profil porteur
coulissant et bien visser le profil.
- Le réglage précis s’effectue en
tournant la vis de butée.
Introduire le curseur rabattable et le régler à 200 mm sur l’échelle graduée.
Régler le curseur à 200 mm de la lame de scie en déplaçant tout le profil
de butée d’angle. Fixer les points de fixation en avançant la plaque de
butée de mesure (349).
Le réglage doit être également effectué lorsque la butée d’angle est
orientée à 45°. Le point de fixation de 45° se fixe en avançant la plaque
de butée de mesure extérieure.
Placer les vis de fixation sur la
plaque de montage et visser le
socle.
Vis :
2 boulons à tête conique M8x45
2 rondelles 8,4 mm
2 écrous poignée-étoile M8
4 boulons à tête conique M8x20
4 rondelles 8,4 mm
4 écrous hexagonaux M8
La plaque de montage est munie
de plusieurs longs trous pour les
différentes hauteurs de machine.
5 Lecture de l’échelle graduée
Introduire les deux socles
prémontés à l’avant et à l’arrière
dans les rainures du profil porteur
de galet de roulement et les visser.
Lorsque le profil est rétracté, la lecture de la longueur se fait directement
sur le curseur. En cas d’utilisation du profil de rallonge, pousser le curseur
dans sa position finale et régler la longueur sur le bord de lecture - A -.
Poser les socles sur le sol.
17
Page 18
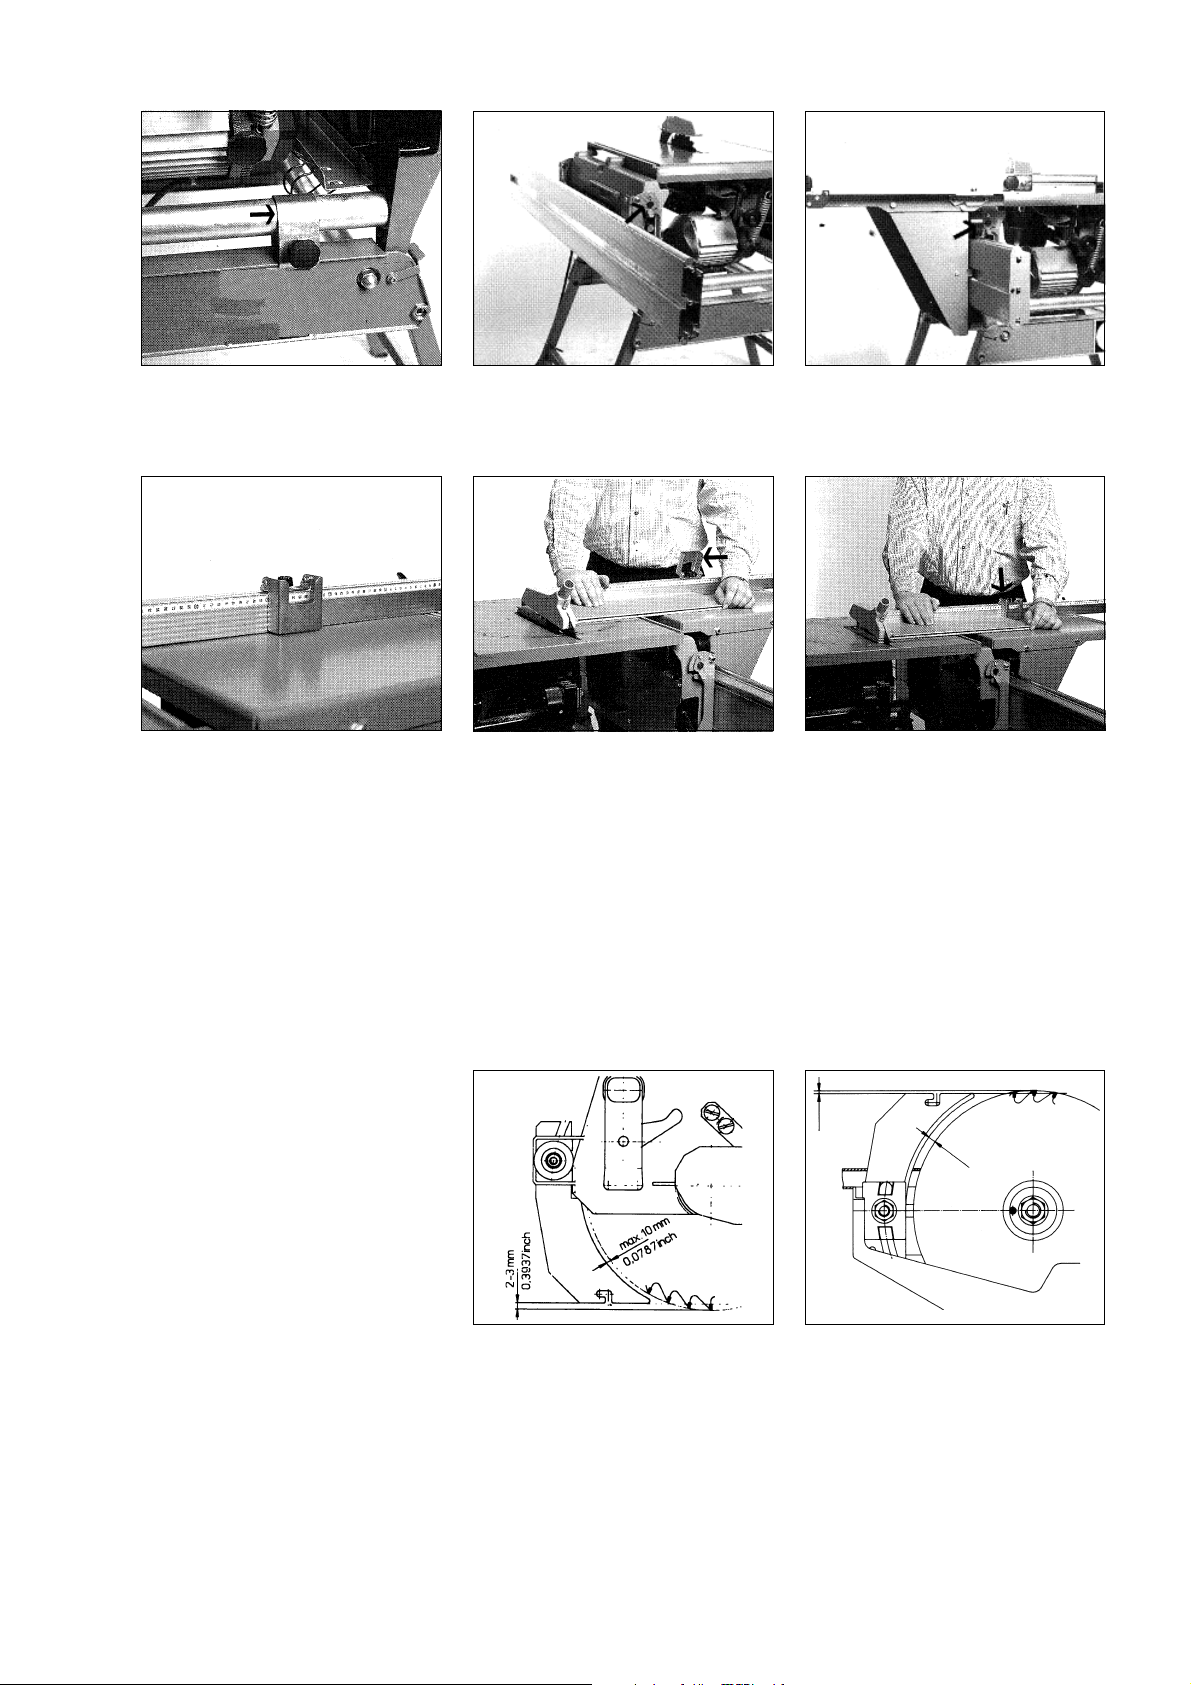
6 Consignes de travail
Monter et régler le diviseur et le capot de protection.
Fixer la machine sur le bâti avec
l’agrafe.
Accrocher le profil porteur de galet
de roulement sur les boulons à
embase double.
Assurer le chariot coulissant avec
le crochet de sécurité de manière
à ce qu’il ne puisse pas être
soulevé involontairement.
Régler le curseur rabattable sur la
largeur de format souhaitée.
Relever le curseur et poser la pièce
à scier. Démarrer la machine et
couper la pièce en angle.
Ramener le chariot coulissant et la
pièce. Tourner la pièce de 180° et
la poser avec le bord coupé en
angle pendant la première
opération contre le curseur rabattu
et effectuer la 2è coupe.
Le curseur pour la butée longitudinale peut être étiré vers la gauche jusqu’à 2600 mm. Les coupes particulièrement
nettes sont obtenues en utilisant des lames de scie bien tranchantes et avec une hauteur de coupe correctement
réglée. Il est recommandé de régler la hauteur de coupe de la lame de scie à 5 -10 mm au-dessus de l’épaisseur
de la pièce à couper. Pour la coupe à dimension de panneaux d’agglomérés revêtus, nous vous conseillons
d’utiliser notre lame de scie spéciale pour scie circulaire, réf. 091 001 0166.
6.1 Réglage du diviseur
Le diviseur empêche que la pièce
se resserre derrière la lame de scie
pendant la coupe et que la lame
de scie se bloque. Un contre-coup
risque de se produire. Par consé-
2-3 mm
0,08-0,12 inch
max. 10 mm
0,4 inch
quent, le diviseur doit toujours être
monté.
Il faut régler le diviseur en le
déplaçant de manière à ce qu’il soit
éloigné de 10 mm au maximum de
la couronne de la lame de scie et
soit à une hauteur de 2-3 mm en
Réglage du diviseur KGT 500/550 Réglage du diviseur UK 250/330
cas de coupes couvertes.
7 Entretien
Les matériaux et composants utilisés font que le chariot coulissant nécessite peu d’entretien. Il est conseillé de
lubrifier régulièrement les tiges de guidage et les 4 galets de roulement (315) avec de l’huile animale pour éviter
le dépôt de rouille. Les roulements à bille dans les galets de roulement ne nécessitent aucun entretien. Les 4
galets de roulement ont été réglés en usine. En cas de montage d’un nouveau profil de galet de roulement
acheté en tant que pièce de rechange ou d’une nouvelle plaque d’angle (353), il sera éventuellement nécessaire
de régler à nouveau les galets de roulement. Pour les régler, desserrer les vis des galets de roulement inférieurs.
Le réglage s’effectue en tournant les douilles d’excentrique (326).
18
Page 19
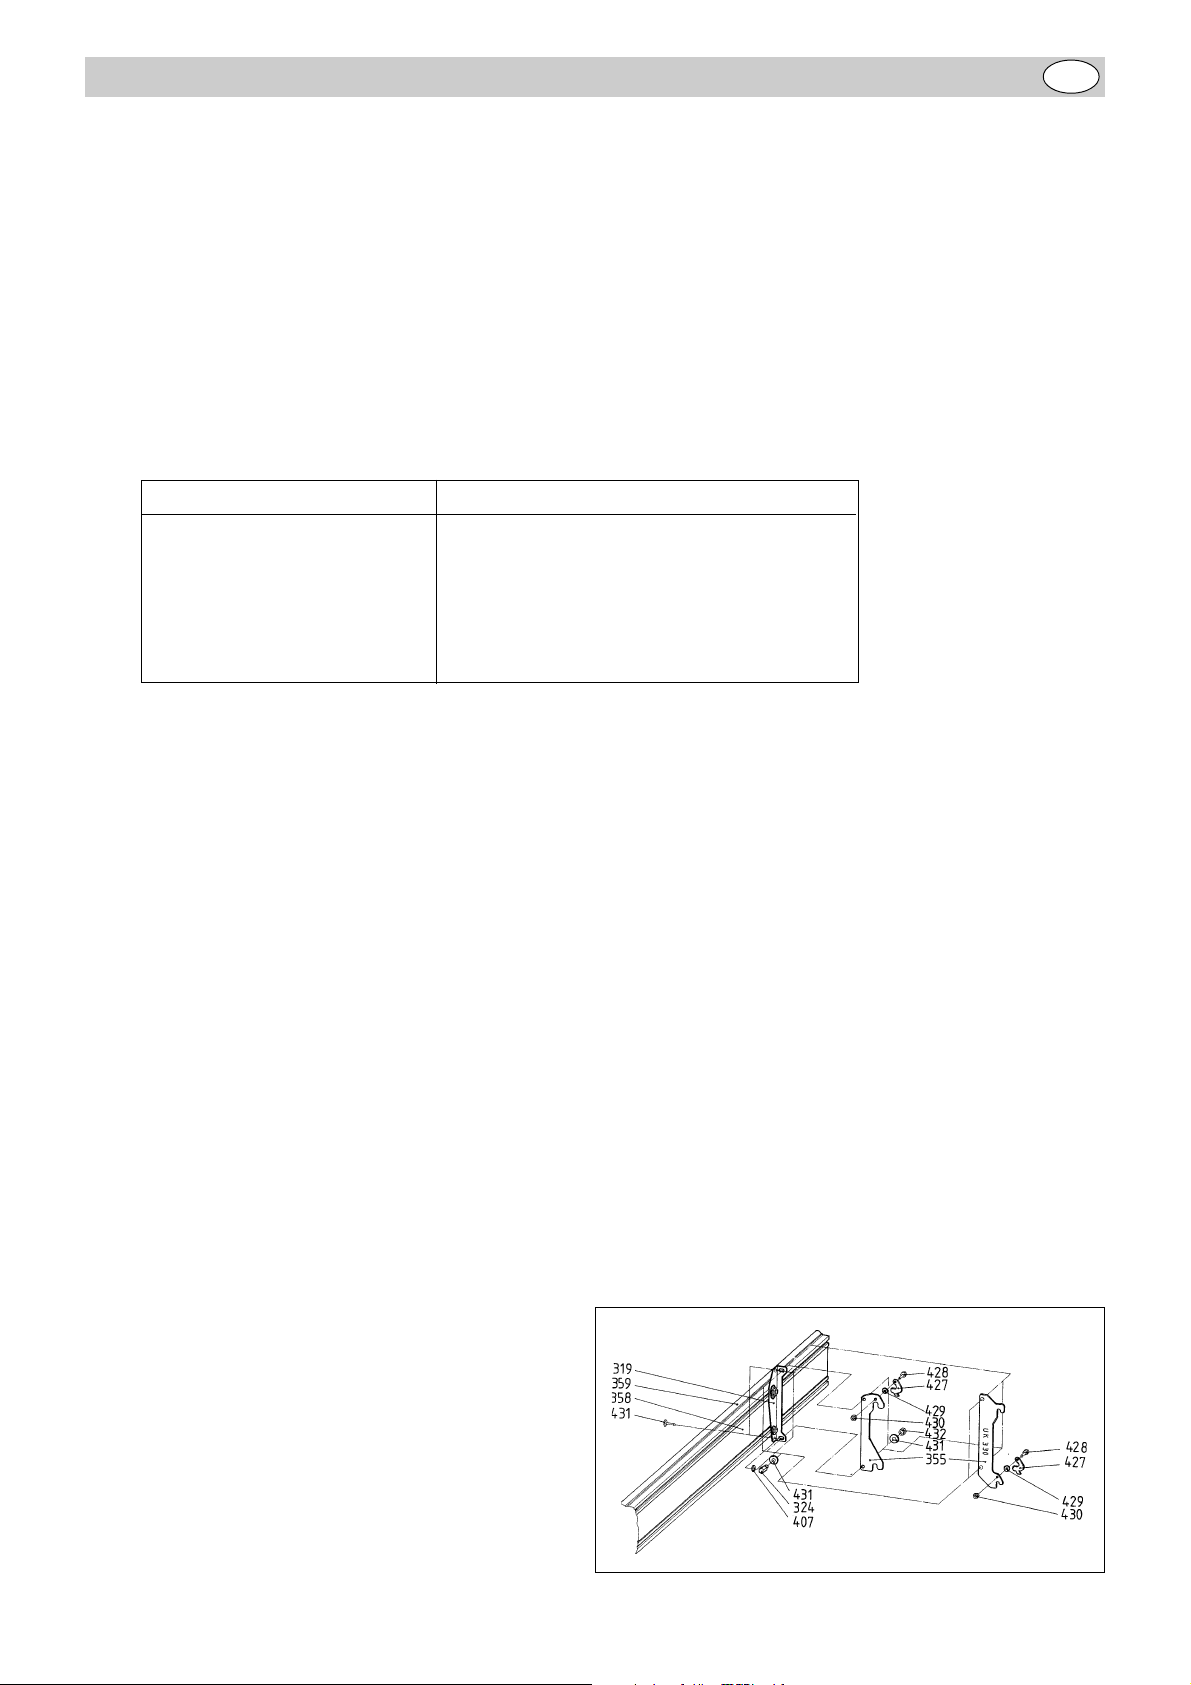
8 Liste des pièces de rechange du chariot coulissant KGT/UK
Pos. Désignation Dimensions DIN Réf.
301 Profil porteur coulissant 600 mm 139 320 1394
302 Bande graduée d’angle 553 mm 114 220 1247
304 Profil de butée d’angle 1410 mm 139 320 4296
305 Levier de serrage avec vis sans tête M 8x20 700 604 3407
315 Galet de roulement avec palier 201 020 0140
319 Support d’angle arrière 148 220 8831
320 Support d’angle avant 148 220 8840
323 Ecrou à embase double SW 14x40 148 520 8867
324 Boulon de réglage SW 14x34 148 520 8875
325 Ecrou poignée-étoile M 6 700 002 5458
326 Douille d’excentrique SW 30x25 139 520 1278
327 Douille de galet de roulement Ø 30x25 139 520 1260
329 Patin de réglage 149 202 4500
330 Racloir 239 120 1377
331 Pièce d’extrémité chariot coulissant 239 120 1628
332 Rail coulissant - amovible 740 mm 148 540 0792
333 Support de serrage 25x25x100 148 240 0821
334 Broche de serrage Ø 20x35 148 540 0830
335 Vis poignée-étoile M 6x20 700 105 9887
336 Rondelle à éventail Ø 6,4 6798 630 408 4047
337 Vis à tête cylindrique à six pans creux M 6x16 6912 612 705 9193
340 Rallonge 140 mm 139 320 1645
341 Profil de rallonge 1520 mm 139 320 1610
343 Vis poignée-étoile M 6x20 700 112 4212
344 Curseur avec clapet 201 020 0388
345 Plaque de guidage du curseur 139 220 1587
346 Ecrou moleté haut M 6 624 112 5058
349 Butée de mesure 149 209 7752
350 Tampon d’insertion Ø 14x14 239 120 3906
351 Pièce d’extrémité 239 120 3760
352 Dessus de table chariot coulissant 139 220 5922
353 Plaque d’angle chariot coulissant 139 220 5930
355 Traverse pour KGT 500/550 148 220 8858
Traverse pour UK 250/330 148 221 5021
356 Tourniquet avant 148 220 9293
357 Pièce d’extrémité 239 120 5801
358 Profil porteur de galet de roulement 1500 mm 139 320 5900
359 Tige de guidage Ø 20x1499 148 211 3253
360 Butée d’extrémité pour profil porteur de galet de roulement 139 220 5965
361 Montant en U chariot coulissant 139 220 5868
365 Bande graduée 1410 mm 114 220 4700
366 Bande graduée 140 mm 114 220 4718
367 Bande graduée 1350 mm 114 220 4726
368 Support de pied 138 221 6527
369 Plaque de montage pour support 139 220 4454
370 Bouchon à lamelles 30x30 139 105 9264
400 Vis à tôle à tête bombée St. 2,9x9,5 7981 617 203 9632
401 Vis à tôle à tête bombée St. 4,8x16 7981 617 200 1830
402 Support d’angle d’excentrique SW 24x9,5 148 520 8883
403 Boulon à tête bombée M 8x25 603 611 000 0640
404 Rondelle Ø 8,4 verz. 9021 630 500 2486
405 Ecrou hexagonal M 8 934 620 000 2235
406 Boulon à six pans M 6x25 933 610 300 1143
407 Ecrou hexagonal M 6 934 620 000 2219
408 Boulon à tête bombée M 6x20 603 611 000 0608
409 Ecrou hexagonal à freinage interne M 6 985 620 200 2291
410 Rondelle Ø 6,4 125 630 001 6365
411 Boulon hexagonal M 8x45 931 610 200 1085
412 Ecrou borgne à freinage interne M 8 986 620 807 3395
413 Vis à tôle à tête conique St. 4,8x22 7982 617 406 3948
414 Boulon à six pans M 6x40 933 610 300 1151
415 Rondelle à éventail Ø 6,4 6798 630 408 4047
418 Boulon à six pans M 8x20 933 610 300 1186
421 Boulon à six pans M 6x16 933 610 301 5675
422 Vis perceuse 3,5x13 614 402 7270
423 Rondelle à éventail Ø 8,4 6798 630 400 1745
424 Rondelle B 3,2 9021 630 505 2335
425 Boulon à tête bombée M 6x16 603 611 000 0594
426 Rondelle Ø 21 125 630 008 7696
427 Tourniquet arrière 148 220 9307
428 Boulon à six pans M 5x12 933 610 300 1100
429 Rondelle Ø 5,3 125 630 001 6357
430 Ecrou hexagonal à freinage interne M 5 985 620 200 2283
431 Rondelle Ø 8,4 125 630 001 6322
432 Ecrou hexagonal à freinage interne M 8 985 620 200 2305
433 Boulon à tête bombée M 8x16 603 611 000 0632
434 Boulon à tête bombée M 8x45 603 611 005 9297
435 Ecrou poignée-étoile M 8 700 002 8937
19
Page 20
Inhoud
1 Technische gegevens
2 Veiligheidsvoorschriften
3 Produktverantwoordelijkheid/Garantie
4 Montagevoorschriften
5 Aflezing van de skala's
6 Aanbevelingen voor het gebruik
7 Onderhoud en verzorging
1 Technische gegevens
NL
Afkortgeleider KGT/UK
Tafelgrootte
Zaagbreedte 90°
Zaagbreedte 45°
Totale lengte
Gewicht v/h werkstuk
Bestelnr.
280x525 mm
650 mm
725 mm
1500 mm
17,5 kg
091 000 9168
2 Veiligheidsvoorschriften
De afkortgeleider van het type KGT 500 kan met een werkstuk tot 1750 N (17,5) kg belast worden. Een hoger
gewicht kan de machine doen kantelen. Het kantelen wordt evenwel in hoge mate door de lengte van het werkstuk
bepaald. De aangegeven waarde heeft dan ook betrekking op de grootst mogelijke lengte van de geleider.
3 Produktverantwoordelijkheid/Garantie
Werkzaamheden welke niet vermeld worden moeten schriftelijk door de fabriek worden toegelaten.
Gelieve u ingeval van aanspraak op garantie tot uw vakhandelaar te richten.
Werkzaamheden onder garantie worden principieel door ons of door een hersteldienst die wij erkennen verricht.
nadien kan dit door een vakkundige hersteldienst gebeuren.
4 Montagevoorschriften
De afkortgeleider kan aan de combi-verstekzagen
KGT 500/550 en de trekzagen UK 250/330
gemonteerd worden.
Hiervoor moeten wel de passende bevestigingen
(plaat deel 355) verwisseld worden. De type
aanduiding is in de bevestigingsplaat van de UK
250/330 ingestanst.
20
Page 21
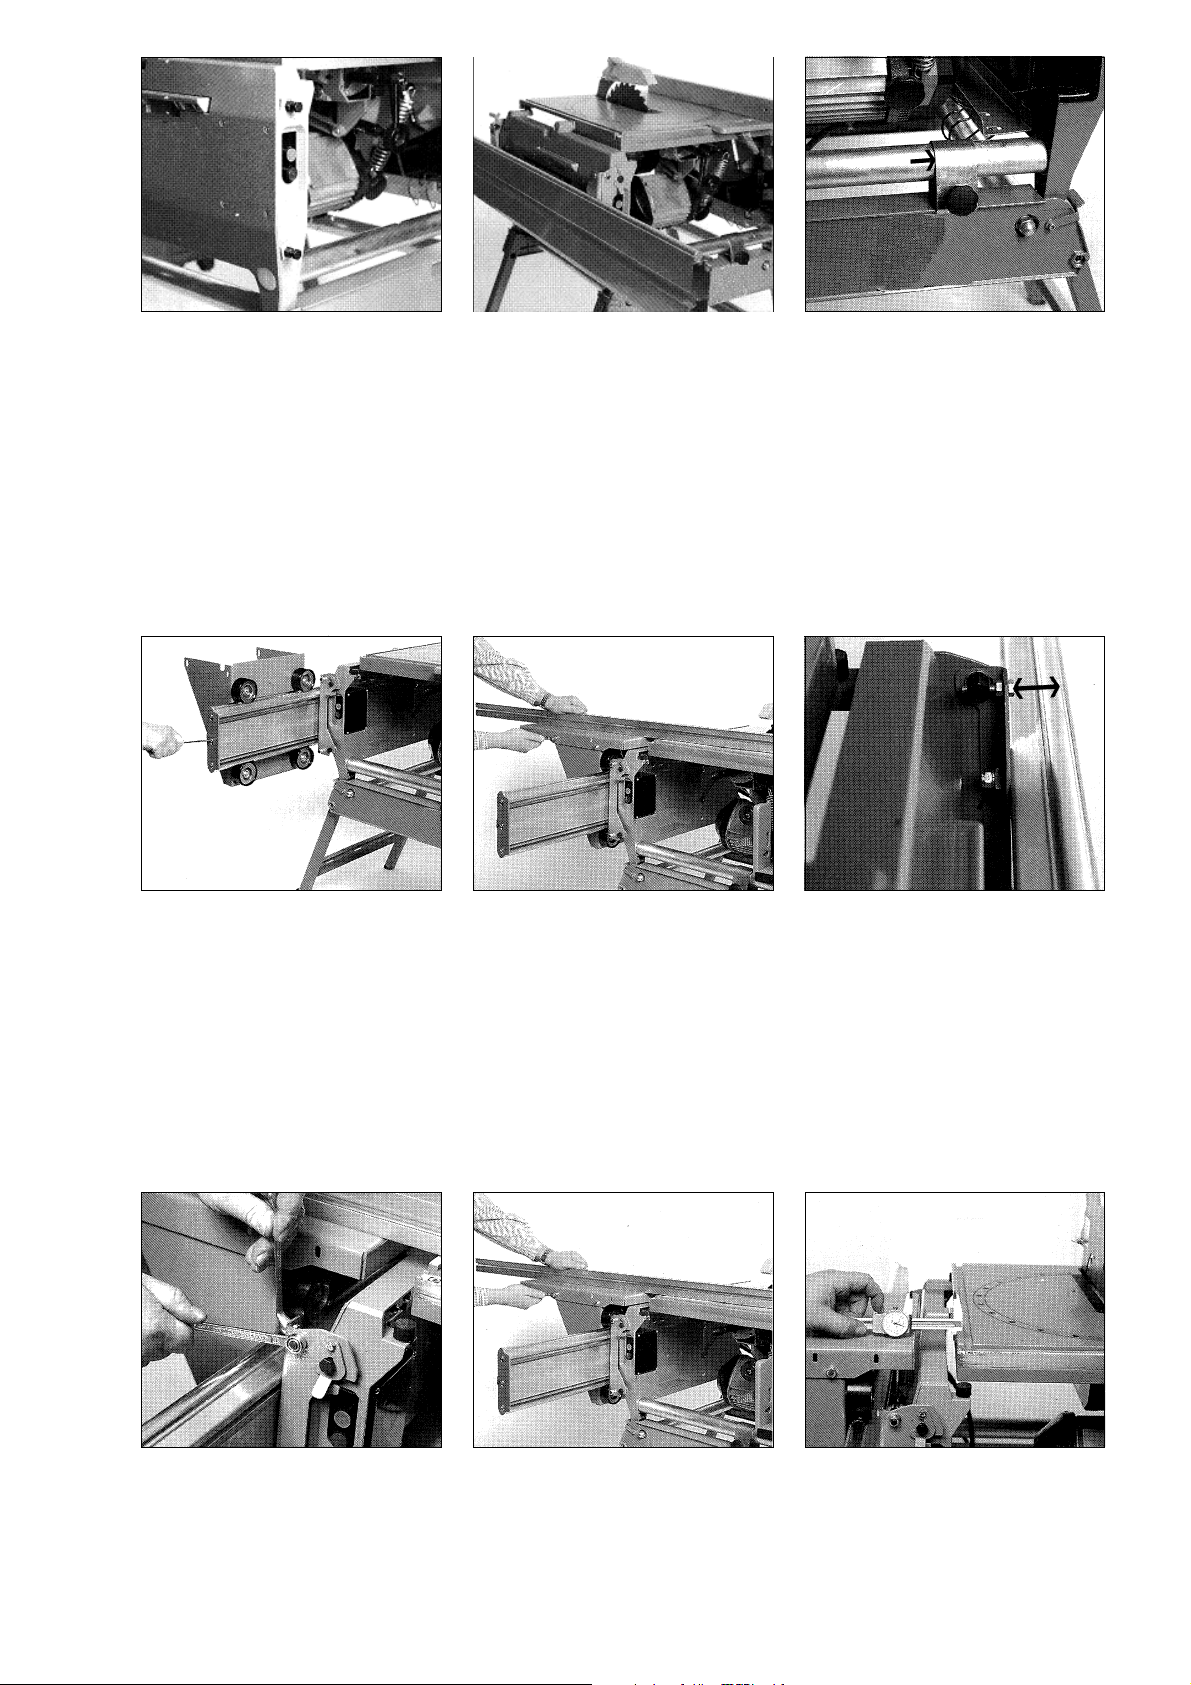
De dubbele bouten in de linker
zijkant van de KGT schroeven.
Schroeven:
4 stuk dubbelkraagbouten
4 stuk 6 kant moeren M8
4 stuk veerringen Ø 8,0
Het draagprofiel voor de looprollen
op de dubbel-kraagbouten haken.
De machine met klem aan het
onderstel vastmaken.
1. De eindaanslag wegnemen
2. De rolwagen opschuiven
3. De eindaanslag opnieuw monteren.
De gelijke hoogte van de beide machinetafels evenals de parallele beweging ten opzichte van het zaagblad wordt
bereikt door het instellen van de 4 regelschroeven. De roltafel moet ca. 1 - 2 mm hoger zijn. Deze instelling moet
met lat gekontroleerd worden.
De tafelplaat uitlijnen ten opzichte
van de machinetafel en vastschroeven.
Schroeven:
4 stuk 6-kant schroeven M8x16
4 stuk sluitringen 8,4
4 stuk 6-kant moeren M8
De bevestigings- en kontermoer van
het dragerprofiel losmaken (1
omdraaiing). Door het verdraaien
van de excentrische schijf (SW 24)
kan de tafel van de wagen hoger of
lager ten opzichte van de machinetafel worden afgesteld.
21
Page 22
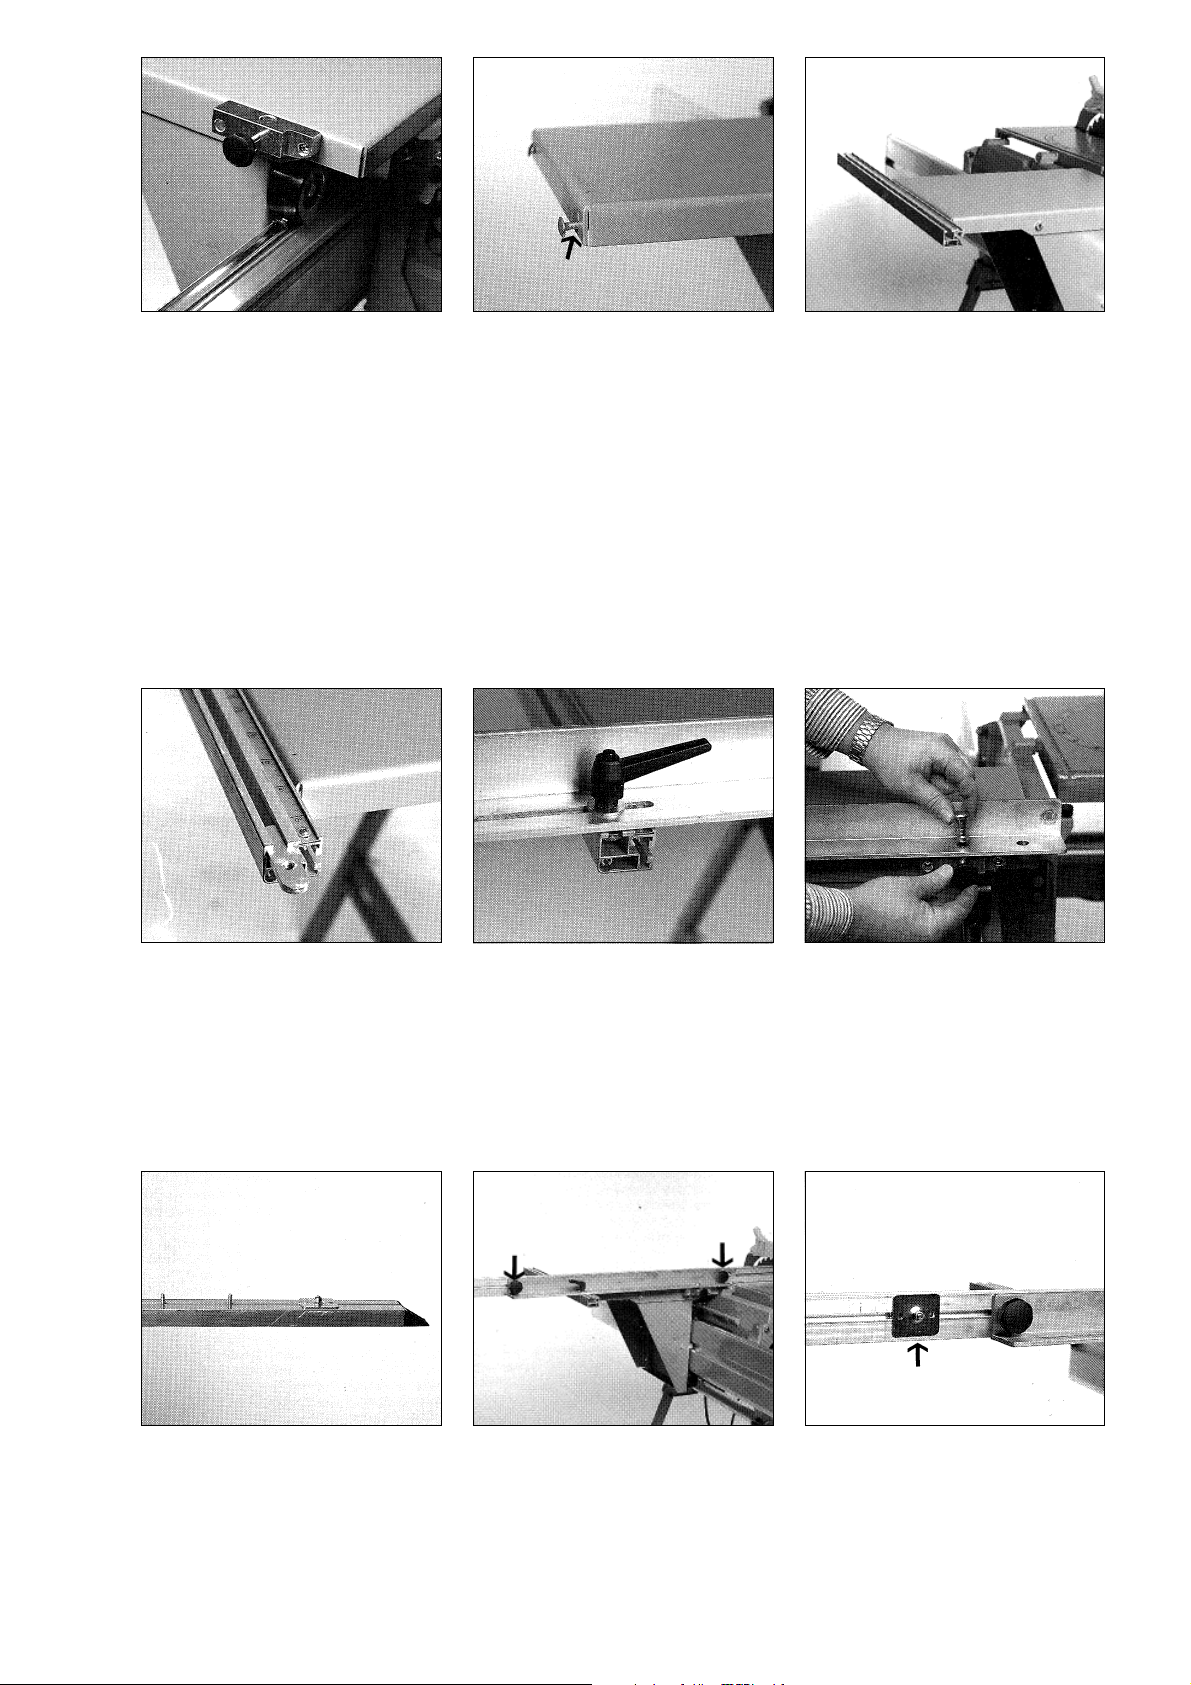
De houder voor de kleminrichting
moet aan de zijkant van de roltafel
worden gemonteerd.
2 stuk cylinderschroeven M6x20
2 stuk sluitringen Ø 6
2 stuk schijven Ø 6
2 stuk 6-kant moeren M6
1 stuk stergreep schroef M6x20
De vlakke rondschroef M6x20 in de boringen van de achterste tafelplaatkant
met 6-kantmoeren los bevestigen. Het geleidprofiel er overheen schuiven.
Deze verbinding nog niet vast schroeven.
Het geleidingsplaatje in de gleuf
van de drager bevestigen.
De maataanslag en 2 vlak-rondschroeven in de gleuf van het
hoekaanslagprofiel schuiven.
De klemhendel met onderliggende
sluitring door de gleuf steken en
met het geleidingsplaatje bevestigen.
Het aldus voorbereide hoekaanslagprofiel met de 2 stergreepmoeren M6 voor de geleidingsrail schuiven.
De spandoorn insteken en met de
stergreep M6x20 vastklemmen.
De tweede maataanslag inschuiven
22
Page 23
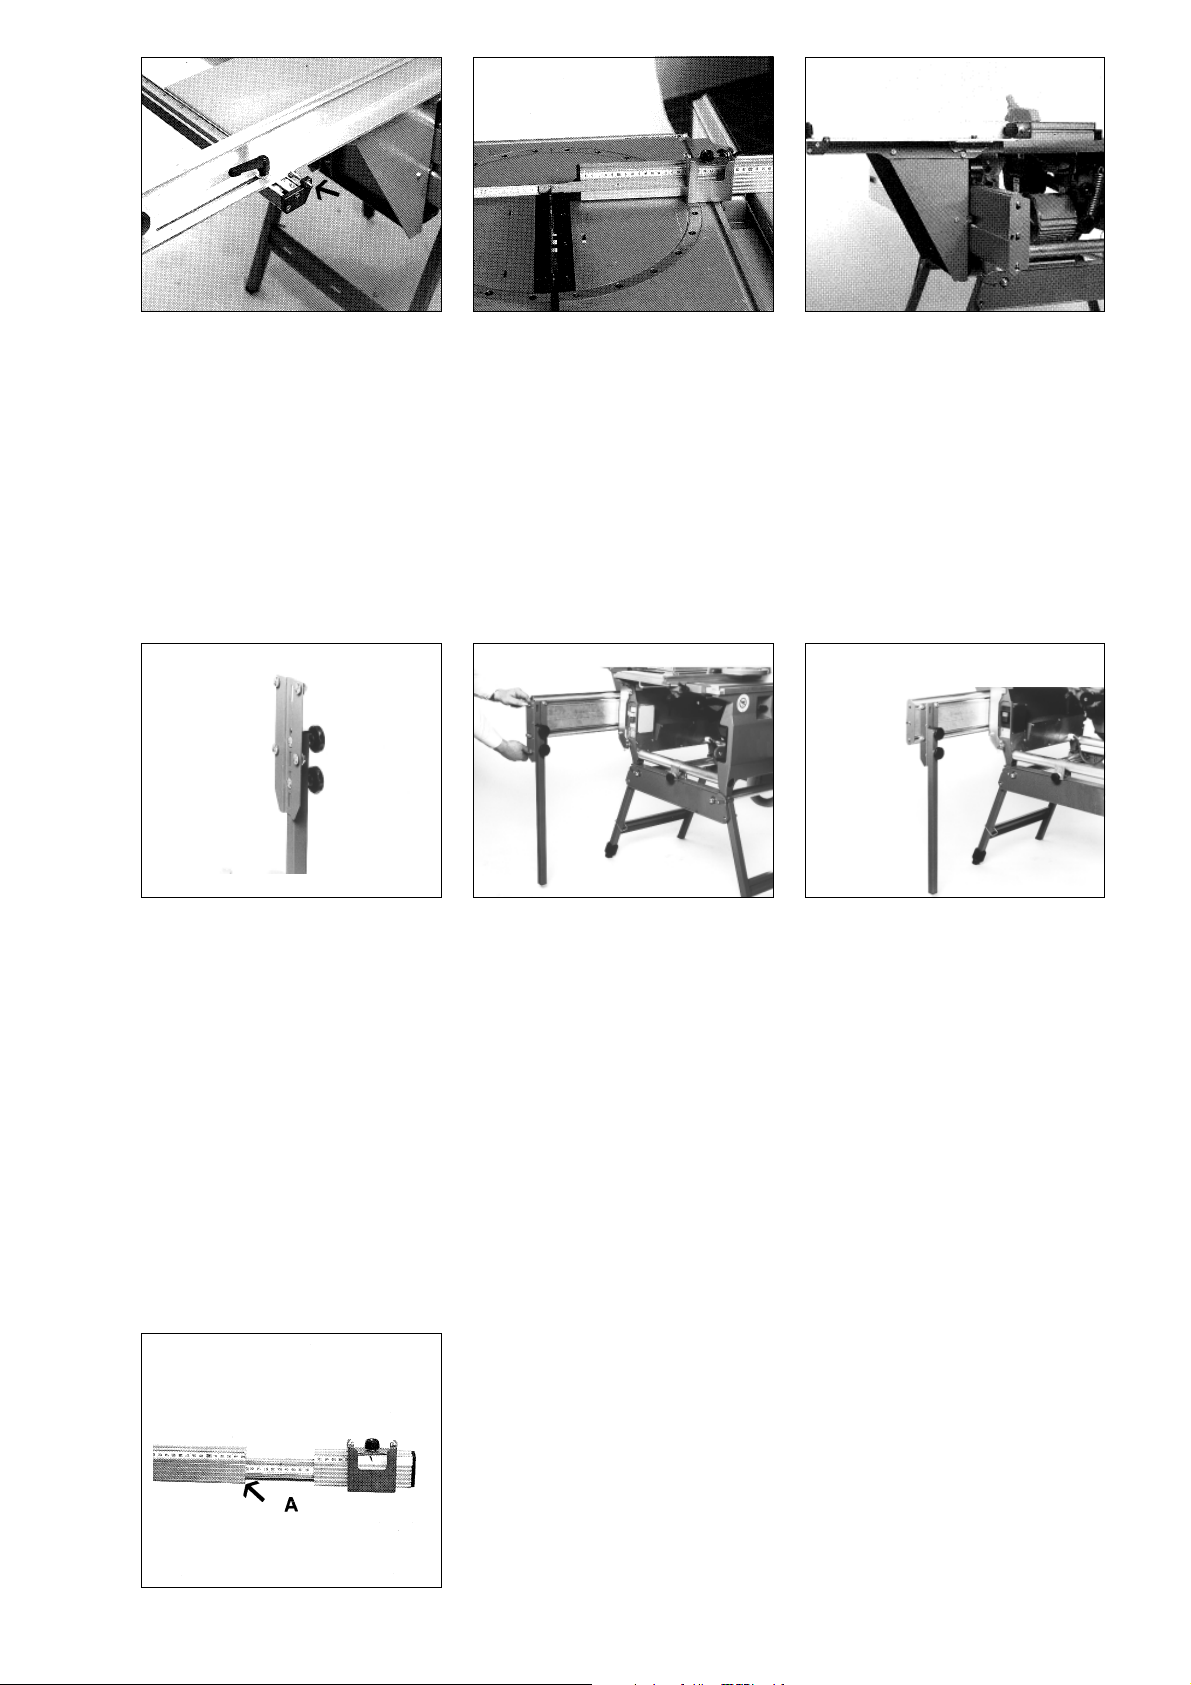
Het eindstuk met blikschroeven Ø
4,8x22 aan het draagprofiel van de
geleidingsrail bevestigen. De
aanslag op 90° haaks tenopzichte
van het zaagblad uitlijnen en het 0punt door verschuiven van het
draagprofiel instellen en het profiel
vastschroeven. De precisieinstelling gebeurt dan door het verstellen van de aanslag-schroef.
De wegklapbare ruiter opschuiven en op de skala-aanduiding 200 mm
plaatsen. Door verschuiven van het gehele hoekaanslagprofiel de ruiter
op 200 mm afstand van zaagblad instellen. De vaste punten door het
vooruitschuiven van de maataanslagplaat pos. 349 vast leggen.
Deze instelling moet eveneens gebeuren bij een op 45° geplaatste
hoekaanslag. Het vaste punt van 45° wordt vastgelegd door het naar
voorschuiven van de buitenste maataanslagplaat.
Montageblik met van de
bevestigingsschroeven voorzien en
de steunpoot vastschroeven.
Schroeven:
2 x vlakkop schroef M8x45
2 x onderlegschijf 8,4 mm
2 x stergreepmoer M8
4 x vlakkop schroef M8x20
4 x onderlegschijf 8,4
4 x zeskantmoer M8
Voor de verschillen in
machinehoogte is het montageblik
van meerder gaten voorzien.
5 Aflezing van de skala's
De twee voorgemonteerde
steunpoten voor en achter in de
gleuven van het looprollenprofiel
schuiven en vastzetten.
Wanneer het profiel samengeschoven is dan kan de maat afgelezen
worden direkt aan de ruiter. Wanneer het verleng-profiel gebruikt wordt
moet de ruiter op zijn eindstelling gebracht worden en de lengte afgelezen
worden op de afleeskant A.
De ruiter voor de aanslag kan tot 2600 mm naar links worden verplaatst.
Een zuivere zaagsnit wordt bereikt door het gebruik van scherpe
zaagbladen, die op de gepaste hoogte ingesteld zijn.
De ingestelde zaaghoogte van het zaagblad moet ca 5 - 10 mm boven het
werkstuk uitkomen.
De steunpoot tot op de grond
uitschuiven.
23
Page 24
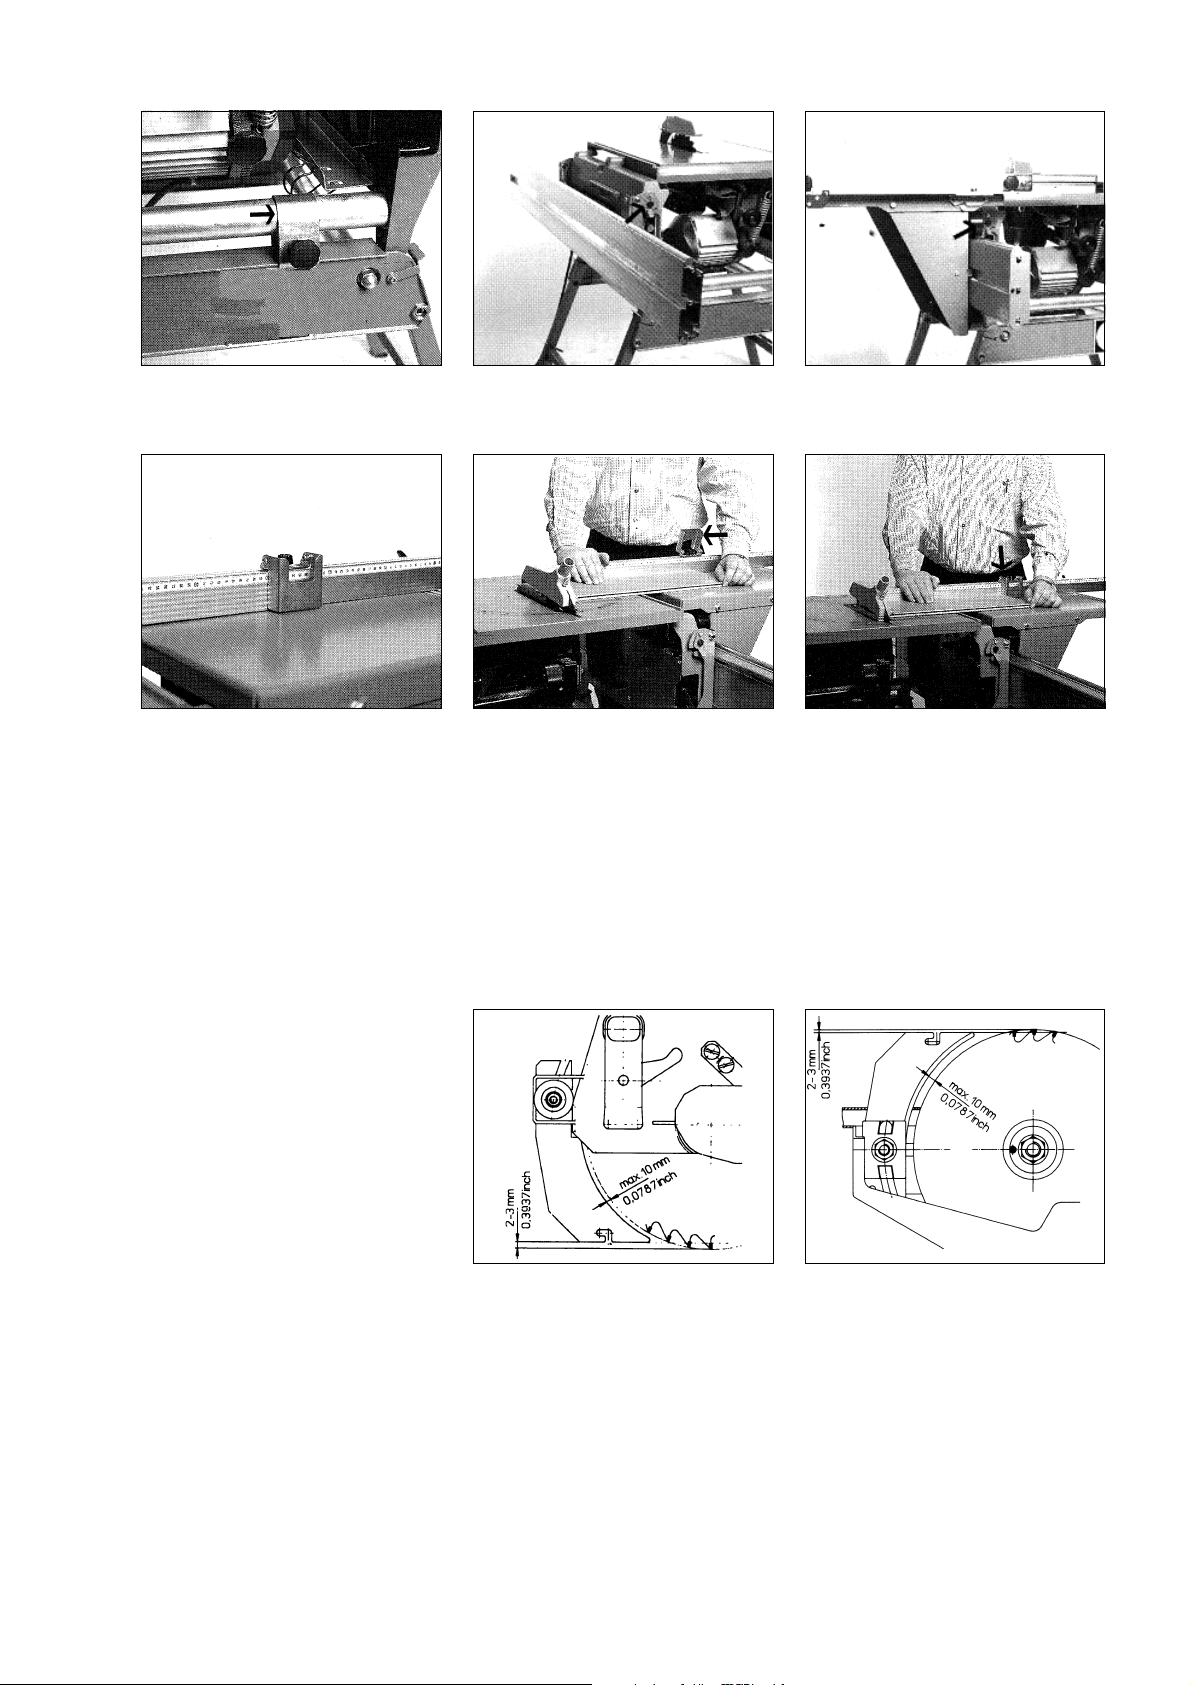
6 Aanbevelingen voor het gebruik
Het spouwmes en de beschermkap moeten worden bevestigd.
De machine met de klemmen aan
het machine-onderstel bevestigen.
De hooggeklapte ruiter op de
gewenste formaatbreedte instellen.
Het looprollen-profiel inhaken De rolwagen tegen ongewenst
uithaken beveiligen.
De ruiter omhoogklappen en het
werkstuk opleggen. De machine
starten en het werkstuk haaks
afkorten.
De rolwagen en het werkstuk terug
trekken. Het werkstuk 180° draaien
en met de haaks afgekorte kant
tegen de naar beneden geklapte
ruiter leggen en afkorten.
Voor het verzagen van beklede spaanplaten bevelen wij het gebruik aan van het speciale zaagblad met
bestelnr. 091 000 0166.
6.1 Afregeling van het spouwmes
Het spouwmes verhindert dat het
werkstuk na het zaagblad opnieuw
samensluit en aldus het zaagblad
vastklemt. Dit zou tot een terugslag
kunnen leiden. Het spouwmes
2-3 mm
0,08-0,12 inch
max. 10 mm
0,4 inch
moet steeds gebruikt worden.
Het spouwmes kan worden
fijngeregeld en wel zo dat de
afstand tot de zaagbladkrans max.
10 mm bedraagt en in de hoogte bij
verdekte zaagsneden 2 - 3 mm
bedraagt.
Spouwmesinstelling KGT 500/550 Spouwmesinstelling UK 250/330
7 Onderhoud en verzorging
Dank zij de gebruikte werkstoffen is het onderhoud gering. De geleidingsrails en de 4 looprollen nr. 315 moeten
teneinde roestvorming te vermijden regelmatig gereinigd worden met wapen-olie. De kogellagers in de looprollen
behoeven geen onderhoud.
De vier looprollen worden in de fabriek afgeregeld. Wanneer een nieuw onderdeel bv. looprollendraagprofiel of
een nieuwe hoekplaat 353 wordt ingebouwd zo moeten de looprollen opnieuw worden ingesteld. Maak hiertoe
de schroeven van de onderste looprollen los. De afregeling gebeurt door verdraaien van de excenterbussen nr.
326.
24
Page 25
8 Lijst met wisselstukken KGT/UK
Pos. Benaming Grootte DIN Bestelnr.
301 Geleidingsdraagprofiel 600 mm 139 320 1394
302 Skala voor hoekaanduiding 553 mm 114 220 1247
304 Hoekgeleidingsprofiel 1410 mm 139 320 4296
305 Klemhendel met draadstift M 8x20 700 604 3407
315 Looprol met lager 201 020 0140
319 Hoekdrager achter 148 220 8831
320 Hoekdrager voor 148 220 8840
323 Dubbel-moer SW 14x40 148 520 8867
324 Regelbouten SW 14x34 148 520 8875
325 Stergreepmoer M 6 700 002 5458
326 Excenterbus SW 30x25 139 520 1278
327 Looprolbus Ø 30x25 139 520 1260
329 Regelgeleider 149 202 4500
330 Afstrijker 239 120 1377
331 Eindstuk rolwagen 239 120 1628
332 Drager voor het glij-profiel 740 mm 148 540 0792
333 Span-drager 25x25x100 148 240 0821
334 Spandoorn Ø 20x35 148 540 0830
335 Stergreepschroef M 6x20 700 105 9887
336 Sluitring Ø 6,4 6798 630 408 4047
337 Cylinderschroef met binnen zeskant M 6x16 6912 612 705 9193
340 Verlenging 140 mm 139 320 1645
341 Verlengingsprofiel 1520 mm 139 320 1610
343 Stergreepschroef M 6x20 700 112 4212
344 Ruiter met klep 201 020 0388
345 Geleidingsblik voor ruiter 139 220 1587
346 Moer M 6 624 112 5058
349 Maataanslag 149 209 7752
350 Insteekdemper Ø 14x14 239 120 3906
351 Eindstuk parallel-geleiding 239 120 3760
352 Tafelplaat rolwagen 139 220 5922
353 Hoekplaat rolwagen 139 220 5930
355 Traverse KGT 500/550 148 220 8858
Traverse UK 250/330 148 221 5021
356 Ruiter vooraan 148 220 9293
357 Eindstuk 239 120 5801
358 Looprollen draagprofiel 1500 mm 139 320 5900
359 Geleidings-as Ø 20x1499 148 211 3253
360 Eindaanslag voor looprollendrager 139 220 5965
361 U-profiel 139 220 5868
365 Skala 1410 mm 114 220 4700
366 Skala 140 mm 114 220 4718
367 Skala 1350 mm 114 220 4726
368 Poot-steun 138 221 6527
369 Montageblik voor steun 139 220 4454
370 Eindstuk 30x30 139 105 9264
400 Schroef St. 2,9x9,5 7981 617 203 9632
401 Blikschroef St. 4,8x16 7981 617 200 1830
402 Excenter-hoekdrager SW 24x9,5 148 520 8883
403 Vlak-rondschroef M 8x25 603 611 000 0640
404 Sluitring Ø 8,4 verz. 9021 630 500 2486
405 Zeskantmoer M 8 934 620 000 2235
406 Zeskantschroef M 6x25 933 610 300 1143
407 Zeskantmoer M 6 934 620 000 2219
408 Vlakrondschroef M 6x20 603 611 000 0608
409 Zeskantmoer zelfborgend M 6 985 620 200 2291
410 Sluitring Ø 6,4 125 630 001 6365
411 Zeskantschroef M 8x45 931 610 200 1085
412 Moer zelfborgend M 8 986 620 807 3395
413 Blikschroef St. 4,8x22 7982 617 406 3948
414 Zeskantschroef M 6x40 933 610 300 1151
415 Veerring Ø 6,4 6798 630 408 4047
418 Zeskantschroef M 8x20 933 610 300 1186
421 Zeskantschroef M 6x16 933 610 301 5675
422 Boorschroef 3,5x13 614 402 7270
423 Veerring Ø 8,4 6798 630 400 1745
424 Sluitring B 3,2 9021 630 505 2335
425 Vlakrondschroef M 6x16 603 611 000 0594
426 Sluitring Ø 21 125 630 008 7696
427 Ruiter achteraan 148 220 9307
428 Zeskantschroef M 5x12 933 610 300 1100
429 Sluitring Ø 5,3 125 630 001 6357
430 Zeskantmoer zelfborgend M 5 985 620 200 2283
431 Sluitring Ø 8,4 125 630 001 6322
432 Zeskantmoer zelfborgend M 8 985 620 200 2305
433 Vlak-rondschroef M 8x16 603 611 000 0632
434 Vlak-rondschroef M 8x45 603 611 005 9297
435 Stergreepmoer M 8 700 002 8937
25
Page 26
Indholdsfortegnelse
1 Teknisk data
2 Sikkerhedsanvisning
3 Brugeransvar
4 Montering
5 Skala aflæsning
6 Betjening
7 Rengøring og eftersyn
1 Teknisk data
DA
Rullebord KGT/UK
Bordstørrelse
Snitbredde ved 90gr
Snitbredde ved 45gr
Længde
Belastning max.
Best. nr.
280x525 mm
650 mm
725 mm
1500 mm
17,5 kg
091 000 9168
2 Sikkerhedsanvisning
Den højest tilladte vægt på et emne til dette rullebord er 1750 N (17,5 kg). Emner med en større vægt kan vælte
maskinen. Hvorvidt maskinen vælter afhænger i høj grad af længden på emnet, således henviser den opgivne
vægt til max. længden på anslaget.
Børn må ikke betjene dette rullebord.
3 Brugeransvar
Denne maskine kan udføre de opgaver, der er beskrevet i denne brugsanvisning. Maskinen skal efterses
regelmæssigt. Defekt udstyr (inklusiv sliddele) må ikke anvendes. Dele som er i stykker, mangler, er tydeligt slidt,
skævt eller beskadigede skal udskiftes omgående. Bliver det nødvendigt med en sådan reparation eller
udskiftning, anbefales det at disse udbedringer udføres af kvalificerede personer godkendt af enten metabo eller
deres repræsentant. Denne maskine eller dens dele må ikke forandres eller udskiftes fra standard specifikationerne.
Brugeren af denne maskine har ene ansvaret for de funktionsfejl, der opstår som følge af forkert anvendelse eller
uautoriseret ændringer af standard specifiktionen, mangelfuld vedligeholdelse, beskadigelse eller forkerte
reparationer af andre end kvalificerede personer godkendt af metabo eller deres repræsentant.
4 Montering (vist med model KGT 500)
Dette rullebord KGT/UK kan monteres på begge
metabos multifunktionssave KGT 500/
550 og på underbordskapsaven UK 250/330. Til
UK 330 kræves der et andet sæt monteringsbeslag
(pos. 355). Disse følger med rullebordet, og er
angivet UK 250/330.
26
Page 27
Monter 4 hængselbolte på det
venstre sidepanel på saven.
Anvend 4 stk.:
Hængselbolte
Møtrikker M8
Stjerneskiver Ø 8,4
Hægt skinnen for rullebordet til
hængselbolte.
Fastspænd maskinen med
spændestykket på understellet.
1. Fjern endestykket på rulleprofil
2. Kør slæden på profilen
3. Remonter endestykket
Rullebordet bør indstilles ca. 1 - 2 mm højere end savbordet. Indstil det i parallelniveau med savens bord ved at
dreje stilleskruerne ind eller ud. Efterprøv indstillingen ved at anbringe anslagslinealen over begge borde. Opstil
rulleprofilen parallelt med savklingen, juster stilleskruer. Kontroller indstilling med et måleur.
Anbring rullebordet på slæden og
spænd bordet fast med de 4 bolte.
Anvend 4 stk.:
Bolte M8x16
Skiver Ø 8,4
Møtrikker M8
Løsn møtrikkerne på rulleprofilen
(1 omgang). Ved at dreje excentrik
(pos. 402) med en 24 mm fastnøgle,
kan rullebordets højde justeres mod
savbordet.
27
Page 28
Fastspænd beslag for drejebolt med
2 stk.:
Hovedmøtrikker M6x2
Skiver Ø 6,4
Stjerneskiver Ø 6,4
Møtrikker M6
1 stk. stjernegrebsskrue M6x20
Sæt en bræddebolt M6x20 igennem hver af de 2 huller på den venstre side
af bordkanten, og skru møtrikker løseligt på. Før skalaprofil på hovederne
af bræddeboltene.
- Stram ikke boltene endnu -
Før glideskive i rillen på skala-
profilen.
Før stoppet og to bræddebolte
M6x20 ind i rillen på anslagsline-
alen.
Anbring vinkelgreb M8x20 igennem
notgang på anslagsholder, og skru
ned i glideskive.
Monter den klargjorte anslagslineal
på anslagsholder med to stjernegreb M6.
Anbring drejebolten igennem hullet
i beslaget, og lås med stjernegreb
M6x20.
Før det andet stop ind i anslagslinealens rille.
28
Page 29
Fastspænd endestykket i skalaprofil
med to undersænket skruer
Ø 4,8x22. Indstil anslaget vinkelret
på savklingen, og skalaprofilen, og
skub anlæg på skalaskinne mod
anslagsskinne. Stram nu de 2
bræddebolte, der holder skalaprofil
til bordet helt.
- Indstil nøjagtig NUL position ved
at indstille stilleskruerne som
krævet.
Før flipstop (344) på anslagslinealen, og indstil til 200 mm. Juster
anslagslinealens position indtil afstanden mellem flipstop og savklingen er
præcist 200 mm. Indstil stop (pos. 349) mod forkant af anslagsholder (pos.
332) og spænd.
Indstil anslaget til 45gr. position, og gentag indstilling. Indstil det bagerste
med 45gr. stop mod bagkant.
Bolt benet fast til holderen for ben.
Anvend 2 stk.:
Bræddebolte M8x45
Skiver Ø 8,4 mm
Stjernegreb M8
For at imødekomme de forskellige
maskiners højder, har holderen til
benet adskillige aflange huller. Sæt
monteringskruer ind i passende
huller
Anvend 4 Stk.:
Bræddebolte M8x20
Skiver Ø 8,4 mm
Møtrikker M8
5 Skala aflæsning
Før de klargjorte ben ind i rillerne
på skinnen for rullebordet, en i hver
ende. Stram monteringsboltene.
Når anslaget ikke er forlænget læses, afstanden til klingen direkte fra
flipstop. Når anslagslinealen anvendes, skal flipstop indstilles til endeposition
på anslaget. Afstanden mellem flipstop og klingen er dermed angivet ved
aflæsningsmærke "A".
Sæt benene på gulvet, og stram
stjernegrebene.
29
Page 30
6 Betjening
Hav spaltekniven og klingeafdækningen rigtigt indstillet og fastspændt.
Fastspænd saven på understellet
med spændeanordninger.
Indstil flipstop til den ønskede
bredde på emnet.
Hæng skinnen for rullebordet på
hængselbolte.
Sving flipstop op, og anbring emnet
på bordet. Start saven, og tilskær
emnet groft.
Kontramøtrikker for at forhindre
tilfældig løft af rullebordet.
Træk emnet og rullebordet tilbage.
Drej emnet rundt 180gr., sving
flipstop ned, og anbring emnet med
den tilskårede kant mod stoppet.
Lav det andet snit.
Flipstops omfang er op til 2600 mm. Et regelmæssigt snit opnåes kun med en skarp og rigtig indstillet klinge. Indstil
snithøjden 5 - 10 mm højere end emnets tykkelse. Til savning i belagte spånplader anbefaler vi en specialklinge
best. nr. 091 001 0166.
6.1 Indstilling af spaltekniv
Spaltekniven hindre emnet i at lukke
bagved klingen og dermed standse
den, og forårsage tilbageslag.
Udfør aldrig en savoperation uden
at spaltekniven er på plads og rigtigt
2-3 mm
0,08-0,12 inch
max. 10 mm
0,4 inch
indstillet, medmindre det er til
indsnit. Indstil spaltekniven så
afstanden mellem spaltekniven og
savklingen ikke er mere end 10
mm, og dets top ikke er mere end
2 mm under klingens top.
Spalteknivens indstilling på
KGT 500/550
Spalteknivens indstilling på
UK 250/330
7 Rengøring og eftersyn
På grund af den høje kvalitet af materieler og komponenter der anvendes, kan rengøring og eftersyn holdes på
et minimum. Smør regelmæssigt glideskinnen og ruller med olie. Det hindre dem i at ruste. Kuglelejerne inde i
rullerne er smurt en gang for alle.
Rullerne er fabriksindstillet. Hvis slæde eller rulleprofil skiftes (pos. 353), kan det være nødvendigt at efterjustere
rullerne. For at justere, løsn rulleboltning på de nederste ruller. Drej den excentriske skive (pos. 326) for at fjerne
slør.
30
Page 31
8 Reservedelsliste Rullebord KGT/UK
Pos. Beskrivelse Mål DIN Best. nr.
301 Skalaprofil 600 mm 139 320 1394
302 Skala 553 mm 114 220 1247
304 Anslagslineal 1410 mm 139 320 4296
305 Vinkelgreb M 8x20 700 604 3407
315 Rulle m. leje 201 020 0140
319 Vinkelbeslag, bag 148 220 8831
320 Vinkelbeslag, for 148 220 8840
323 Hængselbolt SW 14x40 148 520 8867
324 Justerbolt SW 14x34 148 520 8875
325 Stjernegreb M 6 700 002 5458
326 Excenterbøsning SW 30x25 139 520 1278
327 Lejebøsning Ø 30x25 139 520 1260
329 Styretap 149 202 4500
330 Rulleskærn 239 120 1377
331 Endeprofil anslag 239 120 1628
332 Anslagsholder 740 mm 148 540 0792
333 Beslag f. drejebolt 25x25x100 148 240 0821
334 Drejebolt Ø 20x35 148 540 0830
335 Stjernegreb M 6x20 700 105 9887
336 Stjerneskive Ø 6,4 6798 630 408 4047
337 Cylinderskrue M 6x16 6912 612 705 9193
340 Forlænger 140 mm 139 320 1645
341 Forlængerprofil 1520 mm 139 320 1610
343 Stjernegreb M 6x20 700 112 4212
344 Flapstop 201 020 0388
345 Flap 139 220 1587
346 Slutmøtrik M 6 624 112 5058
349 Stopplade 149 209 7752
350 Endestop Ø 14x14 239 120 3906
351 Endestykke 239 120 3760
352 Bord, rullebord 139 220 5922
353 Slæde 139 220 5930
355 Monteringsbeslag KGT 500/550 148 220 8858
Monteringsbeslag UK 250/330 148 221 5021
356 Sikringshage 148 220 9293
357 Endestykke 239 120 5801
358 Skinne for rullebord 1500 mm 139 320 5900
359 Glideskinne, rund 1500 Ø 20x1499 148 211 3253
360 Bagstop 139 220 5965
361 U-stiver 139 220 5868
365 Skala 1410 1410 mm 114 220 4700
366 Skala 140 140 mm 114 220 4718
367 Skala 1350 1350 mm 114 220 4726
368 Støtteben 138 221 6527
369 Monteringsbeslag 139 220 4454
370 Plastfod 30x30 139 105 9264
400 Skrue St. 2,9x9,5 7981 617 203 9632
401 Skrue St. 4,8x16 7981 617 200 1830
402 Excenter SW 24x9,5 148 520 8883
403 Bræddebolt M 8x25 603 611 000 0640
404 Skive Ø 8,4 verz. 9021 630 500 2486
405 Møtrik M 8 934 620 000 2235
406 Bolt M 6x25 933 610 300 1143
407 Møtrik M 6 934 620 000 2219
408 Bræddebolt M 6x20 603 611 000 0608
409 Låsemøtrik M 6 985 620 200 2291
410 Skive Ø 6,4 125 630 001 6365
411 Bolt M 8x45 931 610 200 1085
412 Låse, hovedmøtrik M 8 986 620 807 3395
413 Undsersænket skrue St. 4,8x22 7982 617 406 3948
414 Bolt M 6x40 933 610 300 1151
415 Stjerneskive Ø 6,4 6798 630 408 4047
418 Bolt M 8x20 933 610 300 1186
421 Bolt M 6x16 933 610 301 5675
422 Skrue 3,5x13 614 402 7270
423 Stjerneskive Ø 8,4 6798 630 400 1745
424 Skive B 3,2 9021 630 505 2335
425 Bræddebolt M 6x16 603 611 000 0594
426 Skive Ø 21 125 630 008 7696
427 Sikringshage 148 220 9307
428 Bolt M 5x12 933 610 300 1100
429 Skive Ø 5,3 125 630 001 6357
430 Låsemøtrik M 5 985 620 200 2283
431 Skive Ø 8,4 125 630 001 6322
432 Låsemøtrik M 8 985 620 200 2305
433 Bræddebolt M 8x16 603 611 000 0632
434 Bræddebolt M 8x45 603 611 005 9297
435 Stjernegreb M 8 700 002 8937
31
Page 32
Índice del contenido
1 Datos técnicos
2 Indicaciones de seguridad
3 Responsabilidad de producto/Garantía
4 Montaje
5 Lectura de escalas
6 Indicaciones de trabajo
7 Conservación y mantenimiento
1 Datos técnicos
ES
Carro móvil KGT/UK
Tamaño de mesa
Ancho de corte 90º
Ancho de corte 45º
Longitud total
Peso de la pieza max.
Artículo Nº
280x525 mm
650 mm
725 mm
1500 mm
17,5 kg
091 000 9168
2 Indicaciones de seguridad
El carro móvil Tipo KGT/UK solamente puede ser cargado con un peso de pieza max. de 1750 N (17,5 kg). Un
peso de pieza mas elevado puede provocar el vuelco de la máquina. El par de vuelco no obstante está
determinado en gran medida por la longitud de la pieza. La indicación se refiere por ello a la longitud de
saliente máxima posible (abertura del perfil de tope).
¡Los niños no pueden operar este carro móvil!
3 Responsabilidad de producto/Garantía
Trabajos y posibilidades de aplicación no indicados requieren la autorización escrita de la empresa metabo.
Por favor comunique sus reclamaciones de garantía a su comercio especializado.
Los trabajos de garantía se realizan fundamentalmente por nosotros o por nuestros puntos de Service autorizados.
Fuera del periodo de garantía puede efectuar las reparaciones a través de empresas profesionales adecuadas.
¡Por favor, conserve las facturas de las reparaciones!
4 Montaje (Ilustraciones con KGT 500)
El carro móvil puede ser montado a las sierras
de corte y de inglete KGT 500/550 de metabo
y a las sierras circulares bajo nivel
UK250/330 de metabo. Solamente se deben reemplazar los soportes adecuados (Travesaño
Pieza 355). La denominación de tipo está grabado en el soporte de la UK250/330.
32
Page 33
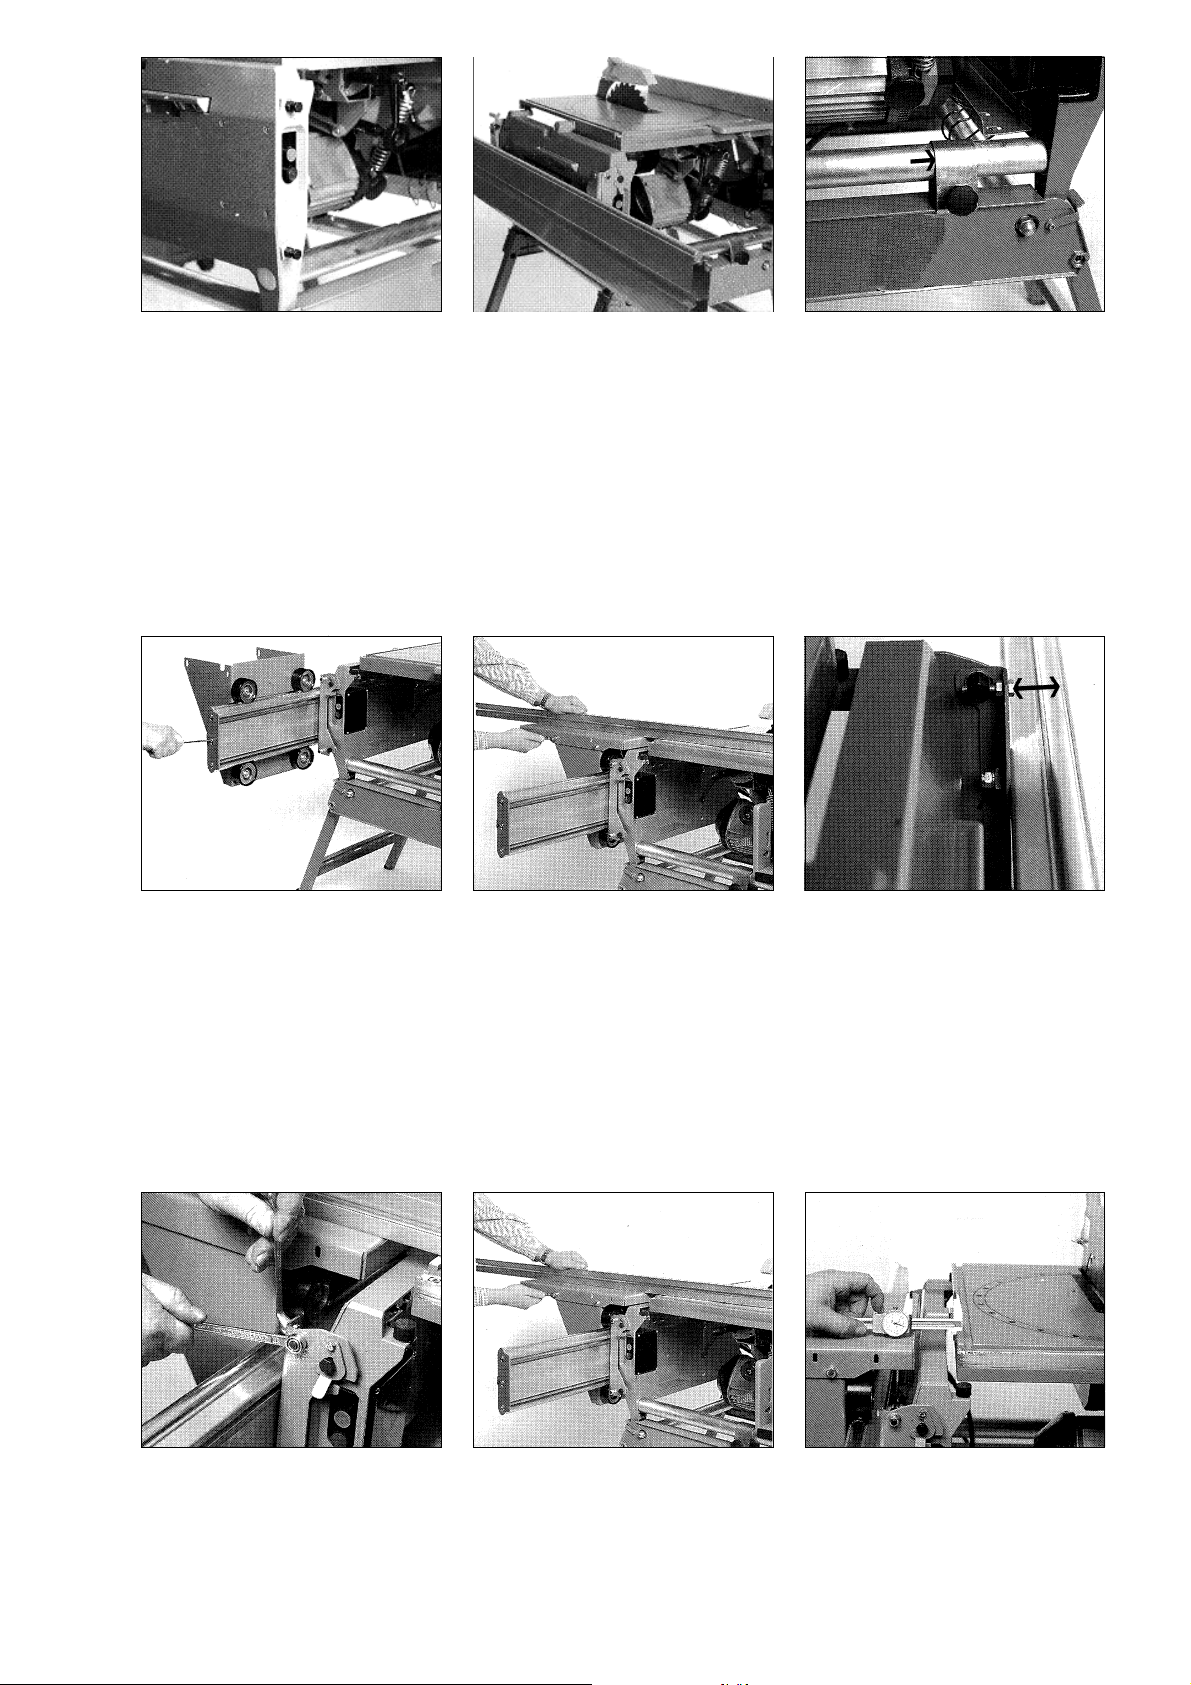
Enroscar los 4 bulones de doble
collar en la pared izquierda de la
sierra de corte y de inglete.
Tornillos:
4 Bulones de doble collar
4 Tuercas hexagonales M8
4 Arandelas de frenado den-
tellado Ø 8,4
Enganchar el perfil de sustentación
de ruedas de rodadura sobre el
bulón de doble collar.
Fijar la máquina con las grapas al
bastidor de la máquina.
1. Desmontar el tope final
2. Insertar en carro móvil
3. Volver a colocar el tope final
El nivel de las dos mesas de la máquina entre sí así como el paralelismo de desplazamiento con respecto a la
hoja de sierra, se ajusta atornillando y destornillando los 4 tornillos de regulación. La mesa móvil debería
encontrarse aprox. 1-2 mm mas alta. Verificar el ajuste mediante instrumento de medición y por la colocación
de una regla.
Alinear y atornillar la placa de la
mesa a la mesa de la máquina.
Tornillos:
4 Tornillos hexagonales M8x16
4 Arandelas 8,4
4 Tuercas hexagonales M8
Soltar la fijación o la contratuerca
del ángulo de soporte (1 vuelta).
Por giro de la arandela excéntrica
(SW 24) el carro móvil puede ser
ajustado mas alto o más bajo con
respecto a la mesa de la máquina
33
Page 34
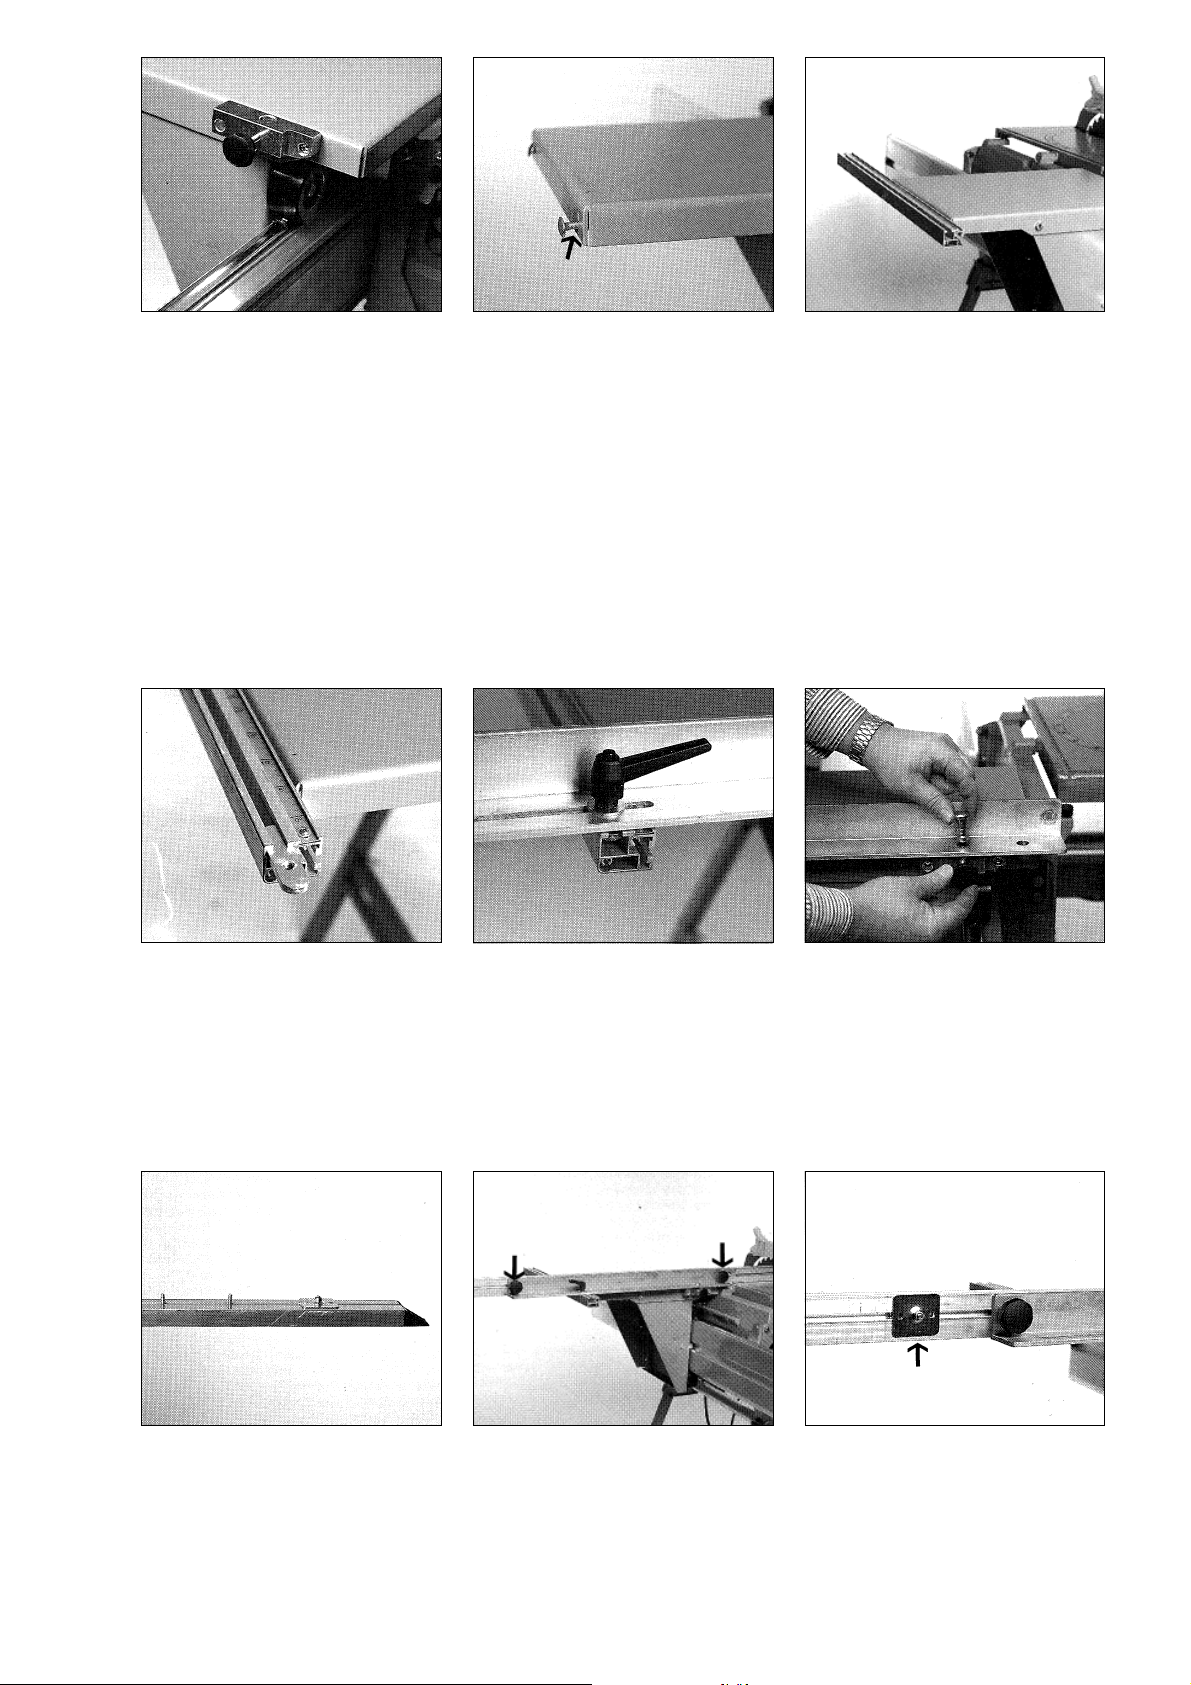
Atornillar el soporte de sujeción al
canto de la mesa móvil.
Tornillos:
2 Tornillos cilíndricos M6x20
2 Arandelas Ø 6,4
2 Arandelas de frenado dentel-
lado Ø 6,4
2 Tuercas hexagonales M6
1 Tornillos con mango de estrel-
la M6x20.
Enroscar flojos los tornillos de cabeza redonda M6x20 en las perforaciones
del canto de la placa trasera de la mesa con tornillos hexagonales. Deslizar
sobre él, el perfil de sustentación de la coliza.
- Las uniones atornilladas de momento permanecen aún flojas -
Introducir la pieza de deslizamiento
en la ranura del perfil de sustentación de la coliza.
Introducir el tope de medida y dos
tornillos de cabeza redonda M6x20
en la ranura del perfil de tope
angular.
Conducir la palanca de fijación con
la arandela interpuesta a través de
la ranura y atornillarla con la pieza
de deslizamiento.
Atornillar el perfil de tope así
preparado con 2 tuercas de mango
de estrella M6 delante de los rieles
de la coliza.
Introducir el vástago de sujeción y
fijar con el mango de estrella
M6x20.
Introducir el segundo tope de
medida.
34
Page 35
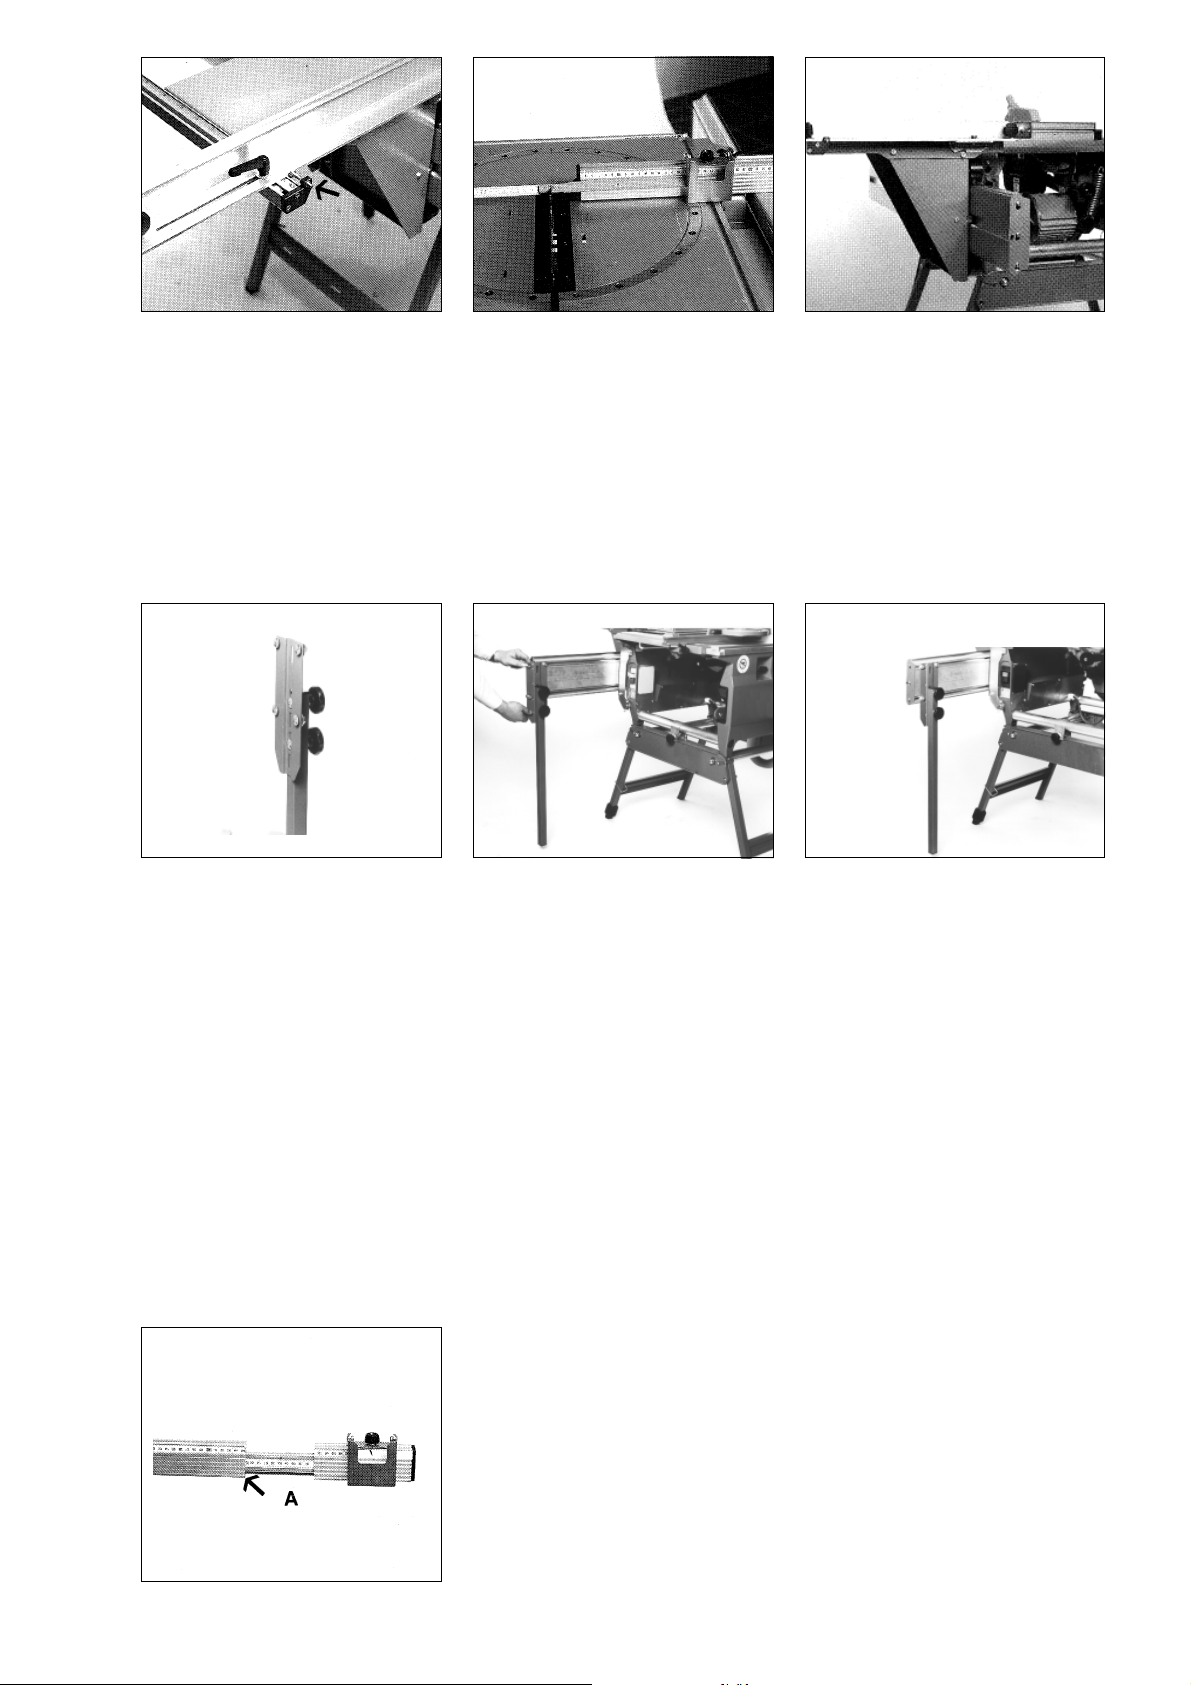
Montar la pieza final con 2 tornillos
avellanados roscachapa Ø 4,8x22
al perfil de sustentación de la
coliza. Alinear el tope en ángulo de
90º con respecto a la hoja de sierra,
ajustar el punto-0 por desplazamiento del perfil de sustentación de
la coliza y atornillar el perfil.
- El ajuste de precisión se realiza
girando el tornillo de tope.
Introducir la corredera plegable y ajustar sobre la línea de la escala 200
mm. Desplazando el perfil de tope angular completo, ajustar la corredera
a 200 mm de distancia con respecto a la hoja de sierra. Fijar los puntos
fijos por avance de la placa de tope de medición (349).
El ajuste se debe realizar de la misma manera sobre el tope angular
volcado a 45º. El punto fijo 45º se fija por avance de la placa de tope de
medida exterior.
Proveer la chapa de montaje con
los tornillos de fijación y atornillar
la pata de apoyo:
2 Tornillos de cabeza plana
M8x45
2 Arandelas 8,4 mm
2 Tuercas con mango de estrel-
la M8
4 Tornillos de cabeza plana
M8x20
4 Arandelas 8,4 mm
4 Tuercas hexagonales M8
Para las diferentes alturas de
máquina la placa de montaje está
prevista con varios agujeros longitudinales.
5 Lectura de escalas
Introducir las dos patas de soporte
premontadas adelante y atrás en
las ranuras del perfil de sustentación de las ruedas de rodadura y
atornillarlas.
Con el perfil juntado se realiza la lectura de las longitudes directamente
en la corredera. Si se utiliza el perfil de prolongación, desplazar la
corredera a su posición final y ajustar la longitud en el canto de lectura A-.
Asentar las patas de apoyo sobre
el suelo.
35
Page 36
6 Indicaciones de trabajo
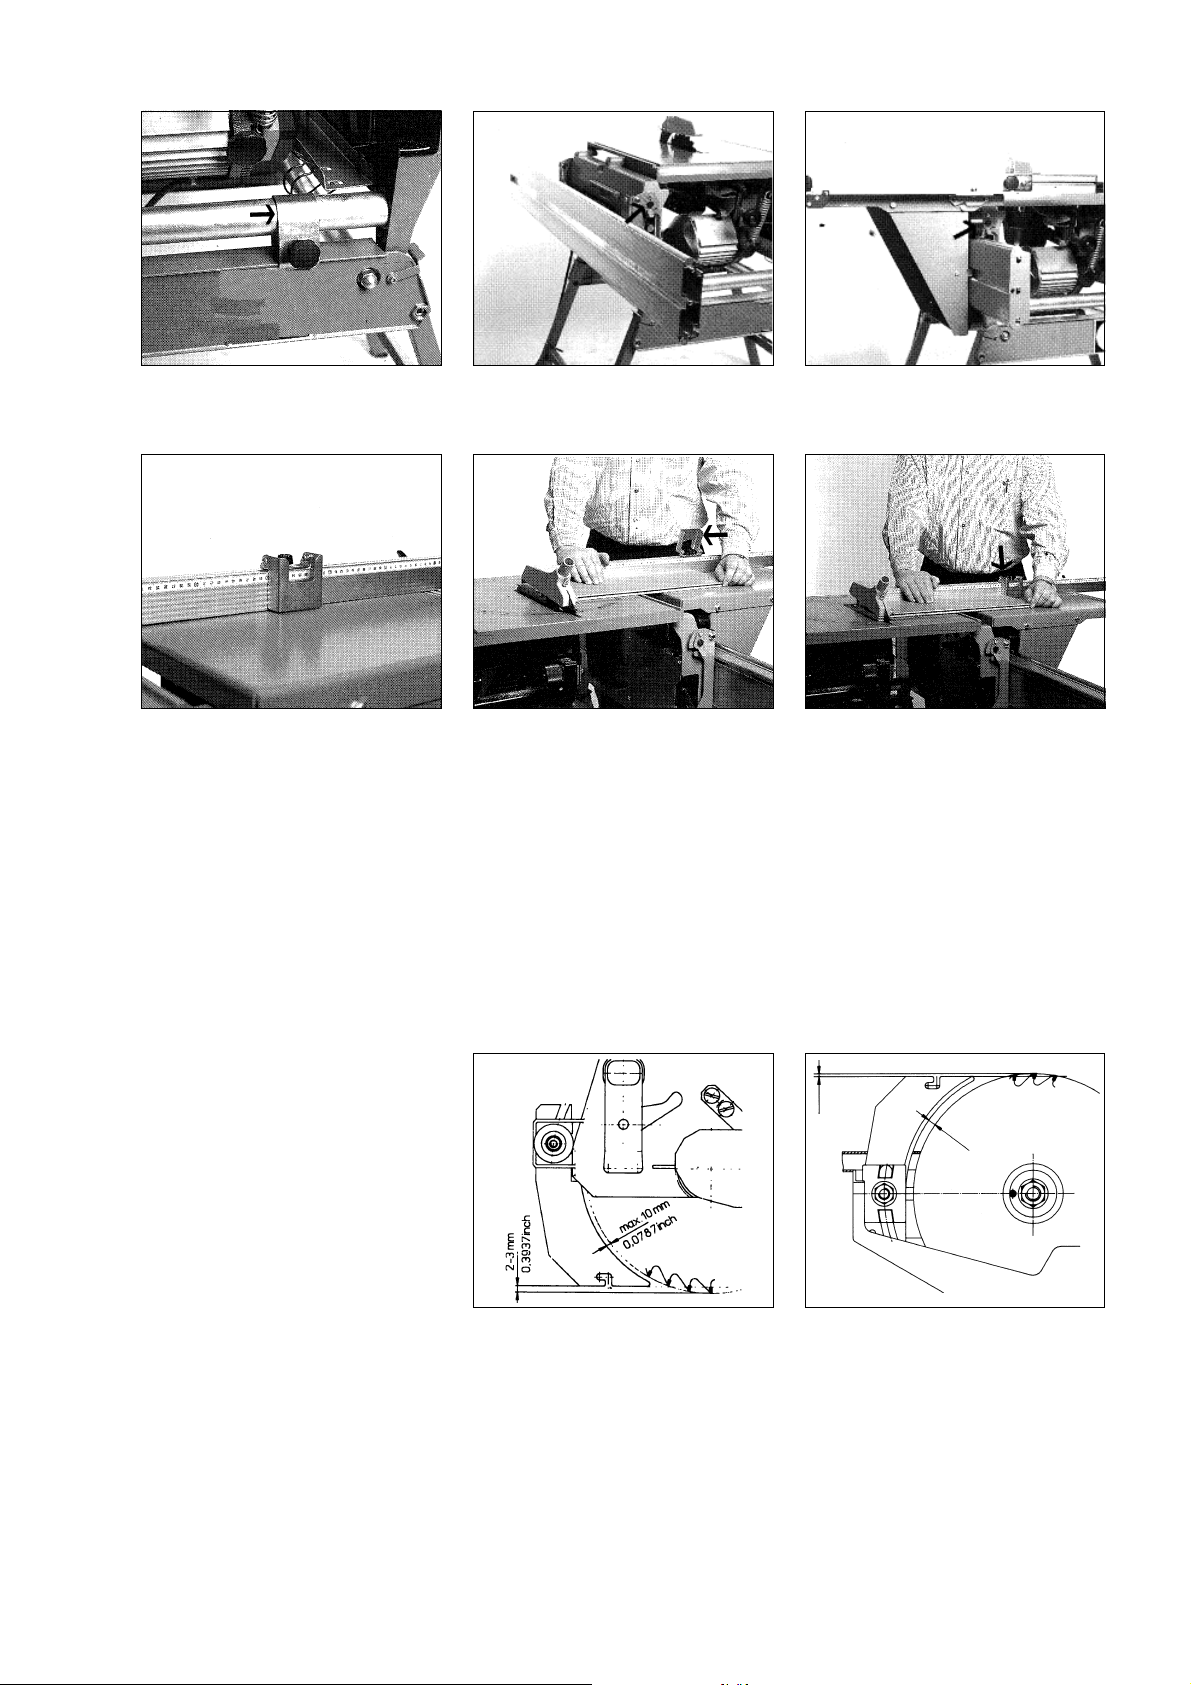
Se deben colocar la cuña de separación y la cubierta de protección.
Fijar la máquina con la grapa al
bastidor de la máquina.
Ajustar la corredera volcable hacia
arriba al ancho de formato deseado.
Enganchar el perfil de sustentación
de ruedas de rodadura sobre el
bulón de doble cuello.
Volcar hacia arriba la corredera y
colocar la pieza. Arrancar la máquina y contar la pieza en ángulo.
Asegurar el carro móvil con los
ganchos de seguridad contra levantamiento no deseado.
Retraer el carro móvil y la pieza.
Girar la pieza en 180º y colocar el
canto cortado en el primer paso de
trabajo contra la corredera volcada
y ejecutar el segundo corte.
La corredera para el tope longitudinal puede ser extendido hasta 2600 mm hacia la izquierda. Superficies de
corte excepcionalmente limpias, se logran con utilización de hojas de sierra afiladas y alturas de corte
correctamente ajustadas. La altura de corte debería encontrarse aprox. 5 a 10 mm sobre el espesor de la
pieza.
Para el corte de placas contrachapeadas recubiertas, recomendamos la utilización de nuestra hoja de sierra
especial Artículo Nº 091 001 0166.
6.1 Ajuste de la cuña de separación
La cuna de separación impide que
la pieza se cierre detrás de la hoja
de sierra y la atasque, durante el
aserrado. Podría producirse un
contragolpe. La cuña de separa-
2-3 mm
0,08-0,12 inch
max. 10 mm
0,4 inch
ción debe estar siempre instalada.
La cuña de separación debe ser
ajustada por desplazamiento de tal
manera, que su distancia a la
corona de hoja de sierra sea de
max. 10 mm y en la altura en cortes
ocultos 2-3 mm.
Ajuste de la cuña de separación
KGT 500/550
Ajuste de la cuña de separación
UK 250/330
7 Conservación y mantenimiento
En función de los materiales y componentes de alta calidad empleados, el requerimiento de conservación y
mantenimiento es reducido. Los árboles de guía y las 4 ruedas de rodadura (315) deberían ser limpiadas
regularmente con aceite animal para evitar la formación de óxido. Los rodamientos de bolas en las ruedas de
rodadura son libres de mantenimiento.
Las 4 ruedas de rodadura están ajustadas de fábrica. Si se instala un nuevo perfil de rodillos de rodadura
adquirido como recambio o una nueva chapa angular (353), puede ser necesario un nuevo ajuste de las
ruedas de rodadura. Suelte para ello los tornillos de las ruedas de rodadura inferiores. La regulación se realiza
girando los casquillos excéntricos (326).
36
Page 37
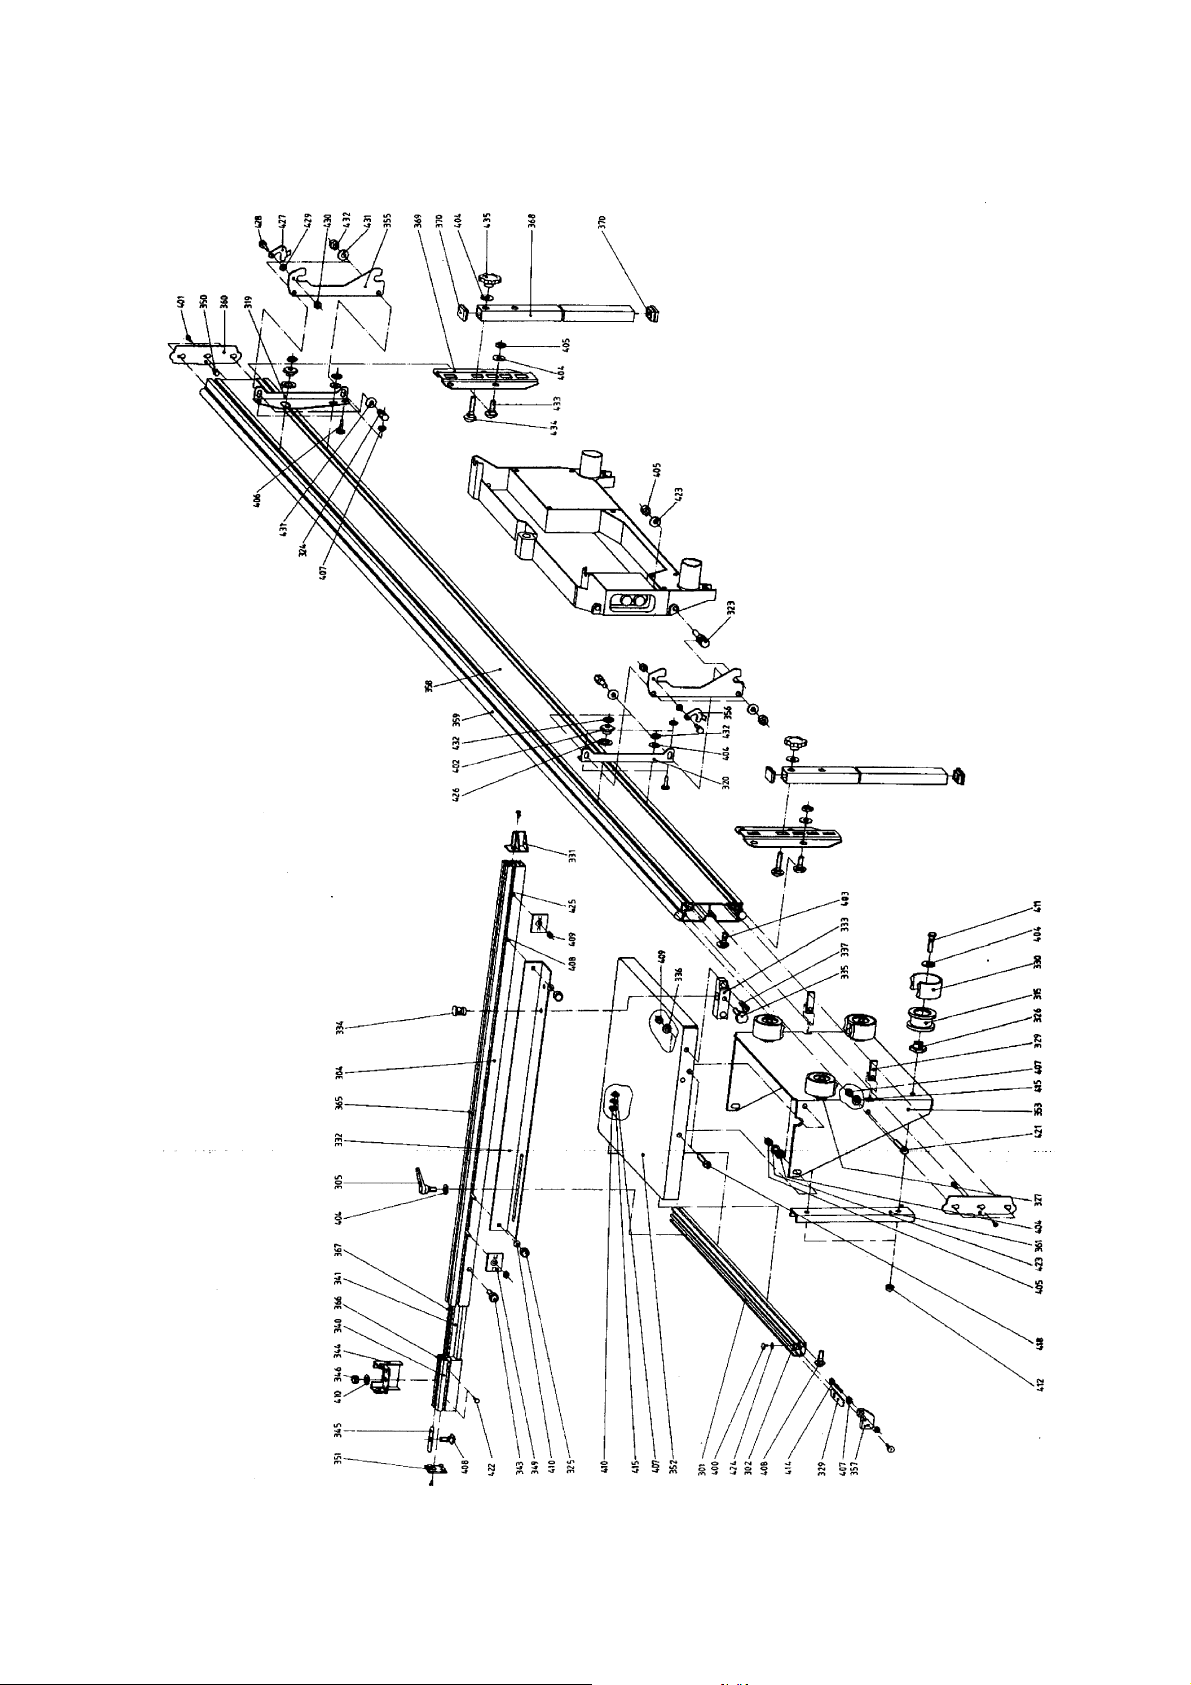
8 Lista de recambios Carro móvil KGT/UK
Pos. Denominación Tamaño DIN Art. N°.
301 Perfil de sustentación de coliza 600 mm 139 320 1394
302 Cinta de escala angular 553 mm 114 220 1247
304 Perfil de tope angular 1410 mm 139 320 4296
305 Palanca de fijación con prisionero M 8x20 700 604 3407
315 Rueda de rodadura con rodamiento 201 020 0140
319 Soporte angular atrás 148 220 8831
320 Soporte angular adelante 148 220 8840
323 Tornillo de doble collar SW 14x40 148 520 8867
324 Bulón de ajuste SW 14x34 148 520 8875
325 Tuerca con mango de estrella M 6 700 002 5458
326 Casquillo excéntrico SW 30x25 139 520 1278
327 Casquillo de ruedas de rodadura Ø 30x25 139 520 1260
329 Deslizador de ajuste 149 202 4500
330 Rascador 239 120 1377
331 Pieza final Carro de desplazamiento 239 120 1628
332 Riel de coliza - desmontable 740 mm 148 540 0792
333 Soporte de sujeción 25x25x100 148 240 0821
334 Vástago de sujeción Ø 20x35 148 540 0830
335 Tornillo con mango de estrella M 6x20 700 105 9887
336 Arandela de frenado dentellado Ø 6,4 6798 630 408 4047
337 Tornillo cilíndrico con hexágono interior M 6x16 6912 612 705 9193
340 Prolongación 140 mm 139 320 1645
341 Perfil de prolongación 1520 mm 139 320 1610
343 Tornillo con mango de estrella M 6x20 700 112 4212
344 Corredera con tapa 201 020 0388
345 Chapa de guía de corredera 139 220 1587
346 Tuerca moleteada alta M 6 624 112 5058
349 Tope de medida 149 209 7752
350 Parachoques enchufable Ø 14x14 239 120 3906
351 Pieza final 239 120 3760
352 Placa de mesa Carro móvil 139 220 5922
353 Chapa angular Carro móvil 139 220 5930
355 Travesaño para KGT 500/550 148 220 8858
Travesaño para UK 250/330 148 221 5021
356 Aldabilla delantera 148 220 9293
357 Pieza finalPieza final 239 120 5801
358 Perfil de sustentación de ruedas de rodadura 1500 mm 139 320 5900
359 Árbol de guía Ø 20x1499 148 211 3253
360 Tope final para perfil de sustentación de ruedas 139 220 5965
361 Riostra-U Carro móvil 139 220 5868
365 Cinta de escala 1410 mm 114 220 4700
366 Cinta de escala 140 mm 114 220 4718
367 Cinta de escala 1350 mm 114 220 4726
368 Pata-Soporte 138 221 6527
369 Chapa de montaje para soporte 139 220 4454
370 Tapón de laminillas 30x30 139 105 9264
400 Tornillo alomado roscachapa St. 2,9x9,5 7981 617 203 9632
401 Tornillo alomado roscachapa St. 4,8x16 7981 617 200 1830
402 Excéntrico-Soporte angular SW 24x9,5 148 520 8883
403 Tornillo de cabeza redonda M 8x25 603 611 000 0640
404 Arandela Ø 8,4 verz. 9021 630 500 2486
405 Tuerca hexagonal M 8 934 620 000 2235
406 Tornillo hexagonal M 6x25 933 610 300 1143
407 Tuerca hexagonal M 6 934 620 000 2219
408 Tornillo de cabeza redonda M 6x20 603 611 000 0608
409 Tuerca hexagonal autoblocante M 6 985 620 200 2291
410 Arandela Ø 6,4 125 630 001 6365
411 Tornillo hexagonal M 8x45 931 610 200 1085
412 Tuerca de sombrerete M 8 986 620 807 3395
413 Tornillo avellanado roscachapa St. 4,8x22 7982 617 406 3948
414 Tornillo avellanado roscachapa M 6x40 933 610 300 1151
415 Arandela de frenado dentellado Ø 6,4 6798 630 408 4047
418 Tornillo hexagonal M 8x20 933 610 300 1186
421 Tornillo hexagonal M 6x16 933 610 301 5675
422 Tornillo de taladrado 3,5x13 614 402 7270
423 Arandela de frenado dentellado Ø 8,4 6798 630 400 1745
424 Arandela B 3,2 9021 630 505 2335
425 Tornillo de cabeza redonda M 6x16 603 611 000 0594
426 Arandela Ø 21 125 630 008 7696
427 Aldabilla trasera 148 220 9307
428 Tornillo hexagonal M 5x12 933 610 300 1100
429 Arandela Ø 5,3 125 630 001 6357
430 Tuerca hexagonal autoblocante M 5 985 620 200 2283
431 Arandela Ø 8,4 125 630 001 6322
432 Tuerca hexagonal autoblocante M 8 985 620 200 2305
433 Tornillo de cabeza redonda M 8x16 603 611 000 0632
434 Tornillo de cabeza redonda M 8x45 603 611 005 9297
435 Tuerca con mango de estrella M 8 700 002 8937
37
Page 38
Page 39
Page 40
U4BA_M1.FM
Achtung!
Diese Seite ersetzen durch „ More of metabo- tools “
Attention!
Please replace this page by „ More of metabo - tools “
 Loading...