

Page 1
Betriebsanleitung
Schweißgeräte
mit Stufenschalter und stufenloser Regelung
Operating Instructions
Welding Transformers and Rectifiers
with Step-Switch and Stepless Current Control
Instrucciones de servicio
Aparatos de soldadura
con conmutador de etapas y regulación sin escalones
Gebruiksaanwijzing
elektroden lasapparaten
met trapschakelaar en traploze regeling
Achtung!
Bitte lesen Sie die Betriebsanleitung vor Installation und Inbetriebnahme des
Schweißgerätes aufmerksam durch.
Important!
Please read and understand these instructions before installation and
initial operation of this welding transformer/rectifier
Atención!
Por favor, antes de la instalción y puesta en marcha delaparato de soldadura,
lea atentamente las instrucciones de servicio.
Attentie!
Leest U voor installatie en ingebruikname de gebruiksaanwijzing aandachtig door.
115 161 2730 / 0903 - 1.1
Page 2
D DEUTSCH ENG ENGLISH
Ñ
Ê
ÖRSÄ
KONFORMITÄTSERKLÄRUNG DECLARATION OF CONFORMITY
Wir erklären in alleiniger Verantwortlichkeit, daß dieses Produkt mit den
folgenden Normen übereinstimmt* gemäß den Bestimmungen der
Richtlinien**.
F FRANÇAIS NL NEDERLANDS
DECLARATION DE CONFORMITE CONFORMITEITSVERKLARING
Nous déclarons, sous notre seule responsabilité, que ce produit est en
conformité avec les normes ou documents normatifs suivants* en vertu
des dispositions des directives **
We herewith declare in our sole repsonsibility that this product complies
with the following standards*
in accordance with the regulations of the undermentioned Directives**
Wij verklaren als enige verantwoordelijke, dat dit product in
overeenstemming is met de volgende normen*
conform de bepalingen van de richtlijnen**
IT ITALIANO ES ESPA
DICHIARAZIONE DI CONFORMITÀ DECLARACION DE CONFORMIDAD
Noi dichiariamo sotto la nostra esclusiva responsabilità che il presente
prodotto è conforme alle seguenti norme*. in conformità con le
disposizioni delle normative **
PT PORTUGU
DECLARAÇÃO DE CONFORMIDADE
Declaramos sob nossa responsabilidade que este produto está de
acordo com as seguintes normas*.de acordo com as directrizes dos
regulamentos **
FIN SUOMI NO NORGE
VAATIMUKSENMUKAISUUSVAKUUTUS SAMSVARSERKLÆRING
Vakuutamme, että tämä tuote vastaa seuraavia normeja*.on direktiivien
määräysten mukainen**
DA DANSK POL POLSKI
OVERENSSTEMMELSESATTEST OŚWIADCZENIE O ZGODNOŚCI
Hermed erklærer vi på eget ansvar, at dette produkt stemmer overens
ed følgende standarder*. iht. bestemmelserne i direktiverne**
EL ΕΛΛHNIKA HU MAGYAR
∆ΗΛΩΣΗ ΑΝΤΙΣΤΟΙΧΕΙΑΣ MEGEGYEZŐSÉGI NYILATKOZAT
∆ηλώνουµε µε ιδία ευθύνη ότι το προϊόν αυτό αντιστοιχεί στις ακόλουθες
προδιαγραφές* σύµφωνα µε τις διατάξεις των οδηγιών**
S SV SVENSKA
Declaramos bajo nuestra exclusiva responsabilidad, que el presente
producto cumple con las siguientes normas*.de acuerdo a lo dispuesto en
las directrices**
F
Vi försäkrar på eget ansvar att denna produkt överensstämmer med
följande standarder*. Enligt bestämmelserna i direktiven**
Vi erklærer under eget ansvar at dette produkt samsvarer med følgende
normer*. henhold til bestemmelsene i direktiv**
Oświadczamy z pełną odpowiedzialnością, że niniejszy produkt odpowiada
wymogom następujących norm*.według ustaleń wytycznych **
Kizárólagos felelősségünk tudatában ezennel igazoljuk, hogy ez a termék
kielégíti az alábbi szabványokban lefektetett követelményeket*.megfelel az
alábbi irányelvek előírásainak**
OL
KRAN OM ÖVERENSSTÄMMELSE
SK 200 MA - SK 230 MA - SK 260 MA
SB 200 MA - SB 230 T MA - SB 260 T MA
* EN 55014, EN 60555 Teil 2, EN 60555 Teil 3 (1987), EN 60974-1(05.90)
** 89/336/EWG, 73/23/EWG, 93/68/ EG
Ing. grad. Hans-Joachim Schaller
Leiter Entwicklung und Konstruktion
Metabowerke GmbH
Business Unit Elektra Beckum
Daimlerstr. 1
D - 49716 Meppen
D - 49716 Meppen, 17.03.2003 1001107
Page 3
Vd. ha adquirido un aparato de soldadura por arco eléctrico de alta calidad, diseñado y construido por
especialistas con años de experiencia. Una máquina construida para darle servicio durante años.
Los transformadores poseen una sección de conductor dimensionado cuyo núcleo de acero fue fabricado de
chapas aisladas de alta calidad, a fin de reducir en lo posible las turbulencia de corriente y cambios de, polaridad
En la aplicación del aparato se han de observar las prescripciones corriente.
Advertencia: UVV 260 Procedimientos de corte, soldadura y afines (VB 915)
La serie Elektra Beckum Transformadores- Rectificadores de soldadura contiene el aparato adecuado para casi
todos los campos de aplicación.
Transformadores de soldadura: SK 200 SB 200
SK 230 SB 230 T
SK 260 SB 260 T
Responsabilidad de producto/Garantía
No está permitido hacer funcionar el aparato en los alrededores de instalaciones de elaboración de datos.
Los trabajos y las posibilidades de aplicación no especificados precisan una autorización escrita de la empresa
Metabo GmbH, Business Unit Elektra Beckum, apartado de correos 1352, D-49703 Meppen.
Todas las máquinas y los accesorios incluyen una tarjeta garantía.
Para la defensa de sus derechos de garantía y por la seguridad del producto, asegúrese de que la tarjeta de
garantía sea rellenada de inmediato al realizar la compra y que nos sea remitida la tarjeta de respuesta.
En principio, los trabajos bajo garantía serán llevados a cabo por nuestra empresa, o bien por los servicios técnicos
que autoricemos para ello. Fuera del periodo de garantía, las reparaciones sólo pueden ser realizadas por servicios
técnicos autorizados.
¡Guarde las facturas de reparación!
Reservado el derecho a modificaciones técnicas.
Indice
1.0 Datos técnicos
2.0 Puesta en servicio de un aparato de corriente monofásica
2.1 Puesta en servicio de un aparato Kombi de Elektra Beckum para 230/400 V
(corriente monofásica, trifásica)
2.2 Esquema de conexiones
2.3 Placa de características - Valores caraterísticas para la conexión a la red
3.0 Lo que debería saber el usu ario de un aparato de soldadura
3.1 Un pequeño resumen de electrodos para soldadura y su manejo correcto
4.0 Advertencias sobre la propia soldadura
5.0 Esquemas eléctricos, listas de piezas de repuesto
Page 4
2.1 Puesta en servicio de un aparato Combi de Elektra Beckum para 230/400 V
(corriente monofásica/trifásica)
La conexión se hace a la red de corriente alterna de 230 V (monofásico) (mediante el cable de adaptador incluido),
o bien a dos fases de la red de corriente trifásica de 400 V. En el aparato Combi se encuentra un cable con
enchufe para cte. trifásica de 400 V (CEE de 5 polos 32 A.)
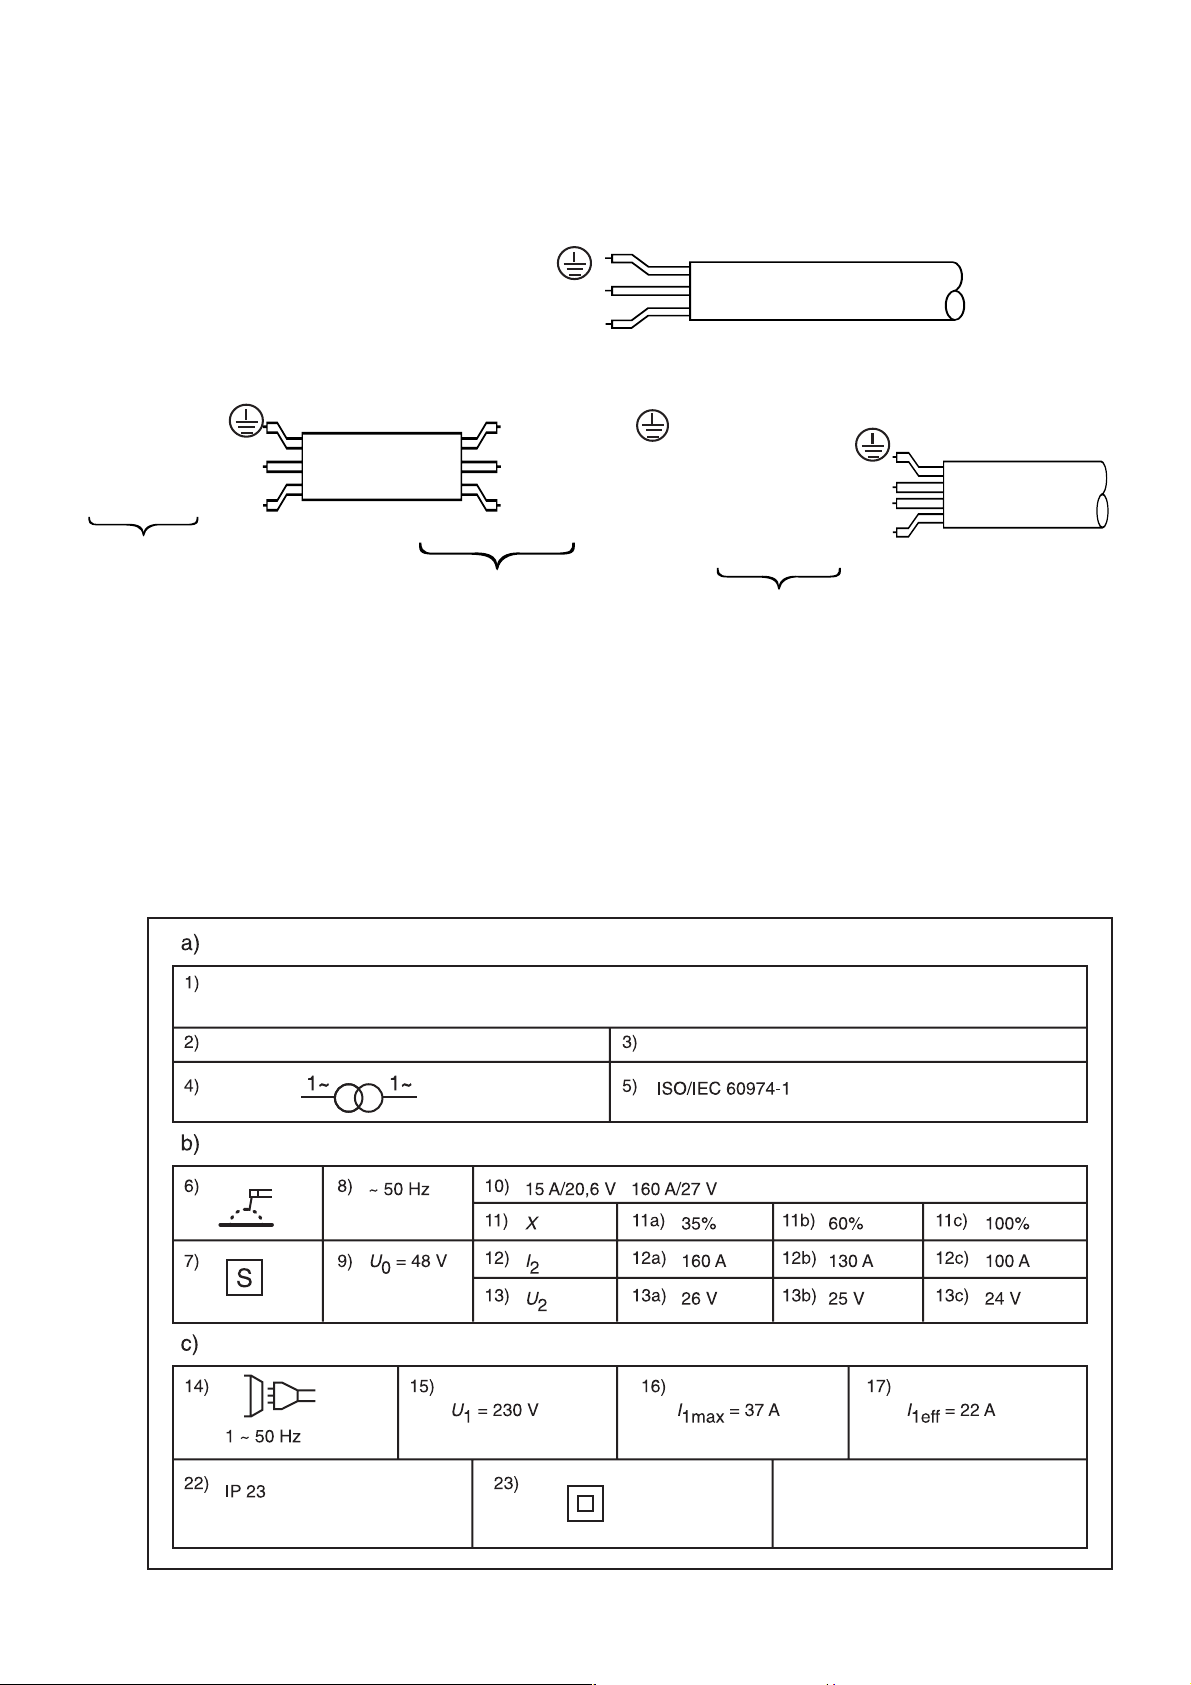
2.2 Esquema de conexión (véase también esquema de conexiones eléctricas)
Conexión a corriente
alterna de 230 V
Conexión de enchufe en los aparatos Combi de 230 V - 400 V
Cable de adaptador
PE verde/amarillo
L1 marrón
N azul
→
Lineal de conexión
Aparato
PE verde/amarillo
L1 marrón
N azur
1,5 m
Enchufe con
puesta a tierra
El conductor protector verde-amarillo debe conectarse sólo al contacto señalado por el símbolo de toma
de tierra.
La conexión del enchufe de cte. trifásica se efectúa sólo a dos cables de la red de cte. trifásica y debe hacerse
únicamente por un electricista experto.
Para soldaduras en calderas, depósitos y espacios estrechos sólo son admisibles transformadores con una
tensión máx. de marcha en vacío de 42 V.
Los Aparatos Combi están provistos de una conmutación de seguridad, es decir que Vd. puede insertar el cable
de corriente monofásica (cable de adaptador) y ajustar el conmutador selector de tensión a 400 V ó insertar el
cable de cte. de fuerza y ajustar el conmutador a 230 V, sin que el aparato sufra daños.
L2, L3 libres
Acoplamiento CEE 5 polos 32 A
verde/amarillo PE
marrón L1
azur N
PE verde/amarillo
L1 negro
L2 marrón
N azul
L3 libre
Enchufe CEE 5 polos 32 A
→
2.3 Placa de características - Valores característicos para la conexión a la red
Identificación
Dirección del fabricante
Marca registrada
Aparato
Modelo
Salida de soldadura
Entrada de energía
Número de fabricación
Page 5
Contenido
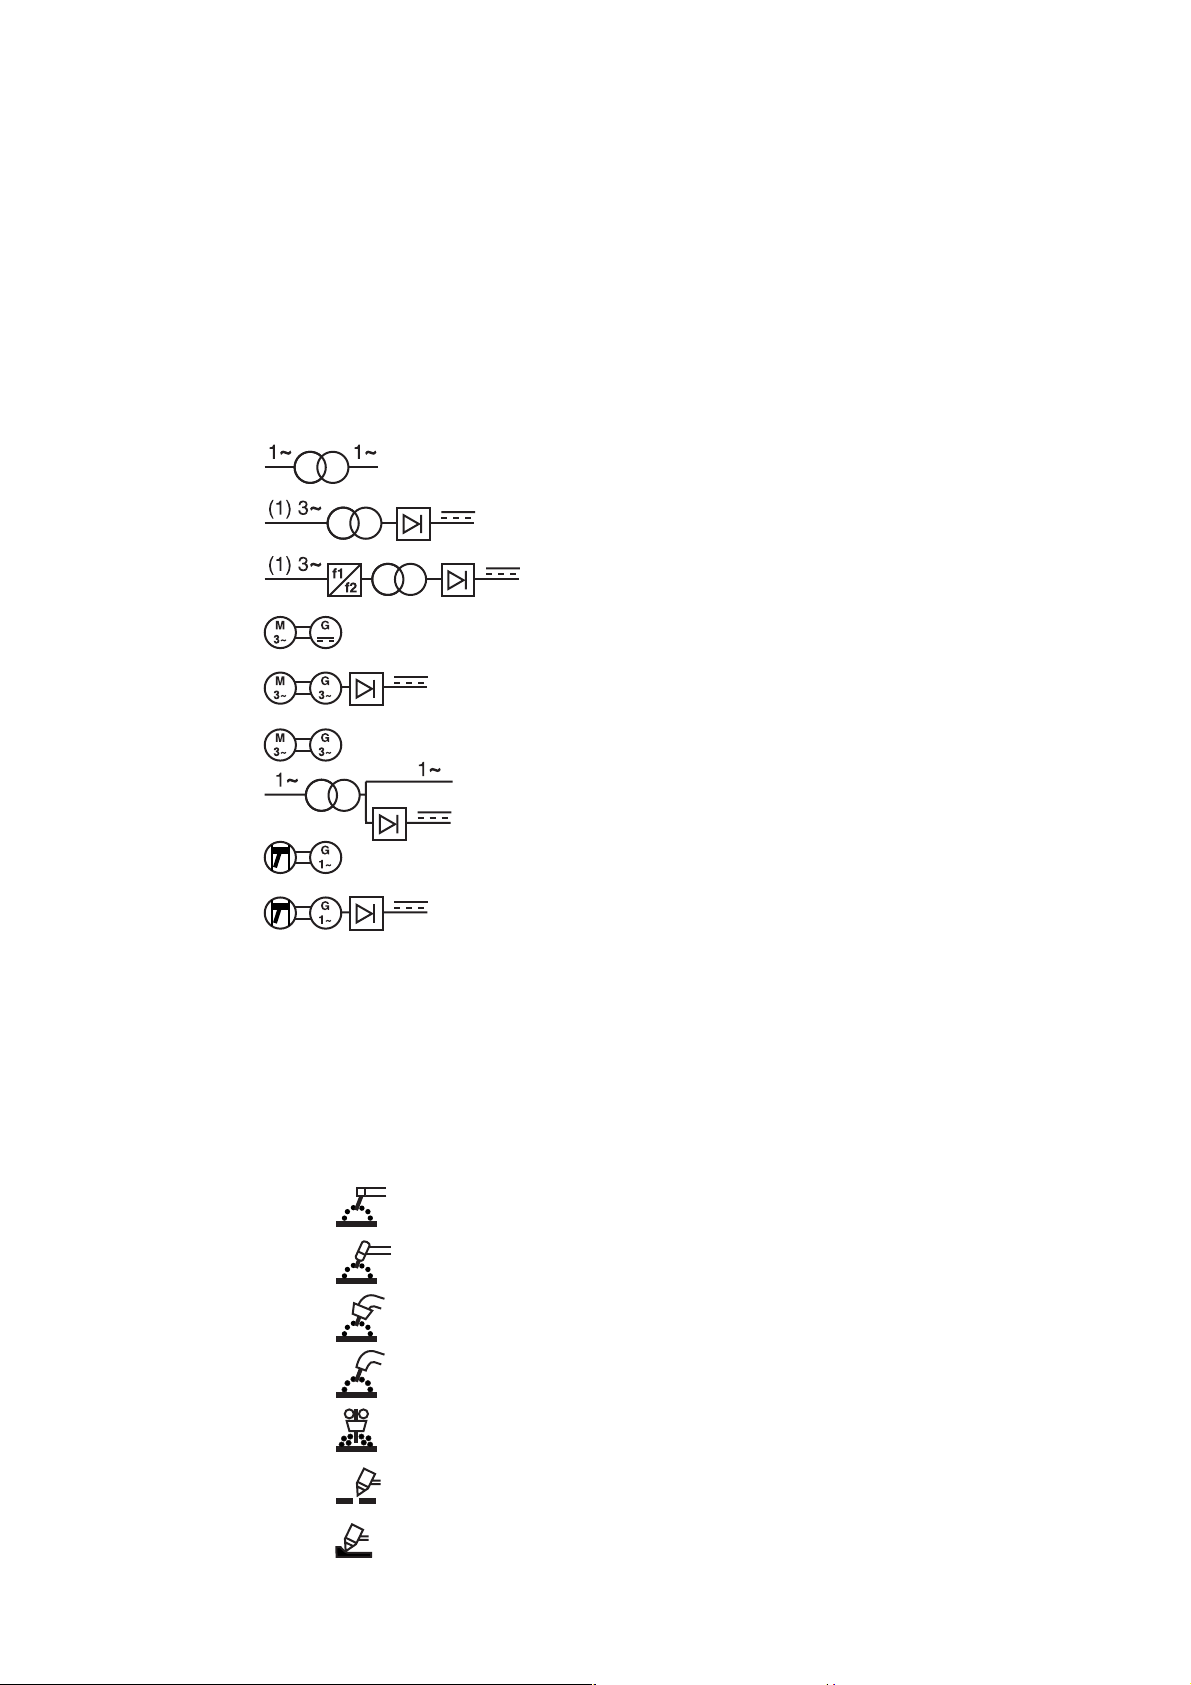
Las indicaciones siguientes hacen referencia a los campos numerados en la imagen 2.3.
a) Identificación
Campo 1 Nombre y dirección del fabricante, del distribuidor o importador y opcionalmente una marca y el
país de origen, si es necesario.
Campo 2 Modelo (denominación) según indicación del fabricante.
Campo 3 Comprobación para datos de construcción y de fabricación (p. ej., número de fabricación).
Campo 4 Símbolo gráfico para la fuente de corriente de soldadura (opcional), p. ej.:
Transformador monofásico
Transformador monofásico/trifásico con rectificador
Rectificador transformador convertidor de frecuencias
estático monofásico/trifásico
Convertidor de corriente continua trifásico
Convertidor trifásico con rectificador
Convertidor rotativo de frecuencias trifásico
Fuente de corriente combinada trifásica para corriente
alterna y continua
Generador de corriente alterna con motor de
combustión interna
Generador de corriente alterna con motor de
combustión interna con rectificador
Campo 5 Referencia a esta norma como confirmación de que la fuente de corriente de soldadura
satisface sus exigencias.
b) Salida de soldadura
Campo 6 Símbolos gráficos para el proceso de soldadura, p. ej.:
Soldadura manual por arco con varillas para soldar con revestimiento
Soldadura por arco bajo gas inerte con electrodo de wolframio
Soldadura por arco bajo gas inerte y bajo gas activo incluido el uso
de electrodo con alma
Soldadura con electrodo con alma y autoprotección
Soldadura por arco sumergido
Corte con chorro de plasma
Ranurado con soplete de plasma
Page 6
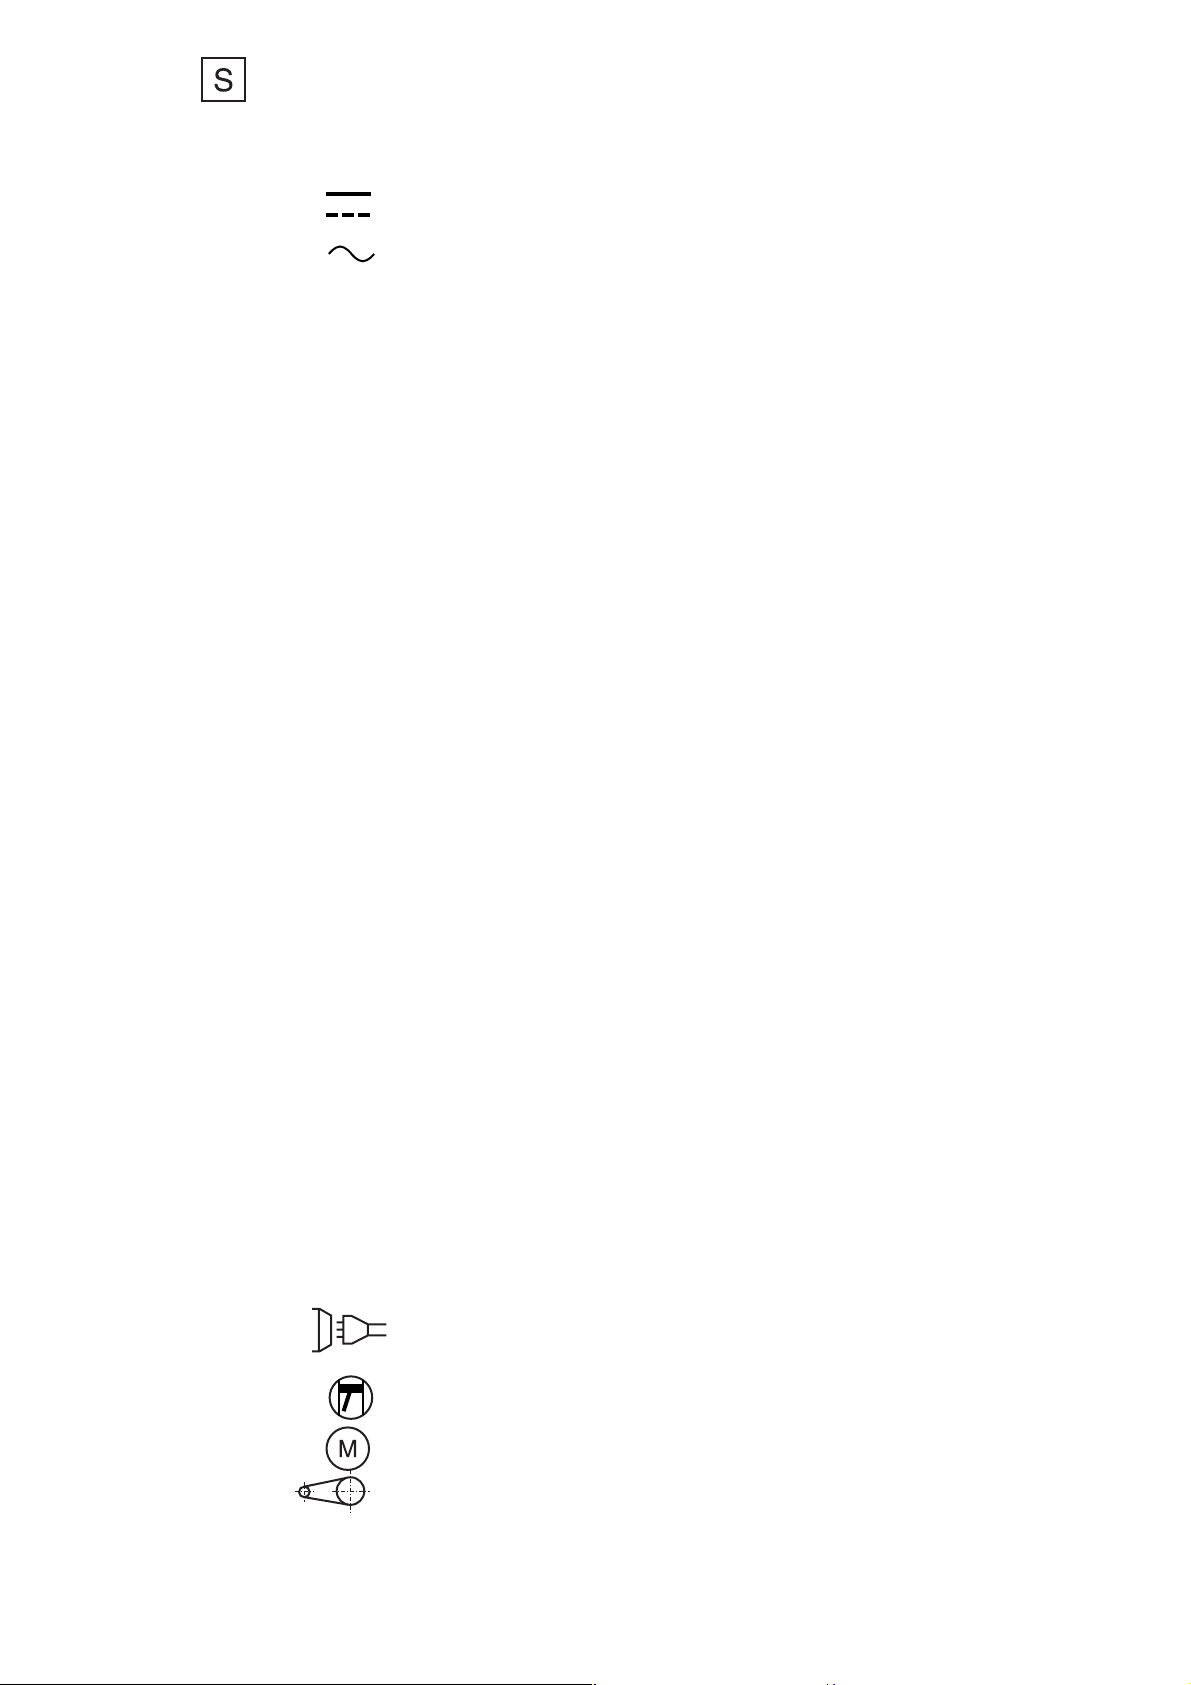
Campo 7 Símbolo para fuentes de corriente de soldadura que al soldar se encuentren en entornos
con elevado peligro eléctrico (si procede).
Campo 8 Símbolo para la corriente de soldadura, p. ej.:
Corriente continua
Corriente alterna y adicionalmente el valor de cálculo de la frecuencia en Hz,
p. ej.: -50 Hz.
Campo 9) U0....V Valor de cálculo de la tensión sin carga
a) Media aritmética en corriente continua
b) Valor efectivo en tensión alterna
c) UR ...V el valor de cálculo disminuido de la tensión sin carga en un dispositivo de reducción
de tensión;
d) US ...V el valor de cálculo de la tensión flotante en un dispositivo de conmutación de corriente
alterna a corriente continua.
Campo 10) ...gama de potencia, valor de cálculo menor y mayor de la corriente de soldadura y tensión de
trabajo correspondiente según la normativa
Campo 11) ...símbolo para la duración de conexión
Campo 12) ...símbolo para el valor de cálculo de la corriente de soldadura
Campo 13) ...símbolo para la tensión de trabajo normalizada
Campos 11a, 11b, 11c ...% valor de la duración de conexión
12a, 12b, 12c ...% valor del valor de cálculo de la corriente de soldadura
13a, 13b, 13c ...% valor de la tensión de trabajo normalizada
Estos campos forman una tabla con los valores correspondientes para los tres ajustes
a) ...% duración de conexión en el valor de cálculo mayor de la corriente de soldadura:
b) 60% de duración de conexión
y
c) 100% de duración de conexión (si procede)
c) Entrada de energía:
Campo 14) Símbolos gráficos para la entrada de soldadura, p. ej.:
Entrada de red, número de fases (p. ej. 1 o 3), símbolos gráficos para la
corriente alterna y el valor de cálculo de la frecuencia (p. ej. 50 Hz o 60 Hz)
Motor de combustión interna
Motor eléctrico
Accionamiento por correa
Page 7
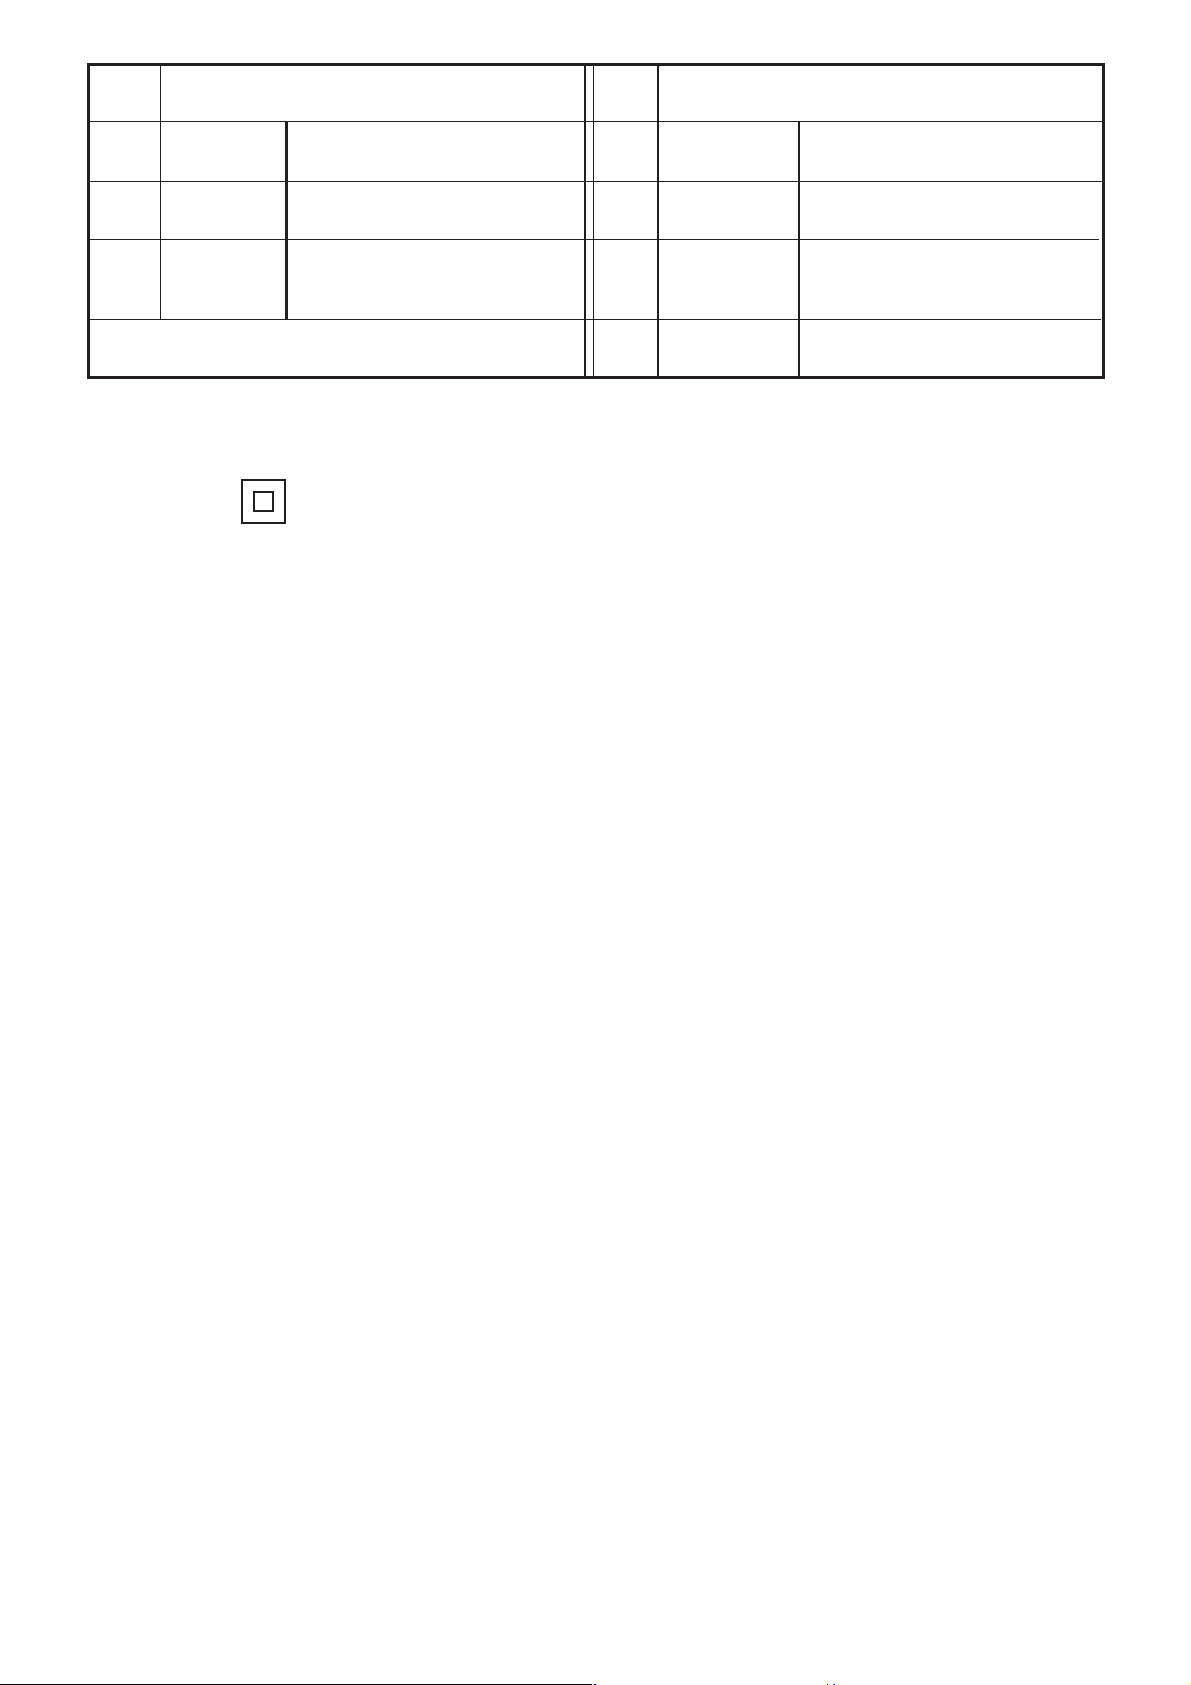
Campo
15
16
17
Fuentes de corriente de soldadura con
accionamiento eléctrico
U1 ... V
Valor de cálculo de la tensión de
alimentación
I
1max
I
1eff
... A
Valor de cálculo mayor de la
... A
corriente de la red
Valor efectivo de la corriente de
la red mayor
Campo
18
19
20
Fuentes de corriente de soldadura con
accionamiento mecánico
-1
n ... min
Valor de cálculo de la velocidad
bajo carga
Valor de cálculo del ralentí
n0 ... min
ni ... min
-1
-1
Valor de cálculo del ralentí bajo
(si procede)
Los campos 15 a 17 forman una tabla con valores
coincidentes.
21 P
1max
... kW
Consumo de potencia mayor
(si procede)
Campo 22) IP... Grado de protección, p. ej., IP 21 o IP 23.
Campo 23) Símbolo para grado de protección II (si procede)
3 Lo que debería saber todo usuario de un aparato de soldadura
Polvo, suciedad o virutas de hierro dañan a cualquier aparato de soldadura. Especialmente, Vd. habría de
procurar que permanezca intacta la alimentación de aire para la refrigeración. Una unión soldada ha de unir entre
sí dos piezas antes de comenzar la soldadura, los puntos a soldar han de ser limpiados, hay que eliminar siempre
primero la escoria de las soldaduras anteriores. Ahora se fija la pinza de masa firmemente en un lugar desnudo
de la pieza de trabajo. Compruebe Vd. si todas las conexiones de cables y los propios cables están correctos,
a fin de poder asegurar el mejor flujo de corriente posible.
En la muesca del portaelectrodos prevista para ello se sujeta el electrodo con el extremo libre de envoltura. Con
el aparato se encuentra un equipamiento de soldadura con un escudo de soldador y un martillo de desbastar.
El cristal de protección sirve de filtro contra radiaciones perjudiciales (rayos ultravioleta e infrarrojos). El cristal
claro ha de proteger el cristal de protección contra salpicaduras de soldadura y deterioros. Al eliminar la escoria,
para proteger los ojos contra salpicaduras de escoria cortantes y calientes, Vd. debería llevar sin falta unas gafas
protectoras. Según el tipo de electrodo y la sensibilidad de los ojos, se ofrecen cristales de protección en
diferentes grados de claridad.
Para el caso normal, se emplea para electrodos con un Ø de 1,5 a 4 mm. cristales de protección del grado DIN
9, y para electrodos con Ø de más de 4 mm eris tales del grado DIN 10.
Para que Vd. ajuste la corriente correcta para el electrodo que va a emplear, le servirá la siguiente tabla (1):
Amperios (A) Ø del electrodo Espesor del material
en mm. en mm.
25-50 1,0 - 2,0 1,0 - 2,0
50 - 100 2,0 - 2,5 2,0 - 4,0
100 - 140 2,5 - 3,25 4,0 - 8,0
140 - 220 3,25 - 5,0 8,0 - 12,0
220 - 300 5,0 - 6,0 12,0 - 20,0
Por norma, no se debería utilizar jamás un electrodo demasiado grueso.
Como valor orientativo, se puede calcular con una intensidad de corriente de unos 40 amperios por mm. de Ø
del alambre nuclear del electrodo. Según el espesor del electrodo, el espesor de la pieza de trabajo y, la situación
de la costura de soldadura, se puede sobrepasar el valor calculado o quedar por debajo de él. Los aparatos
también trabajan perfectamente en el sector de chapa delgada a partir de un espesor de material de 1,0 mm.
Todo experto celebrará esta propiedad. La manejabilidad, junto con una construcción robusta, es una gran
ventaja.
3.1 Un pequeño resumen de electrodos de soldadura y su manejo correcto
A fin de que sea posible una soldadura segura, los electrodos deben ser almacenados siempre en lugar seco.
En caso de que alguna vez las electrodos se hayan puesto húmedos, hay que secarlos en un horno a 200 - 300
°C durante aprox. 1-2 horas.
Las Electrodos básicos, por norma EN 499, han de ser secados antes de su uso en un horno a 200 - 300 °C
hasta 3 horas (hidrógeno atómico conduce a defectos de soldadura).
La marcación se fija por fabricantes de electrodos según la norma y se comprueba por un organismo de control.
En el paquete de electrodos está impresa la designación.
Page 8
4 Advertencias sobre la propia soldadura
Debido a las grandes diferencias y la versatilidad de los puntos importantes para la soldadura con los distintos tipos
de electrodos, aquí vamos a hablar sólo de los tipos usuales de electrodos para aceros de construcción normales, los
electrodos de rutilio o los electrodos de rutilio y celulosa, podrá obtener de los fabricantes de electrodos especiales.
Las primeras soldaduras, Vd. las debería realizar sobre una chapa y la intensidad correcta de la corriente se eligen
según la tabla 1. Efectúe Vd., tal como se describe al principio, la colocación de la pinza de mesa y la sujeción del
electrodo. Ahora sostenga el electrodo a unos 2 cm. por encima del punto inicial de su costura de soldadura y póngase
el escudo de soldador ante la cara. Roce la chapa brevemente con el electrodo. A través del cristal de protección del
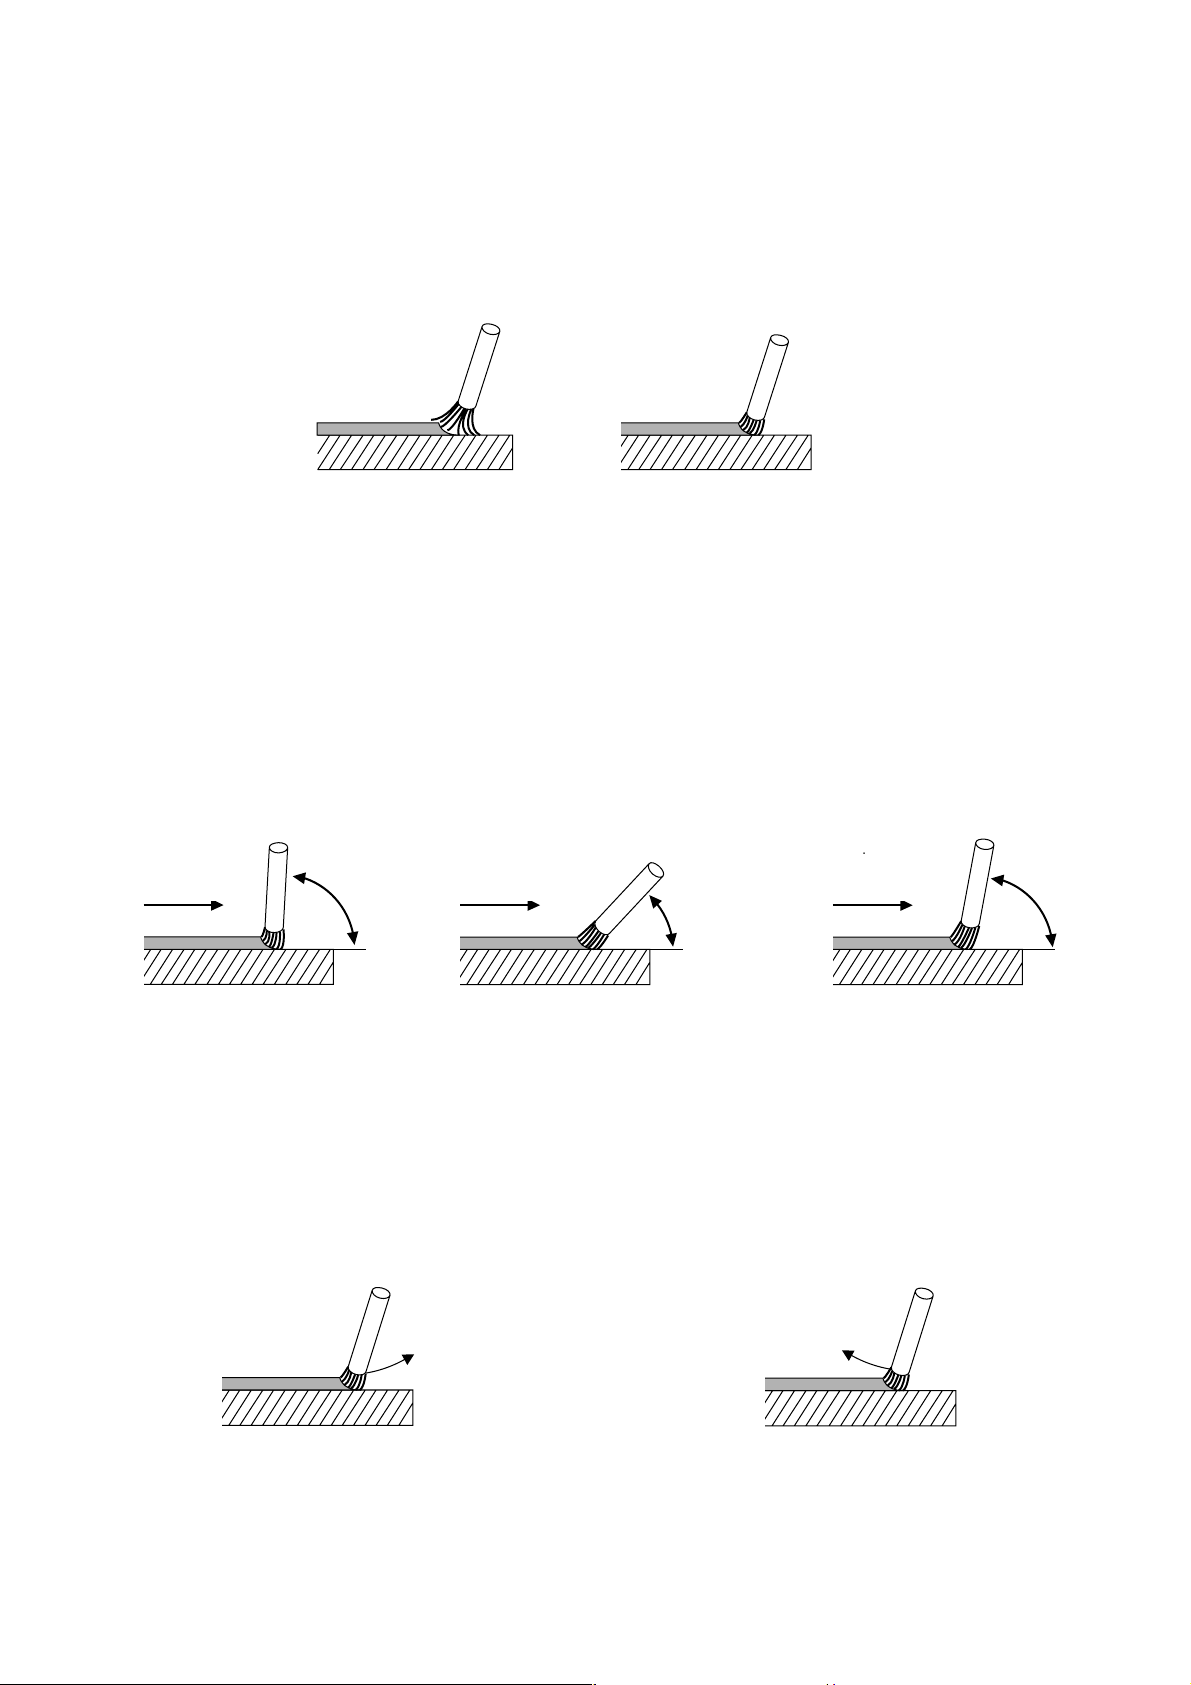
escudo protector, observe el arco y manténgalo a una longitud de 1 a 1,5 veces el Ø del electrodo.
erróneo correcto
fout
goed
boog te lang
arco demasiado largo
(afb. 3)
(Fig. 3)
ca. 1 - 1,5 x de elektrode-ø
aprox. 1 -1,5 veces el Ø del electrodo
(afb. 4)
(Fig. 4)
La longitud de arco correcta es importante, porque con un arco demasiado corto o demasiado largo cambia la corriente
y la tensión. Con tensión de soldadura demasiado baja, la penetración alta o demasiado baja tiene como consecuencia
una mala costura de soldadura. Un arco demasiado largo no funde suficientemente el material base, hay altas pérdidas
por salpicaduras y la atmósfera, con sus sustancias nocivas como hidrógeno y nitrógeno, puede entrar en contacto con
el baño de fusión.
Para una buena costura de soldadura, también es de importancia el ángulo que el electrodo forma con la pieza de
trabajo. Este ángulo debería ser de unos 70 a 80° con respecto a la dirección normal de la soldadura. Con un ángulo
de aplicación demasiado empinado, la escoria se mete debajo del baño de fusión, y con uno demasiado plano el arco
centellea y salpica, lo cual en ambos casos conduce a una costura de soldadura porosa débil (véanse figuras de 5 a
7).
erróneo
fout
Dirección de
lasrichting
soldudura
(Fig. 5) (Fig. 6) (Fig. 7)
(afb. 5)
> 80°
erróneo
fout goed
Dirección de
lasrichting
soldudura
< 70°
(afb. 6)
correcto
Dirección de
lasrichting
soldudura
(afb. 7)
70-80°
El soldador debe prestar atención a que el arco permanezca siempre igual de largo, es decir que la merma de
combustión por el arco sea compensada constantemente por el seguimiento del electrodo.
Al mismo tiempo debe observarse el baño de soldadura en cuanto a penetración y anchura uniformes.
Se suelda siempre de izquierda a derecha (tirando).
Cuando la costura de soldadura llega a su fin, no se debe quitar el electrodo tirando simplemente hacia arriba o hacia
abajo, pues con ello se producen cráteres finales porosos no deseados y que debilitarían la costura. Lo correcto es parar
al final de la costura un momento, Para luego quitar el electrodo levantándolo en un arco por encima de la costura.
erróneo
fout
(afb. 8)
(Fig. 8) (Fig. 9)
correcto
goed
(afb. 9)
La escoria sólo se debe eliminar de la costura cuando se haya enfriado hasta el punto de que ya no esté al rojo. Si se
ha de continuar la soldadura en una costura interrumpida, se debe eliminar primero la escoria en el punto desde el que
se quiera continuar. Luego, el arco se enciende en la junta de costura o la costura ya existente y llevado al lugar de
continuación donde se debe fundir correctamente el punto de retirada del electrodo, y después se puede continuar
soldando tal como se ha descrito.
Page 9
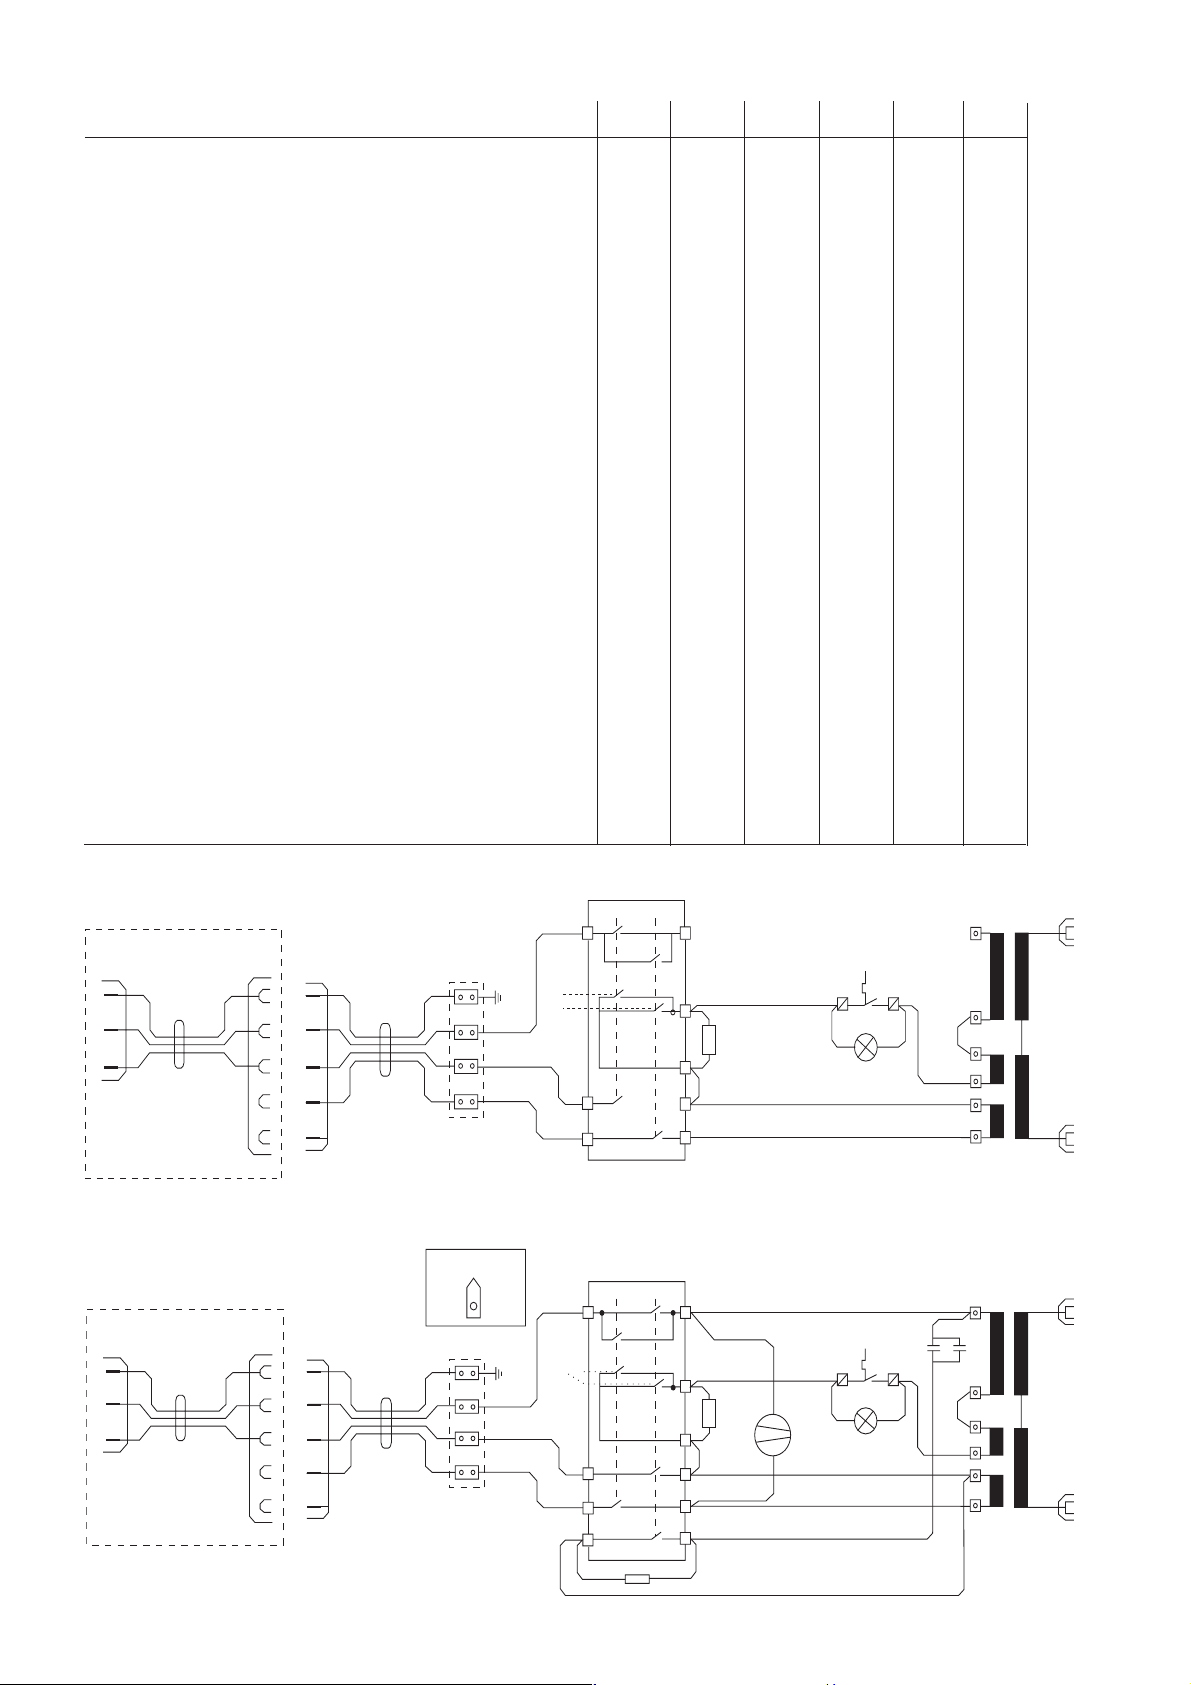
5.0 Esquemas eléctricos/Lista de piezas de repuesto
Referencia Designación SB 200 SB 230 SB 260 SK 200 SK 230 SK 260
810 202 2085 Termostato 140 ° XXXXX
810 202 0171 Termostato 130 ° X
705 100 5818 Resorte a compresión X X X X X X
132 100 6619 Pieza de presión X X X X X X
132 100 6589 Shunt X X X X X X
132 104 5622 Shunt
132 502 2139 Husillo X X X X X X
100 200 9443 Resistencia premontada X X X X X X
811 217 9829 Interruptor giratorio X X X X X X
805 115 0768 Resistencia de descarga X
805 001 1837 Condensador 50 µFX
819 002 1778 Empuñadura de disco roja
860 112 1000 Lámpara piloto amarilla X X X X X X
804 113 8069 Ventilador axial 400 V/50 Hz X X
700 301 6930 Volante Rd. 100/M 10 X X X X X X
821 507 1317
821 502 1930
821 502 1948
824 001 5090 Dispositivo de contratracción PG 11 X
824 001 5103 Dispositivo de contratracción PG 13,5 X X X X
824 010 6338 Dispositivo de contratracción PG 16
100 200 4077
840 214 1779
840 212 5854
100 213 8375 Adaptador SB/SK X X X X X X
132 702 1849
132 702 2381
132 702 2578
132 702 0222
Casquillo de montaje son aislamiento 50
Casquillo de montaje son aislamiento 25
Casquillo de montaje son aislamiento 50
Cable de goma con enchufe 4x2,52x4000
Cable de goma con enchufe 4x2,52x6000
Cable de goma con enchufe 2x1,52x2700
Equipamiento de puesta de soldadura núm. 3
Equipamiento de puesta de soldadura núm. 7
Equipamiento de puesta de soldadura núm. 8
Equipamiento de puesta de soldadura núm. 130
XX
XXX
XX XXX
X
X
XX XX
X
Esquema eléctrico para serie SK
Adapter 1-/2-ph
PE
L1
N
L2
CEEplug
Schuko
plug
CEECoupling
Esquema eléctrico para serie SB
400
Adapter cable
Schuko
plug
CEECoupling
CEEplug
PE
L1
N
L2
230 400
1
2
ϑ
x
7
5
11
12
8
6
x = lagging
Ø
230
nacheilend
2
6
8
14
Ø
400 230
1
1
140°
12
11
5
7
13
2
4
3
2
1
Page 10
Apartado 53; 7000-171 Evora Codex; (+351) 266 - 74 93 00; (+351) 266 - 74 93 09;
Portugal; BOLAS-Maq. e Ferramentas de Qualidade, S.A.; Rua B, Lotes 8-10-12;
Puerto Rico; J.J. Trading; PMB 409 P.O. Box 4956 Caguas; ; Puerto Rico 00726-4956;
AJAC
(+1) 787 - 739 9693; (+1) 787 - 739 1177; [email protected]
Zona 9-A; Panamá; (+507) 2 23 77 05; (+507) 2 69 18 66; [email protected]
STREET; MEADOWDALE - Germiston; Johannesburg; (+27) 11 - 372 - 96 00;
(+27) 11 - 453-41 63; [email protected]
Domingo; (+1) 809 - 531 50 80; (+1) 809 - 531 53 38;
(+40) 1 - 3 46 31 31; (+40) 1 - 3 46 31 51; [email protected]
(+7) 095 - 198 43 14/198 17 13; (+7) 095 - 198 43 14; [email protected]
(+41 ) 52 - 3 54 34 44; (+41) 52 - 3 54 34 45; [email protected]
(+22) 1 - 823.67.14; (+22) 1 - 823.67.14;
Number One Building; Singapore 408563; (+65) 67 48 28 66; (+65) 67 45 38 72;
(+421) 33 - 641 2522; (+421) 704 - 6 41 25 22; [email protected]
(+386) 61 - 1 68 16 16; [email protected]
263-1 Ipchung-Dong, Chung-Gu; Seoul; (+82) 2 - 22 76 09 14/5; (+82) 2 - 2 78 62 62;
P.O. Box 214 / 130 Front Street; Colombo 11; (+94) 1 - 2 81 71 / 72 / 73;
(+94) 1 - 50 11 83; [email protected]
Santa Lucia; (+1)758 - 452-99 14; (+1)758 - 452-99 15; [email protected]
P.O. Box 169 / Code 113; ; Muscat; (+968) 7 71 09 83; (+968) 7 71 57 55;
(+46) 36 - 16 07 54; [email protected]
(+963) 21 - 2 11 62 45; [email protected]
(+886) 2 - 28 11 08 08; (+886) 2 - 28 16 98 38; [email protected]
Pomprab Bangkok 10100; (+66) 2 - 3 28 11 89; (+66) 2 - 3 28 13 04; [email protected]
(+216) 1 - 25 83 92; (+216) 1 - 35 18 45; [email protected]
(+90) 212 - 2 56 49 50; (+90) 212 - 2 38 98 26; [email protected]
03 151 Kiev; (+380) 44 - 2 45 94 34; (+380) 44 - 2 45 96 57; [email protected]
(+971) 6 - 533 05 51 ; (+971) 6 - 533 73 68; [email protected]
Brandywine Industrial Park; West Chester, PA 19380; (+1) 610 - 4 36 59 00;
(+1) 610 - 4 36 90 72; [email protected]
(+598) 2 - 92 26 06; (+598) 2 - 92 12 69; [email protected]
Caracas 1071; (+58) 212 - 2 37 30 22; (+58) 212 - 2 39 23 65;
Tan Binh District; Ho Chi Minh City; (+84) 8 - 811 74 54; (+84) 8 - 811 63 38;
(+38) 12 15 28 56; (+38) 12 15 24 57; [email protected]
Qatar; Gulf Incon; P.O.Box 4076; ; Doha; (+974) 4 68 35 11; (+974) 4 68 40 65;
Rep. de Panamá; German-Tec (Panamá) S.A.; Via Argentina 46-70; Apartado 342,
Republic of South Africa; Metabo Power Tools SA (Pty.) Ltd.; 165 Van DER BIJL
Republica Dominicana; Agroindustrial Ferretera S.A.; Av. Luperon No. 42; ; Santo
Rumania; S.C. Agent Trade S.R.L.; Splaiul Unirii 235-237; ; 74299 Bucuresti 3;
Russia; OOO ITA-Strojinkom; Uliza Alabjana 3; ; 125057 Moskau;
Schweiz; Metabo (Schweiz) AG; Lindauerstr. 17; ; 8317 Tagelswangen;
Senegal; Ets. M.Y.S.; 12, Rue Tolbiac; B. P. 2389; Dakar;
Singapore; HOMELY HARDWARE PTE LTD; No. 1 Ubi Crescent #01-01;
Slovakia; STAMET Bratislava spol. s.r.o.; M.R. Stefanika 28; ; 90201 Pezinok;
Slovenia; Dilex d.o.o.; Ogrinceva 17; ; 1000 Ljubljana; (+386) 61 - 1 68 16 20;
South Corea; Metabo-Korea Co. Ltd.; Room No. 101, Daesung Building;
Sri Lanka; Hunter + Company Ltd.; General Hardware Importers ;
St. Lucia; Eurotools Int`l Ltd; P.O.Box RB 2484; Rodney Bay, Gros Islet, West Indies;
Sultanate of Oman; Suhail & Saud Bahwan Building Materials L.L.C.;
Sverige; Metabo Sverige AB; Skiffervägen 6; ; 553 03 Jönköping; (+46) 36 - 10 06 60;
Syria; Bachar & Elias Taoutel; Boite Postal 325; ; Aleppo; (+963) 21 - 2 11 80 30;
Taiwan; Taiwan Overseas Trade Co. Ltd.; No. 103 Chung King N. Road Sec. 4; ; Taipei;
Thailand; SSM - Sri Siam Mongkol Co., Ltd; 1570-1576 Krung Kasem RD.; ;
Tunesia; L´Equipment Moderne; 86, Ave. de Carthage; ; 1000 Tunis;
Turkey; Burla A.S.; Voyvoda Cad. 61-65; ; 80003 Karaköy-Istanbul;
Ukraine; Comservice; Ukraian-Russian Joint Venture 2; Narodnogo Opolcheniaya;
United Arab Emirates; Sedana Trading Co; P.O. Box 1919; ; Sharjah;
United States of America; Metabo Corporation; 1231 Wilson Drive / P.O.Box 2287;
Uruguay; Goldfarb S. A.; Rio Negro 1617; P.O. Box 11100; Montevideo;
Venezuela; OLY-COPIA C.A.; 3 ra Transversal Los Ruices ; Edificio Principal II, Piso 4;
Vietnam; HUU HONG MACHINERY CO., LTD.; 157-159 Xuan Hong Street, Ward 12;
(+263) 4 - 77 52 56-9; (+263) 4 - 77 06 95; [email protected]
Yugoslavia; WHM WOBY HAUS MARKT; Brace Ribnikara 55; ; 21000 Novi Sad;
Zimbabwe; Field Technical Sales; 45 Kelvin Road North; Graniteside; Harare;
Ambethan Road, Kharabwadi; Chakan, Tal.: Khed, Dist.-Pune(Pin410 501);
India; Metabo Power Tools PVT Ltd.; Plot No. 40, WMDC Industrial Complex;
Country; Company; Address 1; Address 2; City; Phone; Fax; E-mail
Albania; Extra Industrial Goods; Rl. Fadil Rada 88; ; Tirana; (+355) 42 - 3 30 62;
(+91) 213 - 55 22 03; (+91) 213 - 55 21 61
Indonesia; P.T. Kawan Lama Sejahtera pt; Gedung Kawan Lama Jl. Puri Kencana No. 1;
(+355) 42 - 3 30 62; [email protected]
Algerie; Haddad Equipement Professionel; 98 A, Site du Lycée; ; 16012 Rouiba;
Meruya - Kembangan; Jakarta 11610; (+62) 21 - 5 82 82 82;
(+213) 21 - 85 49 05; (+213) 21 - 85 57 72; [email protected]
(+62) 21 - 5 82 55 88; [email protected]
Argentina; Metabo Argentia S.A.; Teniente Gral. Richieri 4773; ; 1702 - Ciudadela -
Iran; Kalavaran Co. Ltd.; P.O.Box: 11365 - 4653; ; Tehran;
Buenos Aires; (+54) 11 - 44 88 - 9180; (+54) 11 - 44 88 - 39 89; [email protected]
(+98)21 - 67 00 862/67 01 383; (+98)21 - 67 09 427; [email protected]
Australia; Metabo Pty. Ltd; 10 Dalmore Drive; ; Scoresby, Melbourne, Vic. 3179;
Israel; Proter + Cohn Ltd; Technical Supply P.O.Box 33215 / 3; Haatzmaut Road;
(+61) 3 - 97 65 01 99; (+61) 3 - 97 65 01 89; [email protected]
33033 Haifa; (+972) 4 - 8 64 04 69; (+972) 4 - 8 67 18 03; [email protected]
Italia; Carlo Stechel & Figli S.rl; Via Buozzi, 22; ; 20 097 San Donato Milanese (MI);
P.O. Box 5262; Manama; (+973) 71 36 15 / 71 41 74; (+973) 71 26 12;
Bahrain; Bokhammas Establishment; Bldg. 334 Block 321 Old Exhibition Road;
(+39) 02 - 52 77 71; (+39) 02 - 55 60 03 22; [email protected]
Japan; Metabo Japan Co., Ltd.; 5-1024-3, Baigou, Ohme-city; ; Tokyo 198-0063;
Bangladesh; East Bengal Impex; 175, Nawabpur Road (4th floor); ; Dhaka; ;
(+81) 4 - 28 77 05 06; (+81) 4 - 28 77 05 07
Jordan; Newport Trading Agency; P.O.Box 6166 / 151 Hashimi Str.; City Center;
(+880) 2 - 9 56 94 77 / 9 55 04 00;
Belarus; Rosinstrument LTD. INTL. DEPT.; PR-T Skkoriny 107-11; P.O.Box 67; 220023
Amman 111 18; (+962) 6 - 465 56 80; (+962) 6 - 464 54 39; [email protected]
Minsk; (+375) 17 263 99 94; (+375) 17 263 99 94; [email protected]
Kenya; Agriquip Agencies (E.A.) Ltd.; Lusaka Rd.; P.O.Box 30 612; Nairobi;
Belgique; Metabo Belgium; ´t Hofveld 3 - 5; ; 1702 Groot Bijgaarden;
(+254) 2 - 54 02 70 / - 73; (+254) 2 - 54 00 56; [email protected]
Kingdom of Saudi Arabia; Saudi Industrial Tools Corporation; Madinah Road, Kilo 9;
(+32) 2 - 4 67 32 10; (+32) 2 - 4 66 75 28; [email protected]
Bolivia; Agencias Generales S.A.; Casilla de Correo 530 Avda. San Martin S-0253; ;
P.O.Box 11429; Jeddah 21453; (+96) 62 - 6 82 04 58; (+96) 62 - 6 91 12 67;
Cochabamba; (+591) 4 - 425 10 62 ; (+591) 4 - 425 10 61; [email protected]
Bosnia and Herzegovina; Agrarkombinat; Majevicka 1; ; Banja Luka;
Kuwait; Naser Moh. Al-Sayer ; Gen. Trading & Contracting Co.; P.O. Box 663 SAFAT;
(+387) 51 - 302 718; (+387) 51 - 785 708; [email protected]
13007 State of Kuwait; (+965) 47 47 137; (+965) 47 47 945;
Brazil; Metabo do Brasil Ltda.; Rua Guicurus 306 - Vila Conceicao; ;
Diadema - Sao Paulo - Cep 09911-630; (+55) 11 - 40 51 - 25 11;
Latvia; SIA WESS Instrumenti un Tehnika Ltd.; Ganibu dambis 34 a; ; 1005, Riga;
(+55) 11 - 4056 - 4152; [email protected]
(+371) 7 38 23 53; (+371) 7 34 94 72; [email protected]
Latvia; Stoller Sia; Krasta 42; ; 1003, Riga; (+371) 7 24 55 61;
(+359) 2 - 9 78 58 90; (+359) 2 - 9 78 86 04; [email protected]
Bulgariia; KIROV Ltd.; Gara Iskar; Porutschik-Nedeltscho-Bontschev-Str.10; 1582 Sofia;
(+371) 7 24 55 62; [email protected]
Lebanon; SPAN s.a.r.l.; Tools & Equipment Division; P.O. Box 90 - 1218; Beirut;
Ontario, L4Z 1 W6; (+1) 905 - 755 06 08; (+1) 905 - 755 06 11; [email protected]
Canada; Metabo Canada Inc.; 190 Britannia Road East; Unit No. 12; Mississauga,
(+961) 1- 888 288; (+961) 1 - 902 690; [email protected]
Ceska Republica; Metabo s.r.o; Kralovicka 544; ; 250 01 Brandys nad Labem;
Lithuania; Technikonas; Savanoriu 286; ; 3042 Kaunas; (+370) 37 - 31 15 53;
(+420) 202 - 80 44 55; (+420) 202 - 80 44 56; [email protected]
(+370) 37 - 31 10 21; [email protected]
Macedonia; MAKWELD D.O.O.; Ilindenska 138; ; 1000 Skopje; (+389) 2 - 363 180;
(+56) 2 - 6 99 04 85; [email protected]
Chile; Nordchil S.A.; San Diego 895; ; Santiago de Chile; (+56) 2 - 6 72 29 11;
(+389) 2 - 364 746; [email protected]
Magyarorszag; INNOSERVICE-METABO Márkaszerviz Kft.; 1101 Bp. Köbányai út.
Bogota; (+57) 1 - 346 28 99; (+57) 1 - 346 29 16; [email protected]
Colombia; EUROTOOLS Ltda.; Avenida Caracas No. 74-25; Edificio Ferricentros-4 Piso;
47./b.; ; 1475 Budapest; (+36) 12 - 60 67 12; (+36) 12 - 60 14 23;
Costa Rica; Capris S.A.; Frente la Imprenta Nacional, La Uruca; P.O. Box 7-2400;
San José; (+506) 2 32 91 11; (+506) 2 32 93 53; [email protected]
56100 Kuala Lumpur; (+60) 3 - 92002966 / 92003966; (+60) 3 - 92007599;
Malaysia; Finetools SDN BHD; No. 7 Jalan 1/92C; Batu 3 1/4 Jalan Cheras;
(+385) 1 - 24 06 000; [email protected]
Croatia; CROM d.o.o.; Obrtnicka 2; ; 10000 Zagreb; (+385) 1 - 24 06 246;
Malta; G + T Imports Limited; Metabo Shop, Birkirkara By-Pass; ; Iklin BZN 11;
1641 Lefkosia, Cyprus; (+357) 22 - 34 95 77; (+357) 22 - 34 93 94;
Cyprus; Med Marketing Ltd. (eurotools); P.O. Box 27017; 17, Digenis Akritas Ave;
(+356) 21 - 43 54 24; (+356) 21 - 41 73 58; [email protected]
(+222) 525 14 09; [email protected]
Mauritanie; S.T.A.F; B.P.: 40246; ; Nouakchott; (+222) 525 33 85;
(+45) 43 - 31 34 01; [email protected]
Danmark; Metabo Danmark A/S; Helgeshoj Allé 12; ; 2630 Tastrup; (+45) 43 - 31 34 00;
(+230) 2 10 74 57; [email protected]
Mauritius; Dema - Supplies Ltd.; 2A Deschartres Street; ; Port Louis; (+230) 2 12 64 05;
0180 - 3 00 04 16; 0180 - 300 04 17; [email protected]
Deutschland; Metabowerke GmbH ; Walter-Rauch-Str. 1; ; 72622 Nuertingen;
Mexico; Uniservicio Ferretero S.A de C.V.; Matamoros No. 237 Col. la Joya ;
Ecuador; Maquinarias Henriquez C.A.; P.O.Box 09 - 01 - 43 61; ; Guayaquil;
Del. Talpan; C.P. 14090 México, D.F.; (+52) 5 - 555 737 233; (+52) 5 - 555 737 244;
(+593) 4 - 25 43 00; (+593) 4 - 25 49 39; [email protected]
Moldova; BRISAR-COM S.R.L.; str. Sciusev, 78; ; 2012 Chisinau; (+373) 2 - 22 24 50;
(+372) 620 11 12; [email protected]
Eestlane; A/S MECRO; Peterburi tee 44; ; 11415 Tallinn; (+372) 620 11 11;
(+373) 2 - 27 77 87; [email protected]
Morocco; Sté Yyes Rouger; 20 Bd. Ibn Tachfine; ; 20300 Casablanca;
(Cairo); (+20) 2 - 3 03 02 51 / 3 47 89 17; (+20) 2 - 3 02 58 96;
Egypt; Modern Machines + Materials Co.; 18 Geziret El Arab. St.; ; Mohandseen Giza
(+212) 2 31 25 06; (+212) 2 - 31 24 62
El Salvador; Metabo S.A. de C.V.; Colonia Santa Clara, Pasaje C No. 20;
Nederland; Metabo Nederland b.v.; Postbus 180; ; 3620 AD Breukelen;
Cuscatancingo; San Salvador; (+503) 2 - 38 47 65; (+503) 2 86 52 36;
(+31) 3462 - 6 42 44; (+31) 3462 - 6 35 54; [email protected]
New Caledonia; Ets. Szemmelveisz; 3, Rue Fernand Forest; Boite Postale 668;
Espana; Herramientas Metabo S.A.; Polígono Ind. Prado del Espino; C/Forjadores, 12;
98845 Nouméa; (+687) 27 20 02; (+687) 27 30 94; [email protected]
New Zealand; Tooline Ltd.; 49 A Sonter Road; P.O. Box 797; Christchurch;
28660 Boadilla del Monte (Madrid); (+34) 91 - 6 32 47 40; (+34) 91 - 6 32 41 47;
(+64) 3 - 36 55 931; (+64) 3 - 36 55 932; [email protected]
Nigeria; Mathani Brothers Ltd.; 60 Park View North Action; ; London W3 OPT;
(+251) 1- 52 68 19; (+251) 1-53 53 85; [email protected]
Ethiopia; SUTCO Pvt. Ltd. Co.; W. 19 K. 50 HN new, Wollo Sefer; ; Addis Ababa;
(+44) 20 - 8992 5727; (+44) 20 - 8992 5335; [email protected]
Finland; Wihuri Oy Autola; P.O. Box 58 Manttaalitie 9; ; 01511 Vantaa;
(+234) 1 - 774 1305; (+234) 1 - 774 1305; [email protected]
Nigeria; Bestline Nigeria Ltd.; 15, Hospital Road; Olodi Apapa; Lagos ;
(+358) 9 - 41 58 15; (+358) 9 - 41 58 22 07; [email protected]
France; Metabo S.A.; Z.A.C. 2, Avenue des Ormeaux; ; 78180 Montigny-le-Bretonneux;
Norway; Metabo Norge AS; Postboks 1296; ; 3205 Sandefjord; (+47) 33 - 44 55 55;
(+33) 1 - 30 64 55 30; (+33) 1 - 30 44 37 68; [email protected]
(+47) 33 - 44 55 50; [email protected]
Pakistan; Mercantile Company; Mercantile House 44-Brandreth Road; ; Lahore;
P.O. Box 1783; Accra; (+233) 21 - 66 39 94; (+233) 21 - 78 02 90;
Ghana; Emmnock Powercom Ltd.; Knutsford. Avenue opp. Morocco House;
(+92) 42 - 7 66 11 88/7 63 06 81; (+92) 42 - 7 66 45 89/7 63 45 95;
(+595) 981 - 43 15 13; (+595) 21 - 33 36 77; [email protected]
(+51) 14 - 4 22 86 31; (+51) 14 - 442 41 30; [email protected]
(+63) 2 - 3 63 01 59; (+63) 2 - 3 61 48 41; [email protected]
(+48) 91 - 5 78 11 95; (+48) 91 - 5 78 07 76; [email protected]
Paraguai; Taguato S.A.; Avda.Gra.Santos No. 1948/Tte. Garay; ; Asuncion;
Peru; Sucesion Carlos Kaufmann; Juan de Arona 760, Of.102 ; ; San Isidro ;
Philippines; Mach Tools Inc.; 185 A & B del Monte Avenue; ; Manresa, Quezon City;
Southampton / SO 16 OYT; (+44) 2380 - 73 20 00; (+44) 2380 - 74 75 00;
01009; (+502) 3 32 47 24; (+502) 3 32 47 81; [email protected]
Great Britain; Metabo (UK) Ltd.; 25 Majestic Road ; Nursling Industrial Estate;
Guatemala; Almacen la Palma S.A.; 2a Calle 4-38, Zona 9; ; Guatemala Ciudad,
Hellas; Fedon N. Economides + Co.; Prigiponison Street 27; ; 11363 Athens;
(+689) 41 24 00; [email protected]
Polska; Metabo Polska Sp. z o.o.; Gdynska 28; ; 73-110 Stargard Szczecinski;
Polynésie francaise; Ets Dieumégard Import; BP 14 132 Arue; ; Tahiti; (+689) 42 32 38;
(+30) 1 - 8 21 60 83 / 8 84 29 66; (+30) 1 - 8 82 56 00; [email protected]
Sha Wan Road; Kowloon / Hong Kong; (+852) 29 26 22 00; (+852) 28 82 19 78;
(+354) 57 57 605; [email protected]
Hong Kong; Jebsen & Co. Ltd. ; 9/F, Jebsen Motor Group Building; 924-926 Cheung
Iceland; Fossberg Ltd; Sudurlandsbraut 14; ; 108 Reykjavik; (+354) 57 57 600;
 Loading...