

Page 1
Betriebsanleitung
Schweißgeräte
mit Stufenschalter und stufenloser Regelung
Operating Instructions
Welding Transformers and Rectifiers
with Step-Switch and Stepless Current Control
Instrucciones de servicio
Aparatos de soldadura
con conmutador de etapas y regulación sin escalones
Gebruiksaanwijzing
elektroden lasapparaten
met trapschakelaar en traploze regeling
Achtung!
Bitte lesen Sie die Betriebsanleitung vor Installation und Inbetriebnahme des
Schweißgerätes aufmerksam durch.
Important!
Please read and understand these instructions before installation and
initial operation of this welding transformer/rectifier
Atención!
Por favor, antes de la instalción y puesta en marcha delaparato de soldadura,
lea atentamente las instrucciones de servicio.
Attentie!
Leest U voor installatie en ingebruikname de gebruiksaanwijzing aandachtig door.
115 102 0255 / 4405 - 2.0
Page 2
D DEUTSCH ENG ENGLISH
Ñ
Ê
ÖRSÄ
KONFORMITÄTSERKLÄRUNG DECLARATION OF CONFORMITY
Wir erklären in alleiniger Verantwortlichkeit, daß dieses Produkt mit den
folgenden Normen übereinstimmt* gemäß den Bestimmungen der
Richtlinien**.
F FRANÇAIS NL NEDERLANDS
DECLARATION DE CONFORMITE CONFORMITEITSVERKLARING
Nous déclarons, sous notre seule responsabilité, que ce produit est en
conformité avec les normes ou documents normatifs suivants* en vertu
des dispositions des directives **
We herewith declare in our sole repsonsibility that this product complies
with the following standards*
in accordance with the regulations of the undermentioned Directives**
Wij verklaren als enige verantwoordelijke, dat dit product in
overeenstemming is met de volgende normen*
conform de bepalingen van de richtlijnen**
IT ITALIANO ES ESPA
DICHIARAZIONE DI CONFORMITÀ DECLARACION DE CONFORMIDAD
Noi dichiariamo sotto la nostra esclusiva responsabilità che il presente
prodotto è conforme alle seguenti norme*. in conformità con le
disposizioni delle normative **
PT PORTUGU
DECLARAÇÃO DE CONFORMIDADE
Declaramos sob nossa responsabilidade que este produto está de
acordo com as seguintes normas*.de acordo com as directrizes dos
regulamentos **
FIN SUOMI NO NORGE
VAATIMUKSENMUKAISUUSVAKUUTUS SAMSVARSERKLÆRING
Vakuutamme, että tämä tuote vastaa seuraavia normeja*.on direktiivien
määräysten mukainen**
DA DANSK POL POLSKI
OVERENSSTEMMELSESATTEST OŚWIADCZENIE O ZGODNOŚCI
Hermed erklærer vi på eget ansvar, at dette produkt stemmer overens
ed følgende standarder*. iht. bestemmelserne i direktiverne**
EL ΕΛΛHNIKA HU MAGYAR
∆ΗΛΩΣΗ ΑΝΤΙΣΤΟΙΧΕΙΑΣ MEGEGYEZŐSÉGI NYILATKOZAT
∆ηλώνουµε µε ιδία ευθύνη ότι το προϊόν αυτό αντιστοιχεί στις ακόλουθες
προδιαγραφές* σύµφωνα µε τις διατάξεις των οδηγιών**
S SV SVENSKA
Declaramos bajo nuestra exclusiva responsabilidad, que el presente
producto cumple con las siguientes normas*.de acuerdo a lo dispuesto en
las directrices**
F
Vi försäkrar på eget ansvar att denna produkt överensstämmer med
följande standarder*. Enligt bestämmelserna i direktiven**
Vi erklærer under eget ansvar at dette produkt samsvarer med følgende
normer*. henhold til bestemmelsene i direktiv**
Oświadczamy z pełną odpowiedzialnością, że niniejszy produkt odpowiada
wymogom następujących norm*.według ustaleń wytycznych **
Kizárólagos felelősségünk tudatában ezennel igazoljuk, hogy ez a termék
kielégíti az alábbi szabványokban lefektetett követelményeket*.megfelel az
alábbi irányelvek előírásainak**
OL
KRAN OM ÖVERENSSTÄMMELSE
SK 200 MA - SK 230 MA - SK 260 MA
SB 200 MA - SB 230 T MA - SB 260 T MA
* EN 55014, EN 60555 Teil 2, EN 60555 Teil 3 (1987), EN 60974-1(05.90)
** 89/336/EWG, 73/23/EWG, 93/68/ EG
Ing. grad. Hans-Joachim Schaller
Leiter Entwicklung und Konstruktion
Metabowerke GmbH
Business Unit Elektra Beckum
Daimlerstr. 1
D - 49716 Meppen
D - 49716 Meppen, 17.03.2003 1001107
Page 3
Sie haben ein Schweißgerät erworben. Mit diesem Gerät besitzen Sie ein von uns mit langjähriger Erfahrung
ausgestattetes, von Fachleuten entwickeltes, leistungsstarkes Schweißgerät. Wenn Sie das für Ihren Einsatzzweck
geeignete Gerät aus unserer Serie gewählt haben, werden Sie lange Freude damit haben.
Die Transformatoren besitzen einen reichlich bemessenen CU-Leiter-Querschnitt, dessen Eisenkern wurde aus
hochwertigen isolierten Blechen hergestellt, um die Wirbelstrom- und Ummagnetisierungsverluste möglichst klein zu
halten.
Bei der Anwendung des Gerätes sind die gängigen Vorschriften zu beachten.
Hinweis: UVV 260 Schweiß- und Schneid- und verwandte Verfahren (VB 915)
Die metabo-Schweißtransformatoren-Serie Schweißgleichrichter für fast jeden Einsatzbereich das passende
Gerät.
Schweißtransformatoren: SK 200 SB 200
SK 230 SB 230T
SK 260 SB 260T
Produkthaftung/Garantie
Ein Betreiben im Umfeld von Datenverarbeitungsanlagen ist nicht erlaubt.
Nicht aufgeführte Arbeiten und Einsatzmöglichkeiten bedürfen der schriftlichen Genehmigung der metabo.
Den Kaufbeleg bitte aufbewahren! Ein Anspruch auf Garantieleistungen besteht nur gegen Vorlage des
Kaufbelegs.
Bitte melden Sie sich mit Garantieansprüchen bei Ihrem Fachhändler.
Garantiearbeiten werden grundsätzlich durch uns oder von uns autorisierten Servicestellen durchgeführt.
Außerhalb der Garantiezeit können Sie Reparaturen durch entsprechende Fachfirmen ausführen lassen.
Bitte Reparaturrechnungen verwahren!
Wir empfehlen in jedem Fall den Besuch eines Schweißlehrgangs bei einer anerkannten Schule.
Inhaltsverzeichnis
1.0 Technische Daten
2.0 Inbetriebnahme eines Lichtstromgerätes
2.1 Inbetriebnahme eines metabo-Kombi-Gerätes für 230/400 V (Licht-, Drehstrom)
2.2 Anschlußschema
2.3 Leistungsschild - Kennwerte für den Netzanschluß
3.0 Was der Benutzer eines Schweißgerätes wissen sollte
3.1 Ein kleiner Überblick über Schweißelektroden und ihre richtige Handhabung
4.0 Hinweise über das Schweißen selbst
5.0 Schaltpläne, Ersatzteillisten
Page 4
1.0 Technische Daten
Netzspannung 230/400 V 230/400 V 230/400 V 230/400 V 230/400 V 230/400 V
Netzfrequenz 50 Hz 50 Hz 50 Hz 50 Hz 50 Hz 50 Hz
Schaltstufen stufenlos stufenlos stufenlos stufenlos stufenlos stufenlos
Regelbereich 25 - 200 A 25 - 230 A 25 - 260 A 20 - 200 A 20 - 230 A 30 - 260 A
Stufenlos bei 230 V 25 - 110 A 25 - 114 A 25 - 120 A 20 - 110 A 20 - 114 A 30 - 135 A
Stufenlos bei 400 V 40 - 200 A 40 - 230 A 40 - 260 A 30 - 200 A 36 - 220 A 75 - 260 A
Leerlaufsp. max. 230 V 36,5 - 39 V 37 - 40 V 36 - 38 V 36,5 - 39 V 37 - 40 V 39 - 40 V
Leerlaufsp. max. 400 V 48,5 - 55 V 53 - 59 V 55 - 60 V 48,5 - 55 V 53 - 59 V 55 - 60 V
Eingangsleistung max. 230 V 4,3 kKVA 4,5 kVA 4,4 kVA 4,3 kVA 4,5 kVA 4,5 kVA
Eingangsleistung max. 400 V 11,8 kVA 13,7 kVA 16,4 kVA 11,8 kVA 13,7 kVA 16,4 kVA
Arbeitsspannung 21 - 28 V 21 - 28,8 V 21 - 30,2 V 21 - 28 V 21 - 28,8 V 21 - 30,2 V
Cos ϕ - 230 V 0,77 (110A) 0,77 (114 A) 0,8 (120 A) 0,77 (110 A) 0,77 (114 A) 0,8 (130 A)
Cos ϕ - 400 V 0,66 (200 A) 0,63 (220 A) 0,62 (260 A) 0,67 (200 A) 0,63 (220 A) 0,62 (260 A)
Max. ED bei Maximaleinstellung bei 230 V* (25/40°) 25 %/17% 25 %/17 % 25 %/17 % 20 %/15 % 55 %/40 % 50 %/35 %
100 % ED bei 230 V* (25/40°) 55 A/35 A 60 A/40 A 55 A/35 A 50 A/35 A 85 A/60 A 90 A/65 A
Max. ED bei Maximaleinstellung bei 400 V* (25/40°) 5 %/3% 5 %/3 % 5 %/3 % 5 %/3 % 20 %/15 % 10 %/5 %
100 % ED bei 400 V* (25/40°) - - - - - 90 A
Absicherung 230 V T 16 A T 16 A T 16 A T 16 A T 16 A T 16 A
Absicherung 400 V T 25 A T 25 A T 35 A T 20 A T 25 A T 35 A
Kühlart S S S S F F
Isolierstoffklasse F F FFFF
Schutzart IP 21 IP 21 IP 21 IP 21 IP 21 IP 23
Maße (mm) LxBxH 440x230x430 440x230x430 440x230x430 550x330x380 550x330x380 550x330x380
Gewicht 27 kg 31 kg 35 kg 40 kg 42 kg 44 kg
Ausrüstungs-Nr. 7 8 8 130 8 8
Verschweißbare Elektroden 5 mm 5 mm 5 mm 5 mm 5 mm 5 mm
SK 200 SK 230 SK 260 SB 200 SB 230 SB 260
2.0 Inbetriebnahme eines Lichtstromgerätes
Dieses Gerät muß über einen Fehlerstromschutzschalter mit 30 m A Fehlerstromabschaltung betrieben werden.
Beschädigte Anschlußleitungen müssen unverzüglich durch eine Elektrofachkraft ausgetauscht werden.
Der Betrieb mit beschädigten Anschlußkabeln ist lebensgefährlich und somit verboten.
Kinder dürfen dieses Gerät nicht bedienen.
Der Anschluß erfolgt an das Wechselstromnetz (Licht) 230 V. Es kann also an jede Lichtsteckdose angeschlossen werden. Der Stromkreis, an dem die Anschlußsteckdose liegt, ist mit einer trägen Sicherung 16 Ampere
abzusichern. Der Betrieb weiterer elektrischer Geräte am gleichen Stromkreis ist während des Schweißens nur
begrenzt möglich.
Bitte stecken Sie jetzt den Lichtstecker in die Steckdose, dann die Schnellanschluß-Stecker in die Buchsen
einstecken und mit einer Drehung nach rechts verriegeln. Hierbei ist es gleich, welches Kabel in welche Buchse
kommt. Bei Schweißstromtransformatoren ist die Polung nicht zu beachten. Sie können also das Zangen- und
Massekabel beliebig am Gerät anschließen. Das gleiche gilt für Schweißgeräte ohne Schnellspannkupplung mit
fest angeschlossenen Schweißkabeln.
Das Kabel mit Massezwinge wird an das zu verschweißende Werkstück, an einer blanken Stelle, möglichst nicht
zu weit von der Schweißstelle entfernt, angebracht. Der Elektrodenhalter dient zur Aufnahme der Schweißelektrode.
Bei allen Schweißgeräten mit stufenloser Regelung wird der gewünschte Schweißstrom stufenlos mittels
Handkurbel auf den gewünschten Wert eingeregelt.
Wenn nicht unmittelbar eine Steckdose in der Nähe ist, benötigen Sie ein Verlängerungskabel, achten Sie darauf,
daß der Leiterquerschnitt mindestens 2,5 qmm beträgt. Auch sollte das Kabel voll ausgelegt sein, da es sich sonst
erwärmt und der Schweißstrom durch den erhöhten Widerstand beträchtlich verringert wird.
Es besteht die Möglichkeit, auch das Schweißkabel zu verlängern. Dabei sollte der Querschnitt größer sein, als
der des mitgelieferten Schweißkabels. Jedes Gerät wird durch einen Thermoschalter vor Überlastung geschützt.
Wird das Gerät überlastet, schaltet der Thermoschalter den Schweißtransformator ab. Nach einer kurzen
Abkühlzeit wird das Gerät automatisch eingeschaltet und ist wieder betriebsbereit. Bei Schweißtransformatoren
mit TURBO-GEBLÄSE wird zusätzlich ein Gebläse eingeschaltet, um die Einschaltdauer zu erhöhen.
Page 5
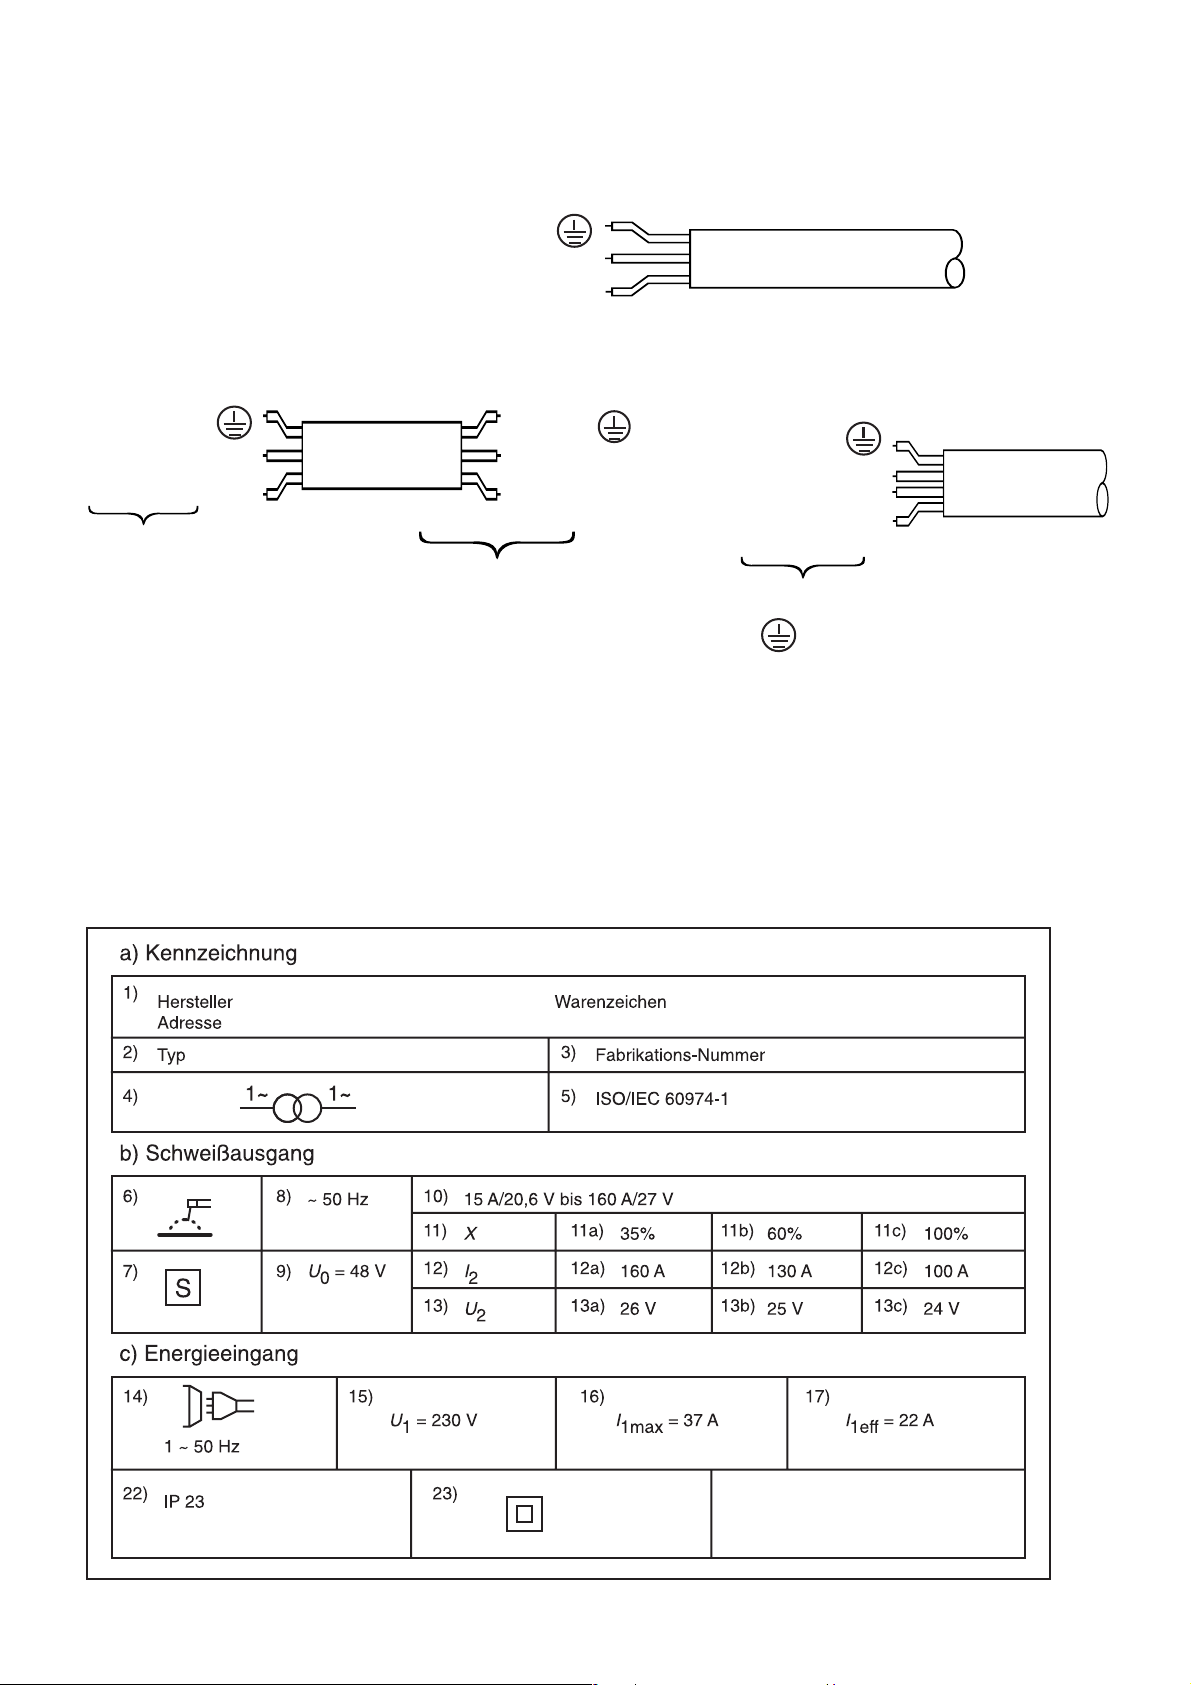
2.1 Inbetriebnahme eines metabo-Kombi-Gerätes für 230/400 V (Licht-, Drehstrom)
Der Anschluß erfolgt entweder an das Wechselstromnetz 230 V (Licht) (über beigefügtem Adapterkabel) oder an zwei
Phasen des Drehstromnetzes 400 V (Drehstrom). An dem Kombi-Gerät befindet sich ein Kabel mit Stecker für
400 V Drehstrom (CEE 5 polig 32 A).
2.2 Anschlußschema (Siehe auch Schaltplan)
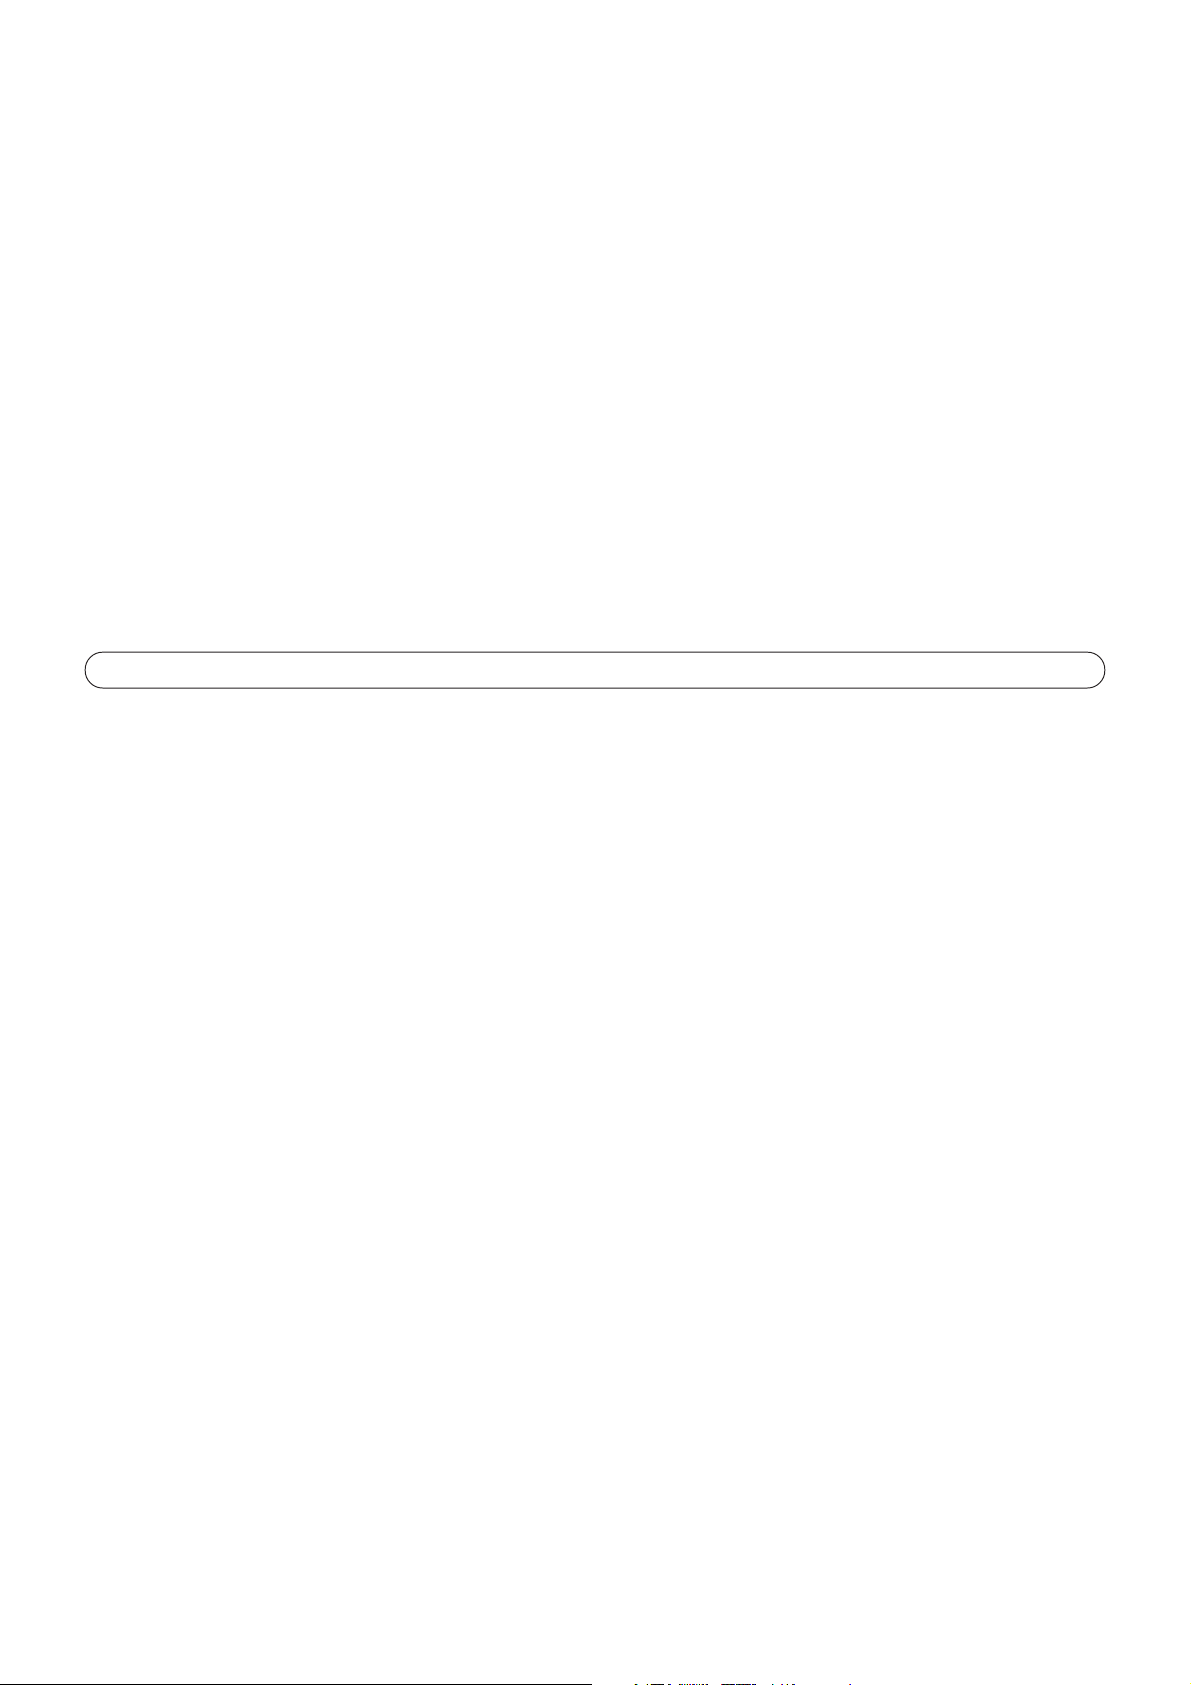
230 V - Wechselstromanschluß
Steckeranschluß bei den 230 V - 400 V - Combigeräten
Adapterkabel
PE grün/gelb
L1 braun
N blau
→
Anschlußleitung
Gerät
PE grün/gelb
L1 braun
N blau
1,5 m
Schuko-Stecker
Der gelb-grüne Schutzleiter darf nur an den durch Erdungszeichen gekennzeichneten Kontakt angeschlossen werden.
Der Anschluß des Drehstromsteckers erfolgt nur an zwei Phasen vom Drehstromnetz und darf nur durch einen
Elektro-Fachmann erfolgen.
Für Schweißungen in Kesseln, Behältern und engen Räumen sind nur Transformatoren mit einer maximalen
Leerlaufspannung von 42 V zulässig.
Kombi-Geräte sind mit einer Sicherheitsschaltung versehen, d.h. Sie können das Lichtstromkabel (Adapterkabel)
einstecken und den Spannungswahlschalter auf 400 V einstellen oder das Kraftstromkabel einstecken und den Schalter
auf 230 V einstellen, ohne daß das Gerät Schaden leidet.
L2, L3 nicht belegt
Kupplung CEE 5pol. 32 A
grün/gelb PE
braun L1
blau N
PE grün/gelb
L1 schwarz
L2 braun
N blau
L3 nicht belegt
Stecker CEE 5pol. 32 A
→
Gerät
2.3 Leistungsschild - Kennwerte für den Netzanschluß
Page 6
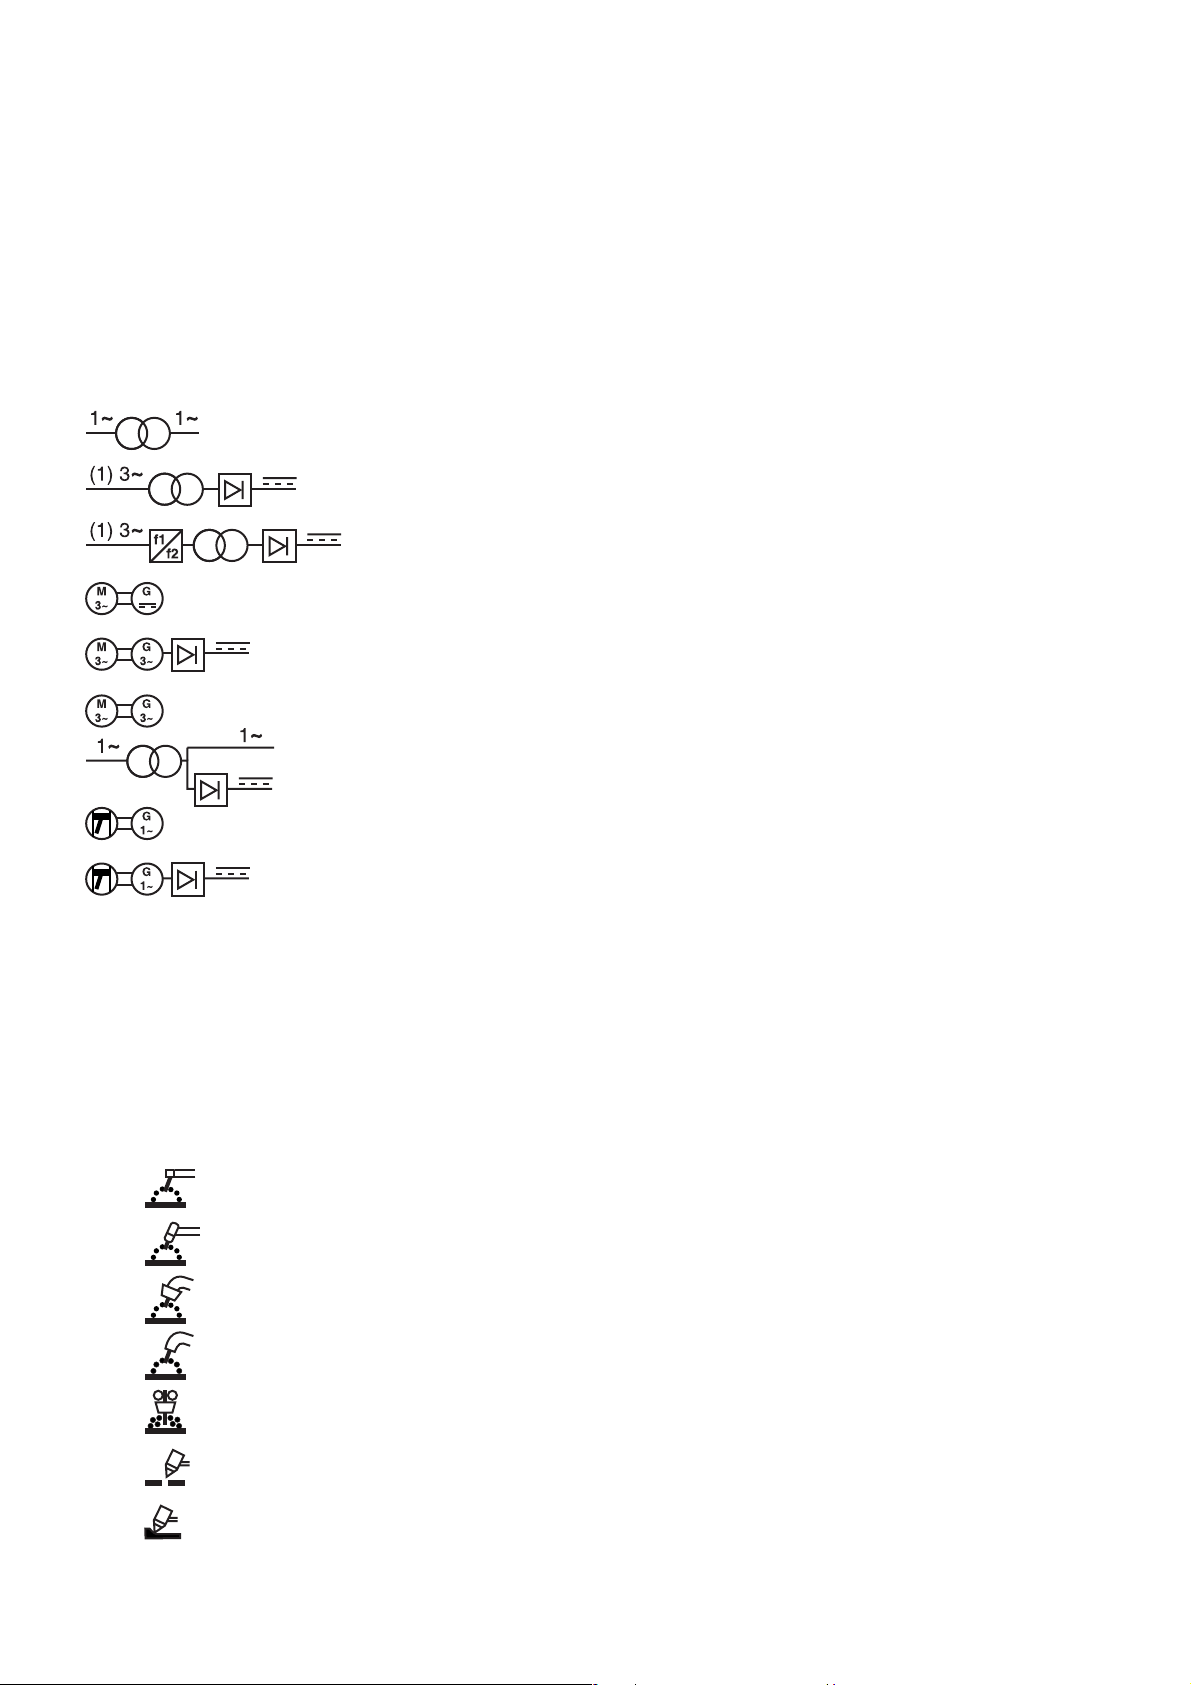
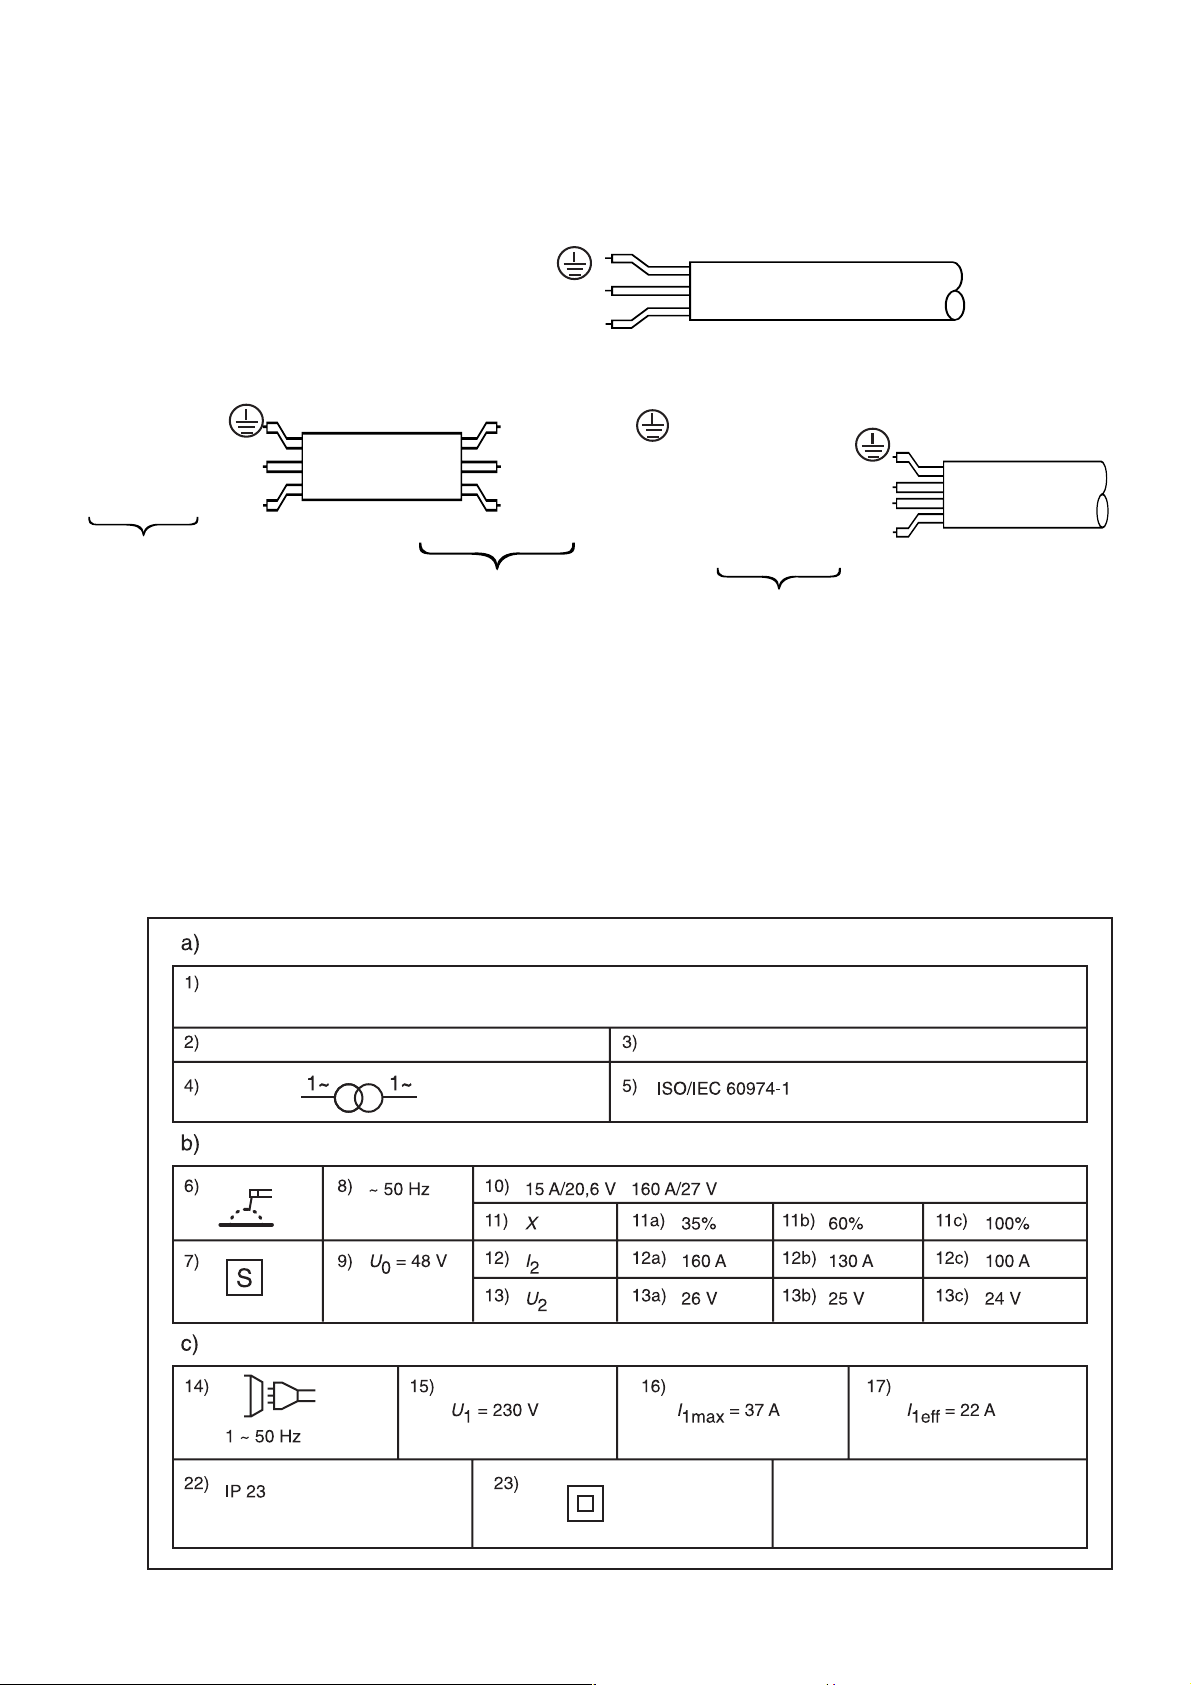
Die folgenden Angaben beziehen sich auf die benummerten Felder in 2.3 entsprechend ISO/IEC 60974-1
a) Kennzeichnung:
Feld 1 Name und Adresse des Herstellers, des Vertreibers oder Importeurs und wahlweise ein Warenzeichen
und das Ursprungsland, falls erforderlich.
Feld 2 Typ (Bezeichnung) nach Herstellerangabe.
Feld 3 Nachweis für Konstruktions- und Herstellungsdaten (z. B. Fabrikationsnummer).
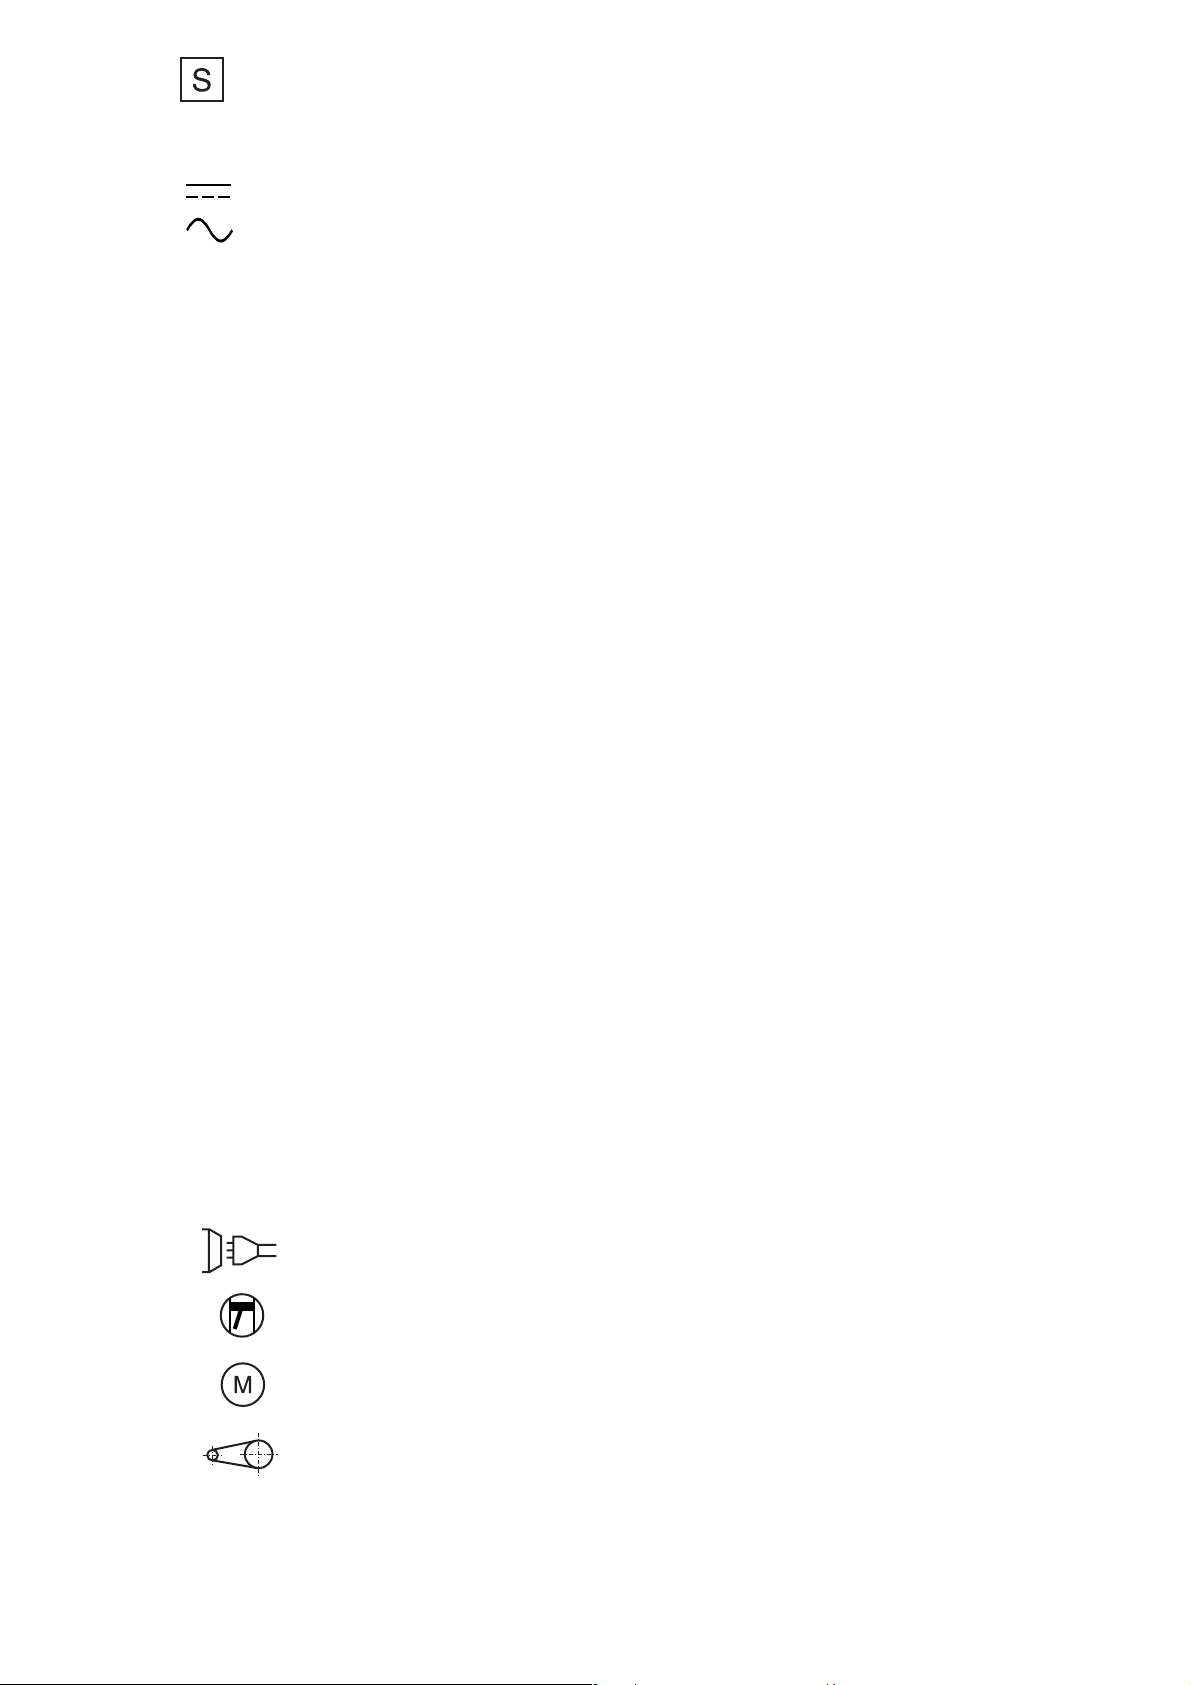
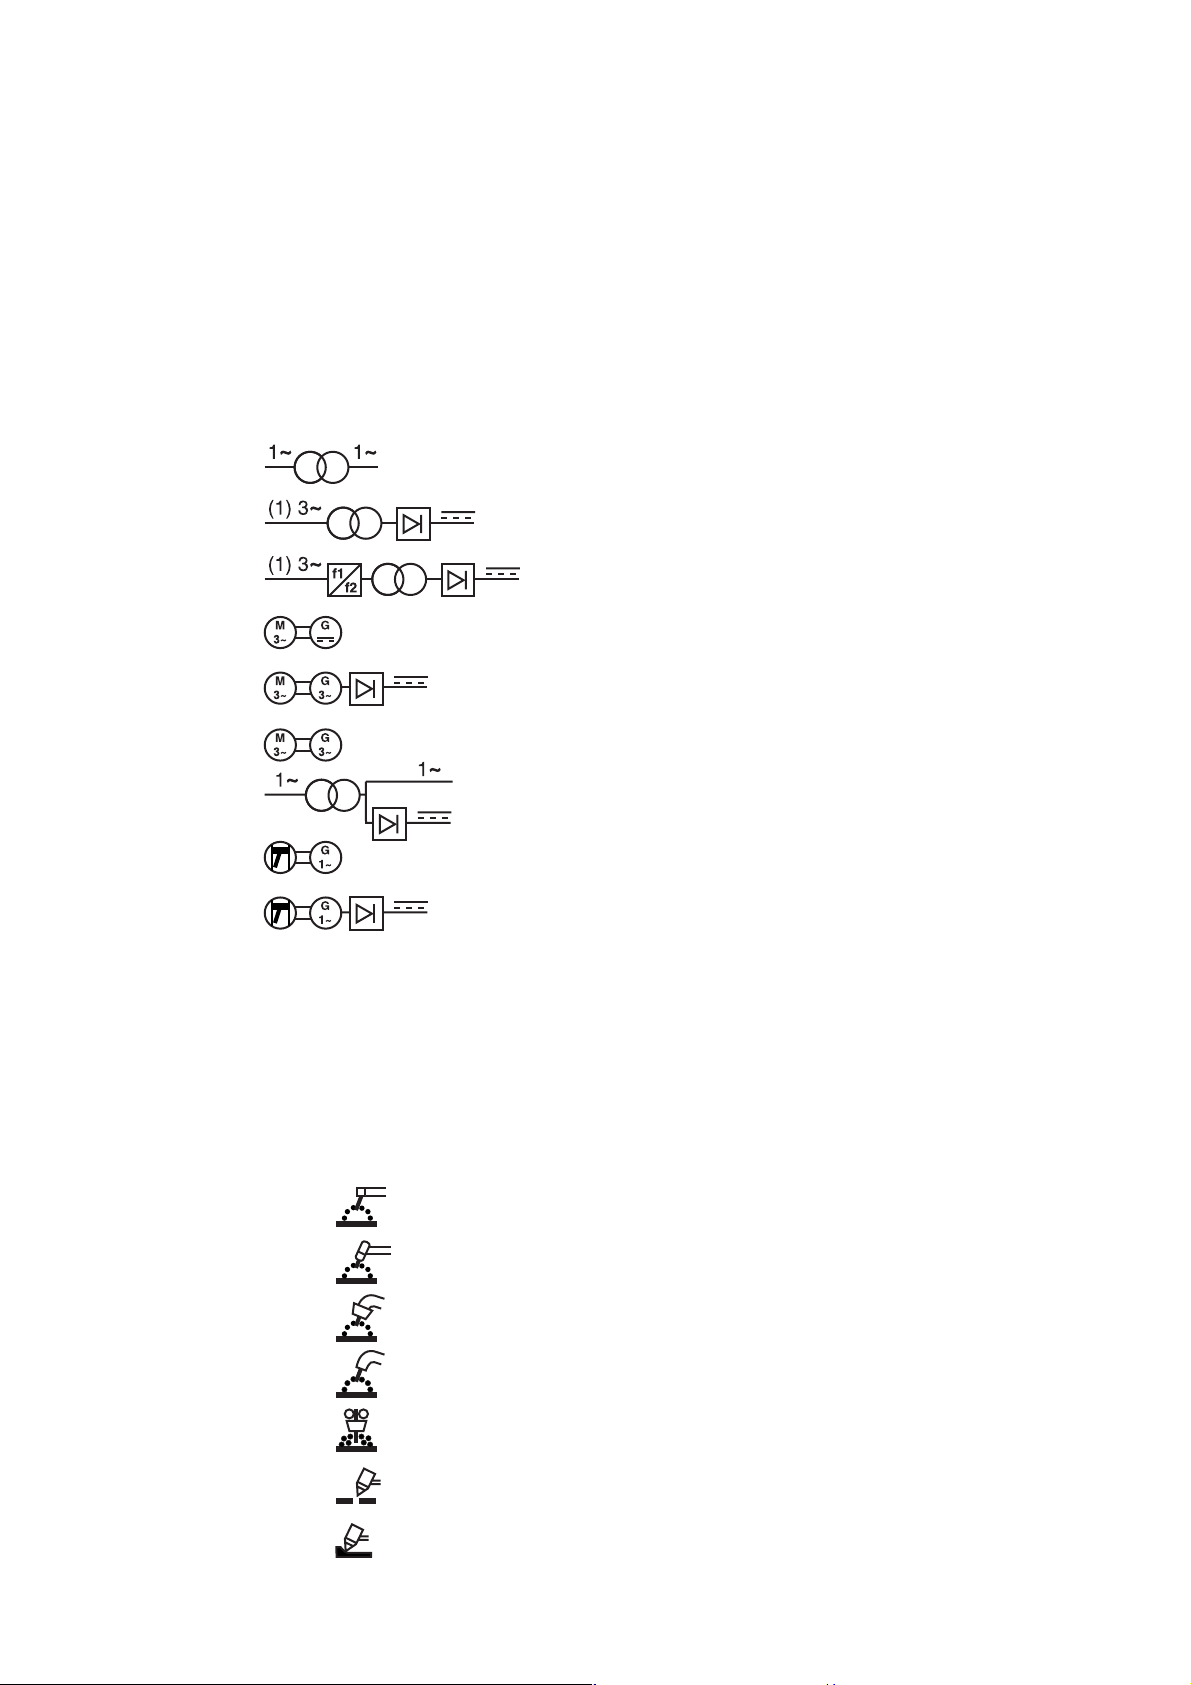
Feld 4 Bildzeichen für die Schweißstromquelle (wahlweise), z. B.:
Einphasiger Transformator
Ein-/ Dreiphasiger Transformator mit Gleichrichter
Ein Dreiphasiger statischer Frequenzumformer-Transformator-Gleichrichter
Dreiphasiger Gleichstrom-Umformer
Dreiphasiger Umformer mit Gleichrichter
Dreiphasiger umlaufender Frequenzumformer
Einphasige kombinierte Stromquelle für Wechsel- und Gleichstrom
Wechselstrom-Generator mit Verbrennungsmotor
Wechselstrom-Generator mit Verbrennungsmotor und Gleichrichter
Feld 5 Hinweis auf diese Norm, als Bestätigung, dass die Schweißstromquelle ihren Anforderungen entspricht.
b) Schweißausgang:
Feld 6 Bildzeichen für das Schweißverfahren, z. B.
Lichtbogenhandschweißen mit umhüllten Stabelektroden
Wolfram-lnerrtgas-Schweißen
Metall-Inert- und -Aktivgas-Schweißen einschließlich der
Verwendung von Fulldraht
Selbstschützendes Fulldrahtschweißen
Unterpulver-Schweißen
Plasmaschneiden
Plasmafugenhobeln
Page 7
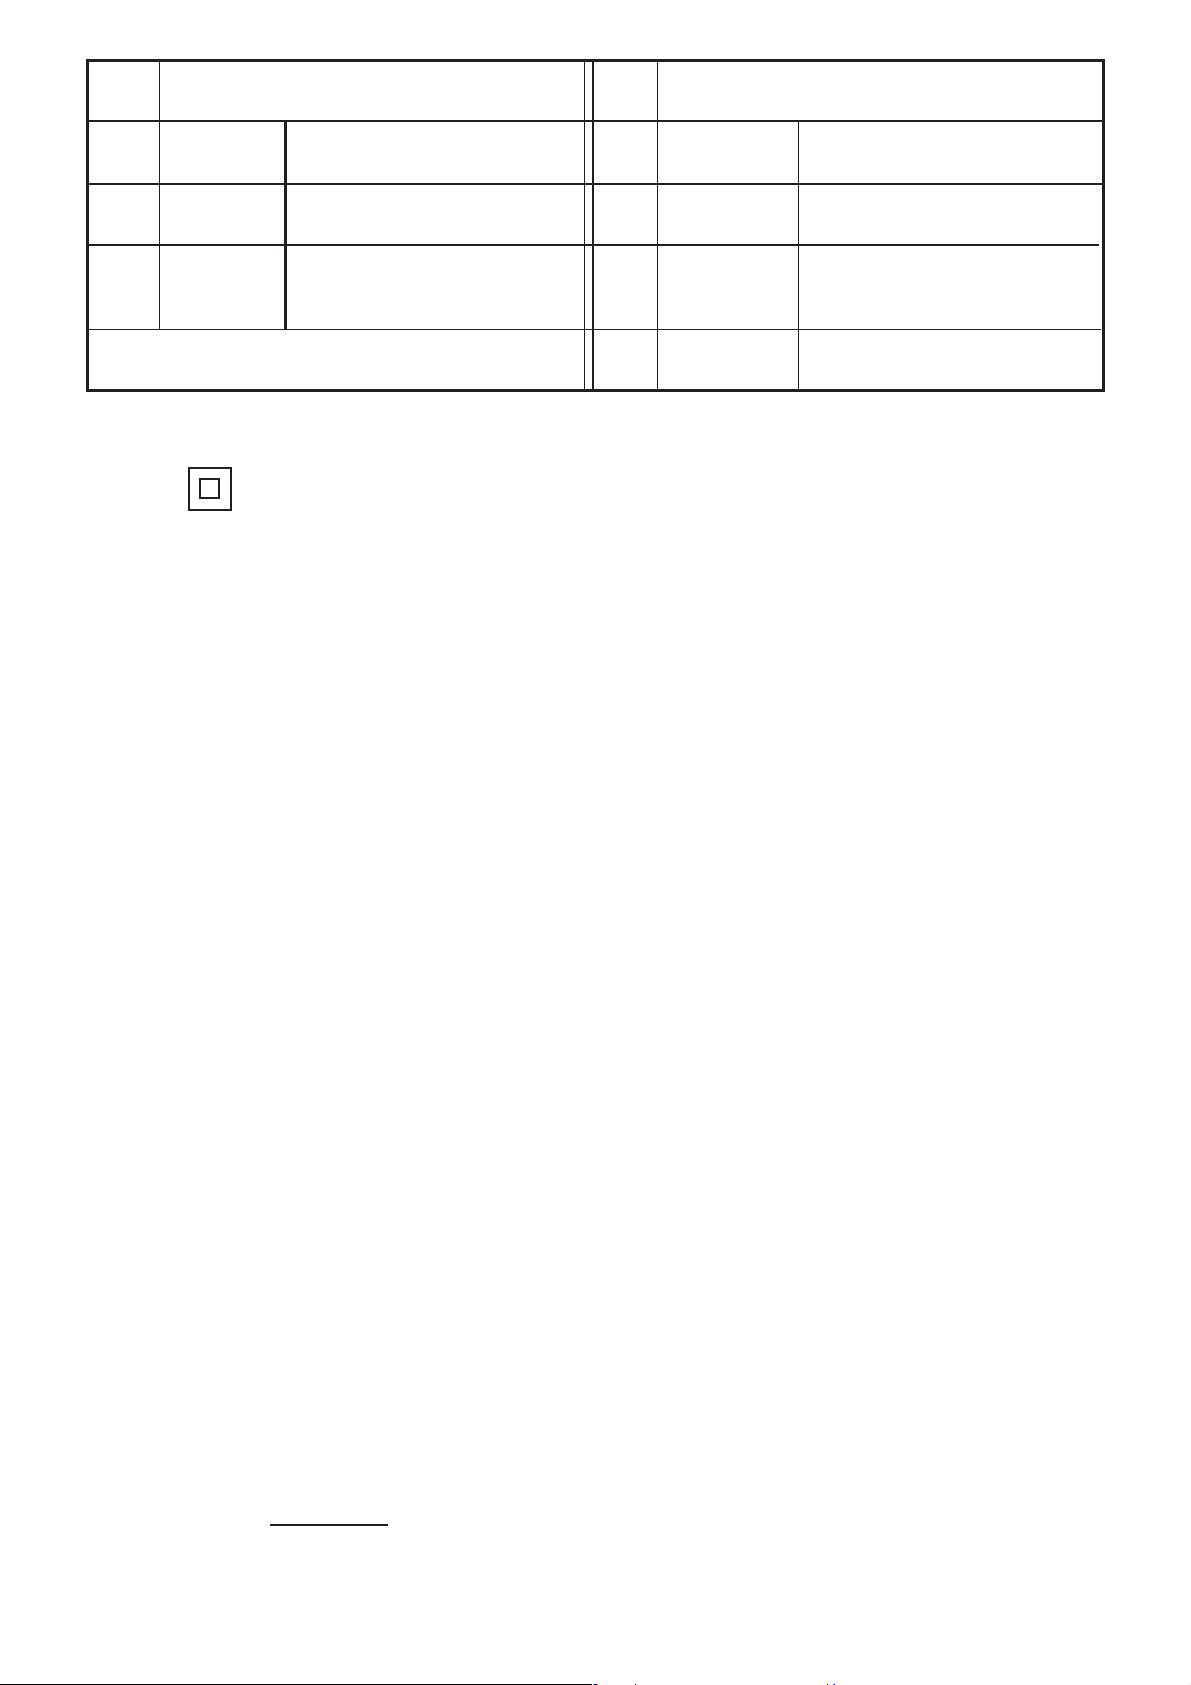
Feld 7 Symbol für Schweißstromquellen, die zum Schweißen m Umgebung mit erhöhter elektrischer
Gefährdung geeignet sind (falls zutreffend)
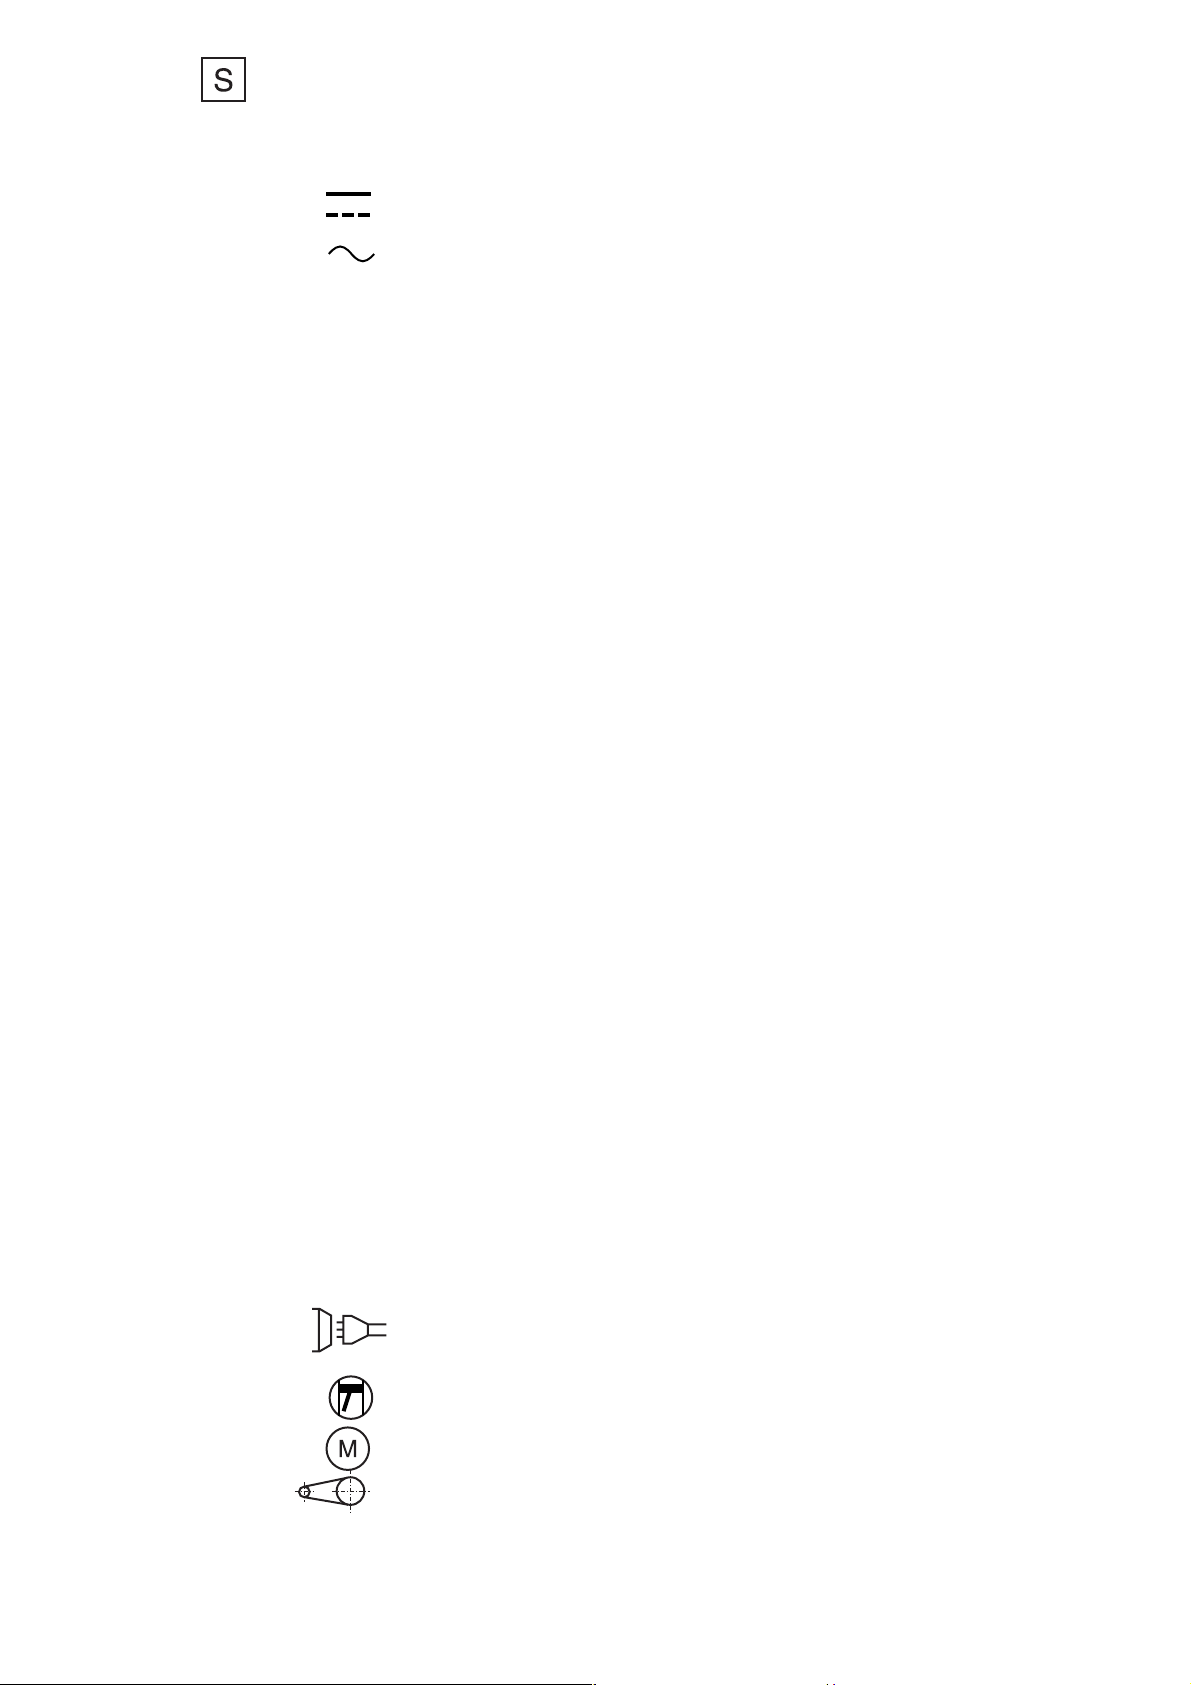
Feld 8 Symbol für den Schweißstrom, z B
Gleichstrom
Wechselstrom und zusätzlich der Bemessungswert der Frequenz in Hz, z. B.: ~50 Hz
Feld 9 U0 .......V Leerlaufspannungs-Bemessungswert
a) Arithmetischer Mittelwert bei Gleichspannung;
b) Effektivwert bei Wechselspannung:
Feld 10 .....A/.....V bis...A/...V Leistungsbereich, kleinster und größter Bemessungswert des Schweißstrom
und entsprechende genormte Arbeitsspannung.
Feld 11 X Symbol für die Einschaltdauer
Feld 12 I2 Symbol für den Bemessungswert des Schweißstroms
Feld 13 U2 Symbol für die genormte Arbeitsspannung.
Felder 11 a, 11b, 11c...% Wert der Einschaltdauer.
12a, 12b, 12c...A Wert des Bemessungswerts des Schweißstroms.
13a, 13b, 13c...V Wert der genormten Arbeitsspannung.
Diese Felder bilden eine Tabelle mit entsprechenden Werten für die drei Einstellungen:
a) ...% Einschaltdauer beim größten Bemessungswert des Schweißstroms,
b) 60 % Einschaltdauer;
und
c) 100 % Einschaltdauer (soweit zutreffend).
Spalte a) braucht nicht ausgefüllt zu werden, wenn die Einschaltdauer beim größten Bemessungswert des
Schweißstroms 60 % oder 100 % beträgt
Spalte b) braucht nicht ausgefüllt zu werden, wenn die Einschaltdauer beim größten Bemessungswert des
Schweißstroms 100 % beträgt
c) Energieeingang:
Feld 14 Bildzeichen für den Energieeingang, z B
Netzeingang, Anzahl der Phasen ( z. B. 1 oder 3), Bildzeichen für Wechselstrom und den
Bemessungswert der Frequenz (z. B. 50 Hz oder 60 Hz)
Verbrennungsmotor
Elektromotor
Riementrieb
Page 8
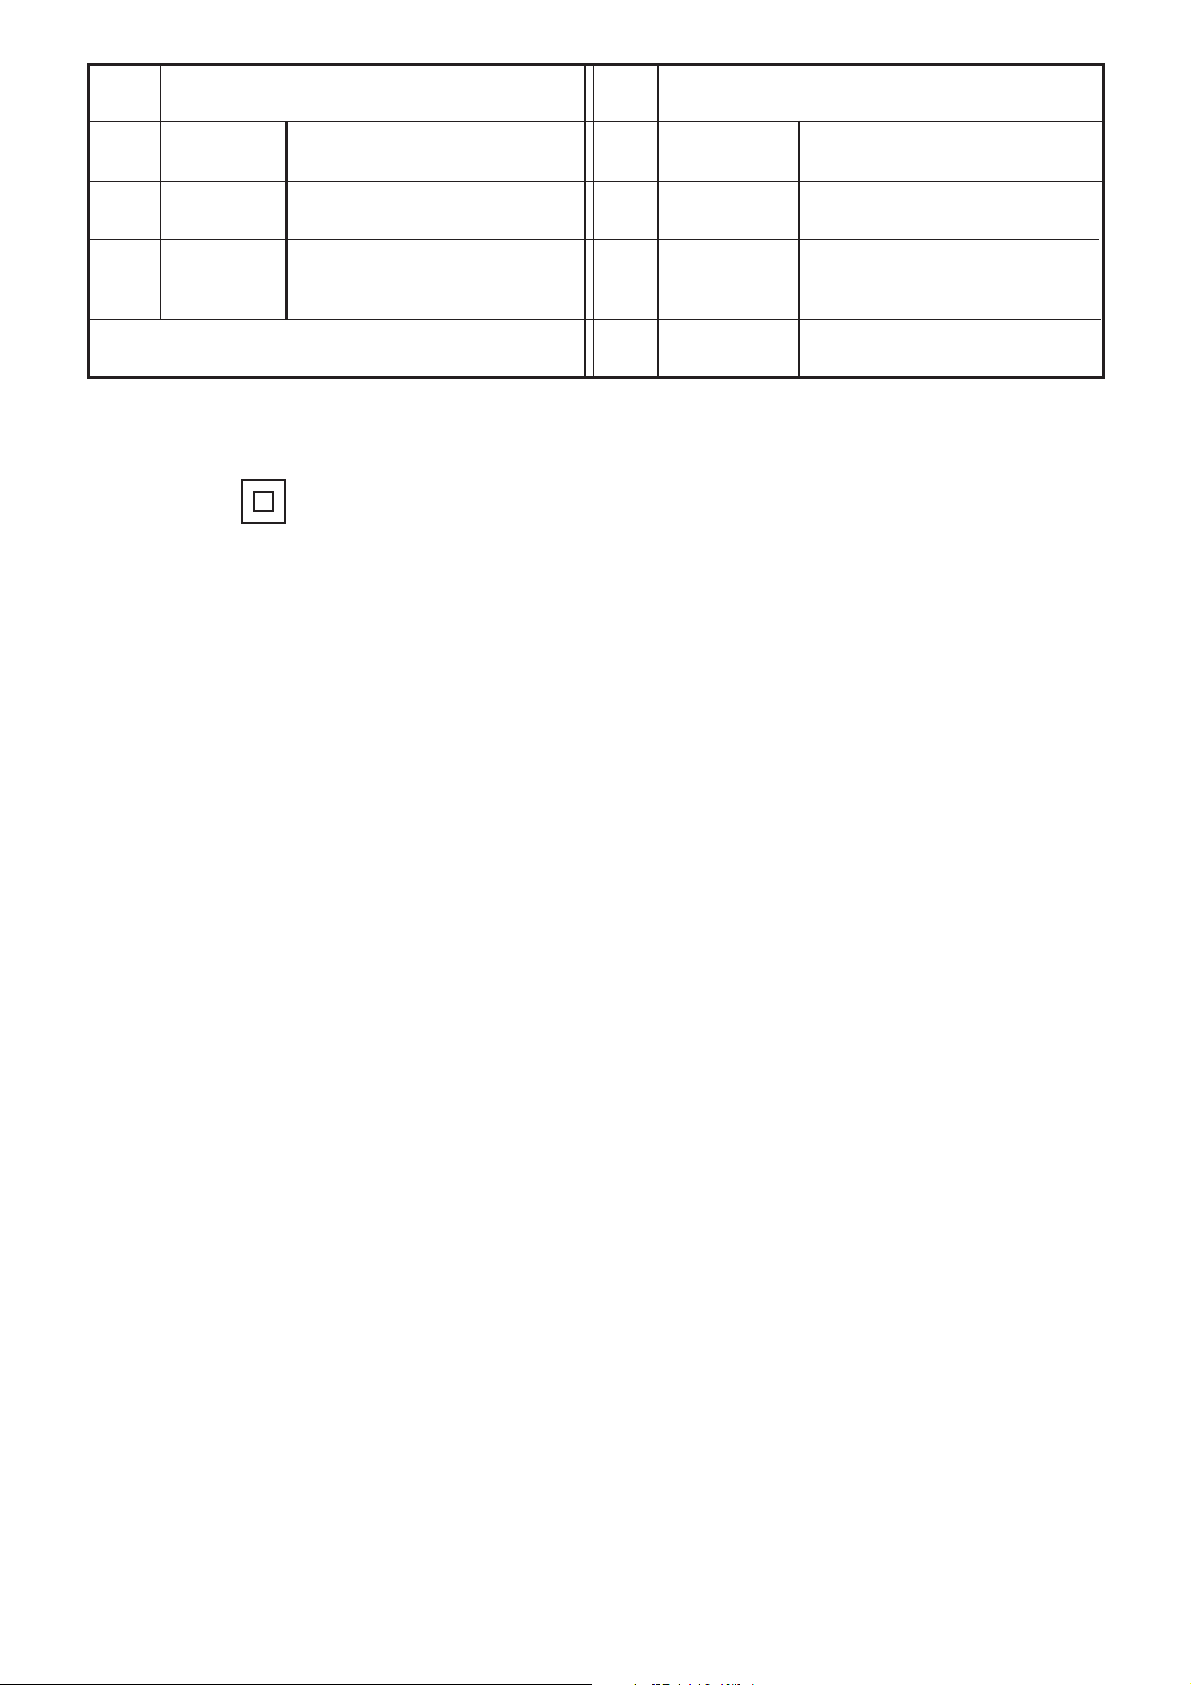
Feld
15
Elektrisch betriebene Schweißstromquelle Feld
... V
U
1
Bemessungswert der
18
n
... min
Schweißstromquelle
-1
Netzspannung
Mechanisch angetriebene
16
17
I
1max
I
1eff
... A
... A
Größter Bemessungswert
des Netzstroms
Effektivwert des größten
19
20
... min
n
0
... min
n
i
-1
-1
Netzstroms
Die Felder 15 bis 17 bilden eine Tabelle mit sich
21
P
1max
... kW
entsprechenden Werten.
Feld 22 IP.. Schutzart, z B IP 21 oder IP 23
Feld 23 Symbol für Schutzklasse II (falls zutreffend)
3.0 Was jeder Benutzer eines Schweißgerätes wissen sollte.
Bemessungswert der
Lastdrehzahl
Bemessungswert der
Leerlaufdrehzahl
Bemessungswert der
abgesenkten Leerlaufdrehzahl
(falls zutreffend)
Höchste Leistungsaufnahme
(falls zutreffend)
Staub, Schmutz oder Eisenspäne schaden jedem Schweißgerät. Insbesondere sollten Sie darauf achten, daß zur
Kühlung die Luftzufuhr intakt bleibt. Eine Schweißverbindung soll zwei Werkstücke so miteinander verbinden, daß sie
wie aus einem Stück sind. Vor Beginn der Schweißung müssen die Schweißstellen von Schmutz, Rost, Fett und
Farbreste gesäubert werden. Ebenso muß Schlacke von den vorhergehenden Schweißungen immer erst entfernt
werden. Nun wird die Massezwinge fest an einer blanken Stelle des Werkstückes befestigt. Prüfen Sie ob alle
Kabelanschlüsse und die Kabel selbst in Ordnung sind, um einen bestmöglichen Stromfluß gewährleisten zu können.
In die dafür vorgesehene Kerbe des Elektrodenhalters wird die Elektrode mit dem umhüllungsfreien Ende eingespannt.
Bei dem Gerät befindet sich eine Schweißausrüstung mit einem Schweißschild und einem Schlackehammer. Das
Schutzglas dient als Filter gegen schädliche Strahlungen (Ultraviolette- und Infrarote Strahlen). Das Klarglas soll das
Schutzglas vor Schweißspritzern und Beschädigungen schützen. Beim Ent-fernen der Schlacke sollten Sie zum Schutz
der Augen gegen scharfe und heiße Schlackespritzer unbedingt eine Schutzbrille tragen. Je nach Elektrodenart und
Augenempfindlichkeit werden Schutzgläser in unterschiedlichen Helligkeitsstufen angeboten.
Für den Normalfall verwendet man für Elektroden mit einem Ø von 1,5 bis 4 mm Schutzgläser der Stufe DIN 9, über
4 mm Elektroden-Ø der Stufe DIN 10.
Damit Sie den für die von Ihnen verwendete Elektrode richtigen Strom einstellen, dient Ihnen die untere
Tabelle (1): Ampere(A) Elektroden-Ø Materialdicke
in mm in mm
25-50 1,0 - 2,0 1,0 - 2,0
50 - 100 2,0 - 2,5 2,0 - 4,0
100 - 140 2,5 - 3,25 4,0 - 8,0
140 - 220 3,25 - 5,0 8,0 - 12,0
220 - 300 5,0 - 6,0 12,0 - 20,0
Grundsätzlich sollte niemals eine zu dicke Elektrode benutzt werden.
Als Richtwert kann man rechnen, pro mm Elektrode-Kerndraht-Ø ca. 40 Ampere Stromstärke. Je nach Elektroden-,
Werkstückdicke und Schweißnahtlage kann man den errechneten Wert über- oder unterschreiten.
Die Geräte arbeiten auch im Dünnblechbereich ab 1,0 mm Materialstärke einwandfrei. Jeder Praktiker wird diese
Eigenschaft begrüßen. Die Handlichkeit bei gleichzeitig robuster Bauweise ist der große Vorteil.
3.1 Ein kleiner Überblick über Schweißelektroden und ihre richtige Handhabung
Damit eine sichere Schweißung möglich ist, müssen Elektroden immer trocken gelagert werden. Sollten Elektroden
einmal feucht geworden sein, müssen sie in einem Ofen bei 200 bis 300°C etwa 1 - 2 Stunden lang rückgetrocknet
werden.
Basische Elektroden grundsätzlich vor Gebrauch im Ofen bei 200 bis 300°C bis zu 3 Stunden rücktrocknen (atomarer
Wasserstoff führt zu Schweißfehlern).
Die Kennzeichnung von Schweißelektroden ist in der EN 499 genormt.
Die Bezeichnung wird von Elektrodenherstellern nach der Norm festgelegt und von einer Überwachungsstelle
überprüft. Auf dem Elektrodenpaket ist die Bezeichnung aufgedruckt.
Page 9
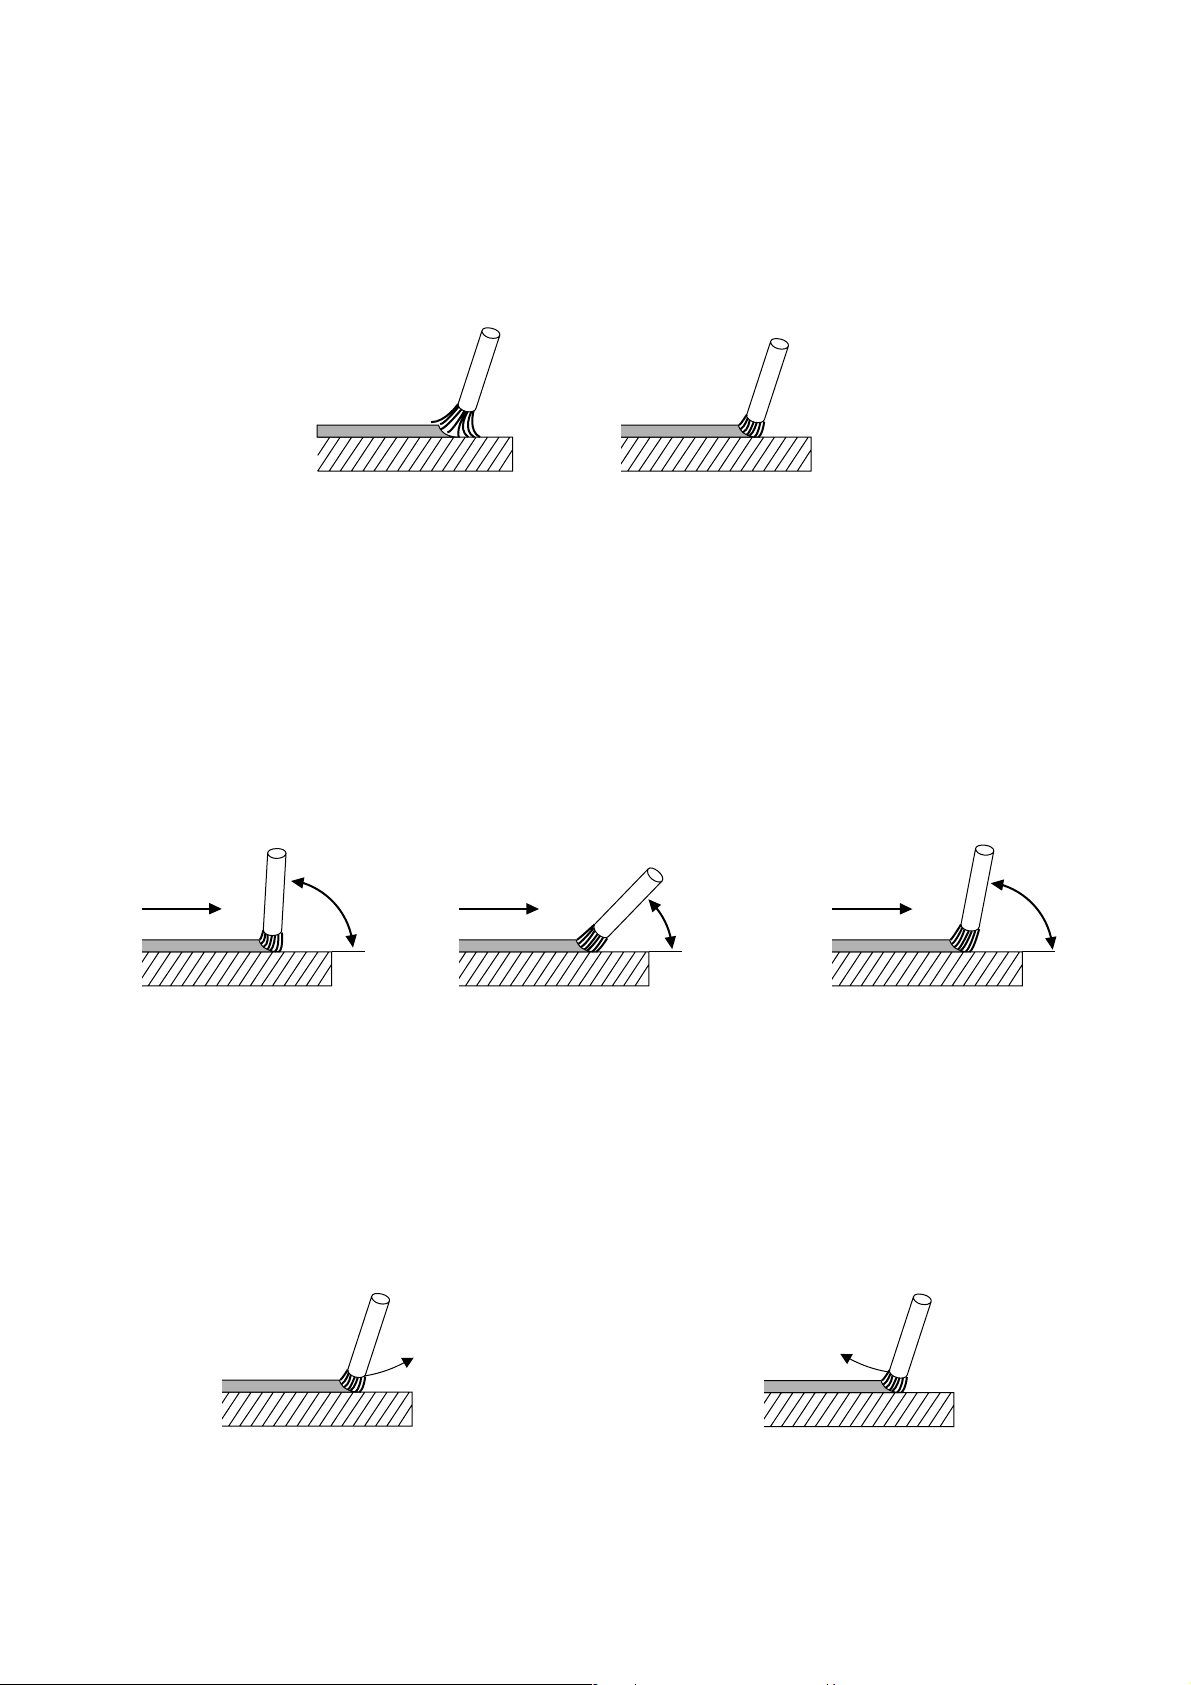
4.0 Hinweise über das Schweißen selbst
Wegen der großen Unterschiede und der Vielseitigkeit der für das Schweißen wichtigen Punkte bei den verschiedenen
Elektrodentypen, soll hier nur über die gebräuchlichen Elektroden für normale Baustähle, die Rutil- bzw. Rutil/ZelluloseElektrode, gesprochen
werden. Sollten Sie einmal andere Elektroden verschweißen, so können Sie von den Elektroden-Herstellern Hinweisblätter für die Verarbeitung der speziellen Elektroden erhalten.
Die ersten Schweißungen sollten Sie auf einem Probeblech ausführen. Den zu diesem Blech gehörenden ElektrodenØ und die richtige Stromstärke wählen Sie nach Tabelle 1.Das Anlegen der Massezwinge und das Einspannen der
Elektrode führen Sie durch wie zu Anfang beschrieben. Nun halten Sie die Elektrode ca. 2 cm über den Anfangspunkt
Ihrer Schweißnaht und nehmen dann das Schweißschild vors Gesicht. Die Elektrode kurz auf das Blech anstreichen.
Durch das Schutzglas des Schutzschildes beachten Sie den Lichtbogen.und halten ihn auf eine Länge von 1- bis 1,5fachen Elektroden-Ø.
falsch
Lichtbogen zu lang
(Bild 3)
richtig
ca. 1-1,5 mal Elektroden-Ø
(Bild 4)
Die richtige Lichtbogenlänge ist wichtig, weil sich bei zu kurzem oder zu langem Lichtbogen der Strom und die Spannung
verändern. Bei zu niedriger Schweißspannung ist der Einbrand zu gering. Zu hoher oder zu niedriger Schweißstrom
haben eine schlechte Schweißnaht zur Folge. Ein zu langer Lichtbogen schmilzt den Grundwerkstoff nicht genügend
auf, es gibt hohe Spritzverluste und die Atmosphäre kann mit ihren schädlichen Stoffen wie Wasserstoff und Stickstoff
an das Schmelzbad heran.
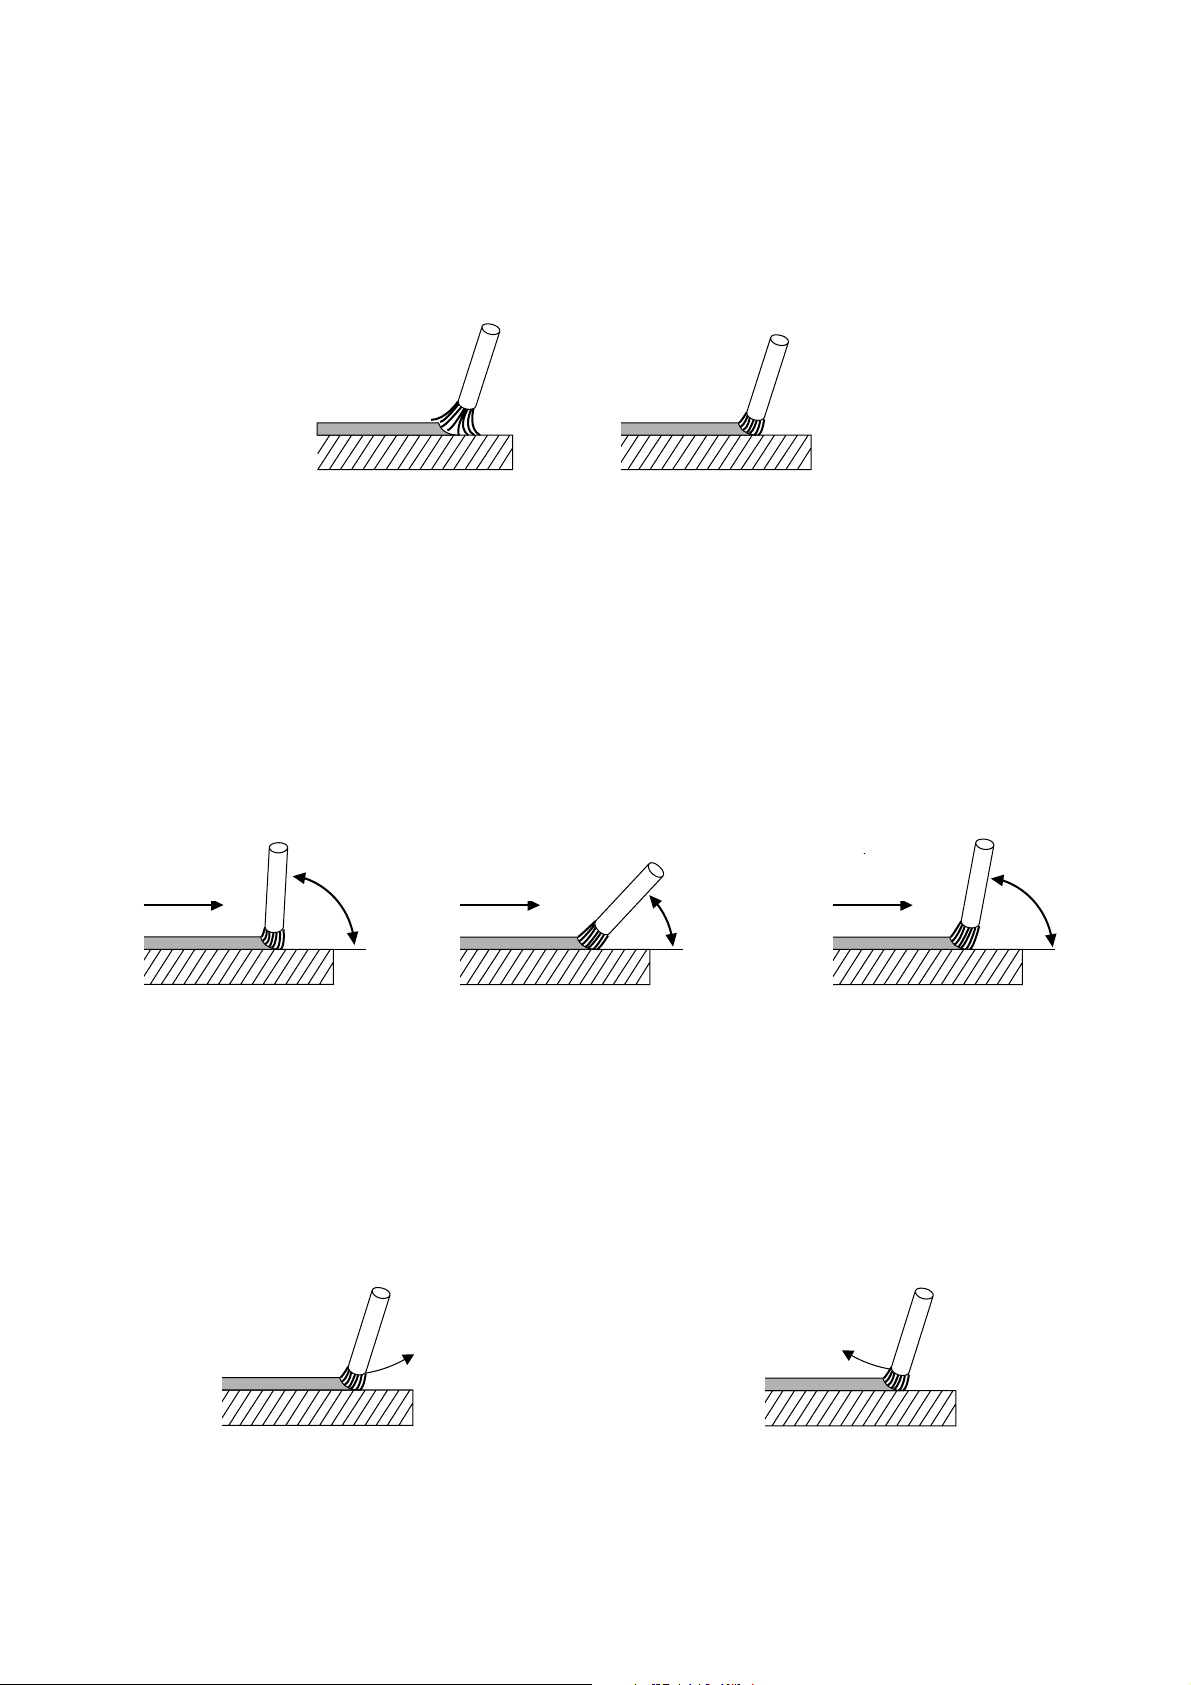
Für eine gute Schweißnaht ist auch der Ausstellwinkel der Elektrode zum Werkstück von wesentlicher Bedeutung. Der
Winkel sollte etwa 70 bis 80° zur normalen Schweißrichtung betragen. Bei einem zu steilen Anstellwinkel läuft die
Schlacke unter das Schmelzbad und bei einem zu flachen flattert und spritzt der Lichtbogen, was in beiden Fällen zu
einer porösen schwachen Schweißnaht führt (siehe Bild 5 bis 7).
falsch
Schweißrichtung
> 80°
falsch richtig
Schweißrichtung
Schweißrichtung
< 70°
70-80°
(Bild 5)
(Bild 6)
(Bild 7)
Der Schweißer muß darauf achten, daß der Lichtbogen immer gleich lang bleibt, daß heißt, daß der Abbrand durch den
Lichtbogen ständig durch Nachführen der Elektrode ausgeglichen wird.
Gleichzeitig muß das Schweißbad auf gleichmäßigen Einbrand und Breite beobachtet werden.
Geschweißt wird immer von links nach rechts (ziehend).
Geht die Schweißnaht dem Ende zu, so darf die Elektrode nicht einfach nach oben oder nach vorn weggezogen werden,
dadurch entstehen ungewollte poröse Endkrater, die die Naht schwächen würden. Richtig ist es, am Ende der Naht
einen kurzen Augenblick zu halten, um dann durch einen Bogen über die Naht abzuheben.
falsch
(Bild 8)
richtig
(Bild 9)
Die Schlacke darf erst von der Naht entfernt werden, wenn sie soweit abgekühlt ist, daß sie nicht mehr glüht.
Soll die Schweißung an einer unterbrochenen Schweißnaht fortgesetzt werden, so muß zuerst die Schlacke an der
Ansatzstelle entfernt werden. Dann wird der Lichtbogen in der Nahtfuge oder der schon vorhandenen Naht wie vor
beschrieben, gezündet und zur Anschlußstelle geführt, wo der Absatz richtig aufgeschmolzen werden muß und dann
kann weitergeschweißt werden wie beschrieben.
Page 10
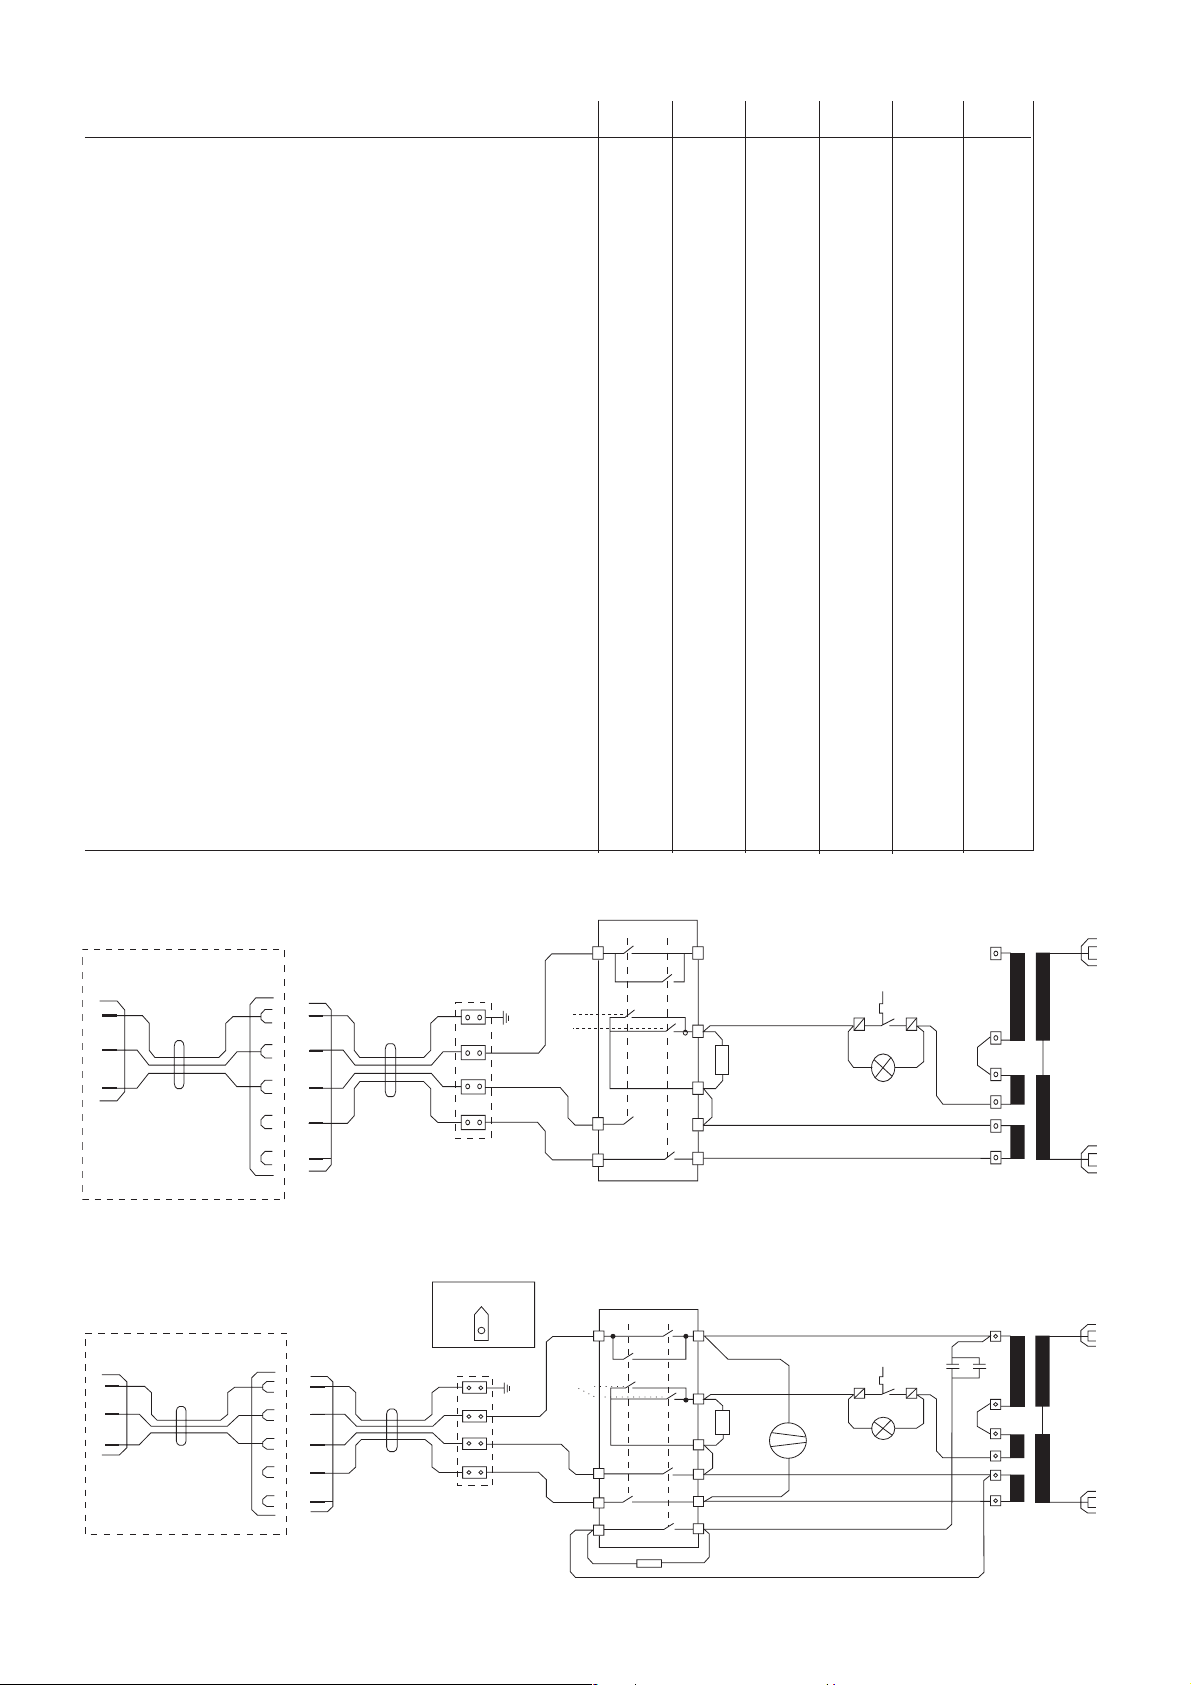
5.0 Schaltpläne/Ersatzteilliste
Artikel-Nr. Bezeichnung SB 200 SB 230 SB 260 SK 200 SK 230 SK 260
810 202 2085 Thermostat 140 Grad XXXXX
810 202 0171 Thermostat 130 Grad X
705 100 5818 Druckfeder XXXXXX
132 100 6619 Druckstück XXXXXX
132 100 6589 Shunt XXXXXX
132 104 5622 Shunt
132 502 2139 Spindel XXXXXX
100 200 9443 Widerstand vormontiert XXXXXX
811 217 9829 Drehschalter XXXXXX
805 115 0768 Entladewiderstand X
805 001 1837 Kondensator 50 µFX
819 002 1778 Scheibengriff rot
860 112 1000 Kontrollampe gelb XXXXXX
804 113 8069 Axiallüfter 400 V/50 Hz X X
700 301 6930 Handrad Rd. 100/M 10 XXXXXX
821 507 1317 Einbaubuchse mit Isolierung 50 X X
821 502 1930 Einbaubuchse ohne Isolierung 25
821 502 1948 Einbaubuchse ohne Isolierung 50 X X X
824 001 5090 Zugentlastung PG 11 X
824 001 5103 Zugentlastung PG 13,5 X X X X
824 010 6338 Zugentlastung PG 16
100 200 4077 Gummikabel mit Stecker 4x2,5
840 214 1779 Gummikabel mit Stecker 4x2,52x6000 X
840 212 5854 Gummikabel mit Stecker 2x1,52x2700
100 213 8375 Adapter SB/SK XXXXXX
132 702 1849 Schweißplatzausrüstung Nr. 3
132 702 2381 Schweißplatzausüstung Nr. 7 X
132 702 2578 Schweißplatzausrüstung Nr. 8 X X X X
132 702 0222 Schweißplatzausrüstung Nr. 130 X
2
x4000 X X X X X
Schaltplan für SK-Serie
Adapter-Kabel
SchukoStecker
CEEKupplung
CEEStecker
PE
L1
N
L2
Schaltplan für SB-Serie
Adapter-Kabel
PE
L1
N
L2
CEEStecker
SchukoStecker
CEEKupplung
400
230 400
1
2
ϑ
x
7
5
11
12
8
6
x = nacheilend
Ø
230
nacheilend
2
6
8
14
Ø
400 230
1
140°
12
11
5
7
13
1
2
4
3
2
1
Page 11
You have bought a high-quality electric arc welding machine, designed and built by specialists with many years of
experience. A machine built to last, giving a long service life.
All models have the correct size power supply cable fitted, the transformer‘s core is made from top-quality insulated
sheet steel, to keep eddy currents and cyclic magnetization losses to an absolute minimum.
Please read the instructions given in the manual in order to fully utilize the potential of your machine.
Know and adhere to all local safety codes and regulations governing the operation of electric arc welding machines.
metabo offers a range of welding transformers or rectifiers for just about every conceivable application.
Welding Transformers: SB 200 SK 200
SB 230 T SK 230
SB 260 T SK 260
Product Liability/Warranty
Caution! Do not operate this welding machine near electronic data processing equipment.
These welding machines shall only be used as specified. Any other use requires the written consent of Metabo GmbH,
Business Unit Elektra Beckum, P.O.Box 1352, D-49703 Meppen, Germany.
This product carries 2 years (5 years on main transformer and choke) manufacturer warranty under the prevailing legal
provisions, which may vary from country to country. Retain proof of purchase! You are only entitled to claim warranty
against proof of purchase. The warranty period begins with the date of the original purchase by the end user. Proof of
purchase should be retained and must be presented in the event of a warranty claim. This warranty excludes and does
not cover defects, malfunction and failure caused by natural wear, overload, unreasonable use or failure to provide
reasonable and necessary maintenance.
In case of a defect notify your dealer or metabo distributor, who will decide how to handle your claim. Warranty claims
can only be taken care of by your metabo dealer or authorized service centre.
Contents
1.0 Specifications
2.0 Putting A Single-Phase Machine Into Operation
2.1 Putting A Combination 1-Ph/2-Ph Machine Into Operation
2.2 Connection To Mains Power
2.3 Information Shown On Type Plate
3.0 General Information For Welding Transformer/Rectifier Operators
3.1 Overview Of Stick Electrodes And Their Correct Use
4.0 Welding Hints
5.0 Wiring Diagrams And Spare Parts List
Page 12
1.0 Specifications
Mains voltage 220 - 240 V 220 - 240 V 220 - 240 V 220 - 240 V 220 - 240 V 220 - 240 V
Mains frequency 50 H 50 Hz 50Hz 50Hz 50Hz 50 Hz
Welding steps stepless stepless stepless stepless stepless stepless
Current Range 25-200 A 25-230 A 25-260 A 20-200 A 20-230 A 30-260 A
Stepless at 220/240 V 25-110 A 25-114 A 25-120 A 20-110 A 20-114 A 30-135 A
Stepless at 380/415 V 40-200 A 40-230 A 40-260 A 30-200 A 36-230 A 75-260 A
Max. OCV
at 220 - 240 V 36.5 - 39 V 37.0 - 40 V 36.0 - 40 V 36.5 - 39 V 37.0 - 40 V 39.0 - 40 V
Max. OCV at 380 - 415 V 48.5 - 55 V 53.0 - 59 V 55 - 60 V 48.5 - 55 V 53.0 - 59 V 55.0 - 60 V
Max. input cap. at 220 - 240 V 4.3 kVA 4.5 kVA 4.4 kVA 4.3 kVA 4.5 kVA 4.5 kVA
Max. input cap. at 380 - 415 V 11.8 kVA 13.7 kVA 16.4 kVA 11.8 kVA 13.7 kVA 16.4 kVA
Working voltage 21.0-28.0 V 21.0-28.8 V 21.0-30.2 V 21.0-28.0 V 21.0-28.8 V 21.0-30.2 V
Cos - 220 - 240 V 0.77 (110 A) 0.77 (114 A) 0.80 (120 A) 0.77 (110 A) 0.77 (114 A) 0.8 (130 A)
Cos - 380 - 415 V 0.66 (200 A) 0.63 (220 A) 0.62 (260 A) 0.67 (200 A) 0.63 (220 A) 0.62 (260 A)
Duty cycle at max.
output 220 - 240 V* (25 / 40°) 25 %/ 17 % 25 %/ 17% 25 %/ 17% 20 %/ 15 % 55 %/ 40 % 50 %/ 35 %
100% duty cycle 220 - 240 V*
(25 / 40°) 55 A/ 35 A 60 A/ 40 A 55 A/ 35 A 50 A/ 35 A 85 A/ 60 A 90 A/ 65 A
Duty cycle at max.
output 380 - 415 V* (25 / 40°) 5 %/ 3 % 5 %/ 3 % 5 %/ 3 % 5 %/ 3 % 20 %/ 15 % 10 %/ 1,5 %
100% duty cycle 380 - 415 V*
(25 / 40°) - - - - - 90 A
Mains fuse 220 - 240 V 16 A time-lag 16 A time-lag 16 A time-lag 16 A time-lag 16 A time-lag 16 A time-lag
Mains fuse 380 - 415 V 25 A time-lag 25 A time-lag 35 A time-lag 20 A time-lag 25 A time-lag 35 A time-lag
Cooling self self self self fan fan
Insulation class F F FFFF
Protection class IP 21 IP 21 IP 21 IP 21 IP 21 IP 23
Dimensions (lxwxh) in mm 440x230x430 440x230x430 440x230x430 550x330x380 550x330x380 550x330x380
Weight 27 kg 31 kg 35 kg 40 kg 44 kg 44 kg
Accessory kit no. 7 8 8 130 8 8
Max. electrode diameter 5 mm 5 mm 5 mm 5 mm 5 mm 5 mm
SK 200 SK 230 SK 260 SB 200 SB 230 SB 260
380 - 415 V 380 - 415 V 380 - 415 V 380 - 415 V 380 - 415 V 380 - 415 V
2.0 Putting A Single-Phase Machine Into Operation
- This welding machine should be connected to the power source via an Earth Fault Circuit Interrupter with 30 mA
capacity.
- Have worn or damaged power cables replaced immediately by a qualified electrician.
Do not operate the welding machine with a damaged power cable, danger of personal injury through electric shock.
- Children under the age of 16 should not operate this welding machine.
Connect to an earthed, single-phase 220 - 240 V outlet on a circuit protected by a 16 A time-lag fuse. Double insulated
machines (with PVC housing) do not require an earthed outlet. Operating other electrical machines or appliances on
the same circuit while welding is not recommended.
If your machine has detachable welding and earth cables, connect cables to the sockets, lock by turning plug clockwise.
With transformers the polarity does not matter, so both cables can be connected to either the + or - sockets. The same
applies for machines with permanently attached earth and welding cables.
Attach earth clamp to the work piece, close to the area to be welded and on to bare metal for good conduction. Place
a stick electrode into the electrode holder.
Set current selector switch to desired current. On all machines with stepless setting turn crank or handwheel until
desired current is indicated (stepless).
If there is no power outlet near the work piece an extension cable is required. The cable lead cross section must be
at least 2.5 mm2. The extension cable should be fully uncoiled to prevent heat build-up by inductance. Inductance also
considerably reduces the welding current. Extending the welding cables is also possible, however the cross section
of the extension cable should be larger than that of the cable supplied with the machine. Every machine is overload
protected by a thermo switch, which switches the transformer off if it becomes too hot. Let cool down until machine
switches on automatically. Some machines are equipped with a fan to increase the duty cycle through forced cooling.
The fan operates as long as the machine is switched on.
2.1 Putting A combination 1-Ph/2-Ph Machine Into Operation
All "Combi" machines are supplied with a plug (CEE 5 pin 16/32 A) installed on the power cable. Connect to a 220 - 240 V
single-phase outlet with the adaptor supplied or to two phases of a 380/415 V 3-phase mains.
Page 13
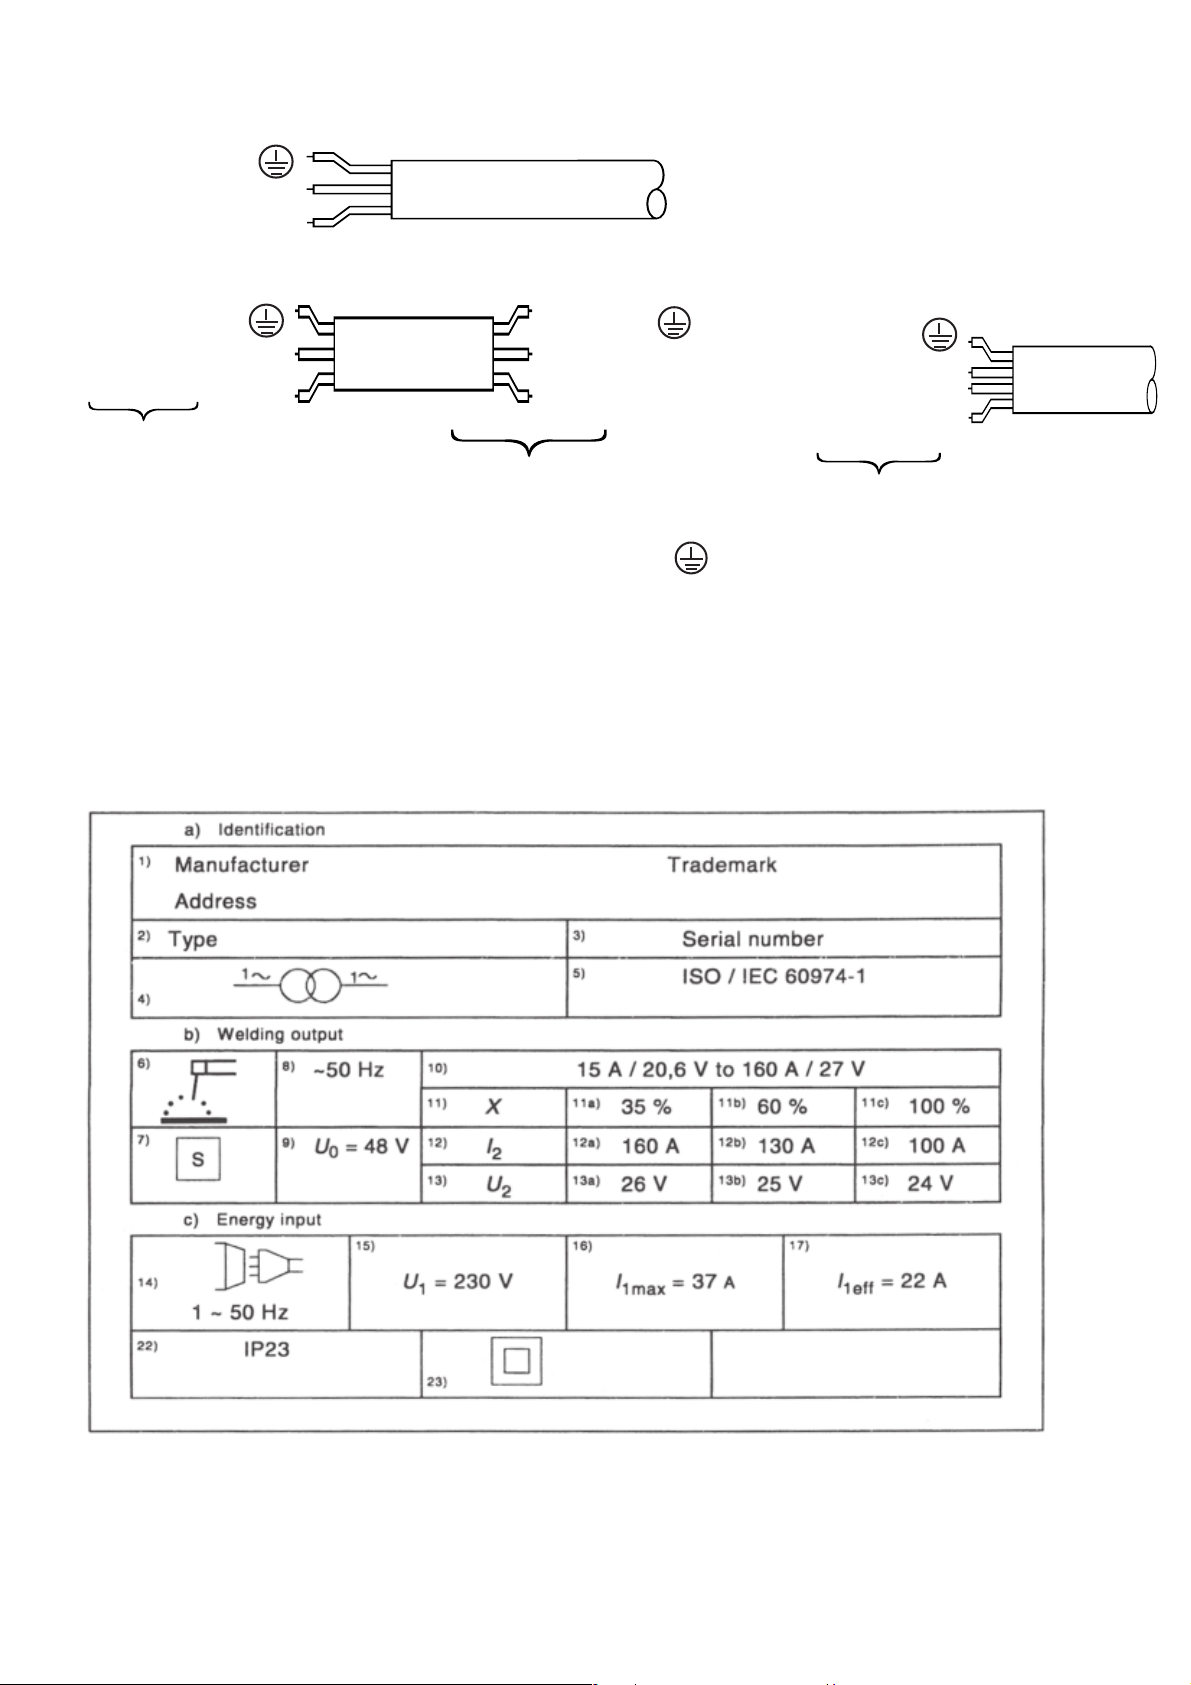
2.2 Connection To Mains Power (See Also Wiring Diagram)
220/240 V single-phase
to machine
PE green/yellow
L1 brown
N blue
Adaptor Cable (only with combination 1-phase/3-phase machines)
PE green/yellow
L1 brown
N blue
1,5 m
Schuko-plug
Connect yellow-green earth lead only to plug terminal marked . In case a plug matching your local standard
has to be fitted to the power cable please note that connection is made to only two phases. Have plug changed or
replaced by a qualified electrician.
For welding in boilers, containers and confined spaces only transformers having a maximum open-circuit voltage of 42 V
are permitted.
Combination 1-/2-phase machines are equipped with a safety circuit to prevent damage to the machine components
in case the voltage selector switch is set wrong, i.e. set to 220 V with the machine connected to a 380/415 V 3-phase
mains or set to 380 V with the machine connected to 220 V single-phase.
L2, L3 not used
32 A 5-pin CEE coupling
→
green/yellow PE
black L1
blue N
Power cable
PE green/yellow
L1 black
L2 brown
N blue
L3 not used
32 A 5-pin CEE coupling
→
to machine
2.3 Information - Shown On Type Plate
Page 14
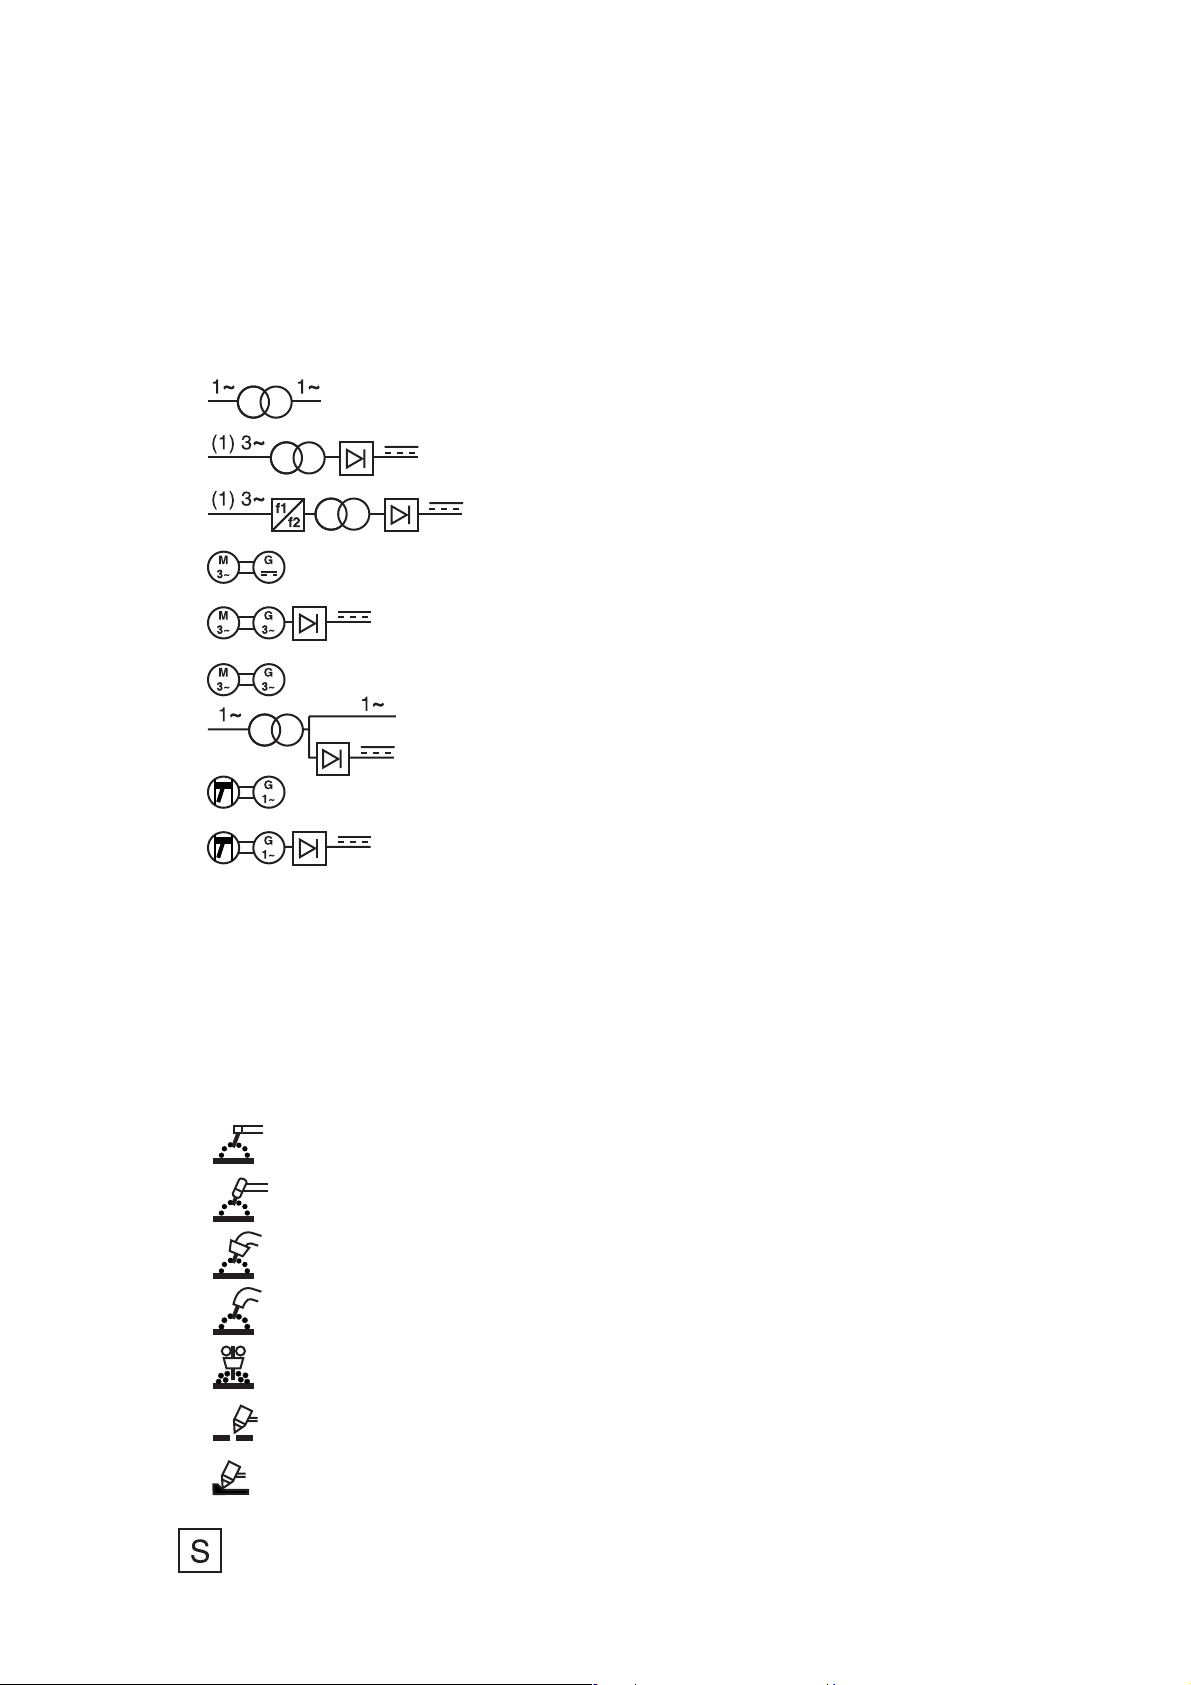
The following explanations refer to the numbered boxes shown in Figure 2.3 according to ISO/IEC 60974-1.
a) Identification
Box l Name and address of the manufacturer or distributor or importer and, optionally, a trade mark and the
country of origin, if required
Box 2 Type (identification) as given by the manufacturer
Box 3 Traceability of design and manufacturing data, e.g. serial number
Box 4 Welding power source symbol (optional) e g
Single-phase transformer
Single- or three-phase transformer-rectifier
Single- or three-phase static frequency
converter-transformer-rectifier
Three-phase motor-generator
Three-phase motor-generator-rectifier
Three-phase rotating frequency Converter
Single-phase combined a.c. and d.c. power source
Engine-a.c. generator
Engine-generator-rectifier
Box 5 Reference to this Standard confirming that the welding power source complies with its requirements
b) Welding Output
Box 6 Welding process Symbol e.g.:
Manual metal arc welding with covered electrodes
Tungsten inert-gas welding
Metal inert and active gas welding including the use of flux cored wire
Selfshielded flux cored arc welding
Submerged arc welding
Symbol for plasma cutting
Symbol for plasma gouging
Box 7 Symbol for welding power sources which are suitable for supplying power to welding operations
carried out in an environment with increased hazard of electric shock (if applicable).
Page 15
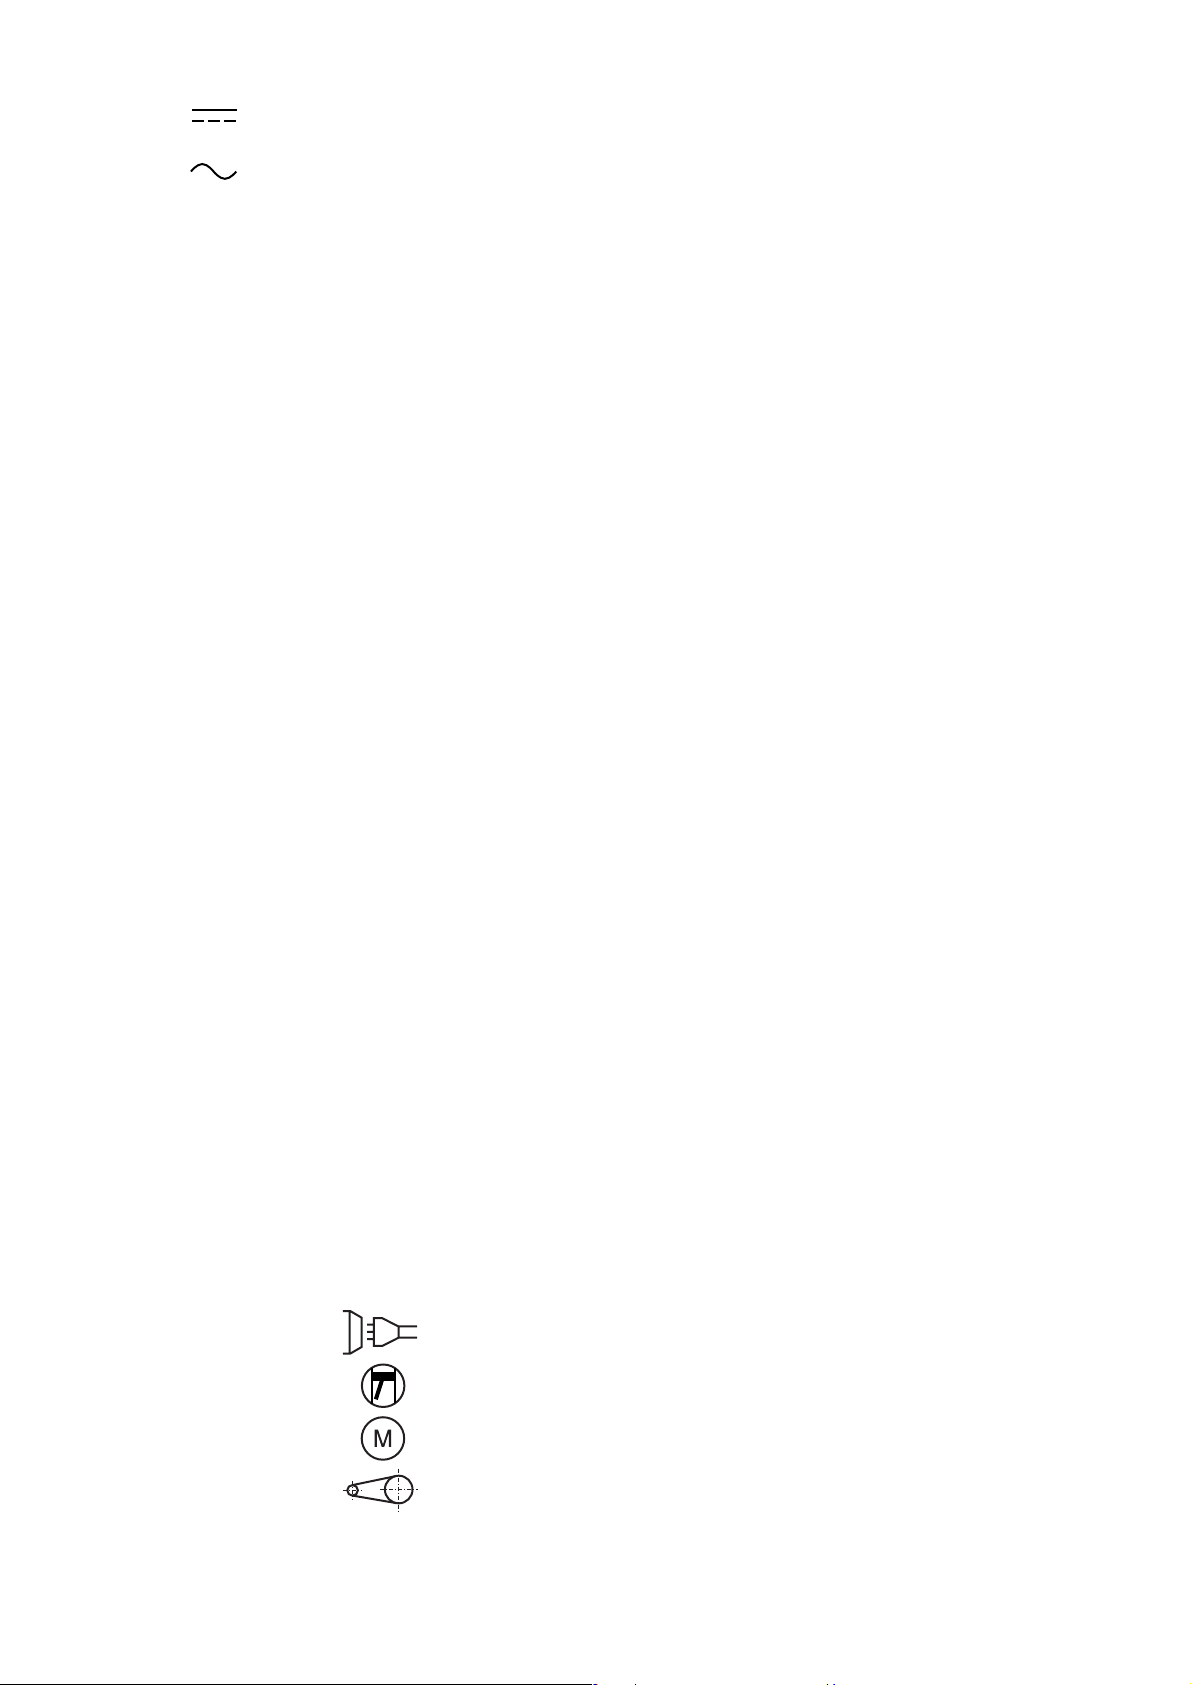
Box 8 Welding current symbol e.g.:
Direct current
Alternating current, and additionally the rated frequency in
hertz e.g.: ~50 Hz
Box 9 U0... V Rated no-load voltage
a) Arithmetic mean value in case of direct current
b) RMS value in case of alternating current
c) Ur... V Reduced rated no-load voltage in case of a voltage reducing device
d) Us... V Switched rated no-load voltage in case of an a.c. to d.c. switching device
Box 10 ... A/... V to... A/... V Range of output, rated minimum and maximum welding current and their
corresponding conventional load voltage.
Box 11 X Duty cycle (duty factor) symbol.
Box 12 I2 Rated welding current symbol.
Box 13 U2 Conventional load voltage symbol.
Boxes 11a, 11b, 11c ...% Values of the duty cycle (duty factor).
12a, 12b, 12c ... A Values of the rated welding current.
13a, 13b, 13c ... V Values of the conventional load voltage.
These boxes form a table with corresponding values of the three settings:
a) ... % duty cycle (duty factor) at the rated maximum welding current;
b) 60 % duty cycle (duty factor);
and
c) 100 % duty cycle (duty factor) as far as relevant.
Column a) need not be used if the duty cycle (duty factor) for the rated maximum welding
current is 60 % or 100 %.
Column b) need not be used if the duty cycle (duty factor) at the rated maximum welding current is 100 %.
c) Energy input
Box 14 Energy input symbol e.g.:
Input supply, number of phases (e.g. l or 3), symbol for alternating current
and the rated frequency (e.g. 50 Hz or 60 Hz)
Engine
Motor
Belt drive
Page 16
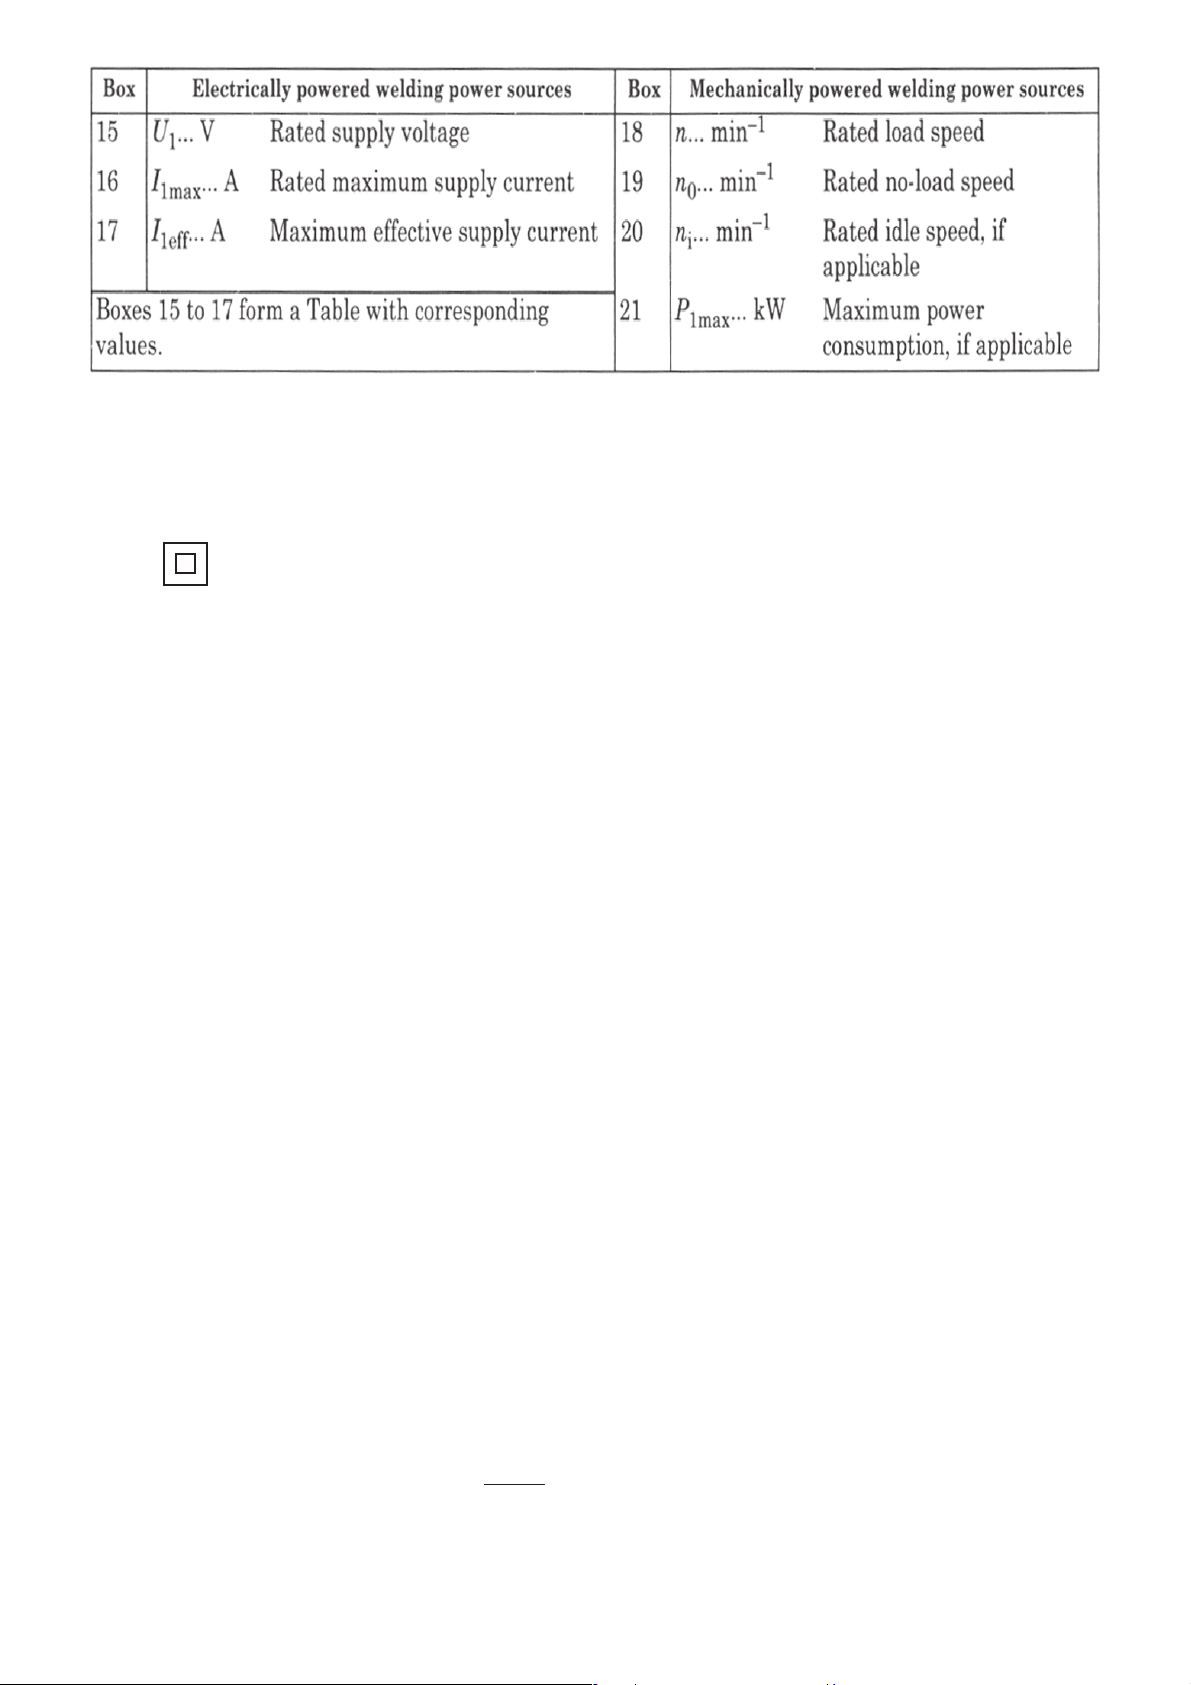
Box 22 IP.. Degree of protection, e.g. IP21 or IP23.
Box 23 Symbol for protection class II, if applicable.
3.0 General Information For Welding Transformer/Rectifier Operators
Dust, dirt and metal chips will harm any welding machine. It is of particular importance that the air ventilation for cooling
is not obstructed.
A weld should join two work pieces as if they were made from a single piece. Prior to the welding the joints must be
cleaned and dirt, rust, grease and paint removed. Also slag from previous welds must be completely removed. Attach
earth clamp firmly to work piece, assuring good metal to metal contact. Check that all cables and connectors are in proper
operating condition to ensure proper current conduction.
Place electrode with the uncoated end into one of the electrode holder's notches. Each welding machine is supplied
complete with an accessory kit, which includes besides the welding cables a welding visor and a slag hammer. When
removing slag it is recommended to protect the eyes by suitable means (goggles) from injury by sharp and hot slag. The
welding visor's dark glass plate protects the eye against ultra-violet and infrared rays. The clear glass plate protects the
dark plate against spatters and damage. The dark protective glass is available in different shades for different types of
electrodes and to suit different eye sensivity. Normally for electrodes from 1.5 mm to 4 mm Ø protective glasses of shade
DIN 9 are used, for electrode over 4 mm Ø shade DIN 10.
Select the correct welding current as shown below:
Current (A) Electrode Ø Material Thickness
15 - 50 1.0 - 2.0 mm 1.0 - 2.0 mm
50 - 100 2.0 - 2.5 mm 2.0 - 4.0 mm
100 - 140 2.5 - 3.25 mm 4.0 - 8.0 mm
140 - 220 3.25 - 5.0 mm 8.0 - 12.0 mm
220 - 300 5.0 - 6.0 mm 12.0 - 20.0 mm
In principle do not use too thick an electrode. As a general rule calculate 40 amps welding current per 1 mm of electrode
diameter. Depending on electrode type, material thickness and weld position this calculated value may have to be
adjusted to plus or minus.
All machines work well with thin plate from 1.0 mm thickness.
3.1 Care Of Stick Electrodes And Their Correct Use
In order to achieve a good weld the electrode has to be dry, thus storing in a dry place is essential- Should electrodes
have become moist, dry in an oven at between 200° C to 300° C for 30 minutes.
Basic coated low-hydrogen type electrodes always require pre-drying at 200° C to 300° C for 3 hours as atomic
hydrogen causes weld flaws.
Page 17
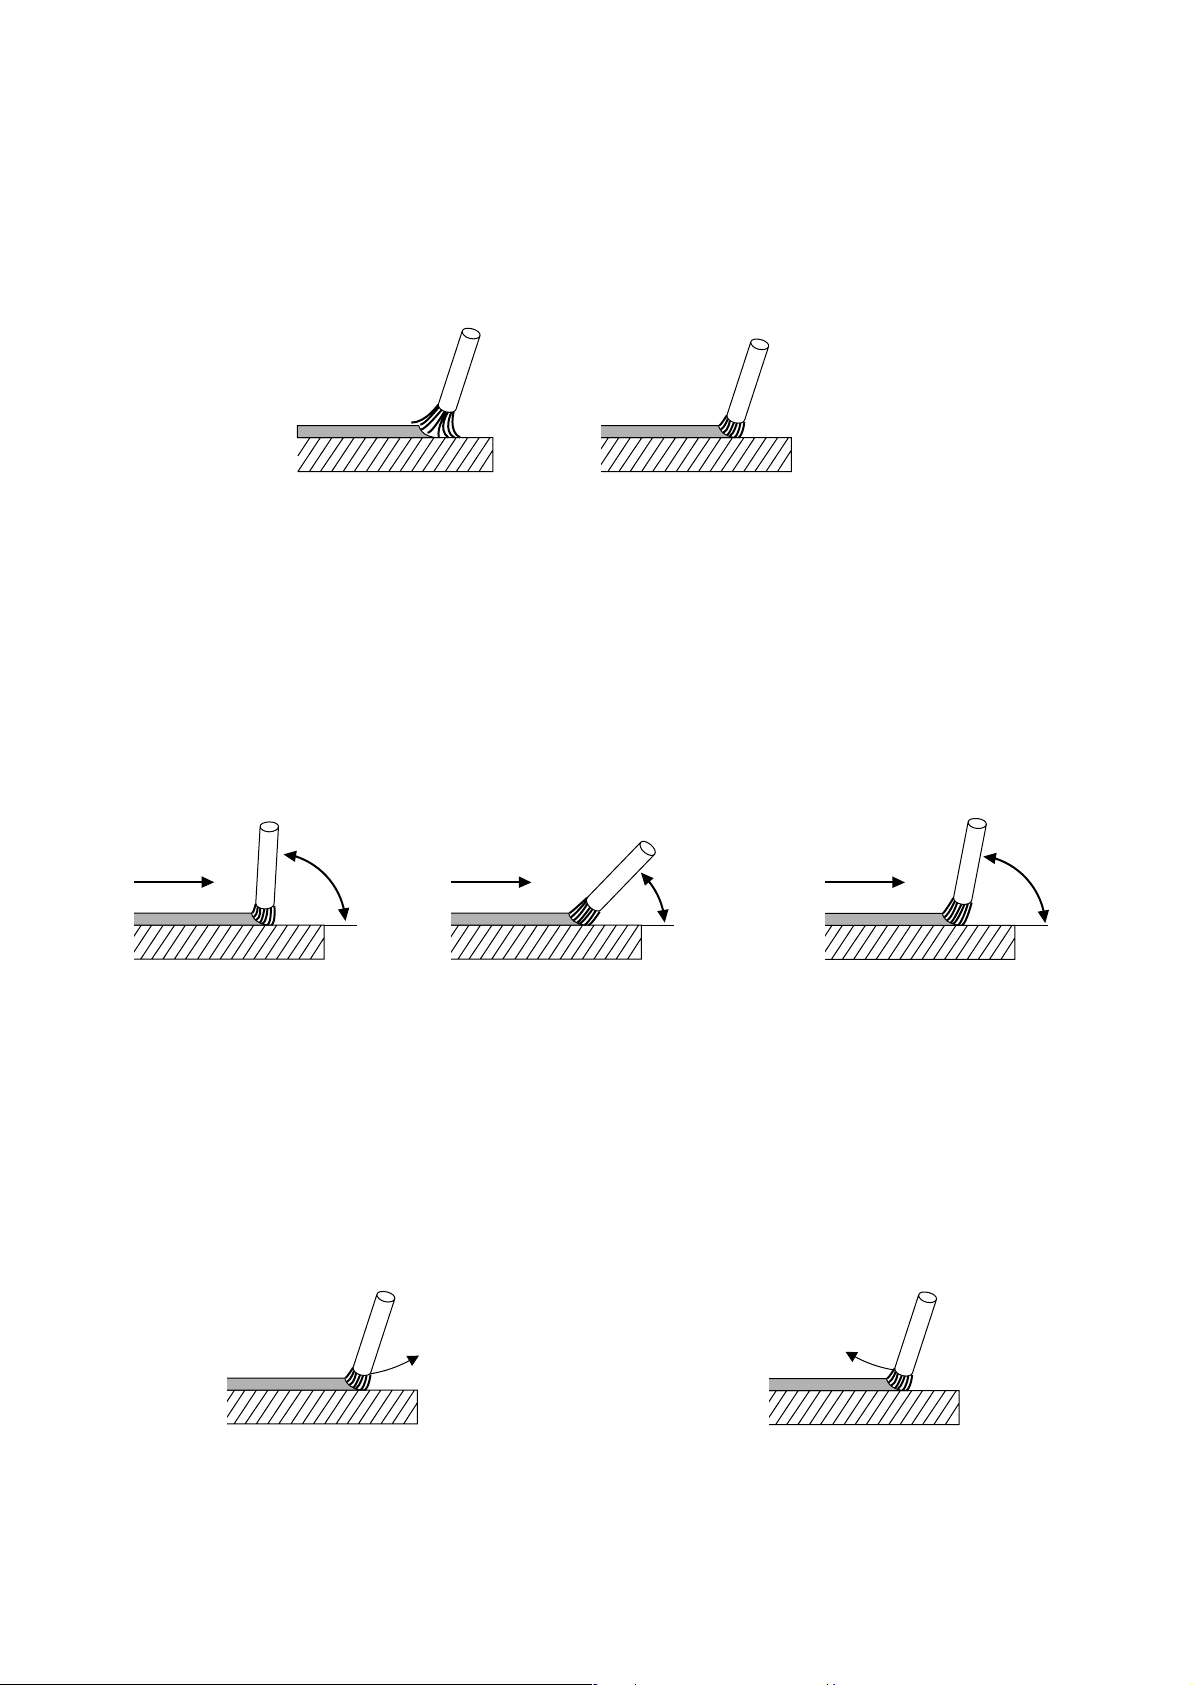
4.0 Welding Hints
Because of the multitude of and great differences in the important points for welding only the very basic operations
for the most common electrodes for low-carbon steels, the rutile- or rutile/cellulose type electrode, are introduced here.
In the case that other electrodes have to be used, the electrode manufacturers supply upon request all relevant
information for the type of special electrode to be used.
Always make some trial welds on scrap material. Select electrode diameter and welding current as per Table 1 (shown
on page 5). Attach earth clamp to work piece and place electrode into electrode holder as described earlier. Now hold
the electrode tip approx. 2 cm / 1 inch above the starting point of your welding seam. Hold the welding shield in front
of your face and draw the electrode with a short stroke along the groove. Through the welding shield you watch the
arc, keeping it to a length of 1 to 1.5 times the electrode diameter.
wrong
arc too long
(Pic. 3)
correct
approx. 1 - 1.5 the electrode-Ø
(Pic. 4)
The correct arc length is important for a good weld, because with too short or too long an arc both welding current and
working voltage change. A low working voltage causes insufficient penetration. Too high or too low welding current
gives a poor welding seam. Too long an arc does not sufficiently melt the parent material, resulting in high spatter
losses. Also the air, with its detrimental substances like hydrogen and nitrogen, may get access to the weld pool.
For a good weld the work angle of the electrode (or electrode inclination angle) is of substantial importance. The
inclination should be 70° - 80° to the welding direction. With the work angle too steep slag will run under the weld pool,
too flat an work angle causes the arc to spatter, in both cases the result is a porous, weak welding seam (see pictures
5 - 7).
wrong
welding direction
> 80°
wrong correct
welding direction
welding direction
< 70°
70-80°
(Pic. 5)
(Pic. 6)
(Pic. 7)
The welder has to keep the arc at the same length, that is the electrode burn-off is compensated by feeding the
electrode into the weld. At the same time the welder has to watch the weld pool for even penetration and width.
Welding is always done from left to right (backhand welding).
At the end of the welding seam the electrode can not simply be lifted or pulled from the weld, this creates porous end
craters, which weaken the weld. To correctly terminate a weld the electrode is held for a short moment at the end of
the weld seam, then lifted in an arc over the just laid weld.
wrong
(Pic. 8)
correct
(Pic. 9)
Remove slag only after it has cooled down and is no longer glowing.
If an interrupted weld is to be continued, the slag at the end of the already finished weld must be removed. Then the
arc can be started either in the groove or on the weld, as described earlier, and then moved to the end of the weld,
which has to be thoroughly melted for good fusion. Welding is then continued normally.
Page 18
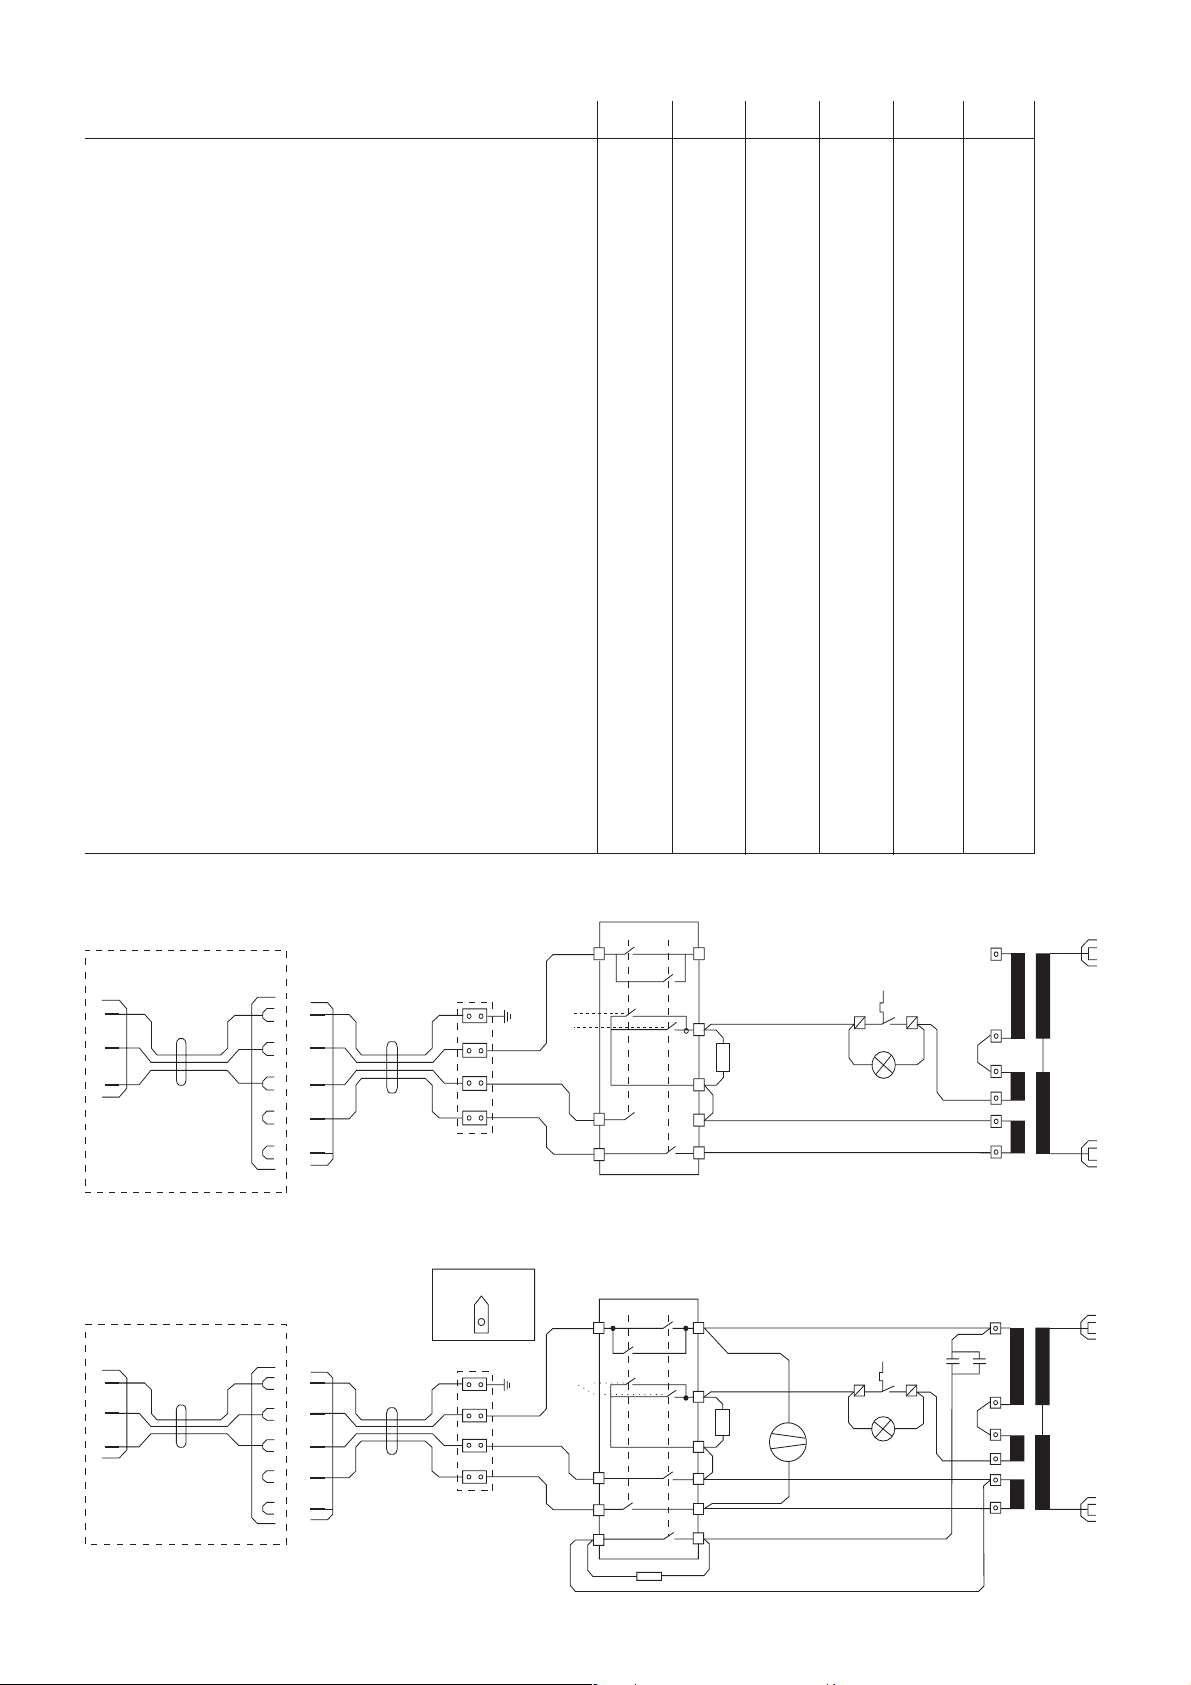
5.0 Wiring Diagrams And Spare Parts List
Stock-no. Item SB 200 SB 230 SB 260 SK 200 SK 230 SK 260
810 202 2085 Thermal overload switch 140° XXXXX
810 202 0171 Thermal overload switch 130° X
705 100 5818 Pressure spring XXXXXX
132 100 6619 Pressure piece XXXXXX
132 100 6589 Shunt XXXXXX
132 104 5622 Shunt
132 502 2139 Spindle XXXXXX
100 200 9443 Resistor, assembled XXXXXX
811 217 9829 Rotary switch XXXXXX
805 115 0768 Discharging resistor X
805 001 1837 Kondensator 50 µFX
819 002 1778 Handle wheel, red
860 112 1000 Neon control light, yellow XXXXXX
804 113 8069 Rotary fan 380 V - 415 V 50/60 Hz X X
700 301 6930 Handwheel 100 Ø M10 XXXXXX
821 507 1317 Insulated panel socket 50 mm
821 502 1930 Panel socket 25 mm
821 502 1948 Panel socket 50 mm
2
2
824 001 5090 Strain relieve PG 11 X
824 001 5103 Strain relieve PG 13,5 X X X X
824 010 6338 Strain relieve PG 16
100 200 4077 Rubber cord w/plug 4x2.52x4000 X X X X X
840 214 1779 Rubber cord w/plug 4x2.52x6000 X
840 212 5854 Rubber cord w/plug 2x1.52x2700
100 213 8375 Adaptor SB/SK for 220/240 V 1-ph XXXXXX
132 702 1849 Accessory kit no. 3
132 702 2381 Accessory kit no. 7 X
132 702 2578 Accessory kit no. 8 X X X X
132 702 0222 Accessory kit no. 130 X
2
XX
XXX
Wiring Diagram for SK Serie
Adapter 1-/2-ph
Schuko
plug
CEECoupling
PE
CEEplug
L1
N
L2
Wiring Diagram for SB-Serie
Adapter cable
Schuko
plug
CEECoupling
CEEplug
PE
L1
N
L2
400
230 400
1
2
ϑ
x
7
5
11
12
8
6
x = lagging
Ø
230
nacheilend
2
6
8
14
Ø
400 230
1
140°
12
11
5
7
13
1
2
4
3
2
1
Page 19
Vd. ha adquirido un aparato de soldadura por arco eléctrico de alta calidad, diseñado y construido por
especialistas con años de experiencia. Una máquina construida para darle servicio durante años.
Los transformadores poseen una sección de conductor dimensionado cuyo núcleo de acero fue fabricado de
chapas aisladas de alta calidad, a fin de reducir en lo posible las turbulencia de corriente y cambios de, polaridad
En la aplicación del aparato se han de observar las prescripciones corriente.
Advertencia: UVV 260 Procedimientos de corte, soldadura y afines (VB 915)
La serie metabo Transformadores- Rectificadores de soldadura contiene el aparato adecuado para casi
todos los campos de aplicación.
Transformadores de soldadura: SK 200 SB 200
SK 230 SB 230 T
SK 260 SB 260 T
Responsabilidad de producto/Garantía
No está permitido hacer funcionar el aparato en los alrededores de instalaciones de elaboración de datos.
Los trabajos y las posibilidades de aplicación no especificados precisan una autorización escrita de la empresa
Metabowerke GmbH, Business Unit Elektra Beckum, apartado de correos 1352, D-49703 Meppen.
Para la defensa de sus derechos de garantía y por la seguridad del producto, asegúrese de que la tarjeta de
garantía sea rellenada de inmediato al realizar la compra y que nos sea remitida la tarjeta de respuesta.
Póngase en contacto con su proveedor en caso de derecho de garantía.
En principio, los trabajos bajo garantía serán llevados a cabo por nuestra empresa, o bien por los servicios técnicos
que autoricemos para ello. Fuera del periodo de garantía, las reparaciones sólo pueden ser realizadas por servicios
técnicos autorizados.
¡Guarde las facturas de reparación!
Reservado el derecho a modificaciones técnicas.
Indice
1.0 Datos técnicos
2.0 Puesta en servicio de un aparato de corriente monofásica
2.1 Puesta en servicio de un aparato Kombi de metabo para 230/400 V
(corriente monofásica, trifásica)
2.2 Esquema de conexiones
2.3 Placa de características - Valores caraterísticas para la conexión a la red
3.0 Lo que debería saber el usu ario de un aparato de soldadura
3.1 Un pequeño resumen de electrodos para soldadura y su manejo correcto
4.0 Advertencias sobre la propia soldadura
5.0 Esquemas eléctricos, listas de piezas de repuesto
Page 20
2.1 Puesta en servicio de un aparato Combi de metabo para 230/400 V
(corriente monofásica/trifásica)
La conexión se hace a la red de corriente alterna de 230 V (monofásico) (mediante el cable de adaptador incluido),
o bien a dos fases de la red de corriente trifásica de 400 V. En el aparato Combi se encuentra un cable con
enchufe para cte. trifásica de 400 V (CEE de 5 polos 32 A.)
2.2 Esquema de conexión (véase también esquema de conexiones eléctricas)
Conexión a corriente
alterna de 230 V
Conexión de enchufe en los aparatos Combi de 230 V - 400 V
Cable de adaptador
PE verde/amarillo
L1 marrón
N azul
→
Lineal de conexión
Aparato
PE verde/amarillo
L1 marrón
N azur
1,5 m
Enchufe con
puesta a tierra
El conductor protector verde-amarillo debe conectarse sólo al contacto señalado por el símbolo de toma
de tierra.
La conexión del enchufe de cte. trifásica se efectúa sólo a dos cables de la red de cte. trifásica y debe hacerse
únicamente por un electricista experto.
Para soldaduras en calderas, depósitos y espacios estrechos sólo son admisibles transformadores con una
tensión máx. de marcha en vacío de 42 V.
Los Aparatos Combi están provistos de una conmutación de seguridad, es decir que Vd. puede insertar el cable
de corriente monofásica (cable de adaptador) y ajustar el conmutador selector de tensión a 400 V ó insertar el
cable de cte. de fuerza y ajustar el conmutador a 230 V, sin que el aparato sufra daños.
L2, L3 libres
Acoplamiento CEE 5 polos 32 A
verde/amarillo PE
marrón L1
azur N
PE verde/amarillo
L1 negro
L2 marrón
N azul
L3 libre
Enchufe CEE 5 polos 32 A
→
2.3 Placa de características - Valores característicos para la conexión a la red
Identificación
Dirección del fabricante
Marca registrada
Aparato
Modelo
Salida de soldadura
Entrada de energía
Número de fabricación
Page 21
Contenido
Las indicaciones siguientes hacen referencia a los campos numerados en la imagen 2.3.
a) Identificación
Campo 1 Nombre y dirección del fabricante, del distribuidor o importador y opcionalmente una marca y el
país de origen, si es necesario.
Campo 2 Modelo (denominación) según indicación del fabricante.
Campo 3 Comprobación para datos de construcción y de fabricación (p. ej., número de fabricación).
Campo 4 Símbolo gráfico para la fuente de corriente de soldadura (opcional), p. ej.:
Transformador monofásico
Transformador monofásico/trifásico con rectificador
Rectificador transformador convertidor de frecuencias
estático monofásico/trifásico
Convertidor de corriente continua trifásico
Convertidor trifásico con rectificador
Convertidor rotativo de frecuencias trifásico
Fuente de corriente combinada trifásica para corriente
alterna y continua
Generador de corriente alterna con motor de
combustión interna
Generador de corriente alterna con motor de
combustión interna con rectificador
Campo 5 Referencia a esta norma como confirmación de que la fuente de corriente de soldadura
satisface sus exigencias.
b) Salida de soldadura
Campo 6 Símbolos gráficos para el proceso de soldadura, p. ej.:
Soldadura manual por arco con varillas para soldar con revestimiento
Soldadura por arco bajo gas inerte con electrodo de wolframio
Soldadura por arco bajo gas inerte y bajo gas activo incluido el uso
de electrodo con alma
Soldadura con electrodo con alma y autoprotección
Soldadura por arco sumergido
Corte con chorro de plasma
Ranurado con soplete de plasma
Page 22
Campo 7 Símbolo para fuentes de corriente de soldadura que al soldar se encuentren en entornos
con elevado peligro eléctrico (si procede).
Campo 8 Símbolo para la corriente de soldadura, p. ej.:
Corriente continua
Corriente alterna y adicionalmente el valor de cálculo de la frecuencia en Hz,
p. ej.: -50 Hz.
Campo 9) U0....V Valor de cálculo de la tensión sin carga
a) Media aritmética en corriente continua
b) Valor efectivo en tensión alterna
c) UR ...V el valor de cálculo disminuido de la tensión sin carga en un dispositivo de reducción
de tensión;
d) US ...V el valor de cálculo de la tensión flotante en un dispositivo de conmutación de corriente
alterna a corriente continua.
Campo 10) ...gama de potencia, valor de cálculo menor y mayor de la corriente de soldadura y tensión de
trabajo correspondiente según la normativa
Campo 11) ...símbolo para la duración de conexión
Campo 12) ...símbolo para el valor de cálculo de la corriente de soldadura
Campo 13) ...símbolo para la tensión de trabajo normalizada
Campos 11a, 11b, 11c ...% valor de la duración de conexión
12a, 12b, 12c ...% valor del valor de cálculo de la corriente de soldadura
13a, 13b, 13c ...% valor de la tensión de trabajo normalizada
Estos campos forman una tabla con los valores correspondientes para los tres ajustes
a) ...% duración de conexión en el valor de cálculo mayor de la corriente de soldadura:
b) 60% de duración de conexión
y
c) 100% de duración de conexión (si procede)
c) Entrada de energía:
Campo 14) Símbolos gráficos para la entrada de soldadura, p. ej.:
Entrada de red, número de fases (p. ej. 1 o 3), símbolos gráficos para la
corriente alterna y el valor de cálculo de la frecuencia (p. ej. 50 Hz o 60 Hz)
Motor de combustión interna
Motor eléctrico
Accionamiento por correa
Page 23
Campo
15
16
17
Fuentes de corriente de soldadura con
accionamiento eléctrico
... V
U
1
Valor de cálculo de la tensión de
alimentación
Valor de cálculo mayor de la
... A
I
1max
I
1eff
... A
corriente de la red
Valor efectivo de la corriente de
la red mayor
Campo
18
19
20
Fuentes de corriente de soldadura con
accionamiento mecánico
-1
n
... min
Valor de cálculo de la velocidad
bajo carga
Valor de cálculo del ralentí
... min
n
0
... min
n
i
-1
-1
Valor de cálculo del ralentí bajo
(si procede)
Los campos 15 a 17 forman una tabla con valores
coincidentes.
21
P
1max
... kW
Consumo de potencia mayor
(si procede)
Campo 22) IP... Grado de protección, p. ej., IP 21 o IP 23.
Campo 23) Símbolo para grado de protección II (si procede)
3 Lo que debería saber todo usuario de un aparato de soldadura
Polvo, suciedad o virutas de hierro dañan a cualquier aparato de soldadura. Especialmente, Vd. habría de
procurar que permanezca intacta la alimentación de aire para la refrigeración. Una unión soldada ha de unir entre
sí dos piezas antes de comenzar la soldadura, los puntos a soldar han de ser limpiados, hay que eliminar siempre
primero la escoria de las soldaduras anteriores. Ahora se fija la pinza de masa firmemente en un lugar desnudo
de la pieza de trabajo. Compruebe Vd. si todas las conexiones de cables y los propios cables están correctos,
a fin de poder asegurar el mejor flujo de corriente posible.
En la muesca del portaelectrodos prevista para ello se sujeta el electrodo con el extremo libre de envoltura. Con
el aparato se encuentra un equipamiento de soldadura con un escudo de soldador y un martillo de desbastar.
El cristal de protección sirve de filtro contra radiaciones perjudiciales (rayos ultravioleta e infrarrojos). El cristal
claro ha de proteger el cristal de protección contra salpicaduras de soldadura y deterioros. Al eliminar la escoria,
para proteger los ojos contra salpicaduras de escoria cortantes y calientes, Vd. debería llevar sin falta unas gafas
protectoras. Según el tipo de electrodo y la sensibilidad de los ojos, se ofrecen cristales de protección en
diferentes grados de claridad.
Para el caso normal, se emplea para electrodos con un Ø de 1,5 a 4 mm. cristales de protección del grado DIN
9, y para electrodos con Ø de más de 4 mm eris tales del grado DIN 10.
Para que Vd. ajuste la corriente correcta para el electrodo que va a emplear, le servirá la siguiente tabla (1):
Amperios (A) Ø del electrodo Espesor del material
en mm. en mm.
25-50 1,0 - 2,0 1,0 - 2,0
50 - 100 2,0 - 2,5 2,0 - 4,0
100 - 140 2,5 - 3,25 4,0 - 8,0
140 - 220 3,25 - 5,0 8,0 - 12,0
220 - 300 5,0 - 6,0 12,0 - 20,0
Por norma, no se debería utilizar jamás un electrodo demasiado grueso.
Como valor orientativo, se puede calcular con una intensidad de corriente de unos 40 amperios por mm. de Ø
del alambre nuclear del electrodo. Según el espesor del electrodo, el espesor de la pieza de trabajo y, la situación
de la costura de soldadura, se puede sobrepasar el valor calculado o quedar por debajo de él. Los aparatos
también trabajan perfectamente en el sector de chapa delgada a partir de un espesor de material de 1,0 mm.
Todo experto celebrará esta propiedad. La manejabilidad, junto con una construcción robusta, es una gran
ventaja.
3.1 Un pequeño resumen de electrodos de soldadura y su manejo correcto
A fin de que sea posible una soldadura segura, los electrodos deben ser almacenados siempre en lugar seco.
En caso de que alguna vez las electrodos se hayan puesto húmedos, hay que secarlos en un horno a 200 - 300
°C durante aprox. 1-2 horas.
Las Electrodos básicos, por norma EN 499, han de ser secados antes de su uso en un horno a 200 - 300 °C
hasta 3 horas (hidrógeno atómico conduce a defectos de soldadura).
La marcación se fija por fabricantes de electrodos según la norma y se comprueba por un organismo de control.
En el paquete de electrodos está impresa la designación.
Page 24
4 Advertencias sobre la propia soldadura
Debido a las grandes diferencias y la versatilidad de los puntos importantes para la soldadura con los distintos tipos
de electrodos, aquí vamos a hablar sólo de los tipos usuales de electrodos para aceros de construcción normales, los
electrodos de rutilio o los electrodos de rutilio y celulosa, podrá obtener de los fabricantes de electrodos especiales.
Las primeras soldaduras, Vd. las debería realizar sobre una chapa y la intensidad correcta de la corriente se eligen
según la tabla 1. Efectúe Vd., tal como se describe al principio, la colocación de la pinza de mesa y la sujeción del
electrodo. Ahora sostenga el electrodo a unos 2 cm. por encima del punto inicial de su costura de soldadura y póngase
el escudo de soldador ante la cara. Roce la chapa brevemente con el electrodo. A través del cristal de protección del
escudo protector, observe el arco y manténgalo a una longitud de 1 a 1,5 veces el Ø del electrodo.
erróneo correcto
fout
goed
boog te lang
arco demasiado largo
(afb. 3)
(Fig. 3)
ca. 1 - 1,5 x de elektrode-ø
aprox. 1 -1,5 veces el Ø del electrodo
(afb. 4)
(Fig. 4)
La longitud de arco correcta es importante, porque con un arco demasiado corto o demasiado largo cambia la corriente
y la tensión. Con tensión de soldadura demasiado baja, la penetración alta o demasiado baja tiene como consecuencia
una mala costura de soldadura. Un arco demasiado largo no funde suficientemente el material base, hay altas pérdidas
por salpicaduras y la atmósfera, con sus sustancias nocivas como hidrógeno y nitrógeno, puede entrar en contacto con
el baño de fusión.
Para una buena costura de soldadura, también es de importancia el ángulo que el electrodo forma con la pieza de
trabajo. Este ángulo debería ser de unos 70 a 80° con respecto a la dirección normal de la soldadura. Con un ángulo
de aplicación demasiado empinado, la escoria se mete debajo del baño de fusión, y con uno demasiado plano el arco
centellea y salpica, lo cual en ambos casos conduce a una costura de soldadura porosa débil (véanse figuras de 5 a
7).
erróneo
fout
Dirección de
lasrichting
soldudura
(Fig. 5) (Fig. 6) (Fig. 7)
(afb. 5)
> 80°
erróneo
fout goed
Dirección de
lasrichting
soldudura
< 70°
(afb. 6)
correcto
Dirección de
lasrichting
soldudura
(afb. 7)
70-80°
El soldador debe prestar atención a que el arco permanezca siempre igual de largo, es decir que la merma de
combustión por el arco sea compensada constantemente por el seguimiento del electrodo.
Al mismo tiempo debe observarse el baño de soldadura en cuanto a penetración y anchura uniformes.
Se suelda siempre de izquierda a derecha (tirando).
Cuando la costura de soldadura llega a su fin, no se debe quitar el electrodo tirando simplemente hacia arriba o hacia
abajo, pues con ello se producen cráteres finales porosos no deseados y que debilitarían la costura. Lo correcto es parar
al final de la costura un momento, Para luego quitar el electrodo levantándolo en un arco por encima de la costura.
erróneo
fout
(afb. 8)
(Fig. 8) (Fig. 9)
correcto
goed
(afb. 9)
La escoria sólo se debe eliminar de la costura cuando se haya enfriado hasta el punto de que ya no esté al rojo. Si se
ha de continuar la soldadura en una costura interrumpida, se debe eliminar primero la escoria en el punto desde el que
se quiera continuar. Luego, el arco se enciende en la junta de costura o la costura ya existente y llevado al lugar de
continuación donde se debe fundir correctamente el punto de retirada del electrodo, y después se puede continuar
soldando tal como se ha descrito.
Page 25
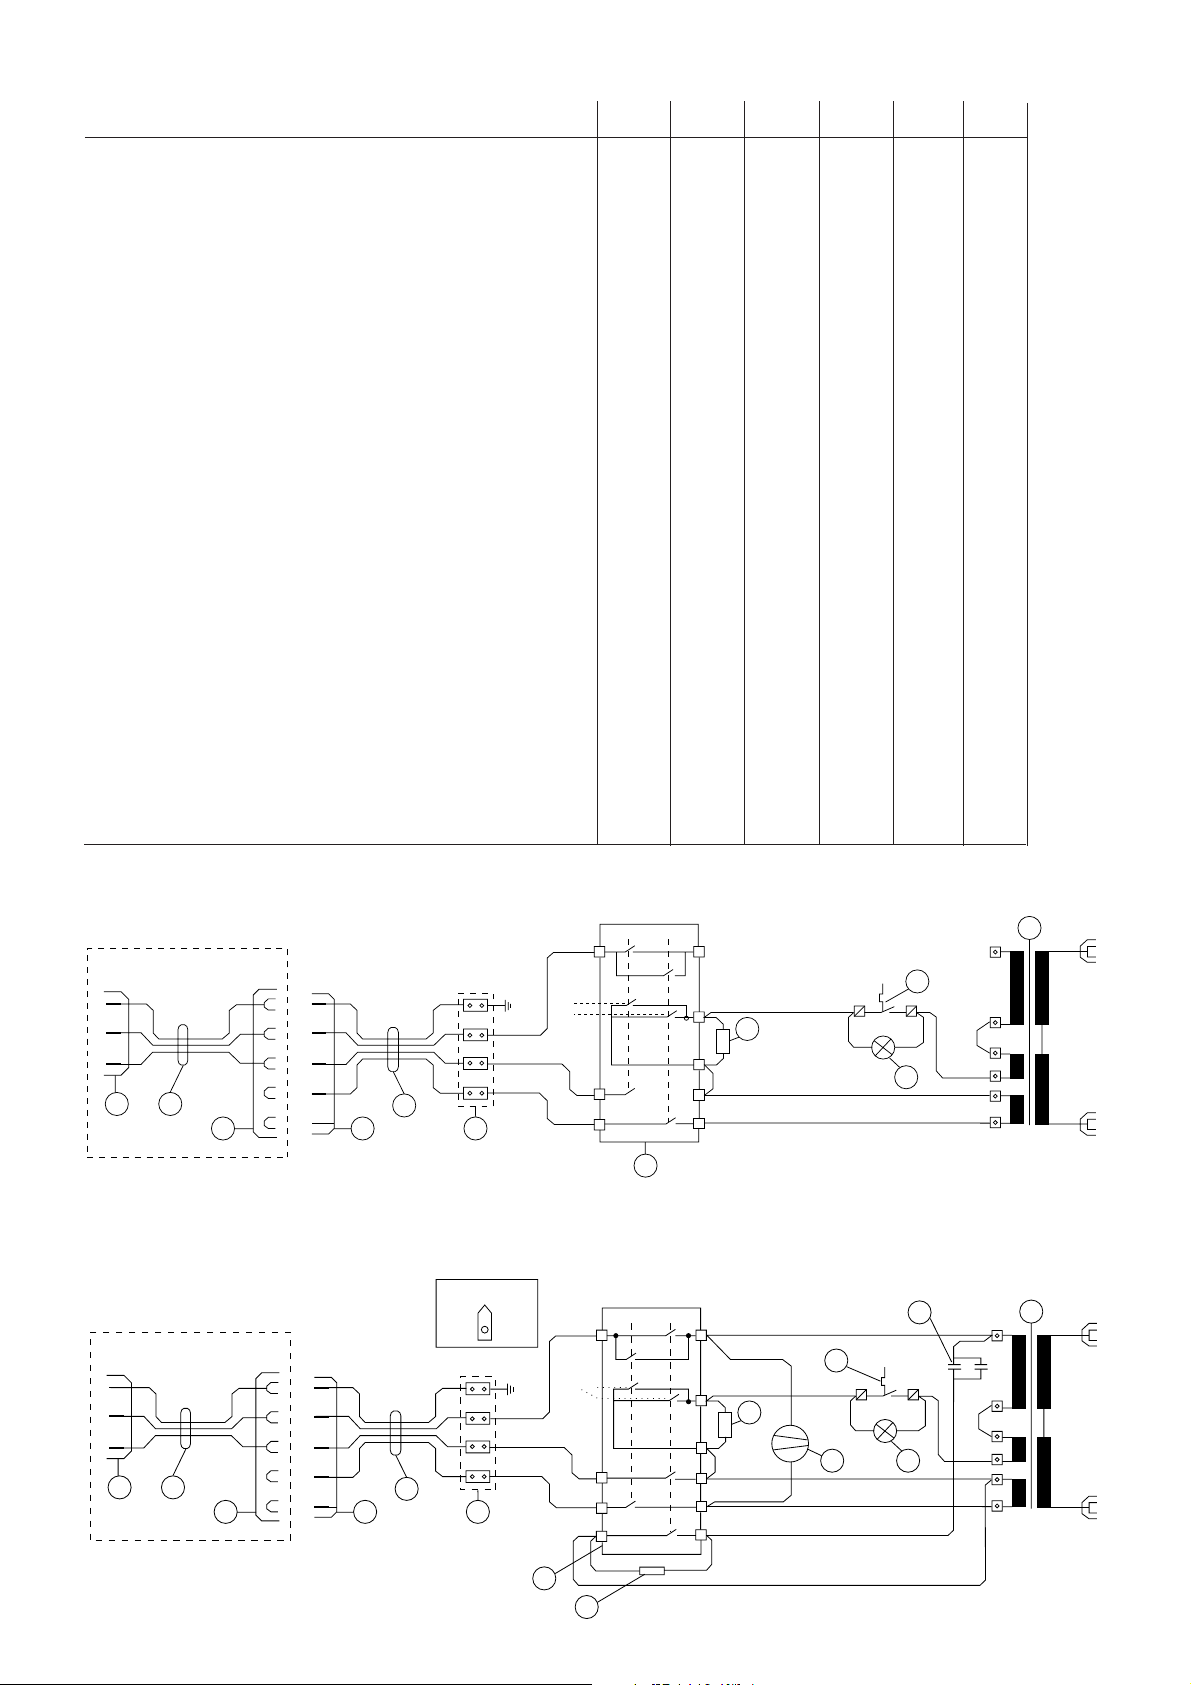
5.0 Esquemas eléctricos/Lista de piezas de repuesto
Referencia Designación SB 200 SB 230 SB 260 SK 200 SK 230 SK 260
810 202 2085 Termostato 140 ° XXXXX
810 202 0171 Termostato 130 ° X
705 100 5818 Resorte a compresión X X X X X X
132 100 6619 Pieza de presión X X X X X X
132 100 6589 Shunt X X X X X X
132 104 5622 Shunt
132 502 2139 Husillo X X X X X X
100 200 9443 Resistencia premontada X X X X X X
811 217 9829 Interruptor giratorio X X X X X X
805 115 0768 Resistencia de descarga X
805 001 1837 Condensador 50 µFX
819 002 1778 Empuñadura de disco roja
860 112 1000 Lámpara piloto amarilla X X X X X X
804 113 8069 Ventilador axial 400 V/50 Hz X X
700 301 6930 Volante Rd. 100/M 10 X X X X X X
821 507 1317
821 502 1930
821 502 1948
824 001 5090 Dispositivo de contratracción PG 11 X
824 001 5103 Dispositivo de contratracción PG 13,5 X X X X
824 010 6338 Dispositivo de contratracción PG 16
100 200 4077
840 214 1779
840 212 5854
100 213 8375 Adaptador SB/SK X X X X X X
132 702 1849
132 702 2381
132 702 2578
132 702 0222
Casquillo de montaje son aislamiento 50
Casquillo de montaje son aislamiento 25
Casquillo de montaje son aislamiento 50
Cable de goma con enchufe 4x2,52x4000
Cable de goma con enchufe 4x2,52x6000
Cable de goma con enchufe 2x1,52x2700
Equipamiento de puesta de soldadura núm. 3
Equipamiento de puesta de soldadura núm. 7
Equipamiento de puesta de soldadura núm. 8
Equipamiento de puesta de soldadura núm. 130
XX
XXX
XX XXX
X
X
XX XX
X
Esquema eléctrico para serie SK
Adapter-Kabel
3
CEEKupplung
PE
L1
N
L2
CEEStecker
5
4
SchukoStecker
1
2
Esquema eléctrico para serie SB
Adapter cable
Schuko
plug
1
CEECoupling
2
3
CEEplug
PE
L1
N
L2
5
4
400
230 400
1
x
7
6
Ø
230
6
5
400 230
2
nacheilend
6
8
14
2
10
ϑ
11
9
12
8
6
8
Ø
x = nacheilend
1
10
12
9
11
5
7
13
12
11
10
140°
11
13
13
1
2
4
3
2
1
8
15
Page 26
U heeft een lasaparaat gekocht. Met dit apparaat bezit u een door ons met jarenlange ervaring, door vakmensen
ontwikkeld, lasapparaat met vell vermogen. Wanneer u een voor uw werkzaamheden geschikt apparaat uit onze
serie gekozen heeft, zult u daar heel lang plezier aan beleven. De transformatoren bezitten een rijkkelijk bemeten
CU-leidingdoorsnede, deze ijzerkern is uit hoogwaardig plaatstaal gemaakt, om de wervelstroom- en
ommagnetiseringsverliezen zo klein als mogelijk te houden.
Bij gebruik van de apparaten moeten de gangbare voorschriften in acht genomen worden.
Verwijzing: UVV 260 las- en snij- en aanverwante werkwijzen (VB 915).
De metabo - lastransformatoren-serie lasgelijkrichters voor bijna ieder gebruik het passende apparaat.
Lasttransformatoren: SK 200 SB 200
SK 230 SB 230
SK 260 SB 260
Gebruik in de omgeving von dataverwerkende installatie´s is niet toegestaan.
Produktaansprakelijkheid/garantie
Voor niet vermelde werkzaamheden en toepassingsmogelijkheden is de schriftelijke toestemming vereist van
Metabowerke GmbH, Business Unit Elektra Beckum, Postfach 1352, D-49703 Meppen.
Voor garantieaanspraak moet u zich tot uw dealer wenden.
Garantiewerkzaamheden worden principieel door ons of door ons geautoriseerde bedrijven uitgevoerd. Buiten de
garantieperiode kunt u reparatie's door daarin gespecialiseerde bedrijven uit laten voeren.
Altijd de reparatierekeningen bewaren!
Technische veranderingen voorbehouden!
Inhoudsverklaring
1.0 Technische gegevens
2.0 Ingebruikname van een wisselstroom apparaat
2.1 Ingebruikname van een metabo Combi apparaat voor 230/400 V
2.2 Aansluitschema
2.3 Typeschild vermogens- waarde´s voor netaansluiting
3.0 Wat de gebruiker van een lasapparaat weten moet
3.1 Een klein overzicht over laselektroden en hun juiste behandeling
4.0 Aanzijzingen over het lassen zelf
5.0 Schakelschema´s, onderdeellijsten
Page 27
1 Technische gegevens
netspanning 230/400 V 230/400 V 230/400 V 230/400 V 230/400 V 230/400 V
netfrequentie 50 Hz 50 Hz 50 Hz 50 Hz 50 Hz 50 Hz
schakeltrappen traploos traploos traploos traploos traploos traploos
regelbereik 25 - 200 A 25 - 230 A 25 - 260 A 20 - 200 A 20 - 230 A 30 - 260 A
traploos bij 230 V 25 - 110 A 25 - 114 A 25 - 120 A 20 - 110 A 20 - 114 A 30 - 135 A
traploos bij 400 A 40 - 200 A 40 - 230 A 40 - 260 A 30 - 200 A 36 - 220 A 75 - 260 A
onbelaste spanning max. 230 V 36,5 - 39 V 37 - 40 V 36 - 38 V 36,5 - 39 V 37 - 40 V 39 - 40 V
onbelaste spanning max. 400 V 48,5 - 55 V 53 - 59 V 55 - 60 V 48,5 - 55 V 53 - 59 V 55 - 60 V
ingangsvermogen max. 230 V 4,3 kKVA 4,5 kVA 4,4 kVA 4,3 kVA 4,5 kVA 4,5 kVA
ingangsvermogen max. 400 V 11,8 kVA 13,7 kVA 16,4 kVA 11,8 kVA 13,7 kVA 16,4 kVA
werkspanning 21 - 28 V 21 - 28,8 V 21 - 30,2 V 21 - 28 V 21 - 28,8 V 21 - 30,2 V
Cos ϕ - 230 V 0,77 (110A) 0,77 (114 A) 0,8 (120 A) 0,77 (110 A) 0,77 (114 A) 0,8 (130 A)
Cos ϕ - 400 V 0,66 (200 A) 0,63 (220 A) 0,62 (260 A) 0,67 (200 A) 0,63 (220 A) 0,62 (260 A)
max. inschakelduur bij max.
instelling bij 230 V (25/40°) 25 %/ 17 % 25 %/ 17 % 25 %/ 17% 20 %/ 15 % 55 %/ 40% 50 %/ 35 %
100 % inschakelduur bij 230 V
(25/40°) 55 A/ 35 A 60 A/ 40 A 55 A/ 35 A 50 A/ 35 A 85 A/ 60 A 90 A/ 65 A
max. inschakelduur bij max.
instelling bij 400 V (25/40°) 5 %/ 3 % 5 %/ 3 % 5 %/ 3 % 5 %/ 3 % 20 %/ 15 % 10 %/ 5 %
100 % inschakelduur bij 400 V
(25/40°) - - - - - 90 A/ -
afzekering 230 V T 16 A T 16 A T 16 A T 16 A T 16 A T 16 A
afzekering 400 V T 25 A T 25 A T 35 A T 20 A T 25 A T 35 A
koeling S S S S F F
isolatieklasse F F FFFF
isolatiesoort IP 21 IP 21 IP 21 IP 21 IP 21 IP 23
afmetingen (mm) LxBxH
gewicht 27 kg 31 kg 35 kg 40 kg 42 kg 44 kg
uitrusting-nr. 7 8 8 130 8 8
verlasbare elektroden max. 5 mm 5 mm 5 mm 5 mm 5 mm 5 mm
SK 200 SK 230 SK 260 SB 200 SB 230 SB 260
440x230x430 440x230x430 440x230x430 550x330x380 550x330x380 550x330x380
2 Ingebruikname van een wisselstroom apparaat
Dit apparaat moet via een aardlekschakelaar met 30 m A lekstroom uitschakeling gevoed worden. Beschadigde
aansluitkabels moeten direkt door een elektro-vakman vervangen worden. Het gebruik met beschadigde
aansluitskabels is levensgevaarlijk en daarom verboden. Kinderen mogen dit apparaat niet bedienen. De
aansluiting vindt plaats aan het wisselstroomnet (licht) 230 V. Hij kan dus aan iedere wandcontactdoos
aangesloten worden. De stroomgroep, waaraan de wandcontactdoos aangesloten is, moet met een trage
zekering 16 ampere afgezekerd worden. Het gebruik van andere elektrische apparaten aan de zelfde groep is
gedurende hat lassen beperkt mogelijk.
Steek nu de lichtnetstekker in de wandcontactdoos, daarna de snelaansluitingen in de bussen steken en met een
draaiing naar recht vergrendelen het maakt hierbij niet uit, welke kabel in welke bus komt. Bij lastransformatoren
maakt de aansluiting van de polen niet uit. U kunt dus massatang en elektrodenhouder onwillekeuring aan het
apparaat aansluiten. Het zelfde geld voor lasapparaten zonder snelaansluitingen, dus met vast aangesloten
laskabels.
De kabel met de massatang wordt aan het te lassen werkstuk, op een schone blanke plaats, zo dicht mogelijk
bij de lasplaats aangebracht. De elektrodenhouder dient voor het vasthouden van laselektroden.
Bij lasapparaten met een traploze regeling wordt de gewenste lasstroom door middel van het handwiel op
traploos de gewenste waarde ingesteld.
Wanneer er geen wandcontactdoos in de nabijheid is, dan heeft u een verlengingskabel nodig, lat erop dat de
draadkern diameter minimaal 2.5 mm2 bedraagt.
Ook moet de kabel volledig afgerold zijn, omdat hij anders warm wordt, daardoor verhoogd de weerstand en wordt
de lasstroom aanzielnijk lager.
Ook bestaat de mogelijkheid om de laskabels te verlengen. In dat geval moet de draadkern diameter groter zijn
als die van de meegeleverde laskabels.
Elk apparaat wordt door een thermoschakelaar beschermd tegen overbelasting.
Als het apparaat overbelast worden, schakelt de thermoschakelaar de lastransformtor uit. Na een korte afkoeltijd
word het apparaat automatisch weer ingeschakeld en is hij weer bedrijfsklaar. Bij lastransformatoren met een
Turbo-koeling wordt een extra koelmotor ingezet om de inschakelduur te verhogen.
Page 28
2.1 Ingebruikname van een Elektra Beckum combi apparaat voor 230/400 V (licht- en draaistroom)
De aansluiting vindt plaats aan het wisselstroomnet 230 V (licht)(via bijgeleverde adapterkabel) of aan twee fasen van
het draaistrommnet 400 V. Aan het combiapparaat bevindt zich een kabel met een stekker voor 400 V draaistroom
(CEE 5polig 32 A).
2.2 Aansluitschema (zie ook schakelschema)
230 V - wisselstroomaansluiting
Stekkeraansluiting bij 230 V - 400 V-combi apparaten
adapterkabel
PE groen/geel
L1 bruin
N blauw
→
aansluitleiding
apparaat
PE groen/geel
L1 bruin
N blauw
1,5 m
randaarde stekker
De geel/groene aardkabel mag alleen aan het met het aardteken gekenmerkte kontakt aangesloten worden.
De aansluiting van de draaistroom stekker vindt plaats via 2 fasen van het draaistroomnet en mag alleen door een
elektro-vakman geschieden.
Voor het lassen in ketels, tanken en in kleine ruimte's zijn alleen transformatoren met een maximale onbelaste spanning
van 42 volt toegestaan.
Combi-apparaten zijn van een veiligheids schakeling voorzien, d.w.z. u kunt de lichtstroomkabel (adapterkabel) in het
stopcontact steken en de spanningsschakelaar op 400 volt instellen of de krachtstroomkabel in het stopcontact steken
en de schakelaar op 230 volt instellen, zonder dat het apparaat daar schade van ondervindt.
L2, L3 niet gebruikt
koppeling CEE 5polig 32 A
groen/geel PE
bruin L1
blauw N
PE groen/geel
L1 zwart
L2 bruin
N blauw
L3 niet gebruikt
stekker CEE 5polig 32 A
→
apparaat
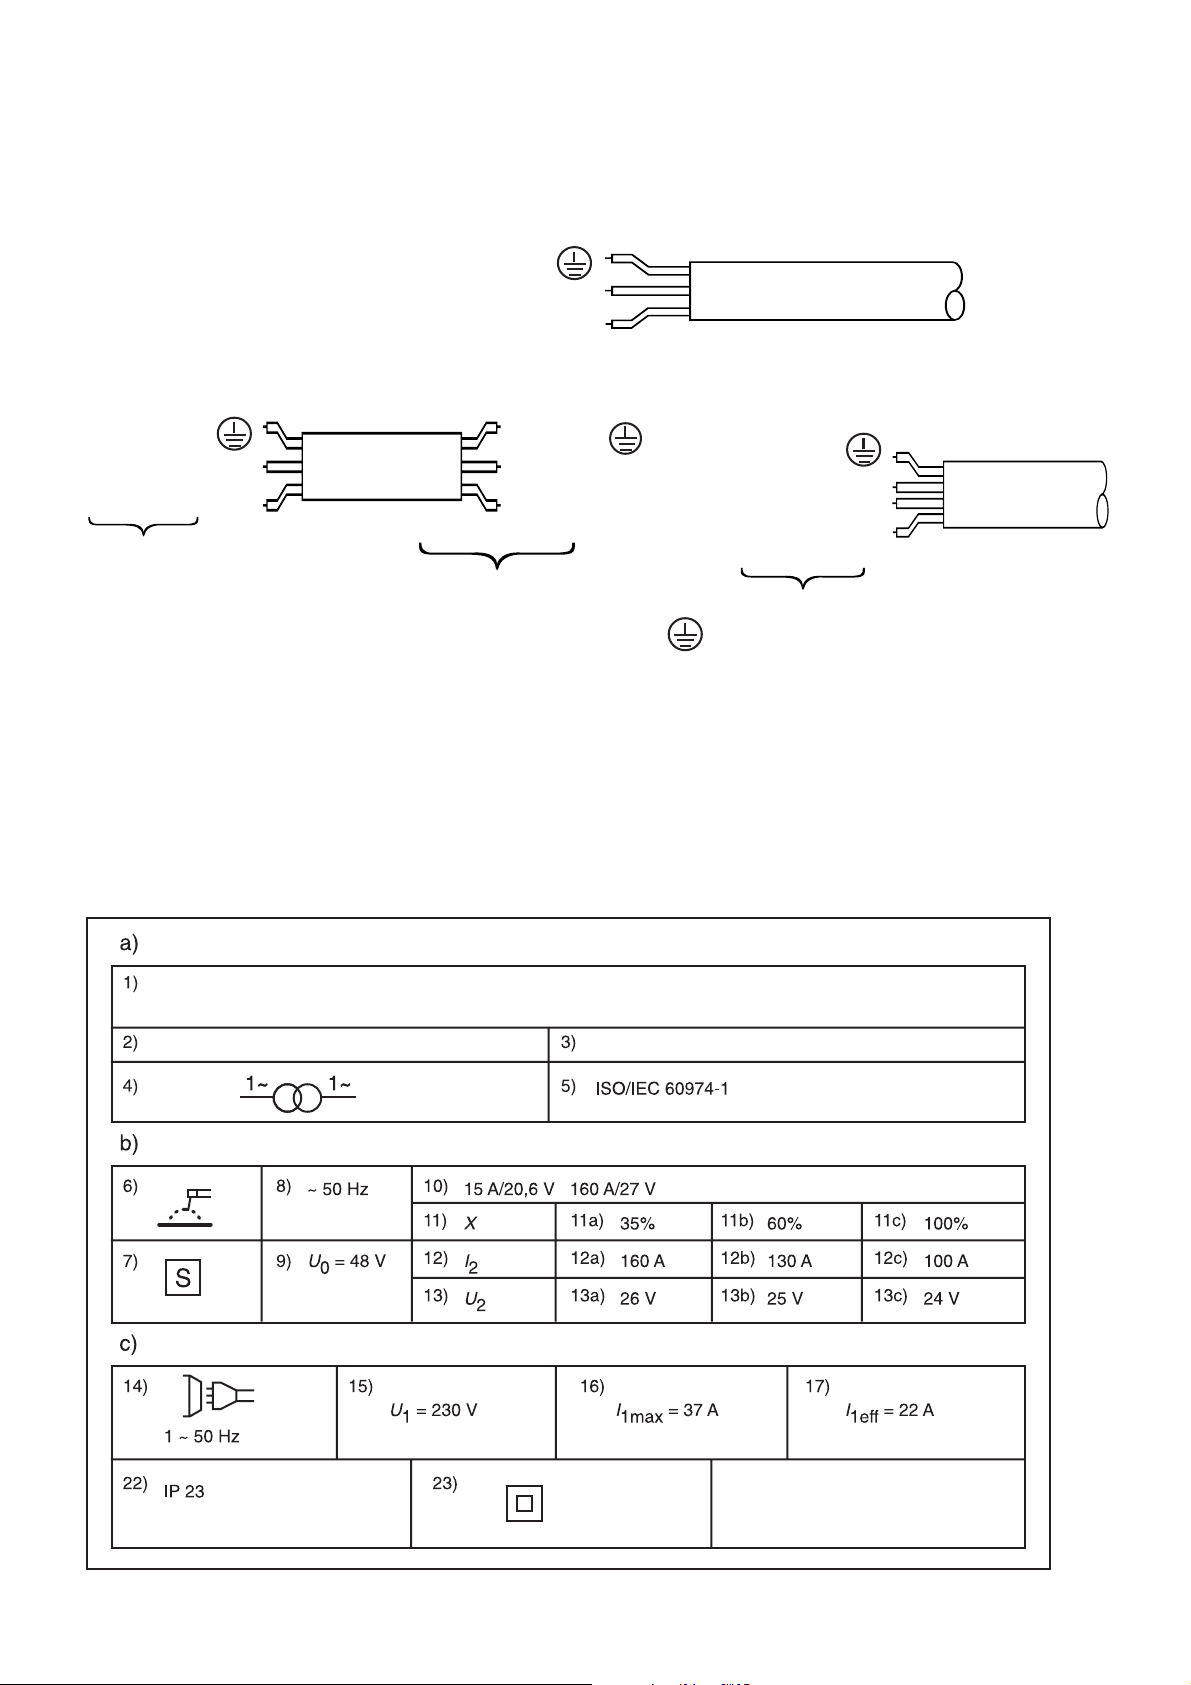
2.3 Typeschild vermogens - waarde's voor netaansluiting
Benaming
Fabrikant Handelsmerk
Adres
Type
Fabricagenummer
Lasuitgang
Energie-ingang
Page 29
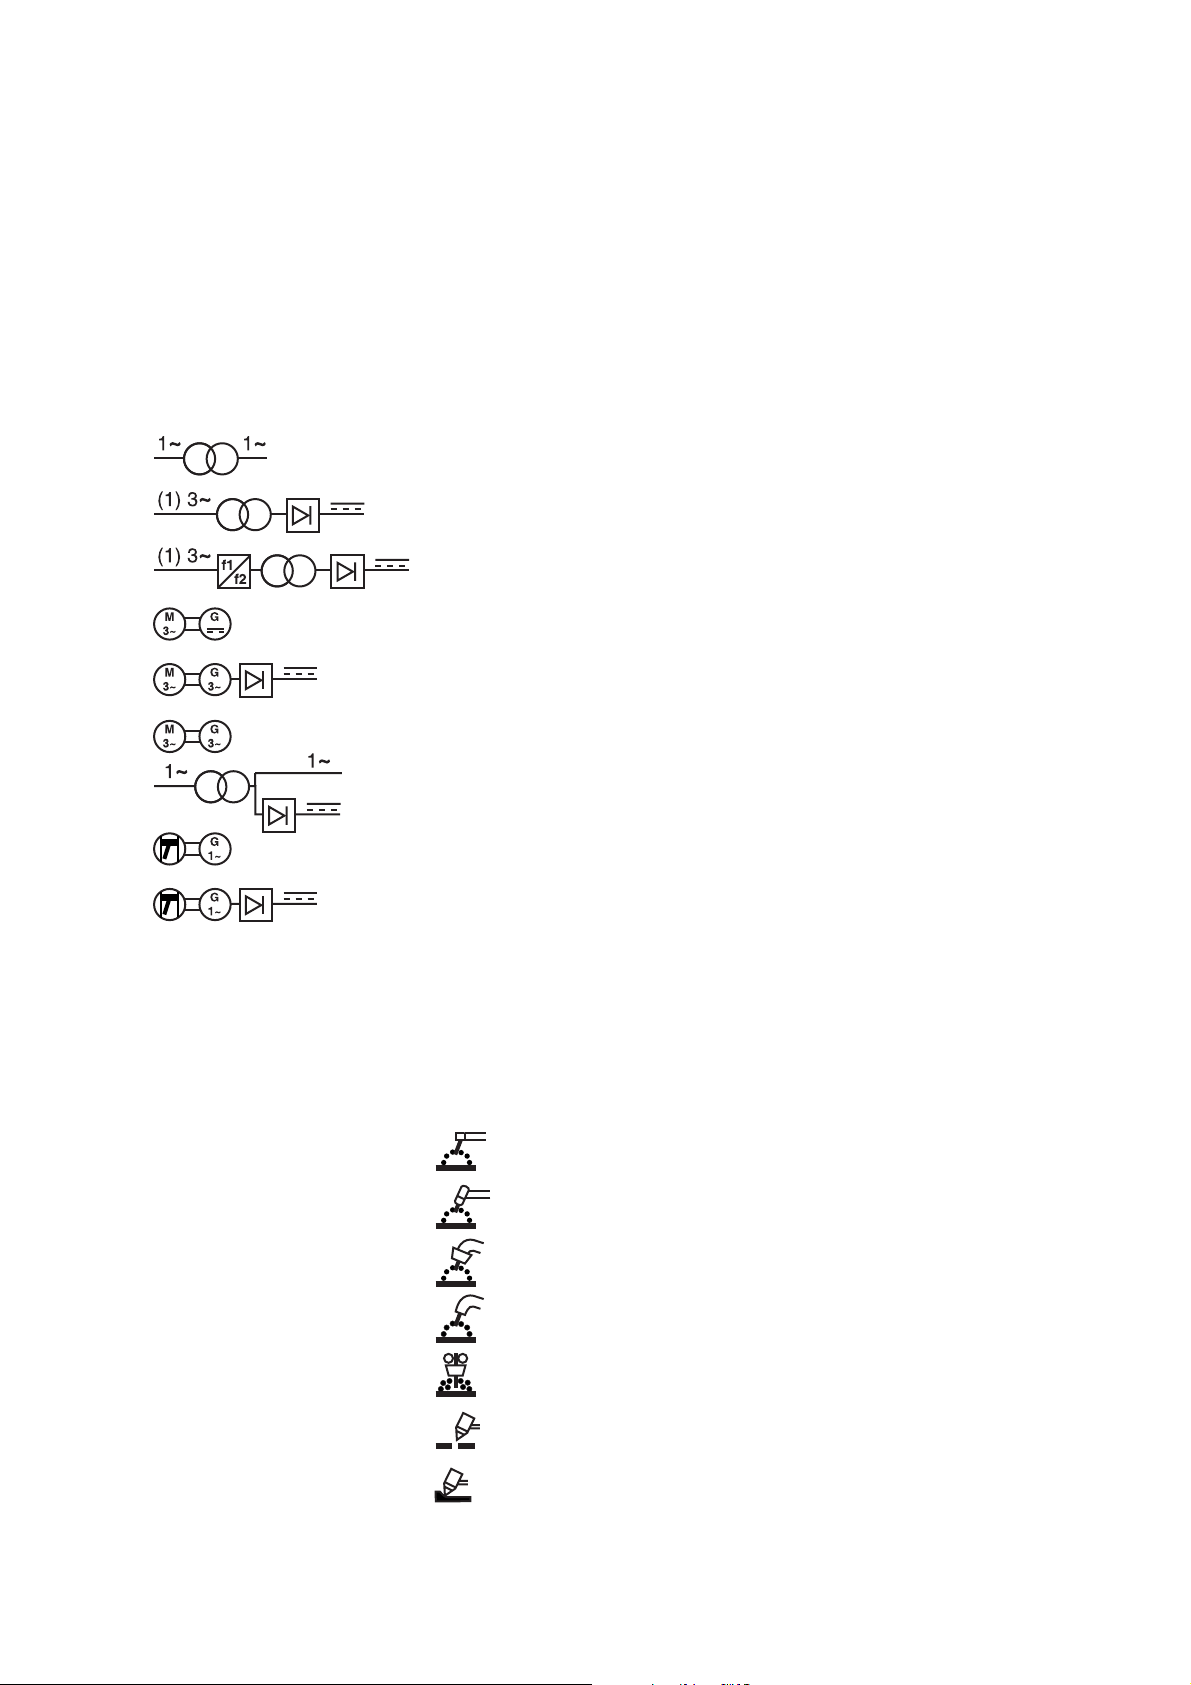
De volgende gegevens refereren naar de genumerde velden in afbeelding 2.3.
a) Benaming:
Veld 1 Naam en adres van de fabrikant, de handelaar of de importeur en facultatief een
handelsmerk en het oorsprongsland, indien noodzakelijk.
Veld 2 Type (benaming) volgens fabrikantengegevens.
Veld 3 Bewijs voor constructie- en fabricagegegevens (bv fabricagenummer).
Veld 4 Symbolen voor de lasstroombron (facultatief), bv:
Eenfase-transformator
Een-/driefase-transformator met gelijkrichter
Een-/driefase statische frequentie-omvormer –
transformator – gelijkrichter
Driefase gelijkstroom-omvormer
Driefase omvormer met gelijkrichter
Driefase omlopende frequentie-omvormer
Eenfase gecombineerde stroombron voor wissel
- en gelijkstroom
Wisselstroom-generator met verbrandingsmotor
Wisselstroom-generator met verbrandingsmotor
en gelijkrichter
Veld 5 Verwijs naar deze norm als bevestiging, dat de lasstroombron aan haar eisen voldoet.
b) Lasuitgang:
Veld 6 Symbolen voor het lasproces, bv:
Lichtbooghandlassen met omhulde stafelektroden
Wolfraam-inergas-lassen
Metaal-inert- en actiefgas-lassen inclusieve het gebruik
van vuldraad
Zelfbeschermend vuldraadlassen
Onderpoeder-lassen
Plasmasnijden
Plasmavoegschaven
Page 30
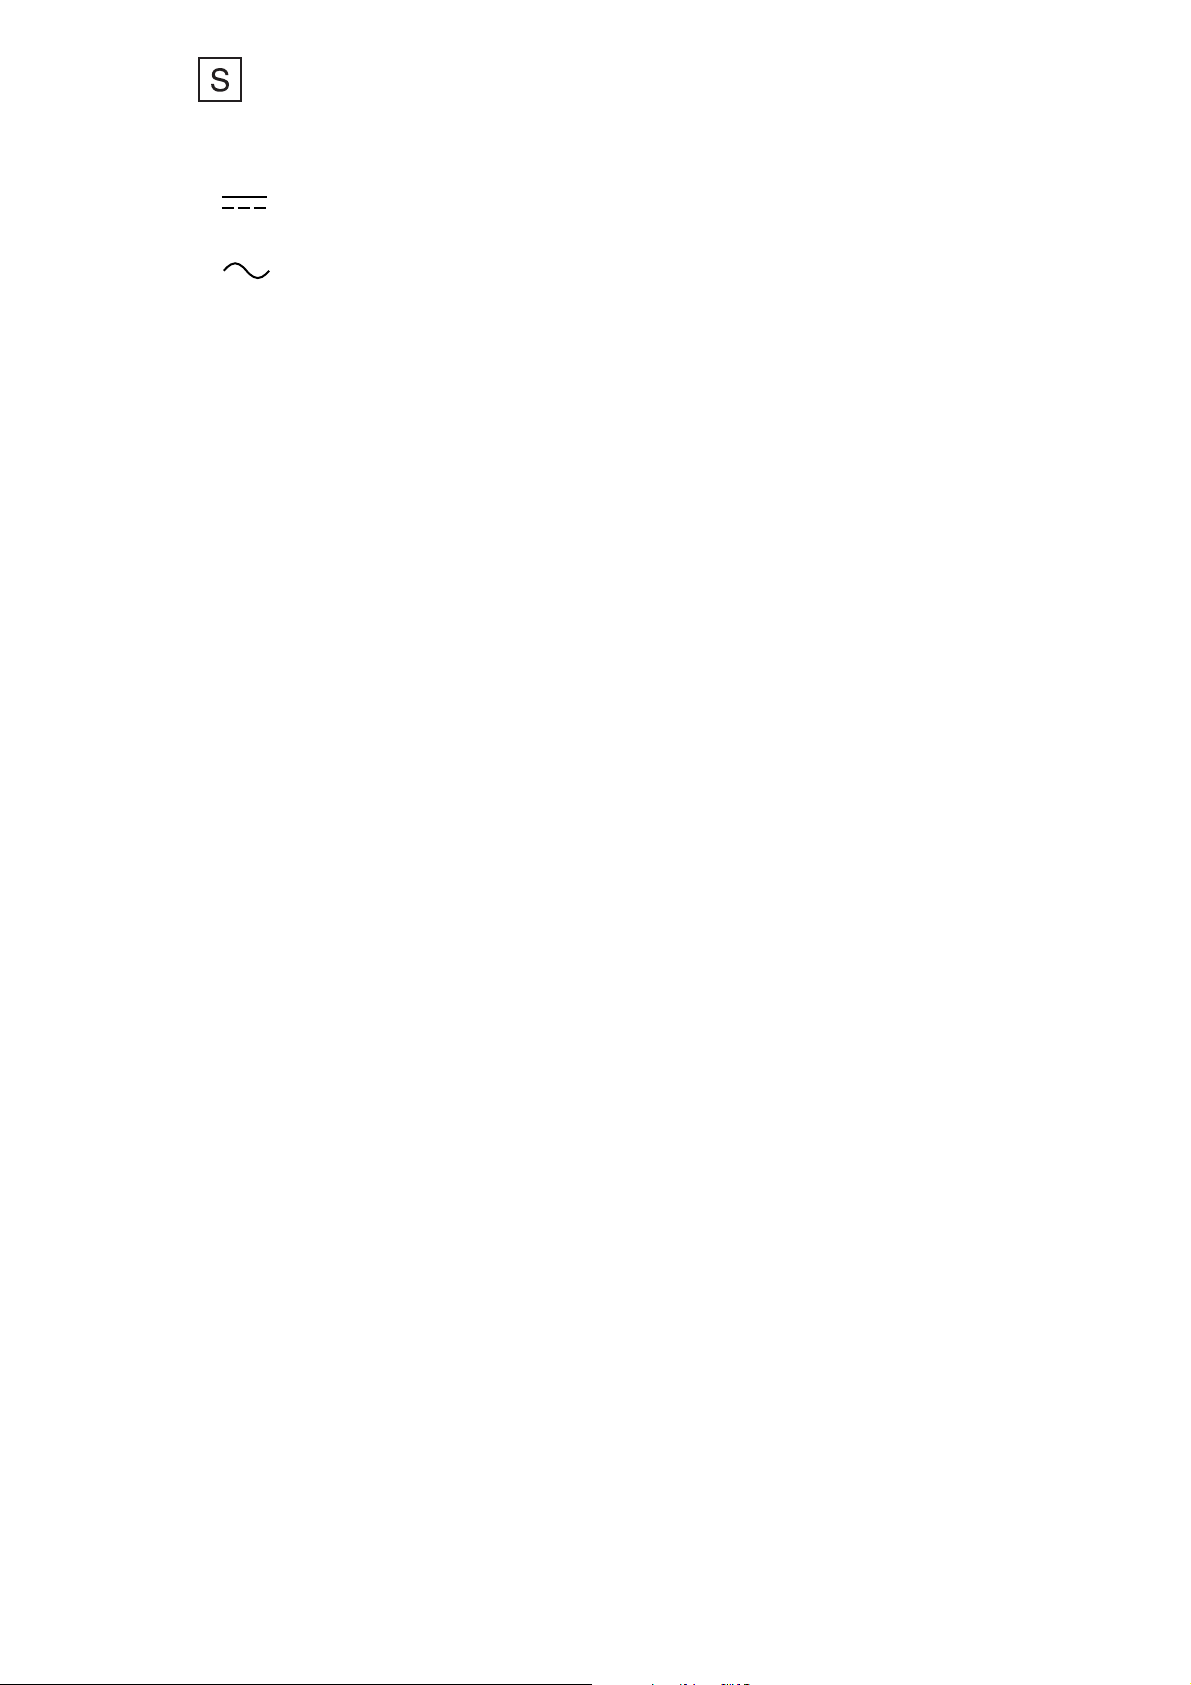
Veld 7 Symbool voor lasstroombronnen die voor het lassen in omgeving met
verhoogde elektrische bedreiging geschikt zijn (indien van toepassing).
Veld 8 Symbool voor de lasstroom, bv:
gelijkstroom
wisselstroom en aanvullend de berekeningswaarde van de frequentie
in Hz, bv: 50 Hz.
Veld 9 U0 ...V nullastspanning-berekeningswaarde
a) gemiddelde aritmetische waarde bij gelijkspanning:
b) effectieve waarde bij wisselspanning:
Bovendien moet het volgende worden vermeld:
c) UR... V de gereduceerde berekeningswaarde bij nullastspanning bij
een spanningsreductie-voorziening;
d) US .. V van berekeningswaarde van de nullast-gelijkspanning bij
een omschakelvoorziening van wissel- op gelijkstroom.
Veld 10 ..A/ ...V tot ...A/ ... vermogensbereik, kleinste en grootste berekeningswaarde
van de lasstroom en passend genormaliseerde arbeidsspanning.
Veld 11 x symbool voor inschakelduur.
Veld 12 /2 symbool voor de berekeningswaarde van de lasstroom.
Veld 13 ... symbool voor de genormaliseerde arbeidsspanning.
Velden 11a, 11b, 11c ....% waarde van de inschakelduur
12a, 12b, 12c ... A waarde van de berekeningswaarde van de lasstroom.
13a, 13b, 13c ... V waarde van de genormaliseerde arbeidsspanning.
Deze velden vormen een tabel met passende waarden voor de drie instellingen:
a) ... % inschakelduur bij de grootste berekeningswaarde van de lasstroom;
b) 60 % inschakelduur;
en
c) 100 % inschakelduur (indien van toepassing).
Page 31
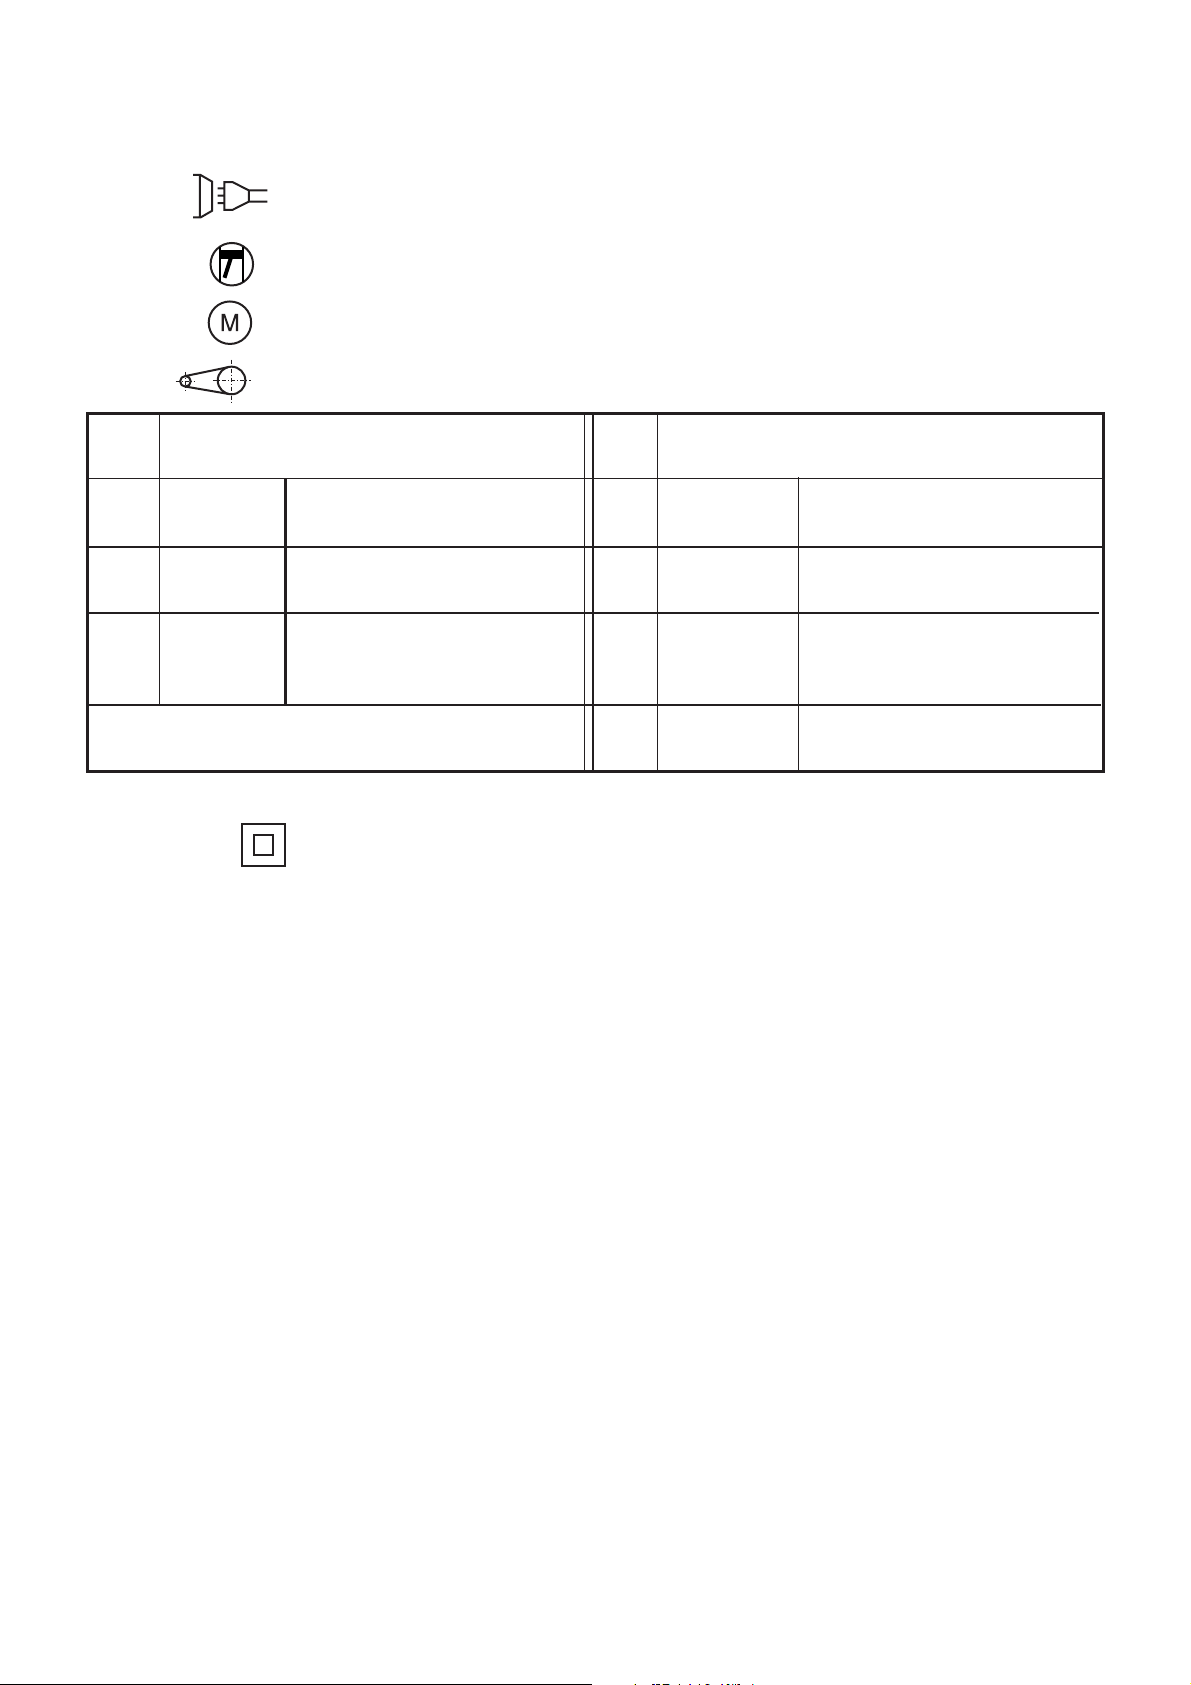
c) Energie-ingang:
Veld 14 Symbolen voor de energie-ingang, bv:
Netingang, aantal fases (bv 1 of 3). Symbool voor wisselstroom en de
berekeningswaarde van de frequentie (bv 50 Hz of 80 Hz)
Verbrandingsmotor
Elektromotor
Riemaandrijving
Veld
15
16
17
De velden 15 tot 17 vormen een tabel met
overeenstemmende waarden
Elektrisch bedreven lasstroombronnen
... V
U
1
I
1max
I
1eff
... A
Berekeningswaarde van de
netspanning
... A
Grootste berekeningswaarde van
de netstroom
Effectieve waarde van de
grootste netstroom
Veld
18
19
20
21
Mechanisch bedreven lasstroombronnen
n
... min
... min
n
0
... min
n
i
P
1max
-1
-1
... kW
Berekeningswaarde van het
lasttoerental
-1
Berekeningswaarde van het
stationair-toerental
Berekeningswaarde van het
gereduceerd stationair-toerental
(indien van toepassing)
Hoogste vermogensopname (indien
van toepassing)
Veld 22 IP beschermsoort, bv IP 21 of IP 23.
Veld 23 symbool voor beschermklasse II (indien van toepassing)
3.0 Wat iedere gebruiker van een lasapparaat weten moet
Stof, vuil of ijzerspaanders zijn schadelijk voor ieder lasapparaat. U moet er in het bijzonder op letten dat de luchttoevoer
van de koeling vrij blijft. Een lasverbinding moet twee werkstukken zo met elkaar verbinden, dat het lijkt alsof het uit een
stuk is.
Voor aanvang van het lassen moet de lasplaats vrijgemaakt worden van vuil, roest, vet en verf resten. Ook moeten
slakken van voorgaande lassen altijd eerst verwijderd worden. Nu wordt de massaklem vast op een schone plaats van
het werkstuk bevestigd.
Controleert u of alle kabelaansluitingen en kabels zelf in orde zijn, om een zo optimaal mogelijke stroomtoevoer te
waarborgen.
Page 32
Het omhullingsvrije uiteinde van de elektrode wordt in de daarvoor bedoelde uitsparing van de elektrodehouder
geklemd. Bij het apparaat bevind zich een lasuitrusting met een laskap en een slakkenhamer. Het beschermglas dient
als filter tegen schadelijke stralingen (ultraviolet- en infrarode stralen). Het heldere glas moet het beschermen tegen
lasspetters en beschadigingen beschermen. Bij het verwijderen van de las slakken moet u de ogen beshermen tegen
scherpe of hete splinters met een veiligheidsbril.
Afhankelijk van de soort elektrode en de gevoeligheid van de ogen worden beschermglazen in verschillende helderheid
klassen aangeboden.
Normaal gesproken gebruikt men voor elektroden met Ø van 1,5 tot 4,0 mm beschermglazen in de klasse DIN 9, boven
4,0 mm elektroden Ø de klasse DIN 10.
De onderstaande tabel dient om bij de gebruikte elektrode de juiste stroom in te stellen.
Ampere(A) Elektroden-Ø Materiaaldikte
in mm in mm
25-50 1,0 - 2,0 1,0 - 2,0
50 - 100 2,0 - 2,5 2,0 - 4,0
100 - 140 2,5 - 3,25 4,0 - 8,0
140 - 220 3,25 - 5,0 8,0 - 12,0
220 - 300 5,0 - 6,0 12,0 - 20,0
In geen geval mag een te dikke elektrode gebruikt worden.
Als richtwaarde kunt uper mm elektrode-kern-Ø ca. 40 ampere stroomsterkte rekenen. Al naar gelang naar
elektrodetype, werkstukdikte en antal aantal las lagen kan men de berekende waarde over-of onderschreiden. De
apparaten werken ook bij dun blik vanaf 1.0 mm zonder problemen. Iedere praktijkman zal deze eigenschappen
waarderen.
Een groot voordeel is de handzaamheid gecombineerd met een robuuste bouwwijze.
3.1 Een klein overzicht over las-elektroden en hun juiste behandeling
Om veilig te kunnen werken, moeten elektroden altijd droog opgeborgen worden. Als elektroden eenmaal vochtig
geworden zijn, dan moeten zij in een oven bij 200 tot 300°C circa 1 - 2 uur lang gedroogd worden.
Basische elektroden moeten principieel voor gebruik in een oven bij 200 tot 300°C tot zo'n 3 uur gedroogd worden
(waterstof atomen kunnen tot lasfouten leiden).
Laselektroden zijn volgens EN 499 gekenmerkt.
De aanduiding van de elektroden wordt door de fabrikant volgens de norm vast gelegd en wordt door een
keuringsinstantie gecontroleerd. Op iedere verpakking van elektroden moet de aanduiding afgedrukt zijn.
Page 33
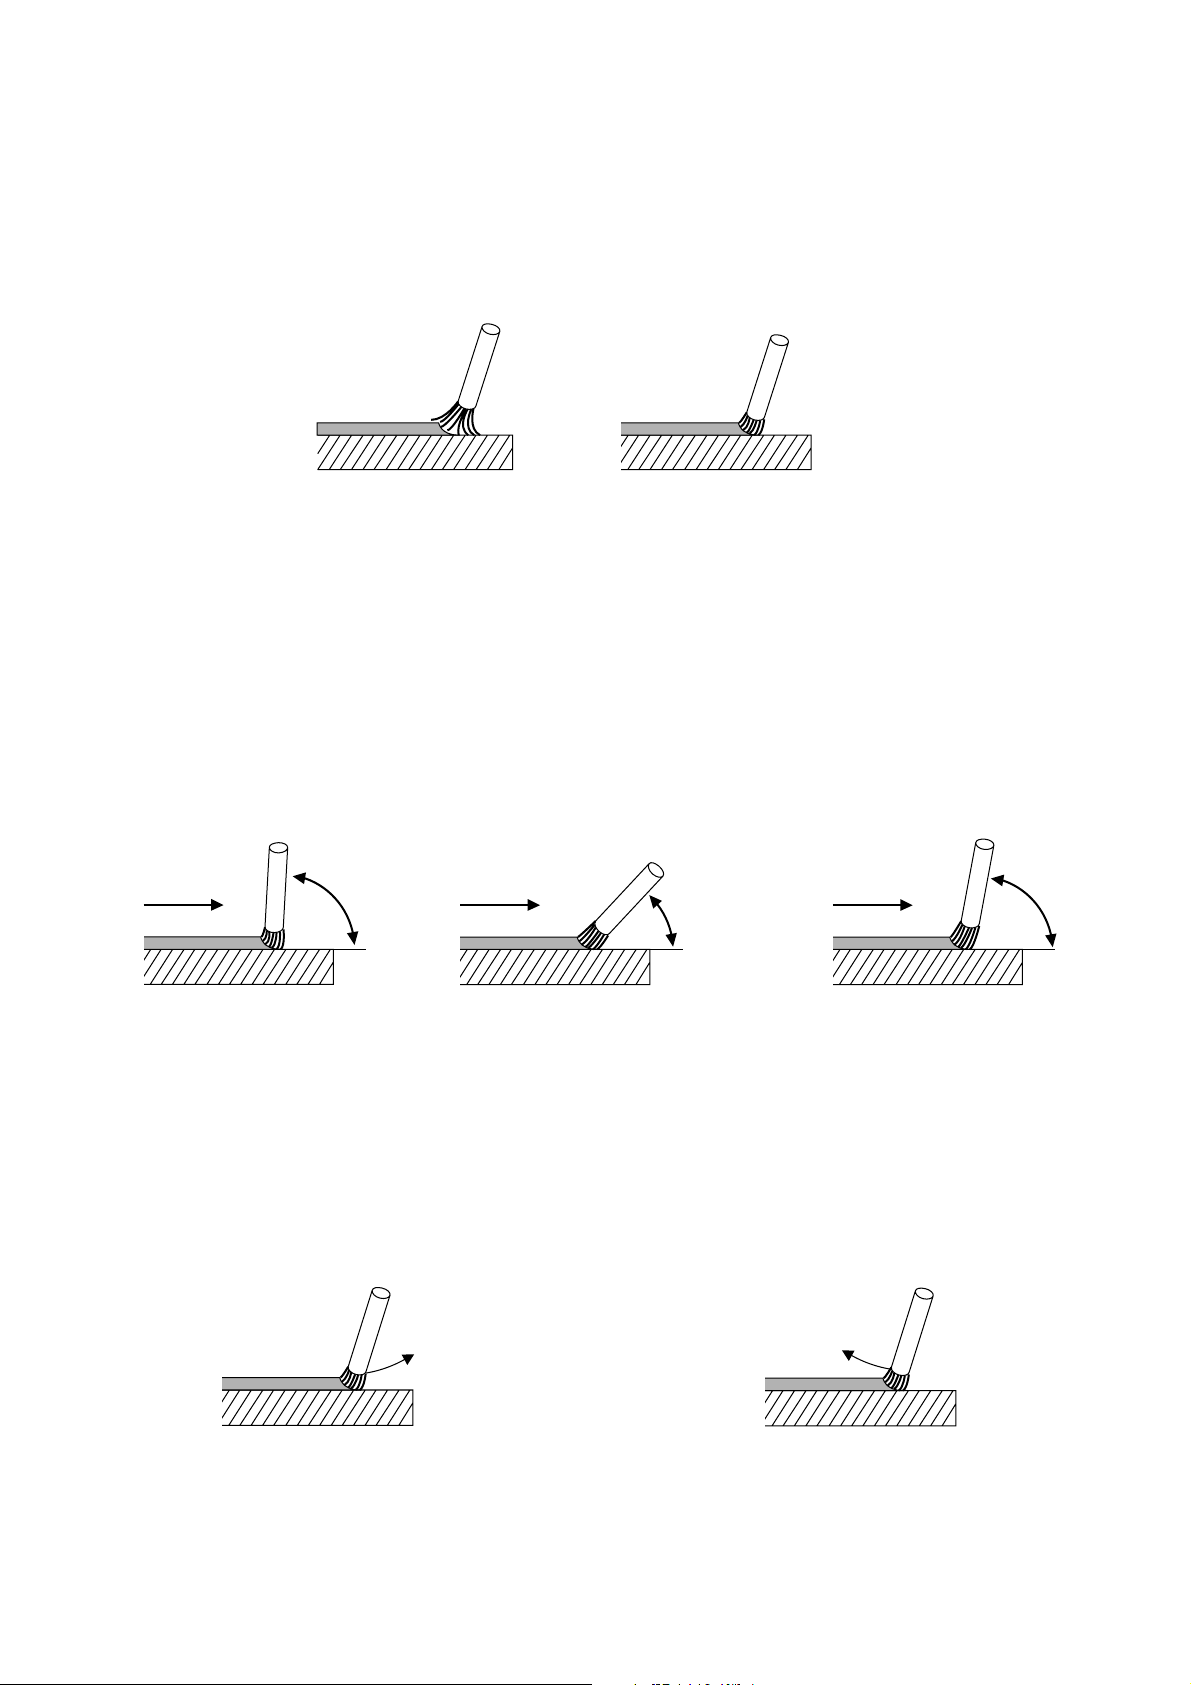
4.0 Aanwijzingen over het lassen zelf
Vanwege het grote onderscheid en de veelzijdigheid van de voor het lassen belangrijke punten bij de verschillende
elektrodentypen, wordt hier alleen over de gebruikelijke elektroden voor normaal bouwstaal, de rutil respectieve rutil/
cellulose -elektrode, gesproken.
Als u een keer andere elektroden moet lassen, kunt u bij de fabrikant van de elektroden aanwijzingen voor het verwerken
van de speciale elektroden verkrijgen.
Een proeflas kunt het beste op een oefenstuk maken. Het bij dit oefenstuk behorende elektroden Ø en de juiste
stroomsterke kiest u volgens tabel 1. Het bevestigen van de massakabel en het inspannen van de elektroden voert u
uit zoals bij aanvang beschreven. Nu houdt u de elektrode ca. 2 cm boven het aanvangspunt van uw lasnaad en plaats
de laskap voor uw gezicht. De elektrode kort over het werkstuk aanstrijken. Door het beschermglas van de laskap let
u op de lichtboog. De afstand van de elektrode tot het werkstuk moet ca. 1 tot 1,5 maal de elektrode Ø bedragen.
fout
boog te lang
(afb. 3)
goed
ca. 1 - 1,5 x de elektrode-ø
(afb. 4)
De juiste lichtboog is zeer belangrijk, omdat bij een te korte of een te lange lichtboog de stroom en de spanning
veranderen. Bij een te lage lasspanning is de inbranding te gering. Een te hoge of een te lage lasstroom heeft een slechte
lasnaad tot gevolg. Bij een te lange lichtboog smelt de grondstof niet genoeg, er ontstaat te veel gespetter en de
atmosfeer kan met zijn schadelijke stoffen zoals waterstof en stikstof bij het smeltbad komen. Voor een goede lasnaad
is ook de juiste hoek van de elektrode ten op zichte van het werkstuk van wezenlijk belang. De hoek moet ongeveer
70 tot 80° van de normale lasrichting bedragen. Bij een te scherpe hoek loopt de slak onder het smeltbad en bij een
te rechte hoek slaat en spettert de lichtboog, wat in beide gevallen een poreuze lasnaad tot gevolg heeft (zie afbeelding
5 tot 7).
fout
lasrichting
> 80°
fout goed
lasrichting
lasrichting
< 70°
70-80°
(afb. 5)
(afb. 6)
(afb. 7)
De lasser moet er op letten, dat de lichtboog altijd gelijk van lengte blijft, dat wil zeggen, dat bij het afbranden van de
elektrode door de lichtboog ook de afstand tot het werkstuk gelijkblijft door het dichterbij brengen van de elektrode.
Tegelijkertijd moet hij er ook op letten dat het smeltbad gelijkmatig inbrand en dezelfde breedte behoud. Er wordt altijd
van links naar rechts gelast (slepend).
Als u het einde van de lasnaad bereikt mag de elektrode niet naar boven of naar voren weggetrokken worden, daardoor
ontstaat een ongewilde poreuze eindkrater, de lasnaad zal zwakker worden. De betere manier is, om de elektrode aan
het einde van de lasnaad even kort vast te houden, om het vervolgens met een boogje over de lasnaad weg te halen.
fout
(afb. 8)
goed
(afb. 9)
De slakken mogen pas van de lasnaad afgehaald worden als deze zover is afgekoeld dat deze niet meer gloeit. Als de
lasnaad op een onderbroken lasnaad voortgezet moet worden, dan moeten eerst de slakken op de aanvangsplaats
verwijderd worden. Dan wordt de lichtboog in de naadvoeg of op de reeds aanwezige naad zoals reeds eerder
beschreven, onstoken en naar de aanvangsplaats toegevoerd, waar de aanzet goed gesmolten moet worden voordat
er verder gelast kan worden.
Page 34
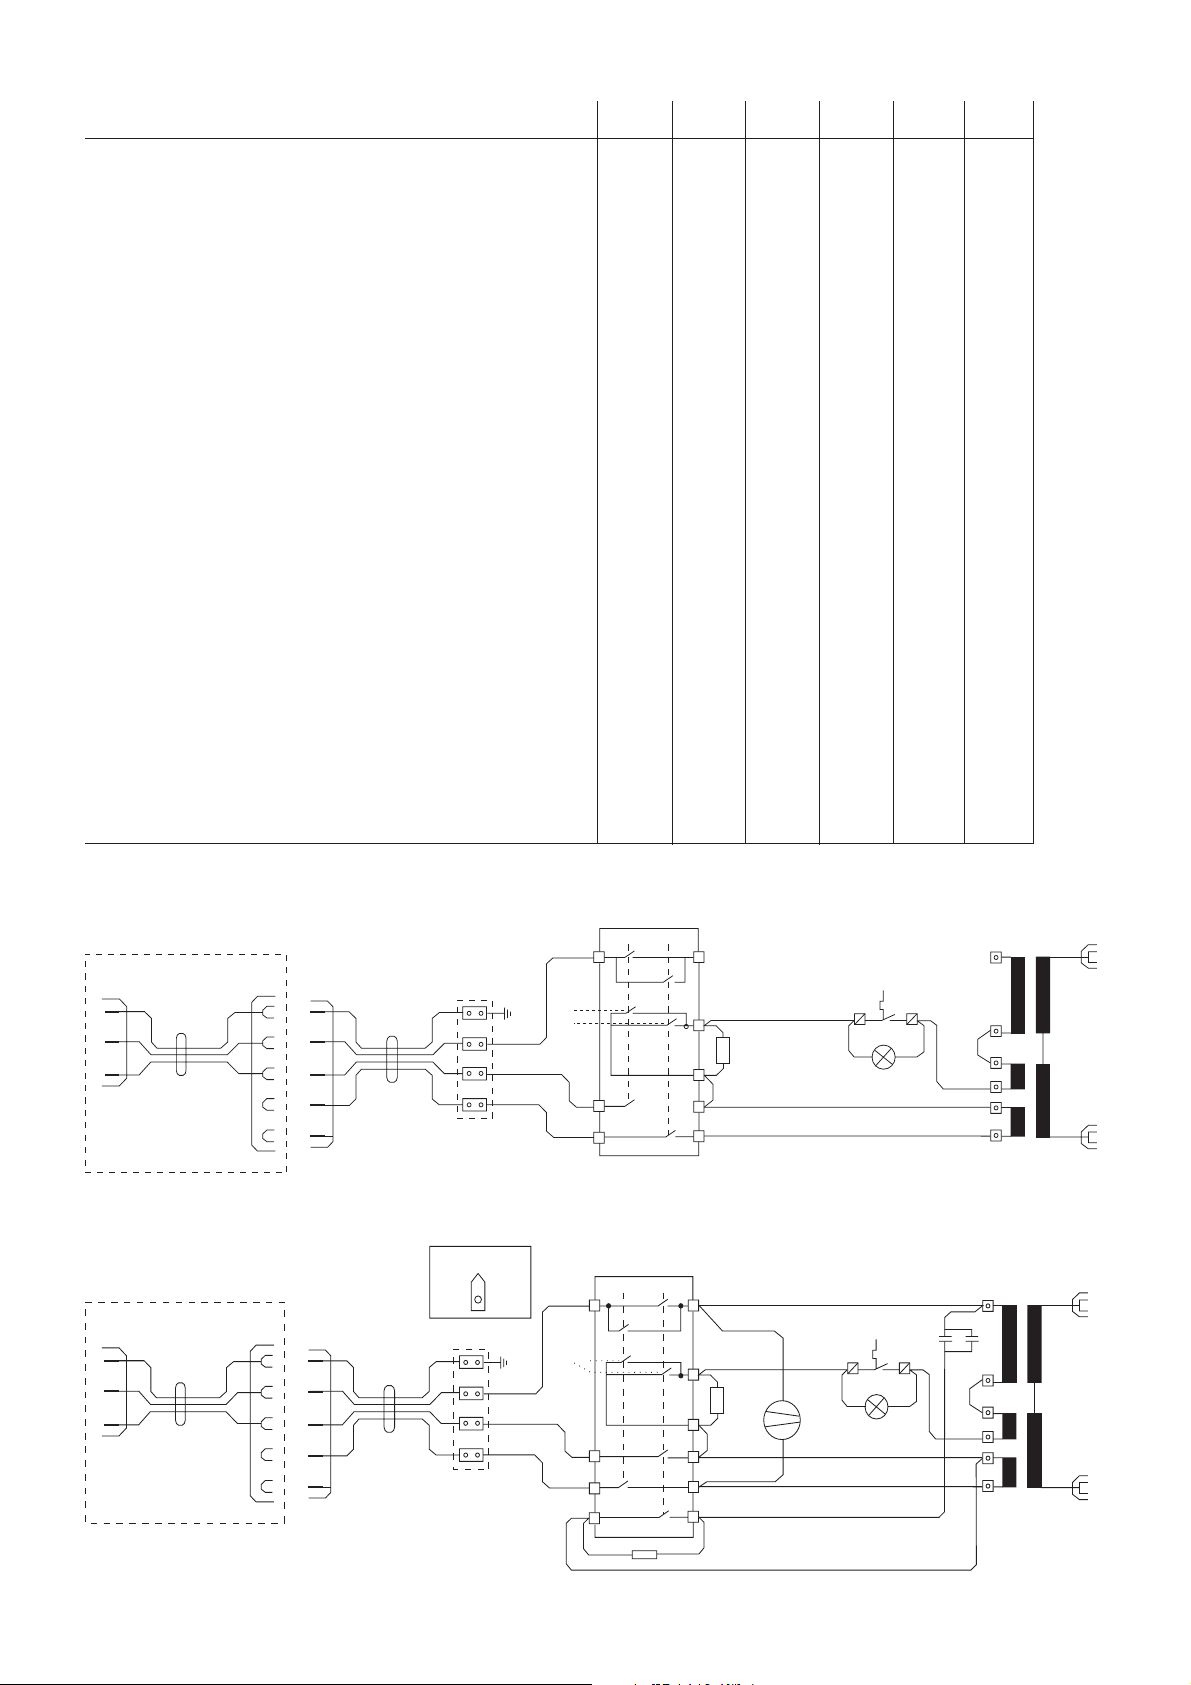
5.0 Schakelschema's en onderdelenlijst
artikelnr. omschrijving SB 200 SB 230 SB 260 SK 200 SK 230 SK 260
810 202 2085 thermostaat 140 graden XXXXX
810 202 0171 thermostaat 130 graden X
705 100 5818 drukveer XXXXXX
132 100 6619 drukveer XXXXXX
132 100 6589 blok amperage instelling XXXXXX
132 104 5622 blok amperage instelling
132 502 2139 spindel XXXXXX
100 200 9443 weerstand voorgemonteerd XXXXXX
811217 9829 draaischakelaar X X X X X
805 115 0768 draaischakelaar X
805 001 1837 kondensator 50 µFX
819 002 1778 controlelampje rood
860 112 1000 controlelampje geel XXXXXX
804 113 8069 koelmotor 400 V/50 Hz X X
700 301 6930 handwiel rond 100/M 10 XXXXXX
821 507 1317 inbouwbus met isolatie 50 X X
821 502 1930 inbouwbus met isolatie 25
821 502 1948 inbouwbus met isolatie 50 X X X
824 001 5090 trekbeveiliging PG 11 X
824 001 5103 trekbeveiliging PG 13,5 X X X X
824 010 6338 trekbeveiliging PG 16
100 200 4077 gummikabel met stekker 4x2,52x4000 X X X X X
840 214 1779 gummikabel met stekker 4x2,52x6000 X
840 212 5854 gummikabel met stekker 2x1,52x2700
100 213 8375 adapter SB/SK XXXXXX
132 702 1849 lasuitrusting nr. 3
132 702 2381 lasuitrusting nr. 7 X
132 702 2578 lasuitrusting nr. 8 X X X X
132 702 0222 lasuitrusting nr. 130 X
Schakelschema voor SK-serie
Adapter 1-/2-ph
Schuko
plug
CEECoupling
CEEplug
PE
L1
N
L2
Schakelschema voor SB-serie
Adapter cable
Schuko
plug
CEECoupling
CEEplug
PE
L1
N
L2
400
230 400
1
2
ϑ
x
7
5
11
12
8
6
x = lagging
Ø
230
nacheilend
2
6
8
14
Ø
400 230
1
1
140°
12
11
5
7
13
2
4
3
2
1
Page 35
Page 36
U4BA_M1.FM
Achtung!
Diese Seite ersetzen durch „ More of metabo- tools “
Attention!
Please replace this page by „ More of metabo - tools “
 Loading...