

Page 1
MAG 832
Made in Germany
Gebrauchsanleitung ..............Seite
Operating Instructions........... page
Mode d’emploi ...................... page
Gebruiksaanwijzing .........bladzijde
Istruzioni d’uso ................... pagina
Instrucciones de manejo .... página
Instruções de serviço ......... página
Bruksanvisning ....................... sida
Käyttöohje ...............................sivu
Bruksanvisning ....................... side
Betjeningsvejledning .............. side
Instrukcja obłsugi ................strona
Οδηγίεσ χρήσεωσ .............Σελίδα
Használati útmutató .............. oldal
170 22 3900 - 1005
5
10
15
20
25
30
36
41
46
51
56
61
67
73
Page 2
13
MAG 832
MNm 50 / 19
D
max
H
max
P
F
max
mm 32
mm 130
1
W 50
N 8000
Amm 90 x 170
P
1
W 800
P
2
n
0
n
1
W 450
/min 530 / 1400
/min 320 / 850
G- 5/8“-16 UN
H
H
D
mm 405
u
mm 525
o
mm 19
i
mkg 14,0
L
L
dB(A) 88
pA
dB(A) 101
WA
EN 61029,
73/23/EWG, 98/37EG, 89/336/EWG
Dr. Johannes Haupt, Geschäftsführung
© 2005 Metabowerke GmbH, Postfach 1229, 72602 Nürtingen, Germany
2
Page 3
4
5
12
3
6
7
2
8
9
1
10
11
13
3
Page 4
A
D
T
T D Nr.
25 mm 14 mm 6.30025
25 mm 15 mm 6.30026
25 mm 16 mm 6.30027
25 mm 17 mm 6.30028
25 mm 18 mm 6.30029
25 mm 19 mm 6.30030
25 mm 20 mm 6.30031
25 mm 21 mm 6.30032
25 mm 22 mm 6.30033
25 mm 23 mm 6.30034
25 mm 24 mm 6.30035
25 mm 25 mm 6.30036
25 mm 26 mm 6.30037
25 mm 27 mm 6.30038
25 mm 28 mm 6.30039
25 mm 29 mm 6.30040
25 mm 30 mm 6.30041
25 mm 31 mm 6.30042
25 mm 32 mm 6.30043
B
6.30054
C
6.30055
T D Nr.
50 mm 14 mm 6.30075
50 mm 15 mm 6.30076
50 mm 16 mm 6.30077
50 mm 17 mm 6.30078
50 mm 18 mm 6.30079
50 mm 19 mm 6.30080
50 mm 20 mm 6.30081
50 mm 21 mm 6.30082
50 mm 22 mm 6.30083
50 mm 23 mm 6.30084
50 mm 24 mm 6.30085
50 mm 25 mm 6.30086
50 mm 26 mm 6.30087
50 mm 27 mm 6.30088
50 mm 28 mm 6.30089
50 mm 29 mm 6.30090
50 mm 30 mm 6.30091
50 mm 31 mm 6.30092
50 mm 32 mm 6.30093
D
6.30051
4
Page 5
DEUTSCH
D
Gebrauchsanleitung
Sehr geehrter Kunde,
vielen Dank für das Vertrauen, das Sie uns beim Kauf Ihres neuen Metabo Elektrowerkzeugs
entgegengebracht haben. Jedes Metabo Elektrowerkzeug wird sorgfältig getestet und unterliegt den
strengen Qualitätskontrollen der Metabo Qualitätssicherung. Die Lebensdauer eines Elektrowerkzeugs
hängt aber in starkem Maße von Ihnen ab. Beachten Sie bitte die Informationen dieser
Gebrauchsanleitung und der beiliegenden Dokumente. Je sorgsamer Sie Ihr Metabo Elektrowerkzeug
behandeln, umso länger wird es zuverlässig seinen Dienst erfüllen.
Inhalt
1 Konformitätserklärung
2 Bestimmungsgemäße Verwendung
3 Allgemeine Sicherheitshinweise
4 Spezielle Sicherheitshinweise
5 Überblick
6 Besondere Produkteigenschaften
7 Inbetriebnahme
7.1 Netzanschluss
7.2 Spiel des Schlittens
8 Benutzung
8.1 Motordrehzahl
8.2 Sicherheits-Spanngurt mit Ratsche
8.3 Einschaltreihenfolge
8.4 Aufsetzen der Fräs-/Bohr-Einheit auf
das Material
8.5 Fräsen von Löchern
8.6 Bohren
8.7 Nullspannungsschutz
9 Wartung
10 Zubehör
11 Reparatur
12 Umweltschutz
13 Technische Daten
1 Konformitätserklärung
Wir erklären in alleiniger Verantwortlichkeit, dass
dieses Produkt mit den auf Seite 2 angegebenen
Normen und Richtlinien übereinstimmt.
2 Bestimmungsgemäße
Verwendung
Die MAG 832 ist geeignet zum Lochfräsen mit
geeigneten Fräsern und zum Bohren mit
Spiralbohrern in Metall.
Für Schäden durch nicht bestimmungsgemäßen
Gebrauch haftet allein der Benutzer.
Allgemein anerkannte
Unfallverhütungsvorschriften und beigelegte
Sicherheitshinweise müssen beachtet werden.
3Allgemeine
Sicherheitshinweise
Lesen Sie vor der Benutzung des
Elektrowerkzeugs die beiliegenden
die Gebrauchsanleitung aufmerksam und
vollständig durch. Bewahren Sie alle beiliegenden
Dokumente auf und geben Sie Ihr Elektrowerkzeug
nur zusammen mit diesen Dokumenten weiter.
Sicherheitshinweise (rotes Heft) und
4Spezielle
Sicherheitshinweise
Beachten Sie die mit diesem Symbol
gekennzeichneten Textstellen zu Ihrem
eigenen Schutz und zum Schutz Ihres
Elektrowerkzeugs!
Stecker aus der Steckdose ziehen, bevor
irgendeine Einstellung, Umrüstung, Wartung oder
Reinigung vorgenommen wird.
Tragen Sie Gehörschutz.
Lärm kann Gehörverlust bewirken.
Beim Arbeiten immer Schutzbrille,
Schutzhandschuhe und geeignetes Schuhwerk
tragen.
Die Fräs-/Bohr-Einheit darf nicht dem Regen
ausgesetzt werden und nicht nassen, feuchten
oder explosionsgefährdeten Räumen verwendet
werden.
Achtung! Wenn die Lochfräs- und Bohr-Einheit
(nach dem Gebrauch) längere Zeit auf einem
Material mit ungenügender Wärmeableitung (z.B.
Kunststoff) abgestellt wird, den Magneten des
Magnet-Ständers nicht einschalten, da dies eine
Zerstörung der Magnetspule zur Folge haben
könnte.
Zum Lochfräsen und Bohren an
schrägen und vertikalen Flächen
und über Kopf muss die Fräs-/BohrEinheit mit dem mitgelieferten
dass sie bei einem eventuellen Spannungsausfall
nicht herunterfallen kann.
Spanngurt so gesichert werden,
Die Einwirkung von
5
Page 6
D
DEUTSCH
5Überblick
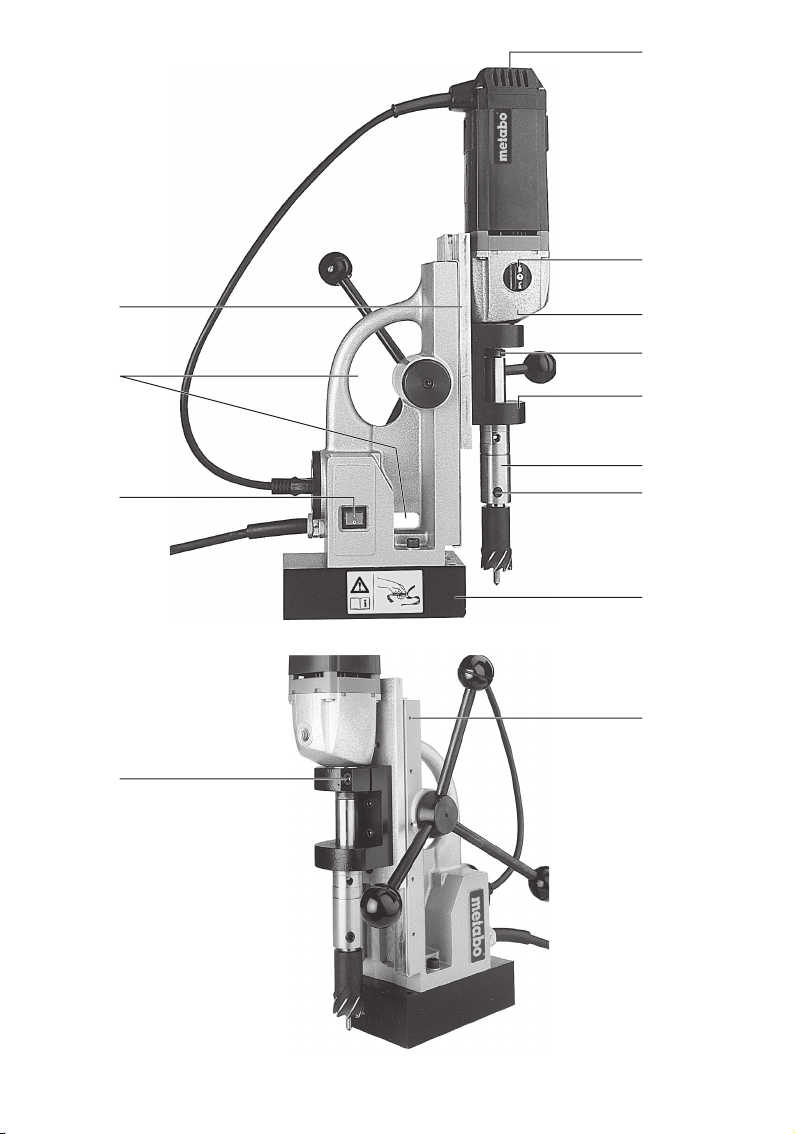
Siehe Seite 3 (bitte ausklappen).
1 Schalter (Magnet-Ständer)
2 Haltepunkte für Spanngurt
3 Schlitten
4 Schalter (Motor)
5Schaltknopf
6 Pfeilmarke
7 Schlüsselflächen der Motorspindel
8 Maschinenhalter
9 Werkzeughalter
10 Gewindestift (Werkzeughalter)
11 Magnetfuß
12 Innenseckskantschraube
13 Gewindestift (Schlitten)
6 Besondere
Produkteigenschaften
• Magnetfuß mit hoher Haftkraft für sicheres
Arbeiten
• Bei Verwendung des mitgelieferten
Sicherungsbandes auch zum Arbeiten an
vertikalen und schrägen Flächen über Kopf
geeignet
• Ermöglicht exakte und saubere Bohrungen.
Motor und Schlitten bilden eine Einheit
• Ermüdungsarmes Arbeiten. Beim Lochfräsen
entsteht eine ringförmige Nut. Dadurch muss
weniger Material zerspant werden, und die
benötigte Vorschubkraft ist gering. Der
ausgefräste Kern wird durch den Zentrierstift im
Schneidwerkzeug ausgeworfen.
• Zwei Drehzahlen. Hohe Drehzahl zum
Lochfräsen mit Schneidwerkzeugen bis etwa
Ø 16 mm und zum Bohren mit Bohrern bis etwa
Ø 13 mm, niedrige Drehzahl zum Lochfräsen mit
Schneidwerkzeugen bis Ø 32 mm.
• Aufnahmestück für Bohrfutter (Zubehör) zum
Arbeiten mit Spiralbohrern
7 Inbetriebnahme
Vergleichen Sie vor Inbetriebnahme, ob
die auf dem Typenschild (des Magnet-
Ständers und des Motors) angegebene
Netzspannung und Netzfrequenz mit den Daten
Ihres Stromnetzes übereinstimmen.
Überprüfen sie das Gerät auf eventuelle
Beschädigungen: Vor weiterem Gebrauch des
Geräts müssen Schutzvorrichtungen oder leicht
beschädigte Teile sorgfältig auf ihre einwandfreie
und bestimmungsgemäße Funktion untersucht
werden. Überprüfen Sie, ob die beweglichen Teile
6
einwandfrei funktionieren und nicht klemmen, oder
ob Teile beschädigt sind. Sämtliche Teile müssen
richtig montiert sein und alle Bedingungen erfüllen,
um den einwandfreien Betrieb des Gerätes zu
gewährleisten. Beschädigte Schutzvorrichtungen
und Teile müssen bestimmungsgemäß durch eine
anerkannte Fachwerkstatt repariert oder
ausgewechselt werden.
7.1 Netzanschluss
Der Motor der Fräs-/Bohr-Einheit ist doppelt
isoliert (Schutzklasse II). Das Motorgehäuse darf
(z.B. zum Anbringen von Bezeichnungsschildern)
nicht angebohrt werden, da dadurch die
Wirksamkeit der doppelten Isolation aufgehoben
werden könnte.
Der Magnet-Ständer entspricht dagegen der
Schutzklasse I und die Fräs-/Bohr-Einheit darf
deshalb nur an vorschriftsmäßig geerdete
Steckdosen angeschlossen werden.
Wenn ein Verlängerungskabel benötigt wird, muss
es dreiadrig (und sein Schutzleiter einwandfrei
leitend mit dem Schutzkontakt der Kupplungsdose
und dem des Steckers verbunden) sein.
7.2 Spiel des Schlittens
Das Spiel des Schlittens (3) kann mit den fünf
Gewindestiften (13) eingestellt werden.
Der Schlitten muss so eingestellt sein, dass er (bei
eingesetztem Motor) leicht auf- und abwärts
bewegt werden kann, in jeder Stellung stehen
bleibt und nicht durch das Gewicht des Motors
nach unten gezogen wird.
8Benutzung
8.1 Motordrehzahl
Der Motor der Fräs-/Bohr-Einheit hat ein
Zweistufen-Getriebe.
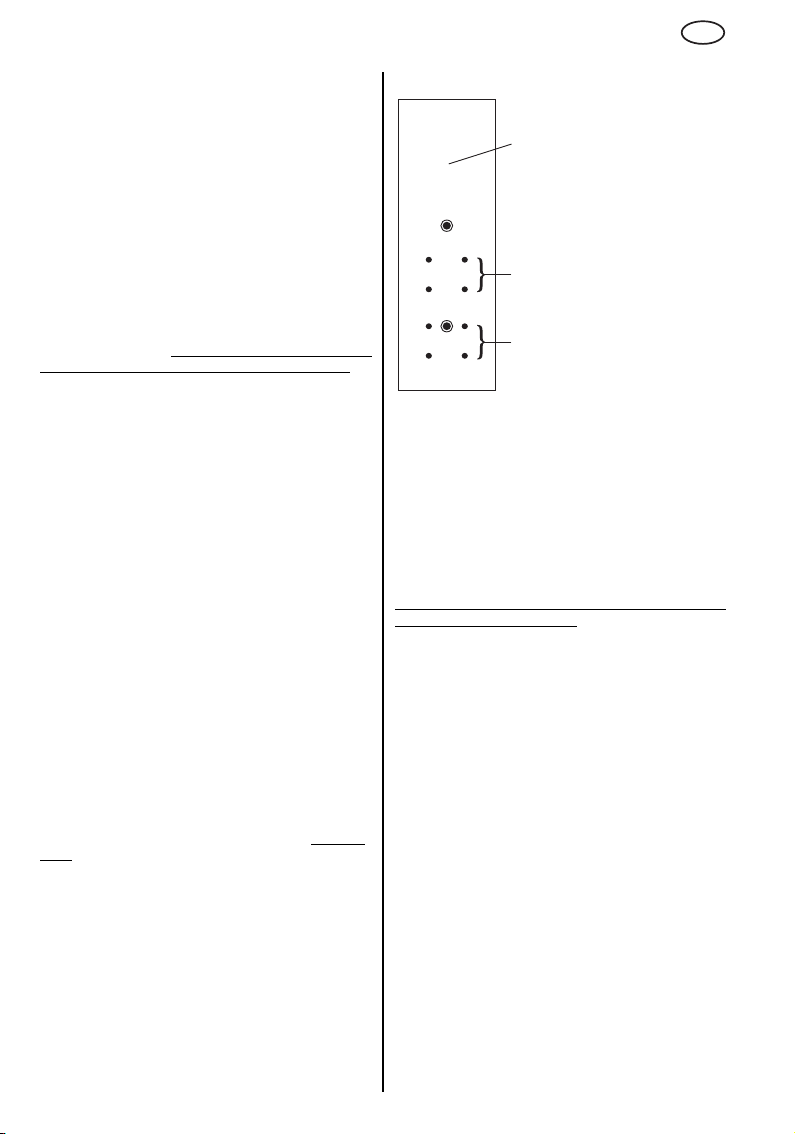
Wenn das Zeichen >Hase< des Schaltknopfes (5)
der Pfeilmarke (6) auf dem Getriebegehäuse
gegenübersteht, ist das Getriebe auf die höhere
Drehzahl eingestellt. Zeichen >Schildkröte< =
niedrigere Drehzahl.
Umschalten von der einen auf die andere
Getriebestufe am besten bei auslaufendem Motor
(den Motor kurz einschalten und während des
Auslaufens mit dem Schaltknopf (5) umschalten).
8.2 Sicherheits-Spanngurt mit Ratsche
Zum Lochfräsen und Bohren an schrägen
und vertikalen Flächen und über Kopf muss
die Fräs-/Bohr-Einheit mit dem
mitgelieferten Spanngurt so gesichert werden,
dass sie bei einem eventuellen Spannungsausfall
nicht herunterfallen kann.
Page 7
DEUTSCH
D
Der Spanngurt ist an einem der beiden
Haltepunkte (2) des Magnet-Bohrständers
anzubringen. Weiterhin ist der Spanngurt an einem
weiteren geeigneten Befestigungspunkt oder an
dem zu bearbeitenden Material zu befestigen. Es
ist darauf zu achten, dass der Spanngurt straff
geführt wird. Der Spanngurt ersetzt nicht die
Magnetkraft des Bohrständers, er dient lediglich
zur Sicherung gegen Herabfallen bei
Spannungsausfall.
Der Spanngurt ist so anzubringen, dass sich die
Einheit bei einem Ausbleiben der Spannung vom
Bedienenden weg bewegt.
Achtung! Überprüfen Sie den Spanngurt auf
Beschädigungen.
Vor jedem Gebrauch den Spanngurt sorgfältig auf
einwandfreie und bestimmungsgemäße Funktion
überprüfen. Wenn der Spanngurt beschädigt oder
die Funktion der Ratsche nicht mehr einwandfrei
ist, den Spanngurt sofort austauschen.
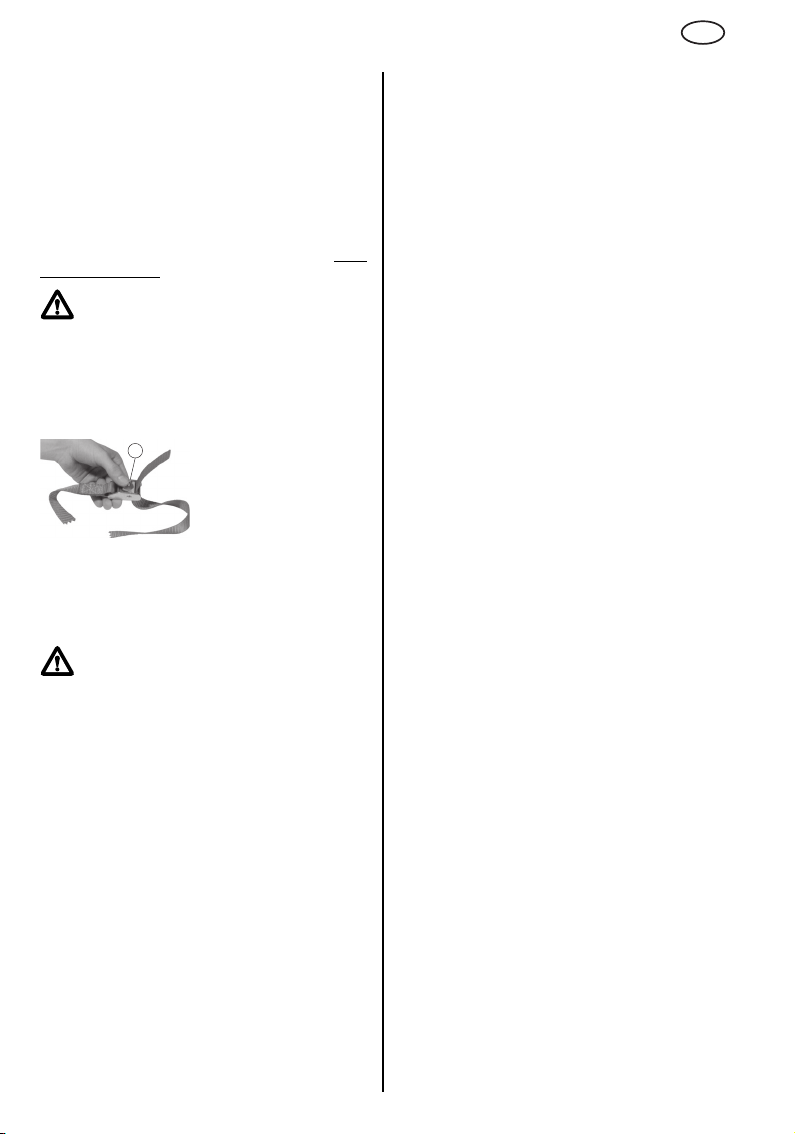
Hinweise zum Spanngurt:
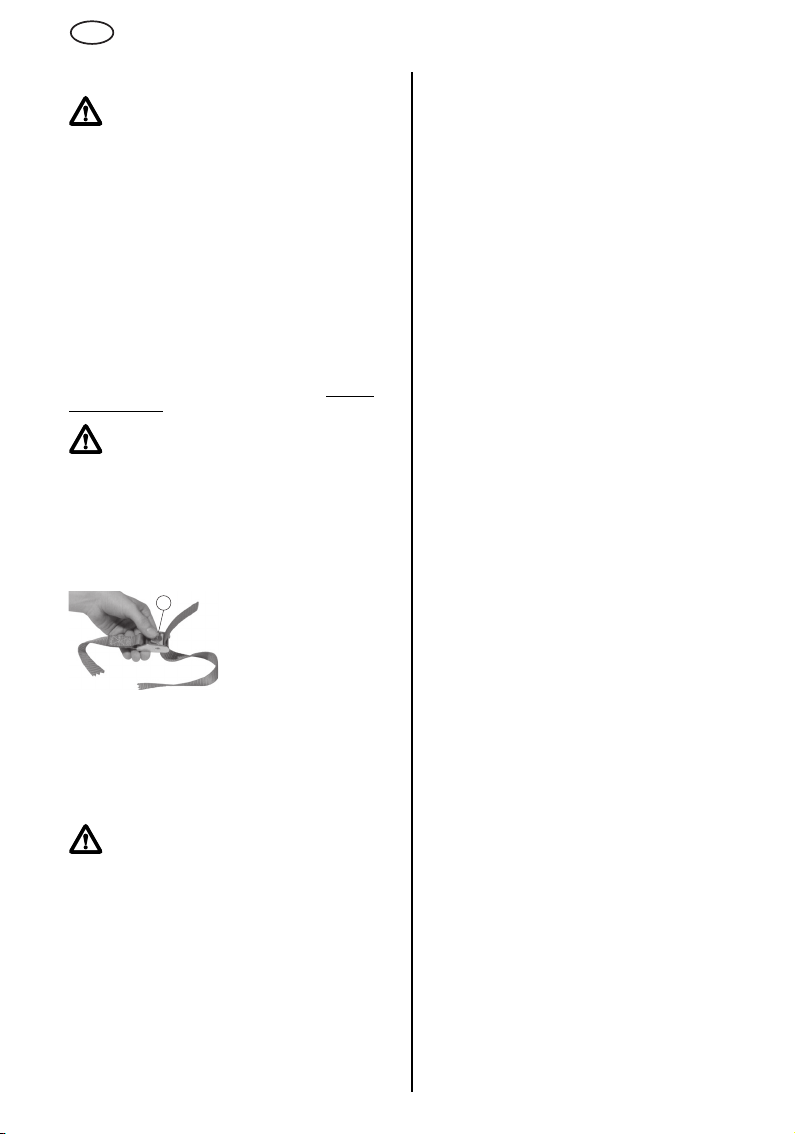
a
Zum Spannen am freien Ende des Gurtes in
Pfeilrichtung ziehen. Die Gurtverbindung auf
festen Sitz überprüfen.
8.3 Einschaltreihenfolge
Es muss immer zuerst der Magnet des
Magnet-Ständers (Schalter (1)) und dann der
Motor (Schalter (4)) eingeschaltet werden.
Wenn der Motor vor dem Einschalten des
Magneten eingeschaltet wird, läuft er beim
Einschalten des Magneten nicht an.
Wenn der Magnet eingeschaltet ist, leuchtet die im
Schalter (1) integrierte Signallampe.
Wenn der Magnet ausgeschaltet wird, kommt der
Motor zum Stillstand. Um ihn wieder einschalten
zu können, muss man ihn ausschalten, den
Magneten einschalten und dann den Motor wieder
einschalten.
8.4 Aufsetzen der Fräs-/Bohr-Einheit auf
das Material
Der Magnet-Ständer haftet nur dann einwandfrei
auf dem Material, in dem gefräst oder gebohrt
werden soll, wenn die Oberfläche des Materials
sauber und glatt ist. Loser Rost, Schmutz und Fett
müssen vor dem Aufsetzen des Magnet-Ständers
entfernt, evtl. vorhandene Schweißperlen oder
Unebenheiten müssen geglättet werden. Eine
dünne Farbschicht beeinträchtigt die Haftwirkung
Hebel (a) nach unten
drücken und das freie
Ende des Spanngurtes
von unten in die Ratsche,
wie gezeigt, einführen.
Hebel wieder loslassen.
nicht. Falls nötig, auch den Magnetfuß (11)
reinigen.
Nach dem Einschalten des Magneten kräftig am
Handgriff des Magnet-Ständers rütteln, um sich
davon zu überzeugen, dass er einwandfrei auf dem
Material haftet. Wenn das nicht der Fall ist, die
Materialoberfläche und die Unterseite des
Magnetfußes überprüfen, wenn nötig reinigen und
den Magneten nochmals einschalten.
Stahl mit geringer Dicke
Die optimale Haftwirkung wird auf
kohlenstoffarmem Stahl mit mindestens 12 mm
Dicke erreicht.
Zum Lochfräsen und Bohren in Stahl mit
geringerer Dicke kann man unter dem Material (an
der Stelle, an der der Magnetfuß aufgesetzt wird)
eine Stahlplatte (Mindestabmessungen 100 x 200
x 12 mm) anbringen.
NE-Metalle
Zum Lochfräsen und Bohren in NE-Metallen wird
die Stahlplatte auf dem Material befestigt und die
Fräs-/Bohr-Einheit dann auf die Stahlplatte
gestellt.
Rundes oder stark gebogenes Material
Zum Fräsen von Löchern und Bohren in rundem
oder stark gebogenem Material wird der
Magnetfuß (11) so auf das Material aufgesetzt,
dass seine Längsachse parallel zur Längsachse
des gekrümmten Materials verläuft.
Den freien Raum zwischen dem Magnetfuß und
dem Material an beiden Seiten über die ganze
Länge des Magnetfußes mit Stahlkeilen oder stäben so ausfüllen, dass nach dem Einschalten
des Magneten möglichst viele magnetische
Kraftlinien vom Magnetpol über die Keile (oder
Stäbe) und das Material zum Magnetfuß-Gehäuse
verlaufen.
Die Stahlkeile (Stäbe) müssen an den beiden
Seiten des Magnetfußes so verteilt sein, dass die
Achse des Schneidwerkzeuges (Bohrers) direkt
auf das Zentrum des gekrümmten Materials
ausgerichtet ist, da das Werkzeug sonst seitlich
verlaufen kann.
Überzeugen Sie sich durch Rütteln am Handgriff
des Magnet-Ständers, dass die Fräs-/Bohr-Einheit
einwandfrei auf dem Material haftet.
8.5 Fräsen von Löchern
Motordrehzahl
Das Zweistufen-Getriebe des Motors kann zum
Lochfräsen mit Schneidwerkzeugen bis etwa 16
mm auf die höhere Drehzahl (Getriebestellung
>Hase<) eingestellt werden.
Zum Lochfräsen mit Schneidwerkzeugen mit
größerem Durchmesser wird das Getriebe auf die
niedrigere Drehzahl (>Schildkröte<) eingestellt.
Einsetzen des Schneidwerkzeuges
Eine Zusammenstellung der für die Lochfräs- und
7
Page 8
D
DEUTSCH
Bohr-Einheit zur Verfügung stehenden Metabo
Schneidwerkzeuge finden Sie im Kapitel Zubehör.
In das für den Fräsvorgang benötigte
Schneidwerkzeug den (entsprechend langen)
Zentrierstift einsetzen, den Stecker des Motors
aus der Steckdose des Magnet-Ständers ziehen
und das Schneidwerkzeug dann so in den
Werkzeughalter (9) einführen, dass sich eine der
beiden Flächen am zylindrischen Teil des
Schneidwerkzeuges an der Stelle des
Gewindestiftes (10) (mit Innensechskant) befindet.
Das Schneidwerkzeug - gegen den Druck der
eingebauten Feder - bis zum Anschlag nach oben
führen und den Gewindestift (10) (mit dem 5-mmSechskantschlüssel) festziehen.
Fräsvorgang
Das Zentrum des Loches, das gefräst werden soll,
mit einem Körnerschlag markieren.
Die Fräs-/Bohr-Einheit so ausrichten, dass sich
der in das Schneidwerkzeug eingesetzte
Zentrierstift über der Markierung befindet.
Dann den Magneten des Magnet-Ständers und
anschließend den Motor einschalten.
Den Fräsvorgang mit geringer Vorschubkraft
beginnen. Wenn das Schneidwerkzeug gefasst
hat, kann mit einer etwas höheren Vorschubkraft
weitergearbeitet werden. Eine zu hohe
Vorschubkraft hat einen vorzeitigen Verschleiß des
Schneidwerkzeuges zur Folge.
Achten Sie auf einen regelmäßigen Spanabfluss.
Die Schneiden des Schneidwerkzeuges müssen
beim Lochfräsen reichlich mit einer
Kühlschmierflüssigkeit gekühlt werden.
Zum Entfernen der Späne einen Spänehaken
verwenden.
Der ausgefräste Kern wird durch den Zentrierstift
des Schneidwerkzeuges ausgeworfen.
8.6 Bohren
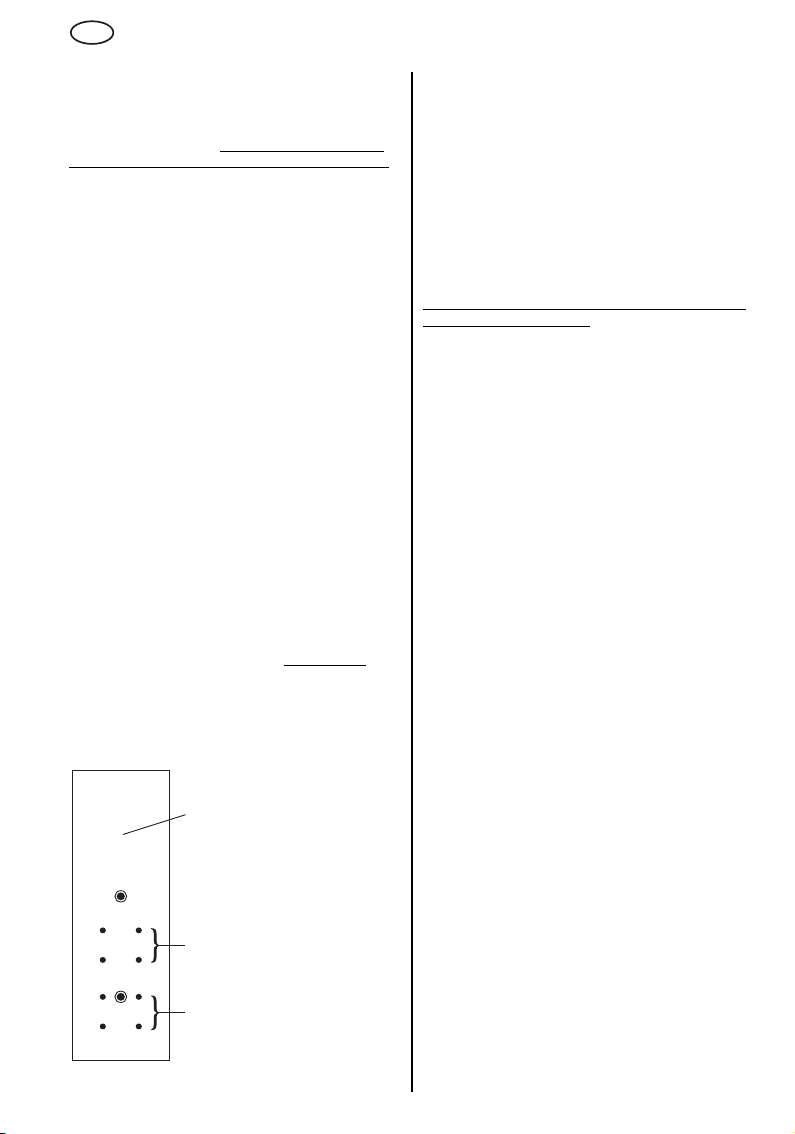
Bei der Lieferung der Fräs-/
Bohr-Einheit ab Werk ist der
Maschinenhalter (8) so am
3
Schlitten (3) angebracht, wie
auf den Fotos auf Seite 3
abgebildet. (Der
Maschinenhalter (8) ist an den
Bohrungen (c) des Schlittens
(3) angebracht).
Zum Bohren mit einem
Bohrfutter und langen
b
Bohrern ab 10 mm kann der
Maschinenhalter an den
Bohrungen (b) des Schlittens
angebracht werden.
c
Dazu
- die Innensechskantschraube (12) lösen und den
Motor nach oben herausziehen;
- die vier Befestigungsschrauben des
Maschinenhalters (8) herausdrehen und den
Maschinenhalter abnehmen;
- den Maschinenhalter (8) so an den oberen vier
Bohrungen (b) des Schlittens (3) anschrauben,
dass seine Längskanten parallel zu den
Längskanten des Schlittens stehen.
Den Motor wieder in den Maschinenhalter
einsetzen.
Abnehmen des Werkzeughalters
Den Stecker des Motors aus der Steckdose des
Magnet-Ständers ziehen!
Den Knebel des Bohrfutterschlüssels durch eine
der beiden Bohrungen (und die
gegenüberliegende Bohrung) des
Werkzeughalters (9) stecken.
Zum Abschrauben des Werkzeughalters die
Motorspindel an ihren Schlüsselflächen (7) mit
einem 22-mm-Maulschlüssel anhalten. Die
Spindel hat ein Rechtsgewinde. Nötigenfalls den
Werkzeughalter durch einen leichten Schlag mit
einem Hammer auf den Knebel des
Bohrfutterschlüssels lösen.
Zum Bohren wird das Bohrfutter-Aufnahmestück
6.30051 (siehe Kapitel Zubehör) auf die Spindel
des Motors aufgeschraubt.
Auf die Spindel des Aufnahmestückes kann dann
ein Bohrfutter mit Innengewinde ½"-20 UNF
aufgeschraubt werden.
Motordrehzahl
Das Zweistufen-Getriebe des Motors kann zum
Bohren in Stahl mit Bohrern bis etwa 13 mm auf
die höhere Drehzahl (>Hase<) eingestellt werden.
Abnehmen des Bohrfutter-Aufnahmestückes
Zum Abschrauben des BohrfutterAufnahmestückes von der Motorspindel den
Knebel des Bohrfutterschlüssels durch die
Bohrung des Aufnahmestückes stecken und mit
leichtem Schlag lösen.
8.7 Nullspannungsschutz
Wenn - bei eingeschaltetem Magneten des
Magnet-Ständers und eingeschaltetem Motor die Spannung ausbleibt oder die Stromzufuhr
unterbrochen wird, kommt der Motor zum
Stillstand. Der Motor kann bei Wiederkehr der
Spannung nicht von selbst anlaufen. Man muss ihn
dann ausschalten und wieder einschalten.
8
Page 9
9Wartung
Regelmäßig warten, reinigen und schmieren.
Vor jeglicher Einstellung, Instandhaltung oder
Instandsetzung Netzstecker ziehen.
Zur Schmierung der Zahnstange und des Ritzels
für die Auf- und Abwärtsbewegung des Schlittens
gelegentlich einige Tropfen Öl auf die Zahnstange
geben.
Die Gleitflächen des Schlittens mit Molykote-Fett
schmieren.
f
10 Zubehör
Verwenden Sie nur original Metabo Zubehör. Der
Gebrauch anderer Einsatzwerkzeuge und anderen
Zubehörs kann eine Verletzungsgefahr für Sie
bedeuten.
Wenn Sie Zubehör benötigen, wenden Sie sich
bitte an Ihren Händler.
Zur Auswahl des richtigen Zubehörs teilen Sie dem
Händler bitte den genauen Typ Ihres
Elektrowerkzeugs mit.
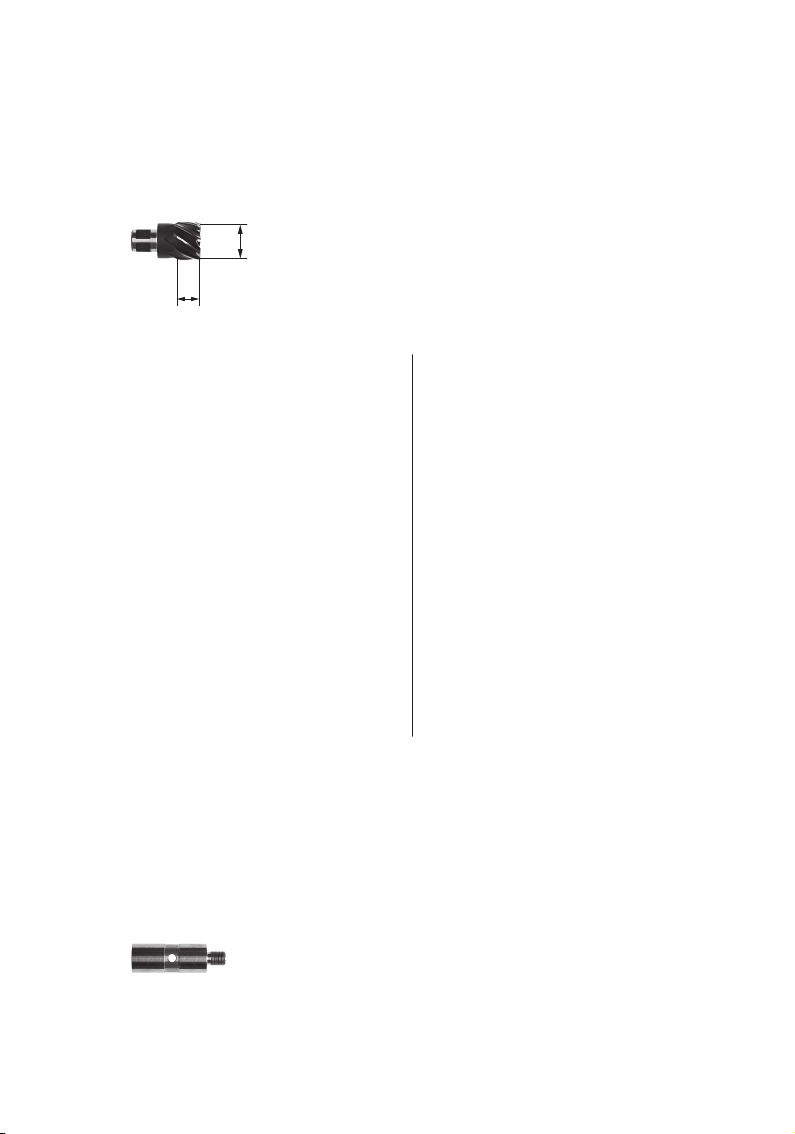
Siehe Seite 4.
A Schneidwerkzeuge, HS (HSS),
Weldonschaft 19 mm
B Bohrfutteraufnahmestück, für Bohrfutter mit
Innengewinde 1/2"-20 UNF
C Zentrierstift kurz,
geeignet für Schneidtiefe 25 mm
D Zentrierstift lang,
geeignet für Schneidtiefe 50 mm
11 Reparatur
Reparaturen an Elektrowerkzeugen dürfen nur
durch eine Elektrofachkraft ausgeführt werden!
Reparaturbedürftige Metabo Elektrowerkzeuge
können an die auf der Ersatzteilliste angegebenen
Adressen eingesandt werden.
Bitte beschreiben Sie bei der Einsendung zur
Reparatur den festgestellten Fehler.
DEUTSCH
D
Diese Gebrauchsanleitung ist auf chlorfrei
gebleichtem Papier gedruckt.
Nur für EU-Länder: Werfen Sie
Elektrowerkzeuge nicht in den Hausmüll!
Gemäß Europäischer Richtlinie 2002/96/
EG über Elektro- und Elektronik-Altgeräte
und Umsetzung in nationales Recht müssen
verbrauchte Elektrowerkzeuge getrennt
gesammelt und einer umweltgerechten
Wiederverwertung zugeführt werden.
13 Technische Daten
Erläuterungen zu den Angaben auf Seite 2.
Änderungen im Sinne des technischen Fortschritts
vorbehalten.
M = Drehmoment
= Größter Schneidwerkzeug-
D
max
Magnet-Ständer:
H
max
P
1M
F
max
A = Abmessungen des Magnetflusses
Motor:
P
1
P
2
n
0
n
1
G = Spindelgewinde
Fräs-/Bohr-Einheit:
H
u
H
o
D
i
m = Gewicht ohne Netzkabel
Typische A-bewertete Schallpegel:
L
pA
L
WA
B
eim Arbeiten kann der Geräuschpegel 85 dB(A)
überschreiten.
Durchmesser
=Max. Hub
= Leistungsaufnahme
= Max. Haftkraft
= Nennaufnahmeleistung
= Abgabeleistung
= Leerlaufdrehzahlen
= Drehzahlen bei Nennlast
= Höhe (einschl. Motor) bei Schlitten in
der untersten Stellung
= Höhe (einschl. Motor) bei Schlitten in
der obersten Stellung
= Innendurchmesser des
Werkzeughalters
= Schalldruckpegel
= Schallleistungspegel
Gehörschutz tragen!
12 Umweltschutz
Metaboverpackungen sind 100% recyclingfähig.
Ausgediente Elektrowerkzeuge und Zubehör
enthalten große Mengen wertvoller Roh- und
Kunststoffe, die ebenfalls einem Recyclingprozess
zugeführt werden können.
Messwerte ermittelt gemäß EN 50144.
Die angegebenen technischen Daten sind
toleranzbehaftet (entsprechend den jeweils
gültigen Standards).
9
Page 10
ENG
ENGLISH
Operating Instructions
Dear Customer,
Thank you for the trust you have placed in us by buying a Metabo power tool. Each Metabo power tool
is carefully tested and subject to strict quality controls by Metabo's quality assurance. Nevertheless, the
service life of a power tool depends to a great extent on you. Please observe the information contained
in these instructions and the enclosed documentation. The more carefully you treat your Metabo power
tool, the longer it will provide dependable service.
Contents
1 Declaration of Conformity
2 Specified Conditions of Use
3 General Safety Instructions
4 Special Safety Instructions
5 Overview
6 Special Product Features
7 Initial Operation
7.1 Power-supply connection
7.2 Backlash of the slide plate
8Use
8.1 Motor speed
8.2 Safety clamping band and ratchet
8.3 Switch-on sequence
8.4 Placing the unit on the material
8.5 Cutting holes
8.6 Drilling
8.7 No-voltage release
9 Maintenance
10 Accessories
11 Repairs
12 Environmental Protection
13 Technical Specifications
1 Conformity Declaration
We, being solely responsible, hereby declare that
this product conforms to the standards and directives specified on page 2.
2 Specified Use
The MAG 832 is intended for cutting holes with
suitable annular bits and drilling metal with twist
drill bits.
The user bears sole responsibility for damage
caused by improper use.
Generally accepted accident prevention regulations and the enclosed safety information must be
observed.
10
3 General Safety Instructions
Before using this power tool,
completely read and familiarise your-
tion (red booklet) and the instructions for use.
Keep all enclosed documentation for future reference, and pass on your power tool only together
with this documentation.
self with the enclosed safety informa-
4 Special Safety Instructions
For your own protection and for the
protection of your power tool pay
attention to all parts of the text that are
marked with this symbol!
Pull the plug out of the plug socket before any
adjustments, conversions or servicing are
performed.
Wear ear protectors.
cause loss of hearing.
Always wear protective goggles, gloves, and suit-
able shoes when working.
The hole-cutting and drilling unit must not be
exposed to rain or used in wet, damp or potentially
explosive areas.
Caution! If (after use) the hole-cutting and drilling
unit is placed on a material with low heatabstracting characteristics for a long period (e.g.
plastic), do not switch the magnet of the magnetic
stand on because this could lead to destruction of
the magnetic coil.
that it cannot fall down in the event of a power
failure.
Exposure to noise can
When cutting holes and drilling on
angled and vertical surfaces, or
working overhead, the hole-cutting
and drilling unit must be secured
with the supplied clamping band so
5Overview
See page 3 (please unfold).
1 Switch (magnetic stand)
2 Fixture points for the clamping band
3 Slide plate
Page 11
ENGLISH
ENG
4Switch (motor)
5 Switch button
6Arrow mark
7 Spanner flat of motor spindle
Machine holder
8
9 Bit holder
10 Headless pin (bit holder)
11 Magnet block
12 Allen screw
13 Headless pin (slide plate)
6 Special Product Features
• Magnet block with high adhesive force for safe
work
• In conjunction with the supplied clamping band,
also suitable for working on vertical and angled
surfaces and overhead
• Produces exact and neat tapped holes. Motor
and slide plate form a unit
• Effortless work. An annular groove is formed
when cutting holes. This means that less material has to be removed and the required feeding
force is kept to a minimum. The cut-out core is
ejected by the pilot pin in the annular bit.
• Two speeds. High speed for hole cutting with
annular bits with diameters up to approx . 16 mm
and for drilling with drill bits with diameters of up
approx. 13 mm; low speed for hole cutting with
annular bits with diameters of up to 32 mm.
• Holder for drill chuck (accessories) for working
with twist drill bits
7 Commissioning
tion plates) because this could cancel the effectiveness of the double-insulation.
The magnet stand is protection class I equipment
and the hole-cutting and drilling unit must only be
connected to sockets that have an earth contact
connected in accordance with regulations.
If an extension cord is needed, it must be a threecore lead with a protective (earth) contactor that is
properly connected to both the plug and the
coupler of the cord.
7.2 Backlash of the slide plate
The backlash of the slide plate (3) can be adjusted
by means of the five headless pins (13).
The backlash should be adjusted so that while the
slide plate (with motor installed) can still be moved
freely up and down, it will remain in any position
without the weight of the motor pulling it down.
8Use
8.1 Motor speed
The motor of the hole-cutting and drilling unit has
a two-stage gear unit.
When the >hare< symbol on the switch button (5)
is opposite the arrow mark (6) on the gear housing,
the higher speed gear is set. >Tortoise< symbol =
lower speed.
Changing from one speed to another is best
effected by switching the motor on briefly and
moving the gear selection knob (5) as the motor
slows to a stop.
Prior to initial operation, check to see
that the rated mains voltage and mains
frequency, as stated on the rating label
on the magnetic stand and motor, match
your power supply.
Check the unit for possible damage: Before using
the unit, protective devices or slightly damaged
components must be carefully checked for perfect
and specified operation. Check that moving parts
are in perfect working order and do not jam and
check whether parts are damaged. All parts must
be correctly installed and fulfil all conditions
necessary to ensure perfect operation of the unit.
Damaged protective devices and parts must be
repaired or replaced according to specifications
by an authorised specialist workshop.
7.1 Power-supply connection
The motor of the hole-cutting and drilling unit is
double-insulated (protection class II). The motor
housing must not be drilled (e.g. to affix designa-
8.2 Safety clamping band and ratchet
When cutting holes and drilling on angled
and vertical surfaces, or working overhead,
the hole-cutting and drilling unit must be
secured with the supplied clamping band so that it
cannot fall down in the event of a power failure.
The clamping band must be fitted to one of the two
fixture points of the magnetic drilling stand. (2)
Furthermore the clamping band must be secured
to an additional suitable attachment point or to the
material that is to be worked on. Ensure that the
clamping band is kept taut. The clamping band
does not replace the magnetic force of the drilling
stand, it only serves to secure against the stand
falling off in the event of voltage supply failure.
The clamping band must be fitted so that if the
voltage supply should fail, the unit moves away
from the operator.
Caution ! Check the clamping band for
damage.
11
Page 12
ENG
ENGLISH
Always carry out a thorough check before use to
ensure that the clamping band is functioning fully
as specified. If the clamping band is damaged or
the ratchet is not working perfectly, replace the
clamping band immediately.
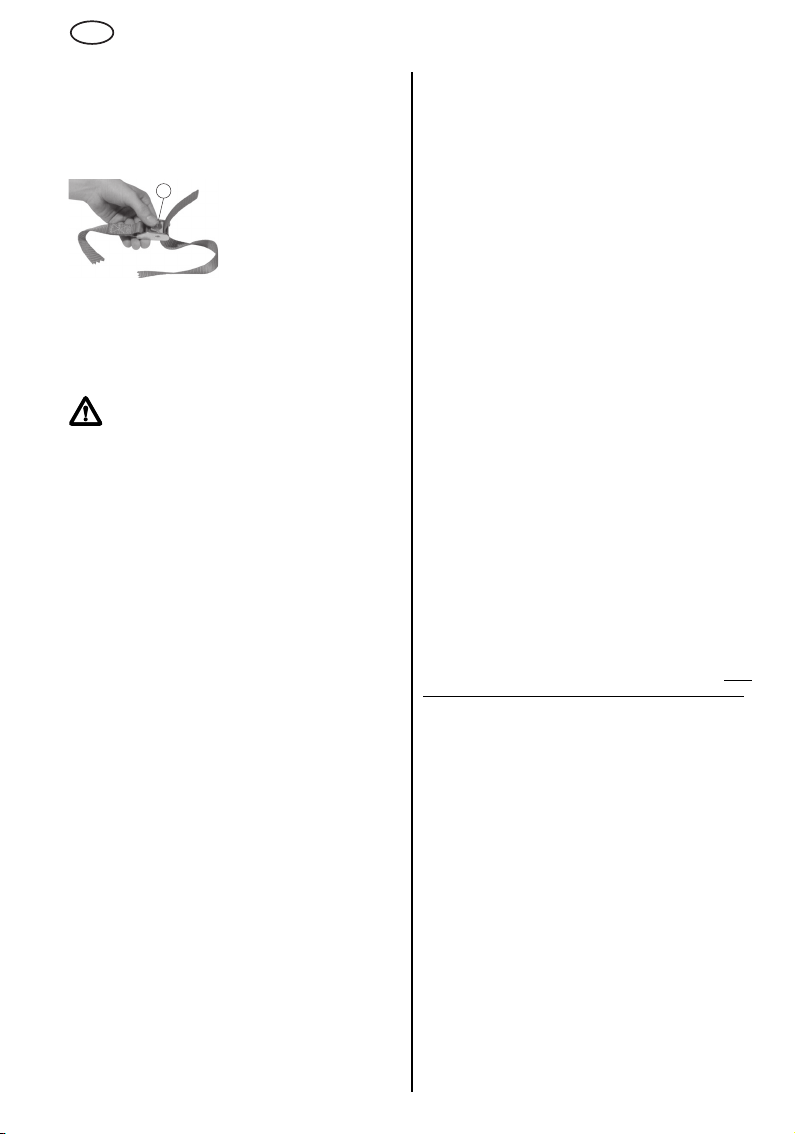
Instructions for use of clamping band:
a
To tension, pull the free end of the band in the
direction indicated by the arrow. Check that the
clamping band connection is firmly seated.
8.3 Switch-on sequence
The magnet in the magnetic stand must
always be switched on first (switch (1)) and
only then the motor (switch (4)).
If the motor is switched on first it will not
start, even if the magnet is switched on later.
When the magnet is switched on, the indicator
lamp built into the switch (1) lights up.
If the magnet is switched off, the motor comes to
a stop. The motor can only be switched on again
after it too has been switched off and the magnet
has been switched on again.
8.4 Placing the unit on the material
To permit the magnetic stand to adhere properly to
material that is to be cut or drilled, the surface
must be clean and smooth. Loose rust, dirt or
grease must be removed before mounting the
magnetic stand; any welding beads or surface
irregularities must be smoothened. Thin coats of
paint will not impair adhesion. Clean the magnet
block as well (11) if necessary.
After switching the magnet on, hold the handle of
the magnetic stand and shake it firmly to ensure
that the unit is adhering properly. If it is not, then
check the condition of the surface of the material
and that of the bottom of the magnet block. Clean
as necessary and try again.
Use on thin steel
The unit adheres best to low-carbon steel that is at
least 12 mm thick.
For drilling or cutting a hole into thin steel, a steel
plate measuring at least 100 x 200 x 12 mm can be
secured under the material at the place where the
magnetic stand is to be positioned.
Use on non-ferrous metal
To cut or drill a hole in non-ferrous metal, the steel
plate should be secured on the surface of the
material and the unit then placed on the steel plate.
Press lever (a) down and
insert the free end of the
clamping band into the
ratchet from below, as
illustrated.
Release lever.
12
Round or cambered surfaces
If it is required to cut a hole or drill into a round or
cambered surface, then the magnet block (11)
should be positioned with its longitudinal axis
parallel to the axis of the camber.
The open space between the magnet block and
the camber should be packed with steel wedges or
rods on both sides along the entire length of the
magnet block so that after switching on the
magnet as many as possible magnetic lines of
force are conducted from the magnet pole through
the wedges (or rods) and the material to the
magnet block housing.
Ensure that there is a similar thickness of packing
on both sides of the magnet block so that the axis
of the annular bit will point directly towards the
centre of curvature; otherwise it could be diverted
to one side.
By shaking the handle of the magnet stand, make
sure that the unit adheres properly to the material.
8.5 Cutting holes
Motor speed
The higher-speed gear >hare<) may be engaged
for cutting holes of up to approx. 16 mm in diameter.
The slow speed (>tortoise<) should be selected for
cutting holes beyond that diameter.
Fitting an annular bit
A summary of the Metabo annular bits available for
the hole-cutting and drilling unit is provided in the
chapter Accessories.
Fit the pilot pin (of the appropriate length) to the
annular bit required for the cutting operation, pull
the motor plug out of the magnetic stand socket
and insert the annular bit into the bit holder (9) so
that one of the flats on the cylindrical part of the
annular bit is at the position of the headless pin (10)
(with internal hexagon). Tighten move the annular
bit - against the pressure of the integral spring upwards as far as it will go and tighten the headless pin (10) (with the 5-mm hexagon spanner).
Cutting operation
Centre-punch the position where the hole is to be
cut.
Align the hole-cutting and drilling unit so that the
pilot pin fitted in the annular bit is over the marking.
Switch on the magnet of the magnetic stand and
then the motor.
Start the cutting operation with minimum feeding
force. When the teeth of the bit have started to cut,
higher feeding force can be applied. Excessive
initial pressure will tend to blunt the teeth of the
annular bit.
Ensure that the chip flow is regular
Page 13
ENGLISH
ENG
and keep the cutting edges of the bit cool by
applying ample coolant.
Use a wire hook
The cut-out core is ejected by the pilot pin in the
annular bit.
8.6 Drilling
- Release the Allen key (12) and withdraw the
motor upwards,
- unscrew the four fixing screws of the motor
holder (8) and remove the motor holder, then
- screw on the motor holder (8) at the upper four
tapped holes (b) of the slide plate (3), making
sure that its longitudinal edges are parallel to the
longitudinal edges of the slide plate.
Place the motor back in the motor holder.
Removing the bit holder
Pull the plug of the motor from the socket in the
magnetic stand.
Pass the crossbar of the chuck key through one of
the two holes and the opposite hole in the bit
holder (9).
To unscrew the bit holder from the motor spindle,
hold the motor spindle by placing a 22-mm openend spanner on its flats (7). The spindle has a righthand thread. The bit holder can be loosened, if
necessary, by gently tapping the chuck-key
crossbar with a hammer.
For drilling, a chuck holder 6.30051 (see chapter
Accessories) should be screwed onto the spindle
of the motor.
A drill chuck with a ½"-20 UNF female thread can
then be screwed onto the chuck holder spindle.
Motor speed
The higher-speed gear >hare<) may be engaged
for drilling in steel with drill bits with diameters of
up to approx. 13 mm.
to remove the chips.
When the hole-cutting and
drilling unit leaves the factory,
the motor holder (8) is fitted to
3
the slide plate (3) as shown in
the photos on page 3. (The
motor holder (8) is screwed
on at the tapped holes (c) of
the slide plate (3)).
For drilling with chuck and
drill bits over 10 mm, the
holder can be screwed on to
b
the slide plate at the tapped
holes (b).
c
To do this proceed as follows
Removing the chuck holder
To unscrew the chuck holder from the motor
spindle, pass the crossbar of the chuck key
through the hole in the chuck holder and tap lightly
to slacken off.
8.7 No-voltage release
If, with the magnet and the motor switched on, the
power supply fails or is interrupted, the motor
stops running. The motor will not start automatically when power is restored. It is then necessary
to switch the motor off and then on again.
9 Maintenance
Perform regular maintenance work, cleaning and
lubrication.
Disconnect the mains plug before starting any
setting, maintenance or repair work.
For lubricating the rack and pinion that moves the
slide plate up and down, a few drops of oil should
be applied occasionally to the rack.
The sliding surface of the slide plate itself should
be coated with Molykote grease.
f
10 Accessories
Use only genuine Metabo accessories. The use of
other tools and accessories can result in a risk of
injury.
If you need any accessories, check with your
dealer.
For dealers to select the correct accessory, they
need to know the exact model designation of your
power tool.
See page 4.
A Annular bits, HS (HSS), weld-on shank 19 mm
B Chuck holder for chuck with female thread 1/
2"-20 UNF
C Pilot pin, short, suitable for cutting depth
25 mm
D Pilot pin, long, suitable for cutting depth
50 mm
11 Repairs
Repairs to electrical tools must be carried out by
qualified electricians ONLY!
Any Metabo power tool in need of repair can be
sent to one of the addresses listed in the spare
parts list.
13
Page 14
ENG
ENGLISH
Please enclose a description of the fault with the
power tool.
12 Environmental Protection
Metabo's packaging can be 100% recycled.
Scrap power tools and accessories contain large
amounts of valuable resources and plastics that
can be recycled.
These instructions are printed on chlorine-free
bleached paper.
Only for EU countries: Never dispose of
power tools in your household waste! In
accordance with European Guideline
2002/96/EC on used electronic and electric equipment and its implementation in national
legal systems, used power tools must be collected
separately and handed in for environmentally
compatible recycling.
13 Technical Specifications
Explanatory notes on the specifications on page 2.
Changes due to technological progress reserved.
M=Torque
= Largest annular bit diameter
D
max
Magnetic stand:
=Max. stroke
H
max
= Power consumption
P
1M
= Max. adhesive force
F
max
A = Dimensions of magnetic flux
Wear ear protectors!
Measured values determined in conformity with
EN 50144.
The technical specifications quoted are subject to
tolerances (in compliance with the relevant valid
standards).
Motor:
= Nominal power input
P
1
P2 = Power output
= Idling speeds
n
0
= Speeds at rated load
n
1
G=Spindle thread
Hole-cutting and drilling unit:
= Height (incl. motor) with slide plate in
H
u
H
o
D
i
m = Weight without mains cable
bottom position
= Height (incl. motor) with slide plate in
top position
= Inner diameter of bit holder
Typical A-effective perceived sound levels:
= Sound pressure level
L
pA
= Acoustic power level
L
WA
During operation the noise level can exceed
85 dB(A).
14
Page 15
FRANÇAIS
F
Mode d'emploi
Cher client,
merci de la confiance que vous nous avez témoignée en achetant un outil électrique Metabo. Tous les
outils électriques Metabo sont testés avec soin et font l'objet de contrôles qualité très stricts effectués
par le Service Qualité Metabo. Mais c'est vous qui avez la plus grande influence sur la durée de vie de
votre outil électrique. Veuillez respecter les informations contenues dans ces instructions d'utilisation et
dans les documents ci-joints. En prenant grand soin de votre outil électrique Metabo, vous en
augmenterez la durée de vie et en garantirez le bon fonctionnement.
L'utilisateur sera entièrement responsable de tous
Sommaire
1 Déclaration de conformité
2 Utilisation conforme à la destination
3 Consignes générales de sécurité
4 Consignes de sécurité particulières
5Vue d'ensemble
6 Particularités du produit
7 Mise en service
7.1 Branchement sur le secteur
7.2 Jeu du coulisseau
8 Utilisation
8.1 Vitesse du moteur
8.2 Sangle de fixation de sécurité avec
cliquet
8.3 Ordre des opérations de mise en mar-
che
8.4 Mise en place de l'unité de trépanage/
perçage sur le matériau
8.5 Trépanage
8.6 Perçage
8.7 Protection contre la sous-tension
9 Maintenance
10 Accessoires
11 Réparations
12 Protection de l'environnement
13 Caractéristiques techniques
1 Déclaration de conformité
Nous déclarons sous notre propre responsabilité
que ce produit est conforme aux normes et directives indiquées page 2.
2 Utilisation conforme à la
destination
L'unité MAG 832 est destinée au trépanage avec
des trépans appropriés et au perçage avec des
forets à queue cylindrique dans les métaux.
dommages résultant d'une utilisation non
conforme à la destination de la machine.
Il est impératif de respecter les consignes
générales de protection contre les accidents ainsi
que les consignes de sécurité ci-jointes.
3 Consignes générales de
sécurité
Avant d'utiliser l'outil électrique, lire
attentivement et entièrement les
(carnet rouge) ainsi que le mode d'emploi.
Conservez les documents ci-joints et veillez à les
remettre obligatoirement avec l'appareil à tout
utilisateur concerné.
instructions de sécurité ci-jointes
4 Consignes de sécurité
particulières
Dans l'intérêt de votre propre sécurité
et afin de protéger votre outil électrique, respectez les passages de texte
marqués de ce symbole !
Débrancher le cordon d'alimentation de la prise de
courant avant toute opération de réglage, de changement d'accessoire, de maintenance ou de
nettoyage.
Porter une protection auditive.
susceptible de provoquer une perte de capacité
auditive.
Lors du travail, systématiquement porter des
lunettes et gants de protection ainsi que des
chaussures adéquates.
Ne pas exposer l'unité de trépanage/perçage à la
pluie ni l'utiliser dans des locaux humides,
mouillés ou soumis à un risque d'explosion.
Attention ! Lorsqu'après utilisation, l'unité de
trépanage/perçage est déposée sur un matériau
offrant une dissipation insuffisante de la chaleur
(matière plastique par exemple), ne pas mettre
l'aimant du support magnétique en marche, car
cela pourrait entraîner la destruction de la bobine
magnétique.
Le bruit est
15
Page 16
F
FRANÇAIS
Pour trépaner et percer sur des
surfaces obliques ou verticales ainsi
qu'au-dessus de la tête, il faut
impérativement fixer l'unité au
sécurité fournie afin d'éviter tout risque de chute
en cas de coupure de courant.
moyen de la sangle de fixation de
5Vue d'ensemble
Voir page 3 (à déplier).
1 Interrupteur (support magnétique)
2 Points d'arrêts de la sangle de serrage
3 Coulisseau
4 Interrupteur (moteur)
5 Bouton de commande
6 Repère fléché
7 Méplats de la broche du moteur
Porte-moteur
8
9Porte-outil
10 Vis sans tête (porte-outil)
11 Pied magnétique
12 Vis à six-pans creux
13 Vis sans tête (coulisseau)
6 Particularités du produit
• Pied magnétique à force d'adhérence élevée
pour un travail sûr
• En cas d'utilisation de la sangle de sécurité
fournie, l'unité permet de travailler au-dessus de
la tête sur des surfaces verticales ou obliques
• L'unité permet d'obtenir des trous précis et
nets. Le moteur et le coulisseau forment un
ensemble.
• Travail peu fatigant. L'opération de trépanage
produit une rainure circulaire. Elle permet donc
d'enlever moins de matière et requiert de ce fait
moins d'effort d'avance. Le noyau dégagé est
éjecté par le pilote se trouvant dans le trépan.
• Deux vitesses. Vitesse rapide pour trépaner
avec des outils jusqu'à environ 16 mm de Ø et
pour percer avec des forets jusqu'à environ 13
mm de Ø, vitesse lente pour trépaner avec des
outils jusqu'à 32 mm de Ø.
• Porte-mandrin pour mandrin (accessoire) pour
travailler avec des forets à queue cylindrique
7 Mise en service
Avant la mise en service, vérifiez si la
tension et la fréquence indiquées sur la
plaque signalétique du support magnétique et sur celle du moteur correspondent aux caractéristiques du secteur.
16
Vérifiez que l'appareil est en bon état : avant toute
utilisation, il faut s'assurer que les dispositifs de
protection et les pièces légè rement endommagée s
fonctionnent parfaitement et de manière
conforme. Vérifiez que les pièces mobiles
fonctionnent parfaitement et ne se bloquent pas,
et qu'aucune pièce n'est endommagée. Toutes les
pièces doivent être montées correctement et
satisfaire à toutes les conditions nécessaires pour
garantir le parfait fonctionnement de l'appareil. Si
des dispositifs de protection et des pièces sont
endommagés, il faut les faire réparer ou changer
de manière conforme par un atelier spécialisé
agréé.
7.1 Branchement sur le secteur
Le moteur de l'unité de trépanage/perçage
comporte une double isolation (classe de protection II). Ne pas percer le carter-moteur (par
exemple pour y fixer des plaques d'avertissement), car cela risque de compromettre l'efficacité
de la double isolation.
En revanche, le support magnétique est conforme
à la classe d'isolation I et il ne faut donc raccorder
l'unité de trépanage/perçage qu'à des prises de
courant réglementairement mises à la terre.
Si le travail nécessite l'emploi d'un cordon prolongateur, en utiliser un comportant trois fils (son fil de
terre devant être bien raccordé au contact de terre
de la prise de courant et à celui de la fiche).
7.2 Jeu du coulisseau
Le jeu du coulisseau (3) peut être réglé avec les
cinq vis sans tête (13).
Le coulisseau doit être réglé de façon qu'il soit
facile de déplacer l'ensemble moteur/coulisseau
vers le haut et vers le bas, qu'il s'immobilise dans
n'importe quelle position et qu'il ne soit pas
entraîné vers le bas par le poids du moteur.
8 Utilisation
8.1 Vitesse du moteur
Le moteur de l'unité de trépanage/perçage est
doté d'un réducteur biétagé.
Lorsque le symbole >lièvre< du sélecteur de
vitesse (5) se trouve en face de la flèche (6) située
sur le carter d'engrenage, le réducteur est réglé sur
la grande vitesse. Symbole >tortue< = petite
vitesse.
Le passage d'une vitesse à l'autre s'effectue au
mieux lorsque le moteur est sur le point de
s'arrêter (mettre brièvement le moteur en marche,
puis pendant la phase de ralentissement, changer
de vitesse au moyen du sélecteur (5)).
Page 17
FRANÇAIS
F
8.2 Sangle de fixation de sécurité avec cliquet
Pour trépaner et percer sur des surfaces
obliques ou verticales ainsi qu'en hauteur, il
faut impérativement fixer l'unité au moyen
de la sangle de fixation de sécurité fournie afin
d'éviter tout risque de chute en cas de coupure de
courant.
La san gle de s err age doi t être installée sur l'un des
deux points d'arrêt du support de perçage magnétique. (2) La sangle de serrage doit en outre être
fixée à un autre point de fixation adapté ou au
matériau à usiner. Veillez à ce que la sangle de
serrage soit correctement tendue. La sangle de
serrage ne remplace pas la force magnétique du
support de perçage, il s'agit exclusivement d'une
protection contre les chutes en cas de panne de
courant.
La sangle de fixation doit être montée de sorte
qu'en cas de coupure de courant, l'unité de trépanage/perçage bascule dans la direction opposée à
l'utilisateur.
Attention ! Vérifiez l'état de la sangle de
fixation.
Avant chaque utilisation, vérifier soigneusement
que la sangle de fixation est en parfait état et apte
à assurer sa fonction. Si la sangle est endommagée ou si le cliquet ne fonctionne plus correctement, changer la sangle sans délai.
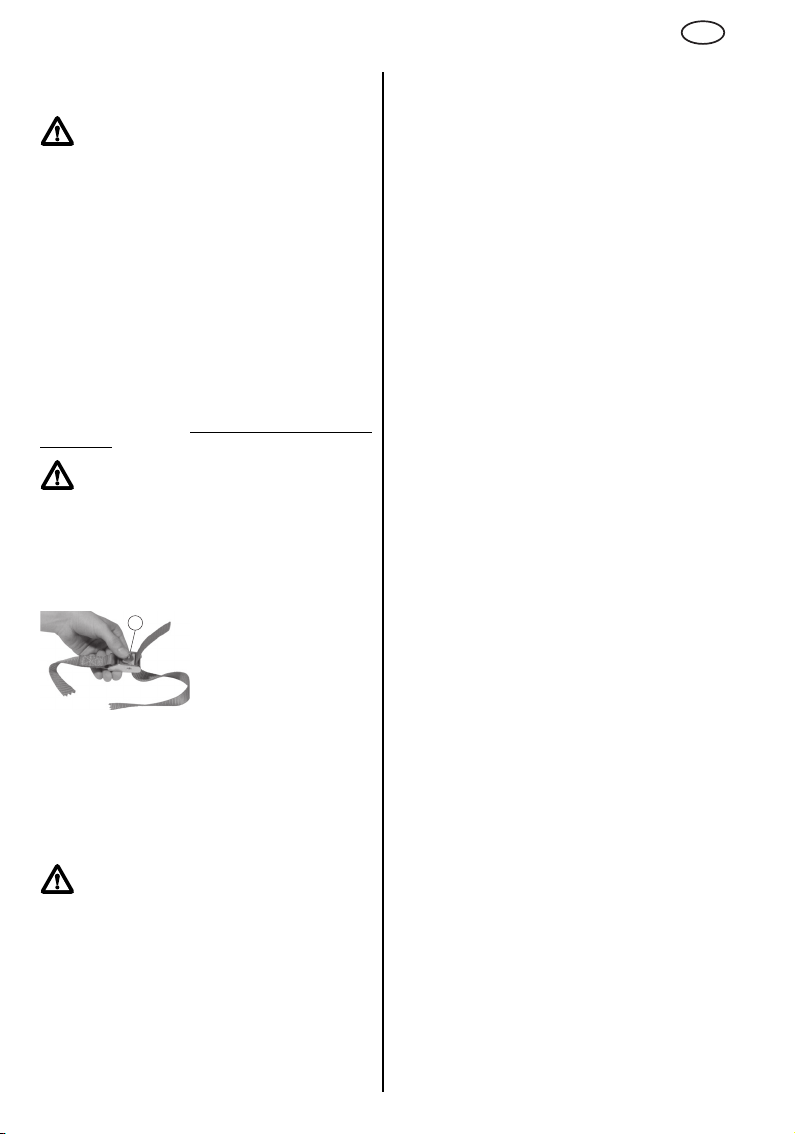
Remarques relatives à la sangle de fixation :
a
Relâcher le levier.
Pour tendre la sangle, tirer sur son extrémité libre
dans le sens de la flèche. Vérifier que la sangle est
solidement fixée.
8.3 Ordre des opérations de mise en marche
Il faut toujours mettre d'abord en marche
l'aimant du support magnétique (interrupteur (1)), puis le moteur (interrupteur (4)).
Si le moteur est mis en marche avant
l'aimant, il ne démarrera pas au moment de la mise
en marche de l'aimant.
Lorsque l'aimant est en marche, le voyant intégré
à l'interrupteur (1) est allumé.
Lorsque l'utilisateur arrête l'aimant, le moteur
s'arrête aussi. Pour pouvoir le remettre en marche,
il faut le désactiver, puis remettre d'abord l'aimant,
puis le moteur en marche.
Appuyer sur le levier (a) et
introduire l'extrémité libre
de la sangle par le
dessous dans le cliquet,
comme indiqué sur la
figure.
8.4 Mise en place de l'unité de trépanage/
perçage sur le matériau
Le support magnétique n'adhère bien au matériau
à trépaner ou à percer que si la surface du
matériau est propre et lisse. Avant de mettre en
place le support magnétique, enlever la rouille non
adhérente, les salissures et la graisse et éliminer
les perles de soudure et autres aspérités éventuelles. Une mince couche de peinture ne
compromet pas l'adhérence. Si nécessaire,
nettoyer aussi le pied magnétique (11).
Après la mise en marche de l'aimant, secouer
vigoureusement l'unité par la poignée du support
magnétique pour s'assurer que le support adhère
impeccablement au matériau. Si ce n'est pas le
cas, vérifier l'état de la surface du matériau et du
dessous du pied magnétique, nettoyer si nécessaire et remettre l'aimant en marche.
Acier de faible épaisseur
La force d'adhérence de l'aimant est maximale sur
les aciers à faible teneur en carbone d'une épaisseur minimale de 12 mm.
Pour trépaner et percer l'acier de faible épaisseur,
il convient de placer une plaque en acier (dimensions minimales 100 x 200 x 12 mm) sous le
matériau (à l'endroit où sera posé le pied magnétique).
Métaux non-ferreux
Pour trépaner et percer les métaux non-ferreux, il
est nécessaire de fixer la plaque en acier sur le
matériau et de placer ensuite l'unité de trépanage/
perçage sur la plaque.
Matériaux ronds ou fortement cintrés
Pour trépaner ou percer des matériaux ronds ou
fortement cintrés, mettre le pied magnétique (11)
sur le matériau en orientant son axe longitudinal
parallèlement à l'axe longitudinal du matériau
cintré.
Sur toute la longueur du pied magnétique, combler
l'espace libre compris entre le pied magnétique et
le matériau au moyen de coins ou barres en acier
de sorte qu'après mise en marche de l'aimant, un
maximum de lignes de force magnétiques puissent s'établir du pôle de l'aimant au corps du pied
magnétique en passant par les coins (ou les
barres).
Distribuer les coins en acier (ou les barres) des
deux côtés du pied magnétique de façon que l'axe
du trépan (ou du foret) passe exactement par le
centre du matériau cintré, car sinon, l'outil risque
de dévier.
Secouer l'unité de trépanage/perçage par la
poignée du support magnétique pour s'assurer
qu'elle adhère impeccablement au matériau.
17
Page 18
F
FRANÇAIS
8.5 Trépanage
Vitesse du moteur
Pour le trépanage avec des trépans jusqu'à
environ 16 mm, le réducteur biétagé peut être
réglé sur la grande vitesse (position >lièvre<).
Pour trépaner avec des trépans de plus grand
diamètre, régler le réducteur sur la petite vitesse
(position >tortue<).
Mise en place du trépan
Vous trouverez au chapitre Accessoires une liste
des outils de coupe Metabo disponibles pour
l'unité de trépanage/perçage.
Insérer le pilote de longueur adéquate dans le
trépan convenant au travail à effectuer, débrancher la fiche secteur du moteur de la prise de
courant du support magnétique, puis introduire le
trépan dans le porte-trépan (9) de façon que l'un
des deux méplats de la partie cylindrique du
trépan se trouve en face de la vis sans tête (10) (à
six-pans creux). Amener ensuite le trépan en butée
vers le haut, contre la force du ressort intégré, et
serrer la vis sans tête (10) (avec la clé mâle coudée
de 5 mm).
Opération de trépanage
Marquer au pointeau le centre du trou à réaliser.
Déplacer l'unité de trépanage/perçage de façon
que la pointe du pilote monté sur le trépan se
trouve au-dessus du point marqué.
Mettre ensuite l'aimant du support magnétique en
marche, puis le moteur.
Commencer le trépanage avec une force d'avance
réduite. Une fois que le trépan mord bien, continuer à travailler en augmentant légèrement la
force. Ne pas trop forcer, car une sollicitation
excessive du trépan provoque son usure prématurée.
Veiller à l'évacuation régulière des copeaux.
Pendant l'opération, arroser abondamment de
liquide de refroidissement les lames du trépan.
Pour enlever les copeaux, utiliser un crochet à
copeaux.
Le noyau dégagé est éjecté par le pilote du trépan.
8.6 Perçage
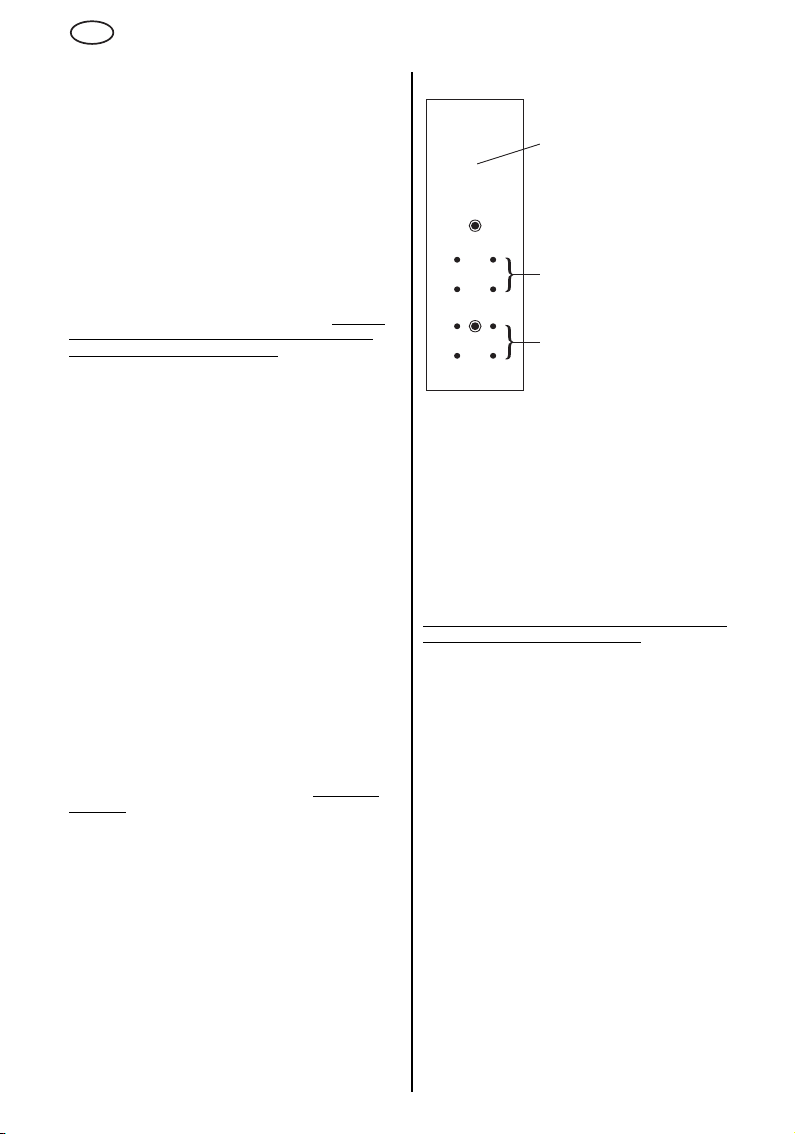
En sortie d'usine, le portemoteur (8) est monté sur le
coulisseau (3) comme le
3
montrent les photos de la
page 3. (Le porte-moteur (8)
est vissé aux trous (c) du
coulisseau (3)).
Pour percer avec un mandrin
et des forets longs à partir de
10 mm de diamètre, il est
possible de visser le porte-
b
moteur dans les trous (b) du
coulisseau.
c
Pour ce faire :
- desserrer la vis à six-pans creux (12) et retirer le
moteur par le haut ;
- dévisser les quatre vis de fixation du portemoteur (8) et enlever ce dernier ;
- visser le porte-moteur (8) dans les quatre trous
supérieurs (b) du coulisseau (3), de façon que ses
bords longitudinaux soient parallèles à ceux du
coulisseau.
Remettre le moteur en place dans le porte-moteur.
Dépose du porte-outil
Débrancher la fiche du moteur de la prise de
courant du support magnétique !
Faire passer la tige de la clé du mandrin à travers
l'un des deux trous du porte-trépan (9) (et à
travers le trou opposé).
Pour dévisser le porte-outil, maintenir la broche du
moteur par ses méplats (7) à l'aide d'une clé plate
de 22 mm. La broche est pourvue d'un filet à
droite. Si nécessaire, détacher le porte-outil en
donnant un coup sec léger avec un marteau sur la
tige de la clé du mandrin.
Pour percer, visser le porte-mandrin 6.30051 (voir
chapitre Accessoires) sur la broche du moteur.
Un mandrin à filet femelle ½"-20 UNF peut
maintenant être vissé sur la broche du portemandrin.
Vitesse du moteur
Pour le perçage du métal avec des forets jusqu'à
environ 13 mm, le réducteur biétagé peut être
réglé sur la grande vitesse (position >lièvre<).
Dépose du porte-mandrin
Pour dévisser le porte-mandrin de la broche du
moteur, faire passer la tige de la clé du mandrin à
travers le trou du porte-mandrin puis frapper
légèrement.
18
Page 19
FRANÇAIS
F
8.7 Protection contre la sous-tension
Si l'alimentation électrique est subitement interrompue alors que l'aimant du support magnétique
et le moteur sont en marche, le moteur s'arrête. Il
ne se remet pas automatiquement en marche
lorsque la tension est rétablie. Il faut donc d'abord
le couper, puis le remettre en marche.
9 Maintenance
Assurer régulièrement la maintenance, le
nettoyage et le graissage.
Avant toute réglage, réparation ou entretien,
débrancher la fiche d'alimentation secteur.
Pour lubrifier la crémaillère et le pignon engendrant
le mouvement de montée et descente du coulisseau, verser de temps en temps quelques gouttes
d'huile sur la crémaillère.
Lubrifier les portées du coulisseau avec de la
graisse Molykote.
f
10 Accessoires
Utilisez uniquement du matériel Metabo. L'utilisation d'autres outils et accessoires peut entraîner
un risque de blessure.
S'il vous faut des accessoires, veuillez vous
adresser à votre revendeur.
Pour pouvoir sélectionner les accessoires appropriés, veuillez indiquer le type exact de votre outil
électrique au distributeur.
Voir page 4.
A Outils de coupe, HS (HSS), queue Weldon 19 mm
B Porte-mandrin, pour mandrin à filet femelle 1/
2"-20 UNF
C Pilote court, pour profondeur de coupe 25 mm
D Pilote long, pour profondeur de coupe 50 mm
11 Réparations
Les travaux de réparation sur les outils électriques
ne peuvent être effectués que par un spécialiste !
Les outils Metabo qui sont à réparer peuvent être
expédiés à l'une des adresses indiquées sur la
liste des pièces de rechange.
Prière de joindre à l'outil expédié une description
du défaut constaté.
12 Protection de
l'environnement
Les outils et accessoires électriques qui ne sont
plus utilisés contiennent de grandes quantités de
matières premières et de matières plastiques de
grande qualité pouvant être également recyclées.
Ce mode d'emploi est imprimé sur du papier
blanchi sans chlore.
Pour les pays européens uniquement : Ne
pas jeter les appareils électriques dans les
ordures ménagères ! Conformément à la
directive européenne 2002/96/CE relative
aux déchets d'équipements électriques ou électroniques (DEEE), et à sa transposition dans la
législation nationale, les appareils électriques
doivent être collectés à part et être soumis à un
recyclage respectueux de l’environnement.
13 Caractéristiques
techniques
Commentaires sur les indications de la page 2.
Sous réserve de modifications allant dans le sens
du progrès technique.
M=Couple
D
i = diamètre maximum des trépans
max
Support magnétique :
i=course maxi
H
max
P
= puissance absorbée
1M
i = force d'adhérence maxi
F
max
A = dimensions du pied magnétique
Moteur :
= Puissance absorbée
P
1
= Puissance débitée
P
2
n
= vitesses à vide
0
= vitesses en charge nominale
n
1
G = filet de la broche
Unité de trépanage/perçage :
= hauteur (moteur compris) lorsque le
H
u
H
o
D
i
m = Poids sans cordon d'alimentation
Niveaux sonores types évalués
L
pA
L
WA
Pendant le fonctionnement, il se peut que le niveau
sonore dépasse les 85 db(A).
Valeurs de mesure calculées selon EN 50144.
Les caractéristiques indiquées sont soumises à
tolérance (selon les normes en vigueur correspondantes).
coulisseau est en position basse
= hauteur (moteur compris) lorsque le
coulisseau est en position haute
= diamètre intérieur du porte-outil
= Niveau de pression acoustique
= Niveau de puissance sonore
Porter un casque antibruit !
Les emballages Metabo sont recyclables à 100 %.
19
Page 20
NL
NEDERLANDS
Gebruiksaanwijzing
Geachte klant,
Hartelijk dank voor het vertrouwen dat u ons heeft geschonken bij de aankoop van uw nieuw elektrisch
gereedschap van Metabo. Elektrisch gereedschap van Metabo wordt zorgvuldig getest en moet
beantwoorden aan de strenge kwaliteitsnormen en controles van Metabo. De levensduur van elektrisch
gereedschap hangt echter in hoge mate van u af. Wij verzoeken u aandacht te schenken aan de informatie
in deze gebruiksaanwijzing en de bijgevoegde documenten. Hoe zorgvuldiger u het elektrisch
gereedschap van Metabo behandelt, des te langer zal het betrouwbaar blijven functioneren.
De algemeen erkende veiligheidsvoorschriften en
Inhoud
1 Conformiteitsverklaring
2 Gebruik volgens de voorschriften
3 Algemene veiligheidsvoorschriften
4 Speciale veiligheidsvoorschriften
5Overzicht
6 Bijzondere productkenmerken
7 Inbedrijfstelling
7.1 Netaansluiting
7.2 Speling van de slede
8Gebruik
8.1 Motortoerental
8.2 Veiligheidsriem met palwerk
8.3 Inschakelvolgorde
8.4 Plaatsen van de frees-/boor-unit op
het materiaal
8.5 Gatenfrezen
8.6 Boren
8.7 Onderspanningsbeveiliging
9 Onderhoud
10 Toebehoren
11 Reparatie
12 Milieubescherming
13 Technische gegevens
1 Conformiteitsverklaring
Wij verklaren op eigen en uitsluitende verantwoording, dat dit product voldoet aan de op pagina 2
genoemde normen en richtlijnen.
2 Gebruik volgens de
voorschriften
De MAG 832 is geschikt voor het gatenfrezen met
de daarvoor bestemde frezen en het boren met
spiraalboren, in metaal.
Voor schade door oneigenlijk gebruik is alleen de
gebruiker aansprakelijk.
de bijgevoegde veiligheidsinstructies moeten
worden nageleefd.
3 Algemene
veiligheidsvoorschriften
Lees vóór het in gebruik nemen van de
machine de gebruiksaanwijzing en de
(rood boekje) aandachtig en volledig door. Bewaar
zorgvuldig alle documenten die bij de machine
horen en geef de machine alleen samen met deze
documenten door.
bijgevoegde veiligheidsinstructies
4 Speciale
veiligheidsvoorschriften
Let voor uw veiligheid en die van de
machine op de met dit symbool aangegeven passages!
voordat u het apparaat instelt, ombouwt, reinigt of
er onderhoud aan pleegt.
Draag oordoppen.
verlies.
Draag bij het werk altijd een veiligheidsbril, veilig-
heidshandschoenen en geschikt schoeisel.
De frees-/boor-unit mag niet worden blootgesteld
aan regen en niet worden gebruikt in een natte,
vochtige of explosiegevaarlijke omgeving.
Let op! Wanneer de gatenfrees- en boor-unit (na
het gebruik) gedurende langere tijd op materiaal
met slechte warmtegeleidingseigenschappen (bijv.
kunststof) wordt gelegd, dient u de magneet van
de magneetstandaard niet in te schakelen omdat
anders de magneetspoel kan doorbranden.
worden dat de unit niet naar beneden kan vallen
wanneer de spanning uitvalt.
Trek de stekker uit het stopcontact
Lawaai kan leiden tot gehoor-
Voor het gatenfrezen en boren in
schuine en verticale vlakken en
boven het hoofd moet de frees-/
boor-unit met behulp van de bijgeleverde spanriem zodanig beveiligd
20
Page 21
5 Overzicht
Zie pagina 3 (uitklappen a.u.b.).
1 Schakelaar (magneetstandaard)
2 Bevestigingspunten voor de spanriem
3Slede
4 Schakelaar (motor)
5 Schakelknop
6 Pijlmerk
7 Sleutelvlakken van de motoras
Machinehouder
8
9 Gereedschaphouder
10 Stelschroef (gereedschaphouder)
11 Magneetvoet
12 Inbusbout
13 Stelschroef (slede)
6 Bijzondere
productkenmerken
• Magneetvoet met grote hechtkracht voor veilig
werken
• Bij gebruik van de bijgeleverde bevestigings-
riem ook geschikt voor het werken in verticale
en schuine vlakken boven het hoofd
• Maakt exacte en schone boorgaten mogelijk.
Motor en slede vormen een eenheid
• Werken zonder vermoeidheid. Bij het gaten-
frezen ontstaat een ringvormige groef. Daardoor
hoeft minder materiaal te worden verspaand,
terwijl de vereiste aanzetkracht gering is. De
uitgefreesde materiaalprop wordt door de
centreerpen van het snijgereedschap uitgeworpen.
• Twee toerentallen Een hoog toerental voor het
gatenfrezen met snijgereedschap tot ca. Ø 16
mm en het werken met boren tot ca. Ø 13 mm,
een laag toerental voor het gatenfrezen met snijgereedschap tot Ø 32 mm.
• Opnamestuk voor boorhouder (accessoire) voor
het werken met spiraalboren
7 Inbedrijfstelling
Vergelijk vóór inbedrijfstelling of de
netspanning en netfrequentie die staan
aangegeven op het typeplaatje (van de
magneetstandaard en de motor)
overeenkomen met de gegevens van het
elektriciteitsnet.
Controleer de machine op eventuele beschadigingen: Voordat u het apparaat weer gebruikt,
dient zorgvuldig te worden nagekeken of de veiligheidsvoorzieningen of de licht beschadigde onderdelen naar behoren en in overeenstemming met de
NEDERLANDS
bepalingen functioneren. Controleer of de bewegende onderdelen correct functioneren en niet
klemmen, en of onderdelen beschadigd zijn. Alle
onderdelen dienen juist gemonteerd te zijn en te
voldoen aan alle voorwaarden om een correcte
werking van de machine te garanderen. Beschadigde veiligheidsvoorzieningen en onderdelen
dienen volgens voorschrift in een erkende en
gespecialiseerde werkplaats gerepareerd of
vervangen te worden.
7.1 Netaansluiting
De motor van de frees-/boor-unit is dubbel geïsoleerd (beveiligingsklasse II). In het motorhuis mag
(bijv. voor het aanbrengen van indicatieplaatjes)
niet worden geboord omdat daardoor de doeltreffendheid van de dubbele isolatie teniet kan worden
gedaan.
De magneetstandaard voldoet daarentegen aan
beveiligingsklasse I en de frees-/boor-unit mag
daarom alleen aangesloten worden op contactdozen die volgens voorschrift geaard zijn.
Wanneer een verlengsnoer vereist is, dient dit drieaderig te zijn en moet het aarddraad ervan correct
met het randaardecontact van de contrastekker en
van de stekker verbonden zijn.
7.2 Speling van de slede
De speling van de slede (3) kan met behulp van de
vijf stelschroeven (13) worden ingesteld.
De slede moet zo ingesteld zijn dat deze (wanneer
de motor is aangebracht) soepel op en neer
bewogen kan worden, in elke positie blijft staan en
niet door het gewicht van de motor naar beneden
wordt getrokken.
NL
8Gebruik
8.1 Motortoerental
De motor van de frees-/boor-unit heeft een
tweetraps-tandwieloverbrenging.
Wanneer het teken >haas< op de draaiknop (5)
tegenover het pijlmerk (6) op het tandwielhuis
staat, dan is de tandwieloverbrenging op het
hogere toerental ingesteld. Het teken >schildpad<
= lagere toerental.
Overschakelen van het ene naar het andere
toerental gaat het beste bij een uitlopende motor
(de motor kort inschakelen en tijdens het uitlopen
met de draaiknop (5) omschakelen).
21
Page 22
NL
NEDERLANDS
8.2 Veiligheidsriem met palwerk
Voor het gatenfrezen en boren in schuine en
verticale vlakken en boven het hoofd moet
de frees-/boor-unit met behulp van de
bijgeleverde spanriem zodanig beveiligd worden
dat de unit niet naar beneden kan vallen wanneer
de spanning uitvalt.
De spanriem dient aan een van de beide bevestigingspunten van de magneetboorstander te
worden aangebracht. (2) Daarnaast dient de spanriem aan een ander geschikt bevestigingspunt of
aan het te bewerken materiaal te worden bevestigd. De spanriem dient strak te worden geleid.
De spanriem vervangt niet de magneetkracht van
de boorstander, hij dient alleen als beveiliging
tegen het naar beneden vallen, in geval van spanningsuitval.
De spanriem moet zo worden aangebracht dat de
unit bij het wegvallen van de spanning van de
gebruiker weg beweegt.
Let op! Controleer de spanriem op bescha-
digingen.
Vóór elk gebruik zorgvuldig nakijken of de span-
riem naar behoren en in overeenstemming met de
bepalingen functioneert. Wanneer de spanriem
beschadigd is of het palwerk niet meer naar
behoren functioneert, de spanriem direct
vervangen.
Aanwijzingen voor de spanriem:
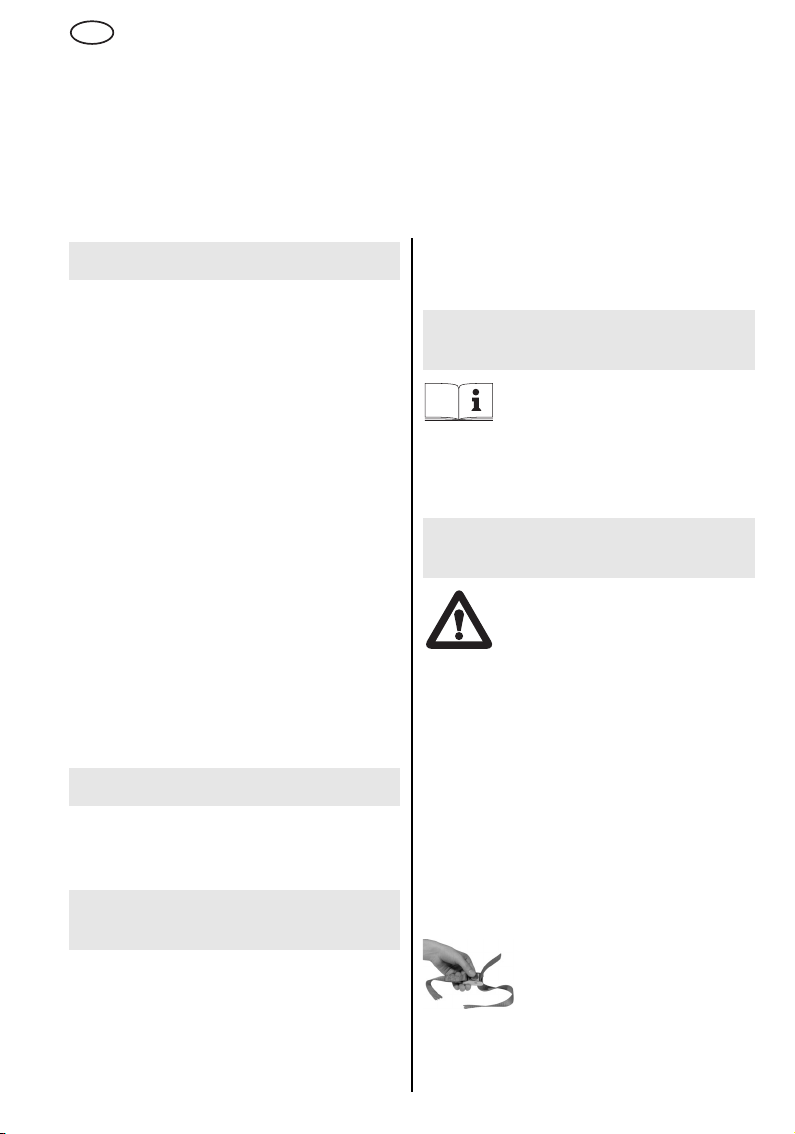
a
Hendel weer loslaten.
Voor het spannen aan het vrije uiteinde van de riem
in de richting van de pijl trekken. Nakijken of de
riemverbinding goed vastzit.
8.3 Inschakelvolgorde
Altijd moet eerst de magneet van de
magneetstandaard (schakelaar (1)) en
daarna de motor (schakelaar (4)) ingescha-
keld worden.
Wanneer de motor vóór het inschakelen van de
magneet wordt aangezet, slaat deze bij het inschakelen van de magneet niet aan.
Bij ingeschakelde magneet brandt de in de schakelaar (1) geïntegreerde LED.
Wanneer de magneet wordt uitgeschakeld, komt
de motor tot stilstand. Om deze weer te kunnen
inschakelen, moet men hem uitschakelen, de
magneet inschakelen en vervolgens de motor weer
inschakelen.
Hendel (a) naar beneden
drukken en het vrije
uiteinde van de spanriem,
zoals aangegeven, van
onderen in het palwerk
schuiven.
8.4 Plaatsen van de frees-/boor-unit op het
materiaal
De magneetstandaard hecht alleen dan optimaal
op het materiaal waarin gefreesd of geboord moet
worden, wanneer het materiaaloppervlak schoon
en vlak is. Verwijder vóór het plaatsen van de
magneetstandaard losse roestaanslag, vuil of vet
en maak eventueel aanwezige lasbolletjes of oneffenheden vlak. Een dunne verflaag doet aan de
hechtkracht geen afbreuk. Indien nodig ook de
magneetvoet (11) reinigen.
Trek na het inschakelen van de magneet de handgreep van de magneetstandaard krachtig heen en
weer om u ervan te vergewissen dat de standaard
onberispelijk op het materiaal hecht. Indien dit niet
het geval is, het materiaaloppervlak en de onderzijde van de magneetvoet controleren, zo nodig
schoonmaken en de magneet opnieuw inschakelen.
Gebruik op dun staal
De optimale hechtkracht wordt op koolstofarm
staal van minstens 12 mm dikte bereikt.
Voor het gatenfrezen en boren in staal van mindere
dikte kan men onder het materiaal (op de plaats
waar de magneetvoet is neergezet) een stalen
plaat (minimumafmetingen 100 x 200 x 12 mm)
aanbrengen.
Gebruik op non-ferrometalen
Voor gatenfrezen en boren in non-ferrometalen
wordt een stalen plaat op het materaal bevestigd
en de frees-/boor-unit vervolgens op de stalen
plaat geplaatst.
Gebruik op rond en sterk gebogen materiaal
Voor gatenfrezen en boren in rond en sterk
gebogen materiaal wordt de magneetvoet (11) zo
op het materiaal geplaatst dat de lengteas van de
magneetvoet evenwijdig loopt aan de hartlijn van
het ronde of gebogen materiaal.
De vrije ruimte tussen de magneetvoet en het
materiaal aan beide zijden en over de gehele
lengte van de magneetvoet zodanig met stalen
wiggen of staven opvullen dat na het inschakelen
van de magneet zo veel mogelijk magnetische
krachtlijnen van de magneetpool via de wiggen (of
staven) en het materiaal naar het huis van de
magneetvoet lopen.
De stalen wiggen (staven) moeten aan beide zijden
van de magneetvoet zodanig verdeeld zijn dat de
as van het snijgereedschap (of de boor) precies op
de hartlijn van het ronde of gebogen materiaal
gericht is, omdat het gereedschap anders
zijwaarts kan uitlopen.
Trek de handgreep van de magneetstandaard
krachtig heen en weer om u ervan te vergewissen
dat de frees-/boor-unit onberispelijk op het materiaal hecht.
22
Page 23
NEDERLANDS
NL
8.5 Gatenfrezen
Motortoerental
De tweetraps-tandwieloverbrenging van de motor
kan voor het gatenfrezen met snijgereedschap tot
ca. 16 mm op het hogere toerental (tandwielstand
>haas<) ingesteld worden.
Voor het gatenfrezen met snijgereedschap met
grotere diameter wordt de tandwieloverbrenging
op het lagere toerental (>schildpad<) ingesteld.
Inzetten van het snijgereedschap
van het Metabo snijgereedschap dat ter beschikking staat voor de gatenfrees- en boor-unit, is te
vinden in het hoofdstuk Toebehoren.
In het benodigde snijgereedschap de voor het
betreffende werk geschikte - lengte van de centreerpen zetten, de stekker van de motor uit de
contactdoos van de magneetstandaard trekken en
het snijgereedschap vervolgens zo in de gereedschaphouder (9) plaatsen, dat een van beide
vlakken van het cilindrische gedeelte van het snijgereedschap zich ter plaatse van de stelschroef
(10) (met inbus) bevindt. Het snijgereedschap tegen de druk van de ingebouwde veer in - tot aan
de aanslag omhoog duwen en de stelschroef (10)
(met de 5-mm-inbussleutel) vastdraaien.
Het frezen
Het middelpunt van het te frezen gat met een
centerpunt markeren.
De frees-/boor-unit zo plaatsen dat de punt van de
in het snijgereedschap gemonteerde centreerpen
zich boven de markering bevindt.
Vervolgens de magneet van de magneetstandaard
en daarna de motor inschakelen.
Het frezen met geringe aanzetkracht beginnen.
Wanneer het snijgereedschap pakt, kan met een
enigszins hogere aanzetkracht verder gewerkt
worden. Een te hoge aanzetkracht heeft een versnelde slijtage van het snijgereedschap tot gevolg.
Zorg voor een regelmatige spaanafvoer.
De snijvlakken van het snijgereedschap moeten bij
het gatenfrezen rijkelijk met koelsmeervloeistof
worden gekoeld.
Voor het verwijderen van de spanen een spanenhaak gebruiken.
De uitgefreesde materiaalprop wordt door de
centreerpen van het snijgereedschap uitgeworpen.
Een overzicht
8.6 Boren
Bij de aflevering van de frees/boor-unit door de fabriek is
de machinehouder (8) op de
3
slede (3) gemonteerd zoals
afgebeeld op de foto's op
pagina 3. (De machinehouder
(8) is bij de boorgaten (c) van
de slede (3) vastgeschroefd).
Voor het boren met een boorhouder en boren langer dan
10 mm kan de machine-
b
houder aan de boorgaten (b)
van de slede worden vastgezet.
c
Daarvoor moet u
- de inbusbout (12) losdraaien en de motor naar
boven uittrekken;
- de vier bevestigingsschroeven van de machinehouder (8) uitdraaien en de machinehouder
verwijderen;
- de machinehouder (8) zo aan de bovenste vier
boorgaten (b) van de slede (3) vastschroeven,
dat de lange kant ervan parallel loopt aan die van
de slede.
De motor weer in de machinehouder plaatsen.
Afnemen van de gereedschaphouder
De stekker van de motor uit de contactdoos van de
magneetstandaard trekken!
De stift van de boorhoudersleutel door een van
beide boorgaten (en het tegenoverliggende
boorgat) van de gereedschaphouder (9) steken.
Om de gereedschaphouder af te schroeven, de
motoras bij de sleutelvlakken (7) met een 22-mmsteeksleutel tegenhouden. De as heeft een rechtse
schroefdraad. Zo nodig de gereedschaphouder
door een lichte klap met een hamer op de stift van
de boorhoudersleutel losmaken.
Voor het boren wordt het boorhouder-opnamestuk
6.30051 (zie hoofdstuk Toebehoren) op de as van
de motor geschroefd.
Op de as van het opnamestuk kan vervolgens een
boorhouder met binnenschroefdraad ½"-20 UNF
geschroefd worden.
Motortoerental
De tweetraps-tandwieloverbrenging van de motor
kan voor het boren in staal met boren tot ca. 13
mm op het hogere toerental (tandwielstand
>haas<) ingesteld worden.
Afnemen van het boorhouder-opnamestuk
Om het boorhouder-opnamestuk van de motoras
af te schroeven, de stift van de boorhoudersleutel
door het boorgat van het opnamestuk steken en
met een klein tikje losmaken.
23
Page 24
NL
NEDERLANDS
8.7 Onderspanningsbeveiliging
Wanneer - bij ingeschakelde magneet van de
magneetstandaard en ingeschakelde motor - de
spanning uitvalt of de stroomtoevoer wordt onderbroken, komt de motor tot stilstand. De motor kan
bij terugkeer van de spanning niet vanzelf starten.
Eerst moet de motor uit- en vervolgens weer ingeschakeld worden.
9 Onderhoud
Regelmatig onderhouden, schoonmaken en
smeren.
Vóór iedere instelling, elk onderhoud of iedere
reparatie de stekker uit het stopcontact trekken.
Voor de smering van de tandheugel en het rondsel
voor het naar boven en beneden bewegen van de
slede, op de tandheugel af en toe enige druppels
olie geven.
Het glijvlak van de slede met Molykote-vet
smeren.
f
10 Toebehoren
Gebruik uitsluitend originele Metabo toebehoren.
Het gebruik van ander inzetgereedschap en
andere accessoires brengt gevaar van letsel met
zich mee.
Als u toebehoren wilt aanschaffen, doet u dat dan
bij uw leverancier.
Geef het type van uw machine door aan uw leverancier om de juiste toebehoren te krijgen.
Zie bladzijde 4.
A Snijgereedschap, HS (HSS),
Weldonschacht 19 mm
B Boorhouderopnamestuk, voor boorhouders
met binnenschroefdraad 1/2"-20 UNF
C Centreerpen kort,
geschikt voor snijdiepte 25 mm
D Centreerpen lang,
geschikt voor snijdiepte 50 mm
11 Reparatie
Reparaties aan elektrische gereedschappen
mogen uitsluitend door een erkende vakman
worden uitgevoerd!
Defecte Metabo gereedschappen kunnen naar de
op de onderdelenlijst vermelde adressen worden
gestuurd.
Geef bij inzending voor reparatie een omschrijving
van het vastgestelde defect.
24
12 Milieubescherming
Metabo verpakkingen zijn 100% recycleerbaar.
Afgedankte elektronische machines en acces-
soires bevatten grote hoeveelheden waardevolle
grond- en kunststoffen die eveneens gerecycleerd
kunnen worden.
Deze gebruiksaanwijzing is op chloorvrij, gebleekt
papier gedrukt.
Alleen voor EU-landen: Geef uw elektrogereedschap nooit met het huisvuil mee!
Volgens de Europese richtlijn 2002/96/EG
inzake gebruikte elektrische en elektronische apparaten en de vertaling hiervan in de nationale wetgeving dienen oude elektroapparaten
gescheiden te worden ingezameld en op milieuvriendelijke wijze te worden afgevoerd.
13 Technische gegevens
Toelichting bij de gegevens van pagina 2.
Wijzigingen en technische verbeteringen voorbe-
houden.
M=draaimoment
D
= grootste snijgereedschap-diameter
max
Magneetstandaard:
=max. slag
H
max
= opgenomen vermogen
P
1M
F
= max. hechtkracht
max
A = afmetingen van de magneetvoet
Motor:
= nominaal vermogen
P
1
= afgegeven vermogen
P
2
= onbelaste toerentallen
n
0
n
= toerentallen bij nominale belasting
1
G = schroefdraad as
Frees-/boor-unit:
= hoogte (incl. motor) bij slede in de
H
u
H
o
D
i
m = gewicht zonder netsnoer
Karakteristiek A-gekwalificeerd geluidsniveau:
L
pA
L
WA
Tijdens het werken kan het geluidsniveau de
85 dB(A) overschrijden.
Meetgegevens volgens de norm EN 50144.
De vermelde technische gegevens zijn tolerantiewaarden (overeenkomstig de telkens geldige
norm).
onderste positie
= hoogte (incl. motor) bij slede in de
bovenste positie
= binnendiameter van de gereedschap-
houder
= geluidsdrukniveau
= geluidsvermogensniveau
Draag oorbeschermers!
Page 25
ITALIANO
IT
Istruzioni d'uso
Caro Cliente,
innanzitutto desideriamo esprimere la nostra gratitudine per aver scelto ed acquistato uno degli
elettroutensili della Metabo. Ogni elettroutensile della Metabo viene accuratamente collaudato in
conformità ai più severi requisiti del programma di assicurazione della qualità nell'ambito della Metabo
stessa. Si deve, comunque, tenere presente che la durata dell'elettroutensile dipende largamente dal
comportamento dell'operatore. Pertanto, raccomandiamo di prestare molta attenzione a quanto
contenuto nel presente manuale nonché nei documenti ad esso allegati. Maggiore sarà l'accortezza con
cui utilizzerà gli elettroutensili Metabo, più saranno duraturi e affidabili.
È obbligatorio rispettare le prescrizioni generali per
Indice
1 Dichiarazione di conformità
2 Utilizzo conforme alle disposizioni
3 Avvertenze generali di sicurezza
4 Avvertenze specifiche di sicurezza
5 Panoramica generale
6 Caratteristiche specifiche del prodotto
7 Messa in funzione
7.1 Collegamento di alimentazione
7.2 Gioco della slitta
8 Utilizzo
8.1 Regime del motore
8.2 Cinghia di bloccaggio di sicurezza
con arpionismo
8.3 Sequenza di accensione
8.4 Collocazione dell'unità di trapanatura/
foratura sul materiale
8.5 Fresatura di fori
8.6 Foratura
8.7 Protezione di minima tensione
9 Manutenzione
10 Accessori
11 Riparazione
12 Tutela dell'ambiente
13 Dati tecnici
1 Dichiarazione di conformità
Dichiariamo sotto la nostra completa responsabilità che tale prodotto è conforme alle norme e
direttive riportate a pagina 2.
2 Utilizzo conforme alle
disposizioni
La MAG 832 è progettata per l'alesatura con apposite frese, e per la foratura in metallo con punte a
spirale.
Dei danni derivanti da un uso improprio dell'utensile è responsabile esclusivamente l'operatore.
prevenire eventuali infortuni, nonché le norme sulla
sicurezza allegate.
3 Avvertenze generali di
sicurezza
Prima dell'utilizzo dell'elettroutensile,
leggere a fondo e con attenzione le
(libretto rosso) e le istruzioni d'uso. Conservare
tutta la documentazione allegata e, nel caso di
cessione dell'utensile, consegnare la documentazione assieme ad esso.
avvertenze di sicurezza allegate
4 Avvertenze specifiche di
sicurezza
Per proteggere la propria persona e per
una migliore cura dell'elettroutensile,
attenersi alle parti di testo contrassegnate con questo simbolo!
Estrarre la spina dalla presa prima di eseguire
qualunque intervento di regolazione, modifica,
manutenzione o pulizia.
Indossare le cuffie.
perdita dell'udito.
Durante il lavoro indossare sempre occhiali protet-
tivi, guanti di protezione e calzature adatte.
L'unità di trapanatura/foratura non dovrà essere
esposta alla pioggia, né essere utilizzata in ambienti bagnati, umidi o a rischio di esplosione.
Attenzione! Se l'unità di alesatura/foratura, dopo
l'utilizzo, resterà accantonata per lungo tempo su
un materiale privo di adeguata dissipazione di
calore (p. es. plastica), non attivare il magnete del
supporto magnetico, poiché ciò potrebbe
comportare la distruzione della bobina elettromagnetica.
Il rumore può provocare la
Per l'alesatura e per la foratura di
superfici oblique o verticali e oltre
l'altezza della testa, l'unità di trapanatura/foratura andrà assicurata
con la cinghia di bloccaggio di sicu-
25
Page 26
IT
ITALIANO
rezza acclusa, in modo che essa non possa cadere
in basso a seguito di eventuali cadute di tensione.
5 Panoramica generale
Vedi pagina 3 (si prega di aprire).
1 Interruttore (supporto magnetico)
2 Punti di attacco della cinghia di bloccaggio
3 Slitta
4 Interruttore (motore)
5 Interruttore a manopola
6Freccia
7 Superfici di serraggio dell'asse del motore
Supporto macchina
8
9Portautensili
10 Grano filettato (portautensili)
11 Base del magnete
12 Vite ad esagono interno
13 Grano filettato (slitta)
6 Caratteristiche specifiche
del prodotto
• Base del magnete ad elevata forza di bloc-
caggio, per una maggiore sicurezza di lavoro
• Utilizzando il nastro di sicurezza accluso, l'uten-
sile sarà adatto anche per i lavori su superfici
verticali e oblique oltre l'altezza della testa
• Forature precise e pulite. Motore e slitta
raggruppati in una sola unità
• Meno fatica durante il lavoro. Durante
l'alesatura, viene formata una scanalatura
anulare: in questo modo occorre truciolare
meno materiale, e la forza di avanzamento
necessaria è ridotta. Il maschio fresato viene
estratto mediante la spina di centraggio
dell'utensile per filettatura.
• Due regimi: regime elevato, per l'alesatura con
utensili per filettatura sino a circa Ø 16 mm e per
la foratura con punte sino a circa Ø 13 mm;
regime ridotto per l'alesatura con utensili per
filettatura sino a Ø 32 mm.
• Elemento d'invito per mandrini portapunte
(accessorio) per lavori con punte a spirale
7 Messa in funzione
Prima della messa in funzione, controllare che la tensione e la frequenza di
alimentazione indicate sulla targhetta
identificativa (del supporto magnetico e
del motore) corrispondano con i dati
della propria rete di alimentazione.
Controllare l'eventuale presenza di danni sull'utensile: prima di proseguire a utilizzare l'utensile,
26
occorrerà esaminare con attenzione che i dispositivi di sicurezza, o le parti leggermente
danneggiate, funzionino correttamente e in modo
conforme alle disposizioni. Controllare che le parti
mobili funzionino correttamente, che non siano
bloccate né danneggiate. Tutte le parti dovranno
essere montate correttamente, e adempiere a tutti
i requisiti necessari per garantire il corretto funzionamento dell'utensile. I dispositivi di sicurezza e le
parti che presentino danni andranno riparati o
sostituiti da un'officina specializzata e autorizzata,
in modo conforme alle disposizioni.
7.1 Collegamento di alimentazione
Il motore dell'unità di trapanatura/foratura è provvisto di doppio isolamento (classe di protezione II).
Il carter del motore non deve essere forato (p. es.
per applicare targhette identificative, poiché ciò
potrebbe compromettere l'efficacia del doppio
isolamento.
Il supporto magnetico corrisponde invece alla
classe di protezione I, e l'unità di trapanatura/foratura dovrà pertanto essere collegata esclusivamente a prese provviste di messa a terra a norma.
Se è necessario utilizzare un cavo di prolunga,
esso dovrà essere a tre fili, e il relativo conduttore
di terra dovrà condurre correttamente con il
contatto di terra della presa di collegamento ed
essere collegato con quello della spina.
7.2 Gioco della slitta
Il gioco della slitta (3) può essere regolato mediante i cinque grani filettati (13).
La slitta andrà regolata in modo tale da poter
essere spostata agevolmente, a motore acceso,
verso l'alto e verso il basso, da poter restare ferma
in tutte le posizioni e da non essere trascinata in
basso dal peso del motore.
8 Utilizzo
8.1 Regime del motore
Il motore dell'unità di trapanatura/foratura è dotato
di una trasmissione a due stadi.
Quando il segno >Lepre< dell'interruttore a manopola (5) si trova in posizione opposta alla freccia (6)
sul carter della trasmissione, la trasmissione è
regolata sul regime superiore. Segno >Tartaruga<
= regime inferiore.
La commutazione fra i due stadi della trasmissione
andrà effettuata preferibilmente con il motore in
fase di arresto (accendere il motore per breve
tempo, e durante la fase di arresto commutare con
l'interruttore a manopola (5)).
Page 27
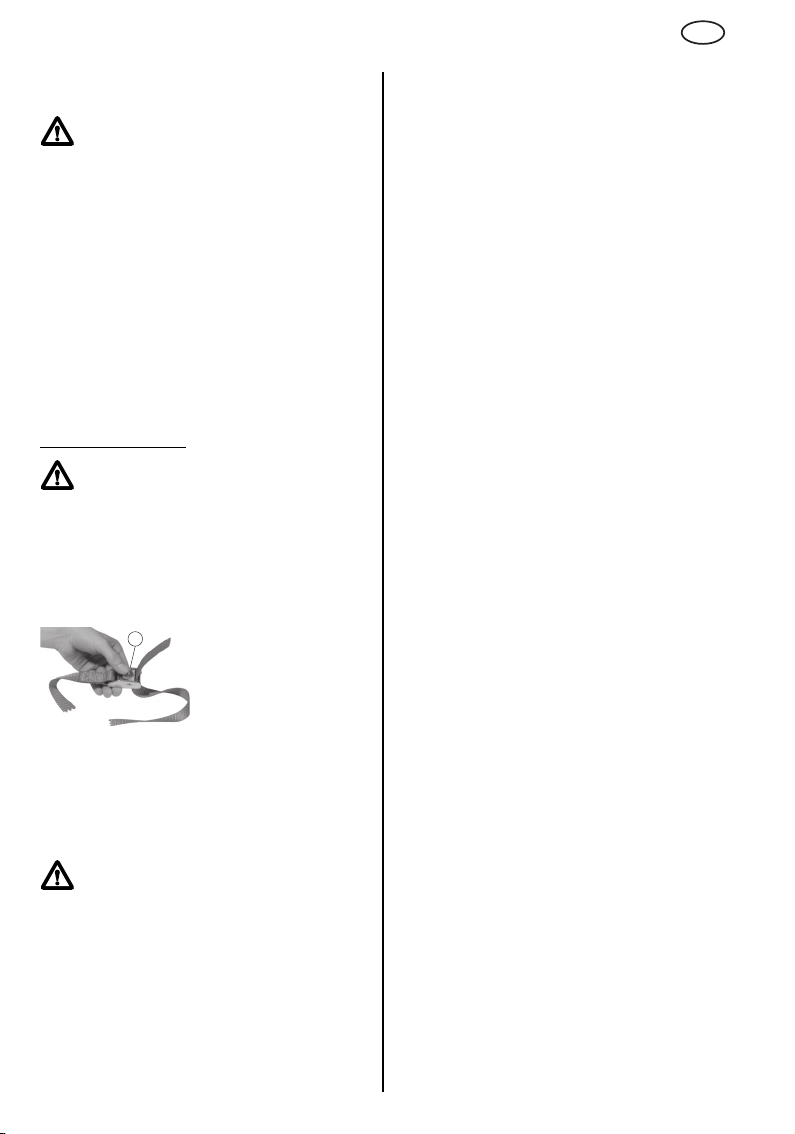
ITALIANO
IT
8.2 Cinghia di bloccaggio di sicurezza con
arpionismo
Per l'alesatura e per la foratura di superfici
oblique o verticali e oltre l'altezza della
testa, l'unità di trapanatura/foratura andrà
assicurata con la cinghia di bloccaggio di sicurezza acclusa, in modo che essa non possa cadere
in basso a seguito di eventuali cadute di tensione.
La cinghia di bloccaggio andrà applicata a uno dei
due punti di attacco (2) del supporto magnetico
per foratura. La cinghia di bloccaggio andrà poi
fissata a un ulteriore punto di fissaggio appropriato, oppure al materiale da lavorare. Occorrerà
prestare attenzione a condurre la cinghia di bloccaggio tesa. La cinghia di bloccaggio non sostituisce la forza del magnete del supporto per foratura: essa svolge esclusivamente una funzione di
sicurezza, per impedire che l'unità cada in caso di
cadute di tensione.
La cinghia di bloccaggio andrà applicata in modo
che l'unità, in caso di assenza di tensione, si sposti
lontano dall'operatore
Attenzione! Controllare che la cinghia di
bloccaggio non sia danneggiata.
Prima dell'utilizzo, controllare con attenzione che
la cinghia di bloccaggio funzioni correttamente e in
modo conforme alle disposizioni. Se la cinghia di
bloccaggio è danneggiata, oppure se l'arpionismo
non funziona più correttamente, la cinghia di bloccaggio andrà immediatamente sostituita.
Avvertenze per la cinghia di bloccaggio:
Rilasciare la leva.
Per tendere, tirare sull'estremità libera della
cinghia nel senso della freccia. Controllare che il
collegamento della cinghia sia saldamente in sede.
8.3 Sequenza di accensione
Occorre sempre accendere dapprima il
magnete del supporto magnetico (interruttore (1)), poi il motore (interruttore (4)).
Se il motore viene acceso prima dell'accensione
del magnete, accendendo il magnete esso non si
avvierà.
Quando il magnete è acceso, la spia di segnalazione integrata nell'interruttore (1) si accenderà.
Spegnendo il magnete, il motore si arresterà. Per
poterlo riaccendere, occorrerà spegnerlo, accendere il magnete e quindi riaccendere il motore.
.
a
Spingere la leva (a) verso il
basso e introdurre dal
basso l'estremità libera
della cinghia di bloccaggio
nell'arpionismo, come
indicato.
8.4 Collocazione dell'unità di trapanatura/
foratura sul materiale
Il supporto magnetico aderisce correttamente al
materiale da fresare o da forare soltanto se le
superficie del materiale stesso sia pulita e liscia.
Prima di collocare il supporto magnetico, occorrerà rimuovere le eventuali particelle di ruggine, di
sporcizia e di grasso; le gocce di condensa eventualmente presenti andranno spianate. Un sottile
strato di vernice non compromette l'aderenza. Se
necessario, pulire anche la base del magnete (11).
Dopo l'accensione del magnete, scuotere con
forza l'impugnatura del supporto magnetico, per
accertarsi che esso aderisca correttamente al
materiale. In caso contrario, controllare la superficie del materiale e il lato inferiore della base del
magnete, pulire se necessario e riaccendere il
magnete.
Acciaio di spessore ridotto
L'aderenza ottimale si ottiene su acciaio a basso
contenuto di carbonio, di almeno 12 mm di spessore.
Per l'alesatura e per la foratura in acciaio di spessore ridotto, è possibile sistemare sotto il materiale
(nel punto in cui va collocata la base del magnete)
una piastrina in acciaio (misure minime 100 x 200
x 12 mm).
Metalli non ferrosi
Per l'alesatura e per la foratura in metalli non
ferrosi, occorrerà fissare la piastrina in acciaio sul
materiale, quindi sistemare l'unità di trapanatura/
foratura sulla piastrina stessa.
Materiale di forma circolare o fortemente
curvato
Per la fresatura di fori e per la foratura in materiale
di forma circolare o fortemente curvato, occorrerà
collocare sul materiale la base del magnete (11) in
modo che il suo asse longitudinale corra parallelamente a quello del materiale curvato.
Lo spazio libero tra la base del magnete e il materiale, su entrambi i lati e sull'intera lunghezza della
base del magnete, andrà colmato con spessori o
listelli in acciaio, in modo che, dopo l'accensione
del magnete, il maggior numero possibile di linee
di forza magnetiche scorrano dal polo del
magnete, attraverso gli spessori (o listelli) e il materiale, sino all'alloggiamento della base del
magnete.
Gli spessori (o listelli) in acciaio dovranno essere
suddivisi sui due lati della base del magnete in
modo che l'asse dell'utensile per filettatura (punta)
sia allineato direttamente sul centro del materiale
curvato, poiché in caso contrario l'utensile
potrebbe scorrere lateralmente.
Scuotere l'impugnatura del supporto magnetico
per accertarsi che l'unità di trapanatura/foratura
aderisca correttamente al materiale.
27
Page 28
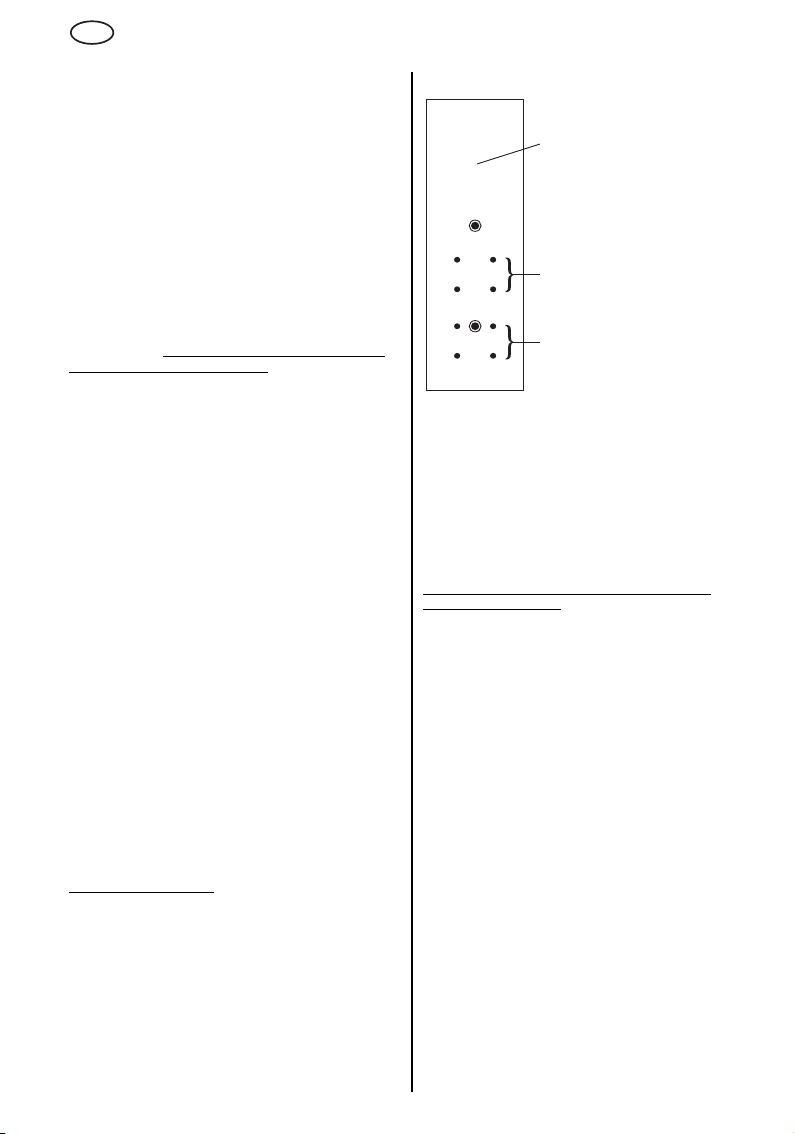
IT
ITALIANO
8.5 Fresatura di fori
Regime del motore
La trasmissione a due stadi del motore può essere
regolata, per l'alesatura con utensili per filettatura
di misura sino a 16 mm, sul regime superiore (posizione trasmissione >Lepre<).
Per l'alesatura con utensili per filettatura di
diametro maggiore, la trasmissione andrà regolata
sul regime inferiore (>Tartaruga<).
Inserimento dell'utensile per filettatura
Nel capitolo “Accessori” si può trovare un prospetto degli utensili per filettatura Metabo disponibili per l'unità di alesatura/foratura.
Nell'utensile per filettatura necessario per la
fresatura, inserire la spina di centraggio (secondo
le lunghezze), estrarre la spina del motore dalla
presa del supporto magnetico e introdurre quindi
l'utensile per filettatura nel portautensili (9), in
modo che una delle due superfici della parte cilindrica dell'utensile per filettatura si trovi nel punto del
grano filettato (10) (con esagono interno).
Condurre l'utensile per filettatura verso l'alto fino
all'arresto, nel senso opposto alla pressione della
molla incorporata, e fissare il grano filettato (10)
(con la chiave esagonale da 5 mm).
Fresatura
Contrassegnare il centro del foro da fresare con un
bulino.
Allineare l'unità di trapanatura/foratura in modo
che la spina di centraggio inserita nell'utensile per
filettatura si trovi sopra la tacca.
Dopo di ciò, accendere il magnete del supporto
magnetico, quindi il motore.
Iniziare la fresatura con forza di avanzamento
ridotta. Quando l'utensile per filettatura avrà ingranato, sarà possibile proseguire la lavorazione con
una forza di avanzamento leggermente maggiore.
Una forza di avanzamento troppo elevata
comporta l'usura prematura dell'utensile per
filettatura.
Assicurare un regolare scarico dei trucioli.
I taglienti dell'utensile per filettatura, in fase di
alesatura, dovranno essere raffreddati in modo
adeguato, con un apposito lubrorefrigerante.
Per rimuovere i trucioli, utilizzare un apposito
uncino raccoglitrucioli
Il maschio fresato viene estratto mediante la spina
di centraggio dell'utensile per filettatura.
.
8.6 Foratura
Alla consegna dell'unità di
trapanatura/foratura, il
supporto macchina (8) è
3
collocato sulla slitta (3) nel
modo illustrato dalle fotografie a pagina 3 (il supporto
macchina (8) è collocato sui
fori (c) della slitta (3)).
Per la foratura con un
mandrino portapunte e con
punte da almeno 10 mm, è
b
possibile collocare il supporto
macchina sui fori (b) della
slitta.
c
A tale scopo:
- allentare la vite ad esagono interno (12) ed
estrarre il motore verso l'alto;
- svitare le quattro viti di fissaggio del supporto
macchina (8) e asportare il supporto macchina;
- avvitare il supporto macchina (8) ai quattro fori
superiori (b) della slitta (3) in modo che gli spigoli
longitudinali del supporto siano paralleli a quelli
della slitta.
Inserire il motore nel supporto macchina.
Asportazione del portautensili
Estrarre la spina del motore dalla presa del
supporto magnetico!
Innestare il nottolino del serraggio del mandrino
portapunte attraverso uno dei due fori (e il foro
opposto) del portautensili (9).
Per svitare il portautensili, trattenere l'asse del
motore sulle relative superfici di serraggio (7) con
una chiave fissa da 22 mm. L'asse ha una filettatura destrorsa. In caso di necessità, allentare il
portautensili con un leggero colpo di martello sul
nottolino del serraggio del mandrino portapunte.
Per effettuare la foratura, occorrerà avvitare
l'elemento d'invito per mandrini portapunte
6.30051 (vedi capitolo “Accessori”) sull'asse del
motore.
Sull'asse dell'elemento d'invito, sarà quindi possi-
bile avvitare un mandrino portapunte con filettatura interna da ½"-20 UNF.
Regime del motore
La trasmissione a due stadi del motore può essere
regolata, per la foratura in acciaio con punte di
misura sino a 13 mm, sul regime superiore
(>Lepre<).
Asportazione dell'elemento d'invito per
mandrini portapunte
Per svitare l'elemento d'invito per mandrini portapunte dall'asse del motore, innestare il nottolino
del serraggio del mandrino portapunte attraverso il
28
Page 29
ITALIANO
IT
foro dell'elemento d'invito e allentarlo con un
leggero colpo.
8.7 Protezione di minima tensione
Se, a magnete del supporto magnetico acceso e a
motore acceso, si verifica una caduta di tensione,
oppure se l'alimentazione viene interrotta, il
motore si arresterà. Al ritorno della tensione, il
motore non potrà riavviarsi automaticamente:
occorrerà pertanto spegnerlo e riaccenderlo.
9 Manutenzione
Effettuare regolarmente i lavor i di manutenzione, di
pulizia e di lubrificazione.
Prima di effettuare regolazioni, lavori di manutenzione o riparazioni, estrarre la spina di alimentazione.
Per lubrificare la cremagliera e il pignone, che
provvedono al movimento nei due sensi della
slitta, applicare ogni tanto alcune gocce di olio
sulla cremagliera.
Lubrificare le superfici di scorrimento della slitta
con grasso Molykote.
f
10 Accessori
Utilizzare esclusivamente gli accessori / ricambi
originali della Metabo. L'utilizzo di altri utensili da
lavoro e di altri accessori può comportare il pericolo di lesioni per l'operatore.
In caso di necessità, rivolgersi al rivenditore per
l'acquisto di accessori.
Per la selezione corretta degli accessori, è essenziale indicare al rivenditore il modello esatto
dell'elettroutensile.
Vedere pagina 4.
A Utensili per filettatura, HS (HSS), stelo Weldon
da 19 mm
B Elemento d'invito per mandrini portapunte
con filettatura interna da 1/2"-20 UNF
C Spina di centraggio corta,
adatta per profondità di taglio di 25 mm
D Spina di centraggio lunga,
adatta per profondità di taglio di 50 mm
11 Riparazione
Le eventuali riparazioni degli elettroutensili devono
essere eseguite esclusivamente da tecnici / elettricisti specializzati!
I prodotti elettrici Metabo da far riparare possono
essere inviati agli indirizzi riportati nell'elenco
ricambi.
Nello spedire un prodotto Metabo a scopo di riparazione, descrivere il guasto accertato.
12 Tutela dell'ambiente
Gli imballaggi usati dalla Metabo sono riciclabili al
100%.
Gli elettroutensili inutilizzabili e i relativi accessori
comprendono una grande quantità di materie
plastiche e materie prime riciclabili.
Le presenti istruzioni per l'uso sono impresse su
carta candeggiata, esente da cloro.
Solo per i Paesi UE: non smaltire gli elettroutensili con i rifiuti domestici! Secondo
la Direttiva europea 2002/96/CE sugli
elettroutensili ed elettronici usati e l'applicazione nel diritto nazionale, gli elettroutensili usati
devono essere smaltiti separatamente e sottoposti
ad un sistema di riciclaggio ecologico.
13 Dati tecnici
Spiegazioni relative ai dati riportati a pagina 2.
Ci riserviamo il diritto di apportare modifiche per il
miglioramento tecnologico.
M = Coppia di serraggio
D
= Diametro maggiore utensile per
max
Supporto magnetico:
H
max
P
1M
F
max
A = Misure della base del magnete
Motore:
P
1
P
2
n
0
n
1
G = Filettatura asse
Unità di trapanatura/foratura:
H
u
H
o
D
i
m = Peso senza cavo di alimentazione
Livello sonoro classe A tipico:
L
pA
L
WA
D
urante il lavoro è possibile che venga superato il
livello di rumorosità di 85 dB(A).
Valori di misura rilevati secondo EN 50144.
I suddetti dati tecnici sono soggetti a tolleranze (in
funzione dei rispettivi standard validi).
filettatura
=Corsa max.
= Potenza assorbita
= Forza di bloccaggio max.
= Assorbimento nominale di potenza
= Potenza erogata
=Regimi a vuoto
= Regimi a carico nominale
= Altezza (incl. motore) con slitta nella
posizione più bassa
= Altezza (incl. motore) con slitta nella
posizione più alta
= Diametro interno del portautensili
= Livello di pressione acustica
= Livello di potenza acustica
Indossare le protezioni acustiche!
29
Page 30
ES
ESPAÑOL
Instrucciones de manejo
Estimado cliente,
le agradecemos la confianza depositada en nosotros al comprar una herramienta eléctrica Metabo. Cada
herramienta Metabo ha sido probada cuidadosamente y ha superado los estrictos controles de calidad
de Metabo. Sin embargo, la vida útil de una herramienta eléctrica depende en gran medida de usted. Le
rogamos que tenga en cuenta la información contenida en estas instrucciones y en los documentos
adjuntos. Una mejor conservación de su herramienta eléctrica de Metabo, repercute en un servicio eficaz
durante más tiempo.
Es responsabilidad exclusiva del usuario cualquier
Contenido
1 Declaración de conformidad
2 Aplicación de acuerdo a la finalidad
3 Instrucciones generales de seguridad
4 Instrucciones especiales de seguridad
5 Descripción general
6 Características especiales del producto
7 Puesta en marcha
7.1 Conexión a la red
7.2 Juego del carro
8 Manejo
8.1 Número de revoluciones del motor
8.2 Correa tensora de seguridad con trinquete
8.3 Secuencia de conexión
8.4 Colocación de la unidad fresadora/
perforadora sobre el material
8.5 Fresado de orificios
8.6 Perforación
8.7 Protección de tensión nula
9 Mantenimiento
10 Accesorios
11 Reparación
12 Protección ecológica
13 Especificaciones técnicas
1 Declaración de
conformidad
Declaramos, bajo nuestra exclusiva responsabilidad, que este producto cumple con las normas y
las directrices mencionadas en la página 2.
2 Aplicación de acuerdo a la
finalidad
El modelo MAG 832 sirve para fresar orificios con
las fresas indicadas y para perforarlos en metal
con brocas helicoidales.
daño causado por el uso incorrecto de las mismas.
Deben observarse las normas para prevención de
accidentes aceptadas generalmente y la información sobre seguridad incluida.
3 Instrucciones generales de
seguridad
Antes de utilizar esta máquina, lea y
entienda completamente las instruc-
(folleto rojo) incluidos. Guarde todos los documentos para referencia en el futuro, y solamente
entregue su herramienta junto con estos documentos.
ciones y la información de seguridad
4 Instrucciones especiales
de seguridad
Para su propia protección y la de su
herramienta eléctrica, observe las
partes marcadas con este símbolo.
Extraiga el enchufe de la toma de corriente antes
de realizar cualquier trabajo de ajuste, reparación,
reequipamiento o limpieza en la herramienta.
Lleve puestos cascos protectores.
ruido puede provocar pérdida auditiva.
Lleve siempre gafas protectoras, guantes de
trabajo y calzado apropiado a la hora de trabajar
con la herramienta.
La unidad fresadora/perforadora no debe estar
expuesta a la lluvia ni tampoco debe utilizarse en
un entorno mojado, húmero o con riesgo de explosión.
¡Atención! Si la unidad fresadora/perforadora
(después de haberla utilizado) se deja en contacto
con un material con una disipación de calor
insuficiente (p. ej., el plástico) durante un tiempo
prolongado, no conecte el imán del soporte, ya
que esto conllevaría la destrucción de la bobina
inductora.
El efecto del
30
Page 31
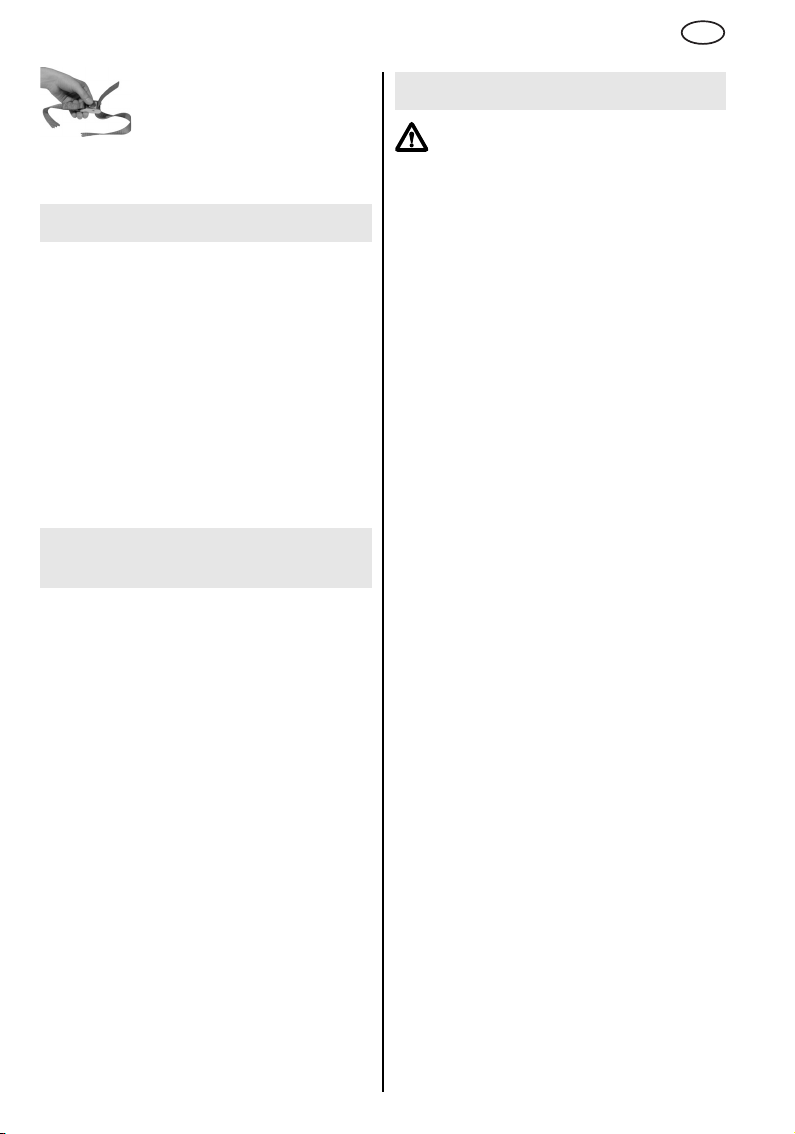
Para fresar y taladrar orificios en
superficies angulares, verticales y
por encima de la cabeza, es preciso
asegurar la unidad fresadora/perfo-
incluida para impedir que se desprenda en caso
de producirse una caída de tensión.
radora con la correa tensora
5 Descripción general
Véase la página 3 (desplegarla).
1 Interruptor (soporte de imán)
2 Puntos de sujeción de la correa tensora
3 Carro
4 Interruptor (motor)
5Interruptor
6 Marca de flecha
7 Superficies de llave del husillo del motor
Soporte para máquinas
8
9 Portaherramientas
10 Tornillo prisionero (portaherramientas)
11 Peana magnética
12 Tornillo con hexágono interior
13 Tornillo prisionero (carro)
6 Características especiales
del producto
• Peana magnética con elevada fuerza de adhe-
rencia para un trabajo seguro.
• La correa de seguridad incluida también
permite trabajar en superficies, verticales,
angulares y por encima de la cabeza.
• Realiza orificios exactos y limpios. El motor y el
carro forman una unidad.
• Trabajo sin fatiga. Durante el fresado de orificios
se forma una ranura en forma de anillo. Esto
permite no tener que romper tanto material y, en
consecuencia, la fuerza de perforación necesaria es más reducida. El núcleo fresado es
expulsado por el perno centrador de la herramienta de corte.
• Dos velocidades. Número de revoluciones alto
para fresar orificios con herramientas de corte
de hasta 16 mm de Ø y para perforar con brocas
de hasta 13 mm de Ø, número de revoluciones
bajo para fresar orificios con herramientas de
corte de hasta 32 mm de Ø.
• Alojamiento para portabrocas (accesorios) que
permite trabajar con brocas helicoidales.
ESPAÑOL
ES
7 Puesta en marcha
Antes de proceder a la puesta en
marcha, compruebe si la tensión y la
frecuencia de red indicadas en la placa
de identificación (del soporte de imán y
del motor) coinciden con las características de la red eléctrica.
Revise que la herramienta no presenta daños:
antes de seguir utilizándola es preciso inspeccionar a fondo los dispositivos protectores o las
piezas parcialmente dañadas para asegurarse de
que funcionan correctamente y conforme al uso
previsto. Compruebe que las piezas móviles
funcionan adecuadamente y no se atascan y que
el resto de las piezas no están dañadas. Todas las
piezas deben estar montadas correctamente y
cumplir las condiciones necesarias para garantizar
un funcionamiento óptimo de la herramienta. Las
piezas y los dispositivos protectores dañados
deben ser reparados o reemplazados conforme al
uso previsto en un taller especializado homologado.
7.1 Conexión a la red
El motor de la unidad fresadora/perforadora tiene
un aislamiento doble (clase de protección II). La
carcasa del motor no se debe perforar (p. ej., para
colocar rótulos indicativos), porque esto podría
anular la eficacia del aislamiento doble.
El soporte de imán tiene la clase de protección I y,
por este motivo, la unidad fresadora/perforadora
sólo se puede conectar a tomas de corriente a
tierra que cumplan la normativa vigente.
Si necesita utilizar un cable de prolongación, éste
deberá ser de tres hilos (conductor protector
conductivo en buen estado y conectado al
contacto de puesta a tierra del acoplamiento y al
contacto del enchufe).
7.2 Juego del carro
El juego del carro (3) se puede ajustar con los
cinco tornillos prisioneros (13).
La posición del carro es correcta cuando éste
puede moverse (con el motor conectado) sin
problema hacia arriba y hacia abajo, así como
quedarse parado en cualquier posición sin que el
peso del motor lo haga bajar.
31
Page 32
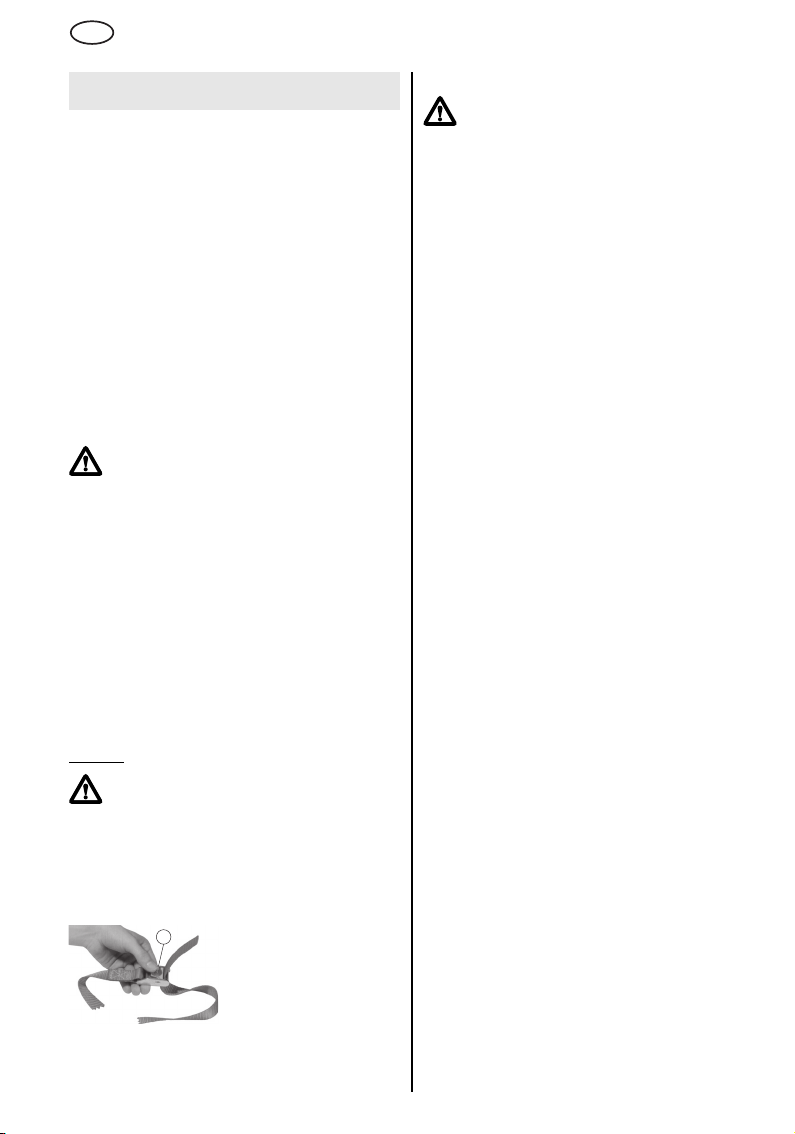
ES
ESPAÑOL
8 Manejo
8.1 Número de revoluciones del motor
El motor de la unidad fresadora/perforadora tiene
un mecanismo de dos velocidades.
Si el símbolo >liebre< del interruptor (5) se encuentra enfrente de la marca de flecha (6) de la
carcasa del engranaje, significa que el mecanismo
está ajustado con el número de revoluciones
superior. Símbolo >tortuga< = número de revoluciones inferior.
Para cambiar de una velocidad a la otra, lo mejor
es hacerlo con el motor en inercia (conecte brevemente el motor y, durante la marcha en inercia,
cambie de velocidad con el interruptor (5)).
8.2 Correa tensora de seguridad con trinquete
Para fresar y taladrar orificios en superficies
angulares, verticales y por encima de la
cabeza, es preciso asegurar la unidad
fresadora/perforadora con la correa tensora
incluida para impedir que se desprenda en caso
de producirse una caída de tensión.
La correa tensora se debe fijar en los dos puntos
de sujeción (2) del soporte de imán para taladrar.
La correa tensora también se debe fijar en algún
otro punto de sujeción adecuado o bien directamente en el material de trabajo. Asegúrese de que
la correa tensora esté bien tensada. La correa
tensora no es una sustituta de la fuerza magnética
del soporte para taladrar, sino que sólo es una
protección contra desprendimientos en caso de
caída de tensión.
La correa tensora se debe colocar de tal modo
que, en caso de apagón, la unidad se aleje del
.
operario
¡Atención! Compruebe que la correa
tensora no presenta daños.
Antes de cada uso, compruebe a fondo la correa
tensora para asegurarse de que funciona correctamente y conforme al uso previsto. Si la correa
tensora está dañada o el trinquete ya no funciona
adecuadamente, cambie la correa de inmediato.
Indicaciones acerca de la correa tensora:
a
Para tensar la correa, tire del extremo libre en la
dirección de la flecha. Compruebe que la unión de
la correa tenga un agarre perfecto.
32
Presione la palanca (a) y
pase el extremo libre de la
correa tensora por el trinquete, desde abajo, como
se muestra en la imagen.
Vuelva a soltar la palanca.
8.3 Secuencia de conexión
Primero siempre se debe conectar el imán
del soporte (interruptor (1)) y, a continuación, el motor (interruptor (4)).
Si el motor se activa antes de conectar el
imán, el motor no se pondrá en marcha al conectar
el imán.
Cuando el imán está conectado, la lámpara indicadora integrada en el interruptor (1) se ilumina.
Cuando el imán se desconecta, el motor adopta el
estado de parada. Para poder volverlo a activar es
preciso apagarlo, conectar el imán y, a continuación, volver a conectar el motor.
8.4 Colocación de la unidad fresadora/per-
foradora sobre el material
El soporte de imán sólo se adhiere bien al material
que se va a fresar o taladrar si la superficie del
mismo está limpia y es plana. Antes de colocar el
soporte de imán se deberá eliminar cualquier resto
de herrumbre, suciedad y grasa. En caso de haber
perlas de soldadura u otras irregularidades
también se deberán alisar. Una capa de pintura
delgada no afecta a la capacidad de adherencia
de la herramienta. En caso necesario, limpie
también la peana magnética (11).
Tras conectar el imán, agite con fuerza la empuñadura del soporte de imán para asegurarse de que
se adhiere perfectamente al material. Si no es así,
compruebe la superficie del material y la parte
inferior de la peana magnética. En caso necesario,
límpielas y conecte de nuevo el imán.
Acero de poco grosor
La capacidad de adherencia óptima se consigue
con un acero pobre en carbono, como mínimo, de
12 mm de grosor.
Para fresar y taladrar orificios en un acero de
grosor inferior, coloque una placa de acero
(dimensiones mínimas 100 x 200 x 12 mm) debajo
del material (en el punto donde se coloca la peana
magnética).
Metal no férreo
Para fresar y taladrar orificios en metales no
férreos, la placa de acero se debe fijar en el material y, a continuación, colocar la unidad fresadora/
perforadora sobre la placa.
Material redondo o muy curvado
Para fresar y taladrar orificios en un material
redondo o muy curvado, la peana magnética (11)
se debe colocar sobre el material de modo que su
eje longitudinal quede paralelo con el eje longitudinal del material abombado.
El espacio libre que queda a los dos lados entre la
peana magnética y el material se debe rellenar con
cuñas o barras de acero a lo largo de toda la
longitud de la peana magnética. De este modo,
Page 33
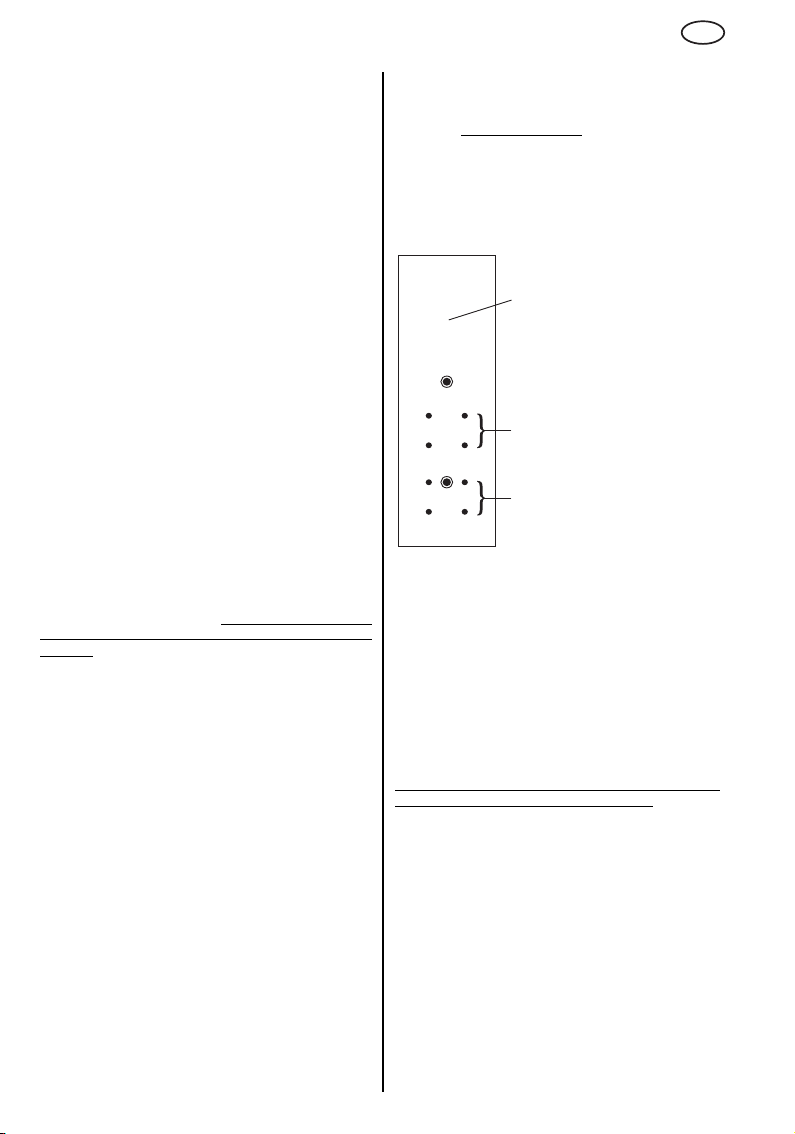
ESPAÑOL
ES
tras conectar el imán, se conseguirá que haya el
máximo número de líneas de fuerza magnéticas
desde el polo magnético a las cuñas (o barras) y
desde el material a la carcasa de la peana magnética.
Las cuñas (o barras) de acero deben distribuirse a
los dos lados de la peana magnética de modo que
el eje de la herramienta de corte (broca) quede
alineado con el centro del material curvado, ya que
de lo contrario la herramienta podría desviarse.
Agite la empuñadura del soporte de imán para
asegurarse de que la unidad fresadora/perforadora se adhiere perfectamente al material.
8.5 Fresado de orificios
Número de revoluciones del motor
El mecanismo de dos velocidades del motor se
puede ajustar con el número de revoluciones
superior (ajuste en la >liebre<) para fresar orificios
con herramientas de corte de hasta 16 mm.
Para fresar orificios con herramientas de corte de
diámetros superiores, el mecanismo se debe
ajustar con el número de revoluciones inferior
(>tortuga<).
Manejo de la herramienta de corte
Encontrará un listado de las herramientas de corte
Metabo disponibles para la unidad fresadora/
perforadora en el apartado Accesorios.
Inserte el perno centrador (con la longitud
adecuada) en la herramienta de corte necesaria
para el proceso de fresado, desconecte el enchufe
del motor que va a la toma de corriente del soporte
de imán e introduzca la herramienta de corte en el
portaherramientas (9) de modo que una de las dos
superficies de la parte cilíndrica de la herramienta
de corte se encuentre en la ubicación del tornillo
prisionero (10) (con hexágono interior). Desplace la
herramienta de corte ejerciendo una presión
contraria a la del resorte instalado y hacia arriba
hasta que llegue al tope y apriete el tornillo prisionero (10) (con la llave hexagonal de 5 mm).
Proceso de fresado
Marque el centro del orificio por fresar con un
golpe de punzón.
Ubique la unidad fresadora/perforadora de modo
que el perno centrador utilizado en la herramienta
de corte se sitúe sobre esta marca.
Conecte el imán del soporte y, a continuación, el
motor.
Inicie el proceso de fresado con una fuerza de
perforación reducida. Cuando la herramienta de
corte ya esté funcionando, se podrá continuar
trabajando con una fuerza de perforación superior.
Una fuerza de perforación demasiado elevada
puede provocar un desgaste anticipado de la
herramienta de corte.
Compruebe que el flujo de virutas sea periódico.
En el fresado de orificios, los cortes efectuados
por la herramienta de corte se deben enfriar con
un líquido lubricante refrigerador.
Utilice un gancho apropiado
virutas.
El núcleo fresado es expulsado por el perno
centrador de la herramienta de corte.
8.6 Taladrado
3
b
c
Para hacerlo,
- suelte el tornillo con hexágono interior (12) y
extraiga el motor tirando de él hacia arriba;
- desenrosque los cuatro tornillos de fijación del
soporte para máquinas (8) y retire este soporte;
- atornille el soporte para máquinas (8) en los
cuatro orificios (b) superiores del carro (3) de
modo que sus cantos longitudinales queden
paralelos con los cantos longitudinales del carro.
Vuelva a colocar el motor en el soporte para
máquinas.
Extracción del portaherramientas
¡El enchufe del motor se debe desconectar de la
toma de corriente del soporte de imán!
Inserte la muletilla de la llave para portabrocas por
uno de los dos orificios (y por el orificio que tenga
enfrente) del portaherramientas (9).
Para destornillar el portaherramientas, detenga el
husillo del motor en las superficies de llave (7) con
una llave de boca de 22 mm. El husillo tiene una
rosca derecha. En caso necesario, suelte el portaherramientas con un golpe suave de martillo en la
muletilla de la llave para portabrocas.
Para taladrar, atornille el alojamiento para
portabrocas 6.30051 (véase el apartado Accesorios) con el husillo del motor.
A continuación ya podrá enroscar un portabrocas
con rosca interior ½"-20 UNF en el husillo del
alojamiento.
para retirar las
En el suministro de fábrica de
la unidad fresadora/perforadora, el soporte para
máquinas (8) está dispuesto
en el carro (3) tal y como
aparece en las fotografías de
la página 3. (El soporte para
máquinas (8) está fijado en
los orificios (c) del carro (3).)
El soporte para máquinas se
puede colocar en los orificios
(b) del carro para taladrar con
un portabrocas y con brocas
largas a partir de 10 mm.
33
Page 34
ES
ESPAÑOL
Número de revoluciones del motor
El mecanismo de dos velocidades del motor se
puede ajustar con el número de revoluciones
superior (>liebre<) para taladrar el acero con
brocas de hasta 13 mm.
Extracción del alojamiento para portabrocas
A la hora de extraer el alojamiento para
portabrocas del husillo del motor, inserte la muletilla de la llave para portabrocas por el orificio del
alojamiento y suéltelo con un golpe suave.
8.7 Protección de tensión nula
Si el imán del soporte y el motor están conectados
y se produce un apagón o una interrupción del
suministro eléctrico, el motor adopta el estado de
parada. Cuando se reanude el suministro eléctrico, el motor no podrá arrancar por sus propios
medios. En estos casos es necesario apagarlo y,
después, volverlo a conectar.
9 Mantenimiento
Realice las tareas de mantenimiento, limpieza y
lubricación con regularidad.
Antes de proceder a cualquier tipo de ajuste,
mantenimiento o reparación, desconecte el
enchufe.
Para lubricar la cremallera y el piñón que se
encargan del movimiento ascendente y descendente del carro, aplique de vez en cuando una
gota de aceite en la cremallera.
Lubrique las superficies de deslizamiento del carro
con grasa Molicote.
f
10 Accesorios
Use solamente accesorios originales Metabo. La
utilización de otras herramientas de inserción y de
otros accesorios puede suponer un riesgo para la
salud del usuario.
Si necesita accesorios, consulte a su proveedor.
Para que el proveedor pueda seleccionar el acce-
sorio correcto, necesita saber la designación
exacta del modelo de su herramienta.
Véase la página 4.
A Herramientas de corte, HS (HSS), vástago
Weldon 19 mm
B Alojamiento para portabrocas con rosca
interior 1/2"-20 UNF
C Perno centrador corto, indicado para una
profundidad de corte de 25 mm
D Perno centrador largo,
indicado para una profundidad de corte de
50 mm
11 Reparación
Las reparaciones de herramientas eléctricas
SOLAMENTE deben ser efectuadas por electricistas especializados
Cualquier herramienta Metabo, que requiera reparación, se puede enviar a una de las direcciones
indicadas en la lista de piezas de repuesto.
Sírvase incluir a la herramienta eléctrica enviada
para su reparación una descripción de la anomalía
determinada.
12 Protección ecológica
Los envases Metabo son 100% reciclables.
Las herramientas eléctricas y sus accesorios fuera
de uso contienen grandes cantidades de materia
prima y plásticos que también pueden ser reciclados.
Estas instrucciones están impresas en papel blanqueado sin cloro.
Sólo para países de la UE. No tire las
herramientas eléctricas en la basura.
Según la Directiva europea 2002/96/CE
sobre residuos de aparatos eléctricos y
electrónicos y aplicable por ley en cada país, las
herramientas eléctricas usadas se deben recoger
por separado y posteriormente llevar a cabo un
reciclaje acorde con el medio ambiente.
13 Especificaciones técnicas
Notas explicativas sobre la información de la
página 2.
Nos reservamos el derecho a efectuar modificaciones conforme al avance técnico.
M=Par de giro
= Diámetro máximo de la herramienta
D
máx
Soporte de imán:
H
máx
P
1M
H
máx
A = Dimensiones del flujo magnético
Motor:
P
1
P
2
n
0
n
1
G = Rosca del husillo
de corte
=Carrera máx.
= Potencia absorbida
= Fuerza de adherencia máx.
= Potencia de entrada nominal
= Potencia suministrada
= Número de revoluciones de la
marcha en vacío
= Número de revoluciones con carga
nominal
34
Page 35
Unidad fresadora/perforadora:
= Altura (incl. motor) con el carro en la
H
u
H
o
D
i
posición más baja
= Altura (incl. motor) con el carro en la
posición más alta
= Diámetro interior del portaherra-
mientas
m = Peso sin cable a la red
Niveles acústicos típicos compensados A:
= nivel de intensidad acústica
L
pA
= nivel de potencia acústica
L
WA
A
l trabajar, el nivel de ruido puede superar los
85 dB(A).
¡Utilice auriculares protectores!
Valores de medición establecidos de acuerdo con
EN 50144.
Las especificaciones técnicas aquí indicadas se
entienden dentro de determinadas tolerancias
(conformes a las normas que rigen actualmente).
ESPAÑOL
ES
35
Page 36
PT
PORTUGUÊS
Instruções de serviço
Caro Cliente,
agradecemos-lhe a confiança que deposita em nós ao comprar-nos esta ferramenta eléctrica Metabo.
Cada ferramenta Metabo é cuidadosamente testada e sujeita a controlos de qualidade exaustivos antes
de ser entregue. No entanto a vida útil de um equipamento deste tipo depende em grande parte do uso
e dos cuidados que lhe dão. Cumpra pois todas as indicações incluídas neste manual. Quanto mais
cuidadosamente tratar a sua ferramenta Metabo, maior será a longevidade que poderá esperar dela.
Deve sempre cumprir-se toda a regulamentação
Índice
1 Declaração de conformidade
2 Utilização autorizada
3 Recomendações gerais de segurança
4 Notas de segurança especiais
5Vista geral
6 Características especiais do produto
7 Colocação em operação
7.1 Conexão à rede
7.2 Folga do carro
8 Utilização
8.1 Rotações do motor
8.2 Cinta de segurança com roquete
8.3 Sequência de ligação
8.4 Aplicação da unidade para fresar e
furar sobre o material
8.5 Fresar furos
8.6 Furar
8.7 Protecção contra tensão nula
9 Manutenção
10 Acessórios
11 Reparações
12 Protecção ao meio-ambiente
13 Dados técnicos
1 Declaração de
conformidade
Declaramos, sob nossa responsabilidade, que
este produto está de acordo com as normas e
directrizes referidas na página 2.
2 Utilização autorizada
A MAG 832 é apropriada para fresar furos com
fresas adequadas e para furar com broca helicoidal em metal.
O utilizador é inteiramente responsável por qualquer dano que seja fruto de um uso indevido.
aplicável à prevenção de acidentes, assim como a
informação sobre segurança que aqui se incluí.
3 Recomendações gerais de
segurança
Antes de utilizar a sua ferramenta eléctrica, leia atentamente as Recomen-
vermelho) que se incluí assim como as Instruções
de serviço. Mantenha todos os manuais e folhetos
para futura consulta e, se emprestar ou vender a
ferramenta, faça-a sempre acompanhar dessa
documentação.
dações gerais de segurança (panfleto
4 Notas de segurança
especiais
Para sua própria protecção, e para
proteger a sua ferramenta, cumpra
muito em especial todas as referências
marcadas com o símbolo!
Puxar a ficha da tomada de rede antes de
proceder a qualquer ajuste, reequipamento,
manutenção ou limpeza.
Utilize protecção auditiva.
barulho podem afectar a audição.
Durante os trabalhos, deve sempre usar óculos de
protecção, luvas de protecção e calçados
adequados.
A unidade para fresar e furar não deve ser exposta
à chuva e não deve ser utilizada em recintos
húmidos ou com riscos de explosão.
Atenção! Aquando a unidade para fresar e furar for
depositada (depois de usada) por tempo prolongado sobre um material com dissipação
insuficiente de calor (p.ex. plástico), não deve-se
ligar o magneto da coluna magnética, sendo que
com isso pode danificar a bobina magnética.
Para fresar furos e furar em superfícies inclinadas, na vertical e em
tectos, deve segurar a unidade para
fresar e furar com a cinta fornecida,
caso de uma eventual falha de tensão.
de modo a que não possa cair no
As influências do
36
Page 37
5Vista geral
Ver página 3 (desdobrar a página).
1 Interruptor (coluna magnética)
2 Locais de aplicação para a cinta
3 Carro
4 Interruptor (motor)
5Botão comutador
6 Marca com seta
7 Superfícies para chave do fuso do motor
Apoio da máquina
8
9 Porta-ferramentas
10 Parafuso sem cabeça (porta-ferramentas)
11 Bloco magnético
12 Parafuso de sextavado interior
13 Parafuso sem cabeça (carro)
6 Características especiais
do produto
• Bloco magnético com elevada aderência para
um trabalho mais seguro
• Utilizando a cinta de segurança fornecida,
também é adequada para trabalhar na vertical,
em superfícies inclinadas e em tectos
• Possibilita uma perfuração exacta e precisa. O
motor e o carro formam uma unidade
• Trabalho sem esforços. Ao fresar furos, forma-
se uma ranhura anelar. Assim há menos levantamento de aparas do material e redução da
força de avanço necessária. O núcleo cortado
com a fresa é expulsado pela cavilha de centrar
na cortante.
• Duas velocidades de rotação. Rotação elevada
para fresar com cortantes até Ø 16 mm e para
furar com brocas até Ø 13 mm, rotação mais
baixa para fresar com cortantes até Ø 32 mm.
• Alojamento de buchas (Acessório) para
trabalhar com brocas helicoidais.
7 Colocação em operação
Antes da colocação em funcionamento,
deve controlar se a tensão e a frequência
de rede indicadas na plaqueta de identificação (da coluna magnética e do
motor) conferem com os dados da sua
rede eléctrica.
Verifique se o equipamento apresenta eventuais
danificações: Antes de continuar a usar o equipamento, deve controlar a função devida e
impecável dos dispositivos de protecção e das
peças levemente danificadas. Verifique se as
peças móveis funcionam devidamente e se não
travam, ou se há peças danificadas. Para garantir
PORTUGUÊS
a operação devida do equipamento, todas as
peças devem estar correctamente montadas e
cumpridas todas as condições. Dispositivos de
segurança e peças danificadas devem ser reparadas ou substituídas devidamente por uma
pessoa técnica reconhecida.
7.1 Conexão à rede
O motor da unidade para fresar e furar é duplamente isolado (classe de protecção II). A carcaça
do motor não deve ser perfurada (p.ex. para fixar
placas indicadoras), de contrário perderá a acção
do isolamento duplo.
A coluna magnética corresponde à classe de
protecção I e portanto, a unidade para fresar e
furar só deve ser ligada a tomadas aterradas de
acordo com as normas válidas.
Aquando for utilizado um cabo adaptador, este
deve ser do tipo de fios triplos (e seu fio de ligação
à terra de condução impecável, ligado com o
contacto protector da tomada de acoplamento e
do conector).
7.2 Folga do carro
A folga do carro (3) pode ser ajustada com os
cinco parafusos sem cabeça (13).
O carro deve ser ajustado de modo a que (com o
motor ligado) pode ser facilmente deslocado para
cima e para baixo, ficando parado em qualquer
posição, não sendo puxado para baixo pelo peso
do motor.
PT
8Utilização
8.1 Rotações do motor
O motor da unidade para fresar e furar possui uma
engrenagem de duas velocidades.
Quando o símbolo >Lebre< do botão comutador
(5) fica defronte à seta (6) sobre a carcaça da caixa
de velocidades, a velocidade foi regulada à mais
alta rotação. Símbolo >Tartaruga< = baixa
rotação.
Melhor comutar entre uma e outra velocidade com
o motor na paragem (ligar ligeiramente o motor e
na paragem, comutar com o botão comutador (5)).
8.2 Cinta de segurança com roquete
Para fresar furos e furar em superfícies
inclinadas, na vertical e em tectos, deve
segurar a unidade para fresar e furar com a
cinta fornecida, de modo a que não possa cair no
caso de uma eventual falha de tensão.
37
Page 38
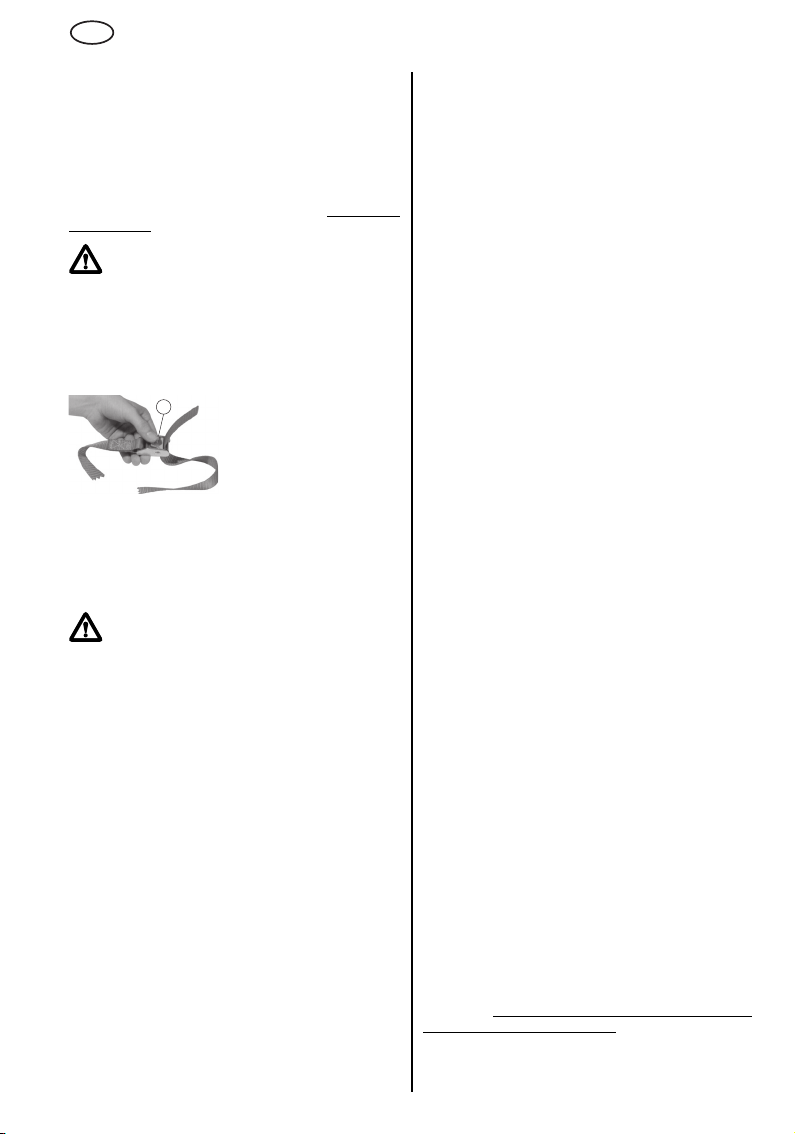
PT
PORTUGUÊS
Fixar a cinta em um dos dois pontos de aplicação
(2) da coluna magnética. Depois, deve fixar a cinta
num ponto de aplicação adequado ou no material
a ser tratado. Deve controlar sempre, se a cinta é
guiada de forma bem esticada. A cinta não
substitui a força magnética da coluna de furar, ela
só serve como segurança contra queda.
A cinta deve ser fixa de modo a que no caso de
falha de tensão, a unidade é deslocada para longe
do operador.
Atenção! Verifique se a cinta mostra quaisquer indícios de danificações.
Antes de utilizar a cinta, deve sempre controlar a
sua função devida e conforme determinação. A
qualquer indício de danificação ou quando já não
mais é garantida a função impecável da roquete,
deve substituir a cinta.
Indicações sobre a cinta:
a
Puxar a extremidade livre da cinta no sentido da
seta para esticar a cinta. Controlar a ligação da
cinta quanto ao seu ajuste fixo.
8.3 Sequência de ligação
Por primeiro deve sempre ligar o magneto
da coluna magnética (interruptor (1)) e
depois o motor (interruptor (4)).
Se ligar o motor antes do magneto, ele não
irá funcionar ao ligar o magneto.
Assim que for ligado o magneto, acende a
lâmpada sinalizadora integrada no interruptor (1).
Ao desligar o magneto, o motor é paralisado. Para
ligá-lo novamente, deve desligá-lo, ligar o
magneto e voltar a ligar o motor.
8.4 Aplicação da unidade para fresar e
furar sobre o material
A coluna magnética só fica devidamente fixa no
material sobre o qual deve fresar-se ou furar-se,
quando a superfície deste material estiver limpa e
lisa. Antes de fixar a coluna magnética, deve
sempre remover a ferrugem solta, quaisquer sujidades e graxas; alisar pérolas de solda ou desníveis. Uma fina camada de tinta não restringe a
força de fixação. Caso necessário, também deve
limpar o bloco magnético (11).
Depois de ligar o magneto, deve sacudir com força
no punho da coluna magnética, para certificar-se
de que está devidamente fixa sobre o material.
Caso contrário, deve controlar a superfície do
Premir a alavanca (a) para
baixo e inserir a extremidade livre da cinta por
debaixo pela roquete.
Soltar a alavanca.
38
material e o lado inferior do bloco magnético; caso
necessário limpar e voltar a ligar o magneto.
Aço de pouca espessura
A melhor força de fixação é atingida sobre aço
pouco carbonado, com uma espessura mínima de
12 mm.
Para fresar furos e furar em aço de pouca espessura, pode-se fixar uma chapa de aço (medidas
mínimas 100 x 200 x 12 mm) por baixo do material
(no local da aplicação do bloco magnético).
Metais não-ferrosos
Para fresar furos e furar em metais não ferrosos, a
chapa de aço é fixa sobre o material e a unidade
para fresar e furar sobre a chapa de aço.
Material redondo ou muito curvo
Para fresar furos e furar em materiais redondos ou
muito curvos, deve-se fixar o bloco magnético (11)
sobre o material, de modo a que o seu eixo longitudinal fica paralelo ao eixo longitudinal do material curvo.
Preencher o espaço livre entre o bloco magnético
e o material com cunhas ou barras de aço em
ambos os lados, sobre todo o comprimento do
bloco magnético, de modo a que após a ligação
do magneto, passam o máximo de linhas de força
magnética possíveis desde o pólo magnético
sobre as cunhas (ou barras) e o material até a
carcaça do bloco magnético.
As cunhas de aço (barras) devem ficar distribuídas
em ambos os lados do bloco magnético, de modo
a que o eixo da cortante (broca) é alinhada directamente ao centro do material curvo, de contrário,
a ferramenta passa de lado.
Sacudir com força no punho da coluna magnética,
para certificar-se de que está devidamente fixa
sobre o material.
8.5 Fresar furos
Rotações do motor
Para fresar furos com cortantes até cerca de 16
mm, a engrenagem de duas velocidades do motor
pode ser regulada à maior rotação (posição de
engrenagem >Lebre<).
Para fresar furos com cortantes de diâmetro
maior, a velocidade é regulada à menor rotação
(>Tartaruga<).
Utilização das cortantes
No capítulo Acessórios poderá encontrar uma lista
de cortantes Metabo, disponíveis para a unidade
de fresar e furar.
Montar a cavilha de centrar (com devido comprimento) na cortante necessária para a operação de
fresagem, puxar o conector de rede do motor da
tomada na coluna magnética e montar a cortante
no porta-ferramentas (9), de modo a que uma das
duas superfícies na parte cilíndrica da cortante se
encontra no local do parafuso sem cabeça (10)
Page 39
PORTUGUÊS
PT
(com sextavado interior). Deslocar a cortante para
cima - contra a pressão da mola instalada - até
parar e apertar o parafuso sem cabeça (10) (com a
chave de sextavados 5-mm).
Operação de fresagem
Marcar o centro do furo a ser fresado com uma
punção.
Alinhar a unidade para fresar e furar, de modo a
que a cavilha de centrar montada na cortante se
encontre sobre a marcação.
Ligar o magneto da coluna magnética e de
seguida o motor.
Iniciar a operação de fresagem com pouca força
de avanço. Assim que a cortante agarrou, pode-se
continuar a trabalhar com uma maior força de
avanço. Força de avanço em demasia causa um
desgaste precoce da corante.
Atente ao levantamento regular de aparas.
Durante a fresagem de furos, os gumes da
cortante devem ser refrigerados abundantemente
com um lubrificante refrigerador.
Usar um triturador de aparas
aparas.
O núcleo cortado com a fresa é expulsado pela
cavilha de centrar na cortante.
8.6 Furar
3
b
c
Para isso
- deve soltar o parafuso de sextavado interno (12)
e puxar o motor para cima;
- desenroscar os quatro parafusos de fixação do
apoio da máquina (8) e remover o apoio da
máquina;
- aparafusar o apoio da máquina (8) nas quatro
perfurações superiores (b) do carro (3), de modo
a que suas arestas longitudinais ficam paralelas
às arestas longitudinais do carro.
para remover as
Na ocasião do fornecimento
da unidade para fresar e furar
a partir da fábrica, o apoio da
máquina (8) é fixo no carro (3),
tal como mostra a foto na
página 3. (O apoio da
máquina (8) encontra-se fixo
na perfuração (c) do carro (3)).
Para furar com uma bucha e
brocas compridas a partir de
10 mm, o apoio da máquina
pode ser fixo nas perfurações
(b) do carro.
Voltar a montar o motor no apoio da máquina.
Retirar o porta-ferramentas
Puxar o conector de rede do motor da tomada na
coluna magnética!
Passar o manípulo da chave de buchas por uma
das duas perfurações (e a perfuração do lado
oposto) do porta-ferramentas (9).
Para desparafusar o porta-ferramentas, parar o
fuso do motor nas suas superfícies para chave (7)
com uma chave de bocas de 22-mm. O fuso tem
uma rosca à direita. Caso necessário, deve soltar
o porta-ferramentas através de uma leve batida
com um martelo sobre o manípulo da chave de
buchas.
Para furar, deve aparafusar o alojamento de
buchas 6.30051 (veja capítulo Acessórios) sobre o
fuso do motor.
No fuso do alojamento pode-se então aparafusar
uma bucha com rosca fêmea ½"-20 UNF.
Rotações do motor
Para furar aço com brocas até cerca de 13 mm, a
engrenagem de duas velocidades do motor pode
ser regulada à maior rotação (posição da engrenagem >Lebre<).
Retirar o alojamento de buchas
Para desparafusar o alojamento de buchas do
fuso do motor, deve passar o manípulo da chave
de buchas pela perfuração do alojamento e soltálo com uma leve batida.
8.7 Protecção contra tensão nula
Em caso de uma falha de tensão ou uma interrupção da alimentação de tensão - com o
magneto da coluna magnética ligado e o motor
ligado - o motor fica paralisado. Quando volta a
tensão, o motor não pode arrancar por si. Deve
então desligar o motor e voltar a ligá-lo.
9 Manutenção
Proceder à manutenção, limpeza e lubrificação
regular.
Deve sempre puxar a ficha da rede na ocasião de
um ajuste, conservação ou reparação.
Para a lubrificação da cremalheira e do pinhão
para o deslocamento de subida e descida do
carro, deve aplicar oportunamente algumas gotas
sobre a cremalheira.
Lubrificar a superfície de deslize do carro com
graxa Molykote.
39
Page 40
PT
PORTUGUÊS
f
10 Acessórios
13 Dados técnicos
Use apenas acessórios Metabo genuínos. A utilização de outras ferramentas acopláveis e outros
acessórios pode significar um perigo de lesão.
Se precisar de acessórios consulte o seu distribuidor.
Para que o distribuidor possa seleccionar o acessório adequado, tem de saber o modelo exacto da
sua ferramenta.
Consulte a página 4.
A Cortantes, HS (HSS), haste Weldon 19 mm
B Alojamento de buchas, para buchas com
rosca fêmea 1/2"-20 UNF
C Cavilha de centrar curta,
apropriada para profundidade de corte de
25 mm
D Cavilha de centrar comprida,
apropriada para profundidade de corte de
50 mm
11 Reparações
As reparações do equipamento deste tipo
APENAS podem ser efectuadas por pessoal qualificado!
Qualquer ferramenta eléctrica da Metabo que
necessite de reparação pode ser enviada para um
dos endereços que se incluem na lista de peças
sobressalentes.
Favor descrever o defeito constatado antes de
enviar a peça para reparação.
12 Protecção do meio
ambiente
As embalagens da Metabo são 100% recicláveis.
Ferramentas eléctricas sem possibilidade de repa-
ração e acessórios contém uma apreciável quantidade de matéria-prima e plásticos que também
podem ser incluídos em um processo de reciclagem.
Estas instruções estão impressas em papel reciclado.
Só para países da UE: Não deitar as ferramentas eléctricas no lixo doméstico! De
acordo com a directriz europeia 2002/96/
CE sobre equipamentos eléctricos e electrónicos usados e na conversão ao direito
nacional, as ferramentas eléctricas usadas devem
ser recolhidas em separado e entregues a uma
reciclagem ecologicamente correcta.
Há mais notas explicativas na página 2.
Reserva-se o direito de proceder a alterações
devidas ao progresso tecnológico.
M=Binário
= Maior diâmetro da cortante
D
max
Coluna magnética:
= Elevação máx.
H
max
= Potência absorvida
P
1M
= Força de fixação máx.
F
max
A = Medidas do fluxo magnético
Motor:
= Potência de absorção nominal
P
1
= Potência liberada
P
2
n
= Rotações em vazio
0
= Rotações na potência nominal
n
1
G = Rosca do veio
Unidade para fresar e furar:
= Altura (incl. motor) com o carro na
H
u
H
u
D
i
posição mais baixa
= Altura (incl. motor) com o carro na
posição mais alta
= Diâmetro interior do porta-ferra-
mentas
m = Peso sem cabo de rede
Valores típicos e ponderados pela escala A para o
L
pA
L
WA
ruído:
= Nível de pressão sonora
= Nível de energia sonora
Durante o trabalho o nível de ruído pode passar de
85 dB(A).
Utilizar protecções auriculares.
Valores medidos de acordo com a norma
EN 50144.
Os dados técnicos indicados são tolerantes (de
acordo com os padrões válidos individuais).
40
Page 41
SVENSKA
SV
Bruksanvisning
Tack!
för att du har valt ett elverktyg från Metabo. Alla våra elverktyg testas noggrant och uppfyller de högt
ställda kraven i Metabos kvalitetssäkringskontroll. Livslängden på ett elverktyg beror emellertid i stor
utsträckning på hur det används. Följ noga anvisningarna i bruksanvisningen och övrig dokumentation.
Hantera Metabo-elverktyget på rätt sätt, så kan du använda det under lång tid framöver.
Innehåll
1 Överensstämmelseintyg
2 Avsedd användning
3 Allmänna säkerhetsanvisningar
4 Särskilda säkerhetsanvisningar
5 Översikt
6 Särskilda produktegenskaper
7 Före första användning
7.1 Nätanslutning
7.2 Slidens spel
8Användning
8.1 Motorvarvtal
8.2 Säkerhetsspännband med
spärranordning
8.3 Ordningsföljd vid start
8.4 Fastsättning av fräs- och borrenheten
på materialet
8.5 Fräsning av hål
8.6 Borrning
8.7 Nollspänningsskydd
9 Underhåll
10 Tillbehör
11 Reparationer
12 Miljöskydd
13 Tekniska data
1 Överensstämmelsedeklaration
Vi ansvarar för att den här produkten uppfyller
kraven i de bestämmelser och riktlinjer som anges
på sidan 2.
2 Avsedd användning
3Allmänna
säkerhetsanvisningar
Läs igenom de bifogade
säkerhetsanvisningarna (det röda
viktigt att du läst all information innan du använder
elverktyget. Spara all dokumentation och om
elverktyget säljs vidare, se till att all dokumentation
följer med.
häftet) och bruksanvisningen. Det är
4Särskilda
säkerhetsanvisningar
Följ de ställen i texten som markerats
med symbolen för din egen säkerhets
skull och för att skydda elverktyget!
Dra alltid ur kontakten före inställning, omriggning,
underhåll eller rengöring.
Använd hörselskydd.
Använd alltid skyddsglasögon, arbetshandskar
och lämpliga skor när du arbetar.
Fräs- och borrenheten får inte utsättas för regn
eller användas i lokaler som är våta eller fuktiga
eller där explosionsrisk föreligger.
Varning! Om du (efter avslutat arbete) ställer
hålfräs- och borrenheten på ett material med dålig
värmeledningsförmåga (t.ex. plast) får du inte
koppla in magnetstativets magnet eftersom det
kan leda till att magnetspolen förstörs.
riskerar att falla ned vid strömavbrott.
Buller kan ge hörselskador.
Om du fräser hål eller borrar på
lutande eller vertikala ytor över
huvudhöjd, måste fräs- och borrenheten låsas fast med det medföljande spännbandet så att den inte
MAG 832 är avsedd för hålfräsning med lämpliga
fräsar och för borrning med spiralborr i metall.
Användaren ansvarar för skador som uppstår pga.
ej avsedd användning.
Följ de allmänna föreskrifterna om
skadeprevention samt de bifogade
säkerhetsanvisningarna.
5 Översikt
Se sid. 3 (fäll ut sidan).
1 Strömbrytare (magnetstativ)
2 Fästpunkt för spännband
3Slid
4 Strömbrytare (motor)
5 Väljarvred
41
Page 42
SV
SVENSKA
6Pilmarkering
7 Nyckelfäste på motoraxeln
Maskinhållare
8
9 Verktygshållare
10 Gängstift (verktygshållare)
11 Magnetfot
12 Insexskruv
13 Gängstift (slid)
6 Särskilda
produktegenskaper
• Magnetfot med hög vidhäftningskraft för säkert
arbete
• Även lämplig för arbeten på vertikala och sneda
ytor över huvudhöjd, under förutsättning att du
låser fast maskinen med det medföljande
spännbandet
• För exakta, rena borrhål. Motor och slid bildar
en enhet
• Arbeta utan ansträngning. Vid hålfräsning bildas
ett ringformat spår. Det innebär mindre materialavverkning och lägre matningskraft. Den
urfrästa kärnan kastar du ut med centrumstiftet
i skärverktyget.
• Två varvtal. Höga varvtal för hålfräsning med
skärverktyg upp till Ø 16 mm och för borrning
med borr upp till Ø 13 mm, låga varvtal för
hålfräsning med skärverktyg upp till Ø 32 mm.
• Chuckhållare (tillbehör) för arbete med spiral-
borr
7Driftstart
Kontrollera att den spänning och frekvens som anges på märkskylten (på
magnetstativ och motor) överensstämmer med den aktuella nätspänningen, innan du startar maskinen.
Kontrollera att elverktyget är fritt från skador: Innan
du använder verktyget måste du försäkra dig om
att skyddsanordningar och delar med lättare
skador fungerar felfritt och i enlighet med avsedd
funktion. Kontrollera att de rörliga delarna fungerar
som de ska och inte kärvar och kontrollera att inga
delar är skadade. Alla delar måste vara rätt
monterade och uppfylla samtliga driftvillkor för att
verktyget ska fungera felfritt. Skadade skyddsanordningar och delar ska repareras eller bytas av
behörig verkstad.
7.1 Nätanslutning
Fräs- och borrenhetens motor är dubbelisolerad
(skyddsklass II). Det är inte tillåtet att borra i motorhöljet (t.ex. för montering av namnskylt) eftersom
det skulle förstöra den dubbla isoleringen.
42
Magnetstativet har emellertid bara skyddsklass I
och därför får fräs- och borrenheten bara anslutas
till eluttag som är jordade enligt gällande föreskrifter.
Om du använder en förlängningssladd måste den
vara av treledartyp (med felfri jordledare som ger
god kontakt mellan jordanslutningarna på kontakt
och uttag).
7.2 Slidens spel
Du kan ställa in spelet för sliden (3) med de fem
gängstiften (13).
Slidens spel måste vara inställt så att det (med
motorn igång) går lätt att skjuta sliden uppåt och
nedåt, samtidigt som den stannar kvar, oavsett i
vilket läge den befinner sig, utan att motorns tyngd
drar den nedåt.
8Användning
8.1 Motorvarvtal
Fräs- och borrenhetens motor har en växellåda
med två växlar.
När haren på vredet (5) är vänd mot pilmarkeringen
(6) på växelhuset är växellådan inställd på det höga
varvtalet. Sköldpadda = lågt varvtal.
Det är lättast att byta från den ena växeln till den
andra när motorn precis ska stanna (starta motorn
kortvarigt och ställ om vredet (5) precis innan den
stannar).
8.2 Säkerhetsspännband med spärranordning
Om du fräser hål eller borrar på lutande eller
vertikala ytor över huvudhöjd, måste fräsoch borrenheten låsas fast med det medföl-
jande spännbandet så att den inte riskerar att falla
ned vid strömavbrott.
Spännbandet ska angöras i någon av de båda
fästpunkterna (2) på magnetstativet. Dessutom
måste spännbandet angöras i en lämplig fästpunkt
eller i det material som bearbetas. Se till att spännbandet är ordentligt åtdraget. Spännbandet
ersätter inte borrstativets magnetkraft. Det har
bara till uppgift att hindra maskinen från att falla
ned i händelse av strömavbrott.
Spännbandet ska fästas så att enheten rör sig bort
från användaren i händelse av strömavbrott.
Varning! Kontrollera att spännbandet inte är
skadat.
Kontrollera spännbandet noggrant varje gång du
tänker använda det så att det är helt och fungerar
felfritt. Byt omedelbart ut spännbandet om det är
Page 43
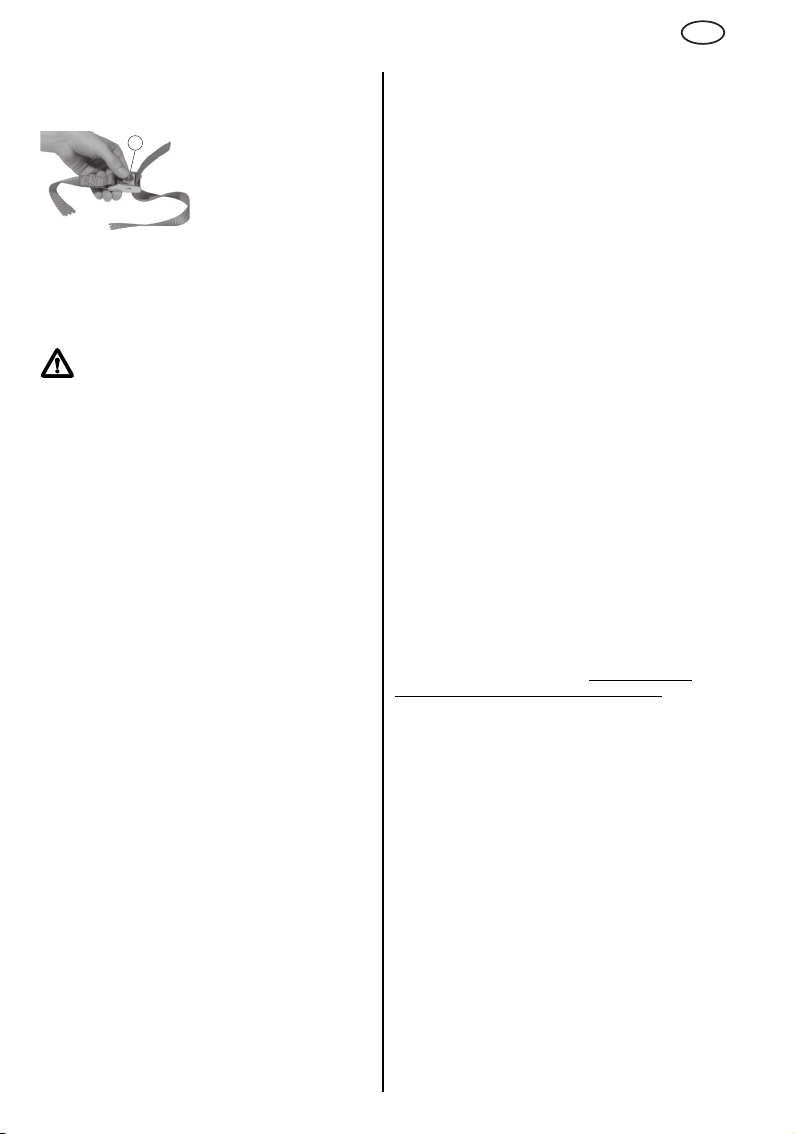
SVENSKA
SV
skadat eller om spärranordningen inte fungerar
som den ska.
Så här använder du spännbandet:
a
Spänn bandet genom att dra den fria änden av
bandet i pilens riktning. Kontrollera att spännbandet sitter ordentligt.
8.3 Ordningsföljd vid start
Du måste alltid först koppla in magnetstativets magnet (strömbrytare (1)) och därefter
starta motorn (strömbrytare (4)).
Om du slår till motorströmbrytaren innan du har
kopplat in magneten så startar inte motorn när du
slår till magnetens strömbrytare.
När magneten är inkopplad lyser signallampan i
strömbrytaren (1).
Om magneten kopplas från, stannar motorn. För
att starta den igen, måste du slå från strömbrytaren, koppla in magneten och därefter starta
motorn igen.
8.4 Fastsättning av fräs- och borrenheten
på materialet
Magnetstativet kan bara fästas i det material som
du ska fräsa eller borra i, om materialytan är ren
och slät. Du måste avlägsna lös rost, smuts och
fett och slipa bort ev. svetsloppor eller ojämnheter,
innan du sätter fast magnetstativet. En tunt färglager påverkar inte vidhäftningen. Rengör magnetfoten (11) vid behov.
Skaka kraftigt i magnetstativets handtag när du
har kopplat in magneten för att försäkra dig om att
vidhäftningen mot materialet är tillfredsställande.
Om så inte är fallet, kontrollera och rengör vid
behov materialytan och magnetfotens undersida
och koppla sedan in magneten igen.
Stål med liten godstjocklek
Optimal vidhäftning får du mot stål med låg kolhalt
och minst 12 mm godstjocklek.
Vid hålfräsning och borrning i stål med tunnare
godstjocklek kan du lägga en stålplatta (minimimått 100 x 200 x 12 mm) under materialet (på
det ställe där magnetfoten ska sitta).
Järnfria metaller
Vid hålfräsning eller borrning i järnfria metaller
fäster man först stålplattan i materialet innan man
ställer fräs- och borrenheten på stålplattan.
Tryck ned spärren (a) och
trä in den fria änden av
spännbandet i spärranordningen, enligt figur.
Släpp spärren.
Runda eller kraftigt krökta material
Vid hålfräsning och borrning i runda eller kraftigt
krökta material ska magnetfoten (11) placeras på
materialet så att dess längdaxel löper parallellt
med längdaxeln på de krökta materialet.
Fyll mellanrummen mellan magnetfoten och
materialet utefter hela längden och på båda
sidorna med stålkilar eller -stavar så att du, när du
kopplar in magneten, får så många kraftlinjer som
möjligt att löpa från magnetpolen via kilar (eller
stavar) och materialet till magnetfotens hölje.
Stålkilarna (stavarna) måste placeras på båda
sidorna av magnetfoten på ett sådant sätt att
skärverktygets (borrets) axel är riktad vinkelrätt
mot det krökta materialet, annars kan verktyget
förskjutas åt sidan.
Skaka kraftigt i magnetstativets handtag för att
försäkra dig om att fräs- och borrenhetens
vidhäftning mot materialet är tillfredsställande.
8.5 Fräsning av hål
Motorvarvtal
Vid hålfräsning med skärverktyg upp till ca 16 mm
kan du välja det högre varvtalet på motorns
växellåda (växelläge "hare").
Vid hålfräsning med verktyg som har större
diameter väljer du det lägre varvtalet (växelläge
"sköldpadda").
Montering av skärverktyg
En sammanställning över alla skärverktyg från
Metabo som passar fräs- och borrenheten hittar
du i kapitlet Tillbehör.
Montera centrumstiftet (av rätt längd) i det
skärverktyg du ska använda, dra ur motorns
stickkontakt ur uttaget på magnetstativet och skjut
sedan in skärverktyget i verktygshållaren (9) så att
en av de båda plana ytorna på skärverktygets
cylindriska del vetter mot gängstiftet (10) (med
insexfattning). Tryck upp skärverktyget - så att den
inbyggda fjädern pressas ihop - och dra åt gängstiftet (10) (med bifogad 5 mm insexnyckel).
Fräsning
Markera mittpunkten på det hål du ska fräsa, med
ett körnarslag.
Rikta in fräs- och borrenheten så att centrumstiftet
i skärverktyget hamnar mitt över markeringen.
Koppla in magneten i magnetstativet och starta
sedan motorn.
Börja fräsningen med låg matningskraft. När
fräsverktyget börjar tränga ned i materialet kan du
arbeta vidare med något högre matningskraft. För
hög matningskraft gör att fräsverktyget slits ut
snabbare.
Var uppmärksam så att spånorna förs bort kontinuerligt.
43
Page 44
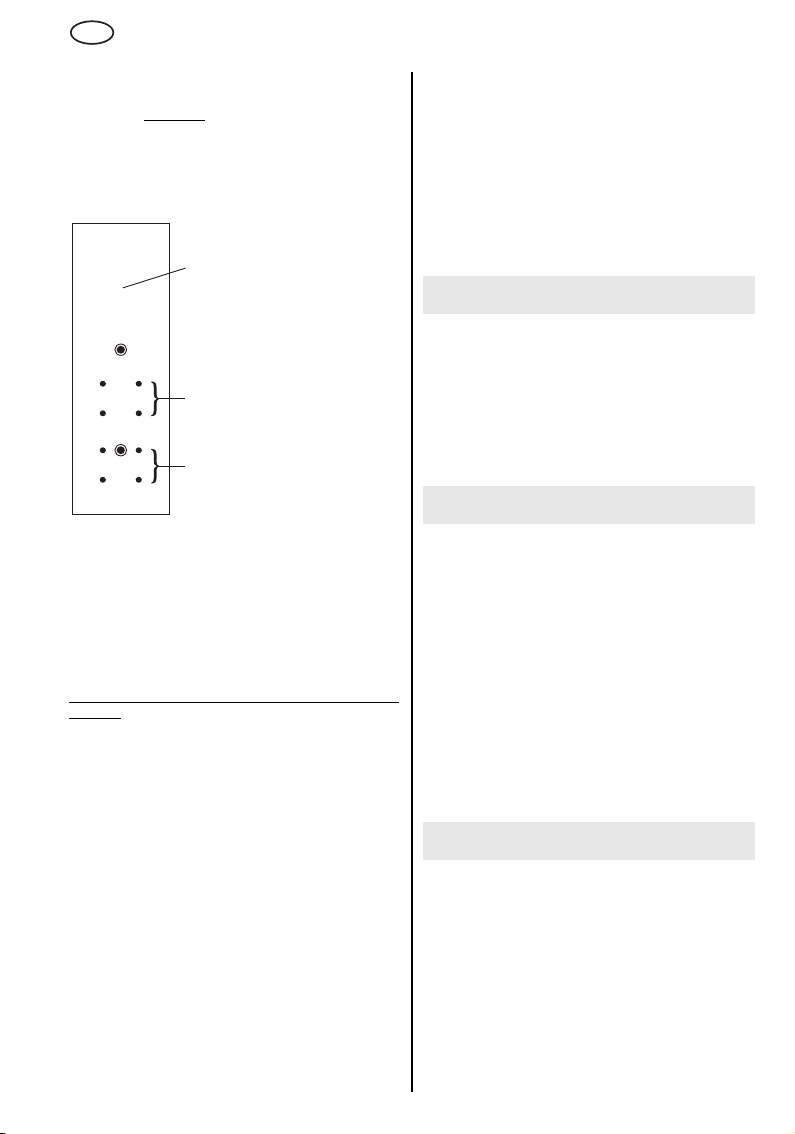
SV
SVENSKA
Vid hålfräsning måste skärverktygets skär kylas
med rikliga mängder skärvätska.
Använd en spånkrok
Den urfrästa kärnan kastar du ut med skärverkty-
gets centrumstift.
8.6 Borra
Gör så här:
- Lossa insexskruven (12) och lyft ur motorn uppåt
- Skruva ur de fyra fästskruvarna för maskinhållaren (8) och ta loss den
- Skruva fast maskinhållaren (8) i de fyra hålen (b)
upptill på sliden (3) så att dess sida den hamnar
parallellt med sidan på sliden.
Sätt tillbaka motorn i maskinhållaren.
Demontering av verktygshållaren
Dra ur kontakten till motorn ur uttaget på magnetstativet!
Stick chucknyckelskaftet genom ett av de båda
hålen (och motstående hål) på verktygshållaren (9).
För att kunna skruva av verktygshållaren måste du
hålla fast motoraxeln i dess nyckelfäste (7) med en
22 mm öppen nyckel. Axeln är högergängad. I
nödfall kan du behöva slå ett lätt slag med en
hammare på chucknyckelskaftet för att få loss
verktygshållaren.
Om du ska borra, skruvar du fast chuckhållaren
6.30051 (se kapitlet Tillbehör) på motoraxeln.
Sedan kan du skruva fast en borrchuck med
invändig gänga ½"-20 UNF på chuckhållaren.
Motorvarvtal
Vid borrning i stål med borr upp till ca 13 mm kan
du välja det högre varvtalet på motorns växellåda
(växelläge "hare").
Demontering av chuckhållare
För att få loss chuckhållaren från motoraxeln
för att föra bort spånorna.
När fräs- och borrenheten
levereras från fabriken är
maskinhållaren (8) monterad
3
på sliden (3) så som framgår
av fotona på sidan 3. (Maskinhållaren (8) är fäst i hålen (c)
på sliden (3)).
Om du ska använda borrchuck och långa borr med
större diameter än 10 mm,
kan du i stället fästa maskin-
b
hållaren i hålen (b) på sliden.
c
sticker du chucknyckelskaftet genom hålet i
hållaren och ger det ett lätt slag.
8.7 Nollspänningsskydd
Om det blir strömavbrott när magnetstativets
magnet är inkopplad och motorn är igång så
stannar motorn. Motorn startar inte automatiskt
igen om strömmen kommer tillbaka. Du måste slå
från strömbrytaren och slå till den igen för att starta
motorn.
9 Underhåll
Underhåll, rengöring och smörjning.
Dra alltid ur kontakten innan du påbörjar
inställningar, skötsel eller reparationer.
Smörj då och då kuggstången och drevet för
slidens upp- och nedåtgående rörelse genom att
droppa lite olja på kuggstången.
Smörj slidens glidytor med Molykote-fett.
f
10 Tillbehör
Använd bara Metabos originaltillbehör. Använd
inte andra verktyg eller tillbehör, det kan leda till
personskador.
Kontakta leverantören vid behov av tillbehör.
Det är viktigt att ange exakt typbeteckning på
maskinen vid beställning av tillbehör.
Se sid. 4.
A Skärverktyg, HS (HSS), Weldonskaft 19 mm
B Chuckhållare för borrchuckar med invändig
gänga 1/2"-20 UNF
C Centrumstift kort,
lämpligt för arbetsdjup 25 mm
D Centrumstift långt,
lämpligt för arbetsdjup 50 mm
11 Reparation
Elverktyg får bara repareras av behörig elektriker!
Metabo elverktyg som behöver repareras kan
skickas till någon av de adresser som anges på
reservedelslistan.
Beskriv felen när du skickar in verktyget för
reparation.
44
Page 45
12 Miljöskydd
Metaboförpackningarna är 100% återvinningsbara.
Uttjänta elverktyg och tillbehör innehåller stora
mängder värdefullt material som också kan återvinnas.
Den här bruksanvisningen är tryckt på klorfritt
papper.
Gäller bara EU-länder: Släng inte uttjänta
elverktyg i hushållssoporna! Enligt EUdirektiv 2002/96/EG om uttjänta el- och
elektronikprodukter samt enligt harmoniserad nationell lag ska uttjänta elverktyg källsorteras för miljövänlig återvinning.
13 Tekniska data
Förklaringar till uppgifterna på sid. 2.
Vi förbehåller oss rätten till tekniska förändringar.
M = Vridmoment
= Maximal diameter för skärverktyg
D
max
Magnetstativ:
=Max. slaglängd
H
max
=Effekt
P
1M
= Max. vidhäftningskraft
F
max
A = Mått på magnetflödet
Motor:
= Nominell effektförbrukning
P
1
= Avgiven effekt
P
2
= Varvtal obelastad
n
0
= Varvtal vid märklast
n
1
G = Spindelgänga
Fräs- och borrenhet:
= Höjd (inkl. motor) med sliden i
H
u
H
o
D
i
m = Vikt utan nätsladd
nedersta läget
= Höjd (inkl. motor) med sliden i översta
läget
= Verktygshållarens innerdiameter
SVENSKA
SV
Typisk A-viktad ljudnivå:
=Ljudtrycksnivå
L
pA
=Ljudeffektsnivå
L
WA
V
id arbete kan ljudnivån överskrida 85 dB(A).
Använd hörselskydd!
Mätvärden fastställda enligt EN 50144.
I tekniska data ovan tas även hänsyn till gällande
toleranser (motsvarande respektive gällande standard).
45
Page 46
FIN
SUOMI
Käyttöopas
Arvoisa asiakas,
kiitos luottamuksesta, jota olet osoittanut ostamalla uuden Metabo-sähkötyökalun. Jokaista Metabosähkötyökalua on testattu huolellisesti ja se on läpikäynyt tiukat Metabo-laatuvarmistuksen tarkastukset.
Sähkötyökalun käyttöikä riippuu kuitenkin suuressa määrin käyttäjästä. Ole hyvä ja huomioi tämän
käyttöoppaan sekä siihen liitettyjen asiakirjojen ohjeet. Mitä huolellisemmin käsittelet Metabosähkötyökalua, sitä pidempään voit sitä käyttää.
Yleisiä tapaturmantorjuntaohjeita ja mukana
Sisältö
toimitettuja turvallisuusohjeita on noudatettava.
1 Vaatimustenmukaisuusvakuutus
2 Määräystenmukainen käyttö
3 Yleiset turvallisuusohjeet
4 Erityiset turvallisuusohjeet
5Yleiskuva
6 Tuotteen erityisominaisuudet
7 Käyttöönotto
7.1 Verkkoliitäntä
7.2 Teräkelkan välys
8 Käyttö
8.1 Moottorin käyntinopeus
8.2 Kiristimellä varustettu kiinnityshihna
8.3 Kytkentäjärjestys
8.4 Jyrsin-/porakoneyksikön asettaminen työstettävän materiaalin päälle
8.5 Reikien jyrsiminen
8.6 Poraaminen
8.7 Nollajännitesuoja
9Huolto
10 Lisätarvikkeet
11 Korjaus
12 Ympäristönsuojelu
13 Tekniset tiedot
1 Vaatimustenmukaisuusvakuu
tus
Vakuutamme vastaavamme siitä, että tämä tuote
vastaa sivulla 2 mainittuja standardeja ja määräyksiä.
2 Määräystenmukainen
käyttö
MAG 832 soveltuu reikien jyrsimiseen metalliin
asiaankuuluvilla jyrsinterillä ja metallin poraukseen
kierreporanterillä.
Käyttäjä vastaa kaikista määräysten vastaisesta
käytöstä johtuvista vaurioista.
3 Yleiset turvallisuusohjeet
Ennen sähkötyökalun käyttöä on
mukana toimitetut turvallisuusohjeet
huolellisesti ja kokonaisuudessaan. Säilytä liitteenä olevat asiakirjat ja anna sähkötyökalu ainoastaan yhdessä näiden asiakirjojen kanssa eteenpäin.
(punainen vihko) ja käyttöopas luettava
4 Erityiset turvallisuusohjeet
Huomioi tällä symbolilla merkityt tekstikohdat suojataksesi itseäsi ja sähkötyökaluasi!
Vedä pistoke irti pistorasiasta ennen säätöjen,
muutostöiden, huoltotöiden tai puhdistuksen
suorittamista.
Käytä kuulosuojaimia.
vammoja.
Käytä laitetta käyttäessäsi aina suojalaseja, suoja-
käsineitä ja sopiva jalkineita.
Jyrsin-/porakoneyksikköä ei saa jättää sateeseen
eikä käyttää märissä, kosteissa tai räjähdysvaarallisissa tiloissa.
Huomio! Kun jyrsin-/porakoneyksikkö jätetään
(käytön jälkeen) pitemmäksi ajaksi sellaisen materiaalin päälle, joka ei johda riittävän hyvin lämpöä
pois (esim. muovi), älä kytke siinä tapauksessa
jalustan magneettia päälle, koska muuten
magneettikela voi rikkoutua.
Kun jyrsit ja poraat vinoja, pystysuoria tai päälaellaan olevia pintoja,
tällöin jyrsin-/porakoneyksikkö
täytyy varmistaa oheisella kiristys-
amaan mahdollisen jännitekatkoksen yhteydessä.
hihnalla niin, ettei se pääse puto-
Melu voi aiheuttaa kuulo-
46
Page 47
5 Yleiskuva
Katso sivu 3 (käännä ulos).
1 Kytkin (magneettijalusta)
2 Kiinnityshihnan kiinnityspisteet
3 Teräkelkka
4Kytkin (moottori)
5 Kytkentänuppi
6Nuolimerkki
7 Moottorin karan avainpinnat
Koneen kannatin
8
9 Teränpidin
10 Kierretappi (teränpidin)
11 Magneettijalka
12 Kuusiokolopultti
13 Kierretappi (teräkelkka)
6 Tuotteen
erityisominaisuudet
• Voimakkaan tartunnan takaava magneettijalka
turvalliseen työskentelyyn
• Oheisen kiinnityshihnan avulla laitetta voidaan
käyttää myös pystysuorilla, kaltevilla ja päälaellaan olevilla pinnoilla
• Mahdollistaa tarkat ja puhtaat poraukset. Moot-
tori ja teräkelkka muodostavat keskenään
yksikön
• Takaa vaivattoman työskentelyn. Jyrsinnässä
muodostuu ympyrän muotoinen ura. Sen
ansiosta materiaalia täytyy lastuta vähemmän,
ja tarvittava painamisvoima on vähäinen. Jyrsinterän keskiötappi heittää irtijyrsityn kappaleen
pois.
• Kaksi pyörimisnopeutta. Suuri nopeus jyrsittä-
essä enintään noin Ø 16 mm terillä ja porattaessa enintään noin Ø 13 mm terillä, hiljainen
nopeus jyrsittäessä enintään Ø 32 mm terillä.
• Kiinnityspää poranistukalle (lisävaruste) kierre-
porakäyttöön
7 Käyttöönotto
Tarkasta ennen käyttöönottoa, vastaako
(magneettijalustan ja moottorin) tyyppikilvessä ilmoitettu verkkojännite ja verkkotaajuus sähköverkon arvoja.
Tarkasta laite mahdollisten vaurioiden varalta:
ennen kuin otat laitteen uudelleen käyttöön, sen
suojavarusteet tai lievästi vaurioituneet osat on
tarkastettava huolellisesti moitteettoman ja määräysten mukaisen toiminnan varmistamiseksi.
Tarkasta, että liikkuvat osat toimivat moitteettomasti eivätkä jumiudu, ja että mitkään osat eivät
ole vaurioituneet. Kaikkien osien täytyy olla oikein
SUOMI
paikallaan ja täyttää kaikki vaatimukset, jotta laitteen moitteeton toiminta voidaan taata. Vaurioituneet suojalaitteet ja osat täytyy korjauttaa tai vaihdattaa määräysten mukaisesti valtuutetussa
ammattikorjaamossa.
7.1 Verkkoliitäntä
Jyrsin-/porakoneyksikön moottorissa on kaksinkertainen eritys (suojaluokka II). Moottorin runkoa
ei saa porata (esim. merkkikilpien kiinnittämiseksi),
koska muuten kaksinkertaisen erityksen suojavaikutus voi hävitä.
Magneettijalusta vastaa sen sijaan suojaluokkaa I
ja siksi jyrsin-/porakoneyksikön saa liittää ainoastaan määräysten mukaisesti maadoitettuihin
pistorasioihin.
Jos tarvitaan jatkojohtoa, sen täytyy olla kolmijohdinkaapeli (ja sen maadoitusjohtimen täytyy olla
yhdistetty moitteettomasti ja johtavasti pistorasian
ja pistokkeen suojakoskettimeen).
7.2 Teräkelkan välys
Teräkelkan (3) välys voidaan säätää viidellä kierretapilla (13).
Teräkelkan tulee olla säädetty niin, että sitä
voidaan (moottorin ollessa paikallaan) liikuttaa
helposti ylös- ja alaspäin, että se jää paikalleen
mihin tahansa asentoon ja ettei moottorin paino
pääse vetämään sitä alaspäin.
FIN
8Käyttö
8.1 Moottorin käyntinopeus
Jyrsin-/porakoneyksikön moottorissa on kaksiportainen vaihteisto.
Kun kytkentänupin (5) >jänis<-merkki on vaihteiston rungon nuolimerkin (6) kohdalla, vaihteisto on
asetettu tällöin suuremmalle nopeudelle. >Kilpikonna<-merkki = matalampi nopeus.
Vaihto yhdeltä vaihteiston portaalta toiselle käy
parhaiten moottorin hiljalleen pysähtyessä (käynnistä moottori hetkeksi ja suorita vaihto kytkentänupilla (5) käynnin hidastuessa).
8.2 Kiristimellä varustettu kiinnityshihna
Kun jyrsit ja poraat vinoja, pystysuoria tai
päälaellaan olevia pintoja, tällöin jyrsin-/
porakoneyksikkö täytyy varmistaa oheisella
kiristyshihnalla niin, ettei se pääse putoamaan
mahdollisen jännitekatkoksen yhteydessä.
Kiinnityshihna tulee kiinnittää magneettijalustan
jompaankumpaan kiinnityspisteeseen (2). Tämän
lisäksi hihna tulee kiinnittää toiseen sopivaan kiin-
47
Page 48
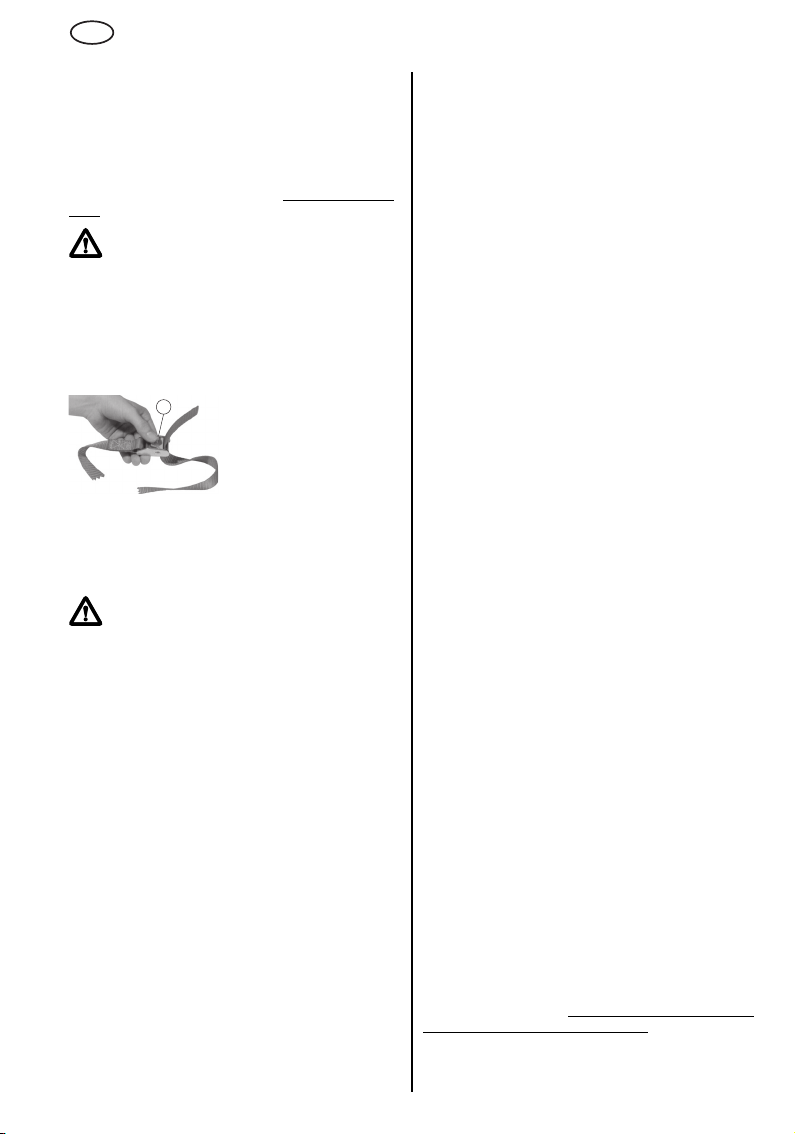
FIN
SUOMI
nityspisteeseen tai työstettävään materiaaliin.
Huolehdi siitä, että kiinnityshihna on tiukasti
paikallaan. Kiinnityshihna ei korvaa jalustan
magneettivoimaa, sen tehtävänä on ainoastaan
estää laitetta putoamasta mahdollisen jännitekatkoksen yhteydessä.
Kiinnityshihna tulee kiinnittää niin, että yksikkö
liikkuu jännitesyötön katketessa pois päin käyttäjästä.
Huomio! Tarkasta kiinnityshihna vaurioiden
varalta.
Tarkasta kiinnityshihna huolellisesti ennen jokaista
käyttökertaa moitteettoman ja määräysten
mukaisen toiminnan varmistamiseksi. Jos kiinnityshihnan on vaurioitunut tai kiristin ei toimi enää
kunnolla, vaihda tällöin kiinnityshihna välittömästi
uuteen.
Kiinnityshihnaan liittyviä ohjeita:
a
Kiristä vetämällä hihnan vapaasta päästä nuolen
suuntaan. Tarkasta hihnaliitoksen pitävä kiinnitys.
8.3 Kytkentäjärjestys
Kytke aina ensin magneettijalustan
magneetti (kytkin (1)) päälle ja vasta sen
jälkeen moottori (kytkin (4)).
Jos moottori kytketään päälle ennen magneettia,
moottori ei käynnisty kytkettäessä magneetti
päälle.
Kun magneetti on kytketty päälle, kytkimeen (1)
integroitu merkkilamppu palaa.
Kun magneetti kytketään pois toiminnasta, moottori pysähtyy. Jotta sen voisi taas käynnistää, se
täytyy kytkeä pois päältä. Sitten magneetti kytketään päälle ja sen jälkeen moottori käynnistetään
uudelleen.
8.4 Jyrsin-/porakoneyksikön asettaminen
työstettävän materiaalin päälle
Magneettijalusta tarttuu jyrsittävään tai porattavaan materiaalin hyvin vain silloin, kun materiaalin
pinta on puhdas ja sileä. Irtonainen ruoste, lika ja
rasva täytyy poistaa ennen magneettijalustan kiinnittämistä, mahdolliset hitsausroiskeet tai epätasaisuudet täytyy tasoittaa. Ohut maalikerros ei
haittaa tartuntaa. Puhdista tarvittaessa myös
magneettijalka (11).
Kun olet kytkenyt magneetin päälle, ravista voimakkaasti magneettijalustan kahvasta. Näin voit
varmistaa, että se on tarttunut kunnolla materiaa-
Paina vipu (a) alas ja ohjaa
kiinnityshihnan vapaa pää
alakautta kiristimeen,
kuten kuvassa on näytetty.
Päästä vivusta irti.
48
lialustaan. Jos tartunta ei ole kunnollinen, tarkasta
materiaalipinta ja magneettijalan alapuoli.
Puhdista tarvittaessa ja kytke sitten magneetti taas
toimintaan.
Ohut teräs
Optimaalinen tartunta saavutetaan vähähiilisellä
teräksellä, jonka vahvuus on vähintään 12 mm.
Kun halutaan jyrsiä tai porata reikiä ohueen teräkseen, materiaalin alle (siihen kohtaan, johon
magneettijalka asetetaan) voidaan kiinnittää teräslevy (vähimmäismitat 100 x 200 x 12 mm).
Ei-rautametallit
Kun halutaan jyrsiä tai porata reikiä ei-rautametalliin, materiaalin päälle kiinnitetään teräslevy ja
sitten jyrsin-/porakoneyksikkö asetetaan teräslevyn päälle.
Pyöreä tai voimakkaasti taivutettu materiaali
Kun halutaan jyrsiä tai porata reikiä pyöreään tai
voimakkaasti taivutettuun materiaaliin, magneettijalka (11) asetetaan materiaalin päälle siten, että
sen pitkittäisakseli kulkee yhdensuuntaisesti taivutetun materiaalin pitkittäisakseliin nähden.
Täytä magneettijalan ja materiaalin väliin jäävä tila
molemmilla puolilla koko magneettijalan pituudelta
teräskiiloilla tai -tangoilla, niin että magneetin päällekytkemisen jälkeen mahdollisimman suuri määrä
magneettikentän voimaviivoja kulkee magneettinavasta kiilojen (tai tankojen) ja materiaalin kautta
magneettijalan runkoon.
Teräskiilat (tangot) täytyy olla jaettuna magneettijalan molemmille puolille niin, että terän (poranterän) akseli on kohdistettu tarkalleen taivutetun
materiaalin keskipisteen, koska muuten terä voi
kulkea vinoon.
Tarkasta magneettijalustan kahvasta ravistamalla,
että jyrsin-/porakoneyksikkö on tarttunut pitävästi
kiinni materiaaliin.
8.5 Reikien jyrsiminen
Moottorin käyntinopeus
Moottorin kaksiportainen vaihteisto voidaan
säätää suuremmalle nopeudelle (vaihdeasento
>jänis<), kun halutaan jyrsiä reikiä enintään noin
16 mm terillä.
Kun jyrsitään halkaisijaltaan suurempia reikiä,
vaihteisto säädetään matalammalle nopeudelle
(>kilpikonna<).
Terän asennus
Jyrsin-/porakoneyksikölle tarkoitettujen Metaboterien yhteenvedon voit katsoa kappaleesta Lisätarvikkeet.
Jyrsintään tarvittavaan terään asetetaan (sopivan
pituinen) keskiötappi, moottorin pistoke vedetään
irti magneettijalustan pistorasiasta ja terä ohjataan
teränpitimeen (9) niin, että terän lieriöosassa
olevista kahdesta pinnasta toinen on
kierretapin (10) (varustettu kuusiokololla) kohdalla.
Page 49
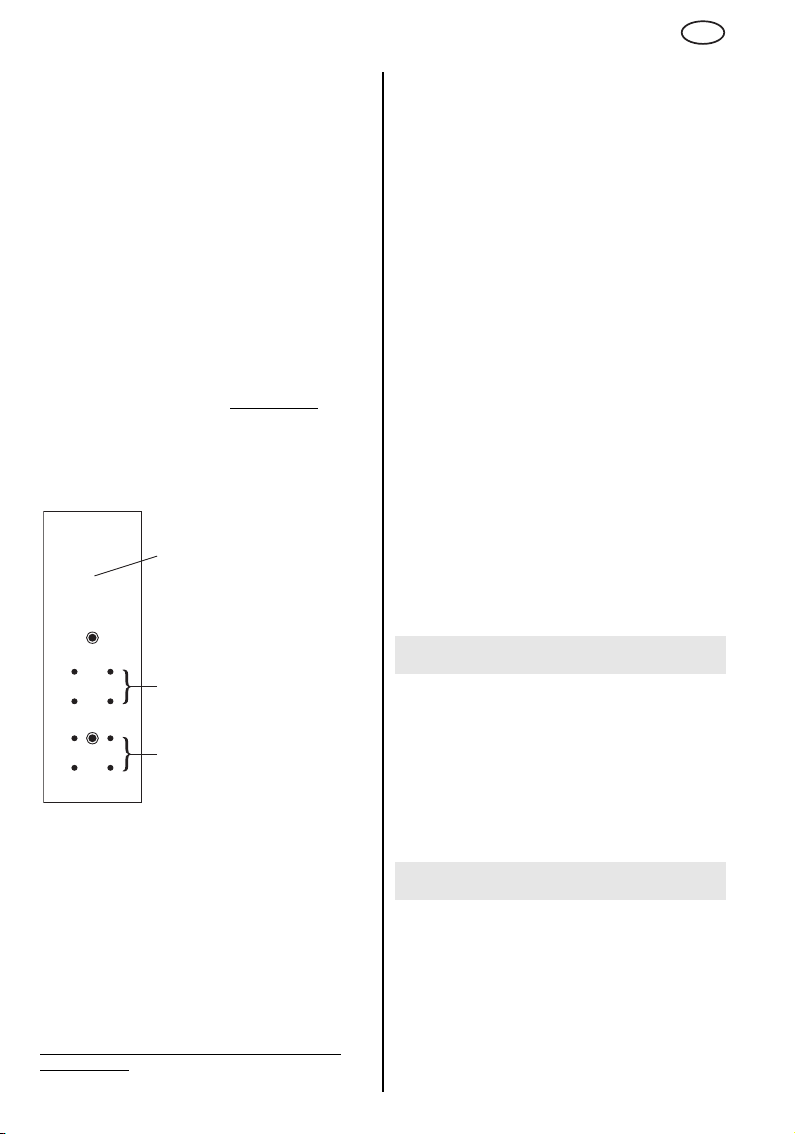
SUOMI
FIN
Ohjaa terä - sisällä olevan jousen painetta vastaan
- ylös vasteeseen asti ja kiristä kierretappi (10) (5
mm kuusioavaimella).
Jyrsintä
Iske jyrsittävän reiän keskelle merkki pistepuikolla.
Aseta jyrsin-/porakoneyksikkö paikalleen niin, että
terään asennettu keskiötappi on merkinnän
yläpuolella.
Kytke sitten jalustan magneetti päälle ja käynnistä
sen jälkeen moottori.
Aloita jyrsintä painaen vain vähäisellä voimalla.
Voimaa voidaan lisätä hieman, kun terä on pureutunut kunnolla materiaaliin. Liian suuri voima
aiheuttaa terän ennenaikaista kulumista.
Tarkkaile, että lastut kulkeutuvat tasaisesti pois.
Jyrsinteriä täytyy jäähdyttää tehokkaasti lastua-
misnesteellä reikien jyrsinnän yhteydessä.
Käytä lastujen poistamiseen lastukoukkua
Jyrsinterän keskiötappi heittää irtijyrsityn kappa-
leen pois.
8.6 Poraus
Kun jyrsin/-porakoneyksikkö
toimitetaan tehtaalta, koneen
kannatin (8) on kiinnitetty
3
teräkelkkaan (3) siten kuin
sivulla 3 olevissa kuvissa on
esitetty (koneen kannatin (8)
on kiinnitetty teräkelkan (3)
reikiin (c) ).
Kun halutaan porata poranistukalla ja 10 mm:n tai
vieläkin pitemmillä poran-
b
terillä, tällöin koneen kannatin
voidaan kiinnittää teräkelkan
reikiin (b).
c
Tämän tekemiseksi
- avaa kuusiokolopultti (12) ja vedä moottori
yläkautta irti;
- kierrä koneen kannattimen (8) neljä kiinnityspulttia irti ja ota koneen kannatin pois;
- ruuvaa koneen kannatin (8) teräkelkan (3) neljään
yläreikään (b) niin, että sen pitkittäisreunat ovat
yhdensuuntaisesti teräkelkan pitkittäisreunoihin
nähden.
Aseta moottori jälleen koneen kannattimeen.
Teränpitimen irrottaminen
Vedä moottorin pistoke irti magneettijalustan
pistorasiasta!
.
Laita poranistukka-avaimen varsi teränpitimen (9)
jommankumman reiän (ja vastapäisen reiän) läpi.
Kun ruuvaat teränpitimen irti, pidä samalla moottorin karaa paikallaan avainpinnoista (7) 22 mm
kiintoavaimella. Kara on oikeakierteinen. Avaa
teränpidin tarvittaessa lyömällä kevyesti vasaralla
poranistukka-avaimen varteen.
Porausta varten poranistukan kiinnityspää 6.30051
(katso kappale Lisätarvikkeet) ruuvataan moottorin
karaan.
Sen jälkeen kiinnityspään karaan voidaan ruuvata
poranistukka (½"-20 UNF sisäkierre).
Moottorin käyntinopeus
Moottorin kaksiportainen vaihteisto voidaan
säätää suuremmalle nopeudelle (vaihdeasento
(>jänis<), kun halutaan porata terästä enintään
noin 13 mm terillä.
Poranistukan kiinnityspään irrottaminen
Kun haluat irrottaa poranistukan kiinnityspään
moottorin karasta, työnnä poranistukka-avaimen
varsi kiinnityspään reiän läpi ja avaa kevyellä
napautuksella.
8.7 Nollajännitesuoja
Jos magneettijalustan magneetin ollessa päällekytkettynä ja moottorin käydessä jännite häviää tai
virransyöttö katkeaa, tällöin moottori sammuu.
Moottori ei voi jännitteen palauduttua käynnistyä
automaattisesti. Se täytyy tällöin kytkeä pois
päältä ja sen jälkeen taas päälle.
9 Huolto
Suorita huolto, puhdistus ja voitelu säännöllisesti.
Vedä verkkopistoke aina irti ennen kuin alat
tekemään säätö-, huolto- tai korjaustöitä.
Teräkelkan nostamiseen ja laskemiseen
käytettävän hammastangon ja hammaspyörän
voitelemiseksi ruiskuta silloin tällöin muutama
pisara öljyä hammastangolle.
Voitele teräkelkan liukupinnat Molykote-rasvalla.
f
10 Lisätarvikkeet
Käytä ainoastaan alkuperäisiä Metabo-lisätarvikkeita. Muiden valmistamien terien ja lisätarvikkeiden käyttäminen voi aiheuttaa loukkaantumisvaaran.
Mikäli tarvitset lisätarvikkeita, käänny jälleenmyyjäsi puoleen.
Oikeiden lisätarvikkeiden löytämiseksi on jälleenmyyjälle ilmoitettava sähkötyökalun tarkat tiedot.
Katso sivu 4.
49
Page 50
FIN
SUOMI
A Jyrsinterät, HS (HSS), Weldon-varsi 19 mm
B Poranistukan kiinnityspää, 1/2"-20 UNF sisä-
kierteellä varustetulle poranistukalle
C Lyhyt keskiötappi,
soveltuu 25 mm jyrsintäsyvyydelle
D Pitkä keskiötappi,
soveltuu 50 mm jyrsintäsyvyydelle
11 Korjaus
Sähkötyökalujen korjaustöitä saavat suorittaa
ainoastaan sähköalan ammattilaiset!
Korjauksen tarpeessa olevat Metabo-sähkötyökalut voidaan lähettää varaosalistassa mainittuun
osoitteeseen.
Kuvaile havaitsemasi vika, kun lähetät laitteen
korjattavaksi.
12 Ympäristönsuojelu
Metabo-pakkaukset ovat 100 %:sti kierrätyskelpoisia.
Loppuun käytetyt sähkötyökalut ja tarvikkeet sisältävät paljon arvokkaita raaka-aineita ja muoveja,
jotka voidaan niin ikään käyttää kierrätysprosessissa hyväksi.
Tämä käyttöopas on painettu ilman klooria valkaistulle paperille.
Vain EU-maille: Älä hävitä sähkötyökalua
kotitalousjätteen mukana! EU-direktiivin
2002/96/EY mukaan koskien käytettyjä
sähkö- ja elektroniikkalaitteita, käytetyt
sähkötyökalut on kerättävä erikseen ja vietävä
ympäristöä säästävään kierrätykseen.
13 Tekniset tiedot
Selityksiä sivulla 2 oleville tiedoille.
Pidämme oikeuden suorittaa teknisen kehityksen
vaatimia muutoksia.
M = vääntömomentti
= suurin jyrsinterän halkaisija
D
max
Magneettijalusta:
= maks. nousu
H
max
=ottoteho
P
1M
= maks. tartuntavoima
F
max
A = magneettivuon mitat
Moottori:
= nimellisottoteho
P
1
=antoteho
P
2
n
= joutokäyntinopeudet
0
= käyntinopeudet nimelliskuormalla
n
1
G = karan kierteet
Jyrsin-/porakoneyksikkö:
= korkeus (ml. moottori) teräkelkan ala-
H
u
H
o
D
i
m = paino ilman verkkojohtoa
Tyypillinen A-painotettu äänitaso:
L
pA
L
WA
K
äytössä melutaso voi ylittää 85 dB(A).
Mittausarvot ilmoitettu EN 50144 mukaan.
Annetut tekniset tiedot ovat toleranssien mukaisia
(vastaavat kyseisiä voimassa olevia standardeja).
asennossa
= korkeus (ml. moottori) teräkelkan
yläasennossa
= teränpitimen sisähalkaisija
= äänenpainetaso
= äänen tehotaso
Käytä kuulonsuojaimia!
50
Page 51
NORSK
NO
Bruksanvisning
Kjære kunde
Tusen takk for tilliten du viser oss ved anskaffelsen av det nye elektroverktøyet fra Metabo. Hvert
elektroverktøy fra Metabo blir omhyggelig testet og underkastes den strenge kvalitetskontrollen i
Metabos kvalitetssikring. Levetiden for et elektroverktøy er allikevel i stor grad avhengig av deg. Vennligst
les nøye gjennom informasjonene i denne bruksanvisningen og i vedlagte dokumenter. Jo bedre du
behandler elektroverktøyet fra Metabo, desto lenger vil det kunne tjene sitt formål.
Innhold
1 Samsvarserklæring
2Riktig bruk
3 Generelle sikkerhetshenvisninger
4 Spesielle sikkerhetshenvisninger
5Overblikk
6 Spesielle produktegenskaper
7 Oppstart
7.1 Tilkobling til strømnettet
7.2 Sleideklaring
8Bruk
8.1 Motorturtall
8.2 Sikkerhets-strammebånd med skralle
8.3 Innkoblingsrekkefølge
8.4 Fastsetting av fres-/borenheten på
materialet
8.5 Fresing av hull
8.6 Boring
8.7 Nullspenningsvern
9 Vedlikehold
10 Tilbehør
11 Reparasjon
12 Miljøvern
13 Tekniske spesifikasjoner
1 Samsvarserklæring
Vi erklærer under eget ansvar at dette produktet er
i samsvar med normene eller normdokumentene
som er oppført på side 2.
2 Hensiktsmessig bruk
MAG 832 er egnet til hullfresing med egnede
fresejern og til boring med spiralbor i metall.
Brukeren er alene ansvarlig for skader som
oppstår pga. uhensiktsmessig bruk.
Alminnelige verneforskrifter og vedlagte
sikkerhetshenvisninger må overholdes.
3 Generelle
sikkerhetshenvisninger
Les nøye og helt igjennom de vedlagte
sikkerhetshenvisningene (rødt hefte)
elektroverktøyet. Ta vare på alle vedlagte
dokumenter og overlat elektroverktøyet kun
sammen med disse til andre.
og bruksanvisningen før du tar i bruk
4Spesielle
sikkerhetshenvisninger
For din egen sikkerhet og for å beskytte
elektroverktøyet, ta hensyn til tekst
som er merket med dette symbolet!
Trekk støpselet ut av stikkontakten før alle former
for innstilling, montering, vedlikehold og rengjøring.
Bruk hørselvern.
hørselstap.
Ved arbeid skal det alltid brukes vernebrille, verne-
hansker og egnet fottøy.
Fres-/borenheten skal ikke utsettes for vann og
ikke brukes i våte, fuktige eller eksplosjonsutsatte
rom.
Advarsel! Hvis hullfres- og borenheten (etter bruk)
skal hensettes i lang tid på et materiale med utilstrekkelig varmeavledning (for eksempel plast), må
magneten i magnetstativet ikke kobles inn, da
dette kan føre til at magnetspolen ødelegges.
Eksponering for støy kan føre til
Ved hullfresing og boring på skrå og
vertikale flater og over hodehøyde
må fres-/borenheten alltid sikres
med strammebåndet som følger
med, slik at den ikke faller ved en
eventuell spenningssvikt.
51
Page 52
NO
NORSK
5Oversikt
og deler skal repareres eller byttes på forskriftsmessig måte av anerkjent fagverksted.
Se side 3 (vennligst brett ut).
1 Bryter (magnetstativ)
2 Festepunkt for strammebånd
3Sleide
4 Bryter (motor)
5 Innstillingsknapp
6Pilmerke
7 Nøkkelflater på motorspindelen
Maskinholder
8
9 Verktøyholder
10 Gjengestift (verktøyholder)
11 Magnetfot
12 Unbrakonøkkel
13 Gjengestift (sleide)
6Spesielle
produktegenskaper
• Magnetfot med høy festekraft for stor arbeids-
sikkerhet
• Ved bruk av det medfølgende sikringsbåndet er
enheten også egnet til bruk på vertikale og skrå
flater over hodehøyde
• Muliggjør nøyaktig, rene hull. Motor og sleide
utgjør en enhet
• Arbeid uten å bli trett. Ved hullfresing oppstår et
ringformet spor. Dermed fjernes det mindre
materiale, og framføringskraften kan reduseres.
Den utfreste kjernen blir kastet ut ved hjelp av
sentreringsstiften i skjæreverktøyet.
• To hastigheter. Høy hastighet til hullfresing med
skjæreverktøy opptil ca. Ø 16 mm og boring
med bor på inntil ca. Ø 13 mm, lav hastighet til
hullfresing med skjæreverktøy på opptil
Ø 32 mm.
• Chuckholder (tilbehør) for arbeid med spiralbor
7 Før bruk
Kontroller før bruk at nettspenningen og
nettfrekvensen på typeskiltet (til
magnetstativet og motoren) stemmer
overens med strømnettets spesifikasjoner.
Kontroller apparatet for ev. skader: Før videre bruk
av apparatet må det nøye kontrolleres at verneanordninger eller lett skadde deler fungerer riktig og
forskriftsmessig. Kontroller at de bevegelige
delene fungerer som de skal og ikke sitter skeivt,
og at deler ikke er skadd. Samtlige deler må være
riktig montert og oppfylle alle driftsvilkår for å sikre
feilfri drift av apparatet. Skadde verneanordninger
7.1 Tilkobling til strømnettet
Motoren til fres-/borenheten er dobbeltisolert
(beskyttelsesklasse II). Det må ikke bores i motorhuset (for eksempel til montering av skilt) da dette
fører til at dobbeltisolasjonen kan ødelegges.
Magnetstativet tilsvarer derimot beskyttelsesklasse I, og fres-/borenheten må derfor kun kobles
skal derfor kun kobles til forskriftsmessig jordet
kontakt.
Hvis det brukes skjøteledning, skal den ha tre
ledere (og jordingslederen skal være forskriftsmessig forbundet mellom jordtilkoblingen i
kontakten og støpselet).
7.2 Sleideklaring
Sleideklaringen (3) kan justeres med de fem gjengestiftene (13).
Sleiden må stilles inn slik at den kan bevege seg
lett oppover og nedover (med motor satt inn), blir
stående i alle stillinger og ikke blir trukket ned av
vekten av motoren.
8Bruk
8.1 Motorturtall
Motoren til fres-/borenheten har et torinnsgir.
Når tegnet >Hare< på innstillingsknappen (5) står
ovenfor et pilmerke (6) på girhuset, er giret stilt på
det høyeste trinnet. Tegnet >skilpadde< = lavt
turtall.
Omkobling fra en av de andre girtrinnene skal helt
skje når motoren er i ferd med å stoppe (slå
motoren kortvarig på og koble om med innstillingsknappen (5) like før den stopper).
8.2 Sikkerhets-strammebånd med skralle
Ved hullfresing og boring på skrå og vertikale flater og over hodehøyde må fres-/
borenheten alltid sikres med strammebåndet som følger med, slik at det ikke faller ved
en eventuell spenningssvikt.
Strammebåndet skal festes i en av de to festepunktene (2) på magnetborestativet. I tillegg skal
strammebeltet festes til et annet egnet festepunkt
eller i materialet som bearbeides. Pass på at
strammebåndet er trukket ordentlig til. Strammebåndet erstatter ikke magnetkraften i borestativet,
men brukes kun til å sikre mot fall ved spenningssvikt.
52
Page 53
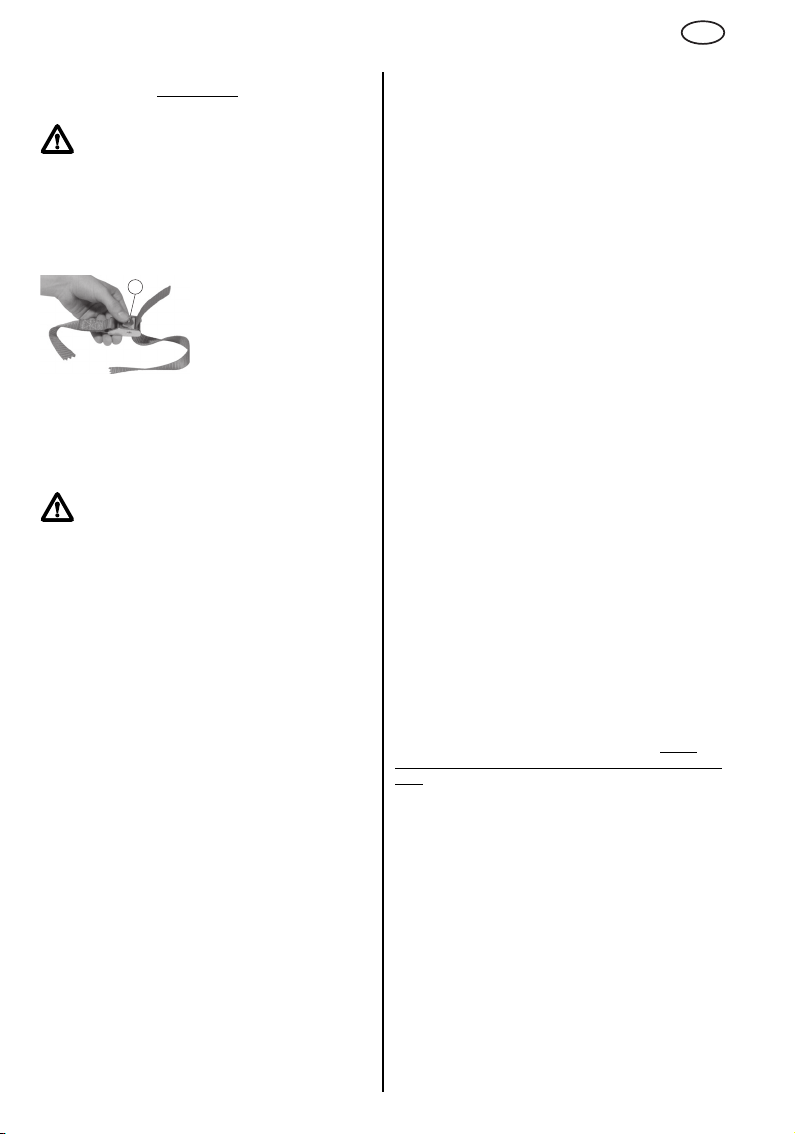
NORSK
NO
Strammebåndet skal plasseres slik at enheten
beveger seg bort fra brukeren
svikter.
Forsiktig! Kontroller at ikke strammebåndet
er skadd.
Før all bruk av strammebåndet må det kontrolleres
at det er i god stand og ikke skadet. Hvis strammebåndet er skadet eller skrallefunksjonen ikke
lenger er i orden, må strammebåndet straks
byttes.
Merknader til strammebåndet:
a
Du strammer ved å trekke den frie enden av
båndet i pilens retning. Kontroller at beltet sitter
godt i.
8.3 Innkoblingsrekkefølge
Først skal alltid magnet i magnetstativet
(bryter (1)) og deretter motoren (bryter (4))
kobles inn.
Hvis motoren kobles inn før magneten, starter den
ikke når magneten kobles inn.
Når magneten er koblet inn, lyser den innebygde
lampen (1) i bryteren.
Når magneten kobles ut, stanser motoren. For å
kunne starte den igjen, må den først slås av,
magneten må kobles inn og motoren slås på igjen.
8.4 Fastsetting av fres-/borenheten på
materialet
Magnetstativet festes bare riktig på materialet som
det skal freses eller bores i hvis overflaten til materialet er ren og glatt. Løs rust, skitt og fett må
fjernes før feste av magnetstativet. Eventuelle sveiseperler eller ujevnheter må jevnes ut. Et tynt
lakksjikt innvirker ikke på festeevnen. Ved behov
skal også magnetfoten (11) rengjøres.
Rist kraftig i magnetstativet etter innkobling av
magneten for å forsikre deg om at den sitter godt
fast i materialet. I motsatt fall må materialoverflaten
og undersiden av magnetfoten kontrolleres og ev.
rengjøres. Koble inn magneten på nytt.
Tynt stål
Optimal festevirkning oppnås i karbonfattig stål
med minst 12 mm tykkelse.
Til hullfresing og boring i tynt stål kan det plasseres
en stålplate under materialet (på det stedet
magnetfoten festes (minstemål 100 x 200 x
12 mm).
hvis spenningen
Trykk ned sperren (a) og
før inn den frie enden av
strammebåndet nedenfra i
skrallen som vist.
Slipp sperren igjen.
Jernfrie metaller
Til hullfresing og boring i jernfrie metaller festes
stålplaten på materialet, og fres-/borenheten
settes deretter på stålplaten,
Rundt eller kraftig bøyd materiale
Ved fresing av hull og boring i rundt eller kraftig
bøyd materiale skal magnetfoten (11) festes på
materialet slik at den langsgående aksen på foten
går parallelt med den langsgående aksen i det
krumme materialet.
Mellomrommet mellom magnetfoten og materialet
på begge sider av i hele lengden av magnetfoten
fôres ut med stålkiler eller -staver slik at det ved
innkobling av magneten oppstår flest mulig
magnetiske kraftlinjer fra magnetpolen via kilene
(eller stavene) og materialet til magnetfot-huset.
Stålkilene (stavene) må fordeles slik på de to
sidene av magnetfoten at skjæreverktøyets
(borets) akse er rettet direkte mot sentrum av de
krumme materialet, siden verktøyet ellers kan
verktøyet forskyves mot siden.
Kontroller at fres-/borenheten sitter godt fast i
materialet ved å ta tak i håndtaket på
magnetstativet og riste i det.
8.5 Fresing av hull
Motorturtall
Motorens totrinnsgir kan stilles på høy hastighet
(girstilling >hare<) ved hullfresing med
skjæreverktøy på inntil ca. 16 mm.
Til hullfresing med større diameter stilles giret på
den laveste hastigheten (>skilpadde<).
Montering av skjæreverktøyet
En oversikt over skjæreverktøy fra Metabo som er
egnet til hullfres- og borenheten er å finne i
kapittelet Tilbehør.
Sett inn en sentreringsstift i skjæreverktøyet som
skal brukes til fresingen (i riktig lengde), trekk
støpselet til motoren ut av kontakten til motorstativet og sett skjæreverktøyet inn i verktøyholderen
(9) slik at en av de to flatene på den sylindriske
delen av skjæreverktøyet står på befinner seg ved
gjengestiften (10) (med unbrakofatning). Før
skjæreverktøyet mot trykket i den innebygde
fjæren - opp til stopperen og trekk til gjengestiften
(10) (med 5 mm sekskantnøkkel).
Fresing
Marker sentrum av hullet som skal freses med et
kjørnerslag.
Sett fres-/borenheten slik at sentreringsstiften som
er satt inn i skjæreverktøyet står over markeringen.
Koble deretter inn magneten i magnetstativet og
deretter motoren.
Begynn fresingen med lav framføringskraft. Når
skjæreverktøyet har fått tak, kan du arbeide videre
med litt høyere framføringskraft. En for høy
53
Page 54
NO
NORSK
framføringskraft fører til at skjæreverktøyet slites
for hardt.
Sørg for jevn sponutvikling.
Ved hullfresing må skjærene i skjæreverktøyet
kjøles med rikelig med skjærvæske.
Fjern sponene med en sponkrok
Den utfreste kjernen blir kastet ut ved hjelp av
sentreringsstiften i skjæreverktøyet.
8.6 Boring
Ved levering fra fabrikken er
fres-/borenhetens maskinholder (8) plassert slik på
3
sleiden (3) som vist på bildet
på side 3. (Maskinholderen (8)
er plassert i hullene (c) til
sleiden (3)).
Ved boring med chuck og
lange bor på mer enn 10 mm
kan maskinholderen plasseres i hullene (b) til sleiden.
b
c
Slik gjør du det:
- Løsne unbrakoskruen (12) og trekk motoren opp
og ut;
- skru ut de fire festeskruene til maskinholderen (8)
og ta ut maskinholderen;
- skru maskinholderen (8) fast til de fire øvre
hullene (b) til sleiden (3) slik at de holderens
langsgående kanter går parallelt med de langsgående kantene på sleiden.
Sett inn motoren i maskinholderen igjen.
Ta av verktøyholderen
Trekk støpselet til motoren ut av kontakte til
magnetstativet!
Sikk chucknøkkelskaftet gjennom av de to hullene
(og motstående hull) på verktøyholderen (9).
For å kunne skur av verktøyholderen må du holde
fast i motorspindelen på nøkkelflatene (7) med en
22 mm åpen nøkkel. Spindelen er høyregjenget.
Løsne om nødvendig verktøyholderen ved å slå
lett på den med en hammer på skaftet til chucknøkkelen.
Ved boring skal chuckholder 6.30051 (se kapittelet
Tilbehør) skrus fast på motorspindelen.
På spindelen til holderen kan det skrus fast en
chuck med innvendig gjenge ½"-20 UNF.
.
Motorturtall
Motorens totrinnsgir kan stilles på høy hastighet
(girstilling >hare<) ved boring i stål med bor på
inntil ca. 13 mm.
Ta av chuckholderen
For å skru av chuckholderen fra motorspindelen
stikkes skaftet på chuckholderen gjennom hullet i
holderen og løsnes med et lett slag.
8.7 Nullspenningsvern
Hvis spenningen uteblir eller strømforsyningen
avbrytes mens magnet i magnetstativet er koblet
inn og motoren er slått på, stanser motoren.
Motoren kan ikke starte av seg selv når spenningen kommer tilbake. Den må da først slås av og
deretter på igjen.
9 Vedlikehold
Apparatet må vedlikeholdes, rengjøres og smøres
med jevne mellomrom.
Ved alle innstillings-, vedlikeholds- eller
reparasjonsarbeider må nettstøpselet trekkes ut.
Til smøring av tannstang og tannhjul for opp- og
nedbevegelse av sleiden skal det påføres noen
dråper olje med jenve mellomrom.
Smør glideflatene på sleiden med molykote-fett.
f
10 Tilbehør
Bruk kun originalt Metabo-tilbehør. Bruk av andre
innsettingsverktøy og annet tilbehør kan føre til
skader for deg.
Kontakt din forhandler hvis du trenger tilbehør.
For valg av riktig tilbehør, gi forhandleren nøyaktig
informasjon om typen av ditt elektroverktøy.
Se side 4.
A Skjæreverktøy, HS (HSS), weldontange 19
mm
B Chuckholder for chuck med innvendig gjenge
1/2"-20 UNF
C Kort sentreringsstift,
egnet for skjæredybde 25 mm
D Lang sentreringsstift,
egnet for skjæredybde 50 mm
54
Page 55
11 Reparasjon
Elektroverktøy må kun repareres av elektrofagfolk!
Metabo elektroverktøy som trenger reparasjon kan
sendes til adressene som er angitt på delelisten.
Ved innsending til reparasjon, vennligst vedlegg en
beskrivelse av oppdagede feil.
12 Miljøvern
Metabo-emballasje er 100 % egnet til gjenvinning.
Utslitt elektroverktøy og tilbehør inneholder store
mengder rå- og kunststoffer som også kan kjøres
gjennom en gjenvinningsprosess.
Denne bruksanvisning er trykt på papir som er
bleket uten klor.
Kun for EU-land: Kast aldri elektroverktøy
i husholdningsavfallet! I henhold til EUdirektiv 2002/96/EF om kasserte elek-
triske og elektroniske produkter og direktivets iverksetting i nasjonal rett, må elektroverktøy
som ikke lenger skal brukes, samles separat og
returneres til et miljøvennlig gjenvinningsanlegg.
13 Tekniske data
Forklaringer til opplysningene på side 2.
Med forbehold om endringer i hensikt av teknisk
forbedring.
M = Dreiemoment
= Største skjæreverktøy-diameter
D
max
Magnetstativ:
= Maks. slag
H
max
=Effektforbruk
P
1M
= Maks. festekraft
F
max
A = Mål på magnetstrømningen
Motor:
= Nominelt effektopptak
P
1
=Avgitt effekt
P
2
=Turtall på tomgang
n
0
= Turtall ved nominell belastning
n
1
G = Spindelgjenge
Fres-/borenhet:
= Høyde (inkl. motor) ved sleiden i
H
u
H
o
D
i
m = Vekt uten nettkabel
nederste stilling
= Høyde (inkl. motor) ved sleiden i øvre
stilling
= Innvendig diameter på verktøyhol-
deren
NORSK
NO
Typiske A-veide lydnivåer:
= Lydtrykknivå
L
pA
= Lydeffektnivå
L
WA
Under arbeid kan lydnivået overskride 85 dB(A).
Bruk hørselsvern!
Måleverdier iht. EN 50144.
Angitte tekniske data kan variere i henhold til de til
enhver tid gjeldende normer.
55
Page 56
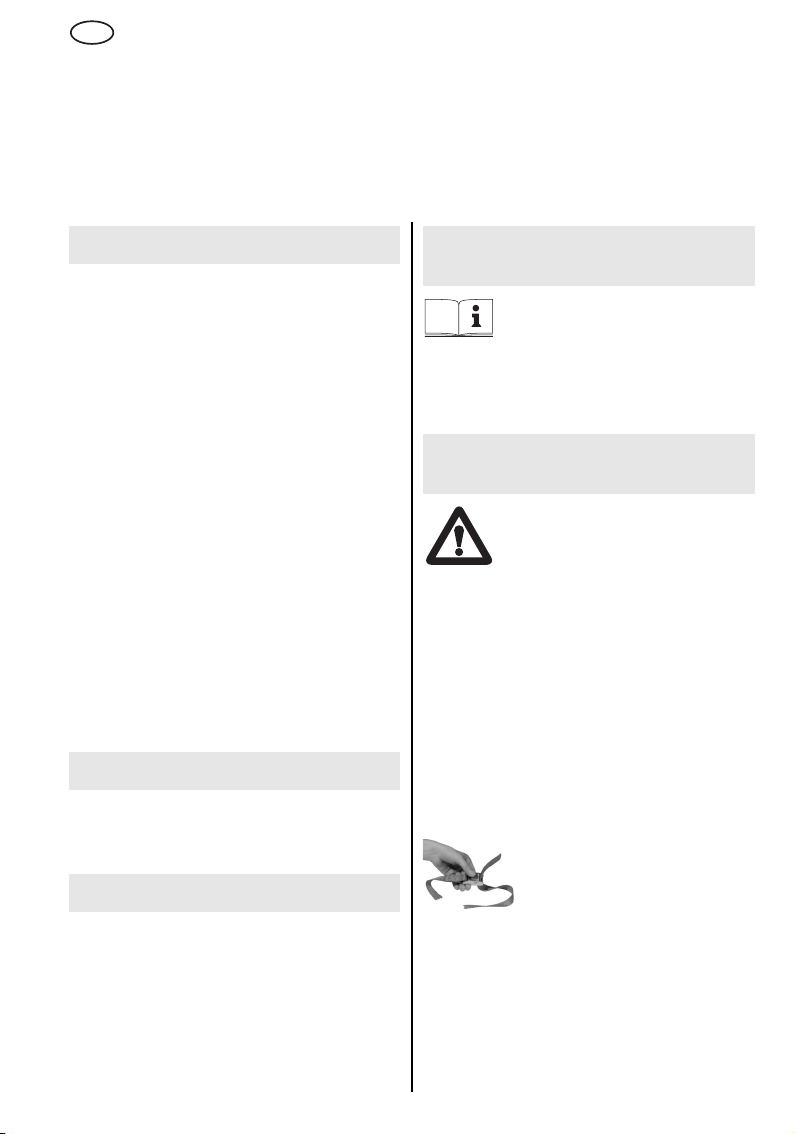
DA
DANSK
Betjeningsvejledning
Kære kunde
Mange tak for den tillid De har vist ved at købe dette nye Metabo el-værktøj. Hvert Metabo el-værktøj
afprøves omhyggeligt og underligger de strenge kvalitetskontroller af Metabos kvalitetsstyringssystem.
Et el-værktøjs levetid er dog i høj grad afhængig af Dem. Vær opmærksom på informationerne i denne
betjeningsvejledning og i de medfølgende dokumenter. Jo mere omhyggeligt De behandler Deres Metabo
el-værktøj, desto længere vil De nyde godt af det.
Indhold
1 Konformitetserklæring
2 Tiltænkt formål
3 Generelle sikkerhedsanvisninger
4 Særlige sikkerhedsanvisninger
5 Oversigt
6 Særlige produktegenskaber
7Ibrugtagning
7.1 Nettilslutning
7.2 Slædens frigang
8Anvendelse
8.1 Motoromdrejningstal
8.2 Sikringsbånd med skralde
8.3 Tændrækkefølge
8.4 Placering af fræse-/boreenheden på
materialet
8.5 Fræsning af huller
8.6 Boring
8.7 Nulspændingsafbryder
9 Vedligeholdelse
10 Tilbehør
11 Reparation
12 Miljøbeskyttelse
13 Tekniske data
1 Konformitetserklæring
Vi erklærer under almindeligt ansvar, at dette
produkt er i overensstemmelse med de på side 2
angivne normer og direktiver.
2Tiltænkt formål
MAG 832 er beregnet til hulfræsning med egnede
fræsere og til boring med spiralbor i metal.
Brugeren hæfter fuldt ud for skader som følge af
brug til ikke tiltænkte formål.
De generelle anvisninger for arbejdssikkerhed og
de her medfølgende sikkerhedsanvisninger skal
følges.
3 Generelle
sikkerhedsanvisninger
Læs medfølgende sikkerhedsanvisninger (rødt hæfte) og betjenings-
igennem, før De tager el-værktøjet i brug. Opbevar
alle medfølgende dokumenter, og lad dem følge
med, når De engang skulle give maskinen videre til
andre personer.
vejledningen omhyggeligt og komplet
4 Særlige
sikkerhedsanvisninger
Vær opmærksom på de tekststeder i
betjeningsvejledningen, der er
markeret med dette symbol, for Deres
egen og el-værktøjets sikkerhed!
Træk stikket ud af stikdåsen, før maskinen
indstilles, omstilles, vedligeholdes eller rengøres.
Brug høreværn.
høretab.
Brug altid beskyttelsesbriller, beskyttelses-
handsker og egnet fodtøj under arbejdet.
Fræse-/boreenheden må ikke udsættes for regn
og ikke anvendes i våde, fugtige eller eksplosionsfarlige rum.
Obs! Hvis hulfræse- og boreenheden (efter brug)
står gennem længere tid på et materiale med utilstrækkelig varmeafledning (f.eks. plastik), må
magneten på magnetstativet ikke tændes, da
magnetspolen så kan blive ødelagt.
i tilfælde af en eventuel strømafbrydelse.
Støjpåvirkning kan føre til
Ved hulfræsning og boring på skrå
og vertikale flader og over hovedhøjde skal fræse-/boreenheden
sikres med det medleverede
sikringsbånd, så den ikke falder ned
56
Page 57
5Oversigt
Se side 3 (foldes ud).
1 Kontakt (magnetstativ)
2 Fastgøringspunkter for sikringsbånd
3Slæde
4 Kontakt (motor)
5 Betjeningsknap
6Pil
7 Nøgleflader til motorspindel
Maskinholder
8
9 Værktøjsholder
10 Gevindtap (værktøjsholder)
11 Magnetfod
12 Unbrakoskrue
13 Gevindtap (slæde)
6 Særlige
produktegenskaber
• Magnetfod med stor vedhæftningskraft for
sikkert arbejde
• Hvis det medleverede sikringsbånd anvendes,
er maskinen også egnet til arbejde på vertikale
og skrå flader over hovedhøjde
• Muliggør præcise og rene boringer. Motor og
slæde danner en enhed
• Arbejde uden at blive hurtigt træt. Ved
hulfræsning dannes der en ringformet not. Der
skal derfor bearbejdes mindre materiale, og der
behøves ikke så stor tilspændingskraft. Den
udfræsede kerne kastes ud med centrerstiften i
skæreværktøjet.
• To hastigheder. Høj hastighed til hulfræsning
med skæreværktøjer op til ca. Ø 16 mm og
boring med bor op til Ø 13 mm, lav hastighed til
hulfræsning med skæreværktøjer op til
Ø 32 mm.
• Borepatronholder (tilbehør) til arbejde med
spiralbor
7 Ibrugtagning
Kontroller før ibrugtagning, om den
netspænding og netfrekvens, som er
angivet på typeskiltet (til magnetstativet
og motoren), stemmer overens med
forsyningsnettets data.
Kontroller maskinen for eventuelle beskadigelser:
Før maskinen anvendes, skal det undersøges
omhyggeligt, om beskyttelsesanordninger eller let
beskadigede dele fungerer upåklageligt, som de
skal. Kontroller, om de bevægelige dele fungerer
upåklageligt og ikke sidder fastklemt, eller om dele
er beskadiget. Samtlige dele skal være rigtigt
DANSK
monteret og opfylde alle betingelser for at sikre en
fejlfri drift af maskinen. Beskadigede beskyttelsesanordninger og dele skal repareres og udskiftes
på et autoriseret specialværksted.
7.1 Nettilslutning
Fræse-/boreenhedens motor er dobbeltisoleret
(beskyttelsesklasse II). Der må ikke bores på
motorhuset (f.eks. for at anbringe skilte), da det
kan ødelægge funktionen af den dobbelte isolering.
Magnetstativet opfylder derimod kun beskyttelsesklasse I, og fræse-/boreenheden må derfor kun
tilsluttes til korrekt jordede stikdåser.
Hvis der anvendes en forlængerledning, skal den
være treledet (og dens beskyttelsesleder være
forbundet korrekt med stikproppens og stikkets
beskyttelseskontakt).
7.2 Slædens frigang
Slædens frigang (3) kan indstilles med de fem
gevindtapper (13).
Slæden skal indstilles sådan, at den (med isat
motor) let kan bevæges op og ned, bliver stående
i enhver stilling og ikke trækkes nedad af motorens
tyngde.
DA
8Anvendelse
8.1 Motoromdrejningstal
Fræse-/boreenhedens motor har en 2-trins gearkasse.
Når betjeningsknappens (5) haresymbol står ud for
pilen (6) på gearkassehuset, er gearkassen
indstillet til høj hastighed. Skildpaddesymbol = lav
hastighed.
Der skiftes bedst gear på en standsende motor
(tænd kortvarigt for motoren, og skift gear med
betjeningsknappen (5), mens motoren standser).
8.2 Sikringsbånd med skralde
Ved hulfræsning og boring på skrå og vertikale flader og over hovedhøjde skal fræse-/
boreenheden sikres med det medleverede
sikringsbånd, så den ikke falder ned i tilfælde af en
eventuel strømafbrydelse.
Sikringsbåndet skal fastgøres i en af de to fastgøringspunkter (2) på magnetborestativet.
Sikringsbåndet skal fastgøres i endnu et egnet
fastgøringspunkt eller til det bearbejdede materiale. Sørg for, at sikringsbåndet sidder stramt.
Sikringsbåndet erstatter ikke borestativets
57
Page 58
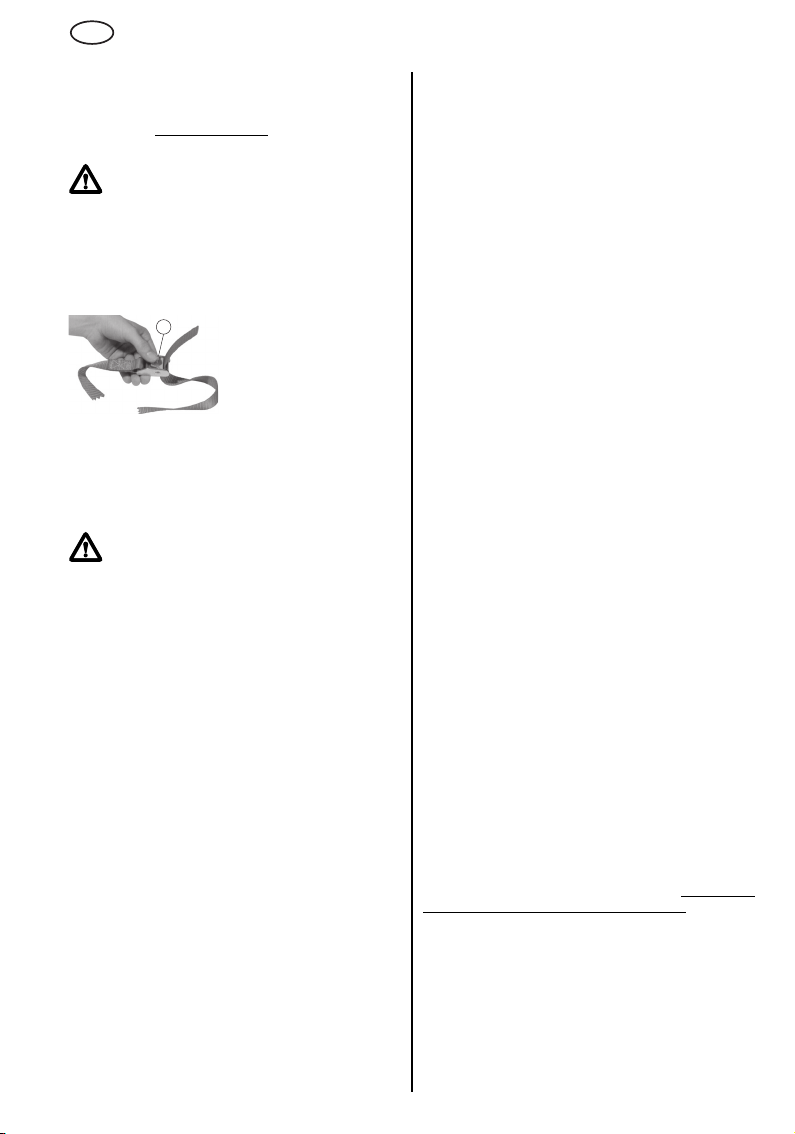
DA
DANSK
magnetkraft, men sikrer blot enheden mod at falde
ned i tilfælde af en strømafbrydelse.
Sikringsbåndet skal anbringes sådan, at enheden
bevæger sig væk fra brugeren
svigter.
NB! Kontroller sikringsbåndet for beskadigelser.
Kontroller altid omhyggeligt før brug, om sikringsbåndet fungerer upåklageligt, som det skal. Hvis
sikringsbåndet er beskadiget, eller skraldens funktion ikke længere fungerer korrekt, skal sikringsbåndet udskiftes omgående.
Anvisninger vedrørende sikringsbåndet:
a
Den frie ende af båndet strammes ved at trække
den i pilens retning. Kontroller, om båndet sidder
ordentlig fastgjort.
8.3 Tændrækkefølge
Tænd altid først for magneten på magnetstativet (kontakt (1)) og derefter for motoren
(kontakt (4)).
Hvis motoren tændes før magneten, starter den
ikke, når magneten tændes.
Når magneten er tændt, lyser indikatorlampen i
kontakten (1).
Når der slukkes for magneten, standser motoren.
For at kunne tænde for motoren igen skal den
slukkes, magneten tændes, og motoren så tændes
igen.
8.4 Placering af fræse-/boreenheden på
materialet
Magnetstativet sidder kun ordentlig fast på materialet, som skal fræses eller bores, hvis materialets
overflade er ren og glat. Løs rust, smuds og fedt
skal fjernes, før magnetstativet placeres, og eventuelle svedperler eller ujævnheder skal udjævnes.
Et tyndt malinglag påvirker ikke vedhæftningsevnen. Hvis det er nødvendigt, rengøres magnetfoden (11) også.
Træk kraftigt i grebet på magnetstativet, efter at
magneten er blevet tændt for at sikre, at stativet
sidder ordentlig fast på materialet. Er det ikke
tilfældet, skal materialets overflade og undersiden
af magnetfoden kontrolleres og rengøres om
nødvendigt, hvorefter magneten tændes igen.
, hvis strømmen
Tryk knappen (a) ned, og
før den frie ende af
sikringsbåndet, som vist,
nedefra gennem skralden.
Slip knappen igen.
58
Stål med lille tykkelse
Den bedste vedhæftningsevne opnås på stål med
lavt kulstofindhold og en tykkelse på mindst 12
mm.
Ved hulfræsning og boring i stål med en mindre
tykkelse kan man lægge en stålplade (mindstemål
100 x 200 x 12 mm) under materialet (der hvor
magnetfoden placeres).
Ikke-jernmetaller
Ved hulfræsning og boring i ikke-jernmetaller fastgøres stålpladen på materialet, og fræse-/boreenheden stilles så på stålpladen.
Rundt eller stærkt bøjet materiale
Ved hulfræsning og boring i rundt eller stærkt bøjet
materiale sættes magnetfoden (11) sådan på
materialet, at dens længdeakse forløber parallelt
med det krumme materiales længdeakse.
Fyld mellemrummene mellem magnetfoden og
materialet med stålkiler eller -stave på begge sider
og over hele magnetfodens længde, så der løber
så mange magnetiske kraftlinjer fra magnetpolen
over kilerne (eller stavene) og materialet til magnetfodens hus som muligt, når der tændes for
magneten.
Stålkilerne (stavene) skal være fordelt sådan på
begge sider af magnetfoden, at skæreværktøjets
(borets) akse peger direkte mod midten af det
krumme materiale, da værktøjet ellers kan løbe
skævt.
Træk kraftigt i grebet på magnetstativet for at
sikre, at fræse-/boreenheden sidder ordentlig fast
på materialet.
8.5 Fræsning af huller
Motoromdrejningstal
Motorens 2-trins gearkasse kan indstilles til høj
hastighed (gearstilling >hare<) ved hulfræsning
med skæreværktøjer op til 16 mm.
Ved hulfræsning med skæreværktøjer med større
diameter indstilles gearkassen til lav hastighed
(>skildpadde<).
Isætning af skæreværktøj
I kapitlet Tilbehør findes en oversigt over Metabo
skæreværktøjer til hulfræse- og boreenheden.
Sæt en (passende lang) centrerstift i det skæreværktøj, der skal bruges til fræsningen, træk motorens stik ud af magnetstativets stikdåse, og sæt
skæreværktøjet sådan i værktøjsholderen (9), at en
af de to flader på skæreværktøjets cylindriske del
befinder sig der, hvor gevindstiften (10) (med
indvendig sekskant) sidder. Skub skæreværktøjet
- mod trykket fra den indbyggede fjeder - så langt
i som muligt, og spænd gevindstiften (10) (med en
5 mm unbrakonøgle).
Fræsning
Markér centrum for det hul, der skal fræses, med
en kørnerprik.
Page 59
DANSK
DA
Indstil fræse-/boreenheden sådan, at centrerstiften i skæreværktøjet befinder sig over markeringen.
Tænd så for magneten på magnetstativet og
derefter for motoren.
Start fræsningen med lav tilspændingskraft. Når
skæreværktøjet har fået fat, kan der arbejdes
videre med en lidt højere tilspændingskraft. En for
høj tilspændingskraft medfører et for tidligt slid af
skæreværktøjet.
Vær opmærksom på en regelmæssig spånafgang.
Skærene på skæreværktøjet skal afkøles tilstræk-
keligt med et kølesmøremiddel under
hulfræsningen.
Spånerne fjernes med en spånkrog
Den udfræsede kerne kastes ud med centrerstiften
i skæreværktøjet.
8.6 Boring
Ved levering af fræse-/
boreenheden fra fabrikken er
maskinholderen (8) anbragt
3
på slæden (3) som vist på
billederne på side 3. (Maskinholderen (8) sidder i hullerne
(c) på slæden (3)).
Ved boring med borepatron
og lange bor fra 10 mm kan
maskinholderen anbringes i
hullerne (b) på slæden.
b
c
Det gøres på følgende måde:
- Løsn unbrakoskruen (12), og træk motoren opad
og af
- Skru de fire skruer på maskinholderen (8) ud, og
tag maskinholderen af
- Skru maskinholderen (8) sådan i de øverste fire
huller (b) på slæden (3), at dens langsgående
kanter går parallelt med slædens langsgående
kanter.
Sæt motoren i maskinholderen igen.
Aftagning af værktøjsholder
Træk motorens stik ud af magnetstativets stikdåse!
Stik borepatronnøglens strammepind gennem en
af de to huller (og hullet på den modsatte side) på
værktøjsholderen (9).
For at kunne skrue værktøjsholderen af holdes
motorspindlen fast i nøglefladerne (7) med en 22
.
mm gaffelnøgle. Spindlen har højregevind. Hvis
det er nødvendigt, kan værktøjsholderen løsnes
ved at slå let med en hammer på borepatronnøglens strammepind.
Ved boring skrues borepatronholderen 6.30051
(se kapitlet Tilbehør) på motorspindlen.
Der kan nu skrues en borepatron med indvendigt
gevind ½"-20 UNF på holderens spindel.
Motoromdrejningstal
Motorens 2-trins gearkasse kan indstilles til høj
hastighed (>hare<) ved boring i stål med bor på op
til ca. 13 mm.
Aftagning af borepatronholder
Borepatronholderen skrues af motorspindlen ved
at stikke borepatronnøglens strammepind ge nnem
hullet på holderen og løsne den med et let slag.
8.7 Nulspændingsafbryder
Hvis spændingen forsvinder - med magnetstativets magnet og motoren tændt - eller strømforsyningen afbrydes, standser motoren. Motoren
kan ikke starte af sig selv igen, når spændingen
vender tilbage. Man skal så slukke og tænde for
den igen.
9 Vedligeholdelse
Maskinen skal vedligeholdes, rengøres og smøres
regelmæssigt.
Træk altid netstikket ud før indstillings-, vedligeholdelses- eller istandsættelsesarbejde.
Tandstangen og tanddrevet, som sørger for, at
slæden kan bevæges op og ned, skal smøres
regelmæssigt ved at komme et par dråber olie på
tandstangen.
Slædens glideflader smøres med molykotefedt.
f
10 Tilbehør
Brug kun originalt Metabo tilbehør. Brugen af
andet værktøj og tilbehør kan medføre fare for
kvæstelser.
Hvis De har brug for tilbehør, henvend Dem
venligst til Deres forhandler.
For at De får det rigtige tilbehør, skal De meddele
forhandleren den nøjagtige type på Deres elværktøj.
Se side 4.
A Skæreværktøjer, HS (HSS),
weldonskaft 19 mm
B Borepatronholder, til borepatroner med
indvendigt gevind 1/2"-20 UNF
59
Page 60
DA
DANSK
C Kort centrerstift,
egnet til en skæredybde på 25 mm
D Lang centrerstift,
egnet til en skæredybde på 50 mm
11 Reparation
Reparationer på el-værktøjer må kun foretages af
faguddannede elektrikere!
Reparationsnødvendigt Metabo el-værktøj kan
indsendes til de adresser, der er angivet på reservedelslisten.
Ved indsendelse til reparation skal den fastslåede
fejl beskrives.
12 Miljøbeskyttelse
Den af Metabo brugte emballage er 100% genanvendelig.
Brugt el-værktøj og tilbehør indeholder store
mængder værdifuldt råstof og plastmateriale, som
ligeledes kan genanvendes i en recyclingproces.
Denne betjeningsvejledning er trykt på papir, som
er bleget uden klor.
Kun for EU-lande: El-værktøj må ikke
smides i husholdningsaffaldet! I henhold
til det europæiske direktiv 2002/96/EF om
affald af elektrisk og elektronisk udstyr og
omsættelsen til national lovgivning skal brugte elværktøjer indsamles adskilt og genanvendes i en
recyclingproces.
Fræse-/boreenhed:
= Højde (inkl. motor) med slæde i
H
u
H
o
D
i
nederste stilling
= Højde (inkl. motor) med slæde i
øverste stilling
= Værktøjsholderens indvendige
diameter
m = Vægt uden strømkabel
Typiske A-vægtede lydniveauer:
= Lydtryksniveau
L
pA
= Lydeffektniveau
L
WA
U
nder arbejdet kan støjniveauet overskride
85 dB(A).
Brug høreværn!
Måleværdier beregnet jf. EN 50144.
De angivne tekniske data er tolerancesat
(svarende til de pågældende gyldige standarder).
13 Tekniske Data
Forklaringer til oplysningerne på side 2.
Forbeholdt ændringer som følge af tekniske
ændringer.
M = Drejningsmoment
= Største skæreværktøj diameter
D
max
Magnetstativ:
= Maks. slag
H
max
= Optagen effekt
P
1M
= Maks. vedhæftningskraft
F
max
A=Magnetfodens mål
Motor:
= Nom. optagen effekt
P
1
= Afgiven effekt
P
2
=Friløbshastigheder
n
0
= Hastigheder ved mærkebelastning
n
1
G = Spindelgevind
60
Page 61
POLSKI
POL
Instrukcja obsługi
Szanowni Państwo,
Dziękujemy bardzo za zaufanie, jakim obdarzyliście nas kupując nowe elektronarzędzie firmy Metabo.
Każde elektronarzędzie Metabo jest starannie testowane i podlega ścisłej kontroli jakości dokonywanej
przez dział kontroli jakości Metabo. Żywotność elektronarzędzia zależy jednak w dużej mierze od
Państwa. Proszę przestrzegać informacji zawartych w niniejszej instrukcji obsługi oraz w załączonych
dokumentach. Im większa jest staranność obsługi elektronarzędzia Metabo, tym dłużej i bardziej
niezawodnie będzie ono służyło.
Za szkody powstałe w wyniku użytkowania
Spis treści
1 Oświadczenie zgodności
2 Użycie zgodne z przeznaczeniem
3 Ogólne wskazówki dotyczące
bezpiecznego użytkowania
4 Specjalne wskazówki dotyczące
bezpiecznego użytkowania
5Przegląd
6 Szczególne cechy produktu
7Uruchomienie
7.1 Zasilanie sieciowe
7.2 Luz suwadła
8Użytkowanie
8.1 Prędkość obrotowa silnika
8.2 Zabezpieczający pas mocujący z
zapadką
8.3 Kolejność włączania
8.4 Nasadzanie jednostki frezarskiej/
wiertarskiej na materiał
8.5 Frezowanie otworów
8.6 Wiercenie
8.7 Zabezpieczenie zanikowe
9Konserwacja
10 Akcesoria
11 Naprawy
12 Ochrona środowiska
13 Dane techniczne
1 Oświadczenie zgodności
Oświadczamy z pełną odpowiedzialnością, że
produkt ten spełnia normy i wytyczne podane na
stronie 2.
2 Użycie zgodne z
przeznaczeniem
Urządzenie MAG 832 nadaje się do frezowania
otworów za pomocą odpowiednich frezów i do
wiercenia za pomocą wierteł krętych w metalu.
niezgodnego z przeznaczeniem odpowiedzialność
ponosi wyłącznie użytkownik.
Należy przestrzegać ogólnie uznanych przepisów
zapobiegania wypadkom oraz załączonych
wskazówek bezpieczeństwa.
3 Ogólne wskazówki
dotyczące bezpiecznego
użytkowania
Przed przystąpieniem do użytkowania
elektronarzędzia należy uważnie i w
Zalecenia odnośnie bezpieczeństwa pracy
(czerwony zeszyt) i instrukcję eksploatacji. Należy
zachować te dokumenty i udostępniać
elektronarzędzie wyłącznie z kompletną
dokumentacją.
całości przeczytać dołączone
4 Specjalne wskazówki
dotyczące bezpiecznego
użytkowania
Należy zwracać uwagę na miejsca w
tekście oznaczone tym symbolem.
Służą one bezpieczeństwu osób
użytkowanego urządzenia!
Przed przystąpieniem do wprowadzania
jakichkolwiek ustawień, przezbrajania,
konserwacji lub czyszczenia należy wyciągnąć
wtyczkę z gniazda wtykowego.
Należy nosić ochronę słuchu.
hałasu może spowodować utratę słuchu.
Pracując zawsze należy nosić okulary ochronne,
rękawice ochronne i odpowiednie obuwie.
Jednostka frezarska/wiertarska nie może być
wystawiana na działanie deszczu ani nie może być
używana w pomieszczeniach mokrych, wilgotnych
lub zagrożonych wybuchem.
Uwaga! Jeśli jednostka do frezowania otworów i
wiertarska (po użyciu) będzie odstawiona przez
dłuższy czas na materiale o niewystarczającym
odprowadzaniu ciepła (np. tworzywo sztuczne),
obsługujących jak i bezpieczeństwu
Oddziaływanie
61
Page 62
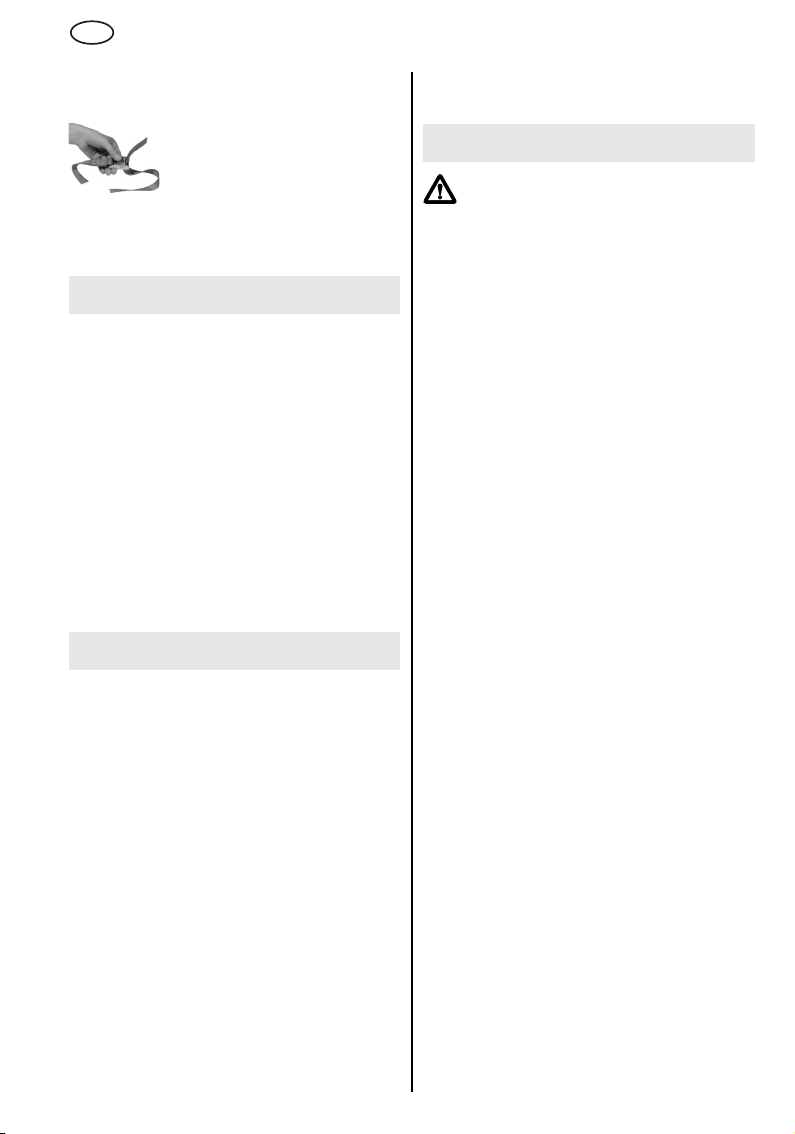
POL
POLSKI
nie wolno włączać elektromagnesu stojaka,
ponieważ może spowodować to zniszczenie cewki
elektromagnesu.
Do frezowania otworów i wiercenia
na powierzchniach skośnych,
pionowych oraz nad głową
jednostka frezarska /wiertarska
dostarczonym pasem mocującym w taki sposób,
aby przy ewentualnym zaniku zasilania nie mogła
opaść.
musi być zabezpieczona
5Przegląd
Patrz strona 3 (proszę rozłożyć).
1 Włącznik (stojak elektromagnetyczny)
2 Punkty przytwierdzania pasa mocującego
3Suwadło
4 Włącznik (silnik)
5 Pokrętło przełącznikowe
6 Znacznik strzałkowy
7 Powierzchnie "pod klucz" wrzeciona
silnikowego
Uchwyt maszynowy
8
9Uchwyt narzędziowy
10 Trzpień gwintowany (uchwyt narzędziowy)
11 Stopa elektromagnetyczna
12 Śruba z łbem walcowym o gnieździe
sześciokątnym
13 Trzpień gwintowany (suwadło)
6 Szczególne cechy produktu
• Stopa elektromagnetyczna o dużej sile
mocowania dla zapewnienia bezpiecznej pracy
• Przy użyciu dostarczonego pasa
zabezpieczającego nadaje się również do pracy
na powierzchniach pionowych i skośnych
ponad głową
• Umożliwia wykonywanie dokładnych i starannie
obrobionych wierceń. Jednostkę tworzą silnik i
suwadło
• Praca nie powodująca zmęczenia. Przy
frezowaniu otworów powstaje pierścieniowy
rowek. Dzięki temu skrawana jest mniejsza ilość
materiału i wymagana jest mała posuwowa siła
skrawania. Wyfrezowany rdzeń wyrzucany jest
przez trzpień centrujący narzędzia
skrawającego.
• Dwie prędkości obrotowe. Duża prędkość
obrotowa do frezowania otworów za pomocą
narzędzi skrawających o średnicy do około
mm oraz do wiercenia wiertłami o średnicy do
Ø
13 mm, mała prędkość obrotowa do
około
frezowania otworów za pomocą narzędzi
skrawających o średnicy do
Ø
32 mm.
Ø
16
• Element mocujący uchwytu wiertarskiego
(akcesoria) do pracy z wiertłami krętymi
7Uruchomienie
Przed uruchomieniem należy porównać,
czy napięcie sieciowe i częstotliwość
sieciowa podane na tabliczce
identyfikacyjnej (stojaka
elektromagnetycznego i silnika)
zgadzają się z danymi dostępnej sieci
zasilającej.
Sprawdzić urządzenie pod względem
ewentualnych uszkodzeń: Przed dalszym użyciem
urządzenia trzeba starannie sprawdzić urządzenia
zabezpieczające lub elementy lekko uszkodzone
pod względem ich prawidłowego i zgodnego z
przepisami działania. Należy sprawdzić, czy
elementy ruchome funkcjonują prawidłowo i nie
zakleszczają się, lub czy elementy są uszkodzone.
Wszystkie elementy muszą być prawidłowo
zamontowane i spełniać wszystkie warunki, w celu
zapewnienia prawidłowej pracy urządzenia.
Uszkodzone urządzenia zabezpieczające i
elementy muszą zostać prawidłowo zreperowane
lub wymienione przez uznany warsztat
wyspecjalizowany.
7.1 Zasilanie sieciowe
Silnik jednostki frezarskiej/wiertarskiej jest
podwójnie zaizolowany (klasa zabezpieczenia II).
Obudowy silnika nie wolno nawiercać (np. w celu
zamontowania tabliczek opisowych), ponieważ
może spowodować to nieefektywność podwójnej
izolacji.
Natomiast stojak elektromagnetyczny spełnia
wymagania klasy zabezpieczenia I i dlatego
jednostka frezarska/wiertarska może być
podłączana tylko do prawidłowo uziemionych
gniazd wtykowych.
Jeśli konieczne jest zastosowanie przedłużacza,
musi on być trójżyłowy (a jego prawidłowo
przewodzący przewód ochronny musi być
podłączony do zestyku ochronnego gniazda
wtykowego i wtyczki).
7. 2 Lu z su w ad ł a
Luz suwadła (3) można ustawić za pomocą pięciu
trzpieni gwintowanych (13).
Suwadło musi być ustawione w taki sposób, aby
(przy zainstalowanym silniku) można go było
przesuwać lekko do góry i na dół, aby można było
go zatrzymać w każdej pozycji i aby nie był
ściągany w dół przez ciężar silnika.
62
Page 63
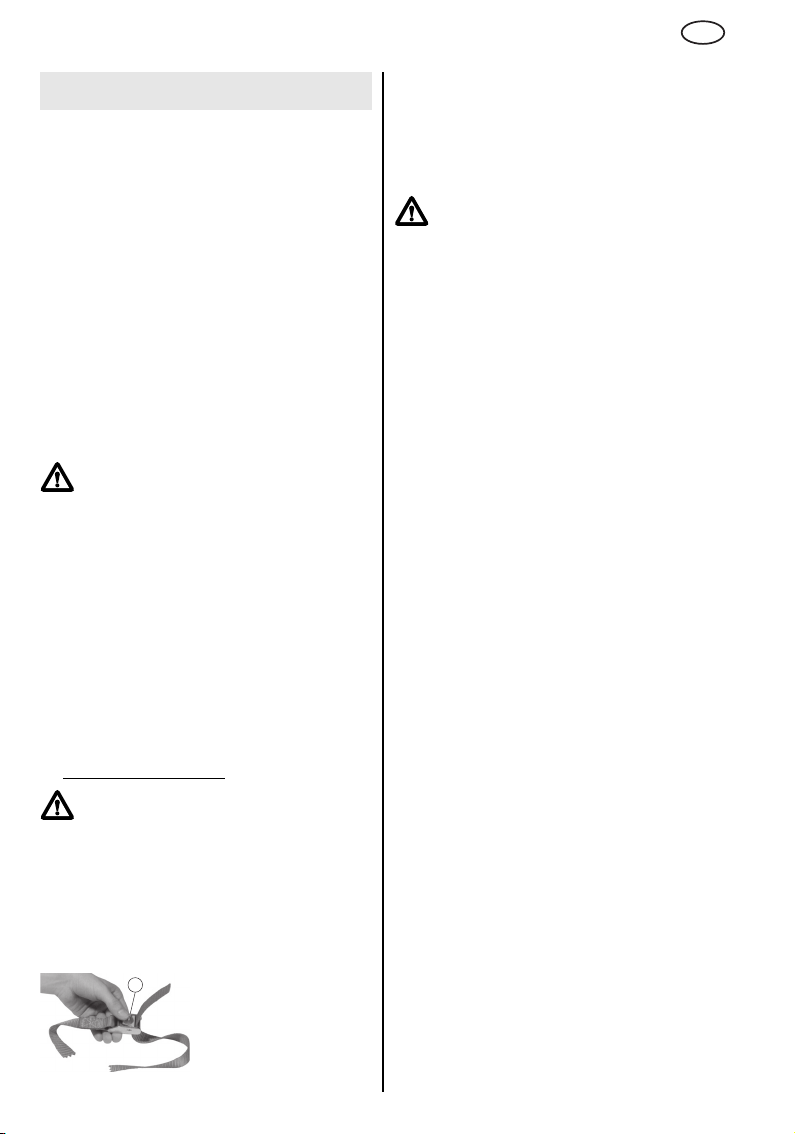
POLSKI
POL
8Użytkowanie
8.1 Prędkość obrotowa silnika
Silnik jednostki frezarskiej/wiertarskiej ma
przekładnię dwustopniową.
Jeśli znak >zając< pokrętła przełącznikowego (5)
ustawiony jest na przeciwko znacznika
strzałkowego (6) na obudowie przekładni,
przekładnia jest ustawiona na większą prędkość
obrotową. Znak >żółw< = niższa prędkość
obrotowa.
Przełączanie z jednego stopnia przekładni na drugi
najlepiej przeprowadzać przy zatrzymującym się
silniku (włączyć silnik na krótko i podczas
zatrzymywania przełączyć pokrętło
przełącznikowe (5)).
8.2 Zabezpieczający pas mocujący z
zapadką
Do frezowania otworów i wiercenia na
powierzchniach skośnych, pionowych oraz
nad głową jednostka frezarska/wiertarska
musi być zabezpieczona dostarczonym pasem
mocującym w taki sposób, aby przy ewentualnym
zaniku zasilania nie mogła opaść.
Pas mocujący należy przytwierdzić do jednego z
dwóch punktów przytwierdzania (2)
elektromagnetycznego stojaka wiertarskiego. W
dalszym ciągu należy zamocować pas mocujący
do innego odpowiedniego punktu mocowania lub
do obrabianego materiału. Należy zwrócić uwagę
na to, aby pas mocujący był naprężony. Pas
mocujący nie zastępuje siły magnetycznej stojaka
wiertarskiego, służy on jedynie zabezpieczeniu
przed opadnięciem przy zaniku zasilania.
Pas mocujący należy zamocować w taki sposób,
aby przy zaniku napięcia jednostka przemieściła
się w kierunku od operatora
Uwaga! Sprawdzić pas mocujący pod
względem uszkodzeń.
Przed każdym użyciem pasa mocującego należy
uważnie sprawdzać go pod względem
prawidłowego i zgodnego z przeznaczeniem
funkcjonowania. Jeśli pas mocujący jest
uszkodzony lub zapadka nie funkcjonuje
prawidłowo, należy bezzwłocznie wymienić pas
mocujący.
Zalecenia odnośnie pasa mocującego:
a
.
Nacisnąć dźwignię (a) w
dół i wprowadzić wolny
koniec pasa mocującego
od dołu do zapadki, w
sposób pokazany na
ilustracji.
Ponownie zwolnić dźwignię.
W celu naprężenia pociągnąć za wolny koniec
pasa w kierunku wskazywanym przez strzałkę.
Sprawdzić zamocowanie połączenia pasa.
8.3 Kolejność włączania
Zawsze najpierw należy włączać
elektromagnes stojaka (włącznik (1)), a
dopiero potem silnik (włącznik (4)).
W przypadku włączenia silnika przed włączeniem
elektromagnesu, nie zostanie on uruchomiony
przy włączeniu elektromagnesu.
Gdy elektromagnes jest włączony, świeci się
lampka sygnalizacyjna wbudowana we włączniku
(1).
Wyłączenie elektromagnesu powoduje
zatrzymanie silnika. W celu ponownego włączenia
silnika, trzeba go wyłączyć, włączyć
elektromagnes i dopiero wtedy ponownie włączyć
silnik.
8.4 Nasadzanie jednostki frezarskiej/
wiertarskiej na materiał
Stojak elektromagnetyczny tylko wtedy przywiera
prawidłowo do materiału, który ma być frezowany
lub wiercony, gdy powierzchnia tego materiału jest
czysta i gładka. Przed nasadzeniem stojaka
elektromagnetycznego trzeba usunąć luźną rdzę,
zanieczyszczenia i smar, a ewentualnie
występujące nierówności spawu lub powierzchni
muszą zostać wygładzone. Cienka warstwa farby
nie wpływa niekorzystnie na przyczepność. W
razie potrzeby należy również oczyścić stopę
elektromagnetyczną (11).
Po włączeniu elektromagnesu należy mocno
potrząsnąć za uchwyt stojaka
elektromagnetycznego, aby przekonać się, czy
jest prawidłowo przytwierdzony do materiału. Jeśli
tak nie jest należy sprawdzić powierzchnię
materiału i spód stopy elektromagnetycznej, w
razie potrzeby oczyścić i jeszcze raz włączyć
elektromagnes.
Stal o niewielkiej grubości
Optymalna przyczepność uzyskiwana jest na
niskowęglowej stali o grubości co najmniej 12 mm.
Do frezowania otworów i wiercenia w stali o
niewielkiej grubości można umieścić pod
materiałem (w miejscu przyłożenia stopy
elektromagnetycznej) płytę stalową (o
minimalnych wymiarach 100 x 200 x 12 mm).
Metale nieżelazne
W celu frezowania otworów i wiercenia w metalach
nieżelaznych na materiale mocowana jest płyta
stalowa i następnie jednostka frezarska/wiertarska
ustawiana na płycie stalowej.
63
Page 64
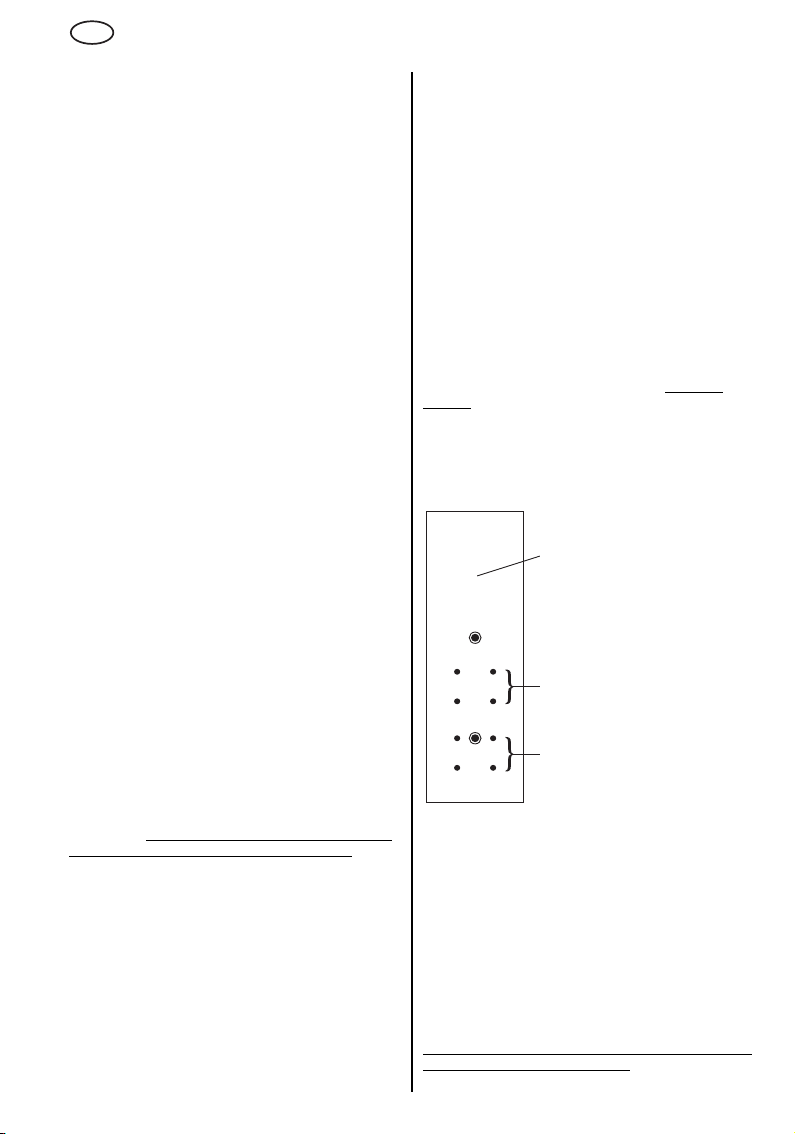
POL
POLSKI
Materiał okrągły lub bardzo wygięty
Do frezowania otworów i wiercenia w materiale
okrągłym lub bardzo wygiętym stopa
elektromagnetyczna (11) nasadzana jest na
materiał w taki sposób, aby jej oś wzdłużna
przebiegała równolegle do osi wzdłużnej
zakrzywionego materiału.
Wolną przestrzeń pomiędzy stopą magnetyczną i
materiałem należy wypełnić po obu stronach na
całej długości stopy stalowymi klinami lub prętami
w taki sposób, aby przy włączeniu elektromagnesu
możliwie wiele linii sił pola magnetycznego
przebiegało od bieguna magnesu poprzez kliny
(lub pręty) i materiał do obudowy stopy
elektromagnetycznej.
Kliny stalowe (pręty) muszą być rozdzielone po
obu stronach stopy magnetycznej w taki sposób,
aby oś narzędzia skrawającego (wiertła) była
skierowana bezpośrednio na środek
zakrzywionego materiału, ponieważ w przeciwnym
wypadku narzędzie może przesunąć się w bok.
Poprzez szarpnięcie za uchwyt stojaka
elektromagnetycznego należy sprawdzić, czy
jednostka frezarska/wiertarska jest prawidłowo
przymocowana do materiału.
8.5 Frezowanie otworów
Prędkość obrotowa silnika
Do frezowania za pomocą narzędzi skrawających
otworów o średnicy do około 16 mm przekładnia
dwustopniowa silnika może zostać ustawiona na
większą prędkość obrotową (ustawienie
przekładni >zając<).
Do frezowania za pomocą narzędzi skrawających
otworów o większej średnicy przekładnia
ustawiana jest na niższą prędkość obrotową
(>żółw<).
Mocowanie narzędzia skrawającego
Zestawienie narzędzi skrawających firmy Metabo
dostępnych do stosowania w jednostce frezarskiej
i wiertarskiej znajduje się w rozdziale akcesoria.
Założyć do koniecznego do frezowania narzędzia
skrawającego (odpowiednio długi) trzpień
centrujący, wyciągnąć wtyczkę silnika z gniazda
wtykowego stojaka elektromagnetycznego, a
następnie wprowadzić narzędzie skrawające do
uchwytu narzędziowego (9) w taki sposób, aby
jedna z dwóch powierzchni przy cylindrycznej
części narzędzia skrawającego znajdowała się w
miejscu trzpienia gwintowanego (10) (z gniazdem
sześciokątnym). Wprowadzić narzędzie
skrawające - przeciwnie do nacisku wbudowanej
sprężyny - aż do oporu i dokręcić trzpień
gwintowany (10) (kluczem inbusowym 5-mm).
Frezowanie
Zaznaczyć środek otworu, który ma być
frezowany, za pomocą punktaka.
Ustawić jednostkę frezarską/wiertarską w taki
sposób, aby trzpień centrujący zamocowany w
narzędziu skrawającym znajdował się nad
zaznaczeniem.
Włączyć stojak elektromagnetyczny, a następnie
silnik.
Rozpocząć frezowanie z małą posuwową siłą
skrawania. Po załapaniu narzędzia skrawającego,
można kontynuować pracę z nieco większą
posuwową siłą skrawania. Następstwem zbyt
dużej posuwowej siły skrawania jest
przedwczesne zużycie narzędzia skrawającego.
Należy zwracać uwagę na regularne spłukiwanie
wiórów.
Ostrza narzędzia skrawającego podczas
frezowania otworów muszą być obficie chłodzone
płynem obróbkowym.
Do usuwania wiórów należy używać haka do
wiórów.
Wyfrezowany rdzeń wyrzucany jest przez trzpień
centrujący narzędzia skrawającego.
8.6 Wiercenie
Przy dostawie jednostki
frezarskiej/wiertarskiej z
fabryki uchwyt maszynowy
3
(8) zamocowany jest na
suwadle (3) w sposób
pokazany na fotografiach na
stronie 3. (Uchwyt
maszynowy (8) zamocowany
jest do otworów (c) suwadła
(3)).
Do wiercenia uchwytem
b
wiertarskim i długimi
wiertłami od 10 mm uchwyt
maszynowy można
zamocować w otworach (b)
c
suwadła.
W tym celu
- odkręcić śrubę z łbem walcowym o gnieździe
sześciokątnym (12) i wyciągnąć silnik do góry;
- wykręcić cztery śruby mocujące uchwytu
maszynowego (8) i zdjąć uchwyt maszynowy;
- przykręcić uchwyt maszynowy (8) w taki sposób
do czterech górnych otworów (b) suwadła (3),
aby krawędzie wzdłużne były ustawione
równolegle do krawędzi wzdłużnych suwadła.
Ponownie zamocować silnik w uchwycie
maszynowym.
Demontaż uchwytu narzędziowego
Wyciągnąć wtyczkę silnika z gniazda wtykowego
stojaka elektromagnetycznego!
64
Page 65
Wsunąć przetyczkę klucza do uchwytu
wiertarskiego w jeden z dwóch otworów (oraz
przeciwległy otwór) uchwytu narzędziowego (9).
Do odkręcenia uchwytu narzędziowego
przytrzymać wrzeciono silnikowe za jego
powierzchnie "pod klucz" (7) za pomocą klucza
maszynowego płaskiego 22 mm. Wrzeciono ma
gwint prawoskrętny. W razie potrzeby poluzować
uchwyt narzędziowy lekkim uderzeniem młotkiem
w przetyczkę klucza do uchwytu wiertarskiego.
Do wiercenia, na wrzeciono silnika przykręcany
jest element ustalający uchwytu wiertarskiego
6.30051 (patrz rozdział Akcesoria).
Następnie na wrzeciono elementu ustalającego
można przykręcić uchwyt wiertarski z gwintem
wewnętrznym
Prędkość obrotowa silnika
Do wiercenia w stali wiertłami o średnicy do około
13 mm dwustopniowa przekładnia silnika może
zostać ustawiona na większą prędkość obrotową
(>zając<).
Demontaż elementu ustalającego uchwytu
wiertarskiego
W celu odkręcenia elementu ustalającego uchwytu
wiertarskiego od wrzeciona silnikowego należy
wsunąć przetyczkę klucza do uchwytu
wiertarskiego w otwór elementu ustalającego i
poluzować lekkim uderzeniem.
8.7 Zabezpieczenie zanikowe
Jeśli - przy włączonym stojaku
elektromagnetycznym i silniku - nastąpi zanik
napięcia lub przerwanie dopływu prądu, silnik
zatrzymuje się. Przy ponownym pojawieniu się
napięcia silnik nie może uruchomić się
samoczynnie. Trzeba go wtedy wyłączyć i
ponownie włączyć.
½
"-20 UNF.
9 Konserwacja
Konserwację, czyszczenie i smarowanie należy
przeprowadzać w regularnych odstępach czasu.
Przed przystąpieniem do jakichkolwiek czynności
związanych z ustawianiem, utrzymaniem w ruchu
lub naprawą należy wyciągać wtyczkę przewodu
zasilającego .
W celu smarowania listwy zębatej i zębnika dla
ruchu suwadła w górę i w dół, od czasu do czasu
należy wpuścić klika kropel oleju na listwę zębatą.
Powierzchnie ślizgowe suwadła należy smarować
smarem Molykote.
POLSKI
f
POL
10 Akcesoria
Stosować wyłącznie oryginalne akcesoria Metabo.
Stosowanie innych narzędzi mocowanych i innych
akcesoriów może stanowić niebezpieczeństwo
zranienia.
Jeśli potrzebują Państwo dodatkowych
akcesoriów, proszę zwrócić się do sklepu, w
którym zakupiliście Państwo swoje
elektronarzędzie.
By umożliwić wybór poprawnych akcesoriów
proszę podać sprzedawcy dokładny rodzaj
Państwa urządzenia.
Patrz strona 4.
A Narzędzia skrawające, HS (HSS), chwyt
Weldon 19 mm
B Element ustalający uchwytu wiertarskiego, do
uchwytu wiertarskiego z gwintem
wewnętrznym 1/2"-20 UNF
C Trzpień centrujący krótki,
nadający się do głębokości skrawania 25 mm
D Trzpień centrujący długi,
nadający się do głębokości skrawania 50 mm
11 Naprawy
Wszelkie naprawy elektronarzędzi mogą być
dokonywane wyłącznie przez fachowca!
Elektronarzędzia Metabo wymagające naprawy
można przesłać na jeden z podanych na liście
części wymiennych adresów.
Proszę przy wysyłce do naprawy opisać
pojawiające się usterki.
12 Ochrona środowiska
Opakowania narzędzi Metabo w 100% podlegają
procesowi recyklingu.
Zużyte elektronarzędzia i osprzęt zawierają dużą
ilość cennych surowców i tworzyw sztucznych,
które też mogą zostać poddane procesowi
recyklingu.
Niniejsza instrukcja obsługi została wydrukowana
na papierze bielonym bez użycia chloru.
Dotyczy tylko ładowarek na terytorium
Unii Europejskiej: Elektronarzędzi nie
wolno wyrzucać do zwykłych odpadów
domowych! Zgodnie z wytyczną
europejską 2002/96/EG o zużytych urządzeniach
elektrycznych i elektronicznych oraz jej
stosowaniu w prawie państwowym zużyte
elektronarzędzia muszą być gromadzone osobno i
podawane odzyskowi surowców wtórnych
zgodnemu z przepisami o ochronie środowiska.
65
Page 66
POL
POLSKI
13 Dane techniczne
Wyjaśnienia do informacji podanych na stronie 2.
Zastrzegamy sobie prawo do zmian
konstrukcyjnych.
M=Moment obrotowy
= Największa średnica narzędzia
D
max
Stojak elektromagnetyczny:
H
max
P
1M
F
max
A = Wymiary strumienia
Silnik:
P
1
P
2
n
0
n
1
G=Gwint trzpienia
Jednostka frezarska/wiertarska:
H
u
H
o
D
i
m = Ciężar bez przewodu zasilającego
skrawającego
= Maks. suw
=Pobór mocy
= Maks. siła mocująca
elektromagnetycznego
= Nominalny pobór mocy
=Moc wyjściowa
= Prędkości obrotowe biegu jałowego
= Prędkości obrotowe przy obciążeniu
nominalnym
= Wysokość (włącznie z silnikiem) przy
suwadle w najniższej pozycji
= Wysokość (włącznie z silnikiem) przy
suwadle w najwyższej pozycji
= Średnica wewnętrzna uchwytu
narzędziowego
Typowe mierzone poziomy hałasu wg Lw:
= Ciśnienie akustyczne
L
pA
= Poziom hałasu
L
WA
Podczas pracy poziom hałasu może przekroczyć
wartość 85 dB(A).
Nosić nauszniki ochronne!
Wartości pomiarów ustalone w oparciu o
EN 50144.
Podane dane techniczne są określone w granicach
tolerancji (odpowiednio do obowiązujących
standardów).
66
Page 67
ΕΛΛΗΝΙΚά
EL
Οδηγίες χρήσης
Αξιτιµε πελάτη,
σασ ευχαριστούµε για την εµπιστοσύνη που µασ δείξατε κατά την αγορά του καινούργιου σασ
ηλεκτρικού εργαλείου τησ Metabo. Κάθε ηλεκτρικ εργαλείο τησ Metabo δοκιµάζεται προσεκτικά
και υπάγεται στουσ αυστηρούσ ποιοτικούσ ελέγχουσ τησ Metabo, για τη διασφάλιση τησ
ποιτητασ. Η διάρκεια ζωήσ ενσ ηλεκτρικού εργαλείου εξαρτάται πάντωσ σε µεγάλο βαθµ απ
εσάσ τουσ ίδιουσ. Προσέξτε παρακαλώ τισ προκείµενεσ οδηγίεσ χρήσησ καθώσ και τα συνηµµένα
έγγραφα. Με σο µεγαλύτερη φροντίδα χειριστείτε το ηλεκτρικ σασ εργαλείο τησ Metabo, τσο
µεγαλύτερο θα είναι και το διάστηµα που θα σασ προσφέρει αξιπιστα τισ υπηρεσίεσ του.
για τρύπηµα µε ελικοειδή τρυπάνια σε
Περιεχµενα
1 ∆ήλωση πισττητασ
2 Χρήση σύµφωνα µε το σκοπ
προορισµού
3 Γενικέσ υποδείξεισ ασφαλείασ
4 Ειδικέσ υποδείξεισ ασφαλείασ
5 Επισκπηση
6 Ιδιαίτερεσ ιδιτητεσ του προϊντοσ
7 Θέση σε λειτουργία
7.1 Σύνδεση στο δίκτυο του ρεύµατοσ
7.2 Τζγοσ του έλκηθρου
8 Χρήση
8.1 Αριθµσ στροφών κινητήρα
8.2 Ιµάντασ σύσφιγξησ ασφαλείασ µε
καστάνια
8.3 Σειρά ενεργοποίησησ
8.4 Τοποθέτηση τησ µονάδασ
φρεζαρίσµατοσ/τρυπήµατοσ πάνω
στο υλικ
8.5 Φρεζάρισµα οπών
8.6 Τρύπηµα
8.7 Προστασία µηδενικήσ τάσησ
9 Συντήρηση
10 Εξαρτήµατα
11 Επισκευή
12 Προστασία περιβάλλοντοσ
13 Τεχνικά στοιχεία
1 ∆ήλωση πισττητας
∆ηλώνουµε µε ιδία ευθύνη τι το προϊν αυτ
αντιστοιχεί στισ προδιαγραφέσ και στισ
οδηγίεσ που αναφέρονται στη σελίδα 2.
2 Χρήση σύµφωνα µε το
σκοπ προορισµού
Η µονάδα MAG 832 είναι κατάλληλη για
φρεζάρισµα οπών µε κατάλληλεσ φρέζεσ και
µέταλλο.
Για ζηµιέσ που ενδέχεται να προκύψουν απ τη
µη ενδεδειγµένη χρήση του εργαλείου την
αποκλειστική ευθύνη φέρει ο χρήστησ.
Θα πρέπει να ληφθούν υπψη οι γενικά
αναγνωρισµένοι κανονισµοί πρληψησ
ατυχηµάτων καθώσ και οι συνηµµένεσ
υποδείξεισ ασφαλείασ.
3 Γενικές υποδείξεις
ασφαλείας
Πριν τη χρήση του ηλεκτρικού
εργαλείου διαβάστε µε προσοχή και
ασφαλείασ (κκκινο τεύχοσ) καθώσ και τισ
οδηγίεσ χρήσησ. Φυλάξτε λα τα συνηµµένα
έγγραφα και παραχωρήστε σε άλλουσ το
ηλεκτρικ εργαλείο σασ µνο µαζί µε αυτά τα
έγγραφα.
πλήρωσ τισ συνηµµένεσ υποδείξεισ
4 Ειδικές υποδείξεις
ασφαλείας
Προσέξτε για τη δική σασ προστασία
καθώσ και για την προστασία του
ηλεκτρικού σασ εργαλείου εκείνα τα
χαρακτηρίζονται µε αυτ το σύµβολο!
Προτού πραγµατοποιήσετε µία οποιαδήποτε
ρύθµιση, αλλαγή εξοπλισµού, συντήρηση ή
καθαρισµ τραβήξτε το φισ απ την πρίζα.
Χρησιµοποιείτε προστασία ακοής (ωτασπίδες).
Η επίδραση του θορύβου µπορεί να
προκαλέσει απώλεια τησ ακοήσ.
Κατά την εργασία να χρησιµοποιείτε πάντοτε
προστατευτικά γυαλιά, προστατευτικά γάντια
και κατάλληλα παπούτσια.
Η µονάδα φρεζαρίσµατοσ/τρυπήµατοσ δεν
επιτρέπεται να εκτίθεται στη βροχή και να
χρησιµοποιείται σε υγρούσ ή επικινδύνουσ για
έκρηξη χώρουσ.
σηµεία του κειµένου, που
67
Page 68
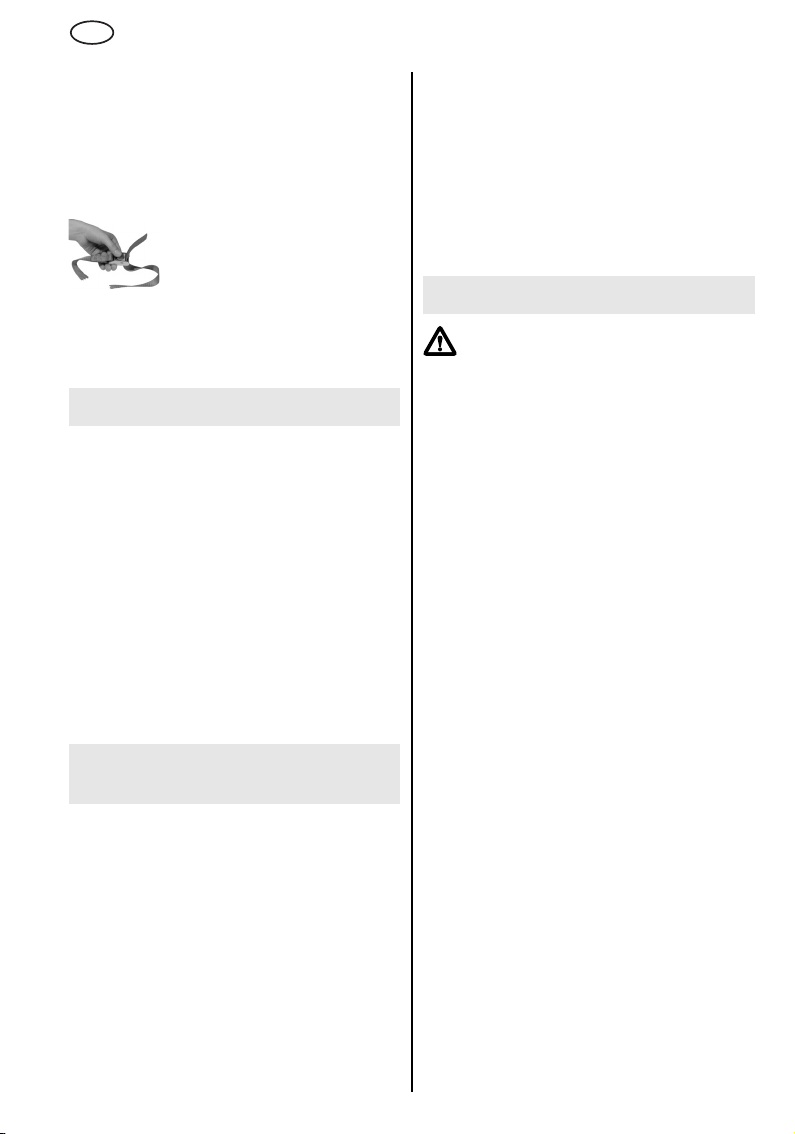
EL
ΕΛΛΗΝΙΚά
Προσοχή! ταν η µονάδα φρεζαρίσµατοσ
οπών και τρυπήµατοσ (µετά τη χρήση)
παραµείνει για µεγαλύτερο χρονικ διάστηµα
πάνω σε ένα υλικ µε ανεπαρκή απαγωγή τησ
θερµτητασ (π.χ. συνθετικ υλικ), µην
ενεργοποιήσετε το µαγνήτη του µαγνητικού
ορθοστάτη, επειδή µπορεί να έχει ωσ
αποτέλεσµα την καταστροφή του µαγνητικού
πηνίου.
Για το φρεζάρισµα οπών και το
τρύπηµα σε λοξέσ και κάθετεσ
επιφάνειεσ και πάνω απ την
κεφαλή πρέπει να ασφαλιστεί η
τρυπήµατοσ µε το συνηµµένο ιµάντα
σύσφιγξησ έτσι, ώστε να µην µπορεί να πέσει
κάτω σε περίπτωση µιασ πιθανήσ διακοπήσ τησ
τάσησ του ρεύµατοσ.
µονάδα φρεζαρίσµατοσ/
5Επισκπηση
Βλέπε σελίδα 3 (παρακαλώ ξεδιπλώστε).
1 ∆ιακπτησ (µαγνητικσ ορθοστάτησ)
2 Σηµεία συγκράτησησ του ιµάντα
σύσφιγξησ
3 Έλκηθρο
4 ∆ιακπτησ (κινητήρασ)
5 Κουµπί ενεργοποίησησ
6 Μαρκάρισµα βέλουσ
7 Θέσεισ τοποθέτησησ του κλειδιού στον
άξονα του κινητήρα
Στήριγµα του εργαλείου
8
9 Στήριγµα του εξαρτήµατοσ
10 Ακέφαλη βίδα (στήριγµα εξαρτήµατοσ)
11 Μαγνητικ πδι
12 Βίδα κεφαλήσ κοίλου εξαγώνου (Άλλεν)
13 Ακέφαλη βίδα (έλκηθρο)
6 Ιδιαίτερες ιδιτητες του
προϊντος
• Μαγνητικ πδι µε υψηλή δύναµη
πρσφυσησ για ασφαλή εργασία.
• Σε περίπτωση χρήσησ του συνηµµένου
ιµάντα ασφάλισησ µπορεί να χρησιµοποιηθεί
επίσησ και για εργασίεσ σε κάθετεσ και
λοξέσ επιφάνειεσ πάνω απ το ύψοσ τησ
κεφαλήσ.
• Καθιστά δυνατά ακριβή και καθαρά
τρυπήµατα. Ο κινητήρασ και το έλκηθρο
σχηµατίζουν µια µονάδα.
• Ξεκούραστη εργασία. Κατά το φρεζάρισµα
των οπών δηµιουργείται ένα δακτυλιοειδέσ
αυλάκι. Έτσι πρέπει να αφαιρεθεί λιγτερο
υλικ και η απαραίτητη δύναµη προώθησησ
είναι µικρή. Ο φρεζαρισµένοσ πυρήνασ
απορρίπτεται µέσω του κεντραδρου στο
εξάρτηµα κοπήσ.
• ∆ύο αριθµοί στροφών. Υψηλσ αριθµσ
στροφών για φρεζάρισµα οπών µε
εξαρτήµατα κοπήσ µε διάµετρο έωσ περίπου
16 mm και για το τρύπηµα µε τρυπάνια µε
διάµετρο περίπου 13 mm, χαµηλσ αριθµσ
στροφών για το φρεζάρισµα οπών µε
εξαρτήµατα κοπήσ µε διάµετρο έωσ 32 mm.
• Υποδοχή για τσοκ (εξάρτηµα) για την
εργασία µε ελικοειδή τρυπάνια.
7 Θέση σε λειτουργία
Πριν τη θέση σε λειτουργία ελέγξτε, αν
η τάση και η συχντητα που
αναφέρονται στην πινακίδα τύπου (του
µαγνητικού ορθοστάτη και του
κινητήρα) ταυτίζονται µε τα στοιχεία του
ηλεκτρικού σας δικτύου.
Ελέγξτε το εργαλείο για τυχν ζηµιέσ: Πριν την
περαιτέρω χρήση του εργαλείου πρέπει να
ελεγχθεί η άψογη και η ενδεδειγµένη
λειτουργία των διατάξεων προστασίασ και των
εξαρτηµάτων που παρουσιάζουν τυχν
ελαφρέσ ζηµιέσ. Ελέγξτε, εάν τα κινούµενα
µέρη λειτουργούν άψογα και δε µαγκώνουν, ή
εάν ορισµένα µέρη παρουσιάζουν τυχν
ζηµιέσ. λα τα µέρη πρέπει να είναι σωστά
συναρµολογηµένα και να πληρούν λεσ τισ
προϋποθέσεισ, για την εξσφάλιση τησ άψογησ
λειτουργίασ του εργαλείου. Οι διατάξεισ
προστασίασ και τα µέρη του εργαλείου που
παρουσιάζουν ζηµιέσ πρέπει να
επισκευαστούν ή να αντικατασταθούν σωστά
απ ένα αναγνωρισµένο ειδικ συνεργείο.
7.1 Σύνδεση στο δίκτυο του ρεύµατος
Ο κινητήρασ τησ µονάδα φρεζαρίσµατοσ/
τρυπήµατοσ είναι διπλά µονωµένοσ
(κατηγορία προστασίασ II). Το περίβληµα του
κινητήρα δεν επιτρέπεται (π.χ. για την
τοποθέτηση χαρακτηριστικών πινακίδων) να
τρυπηθεί, επειδή έτσι θα µπορούσε να
καταργηθεί η αποτελεσµατικτητα τησ διπλήσ
µνωσησ.
Ο µαγνητικσ ορθοστάτησ αντιστοιχεί µωσ
στην κατηγορία προστασίασ I και η µονάδα
φρεζαρίσµατοσ/τρυπήµατοσ επιτρέπεται γι’
αυτ να συνδεθεί µνο σε µια γειωµένη
σύµφωνα µε τουσ κανονισµούσ πρίζα.
ταν απαιτείται ένα καλώδιο επέκτασησ
(µπαλαντέζα), πρέπει να είναι τρίκλωνο (και ο
αγωγσ γείωσησ του καλωδίου πρέπει να είναι
άψογα αγώγιµα συνδεδεµένοσ µε την επαφή
προστασίασ τησ υποδοχήσ σύνδεσησ και του
φισ).
68
Page 69
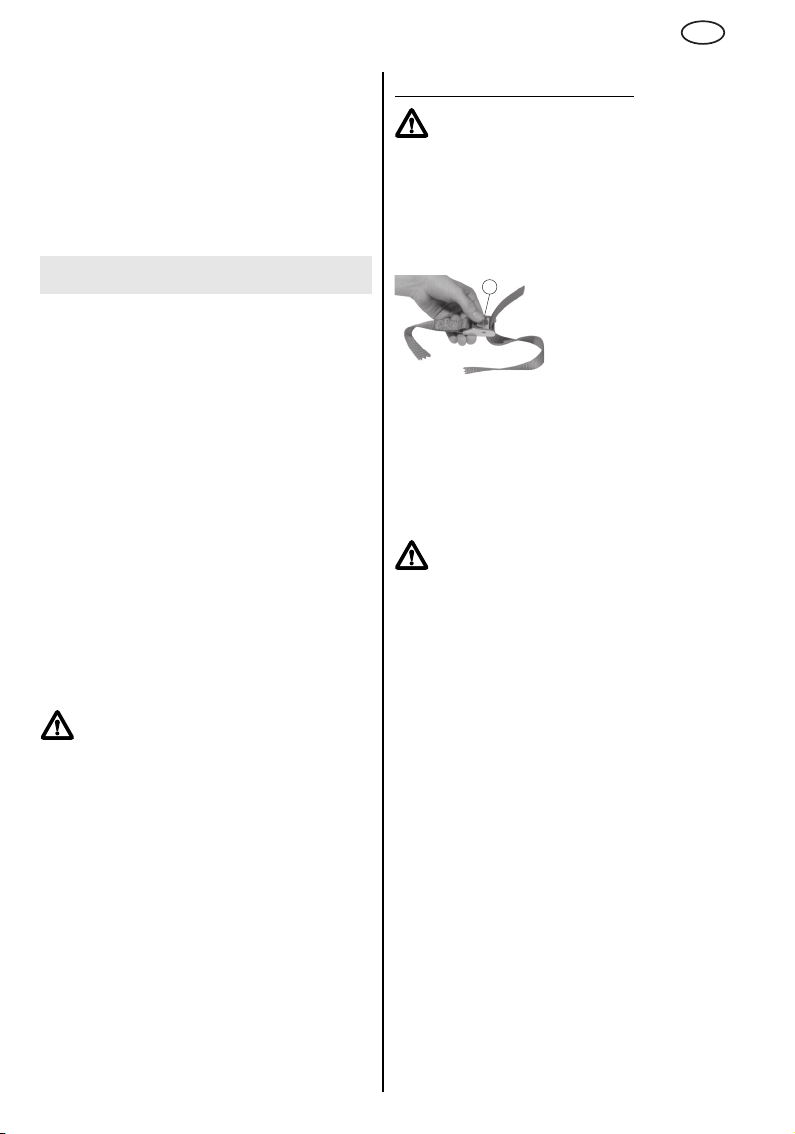
ΕΛΛΗΝΙΚά
EL
7.2 Τζγος του έλκηθρου
Ο τζγοσ του έλκηθρου (3) µπορεί να ρυθµιστεί
µε τισ πέντε ακέφαλεσ βίδεσ (13).
Το έλκηθρο πρέπει να ρυθµιστεί έτσι, ώστε (σε
περίπτωση τοποθετηµένου κινητήρα) να
µπορεί να κινείται εύκολα προσ τα πάνω και
προσ τα κάτω, να παραµένει σταθερ σε κάθε
θέση και να µην τραβιέται προσ τα κάτω µε το
βάροσ του κινητήρα.
8Χρήση
8.1 Αριθµς στροφών κινητήρα
Ο κινητήρασ τησ µονάδασ φρεζαρίσµατοσ/
τρυπήµατοσ έχει ένα κιβώτιο µετάδοσησ
(µειωτήρασ) δύο βαθµίδων.
ταν το σύµβολο >λαγσ< στο κουµπί
ενεργοποίησησ (5) βρίσκεται απέναντι απ το
µαρκάρισµα του βέλουσ (6) πάνω στο
περίβληµα του κιβωτίου µετάδοσησ, είναι το
κιβώτιο µετάδοσησ ρυθµισµένο στον
υψηλτερο αριθµ στροφών. Σύµβολο
>χελώνα< = χαµηλτεροσ αριθµσ στροφών.
Η αλλαγή λειτουργίασ απ τη µια στην άλλη
βαθµίδα του κιβωτίου µετάδοσησ γίνεται
καλύτερα κατά τη φάση επιβράδυνσησ του
κινητήρα (ενεργοποιήστε σύντοµα τον
κινητήρα και κατά τη διάρκεια τησ φάσησ
επιβράδυνσησ αλλάξτε τη βαθµίδα µε το
κουµπί αλλαγήσ (5)).
8.2 Ιµάντας σύσφιγξης ασφαλείας µε
καστάνια
Για το φρεζάρισµα οπών και το τρύπηµα
σε λοξέσ και κάθετεσ επιφάνειεσ και
πάνω απ την κεφαλή πρέπει να
ασφαλιστεί η µονάδα φρεζαρίσµατοσ/
τρυπήµατοσ µε το συνηµµένο ιµάντα
σύσφιγξησ έτσι, ώστε να µην µπορεί να πέσει
κάτω σε περίπτωση µιασ πιθανήσ διακοπήσ τησ
τάσησ του ρεύµατοσ.
Ο ιµάντασ σύσφιγξησ πρέπει να τοποθετηθεί
σε ένα απ τα δύο σηµεία συγκράτησησ (2) τησ
µαγνητικήσ βάσησ δράπανου. Επιπλέον ο
ιµάντασ σύσφιγξησ πρέπει να στερεωθεί και σε
ένα άλλο κατάλληλο σηµείο στερέωσησ ή στο
επεξεργαζµενο υλικ. Πρέπει να προσέξετε,
να είναι ο ιµάντασ σύσφιγξησ καλά
τεντωµένοσ. Ο ιµάντασ σύσφιγξησ δεν
αντικαθιστά τη µαγνητική δύναµη τησ βάσησ,
χρησιµεύει µνο για την ασφάλεια απ τυχν
πτώση σε περίπτωση διακοπήσ τησ τάσησ του
ρεύµατοσ.
Ο ιµάντασ σύσφιγξησ πρέπει να τοποθετηθεί
έτσι, ώστε η µονάδα σε περίπτωση µιασ
διακοπήσ τησ τάσησ να κινηθεί
αποµακρυνµενη απ το χειριστή
Προσοχή! Ελέγξτε τον ιµάντα
σύσφιγξησ για τυχν ζηµιέσ.
Πριν απ κάθε χρήση ελέγχετε προσεκτικά την
άψογη και ενδεδειγµένη λειτουργία του ιµάντα
σύσφιγξησ. ταν ο ιµάντασ σύσφιγξησ είναι
χαλασµένοσ ή η λειτουργία τησ καστάνιασ δεν
είναι πλέον άψογη, αντικαταστήστε αµέσωσ
τον ιµάντα σύσφιγξησ.
Υποδείξεις για τον ιµάντα σύσφιγξης:
a
Αφήστε το µοχλ ξανά ελεύθερο.
Για το σφίξιµο τραβήξτε το ελεύθερο άκρο του
ιµάντα στην κατεύθυνση του βέλουσ. Ελέγξτε
την καλή προσαρµογή τησ σύνδεσησ του
ιµάντα.
8.3 Σειρά ενεργοποίησης
Πάντοτε πρέπει να ενεργοποιείται
πρώτα ο µαγνήτησ του µαγνητικού
ορθοστάτη (διακπτησ (1)) και µετά ο
κινητήρασ (διακπτησ (4)).
ταν ο κινητήρασ ενεργοποιηθεί πριν απ την
ενεργοποίηση του µαγνήτη, δε λειτουργεί
µετά κατά την ενεργοποίηση του µαγνήτη.
ταν ο µαγνήτησ είναι ενεργοποιηµένοσ,
ανάβει η ενσωµατωµένη στο διακπτη (1)
ενδεικτική λυχνία.
ταν ο µαγνήτησ απενεργοποιηθεί, σταµατά ο
κινητήρασ. Για να µπορεί να ενεργοποιηθεί
ξανά ο κινητήρασ, πρέπει κανείσ να τον
απενεργοποιήσει, να ενεργοποιήσει το
µαγνήτη και µετά να ενεργοποιήσει ξανά τον
κινητήρα.
8.4 Τοποθέτηση της µονάδας
φρεζαρίσµατος/τρυπήµατος πάνω στο
υλικ
Ο µαγνητικσ ορθοστάτησ προσφύεται άψογα
πάνω στο υλικ, στο οποίο πρέπει να γίνει το
φρεζάρισµα ή το τρύπηµα, µνο ττε, ταν η
επιφάνεια του υλικού είναι καθαρή και λεία. Η
χαλαρή σκουριά, η ρύπανση και το λίποσ
πρέπει να αποµακρυνθούν πριν την
τοποθέτηση του µαγνητικού ορθοστάτη,
ενδεχοµένωσ τα σταγονίδια
ηλεκτροσυγκλλησησ ή οι τυχν προεξοχέσ
που υπάρχουν πρέπει να εξοµαλυνθούν. Μια
Πιέστε το µοχλ (a) προσ
τα κάτω και περάστε το
ελεύθερο άκρο του
ιµάντα σύσφιγξησ απ
κάτω µέσα στην
καστάνια, πωσ φαίνεται
στην εικνα.
.
69
Page 70
EL
ΕΛΛΗΝΙΚά
λεπτή επίστρωση µπογιάσ δεν επηρεάζει
αρνητικά την ικαντητα πρσφυσησ. Εάν είναι
απαραίτητο, καθαρίστε επίσησ και το
µαγνητικ πδι (11).
Μετά την ενεργοποίηση του µαγνήτη κουνίστε
δυνατά τη χειρολαβή του µαγνητικού
ορθοστάτη, για να βεβαιωθείτε, τι έχει
στερεωθεί άψογα πάνω στο υλικ. ταν αυτ
δε συµβαίνει, ελέγξτε την επιφάνεια του
υλικού και την κάτω πλευρά του µαγνητικού
ποδιού, ταν χρειάζεται,καθαρίστε τισ
επιφάνειεσ και ενεργοποιήστε το µαγνήτη
ακµα µια φορά.
Χάλυβας µε µικρ πάχος
Η ιδανική ικαντητα πρσφυσησ επιτυγχάνεται
σε χάλυβα, φτωχ σε άνθρακα, µε το ελάχιστο
12 mm πάχοσ.
Για το φρεζάρισµα οπών και το τρύπηµα σε
χάλυβα µε µικρτερο πάχοσ µπορεί κανείσ
κάτω απ το υλικ (στη θέση, στην οποία
τοποθετείται το µαγνητικ πδι) να
τοποθετήσει µια χαλύβδινη πλάκα (ελάχιστεσ
διαστάσεισ 100 x 200 x 12 mm).
Μη σιδηρούχα µέταλλα
Για το φρεζάρισµα οπών και το τρύπηµα σε µη
σιδηρούχα µέταλλα στερεώνεται η χαλύβδινη
πλάκα πάνω στο υλικ και τοποθετείται η
µονάδα φρεζαρίσµατοσ/τρυπήµατοσ µετά
πάνω στη χαλύβδινη πλάκα.
Στρογγυλ ή πολύ κεκαµµένο υλικ
Για το φρεζάρισµα οπών και το τρύπηµα σε
στρογγυλ ή πολύ κεκαµµένο υλικ
τοποθετείται το µαγνητικ πδι (11) πάνω στο
υλικ έτσι, ώστε ο κατά µήκοσ άξονασ να είναι
παράλληλοσ µε τον κατά µήκοσ άξονα του
κεκαµµένου υλικού.
Γεµίστε τον ελεύθερο χώρο ανάµεσα στο
µαγνητικ πδι και στο υλικ και στισ δύο
πλευρέσ σε λο το µήκοσ του µαγνητικού
ποδιού µε χαλύβδινεσ σφήνεσ ή χαλύβδινεσ
ράβδουσ έτσι, ώστε µετά την ενεργοποίηση
του µαγνήτη να διέρχονται σο το δυνατν
περισστερεσ µαγνητικέσ δυναµικέσ γραµµέσ
απ το µαγνητικ πλο µέσα απ τισ σφήνεσ (ή
τισ ράβδουσ) και το υλικ προσ το περίβληµα
του µαγνητικού ποδιού.
Οι χαλύβδινεσ σφήνεσ (ράβδοι) πρέπει να
κατανεµηθούν και στισ δύο πλευρέσ του
µαγνητικού ποδιού έτσι, ώστε ο άξονασ του
εξαρτήµατοσ κοπήσ (τρυπανιού) να είναι
ευθυγραµµισµένοσ απευθείασ πάνω στο
κέντρο του κεκαµµένου υλικού, επειδή
διαφορετικά το εξάρτηµα µπορεί να αποκλίνει
στα πλάγια.
Βεβαιωθείτε, κουνώντασ τη χειρολαβή του
µαγνητικού ορθοστάτη, τι η µονάδα
φρεζαρίσµατοσ/τρυπήµατοσ είναι στερεωµένη
άψογα πάνω στο υλικ.
8.5 Φρεζάρισµα οπών
Αριθµς στροφών κινητήρα
Το κιβώτιο µετάδοσησ δύο βαθµίδων του
κινητήρα µπορεί να ρυθµιστεί για το
φρεζάρισµα οπών µε εξαρτήµατα κοπήσ µε
διάµετρο έωσ περίπου 16 mm στον υψηλτερο
αριθµ στροφών (θέση του κιβωτίου
µετάδοσησ >λαγσ<).
Για το φρεζάρισµα οπών µε εξαρτήµατα κοπήσ
µε µεγαλύτερη διάµετρο ρυθµίζεται το κιβώτιο
µετάδοσησ στο χαµηλτερο αριθµ στροφών
(>χελώνα<).
Τοποθέτηση του εξαρτήµατος κοπής
Μια συνοπτική παρουσίαση των διαθέσιµων
εργαλείων κοπήσ Metabo για τη µονάδα
φρεζαρίσµατοσ οπών και τρυπήµατοσ µπορείτε
να βρείτε στο κεφάλαιο Εξαρτήµατα.
Στο εξάρτηµα κοπήσ που απαιτείται για τη
διαδικασία του φρεζαρίσµατοσ τοποθετήστε
έναν κεντραδρο (αντίστοιχου µήκουσ),
τραβήξτε το φισ του κινητήρα απ την πρίζα
του µαγνητικού ορθοστάτη και τοποθετήστε
µετά το εξάρτηµα κοπήσ στο στήριγµα του
εξαρτήµατοσ (9) έτσι, ώστε η µια απ τισ δύο
επίπεδεσ επιφάνειεσ στο κυλινδρικ στέλεχοσ
του εξαρτήµατοσ κοπήσ να βρίσκεται στη θέση
τησ ακέφαλησ βίδασ (10) (µε εσωτερικ
εξάγωνο). Σπρώξτε το εξάρτηµα κοπήσ ενάντια στην πίεση του ενσωµατωµένου
ελατηρίου - µέχρι τέρµα προσ τα επάνω και
σφίξτε την ακέφαλη βίδα (10) (µε το εξαγωνικ
κλειδί 5 mm).
∆ιαδικασία φρεζαρίσµατος
Μαρκάρετε το κέντρο τησ τρύπασ, που πρέπει
να φρεζαριστεί, µε µια πντα.
Ευθυγραµµίστε τη µονάδα φρεζαρίσµατοσ/
τρυπήµατοσ έστι, ώστε ο τοποθετηµένοσ στο
εξάρτηµα κοπήσ κεντραδροσ να βρίσκεται
πάνω απ το µαρκάρισµα.
Μετά ενεργοποιήστε το µαγνήτη του
µαγνητικού ορθοστάτη και στη συνέχεια τον
κινητήρα.
Αρχίστε τη διαδικασία του φρεζαρίσµατοσ µε
µικρή δύναµη προώθησησ. ταν “πιάσει” το
εξάρτηµα κοπήσ, µπορεί να συνεχιστεί η
εργασία µε µια κάπωσ υψηλτερη δύναµη
προώθησησ. Μια πολύ υψηλή δύναµη
προώθησησ έχει ωσ αποτέλεσµα µια πρωρη
φθορά του εξαρτήµατοσ κοπήσ.
Προσέξτε τη συνεχή αποµάκρυνση των
αποβλήτων.
Οι κψεισ του εξαρτήµατοσ κοπήσ πρέπει κατά
το φρεζάρισµα οπών να ψύχονται επαρκώσ µε
ένα υγρ ψύξησ/λίπανσησ.
Για την αφαίρεση των γρεζιών χρησιµοποιείτε
ένα άγκιστρο γρεζιών
.
70
Page 71
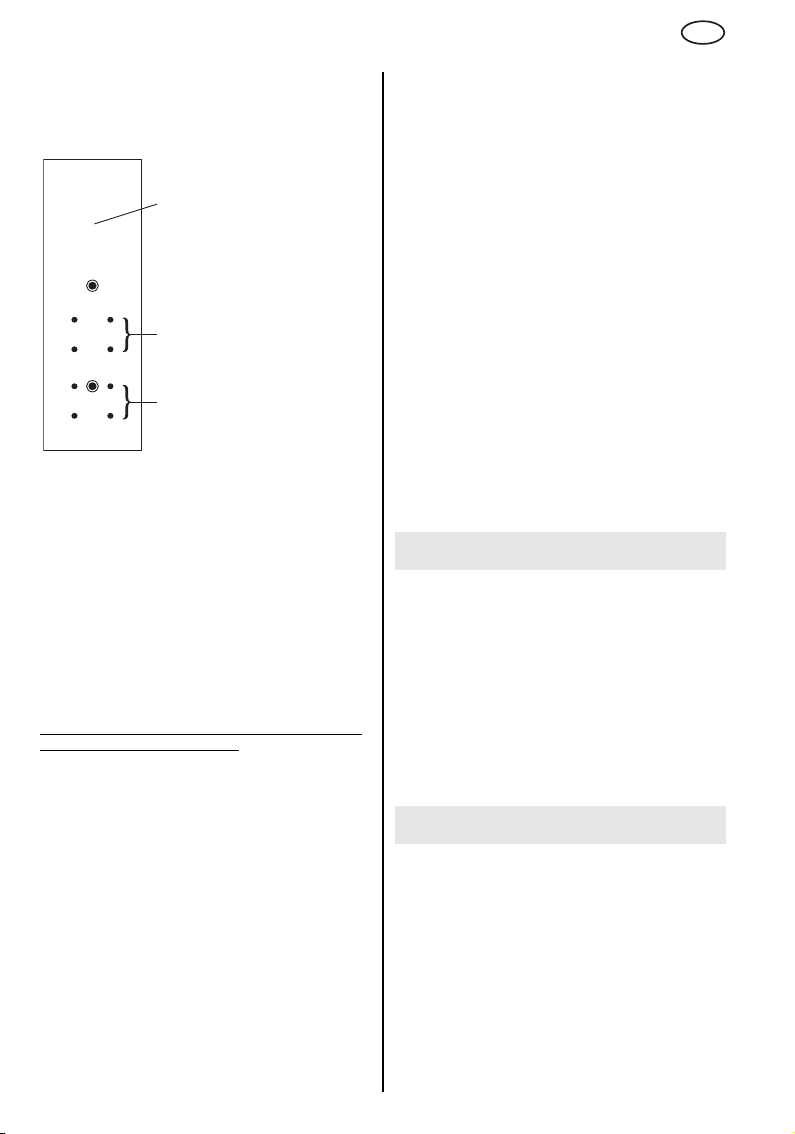
ΕΛΛΗΝΙΚά
EL
Ο φρεζαρισµένοσ πυρήνασ απορρίπτεται µέσω
του κεντραδρου του εξαρτήµατοσ κοπήσ.
8.6 Τρύπηµα
Κατά την παράδοση τησ
µονάδασ φρεζαρίσµατοσ/
τρυπήµατοσ απ το
3
εργοστάσιο είναι το
στήριγµα του εργαλείου (8)
τοποθετηµένο στο
έλκηθρο (3) έτσι, πωσ
φαίνεται στισ εικνεσ στη
σελίδα 3. (Το στήριγµα του
εργαλείου (8) είναι
τοποθετηµένο στισ τρύπεσ
b
(c) του έλκηθρου (3)).
Για το τρύπηµα µε ένα τσοκ
και µακριά τρυπάνια απ 10
mm µπορεί το στήριγµα του
c
εργαλείου να τοποθετηθεί
στισ τρύπεσ (b) του
έλκηθρου.
Για το σκοπ αυτ
- λύστε τη βίδα κελεφαλήσ κοίλου εξαγώνου
(12) και τραβήξτε τον κινητήρα προσ τα
επάνω,
- ξεβιδώστε τισ τέσσερισ βίδεσ στερέωσησ του
στηρίγµατοσ του εργαλείου (8) και αφαιρέστε
το στήριγµα του εργαλείου,
- βιδώστε το στήριγµα του εργαλείου (8) στισ
επάνω τέσσερισ τρύπεσ (b) του έλκηθρου (3)
έτσι, ώστε οι µακριέσ ακµέσ να βρίσκονται
παράλληλεσ µε τισ µακριέσ ακµέσ του
έλκηθρου.
Τοποθετήστε τον κινητήρα ξανά στο στήριγµα
του εργαλείου.
Αφαίρεση του στηρίγµατος του εξαρτήµατος
Τραβήξτε το φισ του κινητήρα απ την πρίζα
του µαγνητικού ορθοστάτη!
Περάστε το ακρώµιο του κλειδιού του τσοκ
µέσα στη µια απ τισ δύο τρύπεσ (και την
απέναντι ευρισκµενη τρύπα) του
στηρίγµατοσ του εξαρτήµατοσ (9).
Για το ξεβίδωµα του στηρίγµατοσ του
εξαρτήµατοσ σταθεροποιήστε τον άξονα του
κινητήρα µε τη βοήθεια ενσ γερµανικού
κλειδιού 22 mm, τοποθετώντασ το κλειδί στισ
αντίστοιχεσ προσ τούτο θέσεισ (7). Ο άξονασ
έχει ένα δεξιστροφο σπείρωµα. Στην ανάγκη
χαλαρώστε το στήριγµα του εξαρτήµατοσ,
κτυπώντασ ελαφρά µε ένα σφυρί πάνω στο
ακρώµιο του κλειδιού του τσοκ.
Για το τρύπηµα βιδώνεται η υποδοχή του τσοκ
6.30051 (βλέπε στο κεφάλαιο Εξαρτήµατα)
πάνω στον άξονα του κινητήρα.
Πάνω στον άξονα τησ υποδοχήσ µπορεί µετά
να βιδωθεί ένα τσοκ µε εσωτερικ σπείρωµα
½"-20 UNF.
Αριθµς στροφών κινητήρα
Το κιβώτιο µετάδοσησ δύο βαθµίδων του
κινητήρα µπορεί να ρυθµιστεί για το τρύπηµα
σε χάλυβα µε τρυπάνια µε διάµετρο έωσ
περίπου 13 mm στον υψηλτερο αριθµ
στροφών (>λαγσ<).
Αφαίρεση της υποδοχής του τσοκ
Για το ξεβίδωµα τησ υποδοχήσ του τσοκ απ
τον άξονα του κινητήρα περάστε το ακρώµιο
του κλειδιού του τσοκ µέσα απ την τρύπα τησ
υποδοχήσ και λύστε την µε ένα ελαφρο
κτύπηµα.
8.7 Προστασία µηδενικής τάσης
ταν - µε ενεργοποιηµένο το µαγνήτη του
µαγνητικού ορθοστάτη και µε ενεργοποιηµένο
τον κινητήρα - δεν υπάρχει τάση ή διακοπεί η
παροχή του ρεύµατοσ, σταµατά ο κινητήρασ. Ο
κινητήρασ δεν µπορεί σε περίπτωση επανδου
τησ τάσησ να ξεκινήσει απ µνοσ του. Πρέπει
κανείσ να τον απενεργοποιήσει και να τον
ενεργοποιήσει ξανά.
9Συντήρηση
Συντηρείτε, καθαρίζετε και λιπαίνετε το
εργαλείο τακτικά.
Πριν απ κάθε ρύθµιση, συντήρηση ή
επιδιρθωση τραβάτε το φισ απ την πρίζα.
Για τη λίπανση του οδοντωτού καννα και του
οδοντοτροχού (πινιν) για την προσ τα πάνω
και προσ τα κάτω κίνηση του έλκηθρου βάζετε
κατά διαστήµατα µερικέσ σταγνεσ λάδι πάνω
στον οδοντωτ καννα.
Λιπαίνετε τισ επιφάνειεσ ολίσθησησ του
έλκηθρου µε γράσο Molykote.
f
10 Εξαρτήµατα
Χρησιµοποιείστε αποκλειστικά γνήσια
εξαρτήµατα τησ Metabo. Η χρήση άλλων
εργαλείων κοπήσ και άλλων εξαρτηµάτων
µπορεί να σηµαίνει για σασ έναν κίνδυνο
τραυµατισµού.
ταν χρειάζεστε εξαρτήµατα, απευθυνθείτε
παρακαλώ στον προµηθευτή σασ.
Για την επιλογή των σωστών εξαρτηµάτων
αναφέρετε παρακαλώ στον προµηθευτή σασ
τον ακριβή τύπο του ηλεκτρικού σασ
εργαλείου.
71
Page 72
EL
ΕΛΛΗΝΙΚά
Βλέπε σελίδα 4.
A Εργαλεία κοπήσ, HS (HSS), στέλεχοσ
Weldon 19 mm
B Υποδοχή τσοκ, για τσοκ µε εσωτερικ
σπείρωµα 1/2"-20 UNF
C Κεντραδροσ κοντσ,
κατάλληλοσ για βάθοσ κοπήσ 25 mm
D Κεντραδροσ µακρύσ,
κατάλληλοσ για βάθοσ κοπήσ 50 mm
11 Επισκευή
Οι επισκευέσ των ηλεκτρικών εργαλείων
επιτρέπεται να διενεργούνται µνον απ
ηλεκτροτεχνίτεσ!
Τα ηλεκτρικά εργαλεία τησ Metabo που έχουν
ανάγκη επισκευήσ µπορούν να σταλθούν στη
διεύθυνση που αναφέρεται στον κατάλογο
ανταλλακτικών.
Σε περίπτωση αποστολήσ για επισκευή
περιγράψτε παρακαλώ το διαπιστωµένο
πρβληµα.
12 Προστασία περιβάλλοντος
Οι συσκευασίεσ τησ Metabo είναι 100%
ανακυκλώσιµεσ.
Τα άχρηστα ηλεκτρικά εργαλεία και
εξαρτήµατα περιέχουν µεγάλεσ ποστητεσ
πολύτιµων πρώτων υλών και συνθετικών
υλικών, που µπορούν να υποβληθούν επίσησ
σε ανακύκλωση.
Αυτέσ οι οδηγίεσ χρήσησ είναι τυπωµένεσ σε
χαρτί που δεν έχει επεξεργαστεί µε χλώριο.
Μνο για τισ χώρεσ τησ ΕΕ: Μην πετάτε
τα ηλεκτρικά εργαλεία στον κάδο
οικιακών απορριάτων! Σύµφωνα ε
την ευρωπαϊκή οδηγία 2002/96/ΕΚ περί
ηλεκτρικών και ηλεκτρονικών συσκευών και
την ενσωάτωσή τησ στο εθνικ δίκαιο, τα
ηλεκτρικά εργαλεία πρέπει να συλλέγονται
ξεχωριστά και να επιστρέφονται για
ανακύκλωση ε τρπο φιλικ προσ το
περιβάλλον.
13 Τεχνικά στοιχεία
∆ιευκρινίσεισ σχετικά µε τα στοιχεία στη
σελίδα 2.
∆ιατηρούµε το δικαίωµα για αλλαγέσ, που
εξυπηρετούν την τεχνική προδο.
M = Ροπή στρέψησ
= Μέγιστη διάµετροσ εξαρτήµατοσ
D
max
Μαγνητικσ ορθοστάτησ:
H
max
P
1M
F
max
A = ∆ιαστάσεισ του µαγνητικού ποδιού
Κινητήρασ:
P
1
P
2
n
0
n
1
G = Σπείρωµα άξονα
Μονάδα φρεζαρίσµατοσ/τρυπήµατοσ:
H
u
H
o
D
i
m = Βάροσ χωρίσ καλώδιο σύνδεσησ
Τυπικέσ ηχητικέσ στάθµεσ Α:
L
pA
L
WA
Κατά την εργασία µπορεί να υπάρξει υπέρβαση
τησ στάθµησ θορύβου των 85 dB(A).
Οι τιµέσ µετρήθηκαν σύµφωνα µε το πρτυπο
EN 50144.
Τα αναφερµενα τεχνικά στοιχεία εννοούνται
µε ανοχέσ (σύµφωνα µε τισ εκάστοτε
ισχύουσεσ τεχνικέσ προδιαγραφέσ).
κοπήσ
= Μέγιστη διαδροµή
= Απορροφούµενη ισχύσ
= Μέγιστη δύναµη πρσφυσησ
= Ονοµαστική απορροφούµενη
ισχύσ
= Αποδιδµενη ισχύσ
= Αριθµσ στροφών χωρίσ φορτίο
= Αριθµσ στροφών στο ονοµαστικ
φορτίο
= Ύψοσ (µαζί µε τον κινητήρα) µε το
έλκηθρο στην κάτω θέση
= Ύψοσ (µαζί µε τον κινητήρα) µε το
έλκηθρο στην επάνω θέση
= Εσωτερική διάµετροσ του
στηρίγµατοσ του εξαρτήµατοσ
στο ρεύµα
= Στάθµη ηχητικήσ πίεσησ
= Στάθµη ηχητικήσ ισχύοσ
Χρησιµοποιείτε προστασία ακοής
(ωτασπίδες)!
72
Page 73
MAGYAR
HU
Használati útmutató
Tisztelt Vásárlónk!
Köszönjük, hogy megtisztelt bennünket bizalmával és a Metabo elektromos kéziszerszámát választotta.
Minden egyes elektromos kéziszerszámunkat igen alapos minőségi ellenőrző vizsgálatnak vetünk alá,
ennek során meg kell felelniük a Metabo minőségbiztosító részlege által kidolgozott szigorú minőségi
követelményeknek. Az elektromos kéziszerszámának élettartama nagy mértékben függ attól, hogy milyen
gondosan bánik vele. Kérjük tehát, hogy figyelmesen olvassa el és tartsa be a jelen használati
útmutatóban és a mellékelt műszaki leírásokban foglaltakat. Mennél gondosabban bánik a Metabo
elektromos berendezésével, annál hosszabb ideig fogja az megbízhatóan szolgálni Önt.
Ta r t al om
1 Megfelelőségi nyilatkozat
2 Rendeltetésszerű használat
3 Általános biztonsági szabályok
4 Különleges biztonsági szabályok
5 Áttekintés
6 Különleges termékjellemzők
7 Üzembe helyezés
7.1 Hálózati csatlakozás
7.2 A szán játéka
8 Használat
8.1 Motorfordulatszám
8.2 Biztonsági-feszítőheveder racsnival
8.3 Bekapcsolási sorrend
8.4 A maró-/fúró-egység ráhelyezése az
anyagra
8.5 Lyukmarás
8.6 Fúrás
8.7 Feszültséghiány-védelem
9Karbantartás
10 Tartozékok
11 Javítás
12 Környezetvédelem
13 Műszaki adatok
1 Megfelelőségi nyilatkozat
Kizárólagos felelősségünk tudatában igazoljuk,
hogy ez a termék mindenben megfelel a 2. oldalon
felsorolt szabványokban és irányelvekben foglalt
követelményeknek.
2 Rendeltetésszerű használat
A MAG 832 megfelelő marókkal lyukmarásra és
spirálfúróval fémben fúrásra alkalmas.
A nem rendeltetésszerű használatból eredő
mindennemű kárért a felelősség kizárólag a
felhasználót terheli.
Feltétlenül tartsa be az általánosan elfogadott
balesetvédelmi szabályokat, valamint a mellékelt
biztonsági útmutatóban foglaltakat.
3 Általános biztonsági
szabályok
Feltétlenül olvassa el figyelmesen és
maradéktalanul a mellékelt biztonsági
használati útmutatót, mielőtt használatba venné az
elektromos kéziszerszámot. Őrizze meg a
mellékelt műszaki leírásokat és csak ezekkel
együtt adja tovább másnak az elektromos
kéziszerszámot.
útmutatót (piros füzet) és ezt a
4 Különleges biztonsági
szabályok
Saját testi épsége és a szerszám
védelme érdekében tartsa be az adott
szimbólummal jelölt szövegrészekben
foglaltakat!
A dugót húzza ki a csatlakozóaljzatból, mielőtt
bármiféle beállítást, átalakítást, karbantartást vagy
tisztítás végezne.
Viseljen fülvédőt.
okozhat.
Munkavégzés közben mindig viseljen
védőszemüveget, védőkesztyűt és alkalmas
lábbelit.
A maró-/fúró-egységet nem szabad esőnek kitenni
és tilos vizes, nedves vagy robbanásveszélyes
helyiségekben használni.
Vigyázat! Ha a lyukmaró- és fúró-egységet
(használat után) hosszabb időre olyan anyagra
helyezi, amely nem rendelkezik megfelelő
hővezetéssel (pl. műanyag), akkor ne kapcsolja be
a mágnes-állvány mágnesét, mivel ez a
mágnestekercs roncsolódásához vezethet.
maró-/fúró-egységet, hogy az egy esetleges
feszültségkimaradás során se tudjon leesni.
A zajhatás halláskárosodást
Ferde és függőlegesen felületen,
valamint fejmagasság fölött végzett
lyukmaráshoz és fúráshoz biztosítsa
a géppel együtt szállított
feszítőheveder segítségével úgy a
73
Page 74
HU
MAGYAR
5 Áttekintés
Lásd a 3. oldalt (kérjük, hajtsa ki).
1 Kapcsoló (mágnes-állvány)
2 Feszítőheveder rögzítőhelyei
3Szán
4 kapcsoló (motor)
5 Kapcsológomb
6 Nyíljelölés
7 Motororsó kulcsfelülete
8Géptartó
9Szerszámtartó
10 Menetes csap (szerszámtartó)
11 Mágneses talp
12 Imbuszcsavar
13 Menetes csap (szán)
6 Különleges
termékjellemzők
• Nagy tapadási erővel rendelkező mágneses talp
a biztonságosabb munkavégzés érdekékben
• A géppel szállított biztonsági heveder
használata során és fejmagasság fölött, ferde és
függőlegesen felületen végzett munkák közben
• Pontos és tiszta furást tesz lehetővé. A motor és
a szán egy egységet képez
• Elfáradásmentes munkavégzés. Lyukmarás
során egy gyűrű alakú horony képződik. Ezáltal
kevesebb anyagot kell forgácsolni, és
csekélyebb előtoló erőre van szükség. A kimart
magot a vágószerszám központosító csapja
dobja ki.
• Két fordulatszám. Magas fordulatszám a max.
16 mm átmérőjű vágószerszámokkal történő
lyukmaráshoz és a max.
fúrókkal történő fúráshoz. Alacsony
fordulatszám a max. Ø 32 mm átmérőjű
vágószerszámokkal történő lyukmaráshoz.
• Felerősítő-darab a fúrótokmányhoz (tartozék)
spirálfúróval végzett munkákhoz
Ø
13 mm átmérőjű
7 Üzembe helyezés
Az üzembe helyezés előtt hasonlítsa
össze a típustáblán (mágnes-állvány és a
motor típustábláján) megadott hálózati
feszültség és hálózati frekvencia adatokat az
Ön saját elektromos hálózatának adataival és
ellenőrizze, hogy azok egyeznek-e.
Ellenőrizze, hogy a készülék sértetlen-e: a
készülék további használata előtt alaposan
ellenőrizni kell a védőberendezéseket vagy a
könnyebben sérült részeket, valamint meg kell
vizsgálni, hogy kifogástalanul és
74
rendeltetésszerűen működnek-e. Ellenőrizze, hogy
a mozgó részegységek kifogástalanul működneke, nem szorulnak-e, és hogy a részegységek
sértetlenek-e. Az összes részegységnek helyesen
összeszerelt állapotban kell lenniük és teljesíteniük
kell valamennyi feltételt, annak érdekében, hogy
biztosítani tudják a készülék kifogástalan
működését. A sérült védőberendezéseket és
részegységeket rendeltetésszerűen egy elismert
szakműhelyben kell javíttatni vagy kicseréltetni.
7.1 Hálózati csatlakozás
A maró-/fúróegység motorja kétszeresen szigetelt
(II. érintésvédelmi osztály). A készülékházat (pl.
jelölőtáblák felhelyezésére) tilos megfúrni, mivel
ezáltal megszűnhet a kétszeres szigetelés
hatásossága.
A mágnes-állvány ezzel szemben az I.
érintésvédelmi osztálynak felel meg, és ezért a
maró-/fúróegységet csak előírás szerint földelt
csatlakozóaljzathoz szabad csatlakoztatni.
Ha hosszabbítóvezeték használata szükséges,
akkor ennek háromeresnek (és védővezetékének
kifogástalan vezetőnek, a csatlakozóaljzat és a
dugós csatlakozó védőérintkezőjével
összekötöttnek) kell lennie.
7.2 A szán játéka
A szán játékát (3) az öt darab menetes csappal (13)
lehet beállítani.
A szánt úgy kell beállítani, hogy (behelyezett
motorral) könnyen lehessen fölfelé és lefelé
mozgatni, minden helyzetben állva maradjon és a
motor súlya ne húzza lefelé.
Ø
8 Használat
8.1 Motorfordulatszám
A maró-/fúróegység motorja kétfokozatúhajtóművel rendelkezik.
Ha a kapcsológomb >nyúl< jele szembe mutat (5)
a (6) hajtóműházon található jelölőnyíllal, akkor a
hajtómű a magasabb fordulatszámra van beállítva.
A >teknősbéka< jel az alacsony fordulatszámot
jelöli.
Legcélszerűbb a két hajtóműfokozat közötti
átkapcsolást kifutásban lévő motornál végezni
(kapcsolja be rövid időre a motort, és a motor
leállása közben végezze el az átállítást a
kapcsológombbal (5)).
8.2 Biztonsági feszítőheveder racsnival
Ferde és függőleges felületen, valamint
fejmagasság fölött végzett lyukmaráshoz és
fúráshoz biztosítsa a géppel együtt szállított
feszítőheveder segítségével úgy a maró-/
Page 75
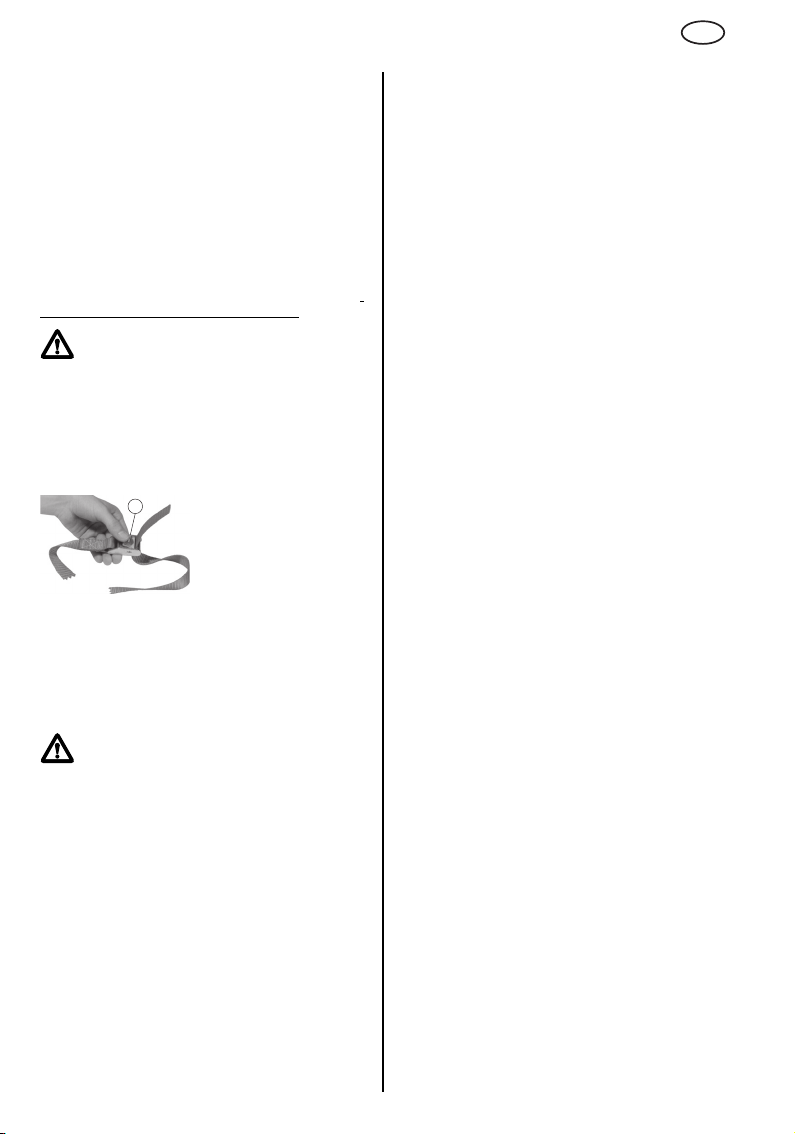
MAGYAR
HU
fúróegységet, hogy az egy esetleges
feszültségkimaradás során se tudjon leesni.
A feszítőhevedert a mágneses fúróállvány két
rögzítőpontjának valamelyikére (2) kell felhelyezni.
Ezen túlmenően a feszítőhevedert egy további,
erre a célra alkalmas rögzítési helyhez vagy a
megmunkálandó anyaghoz is hozzá kell rögzíteni.
Ügyeljen arra, hogy a feszítőhevedert feszesen
vezesse. A feszítőheveder nem helyettesíti a
fúróállvány mágneses térerősségét, csupán arra
szolgál, hogy megakadályozza a készülék leesését
feszültségkimaradás esetén.
A feszítőhevedert úgy kell felszerelni, hogy
feszültségkimaradás esetén a maró-/fúróegység
készülék kezelőjétől ellentétes irányban mozogjon.
Figyelem! Ellenőrizze a feszítőheveder
épségét.
Minden egyes használat előtt ellenőrizze alaposan,
hogy a feszítőheveder kifogástalanul és
rendeltetésszerűen működik-e. Ha a
feszítőheveder sérült, vagy a racsni nem működik
kifogástalanul, azonnal cserélje ki a
feszítőhevedert.
A feszítőhevederrel kapcsolatos útmutató:
a
Engedje el az emelőkart.
A heveder megfeszítéséhez húzza a hevedert a
szabad végénél fogva a nyíl irányába. Ellenőrizze,
hogy a heveder szorosan és biztosan be van-e
kötve.
8.3 Bekapcsolási sorrend
Először mindig a mágnes-állvány mágnesét
(kapcsoló (1)), majd ezt követően a motort
(kapcsoló (4)) kell bekapcsolni.
Ha a motort a mágnes bekapcsolása előtt
kapcsolja be, akkor a motor a mágnes
bekapcsolása során nem indul el.
Ha a mágnest bekapcsolja, a jelzőlámpába
beépített kapcsoló (1) világít.
Ha a mágnest kikapcsolja, a motor leáll. A motor
újbóli bekapcsolásához, először ki kell azt
kapcsolni, majd a mágnest be kell kapcsolni, és
ezt követően a motort újra be kell kapcsolni.
8.4 A maró-/fúróegység ráhelyezése az
anyagra
A mágnesállvány csak akkor tapad kifogástalanul
ahhoz az anyaghoz, amelyet marni vagy fúrni
szeretne, ha az anyag felülete tiszta és sima. A
mágnesállvány felhelyezése előtt távolítsa el a laza
Nyomja lefelé az
emelőkart (a), és az
ábrának megfelelően
vezesse be alulról a
feszítőheveder szabad
végét a racsniba.
rozsdás felületeket, a szennyeződéseket és a zsírt.
Az esetleg előforduló hegesztési gyöngyöket vagy
egyenetlenségeket simítsa el. A vékony
festékréteg nem csökkenti a tapadási
hatékonyságot. Ha szükséges, tisztítsa meg a
mágneses talpat (11) is.
A mágnes bekapcsolása után rángassa meg
erőteljesen a mágnes-állvány markolatát, hogy
meggyőződhessen arról, hogy a mágnes
kifogástalanul tapad az anyaghoz. Ha a mágnes
mégsem tapad kifogástalanul az anyaghoz,
ellenőrizze az anyag felületét és a mágneses talp
alsó oldalát. Ha szükséges, tisztítsa meg ezeket,
és kapcsolja be újra a mágnest.
Vékony acél
Az optimális tapadási hatékonyság min. 12 mm
vastag és szénmentes acélon érhető el.
A túlságosan vékony acélon végzett lyukmaráshoz
és fúráshoz az anyag alá helyezhet (ott, ahol a
mágneses talpat ráhelyezi az anyagra) egy
acéllemezt (minimum méret: 100 x 200 x 12 mm).
Nemvas fém
Nemvas fémeken végzett lyukmaráshoz és
fúráshoz először rögzítse az acéllemezt az
anyaghoz, majd ezután állítsa a maró-/
fúróegységet az acéllemezre.
Gömbölyű vagy erősen hajlított anyag
Gömbölyű vagy erősen hajlított anyagon végzett
lyukmaráshoz és fúráshoz helyezze a mágneses
talpat (11) úgy az anyagra, hogy annak
hossztengelye párhuzamos legyen a meghajlított
anyag hossztengelyével.
Acélékekkel vagy acélrudakkal úgy töltse ki a
mágneses talp és a megmunkálandó anyag közötti
üres teret a munkadarab mindkét oldalán a
mágneses talp teljes hosszában, hogy a mágnes
bekapcsolását követően lehetőleg sok mágneses
erővonal fusson az ékeken (vagy a rudakon) és az
anyagon át a mágneses pólustól a mágneses talpházhoz.
Úgy ossza el az acélékeket (rudakat) a mágneses
talp két oldalán, hogy a vágószerszám (fúró)
tengelye közvetlenül a meghajlított anyag
központja felé irányuljon, különben a szerszám
oldalra futhat.
Rázza meg erősen a mágneses-állvány markolatát
és győződjön meg róla, hogy a maró-/fúróegység
kifogástalanul tapad a megmunkálandó anyaghoz.
8.5 Lyukmarás
Motorfordulatszám
A motor kétfokozatú-hajtóművét a max. 16 mm
átmérőjű vágószerszámmal végzett lyukmaráshoz
magasabb fordulatszámra (meghajtóállás >nyúl<)
lehet állítani.
Az ennél nagyobb átmérővel rendelkező
vágószerszámmal végzett lyukmaráshoz a
75
Page 76
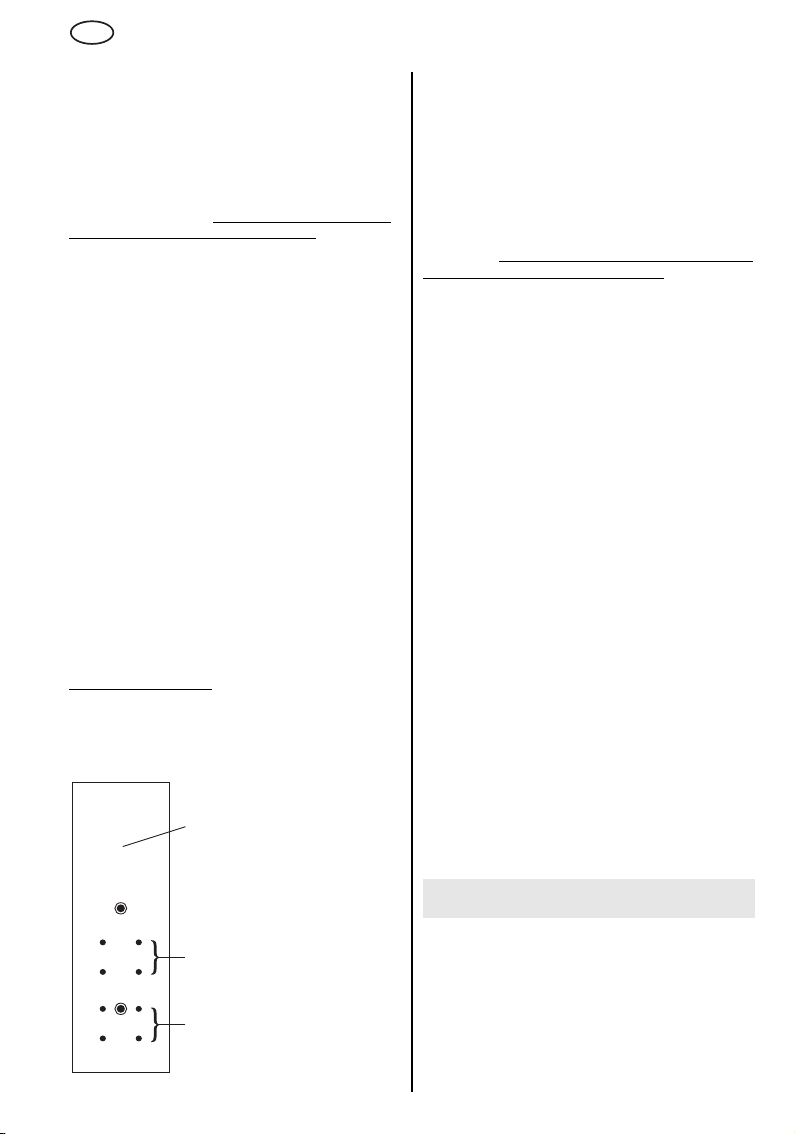
HU
MAGYAR
hajtóművet alacsonyabb fordulatszámra
(>teknősbéka<) lehet állítani.
A vágószerszám behelyezése
A lyukmaró- és fúróegység részére rendelkezésre
álló Metabo vágószerszámokról készült
összeállítás a Tartozékok c. fejezetben található.
Helyezze be a marási folyamathoz szükséges
vágószerszámba a (megfelelő hosszú)
központosító csapot, húzza ki a mágnes-állvány
csatlakozó aljzatából a motor dugóját, és vezesse
be aztán a vágószerszámot úgy a szerszámtartóba
(9), hogy a vágószerszám hengeres részének egyik
felülete az (imbuszos) menetes csap helyén (10)
legyen. Tolja fel - a beépített rugó nyomásával
ellentétben - ütközésig a vágószerszámot, és
húzza meg a menetes csapot (10) (az 5-mmimbuszkulccsal).
Marási folyamat
Jelölje meg egy pontozójellel a kimarandó lyuk
központját.
Állítsa be a maró-/fúróegységet úgy, hogy a
vágószerszámba behelyezett központosító csap a
jelölés fölött legyen.
Ezután előbb a mágnesállvány mágnesét, majd a
motort kapcsolja be.
A marási folyamatot alacsony előtoló erővel kezdje
meg. Ha a vágószerszám belefogott a marás
helyébe, nagyobb előtoló erővel is dolgozhat. A túl
magas előtoló erő a vágószerszám idő előtti
kopását eredményezheti.
Ügyeljen a rendszeres forgácskifolyásra.
A vágószerszám vágókéseit lyukmarás közben
bőséges hűtő-kenőfolyadékkal kell hűteni.
A forgács eltávolításához használjon
forgácskaparó horgot.
A kimart magot a vágószerszám központosító
csapja dobja ki.
8.6 Fúrás
A maró-/fúróegység gyári
kiszállításakor a géptartó (8)
úgy van elhelyezve a szánon
3
(3), mint ahogy az a 3. oldalon
lévő fotókon látszik. (A
géptartó (8) a szánkó furatira
(c) van (3) felszerelve).
Fúrótokmánnyal és 10
milliméternél hosszabb
fúrószárral fúráshoz a
géptartót a szán furataira (b)
b
lehet felszerelni.
c
Ehhez
- oldja ki a belső imbuszfejű csavarokat (12), és
felfelé húzva emelje ki a motort;
- csavarja ki a géptartó négy darab
rögzítőcsavarját (8), és vegye le a géptartót;
- Csavarozza a géptartót (8) úgy a szán négy felső
furatához (b), (3) hogy a hosszanti élek
párhuzamosak legyenek a szán hosszanti éleivel.
Helyezze vissza a motort a géptartóba.
A szerszámtartó
leemelése
mágnesállvány csatlakozóaljzatából.
Dugja be a tokmánykulcs peckét a szerszámtartó
két furatának valamelyikébe (és az ezzel ellentétes
oldalon lévő furatba) (9).
A szerszámtartó lecsavarásához tartsa meg a
motororsót (7) annak kulcsfelületén egy 22-mmvilláskulccsal. Az orsó jobbmenetes. Szükség
esetén a szerszámtartót úgy lazítsa meg, hogy
kalapáccsal finoman megütögeti a tokmánykulcs
peckét.
Fúráshoz csavarozza fel a motororsóra a 6.30051
számú fúrótokmány-felerősítő darabot (lásd a
Tartozékok fejezetet).
A motororsó felerősítő darabjára egy
belső menetes fúrótokmány csavarozható rá.
Motorfordulatszám
A motor kétfokozatú-hajtóművét a max. kb. 13 mm
hosszúságú fúrószárral végzett acélfúráshoz
magasabb fordulatszámra (meghajtóállás >nyúl<)
lehet állítani.
A fúrótokmány -felerősítő darab
leszerelése
motororsóról történő lecsavarozásához dugja át a
tokmánykulcs peckét a felerősítő darab furatán és
finom ütéssel lazítsa meg.
8.7 Feszültséghiány-védelem
Ha - miközben a mágnesállvány mágnese és a
motor be vannak kapcsolva - feszültség kimaradás
lép fel, vagy megszakad az áramhozzávezetés,
akkor a motor leáll. Az áram visszatérésekor a
motor nem képes önállóan újraindulni. Először ki
kell kapcsolni, majd újra be kell kapcsolni.
Húzza ki a motor csatlakozódugóját a
½
"-20 UNF
A fúrótokmány-felerősítő darab
9 Karbantartás
Végezzen rendszeresen karbantartást, tisztítást és
kenést.
Bármilyen beállítás, karbantartás vagy javítás előtt
húzza ki a csatlakozódugót.
Esetenként cseppentsen néhány csepp olajat a
fogaslécre a léc és a szán fel-, és lefelé mozgását
irányító kis fogaskerék kenéséhez.
Kenje a szán csúszófelületeit Molykote-zsírral.
76
Page 77
f
10 Tartozékok
MAGYAR
13 Műszaki adatok
HU
Csak eredeti Metabo tartozékokat használjon. Más
betétszerszám és egyéb tartozék használata az Ön
számára sérülésveszélyt jelent.
Ha valamilyen tartozékra van szüksége, forduljon a
kereskedőjéhez.
A megfelelő tartozék kiválasztásához adja meg a
kereskedőnek a szerszám pontos típusát.
Lásd a 4. oldalt.
A Vágószerszám, HS (HSS), Weldon-szár 19 mm
B Fúrótokmány-felvevő, belső menetes 1/2"-20
UNF fúrótokmányhoz
C Rövid központosító csap, 25 mm vágási
mélységhez
D Rövid központosító csap, 50 mm vágási
mélységhez
11 Javítás
Elektromos kéziszerszámot csak villamos
szakember javíthat!
A meghibásodott Metabo elektromos
kéziszerszámot a pótalkatrész-jegyzékben
feltüntetett valamelyik javítóműhelybe lehet
beküldeni javításra.
Kérjük, hogy levelében röviden írja le az észlelt
hibát.
12 Környezetvédelem
A Metabo szerszámok csomagolása 100%-ban
újra hasznosítható anyagokból készül.
A leselejtezett elektromos kéziszerszámok és azok
tartozékai sok értékes nyersanyagot és
műanyagot tartalmaznak, amelyek szintén újra
hasznosíthatók.
Ez a használati utasítás klórmentesen fehérített
papírra lett nyomtatva.
Csak EU-tagországok esetében:
elektromos kéziszerszámot soha ne
dobjon háztartási hulladék közé! Az
elektromos és elektronikus berendezések
hulladékairól szóló 2002/96/EK irányelv és annak
nemzeti jogi átvétele értelmében a használt
elektromos kéziszerszámokat szelektíven kell
gyűjteni és lehetővé kell tenni azok
környezetkímélő újrahasznosítását.
Az adatok értelmezését lásd a 2. oldalon.
A műszaki változtatás joga a továbbfejlesztés
érdekében fenntartva.
M = Forgatónyomaték
D
= A maximális vágószerszám-átmérő
max
Mágnesállvány:
H
=Max. löket
max
= Teljesítményfelvétel
P
1M
= Max. tapadási erő
F
max
A = A mágneses talp méretei
Motor:
P
= névleges felvett teljesítmény
1
= leadott teljesítmény
P
2
n
= Üresjárati fordulatszám
0
= Fordulatszám névleges terhelés során
n
1
G = tengelymenet
Maró-/fúróegység:
= Magasság (a motorral együtt), ha a
H
u
H
o
D
i
m = súly elektromos csatlakozókábel
szán a legalsó állásban van
= Magasság (a motorral együtt), ha a
szán a legfelső állásban van
= A szerszámtartó belső átmérője
nélkül
Jellemző A-osztályú zajszint:
= Hangnyomás-szint
L
pA
L
= Hangteljesítmény-szint
WA
Munka közben a zajszint túllépheti a 85 dB(A)-t.
Hordjon zajtompító fülvédőt!
A mérési eredményeket az EN 50144 szabvány
szerint határoztuk meg.
A fenti adatoknak tűrése van (a mindenkor
érvényben levő szabványoknak megfelelően).
77
Page 78
Page 79
Page 80
Metabowerke GmbH,
72622 Nürtingen, Germany
www.metabo.com
 Loading...