

Page 1
Operation instructions • 1910032C
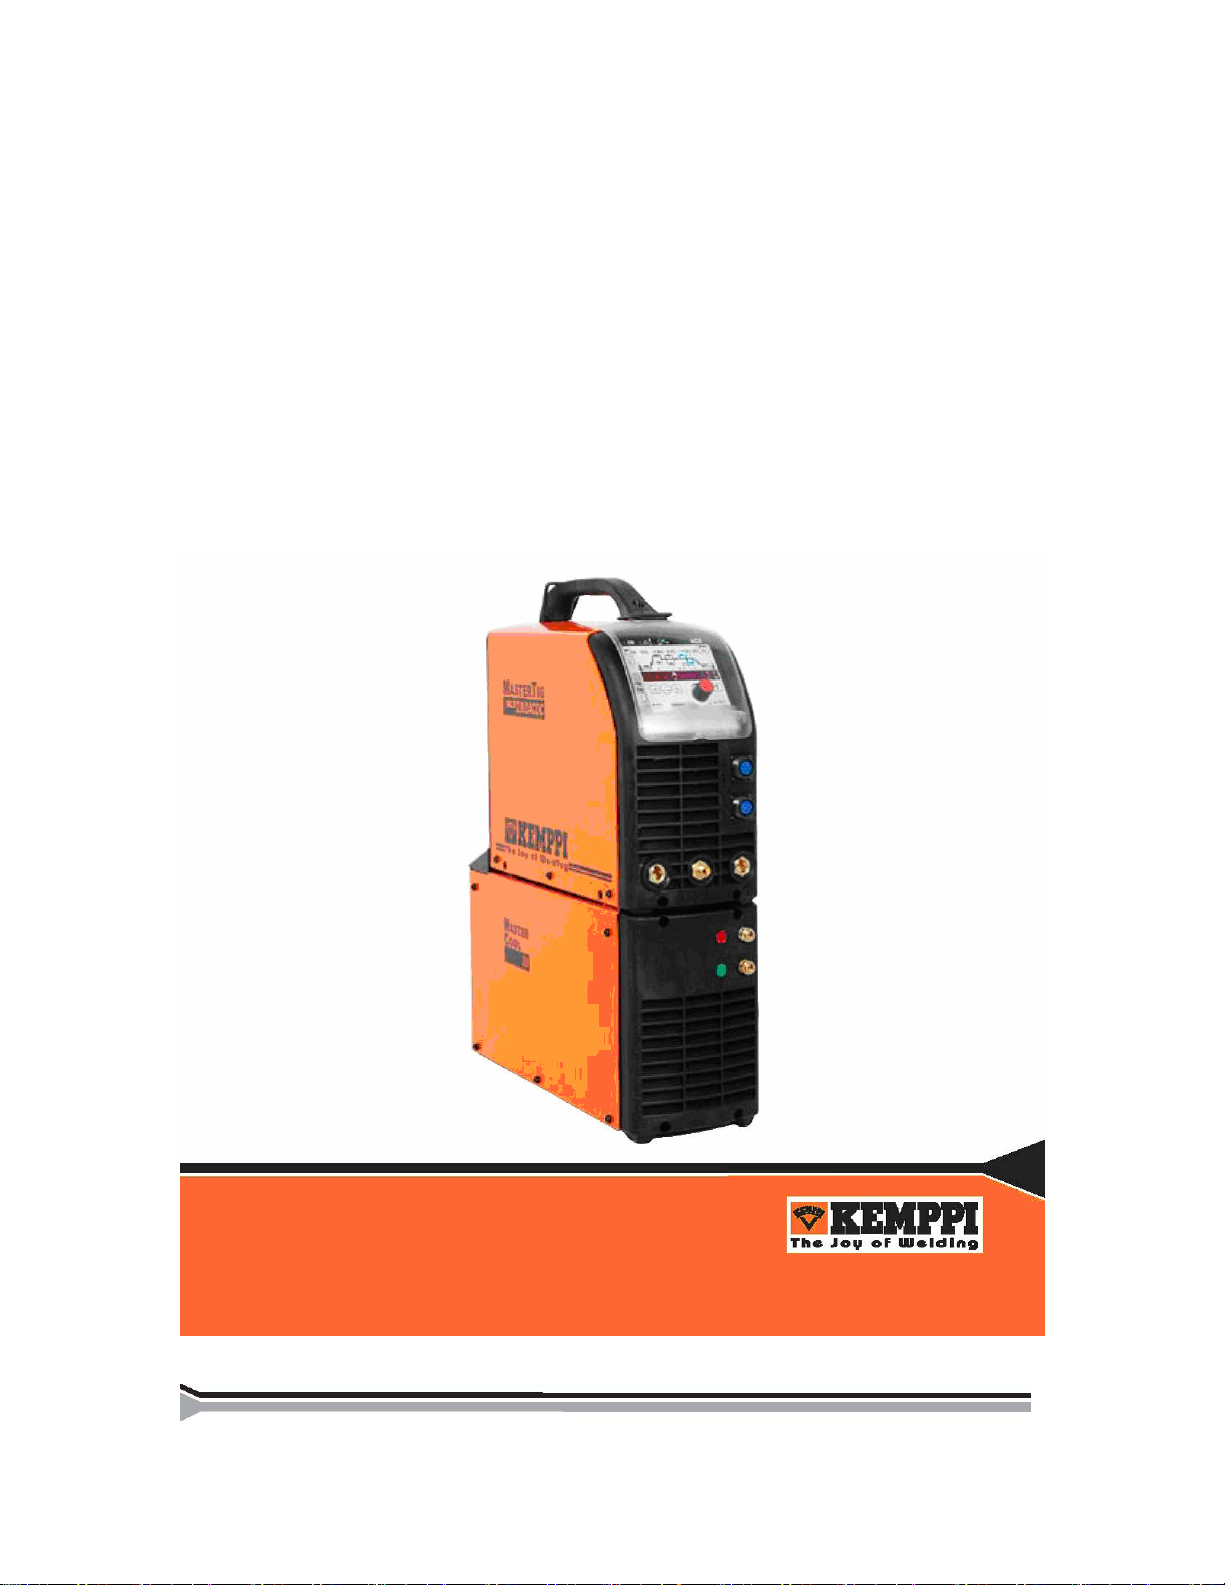
MASTERTIG
MLS™ 2300 ACDC
使用说明书
Page 2
目录
1. 前言.......................................................................................................................................... 3
1.1. 介绍....................................................................................................................................... 3
1.2. 产品介绍............................................................................................................................... 3
1.3. 操作安全条例....................................................................................................................... 3
2. 机器的安装.............................................................................................................................. 4
2.1 打开包装................................................................................................................................ 4
2.2 放置机器................................................................................................................................ 4
2.3 产品系列号............................................................................................................................ 4
2.4 安装机器和主要部件...........................................................…............................................. 4
2.5 安装面板..................................................................................…………………….............. 5
2.6 连接电源线............................................................................................................................ 5
2.7 连接焊接电缆........................................................................................................................ 6
2.7.1 选择 MMA 方式下的焊接极性......................................................................................... 6
2.7.1 接地...........................................................................................………….......................... 6
2.8 连接 MASTERCOOL 20 水冷单元..................................................................................... 6
2.9 保护气...............................................…................................................................................. 7
2.9.1 安装气瓶..............................................................................………................................... 7
3. 操作.....................................................................................................…................................. 8
3.1 焊接工艺............................................................................................…………………….... 8
3.1.1 MMA 焊接..........................................................................…………................................. 8
3.1.2 交流 TIG 焊.....................................................………....................................................... 8
3.1.3 直流 TIG 焊................................................................………............................................ 8
3.1.4 一元脉冲 TIG 焊...................................................................…......................................... 9
3.1.5 长脉冲 TIG 焊..........................................................................…….................................. 9
3.1.6 ACDC TIG 焊...................................................................................……........................... 9
3.2 功能操作............................................................................................................................... 9
3.2.1 电源..............................................…………………………….......................................... 9
3.2.2 面板功能.................................................................................……................................... 9
3.2.3 保存焊接参数设置........................................................................…............................... 15
3.2.4 调用已存设置参数..........................................................................………………......... 16
3.2.5 遥控存储通道选择......................................................................………......................... 16
3.2.6 功能设置.................................................................................………………….............. 16
3.2.7 脚闸控制 R11F..................................................………………………............................ 16
3.3 MASTERCOOL 20 水冷单元操作..................................................................................... 16
3.4 存放 ..............................................................................................……………………...... 16
4、维护................................................................................................................................….... 18
4.1 日常维护............................................................................................................................... 18
4.1.1 每 6 个月维护...........………………………..................................................................... 18
4.2.1 服务条款......................................................…………………………….......................... 18
4.2 故障处理表................................................................................................………............... 18
4.3 机器报废处理....................................................................................................................... 19
5. 订货号..................................................................................................................................... 19
6.技术数据............................................................................................................................... 20
7. 保修条款................................................................................................................................ 21
Page 3
1. 前言
1.1. 介绍
十分感谢您购买了 KEMPPI 产品!正确的安装和使用 Kemppi 产品可延长机器的使用寿命,减
少设备的维护次数。手册内容包括设备安全操作说明,维护信息,技术数据等,第一次安装,
使用及维护设备前请先仔细阅读此操作使用手册。对于日后 Kemppi 的有关信息请联络我们或
请向离您最近的 Kemppi 经销商咨询。
KEMPPI 享有更改本手册技术说明和版面设计的权利,而无须事先声明。
本手册中,危及生命和造成伤害标志:
请仔细阅读本手册有关警告说明的文字,并请在安装,使用和维护过程中严格遵守本手册的安全
说明!
1.2. 产品介绍
Kemppi Mastertig MLS AC/DC 是 TIG 焊接的电源系列。为满足工业使用要求而设计,特别适用
于铝和不锈钢焊接。设备包括电源,面板和焊枪。焊枪有水冷和气冷形式。水冷 TIG 须选配
MASTERCOOL 20 水冷单元.
Mastertig MLS AC/DC 2300 最大电流 230A,可用于交流或直流,TIG 或脉冲 TIG 焊接。电源采
用 IGBT 为主功率器件,工作频率约 65KHz,通过微处理器控制。
1.3. 操作安全条例
请仔细阅读本手册有关操作安全的文字,并请在安装,操作和维护过程中严格遵守此安全说明!
焊接电弧和飞溅焊接电弧会伤害未保护的眼睛;请小心电弧的反射;焊接电弧和飞溅会灼伤未
保护的皮肤;使用安全手套和可有效保护的工作服。
小心防火及爆炸焊接易引发火灾,请注意防火安全条例;在有易燃易爆物品的场所严禁焊接,
如必须在上述地点焊接,必须首先移走易燃易爆物品;焊接地点必须配备足够的灭火器;在进
行容器焊接等特殊焊接工作时,要严格遵守特殊安全注意事项。注意!焊接后数小时飞溅物仍
可引起火灾!
电源电压不可把焊机放置在焊接工件内部(如容器或汽车内);不要把焊机放在潮湿处;使用机
器前务必要查看电缆,电缆一旦损坏请立即更换;损坏的电缆可引起火灾而导致伤害;连接电
缆不可接触有尖锐边角的物体或接触热工件。
焊接回路请用干燥无损坏的工作服来保护操作者;不可使用已损坏的焊接电缆;不可在潮湿的
地面上焊接;不要将 TIG 焊枪或焊接电缆放置在设备上或其它电子设备上;如焊枪没有对准工
件,不要按下 TIG 焊枪开关。
焊接烟尘请确保焊接时通风顺畅;当焊接铅、镉、锌、汞或钵等金属制品时,请遵守特殊安全
注意事项。
移动设备必须先移动气瓶,再移动设备。
Page 4
2. 机器的安装
2.1. 打开包装
设备置于耐用包装内,使用前请核对设备,确认设备及部件没有在运输过程中损坏,核对货物
与您的订单一致并且您有全部需要的使用说明。包装可重复使用。
2.2. 放置机器
放置机器的时候,必须考虑下列事项: 把机器水平放置于干燥、清洁之处,避免雨淋或阳光直
射。确保冷却空气循环畅通,确保在机器前面和后面有空气流通空间。
2.3. 产品系列号
产品系列号标注在铭牌上,系列号针对某种设备是唯一的。在维修和订货时必须保证系列号是
正确的。
2.4. 安装机器和主要部件
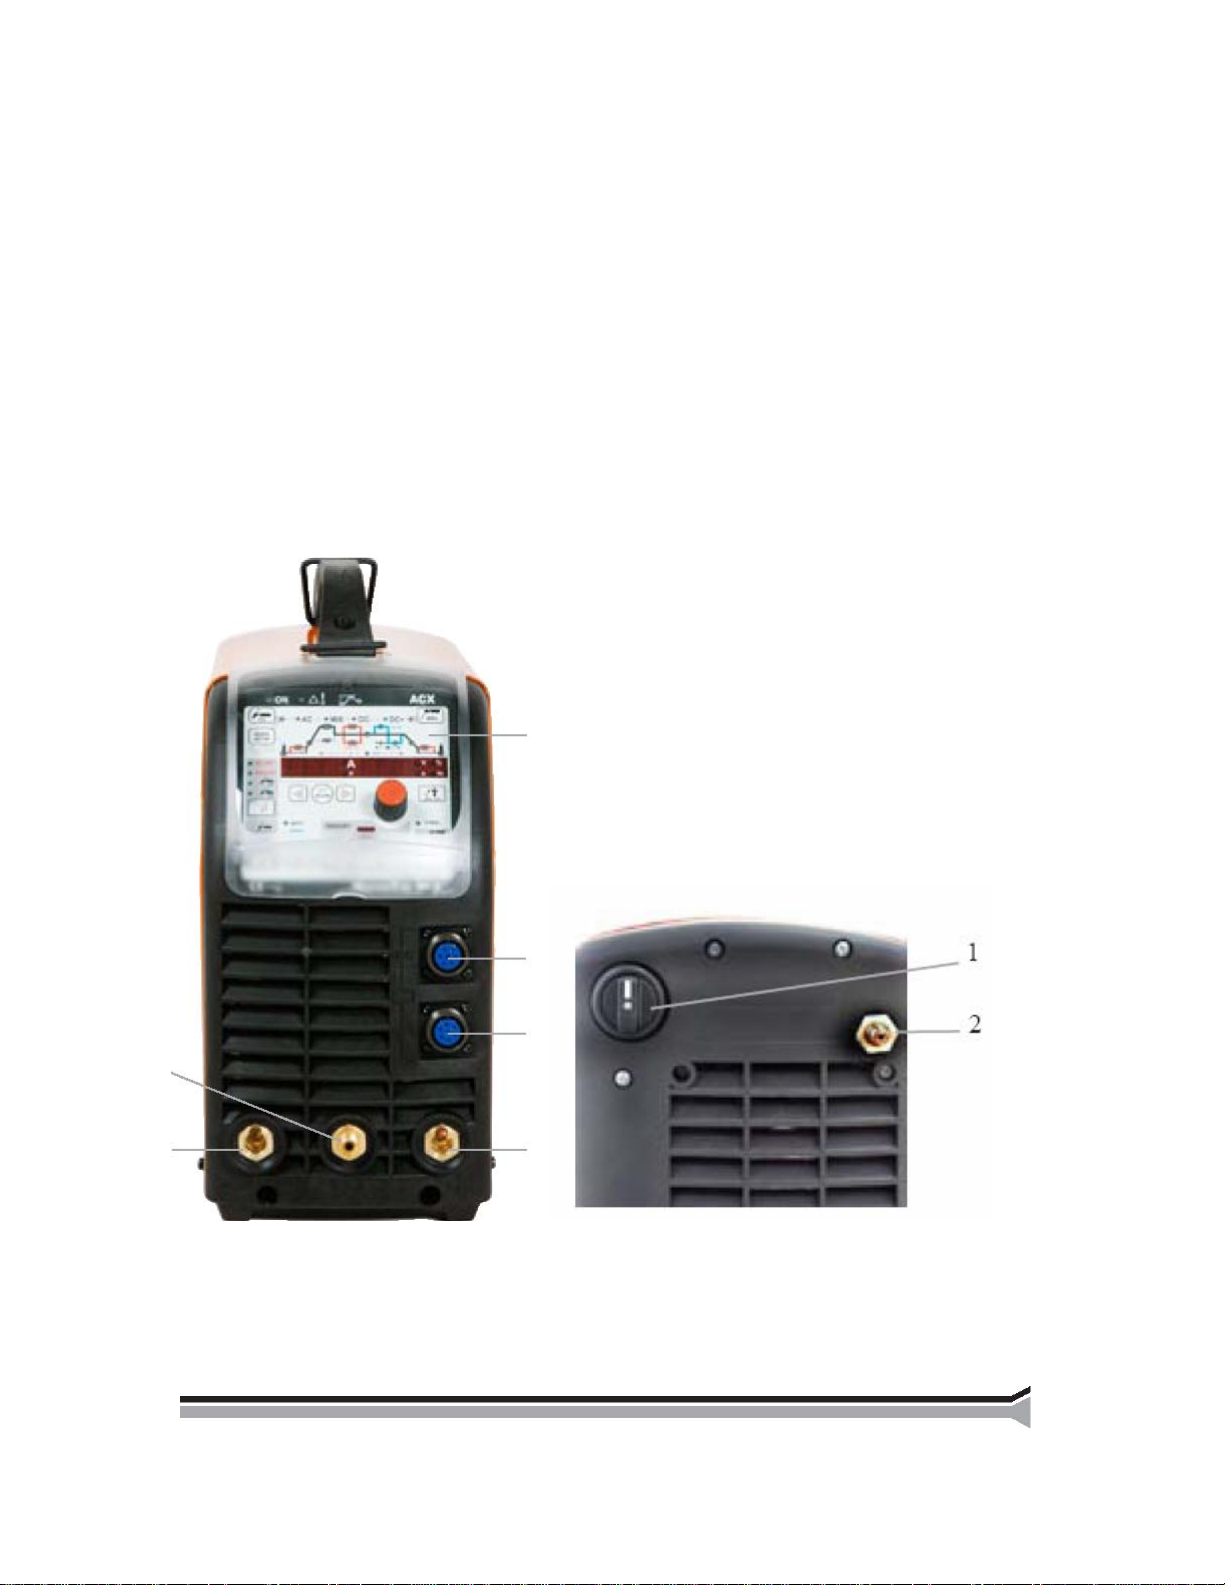
设备正面
1. 面板
2. 遥控接口
3. TIG 焊控制接口
4. 主接口
5. (+) 焊把接口
6. (–) 地线接口.
设备反面
1. 主开关
2. 气体快接头 2
Page 5
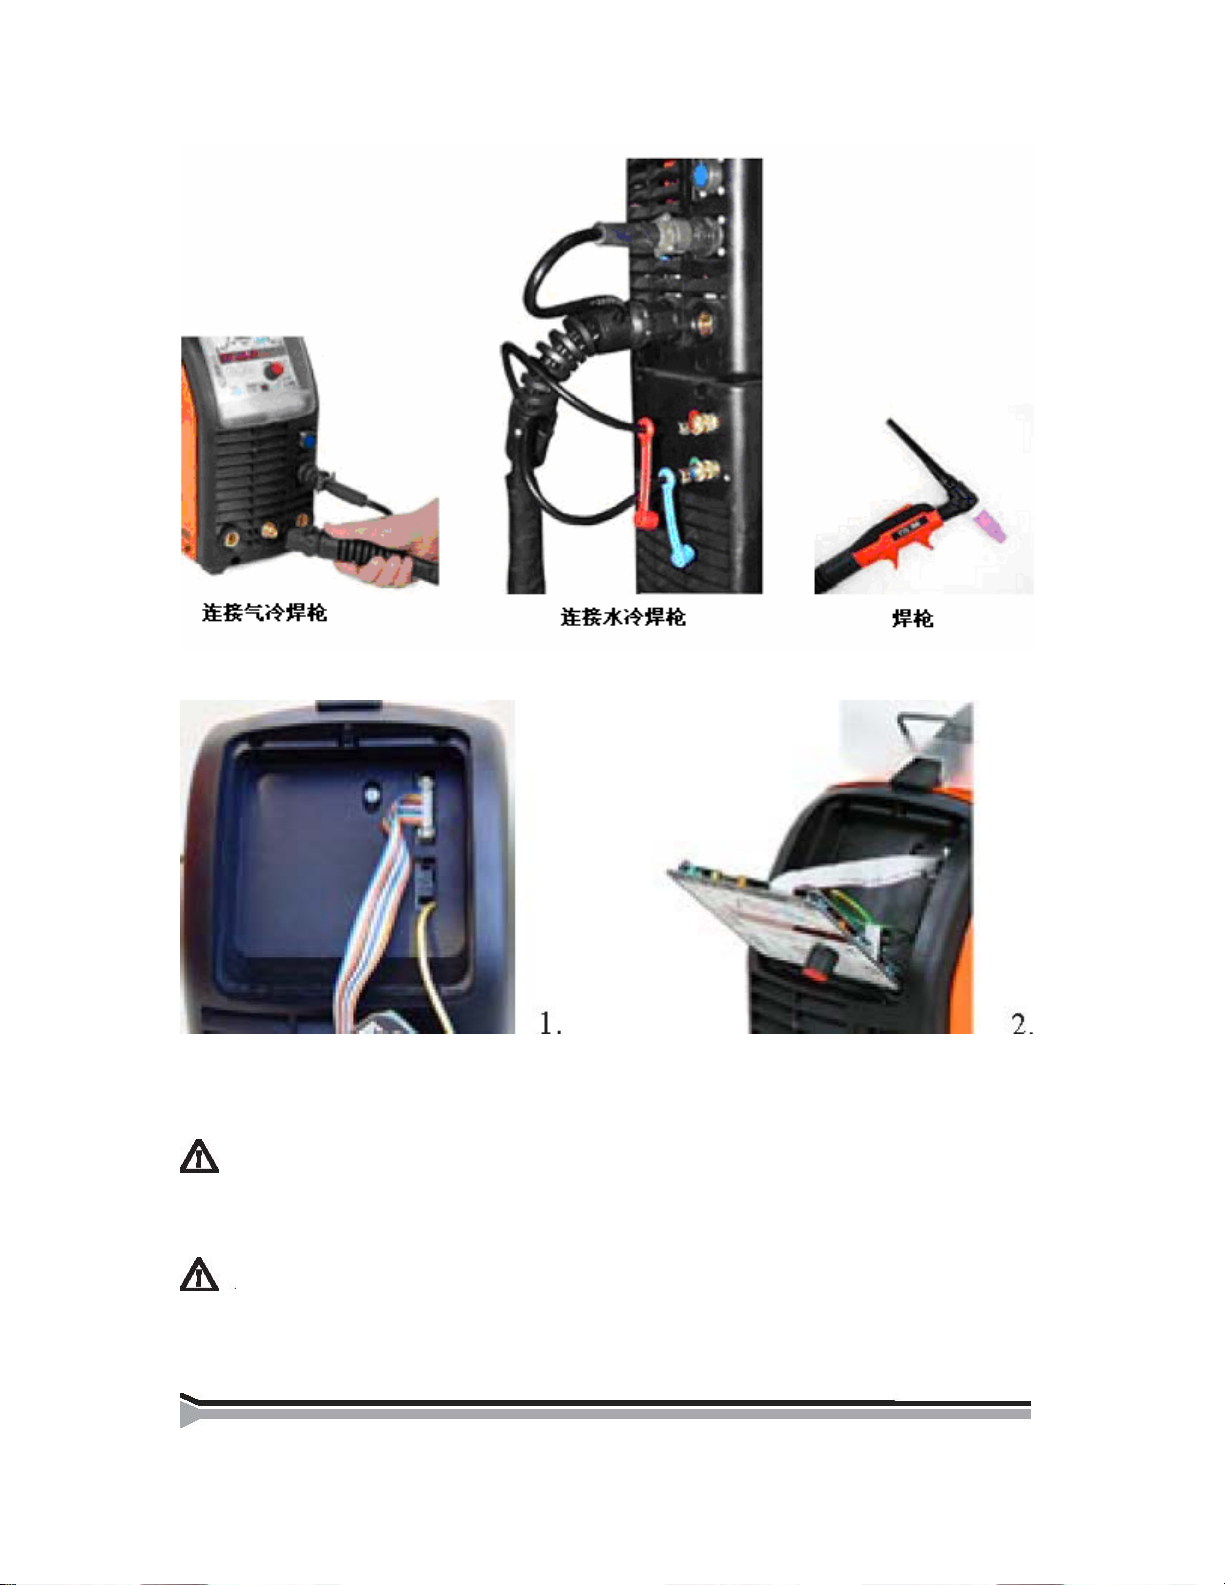
2.5. 面板安装
1. 锁紧与电源连接电缆(2 处)
2. 面板下沿卡入扣槽,去除上沿电源扣槽处的保护卡,紧压面板上部,将面板扣入锁槽。
2.6. 电源连接
只能由授权的电工执行电源电缆和插头的安装与更换!
随机器附有一根 3 米长的带 A 型插头的电源电缆。由授权的电工更换插头插头。此时需要选用
手册附的技术参数表推荐的保险丝和电缆型号。
本设备电磁兼容性设计适用于工业环境,不推荐在家居环境,低压民用电系统下使用。
Page 6
2.7. 焊接电缆连接
焊接电缆不得小于 16 方。
2.7.1. 选择 MMA 方式下的焊接极性
你可以从面板上选择极性,不必一定要通过切换“+”、“-”极接头位置来设置焊接极性
2.7.2. 接地
只要有可能,请将接地夹直接夹在工件上。
1.清除接地夹接触表面上的油漆和锈迹
2. 适当夹紧,使接触面尽可能大。
3. 检查接地夹可靠夹紧。
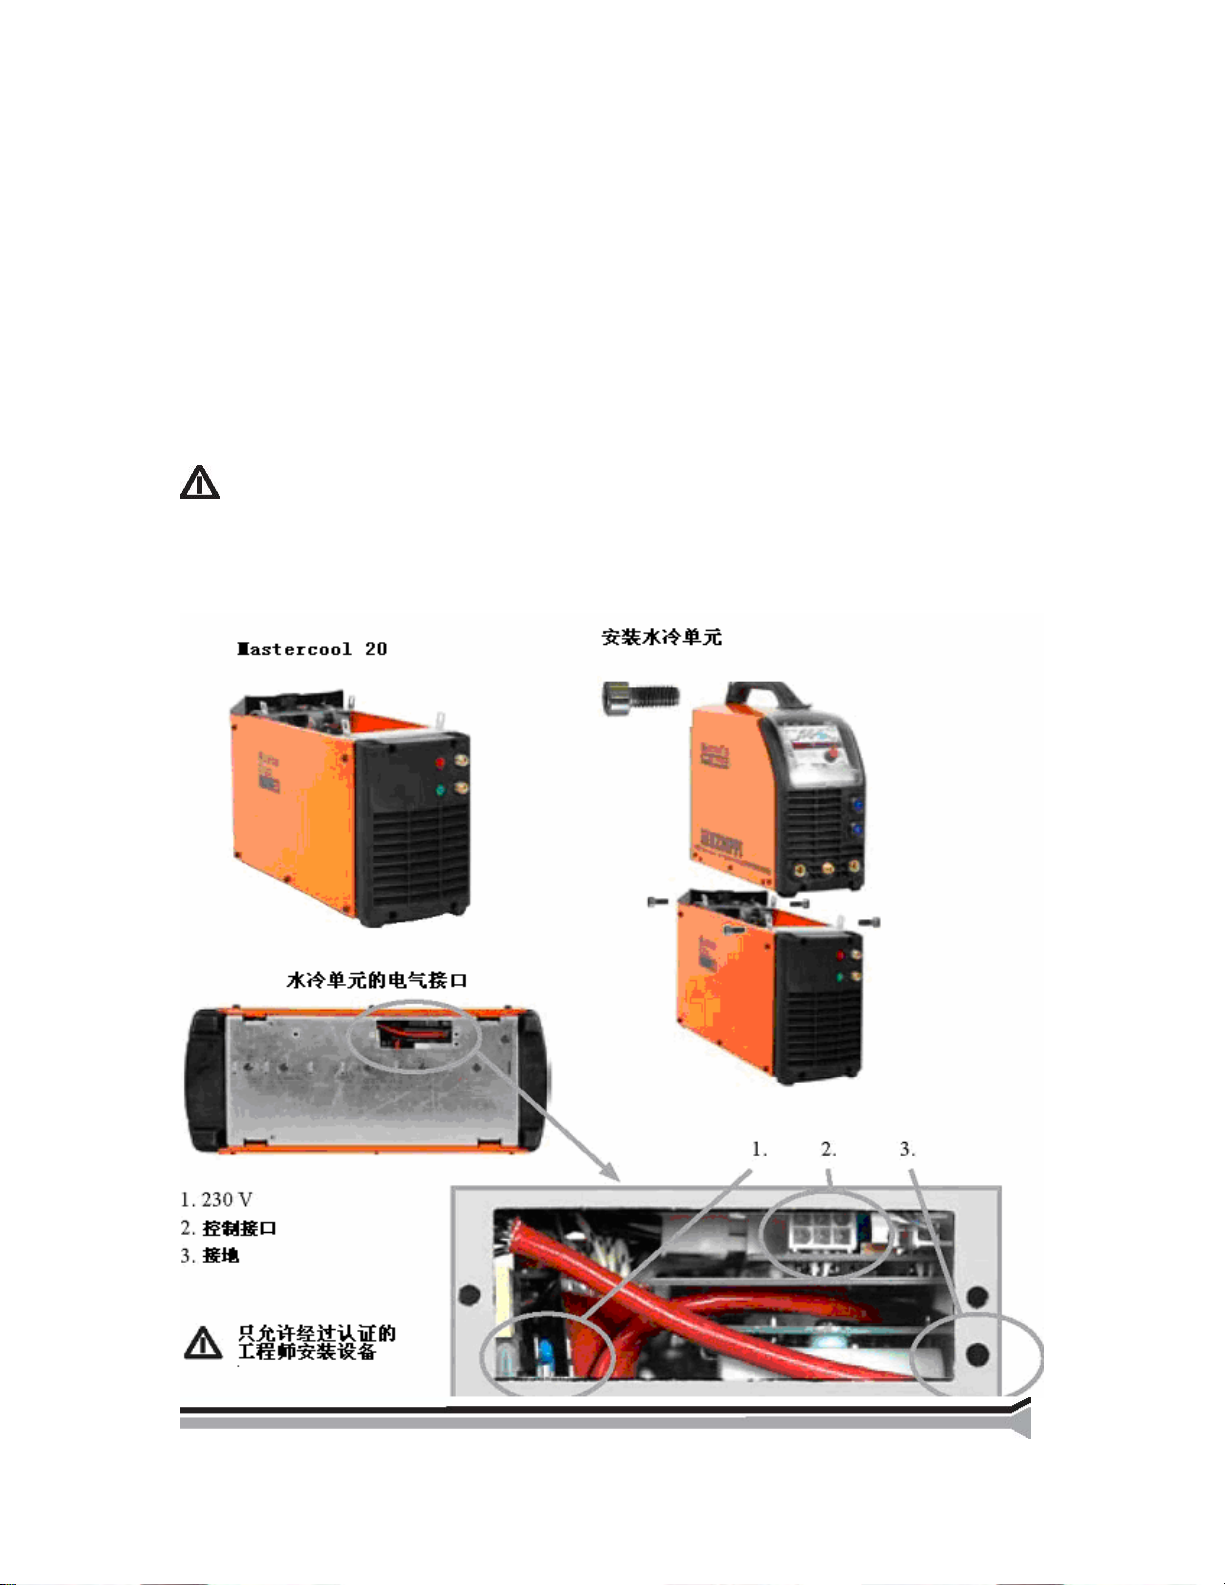
2.8. 水冷单元 MASTERCOOL 20
冷却液是有害的,避免接触到皮肤或眼睛。如果接触到冷却液,请立即就医。
水冷单元 Mastercool 20 与 Kemppi 的 TTC-W 系列 TIG 焊枪配套使用,实现用水冷焊枪进行
TIG 焊接。水冷单元通过螺栓固定在电源下面,注意连接电源下部的电气接头。加入含 20-40
%乙二醇水溶液或其他合适的防冻液,水箱容量大约 3 升
水冷单元 Mastercool 20 的安装
Page 7
2.9. 保护气
移动气瓶要小心。如气瓶或瓶阀损坏,可能会造成伤害!
氩气,氩氦混合气或氦气通常用作 TIG 焊的保护气,使用前应检查气瓶的接口是否匹配。使用
符合 TIG 焊接的氩气保护气或其它气体,气流率根据焊接电流和钨极大小而定。
一般来讲 8~10L/min 的流量比较适合大多数情况。如果流量不合适,可能会产生气孔等缺陷,
如果气流过大会造成引弧困难。联系 Kemppi 本地经销商选择合适的气体和配置。
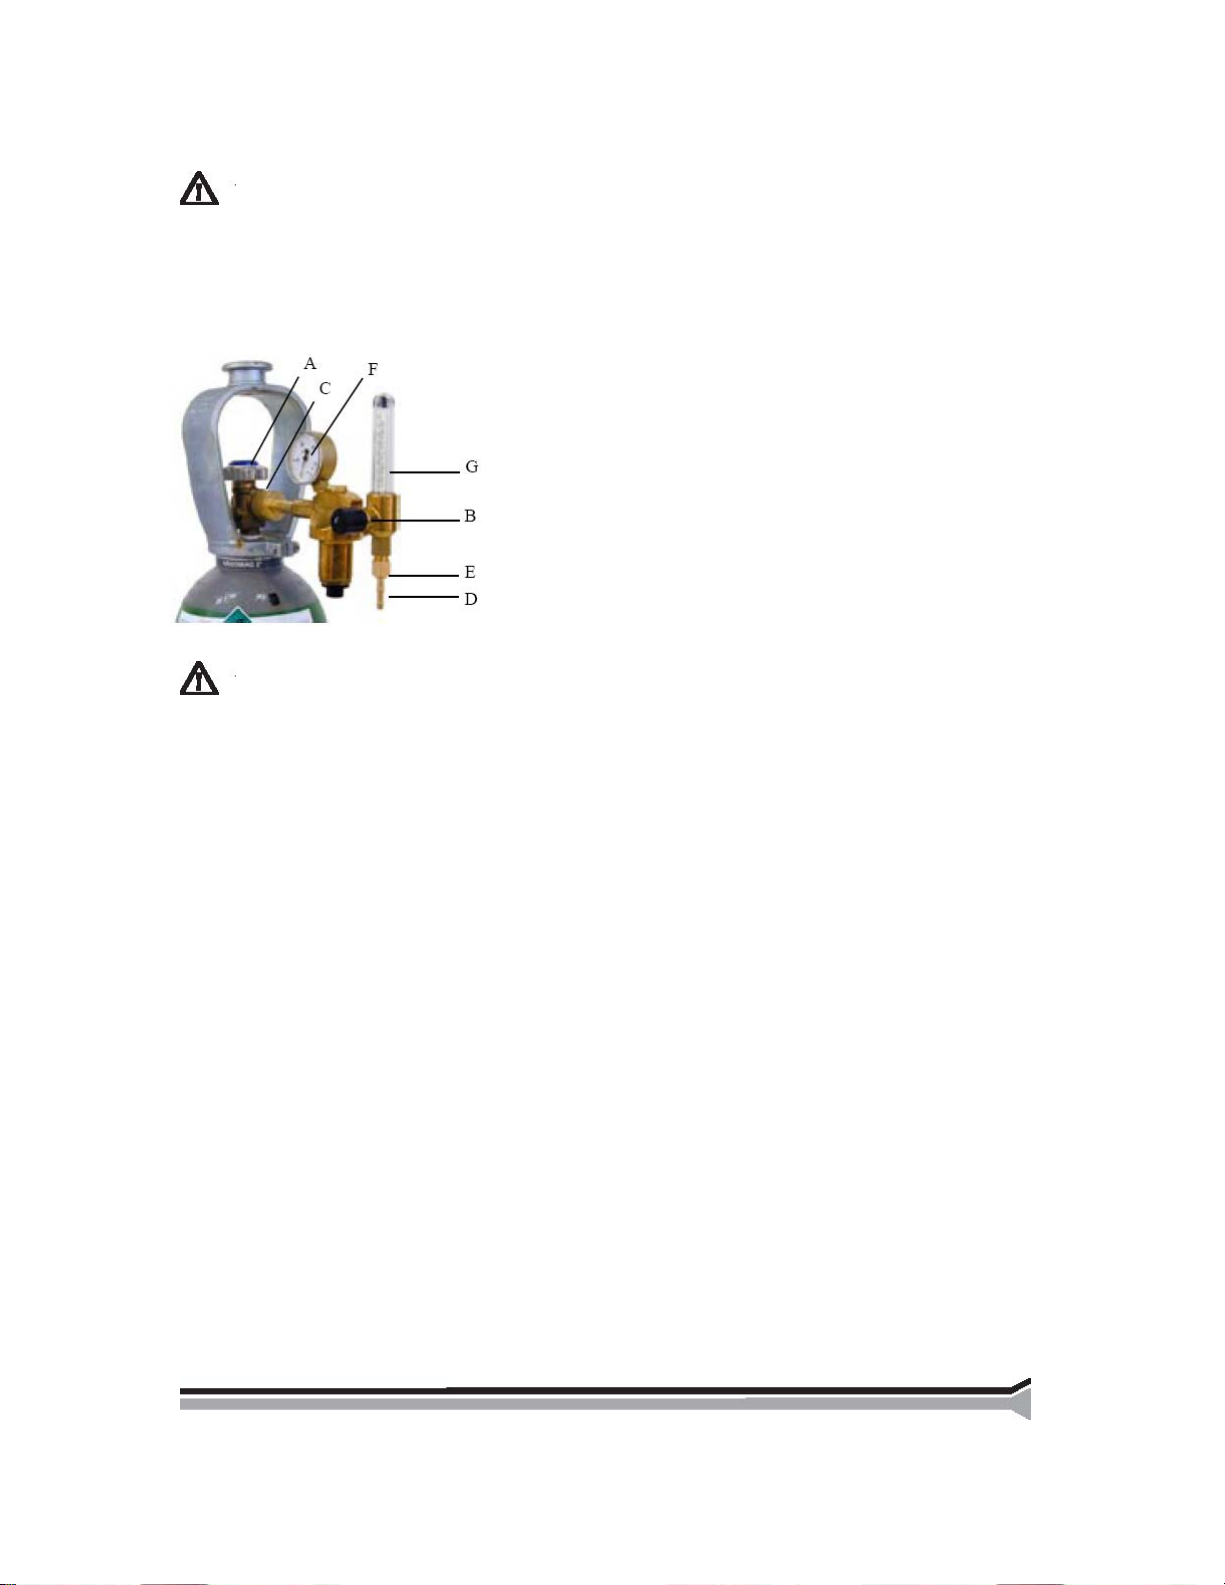
CF 气体流量调节器部件:
A. 气瓶阀
B. 压力调节螺栓
C. 连接螺母
D. 气管接头
E. 安装螺母
F. 气瓶压力表
G. 气瓶压力表
2.9.1.安装气瓶
注意!将气瓶竖直放置在墙角或专门的小车上,以防止发生意外。切记焊接结束后一定要
关闭瓶阀!
以下的安装说明适合大多数气体流量调节器:
安装气体流量调节器前
1 站在旁边,打开瓶阀(A)一会儿以吹净气阀内的尘土。注意气流量。
2 将调节器的压力调节螺栓(B)向外旋转直到感觉不到弹簧的压力。
3 如果调节器上有针型阀关闭它。
将调节器连接到瓶阀
4 将调节器装到瓶阀上,用扳子紧固连接螺母(C)
5 将气管接头(D)装到调节器上,用安装螺母(E)紧固。
6 将软管连接到调节器和机器上,拧紧软管夹。
7 缓慢打开瓶阀,气压表(F)显示瓶内压力。注意!不要使尽瓶内所有的气体,当瓶压还有 2
巴时就要把气瓶送去充气。
8 如果调节器上有针型阀打开它
9 将调节螺栓(B)向内旋转直到气体压力计(G)显示所需流量或压力。调
节气体流量时,电源应打开,同时按下焊枪开关。
焊接结束后一定要关闭瓶阀,如机器很长时间不使用,将压力调节螺栓松开。
Page 8
3 操作
禁止在易燃易爆区焊接。焊接烟尘可能会造成伤害,工作区通风良好。
3.1. 焊接工艺
3.1.1.手工电弧焊
使用 Mastertig MLS™ ACDC 电源,你可以选用任何一种适合额定电流内交直流焊接的焊条。
两种面板(ACX、ACS)均可工作在 MMA 方式。
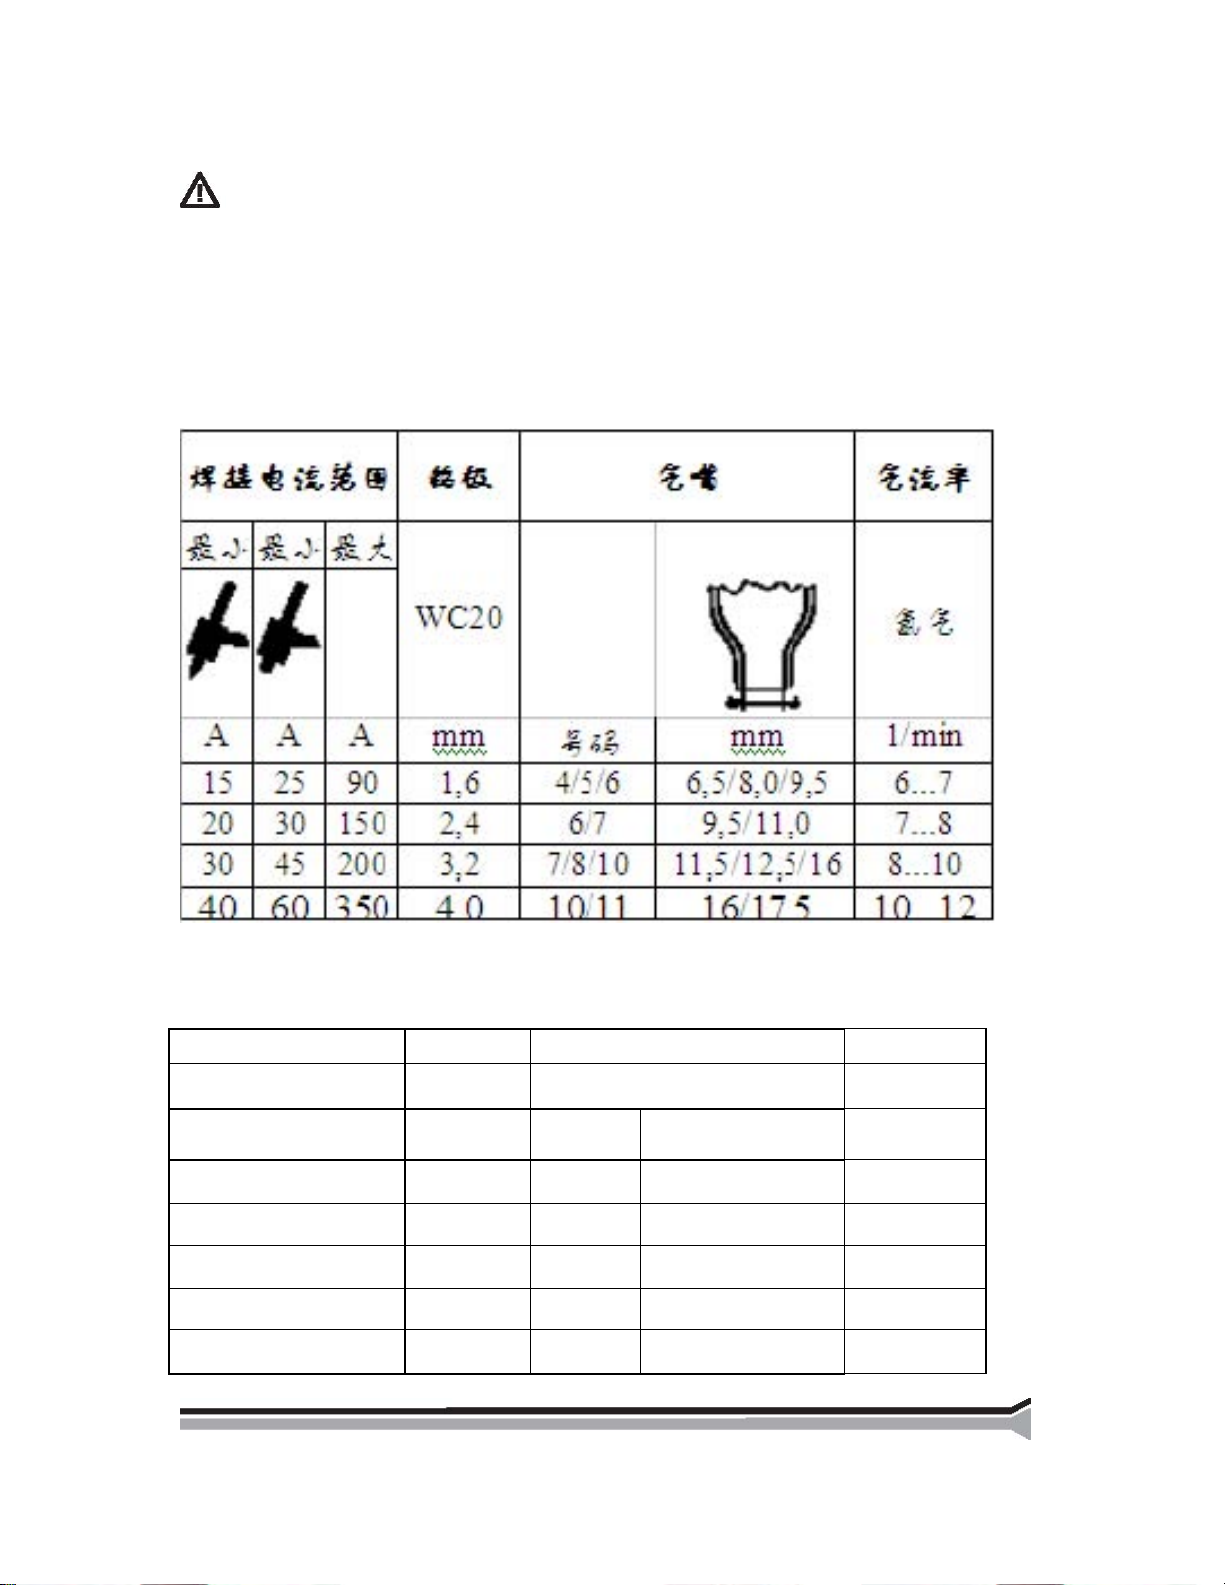
3.1.2.交流 TIG 焊
Mastertig ACDC MLS™ 焊机的设计特别适合于交流 TIG 焊。我们推荐在交流 TIG 中使用 WC20
钨极(灰色),下表仅供您参考
本表仅适用于 WC20(灰色)
3.1.3.直流 TIG 焊
直流焊常用于不通种类的钢材,我们推荐采用 WC20 钨极(灰色)。下表仅供您参考。
焊接电流范围 钨极
DC- WC20
A Ø mm
5...80 1,0 4/5 6,5/8,0 5...6
70...140 1,6 4/5/6 6,5/8,0/9,5 6...7
140...230 2,4 6/7 9,5/11,0 7...8
225...350 3,2 7/8 11,0/12,5 8...10
330...350 4,0 10 16 10...12
号码 内径 Ø mm
气嘴 气流率
氩气
1/min
Page 9
3.1.4. 一元脉冲 TIG 焊
ACX 面板支持一元 TIG 焊接工艺。你只须调整焊接电流,其他焊接参数由程序确定。脉冲频率
设为高,用以收紧电弧并提高焊接速度。
3.1.5.长脉冲 TIG 焊
ACX 面板支持长脉冲 TIG 焊工艺。本方式允许你调节所有脉冲参数。熔池控制将更加容易。
3.1.6.混合电流 TIG 焊
不同厚度材料的焊接最好采用混合电流焊接,必要时可调节功能设置的设置值。
3.2. 功能操作
3.2.1. 电源
使用主开关来打开和关闭电源,不要直接插拔插头来开关电源。焊接中禁止在无合适的
面罩的情况下看电弧。保护您和他人不被电弧和飞溅伤害。
3.2.2.面板
焊接前,在面板上选择适合的工件的焊接设置。Kemppi MLS 系统允许您根据使用目的选择控
制面板,ACS 面板适用于交流 TIG 焊和基本功能。ACX 面板则有脉冲 TIG 焊和 4T-LOG、
MINILOG 控制焊接电流和内存通道选择。
电流显示精度是 3 % ± 2 A,电压显示精度是 3 % ± 0.2 V
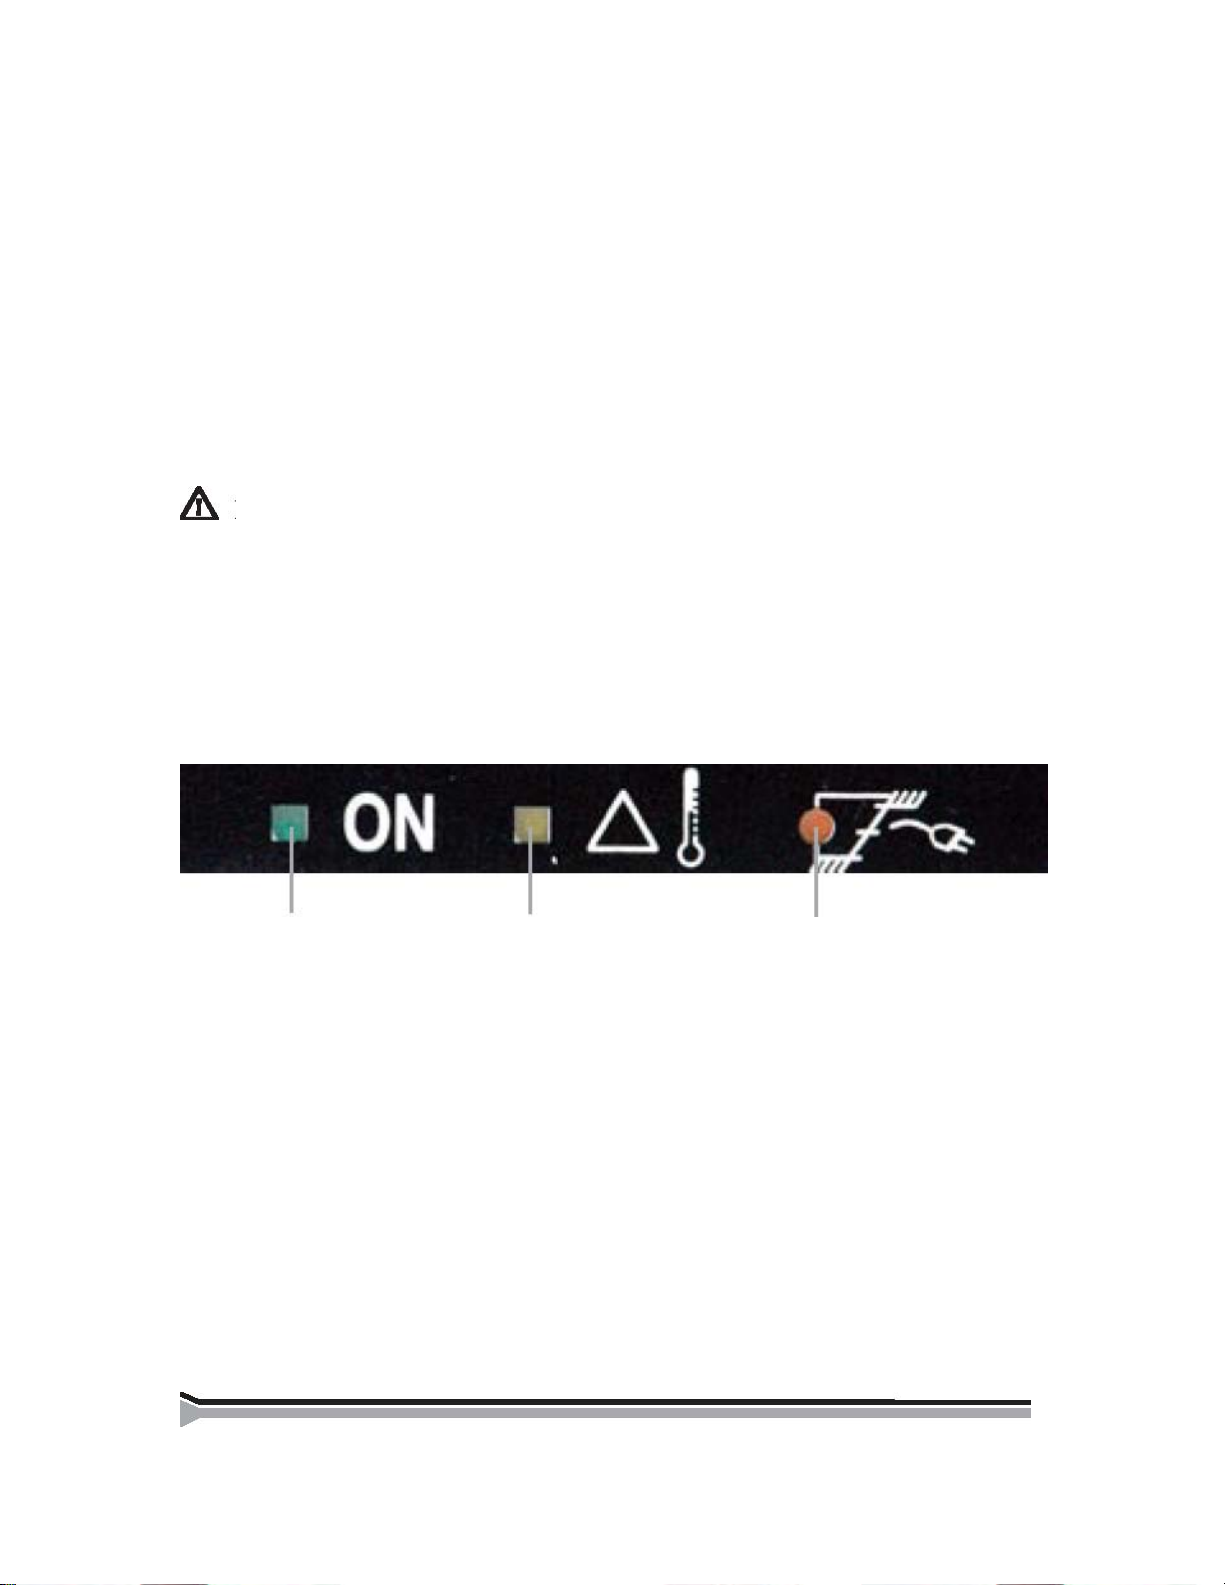
3.2.2.1. 指示灯
1 2 3
1. 电源
2. 电源热保护
3. 供电电源过欠压
Page 10
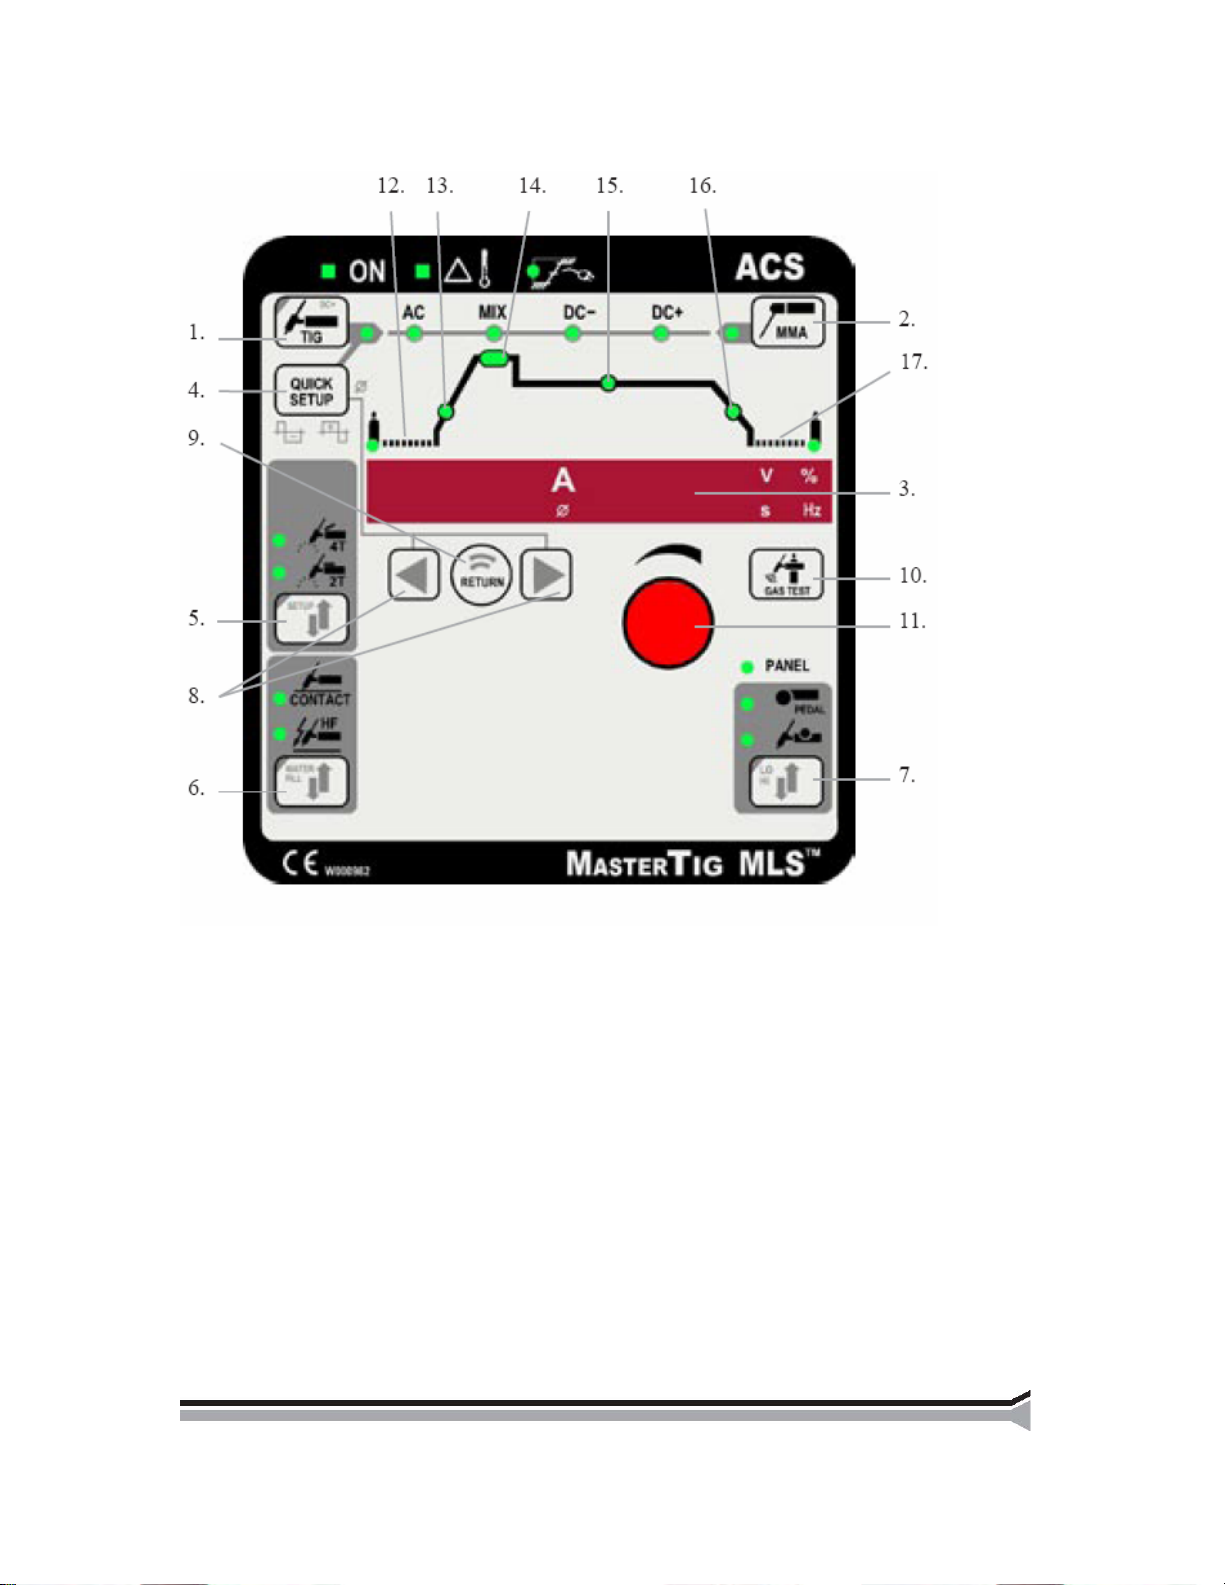
3.2.2.2. ACS 面板-基本功能
1. TIG 焊和电流形式的选择按钮和指示灯。
2. MMA 焊和电流形式的选择按钮和指示灯。
3. 电流、电压显示,其他焊接参数显示。
4. 在 MMA 或 TIG 状态下的快速设置按钮(如“平衡调整”)
5. 焊枪开关方式选择 2T/4T
6. 高频引弧/接触引弧选择按钮(?充水按钮?)
7.遥控选择按钮(设置“调整范围高/低”
8. 焊接参数选择按钮(箭头形)
9. 返回按钮/返回“焊接电流:
10. 气体检测按钮
11. 焊接参数调节电位器
12. 预送气 0 - 10 s
13. 上升沿 0 - 10 s
14.热启动电流 100 – 150 %
15. 焊接电流
16. 下降沿 0 - 15 s
17. 后送气 1 - 30 s
Page 11
1. MMA
按 MMA 焊接选择键选择 MMA 焊接,当选择为“MMA”方式时,按钮旁的指示灯亮。“电流
形式信号灯显示出当前电流形式:AC,DC-或 DC+。 再按 MMA 选择键可改变电流形式,相
应的电流形式信号灯变亮。如果你希望动态或引弧脉冲,按快速设置按钮,不用箭头按钮,直
接用电位器控制。再次按下快速设置按钮或返回按钮退出设置。
1. 动态 (“Arc” –9 … 0 … +9)
MMA 焊下可在显示屏上看到相应动态特性的数值。出厂设置均为 0。通过拧动脉冲电位器来
改变数值。对于 MMA 焊条,数值 0 为标准设置。当数值为负值(-1/9)时,电弧特性变软,
当使用焊条推荐电流上限时,飞溅量减少。当数值为正(1/9)时,电弧特性变硬。
2. 起弧脉冲 (Hot –9 … 0 … +9)
MMA 焊下可在显示屏上看到相应热启动脉冲的数值。出厂设置为 0。通过拧动脉冲电位器来
改变数值。数值增大相应提高脉冲能量。
2. TIG 焊
按 TIG 焊接选择键选择 TIG “电流形式信号灯显示出当前电流形式:AC、MIX、DC-、DC+。
再按 TIG 选择键可改变电流形式,相应的电流形式信号灯变亮。持续按住 TIG 键可选择 DC+
形式。根据你所选择的电流形式,按快速设置按钮可设置相应的焊接参数,再次按快速设置按
钮退出设置状态,同时可以看到推荐的电极直径。
交流 TIG 焊
特别是在焊铝时,你可以用快速设置按钮和箭头按钮调节平衡或交流频率等参数,下列参数
可以调节:
1. 平衡 (bAL -70 … 0 … +10%,出厂设置 –40%)
增加平衡值可提高去除铝氧化膜的效率,但会加热电极多于工件(尖端烧圆)。
减少平衡值可提高热输入量,加大熔深,同时降低去除铝氧化膜的效率。
如果你希望使用圆头电极焊接并增加电极温度,调大平衡值;如果你希望使用尖的电极
进行焊接,相应地调小平衡值。
出厂设置电极将保持尖锐。
尖的电极可以用小电弧焊接,获得窄焊缝和大的熔深。窄焊缝特别适用于填充焊接。
钝的电极提供宽电弧焊接,可以扩大清除氧化层的宽度,多用于修补焊接和堆焊。
2. 频率 (FrE 50 … 250 Hz,出厂设置 60 Hz)
提高频率会使电弧更稳定更窄,但同时增加电弧噪音。
3. 选择交流波形,正弦波或方波 (SinuS/SquArE)
波形允许电弧噪声和电弧熔深。正弦波噪音小而方波(出厂设置)熔深大。
4.热启动时间 2T 模式 (H2t 0.1 s…5.0 s, 出厂设置 1 s)
2T 开关方式下的预热定时器,交流和直流形式均可设置,这段时间为直流 TIG 形式。
Page 12
3. 混合 TIG 焊 (交直流混合)
混合电流频率和平衡调整同交流电流方式,如需用请参考第 4 章、第 5 章。
下列参数可快速设置
1. 交流时间 (AC 10 ... 90 %, 出厂设置 50 %)
2. 循环时间 (CYc 0.1 ... 1.0 s, 出厂设置 0.6 s)
3. 直流电流 (DC 50 ... 150 %, 出厂设置 100 %)
4. 平衡 (bAL -70 … 0 … +10%, 出厂设置 –40%)
5. 频率 (FrE 50 … 250 Hz, 出厂设置 60 Hz)
6. 选择交流波形,正弦波/方波(SinuS/SquArE)
7. 2T 模式热启动时间(H2t 0.1 s…5.0 s, 出厂设置 1 s). 仅 2T 模式有效
增加直流电流会增加熔深,但减少清洁效应。
4. DC- (or DC+) (直流)
没有可调参数,你可以按快速设置按钮看推荐电极直径,直径取决于电流值。
TIG 焊高频/接触引弧(充水)
TIG 焊可以采用高频引弧或接触引弧,按选择按钮切换。
如果你选用水冷焊枪,持续按选择按钮 2 秒钟进入充水状态,显示“COOLER”
2T 模式
按下焊枪开关:开始供气;开始焊接;在上升时间内电流达到热启动电流;保持电流值直设置
时间(H2t),然后电流降至焊接电流。如果取消热启动功能,你可以将热启动电流调到 0%从
而取消热启动功能,面板上相应的热启动指示灯(绿色)将关闭,此时电流将直接升至焊接电
流。松开焊枪开关,电流开始下降,下降时间结束电弧中断,然后气保护经过设置时间后关闭。
模式
4T
按下焊枪开关:开始供气;松开韩国开关,引燃电弧,开始焊接;在上升时间内电流达到热启
动电流;保持电流值直设置时间(H2t),然后电流降至焊接电流。你可以将热启动电流调到 0
%从而取消热启动功能,面板上相应的热启动指示灯(绿色)将关闭,此时电流将直接升至焊
接电流。按下焊枪开关,继续焊接;松开焊枪开关,电流开始下降,下降时间结束电弧中断,
然后气保护经过设置时间后关闭。
遥控
如果你打算通过遥控调整电流,你需要连接遥控单元并选择遥控方式,面板上相应指示灯关闭。
遥控单元有 R10 脚闸控制和 R11 焊枪控制脚闸控制只用于 2T 模式。按下遥控单元上的选择按
钮来调节电流。
参数调整
用左右箭头键选择不同的焊接参数项,红色面板指示灯显示你选择的参数,用电位器调节所选
的参数。按 RETURN 键,所选参数直接返回到电流状态。显示屏自动显示数值和参数单位。你
可以只是看数值显示,10 秒后显示回到电流状态。
Page 13
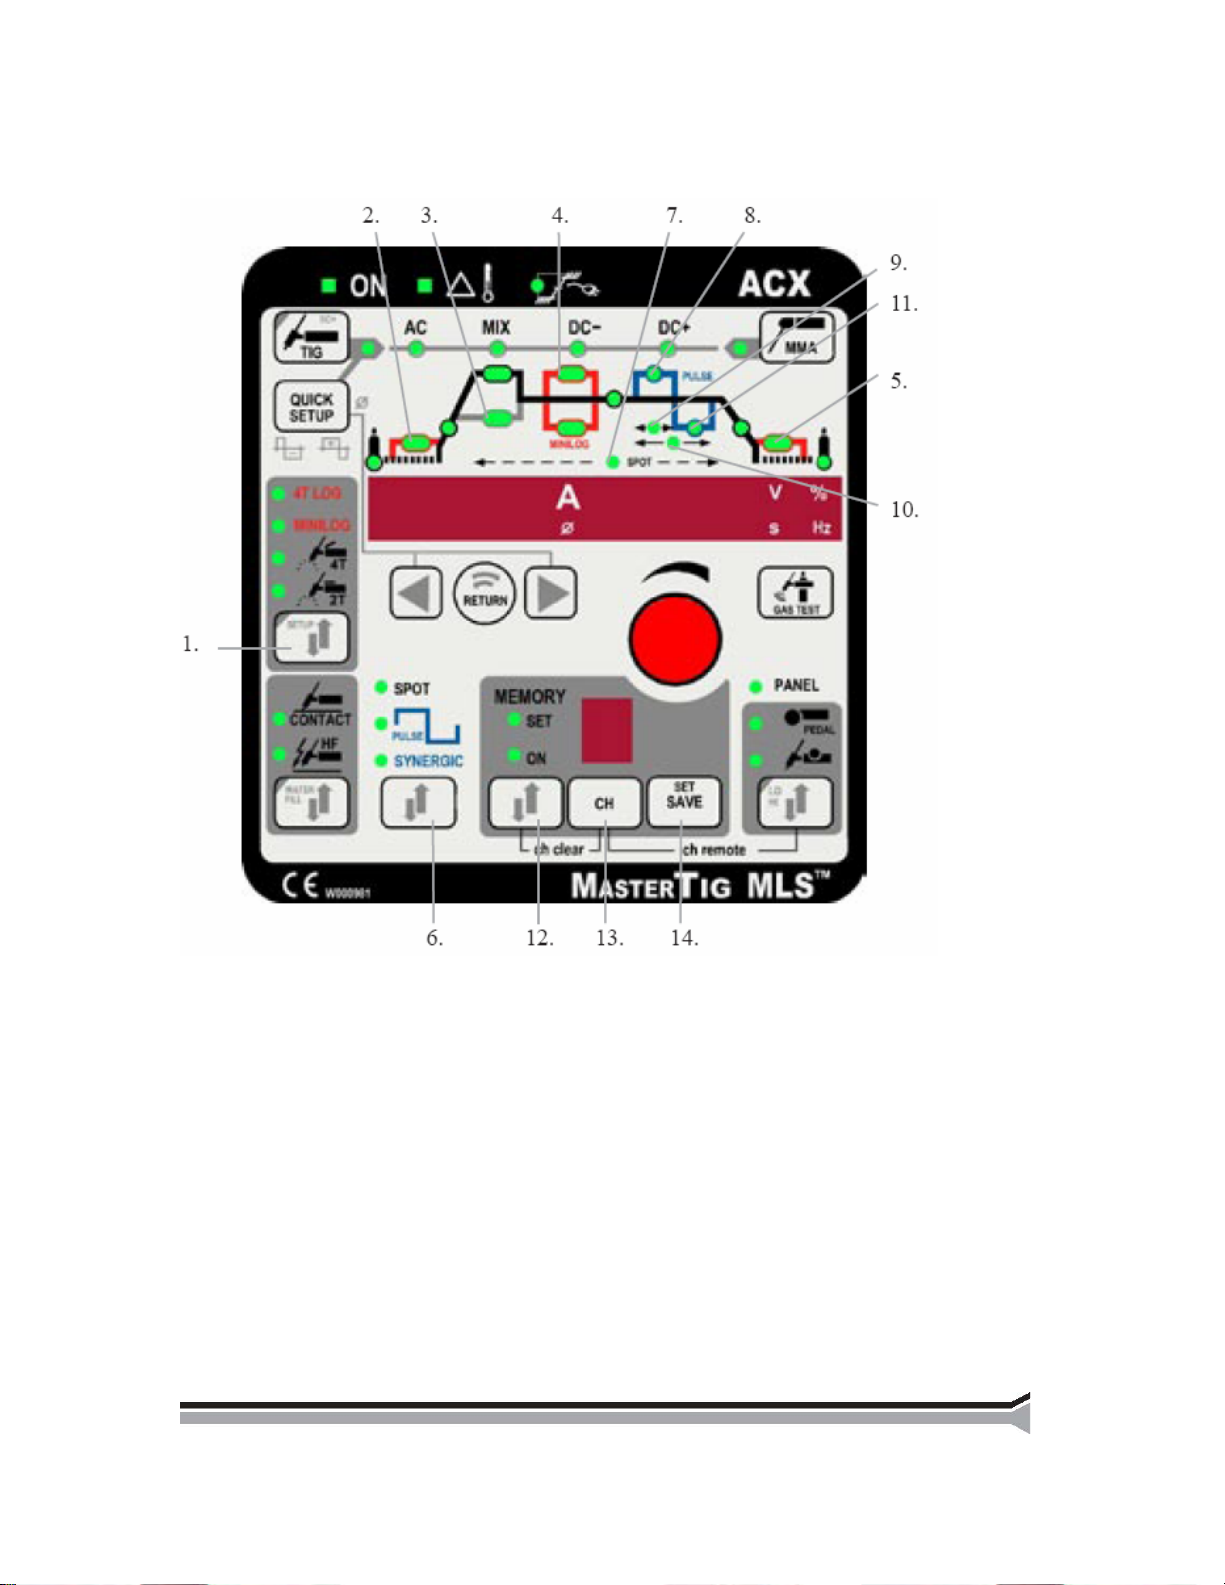
3.2.2.3.ACX 焊接面板
带存储的脉冲 TIG 和微逻辑功能
1. 4T 逻辑和微逻辑功能选择
2. 起弧电流 5 – 90 % 焊接电流
3. 软启动电流 80 – 150 %焊接电流
4. 微逻辑电流 10 – 150 % 焊接电流
5. 拖尾电流 5 – 90 %焊接电流
6. 选择点焊、一元化快速脉冲和长脉冲
7. 点焊时间 0,0 – 10,0 s
8. 脉冲电流 10 A – 最大输出电流.
9. 脉冲占空比 10 – 70 %
10. 频率 0,2 – 250 Hz DC-TIG, 0,2 – 20 Hz AC-TIG
11. 基础电流 10 – 70 %脉冲电流
12. 存储功能
13. (存储功能下)通道选择
14. (存储功能下)保存
如果需要你可以更改设置,如取消起弧电流和拖尾电流功能,也可以通过将幅值设为 100%来
取消热启动电流和软启动电流(相当于焊接电流)
Page 14
微逻辑
按下焊枪开关,开始供气;松开开关电流上升直至热启动电流或软启动电流(根据设置的上升
时间);快速按动一下焊枪开关,电流将直接升至焊接电流。以后进入微逻辑状态,每快速按动
一下焊枪开关,电流将在焊接电流和微逻辑电流间切换一次。持续按动焊枪开关 1 秒,松开焊
枪开关,电流下降直至拖尾电流(根据设置的下降时间);快速按动一下焊枪开关,电弧将直接
关断。
4T-逻辑
按下焊枪开关,电流为起弧电流;松开开关电流上升直至焊接电流(根据设置的上升时间);再
次按下焊枪开关,电流将下降直至拖尾电流(根据设置的下降时间);松开焊枪开关,电弧将直
接关断。
一元化快速脉冲
按动脉冲开关两次,一元化指示灯将点亮。当设置平均焊接电流后,脉冲参数将自动运算取得,
无需其他脉冲设置。
长脉冲
长脉冲方式使你可以调节所有脉冲参数(脉冲频率、占空比、脉冲电流和基础电流)你也可以
调节焊接电流(相应会更改脉冲电流,占空比和基础电流不变),当你调整占空比、脉冲电流和
基础电流时,屏幕上将同时显示平均焊接电流。
点焊
点焊功能是 TIG 焊的一种应用,它可以采用 2T/4T 模式。按动箭头键进入点焊时间,当点焊指
示灯亮后,通过调节电位器调节需要的点焊时间。
TIG-快速点焊
选择点焊,将点焊时间和上升、下降时间设为零,电流设为最大,适用于薄板小件焊接,可用
于 2T/4T 方式。选择快速点焊,点焊指示灯将闪烁。
3.2.3. 保存焊接设置
ACX 面板可以存储 10 通道的自定义参数。不仅可以存储焊接参数,也可存储功能选择。MMA
焊接参数也可存储。方法如下:
1. 按存储按钮,如果设置指示灯闪烁表明通道是空的,如果通道已使用则设置指示灯点亮,再
按一下,设置指示灯点亮。
2. 按通道按钮选择存储通道
3. 调整参数,按保存按钮
4. 按存储按钮两次. ON 指示灯点亮
5. 开始焊接
如果相应调整设置,指示灯必须从 ON 切换到 SET 位置。当存储功能在关闭状态(指示灯不亮),
按设置按钮也可保存当前面板使用的焊接参数,再次按动设置按钮选择通道。在 SET 模式下同
时按下存储和通道按钮,当前通道将被清除。
使用存储的设置
3.2.4.
1. 按存储按钮进入存储方式
2. 按通道按钮选择通道
3. 开始焊接
Page 15
3.2.5. 遥控存储通道
同时按下遥控和通道按钮可选择存储通道,通过遥控你可选择保存的设置。
3.2.6. 设置功能
所谓设置状态用于修改面板功能,持续按下设置按钮进入设置状态,退出设置状态方法相同。
按箭头键选择不同功能,用电位器改变设置。参见下页的设置功能表。
3.2.7. 脚闸控制 R11F
首先阅读 3.2.2.2. ”ACS 面板基本功能,安装遥控单元。脚闸 RF11 用于 TIG。它的控制范围可
调整。控制范围的最低值由面板电位器设置,在脚闸没有踩下的情况下,显示 LO 时调整电位
器;设置最大值,首先同时按下脚闸上的 LO 和 HI 键,显示“HI”,然后用电位器调节。轻踩
脚闸启动焊接,电流所为最小电流,脚闸踩至最低电流达到最大。松开脚闸电弧中断。如果需
要再次调整。
3.3. 水冷单元 MASTERCOOL 20 操作
水冷单元 Mastercool 受电源控制,当焊接启动时水冷单元将自动启动,顺序如下:
1. 启动电源
2. 检查水箱水位和流入,如果需要添加冷却液
3. 如果你用水冷焊枪,你可以持续按充水键 2 秒以上对焊枪充水。
焊后水冷单元将继续工作 4 分钟,将冷却液温度降至环境温度。这将减少维修量。
热保护
当机器检测到冷却液过热时,机器停止工作,点亮过热指示灯,显示“COOLER”,冷却单元风
冷降温。过热指示灯熄灭后可重新开始焊接。
水流信号
水流阻塞显示“COOLER”
3.4. 存储
机器应存放在干燥、清洁的地方;避免机器受到雨淋和阳光直射;不要将机器存放在温度超过
25℃的地方。
Page 16
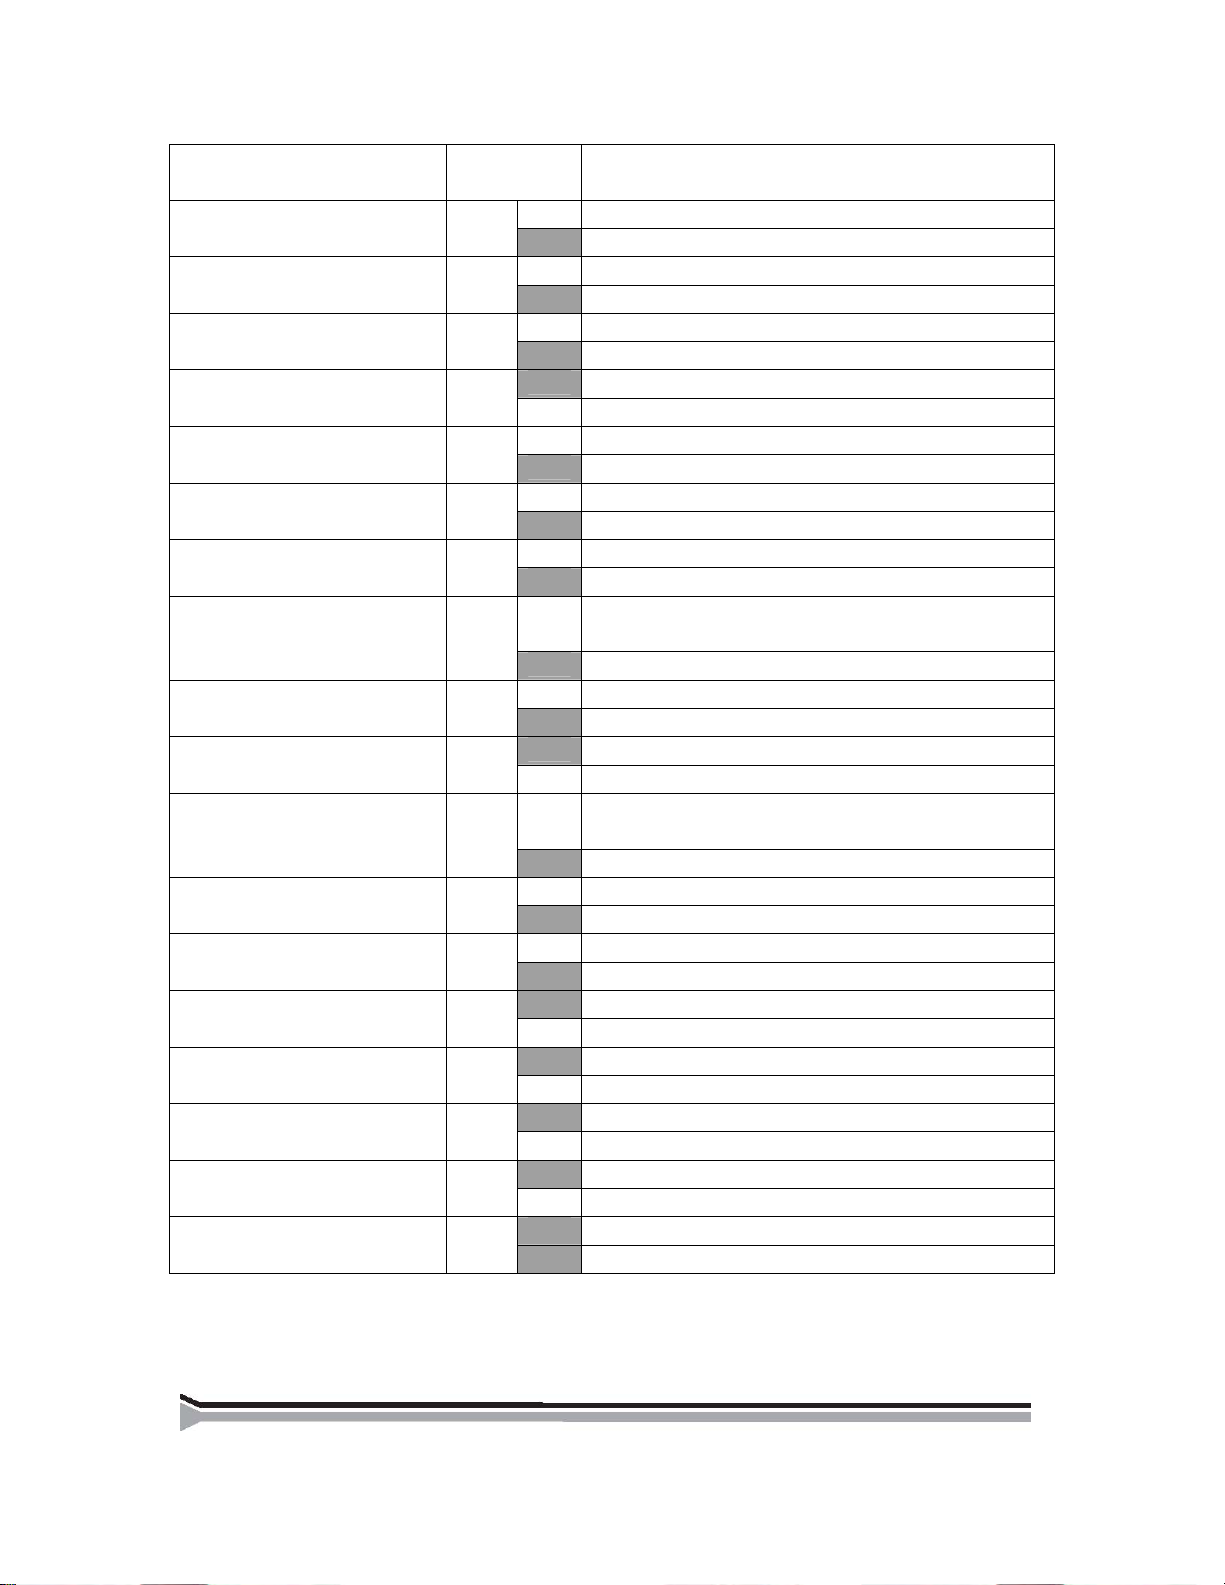
设置功能 显示 *C=公共,使用于所有存储通道
出厂设置为灰色底色
电流上升相关(*C)
电流下降相关(*C)
VRD(*C)
2T 下降沿中断
大电流时电流上升率限制
遥控选择 TIG/MMA 方式
启动电弧
电流冻结功能
加减键有效(*C)
冷却液水流监视(*C)
冷却液自动控制(*C)
冷却液温度监视(*C)
遥控器自动识别(*C)
拖尾电流
A1
A2
A3
A4
A7
A8
A9
A10
A12
A13
A14
A15
A16
A17
A19
A20
A21
A22
ON
OFF
ON
OFF
ON
OFF
ON
OFF
ON
OFF
ON
OFF
ON
OFF
ON
OFF
ON
OFF
ON
OFF
ON
OFF
ON
OFF
ON
OFF
ON
OFF
ON
OFF
ON
OFF
ON
OFF
ON
OFF
上升时间取决于电流
上升时间同设置值
下降时间取决于电流
下降时间同设置值
打开 TIG 防粘功能 TIG 防粘(*C)
关闭 TIG 防粘功能
打开 MMA 防粘功能 MMA 防粘(*C)
关闭 MMA 防粘功能
空载电压小于 35V
空载电压正常
2T 模式下快速按下焊枪开关,结束下降时间
快速按键无影响
当焊接时间小于 3 秒时,停止焊接时没有下降时间自动点定
自动点定关闭
当电流超过 100A,上升时间设置为零时,机器保
留从电流值的一半到电流值 0.2 秒的上升时间
电流直接升至最大值
遥控起始位置=TIG,终止位置=MMA
遥控为正常电流控制
打开启动电弧
关闭启动电弧
电流下降过程中,按焊枪开关将电流固定在当前
值。
关闭电流冻结功能
遥控端加减键可以选择存储通道 用箭头键选择存储通道(*C)
加减键用于调节电流
加减键总是有效
只在选择遥控方式时,加减键有效
打开冷却液水流监视
关闭冷却液水流监视
冷却液自动控制
冷却液连续运行
打开冷却液温度监视
关闭冷却液温度监视
只有连接上遥控器才能选择遥控
没有连接遥控器也可选择遥控
打开拖尾电流,*4T 逻辑
关闭拖尾电流,**微逻辑
Page 17
4. 维护
注意!当接触电缆时,请小心主电压!
在计划机器的维修频率时要考虑机器的使用程度和工作环境,精心使用和定期维护有利
于机器的无故障运行;请每日查看焊接电缆和连接线的情况;不要使用已损坏的电缆。
4.1. 定期维护
4.1.1. 每六个月维护一次
注意!拔掉电源插头后请等上大约 2 分钟(电容放电),再打开机器外壳。
请至少每 6 个月进行以下机器的维护工作:
--- 机器的电器连接,清除氧化部分并紧固松动连接。注意!在开始维修连接点前,用户必须清
楚正确的锁紧扭矩。
--- 请使用软刷和真空吸尘器将机器内部的尘土和脏物清除,并同时清除前格后面的通风网。注
意!不要使用压缩空气,它会使脏物在冷却单元的缝隙中附着得更紧!注意!不要使用压缩清
洗装置!
只有专业的电器工程师才能修理机器!.
4.1.2. 服务合同
按照特定协议 KEMPPI 服务维修店提供定期机器维护,所有零件清洁,检查及必要时对设备进
行维修。还有焊接设备操作的检测
4.2. 故障说明与排除
主电源指示灯不亮 机器无电源接通:
﹡ 查看电源保险丝,如已烧毁请更换。
﹡ 检查电源电缆和插头,更换损坏部分。
机器焊接不正常.
在焊接过程中飞溅量很大;焊缝有气孔;功率不够
﹡ 查看焊接设置,必要时进行调节。
﹡ 查看气流和气管连接情况。
﹡ 检查地线是否正确紧固并无损坏,必要时可改变地线位置并更换损坏部分。
﹡ 检查焊枪电缆和连接器是否正确紧固并无损坏,更换损坏部分。
﹡ 检查焊枪上易损件,清洁并更换损坏部件。
﹡ 检查主保险丝,更换烧毁的保险丝
电源过热指示灯点亮
电源过热:
﹡ 查看是否机器后部留有足够空间以备冷却空气循环。
﹡ 查看冷却单元的水循环,清洁冷却单元的过滤网和通风口;必要时添加冷却液。
请联络当地 KEMPPI 经销服务商以获得更详细信息及帮助。
4.3. 机器的回收
欧洲废电子器件和电子设备指令 2002/96/EC 受法律保护,电子设备达到使用寿命后必须
交符合环境要求的再循环处理厂。作为设备的所有者,您应联系合格的回收组织在当地的办事
处。遵守欧洲指令,您有责任改善环境和人类健康。
Page 18
5. 订货号码
电源
Mastertig MLS™ 2300 ACDC ..... 6162300
面板
ACS................................................ 6162805
ACX ............................................... 6162804
电缆
Welding cable, 16 mm² 5 m ........... 6184103
Welding cable, 25 mm² 5 m ........... 6184201
Welding cable, 25 mm² 10 m ......... 6184202
Welding cable, 35 mm² 5 m ........... 6184301
Earth cable, 16 mm² 5 m ................ 6184113
Earth cable, 25 mm² 5 m ................ 6184211
Earth cable, 25 mm² 10 m .............. 6184212
Earth cable, 35 mm² 5 m ................ 6184311
焊枪
TTC 160, 4 m ................................. 627016004
TTC 160, 8 m ................................. 627016008
TTC 160, 16 m ............................... 627016016
TTC 220, 4 m ................................. 627022004
TTC 220, 8 m ................................. 627022008
TTC 220, 16 m ............................... 627022016
气流表
AR/clock .......…………………...... 6265136
冷却单元
Mastercool 20................................. 6162900
水冷焊枪
TTC 200W, 4 m ............................. 627020504
TTC 200W, 8 m ............................. 627020508
TTC 200W, 16 m ........................... 627020516
TTC 250W, 4 m ............................. 627025504
TTC 250W, 8 m ............................. 627025508
TTC 250W, 16 m ........................... 627025516
选配件
TIG 焊枪控制
RTC 10 ........................................... 6185477
RTC 20 ........................................... 6185478
遥控
R 10 ................................................ 6185409
R11F............................................... 6185407
运输小车
T130 ............................................... 6185222
T110 ............................................... 6185251
Page 19
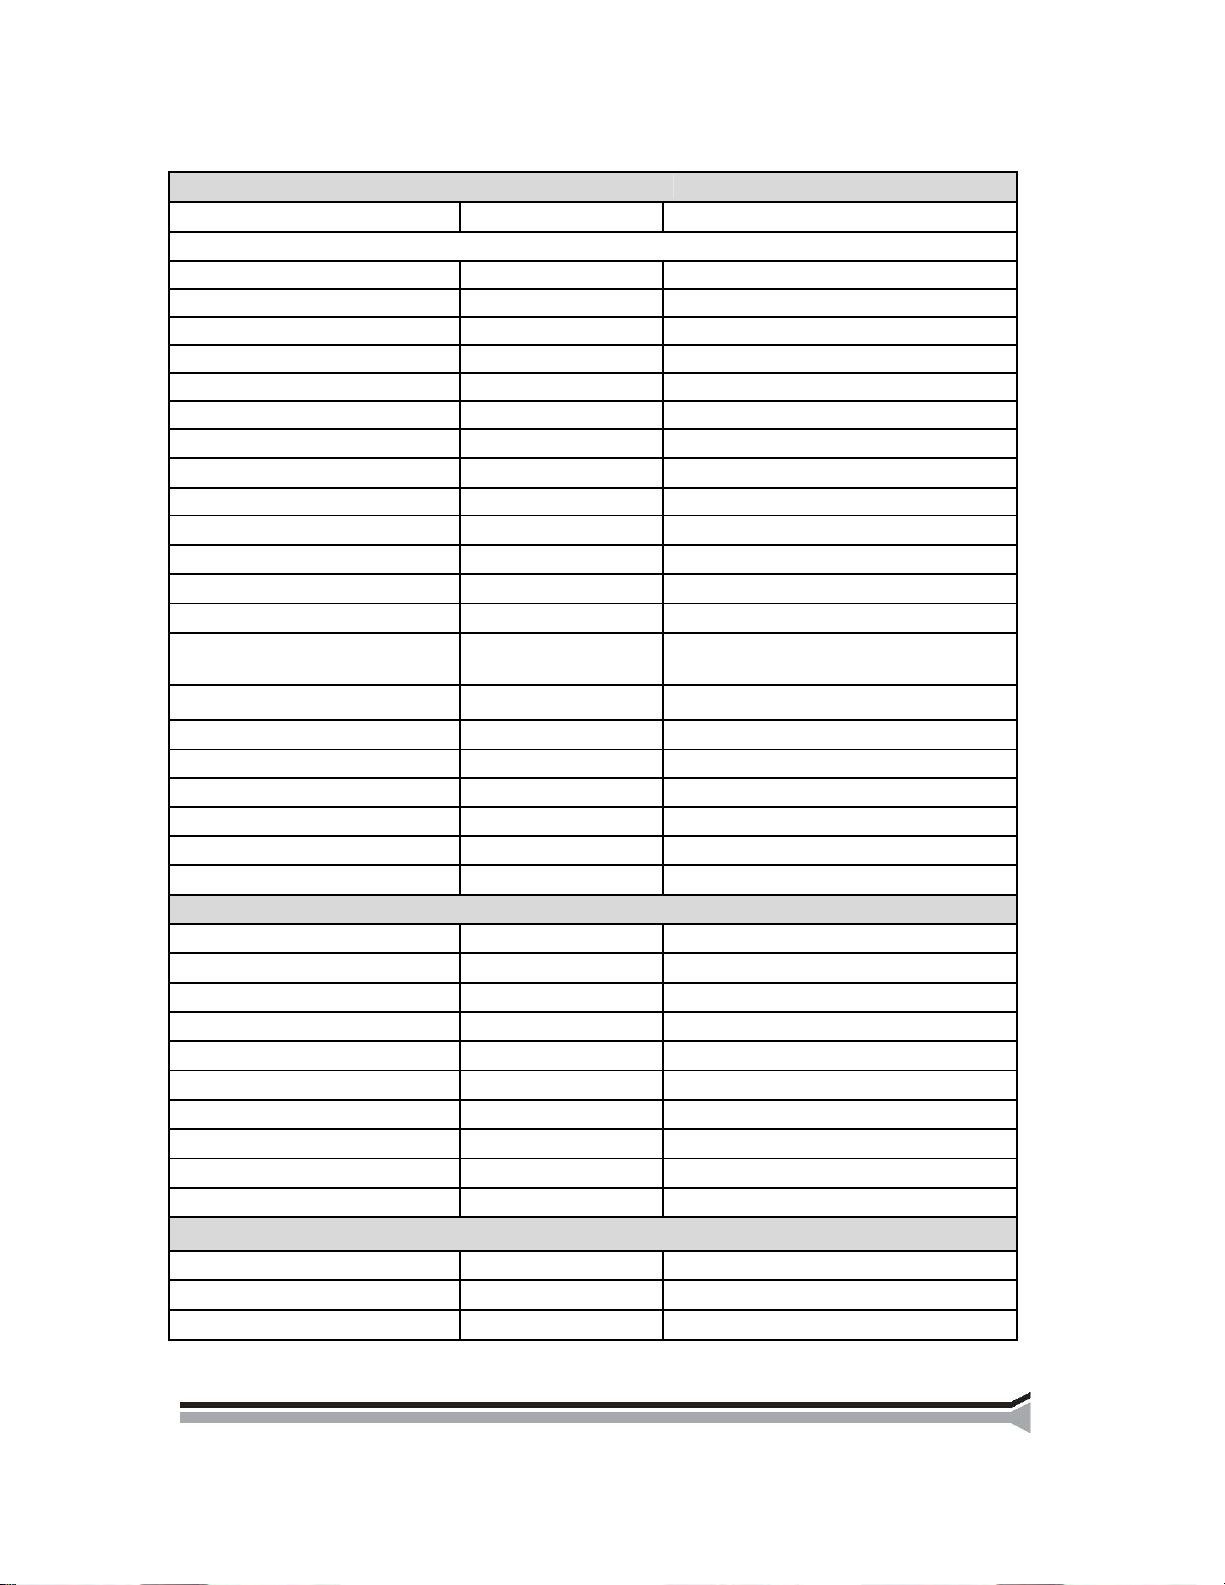
技术数据
电源 Mastertig MLS™ 2300 ACDC
供电电压
额定电流/额定功率
40% ED TIG 230 A 5,7 kVA
60% ED TIG 200 A 4,8 kVA
100% ED TIG 170 A 3,9 kVA
40% ED MMA 180 A 6,0 kVA
60% ED MMA 150 A 4,8 kVA
100% ED MMA 120 A 3,7 kVA
连接电缆/保险丝
焊接电流范围
最大焊接电压
使用电极尺寸
最大开路电压
焊接电流调整
正常工作的效率
正常工作的功率因数
TIG 3 A / 10,0 V...230 A / 19,2 V
MMA 10 A / 20,5 V...180 A / 27,2 V
82 % (180 A / 27,2 V), 78 % (230 A /
0,99
1~230 Vac –15%…+15%
3 x 2,5 S mm² – 3,3 m / 16 A 慢熔
32 V / 180 A (MMA)
Ø 1,5...4,0 mm
58 V
无级连续可调
19,2 V)
开路功率
外形尺寸 长
重量
冷却单元(TIG 焊) Mastercool 20
连接电压
功率
冷却功率
最大启动功率
冷却液
水箱容量
外形尺寸 长
重量
电源和冷却单元
操作温度范围
存储温度范围
防护等级
推荐采用最小 8KVA 的发电机,本产品符合 CE 认证
TIG 6 W
MMA 180 W
宽
高 390 mm (650 mm 单元+冷却单元)
100 % ED 50 W
20 % - 40 %
宽
高
430 mm
180 mm
15 kg
230 V -15 %...+15 %
1,0 kW
4,0 bar
乙二醇混合液
约 3 升
500 mm
180 mm
260 mm
8 kg
-20 ºC .... +40 ºC
-20 ºC .... +60 ºC
IP 23 C
Page 20
7. 保修条款
KEMPPI OY 对其生产、销售的因制造和材料原因而发生故障的产品提供保修服务。保修服务必
须由 KEMPPI OY 授权的服务代理商完成。由此而产生的包装,运费和保险费由委托人承担。
保修期自购买之日开始,任何不符合保修条款的口头承诺均不被认可。
保修限制
以下项目不属于保修条款之内: 由于自然磨损所造成的损坏,因违反操作和维修说明所造成的
损坏,连接错误和损坏的电源(包括外部电压冲击),错误的气压,过载,因运输,存储所造成
的损坏以及由于自然原因如闪电,洪水等造成的火灾和破坏。
注意!
保修条款不包括直接或间接的旅费,每日津贴及食宿。
保修条款不包括焊枪及其易损件,送丝驱动轮,送丝轮,送丝导管等。
保修条款不包括由于机器损坏直接或间接造成的损失。
如产品未经许可被未经授权的单位或个人改动或使用未经允许的备件进行修理,则保修无效。
如保修由未经授权人员进行修理,则保修无效。
保修的执行
机器出现问题后应在保修期内及时通知 KEMPPI 公司或其授权的服务商。保修工作实施前,用
户应首先提供购买证明及设备系列号以证明保修有效。在保修条款内更换下来的部件归
KEMPPI 所有。
保修完成后,修好的或更换的机器设备保修期截止到最初的保修期末。
Page 21
KEMPPI OY
PL 13
FIN – 15801 LAHTI
FINLAND
Tel (03) 899 11
Telefax (03) 899 428
www.kemppi.com
KEMPPIKONEET OY
PL 13
FIN – 15801 LAHTI
FINLAND
Tel (03) 899 11
Telefax (03) 7348 398
e-mail: myynti.fi@kemppi.com
KEMPPI SVERIGE AB
Box 717
S – 194 27 UPPLANDS VÄSBY
SVERIGE
Tel (08) 590 783 00
Telefax (08) 590 823 94
e-mail: [email protected]
KEMPPI NORGE A/S
Postboks 2151, Postterminalen
N – 3103 TØNSBERG
NORGE
Tel 33 34 60 00
Telefax 33 34 60 10
e-mail: [email protected]
KEMPPI DANMARK A/S
Literbuen 11
DK – 2740 SKOVLUNDE
DANMARK
Tel 44 941 677
Telefax 44 941 536
e-mail:[email protected]
KEMPPI BENELUX B.V.
Postbus 5603
NL – 4801 EA BREDA
NEDERLAND
Tel +31 (0)76-5717750
Telefax +31 (0)76-5716345
e-mail: [email protected]
KEMPPI (UK) Ltd
Martti Kemppi Building
Fraser Road
Priory Business Park
BEDFORD, MK443WH
ENGLAND
Tel 0845 6444201
Fax 0845 6444202
e-mail: [email protected]
KEMPPI FRANCE S.A.
65 Avenue de la Couronne des Prés
78681 EPONE CEDEX
FRANCE
Tel (01) 30 90 04 40
Telefax (01) 30 90 04 45
e-mail: [email protected]
KEMPPI GmbH
Otto – Hahn – Straße 14
D – 35510 BUTZBACH
DEUTSCHLAND
Tel (06033) 88 020
Telefax (06033) 72 528
e-mail:[email protected]
KEMPPI SP. z o.o.
Ul. Piłsudskiego 2
05-091 ZA¸BKI
Poland
Tel +48 22 781 6162
Telefax +48 22 781 6505
e-mail: [email protected]
KEMPPI WELDING MACHINES
AUSTRALIA PTY LTD
P.O. Box 404 (2/58 Lancaster Street)
Ingleburn NSW 2565, Australia
Tel. +61-2-9605 9500
Telefax +61-2-9605 5999
e-mail: [email protected]
 Loading...