

Page 1
Metal lathe
ML 714
20650-0209
Page 2
Page 3
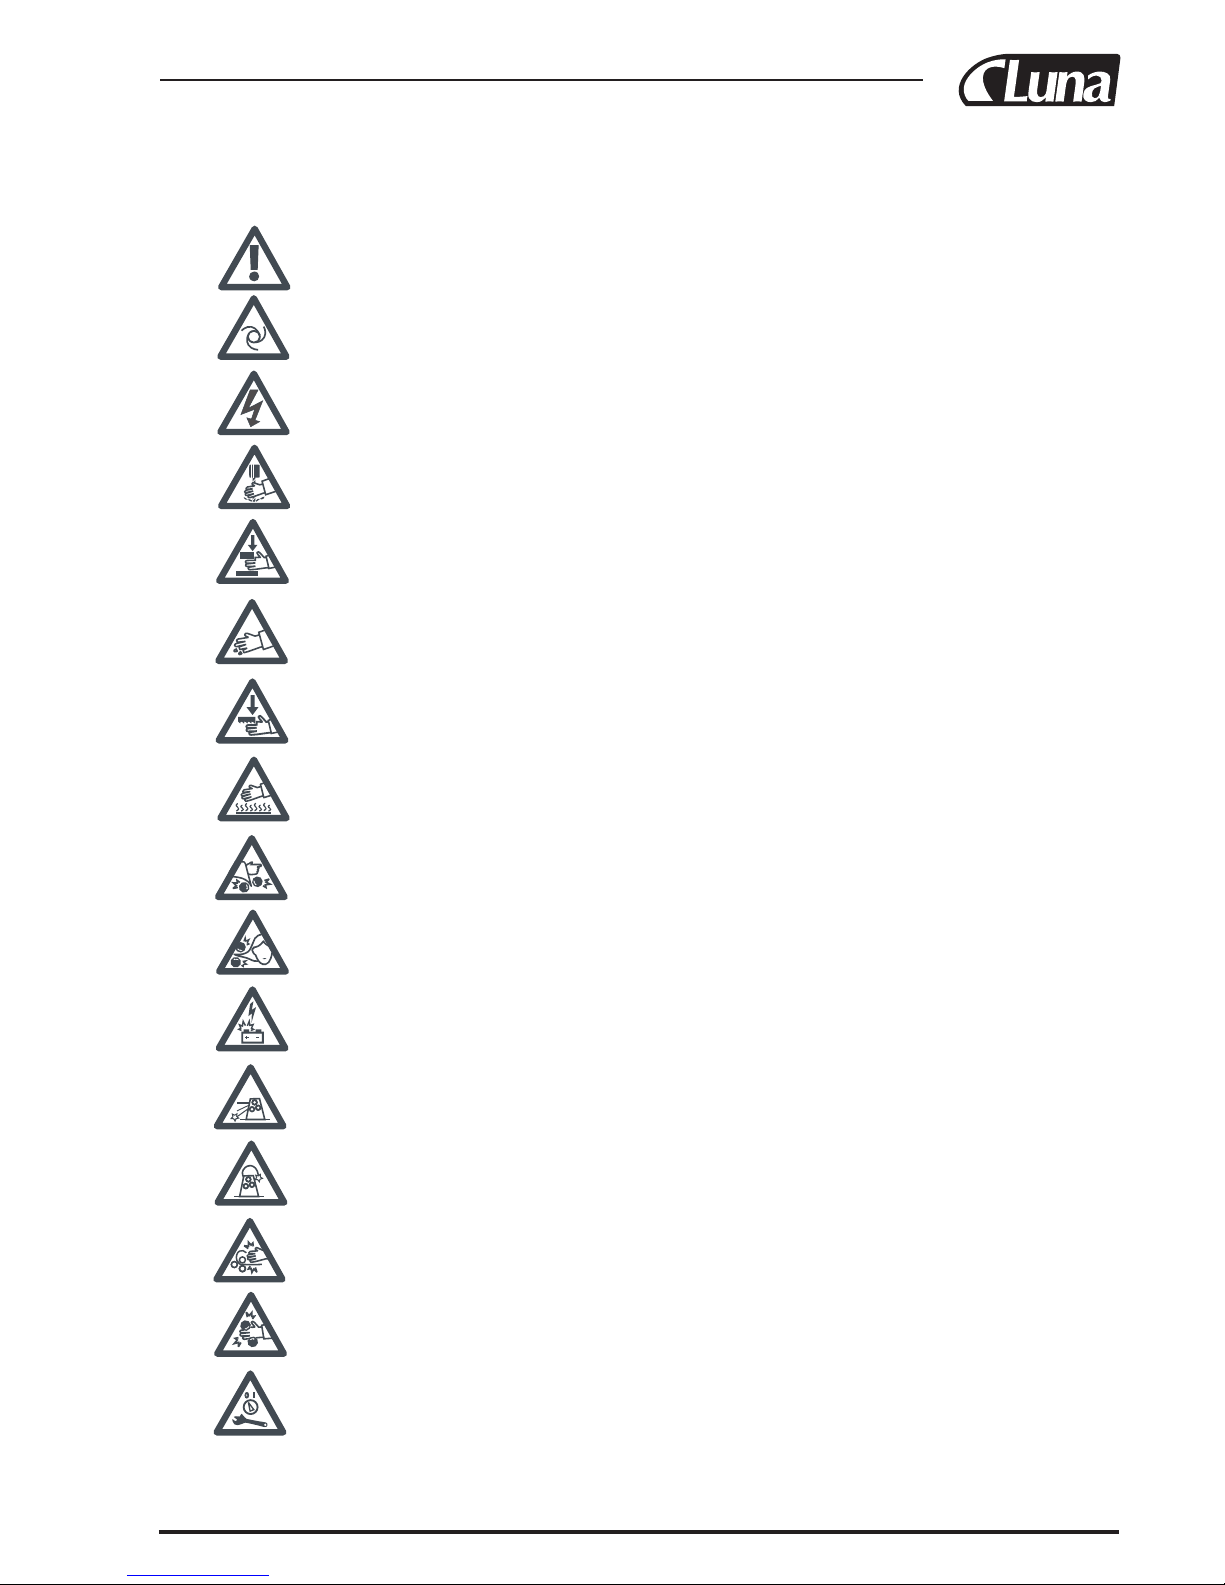
EE Hoiatussümbolid – GB Warnings Symbols – LT Įspėjamieji ženklai – LV Brīdinājuma simboli –
PL Symbole ostrzegawcze
EE Hoiatus / GB Warning / LT Įspėjimas / LV Brīdnājums / PL Ostrzeżenie
EE Hoiatus - pöörlev objekt / GB Warning - Rotating object / LT Įspėjimas - besisukantis objektas / LV Brīdinājums - rotējošs objekts /
PL Ostrzeżenie - obracający się przedmiot
EE Hoiatus - elekter / GB Warning - Electricity / LT Įspėjimas - elektra / LV Brīdinājums - elektrība / PL Ostrzeżenie - elektryczność
EE Hoiatus - pöörlev lõikeriist / GB Warning - Rotating cutting tool / LT Įspėjimas - besisukantis pjovimo įrankis / LV Brīdinājums - rotējošs
griezošais instruments / PL Ostrzeżenie - obrotowe narzędzie tnąca
EE Hoiatus - purustamisoht / GB Warning - Risk of crushing / LT Įspėjimas - sutraiškymo pavojus / LV Brīdinājums - saspiešanas risks /
PL Ostrzeżenie - ryzyko zgniecenia
EE Hoiatus - teravad tööriistad / GB Warning - Sharp tools / LT Įspėjimas - aštrūs įrankiai / LV Brīdinājums - asi instrumenti / PL Ostrzeżenie ostre narzędzia
EE Hoiatus - seatera / GB Warning - Saw blade / LT Įspėjimas - pjūklo geležtė / LV Brīdinājums - zāģa asmens / PL Ostrzeżenie - brzeszczot
piły
EE Hoiatus - kuum pind / GB Warning - Hot surface / LT Įspėjimas - karštas paviršius / LV B rīdinājums - karsta virsma / PL Ostrzeżenie - gorąca
powierzchnia
EE Hoiatus - avarad rõivad / GB Warning - loose fitting clothes / LT Įspėjimas - laisvi drabužiai / LV Brīdinājums - plandošas drēbes /
PL Ostrzeżenie - lużno dopasowana odzież
EE Hoiatus - lahtised juuksed / GB Warning - loose hanging hair / LT Įspėjimas - laisvi ilgi plaukai / LV Brīdinājums - brīvi izlaisti mati /
PL Ostrzeżenie - lużno opadające włosy
EE Hoiatus - sädemed / GB Warning - Sparks / LT Įspėjimas - kibirkštys / LV Brīdinājums - dzirksteles / PL Ostrzeżenie - iskry
EE Hoiatus - purustamisoht / GB Warning - Risk of crushing / LT Įspėjimas - sutraiškymo pavojus / LV Brīdinājums - saspiešanas risks /
PL Ostrzeżenie - ryzyko zgniecenia
EE Hoiatus - purustamisoht / GB Warning - Risk of crushing / LT Įspėjimas - sutraiškymo pavojus / LV Brīdinājums - saspiešanas risks /
PL Ostrzeżenie - ryzyko zgniecenia
EE Hoiatus - purustamisoht / GB Warning - Risk of crushing / LT Įspėjimas - sutraiškymo pavojus / LV Brīdinājums - saspiešanas risks /
PL Ostrzeżenie - ryzyko zgniecenia
EE Hoiatus - purustamisoht / GB Warning - Risk of crushing / LT Įspėjimas - sutraiškymo pavojus / LV Brīdinājums - saspiešanas risks /
PL Ostrzeżenie - ryzyko zgniecenia
EE Ettevaatust, remondija hooldustööde ajaks tuleb vool välja lülitada / GB Warning - Power supply must be switched off during service and
maintenance / LT Įspėjimas: atliekant remontą ir techninę priežiūrą būtina atjungti srovę / LV Uzmanību! Pirms apkopes vai remonta darbiem
izslēdziet strāvas padevi! / PL Uwaga! Na czas naprawy i konserwacji należy odłączyć dopływ prądu
W1
W2
W3
W4
W5
W6
W7
W8
W9
W10
W11
W14
W15
W16
W17
W18
Page 4
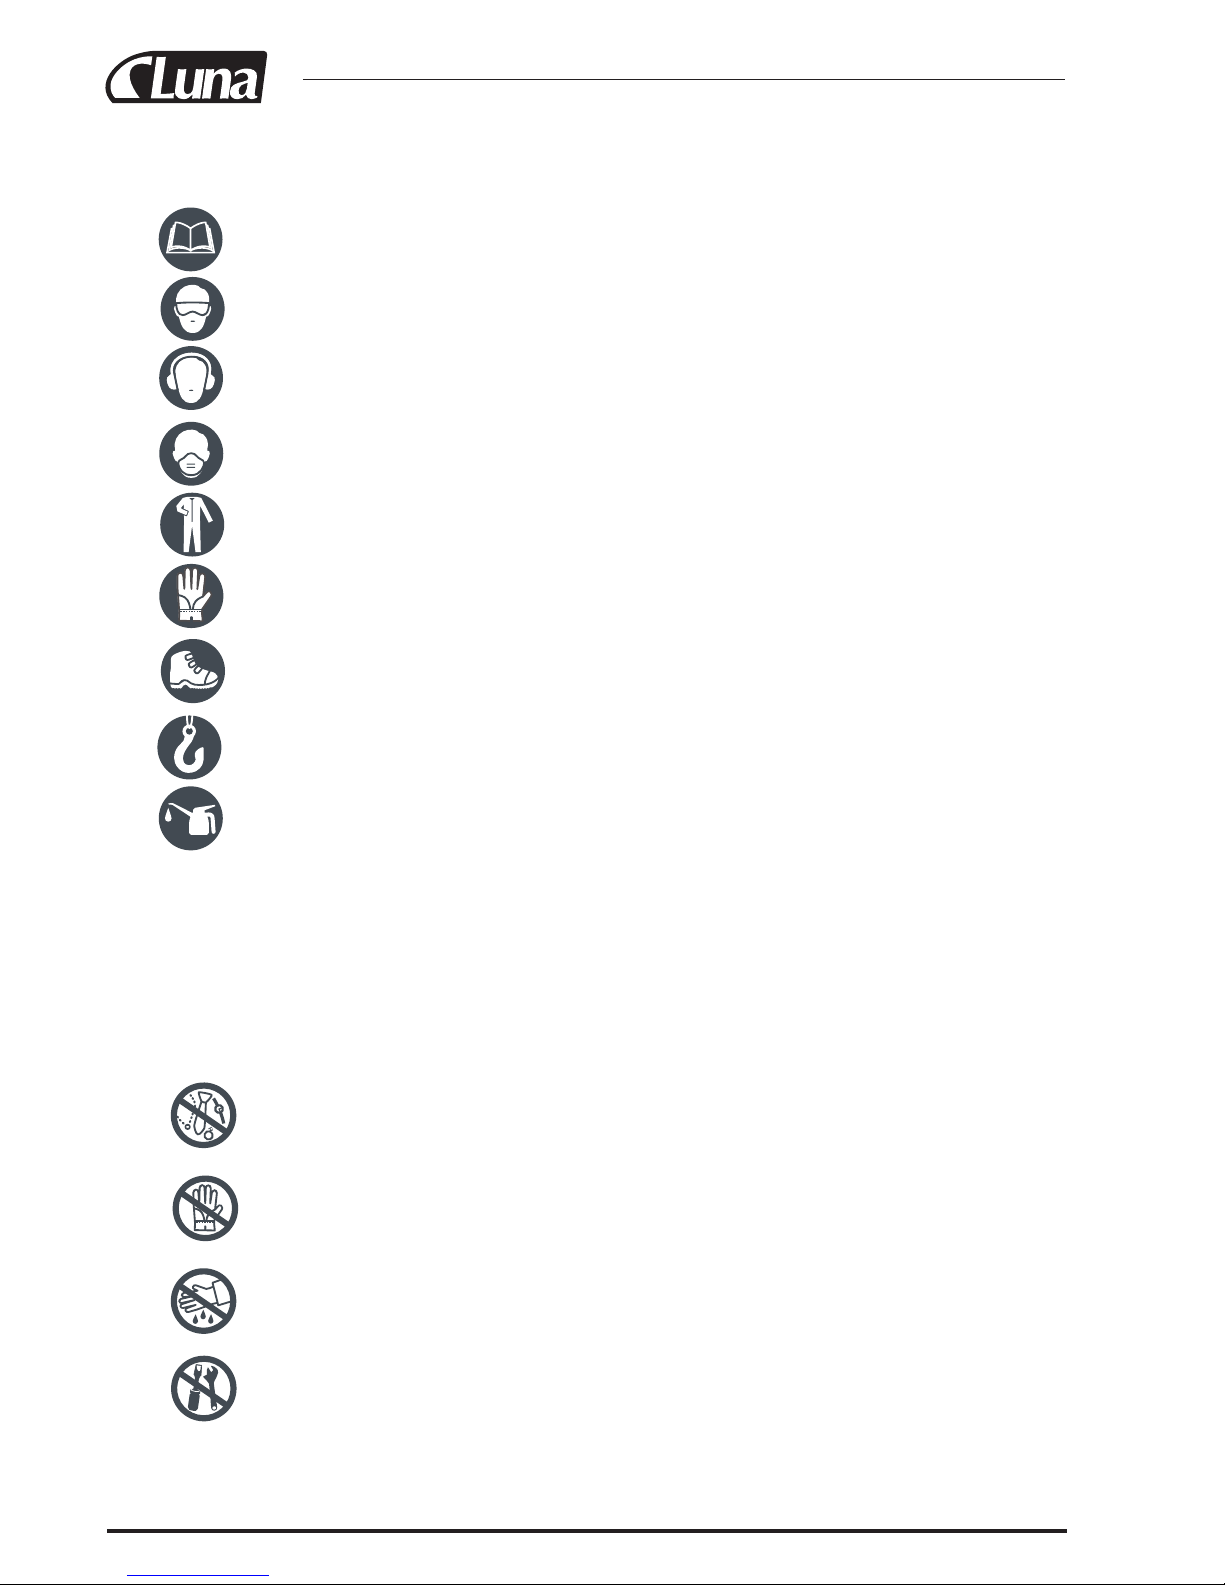
EE Kohustusmärgid – GB Mandatory Signs – LT Privalomieji ženklai – LV Obligātāa zīmes –
PL Znaki obowiązkowe
EE Lugege juhendit / GB Read the Manual / LT Perskaitykite vadovą / LV Izlasiet rokasgrāmatu / PL Przeczytaj podręcznik
EE Kaitseprillid / GB Protective glasses / LT Apsauginiai akiniai / LV Aizsargbrilles / PL Okulary ochronne
EE Kõrvakaitsmed / GB Ear defenders / LT Ausų apsaugos / LV Ausu aizsargi / PL Nauszniki ochronne
EE Kaitsemask / GB Protective mask / LT Apsauginė kaukė / LV Aizsargmaska / PL Maska ochronna
EE Kaitseriietus / GB Protective clothing / LT Apsauginiai drabužiai / LV Aizsargtērps / PL Odzież ochronna
EE Kaitsekindad / GB Protective gloves / LT Apsauginės pirštinės / LV Aizsargcimdi / PL Rękawice ochronne
EE Kaitsejalanõud / GB Protective shoes / LT Apsauginiai batai / LV Aizsargapavi / PL Obuwie ochronne
EE Tõstke tõstuki abil / GB Lift using hoist / LT Kelkite keltuvu / LV Paceliet,m izmantojot celšanas mehānismu / PL Podnoś za pomocą dżwigu
EE Täitke õliga / GB Fill with oil / LT Pripildykite tepalo / LV Piepildīt ar eļļu / PL Napełnij olejem
M1
M2
M3
M4
M5
M6
M7
M8
M9
EE Keelumärgid – GB Prohibition symbols– LT Draudžiamieji simboliai– LV Aizlieguma simboli
–
PL Symbole ostrzegawcze
PRH1
PRH2
PRH3
PRH4
EE Ehete kandmine keelatud / GB Wearing of jewellry forbi / LT Draudžiama dėvėti papuošalus / LV Aizliegts nēsāt rotaslietas / PL Noszenie
biżuterii zabronione
EE Kandmine on keelatud / GB Gloves must not be worn / LT Pirstinių ne dėvėti / LV Ir jÿvalkÿ cimdi / PL Nie wolno zakýadaý rýkawic
EE Vältige kasutamist märgade kätega / GB Avoid wet hands / LT Saugokitės, kad nesušlaptumėte rankų / LV Nestrādājiet ar slapjām rokām /
PL Unikaj dotykania mokrymi rękami
EE Parandustöid tohib teha vaid hooldusinsener / GB Repairs only by Service Engineer / LT Remontuoti gali tik priežiūros inžinierius /
LV Remontdarbus veic tikai tehniskās apkopes inženieris / PL Naprawy wykonuje tylko inżynier serwisu
Page 5
English ( Original instructions ) ................................................................................................. 3
Eesti ( Tõlge algupärase kasutusjuhendi ) ............................................................................... 15
Latviski ( Oriģinālo instrukciju tulkojums ) ...........................................................................27
Lietuviškai ( Vertimas originali instrukcija ) ..........................................................................39
Polski ( Tłumaczenie instrukcji oryginalnej ) .........................................................................51
Version 2011-09-15
Page 6
Page 7
3
ENGLISH
CONTENTS
Specifications .....................................................................3
Important Safety Instruction ..............................................3
Feature and Legend............................................................4
1. The Headstock................................................................5
2. The Running Gear..........................................................5
3. The tailstock ...................................................................5
4. The Saddle and the Cross-slide......................................5
5. The motor .......................................................................5
Unpacking and Preparing for use.......................................6
Installation..........................................................................6
Starting Procedure..............................................................7
Operation............................................................................7
Changing gears for screwcutting........................................9
Gear chart for cutting imperial threads............................10
Gear chart for cutting metric threads ...............................10
Maintenance .....................................................................11
Setting and Adjustments...................................................11
Accessories.......................................................................12
Indicator table...................................................................13
Wiring Diagram................................................................63
Parts Diagram...................................................................64
Parts List...........................................................................66
The EC conformity declaration........................................69
SPECIFICATIONS
Art.nr...........................................20650 -0209
Type....................................................... ML 714
Max. swing over bed ......................mm 180 (7”)
Max. length of workpiece...............mm 350 (14”)
Spindle taper ...............................Morse No. 3
Tailstock taper.............................Morse No. 2
Spindle bore....................................mm 20 (0.787”)
Cross slide travel ............................mm 65 (2.559”)
Compound slide travel....................mm 55 (2.165”)
Spindle speed (variable speed).......rpm 100-2000 (effective)
Longitudinal feeds ..........................mm 0.1 - 0.2
*Screw threads-Imperial ....................... 12-52 TPI in 18 steps
or Metric ......................................mm 0.4-2.0 in 10 steps
The item marked (*) has different choice, see the label in front of the
machine or ask information to your dealer.
IMPORTANT SAFETY INSTRUCTION
Operator
COMMON SENSE AND CAUTION ARE FACTORS
WHICH CANNOT BE BUILT INTO ANY PRODUCT.
THESE FACTORS MUST BE SUPLLIED BY THE OPERATOR. PLEASE REMEMBER:
1. When using electric tools, machines or equipment,
basic safety precautions should always be followed to
reduce the risk of fire, electric shock, and personal injury.
2. Keep work area clean. Cluttered areas invite injuries.
3. Consider work area conditions. Do not use machines or
power tools in damp, wet or poorly lit locations. Do not
expose equipment to rain. Keep work area well lit. Do
not use tools in the presence of flammable gases or liquids.
4. Keep children away. All children should be kept away
from the work area.
5. Guard against electric shock. Prevent body contact with
grounded surfaces such as pipes, radiators, ranges, and
refrigerator enclosures.
6. Stay alert. Never operate if you are tired.
7. Do not operate the product if under the influence of
alcohol or drugs. Read warning labels on prescriptions
to determine if your judgment or reflexes might be
impaired.
8. Do not wear loose clothing or jewelry as they can be
caught in moving parts.
9. Wear restrictive hair covering to contain long hair.
10. Use eye and ear protection. Always wear.
- ANSI approved chemical splash goggles when wor-
king with chemicals.
- ANSI approved impact safety goggles at other times.
- ANSI approved dust mask or respirator when working
around metal, wood and chemical dusts and mists.
- A full face shield if you are producing metal or wood
filings and/or chips.
11. Keep proper footing and balance at all times.
12. Do not reach over or across running machines.
13. Always check that adjusting keys and wrenches are
removed from the tool or machine before starting it.
14. Do not carry any tool with your finger on the start buttton or trigger.
15. When servicing. Use only identical replacement parts.
Before operation
1. Be sure the switch is OFF when not in use and before
plugging in to wall outlet.
2. Do not use inappropriate attachments in an attempt to
exceed the tool’s capacity. Approved accessories are
available from the dealer or machine maker.
3. Check for damaged parts. Before using any tool, any
part that appears damaged should be carefully checked
to determine that it will operate properly and perform its
intended function.
Please read this instruction manual
thoroughly and follow all directions
carefully.
Original instructions
Page 8
4
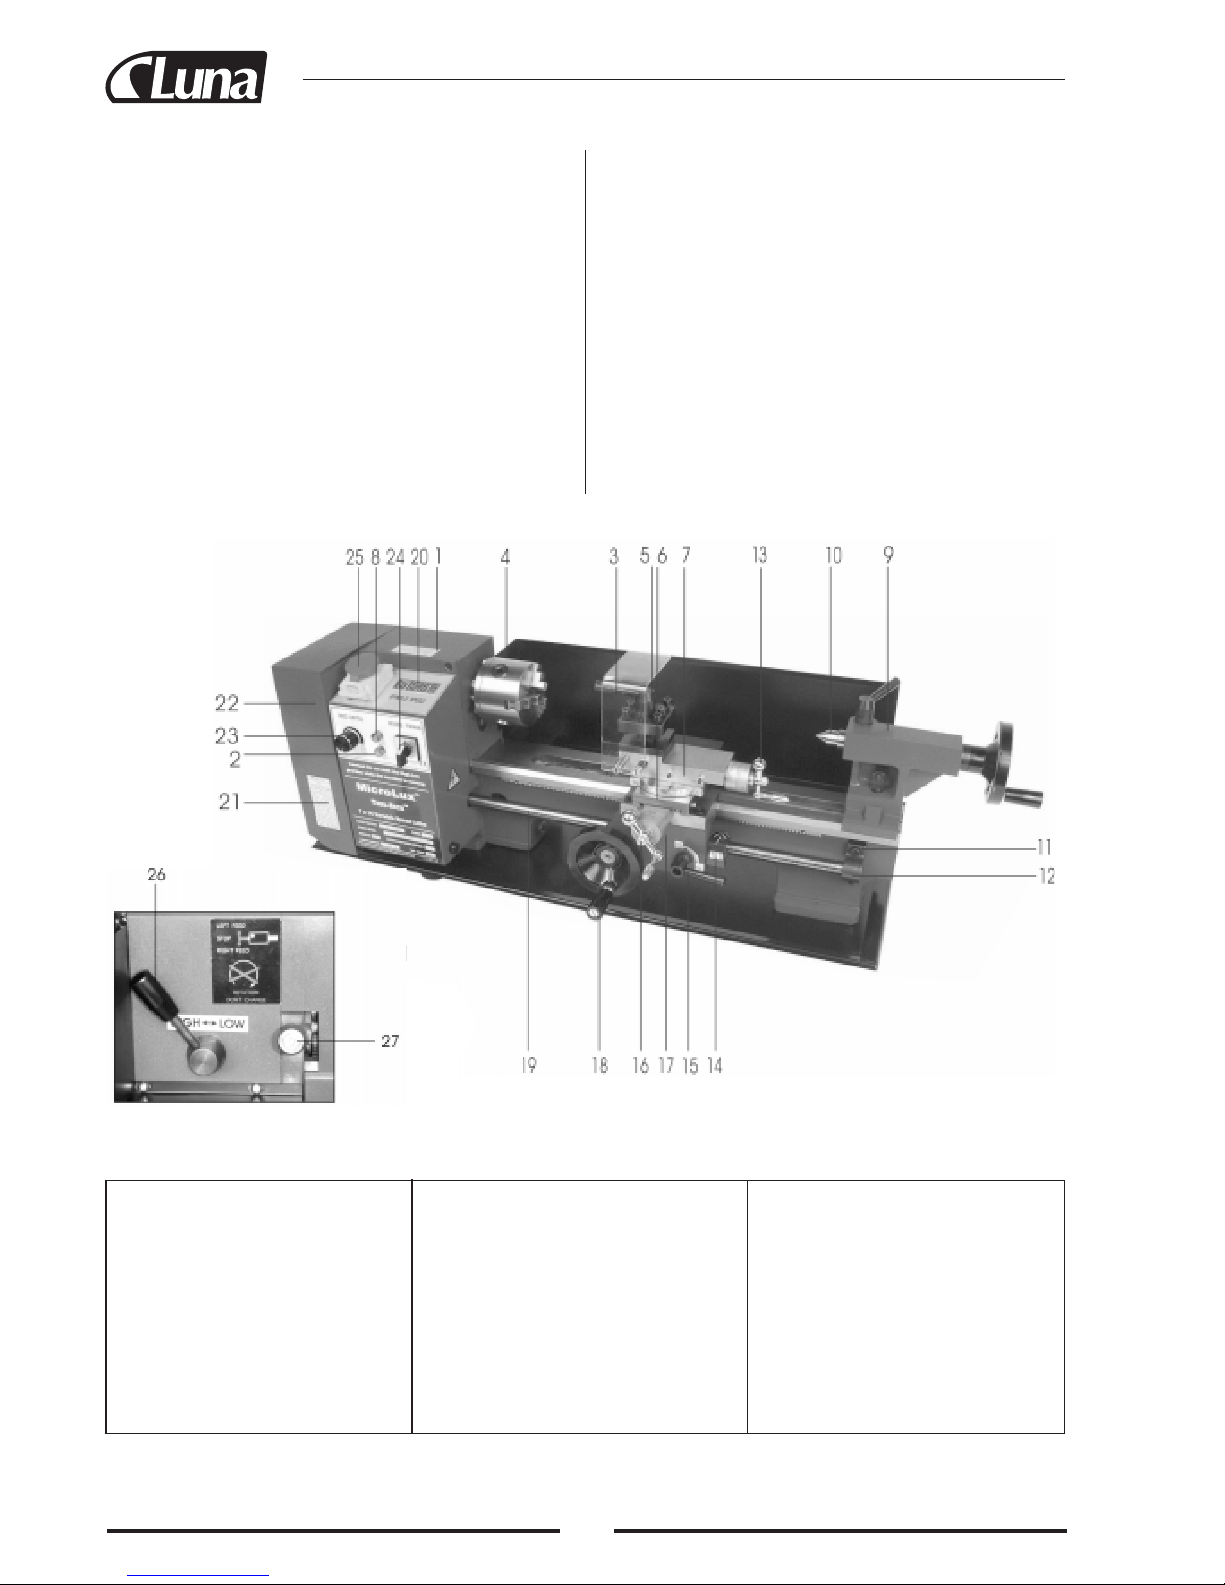
1.Headstock
2.Yellow lamp
3.Chuck guard with power off
4.3-jaw chuck
5.Tool post
6.Cross-slide
7.Compound slide
8.Green lamp
9.Tailstock
10.Tailstock securing nut
11.Bed
12.R. H. Lead screw bearing
13.Compound slide feed handle
14.Thread dial indicator (Accessory)
15.Automatic feed lever
16.Cross-slide feed Handle
17.Apron
18.Manual (Saddle) feed handle
19.Lead screw
20.Spindle speed show
21.Thread dial indioater table
(Accessory)
22.Runing gear cover
23.Variable speed control knob
24.Forward / Off / Reerse switch
25.Emergency stop switch
26.High / Loe speed range lever
27.Leadscrew Fwd / Neutral /
Reverse lever
28.Micro switch
4. Check for alignment and binding of all moving parts.
Broken parts or mounting fixtures and any other condition that may affect proper operation. Any part that is
damaged should be properly repaired or replaced by a
qualified technician.
5. Do not use the tool if any switch does not turn off and
properly.
Operation
1. Never force the tool or attachment to do the work of a
larger industrial tool. It is designed to do the job better
and more safely at the rate for which it was intended.
2. Do not carry the tool by its power cord.
3. Always unplug the cord by the plug. Never yank the
cord out of the wall.
4. Always turn off the machine before unplugging.
IF YOU QUESTION THE SAFE CONDITION
OF THE MACHINE, DO NOT OPERATE IT!
Electrical Grounding Instructions
This machine has a three-prong plug, the third (round) prong
is the ground. Plug this cord only into a three-prong receptacle. Do not attempt to defeat the protection the ground
wire provides by cutting off the round prong. Cutting off the
ground will result in a safety hazard and void the warranty.
DO NOT MODIFY THE PLUG IN ANY WAY.
IF YOU ARE NOT SURE ABOUT THE CONNECTIONS,
CALL A QUALIFIED ELECTRICIAN.
FEATURES - Legend
Page 9
5
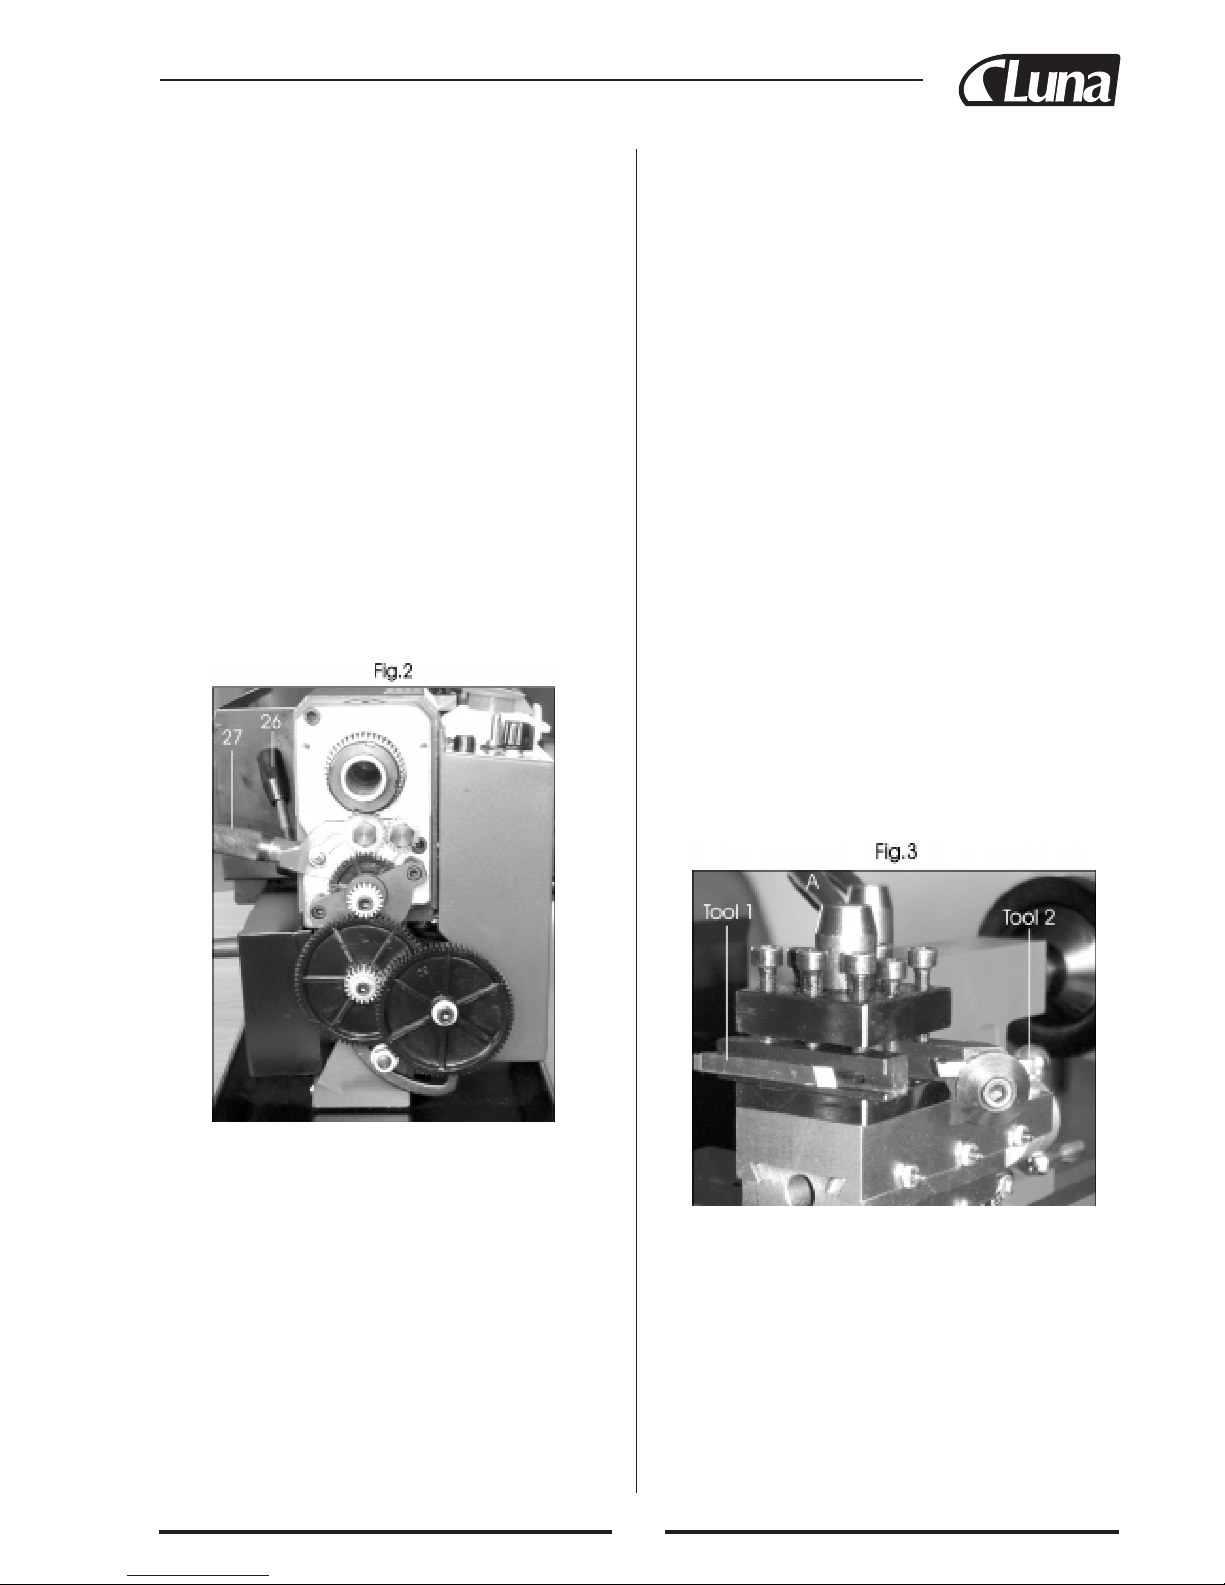
The gear train, shown in Fig. 2, transmits drive to the Lead
screw. The lead Screw acts as a worm and by Operating the
Auto Feed lever (15), which engages a nut with the lead
screw, drive is transmitted to the carriage/saddle and consequently the cutting tool. There-by providing a power feed
for thread cutting or general turning operations. The rotational speed of the lead screw, and hence the rate of feed of the
cutting tool, is determined by the gear configuration. This is
explained in greater detail under “Screw cutting”.
The drive to the lead screw may be disconnected by operating the lever (27). And the same lever is used to drive the
lead screw in a forward or reverse direction. (These actions
are described in detail under (WScrew cutting”.)
3. THE TAILSTOCK
The tailstock (9), may be moved along the bed to any des-
ired position and is secured in position by a single nut (10),
at its bade. The tailstock spindle carries an internal No. 2
Morse taper for use with the Center provided. A Revolving
Live Center and Drill Chuck are also available from your
dealer. (See Accessories.)
4. THE CARRIAGE / SADDLE
The Saddle carries the Cross-Slide (6) onto which is mounted the Compound Slide (7) with Tool post (5), allowing
intricate and delicate operations to be performed. It may be
driven by the Lead screw, via a driver nut, to provide automatic feed when the Auto Feed lever (15), mounted on the
Apron (17), is operated.
The position of the tool is effected by turning the cross 0/slide feed handle (16), which moves it across the lathe, and
the carriage/saddle or manual feed handle (18), which
moves it longitudinally. Additionally the compound slide
feed handle (13) may be used to move the tool by small
amounts at right angles to the cross-slide. The slide may be
set at an angle to the cross-slide so that short tapers or bevels
may be cut. This is described in greater detail under “Bevel
Cutting”.
The cross-slide and compound slide feeds are provided with
a scale. These are used to move the tool by precise amounts
– one division being equivalent to 0.001” (0.025 mm). As
the feed handle is turned. So does the scale. The scale on the
cross-slide feed may also be held stationary whilst the handle is turned. Allowing the scale to be “zeroed”. The manner
in which this is put to use is discussed in greater detail under
“Operation”.
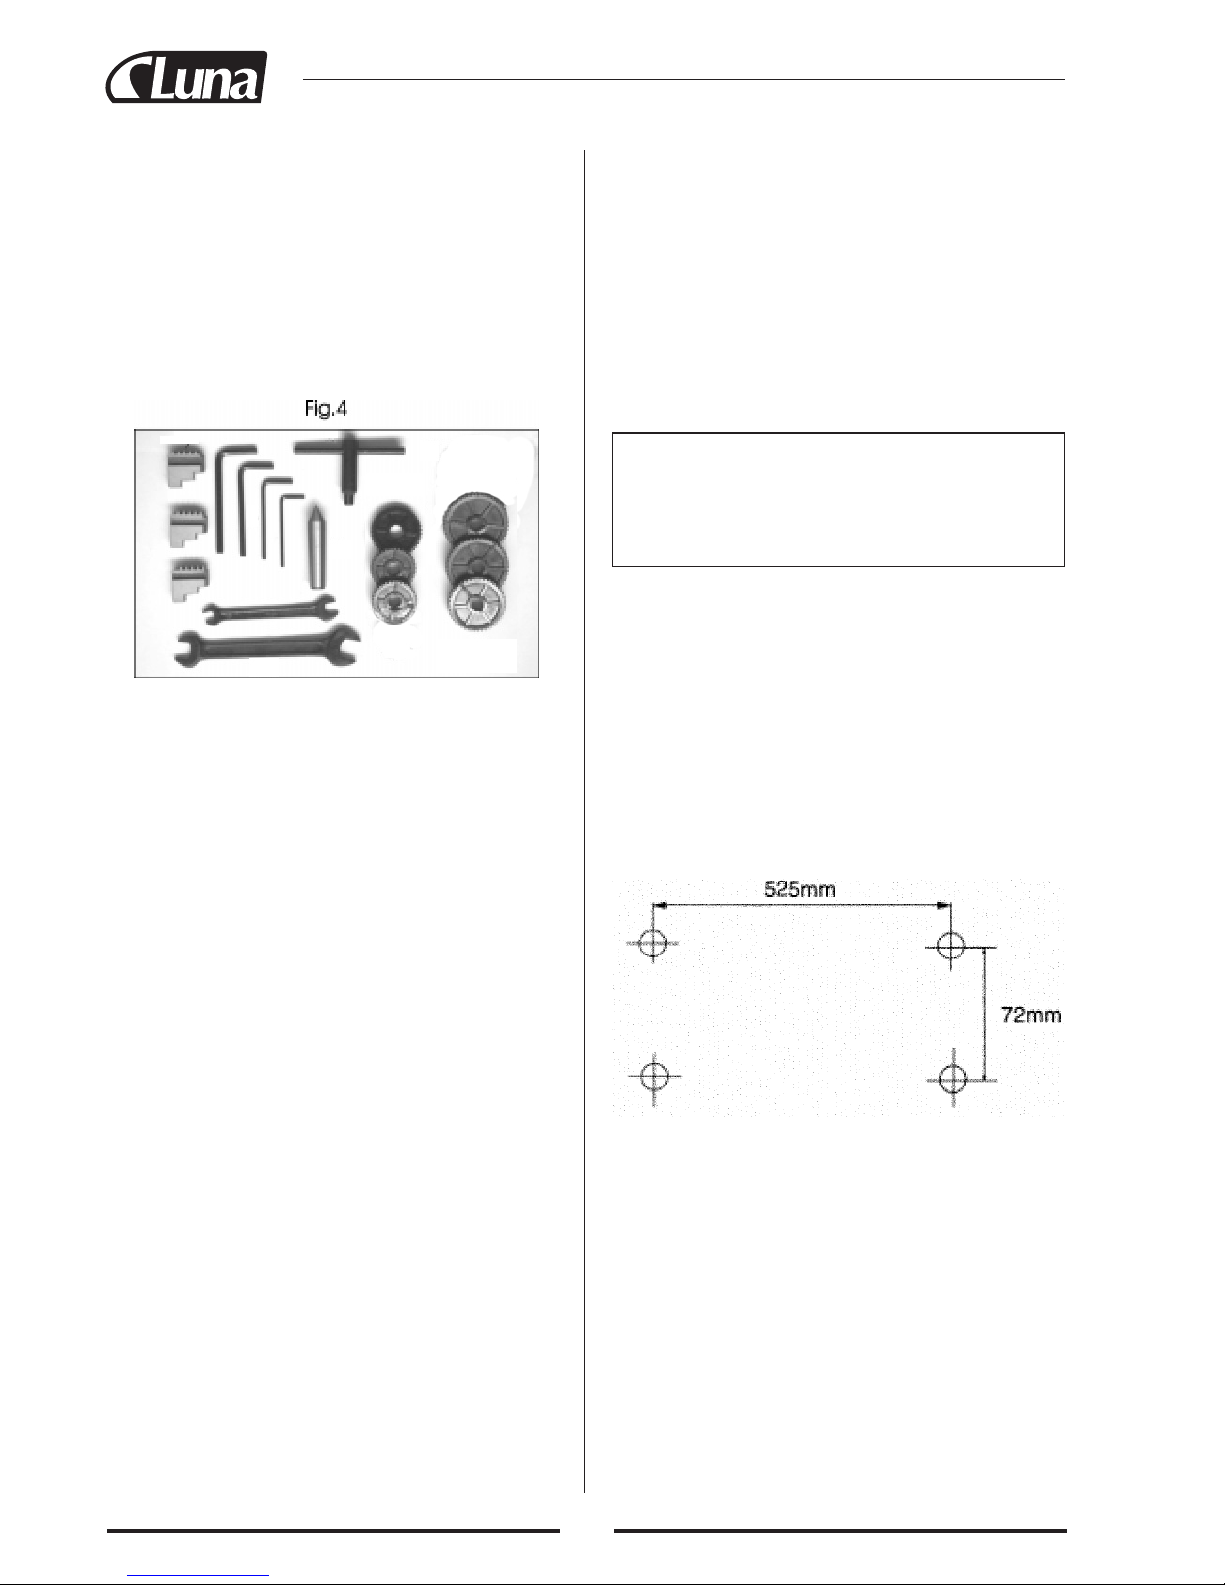
The tool post carries 8 hex socket head screws which are
used to secure a cutting tool in any desired position. Four
tool bits may be mounted for quick and easy changes. Two
are shown mounted.
The tool post is rotated by slackening the lever (A) on its top
a sufficient amount so the post can be lifted slightly and then
turned to the desired position
ALWAYS be ensure the post, and hence the tool, is secured
by tighten the lever firmly before attempting to cut.
5. THE MOTOR
Disassembly of the motor is not recommended. Brushes
1. THE HEADSTOCK
The motor provides a direct drive to the spindle via an internal tooth type belt. Spindle speed is variable, and is regulated by the Speed Control Knob (23). Located on the main
control panel.
The spindle, is provided with an internal No. 3 Morse taper
to accommodate a center for use with a face plate or turning
clamp.
The 3-jaw self centering chuck (4) is mounted on the spindle flange (2). To remove the chuck, simply remove the three
securing nuts to rear of the flange allowing it to be pulled
free together with the three mounting studs.
Three external jaws are also supplied which extend the
capacity of the chuck. Their uses and method of assembly is
described under “Accessories”.
The spindle has 6 holes drilled in its flange to accommodate a range of fixtures such as d Face plate. 4-jaw chuck etc.
(See Accessories.)
2. THE RUNNING GEAR
The Running Gear is protected by a cover (22), which is
removed by unscrewing the two securing hex. Screws.
Page 10
6
may be replaced as described under “Maintenance”. For all
other servicing and repairs. Please contact your dealer.
UNPACKING & PREPARING FOR USE
Upon receipt, carefully unpack the lathe and inspect to ensure that no damage was suffered in transit and to account for
all parts. Should any damage be apparent, or parts are misssing, please contact your dealer immediately.
The following loose items are to be found in the packing
case.
The four rubber feet and two supporting are to be attached
to the underside of the bed, using the four M8 head screws,
in the tapped holes provided. These screws are also used to
secure the chip tray. We strongly recommend however. That
to provide maximum stability and additional safety, you
secure the lathe to a firm foundation as described under
“Mounting the lathe”.
The three external jaws for the 3-Jaw self centering chuck,
extend the capacity of the chuck, and are discussed in greater detail under “Accessories”.
INSTALLATION
CAUTION!
DO NOT USE THE MACHINE UNTIL
INSTALLATION IS COMPLETED AND ALL
PRELIMINARY CHECKS HAVE BEEN MADE IN
ACCORDANCE WITH THIS MANUAL.
MOUNTING THE LATHE
The lathe should be mounted on a sturdy workbench of
sufficient height so that you do not need to bend your back
to perform normal operations. The machine is very heavy,
so get assistance from another person when moving the
machine.
Provide adequate overhead lighting so that you will not be
working in your own shadow.
We strongly recommend that the machine be firmly bolted
to a sturdy workbench using the tapped holes used to secure the feet to the lathe. This is to provide added stability and
consequently, safety.
1. 4 Rubber Feet*
2. 4 Hex Keys
3. 1 Chuck key
4. 1 Plastic Oil Container*
5. 1 Spare Fuse*
6. 2 Plastic Handles w/Nuts and Bolts*
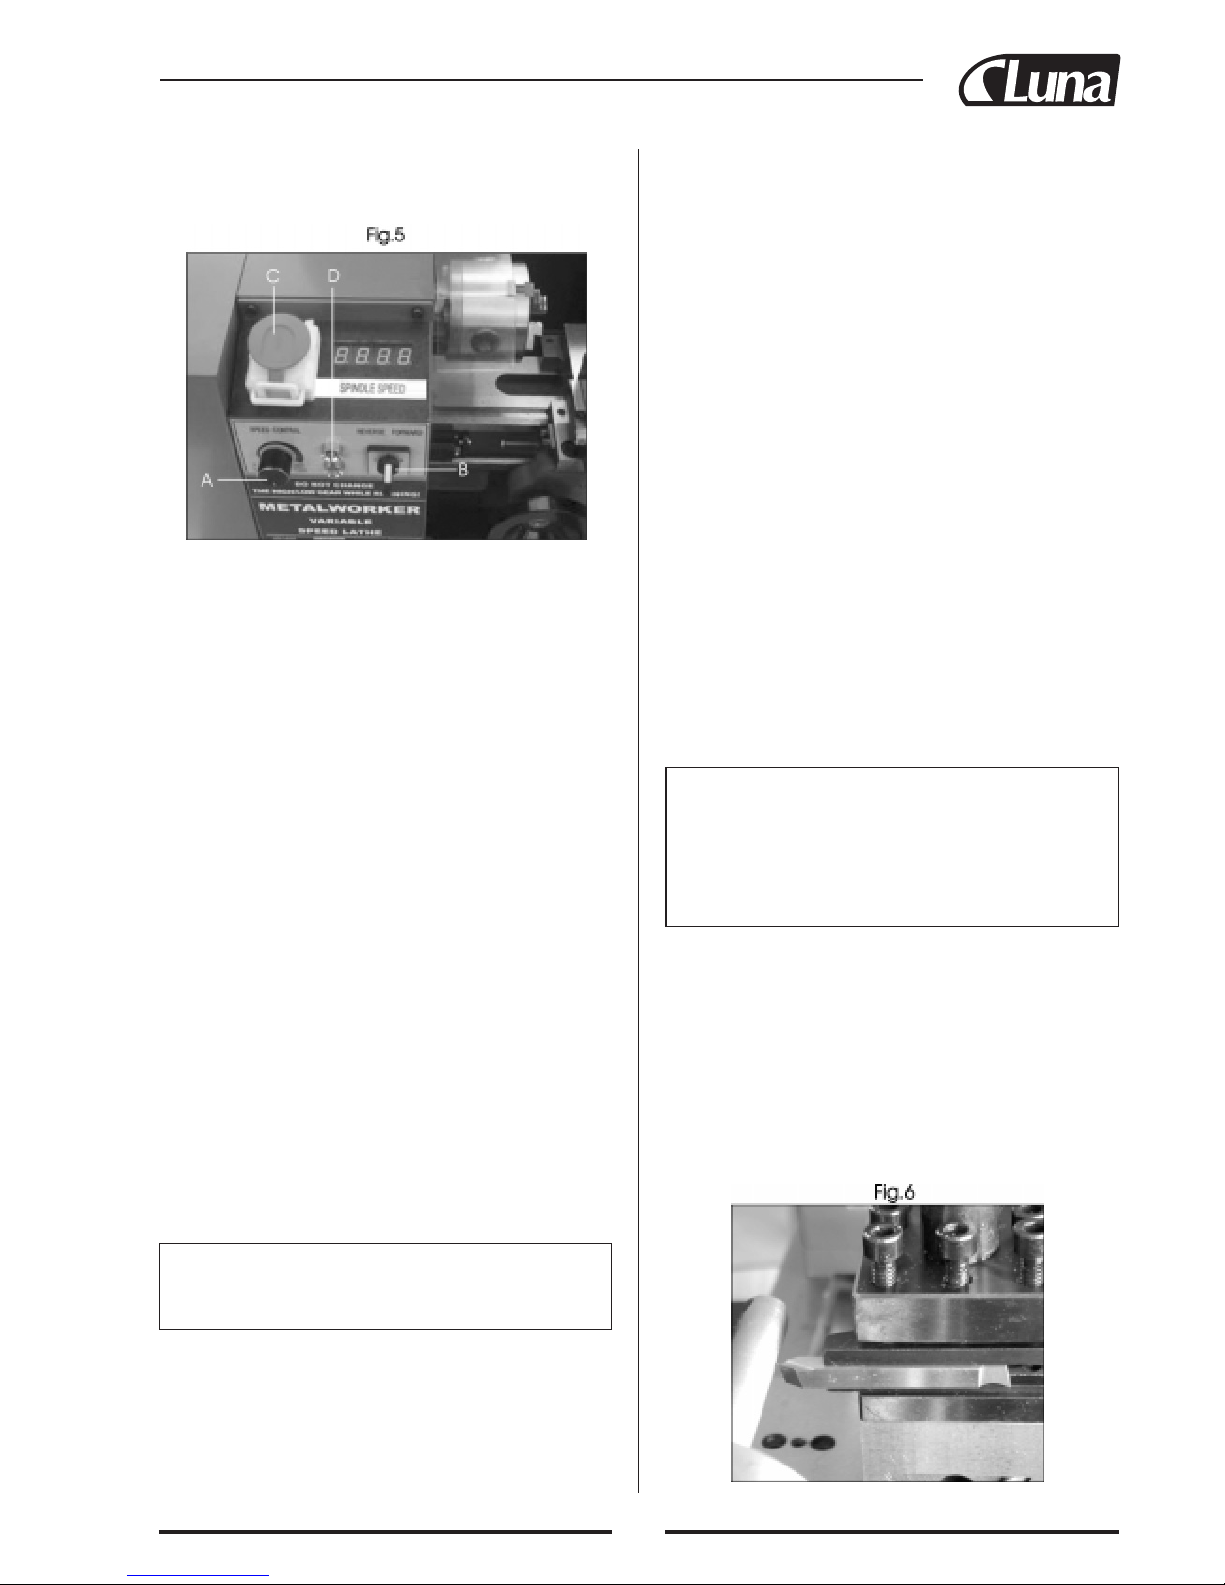
7. No. 2 Morse Taper Centre (for Tailstock)
8. 3 External Jaws (for 3-Jaw Chuck)
9. 2 Open end wrench 8x10 mm and 14x17 mm
10. 1 gear set (imperial or metric)
* denotes not illustrated
The machine is very heavy. With an assistant, lift it onto a
sturdy surface or workbench. Remove all traces of preservative with a good quality solvent. Then lightly oil all machined surfaces.
You will notice that, for transit purposes, the cross slide feed
handle has been mounted in reverse. Remove it, by unscrewing the hex socket head screw securing it, and mount it the
correct way round. Then turn all feed handles to ensure they
move freely, evenly and smoothly.
Attach the plastic handles to the rims of the manual feed and
tailstock feed hand wheels respectively, ensuring the nuts
are tight and the handles spin freely about the bolts, without
excessive end play.
The carriage/saddle, cross-slide and compound slide adjustments are all factory set to ensure smooth movement in both
directions. However, if the adjustments have been upset
during transit (indicated by stiff or erratic movement), refer
to “Settings and Adjustments” for the methods of adjustment.
All hex keys and wrench necessary to carry out the various
adjustments are supplied together with a chuck key for the
3-Jaw chuck and a spare fuse. The fuse holder is located on
the main control panel.
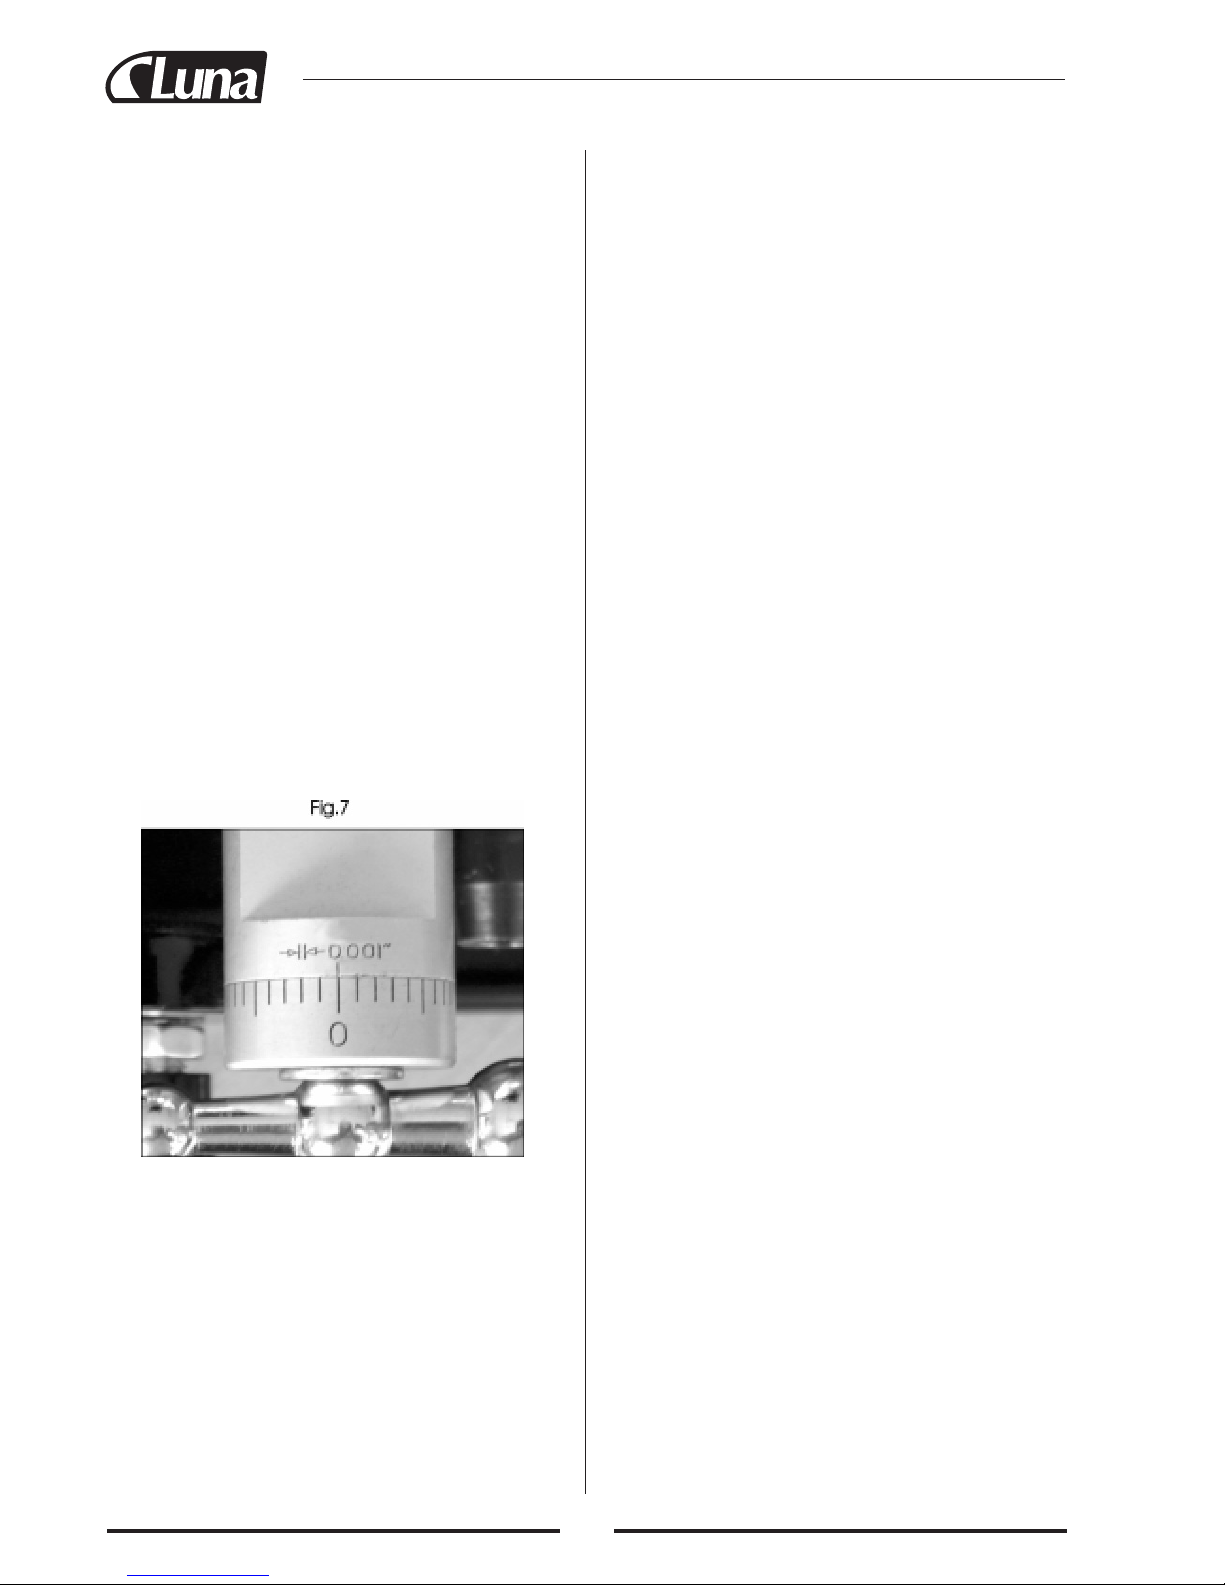
To do this, remove the four M8 screws which secure the
rubber feet and chip tray to he machine (if already fitted)
and discard the feet. Drill four 10 mm clearance holes in the
bench top at the dimensions shown in the diagram at right
and, with appropriate lenght M8 bolts or screws with flat
washers (not supplied), secure the lathe to the worktop ensuring the chip tray is in place.
Alternatively, if you do not wish for a permanent installation, you may secure the lathe to a 18 mm thick plywood
board with a minimum recommended dimension of 800 x
300 mm, the mounting holes being centralized on the board.
When the lathe is in use, the board should be clamped to
workbench using with C-clamps.
Page 11
OPERATION
A. SIMPLE TURNING
Before starting the machine as described above, it is imperative that the setup for the type of work to be carried out is
fully checked.
The following notes are guidelines as to how to set up the
lathe to carry out a simple turning operation.
ALWAYS plan your work. Have drawings or a plan on hand,
together with any measuring instruments you may require,
such as micrometes, calipers etc.
7
Taking all precautions previously stated, set the High-Low
range lever (item 26) to Low. Must close the chuck guard
for 3-jaw chuck.
Be sure the cross-slide is well away from the chuck. And the
automatic feed lever is in its disengaged position, (i.e. lever
is UP). Insert the electric plug into the wall socket.
Select FORWARD, using the Forward / Off / Reverse
(F/O/R) Switch (B) on the main control panel, then release
the Emergency Stop Switch by pushing down on the red
knob slightly and pushing it in towards the headstock, as
indicated by the arrow on the top of the red knob (C). The
green lamp will light.
Switch on the machine by SLOWLY turning the variable
speed control knob (A) clockwise. Speed will increase progressively the further the knob is turned. You can then see
the spindle speed on the digital readout.
CAUTION: Always turn the speed control to the minimum
speed position before starting the lathe with the speed control set to a higher speed can damage the speed control circuit board.
Run for a total of 5 minutes during which time gradually
increase spindel speed to its Maximum. Run for at least 2
minutes at this speed before stopping the machine and
Disconnecting from the main supply.
Check that all components are still secure and working freely and correctly.
Check also to ensure the mountings are secure.
Repeat the procedure at the HIGH range setting.
Should any adjustments be necessary, refer to the appropriate section under “Settings and Adjustments”.
CAUTION:
NEVER attempt to change from HIGH to LOW
range with the machine running.
B. STARTING UNDER NORMAL CONDITIONS
(ref. fig 5).
1. Take all necessary precautions previously stated, and
ensure the work piece can rotate fully without obstruction.
2. Always have the speed range set to its lowest possible
RPM before switching machine on.
STARTING PROCEDURE
A. DURING INSTALLATION – INITIAL START
(ref. fig. 5)
3. Set the Forward / Off /Reverse (F/O/R) switch (B) on the
main control panel, to the FORWARD position.
4. Engage or ensure the Auto Feed lever in disengaged,
depending upon whether or not automatic feed is
required.
IMPORTANT: This should ALWAYS be a deliberate,
conscious action.
NOTE: If Auto feed is required, the Lead screw Forward /
Neutral / Reverse Lever should be set to FORWARD. If
Auto feed is not required the lever may be set to Neutral. To
do this, grasp the knurled handle and pull out against spring
pressure. Holding the handle in this position, move the lever
until the point end is located in the middle pit mark in the
casing.
5. Proceed to start the machine as described previously.
6. If you are done working, or if the machine is to be left
unattended, turn the F/O/R switch to the OFF position
then disconnect from the wall outlet.
ATTENTION: The power supply system has an automatic
overload protective device. If the machine is overloaded, the
motor will automatically shut down, and a yellow lamp (D)
will light. To restart, turn the Forward / Off / Reverse switch
(B) to OFF clear any trouble from the machine before
attempting restart, check machine speed rang and set to
minimum speed. When ready to operate again place directional switch indesired position. (Green light should be on
and yellow of) adjust speed as required.
CAUTION:
ALWAYS turn the machine OFF at the Forward /
off / Reverse switch BEFORE ATTERMPTING TO
CHANGE ANY SETTINGS OR MAKE ANY
ADJUSTMENTS, INCLUDES CHANGING
FROM HIGH TO LOW RANGE.
Page 12
8
Select a cutting tool that will produce the desired cut and
mount it in the Tool Rest with as little overhang as possible.
Securing it with the three socket head cap screws in the
manner shown in fig. 6. (Ideally, the overhang should be
approx. 10 mm but not more than 15 mm for a straight tool).
It is IMPORTANT to ensure that the tip of the cutting tool is
on the horizontal center line of the work, or very slightly
below it. On no account should it be above the center line.
When necessary, shims should be used beneath the tool in
order to achieve the correct height. Or, if the tip is too high,
the only recourse is to select another tool or grind down the
tip.
To check take the tip is at the correct height, position the tool
so that the tip coincides with the point of the tailstock center. If necessary, make adjustments using shims, grind down
the cutting tool tip, or select another tool.
When satisfied, mount the work either in the chuck or on a
faceplate. And, if necessary, use the tailstock center for additional support if the work cannot be adequately secured by
the chuck, or if it is a long place or of small diameter.
Additionally, “Steadies” or rests may be used, which are
described in greater detail under “Accessories”. If the
Tailstock is not to be used, you may remove it completely by
slackening off the securing nut at its bade and sliding it free
of the bed.
It may be necessary to adjust the position of the compound
slide or reposition the work in the chuck to guarantee that
there is adequate clearance.
When satisfied, retract the cutting tool and crank the carriage / saddle away from the headstock, then crank the cutting
tool up to the work along the length to be cut while rotating
the work by hand using the chuck.
Continue to advance the cutting tool slowly until it just touches the surface. Record this position by zeroing the scale
on the cross-slide, i.e. turn the moveable scale until the zero
marks coincide, see diagram opposite.
Once zeroed, retract the cross-slide one complete turn, then
move the carriage / saddle until the tool is a short distance
from the right hand edge of the work. Crank in the crossslide again one full turn until the zero marks again coincide.
IMPORTANT: If you go past the zero marks, back off
again at least one half of a turn, then slowly bring the marks
back together. Whenever you use the scale, as an indicator,
to advance the cross-slide or compound slide, ALWAYS use
this procedure to align the mark. This is to take up any backlash or other clearances in the gearing and slides etc.
Continue to turn the handle an amount equivalent to your
desired depth of cut.
NOTE: We recommend that for rough cutting, you do
mot exceed 0.010” (0.25 mm) as your depth of cut.
The setup is now complete to begin your cutting operation,
but, before starting, check the position of:
a. Auto feed lever. Ensure it is in the UP position for manu-
al feed.
b. Forward / Neutral / Reverse lead screw lever. If Auto
feed is not required, set to “Neutral”.
c. HIG / LOW lever. Select required speed range.
Switch the machine ON as described under “Starting
Procedure” and slowly feed the cutting tool into the work
using the Manual Feed handle. Proceed until you reach the
previously marked line on the work, then retract the tool one
or two complete turns on the Cross-Slide feed handle. Crank
the carriage / saddle back to the beginning, then crank the
tool the same number of turns “in”, plus the depth of desired
cut, and proceed to cut once more.
NOTE: This describes the procedure for general, rough
cutting. For other types of cuts / finishing... cut-ting shoulders, etc... you should consult a suitable handbook.
B. SIMPLE TURNING WITH POWER FEED
The same basic setup is used as described above, except
that, before starting, the lead screw F/N/R Lever (25, on the
rear of head stock) is set to the “Forward” position and the
Auto feed Lever (13), is operated in order to drive the carrriage / saddle. As mentioned previously, the rotational speed
of the lead screw, and hence the rate of feed of the tool, is
dependent upon the gear configuration of the gear train. The
feed rate for normal turning is considerably less than that
used for screw cutting.
The lathe is factory-configured for normal turning; however,
if you have been screw cutting, always remember to reset
the gear configuration to that for normal turning. Please
refer to the chart on later page which shows the gear configuration, and the explanation of how to change the gears.
1. Take all precuations previously mentioned, position the
cutting tool a short distance to the right of the work piece
with the appropriate depth of cut set on the cross-slide.
2. Ensure the lead screw F/N/R lever is set to “Forward”
and select “Forward on the Forward/Off/ Reverse switch
on the main control panel. Switch on the machine.
3. Turn the knob to achieve your desired spindle speed with
your right hand and push down on the auto feed lever
until the nut becomes firmly engaged with the lead screw.
IMPORTANT: Your left hand should always be free in order
to hit the emergency stop should it become necessary.
4. Carefully observe the movement of the tool and as it
approaches the mark on the surface (denoting the end of
cut), pull the Auto Lever UP sharply and ensure it stays
UP. If a degree of accuracy is required, it is recommended that you finish the cut by hand.
Page 13
D. SCREW CUTTING
This operation requires a degree of skill and accuracy, and
should not be attempted unless you are completely familiar
with all aspects of the lathe. Essentially, the carriage / saddle will move towards the headstock under power, the same
as cutting with auto feed, except the rate of feed is greater,
as determined by the gear configuration. The cutting tool,
therefore, is moving ever closer to the rotating chuck. Great
care and concentration must be exercised to ensure that the
two do not meet when the machine is operating, as the posssible damage caused could be disastrous.
The lathe is supplied with a lead screw that will produce
Imperial Threads in range from 12 to 52 threads per inch, or
metric threads in a range from 0.4-2.0 mm pitch.
It is important to remember that the type of thread you need
to cut (i.e., UNF, BA, BSP, BSW etc.), will be totally dependent upon the cutting tool profile, as profiles differ from
thread to thread. For detailed information regarding screw
cutting techniques, cutting tools, etc., you should consult a
suitable handbook or obtain advice and / or training from a
qualified person.
The general procedure for screw cutting is as follows:
1. Try to get as much distance from the chuck to the end of
the proposed screw thread as possible, and if your design
allows, cut a “run-off” into the work piece which is of a
smaller diameter than the root diameter of the proposed
screw thread.
2. Install the appropriate gears for the thread required, and
correctly mount the cutting tool. Set your required depth
of cut, and position the tool ready to begin cutting.
Note: Depth of cut is vitally important and may be calculated or obtained from an appropriate reference manual.
3. Take all necessary precautions previously stade, and start
the machine with the automatic feed lever in its’ disengaged position (UP).
4. Engage the auto-feed lever sharply, turn the FORWARD
/ OFF / REVERSE (F/O/R) switch (B) to “FORWARD”.
As the tool approaches the end of the desired thread, turn
the switch (B) to “OFF”. Do not disengage the auto-feed
lever.
5. Retract the tool, using the cross-slide feed handle, noting
the exact position on the scale and the exact numer of
turns. Turn the switch (B) to “REVERSE”, the carriage
/ saddle crank back to the beginning and turn switch (B)
to “OFF”.
Restart the tool by winding IN the cross-slide the exact
numer of turns previously wound OUT and then continue to wind IN the to the desired depth of cut.
6. Repeat the step 4 and 5. Proceed in this manner until the
thread is completed.
CHANGING GEARS FOR
SCREWCUTTING
The lead screw is driven via a gear train by a gear on the
spindle. The gear ratio will determine the rotational speed of
the lead screw with relation to the spindle, i.e., one turn of
the spindle will turn the lead screw an amount determined
by the gear ratio.
By setting the gears to a known ratio, we can therefore produce threads to a known size, and as the lead screw supplied produces Imperial threads, the known values will be in
Threads Per Inch (TIP), or if the lead screw supplied produces Metric threads, the known values will be in mm pitch.
As previously mentioned, the actual thread produced will be
totally dependant upon the profile of the cutting tool. It is
9
NOTE: If you require a shoulder with perfectly clean corners, then you need to use an appropriately shaped tool.
5. Retract the tool one or two complete turns on the crossslide feed. Then crank the carriage/saddle so that the tool
is at the start point once again. Advance the tool the same
numer of turns, plus the depth of cut, and when ready,
push down the auto feed lever and proceed to take another cut.
C. BEVEL CUTTING
Bevel cutting involves the use of the compound slide, which
is mounted on the cross-slide and set at right angles to it
(indicated by the zero mark on the body of the cross-slide)
for all normal cutting operations.
To set the compound slide so that the cutting tool will cut a
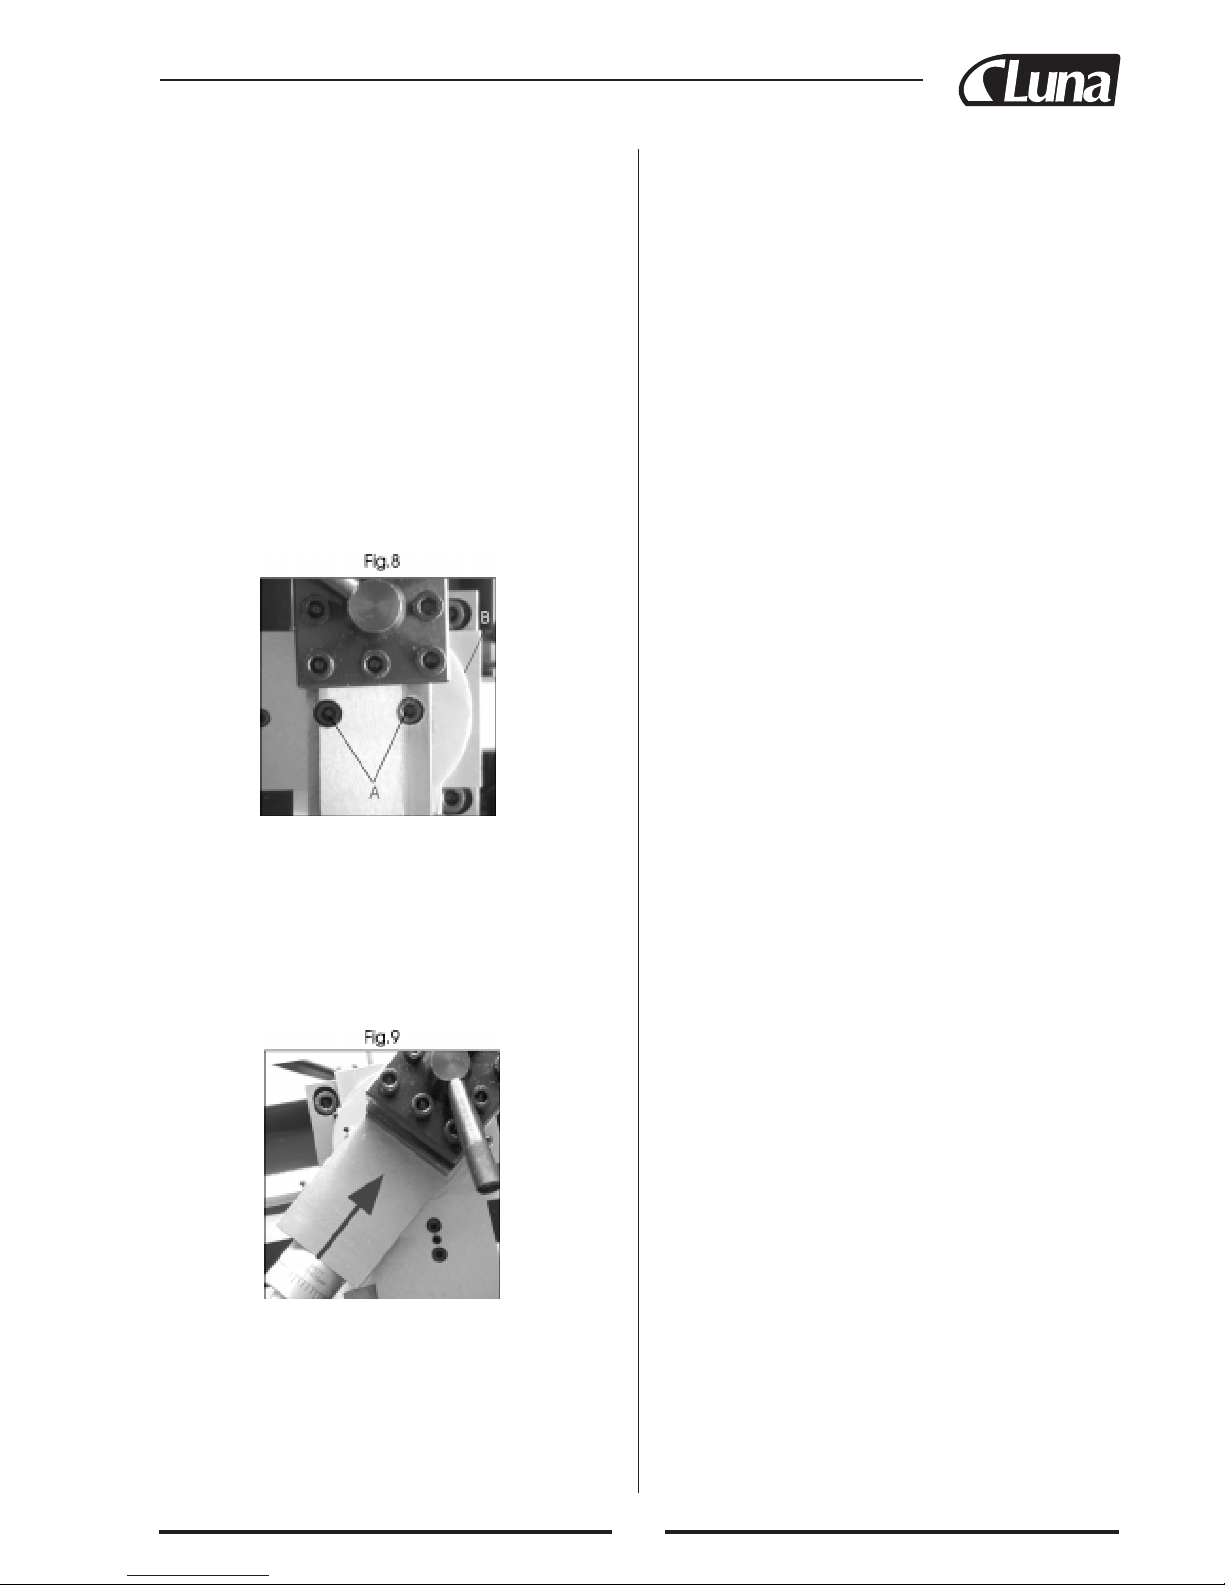
bevel, first retract the slide until the two socket head screws
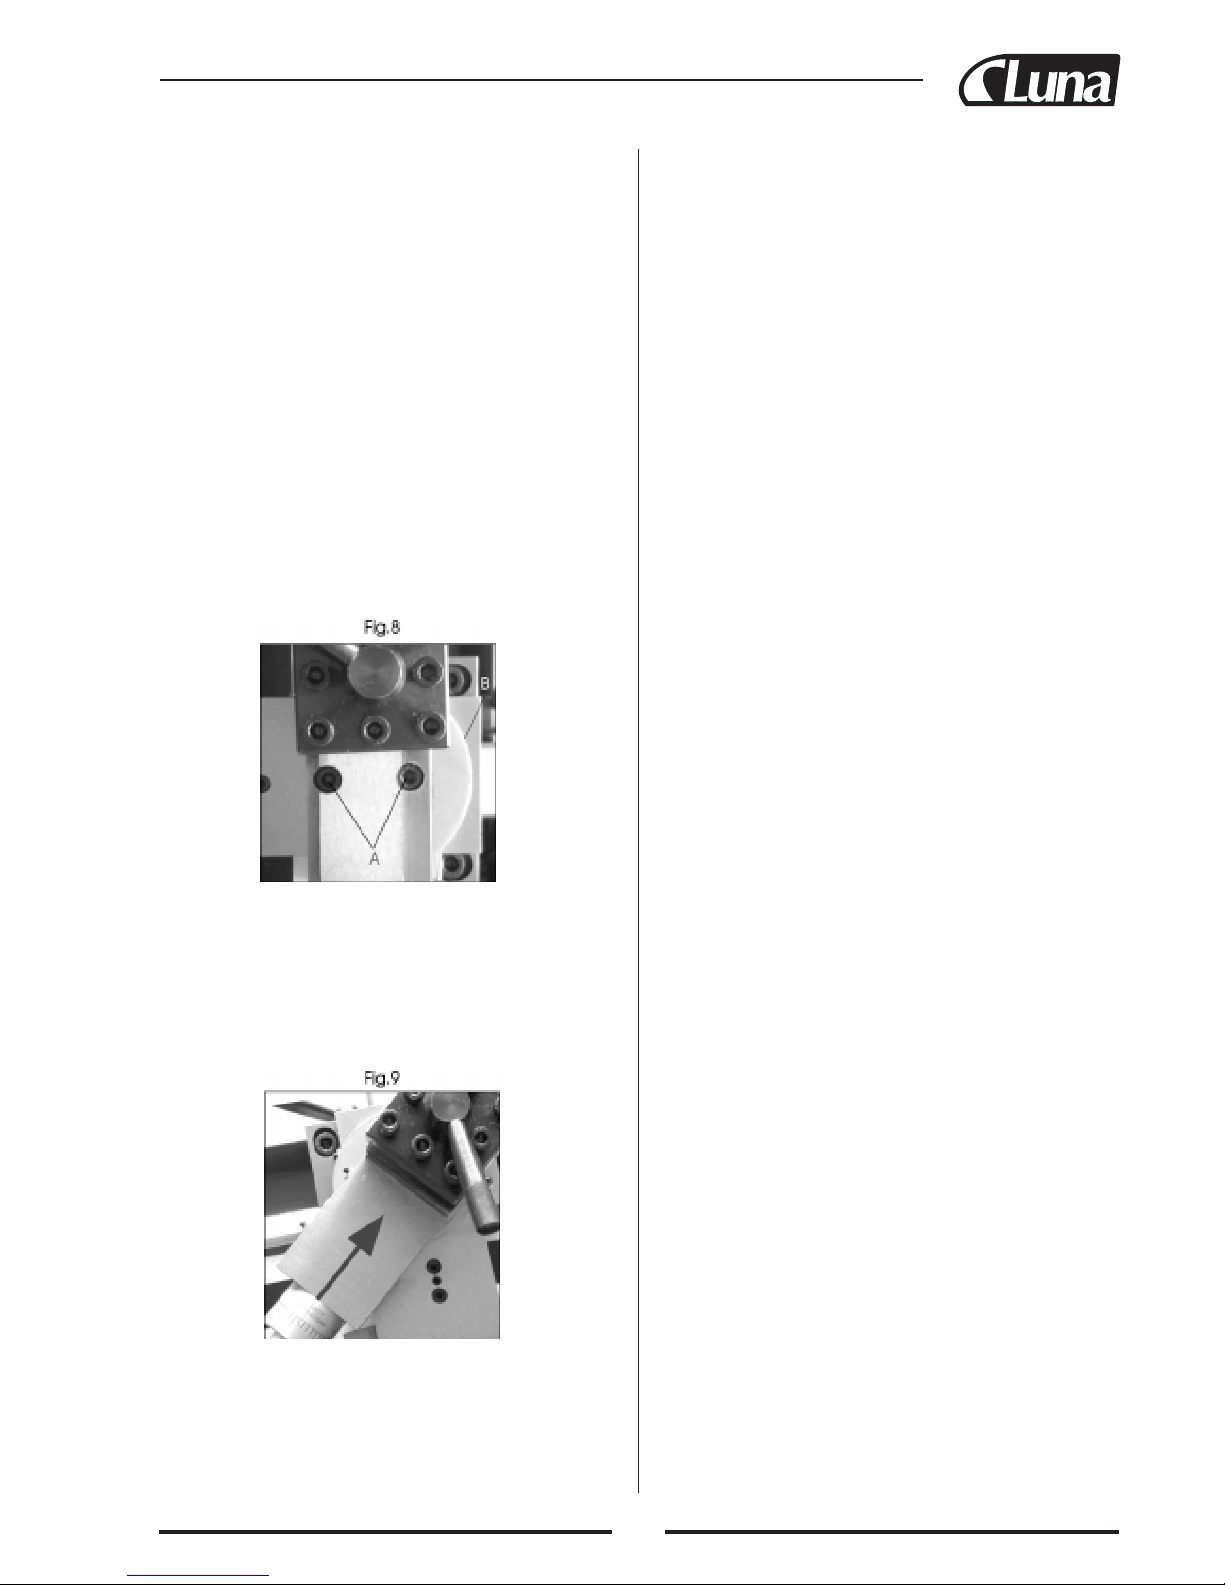
(A) are revealed as shown in Fig. 8.
Loosen the screws sufficiently to allow the compound slide
to be turned to the desired angle, as indicated on the scale,
and secure the slide in this position by retightening the socket head screws.
The taper, or bevel, is cut by setting the cross-slide appropriately then using the compound slide feed handle to
advance the cutting tool in the direction the arrow as shown
in Fig. 9.
Page 14
In order to change the gears, ensure the machine is switched
OFF and disconnected from the wall outlet.
Remove the gear train cover which is secured with two
socket head screws.
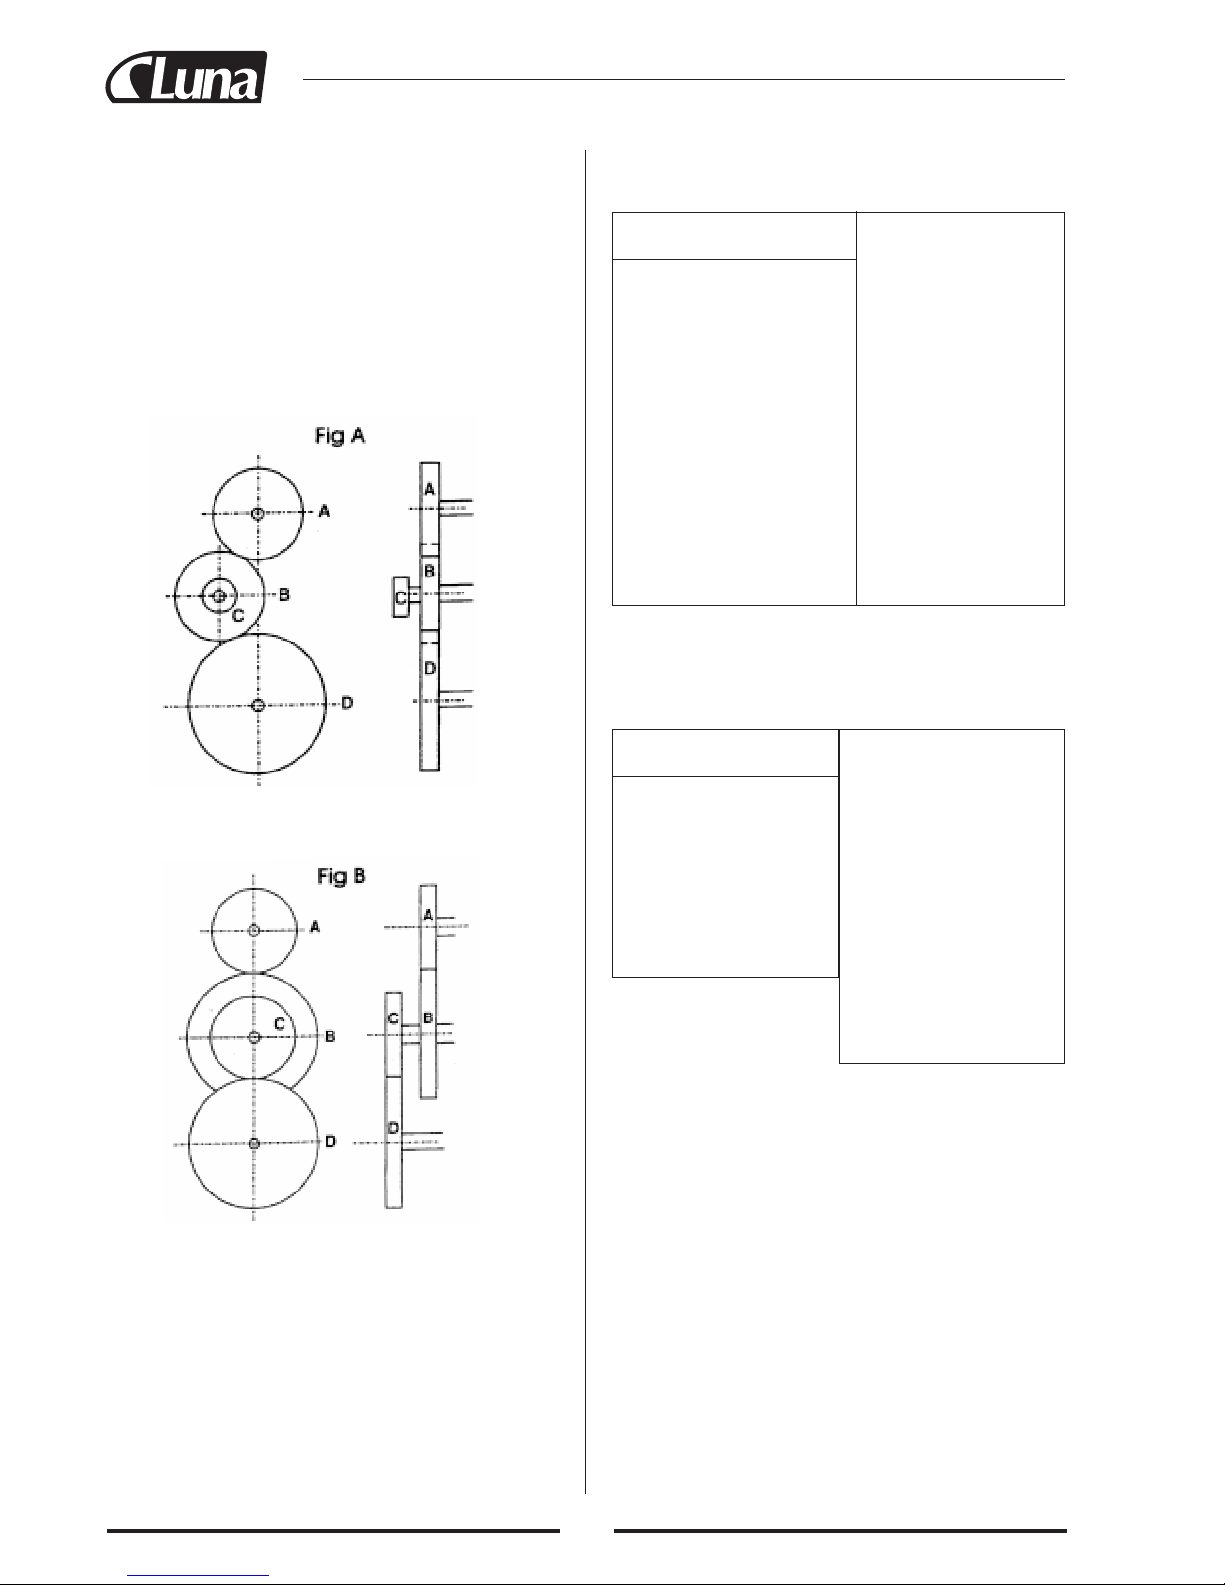
Gear A may be considered as the Driver, and Gear D as the
Driven gear.
When a Simple gear train is configured, as illustrated in Fig.
At the gear at B acts as an idler and its size is therefore irrelevant – any convenient gear will suffice to connect A and
D. This is denoted by a blank space in the column in the gear
chart.
The positions of the shafts carrying gears A and D are fixed,
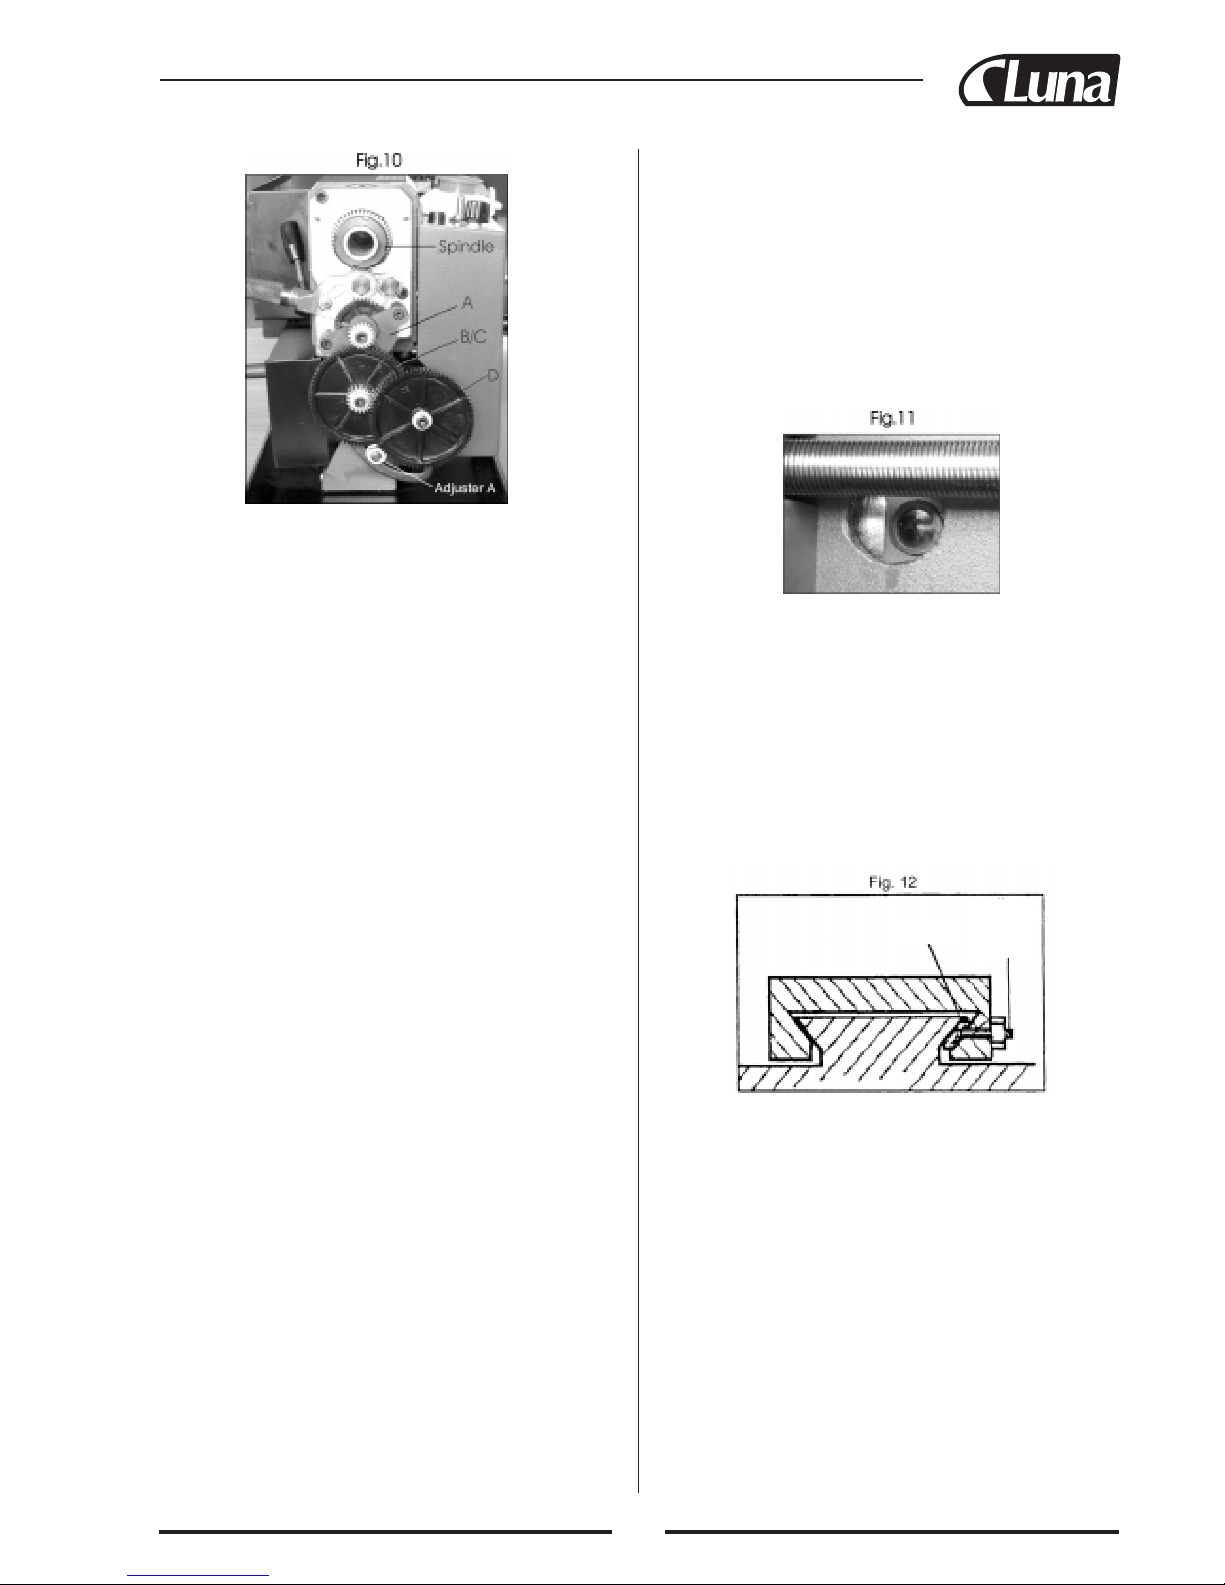
therefore all adjustments are carried out on the shaft carrying gears B and C and the Adjuster “A”, shown in fig. 10.
10
not within the scope of this manual to provide detailed information regarding types of cutting tool, cutting speeds and
working with various types of material etc, and it is strongly advised that you consult appropriate handbooks or seek
advice from a qualified person.
The chart below shows the thread sizes that may be cut
using the gear condiguration shown in the corresponding
columns.
NOTE: The factory setup for the lathe provides for normal
turning using the power or auto feed, and the gear configuration is as follows:
GEAR A 20 T
GEAR B 80 T
GEAR C 20 T
GEAR D 80 T
Mm Gear
AB CD
0,4 20 50 40 60
0,5 20 50 60
0,6 40 50 30 60
0,7 40 50 35 60
0,8 40 50 40 60
1,0 20 60 30
1,25 50 40 60
1,5 40 60 60
1,75 35 60 30
2,0 40 60 30
Examples:
1. Ref. Fig A
To cut 0.5 mm/T. use
20T in position A
50T in position B
60T in position D
and any convenient gear in
position C.
2. Ref. Fig B
To cut 0.4 mm/T. Use
20T in position A
50T in position B
40T in position C
60T in position D
GEAR CHART FOR CUTTING
METRIC THREADS
* If you purpose a “METRIC THREAD CONVERSION KIT”,
you can cut metric thread according to the table below.
GEAR CHART FOR CUTTING
IMPERIAL THREADS
Threads Gear
per inch A B C D Examples:
12 40 30
13 40 65 60 30
14 40 35
16 40 40
18 40 45
19 40 50 60 57
20 40 50
22 40 55
24 40 60
26 40 65
28 20 35
32 20 40
36 20 45
38 20 50 50 57
40 20 50
44 20 55
48 20 60
52 20 65
1. Ref. Fig A
To cut 12 TPI, use
40T in position A,
30T in position D,
and any convenient gear
in position B to connect
A and B.
2. Ref. Fig B
To cut 13. TPI, use
40T in position A
65T in position B
60T in position C
30T in position D
Page 15
11
1. Unscrew the hex socket head screws, securing gears A
and D, followed by the screw securing gears B and C.
2. To allow the gears B and C to disengage completely and
to provide for easier reassembly, unscrew the nut securing the shaft carrying B and C, and the nut securing the
adjuster A.
3. Remove the gears, taking care to retain the small keys on
each shaft, and replace with those necessary to produce
your screw thread. They may be mounted either way
round. The numer of teeth on each gear is clearly marked.
Replace the securing screws, ensuring the flat washer
gears up against the gear hub in each case.
NOTE: If a compound gear train is required, as shown in
Fig. B ensure the spacer, which is keyed to the shaft carrying gear D, is located on the shaft. BEFORE the gear, in
order to align gear D with gear C.
4. Proceed to move the shaft carrying B and C and the
adjuster “A” so that all gears mesh correctly, then tighten
the adjuster securing nuts. This may take one or two
attempts but make sure there is as little backlash as posssible without being over-tight. (Turn the spindle by hand
to test for backlash.)
Replace the cover and secure with the two hex socket
head bolts.
MAINTENANCE
For maximum performance, it is essential that the lathe be
properly maintained.
BEFORE USE
Always inspect before use. Any damage should be repaired
and misadjustments rectified. Damage to machined surfaces
should be repaired with an oil stone. Test by hand to ensure
smooth operation of all parts before use.
Apply a few drops of oil to the oil ways at both lead screw
bearings (at each end bracket) and add more once or twice
during the day if used continuously. It will be necessary to
remove the gear train cover in order to oil the left hand bearing.
Aplly a few drops also to the compound slide oil way, located on the slides’ top surface, between the two socket head
screws.
AFTER USE
Remove all chips and debris from the machine and thoroughly clean all surfaces. If coolant had been used, ensure
it has completely drained from the tray. Components should
be dry, and all machined surfaces should be lightly oiled.
Always remove cutting tools, and store them in safe place.
MOTOR BRUSHES
The Motor brushes may be changed by unscrewing the caps,
visible at the front and rear of the machine beneath the
Headstock, as shown in Fig. 11.
SETTINGS AND ASJUSTMENTS
Occasionally, it may be necessary to readjust various components in order to maintain optimum performance. The
adjustments that may be performed follows:
A. CROSS-SLIDE ADJUSTMENTS
The cross-slide is mounted on a dovetail slide, as shown in
fig. 12. Between the sloping surfaces on one side of the
dovetail, a “jib strip” is inserted, which may be tightened
against the dovetail under the influence of three adjuster, of
“jib” screws, mounted along its’ length.
Gib or
Adjuster
Screw
Gib Strip
The jib screws are to be found on the right hand side of the
slide, directly beneath the compound slide handle. In time,
wear will occur on the mating surfaces resulting in a “sloppiness” of action.
To adjust the jib strip, to account for wear and ensure the
slide moves evenly and smoothhly, proceed as fol-lows:
1. Loosen off all lock nuts and screw in the jib screws evenly, i.e., use the same torque for each screw. The slide
should be held firmly. Test by trying to turn the handle,
but do not force it.
2. Screw out each jib screw by one quarter of a turn ONLY,
and nip up the lock nuts.
3. Test again, by turning the handle. The movement should
be even and smooth along its complete length.
4. If the movement is too losse screw all adjusters “in” by
one eighth of a turn, and re-try. Similarly, if the move-
Page 16
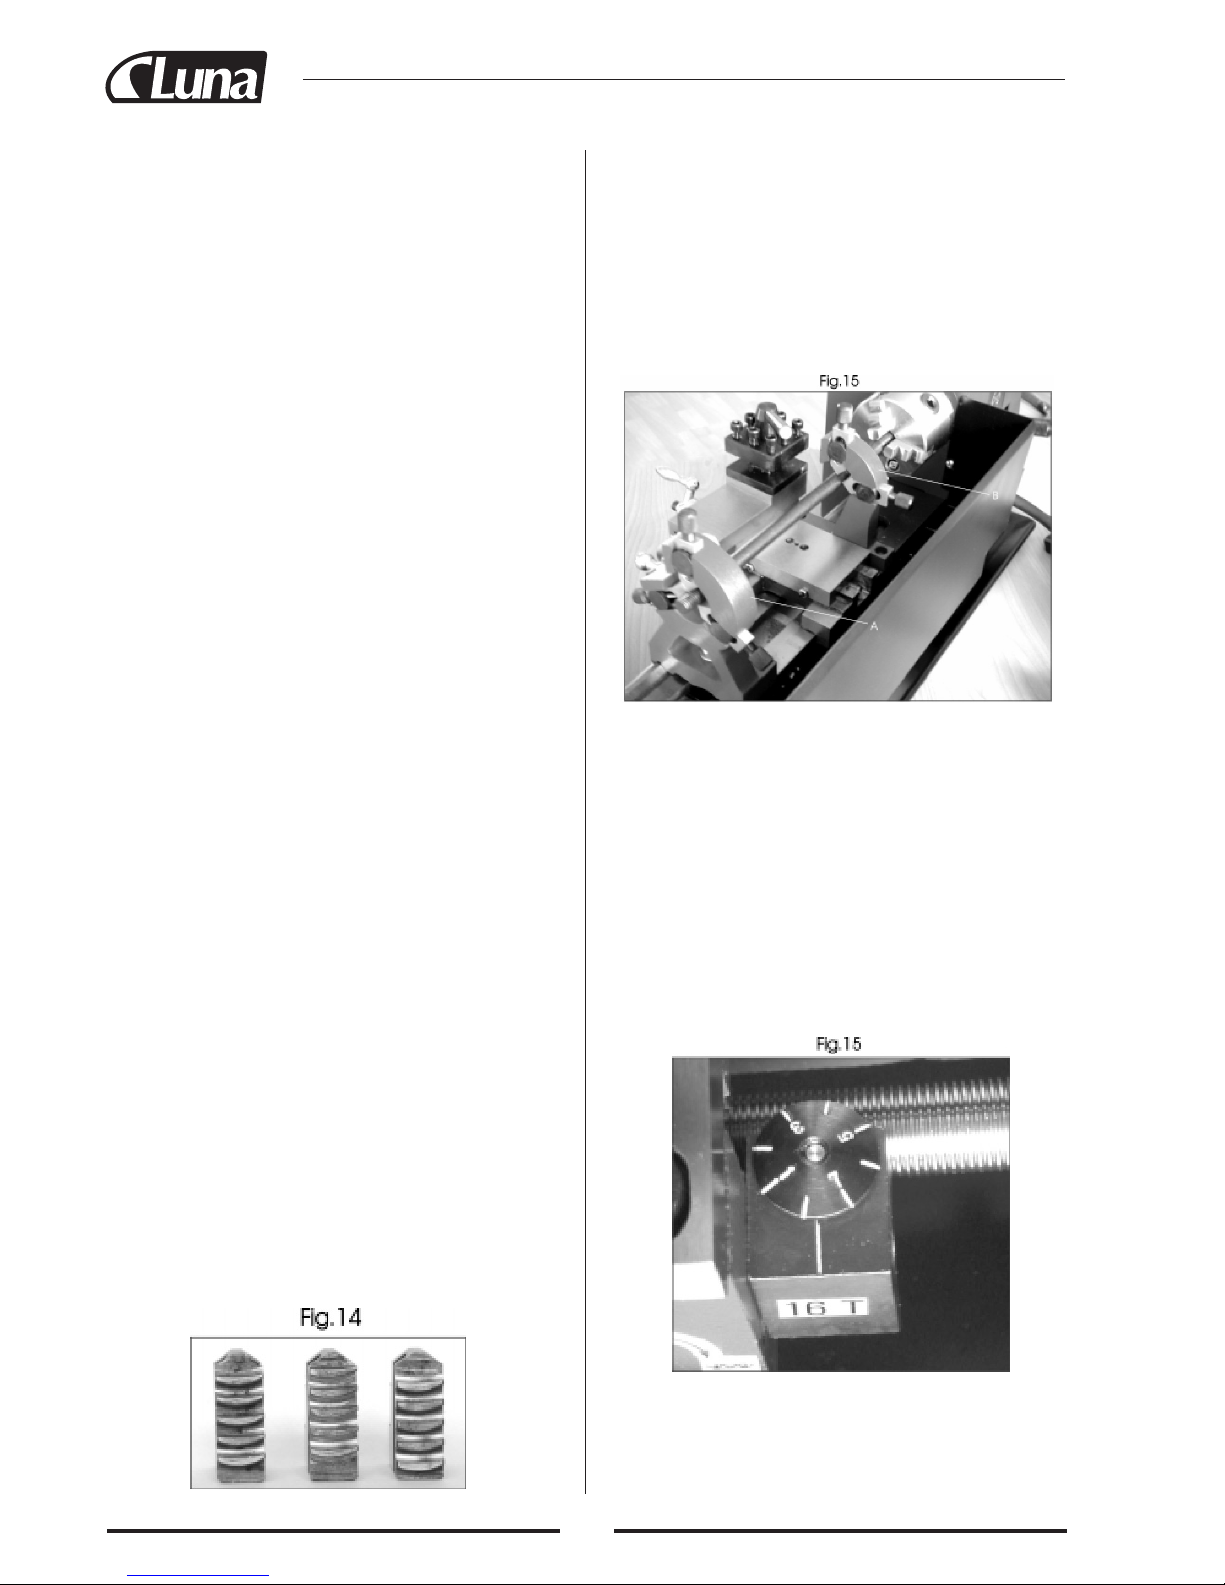
EXTERNAL JAWS FOR 3-JAW CHUCK
To change the jaws, insert the chuck key and open the jaws
to their fullest extent, it will then be possible to remove each
jaw in turn.
Replace them with the external jaws, noting the following.
The tread segments of the jaws are progressively “step-ped”
as shown in fig. 14. They are also numbered 1 to 3. This is
to take into account the lead of the screw thread within the
chuck. It is therefore necessary to assemble the jaws in the
correct order.
Place them as shown in the fig. 14 and assembly in the same
order, clockwise in the slots in the chuck, turning the chuck
key as you insert them. Close the jaws fully and check to
ensure they all meet at the center. If a jaw is out, open the
jaws fully, and retain pressure on the jaw in question while
turning the chuck key until it snaps down into positon. Recheck to ensure all jaws meet at the center.
FIXED AND MOVING STEADIES
12
ment is too stiff, screw “out” the adjusters by one eight of
a turn until the correct adjustment is attained.
5. Tighten all lock nuts. Take care you do not move the jib
screws while doing so.
6. When finished, retract the side fully and apply oil to all
mating surfaces and the feed screw thread. Then crank
the slide back to its normal position.
B. CROSS-SLIDE HANDLE
The cross-slide feed should run smoothly, and the scale must
rotate with the handle.
If any stiffness occurs, it is probably the result of chips or
other lodging between the mating surfaces. Undo the socket
head screw which secures the handle. Remove the handle
and pull off the collar with the scale taking great care to
retain the small spring plate which sits in a groove beneath
the collar.
Clean the assembly and reassembly in reverse order. It will
be necessary to hold the spring plate in place with a small
screwdriver, or similar tool, and pushing down on it to allow
the collar to be correctly located on to the shaft.
C. COMPOUND SLIDE ADJUSTMENTS
Compound slide adjustments are made in the same way as
those for the cross-slide. The jib screws are to be found on
the left hand side of the slide. I.e. facing the front of the
lathe.
NOTE:
It is important that the cross-slide and compound slide
adjustments are correctly carried out and that there is “no
sloppiness” of action. Any misadjustments will have a
serious effect on the quality of your work, as they will all be
transferred to the tool tip, it is vital that there is as little
movement of the tool as possible.
ACCESSORIES
A complete range of accessories is available from your versatility of your machine.
Fig. 15, illustrates the Fixed Steady (A) and Moving steady
(B) assembled to the lathe used to support a long work
piece.
HOW TO USE A THREAD DIAL INDICATOR
(optional accessories)
Mounted on the Apron, adjacent to the Auto Feed lever, is
the Thread Dial indicator, shown in fig. 15. This is permanently connected to the lead screw and, as the lead screws
and, as the lead screw turns, the “dial” spins. Eight radial
marks are etched on the dial and these are used t determine
the exact position of the lead screw thread in relation to the
saddle.
Page 17
13
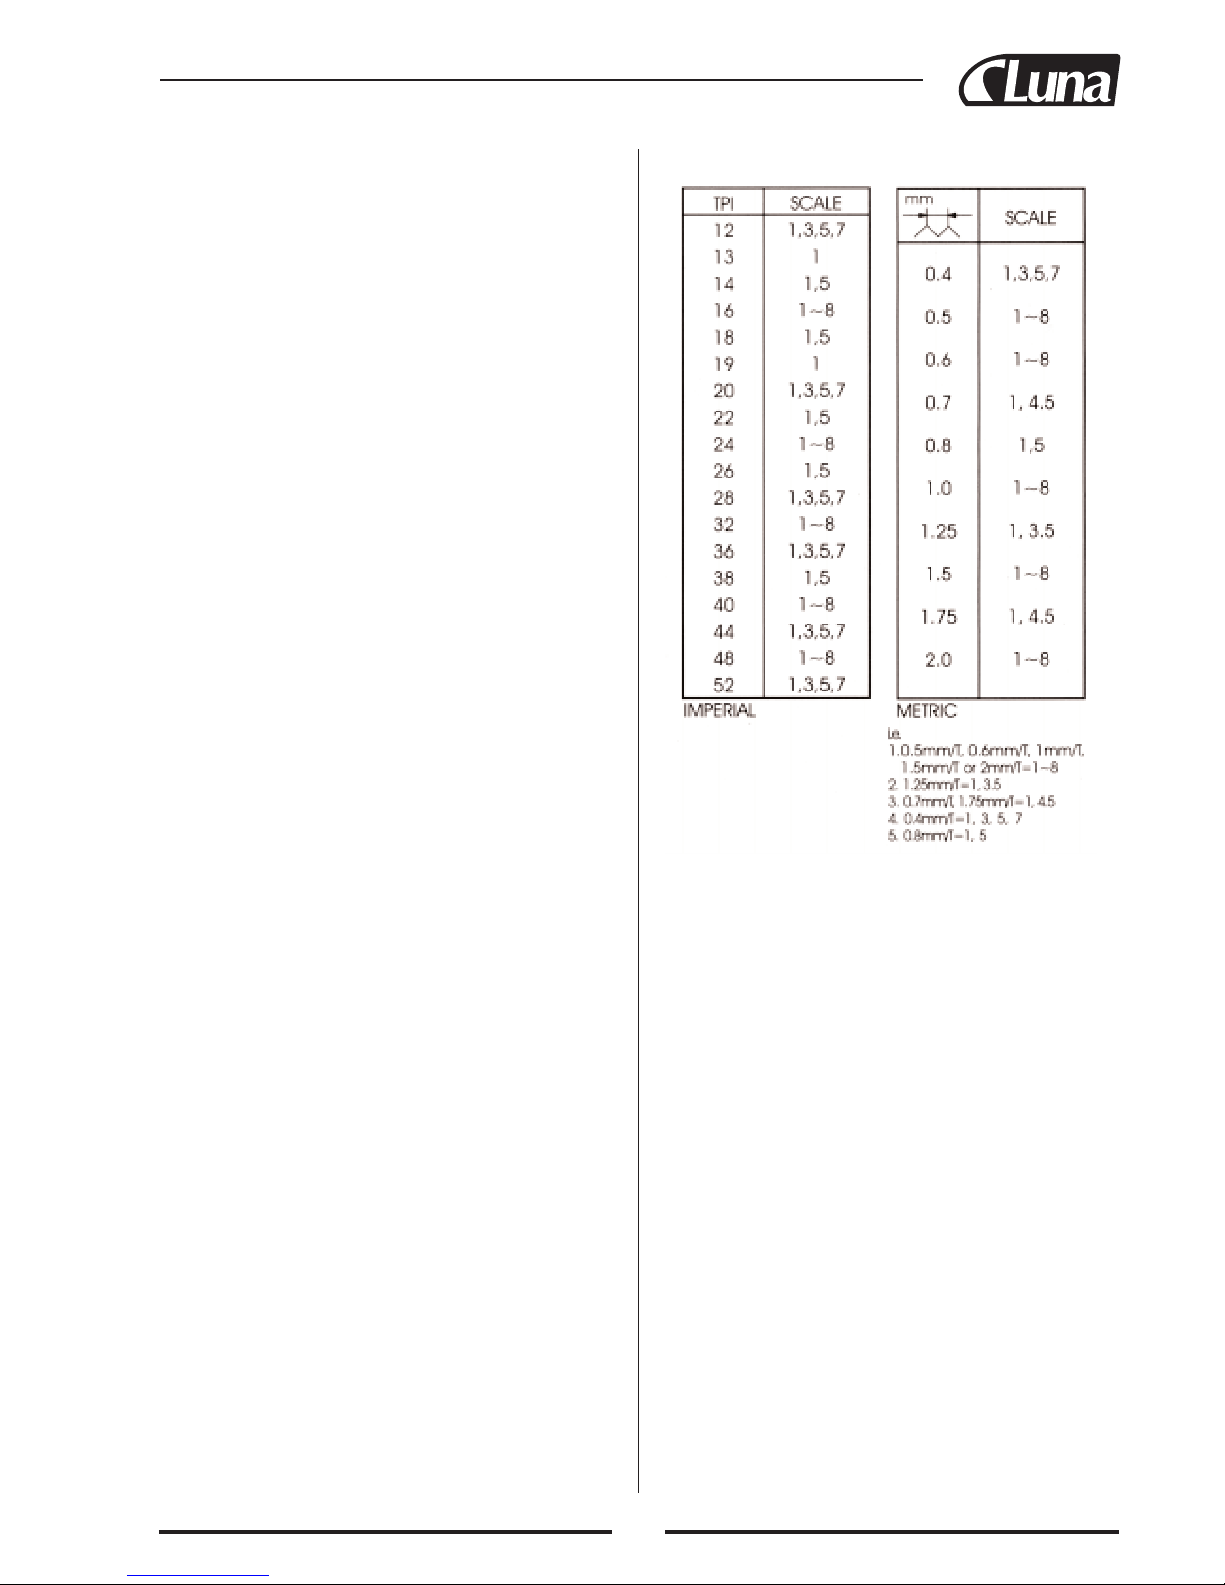
The numbers in the “SCALE” column refer to the numbers
on the radial lines on the Indicator Dial. Therefore, if a 20
TPI thread is to be cut for example the marks 1, 3, 5 or 7
may be used. You should proceed as follows:
1. Observe the spinning Dial. In particular, concentrate on
one of the numbered marks etched in the dial which corrresponds to the scale number given in the Indicator
Table. (In our example, this could be, 1, 3, 5 or 7).
As your line passes the mark on the body of the dial indicator, engage the auto lever sharply and thread cutting
will commence.
2.
As the tool approaches the end of the desired thread, DISENGAGE THE AUTO FEED LEVER. Do not switch the
machine OFF.
3.
Retract the tool, using the cross-slide feed handle, noting
the exact position on the scale and the exact number of
turns.
Crank the saddle back to the beginning and reset the tool
by cranking IN the cross-slide the exact number of turns
previously wound OUT and then continue to crank IN to
the desired depth ouf cut.
4. With the machine still running, observe the dial indicator
and, as the same numbered line, passes the mark on the
body, engage the auto feed lever once again. Proceed in
this manner until the thread is completed.
Engaging the auto feed lever as your predetermined line
on the dial passes the mark on the body ensures the half
nuts of the auto feed mechanism engage in the same
place for each pass, which in turn produces a perfect
thread.
INDICATOR TABLE
Page 18
Page 19
15
TÄHTSAD OHUTUSJUHISED
Operaator
TERVE MÕISTUS JA ETTEVAATUS ON TEGURID,
MIDA EI SAA EHITADA MITTE ÜHTEGI TOOTESSE.
NEED TEGURID PEAVAD OPERAATORIL OLEMAS
OLEMA. PALUN PIDAGE MEELES.
1. Elektritööriistade, masinate ja seadmete kasutamisel
tuleb alati järgida põhilisi ohutuse ettevaatusabinõusid
vähendamaks tulekahju, elektrilöögi ja personali
vigastumise ohtu.
2. Hoidke töökoht puhas. Lohakil kohad kutsuvad esile
õnnetusi.
3. Arvestage töökoha tingimusi. Ärge kasutage masinaid
või elektritööriistu niiskes, märjas või halvasti valgustatud kohas. Ärge jätke seadmeid vihma kätte. Hoidke
töökoht hästi valgustatuna. Ärge kasutage tööriistu kergesti süttivate gaaside või vedelike läheduses.
4. Hoidke lapsed eemal. Töökohast tuleb kõik lapsed
eemal hoida.
5. Olge valvel elektrilöögi eest. Vältige kehalist kontakti
maandatud pindadega nagu näiteks torud, radiaatorid,
pliidid ja külmikute korpused.
6. Olge ergas. Ärge kasutage seadmeid mitte kunagi siis,
kui olete väsinud.
7. Ärge töötage seadmega, kui olete alkoholi või narkootikumide mõju all. Lugege hoiatussilte ettekirjutustega,
et kindlaks teha, kas Teie otsustusvõime või refleksid
võivad olla nõrgenenud.
8. Ärge kandke rippuvaid riideid või ehteid, kuna need
võivad liikuvatesse osadesse kinni jääda.
9. kandke piiravat juuksekatet, mis katab pikad juuksed.
10. Kasutage kaitseprille ja kuulmiskaitsmeid. Kandke
alati:
- ANSI poolt heakskiidetud keemiliste pritsmete kindlaid kaitseprille, kui töötate kemikaalidega;
- ANSI poolt heakskiidetud kaitseprille teistel juhtudel;
- ANSI poolt heakskiidetud tolmumaski või respiraatori, kui töötate metalli, puu- ja keemiliste ainete tolmu ja
udu keskkonnas;
- Kogu nägu katvat maski, kui toodate metalli või puuviilmeid ja/või laaste.
11. Kandke sobivaid jalatseid ja säilitage kogu aeg tasakaal.
12. Ärge kummarduge töötava masina kohale või üle selle.
13. Kontrollige alati enne käivitamist, et reguleerimisvõtmed ja mutrivõtmed on tööriistast või masinast ära võetud.
14. Ärge kandke mitte ühtegi tööriista nii, et Teie sõrm
oleks käivitusnupul või päästikul.
15. Hooldamisel kasutage ainult identseid varuosi.
Enne tööle asumist
1. Kontrollige, et lüliti on VÄLJAS asendis, kui masin ei
ole kasutuses ja enne pistiku ühendamist vooluvõrku.
2. Ärge kasutage mittesobivaid lisaseadmeid selleks, et
EESTI
SISUKORD
Spetsifikatsioon.................................................................15
Tähtsad ohutusjuhised.......................................................15
Omadused - Legend..........................................................16
1. Spindlikast ....................................................................17
2. Käkiguosa .....................................................................17
3. Tagapukk.......................................................................17
4. Kelk/Sadul ....................................................................17
5. Mootor ..........................................................................17
Lahtipakkimine & kasutamiseks ettevalmistamine ..........18
Paigaldamine.....................................................................18
Käivitamine.......................................................................19
Töötamine .........................................................................19
Ülekannete muutmine keermelõikamiseks.......................21
Ülekande diagramm inglise mõõdustikus
keermetelõikamiseks.........................................................22
Ülekande diagramm meeterkeermete lõikamiseks...........22
Hooldus.............................................................................23
Seadistused ja reguleerimised...........................................23
Lisavarustus ......................................................................24
Indikaatortabell .................................................................25
Elektriskeem .....................................................................63
Osade skeem .....................................................................64
Osade nimestik..................................................................66
EL vasavus deklaratsioon .................................................69
SPETSIFIKATSIOON
Artikkelnr...................................20650 -0209
Tüüp ...................................................... ML 714
Maksimaalne kalle üle aluse...........mm 180
Töödeldava detaili
maksimaalne pikkus........................mm 350
Spindli koonus.......................Morse nr. 3
Tagapuki koonus....................Morse nr. 2
Spindli kaliiber................................mm 20
Ristsuporti käigupikkus ..................mm 65
Liitsuporti käigupikkus...................mm 55
Spindli kiirus
(muudetav kiirus) ................pööret/min 100-3000 (efektiivne)
Pikiettenihked .................................mm 0,1-02
* Kruvikeermed –
meetermõõdustikus.........................mm 0,4 – 2,0 10 sammus
The item marked (*) has different choice, see the label in front of the
machine or ask information to your dealer.
Palun lugege see kasutusjuhend põhjalikult läbi
ning järgige kõiki juhendeid hoolikalt..
Tõlge algupärase kasutusjuhendi
Page 20
ületada tööriista võimsust. Sobivad lisaseadmed on saadaval kas masina edasimüüja juures või tootjal.
3. Kontrollige, et ei oleks vigastatud osi. Enne mistahes
tööriista kasutamist tuleb iga osa, mis on vigastatud,
hoolikalt kontrollida, et määrata kindlaks, kas see töötab korralikult ja täidab talle ettenähtud funktsiooni.
4. Kontrollige kõikide liikuvate osade joondatust ja ühendusi. Purunenud osi või monteerimisrakiseid ning
mistahes muid tingimusi, mis võivad korralikku töötamist mõjutada. Iga vigastatud osa tuleb korralikult
parandada või välja vahetada kvalifitseeritud personali
poolt.
5. Ärge kasutage tööriista, kui mõni lüliti ei lülitu sisse või
välja.
Töötamine
1. Ärge sundige tööriista või lisaseadet tegema tööd, mis
on ettenähtud suurema tööstusliku seadme jaoks. See on
projekteeritud tegema tööd paremini ja ohutumalt sellel
määral, milleks ta on ettenähtud.
2. Ärge kandke tööriista toitejuhtmest.
3. Alati tõmmake juhe pistikupesast välja pistikust. Ärge
sikutage mitte kunagi juhtmest.
4. Lülitage masin alati enne pistikupesast väljavõtmist
välja.
KUI MASINA OHUTUSTINGIMUSED ON
KÜSITAVAD, ÄRGE KÄITAGE MASINAT!
Elektrilise maandamise juhised
Sellel masinal on kolme klemmiga pistik; kolmas (ümmargune) klemm on maandus. Pange see pistik ainult kolme
kontaktiga pistikupessa. Ärge püüdke purustada ümara
klemmi äralõikamisega kaitset, mida annab maandus.
Maandusjuhtme äralõikamise tulemuseks on ohutuse risk
ning garantii katkemine.
ÄRGE MUUTKE PISTIKUT MITTE MINGIL VIISIL.
KUI TE EI OLE ÜHENDUSTES KINDEL, KUTSUGE
VÄLJA KVALIFITSEERITUD ELEKTRIK.
16
OMADUSED - Legend
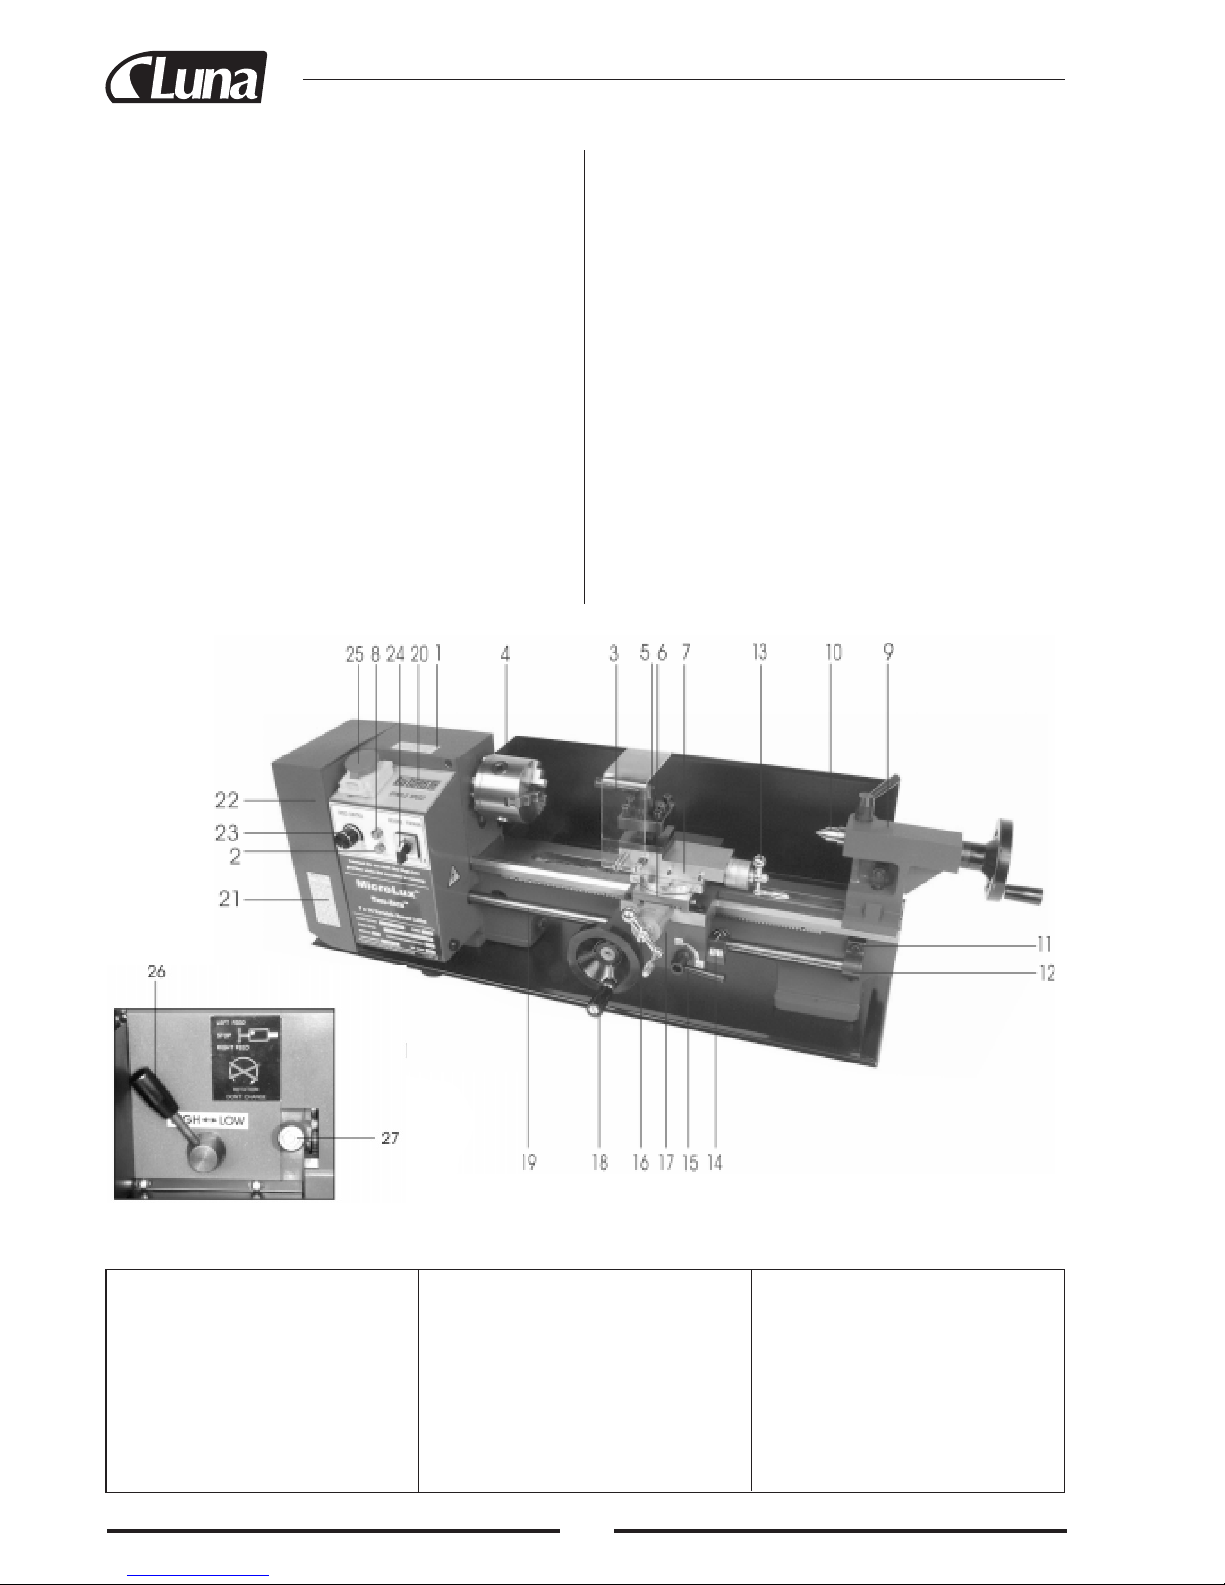
1. Riputuspukk
2. Kollane lamp
3. Padruni kaitse koos toite
väljalülitamisega
4. 3-haaratsiga padrun
5. Tööriistakelk
6. Ristsuport
7. Liitsuport
8. Roheline lamp
9. Tagapukk
10. Tagapuki kinnitusmutter
11. Säng
12. R.H. juhtkruvi laager
13. Liitsuporti ettenihke käepide
14. Keerme mõõtekell (lisaseade)
15. Automaatse ettenihke kang
16. Ristsuporti ettenihke käepide
17. Põll
18. Käsitsi (Sadula) ettenihke käepide
19. Juhtkruvi
20. Spindli kiiruse näit
21. Keerme mõõtekell (lisaseade)
22. Ülekande kate
23. Kiiruse muutmise juhtnupp
24. Edasi/väljas/tagasi lüliti
25. Avariiseiskamise lüliti
26. Kõrge/madala kiiruse kang
27. Juhtkruvi Edasi/netraal/tagasi kang
28. Mikrolüliti
Page 21
17
1. SPINDLIKAST
Mootor annab spindlile sisemise hammasrihmaga otsekäigu. Spindli kiirus on muudetav ja seda reguleeritakse kiiruse juhtnupust (23), mis asub peajuhtpaneelil.
Spindlil on sisemine nr. 3 Morse koonus, mille südamikku
kasutatakse koos otsplaadi või pöörleva hoidikuga.
3-haaratsiga isetsentreeruv padrun (4) on monteeritud
spindli ääriku (2) külge. Padruni eemaldamiseks lihtsalt
eemaldage kolm kinnitusmutrit ääriku tagant lastes sellel
olla vabalt kokkutõmmatud kolme paigaldustihvtiga.
Komplektis on kaasas ka kolm välishaaratsit, millega saab
suurendada padruni töövõimet. Nende kasutamine ja kokkkupanemise meetodit kirjeldatakse lõigus "Lisavarustus".
Spindli äärikusse on puuritud 6 auku, et spindlile oleks võimalik panna erinevaid kinnitusrakiseid nagu otsplaat, 4haaratsiga padrun jne. (Vt. " Lisavarustus ").
2. KÄIGUOSA
Käiguosa kaitseb kate (22), mille eemaldamiseks tuleb lahti
keerata kaks kuuskant kinnituskruvi.
nus koos kaasasoleva südamikuga kasutamiseks. Oma edasimüüjalt võite saada ka pöörleva tsentri ja padrunipuuri
(Vt. " Lisavarustus ").
4. KELK/SADUL
Sadul kannab ristsuportit (6) millele on paigaldatud liitsuport (7) koos kelguga (5), lastes läbiviidavaid toiminguid
teha täpselt ja keerukalt. Seda saab käitada juhtkruviga käigumutri kaudu, mis annab automaatse ettenihke, kui käitada
põllele (17) paigaldatud automaatse ettenihke kangi (15).
Tööriista asendi fikseerimiseks tuleb pöörata ristsuporti ettenihke käepidet (16), mis liigutab seda risti üle tööpingi ja
kelgu/sadula või käsitsi ettenihke käepidet (18), mis liigutab seda pikisuunas. Lisaks sellele võib kasutada liitsuporti
ettenihke käepidet (13), et liigutada tööriista vähesel määral
parema nurga juurest ristsuportile. Kelku võib panna ristsuporti suhtes nurga alla nii et saab lõigata lühikesi koonuseid
või faase. Seda kirjeldatakse detailsemalt lõigus "Faasi lõikamine".
Ristsuporti ja liitsuporti ettenihked on varustatud skaalaga.
Neid kasutatakse tööriista väga täpseks liigutamiseks – ühe
jaotuse ekvivalendiks on 0,001" (0,25 mm). Kui pööratakse
ettenihke käepidet, siis teeb seda ka skaala. Ristsuporti ettenihkel olevat skaalat saab käepideme pööramise ajal ka
paigal hoida. Sellega saab skaalat "nullida". Seda operatsiooni kirjeldatakse detailsemalt lõigus "Töötamine".
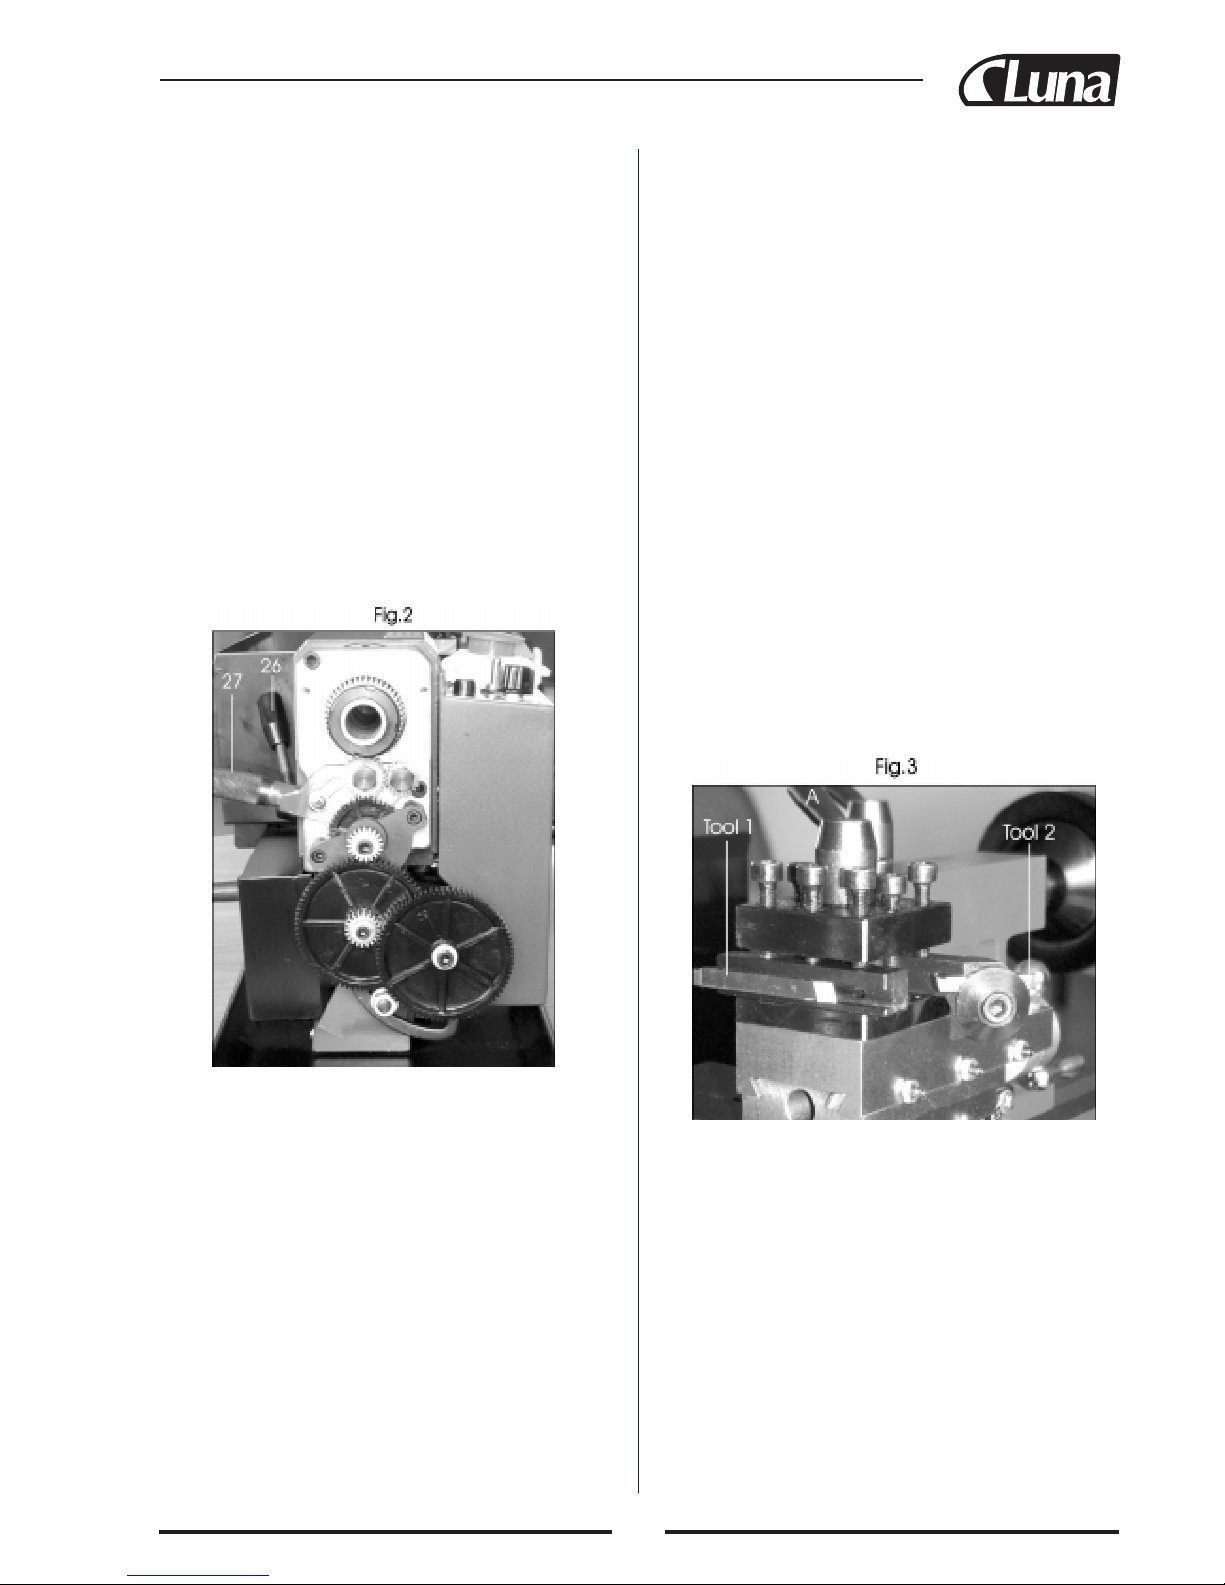
Joonisel 2 näidatud hammasmehhanism kannab käigu üle
käigukruvile. Käigukruvi toimib teona ning käitades automaatse ettenihke kangi (15), mis on seotud käigukruvi mutriga, kantakse käik üle kelgule/sadulale ning sealt edasi lõiketerale. Sellega luuakse mehaaniline ettenihe keerme lõikamiseks või tavaliseks pöörlemiseks. Juhtkruvi pöörlemiskiirus ja selle tulemusena lõiketera ettenihke määr on
kindlaks määratud ülekande konfiguratsioonist. Seda selgitatakse detailsemalt lõigus "Keerme lõikamine".
Juhtkruvile ülekantavat käiku saab lahutada kangiga (27).
Seda sama kangi kasutatakse ka juhtkruvi edasi või tagasi
liikumiseks. (Neid toiminguid kirjeldatakse detailsemalt
lõigus " Keerme lõikamine".
3. TAGAPUKK
Tagapukki (9) saab liigutada piki sängi igasse soovitud
asendisse ning fikseeritakse sellesse asendisse põhjal oleva
mutriga (10). Tagapuki spindlil on sisemine nr.2 Morse koo-
Kelgul on 8 kuuskantavaga pesapeakruvi, mida kasutatakse
lõiketera kinnitamiseks soovitud asendisse. Neli lõikeriista
saab paigaldada kiire ja hõlpsa vahetusega. Kaks on paigaldatult näidatud.
Kelgu pööramiseks tuleb kangi (A) selle kõige ülemises
asendis lasta niipalju lõdvemaks, et kelku saab veidi ülespoole tõsta ja pöörata siis soovitud asendisse.
Kontrollige ALATI kelku ja kui lõikeriist on kinnitatud,
pingutage kangi korralikult enne, kui proovite lõigata.
5. MOOTOR
Mootori demonteerimine ei ole soovitav. Harju võib välja
vahetada nii nagu on kirjeldatud lõigus "Hooldus". Kõikide
teiste hooldus- ja remondiprobleemidega pöörduge palun
oma edasimüüja poole.
Page 22
18
LAHTIPAKKIMINE & KASUTAMISEKS ETTEVALMISTAMINE
Kättesaamisel pakkige treipink ettevaatlikult lahti ja vaadake üle, et veenduda, kas transportimisel ei ole treipink saanud vigastusi ning lugege üle kõik osad. Kui ilmneb mõni
kahjustus või mõni osa on puudu, palun pöörduge viivitamatult oma edasimüüja poole.
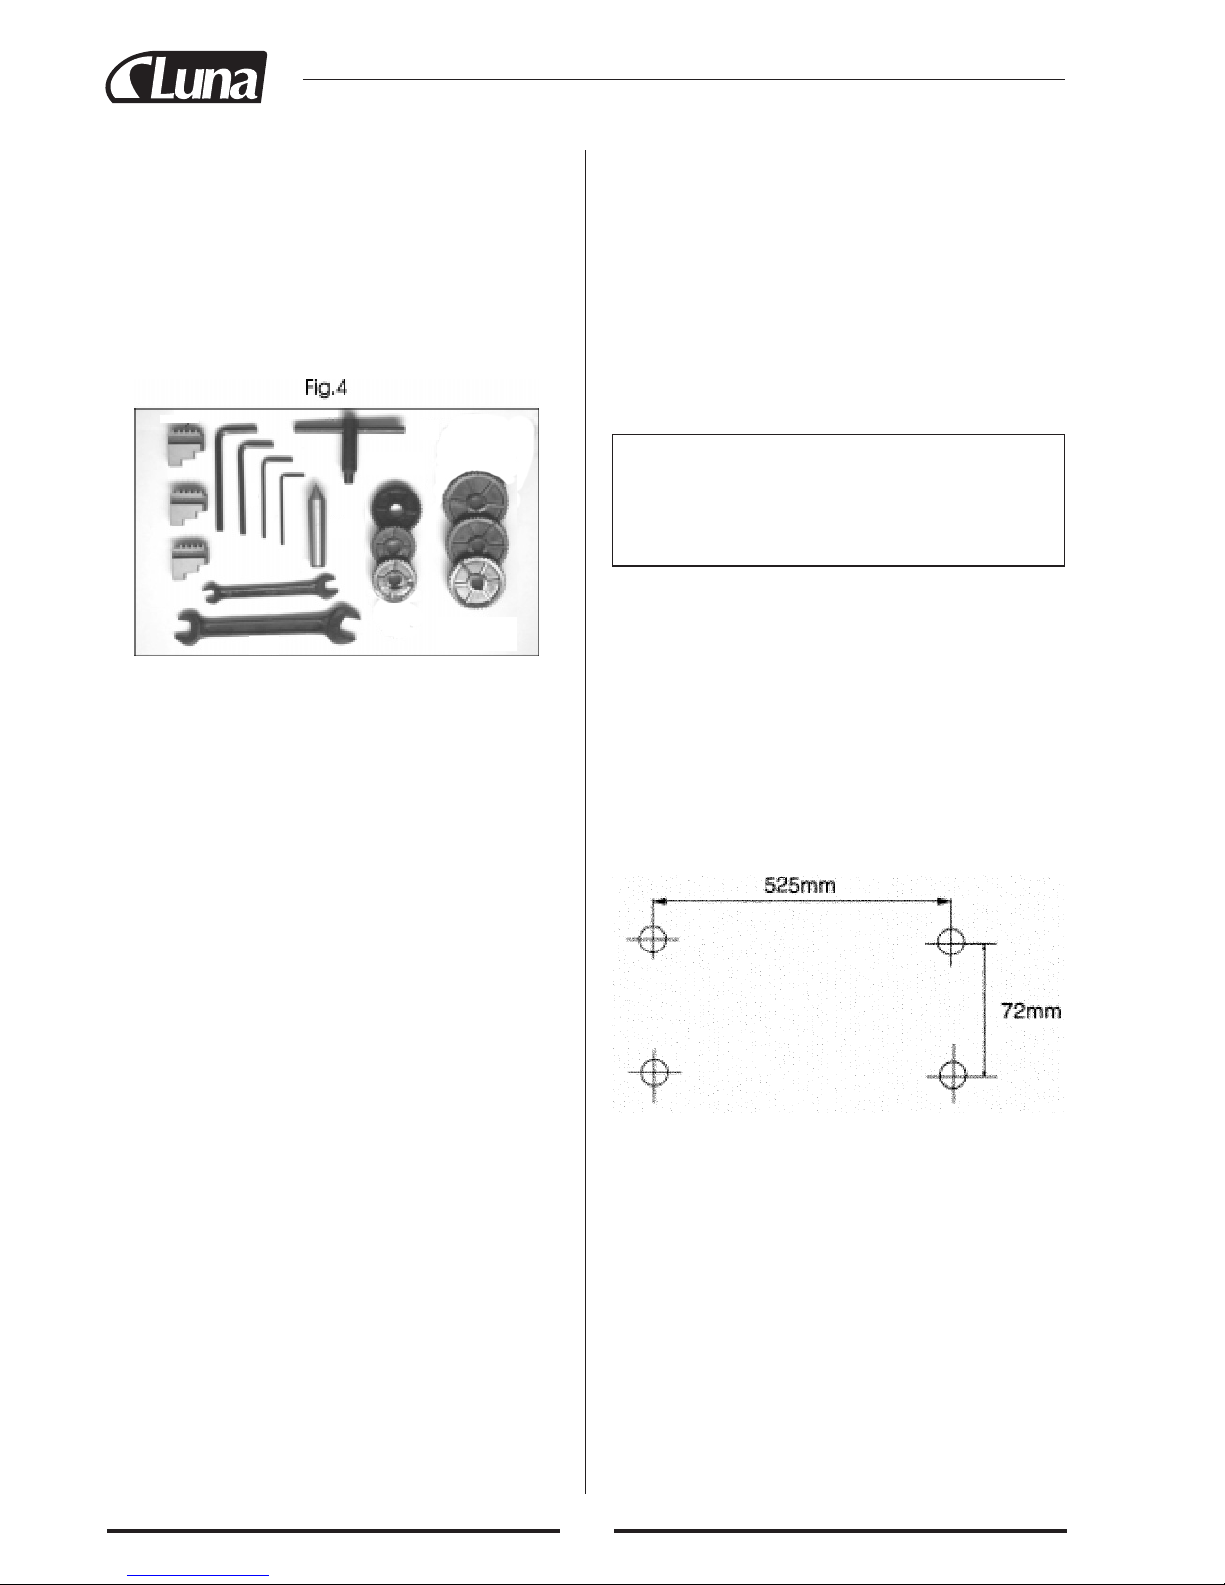
Pakendis peavad olema järgmised lahtised osad:
Neli kummist jalga ja kaks toendit tuleb kinnitada sängi alumisel küljel olevatesse keermestatud avadesse nelja M8
kruviga. Neid kruve kasutatakse ka laastude kandiku kinnitamiseks, mida me tugevalt soovitame. Selleks, et anda
maksimaalset stabiilsust ja lisa ohutust, kinnitage treipink
kindlale alusele nii nagu kirjeldatud lõigus "Tööpingi paigaldamine".
Kolm välishaaratsit 3-haaratsilise isetsentreeruva padruni
jaoks suurendavad padruni töövõimet ning neid kirjeldatakse ulatuslikumalt lõigus "Lisavarustus".
PAIGALDAMINE
HOIATUS!
ÄRGE KASUTAGE MASINAT ENNE, KUI
PAIGALDAMINE ON TÄIELIKULT TEHTUD JA
KÕIK EELNEVAD KONTROLLIMISED LÄBI
VIIDUD VASTAVALT KASUTUSJUHENDILE.
TREIPINGI PAIGALDAMINE
Treipink tuleb paigaldada tugevale ja piisavalt kõrgele tööpingile nii, et normaalselt töötades ei oleks Teil vaja kummmarduda. Masin on väga raske, nii et masina liigutamiseks
paluge teiste inimeste abi.
Hoolitsege, et töökohal oleks piisav ülavalgustus nii, et Te
ei peaks töötama oma varju sees.
Soovitame tungivalt, et masin oleks tööpingi külge poltidega tugevalt kinnitatud, kasutades treipingi jalgade kinnitamiseks keermestatud avasid. See lisab stabiilsust ja järelikult ka ohutust.
1. 4 kummist jalga *
2. 4 kuuskantvõtit
3. 1 padrunivõti
4. 1 plastmassist õlikonteiner *
5. 1 tagavara sulavkaitse *
6. 2 plastmassist käepidet koos mutrite ja poltidega *
7. Nr. 2 Morse koonuse südamik (tagapuki jaoks)
8. 3 välishaaratsit (3-haaratsilise padruni jaoks)
9. 2 harkvõtit 8 x 10 mm ja 14 x 17 mm
10. 1 käigukomplekt Inglise või meetermõõdustiku oma)
* märgitud ei ole joonisel näidatud
!!! Kas tegemist on kõrvaloleva joonisega? Siis küll numbrid ei klapi.
Masin on väga raske. Tõstke see koos abilisega kindlale
pinnale või tööpingile. Eemaldage kõik konserveerimise
jäljed kõrgekvaliteetse lahustiga. Seejärel õlitage kergelt
kõik masina pinnad.
Märkate, et transportimise ajaks on ristsuporti ettenihke
käepide monteeritud tagurpidi. Võtke see ära, keerates lahti
seda kinni hoidva kuuskant pesapeakruvi ja paigaldage see
õigesti. Siis keerake kõiki ettenihke käepidemeid veendumaks, et need liiguvad vabalt, ühtlaselt ja sujuvalt.
Kinnitage plastmassist käepidemed vastavate käsiettenihke
ja tagapuki ettenihke käsiratta kumerate pindade külge,
kontrollige, et mutrid on pingutatud ning käepidemed pöörlevad vabalt ümber poltide ilma märkimisväärse otsviskumiseta.
Kelgu/sadula, ristsuporti ja liitsuporti häälestused on kõik
tehaseseadistuses tagamaks sujuva liikumise mõlemas suunas. Kui seadistused on transportimisel kohalt ära läinud
(sellele viitab kange või katkendlik liikumine), vt. reguleerimismeetodite kohta lõigust "Seadistused ja häälestused".
Kõik mitmesugusteks reguleerimisteks vajalikud võtmed ja
mutrivõtmed on pakendis olemas koos 3-haaratsilise padruni padrunivõtme ja varu sulavkaitsmega. Sulavkaitsme pesa
on peajuhtpaneelil.
Selleks võtke ära neli M8 kruvi, millega on masina külge
kinnitatud kummist jalad ja laastukandik (kui need on juba
paigaldatud) ning demonteerige jalad. Puurige pingi peale
neli 10 mm kliirensiga ava nii nagu näidatud paremal oleval
joonisel ning kinnitage treipink sobiva pikkusega M8 poltide või kruvide ja lameseibidega tööpingi peale, kontrollige,
et laastukandik on kohal.
Valikuliselt, kui Te ei soovi statsionaarset paigaldamist, siis
võite kinnitada treipingi 18 mm paksusele vineeralusele,
mille minimaalsed soovitatavad mõõtmed on 800 x 300
mm; millele on tsentreeritud paigaldusavad. Treipingi kasutamise ajal tuleb plaat kinnitada C-klambritega tööpingi
külge.
Page 23
19
KÄIVITAMINE
A. PAIGALDAMISE AJAL – ESMANE KÄIVITAMINE
(Vt. joon. 5)
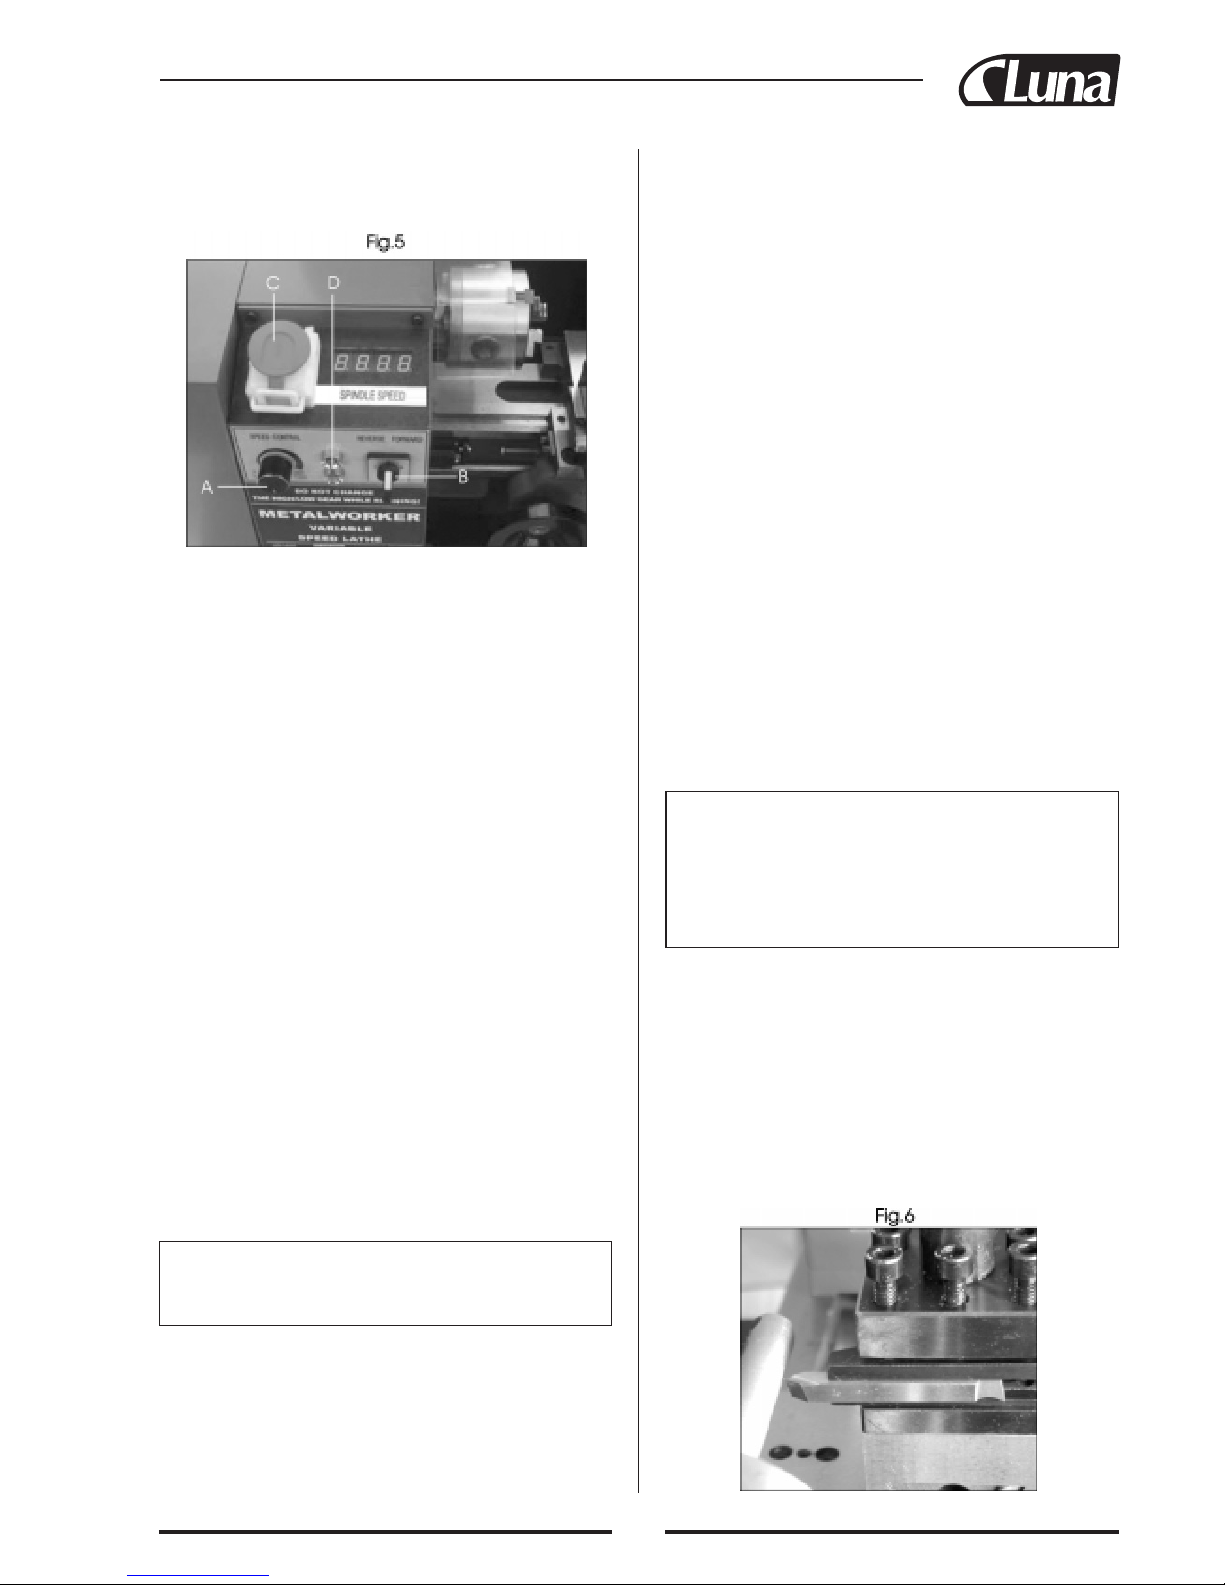
3. Seadke peajuhtpaneelil olev lüliti (B) Forward/Off/
Reverse (F/O/R) asendisse FORWARD (EDASI).
4. Pange automaatse ettenihke kang ühendatud või lahutatudasendisse, sõltuvalt sellest kas automaatset ettenihet
on vaja.
TÄHTIS: See peab ALATI olema järelemõeldud toiming.
MÄRKUS: Kui on vaja automaatset ettenihet, siis peab
juhtkruvi Edasi/Neutraal/Tagasi kang olema seatud asendisse EDASI. Kui automaatset ettenihet ei ole vaja, siis võib
kang olla neutraalses asendis. Selleks tuleb rihveldatud käepidemest kinni haarata ja tõmmata vastu vedrusurvet välja.
Hoidke käepidet selles asendis ja liigutage kangi kuni lõpppunkt asetseb korpusele süvendatud märgi keskel.
5. Käivitage masin ni nagu eelnevalt kirjeldatud.
6. Kui olete töötanud või kui masin on jäänud järelvalveta, pöörake lüliti F/O/R asendisse OFF (VÄLJAS), siis
võtke seinakontaktist välja.
TÄHELEPANU: Toitesüsteemil on automaatne ülekoormuskaitse. Kui masin on ülekoormatud, siis mootor lülitatakse automaatselt välja ning kollane lamp (D) süttib.
Uuesti käivitamiseks pöörake lülitit (B) Edasi/Väljas/Tagasi asendisse OFF (VÄLJAS), et nullida masinas tekkinud
tõrked. Enne, kui proovite uuesti käivitada, kontrollige
masina kiirusvahemikku ja seadke see minimaalsele kiirusele. Kui olete valmis uuesti töötamiseks, pange suunalüliti
soovitud asendisse. (Roheline tuli peab olema sees ja kollane väljas). Reguleerige kiirus soovitud väärtusele.
HOIATUS:
LÜLITAGE MASIN ALATI ENNE MISTAHES
SEADISTUSE MUUTMIST VÕI REGULEERIMIST,
KAASAARVATUD KÕRGELT MADALALE
KIIRUSELE ÜLEMINEKUL, LÜLITIST
EDASI/VÄLJAS/TAGASI VÄLJA.
Arvestades kõiki eelnevalt nimetatud ettevaatusabinõusid,
seadistage kõrge-madala kiiruse kang (det. 26) asendisse
madal. Peab sulgema padruni valve 3- haaratsilise padruni
jaoks.
Veenduge, et ristsuport on padrunist eemal. Ja automaatse
ettenihke kang on lahutatud asendis (s.t. kang on ÜLEVAL).
Pange elektripistik seinakontakti.
Valige peajuhtpaneelil oleva lülitiga (B) Forward/Off/
Reverse FORWARD (EDASI), seejärel vabastage avariiseiskamise lüliti, vajutades punase nupu kergelt alla ja lükates seda spindlikasti poole nagu näitab punase nupu peal
olev nool (C). Roheline lamp hakkab põlema.
Lülitage masin sisse pöörates kiiruse muutmise juhtnuppu
(A) AEGLASELT päripäeva. Kiirus suureneb seda enam,
mida kaugemale nupp on pööratud. Spindli kiirust võite
näha digitaalselt ekraanilt.
HOIATUS: Pöörake kiiruse juhtimine alati minimaalse kiiruse asendisse enne, kui käivitate treipingi; Kui kiiruse juhtimine on seadistatud suuremale kiirusele, siis käivitamisel
võib see vigastada kiiruse juhtahelat.
Laske masinal 5 minutit käia, mille jooksul suurendage astmeliselt spindli kiirust maksimaalseni. Laske masinal sellel
kiirusel käia vähemalt 2 minutit enne, kui peatate masina ja
võtate toites välja.
Kontrollige, kas kõik komponendid on ikka tugevalt kinni
ning töötavad vabalt ja õigesti.
Kontrollige ka paigalduskoha kindlust.
Korrake protseduuri KÕRGE seadistusega.
Kui on vaja teha mingeid reguleerimisi, vaadake lõigust
"Seadistused ja reguleerimised".
HOIATUS !
ÄRGE MITTE KUNAGI püüdke muuta
KÕRGELT MADALALE režiimile, kui masin käib.
B. KÄIVITAMINE NORMAALSETEL
TINGIMUSTEL (Vt. joon. 5)
1. Arvestage kõiki eelnevalt nimetatud ettevaatusabinõusid ja veenduge, et töödeldav detail saab vabalt ilma
takistuseta pöörelda.
2. Kiirus peab alati enne masina sisselülitamist olema seadistatud kõige madalamale pöörete arvule.
TÖÖTAMINE
A. LIHTNE TREIMINE
Enne masina käivitamist ülalpool kirjeldatud viisil on
kohustuslik kontrollida, et läbiviidava töö jaoks vajalikud
seadistused on täielikult kontrollitud.
Järgnevad märkused on juhisteks, kuidas seadistada treipinki lihtsaks treimiseks.
Planeerige ALATI oma tööd. Hoidke jooniseid või skeeme
käepärast koos mõõteinstrumentidega, mida võite vajada
nagu näiteks mikromeetrid, kaliibrid jne.
Page 24
20
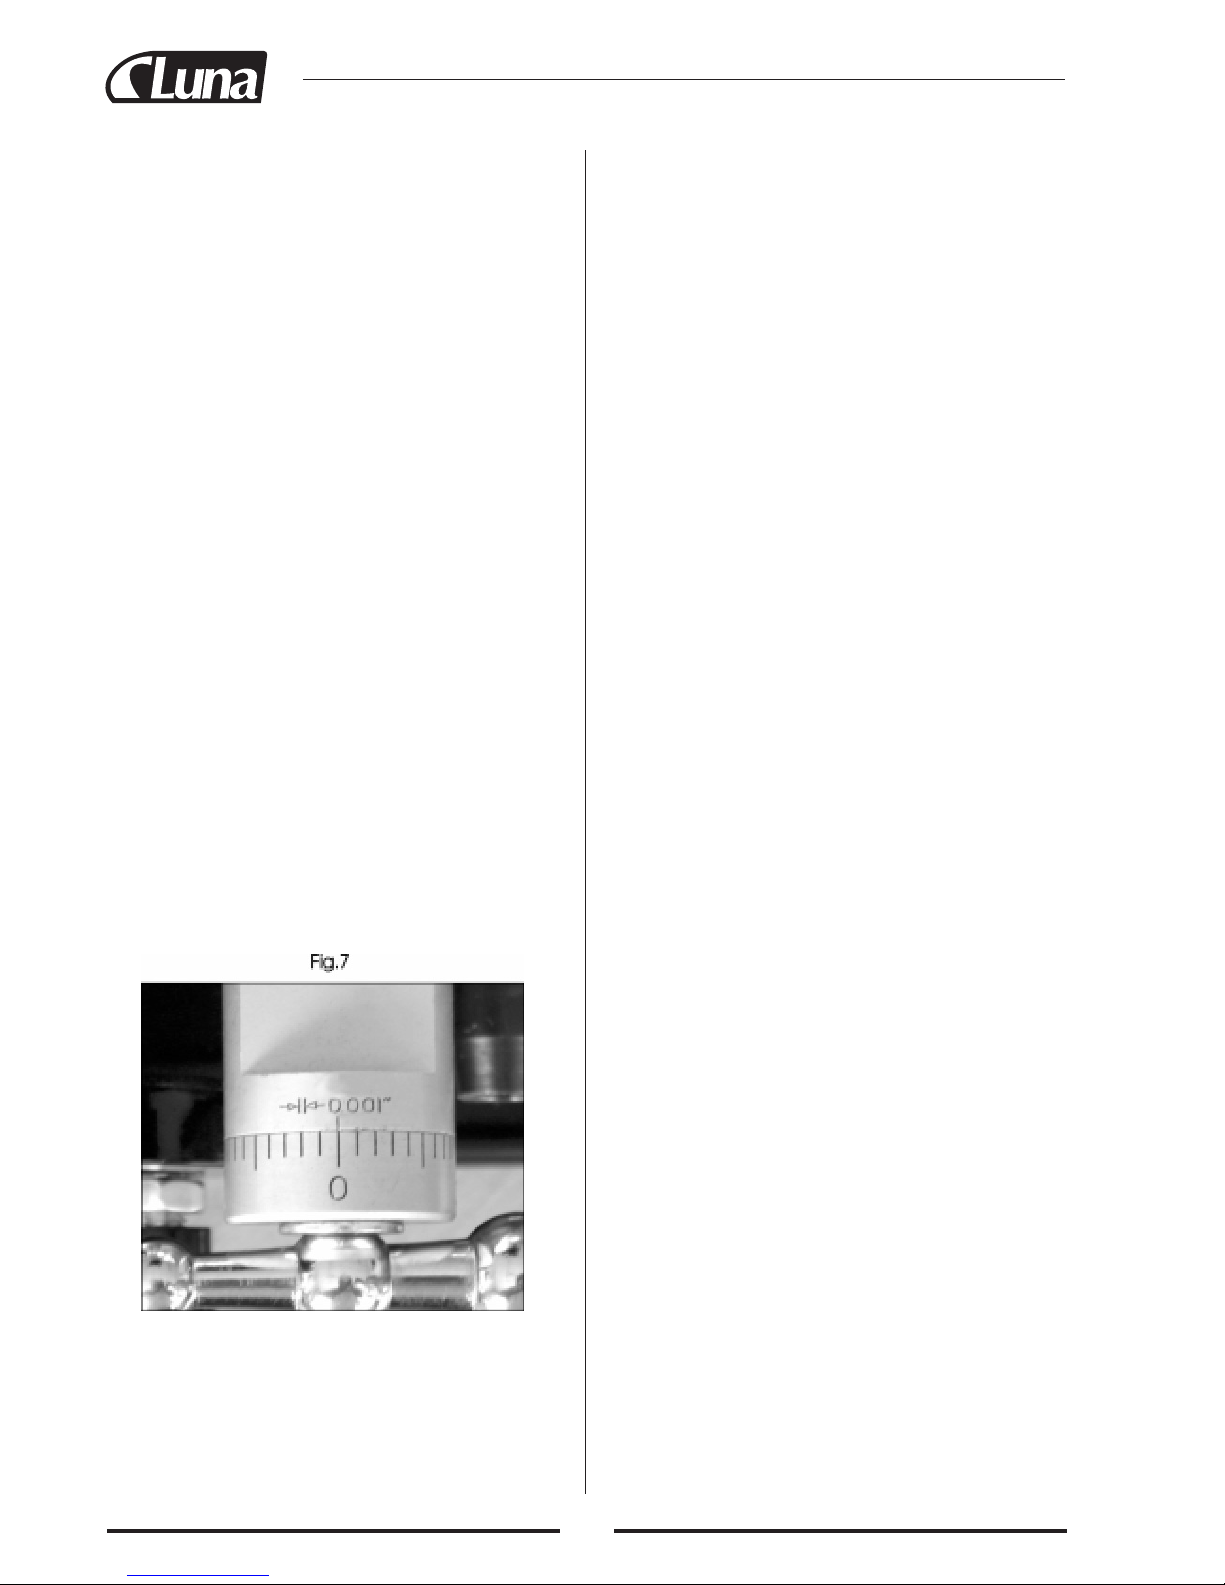
Valige lõiketera, millega saab teha soovitud lõikamisi ja paigaldage see tööriistapessa nii väikese ülerippega kui võimalik. Kinnitage see kolme pesapeakruviga joonisel 6 näidatud
viisil (Ideaalselt peaks üleripe olema umbes 10 mm, kuid
mitte rohkem kui 15 mm sirge lõiketera korral).
OLULINE on veenduda, et lõiketera ots on töödeldava
detaili horisontaalse tsentri joonel või veidi allpool seda.
Mitte mingil juhul ei tohi see olla keskjoonest ülalpool. Kui
vaja, tuleb õige kõrguse saavutamiseks kasutada lõiketera
all vaheseibe. Või kui ots on liiga kõrge, siis on ainukeseks
võimaluseks otsida teine lõiketera või lihvida ots maha.
Selleks, et kontrollida, kas ots on õigel kõrgusel, pange lõiketera nii, et ots langeks kokku tagapuki tsentriga punktiga.
Kui vaja reguleerige kas vahelehtede abil või lihvige lõiketera otsa või valige uus lõiketera.
Kui tulemus on rahuldav, paigaldage töödeldav detail kas
padrunisse või montaažialusele. Ja kui vaja, kasutage tagapuki tsentrit lisatoena, kui töödeldavat detaili ei saa korralikult kinnitada padruni külge või kui see on pikk või liiga
väikese diameetriga. Lisaks võib kasutada tugesid, mida
kirjeldatakse detailsemalt lõigus "Lisavarustus". Kui tagapukki ei kasutata, võite selle täielikult eemaldada keerates
lahti selle põhjal oleva kinnitusmutri ning libistades sängilt
maha.
Võib osutuda vajalikuks reguleerida liitsuporti asendit või
repositsioneerida töödeldavat detaili padrunis, et tagada piisavat kliirensi.
Kui tulemus on rahuldav, tõmmake lõiketera tagasi ja kalllutage kelk/sadul spindlikastist eemale, seejärel kallutage
lõiketera töödeldava detailini piki tulevase lõike pikkust,
pöörates töödeldavat detaili käega padruni abil. Jätkake lõiketera aeglast ettepoole nihutamist kuni ta puudutab pinda.
Tähistage see asend ristsuporti skaala nullimisega, s.t. pöörake liikuvat skaalat kuni nulli märgid langevad kokku, vt.
vastasolevalt jooniselt.
Kui seade on nullitud, viige ristsuport taga ühe terve pöörde võrra, seejärel liigutage kelku/sadulat kuni lõiketera on
töödeldava detaili paremast servast natuke kaugemal, pöörake ristsuportit uuesti ühe täispöörde võrra kuni nulli märgid langevad kokku.
OLULINE: Kui Te lähete üle nulli märkide, minge uuesti
vähemalt pool pööret tagasi, seejärel tooge aeglaselt märgid
uuesti kokku. Kui kasutate skaalat mõõtekellana ristsuporti
või liitsuporti edasinihutamisel, siis kasutage ALATI seda
protseduuri märkide joondamiseks. See kõrvaldab lõtkud ja
kliirensid ülekannetes ja suportites.
Jätkake käepideme pööramist soovitud lõikesügavuseni.
MÄRKUS: Soovitame, et jämeda lõikamise jaoks Te ei
ületaks 0,010" (0,25 mm) lõikesügavust.
Detaili ja lõiketera paigaldus on nüüd tehtud, et alustada
lõikamist, kuid enne alustamist kontrollige järgmisi positsioone:
a. Automaatse ettenihke kangi. Veenduge, et see on ÜLE-
VAL asendis käsitsi ettenihke jaoks.
b. Edasi/neutraal/tagasi juhtkruvi kangi. Kui ei ole vaja
automaatset ettenihet, siis seadke asendisse "Neutraal".
c. KÕRGE/MADAL kangi. Valige nõutav kiirusevahemik.
Lülitage masin SISSE nii nagu kirjeldatud lõigus "Käivitamisprotseduur" ning nihutage lõiketera aeglaselt töödeldavale detailile, kasutades käsitsi ettenihke kangi. Jätkake
kuni jõuate eelnevalt detailile märgitud jooneni, siis pöörake lõiketera üks või kaks täispööret ristsuporti käepidemest
tagasi. Viige kelk/sadul tagasi algusess, siis liigutage lõiketera sama arvu pöörete võrra "sisse", pluss soovitud lõikesügavus ja lõigake uuesti.
MÄRKUS: See kirjeldab tavalist jämedat lõikamist. Teist
tüüpi lõikamiste/viimistluse, lõikeõlgade jne. jaoks peate
vaatama selleks sobivast käsiraamatust.
B. LIHTFREESIMINE AUTOMAATSE
ETTENIHKEGA
Kasutatakse samasugust seadistust nagu eelpool kirjeldatud,
välja arvatud see, et enne käivitamist seadistatakse juhtkruvi F/N/R kang (25) spindlikasti tagumisel küljel Edasiasendisse ja automaatse ettenihke kangi (13) käitatakse
kelgu/sadula liigutamiseks. Nagu eelnevalt mainitud, juhtkruvi pöörlemiskiirus ja järelikult lõiketera ettenihke määr
on sõltuv hammasajami ülekande konfiguratsioonist. Ettenihke ulatus normaalsel pöörlemisel on märkimisväärselt
väiksem kui see, mida kasutatakse keerme lõikamisel.
Treipink on tehaseseadistusega tavaliseks treimises; kuid
kui olete seda kasutanud keermelõikamiseks, siis pidage
alati meeles ennistada ülekande konfiguratsioon tavalisele
treimisele. Palun vaadake diagrammilt järgmistel lehekülgedel, kus näidatakse ülekande konfiguratsiooni ja selgitatakse, kuidas muuta ülekannet.
1. Arvestage kõiki eelnevalt nimetatud ettevaatusabinõusid
ja positsioneerige lõiketera töödeldaval detailil natuke
paremale koos ristsuportil seadistatud sobiva lõikesügavusega.
2. kontrollige, et juhtkruvi F/N/R kang on pandud asen-
disse "Edasi" ja valige "Edasi" peajuhtpaneeli lülitil
Edasi/Väljas/Tagasi. Lülitage masin sisse.
3. Pöörake parema käega nuppu soovitud spindli kiirus
saavutamiseks ja vajutage alla automaatse ettenihke
kang kuni mutter on kindlalt ühendatud juhtkruviga.
OLULINE: Teie vasak käsi peab alati olema vaba selleks, et
vajutada avariiseiskamise nupule, kui seda on vaja.
4. Jälgige hoolikalt lõiketera liikumist ja kui see läheneb
pinnal olevale märgile (tähistab lõikamise lõppu),
tõmmake automaatse ettenihke kang järsult ÜLES ning
Page 25
21
kontrollige, kas see jääb ÜLES. Kui vajatakse suurt täpsust, siis on soovitav, et lõpetate lõikamise käsijuhtimi-
sega.
MÄRKUS: Kui on vaja perfektselt puhaste nurkadega õlga,
siis on Teil vaja vastavalt teritatud lõiketera.
5. Viige lõiketera üks või kaks täispööret ristsuportil taga-
si. Siis liigutage kelku/sadulat nii, et lõiketera on uuesti
algpunktis tagasi. Nihutage lõiketera edasi sama arvu
pöörete võrra, pluss lõikesügavus ja kui on valmis, siis
vajutage automaatse ettenihke kang alla ja tehke veel
üks lõige.
C. FAASI LÕIKAMINE
Faasi lõikamiseks on vaja kasutada ristsuportile monteeritud liitsuportit ning seadistada paremalt sellele nurgad (näidatakse null-märgiga ristsuporti korpusel) kõikide tavaliste
lõikamiste jaoks.
Liitsuporti seadistamiseks nii, et lõiketera lõikaks faasi,
viige suport tagasi kuni kaks sokli pesapeakruvi (A) on tulnud nähtavale nii nagu näha jooniselt 8.
tud ülekande konfiguratsiooniga. Lõiketera liigub seepärast
pöörlevale padrunile lähemale. Selle juures tuleb olla äärmiselt hoolas ja tähelepanelik veendumaks, et need kaks
omavahel kokku ei saaks, kui masin töötab, kuna sel puhul
võivad võimalikud kahjustused olla kohutavad.
Treipingil on juhtkruvi, millega saab teha Inglise süsteemis
keermeid vahemikus 12 kuni 52 keeret tolli kohta või meeterkeermeid vahemikus 0,4 – 2,0 mm sammuga. Tähtis on
meeles pidada, et keerme tüüp, mida Teil on vaja lõigata
(näit. UNF, BA, BSP, BSW, jne.) sõltub täielikult lõiketera
profiilist, kuna profiilid erinevad keermelt keermele. Detailset informatsiooni keermete lõikamise tehnikatest, lõiketerades, jne. saate vastavatest käsiraamatutest või pöörduge
nõuannete ja/või koolituse saamiseks kvalifitseeritud isiku
poole.
Üldised protseduurid keermete lõikamiseks on järgmised:
1. Püüdke saada nii palju vaba ruumi padrunist lõigatava
keerme otsani, kui võimalik ja kui teie kujundus lubab,
lõigake töödeldavasse detaili "õgvend", mis on väiksema diameetriga kui eeldatava keerme põhidiameeter.
2. Installeerige keerme jaoks nõutavad sobivad ülekanded
ja monteerige lõiketera õigesti. Seadistage õige soovitud lõikesügavus ja positsioneerige lõiketera lõikamise
alustamiseks valmis.
Märkus: Lõikamissügavus on olulise tähtsusega ja selle
võib välja arvutada või võtta sobivast käsiraamatust.
3. Arvestage kõiki eelnevalt nimetatud ettevaatusabinõusid ja käivitage masin, kui automaatse ettenihke kang
on vabastatud asendis (ÜLEVAL).
4. Ühendage automaatse ettenihke kang järsult, pöörake
EDASI/VÄLJAS/TAGASI (F/O/R)lüliti (B) asendisse
"EDASI".
Kui lõiketera jõuab soovitud keerme otsani, pöörake
lüliti (B) asendisse "VÄLJAS". Ärge lahutage automaatse ettenihke kangi.
5. Viige lõiketera ristsuporti ettenihke käepidemega tagasi, märkides skaalal ära täpse asendi ja täpse pöörete
arvu.
Pöörake lüliti (B) asendisee "TAGASI", kelk/sadul liigub tagasi algasendisse ning siis pöörake lüliti(B) asendisse "VÄLJAS".
Käivitage lõiketera uuesti, keerates ristsuporti täpselt
sama pöörete arvuga, millega eelnevalt keerati VÄLJA
ning jätkake SISSE keeramist soovitud lõikesügavuseni.
6. Korrake samme 4 ja 5. Toimige nii seni, kuni keere on
valmis.
ÜLEKANNETE MUUTMINE
KEERMELÕIKAMISEKS
Juhtkruvi käitatakse spindlil oleva hammasmehhanismi
kaudu. Hammasülekande ülekandearv määrab juhtkruvi
pöörlemiskiiruse spindli suhtes, s.t. et üks spindli pööre
pöörab juhtkruvi ülekandearvuga kindlaksmääratud arvu
pöördeid.
Seadistades ülekanded teatud ülekandearvule, võime teha
teatud suurusega keermeid ning kui seadmes olev juhtkruvi
teeb Inglise mõõdustikus keermeid, siis kindlaksmääratud
väärtused on keeret tolli kohta (TIP) või kui seadmes olev
Keerake kruvi piisavalt lõdvemaks, et liitsuportit saaks pöörata sobiva nurga all nii nagu on skaalal näidatud ja kinnitage suport sellesse asendisse pingutades uuesti sokli kruve.
Koonuse või faasi lõikamiseks tuleb ristsuport vastavalt
seadistada, seejärel kasutage liitsuporti ettenihke kangi, et
liigutada lõiketera edasi noole suunas nii nagu näidatud joonisel 9.
D. KEERME LÕIKAMINE
See operatsioon nõuab teatud vilumust ja täpsust ning seda
ei tohi teha enne, kui olete täiesti tuttav treipingi kõikide
külgedega. Loomulikult liigub kelk/sadul spindlikasti suunas samasuguse jõuga kui automaatse ettenihkega lõikamisel, väljaarvatud see, et ettenihe on suurem, nagu on määra-
Page 26
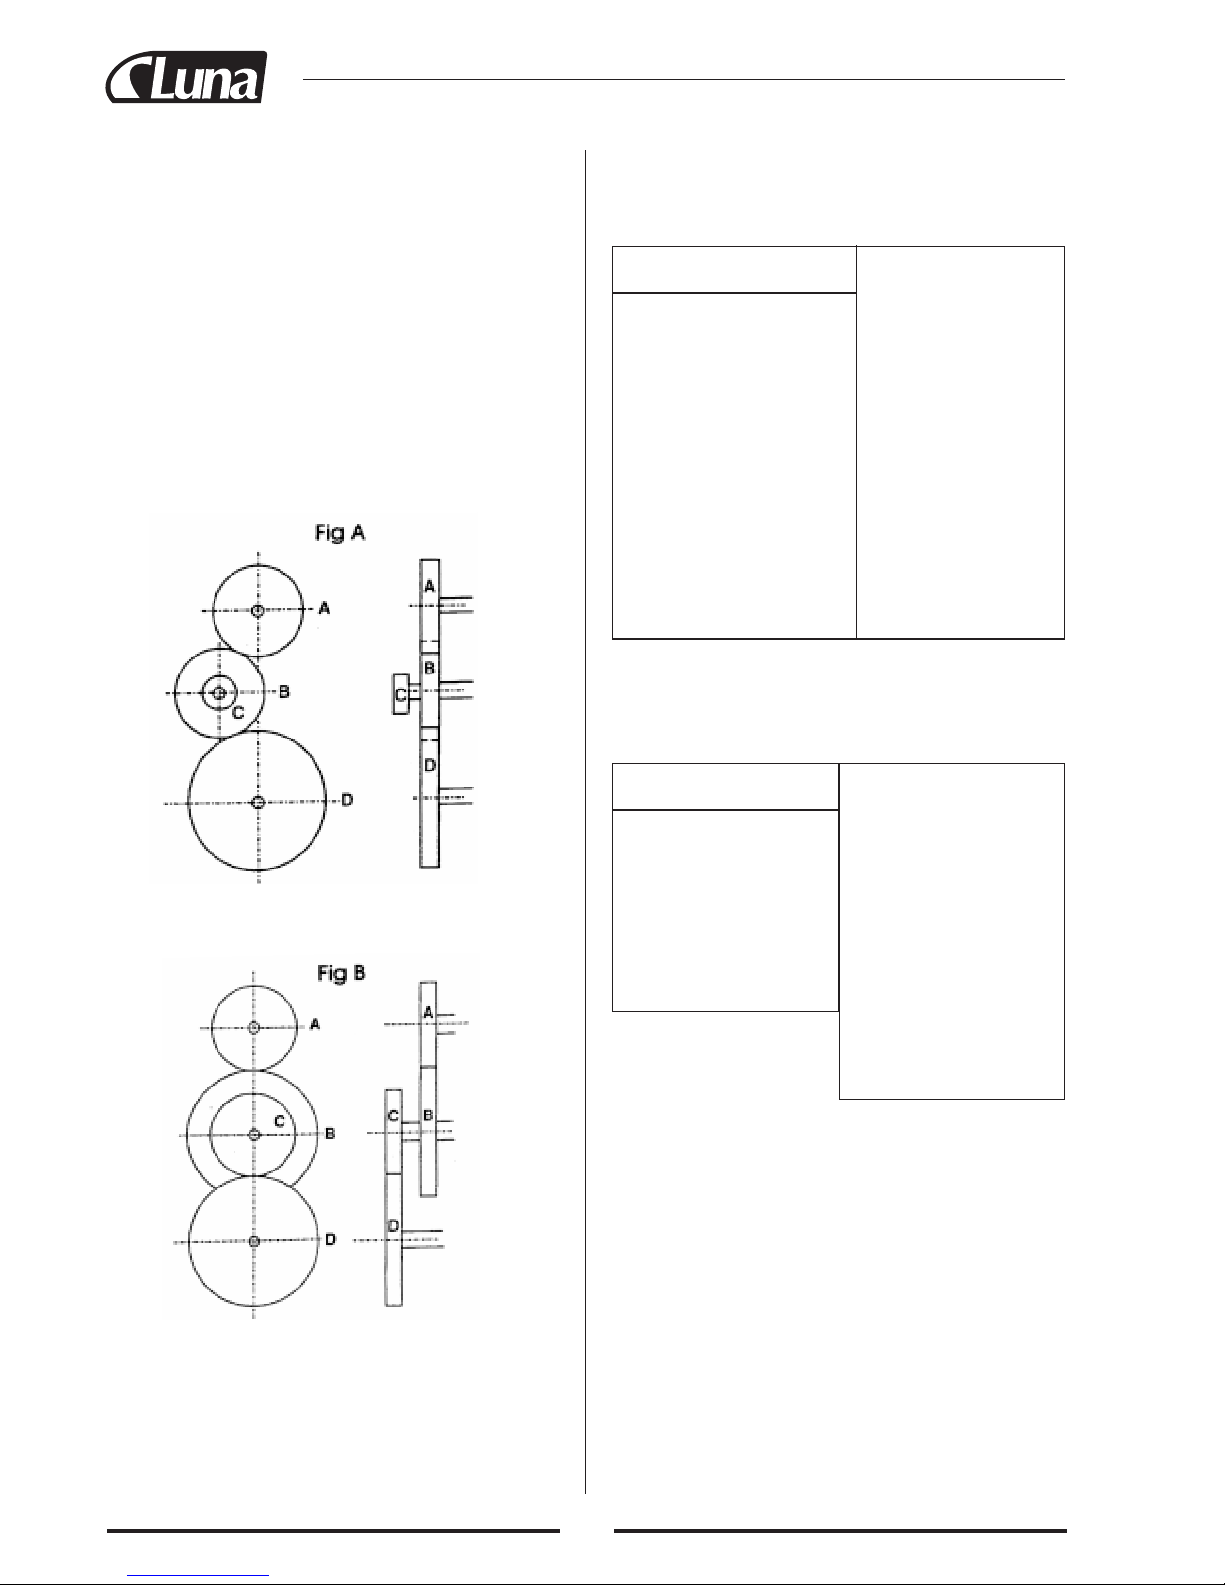
22
juhtkruvi teeb meeterkeermeid, siis kindlaksmääratud väärtused on mm sammus.
Nagu eelpool mainitud, tegelikult toodetavad keermed sõltuvad täielikult lõiketera profiilist. Käesoleva kasutusjuhendi mahtu arvestades ei ole eesmärgiks anda detailset kirjeldus lõiketerade tüüpidest, lõikekiirustest ja erinevate materjalidega töötamisest jne. ning seepärast soovitame tungivalt
sellega tutvuda vastavate käsiraamatute kaudu või otsida
nõuannet kvalifitseeritud isikult.
Alltoodud diagramm näitab keerme suurust, mida saab lõigata kasutades vastavates veergudes näidatud ülekande konfiguratsiooni.
MÄRKUS: Treipingi tehaseseadistus mehaanilise või automaatse ettenihkega tavaliseks treimiseks on ülekande konfiguratsioon järgmine:
ÜLEKANNE A 20T
ÜLEKANNE B 80T
ÜLEKANNE C 20T
ÜLEKANNE D 80T
Mm Ülekanne
AB CD
0,4 20 50 40 60
0,5 20 50 60
0,6 40 50 30 60
0,7 40 50 35 60
0,8 40 50 40 60
1,0 20 60 30
1,25 50 40 60
1,5 40 60 60
1,75 35 60 30
2,0 40 60 30
Näited:
1. Vt. joonist A
0,5mm/T lõikamiseks
kasutage
20T positsioonis A,
50T positsioonis B,
60T positsioonis D,
ja mistahes sobivat ülekannet
positsioonis C.
2. Vt. joonist B
0,4 mm/T lõikamiseks
kasutage
20T positsioonis A,
50T positsioonis B,
40T positsioonis C,
60T positsioonis D
ÜLEKANDE DIAGRAMM MEETERKEERMETE LÕIKAMISEKS
* Kui kasutate "MEETERKEERETE LÕIKAMISE KOMPLEKTI", siis saate lõigata meeterkeermeid vastavalt alltoodud tabelile.
ÜLEKANDE DIAGRAMM INGLISE
MÕÕDUSTIKUS
KEERMETELÕIKAMISEKS
Keeret Ülekanne
tolli kohta A B C D Näited:
12 40 30
13 40 65 60 30
14 40 35
16 40 40
18 40 45
19 40 50 60 57
20 40 50
22 40 55
24 40 60
26 40 65
28 20 35
32 20 40
36 20 45
38 20 50 50 57
40 20 50
44 20 55
48 20 60
52 20 65
1. Vt. joonist A
12 TPI lõikamiseks
kasutage
40T positsioonis A,
30T positsioonis D,
ja mistahes sobivat üle
kannet positsioonis B
ühendamaks A ja D.
2. Vt. joonist B
13 TPI lõikamiseks
kasutage
40T positsioonis A,
65T positsioonis B,
60T positsioonis C,
30T positsioonis D,
Ülekannete muutmiseks kontrollige, et masin on VÄLJA
lülitatud ja võrguühendusest lahutatud.
Võtke maha kahe pesapeakruviga kinnitatud hammasülekande kate.
Hammasratast Avõib vaadelda kui vedavat hammasratast ja
hammasratast D kui veetavat hammasratast.
Kui lihtne hammasülekanne on konfigureeritud nii nagu
illustreeritud joonisel A, siis hammasratas B toimib parasiithammasrattana ja tema suurus ei oma tähtsust – igasugune käepärane hammasratas sobib Aja D ühendamiseks. See
on tühja koha täitmiseks hammasülekandes.
Hammasrataste A ja D võllide asend on fikseeritud, seepärast tuleb kõik reguleerimised teha hammasrattaid B ja C
kandval võllil; reguleerija "A" on näidatud joonisel 10.
Page 27
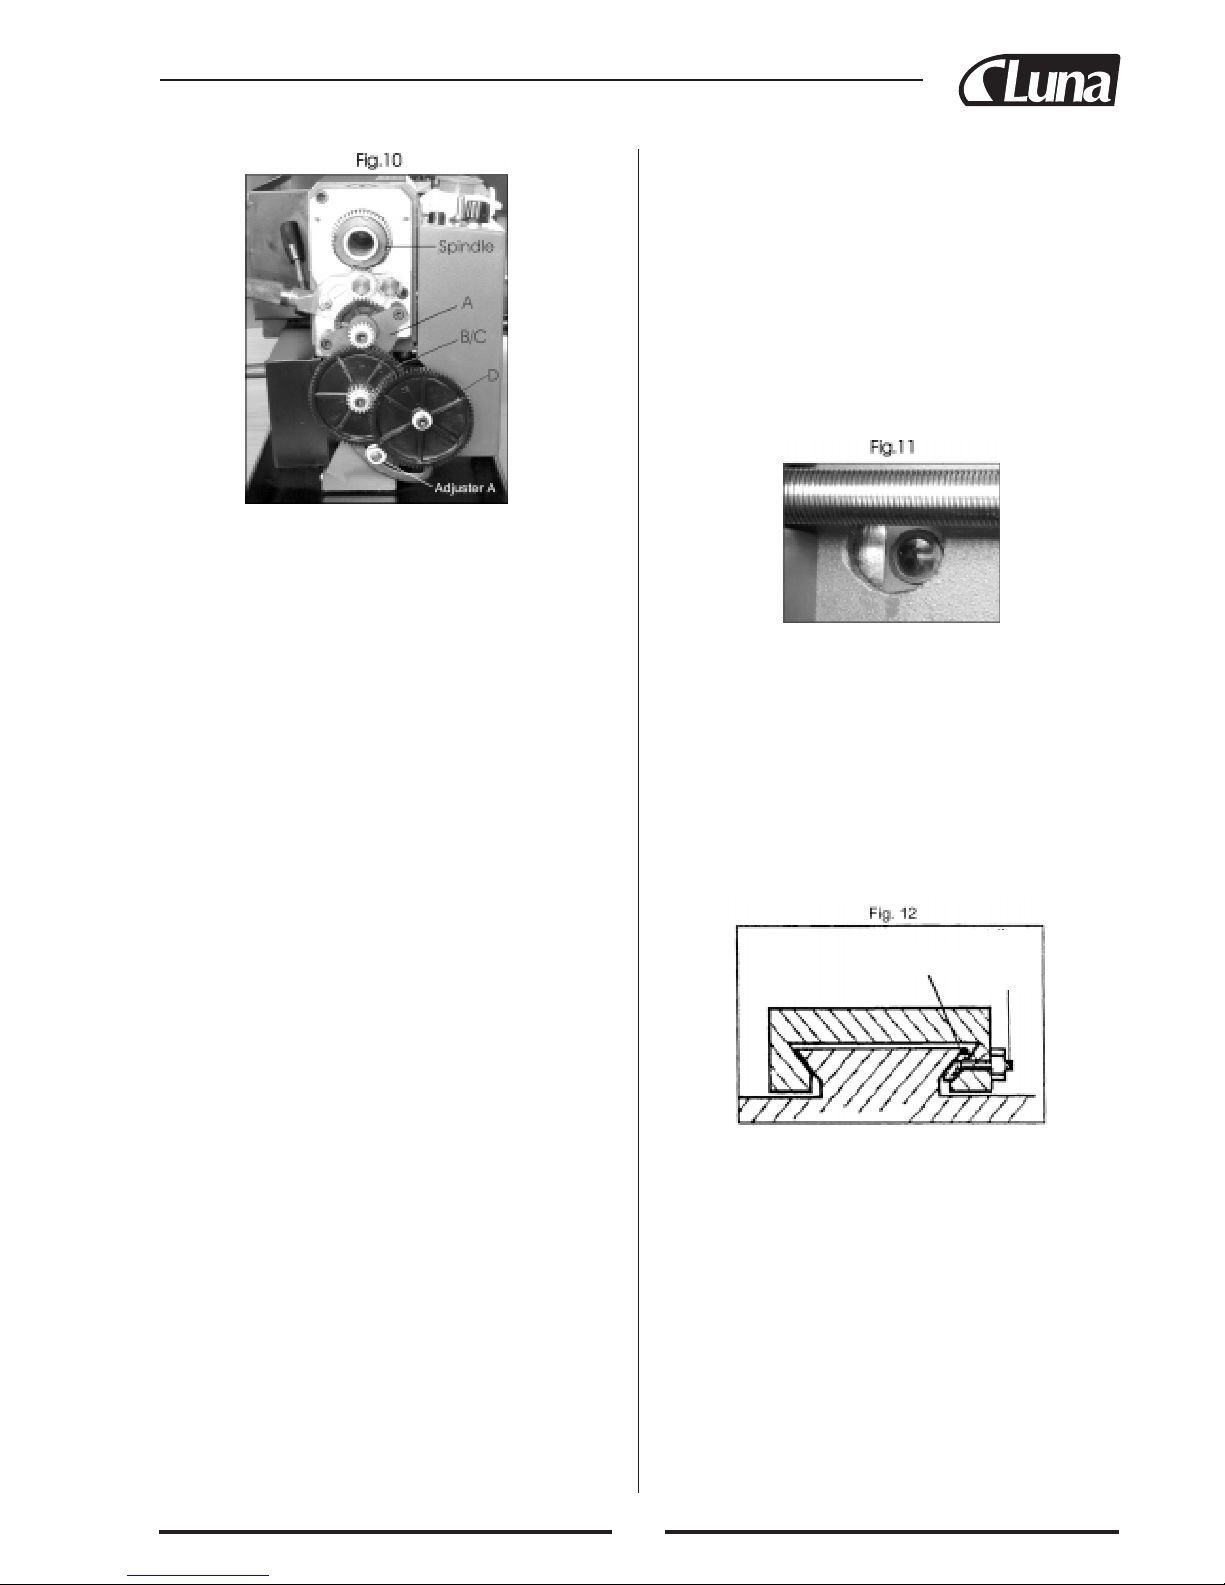
23
1. Kruvige lahti hammasrattaid A ja D kinnitavad kuuskantpeaga kruvid, millele järgneb hammas-rataste B ja C
kinnituskruvi.
2. Selleks, et hammasrattad B ja C täielikult vabastada ja
hõlbustada uuesti kokkupanemist, keerake lahti B ja C
kandvat võlli kinnitusmutter ja reguleerija A kinnitusmutter.
3. Võtke hammasrattad maha ja hoidke hoolikalt alles iga
võlli väikest võtit ning asendage hammasrattad Teile
keermelõikamiseks vajalike hammasratastega. Neid võib
vabalt ümber paigutada. Hammaste arv on igal rattal selgelt tähistatud. Pange kinnituskruvid tagasi, kontrollige,
et vastu igat hammasratast oleks lameseib.
MÄRKUS: Kui on vaja liithammasülekannet nii nagu näidatud joonisel B, siis kontrollige, et vahepuks, mis peab
olema hammasratast D kandval võllil, on võllile pandud
hammasratta ETTE selleks, et joondada hammasratas D
hammasrattaga C.
4. Liigutage B ja C ning reguleerijat A kandvat võlli nii, et
kõik hammasrattad korralikult hambuksid, seejärel pingutage reguleerija kinnitusmutrit. Selleks võib kuluda
üks-kaks katset, kuid kontrollige, et lõtk oleks võimalikult väike ja ei oleks ülepingutamist (Lõtku kontrollimiseks pöörake spindlit käega).
Pange kate tagasi ja kinnitage kahe kuuskantpoldiga.
HOOLDUS
Et treipink töötaks maksimaalselt hästi, on loomulik, et seda
tuleb korralikult hooldada.
ENNE KASUTAMIST
Alati enne kasutamist vaadake treipink üle. Igasugused
vigastused tuleb parandada ja aled reguleerimised korrigeerida. Masina pinnal olevad vigastused tuleb parandada peeneteralise hoonimiskiviga. Katsetage enne kasutamist käsitsi, kas kõik osad toimivad sujuvalt.
Lisage mõni tilk õli mõlemal juhtkruvi laagrite õlikanalitessesse(kummagi otsaklambri juures) ning lisage seda kord
või kaks päeva jooksul, kui kasutate masinat pidevalt. Vasaku laagri õlitamiseks tuleb hammasülekande kate maha
võtta.
Pange mõni tilk õli ka liitsuporti pealispinnal kahe pesapeakruvi vahel asuvasse õlikanalisse.
PÄRAST KASUTAMIST
Eemaldage masinalt kõik laastud ja prügi ning puhastage
põhjalikult kõik pinnad. Kui on kasutatud jahutusvedelikkku, siis kontrollige, et see on kandikult täielikult välja
lastud. Komponendid peavad olema kuivad ning kogu masina pind peab olema kergelt õlitatud. Alati võtke maha lõiketerad ning hoidke neid ohutus paigas.
MOOTORI HARJAD
Mootori harjade vahetamiseks kruvige maha spindlikasti all
ees ja taga olevad kuplid nagu näidatud joonisel 11. J o onis 11
Gib or
Adjuster
Screw
Gib Strip
SEADISTUSED JA REGULEERIMISED
Selleks, et säiliks masina optimaalne töövõime võib osutuda vajalikuks erinevaid komponente uuesti häälestada.
Reguleerimised, mida võib teha on järgmised:
A. RISTSUPORTI REGULEERIMISED
Ristsuport on paigaldatud kalasabatappsuportile nagu näidatud joonisel 12. Kalasabatapi ühel küljel oleva kaldpinna
vahele on pandud seadekiil, mis saab pingutada vastu kalasabatappi kolme pikki seda seadekiilu paigaldatud reguleeriva kruviga.
Seadekiilu kruvid võib leida paremal pool suportit, otse liitsuporti käepideme alt. Aja jooksul kokkupuutuvad pinnad
kuluvad, mis omakorda põhjustab loksu nende töös.
Seadekiilu reguleerimiseks, arvestades kulumist ning tagamaks, et suport liiguks ühetasaselt ja sujuvalt, toimige järgmiselt:
1. Keerake kõik seadekiilu lukustusmutrid ühtlaselt lahti,
s.o. kasutage ühesugust pöördemomenti iga kruvi juures.
Suport peab seisma kindlalt. Proovimiseks pöörake käepidet, kuid mitte jõuga.
2. Keerake iga seadekiilu kruvi ükshaaval AINULT veerand
pööret välja ja võtke lukustusmutrid ära.
3. Testige uuesti pöörates käepidet. Liikumine peab olema
ühetasane ja sujuv kogupikkuses.
Page 28
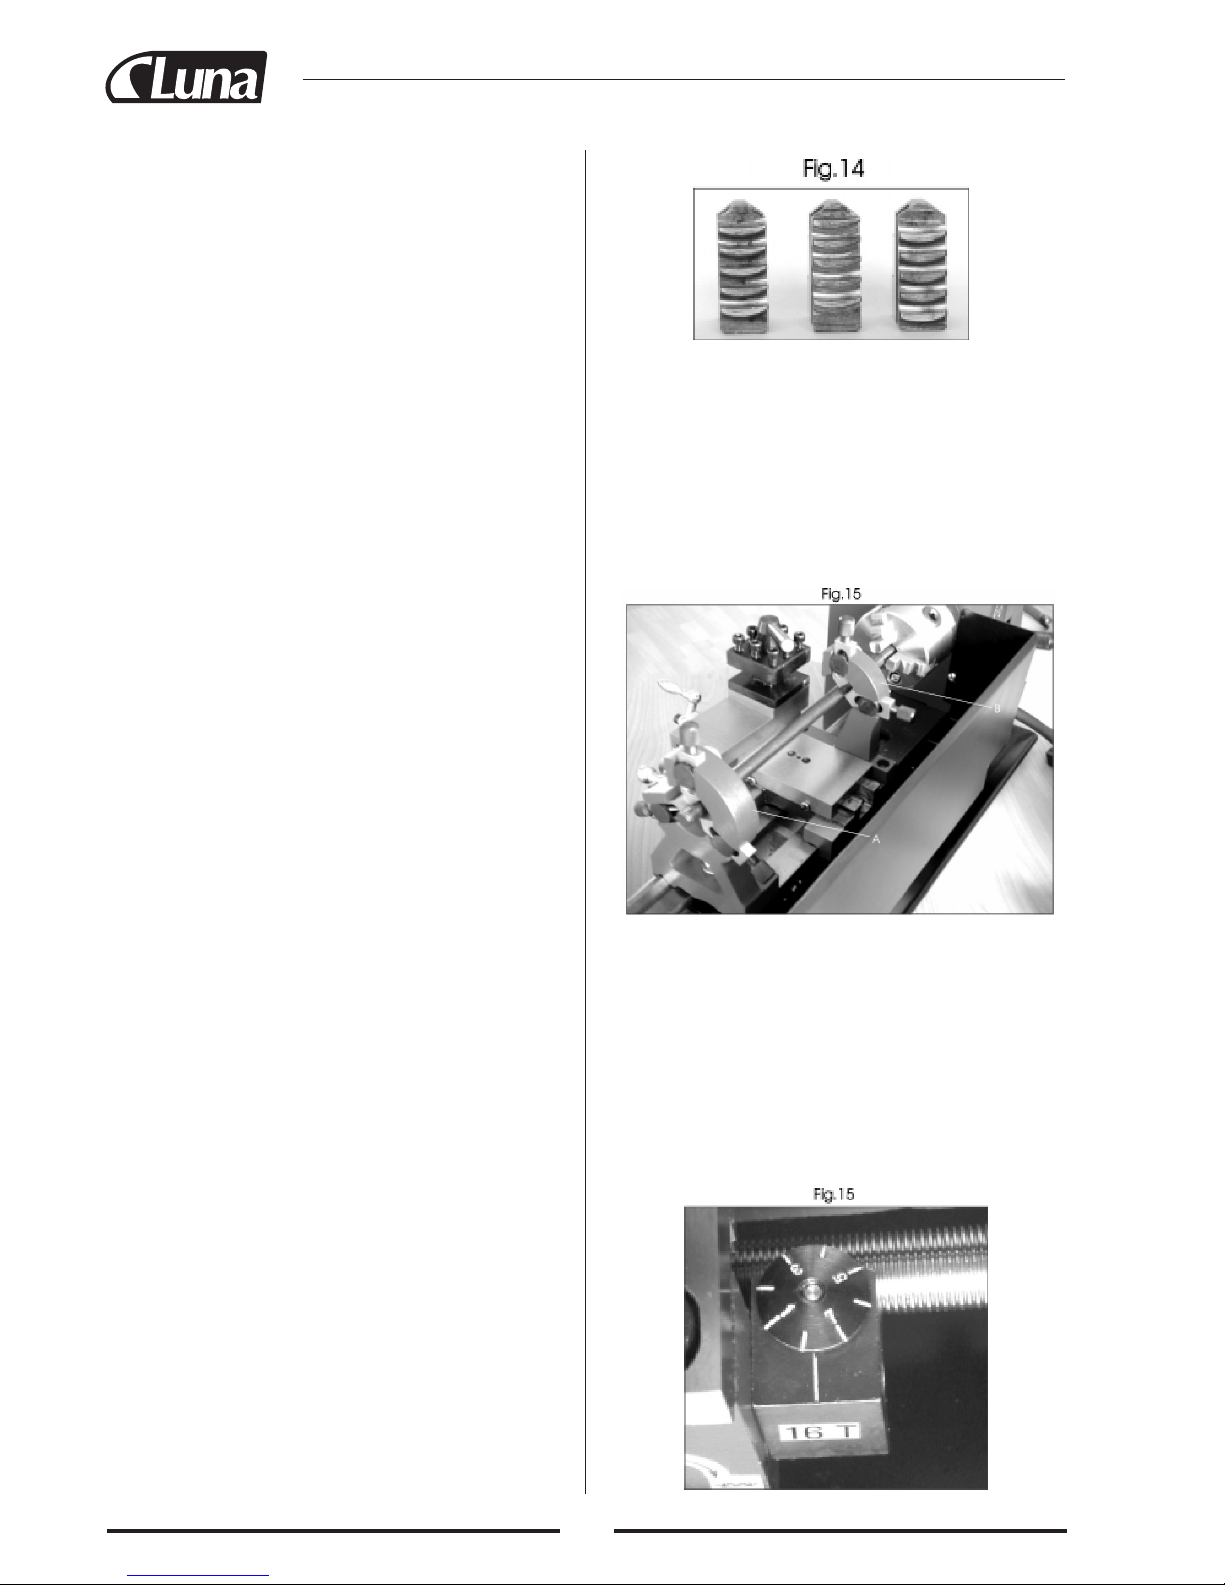
24
4. Kui liikumine on liiga lõtv, keerake kõiki reguleerimiskruve üks kaheksandik pööret "sisse" ja proovige
uuesti. Samamoodi, kui liikumine on liiga tihke, keerake
reguleerimiskruve üks kaheksandik pööret "välja". Korrrake toimingut seni, kuni reguleerimine on õige.
5. Pingutage kõiki lukustusmutreid. Olge hoolikas, et Te
selle juures ei liiguta seadekiilu kruve.
6. Kui olete lõpetanud, taastage täielikult tööasend ning õlitage kõikidele vastaspindadele ja ettenihke kruvikeermetele. Siis pange suport tagasi oma normaalasendisse.
B. RISTSUPORTI KÄEPIDE
Ristsuporti ettenihe peab liikuma sujuvalt ning skaala peab
pöörlema koos käepidemega.
Kui liikumine on liiga tihke, siis selle põhjustajaks on tõenäoliselt laastud või muu praht, mis on sattunud vastaspindade vahele. Keerake käepidet kinnitav pesapeakruvi lahti.
Eemaldage käepide ja tõmmake selle krae koos skaalaga
maha; olge väga ettevaatlik, et väike vedruplaat, mis asetseb
krae all olevas pilus, ei läheks kaotsi.
Puhastage see plokk ja pange uuesti vastupidises järjekorrras kokku. Väikest vedruplaati võib olla vaja hoida väikese
kruvikeeraja või mõne muu sarnase tööriistaga, kohal ning
seda alla vajutades saate panna krae korralikult tagasi võllile.
C. LIITSUPORTI REGULEERIMINE
Liitsuporti reguleerimisi tehakse samuti kui ristsuporti omi.
Vahekiilu kruvid asetsevad suporti vasakul küljel vastu treipingi esikülge.
MÄRKUS:
On oluline, et ristsuporti ja liitsuporti reguleerimised on
korralikult tehtud ning et ei esineks mingit loksu. Igal
valesti reguleerimisel võivad olla tõsised tagajärjed töö kvaliteedile, kuna need kantakse üle lõiketera otsale, siis on
väga tähtis, et lõiketeral esineks nii vähe liikumist kui võimalik.
LISAVARUSTUS
Teie treipingi jaoks on saadaval laias valikus lisavarustust.
VÄLISHAARATSID 3-HAARATSILISE
PUURPADRUNI JAOKS
Haaratsite vahetamiseks pange puurpadruni võti sisse ja
avage haaratsid täies ulatuses, siis on võimalik neid ükshaaval ära võtta.
Asendage need välishaaratsitega, arvestades järgmist:
Haaratsite keermestatud osad on progresseeruvalt astmelised nagu näidatud joonisel 14. Nad on nummerdatud 1-st
kuni 3-ni.See tähendab, et tuleb arvestada padruni sees olevat keermekäiku. Seepärast on vaja asendada haaratsid
õiges järjekorras.
Pange need nii nagu näidatud joonisel 14 ning pange samas
järjekorras päripäeva padruni piludesse kohale, keerates
nende sissepanemisel padruni võtit. Sulgege haaratsid täielikult ja kontrollige veendumaks, et nad kõik puutuvad
vastu südamikku. Kui üks haarats on väljas, avage haarats
täielikult ning suruge seda haaratsit, pöörates samal ajal
padrunivõtit kuni see plõksab alla oma kohale. Kontrollige
uuesti, veendumaks, et kõik haaratsid on vastu südamikku.
Fikseeritud ja liikuvad toed
Joonis 15 illustreerib treipingile pandud fikseeritud tuge (A)
ja liikuvat tuge (B) toetamas pikka töödeldavat detaili.
Kuidas kasutada keerme mõõtekella (valikuline
lisaseade)
Keerme mõõtekell, näidatud joonisel 15 paigaldatakse automaatse ettenihke kõrval olevale põllele. See ühendatakse
statsionaarselt juhtkruviga ja kui juhtkruvi pöörab, siis ringskaala pöörleb. Ringskaalale on söövitatud kaheksa radiaalset märki, mida kasutatakse juhtkruvi täpse asendi kindlaksmääramiseks sadula suhtes.
Page 29
25
"SKAALA" sambal olevad numbrid viitavad numbritele
mõõtekella radiaaljoontel. Järelikult, kui hakatakse lõikama keeret 20TPI, siis tuleb näiteks kasutada märke 1, 3, 5
või 7.
Peate toimima järgmiselt:
1. Jälgige pöörlevat ringskaalat. Eriti kontsentreeruge
ühele ringskaalale söövitatud numbrimärgile, mis
vastab Indikaatortabelis antud skaala numbrile. (Meie
näites võiks selleks olla 1, 3, 5 või 7).Kui Teie joon
möödub mõõtekella korpusel olevast märgist, vajutage
järsu liigutusega automaatse ettenihke kangile ning
keerme lõikamine saab alata.
2. Kui lõiketera läheneb soovitud keerme lõppu, LAHUTAGE AUTOMAATSE ETTENIHKE KANG. Ärge
lülitage masinat VÄLJA.
3. Viige lõiketera tagasi algasendisse, kasutades selleks
ristsuporti ettenihke käepidet, märkides ära täpse asendi skaalal ja täpse pöörete arvu.
Keerake sadul tagasi algusesse ja ennistage lõiketera
keerates ristsuporti SISSE täpselt sama arvu pööretega
nagu eelnevalt keerati VÄLJA ning seejärel jätkake
SISSE keeramist kuni soovitud lõikesügavuseni.
4. Jälgige töötava masina mõõtekella ja kui seesama
nummerdatud joon möödub korpusel olevast märgist,
ühendage automaatse ettenihke kang veelkord. Toimige
nii seni, kuni keere on valmis.
5. Kui rakendada automaatse ettenihke kangi siis, kui eelnevalt määratud joon ringskaalal möödub korpusel olevast märgist, siis see tagab, et automaatse ettenihke
mehhanismi pooled mutrid (???) ühenduvad samas
kohas igal möödumise korral, mis omakorda annab perfektse keerme
GPI SKAALA
12 1,3,5,7
13 1
14 1,5
16 1∼8
18 1,5
19 1
20 1,3,5,7
22 1,5
24 1∼8
26 1,5
28 1,3,5,7
32 1∼8
36 1,3,5,7
38 1,5
40 1∼8
44 1,3,5,7
48 1∼8
52 1,3,5,7
MM SKAALA
0,4 1,3,5,7
0,5 1∼8
0,6 1∼8
0,7 1,4.5
0,8 1,5
1,0 1∼8
1,25 1, 3.5
1,5 1∼8
1,75 1, 4.5
2,0 1∼8
INGLISE SÜSTEEM MEETERMÕÕDUSTIK
Dvs.
1. 0, 5mm/F, 0, 6mm/
G, 1mm/G, 1, 5mm/G eller
2mm/G=1~8
2. 1, 25mm/G=1, 3.5
3. 0, 7mm/G, 1, 75mm/G=1, 4.5
4. 0, 4mm/G=1, 3, 5, 7
5. 0, 8mm/G=1, 5
INDIKAATORTABELL
Page 30
Page 31
27
Svarīgi drošības norādījumi
Norādījumi iekārtas operatoram
Veselais saprāts un vispārējā piesardzība darbā ar elektriskajiem darbarīkiem ir faktori, kurus nav iespējams iekļaut
nevienā izstrādājumā. Šie faktori ir jāņem vērā pašam iekārtas lietotājam. Lūdzu, atcerieties šos norādījumus:
1. Strādājot ar elektriskajiem darbarīkiem, mašīnām vai
aprīkojumu, vienmēr jāievēro vispārējie piesardzības
pasākumi, lai samazinātu aizdegšanās, elektriskās strāvas trieciena un personisko ievainojumu iegūšanas
risku.
2. Uzturiet darba zonu tīru. Netīra un nekārtīga darba vieta
sekmē ievainojumu gūšanu.
3. Ņemiet vērā visus apstākļus darba vietā. Nelietojiet darbarīkus un elektriskos instrumentus mitrās, slapjās un
vāji apgaismotās darba vietās. Nepakļaujiet darba aprīkojumu lietus un mitruma iedarbībai. Rūpējieties, lai
darba vieta būtu labi apgaismota. Nestrādājiet ar elektriskajiem darbarīkiem uzliesmojošu šķidrumu un gāzu
tuvumā.
4. Nepieļaujiet bērnu klātbūtni. Visiem bērniem jāatrodas
drošā attālumā no darba zonas.
5. Sargājiet sevi no elektriskās strāvas trieciena. Nepieļaujiet ķermeņa daļu kontaktu ar iezemētām virsmām,
piemēram, cauruļvadiem, radiatoriem, ledusskapju korpusiem un līdzīgi.
6. Saglabājiet modrību. Nekad nestrādājiet ar elektriskajiem darbarīkiem, ja esat noguris.
7. Nestrādājiet ar darbarīku, ja atrodaties medikamentu vai
alkohola iedarbības ietekmē. Izlasiet visus brīdinājumus
uz receptēm, lai noteiktu, vai medikamentu iedarbībā
var tikt negatīvi ietekmēta jūsu spriestspēja vai reakcija.
8. Darba laikā nevalkājiet vaļīgu apģērbu vai rotaslietas,
jo tās var tikt ierautas darbarīka kustīgajās daļās.
9. Valkājiet atbilstošu galvassegu, lai nosegtu garus matus.
10. Izmantojiet acu un ausu aizsardzības līdzekļus. Vienmēr
izmantojiet:
- profesionālajiem standartiem atbilstošas ķīmiskas aizsargbrilles, strādājot ar ķīmiskiem materiāliem;
- profesionālajiem standartiem atbilstošas triecienizturīgas aizsargbrilles visos darba režīmos;
- profesionālajiem standartiem atbilstošu sejas putekļu
masku vai respiratoru, strādājot ar metāla, koka materiāliem un ķīmisku putekļu un izgarojumu vidē.
- pilnu sejas aizsargmasku, strādājot koka un metālgriešanas vidē.
11. Saglabājiet pareizu ķermeņa stāvokli un atbalstu visu
darba laiku.
12. Nesniedzieties pāri vai šķērsām ieslēgtam aprīkojumam.
13. Vienmēr pārbaudiet, lai pirms darbarīka ieslēgšanas uz
tā neatrastos nekādi regulēšanas instrumenti un uzgriežņu atslēgas.
LATVISKI
SATURS
Tehniskais raksturojums...................................................27
Svarīgi drošības norādījumi..............................................27
Virpas iekārtas sastāvdaļas ...............................................29
1. Virpas priekšējais balsts................................................29
2. Zobpārvades mehānisms...............................................29
3. Virpas pakaļējais balsts.................................................29
4. Šasija / sedli..................................................................29
5. Motors...........................................................................30
Iekārtas izsaiņošana un sagatavošana ekspluatācijai........30
Uzstādīšana.......................................................................30
Palaišanas procedūra.........................................................31
Virpas lietošana.................................................................32
Zobratu nomainīšana skrūvju griešanai............................34
Zobratu pārvadu tabula collu vītņu griešanai...................34
Zobratu pārvadu tabula metrisko vītņu griešanai.............35
Iekārtas uzturēšana darba kārtībā un apkope....................36
Iestatījumi un regulējumi..................................................36
Indikatoru tabula...............................................................38
Elektroshēma ....................................................................63
Detaļu shēma ....................................................................64
Detaļu saraksts..................................................................66
EK atbilstības deklarācija .................................................69
Lūdzu, pirms iekārtas lietošanas, uzmanīgi izlasiet
šo lietošanas pamācību un ievērojiet tajā
sniegtos norādījumus.
TEHNISKAIS RAKSTUROJUMS
Artikulanr................................20650 -0209
Tips...................................................... ML 714
Maks. atvāzums pār gultni............mm 180 (7”)
Maks. apstrādājamās detaļas
garums...........................................mm 350 (14)
Vārpstas konuss ..................Morse Nr. 3
Pakaļējā balsta konuss ........Morse Nr. 2
Ass svārpsts...................................mm 20 (0.787”)
Šķērsslīdes padeve ........................mm 65 (2.559”)
Kombinētās slīdes padeve.............mm 55 (2.165”)
Vārpstas ātrums
(maināms ātrums) ................apgr./min 100 – 3000 (efektīvie)
Gareniskā padeve..........................mm 0.1 – 0.2
* Skrūvju vītnes:
collu .................................................. 12–52 TPI ar 18 soļiem
metriskās ........................................... 0.4–2.0 m ar 10 soļiem
Skatiet tehniskās informācijas plāksnīti uz iekārtas vai sazinieties ar produkcijas izplatītāju.
Oriģinālo instrukciju tulkojums
Page 32
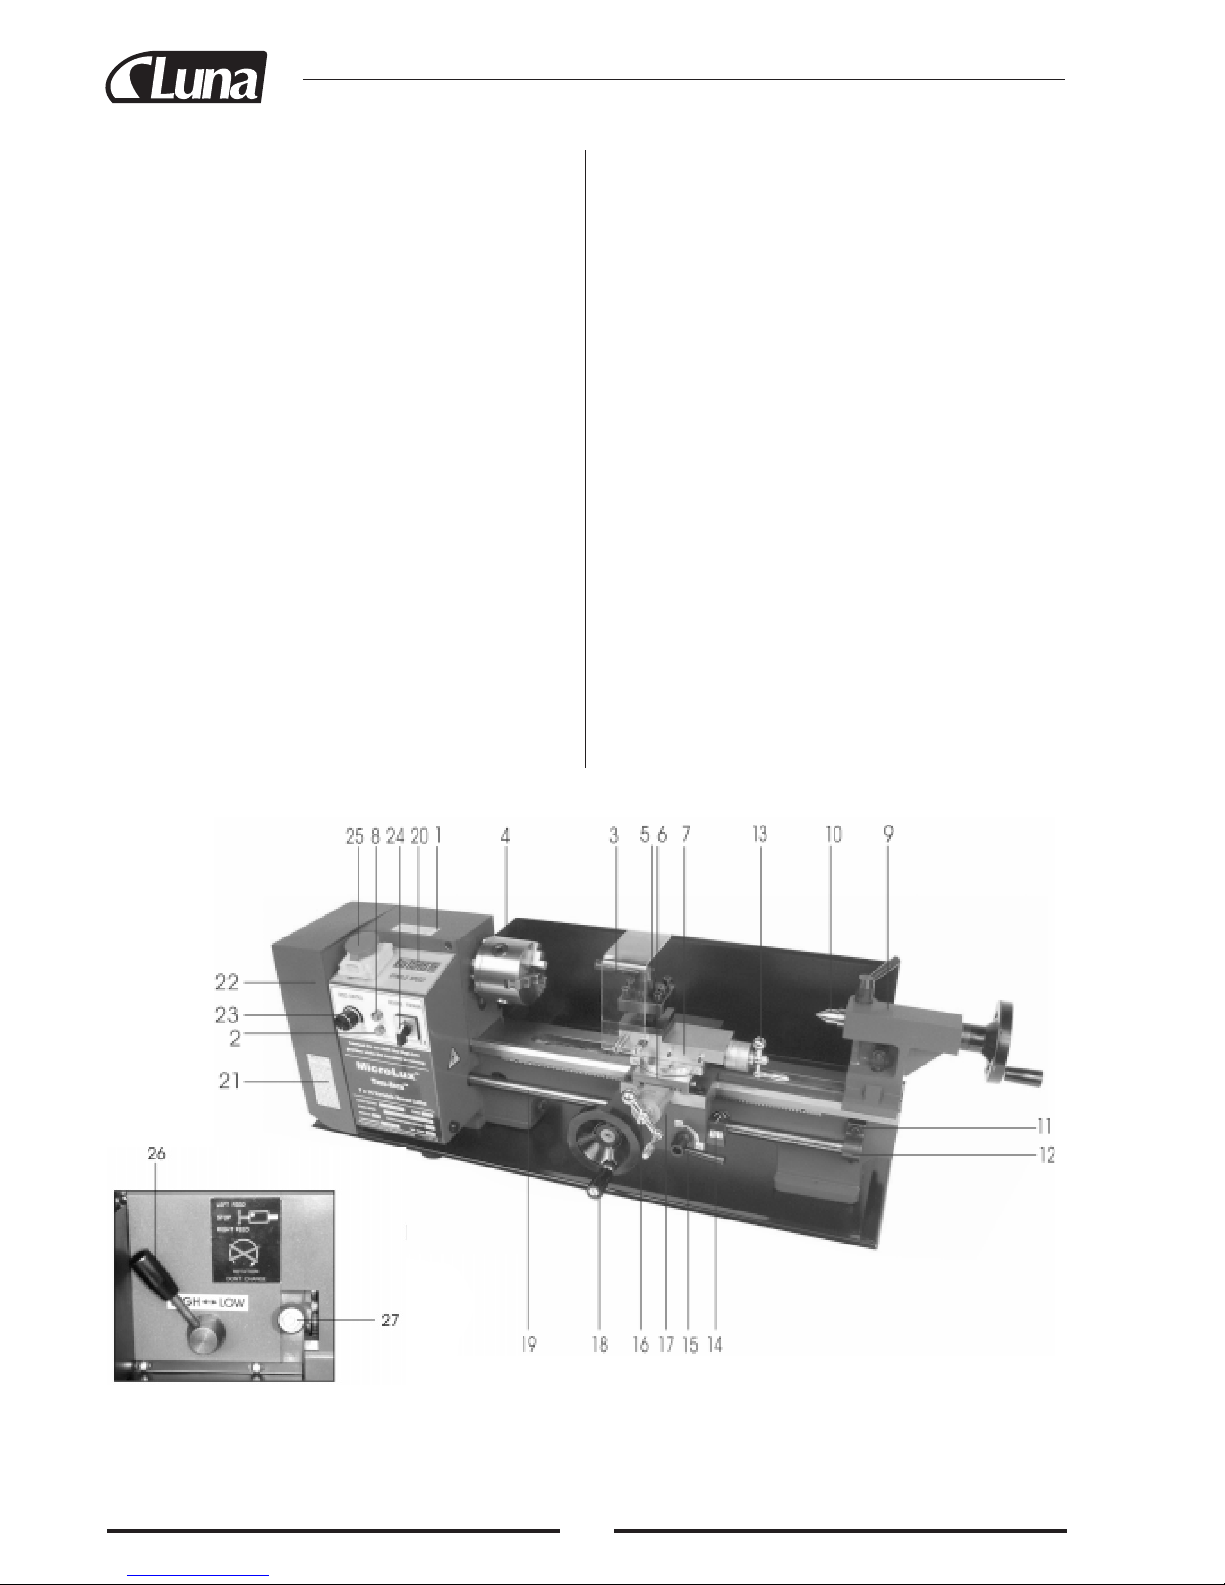
28
14. Rūpējieties, lai jums rokās neatrastos neviens instruments, kad jūsu roka atrodas uz iekārtas iedarbināšanas
slēdža.
15. Veicot iekārtas remontu un apkopi, izmantojiet tikai
ražotāja oriģinālās rezerves daļas.
PIRMS LIETOŠANAS
1. Pārliecinieties, ka iekārtas ieslēgšanas slēdzis atrodas
izslēgtās stāvoklī (OFF) pirms iekārtas pievienošanas
barošanas ligzdai vai kad tā netiek izmantota.
2. Nelietojiet neatbilstošu papildu aprīkojumu, lai nepārsniegtu pieļaujamo darbarīka kapacitāti.
3. Vienmēr pārliecinieties, vai nav bojātas iekārtas daļas.
Pirms jebkura darbarīka lietošanas pārbaudiet katru
detaļu, kas ir šķietami bojāta, vai tā darbojas pareizi un
pilda tai paredzēto funkciju.
4. Pārbaudiet visu kustīgo daļu novietojuma līmeņus un
stiprinājumus. Pārbaudiet, vai daļas un to stiprinājumi
nav ieplīsuši un vai tie neietekmēs pareizu iekārtas darbību. Visas bojātās detaļas, ir jāremontē vai jānomaina
ar jaunām. To drīkst veikt tikai kvalificēts speciālists.
5. Nelietojiet iekārtu, ja kāds no tās slēdžiem nedarbojas
un to nevar ieslēgt vai izslēgt.
LIETOŠANA
1. Nekad nepielietojiet spēku darbā ar iekārtu un nelieciet
tai veikt uzdevumus, kas paredzēti lielākiem darbarīkiem. Neviens darbarīks nav izstrādāts veikt uzdevumu,
kas pārsniedz tam paredzēto.
2. Nepārvietojiet un neturiet darbarīku aiz barošanas vada.
3. Vienmēr atvienojiet iekārtu no barošanas, turot aiz kontaktdakšiņas. Nekad neraujiet aiz barošanas vada.
4. Vienmēr izslēdziet iekārtu pirms tās atvienošanas no
barošanas avota.
JA NEESAT PĀRLIECINĀTS PAR IEKĀRTAS
DARBA KĀRTĪBU UN DROŠĪBU, NELIETOJIET TO!
Elektriskā iezemējuma norādījumi
Šī iekārta ir aprīkota ar trīs spraudņu kontaktdakšiņu, trešais
spraudnis ir iezemējuma kontakts. Ievietojiet šo kontaktdakšiņu tikai trīs kontaktu ligzdā. Nemēģiniet noņemt aizsardzību, ko nodrošina zemējuma vads un kontakts. Zemējuma
kontakta noņemšana ievērojami paaugstinās bīstamības
risku un izbeigs garantiju.
NEVEICIET NEKĀDAS BAROŠANAS KONTAKTDAKŠIŅAS MODIFIKĀCIJAS. JA NEESAT PĀRLIECINĀTI PAR SAVIENOJUMU PAREIZĪBU, LŪDZIET PALĪDZĪBU KVALIFICĒTAM ELEKTRIĶIM.
Page 33
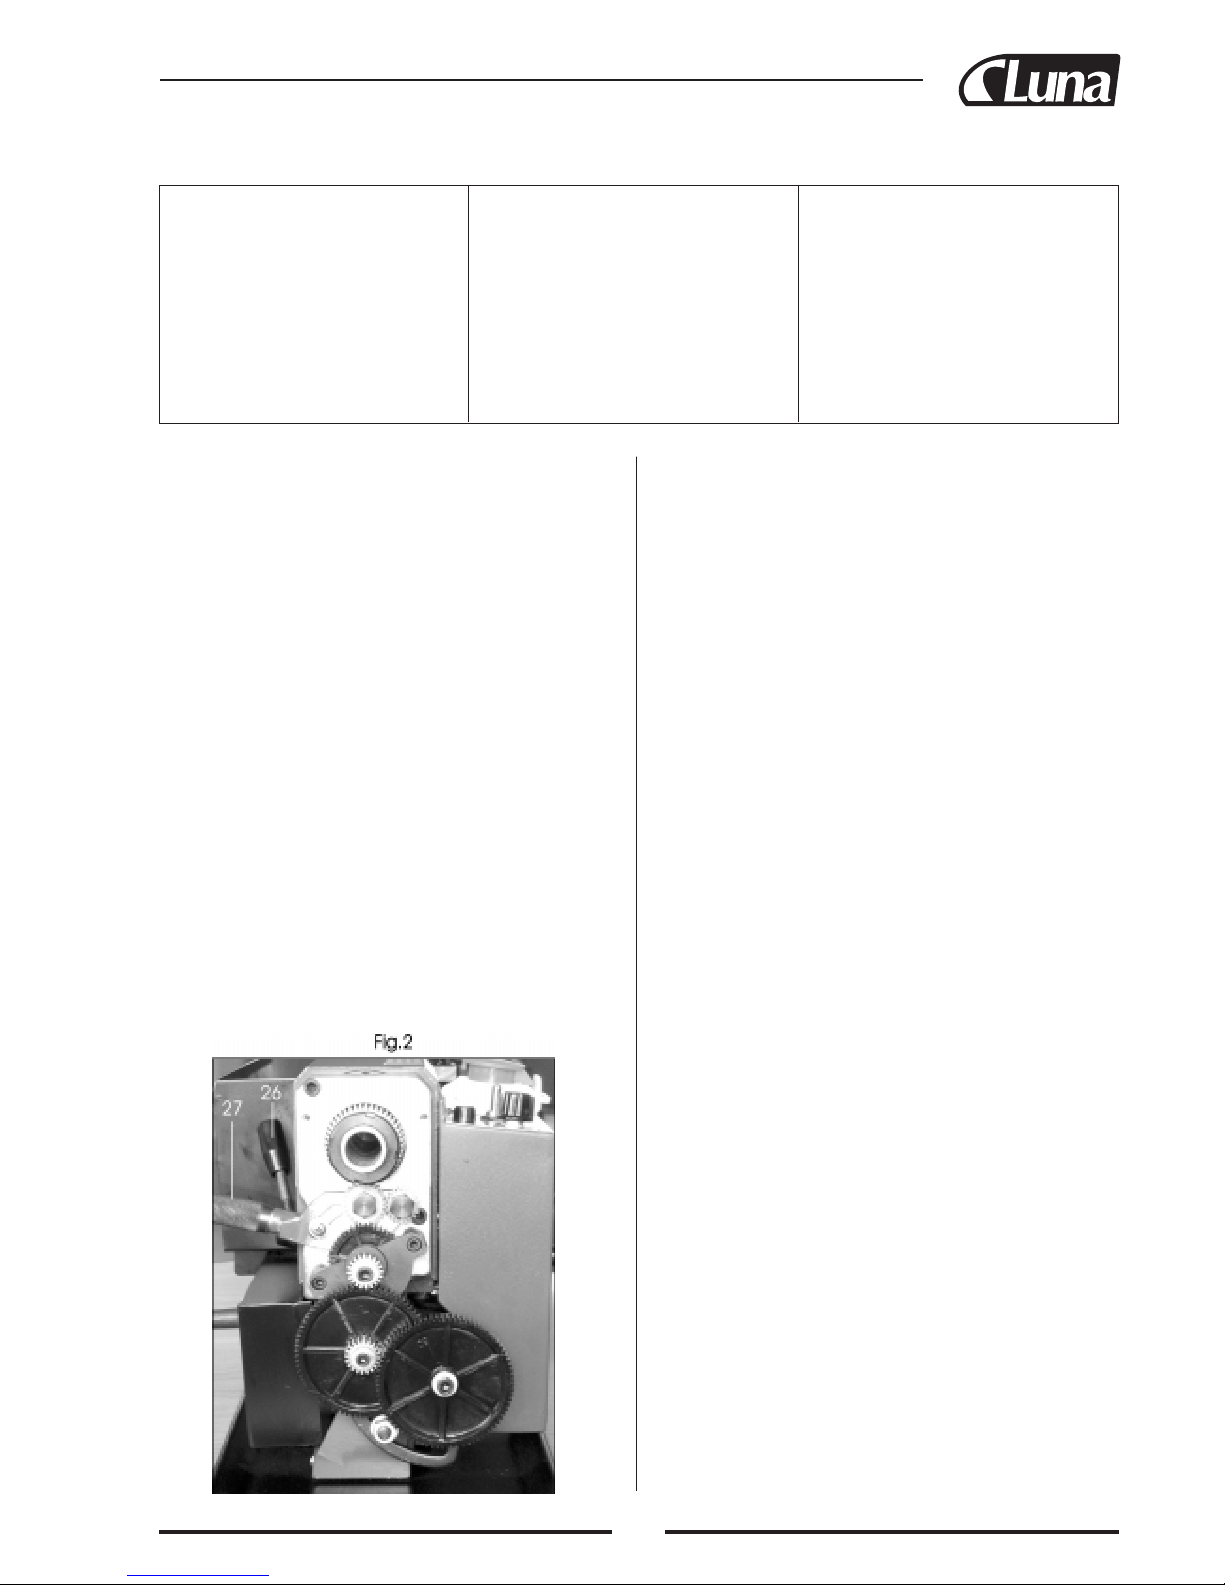
29
VIRPAS IEKĀRTAS SASTĀVDAĻAS
1. Priekšējais balsts.
2. Dzeltenā lampiņa.
3. Patronas aizsargs ar izslēdzēju.
4. 3-žokļu patrona.
5. Atbalsts.
6. Šķērsslīde.
7. Kombinētā slīde.
8. Zaļā lampiņa.
9. Virpas pakaļējais balsts.
10. Pakaļējā balsta noslēdzošais
uzgrieznis.
11. Gultne.
12. Pievades skrūves gultnis.
13. Kombinētās slīdes padeves rokturis.
14. Vītnes mērāmās ripas skala (papildu
aprīkojums).
15. Automātiskās padeves svira.
16. Šķērsslīdes padeves rokturis.
17. Lente.
18. Manuālās (sedlu) padeves rokturis.
19. Pievades skrūve.
20. Vārpstas ātruma indikators.
21. Vītnes mērāmās ripas plāksnīte
(papildu aprīkojums).
22. Zobpārvades mehānisma vāks.
23. Ātruma mainīšanas kontroles kloķis.
24. Uz priekšu/Izslēgts(OFF)/Atpakaļ
slēdzis
25. Ārkārtas apturēšanas slēdzis.
26. Augsta/zema ātruma diapazona slēdzis.
27. Pievades skrūves „uz priekšu/neitrāls/
/atpakaļ” svira
28. Mikroslēdzis.
1. VIRPAS PRIEKŠĒJAIS BALSTS
Virpas motors nodrošina tiešu piedziņu vārpstai ar iekšējās
zobrata siksnas palīdzību. Vārpstas griešanās ātrums ir maināms, un to var regulēt ar ātruma kontroles kloķi (23), kas
atrodas uz galvenā vadības paneļa.
Vārpsta ir aprīkota ar iekšējo vārpstas konusu (Morse Nr.
3), lai pielāgotu centra lietošanai ar priekšējo plāksni vai
virpošanas stiprinājumu.
Pašcentrējošā 3 spīļu patrona (4) ir uzmontēta uz vārpstas
uzmalas. Lai noņemtu patronu, vienkārši atskrūvējiet trīs
fiksējošos uzgriežņus uzmalas aizmugurē, lai to varētu brīvi
pavilkt kopā ar trīs montāžas tapām.
Trīs ārējie patronas žokļi arī ir iekļauti iekārtas komplektācijā, un tie ļauj paplašināt patronas ietilpību. Ārējo žokļu
pielietojums un uzstādīšanas metodes ir aprakstītas nodaļā
„Papildu aprīkojums”.
Vārpstai ir 6 urbumi, kas iestrādāti tās uzmalā, un ļauj
piestiprināt dažādus papildu piederumus, piemēram, priekšējo plāksni, 4 žokļu patronu utt. (skatiet „Papildu aprīkojums”).
2. ZOBPĀRVADES MEHĀNISMS
Zobpārvades mehānismu aizsargā aizsardzības vāks (22),
kuru var noņemt, atskrūvējot divas fiksējošās skrūves ar
sešstūra galvu.
Zobratu mehānisma zobpārvads (skatiet 2. attēlu) pārvada
piedziņu uz pievada skrūvi. Pievada skrūve kalpo kā vītne.
Darbinot automātiskās padeves sviru (15), kas saslēdz
uzgriezni ar pievada skrūvi, piedziņa tiek pārvadīta uz
šasiju/sedliem, un attiecīgi uz griešanas mehānismu, tādā
veidā nodrošinot spēka padevi vītņu griešanas vai vispārējām virpošanas darbībām. Pievada skrūves rotācijas ātrumu,
un līdz ar to arī griešanas mehānisma padeves ātrumu nosaka zobratu pārvada konfigurācija. Vairāk par to ir aprakstīts
nodaļā „Skrūvju griešana”.
Piedziņu uz pievada skrūvi iespējams atvienot, pagriežot
sviru (27). Šo pašu sviru izmanto pievada skrūves virziena
mainīšanai uz priekšu vai atpakaļ. (Vairāk par to ir aprakstīts nodaļā „Skrūvju griešana”.)
3. VIRPAS PAKAĻĒJAIS BALSTS
Pakaļējo balstu (9) iespējams bīdīt uz priekšu un atpakaļ gar
virpas gultni uz jebkuru nepieciešamo pozīciju, un to nostiprina ar vienu uzgriezni (10) pie asmens. Pakaļējā balsta
vārpstai ir iekšējais konuss (Morse Nr. 2), ko izmanto kopā
ar centrēšanas mehānismu. Revolvercentru un urbšanas
patronu iespējams iegādāties pie produkcijas izplatītāja.
(skatiet „Papildu aprīkojums”)
4. ŠASIJA/SEDLI
Sedlos atrodas šķērsslīde (6), uz kuras ir uzmontēta kombinētā slīde (7) ar instrumenta atbalstu (5), kas ļauj veikt
sarežģītas un precīzas virpošanas operācijas. Tās piedziņu
var nodrošināt ar pievades skrūvi un piedziņas uzgriežņa
palīdzību, lai nodrošinātu automātisku padevi, kad tiek
izmantota automātiskās padeves svira (15), kas uzmontēta
uz lentes (17).
Instrumenta pozīciju var mainīt, pagriežot šķērsslīdes padeves rokturi (16), kas virza to šķērsām virpai, un šasijas/sedlu
vai manuālas padeves rokturi (18), kas virza to gareniski.
Turklāt, iespējams izmantot arī kombinētās slīdes padeves
rokturi (13), lai virzītu instrumentu pakāpeniski ar nelielu
soli pareizā leņķī pret šķērsslīdi. Slīdi var uzstādīt leņķī attiecībā pret šķērsslīdi, lai būtu iespējams virpot īsus konusus
vai slīpus griezumus. Šīs darbības ir aprakstītas sīkāk nodaļā „Slīpā griešana”.
Šķērsslīde un kombinētā slīde ir aprīkota ar skalu. To
izmanto, lai virzītu instrumentu pakāpeniski un ar precīzu
soli – viena iedaļa atbilst 0.025 mm (0.001”). Kad tiek
pagriezts padeves rokturis, pagriežas arī skala. Šķērsslīdes
skalu var arī turēt stacionāri, kamēr tiek pagriezts rokturis
Page 34
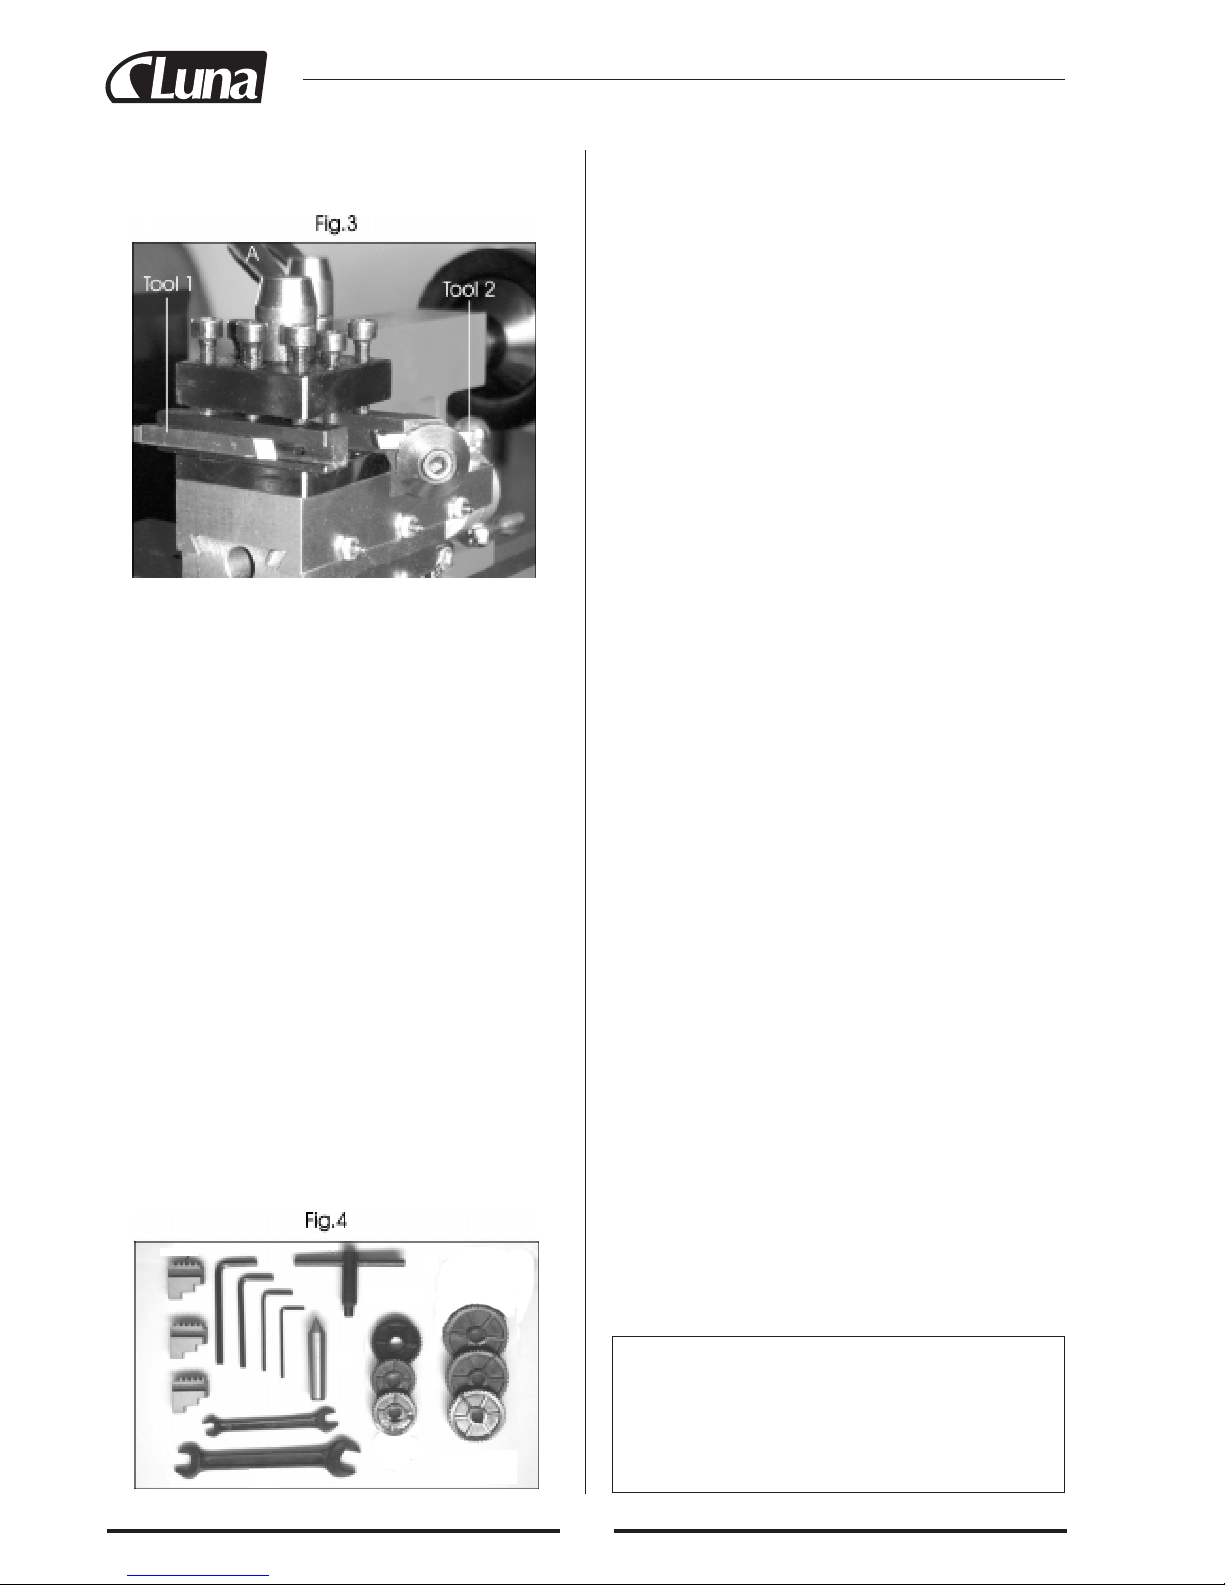
30
un ļaujot skalu „nonullēt”. Paņēmieni, kā izmantot šīs darbības, ir sīkāk aprakstīti nodaļā „Lietošana”.
Pārliecinieties, vai iepakojuma komplektā atrodas šādas
atsevišķas iekārtas daļas:
1. 4 gumijas „pēdiņas”*
2. 4 sešstūra atslēgas.
3. 1 patronas atslēga.
4. 1 plastmasas eļļas maisiņš.*
5. 1 rezerves drošinātājs.*
6. 2 plastmasas rokturi ar skrūvēm un uzgriežņiem.*
7. Konusa centri (tips Morse Nr. 2) virpas priekšējam
balstam.
8. 3 ārējie paplašinājuma žokļi (3-žokļu patronai).
9. 2 uzgriežņu atslēgas ar atvērtu galu 8x10 mm un
14x17 mm.
10. 1 zobratu mehānisma komplekts (collu vai metriskais)
* nav attēlā.
Atcerieties, ka virpas iekārta ir ļoti smaga. Ar asistenta
palīdzību paceliet un novietojiet to uz masīvas un līdzenas
virsmas vai darbagalda. Notīriet visas konservējošo līdzekļu
paliekas ar labas kvalitātes šķīdinātāju, pēc tam nedaudz
ieeļļojiet visas kustīgās daļas.
Jūs pamanīsiet, ka transportēšanas nolūkos šķērsslīdes
padeves rokturis ir uzstādīts otrādi. Noņemiet to, atskrūvējot stiprinošo skrūvi ar sešstūra galvu, un uzmontējiet pareizi pretējā virzienā. Pēc tam pagrieziet visus padeves rokturus, lai pārliecinātos, ka tie kustas brīvi un vienmērīgi.
Piestipriniet plastmasas rokturus manuālās padeves apmalēm un attiecīgi virpas priekšējā balsta padeves kloķiem,
pārliecinoties, ka uzgriežņi ir cieši pievilkti, un rokturi brīvi
griežas ap skrūvēm, bez spēka pielietošanas.
Šasijas/sedlu šķērsslīdes un kombinētās slīdes noregulēšana
jau ir veikta rūpnīcā, lai nodrošinātu vienmērīgu un līdzenu
kustību abos virzienos. Tomēr, ja transportēšanas laikā
regulējumi ir mainījušies (uz to norāda apgrūtināta vai kļūdaina kustība), veiciet atkārtotu noregulēšanu, vadoties pēc
norādījumiem nodaļā „Iestatījumi un noregulēšana”.
Visas sešstūra atslēgas un uzgriežņu atslēgas dažādu regulējumu veikšanai tiek piegādātas komplektācijā kopā ar
patronas atslēgu 3-žokļu patronai un rezerves drošinātājam.
Drošinātāja turētājs atrodas uz galvenā kontroles paneļa.
Četras gumijas pēdiņas un divi balsti jāpiestiprina tapu atvērumos iekārtas pamatnes apakšā, izmantojot četras skrūves
ar M8 galvu. Šīs skrūves tiek arī izmantotas, lai nostiprinātu atlūzu savākšanas trauku. Tomēr, lai nodrošinātu maksimālu iekārtas stabilitāti un drošību, ražotājs kategoriski
iesaka novietot un piestiprināt virpas iekārtu uz stabilas
pamatnes, kā aprakstīts nodaļā „Virpas uzmontēšana”.
Trīs ārējie paplašinājuma žokļi 3-žokļu pašcentrējošai
patronai palielina patronas ietilpību. Skatiet sīkāku aprakstu
nodaļā „Papildu aprīkojums”.
UZSTĀDĪŠANA
UZMANĪBU!
NESĀCIET IEKĀRTAS LIETOŠANU, PIRMS
UZSTĀDĪŠANA IR PILNĪBĀ PABEIGTA UN IR
IZDARĪTAS VISAS SĀKOTNĒJĀS IEKĀRTAS
PĀRBAUDES, SASKAŅĀ AR NORĀDĪJUMIEM
ŠAJĀ LIETOŠANAS PAMĀCĪBĀ.
Instrumentu atbalstā ir iestrādātas 8 sešstūra skrūves ar
gremdgalvu, kuras izmanto, lai nostiprinātu griezējinstrumentu jebkurā vēlamajā pozīcijā. Ātrai un ērtai apmainīšanai iespējams uzmontēt četras instrumenta daļas. Attēlā redzamas uzmontētas divas daļas.
Instrumenta atbalstu iespējams rotēt, atlaižot pietiekami
daudz vaļīgāk sviru (A) tā augšpusē tā, lai atbalstu varētu
nedaudz pacelt un pēc tam pagriezt nepieciešamajā pozīcijā.
VIENMĒR pārliecinieties, lai instrumentu atbalsts, un līdz
ar to arī pats instruments tiek nostiprināts, pirms griešanas
darbībām cieši pievelkot sviru.
5. MOTORS
Izjaukt motoru nav ieteicams. Birstīšu nomainīšanu jāveic,
sekojot norādījumiem nodaļā „Apkope”. Lai veiktu visus
pārējos iekārtas servisa darbus, sazinieties ar produkcijas
izplatītāju.
IEKĀRTAS IZSAIŅOŠANA UN
SAGATAVOŠANA EKSPLUATĀCIJAI
Pēc iekārtas saņemšanas, uzmanīgi izsaiņojiet virpu un tās
daļas, un rūpīgi pārbaudiet, vai transportēšanas laikā nav
radušies iekārtas bojājumi un komplektā atrodas visas nepieciešamās daļas. Ja atklājat kādu bojājumu vai trūkstošas
daļas, lūdzu, nekavējoties sazinieties ar produkcijas izplatītāju.
Page 35
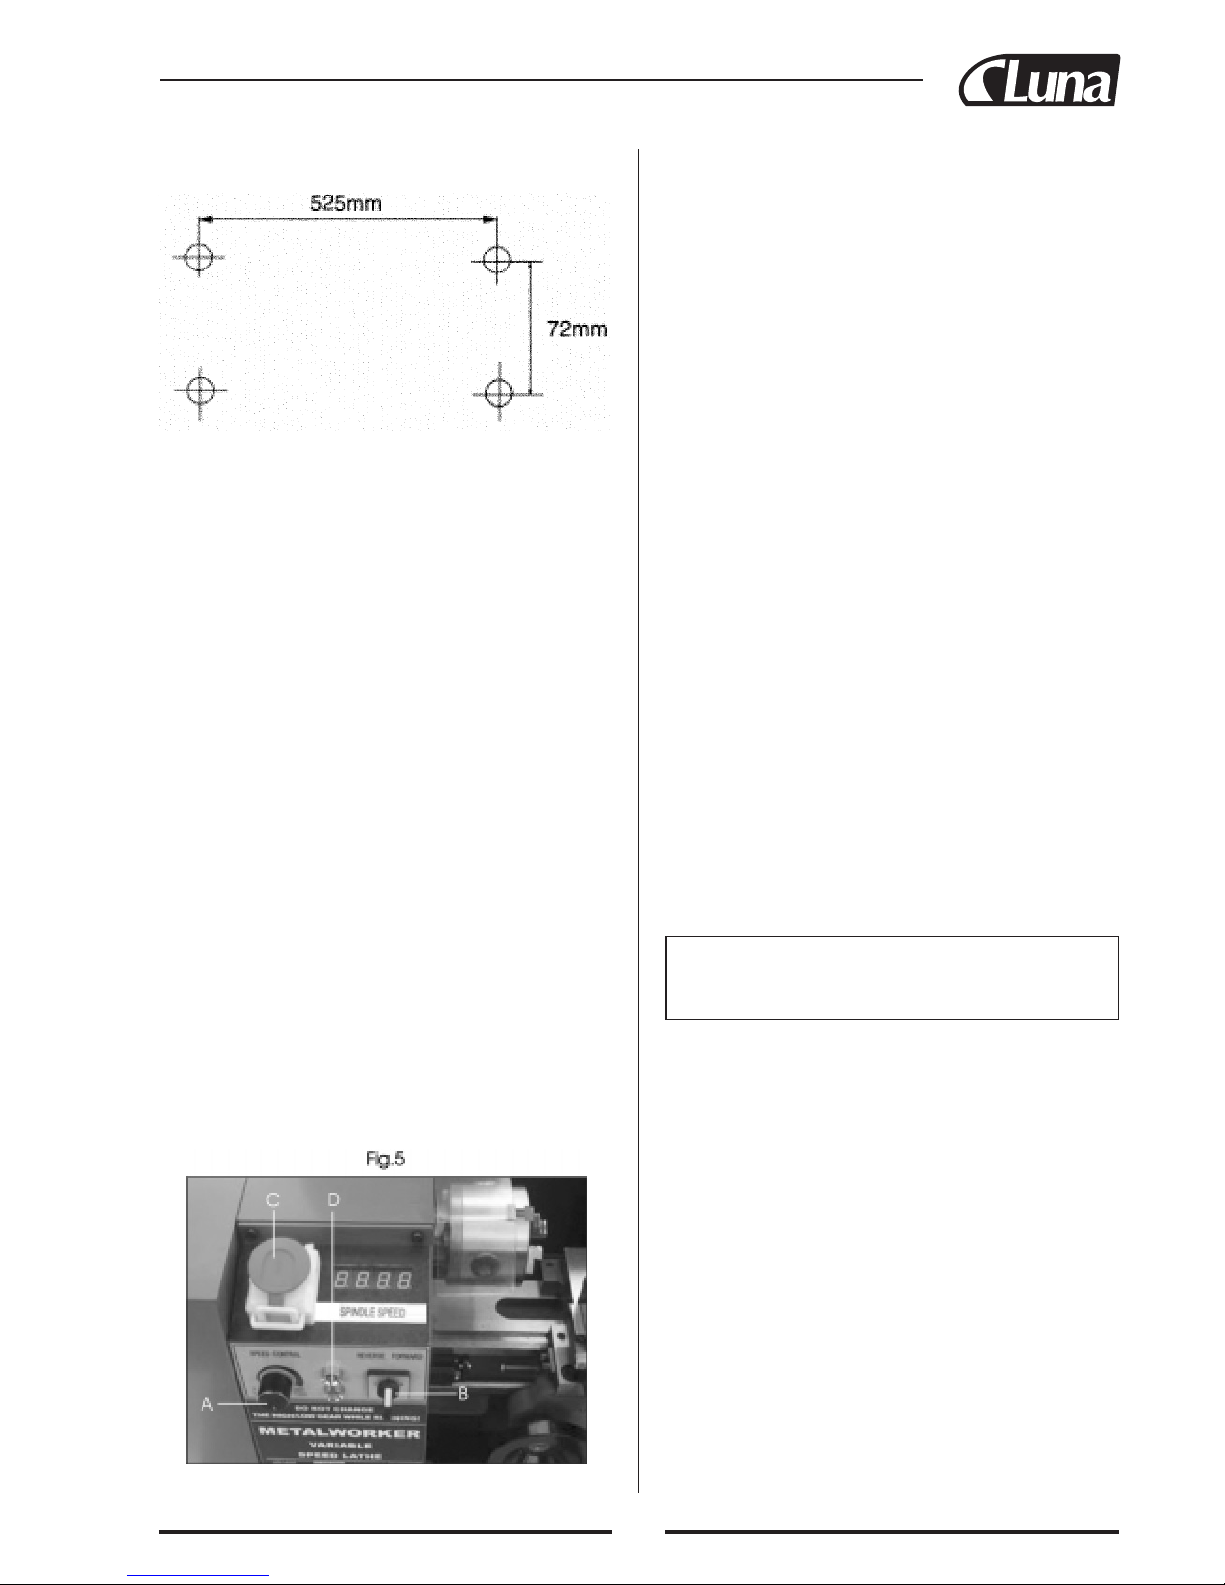
31
VIRPAS UZMONTĒŠANA
Ievērojiet visus iepriekš aprakstītos piesardzības pasākumus, uzstādiet augsta-zema diapazona (High-Low) sviru
(26) stāvoklī Low. 3-žokļu patronas aizsargam jābūt aizvērtā stāvoklī.
Pārliecinieties, lai šķērsslīde atrastos pietiekamā attālumā
no patronas, un automātiskās padeves svira atrastos atbrīvotā (atslēgtā) pozīcijā (t.i. svira ir pagriezta UZ AUGŠU).
Ievietojiet barošanas vada kontaktdakšiņu sienas ligzdā.
Izvēlieties FORWARD, izmantojot slēdzi (B) „uz
priekšu/izslēgts/atpakaļ” (F/O/R) uz galvenā vadības paneļa, pēc tam atbrīvojiet ārkārtas apturēšanas slēdzi, viegli
piespiežot uz leju sarkano kloķi un iespiežot to uz iekšu priekšējā balsta virzienā, kā norādīts ar bultiņu sarkanā kloķa
(C) virspusē. Iedegsies zaļā lampiņa.
Ieslēdziet iekārtu, LĒNĀM pagriežot ātruma mainīšanas
kontroles kloķi (A) pulksteņa rādītāja virzienā. Jo tālāk tiks
pagriezts kloķis jo vairāk progresīvā secībā pieaugs ātrums.
Pēc tam jūs varēsiet redzēt vārpstas griešanās ātruma digitālo rādījumu.
UZMANĪBU! Vienmēr pirms virpas palaišanas pagrieziet
ātruma kontroli minimālā ātruma pozīcijā. Ja ātruma kontrole būs uzstādīta liela ātruma pozīcijā, var tikt bojāta ātruma kontroles elektriskā shēma.
Ļaujiet virpai darboties vismaz 5 minūtes, kuru laikā pakāpeniski palieliniet vārpstas griešanās ātrumu līdz maksimālajam. Ļaujiet virpai darboties vismaz 2 minūtes šādā ātrumā pirms iekārtas izslēgšanas un atvienošanas no barošanas
avota.
Pārbaudiet, vai visi iekārtas komponenti ir cieši nofiksēti,
un darbojas pareizi un bez aizķeršanās. Pārliecinieties arī,
vai visi stiprinājumi ir cieši nofiksēti.
Atkārtojiet šo procedūru pie HIGH iestatījuma.
Ja nepieciešams veikt regulēšanu, skatiet attiecīgos regulēšanas norādījumus nodaļā „Iestatījumi un regulēšana”.
UZMANĪBU!
NEKAD nemēģiniet mainīt stāvokli no augsta uz zemu
(HIGH uz LOW), kamēr iekārta darbojas.
B. IEKĀRTAS PALAIŠANA NORMĀLOS
APSTĀKĻOS
(skatiet 5. attēlu)
1. Ievērojiet visus iepriekš aprakstītos piesardzības pasākumus un nodrošiniet, ka apstrādājamais materiāls var pilnīgi brīvi rotēt, bez aizķeršanās.
2. Vienmēr pārliecinieties, lai pirms iekārtas ieslēgšanas
ātruma diapazona regulēšanas kloķis atrastos viszemākajā iespējamā stāvoklī.
3. Ieslēdziet slēdzi (B) „uz priekšu/izslēgts/atpakaļ”
(F/O/R) uz galvenā vadības paneļa stāvoklī FORWARD.
4. Ieslēdziet automātiskas padeves sviru vai nodrošiniet, lai
tā nekad netiktu atslēgta, atkarībā no tā, vai automātiskā
padeve ir vai nav nepieciešama.
SVARĪGI! Tai VIENMĒR ir jābūt apzinātai darbībai ar
ciešu nodomu.
PIEZĪME: Ja automātiskā padeve ir nepieciešama, pievades
skrūves svira „uz priekšu/neitrāls/atpakaļ” (FORWARD/
NEUTRAL/REVERSE) svirai jāatrodas FORWARD pozīcijā. Ja automātiskā padeve nav nepieciešama, svirai jāatrodas NEUTRAL pozīcijā. Lai to izdarītu, satveriet kloķi un
Virpas iekārta jānovieto un jāuzstāda uz stabila un masīva
darbagalda pietiekamā augstumā, tā, lai virpas operatoram
nebūtu jāpieliecas normālos darba izpildes apstākļos. Iekārta ir ļoti smaga, tāpēc pārvietojot to, ir nepieciešama
asistenta palīdzība.
Nodrošiniet pietiekamu darba zonas virsējo apgaismojumu,
lai operatoram nebūtu jāstrādā savā ēnā.
Ražotājs stingri iesaka, lai iekārta tiktu cieši pieskrūvēta
masīvam darbagaldam, izmantojot tapu atvērumus, kas
paredzēti pēdiņu piestiprināšanai pamatnei. Tas nodrošinās
iekārtas stabilitāti, un līdz ar to, darba drošību.
Lai to izdarītu, atskrūvējiet četras M8 skrūves, kas pie
iekārtas stiprina gumijas pēdiņas un atlūzu paplāti (ja tās jau
ir piestiprinātas) un noņemiet pēdiņas. Izurbiet četrus 10
mm stiprināšanas urbumus darbagalda virsmā saskaņā ar
attēlā pa labi norādītajiem izmēriem, un ar atbilstoša garuma M8 skrūvēm un plakanajām paplāksnēm (nav iekļautas
komplektācijā), piestipriniet virpu darbagalda virsmai, pārliecinoties, ka atlūzu paplāte atrodas savā vietā.
Ja jūs nevēlaties pastāvīgu virpas iekārtas novietojumu un
stiprināšanu, alternatīvi jūs varat pieskrūvēt virpu vismaz
18 mm biezai finiera plāksnei ar minimālajiem izmēriem
800 x 300 mm un uz plāksnes centralizētiem montāžas atvērumiem. Virpas ekspluatēšanas laikā finiera plāksnei jābūt
piestiprinātai pie darbagalda ar C-tipa skrūvspīlēm.
PALAIŠANAS PROCEDŪRA
A. UZSTĀDĪŠANAS LAIKĀ – IEKĀRTAS
PALAIŠANA PIRMO REIZI
(skatiet 5. attēlu)
Page 36
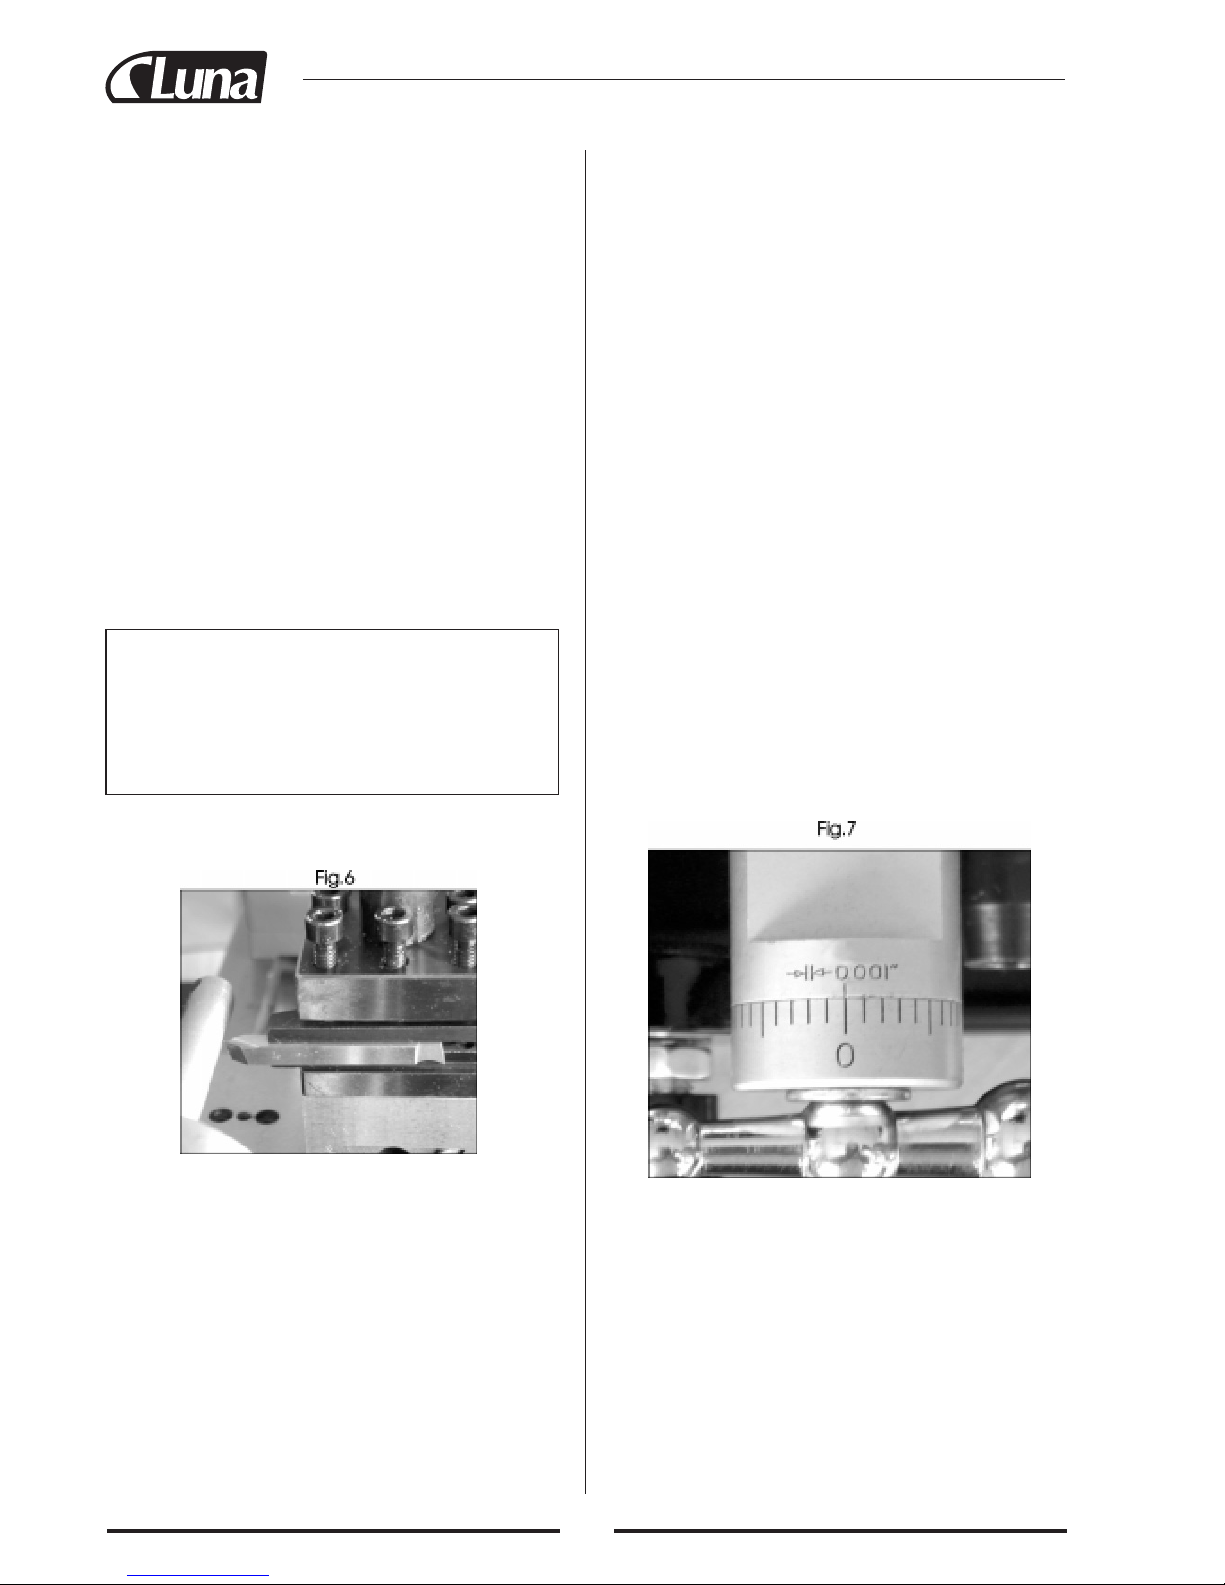
32
pavelciet pretēji atsperes spiedienam. Turot kloķi šādā stāvoklī, pagrieziet sviru, līdz tās gals atrodas pie vidējās
bedrītes atzīmes uz ietvara.
5. Turpiniet darbības, lai iedarbinātu iekārtu, kā aprakstīts
iepriekš.
6. Kad esat pabeiguši strādāt ar virpu, vai, ja iekārta ir jāatstāj bez uzraudzības, pagrieziet „uz priekšu/izslēgts/atpakaļ” sviru OFF pozīcijā, pēc tam atvienojiet iekārtu no barošanas avota.
UZMANĪBU! Barošanas avota sistēma ir aprīkota ar automātisku aizsardzības ierīci pret pārslodzēm. Ja notiek iekārtas pārslodze, motors automātiski tiks apturēts un izslēgts,
un iedegsies dzeltenā lampiņa (D). Lai atkal iedarbinātu
iekārtu, pagrieziet „uz priekšu/izslēgts/atpakaļ” sviru (B)
OFF pozīcijā, pirms atkārtotas ieslēgšanas novēršot traucējumus, kas izraisīja pārslodzi. Pārliecinieties par iekārtas
darbības ātruma stāvokli un iestatiet uz viszemāko ātrumu.
Kad esat gatavi atkal strādāt ar iekārtu, novietojiet virziena
slēdzi vajadzīgajā pozīcijā. (Zaļajai lampiņai jābūt ieslēgtai
un dzeltenajai izslēgtai). Pēc tam noregulējiet ātrumu pēc
vajadzības.
BRĪDINĀJUMS!
PIRMS JEBKĀDU IEKĀRTAS IESTATĪJUMU MAI-
NĪŠANAS UN REGULĒŠANAS, TAI SKAITĀ ARĪ
PIRMS ĀTRUMA MAINĪŠANAS NO AUGSTA UZ
ZEMU, VIENMĒR izslēdziet iekārtu, pagriežot „uz
priekšu/izslēgts/atpakaļ” sviru OFF pozīcijā.
mm, taču nekad vairāk par 15 mm taisnam griešanas instrumentam). Ir ļoti SVARĪGI nodrošināt, lai griešanas instrumenta uzgalis atrastos uz apstrādājamā materiāla horizontālās centra līnijas vai pavisam nedaudz zem tās. Nekādā
gadījumā tas nedrīkst atrasties virs horizontālās centra līnijas. Kad nepieciešams, instrumenta stiprināšanai izmantojiet
starplikas zem tā, lai nodrošinātu pareizo augstumu. Vai, ja
instrumenta uzgalis atrodas pārāk augstu, vienīgais risinājums ir izvēlēties citu instrumentu vai noslīpēt instrumenta
uzgali.
Lai pārbaudītu, ka griešanas uzgalis atrodas pareizā augstumā, novietojiet instrumentu tā, lai griešanas uzgalis sakristu
ar virpas priekšējā balsta centra punktu. Ja nepieciešams,
veiciet regulēšanu, izmantojot starplikas, noslīpējot uzgali
vai izvēloties citu griešanas instrumentu.
Kad instrumenta izvēle ir apmierinoša un stāvoklis ir
pareizs, ievietojiet apstrādājamo detaļu spīlēs vai uz turētāja
plāksnes. Ja nepieciešams, izmantojiet priekšējā balsta centru, lai nodrošinātu apstrādājamās detaļas papildu atbalstu,
ja detaļu nevar pietiekami stipri nostiprināt patronā, vai, ja
detaļa ir gara vai tai ir mazs diametrs. Turklāt, iespējams
izmantot „stabilizētājus” un papildu balstus, kas ir aprakstīts sīkāk nodaļā „Papildu aprīkojums”. Ja priekšējais
balsts netiek izmantots, jūs varat to noņemt pilnībā, atlaižot
vaļīgāk fiksējošo uzgriezni un izslidinot to laukā no iekārtas
pamatnes.
Iespējams, ka var būt nepieciešams noregulēt kombinētās
slīdes pozīciju vai pārvietot apstrādājamo detaļu patronā, lai
garantētu atbilstošu attālumu.
VIRPAS LIETOŠANA
A. VIENKĀRŠĀ VIRPOŠANA
Pirms virpas palaišanas, kā aprakstīts augstāk, obligāts
nosacījums ir veikt iekārtas pilnu pārbaudi atbilstoši veicamajam uzdevumam.
Turpmākie norādījumi jāuzskata par vadlīnijām virpas
iekārtas pareizai sagatavošanai vienkāršu virpošanas darbību veikšanai.
VIENMĒR plānojiet veicamo darbu. Rūpējieties, lai tuvumā atrastos darba plāns vai rasējums, un mērinstrumenti,
kas var būt nepieciešami, piemēram, mikrometrs, ārtausts
utt.
Izvēlieties griešanas instrumentu, ar kura palīdzību tiks
izdarīts nepieciešamais griezums, un uzmontējiet to uz
instrumentu turētāja, ar cik vien iespējams minimālu pārkari. Nostipriniet to ar trīs skrūvēm ar uzgaļiem, kā parādīts 6.
attēlā. (Ideālā gadījumā pārkarei nevajadzētu pārsniegt 10
Kad instrumenta izvēle ir apmierinoša un stāvoklis ir
pareizs, atvelciet griešanas instrumentu un pagrieziet
šasiju/sedlus prom no priekšējā balsta, pēc tam pagrieziet
griešanas instrumentu pie apstrādājamās detaļas tās griešanas garumā, vienlaicīgi ar roku rotējot detaļu patronā. Turpiniet lēnām virzīt uz priekšu griešanas instrumentu, līdz tas
pieskaras apstrādājamās detaļas virsmai. „Ierakstiet” šo
pozīciju, nonullējot šķērsslīdes skalu, t.i. pagrieziet kustīgo
skalu, līdz nulles atzīmes sakrīt (Skatiet diagrammu pretējā
pusē).
Kad skala ir nonullēta, atvelciet šķērsslīdi par vienu veselu
apgriezienu, pēc tam virziet šasiju/sedlus, līdz griešanas
instruments atrodas īsā attālumā no apstrādājamās detaļas
Page 37
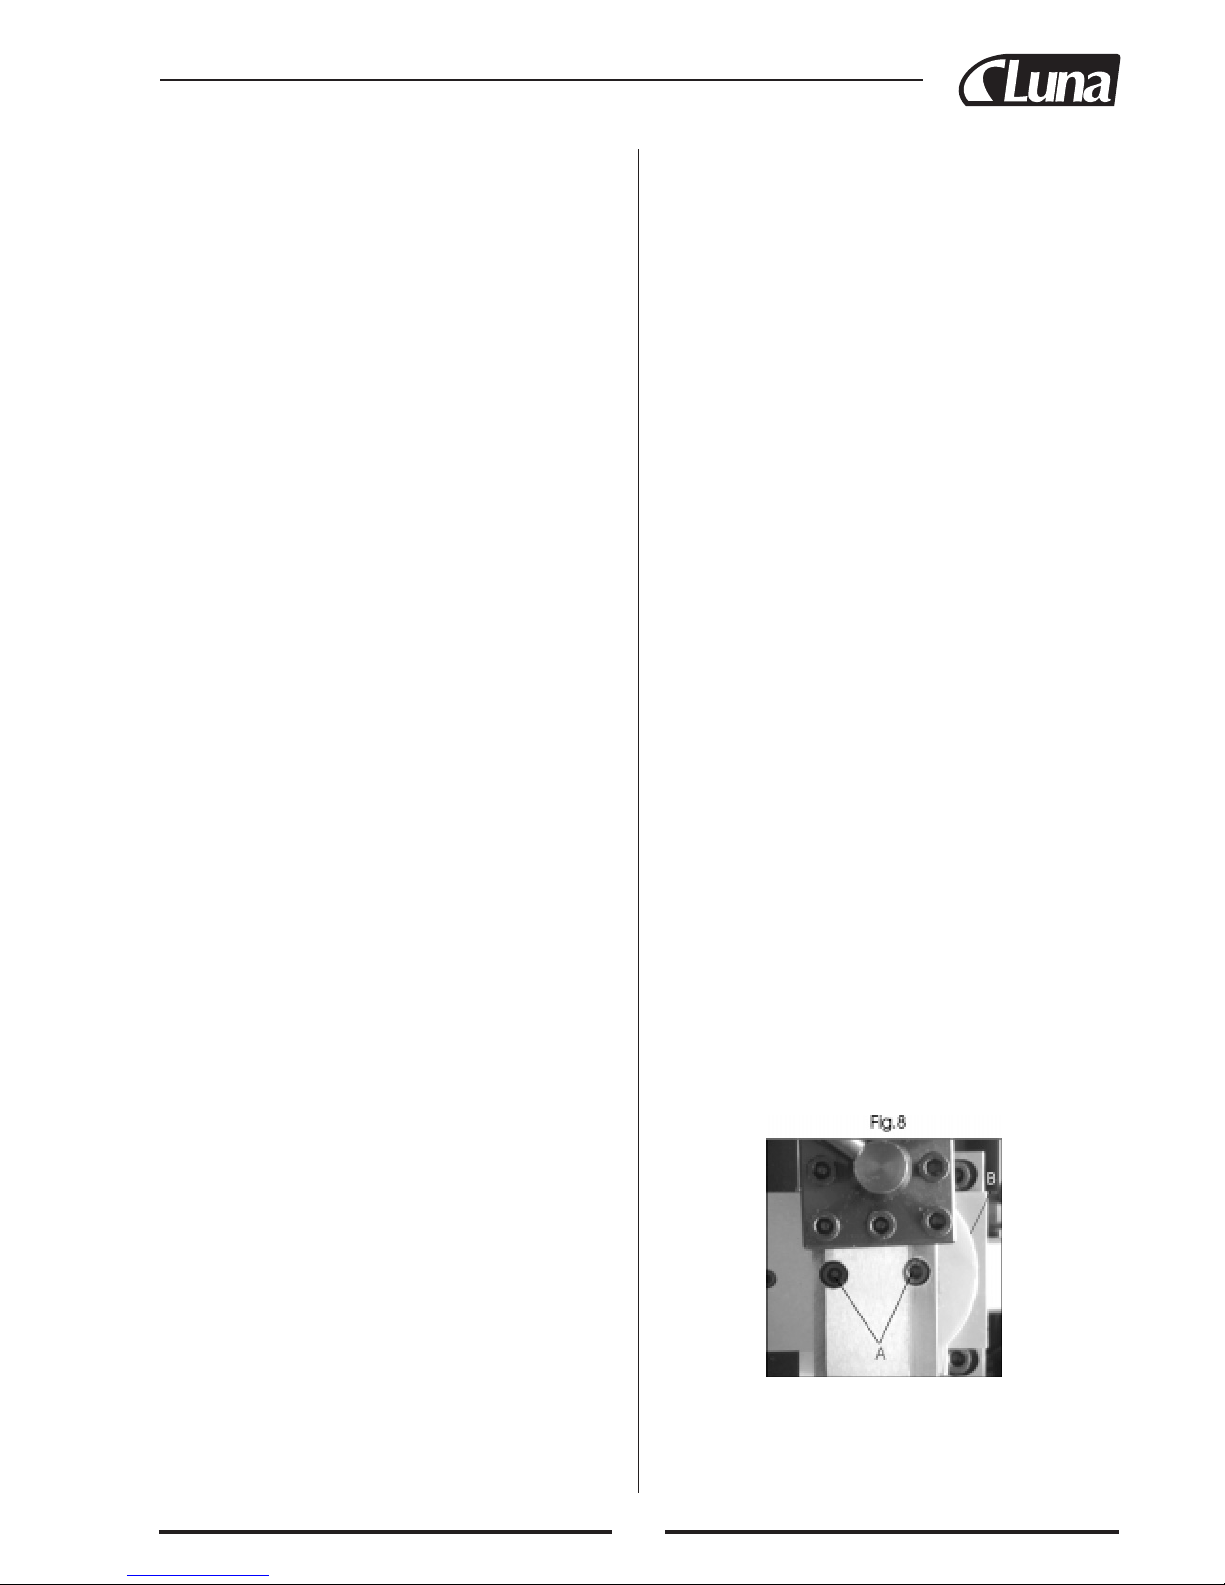
33
labās malas. Pēc tam vēlreiz pagrieziet šķērsslīdi vienu
pilnu apgriezienu, līdz nulles atzīmes sakrīt vēlreiz.
SVARĪGI! Ja pārvietojat skalu garām nulles atzīmēm, atvirziet to atpakaļ vismaz par pusapgriezienu, un lēnām atkal
satuviniet nulles atzīmes. Kad izmantojat skalu kā indikatoru, lai pavirzītu šķērsslīdi vai kombinēto slīdi, VIENMĒR
pielietojiet šo procedūru, lai salāgotu nulles atzīmes. Tas ir
jāveic, lai izvairītos no brīvgājiena vai citām atstarpēm, kas
var rasties zobratu mehānismā u.c.
Turpiniet griezt rokturi tik daudz, cik nepieciešams jūsu
izvēlētajam griezuma dziļumam.
PIEZĪME: Mēs iesakām, ka rupjās virpošanas darbību
laikā nevajadzētu pārsniegt 0,25 mm (0,010”) griezuma
dziļumu.
Uzstādīšana ir pabeigta, lai sāktu griešanas darbības. Tomēr,
pirms virpošanas sākšanas, pārbaudiet šādu mehānismu stāvokli:
a. Automātiskās padeves svira: pārliecinieties, ka tā atrodas
UP pozīcijā manuālas padeves gadījumā.
b. Pievades skrūves svira „uz priekšu/neitrāls/atpakaļ”. Ja
automātiskā padeve nav nepieciešama, uzstādiet „Neutral” pozīcijā.
c. HIGH/LOW ātruma izvēles svira. Izvēlieties nepiecieša-
mo ātruma diapazonu.
Ieslēdziet iekārtu (ON), kā aprakstīts nodaļā ”Palaišanas
procedūra”, un lēnām virziet griešanas instrumentu pretī
apstrādājamai detaļai ar manuālās padeves roktura palīdzību. Turpiniet darbību, līdz esat sasnieguši iepriekš atzīmētu
līniju uz detaļas, pēc tam atvirziet instrumentu pilnu vienu
vai divus apgriezienus ar šķērsslīdes padeves rokturi. Pagrieziet šasiju/sedlus atpakaļ sākuma stāvoklī, pēc tam virziet
griešanas instrumentu tādu pašu apgriezienu skaitu „uz
iekšpusi”, pieskaitot vēlamo griešanas dziļumu, un turpiniet, lai grieztu vēlreiz.
PIEZĪME: Šīs darbības apraksta vispārējās, rupjās griešanas
procedūru. Lai veiktu cita veida griezumus, pēcapstrādi....
griešanas plecus utt., vadieties pēc atbilstošiem norādījumiem.
B. VIENKĀRŠĀ VIRPOŠANAAR JAUDAS
PADEVI
Tiek izmantoti tādi paši pamata uzstādījumi, kā aprakstīts
iepriekš, izņemot to, ka pirms iekārtas palaišanas, pievada
skrūves svira „uz priekšu/neitrāls/atpakaļ” (25, priekšējā
balsta aizmugurē) ir iestatīta „Forward” pozīcijā, un automātiskās padeves svira (13), tiek darbināta, lai vadītu
šasiju/sedlus. Kā minēts iepriekš, pievades skrūves rotācijas ātrums, un līdz ar to arī griešanas instrumenta padeves
ātrums, ir atkarīgs no zobpārvades mehānisma zobratu konfigurācijas. Padeves ātrums normālas griešanas apstākļos ir
ievērojami mazāks, nekā skrūvju virpošanas gadījumos.
Virpas iekārta ir konfigurēta rūpnīcā normālas virpošanas
operācijām, tomēr, ja esat veikuši skrūvju virpošanu, atcerieties, ka zobratu konfigurācija vienmēr ir jāpārstāda no
jauna normālai virpošanai. Lūdzu, skatiet diagrammu turpmākajās lappusēs, kur norādīta zobratu konfigurācija un
izskaidrots, kā veikt zobratu nomaiņu.
1. Ievērojot visus iepriekš minētos piesardzības pasākumus,
pozicionējiet riešanas instrumentu nelielā attālumā pa
labi no apstrādājamās detaļas, uz šķērsslīdes uzstādot
atbilstošu griešanas dziļumu.
2. Pārliecinieties, ka pievades skrūves svira „uz
priekšu/neitrāls/atpakaļ” ir iestatīta „Forward” pozīcijā,
un izvēlieties arī FORWARD uz „uz priekšu/izslēgts/
atpakaļ” slēdža, kas atrodas uz galvenā vadības paneļa.
Ieslēdziet iekārtu.
3. Pagrieziet kloķi ar labo roku, lai sasniegtu vajadzīgo
vārpstas griešanās ātrumu, un piespiediet uz leju automātiskās padeves sviru, līdz uzgrieznis cieši saslēdzas ar
pievades skrūvi.
SVARĪGI! Jūsu kreisajai rokai vienmēr ir jābūt brīvai, lai
nepieciešamības gadījumā varētu iedarbināt ārkārtas apturēšanas pogu.
4. Rūpīgi sekojiet griešanas instrumenta kustībai, tam
tuvojoties atzīmei uz apstrādājamās detaļas virsmas (kas
norāda griezuma beigas), strauji pavelciet automātiskās
padeves sviru UZ AUGŠU, un nodrošiniet, lai tā paliek
stāvoklī UZ AUGŠU. Ja nepieciešams precīzs griezums,
ieteicams pabeigt griezumu manuāli.
PIEZĪME: Ja jums nepieciešams plecs ar perfektiem stūriem, jums jāizmanto atbilstošas formas griešanas instruments.
5. Atvirziet griešanas instrumentu vienu vai divus pilnus
apgriezienus uz šķērsslīdes. Pēc tam pagrieziet
šasiju/sedlus tādā veidā, lai griešanas instruments atkal
atrastos sākuma pozīcijā. Pavirziet griešanas instrumentu
uz priekšu tādu pašu apgriezienu skaitu, pieskaitot griezuma dziļumu, un kad esat gatavi, piespiediet uz leju
automātiskās padeves sviru un turpiniet veikt nākošo griezumu.
C. SLĪPĀ GRIEŠANA
Slīpās griešanas gadījumā ir jāizmanto kombinētā slīde, kas
ir uzmontēta uz šķērsslīdes un iestatīta pareizā leņķī pret to
(to norāda nulles atzīme uz šķērsslīdes), lai veiktu normālas
griešanas operācijas.
Lai uzstādītu šķērsslīdi tā, lai griešanas instruments izdarītu
slīpo griezumu, vispirms atvirziet slīdi, līdz divas skrūves ar
gremdgalvu (A) tiek atsegtas, kā redzams 8. attēlā.
Atlaidiet visas skrūves vaļīgāk tik daudz, lai ļautu šķērsslīdi pagriezt vēlamajā leņķī, kā norādīts uz skalas, un nofiksējiet slīdi šajā pozīcijā, atkal pievelkot skrūves ar gremdgalvu.
Page 38
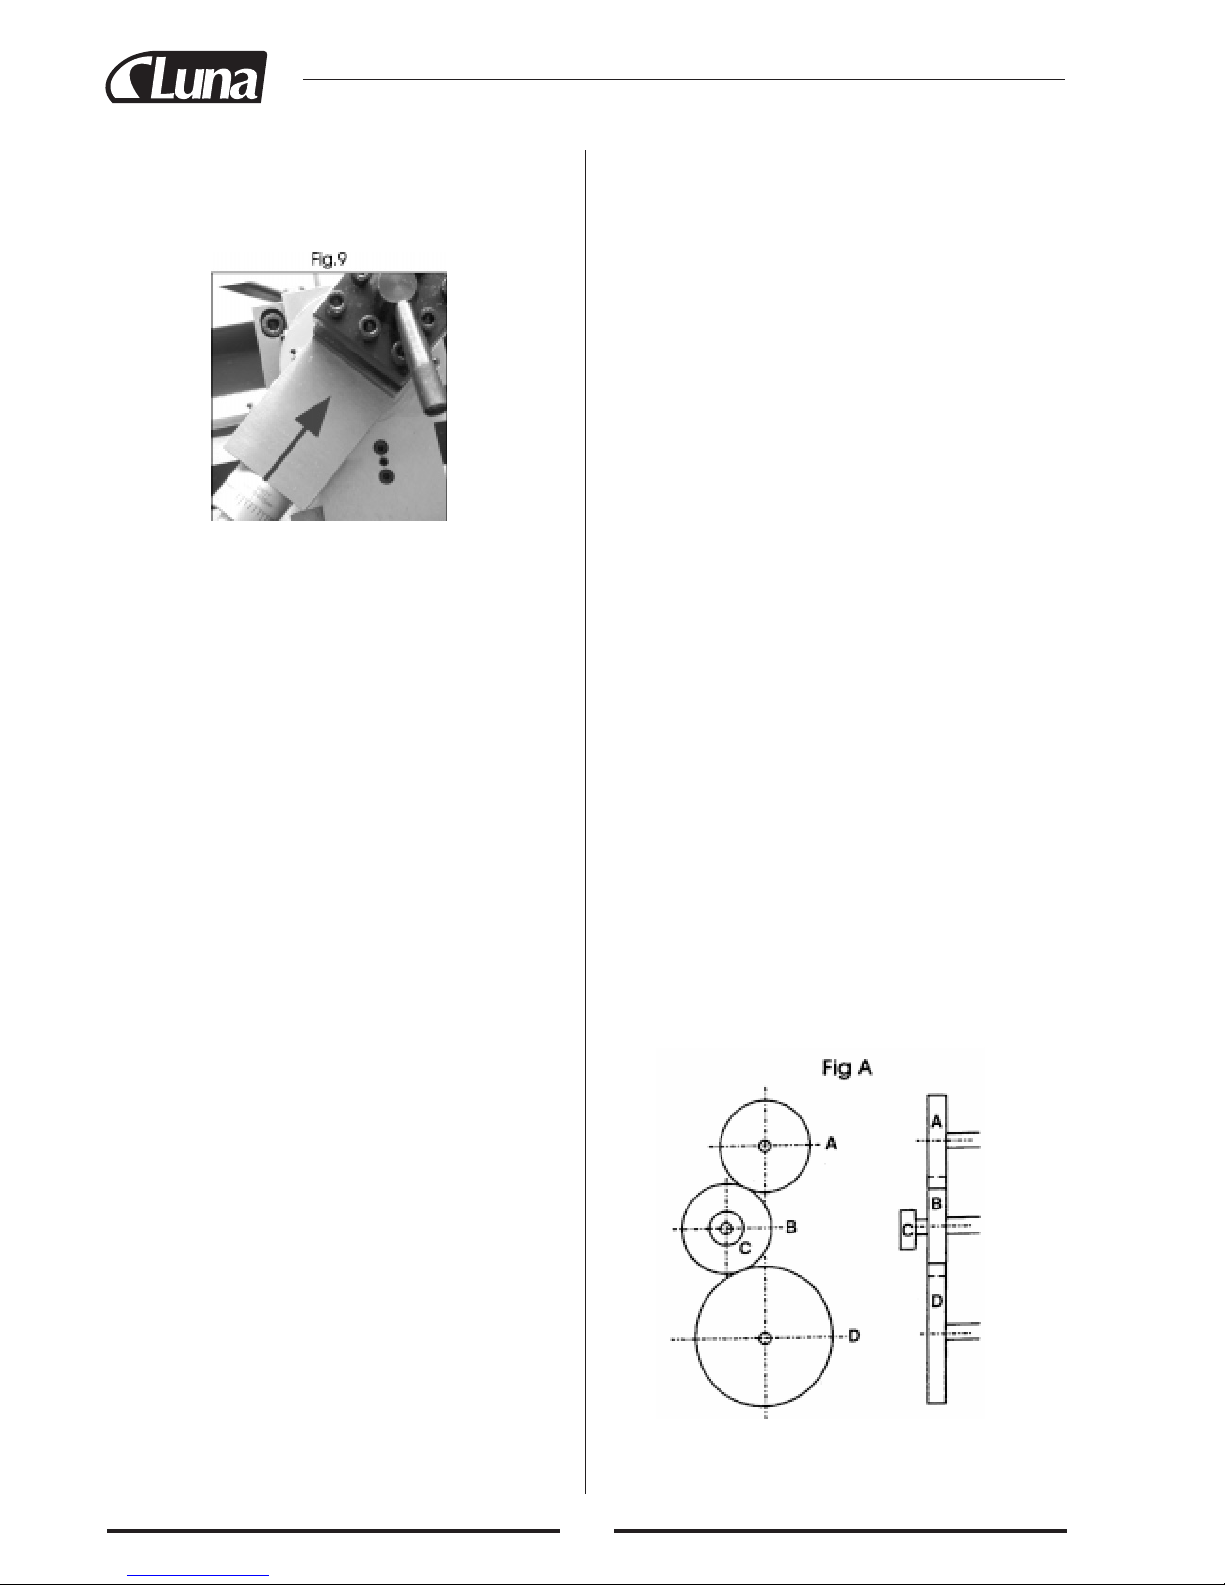
34
Konusu vai slīpo griezumu izdara, uzstādot šķērsslīdi atbilstoši, un pēc tam izmantojot kombinētās slīdes rokturi, lai
virzītu griešanas instrumentu bultiņas virzienā, kā redzams
9. attēlā.
5. Atvirziet griešanas instrumentu, izmantojot šķērsslīdes
padeves rokturi, un iegaumējiet precīzu pozīciju uz skalas un precīzu apgriezienu skaitu.
Ieslēdziet slēdzi (B) stāvoklī REVERSE, pagrieziet
šasiju/sedlus atpakaļ sākuma pozīcijā, un ieslēdziet slēdzi (B) stāvoklī OFF.
6. Iedarbiniet griešanas instrumentu no jauna, ievelkot
šķērsslīdi UZ IEKŠU ar precīzu apgriezienu skaitu, kādi
pirms tam tika pagriezti UZ ĀRU, un turpiniet griezt UZ
IEKŠU līdz vēlamajam griezuma dziļumam.
Atkārtojiet 4. un 5. darbību. Turpiniet veikt šīs darbības,
līdz vītnes griešana ir pabeigta.
ZOBRATU NOMAINĪŠANA SKRŪVJU
GRIEŠANAI
Pievades skrūves piedziņu nodrošina vārpstas zobrata zobpārvades mehānisms. Zobrata koeficients noteiks pievades
skrūves rotācijas ātrumu attiecībā pret vārpstu, t.i., vārpstai
izdarot vienu apgriezienu, pievades skrūve apgriezienus
noteiks zobrata koeficients.
Uzstādot zobratus ar zināmu koeficientu, iespējams veikt
vītņu griešanu ar zināmu izmēru. Ja komplektācijā piegādātā pievades skrūve veido collu vītnes, zināmās vērtības tiks
apzīmētas kā TIP (threads per inch), attiecīgi, ja komplektācijā piegādātā pievades skrūve veido metriskās vītnes, zināmās vērtības tiks apzīmētas ar mm.
Kā tika minēts iepriekš, patiesā iegrieztā vītne būs pilnīgi
atkarīga no griešanas instrumenta profila. Šajā lietošanas
pamācībā nav iekļauta detalizēta informācija par griešanas
instrumentu veidiem, griešanas ātrumu un dažādu veidu
materiālu apstrādāšanas īpatnībām utt., tāpēc stingri ieteicams iegūt papildu informāciju atbilstošās rokasgrāmatās
vai konsultēties ar kvalificētu speciālistu.
Zemāk redzamajā diagrammā attēloti vītņu izmēri, kuras
iespējams iegriezt, izmantojot atbilstošajās tabulās norādīto
zobratu konfigurāciju.
PIEZĪME: Virpas iekārtas rūpnīcas konfigurācija paredzēta
normālai griešanai ar jaudas vai automātisko padevi, un
zobratu konfigurācija ir sekojoša:
GEAR A 20T
GEAR B 80T
GEAR C 20T
GEAR D 80T
D. SKRŪVES GRIEŠANA
Šīs operācijas izpildei ir nepieciešamas atbilstošas iemaņas
un precizitāte, un to nevajadzētu uzsākt, ja vien jūs neesat
pilnīgi iepazinušies ar visiem virpas lietošanas aspektiem.
Būtībā šasija/sedli spēka ietekmē virzīsies priekšējā balsta
virzienā, tāpat kā veicot griešanu ar automātisko padevi,
izņemot, padeves ātrums būs lielāks, ko nosaka zobratu
konfigurācija. Tāpēc griešanas instruments virzās aizvien
tuvāk rotējošajai patronai. Lai nodrošinātu, ka griešanas
instruments un patrona nesaskaras virpas darbības laikā,
nepieciešama liela uzmanība un koncentrācija, jo potenciālie izraisītie bojājumi var būt ļoti smagi.
Virpas iekārta ir aprīkota ar pievades skrūvi, kas spēj izveidot collu vītni diapazonā no 12 līdz 52 vītnēm uz collu, vai
metrisko vītni diapazonā no 0.4 līdz 2.0 mm. Ir ļoti būtiski
atcerēties, ka jums nepieciešamās grieztās vītnes tips (UNF,
BA, BSP, BSW utt.) būs pilnīgi un vienīgi atkarīgs no griešanas instrumenta profila, jo dažādām vītnēm profili ir
atšķirīgi. Lai iegūtu precīzāku informāciju par skrūvju griešanas tehnoloģijām, griešanas instrumentiem utt., skatiet
atbilstošas lietošanas pamācības vai konsultējieties ar kvalificētiem speciālistiem.
Vispārējā skrūvju griešanas procedūra ir šāda:
1. Centieties sasniegt cik vien iespējams lielu attālumu no
patronas līdz topošās skrūves vītnei , un, ja jūsu projekts
to pieļauj, iegrieziet apstrādājamajā detaļā „noteci” ar
mazāku diametru nekā paredzētās skrūves vītnes bāzes
diametrs.
2. Uzstādiet zobratu pārvadu atbilstoši nepieciešamajai vītnei, un pareizi uzmontējiet griešanas instrumentu. Iestādiet nepieciešamo griezuma dziļumu, un pozicionējiet
griešanas instrumentu, lai tas būtu gatavs griešanai.
Piezīme: Griezuma dziļums ir ļoti būtisks faktors, un to
var aprēķināt vai iegūt atbilstošā rokasgrāmatā.
3. Ievērojiet visus iepriekš aprakstītos piesardzības pasāku-
mus un iedarbiniet iekārtu ar automātiskās padeves sviru
atslēgtā stāvoklī (UZ AUGŠU).
4. Strauji saslēdziet automātiskās padeves sviru, pagrieziet
„uz priekšu/izslēgts/atpakaļ” sviru (F/O/R) (B) stāvoklī
FORWARD. Kad griešanas instruments tuvojas vēlamās
vītnes beigām, pagrieziet slēdzi (B) stāvoklī „izslēgts”
(OFF). Neatslēdziet automātiskās padeves sviru.
Page 39
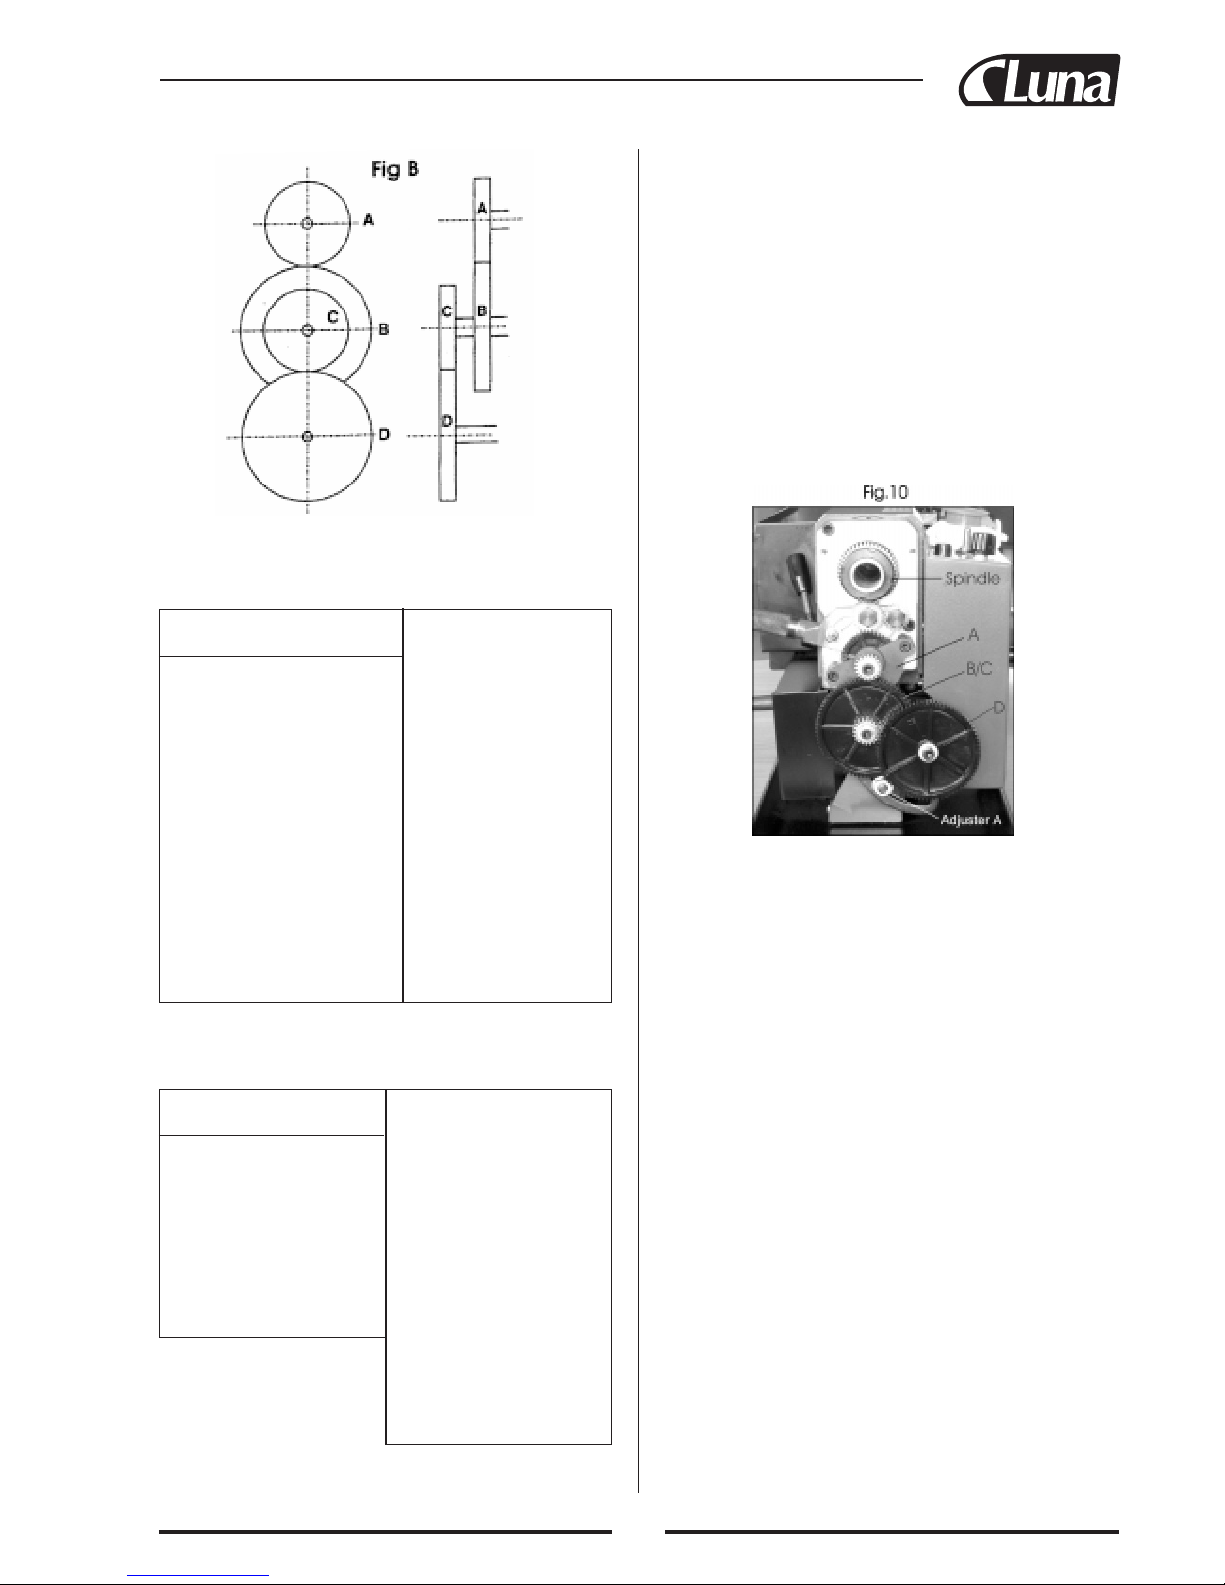
35
Lai nomainītu zobratus, nodrošiniet, lai iekārta būtu izslēgtā stāvoklī un atvienota no barošanas avota.
Noņemiet zobratu mehānisma kārbas vāku, kas ir piestiprināts ar divām skrūvēm ar gremdgalvu.
Zobratu Avar uzskatīt par dzinēju zobratu, bet zobratu D kā
dzīto zobratu.
Kad ir konfigurēts vienkāršais zobpārvades mehānisms, kā
parādīts A. attēlā, zobrats B darbojas kā brīvais zobrats,
tāpēc tā izmērs nav būtisks – jebkurš parastais zobrats būs
pietekams, lai savienotu A un D. Uz to norāda tukša vieta
zobratu diagrammas stabiņā. Vārpstu pozīcijas, uz kurām
uzmontēti zobrati A un D, ir fiksētas, tāpēc visi regulējumi
tiek veikti vārpstām ar zobratiem B un C, ar regulatora A
palīdzību, kā parādīts 10. attēlā.
Mm Zobrati
AB CD
0,4 20 50 40 60
0,5 20 50 60
0,6 40 50 30 60
0,7 40 50 35 60
0,8 40 50 40 60
1,0 20 60 30
1,25 50 40 60
1,5 40 60 60
1,75 35 60 30
2,0 40 60 30
Piemēri:
1. Attēls A
Lai iegrieztu 0.5 mm vītni,
izmantojiet
20T pozīcijā A,
50T pozīcijā B,
60T pozīcijā D,
un jebkuru piemērotu
zobratu pozīcijā C.
2. Attēls B
Lai iegrieztu 0.4 mm vītni,
izmantojiet
20T pozīcijā A,
50T pozīcijā B,
40T pozīcijā C,
60T pozīcijā D.
ZOBRATU PĀRVADU TABULA COLLU
VĪTŅU GRIEŠANAI
ZOBRATU PĀRVADU TABULA
METRISKO VĪTŅU GRIEŠANAI
Vītnes Zobrati
collā A B C D Piemēri:
12 40 30
13 40 65 60 30
14 40 35
16 40 40
18 40 45
19 40 50 60 57
20 40 50
22 40 55
24 40 60
26 40 65
28 20 35
32 20 40
36 20 45
38 20 50 50 57
40 20 50
44 20 55
48 20 60
52 20 65
1. Attēls A
Lai iegrieztu 12 TPI
vītni, izmantojiet
40T pozīcijā A,
30T pozīcijā D, un
jebkuru piemērotu
zobratu pozīcijā B, lai
savienotu A un D.
2. Attēls B
Lai iegrieztu 13 TPI
vītni, izmantojiet
40T pozīcijā A,
65T pozīcijā B,
60T pozīcijā C,
30T pozīcijā D.
1. Atskrūvējiet sešstūra skrūves ar gremdgalvu, kas stiprina
zobratus Aun D, un pēc tam atskrūvējiet skrūvi, kas fiksē
zobratus B un C.
2. Lai panāktu pilnīgu zobratu B un C atbrīvošanu un
nodrošinātu vienkāršāku atpakaļ salikšanu, atskrūvējiet
vārpstas ar uzmontētiem zobratiem B un C fiksējošo
uzgriezni, kā arī regulētāja A fiksējošo uzgriezni.
3. Noņemiet zobratus, rūpējoties, lai uz katras vārpstas
paliktu mazās atslēgas, un nomainiet ar zobratiem, kas
nepieciešami jums vajadzīgās vītnes iegriešanai. Zobratus iespējams uzmontēt abos virzienos. Katra zobrata
zobu skaits ir precīzi apzīmēts. Novietojiet atpakaļ fiksējošās skrūves, nodrošinot, ka katrā gadījumā plakanā
paplāksne pielāgojas zobratu kārbai.
PIEZĪME: Ja nepieciešams uzstādīt kombinēto zobpārvades
mehānismu, kā parādīts B. Attēlā, nodrošiniet, ka D zobrata
vārpstai piestiprinātā paplāksne atrodas uz vārpstas PIRMS
zobrata, lai salāgotu D zobratu ar C zobratu.
4. Turpiniet, lai iebīdītu vārpstu ar B un C zobratiem un
regulētāju A tā, lai visi zobratu sazobe būtu pareiza. Pēc
tam pievelciet regulētāju fiksējošos uzgriežņus. Lai veiktu šo darbību, var būt nepieciešami vairāki mēģinājumi,
taču jums jāpanāk cik vien iespējams mazs brīvgājiens,
nepievelkot pārāk cieši (pagrieziet vārpstu ar roku, lai
pārbaudītu brīvgājienu).
Novietojiet atpakaļ vāku un pieskrūvējiet ar divām skrūvēm
ar sešstūra galvu.
Page 40
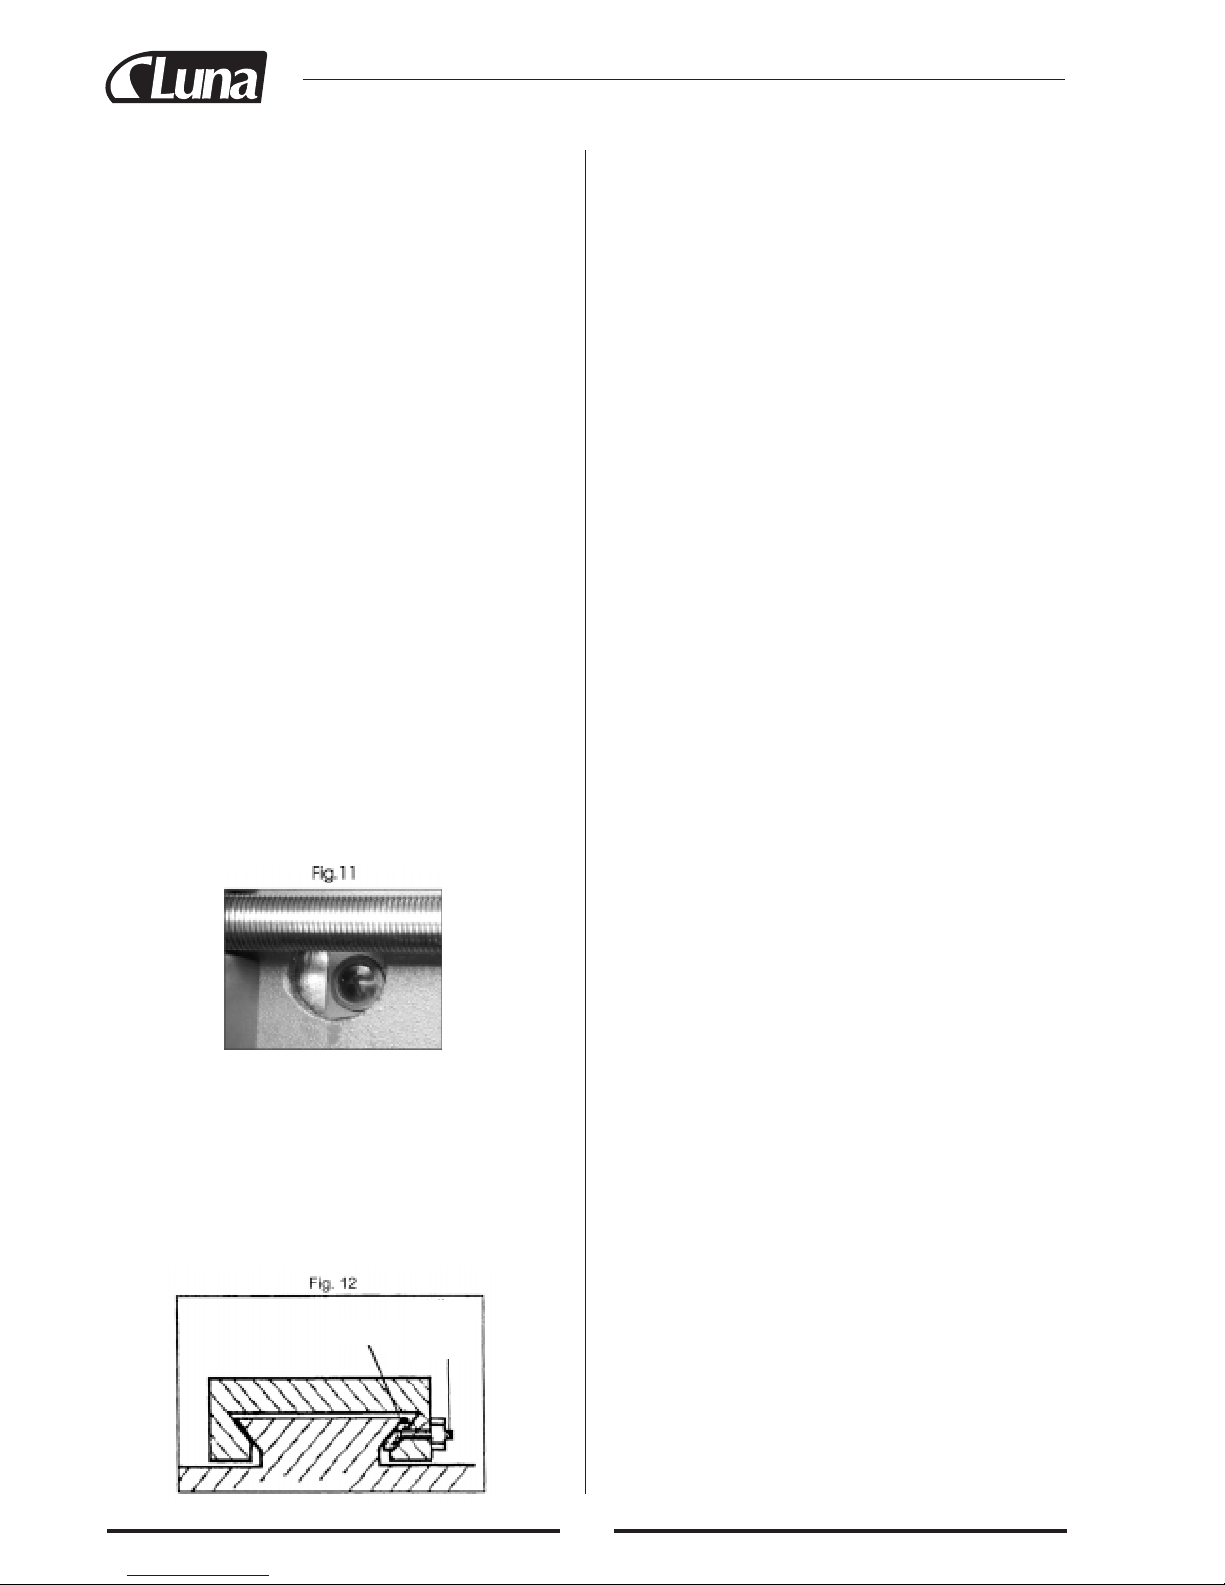
36
IEKĀRTAS UZTURĒŠANA DARBA
KĀRTĪBĀ UN APKOPE
Lai nodrošinātu iekārtas maksimālu veiktspēju, ir ļoti
būtiski pareizi uzturēt virpu darba kārtībā.
PIRMS IEKĀRTAS LIETOŠANAS
Vienmēr pārbaudiet iekārtas darba kārtību pirms tās lietošanas. Jebkuri bojājumi un kļūmes ir jānovērš un nepareizi
iestatījumi jāizlabo. Visu kustīgo daļu virsmas jāapstrādā ar
eļļu. Pirms lietošanas pārliecinieties par kustīgo virsmu gludumu ar roku. Nedaudz eļļas iepiliniet eļļas kanālos abu pievades skrūves gultņu abos galos (pie katras gala skavas) un
nepārtrauktas virpas lietošanas gaidījumā pievienojiet eļļu
vēl vienu vai divas reizes dienā. Lai ieeļļotu kreisās puses
gultni, nepieciešams noņemt zobpārvades mehānisma kārbas vāku. Nedaudz ieeļļojiet arī kombinētās slīdes eļļas
kanālu, kas atrodas uz slīdes augšējās virsmas, starp divām
skrūvēm ar gremdgalvu.
PĒC IEKĀRTAS LIETOŠANAS
Iztīriet iekārtu no visām metāla atlūzām un netīrumiem, un
rūpīgi notīriet visas virsmas. Ja ir ticis izmantots dzesēšanas
šķidrums, pārliecinieties, lai tas būtu pilnīgi iztecināts no
trauka. Iekārtas komponentiem jābūt tīriem un kustīgajām
detaļām jābūt nedaudz ieeļļotām. Vienmēr noņemiet griešanas instrumentus un uzglabājiet tos drošā vietā.
MOTORA BIRSTĪTES
Motora birstītes iespējams nomainīt, atskrūvējot vāciņus,
kas redzami iekārtas priekšpusē un aizmugurē zem virpas
priekšējā balsta. Skatiet 11. attēlu.
Izlices skrūves atrodas slīdes labajā pusē, tieši zem kombinētās slīdes roktura. Ar laiku notiks pāroto virsmu nodilšana,
kas izraisīs neprecīzu darbību.
Lai noregulētu izlices sloksni un kompensētu nodilumu un
nodrošinātu, ka slīde pārvietojas vienmērīgi un bez aizķeršanās, veiciet šādas darbības:
1. Atlaidiet vaļīgāk visus noslēdzošos uzgriežņus un vienmērīgi ieskrūvējiet izlices skrūves, t.i., pielieciet vienādu
griezes momentu visām skrūvēm. Turiet slīdi cieši. Pārbaudiet, cenšoties pagriezt rokturi, taču nepielieciet
spēku.
2. Izskrūvējiet katru izlices skrūvi ārā apmēram TIKAI par
vienu ceturtdaļu apgrieziena, un saspiediet saslēdzošos
uzgriežņus.
3. Pārbaudiet vēlreiz, pagriežot rokturi. Kustībai jābūt vienmērīgai un līdzenai visā garumā.
4. Ja kustība ir pārāk vaļīga, ieskrūvējiet visus regulētājus
par vienu astoto daļu apgrieziena, un mēģiniet vēlreiz.
Un līdzīgi, ja kustība ir pārāk stīva, izskrūvējiet ārā regulētājus par vienu astoto daļu apgrieziena, līdz tiek
panākts pareizs regulējums.
5. Pievelciet visus uzgriežņus. Rūpējieties, lai šīs darbības
laikā netiktu izkustinātas izlices skrūves.
6. Kad esat beiguši, atvirziet slīdi pilnībā, un ieeļļojiet visas
kustīgās virmas un padeves skrūves vītni. Pēc tam atgrieziet slīdi atpakaļ tās normālajā pozīcijā.
B. ŠĶĒRSSLĪDES ROKTURIS
Šķērsslīdes padevei jākustas vienmērīgi un skalai jārotē
kopā ar rokturi.
Ja novērojat smagnēju darbību, tas droši vien būs atlūzu vai
citu netīrumu starp kustīgajām virsmām iespaidā. Atskrūvējiet skrūvi ar gremdgalvu, kas stiprina rokturi. Noņemiet
rokturi, un atvelciet ieliktni ar skalu, ievērojot īpašu piesardzību, lai neizkustinātu mazo atsperplāksni, kas atrodas
gropē zem ieliktņa.
Iztīriet mehānismu un samontējiet atpakaļ apgrieztā secībā.
Atsperplāksne būs jātur tās vietā ar skrūvgrieža vai līdzīga
instrumenta palīdzību, un piespiežot uz tās, jūs varēsiet
ieliktni pareizi novietot uz vārpstas.
C. KOMBINĒTĀS SLĪDES NOREGULĒŠANA
Kombinētās slīdes noregulēšanu veic tādā pašā veidā, kā
šķērsslīdes noregulēšanu. Izlices skrūves ir atrodamas slīdes
kreisajā pusē, t.i., pretī virpas priekšpusei.
PIEZĪME:
Ir ļoti būtiski, lai šķērsslīdes un kombinētās slīdes regulējumi tiktu veikti pareizi un precīzi, un netiktu novērota neprecīza darbība. Jebkuri neprecīzi regulējumi ļoti nelabvēlīgi
ietekmēs veicamā darba kvalitāti, jo tie tiks pārvadīti uz griešanas instrumenta uzgali. Ļoti būtiska ir griešanas instrumenta minimāla kustība.
PAPILDU APRĪKOJUMS
Ir pieejams pilnīgs papildu aprīkojuma komplekts, kas
padara jūsu par daudzfunkcionālu iekārtu.
Gib or
Adjuster
Screw
Gib Strip
IESTATĪJUMI UN REGULĒJUMI
Dažreiz var būt nepieciešama dažādu virpas komponentu
pārregulēšana, lai saglabātu iekārtas optimālu veiktspēju.
A. ŠĶĒRSSLĪDES NOREGULĒŠANA
Šķērsslīde ir uzmontēta uz bezdelīgastes slīdes, kā parādīts
12. attēlā. Starp slīpajām virsmām bezdelīgastes vienā pusē
ir ievietota „izlices sloksne”, kuru iespējams pievilkt pret
bezdelīgasti regulētāja ietekmē ar skrūvēm tās garumā.
Page 41
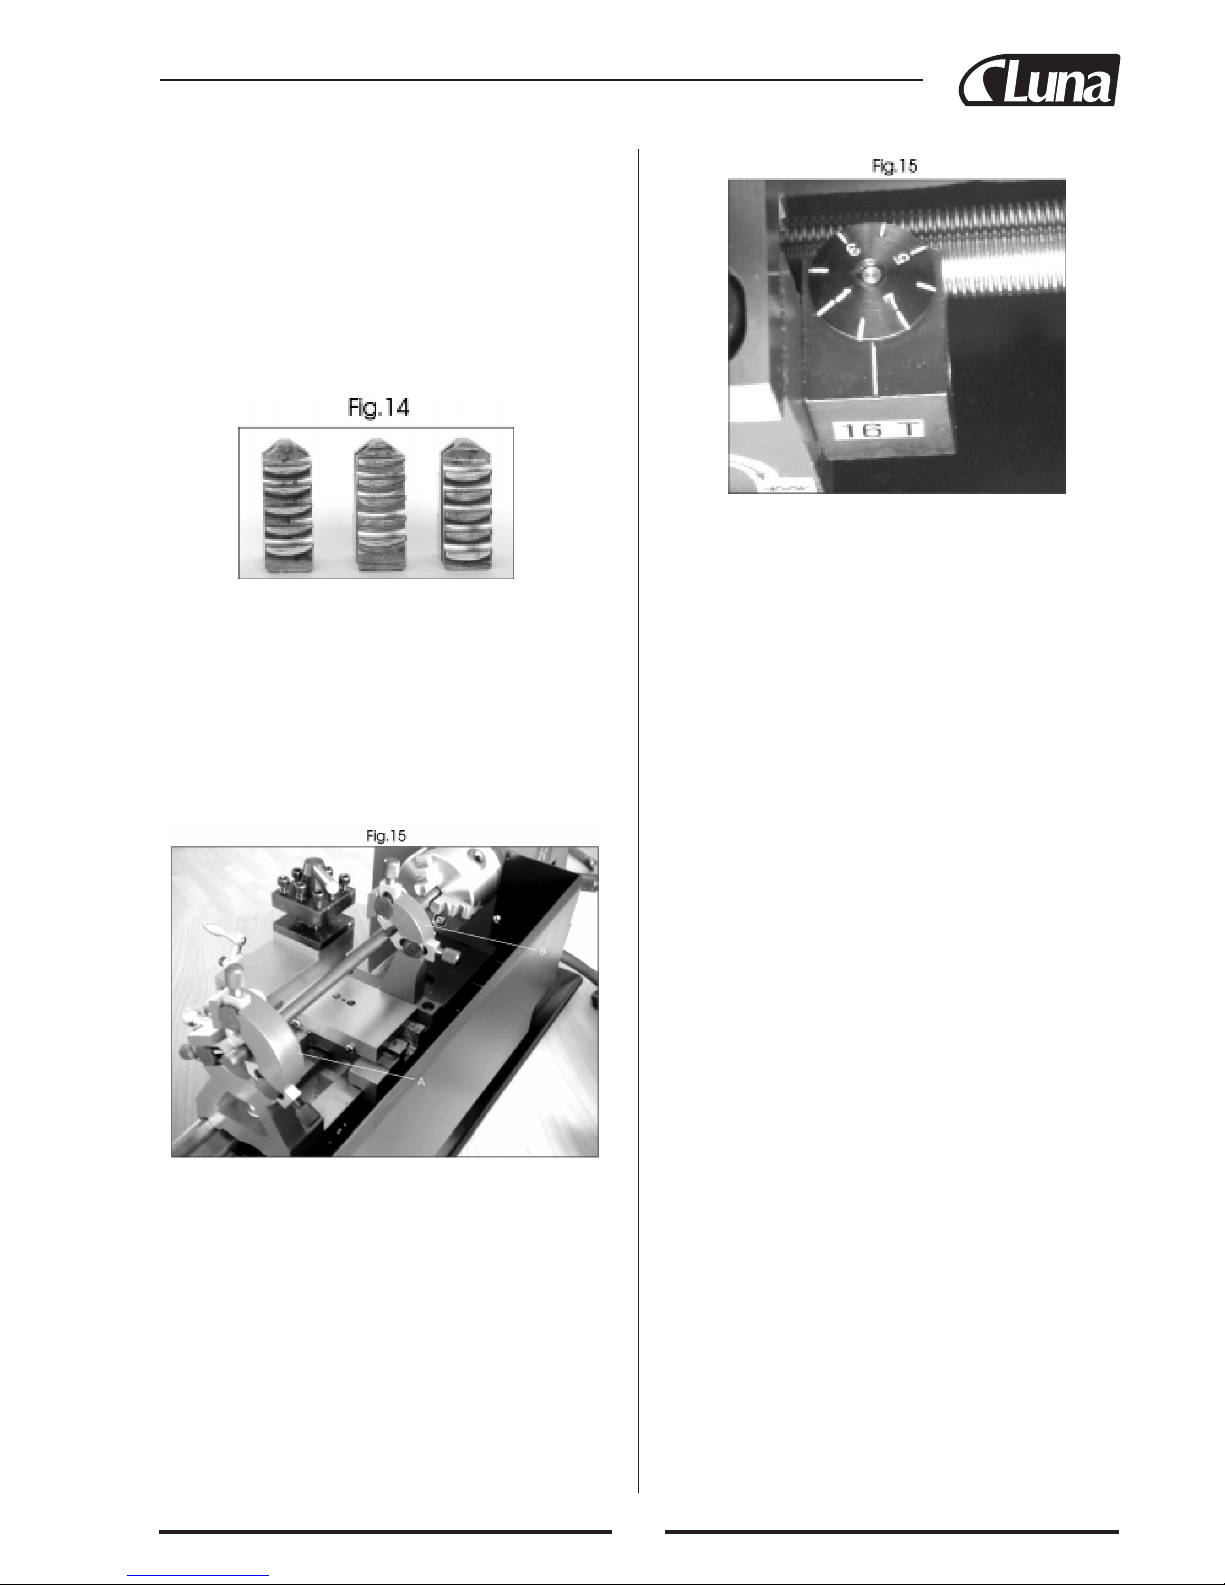
37
PAPLAŠINĀJUMA ŽOKĻI 3-ŽOKĻU
PATRONAI
Lai nomainītu patronas žokļus, ievietojiet patronas atslēgu
un atveriet žokļus līdz galam vaļā, lai būtu iespējams izņemt
katru žokli pēc kārtas. Nomainiet tos ar ārējiem paplašinājuma žokļiem, ievērojot šādus nosacījumus.
Žokļu vītnes segmentiem ir progresīvs solis, kā parādīts 14.
attēlā. Tie ir arī numurēti ar 1 līdz 3. Tas nepieciešams, lai
ņemtu vērā skrūves vītnes pievadi patronas iekšpusē. Tāpēc
žokļu montāža jāveic pareizā secībā.
15. attēlā parādīts fiksētais stabilizētājs (A) un kustīgais stabilizētājs (B), kas piestiprināti virpai, lai balstītu garu
apstrādājamo detaļu.
Vītnes mērāmās ripas indikatora lietošana (papildu aprīkojums)
Blakus automātiskās padeves svirai uz lentes ir uzmontēta
vītnes mērāmā ripa ar skalu (skatiet 15. lpp.). Tā ir nemainīgi piestiprināta pievades skrūvei un, pagriežoties pievades
skrūvei, griežas arī mērāmā ripa. Uz ripas ir iestrādātas
astoņas radiālās atzīmes, un tās tiek izmantotas, lai noteiktu
precīzu pievades skrūves vītnes pozīciju attiecībā pret sedliem.
Novietojiet tos, kā parādīts 14. zīmējumā, un uzmontējiet
tādā pašā secībā, patronas slotos pulksteņa rādītāja virzienā,
griežot patronas atslēgu to ielikšanas brīdī. Aizveriet žokļus
pilnībā, un pārbaudiet, lai nodrošinātu, ka tie visi saskaras
tieši centrā. Ja kāds no žokļiem ir izvirzīts, atveriet žokļus
pilnībā, saglabājot spiedienu uz izvirzītā žokļa, vienlaicīgi
griežot patronas atslēgu, līdz tas iekrīt savā pozīcijā. Pārbaudiet vēlreiz, pārliecinoties, ka visi žokļi saskaras centrā.
Fiksētie un kustīgie stabilizētāji
Skaitļi indikācijas tabulas „skalas” stabiņā apzīmē ciparus
uz mērāmās ripas radiālajām līnijām. Tāpēc, ja, piemēram,
ir jāgriež 20TPI vītne, var izmantot atzīmes 1, 3, 5 vai 7.
Rīkojieties, veicot šādas darbības:
1. Pievērsiet uzmanību mērāmai ripai. Īpaši koncentrējieties uz vienu no ciparu atzīmēm, kas iegravēta ripā un
atbilst indikācijas tabulā norādītajam skalas ciparam
(Jūsu piemērā tas varētu būt 1,3, 5 vai 7). Kad jūsu atzīmētā līnija šķērso atzīmi uz mērāmās ripas, strauji ieslēdziet automātiskās padeves sviru, un sāksies vītnes griešana.
2. Kad griešanas instruments tuvojas vajadzīgās vītnes
beigām, ATSLĒDZIET AUTOMĀTISKĀS PADEVES
SVIRU, bet neizslēdziet iekārtu.
3. Atvirziet griešanas instrumentu ar šķērsslīdes padeves
roktura palīdzību, iegaumējot precīzu pozīciju uz skalas
un precīzu apgriezienu skaitu.
Pagrieziet sedlus atpakaļ sākuma stāvoklī, un atiestatiet
griešanas instrumentu, pagriežot šķērsslīdi UZ IEKŠU
precīzu apgriezienu skaitu, kas pirms tam tika pagriezti
UZ ĀRU, pēc tam turpiniet griezt UZ IEKŠU līdz vēlamajam griezuma dziļumam.
4. Iekārtai joprojām darbojoties, iegaumējiet mērāmās ripas
indikācijas, un kad atzīmētā līnija šķērso atzīmi uz mērāmās ripas, vēlreiz ieslēdziet automātiskās padeves sviru.
Turpiniet šīs darbības, līdz vītnes griešana ir pabeigta.
5. Automātiskās padeves sviras ieslēgšana brīdī, kad jūsu
iepriekš atzīmētā līnija šķērso atzīmi uz mērāmās ripas,
nodrošina, ka automātiskās padeves mehānisma pusuzgriežņi katru šķērsošanas reizi saslēdzas tajā pašā vietā,
kas savukārt nodrošina precīzas un perfektas vītnes iegriešanu.
Page 42
GPI SKALA
12 1,3,5,7
13 1
14 1,5
16 1∼8
18 1,5
19 1
20 1,3,5,7
22 1,5
24 1∼8
26 1,5
28 1,3,5,7
32 1∼8
36 1,3,5,7
38 1,5
40 1∼8
44 1,3,5,7
48 1∼8
52 1,3,5,7
MM SKALA
0,4 1,3,5,7
0,5 1∼8
0,6 1∼8
0,7 1,4.5
0,8 1,5
1,0 1∼8
1,25 1, 3.5
1,5 1∼8
1,75 1, 4.5
2,0 1∼8
COLLU METRISKĀ
Piemēram:
1. 0.5 mm/T, 0.6 mm/T, 1 mm/
T, 1.5 mm/Tvai 2 mm/T=1~8
2. 1.25 mm/T=1, 3, 5
3. 0.7 mm/T, 1.75 mm/T=1, 4.5
4. 0.4 mm/T=1, 3, 5, 7
5. 0.8 mm/T=1, 5
INDIKATORU TABULA
38
Page 43
39
Svarbūs saugumo nurodymai
Nurodymai įrenginio operatoriui
Sveika nuovoka ir bendras atsargumas darbe su elektros
darbo įrankiais yra faktoriai, kurių negalima įtraukti nei į
vieną gaminį. Į šiuos faktorius būtina atsižvelgti įrenginio
vartotojui. Prašau, atsiminkite šiuos nurodymus:
1. Dirbdami su elektros darbo įrankiais, mašinomis arba
įrenginiais, visuomet būtina laikytis bendrų atsargumo
priemonių, sieksiant sumažinti užsidegimo, elektros srovės smūgio ir asmeninio sužeidimo gavimo riziką.
2. Palaikykite tvarkingą darbo zoną. Nešvari ir netvarkinga
darbo vieta provokuoja sužeidimų gavimą.
3. Atsižvelkite į visas aplinkybes darbo vietoje. Nenaudokite darbo įrankių ir elektros instrumentų drėgnose, šlapiose ir silpnai apšviestose darbo vietose. Neleiskite
veikti darbo įrangos lietui ir drėgmei. Rūpinkitės, kad
darbo vieta būtų gerai apšviesta. Nedirbkite su elektros
darbo įrankiais šalia užsiliepsnojančių skysčių ir dujų.
4. Neleiskite greta būti vaikams. Visi vaikai turi būti saugiu nuotoliu nuo darbo zonos.
5. Saugokitės nuo elektros srovės smūgio. Venkite kūno
dalių kontakto su įžemintais korpusais ir panašiai.
6. Išsaugokite budrumą. Niekuomet nedirbkite su elektros
darbo įrankiais, jeigu esate pavargęs.
7. Nedirbkite darbo įrankiu, jeigu esate medikamentų arba
alkoholio poveikyje. Perskaitykite visus perspėjimus ant
receptų, kad nustatyti, ar medikamentai negatyviai veikia jūsų sugebėjimą spręsti arba reakciją.
8. Darbo metu nenešiokite laisvos aprangos arba papuošalų, nes jie gali būti įtraukti į darbo įrankio judančias
dalis.
9. Nešiokite atitinkamą galvos apdangalą, kad uždengti
ilgus plaukus.
10. Naudokite akių ir ausų apsaugines priemones. Visuomet
naudokite:
- profesionalius standartinius tinkamus cheminius
apsauginius akinius, dirbant su cheminėmis medžiagomis;
- profesionalius standartinius atitinkamus smūgiui
atsparius apsauginius akinius visuose darbo režimuose;
- profesionalius standartus atitinkančią veido kaukę arba
respiratorių, dirbant su metalu, medienos medžiaga ir
cheminių dulkių ir išgaravimų aplinkoje;
- pilną veido apsauginę kaukę, dirbant medienos ir
metalo pjovimo aplinkoje.
11. Išsaugokite teisingą kūno padėtį ir atramą visą darbo
laiką.
12. Nesilenkite per arba skersai įjungto įrenginio.
13. Visuomet patikrinkite, ar prieš darbo įrankio įjungimą
ant jo nebūtų jokių instrumentų ir veržliarakčių.
14. Rūpinkitės, kad jūsų rankose nebūtų nei vieno instrumento, kai jūsų rankos yra ant įrenginio paleidimo jungiklio.
LIETUVIŠKAI
TURINYS
Techninis apibūdinimas....................................................39
Svarbūs saugumo nurodymai ..........................................39
Tekinimo staklių įrengimo sudėtinės dalys......................41
1. Tekinimo staklių priekinė atrama.................................41
2. Krumplinės pavaros mechanizmas...............................41
3. Tekinimo staklių užpakalinė atrama.............................41
4. Važiuoklė / balnai.........................................................41
5. Motoras.........................................................................42
Įrenginio išpakavimas ir paruošimas eksploatavimui......42
Montavimas......................................................................42
Paleidimo procedūra.........................................................43
Tekinimo staklių naudojimas...........................................44
Dantračių keitimas varžtų sukimui ..................................46
Dantračio pavaros lentelė colių sriegių pjovimui ............47
Dantračių pavaros lentelė metrinių sriegių pjovimui.......47
Įrenginio palaikymas techniškai tvarkingu
ir jo priežiura....................................................................48
Indikatorių lentelė ............................................................50
Instaliacijos diagrama.......................................................63
Detalių diagrama ..............................................................64
Detalių sarašas..................................................................66
EK atitikimo deklaracija ..................................................69
Prašau, prieš įrenginio naudojimą atidžiai
perskaitykite šią naudojimo instrukciją ir
laikykitės joje pateiktų nurodymų.
TECHNINIS APIBÌDINIMAS
Artiulonr.............................................20650 -0209
Tipas .............................................................. ML 714
Maks. atlenkimas per guolį.....................mm 180 (7”)
Maks. apdorojamos detalės ilgis.............mm 350 (14)
Veleno kūgis..................................Morse Nr. 3
Užpakalinės atramos kūgis ...........Morse Nr. 2
Ašies velenas...........................................mm 20 (0.787”)
Skersinio bėgio padavimas ....................mm 65 (2.559”)
Kombinuotas slydimo padavimas...........mm 55 (2.165”)
Veleno greitis (keičiamas greitis) ..........apsis 100 – 3000
....................................................................... (efektyvūs)
Išilginis padavimas mm
* Varžtų sriegiai:
colių............................................................. 52 TPI su
....................................................................... 18 žingsnių
metriniai ..................................................... 0.4 – 2.0 m
....................................................................... su 10 žingsnių
* Žiūrėti techninės informacijos plokštelę ant įrenginio arba susisiekite su
produkcijos platintoju.
Vertimas originali instrukcija
Page 44
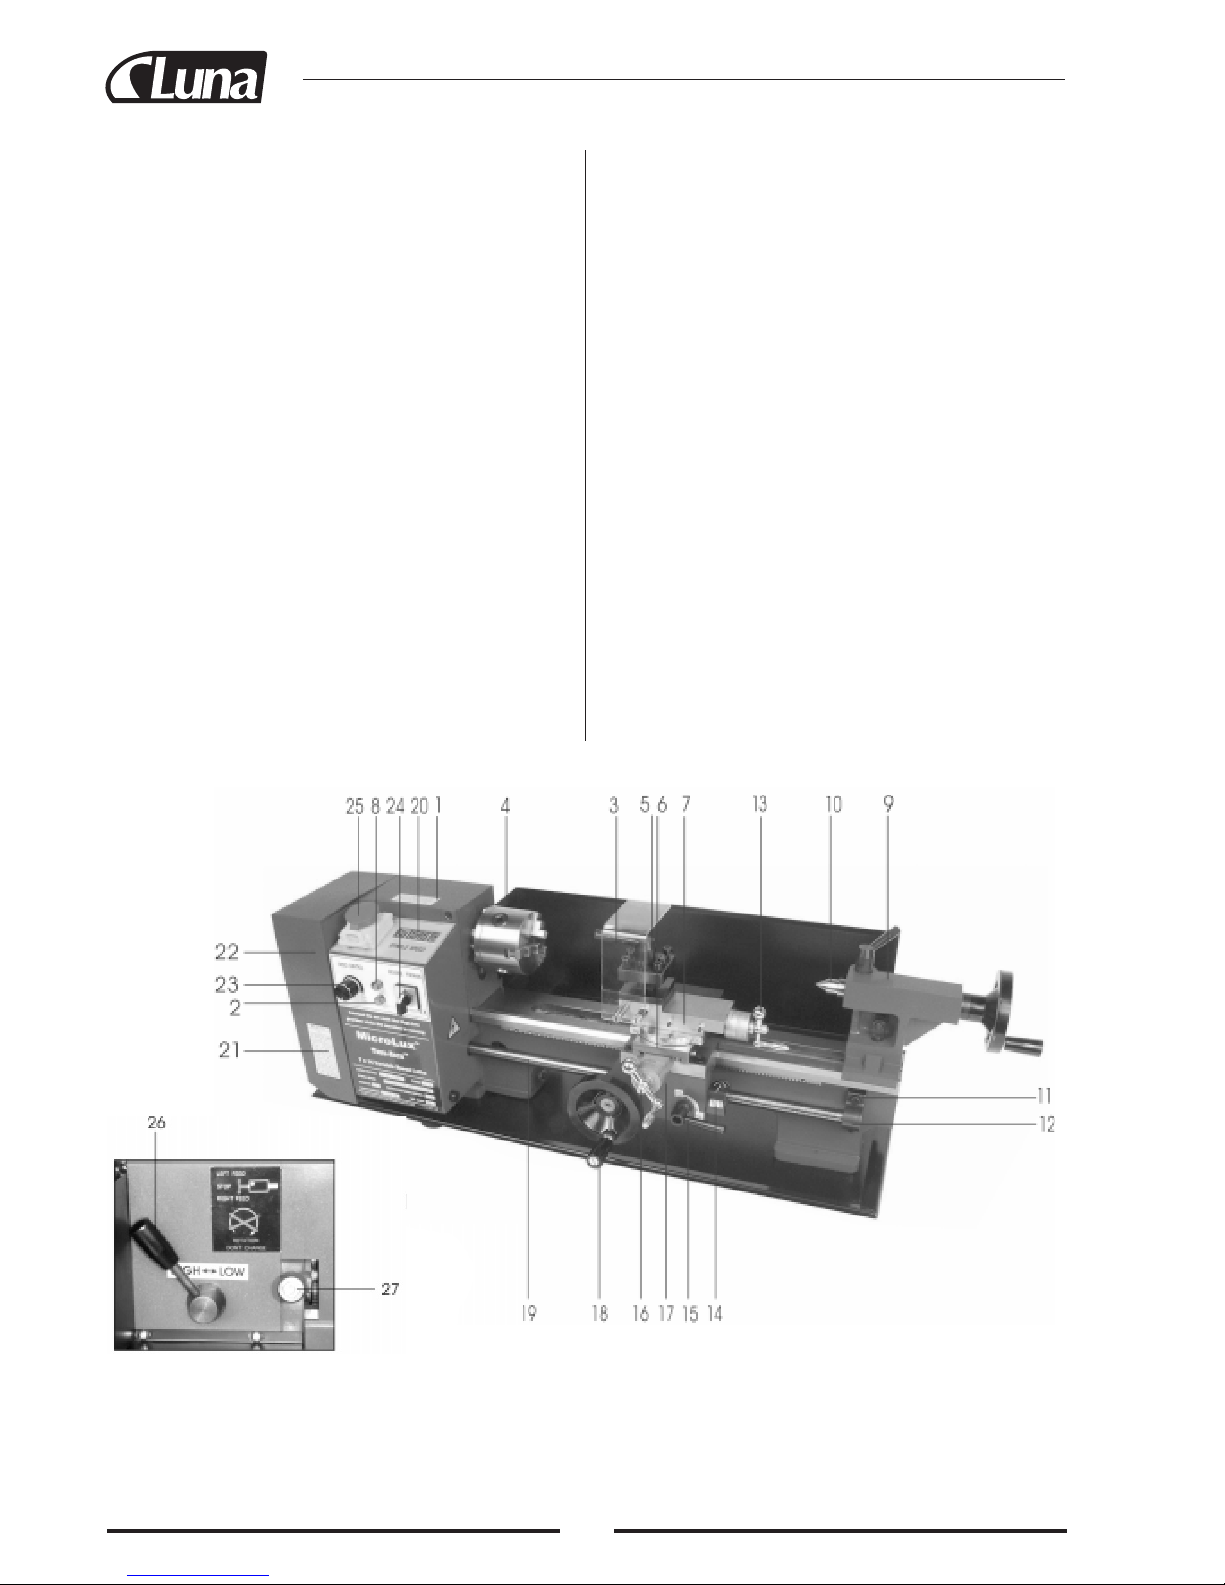
40
15. Vykdant įrenginio remontą ir priežiūrą, naudokite tiktai
gamintojo originalias rezervines dalis.
PRIEŠ NAUDOJIMĄ
1. Įsitikinkite, kad įrenginio įjungimo jungiklis būtų išjungtoje padėtyje (OFF) prieš įrenginio prijungimą prie
maitinimo lizdo arba kai jis nenaudojamas.
2. Nenaudokite netinkamos papildomos įrangos, kad neviršyti leidžiamo darbo įrankio imlumo.
3. Visuomet įsitikinkite, ar nesugedusios įrenginio dalys.
Prieš bet kurio darbo įrankio naudojimą patikrinkite
kiekvieną detalę, kuris akivaizdžiai atrodo sugadinta, ar
ji veikia teisingai ir vykdo jai skirtą funkciją.
4. Patikrinkite visų judančių dalių išdėstymo lygius ir tvirtinimus. Patikrinkite, ar dalys ir jų tvirtinimai neįskilę ir
ar jie nepaveiks teisingo įrenginio veikimo. Visos sugadintos detalės turi būti remontuojamos arba pakeičiamos
naujomis. Tai gali atlikti tiktai kvalifikuotas specialistas.
5. Nenaudokite įrenginio, jeigu kuris iš jungiklių neveikia
ir jo negalima įjungti arba išjungti.
NAUDOJIMAS
1. Niekuomet nenaudokite jėgos dirbant su įrenginiu ir
nevykdykite juo užduočių, kurios skirtos didesniems
darbo įrankiams. Nei vienas darbo įrankis nėra sukurtas
atlikti užduoties, kuri viršija jam skirtą.
2. Neperkelkite ir nelaikykite darbo įrankio už maitinimo
laido.
3. Visuomet atjunkite įrenginį nuo maitinimo, laikant už
kontaktinės šakutės. Niekuomet netraukite už maitinimo
laido.
4. Visuomet išjunkite įrenginį prieš jo atjungimą nuo maitinimo šaltinio.
JEIGU NESATE ĮSITIKINĘS DĖL ĮRENGINIO
PARUOŠIMO DARBUI IR JO SAUGUMO,
NENAUDOKITE JO!
Elektros įžeminimo nurodymai
Šis įrengimas turi įrengtą trijų kištukų kontaktinę šakutę,
trečias kištukas yra įžeminimo kontaktas. Įstatykite šią kontaktinę šakutę tiktai į trijų kontaktų lizdą. Nebandykite
nuimti apsaugos, kurią užtikrina įžeminimo laidas ir kontaktas. Įžeminimo kontakto nuėmimas žymiai padidina pavojingumo riziką ir nutraukia garantiją.
NEVYKDYKITE JOKIOS MAITINIMO KONTAKTINĖS
ŠAKUTĖS MODIFIKACIJOS. JEIGU NESATE ĮSITIKINĘS DĖL SUJUNGIMO TEISINGUMO, KREIPKITĖS
PAGALBOS Į KVALIFIKUOTĄ ELEKTRIKĄ.
Page 45
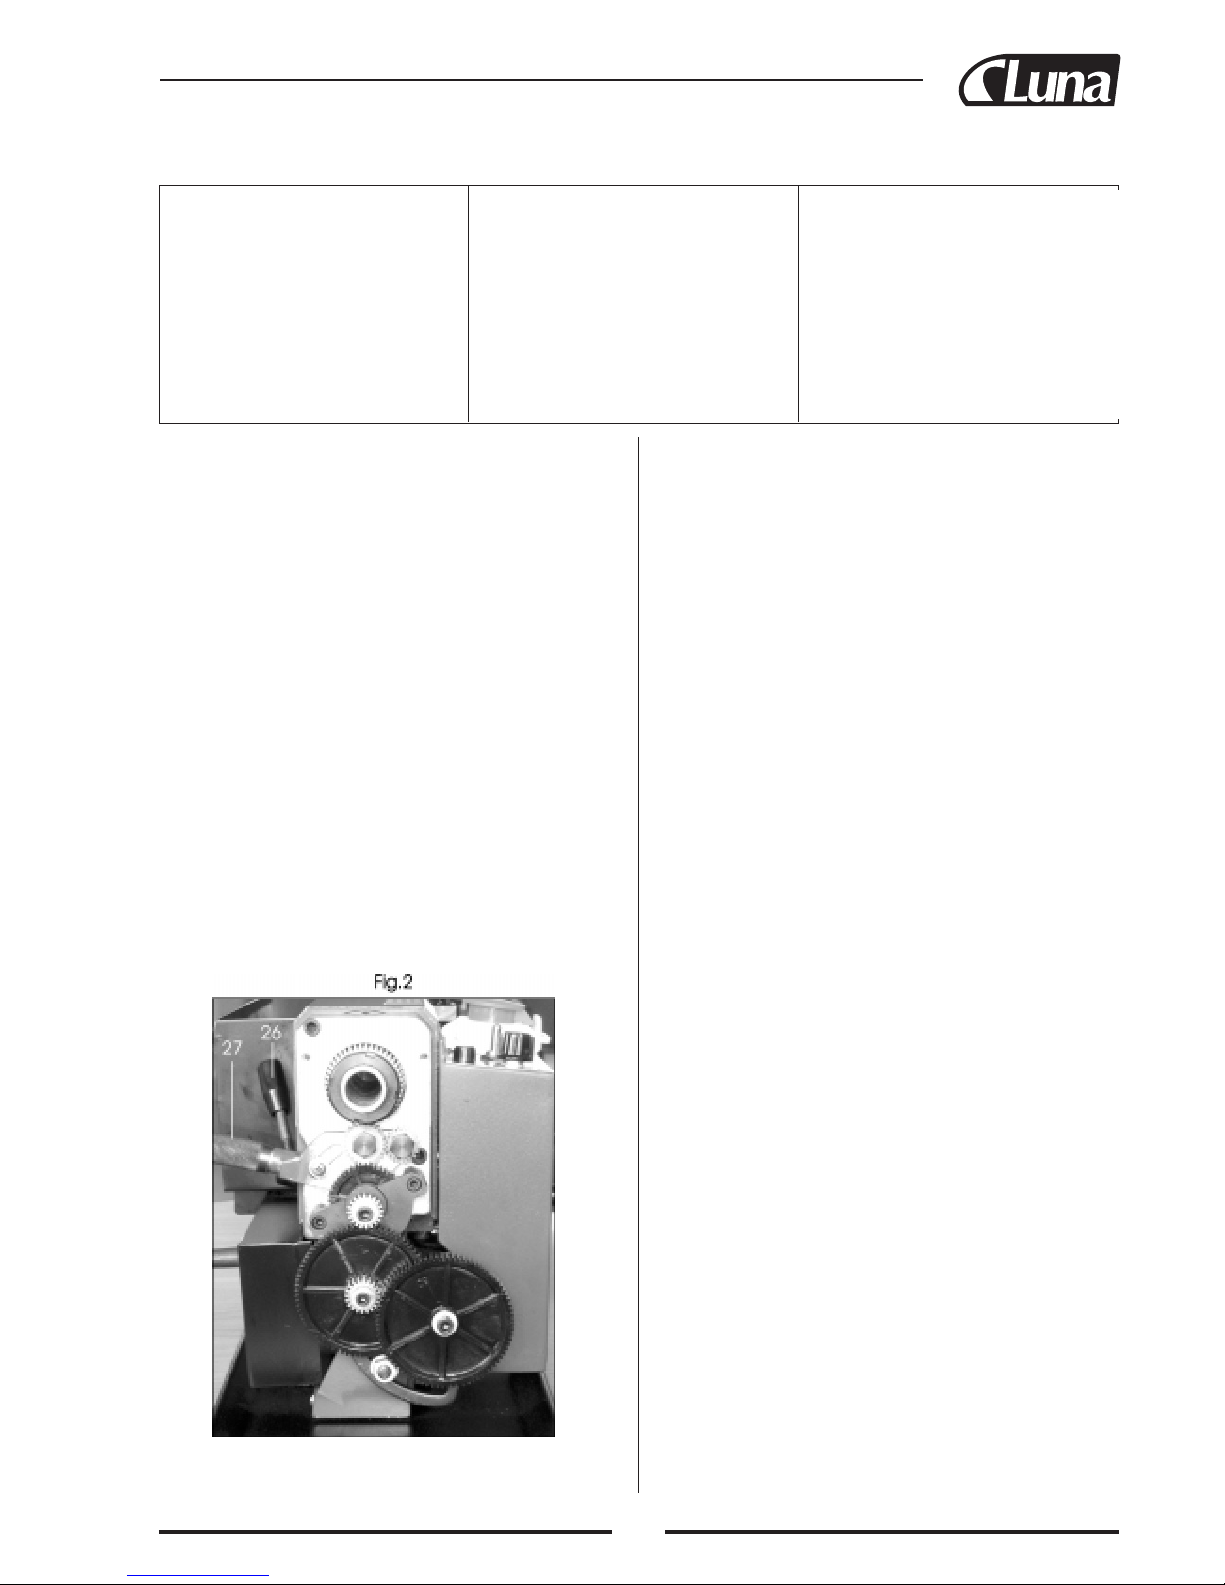
naudojamas kaip sriegis. Paleidžiant automatinio padavimo
svertą (15), kuris sujungia veržlę su privedimo varžtu, pavara pervedama į važiuoklę / balnus, ir atitinkamai į sukimo
mechanizmą, tokiu būdu užtikrinant jėgos padavimą sriegių sukimuisi arba bendram tekinimui. Privedimo varžto
sukimosi greitį, o kartu su juo ir sukimosi mechanizmo
padavimo greitį nusako krumplinė pavaros konfigūracija.
Daugiau apie tai aprašyta skyriuje “Varžtų sukimas”.
Pavarą ant padavimo privedimo varžto galima atjungti,
pasukant svertą (27). Šį patį svertą galima naudoti privedimo varžto krypties keitimui į priekį arba atgal. (Daugiau
apie tai parašyta skyriuje “Varžtų sukimas”).
3. TEKINIMO STAKLIŲ UŽPAKALINĖ
ATRAMA
Užpakalinę atramą (9) galima stumti į priekį ir atgal pagal
tekinimo staklių guolį į bet kurią reikalingą poziciją, ir jį
įtvirtina viena veržle (10) prie ašmenų. Užpakalinės atramos velenas turi vidinį kūgį (Morse Nr. 2), kurį naudoja
kartu su įcentravimo mechanizmu. Revolverinį centrą ir
gręžimo patroną galima gauti pas produkcijos platintoją
(žiūrėti “Papildoma įranga”).
4. VAŽIUOKLĖ / BALNAI
Balnuose yra skersinis slydimas (6), ant kurio sumontuota
kombinuotas slydimas (7) su instrumento atrama (5), kas
leidžia vykdyti sudėtingas ir tikslias tekinimo operacijas. Jo
pavarą galima aprūpinti pavaros varžtu, siekiant užtikrinti
automatinį padavimą, kai naudojama jo automatinė padavimo svertis(15), sumontuota ant juostos (17).
Instrumento poziciją galima keisti, pasukant skersinio slydimo padavimo rankeną(16), kuri nukreipia ją skersai tekinio staklių, ir važiuoklės / balnų manualinę padavimo rankeną (18), kuri nukreipia ją išilgai. Be to, galima panaudoti
ir kombinuoto slydimo padavimo rankeną (13), nukreipiant
instrumentą palaipsniui nedideliu žingsniu teisingu kampu
prieš skersinį slydimą. Slydimą galima nustatyti kampu
prieš skersinį slydimą , kad būtų galima tekinti trumpus
kūgius arba įstrižus pjūvius. Šie veiksmai aprašyti smulkiau skyriuje “Įstrižas pjovimas”.
Skersinis lydimas yra kombinuotas slydimas su skale. Jį
naudoja, stumiant instrumentą palaipsniui ir tiksliu žingsniu
– vienas padalijimas atitinka 0.025 mm (0.001”). Kai pasukama padavimo rankena, pasisuka ir skalė. Skersinio slydimo skalę galima laikyti stacionariai, kol pasukama rankena
ir skalė nustatoma ant nulio. Šio veikimo naudojimo būdai
smulkiau aprašyti skyriuje „Naudojimas“.
41
1. TEKINIMO STAKLIŲ PRIEKINĖ ATRAMA
Tekinimo staklių motoras užtikrina tiesioginę pavarą velenui per vidinio dantračio diržą. Veleno sukimosi greitis yra
kintamas, ir jį galima reguliuoti greičio kontrolės svirtimi
(23), kuri yra ant pagrindinio valdymo panelio.
Velenas turi įrengtą vidinį veleno kūgį (Morse Nr. 3), priderinant centriniam naudojimui su priekine plokšte arba tekinimo tvirtinimu. Įsicentruojantis 3 gnybtų patronas (4)
sumontuotas ant veleno rebordos. Kad nuimti patroną, tiesiog atsukite tris fiksavimo veržles rebordos užnugaryje,
kad jį galima būtų patraukti kartu su trimis montavimo
kaiščiais. Trys išoriniai patrono žandikauliai irgi įtraukti į
įrenginio komplektavimą, ir jie leidžia išplėsti patrono
talpą. Išorinių žandikaulių panaudojimo ir montavimo
metodai aprašyti skyriuje „Papildoma įranga”. Velenas turi
6 gręžinius jos rebordoje, ir leidžia pritvirtinti įvairius papildomus reikmenis, pavyzdžiui, priekinę plokštę, 4 žandikaulių patroną ir t.t. (Žiūr. “Papildoma įranga”).
2. KRUMPLINĖS PAVAROS MECHANIZMAS
Krumpliaračio mechanizmą apsaugo apsauginis dangtis
(22), kurį galima nuimti, atsukant du fiksuojančius varžtus
su šešiakampe galvute.
Dantračio mechanizmo krumplinė pavara (žiūrėkite 2 piešinį) perveda pavarą į privedimo varžtą. Privedimo varžtas
TEKINIMO STAKLIŲ ĮRENGIMO SUDĖTINĖS DALYS
1. Priekinė atrama.
2. Geltona lemputė.
3. Patrono saugiklis su išjungikliu.
4. 3- žandikaulių patronas.
5. Atrama.
6. Skersinis slydimas.
7. Kombinuotas slydimas.
8. Žalia lemputė.
9. Tekinimo staklių užpakalinė atrama.
10. Užpakalinės atramos užsklendžianti
veržlė.
11. Vaga.
12. Privedimo varžto guolis.
13. Kombinuoto slydimo padavimo rankena.
14. Sriegio matuojamo disko skalė
(papildomas įrengimas).
15. Automatinio padavimo svertas.
16. Skersinio slydimo rankena.
17. Juosta.
18. Manualinio (balno) padavimo rankena.
19. Padavimo varžtas.
20. Veleno greičio indikatorius.
21. Sriegio matuojamo disko plokštelė
(papildoma įranga).
22. Dantinio padavimo mechanizmo dangtis.
23. Greičio keitimo kontrolės svirtis.
24. Į priekį/Išjungtas (OFF)/Atgal jungiklis
25. Neeilinio sustabdymo jungiklis.
26. Aukšto/žemo greičio diapazono
jungiklis.
27. Padavimo įvedimo varžto „į priekį/
neutralus/atgal“ svertas
28. Mikro jungiklis.
Page 46
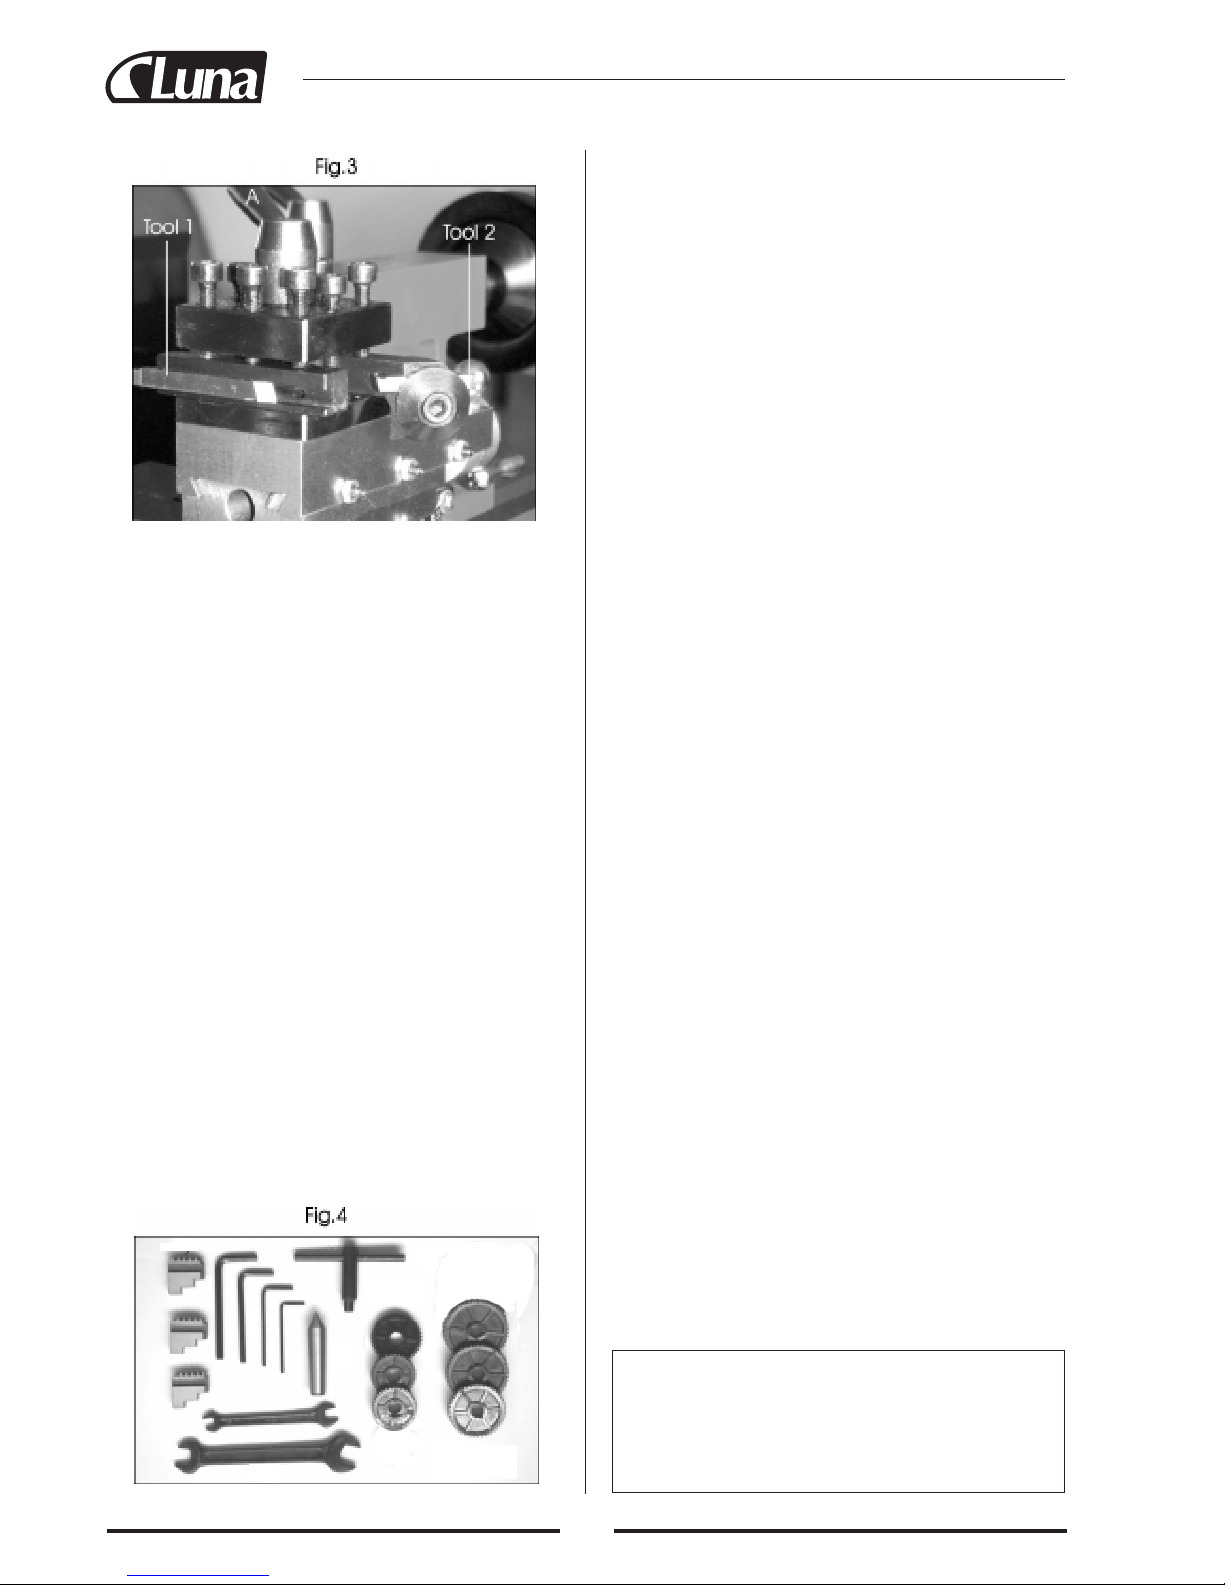
42
1. 4 guminės „kabutės”*
2. 4 šešiakampis raktas.
3. 1 patrono raktas.
4. 1 plastikinis tepalo maišelis.*
5. 1 rezervinis saugiklis.*
6. 2 plastikinės rankenos su varžtais ir veržlėmis.*
7. Kūgio centrai (tipas Morse Nr. 2) tekinimo priekinei
atramai .
8. 3 išoriniai paplatinimo žandikauliai (3- žandikaulių
patronui).
9. 2 veržlėrakčiai su atviru galu 8x10 mm ir 14x17 mm.
10. 1 dantračių mechanizmo komplektas (colių arba
metrinis)
* nėra piešinyje.
Atsiminkite, kad tekinimo staklės yra labai sunkios. Padedant asistentui pakelkite ir pastatykite jas ant masyvaus ir
lygaus paviršiaus arba darbo stalo. Nuvalykite visų konservuojančių priemonių likučius geros kokybės tirpikliu, po to
truputį sutepkite visas judančias dalis.
Jūs pastebėsite, kad transportavimo tikslais skersinio slydimo rankena sumontuota atvirkščiai. Nuimkite ją, atsukant
tvirtinimo varžtą su šešiakampe galvute, ir sumontuokite
teisingai priešinga kryptimi. Po to pasukite visas padavimo
rankenas, kad įsitikinti, kad jos juda teisingai ir tolygiai.
Pritvirtinkite plastikines rankenas prie rankinio padavimo
atkraščio ir atitinkamai prie tekinimo staklių priekinės atramos rankenų, įsitikinus, kad veržlės yra tvirtai priveržtos, ir
rankenos laisvai sukasi aplink varžtus, nenaudojant jėgos.
Važiuoklės/balnų skersinio slydimo ir kombinuoto slydimo
reguliavimas jau ir atliktas gamykloje, kad užtikrinti tolygų
ir lygų judėjimą abejomis kryptimis. Tačiau, jeigu transportavimo metu įreguliavimai pasikeitė (tai nurodo apsunkintas
arba klaidingas judėjimas), vykdydami pakartotiną nureguliavimą pagal skyriaus „Nustatymai ir reguliavimai“ nurodymus.
Visi šešiakampiai veržliarakčiai ir veržliarakčiai įvairių
reguliavimų vykdymui tiekiami komplekte kartu su patrono
raktu 3 žandikaulių patronui ir rezerviniam saugikliui. Saugiklio laikiklis yra pagrindiniame kontrolės panelyje.
Keturios guminės kabutės ir dvi atramos pritvirtinamos
kaiščių angose pagrindo priekyje, naudojant keturis varžtus
su M8 galvute. Šie varžtai naudojami, pritvirtinant nuolaužų
surinkimo indą. Tačiau, siekiant užtikrinti maksimalų įrenginio stabilumą ir saugumą, gamintojas kategoriškai siūlo
patalpinti ir pritvirtinti tekinimo staklių įrenginį ant stabilaus pagrindo, kaip aprašyta skyriuje „Tekinimo staklių
montavimas”.
Trys išoriniai paplatinimo žandikaulių įsicentruojantys
patronai padidina patrono talpą. Smulkesnę informaciją žiūrėkite skyriuje „Papildoma įranga“.
MONTAVIMAS
DĖMESIO!
NEPRADĖKITE ĮRENGINIO NAUDOJIMO, KOL
VISIŠKAI NEUŽBAIGTAS MONTAVIMAS IR
NEĮVYKDYTI VISI PRADINIAI ĮRENGINIO
PATIKRINIMAI PAGAL ŠIOS NAUDOJIMO
INSTRUKCIJOS NURODYMUS
Instrumentų atramoje yra įdirbti 8 šešiakampiai varžtai su
panardinta galvute, kuriuos naudoja, įtvirtinant pjovimo
instrumentą bet kurioje pageidaujamoje pozicijoje. Greitam
ir patogiam keitimui galima sumontuoti keturias instrumento dalis. Piešinyje matomos dvi sumontuotos dalys.
Instrumento atramą galima sukti, atleidžiant pakankamai
laisvai svertą (A) jo viršutinėje pusėje taip, kad atramą būtų
galima truputėlį pakelti ir po to pasukti į reikalingą poziciją.
VISUOMET įsitikinkite, kad instrumento atrama, o kartu su
ja ir pats instrumentas yra įtvirtintas, prieš gręžimą tvirtai
priveržiant svertą.
5. MOTORAS
Išardyti motoro nerekomenduojama, šepetukų keitimas
vykdomas pagal skyriaus „Priežiūra“ nurodymus. Vykdant
visus kitus įrenginio serviso darbus, susisiekite su produkcijos platintoju.
ĮRENGINIO IŠPAKAVIMAS IR
PARUOŠIMAS EKSPLOATAVIMUI
Gavus įrenginį, įdėmiai išpakuokite tekinimo stakles ir jų
dalis, ir atidžiai patikrinkite, ar transportavimo metu neatsirado įrenginio gedimų ir komplekte yra visos reikalingos
dalys. Jeigu radote kokių gedimų arba trūkstančių dalių,
nedelsiant susisiekite su produkcijos platintoju.
Įsitikinkite, ar įpakavimo komplekte yra šios atskiros įrenginio dalys:
Page 47
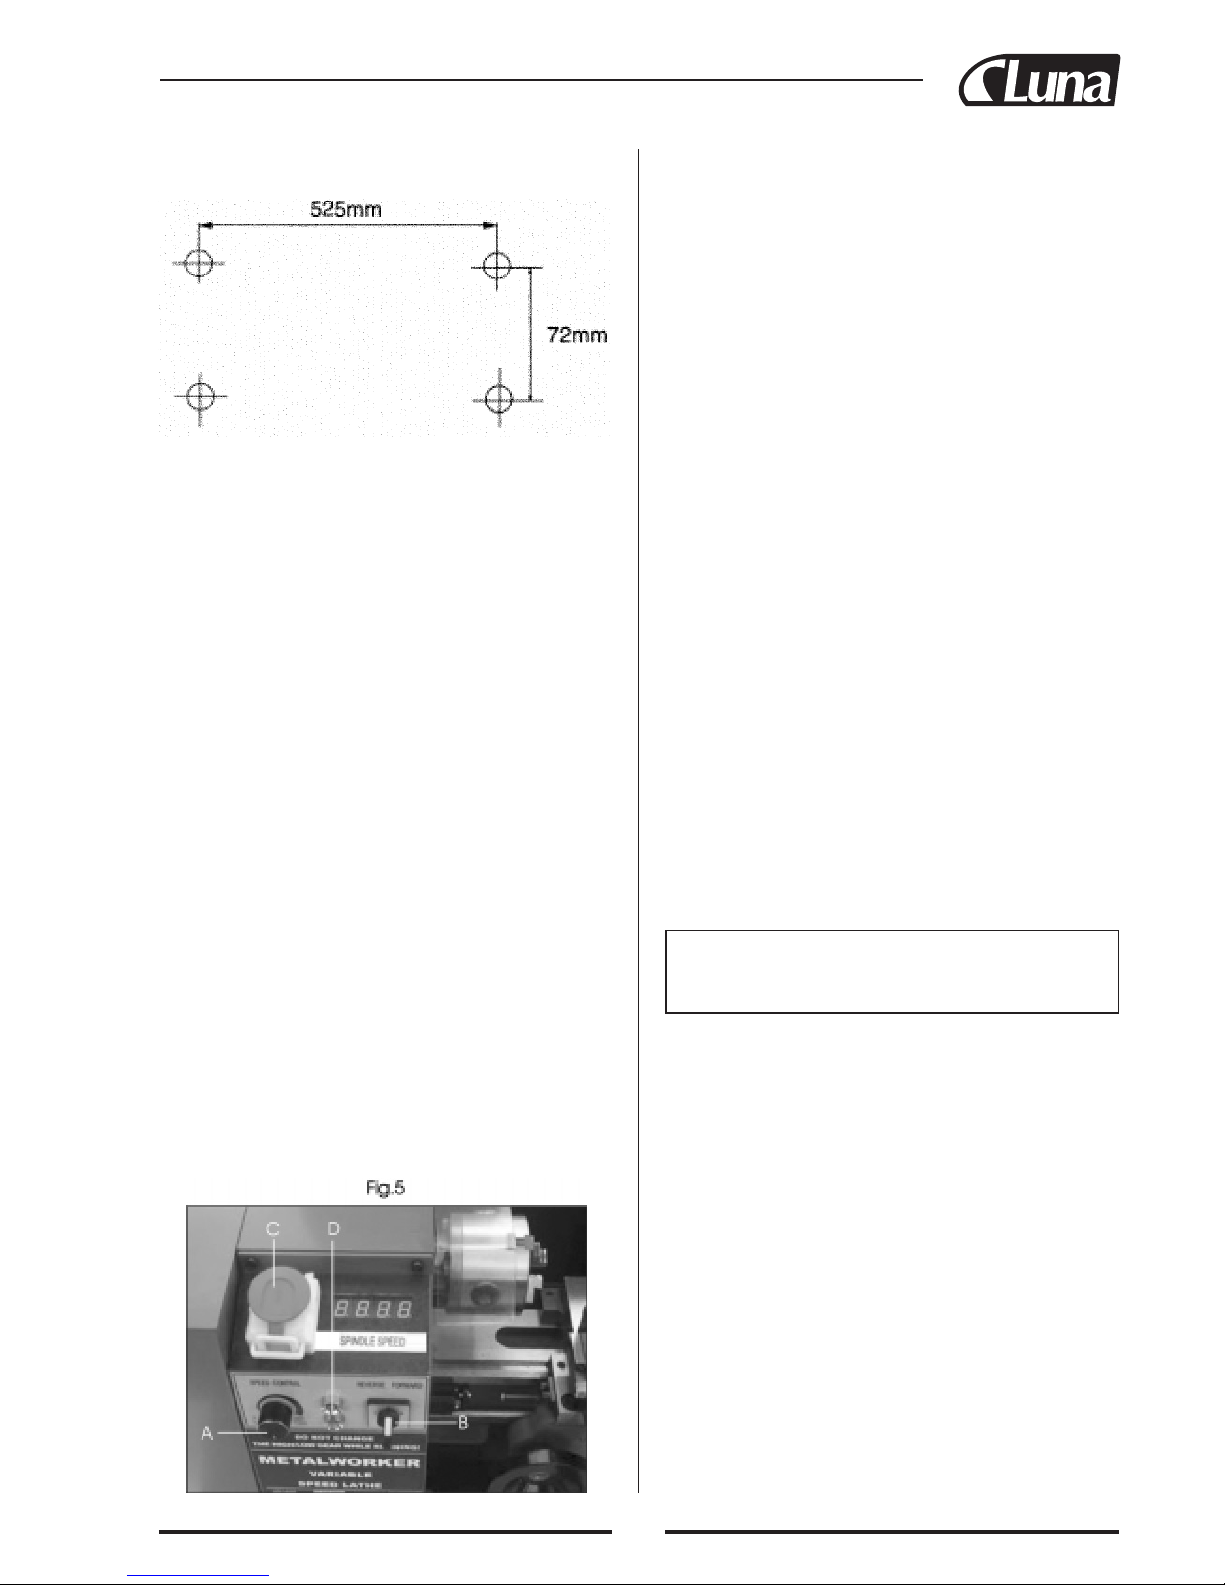
43
TEKINIMO STAKLIŲ MONTAVIMAS
Laikydamiesi visų anksčiau aprašytų atsargumo priemonių,
sumontuokite aukšto –žemo diapazono (High-Low) svertą
(26) padėtyje Low. 3- žandikaulių patrono saugiklis turi būti
uždaroje padėtyje. Įsitikinkite, kad skersinis slydimas būtų
pakankamu nuotoliu nuo patrono, ir automatinio padavimo
svertas būtų atlaisvintoje (atjungtoje) pozicijoje (t.y. svertas
pasuktas Į VIRŠŲ). Įstatykite maitinimo laidą į kontaktinės
šakutės sieninį lizdą.
Pasirinkite FORWARD, naudojant jungiklį (B) „į priekį/išjungtas/atgal” (F/O/R) pagrindiniame valdymo panelyje, po
to atlaisvinkite neeilinio sustabdymo jungiklį, lengvai nuspaudžiant žemyn raudoną rankeną ir nuspaudžiant ją vidun
priešinga atramos kryptimi, kaip parodyta rodykle raudonos
rankenos (C) viršutinėje pusėje. Užsidegs žalia lemputė.
Įjunkite įrenginį, LĖTAI pasukant greičio keitimo kontrolės
rankeną (A) laikrodžio rodyklės kryptimi. Kuo toliau bus
sukama rodyklė, tuo daugiau progresyvine seka didės greitis. Po to jūs galėsite matyti tekinimo staklių sukimosi greičio skaitmeninį parodymą
DĖMESIO! Visuomet prieš tekinimo staklių paleidimą
apsukite greičio kontrolę į minimalią greičio poziciją. Jeigu
greičio kontrolė bus nustatyta į didelio greičio poziciją, gali
būti sugadinta greičio kontrolės elektros schema.
Leiskite tekinimo staklėms veikti bent 5 minutes, kurių
metu palaipsniui didinkite tekinimo staklių sukimosi greitį
iki maksimalaus. Leiskite tekinimo staklėms veikti bent 2
minutes tokiu greičiu prieš įrenginio išjungimą ir atjungimą
nuo maitinimo šaltinio.
Patikrinkite, ar visi įrenginio komponentai yra tvirtai užfiksuoti ir veikia teisingai ir neįstringant. Įsitikinkite, kad visi
tvirtinimai yra tvirtai užfiksuoti.
Pakartokite šią procedūra esant HIGH nustatymui.
Jeigu būtina vykdyti reguliavimą, žiūrėkite atitinkamą reguliavimo skyrių „Nustatymai ir reguliavimai“.
DĖMESIO!
NIEKUOMET nebandykite keisti padėties nuo aukštos
į žemą (HIGH uz LOW), kol įrenginys dirba.
B. ĮRENGINIO PALEIDIMAS NORMALIOMIS
APLINKYBĖMIS
(žiūr 5 pieš.)
1. Laikykitės visų anksčiau aprašytų atsargumo priemonių
ir užtikrinkite, kad apdorojama medžiaga gali laisvai
suktis, neužsikabindama.
2. Visuomet įsitikinkite, kad prieš įrenginio įjungimą greičio reguliavimo rankena būtų žemiausioje galimoje padėtyje.
3. Įjunkite jungiklį (B) „į priekį/išjungtas/atgal” (F/O/R)
pagrindiniame valdymo panelyje į padėtį FORWARD.
4. Įjunkite automatinio padavimo svertą arba užtikrinkite,
kad jis niekuomet nebūtų atjungtas, priklausomai nuo to,
ar automatinis padavimas yra ar nėra būtinas.
SVARBU! Tai VISUOMET turi būti suvokiama tvirto
tikslo veikla.
PASTABA: Jeigu automatinis padavimas yra būtinas, privedimo varžto svertas „į priekį/neutralus/atgal ” (FORWARD/NEUTRAL/REVERSE) turi būti FORWARD pozicijoje. Jeigu automatinis padavimas nėra būtinas, svertas
turi būti NEUTRAL pozicijoje. Tam tikslui sugriebkite ran-
Tekinimo staklių įrengimas pastatomas ir sumontuojamas
ant stabilaus ir masyvaus darbo stalo pakankamu aukščiu,
taip, kad tekinimo staklių operatoriui nereikėtų pasilenkti
normaliomis darbo vykdymo aplinkybėmis. Įrenginys yra
labai sunkus, todėl, perkeliant jį, reikalinga asistento pagalba. Užtikrinkite darbo zonos viršutinį apšvietimą, kad operatoriui nereikėtų dirbti savo šešėlyje.
Gamintojas primygtinai rekomenduoja, kad įrenginys būtų
tvirtai prisuktas prie masyvaus darbo stalo, naudojant
kaiščių angas, kurios skirtos kabučių įtvirtinimui pagrinde.
Tai užtikrina įrenginio stabilumą, ir, kartu su tuo, darbo saugumą.
Tai atliekant, atsukite keturis M8 varžtus, kurie prie įrenginio tvirtina gumines kabute ir nuolaužų padėklą (jeigu jos
jau yra pritvirtintos) ir nuimkite kabute. Išgręžkite keturias
10 mm tvirtinimo angas darbo stalo paviršiuje pagal piešinį,
dešinėje nurodytais dydžiais, ir atitinkamo ilgio M8 varžtais
ir plokščiomis poveržlėmis (neįtrauktos į komplektą), pritvirtinkite tekinimo stakles prie darbo stalo paviršiaus, įsitikinus, kad nuolaužų padėklas yra savo vietoje.
Jeigu nepageidaujate pastovaus tekinimo staklių įrenginio
patalpinimo ir tvirtinimo, alternatyvai jūs galite prisukti tekinimo stakles prie bent 18 mm storio faneros lakšto minimaliu dydžiu 800 x 300 mm ir ant plokštės centralizuotomis
montažinėmis angomis. Tekinimo staklių eksploatavimo
metu faneros plokštė turi būti pritvirtinta prie darbo stalo
C-tipo varžtais.
PALEIDIMO PROCEDŪRA
A. MONTAVIMO LAIKU – ĮRENGINIO
PALEIDIMAS PIRMĄ KARTĄ
(žiūrėti 5 piešinį)
Page 48
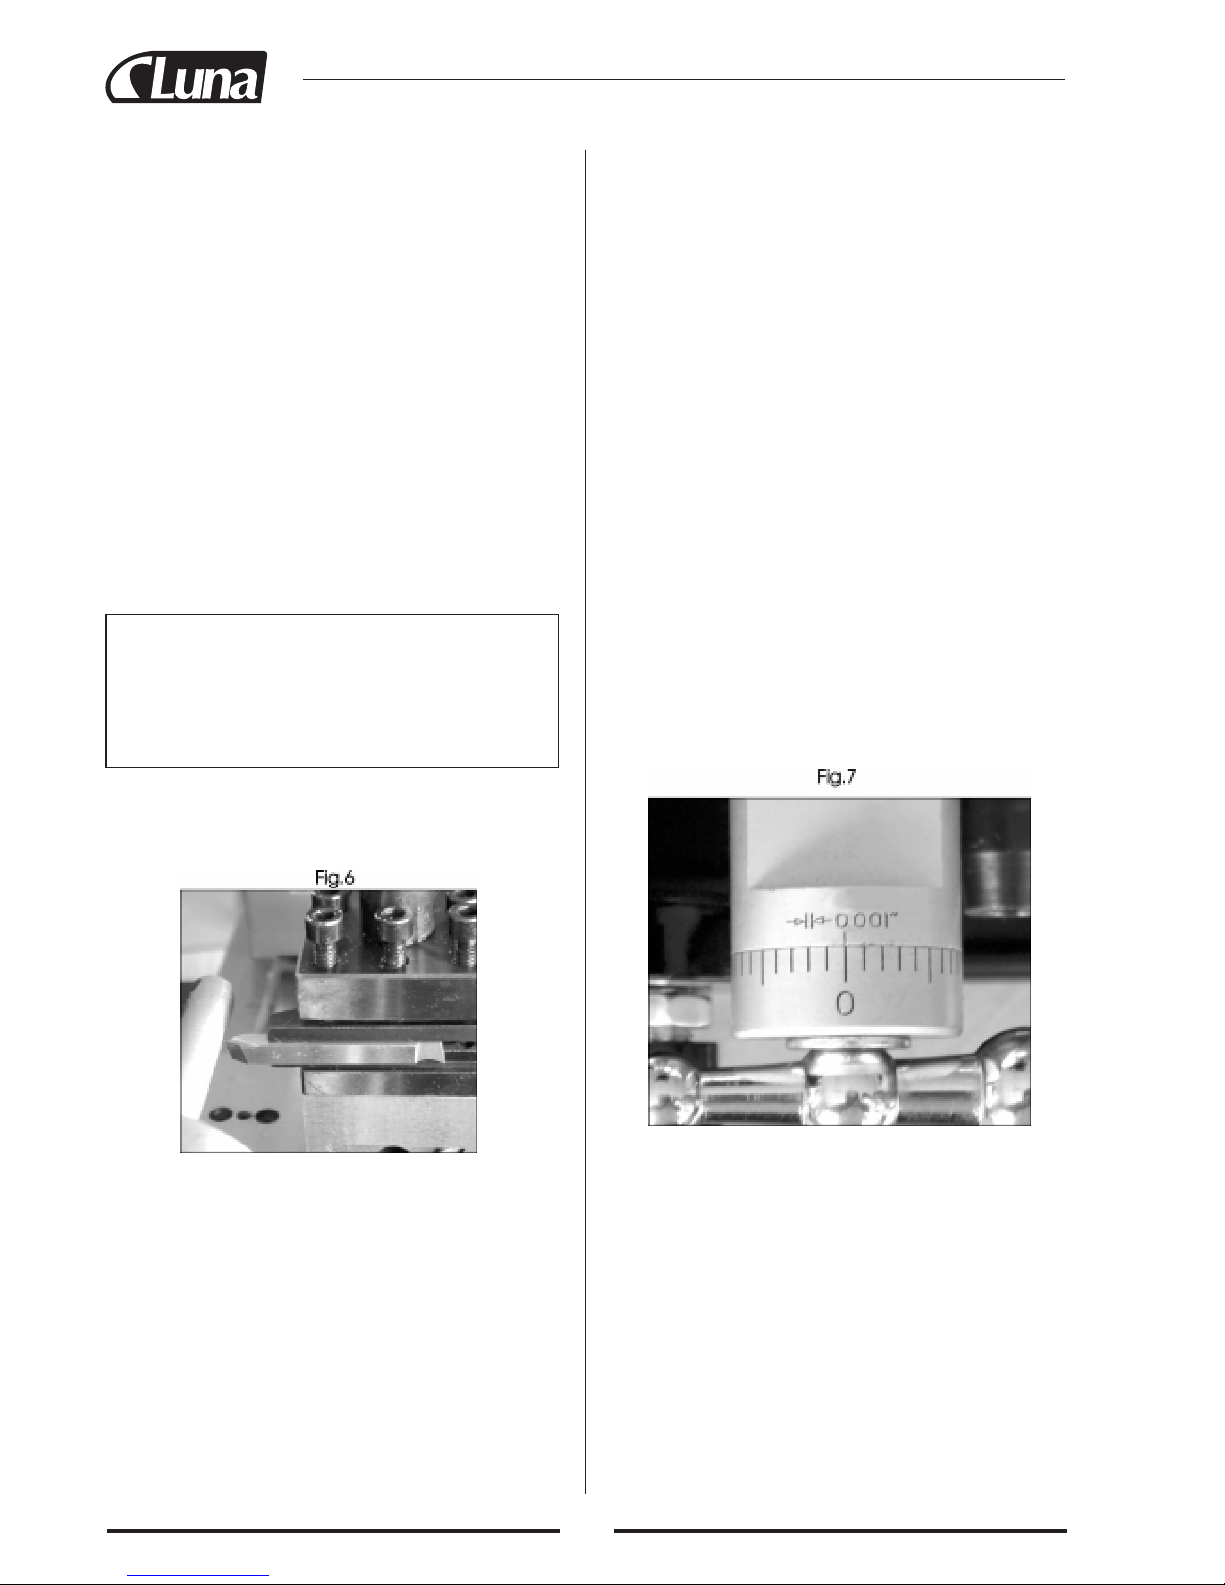
44
keną ir patraukite priešingai spyruoklės spaudimui. Laikant
rankeną šioje padėtyje. pasukite svertą, kol jo galas yra prie
vidutinės duobutės atžymos ant įrėminimo.
5. Tęskite įrenginio paleidimo veiksmus, kaip aprašyta
anksčiau.
6. Kai užbaigėte darbą tekinimo staklėmis, arba, jeigu
įrengimas paliekamas be priežiūros, pasukite „į
priekį/išjungti/atgal” svertą į OFF poziciją, po to atjunkite įrenginį iš maitinimo šaltinio.
DĖMESIO! Maitinimo šaltinio sistema turi įrengtą automatiniu apsaugos įtaisu nuo perkrovų. Jeigu vyksta įrenginio perkrovimas, motoras automatiškai sustabdomas ir išjungiamas, ir užsidegs geltona lemputė (D). Iš naujo paleidžiant įrenginį, pasukite „į priekį/išjungta/atgal” svertą (B)
į OFF poziciją, prieš pakartotiną įjungimą pašalinant trikdžius, kurie sukėlė perkrovą. Įsitikinkite dėl įrenginio veikimo
greičio padėties ir nustatykite žemiausiu greičiu. Kai pasiruošę vėl dirbti įrenginiu, pastatykite krypties jungiklį į
reikalingą poziciją. (Žalioji lemputė turi būti įjungta ir geltonoji išjungta). Po to nureguliuokite reikalingą greitį.
PERSPĖJIMAS!
PRIEŠ BET KOKIŲ ĮRENGINIO NUSTATYMŲ
KEITIMĄ IR REGULIAVIMĄ, TAME TARPE IR
IŠ AUKŠTO Į ŽEMĄ, VISUOMET išjunkite įrenginį,
pasukant „į priekį/išjungtas/atgal” svertą į OFF
poziciją
aliu atveju išsikišimas neturėtų viršyti 15 mm tiesio pjovimo instrumento). Labai SVARBU užtikrinti, kad pjovimo
instrumento antgalis būtų ant apdorojamos medžiagos horizontalios centro linijos arba šiek tiek po ja. Jokiu atveju jis
negali būti virš horizontalios centro linijos. Kai būtina,
instrumento tvirtinimui naudokite tarpiklius po juo, užtikrinant teisingą aukštumą. Arba, jeigu instrumento antgalis yra
pernelyg aukštai, vienintelis sprendimas yra pasirinkti kitą
instrumentą arba nušlifuoti instrumento antgalį.
Patikrinant, ar pjovimo antgalis yra teisingame aukštyje,
pastatykite instrumentą taip, kad pjovimo antgalis sutaptų
su tekinimo staklių priekinės atramos centro punktu. Jeigu
būtina, atlikite reguliavimą, naudodami tarpiklius, nušlifuojant antgalį arba pasirenkant kitą pjovimo instrumentą.
Kai instrumento pasirinkimas yra patenkinamas ir teisingas,
įstatykite apdorojamą detalę į spaustuvus arba ant laikiklio
plokštės. Jeigu būtina, naudokite priekinės atramos centrą,
kad užtikrinti papildomą atramą apdorojamai detalei, jeigu
detalės negalima pakankamai tvirtai įtvirtinti patrone, arba,
jeigu detalė yra ilga arba yra mažą diametro. Be to, galima
naudoti „stabilizatorius“ ir papildomas atramas, smulkiau
aprašytas skyriuje „Papildoma įranga”. Jeigu priekinė atrama nenaudojama, jūs galite ją nuimti visiškai, atpalaiduojant fiksavimo veržlę ir išslidinant ją iš renginio pagrindo.
Gali būti reikalinga sureguliuoti kombinuoto slydimo poziciją arba perkelti apdorojamą detalę į patroną, kad garantuoti atitinkamą nuotolį.
TEKINIMO STAKLIŲ NAUDOJIMAS
A. PAPRASTAS TEKINIMAS
Prieš įrenginio paleidimą, kaip aprašyta aukščiau, privaloma sąlyga yra vykdyti pilną įrenginio patikrinimą pagal
vykdomą užduotį.
Tolesni nurodymai laikomi pagrindinėmis linijomis įrenginio teisingam paruošimui paprastų tekinimo veiksmų vykdymui.
VISUOMET PLANUOKITE VYKDOMĄ DARBĄ. Rūpinkitės, kad šalia būtų darbo planas arba brėžinys, ir matavimo instrumentai, kurie gali būti reikalingi, pavyzdžiui,
mikrometras, išormatis it t.t.
Pasirinkite pjovimo instrumentą, kurio pagalba bus padarytas reikalingas pjūvis, ir sumontuokite jį ant instrumento laikiklio, su kaip galima minimaliu išsikišimu. Įtvirtinkite jį
trimis varžtais su antgaliais, kaip parodyta 6 piešinyje. (Ide-
Kai instrumento pasirinkimas patenkinamas ir padėtis teisinga, atitraukite pjovimo instrumentą ir pasukite važiuoklę/balnus nuo priekinės atramos, po to pasukite pjovimo
instrumentą prie apdorojamos detalės jos pjovimo ilgiu,
vienu metu sukant detalę patrone. Toliau lėtai stumkite į priekį pjovimo instrumentą, kol jis susiliečia prie apdorojamos
detalės paviršiaus. „Įrašykite” šią poziciją, nustatant ties
nuliu skersinio slydimo skalę, t.y. pasukant judančią skalę,
kol nulio atžymos sutampa (Žiūrėkite diagramą priešingoje
pusėje).
Kai skalė yra nustatyta ties nuliu, atitraukite skersinį slydimą vienu pilnu apsisukimu, po to stumkite važiuoklę/balnus, kol pjovimo instrumentas yra mažu atstumu nuo apdorojamos detalės dešiniosios kraštinės. Po to dar kartą pasukite skersinį slydimą vienu pilnu apsisukimu, kol nulinės
atžymos sutampa dar kartą.
Page 49
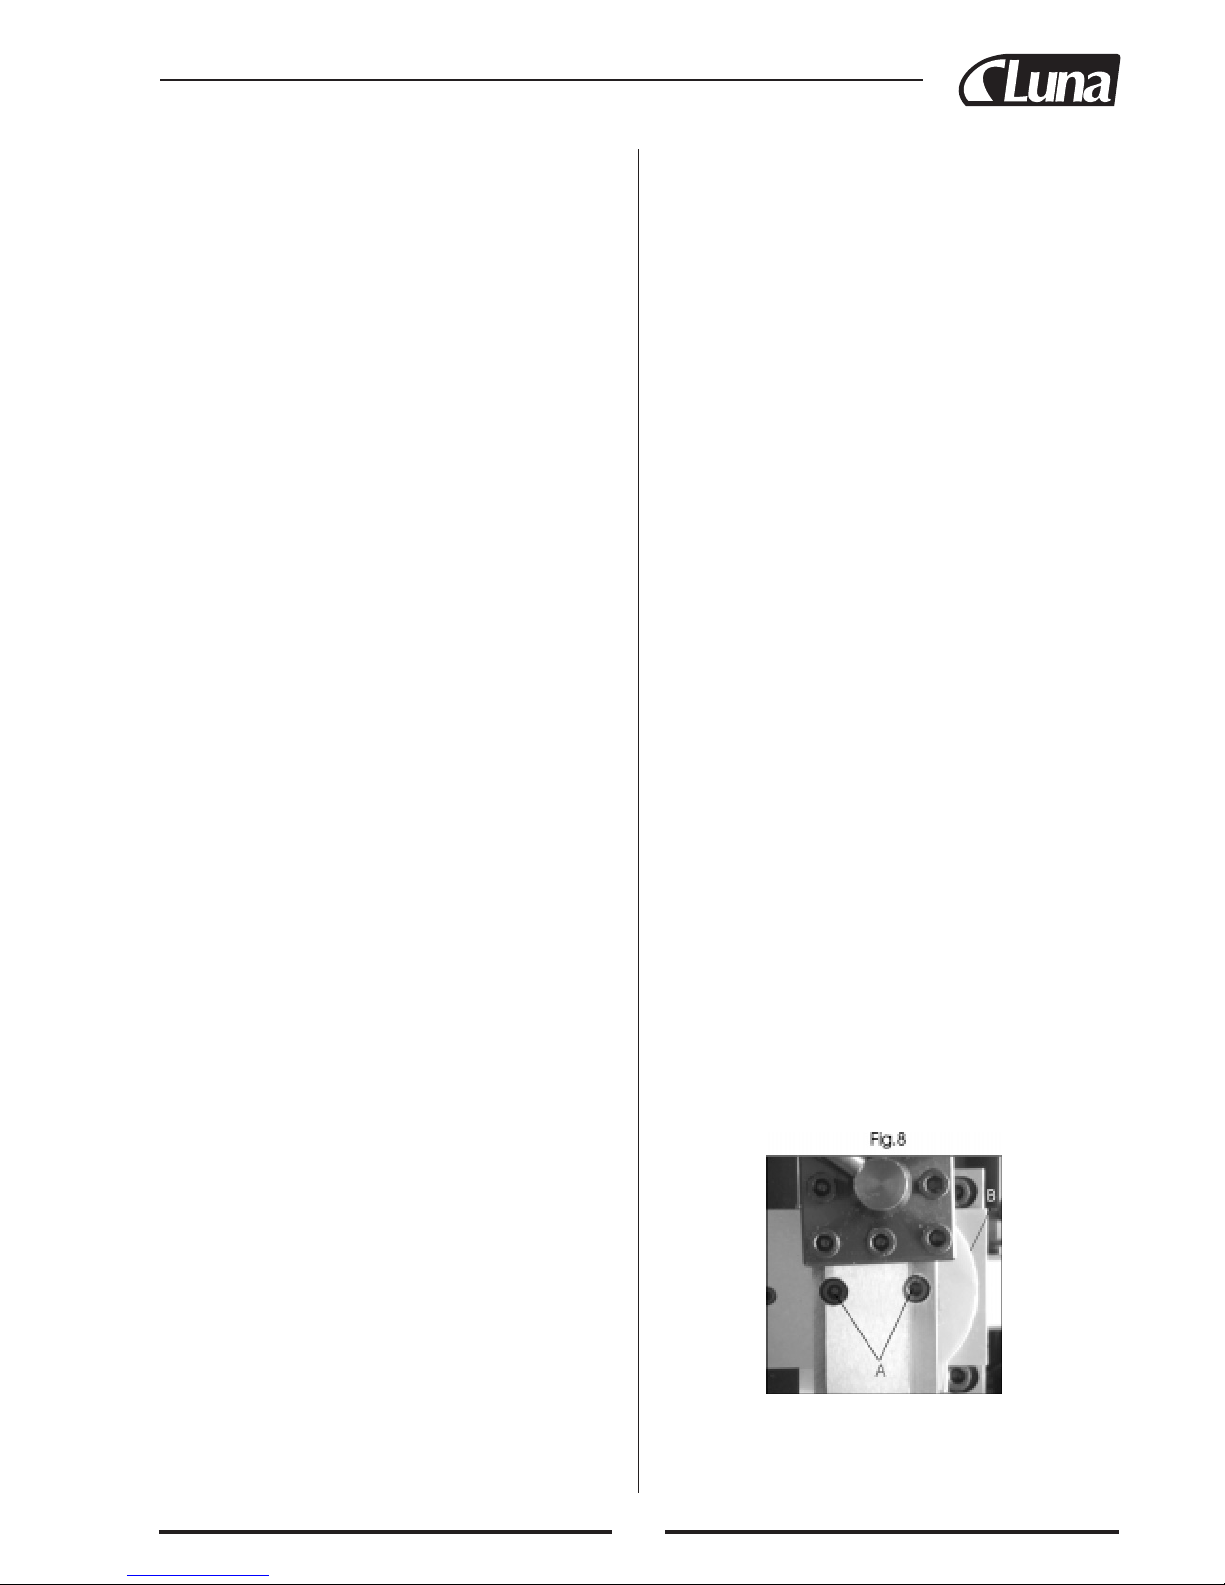
45
SVARBU! Jeigu perkeliate skalę pro nulio atžymą, nukreipkite ją atgal bent pusę apsisukimo, ir lėtai vėl suartinkite
nulio atžymas. Kai naudojate skalę kaip indikatorių, stumiant skersinį slydimą arba kombinuotą slydimą, VISUOMET
naudokite šią procedūrą, suderinant nulio atžymas. Tai atliekama, kad išvengti laisvos eigos arba kitų arba kitų tarpų,
kurie gali atsirasti dantračio mechanizme ir kt.
Toliau sukite rankeną tiek, kiek reikia jūsų pasirinkto pjovimo gyliui.
PASTABA: Mes rekomenduojame, kad grubaus tekinimo metu nereikėtų viršyti 0,25 mm (0,010”) pjūvio gylio.
Montavimas užbaigtas, kad pradėti pjovimo darbą. Tačiau,
prieš tekinimo pradžią patikrinkite šių mechanizmų padėtį:
a. Automatinio padavimo svertą: įsitikinkite, kad jis yra UP
pozicijoje rankinio padavimo atveju.
b. Privedimo varžto svertas „į priekį/neutralus/atgal ”. Jeigu
automatinis padavimas nereikalingas, nustatykite į „Neutral” poziciją.
c. HIGH/LOW greičio pasirinkimo svertas. Pasirinkite
reikalingą greičio diapazoną.
Įjunkite įrenginį (ON), kaip aprašyta skyriuje ”Paleidimo
procedūra”, ir lėtai stumkite pjovimo instrumentą prieš
apdorojamą detalę rankinio padavimo rankena. Tęskite
veiksmus, kol pasiekiate anksčiau pažymėtą liniją ant detalės, po to atstumkite instrumentą pilnu vienu arba dviem
apsisukimais su skersinio slydimo padavimo rankena. Pasukite važiuoklę/ balnus atgal į jų pradinę padėtį, po to stumkite pjovimo instrumentą tokiu pačiu apsisukimų skaičiumi
„į priekinę pusę ”, pridedant pageidaujamą pjovimo gylį, ir
tęskite, pjaunant dar kartą.
PASTABA: Šie veiksmai aprašo bendro, grubaus pjovimo
procedūrą. Atliekant kitos rūšies pjūvius, vėlesnį apdoroji-
mą .... pjovimo pečius ir t.t., vadovaukitės atitinkamais
nurodymais.
B. PAPRASTAS TEKINIMAS SU GALINGUMO
PADAVIMU
Naudojami tokie patys pagrindo nustatymai, kaip aprašyta
anksčiau, privedimo varžto svertas „į priekį/neutralus/atgal
” (25, priekinės atramos užnugaryje ) yr nustatytas į „Forward” poziciją, ir automatinio padavimo svertas (13) varomas, vedant važiuoklę/balnus. Kaip minėta anksčiau, privedimo varžto sukimosi greitis, o kartu su juo ir pjovimo
instrumento padavimo greitis, priklauso nuo krumplinės
pavaros mechanizmo dantračio konfigūracijos. Padavimo
greitis normaliomis pjovimo sąlygomis yra žymiai mažesnis, nei varžtų tekinimo atvejais.
Tekinimo įrengimas yra konfigūruotas gamykloje normalaus tekinimo operacijoms, tačiau, kol neatlikote varžtų tekinimo, atsiminkite, kad dantračio konfigūracija visuomet
perstatoma iš naujo normaliam tekinimui. Prašau, žiūrėkite
diagramą tolesniuose puslapiuose, kur nurodyta dantračio
konfigūracija ir išaiškinta, kaip atlikti dantračių keitimą.
1. Laikykitės visų anksčiau minėtų atsargumo priemonių,
nustatant pjovimo instrumento padėtį mažu atstumu dešinėn nuo apdorojamos detalės, ant skersinio slydimo
nustatant atitinkamą pjovimo gylį.
2. Įsitikinkite, kad privedimo varžto svertas „į priekį /neutralus /atgal” yra nustatytas į „Forward” poziciją, ir pasirinkite FORWARD ant „į priekį/išjungta/atgal” jungiklio,
kuris yra pagrindiniame valdymo panelyje. Įjunkite
įrenginį.
3. Pasukite rankeną dešine ranka, kad pasiekti reikalingą
veleno sukimosi greitį, ir prispauskite žemyn automatinio padavimo svertą, kol veržlė tvirtai susijungia su
padavimo varžtu.
SVARBU! Jūsų kairė ranka visuomet turi būti laisva, kad,
esant būtinumui, galėtų įjungti įrenginio neeilinio sustabdymo mygtuką.
4. Atidžiai sekite pjovimo instrumento judėjimą, kai jis
artėja prie atžymos apdorojamos detalės paviršiuje (kuris
nurodo pjovimo pabaigą), staigiai priveržkite automatinio padavimo svertą Į VIRŠŲ, ir užtikrinkite, kad jis
liktų padėtyje Į VIRŠŲ. Jeigu reikalingas tikslus pjūvis,
rekomenduojama užbaigti pjovimą rankiniu būdu.
PASTABA: Jeigu jums reikalingas petys su tobulais kampais, turite naudoti atitinkamos formos pjovimo instrumentą.
5. Atstumkite pjovimo instrumentą vienu arba dviem pilnais apsisukimais ant skersinio slydimo. Po to pasukite
važiuoklę/balnus tokiu būdu, kad sukimosi instrumentas
vėl būtų pradinėje pozicijoje. Pastumkite pjovimo instrumentą pirmyn tokiu pačiu apsisukimų skaičiumi, pridedant pjūvio gylį, ir, kai esate pasiruošę, prispauskite
žemyn automatinio padavimo svertą ir toliau vykdykite
sekantį pjūvį.
C. ĮSTRIŽAS PJOVIMAS
Įstrižo pjovimo atveju naudojamas kombinuotas slydimas,
sumontuotas ant skersinio slydimo ir nustatytas teisingu
kampu prieš jį (tai nurodo nulio atžyma ant skersinio slydimo), vykdant normalaus pjovimo operacijas.
Nustatant skersinį slydimą taip, kad pjovimo instrumentas
atliktų įstrižą pjovimą, pirmiausia atitraukite slydimą, kol
du varžtai su panardinta galvute (A) atidengiami, kaip matoma 8 piešinyje.
Visus varžtus atpalaiduokite laisvai taip, kad galima būtų
skersinį slydimą pasukti pageidaujamu kampu, kaip nurodyta ant skalės, ir užfiksuokite šioje pozicijoje, vėl priveržiant varžtus su panardinta galvute.
Page 50
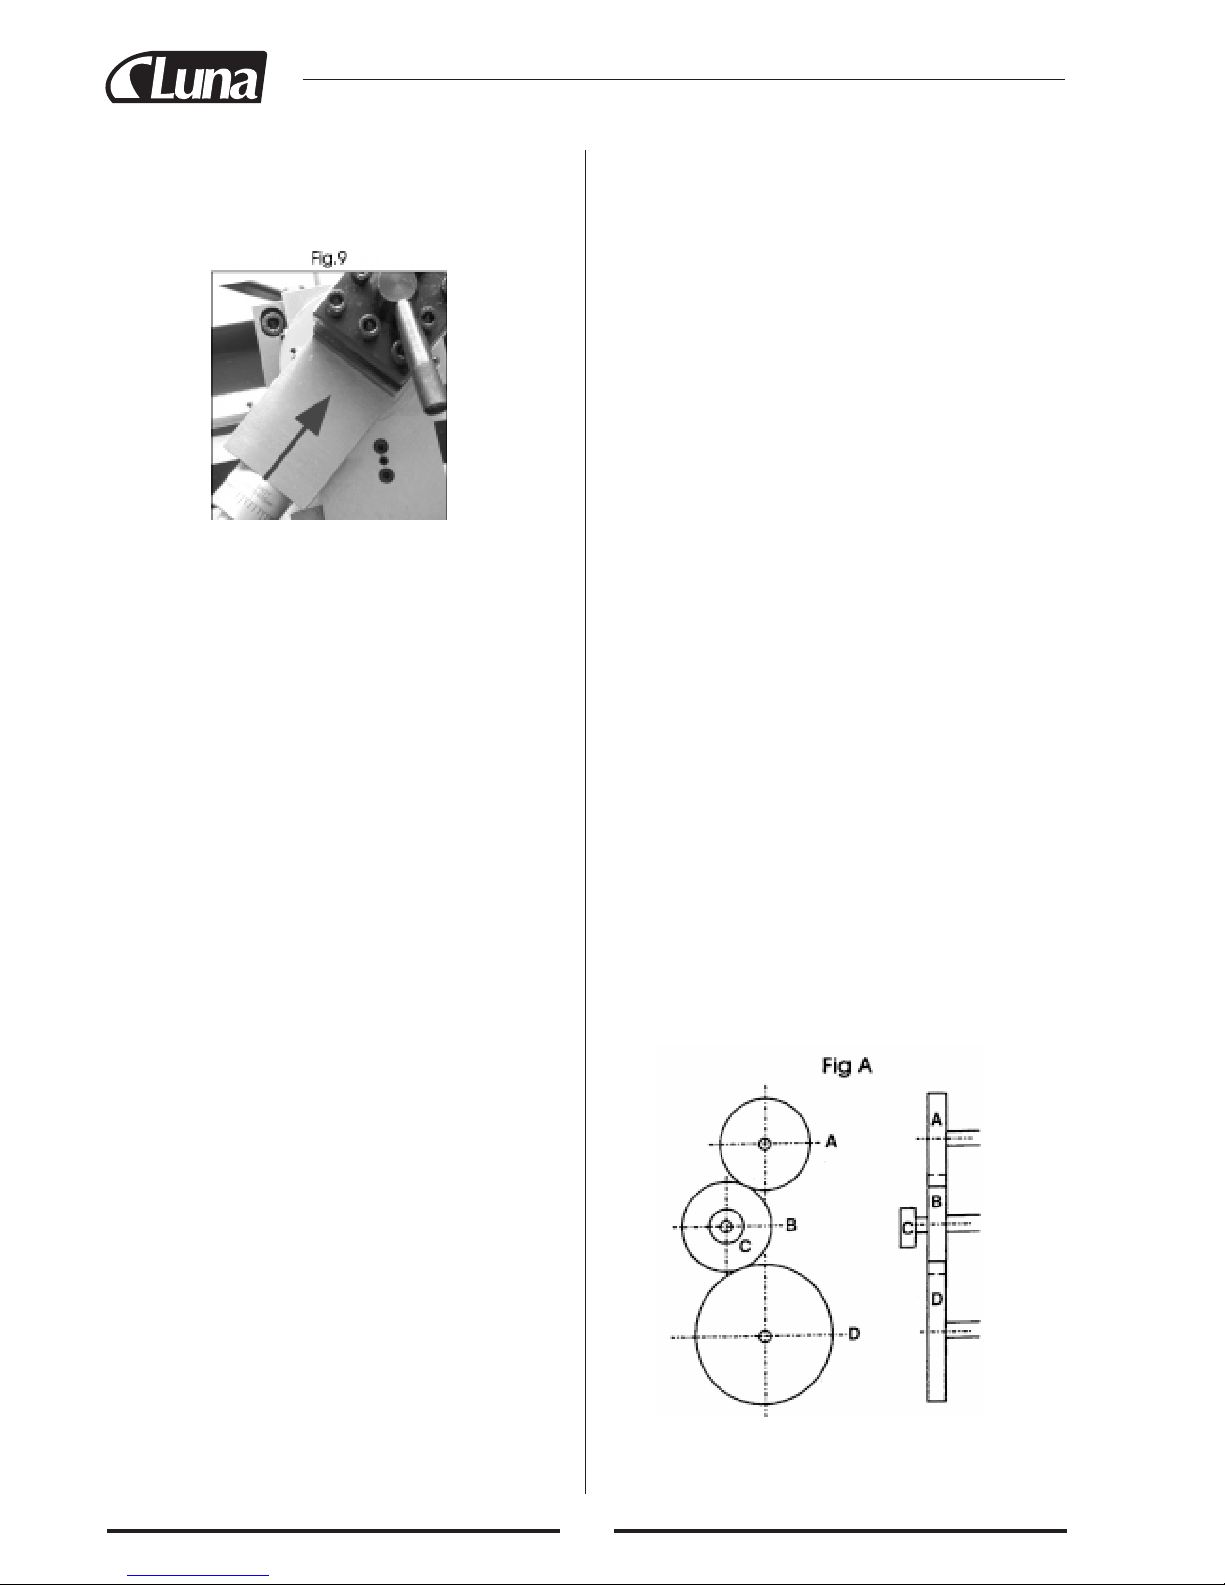
46
Kūgio arba įstrižą pjūvį padaro, atitinkamai nustatant skersinį slydimą, ir po to naudojant kombinuotą slydimo rankeną, stumiant pjovimo instrumentą rodyklės kryptimi, kaip
matoma 9 piešinyje.
5. Atstumkite pjovimo instrumentą, naudojant skersinio
slydimo padavimo rankeną, ir įsidėmėkite tikslų pozicijų
ant skalės ir tikslų apsisukimų skaičių.
Įjunkite jungiklį (B) į padėtį REVERSE, pasukite
važiuoklę/balnus atgal į pradinę poziciją, ir įjunkite
jungiklį (B) į padėtį OFF.
Paleiskite pjovimo instrumentą iš naujo, įtraukiant skersinį slydimą Į VIDŲ tiksliu apsisukimų skaičiumi, kokie
prieš tai buvo pasukti Į IŠORĘ, ir tęskite sukti Į VIDŲ
iki pageidaujamo pjūvio gylio.
6. Pakartokite 4 ir 5 veiksmą. Tęskite šiuos veiksmus, kol
sriegio sukimas yra užbaigtas.
DANTRAČIŲ KEITIMAS VARŽTŲ SUKIMUI
Privedimo varžtų pavarą užtikrina veleno dantračio krumplinės pavaros mechanizmas. Dantračio koeficientas nustatys privedimo varžto sukimosi greitį prieš veleną, t.y., velenui padarant vieną apsisukimą, padavimo varžtas apsisukimus nustatys dantračio koeficientas.
Montuojant dantračius su žinomi koeficientu, galima vykdyti sriegių sukimą žinomu dydžiu. Jeigu komplektavime
tiekiamas J privedimo varžtas sudaro colių sriegius, žinomos vertės bus pažymėtos kaip TIP (threads per inch), atitinkamai, jeigu komplektavime tiekiamas privedimo varžtas
sudaro metrinius sriegius, žinomos vertės bus pažymėtos
mm.
Kaip buvo paminėta anksčiau, tikras įsuktas sriegis bus visiškai priklausomas nuo pjovimo instrumento profilio. Šioje
naudojimo instrukcijoje neįtraukta detalizuota informacija
apie pjovimo instrumentų rūšis, pjovimo greitį ir įvairių
medžiagų apdorojimo ypatumus ir t.t., todėl primygtinai
rekomenduojama gauti papildomą informaciją atitinkamuose žinynuose arba konsultuotis su kvalifikuotu specialistu.
Žemiau matomoje diagramoje pavaizduoti sriegių dydžiai,
kuriuos galima išpjauti, naudojant atitinkamose lentelėse
nurodytą dantračio konfigūraciją.
PASTABA: Tekinimo įrenginio gamyklos konfigūracija
skirta normaliam pjovimui su galingumo arba automatiniu
padavimu, ir dantračio konfigūracija yra sekanti:
GEAR A 20T
GEAR B 80T
GEAR C 20T
GEAR D 80T
D. VARŽTO PJOVIMAS
Šios operacijos vykdymui reikalingi atitinkami įgūdžiai ir
tikslumas, ir jos nereikėtų pradėti, jeigu tik jūs nesate pilnai
susipažinę su visais tekinimo staklių naudojimo aspektais.
Iš esmės važiuoklė/balnas jėgos poveikyje judės priekinės
atramos kryptimi, taip pat, kaip vykdant automatinio padavimo pjovimą, išskyrus tą atvejį, kai padavimo greitis bus
didesnis, ką nusako dantračio konfigūracija. Todėl pjovimo
instrumentas stumiamas vis arčiau besisukančio patrono.
Siekiant užtikrinti, kad pjovimo instrumentas ir patronas
nesusiliečia tekinimo staklių veikimo metu, būtinas didelis
dėmesys ir koncentracija, nes potencialiai sukeliami sužeidimai gali būti labai sunkūs.
Tekinimo įrenginys turi privedimo varžtą, kuris gali sudaryti colių sriegį diapazonu nuo 12 iki 52 sriegių į colį, arba
metrinį sriegį diapazonu nuo 0.4 iki 2.0 mm. Labai esminga
atsiminta, kad jums reikalingas sukimosi sriegio tipas
(UNF, BA, BSP, BSW ir t.t.) bus visiškai ir išskirtinai priklausomas nuo pjovimo instrumento profilio, nes įvairių sriegių profiliai yra skirtingi. Siekdami tikslesnės informacijos apie varžtų sukimosi technologijas, pjovimo instrumentą
ir t.t., žiūrėkite atitinkamus naudojimo nurodymus arba
konsultuokitės su kvalifikuotais specialistais.
Bendra varžtų pjovimo procedūra yra sekanti:
1. Stenkitės pasiekti kaip galima didesnio atstumo nuo
patrono iki būsimo varžto sriegio, ir, jeigu projektas tai
leidžia, įsukite į apdorojamą detalę mažesnio diametro
„nuotėkį” nei numatyto varžto sriegio bazės diametras.
2. Sumontuokite dantračio pavarą pagal reikalingą sriegį, ir
teisingai sumontuokite pjovimo instrumentą, kad jis būtų
paruoštas pjovimui.
Pastaba: Pjovimo gylis yra labai esminis faktorius, ir jį
galima apskaičiuoti arba gauti atitinkame žinyne.
3. Laikykitės visų anksčiau aprašytų atsargumo priemonių
ir paleiskite įrenginį automatinio padavimo svertu atviroje padėtyje (AUKŠTYN).
4. Greitai sujunkite automatinio padavimo svertą, pasukant
„į priekį/išjungta/atgal” svertą (F/O/R) (B) į padėtį FORWARD. Kai pjovimo instrumentas artėja prie pageidaujamo sriegio pabaigos, pasukite jungiklį (B) į padėtį „išjungtas” (OFF). Neatjunkite automatinio padavimo sverto.
Page 51
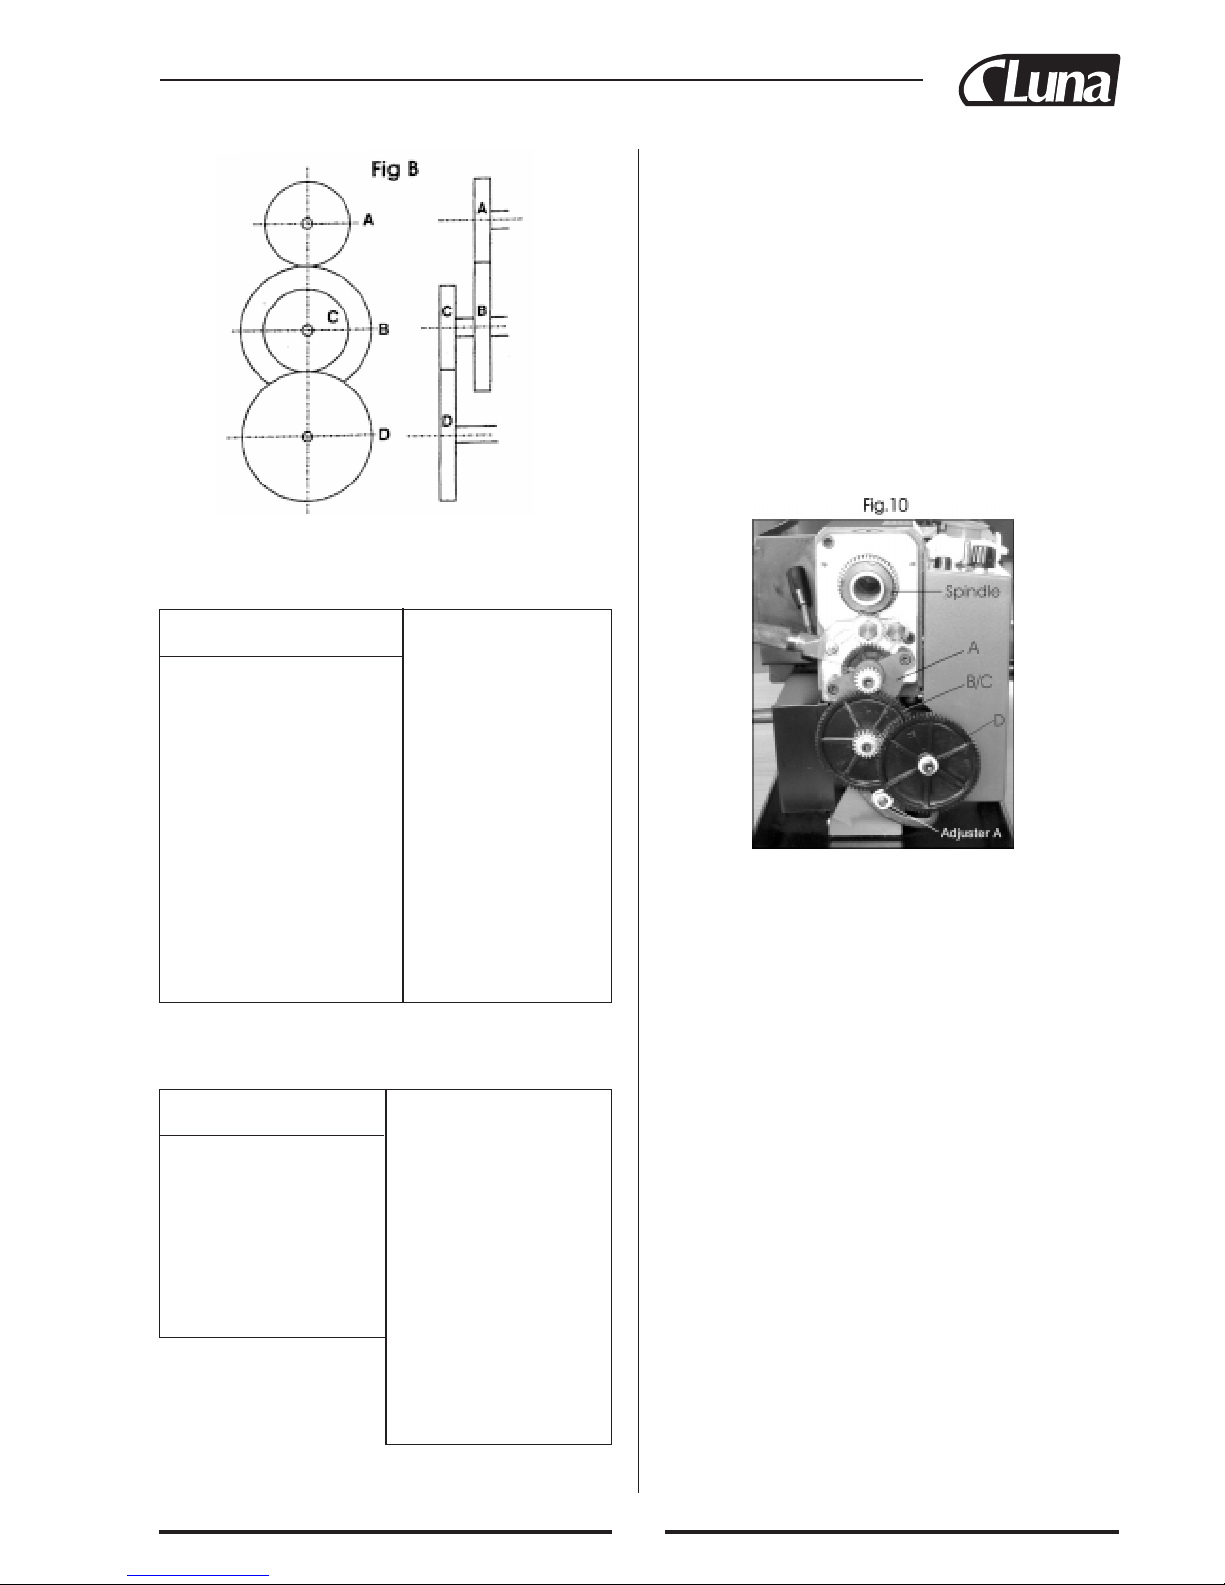
47
Keičiant dantračius, užtikrinkite, kad įrenginys būtų išjungtoje padėtyje ir atjungtas nuo maitinimo šaltinio.
Nuimkite dantračių mechanizmo dėžės dangtį, kuris įtvirtintas dviem varžtais su panardinta galvute.
Dantratį A galima laikyti variklio dantračiu, o dantratį D
kaip varomą dantratį.
Kai yra konfigūruotas paprastas dantračio pavaros mechanizmas, kaip parodyta piešinyje A, dantratis B veikia kaip
laisvas dantratis, todėl jo dydis nėra esminis – bet kuris
paprastas dantratis bus pakankamas, kad sujunti Air D. Tai
nurodo tuščia vieta dantračio diagramos stulpelyje.
Velenų pozicijos, kuriose sumontuoti dantračiai A ir D, yra
fiksuotos, todėl visi reguliavimai vykdomi velenams su
dantračiais B ir C, reguliatoriumi A, kaip parodyta 10 piešinyje.
Mm Dantraãiai
AB CD
0,4 20 50 40 60
0,5 20 50 60
0,6 40 50 30 60
0,7 40 50 35 60
0,8 40 50 40 60
1,0 20 60 30
1,25 50 40 60
1,5 40 60 60
1,75 35 60 30
2,0 40 60 30
Pavyzdžiai:
1. Piešinys A
Įpjaunant 0.5 mm sriegį,
naudokite
20T pozicijoje A,
50T pozicijoje B,
60T pozicijoje D,
ir bet kurių tinkamų
dantračių pozicijoje C.
2. Piešinys B
Įpjaunant 0.4 mm sriegį,
naudokite
20T pozicijoje A,
50T pozicijoje B,
40T pozicijoje C,
60T pozicijoje D.
DANTRAôIO PAVAROS LENTELĖ
COLIŲ SRIEGIŲ PJOVIMUI
DANTRAôIŲ PAVAROS LENTELĖ
METRINIŲ SRIEGIŲ PJOVIMUI
Sriegiai Dantračiai
coliai A B C D Pavyzdžiai:
12 40 30
13 40 65 60 30
14 40 35
16 40 40
18 40 45
19 40 50 60 57
20 40 50
22 40 55
24 40 60
26 40 65
28 20 35
32 20 40
36 20 45
38 20 50 50 57
40 20 50
44 20 55
48 20 60
52 20 65
1. Piešinys A
Įsukant 12 TPI sriegį,
naudokite
40T pozicijoje A,
30T pozicijoje D, ir bet
kurių tinkamų dantračių
pozicijoje B, sujungiant
Ar D.
2. Piešinys B
Įsukant 13 TPI sriegį,
naudokite
40T pozicijoje A,
65T pozicijoje B,
60T pozicijoje C,
30T pozicijoje D.
1. Atsukite šešiakampius varžtus su panardinta galvute,
kurie tvirtina dantračius A ir D, ir po to atsukite varžtą,
kuris fiksuoja B r C.
2. Siekiant visiško dantračių B ir C atpalaidavimo ir užtikrinti paprastesnį atgalinį sumontavimą, atsukite veleno
su užmontuojamais dantračiais B ir C fiksavimo veržlę,
o taip pat reguliuotojo A fiksuojančią veržlę.
3. Nuimkite dantračius, žiūrėdami, kad ant kiekvieno veleno liktų maži raktai, ir pakeiskite dantračiais, kurie
reikalingi jums reikalingo sriegio įsukimui. Dantračius
galima sumontuoti abejomis kryptimis. Kiekvieno dantračio dantų skaičius yra tiksliai pažymėtas. Įstatykite
atgal fiksuojančius varžtus, užtikrinant, kad kiekvienu
atveju poveržlė prisiderina prie dantračio dėžės.
PASTABA: Jeigu būtina montuoti kombinuotą dantračio
mechanizmą, kaip parodyta piešinyje B, užtikrinkite, kad
prie D dantračio veleno pritvirtinta poveržlė būtų ant veleno
PRIEŠ dantratį, kad suderinti D dantratį su C dantračiu.
4. Tęskite, kad įstumti veleną B ir C dantračiais ir reguliuotoją Ataip, kad visų dantračių kabinimas būtų teisingas. Po to priveržkite reguliuotojų fiksavimo veržles.
Vykdant šiuos veiksmus, gali būti reikalingi keli bandymai, tačiau jūs turite pasiekti kaip galimą mažesnę laisvą
eigą, nepriveržiant pernelyg kietai (pasukant veleną
ranka, patikrinant laisvą eigą).
Įstatykite atgal dangtį ir prisukite dviem varžtais su šešiakampe galva.
Page 52
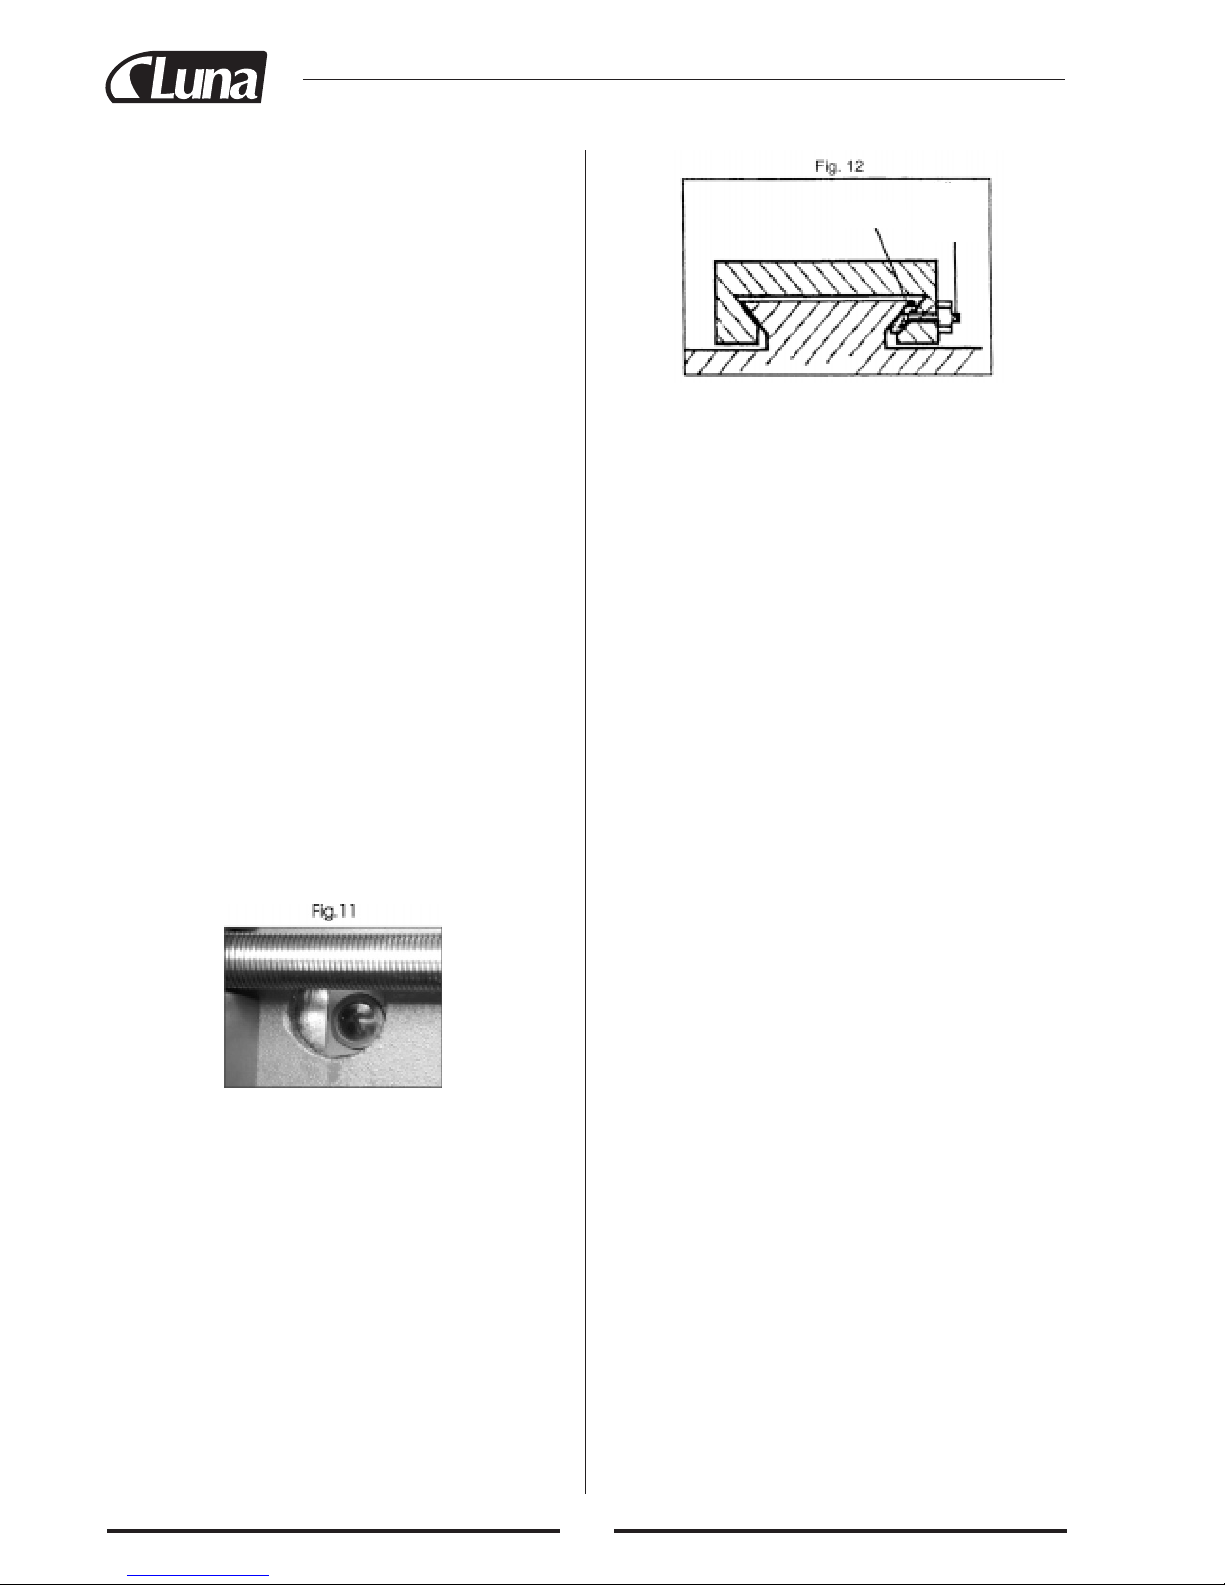
48
ĮRENGINIO PALAIKYMAS TECHNIŠKAI TVARKINGU IR JO PRIEŽIŪRA
Siekiant užtikrinti įrenginio maksimalaus pajėgumo, svarbu
teisingai palaikyti tekinimo stakles paruoštas darbui.
PRIEŠ ĮRENGINIO NAUDOJIMĄ
Visuomet patikrinkite įrenginio darbo tvarką prieš jo naudojimą. Bet kurie gedimai ir klaidos turi būti pašalinami ir
neteisingi nustatymai ištaisomi. Visų judančių dalių paviršiai apdorojami tepalu. Prieš naudojimą įsitikinkite dėl visų
judančių paviršių lygumo, paliesdami ranka. Truputį tepalo
įlašinkite į tepalo kanalus abiejų privedimo varžtų guolių
abiejuose galuose (prie kiekvieno galo sąvaros) ir nepertraukiamo tekinimo staklių naudojimo atveju pridėkite tepalo dar vieną arba du kartus per dieną. Sutepant kairės pusės
guolį, būtina nuimti dantračio mechanizmo dėžės dangtį.
Truputį sutepkite ir kombinuoto slydimo tepalo kanalą,
kuris yra ant slydimo viršutinio paviršiaus, tarp dviejų varžtų su panardinta galvute.
PO ĮRENGINIO NAUDOJIMO
Išvalykite įrenginį nuo visų metalo atlaužų ir nešvarumų, ir
kruopščiai nuvalykite visus paviršius. Jeigu buvo naudojamas aušinimo skystis, įsitikinkite, kad jis būtų visiškai ištekintas iš indo. Įrenginio komponentai turi būti švarūs ir judančios detalės šiek tiek suteptos. Visuomet nuimkite pjovimo instrumentus ir laikykite juos saugioje vietoje.
MOTORO ŠEPETUKAI
Motoro šepetukus galima pakeisti, atsukant dangtelius,
kurie matomi įrenginio priekinėje pusėje ir užnugaryje po
tekinimo staklių priekinės atramos. Žiūrėti 11 piešinį.
NUSTATYMAI IR REGULIAVIMAI
Kartais gali prireikti įvairių tekinimo staklių komponentų
perreguliavimo, siekiant išsaugoti įrenginio optimalų pajėgumą.
A. SKERSINIO SLYDIMO NUREGULIAVIMAS
Skersinis slydimas sumontuotas ant kregždutės uodegos
slydimo, kaip parodyta 12 piešinyje. Tarp nuožulnių paviršių kregždutės uodegos vienoje pusėje yra įstatytas krano
strėlės ruožas”, kurį galima pritraukti prieš kregždutės
uodegą reguliuotojo įtakoje varžtais jo ilgiu.
Gib or
Adjuster
Screw
Gib Strip
Krano strėlės varžtai yra slydimo dešinėje pusėje, tiesiog
po kombinuoto slydimo rankena. Einant laikui nudils suporinti paviršiai, kas sukels netikslumus darbe.
Reguliuojant krano strėlės ruožą ir kompensuojant nusidėvėjimą ir užtikrinant, kad slydimas persikelia tolygiai ir be
užkliovimo, vykdykite šiuos veiksmus:
1.Atpalaiduokite laisviau visas uždarančias veržles ir tolygiai įsukite krano strėlės varžtus, t.y., pridėkite vienodą
sukimosi momentą visiems varžtams. Tvirtai laikykite
slydimą. Patikrinkite, stengiantis pasukti rankeną, tačiau
nespauskite.
2.Išsukite kiekvieną krano strėlės varžtą lauk maždaug
TIKTAI vienu ketvirtadaliu pasisukimo, ir suspauskite
sujungiančias veržles.
3.Patikrinkite dar kartą, pasukant rankeną. Judesys visuomet turi būti tolygus ir lygus visu ilgiu.
4.Jeigu judesys yra pernelyg laisvas, įsukite visus reguliuotojus viena aštuntąja apsisukimo dalimi, ir bandykite dar
kartą. Ir panašiai, jeigu judesys yra pernelyg sustingęs,
išsukite lauk reguliuotojus viena aštuntąja dalimi, kol
pasiekiamas teisingas įreguliavimas.
5. Priveržkite visas veržles. Žiūrėkite, kad šio veiksmo metu
nebūtų išjudinami krano strėlės varžtai.
6.Kai užbaigėte, atstumkite slydimą visiškai ir sutepkite
visus judančius paviršius ir padavimo varžto sriegį. Po to
grąžinkite slydimą atgal į jo normalią poziciją.
B. SKERSINIO SLYDIMO RANKENA
Skersinio slydimo padavimas turi judėti tolygiai ir skalė turi
suktis kartu su rankena.
Jeigu pastebite sunkų veikimą, jis tikriausiai atsiranda dėl
atlaužų arba kitų nešvarumų tarp judančių paviršių. Atsukite varžtą su panardinta galvute, kuris įtvirtina rankeną.
Nuimkite rankeną, ir atitraukite įdėklą su skale, laikantis
ypatingo atsargumo, kad neišjudinti mažos spyruoklinės
plokštelės, esančios falce po įdėklu.
Išvalykite mechanizmą ir sumontuokite atgal atvirkštine
tvarka. Spyruoklinę plokštelę reikės prilaikyti ranka jos vietoje atsuktuvu arba panašiu instrumentu, ir paspaudžiant ją,
jūs galėsite įdėklą teisingai įstatyti ant veleno.
7 pusl.]
C. KOMBINUOTO SLYDIMO
NUREGULIAVIMAS
Kombinuoto slydimo nureguliavimą vykdo tokiu pačiu
būdu, kaip skersinio slydimo nureguliavimą. Krano strėlės
yra slydimo kairėje pusėje, t.y., prieš tekinimo staklių priekinę pusę.
Page 53
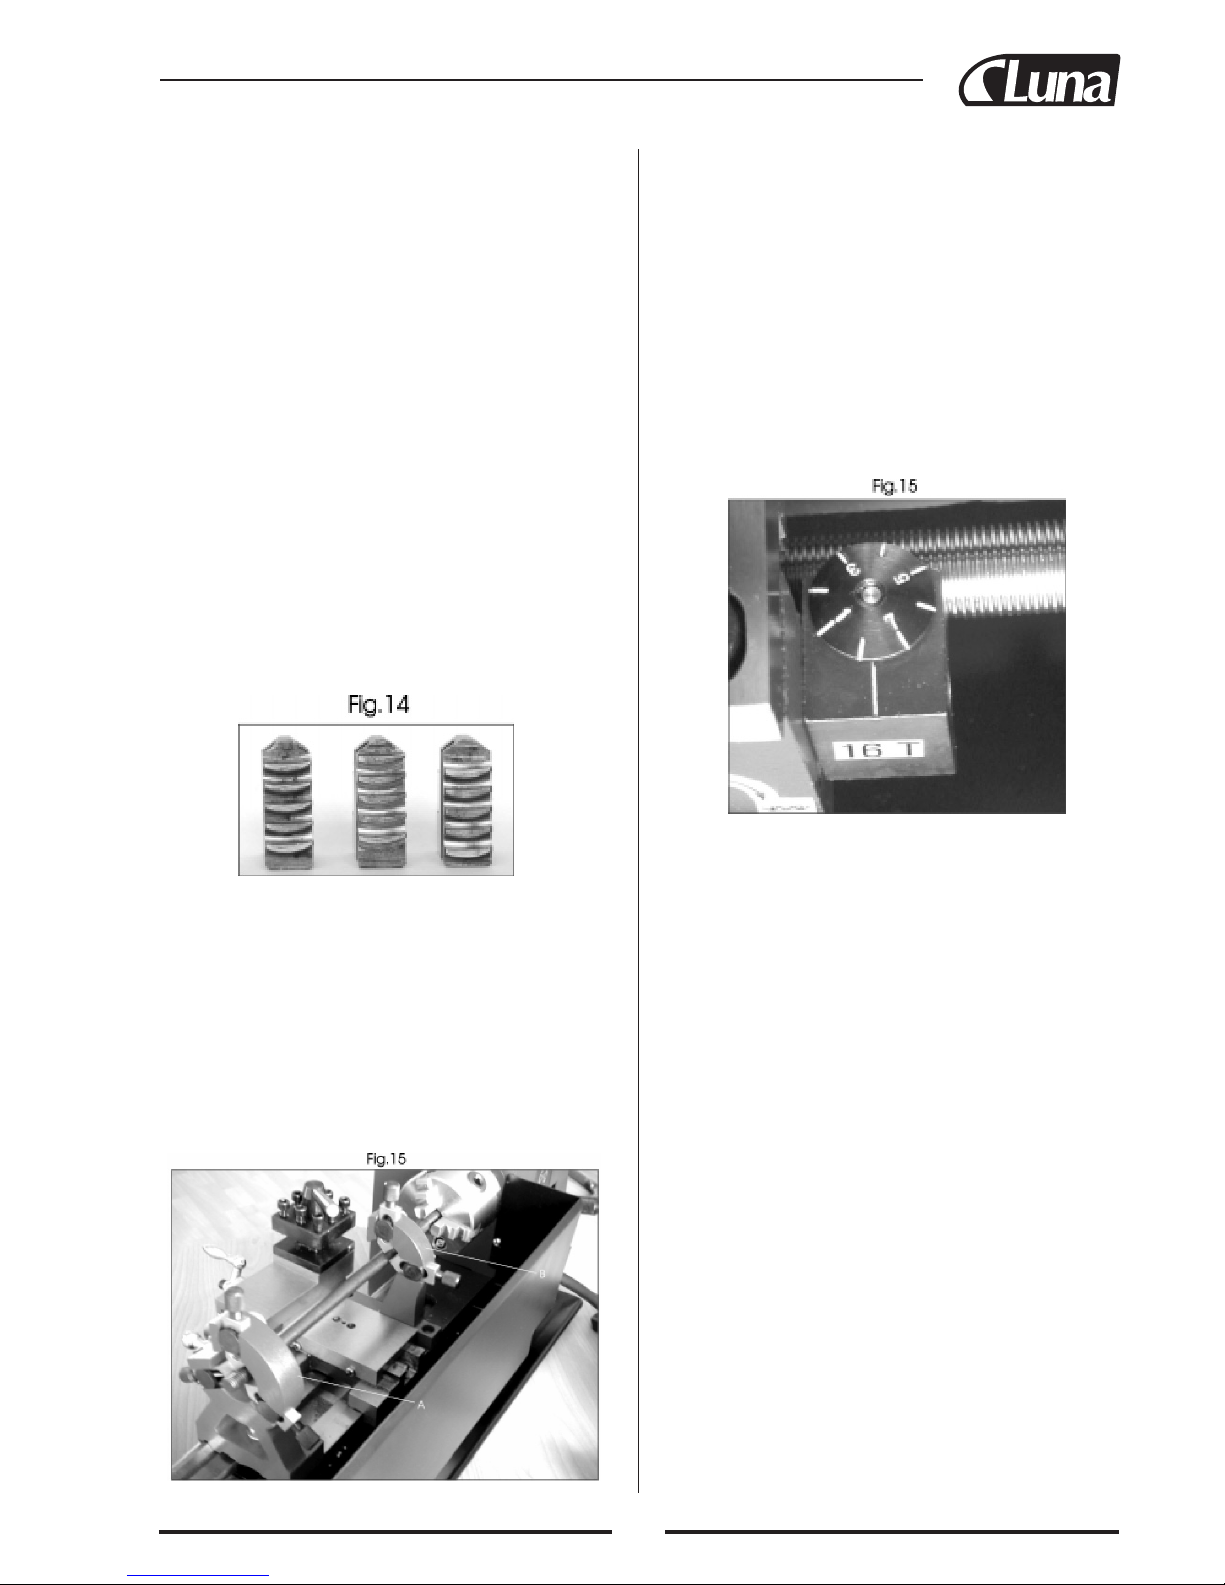
49
PASTABA:
Labai svarbu, kad skersinio slydimo ir kombinuoto slydimo
reguliavimai būtų vykdomi teisingai ir tiksliai, ir nebūtų
pastebima netiksli veikla. Bet kurie netikslūs reguliavimai
labai nepalankiai veiks vykdomo darbo kokybę, nes jie bus
pervedami į pjovimo instrumento antgalio. Labai svarbus
yra pjovimo instrumento minimalus judėjimas.
PAPILDOMA ĮRANGA
Prieinamas pilnas papildomos įrangos komplektas, kuris
padaro jūsų įrenginį daugiafunkciniu įrengimu.
IŠPLATINIMO ŽANDIKAULIAI
3 ŽANDIKAULIŲ PATRONUI
Keičiant patrono žandikaulius, įstatykite patrono raktą ir
atidarykite žandikaulius iki galo, kad galima būtų išimti
kiekvieną žandikaulį iš eilės. Pakeiskite juos išoriniais
išplatinimo žandikauliais, laikantis šių sąlygų.
Žandikaulių sriegių segmentai turi progresyvų žingsnį, kaip
parodyta 14 piešinyje. Jie yra sunumeruoti nuo 1 iki 3. Tai
reikalinga, atsižvelgiant į varžto sriegio pavaros vidinę
pusę. Todėl žandikaulių montavimas vykdomas teisinga
seka.
Įstatykite juos, kaip parodyta 14 piešinyje, ir sumontuokite
tokia pačia seka, patrono laikrodžio rodyklės judėjimo
kryptimi, sukant patrono raktą jo įstatymo momentu. Visiškai uždarykite žandikaulius, ir patikrinkite, ar jie visi susiliečia tiksliai centre. Jeigu kuris iš žandikaulių išsikiša, atidarykite žandikaulius visiškai, išsaugant spaudimą ant išsikišusio žandikaulio, vienu metu sukant patrono raktą, kol jis
įkrenta į savo poziciją. Patikrinus dar kartą įsitikinkite, kad
visi žandikauliai susiliečia centre.
Fiksuoti ir judantys stabilizatoriai
15 piešinyje parodytas fiksuotas stabilizatorius (A) ir judantis stabilizatorius (B), kurie pritvirtinti prie tekinimo staklių,
paremiant ilgą apdorojamą detalę.
Sriegio matuojamo disko indikatoriaus
naudojimas (papildoma įranga)
Greta automatinio padavimo sverto ant juostos yra sumontuotas sriegio matuojamas diskas su skale (žiūrėti 15 pusl).
Jis yra nekintamai pritvirtintas prie pavaros varžto ir, pasisukant pavaros varžtui, sukasi ir matuojamas diskas. Ant
disko yra įdirbtos aštuonios radialinės atžymos, ir jos naudojamos, nustatant tikslų pavaros varžto sriegio poziciją
prieš balnus.
Skaičiai indikacijos lentelėje „skalės“ stulpelyje reiškia
skaičius ant matuojamo disko radialinių linijų. Todėl, jeigu,
pavyzdžiui, reikia pasukti 20TPI sriegį, galima naudoti
atžymas 1, 3, 5 arba 7. Vykdykite sekančius veiksmus:
1. Atkreipkite dėmesį į matuojamą diską. Ypatingai koncentruokitės į vieną nuo skaitmeninių atžymų, kuri įgraviruota diske ir atitinka indikacijos lentelėje nurodytos
skalės skaičius (Jūsų pavyzdyje tai galėtų būti 1,3, 5 arba
7). Kai jūsų atžymėta linija kerta atžymą ant matuojamo
disko, greitai įjunkite automatinio padavimo svertą, ir
prasidės sriegio pjovimas.
2. Kai pjovimo instrumentas artėja prie reikalingo sriegio
pabaigos, ATJUNKITE AUTOMATINĮ PADAVIMO
SVERTĄ, bet neišjunkite įrenginio.
3. Atstumkite pjovimo instrumentą skersinio slydimo padavimo rankena, įsidėmint tikslią poziciją ant skalės ir tikslų apsisukimų skaičių.
Pasukite balnus atgal į pradinę padėtį, ir perstatykite pjovimo instrumentą, pasukant skersinį slydimą Į VIDŲ
tiksliu apsisukimų skaičiumi, kurie prieš tai buvo pasukti Į IŠORĘ, po to pratęskite sukimą Į VIDŲ iki pageidaujamo gylio.
4. Įrenginiui toliau veikiant įsidėmėkite matuojamo disko
indikaciją, ir, kai atžymėta linija kerta atžymą ant matuojamo disko, dar kartą įjunkite automatinio padavimo
svertą. Tęskite šiuos veiksmus, kol sriegio pjovimas
užbaigiamas.
Page 54
50
5. Automatinio padavimo sverto įjungimas tuo momentu,
kai jūsų iš anksto pažymėta linija kerta atžymą ant matuojamo disko, užtikrina, kad automatinio padavimo
mechanizmo pusiauveržlės kiekvieną kirtimo kartą susijungia toje pačioje vietoje, kas savo ruožtu užtikrina tikslų ir tobulą sriegio įsukimą.
TPI SKALĖ
12 1,3,5,7
13 1
14 1,5
16 1∼8
18 1,5
19 1
20 1,3,5,7
22 1,5
24 1∼8
26 1,5
28 1,3,5,7
32 1∼8
36 1,3,5,7
38 1,5
40 1∼8
44 1,3,5,7
48 1∼8
52 1,3,5,7
MM SKALĖ
0,4 1,3,5,7
0,5 1∼8
0,6 1∼8
0,7 1,4.5
0,8 1,5
1,0 1∼8
1,25 1, 3.5
1,5 1∼8
1,75 1, 4.5
2,0 1∼8
COLIŲ METRINĖ
Pavyzdžiui:
1. 0.5 mm/T, 0.6 mm/
T, 1 mm/T, 1.5 mm/T vai
2 mm/T=1~8
2. 1.25 mm/T=1, 3, 5
3. 0.7 mm/T, 1.75 mm/T=1, 4.5
4. 0.4 mm/T=1, 3, 5, 7
5. 0.8 mm/T=1, 5
INDIKATORIŲ LENTELĖ
Page 55
51
POLSKI
SPIS TRESĆI
Dane techniczne................................................................51
Ważne zalecenia BHP.......................................................51
Opis techniczny - legenda.................................................53
1. Wrzeciennik ..................................................................53
2. Przekładnia napędowa ..................................................53
3. Konik.............................................................................53
4. Sanie wzdłużne i poprzeczne........................................53
5. Silnik.............................................................................54
Rozpakowanie i przygotowanie do użytku.......................54
Instalacja ...........................................................................55
Uruchamianie....................................................................55
Użytkowanie .....................................................................56
Dobór kólł zębatych przy nacinaniu gwintu.....................58
Tabela nacinania gwintów calowych................................59
Tabela nacinania gwintów metrycznych...........................59
Nastawianie i regulacja.....................................................60
Tabela wskaźnika nacinania gwintów...............................62
Schemat elektrzczny .........................................................63
Usztuowanie cześci...........................................................64
Wykaz cześci.....................................................................66
Deklaracja zgodności UE..................................................69
Przed przystąpieniem do użytkowania maszyny
przeczytać uważnie niniejszą instrukcję
DANE TECHNICZNE
Nr artykulu.........................................20650 -0209
Typ ................................................................. ML 714
Maks. promień obrotu nad łożem............mm 180 (7”)
Maks. długość obrabianego
materiału ..................................................mm 350 (14”)
Stożek wewnętrzny
wrzeciona......................................Morse'a nr 3
Stożek konika................................Morse'a nr 2
Średnica otworu osiowego
wrzeciona.................................................mm 20 (0,787”)
Przemieszczenie sań poprzecznych.........mm 65 (2,559”)
Przemieszczenie suportu
narzędziowego .........................................mm 55 (2,165”)
Prędkość obrotowa wrzeciona
regulowana ........................................obr/min 100-3000
........................................................................ (użytkowa)
*Skok wykonywanych gwintów
angielskie ..................................................... 12-52 zwojów/
........................................................................ cal (18 stopni)
metryczne...............................................mm 0,4-2 (10 stopni)
Pozycja oznaczona * zależy od wykonania, sprawdzić na tabliczce z
przodu maszyny, lub poinformować się u dostawcy.
Ważne zalecenia BHP
Zalecenia dla operatora
ROZSĄDEK I OSTROŻNOŚĆ SĄ CZYNNIKAMI,
KTÓRE NIE MOGĄ BYĆ WBUDOWANE W MASZYNĘ. CZYNNIKAMI TYMI MUSI WYKAZYWAĆ SIĘ
OPERATOR. NALEŻY O TYM PAMIĘTAĆ.
1. Podczas użytkowania narzędzi, maszyn lub innych
urządzeń o napędzie elektrycznym, dla zmniejszenia
ryzyka pożaru, porażenia prądem elektrycznym lub
obrażeń osobistych, należy zawsze przestrzegać podstawowych przepisów BHP.
2. Utrzymywać miejsce pracy w czystości. Nieporządek
sprzyja wypadkom.
3. Zwracać uwagę na warunki pracy. Nie używać maszyn
lub narzędzi elektrycznych w pomieszczeniach wilgotnych, mokrych lub słabo oświetlonych. Chronić urządzenia od deszczu. Stosować dobre oświetlenie. Nie używać urządzeń elektrycznych w pobliżu łatwopalnych
gazów lub płynów.
4. Nie dopuszczać dzieci do miejsca pracy.
5. Stosować ochronę przeciwporażeniową. Unikać dotykania uziemionych powierzchni, takich jak rury, grzejniki, obudowy lodówek i innych urządzeń domowych.
6. Zachować uwagę. Nigdy nie pracować w stanie przemęczenia.
7. Nie użytkować urządzenia będąc pod wpływem alkoholu lub środków odurzających. Czytać napisy ostrzegawcze na opakowaniach leków, aby uzyskać informację, czy zdolności oceny lub refleks nie ulegną osłabieniu.
8. Nie nosić luźnej odzieży lub ozdób, które mogłyby
zostać pochwycone przez ruchome części maszyny.
9. W przypadku długich włosów stosować stosowne ich
okrycie.
10. Stosować środki ochrony wzroku i słuchu. Zawsze stosować
1. atestowane gogle przeciwrozpryskowe przy pracy z
chemikaliami
2. atestowane gogle przeciwudarowe w pozostałych
sytuacjach
3. atestowaną maskę przeciwpyłową lub respirator przy
pracy w środowisku zapylonym cząstkami metalu,
drewna lub środkami chemicznymi
4. Maskę osłaniającą całą twarz w przypadku prac wytwarzających opiłki lub wióry, metalowe lub drewniane.
11. Zawsze stać pewnie na nogach dla utrzymywania właściwej równowagi.
12. Nie sięgać ponad maszynę lub poza nią, gdy jest ona w
ruchu.
13. Zawsze przed uruchomieniem maszyny sprawdzić, czy
wszelkie klucze i inne narzędzia pomocnicze zostały z
niej zabrane.
Tłumaczenie instrukcji oryginalnej
Page 56
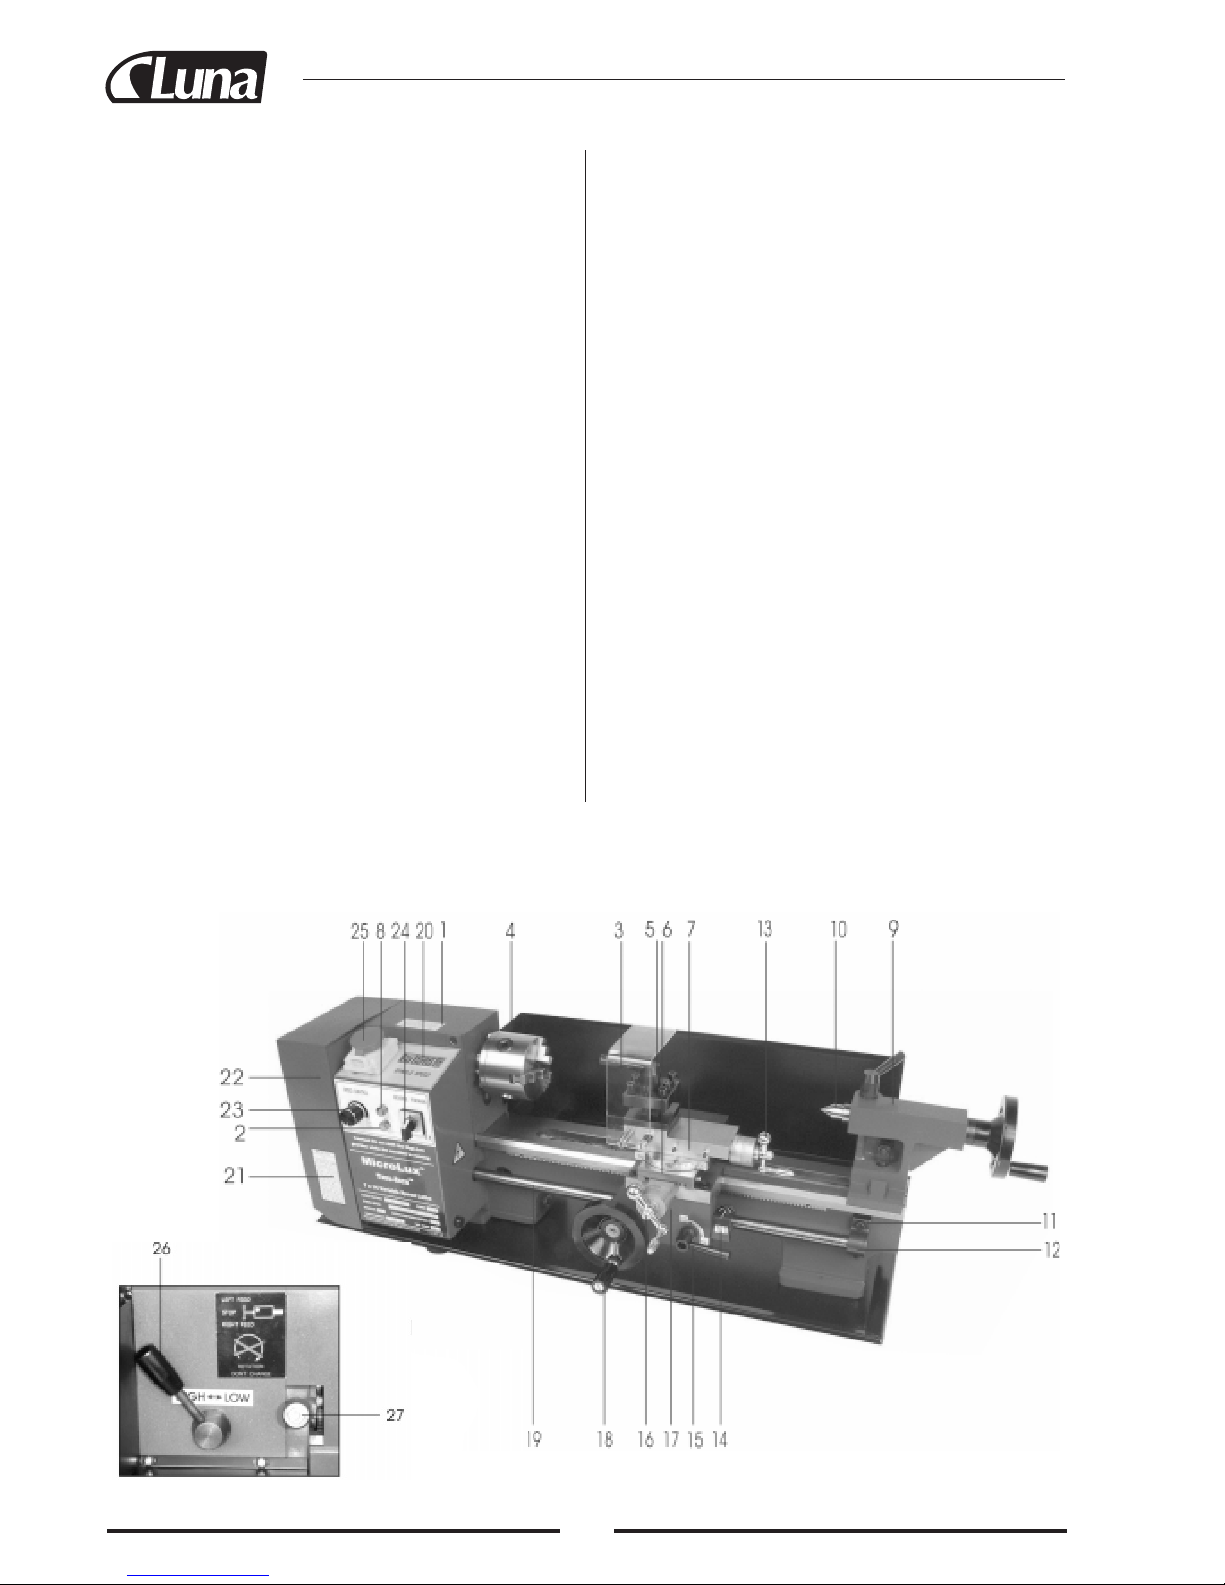
52
14. Przy naciskaniu przycisku lub języka startowego nie
trzymać żadnych narzędzi w palcach.
15. Przy pracach serwisowych używać tylko identycznych
części zamiennych.
Przed przystąpieniem do użytkowania
1. Pilnować, by zawsze gdy maszyna nie jest używana, a
także przed dołączeniem wtyczki do gniazdka, wyłącznik maszyny był wyłączony (OFF).
2. Nie próbować używać nieautoryzowanych akcesoriów
zwiększających wydajność urządzenia i przekraczających przy tym wartości dopuszczalne. Dozwolone
wyposażenie można nabyć u autoryzowanego sprzedawcy lub producenta maszyny.
3. Przed użyciem urządzenia sprawdzić czy jego części są
w dobrym stanie. Jeżeli jakaś część sprawia wrażenie
uszkodzonej należy dokładnie sprawdzić, czy może ona
prawidłowo pracować wykonując przewidziane dla niej
funkcje.
4. Sprawdzić ustawienie oraz wzajemne połączenie
wszystkich części ruchomych, uchwytów mocujących,
a także wszelkie inne okoliczności mające wpływ na
prawidłowość działania maszyny. Części uszkodzone
winny być prawidłowo naprawione, albo wymienione
przez wykwalifikowanego technika
5. Nie używać urządzenia w którym nie działa prawidłowo wyłącznik.
Użytkowanie
1. Nigdy nie forsować urządzenia lub przystawki poprzez
użycie narzędzia o większych niż dopuszczalne wymiarach. Urządzenie wykona pracę lepiej i bezpieczniej
przy utrzymywaniu parametrów roboczych przewidzianych przy jego konstrukcji.
2. Nie przenosić urządzenia trzymając za kabel zasilający.
3. Odłączać kabel zasilający z sieci ciągnąc za wtyczkę.
Nigdy nie wyciągać wtyczki z gniazdka sieciowego
szarpiąc za kabel.
4. Zawsze wyłączyć maszynę wyłącznikiem przed wyciągnięciem wtyczki z gniazdka sieciowego.
W PRZYPADKU NASUNIĘCIA SIĘ WĄTPLIWOŚCI CO DO BEZPIECZEŃSTWA, ZANIECHAĆ UŻYWANIA MASZYNY!
Wskazówki dotyczące uziemienia
Wtyczka zasilająca maszyny jest 3-stykowa, przy czym
trzeci styk jest uziemiającym. Kabel zasilający należy
dołączać tylko do gniazdka 3-stykowego. Nie wolno próbować obejść zabezpieczenie poprzez usunięcie styku uziemiającego. Odcięcie uziemienia wywoła wzrost zagrożenia
wypadkowego, a także spowoduje utratę gwarancji.
NIE WOLNO MODYFIKOWAĆ WTYCZKI W JAKIKOLWIEK SPOSÓB. W PRZYPADKU WĄTPLIWOŚCI
NALEŻY ZWRÓCIĆ SIĘ DO WYKWALIFIKOWANEGO ELEKTRYKA.
Page 57
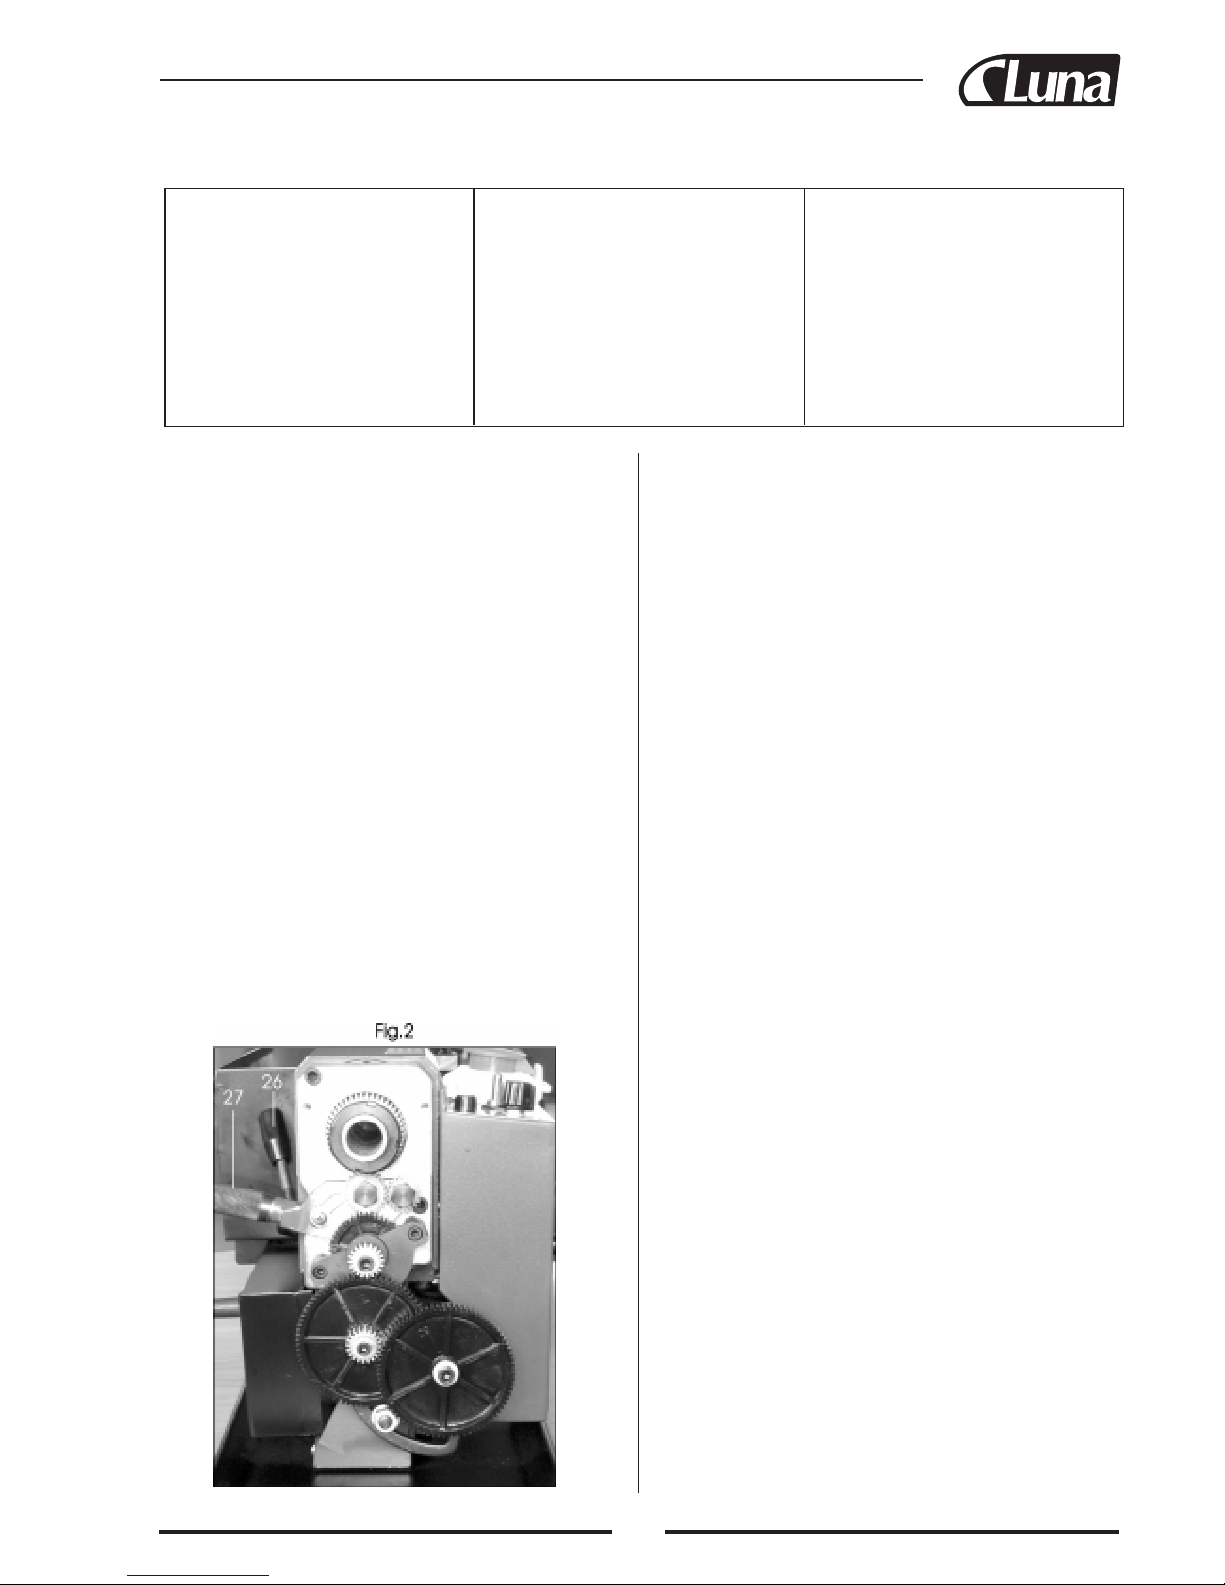
53
1. WRZECIENNIK
Silnik zapewnia bezpośredni napęd wrzeciona poprzez
wewnętrzny pasek zębaty. Prędkość obrotową wrzeciona
zmienia się za pomocą pokrętła regulacji obrotów (23),
znajdującego się na panelu sterowania.
Wrzeciono posiada wewnętrzny chwyt stożkowy Morse'a nr
3, służący do osadzenia kła współpracującego z tarczą
tokarską, lub zaciskiem tokarskim.
Samocentrujący uchwyt 3-szczękowy (4) mocowany jest do
kołnierza wrzeciona (2). Aby odłączyć uchwyt należy po
prostu odkręcić trzy nakrętki mocujące, znajdujące się od
spodu kołnierza, a następnie zdjąć wraz z trzema kołkami
mocującymi. Dostarczane są również trzy szczęki zewnętrzne, co rozszerza zakres możliwości mocowania obrabianego przedmiotu. Ich sposób montażu i użycia opisany jest
w rozdz. "Akcesoria".
Kołnierz wrzeciona wyposażony jest w 6 otworów, które
mogą być wykorzystane do mocowania różnych urządzeń
mocujących, jak np. tarcza tokarska, uchwyt 4-szczękowy
itp. (patrz "Akcesoria").
2. PRZEKŁADNIA NAPĘDOWA
Przekładnia napędowa osłonięta jest pokrywą (22), którą
zdejmuje się po wykręceniu dwóch śrub z łbem gniazdowym sześciokątnym.
Przekładnia zębata pokazana na rys. 2 przekazuje napęd do
śruby pociągowej. Śruba pociągowa działa jako ślimak, i po
przestawieniu dźwigni posuwu automatycznego (15) w
pozycję zazębiającą gwint wewnętrzny ze śrubą, napęd
przekazywany jest do sań wzdłużnych, a w konsekwencji
do narzędzia skrawającego. W ten sposób realizowany jest
posuw mechaniczny do nacinania gwintów lub ogólnych
prac tokarskich. Prędkość obrotowa śruby pociągowej, a
zatem prędkość posuwu narzędzia, wyznaczana jest przez
konfigurację kół zębatych. Wyjaśnione jest to dokładniej w
rozdz. "Nacinanie gwintów".
Napęd śruby pociągowej może zostać wyłączony za pomocą dźwigni (27). Ta sama dźwignia służy do określania kierunku obrotów śruby, tzn. do przodu lub do tyłu. (Działanie
to jest dokładniej wyjaśnione w rozdz. "Nacinanie gwintów"
3. KONIK
Konik (9) można przesuwać wzdłuż łoża i zamocować w
żądanym położeniu za pomocą jednej śruby (10), znajdującej się przy jego podstawie. Wrzeciono konika posiada
wewnętrzny stożek Morse'a nr 2, służący do osadzenia
dostarczonego kła. Na zamówienie dostępne są również kieł
obrotowy i uchwyt wiertarski. (Patrz "Akcesoria").
4. SANIE WZDŁUŻNE I POPRZECZNE
Na saniach wzdłużnych osadzone są sanie poprzeczne (6),
do których zamontowany jest suport narzędziowy (7) umożliwiający wykonywanie skomplikowanych i precyzyjnych
operacji. Sanie wzdłużne mogą być napędzane śrubą pociągową poprzez nakrętkę pociągową, zapewniając posuw
mechaniczny, gdy dźwignia posuwu automatycznego (15),
usytuowana na skrzynce suportowej (17), jest ustawiona w
odpowiedniej pozycji.
Pozycja narzędzia ustawiana jest przez obracanie korbki
posuwu sań poprzecznych (16), co zapewnia ruch poprzeczny do osi tokarki, oraz przez obracanie korbki posuwu
ręcznego sań wzdłużnych (18), co zapewnia ruch wzdłuż
osi tokarki. Dodatkowo, dla przemieszczenia w niewielkim
zakresie narzędzia pod kątem prostym względem sań poprzecznych, można użyć korbki (13) suportu narzędziowego.
Suport może być ustawiony pod kątem do sań poprzecznych, dzięki czemu możliwe jest toczenie krótkich stożków
lub fazowań. Bardziej szczegółowo opisane to jest w rozdziale "Toczenie skośne".
Mechanizmy posuwu sań poprzecznych i suportu wyposa-
OPIS TECHNICZNY - LEGENDA
1. Wrzeciennik
2. Lampka żółta
3. Osłona uchwytu tokarskiego, z
wyłącznikiem
4. Uchwyt tokarski 3-szczękowy
5. Imak narzędziowy
6. Sanie poprzeczne
7. Suport narzędziowy
8. Lampka zielona
9. Konik
10. Nakrętka zabezpieczająca konika
11. Łoże
12. Prawe łożysko śruby pociągowej
13. Korbka posuwu suportu
14. Wskaźnik do nacinania gwintów (opcja)
15. Dźwignia posuwu automatycznego
16. Korbka posuwu sań poprzecznych
17. Skrzynka suportowa
18. Korbka posuwu wzdłużnego
19. Śruba pociągowa
20. Diagram prędkości wrzeciona
21. Tabela wskaźnika do nacinania
gwintów (opcja)
22. Pokrywa przekładni napędowej
23. Pokrętło regulacji prędkości
24. Przełącznik kierunku obrotów
25. Wyłącznik awaryjny
26. Dźwignia przełączania zakresu
prędkości
27. Dźwignia przełączania kierunku śruby
pociągowej
28. Mikroprzełącznik
Page 58
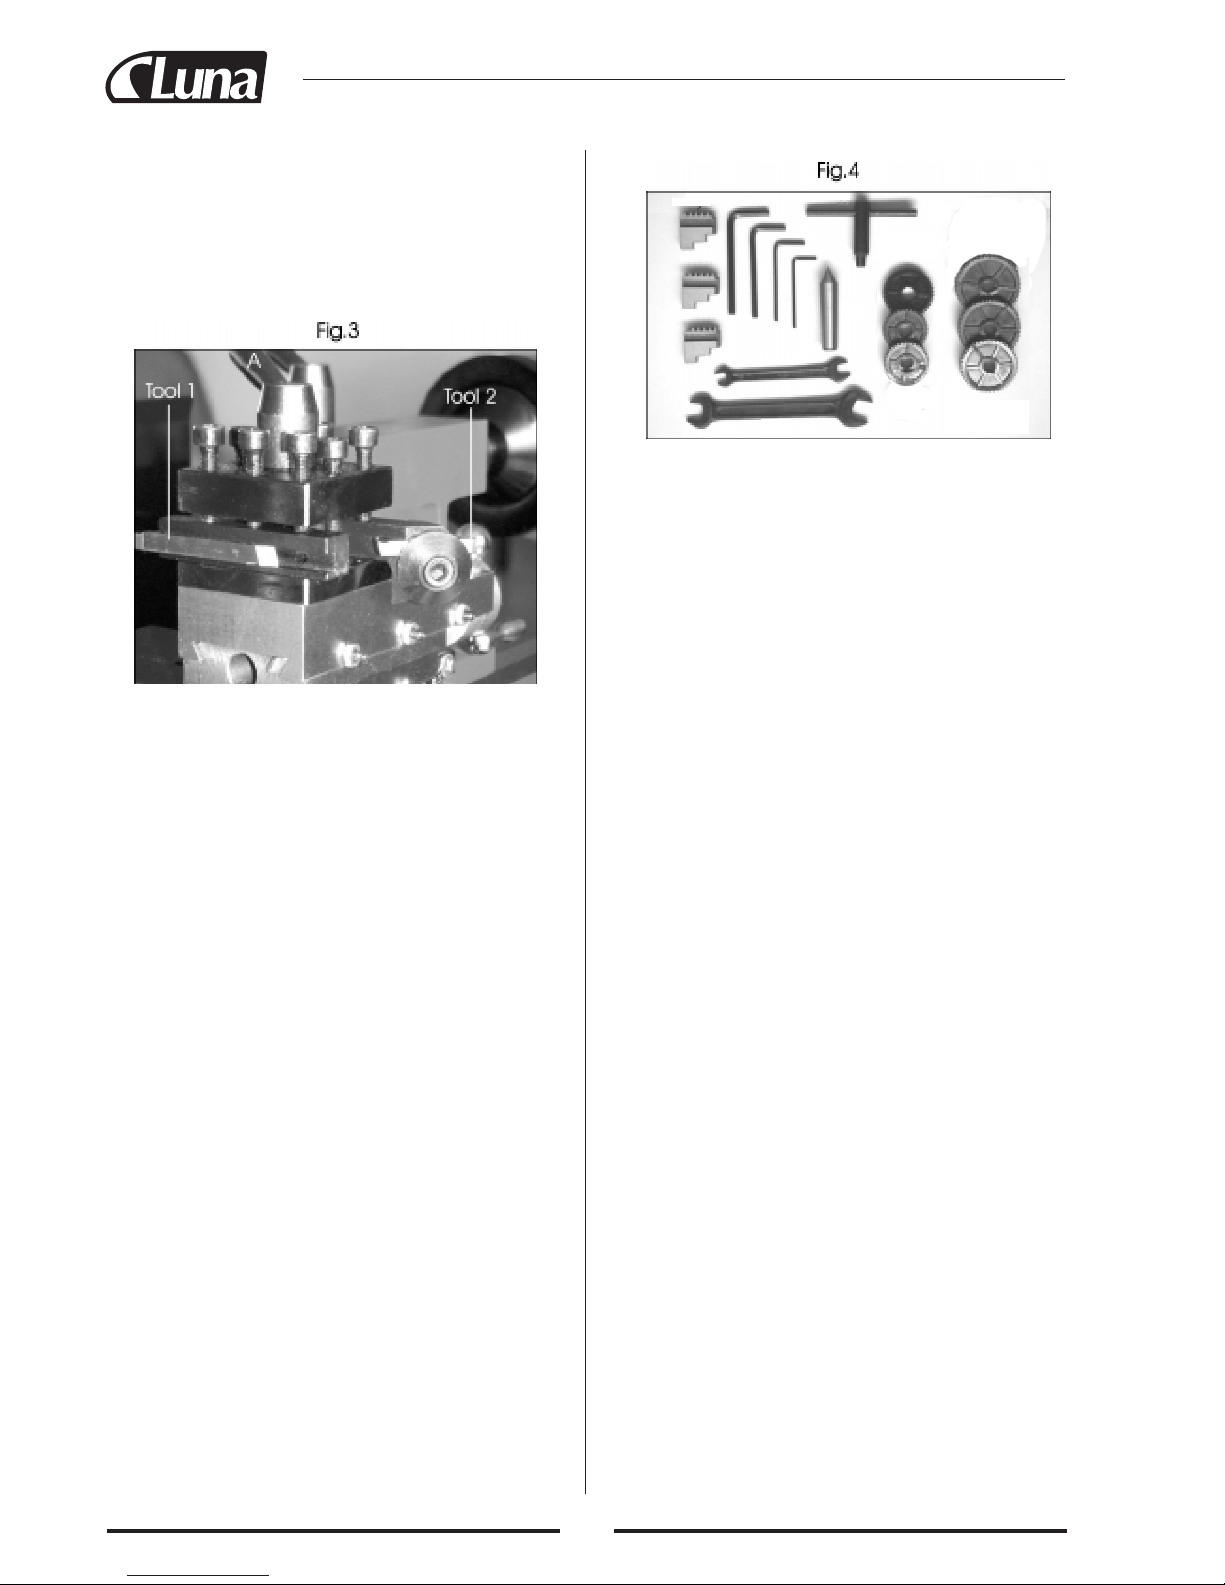
54
żone są w podziałki. Są one wykorzystywane do precyzyjnego przemieszczania narzędzia – jedna działka odpowiada
0,001" (0,025mm). Wraz z obracaniem korbki obraca się
podziałka, przy czym podziałka sań poprzecznych może
być przytrzymana, umożliwiając wyzerowanie podziałki.
Sposób przeprowadzenia tego opisany jest bardziej szczegółowo w rozdz. "Użytkowanie".
1. 4 stopy gumowe*
2. 4 klucze trzpieniowe sześciokątne
3. 1 klucz do uchwytu wiertarskiego
4. 1 pojemnik plastikowy z olejem*
5. 1 bezpiecznik zapasowy*
6. 2 uchwyty plastikowe z nakrętkami i śrubami*
7. 1 kieł ze stożkiem Morse'a nr 2 (do konika)
8. 3 szczęki zewnętrzne (do uchwytu tokarskiego
3-szczękowego)
9. 2 klucze płaskie 8x10 mm i 14x17 mm
10. 1 zestaw kół zębatych (calowy lub metryczny)
* nie uwidocznione na ilustracji
Maszyna jest bardzo ciężka. Przy zapewnieniu sobie pomocy ustawić ją na stabilnej powierzchni lub stole warsztatowym. Używając rozpuszczalnika odpowiedniej jakości,
usunąć warstwę środka zabezpieczającego, a następnie
lekko naoliwić obrobione powierzchnie maszyny.
Na czas transportu korbka posuwu sań poprzecznych została zamontowana odwrotnie. Należy ją zdjąć, odkręcając
śrubę mocującą, i zamontować we właściwy sposób. Teraz
obracając wszystkie korbki sprawdzić, czy poruszają się
swobodnie, równo i gładko.
Przymocować plastikowe uchwyty korbkowe do kółek
ręcznych posuwów, w tym również konika, dbając o to, by
nakrętki były mocno dokręcone, a jednocześnie uchwyty
obracały się swobodnie na trzpieniach bez nadmiernego
luzu.
Elementy regulacyjne sań wzdłużnych i poprzecznych oraz
suportu narzędziowego są ustawione fabrycznie tak, by
zapewnić możliwość gładkiego przemieszczania w obu kierunkach. Jeżeli jednak w czasie transportu nastąpiło rozregulowanie, objawiające się trudnością lub nierównomiernością przesuwu, należy skorzystać z rozdziału "Nastawianie i
regulacja" podającego sposoby przeprowadzania regulacji.
Wszystkie klucze - trzpieniowe sześciokątne i płaskie niezbędne do prowadzenia regulacji są dostarczone wraz z
kluczem 3-szczękowego uchwytu tokarskiego i zapasowym
bezpiecznikiem. Oprawka bezpiecznikowa usytuowana jest
na panelu sterowania.
Cztery gumowe stopy, oraz dwie nóżki wsporcze, należy
przymocować od spodu łoża przy użyciu czterech śrub M8
wkręconych w przewidziane do tego, nagwintowane otwory. Śruby te używane są również do przytrzymywania rynienki na wióry. Jednakowoż, mając na względzie uzyskanie
jak najlepszej stabilności i bezpieczeństwa użytkowania,
Imak narzędziowy posiada 8 śrub z łbami gniazdowymi
sześciokątnymi, służącymi do mocowania narzędzi skrawających w dowolnej pozycji. Możliwe jest jednoczesne
zamocowanie do 4 narzędzi, dla szybkiej ich zmiany w
kolejnych operacjach. Rysunek pokazuje zamocowane dwa
noże tokarskie.
Imak można obrócić zwalniając dźwignię dociskową A,
znajdującą się w jego górnej części na tyle, aby imak dało
się nieco unieść i obrócić o żądany kąt.
ZAWSZE przed rozpoczęciem operacji skrawania należy
upewnić się, czy imak, a więc i narzędzie, są mocno dociśnięte dźwignią.
5. SILNIK
Nie zaleca się wymontowywania silnika. Szczotki można
wymienić w sposób opisany w rozdziale "Czynności konserwacyjne". W przypadku konieczności wykonania wszelkich innych prac serwisowych i naprawczych należy kontaktować się z autoryzowanym serwisem.
ROZPAKOWANIE I PRZYGOTOWANIE
DO UŻYTKU
Po dostawie należy ostrożnie wypakować tokarkę, skontrolować czy nie wystąpiły uszkodzenia transportowe i czy są
wszystkie części zgodnie ze specyfikacją. W przypadku
widocznych uszkodzeń, lub braku części prosimy o bezzwłoczny kontakt z dostawcą.
W opakowaniu winny znajdować się następujące pozycje:
Page 59
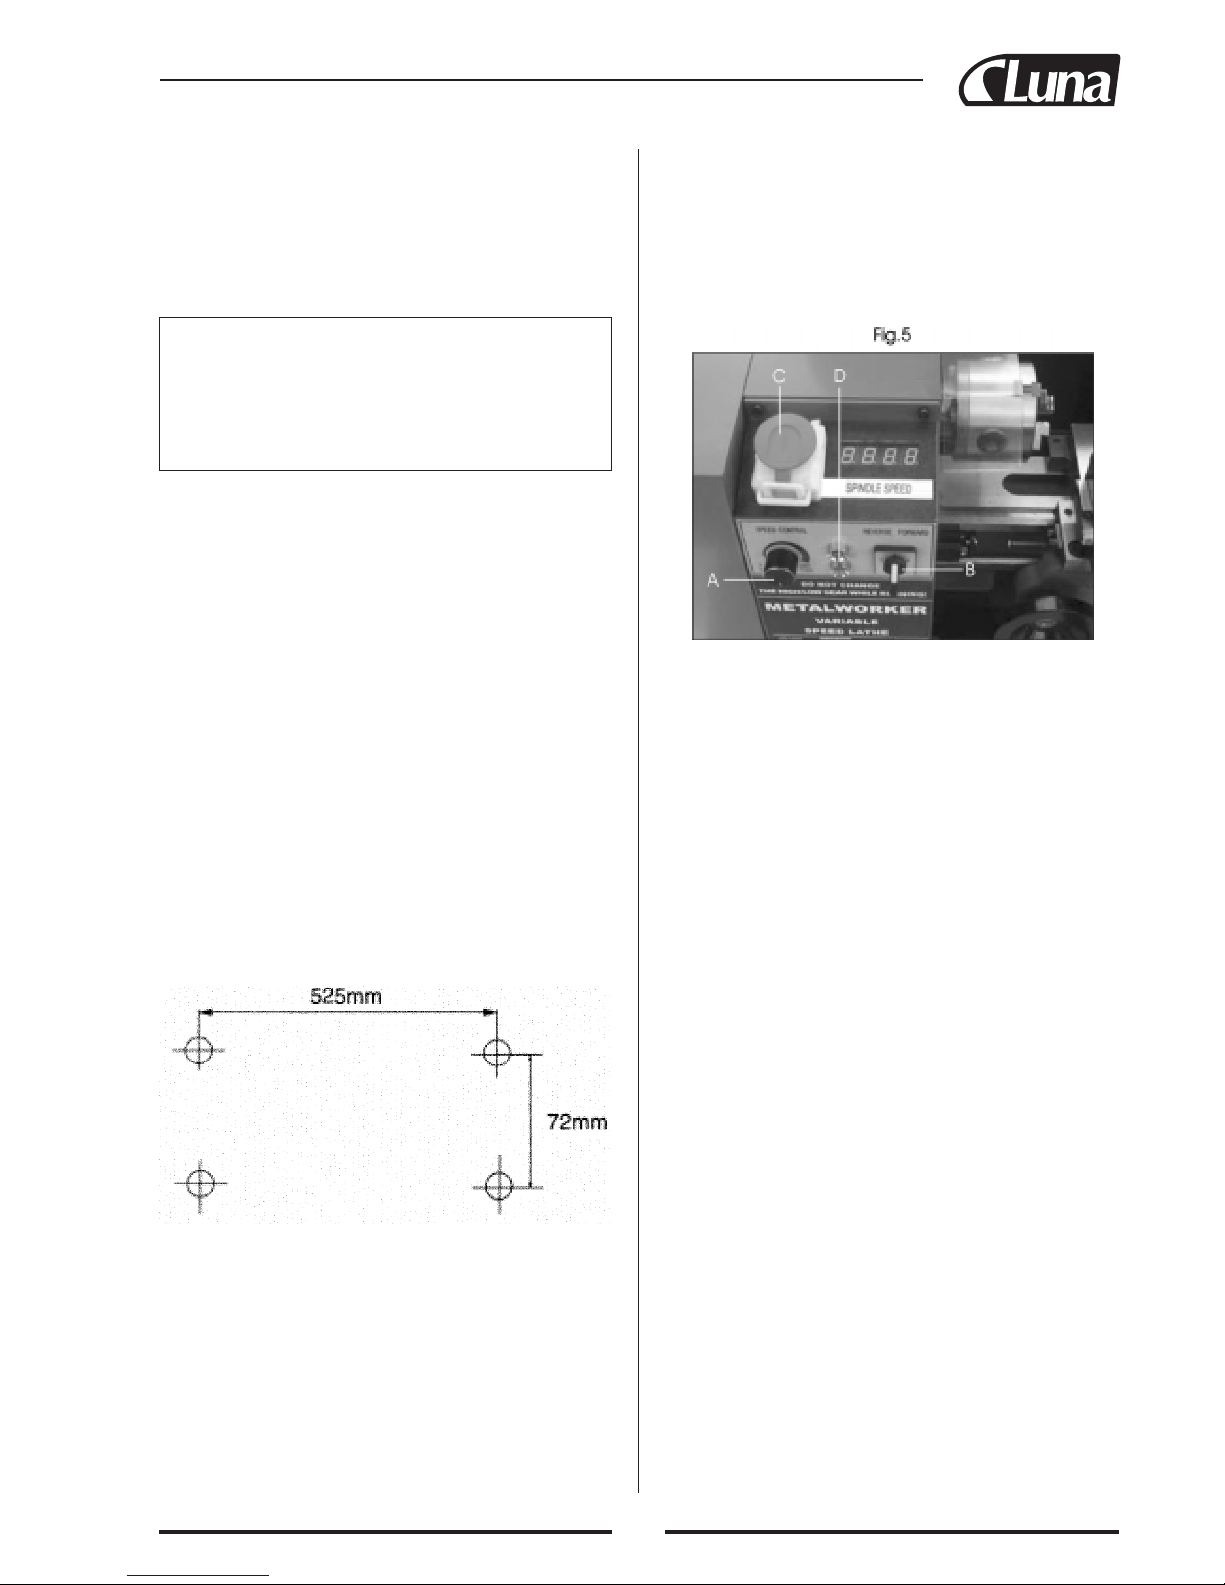
55
usilnie zalecamy zamocowanie tokarki do stabilnego podłoża, jak opisano w rozdz. "Mocowanie tokarki".
Trzy dodatkowe szczęki zewnętrzne rozszerzają możliwości mocujące uchwytu tokarskiego. Opisane jest to dokładniej w rozdz. "Akcesoria".
INSTALACJA
OSTRZEŻENIE!
NIE WOLNO UŻYWAĆ MASZYNY DO CZASU
UKOŃCZENIA INSTALACJI I PRZEPRO-
WADZENIA WSZYSTKICH TESTÓW
WSTĘPNYCH ZGODNIE Z NINIEJSZĄ
INSTRUKCJĄ.
MOCOWANIE TOKARKI
Tokarka powinna być zamocowana do stołu warsztatowego
o odpowiedniej wysokości, zapewniającej normalną obsługę bez konieczności zginania pleców. Maszyna jest bardzo
ciężka, należy więc zapewnić sobie pomoc przy przenoszeniu jej.
Należy zapewnić odpowiednie oświetlenie ogólne, zwracając uwagę by nie występowało zacienianie miejsca pracy
przez operatora.
Stanowczo zalecamy solidne przymocowanie tokarki do
stołu śrubami, wykorzystując do tego gwintowane otwory
przewidziane do mocowania nóg. Ma to na celu polepszenie
stabilności maszyny, a przez to zwiększenie bezpieczeństwa
użytkowania.
Aby to przeprowadzić należy wykręcić cztery śruby M8
mocujące gumowe stopy i rynienkę na wióry (jeżeli są
założone) i odłączyć stopy. Wywiercić w blacie stołu otwory o średnicy 10 mm, rozmieszczone jak na rysunku, a
następnie, przy pomocy śrub M8 o odpowiedniej długości,
z podkładkami płaskimi (nie są dołączone), przymocować
tokarkę do stołu, pamiętając o założeniu rynienki na wióry.
URUCHAMIANIE
A. PIERWSZE URUCHOMIENIE – PODCZAS
INSTALACJI (patrz rys. 5)
Przy zapewnieniu wszystkich uprzednio wymienionych
środków bezpieczeństwa, ustawić dźwignię zakresu prędkości (26) na "LOW". Pokrywa uchwytu tokarskiego 3szczękowego musi być zamknięta.
Ewentualnie, w sytuacji gdy nie chcemy montować tokarki
na stałe, można przymocować ją do płyty ze sklejki drewnianej o grubości 18 mm, o zalecanych rozmiarach co najmniej 800x300 mm, sytuując otwory mocujące centralnie na
płycie. Podczas użytkowania tokarki płytę należy zamocować do stołu za pomocą zacisków klamrowych.
Upewnić się, czy sanie poprzeczne są wystarczająco oddalone od uchwytu tokarskiego, i czy dźwignia posuwu automatycznego jest w pozycji rozłączonej (tzn. górnej). Dołączyć kabel zasilający do gniazdka.
Przełącznik kierunku obrotów FORWARD/ OFF/REVERSE (na rys. oznacz. B), na głównym panelu sterującym,
ustawić w pozycję FORWARD (W przód), następnie zwolnić przycisk wyłącznika awaryjnego przez lekkie przyciśnięcie go w kierunku wrzeciennika, jak wskazuje strzałka na
czerwonej główce (C). Zaświeci się wówczas zielona lampka sygnalizacyjna.
Uruchomić maszynę poprzez ŁAGODNE przekręcenie w
prawo pokrętła regulatora prędkości (A). W miarę kręcenia
pokrętła prędkość będzie wzrastać. Wartość prędkości obrotowej wrzeciona będzie wskazywana na wyświetlaczu
cyfrowym.
UWAGA: Zawsze przed włączeniem tokarki pokrętło regulatora prędkości musi być ustawione na minimum. W przeciwnym wypadku może dojść do uszkodzenia płytki z układem sterowania prędkością.
W ciągu pierwszych 5 minut należy stopniowo zwiększać
prędkość obrotową wrzeciona, aż do osiągnięcia obrotów
maksymalnych. Należy utrzymywać te obroty przez co
najmniej 2 minuty, a następnie zatrzymać maszynę i odłączyć zasilanie.
Sprawdzić czy wszystkie elementy są nadal pewnie zamocowane, i czy pracują swobodnie i we właściwy sposób.
Sprawdzić również pewność mocowania śrub.
Powtórzyć powyższą procedurę w zakresie obrotów wysokich, tj. przy ustawieniu dźwigni zakresu prędkości na
"HIGH".
W przypadku konieczności przeprowadzenia jakichś regulacji, należy korzystać z rozdz. "Ustawienia i regulacja".
Page 60
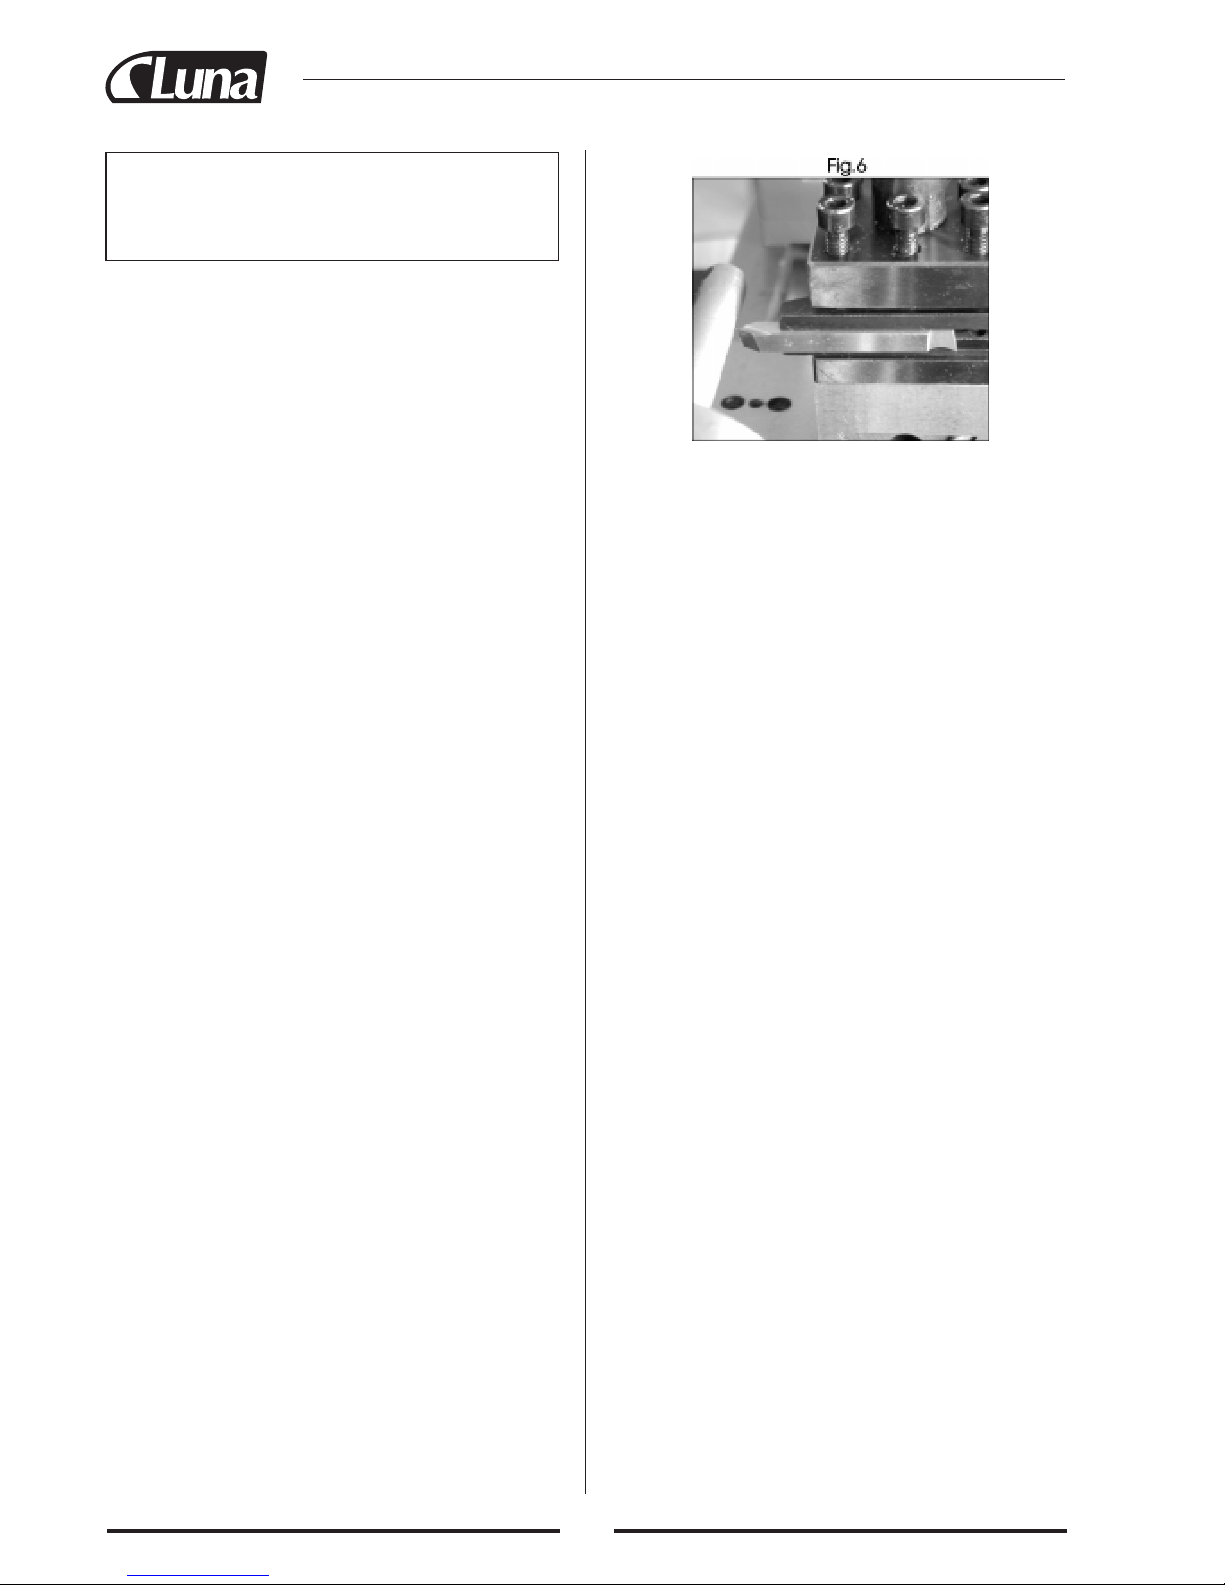
56
OSTRZEŻENIE:
NIGDY nie usiłować zmieniać zakresu prędkości
z wysokich (HIGH) na niskie (LOW) gdy maszyna
jest w ruchu.
B. WŁĄCZANIE W NORMALNYCH WARUNKACH (patrz rys. 5)
1. Zapewnić wszystkie niezbędne środki bezpieczeństwa
wymienione wcześniej i upewnić się, czy obrabiany
materiał może się obracać bez żadnych przeszkód.
2. Zawsze przed włączeniem tokarki pokrętło regulatora
prędkości musi być ustawione na minimum.
3. Ustawić przełącznik kierunku obrotów (B) na panelu sterowania w pozycję FORWARD (W przód).
4. Ustawić dźwignię posuwu automatycznego w pozycję
włączoną lub wyłączoną, w zależności od tego, czy
wymagany jest posuw automatyczny, czy nie.
WAŻNE: Musi to być ZAWSZE czynność rozważna i świadoma.
UWAGA: Jeżeli posuw automatyczny jest wymagany,
wówczas dźwignia Forward/Neutral/ Reverse przy śrubie
pociągowej ma być ustawiona na FORWARD. Jeżeli posuw
automatyczny nie jest wymagany, wówczas dźwignia ta
powinna być ustawiona na NEUTRAL. Aby to wykonać
należy odciągnąć osadzoną sprężyście radełkowaną gałkę, i
przytrzymując ją w tej pozycji przemieścić dźwignię tak, by
jej kołek ustalający wskoczył do środkowego otworu na
obudowie.
5. W celu uruchomienia tokarki należy dalej postępować w
sposób opisany powyżej.
6. Po skończeniu pracy, lub w sytuacji gdy maszyna ma być
pozostawiona bez nadzoru, należy ustawić przełącznik
kierunku obrotów w pozycję wyłączoną (OFF), a następ-
nie odłączyć zasilanie z gniazdka.
UWAGA: Zasilacz tokarki posiada automatyczny układ
ochrony przeciążeniowej. Przy przeciążeniu maszyny układ
spowoduje zatrzymanie maszyny i zaświeci się żółta lampka (D). Aby ponownie uruchomić maszynę należy przestawić przełącznik kierunku obrotów (B) na OFF, usunąć
przyczynę zatrzymania, upewnić się co do zakresu prędkości obrotowej i pokrętło prędkości ustawić na minimum.
Gdy maszyna jest gotowa, przestawić przełącznik kierunku
obrotów w pożądaną pozycję (zielona lampka powinna się
świecić, a żółta być wyłączona). Wyregulować prędkość
stosownie do potrzeb.
OSTRZEŻENIE: ZAWSZE przed zmianą ustawienia, lub
dokonaniem jakichkolwiek regulacji, również zmiany
zakresu prędkości, należy wyłączać maszynę przełącznikiem kierunku obrotów Forward/Off/Reverse, ustawiając go
na OFF.
UŻYTKOWANIE
A. TOCZENIE PROSTE
Przed włączeniem tokarki w sposób opisany wyżej, konieczne jest dokładne skontrolowanie jej ustawienia dla danego rodzaju pracy.
Poniżej przedstawione są wskazówki, jak tokarka ma być
ustawiona do prowadzenia operacji toczenia prostego.
ZAWSZE należy dokładnie zaplanować pracę. Należy mieć
rysunek lub plan technologiczny, oraz niezbędne przyrządy
pomiarowe, jak mikrometr, sprawdzian szczękowy itp.
Wybrać nóż, którym będzie wykonywane skrawanie i
założyć do imaka suportu tak, aby jak najmniej wystawał.
Zamocować, dokręcając 3 śruby z łbem gniazdowym sześciokątnym, rys.6. (Najlepiej, gdyby dla noża prostego
wysunięcie wynosiło ok. 10 mm, lecz nie więcej niż 15
mm.)
Jest BARDZO WAŻNE, by wierzchołek noża znajdował
się na wysokości osi obrotu obrabianego materiału, lub
nieco niżej.
W żadnym wypadku nie może on znajdować się powyżej
osi. W razie potrzeby podniesienia wierzchołka należy
włożyć pod nóż podkładki regulacyjne, natomiast w przypadku, gdy wierzchołek jest za wysoko, jedynym sposobem
poprawy sytuacji jest wymiana narzędzia, albo jego zeszlifowanie.
W celu sprawdzenia poprawności wysokości ustawienia
należy przysunąć nóż jak najbliżej wierzchołka kła osadzonego w koniku. Oba wierzchołki powinny się pokrywać. W
razie konieczności podregulowania zastosować podkładki,
obniżyć wierzchołek noża przez przeszlifowanie, albo
wymienić nóż na inny.
Po ustawieniu wysokości wierzchołka zamocować obrabiany materiał w uchwycie tokarskim albo tarczy, oraz w razie
potrzeby, użyć kła konika jako dodatkowej podpory w sytuacji, gdy nie da się wystarczająco dobrze zamocować materiału w uchwycie, albo gdy jest on długi lub o małej średnicy. Można też użyć dodatkowej podtrzymki stałej, patrz
rozdz. "Akcesoria". Jeżeli konik nie jest potrzebny, można
go całkowicie zdjąć z tokarki; w tym celu należy zluzować
nakrętkę mocującą w podstawie konika i zsunąć go z łoża.
Może okazać się koniecznym podregulowanie ustawienia
suportu lub zmianę zamocowania obrabianego przedmiotu,
dla zapewnienia swobodnej przestrzeni.
Page 61
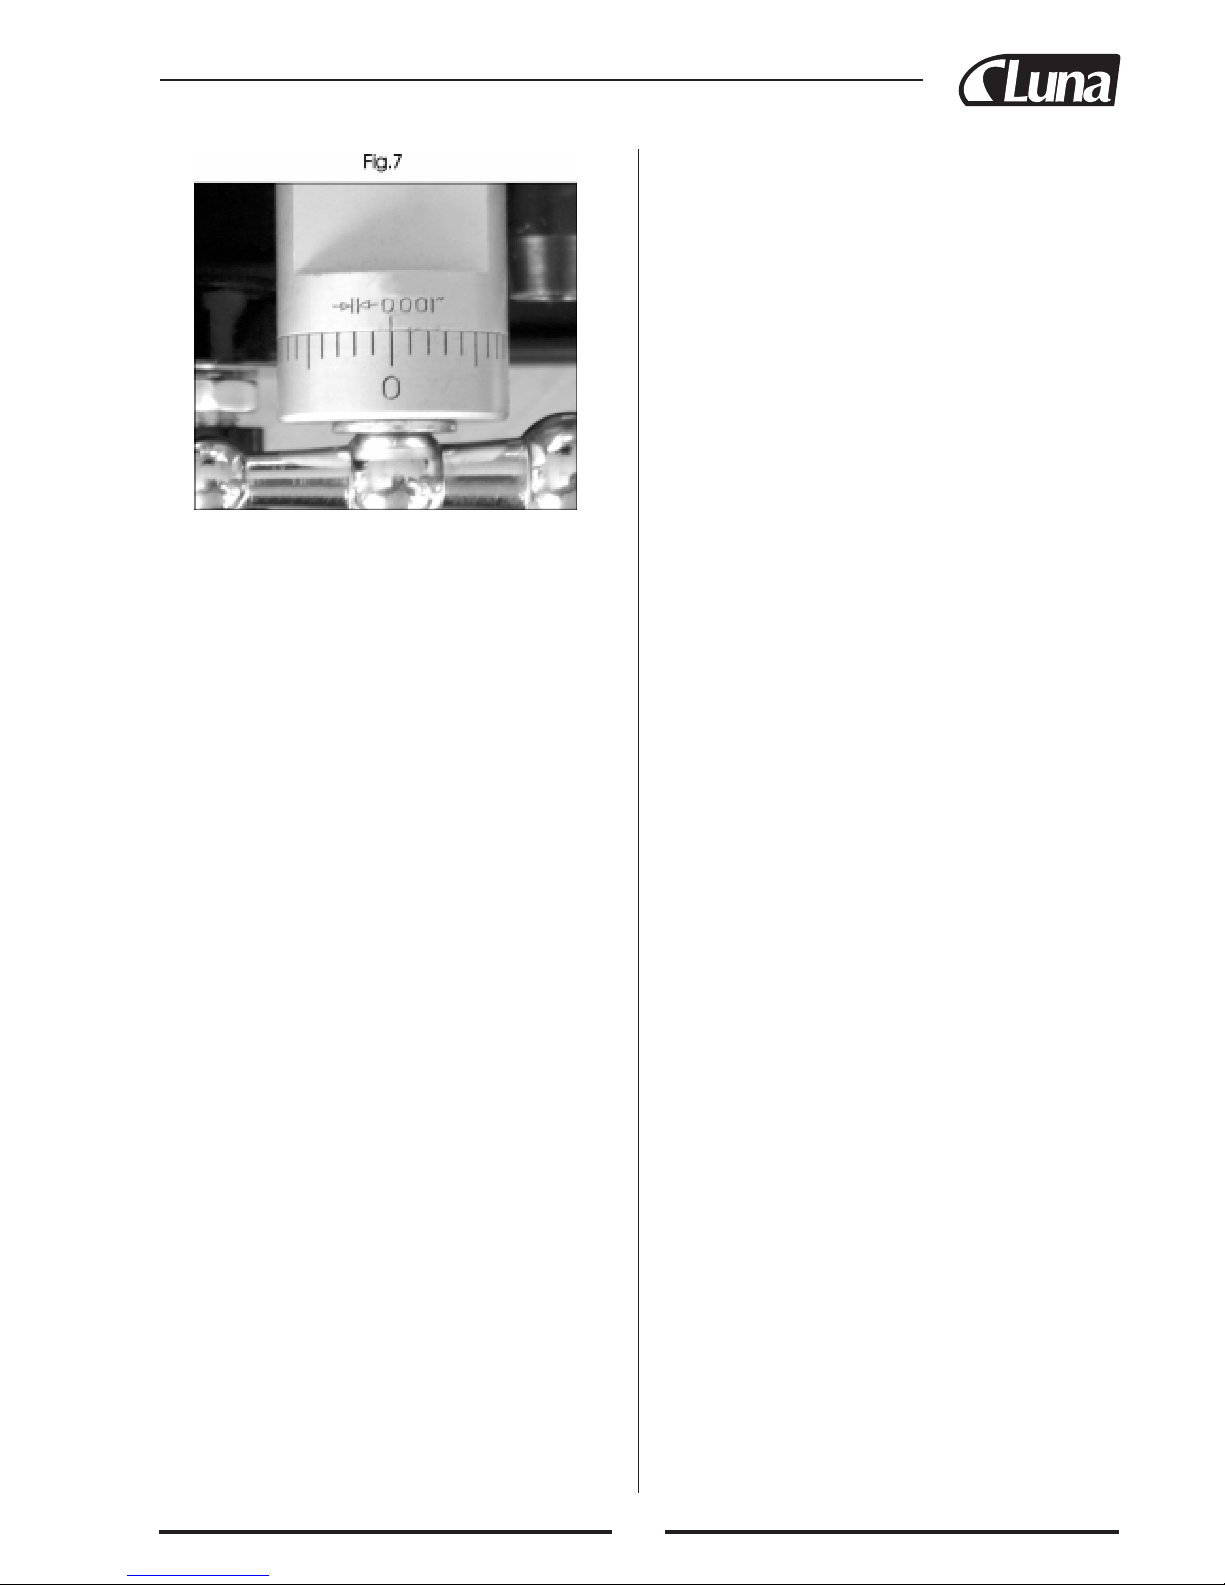
57
Po dokonaniu tego należy wycofać nóż, i pokręcając korbką odsunąć sanie od wrzeciennika; teraz dosuwać nóż w
kierunku materiału w jakimś miejscu odcinka poddawanego
skrawaniu, pokręcając jednocześnie ręką uchwyt z materiałem. Kontynuować powoli przysuwanie do chwili, gdy nóż
dotknie powierzchni. Zaznaczyć tę pozycję przez wyzerowanie podziałki na saniach porzecznych, tj. obrócić ruchomą część podziałki do zgrania się kresek jak na rys. 7.
Po wyzerowaniu cofnąć sanie poprzeczne o jeden pełny
obrót, a następnie przemieścić sanie wzdłużne aż nóż znajdzie się w pobliżu prawego końca obrabianego materiału.
Pokręcić ponownie do przodu korbkę sań poprzecznych o
jeden pełny obrót, do zgrania kresek zerowych.
WAŻNE: W przypadku, gdy znacznik zerowy zostanie
niechcący ominięty należy cofnąć się o co najmniej pół
obrotu, a następnie powoli spróbować jeszcze raz zgrać
kreskę zerową ze znacznikiem. W ten sposób należy postępować ZAWSZE przy wykorzystywaniu podziałki do kontrolowania przemieszczenia sań poprzecznych lub suportu
narzędziowego. Ma to na celu skompensowanie luzów
występujących w przekładniach zębatych, prowadnicach
itd.
Kontynuować pokręcanie korbką o wielkość odpowiadającą pożądanej głębokości skrawania.
UWAGA: Zaleca się, aby przy toczeniu zgrubnym głębokość skrawania nie przekraczała 0,010” (0,25 mm).
Ustawienie tokarki zostało zakończone i można rozpocząć
operację toczenia, ale przed rozpoczęciem należy sprawdzić
ustawienia poszczególnych dźwigni:
a. Dźwignia posuwu automatycznego. Upewnić się, czy
dźwignia ta jest w położeniu górnym, dla umożliwienia
przesuwu ręcznego.
b. Dźwignia kierunku obrotów śruby pociągowej. Jeżeli
posuw automatyczny nie jest wymagany ma być ustawiona na "Neutral".
c. Dźwignia zakresu prędkości HIGH/LOW (Wysoka/
Niska). Wybrać pożądany zakres.
Włączyć tokarkę w sposób opisany w rozdziale "Uruchamianie" i powoli skrawać materiał posługując się korbką posuwu ręcznego. Kontynuować posuw wzdłużny narzędzia aż
do osiągnięcia zaznaczonej linii na materiale, wówczas
wycofać nóż pokręcając kółko posuwu poprzecznego o
jeden lub dwa pełne obroty. Przesunąć sanie wzdłużne za
pomocą korbki z powrotem do miejsca rozpoczęcia skrawania, następnie pokręcić korbkę przesuwu poprzecznego o tę
samą liczbę obrotów o którą nóż był cofnięty, zwiększoną o
żądaną głębokość skrawania, i przeprowadzić toczenie
następnej warstwy.
UWAGA: Opisana tu procedura dotyczy operacji ogólnego
toczenia zgrubnego. Do innych rodzajów toczenia, np.
wykańczającego, toczenia występów itp., należy skorzystać
z odpowiednich podręczników.
B. TOCZENIE PROSTE Z POSUWEM
AUTOMATYCZNYM
Stosuje się takie same ustawienia podstawowe jak opisane
powyżej, z wyjątkiem tego, że przed uruchomieniem
dźwignia kierunku obrotów śruby pociągowej (25, na
prawo od wrzeciennika) ma być ustawiona na "Forward"
("Do przodu"), a dźwignia posuwu automatycznego (13) w
pozycję włączoną, tzn. tak, by ciągnąć sanie wzdłużne. Jak
wspomniano wcześniej, prędkość obrotowa śruby pociągowej, a zatem i prędkość posuwu narzędzia, zależy od ustawienia kół zębatych przekładni. Prędkość posuwu przy toczeniu normalnym jest znacznie niższa niż przy nacinaniu
gwintów.
Tokarka jest fabrycznie ustawiona do toczenia normalnego,
jeżeli jednak prowadzono nacinanie gwintów, należy zawsze pamiętać by przywrócić konfigurację kół jak do toczenia
normalnego. Prosimy korzystać w tym z opisów na kolejnych stronach, pokazujących ustawienia kół, oraz wyjaśniających jak należy je zmieniać.
1. Zachowując wszystkie niezbędne środki bezpieczeństwa
wymienione wcześniej, usytuować nóż w pobliżu prawego końca obrabianego przedmiotu, mając ustawioną na
podziałce sań poprzecznych odpowiednią głębokość
skrawania.
2. Ustawić dźwignię kierunku obrotów śruby pociągowej
F/N/R na "Forward" ("Do przodu"), przełącznik kierunku
obrotów wrzeciona Forward/Off/Reverse na głównym
panelu sterującym też na "Forward" ("Do przodu"), a
następnie włączyć maszynę.
3. Używając prawej ręki, pokrętłem prędkości ustawić
pożądaną wartość obrotów, a następnie przestawić w dół
dźwignię włączania posuwu tak, by gwint nakrętki pociągowej zazębił się pewnie ze śrubą.
WAŻNE: Lewa ręka operatora zawsze musi być wolna, aby
móc w razie potrzeby nacisnąć przycisk wyłącznika awaryjnego.
4. Uważnie obserwując ruch narzędzia, w momencie, gdy
znajdzie się ono na kresce oznaczającej koniec skrawania, podnieść szybko do góry dźwignię posuwu automatycznego, upewniając się, by tam pozostała. Jeżeli
wymagany jest wysoki stopień dokładności zaleca się
ukończenie skrawania posługując się posuwem ręcznym.
Chcąc uzyskać przy toczeniu występu doskonale gładką
krawędź należy używać odpowiednio ukształtowanego
noża.
5. Cofnąć nóż o jeden lub dwa pełne obroty korbki posuwu
poprzecznego sań. Kręcąc korbką przesunąć sanie wzdł-
Page 62
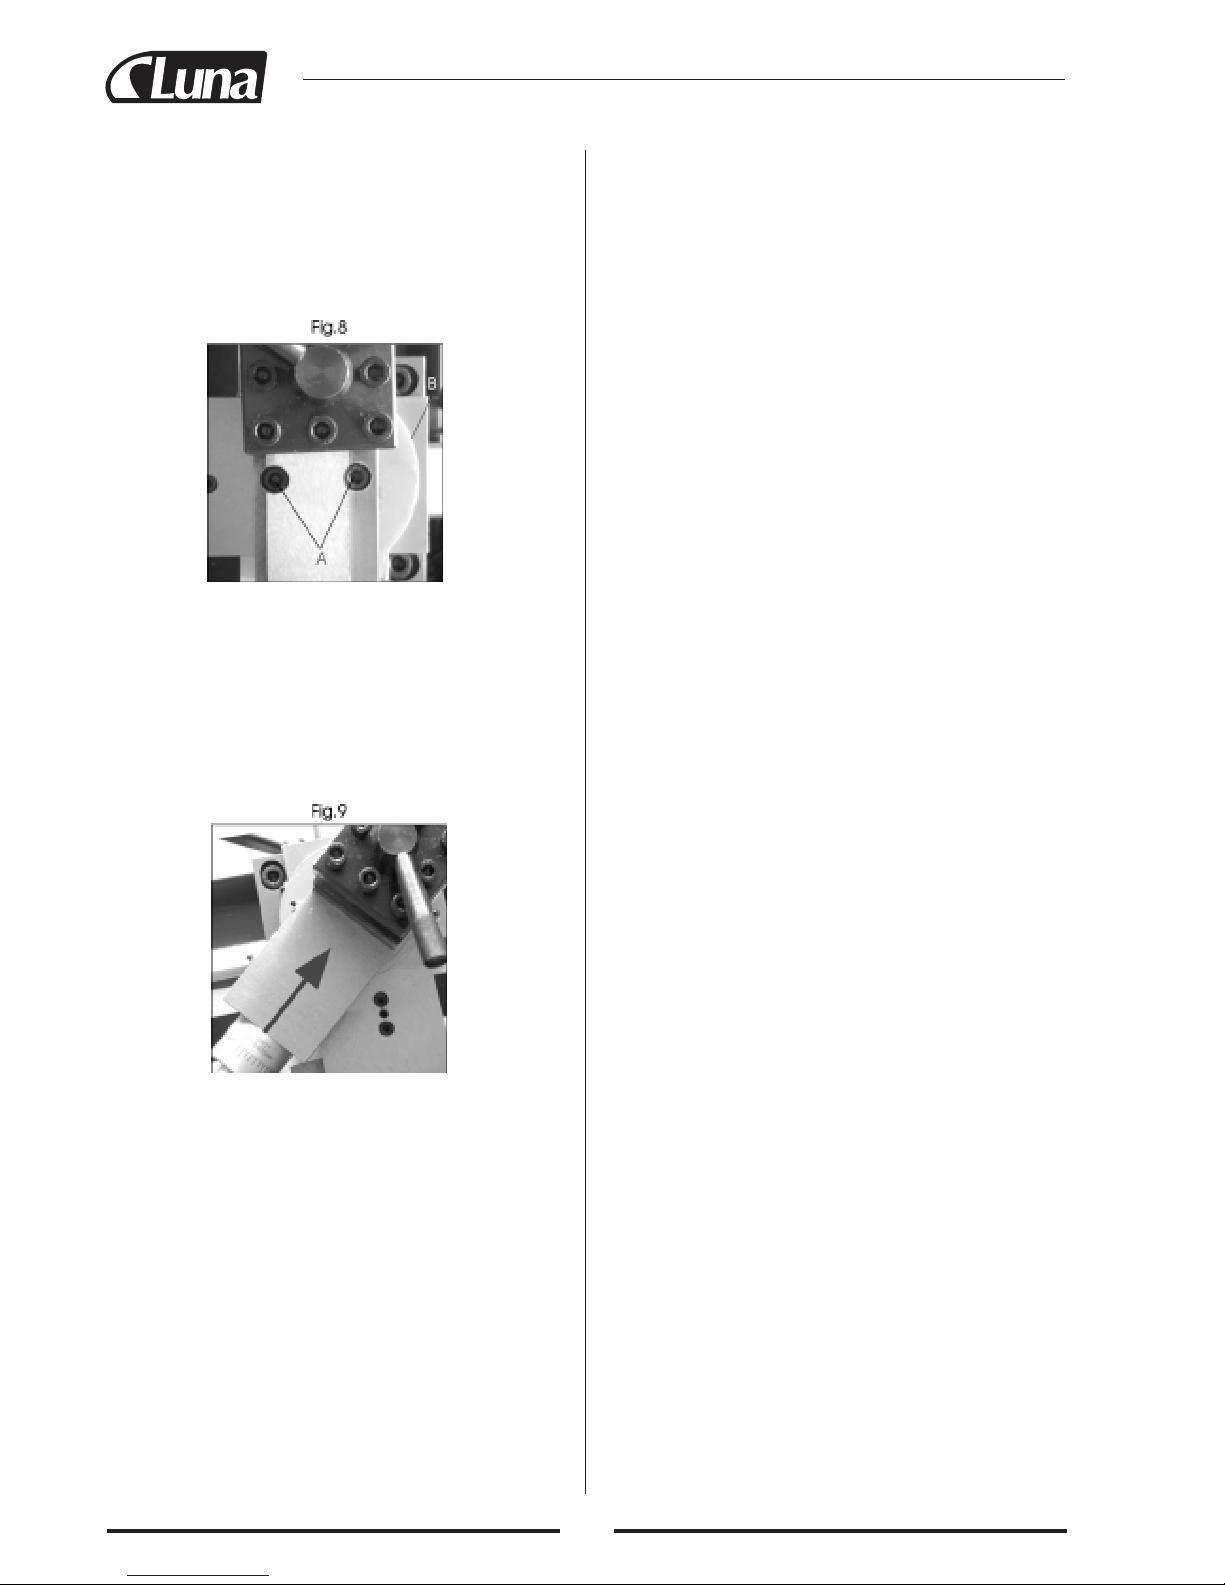
58
użne z powrotem do miejsca rozpoczęcia skrawania,
następnie pokręcić kółko przesuwu poprzecznego o tę
samą liczbę obrotów o którą nóż był cofnięty, zwiększoną o żądaną głębokość skrawania, i przeprowadzić toczenie następnej warstwy.
C. TOCZENIE SKOŚNE
dużą uwagę i koncentrację aby nie dopuścić do zderzenia
się tych dwóch części, ponieważ może to doprowadzić do
poważnych uszkodzeń.
Tokarka dostarczana jest ze śrubą pociągową umożliwiającą wytwarzanie gwintów calowych, w zakresie od 12 do 52
zwojów na cal, bądź gwintów metrycznych w zakresie
skoku 0,4 – 0,2 mm. Należy pamiętać, że każdy rodzaj
gwintu (UNF, BA, BSP, BSW itd.) wymaga całkowicie
odmiennego profilu noża tokarskiego, jako że charakteryzuje się innym zarysem. Szczegółowe informacje dotyczące
techniki nacinania gwintów, narzędzi itp., można znaleźć w
odpowiednich podręcznikach, albo należy się zwrócić o
poradę lub szkolenie do wykwalifikowanych osób.
Zasady procedury nacinania gwintu są następujące:
1. Należy starać się, aby odległość od uchwytu do końca
zamierzonego gwintu była jak największa, i jeżeli to
możliwe, należy wykonać w miejscu przyszłego obcięcia
prętapodtoczenie o średnicy mniejszej od średnicy rdzenia gwintu.
2. Założyć zestaw kół zębatych odpowiadający żądanemu
gwintowi, oraz zamocować prawidłowo nóż tokarski.
Ustawić wymaganą głębokość skrawania i usytuować
nóż w miejscu początkowym nacinania.
Uwaga: Głębokość skrawania ma zasadniczą wagę, i
może być wyliczona lub odczytana z odpowiedniego
podręcznika.
3. Zachowując wszystkie niezbędne środki bezpieczeństwa
wymienione wcześniej, włączyć maszynę z dźwignią
automatycznego posuwu w pozycji wyłączonej (górnej).
4. Zdecydowanym ruchem przestawić dźwignię posuwu w
pozycję włączoną, następnie przestawić przełącznik kierunku obrotów śruby pociągowej (B) w pozycję "FORWARD" ("Do przodu").
W chwili, gdy nóż zbliży się do końca wykonywanego
gwintu, przestawić przełącznik (B) w pozycję "OFF"
("Wył.").
Nie przestawiać dźwigni posuwu w pozycję wyłączoną.
5. Wycofać nóż przy użyciu korbki sań poprzecznych,
zapamiętując dokładnie pozycję na podziałce i liczbę
obrotów korbki.
Przełącznik (B) przestawić na "REVERSE" ("Do tyłu"),
a w chwili, gdy sanie wzdłużne cofną się do pozycji wyjściowej, przestawić przełącznik (B) na "OFF" ("Wył.").
Przysunąć nóż do gwintowanego pręta o ilość obrotów
równą dokładnie wykonanej przy wycofywaniu, a
następnie dodatkowo o żądaną głębokość skrawania
następnej warstwy.
6. Powtórzyć kroki 4 i 5. Postępować w opisany sposób do
momentu ukończenia wykonywania gwintu.
DOBÓR KÓ1Ł ZĘBATYCH PRZY NACINANIU
GWINTU
Śruba pociągowa napędzana jest poprzez przekładnię zębatą od koła zębatego na wrzecionie. Przełożenie przekładni
określa prędkość obrotową śruby względem wrzeciona, tzn.
na jeden obrót wrzeciona przypada kąt obrotu śruby wynikający z wartości przełożenia.
Zatem, poprzez odpowiedni dobór przekładni możemy wytwarzać gwinty o pożądanych rozmiarach, przy czym, jeżeli
Toczenie skośne wykonywane jest z wykorzystaniem
suportu narzędziowego, który jest zamontowany na saniach
poprzecznych i ustawiony przy wszystkich normalnych
operacjach toczenia pod kątem prostym do nich (co wskazywane jest przez znak zero na korpusie sań).
W celu ustawienia suportu tak, by można było wykonywać
toczenie skośne, najpierw należy przesunąć sanie poprzeczne na tyle, by odsłoniły się dwie śruby z łbami gniazdowymi (A), jak pokazano na rys. 8.
Należy poluzować te śruby na tyle, aby suport dał się obrócić o żądany kąt, wskazywany na podziałce, a następnie
zamocować go dokręcając na powrót śruby.
Stożek lub sfazowanie jest toczone, po odpowiednim ustawieniu sań poprzecznych, przy użyciu korbki posuwu
suportu tak, by nóż przesuwał się w kierunku zaznaczonym
strzałką, jak pokazano na rys. 9.
D. NACINANIE GWINTÓW
Operacja ta wymaga pewnego stopnia wprawy i dokładności, i nie należy do niej przystępować przed pełnym poznaniem wszystkich aspektów obróbki tokarskiej. Zasada polega na tym, że sanie wzdłużne posuwane są mechanicznie w
kierunku wrzeciennika, tak jak przy normalnym toczeniu z
posuwem automatycznym, z tą różnicą, że prędkość posuwu, wyznaczona przez układ kół zębatych, jest większa.
Ponadto, nóż skrawający zbliża się bardziej do obracającego się uchwytu. Należy zatem podczas pracy wykazywać
Page 63
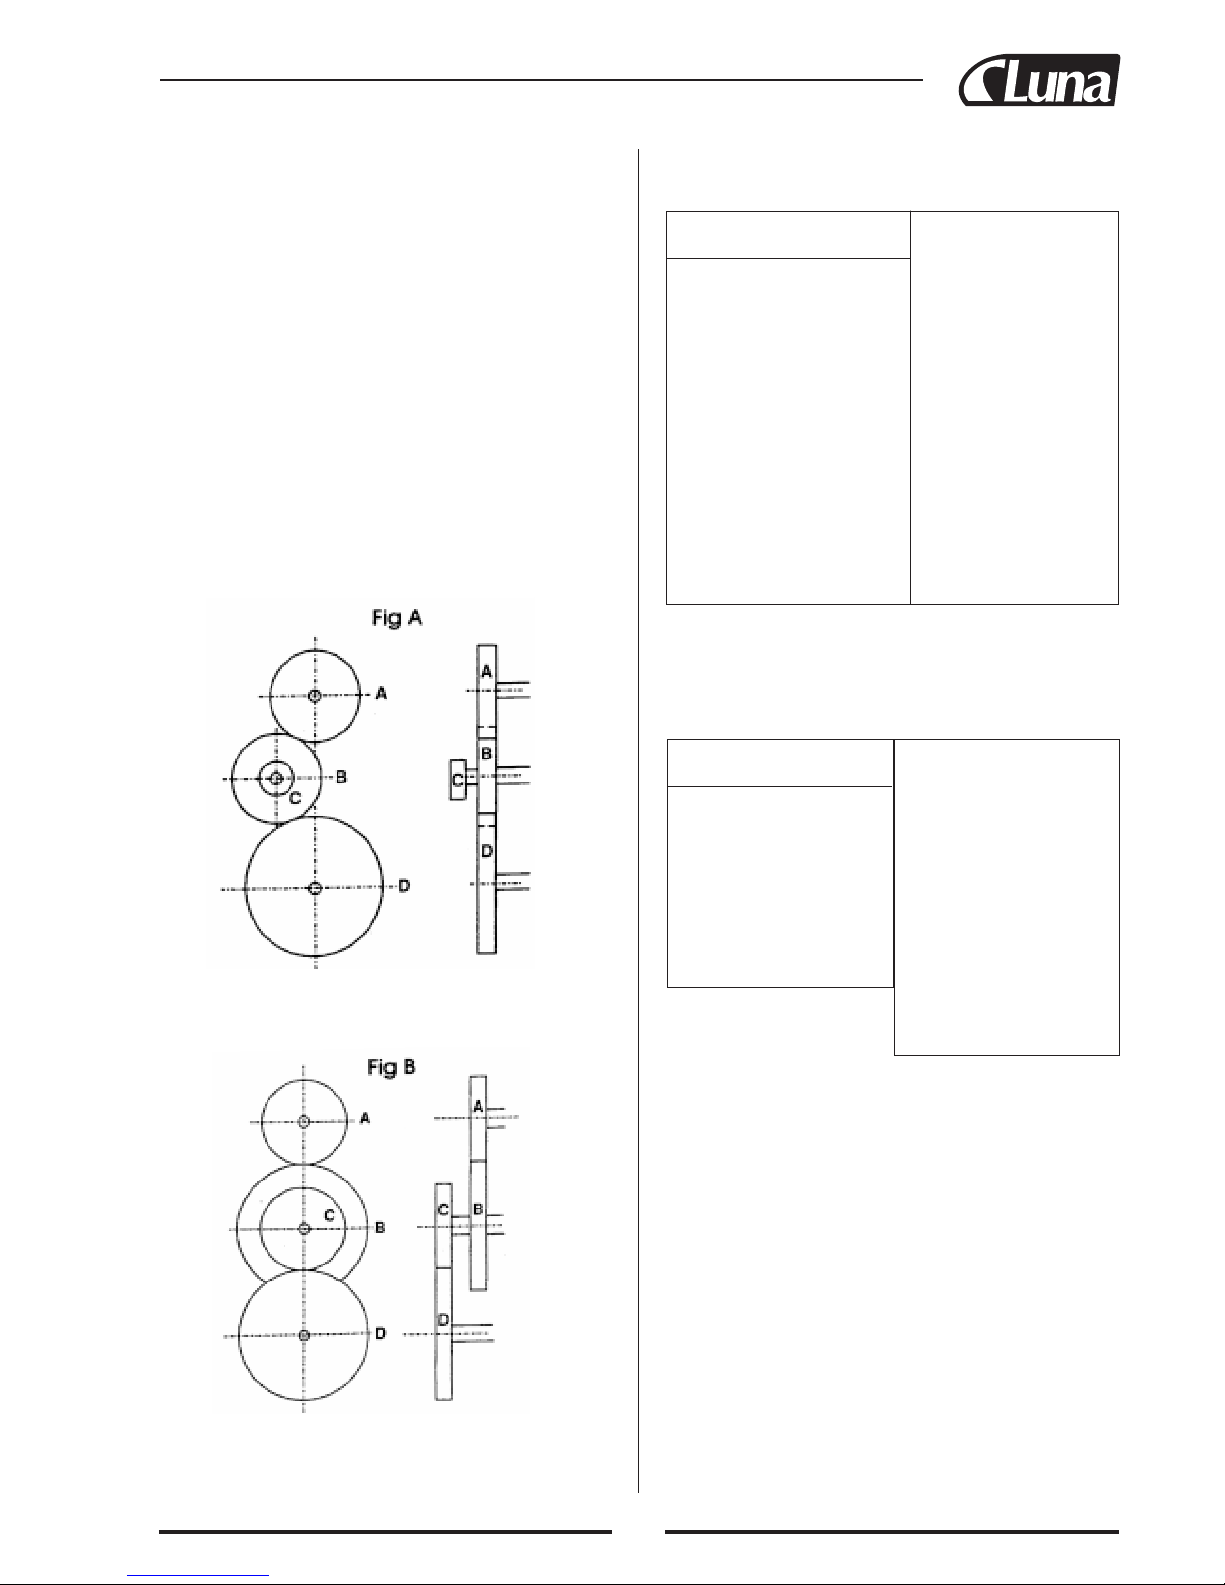
59
śruba pociągowa tokarki przeznaczona jest do gwintów
calowych, rozmiary te są określane w zwojach na cal (TPI),
a jeżeli śruba przeznaczona jest do gwintów metrycznych,
rozmiary są określane wartością skoku w mm.
Jak powiedziano wcześniej, uzyskiwany gwint jest całkowicie zależny od kształtu wierzchołka noża. Niniejsza
instrukcja obsługi nie może dostarczyć wszelkich szczegółowych informacji dotyczących rodzaju narzędzi skrawających, prędkości nacinania, postępowania z różnymi materiałami itd., dlatego usilnie zalecamy skorzystanie z odpowiednich podręczników, albo zwrócenie się o poradę do wykwalifikowanych osób.
Zamieszczone dalej tabele podają rozmiary gwintów, które
wykonywane są przy zastosowaniu zestawów kół zębatych
podanych w odpowiednich kolumnach.
UWAGA: Ustawienie fabryczne tokarki przewidziane jest
do normalnego toczenia przy wykorzystaniu posuwu
mechanicznego czyli automatycznego, z następującym układem kół zębatych:
Gdy zestawiany jest prosty układ kół, jak na Rys. A, koło B
działa jako pośrednie, dlatego liczba jego zębów nie ma
znaczenia – może to być dowolne koło, które połączy Az D.
Uwidocznione to jest w postaci pustego miejsca w odpowiedniej kolumnie tabeli.
Wałki na których osadzone są koła A i D są ustalone, dlatego wszelkie regulacje mogą dotyczyć tylko wałków z kołami B i C, z wykorzystaniem regulatora oznaczonego literą
A na rys. 10.
KOŁO A 20 z.
KOŁO B 80 z.
KOŁO C 20 z.
KOŁO D 80 z.
Mm Koło zębate
AB CD
0,4 20 50 40 60
0,5 20 50 60
0,6 40 50 30 60
0,7 40 50 35 60
0,8 40 50 40 60
1,0 20 60 30
1,25 50 40 60
1,5 40 60 60
1,75 35 60 30
2,0 40 60 30
Przykłady:
1. Dotyczy Rys. A
Aby naciąć gwint o skoku 0,5
mm należy zastosować:
koło A o 20 zębach
koło B o 50 zębach
koło C o 60 zębach
oraz dowolne koło C.
2. Dotyczy Rys. B
Aby naciąć gwint o skoku 0,4
mm należy zastosować:
koło A o 20 zębach
koło B o 50 zębach
koło C o 40 zębach
koło D o 60 zębach
TABELA NACINANIA GWINTÓW
CALOWYCH
* W przypadku korzystania z "Zestawu do konwersji na gwinty
metryczne" można korzystać z poniższej tabeli.
TABELA NACINANIA GWINTÓW
METRYCZNYCH
Zwojów Koło zębate
na cal A B C D Przykłady:
12 40 30
13 40 65 60 30
14 40 35
16 40 40
18 40 45
19 40 50 60 57
20 40 50
22 40 55
24 40 60
26 40 65
28 20 35
32 20 40
36 20 45
38 20 50 50 57
40 20 50
44 20 55
48 20 60
52 20 65
1. Dotyczy Rys. A
Aby naciąć gwint calowy
12 TPI należy zastosować:
koło A o 40 zębach
koło D o 30 zębach
oraz dowolne koło B,
umożliwiające przeniesienie napędu z koła A do D.
2. Dotyczy Rys. B
Aby naciąć gwint calowy
13 TPI należy zastosować:
koło A o 40 zębach
koło B o 65 zębach
koło C o 60 zębach
koło D o 30 zębach
Page 64
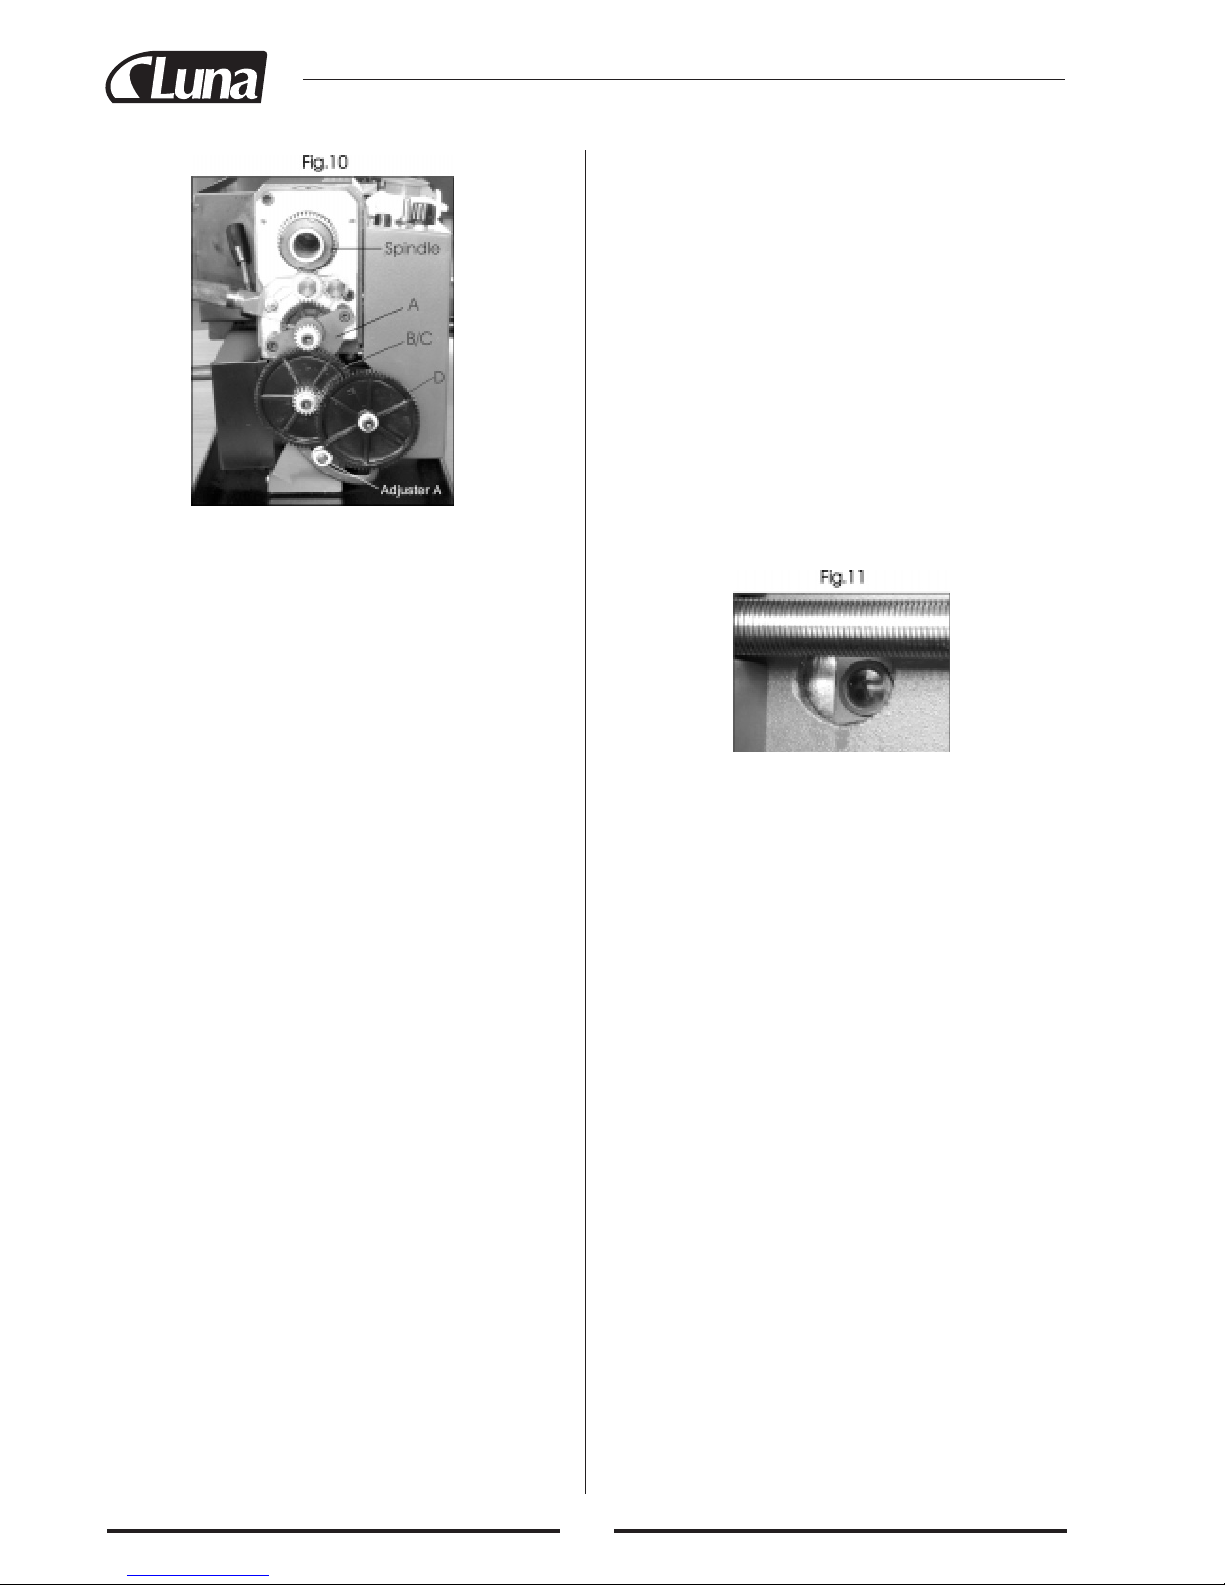
60
1. Wykręcić śruby z łbem gniazdowym sześciokątnym,
mocujące koła Ai D, a następnie śruby mocujące koła B
i C.
2. Dla umożliwienia zupełnego rozłączenia się kół B i C, i
przez to ułatwienia ich demontażu, należy odkręcić
nakrętkę zabezpieczającą wałka, na którym osadzone są
te koła, oraz nakrętkę ustalającą regulatora "A".
3. Zdjąć koła, pilnując by z rowków wałków nie wypadły
małe kliny ustalające, i założyć nowe koła, potrzebne do
nacinania zamierzonego gwintu. Mogą one być zakładane obrócone dowolną stroną. Na każdym z kół zaznaczona jest wyraźnie liczba zębów. Wkręć śruby zabezpieczające, pilnując by ich podkładki były dociśnięte do piast
kół.
UWAGA: Jeżeli wymagany jest złożony układ kół, jak na
Rys. B, należy na wałku z kołem D zastosować pierścień
dystansowy (ustalany za pomocą klina), który zakłada się
PRZED założeniem koła D. Ma to na celu ustawienie kół D
i C w jednej płaszczyźnie.
4. Usytuować wzajemnie wałek z osadzonymi kołami B i C
oraz regulator "A" tak, by wszystkie koła prawidłowo się
zazębiły, i dociągnąć nakrętki zabezpieczające regulatora. Może to wymagać kilkakrotnych prób, jednak należy
starać się uzyskać jak najmniejszy luz międzyzębowy,
nie dopuszczając do zbyt mocnego zacisku (dla skontrolowania luzu należy obracać wrzeciono ręką).
Założyć pokrywę i zamocować za pomocą 2 śrub z łbem
gniazdowym.
CZYNNOŚCI KONSERWACYJNE
Sprawą kluczową dla zapewnienia maksymalnej wydajności tokarki jest jej właściwe utrzymanie.
PRZED ROZPOCZĘCIEM PRACY
Zawsze przed przystąpieniem do pracy należy przeprowadzić kontrolę maszyny. Wszelkie uszkodzenia winny być
usunięte, a nieprawidłowości nastawienia poprawione. Uszkodzenia powierzchniowe usunąć za pomocą osełki z olejem. Przed uruchomieniem sprawdzić, poruszając ręką, czy
wszystkie części gładko współpracują.
Wpuścić kilka kropli oleju do otworów smarowniczych w
obudowach łożysk na obu końcach śruby pociągowej; powtórzyć smarowanie w ciągu dnia jeżeli praca odbywa się w
sposób ciągły. Dla uzyskania dostępu do lewego łożyska
konieczne jest zdjęcie pokrywy przekładni napędowej.
Kilka kropli należy również wpuścić do otworu smarowniczego prowadnicy suportu, na górnej powierzchni sań, pomiędzy dwiema śrubami o łbach gniazdowych sześciokątnych.
PO SKOŃCZENIU PRACY
Usunąć wióry z tokarki i dokładnie oczyścić wszystkie jej
powierzchnie. Jeżeli był używany środek chłodzący, należy
spuścić go całkowicie z korytka. Wszystkie elementy powinny być suche, a nie lakierowane powierzchnie lekko
pokryte olejem. Po pracy zawsze należy wyjąć z maszyny
narzędzia skrawające i złożyć w bezpiecznym miejscu.
SZCZOTKI SILNIKA
W celu wymiany szczotek należy wykręcić zakrętki
widoczne od przodu i od tyłu maszyny, poniżej wrzeciennnika, jak pokazano na rys. 11.
NASTAWIANIE I REGULACJA
Dla zapewnienia najwyższej sprawności maszyny może
być koniecznym przeprowadzenie okresowej regulacji
części składowych. Poszczególne regulacje przeprowadza
się w następujący sposób:
A. REGULACJA SAŃ POPRZECZNYCH
Sanie poprzeczne osadzone są na prowadnicy typu jaskółczy ogon, jak pokazuje to rys. 12. Po jednej stronie prowadnicy, pomiędzy pochyłymi powierzchniami bocznymi,
znajduje się listwa klinowa, która może być dociskana do
prowadnicy za pomocą trzech śrub regulacyjnych, usytuowanych wzdłuż jej długości.
Śruby regulacyjne znajdują się po prawej stronie sań, bezpośrednio poniżej korbki napędu suportu narzędziowego.
W miarę upływu czasu następuje zużycie współpracujących
powierzchni, powodując wystąpienie luzów.
W celu podregulowania listwy klinowej i przywrócenia w
ten sposób równomierności i gładkości pracy należy:
1. Poluzować nakrętki śrub regulacyjnych listwy klinowej i
wkręcić każdą z nich jednakowo do oporu, stosując tą
samą wartość momentu dla każdej ze śrub. Sanie powinny być pewnie zatrzymane w miejscu. Sprawdzić to,
próbując pokręcić korbkę bez używania nadmiernej siły.
2. Wykręcić każdą ze śrub TYLKO o jedną czwartą obrotu
i zablokować nakrętką.
3. Przez pokręcanie korbki sprawdzić, czy ruch odbywa się
równomiernie i gładko na całej długości.
4.
Jeżeli ruch jest zbyt luźny, wkręcić wszystkie śruby o
jedną ósmą obrotu i sprawdzić ponownie. Podobnie, jeżeli ruch jest za ciasny, należy wykręcić każdą ze śrub o
jedną ósmą obrotu, aż do osiągnięcia stanu właściwego.
Page 65
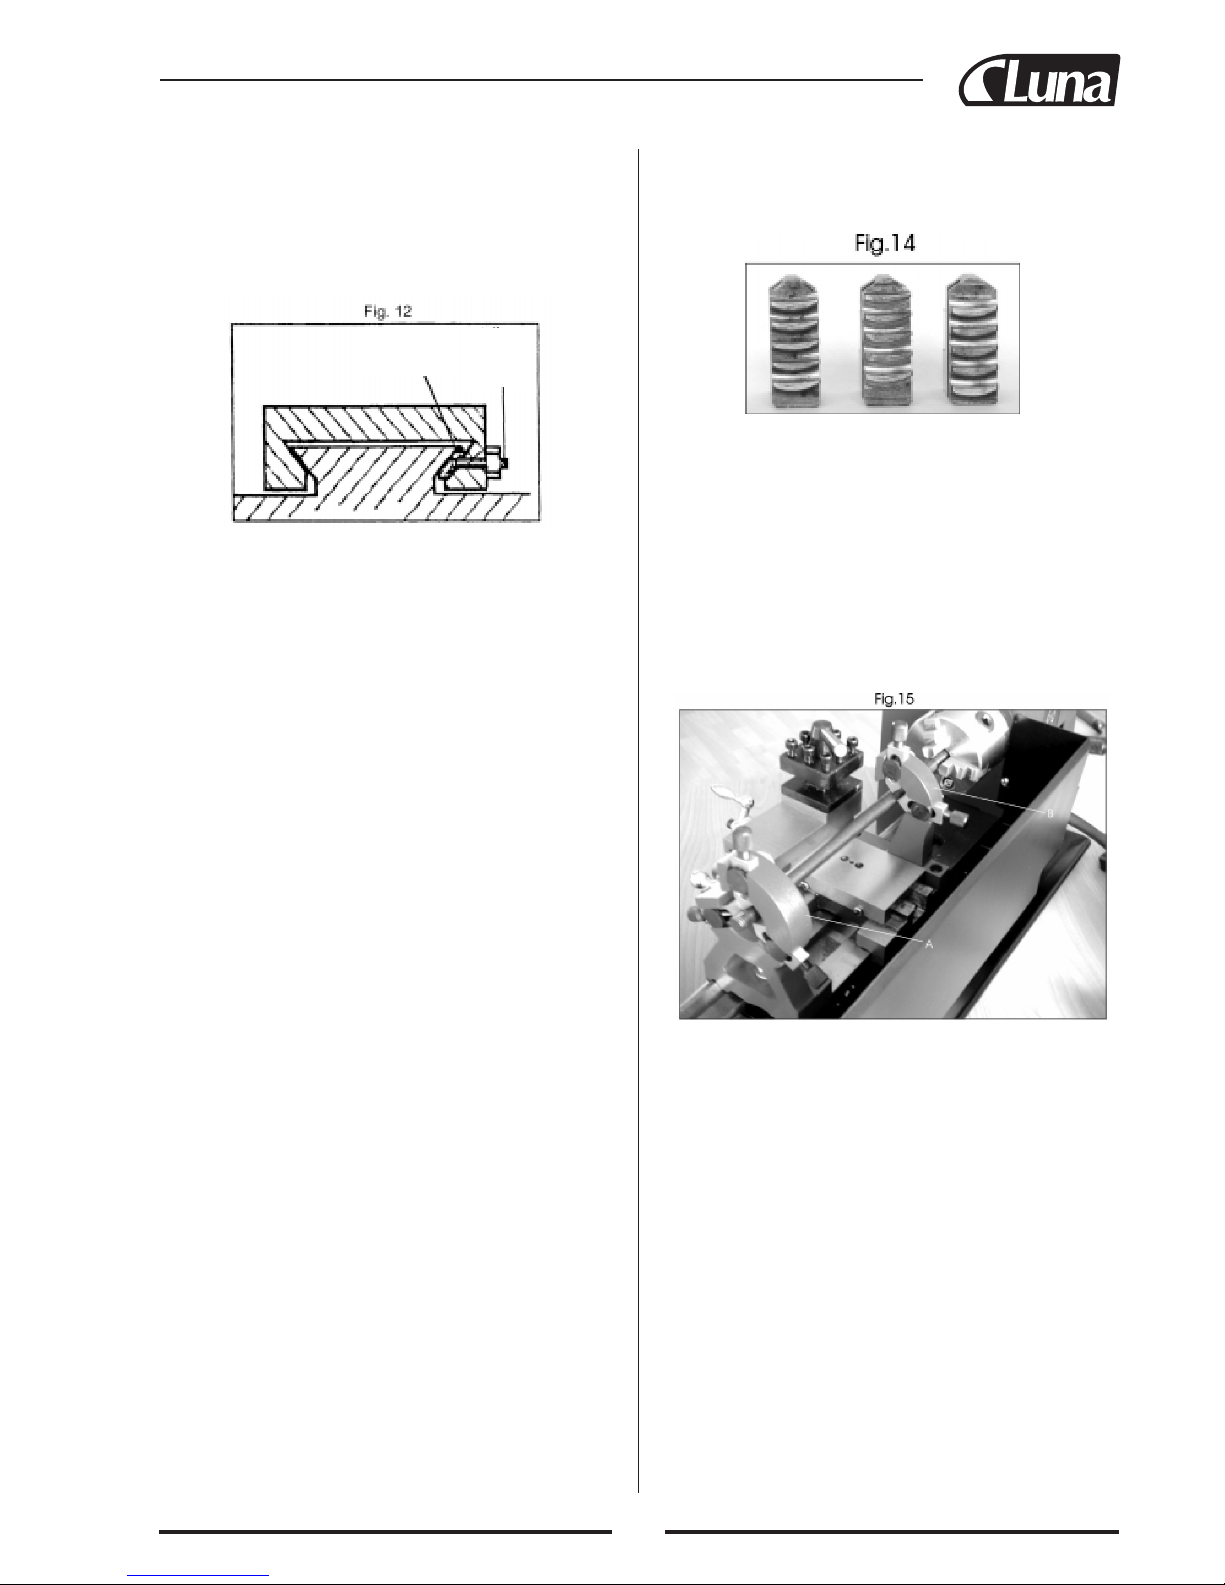
Rys. 15 przedstawia podtrzymki, stałą (A) i ruchomą (B),
zamontowane do tokarki, podtrzymujące przy toczeniu
długi przedmiot.
Posługiwanie się wskaźnikiem do nacinania gwintów (wyposażenie opcjonalne)
Wskaźnik do nacinania gwintów umieszczony jest na
skrzynce suportowej, obok dźwigni włączania automatycznego posuwu, jak pokazuje rys. 15. Jest on na stałe dołączony do śruby pociągowej i tarczka jego obraca się w miarę
obrotów śruby. Na tarczce wytrawionych jest promieniowo
osiem kresek, służących do dokładnego wyznaczania
pozycji śruby względem sań.
61
5.Dociągnąć wszystkie nakrętki ustalające, zwracając
uwagę, by nie poruszyć przy tym ustawienia śrub.
6. Po ukończeniu regulacji przesunąć sanie do jednego krańca i przesmarować olejem wszystkie współpracujące
powierzchnie sań oraz śruby pociągowej i przesunąć
sanie do normalnej pozycji.
zwracać na to uwagę wprowadzając szczęki do uchwytu.
Konieczne jest zachowanie odpowiedniej kolejności montażu.
Listwa
klinowa
Śruby
regulacyjne
B. KORBKA SAŃ POPRZECZNYCH
Posuw poprzeczny sań winien odbywać się gładko podczas
kręcenia korbką, przy czym podziałka musi obracać się
wraz z nią. Przyczyną wystąpienia jakichkolwiek oporów
jest na ogół przedostanie się wióra pomiędzy współpracujące powierzchnie. Należy wykręcić śrubę mocującą korbkę.
Zdjąć korbkę i ściągnąć pierścień z podziałką, zwracając
szczególną uwagę, by nie wypadła mała płytka sprężysta
osadzona w rowku pod pierścieniem.
Oczyścić elementy i złożyć w odwrotnej kolejności. W celu
prawidłowego założenia pierścienia na ośkę należy posłużyć się małym wkrętakiem lub innym podobnym narzędziem do przytrzymania sprężystej płytki.
C. REGULACJA SUPORTU NARZĘDZIOWEGO
Regulację suportu narzędziowego przeprowadza się podobnie jak sań poprzecznych. Śruby regulacyjne, dociskające
listwę klinową, znajdują się po lewej stronie suportu, patrząc od przodu tokarki.
UWAGA:
Bardzo ważne jest dokładne przeprowadzenie regulacji sań
poprzecznych i suportu narzędziowego, tak by nie występowały przy pracy żadne luzy. Wszelka niedokładność w tym
względzie będzie miała poważny wpływ na jakość wykonania pracy, ponieważ przeniesie się na wierzchołek noża.
Sprawą kluczową jest sprowadzenie do absolutnego minimum możliwości wykonywania luźnych ruchów przez narzędzie.
AKCESORIA
Istnieje cały szereg akcesoriów rozszerzających możliwości
obróbcze tokarki.
SZCZĘKI ZEWNĘTRZNE DO UCHWYTU
TOKARSKIEGO 3-SZCZĘKOWEGO
W celu wymiany szczęk należy przy użyciu klucza rozsunąć
je do maksymalnego rozwarcia, wówczas można je po kolei
wyjąć. Założyć szczęki zewnętrzne zwracając uwagę na
następujące sprawy:
Segmenty zębów kolejnych szczęk są stopniowane, jak
pokazano na rys. 14. Posiadają one kolejne numery. Należy
Należy wcześniej ułożyć je w kolejności pokazanej na rys.
14 i zakładać w tej samej kolejności do wycięć w korpusie
uchwytu, zgodnie z ruchem zegara, obracając klucz w
miarę zakładania. Zewrzeć całkowicie szczęki i sprawdzić,
czy wszystkie spotykają się w środku. Jeżeli któraś ze
szczęk wystaje, należy je całkowicie rozewrzeć i wywierając nacisk na tę szczękę, pokręcać klucz uchwytu do chwili,
gdy zaskoczy ona na swoje miejsce. Sprawdzić ponownie
schodzenie się szczęk.
Podtrzymki: stała i ruchoma
Page 66
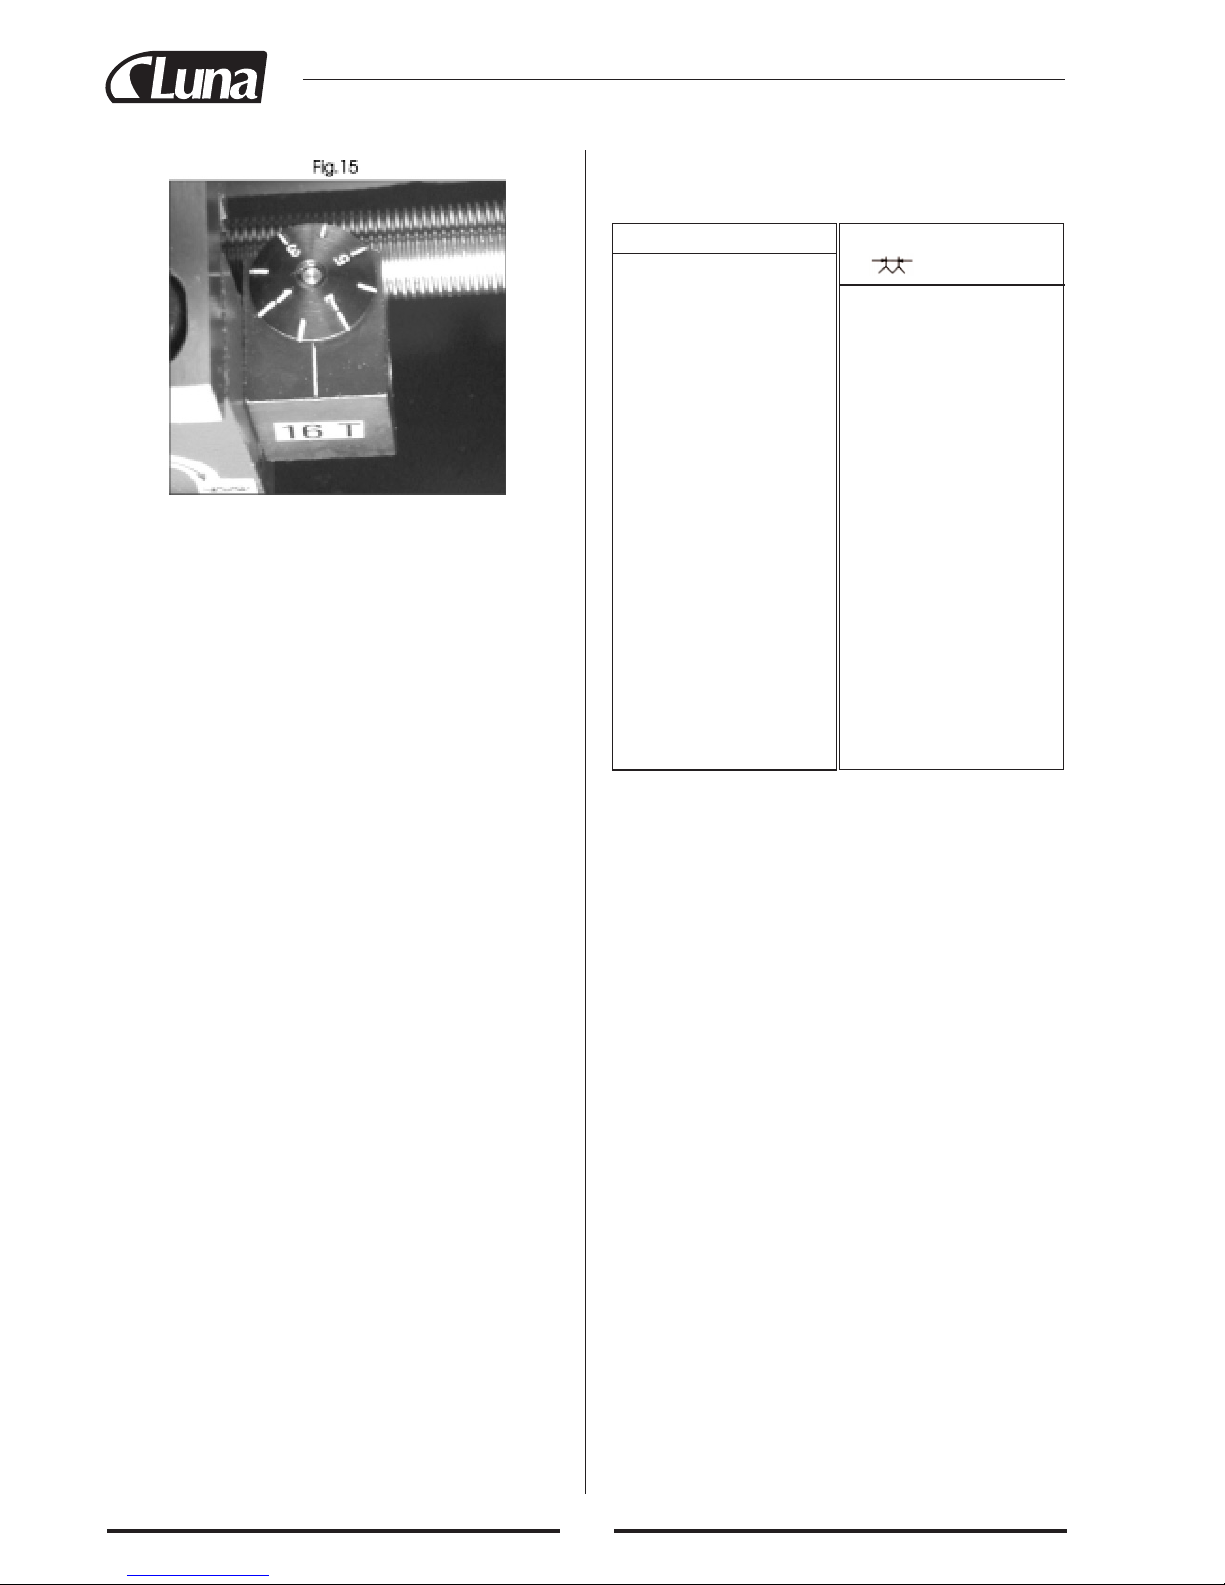
62
Liczby w kolumnie "PODZIAŁKA" tabeli oznaczają numery kresek na tarczce wskaźnika. Zatem, jeżeli ma być wykonywany gwint o rozmiarze 20 TPI, można wykorzystywać
kreski 1, 3, 5 lub 7. Postępowanie jest następujące:
1. Obserwować obracającą się tarczkę wskaźnika. Skoncentrować się na jednej z kresek o numerze podanym w
tabeli (w naszym przypadku może to być 1, 3, 5 lub 7).
W chwili gdy obrana kreska mija znacznik na korpusie
mechanizmu wskaźnika, należy szybkim ruchem włączyć dźwignię posuwu automatycznego, rozpoczynając
tym samym nacinanie gwintu.
2. W chwili, gdy nóż dojdzie do miejsca zakończenia gwintu, ODŁĄCZYĆ POSUW DŹWIGNIĄ, ale nie zatrzymywać maszyny.
3. Wycofać nóż przy użyciu korbki sań poprzecznych,
zapamiętując dokładnie pozycję na podziałce i liczbę
obrotów korbki. Za pomocą korbki cofnąć sanie wzdłużne do pozycji wyjściowej. Przysunąć nóż do gwintowanego pręta o ilość obrotów równą dokładnie wykonanej
przy wycofywaniu, a następnie dodatkowo o żądaną głębokość skrawania następnej warstwy.
4. Utrzymując cały czas tokarkę w stanie włączonym
obserwować obracającą się tarczkę wskaźnika, i w chwili gdy obrana wcześniej kreska mija znacznik na korpusie mechanizmu wskaźnika, należy ponownie szybkim
ruchem włączyć dźwignię posuwu automatycznego.
Postępować w podany sposób do ukończenia nacinania
gwintu.
5. Włączanie posuwu w chwili mijania znacznika przez
obraną kreskę, powoduje zazębianie się połówek nakrętki mechanizmu pociągowego posuwu za każdym przejściem w tym samym miejscu, dzięki czemu uzyskuje się
doskonałą jakość gwintu.
TPI PODZIAŁKA
12 1,3,5,7
13 1
14 1,5
16 1∼8
18 1,5
19 1
20 1,3,5,7
22 1,5
24 1∼8
26 1,5
28 1,3,5,7
32 1∼8
36 1,3,5,7
38 1,5
40 1∼8
44 1,3,5,7
48 1∼8
52 1,3,5,7
MM PODZIAŁKA
0,4 1,3,5,7
0,5 1∼8
0,6 1∼8
0,7 1,4.5
0,8 1,5
1,0 1∼8
1,25 1, 3.5
1,5 1∼8
1,75 1, 4.5
2,0 1∼8
GWINTY CALOWE GWINTY METRYCZNE
Pavyzdžiui:
1. 0.5 mm/T, 0.6 mm/
T, 1 mm/T, 1.5 mm/T vai
2 mm/T=1~8
2. 1.25 mm/T=1, 3, 5
3. 0.7 mm/T, 1.75 mm/T=1, 4.5
4. 0.4 mm/T=1, 3, 5, 7
5. 0.8 mm/T=1, 5
TABELA WSKAŹNIKA NACINANIA
GWINTóW
Page 67
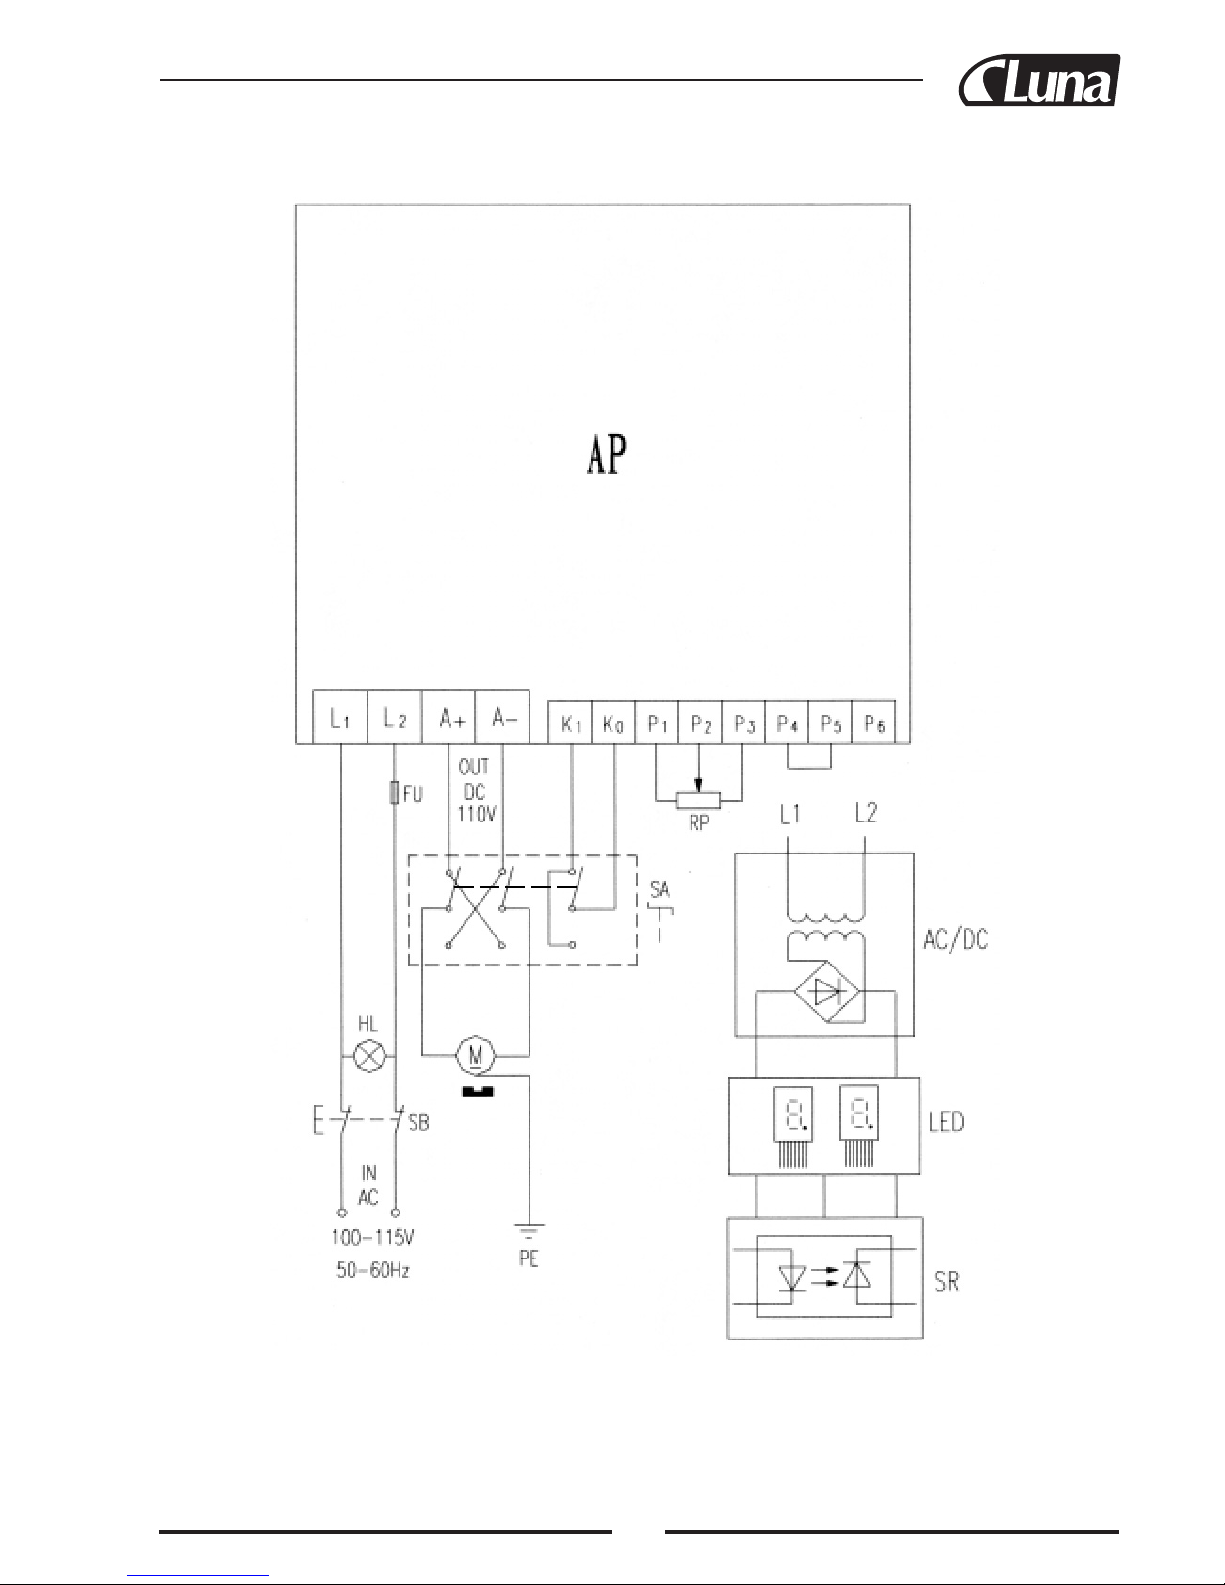
63
Page 68
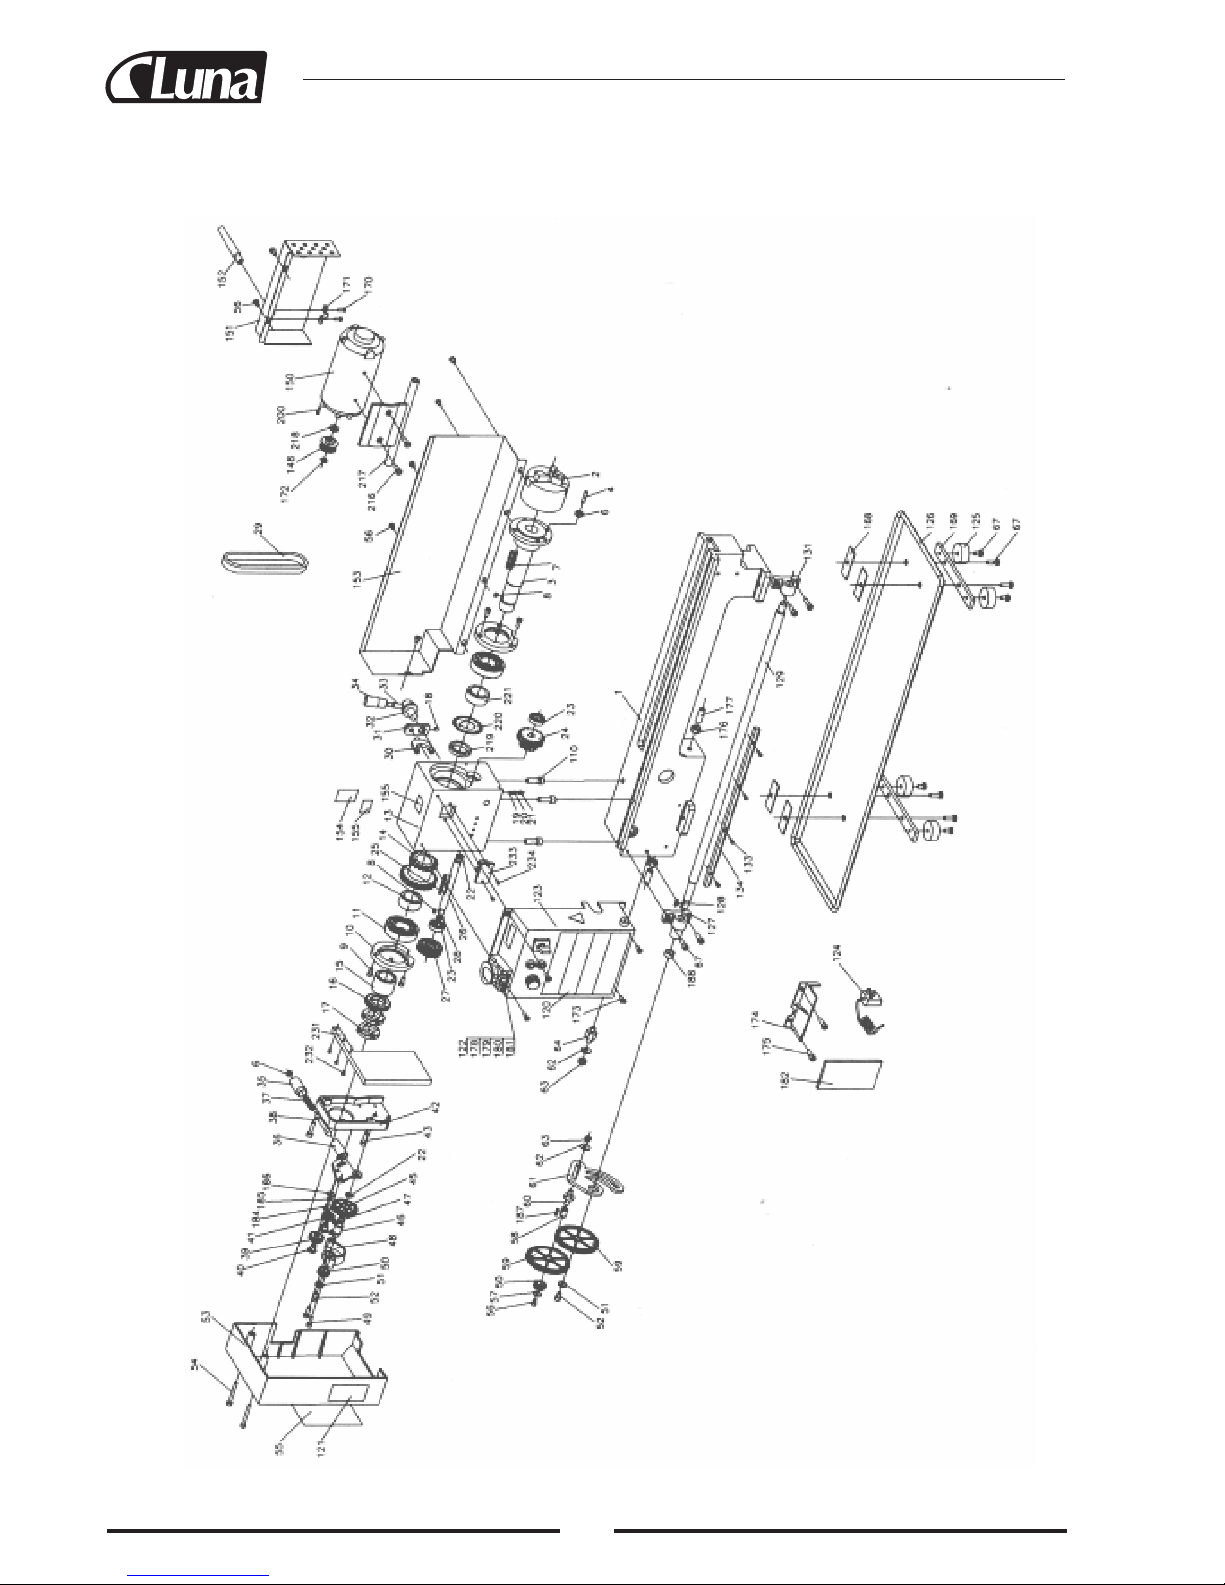
64
Page 69
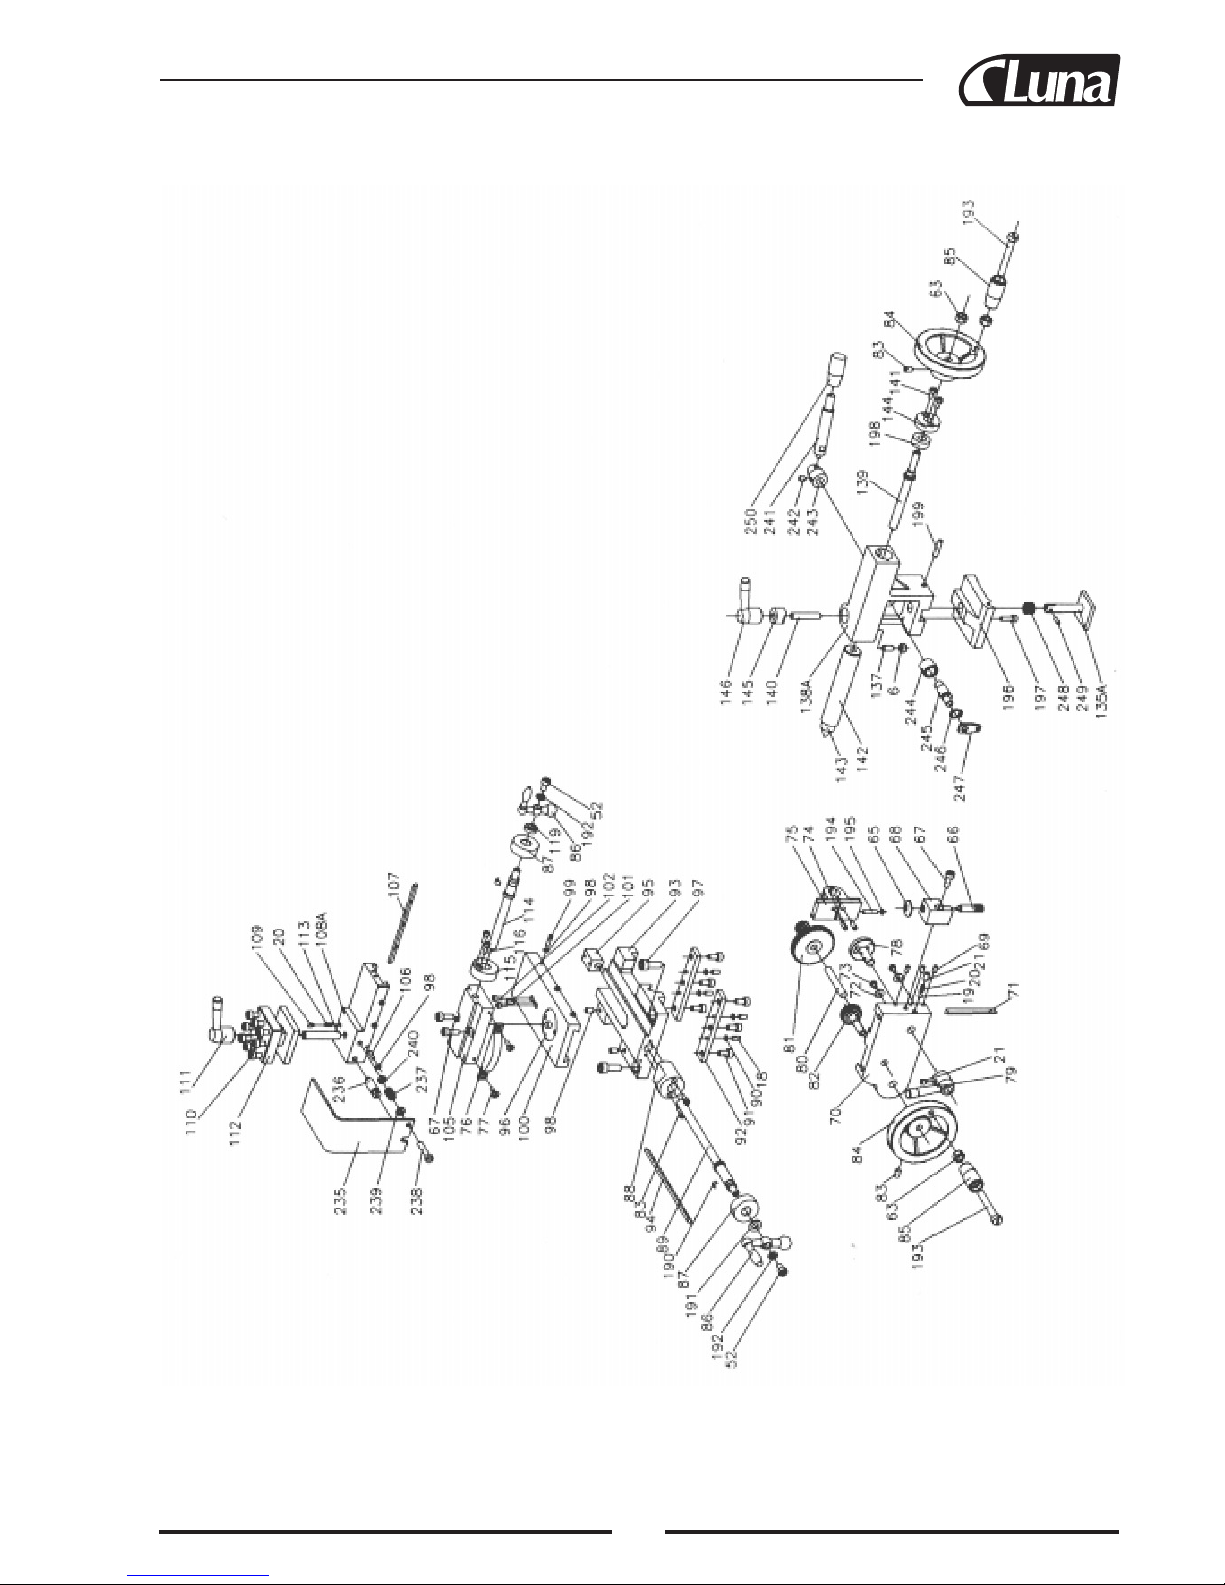
65
Page 70
66
ML 714 part list
No. Part No. Description No. Part No. Description
1 Bed way 40 Support screw
2 3 Jaws chuck 41 20T Pinion
3 Spindle 42 Fixed cover
4 M6*25 Screw 43 M6*20 Screw
6 M6 Nut 44 M5*8 Screw
7 M5*40 Key 45 Great 45T
8 M4*8 Key 46 Shaft
9 M5*12 Screw 47 4*8 Parallel key
10 Cover 48 Mount
11 80206 Ball bearing 49 M5*18 Screw
12 Spacer 50 Pinion 20T
13 Head stock casting 51 M6 Washer
14 H/L Gear 21T/29T 52 M6*8 Screw
15 Spacer 53 Cover
16 Spur Gear 45T 54 M5*45 Screw
17 M27*1.5 Nut 55 Threads cutting chart
18 M5*8 Set screw 56 M5*8 Screw
19 Steel ball 5 57 M4 Washer
20 4.9*9 Compression spring 58 Bush W/key
21 M5*8 Set screw 59 Gear 80T
22 12 Retaining ring 60 Shaft
23 Ball bearings 61 Support plate
24 H/L Gear 12T/20T 62 M8 Washer
25 M4*415 Parallel key 63 M8 Nut
26 H/L Gear shaft 64 Shaft
27 Pulley 65 Dial
28 10 Retaining ring 66 Shaft 16T
29 Timing belt L*136 67 M5*16 Screw
30 Shifting fork 68 Dial Indicator body
31 Shifting arm 69 M4*10 Set screw
32 Shifting knob 70 Apron
33 Shifting lever 71 Gib strip
34 Shifting grip 72 Washer
35 Handle 73 M4*8 Screw
36 Handle mount 74 Shaft
37 Spring 75 Half nut
38 Indicator 76 Angle block
39 25T Pinion 77 M4*10 Screw
Page 71
67
No. Part No. Description No. Part No. Description
78 Groove cam 119 M18 Nut
79 Handle 120 Model label
80 Shaft 121 Indicator table label
81 Feeding gear(A) 11T/54T 122 Switch label
82 Feeding gear(B) 24T 123 Control box
83 M6*10 Screw 124 Plug W/cord
84 Wheel 125 Rubber foot
85 Knob 126 Chip tray
86 Handle big 127 Bracket
Handle small 128 M3*16 Screw
87 Dial 129 Lead screw
88 Bracket 131 Bracket
89 Feeding screw 133 M3*10 Screw
90 M5 Nut 134 Rack
91 M6*12 Screw 135A Clamp plate
92 Slide plate 137 M5*16 Screw
93 Saddle 138A Tailstock casting
94 Gib strip 139 Tailstock screw
95 Feeding nut 140 Bracker
96 Swivel disk 141 M4*10 Screw
97 M8*20 Screw 142 Tailstock quill
98 M4 Nut 143 Center
99 M4*16 Screw 144 M8*40 Stud
100 Cross slide 145 Clamp
101 M5*10 Screw 146 Handle
102 M4*8 Screw 148 Pulley
105 Compound rest (B) 150 Motor
106 M4*14 Screw 151 Cover
107 Gib Strip 152 Rubber pipe
108A Compound rest (A) 153 Rear splash guard
109 Positioning pin 154 F/N/R label
110 M6*25 Screw 155 H/L label
111 Clamping lever 156 Warning label
112 Tool rest 157 Gear 30T
113 M10*65 Stud 158 Gear 35T
114 Cross feeding screw 159 Gear 40T
115 Bracket 160 Gear 45T
116 M4*12 Screw 161 Gear 50T
Page 72
68
No. Part No. Description No. Part No. Description
162 Gear 55T 219 Spacer
163 Gear 57T 220 Support plate
164 Gear 60T 221 M4*6 Screw
165 Gear 65T 231 Detector
168 Rubber pad 232 M3*8 Scew
169 Bracing 233 Detector
170 M3*5 Screw 234 M3*8 Screw
171 Clamp blool 235 Protector of tool post
172 9 Check ring 236 Screw
173 M5*10 Screw 237 Pressed spring
174 Proector 238 M6*30 Round head screw
175 M5*10 Screw 239 M6 Small washer
176 M6 Nut 240 Hex.nut
177 M6*25 Screw 241 Shaft
178 Emergency stop switch 242 M6*8 Scew
179 Fuse box 243 Knob
180 Speed control konb+potentiometer 244 Spacer
181 F/O/R Switch 245 Brake shaft
182 PC Board 246 12 Check ring
184 M5*10 Screw 247 Connecting block
185 M5 Spring washer 248 1.6*17.6*20 Spring
186 M5 Washer 249 Screw shaft
187 3*16 Key 250 Knob
188 Spacer 260 Oil can
190 Spring plate 261 S:3,4,5,6mm Inside six hex wrench
191 M8 Washer 262 8-10mm Double head wrench
192 M6 Spring washer 263 14-17mm Double head wrench
193 M8*55 Screw 264 Fuse
194 M4*38 Screw 265 External jaws (set of 3)
195 Nut M4 266 Key to 3-jaw chuck
196 Tailstock plate 267 Instruction manual
197 M5*25 Screw
198 3*12 Key
199 M6*8 Screw
200 Motor fixed plate
216 M6 Washer
217 Spacer
218 Grating
Page 73
69
Fax.nr des Herstellers / Producentens navn, adresse, tlf.nr./faxnr / Tootja nimi, aadress, telefon/ faksi number / Nombre, dirección,
teléfono/fax del fabricante / Valmistajan nimi, osoite, puh./fax-nro. / Dénomination du producteur, adresse, téléphone/fax
LUNA VERKTYG & MASKIN AB, SE-441 80 ALINGSÅS, SWEDEN
Beschreibung der Produkte: Zeichen, Typenbezeichung, Serien nr etc. / Beskrivelse af produkter: mærke, typebetegnelse, serienr. osv. / Toote
kirjeldus: Tunnusmärk, tüübitähistus, seerianumber, jne. / Descripción dl producto: marca, tipo, No de serie, etc. / Tuotteiden kuvaus: Merkki, tyyppimerkintä, sarjanro jne. / Description du produit: marque, désignation du type, Nr. de série, etc.
LUNA METAL LATHE ML 714 20650-0209
Die Herstellung erfolgt gemäss folgender EG-Richtlinie: / Produktionen har fundet sted i overensstemmelse med følgende EF-direktiv: /
Tootmine on kooskõlas järgneva EG direktiiviga: / Fabricación en conformidad con las siguientes directivas de la CE: / Valmistuksessa on
noudatettu seuraavaa EU-direktiiviä / Production est exécutée en conformité avec les directives de la CE suivantes:
2006/95/EC, 2006/42/EC, 2004/108/EC
Die Herstellung erfolgt gemäss folgende harmonisierten Standards / Produktionen har fundet sted overensstemmelse med følgende harmonise-
rende standarder: / Tootmisel on järgitud järnevaid harmoniseerivaid standardeid: / El firmante declara que el producto mencionado es en conformidad con las normas di seguridad. Valmistuksessa on noudatettu seuraavia harmonisoituja standardeja: / Le signataire certifie que le produit indiqué
correspond aux exigences de sécurité nommées.
EN 55014-1:2000 EN55015-2:1997 EN61000-3-2:2000 EN61000-3-3:1995
Obligatorisher/freiwilliger Test wurde bei dem nachstehenden angemeldeten Organ/unternehmengemacht: / Obligatorisk/frivillig afprøvning har
fundet sted hos nedenstående autorisered organ/virksomhed: / Kohustuslik/vabatahtlik testimine on tehtud järgnevalt mainitud organi/ettevõtte
poolt: / Testes obligatorios / facultativos hechos en la siguiente institucón / empresa registrada: Pakollinen/vapaaehtoinen testaus on suoriettu
seuraavan ilmoitetun laitoksen toimesta: / A A l’instance enregistrée/à l’enterprise le test obligatoire/volontaire est fait:
TÜV Rheinland Product Safety GmbH, Notified body No. 0197
Verantwortliche für technische Unterlagen; Name und Anschrift: / Ansvarlig for teknisk dokumentation: / Tehnilise dokumentatsiooni eest
vastutaja nimi ja aadress: / Responsable documentación técnica, nombre y dirección: / Teknisestä dokumentaatiosta vastaa, nimi ja osoite: /
Responsable documentation technique, nom et adresse:
STEFAN LIND, LUNA VERKTYG & MASKIN AB, SE-441 80 ALINGSÅS, SWEDEN
Der unterzeichnete versichert, dass die angegebenen Produkte den angegebenen Sicherheits-anforderungen entsprächen. / Undertegnede
forsikrer, at de anførte produkter opfylder de specificerede sikkerhedskrav. / Allakirjutanud kinnitavad, et mainitud tooted täidavad neiel ettenähtud
turvalisuse nõudeid / Fabricação em conformidade com os seguintes padrões harmonizados / Allekirjoit-tanut vakuuttaa, että mainitut tuotteet
täyttävät asetetut turvallisuusvaatimukset. / Production est exécutée en conformité avec les standards harmonisés suivants
Dato / Kuupäev / Fecha / Päivämäärä / Date
Unterschrift / Underskrift / Allkiri /
Firma / Allekirjoitus / Signature
Namenverdeutlichung / Navn i klartekst / Nime
selgitus / Trascripción de la firma / Nimen selvennys / Déchiffrement de la signature /
EG-Konformitätsbescheinigung
EF-forsikring om overensstemmelse
EG-nõuetele vastavuse kinnitus
Declaración de conformidad de la CE
EU-vaatimustenmukaisuusvakuutus
Déclaration de correspondance à la CE
Stellung / Stilling / Ametikoht / Cargo /
Toimiasema / Poste occupé
CEO
STEFAN LIND
2011-09-15
Page 74
70
Manufacturers namn, adress, tel/fax.no / Ονομα,διευθυνση,τηλ./φαξ του κατασκευαστή / Nome, indirizzo, telefono/fax della Ditta
produttrice. / Gamintojo pavadinimas, adresas, telefonas/faksas / Ražotāja nosaukums, adrese, tālrunis/fakss / Naam, adres, tel./fax van fabrikant
LUNA VERKTYG & MASKIN AB, SE-441 80 ALINGSÅS, SWEDEN
Description of products: Mark, type designation, serial no. etc. / Περιγραφή του προιόντος:μάρκα, τύπος, Νο σειράς, κ.λ.π / Descrizione pro-
dotto: marchio, tipo, No. matricola, etc. / Produkto aprašymas: markė, tipo ženklas, serijos Nr. ir t.t. / Produkta apraksts: marka, tipa apzīmējums,
sērijas Nr. utt. / Beschrijving van producten: merk, typeaanduiding, serienr. enz.
LUNA METAL LATHE ML 714 20650-0209
Manufacturing is done in accordance with the following EC-directive: / Κατασκευή σύμφωνα με τους κανονισμούς της Ε.Ε: / Il prodotto
conforme con le seguente Direttive EC: / Pagaminta pagal sekančias EK direktyvas: / Izgatavošana veikta saskaņā ar sekojošām EK direktīvām: /
Geproduceerd overeenkomstig de volgende EG-richtlijnen
2006/95/EC, 2006/42/EC, 2004/108/EC
Manufacturing is done in accordance with the following harmonized standards: / Ο υπογράφων δηλώνει ότι το αναφερθέν προϊόν είναι
σύμφωνα με τους κανόνες ασφάλειας. / Io, sottoscritto certifico che il prodotto conforme con i dichiarati prescrizioni di sicurezza. / Pagaminta
pagal sekančius harmonizuotus standartus: / Izgatavošana veikta saskaņā ar sekojošiem harmonizētajiem standartiem: / Ondergetekende verklaart
dat de vermelde producten aan de aangegeven veiligheidseisen voldoen
EN 55014-1:2000 EN55015-2:1997 EN61000-3-2:2000 EN61000-3-3:1995
Compulsory/voluntary test is done by the below mentioned notified body/company: / Η υποχρεωτική/εθελοντική εξέταση διεξάγεται στα
εγγεγραμμένα ιδρύματα ή επιχειρήσεις: / La prova obbligatoria/ volontaria del prodotto è stata effettuata preso l’ente/ditta registrata: / Sekančioje
įregistruotoje institucijoje/įmonėje atliktas privalomas/savanoriškas testas: / Sekojošajā reģistrētajā institūcijā/uzņēmumā veikts obligātais/
brīvprātīgais tests: / Een verplichte/vrijwillige test bij onderstaande instantie/onderstaand bedrijf:
TÜV Rheinland Product Safety GmbH, Notified body No. 0197
Responsible for technical documentations, name and address: / Υπεύθυνος για την τεχνική τεκμηρίωση - Όνομα, επώνυμο και διεύθυνση: /
Responsabile documentazione tecnica, nome e indirizzo: / Atsakingas už techninę dokumentaciją asmuo, pavardė ir adresas: / Atbild
īgais par tehni-
sko dokumentāciju; vārds, uzvārds un adrese: / Verantwoordelijk voor technische documentatie, naam en adres:
STEFAN LIND, LUNA VERKTYG & MASKIN AB, SE-441 80 ALINGSÅS, SWEDEN
Undersigned assures that the stated products comply with the stated safety requirements. / Κατασκευή σύμφωνα με τα τυποποιημένα
πρότυπα: / Il prodotto conforme con i seguenti Standard unificati / Pasirašytojas patvirtina, kad nurodytas produktas atitinka šiuos saugumo
reikalavimus. / Parakstītājs apliecina, ka norādītais produkts atbilst minētajām drošības prasībām. / Geproduceerd overeenkomstig de volgende
geharmoniseerde normen
Date / Ημερομηνία / Data / Datum
Signature / Υπογραφή / Firma / Parašas /
Paraksts / Handtekening
Clarific. of signature / Αντιγραφή της υπογραφής /
Lettura della firma / Parašo atšifravimas / Paraksta
atšifrējums / Naam
EC-Declaration of conformity
Δήλωση συμμόρφωσης με την Ε.Ε
Dichiarazione di conformita CE
EK atitikimo deklaracija
EK atbilstības deklarācija
EG-verklaring van overeenstemming
Position / Ιδιότητα / Functie Mansione /
Užimamos pareigos / Ieņemamais amats / Positie
CEO
2011-09-15
STEFAN LIND
Page 75
71
Produsentens navn, adresse, tlf/fax.nr. / Nazwa producenta, adres, numer telefonu/fax / Razão social, endereço, telefone/ fax do fabricante /
Название, адрес, телефон/факс производителя / Tillverkarens namn, adress, tel/fax.nr
LUNA VERKTYG & MASKIN AB, SE-441 80 ALINGSÅS, SWEDEN
Beskrivelse av produkter: Merke, typebetegnelse, serie nr. etc. / Opis produktu: marka, oznaczenie rodzaju, nr seryjny itd. / Descrição do
produto: marca, tipo, No de série, etc. / Описание продукта: марка, обозначение типа, № серии и т.д. / Beskrivning av produkter: Märke,
typbeteckning, serienr etc.
LUNA METAL LATHE ML 714 20650-0209
Produksjonen har skedd i overensstemmelse med følgende EUdirektiv: / Wykonano zgodnie z następującymi dyrektywami UE / Fabricação em
conformidade com as seguintes diretivas da CE: / Изготовлено в соответствии со следующими директивами / Tillverkning har skett i enlighet
med följande EG-direktiv:
2006/95/EC, 2006/42/EC, 2004/108/EC
Produksjonen har skedd i overens-stemmelse med harmoniserende standarder: / Wykonano zgodnie z następującymi harmonizowanymi
standardami: / O assinante declara que o produto mencionado está em conformidade com as normas de segurança. / Изготовлено в соответствии
со следующими гармонизированными стандартами: / Tillverkning har skett i enlighet med följande harmoniserade standarder:
EN 55014-1:2000 EN55015-2:1997 EN61000-3-2:2000 EN61000-3-3:1995
Obligatorisk/frivillig test er gjort hos nedenforstænde oppgitte organ/foretak: / W następującej zarejestrowanej instytucji/przedsiębiorstwie
zostało przeprowadzone obowiązkowe/nieprzymusowe testowanie: / Testes obligatorios / facultativos hechos en la siguiente institucón / empresa
registrada: / В следующем зарегистрированном органе /
на предприятии произведен обязательный / добровольный тест: / Obligatorisk/fri-
villig test har gjorts hos nedanstående anmält organ/företag:
TÜV Rheinland Product Safety GmbH, Notified body No. 0197
Ansvarlig for teknisk dokumentasjon, navn og adresse: / Responsável documentação técnica, nome e endereço: / Osoba odpowiedzialna za
dokumentację techniczną, imię, nazwisko i adres: / Ответственное за техническую документацию лицо, ф, милия и адрес: / Ansvarig för teknisk dokumentation, namn och adress:
STEFAN LIND, LUNA VERKTYG & MASKIN AB, SE-441 80 ALINGSÅS, SWEDEN
Undertegnede forsikrer at oppgitte produkter oppfyller oppgitte sikkerhetskrav. / Podpisujący poświadcza, że wskazany produkt jest zgodny
z wymienionymi wymogami bezpieczeństwa. / Fabricação em conformidade com os seguintes padrões harmonizados / Подписывающий заверяет,
что указанный продукт соответствует упомянутым требованиям безопасности. / Undertecknad försäkrar att angivna produkter uppfyller
angivna säkerhetskrav.
Dato / Data / Число / Datum
Signature / Podpis / Assinatura /
Подпись / Underskrift
Nimen selvennys / Odszyfrowanie podpisu / Transcrição da
assinatura / Расшифровка подписи / Namnförtydligande
Position / Zajmowane stanowisko / Cargo /
Занимаемая должность / Befattning
EU-deklarasjon om overensstemmelse
Deklaracja zgodności UE
Declaração de conformidade da CE
Декларация соответствия ЕС
EG-Försäkran om överensstämmelse
CEO
2011-09-15
STEFAN LIND
Page 76
Page 77
Page 78
Page 79
Page 80
s
LUNA VERKTYG & MASKIN AB
Sandbergsvägen 3
SE-441 80 Alingså Sweden
Phone: +46 (0)322 60 60 00
[email protected]
www.luna.se
Muudetava kiirusega mini treipink
Metal lathe
Keičiamo greičio mini tekinimo staklės
Mini virpa ar maināmu ātrumu
Tokarka miniaturowa z płynną regulacją obrotów
PL
GB
LT
EE
LV
 Loading...