

Leister WELDPLAST S2, WELDPLAST S2-PVC, WELDPLAST S2-TPO Operating Instructions Manual [en, it, fr, es, nl +3]
Page 1
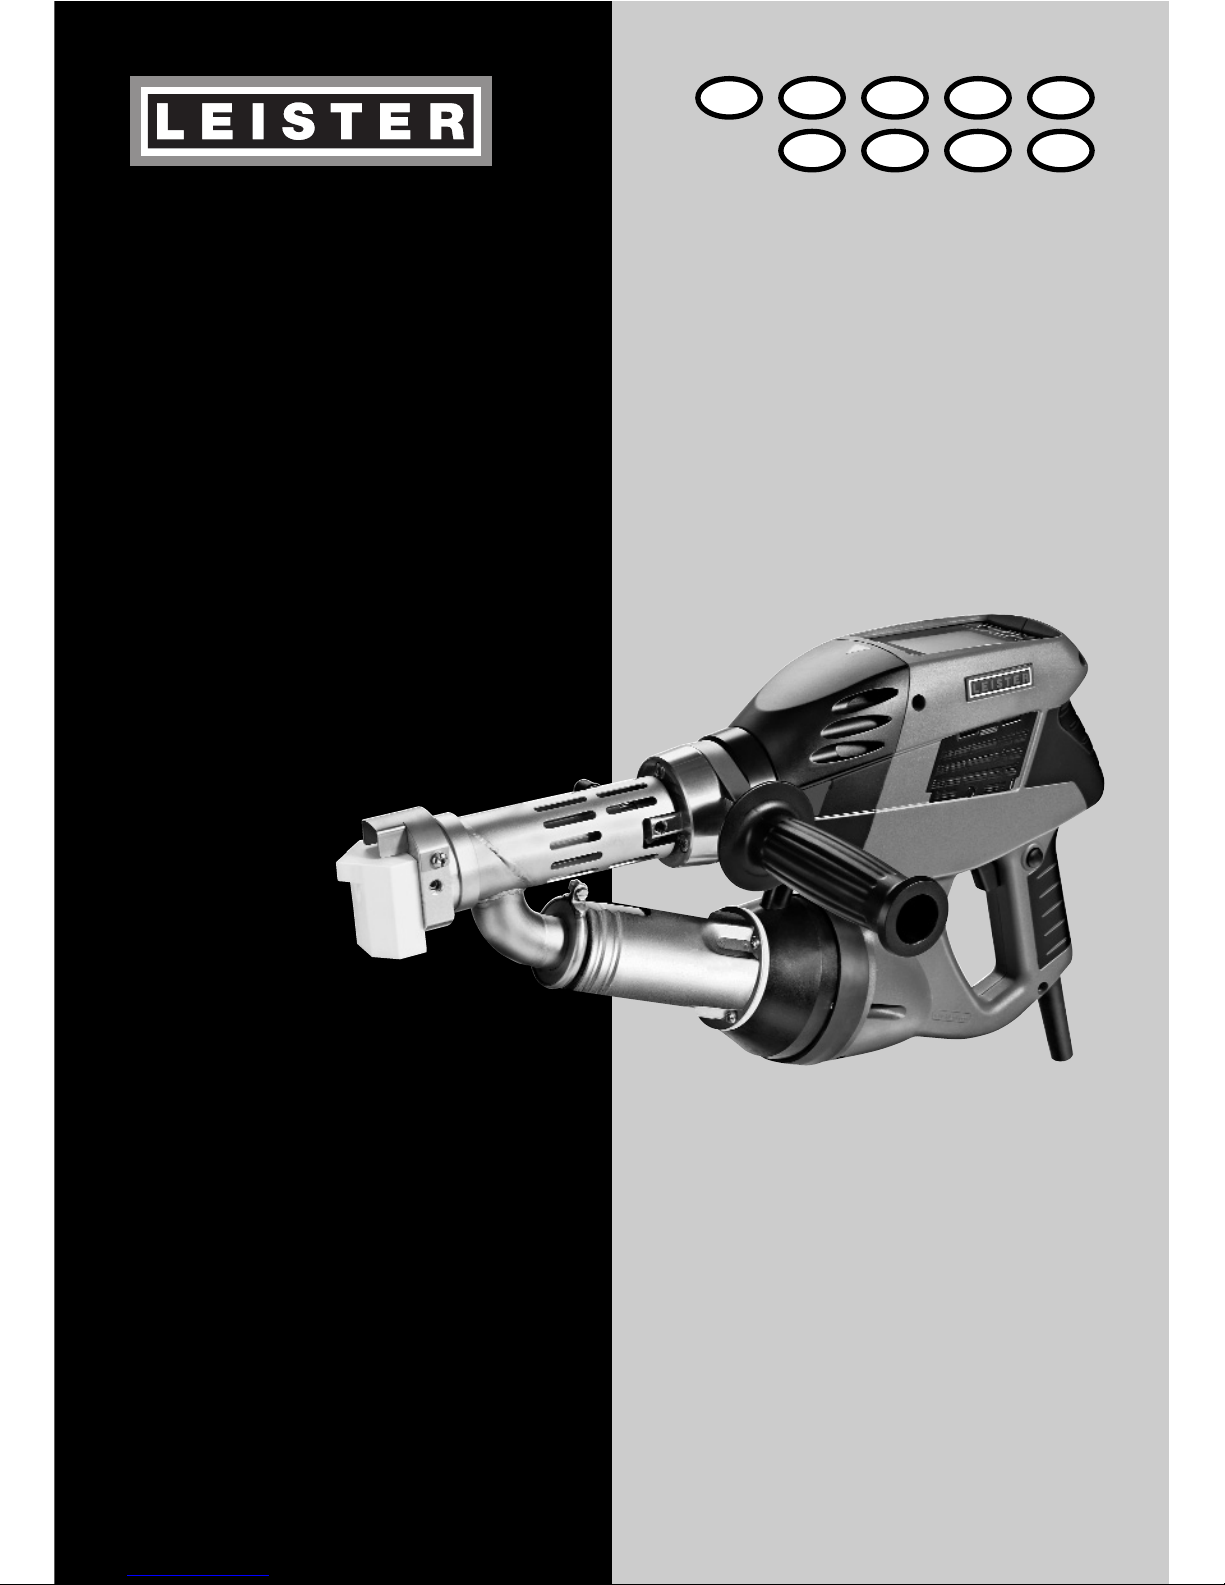
WELDPLAST
S2
S2 - PVC
S2 - TPO
Leister Technologies AG
Galileo-Strasse 10
CH-6056 Kaegiswil/Switzerland
Tel. +41 41 662 74 74
Fax +41 41 662 74 16
www.leister.com
[email protected]
D GB F
I
E
NL N P S
®
Page 2
2
N
P
S
E
NL
I
Deutsch Bedienungsanleitung 3
English Operating Instructions 16
Français Instructions d’utilisation 29
Italiano Istruzioni d’uso 42
Espanõl Instrucciones de funcionamiento 55
Nederland Gebruiksaanwijzing 68
Norsk Bruksanvisning 81
Portugês Instruções de funcionamento 94
Svenska
Bruksanvisning
107
D
GB
F
Page 3
3
Leister WELDPLAST S2 / S2-PVC / S2-TPO
Hand-Extruder
Extrusionsschweissen von folgenden Materialien:
WELDPLAST S2 PP / PE-HD / PE-LD
WELDPLAST S2-PVC PP / PE-HD / PE-LD / PVC-U
WELDPLAST S2-TPO PP / PE-HD / PE-LD / TPO
Weitere Materialen auf Anfrage
Die Nahtform des Hand-Extruders entspricht der DVS-Norm 2207–4.
DVS:
Deutscher Verband für Schweisstechnik
Anwendung
Bedienungsanleitung vor Inbetriebnahme aufmerksam
lesen und zur weiteren Verfügung aufbewahren.
Bedienungsanleitung
(Original-Bedienungsanleitung)
1
Lebensgefahr beim Öffnen des Gerätes, da spannungsführende Komponenten und Anschlüsse freigelegt
werden. Vor dem Öffnen des Gerätes Netzstecker aus der Steckdose ziehen. Elektrisch leitendes Material
(z.B. PE-EL) darf nicht geschweisst werden.
Feuer- und Explosionsgefahr bei unsachgemässem Ge brauch des Hand-Extruders (z.B. Überhitzung von
Material) besonders in der Nähe von brennbaren Materialien und explosiven Gasen.
Verbrennungsgefahr! Blanke Metallteile und austretende Masse nicht in heissem Zustand berühren.
Gerät abkühlen lassen. Heissluftstrahl und austretende Masse nicht auf Personen oder Tiere richten.
Gerät an eine Steckdose mit Schutzleiter anschliessen. Jede Unterbrechung des Schutzleiters innerhalb
oder ausserhalb des Gerätes ist gefährlich!
Nur Verlänge rungs kabel mit Schutzleiter verwenden!
Nennspannung, die auf dem Gerät angegeben ist, muss mit der Netzspannung übereinstimmen.
Bei Netzausfall müssen Hauptschalter und Antrieb ausgeschaltet werden (Arretierung lösen).
FI-Schalter beim Einsatz des Gerätes auf Baustellen ist für den Personenschutz dringend erforderlich.
Gerät muss beobachtet betrieben werden. Wärme kann zu brennbaren Materialien gelangen, die sich
ausser Sichtweite befinden.
Gerät darf nur von ausgebildeten Fachleuten oder unter deren Aufsicht benützt werden. Kindern ist
die Benützung gänzlich untersagt.
Gerät vor Feuchtigkeit und Nässe schützen.
Warnung
Vorsicht
120
230
FI
D
Page 4
4
Leister Technologies AG, Galileo-Strasse 10, CH-6056 Kaegiswil/Schweiz bestätigt, dass dieses Produkt in der
von uns in Verkehr gebrachten Ausführung die Anforderungen der folgenden EG-Richtlinien erfüllt.
Richtlinien: 2006/42, 2004/108, 2006/95
Harmonisierte Normen: EN 12100-1, EN 12100-2, EN 60204-1, EN 14121-1
EN 55014-1, EN 55014-2, EN 61000-6-2, EN 61000-3-2, EN 61000-3-3,
EN 50366, EN 62233, EN 60335-2-45
Kaegiswil, 28.11.2011
Bruno von Wyl, CTO Beat Mettler, COO
Elektrowerkzeuge, Zubehör und Verpackungen sollen einer umweltgerechten Wiederverwertung
zugeführt werden. Nur für EU-Länder: Werfen Sie Elektrowerkzeuge nicht in den Hausmüll! Gemäß
der Europäischen Richtlinie 2002/96 über Elektro- und Elektronik-Altgeräte und ihrer Um setzung in
nationales Recht müssen nicht mehr gebrauchsfähige Elektrowerkzeuge getrennt gesammelt und einer
umweltgerechten Wiederverwertung zugeführt werden.
Entsorgung
Konformität
Spannung V~ 230
Leistung W 3000
Frequenz Hz 50/60
Luftmenge (20°C) l/min 300
Luft-Temperatur °C max. 350
Plastifizier-Temperatur °C max. 260
Ausstoss (Ø 3 mm) kg/h PE 0.6 –1.3 PP 0.5 –1.2 *PVC-U 0.9 –1.7 (Mittelwerte bei 50 Hz)
Ausstoss (Ø 4 mm) kg/h PE 1.0 – 2.3 PP 0.9 – 2.0 *PVC-U 1.5 –2.7 (Mittelwerte bei 50 Hz)
Schweissdraht mm Ø 3 / Ø 4
Masse L × B × H mm 450 × 98 × 260 (ohne Schweissschuh)
Gewicht kg 5.8 (ohne Netzanschlussleitung)
Konformitätszeichen 2
Sicherheitszeichen 3
Zertifizierungsart CCA
Schutzklasse I 1
* WELDPLAST S2-PVC
Technische Änderungen vorbehalten
Technische Daten
Page 5
5
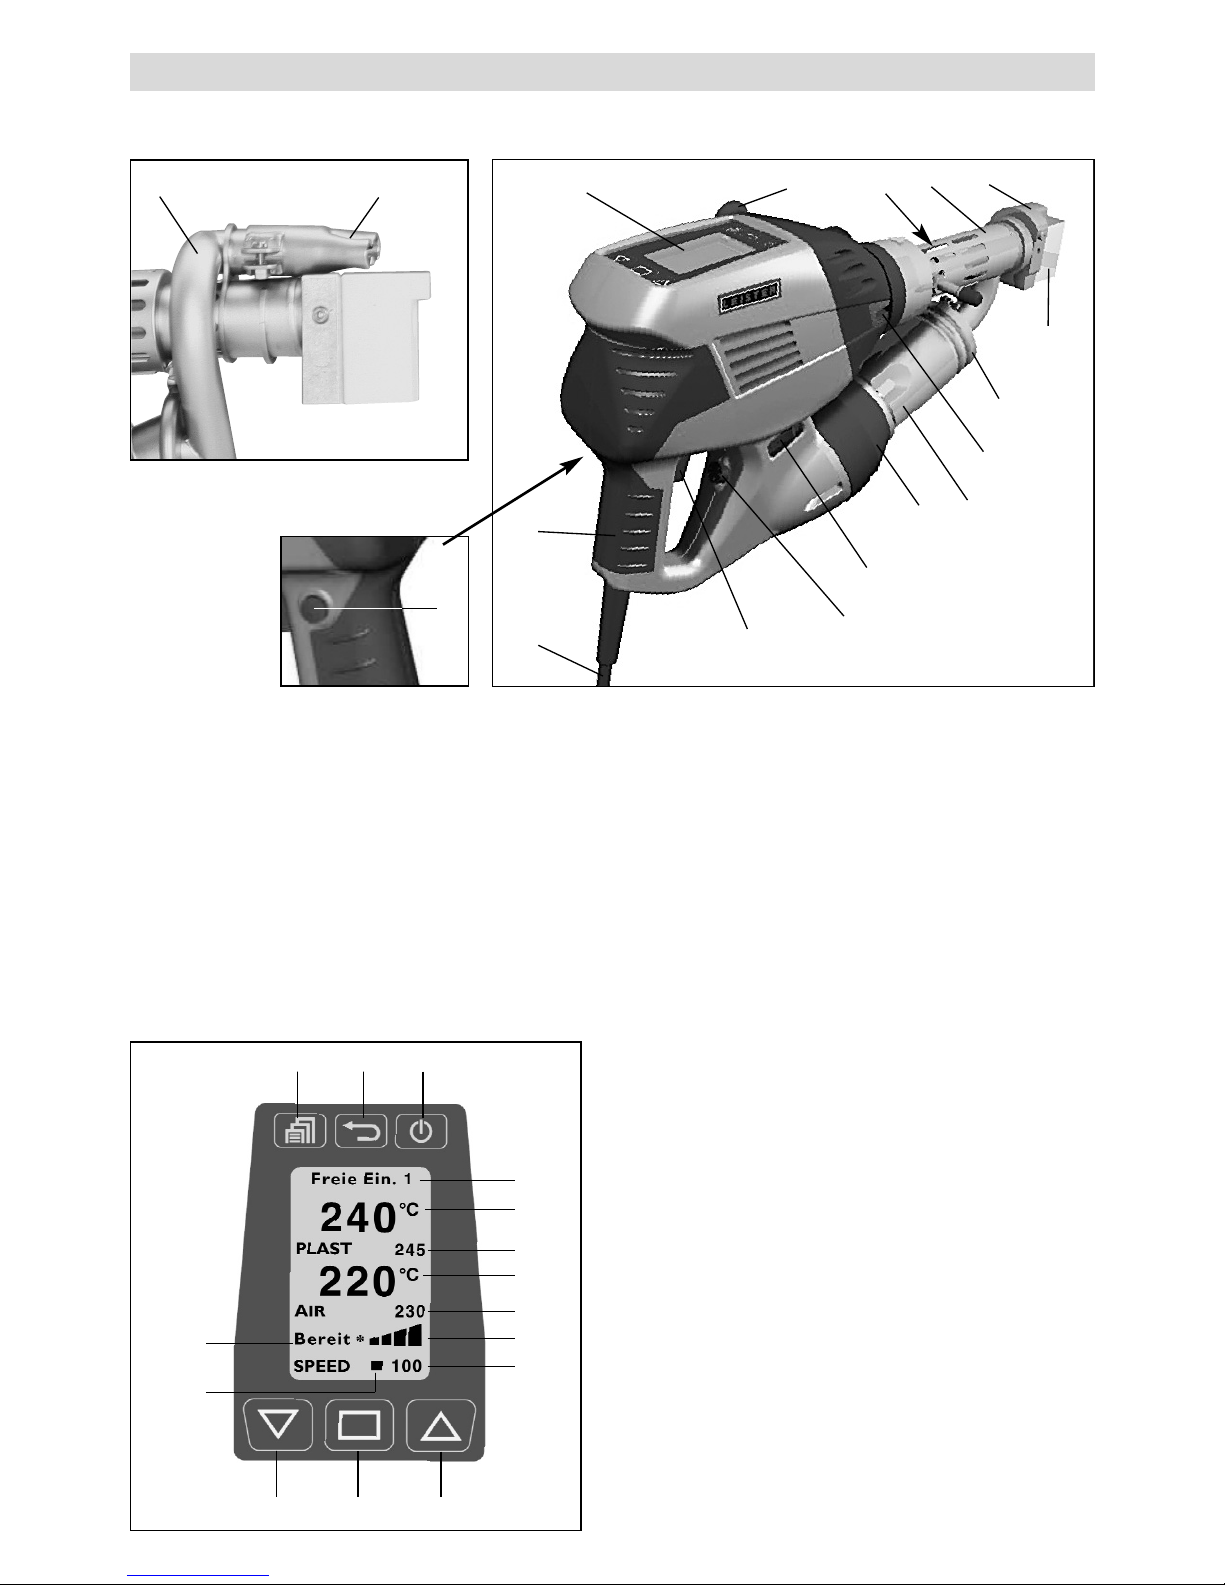
Gerätebeschreibung
1 Hauptschalter
2 Ein-/Ausschalter Antrieb
3 Potentiometer
4 Arretierung Antrieb
5 Display
6 Handgriff
7 Mantelheizung
8 Schweissschuh
9 Vorwärmdüse
Bedieneinheit
17 Schweissprogramm
18 Ist-Wert Plastifizer-Temperatur
19 Soll-Wert Plastifizier-Temperatur
20 Ist-Wert Luft-Temperatur
21 Soll-Wert Luft-Temperatur
22 Anzeigebalken Antrieb
23 Ausstossanzeige
24 Menü-Taste
25 Back-Taste
26 Standby-/ Enter-Taste
27 Down-Taste
28 Select-Taste
29 Up-Taste
30 Statusanzeige Antrieb
31 Cursor
Mit externer Luftführung
24
27 28 29
30
31
17
18
19
20
21
22
23
25 26
944
Mit integrierter Luftführung
1
12
16
8
10
3
2
13
5
11
14
7
9
6
15
4
10 Rohrklemme
11 Schutzrohr
12 Schweissdraht-Einführung
13 Gerätegriff
14 Netzanschlussleitung
15 Heizelement - Schutzrohr
16 Heissluftgebläse (bürstenlos)
44 Externe Heissluftführung
Page 6
6
Arbeitsumgebung / Sicherheit
Bei Unterbruch der Schweiss arbeiten
ist der Antrieb mit dem Ein-/Aus-
schalter Antrieb (2) abzuschalten.
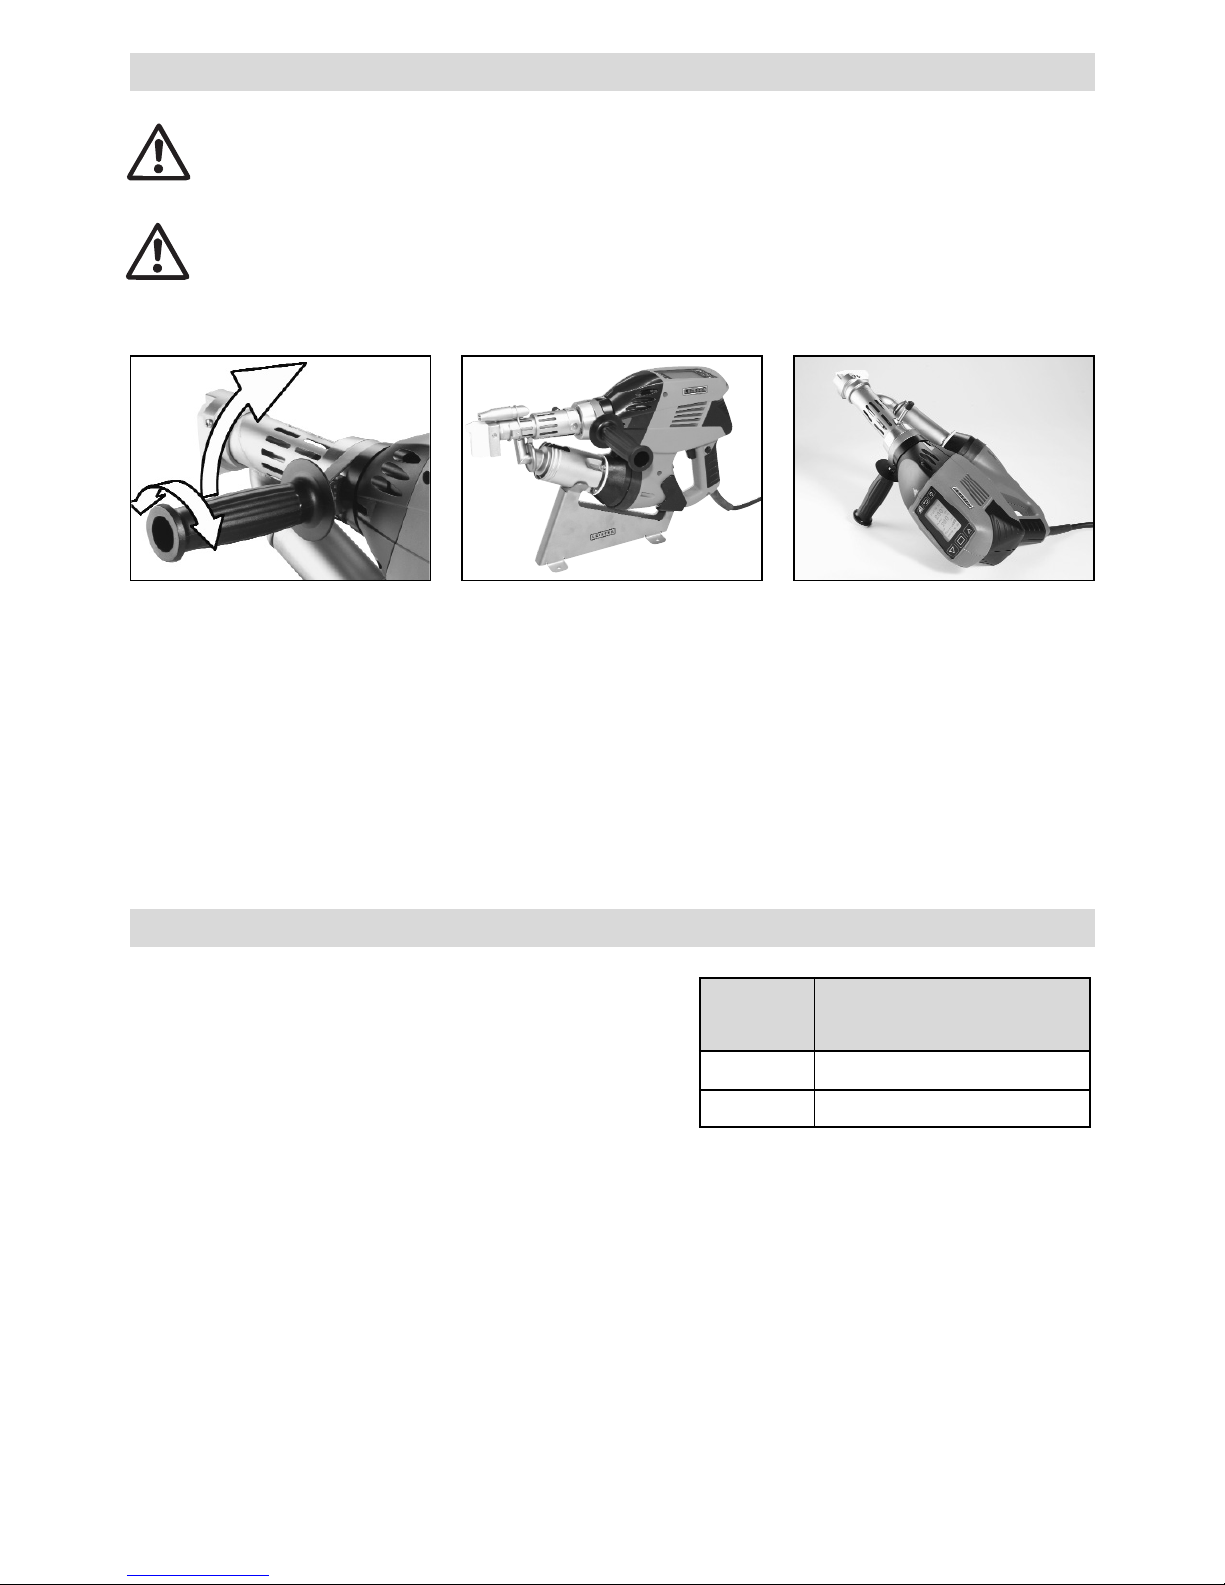
Den Hand-Extruder mit entsprechend
eingestelltem und fest ange zoge nem
Handgriff gemäss Abbildung auf eine
stabile, feuerfeste Unterlage stellen.
Der Hand-Extruder darf nicht in explosionsgefährdeter bzw. entzündbarer Um gebung eingesetzt
werden. Auf sicheren Stand bei der Arbeit achten. Netzanschlussleitung und Schweissdraht
müssen frei beweglich sein und dürfen den Anwender oder Dritte bei der Arbeit nicht behindern.
Hand-Extruder auf feuerfeste Unterlage stellen! Heisse Metallteile und Warmluftstrahl müssen genügend Abstand zu Unterlage und Wänden haben.
1. Durch Drehen des Handgriffs (6)
gegen den Uhrzeiger sinn
Klemmung lösen.
2. Handgriff (6) in die gewünschte
Arbeitsposition bringen.
3. Durch Drehen des Handgriffs (6)
im Uhrzeigersinn Klemmung
wieder festziehen.
Zur Inbetriebnahme und Ablage des
Hand-Extruders bietet Leister eine
Universal-Geräte ablage an.
1
2
3
Einstellung Handgriff Arbeitsplatz
Bei Verwendung von Verlängerungskabeln auf den Mindestquerschnitt achten:
Verlängerungsleitung muss für den Einsatzort (z.B. im Freien) zugelassen und entsprechend gekennzeichnet sein.
Bei Verwendung eines Aggregates zur Energieversorgung gilt für
dessen Nennleistung: 2 × Nennleistung Hand-Extruder.
Länge
[m]
Mindest-Querschnitt
(bei 230V~) [mm
2
]
Bis 19
2.5
20 – 50 4.0
Verlängerungskabel
Page 7
7
Software und Menüführung
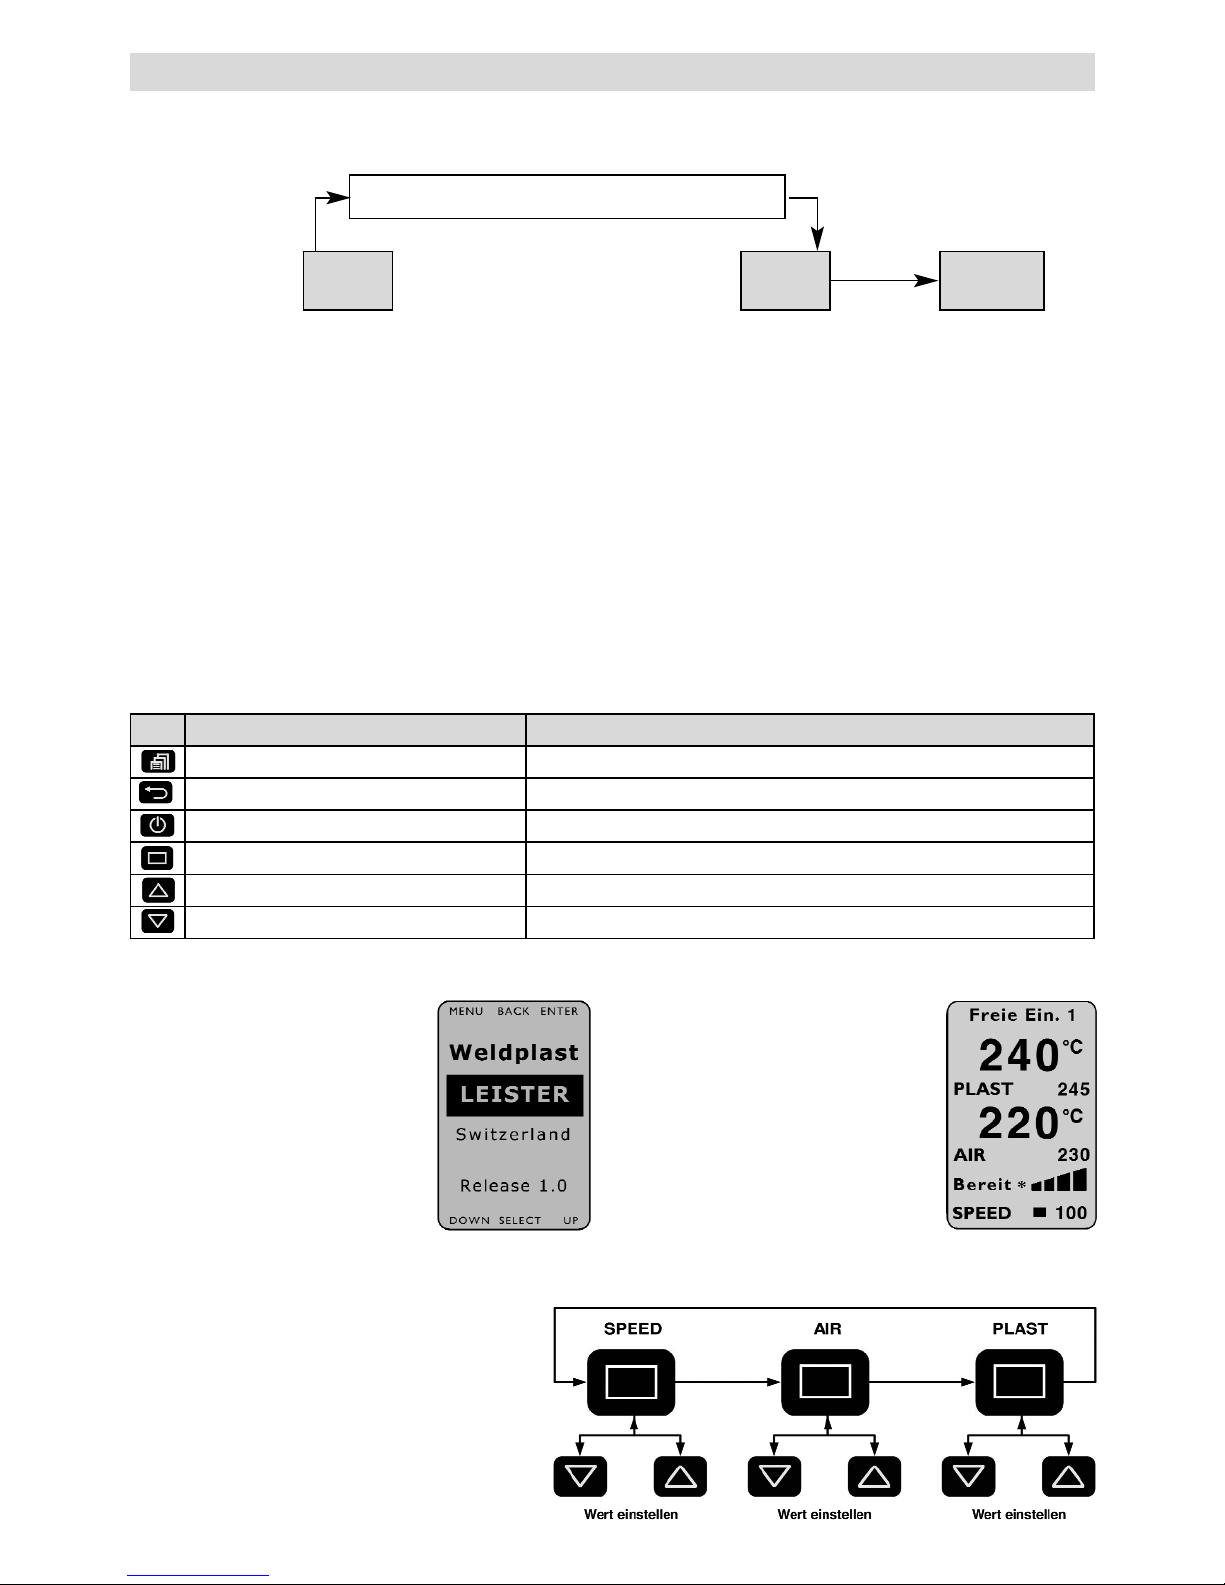
Der Hand-Extruder Weldplast S2 ist mit einer komfortablen Bedienersoftware ausgestattet, die dem Anwender
die Arbeit erleichtert. Die Tasten sprechen durch leichtes Antippen an.
Funktionen Arbeitsfenster Funktionen Menüauswahl
Menüauswahl Menüauswahl / Zurück zum Arbeitsfenster
Kontrast einstellen Zurück zum Arbeitsfenster (Änderung wird nicht gespeichert!)
Heizung on/off Selektieren und zurück zum Arbeitsfenster
Cursorposition ändern Selektieren
Selektierter Wert [+] Cursor nach oben / Selektierter Wert [+]
Selektierter Wert [–] Cursor nach unten / Selektierter Wert [–]
Das Gerät heizt direkt nach dem Einschalten des Hauptschalters (1) auf die zuletzt eingestellten Solltemperaturen
auf. Sind die Solltemperaturen erreicht, zählt ein Counter in der Statusanzeige von 220 Sekunden zurück auf Null.
Nach Ablauf dieses Startvorganges ist das Gerät schweissbereit (Status Bereit*). Der Hand-Extruder erreicht seine
Betriebstemperatur nach ca. 5 Minuten.
Bei kurzzeitigem Netzunterbruch entfällt ein erneuter Startvorgang.
Motor gesperrt
Anlaufsperrzeit: 220 Sekunden
Heizen Frei M Bereit *
Statusanzeige
Antrieb (30)
Heizen bis
Sollwerte erreicht
Motor- Freigabe schweissbereit
Die Temperaturüberwachung verhindert das Anfahren des Hand-Extruders in kaltem Zustand.
Schweissvorbereitung
Startfenster
Im Display werden nach dem
Einschalten des Hand-Extruders
am Hauptschalter (1) der Geräte name und die aktuelle Software version für 3 Sek. an gezeigt.
Arbeitsfenster
Das Arbeitsfenster zeigt die aktuell
eingestellten Parameter an.
Einstellen der Parameter im Arbeitsfenster
Der Cursor (31) zeigt an, welcher Parameter
eingestellt werden kann. Nach dem Einschalten
befindet sich der Cursor auf der Position
«SPEED». Mit der Select-Taste (28) können
«AIR» oder «PLAST» angewählt und mit der Up-
Taste (29) oder Down-Taste (27) in ihren Wer-
ten verändert werden.
Page 8
8
Überwachung der Schweissparameter
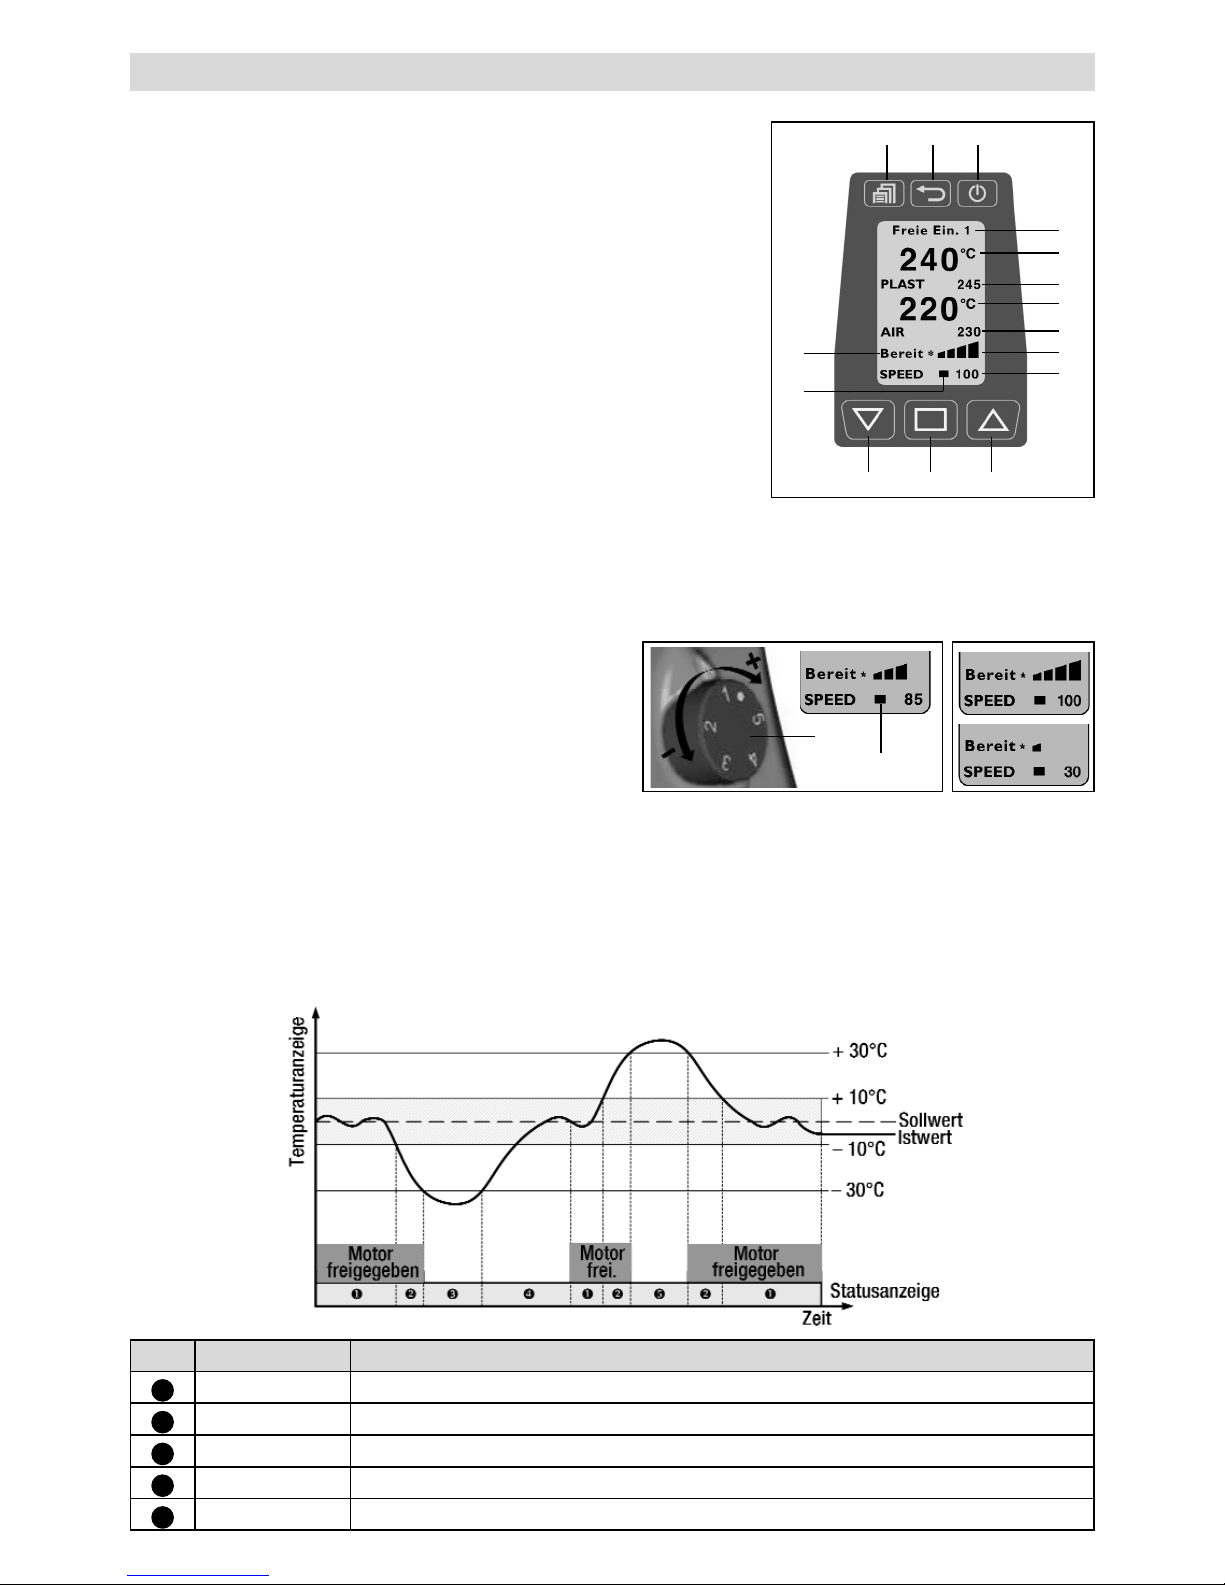
Die Soll- und Istwerte der (Air) Luft- und (PLAST) Plastifizier-Tem peraturen werden ständig überwacht. Weicht ein
Istwert vom entsprechenden Sollwert ab (Wert ist ausserhalb des Toleranzbandes), wird dies auf der Statusanzeige (30)
durch einen Status wechsel signalisiert. Wenn nötig wird der An triebs motor vorübergehend gesperrt, bis die
Schweiss -
parameter wieder im vorgegebenen Toleranzband liegen. Die
möglichen Status anzeigen und die Toleranz bänder sind
aus der folgenden Grafik, bzw. Tabelle ersichtlich.
Nr Statusanzeige Status-Eigenschaften
1
Bereit* Schweissbereit
2
Frei M Abweichung der Schweiss-Parameter > 10°C
3
Heizen
Abweichung der Schweiss-Parameter > - 30°C, Antriebsmotor gesperrt
4
220s Anlaufsperrzeit von 220 Sek., Antriebsmotor gesperrt
5
zu heiß
Abweichung der Schweiss-Parameter > + 30°C, Antriebsmotor gesperrt
Einstellen der Ausstossmenge
Aufgrund der Nahtform können Ausstossmenge und Vorwärmzeit aufeinander abgestimmt werden.
• Voreinstellung am Display
– Durch Drücken der Select-Taste (28) den Cursor auf die Position
«SPEED» stellen.
– Den maximalen Ausstosswert (30 bis 100 %) über die Up-Taste
(29) oder Down-Taste (27) festlegen (wird über den Anzeigebalken Antrieb (22) dargestellt).
• Feineinstellung während dem Schweissvorgang.
– Vom maximal eingestellten Ausstosswert (z.B. 85%) kann durch Dre-
hen des Potentiometers (3) die Ausstossmenge auf das Minimum
reduziert werden.
Die Ausstossmenge ist von der verwendeten Schweissdrahtdicke abhängig. Ist der Ausstoss mit Ausstossanzeige
«30» und Potentiometerstellung «Minimum» zu gross, muss auf die nächstkleinere Schweissdrahtdicke gewechselt
werden.
Einstellen der Plastifizier- und Luft-Temperaturen
• Durch Drücken der Select-Taste (28) den Cursor auf
die Position «PLAST» bzw. «AIR» stellen.
• Den Temperaturwert über die Up-Taste (29) oder
Down-Taste (27) einstellen.
3
22
Beispiel
Schweissvorbereitung
24
27 28 29
30
31
17
18
19
20
21
22
23
25 26
Page 9
9
Starten des Schweissvorganges
•
Nach Bedarf den entsprechenden Schweissschuh (8)
montieren.
• Potentiometer (3) auf max. einstellen.
• Ist die Betriebstemperatur erreicht (Status Bereit* ), kann mit dem Schweissen begonnen werden.
• Ein-/Ausschalter Antrieb (2) betätigen.
• Schweissdraht mit dem Durchmesser 3 oder 4 mm in die Schweissdraht-Einführung (12) einführen.
• Der Schweissdraht wird automatisch durch die Schweiss draht-Einführung (12) eingezogen. Draht zuführung
muss ohne Widerstand erfolgen.
ACHTUNG!
Gerät immer mit Schweissdraht betreiben, jedoch niemals gleichzeitig in beide SchweissdrahtEinführungen Schweissdraht einführen.
• Masseförderung mit Ein-/Ausschalter Antrieb (2) unterbrechen.
• Die Vorwärmdüse (9) auf die Schweisszone richten.
• Mit pendelnden Bewegungen die Schweisszone vorwärmen.
• Das Gerät auf die vorbereitete Schweisszone aufsetzen und den Ein-/Ausschalter Antrieb (2) wieder betätigen.
• Testschweissung gemäss Schweissanleitung des Material herstellers und nationalen Normen oder Richtlinien
vornehmen.
• Testschweissung überprüfen.
•
Temperatureinstellung und Ausstossmenge nach Bedarf anpassen.
• Bei einem längeren Schweissvorgang kann der Ein-/ Ausschalter Antrieb (2) mittels Arretierung Antrieb (4) im
Dauerbetrieb gehalten werden.
• PVC-U darf nur im Menü PVC-U verarbeitet werden. ACHTUNG: Nur PVC-U verwenden (kein PVC-C!).
• Um Korrosion vorzubeugen wird empfohlen, das Gerät bei längerem Nichtgebrauch (ab 2 Tagen) mit HD-PE zu füllen.
WELDPLAST S2 PVC
Page 10
10
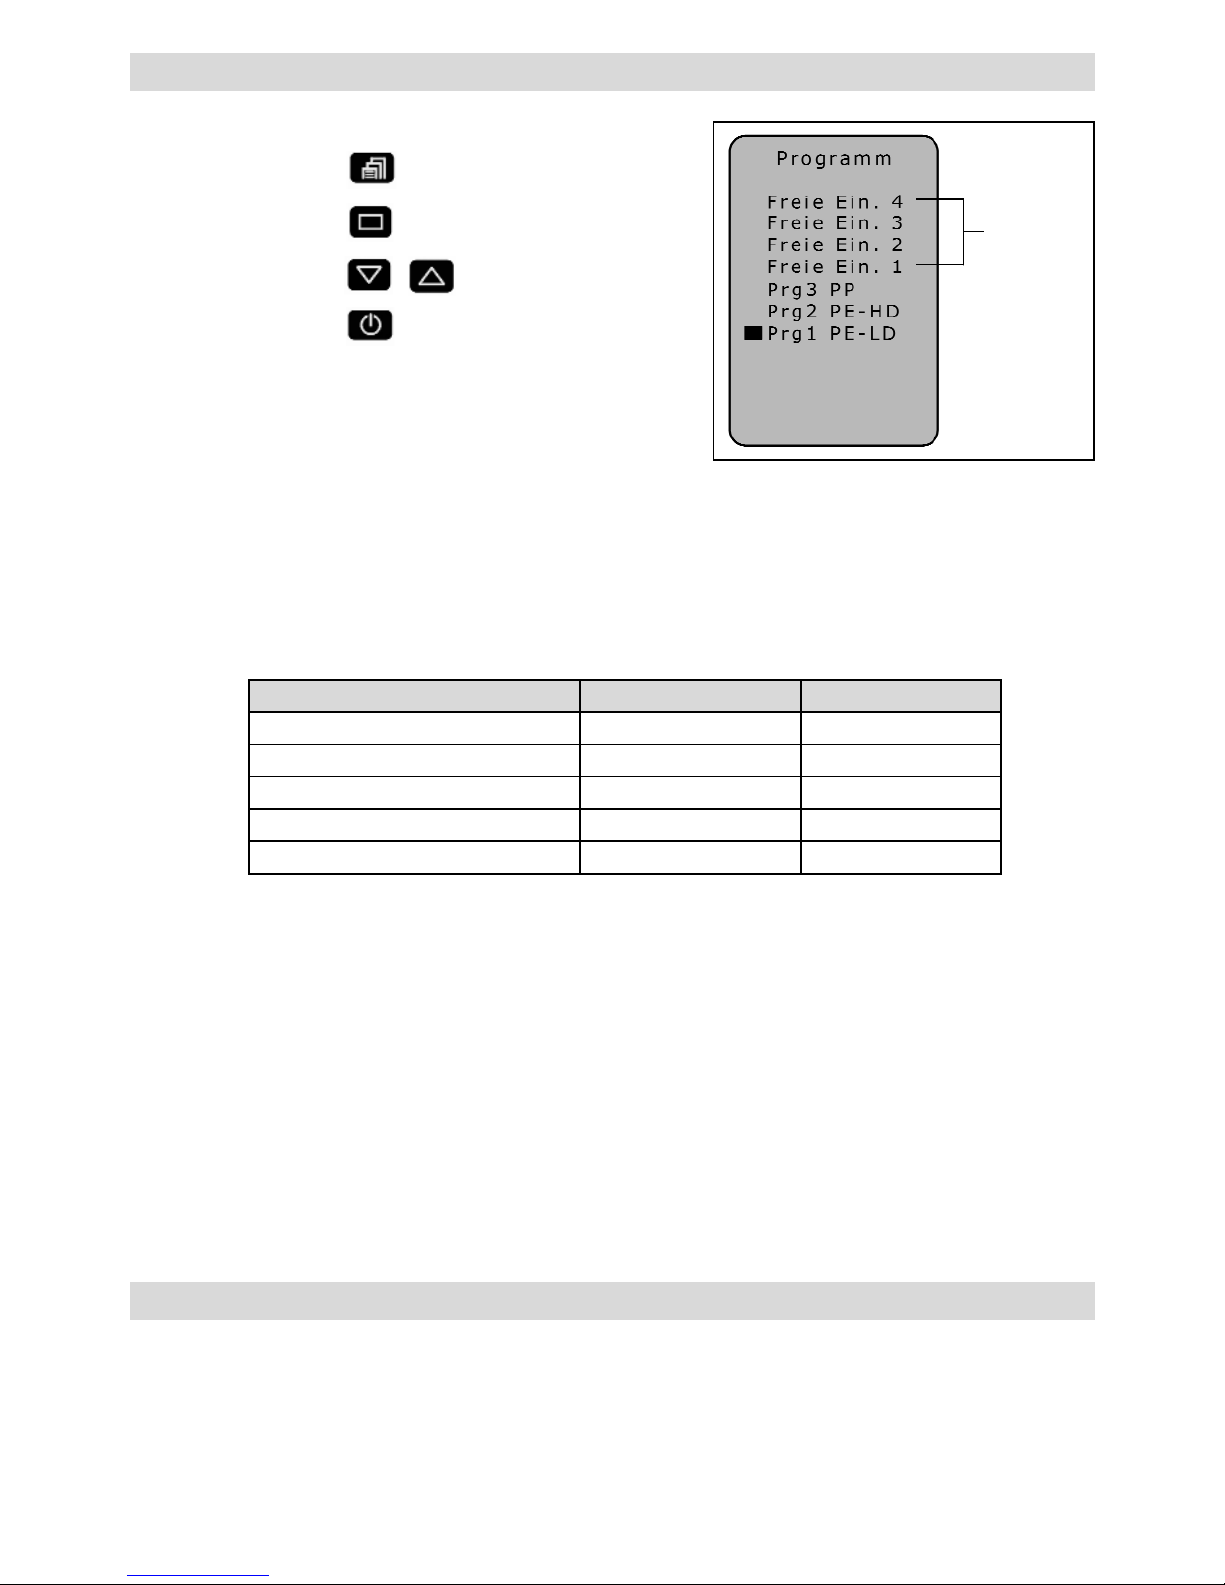
Menü
Programm selektieren
Auswahl
Eingabe
Die Programme 1 – 3 sind mit entsprechend vor
einge
stellten Parametern versehen, die während des
Schweiss vorganges angepasst werden können.
Die Anpassungen werden nicht gespeichert!
Die freien Einstellungen 1 – 4 sind vom Werk voreingestellt und können frei programmiert werden. Die Parameter bleiben auch nach dem Ausschalten des Gerätes gespeichert.
Einstellen der Ausstossmenge
• Durch Drücken der Select-Taste (28) den Cursor auf die Position «SPEED» stellen.
• Den Ausstosswert (30 bis 100%) über die Up-Taste (29) oder Down-Taste (27) einstellen.
Einstellen der Plastifizier- und Luft-Temperatur
• Durch Drücken der Select-Taste (28) den Cursor auf die Position «PLAST» bzw. «AIR» stellen.
• Den Temperaturwert über die Up-Taste (29) oder Down-Taste (27) einstellen.
Das aktuell eingestellte Schweissprogramm (17) ist im Arbeitsfenster ersichtlich.
Die Anzeige der Materialien kann je nach Geräte- und Software-Version abweichen.
Freie
Einstellung
1-4
Schweissprogramm Soll PLAST [°C] Soll AIR [°C]
Freie Ein. 1 – 4
230 260
Prg1 PE-LD
220 260
Prg2 PE-HD
230 260
Prg3 PP
240 260
Prg0 PVC-U
200 300
Programm: Die Anzeige der Materialien kann je nach
Geräte- und Software-Version abweichen.
Schweissparameter
• Arretierung Antrieb (4) lösen und den Ein-/Ausschalter Antrieb (2) loslassen.
Schweissmaterial im Schweissschuh entfernen, damit
beim nächsten Anfahren der Schweissschuh
nicht
beschädigt
wird.
• Heizungen mit Standby-/ Enter-Taste (26) ausschalten.
• Gerät ca. 5 Min. auskühlen lassen.
• Hauptschalter (1) ausschalten.
Ausschalten des Gerätes
Page 11
11
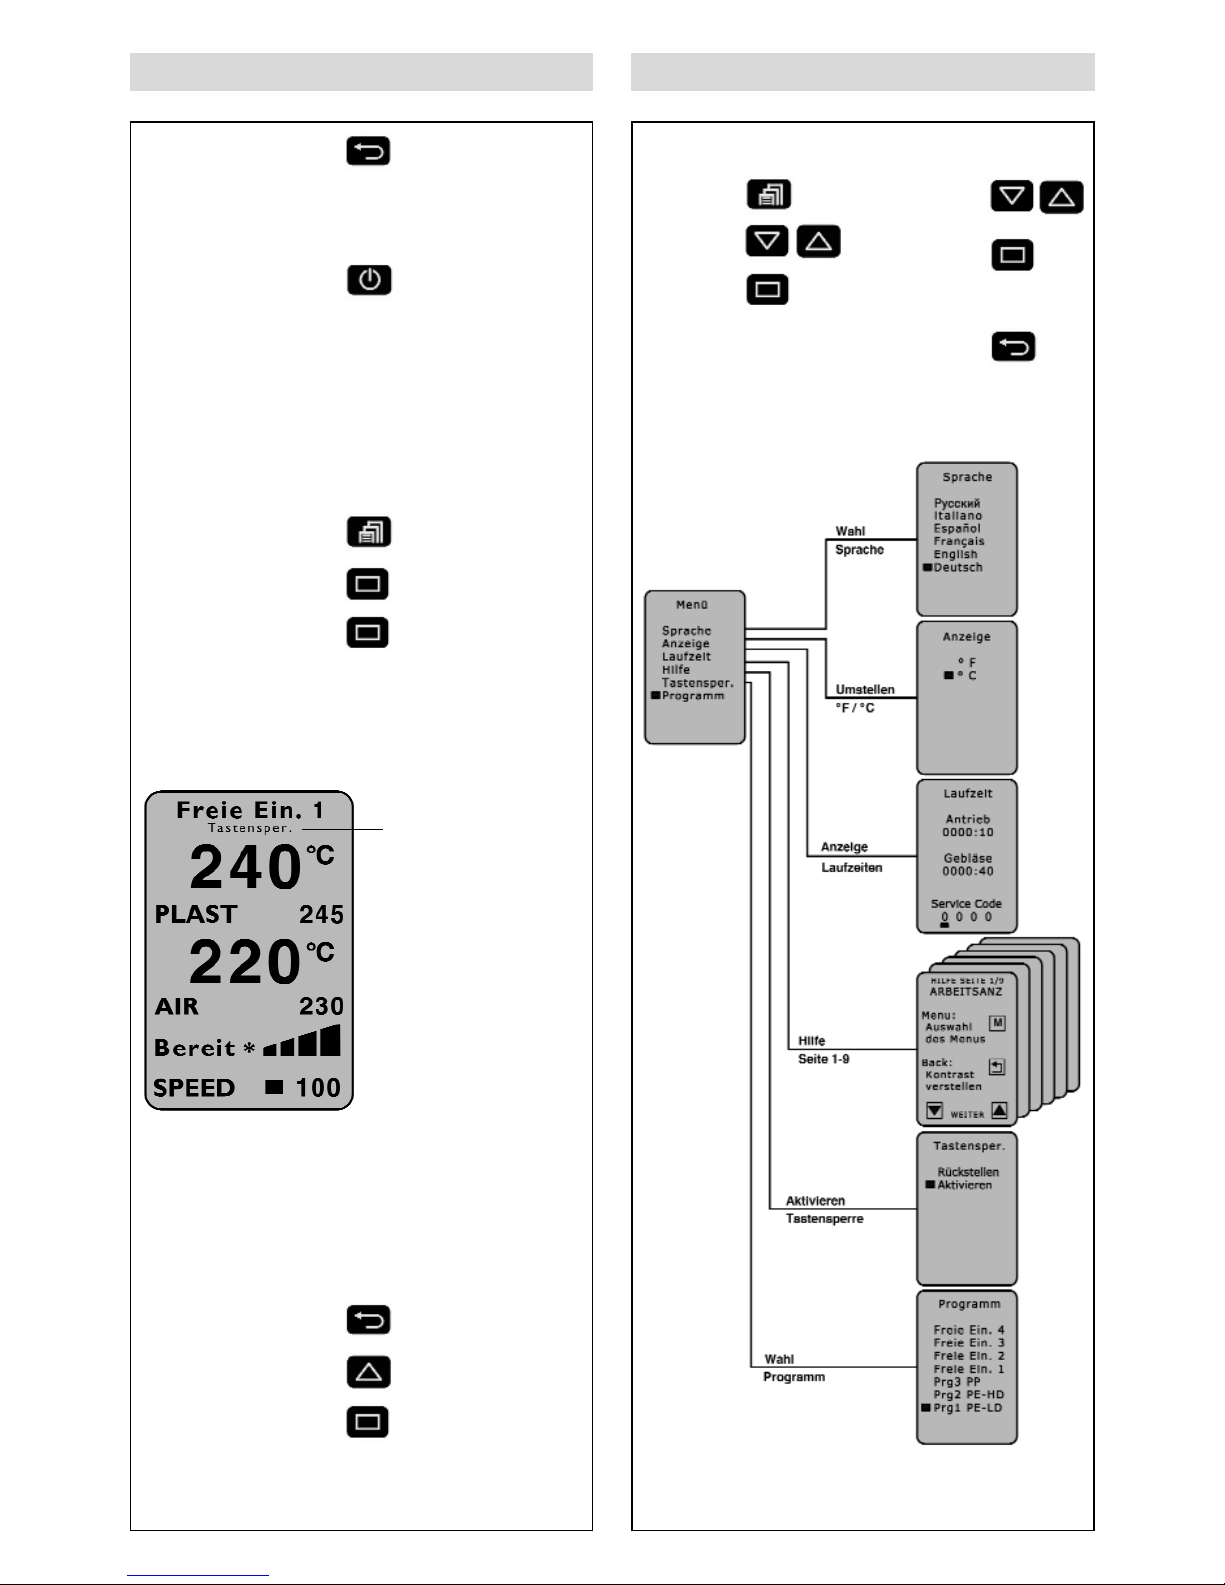
Kontrasteinstellung
Bei ungünstigen Lichtverhältnissen und Umge bungs temperatur schwankungen kann der Kontrast
über die Back-Taste (25) eingestellt werden.
Heizung ON/OFF
Bei längerem Unterbruch (Standby) kann die Heizung
für PLAST und AIR über
die Standby-/Enter-Taste
(26) ausgeschaltet werden.
Menü
Menü
Auswahl
Selektieren
Funktionen
Auswahl
Selektieren
und Zurück
zurück zum
Arbeitsfenster
Auswahl
Tastensperre aktivieren
1. Menü
2. Tastensperre
3. Aktivieren
Wurde die Tastensperre aktiviert,
erscheint im Display Tastensper.
Die Sperre kann wie folgt wieder
zurückgestellt werden:
Tastensperre deaktivieren
1. Back
2. Rückstellen
3. Selektieren
Die Bestätigung durch die Select-Taste muss
unmittelbar nach dem Rückstellen erfolgen!
Tastensperre
aktiviert
Weitere Einstellungen Menüführung
Page 12
12
Tritt ein Fehler auf, wird dieser in der Statusanzeige (30) eingeblendet (z.B. Motor ist überhitzt).
Anzeige
Beim Auftreten eines Fehlers werden die Heizungen für AIR und PLAST sowie der Antriebsmotor sofort ausgeschaltet!
Sollte dies nicht geschehen, ist das Gerät sofort vom Netz zu trennen!
Weiteres Vorgehen bei Statusanzeige Antrieb (30)
•Errorcode notieren.
•Arretierung Antrieb (4) lösen und den Ein-/Ausschalter Antrieb (2) loslassen.
•Hauptschalter (1) ausschalten.
•Das Gerät nochmals überwacht in Betrieb nehmen und darauf achten, dass der Hand-Extruder nicht von aussen
überhitzt wird.
•Den in der Schnecke verbliebenen Kunststoff wenn möglich ausstossen.
•Falls der Fehler wieder auftritt, ist das Gerät mit Angabe des Errorcodes zur Kontrolle an die Servicestelle zu
senden.
ErrXX
ErrXX
Err04
Fehlermeldungen
Übertemperaturschutz Antrieb
Wird der Antrieb durch äussere Einflüsse oder bei zu niedriger PLAST-Temperatur überhitzt, schaltet der interne
Temperaturschutz den Antrieb aus (siehe ).
Anlaufschutz Antrieb
Der Antriebsmotor ist gegen selbständiges Anfahren nach Fehlern, z.B. Überhitzung , gesichert. Es erscheint
im Display (5) die Anzeige «Antrieb ausschalten», während der Antriebsmotor im blockierten Zustand verharrt. Nach
Behebung des Fehlers und Ausschalten des Antriebes (Arretierung Antrieb (4) lösen und den Ein-/Ausschalter
Antrieb (2) loslassen) erlöscht im Display (5) die Anzeige «Antrieb ausschalten». Es kann weitergearbeitet werden.
Err04
Err04
Folgende Fehler werden vom Gerät erkannt:
Anzeige Art des Fehlers
Err01
Übertemperatur der Luft oder defekte Temperatursonde
Err02
Übertemperatur der Kunststoffmasse oder defekte Temperatursonde
Err04
Übertemperatur in der Motorenwicklung, Motor ist überhitzt
Err08
Übertemperatur des Heizelementes AIR oder Ausfall des Gebläsemotors
Err10
Übertemperatur der Elektronik
Err40
Kurzschluss der Temperatursonde PLAST
Falls mehrere Fehler gleichzeitig auftreten, z.B. und , wird angezeigt.
Weitere Kombinationen werden mit den Buchstaben A, B, C, D, E und F angezeigt,
z.B. und Anzeige .
Err02 Err04 Err06
Err08 Err02 Err0A
Page 13
13
Demontage
– Das betriebswarme Gerät abschalten und vom elektrischen Netz trennen.
– Den Schweissschuh (8) mit Schweissschuhhalter (34) durch Lösen der Klemmschrauben (35) von der
Extrudierdüse (32) entfernen.
– Die Extrudierdüse (32) bei jedem Schweissschuhwechsel von Schweissgutrückständen reinigen und sicherstellen,
dass sie festgeschraubt ist.
– Schweissschuh (8) durch Lösen der Befestigungsschrauben (33) vom Schweissschuhhalter (34) entfernen.
Montage
– Einen der Schweissnaht angepassten Schweissschuh (8) an Schweissschuhhalter (34) mit Be fes tigungs -
schrauben (33) montieren.
–
Schweissschuh (8) und Schweissschuhhalter (34) müssen mit den Klemmschrauben (35) gut angezogen werden.
Verbrennungsgefahr! Nur mit temperaturfesten Handschuhen arbeiten.
Der Schweissschuhwechsel muss am betriebswarmen Gerät vorgenommen werden.
8 Schweissschuh
32 Extrudierdüse
33 Befestigungsschraube
34 Schweissschuhhalter
35 Klemmschraube
35
8
Schweissrichtung
Durch Lösen der Klemmschrauben (35) kann der
Schweissschuh (8) stufenlos in die gewünschte
Schweissrichtung gedreht werden.
Die Klemmschrauben (35)müssen danach wieder gut
angezogen werden.
8
33
32
35
34
35
8
8
8
Wechsel des Schweissschuhs
Zur Demontage der Heissluftführung (44) wird zuerst der Schweissschuh (8) entfernt.
Nach dem Lösen der gekonterten Fixierschraube (45) an der Rohrklemme (10)
und
der Klemmschraube (47) am Heissluftfüh rungs- Verbinder kann die ganze Einheit
abgezogen werden.
Montage in umgekehrter Reihenfolge.
8
44
45
10
47
Wechsel der Heissluftführung
Page 14
14
Demontage: Bei der Vorwärmdüse Vorwärm düse (9) Klemmschraube (43)lösen
und Vorwärm düse (9) von der Heissluftführung (44) abziehen.
Montage: Vorwärmdüse (9) auf die Heissluftfüh rung (44) schieben.
Auf parallele Ausrichtung zum Düsenschuh achten.
Klemmschraube (43) anziehen.
9
44
43
Es stehen drei verschiedene, der Schweissnahtbreite
entsprechende Vorwärmdüsen (9) zur Auswahl. Die
Düsenquerschnitte entsprechen den DVS-Richtlinien.
Düse 1
Nahtbreite
bis 15 mm
Düse 2
Nahtbreite
16 bis 20 mm
Düse 3
Nahtbreite
21 bis 40 mm
Vorwärmdüsen für Geräte mit externer Luftführung
Wechsel der Vorwärmdüse
Aus technischen und sicherheitsrelevanten Gründen darf ausschliesslich nur Leister Zubehör verwendet werden.
Transportable Drahtabrollvorrichtung
• Die Vorrichtung ist für zwei Schweissdrahtrollen
mit Ø 300 mm ausgelegt.
• Um eine optimale Drahtabwicklung zu gewährleisten,
ist der Schweissdraht durch die dafür vorgesehene
Öse (41) zu führen.
Leister Technologies AG bietet für alle gebräuchlichen Nahtformen entsprechende Schweissschuhe in diversen
Grössen an
:
Rohling V-Naht Kehlnaht
Überlappnaht
Geräteablage
Eck kurz Eck lang
WELDPLAST S2
mit integrierter Luftführung
WELDPLAST S2 / WELDPLAST S2-PVC
mit externer Luftführung
Zubehör
Schweissschuh-Sortiment
Rohling V-Naht Kehlnaht
Überlappnaht
41
Page 15
15
• Reparaturen sind ausschliesslich von autorisierten Leister-Service-Stellen ausführen zu lassen. Diese gewähr-
leisten innert 24 Stunden einen fachgerechten und zuverlässigen Reparatur-Service mit Original-Ersatzteilen
gemäss Schaltplänen und Ersatzteillisten.
• Erscheint beim WELDPLAST S2 nach dem Einschalten des Gerätes die Service-Anzeige mit
dem Service-Code 1, sollte der Kohlestand von einer autorisierten Leister-Service-Stelle
kontrolliert und die Antriebs-Kohlebürsten gegebenenfalls ausgewechselt werden.
• Die Anzeige kann mit der Select-Taste (28) wieder ausgeblendet werden.
• Mit dem Hand-Extruder kann kurzzeitig weitergearbeitet werden.
• Werden die Kohlebürsten nicht innert nützlicher Frist ausgewechselt, läuft der Antrieb bis zum
Erreichen des mechanischen Kohlenstopps. Auf der Anzeige erscheint keine Fehlermeldung,
jedoch läuft der Antrieb nicht mehr an.
Wartung
.•Netzanschlussleitung (14) und Stecker auf elek
trische und mechanische Beschädigungen überprüfen.
• Die Extrudierdüse (32) bei jedem Schweissschuhwechsel von Schweissgutrückständen befreien.
Service und Reparatur
Gewährleistung
• Für dieses Gerät besteht eine grundsätzliche Gewährleistung von einem (1) Jahr ab Kaufdatum (Nachweis durch
Rechnung oder Lieferschein). Entstandene Schäden werden durch Ersatzlieferung oder Reparatur beseitigt.
Heizelemente sind von dieser Gewährleistung ausgeschlossen.
• Extrusionsschnecke und Zylinderrohr werden im Falle von PVC-bedingter Korrosion von der Gewärleistung
ausgeschlossen.
• Weitere Ansprüche sind, vorbehältlich gesetzlicher Bestimmungen, ausgeschlossen.
• Schäden, die auf natürliche Abnutzung, Überlastung oder unsachgemässe Behandlung zurückzuführen sind,
werden von der Gewährleistung ausgeschlossen.
• Keine Ansprüche bestehen bei Geräten, die vom Käufer umgebaut oder verändert worden sind.
Page 16
16
Leister WELDPLAST S2 / S2-PVC / S2-TPO
Hand Extruder
Extrusion welding of the following materials:
WELDPLAST S2 PP / PE-HD / PE-LD
WELDPLAST S2-PVC PP / PE-HD / PE-LD / PVC-U
WELDPLAST S2-TPO PP / PE-HD / PE-LD / TPO
Other materials on enquiry
The seam form of the hand extruder corresponds to the DVS standard 2207–4.
DVS:
Deutscher Verband für Schweisstechnik (German Association for Welding Technology)
Application
Read the operating instructions carefully before starting
the device and keep them for future reference.
Operating Instructions (Translation of the original operating instructions)
1
Opening the device is extremely dangerous, since live parts and connections are exposed. Remove the plug
from the socket before opening the device. Electro-conductive material (e.g. PE-EL) may not be welded.
Danger of fire and explosion if the hand extruder is used incorrectly (e.g. overheating of material),
particularly near combustible materials and explosive gases.
Danger – can cause burns! Do not touch bare metal parts and emerging material while hot. Allow
the device to cool. Do not direct stream of hot air or emerging material towards people or animals.
Connect device to power socket with protective earth conductor. Any break in the protective earth
conductor inside or outside the device is dangerous!
Only use extension cables with a protective earth conductor!
The nominal voltage indicated on the device must correspond to the mains voltage. If power failure occurs,
the main switch and drive must be switched off (release locking device).
When using the device on building sites, a residual current circuit breaker is essential for the safety
of persons there.
The device must not be left unattended when in use. Heat can reach combustible materials which are
out of sight.
The device may only be used by trained personnel or under their supervision. Children may not use
the device under any circumstances.
Keep away from wet and damp areas.
Warning
Caution
120
230
FI
GB
Page 17
17
Leister Technologies AG, Galileo-Strasse 10, CH-6056 Kaegiswil/Switzerland confirms that this product in the
version put into circulation by us, fulfils the requirements of the following EC directives.
Directives: 2006/42, 2004/108, 2006/95
Harmonised standards: EN 12100-1, EN 12100-2, EN 60204-1, EN 14121-1
EN 55014-1, EN 55014-2, EN 61000-6-2, EN 61000-3-2, EN 61000-3-3,
EN 50366, EN 62233, EN 60335-2-45
Kaegiswil, 28.11.2011
Bruno von Wyl, CTO Beat Mettler, COO
Power tools, accessories and packaging should be recycled. For EU countries only: do not dispose
of power tools in your household rubbish! According to the European Directive 2002/96 on waste
electrical and electric equipment and its implementation in national law, power tools which can no
longer be used must be collected separately and recycled.
Disposal
Conformity
Voltage V~ 230
Power consumption W 3000
Frequency Hz 50/60
Air volume (20°C) l/min 300
Air temperature °C max. 350
Plasticizing temperature °C max. 260
Output (Ø 3 mm) kg/h PE 0.6–1.3 PP 0.5 –1.2 *PVC-U 0.9 –1.7 (average values at 50 Hz)
Output (Ø 4 mm) kg/h PE 1.0 –2.3 PP 0.9 –2.0 *PVC-U 1.5 –2.7 (average values at 50 Hz)
Filler rod mm Ø 3 / Ø 4
Dimensions L × B × H mm 450 × 98 × 260 (without welding shoe)
Weight kg 5.8 (without power cable)
Conformity mark 2
Safety standard 3
Type of certification CCA
Protection class I 1
* WELDPLAST S2-PVC
The right to make technical changes is reserved
Technical Data
Page 18
18
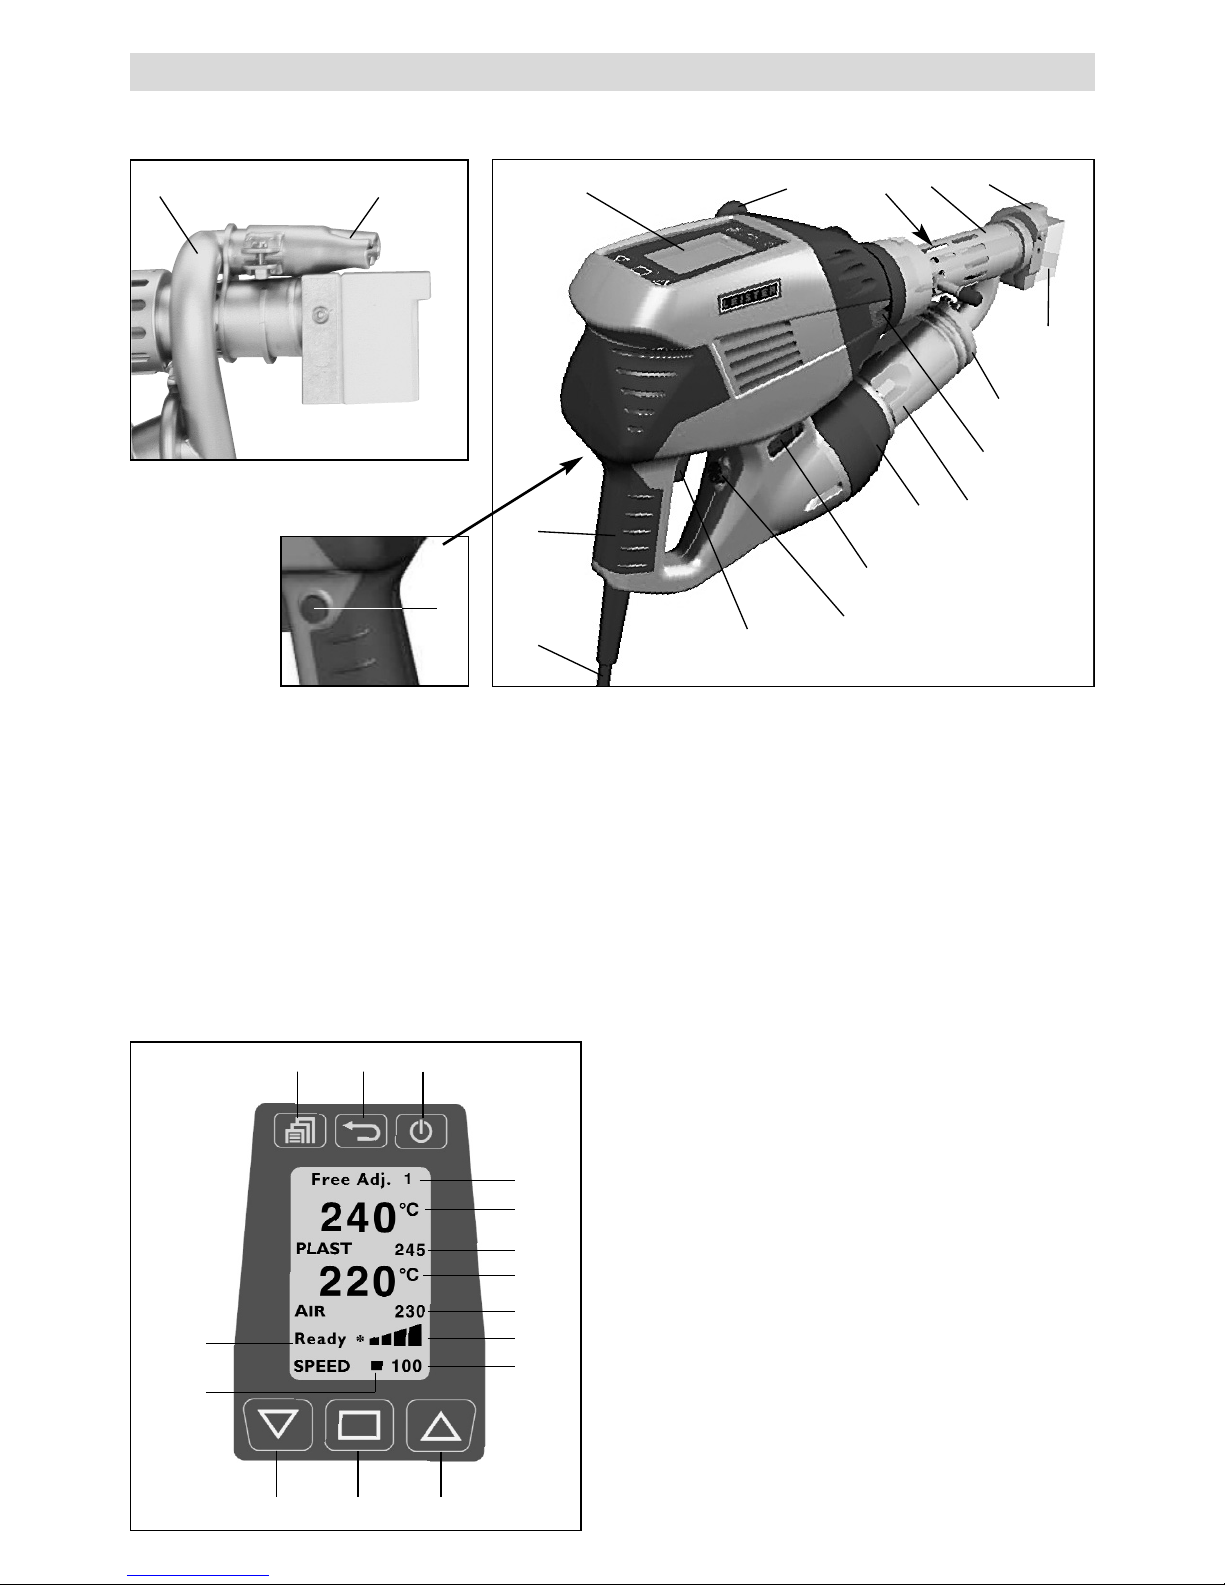
Device Description
1 Main switch
2 On/off switch for drive
3 Potentiometer
4 Drive locking device
5 Display
6 Guide handle
7 Jacket heating
8 Welding shoe
9 Pre-heating nozzle
Operating unit
17 Welding program
18 Actual value - plastic
19 Ideal value - plastic
20 Actual value - air
21 Ideal value - air
22 Drive display bars
23 Output display
24 Menu key
25 Back key
26 Standby/Enter key
27 Down key
28 Select key
29 Up key
30 Drive status display
31 Cursor
With external air duct
24
27 28 29
30
31
17
18
19
20
21
22
23
25 26
944
With integrated air duct
10 Pipe clip
11 Protection tube
12 Filler rod insertion point
13 Device grip
14 Power supply cord
15 Heating element protection tube
16 Hot air blower (brushless)
44 External hot air duct
1
12
16
8
10
3
2
13
5
11
14
7
9
6
15
4
Page 19
19
Work environment/Safety
When not welding, the drive should be
switched off with the drive on/off
switch (2).
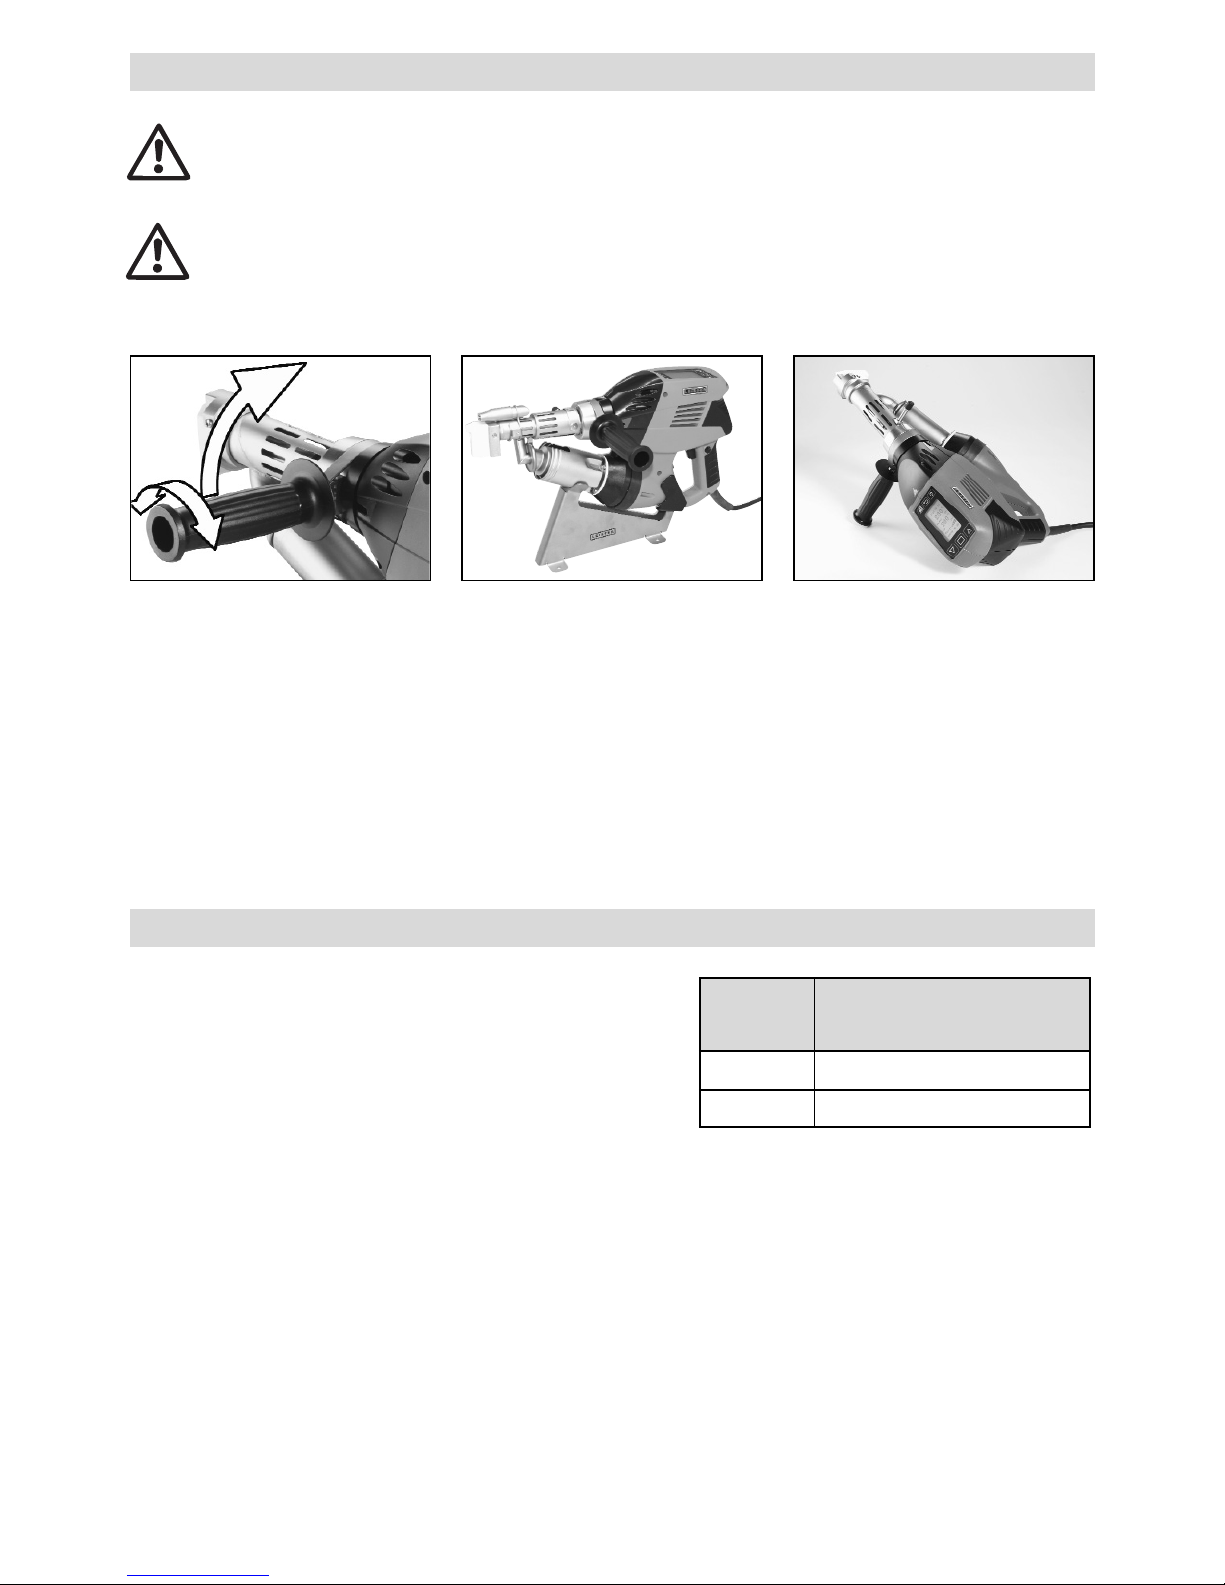
Place the hand extruder with correspondingly set and firmly tightened
handle on a stable, fireproof base as
shown in the illustration.
The hand extruder must not be used in areas where there is danger of explosion or flammable
materials. Ensure a safe posture during work. The power cable and filler rod must be free to move
and must not obstruct the user or third parties during work.
Place hand extruder on a fire resistant base. Hot metal parts and hot streams of air must be kept
at a safe distance from the base and walls.
1. Loosen clamp by turning the
guide handle (6) anti-clockwise
2. Move the guide handle (6) into
the desired operating position
3. Tighten clamp again by turning
guide handle (6) clockwise
Leister provides a universal stand
for commissioning and holding the
hand extruder.
1
2
3
Setting the guide handle Workplace
Ensure the minimum cross-section when using extension cables:
The extension cable must be approved for the site of use (e.g. in
the open air) and marked correspondingly.
When using a power unit for power supply, its nominal power
rating is: 2 × nominal power rating of the hand extruder.
Length
[m]
Minimum cross-section
(at 230V~) [mm
2
]
Up to 19
2.5
20 – 50 4.0
Extension cables
Page 20
20
Software and menu guide
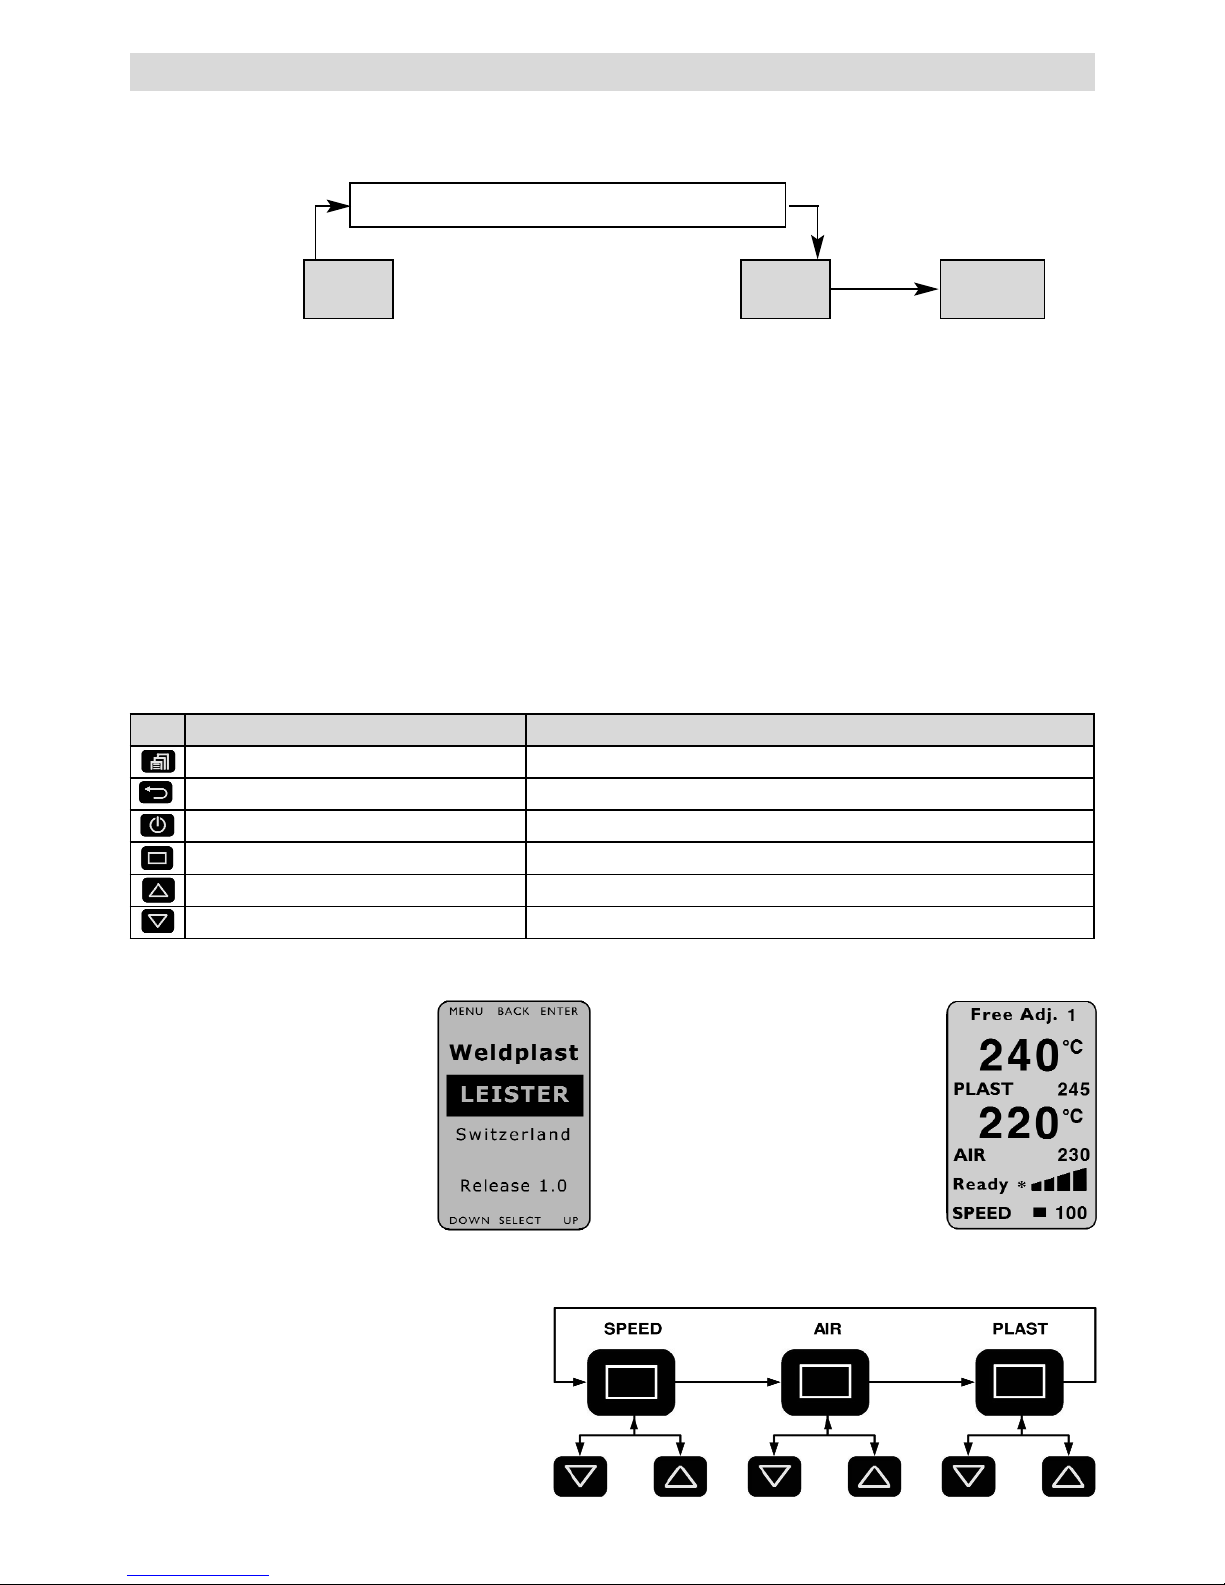
The hand extruder Weldplast S2 is provided with a convenient user software, making work easier for the user. Tap
lightly on the keys to operate them.
Workspace functions Menu selection functions
Menu selection Menu selection / Back to workspace
Set contrast Back to workspace (changes not saved!)
Heating on/off Select and back to workspace
Change cursor position Select
Selected value [+] Cursor up / Selected value [+]
Selected value [–] Cursor down / Selected value [–]
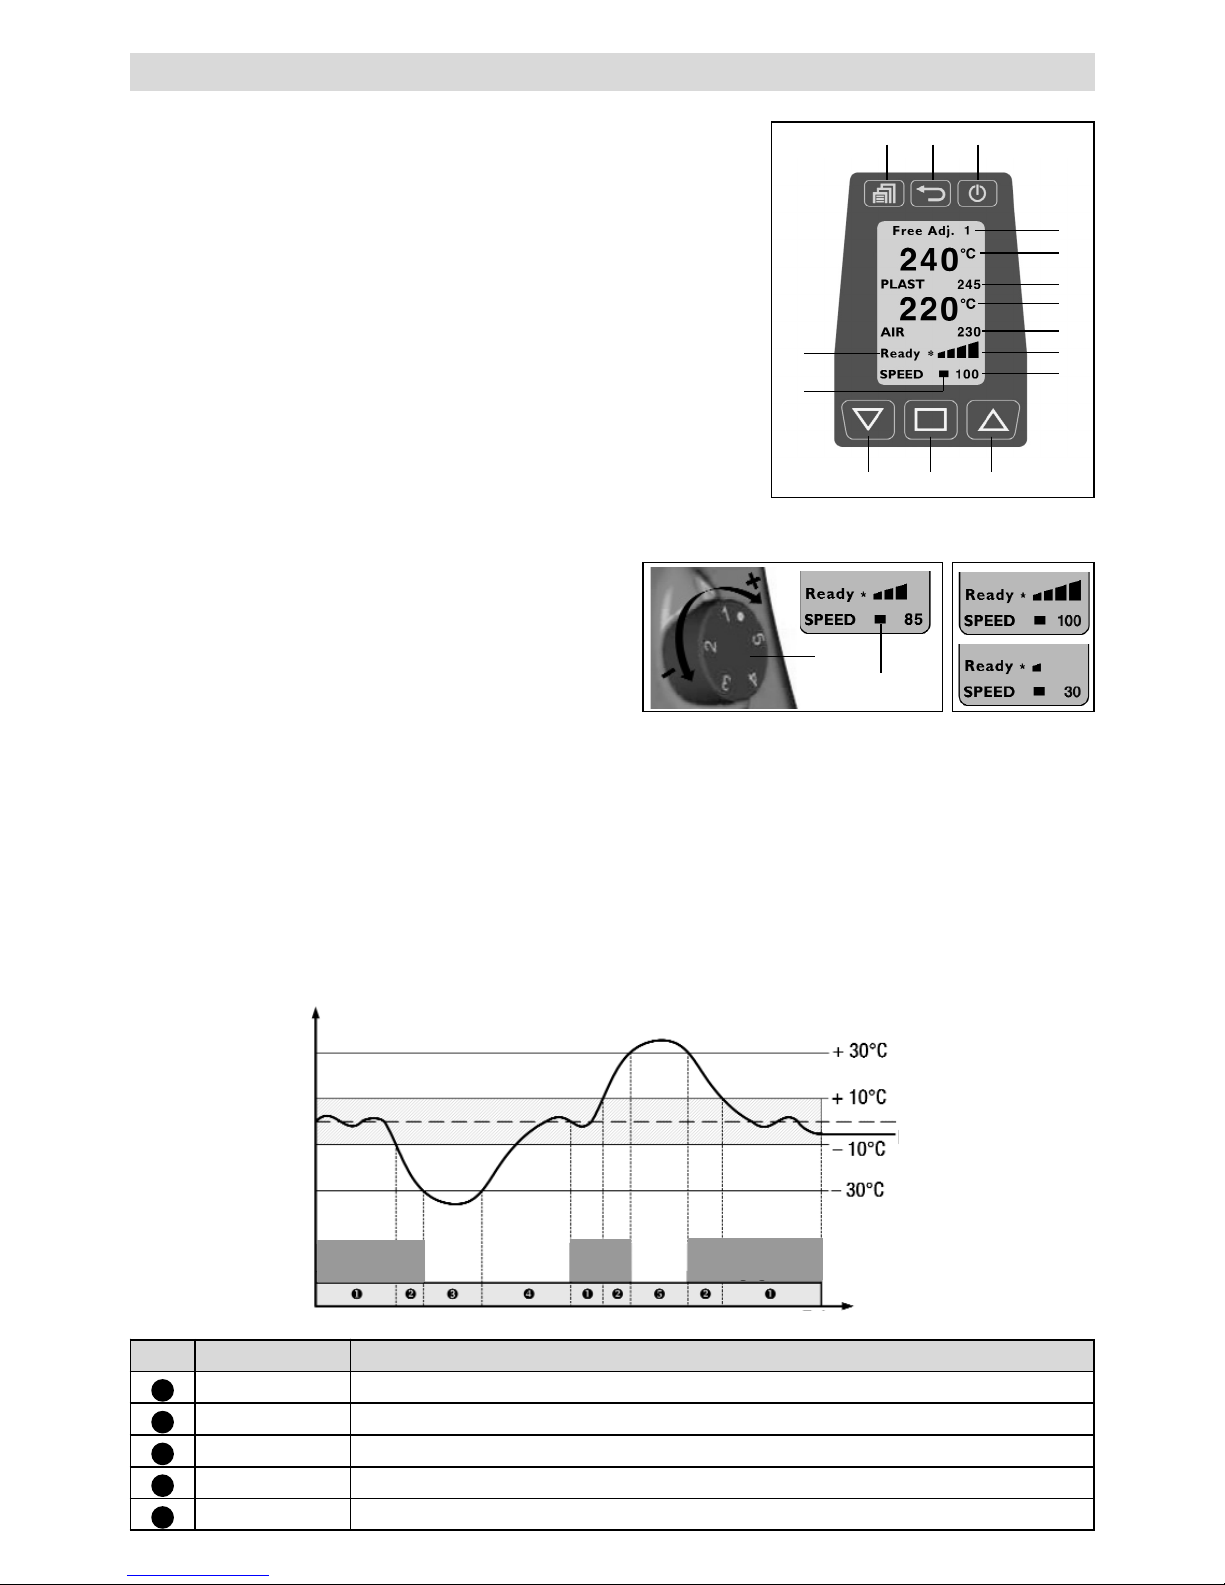
The device heats up to the last ideal temperature set directly after switching on the main switch (1). When the
ideal temperature is reached, a counter on the status display counts back from 220 seconds to zero. After this
start-up process is complete, the device is ready to weld (status Ready*). The hand extruder takes around 5 minutes
to reach its temperature range.
If the power is only turned off for a short time, the start-up process does not need to be repeated.
Motor disabled
Start-up waiting period: 220 seconds
Heating M free Ready*
Drive status
display (30)
Heating until ideal
values are reached
Motor release Ready to weld
The temperature control prevents the hand extruder from being started while it is cold.
Welding preparation
Start window
After turning on the hand extruder
with the main switch (1), the device
name and current software version
will be displayed for 3 seconds.
Workspace
The workspace shows the
parameters which are
currently set.
Setting the parameters in the workspace
The cursor (31) shows which parameters can be
set. After the device is switched on, the cursor is
situated on «SPEED». «AIR» or «PLAST» can be
selected with the Select key (28) and their values
can be changed using the Up key (29) or Down
key (27).
Set value Set value Set value
Page 21
21
Monitoring the welding parameters
The actual and ideal values of the AIR and PLAST temperatures are constantly monitored. If an actual value deviates
from the relevant ideal value (value is outside the range of tolerance), this will be indicated by a change in status on
the status display (30). If necessary, the drive motor will be temporarily disabled until the welding parameters are
back in the specified tolerance range. The possible status display and the ranges of tolerance are shown in the
following graphic and table.
No Status display Status characteristics
1
Ready* Ready to weld
2
M free Divergence from welding parameters > 10°C
3
Heating
Divergence from welding parameters > – 30°C, drive motor disabled
4
220s Start-up waiting period of 220 sec., drive motor disabled
5
Too hot
Divergence from welding parameters > + 30°C, drive motor disabled
Setting the output volume
The output volume and the pre-heating time can be coordinated with
each other according to the type of seam.
• Presetting on the display
– Move the cursor to the «SPEED» position by pressing the Select key (28).
– Specify the maximum output value (30-100 %) using the Up (29)
or Down (27) keys (displayed on the drive display bars (22)).
• Precise adjustment during the welding process
– The output volume can be reduced from the maximum set value
(e.g. 85%) to the minimum by turning the potentiometer (3).
The output volume is dependent on the size of filler rod used. If the output
is too large when the output display is set to «30» and the potentiometer
to «Minimum», the filler rod must be changed to the next size down.
Setting the PLAST and AIR temperatures
• Move the cursor to the «PLAST» or «AIR» position by
pressing the Select key (28).
• Set the temperature value by using the Up (29) or
Down (27) key.
3
22
Example
Welding preparation
24
27 28 29
30
31
17
18
19
20
21
22
23
25 26
Temperature display
Reference value
Actual value
Displayed state
Time
Motor
enabled
Motor
ena.
Motor
enabled
Page 22
22
Starting the welding process
• Fit the appropriate welding shoe (8) according to requirements.
• Set potentiometer (3) to max.
• When the operating temperature has been reached (Status Ready*), welding can begin.
• Press on/off switch for the drive (2).
• Feed filler rod with a diameter of 3 or 4 mm into the filler rod insertion point (12).
• The filler rod will be automatically pulled through the filler rod insertion point (12). The rod feed must take place
without resistance.
WARNING!
Always operate device with filler rod, but never feed filler rod into both filler rod insertion points at
the same time.
• Pause the delivery of material with the on/off switch for the drive (2).
• Direct the pre-heating nozzle (9) onto the area to be welded.
• Warm the area to be welded with oscillating movements.
• Attach the device to the prepared welding area and press the drive on/off switch (2) again.
• Carry out a test weld according to the welding instruction of the material manufacturer and national standards
or guidelines.
• Check the test weld.
•
Adjust temperature settings and output amount according to requirements.
•
During a longer period of welding, the on/off switch for the drive (2) can be kept in continuous operation
using the drive locking device (4).
• PVC-U may only be processed in the PVC-U menu. WARNING: Only use PVC-U (not PVC-C).
• To prevent corrosion, if the machine is not going to be used for a longer period of time (more than 2 days) it is
recommended to fill it with HD-PE.
WELDPLAST S2 PVC
Page 23
23
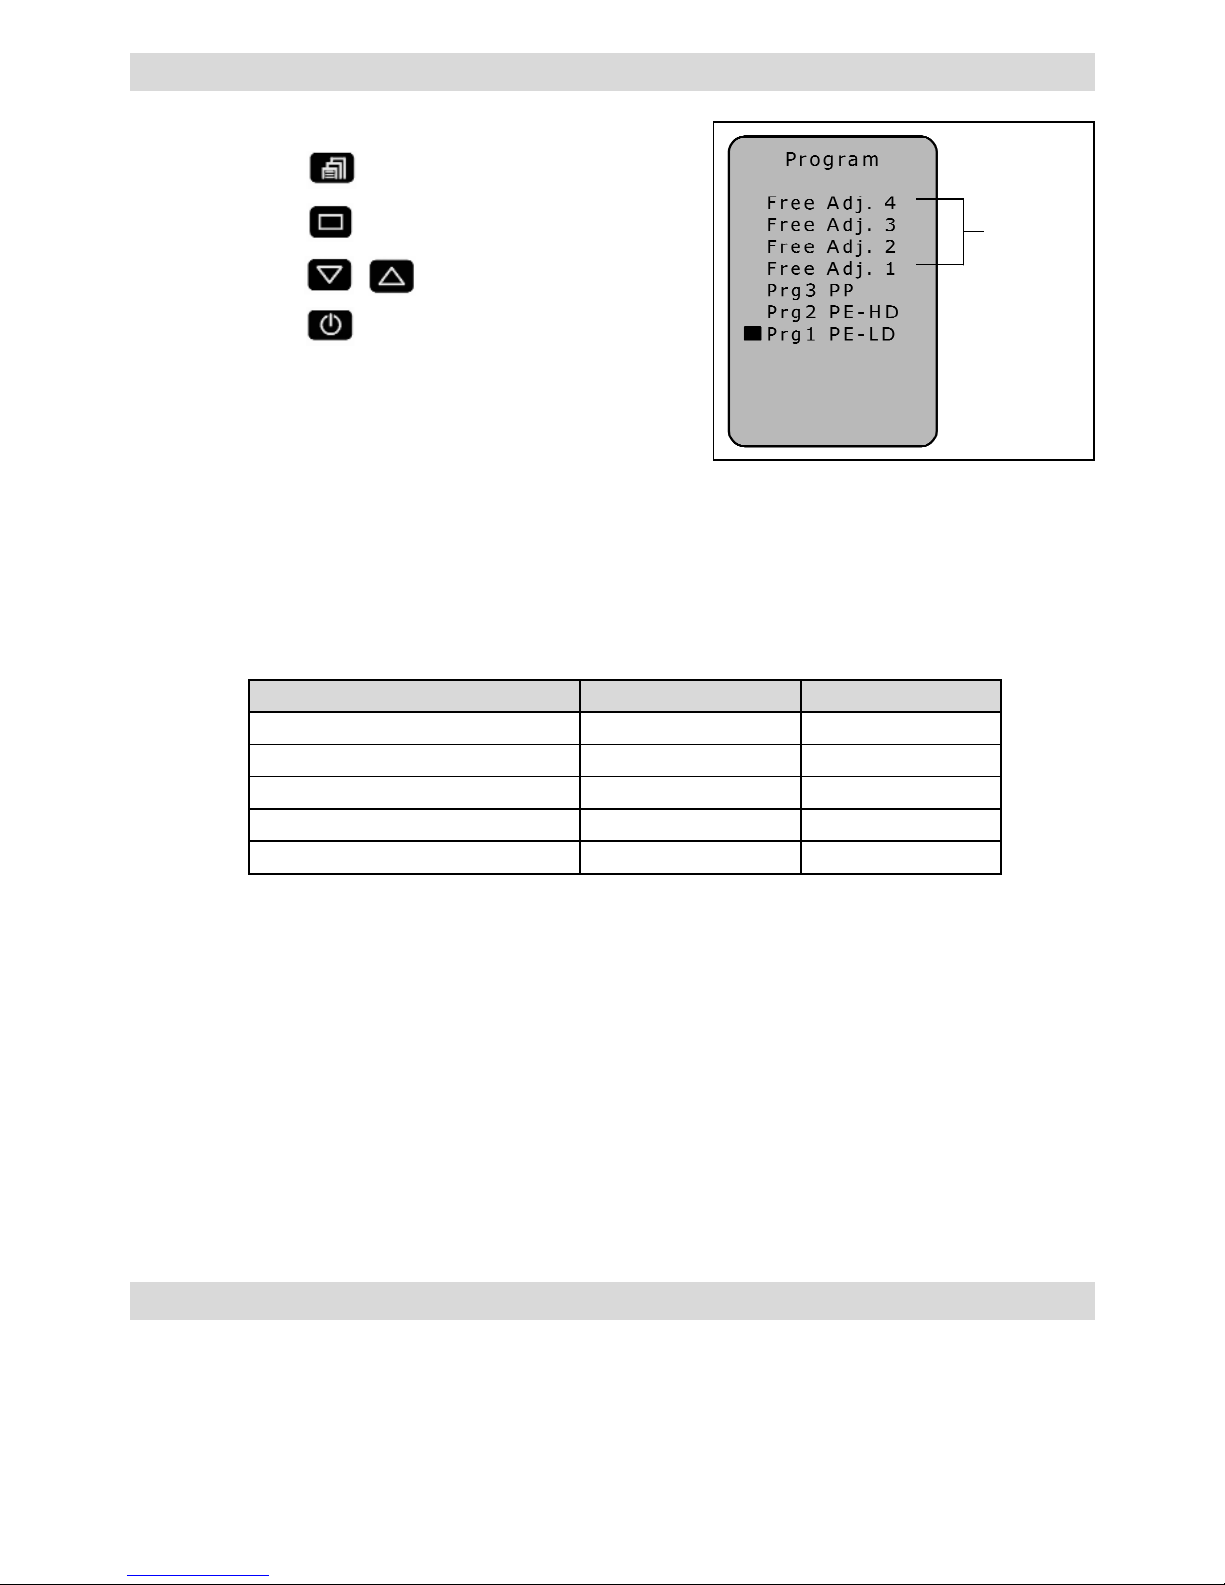
Menu
Select program
Selection
Enter
Programs 1-3 are provided with preset parameters which can be adjusted during the welding process.
The adjustments are not saved!
The free settings 1-4 are preset in the factory and can be programmed freely. The parameters are saved even
after the device has been switched off.
Setting the output volume
• Move the cursor to the «SPEED» position by pressing the Select key (28).
• Set the output value (30-100 %) by using the Up (29) or Down (27) key.
Setting the PLAST and AIR temperature
• Move the cursor to the «PLAST» or «AIR» position by pressing the Select key (28).
• Set the temperature value by using the Up (29) or Down (27) key.
The welding program (17) which is currently set can be seen in the workspace.
The display of the materials may vary according to the machine and software versions.
Free
setting
1-4
Welding program Ideal PLAST [°C] Ideal AIR [°C]
Free set 1 – 4
230 260
Prg1 PE-LD
220 260
Prg2 PE-HD
230 260
Prg3 PP
240 260
Prg0 PVC-U
200 300
Program: the display of the materials may vary according
to the machine and software versions.
Welding parameters
• Release drive locking device (4) and let go of the on/off switch for the drive (2)
Remove welding material in the welding shoe, so that the welding shoe will not be damaged the next time the
device is started up.
• Turn off the heating with the Standby/Enter key (26).
• Allow device to cool down for approx. 5 minutes.
• Turn off main switch (1).
Turning the device off
Page 24
24
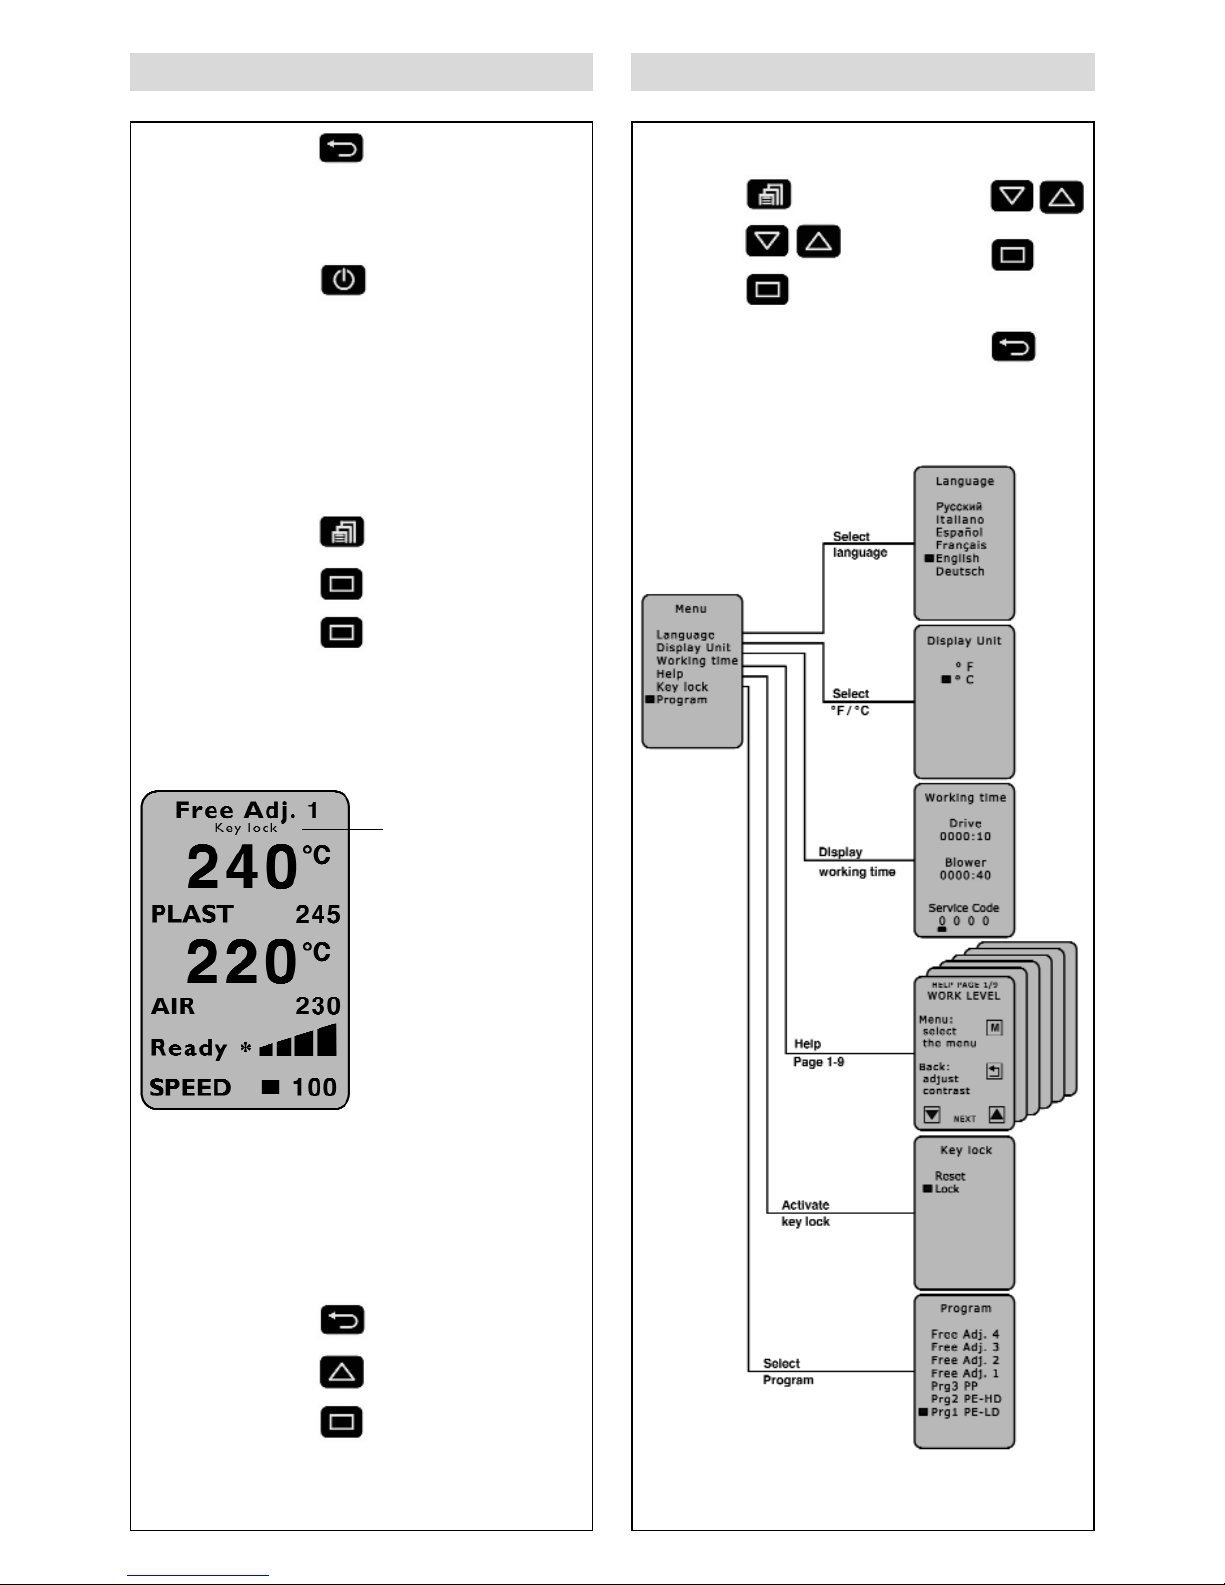
Contrast setting
In unfavourable lighting conditions and with ambient temperature fluctuations, the contrast can
be set by using the Back key (25)
.
Heating ON/OFF
During a longer period on standby, the heating for PLAST
and AIR can be switched off using the Standby/Enter
key (26)
.
Menu
Menu
Selection
Select
Functions
Selection
Select
and Back
Back to
workspace
selection
Activate key lock
1. Menu
2. Key lock
3. Activating
If the keypad is locked, ‘key lock’ will appear in
the display.
The lock is released as follows:
Deactivate key lock
1. Back
2. Reset
3. Select
The reset must be confirmed by pressing the
Select key immediately!
Key lock
activated
Additional settings Menu guide
Page 25
25
If an error occurs, this will be shown in the status display (30) (e.g. Motor overheated).
Display
If an error occurs, the heating for AIR and PLAST and the drive motor will be switched off immediately.
If this does not happen, the device should be disconnected from the power supply immediately!.
How to proceed with the status display of the drive (30)
•Note error code.
•Release drive locking device (4) and let go of the on/off switch for the drive (2).
•Turn off main switch (1).
•Operate the device again, monitoring it carefully, and make sure that the hand extruder is not being overheated
from external sources.
•If possible, expel the plastic remaining in the screw.
•If the error occurs again, the device should be sent to the service point for inspection, with a note of the
error code.
ErrXX
ErrXX
Err04
Error messages
Overheating protection for the drive
If the drive is overheated by external influences or a PLAST temperature which is too low, the internal protection
against excessive temperatures will turn the drive off (see ).
Accidental start-up protection for the drive
The drive motor is protected against accidental start-up after errors, e.g. overheating . The message «Switch
off drive» appears in the display (5) while the drive motor is disabled. After correcting the error and switching off
the drive (release drive locking device (4) and let go of the on/off switch for the drive (2)), the message «Switch
off drive» will disappear in the Display (5). Welding may continue.
Err04
Err04
The following errors are recognised by the device:
Display Type of error
Err01
Air temperature too high or defective temperature sensor
Err02
Plastic temperature too high or defective temperature sensor
Err04
Engine coil temperature too high, motor has overheated
Err08
Heating element AIR temperature too high or blower motor has failed
Err10
Electronics temperature too high
Err40
Short circuit in PLAST temperature sensor
If several errors occur simultaneously, e.g. and , will be displayed.
Further combinations are shown with the letters A, B, C, D, E and F,
e.g. and Display .
Err02 Err04 Err06
Err08 Err02 Err0A
Page 26
26
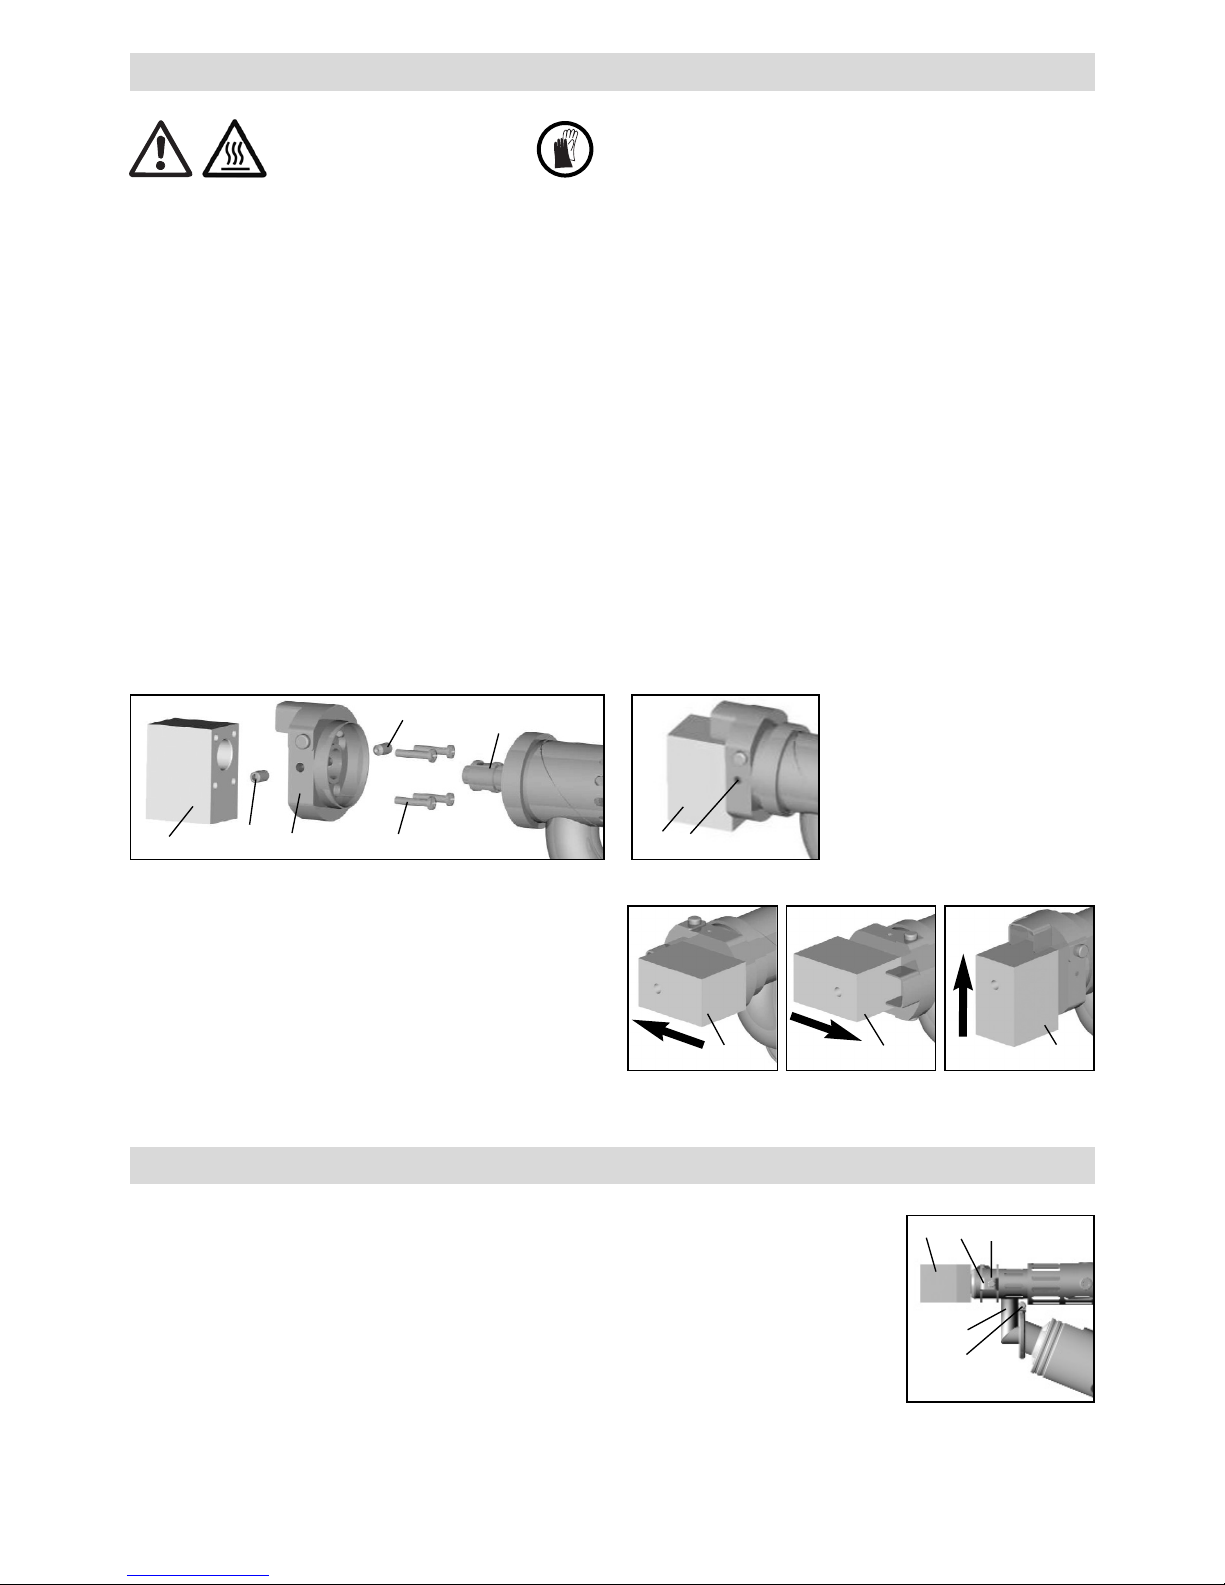
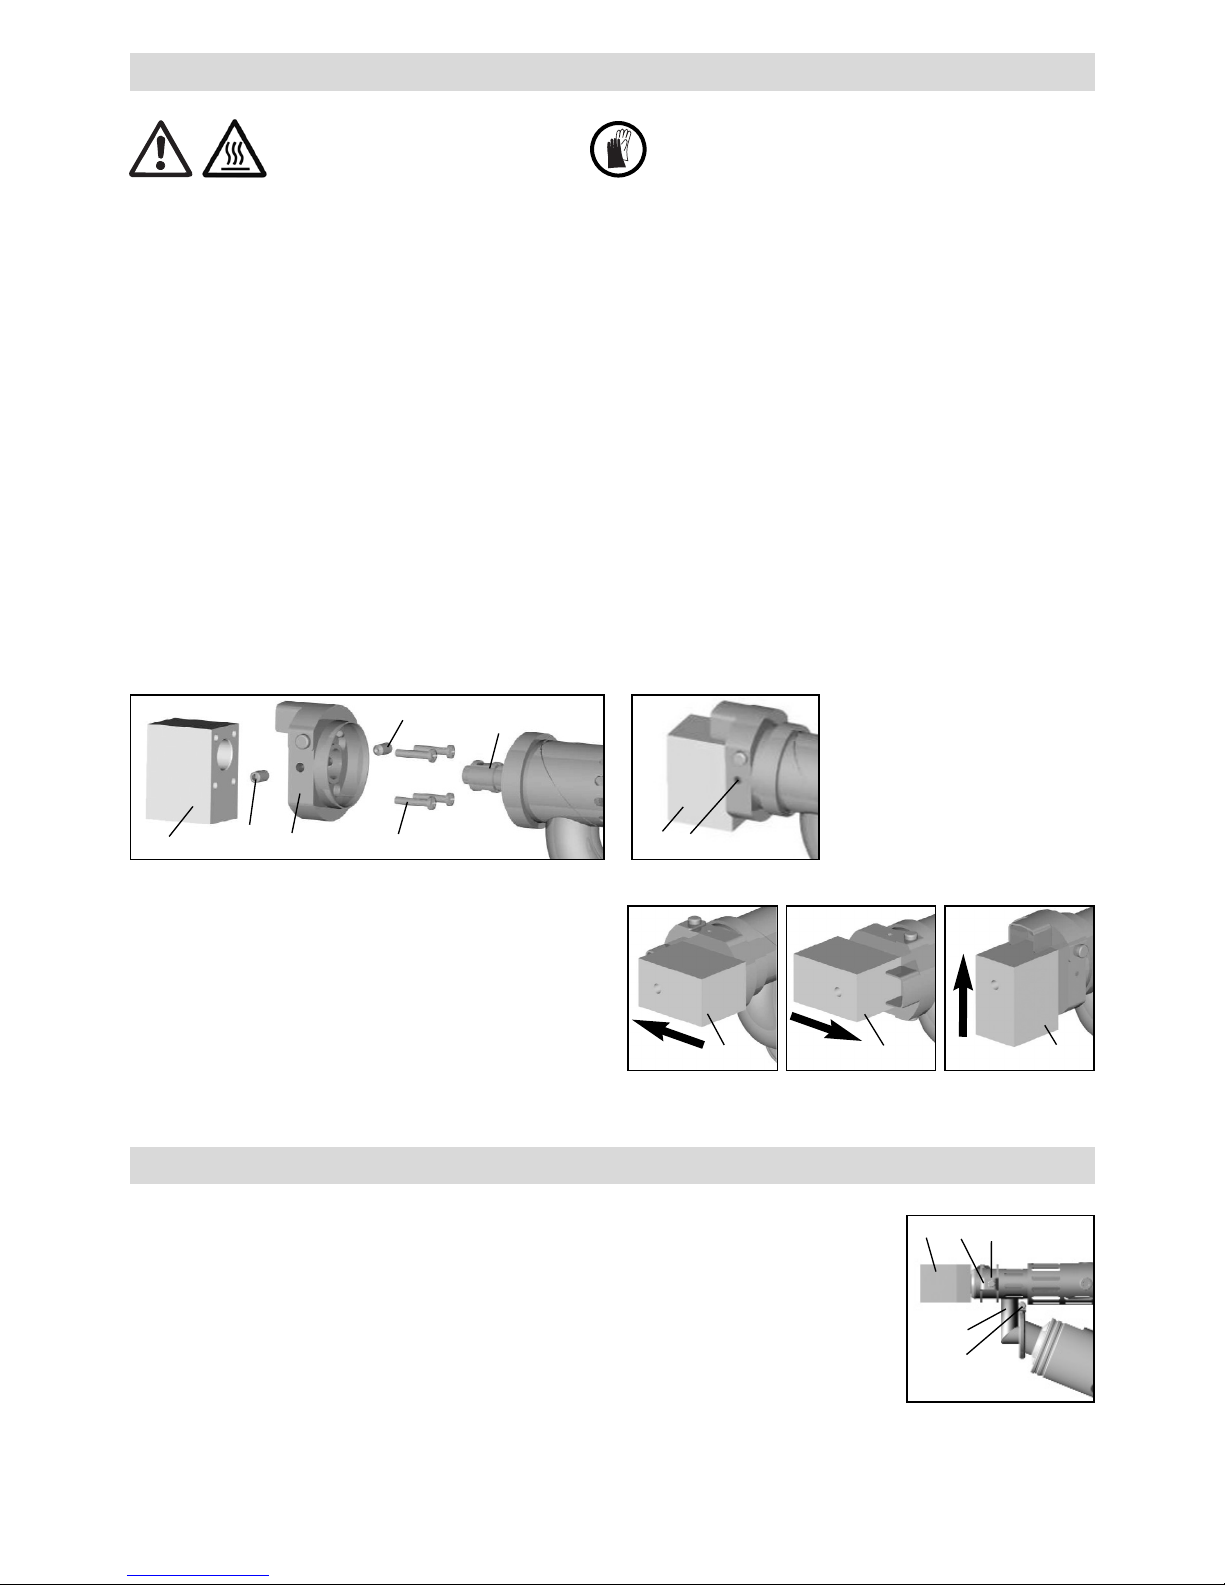
Disassembly
– Turn off the device while warm and disconnect from the power supply.
– Remove the welding shoe (8) with the welding shoe holder (34) by unfastening the clamp screws (35) from
the extruder nozzle (32).
– Every time the welding shoe is changed, clean the extruder nozzle (32) of welding residue and make sure that
it is screwed in tightly.
– Remove welding shoe (8) from the welding shoe holder (34) by unfastening the fastening screws (33).
Assembly
– Fasten a welding shoe (8), appropriate to the welding seam, onto the welding shoe holder (34) with
fastening screws (33).
– The welding shoe (8) and welding shoe holder (34) must be tightened properly with the clamp screws (35).
Danger – can cause burns! Only work with heat-resistant gloves.
The welding shoe must be changed while the device is still warm from operation.
8 Welding shoe
32 Extruder nozzle
33 Fastening screw
34 Welding shoe holder
35 Clamp screw
35
8
Welding direction
The welding shoe (8) can be turned infinitely to the
desired welding direction by loosening the clamp
screws (35).
The clamp screws (35) must be tightened well again
afterwards.
8
33
32
35
34
35
8
8
8
Changing the welding shoe
To disassemble the hot air duct (44), first remove the welding shoe (8). After loosening
the locked fastening screw (45) on the pipe clip (10) and the clamp screw (47) on
the hot air duct connector, the entire unit can be pulled out.
Assembly in reverse order
.
8
44
45
10
47
Changing the hot air duct
Page 27
27
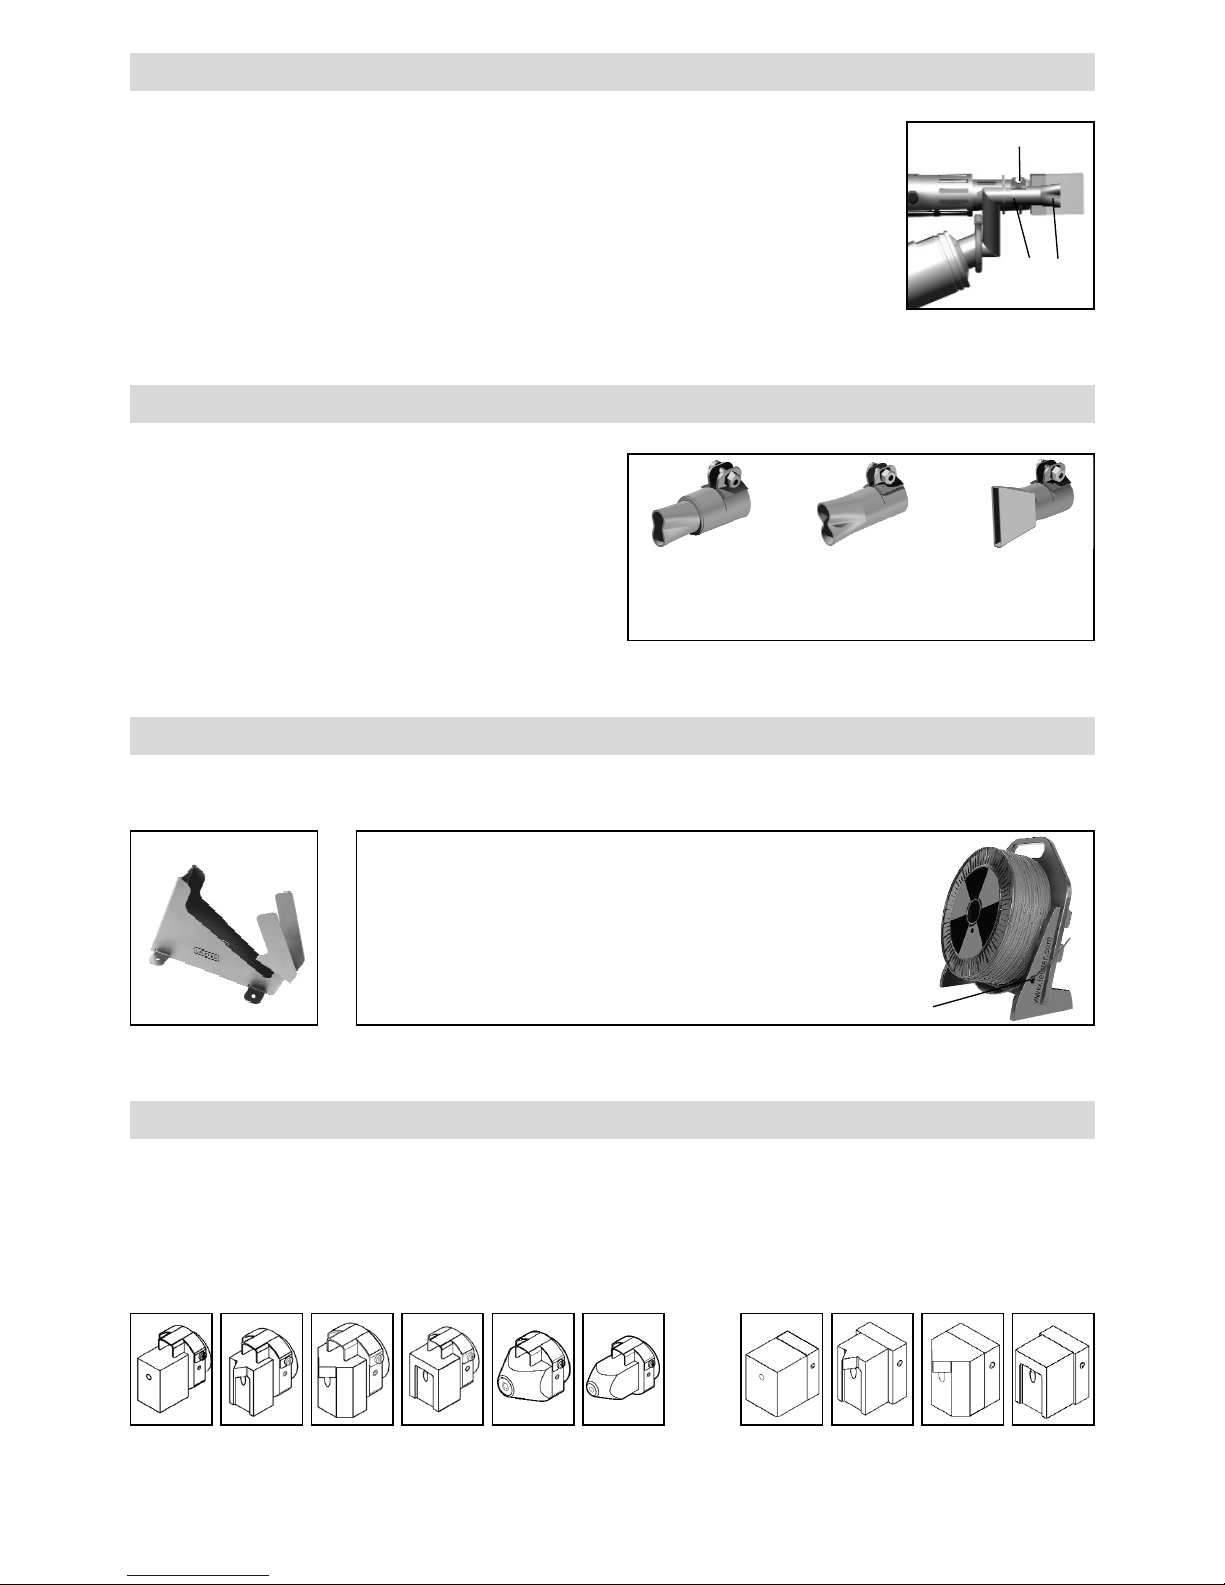
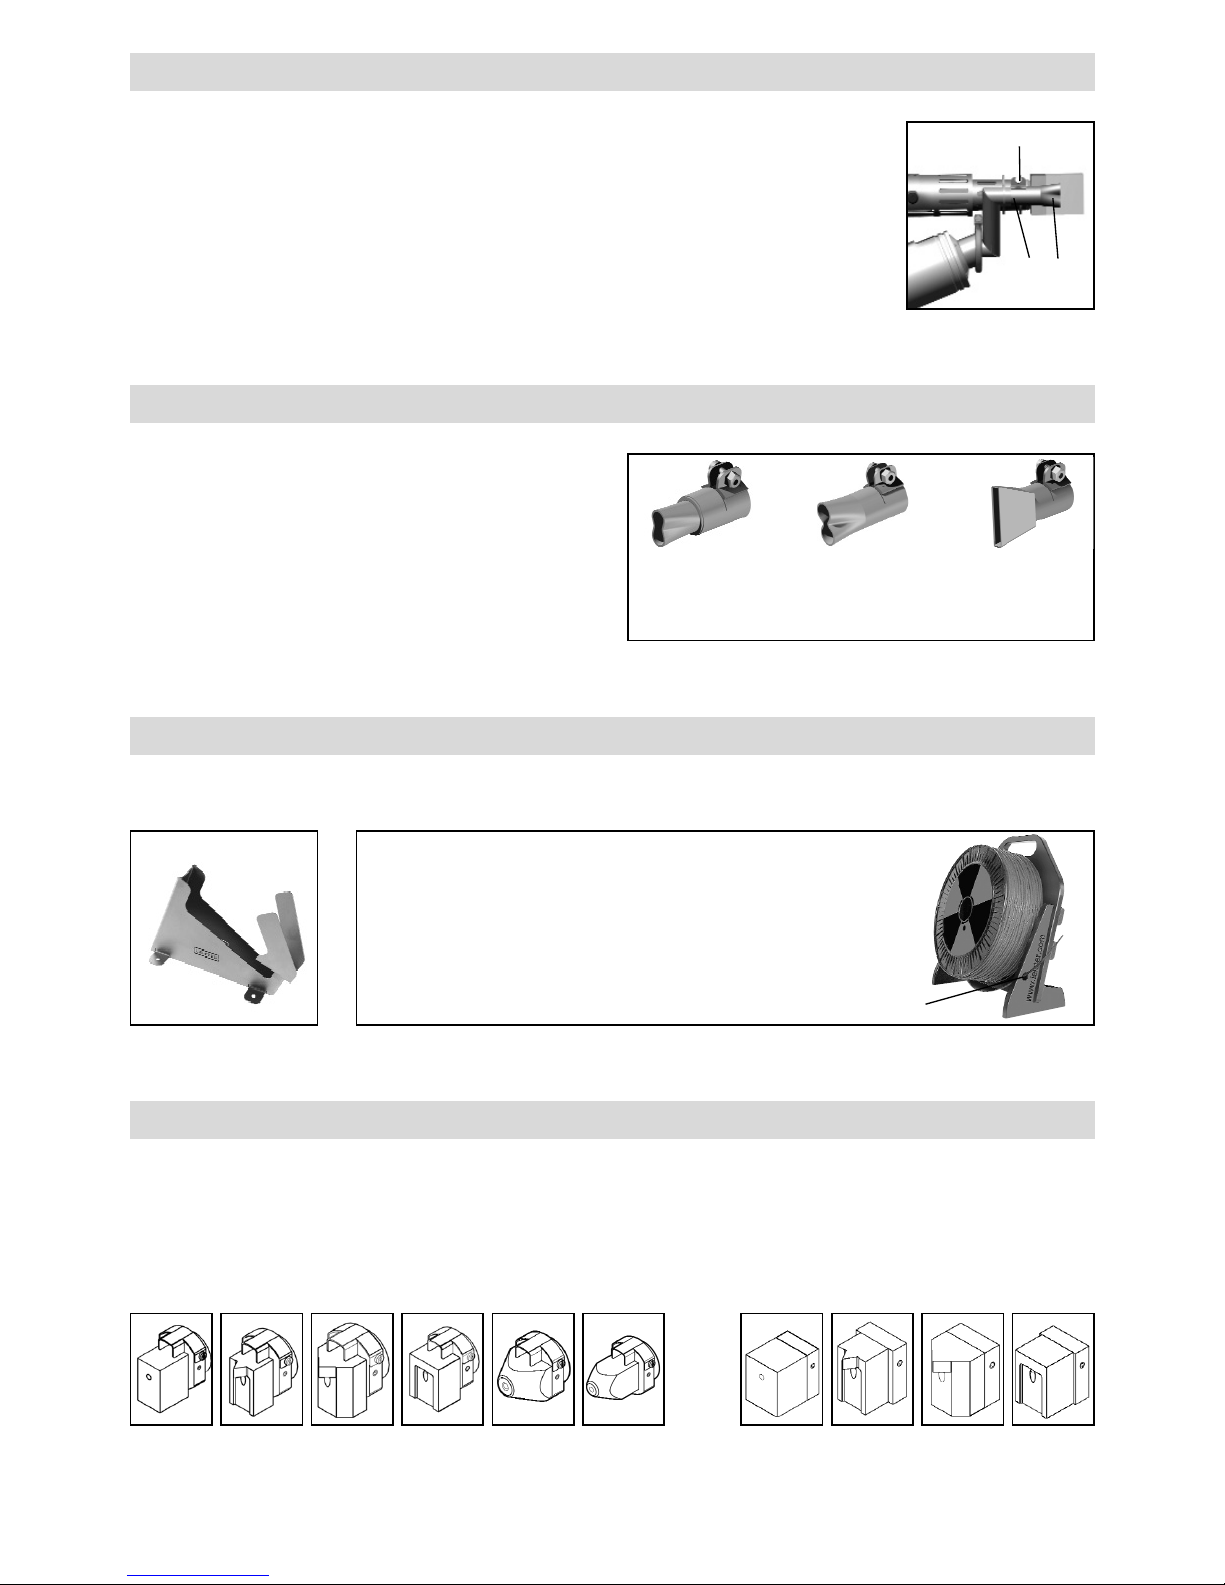
Disassembly: For the pre-heating nozzle (9), unscrew clamp screw (43) and pull
pre-heating nozzle (9) off the hot air duct (44).
Assembly: Push pre-heating nozzle (9) onto the hot air duct (44).
Make sure that it is aligned parallel to the nozzle shoe.
Tighten clamp screw (43).
9
44
43
Three different pre-heating nozzles (9) corresponding
to the weld seam width are available. The nozzle cross
sections correspond to the DVS guidelines.
Nozzle 1
Seam width
to 15 mm
Nozzle 2
Seam width
16 to 20 mm
Nozzle 3
Seam width
21 to 40 mm
Pre-heating nozzles for extruders with external air duct
Changing the pre-heating nozzle
Only Leister accessories may be used.
Transportable welding rod de-reeler
• The de-reeler is designed for two rolls of filler rod
with Ø 300 mm.
• To ensure that the filler rod is unwound as
smoothly as possible, it should be fed through the
specially designed eyes (41).
Leister Technologies AG offers the right welding shoes for all common types of seam in various sizes:
Blank V Seam Fillet
weld
Overlap
seam
Stand
Corner
short
Corner
long
WELDPLAST S2
with integrated air duct
WELDPLAST S2 / WELDPLAST S2-PVC
with external air duct
Accessories
Welding shoe range
Blank V Seam Fillet
weld
Overlap
seam
41
Page 28
28
• Repairs should only be carried out by authorised Leister service points. These guarantee a professional, reliable
repair service within 24 hours, using original replacement parts according to the circuit diagrams and
replacement part lists.
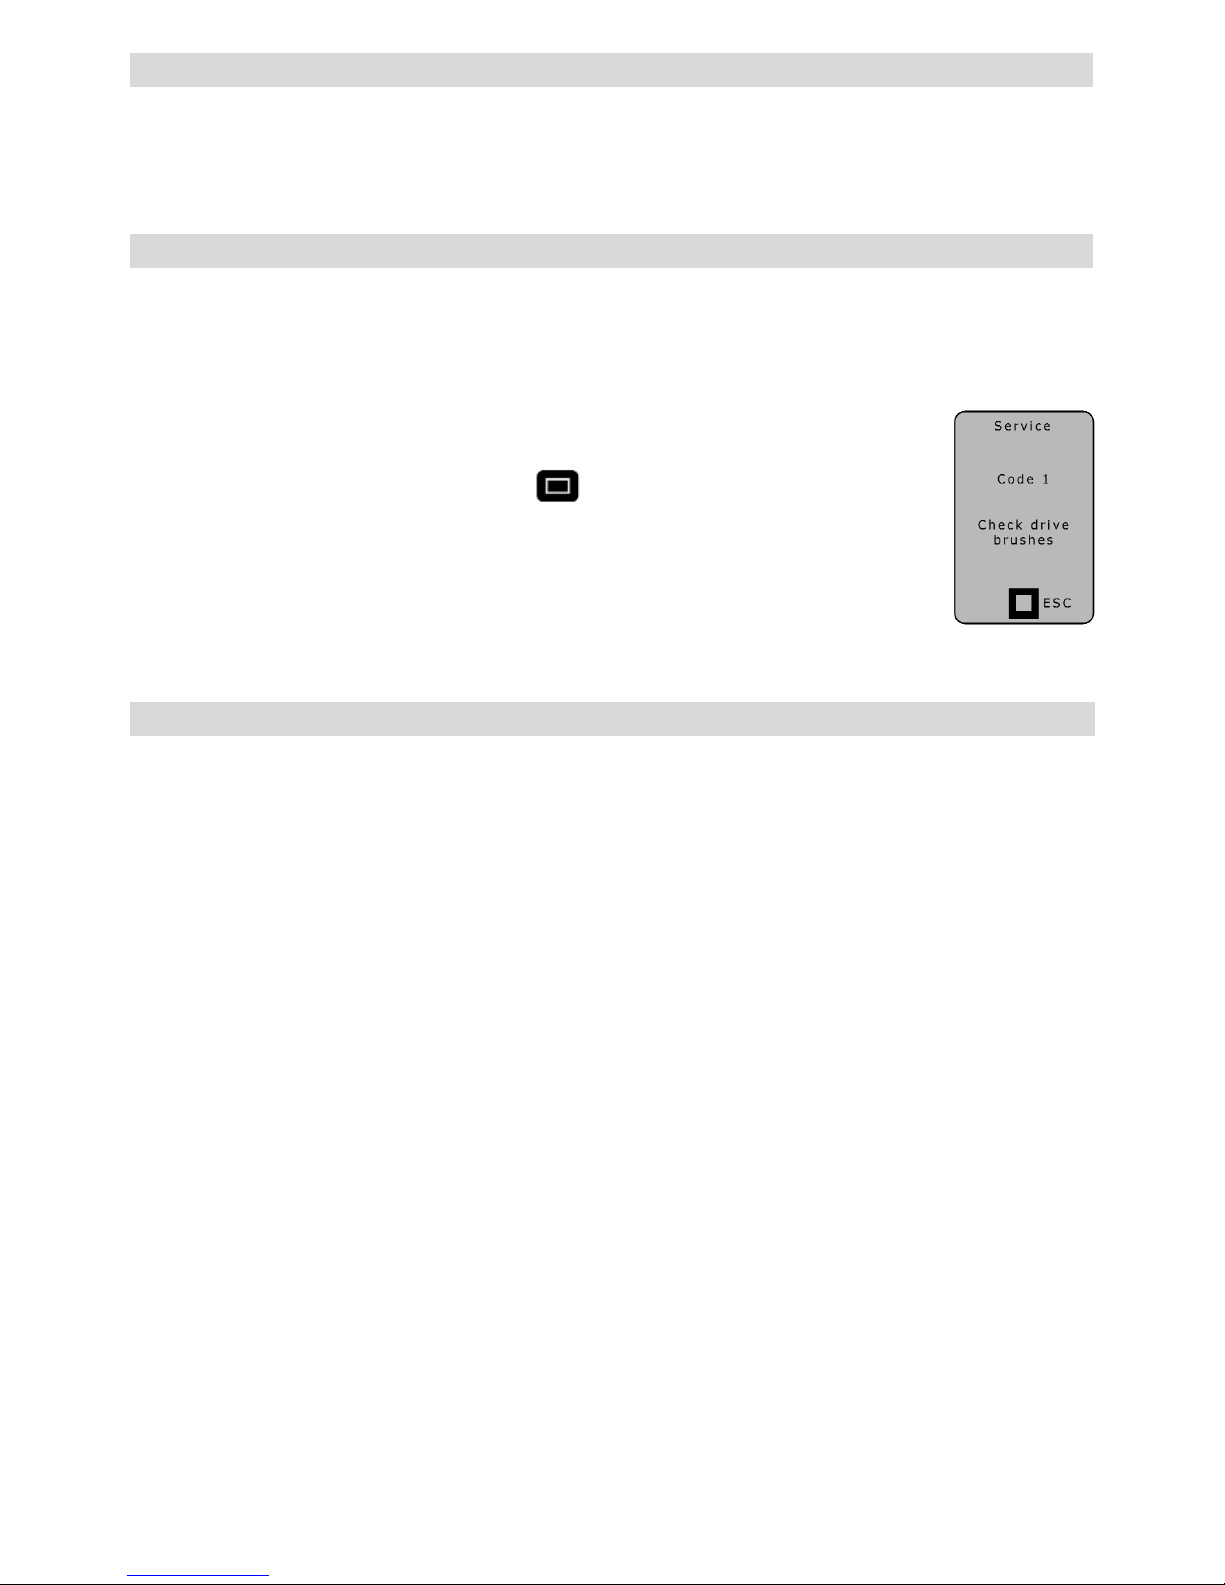
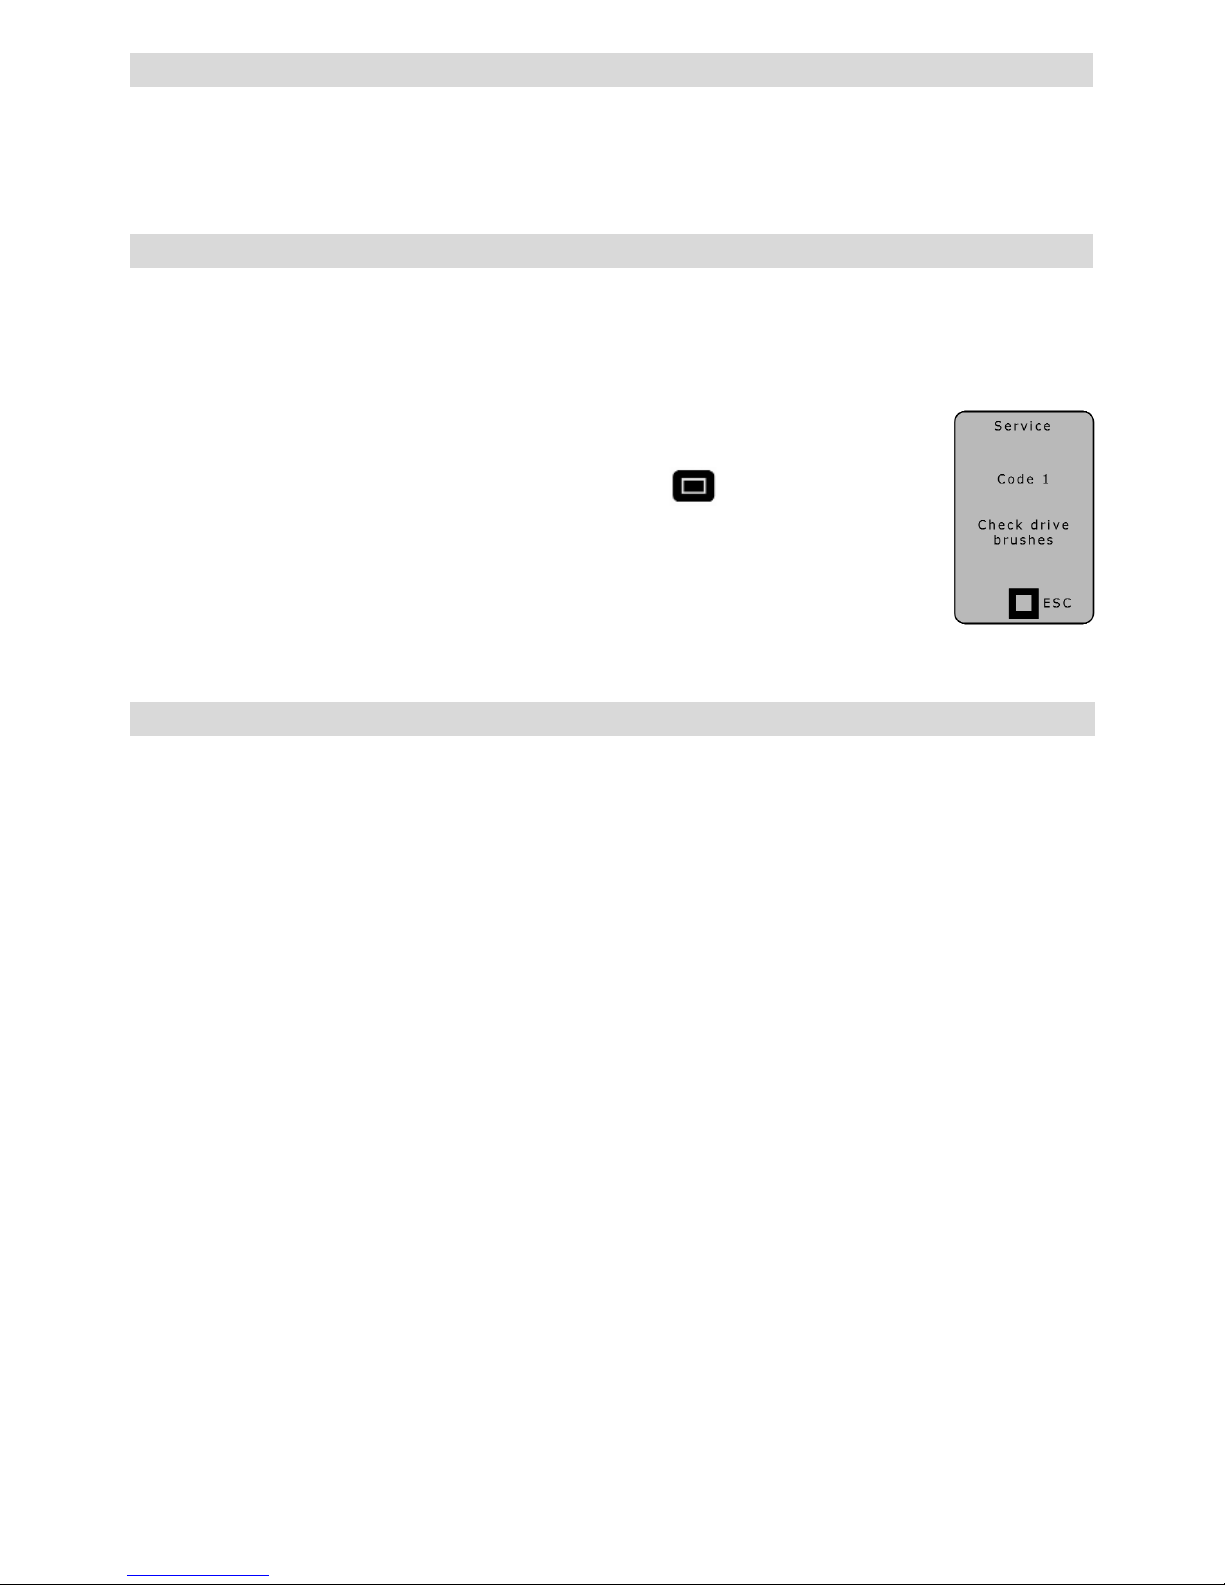
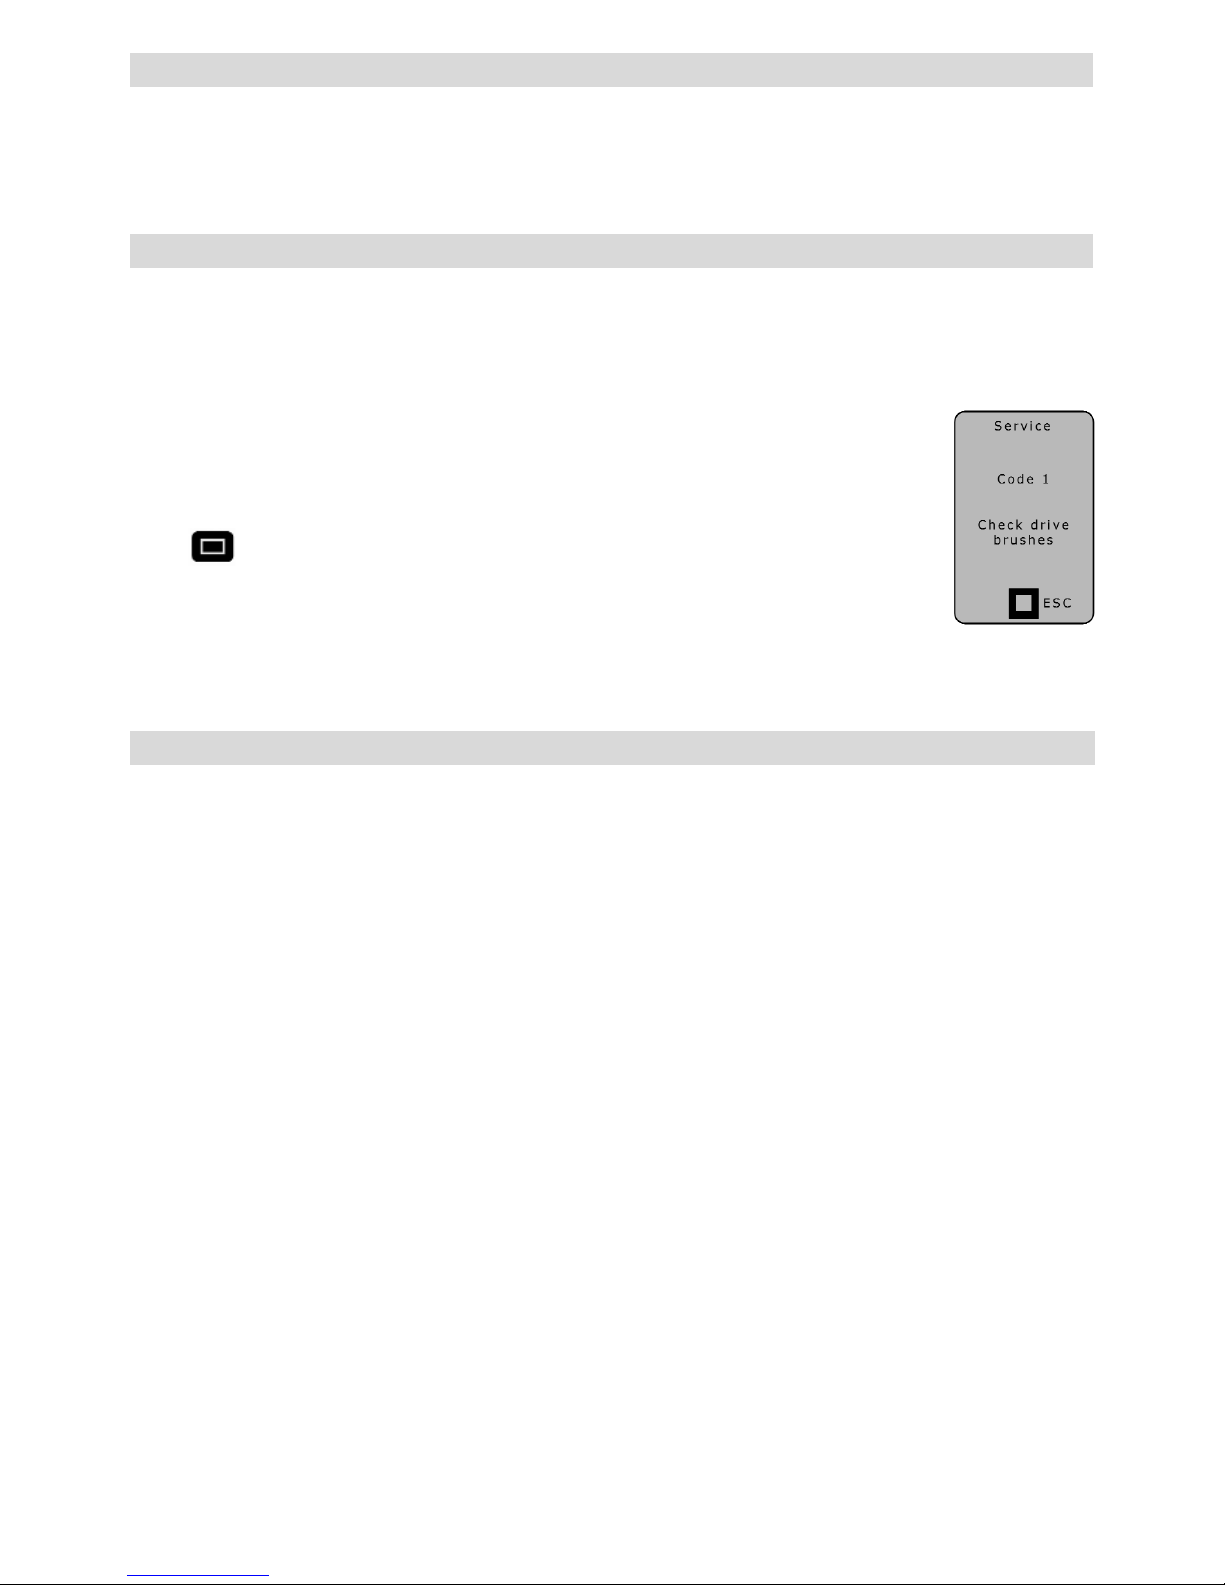
• If a service message with the service code 1 appears after the WELDPLAST S2 is turned on,
the carbon level should be checked by an authorised Leister service point and, if necessary,
the carbon brushes of the drive changed.
• The message can be hidden by pressing the Select key (28) .
• The hand extruder may continue to be operated for a short time.
• If the carbon brushes are not exchanged in good time, the drive will operate until it reaches
the mechanical carbon shut-off point. No error message will appear on the display, but the
drive will no longer operate.
Maintenance
• Check power supply cord (14) and plug for electrical and mechanical damage.
• Clean the extruder nozzle (32) of welding residue every time the welding shoe is changed.
Service and Repairs
Guarantee
• This device is covered by a basic guarantee of one (1) year from the date of purchase (proof of purchase is
an invoice or delivery receipt). Damage which arises will be rectified by replacement or repair. Heating elements
are excluded from the guarantee.
• In the case of PVC related corrosion, the extrusion screw and cylinder tube are excluded from the guarantee.
• Other claims are excluded, subject to legal requirements.
• Damage due to wear and tear, overload or improper treatment is excluded from the guarantee.
• Claims for devices which have been converted or modified by customers are void.
Page 29
29
Leister WELDPLAST S2 / S2-PVC / S2-TPO
Extrudeuse manuelle
Soudage par extrusion des matériaux suivants :
WELDPLAST S2 PP / PE-HD / PE-LD
WELDPLAST S2-PVC PP / PE-HD / PE-LD / PVC-U
WELDPLAST S2-TPO PP / PE-HD / PE-LD / TPO
Autres matériaux sur demande
La forme de cordon de l’extrudeuse manuelle satisfait à la norme DVS 2207–4.
DVS:
Deutscher Verband für Schweisstechnik (Association allemande du soudage et des procédés apparentés)
Application
Lisez attentivement la notice d’utilisation avant de mettre l’appareil en
service et conservez-la à disposition pour une consultation ultérieure.
Notice d’utilisation (Traduction de la notice d’utilisation originale)
1
Danger de mort à l’ouverture de l’appareil, car des composants et des liaisons sous tension sont
découverts. Avant d’ouvrir l’appareil, retirez la fiche secteur de la prise de courant. Les matériaux
électro-conducteurs (comme par exemple le PE-EL) ne doivent pas être soudés.
Risque d’incendie et d’explosion en cas d’utilisation non conforme de l’extrudeuse manuelle (par exemple
en cas de surchauffe du matériau), en particulier à proximité de matériaux inflammables et de gaz explosifs.
Risque de brûlure ! Ne touchez pas les pièces métalliques nues et la masse extrudée si elles sont chaudes.
Laissez refroidir l’appareil. Ne dirigez pas le jet d’air chaud ni la masse extrudée sur les personnes ou les animaux.
Raccordez l’appareil à une prise de courant équipée d’un conducteur de protection. Toute rupture
du conducteur de protection à l’intérieur ou à l’extérieur de l’appareil est dangereuse !
Utilisez exclusivement un câble de prolongation équipé d’un conducteur de protection !
La tension nominale indiquée sur l’appareil doit correspondre à la tension du secteur. En cas de panne de courant,
le commutateur principal et l’entraînement doivent être mis hors tension (déblocage du dispositif d’arrêt).
Un interrupteur FI est absolument nécessaire pendant l'utilisation de l'appareil sur des chantiers pour
assurer la protection des personnes.
L’appareil doit fonctionner sous supervision. La chaleur peut atteindre des matériaux inflammables
se trouvant hors de portée de vue. L’appareil doit être utilisé exclusivement par des spécialistes formés
ou sous leur supervision. L’utilisation de l’appareil par des enfants est strictement interdite.
Protégez l’appareil de l’humidité et de la pluie.
Avertissement
Attention
120
230
FI
F
Page 30
30
Leister Technologies AG, Galileo-Strasse 10, CH-6056 Kaegiswil/Suisse atteste que ce produit, dans la
version que nous avons mise en circulation, satisfait aux exigences des directives CE suivantes.
Directives : 2006/42, 2004/108, 2006/95
Normes harmonisées : EN 12100-1, EN 12100-2, EN 60204-1, EN 14121-1
EN 55014-1, EN 55014-2, EN 61000-6-2, EN 61000-3-2, EN 61000-3-3,
EN 50366, EN 62233, EN 60335-2-45
Kaegiswil, 28.11.2011
Bruno von Wyl, CTO Beat Mettler, COO
Les appareils électriques, accessoires et emballages doivent être recyclés dans le respect de
l’environnement. Uniquement pour les pays européens : Ne jetez pas les appareils électriques
dans les déchets ménagers ! Conformément à la directive européenne 2002/96 concernant les
appareils électriques et électroniques usagés et à leur application au droit national, les appareils
électriques usagés doivent être collectés séparément et recyclés dans le respect de l’environnement.
Elimination
Conformité
Tension V~ 230
Puissance W 3000
Fréquence Hz 50/60
Débit d’air (20°C) l/min 300
Température de l’air °C max. 350
Température de plastification °C max. 260
Débit (Ø 3 mm) kg/h PE 0.6 –1.3 PP 0.5 –1.2 *PVC-U 0.9 –1.7 (valeurs moyennes à 50 Hz)
Débit (Ø 4 mm) kg/h PE 1.0 – 2.3 PP 0.9 – 2.0 *PVC-U 1.5 –2.7 (valeurs moyennes à 50 Hz)
Cordon de soudure mm Ø 3 / Ø 4
Dimensions L × l × H mm 450 × 98 × 260 (sans patin de soudage)
Poids kg 5.8 (sans câble d’alimentation secteur)
Marque de conformité 2
Signe de sécurité 3
Type de certification CCA
Classe de protection I 1
* WELDPLAST S2-PVC
Sous réserve de modifications techniques
Caractéristiques techniques
Page 31
31
Description de l’appareil
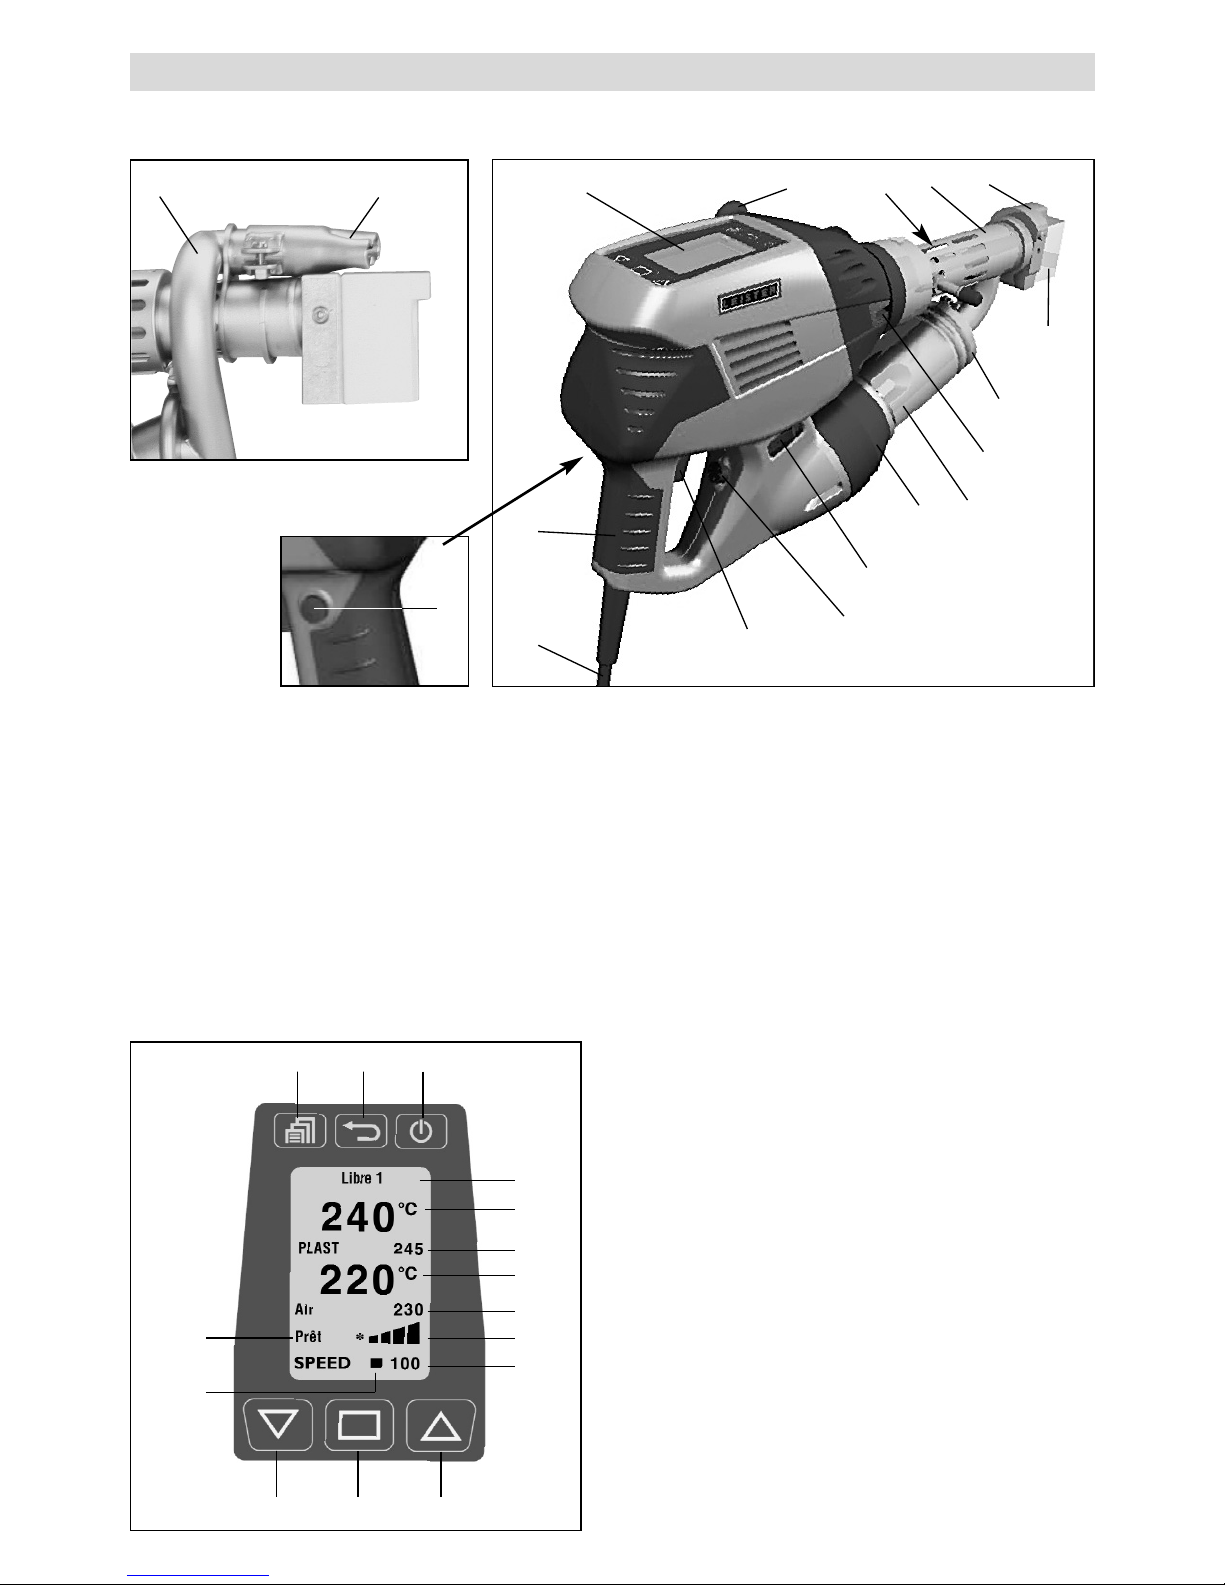
1 Commutateur principal
2 Interrupteur marche/arrêt de l’entraînement
3 Potentiomètre
4 Dispositif d’arrêt de l’entraînement
5 Ecran
6 Poignée
7 Chauffage de la chemise
8 Patin de soudage
9 Buse de préchauffage
Unité de commande
17 Programme de soudage
18 Valeur réelle Plast
19 Valeur de consigne Plast
20 Valeur réelle Air
21 Valeur de consigne Air
22 Barre d’affichage de l’entraînement
23 Affichage du débit
24 Touche Menu
25 Touche Retour
26 Touche Veille/Entrée
27 Touche vers le bas
28 Touche de sélection
29 Touche vers le haut
30 Affichage de l'état de l’entraînement
31 Curseur
Avec conduit d’aération externe
24
27 28 29
30
31
17
18
19
20
21
22
23
25 26
944
Avec conduit d’aération intégré
10 Bride pour tuyau
11 Fourreau de protection
12 Orifice pour cordon de soudure
13 Poignée de l’appareil
14 Câble d’alimentation secteur
15 Fourreau de protection avec elément chauffant
16 Soufflerie à air chaud (sans collecteur)
44 Conduite d’air chaud externe
1
12
16
8
10
3
2
13
5
11
14
7
9
6
15
4
Page 32
32
Environnement de travail / Sécurité
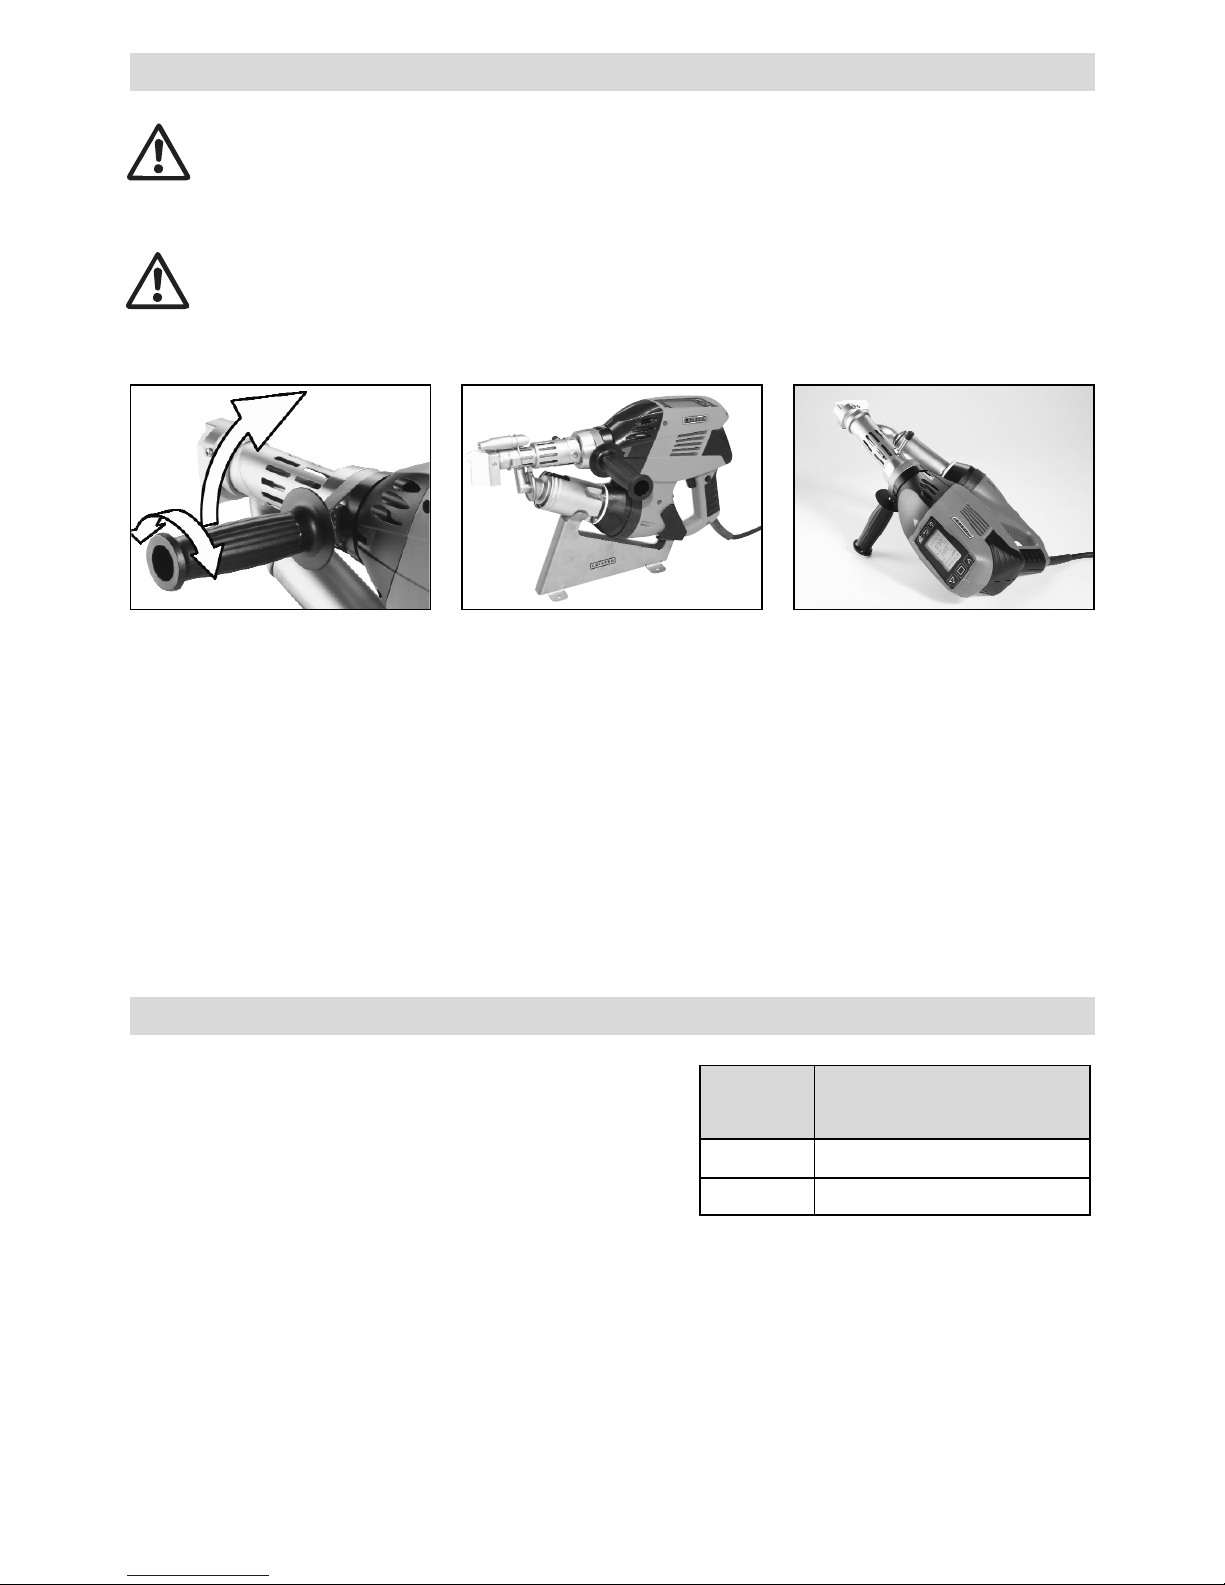
En cas d’interruption des travaux de
soudage, l’entraînement doit être mis
hors tension à l’aide de l'interrupteur
marche/arrêt de l'entraînement (2).
Déposez l’extrudeuse manuelle sur
une surface stable et résistante au
feu, avec la poignée correctement
réglée et serrée, conformément à
l’image.
L’extrudeuse manuelle ne doit pas être utilisée dans un milieu où il existe un risque d’explosion
ou dans un environnement inflammable. Veillez à garder une position stable pendant les travaux. Le câble d'alimentation secteur et le cordon de soudure doivent toujours être mobiles
et ne doivent pas gêner l’utilisateur ou une tierce personne pendant les travaux.
Déposez l’extrudeuse manuelle sur une surface résistante au feu ! Les pièces métalliques
chaudes et le jet d’air chaud doivent être suffisamment éloignés de la surface et des murs.
1. Desserrez le dispositif de
serrage en tournant la
poignée (6) dans le sens
inverse des aiguilles d’une
montre
2. Placez la poignée (6) dans
la position de travail souhaitée
3. Bloquez à nouveau le dispositif
de serrage en tournant la
poignée (6) dans le sens des
aiguilles d’une montre
Pour la mise en service et le
rangement de l’extrudeuse
manuelle, Leister propose un
reposoir pour outils universel.
1
2
3
Réglage de la poignée Poste de travail
En cas d’utilisation de câbles de prolongation, une section
minimale doit être respectée :
Le câble de prolongation doit être homologué pour le lieu
d’exploitation (par exemple à l’air libre) et porter les marquages
correspondants.
En cas d’utilisation d’un groupe électrogène pour alimenter
l’appareil, la puissance nominale du groupe doit être :
2 x puissance nominale de l’extrudeuse manuelle.
Longueur
[m]
Section minimale
(à 230 V~) [mm
2
]
Jusqu’à 19
2.5
20 – 50 4.0
Câble de prolongation
Page 33
33
Logiciel et guidage par menu
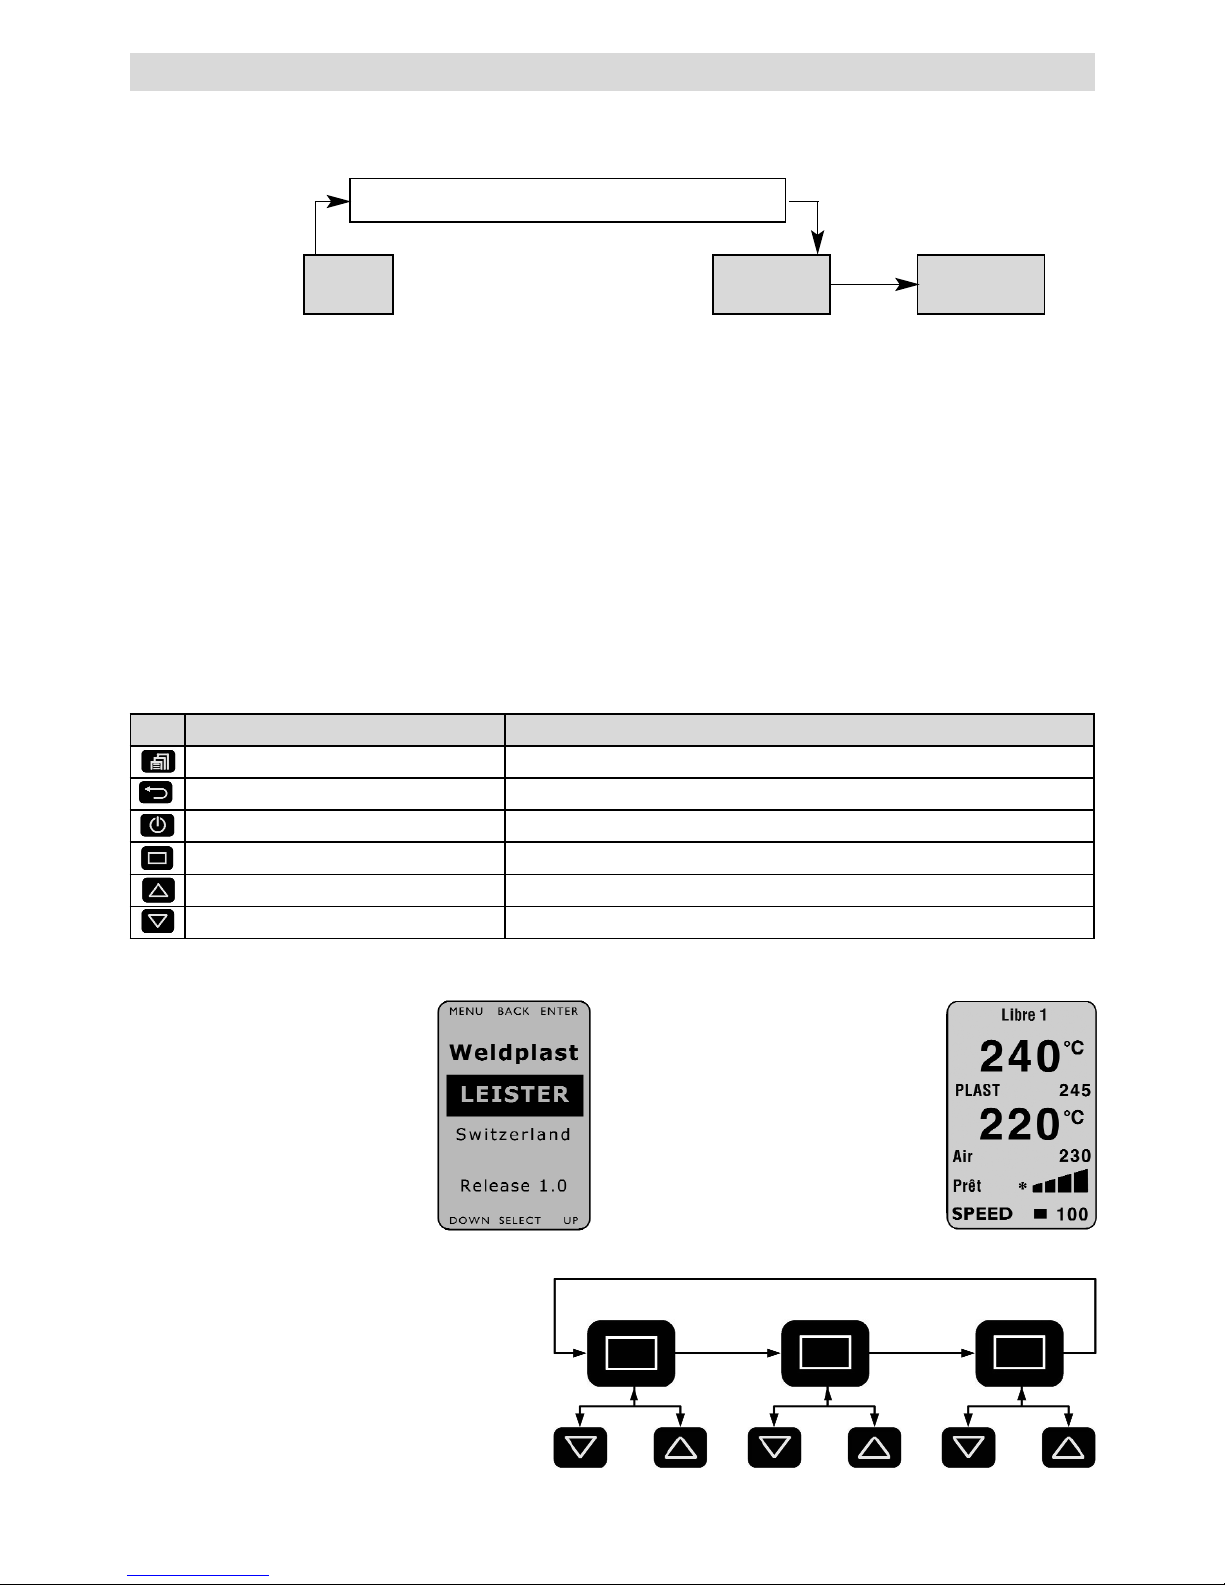
L’extrudeuse manuelle Weldplast S2 est dotée d’un logiciel utilisateur convivial qui facilite le travail de l’utilisateur.
Les touches sont activées d’un simple effleurement.
Fonctions de la fenêtre de travail Fonctions de la sélection du menu
Sélection du menu Sélection du menu / Retour à la fenêtre de travail
Réglage du contraste Retour à la fenêtre de travail (les modifications ne sont pas enregistrées !)
Marche/arrêt du chauffage Sélectionner et retour à la fenêtre de travail
Modifier la position du curseur Sélectionner
Valeur sélectionnée [+] Curseur vers le haut / Valeur sélectionnée [+]
Valeur sélectionnée [–] Curseur vers le bas / Valeur sélectionnée [–]
L’appareil chauffe aux températures de consigne réglées en dernier immédiatement après l’activation du commutateur
principal (1). Si les températures de consigne sont atteintes, le compteur affiche un compte à rebours de
220 secondes jusqu’à zéro sur l’affichage de l’état. A la fin de cette procédure de démarrage, l’appareil est prêt pour
le soudage (état Prêt*). L’extrudeuse manuelle atteint sa température de service au bout d’environ 5 minutes.
En cas de coupure secteur temporaire, aucune nouvelle procédure de démarrage n’est exécutée.
Moteur bloqué
Temps de blocage du démarrage : 220 secondes
Prêt Débloqué M Chauffage *
Affichage de
l'état de l’entraînement (30)
Chauffage jusqu’à ce
que les valeurs de
consigne soient atteintes
Déblocage du moteur Prêt pour
le soudage
La régulation de la température empêche le démarrage à froid de l’extrudeuse manuelle.
Préparation de soudage
Fenêtre de démarrage
Après la mise sous tension de
l’extrudeuse manuelle à l’aide
du commutateur principal (1),
le nom de l’appareil et la version
actuelle du logiciel s’affichent
pendant 3 secondes à l’écran.
Fenêtre de travail
La fenêtre de travail affiche les
paramètres actuellement définis.
Réglage des paramètres dans la fenêtre
de travail
Le curseur (31) indique quel paramètre peut
être réglé. Après la mise sous tension, le curseur
se trouve sur la position « SPEED ». Avec la
touche de sélection (28), vous pouvez sélectionner « AIR » ou « PLAST » et modifier les
valeurs à l’aide de la touche vers le haut (29)
ou de la touche vers le bas (27).
Réglage de la valeur Réglage de la valeur Réglage de la valeur
Vitesse Air Plast
Page 34
34
Contrôle des paramètres de soudage
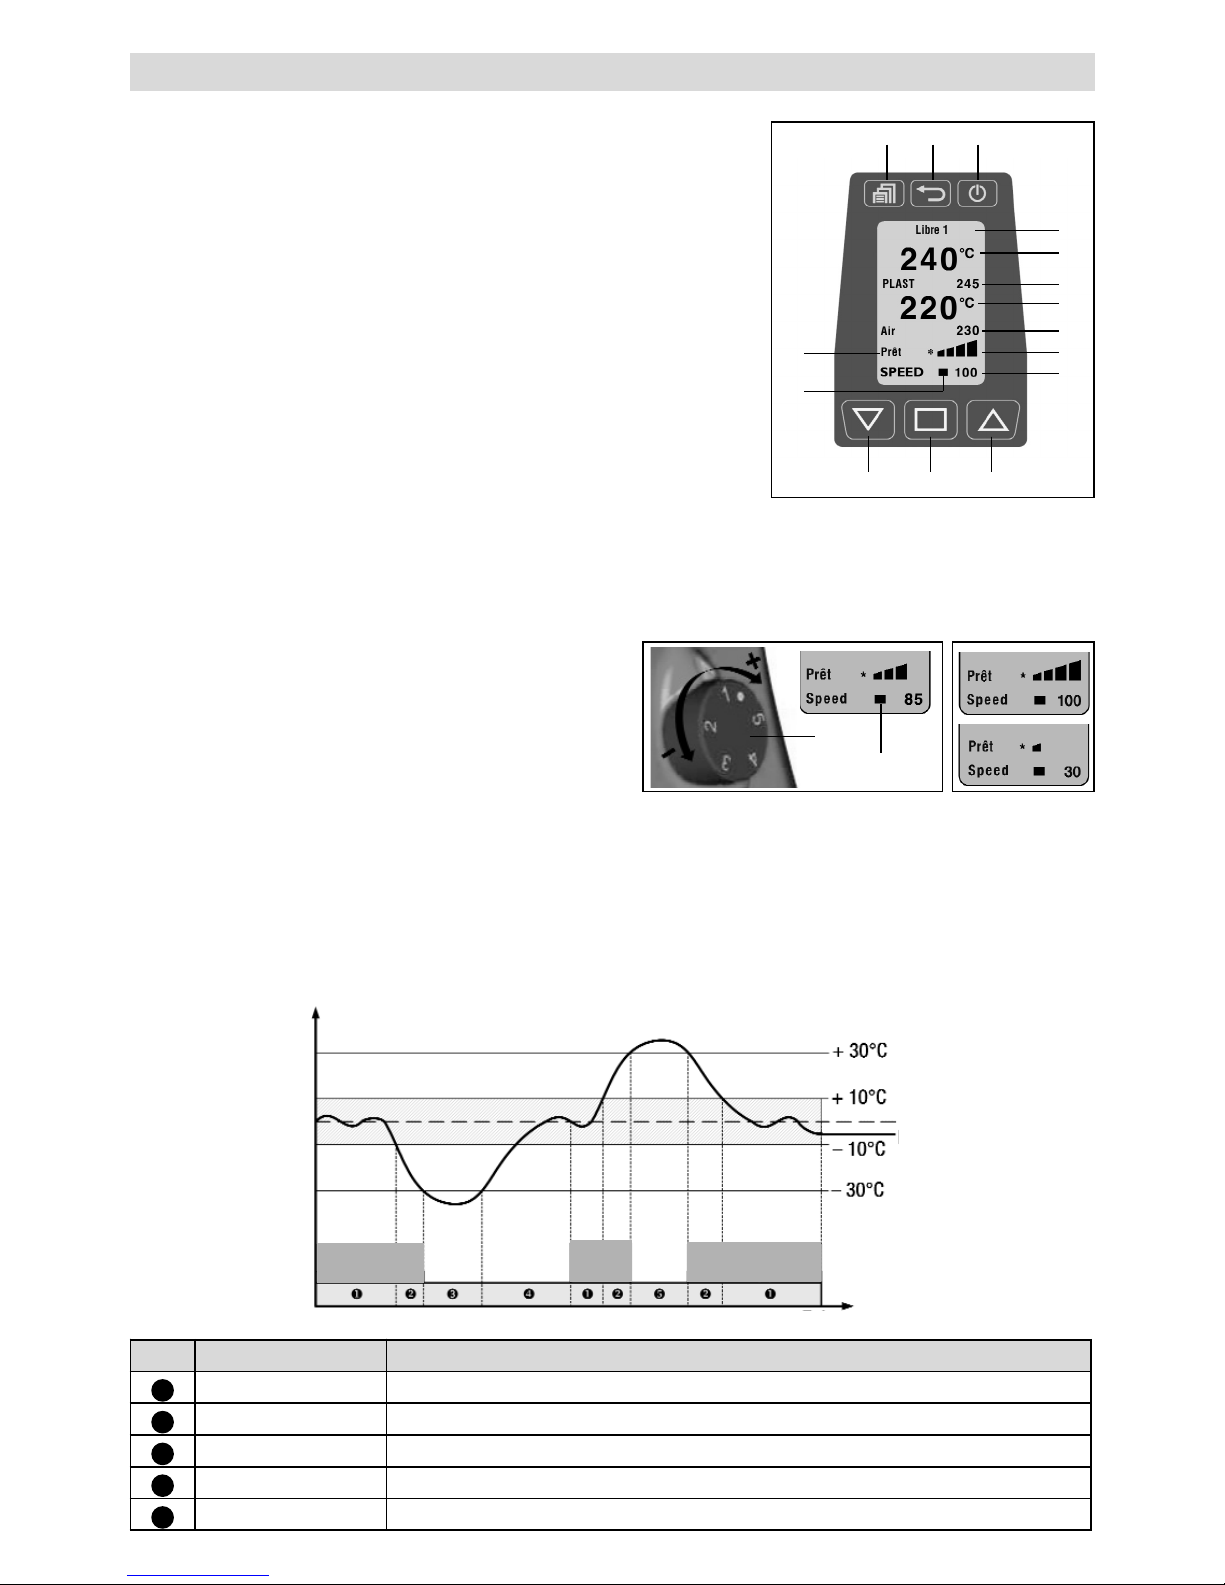
Les valeurs de consigne et valeurs réelles des températures AIR et PLAST sont contrôlées en permanence. La déviation
d’une valeur réelle par rapport à la valeur de consigne correspondante (la valeur se situe en dehors de la bande de tolérance)
est signalée sur l’affichage de l’état (30) par un changement de statut. Si nécessaire, le moteur d’entraînement est bloqué
temporairement, jusqu’à ce que les paramètres de soudage se trouvent à nouveau dans la bande de tolérance prédéfinie.
Les affichages de l’état possibles et les bandes de tolérance sont visibles sur le graphique ou dans le tableau suivant.
N° Affichage de l’état Définitions de l’état
1
Prêt* Prêt pour le soudage
2
Débloqué M Déviation des paramètres de soudage > 10 °C
3
Chauffage
Déviation des paramètres de soudage > - 30 °C, moteur d’entraînement bloqué
4
220s Temps de blocage du démarrage de 220 s, moteur d’entraînement bloqué
5
trop chaud
Déviation des paramètres de soudage > + 30 °C, moteur d’entraînement bloqué
Réglage du débit
En raison de la forme du cordon, le débit et la durée de préchauffage
peuvent être coordonnés entre eux.
• Préréglage à l’écran
– En appuyant sur la touche de sélection (28), placez le curseur
sur la position « SPEED ».
– Fixez la valeur maximale du débit (30 à 100 %) à l’aide de la
touche vers le haut (29) ou de la touche vers le bas (27) (elle
est représentée par la barre d’affichage de l’entraînement (22))
• Réglage précis pendant la procédure de soudage
– A partir de la valeur maximale du débit définie (par exemple 85 %),
vous pouvez réduire le débit au minimum en tournant le potentio-
mètre (3)
Le débit dépend de l’épaisseur du cordon de soudure utilisé. Si le débit est trop élevé avec un débit affiché à
« 30 » et le potentiomètre réglé sur « Minimum », vous devez sélectionner l’épaisseur immédiatement inférieure
du cordon de soudure.
Réglage des températures PLAST et AIR
• En appuyant sur la touche de sélection (28), placez
le curseur sur la position « PLAST » ou « AIR »
• Réglez la valeur de la température à l’aide de la touche
vers le haut (29) ou de la touche vers le bas (27)
3
22
Exemple
Préparation de soudage
24
27 28 29
30
31
17
18
19
20
21
22
23
25 26
Affichage des températures
Valeur de consigne
Valeur effective
Affichage d’état
Déverrouillage
du moteur
Déverrouil-
lage du
moteur
Temps
Déverrouillage
du moteur
Page 35
35
Démarrage de la procédure de soudage
• Si nécessaire, montez le patin de soudage (8) correspondant
• Réglez le potentiomètre (3) sur le maximum
• Si la température de service est atteinte (état Bereit*), le soudage peut commencer
• Actionnez l’interrupteur marche/arrêt de l’entraînement (2)
• Insérez le cordon de soudure d’un diamètre de 3 ou 4 mm dans l’orifice pour cordon de soudure (12)
• Le cordon de soudure est rentré automatiquement à travers l’orifice pour cordon de soudure (12).
L’insertion du cordon doit s’effectuer sans résistance
ATTENTION !
Faites toujours fonctionner l’appareil avec un cordon de soudure, mais n’introduisez jamais
de cordon de soudure dans les deux orifices pour cordon de soudure en même temps.
• Interrompez la sortie de la masse à l’aide de l’interrupteur marche/arrêt de l’entraînement (2)
• Dirigez la buse de préchauffage (9) sur la zone de soudage
• Préchauffez la zone de soudage en effectuant des mouvements de va-et-vient
• Placez l’appareil sur la zone de soudage préparée et actionnez à nouveau l’interrupteur marche/arrêt de
l’entraînement (2)
• Procédez à un essai de soudage conformément aux instructions de soudage du fabricant de matériaux et
aux normes ou directives nationales
• Contrôlez l’essai de soudage
•
Si nécessaire, adaptez le réglage de la température et du débit
•
En cas de soudage prolongé, l’interrupteur marche/arrêt de l’entraînement (2) peut être bloqué en
position de fonctionnement à l’aide du dispositif d’arrêt de l’entraînement (4)
• PVC-U ne doit être traité que dans le menu PVC-U. ATTENTION : Utilisez uniquement PVC-U (pas PVC-C !)
• Pour éviter tout risque de corrosion, il est conseillé de remplir l’appareil de HD-PE en cas de non-utilisation prolongée
(à partir de 2 jours).
WELDPLAST S2 PVC
Page 36
36
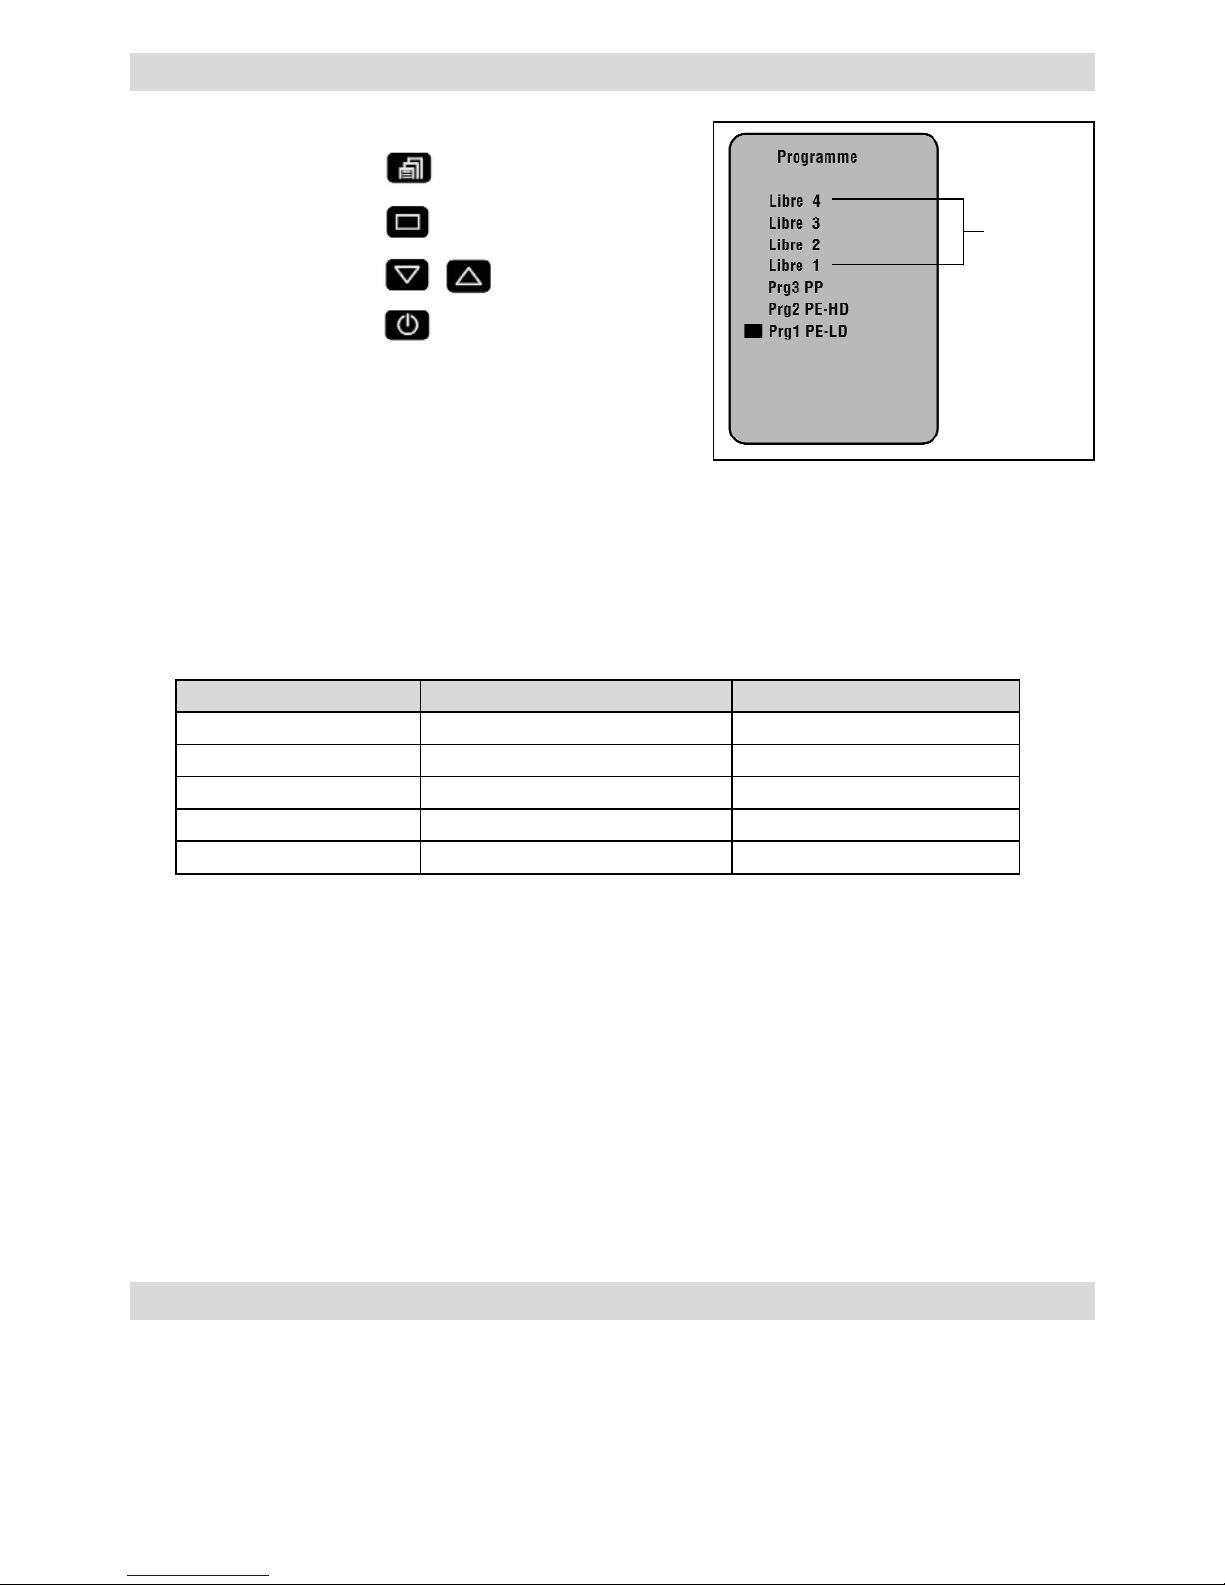
Menu
Sélectionner un programme
Sélection
Entrée
Les programmes 1 – 3 sont dotés de paramètres prédéfinis qui peuvent être adaptés pendant la procédure
de soudage.
Les modifications ne sont pas enregistrées !
Les réglages libres 1 – 4 sont prédéfinis en usine et peuvent être programmés librement. Les paramètres
restent en mémoire même après la mise hors tension de l’appareil.
Réglage du débit
• En appuyant sur la touche de sélection (28), placez le curseur sur la position « SPEED »
• Réglez le débit (30 à 100 %) à l’aide de la touche vers le haut (29) ou de la touche vers le bas (27)
Réglage des températures PLAST et AIR
• En appuyant sur la touche de sélection (28), placez le curseur sur la position « PLAST » ou « AIR »
• Réglez la valeur de la température à l’aide de la touche vers le haut (29) ou de la touche vers le bas (27)
Le programme de soudage (17) actuellement sélectionné est visible dans la fenêtre de travail.
L’affichage des matériaux peut varier selon la version de l’appareil et du logiciel.
Réglage
libre 1-4
Programme de soudage Valeur de consigne PLAST [°C] Valeur de consigne AIR [°C]
Régl. libre 1 – 4
230 260
Prg1 PE-LD
220 260
Prg2 PE-HD
230 260
Prg3 PP
240 260
Prg0 PVC-U
200 300
Programme : l’affichage des matériaux peut varier selon la
version de l’appareil et du logiciel.
Paramètres de soudage
• Débloquez le dispositif d’arrêt de l’entraînement (4) et relâchez l’interrupteur marche/arrêt de l’entraînement (2).
Retirez la matière de soudure du patin de soudage pour éviter tout endommagement du patin de soudage à la prochaine
mise en marche de l’appareil.
• Mettez les chauffages hors tension à l’aide de la touche Veille/Entrée (26)
• Laissez refroidir l’appareil pendant env. 5 minutes
• Mettez le commutateur principal (1) hors tension
Mise hors tension de l’appareil
Page 37
37
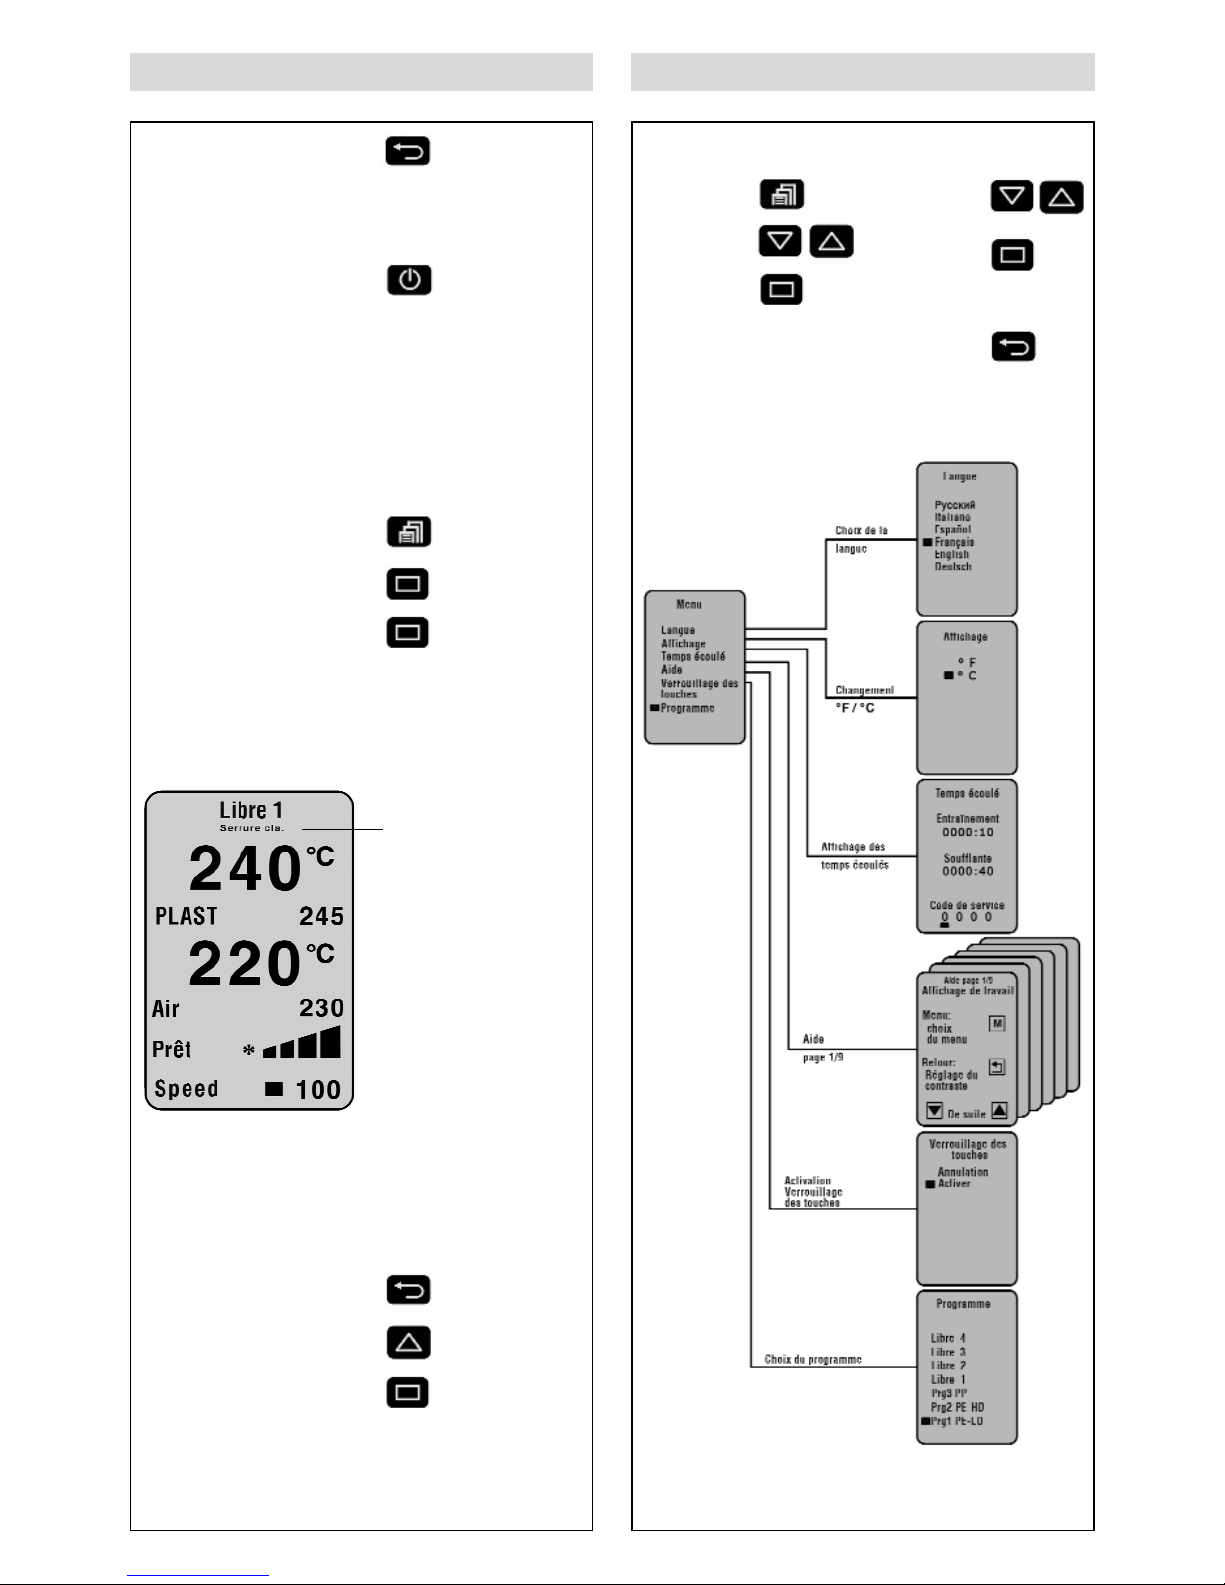
Réglage du contraste
En cas de luminosité inadaptée et de variations
de la température ambiante, le contraste peut
être réglé à l’aide de la touche Retour (25)
.
Chauffage Marche/Arrêt
En cas d’interruption prolongée du travail (mode
Veille), le chauffage pour PLAST et AIR peut être
mis hors tension à l’aide de la touche Veille/En-
trée (26)
.
Menu
Menu
Sélection
Sélectionner
Fonctions
Sélection
Sélectionner
et Retour
Retour à
la fenêtre
de travail,
sélection
Activer le verrouillage des touches
1. Menu
2. Verrouillage des touches
3. Activer
Si le verrouillage des touches a été activé,
« verrouillage des touches » s’affiche sur
l’écran.
Le verrouillage peut être réinitialisé comme suit :
Désactiver le verrouillage des touches
1. Retour
2. Retour
3. Sélectionner
La confirmation par le biais de la touche de
sélection doit être effectuée immédiatement
après avoir appuyé la touche Retour (2.) !
Verrouillage des
touches activé
Autres réglages Guidage par menu
Page 38
38
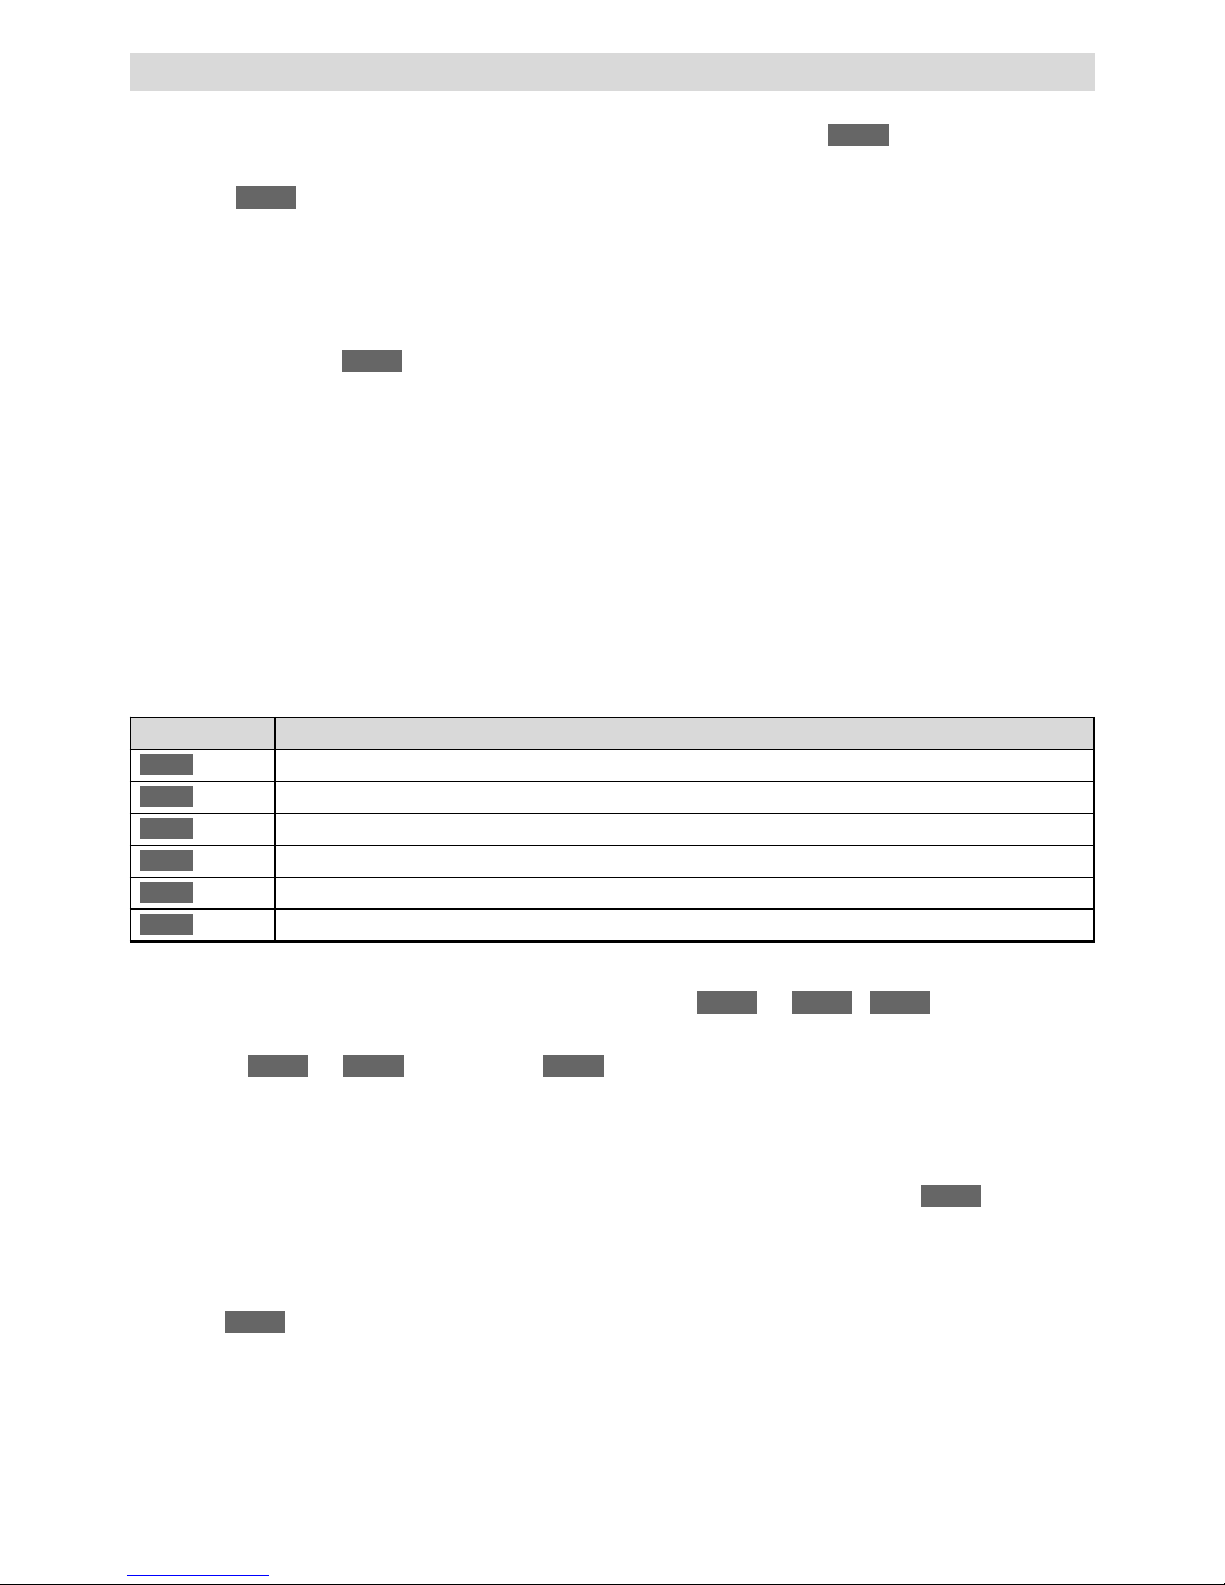
Si une erreur se produit, elle est affichée dans l’affichage de l’état (30) (par exemple Le moteur a surchauffé).
Affichage
En cas d’erreur, les chauffages pour AIR et PLAST ainsi que le moteur d’entraînement doivent être immédiatement
mis hors tension !
Si ce n’est pas le cas, l’appareil doit être immédiatement débranché du secteur !
Procédure à suivre si apparaît dans l’affichage de l’état de l’entraînement (30)
•Relevez le code d’erreur
• Débloquez le dispositif d’arrêt de l’entraînement (4) et relâchez l’interrupteur marche/arrêt de l’entraînement (2)
•Mettez le commutateur principal (1) hors tension
•Refaites fonctionner l’appareil sous supervision et veillez à ce que l’extrudeuse manuelle ne soit pas soumise
à une surchauffe de l’extérieur
•Si possible, éjectez le plastique resté dans la vis
•Si l’erreur se produit à nouveau, envoyez l’appareil au SAV pour le faire contrôler, en indiquant le code d‘erreur
ErrXX
Err04
ErrXX
Messages d’erreur
Protection de l’entraînement contre la surchauffe
Si l’entraînement subit une surchauffe en raison d’influences extérieures ou en cas de température PLAST
trop basse, la protection de la température interne met l’entraînement hors tension (voir ).
Protection anti-redémarrage de l’entraînement
Le moteur d’entraînement est protégé contre un démarrage automatique après l'apparition d'erreurs, par exemple
surchauffe . Sur l’écran (5), le message « Antrieb ausschalten » (Mettre l’entraînement hors tension) apparaît,
tandis que le moteur d’entraînement s’arrête et reste à l’état bloqué. Une fois l'erreur supprimée et l'entraînement
mis hors tension (débloquez le dispositif d’arrêt de l’entraînement (4) et relâchez l’interrupteur marche/arrêt
de l’entraînement (2)), le message « Antrieb ausschalten » disparaît de l'écran (5). Vous pouvez poursuivre le
travail.
Err04
Err04
Les erreurs suivantes sont reconnues par l’appareil :
Affichage Type d’erreur
Err01
Température excessive de l’air ou sonde de température défectueuse
Err02
Température excessive de la masse de plastique ou sonde de température défectueuse
Err04
Température excessive dans les bobines du moteur, le moteur a surchauffé
Err08
Température excessive de l’élément chauffant AIR ou moteur de soufflerie défectueux
Err10
Température excessive de l’électronique
Err40
Court-circuit au niveau de la sonde de température PLAST
Si plusieurs erreurs se produisent simultanément, par exemple et , s’affiche.
D’autres combinaisons d’erreurs sont affichées à l’aide des lettres A, B, C, D, E et F,
par exemple et : affichage de .
Err02 Err04 Err06
Err08 Err02 Err0A
Page 39
39
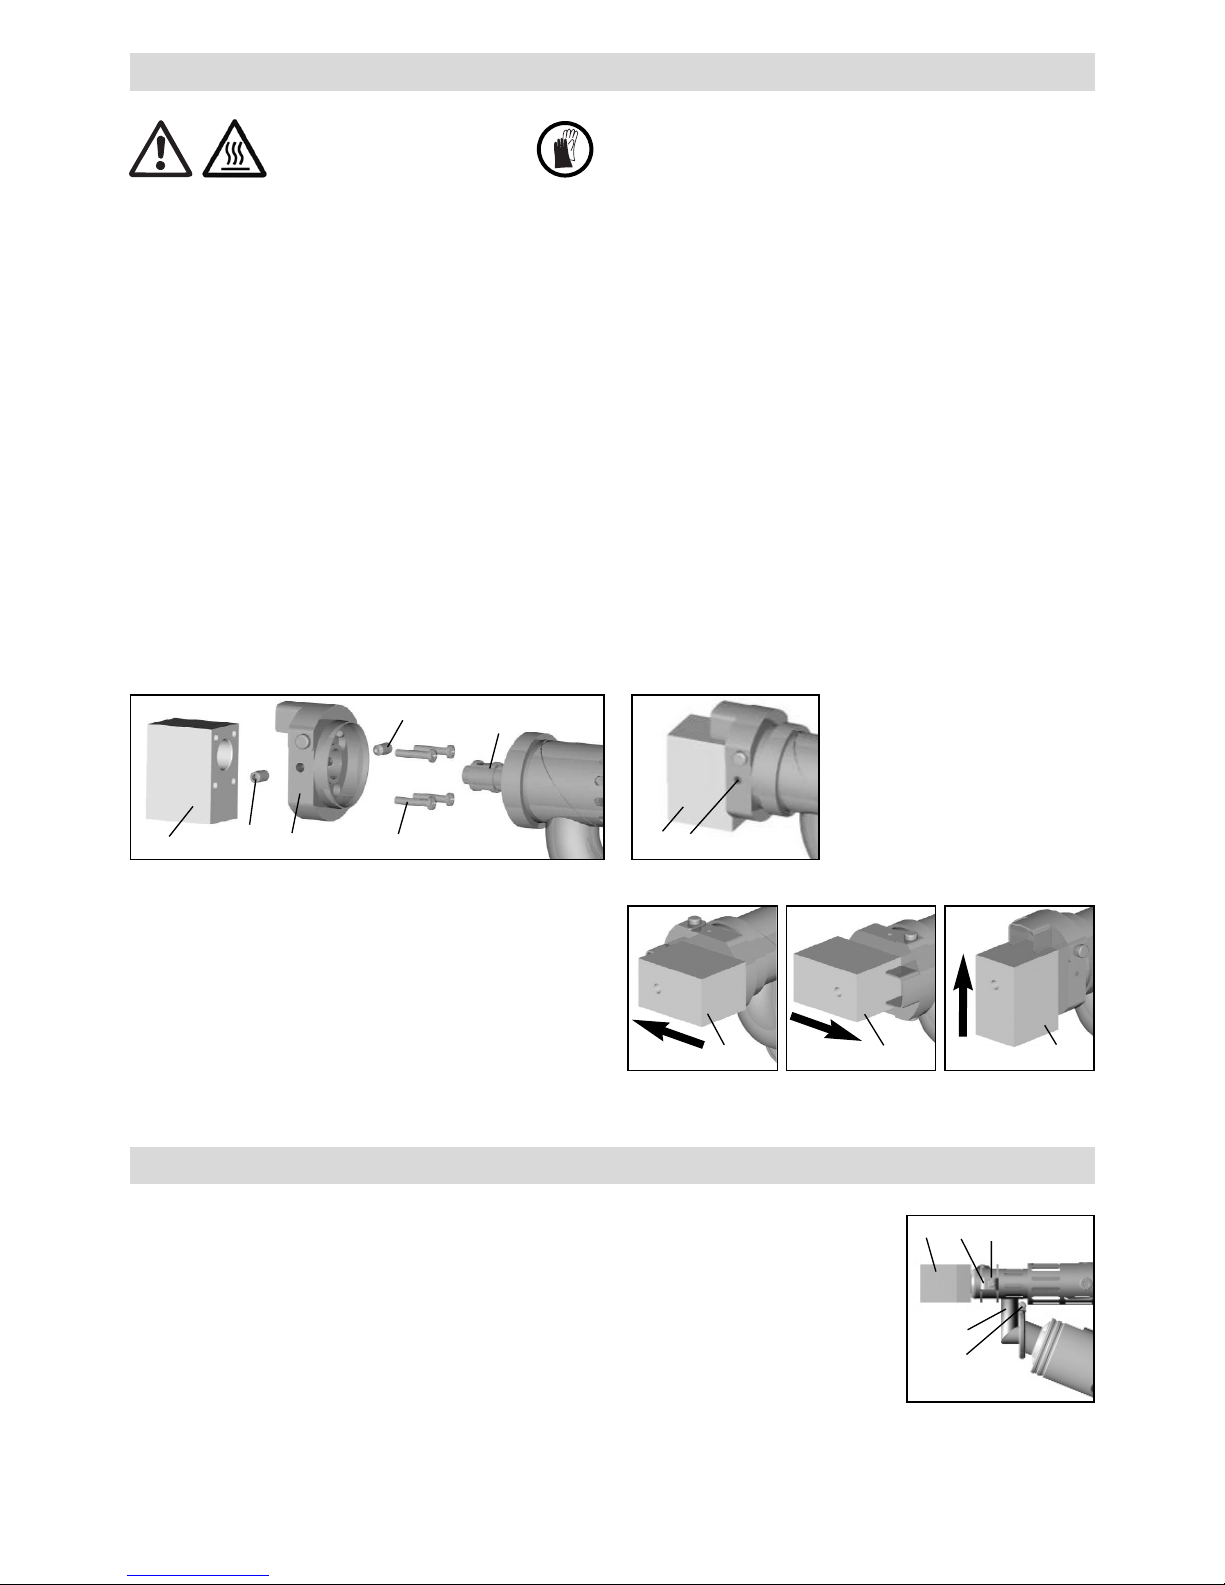
Démontage
– Mettez l’appareil chaud hors tension et débranchez-le du secteur
– Retirez le patin de soudage (8) et son support (34) en desserrant les vis de blocage (35) de la buse
d’extrusion (32)
– A chaque remplacement du patin de soudage, nettoyez la buse d’extrusion (32) pour enlever les résidus
de matière de soudage et assurez-vous qu’elle est vissée à fond
– Retirez le patin de soudage (8) en desserrant les vis de fixation (33) du support du patin de soudage (34)
Montage
– Montez un patin de soudage (8) adapté au cordon de soudure sur le support du patin de soudage (34)
à l’aide des vis de fixation (33)
–
Le patin de soudage (8) et son support (34) doivent être correctement fixés au moyen des vis de blocage (35)
Risque de brûlure !
Travaillez uniquement avec des gants résistants
aux écarts de température.
Le remplacement du patin de soudage doit être effectué pendant que l’appareil se trouve à sa température de service.
8 Patin de soudage
32 Buse d’extrusion
33 Vis de fixation
34 Support du patin
de soudage
35 Vis de blocage
35
8
Sens de soudage
Si vous desserrez les vis de blocage (35), le patin
de soudage (8) peut être orienté librement dans le
sens de soudage souhaité.
Les vis de blocage (35) doivent ensuite être à nouveau
serrées à fond.
8
33
32
35
34
35
8
8
8
Remplacement du patin de soudage
Pour le démontage de la conduite d’air chaud (44), retirez tout d’abord le patin
de soudage (8). Une fois que la vis de fixation (45) bloquée par contre-écrou est
desserrée au niveau de la bride pour tuyau (10) et de la vis de blocage (47) sur
le raccord de la conduite d’air chaud, l’unité complète peut être retirée
.
Le montage s’effectue dans l’ordre inverse.
8
44
4510
47
Remplacement de la conduite d’air chaud
Page 40
40
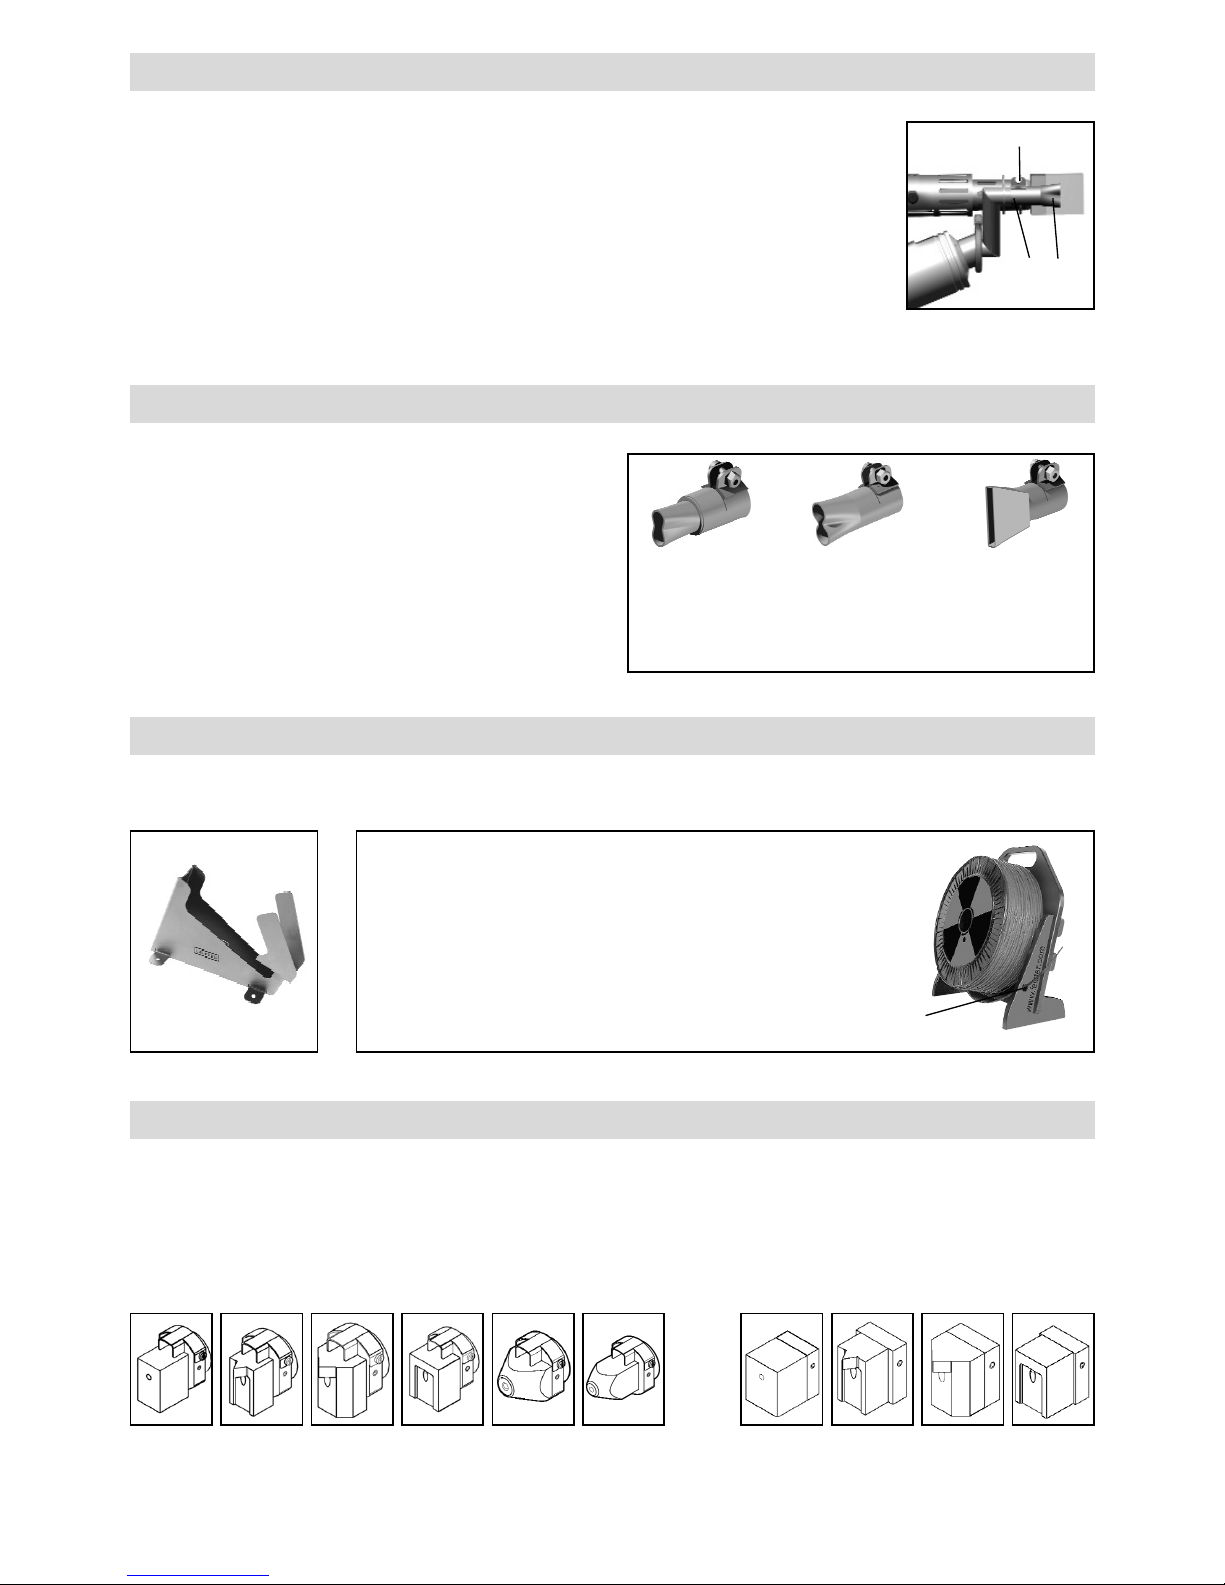
Démontage : Desserrez la vis de blocage (43) de la buse de préchauffage (9) et
retirez la buse de préchauffage (9) de la conduite d’air chaud (44).
Montage : Poussez la buse de préchauffage (9) sur la conduite d'air chaud (44).
Veillez à l’ajustement parallèle par rapport au patin de la buse.
Vissez la vis de blocage (43).
9
44
43
Trois buses de préchauffage (9) différentes adaptées
à la largeur du cordon de soudure sont disponibles.
Les sections des buses satisfont aux directives DVS.
Buse 1
Largeur
du cordon
jusqu’à 15 mm
Buse 2
Largeur
du cordon
de 16 à 20 mm
Buse 3
Largeur
du cordon
de 21 à 40 mm
Buses de préchauffage pour les appareils avec conduit d’aération externe
Remplacement de la buse de préchauffage
Seuls des accessoires Leister doivent être utilisés.
Dispositif transportable de déroulement du
cordon de soudure
• Le dispositif est conçu pour deux bobines de
cordons de soudure de Ø 300 mm.
• Afin de garantir un déroulement optimal du
cordon de soudure, ce dernier doit être inséré
dans les œillets (41) prévus.
Leister Technologies AG propose des patins de soudage adaptés à toutes les formes courantes de cordon de
soudure, en différentes dimensions
:
Brut Soudure
en V
Soudure
d’angle
Soudure
par recou-
vrement
Reposoir pour outils
Angle
court
Angle
long
WELDPLAST S2
avec conduit d’aération intégré
WELDPLAST S2 / WELDPLAST S2-PVC
avec conduit d’aération externe
Accessoires
Gamme de patins de soudage
Brut Soudure
en V
Soudure
d’angle
Soudure
par recou-
vrement
41
Page 41
41
• Les réparations doivent être réalisées exclusivement par les SAV Leister compétents. Ils garantissent un service
de réparation approprié et fiable sous 24 heures avec des pièces détachées d’origine, conformément aux
schémas de câblage et aux listes des pièces de rechange.
• Sur le modèle WELDPLAST S2, si le message de maintenance et le code 1 s’affichent
après la mise sous tension de l’appareil, l’état des charbons doit être contrôlé par un
SAV Leister compétent et les charbons du moteur d’entraînement doivent être remplacés, le cas échéant.
• Les messages peuvent être de nouveau masqués à l’aide de la touche de sélection
(28) .
• Vous pouvez poursuivre temporairement le travail avec l’extrudeuse manuelle.
• Si les charbons ne sont pas remplacés dans l’intervalle de temps préconisé, l’entraînement fonctionne jusqu’à ce que la longueur minimum des charbons soit atteinte. Aucun
message d’erreur ne s’affiche à l’écran, cependant l’entraînement ne fonctionne plus.
Entretien
• Contrôlez le câble d’alimentation secteur (14) et la fiche à la recherche de dommages électriques et mécaniques
• Eliminez les résidus de matière de soudure au niveau de la buse d’extrusion (32) à chaque remplacement
du patin de soudage
Maintenance et réparation
Garantie
• L’appareil est couvert par une garantie de base d’un (1) an à compter de la date d’achat (prouvée grâce à
la facture ou au bon de livraison). Une livraison de remplacement ou des réparations permettent de corriger
les dommages survenus. Les éléments chauffants sont exclus de cette garantie.
• La vis d’extrusion et le tube de vérin sont exclus de la garantie en cas de corrosion due au PVC.
• Toute autre prétention est exclue, sous réserve des dispositions légales applicables.
• Les dommages imputables à l’usure naturelle, à une surcharge ou à une manipulation non conforme sont
exclus de la garantie.
• Toute prétention est exclue pour les appareils qui ont été transformés ou modifiés par l’acheteur.
Page 42
42
WELDPLAST S2 / S2-PVC / S2-TPO Leister
Estrusore manuale
Saldatura ad estrusione dei materiali riportati di seguito:
WELDPLAST S2 PP / PE-HD / PE-LD
WELDPLAST S2-PVC PP / PE-HD / PE-LD / PVC-U
WELDPLAST S2-TPO PP / PE-HD / PE-LD / TPO
Altri materiali su richiesta
La forma di saldatura dell'estrusore manuale soddisfa la normativa DVS 2207–4.
DVS:
Deutscher Verband für Schweisstechnik (associazione tedesca saldatura)
Applicazione
Prima dell'attivazione leggere con attenzione le istruzioni
per l'uso e conservarle per ulteriori consultazioni.
Istruzioni per l'uso (Traduzione del manuale di istruzioni origin)
1
Aprendo l'apparecchio è presente il pericolo di morte perché vengono esposti componenti e collegamenti
sotto tensione. Estrarre la spina elettrica prima di procedere all'apertura dell'apparecchio. Non è consentito
saldare i materiali elettroconduttori (ad es. PE-EL).
È presente il pericolo di incendio e di esplosione in caso di utilizzo non conforme dell'estrusore manuale (ad
esempio, surriscaldamento del materiale), in particolare nelle vicinanze di materiali infiammabili e gas esplosivi.
Pericolo di ustione: non toccare i componenti metallici scoperti e il materiali fuoriusciti ad alte temperature. Lasciar raffreddare l'apparecchio. Non orientare il getto di aria calda e il materiale in uscita
verso persone o animali.
Collegare l'apparecchio ad una presa di corrente dotata di conduttore di terra. Tutte le interruzioni
del conduttore di terra all'interno o all'esterno dell'apparecchio sono pericolose.
Utilizzare esclusivamente cavi di prolunga dotati di conduttore di terra!
La tensione nominale specificata sull'apparecchio deve coincidere con la tensione di rete.
In caso di black-out è necessario disattivare l'interruttore principale e il motore (rimuovere l'arresto).
Se si utilizza l'apparecchio in cantiere, sono tassativamente necessari gli interruttori per correnti di guasto
per garantire la tutela del personale.
È necessario mantenere l'apparecchio sotto controllo durante il funzionamento. Il calore può raggiungere
materiali infiammabili che si trovano fuori dal campo visivo.
L'impiego dell'apparecchio è consentito esclusivamente a personale specializzato o sotto il monitoraggio di quest'ultimo. È tassativamente vietato l'impiego da parte dei bambini.
Proteggere l'apparecchio da umidità e da ambienti bagnati.
Avvertenza
Attenzione
120
230
FI
I
Page 43
43
Leister Technologies AG, Galileo-Strasse 10, CH-6056 Kaegiswil/Svizzera dichiara che il presente prodotto,
nella versione introdotta sul mercato, soddisfa i requisiti delle direttive CE riportate di seguito.
Direttive: 2006/42, 2004/108, 2006/95
Norme armonizzate: EN 12100-1, EN 12100-2, EN 60204-1, EN 14121-1
EN 55014-1, EN 55014-2, EN 61000-6-2, EN 61000-3-2, EN 61000-3-3,
EN 50366, EN 62233, EN 60335-2-45
Kaegiswil, 28.11.2011
Bruno von Wyl, CTO Beat Mettler, COO
Gli apparecchi elettrici, gli accessori e gli imballaggi devono essere riciclati nel rispetto dell'ambiente.
Solo per i paesi UE: non smaltire gli apparecchi elettrici insieme ai rifiuti domestici. Ai sensi
della Direttiva Europea 2002/96 in materia degli apparecchi elettrici ed elettronici usati e della
relativa implementazione nella legislazione nazionale, è necessario raccogliere separatamente gli
apparecchi elettrici non più utilizzabili e introdurli in un sistema di riciclaggio a basso impatto
ambientale.
Smaltimento
Conformità
Tensione V~ 230
Potenza W 3000
Frequenza Hz 50/60
Portata d'aria (20°C) l/min 300
Temperatura dell'aria max. °C 350
Temperatura di
plastificazione max. °C 260
Espulsione (Ø 3 mm) kg/h PE 0.6 –1.3 PP 0.5 –1.2 *PVC-U 0.9 –1.7 (valori medi a 50 Hz)
Espulsione (Ø 4 mm) kg/h PE 1.0 –2.3 PP 0.9 – 2.0 *PVC-U 1.5 –2.7 (valori medi a 50 Hz)
Filo per saldatura mm Ø 3 / Ø 4
Dimensioni L × P × H mm 450 × 98 × 260 (senza pattino di saldatura)
Peso kg 5.8 (senza linea di allacciamento alla rete)
Marchio di conformità 2
Marchio di sicurezza 3
Tipo di certificazione CCA
Classe di protezione I 1
* WELDPLAST S2-PVC
Con riserva di modifiche tecniche
Specifiche tecniche
Page 44
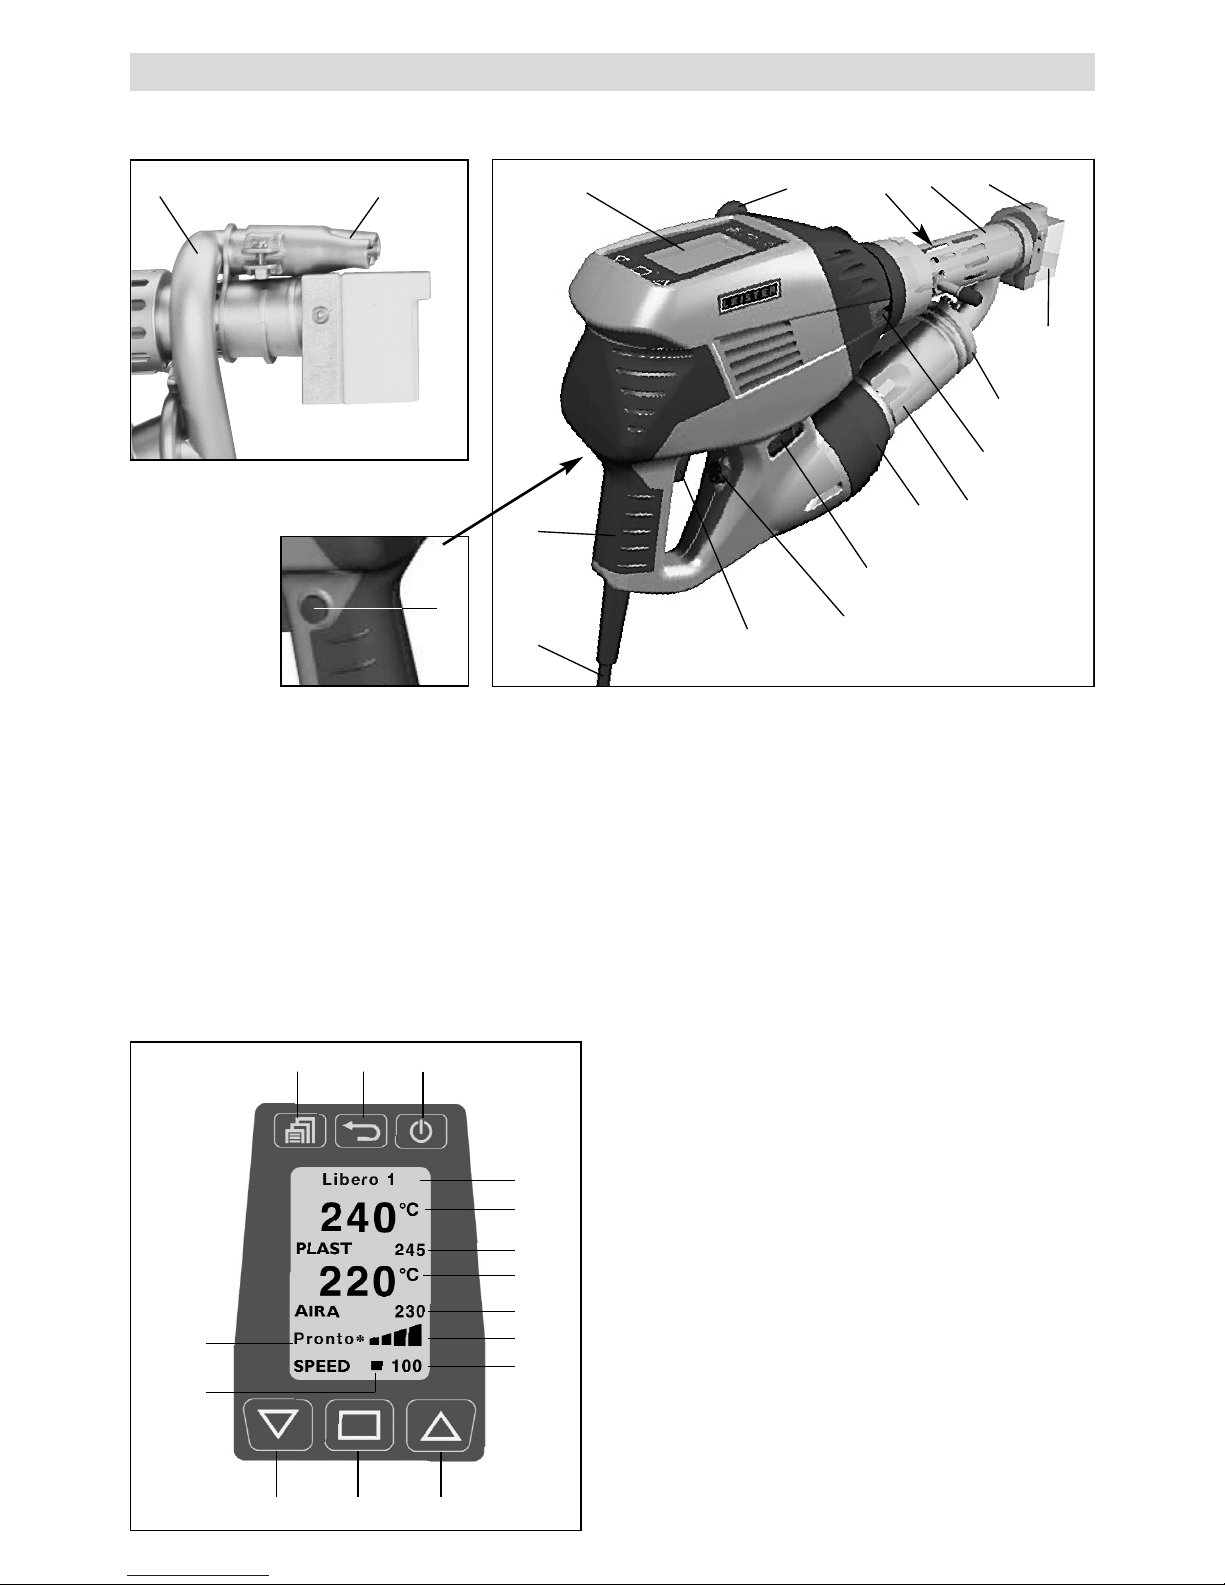
44
Descrizione dell'apparecchio
1 Interruttore principale
2 Interruttore ON/OFF motore
3 Potenziometro
4 Arresto motore
5 Display
6 Impugnatura
7 Riscaldamento del rivestimento
8 Pattino di saldatura
9 Ugello di preriscaldamento
Unità di controllo
17 Programma di saldatura
18 Valore reale Plast
19 Valore nominale Plast
20 Valore reale Air
21 Valore nominale Air
22 Barre indicatrici motore
23 Indicazione espulsione
24 Pulsante MENU
25 Pulsante BACK
26 Pulsante STAND-BY / ENTER
27 Pulsante DOWN
28 Pulsante SELECT
29 Pulsante UP
30 Indicazione di stato motore
31 Cursore
Condotta aria esterna in dotazione
24
27 28 29
30
31
17
18
19
20
21
22
23
25 26
944
Condotta aria integrata in dotazione
10 Morsetto per tubi
11 Tubo di protezione
12 Ingresso del filo per saldatura
13 Impugnatura dell'apparecchio
14 Linea di allacciamento alla rete
15 Tubo di protezione con resistenza
16 Soffiatrice di aria calda (senza spazzole)
44 Condotta esterna aria calda
1
12
16
8
10
3
2
13
5
11
14
7
9
6
15
4
Page 45
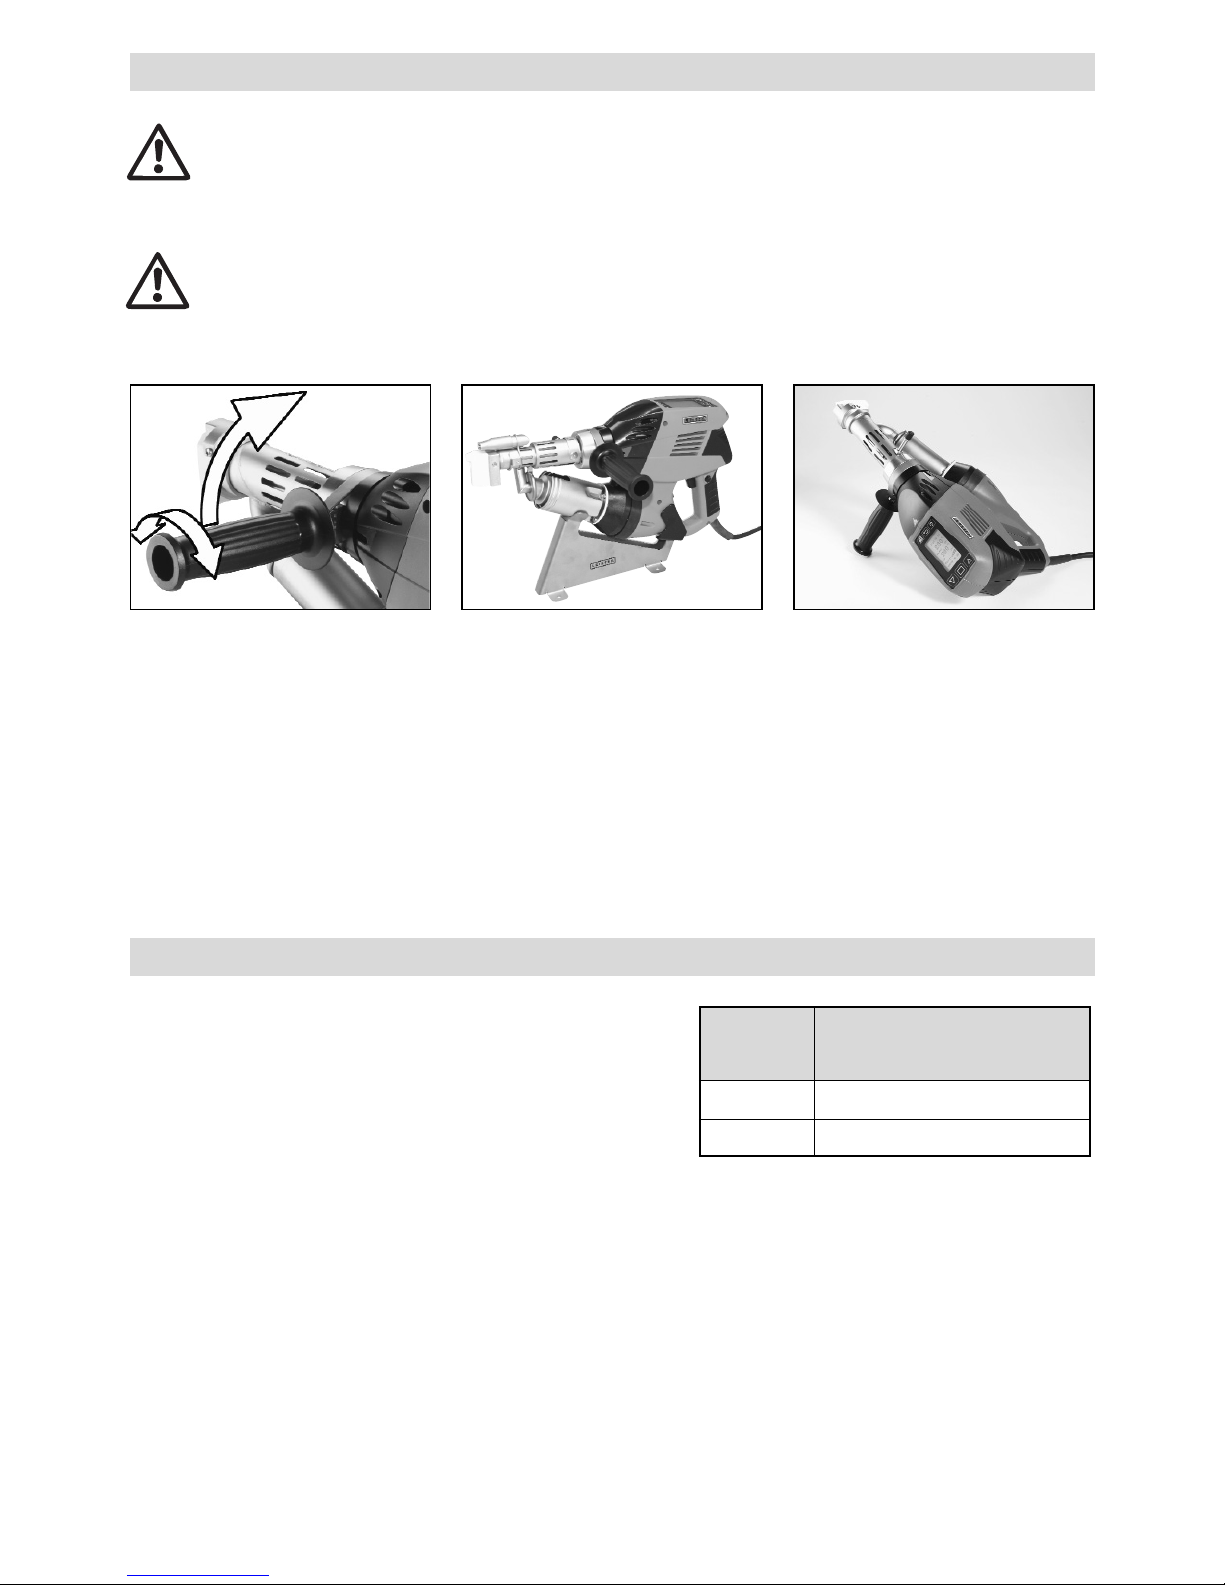
45
Ambiente lavorativo / Sicurezza
In caso di interruzione delle
operazioni di saldatura è
necessario disattivare il
motore con l'interruttore ON/OFF
motore (2).
Disporre l'estrusore manuale su
una base stabile ed ignifuga con
l'impugnatura regolata in modo
corretto e serrata a fondo come
mostrato in figura.
Non è consentito utilizzare l'estrusore manuale in ambienti a rischio d'esplosione o infiammabili.
Prestare attenzione alla stabilità durante le operazioni. La linea di allacciamento alla rete e il filo
per saldatura devono potersi muovere senza problemi senza ostacolare l'utente e o terze persone
durante le operazioni.
Disporre l'estrusore manuale su una base ignifuga. Le parti in metallo e il getto di aria calda devono
presentare una distanza adeguata dal supporto e dalle pareti.
1. Ruotando l'impugnatura (6) in
senso antiorario allentare il
bloccaggio.
2. Portare l'impugnatura (6) nella
posizione desiderata.
3. Ruotando l'impugnatura (6) in
senso orario serrarla a fondo
nuovamente.
Leister offre una supporto per
apparecchiature universale per
attivare e riporre l'estrusore
manuale.
1
2
3
Impostazione dell'impugnatura Postazione di lavoro
Prestare attenzione alla sezione minima quando si utilizzano
i cavi di prolunga:
Il cavo di prolunga deve essere omologato per il luogo d'impiego
(ad es. per esterni) e dotato delle marcature adeguate.
Quando si utilizza un gruppo di alimentazione elettrica, la sua
potenza nominale deve essere pari al doppio della potenza
nominale dell'estrusore manuale.
Lunghezza
[m]
Sezione minima trasversale
(a 230V~) [mm
2
]
Fino a 19
2,5
20 – 50 4,0
Cavo di prolunga
Page 46
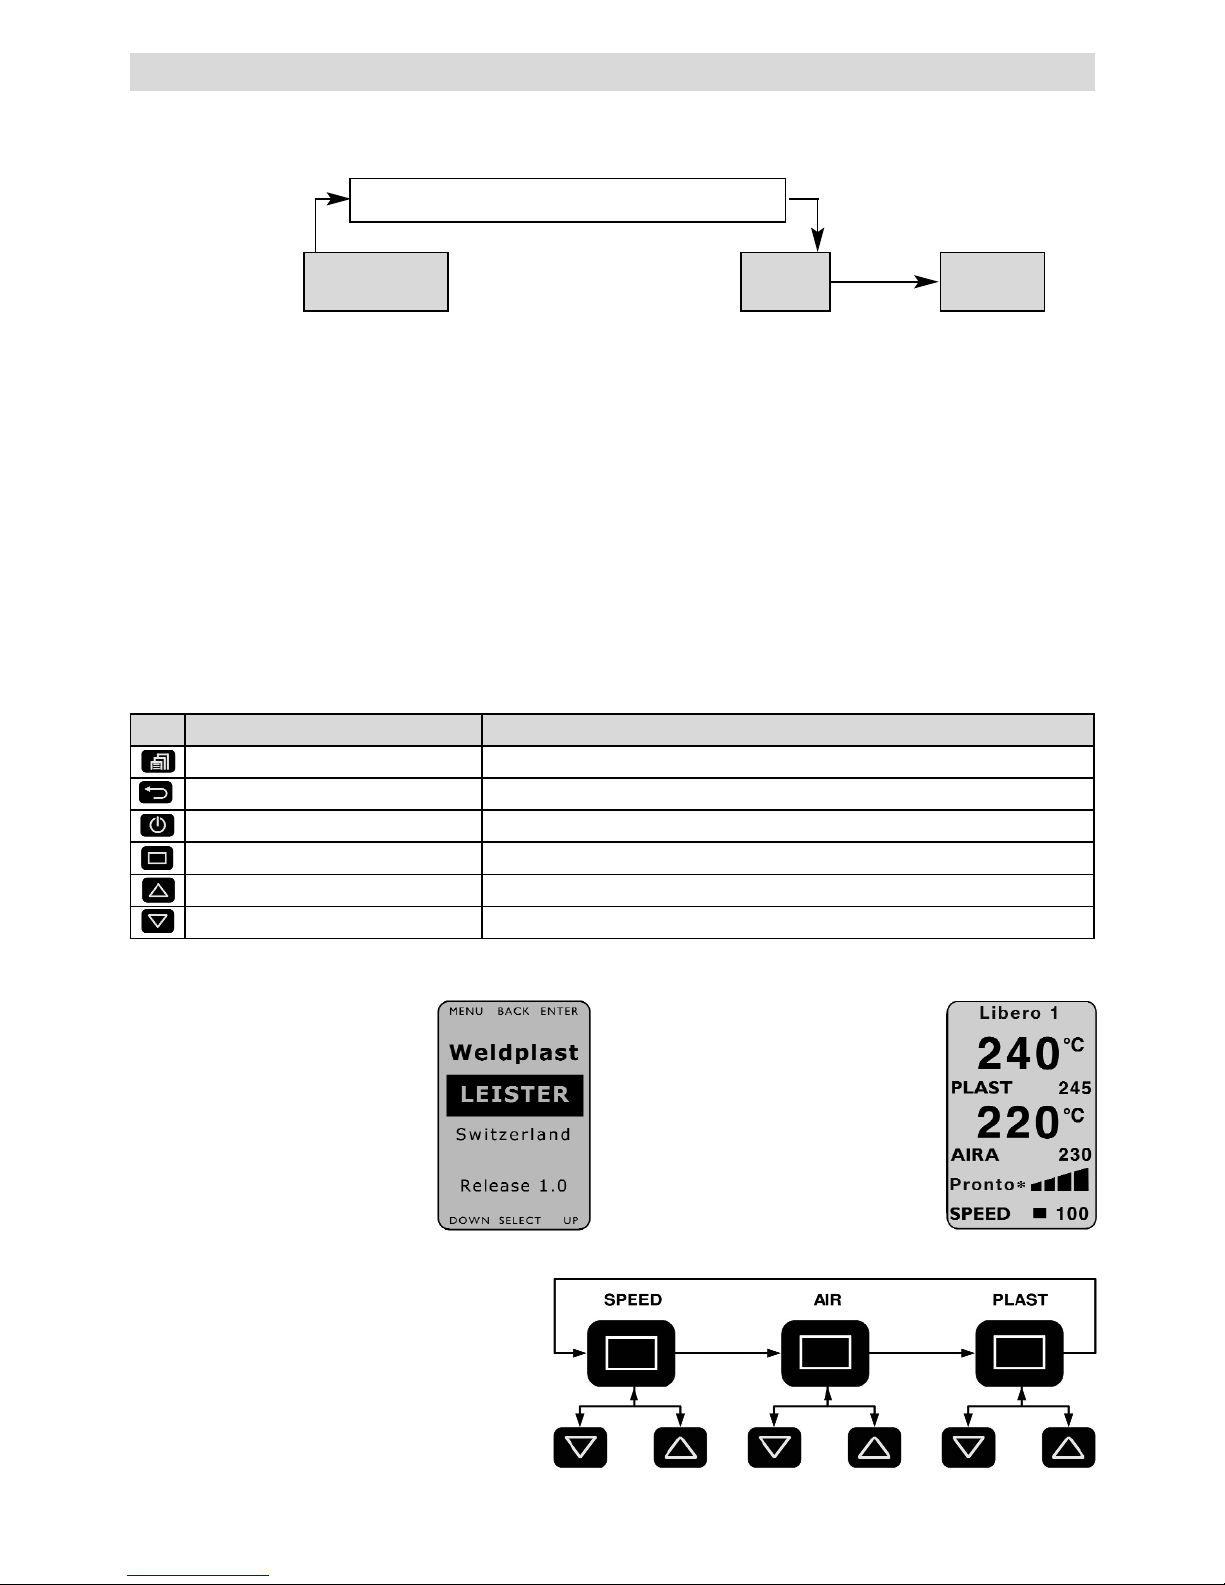
46
Software e guida menu
L'estrusore manuale Weldplast S2 è dotato di un pratico software di controllo che semplifica le operazioni dell'utente.
I pulsanti si attivano semplicemente sfiorandoli.
Funzioni finestra operativa Funzioni selezione del menu
Selezione menu Selezione MENU / Tornare alla finestra operativa
Impostazione del contrasto Tornare indietro alla finestra operativa (la modifica non viene memorizzata).
Riscaldamento ON/OFF Selezionare e tornare indietro alla finestra operativa
Modificare la posizione del cursore Selezionare
Valore selezionato [+] Cursore in alto / Valore selezionato [+]
Valore selezionato [–] Cursore in basso / Valore selezionato [–]
L'apparecchio si riscalda subito dopo l'attivazione dell'interruttore principale (1) raggiungendo la temperatura nominale impostata per ultima. Se sono state raggiunte le temperature nominali, un contatore nell'indicazione di stato
avvia un conto alla rovescia partendo da 220 secondi. Al temine del processo di avvio l'apparecchio è pronto alla
saldatura (stato pronto*). L'estrusore manuale raggiunge la sua temperatura d'esercizio dopo 5 minuti circa.
In caso di breve black-out a breve termine, non ha luogo un nuovo processo di avvio.
Motore bloccato
Tempo di bloccaggio dell'avvio: 220 secondi
Riscaldamento M libero Pronto *
Indicazione di
stato motore (30)
Riscaldamento fino ai
valori nominali raggiunto
Abilitazione motore Pronto alla
saldatura
Il monitoraggio della temperatura impedisce il raggiungimento delle condizioni di raffreddamento dell'estrusore manuale.
Preparazione alla saldatura
Finestra di avvio
Sul display vengono visualizzati
il nome dell'apparecchio e la
versione del software per
3 secondi dopo l'attivazione
dell'estrusore manuale
dall'interruttore principale (1).
Finestra operativa
La finestra operativa mostra i parametri correnti configurati.
Impostazione dei parametri nella finestra
operativa
Il cursore (31) indica quale parametro è possibile impostare. Dopo l'attivazione il cursore si
trova in posizione "SPEED". Con il pulsante
SELECT (28) è possibile selezionare "AIR" o
"PLAST" e con il pulsante UP (29) o il pulsante
DOWN (27) modificarne i rispettivi valori.
Regolare valore Regolare valore Regolare valore
Page 47
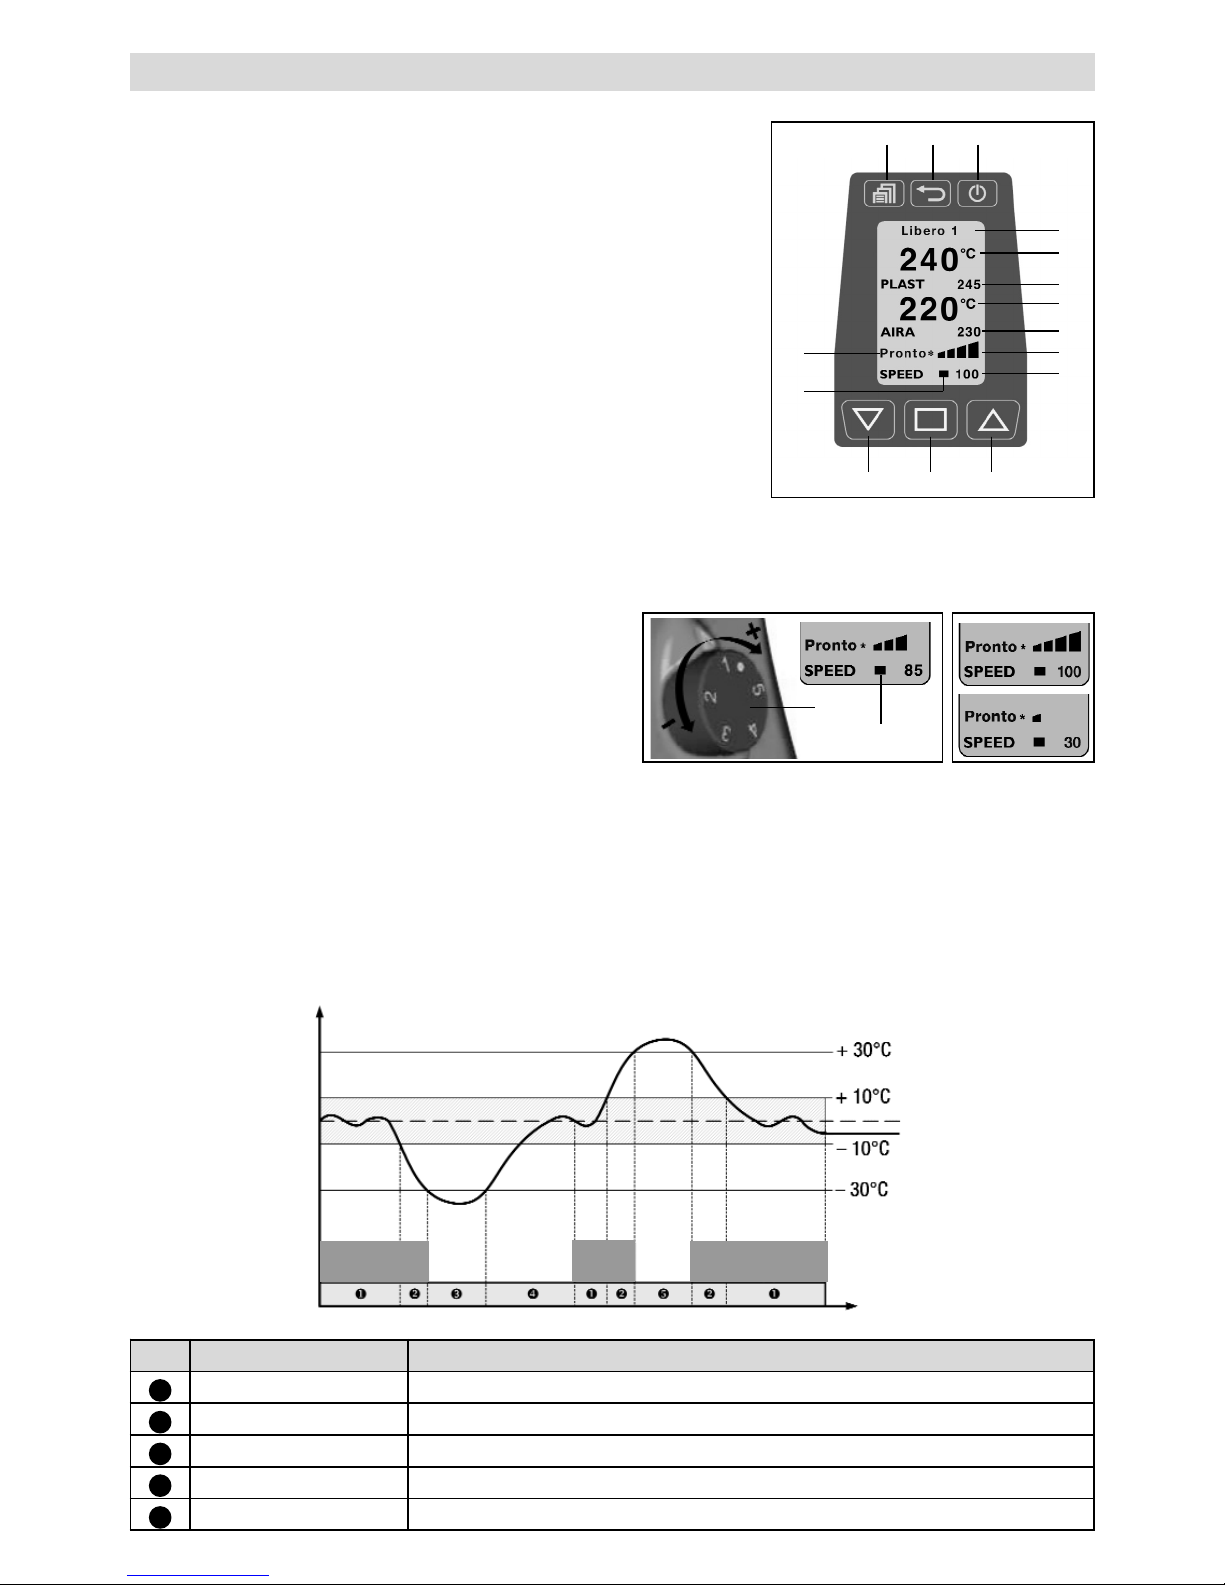
47
Monitoraggio dei parametri di saldatura
I valori nominali e reali delle temperature AIR e PLAST sono sottoposti a un monitoraggio costante. Se il valore reale
si discosta dal rispettivo valore nominale (il valore è al di fuori dall'intervallo di tolleranza), questa condizione viene
segnalata dal cambiamento di stato sull'indicazione di stato (30). In caso di necessità il motore di azionamento
viene bloccato provvisoriamente fino a quando i parametri di saldatura non si trovano nuovamente all'interno
dell'intervallo di tolleranza preimpostato. Le eventuali indicazioni dello stato e gli intervalli della tolleranza sono
riportati nella seguente figura o nella tabella.
Num. Indicazione dello stato Proprietà dello stato
1
Pronto* Pronto alla saldatura
2
M libero Differenza dei parametri di saldatura > 10°C
3
Riscaldamento
Differenza dei parametri di saldatura > - 30°C: motore di azionamento bloccato.
4
220s Tempo di bloccaggio dell'avvio di 220 sec., motore di azionamento bloccato
5
troppo caldo
Differenza dei parametri di saldatura > + 30°C: motore di azionamento bloccato
Impostazione della quantità espulsa
A causa della forma di saldatura è possibile adattare reciprocamente
la quantità espulsa e il tempo di preriscaldamento.
• Preimpostazione sul display
– Premendo il pulsante SELECT (28) impostare il cursore su "SPEED".
– Definire il valore di espulsione massimo (da 30 a 100 %) con il
pulsante UP (29) o ilpulsante DOWN (27) (visualizzazione con la
barra indicatrice motore (22)).
• Regolazione di precisione durante il processo di saldatura
– È possibile ridurre la quantità espulsa dal valore massimo impostato
(ad es. 85%) fino al livello minimo ruotando il potenziometro (3)
La quantità espulsa dipende dallo spessore del filo per saldatura
im
piegato. Se l'espulsione con l'indicazione "30" e la regolazione del
potenziometro "minimo" risultano troppo elevate, è necessario passare allo spessore del filo per saldatura più sottile.
Impostazione delle temperature PLAST e AIR
• Premendo il pulsante SELECT (28) impostare il
cursore su "PLAST" o "AIR".
• Impostare il valore della temperatura con il pulsante
UP (29) o il pulsante DOWN (27).
3
22
Esempio
Preparazione alla saldatura
24
27 28 29
30
31
17
18
19
20
21
22
23
25 26
Indicazione temperatura
Valore nominale
Valore reale
Indicazione di stato
Tempo
Motore
sbloccato
Motore
sbloccato
Motore
sbloccato
Page 48
48
Avvio del processo di saldatura
• Montare il pattino di saldatura (8) adeguato a seconda delle esigenze
• Impostare il potenziometro (3) su max.
• Se si raggiunge la temperatura d'esercizio (stato pronto*), è possibile iniziare il processo di saldatura
• Selezionare l'interruttore ON/OFF motore (2).
• Inserire il filo per saldatura con un diametro di 3 o 4 mm nell'apposito ingresso (12).
• Il filo per saldatura viene ritratto in modo automatico dall'ingresso del filo per saldatura (12). L'alimentazione
del filo deve avvenire senza eventuali resistenze.
ATTENZIONE!
Azionare sempre l'apparecchio con il filo per saldatura, ma non inserire mai il filo per saldatura in
entrambi gli ingressi allo stesso tempo.
• Interrompere il trasporto massa con l'interruttore ON/OFF motore (2).
• Orientare l'ugello di preriscaldamento (9) sulla zona di saldatura.
• Preriscaldare la zona di saldatura con movimenti oscillatori.
• Applicare l'apparecchio alla zona di saldatura predisposta e selezionare nuovamente l'interruttore ON/OFF motore (2).
• Effettuare una saldatura di prova in base alle istruzioni di saldatura del produttore del materiale e alle normative
o alle direttive nazionali.
• Verificare la saldatura di prova.
•
Adattare la regolazione della temperatura e la quantità espulsa a seconda delle esigenze.
•
In caso di un processo di saldatura prolungato l'interruttore ON/OFF (2) è in grado di arrestare il motore
con l'arresto motore (4) in fase di funzionamento continuo.
• È consentita la lavorazione di PVC-U solo nel menu PVC-U. ATTENZIONE: Utilizzare solo PVC-U, non PVC-C
• Per prevenire la corrosione si consiglia di riempire l'apparecchio con HD-PE in caso di periodo di mancato impiego
prolungato (oltre i 2 giorni).
WELDPLAST S2 PVC
Page 49
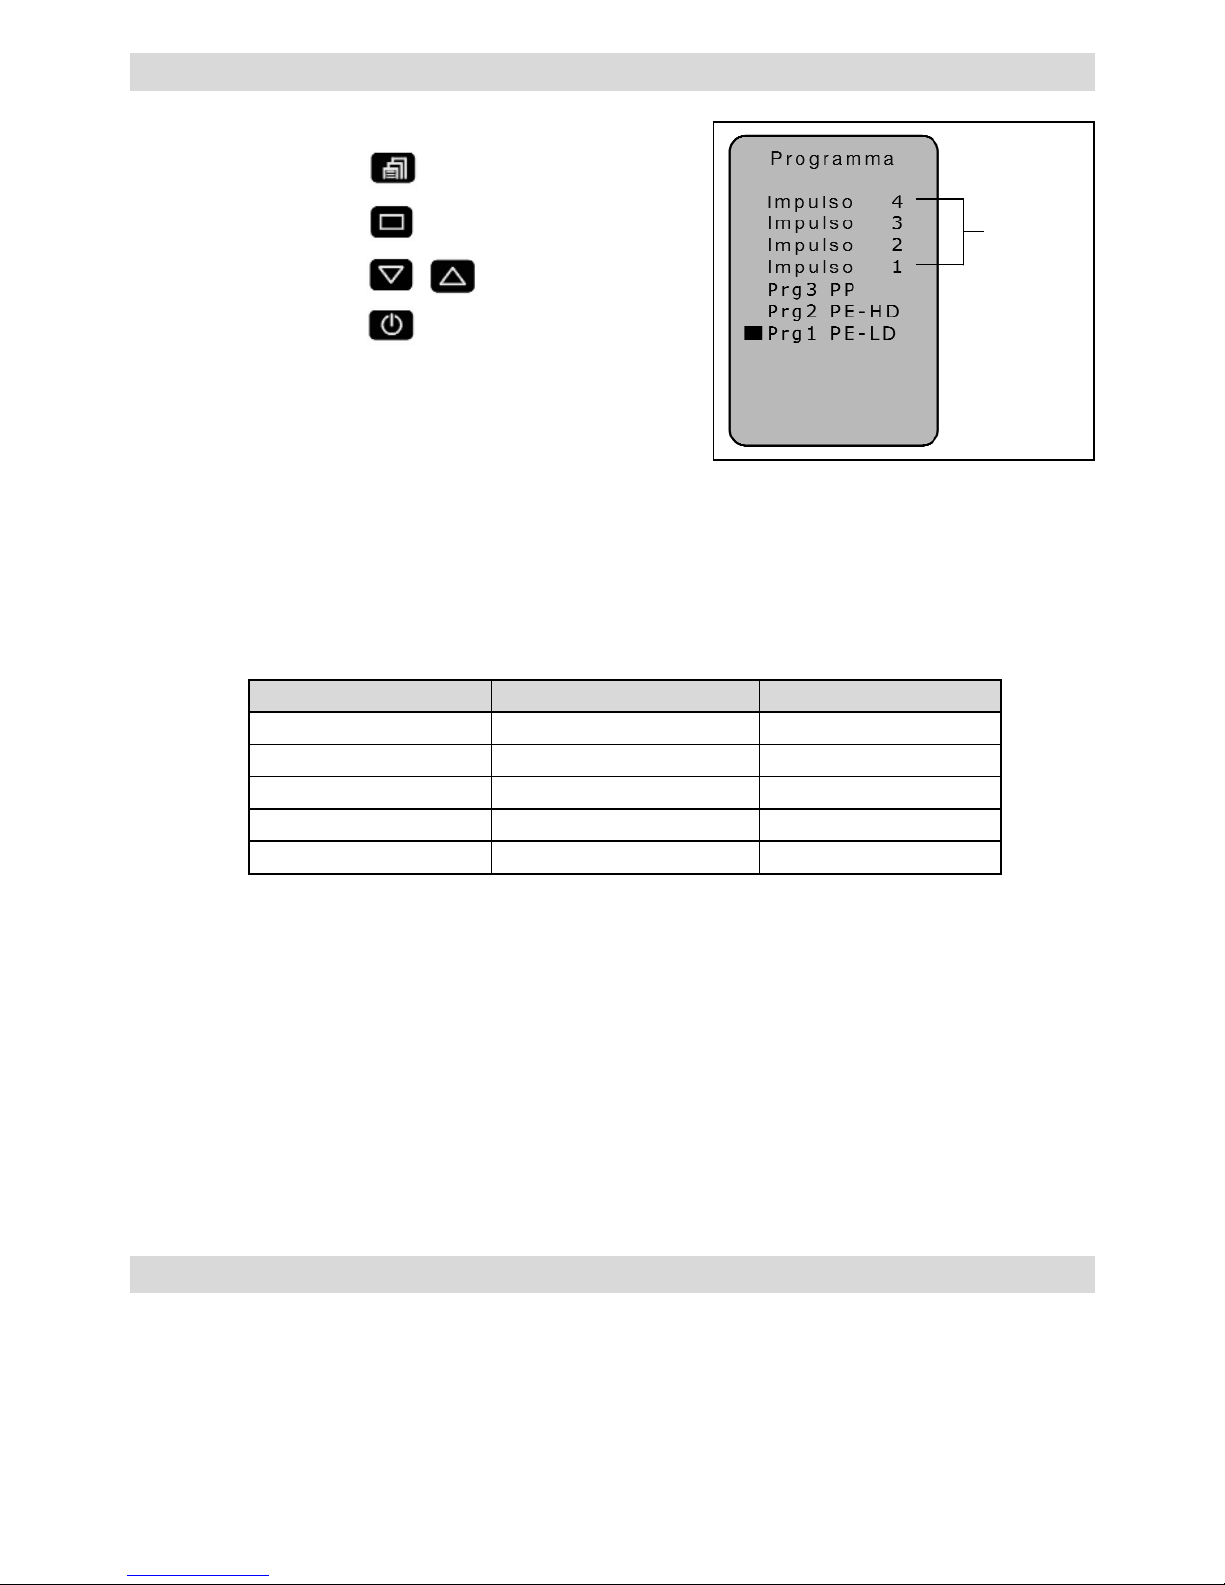
49
MENU
Selezionare il programma
Selezione
Digitazione
I programmi 1 – 3 sono dotati di parametri adeguatamente preconfigurati che è possibile modificare durante
il processo di saldatura.
Le regolazioni non vengono memorizzate.
Le impostazioni libere 1 – 4 sono di fabbrica e possono essere programmate liberamente. I parametri rimangono
memorizzati anche dopo la disattivazione dell'apparecchio.
Impostazione della quantità espulsa
• Premendo il pulsante SELECT (28) impostare il cursore su "SPEED".
• Impostare il valore di espulsione (da 30 al 100%) con il pulsante UP (29) o il pulsante DOWN (27).
Impostazione della temperatura PLAST e AIR
• Premendo il pulsante SELECT (28) impostare il cursore su "PLAST" o "AIR".
• Impostare il valore della temperatura con il pulsante UP (29) o il pulsante DOWN (27).
Il programma di saldatura (17) attualmente impostato è visibile dalla finestra operativa.
L'indicazione dei materiali può subire eventuali variazioni a seconda del versione delle apparecchiature e del software.
Impostazione
libera 1-4
Programma di saldatura Valore nominale PLAST [°C] Valore nominale AIR [°C]
Digitazione libera 1 – 4
230 260
Prg1 PE-LD
220 260
Prg2 PE-HD
230 260
Prg3 PP
240 260
Prg0 PVC-U
200 300
Programma: L'indicazione dei materiali può subire eventuali
variazioni a seconda del versione delle apparecchiature e del software.
Parametri di saldatura
• Rimuovere l'arresto motore (4) e sbloccare l'interruttore ON/OFF motore (2).
Rimuovere il materiale di saldatura presente nel pattino di saldatura per evitare eventuali danni del pattino di saldatura
durante la movimentazione successiva.
• Disattivare i sistemi di riscaldamento con il pulsante STAND-BY / ENTER (26).
• Lasciar raffreddare l'apparecchio per 5 minuti circa.
• Disattivare l'interruttore principale (1).
Disattivazione dell'apparecchio
Page 50
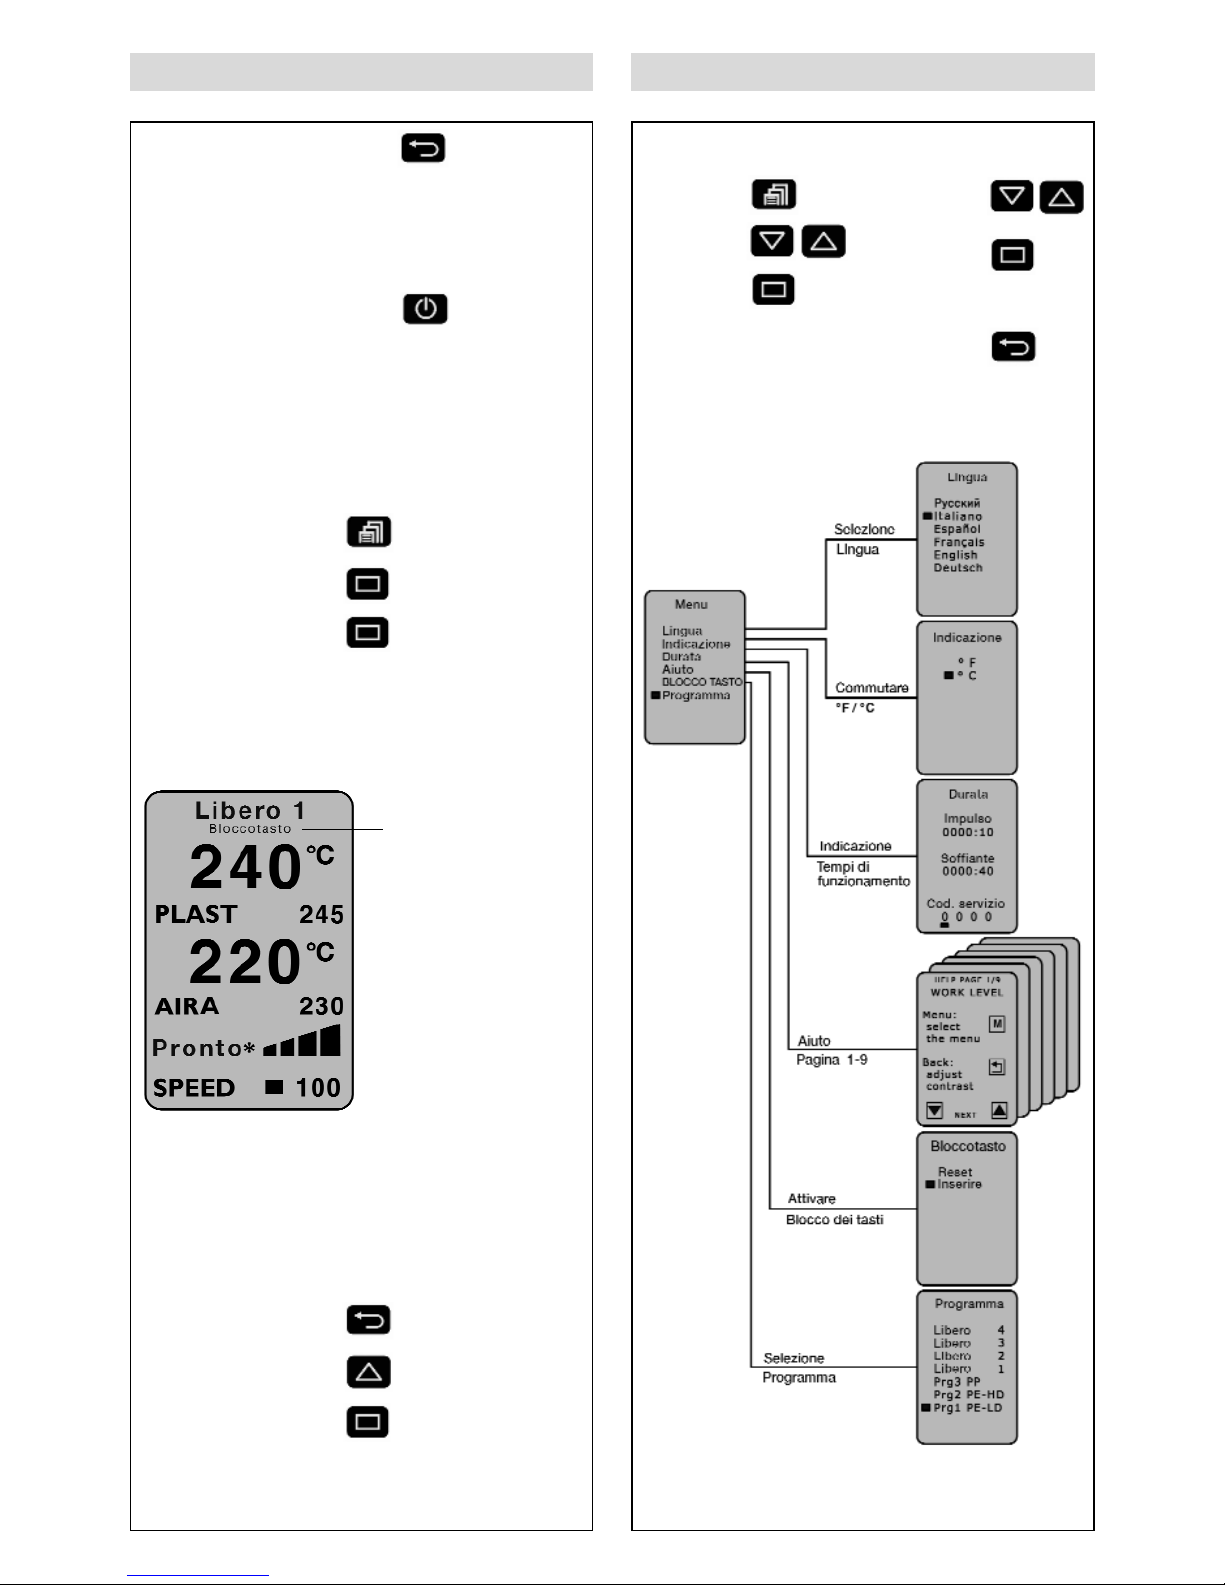
50
Impostazione del contrasto
In presenza di condizioni d'illuminazione particolarmente sfavorevoli e di sbalzi termici dell'ambiente è possibile impostare il contrasto
con il pulsante BACK (25)
.
Riscaldamento ON/OFF
In caso di un'interruzione prolungata (stand-by) è
possibile disattivare il sistema di riscaldamento per
PLAST e AIR con il pulsante STAND-BY / ENTER (26).
MENU
MENU
Selezione
Selezionare
Funzioni
Selezione
Selezionare
e indietro
Tornare alla
finestra
operativa di
selezione
Attivazione del blocco pulsanti
1. MENU
2. Blocco pulsanti
3. Attivare
Se il blocco pulsanti è attivato, sul display viene
visualizzata l'icona corrispondente.
È possibile effettuare nuovamente il reset del
blocco come riportato di seguito:
Disattivazione del blocco pulsanti
1. BACK [indietro]
2. Effettuare il reset.
3. Selezionare
Subito dopo il reset la conferma deve avvenire
con il pulsante SELECT.
Blocco
pulsanti
attivato
Altre impostazioni Guida menu
Page 51
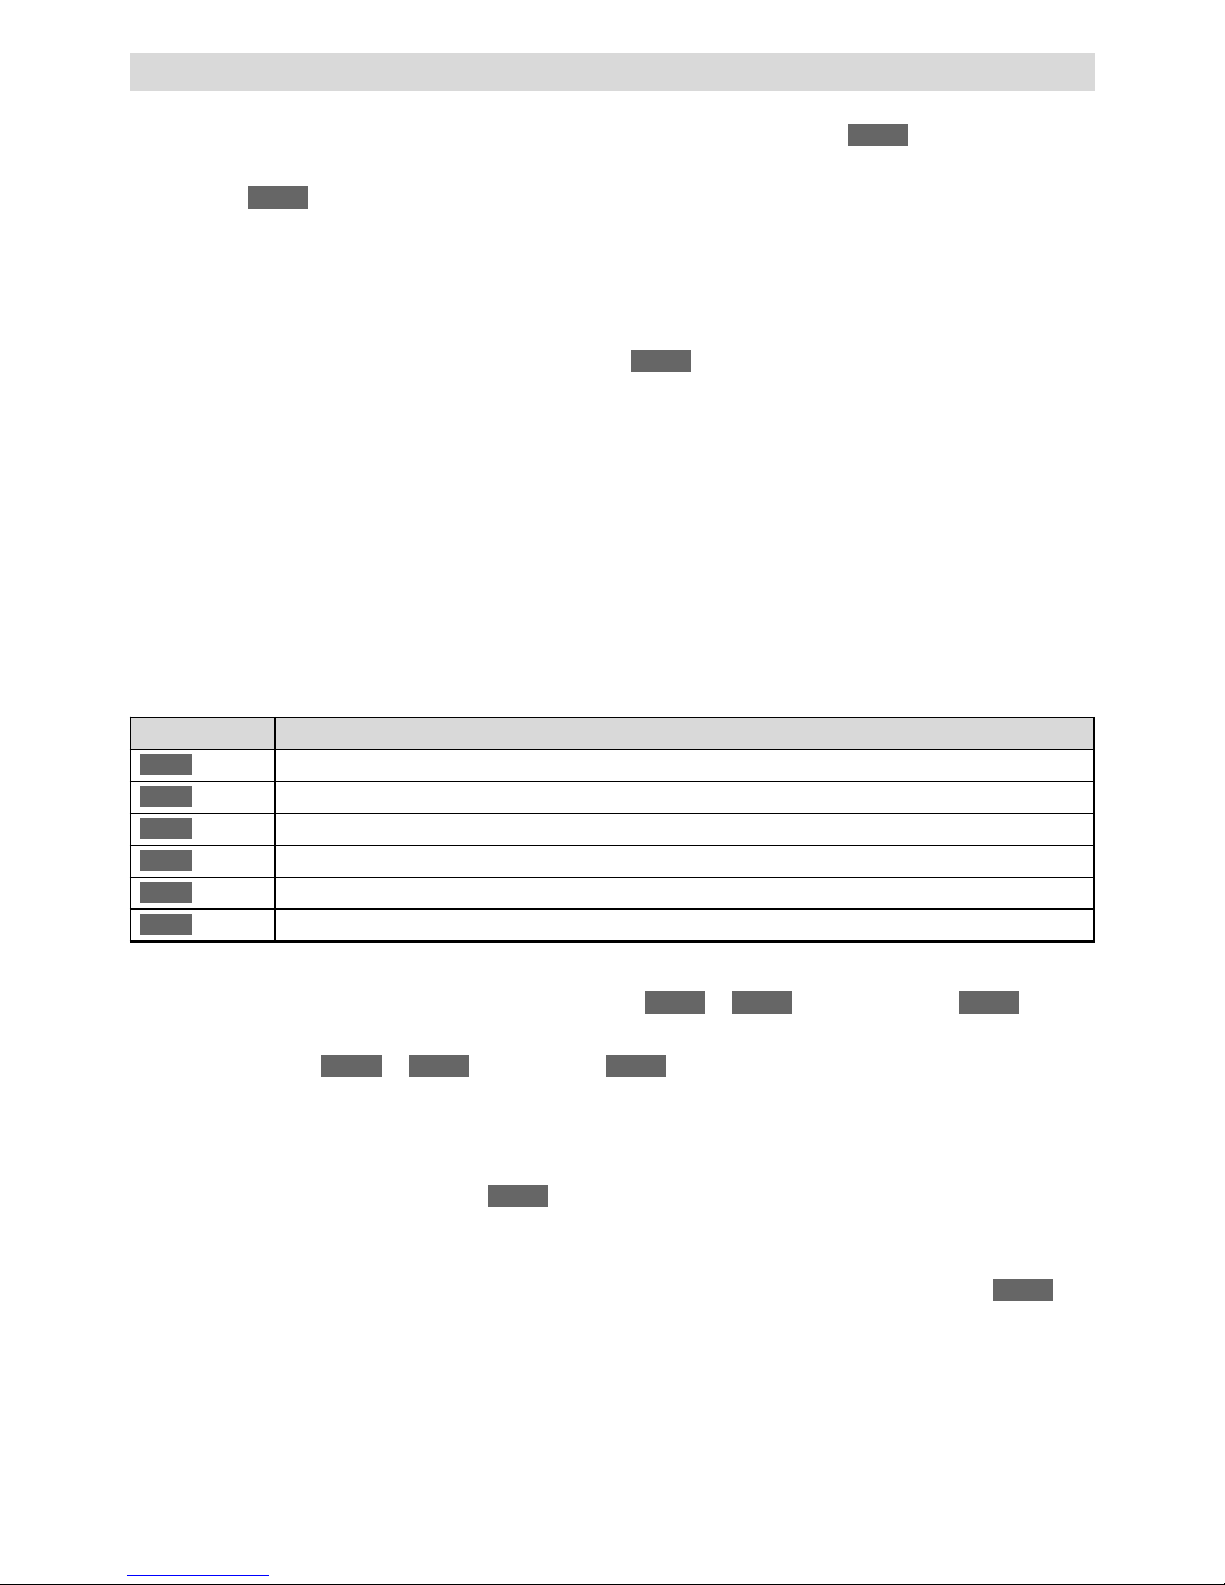
51
Se si verifica un guasto, questo viene visualizzato nell'indicazione di stato (30) (ad es. motore surriscaldato).
Indicazione
Quando si verifica un guasto i sistemi di riscaldamento per AIR e PLAST, oltre al motore di azionamento, vengono
immediatamente disattivati.
In caso contrario, è obbligatorio scollegare immediatamente l'apparecchio dalla rete.
Altra procedura con l'indicazione di stato motore (30)
•Annotare il codice d'errore.
•Rimuovere l'arresto motore (4) e sbloccare l'interruttore ON/OFF motore (2).
•Disattivare l'interruttore principale (1).
•Mettere nuovamente in funzione l'apparecchio tenendolo sotto controllo e prestare attenzione al fatto che l'estrusore
manuale non venga surriscaldato dall'esterno.
•Espellere, se possibile, il materiale plastico rimasto nella coclea.
•Nel caso in cui il guasto si verifichi nuovamente, è necessario inviare l'apparecchi al centro del servizio di
assistenza tecnica specificando il codice errore per effettuare i controlli necessari.
ErrXX
ErrXX
Err04
Messaggi di guasto
Protezione antisurriscaldamento motore
Se il motore viene surriscaldato da agenti esterno o in presenza di una temperatura PLAST troppo ridotta, la protezione
termica interna disattiva il motore (vedere ).
Protezione dell'accensione motore
Il motore di azionamento è bloccato dopo gli eventuali guasti, come ad esempio il surriscaldamento , per
impedire avviamento autonomo. Sul display (5) viene visualizzato il messaggio "Disattivare il motore" mentre il
motore di azionamento rimane fermo nello stato di blocco. Una volta risolto il malfunzionamento e disattivato il
motore (rimuovere l'arresto motore (4) e sbloccare l'interruttore ON/OFF motore (2)), dal display (5) scompare
l'indicazione "Disattivare il motore". È possibile eseguire lavorazioni secondarie.
Err04
Err04
I guasti riportati di seguito vengono riconosciuti dall'apparecchio.
Indicazione tipo di guasto
Err01
Surriscaldamento dell'aria o sonda termica difettosa.
Err02
Surriscaldamento del materiale plastico o sonda termica difettosa .
Err04
Surriscaldamento nell'avvolgimento motore: il motore è surriscaldato.
Err08
Surriscaldamento della resistenza AIR o avaria del motore della ventola
Err10
Surriscaldamento dell'impianto elettronico
Err40
Cortocircuito della sonda termica PLAST
Se si verificano diversi guasti allo stesso tempo, ad esempio e , viene visualizzato .
Le altre combinazioni vengono visualizzate con le lettere A, B, C, D, E ed F,
come ad esempio per e l'indicazione è .
Err02 Err04 Err06
Err08 Err02 Err0A
Page 52
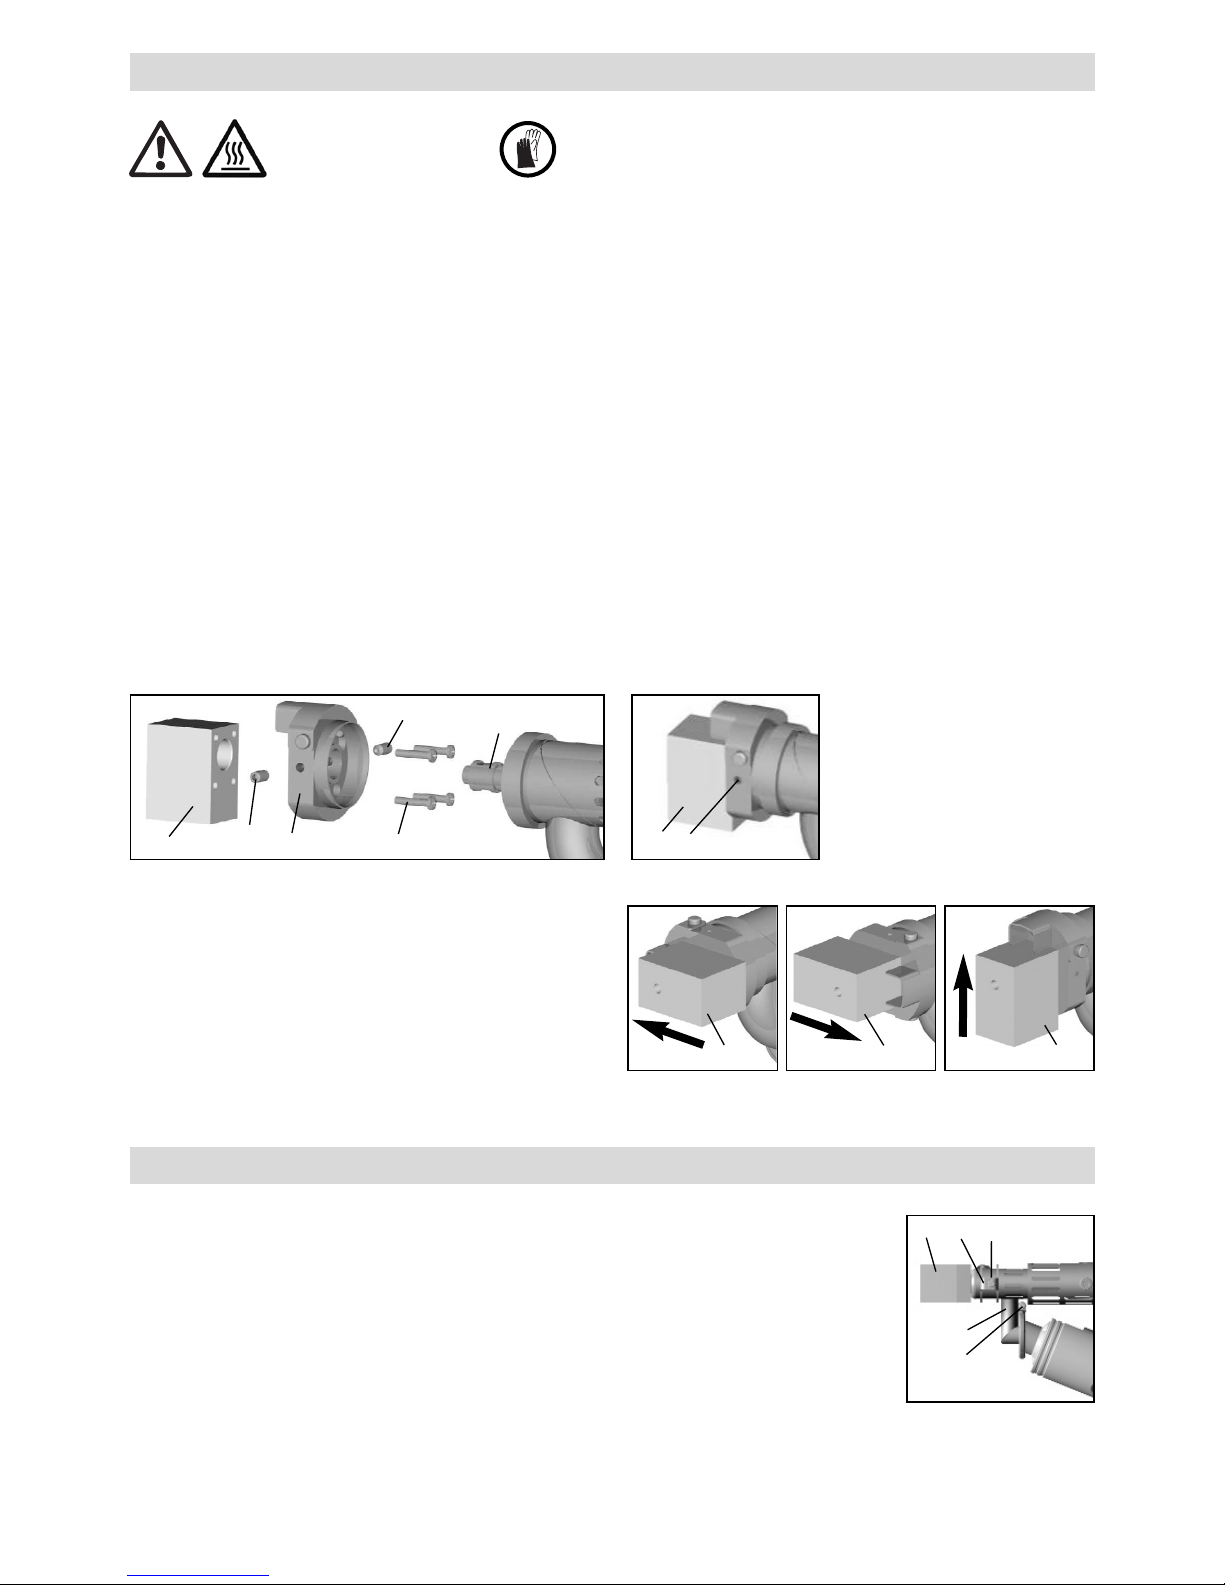
52
Smontaggio
– Disattivare l'apparecchio caldo per il funzionamento e scollegarlo dalla rete elettrica.
– Rimuovere il pattino di saldatura (8) con il relativo supporto (34) allentando la vite d'arresto (35) dall'ugello
dell'estrusore (32).
– Ad ogni sostituzione del panni di saldatura, pulire l'ugello dell'estrusore (32) dai residui della saldatura
ed accertarsi che sia serrato a fondo.
– Rimuovere il pattino di saldatura (8) allentando le viti di fissaggio (33) dal supporto per il pattino di saldatura (34).
Montaggio
– Montare uno dei pattini di saldatura (8) adattati alla saldatura sull'apposito supporto (34) con le viti
fissaggio (33).
– È necessario serrare correttamente il pattino di saldatura (8) e l'apposito supporto (34) con le viti d'arresto (35).
Pericolo di ustione! Eseguire le operazioni solo con guanti termoresistenti.
È necessario eseguire la sostituzione del pattino di saldatura con l'apparecchio caldo per il funzionamento.
8 Pattino di saldatura
32 Ugello dell'estrusore
33 Vite di fissaggio
34 Supporto del pattino
di saldatura
35 Vite d'arresto
35
8
Direzione della saldatura
Allentando le viti d'arresto (35) è possibile far ruotare
in modo continuo il pattino di saldatura (8) fino a
raggiungere la direzione di saldatura desiderata.
Dopo questa operazione è necessario serrare nuovamente
a fondo la vite d'arresto (35).
8
33
32
35
34
35
8
8
8
Sostituzione del pattino di saldatura
Per smontare la condotta aria calda (44), si rimuove innanzitutto il pattino di saldatura (8).
È possibile estrarre tutta l'unità dopo aver allentato la vite di fissaggio (45) fissata con un
controdado sul morsetto per tubi (10) e la vite d'arresto (47) sul raccordo del condotto aria
calda
.
Eseguire il montaggio nella sequenza inversa.
8
44
45
10
47
Sostituzione della condotta aria calda
Page 53
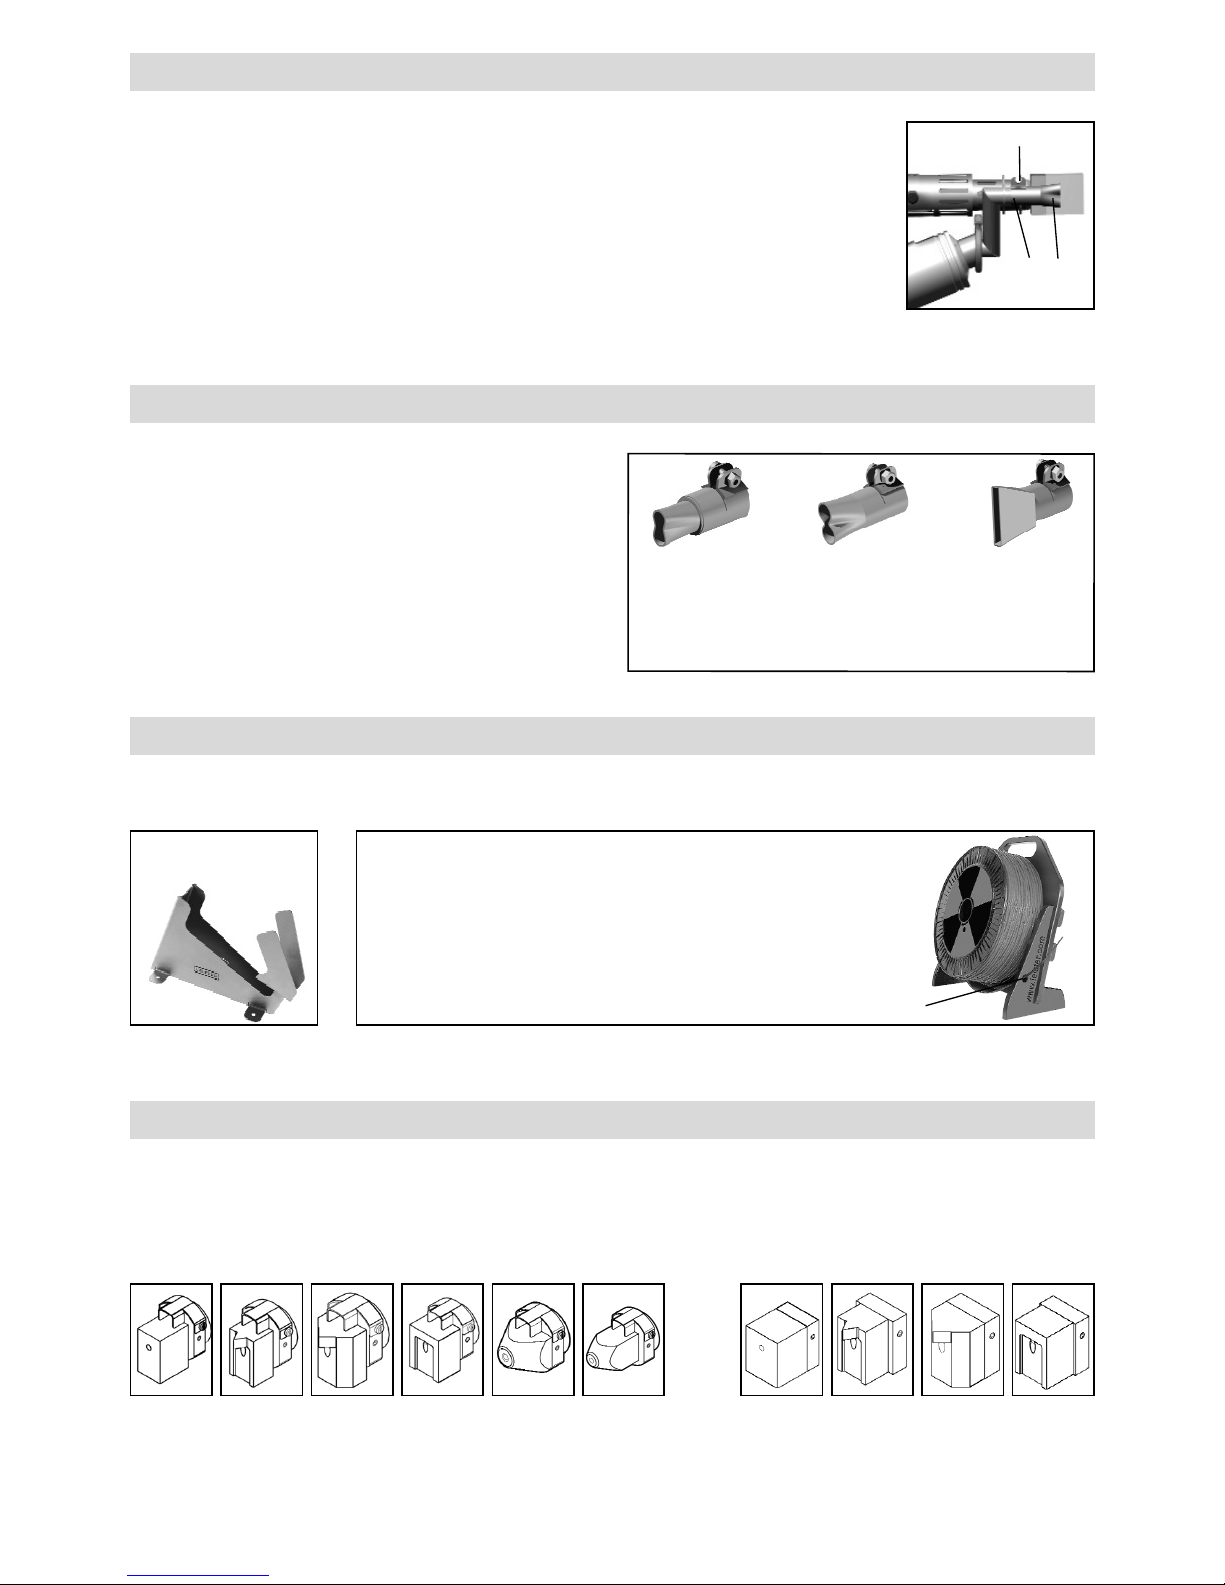
53
Smontaggio: In presenza dell'ugello di preriscaldamento (9), allentare la vite
d'arresto (43) e estrarre l'ugello di preriscaldamento (9) dalla
condotta aria calda (44).
Montaggio: Far scorrere l'ugello di preriscaldamento (9) sulla condotta aria
calda (44).
Verificare che il pattino ugelli sia disposto parallelamente.
Serrare la vite d'arresto (43).
9
44
43
Sono disponibili tre diversi ugelli di preriscaldamento (9)
che corrispondono alle larghezze di saldatura. Le sezioni
trasversali degli ugelli soddisfano le direttive DVS.
Ugello 1
Larghezza
della saldatura
fino a 15 mm
Ugello 2
Larghezza
della saldatura
da 16 a 20 mm
Ugello 3
Larghezza
della saldatura
da 21 a 40 mm
Ugelli di preriscaldamento per gli apparecchi con condotta aria esterna
Sostituzione dell'ugello di preriscaldamento
È consentito utilizzare solo gli accessori Leister.
Svolgitore per filo di saldatura portatile
• Il dispositivo è progettato per due rulli del filo per
saldatura con un diametro di 300 mm.
• È necessario far passare il filo per saldatura per
l'apposito occhiello (41) per garantire uno
svolgimento del filo ottimale.
Per tutte le comuni forme di saldatura Leister Technologies AG offre pattini di saldatura adeguati in diversi formati.
Pezzo
grezzo
Saldatura
a V
Saldatura
a gola
Saldatura
a sovrapposizione
Supporto per
apparecchiature
Angolo
corto
Angolo
lungo
WELDPLAST S2
condotta aria integrata in dotazione
WELDPLAST S2 / WELDPLAST S2-PVC
condotta aria esterna in dotazione
Accessori
Gamma del pattino di saldatura
Pezzo
grezzo
Saldatura
a V
Saldatura
a gola
Saldatura
a sovrapposizione
41
Page 54
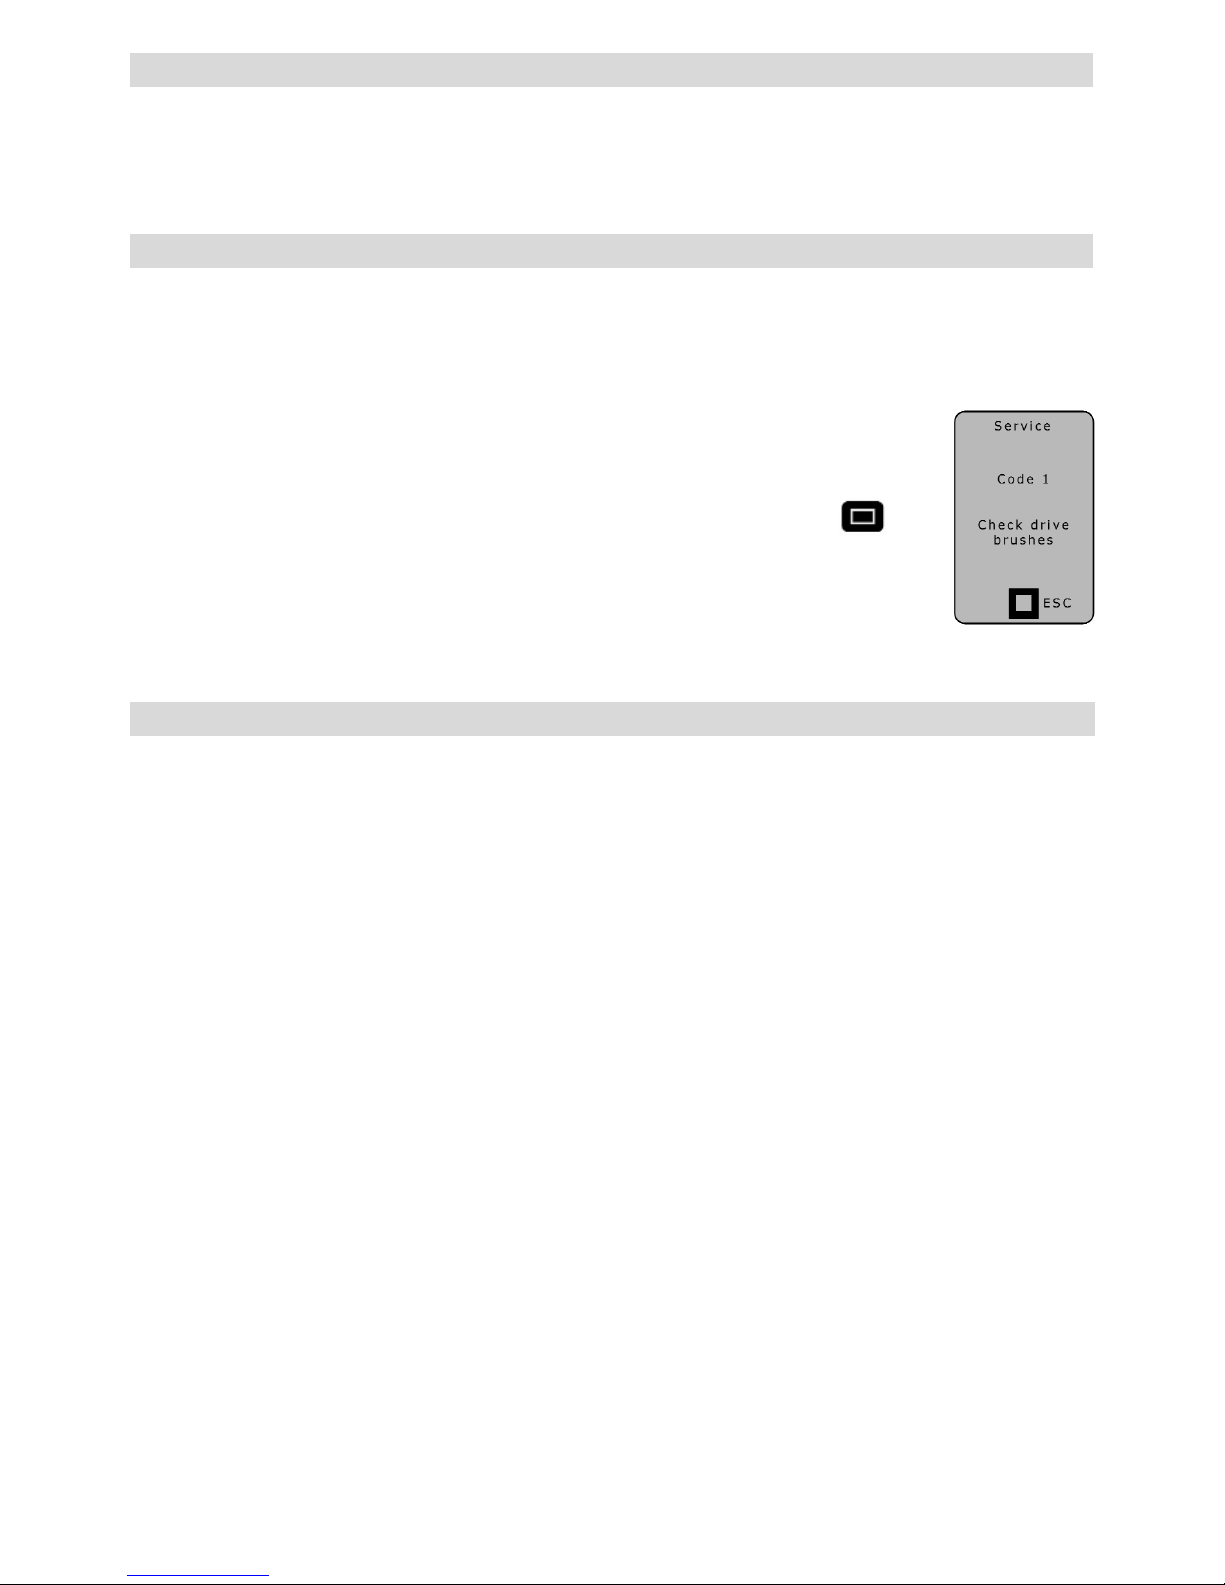
54
• Le riparazioni devono essere eseguite esclusivamente dai centri di assistenza tecnica Leister autorizzati. I centri
di assistenza garantiscono un servizio di riparazione professionale ed affidabile entro 24 ore con pezzi
di ricambio originali conformi agli schemi elettrici e agli specifici elenchi.
• Se, dopo l'attivazione dell'apparecchio, per WELDPLAST S2 viene visualizzata l'indicazione di
servizio con codice 1, si consiglia di far controllare il livello del carbone da parte di un centro
di assistenza tecnica autorizzato Leister ed eventualmente procedere alla sostituzione
delle spazzole di carbonio del motore.
• È possibile eliminare nuovamente la visualizzazione con il pulsante SELECT (28) .
• È possibile effettuare altre lavorazioni a breve termine con l'estrusore manuale.
• Se non si sostituiscono le spazzole di carbonio entro le scadenze utili, il motore avanza fino a
quando non si raggiunge l'apposito arresto meccanico. Sul display non viene visualizzato nessun messaggio d'errore, ma il motore non funziona più.
Manutenzione
• Controllare la presenza di guasti elettrici e meccanici nella linea di allacciamento alla rete (14) e nella spina
elettrica.
• Eliminare i residui della saldatura dall'ugello dell'estrusore (32) ad ogni sostituzione del pattino di saldatura.
Servizio di assistenza e riparazione
Garanzia
• Questo apparecchio è coperto da una garanzia base di un (1) anno dalla data di acquisto (dimostrazione con
fattura o bolla di consegna). In caso di danni la garanzia prevede la fornitura sostitutiva o la riparazione. Le resistenze
sono escluse dalla garanzia.
• In presenza di casi di corrosione dovuti al PVC, la coclea d'estrusione e il tubo cilindrico sono esclusi dalla
garanzia.
• Sono esclusi altri eventuali diritti, salvo le disposizioni di legge.
• I danni, riconducibili alla naturale usura, al sovraccarico o alla scorretta manipolazione, vengono esclusi dalla
garanzia.
• Non sono previsti eventuali diritti per quanto riguarda gli apparecchi sottoposti a modifiche o alterazioni da
parte dell'acquirente.
Page 55
55
Leister WELDPLAST S2 / S2-PVC / S2-TPO
Extrusora manual
Soldadura por extrusión de los siguientes materiales:
WELDPLAST S2 PP / PE-HD / PE-LD
WELDPLAST S2-PVC PP / PE-HD / PE-LD / PVC-U
WELDPLAST S2-TPO PP / PE-HD / PE-LD / TPO
Otros materiales a petición
Las costuras de la extrusora manual cumplen la norma DVS 2207–4.
DVS:
Asociación alemana de soldadura
Aplicación
Lea las instrucciones de funcionamiento atentamente antes de la
puesta en funcionamiento y consérvelas para el futuro.
Instrucciones de funcionamiento
(Traducción del manual de instrucciones original)
1
Existe peligro de muerte al abrir el equipo, ya que se dejan al descubierto componentes y conexiones
sometidos a tensión. Antes de abrir el equipo, desconecte el enchufe. No se puede soldar material
con conductividad eléctrica (por ejemplo, PE-EL).
Peligro de fuego y explosiones en caso de un uso incorrecto de la extrusora manual (por ejemplo,
sobrecalentamiento del material), especialmente cerca de materiales inflamables y gases explosivos.
¡Peligro de quemaduras! No toque las piezas metálicas descubiertas ni la masa resultante si están
calientes. Espere a que el equipo se enfríe. No dirija el chorro de aire caliente ni la masa resultante
hacia personas o animales.
Conecte el equipo a un enchufe con conductor de protección. Las interrupciones en el conductor
de protección, ya se produzcan dentro o fuera del equipo, son peligrosas.
¡Utilice únicamente un cable alargador con conductor de protección!
La tensión nominal indicada en el dispositivo debe coincidir con la tensión de red. En caso de fallo
de alimentación se debe desconectar el interruptor principal y el accionamiento (soltar el bloqueo).
Es imprescindible un interruptor FI para el empleo del equipo, a modo de protección personal.
El equipo debe permanecer vigilado mientras esté funcionando. El calor puede llegar a materiales
inflamables que se encuentren fuera del ámbito visual.
El aparato sólo podrá ser utilizado por personal especializado debidamente formado o bajo su vigilancia.
Se prohíbe terminantemente su uso por parte de niños.
Proteger el aparato de la humedad y el agua.
Advertencia
Precaución
120
230
FI
E
Page 56
56
Leister Technologies AG, Galileo-Strasse 10, CH-6056 Kaegiswil/Suiza declara que este producto, en la versión
que hemos puesto en circulación, cumple los requisitos de las siguientes directivas de la CE.
Directivas: 2006/42, 2004/108, 2006/95
Normas armonizadas: EN 12100-1, EN 12100-2, EN 60204-1, EN 14121-1
EN 55014-1, EN 55014-2, EN 61000-6-2, EN 61000-3-2, EN 61000-3-3,
EN 50366, EN 62233, EN 60335-2-45
Kaegiswil, 28.11.2011
Bruno von Wyl, CTO Beat Mettler, COO
Los equipos eléctricos, accesorios y embalajes deben ser reciclados ecológicamente. Solo para países
de la UE: ¡No tire equipos eléctricos a la basura! Según la directiva europea 2002/96 sobre residuos
de aparatos eléctricos y electrónicos y su aplicación en derecho nacional, los equipos eléctricos que
ya no se pueden usar deben ser recogidos por separado y reciclados ecológicamente.
Eliminación
Conformidad
Tensión V~ 230
Potencia W 3000
Frecuencia Hz 50/60
Cantidad de aire (20°C) l/min 300
Temperatura del aire °C máx. 350
Temperatura de plastificado °C máx. 260
Rendimiento (Ø 3 mm) kg/h PE 0,6 –1,3 PP 0,5 –1.2 *PVC-U 0,9 –1,7 (valores medios a 50 Hz)
Rendimiento (Ø 4 mm) kg/h PE 1,0 –2,3 PP 0,9 –2,0 *PVC-U 1,5 –2,7 (valores medios a 50 Hz)
Alambre para soldar mm Ø 3 / Ø 4
Masa L × An × Al mm 450 × 98 × 260 (sin zapata de soldadura)
Peso kg 5,8 (sin cable de conexión de red)
Marca de conformidad 2
Marca de seguridad 3
Tipo de certificado CCA
Clase de protección I 1
* WELDPLAST S2-PVC
Sujeto a modificaciones técnicas
Datos técnicos
Page 57
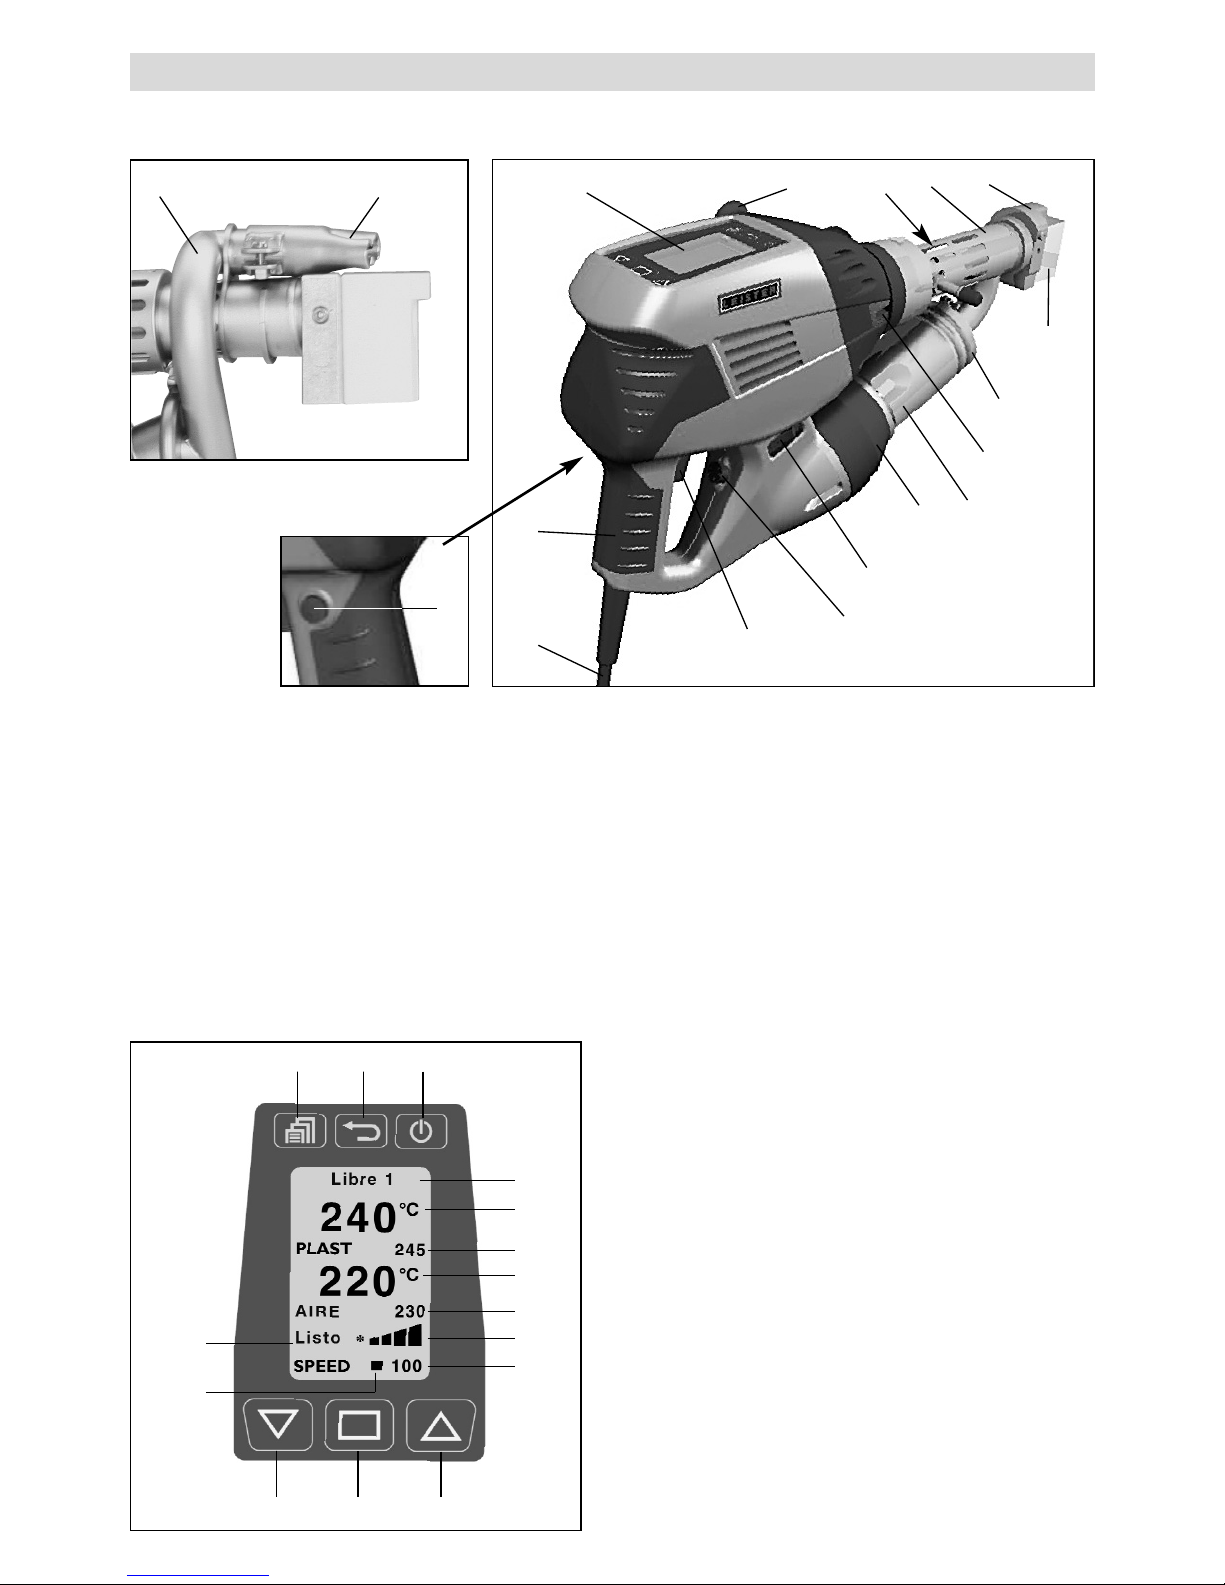
57
Descripción del equipo
1 Interruptor principal
2 Interruptor de conexión y
desconexión del accionamiento
3 Potenciómetro
4 Bloqueo de accionamiento
5 Pantalla
6 Mango
7 Camisa calefactora
8 Zapata de soldadura
Unidad de mando
17 Programa de soldadura
18 Valor real Plast
19 Valor teórico Plast
20 Valor real Air
21 Valor teórico Air
22 Barra indicadora de accionamiento
23 Indicador de rendimiento
24 Tecla de menú
25 Tecla Back
26 Tecla Standby/Enter
27 Tecla Down
28 Tecla Select
29 Tecla Up
30 Indicador de estado de accionamiento
31 Cursor
Con conducto de aire externo
24
27 28 29
30
31
17
18
19
20
21
22
23
25 26
944
9 Boquilla de precalentamiento
10 Abrazadera de tubo
11 Tubo de protección
12 Entrada del alambre para soldar
13 Empuñadura del aparato
14 Cable de conexión de red
15 Elemento calefactor con tubo de protección
16 Soplante de aire caliente (sin escobillas)
44 Conducto de aire caliente externo
1
12
16
8
10
3
2
13
5
11
14
7
9
6
15
4
Page 58
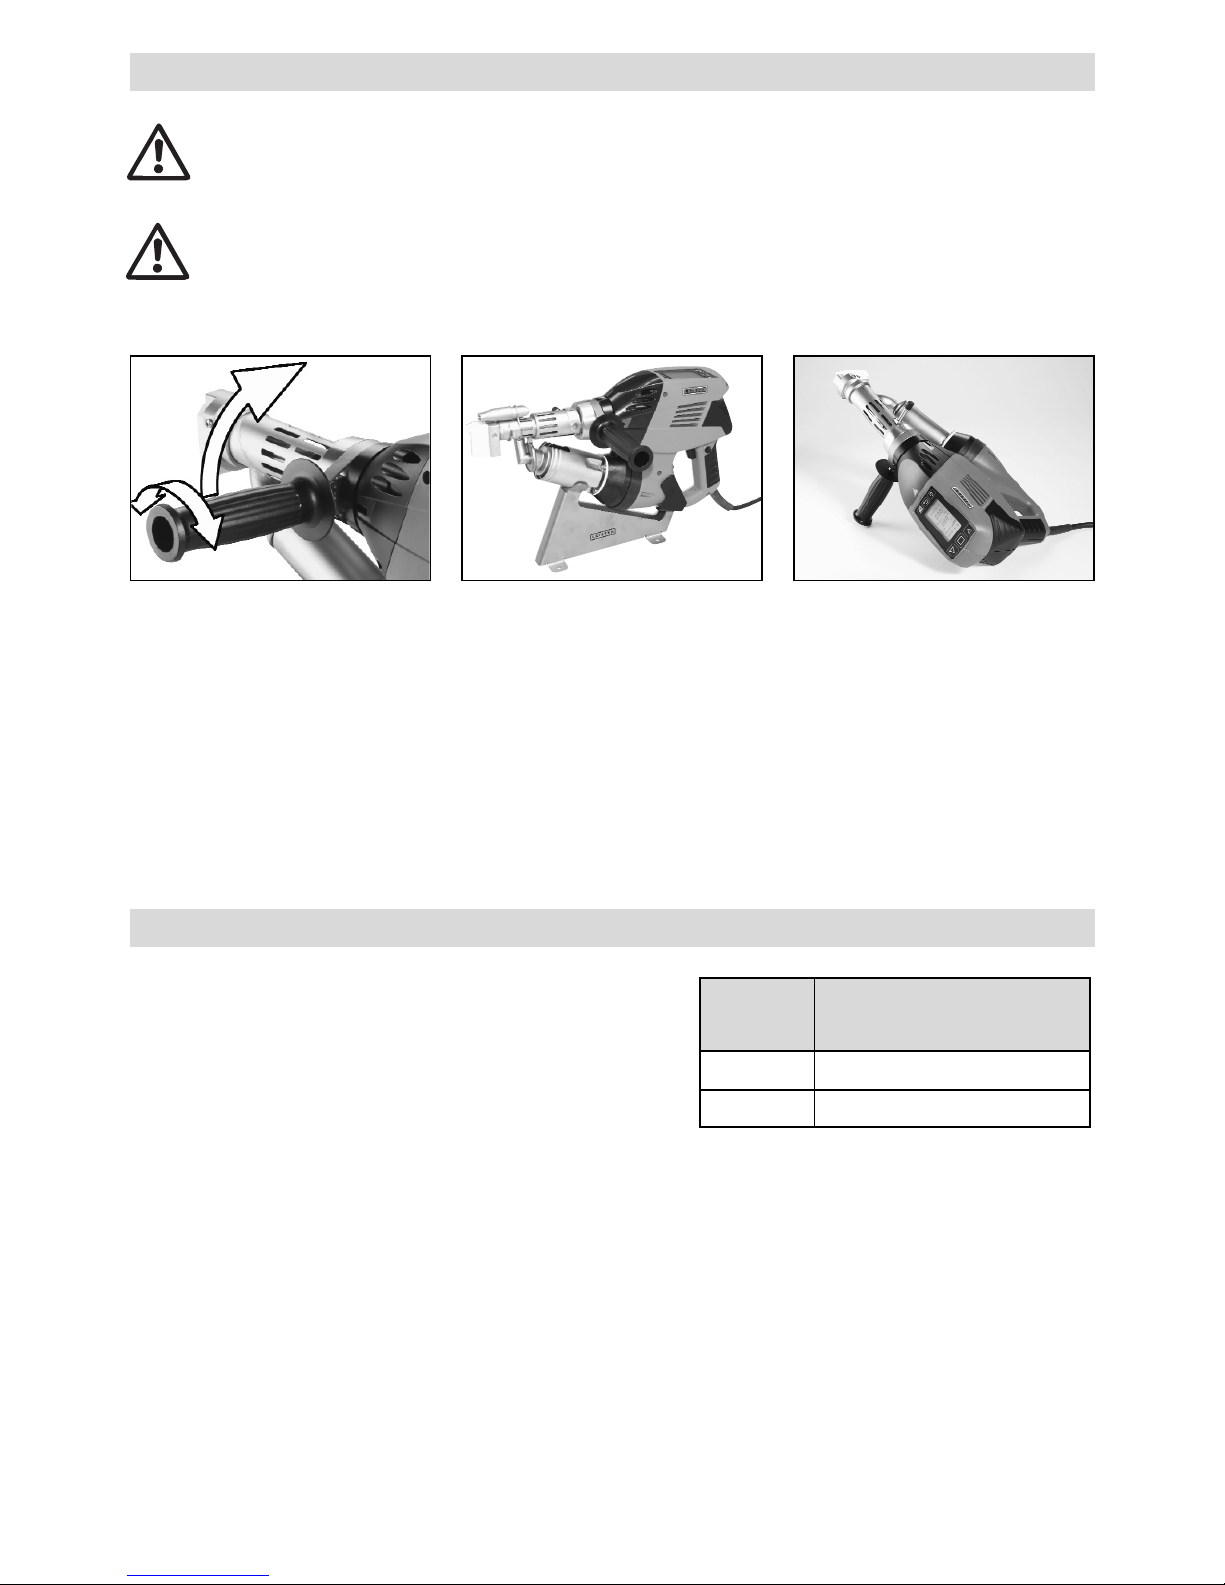
58
Entorno de trabajo / Seguridad
Cuando se interrumpan los trabajos de
mantenimiento, se debe desconectar
el accionamiento con el interruptor
de conexión y desconexión del
accionamiento (2).
Colocar la extrusora manual con el
mango ajustado y bien sujeto sobre
una superficie estable e incombustible,
como se indica en la imagen
.
La extrusora manual no puede emplearse en entornos con peligro de explosiones o incendio.
Garantice siempre un trabajo seguro. El cable de conexión de red y el alambre para soldar
deben poder moverse con libertad y no dificultar el trabajo del usuario ni de un tercero.
La extrusora manual debe colocarse sobre una superficie incombustible. Debe haber una distancia
suficiente entre las piezas de metal calientes, el chorro de aire caliente, la base y las paredes.
1. Girando el mango (6) en sentido
contrario a las agujas del reloj,
aflojar el bloqueo
2. Colocar el mango (6) en la
posición de trabajo deseada
3. Girando el mango (6) en sentido
de las agujas del reloj, volver a
apretar el bloqueo
Para la puesta en marcha y el
soporte de la extrusora manual,
Leister ofrece un soporte
universal de dispositivos.
1
2
3
Ajuste del mango Lugar de trabajo
Si se utilizan cables alargadores, se debe tener en cuenta la
sección transversal mínima:
El cable alargador debe estar autorizado para su uso en el lugar
de utilización (p. ej., en exteriores) y estar identificado como
corresponda.
Si se utiliza un grupo para el suministro de energía, su potencia
nominal deberá ser el doble de la de la extrusora manual.
Longitud
[m]
Sección transversal mínima
(a 230V~) [mm
2
]
Hasta 19
2,5
20 – 50 4,0
Cable alargador
Page 59
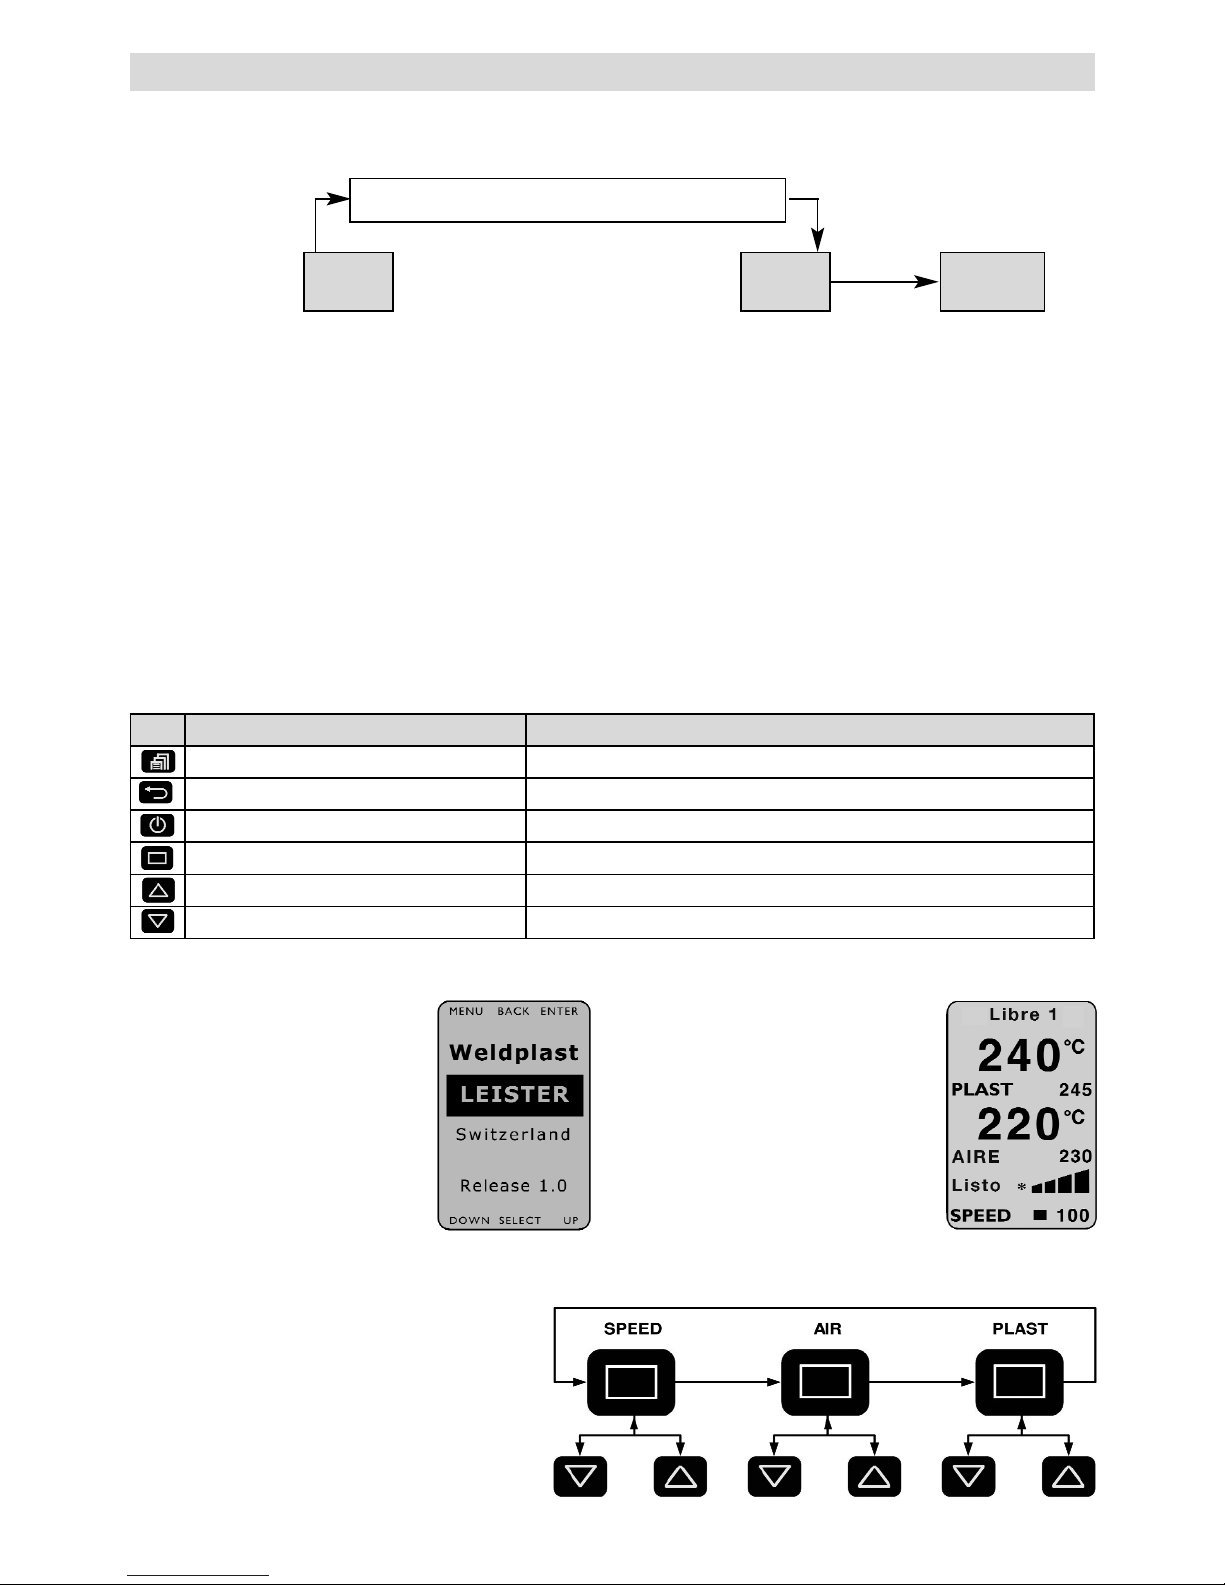
59
Software y menús
La extrusora manual Weldplast S2 está equipada con un software de manejo cómodo que facilita el trabajo del
usuario. Las teclas se activan pulsándolas ligeramente.
Funciones en la ventana de trabajo Funciones en el menú de selección
Menú de selección Menú de selección / Volver a la ventana de trabajo
Ajustar contraste Volver a la ventana de trabajo (no se guardará el cambio)
Calefacción ON/OFF Seleccionar y volver a la ventana de trabajo
Modificar posición del cursor Seleccionar
Valor seleccionado [+] Cursor hacia arriba / Valor seleccionado [+]
Valor seleccionado [–] Cursor hacia abajo / Valor seleccionado [–]
El dispositivo se calienta directamente tras encender el interruptor principal (1) hasta alcanzar la temperatura
nominal ajustada la última vez. Una vez alcanzadas las temperaturas nominales, el contador en el indicador de estado
realiza una cuenta atrás partiendo de 220 segundos. Tras este proceso de arranque, el dispositivo estará listo para la
soldadura (estado Listo*). La extrusora manual alcanzará la temperatura de funcionamiento a los 5 minutos aprox.
En caso de una interrupción breve de la alimentación, no será necesario repetir el proceso de arranque.
Motor bloqueado
Tiempo inicial de bloqueo: 220 segundos
Calentar M libre Listo *
Indicador de
estado de accionamiento (30)
Calentar hasta alcanzar
los valores teóricos
Liberación del motor Preparado para
la soldadura
El control de temperatura impide arrancar la extrusora manual en frío.
Preparación de la soldadura
Ventana de inicio
En la pantalla se mostrarán durante 3 segundos, tras encender
la extrusora manual con el
interruptor principal (1), el
nombre del dispositivo y la versión de software actual.
Ventana de trabajo
La ventana de trabajo muestra los
parámetros ajustados en este momento.
Ajuste de parámetros en la ventana de trabajo
El cursor (31) muestra el parámetro que se
puede ajustar. Tras la conexión, el cursor se
encuentra en la posición «SPEED». Con la
tecla Select (28) se puede seleccionar «AIR»
o «PLAST» y con la tecla Up (29) o Down (27)
es posible cambiar sus valores.
Ajustar el valor Ajustar el valor Ajustar el valor
Page 60
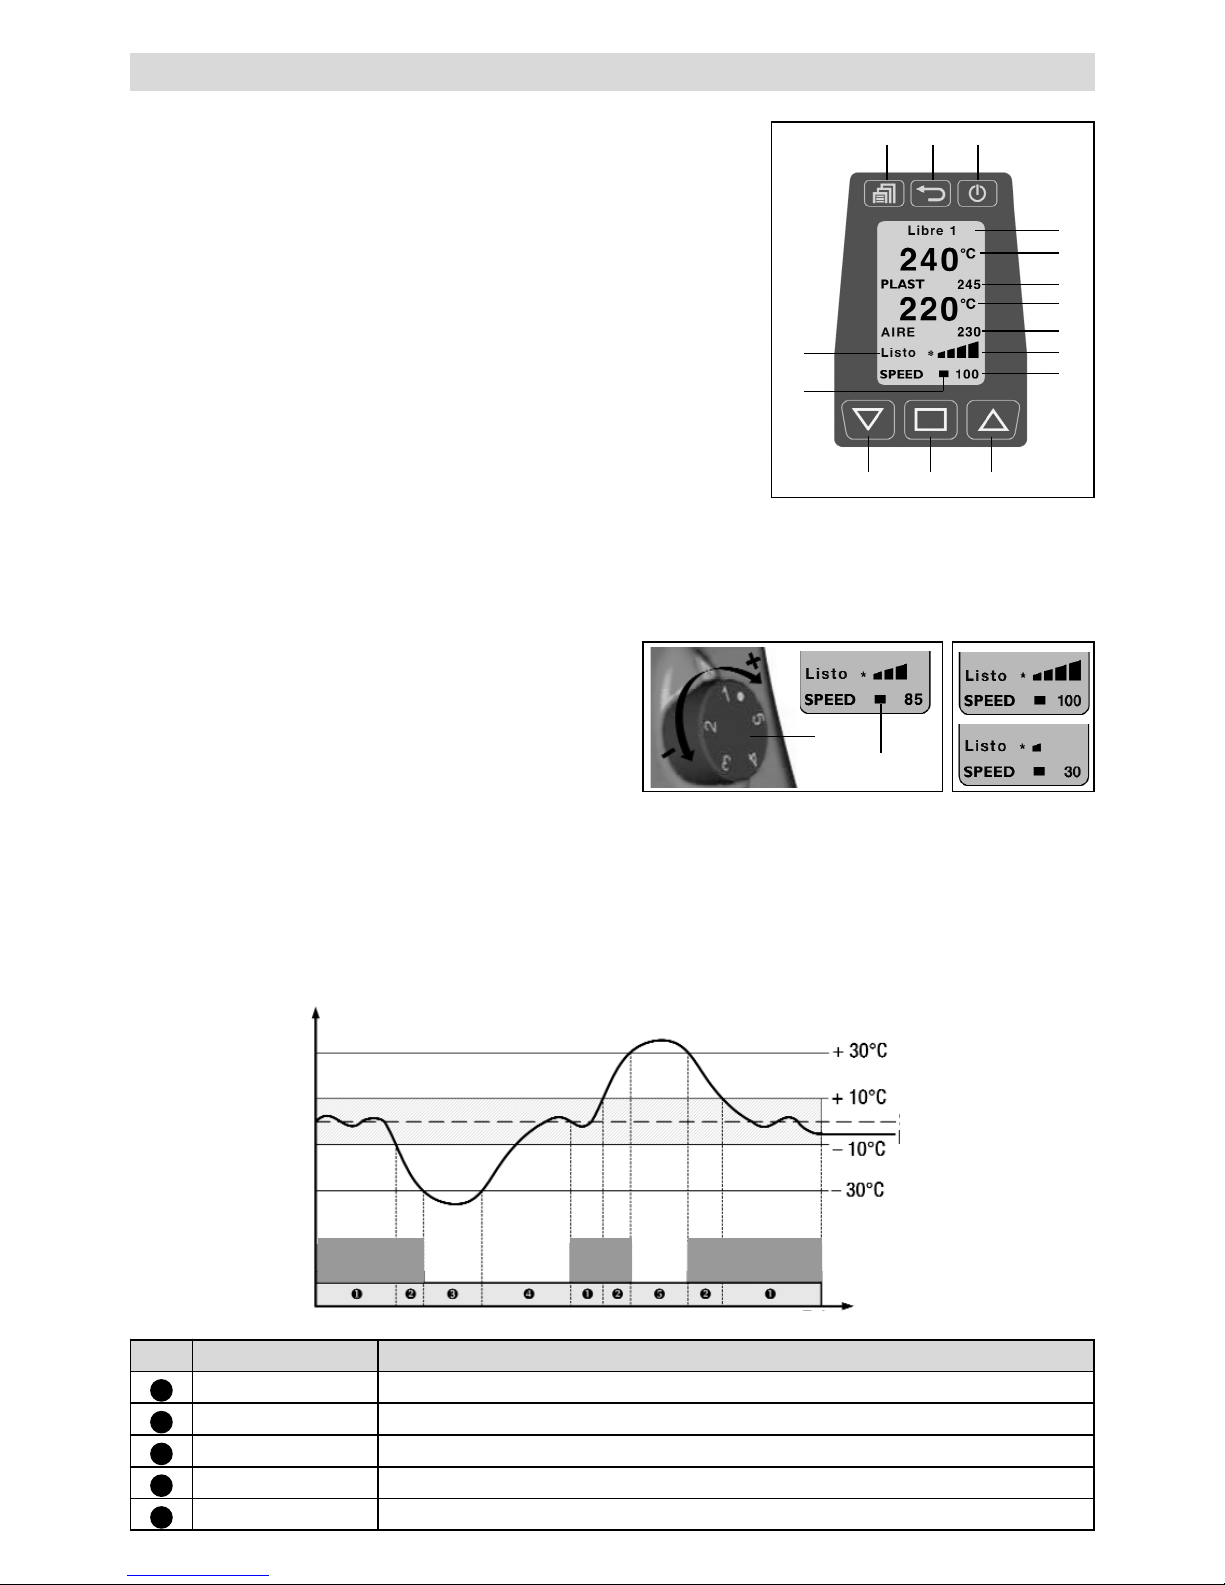
60
Control de los parámetros de soldadura
Los valores teóricos y reales de las temperaturas AIR y PLAST se controlan constantemente. Si un valor real
es diferente al valor teórico correspondiente (valor fuera del rango de tolerancia), se señalizará en el indicador
de estado (30) mediante un cambio de estado. Si es necesario, se bloqueará el motor de accionamiento de forma
provisional hasta que los parámetros de soldadura vuelvan al rango de tolerancias definido. Los estados posibles y
los rangos de tolerancia se muestran en el siguiente gráfico y en la tabla.
N.º Indicador de estado Propiedades de estado
1
Listo* Listo para la soldadura
2
M libre Divergencia de los parámetros de soldadura > 10 °C
3
Calentar
Divergencia de los parámetros de soldadura > –30 °C, motor de accionamiento bloqueado
4
220s Tiempo inicial de bloqueo de 220 s, motor de accionamiento bloqueado
5
demasiado caliente
Divergencia de los parámetros de soldadura > +30 °C, motor de accionamiento bloqueado
Ajuste de la cantidad de extrusión
En función de la forma de la costura se pueden ajustar la cantidad de
extrusión y el tiempo de precalentamiento.
• Preajuste en la pantalla
– Con la tecla Select (28) colocar el cursor en la posición «SPEED».
– Definir el valor máximo de rendimiento (de 30 a 100%) con la tecla
Up (29) o Down (27) (se representa con la barra indicadora de
accionamiento (22))
• Ajuste de precisión durante el proceso de soldadura
– Desde el valor de rendimiento máximo ajustado (por ejemplo, 85%)
se puede reducir al mínimo la cantidad de extrusión girando el
potenciómetro (3)
La cantidad de extrusión dependerá del grosor del alambre para soldar
empleada. Si con el indicador de rendimiento «30» y ajuste de potenciómetro «Minimum» el rendimiento es
demasiado elevado, se deberá cambiar el alambre para soldar al siguiente grosor más pequeño.
Ajuste de las temperaturas PLAST y AIR
• Con la tecla Select (28) colocar el cursor en la po-
sición «PLAST» o «AIR»
• El valor de temperatura se ajustará con la tecla Up (29)
o Down (27)
3
22
ejemplo
Preparación de la soldadura
24
27 28 29
30
31
17
18
19
20
21
22
23
25 26
Indicación de temperatura
Valor de consigna
Valor real
Indicación de estado
Tiempo
Motor
desbloqueado
Motor
desbloqueado
Motor
desbloq.
Page 61
61
Inicio del proceso de soldadura
• En caso necesario, montar la zapata de soldadura (8) correspondiente
• Ajustar el potenciómetro (3) al máximo
• Cuando se alcance la temperatura de funcionamiento (estado Listo*), se puede comenzar la soldadura
• Pulsar el interruptor de conexión y desconexión del accionamiento (2)
• Introducir un alambre para soldar con un diámetro de 3 o 4 mm en la entrada del alambre de soldadura (12)
• El alambre para soldar entrará automáticamente en la entrada del alambre de soldadura (12). El alambre se
debe introducir sin resistencia.
¡ATENCIÓN!
Utilizar el dispositivo siempre con el alambre para soldar, pero nunca introducir el alambre para
soldar al mismo tiempo en ambas entradas.
• Interrumpir la salida de material con el interruptor de conexión y desconexión del accionamiento (2)
• Orientar la boquilla de precalentamiento (9) a la zona de soldadura
• Precalentar la zona de soldadura con movimientos oscilantes
• Colocar el dispositivo en la zona de soldadura lista y volver a pulsar el interruptor de conexión y desconexión
del accionamiento (2)
• Realizar una soldadura de prueba conforme a las instrucciones de soldadura del fabricante del material y
las normas o directivas nacionales
• Comprobar la soldadura de prueba
•
Adaptar el ajuste de temperatura y la cantidad de extrusión según sea necesario
•
En caso de un procedimiento de soldadura largo, el interruptor de conexión y desconexión del
accionamiento (2) se puede mantener en funcionamiento continuo con el bloqueo de accionamiento (4).
• El PVC-U sólo se puede procesar en el menú de PVC-U. ATENCIÓN: Utilice únicamente PVC-U (no PVC-C)
• Para evitar la corrosión se recomienda llenar el dispositivo con PE-HD si no se va a utilizar por un período prolongado
(a partir de 2 días).
WELDPLAST S2 PVC
Page 62
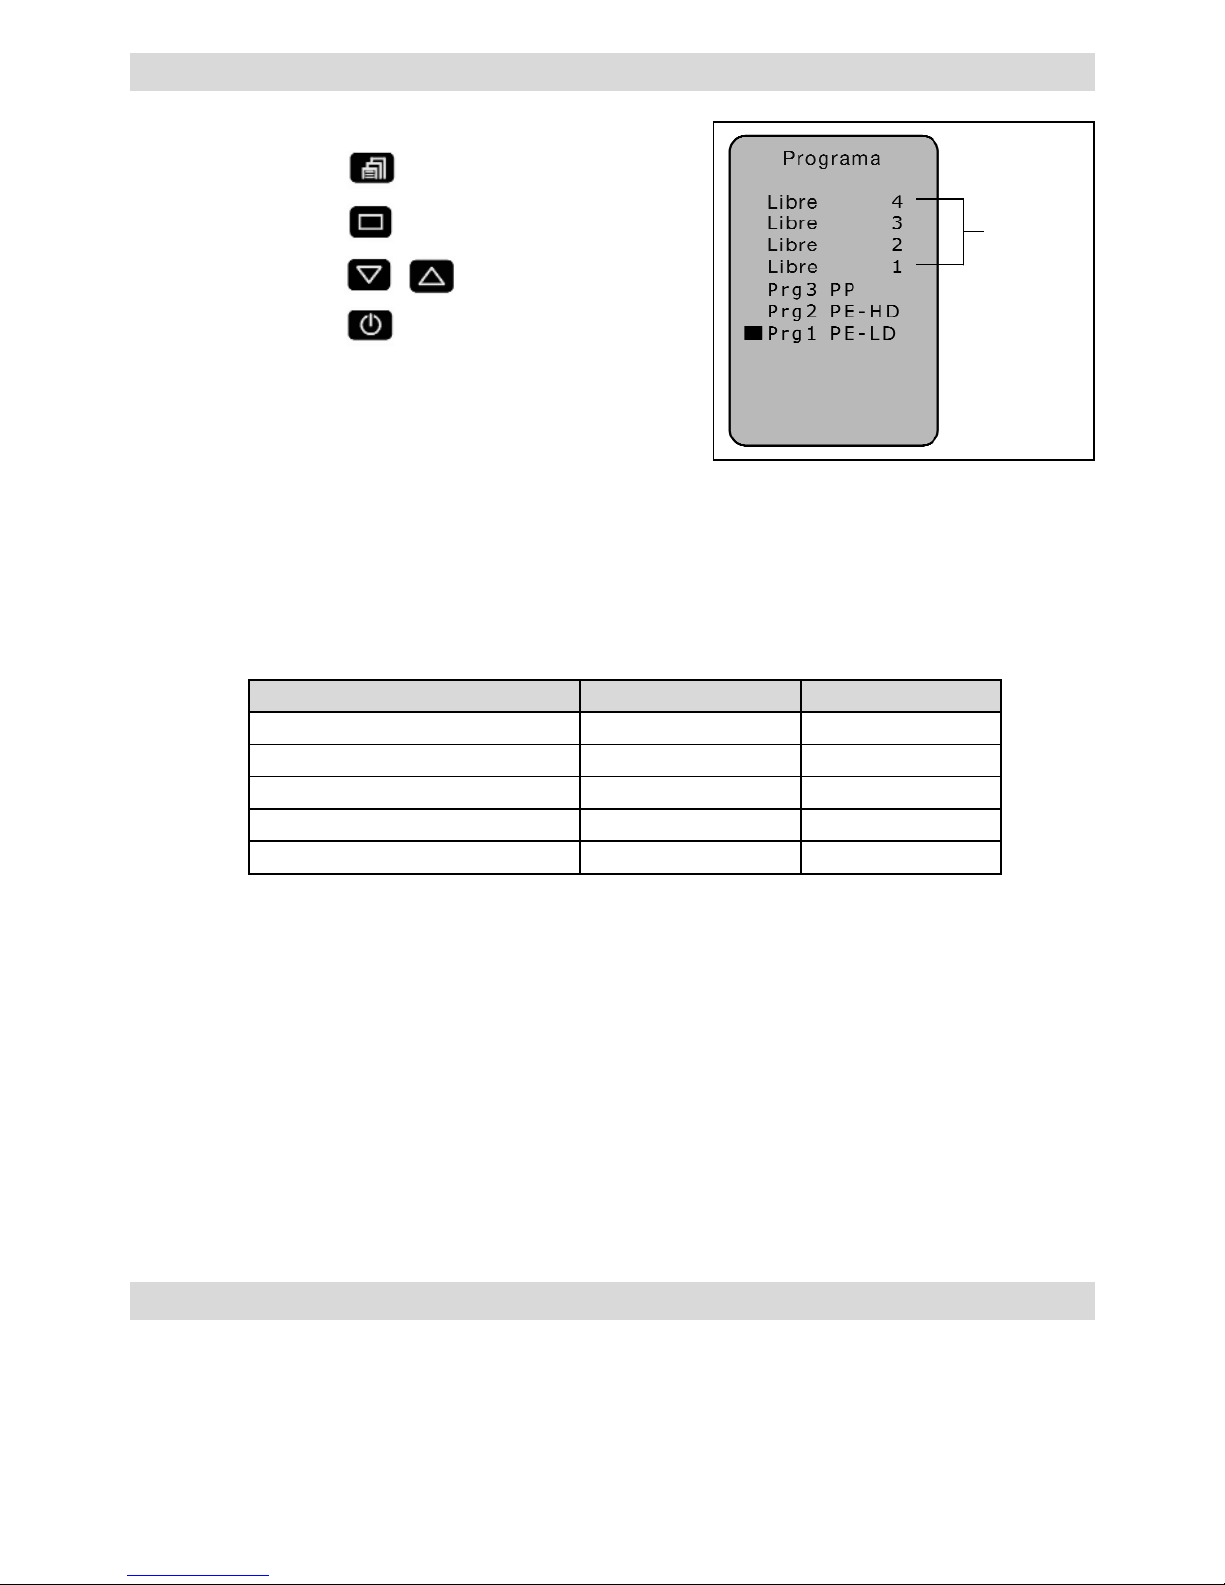
62
Menú
Seleccionar programa
Selección
Entrada
Los programas 1 – 3 disponen de parámetros predefinidos que se pueden adaptar durante el proceso de
soldadura.
Los cambios no se guardarán.
Los ajustes libres 1 – 4 están predefinidos de fábrica y se pueden programar libremente. Los parámetros seguirán guardados tras desconectar el dispositivo.
Ajuste de la cantidad de extrusión
• Con la tecla Select (28) colocar el cursor en la posición «SPEED»
• El valor de rendimiento (de 30 a 100%) se ajustará con la tecla Up (29) o Down (27)
Ajuste de las temperaturas PLAST y AIR
• Con la tecla Select (28) colocar el cursor en la posición «PLAST» o «AIR»
• El valor de temperatura se ajustará con la tecla Up (29) o Down (27)
El programa de soldadura (17) ajustado actualmente aparecerá en la ventana de trabajo.
El indicador de los materiales puede variar en función de la versión del equipo y del software.
Ajuste
libre
1-4
Programa de soldadura Nominal PLAST [°C] Nominal AIR [°C]
Ajuste libre 1 – 4
230 260
Prg1 PE-LD
220 260
Prg2 PE-HD
230 260
Prg3 PP
240 260
Prg0 PVC-U
200 300
Programa: El indicador de los materiales puede variar en fun-
ción de la versión del equipo y del software.
Parámetros de soldadura
• Liberar el bloqueo de accionamiento (4) y soltar el interruptor de conexión y desconexión (2).
Retirar el material de soldadura de la zapata de soladura para que esta no se dañe la próxima vez que se arranque.
• Apagar la calefacción con la tecla Standby/Enter (26)
• Dejar que el dispositivo se enfríe durante aprox. 5 minutos
• Apagar el interruptor principal (1)
Desconexión del dispositivo
Page 63
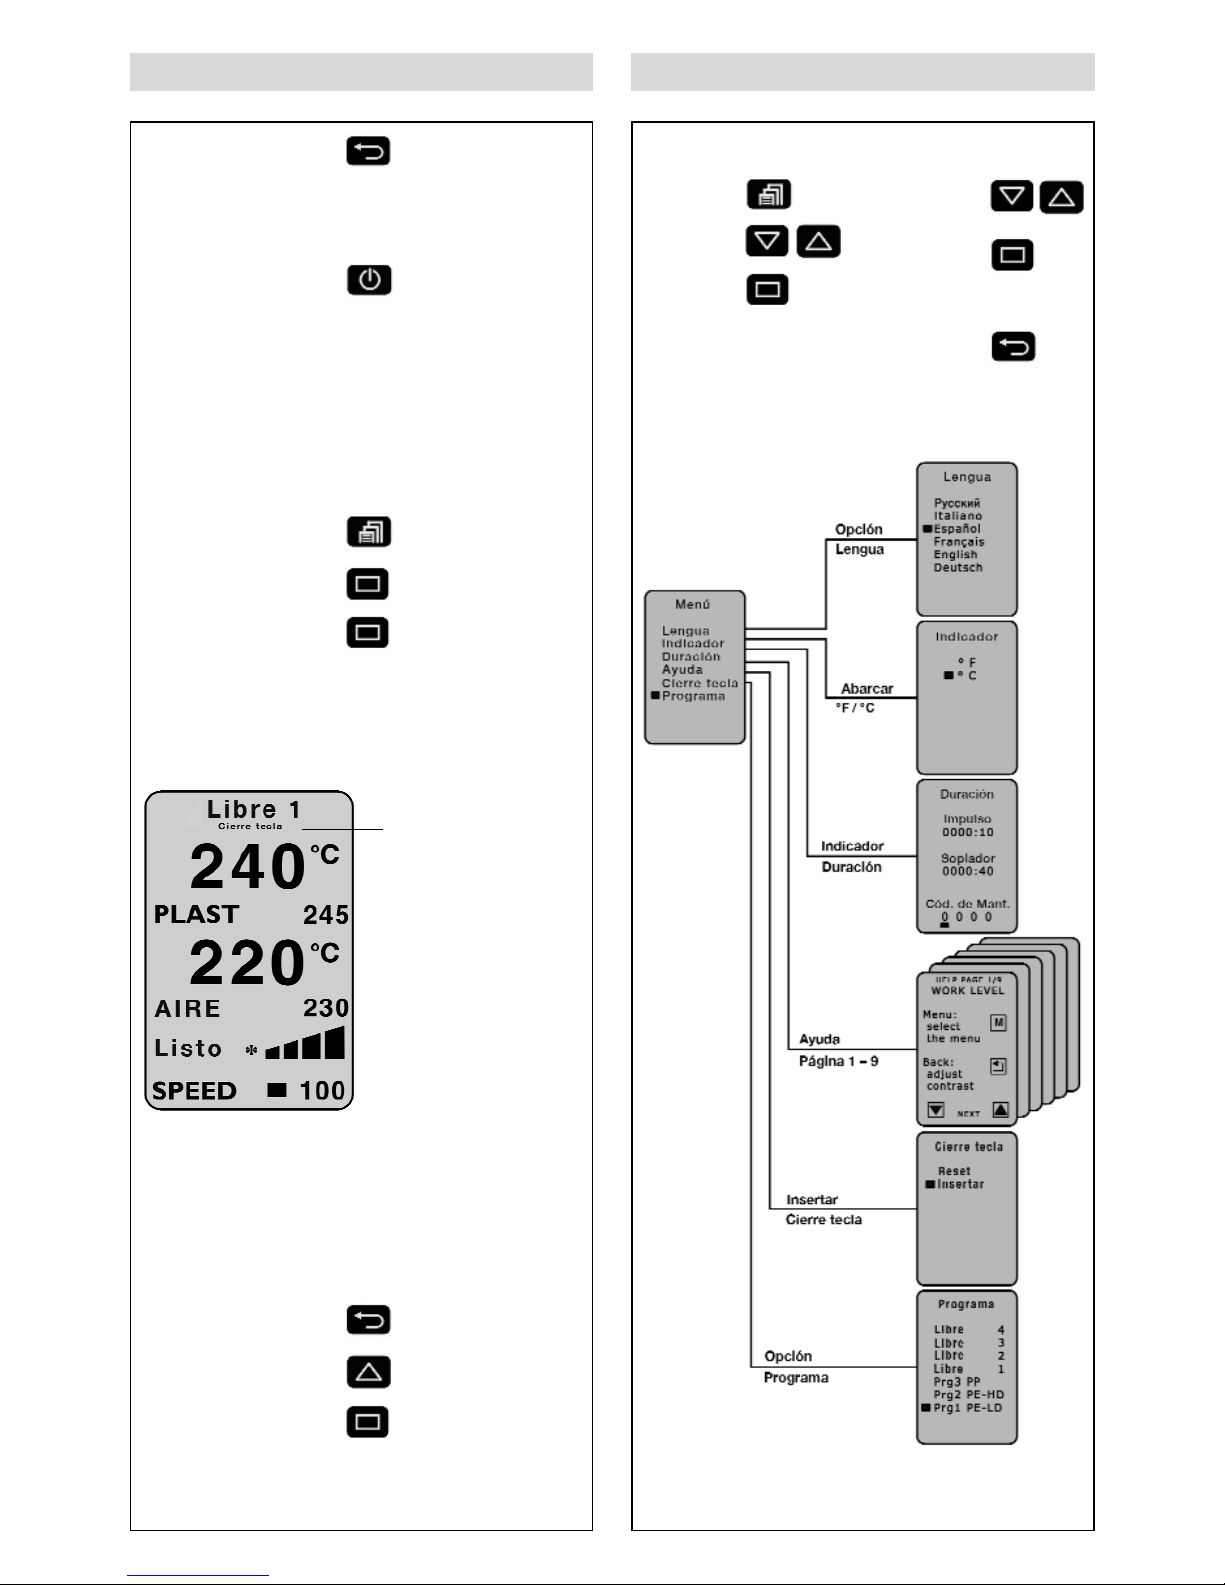
63
Ajuste de contraste
En caso de malas condiciones luminosas y de oscilaciones de la temperatura ambiental, el contraste
se puede ajustar a través de la tecla Back (25)
.
Calefacción ON/OFF
En caso de una interrupción prolongada (Standby), la
calefacción para PLAST y AIR se puede desconectar a
través de la tecla Standby/Enter(26)
.
Menú
Menú
Selección
Seleccionar
Funciones
Selección
Seleccionar
y volver
Volver a la
selección de
la ventana
de trabajo
Activar bloqueo de teclas
1. Menú
2. Bloqueo de teclas
3. Activar
Si se activa el bloqueo de teclas, en
la pantalla aparece Bloqueo de teclas.
El bloqueo se puede cancelar de
la siguiente forma:
Desactivar bloqueo de teclas
1. Back
2. Restablecer
3. Seleccionar
La tecla Select deberá pulsarse inmediatamente
después de restablecer.
Bloqueo de
teclas activado
Otros ajustes Menús
Page 64
64
Si se produce un error, este aparecerá en el indicador de estado (30) (por ejemplo, Motor sobrecalentado).
Indicador
Al producirse un error, se desconectarán las calefacciones para AIR y PLAST, así como el motor de accionamiento.
Si esto no se produce, se deberá desconectar inmediatamente el dispositivo de la red.
Otros procedimientos en caso de aparecer un error en el indicador de estado de accionamiento (30)
•Anotar el código de error
•Liberar el bloqueo de accionamiento (4) y soltar el interruptor de conexión y desconexión (2)
•Desconectar el interruptor principal (1)
•Poner de nuevo el dispositivo en funcionamiento con supervisión y comprobar que la extrusora manual no
se sobrecaliente desde fuera
•Retirar, si es posible, el plástico que permanezca en el tornillo sinfín
•En caso de que se vuelva a producir el error, se deberá enviar el dispositivo al servicio técnico para su inspección
indicando el código de error
ErrXX
ErrXX
Err04
Mensajes de error
Protección frente a temperatura excesiva del accionamiento
Si el accionamiento se calienta demasiado por influencias externas o por una temperatura de PLAST demasiado
baja, se desconecta la protección de temperatura interna del accionamiento (vea ).
Protección de rearranque del accionamiento
El motor de accionamiento está protegido contra rearranques autónomos tras errores, por ejemplo, sobretemperatura
. Aparece en la pantalla (5) la indicación «Desconectar accionamiento», mientras el motor de accionamiento
permanece en estado bloqueado. Tras resolver el problema y desconectar el accionamiento (liberar el bloqueo de
accionamiento (4) y soltar el interruptor de conexión y desconexión del accionamiento (2)) se apagará
la indicación "Desconectar accionamiento" en la pantalla (5). Se puede continuar trabajando.
Err04
Err04
El dispositivo reconoce los siguientes fallos:
Indicación
Tipo de fallo
Err01
Sobretemperatura del aire o sonda de temperatura defectuosa
Err02
Sobretemperatura de la masa de plástico o sonda de temperatura defectuosa
Err04
Sobretemperatura en el desarrollo del motor, motor sobrecalentado
Err08
Sobretemperatura del elemento calentador AIR o avería del motor del soplante
Err10
Sobretemperatura del circuito electrónico
Err40
Cortocircuito de la sonda de temperatura PLAST
En caso de que se produzcan varios fallos al mismo tiempo, por ejemplo, y , se mostrará .
Otras combinaciones se mostrarán con las letras A, B, C, D, E y F,
por ejemplo, y indicación .
Err02 Err04 Err06
Err08 Err02 Err0A
Page 65
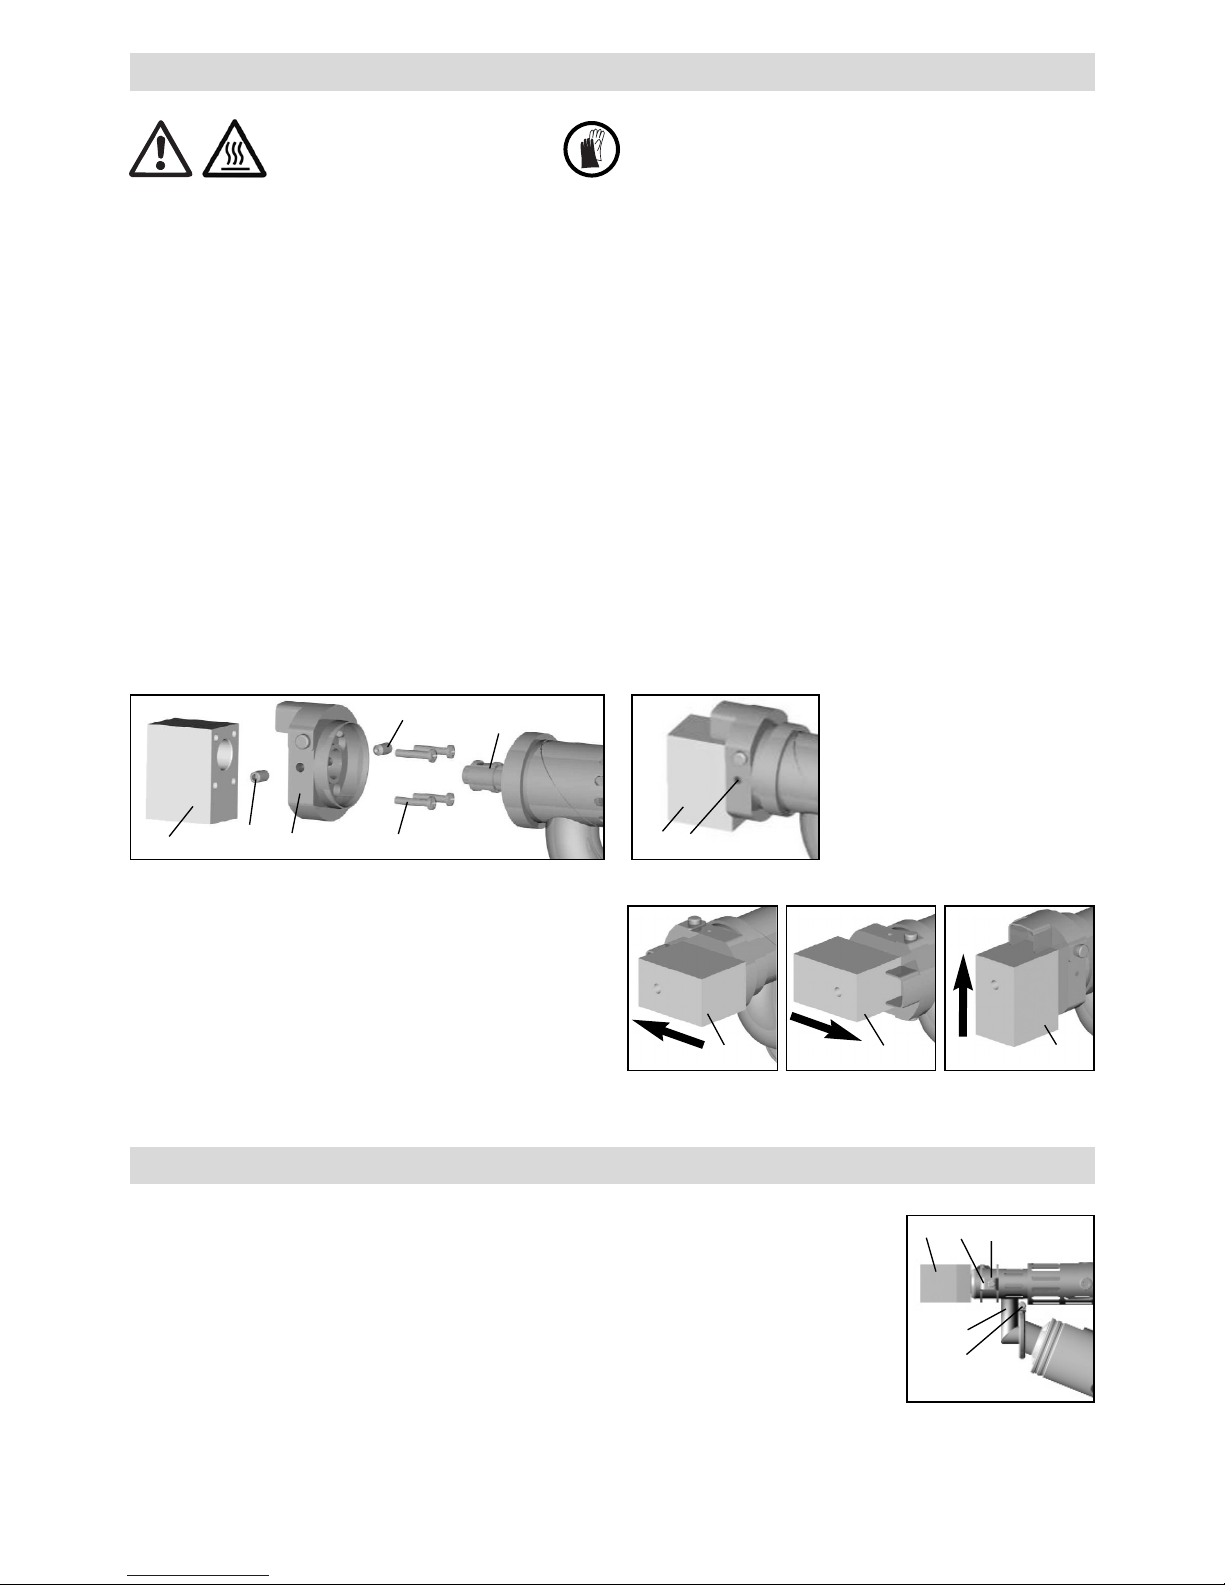
65
Desmontaje
– Apagar el dispositivo aún caliente y desenchufarlo de la red eléctrica
– Retirar la zapata de soldadura (8) de la boquilla de extrusión (32) junto con el soporte de zapata (34) aflojando
los tornillos de fijación (35)
– Limpiar los restos de soldadura de la boquilla de extrusión (32) en cada cambio de zapata y comprobar que
esté firmemente atornillada
– Retirar la zapata de soldadura (8) aflojando los tornillos de sujeción (33) del soporte de zapata (34)
Montaje
– Montar una de las zapatas de soldadura (8) adaptadas a la costura en el soporte de zapata (34) con los
tornillos de sujeción (33)
– La zapata de soldadura (8) y el soporte de zapata (34) deben estar bien sujetos con tornillos de fijación (35)
¡Peligro de quemaduras! Trabajar sólo con guantes de protección térmica.
El cambio de la zapata de soldadura se debe realizar con el dispositivo aún caliente.
8 Zapata de soldadura
32 Boquilla de extrusión
33 Tornillos de sujeción
34 Soporte de patín
35 Tornillo de fijación
35
8
Dirección de soldadura
Aflojando los tornillos de fijación (35) se puede girar
la zapata de soldadura (8) sin escalas a la dirección
de soldadura deseada.
Se deben volver a apretar bien los tornillos de fija-
ción (35).
8
33
32
35
34
35
8
8
8
Cambio de la zapata de soldadura
Para desmontar el conducto de aire caliente (44) se debe retirar primero la zapata de
soldadura (8). Tras aflojar el tornillo con contratuerca (45) de la abrazadera de tubo
(10) y el tornillo de fijación (47) de la conexión del conducto de aire caliente, se puede
extraer toda la unidad
.
Montaje en orden inverso.
8
44
45
10
47
Cambio del conducto de aire caliente
Page 66
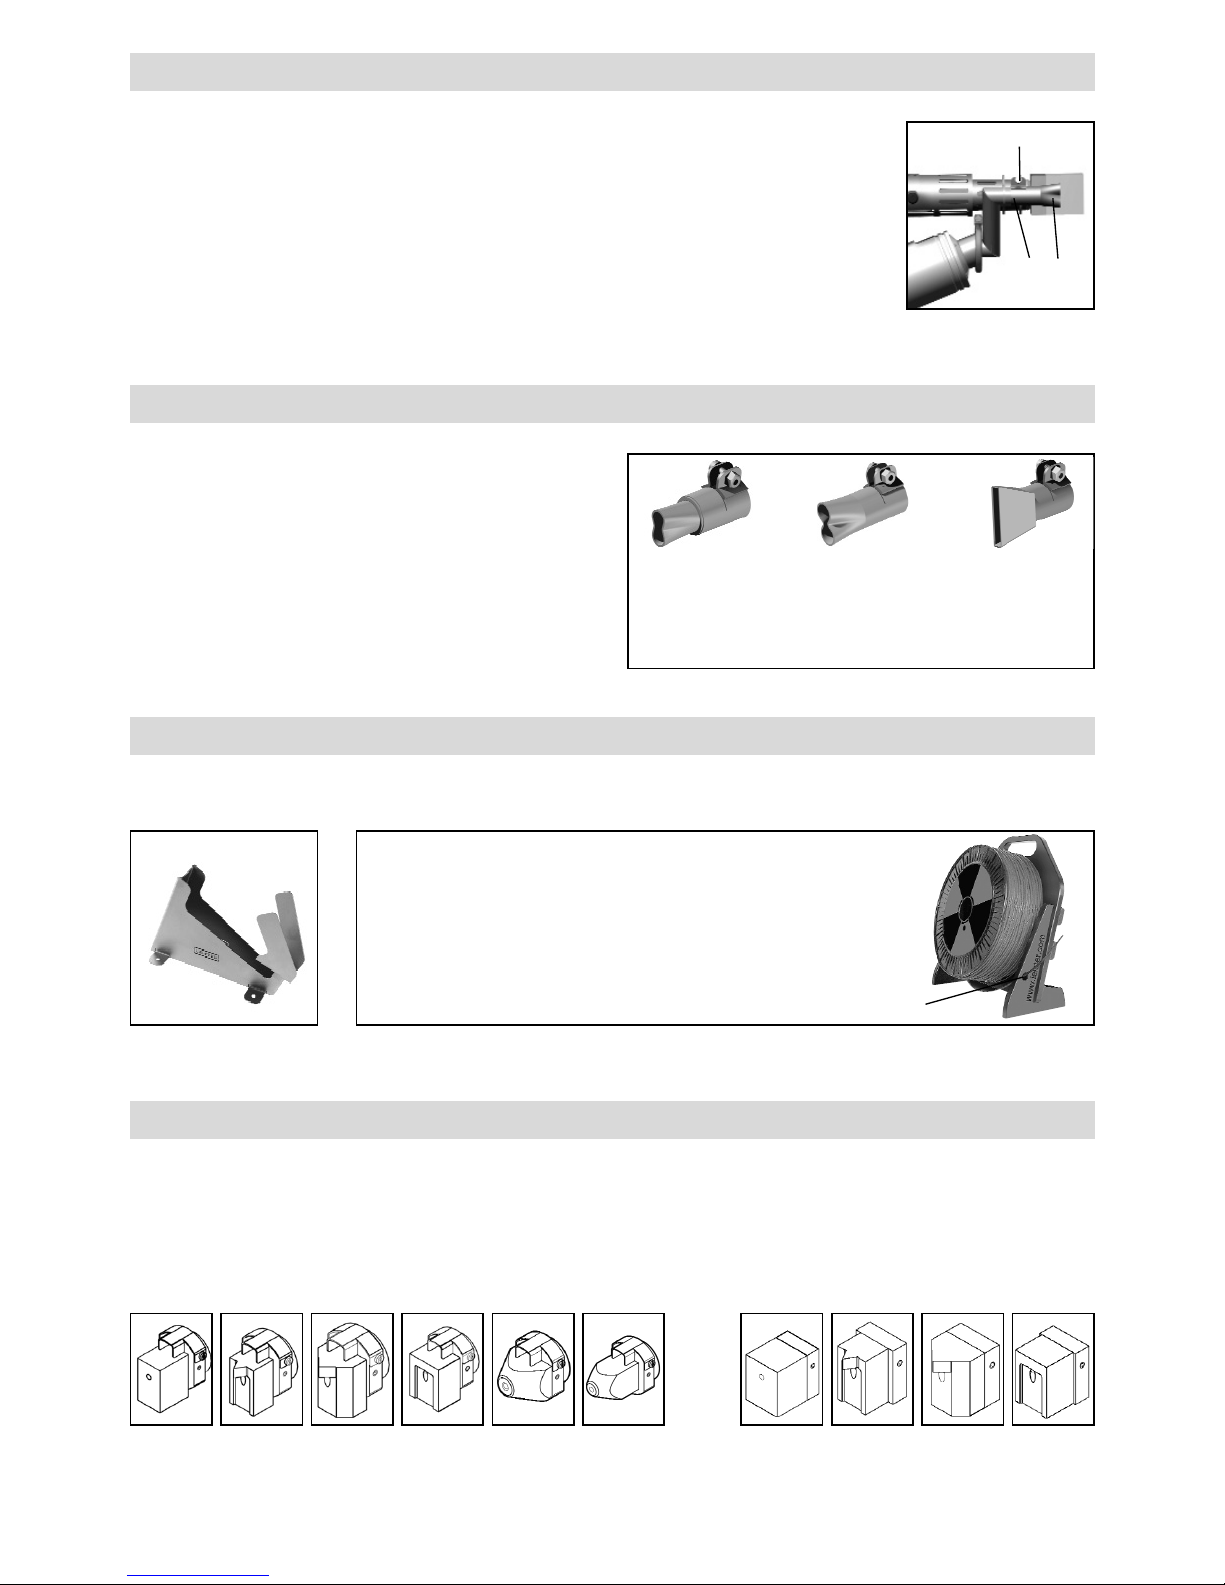
Desmontaje: Aflojar el tornillo de fijación (43) de la boquilla de precalenta-
miento (9) y retirarla del conducto de aire caliente (44).
Montaje: Colocar la boquilla de precalentamiento (9) sobre el conducto de
aire caliente (44).
Compruebe que la orientación sea paralela a la zapata de la boquilla.
Apretar el tornillo de fijación (43).
9
44
43
Se puede elegir entre tres boquillas de precalentamiento (9) diferentes en función de la anchura de la
costura de soldadura. Las secciones transversales de
las boquillas cumplen las directivas DVS.
Boquilla 1
Ancho de
la costura
hasta 15 mm
Boquilla 2
Ancho de
la costura
de 16 a 20 mm
Boquilla 3
Ancho de
la costura
de 21 a 40 mm
Boquillas de precalentamiento para equipos con conducto de aire externo
Cambio de la boquilla de precalentamiento
Sólo pueden utilizarse accesorios Leister.
Dispositivo portátil de desbobinado de alambre
• El dispositivo está diseñado para dos rollos de
alambre de soldadura con Ø 300 mm
• Para garantizar un desbobinado correcto del
alambre, se debe guiar el alambre de soldadura
a través del ojal (41) previsto
Leister Technologies AG ofrece para todas las formas de costura habituales zapatas de soldadura correspondientes
en diferentes tamaños
:
Pieza
bruta
Costura V Costura
en
ángulo
Costura
solapada
Soporte del aparato
Esquina,
corta
Esquina,
larga
WELDPLAST S2
con conducto de aire integrado
WELDPLAST S2 / WELDPLAST S2-PVC
con conducto de aire externo
Accesorios
Gama de zapatas de soldadura
Pieza
bruta
Costura V Costura
en
ángulo
Costura
solapada
66
41
Page 67
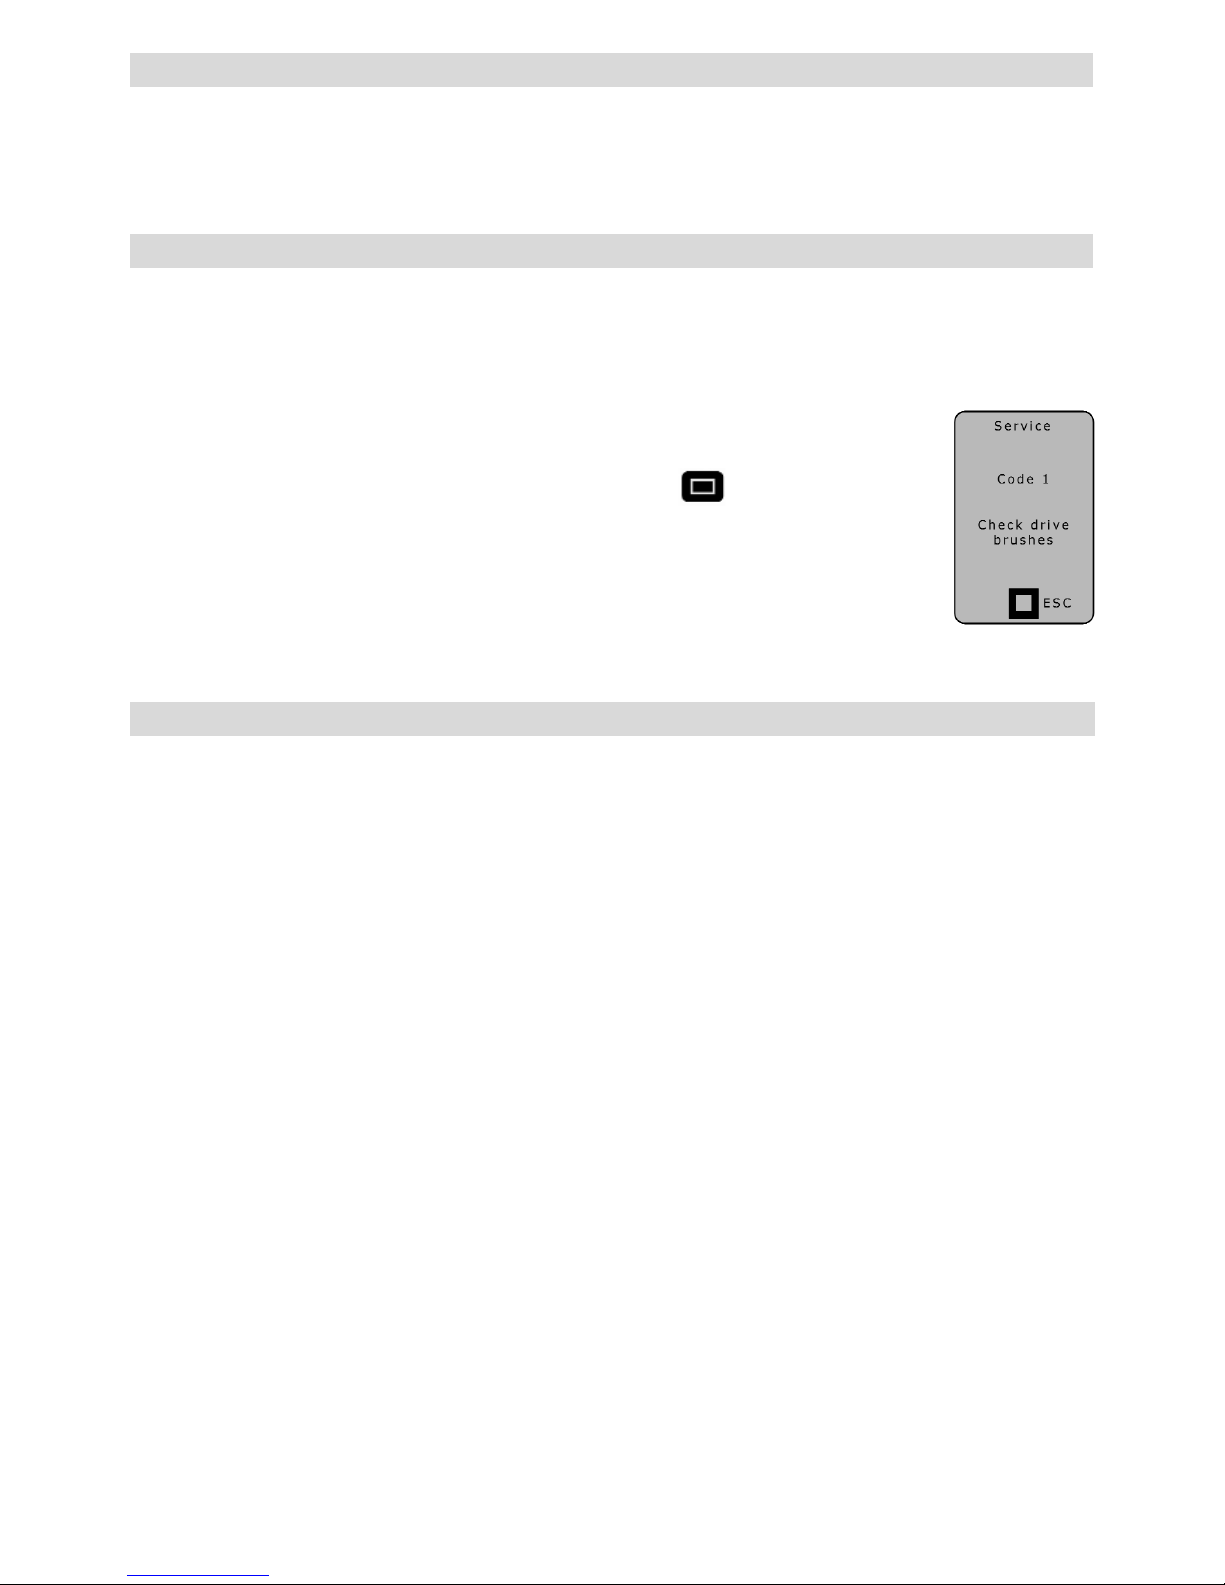
67
• Las reparaciones se realizarán únicamente en oficinas de servicio técnico autorizadas por Leister. Estas garantizan un servicio de reparación fiable y especializado durante 24 horas con piezas de repuesto originales
conforme a los planos de conexiones y las listas de piezas de repuesto.
• Si al conectar el dispositivo aparece en WELDPLAST S2 el indicador de servicio con el código
de servicio 1, una oficina de servicio autorizada de Leister deberá controlar el estado
de las escobillas de carbón del accionamiento y sustituirlas en caso necesario.
• El indicador se puede volver a ocultar con la tecla Select (28) .
• Con la extrusora manual se puede continuar trabajando un período breve.
• Si no se cambian las escobillas de carbón en un período determinado, el accionamiento se
moverá hasta alcanzar la parada mecánica de carbón. No aparece ningún mensaje de error
en el indicador, pero el accionamiento deja de funcionar.
Mantenimiento
• Controlar que el cable de conexión de red (14) y el enchufe no tengan daños mecánicos ni eléctricos
• Retirar los restos de soldadura de la boquilla de extrusión (32) en cada cambio de zapata de soldadura
Servicio y reparaciones
Garantía
• Para este aparato existe una garantía básica de un (1) año a partir de la fecha de compra (se prueba con recibo
de compra o justificante de entrega). Los daños que se produzcan se resolverán mediante reparación o envío de
sustitución. Los elementos de calefacción no se incluyen en esta garantía.
• El tornillo sinfín para la extrusión y el tubo cilíndrico quedan excluidos de la garantía en caso de corrosión
causada por el PVC.
• Quedan excluidos otros derechos, salvo por disposiciones legales.
• Quedan excluidos de la garantía los daños atribuidos al desgaste natural, la sobrecarga o el uso inadecuado
del equipo.
• No existe ningún derecho en aparatos reformados o modificados por el comprador.
Page 68
68
Leister WELDPLAST S2 / S2-PVC / S2-TPO
Handextruder
Extrusielassen met de volgende materialen:
WELDPLAST S2 PP / PE-HD / PE-LD
WELDPLAST S2-PVC PP / PE-HD / PE-LD / PVC-U
WELDPLAST S2-TPO PP / PE-HD / PE-LD / TPO
Verdere materialen op aanvraag
De naadvorm van de handextruder is in overeenstemming met DVS-norm 2207–4.
DVS:
Deutscher Verband für Schweisstechnik (Duitse Bond voor Lastechniek)
Toepassing
Bedieningshandleiding vóór de inwerkingstelling
aandachtig lezen en voor later gebruik bewaren.
Handleiding (Vertaling van de originele gebruiksaanwijzing)
1
Levensgevaar bij het openen van het apparaat, omdat onder spanning staande onderdelen en aansluitingen
worden blootgelegd. Vóór het openen van het apparaat eerst de stekker uit het stopcontact trekken.
Elektrisch geleidend materiaal (b.v. PE-EL) mag niet worden gelast.
Brand- en ontploffingsgevaar bij ondeskundig gebruik van de handextruder (b.v. oververhitting van
materiaal) vooral in de buurt van brandbare materialen en explosieve gassen.
Verbrandingsgevaar ! Blanke metaalvlakken en naar buiten stromende massa niet in hete toestand
aanraken. Het apparaat eerst laten afkoelen. Hete luchtstraal en naar buiten stromende massa niet
op personen of dieren richten.
Sluit het apparaat alleen aan een geaard stopcontact aan. Elke onderbreking van de aardleiding
binnen of buiten het apparaat is gevaarlijk!
Alleen verlengsnoeren met aardleiding gebruiken!
De nominale spanning die op het apparaat staat aangegeven moet overeenkomen met de netspanning.
Bij netuitval moeten hoofdschakelaar en aandrijving worden uitgeschakeld (arrêtering ontgrendelen).
Een aardlekschakelaar is bij het gebruik van het apparaat op bouwplaatsen ter beveiliging van personen
dringend noodzakelijk.
Het apparaat moet onder toezicht in werking zijn. De warmte kan brandbare materialen bereiken die zich
buiten zichtwijdte bevinden.
Het apparaat mag alleen door daarvoor opgeleide technici of onder toezicht van zulke personen worden
gebruikt. Het is voor kinderen verboden dit apparaat te gebruiken.
Bescherm het apparaat tegen vocht en damp.
Waarschuwing
Veiligheid
120
230
FI
NL
Page 69
69
Leister Technologies AG, Galileo-Strasse 10, CH-6056 Kaegiswil/Zwitserland bevestigt dat dit product in de
door ons in omloop gebrachte uitvoering aan de eisen van de volgende EU-richtlijnen voldoet.
Richtlijnen: 2006/42, 2004/108, 2006/95
Geharmoniseerde normen: EN 12100-1, EN 12100-2, EN 60204-1, EN 14121-1
EN 55014-1, EN 55014-2, EN 61000-6-2, EN 61000-3-2, EN 61000-3-3,
EN 50366, EN 62233, EN 60335-2-45
Kaegiswil, 28-11-2011
Bruno von Wyl, CTO Beat Mettler, COO
Elektrogereedschap, toebehoren en verpakkingen moeten in een milieuvriendelijk recyclingproces
worden verwerkt. Alleen voor EU-lidstaten: Geef elektrisch gereedschap niet met het huisvuil mee!
Volgens de Europese richtlijn 2002/96 over weg te werpen elektrische en elektronische apparaten,
evenals volgens de omzetting hiervan in nationaal recht, moet niet meer te gebruiken elektrogereedschap
apart worden verzameld en naar een milieuvriendelijk recyclingproces worden afgevoerd.
Afvalverwijdering
Conformiteit
Spanning V~ 230
Vermogen W 3000
Frequentie Hz 50/60
Luchtstroom (20°C) l/min 300
Luchttemperatuur °C max. 350
Plastificeertemperatuur °C max. 260
Opbrengst (Ø 3 mm) kg/h PE 0,6 –1,3 PP 0,5 –1,2 *PVC-U 0,9– 1,7 (doorsneewaarden bij 50 Hz)
Opbrengst (Ø 4 mm) kg/h PE 1,0 – 2,3 PP 0,9– 2,0 *PVC-U 1,5 –2,7 (doorsneewaarden bij 50 Hz)
Lasdraad mm Ø 3 / Ø 4
Maten L × B × H mm 450 × 98 × 260 (zonder lasschoen)
Gewicht kg 5,8 (zonder netsnoer)
Conformiteitsteken 2
Keurmerk 3
Type certificering CCA
Beschermingsklasse I 1
* WELDPLAST S2-PVC
Technische wijzigingen voorbehouden
Technische gegevens
Page 70
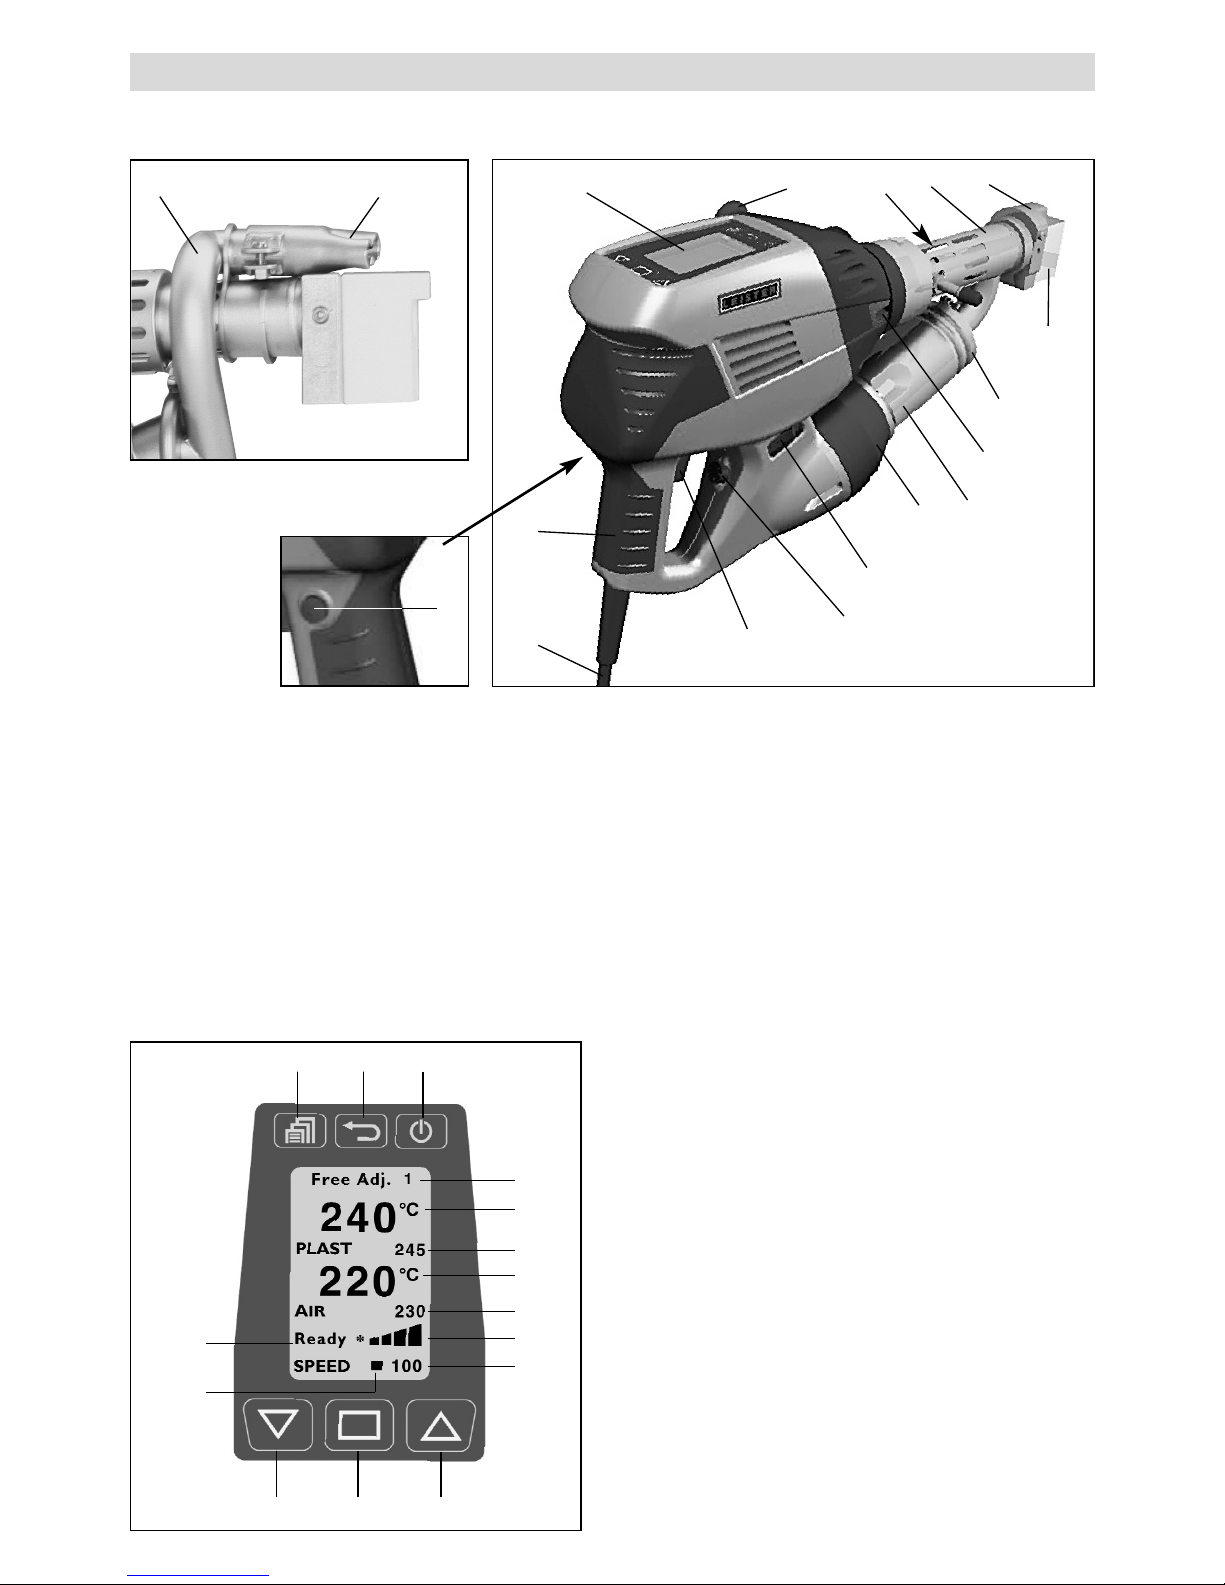
70
Beschrijving van het apparaat
1 Hoofdschakelaar
2 Aan-/uitschakelaar aandrijving
3 Potentiometer
4 Arrêtering aandrijving
5 Display
6 Handgreep
7 Mantelverwarming
8 Lasschoen
9 Voorwarmmondstuk
Bedieningseenheid
17 Lasprogramma
18 Actuele waarde Plast
19 Instelwaarde Plast
20 Actuele waarde Air
21 Instelwaarde Air
22 Intensiteitsbalk aandrijving
23 Display opbrengst
24 Menutoets
25 Back-toets
26 Standby-/ enter-toets
27 Down-toets
28 Select-toets
29 Up-toets
30 Statusweergave aandrijving
31 Cursor
Met externe luchtleiding
24
27 28 29
30
31
17
18
19
20
21
22
23
25 26
944
Met geïntegreerde luchtleiding
10 Buisklem
11 Beschermbuis
12 Lasdraadinvoer
13 Spadegreep
14 Netkabel
15 Verwarmingselement met beschermbuis
16 Heteluchtblazer (borstelloos)
44 Externe heteluchtleiding
1
12
16
8
10
3
2
13
5
11
14
7
9
6
15
4
Page 71
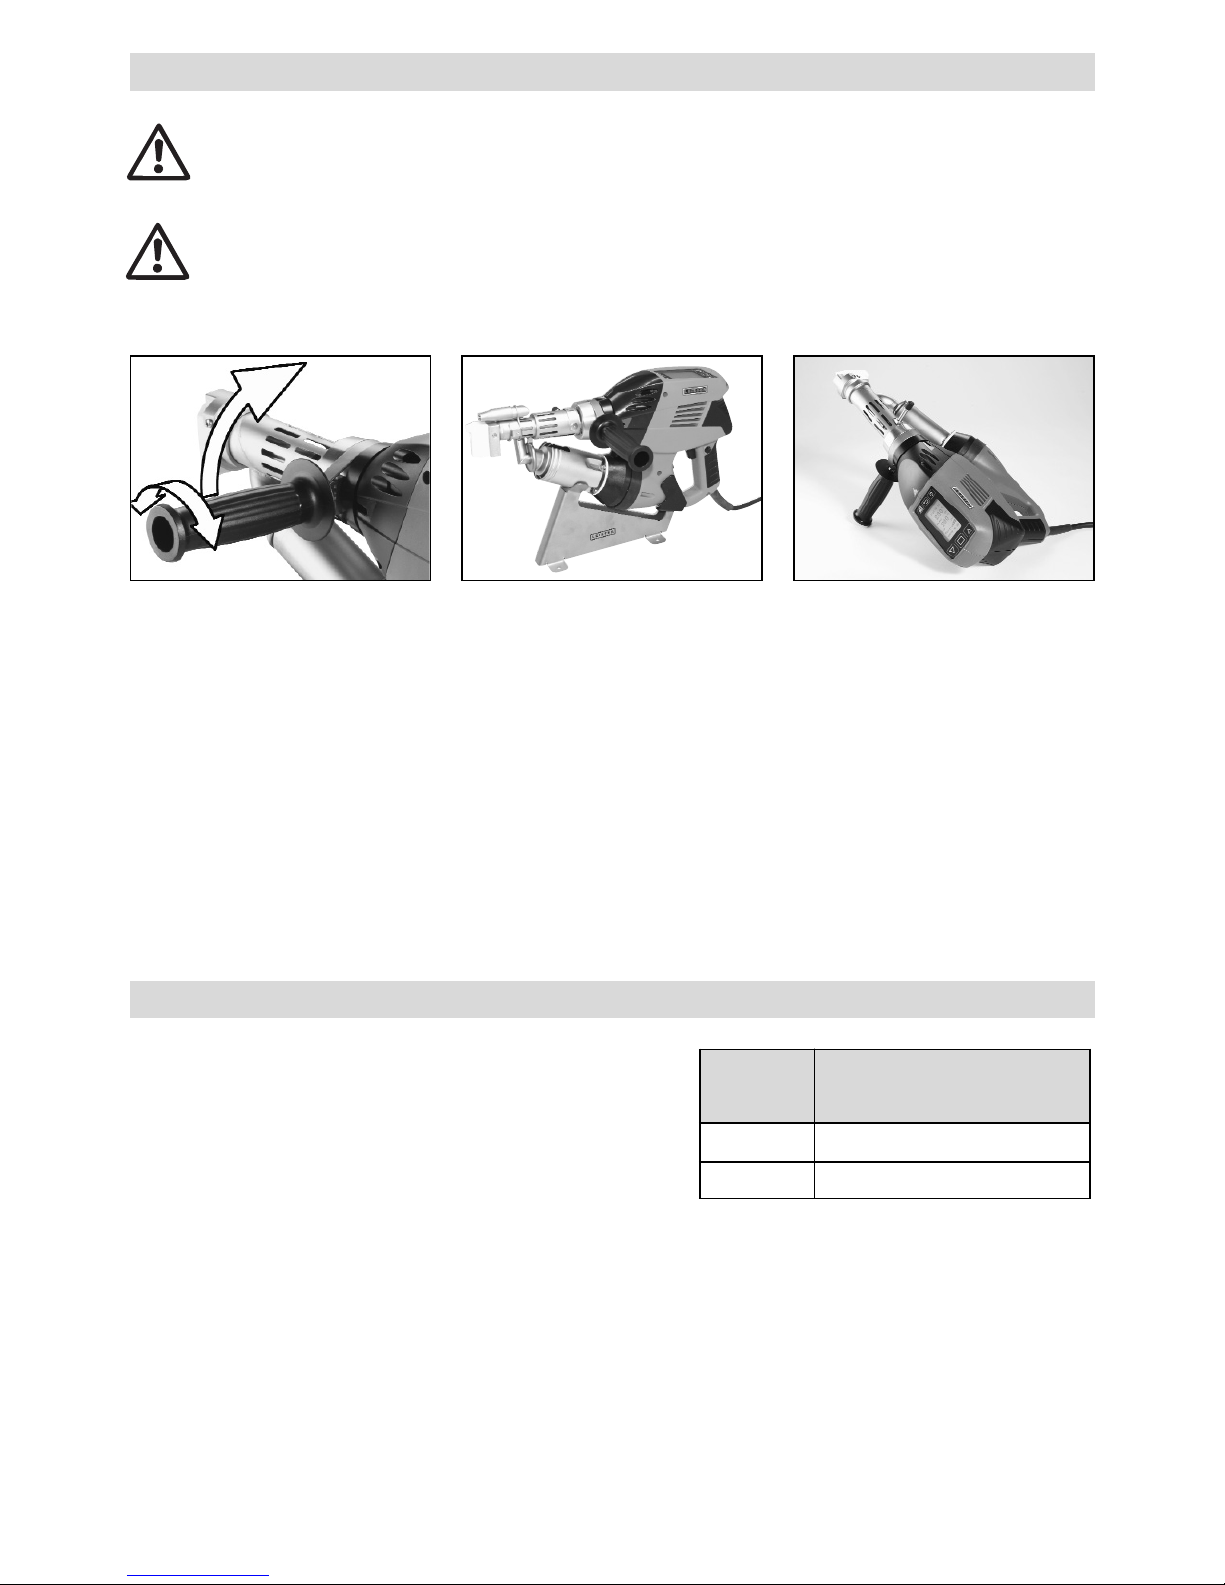
71
Werkomgeving / veiligheid
Bij onderbreking van het laswerk
moet de aandrijving met de aan-/
uitschakelaar aandrijving (2)
worden uitgeschakeld.
De handextruder met daarvoor
passend ingestelde en vast
afbeelding op een stabiele,
vuurvaste onderlegger plaatsen.
De handextruder mag niet in een ontvlambare omgeving of bij ontploffingsgevaar worden gebruikt.
Let bij het werk op een stabiele lichaamshouding. Netkabel en lasdraad moeten goed beweegbaar
zijn en mogen de gebruiker of derden niet bij het werk hinderen.
Handextruder op een vuurvaste onderlegger plaatsen! Hete metalen delen en de hete luchtstraal
moeten voldoende afstand tot onderlegger en wanden houden.
1. Door verdraaien van de
handgreep (6) tegen de
wijzers van de klok komt
de klem los.
2. Handgreep (6) in de gewenste
gebruikspositie brengen
3. Door verdraaien van de
handgreep (6) in de richting
van de klok klem weer
vasttrekken.
Voor de inwerkingstelling en het
opbergen van de handextruder
biedt Leister een universele
apparatensteun aan.
1
2
3
Instelling handgreep Werkruimte
Bij gebruik van verlengkabels op de minimale doorsnede letten:
Verlengkabel moet voor de plaats van gebruik (b.v. in de open
lucht) toegelaten zijn en een dienovereenkomstig kenmerk dragen.
Bij gebruik van een noodstroomaggregaat als energiebron
geldt hiervoor als nom. vermogen: 2 × nom. vermogen van de
handextruder.
Lengte
[m]
Minimale doorsnede
(bij 230V~) [mm
2
]
tot 19
2,5
20 – 50 4,0
Verlengkabels
Page 72
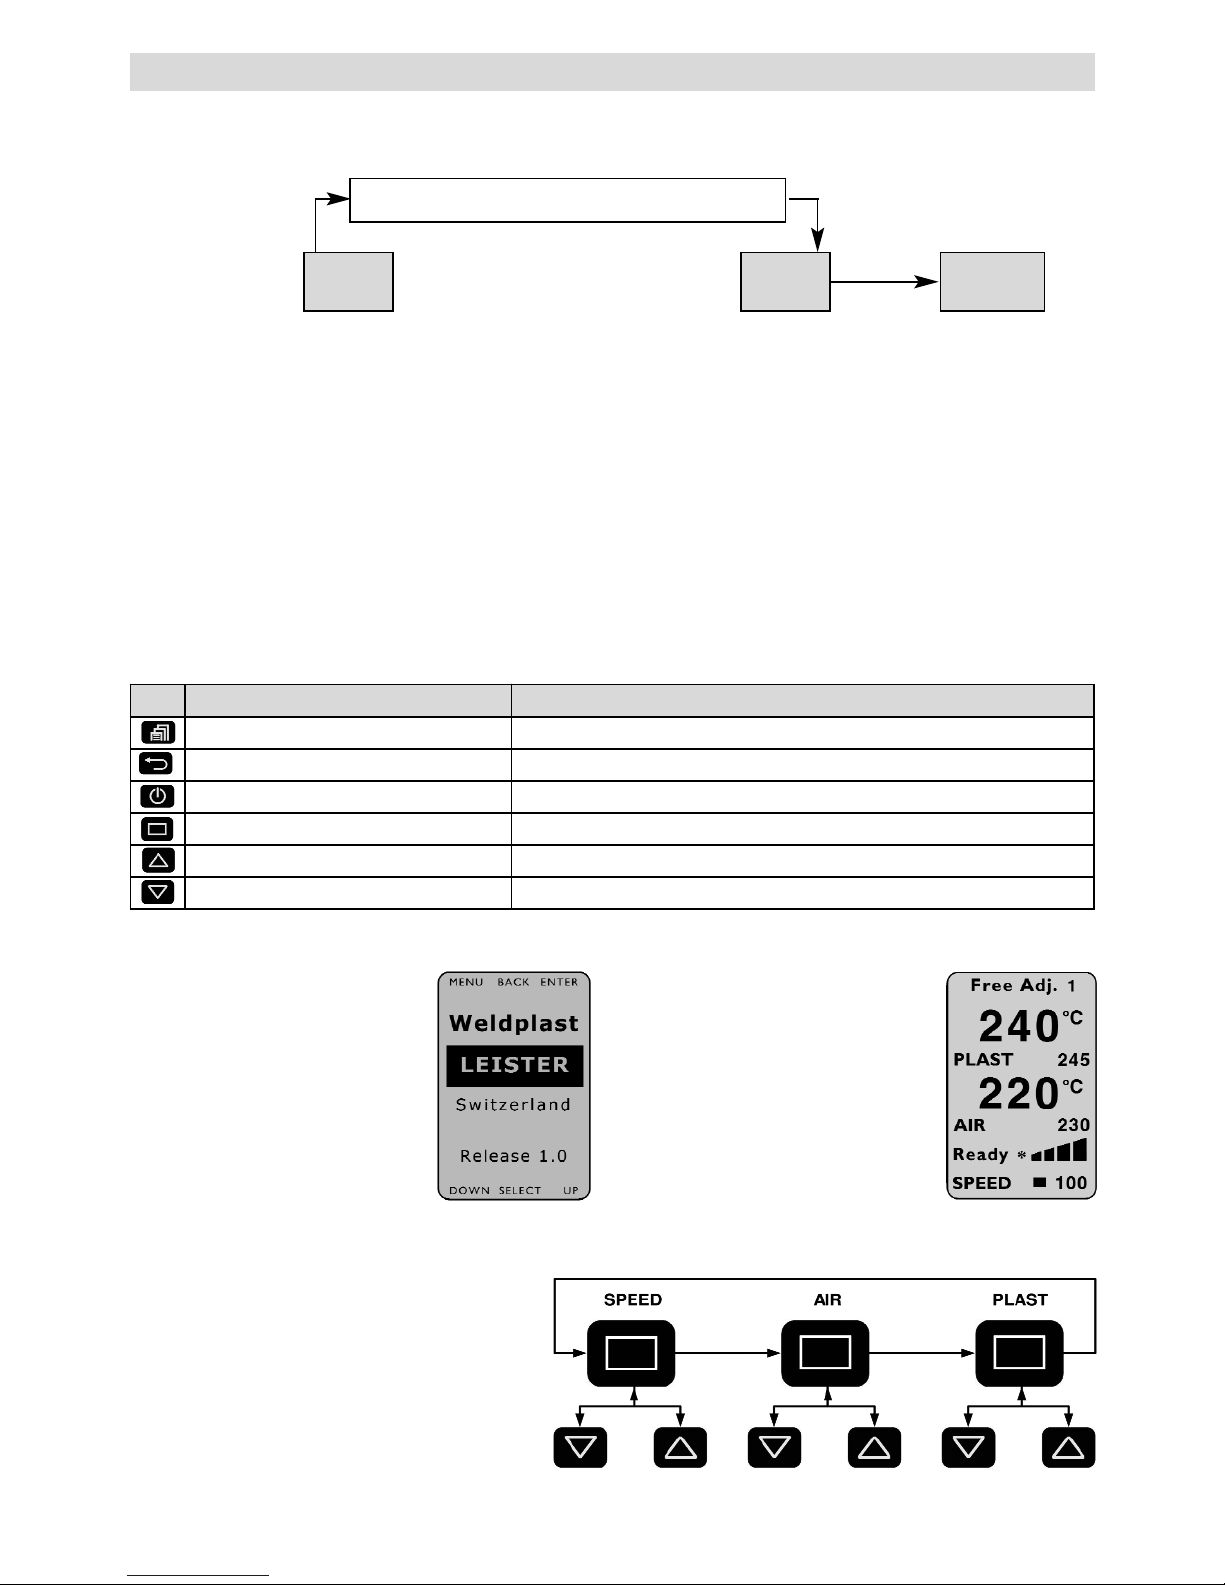
72
Software en menu-navigatie
De handextruder Weldplast S2 is met een comfortabele bedieningssoftware uitgerust, die de gebruiker het werk
vergemakkelijkt. De toetsen reageren op een licht aantippen.
Functies procesvenster Functies menuselectie
Menuselectie Menuselectie / terug naar het procesvenster
Contrast instellen Terug naar het procesvenster (verandering wordt niet opgeslagen!)
Verwarming on/off Selecteren en terug naar het procesvenster
Cursorpositie veranderen Selecteren
Geselecteerde waarde [+] Cursor naar boven / geselecteerde waarde [+]
Geselecteerde waarde [–] Cursor naar onder / geselecteerde waarde [–]
Het apparaat verwarmt direct na het inschakelen van de hoofdschakelaar (1) tot op de het laatst ingestelde
temperaturen. Nadat de ingestelde temperaturen zijn bereikt, telt een counter in de statusweergave van 220 seconden
terug naar nul. Na afloop van deze startprocedure is het apparaat gereed voor het lassen (Status Gereed*). De handextruder bereikt zijn bedrijfstemperatuur na ca. 5 minuten.
Bij een korte netspanningsonderbreking is een nieuwe startprocedure onnodig.
Motor kan niet starten
Wachttijd voor het starten: 220 seconden
Verwar-
men
Vrij M Gereed *
Statusweergave
Aandrijving (30)
Verwarmen tot de instel-
waarde is bereikt
Motor- vrijgave Gereed voor
het lassen
De temperatuurbewaking verhindert het in werking zetten van de handextruder in koude toestand.
Lasvoorbereiding
Startvenster
Op de display worden na het
inschakelen van de handextruder
met de hoofdschakelaar (1)
de naam van het apparaat en
de actuele softwareversie 3 sec.
lang weergegeven.
Procesvenster
Op het procesvenster worden de
actueel ingestelde parameters
weergegeven.
Instellen van de parameters in het
procesvenster
De cursor (31) geeft aan welke parameters
kunnen worden ingesteld. Na het inschakelen
bevindt de cursor zich op de positie «SPEED».
Met de Select-toets (28) kunnen «AIR» of
«PLAST» worden geselecteerd en met de
Up-toets (29) of Down-toets (27) in waarde
worden veranderd.
Waarde instellen Waarde instellen Waarde instellen
Page 73
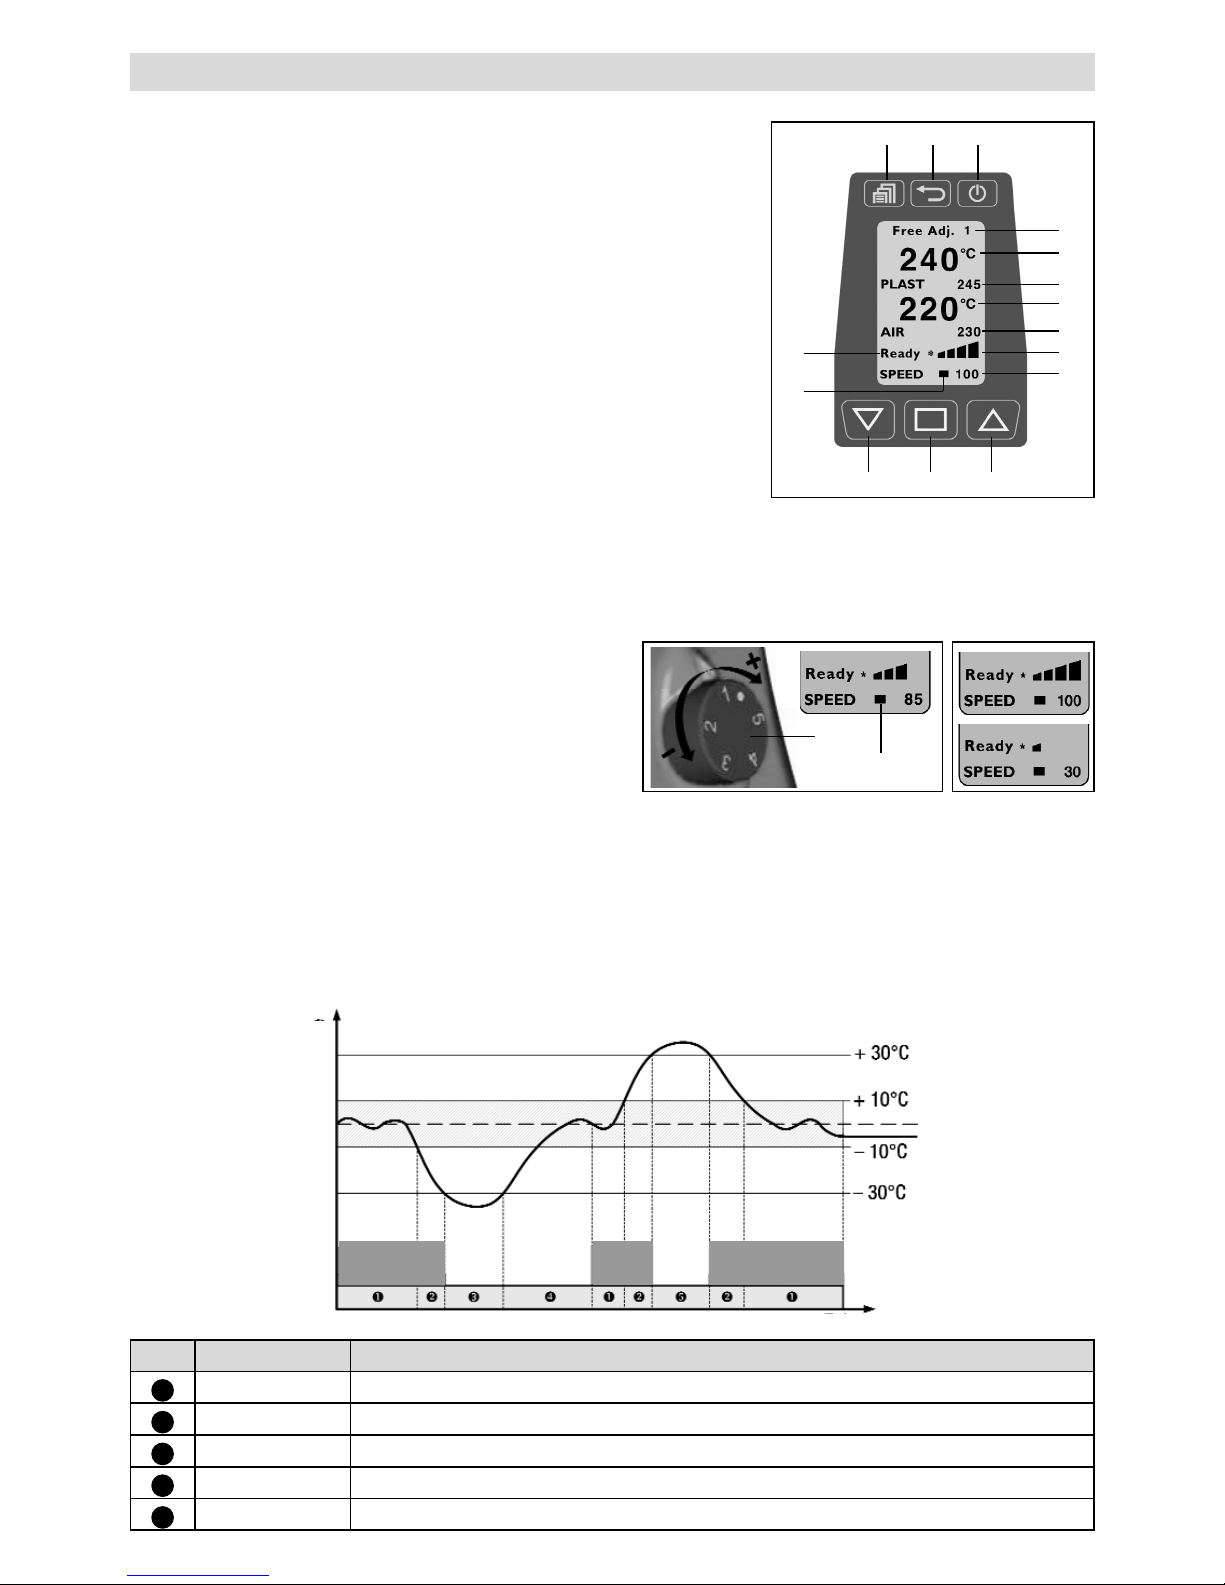
73
Bewaking van de lasparameters
De ingestelde en actuele waarden voor AIR- en PLAST-temperaturen worden voortdurend bewaakt. Wanneer een
actuele waarde van de betreffende instelwaarde afwijkt (waarde ligt buiten de tolerantiezone), dan wordt dit met de
statusweergave (30) door een statusverandering gesignaleerd. Indien nodig wordt de aandrijfmotor tijdelijk
uitgeschakeld, tot de lasparameters weer binnen de vastgelegde tolerantiezone liggen. De mogelijke statusindicators
en de tolerantiezones kunnen in de volgende grafiek en tabel worden gevonden.
No Statusindicator Status-eigenschappen
1
Gereed* Gereed om te lassen
2
Vrij M Afwijking van de lasparameters > 10°C
3
Verwarmen
Afwijking van de lasparameters > –30°C, aandrijfmotor uitgeschakeld
4
220s Wachttijd voor het starten 220 sec., aandrijfmotor uitgeschakeld
5
Te heet
Afwijking van de lasparameters > +30°C, aandrijfmotor uitgeschakeld
Instellen van de massastroom ("opbrengst")
Afhankelijk van de naadvorm kunnen opbrengst en voorwarmtijd op
elkaar worden afgestemd.
• Voorinstelling op de display
– Door het indrukken van de Select-toets (28) de cursor naar de po-
sitie «SPEED» bewegen.
– De maximale opbrengstwaarde (30 tot 100 %) via de Up-toets (29)
of Down-toets (27) vastleggen (wordt met de intensiteitsbalk
Aandrijving (22) weergegeven)
• Fijninstelling tijdens het lasproces
– Vanaf de maximaal ingestelde opbrengstwaarde (b.v. 85%) kan door
verdraaien van de potentiometer (3) die werkelijke opbrengst tot op
het minimum worden gereduceerd
De opbrengst is afhankelijk van de toegepaste lasdraaddikte. Is de opbrengst met opbrengstweergave «30» en potentiometerstand «Minimum» te groot, dan moet naar een kleinere lasdraaddikte worden gewisseld.
Instellen van de PLAST- en AIR-temperaturen
• Door het indrukken van de Select-toets (28) de
cursor naar de positie «PLAST» of «AIR» bewegen
• Temperatuur via de Up-toets (29) of Down-toets (27)
instellen
3
22
Voorbeeld
Lasvoorbereiding
24
27 28 29
30
31
17
18
19
20
21
22
23
25 26
Temperatuurweergave
Instelwaarde
Actuele waarde
Statusweergave
Time
Motor
vrijgave
Motor
vrijgave
Motor
vrijgave
Page 74
74
Starten van het lasproces
• Indien nodig de passende lasschoen (8) monteren
• Potentiometer (3) op max. instellen
• Nadat de bedrijfstemperatuur is bereikt (status Gereed*) kan met het lassen worden begonnen.
• Aan-/uitschakelaar aandrijving (2) indrukken
• Lasdraad met diameter 3 of 4 mm in de lasdraadinvoer (12) steken
• De lasdraad wordt automatisch door de lasdraadinvoer (12) naar binnen getrokken. De draadtoevoer moet
zonder weerstand plaatsvinden
OPGELET!
Apparaat altijd met lasdraad in werking houden, maar nooit in beide invoerpunten tegelijk lasdraad
invoeren.
• Massatransport met de aan-/uitschakelaar aandrijving (2) onderbreken
• Het voorwarmmondstuk (9) op de laszone richten
• Met schommelende bewegingen de laszone voorwarmen
• Het apparaat op de voorbereide laszone plaatsen en de aan-/uitschakelaar aandrijving (2) weer indrukken.
• Testlas volgens lashandleiding van de materiaalfabrikant en volgens de nationale normen of richtlijnen uitvoeren.
• Testlas controleren
• Temperatuurinstelling en opbrengst zo nodig aanpassen
• Bij een langer lasproces kan de aan-/ uitschakelaar aandrijving (2) d.m.v. de arrêtering van de aandrijving (4)
op permanente functie worden geschakeld.
• PVC-U mag alleen met het menu PVC-U worden verwerkt. OPGELET: Alleen PVC-U gebruiken (geen PVC-C!)
• Om corrosie te voorkomen wordt aanbevolen het apparaat bij langer buiten gebruik zijn (vanaf 2 dagen) met HD-
PE te vullen.
WELDPLAST S2 PVC
Page 75
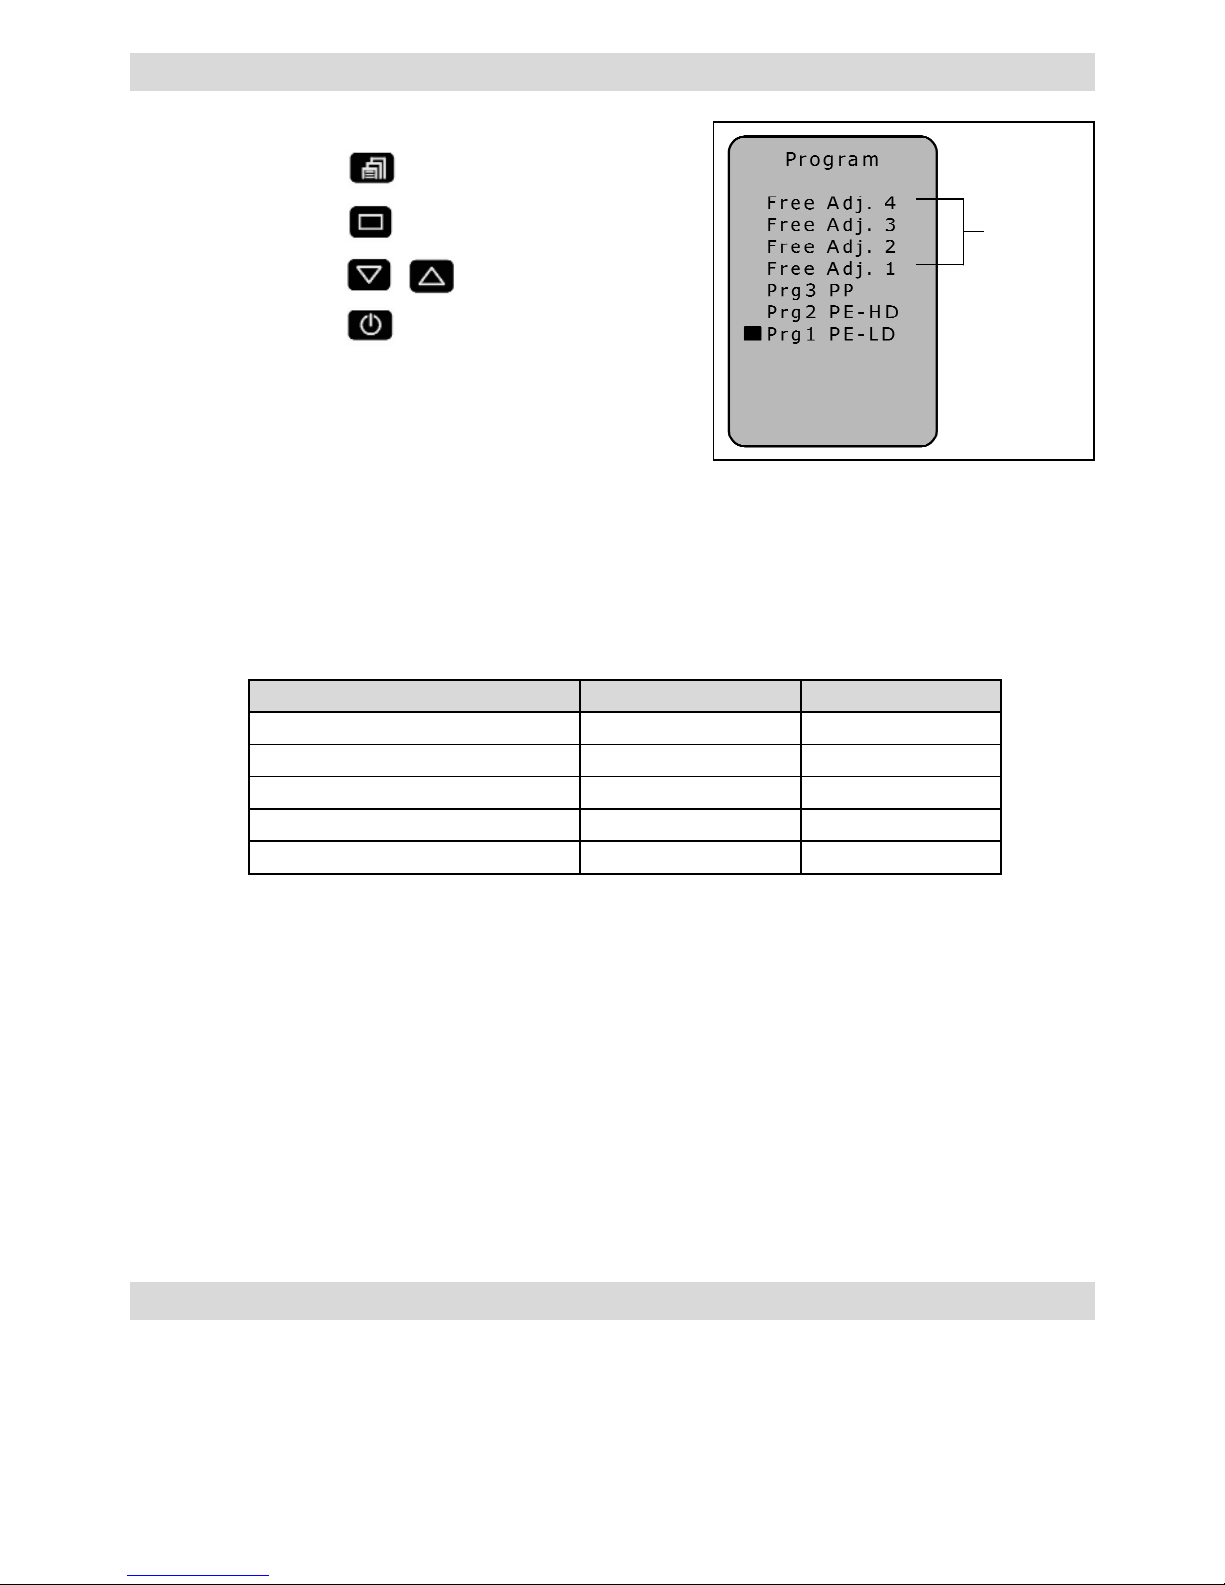
75
Menu
Programma selecteren
Selectie
Invoer
De programma's 1 – 3 zijn met bepaalde vooringestelde parameters vastgelegd, die tijdens het lasproces
kunnen worden aangepast.
De aanpassingen worden niet opgeslagen!
De vrije instellingen 1 – 4 zijn door de fabriek vooringesteld en kunnen vrij worden geprogrammeerd. De parameters blijven ook na het uitschakelen van het apparaat actief.
Instellen van de opbrengst
• Door het indrukken van de Select-toets (28) de cursor naar de positie «SPEED» bewegen.
• De opbrengstwaarde (30 tot 100 %) met de Up-toets (29) of Down-toets (27) instellen.
Instellen van de PLAST- en AIR-temperatuur
• Door indrukken van de Select-toets (28) de cursor naar de positie «PLAST» of «AIR» bewegen.
• De temperatuurwaarde met de Up-toets (29) of Down-toets (27) instellen.
Het actueel ingestelde lasprogramma (17) is op het procesvenster te lezen.
De aangegeven materialen kunnen afwijken, afhankelijk van apparaat- en softwareuitvoering.
Vrije
instelling
1-4
Lasprogramma Gewenste PLAST [°C] Gewenste AIR [°C]
Vrije inst. 1 – 4
230 260
Prg1 PE-LD
220 260
Prg2 PE-HD
230 260
Prg3 PP
240 260
Prg0 PVC-U
200 300
Programma: De benaming van de materialen kan afwijken, af-
hankelijk van de apparaten- en software-uitvoering.
Lasparameters
• Arrêtering aandrijving (4) ontgrendelen en de aan-/uitschakelaar aandrijving (2) loslaten.
Lasmateriaal uit de lasschoen verwijderen, zodat de lasschoen bij het volgende starten niet wordt beschadigd
• Verwarmingen met Standby-/ Enter-toets (26) uitschakelen.
• Apparaat ca. 5 min. laten afkoelen
• Hoofdschakelaar (1) uitschakelen
Uitschakelen van het apparaat
Page 76
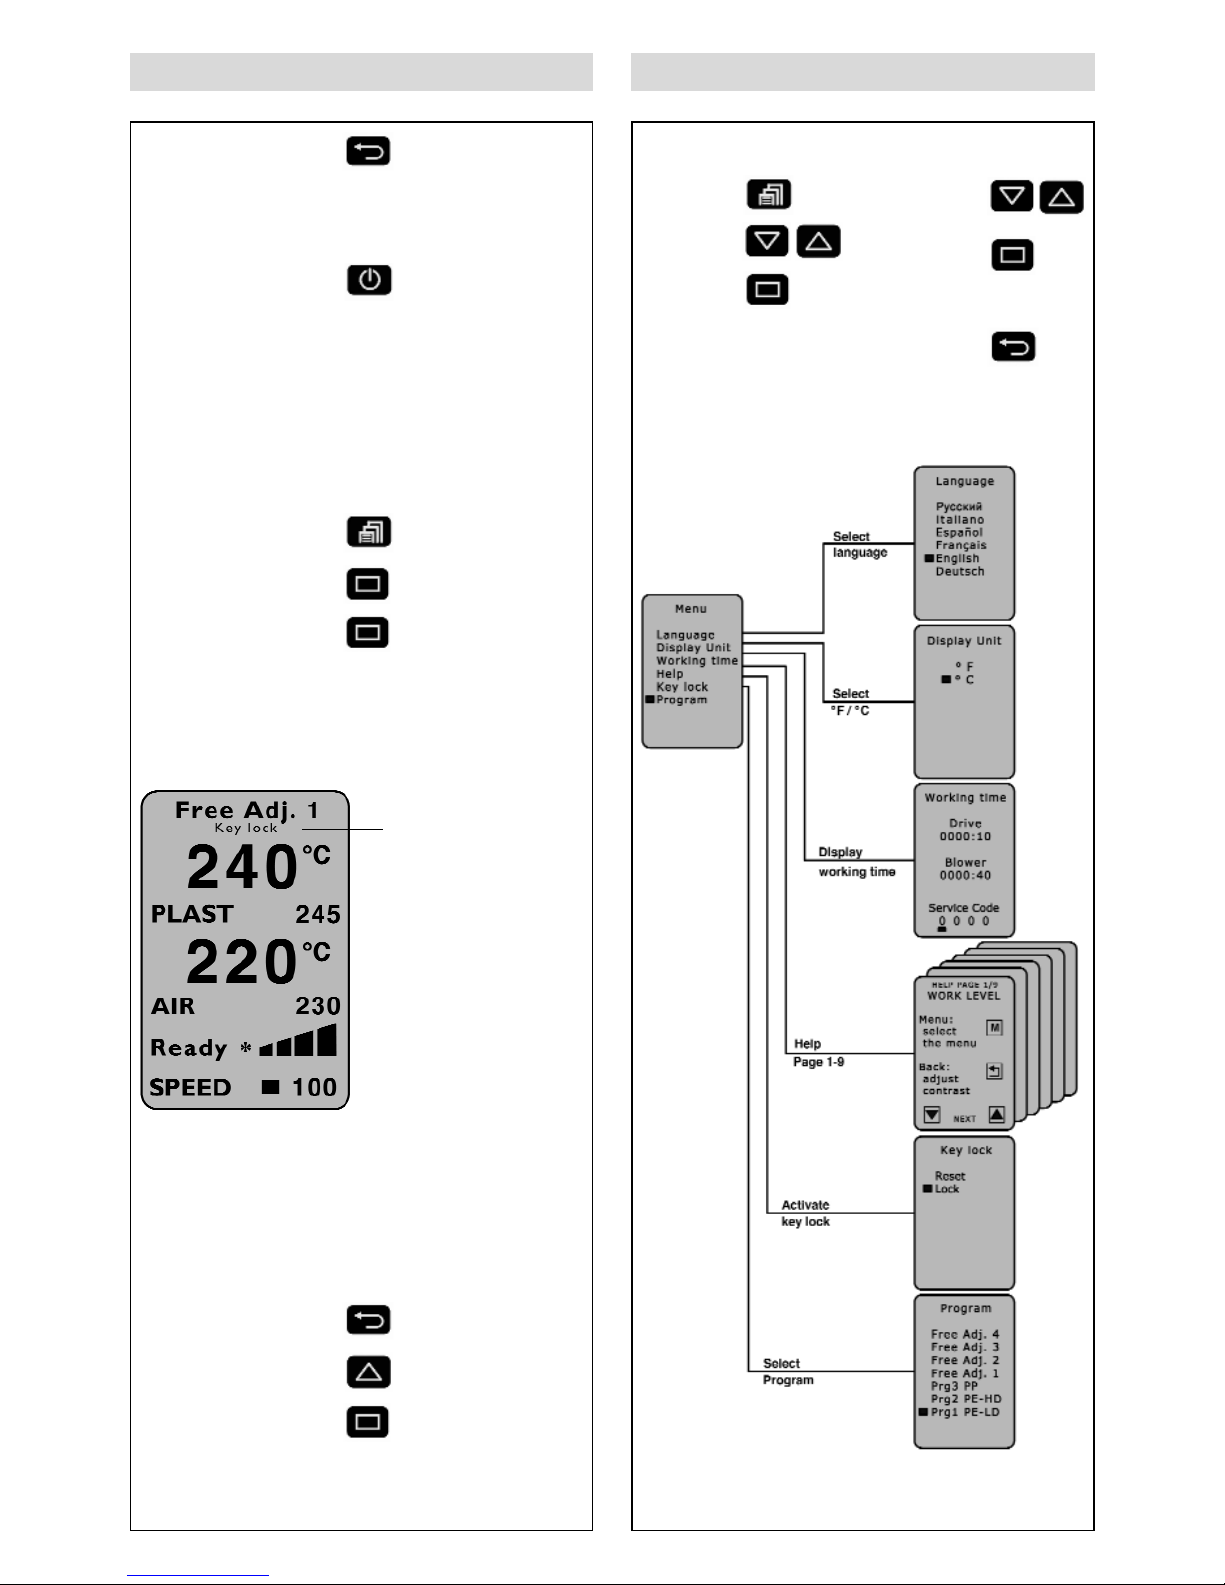
76
Contrastinstelling
Bij ongunstige verlichting en fluctuaties in de
omgevingstemperatuur kan het contrast met de
Back-toets (25) worden ingesteld
.
Verwarming ON/OFF
Bij langere onderbreking (Standby) kan de verwarming
voor PLAST en AIR met de Standby-/Enter-toets (26)
worden uitgeschakeld
.
Menu
Menu
Selectie
Selecteren
Functies
Selectie
Selecteren
en terug
Terug naar het
procesvenster
Selectie
Toetsenblokkering activeren
1. Menu
2. Toetsenblokkering
3. Activeren
Wanneer de toetsenblokkering werd geactiveerd, verschijnt op de display Toetsenblokk.
De blokkering kan als volgt
weer worden opgeheven:
Toetsenblokkering deactiveren
1. Back
2. Terugzetten
3. Selecteren
De bediening met de Select-toets moet onmiddellijk na het terugzetten plaatsvinden!
Toetsenblokkering
geactiveerd
Verdere instellingen Menunavigatie
Page 77
77
Wanneer er een storing optreedt, wordt die in de statusweergave (30) gemeld (b.v. Motor is oververhit).
Display
Bij het optreden van een storing worden de verwarmingen van AIR en PLAST, evenals de aandrijfmotor onmiddellijk
uitgeschakeld! Mocht dit niet gebeuren, dan moet het apparaat onmiddellijk van het lichtnet worden gescheiden!
Verdere handelingen bij statusweergave Aandrijving (30)
•Errorcode noteren
• Arrêtering aandrijving (4) ontgrendelen en de aan-/uitschakelaar aandrijving (2) loslaten
• Hoofdschakelaar (1) uitschakelen
• Het apparaat nog eens onder toezicht in werking stellen en er op letten, dat de handextruder niet van buiten
oververhit wordt
• De in de wormschroef achtergebleven kunststof indien mogelijk verwijderen
• Indien de storing weer optreedt, moet het apparaat onder vermelding van de errorcode ter controle naar het
servicepunt worden opgestuurd
ErrXX
ErrXX
Err04
Storingsmeldingen
Temperatuurbeveiliging Aandrijving
Wordt de aandrijving door externe invloeden of bij te lage PLAST-temperatuur oververhit, dan schakelt de interne
temperatuurbeveiliging de aandrijving uit (zie ).
Startbeveiliging Aandrijving
De aandrijfmotor is beveiligd tegen zelfstandig starten na storingen, b.v. oververhitting . Op de display (5)
verschijnt dan de melding «Aandrijving uitschakelen», terwijl de aandrijfmotor in geblokkeerde toestand blijft. Na het
verhelpen van de storing en het uitschakelen van de aandrijving (arrêtering aandrijving (4) ontgrendelen en de
aan-/uitschakelaar aandrijving (2) loslaten) verdwijnt de melding «Aandrijving uitschakelen» van de display (5).
Het werk kan worden voortgezet.
Err04
Err04
De volgende storingen worden door het apparaat herkend:
Display Type storing
Err01
Te hoge luchttemperatuur of defecte temperatuursonde
Err02
Te hoge temperatuur van de kunststofmassa of defecte temperatuursonde
Err04
Te hoge temperatuur in de motorwikkeling, motor is oververhit
Err08
Te hoge temperatuur van het verwarmingselement AIR of defect van de ventilatormotor
Err10
Te hoge temperatuur van de elektronica
Err40
Kortsluiting van de temperatuursonde PLAST
Indien meerdere storingen gelijktijdig optreden, b.v. en , dan wordt gemeld.
Verdere combinaties worden met de letters A, B, C, D, E en F weergegeven,
b.v. en veroorzaken .
Err02 Err04 Err06
Err0AErr02Err08
Page 78
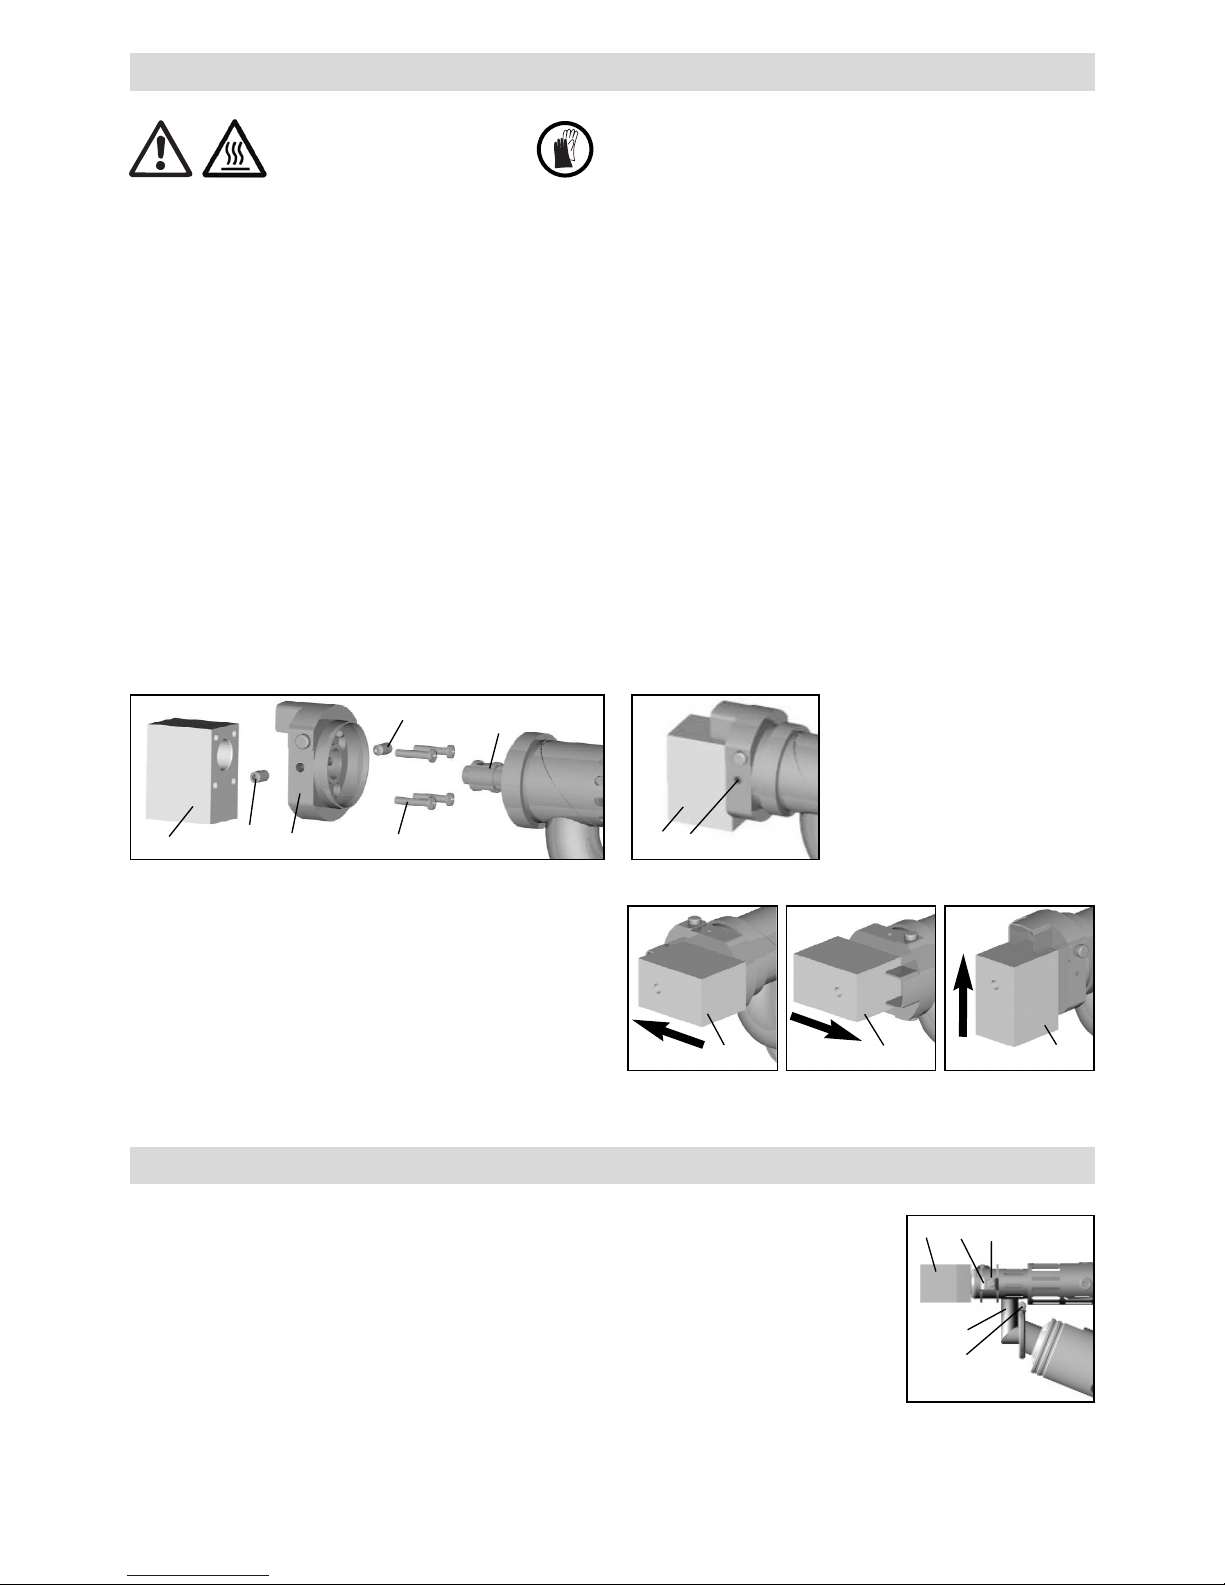
78
Demontage
– Het bedrijfswarme apparaat uitschakelen en van het lichtnet scheiden
– De lasschoen (8) met de lasschoenhouder (34) door het losdraaien van de klemschroeven (35) van het
extrudeermondstuk (32) verwijderen
– Het extrudeermondstuk (32) bij elke lasschoenwissel reinigen van lasmateriaalresten en ervoor zorgen dat
het goed vastgeschroefd is
– Lasschoen (8) door losschroeven van de bevestigingsschroeven (33) van de lasschoenhouder (34) verwijderen
Montage
– Een aan de lasnaad aangepaste lasschoen (8) met bevestigingsschroeven (33) aan de lasschoenhouder (34)
monteren
– Lasschoen (8) en lasschoenhouder (34) moeten met de klemschroeven (35) goed worden aangetrokken
Verbrandingsgevaar! Alleen met hittebestendige handschoenen werken.
Het uitwisselen van de lasschoen moet bij bedrijfswarm apparaat worden uitgevoerd.
8 Lasschoen
32 Extrudeermondstuk
33 Bevestigingsschroef
34 Lasschoenhouder
35 Klemschroef
35
8
Lasrichting
Door het losdraaien van de klemschroeven (35) kan
de lasschoen (8) traploos in de gewenste lasrichting
worden gedraaid.
De klemschroeven (35) moeten daarna weer goed
worden aangetrokken.
8
33
32
35
34
35
8
8
8
Uitwisselen van de lasschoen
Voor de demontage van de heteluchtleiding (44) wordt eerst de lasschoen (8) verwijderd.
Na het losdraaien van de geborgde bevestigingsschroef (45) van de buisklem (10) en
de klemschroef (47) van de verbinder-heteluchtleiding kan de gehele eenheid worden
weggetrokken
.
Montage in omgekeerde volgorde.
8
44
45
10
47
Uitwisselen van de heteluchtleiding
Page 79
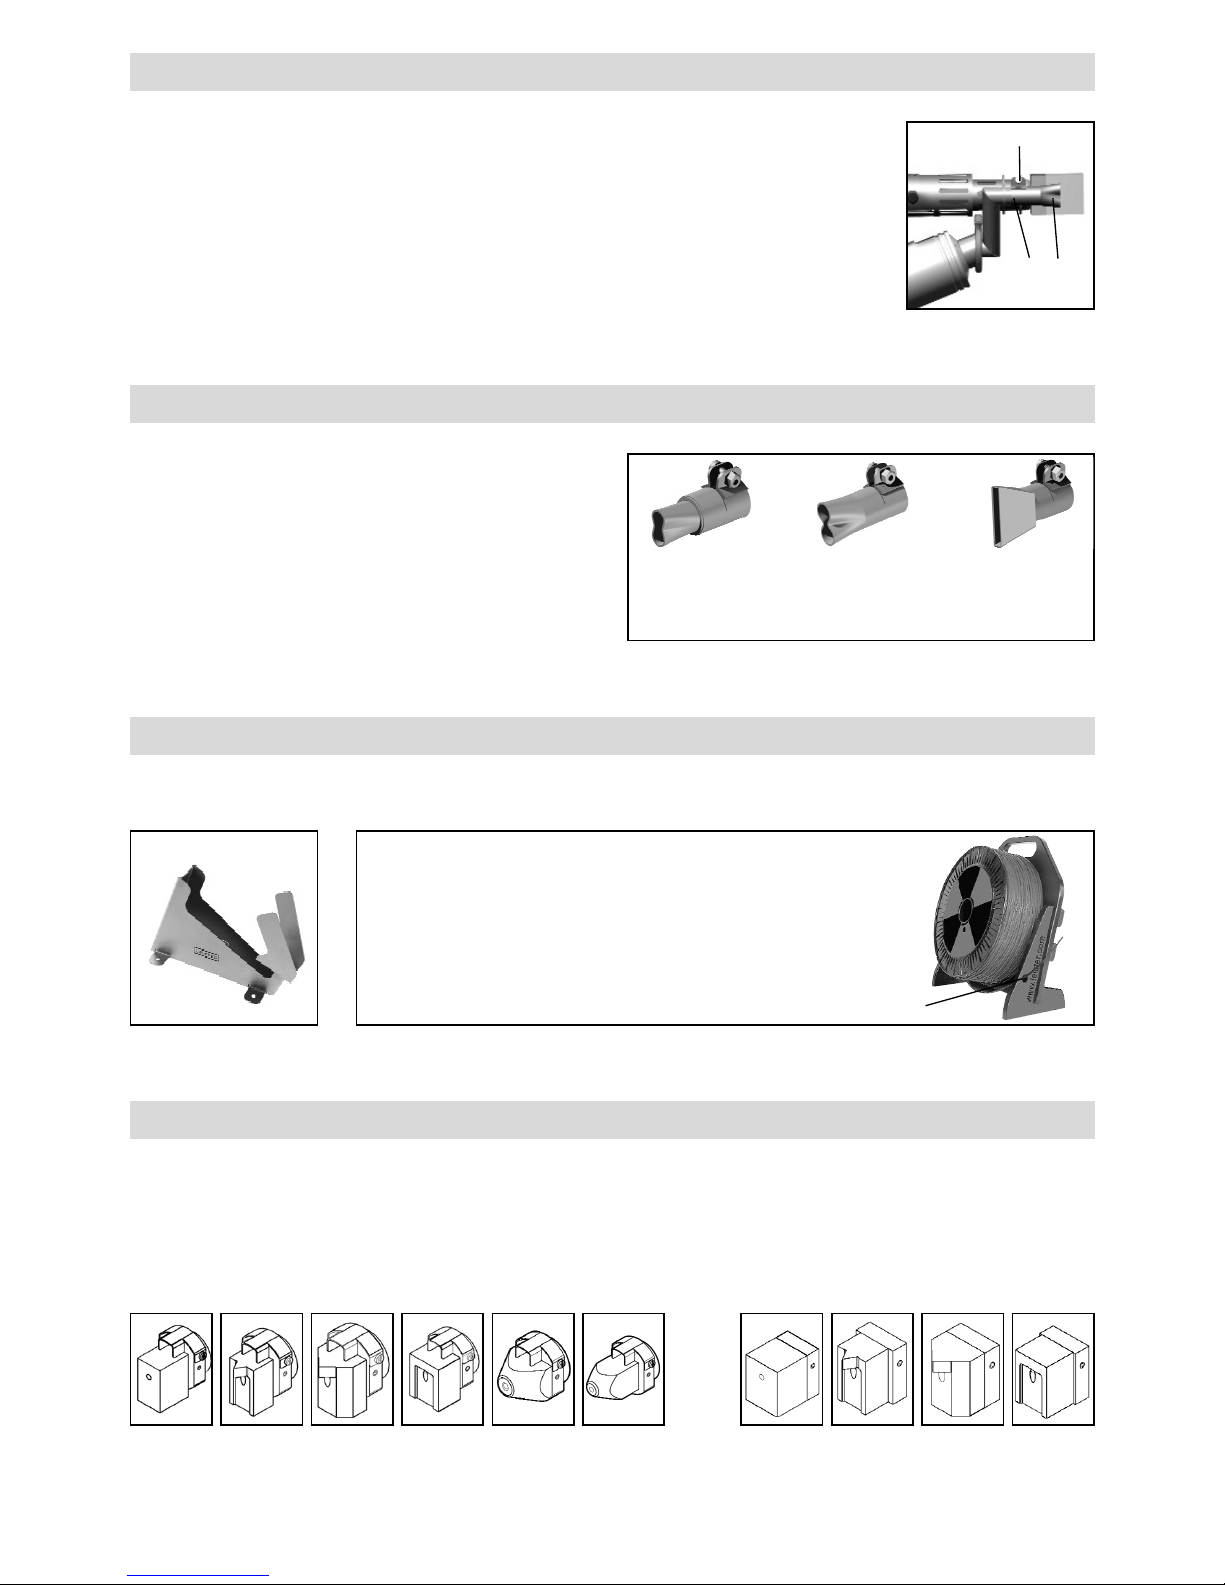
79
Demontage: Klemschroef (43) bij het voorwarmmondstuk losdraaien en
voorwarmmondstuk (9) van de heteluchtleiding (44) aftrekken.
Montage: Voorwarmmondstuk (9) op de heteluchtleiding (44) schuiven.
Let er op dat het mondstuk parallel aan de mondstukschoen wordt
gemonteerd.
Klemschroef (43) vasttrekken.
9
44
43
Er staan drie verschillende voorwarmmondstukken (9)
ter keuze, ieder voor verschillende lasnaadbreedten.
De dwarsdoorsneden van de mondstukken zijn in
overeenstemming met de DVS-richtlijnen.
Mondstuk 1
Naadbreedte
tot 15 mm
Mondstuk 2
Naadbreedte
16 tot 20 mm
Mondstuk 3
Naadbreedte
21 tot 40 mm
Voorwarmmondstukken voor apparaten met externe luchtleiding
Uitwisselen van het voorwarmmondstuk
Er mogen alleen Leister-toebehoren worden gebruikt.
Transporteerbaar draadafroltoestel
• Dit toestel is voor twee lasdraadrollen met
Ø 300 mm ontworpen
• Om een optimale draadafwikkeling te waarborgen,
moet de lasdraad door het daarvoor bedoelde oog (41)
worden gevoerd.
Leister Technologies AG biedt voor alle gebruikelijke naadvormen de passende lasschoenen in diverse grootten aan:
Onbe-
werkt
V-naad Hoeklas
Overlap-
naad
Apparatensteun
Hoek kort Hoek lang
WELDPLAST S2
met geïntegreerde luchtleiding
WELDPLAST S2 / WELDPLAST S2-PVC
met externe luchtleiding
Toebehoren
Lasschoensortiment
Onbe-
werkt
V-naad Hoeklas
Overlap-
naad
41
Page 80
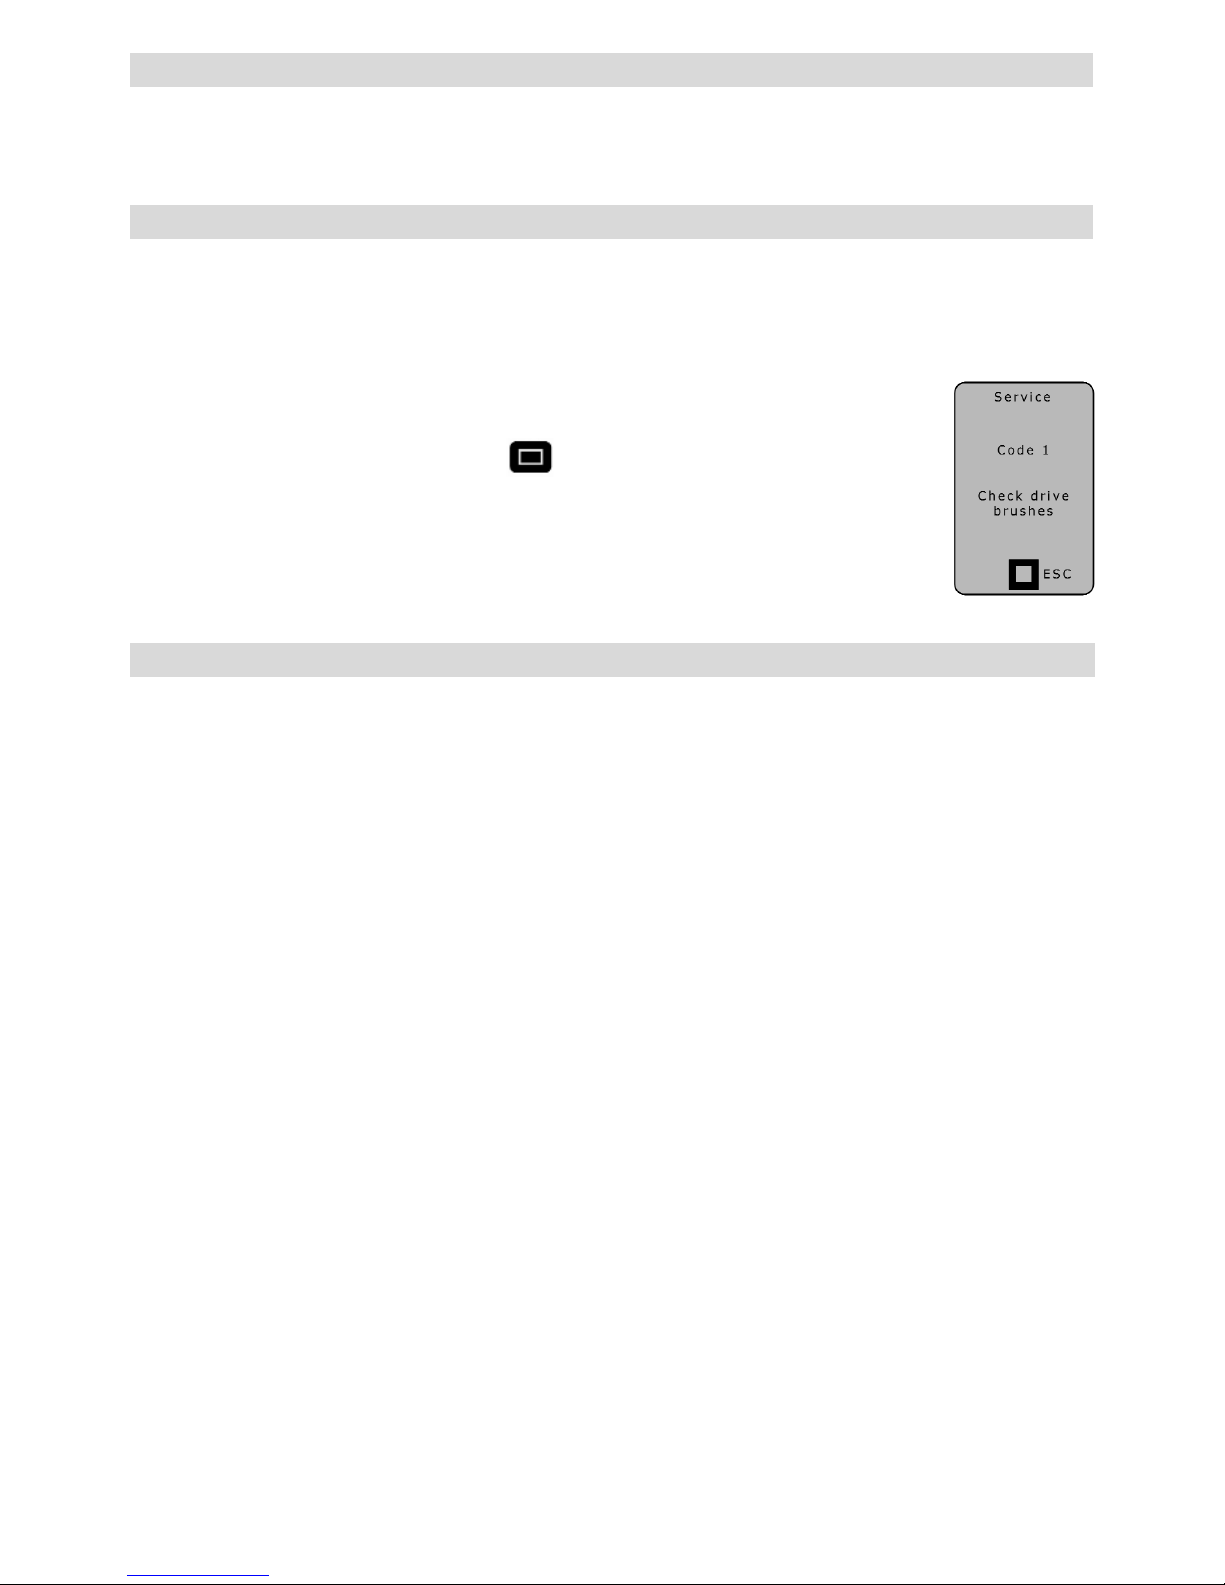
80
• Reparaties mogen uitsluitend door geautoriseerde Leister-servicepunten worden uitgevoerd. Die waarborgen
binnen 24 uur een vakkundige en betrouwbare reparatieservice met originele reserveonderdelen volgens de
schakelschema's en reserveonderdeellijsten.
• Wanneer bij de WELDPLAST S2 na het inschakelen van het apparaat de servicemelding verschijnt met de servicecode 1, dan moeten de koolborstels van de aandrijving door een geautoriseerd Leister-servicepunt worden gecontroleerd en eventueel worden vervangen.
• De melding kan met de Select-toets (28) weer worden gewist.
• Met de handextruder kan dan voor korte tijd nog worden doorgewerkt.
• Worden de koolborstels niet binnen korte tijd vervangen, dan loopt de aandrijving door tot het
bereiken van het mechanische kooleinde. Op de display verschijnt dan geen storingsmelding,
maar de aandrijving kan niet meer worden gestart.
Onderhoud
• Netkabel (14) en stekker op elektrische en mechanische beschadigingen controleren.
• Het extrudeermondstuk (32) moet bij elke lasschoenwissel van lasmateriaalresten worden ontdaan.
Service en reparatie
Garantie
• Voor dit apparaat bestaat een principiële garantie van één (1) jaar vanaf datum van aankoop (te bewijzen
door rekening of afleveringsbewijs). Aan het apparaat ontstane schade wordt door levering van reserveonderdelen
of door reparatie verholpen. Verwarmingselementen maken geen deel uit van deze garantie.
• De extrusiewormschroef en de cilinderbuis vallen bij corrosie die door PVC is veroorzaakt niet onder de garantie.
• Verdergaande eisen zijn, uitgezonderd wettelijke voorschriften, uitgesloten.
• Schade die door natuurlijke slijtage, overbelasting of ondeskundige behandeling is ontstaan, valt niet onder deze
garantie.
• Es bestaat geen aansprakelijkheid bij apparaten die door de koper werden omgebouwd of veranderd.
Page 81
81
Leister WELDPLAST S2 / S2-PVC / S2-TPO
Hånd-ekstruder
Ekstrusjonssveising av følgende materialer:
WELDPLAST S2 PP / PE-HD / PE-LD
WELDPLAST S2-PVC PP / PE-HD / PE-LD / PVC-U
WELDPLAST S2-TPO PP / PE-HD / PE-LD / TPO
Ytterligere materialer ved forespørsel
Hånd-ekstruderens sveiseutforming tilsvarer DVS-standarden 2007-4.
DVS:
Deutscher Verband für Schweisstechnik (Tysk Forbund for Sveiseteknikk)
Bruk
Les bruksanvisningen nøye før igangsetting
og oppbevar den for senere bruk.
Bruksanvisning (Oversettelse av den originale bruksanvisningen)
1
Det er livsfarlig å åpne enheten, da dette frilegger strømførende komponenter og koblinger. Før enheten
åpnes skal støpselet trekkes ut av stikkontakten. Elektrisk ledende materiale (f.eks. PE-EL) må ikke sveises.
Brann- og eksplosjonsfare ved feilaktig bruk av hånd-ekstruderen (f.eks. overoppheting av materiale),
særdeles i nærheten av brennbare materialer og eksplosive gasser.
Fare for forbrenning! Nakne metalldeler og masse som strømmer ut må ikke berøres når de er
varme. La enheten avkjøle seg. Varmluftstrålen og massen som strømmer ut må aldri rettes mot
mennesker eller dyr.
Enheten skal kobles til en jordet stikkontakt. Hver avbrytelse av jordledningen innenfor eller utenfor
enheten er farlig!
Bruk kun jordede skjøteledninger!
Apparatets spenning må være den samme som nettspenningen. Ved strømbrudd må hovedbryteren og
motoren slås av (løsne låsemekanismen).
Jordet kontakt er absolutt nødvendig som personbeskyttelse når enheten brukes på arbeidsplasser.
Hold enheten under oppsikt ved bruk. Varme kan spre seg til brennbare materialer som befinner seg utenfor
synsvidde.
Maskinen må kun brukes av utdannede fagfolk eller under deres oppsyn. Det er strengt forbudt for
barn å bruke maskinen.
Enheten må beskyttes mot fuktighet og væte.
Advarsel
Forsikt
120
230
FI
N
Page 82
82
Leister Technologies AG, Galileo-Strasse 10, CH-6056 Kaegiswil/Switzerland erklærer, at dette produktet tilsvarer
den markedsførte modellen i henhold til konstruksjon og utførelse, og oppfyller kravene i følgende EF-direktiver.
Direktivene: 2006/42, 2004/108, 2006/95
Harmoniserte standarder: EN 12100-1, EN 12100-2, EN 60204-1, EN 14121-1
EN 55014-1, EN 55014-2, EN 61000-6-2, EN 61000-3-2, EN 61000-3-3,
EN 50366, EN 62233, EN 60335-2-45
Kaegiswil, 28.11.2011
Bruno von Wyl, CTO Beat Mettler, COO
Elektroverktøy, tilbehør og emballasje må leveres inn til miljøvennlig gjenvinning. Kun for EU-land:
Elektroverktøy må ikke kastes i vanlig søppel! I samsvar med EF-direktivet 2002/96 vedr. gamle
elektriske og elektroniske apparater og tilpasningen til nasjonale lover, må gammelt elektroverktøy
som ikke lenger kan brukes samles inn og leveres til miljøvennlig gjenvinning.
Deponering
Samsvar
Spenning V~ 230
Effekt W 3000
Frekvens Hz 50/60
Luftmengde (20°C) l/min 300
Lufttemperatur °C maks. 350
Plastifiseringstemperatur °C maks. 260
Ekstrudering (Ø 3 mm) kg/h PE 0.6 –1.3 PP 0.5 –1.2 *PVC-U 0.9 –1.7 (gjennomsnittlige verdier ved 50 Hz)
Ekstrudering (Ø 4 mm) kg/h PE 1.0 –2.3 PP 0.9– 2.0 *PVC-U 1.5–2.7 (gjennomsnittlige verdier ved 50 Hz)
Sveisetråd mm Ø 3 / Ø 4
Mål L × B × H mm 450 × 98 × 260 (uten sveisesko)
Vekt kg 5.8 (uten strømledning)
CE-merking 2
Godkjenning 3
Sertifisering CCA
Beskyttelsesklasse I 1
* WELDPLAST S2-PVC
Det tas forbehold om tekniske endringer
Tekniske data
Page 83
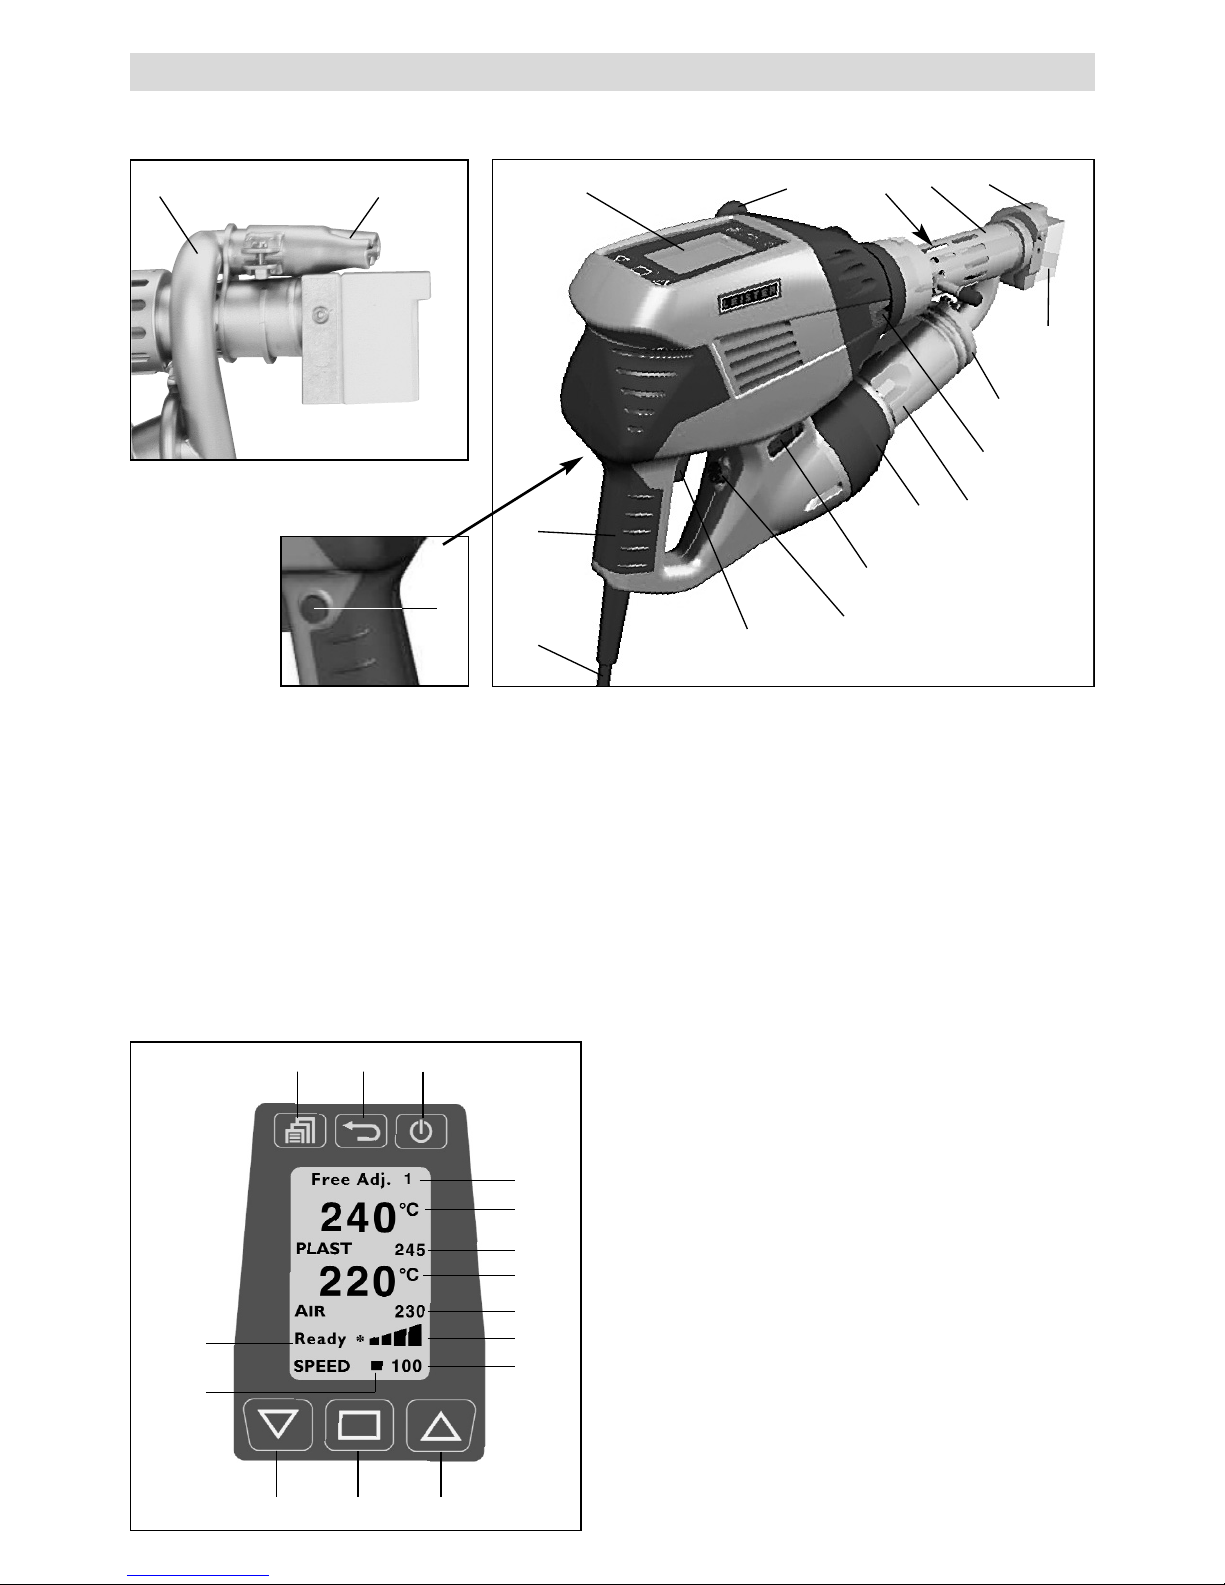
83
Beskrivelse
1 Hovedbryter
2 På-/Av-bryter motor
3 Potensiometer
4 Låsemekanisme motor
5 Display
6 Håndtak
7 Manteloppvarming
8 Sveisesko
9 Forvarmingsdyse
Betjeningsenhet
17 Sveiseprogram
18 Faktisk verdi Plast
19 Nominell verdi Plast
20 Faktisk verdi Air
21 Nominell verdi Air
22 Indikatorstolpe motor
23 Ekstruderingsindikator
24 Meny-tast
25 Back-tast
26 Standby-/ Enter-tast
27 Down-tast
28 Select-tast
29 Up-tast
30 Statusvisning motor
31 Markør
Med ekstern luftføring
24
27 28 29
30
31
17
18
19
20
21
22
23
25 26
944
Med integrert luftføring
10 Rørklemme
11 Beskyttelsesrør
12 Trådmater
13 Håndtak på enheten
14 Strømledning
15 Varmeelement beskyttelsesrør
16 Varmluftsapparat (børsteløs)
44 Ekstern varmluftføring
1
12
16
8
10
3
2
13
5
11
14
7
9
6
15
4
Page 84
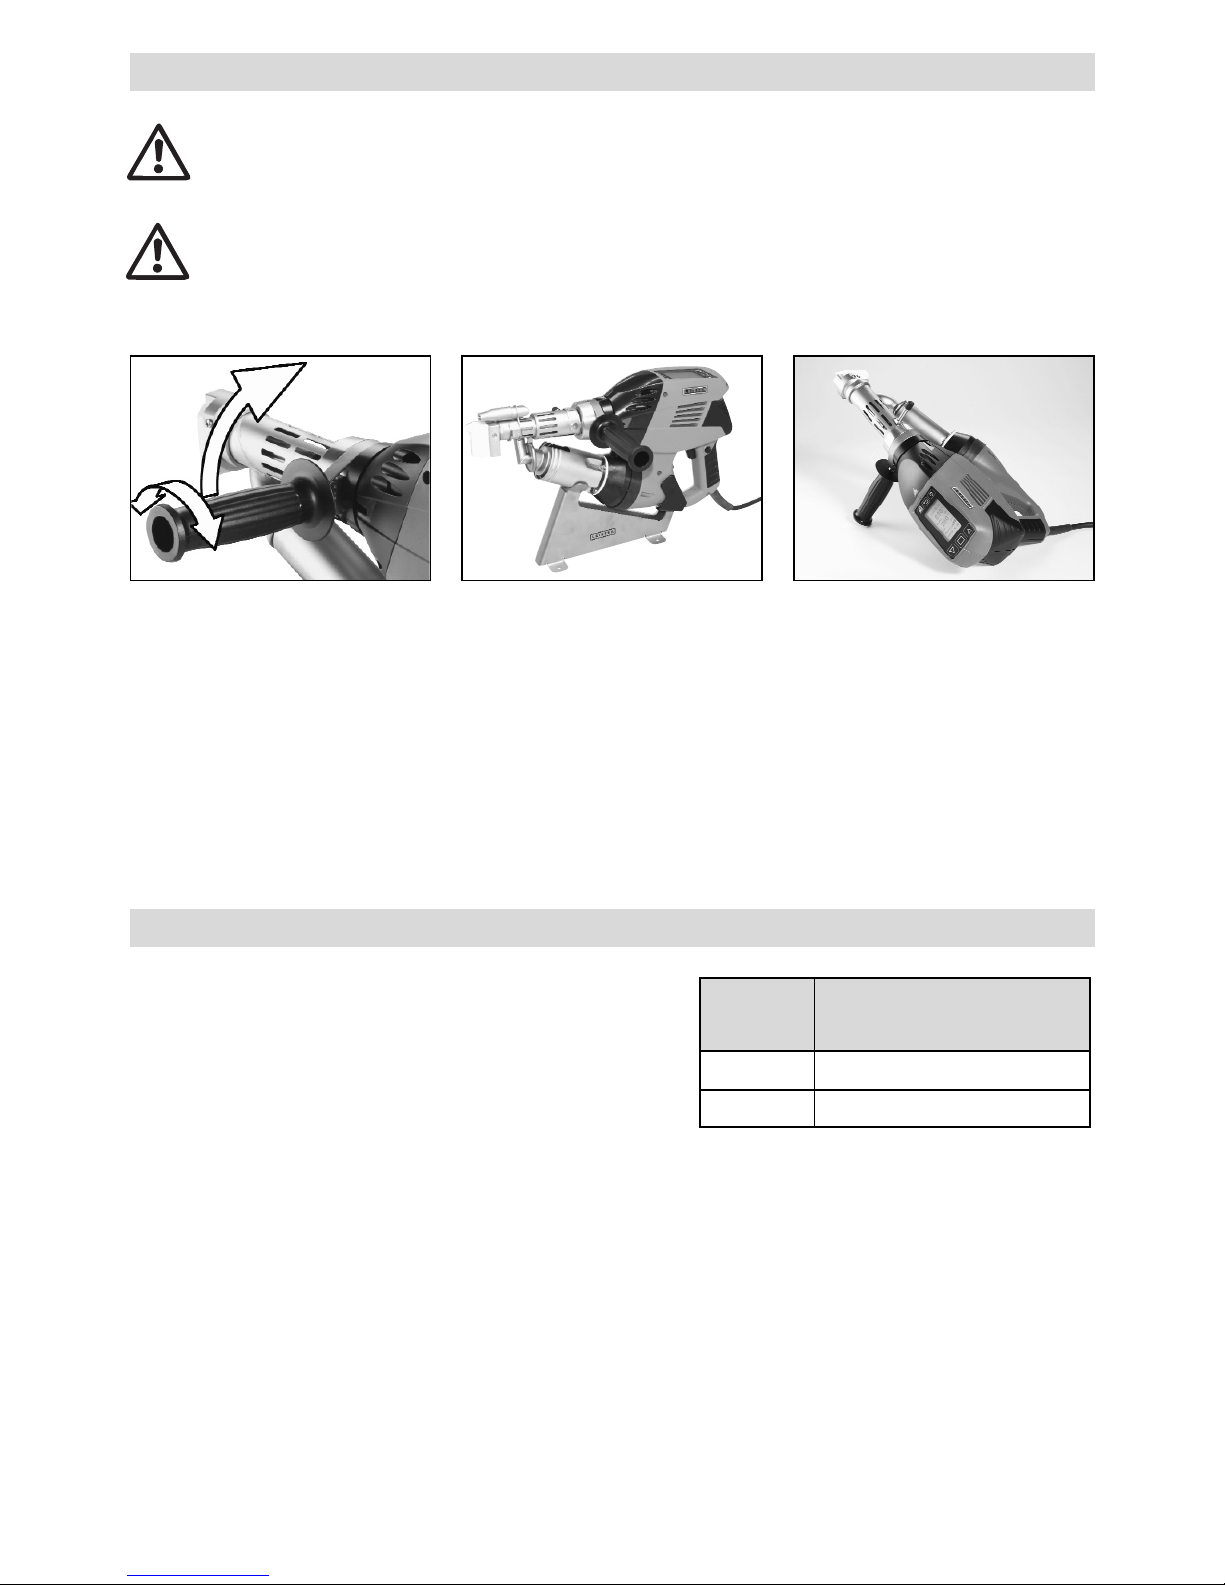
84
Arbeidssted / sikkerhet
Når sveisearbeidene avbrytes,
må motoren slås av med
På-/Av-bryteren (2).
Hånd-ekstruderen skal plasseres på
et stabilt, ildfast underlag og med
innstilt og fast tiltrukket håndtak som
vist i illustrasjonen.
Hånd-ekstruderen skal ikke brukes i eksplosjonsfarlige omgivelser, eller der det befinner seg antennelige materialer. Påse at enheten står støtt under arbeidet. Strømledning og sveisetråd må
kunne bevege seg fritt og må ikke hindre brukeren eller andre personer under arbeidet.
Plasser hånd-ekstruderen på et ildfast underlag! Varme metalldeler og varmluftstrålen må ha tilstrekkelig avstand til underlaget og vegger.
1. Løsne klemmingen ved å dreie
håndtaket (6) mot urviseren
2. Plasser håndtaket (6) i den
ønskede arbeidsposisjonen
3. Trekk klemmingen til igjen ved
å dreie håndtaket (6) med
urviseren
For igangsettingen og for å legge
bort utstyret, tilbyr Leister et
universalt maskinstativ.
1
2
3
Innstilling håndtak Arbeidsplass
Ved bruk av skjøteledninger må du være oppmerksom på
minste tverrsnitt:
Skjøteledninger må være godkjent for brukerstedet (for
eksempel utendørs) og ha en tilsvarende merking.
Ved bruk av et aggregat for energiforsyning, må dette ha
en nominell effekt på: 2 × nominell effekt hånd-ekstruder.
Lengde
[m]
Minste tverrsnitt
(ved 230V~) [mm
2
]
Til 19
2.5
20 – 50 4.0
Skjøteledning
Page 85
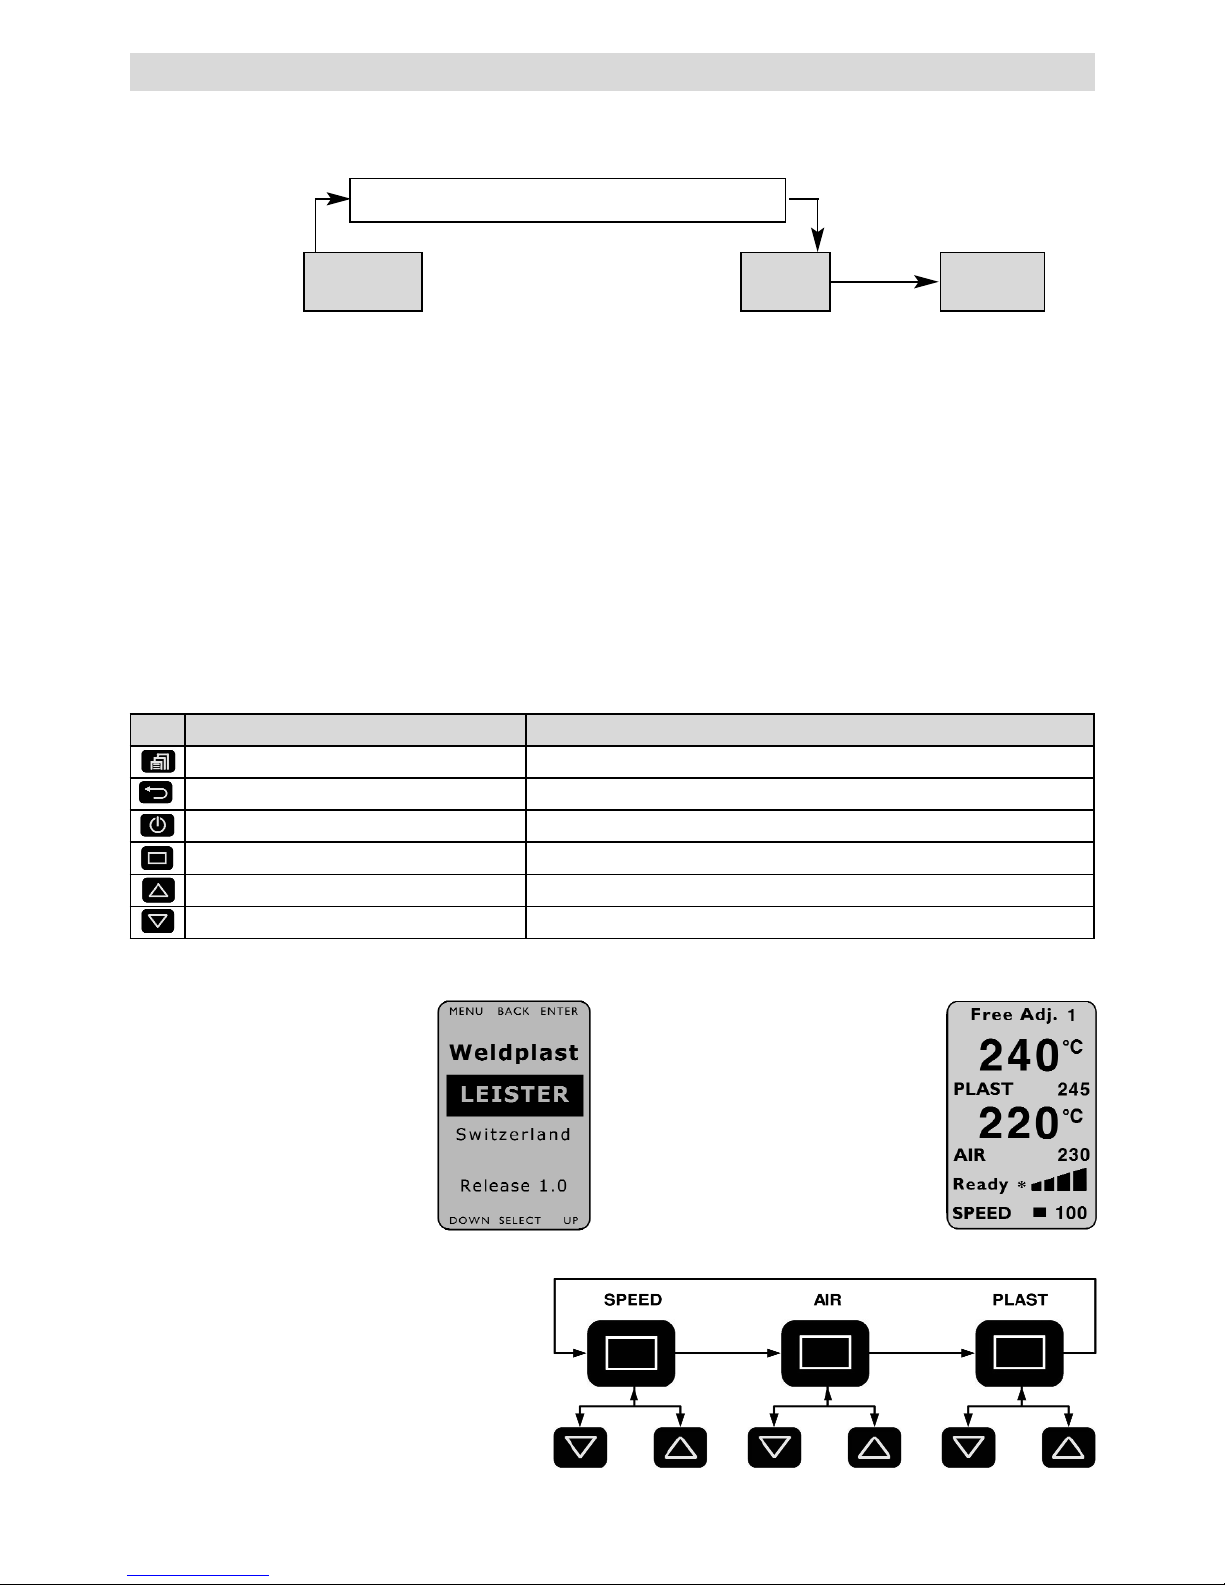
85
Programvare og menynavigering
Hånd-ekstruderen Weldplast S2 er utstyrt med en komfortabel brukerprogramvare, som letter arbeidet for brukeren.
Tastene aktiveres ved en lett berøring.
Funksjoner arbeidsvindu Funksjoner menyvalg
Menyvalg Menyvalg / tilbake til arbeidsvinduet
Innstille kontrast Tilbake til arbeidsvinduet (endring blir ikke lagret!)
Oppvarming on/off Utvelging og tilbake til arbeidsvinduet
Endre markørposisjon Utvelging
Utvalgt verdi [+] Markør oppover / utvalgt verdi [+]
Utvalgt verdi [–] Markør nedover / utvalgt verdi [–]
Etter at hovedbryteren (1) ble slått på, varmes ekstruderen varmes opp til den sist innstilte nominelle temperaturen.
Når den nominelle temperaturen er oppnådd, teller en Counter i statusvisningen fra 220 sekunder tilbake til Null.
Etter at denne startprosedyren er avsluttet, er ekstruderen klar til sveising (Status Klar*). Hånd-ekstruderen oppnår
sin driftstemperatur etter ca. 5 minutter.
Ved kortvarig strømbrudd bortfaller en ny startprosedyre.
Motoren sperret
Sperretid for start: 220 sekunder
Oppvarming Fri M Klar *
Statusvisning
motor (30)
Oppvarmes til de nominelle
verdiene er oppnådd
Frigivelse motor Klar til sveising
Temperaturovervåkingen forhindrer at hånd-ekstruderen starter i kald tilstand.
Forberedelse for sveising
Startvindu
Etter at hånd-ekstruderen ble
slått på med hovedbryteren (1),
vises enhetens navn og den aktuelle programvareversjonen i
displayet for 3 sek.
Arbeidsvindu
Arbeidsvinduet viser de aktuelt innstilte parametrene.
Innstilling av parametrene i arbeidsvinduet
Markøren (3) viser hvilke parametre man kan
innstille. Etter innkoblingen befinner markøren seg
på posisjonen «SPEED». Med Select-tasten (28)
kan «AIR» eller «PLAST» velges og med Up-
tasten (29) eller Down-tasten (27) kan verdiene
endres.
Innstilling av verdien Innstilling av verdien Innstilling av verdien
Page 86
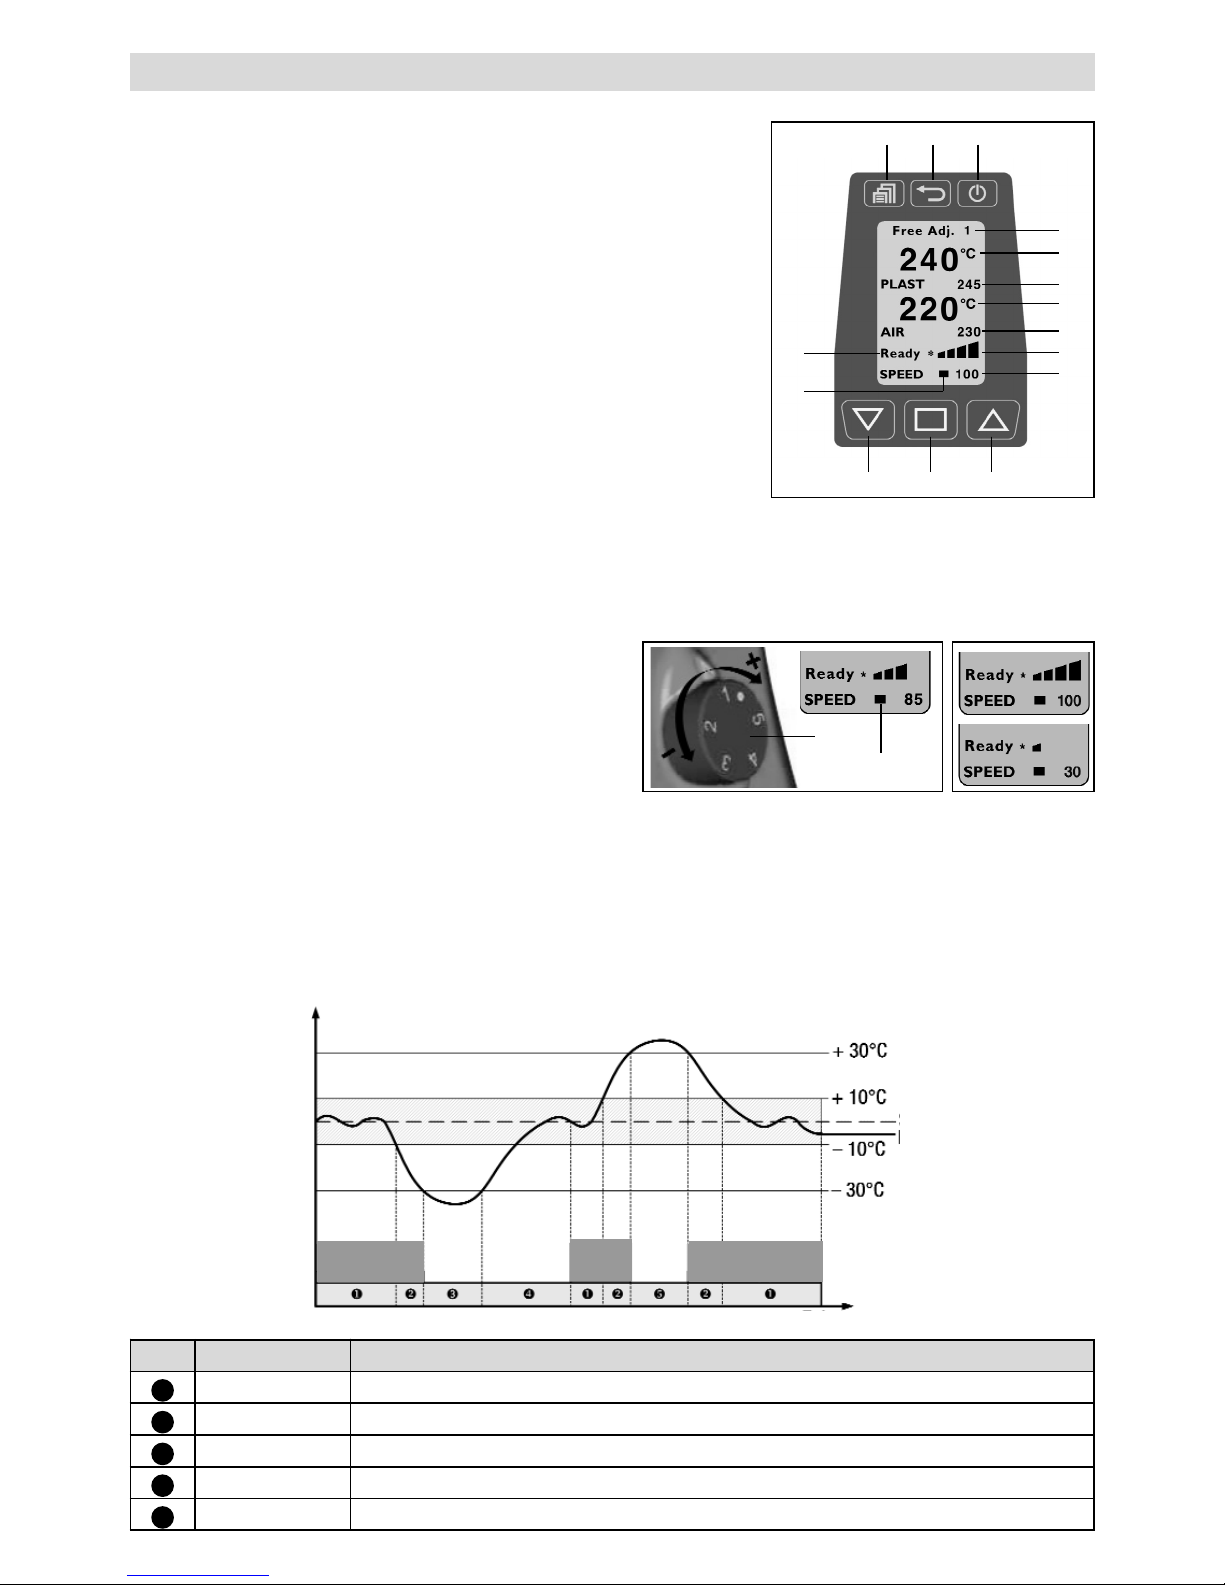
86
Overvåkning av sveiseparametrene
De nominelle og faktiske verdiene til AIR- og PLAST-temperaturene overvåkes kontinuerlig. Dersom en faktisk verdi
avviker fra den tilsvarende nominelle verdien (verdien ligger utenfor toleranseområdet), blir dette signalisert på
statusvisningen (30) gjennom en statusveksel. Ved behov sperres drivmotoren midlertidig, til sveiseparametrene
ligger i det spesifiserte toleranseområdet igjen. De mulige statusvisningene og toleransebåndene vises i det følgende
diagrammet, hhv. tabellen.
Nr Statusvisning Status-egenskaper
1
Klar* Klar til sveising
2
Fri M Avvik av sveiseparametrene > 10 °C
3
Oppvarming
Avvik av sveiseparametrene > – 30 °C, drivmotor sperret
4
220s Sperretid for start på 220 sek., drivmotor sperret
5
for varm
Avvik av sveiseparametrene > + 30 °C, drivmotor sperret
Innstilling av ekstruderingsmengden
Med sveiseutformingen som grunnlag, kan ekstruderingsmengden og
forvarmingstiden tilpasses hverandre.
• Forinnstillinger på displayet
– Ved å trykke på Select-tasten (28), stilles markøren på posisjonen
«SPEED».
– Den maksimale ekstruderingsverdien (30 til 100 %) blir bestemt
via Up-tasten (29) eller Down-tasten (27) (vises via indikator-
stolpen (22))
• Fininnstilling under sveiseprosedyren
– Fra maksimalt innstilt ekstruderingsverdi (f.eks. 85 %) kan
ekstruderingsmengden reduseres til et minimum ved å dreie
på potensiometeret (3).
Ekstruderingsmengden er avhengig av den brukte sveisetrådtykkelsen. Er ekstruderingen med ekstruderingsindikatoren «30» og potensiometerstillingen «Minimum» for stor, må det skiftes til den neste, mindre sveisetrådtykkelsen.
Innstilling av temperatur for PLAST og AIR
• Ved å trykke på Select-tasten (28), kan markøren
stilles på posisjonen «PLAST» eller «AIR».
• Still inn temperaturverdien via Up-tasten (29) eller
Down-tasten (27)
3
22
Forberedelse for sveising
24
27 28 29
30
31
17
18
19
20
21
22
23
25 26
Eksempel
Temperatur indikator
Motor frigitt Motor frigitt
Motor
fri.
Tid
Statusmelding
Beregnet verdi
Faktisk verdi
Page 87
87
Start av sveiseprosedyren
• Monter den tilsvarende sveiseskoen (8) etter behov
• Still inn potensiometeret (3) på maks.
• Når driftstemperaturen er nådd (Status Klar*), kan man begynne med sveisungen
• Aktiver På/Av-bryter motor (2)
• Før en sveisetråd med en diameter på 3 eller 4 mm in i trådmateren (12)
• Sveisetråden blir dratt automatisk gjennom trådmateren (12). Trådtilførselen må følge uten motstand
FORSIKT!
Enheten må alltid brukes med sveisetråd, men man må aldri føre sveisetråd inn i begge
trådmaterne samtidig.
• Avbryt massetransporten med På/Av-bryter motor (2)
• Forvarmingsdysen (9) rettes mot sveisesonen
• Forvarm sveisesonen med pendlende bevegelser
• Plasser enheten på den forberedte sveisesonen og aktiver På/Av-bryteren motor (2) igjen.
• Foreta en testsveising i henhold til sveiseanvisningen fra materialprodusenten og nasjonale standarder eller
direktiver.
• Kontrollere testsveisingen
• Temperaturinnstillingen og ekstruderingsmengden tilpasses etter behov
• Ved en lengre sveiseprosedyre kan På/v-bryter motor (2) stilles på kontinuerlig drift ved hjelp av
låsemekanismen motor (4).
• PVC-U skal kun bearbeides i PVC-U menyen. FORSIKT: Bruk kun PVC-U (ingen PVC-C!)
• For å unngå korrosjon, anbefaler vi å fylle enheten med HD-PE dersom den ikke brukes over lengre tid (fra 2 dager).
WELDPLAST S2 PVC
Page 88
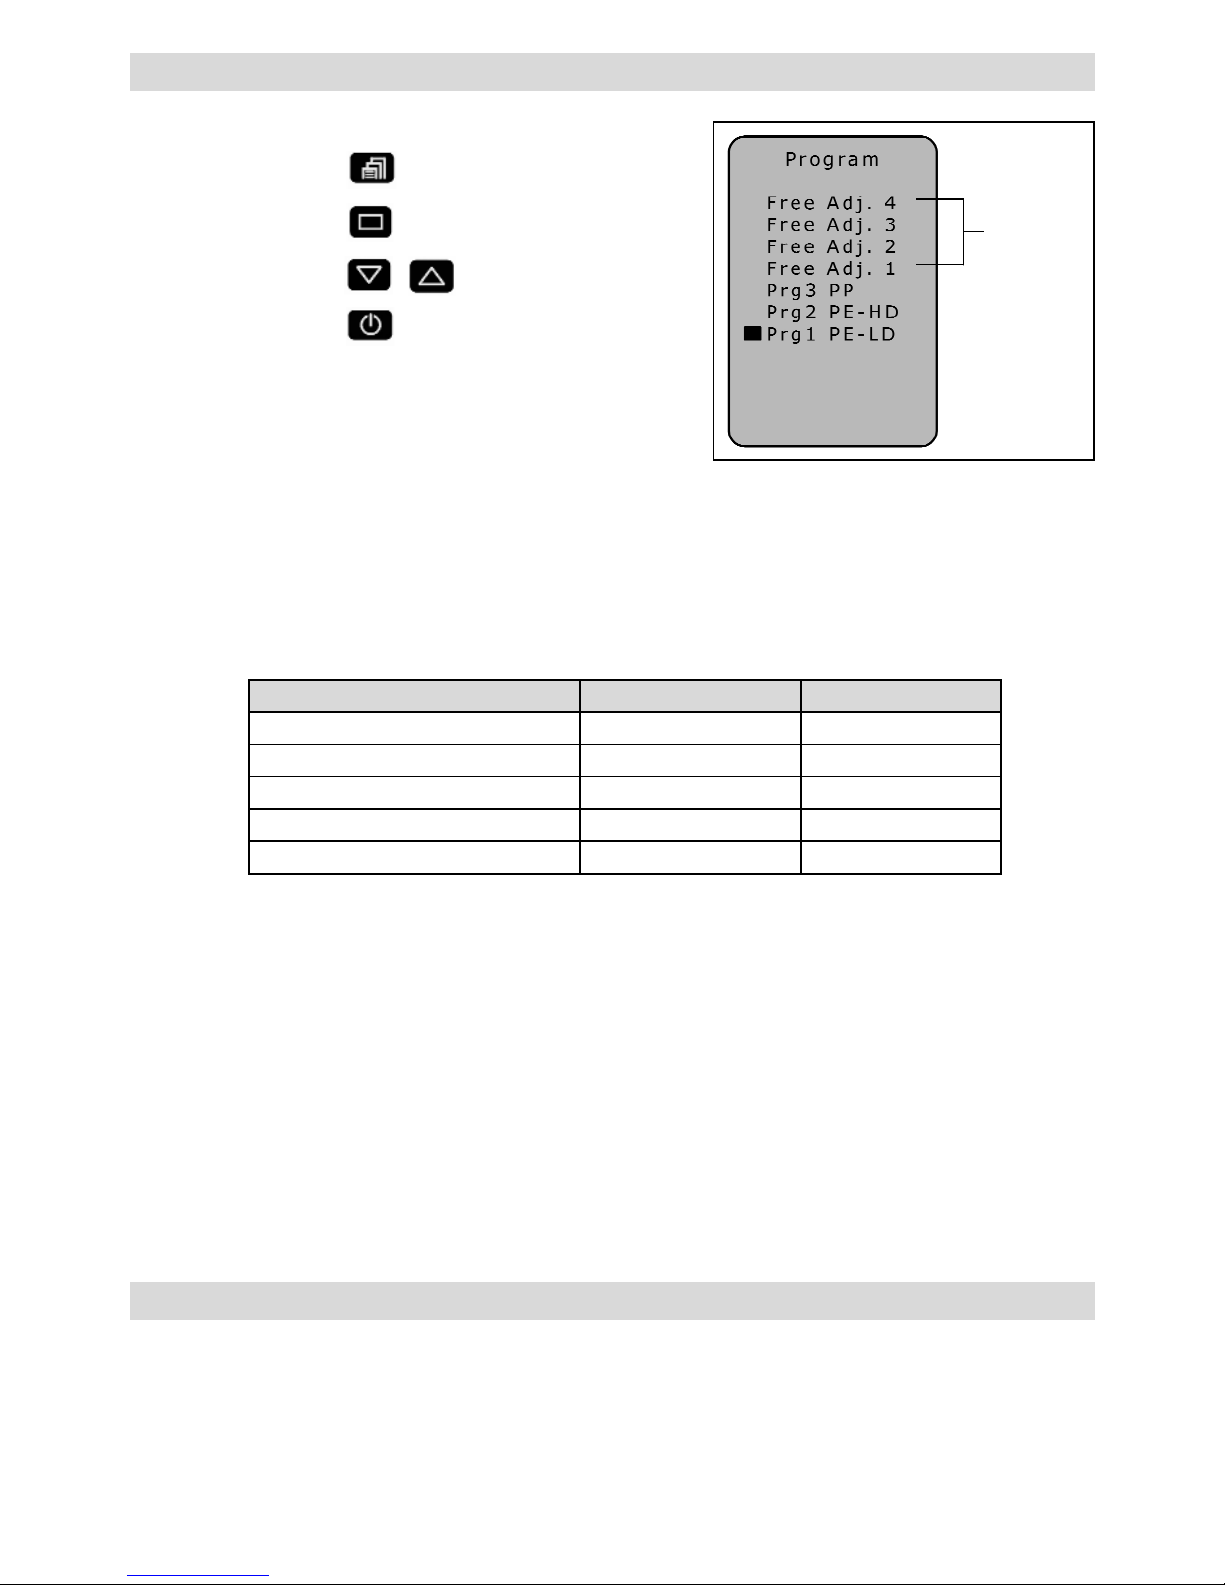
88
Meny
Velge program
Utvalg
Inntasting
Programmene 1 – 3 er utstyrt med tilsvarende forhåndsinnstilte parametere, som kan tilpasses under sveiseprosedyren.
Tilpasningene blir ikke lagret!
De frie innstillingene 1 – 4 er forhåndsinnstilt i fabrikken og kan programmeres fritt. Parametrene forblir lagret
også etter at enheten ble koblet fra.
Innstilling av ekstruderingsmengden
• Ved å trykke på Select-tasten (28), stilles markøren på posisjonen «SPEED».
• Still inn ekstruderingsverdien (30 til 100 %) via Up-tasten (29) eller Down-tasten (27)
Innstilling av temperatur for PLAST og AIR
• Ved å trykke på Select-tasten (28), kan markøren stilles på posisjonen «PLAST» eller «AIR».
• Still inn temperaturverdien via Up-tasten (29) eller Down-tasten (27)
Det aktuelt innstilte sveiseprogrammet (17) vises i arbeidsvinduet.
Alt etter maskin- og programvareversjon, kan visningen av materialene avvike.
Fri
innstilling
1-4
Sveiseprogram Nominell PLAST [°C] Nominell AIR [°C]
Fri innst. 1 – 4
230 260
Prg1 PE-LD
220 260
Prg2 PE-HD
230 260
Prg3 PP
240 260
Prg0 PVC-U
200 300
Program: Alt etter maskin- og programvareversjon,
kan visningen av materialene avvike.
Sveiseparameter
• Løsne låsemekanisme motor (4) og slipp På/Av-bryteren motor (2).
Fjern sveisematerialet i sveiseskoen, slik at sveiseskoen ikke blir skadet ved neste start.
• Slå av oppvarmingen med Standby-/ Enter-tasten (26)
• La enheten kjøle seg ned i ca. 5 min.
• Slå av hovedbryteren (1)
Slå av enheten
Page 89
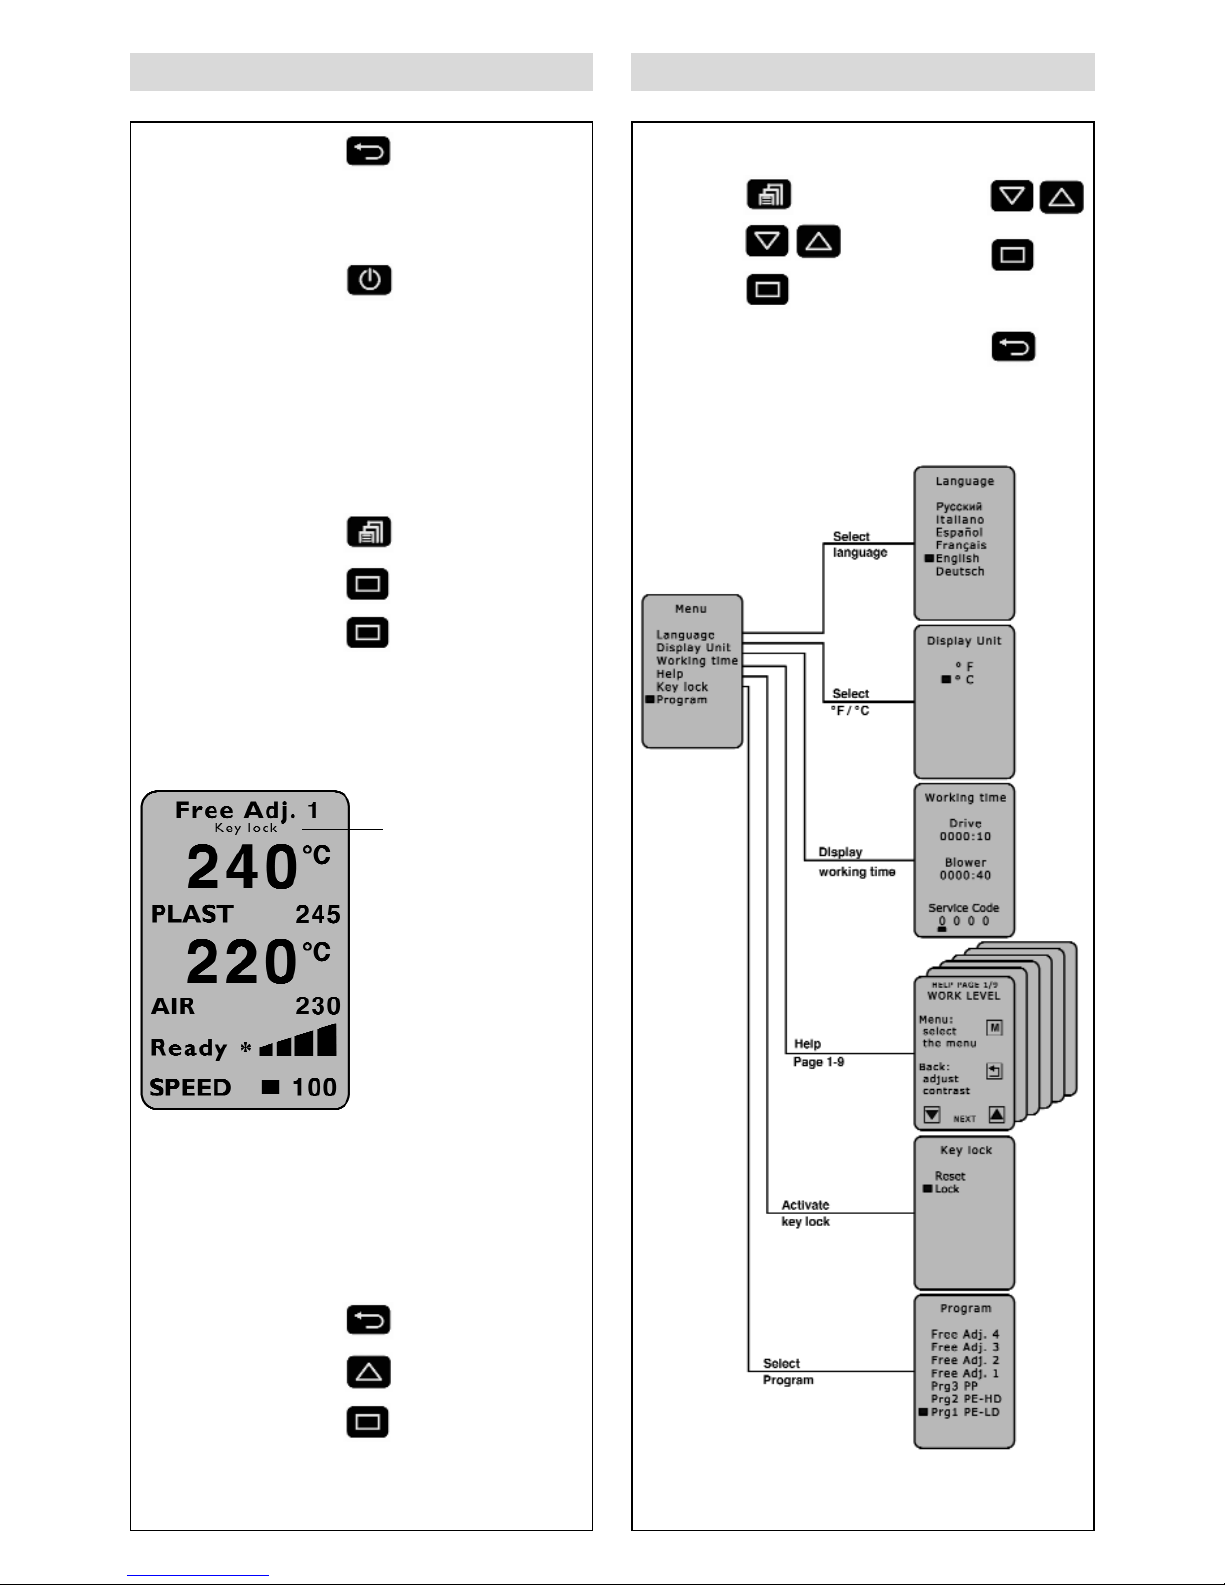
89
Kontrastinnstilling
Ved ugunstige lysforhold og variasjoner i omgivelsestemperaturen kan kontrasten innstilles via
Back-tasten (25).
Oppvarming ON/OFF
Ved lengre avbrytelse (Standby) kan oppvarmingen for
PLAST og AIR slås av via Standby-/Enter-tasten (26).
Meny
Meny
Utvalg
Utvelging
Funksjoner
Utvalg
Utvelging
og tilbake
Tilbake til
arbeidsvinduet
Utvalg
Aktivere tastelåsen
1. Meny
2. Tastelås
3. Aktivering
Hvis tastelåsen ble aktivert,
vises Tastelås i displayet
Låsen kan tilbakestilles igjen som vist nedenfor:
Deaktivere tastelåsen
1. Back
2. Tilbakestille
3. Utvelging
Bekreftelsen gjennom Select-tasten må følge
umiddelbart etter tilbakestillingen!
Aktivere
tastelåsen
Ytterligere innstillinger Menynavigering
Page 90
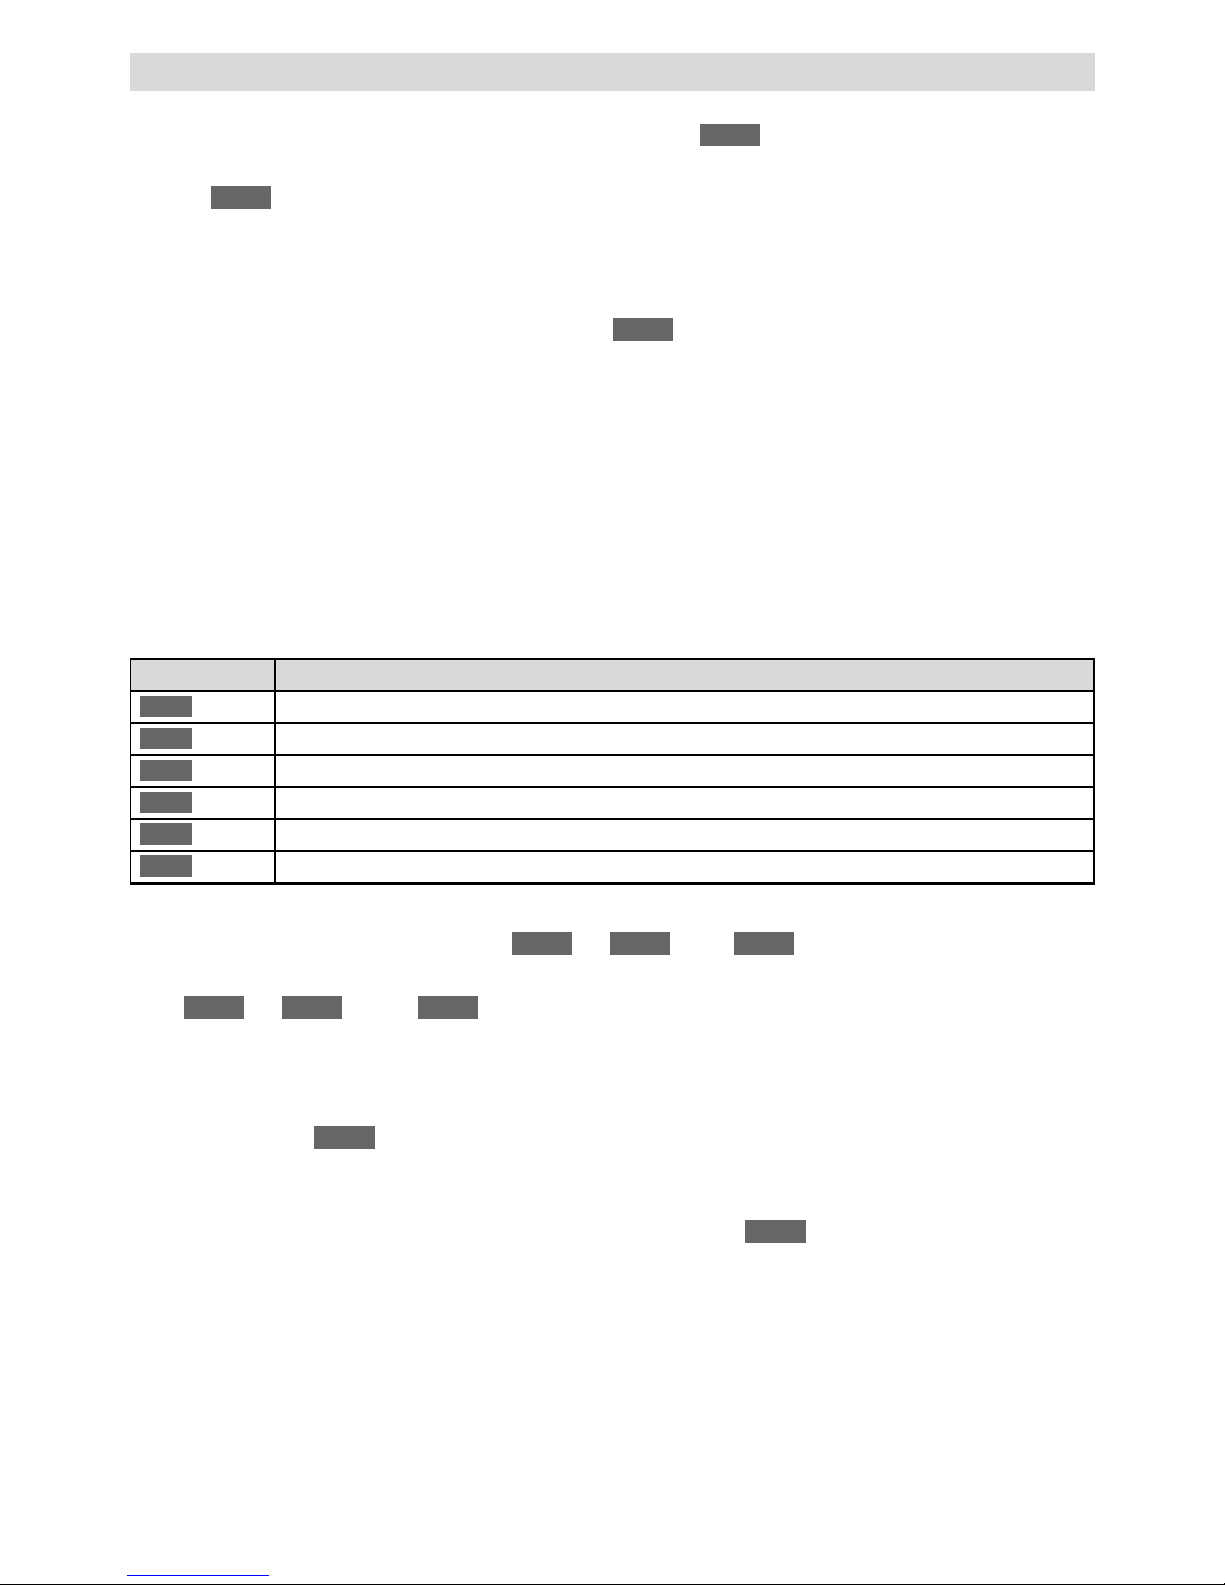
Hvis det oppstår en feil, vises denne i statusvisningen (30) (f.eks. Motoren er overopphetet).
Visning
Når det oppstår en feil blir oppvarmingen for AIR og PLAST, så vel som drivmotoren slått av umiddelbart!
Dersom dette ikke skjer, må enheten skilles omgående fra strømnettet!
Videre frengangsmåte ved statusvisning motor (30)
•Notere Errorcoden
• Løsne låsemekanismen motor (4) og slipp På/Av-bryteren motor (2).
• Slå av hovedbryteren (1)
• Start enheten på nytt mens du overvåker den og pass på, at hånd-ekstruderen ikke blir overopphetet fra en ekstern kilde
• Kunststoffet som er blitt igjen i skruen bør ekstruderes om mulig
• Dersom feilen oppstår igjen under angivelse av Errorcoden, må enheten sendes til servicestedet for kontroll
ErrXX
ErrXX
Err04
Feilmeldinger
Overtemperaturvern motor
Blir motoren overopphetet gjennom ytre faktorer, eller ved for lav PLAST-temperatur, kobles motoren ut via det interne
temperaturvernet (se ).
Startsperre motor
Drivmotoren er sikret mot automatisk start etter feil, f.eks. overoppheting . Visningen «Slå av motoren» vises
i displayet (5), mens motoren blir stående i blokkert tilstand. Etter at feilen ble utbedret og motoren er slått av (løsne
låsemekanisme motor (4) og slipp På/Av-bryteren (2)) slukkes visningen «Slå av motoren» i displayet (5). Nå
kan arbeidet fortsette.
Err04
Err04
Følgende feil blir gjenkjent av enheten:
Visning av type feil
Err01
Overtemperatur av luften, eller defekt temperatursonde
Err02
Overtemperatur av kunststoffmassen, eller defekt temperatursonde
Err04
Overtemperatur i motorviklingen, motoren er overopphetet
Err08
Overtemperatur i varmeelementet AIR, eller svikt av blåsermotoren
Err10
Overtemperatur i elektronikken
Err40
Kortslutning i temperatursonden PLAST
Dersom det oppstår flere feil samtidig, f.eks. og , vises .
Ytterligere kombinasjoner vises med bokstavene A, B, C, D, E og F,
f.eks. og visning
Err02 Err04 Err06
Err0AErr02Err08
90
Page 91
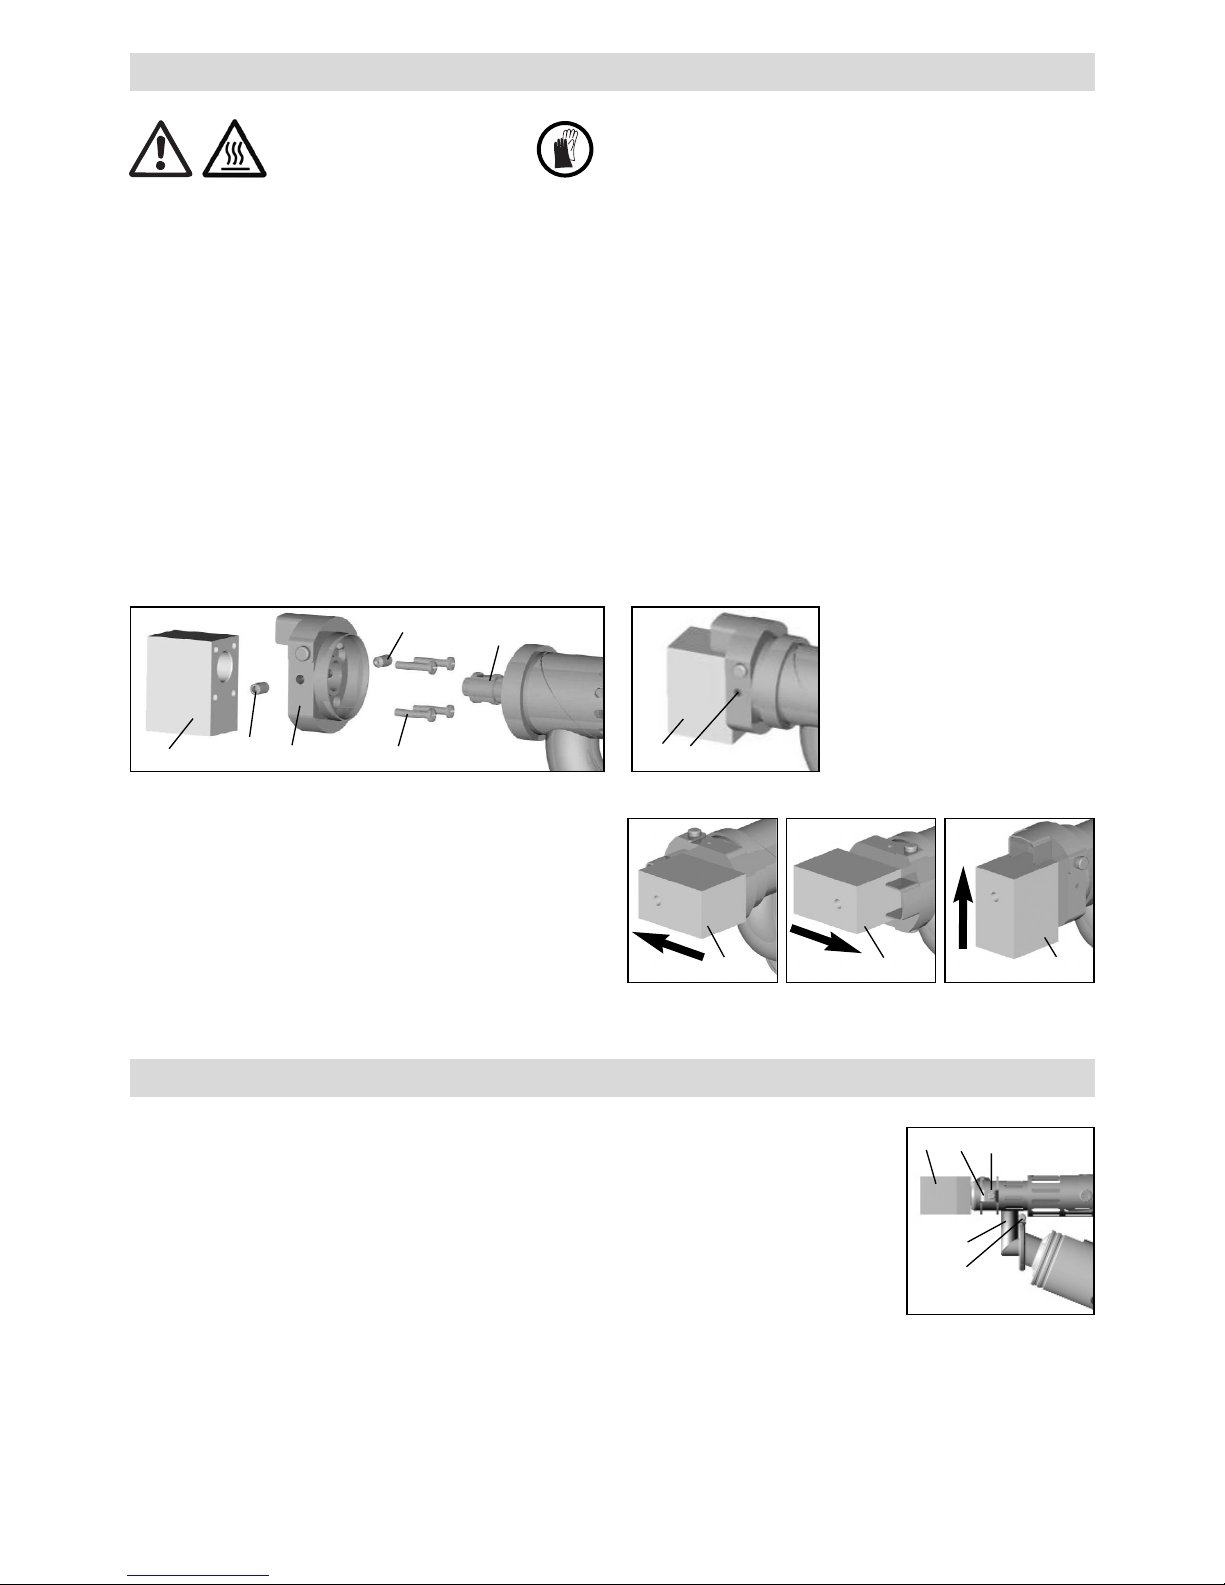
91
Demontering
– Slå av den driftsvarme enheten og kople den fra strømtilførselen.
– Fjern sveiseskoen (8) med sveiseskoholderen (34) fra ekstruderdysen (32) ved å løsne klemskruene (35)
– Ekstruderdysen (32) må rengjøres for rester av sveisemateriale før hvert skifte av sveisesko, og det må
sikres at den er fastskrudd.
– Fjern sveiseskoen (8) fra sveiseskoholderen (34) ved å løsne låseskruene (33)
Montering
– Monter en sveisesko (8) som er tilpasset sveisesømmen på sveiseskoholderen (34) med låseskruer (33)
– Sveiseskoen (8) og sveiseskoholderen (34) må trekkes godt til med klemskruene (35)
Fare for forbrenning!
Man må kun arbeide med
temperaturbestandige hansker.
Skifte av sveisesko må foretas på driftsvarm enhet.
8 Sveisesko
32 Ekstruderdyse
33 Låseskrue
34 Sveiseskoholder
35 Klemskrue
35
8
Sveiseretning
Ved å løsne klemskruene (35) kan sveiseskoen (8)
dreies trinnløst i den ønskede sveiseretningen.
Deretter må klemskruene (35) trekkes godt til igjen.
8
33
32
35
34
35
8
8
8
Skifte av sveiseskoen
For å demontere varmluftføringen (44) må sveiseskoen (8) først fjernes. Etter å ha
løst fikseringsskruen (45) som er sikret med kontramutter på rørklemmen (10) og
klemskruen (47) på koplingsstykket til varmluftføringen, kan hele enheten trekkes av.
Monteringen skjer i omvendt rekkefølge.
8
44
45
10
47
Skifte av varmluftføringen
Page 92
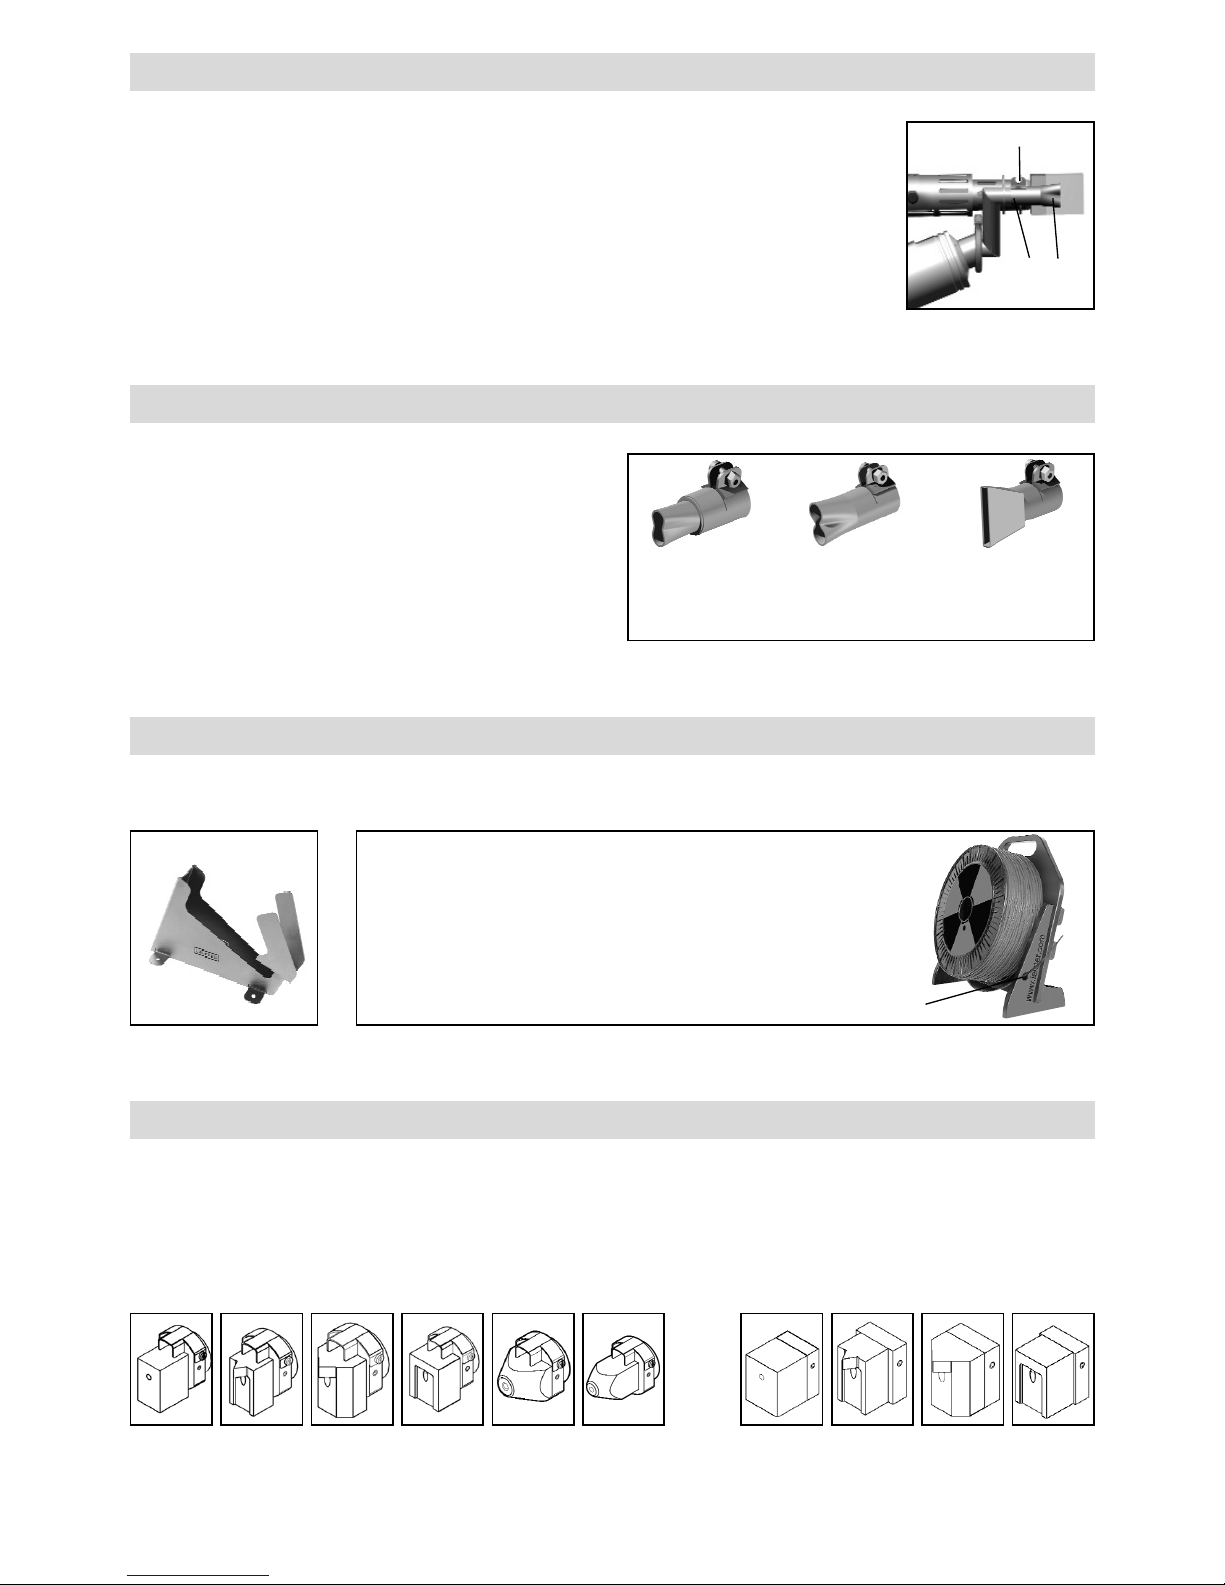
Demontering: Ved forvarmingsdysen, løsne klemskruen (43) på forvarmingsdysen
(9) og trekk forvarmingsdysen (9) fra varmluftføringen (44).
Montering: Skyv forvarmingsdysen (9) på varmluftføringen (44).
Pass på, at dysen er plassert parallelt.
Trekk til klemskruen (43).
9
44
43
Det står tre forskjellige forvarmingsdyser, som tilsvarer
bredden på sveisesømmen (9), til utvalg. Dysenes
tverrsnitt er i samsvar med DSV-retningslinjene.
Dyse 1
Sømbredde
opptil 15 mm
Dyse 2
Sømbredde
fra 16 til 20 mm
Dyse 3
Sømbredde
fra 21 til 40 mm
Forvarmingsdyser for enheter med ekstern luftkjøling
Skifte av forvarmingsdysen
Det skal kun brukes tilbehør fra Leister.
Bærbar sveisetrådholder
• Innretningen er konstruert for to sveisetrådruller
med Ø 300 mm
• For å sikre en optimal trådmating, skal sveisetråden
føres gjennom det dertil egnede øyet (41)
Leister Technologies AG tilbyr passende sveisesko i forskjellige størrelser for alle vanlige sveiseutforminger
:
Emne V-sveis Kilsveis
Over-
lappsveis
Maskinstativ
Hjørne,
kort
Hjørne,
lang
WELDPLAST S2
med integrert luftføring
WELDPLAST S2 / WELDPLAST S2-PVC
med ekstern luftføring
Tilbehør
Sveisesko-sortiment
Emne V-sveis Kilsveis
Over-
lappsveis
92
41
Page 93
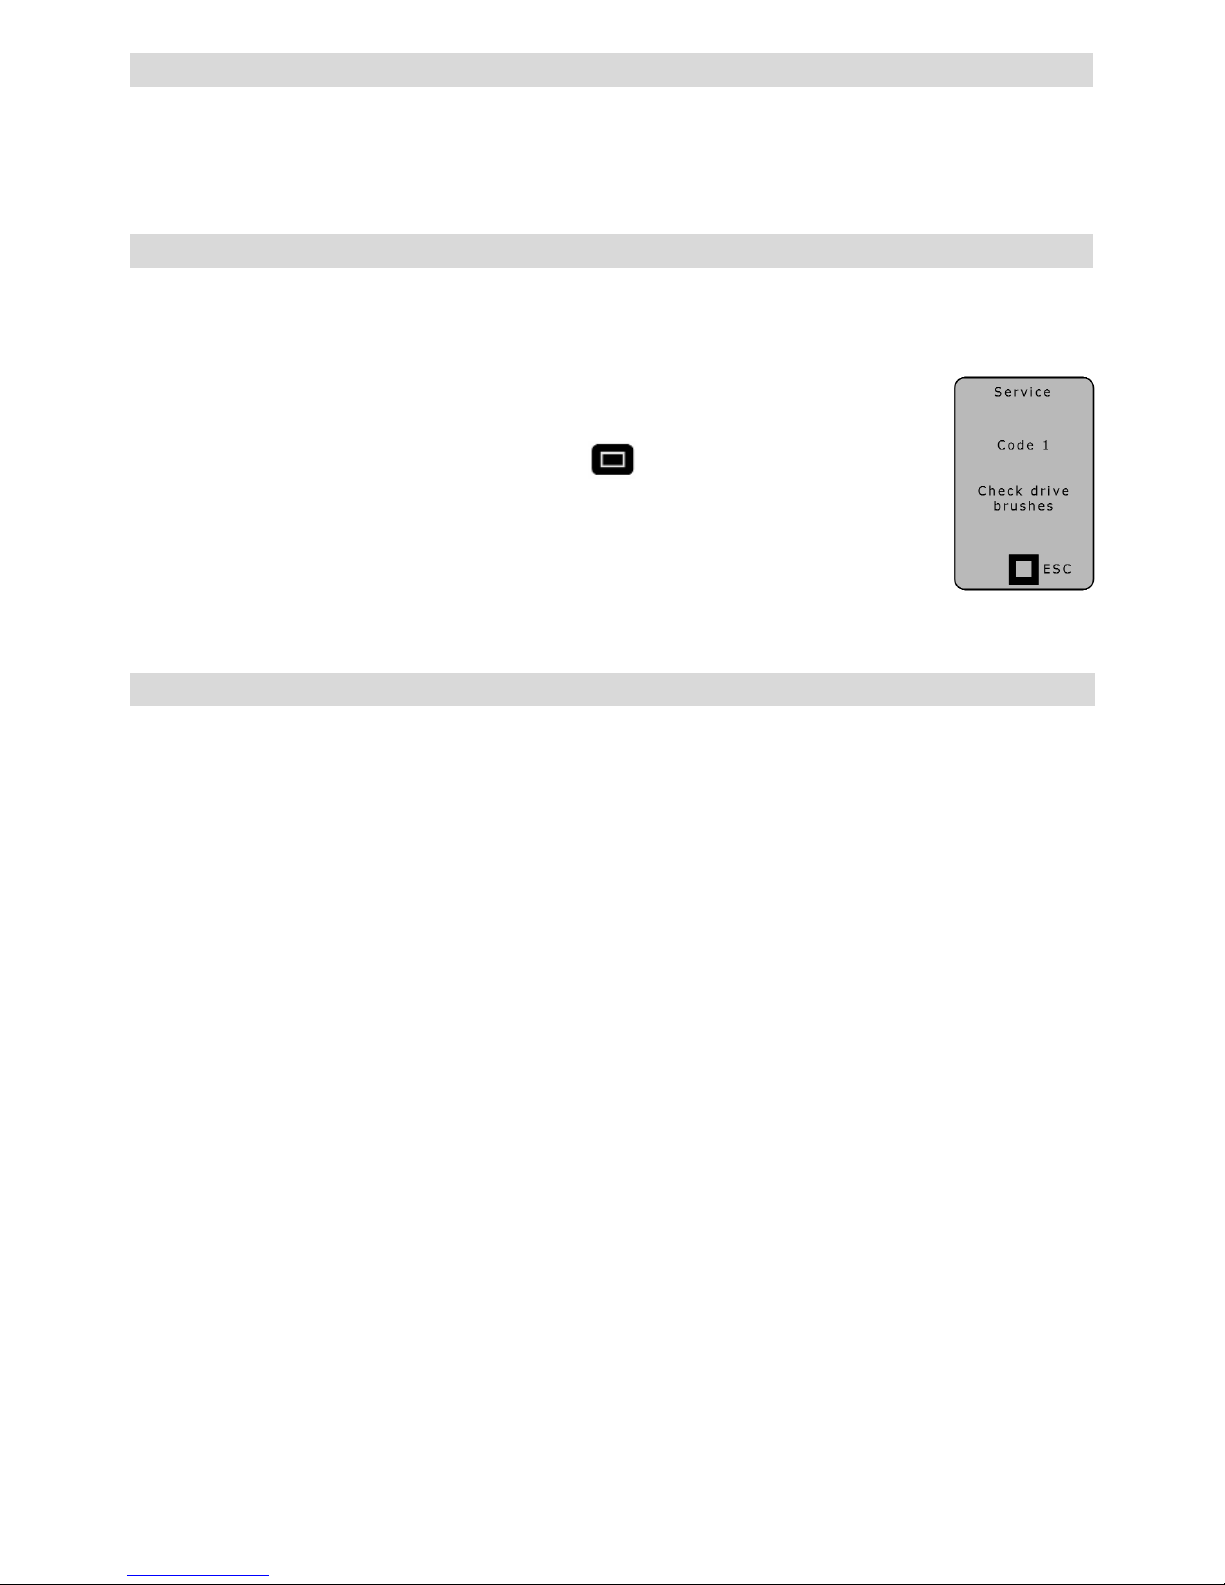
93
• Reparasjoner skal kun utføres av autoriserte Leister-servicesteder. Disse sikrer en faglig korrekt og pålitelig repara-
sjonsservice innen 24 timer, med originale reservedeler i henhold til koblingsskjemaer og reservedelslister.
• Vises servicedisplayet med servicekoden 1 på WELDPLAST S2 etter at enheten ble slått på,
må kullnivået kontrolleres av et autorisert servicested fra Leister, og kullbørstene på motoren
må eventuelt skiftes ut.
• Visningen kan skjules igjen med Select-tasten (28) .
• Man kan fortsette arbeidet med hånd-ekstruderen for en kort tid.
• Dersom kullbørstene ikke blir skiftet ut innen en ganglig tid, kjører motoren til den stopper
mekanisk på grunn av manglende kullbørster. På displayet vises ingen feilmelding, men
motoren starter ikke igjen.
Vedlikehold
• Sjekk strømledningen (14) og støpselet kontrolleres for elektriske og mekaniske skader
• Fjern rester av sveisemateriale fra ekstruderdysen (32) ved hvert skifte av sveisesko
Service og reparasjon
Garanti
• For denne enheten består det en prinsipiell garantitid på ett (1) år fra kjøpsdato (bevis gjennom faktura eller
følgeseddel). Skader som er oppstått utbedres med levering av nytt produkt eller reparasjon. Varmeelementer er
utelukket fra denne garantien.
• Korrosjon på ekstruderskruen og sylinderrøret som er forårsaket av PVC, dekkes ikke av garantien.
• Ytterligere krav er utelukket, bortsett fra de som inngår i lovens bestemmelser.
• Skader som kan tilbakeføres til naturlig slitasje, overbelastning eller usakkyndig behandling er utelukket fra
garantien.
• Det kan ikke fremsettes krav for enheter som er ombygget eller endret av kjøperen.
Page 94
94
Leister WELDPLAST S2 / S2-PVC / S2-TPO
Extrusora manual
Soldadura por extrusão dos seguintes materiais:
WELDPLAST S2 PP / PE-HD / PE-LD
WELDPLAST S2-PVC PP / PE-HD / PE-LD / PVC-U
WELDPLAST S2-TPO PP / PE-HD / PE-LD / TPO
Outros materiais a pedido
A costura da extrusora manual corresponde à norma DVS (Associação Alemã para Tecnologia da Soldadura) 2207–4.
DVS:
Associação Alemã para Tecnologia da Soldadura
Utilização
Ler atentamente o manual de instruções antes da colocação
em funcionamento e guardar para disponibilização.
Instruções de funcionamento (Tradução do manual de instruções original)
1
Perigo de vida ao abrir o aparelho, visto que os componentes sob tensão e ligações estão livres. Antes de
abrir o aparelho retirar a ficha da tomada. Material electricamente condutor (p.ex. PE-EL) não pode ser
soldado.
Perigo de incêndio e explosão na utilização incorrecta da extrusora manual (p.ex. sobreaquecimento de
material) especialmente perto de materiais inflamáveis e gases explosivos.
Perigo de queimaduras! Não tocar nas peças metálicas polidas e massa a verter em estado quente.
Deixar arrefecer o aparelho. Não direccionar o jacto de ar quente e massa a verter para pessoas e animais.
Ligar o aparelho numa tomada com condutor de protecção. Cada interrupção do condutor de protecção dentro ou fora do aparelho é perigosa!
Utilizar apenas extensão com condutor de protecção!
A tensão nominal mencionada no aparelho tem de corresponder à tensão de rede. Em caso de falha eléc-
trica o interruptor principal e accionamento têm de ser desligados (soltar bloqueio).
Interruptor FI na utilização do aparelho em obras é necessário para a protecção pessoal.
O aparelho tem de ser operado sob vigilância. O calor pode passar para os materiais inflamáveis, que
se encontram fora do campo visual.
O aparelho só pode ser utilizado por técnicos especializados ou sob vigilância. A utilização por crianças é
proibida.
Proteger o aparelho de humidade e água.
Aviso
Cuidado
120
230
FI
P
Page 95
95
Leister Technologies AG, Galileo-Strasse 10, CH-6056 Kaegiswil/Suíça que este produto corresponde, na versão
por nós colocada no mercado, aos requisitos das seguintes directivas CE.
Directivas: 2006/42, 2004/108, 2006/95
Normas harmonizadas: EN 12100-1, EN 12100-2, EN 60204-1, EN 14121-1
EN 55014-1, EN 55014-2, EN 61000-6-2, EN 61000-3-2, EN 61000-3-3,
EN 50366, EN 62233, EN 60335-2-45
Kaegiswil, 28.11.2011
Bruno von Wyl, CTO Beat Mettler, COO
Ferramenta eléctrica, acessórios e embalagens devem ser entregues para reciclagem amiga do
ambiente. Apenas para países UE: Não elimine as ferramentas eléctricas no lixo doméstico! De
acordo com a directiva europeia 2002/96 sobre aparelhos eléctricos e electrónicos antigos e a sua
concretização no direito nacional, as ferramentas eléctricas utilizáveis não necessitam de ser separadas,
recolhidas e nem recicladas de forma amiga do ambiente.
Eliminação
Conformidade
Tensão V~ 230
Potência W 3000
Frequência Hz 50/60
Quantidade de ar (20°C) l/min 300
Temperatura do ar °C máx. 350
Temperatura de plastificação °C máx. 260
Extracção (Ø 3 mm) kg/h PE 0.6 –1.3 PP 0.5 –1.2 *PVC-U 0.9 –1.7 (valores médios a 50 Hz)
Extracção (Ø 4 mm) kg/h PE 1.0 –2.3 PP 0.9 –2.0 *PVC-U 1.5 –2.7 (valores médios a 50 Hz)
Fio de soldar mm Ø 3 / Ø 4
Massa C × L × A mm 450 × 98 × 260 (sem sapata de soldadura)
Peso kg 5.8 (sem cabo de ligação à rede)
Símbolo de conformidade 2
Símbolo de segurança 3
Tipo de certificação CCA
Classe de protecção I 1
* WELDPLAST S2-PVC
Reservam-se os direitos a alterações técnicas
Dados técnicos
Page 96
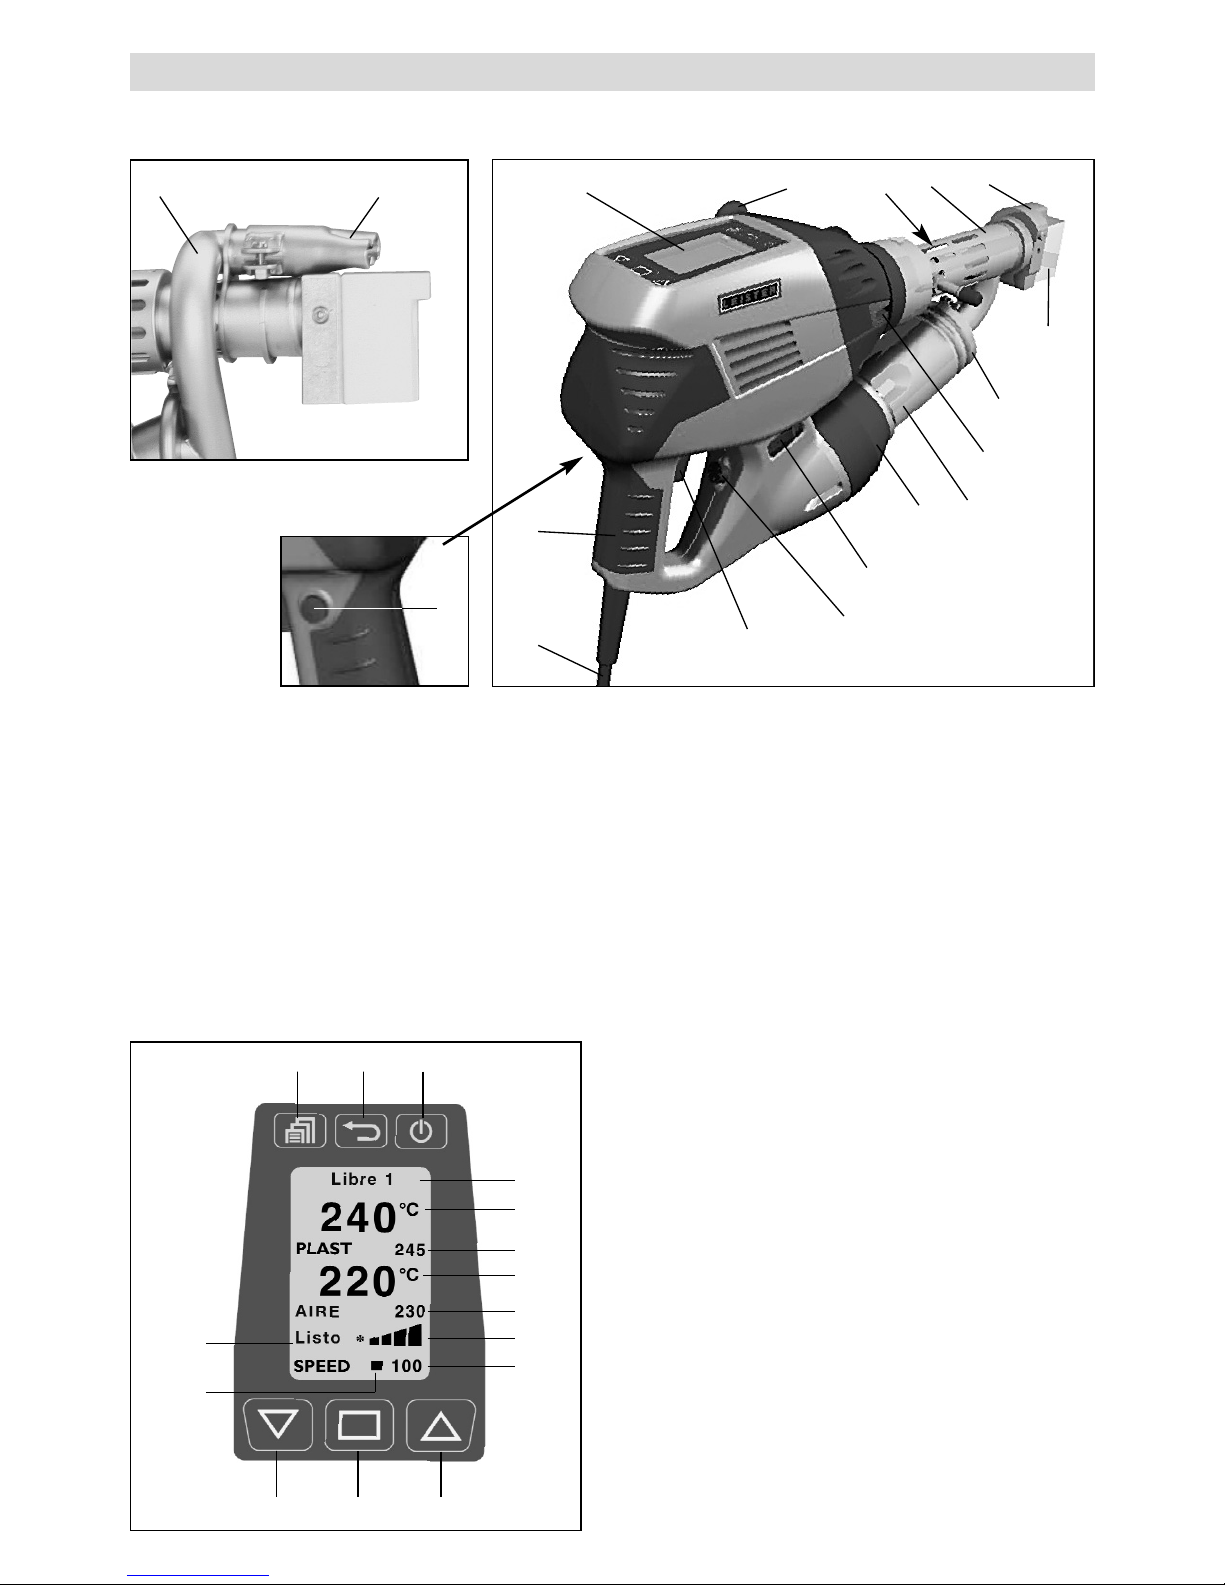
96
Descrição do aparelho
1 Interruptor principal
2 Interruptor de lig./deslig. do accionamento
3 Potenciómetro
4 Bloqueio accionamento
5 Visor
6 Pega
7 Aquecimento do revestimento
8 Sapata de soldadura
9 Injector de pré-acontecimento
Unidade de utilização
17 Programa de soldadura
18 Valor real Plast
19 Valor nominal Plast
20 Valor real Air
21 Valor nominal Air
22 Barra de indicação accionamento
23 Indicação de extracção
24 Tecla menu
25 Tecla back
26 Tecla Standby/ Enter
27 Tecla Down
28 Tecla Select
29 Tecla Up
30 Indicação de estado accionamento
31 Cursor
Com conduta de ar externa
24
27 28 29
30
31
17
18
19
20
21
22
23
25 26
944
Com conduta de ar integrada
10 Aperto do tubo
11 Tubo de protecção
12 Inserção do fio de soldar
13 Pega do aparelho
14 Cabo de ligação à rede
15 Tubo de protecção com Elemento de aquecimento
16 Ventilador de ar quente (sem escova)
44 Conduta de ar quente externa
1
12
16
8
10
3
2
13
5
11
14
7
9
6
15
4
Page 97
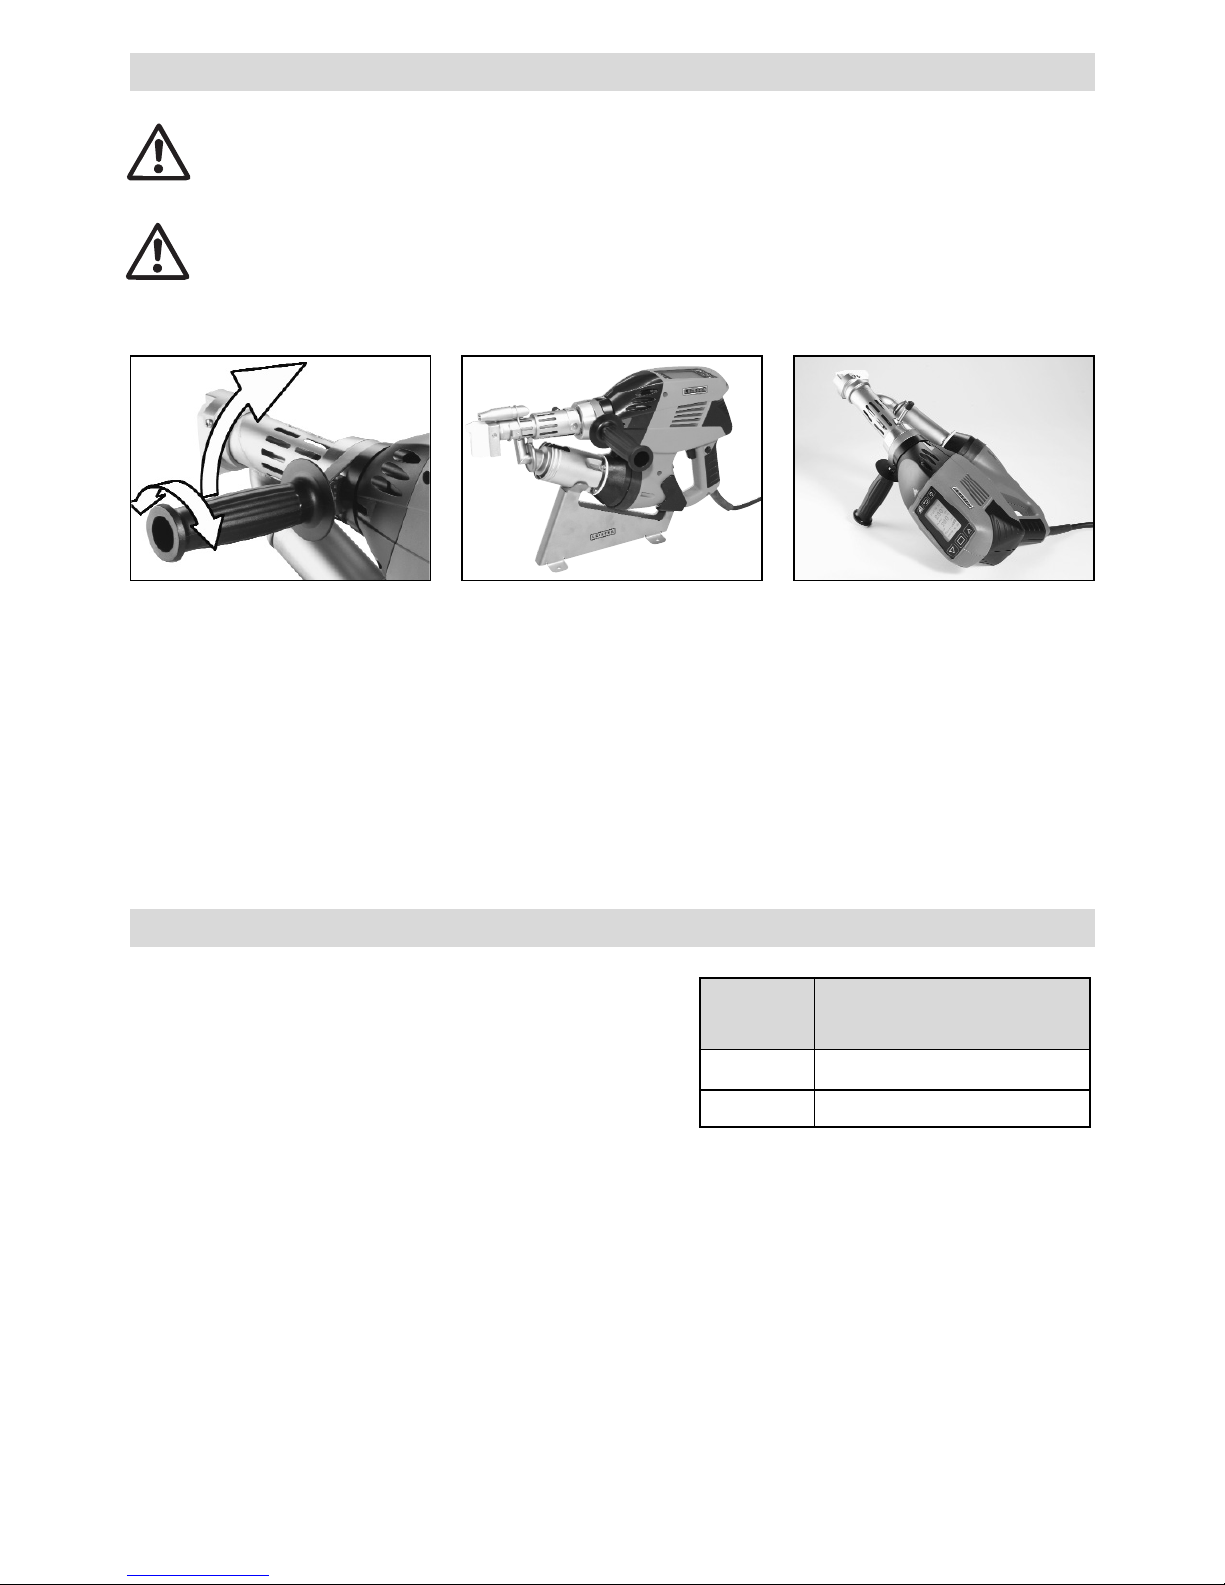
97
Ambiente de trabalho / segurança
Ao interromper os trabalhos de
soldadura, o accionamento deve
ser desligado com o interruptor
lig/deslig. accionamento (2).
Colocar a extrusora manual com a
pega respectivamente ajustada e
bem apertada em cima de uma base
estável e resistente ao fogo conforme
a imagem.
A extrusora manual não pode ser utilizada em ambientes susceptíveis a explosão ou a inflamação.
Observar uma posição segura durante o trabalho. O cabo de ligação à rede e o fio de soldar têm de
ser maneáveis e não podem criar um obstáculo para o utilizador ou terceiros durante o trabalho.
Colocar a extrusora manual em cima de uma base resistente ao fogo! Peças metálicas quentes e
jactos de ar quente têm de estar a uma distância deficiente da base e paredes.
1. Ao rodar a pega (6) no sentido
contrário dos ponteiros do relógio
soltar o aperto
2. Colocar a pega (6) na posição de
trabalho pretendida
3. Ao rodar a pega (6) no sentido
dos ponteiros do relógio apertar
novamente o aperto
Para a colocação em funcionamento
e colocação da extrusora manual a
Leister oferece uma base universal
para o aparelho.
1
2
3
Ajuste pega Local de trabalho
Ai utilizar extensões prestar atenção ao corte transversal mínimo:
A extensão tem de estar autorizada para o local de aplicação
(p.ex. ao ar livre) e tem de estar respectivamente identificado.
Ao utilizar um agregado para a alimentação de energia é válido
para a potência nominal: 2 × potência nominal extrusora manual.
Compri-
mento [m]
Corte transversal mínimo
(a 230V~) [mm
2
]
até 19
2.5
20 – 50 4.0
Extensão
Page 98
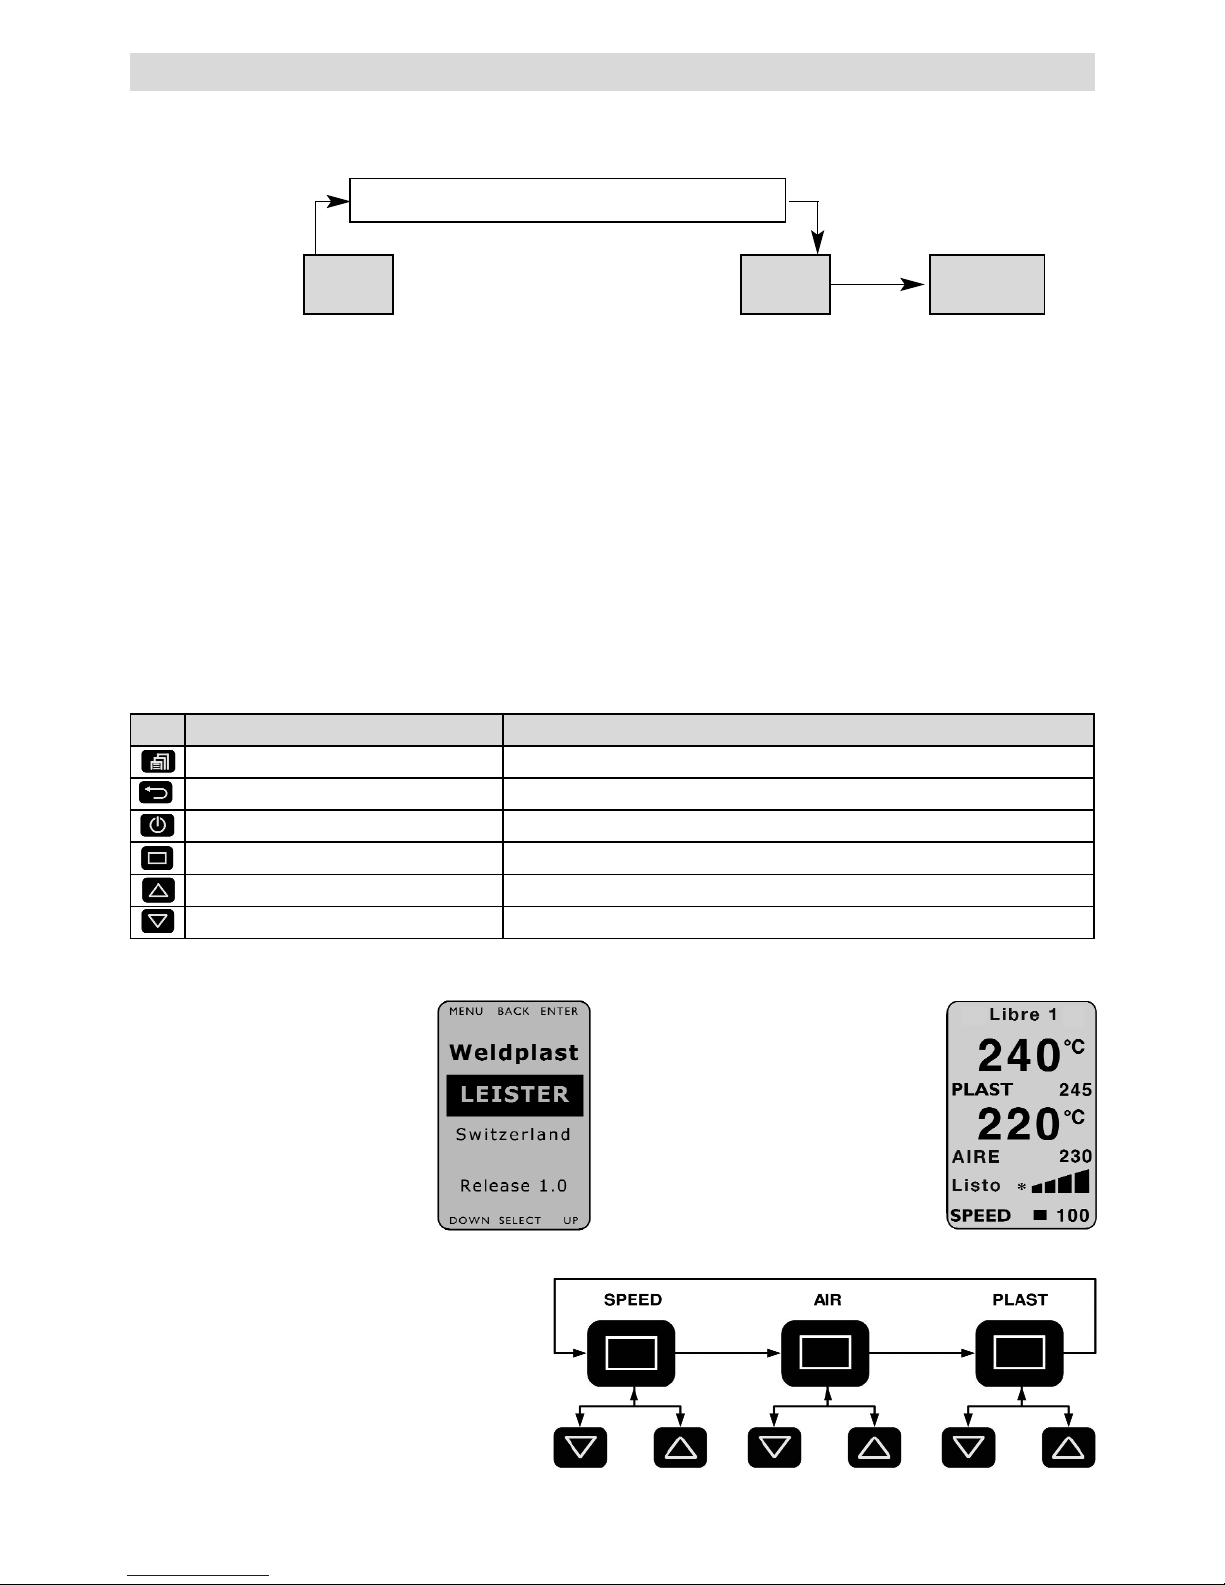
98
Software e condução pelo menu
A extrusora manual Weldplast S2 está equipada com um software confortável, que facilita o trabalho ao operador.
As teclas ficam activas com um leve toque.
Funções janela de trabalho Funções selecção do menu
Selecção do menu Selecção do menu / retroceder para a janela de trabalho
Configurar o contraste Retroceder para a janela de trabalho (alteração não é memorizada!)
Aquecimento on/off Seleccionar e retroceder para a janela de trabalho
Alterar posição do cursor Seleccionar
Valor seleccionado [+] Cursor para cima / valor seleccionado [+]
Valor seleccionado [–] Cursor para baixo / valor seleccionado [–]
O aparelho aquece directamente após a ligação do interruptor principal (1) para as temperaturas nominais ajus-
tadas por último. Quando as temperaturas nominais forem alcançadas, um contador conta na indicação do estado
de 220 segundos até zero. Após o decorrer deste processo de iniciação, o aparelho está operacional para ser soldado
(estado operacional*). A extrusora manual alcança a sua temperatura de funcionamento após aprox. 5 minutos.
Com uma interrupção breve não é necessário nenhum novo processo de iniciação.
Motor bloqueado
Tempo de bloqueio de arranque: 220 segundos
Aquecer Livre M Operacional *
Indicação de
estado accionamento (30)
Aquecer até os valores no-
minais forem alcançados
Motor- Autorização Operacional
para soldar
A monitorização da temperatura evita o arranque da extrusora manual em estado frio.
Preparação para soldadura
Janela de iniciação
No visor, após a ligação da
extrusora manual no interruptor
principal (1), é visualizado o
nome do aparelho e a versão de
software actual por 3 segundos.
Janela de trabalho
A janela de trabalho apresenta os
parâmetros actuais configurados.
Configuração dos parâmetros na janela de
trabalho
O cursor (31) indica, qual o parâmetro que deve
ser configurado. Após a ligação o cursor encontra-se na posição «SPEED». Com a tecla Select
(28) pode ser activado «AIR» ou «PLAST» e com
a tecla Up (29) ou a tecla Down (27) podem
ser alterados os seus valores.
Ajustar o valor Ajustar o valor Ajustar o valor
Page 99
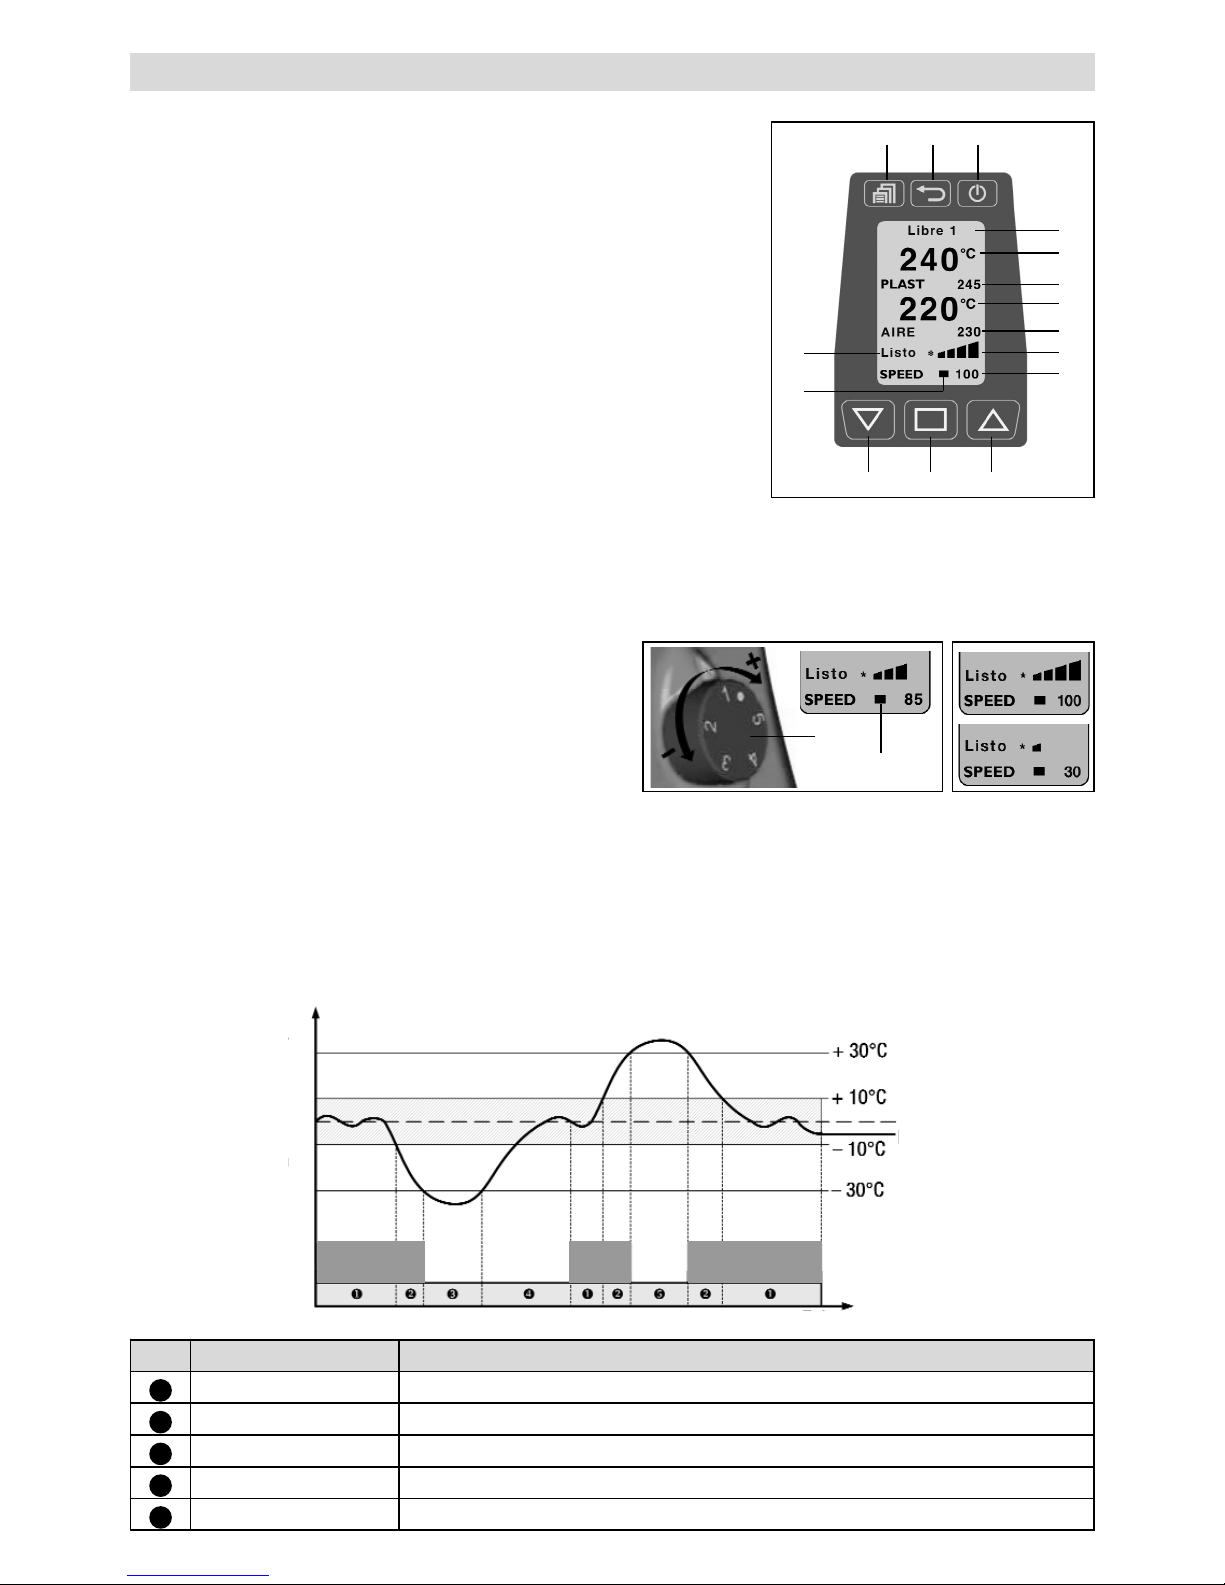
99
Monitorização dos parâmetros de soldadura
Os valores nominais e reais das temperaturas AIR e PLAST são constantemente monitorizados. Se um valor real se desviar
do respectivo valor nominal (valor está fora da banda de tolerância), isto é sinalizado na indicação do estado (30) através
de uma mudança de estado. Caso necessário, o motor de accionamento é bloqueado temporariamente, até que os parâmetros de soldadura estejam de novo na tolerância indicado. As possíveis indicações de estado e bandas de tolerância
são visíveis no seguinte gráfico ou tabela.
N.º Indicação do estado Características estado
1
Operacional* Operacional para soldar
2
Livre M Desvio dos parâmetros de soldadura > 10°C
3
Aquecer
Desvio dos parâmetros de soldadura > - 30°C, motor de accionamento bloqueado
4
220s Tempo de bloqueio de arranque de 220 seg., motor de accionamento bloqueado
5
muito quente
Desvio dos parâmetros de soldadura > + 30°C, motor de accionamento bloqueado
Configurar a quantidade de extracção
Devido à forma da costura, a quantidade de extracção e período de
pré-aquecimento podem ser sintonizados.
• Pré-configuração no visor
– Premindo a tecla Select (28) colocar o cursor na posição «SPEED».
– Determinar o valor de extracção máximo (30 a 100 %) através da
tecla Up (29) ou tecla Down (27) (é apresentado através da
barra de indicação accionamento (22))
• Configuração pormenorizada durante o processo de soldadura
– A partir do valor de extracção configurado (p.ex. 85%) a quantidade
de extracção pode ser reduzida para o mínimo rodando o potenció-
metro (3).
A quantidade de extracção depende da espessura do fio de soldar utilizado. Se a extracção com a indicação de extracção «30» e posição do potenciómetro «mínimo» for muito grande,
tem de se trocar para a próxima espessura do fio de soldar.
Configurar as temperaturas PLAST e AIR
• Ao premir a tecla Select (28) colocar o cursor na
posição «PLAST» ou «AIR»
• Configurar o valor de temperatura através da tecla
Up (29) ou tecla Down (27)
3
22
exemplo
Preparação para soldadura
24
27 28 29
30
31
17
18
19
20
21
22
23
25 26
Indicação da temperatura
Valor nominal
ValReal
Indicação de estado
Tempo
Motor
liberado
Motor
liberado
Motor
lib.
Page 100
100
Início do processo de soldadura
• Conforme necessário montar a respectiva sapata de soldadura (8)
• Ajustar o potenciómetro (3) para o máx.
• Quando a temperatura de funcionamento for atingida (estado operacional*), pode-se iniciar com a soldadura
• Accionar interruptor lig./deslig. accionamento (2)
• Introduzir o fio de soldar com o diâmetro 3 ou 4 mm na inserção do fio de soldar (12)
• O fio de soldar é inserido automaticamente pela inserção do fio de soldar (12). A alimentação do fio tem de
ocorrer sem resistência
ATENÇÃO!
Operar o aparelho sempre com fio de soldar, mas nunca inserir simultaneamente em ambas as inserções do fio de soldar.
• Interromper transporte da massa com o interruptor lig./deslig. accionamento (2)
• Direccionar o injector de pré-aquecimento (9) para a zona de soldadura
• Pré-aquecer a zona de soldadura com movimentos pendulares
• Colocar o aparelho na zona de soldadura preparada e accionar novamente o interruptor lig./deslig. acciona-
mento (2)
• Executar teste de soldadura conforme manual de soldadura do fabricante do material e normas nacionais
ou directivas
• Verificar teste de soldadura
•
Adaptar a configuração da temperatura e quantidade de extracção conforme a necessidade
•
Num processo de soldadura mais logo o interruptor lig./ deslig. accionamento (2) pode ser mantido
em funcionamento permanente com o bloqueio accionamento (4)
• PVC-U apenas pode ser processado no menu PVC-U. ATENÇÃO: Utilizar apenas PVC-U (não PVC-C!)
• Para prevenir a corrosão recomenda-se, que o aparelho seja abastecido com HD-PE quando não é utilizado por
um longo período (a partir de 2 dias).
WELDPLAST S2 PVC
 Loading...