

Page 1
WELDMAX
®
Leister Technologies AG
Galileo-Strasse 10
CH-6056 Kaegiswil/Switzerland
Tel. +41-41662 74 74
Fax +41-41662 74 16
www.leister.com
[email protected]
D GB F E I NL
S N TR CZ SF H
Page 2
2
Deutsch Bedienungsanleitung 3
Englisch Operating Instructions 10
Français Instructions d’utilisation 17
Espanõl Instrucciones de funcionamiento 24
Italiano Istruzioni d’uso 31
Nederland Gebruiksaanwijzing 38
Svenska Bruksanvisning 45
Norsk Bruksanvisning 52
Türkçe
Kullanma klavuzu 59
·esky Návod k obsluze 66
Suomi
Käyttöohje 73
Hungary
Használati utasítás 80
Page 3
3
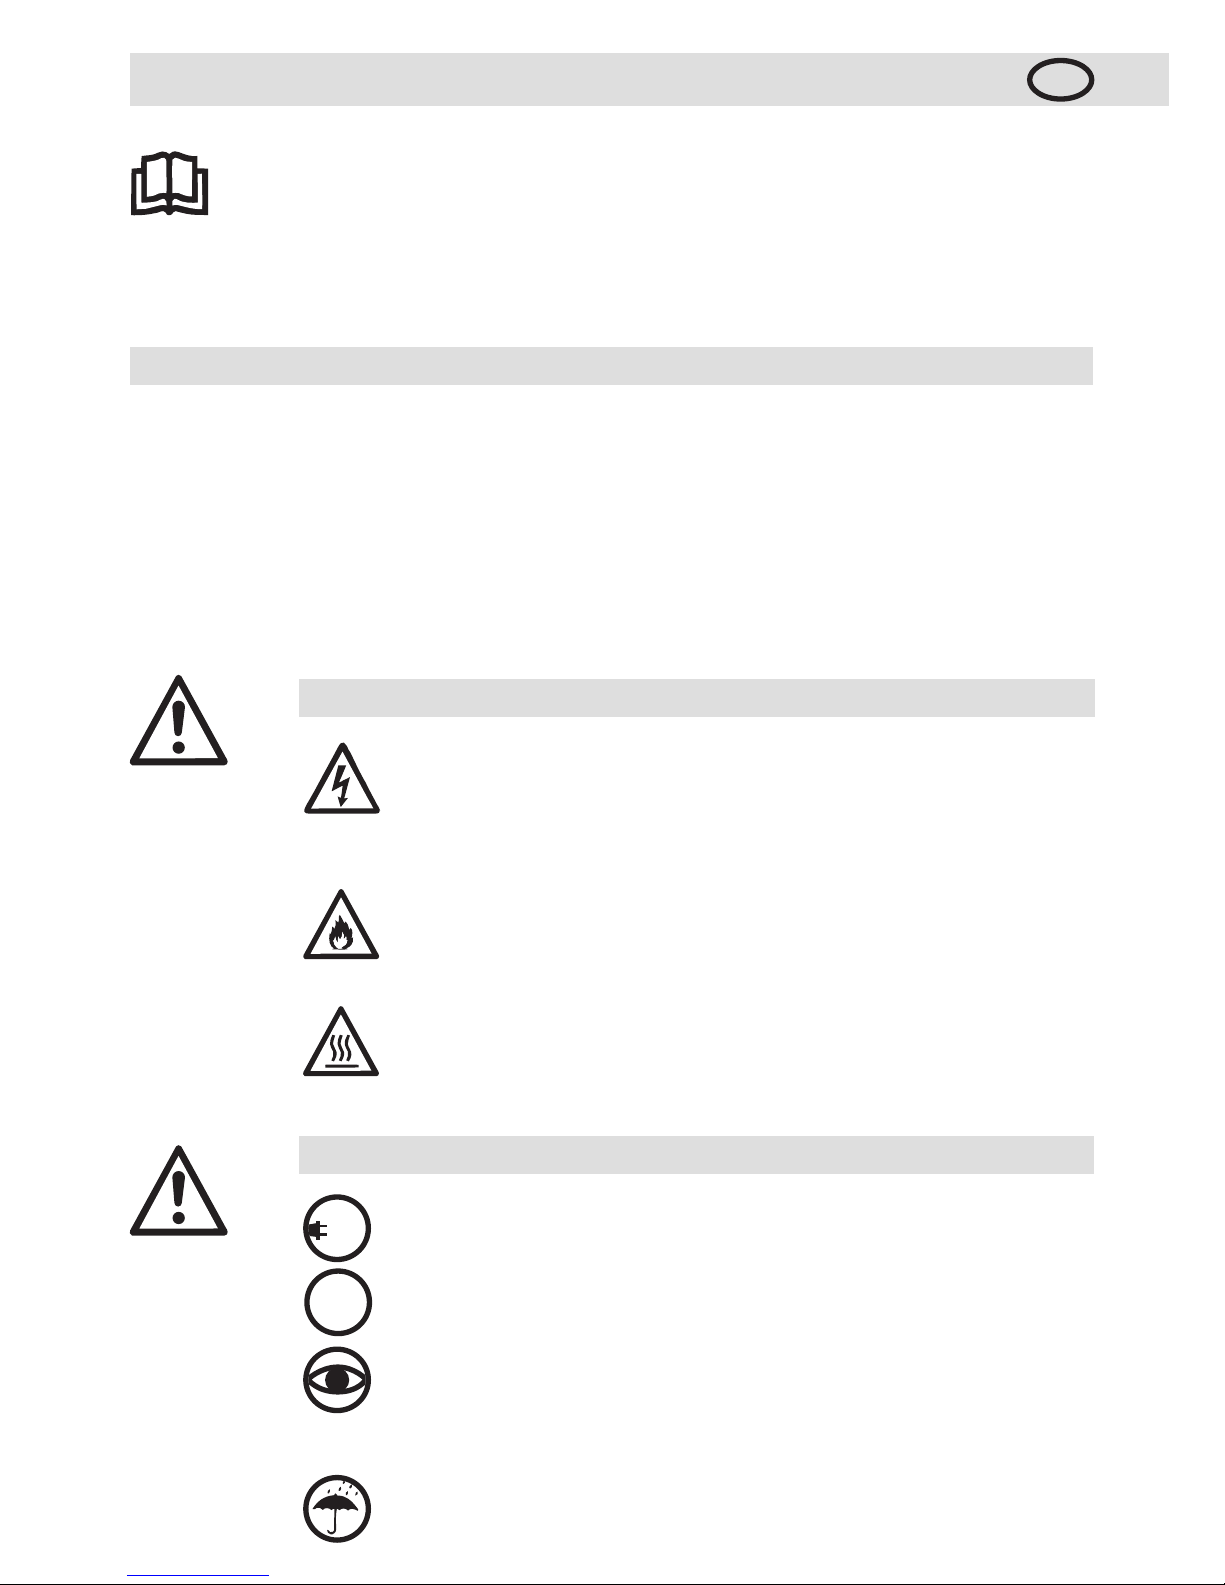
Lebensgefahr! beim Öffnen des Gerätes da spannungsführende Komponenten und Anschlüsse freigelegt werden.
Vor dem Öffnen des Gerätes Netzstecker aus der Steckdose ziehen. Elektrisch leitendes Material (z.B. PE-EL) darf nicht
geschweisst werden.
Feuer- und Explosionsgefahr bei unsachgemässem Ge -
brauch des Handextruders (z.B. Überhitzung von Material)
besonders in der Nähe von brennbaren Materialien und
explosiven Gasen.
Gerät muss beobachtet betrieben werden.
Wärme kann zu brennbaren Materialien gelangen, die sich
ausser Sichtweite befinden.
Gerät darf nur von ausgebil-
deten Fachleuten oder unter deren Aufsicht benützt
werden. Kindern ist die Benützung gänzlich untersagt.
FI-Schalter beim Einsatz des Gerätes auf Baustellen ist für
den Personenschutz dringend erforderlich.
Nennspannung, die auf dem Gerät angegeben ist, muss mit
der Netzspannung übereinstimmen.
Verbrennungsgefahr! Heizelementrohr, Luftdüse und austretende Masse nicht in heissem Zustand berühren. Gerät
abkühlen lassen. Heissluftstrahl und austretende Masse
nicht auf Personen oder Tiere richten.
Gerät vor Feuchtigkeit und Nässe schützen.
FI
230
120
W
arnung
Vorsicht
Bedienungsanleitung vor Inbetriebnahme aufmerksam
lesen und zur weiteren Verfügung aufbewahren.
Bedienungsanleitung (Original-Bedienungsanleitung)
Leister WELDMAX
Mini-Handextruder
• Schweissen von thermoplastischen Kunststoffen aus:
PE-HD PP-H, PP-B, PP-R PPS.
•Elektrisch leitendes Material (PE-EL) darf nicht geschweisst werden
(Grund: Elektroschlag).
•Im Bereich Behälter-, Apparate- und Rohrleitungsbau werden Schweissnähte
gemäss DVS 2207 Teil 4 erzeugt.
• Dass Schweissen von Dichtungsbahnen für Deponien und Altlasten wir gemäss
DVS2225 Teil 4 durchgeführt.
Anwendung
D
Page 4

Leister Technologies AG, Galileo-Strasse 10, CH-6056 Kaegiswil/Schweiz bestätigt, dass
dieses Produkt in der von uns in Verkehr gebrachten Ausführung die Anforderungen der
folgenden EG-Richtlinien erfüllt.
Richtlinien:
2006/42, 2004/108, 2006/95
Harmonisierte Normen: EN 12100-1, EN 12100-2, EN 60204-1, EN 14121-1
E
N 55014-1, EN 55014-2, EN 61000-3-2, EN 61000-3-3,
EN 50366, EN 62233, EN 60335-2-45
Kaegiswil, 07.03.2012
Bruno von Wyl, CTO Beat Mettler, COO
Elektrowerkzeuge, Zubehör und Verpackungen sollen einer umweltgerechten Wiederverwertung zugeführt werden. Nur für EU-Länder: Werfen
Sie Elektrowerkzeuge nicht in den Hausmüll! Gemäß der Europäischen
Richtlinie 2002/96 über Elektro- und Elektronik-Altgeräte und ihrer Um setzung in nationales Recht müssen nicht mehr gebrauchsfähige Elektrowerkzeuge getrennt gesammelt und einer umweltgerechten Wiederverwertung zugeführt werden.
Entsorgung
Konformität
4
Spannung V~
Leistung W
Frequenz Hz
Luft-Temperatur °C
Luftmenge l/min.
Plastifizier Temeratur °C
Ausstoss kg/h
Schweissdraht mm
Masse L
×B ×
Hmm
Gewicht kg
Konformitätszeichen
Sicherheitszeichen
Zertifizierungsart
Schutzklasse II
Technische Daten
120 200 230
1800 2200 2200
50 / 60 50 / 60 50 / 60
max. 400 max. 400 max. 400
300 300 300
max. 270 max. 270 max. 270
0.7 0.7 0.7
ø 4 ± 0.2 (gemäss DVS 2211)
443 × 94 × 255, Handgriff ø 57
3.8 (ohne Netzanschlussleitung)
222
333
CCA CCA CCA
444
Anschlussspannung nicht umschaltbar
Technische Änderungen vorbehalten
Page 5
5
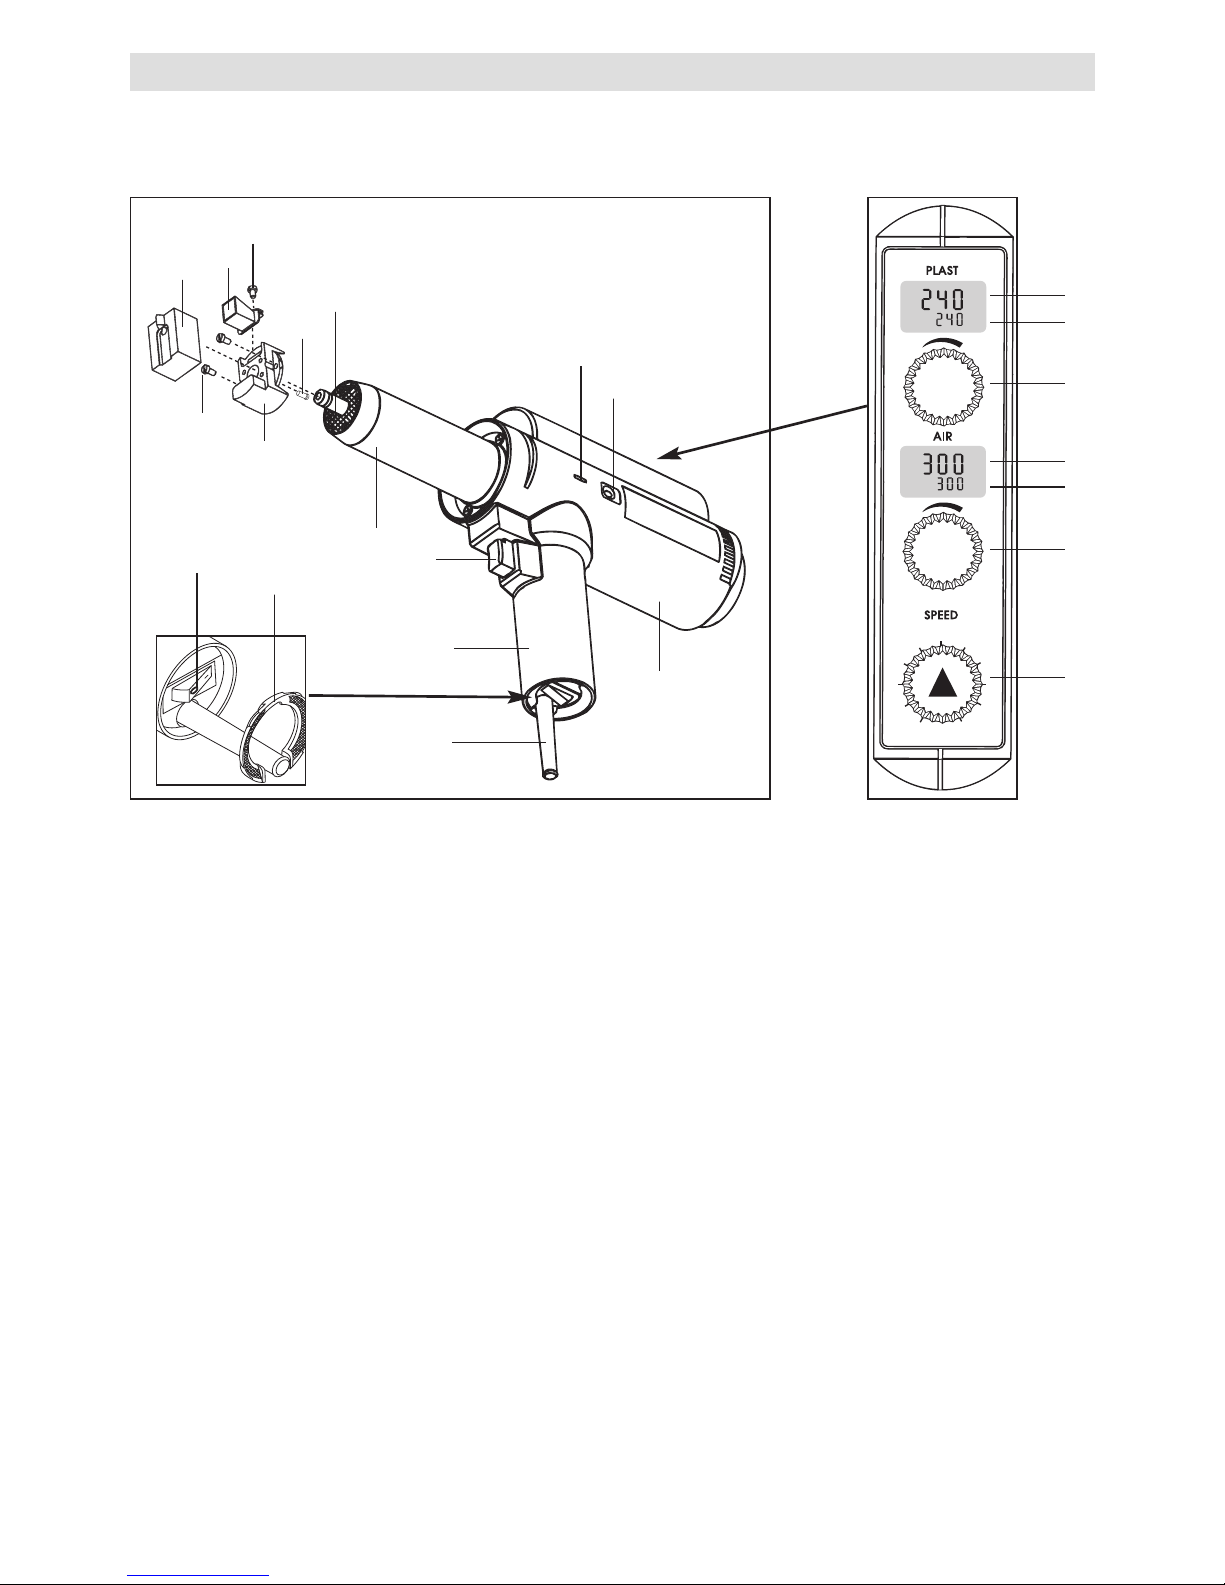
Gerätebeschreibung
2
5
8
10
min.
1
2
4
3
8
11
9
12
14
5
7
15
17
16
6
10
Bedienfeld mit
Digital-Anzeigen
1. Schweissschuh
2. Befestigungsschraube
Schweissschuh
3. Schweissschuhhalter
4. Befestigungsschraube
Schweissschuhhalter
5. Vorwärmdüse
6. Befestigungsschraube
Vorwärmdüse
7. Düse für Kunststoffmasse
8. Heizelementrohr
9. Handgriff
10. Luftfilter
11. Gehäuse
12. Netzanschlussleitung
13. Hauptschalter
14. Vorschubschalter
15. Schweissdraht-Einzug
16. Entlastungsöffnung
17. Digital-Anzeige IST-Wert
Kunststoffmasse Temperatur
18. Digital-Anzeige SOLL-Wert
Kunststoffmasse Temperatur
19. Potentiometer
Kunststoffmasse Temperatur
20. Digital-Anzeige IST-Wert
Luft Temperatur
21. Digital-Anzeige SOLL-Wert
Luft Temperatur
22. Potentiometer Luft Temperatur
23. Potentiometer Schweissdraht Vorschubgeschwindigkeit
13
18
19
20
21
22
23
Page 6
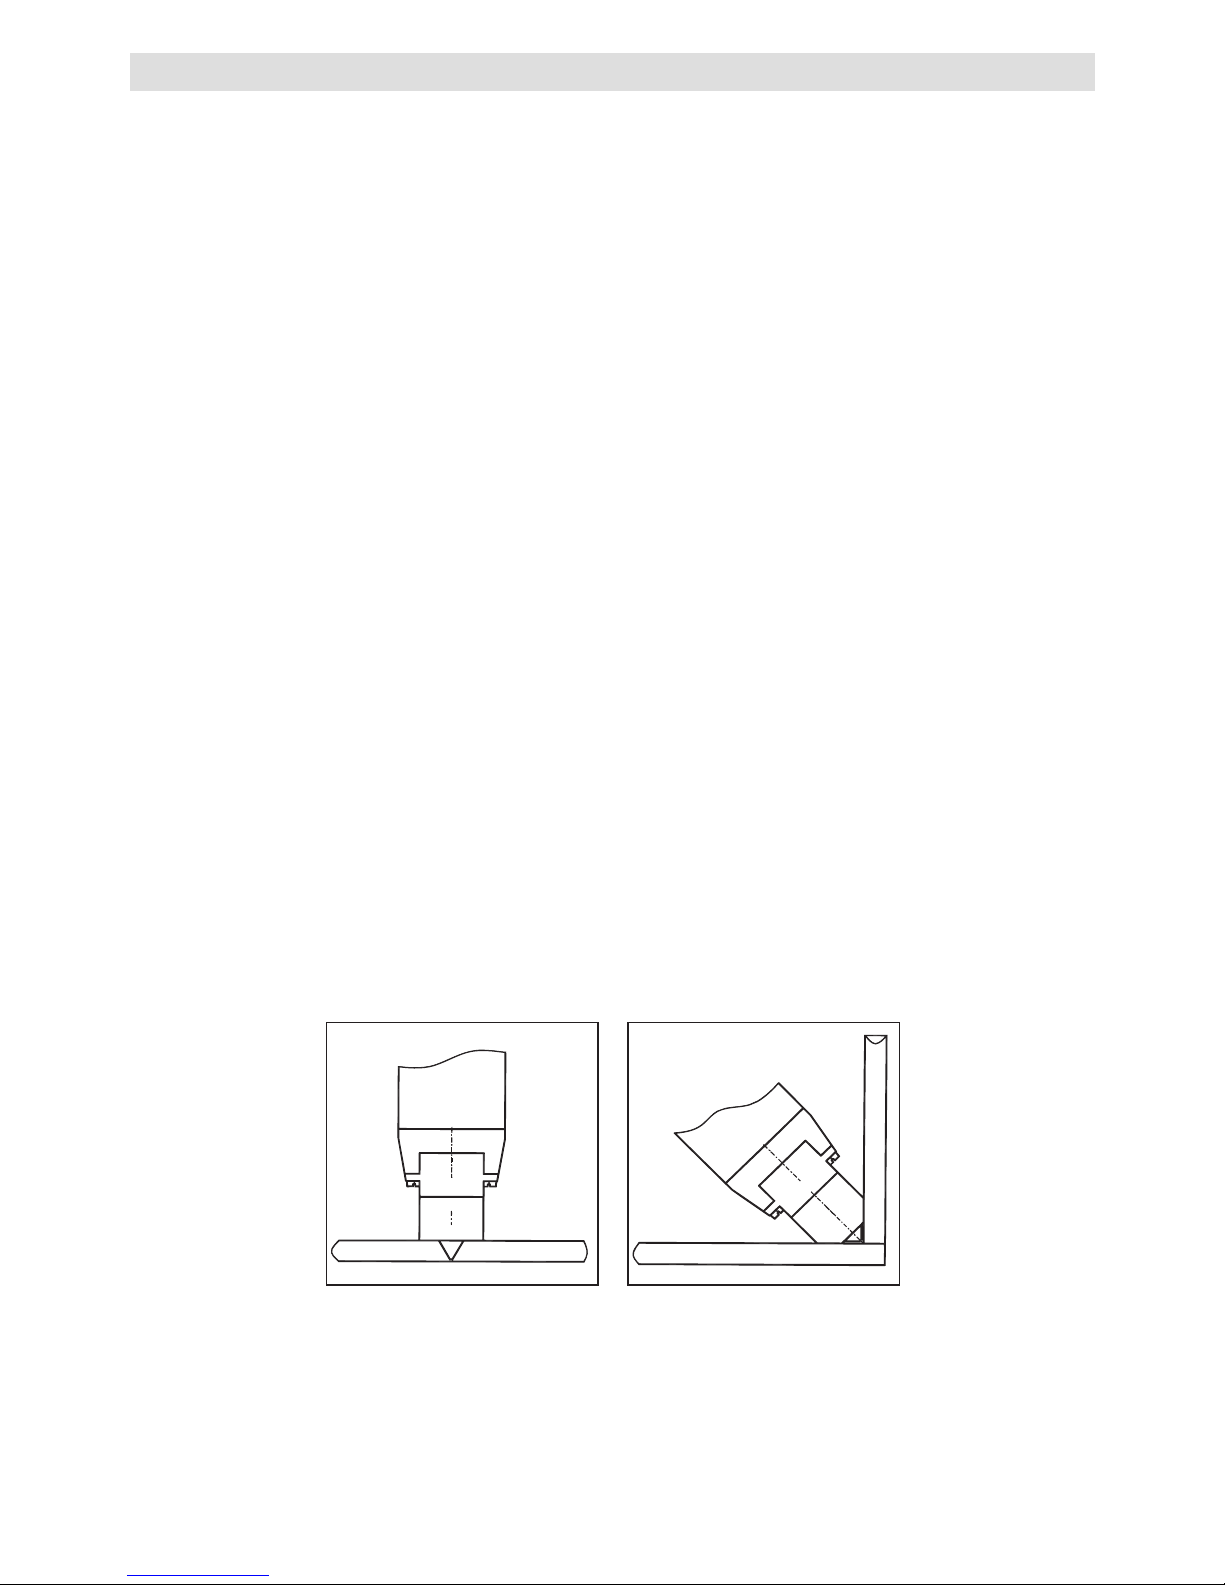
•Nach Bedarf den entsprechenden Schweissschuh (1) gemäss Schweissschuh-
wechsel montieren.
• Gerät an das elektrische Netz anschliessen.
• Das Gerät am Hauptschalter (13) einschalten.
Auf der Digital-Anzeige IST-Wert Lufttemperatur (20) erscheint die Version der
Software.
• Die gewünschten Werte für Luft- und Massetemperatur einstellen.
– Potentiometer Lufttemperatur (22), Digital-Anzeige SOLL-Wert Lufttemperatur (21).
– Potentiometer Massetemperatur (19), Digital-Anzeige SOLL-Wert Massetem-
peratur (18).
– Vorschub auf Stufe 2 stellen.
• Warnung
– Temperatur so wählen das der Schweissdraht nicht überhitzt wird.
– Bei Üeberhitzung der Masse innerhalb des Gerätes besteht Feuergefahr!
•Bis zum Erreichen der Solltemperatur der gesamten im Gerät befindlichen
Masse, kann der Vorschub nicht gestartet werden (Geräteschutz).
•Bis zur Freigabe des Vorschubes blinken die Digital-Anzeigen SOLL-Wert Lufttem-
peratur (21), SOLL-Wert Massetemperatur (18), IST-Wert Lufttemperatur (20) und
IST-Wert Massetemperatur (17).
• Nach Erreichen der SOLL-Temperatur,
Digital-Anzeige IST-Wert Massetemperatur (17)
und dem Ende des Blinkens kann der Schweissvorgang gestartet werden.
– Je nach Werkstoffen und Umwelteinflüssen muss nach Freigabe des Vorschubes
die Aufheizzeit entsprechend verlängert werden.
– Merkmal: Material im Schweissschuh (1) muss plastifiziert sein.
•Durch leichtes Ziehen mit einer Zange die hervorstehende Masse im Schweiss-
schuh (1) entfernen.
Betriebsbereitschaft
Schweisspositionen
V-/ X-Naht
Kehl-Naht
6
Page 7
•Durch Drücken des Vorschubschalters (14) wird der Vorschub für den Schweiss -
draht eingeschaltet (Selbsthaltung).
– Erneutes Drücken des Vorschubschalters (14) schaltet den Vorschub wieder aus.
• Gerät mit Vorschubschalter (14) starten und etwas Masse austreten lassen.
• Die gewünschte Vorschubgeschwindigkeit am Potentiometer Drahtvorschubge-
schwindigkeit (23) einstellen (abhängig von Nahtgeometrie).
•Masseförderung mit Vorschubschalter (14) ausschalten.
•Die Vorwärmdüse (5) auf die Schweisszone richten.
• Mit pendelnden Bewegungen die Schweisszone vorwärmen.
•Das Gerät auf die vorbereitete Schweisszone aufsetzen und den Vorschub-
schalter (14) betätigen.
• Testschweissung gemäss Schweissanleitung des Materialherstellers und nationalen
Normen oder Richtlinien vornehmen
• Testschweissung überprüfen
•Einstellungen nach Bedarf anpassen.
• Vorsicht:
Ist die Digital-Anzeigen SOLL-Wert Lufttemperatur (21) höher eingestellt als die
Digital-Anzeige SOLL-Wert Massetemperatur (18) und läuft das Gerät längere
Zeit ohne Vorschub, steigt die Digital-Anzeige IST-Wert Massetemperatur (17)
bei unveränderter Einstellung über den SOLL-Wert Lufttemperatur (21) an. Dieser
Betriebszustand ist zu vermeiden, da sich die Masse thermisch zersetzt. Wird der
Vorschub über den Vorschubschalter (14) aktiviert und Schweissdraht zugeführt,
erreicht die Massetemperatur wieder den SOLL-Wert.
• Gerät nach dem Betrieb nachkühlen lassen.
ACHTUNG! Verbrennungsgefahr.
•Der Schweissschuhwechsel darf nicht am kalten Gerät vorgenommen werden.
• Das betriebswarme Gerät abschalten und vom elektrischen Netz trennen.
• Den Schweissschuhhalter (3) durch Lösen der Befestigungschrauben Schweiss-
schuhhalter (4) vom Heizelementrohr (8) entfernen (Handschuhe verwenden).
•Die Düse für Kunststoffmasse (7) bei jedem Schweisschuhwechsel von Schweiss gutrückständen reinigen (siehe Wartung).
• Einen entsprechenden Schweissschuhhalter (3) montieren.
•Der Schweissschuhhalter (3) kann auf vier um 90° versetzten Positionen montiert
werden.
•Der Schweissschuh (1) kann durch lösen der Befestigunsschrauben Schweiss-
schuh (2) vom Schweissschuhhalter (3) getrennt werden (z.B. zur Nachbearbeitung).
• Gerät wieder ans elektrische Netz anschliessen und in Betrieb nehmen.
• Gerät mit Vorschubschalter (14) einschalten.
• Neuen Schweissdraht in Schweissdraht-Einzug (15) einführen.
• Gerät laufen lassen bis an der Düse für Kunststoffmasse (7) ein sortenreiner Strang
austritt.
Schweissvorgang
Schweissdrahtwechsel
Schweissschuhwechsel
7
Page 8
• Schweissdraht-Blockade
– Wird der Schweissdraht ausserhalb des Gerätes blockiert dreht der Drahtvor-
schub zum Vermeiden von Geräteschäden durch.
– Schweissdrahtzufuhr sicherstellen, Schweissdraht-Toleranz überprüfen.
– Gerät am Vorschubschalter (14) starten.
– Schweissdraht nur von Hand in den Schweissdraht-Einzug (15) nachstossen.
– Schweissdraht-Rückstände treten durch die Entlastungsöffnung (16) aus.
– ACHTUNG es dürfen keine Werkzeuge oder sonstige Gegenstände benützt
werden um Schweissdraht-Rückstände zu entfernen.
•Kann der Schweissdraht nicht nachgeführt werden, besteht die Möglichkeit,
den Draht rückwärts aus dem Gerät zu entfernen.
– Vorschub am Vorschubschalter (14) ausschalten.
– Potentiometer Lufttemperatur (22), und Potentiometer Massemperatur (19)
auf Sollwert OFF stellen.
– Nach ca. zwei Sekunden Vorschubschalter (14) betätigen, die Maschine startet
im Rückwärtslauf (fixe Geschwindigkeit).
– Durch leichtes Ziehen am hervorstehenden Schweissdraht kann dieser entfernt
werden.
– Anschliessend Vorschub durch Drücken Vorschubschalter (14) ausschalten
– Am Potentiometer Lufttemperatur (22) und Potentiometer Massetemperatur (19)
Sollwert einstellen.
– Anschliessend neuen Schweissdraht einführen und Vorschubschalter (14)
betätigen. Achtung: abgenutzten Schweissdraht abschneiden.
– Neuen Draht mit geringer Vorschubgeschwindigkeit einführen.
– Nach dem Austreten von plastifizierter Masse am Schweisschuh (1) ist das
Gerät wieder betriebsbereit.
• Fehlermeldung auf den Digital-Anzeigen
– Tritt während dem Betrieb des Gerätes ein Fehler auf wird dieser auf dem Display
angezeigt.
– Das Gerät unter Angabe des Fehlercodes an die nächste Servicestelle senden.
Betriebsstörungen und Massnahmen
Auf der Digital-Anzeige IST-Wert Kunststoffmasse-Temperatur (17) und
Digital-Anzeige IST-Wert Lufttemperatur (20) erscheint ERR
Auf der Digital-Anzeige SOLL-Wert Luft-Temperatur (21) erscheinen folgende
Meldungen
LO Im Luft-Regelkreis liegt kein Fehler vor
L1 Unterbruch der Temperatursonde oder Übertemperatur der Luft
L2 Defekt der Luftheizung oder Kurzschluss der Temperatursonde der Luft
L3 Übertemperatur des Heizelementes, Fotowiderstand hat angesprochen
L6 Übertemperatur der Elektronik
Auf der Digital-Anzeige SOLL-Wert Kunststoffmasse-Temperatur (18) erscheinen
folgende Meldungen
PO Im Kunststoffmassen-Regelkreis liegt kein Fehler vor
P1
Unterbruch der Temperatursonde oder Übertemperatur der
Kunststoffmasse-Heizung
P2
Defekt der Kunststoffmasse-Heizung oder Kurzschluss der Temperatursonde
Kunststoffmasse
8
Page 9
• Es darf nur Leister-Zubehör verwendet werden.
• Luftfilter (10) des Gerätes ist bei Verschmutzung mit einem Pinsel zu reinigen oder
zu ersetzen.
•Die Düse für Kunststoffmasse (7) bei jedem Schweisschuhwechsel von Schweissgutrückständen reinigen.
•Netzkabel und Stecker auf Unterbruch und mechanische Beschädigungen
überprüfen.
•Bei Minimal-Länge der Kohlen schaltet der Gebläsemotor automatisch ab.
Gerät durch Ihre Service-Stelle kontrollieren lassen.
Kohlen-Standzeit des Motors ca. 1'000 Betriebsstunden.
• Kohlenstand des Fördermotors nach ca 1'000 Betriebsstunden durch Ihre ServiceStelle kontrollieren lassen.
•Reparaturen sind ausschliesslich von autorisierten Leister-Service-Stellen aus-
führen zu lassen. Diese gewährleisten innert 24 Stunden einen fachgerechten und
zuverlässigen Reparatur-Service mit Original-Ersatzteilen gemäss Schaltplänen und
Ersatzteillisten.
• Für dieses Gerät besteht eine grundsätzliche Gewährleistung von einem (1) Jahr ab
Kaufdatum (Nachweis durch Rechnung oder Lieferschein). Entstandene Schäden werden durch Ersatzlieferung oder Reparatur beseitigt. Heizelemente sind
von dieser Gewährleistung ausgeschlossen.
•
Weitere Ansprüche sind, vorbehältlich gesetzlicher Bestimmungen, ausgeschlossen.
•Schäden, die auf natürliche Abnutzung, Überlastung oder unsachgemässe
Behandlung zurückzuführen sind, werden von der Gewährleistung ausgeschlossen.
•
Keine Ansprüche bestehen bei Geräten, die vom Käufer umgebaut oder verändert
worden sind.
Gewährleistung
Wartung
Service und Reparatur
Zubehör
9
Page 10
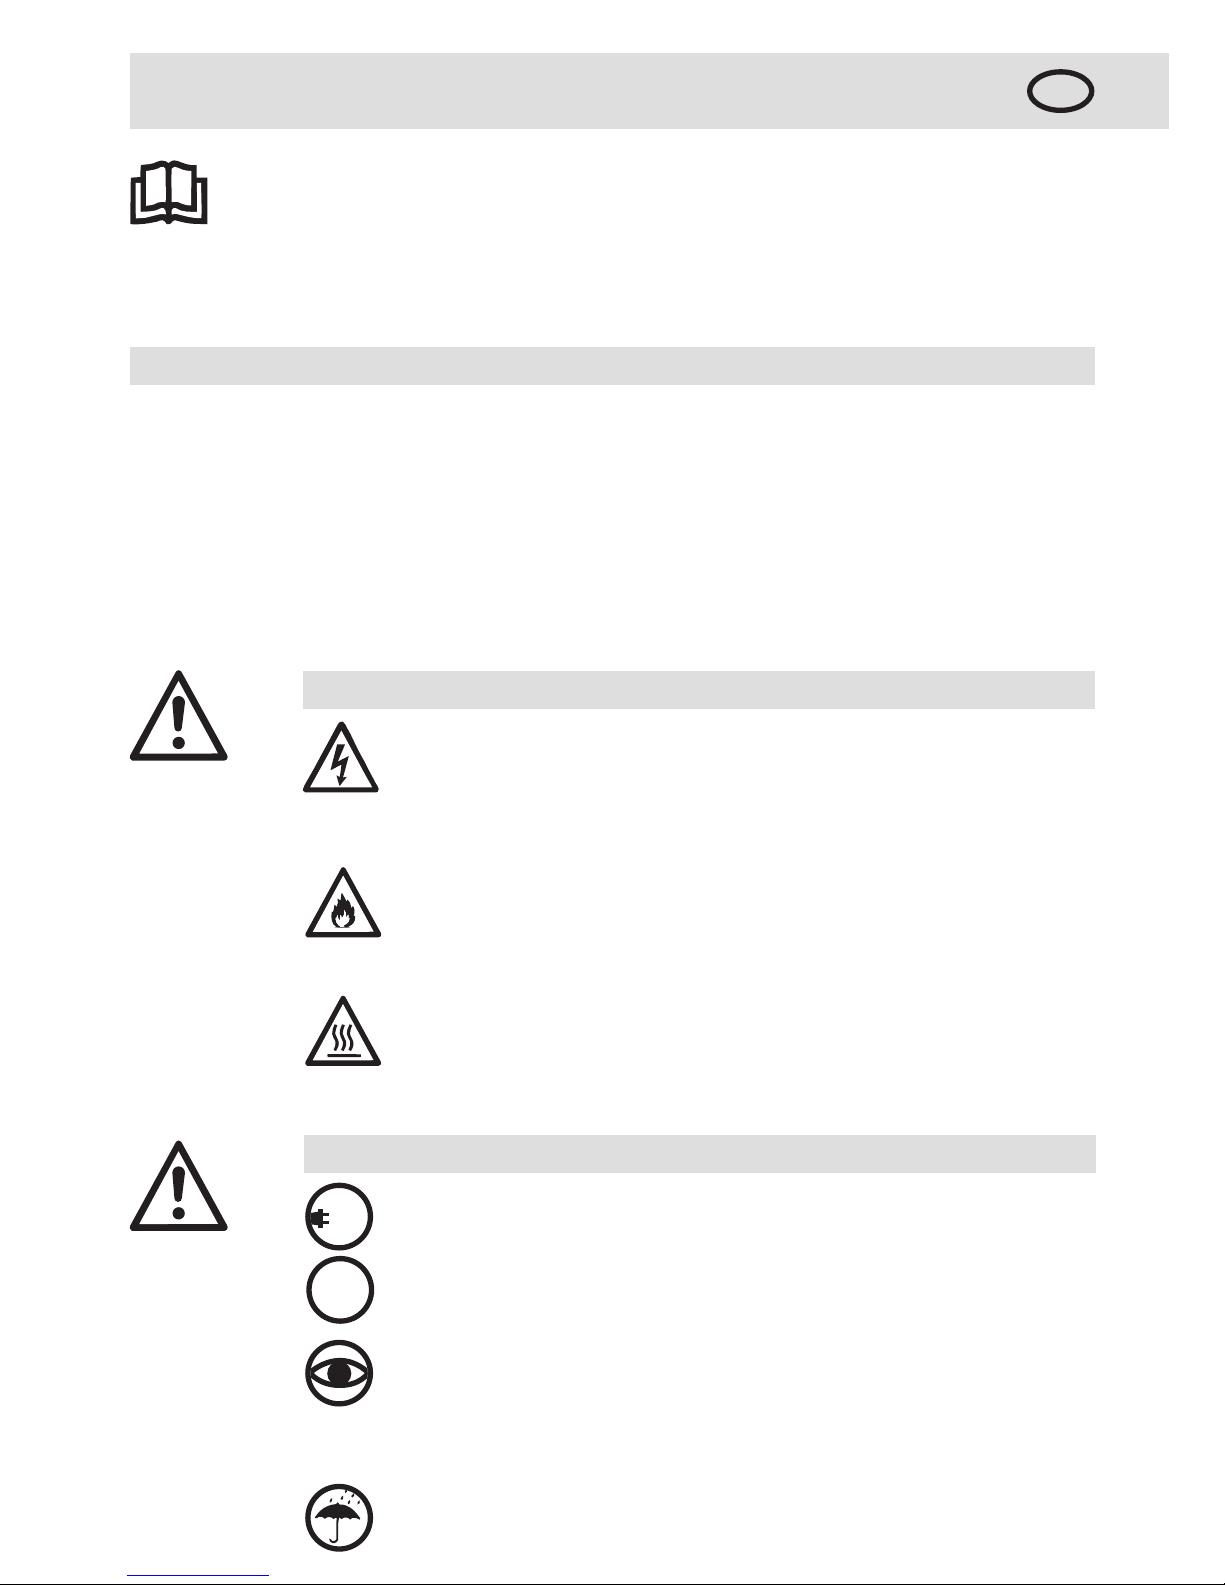
DANGER!
Danger when opening up the tool, as live components and
connections are exposed. Therefore, before opening it,
unplug the tool to ensure disconnection from the mains.
Electronically conductive material (eg PE-EL) must not be
welded.
Incorrect use of the hand extruder (eg overheating of the
material) can present a fire and explosion hazard, especially near combus t ible materials and explosive gases.
Do not touch the element housing, air nozzle and
discharging plastizised material when they are hot as
they can cause burns. Let the tool cool down. Do not
point the hot air flow and the discharg ing plastizised
material in the direction of people or animals.
Warning
The tool must be operated under supervision.
Heat can ignite flammable materials which are not in view.
The machine may only be used by qualified specialists or
under their supervision. Children are not authorized to use
this machine.
For personal protection on building sites we strongly recom-
mend the tool be connected to a RCCB (Residual Current
Circuit Breaker) .
The voltage rating stated on the tool must correspond to the
mains voltage.
Protect tool from damp and wet.
FI
120
230
Caution
Please read operating instructions carefully before
use and keep for further reference.
OPERATING INSTRUCTIONS
(Translation of the original operating instructions)
Leister WELDMAX
Mini-Hand Extruder
• Welding of thermoplastic materials made from:
PE-HD PP-H, PP-B, PP-R PPS.
• Do not weld (PE-EL) electronically conductive material.
(Reason: electric shock.)
• Welding seams in containers, appliances and pipe construction are carried out in
accordance with DVS 2207 part 4.
• Welding of geomembrane liners for disposal sites and rubbish tips are carried out in
accordance with DVS 2225 part 4.
Application
GB
10
Page 11
Voltage V~
Power consumption W
Frequency Hz
Air Temperature °C
Air flow l/min
Plast. Temperature °C
Welding output kg/h
Welding rod mm
Size L
×W ×
Hmm
Weight kg
Mark of conformity
Mark of approval
Certification scheme
Protection class II
Technical Data
120 200 230
1800 2200 2200
50 / 60 50 / 60 50 / 60
max. 400 max. 400 max. 400
300 300 300
max. 270 max. 270 max. 270
0.7 0.7 0.7
ø 4 ± 0.2 (in accordance with DVS 2211)
443 × 94 × 255, handle ø 57
3.8 (without power supply cord)
222
333
CCA CCA CCA
444
Mains voltage is not reversible
11
Leister Technologies AG, Galileo-Strasse 10, CH-6056 Kaegiswil/Switzerland
confirms that this product, in the version as brought into circulation through us, fulfils
the requirements of the following EC directives.
Directives: 2006/42, 2004/108, 2006/95
Harmonized Standards:
EN 12100-1, EN 12100-2, EN 60204-1, EN 14121-1
E
N 55014-1, EN 55014-2, EN 61000-3-2, EN 61000-3-3,
EN 50366, EN 62233, EN 60335-2-45
Kaegiswil, 07.03.2012
Bruno von Wyl, CTO Beat Mettler, COO
Power tools, accessories and packaging should be sorted for environmentalfriendly recycling. Only for EC countries: Do not dispose of power tools into
household waste! According to the European Directive 2002/96 on waste
electrical and electronic equipment and its incorporation into national law,
power tools that are no longer suitable for use must be separately collected
and sent for recovery in an environmental-friendly manner.
Conformity
Disposal
Technical data and specifications are subject to change without prior notice.
Page 12
12
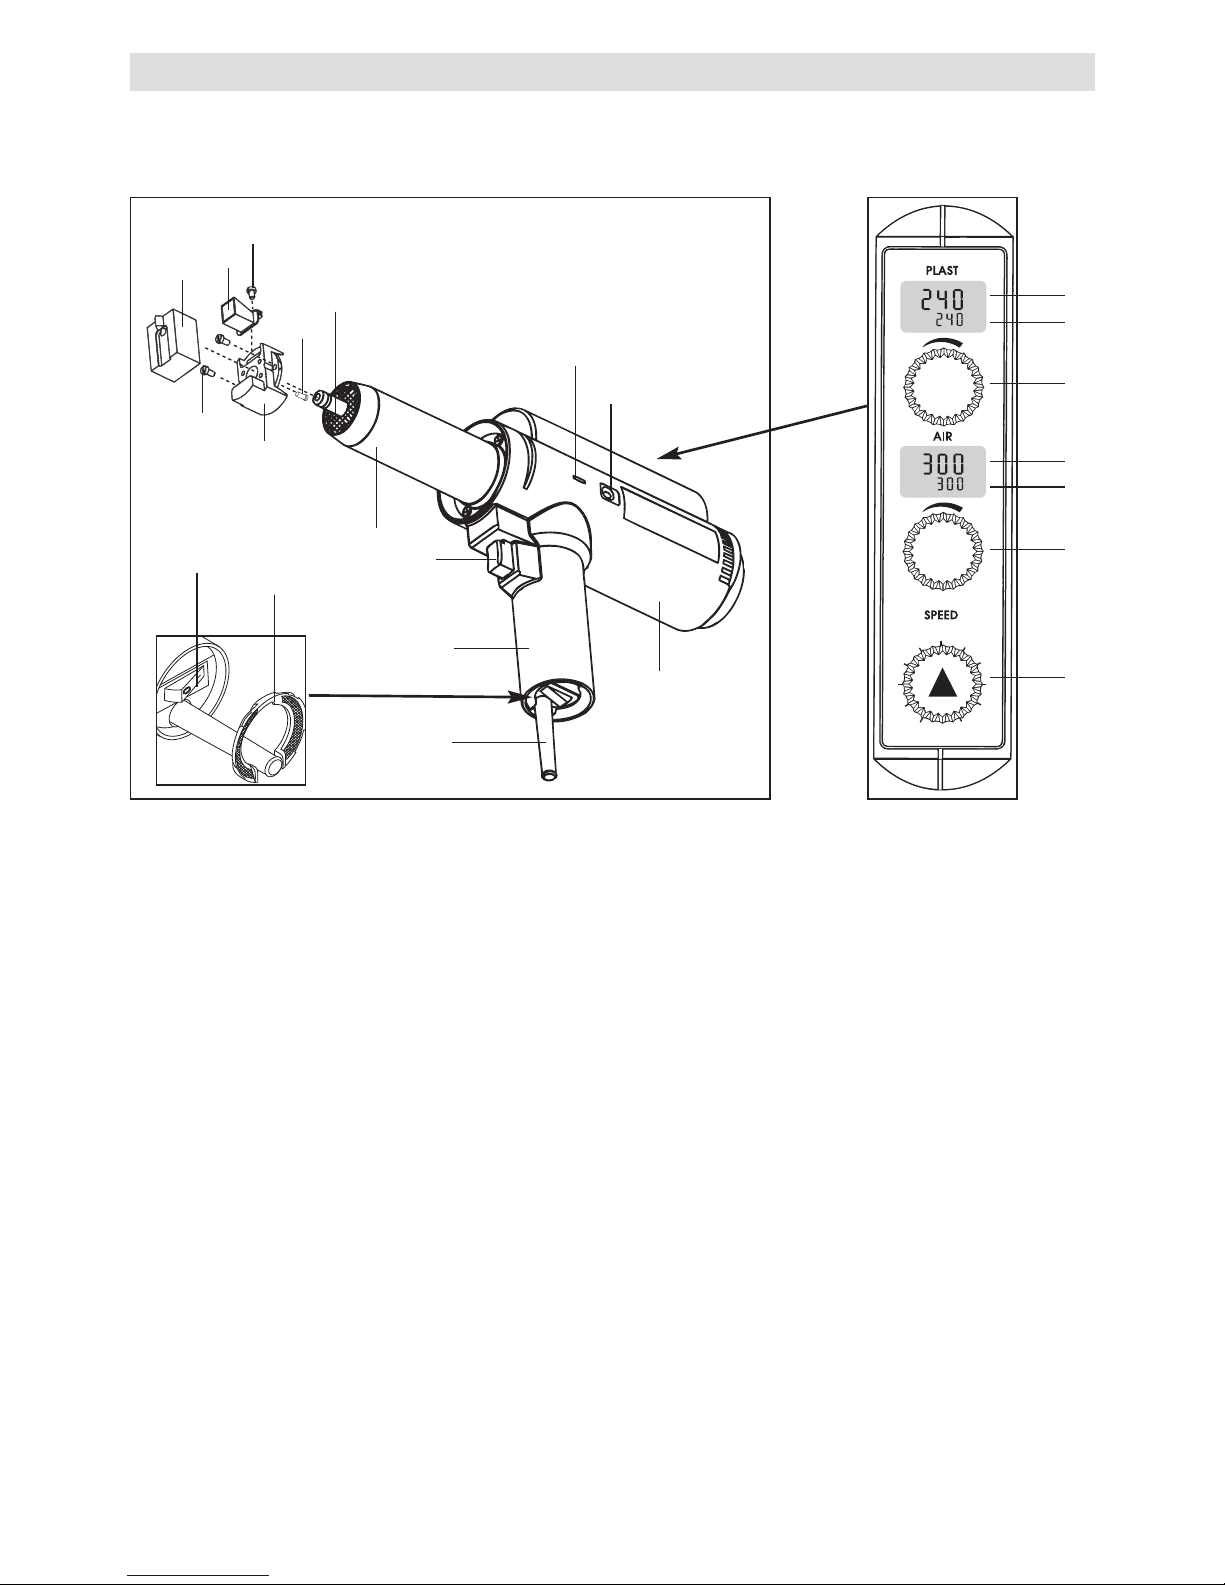
Description of tool
2
5
8
10
min.
1
2
4
3
8
11
9
12
14
5
7
15
17
16
6
10
Control panel with
digital display
1. Welding shoe
2. Set screw for welding shoe
3. Welding shoe holder
4. Set screw for welding shoe holder
5. Pre-heating nozzle
6. Set screw for pre-heating nozzle
7. Nozzle for extrudate
8. Heater tube
9. Handle
10. Air filter
11. Housing
12. Power supply cord
13. Main switch
14. Rod feed switch
15. Welding rod feed
16. Discharge aperture
17. Digital display ACTUAL value
extrudate temperature
18. Digital display SET value
extrudate temperature
19. Potentiometer
extrudate temperature
20. Digital display ACTUAL value
air temperature
21. Digital display SET value
air temperature
22. Potentiometer air temperature
23. Potentiometer welding rod
feed speed
13
18
19
20
21
22
23
Page 13
13
• As required, fit the relevant welding shoe (1) according to instructions for change
of welding shoe.
• Connect the tool to the mains.
• Switch on the tool at main switch (13).
The Software version will appear on the digital display ACTUAL value air temper -
ature (20).
• Adjust the desired values for air and extrudate temperature.
– Potentiometer air temperature (22), digital display SET value air temperature (21).
– Potentiometer extrudate temperature (19), digital display SET value extrudate
temperature (18).
– Set the rod feed to position 2.
• Warning
– Choose appropriate temperature to avoid over-heating of the welding rod.
– Over-heating of the extrudate inside the tool can cause a fire!
• The rod feed will not start (tool protection) until the set temperature of the whole
extrudate material has been reached.
•Until the rod feed is released, the digital display will flash showing the SET value
air temperature (21), SET value extrudate temperature (18), ACTUAL value air
temperature (20) and ACTUAL value extrudate temperature (17).
•After reaching the SET temperature, digital display ACTUAL value extrudate
temperature (17) and after flashing has stopped, the welding procedure can be
started.
– The pre-heating time needs to be extended depending on the materials and
environmental conditions after the rod feed has been released.
– Note: The material in the welding shoe (1) must be plastizised.
• Remove the protruding extrudate in the welding shoe (1) with a pair of pliers by
pulling slightly.
Operating condition
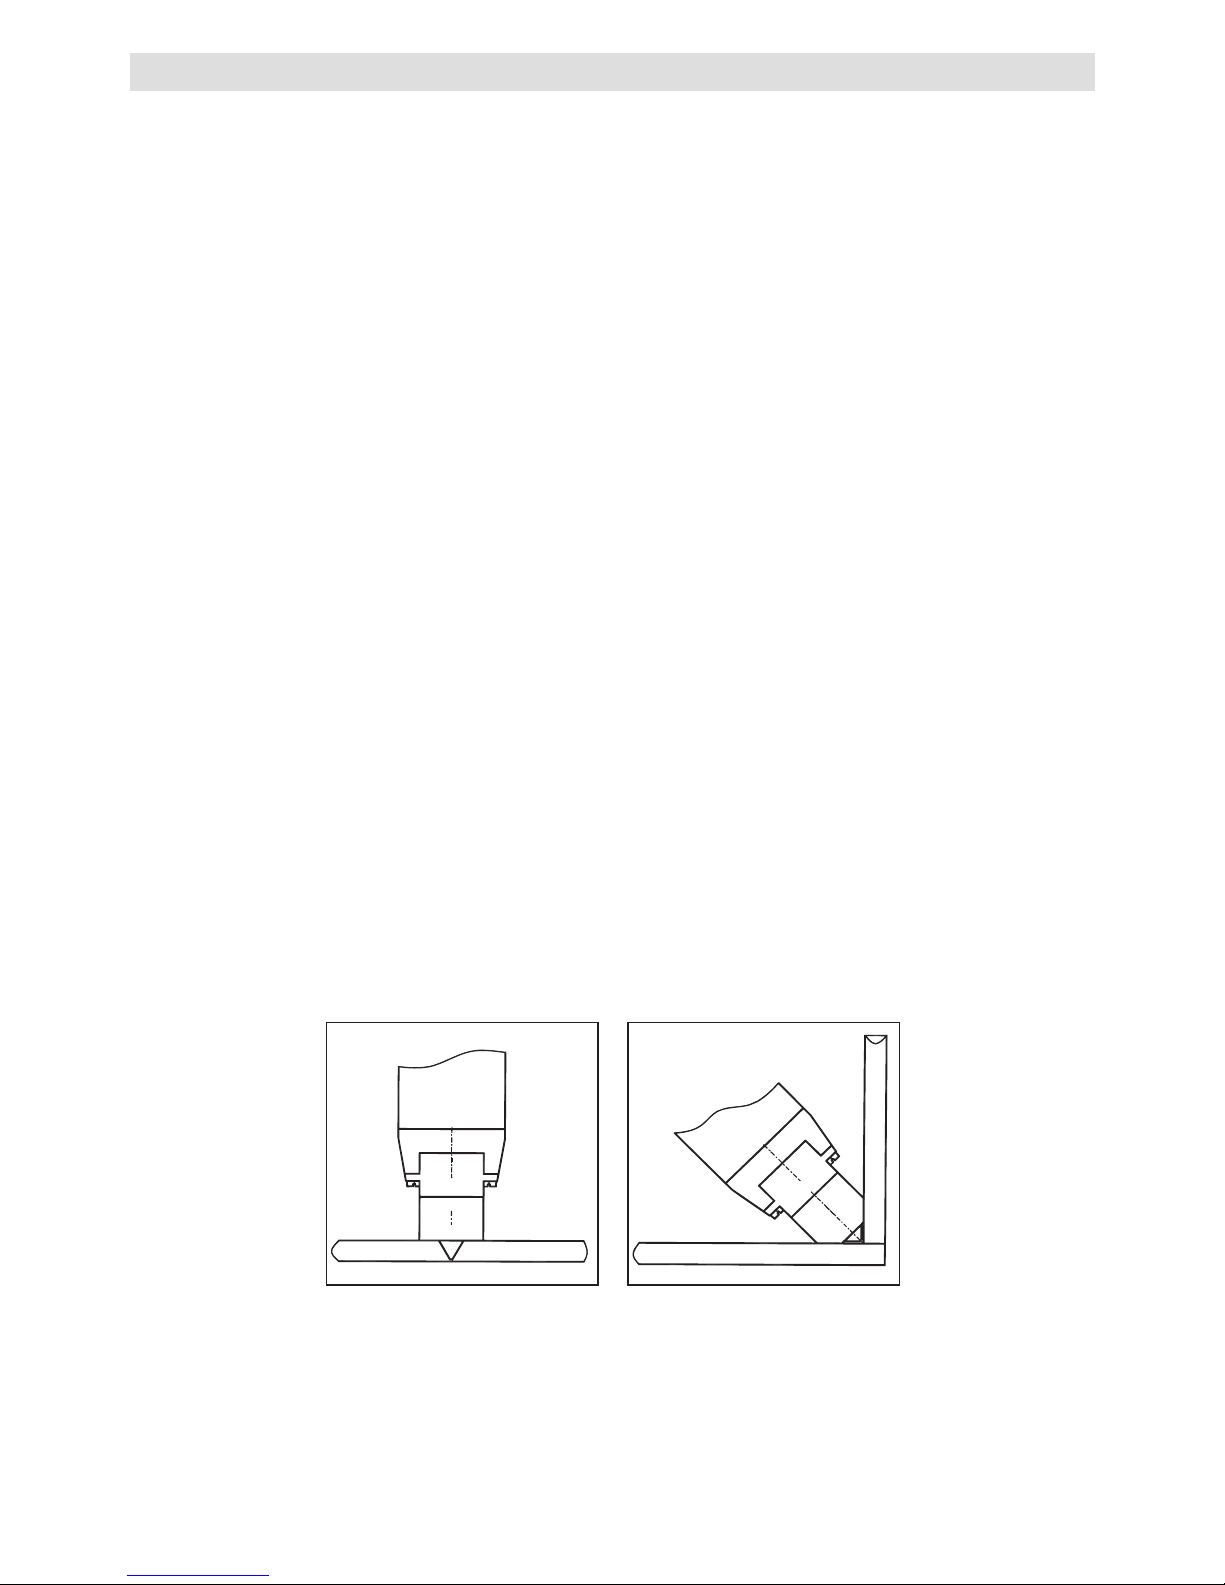
Welding positions
V-/X-weld
Filet weld
Page 14
14
• By pressing the rod feed switch (14) the rod feed for the welding rod is switched on
(self-locking).
– Renewed pressing of the rod feed switch (14), will switch off the rod feed.
• Start up the tool using the rod feed switch (14), and let a little plastizised material
feed through.
•Adjust the desired rod feed speed by the potentiometer welding rod feed
speed (23) (depending on the seam geometry).
• Switch off the extrudate feed by using the rod feed switch (14).
• Point the pre-heating nozzle (5) at the welding area.
• Pre-heat the welding area by using a swinging motion.
•Position the tool onto the prepared welding seam and activate the rod feed
switch (14).
• Perform test welding by following the welding instructions from the material
manufacturers and national standards or directives.
• Do a test weld.
• Adjust the setting as required.
• CAUTION:
If the digital display SET value air temperature (21) is set higher than the digital
display SET value extrudate temperature (18) and the tool has been running for
some time without the rod feed, the digital display ACTUAL value extrudate
temperature (17) will have risen even though no adjustment on the SET value air
temperature (21) has been made. This operating condition should be avoided as
the extrudate will decompose thermally. By activating the rod feed via the rod
feed switch (14) and by adding the welding rod, the extrudate temperature will
adjust to its SET value again.
• Let the tool cool down after use.
CAUTION ! Danger of getting burned.
• Do not change the welding shoe when the tool us cold.
• Switch off the hot tool and disconnect from the mains.
• Remove the welding shoe holder (3) from the heater tube (8). by loosening the set
screws for welding shoe holder (4) (use gloves).
• Clean the nozzle for extrudate (7) of welding deposits at every change of welding
shoe (see maintenance).
• Attach an appropriate welding shoe holder (3).
• The welding shoe holder (3) can be attached in four 90° offset positions.
• The welding shoe (1) can be taken off the welding shoe holder (3) by loosening the
set screws for the welding shoe (2) (eg. for reworking).
• Re-connect the tool to the mains supply and operate.
• Switch on the tool by the rod feed switch (14).
• Guide the new welding rod into the welding rod feed (15).
• Let the tool run until a pure strand appears from the nozzle for extrudate (7).
Welding procedure
Change of welding rod
Change of welding shoe
Page 15
15
• Welding rod obstruction
– Should the welding rod outside the tool get obstructed, the rod feed will skid to
prevent tool damage.
– Safeguard the welding rod feed, check welding rod tolerance.
– Start up the tool using the rod feed switch (14).
– Push-feed the welding rod only by hand into the welding rod feed (15).
– Welding rod residue will escape via the discharge aperture (16).
– CAUTION do not use any tools or other objects to remove welding rod residue.
• In case the welding rod cannot be fed through, the welding rod can be removed
backwards out of the tool.
– Switch off the rod feed by the rod feed switch (14).
– Set the potentiometer air temperature (22) and potentiometer extrudate tem-
perature (19) to the set value OFF position.
– After approx. 2 seconds activate the rod feed switch (14), the machine will start
in reverse (fixed speed).
– The welding rod can be removed by pulling on the protruding welding rod.
– Switch off the rod feed by pressing the rod feed switch (14).
– Set the potentiometer air temperature (22) and potentiometer extrudate tem-
perature (19) to adjust SET value.
– Feed new welding rod and press rod feed switch (14).
Caution: cut off the used welding rod.
– Feed in the new rod by using a low rod feed speed.
– As soon as the plastizised material starts to protrude from the welding shoe (1),
the tool will be operational again.
• Fault indication on the digital display
– Should a fault occur during the operation of the tool , this will be indicated on the
display.
– Send the tool to the nearest Service Centre, indicating the fault code.
Operating faults and preventative measures
ERR will appear on the Digital display ACTUAL value extrudate temperature (17)
and Digital display ACTUAL value air temperature (20)
The following messages will appear on the Digital display SET value air
temperature (21)
LO No fault in the automatic air control.
L1 Interruption of the temperature probe or air temperature too high
L2 Faulty air heater or the air temperature probe has a short circuit
L3 Element overheated, photoresistor has responded
L6 Electronics over-heated.
The following messages will appear on the digital display SET value
extrudate temperature (18)
PO No fault in the automatic extrudate unit
P1 Interruption of temperature probe or extrudate heater over-heated
P2
Faulty extrudate heater or the temperature probe of the
extrudate heater has a short circuit
Page 16
16
• Only Leister accessories should be used
• The tool’s air filter (10) should be cleaned with a soft brush or be replaced.
• The nozzle for extrudate (7) should be cleaned of welding deposits before every
change of welding shoe.
• Check the mains cable and plug for breaks and mechanical damage.
•At minimal length of the carbon brushes the motor switches off automatically.
The tool should be checked by your Service Centre. The carbon brushes in the
motor will last approx. 1000 hours running time.
• The carbon brushes of the winding motor should be checked after approx. 1000
running time by your Service Centre.
•Repairs should only be carried out by authorized Leister Service Centres. They
guarantee a specialised and reliable Repair Service within 24 hours using original
spare parts in accordance with the circuit diagram and spare parts list.
• For this tool, we generally provide a warranty of one (1) year from the date of
purchase (verified by invoice or delivery document). Damage that has occurred
will be corrected by replacement or repair. Heating elements are excluded from
this warranty.
•Additional claims shall be excluded, subject to statutory regulations.
• Damage caused by normal wear, overloading or improper handling is excluded
from the guarantee.
• Guarantee claims will be rejected for tools that have been altered or changed by
the purchaser.
Warranty
Accessories
Service and repairs
Maintenance
Page 17
17
Danger de mort en ouvrant l'appareil au contact des connexions et composants mis à nu et sous tension. Avant
d'ouvrir l'appareil, prendre soin de débrancher la prise
électrique. Ne pas souder les matériaux conducteurs
d’électricité (comme par exemple le PE-EL).
Danger d’incendie ou d’explosion lors d’utilisations non
appropriées de l’extrudeuse manuelle (comme par exemple en cas de surchauffe du matériau), surtout à proximité
de matériaux inflammables et de gaz explosifs.
L’appareil doit faire l’objet d’une observation continuelle
pendant son fonctionnement. La chaleur peut atteindre des
matières inflammables situées hors de la visibilité. La machine
ne doit être utilisée que par des spécialistes qualifiés ou sous
leur surveillance. Les enfants ne sont pas autorisés d’utiliser
cette machine.
Pour la protection des personnes, en cas d’utilîsation sur
chantier, un interrupteur de sécurité est absolument indispensable.
La tension indiquée sur l'appareil doit correspondre à
celle de la ligne d'alimentation.
Danger de brûlure! Ne pas toucher au fourreau métallique
de la résistance, à la buse d’air chaud ni à la masse
extrudée pendant le fonctionnement ni avant le refroidissement. Ne pas diriger le flux d’air chaud ni la matière extrudée vers les personnes ou vers les animaux.
Protéger l’appareil contre les saletés et l’humidité.
Avertissement
Precautions
FI
230
120
Instructions d’utilisation à lire très attentivement avant mise
en marche et à conserver pour dispositions ultérieures.
INSTRUCTIONS D’UTILISATION
(Traduction de la notice d’utilisation originale)
Leister WELDMAX
Mini- extrudeuse manuelle
• Soudage de thermoplastiques :
PE-HD PP-H, PP-B, PP-R PPS.
• Ne pas souder de matériau conducteur d’électricité PE-EL
(raison : choc électrique)
• Dans le domaine des réservoirs, appareils et tuyauteries, les cordons de soudure
seront produits selon la DVS 2207 Partie 4.
• Les soudures de membranes d’étanchéité pour décharges seront réalisées selon
la DVS 2225 Partie 4.
Appliçations
F
Page 18
Tension V~
Puissance W
Fréquence Hz
Température de l’air °C
Débit d’air l/min
Plast. Temperature °C
Débit matière kg/h
Cordon de soudure mm
Dimensions mm
Poids kg
Mark of conformity
Mark of approval
Certification scheme
Protection class II
120 200 230
1800 2200 2200
50 / 60 50 / 60 50 / 60
max. 400 max. 400 max. 400
300 300 300
max. 270 max. 270 max. 270
0.7 0.7 0.7
ø 4 ± 0.2 (selon DVS 2211)
443 × 94 × 255, Poignée ø 57
3.8 (sans câble de raccordement)
222
333
CCA CCA CCA
444
Mains voltage is not reversible
18
Caracteristiques Techniques
Leister Technologies AG, Galileo-Strasse 10, CH-6056 Kaegiswil/Suisse confirme que
ce produit correspond, en ce qui concerne la conception et le modèle type dans la
version commercialisée par notre entreprise, aux réglementations figurantdans les
directives européennes désignées ci-dessous.
Directives:
2006/42, 2004/108, 2006/95
Normes harmonisées: EN 12100-1, EN 12100-2, EN 60204-1, EN 14121-1
E
N 55014-1, EN 55014-2, EN 61000-3-2, EN 61000-3-3,
EN 50366, EN 62233, EN 60335-2-45
Kaegiswil, 07.03.2012
Bruno von Wyl, CTO Beat Mettler, COO
Les outils électroportatifs, ainsi que leurs accessoires et emballages, doivent
pouvoir suivre chacun une voie de recyclage appropriée. Seulement pour
les pays de l’Union Européenne: Ne pas jeter les appareils électroportatifs
avec les ordures ménagères! Conformément à la directive européenne
2002/96 relative aux déchets d’équipements électriques et électroniques
et
sa réalisation dans les lois nationales, les outils électroportatifs dont on ne
peut plus se servir doivent être séparés et suivre une voie de recyclage
appropriée.
Conformité
Elimination de déchets
Sous réserve de modifications techniques
Page 19
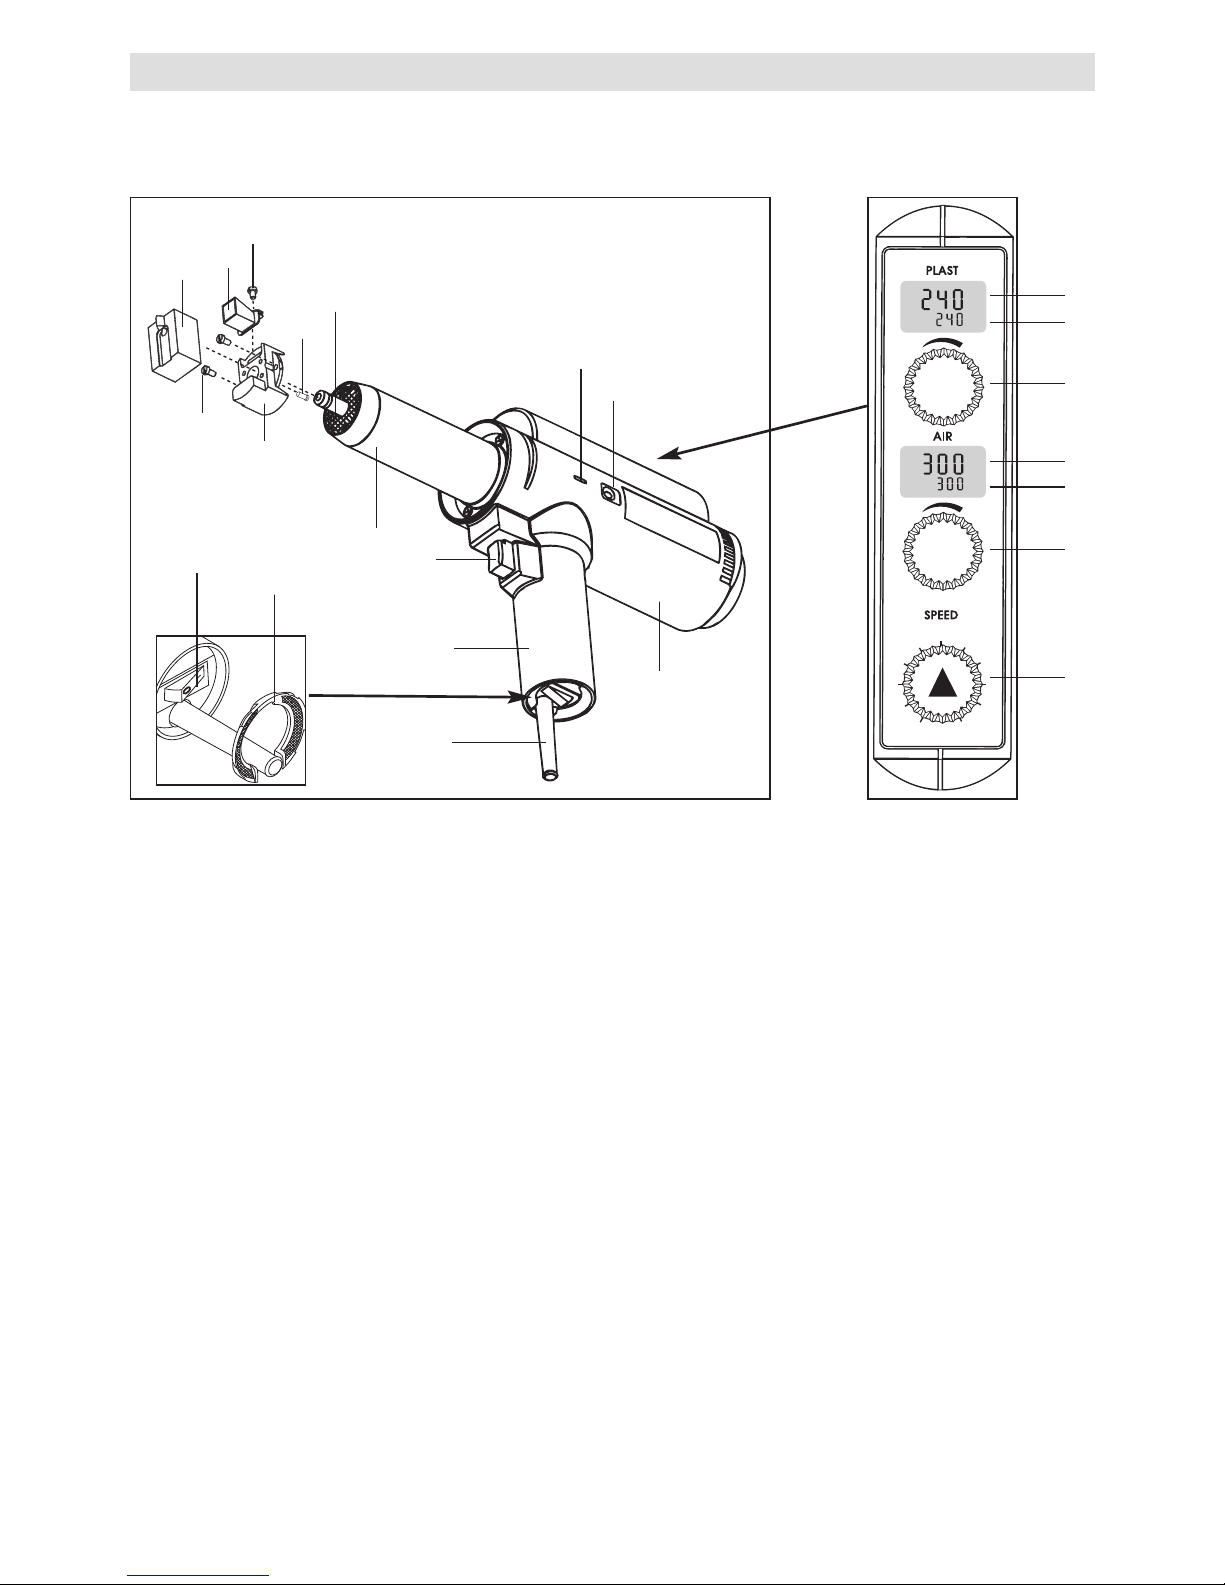
Description de l’appareil
2
5
8
10
min.
1
2
4
3
8
11
9
12
14
5
7
15
17
16
6
10
Tableau de commande
avec affichage digital
13
18
19
20
21
22
23
1. Patin de soudage
2. Vis de fixation du patin de
soudage
3. Porte-patin de soudage
4. Vis de fixation du porte-patin
de soudage
5. Buse de préchauffage
6. Vis de fixation de la buse de
préchauffage
7. Buse de sortie de masse
8. Fourreau de résistance
9. Poignée
10. Filtre d’air
11. Carter
12. Câble de raccordement
13. Interrupteur général
14. Contacteur d’extrusion
15. Orifice d’entrée de cordon
de soudure
16. Orifice d’évacuation de surplus
de matière
17. Affichage digital de valeur réelle de
température de la masse
plastique
18. Affichage digital de valeur de
consigne de température de la
masse plastique
19. Potentiomètre de température de la
masse plastique
20. Affichage digital de la valeur réelle
de la température de l’air
21. Affichage digital de la valeur de
consigne de la température de l’air
22. Potentiomètre de température
de l’air
23. Potentiomètre de vitesse d’extrusion
du cordon de soudure
19
Page 20
20
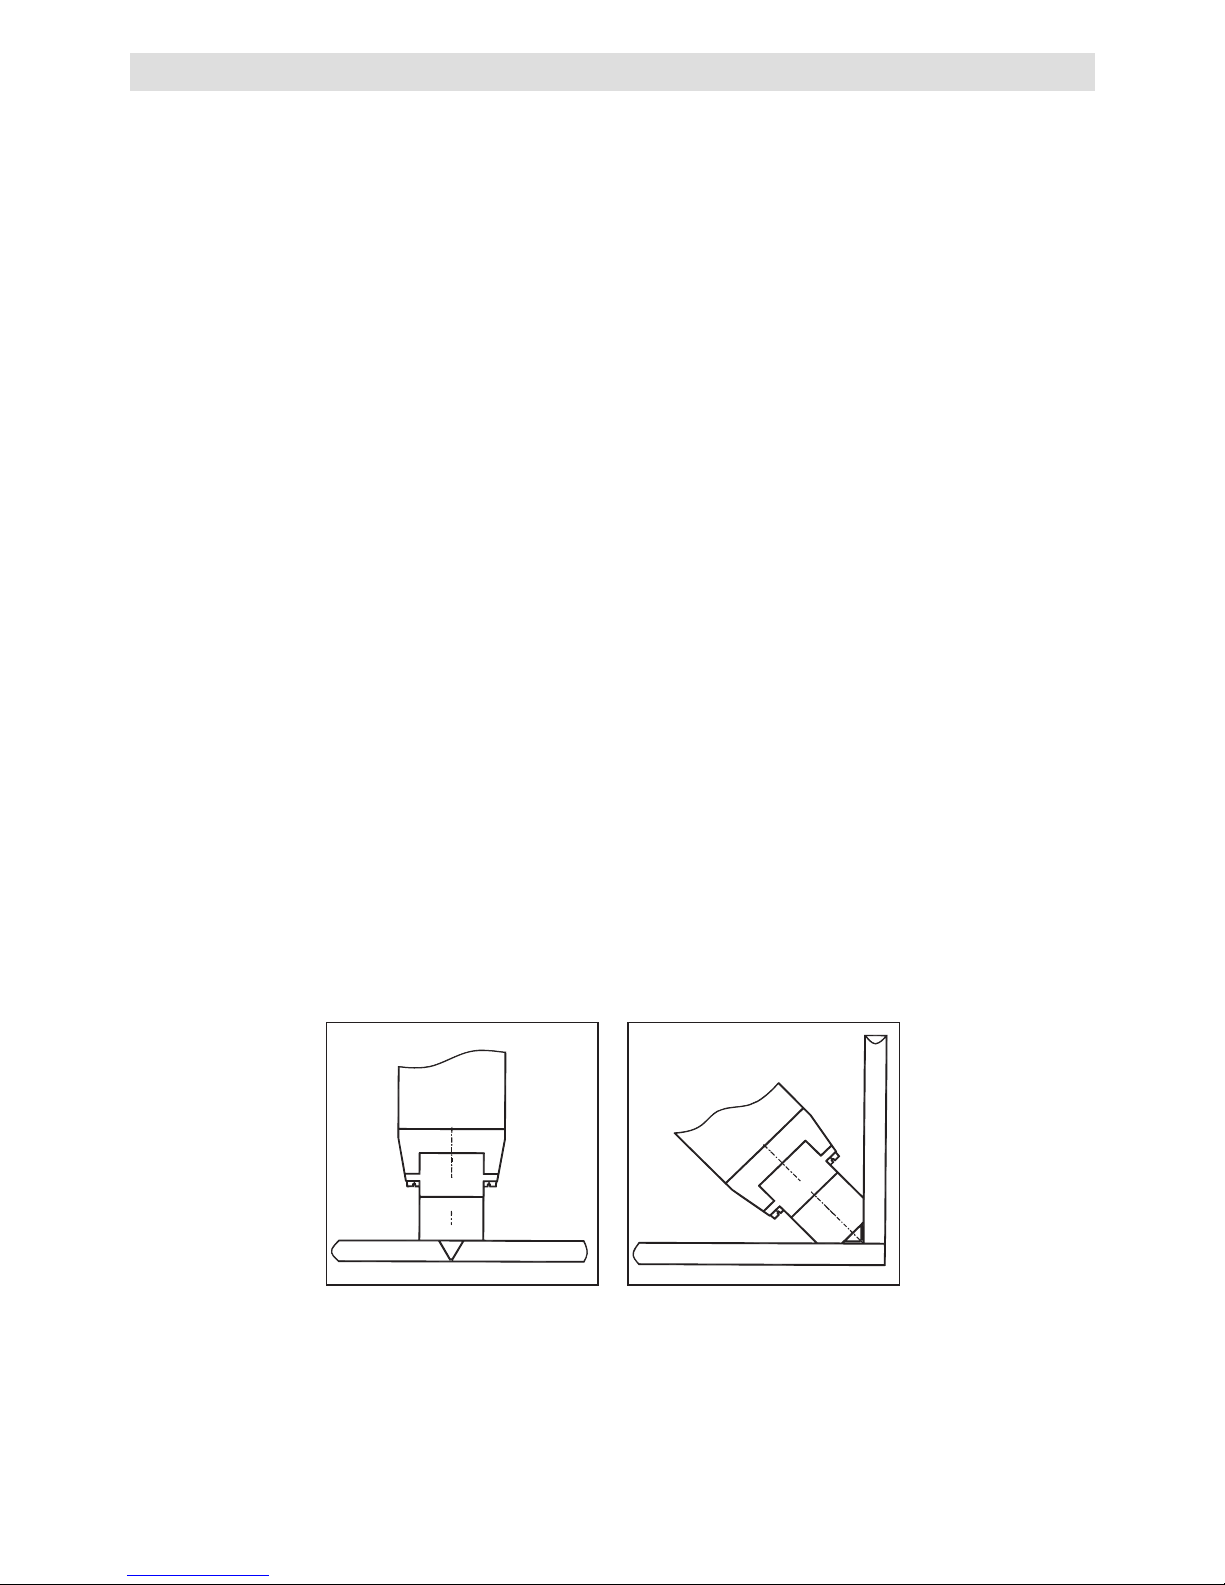
Positions de soudage
Cordon en V ou X
Cordon d’angle
• Monter le patin de soudage correspondant au cordon de soudure désiré
• Relier l’appareil au courant électrique.
• Appuyer sur l’interrupteur (13). Sur l’affichage digital, la valeur de la température
réelle appareît (20) selon la version de software.
• Choisir les valeurs désirées pour les températures de l’air et de la masse à extruder.
– Potentiomètre de température d’air (22), affichage digital de la valeur de consigne
de température d’air (21).
– Potentiomètre de température de la masse de matière d’extrusion (19), affichage
digital de la valeur de consigne de température de la masse (18).
– Commande de la vitesse d’extrusîon (23) sur 2.
• Avertissement
– Choisir une température telle que le cordon de soudure ne soit pas surchauffé.
– En cas de surchauffage de la masse, il y a danger d’inflammation de l’appareil.
•Jusqu’à l’obtention de la température de consigne dans la masse de matière
contenue dans l’appareil, l’extrusion ne peut pas commencer (protection de
l’appareil).
•Jusqu’à cette liberté d’extruder, les affichages digitaux de températures de
consigne de l’air (21) de la masse à extruder (18) et de températures réelles de
l’air (20) et de la masse (17), clignotent.
• Quand la température réelle affichée de la masse (17) atteint la température de
consigne et ne clignote plus, alors le processus d’extrusion peut commencer.
– Selon la nature du matériau et la température ambiante, le temps de chauffage
jusqu’à libération de l’extrusion sera plus ou moins long.
– Signe caractéristique: le matériau d’extrusion dans le patin de soudage doit être
plastifié.
• Au début de l’extrusion, aider la matière à sortir du patin (1) en la tirant légèrement
avec une pince.
Préparation du travail
Page 21
21
• Par une pression sur le contacteur d’extrusion (14), l’extrusion du cordon de soudure
est commencée (et se poursuit).
– Une nouvelle pression sur le contacteur (14) et l’extrusion s’arrête.
• Une nouvelle pression sur le contacteur et l’extrusion reprend.
• Régler la vitesse d’extrusion souhaitée sur le potentiomètre de réglage de celle-ci
(23), dépendante de la géométrie du cordon recherchée.
• Stopper la sortie de matière avec le contacteur (14).
• Diriger la buse de préchauffage (5) sur la zone de soudage.
• Préchauffer cette zone de soudage par un mouvement pendulaire.
• Assoire l’appareil sur la zone ainsi préparée et actionner le contacteur d’extrusion (14).
• Effectuer un test de soudure conformément aux instructions de soudage du fabri-
quant du matériau et des normes ou directives nationales
• Contrôler le test de soudure
• Adopter la mise au point selon besoin.
• Avertissement:
Si la température de consigne de l’air affichée (21) est supérieure à la température
de consigne de la masse affichée (18) et que l’appareil fonctionne un long
moment sans extrusion, la température réelle affichée de la masse (17) montera et
restera en permanence au dessus de la température de consigne affichée (21) de
l’air. Cette situation est à éviter car la masse se décomposerait thermiquement.
Que la commande d’extrusion (14) soit de nouveau activée et le cordon de
soudage extrudé, la température de la masse reviendra à la valeur de consigne.
• Après le travail, laisser l’appareil refroidir.
AVERTISSEMENT ! Danger de brûlure.
• Le changement de patin de soudage ne doit jamais être fait quand l’appareil est
froid.
• Couper la chauffe de l’appareil et débrancher la prise électrique.
• Le porte-patin de soudage (3) sera démonté du fourreau de résistance (8) au
moyen des vis de fixation (4) (utiliser des gants).
• A chaque changement de patin de soudage, la buse de sortie de matière (7) doit
être bien nettoyée (chiffon, à chaud, voir Entretien).
• Monter un porte-patin de soudage (3) correspondant.
• Le porte-patin (3) peut être monté dans les quatre positions cardinales.
• Le patin de soudage (1) peut être séparé de son support (3), par exemple pour
transformation, en dévissant la vis de fixation (2).
• Rebrancher l’appareil sur la ligne électrique et le remettre en service.
• Appuyer sur le contact d’extrusion (14).
• Introduire le nouveau cordon de soudure dans l’orifice d’entrée de cordon (15).
• Laisser l’appareil fonctionner jusqu’à ce qu’à la sortie de la buse d’extrusion sorte
une masse de plastique propre et pure.
Processus d’extrusion
Changement de cordon de soudure
Changement de patin de soudage
Page 22
• Blocage du cordon de soudure
– Si le cordon de soudure est bloqué à la sortie de l’appareil, tirer sur le cordon
extrudé en évitant d’abîmer l’appareil.
– Vérifier l’approvisionnement du cordon de soudure, vérifier les tolérances
dimensionnelles de celui-ci.
– Appuyer sur le contact d’extrusion (14) de l’appareil.
– Uniquement à la main, pousser sur la baguette dans son orifice d’entrée.
– Sortir les résidus de cordon de soudage par l’orifice d’évacuation de surplus
de matière (16).
– Attention, on ne doit utiliser aucun outil ou autre objet pour enlever ces résidus de
cordon de soudure.
• Le cordon de soudure ne pouvant plus avancer, il existe la possibilité de le retirer
de l’appareil.
– Appuyer sur le contacteur d’extrusion (14).
– Mettre les potentiomètres de température d’air (22) et de température de masse
(19) sur la valeur de consigne OFF.
– Après environ deux secondes d’appui sur le contacteur d’extrusion (14),
l’appareil se met en marche arrière (vitesse fixe).
– Par une légère traction sur la baguette sortante, on peut récupérer celle-ci.
– Immédiatement après, arrêter l’opération en appuyant sur le contacteur
d’extrusion (14). Attention: couper le cordon de soudage inutile.
– Faire avancer le nouveau cordon de soudage à la bonne vitesse d’extrusion.
– Après apparition de la masse plastifiée à la sortie du patin de soudage (1),
l’appareil est de nouveau prêt à fonctionner.
• Information de défaut sur l’affichage digital
– Si un défaut survient pendant le fonctionnement de l’appareil, celui-ci apparaît
sur le cadran d’affichage.
– L’appareil doit être renvoyé à notre service après-vente avec indication du
code de défaut indiqué ci-dessous.
Disfonctionnement et mesures à prendre
Sur l’affichage digital de valeur réelle de température de masse plastifiée (17) et
de température d’air (20) apparaît ERR.
Sur l’affichage digital de valeur de consigne de température d’air (21)
apparaissent les informations suivantes
LO Pas de défaut dans le domaine de régulation de l’air
L1 Coupure de la sonde de température ou surchauffe de l’air
L2 Défaut de chauffage de l’air ou court-circuit sur la sonde de température de l’air
L3 Surchauffe de l’élément chauffant, la cellule-photo a réagi
L6 Surchauffe de l’électronique
Sur l’affichage digital de valeur de consigne de température de masse plastifiée
(18) apparaissent les informations suivantes
PO Pas de défaut dans le domaine de régulation de la masse
P1
Coupure de la sonde de température ou surchauffe du système de
chauffage de la masse
P2
Défaut du système de chauffage de la masse ou court-circuit sur la sonde
de température dela masse
22
Page 23
•On ne doit utiliser que des accessoires Leister.
• En cas d’encrassement, le filtre d’air (10) de l’appareil doit être nettoyé avec un
pinceau ou changé.
•La buse d’extrusion de masse plastifiée (7) doit être nettoyée à chaque chan-
gement de patin de soudage, les résidus de soudure enlevés et ceci seulement
à chaud.
•Le câble électrique et la prise doivent être testés après chaque coupure ou
détérioration mécanique.
• Quand les charbons atteignent leur longueur minimale, le moteur de la soufflerie
s’arrête automatiquement. Faîtes contrôler l’appareil par notre service aprèsvente. Durée de vie des charbons du moteur: environ 1 000 heures de fonctionnement.
• La durée de vie des charbons du moteur d’alimentation est d’environ 1000 heures
de fonctionnement, faire contrôler le moteur après cette durée.
• Des réparations doivent exclusivement être confiées à des services de réparation et
de maintenance autorisés par Leister. Ceux-ci garantissent, éventuellement en
24 heures, un service de réparation approprié et fiable, avec des pièces de
rechange d’origine selon schémas de connexions et listes de pièces détachées.
• Pour cet appareil, une garantie d’un (1) an est toujours valable à partir de la date
de l’achat (justificatif par facture ou bordereau de livraison). Une livraison de
remplacement ou une réparation est assurée en cas de dommages sur l’appareil.
Les éléments de chauffage ne sont pas couverts par cette garantie.
• Toute autre prétention est exclue sauf disposition légale contraire.
• Tout endommagement du à l’usure naturelle, à une surcharge de l’appareil ou à
un maniement contraire aux prescriptions est exclu de la garantie.
• La garantie ne s’applique pas aux appareils ayant subi des modifications apportées
par l’acheteur ou l’utilisateur.
Accessoires
Garantie légale
Maintenance
Service et reparation
23
Page 24
24
Peligro de muerte!
Peligro de muerte al abrir el aparato, puesto que quedan
al descubierto componentes conductores de tensión y
conexiones. Antes de abrir el aparato, retirar el conector de la red fuera de la caja de enchufe. El material conductor eléctrico (por ejemplo, PE-EL ) no se debe soldar.
El uso incorrecto de la extrusionadora manual (por ejemplo, calentamiento excesivo del material) puede representar un riesgo de incendio y de explosión, especialmente
cerca de materiales combustibles y gases explosivos.
El aparato debe funcionar bajo observación. El calor puede
llegar a materiales combustibles, que se encuentran fuera
del alcance de la vista. La máquina solamente deberá ser
utilizada por especialistas adiestrados para ello, o bajo la
supervisión de estos mismos. A los niños les está terminantemente prohibido su uso.
Es absolutamente necesario un conmutador-FI cuando se
utilice el aparato a pie de obra para protección de las
personas.
La tensión nominal está indicada en el aparato y debe
coincidir con la tensión de la red.
Peligro de quemaduras! No tocar el tubo de la resistencia
ni la tobera de aire ni la masa que sale en estado caliente.
Dejar que se enfríe el aparato. No dirigir el flujo de aire
caliente ni la masa que sale en la dirección de personas o
animales.
Proteger el aparato de la humedad y la lluvia.
Advertencia
Precaución
FI
230
120
Por favor, lea detenidamente las instrucciones antes de
usarla y consérvelas para referencia
INSTRUCCIONES DE FUNCIONAMIENTO
(Traducción del manual de instrucciones original)
Leister WELDMAX
Mini extrusionadora manual
• Soldadura de materiales termoplàsticos
PE-HD PP-H, PP-B, PP-R PPS.
• El material conductor eléctrico (PE-EL) no debe soldarse
(Razón: descarga eléctrica)
• La soldadura de láminas de impermeabilización para basureros y depósitos de
desechos se realiza según DVS2225 Parte 4.
Aplicacion
E
Page 25
25
Tensión V~
Potencia W
Frecuencia Hz
Temperatura del aire °C
Caudal de aire l/min.
Temp. de plastification °C
Producción kg/h
Varila de soldar mm
Medidas L Anch. Alt. mm
Peso kg
Simbolos de prueba
Simbolo de prueba
Tipo de certivicado
Clase de protección lI
Datos tecnico
120 200 230
1800 2200 2200
50 / 60 50 / 60 50 / 60
max. 400 max. 400 max. 400
300 300 300
max. 270 max. 270 max. 270
0.7 0.7 0.7
ø 4 ± 0.2 (según DVS 2211)
443 × 94 × 255, mango ø 57
3.8 (sin cable de la red)
222
333
CCA CCA CCA
444
La tensión de conexión no es conmutable
Leister Technologies AG, Galileo-Strasse 10, CH-6056 Kaegiswil/Suiza confirma, que
este producto, conforme a la ejecución que comercializamos, cumple con las
exigencias especificadas en las siguientes directrices de la CE.
Directrices: 2006/42, 2004/108, 2006/95
Normas armonizadas: EN 12100-1, EN 12100-2, EN 60204-1, EN 14121-1
E
N 55014-1, EN 55014-2, EN 61000-3-2, EN 61000-3-3,
EN 50366, EN 62233, EN 60335-2-45
Kaegiswil, 07.03.2012
Bruno von Wyl, CTO Beat Mettler, COO
Recomendamos que las herramientas eléctricas, accesorios y embalajes
sean sometidos a un proceso de recuperación que respete el medio
ambiente. Sólo para países de la UE: No arroje las herramientas eléctricas
a la basura! Conforme a la Directriz Europea 2002/96 sobre aparatos
eléctricos y electrónicos inservibles, tras su conversión en ley nacional,
deberán acumularse por separado las herramientas eléctricas para ser
sometidas a un reciclaje ecológico.
Conformidad
Eliminación
Reservado el derecho a realizar modificaciones técnicas.
Page 26
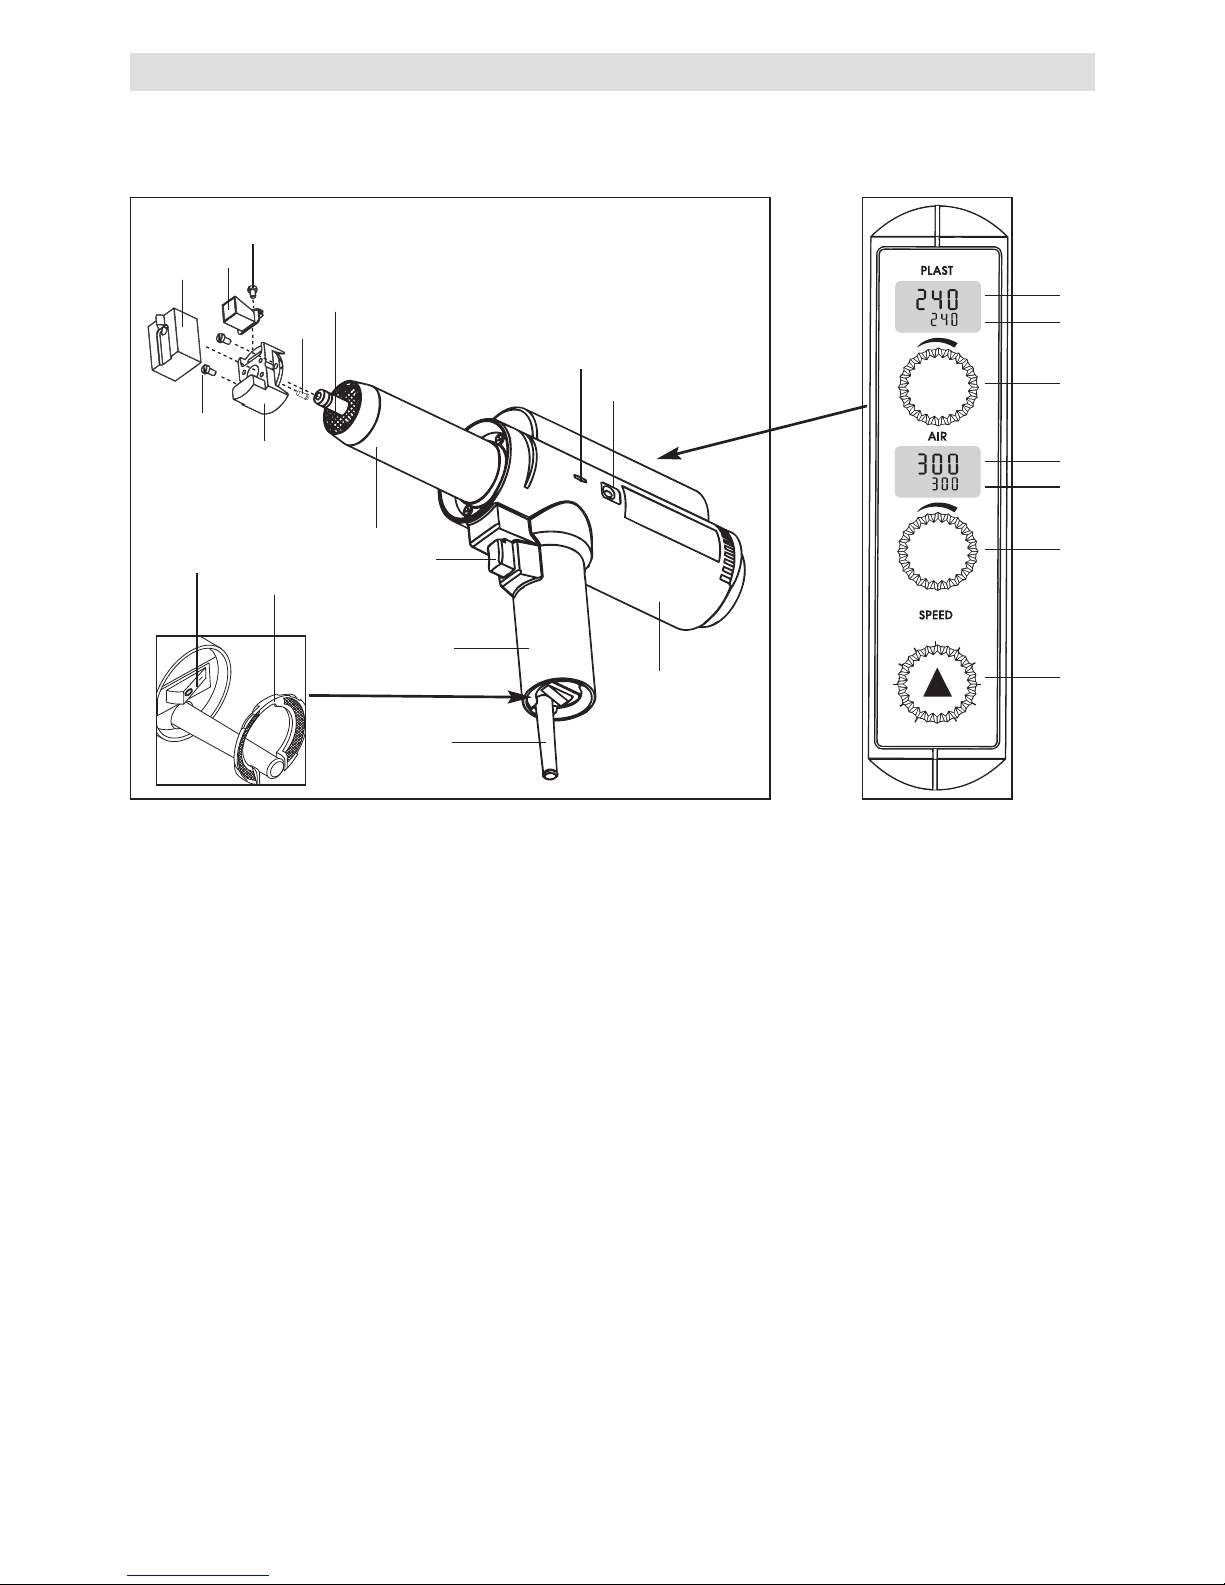
Descripción del aparato
2
5
8
10
min.
1
2
4
3
8
11
9
12
14
5
7
15
17
16
6
10
CAMPO DE MANDO CON
REPRESENTACIONES DIGITALES
13
18
19
20
21
22
23
1. Zapata de soldar
2. Tornillo de fijacion de la zapata
de soldar
3. Portazapatas de soldar
4. Tornillos sujeción de la zapata
5. Tobera de precalentamento
6. Tornillo de fijación de la tobera
de precalentamiento
7. Tobera para la masa de plástico
8. Tubo de la resistencia
9. Mango
10. Filtro de aire
11. Carcsa
12. Cable de la red
13. Conmutador principal
14. Conmutador de avance
15. Entrada de la varilla de soldar
16. Orificio de descarga
17. Representación digital del valor
REAL de la temperatura de la
masa de plástico
18. Representación digital del valor
TEÓRICO la temperatura de la
masa de plástico
19. Potenciómetro de la temperatura
de la masa de plástico
20. Representación digital del valor
REAl, de la temperatura del aire
21. Representación digital del valor
TEÓRICO de la temperatura del
aire
22. Potenciómetro de la la
temperatura del aire
23. Potenciómetro de la velocidad
de avance de la varilla de
soldar
26
Page 27
•En caso necesario montar la zapata de soldar (1) correspondiente según el
cambio de zapatas de soldar.
• Conectar el aparato la red eléctrica.
• Conectar el aparato en el interruptor principal (l3). En la representación digital del
valor real de la temperatura del aire (20) aparece la versión del software.
• Ajustar los valores deseados para la temperatura del aire y de la masa.
– Potenciómetro de la temperatura del aire (22), representación digital del valor
TEÓRICO de la temperatura del aire (21).
– Potenciómetro de la temperatura de la masa (l9), representación digital del
valor teórico de la temperatura de la masa (18).
– Ajustar el avance a la etapa 2.
•
Atención
– Seleccionar la temperatura de manera que la varilla de soldar no se caliente
excesivamente.
–En caso de calentamiento excesivo de la masa dentro del aparato, existe
peligro de incendio.
•
El avance no se puede poner se marcha hasta que se ha alcanzado la temperatura
teórica de toda la masa que se encuentra en el aparato (protección del aparato).
• Hasta que se ha liberado el avance, parpadean las representaciones digitales
Valor TEÓRICO de la temperatura del aire (21), Valor Teórico de la temperatura
de la masa (18), Valor REAL de la temperatura del aire (20) y Valor REAL de la
temperatura de la masa (17).
• Después de aIcanzar la temperatura TEÓRICO, la representatión digital del valor
REAL de la temperature de la masa (17) y .después de la terminación del
parpadeo,
se puede iniciar el proceso de soldadura.
–
Según los materiales y las influencias del medio ambiente, el tiempo de
calen-tamiento
debe prolongarse en una medida correspondiente después
de la liberación del avance.
– Caracteristica el material en la zapata de soldar (1) debe estar plastificado
• Tirando ligeramente con una pinza, se retira la masa que sobresale en la zapata
de soldar (1).
Disponibilidad de servicio
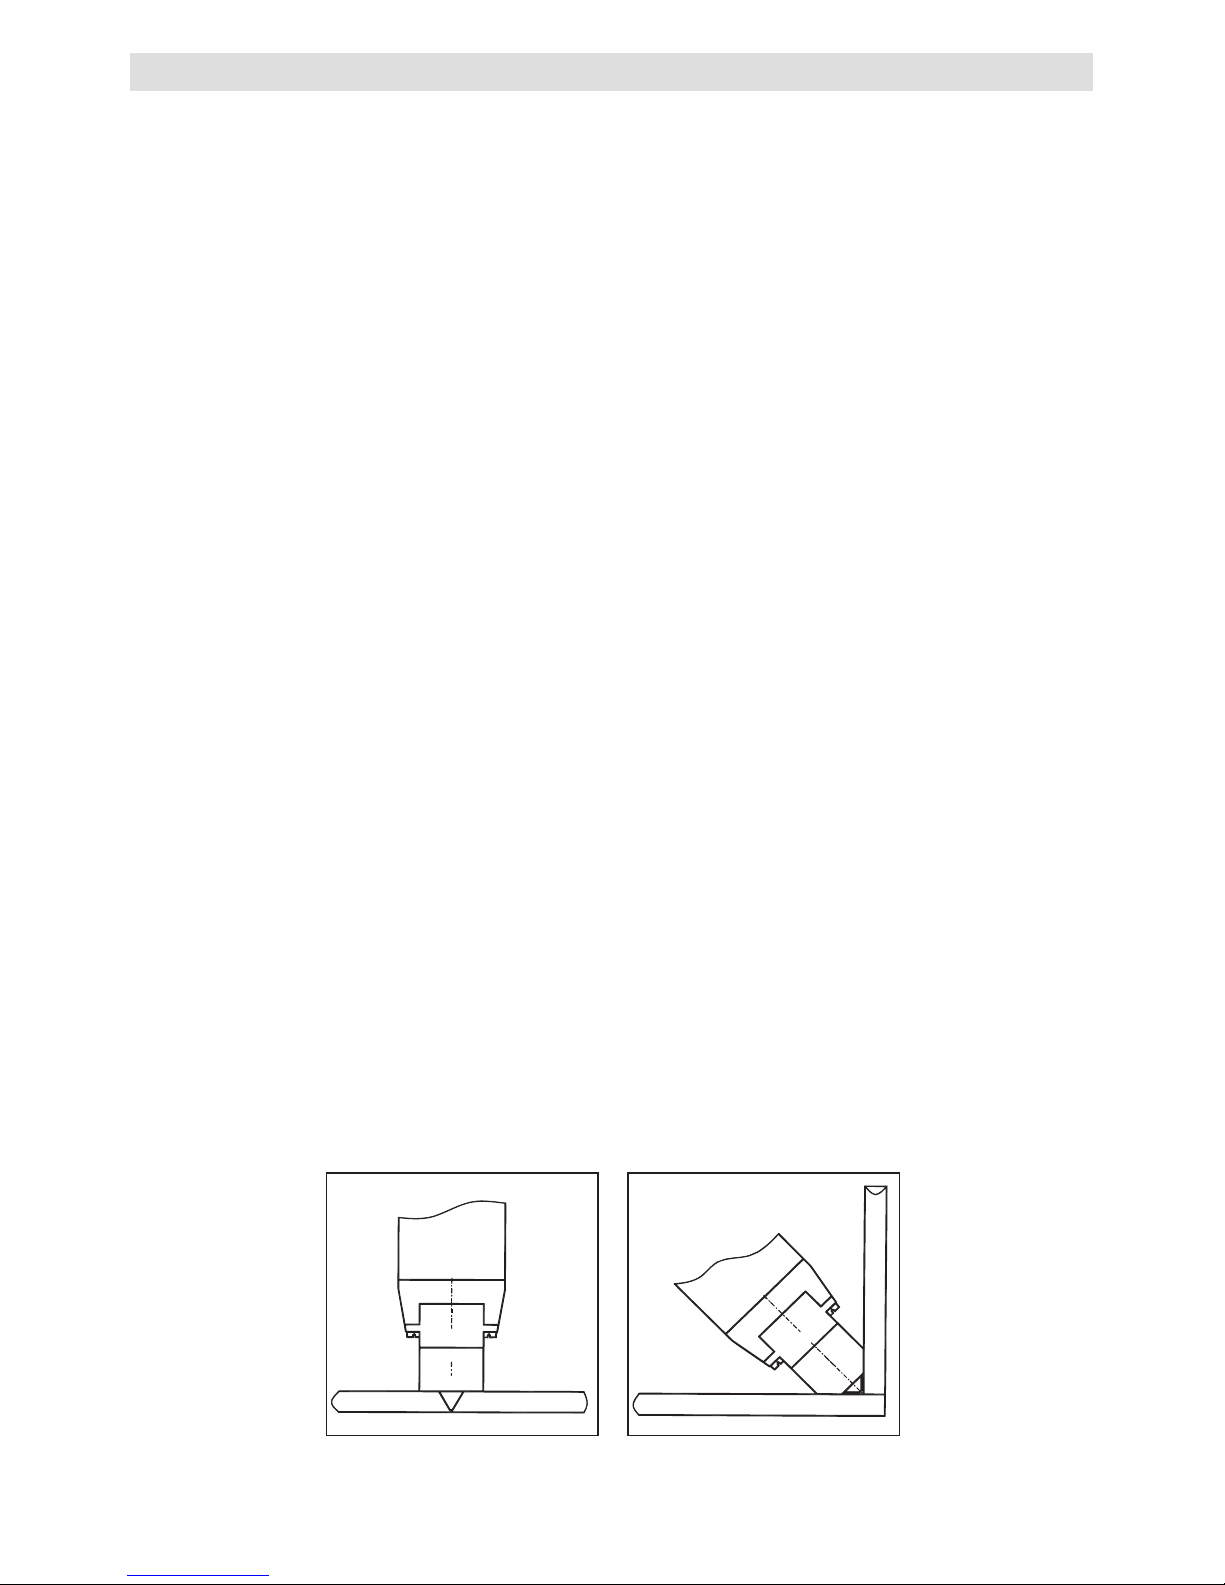
POSICI0NES DE SOLDADURA
Costura V/X
Costura en cuña
27
Page 28
28
• Presionando el conmutador de avance (14) se conecta el avance para la varilla
de soldar (auto-retención)
– Pulsando de nuevo el conmutador de avance (14), se desconecta de nuevo
el avance.
• Poner en marcha el aparato con el conmutador de avance (14) y dejar que salga
un poco de masa.
• Ajustar la velocidad de avance deseada en el potenciómetro de la velocidad de
avance de la varilla (28) (en función de la geometría de la costura).
• Desconectar la alimentación de la varilla en el interruptor (14).
• Dirigir la tobera de precalentamiento (5) a la zona de soldar.
• Precalentar la zona de soldar con movimientos pendulares.
• Colocar el aparato sobre la zona de soldar preparada y activar el conmutador de
avance (14).
•Efectuar una soldadura de prueba según las instrucciones de soldadura del
fabricante y la normativa o directrices nacionales
• Examinar la soldadura de prueba
• Adaptar los ajustes según las necesidades.
• Precaución:
Si la representación digital del valor TEÓRICO de la temperatura del aire (21)
está ajustada más alta que la representación digital del Valor TEÓRICO de la
temperatura de la masa (18) y el aparato funciona durante un perido de tiempo
prolongado sin avance, entonces se eleva la representación digital del valor REAL
de la temperatura de la masa (17), sin alterar el ajuste, por encima del valor
TEÓRICO de la temperatura del aire (21). Este estado de funcionamiento debe
evitarse, puesto que la masa se descompone térmicamente. Si se activa el
avance a través del conmutador de avance (14) y se alimenta varilla de soldar,
entonces la, temperatura de la masa alcanza de nuevo el valor TEÓRICO.
• Dejar que el aparato se enfríe después del funcionamiento.
ATENCIÓN! Peligro de quemaduras
• El cambio de la zapata de soldar no debe realizarse cuando el aparato está frío.
• Desconectar el aparato en el estado caliente de funcionamiento y separarlo de
la red eléctrica.
• Retirar el portazapatas de soldar (3), después de aflojar los tornillos de fijación del
portazapatas de soldar (4), fuera del tubo de la resistencia (8) (utilizar guantes).
• Limpiar los restos de soldadura de la tobera para la masa de plástico (7) cada vez
que se cambie la zapata de soldar (ver mantenimiento).
• Montar un portazapatas de soldar (3) correspondiente.
•
El portazapatas de soldar (3) se puede montar sobre cuatro posiciones
desplazadas 90°.
• La zapata de soldar (1) se puede separar del portazapatas de soldar (3) aflojando
los tornillos de fijación de la zapata de soldar (2) (por ejemplo, para repaso posterior).
• Conector el aparato de nuevo a la red eléctrica y ponerlo en funcionamento.
• Conectar el aparato con el conmutador de avance (14).
• Insertar alambre de soldar nuevo en la entrada de la varilla de soldar (15).
• Dejar que funcione el aparato hasta que salga una tira de material por la tobera
de la masa de plástico (7).
Proceso de soldadura
Cambio de la varilla de soldar
Cambio de la zapata de soldar
Page 29
29
• Bloqueo de la varilla de soldar
–
Si la varilla de soldar se bloque fuera del aparato, verifique el avance de la varilla
para evitar- daños en eI aparato.
– Asegurar la alimentación de la varilla de soldar, verificar la tolerancia de la varil
la de soldar.
– Arrancar el aparato el conmutador de avance (14).
– Empujar la varilla de soldar solamente con la mano dentro de la entrada de la
varilla de soldar (15).
– Los restos de la varilla de soldar salen a través del orificio de descarga (16).
– ATENClÓN. No deben utilizarse herramientas u otros objetos para retirar los restos
de la varilla de soldar.
• Si la varilla de soldar no puede avanzar, existe Ia posibilidad de retirar la varilla
hacia atrás fuera del aparato.
– Desconectar el avance en el conmutador de avance (14).
– Colocar el potenciómetro de la temperatura del aire (22) y el potenciómetro de
la temperatura de la masa (19) en el valor teórico OFF.
– Después de aproximadamente dos segundos, activar el conmutador de avance
(14), la máquina inicia la marcha hacia atrás (velocidad fija).
– Tírando ligeramente de la varilla de soldar sobresaliente, ésta se puede retirar.
– A continuación desconectar el avance pulsando el conmutador de avance (14).
– Ajustar el valor teórico en el poteciómetro de la temperatura del aire (22) y el
potenciómetro de la temperatura de la masa (19).
–
A continuacion insertar nueva varilla de soldar y activar el conmutador de
avance (14).
Atención: cortar la varilla de soldar desgastada.
– Insertar varilla nueva con velocidad de avance reducida.
–
Después de que salga la masa plastificada por la zapata de soldar (1), el
aparato está de nuevo preparado para el servicio.
• Mensajes de error en las representaciones digitales
–
Si se produce un error durante el funcionamienton del aparato, éste se representa
en la pantalla.
– Enviar el aparato a Puesto de Servicio más próximo indicando el código de error.
Averías funcionales y medidas
En la representación digital del valor REAL de la temperatura de la masa de
plástico (17) y en la representación digital del valor REAL de la temperatura del
aire (20) aparece ERR.
En la representación digítal del valor TEÓRICO de la temperatura del aire (21)
aparecen los siguienetes mensajes.
LO No existe ningún error en el circuito de regulación del aire
L1 Interrupcion de la sonda de la temperatura o exceso de temperatura del aire
L2 Defecto en la calefacción del aire o cortocircuito de la sonda de la temperatura del aire
L3 Exceso de temperatura de la resistencia la foto-resistencia ha reaccionado
L6 Exceso de temperatura de la electrónica
En la representación digital del valor TEÓRICO de la temperatura de la masa
de plástico (18) aparecen los siguientes mensajes.
PO No existe ningún error en el circuito de regulación de la masa de plástico
P1
Interrupción de la sonda de temperatura o exceso de temperatura de
la calefacción de la masa de plástico
P2
Defecto en la calefacción de la masa de plástico o cortocircuito de la
sonda de temperatura de la masa.
Page 30
•Deben usarse solamente accesorios Leister.
•El filtro de aire (10) del aparato debe limpiarse o sustituirse cuando este sucio.
•La tobera para masa de plástico (7) debe limpiarse de restos de material de soldar
cada vez que se cambie la zapata de soldar.
•Hay que comprobar si existe rotura y daños mecánicos en el cable de la red y el
conector.
• Cuando la longitud del carbón es mínima, el motor del soplante se desconecta
automáticamente. Hacer que el aparato sea controlado por su Puesto de
Servicio.
•Hacer qu el estado del carbón del motor de transporte sea controlado por su
Puesto de Servicio después de aproximadamente 1.000 horas de servicio.
• Las reparaciones deben ser realizadas exclusivamente por Puestos de Servicio
Leister autorizados. Estos garantizan un servicio de reparación experto y fiable en
24 horas usundo piezas de repuesto originales de acuerdo con los diagramas de
circuitos y las listas de piezas de repuesto.
• Para este aparato concedemos una garantía de un (1) año a partir de la fecha de
compra (comprobación mediante factura o albarán de entrega). Los daños serán
subsanados mediante reposición o reparación del aparato, según se estime
conveniente. Los elementos de caldeo no quedan cubiertos por esta garantía.
•Quedan excluidas las reclamaciones de otro tipo, salvo aquellas que la ley
prescriba.
• No quedan cubiertos por la garantía los daños ocasionados por desgaste natural,
sobrecarga o manejo inadecuado.
• Asimismo se declina cualquier reclamación para aquellos aparatos que hayan
sido transformados o alterados respecto a su estado original de suministro.
Garantia
Mantenimiento
Servicio y reparación
Accesorios
3030
Page 31
31
Pericolo di morte! Aprendo l'apparecchio vengono esposti
componenti e collegamenti in tensione. Prima di aprire
l'apparecchio, sfilare il connettore dalla presa. Il materiale
conduttivo elettricamente (ad es. PE-EL) non deve essere
saldato.
Pericolo di incendio e di esplosione in caso di utilizzo
scorretto dell'estrusore manuale (ad es. surriscaldamento
del materiale), in particolare nelle vicinanze di materiali
infiammabili e gas esplosivi.
Sorvegliare sempre l'apparecchio durante l'uso.
Il calore può raggiungere materiali infiammabili che si trovano
oltre il campo visivo. La macchina deve essere utilizzata
esclusivamente da personale specializzato addestrato
oppure
sotto il controllo dello stesso. È assolutamente vietato l’impiego
da parte di bambini.
Interruttore FI (salvavita) è assolutamente necessario
quando l'apparecchio viene usato in cantiere.
La tensione nominale indicata sull'apparecchio deve
corrispondere alla tensione di rete.
Pericolo di ustione! Non toccare a caldo il tubo dell'elemento
riscaldante, l'ugello dell'aria e la massa fuoriuscente. Lasciar
raffreddare l'apparecchio. Non dirigere il getto di aria calda
e la massa fuoriuscente verso persone o animali.
Proteggere l'apparecchio dall'umidità e dal bagnato.
FI
230
120
Avvertenza
Attenzione
Prima della messa in funzione leggere attentamente queste
istruzioni d'uso e tenerle a disposizione per la consultazione,
Istruzioni d’uso
(Traduzione del manuale di istruzioni originale)
Leister WELDMAX
Estrusore manuale MINI
• Saldatura di materiali termoplastici in: PE-HD PP-H, PP-B, PP-R PPS.
• Non è consentito saldare materiale conduttivo elettricamente (PE-EL) (motivo:
folgorazione).
• Nel campo della costruzione di serbatoi, apparati e tubazioni vengono realizzati
cordoni di saldatura conformi a DVS 2207, parte 4.
• La saldatura di strisce sigillanti per discariche e terreni contaminati viene realizzata
in conformità a DVS2225 parte 4.
Applicazioni
I
Page 32
32
Leister Technologies AG, Galileo-Strasse 10, CH-6056 Kaegiswil/Svizzera conferma che
questo prodotto da noi introdotto sul mercato soddisfa tutti i requisiti richiesti dalle
seguenti direttive della CE.
Direttive: 2006/42, 2004/108, 2006/95
Norme armonizzate:
EN 12100-1, EN 12100-2, EN 60204-1, EN 14121-1
E
N 55014-1, EN 55014-2, EN 61000-3-2, EN 61000-3-3,
EN 50366, EN 62233, EN 60335-2-45
Kaegiswil, 07.03.2012
Bruno von Wyl, CTO Beat Mettler, COO
Avviare ad un riciclaggio rispettoso dell’ambiente gli imballaggi, gli
elettro utensili e gli accessori dismessi. Solo per i Paesi della CE: Non
gettare elettro utensili dismessi tra i rifiuti domestici! Conformemente
alla norma della direttiva 2002/96 sui rifiuti di apparecchiature elettriche
ed elettroniche (RAEE) ed all’attuazione del recepimento nel diritto
nazionale, gli elettroutensili diventati inservibili devono essere raccolti
separatamente ed essere inviati ad una riutilizzazione ecologica.
Smaltimento
Dichiarazione di conformità
Tensione V~
Potenza W
Frequenza Hz
Temperatura aria °C
Quantità d'aria l/min.
Temperatura plastificante °C
Produzione kg/h
Filo per saldatura mm
Dimensioni L
×B ×
Hmm
Peso kg
Marchio di conformità
Marchio di sicurezza
Tipo di certificazione
Classe di protezione II
Dati tecnici
120 200 230
1800 2200 2200
50 / 60 50 / 60 50 / 60
max. 400 max. 400 max. 400
300 300 300
max. 270 max. 270 max. 270
0.7 0.7 0.7
ø 4 ± 0.2 (secondo DVS 2211)
443 × 94 × 255, impugnatura ø 57
3.8 (senza cavo di collegamento alla rete)
222
333
CCA CCA CCA
444
Tensione di allacciamento non commutabile
Con riserva di modifiche tecniche
Page 33
33
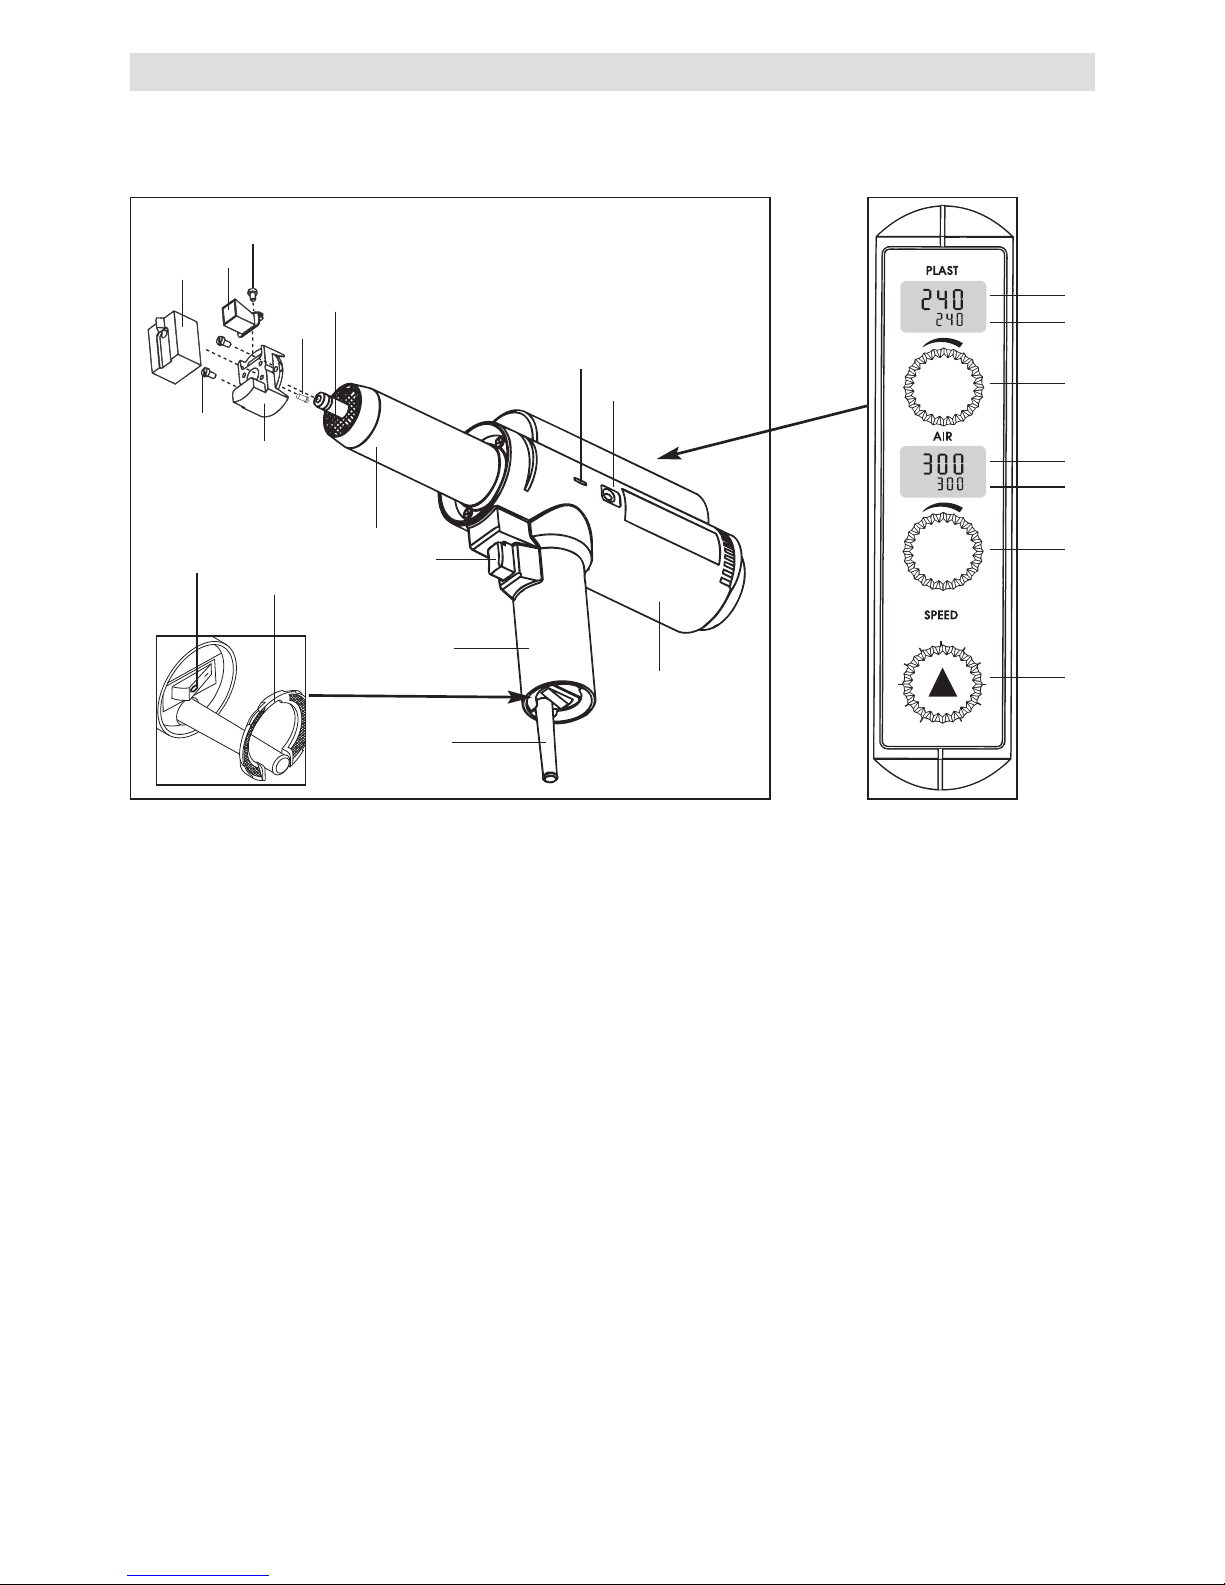
Descrizione apparecchio
2
5
8
10
min.
1
2
4
3
8
11
9
12
14
5
7
15
17
16
6
10
Pannello di comando
con display digitali
1. Pattino 2. Vite di fissaggio pattino
3. Supporto pattino
4. Vite di fissaggio supporto pattino
5. Bocchetta di preriscaldo
6. Vite di fissaggio bocchetta di
preriscaldo
7. Ugello per massa di materiale
plastico
8. Tubo elemento riscaldante
9. Impugnatura
10. Filtro dell'aria 11. Corpo
12. Cavo di rete
13. Interruttore principale
14. Interruttore di avanzamento
15. Alimentazione filo per saldatura
16. Apertura di scarico
17. Display digitale valore EFFETTIVO
temperatura massa di plastica
18. Display digitale valore NOMINALE
temperatura massa di plastica
19. Potenziometro temperatura
massa di plastica
20. Display digitale valore EFFETTIVO
temperatura aria
21. Display digitale valore NOMINALE
temperatura aria
22. Potenziometro temperatura aria
23. Potenziometro velocità di
avanzamento filo per saldatura
13
18
19
20
21
22
23
Page 34
34
• Secondo necessità, montare il pattino (1) corrispondente secondo quanto specificato
nel cambio pattino.
• Collegare l'apparecchio alla rete elettrica.
•Accendere l'apparecchio con l'interruttore principale (13). Sul display digitale
valore EFFETTIVO temperatura aria (20) appare la versione del software.
•Regolare i valori desiderati per la temperatura dell'aria e della massa.
– Potenziometro temperatura aria (22), display digitale valore NOMINALE temperatura
aria (21).
– Potenziometro temperatura massa (19), display digitale valore NOMINALE
temperatura massa (18).
– Portare l'avanzamento sul livello 2.
• Attenzione
– Selezionare la temperatura in modo che il filo per saldatura non venga surriscaldato.
–
Il surriscaldamento della massa all'interno dell'apparecchio dà luogo al pericolo di
incendio!
• Prima del raggiungimento della temperatura nominale da parte di tutta la massa
che si trova nell'apparecchio non è possibile avviare l'avanzamento (protezione
apparecchio).
• Fino allo sblocco dell'avanzamento i display digitali valore NOMINALE temperatura
aria (21), valore NOMINALE temperatura massa (18), valore EFFETTIVO temperatura
aria (20) e valore EFFETTIVO temperatura massa (17) lampeggiano.
• Dopo il raggiungimento della temperatura NOMINALE, il display digitale valore
EFFETTIVO temperatura massa (17) e il lampeggio è possibile iniziare la procedura
di saldatura.
– A seconda dei materiali e degli influssi ambientali, dopo lo sblocco dell'avanza-
mento occorre prolungare in modo corrispondente il tempo di riscaldamento.
– Caratteristica: il materiale nel pattino (1) deve essere plastificato.
• Tirando leggermente con una pinza rimuovere la massa sporgente nel pattino (1).
Apparecchio pronto all'uso
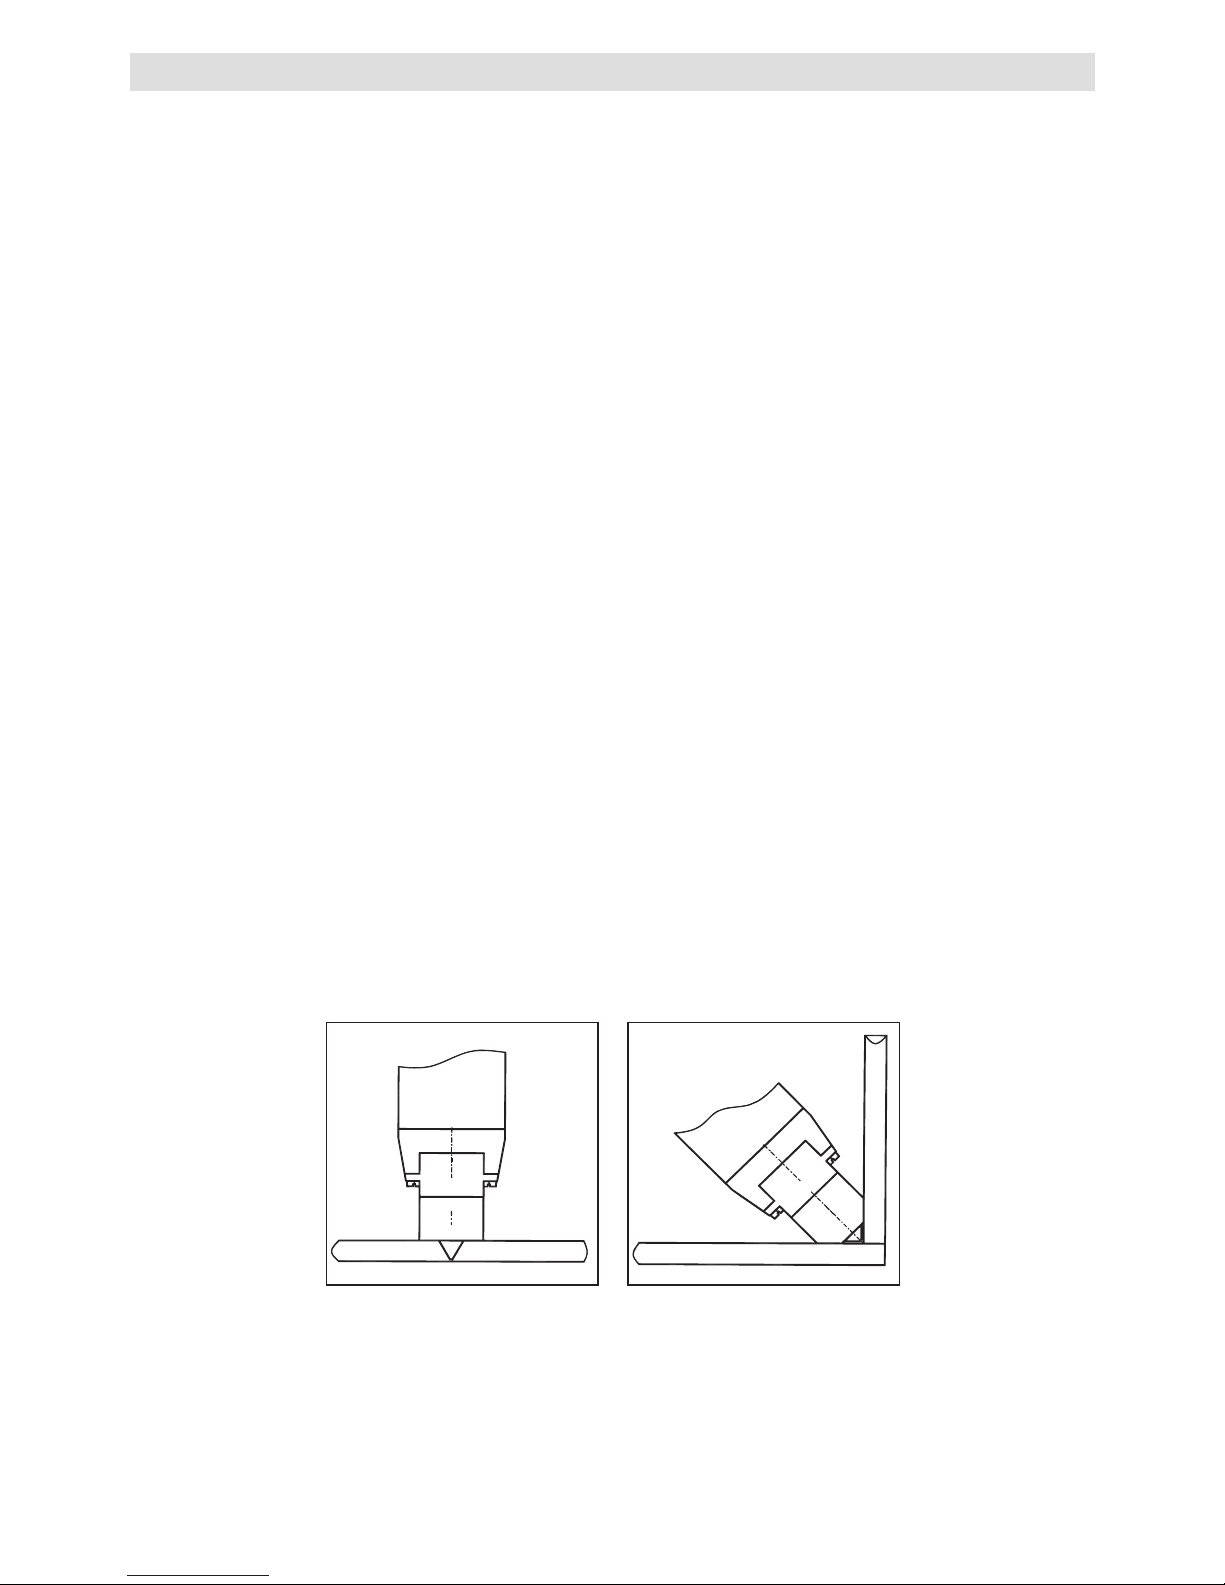
Posizioni di saldatura
Saldatura ad V / X
Saldatura ad
angolo
Page 35
35
•Premendo l'interruttore di avanzamento (14) si accende l'avanzamento per il
filo di saldatura (interruttore mantenuto).
– Premendo nuovamente l'interruttore di avanzamento (14), l'avanzamento
torna a spegnersi.
•Avviare il dispositivo con l'interruttore di avanzamento (14) e lasciare uscire un
po' di massa.
•Regolare la velocità di avanzamento desiderata con il potenziometro velocità
di avanzamento filo (23) (in funzione della geometria del filo).
• Spegnere il trasporto massa con l'interruttore di avanzamento (14).
• Orientare la bocchetta di preriscaldo (5) sulla zona di saldatura.
• Con movimenti pendolari, preriscaldare la zona di saldatura.
•Appoggiare l'apparecchio sulla zona di saldatura preparata e azionare
l'interruttore (14).
• Effettuare una saldatura di prova in base alle istruzioni di saldatura del produttore
del materiale e alle norme o alle direttive nazionali.
• Verificare la saldatura di prova.
• Adattare le impostazioni secondo necessità.
•
Attenzione: Se il display digitale valore NOMINALE temperatura aria (21) è regolato
più alto del display digitale valore NOMINALE temperatura massa (18) e l'apparecchio funziona per un periodo prolungato senza avanzamento, il display digitale
valore EFFETTIVO temperatura massa (17) a impostazione immutata cresce
superando il valore NOMINALE temperatura aria (21). Questo stato d'esercizio è
da evitare, dal momento che provoca il degrado termico della massa.
Se l'avanzamento viene attivato attraverso l'interruttore di avanzamento (14)
e viene addotto del filo per saldatura, la temperatura della massa torna a
raggiungere il valore NOMINALE.
• Dopo l'uso lasciare raffreddare l'apparecchio.
ATTENZIONE! Pericolo di ustione.
• La sostituzione del pattino non deve essere effettuata sull'apparecchio freddo.
• Spegnere l'apparecchio caldo e separarlo dalla rete elettrica.
• Rimuovere il supporto pattino (3) svitando le relative viti di fissaggio (4) dal
tubo dell'elemento riscaldante (8) (utilizzare dei guanti).
•Pulire l'ugello per la massa di materiale plastico (7) dai residui del materiale di
saldatura ad ogni cambio del pattino (vedere manutenzione).
• Montare un supporto pattino (3) specifico.
•Il supporto pattino (3) può essere montato in quattro posizioni sfalsate di 90°.
•Il pattino (1) può essere rimosso svitando le viti di fissaggio del pattino (2) dal
supporto pattino (3) (ad es. per una correzione).
• Ricollegare l'apparecchio alla rete elettrica e metterlo in funzione.
• Accendere l'apparecchio con l'interruttore di avanzamento (14).
• Introdurre il nuovo filo per saldatura nella relativa alimentazione (15).
• Lasciare in funzione l'apparecchio fino a che dall'ugello per la massa di materiale
plastico (7) fuoriesce un filamento puro.
Procedura di saldatura
Cambio del filo di saldatura
Sostituzione del pattino
Page 36
36
• Blocco del filo per saldatura
– Se il filo per saldatura viene bloccato al di fuori dell'apparecchio, l'avanzamento
filo ruota per evitare danneggiamenti dell'apparecchio medesimo.
– Assicurare l'alimentazione del filo di saldatura, verificare la relativa tolleranza.
– Avviare l'apparecchio dall'interruttore di avanzamento (14).
– Spingere, solo manualmente, il filo per saldatura nell'alimentazione (15).
– I residui del filo per saldatura fuoriescono dall'apertura di scarico (16).
– ATTENZIONE non è consentito utilizzare utensili o altri oggetti per rimuovere i
residui del filo per saldatura.
•Qualora non fosse possibile reintrodurre il filo per saldatura, è possibile rimuoverlo dall'apparecchio estraendolo all'indietro.
– Spegnere l'avanzamento con il relativo interruttore (14).
– Portare il potenziometro temperatura aria (22) e il potenziometro temperatura
massa (19) sul valore nominale OFF.
– Dopo circa due secondi azionare l'interruttore di avanzamento (14), il dispositivo
parte con funzionamento a ritroso (velocità fissa).
– È possibile rimuovere il filo di saldatura sporgente mediante una leggera trazione.
– Successivamente spegnere l'avanzamento premendo il relativo interruttore (14)
– Regolare il valore nominale sul potenziometro temperatura aria (22) e sul
potenziometro temperatura massa (19).
– Successivamente introdurre un nuovo filo per saldatura e azionare l'interruttore di
avanzamento (14). Attenzione: troncare il filo per saldatura usato.
– Introdurre un nuovo filo a una velocità di avanzamento ridotta.
– Dopo la fuoriuscita della massa plastificata in corrispondenza del pattino (1)
l'apparecchio torna pronto ad entrare in funzione.
• Messaggio di errore sul display digitale
– Eventuali errori che dovessero verificarsi durante il funzionamento dell'appa-
recchio vengono visualizzati sul display.
– Inviare l'apparecchio al centro di assistenza più vicino con l'indicazione del
codice di errore.
Anomalie del funzionamento e contromisure
Sul display digitale valore EFFETTIVO temperatura massa plastica (17) e indicatore
digitale valore EFFETTIVO temperatura aria (20) appare ERR
Sul display digitale Valore NOMINALE aria temperatur a (21) appaiono i seguenti
messaggi
LO Nel circuito di regolazione aria non ci sono errori
L1 Interruzione della sonda termica oppure sovratemperatura dell'aria
L2 Guasto del riscaldamento aria o cortocircuito della sonda termica dell'aria
L3 Sovratemperatura dell'elemento riscaldante, è scattata la fotoresistenza
L6 Sovratemperatura dell'elettronica
Sul display digitale valore NOMINALE temperatura massa di plastica (18)
appaiono i seguenti messaggi
PO Nel circuito di regolazione massa di plastica non ci sono errori
P1
Interruzione della sonda termica oppure sovratemperatura del
riscaldamento massa di plastica
P2
Guasto del riscaldamento massa di plastica oppure cortocircuito della
sonda termica massa di plastica
Page 37
37
• Possono essere utilizzati solo accessori Leister.
• In caso di sporcizia del filtro dell'aria (10) dell'apparecchio, occorre pulirlo con
un pennello oppure sostituirlo.
• Ad ogni cambio pattino pulire l'ugello per la massa di materiale plastico (7) dai
residui di materiale di saldatura.
• Verificare che cavo di rete e connettore non presentino interruzioni o danneggia-
menti meccanici.
• Servizio di assistenza e riparazione
•Una volta raggiunta la lunghezza minima delle spazzole di carbone, il motore
della soffiante si spegne automaticamente. Far controllare l'apparecchio presso il
proprio centro di assistenza. Durata delle spazzole del motore: circa 1'000 ore
d'esercizio.
• Dopo circa 1'000 ore d'esercizio, far controllare lo stato delle spazzole del motore
di trasporto dal proprio centro di assistenza
• Le riparazioni devono essere eseguite esclusivamente presso i punti assistenza
autorizzati Leister. Questi sono in grado di garantire riparazioni sicure e affidabili con
ricambi secondo le liste di ricambio e gli schemi elettrici originali in 24 ore.
• Per questo apparecchio viene concessa una garanzia di principio di un (1) anno
dalla data dell’acquisto (dimostrazione tramite fattura o bolla di consegna).
Danni che dovessero sorgere verranno eliminati tramite fornitura sostitutiva
oppure riparazione. Gli elementi riscaldanti sono esclusi dalla presente garanzia.
•Si esclude ogni altro tipo di prestazione di garanzia che non sia prevista dalle
disposizioni legali.
• La garanzia non copre eventuali danni conseguenti ad usura, carico eccessivo od
uso improprio del prodotto. Si esclude ogni prestazione di garanzia in caso di danni
dovuti a normale usura, a sovraccarico, oppure a trattamento ed impiego
inappropriato.
• Non si accorda nessuna prestazione di garanzia in caso di macchine manomesse
o modificate dal Cliente.
Garanzia legale
Manutenzione
Assistenza e riparazioni
Accessori
Page 38
38
Levensgevaar ! Levensgevaar bij het openen van het apparaat, omdat onderdelen bloot komen te liggen die onder
spanning kunnen staan. Haal eerst de stekker uit het stopcontact voor het openen van het apparaat. Elektrisch gelei-
dend materiaal (bv PE-EL) mag niet gelast worden.
Brand- en explosiegevaar bij verkeerd gebruik van de las-
extruder (bv oververhitting van materiaal) voornamelijk in
de buurt van brandbare materialen en explosieve gassen.
Het apparaat in de gaten houden tijdens het gebruik.
De hitte kan brandbare materialen bereiken die niet in
het zicht staan.
Het gereedschap mag alleen worden
gebruikt door of onder toezicht van een bevoegd vakman.
Kinderen mogen het gereedschap niet gebruiken.
Aardlekschakelaar toepassen wanneer het apparaat gebruikt
wordt op een bouwplaats.
Netspanning, die op het apparaat staat vermeld moet overeen komen met de netspanning.
Verbrandingsgevaar ! Blank metalen delen en uittredende
massa niet in aanraken wanneer deze heet zijn.
Laat het apparaat afkoelen. Richt de hete lucht straal en
de massastroom niet op personen en dieren.
Apparaat beschermen tegen water en vocht.
FI
230
120
Waarschuwingen
Let op
Handleiding voor ingebruikname zorgvuldig doorlezen en
voor naslag bewaren.
Handleiding (Vertaling van de originele gebruiksaanwijzing)
Leister WELDMAX
Mini-Handextruder
Lassen van thermoplastische kunststoffen uit PE-HD, PP-H, PP-B, PP-R en PPS in de
volgende toepassingsgebieden;
(Elektrisch geleidend materiaal (PE-EL) mag niet gelast worden!)
• kunststof constructie bouw • Apparatenbouw • Leidingbouw • Deponie
Met de Weldmax kan je volgens DVS richtlijnen DVS 2225 deel 4 (deponie) en
DVS2207 deel 4 (overige toepassingsgebieden) lassen.
Toepassing
NL
Page 39
39
Spanning V~
Vermogen W
Frequentie Hz
Luchttemperatuur °C
Luchthoeveelheid l/min.
Massatemperatuur °C
Opbrengst kg/h
Lasdraad mm
Afmetingen L
×B ×
Hmm
Gewicht kg
Conformiteitsteken
Veiligheidskenmerk
Certificering
Beschermklasse II
Technische gegevens
120 200 230
1800 2200 2200
50 / 60 50 / 60 50 / 60
max. 400 max. 400 max. 400
300 300 300
max. 270 max. 270 max. 270
0.7 0.7 0.7
ø 4 ± 0.2 (volgens DVS 2211)
443 × 94 × 255, Handgreep ø 57
3.8 (zonder Netaansluitsnoer)
222
333
CCA CCA CCA
444
netspanning niet instelbaar
Technische wijzigingen voorbehouden
Leister Technologies AG, Galileo-Strasse 10, CH-6056 Kaegiswil/Switserland beve-
stigt dat dit product in de door ons inomloop gebrachte uitvoering voldoet aan de
eisen van de volgende EG-richtlijnen.
Richtlijnen: 2006/42, 2004/108, 2006/95
Geharmoniseerde normen:
EN 12100-1, EN 12100-2, EN 60204-1, EN 14121-1
E
N 55014-1, EN 55014-2, EN 61000-3-2, EN 61000-3-3,
EN 50366, EN 62233, EN 60335-2-45
Kaegiswil, 07.03.2012
Bruno von Wyl, CTO Beat Mettler, COO
Elektrische gereedschappen, toebehoren en verpakkingen moeten op
een voor het milieu verantwoordewijze worden hergebruikt. Alleen voor
landen van de EU: Gooi elektrische gereedschappen niet bij hethuisvuil.
Volgens de Europese richtlijn 2002/96 over elektrische en elektronische
oude apparaten ende omzetting van de richtlijn in nationaal recht
moeten niet meer bruikbare elektrische gereedschappenapart worden
ingezameld en op een voor het milieu verantwoorde wijze worden
hergebruikt.
Conformiteita
Afvalverwijdering
Page 40
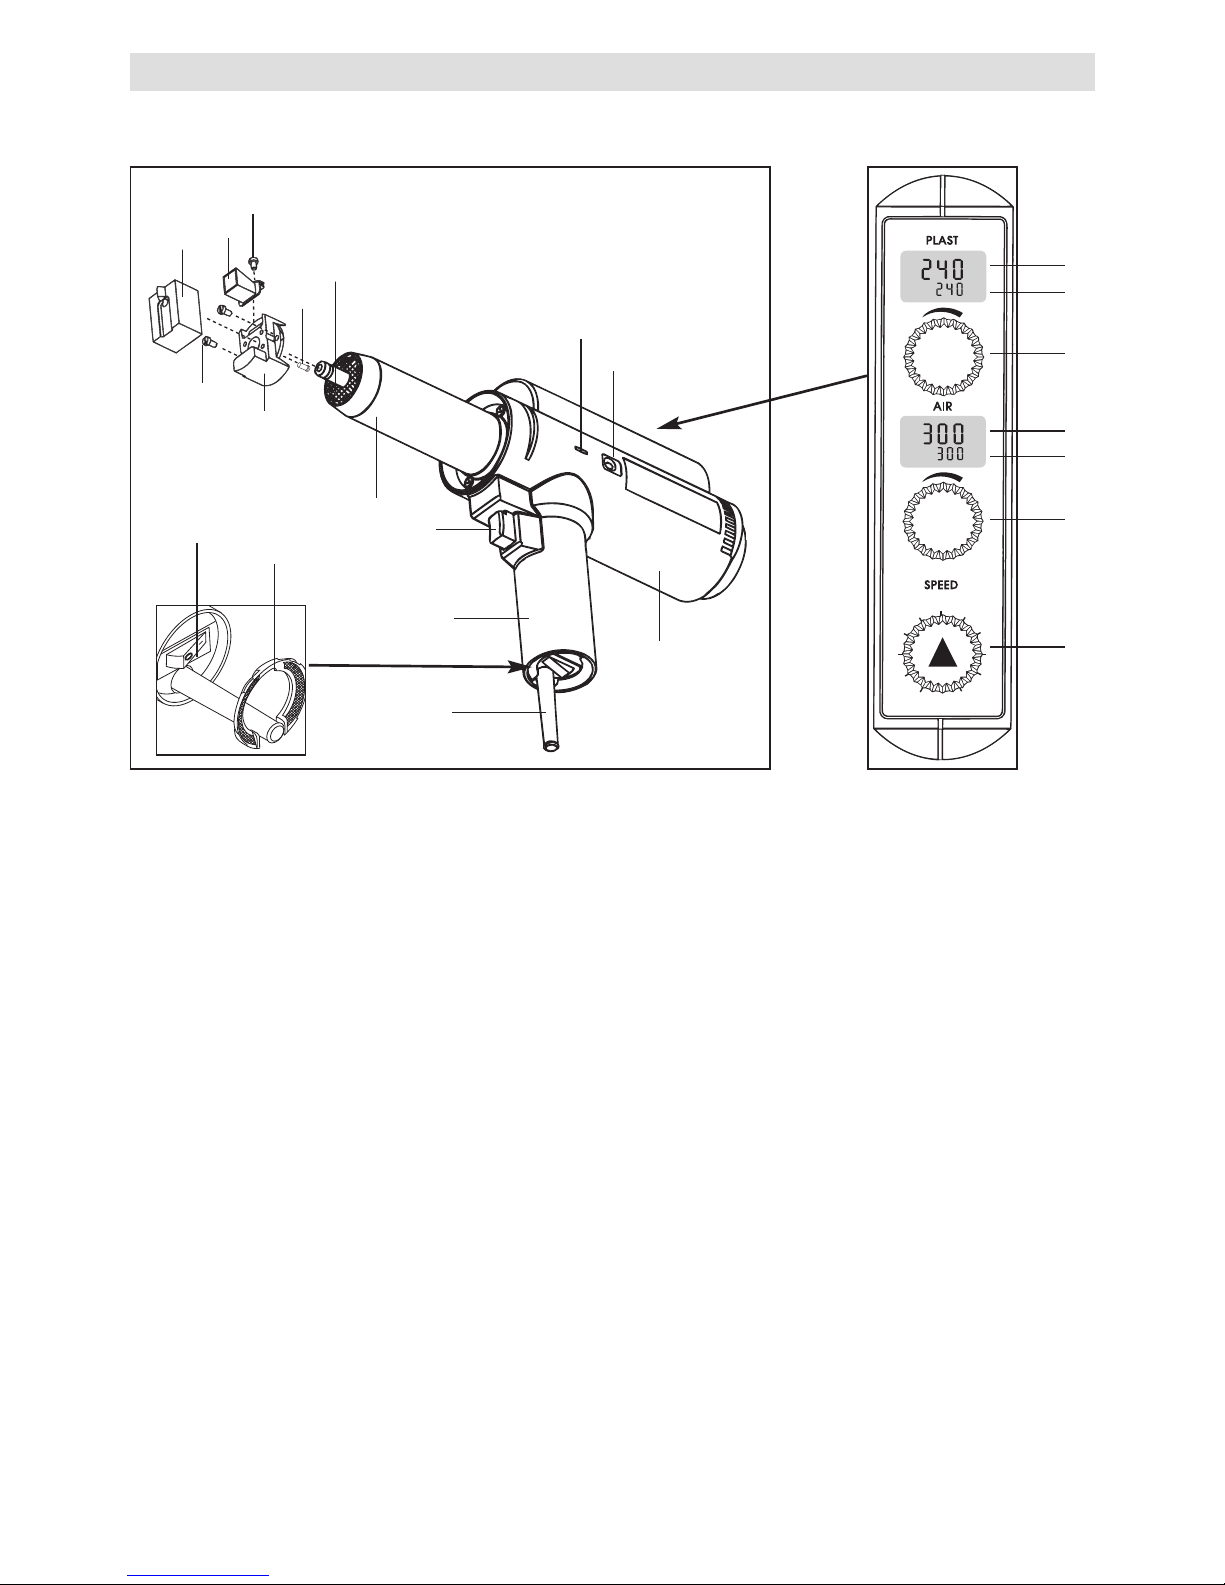
40
Apparaatbeschrijving
2
5
8
10
min.
1
2
4
3
8
11
9
12
14
5
7
15
17
16
6
10
1. Lasschoen
2. Bevestigingsschroef lasschoen
3. Lasschoenhouder
4. Bevestigingschroef lasschoenhouder
5. Voorverwarmmondstuk
6. Bevestigingsschroef
voorverwarmmondstuk
7. Mondstuk kunststofmassa
8. Verwarmingbuis
9. Handgreep
10. Luchtfilter
11. Behuizing
12. Netaansluitsnoer
13. Hoofdschakelaar
14. Motor aan/uit schakelaar
15. Lasdraadinvoer
16. Vuilafvoeropening
17. Digitale uitlezing werkelijke
waarde massa
18. Digitale uitlezing ingestelde
waarde massa
19. Potmeter massa temperatuur
20. Digitale uitlezing werkelijke
waarde lucht
21. Digitale uitlezing ingestelde
waarde lucht
22. Potmeter luchttemperatuur
23. Potmeter voor opbrengst
13
18
19
20
21
22
23
Bedieningsdisplay
Page 41
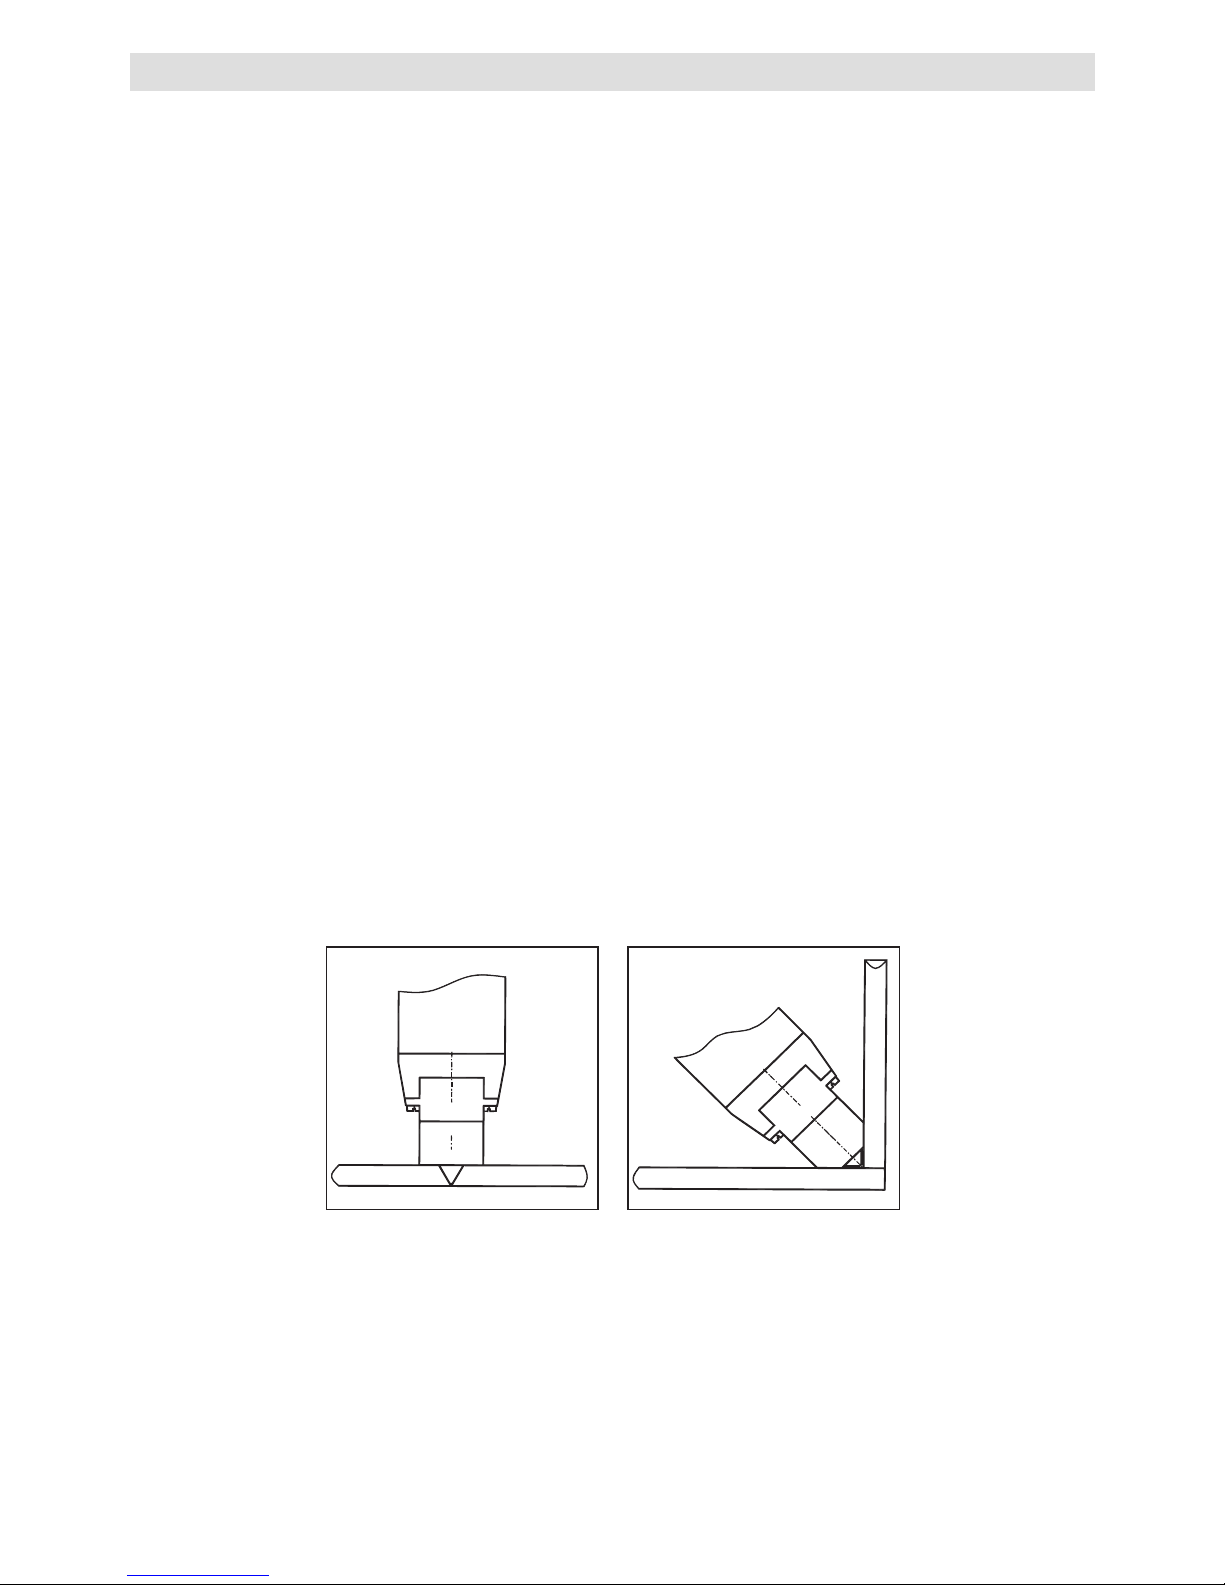
41
• Naar behoefte de gewenste lasschoen (1) wisselen en monteren.
• Aansluitstekker in het stopcontact steken.
•De machine met de hoofdschakelaar (13) aanzetten.
• Op de digitale display verschijnt de aanduiding van software versie.
•De gewenste waarden van de lucht en massa temperatuur instellen.
– Potmeter luchttemperatuur (22), digitaal ingestelde luchttemperatuur (21)
– Potmeter masatemperatuur (19), digitaal ingestelde massatemepratuur (18)
– Potmeter voor opbrengst op 2 zetten
• Waarschuwing
– Temperatuur zo kiezen dat het lasdraad niet oververhit raakt
– Bij oververhitting van de massa binnen in de machine kan brandgevaar ontstaan
• Tot het bereiken van de ingestelde waarde van de massa, kan de machine niet
opgestart worden, (machinebeveiliging).
• Tot het vrijgeven van de machine, knipperen de digitale weergaven van de inge-
stelde luchttemperatuur (21), de ingestelde massatemperatuur (18), de werkelijke
luchttemperatuur (20) en de werkelijke massatemperatuur (17).
•
Na het bereiken van de ingestelde temperatuur, de digitaal werkelijke temperatuur (17)
en na het einde van het knipperen, kan gestart worden met het lassen.
– Afhankelijke van materiaal en omgevingsfactoren moet na de vrijgave de
opwarmtijd overeenkomstig verlengd worden.
– Het materiaal in de lasschoen (1) moet plastisch zijn !
•Door licht trekken met een tang het uitstekende materiaal uit de lasschoen (1)
verwijderen.
In gebruik nemen
Lasposities
V-/X-naad
Binnenhoek
Page 42
42
•Door indrukken van de motor aan/uit schakelaar (14) wordt de lasdraadinvoer
ingeschakeld (blijft ingeschakeld).
–
Door opnieuw indrukken van de motor aan/uitschakelaar (14) wordt de
lasdraadinvoer gestopt.
• Machine met de motor aan/uit schakelaar (14) starten en iets massa verwijderen.
•De gewenste snelheid van de draadinvoer instellen met de potmeter voor de
draadsnelheid (23) (afhankelijk van de gewenste lasnaadvorm).
•Materiaal uitstoot stoppen met de motor aan/uit schakelaar (14).
•Het voorverwarmingsmondstuk (5) richten op de laszone.
•Met een pendelbeweging de laszone voorverwarmen.
•
De machine op de voorverwarmde zone plaatsen en de motor aan/uitschakelaar (14)
indrukken.
•
Testlassen maken volgens voorschrift fabrikant, en plaatselijke normen en richtlijnen.
•Testlassen controleren.
• Instellingen naar behoefte aanpassen
• Pas op:
Is de digitaal ingestelde luchttemperatuur (21) hoger ingesteld dan de ingestelde
massatemperatuur (18), en loopt de machine langere tijd zonder materiaal doorvoer,
dan stijgt de werkelijke temperatuur van de massa (17), bij ongewijzigde temperatuur
instelling, boven de ingestelde luchttemperatuur (21). Deze omstan
digheden
moeten vermeden worden, omdat de kunststofmassa thermisch wordt afgebroken.
Als de motor aan/uit schakelaar (14) weer ingedrukt wordt, en er wordt weer
lasdraad ingevoerd, dan bereikt de massatemperatuur weer de ingestelde waarde.
• Machine na gebruik laten afkoelen.
Let op verbrandingsgevaar.
• De lasschoen mag niet verwisseld worden wanneer de machine koud is.
• De bedrijfswarme machine uit zetten en de stekker uit het stopcontact halen.
• De lasschoenhouder (3) verwijderen door het losdraaien van beide schroeven (4)
van de verwarmingsbuis (8) (hitte bestendige handschoenen gebruiken).
• Mondstuk van de massa (7) bij iedere wisseling van de lasschoen schoonmaken
(zie onderhoud).
• De juiste lasschoenhouder (3) monteren.
•De lasschoenhouder (3) kan op 4 manieren telkens met een slag van 90°
gemonteerd worden.
• De lasschoen kan door het losdraaien van de schroeven (2) van de lasschoen-
houder (3) verwijderd worden (b.v. om bewerkt te worden).
• Machine weer aansluiten en in gebruik nemen.
• Machine met motor aan/uit schakelaar (14) aanzetten.
• Het nieuwe lasdraad invoeren in de lasdraadinvoer (15).
• Machine laten doorlopen tot dat er uit het mondstuk van de kunststofmassa (7)
een zuivere lasrups komt.
Lasproces
Wisselen van lasdraad
Het wisselen van de lasschoen
Page 43
43
• Lasdraad blokkade
– Indien het lasdraad buiten de machine wordt geblokkeerd, dan blijft om schade
aan de machine te voorkomen, de draadinvoer doorlopen.
– Lasdraadtoevoer in orde brengen, en de tolerantie op het lasdraad controleren.
– Machine met de motor aan/uit schakelaar (14) starten.
– Lasdraad alleen met de hand in de lasdraadinvoer (15) drukken.
– Lasdraadresten komen door de vuilafvoeropening (16) naar buiten.
– Let op, er mogen geen gereedschappen of ander voorwerpen gebruikt worden
om lasdraadresten te verwijderen.
• Kan het lasdraad niet verder ingevoerd worden, dan bestaat de mogelijkheid om
de draad terug te laten komen.
– Invoer stop zetten met de motor aan/uit schakelaar (14).
– Potmeter luchttemperatuur (22) en potmeter massatemperatuur (19) op instelling
OFF zetten.
– Na ongeveer twee seconden de motor aan/uit schakelaar (14) indrukken, de
motor loopt nu achteruit (vaste snelheid).
– Door licht aan de draad te trekken, kunt u het lasdraad verwijderen.
– Direct de motor weer uitschakelen, door de motor aan/uit schakelaar (14) in te
drukken.
–
Met de potmeters van de luchttemperatuur (22) en van de massatemperatuur (19)
weer de gewenste temperatuur instellen.
– Aansluitend weer nieuwe lasdraad invoeren en de motor aan/uit schakelaar (14)
indrukken. Let op beschadigt lasdraad afsnijden.
– Nieuw draad met geringe druk invoeren.
– Nadat er weer geplastificeerde massa uit de lasschoen (1) komt, is de machine
weer gereed voor gebruik.
• Foutmeldingen op de digitale display
– Treed er tijdens het gebruik van de machine een storing op, dan wordt deze in
de display zichtbaar.
– De machine onder opgave van de storingscode opsturen naar uw servicestation.
Storingen en eventueel te nemen maatregelen
Op het digitale display van de werkelijke massatemperatuur (17) en de
werkelijke luchttemperatuur (20) verschijnt ERR
Op de digitale uitlezing van de ingestelde luchttemperatuur (21) kunnen
de volgende meldingen verschijnen
LO Geen storing in de regeling van de lucht
L1 Defecte temperatuursensor, of een te hoge luchttemperatuur
L2 Defecte luchtverwarming of kortsluiting in de luchttemperatuursensor
L3 Oververhitting van het verwarmingselement, fotocel is in werking getreden
L6 Oververhitting van de elektronica
Op de digitale uitlezing van de ingestelde massatemperatuur (18) kunnen de
volgende meldingen verschijnen
PO Geen storing in de regeling van de kunststofmassa
P1
Defecte temperatuursensor of een te hoge temperatuur van de
verwarming van de massa
P2
Defecte verwarming van de kunststofmassa, of kortsluiting in de
temperatuursensor van de kunststofmassa
Page 44
44
• Er mogen alleen Leister toebehoren gebruikt worden
• Luchtfilter (10) van de machine moet indien vervuild met een kwastje gereinigd
worden.
•
Het mondstuk van de kunststofmassa (7) moet bij iedere wisseling van een
lasschoen
schoongemaakt worden.
• Aansluitkabel en aansluitstekker controleren op breuk en beschadigingen.
•Bij een minimale lengte van de koolborstels, schakelt de motor van de blower
zich vanzelf uit.
De machine door het servicecentrum laten controleren. Standtijd van de koolborstels
is ca.1000 draaiuren.
• Koolborstels van de aandrijfmotor na ca. 1000 uur door het servicecentrum laten
controleren.
• Reparaties mogen uitsluitend uitgevoerd worden door de erkende Leister repara-
tiecentra. Binnen 24 uur met originele onderdelen overeenkomstig de originele
tekeningen en onderdelenlijsten.
•Voor dit apparaat geldt principieel een garantie van een (1) jaar vanaf de
aankoopdatum (factuur of leverbon geldt als bewijs). Opgetreden defecten
worden
verholpen door een vervangingslevering of reparatie. Verwarmingsele-
menten zijn van deze garantie uitgesloten.
• Overige aanspraken zijn behoudens wettelijke bepalingen uitgesloten.
• Schade die terug te voeren is op natuurlijke slijtage, overbelasting of onoordeelkundig
gebruik is van de garantie uitgesloten.
•
Er bestaat geen aansprak bij gereedschappen die door de koper zijn omgebouwd
of
veranderd.
Wettelijke garantie
Onderhoud
Service en reparatie
Toebehoren
Page 45
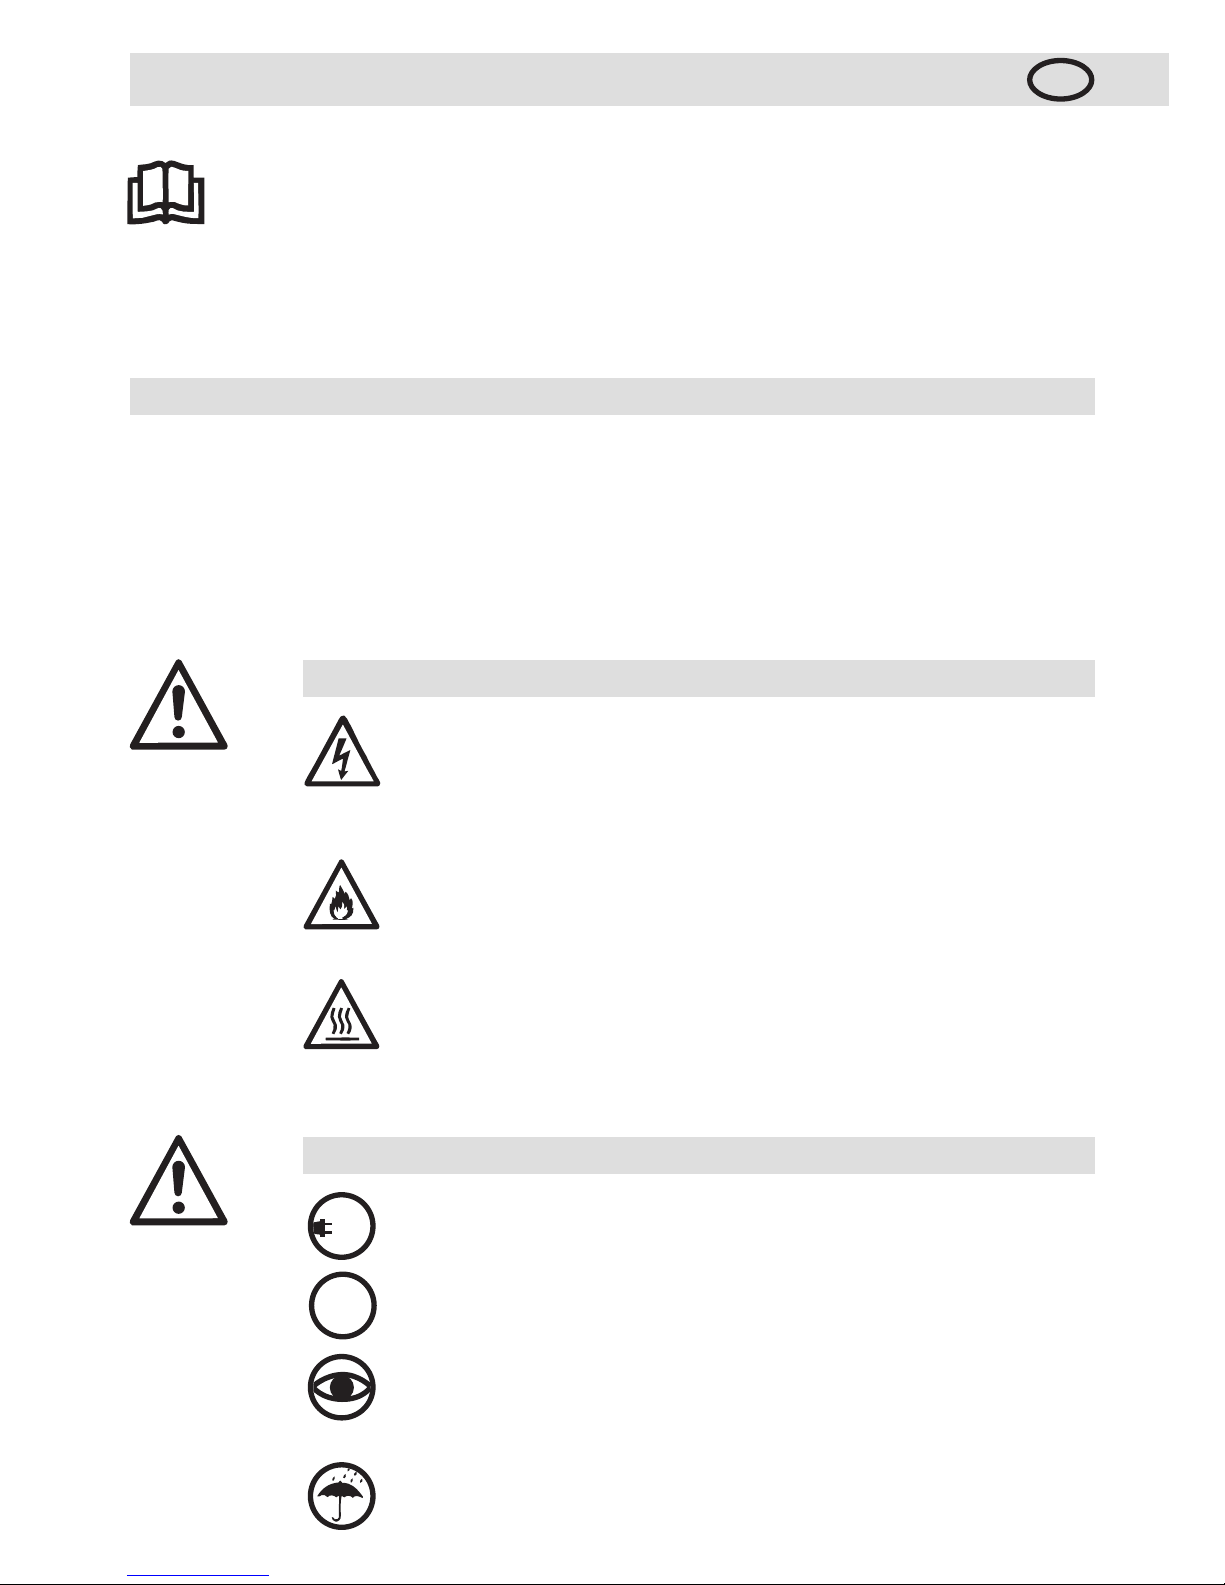
45
Livsfara!
Det är livsfarligt att ta isär extrudern när den är nätansluten.
Spänningsförande delar och anslutningar sitter oskyddade.
Drag först ut stickproppen ur väggkontakten. Elektriskt
ledande material, t.ex. PE-EL, får inte svetsas.
Brandfara och explosionsrisk föreligger vid oförsiktig
användning av extrudern, t.ex. genom överhettning av
materialet, framför allt i närheten av antändbara material
och explosiva gaser.
Håll automaten under uppsikt vid användning. Varmluften
kan antända brännbart material som ligger utom synhåll.
Maskinen får endast användas av eller under uppsikt av
utbildad yrkespersonal. Barn får inte använda maskinen.
Jordfelsbrytare krävs ovillkorligen som personskydd vid
användning ute på arbetsplatser.
Märkspänningen på extrudern måste vara samma som
nätspänningen.
Risk för brännskador!
Vidrör aldrig den heta värmeelementhylsan, luftmunstycket
eller den utströmmande plastmassan. Låt apparaten kallna
först. Blås inte varmluft och rikta aldrig den ut-strömmande
plastmassan mot människor eller djur.
Extrudern får inte utsättas för väta och fukt.
FI
230
120
Varning
Viktigt
Läs bruksanvisningen innan extrudern används för första
gången och spara den i fortsättningen.
BRUKSANVISNING
(Översättning av original driftanvisning)
Leister WELDMAX
Mini-Extruder
S
•Svetsning av plastmaterial i PE-HD, PP-H, PP-B, PP-R och PPS.
•Elektriskt ledande material (PE-EL) får inte svetsas; risk för elchock.
•Vid tillverkning av behållare, apparater och rörledningar utförs svetsarna
enligt DVS 2207 del 4.
•Svetsning av membran för deponier utförs enligt DVS 2225 del 4.
(DVS = Deutscher Verband für Schweisstechnik)
ANVÄNDNINGSOMRÅDEN
Page 46
46
Spänning
V~
Effekt
W
Frekvens
Hz
Lufttemperatur
°C
Luftflöde
l/min.
Plastificeringstemperatur
°C
Utmatningskapacitet
kg/h
Tråd
mm
Mått L
× B ×
H
mm
Vikt
kg
Konformitetsmärkning
Säkerhetsmärkning
Certifieringsart
Skyddsklass II
Tekniska data
120 200 230
1800 2200 2200
50 / 60 50 / 60 50 / 60
max. 400 max. 400 max. 400
300 300 300
max. 270 max. 270 max. 270
0.7 0.7 0.7
ø 4 ± 0.2 (enl. DVS 2211)
443 × 94 × 255, handtag ø 57
3.8 (utan strömkabel)
222
333
CCA CCA CCA
444
Spänning ej omkopplingsbar
Leister Technologies AG, Galileo-Strasse 10, CH-6056 Kaegiswil
/Schweiz försäkrar att
denna produkt i det utförande vihar levererat produkten överensstämmer med
kraven i följande EG-direktiv.
Direktiv: 2006/42, 2004/108, 2006/95
Harmoniserande normer:
EN 12100-1, EN 12100-2, EN 60204-1, EN 14121-1
E
N 55014-1, EN 55014-2, EN 61000-3-2, EN 61000-3-3,
EN 50366, EN 62233, EN 60335-2-45
Kaegiswil, 07.03.2012
Bruno von Wyl, CTO Beat Mettler, COO
Elverktyg, tillbehör och förpackning ska omhändertas på miljövänligt sätt för
återvinning. Endast för EU-länder: Släng inte elverktyg i hushållsavfall ! Enligt
europeiska direktivet 2002/96 för elektriska ochelektroniska apparater och
dess modifiering till nationell rätt måste obrukbara elverktyg omhändertas
sepa-rat och på miljövänligt sätt lämnas in för återvinning.
Överensstämmelse
Avfallshantering
Reservation för ändringar i konstruktion och utförande.
Page 47
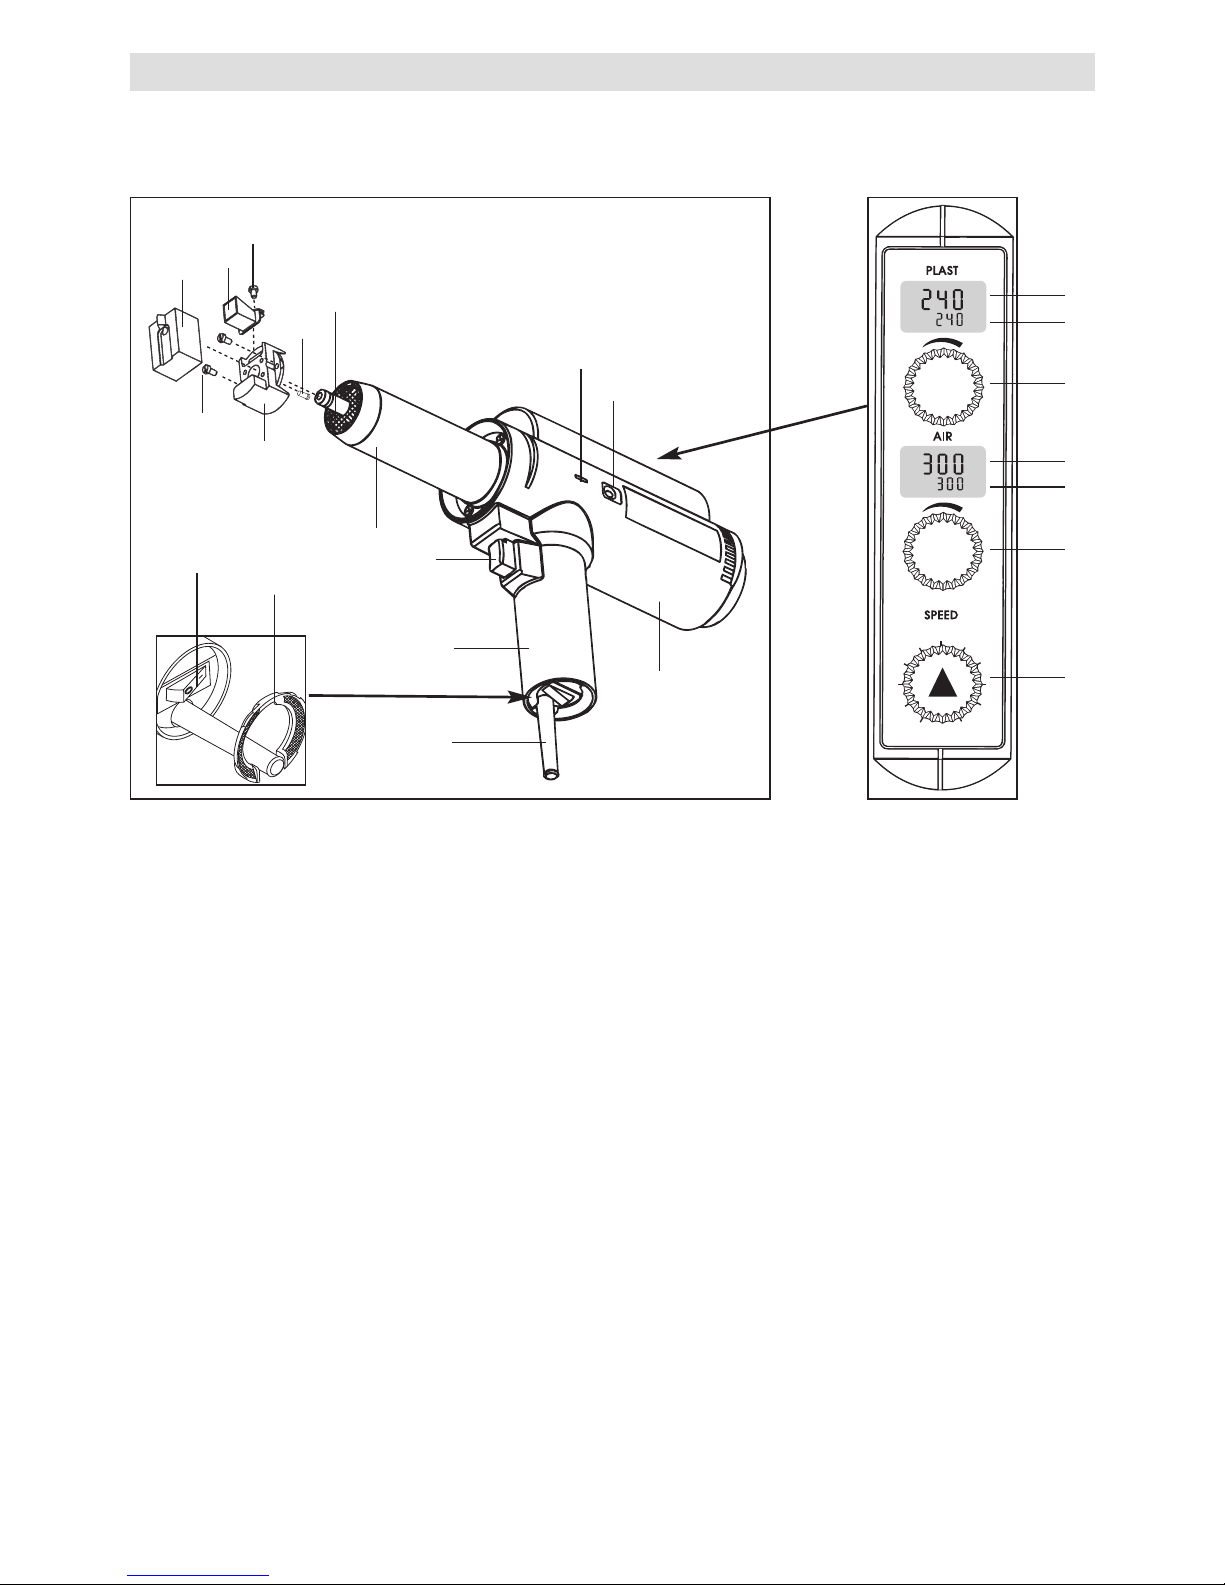
47
Beskrivning
2
5
8
10
min.
1
2
4
3
8
11
9
12
14
5
7
15
17
16
6
10
Manöverpanel med
digital indikering
13
18
19
20
21
22
23
1. Svetssko
2. Skruv för svetssko
3. Hållare för svetssko
4. Skruv för svetsskohållare
5. Förvärmningsmunstycke
6. Skruv för förvärmningsmunstycke
7. Munstycke för plastmassa
8. Värmeelementhylsa
9. Handtag
10. Luftfilter
11. Apparathölje
12. Strömkabel
13. Huvudströmbrytare
14. Matarknapp
15. Inmatningsöppning för svetstråd
16. Evakueringshål för trådrester
17. Plastmassans temperatur
18. Inställd temperatur för
plastmassan
19. Potentiometer för inställning
av plastmassans temperatur
20. Fläktluftens temperatur
21. Inställd temperatur för fläktluften
22. Potentiometer för inställning av
fläktens lufttemperatur
23. Potentiometer för inställning
av trådmatningens hastighet
Page 48
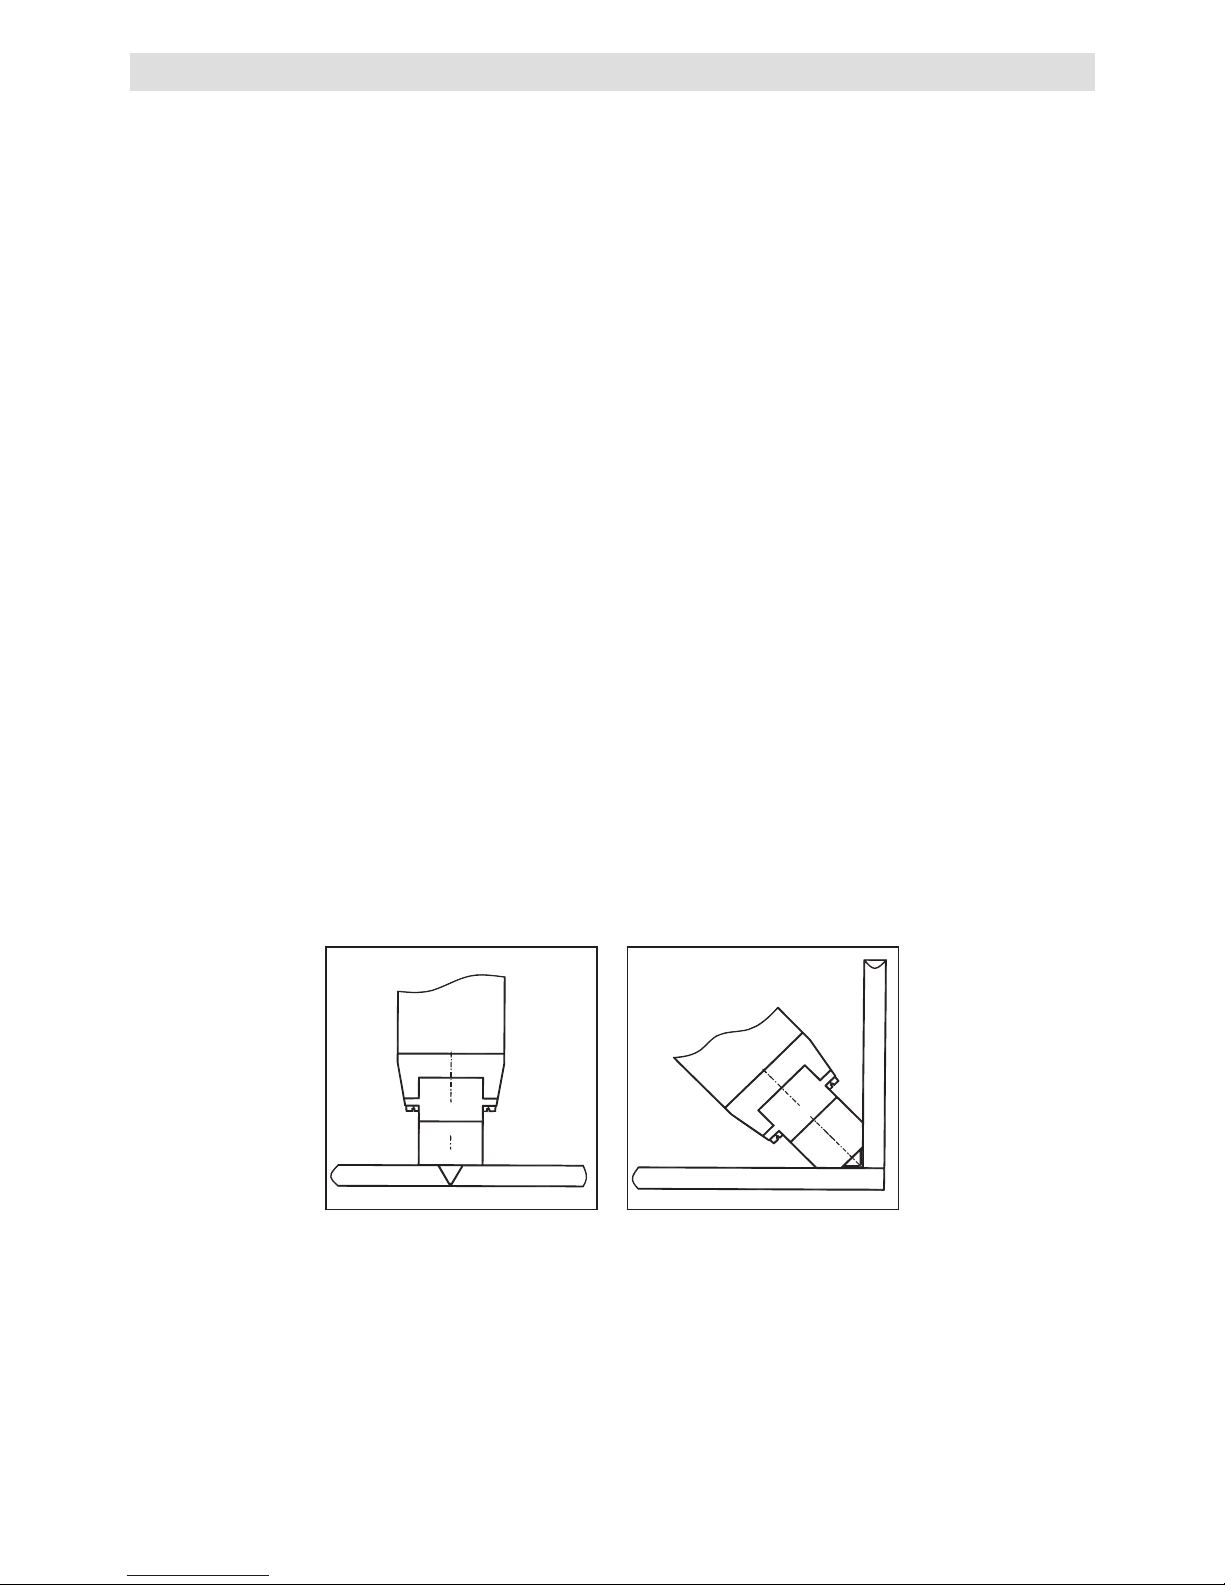
48
• Montera önskad svetssko (1). Se «Byte av svetssko» på sidan 4.
• Nätanslut extrudern.
• Starta extrudern med huvudströmbrytaren (13).
• På displayen för fläktluftens temperatur (20) visas programvarans indikering.
• Ställ in önskade temperaturer för fläktluften och plastmassan:
– Vrid potentiometern för lufttemperatur (22) och avläs den inställda
lufttemperaturen (21).
– Vrid potentiometern för plastmassans temperatur (19) och avläs den inställda
temperaturen för plastmassan (18).
– Ställ in matningen i läge 2.
• Varning
– Ställ inte in för hög temperatur så att svetstråden överhettas.
– Brandrisk föreligger om plastmassan överhettas inuti extrudern.
• Ett säkerhetsskydd hindrar start av matningen tills all massa i extrudern värmts upp
till önskad temperatur.
• Matningen kan inte startas förrän alla fyra temperatursiffrorna (21), (18), (20) och
(17) slutat blinka.
• Svetsningen kan påbörjas när plastmassans temperatur (17) uppnått inställt värde
och blinkningarna upphört.
– Uppvärmningstidens längd kan variera tills matningen fungerar igen beroende
på använt plastmaterial och olika faktorer i omgivningen.
– OBS! Materialet i svetsskon (1) måste vara plastificerat.
• Drag med en tång försiktigt bort plastmassa som sticker utanför svetsskon (1).
Förberedelser
Arbetslägen
V- och X- fog
Kälsvets
Page 49
49
• Tyck på matarknappen (14) så startar matningen av svetstråden.
– Tryck en gång till på matarknappen (14) så stoppar matningen.
• Starta extrudern med matarknappen (14) och mata ut lite massa.
• Ställ in lämplig matningshastighet (beroende på typ av svets) med potentiometern
för trådmatningens hastighet (23).
• Tryck på matarknappen (14) för att stoppa utmatningen av massa.
• Rikta förvärmningsmunstycket (5) mot svetszonen.
• Värm upp svetszonen med pendlande rörelser.
• Sätt an extrudern mot den uppvärmda svetszonen och tryck på matarknappen (14).
•Testsvetsa enligt materialtillverkarens svetsanvisning och nationella standarder eller
direktiv.
• Gör en provsvetsning och justera ev. inställda värden.
• Viktigt:
Om värdet för fläktluftens temperatur (21) är högre inställt än för massans tempe-
ratur (18) och extrudern arbetar under en längre stund utan matning, stiger plastmassans temperatur (17) över fläktluftens inställda temperatur (21) om inställnin-
gen inte ändras. Detta tillstånd bör undvikas, eftersom plastmassan då bryts ned
termiskt. Starta matningen med matarknappen (14) och tillför svetstråd så återgår
plastmassans temperatur till inställt värde.
• Kyl av extrudern genom kallblåsning efter användning.
VARNING! Risk för brännskador!
• Extrudern får inte vara kall vid byte av svetsskon.
• Den ska vara driftsvarm; stäng sedan av och koppla ifrån den från elnätet.
• Använd skyddshandskar; lossa skruvarna (4) för svetsskohållaren och tag bort
svetsskohållaren (3) från värmeelementhylsan (8).
• Rengör alltid plastmassans munstycke (7) i samband med byte av svetsskon.
Se Underhåll; sidan 7.
• Montera en passande hållare (3) för svetsskon.
• Svetsskons hållare (3) kan monteras i fyra olika lägen i 90 graders vinkel.
• Svetsskon (1) kan (t.ex. för efterbearbetning) tas loss från svetsskons hållare (3)
genom att man lossar skruvarna (2) i hållaren.
• Anslut extrudern till nätet igen för fortsatt användning.
• Starta extrudern med matarknappen (14).
• Stick in ny svetstråd genom inmatningsöppningen (15).
• Kör extrudern tills en ny oblandad plaststräng kommer ut genom plastmassans
munstycke (7).
Svetsning
Byte av svetstråd
Byte av svetsskon
Page 50
50
Driftstörningar och åtgärder
• Stopp i tillförseln av svetstråd
– Om tillförseln av svetstråd blockeras utanför extrudern stoppas trådmatningen
automatiskt. Därigenom undviks skador på extrudern.
– Se till att tillförseln av svetstråd inte blockeras; kontrollera trådens mått.
– Starta extrudern med matarknappen (4).
– Mata försiktigt in svetstråden för hand i inmatningsöppningen (15).
– Trådrester tränger ut genom evakueringshålet (16).
– VIKTIGT! Verktyg eller liknande får inte användas för att plocka bort trådrester.
• Om det inte går att mata in svetstråden, kan man mata ut den baklänges ur extrudern på följande sätt:
– Stäng av matningen med matarknappen (14).
– Ställ potentiometrarna (22) och (19) för fläktluftens och plastmassans temperatur
i frånläget OFF.
– Tryck på matarknappen (14) efter circa två sekunder, så arbetar matningen
baklänges med konstant hastighet.
– Svetstråden kan avlägsnas genom att man försiktigt drar ut den för hand.
– Koppla sedan ifrån baklängesmatningen genom att trycka på matarknappen (14).
– Ställ in önskade temperaturer på potentiometrarna för fläktluften (22) och plast-
massan (19).
– Stick in en ny svetstråd och tryck på matarknappen (14). OBS! Klipp bort avskavd
svetstråd.
– För in den nya svetstråden med låg matningshastighet (23).
– När plastificerad massa tränger ut vid svetsskon (1) är extrudern klar för använd-
ning igen.
• Felindikering på displayen
– Om fel uppträder under användning av extrudern, visas detta på displayen.
– Anteckna vad som visats på displayen och lämna in extrudern till Leisters service.
Fel indikeras med ERR på displayen för uppnpådda temperaturer hos plastmassan
(17) och fläktluften (20).
På displayen för inställd fläktlufttemperatur (21) visas följande:
LO Inga fel luftens reglerkrets
L1 Temperatursonden i olag eller fläktlufttemperaturen för hög
L2 Fel i luftuppvärmningen eller kortslutning i fläktluftens temperatursond
L3 Värmeelementet överhettat, fotocellen har reagerat
L6 Överhettning i elektroniken
På displayen för plastmassans inställda temperatur (18) visas följande:
PO Inga fel i plastmassans reglerkrets
P1
Temperatursonden i olag eller för hög upppvärmningstemperatur för
plastmassan
P2 Fel i uppvärmningen eller kortslutning i temperatursonden för plastmassan
Page 51
51
•Endast originaltillbehör från Leister får användas.
• Luftfiltret (10) rengörs med en borste eller byts ut vid behov.
•Munstycket för plastmassa (7) rengörs från svetsrester alltid i samband med att
svetsskon byts.
•Nätkabeln och stickproppen kontrolleras på ev. glappkontakt eller yttre skada.
• Vid maximal nedslitning av kolen i fläktmotorn kopplas motorn automatiskt ifrån.
Låt en auktoriserad Leister-verkstad kontrollera extrudern. Kolens livslängd är ca
1000 timmar.
• Kolen i matarmotorn ska kontrolleras efter ca 1000 timmar av Leister serviceverkstad.
• Reparationer får endast utföras av auktoriserad Leister-service som omgående
åtgärdar insända apparater och garanterar en fackmässig och tillförlitlig service
med originaldelar i överensstämmelse med kopplingsscheman och reservdelslistor.
• För denna produkt lämnar vi principiellt garanti för ett (1) år utgående från köpdatum
(köpet måste styrkas med faktura eller följesedel). Skador som uppstått åtgärdas
genom ersättningsleverans eller reparation. Garantin omfattar inte värmeelement.
• Övriga anspråk uteslutes under förbehåll av lagliga bestämmelser.
• Garantin täcker inte skador som orsakas av normalt slitage, överbelastning eller
felaktig hantering.
• Garanti lämnas inte på produkter som köparen byggt om eller förändrat.
Tillbehör
Underhåll
Garanti
Service och reparationer
Page 52
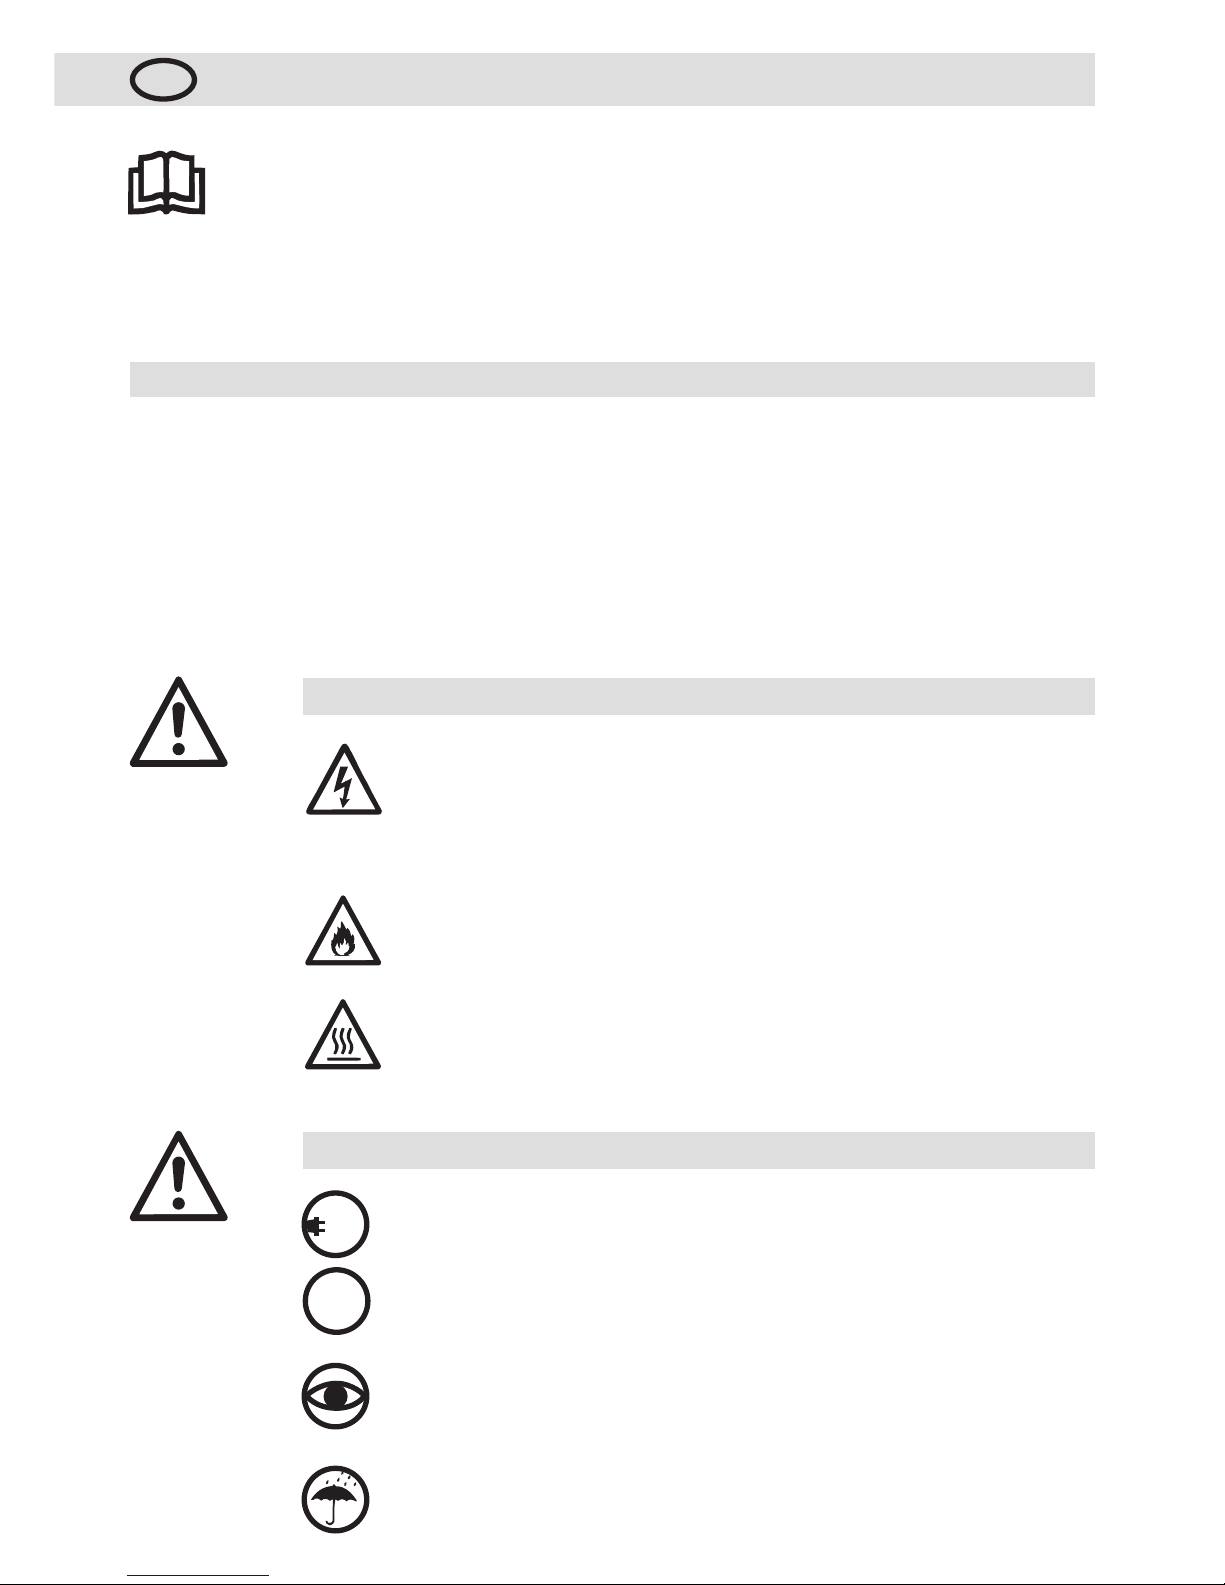
52
Ta vare på bruksanvisningen og les den nøye før
apparatet tas i bruk.
Leister WELDMAX
Mini-håndekstruder
BRUKSANVISNING (Oversettelse av den originale bruksanvisningen)
N
•Sveising av termoplaster:
PE-HD PP-H, PP-B, PP-R PPS.
•Ikke sveis materialer(PE-EL) som er elektrisk ledende.
(Grunn: elektrisk sjokk)
• Sveising av containere, apparater og rørkonstruksjoner ifølge DVS 2207 del 4.
• Sveising av membraner på deponier og søppelplasser ifølge DVS 2225 del 4.
Bruksområder
LIVSFARE!
Det er livsfarlig å åpne apparatet da dette frilegger strømførende komponenter og koblinger. Ta alltid ut kontakten
før apparatet åpnes. Strømledende materialer (feks. PE-EL)
må ikke sveises.
Brann og eksplosjonsfare ved uforsiktig bruk av ekstruderen
(feks. overoppheting av material), spesielt i nærheten av
brennbare materialer og eksplosive gasser.
Ikke rør fremhylse, luftdyse eller ekstrudert masse i varm
tilstand da dette kan medføre brannskader. Avkjøl apparatet. Hverken varmluftstrålen eller ekstruderende materiale må rettes mot mennesker eller dyr.
Advarsel
Hold apparatet under oppsikt ved bruk og inntil det har
kjølnet. Maskinen må kun brukes av utdannede fagfolk eller
under oppsyn av fagfolk. Det er strengt forbudt for barn å
bruke maskinen.
Som personal beskyttelse på arbeidsplassen må apparatet kobles til en jordfeilbryter (RCCB, Residual Current
Circuit Breaker).
Apparatets spenning må være den samme som nettspenningen.
Beskytt apparatet mot regn og fukt.
Viktig
FI
230
120
Page 53
53
Spenning
V~
Effekt
W
Frekvens
Hz
Lufttemperatur
°C
Luftmengde
l/min.
Plast. temperatur
°C
Sveise kapasitet
kg/h
Sveisetråd
mm
Mål L
× B ×
H
mm
Vekt
kg
Merket
Godkjenning
Sertifisering
Beskyttelseklasse II
Tekniske data
120 200 230
1800 2200 2200
50 / 60 50 / 60 50 / 60
max. 400 max. 400 max. 400
300 300 300
max. 270 max. 270 max. 270
0.7 0.7 0.7
ø 4 ± 0.2 (ifø1ge DVS 2211)
443 × 94 × 255, håndtak ø 57
3.8 (uten
strømledning
)
222
333
CCA CCA CCA
444
Spenning ikke omkoblingsbar
Leister Technologies AG, Galileo-Strasse 10, CH-6056 Kaegiswil
/Schweiz bekrefter at
denne modellen av vårt solgte pro-dukt oppfyller kravene i følgende EF-direktiver.
Direktivene:
2006/42, 2004/108, 2006/95
Harmoniserte standarder:
EN 12100-1, EN 12100-2, EN 60204-1, EN 14121-1
E
N 55014-1, EN 55014-2, EN 61000-3-2, EN 61000-3-3,
EN 50366, EN 62233, EN 60335-2-45
Kaegiswil, 07.03.2012
Bruno von Wyl, CTO Beat Mettler, COO
Elektroverktøy, tilbehør og emballasje må leveres inn til miljøvennlig
gjenvinning. Kun for EU-land: Elektroverktøy må ikke kastes i vanlig søppel!
Jf. det europeiske direktivet 2002/96 vedr. gamle elektriske og elektroniske
apparater og tilpassingen til nasjonale lover må gammelt elektroverktøy
som ikke lenger kan brukes samles inn og leveres inn til en miljøvennlig
resirkulering.
Deponering
Samsvarserklæring
Det tas forbehold om tekniske forandringer
Page 54
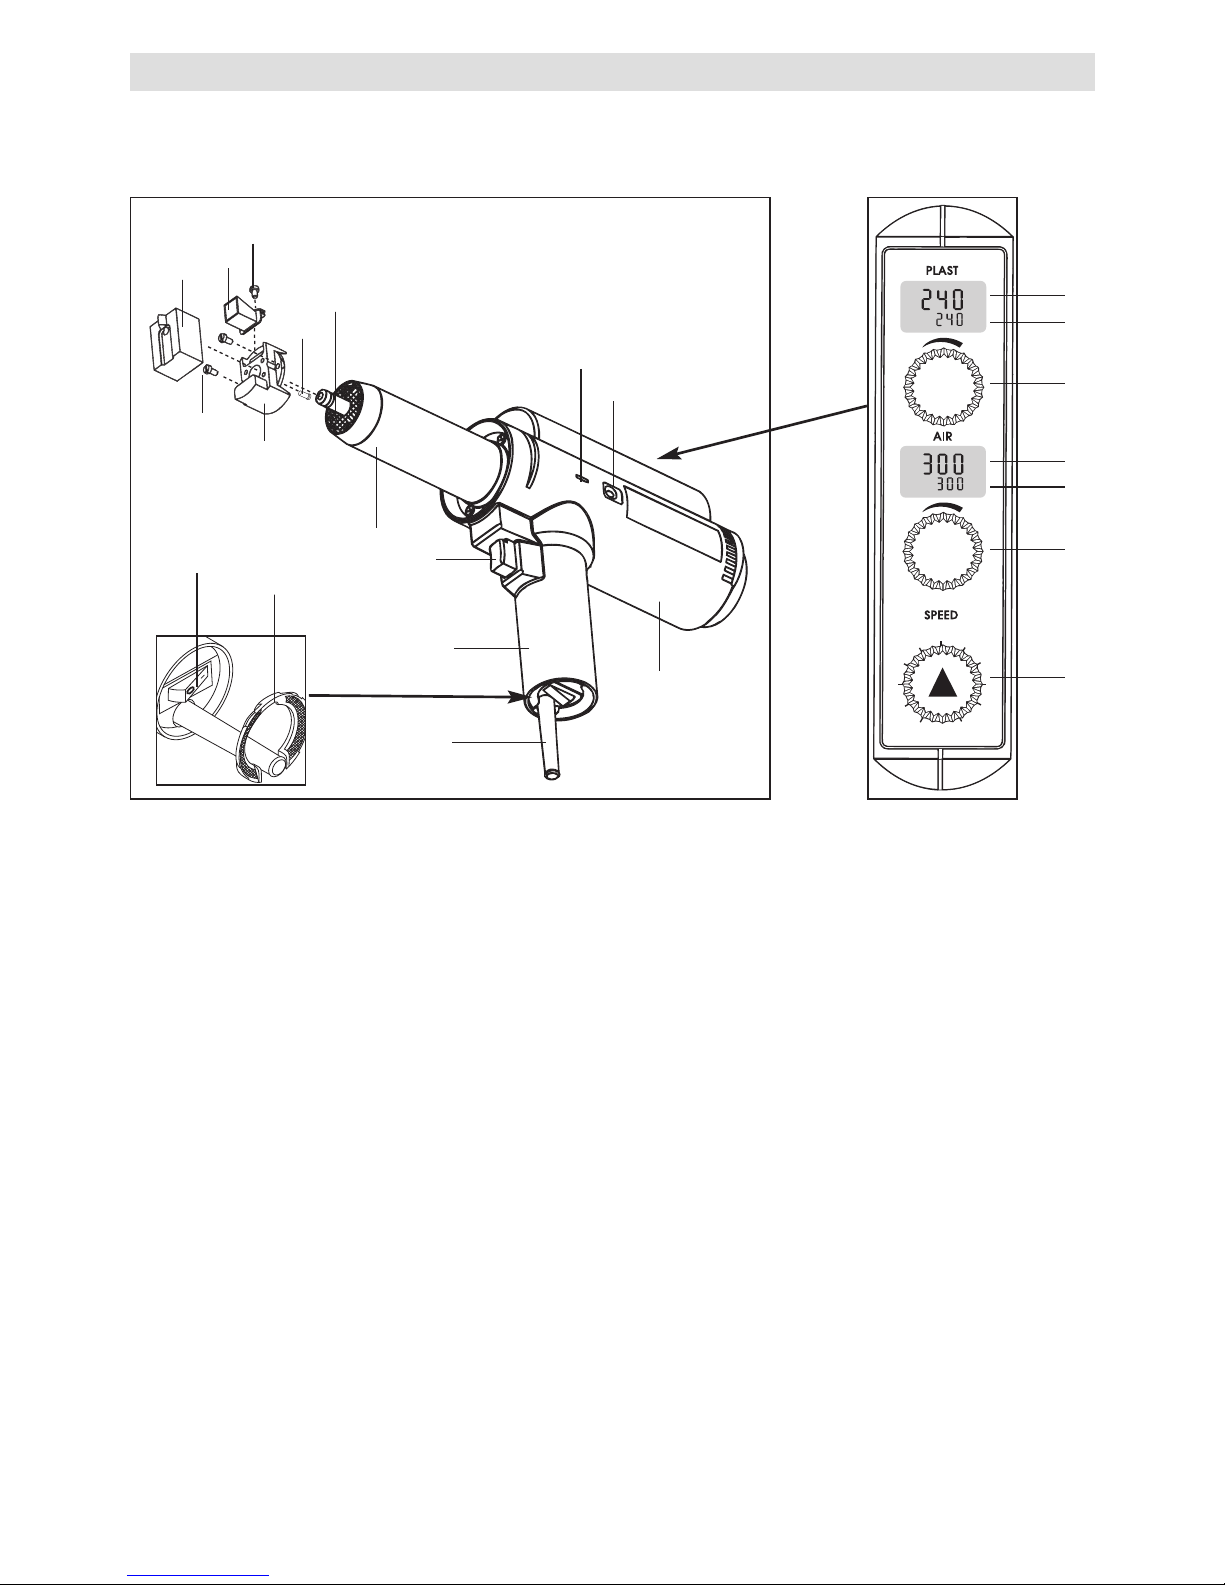
54
1. Sveisesko
2. Festeskrue for sveisesko
3. Sveiseskoholder
4. Skrue for sveiseskoholder
5. Forvarmingsdyse
6. Skrue for forvarmingsdyse
7. Ekstruderingsdyse
8. Fremhylse
9. Håndtak
10. Luftfilter
11. Deksel
12. Strømkabel
13. Av/på bryter
14. Trådmatingsbryter
15. Sveisetrådinntak
16. Åpning for trådrester
17. Digitalt display REEL verdi
ekstruderingstemperatur
18. Digitalt display INNSTILT verdi
ekstruderingstemperatur
19. Potentiometer ekstruderingstem-
peratur
20. Digitalt display REEL verdi luft-
temperatur
21. Digitalt display INNSTILT verdi luft-
temperatur
22. Potentiometer lufttemperatur
23. Potentiometer trådmatingsha-
stighet
Beskrivelse
2
5
8
10
min.
1
2
4
3
8
11
9
12
14
5
7
15
17
16
6
10
Digitalt
innstillingsfelt
13
18
19
20
21
22
23
Page 55
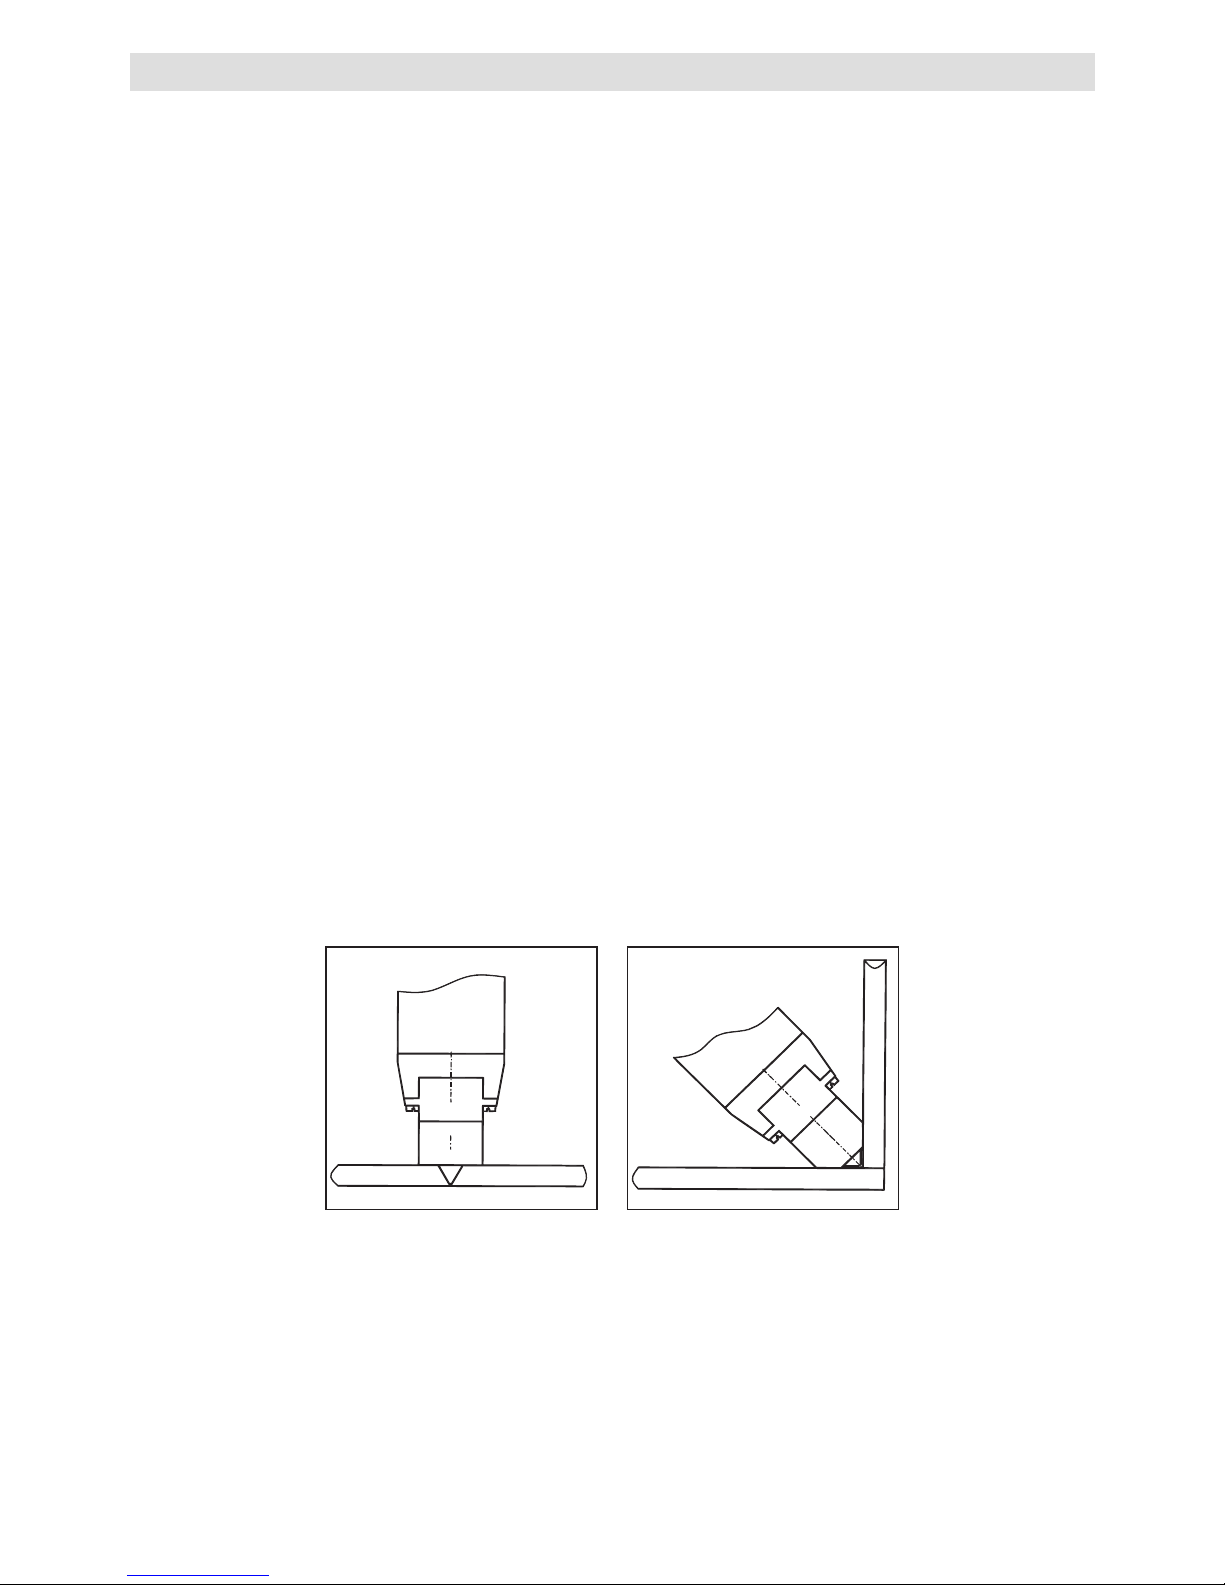
55
• Monter ønsket sveisesko (1) ifølge instruksjon om bytte av sveisesko.
• Sett i kontakten.
• Skru på apparatet med av/på bryter (l3).
Software versjonen vises på displayet for REEL lufttemperatur(20).
• Still inn ønskede verdier for luft og ekstruderingstemperatur.
– Potentiometer lufttemperatur (22), digitalt display for INNSTILT lufttemperatur (21).
– Potentiometer ekstruderingstemperatur (l9), digitalt display for INNSTILT ekstrude-
ringstemperatur (l8).
– Still trådmating til posisjon 2.
• Advarsel
– Velg en passende temperatur for å unngå overoppheting av sveisetråden.
– Overoppheting av plastmassen inne i apparatet kan forårsake brann!
• Trådmatingen vil ikke starte(apparatbeskyttelse) før den innstilte temperaturen på
hele ekstruderingsmassen er oppnådd.
• Trådmatingen kan ikke starte før display (21) (18) (20) og (17) har stoppet og blinke.
• Etter at innstilt ekstruderingstemperatur (l7) er oppnådd og blinkingen har stoppet,
kan sveisingen begynne.
– Oppvarmingstiden varierer med materialer og omgivelser før trådmatingen
frigjøres.
– Viktig: Materialet i sveiseskoen (1) må være plastifisert.
• Materialet som befinner seg i sveiseskoen (1) trekkes forsiktig ut med tang.
Forberedelser
Sveisetyper
V-/ X-sveis
Vinkelsveis
Page 56
56
• Ved å trykke på knappen (l4) starter trådmatingen.
– Ved å trykke på knappen (l4) igjen, vil trådmatingen stoppe.
• Start apparat med knapp (l4), og la litt plastifisert materiale komme ut.
• Juster trådmatingshastigheten med potentiometer for hastighet (23) (avhengig av
type sveis).
• Stopp ekstrudering med knapp (l4).
• Rett forvarmingsdysa (5) mot sveiseområdet.
• Forvarm sveiseområdet.
• Posisjoner apparatet i den preparerte sveisesømmen og aktiver trådmatingsbryte-
ren (14).
• Testsveis i henhold til materialprodusentenes sveiseanvisninger og til nasjonale
normeringer og forskrifter.
• Foreta en testsveis.
• Juster innstillinger hvis nødvendig.
• ADVARSEL:
Hvis INNSTILT lufttemperatur (21) er satt høyere enn INNSTILT ekstruderingstemperatur (l8),
og apparatet blir stående lenge uten trådmating, vil REEL ekstruderingstemperatur (l7)
øke uten noen justering av INNSTILT lufttemperatur(21). Dette bør unngås da plastmassen
inne i apparatet vil forringes . Ved å starte trådmatingen med knapp(l4), vil
ekstruderingstemperaturen justere seg til innstilt verdi igjen.
• La apparatet avkjøles etter bruk.
ADVARSEL! Fare for brannskader.
• Skift ikke sveisesko når apparatet er kaldt.
• Skru av det varme apparatet og trekk ut kontakten.
• Sveiseskoholderen (13) løsnes med skruer (4) fra fremhylse (8).
• Rengjør dyse (7) for plastrester ved hvert skifte av sveisesko (se vedlikehold).
• Sett på en passende sveiseskoholder (3).
• Sveiseskoholderen (3) kan monteres i fire ulike 90° vinkler.
• Sveiseskoen (1) kan monteres av holderen (3) ved å løsne på festeskruene (2)
(feks. ved forming av sveisesko).
• Sett i kontakten og start.
• Start trådmatingen med bryter (14).
• Sett inn ny sveisetråd i inntak (15).
• La apparat gå inntil en ren tråd kommer ut av dyse (7).
Skifte av sveisetråd
Skifte av sveisesko
Sveisingen
Page 57
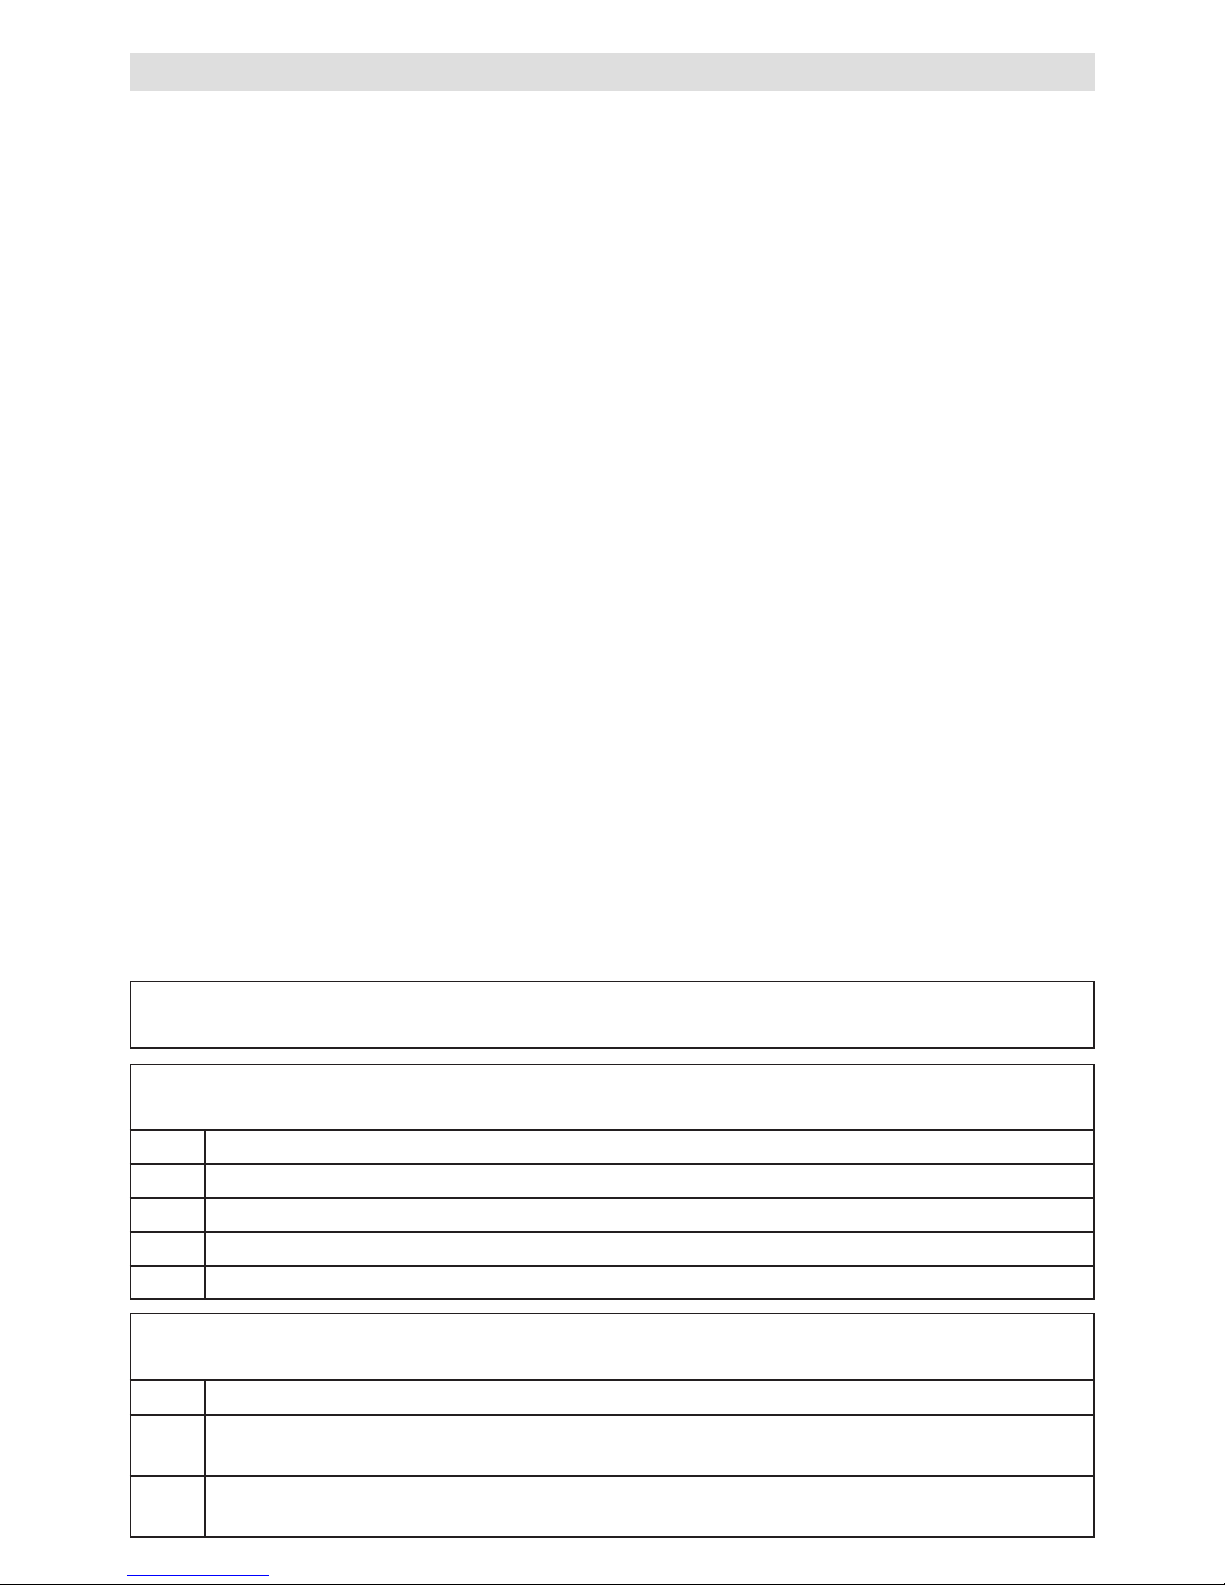
57
• Blokkering av sveisetråd
– Hvis sveisetråden skulle bli blokkert på utsiden, vil trådmatingen stoppe for å
forhindre skade.
– Frigjør trådtilgangen, sjekk trådtoleransen.
– Start trådmatingen med bryter (14).
– Skyv tråden, for hånd, inn i trådinntak (15).
– Rester av sveisetråd vil komme ut av åpning (16).
– VIKTIG ikke bruk verktøy eller andre objekter til å fjerne trådrester.
• Hvis ikke sveisetråden kan skyves igjennom, må tråden reverseres ut av apparatet.
– Stopp trådmatingen med bryter (14).
– Sett potentiometer (22) og (19) til OFF posisjon.
– Etter ca. 2 sekunder startes trådmating med bryter (14), nå vil apparatet gå i
revers (fast hastighet).
– Sveisetråden kan fjernes ved å trekke i den utstikkende tråden.
– Stopp trådmatingen med bryter (l4).
– Bruk potentiometer (22) og (19) for å stille inn ønsket temperatur.
– Sett inn ny sveisetråd og start trådmatingen (l4).
Viktig: klipp av den brukte tråden.
– Mat inn den nye tråden på lav hastighet.
– Når plastifisert materiale kommer ut av sveiseskoen (1), er apparatet klart for
bruk.
• Feilmelding i digitalt display
– Skulle det forekomme feil under bruk av apparatet, vil dette indikeres i displayet.
– Send apparatet til nærmeste service senter, oppgi feilmelding.
Problem under bruk og forebyggende tiltak
ERR vil vises i digitalt display for REEL ekstruderingstemperatur (17) og digitalt
display for REEL lufttemperatur (20).
De følgende meldingene vil vises i digitalt display for INNSTILT lufttemperatur(21).
LO Ingen feil på den automatiske luftkontroll
L1 Forstyrrelse på temperatursonde eller lufttemperatur for høy
L2 Defekt luftvarmer eller kortslutning på temperatursonde
L3 Varmeelement overopphetet, fotocelle har reagert
L6 Elektronikk overopphetet
De følgende meldingene vil vises i digitalt display for INNSTILT ekstruderingstem-
peratur(18).
PO Ingen feil på automatisk ekstruderings enhet.
P1 Forstyrrelse på temperatursonde eller overopphetet ekstruderingsvarmer
P2
Defekt ekstruderingsvarmer eller kortslutning på temperatursonde for
ekstruderingsvarmer
Page 58
58
• Bruk kun LEISTER orginaltilbehør.
• Luftfilter (10) må rengjøres eller byttes.
• Ekstruderingsdyse (7) bør rengjøres ved ett hvert bytte av sveisesko.
• Sjekk strømkabel og stikk-kontakt for brudd og mekaniske skader.
• Når børstene er slitt ned til minimal lengde stopper motoren automatisk. Apparatet
bør sjekkes av service-senter.
Børstene i motoren vil holde i ca. 1000 timer.
• Børstene i ekstruderingsmotoren bør sjekkes etter ca. 1000 timers bruk.
• Reparasjoner bør kun utføres av autoriserte Leister verksteder. Dette garanterer en
pålitelig og omgående reparasjon med orginale deler ifølge koblings-skjema og
reservedelsliste.
• For denne maskinen finnes det en prinsipell garanti på ett (1) år fra kjøpsdato (bevises
med regning eller følgeseddel). Skader som er oppstått utbedres med levering av
nytt produkt eller reparasjon. Varmeelementer er utelukket fra denne garantien.
•
Ytterligere krav er utelukket, bortsett fra de som inngår i lovens bestemmelser.
•
Skader som kan tilbakeføres til naturlig slitasje, overbelastning eller usakkyndig
behandling er utelukket fra garantien.
• Det er ikke krav på garanti på apparater som er ombygget eller endret av kjøperen.
Vedlikehold
Tilbehør
Service og reparasjoner
Reklamasjonsrett
Page 59
59
Cihazı çalıætırmadan önce kullanma klavuzunu dikkatle
okuyunuz ve muhafaza ediniz.
Leister WELDMAX
Mini – El Ekstrüderi
KULLANMA KLAVUZU
(Orijinal kullanım kılavuzunun çevirisi)
• Aæa@ıdaki termoplastik malzemelerin kayna@ı :
PE-HD, PP-H, PP-B, PP-R, PPS
• Elektronik iletken malzemeleri kaynatmayınız. ( PE-EL)
(Sebebi : elektrik æoku)
• Tank, cihaz ve boru tesisatındaki kaynak dikiæleri DVS 2207 bölüm 4 normlarına göre
yapılmaktadır.
• Atık alanları ve çöp toplama havzalarındaki jeomembran örtülerin kayna@ı DVS
2225 bölüm 4 normlarında yapılmaktadır.
UYGULAMALAR
TR
Uyarilar
TEHL¡KE !
Cihaz elektri@e ba@lı iken içinin açılması tehlikelidir. Cihazın
içini açmadan önce elektrik fiæini çekiniz. Elektronik iletken
malzemeler kaynatılmamalıdır. ( Ör. PE – EL ).
El ekstrüderinin yanıcı ve patlayıcı maddelerin yakınında
yanlıæ kullanılması yangın ve patlamaya sebep olabilir. (Ör.
Malzemenin aæırı ısınması)
Cihaz sıcakken, rezistans muhafazası hava çıkıæ nozulu
veya dıæarı çıkan plastifiye malzemeye dokunmayın. Cihazı
so@umaya bırakın. Sıcak hava akımını ve dıæarı çıkan plastifiye malzemeyi insan ve hayvanların üzerine yönlendirmeyin.
FI
230
120
Dikkat
Cihaz uzman gözetimi altında kullanılmalıdır. Cihazın ısısı
gözle görülmeyen parlayıcı malzemeleri ateæleyebilir.
Bu makine sadece e@itimli uzmanlar tarafından veya
onların gözetiminde kullanılabilir. Çocukların bu makineyi
kullanmaları kesinlikle yasaktır.
Kullananın güvenli@i açısından cihazı kullanma mahalinde
RCCB
(birikmiæ akım devre kesicisi) devresine ba@lanmasını
önemle öneririz.
Cihazın göstergesindeki voltaj de@eri æebekedeki voltaj
de@erine eæit olmalıdır.
Cihazı nem ve sudan koruyunuz.
Page 60
60
Voltaj
V~
Güç tüketimi
W
Frekans
Hz
Isı
°C
Hava debisi lt/dk
Erime Isısı
°C
Kaynak kapasitesi
kg
Kaynak Çubu@u
mm
Ölçüler
mm
A@ırlık
kg
Uygunluk belgesi
Onay belgesi
Sertifikası
Koruma sınıfı II
TEKN¡K ÖZELL¡KLER
120 200 230
1800 2200 2200
50 / 60 50 / 60 50 / 60
max. 400 max. 400 max. 400
300 300 300
max. 270 max. 270 max. 270
0.7
ø 4 ± 0.2 (DVS 2211
normlarına göre)
443 × 94 × 255,
tutma sapı ø 57
3.8
(şebeke bağlantı kablosu olmadan
)
222
333
CCA CCA CCA
44 4
Æebeke voltajı de@iætirilemez
Leister Technologies AG, Galileo-Strasse 10, CH-6056 Kaegiswil/Schweiz bu ürünün piyasaya sundu@umuz haliyle aæa@ıdaki EG yönetmeli@i hükümlerine uygunlu@unu beyan
eder.
Yönetmelikler:
2006/42, 2004/108, 2006/95
Birleæik normlar:
EN 12100-1, EN 12100-2, EN 60204-1, EN 14121-1
E
N 55014-1, EN 55014-2, EN 61000-3-2, EN 61000-3-3,
EN 50366, EN 62233, EN 60335-2-45
Kaegiswil, 07.03.2012
Bruno von Wyl, CTO Beat Mettler, COO
Elektrikli el aletleri, aksesuar ve ambalaj malzemesi çevreye zarar vermeyecek
biçimde yeniden kazanım iælemine tabi tutulmalıdır. S
Sadece AB üyesi ülkeler
için
: Elektrikli el aletlerini evsel çöplerin içine atmayın! Kullanım ömrünü
tamamlamıæ elektrikli ve elektronik aletlere ait Avrupa yönergeleri
2002/96 ve bunların ulusal yasalara uygulanması uyarınca artık kullanılması
mümkün olmayan elektrikli el aletleri ayrı ayrı toplanmak ve çevreye zarar
vermeyecek yöntemlerle tekrar kazanılmak zorundadır.
Tasfiye (atma)
Uygunluk beyanı
T
Teknik veriier ve özellikler önceden uyan yapılmaksızın de@iætirilebilir.
Page 61
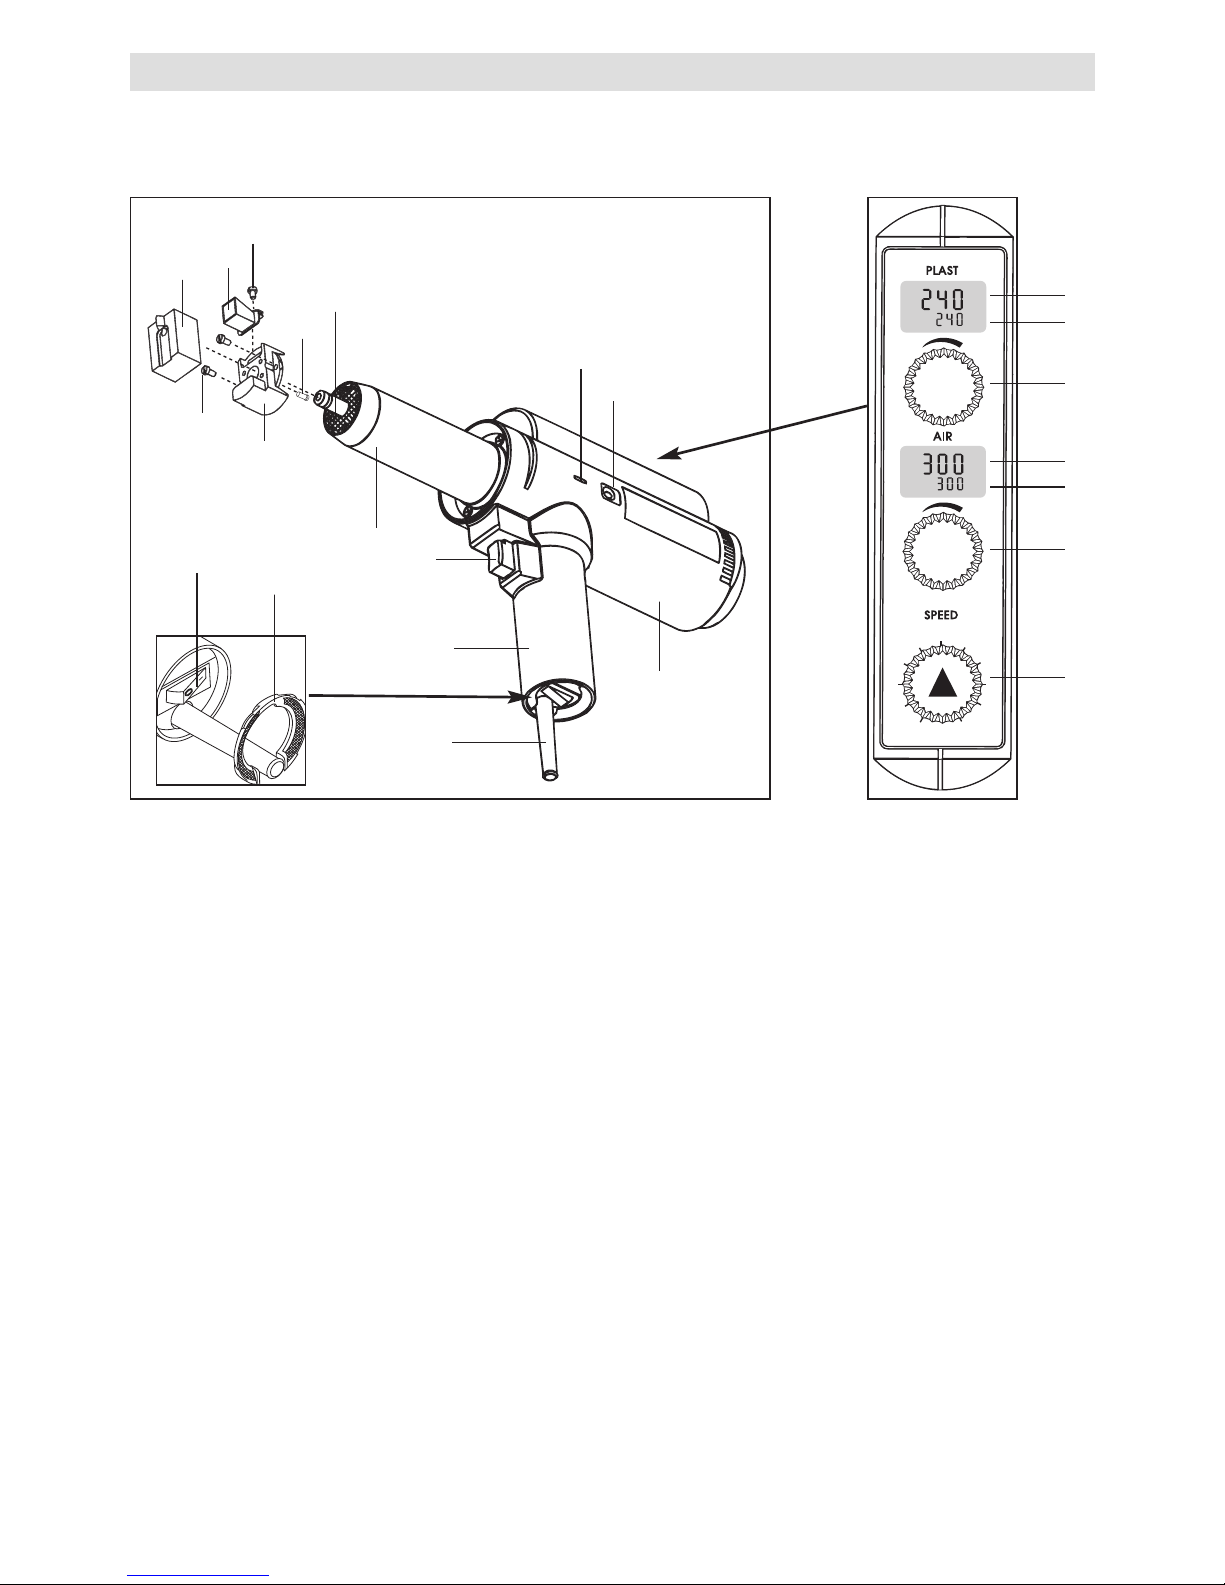
61
Cihazın tanımı
2
5
8
10
min.
1
2
4
3
8
11
9
12
14
5
7
15
17
16
6
10
Dijital göstergeli
Kontrol panosu
13
18
19
20
21
22
23
1. Kaynak pabucu
2. Kaynak pabucu tespit vidası
3. Kaynak pabucu tutucu baælı@ı
4. Kaynak pabucu tutucu baælı@ı tespit
vidası
5. Ön ısıtma nozulu
6. Ön ısıtma nozulu tespit vidası
7. Erime nozulu
8. Isı tüpü
9. Tutma sapı
10. Hava filitresi
11. Muhafaza
12. Elektrik ba@lantı kablosu
13. Ana sviç
14. Çubuk besleme svici
15. Kaynak çubu@u besleme yuvası
16. Deæarj aralı@ı
17. Erime ısısı F¡¡L¡ de@eri dijital
göstergesi
18. Erime ısısı AYAR de@eri dijital
göstergesi
19. Erime ısı potansiyometresi
20. Hava ısısı F¡¡L¡ de@eri dijital
göstergesi
21. Hava ısısı F¡¡L¡ de@eri dijital
göstergesi
22. Hava ısısı potensiyometresi
23. Kaynak çubu@u hız ayar potensiyometresi
Page 62
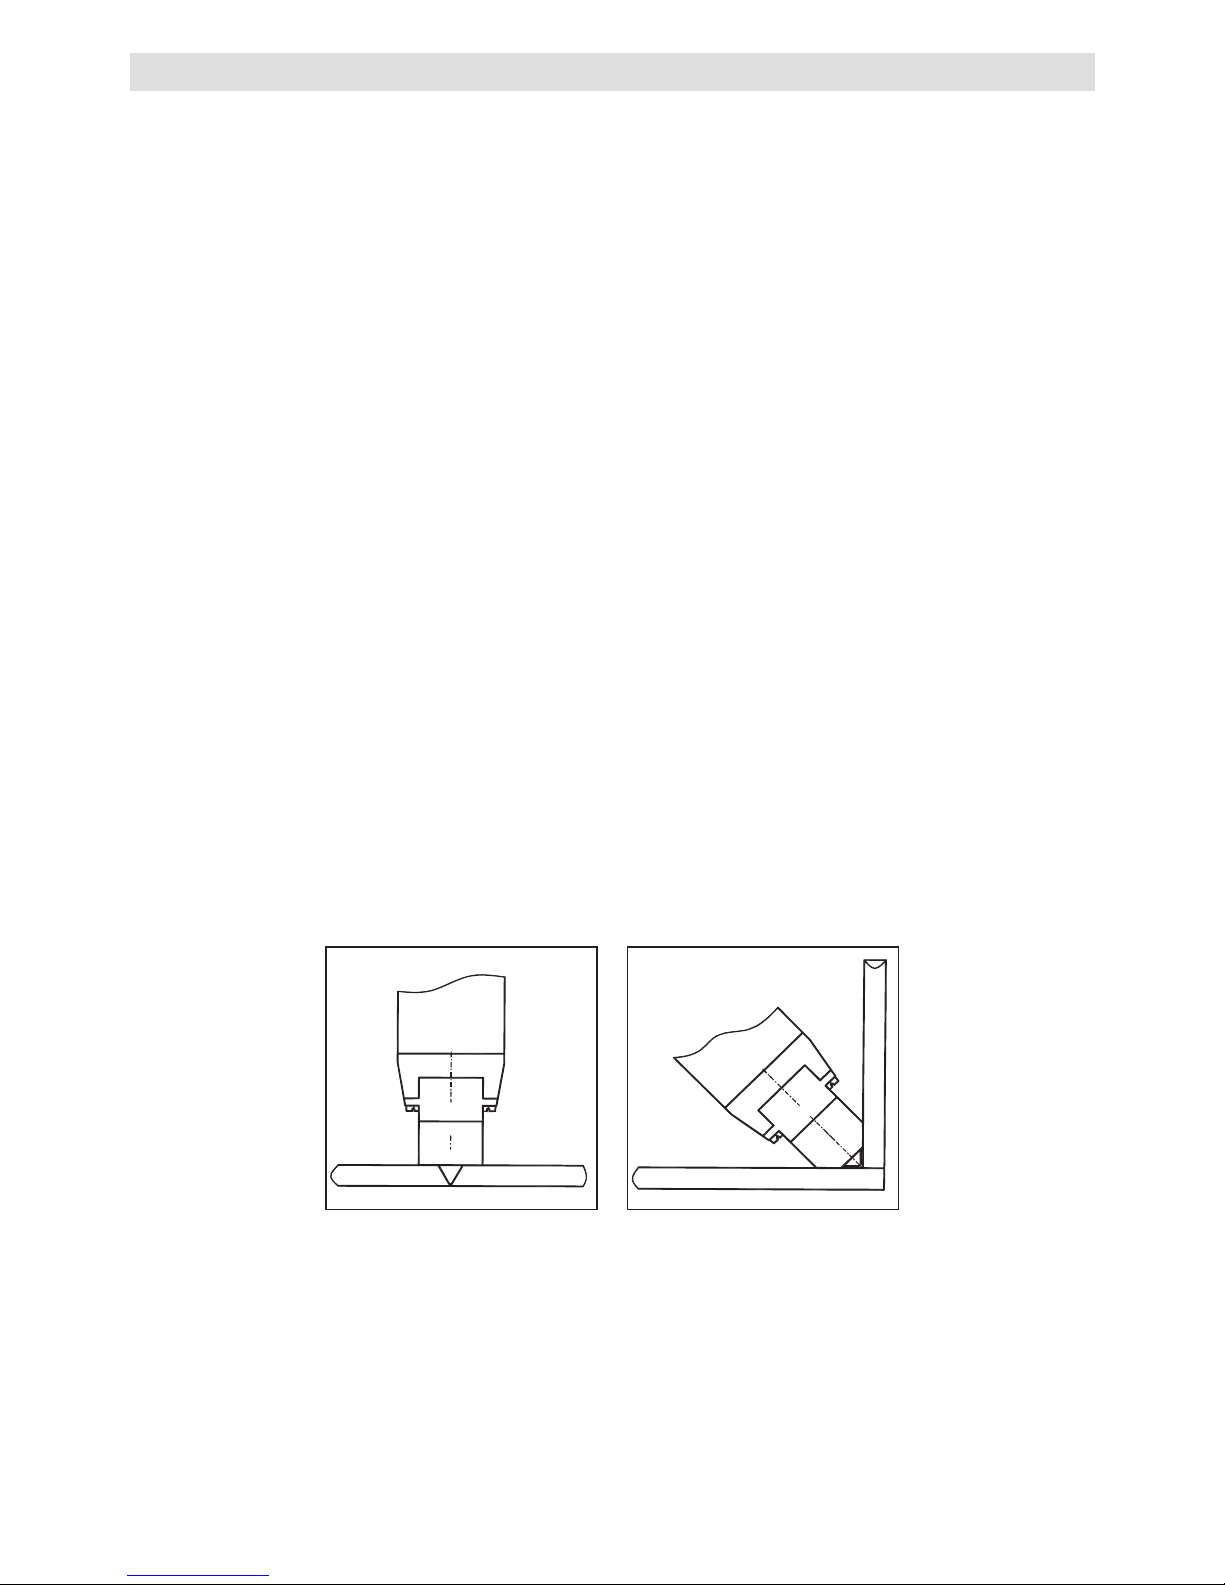
62
• Kaynak pabuçlarını de@iætirme direktiflerine ba@lı olarak uygun k
kaynak pabucunu
(1)
takın
• Cihazı æebeke ceyranına ba@layın.
•
Ana sviçle (13)
cihazı çalıætırın.
Dijital göstergede h
hava ısısının fiili de@erini (20)
gösteren yazılım versiyonu görüle-
cektir.
• Hava ve erime ısılarını istenilen de@ere ayarlayın.
– H
Hava ısı potansiyometresi (22), hava ısı AYAR de@eri dijital göstergesi (21)
–E
Erime ısısı potansiyometresi (19) ,erime ısısı AYAR de@eri dijital göstergesi (18)
– Çubuk besleme dü@mesini pozisyon 2’ye getirin.
•
Uyarı
– Kaynak çubu@unun aæırı ısınmasını önlemek için uygun ısıyı seçin.
– Erime haznesindeki aæırı ısınma yangına sebebiyet verebilir!
• Erime ısısı ayar de@erine ulaæana kadar cihazın çubuk besleme sistemi çalıæmayacaktır.
(cihaz koruma)
• Çubuk besleme devreye girene kadar, dijital göstergedeki h
hava ısısı AYAR
de@eri (21), erime ısısı AYAR de@eri (18), hava ısısı F¡¡L¡ de@eri (20) ve erime ısısı
F¡¡L¡ de@eri (17) yanıp sönecektir.
•
Erime ısısı F¡¡L¡ de@eri (17)
dijital göstergede AYAR de@erine eriæip yanıp sönme
durdu@unda, kaynak prosedürü baælayabilir.
– Ön ısıtma süresi dıæ hava æartlarına ve malzemenin cinsine göre uzatılabilir.
– Not : K
Kaynak pabucu (1)
içindeki malzeme erimiæ halde olmalıdır.
•
Kaynak pabucu (1)
içindeki erimiæ malzemeyi pense ile hafifçe çekerek dıæarı çıkartın.
Çalıætırma æartları
Kaynak pozisyonları
V - / X kaynak
Filet Köæe kaynak
Page 63
63
•
Çubuk besleme svicine (14)
basarak, kaynak için gerekli kaynak çubu@u besleme-
si baælatılır. (oto-kilit)
–
Çubuk besleme svicine (14)
tekrar basılması kaynak çubu@u beslemesini durdurur.
• Cihazı ç
çubuk besleme svicine (14)
basarak çalıætırın ve bir miktar erimiæ malzemeyi
dıæarı çıkarın.
•
Kaynak çubu@u besleme potansiyometresi (23)
ile istenilen çubuk besleme
hızını ayarlayın. (kaynak jeometresine ba@lı olarak)
•
Çubuk besleme svici (14)
ile çubuk beslemesini durdurun.
•
Ön ısıtma nozulunu (5)
kaynak yüzeyine do@rultun.
• Kaynak yüzeyi baælangıç kısmına ileri geri hareketle ön ısıtma tatbik edin.
• Cihazı kaynatılacak hat üzerine yerleætirip kaynak ç
çubu@u besleme svicine (14)
basın.
• Malzeme üreticisinin kaynak yapma talimatına uyarak test kayna@ yapın ve ulusal
norm veya yönetmeliklere uyun.
• Test kayna@ı yapın.
• Gerekti@inde ayarları de@iætirin.
•
D¡KKAT
E@er dijital göstergedeki h
hava ısısı AYAR de@eri (21) erime ısısı AYAR de@erinden
(18)
daha yüksek bir de@ere ayarlanmıæ ve cihaz çubuk beslemesi olmadan
çalıætırılıyor ise, erime ı
ısısı AYAR de@erinde (21)
de@iæiklik yapılmadı@ı halde
erime ısısı F¡¡L¡ de@eri (17)
yükselmeye baælar. Cihaz bu æekilde çalıætırılmamalıdır.
Zira erimiæ malzeme termal olarak ayrıæır. Kaynak ç
çubu@u besleme svicine (14)
basarak ve çubuk beslemesi yaparak, erime ısısı AYAR ısı de@erine düæer.
• Kullanımdan sonra cihazı so@utun.
D¡KKAT : Yanma tehlikesi
• Kaynak pabucunu cihaz so@uk durumda iken de@iætirmeyin.
• Sıcak cihazı kapatın ve æebeke ceyranından çekin.
•
Kaynak pabucu tutucu baælı@ını (3) tutucu baælık tespit civatalarını (4)
gevæeterek
ısıtıcı tüpten (8)
ayırın. (eldiven kullanın)
•
Erime nozulunu (7)
kaynak artıklarından temizleyin. ( bakınız bakım )
• Uygun kaynak pabucunu takın.
•
Kaynak pabucu tutucu baælı@ı (3)
90° lik dört açıda takılabilir.
•
Kaynak pabucu (1) kaynak pabucu tutucu baælı@ından (3) kaynak pabucu tespit
vidalarını (2)
gevæeterek çıkartılabilir.
• Cihazı æebeke ceyranına ba@layıp çalıætırın.
• Kaynak ç
çubu@u besleme svici ile (14)
cihazı çalıætırın.
• Yeni kaynak çubu@unu kaynak ç
çubu@u besleme yuvasına (15)
yerleætirin.
• Malzeme e
erime nozulundan (7)
saf bir kordon æekilde çıkana kadar cihazı çalıætırın.
Kaynak çubu@unun de@iætirilmesi
Kaynak pabuçlarının de@iætirilmesi
Kaynak prosedürü
Page 64
64
•
Kaynak çubu@u tıkanması
– Cihazın dıæındaki kaynak çubu@unun tıkanması halinde, çubuk besleme kayar
pozisyona geçerek cihazın tahribatını önleyecektir.
– Kaynak çubu@u beslemesini sürekli gözleyin. Kaynak çubu@u kalınlık toleranslarını
kontrol edin.
–
Çubuk besleme svici (14)
ile cihazı çalıætırın.
– Kaynak çubu@unu k
kaynak çubu@u besleme yuvasına (15)
elinizle itin.
– Kaynak çubuk talaæları d
deæarj aralı@ından (16)
boæalacaktır.
–
D¡KKAT !
Kaynak çubu@u artıklarını çıkartmak için herhangi bir alet kullanmayınız.
• Kaynak çubu@unun içeri çekilememesi halinde çubuk ters istikamette cihazın dıæı-
na çekilebilir.
–
Çubuk besleme svici (14)
ni durdurun.
–
Hava ısısı potensiyometresi (22)
ve e
erime ısısı potensiyometresini (19)
KAPALI
duruma getirin.
– Takribi 2 saniye sonra ç
çubuk besleme svicine (14)
basın. Makina ters yönde çalıæ-
maya baælayacaktır. (Sabit hızla)
– Kaynak çubu@unu hafifçe çekerek dıæarı çıkartın.
–
Çubuk besleme svicini (14)
tekrar durdurun.
–
Hava ısı potensiyometresi (22)
ve e
erime ısısı potensiyometresini (19)
AYAR
de@erlerine ayarlayın.
– Kaynak çubu@unu iterek ç
çubuk besleme svicine (14)
basın.
Dikkat : Kullanılmıæ çubuk kısmını kesip atın.
– Yeni çubu@un beslenmesinde baælangıçta düæük besleme hızı kullanın.
– Erimiæ malzeme k
kaynak pabucunun (1)
çıkıæ a@zından dıæarı gelmeye
baæladı@ında cihaz kullanıma hazır hale gelmiætir.
•
Dijital panodaki arıza göstergeleri
– Çalıæma sırasında arıza meydana gelirse, bu arıza dijital panoda görülebilmek-
tedir.
– Cihazı size en yakın servis merkezine gönderin, göstergedeki arıza kodunu belirtin.
Çalıæma arızaları ve önleyici tedbirler
Dijital pano F¡¡L¡ erime ısı (17) de@eri
ve d
dijital pano F¡¡L¡ hava ısısı (20) de@erleri
üzerinde E
ERR
görülecektir.
Dijital pano hava ısısı AYAR de@erin (21)
üzerinde aæa@ıdaki mesajlar okunmaktradır.
LO
Otomatik hava kontrolü arızası yok.
L1
Isı probunda kesinti veya hava ısısı çok yüksek
L2
Hava rezistansı arızalı veya hava ısı probunda kısa devre var
L3
Rezistans aæırı ısınmıæ, photosell devreye girdi.
L6
Elektroniklerde aæırı ısınma
Dijital pano erime AYAR ısısı (18) de@eri
üzerinde aæa@ıdaki mesajlar okunmaktadır.
PO
Otomatik erime ünitesinde arıza yok.
P1
Isı probunda kesinti veya erime rezistansında aæırı ısınma
P2 Arızalı erime rezistansı veya eritme rezistansı ısı probunda kısa devre var.
Page 65
65
• Orijinal Leister aksesuarlarını kullanınız.
• Cihazın h
hava filitresi (10)
yumuæak bir fırça ile temizlenmeli veya de@iætirilmelidir.
•
Erime nozulu (7)
her kaynak pabucu de@iætirildi@inde kaynak artıklarından temiz-
lenmelidir.
• Ana kablo veya elektrik fiæinde mekanik ve elektronik hasar denetimi yapın.
• Motor kömürleri minimum seviyeye geldi@inde motor otomatik olarak durur.
Cihaz yetkili servis merkezimiz tarafından kontrol edilmelidir. Motor kömürleri
çalıæma süresi takribi 1000 saattir.
• Ekstrüzyon motorunun motor kömürleri takribi 1000 saat çalıæmadan sonra yetkili ser-
vis tarafından kontrol edilmelidir.
• Tamiratiar yanlızca yetkili L
Leister servisleri tarafından yapılmalıdır.
Bu servisier, 2
24 saat
içinde orijinal Leister yedek parçalan k
kullkanılarak servis
garantisi vermektedir.
•
Bu alet satın alma tarihinden itibaren bir (1) yıl garantilidir (faturanın veya irsaliyenin
ibrazı karæılı@ı). Ortaya çıkan hasarlar yeni bir aletin teslimi veya onarım yoluyla
karæılanır. Rezistanslar bu garanti kapsamı dıæındadır.
•
Yasal hükümler saklı kalmak æartı ile di@er talepler geçerli sayılmaz.
•
Do@al yıpranma, aæırı zorlanma veya usulüne aykırı kullanımdan do@un hasarlar
garanti
kapsamında de@ildir.
•
Satıcı tarafından de@iætirilen aletler için garanti talebi ileri sürelemez.
Garanti
Servis ve tamir
Bakım
Aksesuarlar
Page 66
66
2004/108, 2006/95
E
N 55014-1, EN 55014-2, EN 61000-3-2, EN 61000-3-3,
EN 50366, EN 62233, EN 60335-2-45
Pœed uvedením do provozu si tento návod na pou¢ití
pozorn§ pœeªt§te a peªliv§ uschovejte pro dalƒí pou¢ití.
Leister WELDMAX
Ruªní Miniextruder
NÁVOD K OBSLUZE
(Pœeklad originálního návodu k obsluze)
• urªen ke svaœování termoplastick¥ch materiálæ:
PE-HD,PP-H, PP-B,PP-R,PPS
• nesmí b¥t svaœovány elektricky vodivé materiály (PE-EL)
• pro oblast svaœování nádr¢í,deskov¥ch v¥robkæ a trubek jsou svary vytváœeny
dle DVS 2207 oddíl 4
• svary na foliov¥ch materiálech pœi svaœování izolací skládek a t§sn§ní star¥ch zát§¢í
je vytváœen svar dle DVS 2225 oddíl 4
Pou¢ití
CZ
VŸSTRAHA
Pœi otevœení pœístroje hrozí n
nebezpeªí ¢ivota,
proto¢e dojde
k odkrytí vodiv¥ch souªástí a konektoræ. Pœed otevœením
pœístroje proto vytáhnout pœívodní ƒˇnæru ze sít’ové zásuvky.
Nesmí b¥t svaœovány elektricky vodivé materiály (napœ.
PE-EL).
Pœi neodborném zacházení s ruªními extrudery (napœ. pœi
pœehœátí materiálu) hrozí n
nebezpeªí po¢áru a v¥buchu,
a
to zejména v blízkosti hoœlav¥ch materiálæ a v¥buƒn¥ch
plynæ.
Nebezpeªí popálení!
V horkém stavu se nedot¥kejte
ochranné trubice topného ªlánku, vzduchové trysky a
vytlaªované hmoty. Nechte pœístroj vychladnout. Proud
horkého vzduchu a vytlaªovanou hmotu neobracejte
proti osobám ani zvíœatæm.
FI
230
120
UPOZORN‰N¡
Stroj m
musí
být provozován p
pod dozorem
. Teplo mæže proniknout
khoœlavým materiálæm, které se nacházejí mimo dohled.
Stroj smí být používán pouze v
vyškoleným odborným personálem
nebo pod jeho dohledem. D§tem je používání zcela zakázáno.
Stroj c
chranˇte pœed vlhkem a mokrem
.
Pœi pou¢ití pœístroje na staveniƒtích je z dævodu ochrany
pracovníkæ bezpodmíneªn§ nutné pou¢ívat proudov¥
chrániª Fl.
Jmenovité nap§tí uvedené na pœístroji musí souhlasit se
sít’ov¥m nap§tím.
Pœístroj musí b¥t chrán§n pœed vlhkostí a mokrem.
Page 67
67
Nap§tí V~
Pϒkon
W
Kmitoªet
Hz
Teplota vzduchu
°C
Mno¢ství vzduchu
l/min
Teplota hmoty
°C
V¥tlak
kg/h
Kaynak Çubu@u
mm
Ölçüleri
mm
A@ırlık
kg
Znaªka konformity
Znaªka bezpeªnosti
Druh certifikace
Tϒda ochran
y
I
Technické údaje
120 200 230
1800 2200 2200
50 / 60 50 / 60 50 / 60
max. 400 max. 400 max. 400
300 300 300
max. 270 max. 270 max. 270
0.7
ø 4 ± 0.2 (DVS 2211
normlarına göre)
443 × 94 × 255, dr¢adlo ø 57
3.8
(bez sít’ového pœipojovacího kabelu)
Pœipojovací nap§tí není pœepínatelné.
222
333
CCA CCA CCA
444
Leister Technologies AG, Galileo-Strasse 10, CH-6056 Kaegiswil/Schweiz potvrzuje, ¢e
tento v¥robek v provedení daném námi do provozu splnˇuje po¢adavky následujících
sm§rnic ES.
Sm§rnice:
2006/42, 2004/108, 2006/95
Harmonizované normy:
EN 12100-1, EN 12100-2, EN 60204-1, EN 14121-1
E
N 55014-1, EN 55014-2, EN 61000-3-2, EN 61000-3-3,
EN 50366, EN 62233, EN 60335-2-45
Kaegiswil, 07.03.2012
Bruno von Wyl, CTO Beat Mettler, COO
Elektronáœadí, pœísluƒenství a obaly by m§ly b¥t dodány k op§tovnému zhodnocení nepoƒkozujícímu ¢ivotní prostœedí. P
Pouze pro zemû EU
: Nevyhazujte
elektronáœadí do domovního odpadu! Podle evropské sm§rnice 2002/96 o
star¥ch elektrick¥ch a elektronick¥ch zaœízeních a jejím prosazení v národních
zákonech musí b¥t neupotœebitelné elektronáœadí rozebrané shromá¢d§no a
dodáno k op§tovnému zhodnocení nepoƒkozujícímu ¢ivotní prostœedí.
Likvidace
Prohláƒení o shod§
T
TECHNICKE ZM§NY JSOU VYHRAZENY.
Page 68
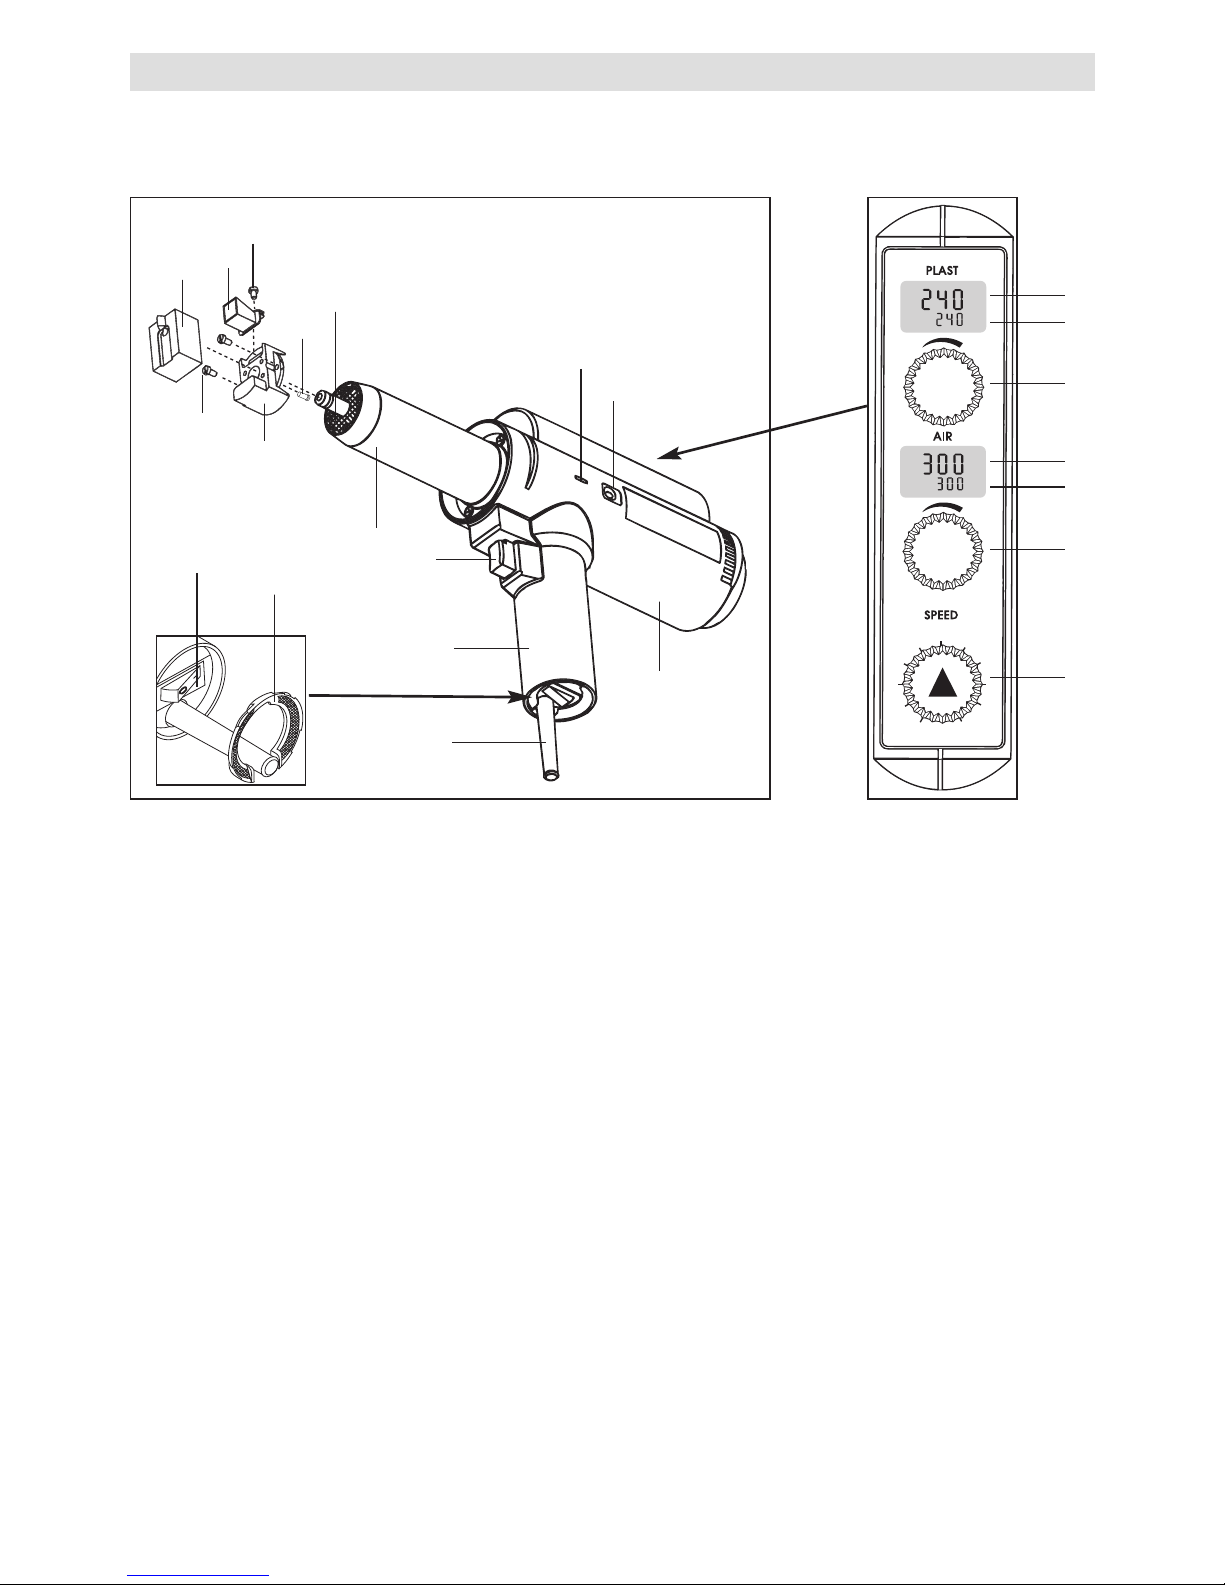
68
Popis pϒstroje
Zobrazení panelu obsluhy s
digitálními ukazateli
1. síťová přípojka
2. upevˇnovací ƒrouby svaœovací
botky (4x)
3. dr¢ák svaœovací botky
4. upevˇnovací ƒrouby dr¢áku
svaœovací botky (2x)
5. pœedehœívací tryska
6. upevˇnovací ƒroub
pœedehœívací trysky
7. tryska v¥tlaku taveniny
8. ochranná trubka topného
ªlánku
9. dr¢ák
10. vzduchov¥ filtr
11. kryt pϒstroje
12. sít’ov¥ kabel
13. hlavní vypínaª
14. tlaªítko posuvu
15. zatahovací zaœízení
svaœovacího drátu
16. otvor v¥tlaku drobn¥ch neªistot
17. digitální ukazatel skuteªné
hodnoty teploty hmoty
18. digitální ukazatel nastavené
hodnoty teploty hmoty
19. potenciometr nastavení
teploty hmoty
20. digitální ukazatel skuteªné
hodnoty teploty vzduchu
21. digitální ukazatel nastavené
hodnoty teploty vzduchu
22. potenciometr nastavení teploty
vzduchu
23. potenciometr nastavení rychlo-
sti posuvu svaœovacího drátu
2
5
8
10
min.
1
2
4
3
8
11
9
12
14
5
7
15
17
16
6
10
13
18
19
20
21
22
23
Page 69
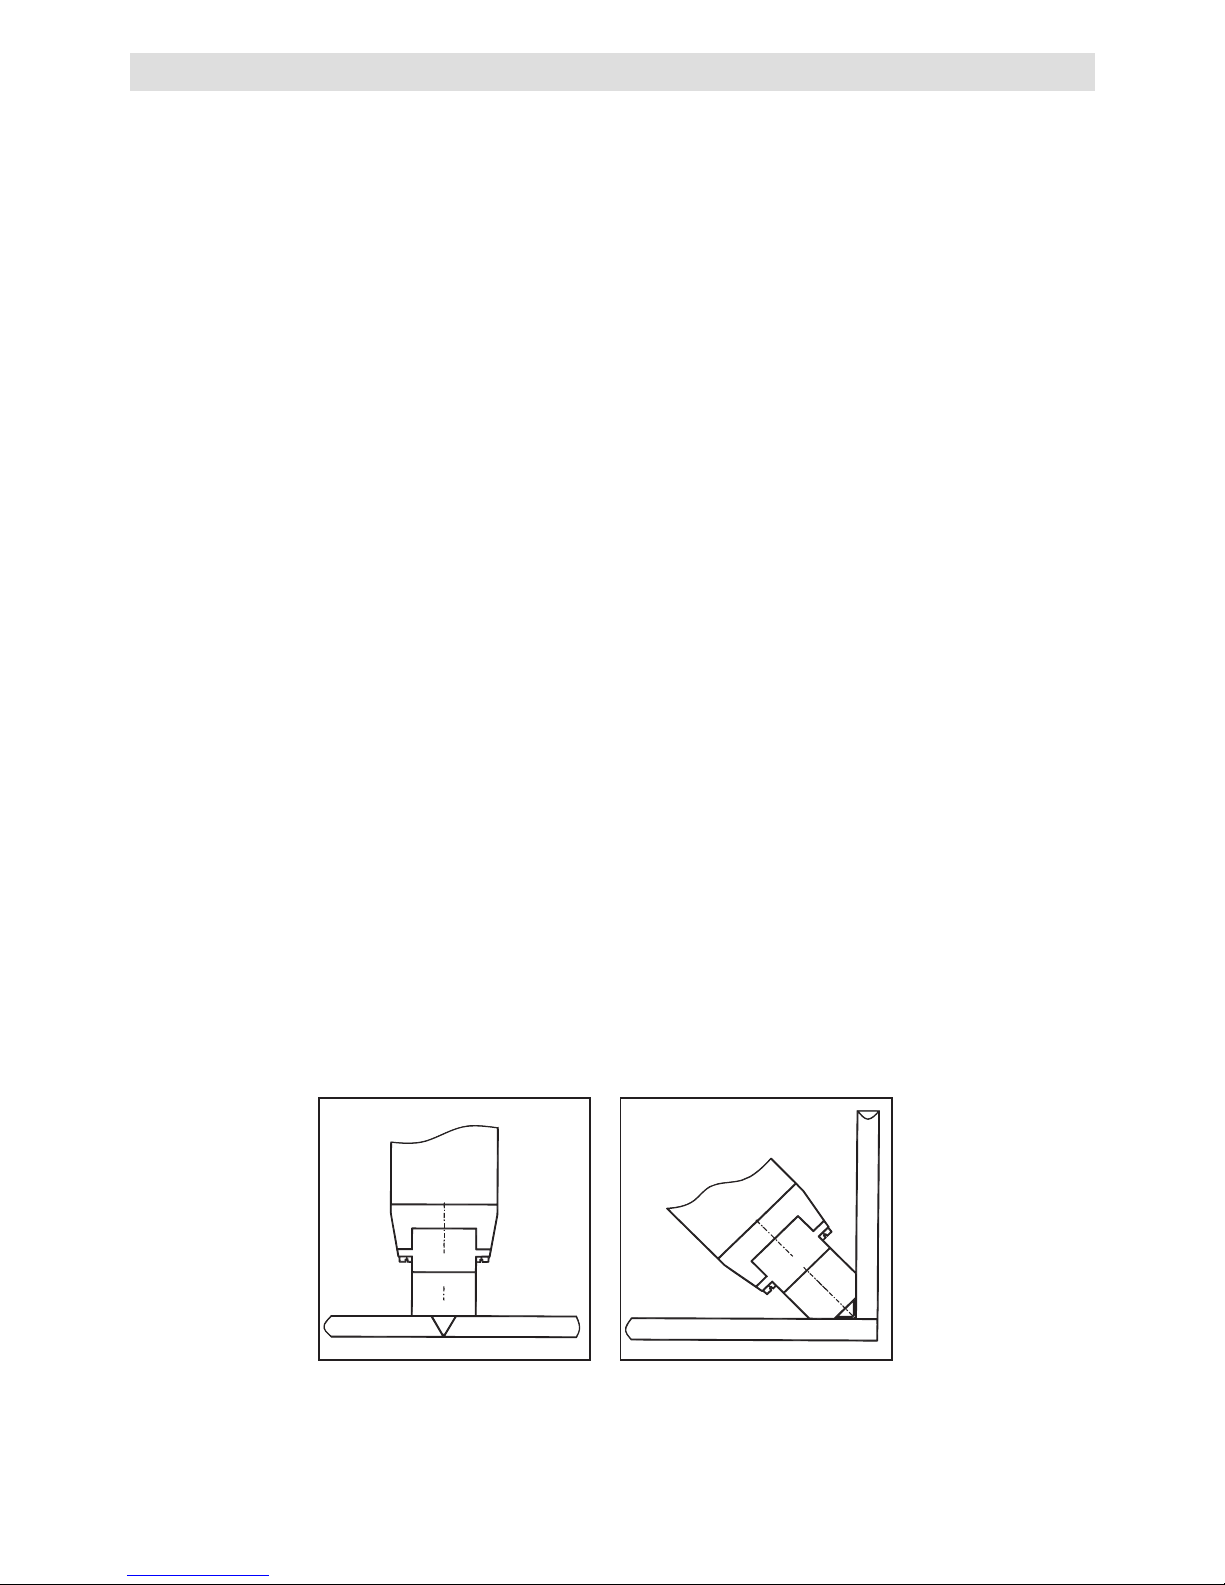
69
• Dle potœeby a typu svaru nasadit odpovídající s
svaœovací botku (1).
• Pœístroj zapojit do elektrické sít§.
• Zapnout h
hlavní vypínaª ( 13 ).
Na digitálním u
ukazateli skuteªné teploty vzduchu ( 20 )
se krátce zobrazí ªíslo
verze softwaru.
• Nastavit po¢adované hodnoty teploty vzduchu a hmoty.
–
Potenciometr teploty vzduchu (22), digitální ukazatel nastavené teploty
vzduchu ( 21).
–
Potenciometr teploty hmoty (19), digitální ukazatel nastavené teploty hmoty
(18 ).
– Posun nastavit na stupeˇn 2.
–
Potenciometr teploty hmoty (19)
a vzduchu (22) je nastaven v pozici "OFF"
(vypnuto).
•
Upozorn§ní
– zvolit takovou teplotu, aby nedocházelo k pœehœátí hmoty svaœovacího drátu.
– pœi pœehœátí taveniny v pœístroji vzniká nebezpeªí po¢áru!
• dokud hmota v pœístroji nedosáhne hodnoty nastavené teploty (vƒechny údaje
na digitálních ukazatelích blikají), není mo¢no zapnout posuv drátu ( ochrana
pϒstroje ).
• po dosa¢ení nastavené teploty, d
digitální ukazatel skuteªné teploty (17)
pœestává
blikat a je mo¢no zaªít se svaœováním.
• podle druhu svaœovaného materiálu a vlivu okolí ( teplota prostœedí ) je odblo-
kování posuvu drátu resp. doba nahœívání hmoty v pœístroji pœísluƒn§ prodlou¢eno.
– Zkontrolovat: po spuƒt§ní pœístroje musí b¥t hmota ve svaœovací botce plastifi-
kovaná.
• Po ukonªení svaœování odstraníme z otvoru b
botky (1)
kleƒt§mi lehk¥m tahem
zbytek zatuhlé hmoty.
Pœiprava k provozu
Svaœovací polohy
V-/ X svar
koutov¥ svar
Page 70
70
• stisknutím t
tlaªítka posuvu (14)
je spuƒt§no zaœízení na posuv svaœovacího drátu.
– op§tovn¥m stiskem t
tlaªítka posuvu (14 )
se posuv drátu vypíná.
•
potenciometrem rychlosti posuvu drátu (23)
nastavit po¢adovanou rychlost
posuvu drátu dle zvolené geometrie svaru.
• pœístroj t
tlaªítkem posuvu (14)
nastartovat a vytlaªit malé mno¢ství hmoty.
• v¥tlak hmoty vypnout t
tlaªítkem posuvu (14)
.
• na místo svaru pœilo¢it p
pœedehœívací trysku (5)
.
• k¥vav¥m pohybem pœedehœát místo svaru.
• nasadit pœístroj na takto pœipravené místo a zapnout t
tlaªítko posuvu (14 ).
• provést zkuƒební svar.
• nastavit pœístroj dle potœeby.
•
Pozor
Pokud j
je digitální ukazatel zvolené teploty vzduchu (21)
nastaven na vyƒƒí
hodnotu ne¢ d
digitální ukazatel zvolené teploty hmoty (18)
a pœístroj b§¢í delƒí
dobu bez posuvu drátu, stoupá teplota na d
digitálním ukazateli skuteªné teploty
hmoty (17)
pœi nezm§n§ném d
digitálním nastavení zvolené hodnoty teploty
vzduchu (21).
Je tœeba tomuto stavu zabránit, proto¢e dochází tepelnému
rozkladu materiálu. Pokud je spuƒt§no podávání svaœovacího drátu, vyrovná se
teplota hmoty na nastavenou v¥ƒi.
• Po ukonªení svaœování nechat pœístroj vychladit. Nastavit potenciometr 19 a 22
do pozice "OFF" – vypnuto.
POZOR! Nebezpeªí popálení
!
• V¥m§na botky nesmí b¥t provád§na na chladném pœístroji.
• Pœístroj ohœát¥ na provozní teplotu vypnout a odpojit od elektrické sít§.
• Povolením ƒ
ƒroubæ dr¢áku svaœovací botky (4)
sundat d
dr¢ák svaœovací botky (3)
z krycí t
trubky topného ªlánku (8)
(pou¢ít rukavice).
• Pœi ka¢dé v¥m§n§ svaœovací botky vyªistit t
trysku v¥tlaku taveniny (7)
od zbytkæ
svaœovacího materiálu (viz údr¢ba).
• Nasadit odpovídající d
dr¢ák svaœovací botky (3).
•
Dr¢ák svaœovací botky (3)
lze nastavit 4mi sm§ry v¢dy pootoªením o 90°.
•
Svaœovací botka (1)
mæ¢e b¥t povolením pœipevˇnovacích ƒroubæ odd§lena od
dr
¢áku svaœovací botky (3)
(napœ. pro potœebu jejího opracování).
• Zapnout pœístroj op§t do elektrické sít§ a zahájit práci.
•
Tlaªítkem posuvu (14)
zapnout pϒstroj.
• Nov¥ drát zavést do z
zatahovacího zaœízení drátu (15).
• Pœístroj nechat b§¢et dokud se t
tryskou v¥tlaku hmoty (7)
nevytlaªuje
kvalitativn§ jednolitá roztavená hmota.
V¥m§na svaœovacího drátu
V¥m§na svaœovací botky
Præb§h svaœování
Page 71
71
•
Blokace svaœovacího drátu
– Pokud je svaœovací drát zablokován mimo pœístroj, podávací zaœízení se
protáªí naprázdno, aby bylo zabrán§no poƒkození pœístroje.
– Uvolnit podávání svaœovacího drátu popœ. zm§œit toleranci præm§ru drátu.
РZapnout pϒstroj t
tlaªítkem posuvu (14).
– Svaœovací drát zavést rukou do z
zatahovacího zaœízení (15).
– Zbytky svaœovacího drátu se odstraní ª
ªisticím otvorem (16).
–
POZOR :
pro odstran§ní zbytkæ svaœovacího drátu nesmí b¥t pou¢ity ¢ádné
nástroje nebo pœípravky.
• Pokud svaœovací drát není dále podáván, existuje mo¢nost drát zp§tn§ z
pϒstroje odstranit.
– Vypnout podávání drátu t
tlaªítkem podávání (14).
–
Potenciometr nastavení teploty vzduchu (22)
a p
potenciometr nastavení
teploty hmoty (19)
nastavit do polohy OFF.
– Po cca 2 sekundách stisknout t
tlaªítko posuvu (14)
a stroj nastartuje zp§tn¥
chod konstantní rychlostí.
– Lehk¥m tahem za zbytek drátu je mo¢no drát odstranit.
– Na záv§r vypnout posuv stisknutím t
tlaªítka posuvu (14).
–
Potenciometrem teploty vzduchu (22)
a p
potenciometrem teploty hmoty (19)
nastavit po¢adované hodnoty teplot.
– Záv§rem zavést nov¥ svaœovací drát a
a stisknout tlaªítko posuvu (14).
Pozor: pou¢it¥ drát odstœihnout.
– Zvolit pomalou rychlost posuvu.
– Po vytlaªení plastifikované hmoty z trysky sv
vaœovací botky (1)
je pœístroj op§t
pœipraven k provozu.
•
Hláƒení poruchy na digitálním ukazateli
– Pokud se b§hem provozu pœístroje vyskytne chyba, je zobrazena na displeji.
– Pœístroj po udání kódu poruchy pœedat k oprav§ do autorizovaného servisu
firmy Leister.
Provozní poruchy a opatœení
Na d
digitálním ukazateli skuteªné hodnoty teploty hmoty (17)
a na d
digitálním
ukazateli skuteªné teploty vzduchu (20)
se zobrazí E
ERR.
Na digitálním u
ukazateli nastavené hodnoty teploty vzduchu (21)
se vyskytnou
následující hláƒení.
LO
v regulaªním obvodu pro vzduch se nenachází ¢ádná chyba
L1
pœeruƒená sonda teploty nebo pœekroªená teplota vzduchu
L2
porucha vyhœívání vzduchu nebo zkrat teplotní sondy vzduchu
L3
pœehœátí topného ªlánku, porucha fotoodporu
L6
pœekroªení teploty œídící elektroniky
Na d
digitálním ukazateli nastavení hodnoty teploty hmoty (18)
se zobrazí
následující hláƒení.
PO
v regulaªním obvodu pro hmotu se nenachází ¢ádná chyba
P1
pœeruƒení teplotní sondy nebo pœekroªení teploty hmoty
P2
porucha topení hmoty nebo zkrat teplotní sondy hmoty
Page 72
72
• Smí b¥t pou¢íváno pouze pœísluƒenství vyrobené firmou Leister.
•
Vzduchov¥ filtr (10)
pœi zneªiƒt§ní vyªistit ƒt§tcem nebo vym§nit.
•
Trysku v¥tlaku taveniny (7)
vyªistit od zbytkæ hmoty pœi ka¢dé v¥m§n§ botky.
• Sít’ov¥ kabel a zástrªku pœi zlomení nebo mechanickém poƒkození
vym§nit.
• Pœi minimální délce uhlíkæ se automaticky vypne motor dmychadla.Nechat
pœezkouƒet pœístroj autorizovan¥m servisem firmy Leister. Íivotnost uhlíkæ je cca
1000 provozních hodin.
• Po cca 1000 provozních hodinách nechat zkontrolovat stav uhlíkæ motorku
podávání materiálu autorizovan¥m servisem.
• Veƒkeré opravy nechat provést pouze autorizovan¥m servisem firmy Leister.
Oprava se provádí do 24 hodin pouze originálními díly firmy Leister.
Pro tento stroj existuje zásadní záruka jeden (1) rok od data prodeje (dokladem je
faktura nebo dodací list).Vzniklé vady budou odstran§ny náhradní dodávkou nebo
opravou. Topné ªlánky jsou z této záruky vylouªeny.Dalƒí po¢adavky jsou, s v¥hradou
zákonn¥ch ustanovení, vylouªeny.
Poƒkození, je¢ souvisí s pœirozen¥m opotœebením, pœetí¢ením nebo nesprávn¥m
zacházením, jsou ze záruky vylouªeny.
Íádn¥ nárok nemají stroje, je¢ byly kupujícím pœestav§ny nebo pozm§n§ny.
Údr¢ba
Záruka
Servis a opravy
Pœísluƒenství
Page 73
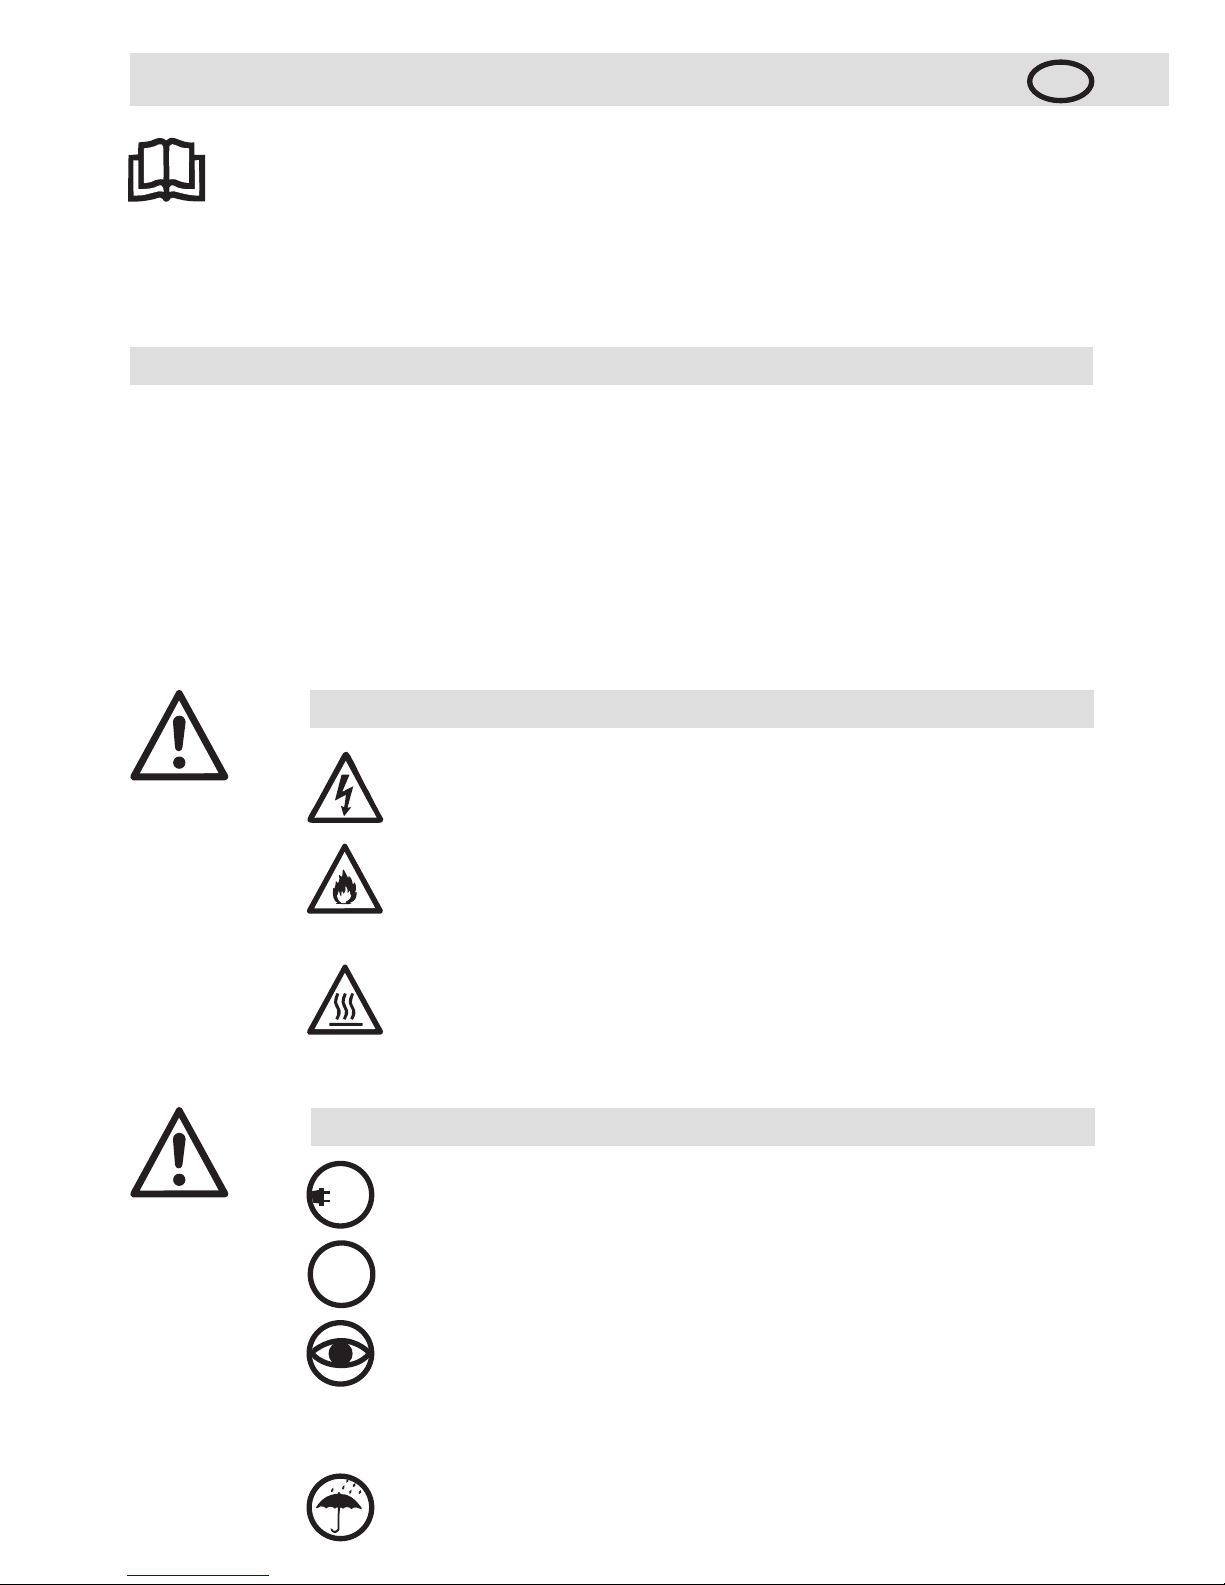
73
Lue tämä ohje huolellisesti ennen käyttöä ja säilytä se
myöhempää tarvetta varten.
Leister WELDMAX
Ekstruuderi
KÄYTTÖOHJE
(Alkuperäisen käyttöohjeen käännös)
•Laite on tarkoitettu seuraavien kestomuovien hitsaukseen:
PE-HD PP-H, PP-B, PP-R PPS.
• Älä hitsaa sähköä johtavia materiaaleja (PE-EL).
(Seurauksena voi olla sähköisku)
• Säiliöiden, laitteiden ja putkistojen hitsaus tehdään standardin
DVS 2207, part 4, mukaisesti.
• Kaatopaikoilla käytettävien geomembraanien hitsaus tehdään standardin
DVS 2225, osa 4, mukaisesti.
Käyttötarkoitus
SF
FI
230
120
VAROITUS
HUOMAUTUS
Vaara! Irrota laite verkosta ennen kuin avaat kotelon. Laite
sisältää jännitteisiä osia ja liittimiä. Älä hitsaa sähköä johtavia
materiaaleja (esim. PE-EL).
Kuuman laitteen varomaton käsittely (esim. materiaalin
ylikuumeneminen) aiheuttaa palo- ja räjähdysvaaran
varsinkin palavien materiaalien ja räjähdysherkkien kaasujen
läheisyydessä.
Laitetta saa käyttää vain valvotusti. Kuumasta laitteesta
säteilevä lämpö voi sytyttää myös näkökentän ulkopuolella
olevat paloherkät materiaalit.
Konetta saavat käyttää vain koulutetut ammattihenkilöt
tai heidän valvonnassa olevat henkilöt.
Lapsilta käyttö on täysin kielletty.
Oman turvallisuutesi vuoksi suosittelemme, että laitteessa
käytetään työmaalla suojaerotusmuuntajaa (RCCB).
Laitteeseen merkityn nimellisjännitteen täytyy olla sama kuin
verkkojännite.
Palovammojen välttämiseksi älä kosketa laitteen kuumaa
koteloa, suutinta tai laitteesta purkautuvaa sulatetta.
Anna laitteen jäähtyä. Älä suuntaa kuumaa ilmavirtaa tai
laitteesta purkautuvaa sulatetta ihmisiä tai eläimiä kohti.
Suojaa laite kosteudelta.
Page 74
74
Jännite V~
Tehontarve
W
Taajuus
Hz
Ilman lämpötila
°C
Ilmanvirtaus
l/min
Sulatteen lämpötila
°C
Hitsausteho
kg/h
Hitsauspuikko
mm
Mitat P × L × K
mm
Paino
kg
Yhdenmukaisuus
Tarkastusmerkit
Sertifioitu
Suojausluokka
I
TEKNISET TIEDOT
120 200 230
1800 2200 2200
50 / 60 50 / 60 50 / 60
max. 400 max. 400 max. 400
300 300 300
max. 270 max. 270 max. 270
0.7
ø 4 ± 0.2 (DVS 2211
:n mukaan)
443 × 94 × 255, kahva ø 57
3.8 (ilman verkkojohtoa)
Littäntäjännitettä ei voi muuttaa
222
333
CCA CCA CCA
444
Leister Technologies AG, Galileo-Strasse 10, CH-6056 Kaegiswil/Schweiz todistaa, että
tämä tuote, meiltä toimittamas-samme kunnossa täyttää seuraavien EY-direktiivien vaatimukset.
Direktiivit:
2006/42, 2004/108, 2006/95
Harmonisoidut standardit:
EN 12100-1, EN 12100-2, EN 60204-1, EN 14121-1
E
N 55014-1, EN 55014-2, EN 61000-3-2, EN 61000-3-3,
EN 50366, EN 62233, EN 60335-2-45
Kaegiswil, 07.03.2012
Bruno von Wyl, CTO Beat Mettler, COO
Sähkötyökalu, lisätarvikkeet ja pakkaukset tulee toimittaa ympäristöystävälliseen
uusiokäyttöön. Vain EU-maita varten: Alä heitä sähkötyökaluja talousjätteisiin!
Eurooppalaisen vanhoja sähkö- ja elektroniikkalaitteita koskevan direktiivin
2002/96 ja sen kansallisten lakien muunnosten mukaan, tulee käyttö kelvottomat
sähkötyökalut kerätä erikseen ja toimittaa ympäristöystävälliseen uusiokäyttöön.
Hävitys
Yhdenmukaisuus
Pidätämme oikeuden muutoksiin
Page 75
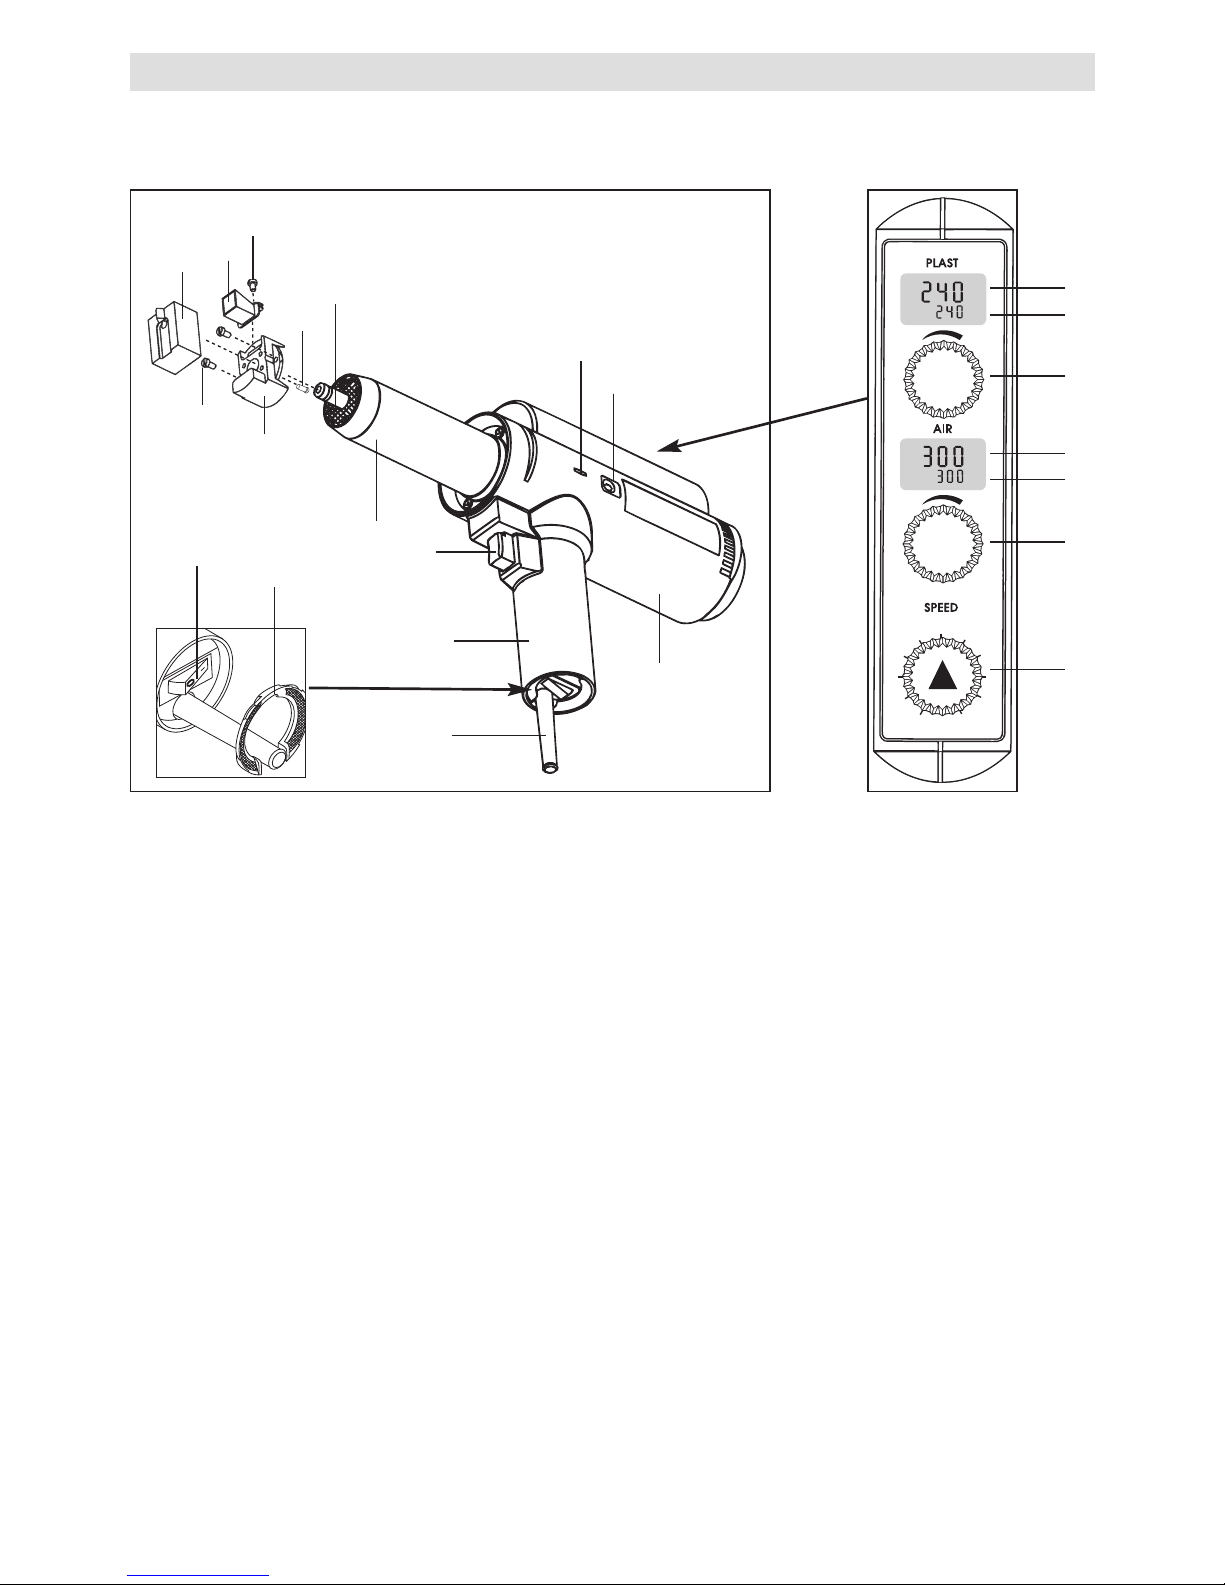
7575
2
5
8
10
min.
1
2
4
3
8
11
9
12
14
5
7
15
17
16
6
10
13
18
19
20
21
22
23
Laitteen kuvaus
Ohjaustaulu ja
numeronäyttö
1. Hitsauskenkä
2. Hitsauskengän säätöruuvi
3. Hitsauskengän pidike
4. Hitsauskengän pidikkeen säätöruuvi
5. Esikuumennussuutin
6. Esikuumennussuuttimen säätöruuvi
7. Sulatesuutin
8. Kuumennusputki
9. Kahva
10. Ilmasuodatin
11. Kotelo
12. Verkkojohto
13. Virtakytkin
14. Puikonsyöttöpainike
15. Hitsauspuikon syöttö
16. Purkuaukko
17. Sulatteen lämpötilan todellinen arvo
numeronäytössä
18. Sulatteen lämpötilan asetusarvo
numeronäytössä
19. Sulatteen lämpötilan säätöpotentio
metri
20. Esikuumennusilman lämpötilan todelli
nen arvo numeronäytössä
21. Esikuumennusilman lämpötilan asetus
arvo numeronäytössä
22. Esikuumennusilman lämpötilan säätö
potentiometri
23. Hitsauspuikon syöttönopeuden säätö
potentiometri
Page 76
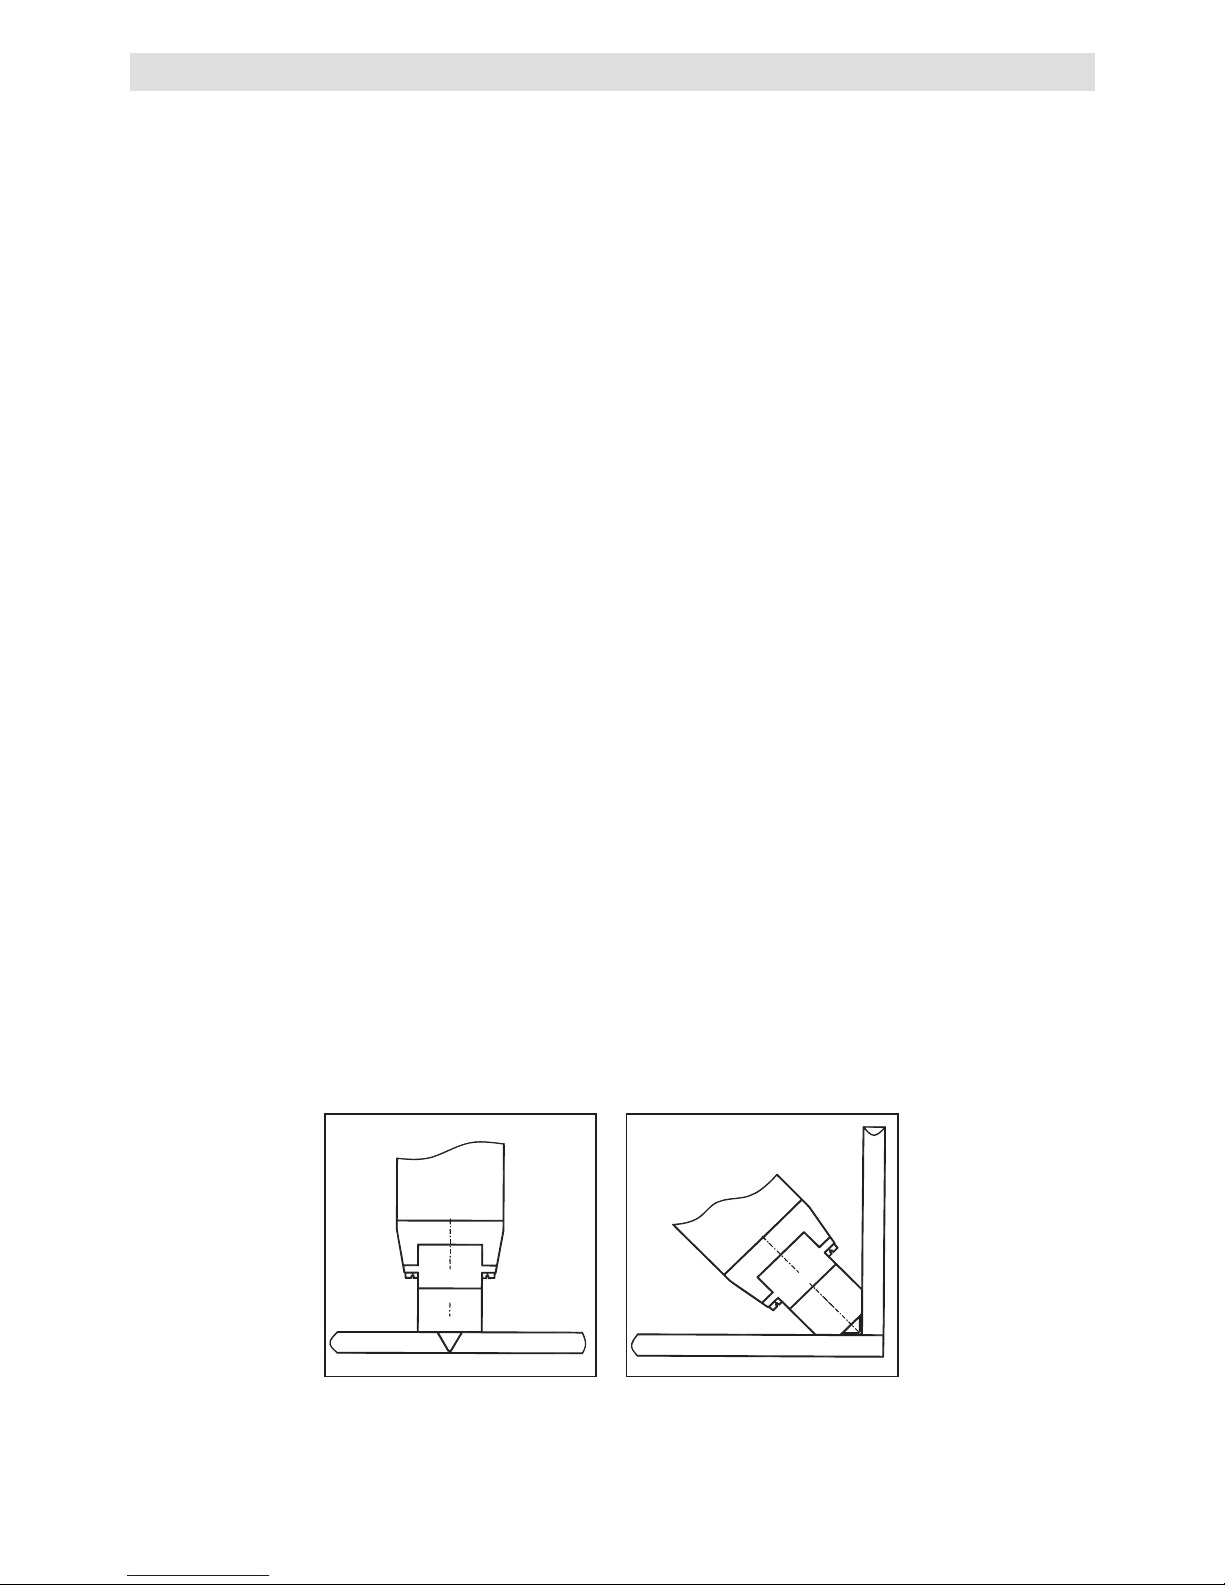
76
•
Kiinnitä sopiva hitsauskenkä (1) hitsauskengän vaihtoa koskevien ohjeiden
mukaan.
• Kytke laite verkkoon.
• Kytke laitteeseen virta virtakytkimestä (13).
Numeronäyttöön ilmestyy ohjelmistoversion numero sekä esikuumennusilman
lämpötilan todellinen arvo (20).
• Aseta esikuumennusilman ja sulatteen haluttu lämpötila.
•–
Esikuumennusilman lämpötilan säätöpotentiometri (22), numeronäytön
asetusarvo (21).
– Sulatteen lämpötilan säätöpotentiometri (19), numeronäytön asetusarvo (18).
– Aseta puikonsyöttö asentoon 2.
• Varoitus
– Valitse lämpötila oikein, jotta hitsauspuikko ei kuumene liikaa.
– Sulatteen ylikuumeneminen laitteen sisällä voi aiheuttaa tulipalon!
• Puikon syöttö ei käynnisty ennen kuin koko sulatemassan lämpötila on saavut tanut
asetusarvon (laitteen turvatoiminto).
•Siihen asti, kunnes puikon syöttö vapautetaan, numeronäytössä vilkkuvat seu
raavat arvot: esikuumennusilman lämpötilan asetusarvo (21); sulatteen lämpötilan
asetusarvo (18); esikuumennusilman todellinen lämpötila (20); sekä sulatteen
todellinen lämpötila (17).
•Kun laite on saavuttanut asetusarvot, näyttöön ilmestyy sulatteen todellinen
lämpötila (17). Hitsaus voidaan aloittaa, kun vilkkuminen lakkaa.
– Esilämmitysaikaa voidaan joutua pidentämään materiaalin ja käyttöym päristön
mukaan sen jälkeen, kun puikon syöttö on vapautettu.
– Huom: Hitsauskengässä (1) tulevan materiaalin täytyy olla juoksevaa.
• Poista hitsauskenkään (1) kuivunut sulate varovasti pihdeillä vetämällä.
Käyttö
Hitsausasennot
V-/ X hitsi
Pienahitsi
Page 77
77
• Käynnistä puikon syöttö painamalla (itselukittuvaa) puikonsyöttöpainiketta (14)
– Voit vapauttaa puikonsyöttöpainikkeen (14) painamalla painiketta uudel leen.
• Käynnistä laite puikonsyöttöpainikkeesta (14) ja laske vähän sulatetta suutti mesta.
• Säädä puikon haluttu syöttönopeus puikon syöttönopeuden potentiometristä (23)
(saumageometrian mukaan).
• Katkaise sulatteen syöttö puikonsyöttöpainikkeesta (14).
• Suuntaa esikuumennussuutin (5) hitsauskohtaan.
• Esikuumenna hitsausalue käyttäen edestakaista liikkettä.
•
Vie laite esikuumennetun hitsaussauman päälle ja paina puikonsyöttöpaini ketta (14).
• Tee koesauma.
• Säädä asetuksia tarpeen mukaan.
• HUOMAUTUS:
Jos esikuumennusilman lämpötilan asetusarvo (21) on säädetty suuremmaksi kuin
sulatteen lämpötilan asetusarvo (18) ja laite on ollut toiminnassa jonkin aikaan
ilman puikonsyöttöä, numeronäytössä näkyvä sulatteen todellinen lämpötila (17)
nousee ilman, että esikuumennusilman lämpötilan asetusarvoa (21) mitenkään
säädetään. Tällaista tilannetta on syytä välttää, koska sulate alkaa hajota
lämmön vaikutuksesta. Sulatteen lämpötila alkaa laskea asetusarvoon, kun
puikonsyöttöpainiketta (14) painetaan ja laitteeseen syötetään uusi puikko.
VAROITUS! Palovamman vaara.
• Älä vaihda hitsauskenkää, kun laite on kylmä.
• Katkaise kuumasta laitteesta virta ja irrota se verkosta.
• Irrota hitsauskengän pidike (3) kuumennusputkesta (8) löysäämällä hitsauskengän
pidikkeen säätöruuveja (4) (käytä käsineitä).
• Puhdista suutin (7) siihen kuivuneesta sulatteesta aina, kun vaihdat hitsauskengän
(ks. kunnossapitoohje).
• Kiinnitä sopiva hitsauskengän pidike (3) laitteeseen.
• Hitsauskengän pidike (3) voidaan kiinnittää neljään, toisiinsa 90 asteen kulmassa
oleviin asentoihin.
• Hitsauskenkä (1) irrotetaan hitsauskengän pidikkeestä (3) löysäämällä hitsauskengän
säätöruuveja (2) (esim. uudelleenhitsausta varten).
• Kytke laite verkkoon ja jatka käyttöä.
• Käynnistä laite puikonsyöttöpainikkeesta (14).
• Työnnä uusi puikko hitsauspuikon syöttölaitteeseen (15).
•
Anna laitteen käydä, kunnes sulatesuuttimesta (17) alkaa purkautua kirkas
sulatevana.
Hitsauspuikon vaihto
Vaihda hitsauskenkä
Hitsaus
Page 78
78
• Hitsauspuikon syöttöhäiriö
– Jos hitsauspuikko osuu esteeseen laitteen ulkopuolella niin, että syöttö estyy,
puikon syöttölaite luistaa laitevaurioiden välttämiseksi.
– Varmista hitsauspuikon syöttö ja tarkista puikon koko.
– Käynnistä laite puikonsyöttöpainikkeesta (14).
– Työnnä hitsauspuikko syöttölaitteeseen (15) vain käsin.
– Ylimääräinen sulate poistuu purkuaukon (16) kautta.
– HUOM! Älä käytä sulatejäämien poistamisen työkaluja tai muita esineitä.
• Jos hitsauspuikon syöttö ei onnistu, se voidaan irrottaa laitteesta vetämällä taaksepäin.
– Katkaise puikonsyöttö painikkeesta (14).
– Käännä esikuumennusilman säätöpotentiometri (22) ja sulatteen lämpötilan
säätöpotentiometri (19) OFF-asentoon.
– Paina puikonsyöttöpainiketta (14) uudelleen noin 2 sekunnin kuluttua, jolloin laite
alkaa käydä taaksepäin (vakionopeudella).
– Hitsauspuikko voidaan irrottaa vetämällä puikon näkyvästä päästä.
– Pysäytä puikonsyöttö painikkeesta (14).
– Aseta esikuumennusilman asetusarvo säätöpotentiometrista (22) ja sulatteen
lämpötilan asetusarvo säätöpotentiometrista (19).
– Aseta uusi hitsauspuikko paikoilleen ja paina puikonsyöttöpainiketta (14).
– Huom! Katkaise käytetty hitsauspuikko.
– Käynnistä uuden puikon syöttö alhaisella nopeudella.
– Laite on käyttövalmis, kun hitsauskengästä (1) alkaa virrata sulatetta.
• Vikaosoitus näytössä
– Jos laitteeseen tulee käytön aikana vika, näyttöön ilmestyy tätä koskeva ilmoi tus.
– Toimita laite lähimpään huoltoliikkeeseen
Käyttöhäiriöt ja niiden ehkäisy
Sulatteen todellisen lämpötilan kenttään ja esikuumennusilman todellisen
lämpötilan kenttään ilmestyy näytössä teksti ERR.
Esikuumennusilman asetusarvon kenttään voi ilmestyä jokin seuraavista
ilmoituksista.
LO Automaattisessa ilmanohjausjärjestelmässä ei vikaa.
L1 Lämpötila-anturissa häiriö tai lämmitysilman lämpötila liian korkea.
L2 Esikuumennuslämmitin viallinen tai lämpötila-anturissa oikosulku
L3 Elementti ylikuumennut ja valovastus lauennut
L6 Elektroniikka ylikuumentunut
Sulatteen asetusarvokenttään voi ilmestyä jokin seuraavista ilmoituksista.
PO Automaattisessa ilmanohjausjärjestelmässä ei vikaa.
P1 Lämpötila-anturissa häiriö tai sulatteen lämmitin ylikuumentunut
P2
Sulatteen lämmitin viallinen tai sulatteen lämmittimen lämpötila-anturissa
oikosulku.
Page 79
79
• Laitteessa saa käyttää vain Leisterin alkuperäisiä lisävarusteita.
• Laitteen
ilmansuodatin (10)
on likaantuessa puhdistettava pehmeällä harjalla tai
vaihdettava.
• Puhdista
sulatesuutin (7)
sulatejäämistä aina hitsauskengän vaihdon yhteydessä.
• Tarkista verkkojohto ja pistoke ja varmista, ettei niissä ole mekaanisia tai sähköisiä
vikoja.
• Moottori pysähtyy automaattisesti, kun hiiliharjat ovat kuluneet vähimmäismit taansa. Laite on syytä toimittaa Leisterin valtuutettuun huoltopisteeseen tarkastu sta
varten. Hiiliharjojen käyttöikä on noin 1 000 tuntia.
•Sähkömoottorin hiiliharjat on syytä tarkistuttaa valtuutetussa huoltopisteessä
enintään 1 000 käyttötunnin välein.
• Laitteen saa korjata vain Leisterin valtuutettu huoltopiste, joka takaa luotettavan
korjauspalvelun vuorokauden kuluessa alkuperäisiä Leister-varaosia käyttäen.
•
Tällä laitteella on periaatteellinen yhden (1) vuoden takuu ostohetkestä (osoitettava
laskulla tai lähetteellä). Syntyneetviat hoidetaan toimittamalla korvaava laite tai
korjaamalla. Lämmityselementit eivät kuulu takuun piiriin.
• Muuta vaatimukset ovat lainmukaisia määräyksiä lukuun ottamatta poissuljettuja.
• Vauriot, jotka johtuvat luonnollisesta kulumisesta, ylikuormasta tai asiattomasta
käsittelystä eivät kuulu takuun piiriin.
• Takuu ei koske laitteita, joihin ostaja on tehnyt rakenne- tai muita muutoksia.
Takuu
HUOLTO JA KORJAUKSET
KUNNOSSAPITO
LISÄVARUSTEET
Page 80
80
Életveszélyes
a készülék burkolatát felnyitni, mert feszültség
alatti alkatrészek és csatlakozások válnak így szabaddá. A
burkolat felnyitása elƒtt a készülék csatlakozó dugóját az
aljzatból minden esetben ki kell húzni. Elektromosan vezetƒ
anyag (pl.:PE-EL) nem hegeszthetƒ vele.
T†z- és robbanásveszély
léphet fel a kézi extrúder nem
megfelelƒ használata esetén (pl. a massza túlf†tése
által) különösen gyúlékony anyagok, és robbanó gázok
közelében.
A gépet f
felügyelet
nélkül hagyni, és úgy üzemeltetni tilos,
mert a forróleveg
ƒ
az éghetƒanyagokat meggyújthatja.
A gépet csak kiképzett szakemberek, vagy egyéb személyek
kiképzett szakemberek felügyelete alatt használhatják.
A gépet gyerekeknek használni tilos.
FI-védƒkapcsoló
alkalmazása az építkezéseken való
használatkor kötelezƒ, a dolgozók védelme érdekében.
Feszültségadatok,
amelyek a készüléken fel vannak
tüntetve, mindig egyezniük kell a rendelkezésre álló
hálózat adataival.
Égésveszély!
F†tƒelemcsövet, kifúvót és a kifolyó anyagot
ne érintsük meg forró állapotban. A készüléket hagyjuk
lehƒlni. A kilépƒ levegƒsugarat és kifolyó masszát ne
irányítsuk emberekre és állatokra.
A készüléket n
nedvességtƒl és párától óvni kell.
FI
230
120
VIGYÁZAT
FIGYELMEZTETÉS
A használati utasítást üzembevétel elƒtt gondosan olvassa
el és ƒrizze meg.
HASZNÁLATI UTASÍTÁS
(Az eredeti használati utasítás fordítása)
LEISTER WELDMAX
Mini-kézi extrúder
•Thermoplasztikus m†anyagok hegesztésére:
PE-HD PP-H, PP-B, PP-R PPS.
•Elektromosságot vezetƒ anyagokat (PE-EL) nem szabad vele hegeszteni
(ok: áramütés).
•A tartály-, készülék, és csƒvezeték készítés területén DVS 2207 4. résznek
megfelelƒ varratok készítésére alkalmas.
•Depóniák és szeméttárolók varratai a DVS 2225 4. Rész elƒírásainak
megfelelƒen készíthetƒk vele.
ALKALMAZÁS
H
Page 81
81
Feszültség
V~
Teljesítmény
W
Frekvencia
Hz
Levegƒ-hƒmérséklet
°C
Légmennyiség
l/min.
Massza-hƒmérséklet
°C
Massza-továbbítás
skg/h
Hegesztƒhuzal
mm
Méretek (H × S × M)
mm
Tömeg
kg
Konformitás jel
Biztonsági je
Minƒsítés fajtája
lI védelmi osztály
MÎSZAKI ADATOK
120 200 230
1800 2200 2200
50 / 60 50 / 60 50 / 60
max. 400 max. 400 max. 400
300 300 300
max. 270 max. 270 max. 270
0.7 0.7 0.7
ø 4 ± 0.2
(DVS 2211 szerint)
443 ×94 ×255,
markolat ø 57
3.8
(csatlakozókábel nélkül)
222
333
CCA CCA CCA
444
Csatlakozási feszültség nem átállítható
Leister Technologies AG, Galileo-Strasse 10, CH-6056 Kaegiswil/Schweiz
gazolja,
hogy ez a termék az általunk forgalomba hozott kivitelben megfelel az alábbi EKirányelvek követelményeinek.
Irányelvek: 2006/42, 2004/108, 2006/95
Harmonizált szabványok:
EN 12100-1, EN 12100-2, EN 60204-1, EN 14121-1
E
N 55014-1, EN 55014-2, EN 61000-3-2, EN 61000-3-3,
EN 50366, EN 62233, EN 60335-2-45
Kaegiswil, 07.03.2012
Bruno von Wyl, CTO Beat Mettler, COO
Az elektromos kéziszerszámokat, tartozékokat és csomagolóanyagokat a
környezetvédelmi szempontoknak megfelelƒen kell újrafelhasználásra
leadni. C
Csak az EU-tagországok számára
: Ne dobja ki az elektromos
kéziszerszámokat a háztartási szemétbe! Az elhasznált villamos és
elektronikus berendezésekre vonatkozó 2002/96 európai irányelvnek és a
megfelelƒ országos törvényekbe való átültetésének megfelelƒen a már
nem használható elektromos kéziszerszámokat külön össze kell gy†jteni és
a környezetvédelmi szempontoknak megfelelƒen kell újrafelhasználásra
leadni.
Hulladékkezelés
Megfelelƒség
A
A m†szaki változtatások jogát fenntartjuk
Page 82
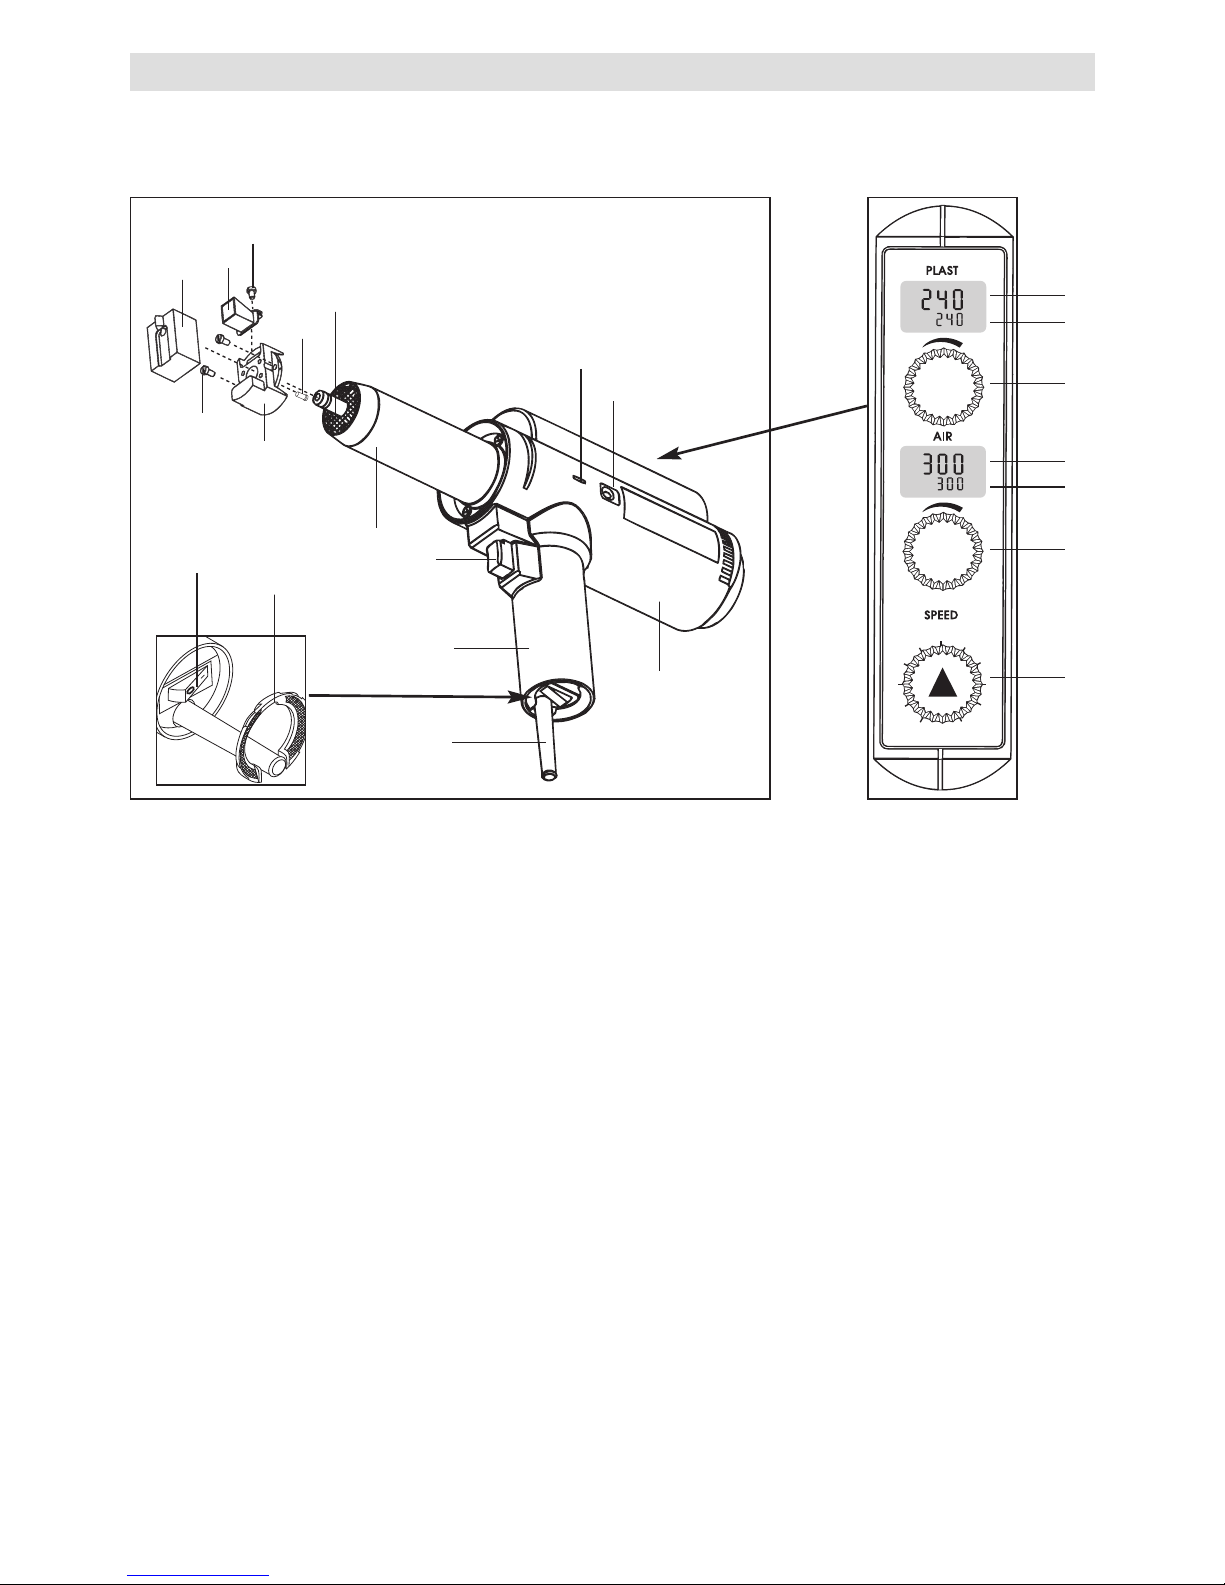
82
Készülékleírás
2
5
8
10
min.
1
2
4
3
8
11
9
12
14
5
7
15
17
16
6
10
Kezelƒ digitáliskijelzƒvel
1. Hegesztƒpapucs
2. Rögzítƒcsavar hegesztƒpapucs
3. Hegesztƒpapucs-tartó
4. Rögzítƒcsavar
hegesztƒpapucs-tartó
5. Elƒmelegítƒ fúvóka
6. Rögzítƒcsavar
Elƒmelegítƒ fúvóka
7. Massza fúvóka
8. F†tƒelemcsƒ
9. Markolat
10. Levegƒsz†rƒ
11. Készülékház
12. Csatlakozókábel
13. Fƒkapcsoló
14. Masszatovábbítás-kapcsoló
15. Huzal-behúzó
16. Kiömlƒnyílás (huzalmaradványok)
17. Digitális kijelzƒ valós-masszahƒmérséklet érték
18. Digitális kijelzƒ beállítottmasszahƒmérséklet érték
19. Potencióméter
masszahƒmérséklet
20. Digitális kijelzƒ valóslevegƒhƒmérséklet érték
21. Digitális kijelzƒ
levegƒhƒmérséklet érték
22. Potencióméter
levegƒ hƒmérséklet
23. Potencióméter huzal-behúzási
13
18
19
20
21
22
23
Page 83
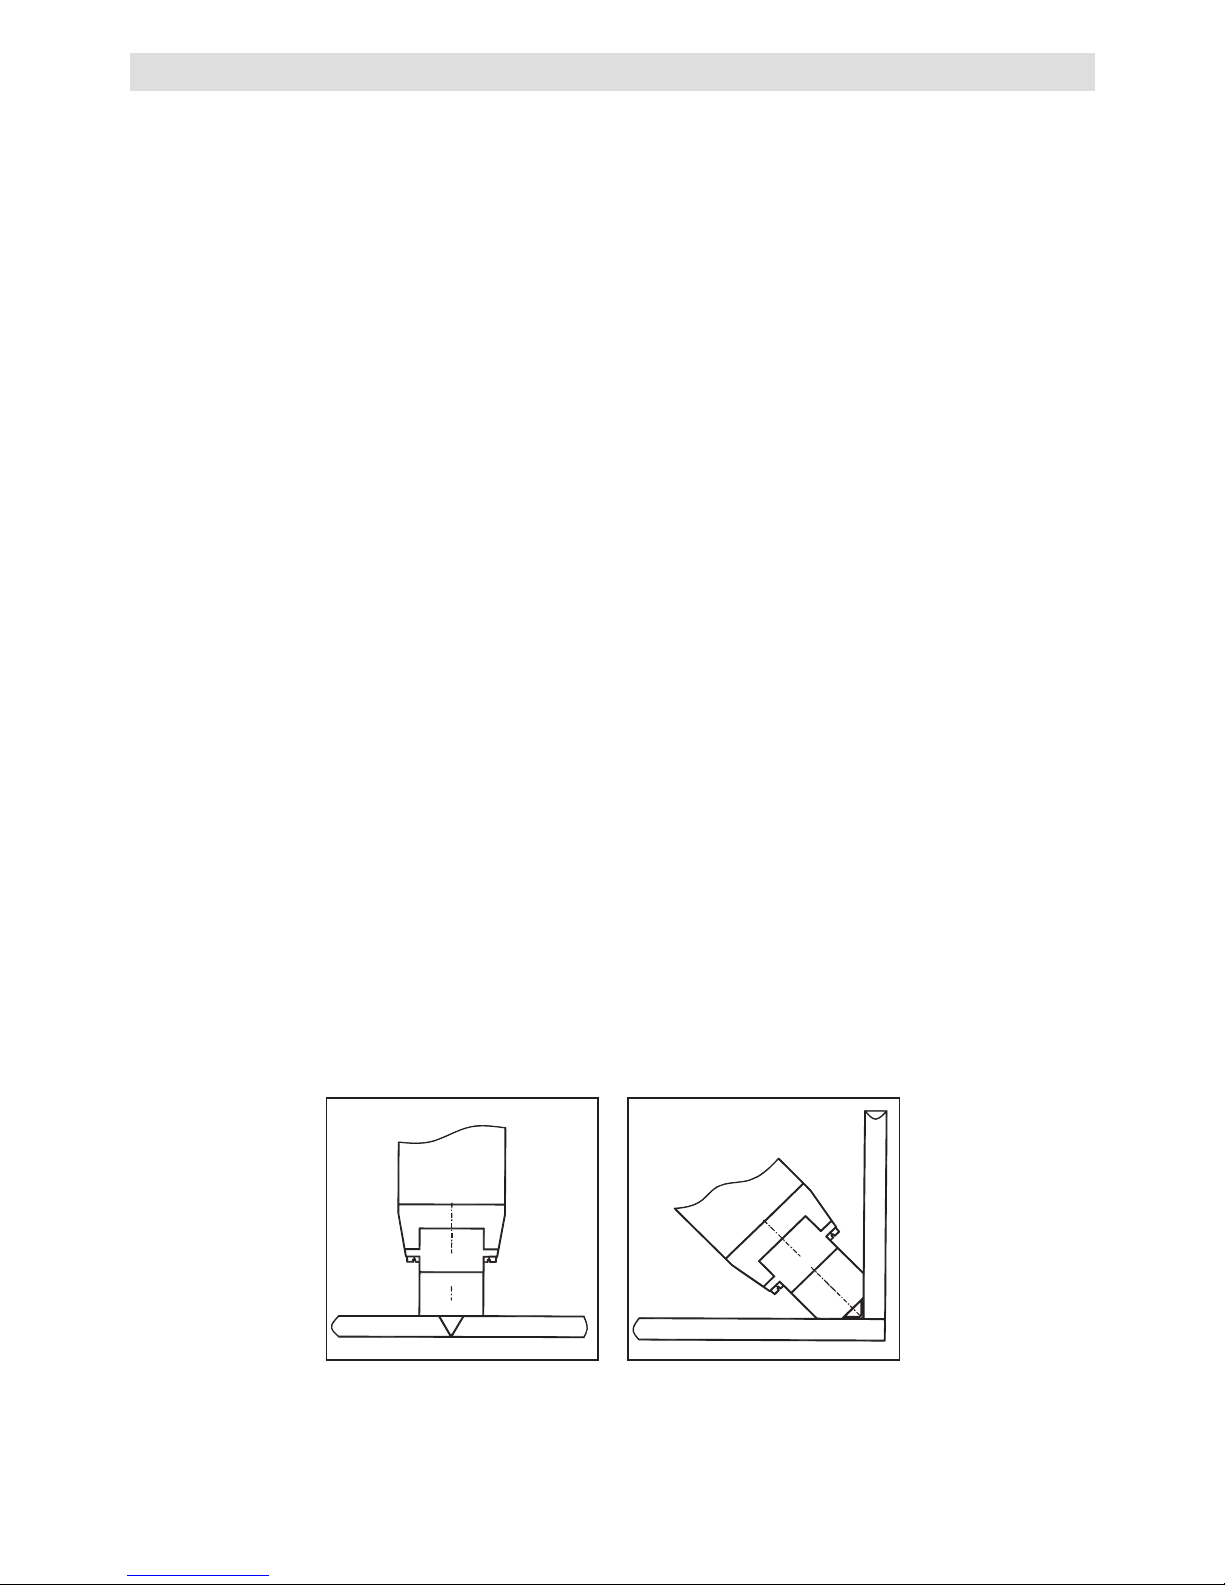
83
• Az igény szerinti h
hegesztƒpapucsot (1)
a papucs-csere elƒírásainak megfelelƒen
felszerelni.
• A készüléket az elektromos hálózatra csatlakoztatni.
• A készüléket a f
fƒkapcsolóval (13)
bekapcsolni.
A d
digitális kijelzƒn a valós-levegƒhƒmérséklet érték (20)
helyén a software verziója
jelenik meg.
• A kívánt levegƒ- és masszahƒmérséklet beállítása.
–
Potencióméter levegƒhƒmérséklet (22), digitális kijelzƒ beállított- levegƒhƒmérséklet
érték (21).
–
Potencióméter masszahƒmérséklet (19), digitális kijelzƒ beállított-masszahƒmérséklet
érték (18).
– Elƒtolást 2-es fokozatra állítani.
•F
Figyelem
– A hƒmérsékletet úgy kell kiválasztani, hogy a hegesztƒhuzal ne legyen túlhevítve.
– A massza készüléken belüli túlhevülése t†zveszélyt idézhet elƒ!
•A beállított hƒmérséklet eléréséig a készülékben a massza-továbbítás nem
indítható el.
• Amíg a massza-továbbítás nem indítható el, addig a digitális kijelzƒn villog a
beállított levegohomérséklet érték (21), beállított masszahomérséklet érték (18),
valós levegohomérséklet érték (20)
és a v
valós masszahomérséklet érték (17)
.
• A beállított hƒmérséklet elérése után, d
digitális kijelzƒ valós masszahomérséklet
érték (17)
és a villogás megsz†nését követƒen elindítható a hegesztési folyamat.
– A hegesztendƒ anyagnak és a környezeti viszonyoknak megfelelƒen a
massza-továbbítás engedélyezése után a felfutési idƒ szükség esetén
meghosszabbítható.
– Megjegyzés: A hegesztƒpapucsban lévƒ anyagnak plasztifikáltnak kell lennie.
•
Egy fogó segítségével, enyhe húzással a h
hegesztƒpapucs (1)
elejébe szorult
anyagot eltávolíthatjuk.
Üzembe helyezés
Hegesztési pozíciók
V-/X-varrat
Sarok-varrat
Page 84
84
•A m
masszatovábbítás-kapcsoló (14)
lenyomásával bekapcsoljuk a hegesztƒhuzal
továbbítását (két fix állású kapcsoló).
–
A m
masszatovábbítás-kapcsoló (14)
ismételt megnyomásával a továbbítás
kikapcsolható.
•
Indítsuk el a készüléket a m
masszatovábbítás-kapcsolóval (14)
és hagyjunk valamennyi
masszát kijönni.
•
Állítsuk be a kívánt továbbítási sebességet a h
huzaltovábbítás-sebesség
potencióméterrel (23)
(függ a varrat geometriájától).
• Kapcsoljuk ki a masszakitolást a m
masszatovábbítás-kapcsolóval (14)
.
•Az e
elƒmelegítƒ fúvókát (5)
irányítsuk a hegesztési zónára .
• Ingázó mozgással melegítsük elƒ a hegesztési zónát.
• A készüléket helyezzük az elƒkészített hegesztési zónára és kapcsoljuk be a
masszatovábbítás-kapcsolót (14)
.
• Próbahegesztés.
• Szükség szerint változtassuk meg a beállításokat.
•F
Figyelem:
Ha a d
digitális kijelzƒ beállított-levegƒhƒmérséklet értéke (21)
magasabbra van
állítva, mint a d
digitális kijelzƒ beállított-masszahƒmérséklet értéke (18)
és a készülék
hosszabb ideig továbbítás nélkül m†ködik, a d
digitális kijelzƒ valós-masszahƒmérséklet
értéke (17)
változatlan beállítások esetén a b
beállított -levegƒhƒmérséklet
érték (21)
fölé emelkedhet. Ezt az üzemi állapotot lehetƒleg kerüljük, mert a massza így
termikusan sérül. Ha a továbbítást a m
masszatovábbítás-kapcsoló (14)
által aktiváljuk
és
új hegesztƒhuzalt vezetünk be, a masszahƒmérséklet ismét eléri a beállított értéket.
• A készüléket használat után hagyjuk visszah†lni.
VIGYÁZAT égésveszély.
• A hegesztƒpapucs cseréjét nem szabad hideg készüléken végezni.
• Az üzemmeleg készüléket kapcsoljuk ki és válasszuk le az elektromos hálózatról.
•A h
hegesztƒpapucs tartót (3)
a h
hegesztƒpapucs-tartó rögzítƒcsavarjainak (4)
kioldásával távolítsuk el a f
f†tƒelem-csƒrƒl (8)
(használjunk keszty†t).
•
A m
masszafúvókát (7)
minden hegesztƒpapucs cserénél tisztítsuk meg az
anyagmaradványoktól.
• Szereljük fel a megfelelƒ h
hegesztƒpapucs tartót (3)
.
•A h
hegesztƒpapucs tartót (3)
4 különbözƒ 90°-onkénti pozícióba szerelhetjük fel.
•A h
hegesztƒpapucs (1)
a h
hegesztƒpapucsrögzítƒ-csavarok (2)
kioldásával a
hegesztƒpapucs-tartótól (3)
elválasztható (pl. utómunkálatokhoz).
• A készüléket csatlakoztassuk vissza az elektromos hálózatra és üzemeljük be újra.
•A m
masszatovábbítás-kapcsolóval (14)
kapcsoljuk be a készüléket.
•A b
behúzóba (15)
vezessünk be új huzalt.
• Hagyjuk a készüléket addig m†ködni, amíg a m
masszafúvókán (7)
homogén anyag
nem távozik.
Hegesztƒhuzal csere
Hegesztƒpapucs csere
Hegesztési folyamat
Page 85
85
•H
Hegesztƒhuzal-megakadás
– Ha a hegesztƒhuzal a készüléken kívül megakad, akkor a készülék behúzás nélkül
m†ködik tovább.
–
A hegesztƒhuzal áthaladás biztosítása céljából vizsgáljuk felül a hegesztƒhuzaltoleranciát.
– Kapcsoljuk be a készüléket a m
masszatovábbítás-kapcsolóval (14)
.
– A hegesztƒhuzalt a b
behúzóba (15)
csak kézzel szabad betolni.
– Huzalmaradványok a k
kiömlƒnyíláson (16)
keresztül távoznak.
–
FIGYELEM
a huzalmaradványok eltávolításához nem szabad semmilyen szerszámot,
vagy egyéb eszközt használni.
• Ha a huzaltovábbítás megakad, fenn áll a lehetƒség, hogy a huzalt visszafelé
távolítsuk el a készülékbƒl.
– A állítsuk le a továbbítást a m
masszatovábbítás-kapcsolóval (14)
.
– L
Levegƒhƒmérséklet-potenciómétert (22)
és m
masszahƒmérséklet -potenciómétert
(19)
állítsuk az OFF értékre.
– kb. 2 másodperc múlva kapcsoljuk be a m
masszatovábbítás-kapcsolót (14)
, a készülék
fordított irányba lép m†ködésbe (sebesség fix).
– A kilépƒ huzal enyhe húzásával azt könnyedén eltávolíthatjuk.
– Végezetül kapcsoljuk ki a továbbítást a m
masszatovábbítás-kapcsoló (14)
le-nyomásával.
– A l
levegƒhƒmérséklet (22)
és m
masszahƒmérséklet (19)
kívánt értékeit állítsuk be a
megfelelƒ potenciómétereken.
– Végül vezessünk be új hegesztƒhuzalt és kapcsoljuk be a m
masszatovábbítás-
kapcsolót (14)
. Figyelem: A sérült huzalrészt vágjuk le.
– Az új huzalt alacsony behúzási sebességgel vezessük be.
– Mikor a h
hegesztƒpapucson (1)
plasztifikált massza lép ki, a készülék újra
üzemképes.
•H
Hibajelentések a digitális kijelzƒn
– Ha a készülék m†ködése közben hiba lép fel, az a kijelzƒn megjelenik.
– A készüléket a hibakód megadásával juttassák el a legközelebbi szervizbe
M†ködési zavarok és teendƒk
A d
digitális kijelzƒ valós-masszahƒmérséklet érték (17) és digitális kijelzƒ
valós- levegƒhƒmér-séklet érték (20)
helyett E
ERR
jelenik meg.
A d
digitális kijelzƒ beállított-levegƒhƒmérséklet érték (21)
helyett a következƒ
hibakódok jelennek meg:
LO A levegƒ-szabályzó körben nem áll fenn hiba
L1 A hƒmérƒszonda hibás, vagy a levegƒ hƒmérséklete túl magas
L2
A levegƒf†tés tönkrement, vagy a levegƒ hƒmérƒszondája rövidzárlatos lett
L3 A f†tƒbetét túlmelegedett, fotóellenállás m†ködésbe lépett
L6 Az elektronika túlmelegedett
A d
digitális kijelzƒ beállított-masszahƒmérséklet érték (18)
helyett a következƒ
hibakódok jelennek meg:
PO A massza-szabályzó körben nem áll fenn hiba
P1
A hƒmérƒszonda meghibásodott, vagy a massza-f†tés túl magas
hƒmérséklet†
P2 A massza-f†tés tönkrement, vagy a massza hƒmérsékletszonda tönkrement
Page 86
86
• A készülékhez kizárólag csak LEISTER-tartozékok használhatók.
•
A készülék l
levegƒsz†rƒjét (10)
a piszoktól egy ecsettel tisztítsuk meg, vagy cseréljük ki.
•A m
masszafúvókát (7)
minden hegesztƒpapucs cserénél takarítsuk meg az
anyagmaradványoktól.
• A hálózati kábelt és a csatlakozó dugókat ellenƒrizni, hogy azokon nincsenek-e
elektromos és mechanikus sérülések.
•
A szénkefék minimális hosszúságánál a kifúvó-motor automatikusan leáll.
Vizsgál
tassa át készülékét szervizével. A motor szénkeféinek élettartama kb.
1000 üzemóra.
•A hajtásmotor szénkeféinek állapotát ca. 1000 üzemóránként ellenƒriztesse
szervizével.
• A készülékeket csak a hivatalos L
LEISTER- képviselet és szerviz
javíthatja. A szerviz az
elƒírásoknak megfelelƒ eredeti Leister alkatrészekkel történƒ, ill. 2
24 órán belüli
javítást
biztosít Önnek.
• Erre a készülékre a vásárlás dátumától számítva egy (1) év garanciát nyújtunk. (A
vásárlás dátumát számlával vagy szállítólevéllel kell igazolni.) A keletkezett károkat
helyettesítƒ szállítással vagy javítással szüntetjük meg. A f†tƒelemekre a garancia
nem vonatkozik.
• Az ezen túlmenƒ igényeket a törvényi rendelkezések fenntartásával kizárjuk.
•
A természetes elhasználódásra, túlterhelésre vagy szakszer†tlen kezelésre
visszavezethetƒ károkra a garancia nem vonatkozik.
• Olyan készülékeket illetƒen amelyeket a vevƒ átalakított vagy megváltoztatott,
igények nem támaszthatók.
SZERVIZELÉS ÉS JAVÍTÁS
GARANCIÁLIS JOGOK ÉS KÖTELEZETTSÉGEK
KARBANTARTÁS
TARTOZÉKOK
Page 87
Page 88
®
Your authorised Service Centre is:
Leister Technologies AG
Galileo-Strasse 10
CH-6056 Kaegiswil/Switzerland
Tel. +41-41662 74 74
Fax +41-41662 74 16
www.leister.com
[email protected]
BA WELDMAX / 06.2000 / 03.2012
Art.118.586
© Copyright by Leister
 Loading...