

Page 1
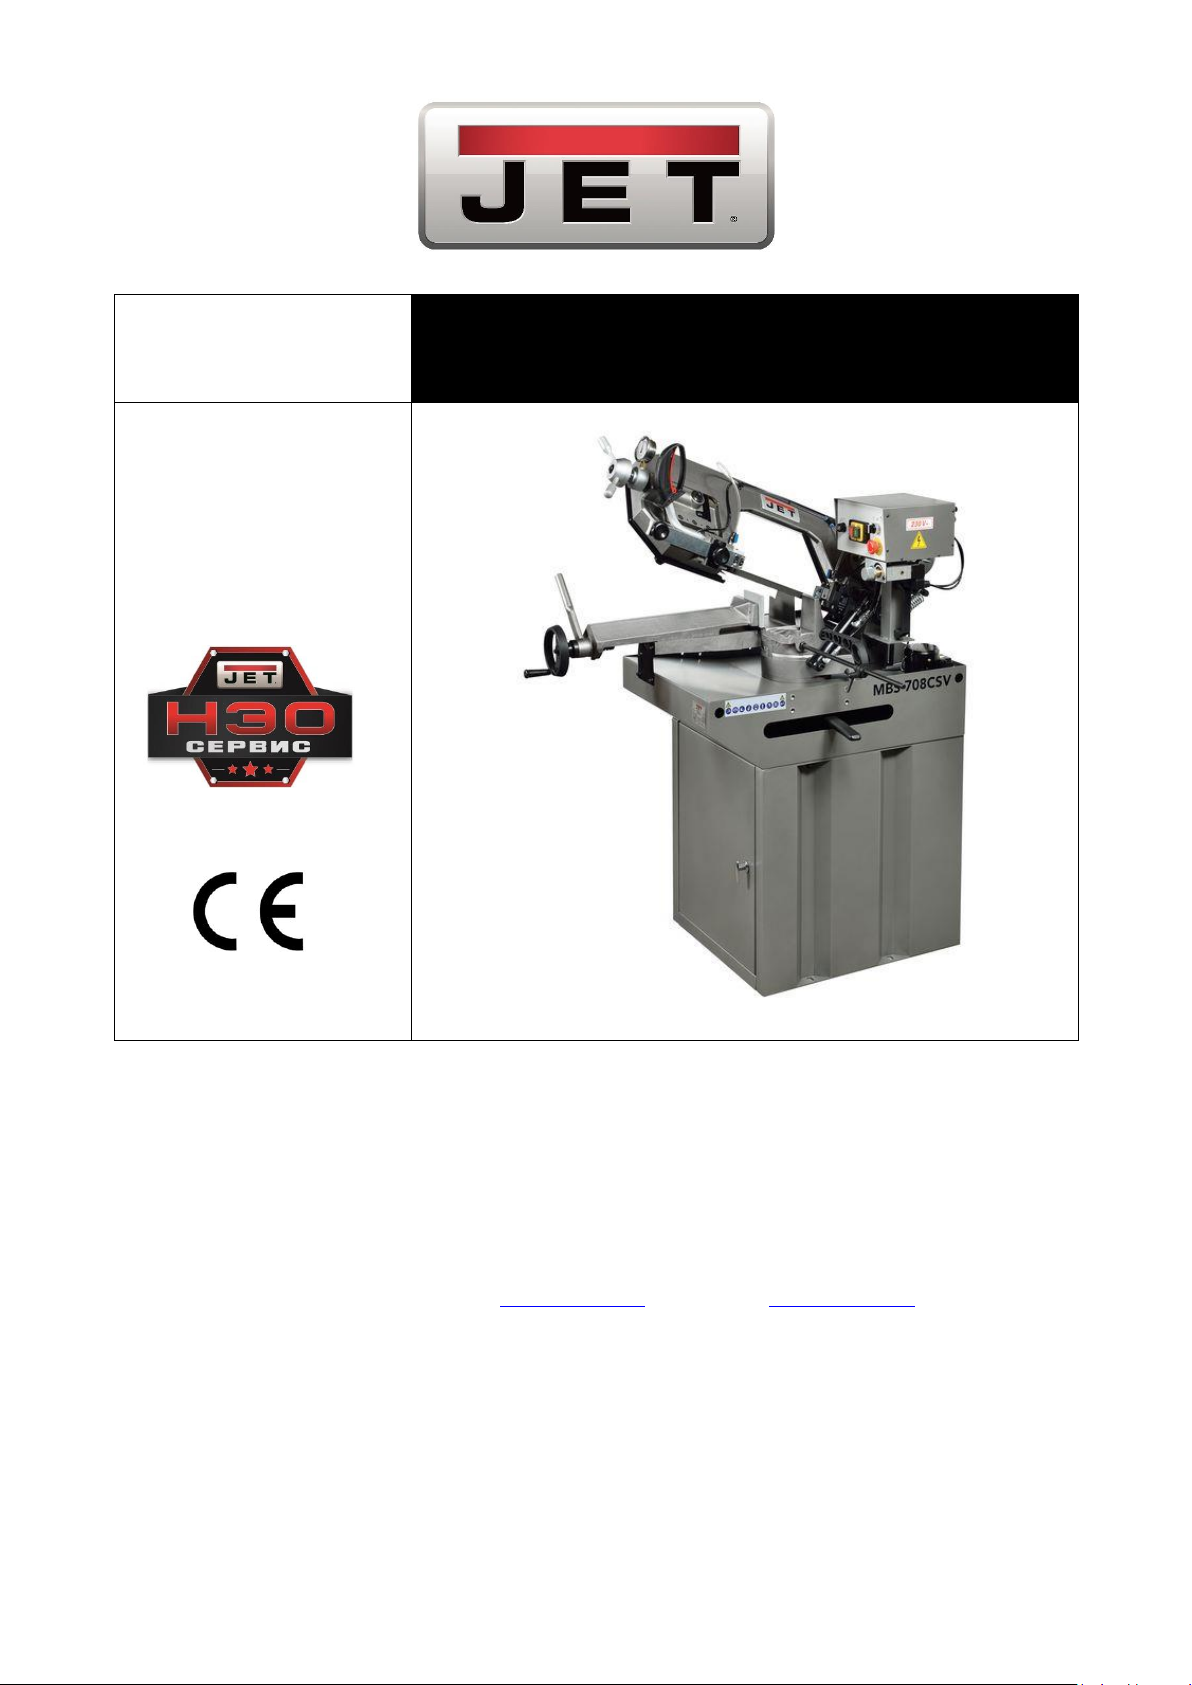
MBS-708CSV
Ленточнопильный станок по
металлу
Язык: RUS
Паспорт станка
JPW (Tool) AG, Taemperlistrasse 7, CH-8117 Fällanden, Switzerland
Импортер и эксклюзивный дистрибьютор в РФ:
Санкт-Петербург, ул. Софийская д.14, тел.: +7 (812) 334-33-28
Представительство в Москве: ООО «ИТА-СПб»
Москва, Переведеновский переулок, д. 17, тел.: +7 (495) 660-38-83
8-800-555-91-82 бесплатный звонок по России
Официальный вебсайт: www.jettools.ru Эл. Почта: [email protected]
Made in Taiwan /Сделано на Тайване
www.jettools.com
ООО «ИТА-СПб»
50000330M
Июль-2017
Page 2
Декларация о соответствии ЕС
Изделие: Ленточнопильный станок по металлу
MBS-708CSV
Артикул: 50000330M
Торговая марка: JET
Изготовитель:
Компания JPW (Tool) AG, ул. Темперлиштрассе 5, CH-81 17 Фелланден, Швейцария
Настоящим мы заявляем под свою полную ответственность,
что данный продукт соответствует нормативным требованиям:
*2006/42/EC Директива о механическом оборудовании
*2004/108/EC Директива по электромагнитной совместимости
*2006/95/EC Директива ЕС по низковольтному электрооборудованию
* 2011/65/EC Директива ЕС по ограничению использования опасных веществ
проект выполнен в соответствии со стандартами
** EN 13898, EN 60204-1, EN 50370-1, EN 50370-2
Техническую документацию составил Хансйорг Бруннер, отдел управления продукцией
24 Февраля 2014 Эдуард Шарер, Генеральный директор
Компания JPW (Tool) AG, ул. Темперлиштрассе 5, CH-81 17 Фелланден, Швейцария
Руководство по эксплуатации станка JET MBS-708CSV 2
Page 3
Инструкция по эксплуатации ленточнопильного станка модели MBS-708CSV
Уважаемый покупатель, большое спасибо за доверие, которое Вы оказали нам, купив наш новый станок
марки JET. Эта инструкция разработана для владельцев и обслуживающего персонала ленточнопильного
станка по металлу мод. MBS-708CSV с целью обеспечения надежного пуска в работу и эксплуатации станка, а
также его технического обслуживания. Обратите, пожалуйста, внимание на информацию этой инструкции по
эксплуатации и прилагаемых документов. Полностью прочитайте эту инструкцию, особенно указания по
технике безопасности, прежде чем Вы смонтируете станок, запустите его в эксплуатацию или будете
проводить работы по техническому обслуживанию. Для достижения максимального срока службы и
производительности Вашего станка тщательно следуйте, пожалуйста, нашим указаниям.
Оглавление
1. Гарантийные обязательства .................................. 3
12. ОСНОВНЫЕ ПРИЧИНЫ ПРЕЖДЕВРЕМЕННОГО
ВЫХОДА ЛЕНТОЧНОГО ПОЛОТНА ИЗ СТРОЯ ......... 15
1.1 Условия предоставления: ................................ 3
1.2 Гарантия не распространяется на: .................. 3
1.3 Гарантийный ремонт не осуществляется в
следующих случаях: ............................................... 4
2. Безопасность ........................................................... 4
2.1 Предписания оператору .................................. 4
2.2 Общие указания по технике безопасности .... 5
2.3 Прочие опасности ............................................. 5
3. Спецификация станка............................................. 6
3.1 Технические характеристики........................... 6
3.2 Уровень шума ................................................... 6
3.3 Объем поставки ................................................ 6
3.4 Описание станка ............................................... 6
4. Транспортировка и пуск в эксплуатацию ............. 7
4.1 Транспортировка и установка ......................... 7
4.2 Монтаж .............................................................. 7
4.3 Подсоединение к электрической сети. .......... 7
5. Работа станка .......................................................... 7
5.1 Операции на станке ......................................... 7
6. Работа по наладке и регулировке ......................... 8
6.1 Монтаж пильного полотна .............................. 8
6.2 Направляющая пильного полотна .................. 8
6.3 Регулировка направляющей роликов. ........... 8
6.4 Регулировка положения полотна на шкивах . 8
6.5 Регулировка тисков .......................................... 9
6.6 Пиление под углом .......................................... 9
7. Контроль и техническое обслуживание ............... 9
1. ГАРАНТИЙНЫЕ ОБЯЗАТЕЛЬСТВА
1.1 Условия предоставления:
Компания JET стремится к тому, чтобы ее продукты
отвечали высоким требованиям клиентов по
качеству и стойкости.
JET гарантирует первому владельцу, что каждый
продукт не имеет дефектов материалов и дефектов
обработки.
Jet предоставляет 2 года гарантии в соответствии с
нижеперечисленными гарантийными
обязательствами:
Гарантийный срок 2 (два) года со дня продажи.
Днем продажи является дата оформления товарнотранспортных документов и/или дата заполнения
Гарантийного талона.
Гарантийный, а также негарантийный и
послегарантийный ремонт производится только в
сервисных центрах, указанных в гарантийном
талоне, или авторизованных сервисных центрах.
После полной выработки ресурса оборудования
рекомендуется сдать его в сервис-центр для
последующей утилизации.
Гарантия распространяется только на
производственные дефекты, выявленные в
процессе эксплуатации оборудования в период
гарантийного срока.
В гарантийный ремонт принимается оборудование
при обязательном наличии правильно
оформленных документов: гарантийного талона,
согласованного с сервис-центром образца с
указанием заводского номера, даты продажи,
штампом торговой организации и подписью
покупателя, а также при наличии кассового чека,
свидетельствующего о покупке.
Общие указания ..................................................... 9
8. Устранение неисправностей ................................. 9
9. Дополнительные принадлежности ...................... 9
10. ВЫБОР ЛЕНТОЧНОГО ПОЛОТНА ........................ 10
11. ЭКСПЛУАТАЦИЯ ЛЕНТОЧНОГО ПОЛОТНА ........ 14
Руководство по эксплуатации станка JET MBS-708CSV 3
1.2 Гарантия не распространяется на:
сменные принадлежности (аксессуары), например:
сверла, буры; сверлильные и токарные патроны
всех типов и кулачки и цанги к ним; подошвы
шлифовальных машин и т.п. (см. список сменных
принадлежностей (аксессуаров) JET);
Page 4
быстроизнашиваемые детали, например: угольные
щетки, приводные ремни, защитные кожухи,
направляющие и подающие резиновые ролики,
подшипники, зубчатые ремни и колеса и прочее.
Замена их является платной услугой;
оборудование JET со стертым полностью или
частично заводским номером;
шнуры питания, в случае поврежденной изоляции
замена шнура питания обязательна.
1.3 Гарантийный ремонт не осуществляется в
следующих случаях:
при использовании оборудования не по
назначению, указанному в инструкции по
эксплуатации;
при механических повреждениях оборудования;
при возникновении недостатков из-за действий
третьих лиц, обстоятельств непреодолимой силы, а
также неблагоприятных атмосферных или иных
внешних воздействий на оборудование, таких как
дождь, снег повышенная влажность, нагрев,
агрессивные среды и др.;
при естественном износе оборудования (полная
выработка ресурса, сильное внутреннее или
внешнее загрязнение, ржавчина);
при возникновении повреждений из-за
несоблюдения предусмотренных инструкцией
условий эксплуатации (см. главу «Техника
безопасности»);
при порче оборудования из-за скачков напряжения
в электросети;
при попадании в оборудование посторонних
предметов, например, песка, камней, насекомых,
материалов или веществ, не являющихся
отходами, сопровождающими применение по
назначению;
при повреждении оборудования вследствие
несоблюдения правил хранения, указанных в
инструкции;
после попыток самостоятельного вскрытия,
ремонта, внесения конструктивных изменений,
несоблюдения правил смазки оборудования;
при повреждении оборудования из-за небрежной
транспортировки. Оборудование должно
перевозиться в собранном виде в упаковке,
предотвращающей механические или иные
повреждения и защищающей от неблагоприятного
воздействия окружающей среды.
Гарантийный ремонт частично или полностью
разобранного оборудования исключен.
Профилактическое обслуживание оборудования,
например: чистка, промывка, смазка, в период
гарантийного срока является платной услугой.
Настройка, регулировка, наладка и техническое
обслуживание оборудования осуществляются
покупателем.
По окончании срока службы рекомендуется
обратиться в сервисный центр для
профилактического осмотра оборудования.
Эта гарантия не распространяется на те дефекты,
которые вызваны прямыми или косвенными
нарушениями, невнимательностью, случайными
повреждениями, неквалифицированным
ремонтом, недостаточным техническим
обслуживанием, а также естественным износом.
Гарантия JET начинается с даты продажи первому
покупателю.
JET возвращает отремонтированный продукт или
производит его замену бесплатно. Если будет
установлено, что дефект отсутствует, или его
причины не входят в объем гарантии JET, то клиент
сам несет расходы за хранение и обратную
пересылку продукта.
JЕТ оставляет за собой право на изменение
деталей и принадлежностей, если это будет
признано целесообразным.
2. БЕЗОПАСНОСТЬ
2.1 Предписания оператору
Станок предназначен для распиливания
обрабатываемых резанием металлов и пластмасс.
Обработка других материалов является
недопустимой или в особых случаях может
производиться после консультации с
производителем станка.
Запрещается обрабатывать магний -
высокая опасность возгорания!
Применение по назначению включает в себя также
соблюдение инструкций по эксплуатации и
техническому обслуживанию, предоставленных
изготовителем.
Станок разрешается обслуживать лицам, которые
ознакомлены с его работой и техническим
обслуживанием и предупреждены о возможных
опасностях.
Необходимо соблюдать также установленный
законом возраст.
Использовать станок только в технически
исправном состоянии.
При работе на станке должны быть смонтированы
все защитные приспособления и крышки.
Наряду с указаниями по технике безопасности,
содержащимися в инструкции по эксплуатации, и
особыми предписаниями Вашей страны
необходимо принимать во внимание
общепринятые технические правила работы на
металлообрабатывающих станках.
Каждое отклоняющееся от этих правил
использование рассматривается как неправильное
применение. Изготовитель не несет
ответственности за повреждения, происшедшие в
Руководство по эксплуатации станка JET MBS-708CSV 4
Page 5
результате этого. Ответственность несет только
пользователь.
2.2 Общие указания по технике безопасности
Металлообрабатывающие станки при
неквалифицированном обращении представляют
определенную опасность. Поэтому для безопасной
работы необходимо соблюдение имеющихся
предписаний по технике безопасности и
нижеследующих указаний.
Прочитайте и изучите полностью инструкцию по
эксплуатации, прежде чем Вы начнете монтаж
станка и работу на нем.
Храните инструкцию по эксплуатации, защищая ее
от грязи и влаги, рядом со станком и передавайте
ее дальше новому владельцу станка.
На станке не разрешается проводить какие-либо
изменения, дополнения и перестроения
Ежедневно перед включением станка проверяйте
безупречную работу и наличие необходимых
защитных приспособлений.
Необходимо сообщать об обнаруженных
недостатках на станке или защитных
приспособлениях и устранять их с привлечением
уполномоченных для этого работников.
В таких случаях не проводите на станке никаких
работ, обезопасьте станок посредством
отключения от сети.
Для защиты длинных волос необходимо надевать
защитный головной убор или косынку.
Работайте в плотно прилегающей одежде.
Снимайте украшения, кольца и наручные часы.
Носите защитную обувь, ни в коем случае не
надевайте прогулочную обувь или сандалии.
Используйте средства индивидуальной защиты,
предписанные для работы инструкцией.
При работе на станке не надевать перчатки.
Для безопасного обращения с полотнами пилы
используйте подходящие рабочие перчатки.
При работе с длинными заготовками используйте
специальные удлинительные приспособления
стола, роликовые упоры и т. п.
При распиливании круглых заготовок обезопасьте
их от прокручивания. При распиливании
неудобных заготовок используйте специально
предназначенные вспомогательные
приспособления для опоры.
Устанавливайте направляющие полотна пилы как
можно ближе к заготовке.
Удаляйте заклинившие заготовки только при
выключенном моторе и при полной остановке
станка.
Станок должен быть установлен так, чтобы было
достаточно места для его обслуживания и подачи
заготовок.
Следите за хорошим освещением.
Следите за тем, чтобы станок устойчиво стоял на
твердом и ровном основании.
Следите за тем, чтобы электрическая проводка не
мешала рабочему процессу, и чтобы об нее нельзя
было споткнуться.
Содержите рабочее место свободным от
мешающих заготовок и прочих предметов.
Будьте внимательны и сконцентрированы.
Серьезно относитесь к работе.
Никогда не работайте на станке под воздействием
психотропных средств, таких как алкоголь и
наркотики. Принимайте во внимание, что
медикаменты также могут оказывать вредное
воздействие на Ваше состояние.
Удаляйте детей и посторонних лиц с рабочего
места.
Не оставляйте без присмотра работающий станок.
Перед уходом с рабочего места отключите станок.
Не используйте станок поблизости от мест
хранения горючих жидкостей и газов.
Принимайте во внимание возможности сообщения
о пожаре и борьбе с огнем, например, с помощью
расположенных на пожарных щитах
огнетушителей.
Не применяйте станок во влажных помещениях и
не подвергайте его воздействию дождя.
Соблюдайте минимальные и максимальные
размеры заготовок.
Удаляйте стружку и детали только при
остановленном станке.
Работы на электрическом оборудовании станка
разрешается проводить только
квалифицированным электрикам.
Немедленно заменяйте поврежденный сетевой
кабель.
Работы по переоснащению, регулировке и очистке
станка производить только при полной остановке
станка и при отключенном сетевом штекере.
Немедленно заменяйте поврежденные полотна
пилы.
2.3 Прочие опасности
Даже при использовании станка в соответствии с
инструкциями имеются следующие остаточные
опасности:
Опасность повреждения двигающимся полотном
пилы в рабочей зоне.
Опасность от разлома полотна пилы.
Опасность из-за разлетающейся стружки и частей
заготовок.
Опасность из-за шума и летящей стружки.
Обязательно надевайте средства индивидуальной
защиты, такие как защитные очки и наушники.
Опасность поражения электрическим током при
неправильной прокладке кабеля.
Руководство по эксплуатации станка JET MBS-708CSV 5
Page 6
3. СПЕЦИФИКАЦИЯ СТАНКА
3.1 Технические характеристики
Зона обработки:
Зона обработки 90° ............ Ø175, □175, 200x150 мм
Зона обработки 45° ................ Ø115, □90, 120x90 мм
Зона обработки 60° .................... Ø60, □60, 60x60 мм
Скорость движения ленты .................... 30-75 м/мин
Размеры ленточного полотна ......... 20x0,9x2085 мм
Диапазон поворота рамы .............................. 0° + 60°
Мощность двигателя ........................... 2 кВт/S1 100%
Параметры сети ......................................... 230В, 50Гц
Габариты станка (ДхШхВ) ........... 1280x550x1480 мм
Габариты в упаковке (ДхШхВ) ...... 1155х680х920 мм
Масса станка нетто/брутто ....................... 190/215 кг
*Примечание: Спецификация данной инструкции
является общей информацией. Данные
технические характеристики были актуальны на
момент издания руководства по эксплуатации.
Производитель оставляет за собой право на
изменение конструкции и комплектации
оборудования без уведомления потребителя.
Настройка, регулировка, наладка и техническое
обслуживание оборудования осуществляются
покупателем.
В технических характеристиках станков указаны
предельные значения зон обработки, для
оптимального подбора оборудования и
увеличения сроков эксплуатации выбирайте станки
с запасом.
Станок предназначен для эксплуатации в закрытых
помещениях с температурой от 10 до 35⁰С и
относительной влажностью не более 80%.
Во избежание преждевременного выхода
электродвигателя станка из строя и увеличения
ресурса его работы необходимо: регулярно
очищать электродвигатель от стружки и пыли;
контролировать надежность контактов
присоединенных силовых кабелей;
контролировать соответствие сечения силового
или удлинительного кабеля.
Обслуживающий персонал должен иметь
соответствующий допуск на эксплуатацию и
проведение работ на оборудовании оснащенного
электродвигателем напряжением питания 380В,
50Гц.
пользователю станка лучше оценить опасность и
возможные риски.
3.3 Объем поставки
Биметаллическое ленточное полотно М42
Регулируемый концевой упор
Система гидроразгрузки
Автоматический выключатель окончания распила
Система подвода СОЖ
Быстрозажимные тиски
Инструкция по эксплуатации на русском языке
Деталировка
Станки комплектуются одним ленточным
полотном. Для правильного выбора шага зуба
ленточного полотна, подходящего для отрезки
ваших заготовок, пользуйтесь таблицей подбора
полотен в каталоге JET или инструкции.
Помните: что в зависимости от профиля и сечения
отрезаемой заготовки необходимо подбирать и
устанавливать на станке ленточное полотно с
соответствующим шагом и формой зуба. В
инструкции представлены, носящие
информационный характер рекомендации по
выбору и эксплуатации ленточных полотен.
3.4 Описание станка
3.2 Уровень шума
Уровень звукового давления (согласно EN 11202):
Холостой ход ............................................... 75,2 dB(A)
Обработка ................................................... 86,2 dB(A)
Приведенные значения издаваемого шума не
являются необходимым уровнем для безопасной
работы. Они должны дать возможность
Руководство по эксплуатации станка JET MBS-708CSV 6
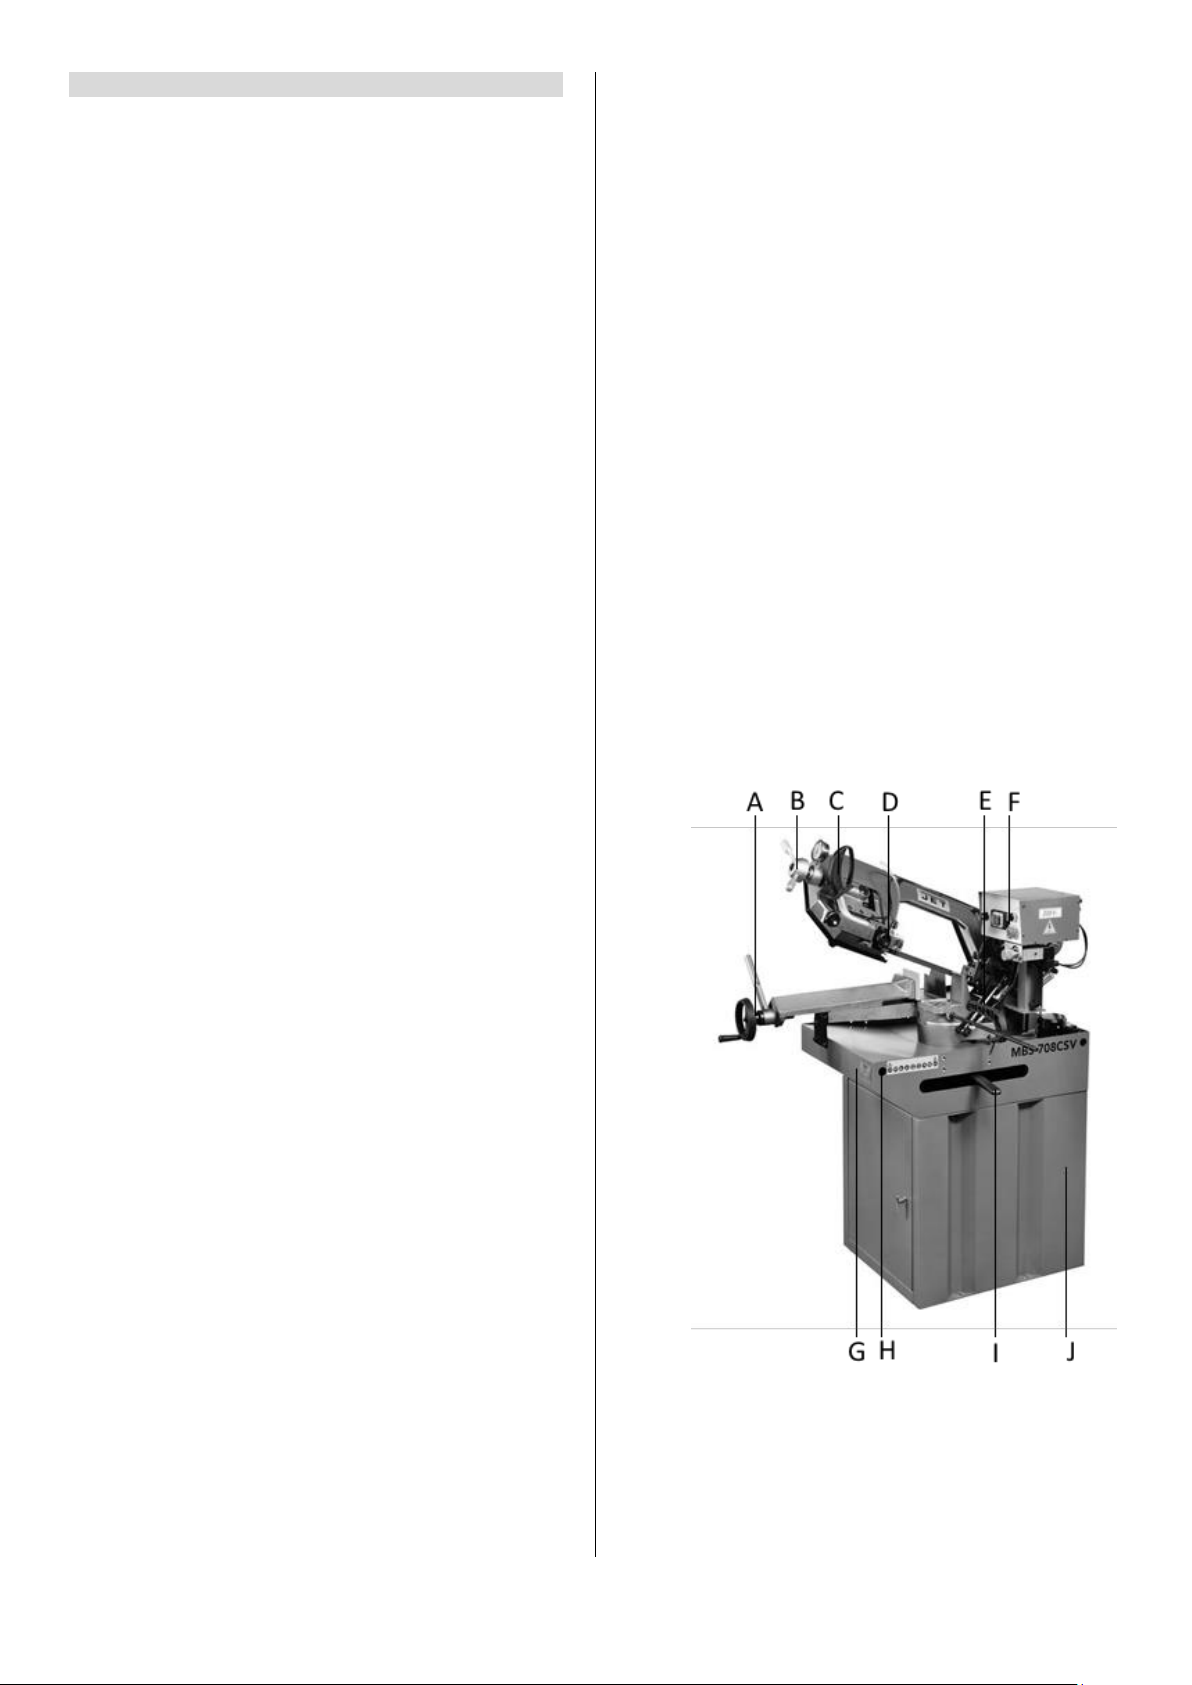
Рис.1
A Маховик и ручка быстрого зажима тисков
B Натяжитель полотна с тензометром
C Ручка подъема пильной рамы с кнопкой
включения
D Направляющая пильного полотна с форсункой
системы подачи СОЖ
Page 7
E Концевой ограничитель подачи заготовки
F Панель управления
G Поддон для сбора стружки и СОЖ
H Монтажное отверстие
I Фиксатор поворота рамы
J Напольная стойка
4. ТРАНСПОРТИРОВКА И ПУСК В
ЭКСПЛУАТАЦИЮ
4.1 Транспортировка и установка
Поднимите станок с поддона и установите на
выбранное для него место.
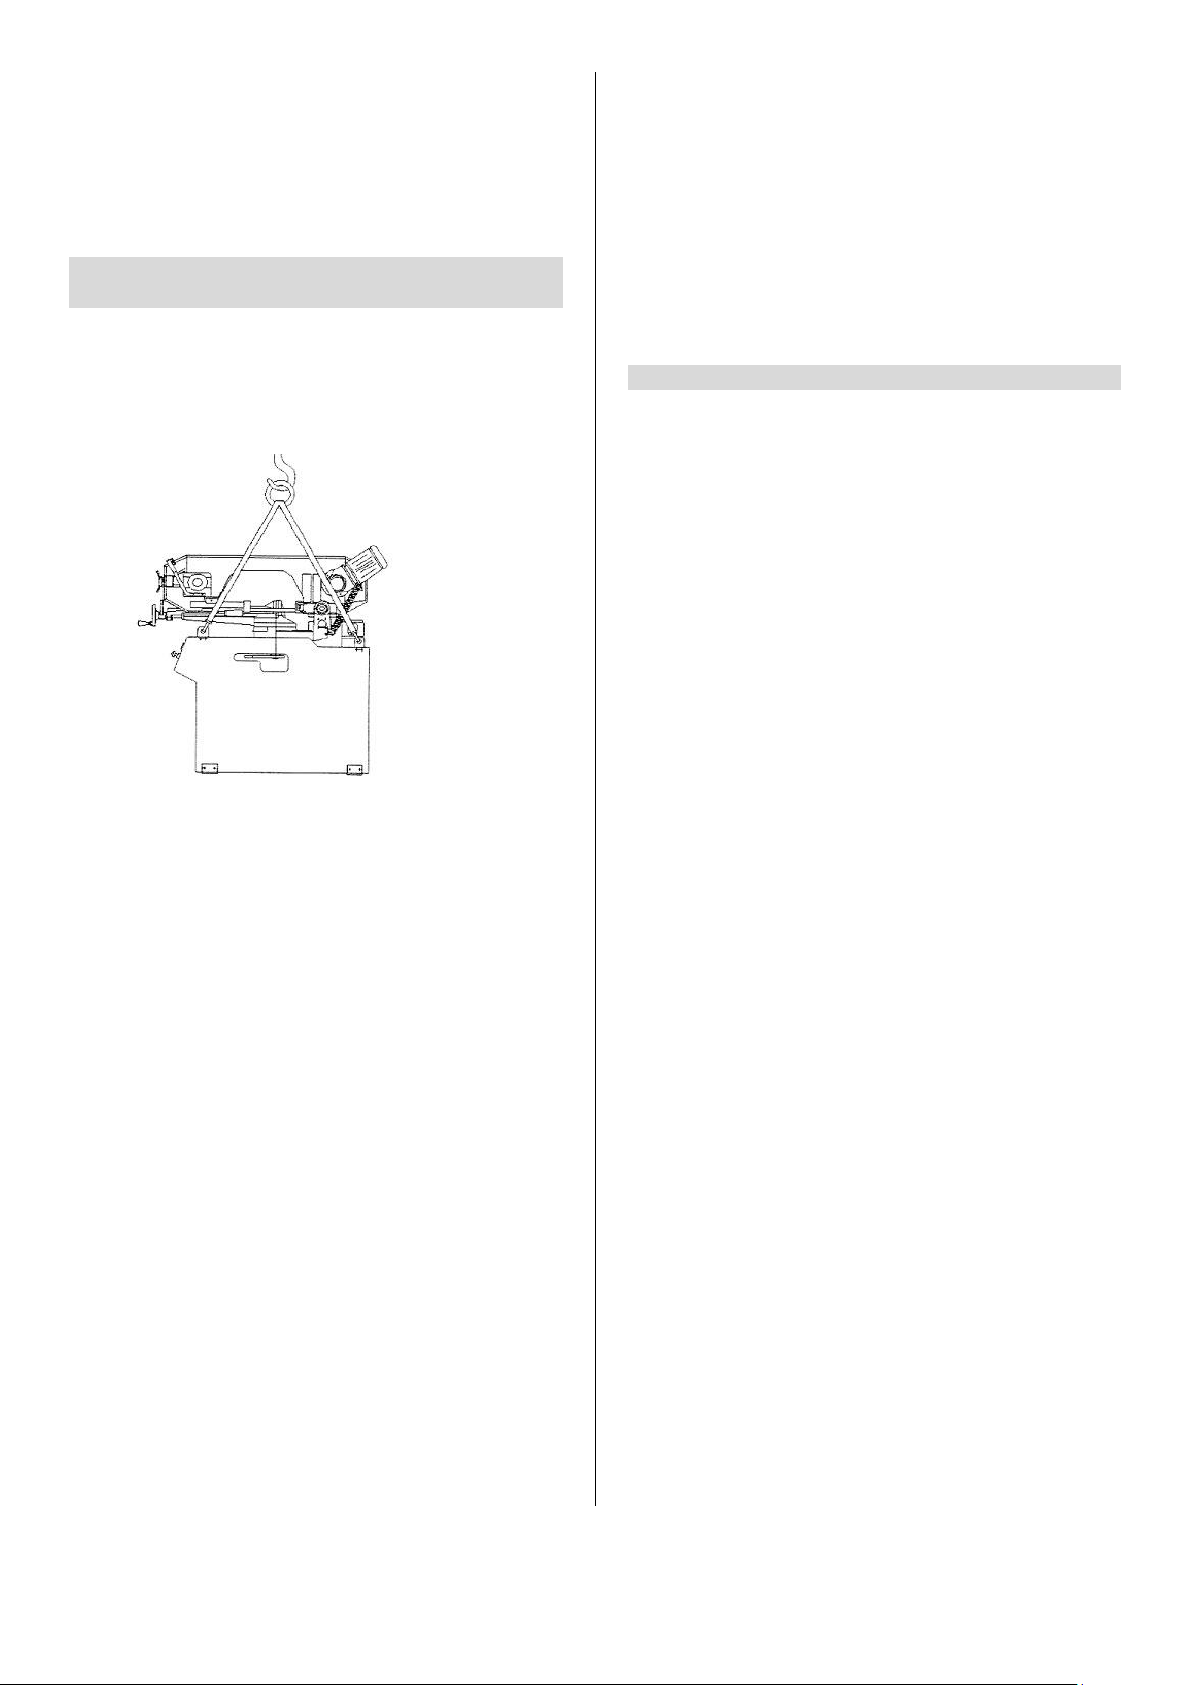
Используйте при этом подъемные ленты, которые
должны быть расположены как это показано на
Рис.3
Внимание:
Станок весит 195 кг.
Принимайте во внимание на достаточную
грузоподъемность и безупречное состояние
грузоподъемного механизма.
Не становитесь под висящим грузом.
Установка станка должна производиться в
закрытом помещении.
Поверхность установки должна быть достаточно
ровной и способной выдерживать нагрузки.
По соображениям упаковки станок поставляется не
полностью смонтированным.
4.2 Монтаж
Если Вы при распаковке обнаружили повреждения
вследствие транспортировки, немедленно
сообщите об этом Вашему продавцу, не запускайте
станок в работу.
Утилизируйте, пожалуйста, упаковку с учетом
охраны окружающей среды.
Удаляйте защитную смазку от ржавчины со стола
станка с помощью мягких растворителей.
Напряжение в сети и частота должны
соответствовать параметрам, указанным на
заводской табличке станка.
Установленное потребителем защитное устройство
должно быть рассчитано на ток 16 А.
Применяйте соединительные провода только с
маркировкой HO7RN-F.
Подключение и ремонт электрического
оборудования разрешается проводить только
квалифицированным электрикам.
5. РАБОТА СТАНКА
Длинные заготовки необходимо поддерживать
роликовыми опорами.
Работайте только с острым пильным полотном, не
имеющим дефектов!
Измерения производите только при
остановленном станке.
Не зажимайте в тисках короткие заготовки.
Для снижения температуры резания, уменьшения
трения и достижения хорошей стойкости пильного
полотна применяйте устройство для подачи
охлаждающего средства.
Следите за тем, чтобы охлаждающее средство
отводилось обратно к устройству для его подачи.
Применяйте в качестве охлаждающего средства
растворимую в воде эмульсию следите за ее
утилизацией в соответствии с требованиями
охраны окружающей среды (принимайте во
внимание указания изготовителя!).
Никогда не производите резание магния – высокая
опасность пожара!
5.1 Операции на станке
Подключите станок к сети.
Убедитесь в достаточном натяжении пильного
полотна и наличии СОЖ в необходимом
количестве.
Поднимите пильную раму и зафиксируйте ее в
верхнем положении используя регулятор подачи
(F, рис.4)
Разместите заготовку в тисках и зажмите,
используя маховик передвижения губки тисков и
ручку быстрого прижима.
Убедитесь в том, что кнопка аварийного останова
(D, рис.4) не нажата. Освободить нажатую кнопку
можно ее поворотом по часовой стрелке.
4.3 Подсоединение к электрической сети.
Подключение к сети потребителем, а также
применяемые удлинители должны
соответствовать предписаниям.
Руководство по эксплуатации станка JET MBS-708CSV 7
Page 8
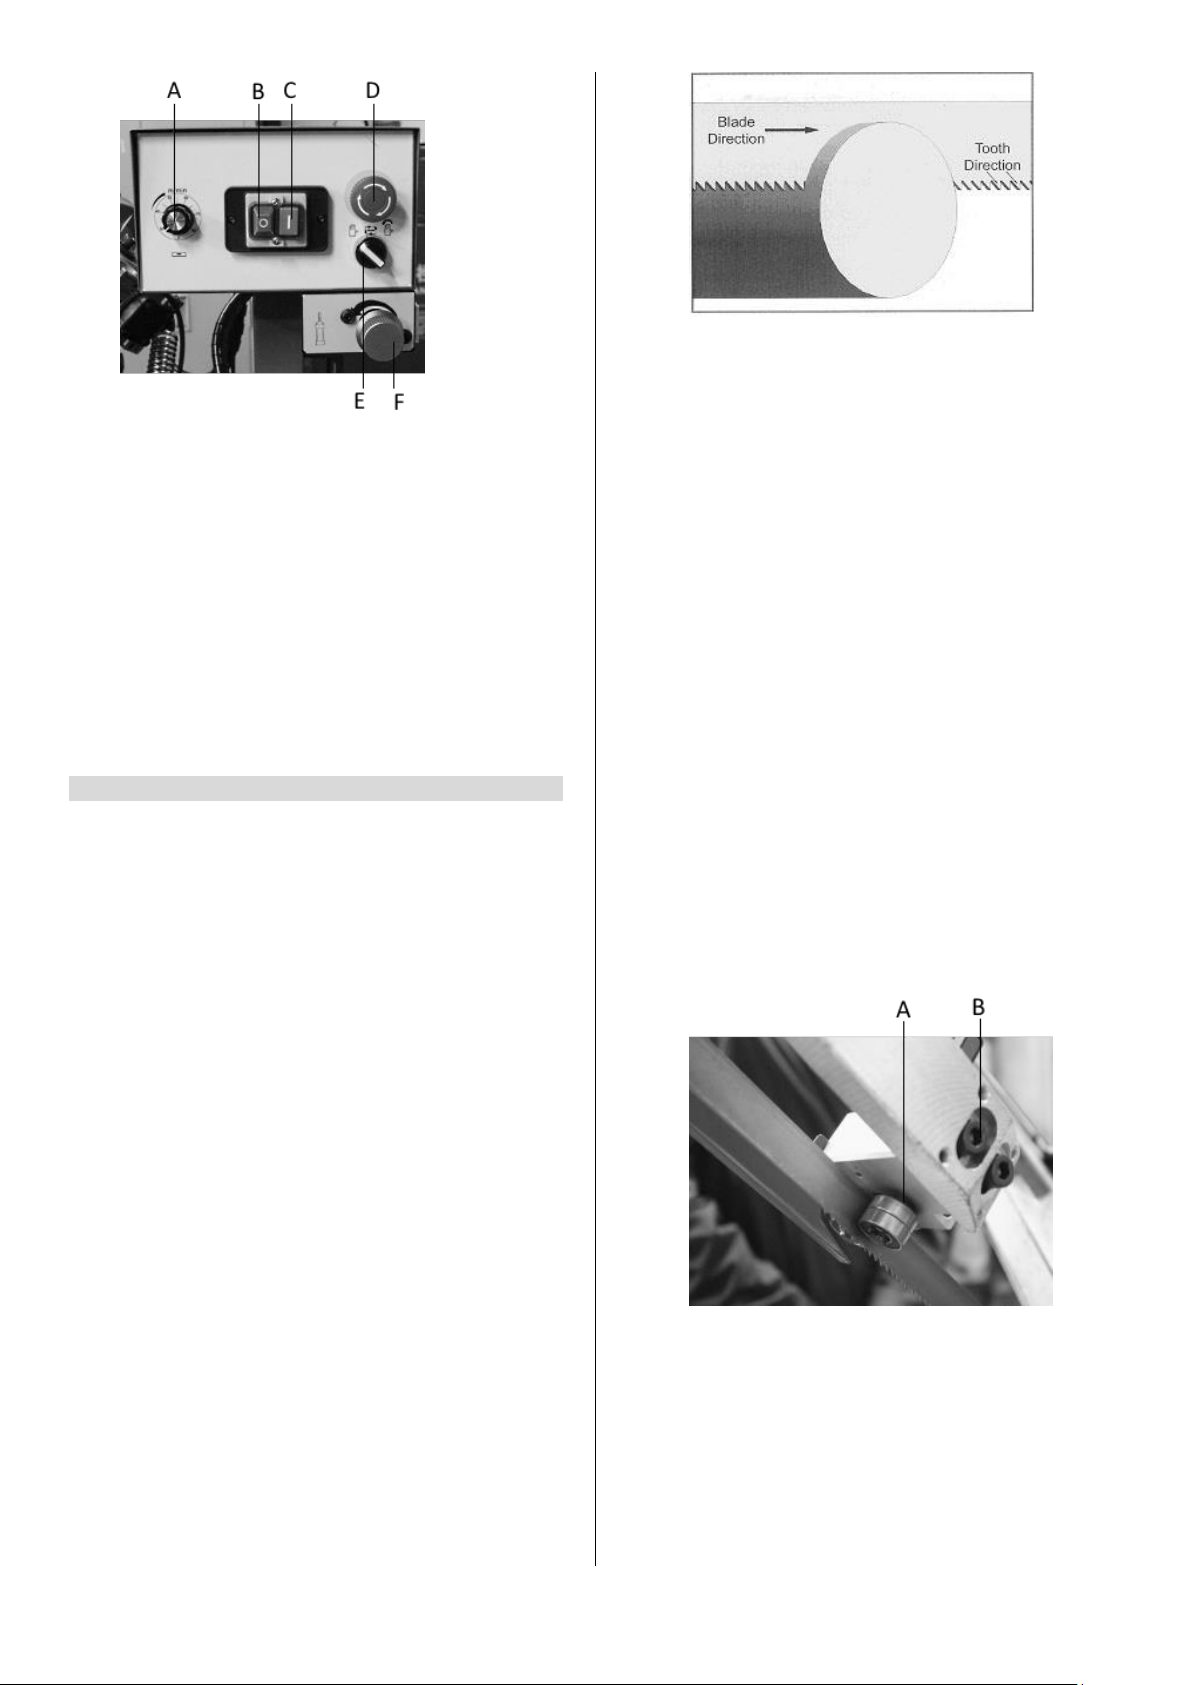
Рис.4
Установите выбранную скорость (А, рис.4) и режим
работы (Е, рис.4).
Включите станок (С, рис.4). Если выбран
автоматический режим работы, ленточное полотно
придет в движение, рама будет опускаться.
В ручном режиме требуется нажимать на кнопку,
расположенную на ручке пильной рамы.
После окончания распила заготовки станок
автоматически выключится.
Если необходимо выключить станок можно
воспользоваться кнопкой (В, рис.4) или кнопкой
аварийной остановки (D, рис.4)
6. РАБОТА ПО НАЛАДКЕ И РЕГУЛИРОВКЕ
Внимание:
Перед работами по наладке и
регулировке станок должен быть предохранен от
непроизвольного включения. Вытащите сетевой
штекер из розетки.
6.1 Монтаж пильного полотна
Отключите подачу электрического тока, для чего
вытащите сетевой штекер.
Пильное полотно должно соответствовать
приведенным техническим характеристикам.
Перед установкой проверьте пильное полотно на
наличие повреждений (трещин, поврежденных
зубьев, изгибов). Не применяйте поврежденные
полотна пил.
При обращении с пильным полотном надевайте
подходящие защитные перчатки.
Поднимите и зафиксируйте пильную раму.
Откройте крышку шкивов.
Сдвиньте направляющую пильного полотна (D,
рис.1) как можно ближе к центру. Снимите
защитные щитки пильного полотна (красного
цвета).
Снимите щеточное колесо.
Ослабьте натяжение пильного полотна и удалите
пильное полотно.
Установите новое полотно пилы. Следите за тем,
чтобы зубья был направлены в сторону резки (Рис.
5).
Рис.5
Поворачивайте маховик натяжения пильного
полотна до тех пор, пока стрелка тензометра не
окажется в зеленой зоне.
ВНИМАНИЕ: при чрезмерном натяжении возможен
разрыв полотна, при недостаточном проскальзывание ведущего шкива, закусывание
полотна в заготовке или увод от
перпендикулярного реза.
Нанесите на пильное полотно несколько капель
легкого масла.
Установите красную защитную крышку пильного
полотна, щеточное колесо и закройте кожух
шкивов.
Снова подключите станок к сети.
6.2 Направляющая пильного полотна
Отключите подачу электрического тока.
Установите направляющие полотна пилы как
можно ближе к заготовке.
6.3 Регулировка направляющей роликов.
Отключите подачу электрического тока.
Отрегулируйте эксцентрики (А, рис6) на которых
расположены ролики, таким образом, чтобы зазор
до пильного полотна составлял не более 0,05 мм.
Рис.7
Роликовый блок должен быть расположен над
спинкой полотна на расстоянии не менее 0,1 мм.
Высоту роликового блока можно отрегулировать,
ослабив винты (B, рис.7) .
6.4 Регулировка положения полотна на шкивах
Внимание:
Настройка положения пильного полотна
устанавливается на заводе-изготовителе и не
требует дополнительной юстировки.
Руководство по эксплуатации станка JET MBS-708CSV 8
Page 9
6.5 Регулировка тисков
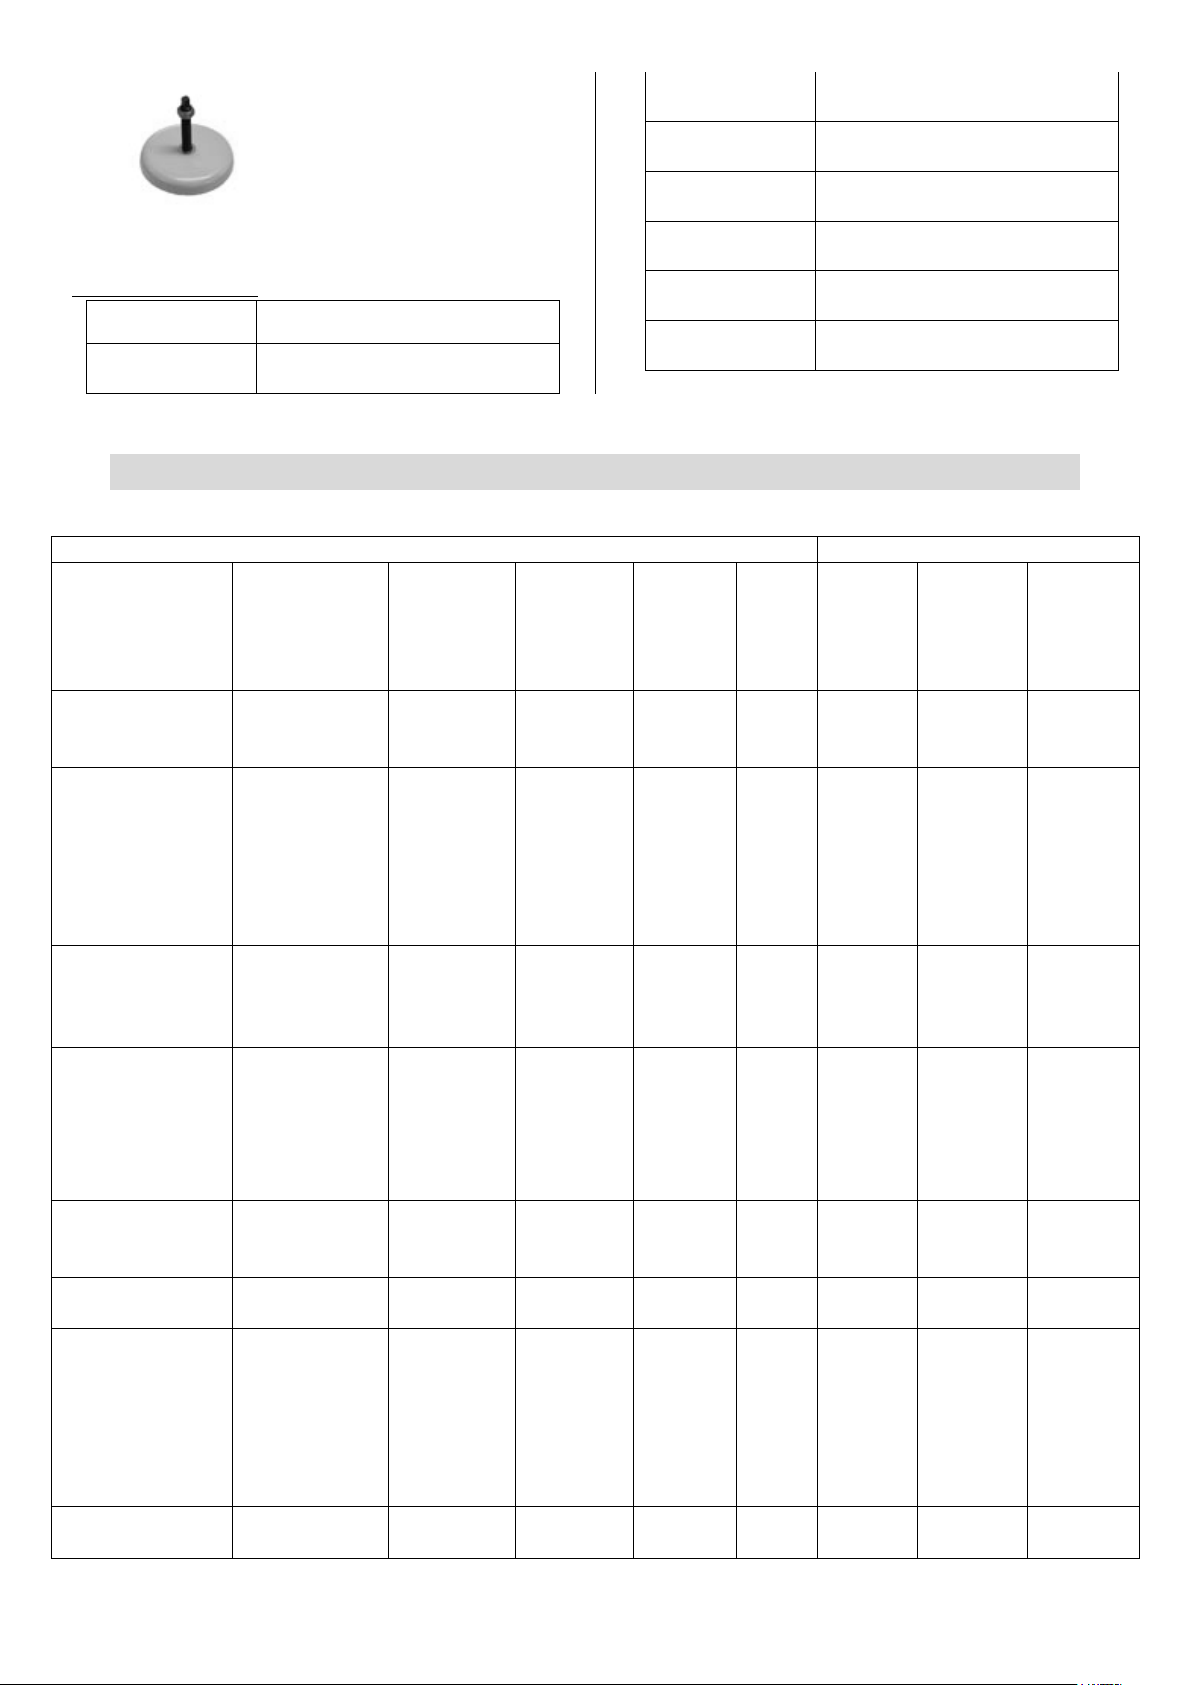
Рольганги
Рольганг MRT-2000
Артикул 52000120
Стол 1950*450 мм
Ролики Ø60*360 мм, 7 шт
Грузоподъемность 400 кг
Масса 40 кг
V-образная роликовая
опора HRS-V
Артикул 52000100
Ролики 2хØ52х140 мм
Грузоподъемность 200 кг
Масса 15 кг
Роликовая опора HRS
Артикул 52000140
Ролик Ø52х320 мм
Грузоподъемность 200 кг
Масса 15 кг
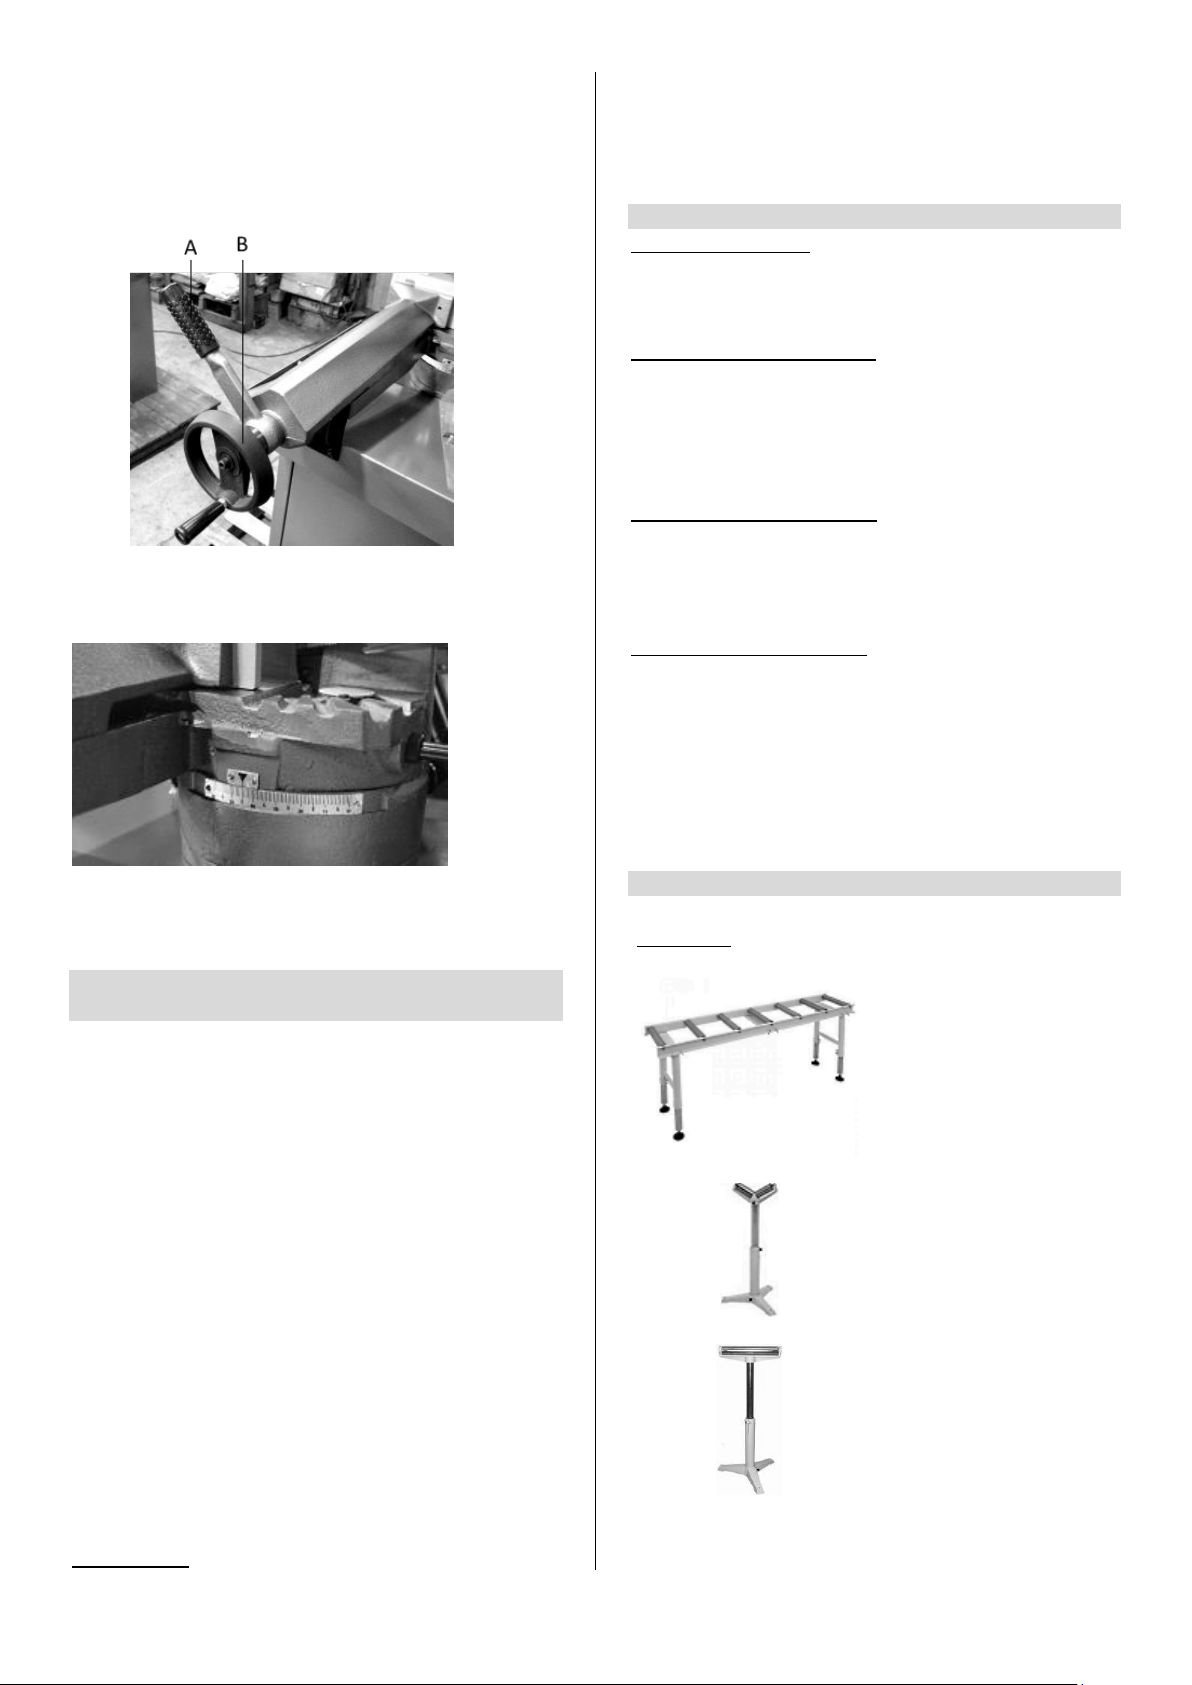
Разместите заготовку в тисках и при помощи
маховика (В, рис.8) отрегулируйте положение
подвижной губки таким образом, чтобы поворот
рычага быстрого зажима (А, рис.8) приводил к
надежному зажиму заготовки.
Рис.8
6.6 Пиление под углом
Ослабьте рычаг (I, рис.1). и поверните раму на
нужный угол.
При повороте рамы ориентируйтесь на шкалу,
расположенную на поворотном основании станка.
Затяните рычаг.
Регулярно смазывайте ходовой винт зажимного
механизма густым смазочным веществом.
Регулярно смазывайте направляющие зажимного
механизма густым смазочным веществом.
8. УСТРАНЕНИЕ НЕИСПРАВНОСТЕЙ
Мотор не работает
Нет тока- проверьте проводку и предохранители.
Неисправен мотор, выключатель или кабель-
вызовите электрика.
Сильные вибрации станка
Станок стоит неровно – выровняйте станок.
Треснуло пильное полотно – немедленно замените
пильное полотно.
Резание идет слишком тяжело – уменьшите
давление и подачу резания.
Угол резания не равен 90°
Неправильно установлены тиски
Неправильно установлена направляющая
пильного.
Тупое пильное полотно.
Плохая поверхность реза
Неправильно выбрано пильное
Тупое пильное полотно
Неправильно установлена направляющая пильного
полотна
Недостаточное натяжение пильного полотна
Слишком высокое давление подачи
Слишком большая подача при резке
9. ДОПОЛНИТЕЛЬНЫЕ ПРИНАДЛЕЖНОСТИ
7. КОНТРОЛЬ И ТЕХНИЧЕСКОЕ
ОБСЛУЖИВАНИЕ
Общие указания
Перед работами по техническому обслуживанию,
чистке и ремонту станок должен быть предохранен
от непроизвольного включения.
Вытащите сетевой штекер!
Подключение и ремонт электрического
оборудования разрешается проводить только
квалифицированным электрикам.
Производите чистку станка через равномерные
отрезки времени.
Используйте только достаточно острые и
разведенные пильные полотна.
Немедленно заменяйте поврежденное пильное
полотно.
После проведенных работ по техническому
обслуживанию, очистке и ремонту необходимо
установить обратно все защитные приспособления.
Поврежденные защитные приспособления должны
быть немедленно заменены.
Смазывание
Руководство по эксплуатации станка JET MBS-708CSV 9
Page 10
Виброопора М12
Артикул 59500048
АРТИКУЛ
ОПИСАНИЕ
PC20.2085.14
Полотно М42 20х0,9х2085
мм,14TPI (MBS-708CS/CSV/CST)
PC20.2085.10.14
Полотно М42 20х0,9х2085 мм,
10/14TPI (MBS-708CS/CSV/CST)
PC20.2085.8.12
Полотно М42 20х0,9х2085 мм,
8/12TPI (MBS-708CS/CSV/CST)
PC20.2085.6.10
Полотно М42 20х0,9х2085 мм,
6/10TPI (MBS-708CS/CSV/CST)
PC20.2085.5.8
Полотно М42 20х0,9х2085 мм,
5/8TPI (MBS-708CS/CSV/CST)
PC20.2085.4.6
Полотно М42 20х0,9х2085 мм,
4/6TPI (MBS-708CS/CSV/CST)
PC20.2085.4
Полотно М42 20х0,9х2085 мм,
4TPI (MBS-708CS/CSV/CST)
ТИПЫ СТАЛЕЙ
ХАРАКТЕРИСТИКИ
Применение
Италия
UNI
Германия
DIN
Франция
A F NOR
Велико
бр.
SB
США
AISISAE
Твердо
сть по
Бринел
лю HB
Твердос
ть по
Роквелл
у
HRB
Предел
прочнос
ти
R=Н/мм2
Конструкционн
ые стали
Fe360
Fe430
Fe510
St537
St44
St52
E24
E28
E36
--43
50
---
---
---
116
148
180
67
80
88
360+480
430+560
510+660
Углеродистые
стали
C20
C40
C50
C60
CK20
CK40
CK50
CK60
XC20
XC42H1
--XC55
060 A
20
060 A
40
--060 A
62
1020
1040
1050
1060
198
198
202
202
93
93
94
94
540+690
700+840
760+900
830+980
Пружинные
стали
50CrV4
60SiCr8
50CrV4
60SiCr7
50CV4
---
735 A
50
---
6150
9262
207
224
95
98
1140+13
30
1220+14
00
Легированная
сталь для
закалки,
термообработк
и и
азотирования
35CrMo4
39NiCrMo4
41CrAlMo7
34CrMo4
36CrNiMo
4
41CrAlMo
7
35CD4
39NCD4
40CADG
12
708 A
37
--905 M
39
4135
9840
---
220
228
232
98
99
100
780+930
880+108
0
930+113
0
Легированные
цементирован
ные стали
18NCrMo7
20NiCrMo2
---21NiCrMo
2
20NCD7
20NCD2
En 325
805 H
20
4320
4315
232
224
100
98
760+103
0
690+980
Подшипниковы
е сплавы
100Cr6
100Cr6
100C6
534 A
99
5210
0
207
95
690+980
Инструменталь
ная сталь
52NiCrMoKU
C100KU
X210Cr13KU
58SiMo8KU
56NiCrMo
V7C100K
C100W1
X210Cr12
-----
----
---Z200C12
Y60SC7
----BS 1
BD2BD3
-----
--S-1
D6D3
S5
244
212
252
244
102
96
103
102
800+103
0
710+980
820+106
0
800+103
0
Нержавеющие
стали
X12Cr13
X5CrNi1810
4001
4301
---Z5CN18.
---304 C
410
304
202
202
94
94
670+885
590+685
Ленточные полотна
10. ВЫБОР ЛЕНТОЧНОГО ПОЛОТНА
Классификация материалов и пильного полотна
Руководство по эксплуатации станка JET MBS-708CSV 10
Page 11
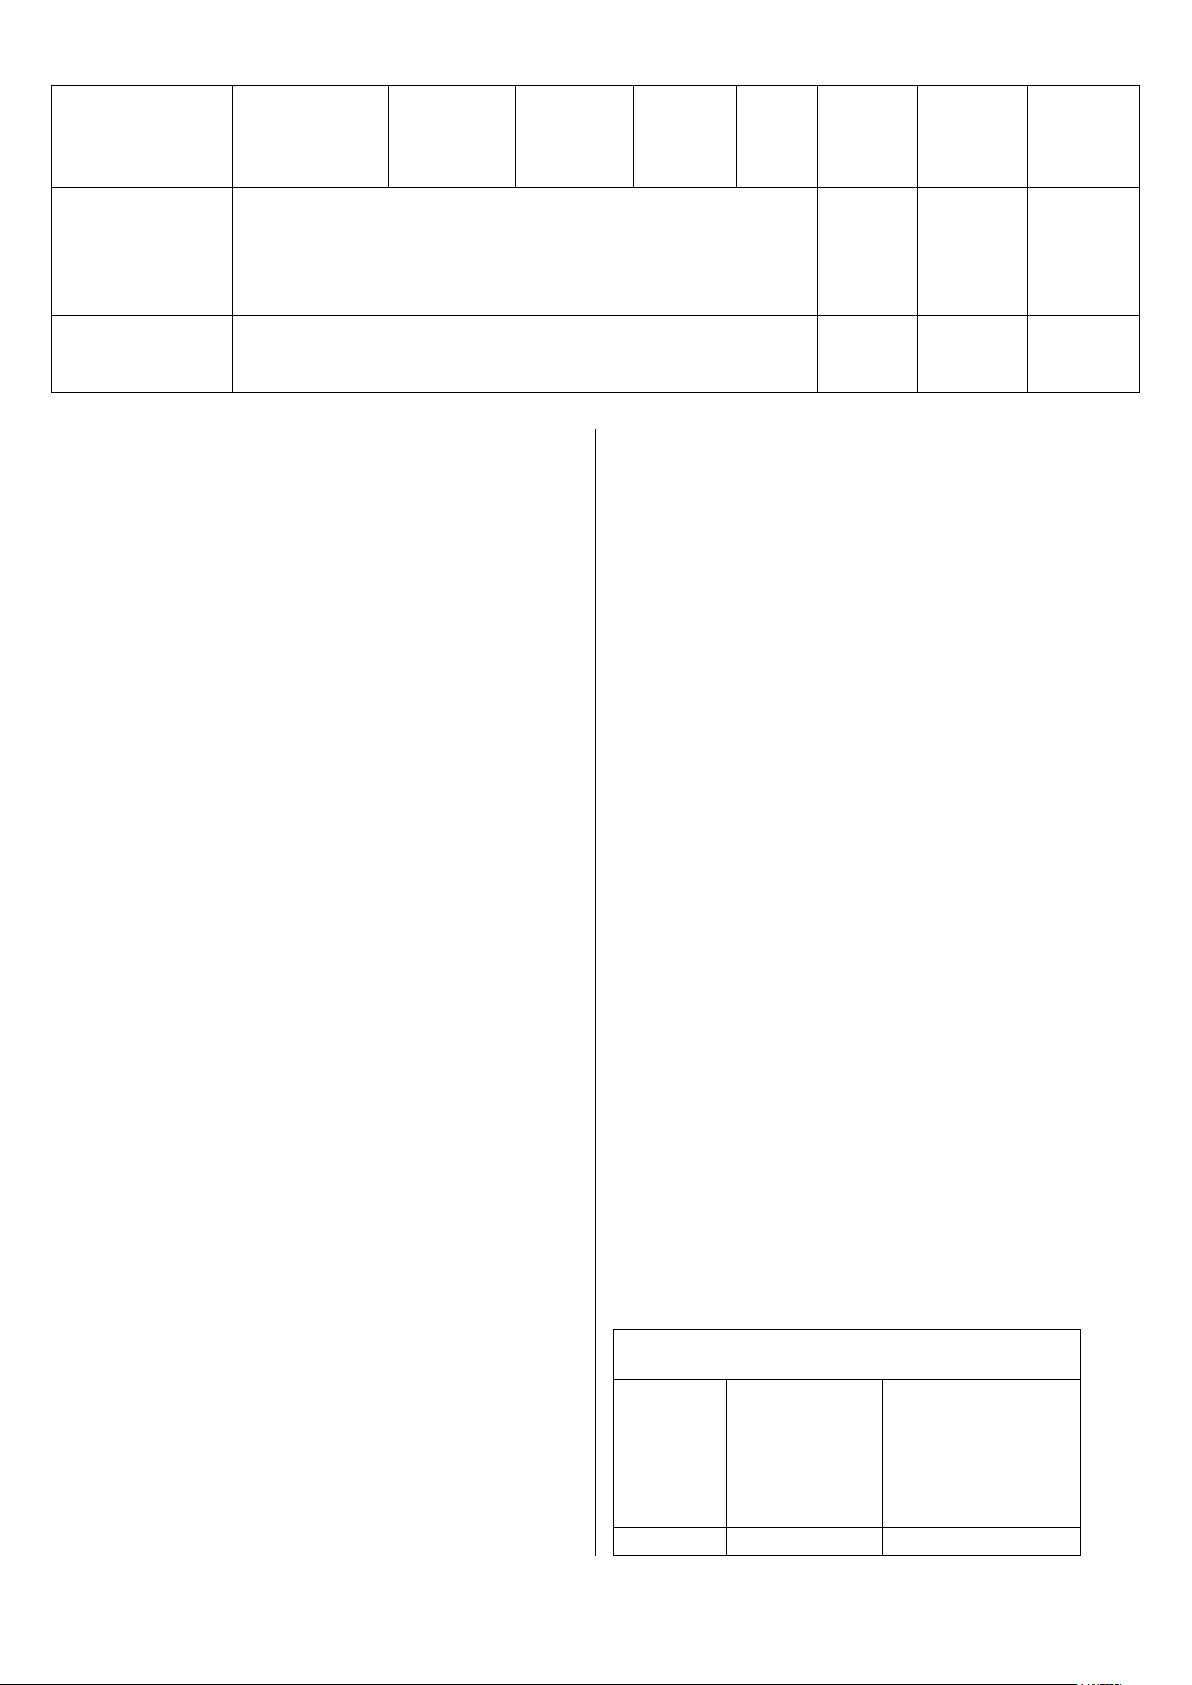
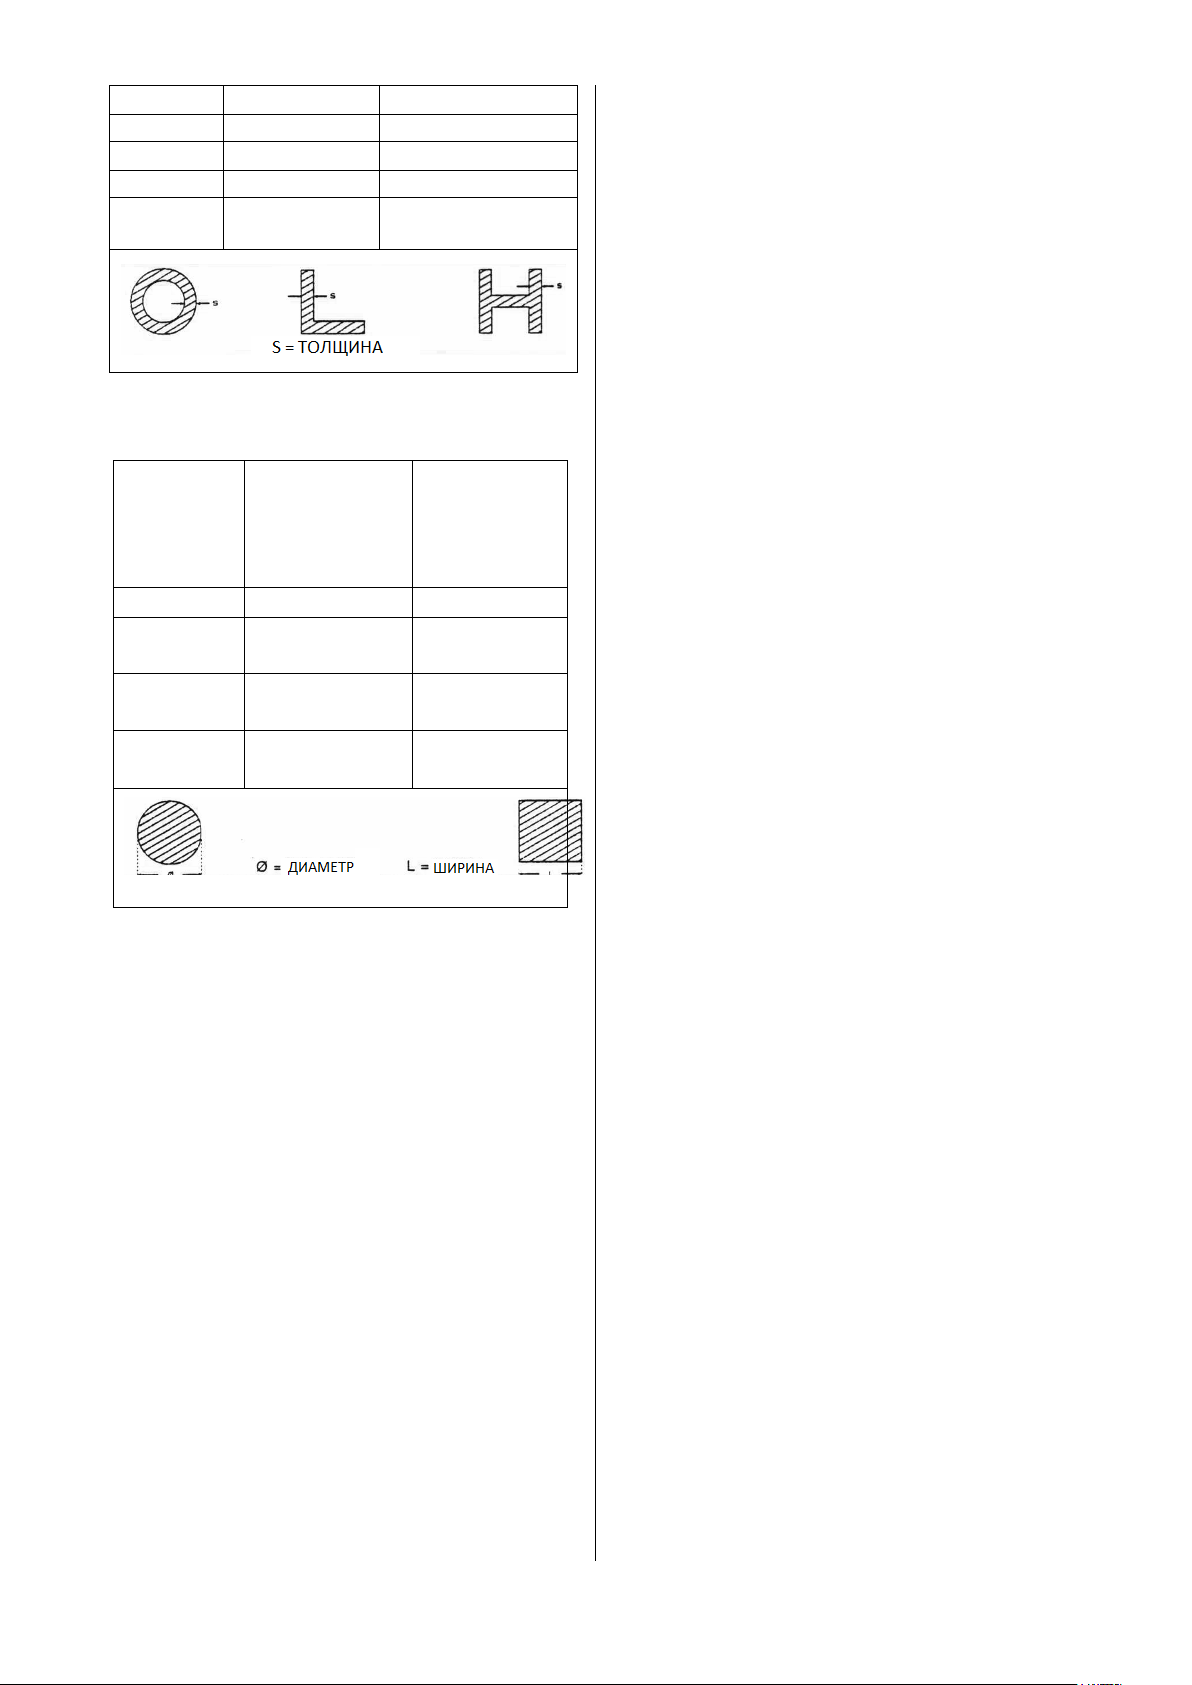
Таблица выбора зубьев пильного полотна
Толщин
а S, мм
Конструкция
с
одинаковым
и зубьями
Конструкция с
комбинированны
ми зубьями
до 1.5
14
10/14
X8CrNi1910
X8CrNiMo17
13
---4401
19
---Z6CDN1
7.12
12
---316 S
16
--316
202
202
94
94
540+685
490+685
Медные
сплавы
Латунь
Бронза
Алюминиево-медный сплав G-CuAl11Fe4Ni4 UNl 5275
Специальный марганцевый сплав/кремнистая латунь
G-CuZn36Si1Pb1 UNI5038
Марганцовистая бронза SAE43 – SAE430
Фосфористая бронза G-CuSn12 UNI 7013/2a
220
140
120
100
98
77
69
56,5
620+685
375+440
320+410
265+314
Чугун
Серый чугун G25
Чугун с шаровидным графитом GS600
Ковкий чугун W40-05
212
232
222
96
100
98
245
600
420
Для достижения качественного результата
при резании необходимо выбрать
оптимальные параметры резания, такие, как
тип пильного полотна, скорость пильного
полотна и скорость опускания пильной
рамы в зависимости от параметров
заготовки: твердость материала, размер,
форма сечения. Параметры резания
должны быть оптимально подобраны под
конкретные условия работы, исходя из
практических соображений и здравого
смысла таким образом, чтобы не
приходилось производить слишком много
подготовительных действий. Различные
проблемы, периодически возникающие при
эксплуатации станка, гораздо легче решать,
если оператор хорошо знаком с данными
Для работы с тонкостенными деталями с
и/или переменного сечения, такими, как
профили, трубы и планки, требуются
пильные полотна с близко расположенными
зубьями, чтобы в работе одновременно
находилось от 3 до 6 зубьев;
Для работы с деталями большого сечения и
без тонких стенок требуются пильные
полотна с большим расстоянием между
зубьями для лучшего отвода стружки и
лучшего врезания;
Для заготовок из мягких материалов или
пластика (легкие сплавы, мягкая бронза,
тефлон, дерево и т.п.) также требуются
пильные полотна с большим расстоянием
между зубьями;
Для пакетного распила деталей требуются
параметрами.
Определение материала
В таблице, расположенной выше,
перечислены характеристики материалов
заготовки. Эти данные помогут подобрать
правильный инструмент.
Выбор пильного полотна
Прежде всего, необходимо подобрать шаг
зубьев пильного полотна, другими словами,
количество зубьев на дюйм (25,4 мм),
подходящее для материала заготовки,
учитывая следующие критерии:
Руководство по эксплуатации станка JET MBS-708CSV 11
пильные полотна с комбинированной
конструкцией зубьев.
Шаг зубьев
Как уже отмечалось, шаг зависит от
следующих факторов: твердости заготовки,
размеров сечения, толщины стенок.
Page 12
от 1 до 2 8 8/12
от 2 до 3 6 6/10
от 3 до 5 6 5/8
от 4 до 6 6 4/6
Больше
6
4
4/6
Наилучшее сочетание этих двух
Сплошной
Ø или
ширина L,
мм
Конструкция с
одинаковыми
зубьями
Конструкция
с
комбиниров
анными
зубьями
до 30 8 5/8
от 30 до
60
6
4/6
от 40 до
80
4
4/6
Больше
90
3
3/4
параметров можно определить по форме
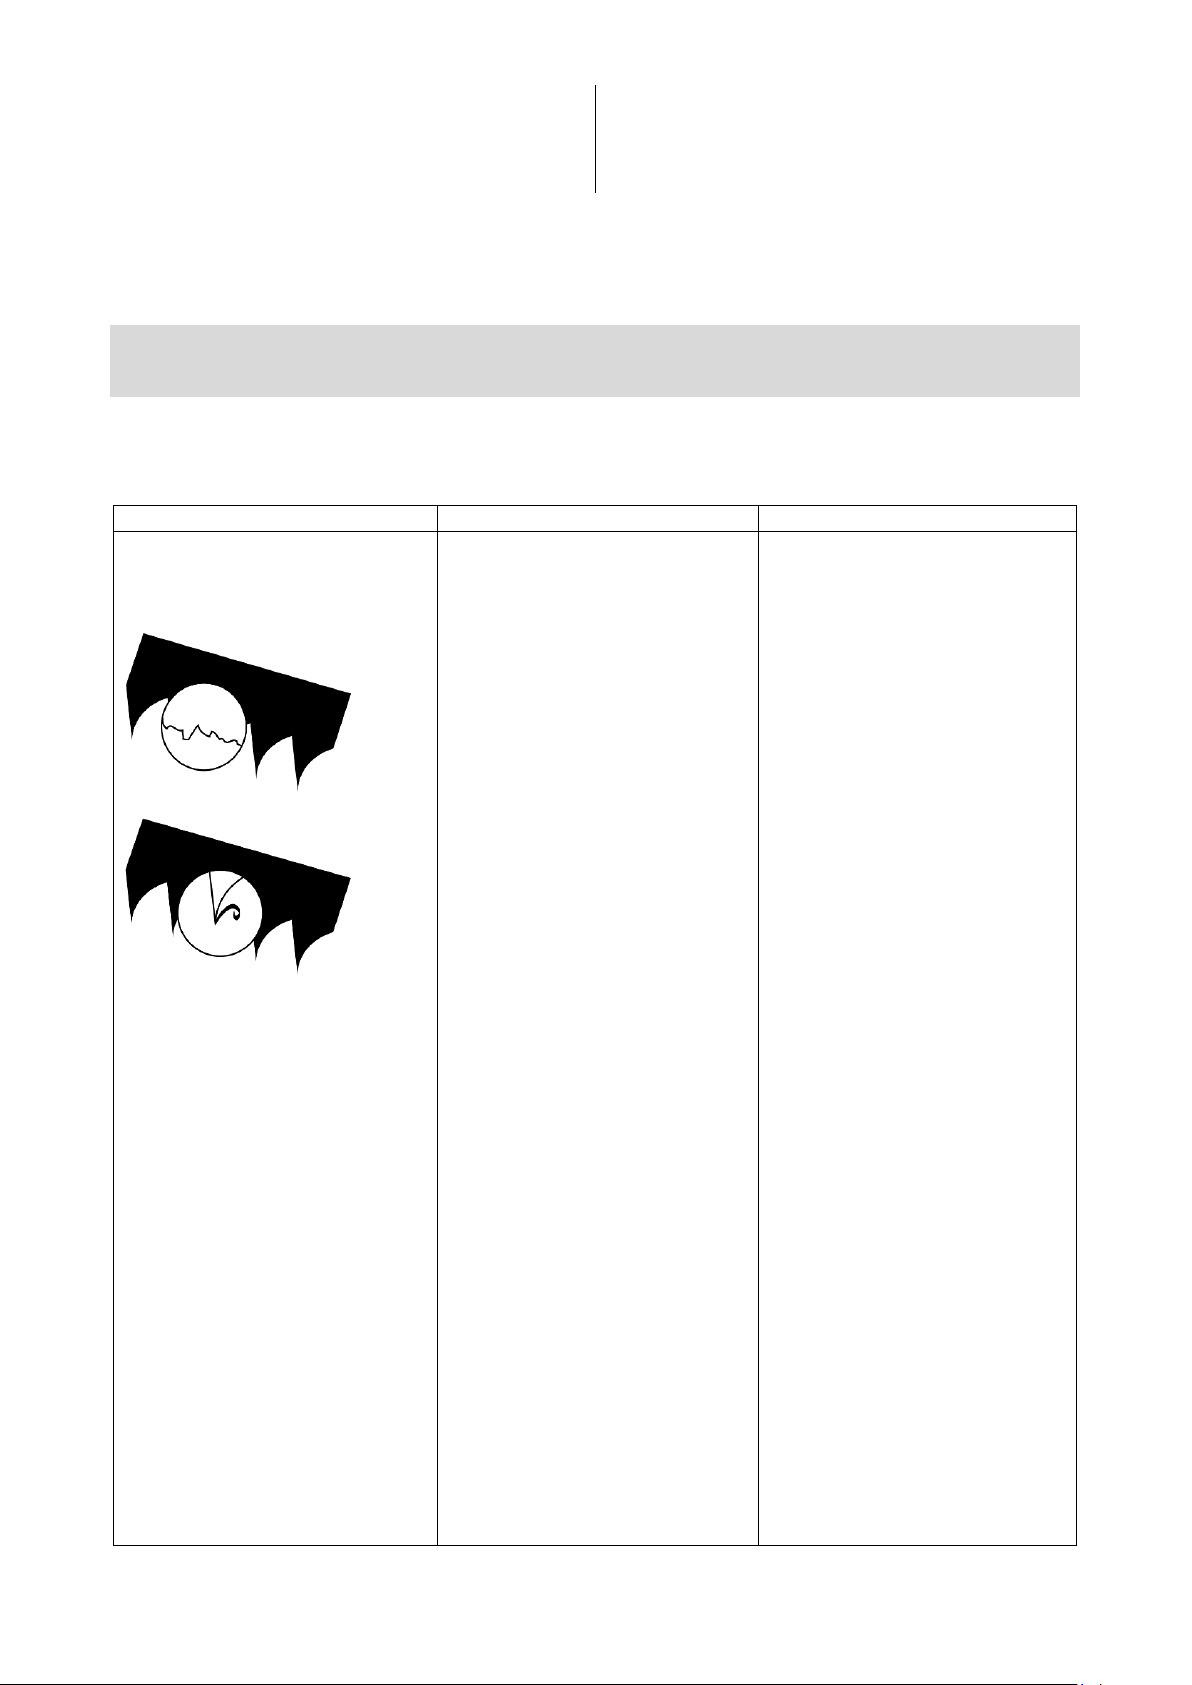
стружки.
Длинная спиралевидная стружка
образуется при идеальном режиме резания.
Очень мелкая или порошкообразная
стружка образуется при слишком низкой
подаче и/или давлении резания.
Скорость резания и подачи
Скорость резания (м/мин) и подача (см2/мин
= площадь, которую прошли зубья при
снятии стружки) имеют ограничения, при
превышении этих ограничений кромки
зубьев перегреваются.
Скорость резания зависит от прочности
материала (R = Н/мм2), его твердости (HRC)
и размеров сечения.
Слишком высокая подача (скорость
опускания пильной рамы) приводит к
отклонению от предполагаемой траектории
резания, отклонению от прямой линии в
вертикальном и горизонтальном
направлениях.
Толстая стружка и/или стружка синего цвета
образуется при перегрузке.
Приработка пильного полотна
При первом резании рекомендуется
провести серию пробных резов на
низкой подаче (30-35 см
2
/мин для
заготовок среднего размера,
рекомендуемого для станка, цельной
заготовки из обычной стали прочностью R =
410-510 Н/мм2).
Добавьте в область резания достаточное
количество СОЖ.
Структура пильного полотна
В большинстве случаев используются
биметаллические пильные полотна. Такие
полотна состоят из основной части из
кремнистой стали, соединенной лазерной
сваркой с режущей кромкой из
быстрорежущей стали (HHS). Такие
пильные полотна подразделяются на типы
M2, M42, M51. Они отличаются друг от
друга твердостью, зависящей от количества
входящего в состав кобальта (Cо) и
молибдена (Mo).
Типы пильных полотен
Типы пильных полотен отличаются друг от
друга конструктивными характеристиками,
такими, как: форма и режущий угол зуба,
шаг, расположение зубьев, форма и угол
зуба.
Руководство по эксплуатации станка JET MBS-708CSV 12
Page 13
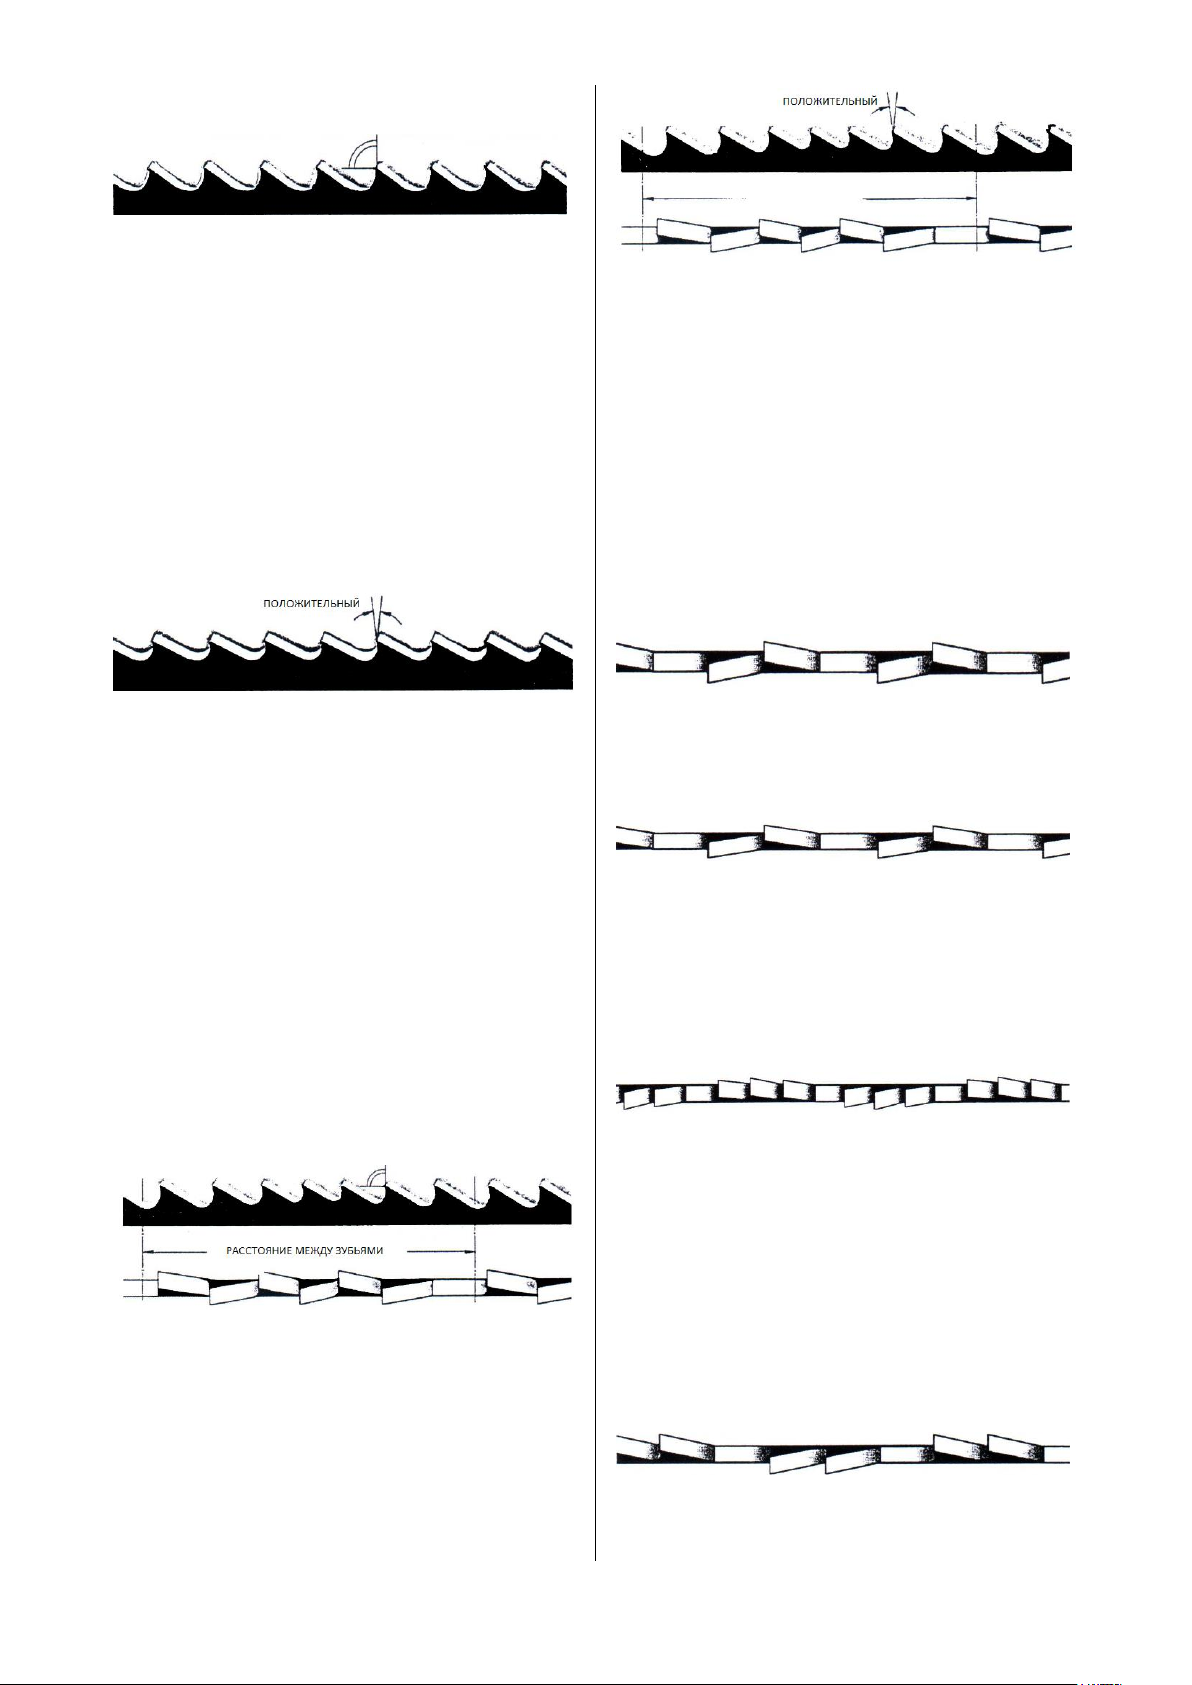
Обычный зуб: 0º уклон и постоянный шаг.
Самая распространенная форма для
перпендикулярного или наклонного распила
сплошных мелких и среднего размера
сечений заготовок или труб из мягких
сталей с покрытием, серого чугуна или
основных металлов.
Зуб с положительным углом наклона
зуба: положительный уклон 9º - 10º и
постоянный шаг.
Используется для поперечного или
наклонного распила цельных заготовок или
больших труб, но прежде всего для твердых
материалов (высоколегированные и
нержавеющие стали, специальная бронза и
Этот тип пильного полотна больше всего
подходит для распила профилей и больших
труб с толстыми стенками, а также цельных
прутков максимально допустимых для
станка размеров. Возможные величины
шагов: 3-4/4-6.
Развод зубьев
Зубья отклоняются от плоскости основания
пилы, в результате образуется широкий
пропил в заготовке.
Обычный развод или с уклоном: Зубья
отклоняются вправо и влево, чередуясь с
прямыми зубьями.
ковкий чугун).
Комбинированные зубья: расстояние
между зубьями варьируется, вследствие
этого меняется размер зубьев и величина
впадин. Разный шаг зубьев способствует
более плавной работе и увеличивает срок
службы пильного полотна, так как вибрации
отсутствуют.
Еще одним преимуществом использования
пильного полотна данного типа является то,
что одним пильным полотном возможно
разрезать заготовки разных размеров и
типов.
Используется для заготовок размером до 5
мм. Применяется для распила сталей,
отливок и твердых цветных металлов.
Волновой развод: Зубья образуют
плавные волны.
Для такого развода характерен мелкий шаг
зубьев. Пильные полотна с волновым
разводом зубьев в основном применяются
для распила труб и профилей тонкого
сечения (от 1 до 3 мм).
Чередование зубьев (группами): Группы
зубьев отклоняются вправо и влево,
чередуясь с прямыми зубьями.
Комбинированные зубья: 9º - 10º
положительный уклон.
Руководство по эксплуатации станка JET MBS-708CSV 13
Page 14
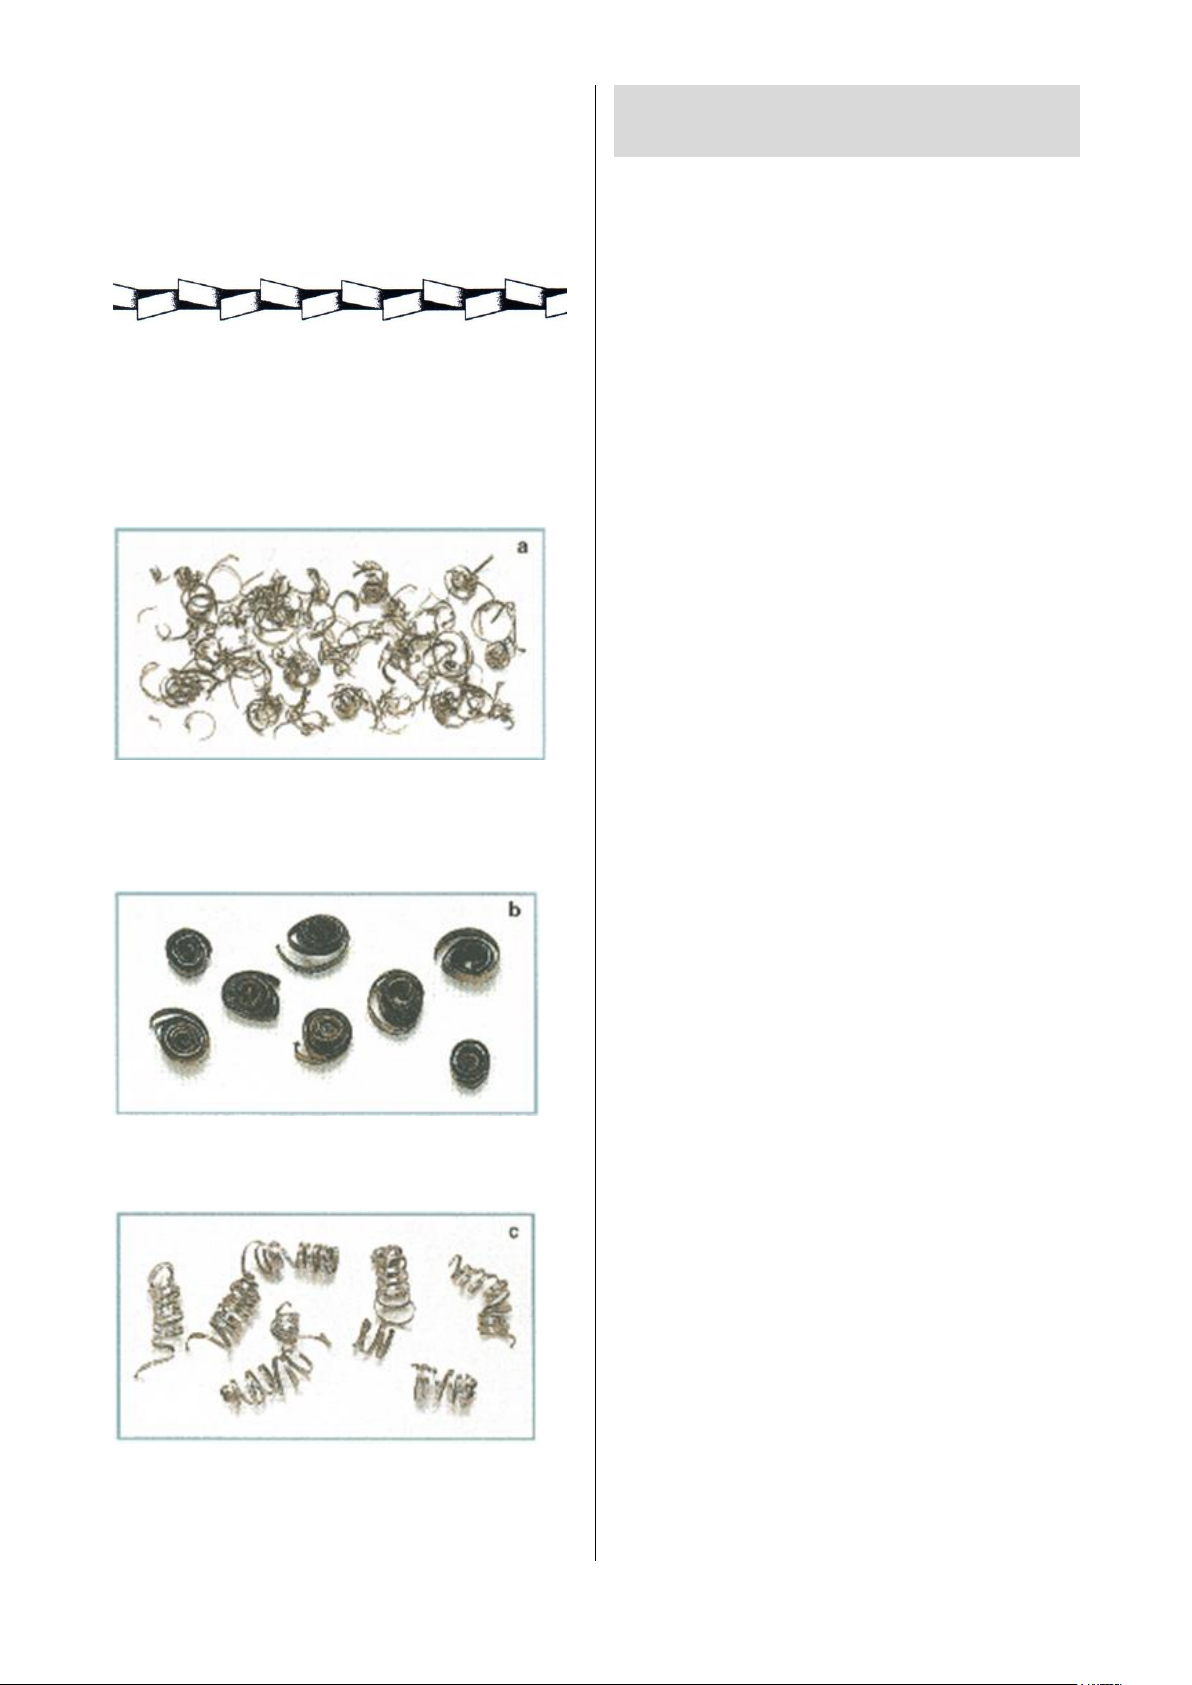
Такое расположение характерно для очень
11. ЭКСПЛУАТАЦИЯ ЛЕНТОЧНОГО
мелкого шага зубьев и применяется для
очень тонких заготовок (меньше 1 мм).
Чередование зубьев (отдельные зубья):
зубья отклоняются вправо и влево.
Такое расположение применяется для
распила неметаллических мягких
материалов, пластика и дерева.
Выбор скорости подачи
ПОЛОТНА
Натяжение полотна
Величина натяжения ленточного полотна
должна составлять приблизительно 300
Н/мм. При недостаточном натяжении
полотна возможен неперпендикулярный
срез, при избыточном натяжении – разрыв.
В обоих случаях значительно сокращается
ресурс работы ленточного полотна. Усилие
натяжения контролируется встроенными на
некоторых моделях станков или
переносными приборами – тензометрами.
Обкатка полотна
1. Установите необходимую скорость
2. Начните пиление на 70% мощности от
рекомендуемой для полотна и 50%
недостаточном натяжении полотна
возможен неперпендикулярный срез, при
избыточном натяжении – разрыв.
Толстая, тяжелая, с голубым отливом
стружка - полотно перегружено
скоростью подачи
3. При наличии вибрации осторожно
уменьшайте скорость подачи вплоть до
полной остановки. Следите за
стружкообразованием и получающейся
формой стружки
4. После распила 400-600 см², или не менее
15 минут времени реального пиления,
постепенно увеличивайте до требуемой
скорость полотна и постепенно – скорость
подачи.
Охлаждение и Смазка
Охлаждение и смазка обязательны в
большинстве операций обработки
металлов. В случае обработки алюминия
или алюминиевых сплавов СОЖ также
Свободно намотанная (витая) стружка идеальные условия резания
Руководство по эксплуатации станка JET MBS-708CSV 14
помогает в удалении стружки и более
высококачественной поверхностной
обработки. Нет необходимости смазки для
чугуна и некоторых неметаллических
материалов (пластмассы, графита, и т.д).
Page 15
Ресурс ленточного полотна напрямую
НЕИСПРАВНОСТЬ
ВОЗМОЖНЫЕ ПРИЧИНЫ
СПОСОБЫ УСТРАНЕНИЯ
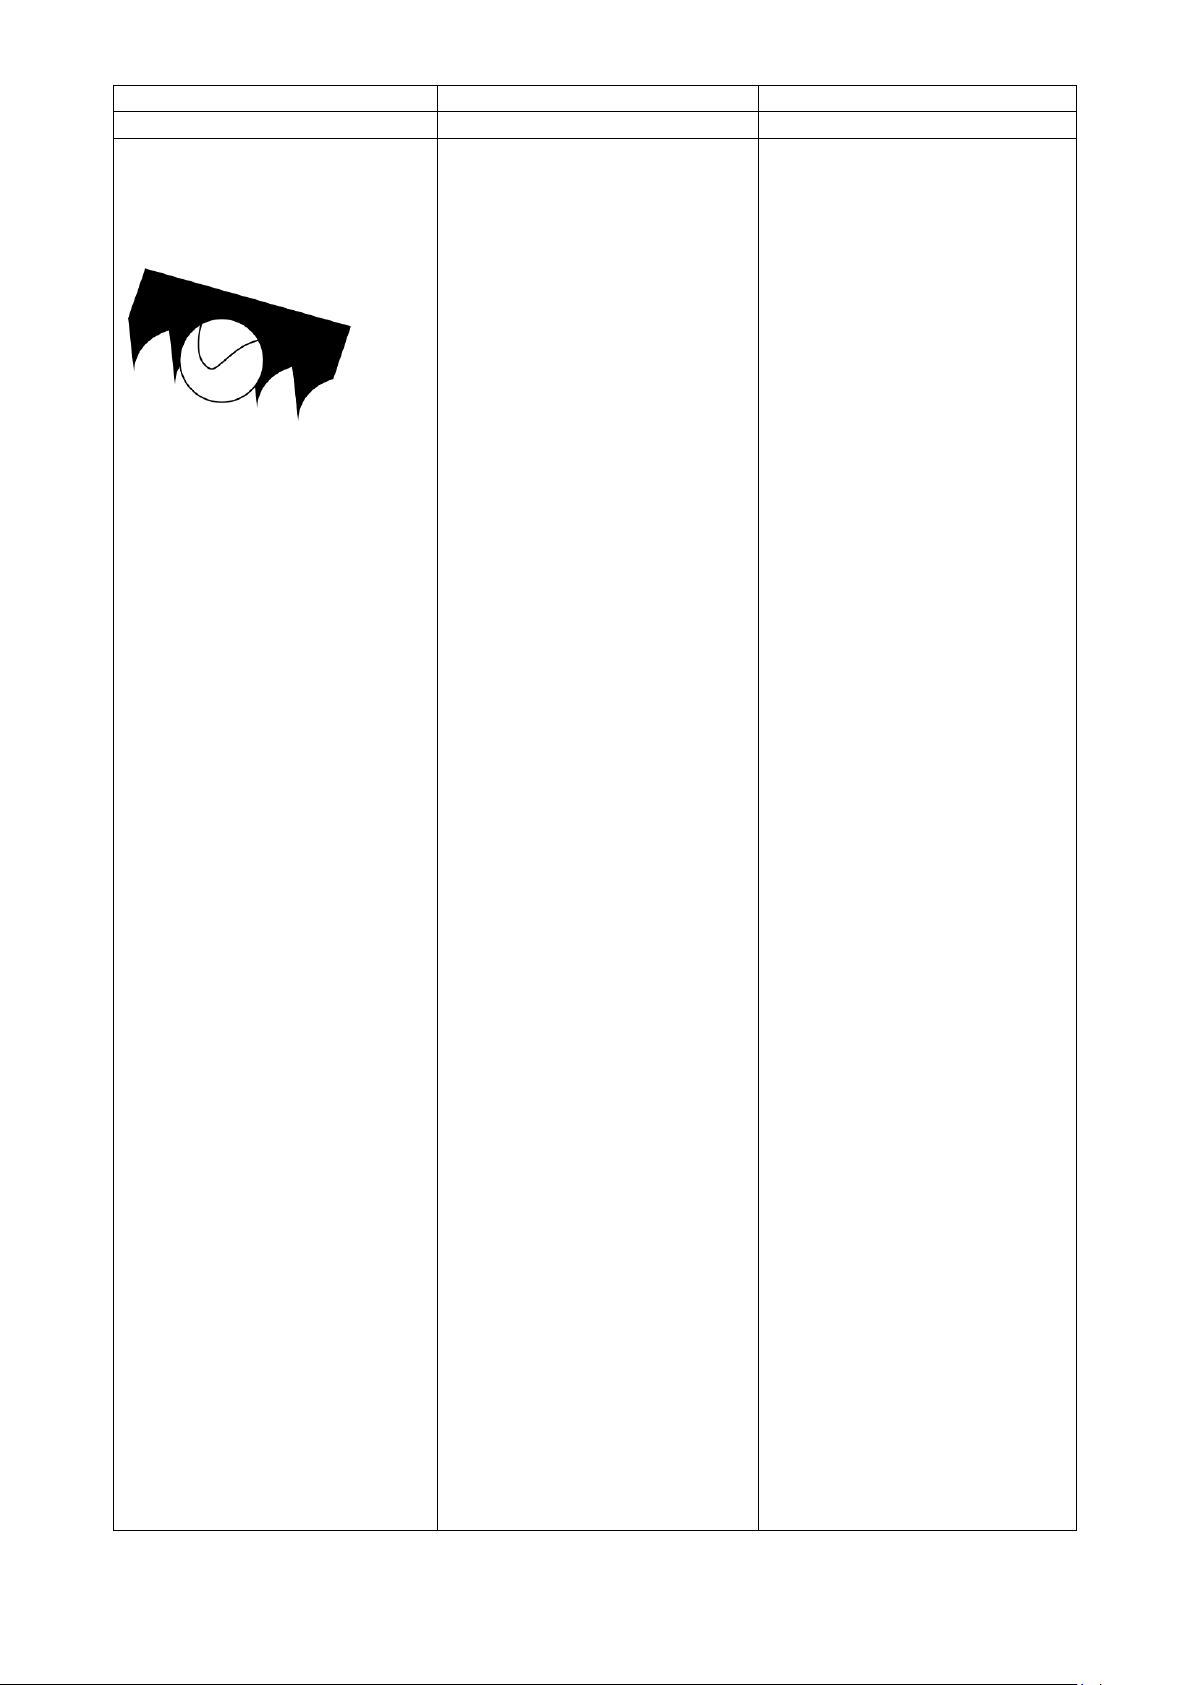
ПОЛОМКА ЗУБА ПИЛЫ
Слишком большая скорость
перемещения пилы
Неправильная скорость
резания
Неправильное расстояние
между зубьями
Стружка или липкие
материалы прилипли к
зубьям пилы и между
зубьями
Дефекты заготовки или
материал заготовки
слишком твердый
Уменьшите скорость,
уменьшите давление при
резании. Отрегулируйте
устройство торможения.
Измените скорость и/или
тип пильного полотна.
См. раздел «Классификация
материалов и выбор
пильного полотна», Таблицу
выбора пильного полотна в
зависимости от скорости
резания и подачи.
Выберите подходящее
пильное полотно. См.
раздел “Классификация
материалов и выбор
пильного полотна».
Проверьте, не загрязнено
ли сливное отверстие СОЖ
на блоках направляющей
пильного полотна и
убедитесь в том, что потока
СОЖ достаточно для
удаления стружка с
пильного полотна.
Поверхность заготовки
может быть оксидирована
или иметь покрытие,
которое делает заготовку в
начале резания тверже, чем
пильное полотно. Также
заготовка может содержать
закаленные участки или
включать в себя остатки от
производства – песок от
литья в песчаную форму,
основная задача не допускать перегрева
зависит от правильного подбора СОЖ,
12. ОСНОВНЫЕ ПРИЧИНЫ ПРЕЖДЕВРЕМЕННОГО ВЫХОДА ЛЕНТОЧНОГО ПОЛОТНА
ИЗ СТРОЯ
В разделе перечислены ошибки и неисправности, которые могут возникнуть во время
эксплуатации станка и возможные способы их устранения.
Выявление и устранение неисправностей
полотна.
Руководство по эксплуатации станка JET MBS-708CSV 15
Page 16
НЕИСПРАВНОСТЬ
ВОЗМОЖНЫЕ ПРИЧИНЫ
СПОСОБЫ УСТРАНЕНИЯ
Неправильное закрепление
заготовки в тисках
Пильное полотно застряло в
заготовке
Начало распила бруса с
острой кромкой или
переменным сечением
Пильное полотно низкого
качества
Предварительно
поврежденный зуб,
оставленный в пропиле
Отрезка происходит по
канавке, сделанной ранее
Вибрация
Неправильный шаг или
форма зубьев
Недостаточная смазка,
охлаждение или
неподходящая СОЖ
Направление зубьев
противоположно
направлению резания
остатки от сварки и т.п.
Избегайте распила
подобных заготовок. В
случае необходимости
резания подобных заготовок
будьте предельно
внимательны, удаляйте
посторонние включения и
очищайте заготовку от
любых загрязнений как
можно быстрее.
Проверьте зажим заготовки.
Уменьшите подачу и
давление при резании.
Будьте внимательны в
начале резания.
Используйте пильное
полотно высокого качества.
Аккуратно уберите все части
пилы, которые отломились.
Поверните заготовку и
начните распил с другого
места.
Проверьте надежность
закрепления заготовки.
Замените пильное полотно
на более подходящее. См.
пункт Типы пильных
полотен в разделе
«Классификация
материалов и выбор
пильного полотна».
Отрегулируйте опорные
пластины направляющей.
Проверьте уровень
жидкости в баке. Увеличьте
циркуляцию СОЖ,
проверьте, не засорилось
ли выходное отверстие и
трубки для СОЖ. Проверьте
состав СОЖ.
Поверните пилу зубьями в
правильном направлении.
Руководство по эксплуатации станка JET MBS-708CSV 16
Page 17
НЕИСПРАВНОСТЬ
ВОЗМОЖНЫЕ ПРИЧИНЫ
СПОСОБЫ УСТРАНЕНИЯ
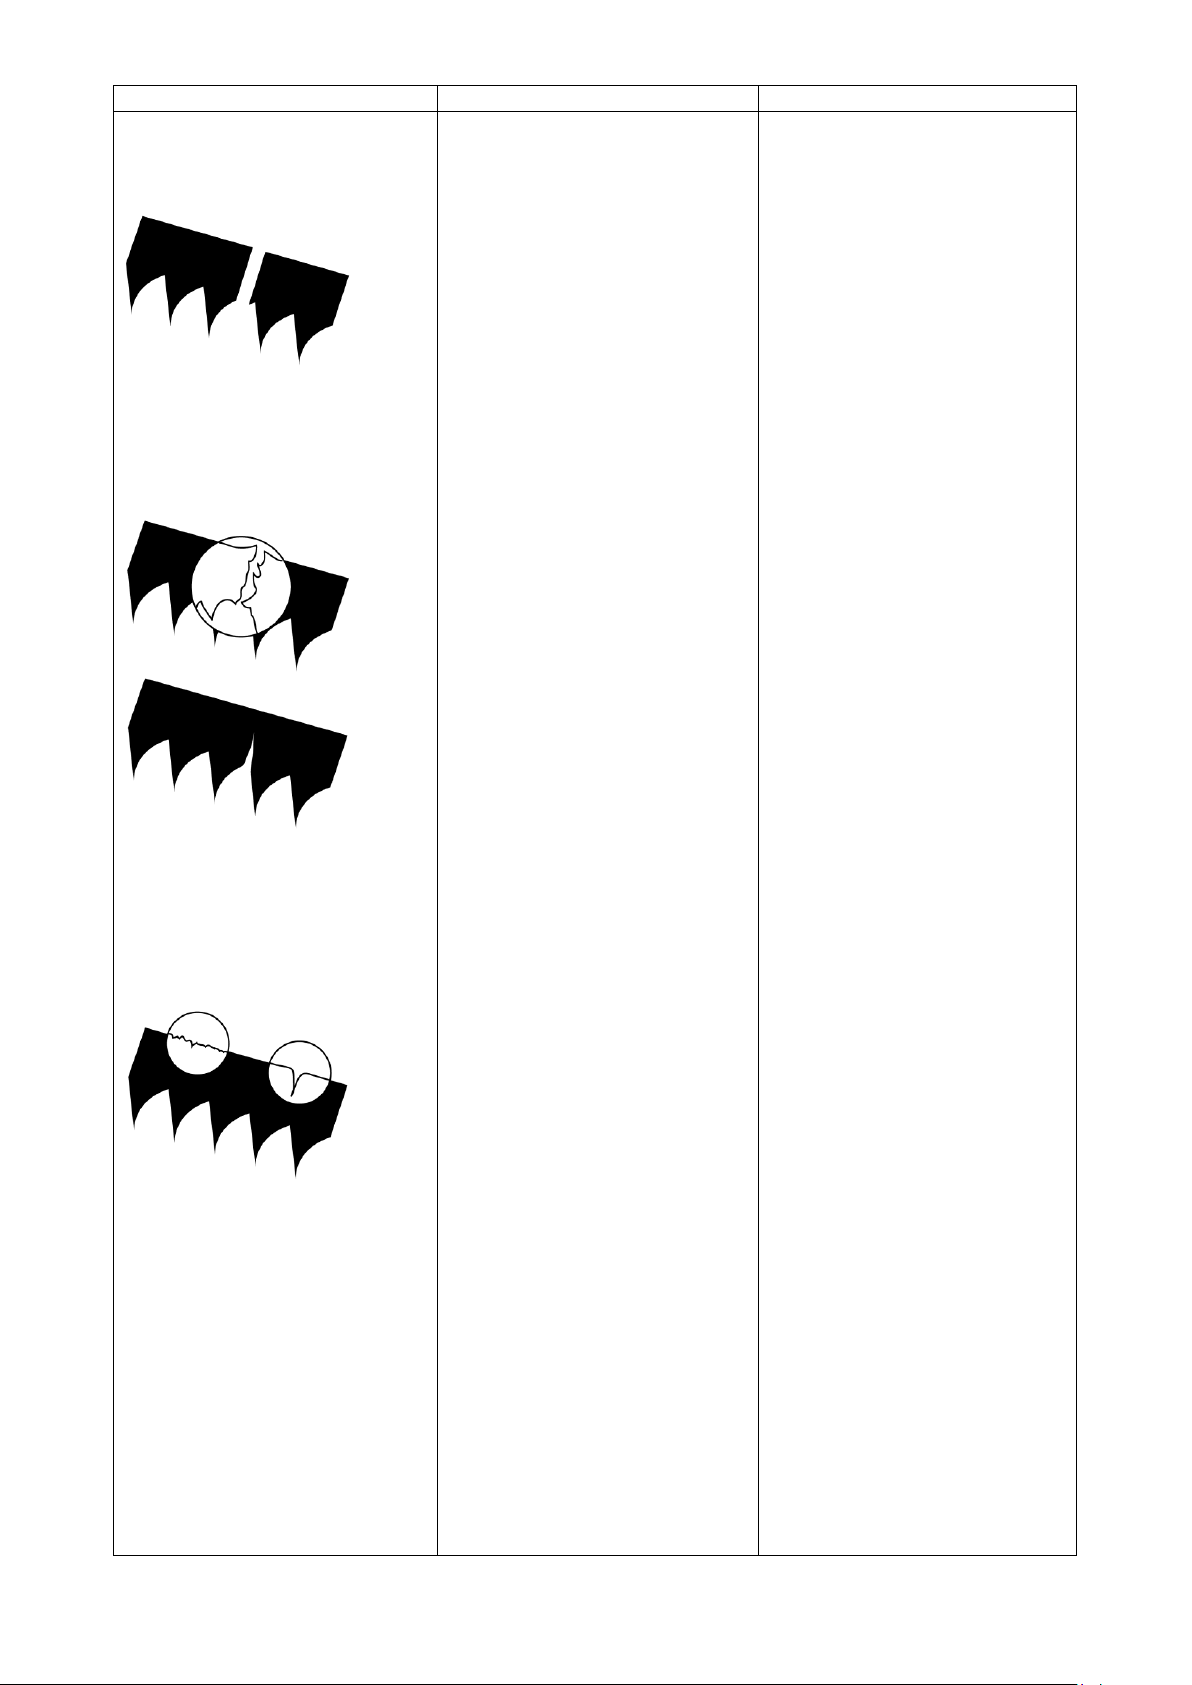
ПРЕЖДЕВРЕМЕННЫЙ
ИЗНОС ПИЛЬНОГО
ПОЛОТНА
Неправильное врезание
пильного полотна
Направление зубьев
противоположно
направлению резания
Низкое качество пильного
полотна
Слишком быстрое движение
пильного полотна
Неправильная скорость
резания
Дефекты заготовки или
заготовка слишком твердая
Недостаточная смазка или
неподходящая СОЖ
См. раздел «Классификация
материалов и выбор
пильного полотна», пункт
Приработка пильного
полотна.
Поверните полотно в
правильном направлении.
Используйте пильное
полотно высокого качества.
Снизьте скорость пильного
полотна, уменьшите
давление резания.
Отрегулируйте устройство
торможения.
Измените скорость и/или
тип пильного полотна. См.
раздел «Классификация
материалов и выбор
пильного полотна»
Поверхность заготовки
может быть оксидирована
или иметь покрытие,
которое делает заготовку в
начале резания тверже, чем
пильное полотно. Также
заготовка может содержать
закаленные участки или
включать в себя остатки от
производства – песок от
литья в песчаную форму,
остатки от сварки и т.п.
Избегайте распила
подобных заготовок. В
случае необходимости
распила подобных заготовок
будьте предельно
внимательны, удаляйте
посторонние включения и
очищайте заготовку от
любых загрязнений как
можно быстрее.
Проверьте уровень
жидкости в баке. Проверьте
чистоту выходных
отверстий и труб для
лучшей циркуляции СОЖ.
Проверьте состав СОЖ.
Руководство по эксплуатации станка JET MBS-708CSV 17
Page 18
НЕИСПРАВНОСТЬ
ВОЗМОЖНЫЕ ПРИЧИНЫ
СПОСОБЫ УСТРАНЕНИЯ
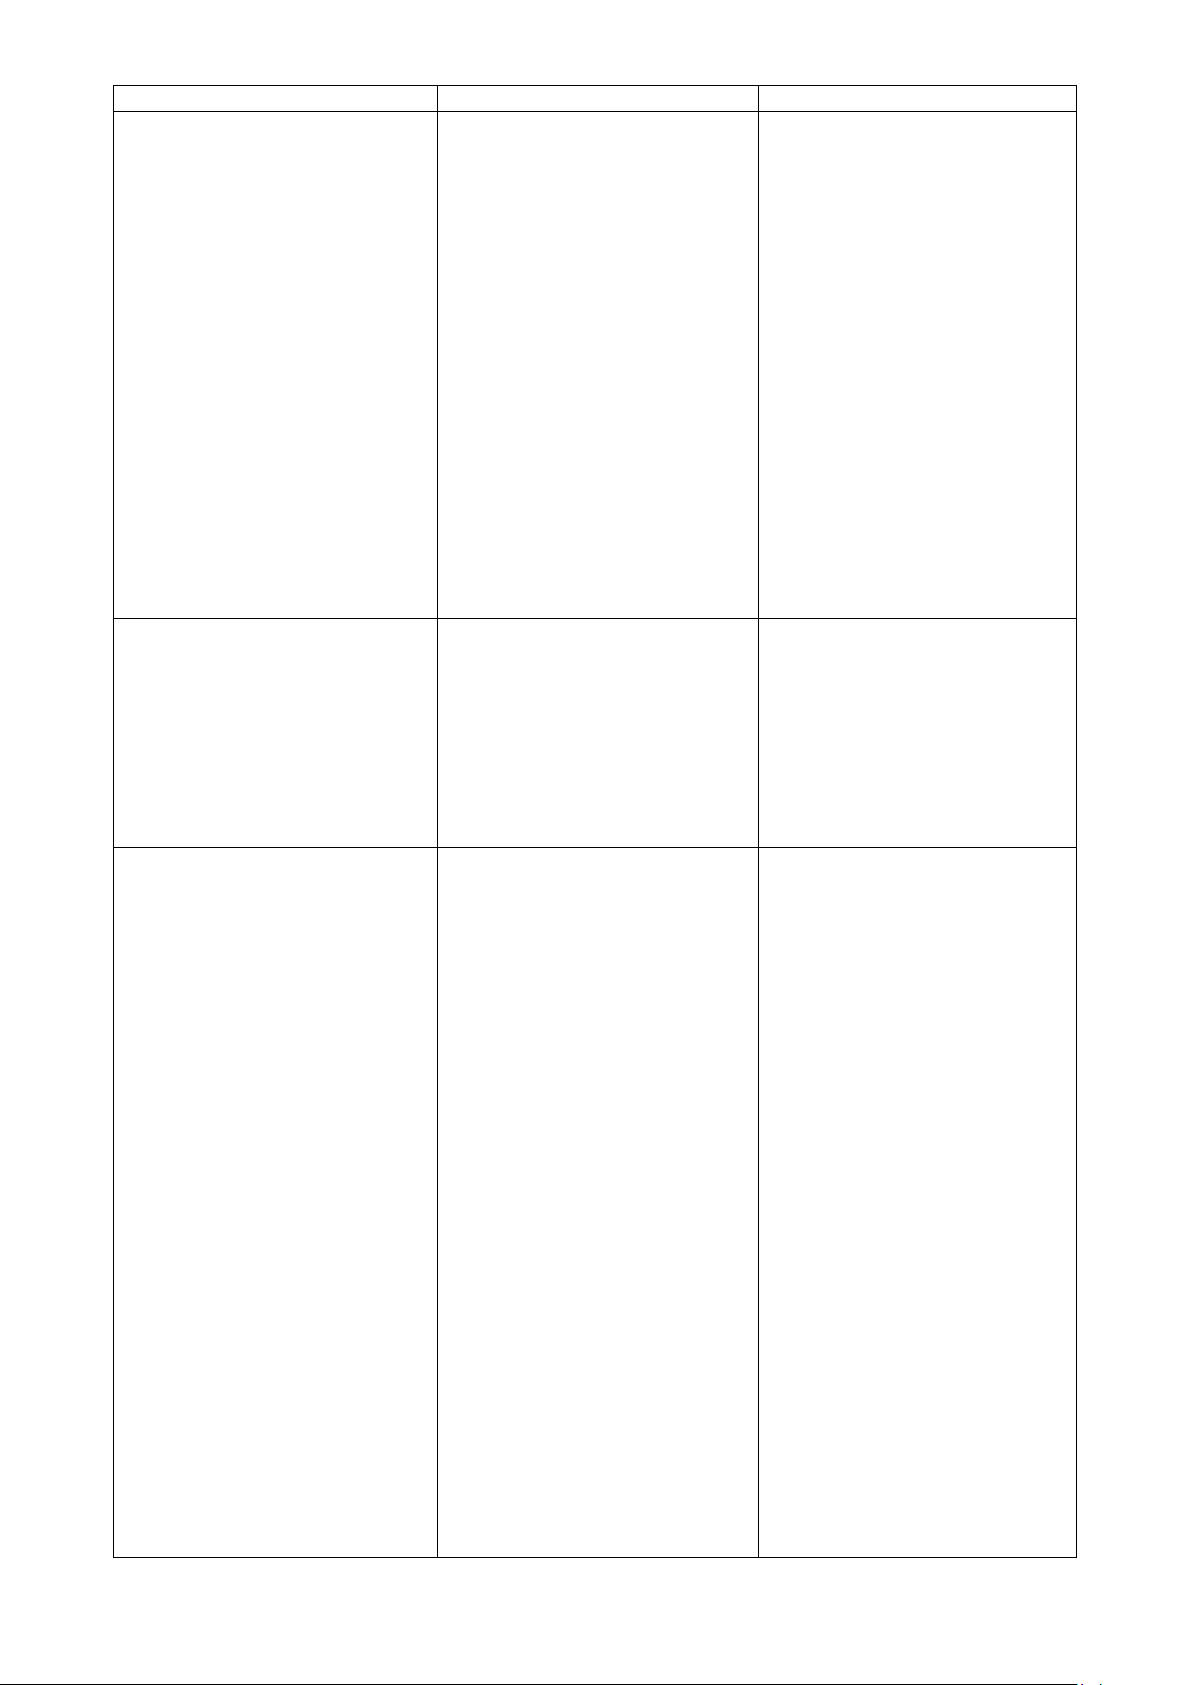
ПОЛОМКА ПИЛЬНОГО
ПОЛОТНА
Неправильная сварка
пильного полотна
Слишком быстрое движение
пильного полотна
Неправильная скорость
резания
Неправильный шаг зубьев
Неправильное закрепление
заготовки в тисках
Пильное полотно касается
заготовки до начала резания
Накладки направляющих не
отрегулированы или
загрязнены из-за
неправильного
обслуживания
Направляющие блоки
пильного полотна
Качество сварки пильного
полотна крайне важно.
Свариваемые части
пильного полотна должны
быть идеально подогнаны
друг к другу и на месте
сварки не должно
оставаться посторонних
включений или пузырей.
Место сварки должно быть
гладким и ровным, без
выпуклостей, которые могут
привести к царапинам или
поломке пильного полотна
при прохождении через
прокладки направляющих.
Снизьте скорость пильного
полотна, уменьшите
давление резания.
Отрегулируйте устройство
торможения.
Измените скорость и/или
тип пильного полотна.
Выберите подходящее
пильное полотно. См.
раздел «Классификация
материалов и выбор
пильного полотна»
Проверьте правильность
закрепления заготовки
В начале резания никогда
не опускайте пильную раму
до включения двигателя
пильного полотна.
Проверьте расстояние
между направляющими (см.
«Регулировка станка», пункт
Направляющие блоки
пильного полотна):
слишком близкое
расположение накладок
может привести к трещинам
или поломкам зубьев.
Будьте предельно
внимательны при очистке.
Подведите блок к заготовке
так близко, как это
возможно, так, чтобы только
та часть пильного полотна,
Руководство по эксплуатации станка JET MBS-708CSV 18
Page 19
НЕИСПРАВНОСТЬ
ВОЗМОЖНЫЕ ПРИЧИНЫ
СПОСОБЫ УСТРАНЕНИЯ
расположены слишком
далеко от заготовки
Неправильное
позиционирование пильного
полотна на маховике
Недостаточная смазка или
неподходящая СОЖ
которая врезается в
материал, была открыта.
Это предотвратит изгиб
пильного полотна и, как
следствие, излишнюю
нагрузку на него.
Задняя часть пильного
полотна задевает за опору
из-за деформации или
неровного сварочного шва,
это вызывает трещины и
неровности заднего контура.
Проверьте уровень
жидкости в баке. Проверьте
чистоту выходных
отверстий и труб для
лучшей циркуляции СОЖ.
Проверьте состав СОЖ.
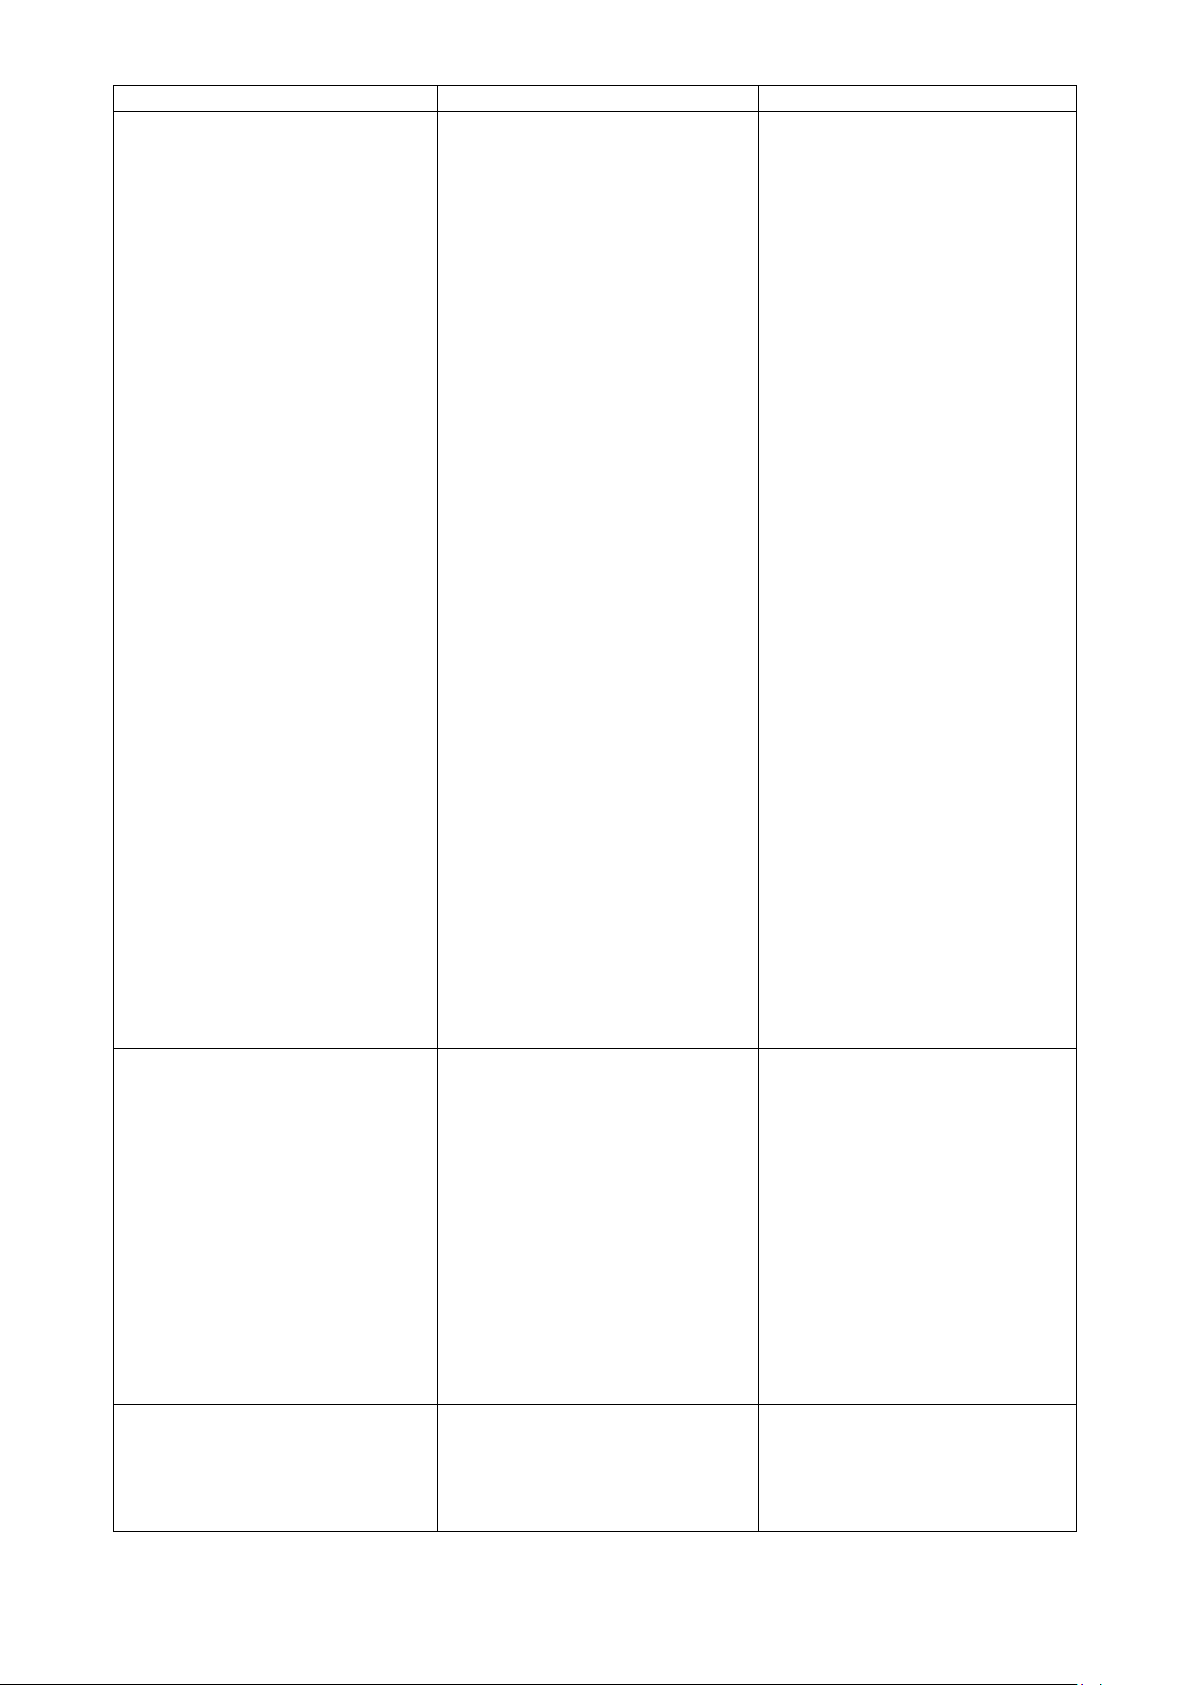
ПИЛЬНОЕ ПОЛОТНО
РАЗРЕЗАНО ИЛИ
ПОЦАРАПАНО
Накладки направляющих
пильного полотна
повреждены или со сколами
Направляющие подшипники
слишком затянуты или
слишком ослаблены
Замените накладки.
Отрегулируйте подшипники
(см. раздел «Регулировка
станка», пункт
Направляющая пильного
полотна).
РАСПИЛ НЕ ПРЯМОЙ
Пильное полотно не
параллельно линии распила
Пильное полотно не
перпендикулярно из-за
слишком большого зазора
между накладками
направляющей и
неправильно
отрегулированными
блоками
Слишком высокая скорость
пильного полотна
Пильное полотно изношено
Проверьте, не ослабли ли
винтовые крепления
направляющих блоков
пильного полотна,
отрегулируйте блоки в
вертикальном направлении,
выставьте блоки под
нужными углами и, если
необходимо, отрегулируйте
ограничительный винт при
распиле под углом.
Проверьте и отрегулируйте
в вертикальном
направлении направляющие
блоки пильного полотна,
установите правильный
зазор (см. раздел
«Регулировка станка», пункт
Направляющая пильного
полотна).
Снизьте скорость, снизьте
давление резания.
Отрегулируйте устройство
торможения.
Руководство по эксплуатации станка JET MBS-708CSV 19
Page 20
НЕИСПРАВНОСТЬ
ВОЗМОЖНЫЕ ПРИЧИНЫ
СПОСОБЫ УСТРАНЕНИЯ
Неправильный шаг зубьев
Поломка зубьев
Недостаточная смазка или
неподходящая СОЖ
Подведите блоки к
заготовке так близко, как это
возможно, чтобы только та
часть пильного полотна,
которая врезается в
материал, была открыта.
Это предотвратит изгиб
пильного полотна и, как
следствие, излишнюю
нагрузку на него.
Замените пильное полотно.
Установите пильное
полотно с меньшим числом
зубьев (см. раздел
«Классификация
материалов и выбор
пильного полотна», пункт
Типы пильных полотен).
Неправильная работа
пильного полотна из-за
отсутствующих зубьев
может привести к
отклонению от траектории
резания. Проверьте пильное
полотно и при
необходимости замените.
Проверьте уровень
жидкости в баке.
Проверьте, чистоту
выходных отверстий и труб
для лучшей циркуляции
СОЖ. Проверьте состав
СОЖ.
НЕКАЧЕСТВЕННЫЙ
РАСПИЛ
Маховик изношен. Корпус
маховика забит стружкой.
Опора и направляющий
фланец пильного полотна
изношены и не могут
обеспечить правильное
положение пильного
полотна, это приводит к
некачественному
выполнению распила.
Шкивы могут стать
конической формы и
изменить ход полотна.
Замените их. Очистите
станок сжатым воздухом.
ПОЛОСЫ НА
ПОВЕРХНОСТИ РЕЗА
Слишком быстрое движение
пильного полотна
Снизьте скорость пильного
полотна, снизьте давление
резания. Отрегулируйте
устройство торможения.
Руководство по эксплуатации станка JET MBS-708CSV 20
Page 21
НЕИСПРАВНОСТЬ
ВОЗМОЖНЫЕ ПРИЧИНЫ
СПОСОБЫ УСТРАНЕНИЯ
Пильное полотно низкого
качества
Пильное полотно изношено
или имеются поврежденные
и/или сломанные зубья
Неправильный шаг зубьев
Направляющие блоки
пильного полотна
расположены слишком
далеко от заготовки
Недостаточная смазка или
неподходящая СОЖ
Используйте пильное
полотно высокого качества.
Замените пильное полотно.
Возможно, зубья
используемого пильного
полотна слишком большие,
используйте пильное
полотно с большим
количеством зубьев (см.
«Классификация
материалов и выбор
пильного полотна», пункт
Типы пильных полотен).
Подведите блок к заготовке
так близко, как это
возможно, чтобы только та
часть пильного полотна,
которая врезается в
материал, была открыта.
Это предотвратит изгиб
пильного полотна и, как
следствие, излишнюю
нагрузку на него.
Проверьте уровень
жидкости в баке.
Проверьте, чистоту
выходных отверстий и труб
для лучшей циркуляции
СОЖ. Проверьте состав
СОЖ.
ШУМ В НАПРАВЛЯЮЩИХ
БЛОКАХ
Стружка на подшипниках
Износ или повреждение
накладок
Грязь и/или стружка между
пильным полотном и
направляющими
подшипниками.
Замените накладки.
Руководство по эксплуатации станка JET MBS-708CSV 21
Page 22
Руководство по эксплуатации станка JET MBS-708CSV 22
 Loading...