

Page 1
GB - ENGLISH
Operating Instructions
Dear Customer,
Many thanks for the confidence you have shown in us with the purchase of your new JET-machine. This manual has been
prepared for the owner and operators of a JET JWP-201 thickness planer to promote safety during installation, operation and
maintenance procedures. Please read and understand the information contained in these operating instructions and the
accompanying documents. To obtain maximum life and efficiency from your machine, and to use it safely, read this manual
thoroughly and follow instructions carefully.
…Table of Contents
1. Declaration of conformity
2. Warranty
3. Safety
Authorized use
General safety notes
Remaining hazards
4. Machine specifications
Technical data
Noise emission
Dust emission
Contents of delivery
5. Transport and start up
Transport and installation
Assembly
Mains connection
Dust connection
Starting operation
6. Machine operation
7. Setup and adjustments
Adjusting depth of cut
Adjusting feed speed
Adjusting table rollers
Changing cutter knives
The planers feed system
8. Maintenance and adjustment
9. Troubleshooting
10. Environmental protection
11. Available accessories
1. Declaration of conformity
On our own responsibility we hereby
declare that this product complies with
the regulations* listed on page 2.
Designed in consideration with the
standards**. CE type examination***
performed by****
2. Warranty
The Seller guarantees that the
supplied product is free from material
defects and manufacturing faults. This
warranty does not cover any defects
which are caused, either directly or
indirectly, by incorrect use,
carelessness, accidental damage,
repair, inadequate maintenance or
cleaning and normal wear and tear.
Guarantee and/or warranty claims
must be made within twelve months
from the date of purchase (date of
invoice). Any further claims shall be
excluded.
This warranty includes all guarantee
obligations of the Seller and replaces
all previous declarations and
agreements concerning warranties.
The warranty period is valid for eight
hours of daily use. If this is exceeded,
the warranty period shall be reduced
in proportion to the excess use, but to
no less than three months.
Returning rejected goods requires the
prior express consent of the Seller and
is at the Buyer’s risk and expense.
Further warranty details can be found
in the General Terms and Conditions
(GTC). The GTC can be viewed at
www.jettools.com or can be sent by
post upon request.
The Seller reserves the right to make
changes to the product and
accessories at any time.
3. Safety
3.1 Authorized use
This machine is designed for
thickness planing wood and wood
derived materials.
Machining of other materials is not
permitted and may be carried out in
specific cases only after consulting
with the manufacturer.
No metal workpieces may be
machined.
The workpiece must allow to safely be
loaded, supported and guided.
The proper use also includes
compliance with the operating and
maintenance instructions given in this
manual.
The machine must be operated only
by persons familiar with its operation,
maintenance and repair and who are
familiar with its hazards.
The required minimum age must be
observed
The machine must only be used in a
technically perfect condition
When working on the machine, all
safety mechanisms and covers must
be mounted.
In addition to the safety requirements
contained in this operating instruction
and your country’s applicable
regulations, you should observe the
generally recognized technical rules
concerning the operation of
woodworking machines.
Any other use exceeds authorization.
In the event of unauthorized use of the
machine, the manufacturer renounces
all liability and the responsibility is
transferred exclusively to the operator.
3
Page 2
3.2 General safety notes
Woodworking machines can be
dangerous if not used properly.
Therefore the appropriate general
technical rules as well as the following
notes must be observed.
Read and understand the entire
instruction manual before attempting
assembly or operation.
Keep this operating instruction close
by the machine, protected from dirt
and humidity, and pass it over to the
new owner if you part with the tool.
No changes to the machine may be
made.
Daily inspect the function and
existence of the safety appliances
before you start the machine.
Do not attempt operations in this
case, protect the machine by
unplugging the mains cord.
Remove all loose clothing and confine
long hair.
Before operating the machine, remove
tie, rings, watches, other jewellery,
and roll up sleeves above the elbows.
Wear safety shoes; never wear leisure
shoes or sandals.
Always wear the approved working
outfit
- ear protection
- dust protection
Do not wear gloves while operating
this machine.
Control the stopping time of the
machine, it may not be longer than 10
seconds.
Remove cut and jammed workpieces
only when motor is turned off and the
machine is at a complete standstill.
Install the machine so that there is
sufficient space for safe operation and
workpiece handling.
Keep work area well lighted.
The machine is designed to operate in
closed rooms and must be placed
stable on firm and levelled ground.
Make sure that the power cable does
not impede work and cause people to
trip.
Keep the floor around the machine
clean and free of scrap material, oil
and grease.
Stay alert!
Give your work undivided attention.
Use common sense. Do not operate
the machine when you are tired.
Keep an ergonomic body position.
Maintain a balanced stance at all
times.
Do not operate the machine under the
influence of drugs, alcohol or any
medication. Be aware that medication
can change your behaviour.
Never reach into the machine while it
is operating or running down.
Never leave a running machine
unattended. Before you leave the
workplace switch off the machine.
Keep children and visitors a safe
distance from the work area.
Do not operate the electric tool near
inflammable liquids or gases.
Observe the fire fighting and fire alert
options, for example the fire
extinguisher operation and place.
Do not use the machine in a dump
environment and do not expose it to
rain.
Wood dust is explosive and can also
represent a risk to health.
Dust form some tropical woods in
particular, and from hardwoods like
beach and oak, is classified as a
carcinogenic substance.
Always use a suitable dust extraction
device
Before machining, remove any nails
and other foreign bodies from the
workpiece.
Never operate with the guards not in
place – serious risk of injury!
All anti-kickback fingers must
automatically return to their rest
position (downwards)
Never reach with your hands into the
machine when guiding or sorting the
workpiece.
Use a feeding aid (push wood) if you
want to feed short stock into the
machine. Stock must have a minimum
length of 250mm.
Specifications regarding the maximum
or minimum size of the workpiece
must be observed.
Do not remove chips and workpiece
parts until the machine is at a
complete standstill.
Always use sharp cutter knives.
Do not machine more than two
workpieces at the same time.
To plane stock which surfaces are not
parallel, use suitable feeding aids
(make fitting templates).
4
Use roller supports on both sides of
the planer when working long stock.
Keep planer bed surface clean, in
particular remove resin residue.
Do not stand on the machine.
Connection and repair work on the
electrical installation may be carried
out by a qualified electrician only.
Have a damaged or worn cord
replaced immediately.
Make all machine adjustments or
maintenance with the machine
unplugged from the power source.
3.3 Remaining hazards
When using the machine according to
regulations some remaining hazards
may still exist
Touching the cutter block in the
machining area can cause injury.
Drawing-in/trapping hazard by power
feed mechanism.
Squeezing hazard by workpiece
power-outfeed.
Thrown workpiece parts can lead to
injury
Sawdust and noise can be health
hazards. Be sure to wear personal
protection gear such as safety goggles
and ear protection. Use a suitable
dust exhaust system.
The use of incorrect mains supply or a
damaged power cord can lead to
injuries caused by electricity.
4. Machine specifications
4.1 Technical data
Planing width max 560 mm
Thickness table length 820mm
Planing thickness 3,5 to 235 mm
Depth of cut max. 5 mm
Min length of workpiece 250mm
Number of knives 4
Cutterhead diameter 84 mm
No-load speed no 4800 rpm
Cuts per minute 19200
Cutter knife length 563mm
Cutter knife width 25mm
Cutter knife thickness 3mm
Feed rate 6 or 10 m/min
Dust port diameter 125mm (150mm)
Overall dimension (LxWxH)
1060 x 1250 x 1500mm
Weight 615 kg
Page 3
Mains 400V ~3/PE 50Hz
Output power 5,6 kW (7,5 HP) S1
Reference current 11 A
Extension cord (H07RN-F): 4x1,5mm²
Installation fuse protection 16A slow
4.2 Noise emission
Determined according to EN 860
(Inspection tolerance 4 dB)
Workpiece pine wood:
W=100mm, L=1000mm, moisture
8,5%
Acoustic power level
(according to EN ISO 3746):
Idling LwA 96,8 dB(A)
Operating LwA 100,6 dB(A)
Acoustic pressure level
(according to EN ISO 11202):
Operating position 1:
Idling LpA 86,1 dB(A)
Operating LpA 85,1 dB(A)
Operating position 2:
Idling LpA 85,8 dB(A)
Operating LpA 85,7 dB(A)
The specified values are emission
levels and are not necessarily to be
seen as safe operating levels.
Although there is a correlation
between emission and immission
levels, these do not constitute a basis
for determining the necessity of
additional safety measures.
Workplace conditions which could
influence the noise immission level
include the duration of resonance,
spatial particulars, other noise
sources etc. For example, the number
of machines and other work being
performed. The permissible workplace
levels can vary from country to
country.
This information is intended to allow
the user to make a better estimation
of the hazards and risks involved.
4.3 Dust emission
The planer JWP-201 has been dust
emission inspected.
At an air velocity of 20 m/s on the dust
port dia 150mm:
Vacuum pressure 1350 Pa
Volume flow 1200 m³/h
The machine meets a workplace dust
emission limit of 2 mg/m³.
4.4 Content of delivery
4 Leveling feet
2 Lifting eye bolts
Dust chute Dia 125mm
Dust chute adapter Dia 125/150mm
Crank handle
Knife setting gauge
Assembly kit
Operating manual
Spare parts list
5. Transport and start up
5.1 Transport and installation
For transport use a forklift or hand
trolley. Make sure the machine does
not tip or fall off during transport.
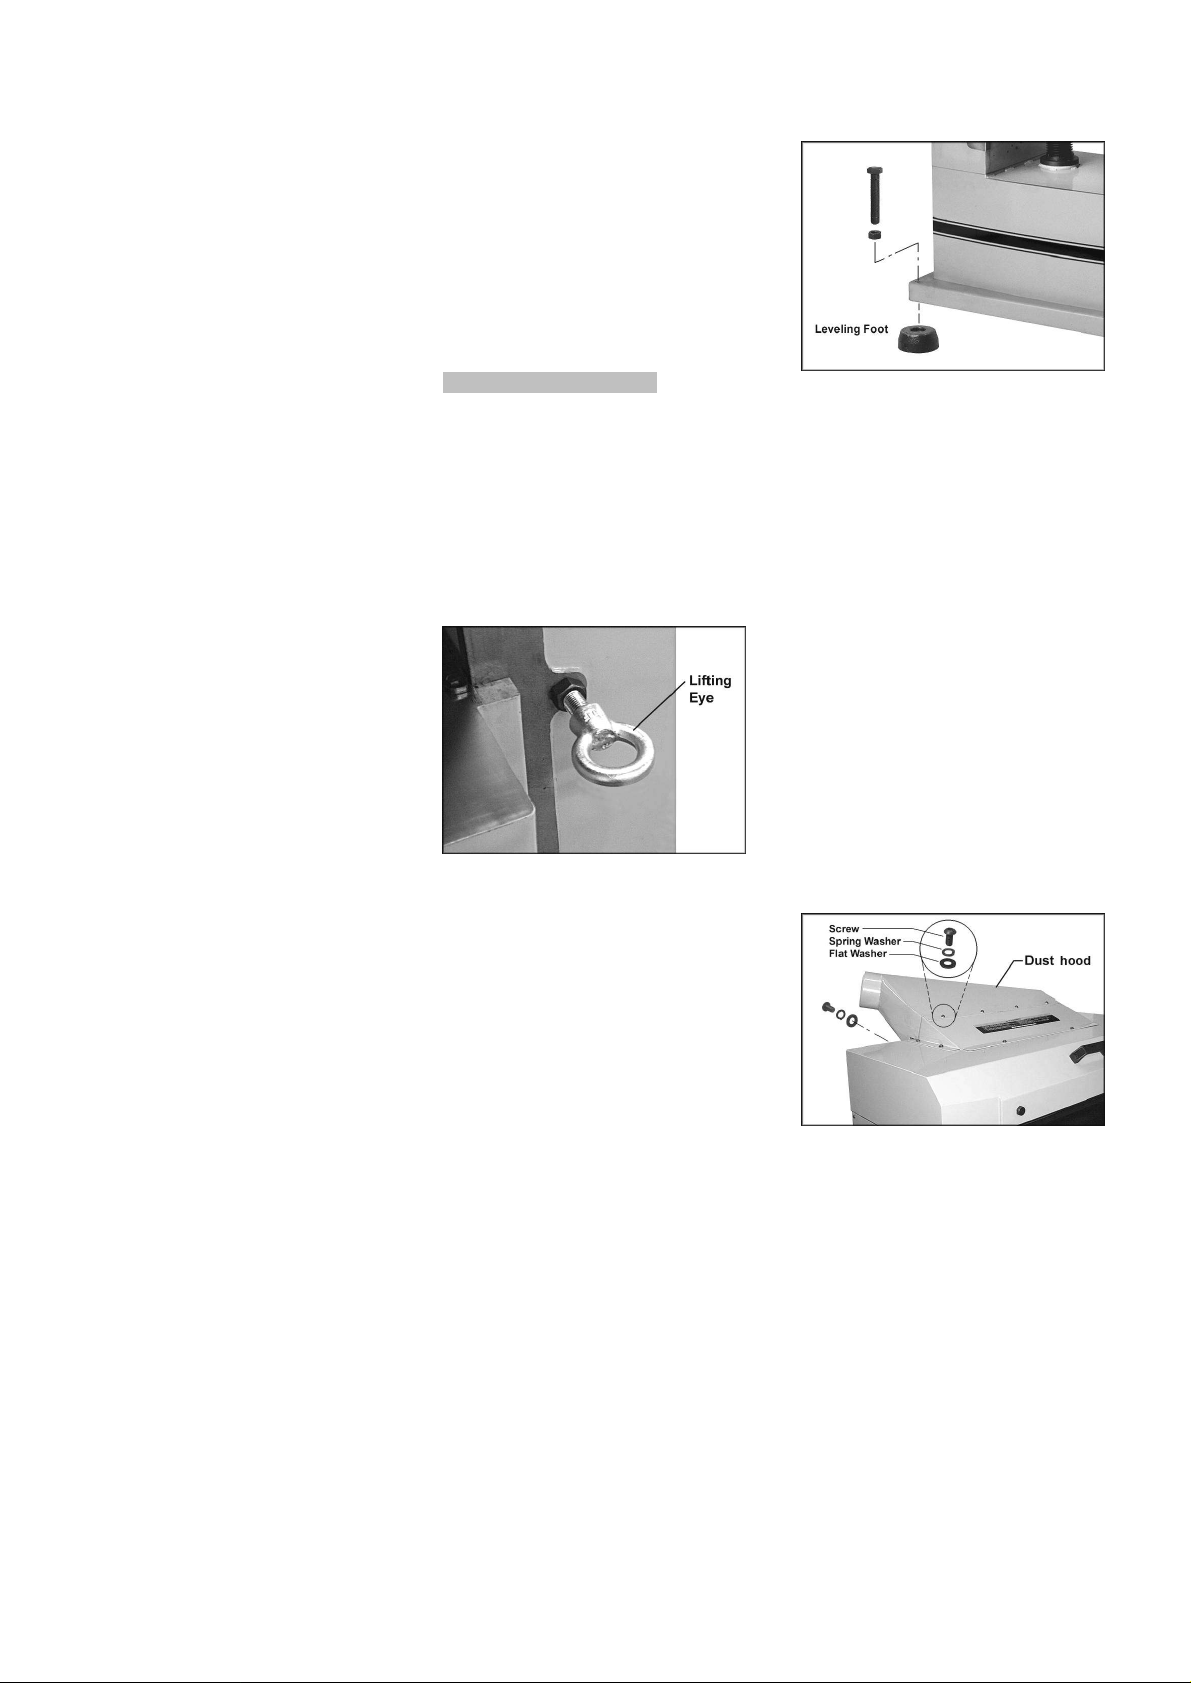
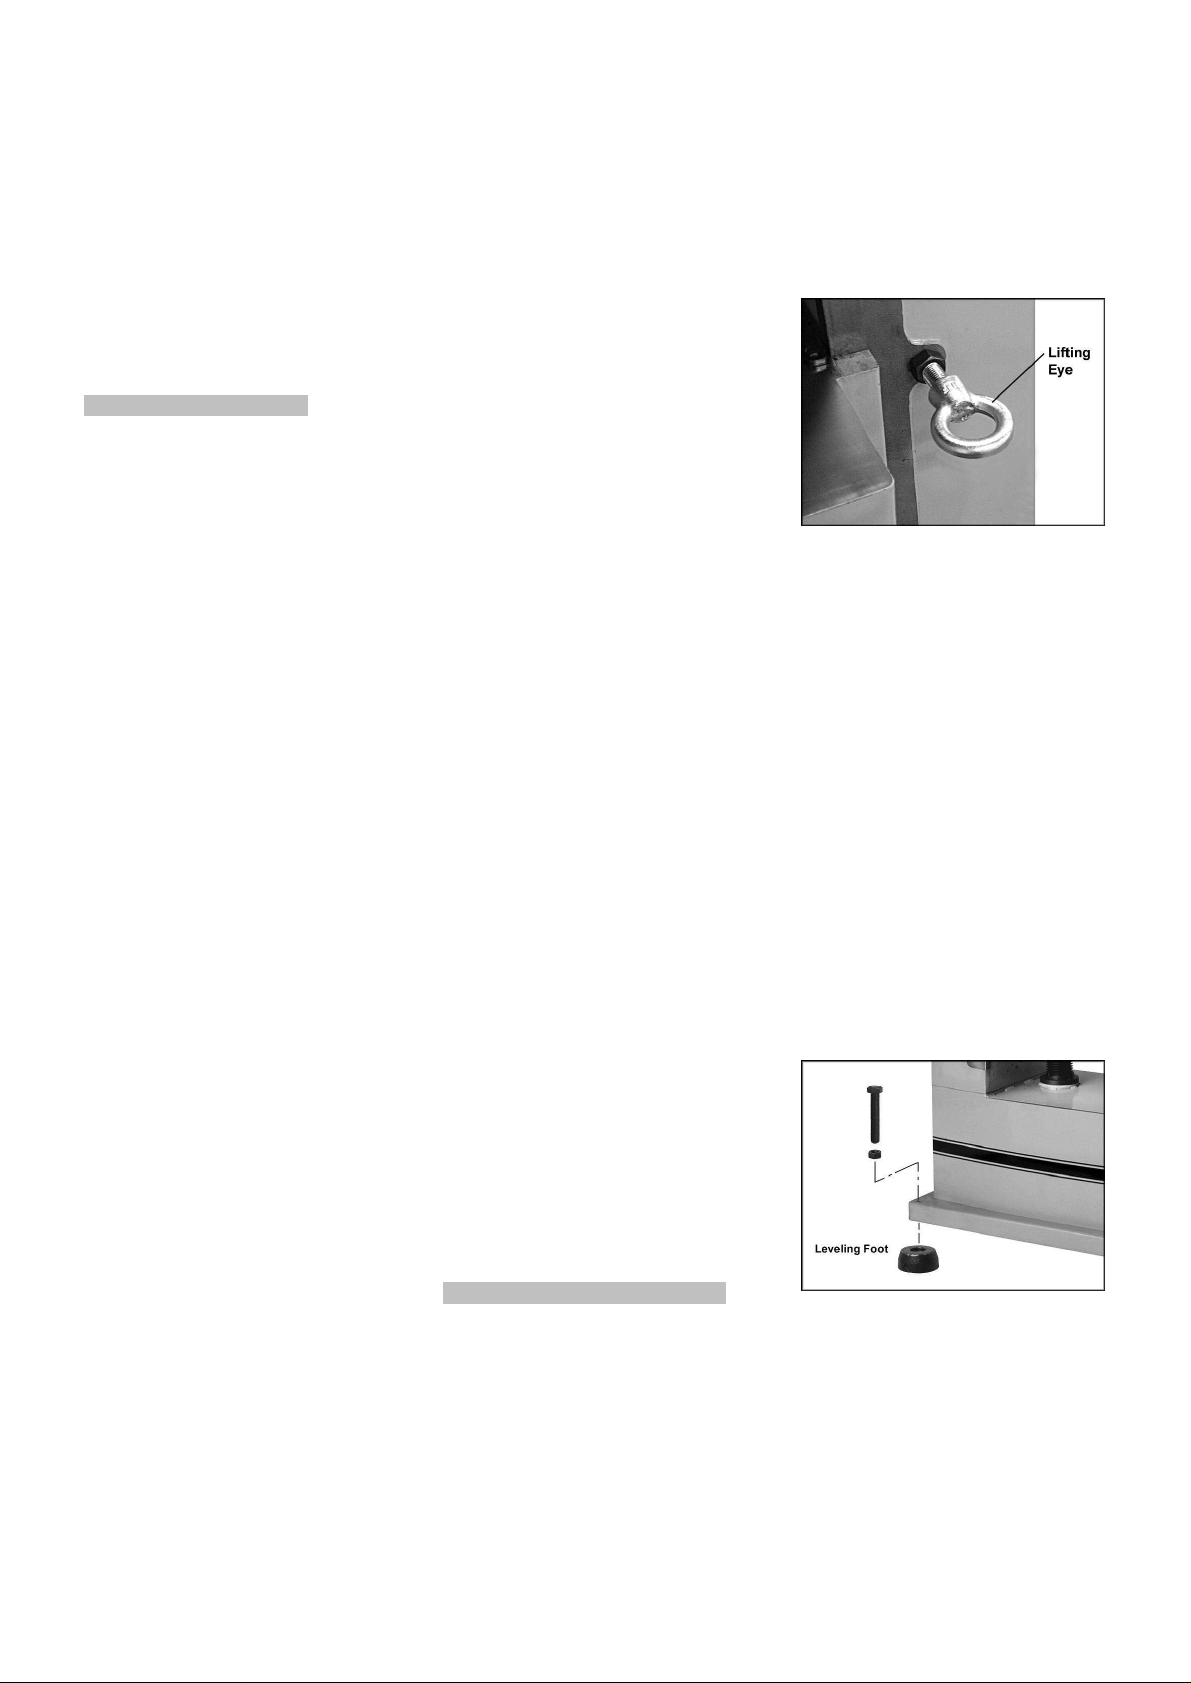
Lifting:
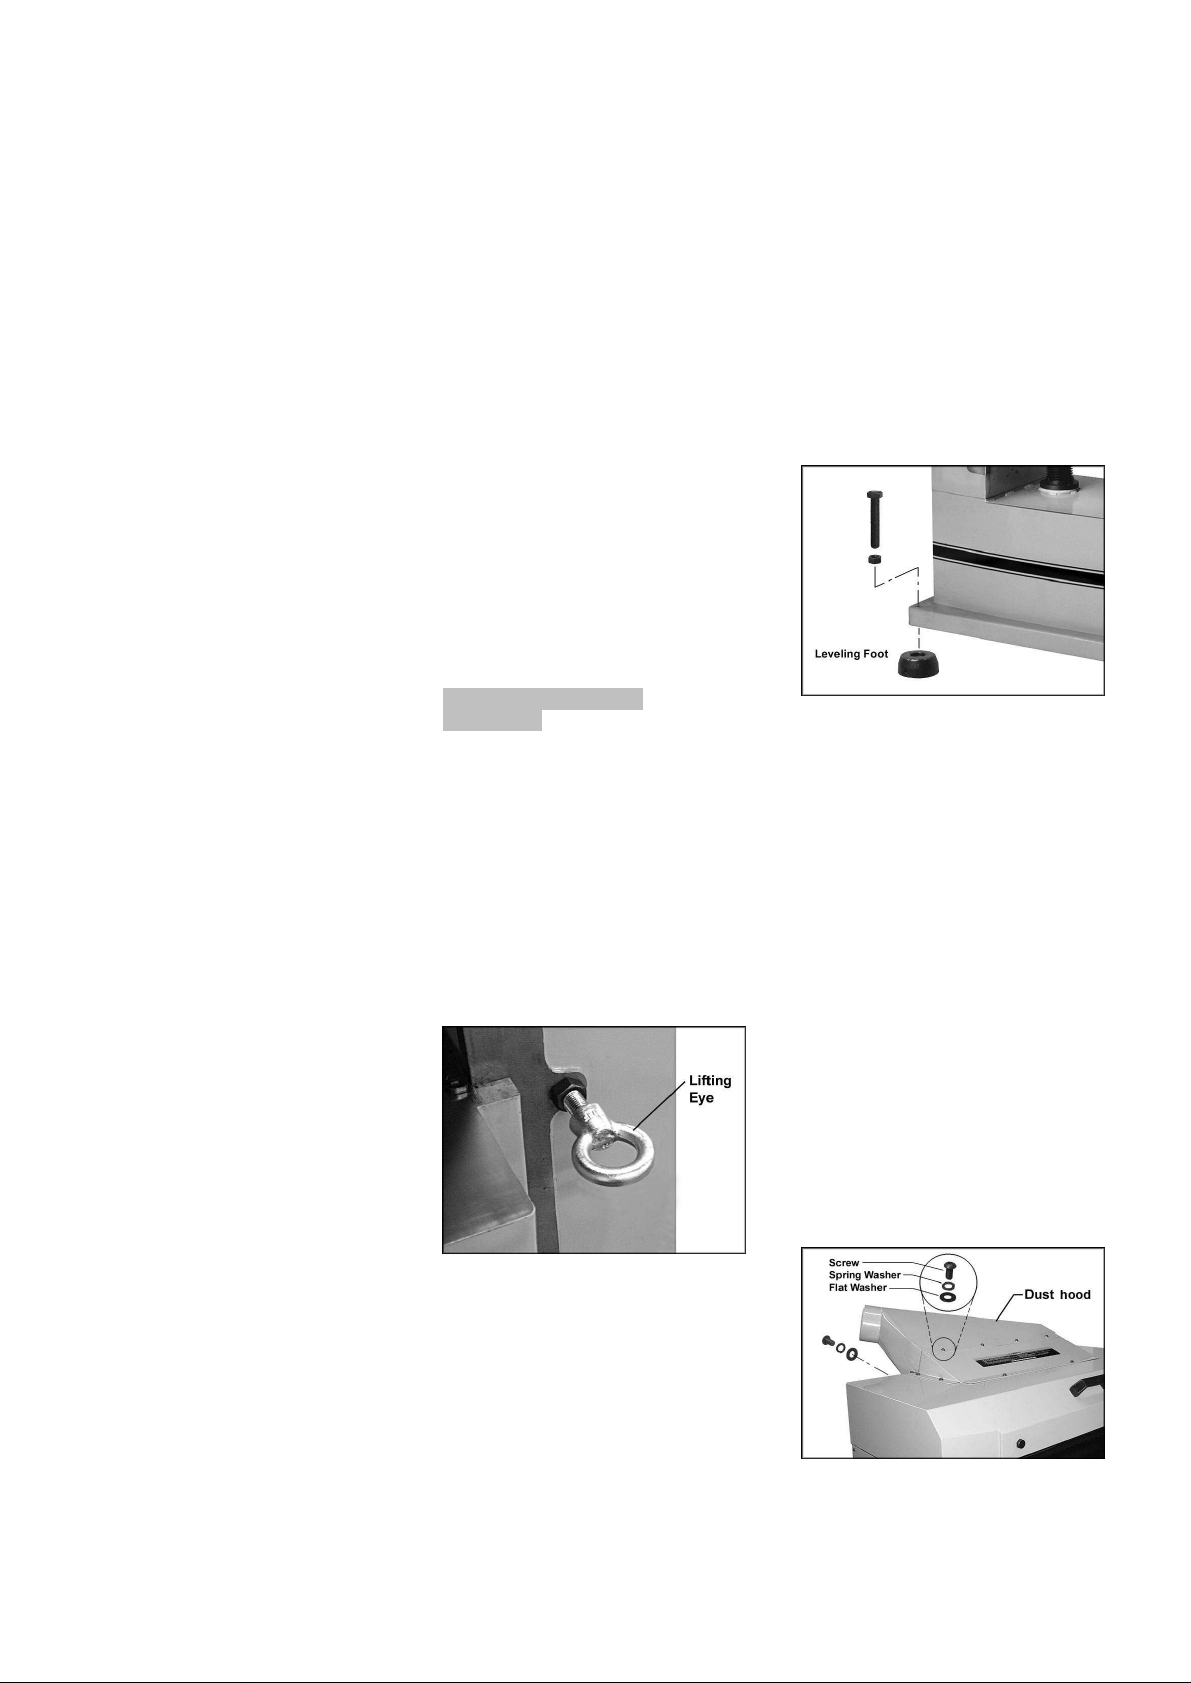
Use the supplied 2 eye bolts (Fig 1) to
lift the machine.
Make sure the hex nuts are tightened
before lifting.
Fig 1
Warning:
The machine net weight is 615kg
Assure the sufficient load capacity
and proper condition of your lifting
devices.
Never step underneath suspended
loads.
After installation, the eye bolts can be
removed.
Installation:
The machine is designed to operate in
closed rooms and must be placed
stable on firm ground (preferably
concrete floor).
Use the supplied leveling feet, screws
and nuts for leveling adjustments (Fig
2).
5
Fig 2
Alternatively, the machine can be
bolted down if required.
For packing reasons the machine is
not completely assembled.
5.2 Assembly
If you notice any transport damage
while unpacking, notify your supplier
immediately. Do not operate the
machine!
Dispose of the packing in an
environmentally friendly manner.
Clean all rust protected surfaces with
a mild solvent.
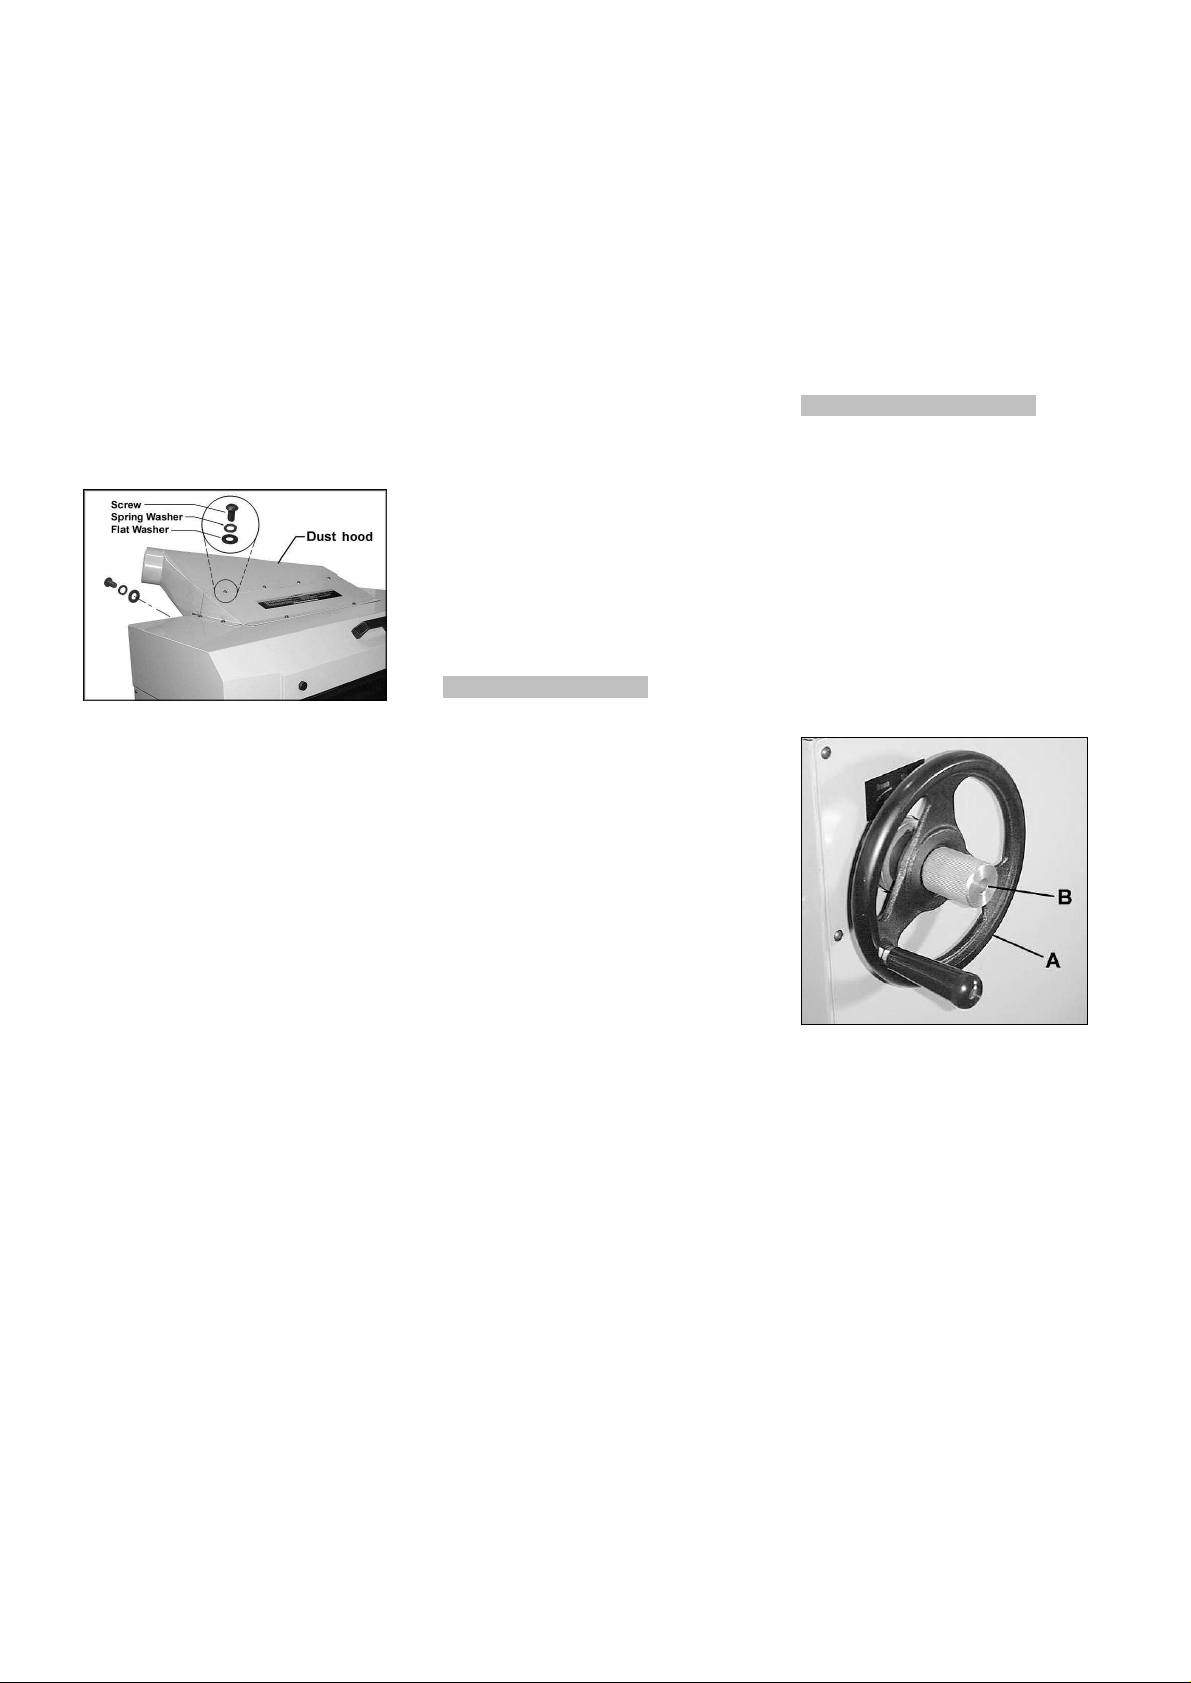
Installing Dust Hood
Mount the dust hood with 8 screws,
spring washers and flat washers (Fig
3).
Fig 3
5.3 Mains connection
Electricals should be installed so that
they are protected from damage and
exposure.
Mains connection and any extension
cords used must comply with
applicable regulations.
The mains voltage must comply with
the information on the machine
licence plate.
The mains connection must have a 16
A surge-proof fuse.
Page 4
Only use connection cables marked
H07RN-F
Connections and repairs to the
electrical equipment may only be
carried out by qualified electricians.
5.4 Dust connection
Before initial operation, the machine
must be connected to a dust extractor.
The suction should switch on
automatically when the planer is
switched on.
The flow rate on the suction port must
be 20m/sec.
Flexible hoses must be of nonflammable quality, and must be
connected to the machine ground
system.
5.5 Starting operation
You can start the machine with the
green on button. The red button on the
main switch stops the machine.
In case of emergency push the E-stop
button to stop the machine.
Assure the correct direction of rotation
before you start any machining.
In case of overload the motor overload
cut-off will react. After approximately
10 minutes of cooling the machine
can be started again.
6. Machine operation
Correct operating position:
To feed the workpiece into the
machine, position yourselves offset to
one side of the feed opening.
Workpiece handling:
Adjust the planer table to the
workpiece thickness.
Feed workpiece slowly and straight
into the thicknesser. It will then be
automatically fed through the
thicknesser.
Guide workpiece straight through the
thicknesser.
To remove the workpiece from the
machine, position yourselves offset to
one side of the outfeed opening.
Support long workpieces with helping
roller stands.
Operating notes:
Always use sharp cutter knives!
Feed with thicker workpiece end at the
front, hollow side downward.
Max. 5mm depth of cut. If a workpiece
gets stuck lower the planer table by
app. 1crank turn (1,6 mm).
Plane the stock with the grain, if
possible.
You get a better surface when planing
several passes with less chip removal.
Switch machine off if no further
planning is to be done immediately
afterwards.
Workpieces shorter than 250mm may
not be processed.
The machine has a sectional infeed
roller and a sectional chip breaker to
allow multiple boards to be planed at
the same time.
7. Setup and adjustments
General note:
Setup and adjustment work may
only be carried out after the
machine is protected against
accidental starting by locking the
main switch or by pulling the mains
plug.
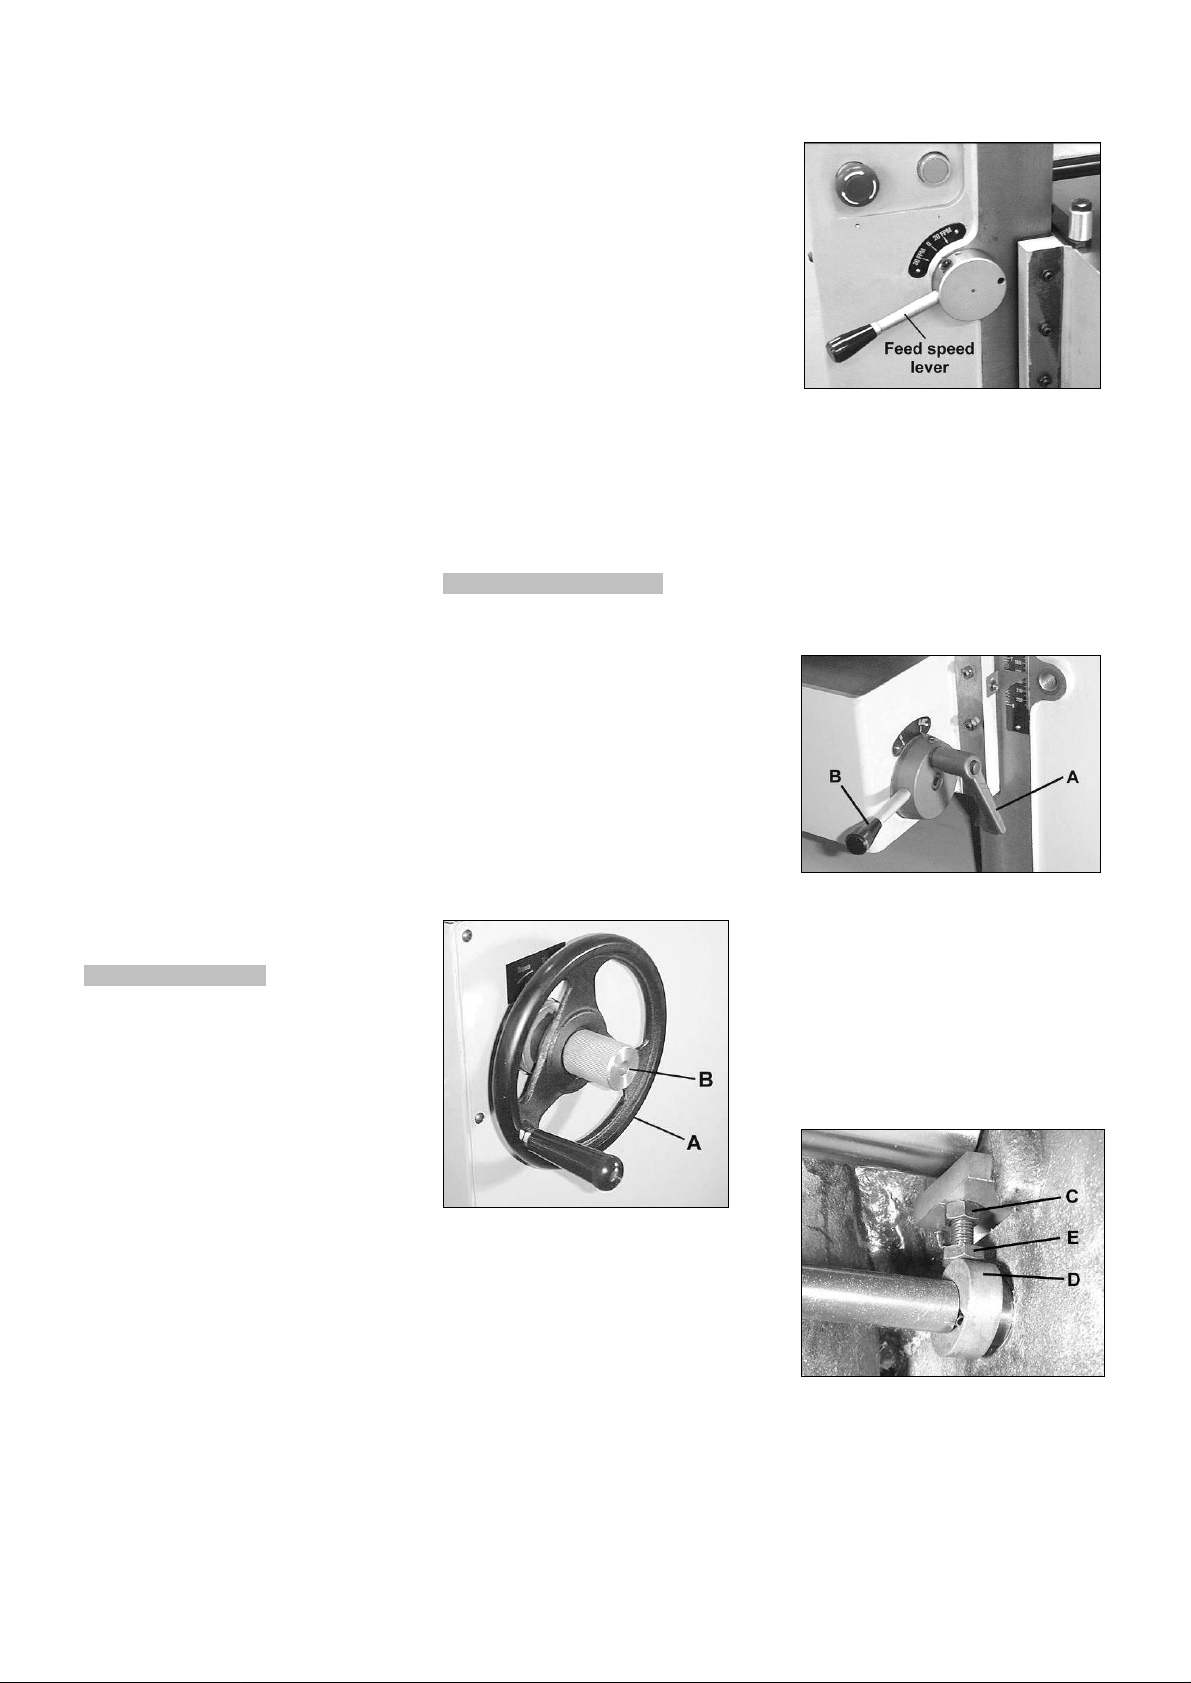
7.1 Adjusting Depth of Cut
Depth of cut is controlled by raising or
lowering the table.
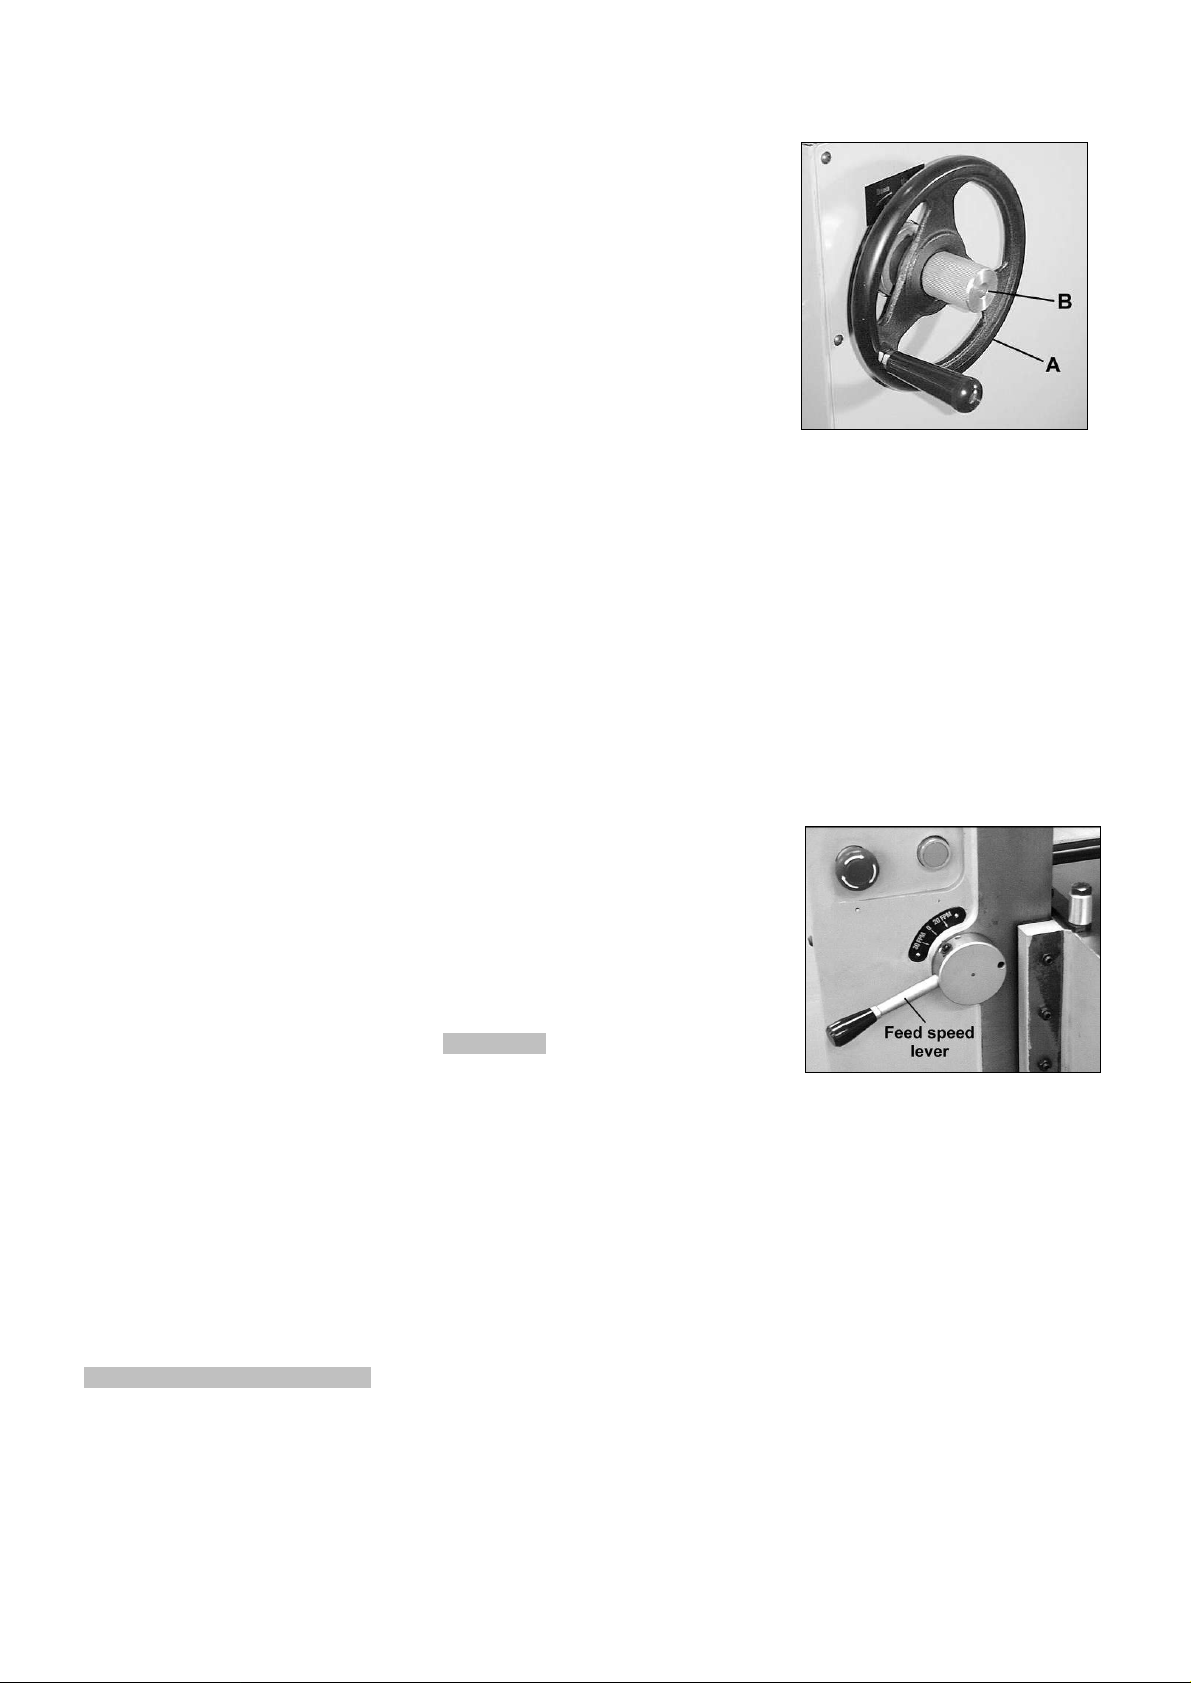
Loosen the lock knob (B, Fig 4).
Fig 4
Use the handwheel (A) to adjust.
One revolution equals to 1,6mm.
Retighten lock knob.
7.2 Adjusting Feed Speed
To adjust the feed speed, turn lever
while the planer is running (Fig 5)
Feed speed:
6m/min or 10m/min
6
Fig 5
7.3 Adjusting Table Rollers
The Planer has two table rollers (N,
Fig 11) which help reduce friction of
the workpiece on the table.
The table rollers should be set high
when planing rough stock, and set low
for finish cuts.
With a single lever (B, Fig 6) you can
raise the rollers.
Fig 6
The table rollers are adjusted at the
factory to be flat with the table
surface.
If they should need adjustment:
Disconnect machine from power
source to inspect.
Adjust with the hex cap screws (E, Fig
7).
Fig 7
Page 5
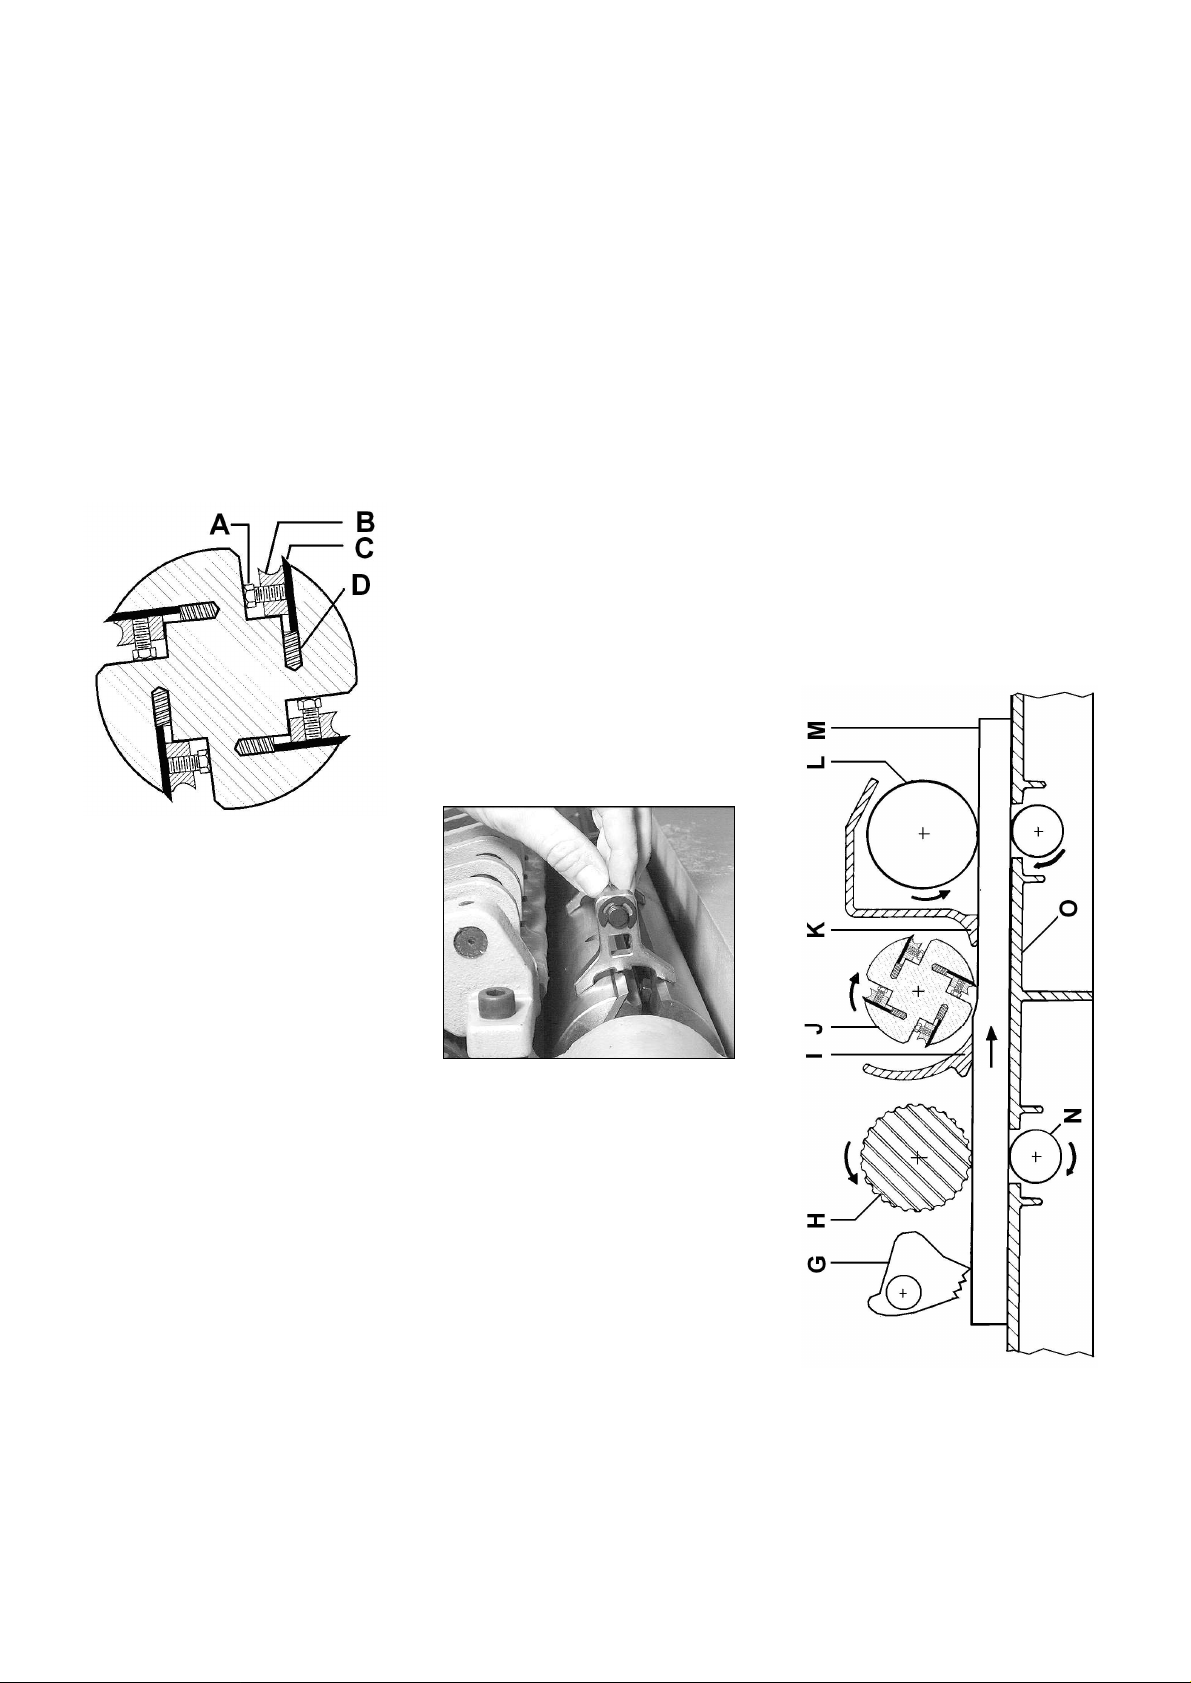
7.4 Changing cutter knives
Risk of personal injury by cuts from
the cutter knives. Wear suitable
gloves when changing cutter knives.
Knife Removal
Turn the square-head bolts (A, Fig 9)
of the cutter knife lock bar (B) all the
way in (wear gloves!).
Springs (D) will cause the knife to rise
in the slot.
At first remove cutter knife (C), then
cutter knife lock bar from the cutter
block.
Fig 9
Clean all surfaces of cutter block and
cutter knife lock bar with a suitable
solvent (do not use cleaning agents
that could corrode the light metal
components).
Use only suitable cutter knives
conforming the technical specification
and EN 847-1
Unsuitable, incorrectly mounted, dull,
cracked of bent cutter knives can work
loose or increase the risk of kickback
considerably.
Always replace all 4 cutter knives at
once.
The cutter knife lock bars are
balanced to each other and thus can
randomly be placed.
Only cutter knives marked “HSS” or
“HS” can be resharpened!
When resharpening, remove the same
amount of material from all three
cutter knives, otherwise a balancing
error may cause damage to the
bearings.
Cutter knives can only be resharpened
down to a minimum width of 15 mm.
Use genuine Jet replacement parts
only.
TIP:
If a foreign object nicks the knives
cutting edges
Instead of changing the knives, simply
axially offset the knives to each other.
Move one knife up to 5mm to the right
and another knife up to 5mm to the
left of the cutterhead.
Knife Installation and Adjustment
Any knife adjustment or replacement
should be done to all four knives at
the same time.
Failure to do this may result in an outof-balance cutterhead and vibrations
which can lead to bearing failure.
Place the cutter knife lockbar in the
cutterblock´s groove. Turn the 8
square-head bolts so far that the
cutter knife will just slide in.
Insert a sharp cutter knife and adjust
position with the cutter knife lockbar,
so that neither protrudes over the
edge of the cutter block.
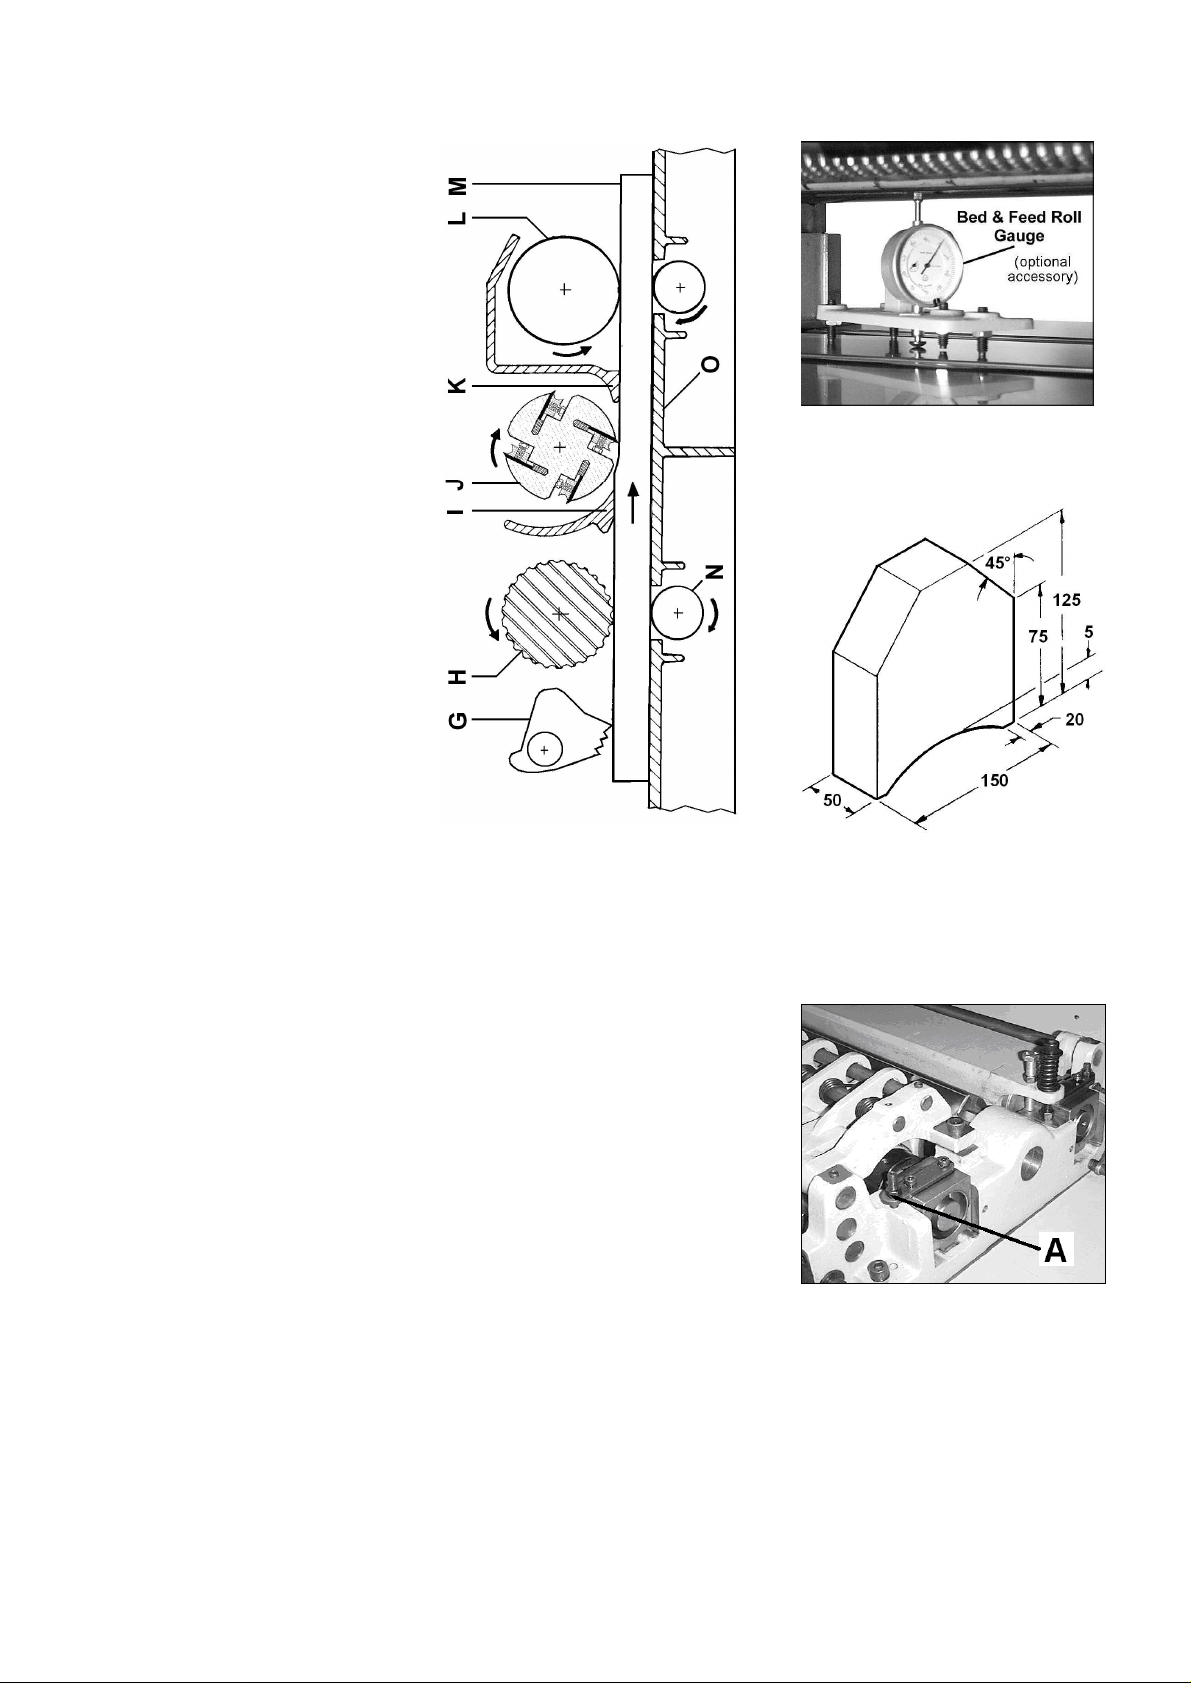
Place the knive-setting gauge on the
cutterhead (Fig 10)
Fig 10
This will hold the high point of the
knive to the proper height above the
cutterblock.
Springs (D, Fig 9) will cause the knife
to rise in the slot.
Use the gauge at both ends of the
knife.
Knive relationship must be held within
0.03mm for accurate and smooth
planing.
To tighten the cutter knife, turn the 8
square-head bolts of the cutter knife
lockbar.
Start tightening with the two outer
bolts.
At first halve tighten all 32 squarehead bolts, then repeat and fully
tighten all bolts this time.
Do not extend tool when tightening the
bolts, do not tighten bolts by striking
the wrench.
Close and lock the cutter block cover
after knife changing has been
completed (Fig 8).
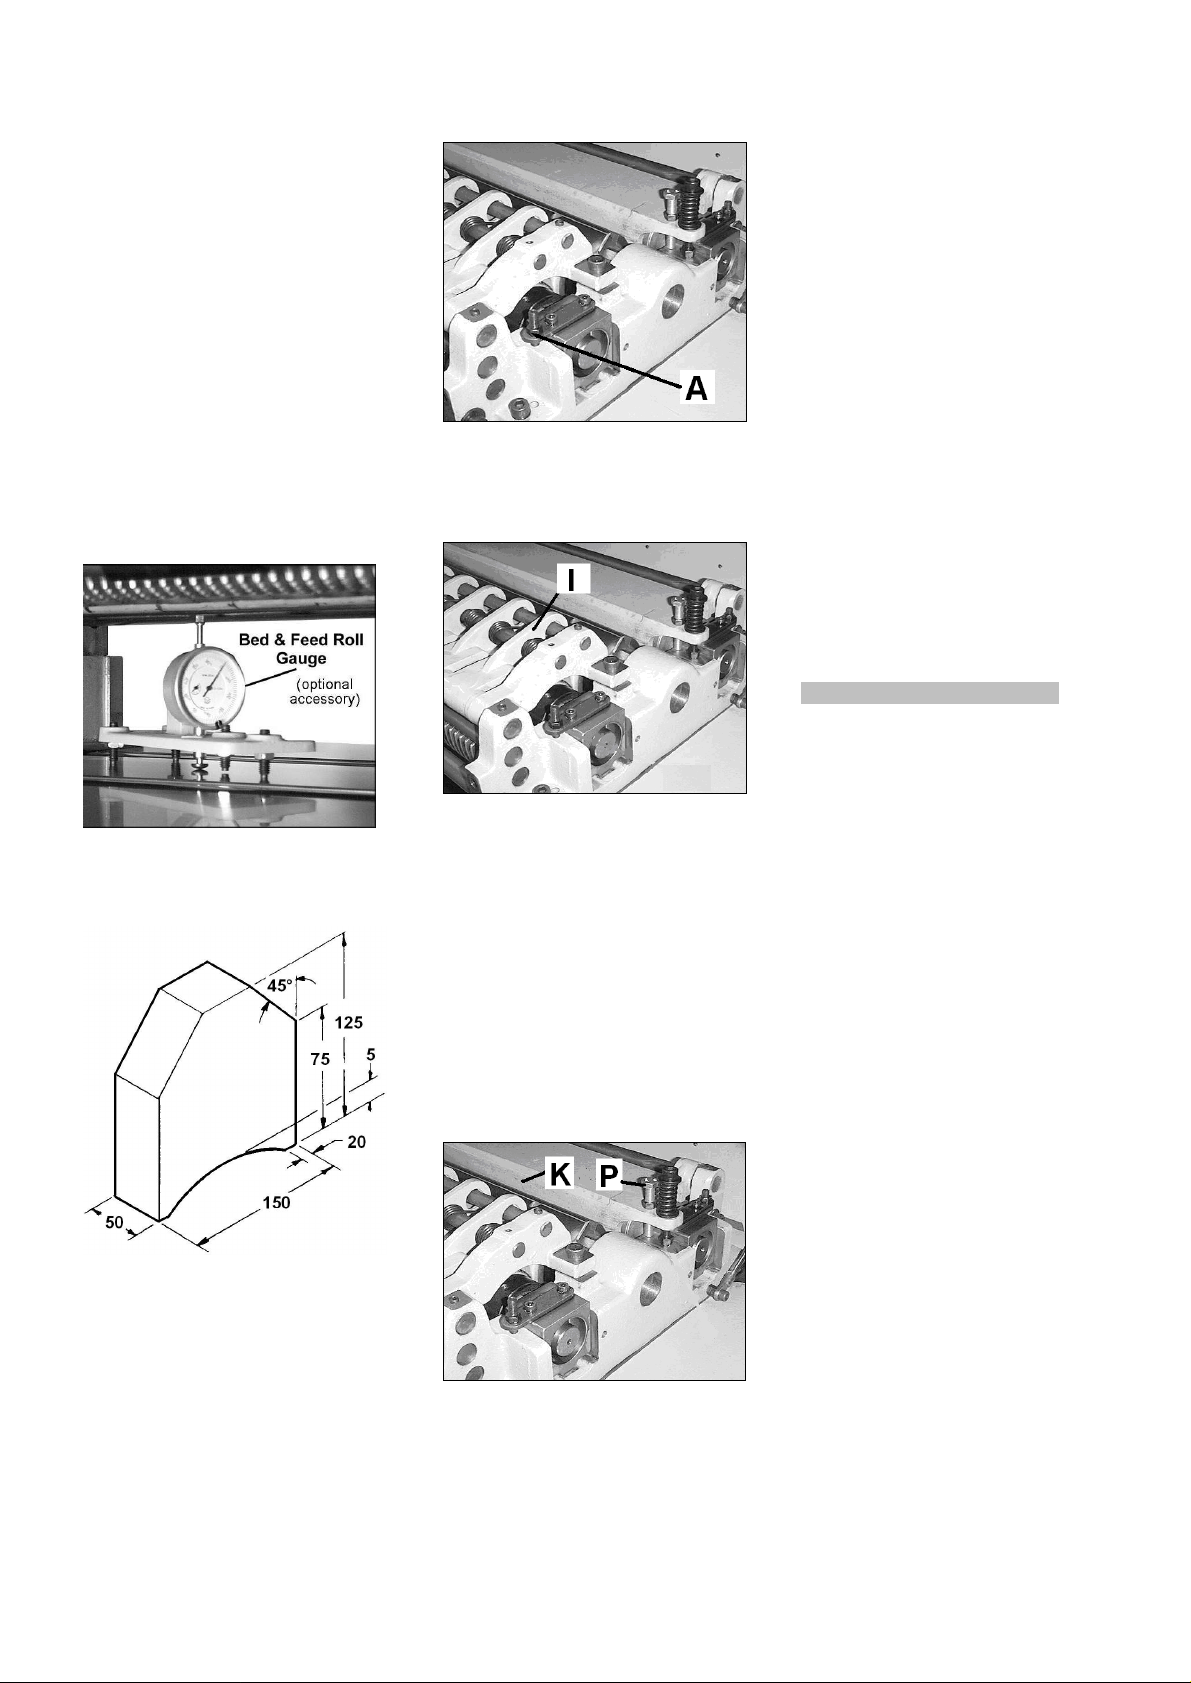
7.5 The Planer’s Feed System
G…Anti Kickback Fingers
H…Segmented Infeed Roller
I…Segmented Chipbreaker
J….Cutterhead
K….Pressure Bar
L….Outfeed Roller
M….Workpiece
N….Table Rollers
O….Table
Fig 11
7
Page 6
Anti-Kickback Fingers:
All anti-kickback fingers (G) must
automatically return to their rest
position (downwards)
Segmented Infeed Roller:
The infeed roller (H) is made of spring
suspended sections.
The approximately 6mm independent
movement of each section allows
multiple board surfacing.
To provide proper drive, the infeed
roller has been factory set to 1,6mm
below the cutterhead knives.
Disconnect machine from power
source to inspect.
Measure with an indicator (Fig 12).
Fig 12
Or measure with a selve-made
wooden gauge block (Fig 13).
Fig 13
You can use the table movement to
measure.
(1 handwheel revolution = 1,6mm)
Adjust with screws (A, Fig 14).
The pressure bar has been factory set
to 0 - 0.02mm below the cutterhead
knives.
If the pressure bar is set too high, it
does not contact the machined
workpiece and looses function.
If the pressure bar is set too low, the
workpiece will get stopped and not
feed through.
Disconnect machine from power
source to inspect.
Adjust with screws (P).
Fig 14
Segmented Chipbreaker:
The chipbreaker is made of springloaded sections (I, Fig 15).
The function is to stabilize the
workpiece near the cutterhead, to
avoid splintering of the wood and
avoid board vibration.
It allows multiple board machining
and directs chip flow.
The chipbreaker has been factory set
to 0.8mm below the cutterhead
knives.
Pressure Bar:
Most planing problems can be traced
to improper setting of the pressure bar
(K, Fig 16).
Fig 15
Final adjustment may have to be
made during a test cut.
Outfeed Roller
To provide proper drive, the outfeed
roller (L, Fig 11) has been factory set
to 0,8mm below the cutterhead
knives.
8. Maintenance and inspection
General notes:
Read these notes before you start any
maintenance or inspection work.
Carry out maintenance, cleaning and
repair work only when the motor is
switched off and machine has come to
a full stop.
Disconnect the machine from power
source.
Clean the machine regularly.
Remove resin and other
accumulations from feed rolls and
table with a non-flammable solvent.
Inspect the proper function of the dust
extraction daily.
Defective safety devices must be
replaced immediately.
Before starting any work, check the
mobility of the anti-kickback fingers
(must fall down by their own weight).
Belt Tension
Disconnect machine from power
source.
Remove lower rear cover of machine.
Use the hex nuts (Q, Fig 17) to adjust
belt tension.
Fig 16
The function is to stabilize the
workpiece near the cutterhead, to
reduce snipe and to avoid board
vibration.
8
Page 7
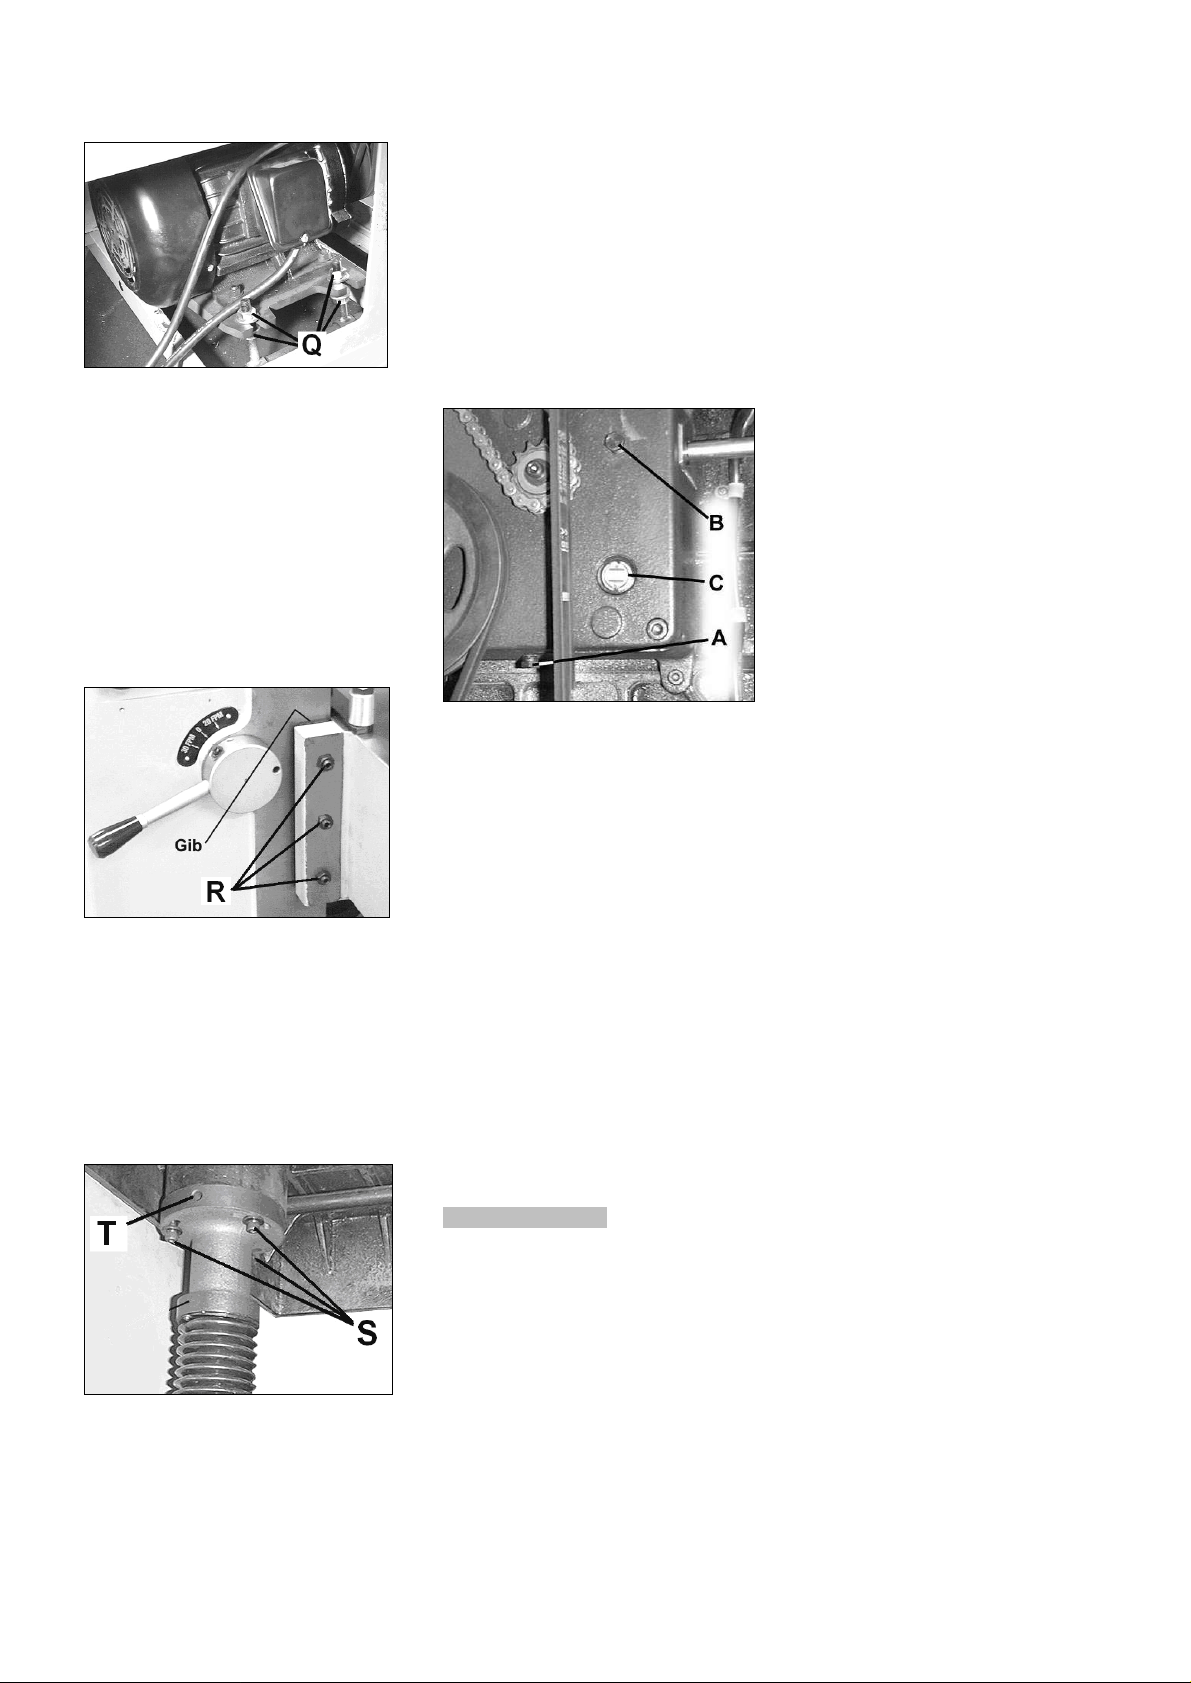
Fig 17
Correct belt tension is obtained when
there is approximately 6mm deflection
in the centre span of the belts using
light finger pressure.
Re-install cover.
Table Vertical Guide Adjustment
The planer table is guided by
machined surfaces and gibs to
prevent the table from rocking.
The gib screws (R, Fig 18) are factory
adjusted.
Fig 18
Table Parallel Adjustment
The planer table is factory adjusted
parallel to the cutterhead.
Disconnect machine from power
source to inspect.
To adjust, loosen three screws (S, Fig
19) and rotate the nut (T) on one of
the two support spindles.
Fig 19
Lubrication:
Gearbox:
Change the gearbox oil once a year
(respectively every 700 operating
hours).
Disconnect the machine from the
power source.
Remove the left cover of machine.
Remove the drain plug (A, Fig 20) to
drain the oil.
Fig 20
Fill with gear oil SAE 90W
through the fill hole (B).
Check the oil level on sight glass (C).
Re-install cover.
Table Vertical Guide Lubrication:
Weekly apply Grease to all guide
surfaces (Fig 18).
Chain:
The chain is maintenance free.
(do not lubricate the chain!)
Bearings:
The cutterhead and feed roller
bearings are maintenance free.
9. Trouble shooting
Carry out maintenance, cleaning and
repair work only when the motor is
switched off and machine has come to
a full stop.
Disconnect the machine from the
power source.
All protective and safety devices must
be re-attached immediately after
completed cleaning, repair and
maintenance work.
9
Repair and maintenance work on the
electrical system m ay only be carried
out by a qualified electrician.
Motor doesn’t start
*No electricitycheck mains and fuse.
*Defective switch, motor or cordconsult an electrician.
*Overload has reactedWait and start again.
Machine vibrates excessively
*Stand on uneven floor-
adjust stand for even support.
*knives of different seize-
all knives must have same width.
*damaged knife-
replace knives set immediately
Cutting surfaces is bad
*dull knivessharpen knives
*Cutter knives blocked by chipsremove chips.
*Too heavy a cutmake several passes.
*knives cutting against grainplane workpiece in opposite direction.
*workpiece inhomogeneous
*Moisture content too high
*Pressure bar set too highadjust pressure bar (chapter 7.5)
Snipe
*Inadequate support of long boardsuse extension roller.
*dull knivessharpen knives.
*Pressure bar set too highadjust pressure bar (chapter 7.5)
Unparallel side to side
*knife projection not uniformadjust knives with setting gauge.
Workpiece jams
*Too much material removed in one
passmake several passes.
*Pressure bar set too lowadjust pressure bar (chapter 7.5)
Table difficult to adjust
*Lack of lubricationlubricate the vertical guide surfaces.
Poor workpiece feeding
*motor belt slippingtighten or replace belts.
*Resin build up on planer tableclean and wax planer table.
Page 8
*Resin or chip build up on feed rollersclean feed rollers
*Pressure bar set too lowadjust pressure bar (chapter 7.5)
*Wood wet or with high resin contentUse the table rollers to reduce friction
10. Environmental protection
Protect the environment.
Your appliance contains valuable
materials which can be recovered or
recycled. Please leave it at a
specialized institution.
11. Available accessories
Stock number 10000209
Set of 4 high speed steel (HSS) knives
Stock number 709207
Foldable roller stand
10
Page 9
DE - DEUTSCH
Gebrauchsanleitung
Sehr geehrter Kunde,
vielen Dank für das Vertrauen, welches Sie uns beim Kauf Ihrer neuen JET-Maschine entgegengebracht haben. Diese Anleitung
ist für den Inhaber und die Bediener zum Zweck einer sicheren Inbetriebnahme, Bedienung und Wartung der
Dickenhobelmaschine JWP-201 erstellt worden. Beachten Sie bitte die Informationen dieser Gebrauchsanleitung und der
beiliegenden Dokumente. Lesen Sie diese Anleitung vollständig, insbesondere die Sicherheitshinweise, bevor Sie die Maschine
zusammenbauen, in Betrieb nehmen oder warten. Um eine maximale Lebensdauer und Leistungsfähigkeit Ihrer Maschinen zu
erreichen befolgen Sie bitte sorgfältig die Anweisungen.
Inhaltsverzeichnis
1. Konformitätserklärung
2. Garantieleistungen
3. Sicherheit
Bestimmungsgemäße Verwendung
Allgemeine Sicherheitshinweise
Restrisiken
4. Maschinenspezifikation
Technische Daten
Schallemission
Staubemmission
Lieferumfang
5. Transport und Inbetriebnahme
Transport und Aufstellung
Montage
Elektrischer Anschluss
Absaug Anschluss
Inbetriebnahme
6. Betrieb der Maschine
7. Rüst und Einstellarbeiten
Dickentisch Verstellung
Vorschubgeschwindigkeit
Einstellung
Tischwalzen Einstellung
Wechsel der Hobelmesser
Vorschubsystem
8. Wartung und Inspektion
9. Störungsabhilfe
10. Umweltschutz
11. Lieferbares Zubehör
1. Konformitätserklärung
Wir erklären in alleiniger
Verantwortlichkeit, dass dieses
Produkt mit den auf Seite 2
angegebenen Richtlinien*
übereinstimmt. Bei der Konstruktion
wurden folgende Normen**
berücksichtigt und eine EGBaumusterprüfung *** von ****
durchgeführt.
2. Garantieleistungen
Der Verkäufer garantiert, dass das
gelieferte Produkt frei von Materialund Fertigungsfehlern ist. Diese
Garantie trifft nicht auf jene Defekte
zu, welche auf direkten oder
indirekten, nicht fachgerechten
Gebrauch, Unachtsamkeit,
Unfallschaden, Reparatur,
mangelhafte Wartung bzw. Reinigung
sowie normalen Verschleiß
zurückzuführen sind.
Garantie- bzw. Gewährleistungsansprüche müssen innerhalb von 12
Monaten ab dem Verkaufsdatum
(Rechnungsdatum) geltend gemacht
werden. Weitergehende Ansprüche
sind ausgeschlossen.
Die vorliegende Garantie umfasst
sämtliche Garantieverpflichtungen
seitens des Verkäufers und ersetzt alle
früheren Erklärungen und
Vereinbarungen betreffend Garantien.
Die Garantiefrist gilt für eine tägliche
Betriebszeit von 8 Stunden. Wird
diese überschritten, so verkürzt sich
die Garantiefrist proportional zur
Überschreitung, jedoch höchstens auf
3 Monate.
Die Rücksendung beanstandeter
Ware bedarf der ausdrücklichen
vorherigen Zustimmung vom
Verkäufer und geht auf Kosten und
Gefahr des Käufers.
Die ausführlichen Garantieleistungen
sind den Allgemeinen
Geschäftsbedingungen (AGB) zu
entnehmen. Die AGB sind unter
www.jettools.com einzusehen oder
werden auf Anfrage per Post
zugestellt.
Der Verkäufer behält sich das Recht
vor, jederzeit Änderungen am Produkt
und Zubehör vorzunehmen.
3. Sicherheit
3.1 Bestimmungsgemäße
Verwendung
Die Maschine ist geeignet zum Hobeln
von Holz und Holzersatzstoffen.
Die Bearbeitung anderer Werkstoffe
ist nicht zulässig bzw. darf in
Sonderfällen nur nach Rücksprache
mit dem Maschinenhersteller erfolgen.
Es dürfen keine metallischen
Werkstoffe bearbeitet werden.
Es dürfen nur Werkstücke bearbeitet
werden welche sicher aufgelegt und
geführt werden können.
Die bestimmungsgemäße
Verwendung beinhaltet auch die
Einhaltung der vom Hersteller
angegebenen Betriebs- und
Wartungsanweisungen.
Die Maschine darf ausschließlich von
Personen bedient werden, die mit
Betrieb und Wartung vertraut und über
die Gefahren unterrichtet sind.
Das gesetzliche Mindestalter ist
einzuhalten.
Die Maschine nur in technisch
einwandfreiem Zustand benutzen.
Beim Arbeiten an der Maschine
müssen sämtliche
Schutzeinrichtungen und
Abdeckungen montiert sein.
Neben den in der Gebrauchsanleitung
enthaltenen Sicherheitshinweisen und
den besonderen Vorschriften Ihres
Landes sind die für den Betrieb von
Holzbearbeitungsmaschinen
allgemein anerkannten
fachtechnischen Regeln zu beachten.
Jeder darüber hinaus gehende
Gebrauch gilt als nicht
bestimmungsgemäß und für daraus
resultierende Schäden haftet der
Hersteller nicht. Das Risiko trägt allein
der Benutzer.
11
Page 10
3.2 Allgemeine Sicherheitshinweise
Holzbearbeitungsmaschinen können
bei unsachgemäßem Gebrauch
gefährlich sein. Deshalb ist zum
sicheren Betreiben die Beachtung der
zutreffenden UnfallverhütungsVorschriften und der nachfolgenden
Hinweise erforderlich.
Lesen und verstehen Sie die
komplette Gebrauchsanleitung bevor
Sie mit Montage oder Betrieb der
Maschine beginnen.
Es ist darauf zu achten, dass die
Bedienungsanleitung sich immer in
Reichweite der Maschine befindet,
geben Sie sie an einen neuen
Eigentümer weiter.
An der Maschine dürfen keine
Veränderungen, An- und Umbauten
vorgenommen werden.
Überprüfen Sie täglich vor dem
Einschalten der Maschine die
einwandfreie Funktion und das
Vorhandensein der erforderlichen
Schutzeinrichtungen.
Festgestellte Mängel an der Maschine
oder den Sicherheitseinrichtungen
sind zu melden und von den
beauftragten Personen zu beheben.
Nehmen Sie die Maschine in solchen
Fällen nicht in Betrieb, sichern Sie die
Maschine gegen Einschalten durch
Ziehen des Netzsteckers.
Zum Schutz von langem Kopfhaar
Mütze oder Haarnetz aufsetzen.
Enganliegende Kleidung tragen.
Schmuck, Ringe und Armbanduhren
ablegen.
Tragen Sie Schutzschuhe, keinesfalls
Freizeitschuhe oder Sandalen.
Verwenden Sie die durch Vorschriften
geforderte persönliche
Schutzausrüstung.
- Gehörschutz
- Staubschutz
Beim Arbeiten an der Maschine keine
Handschuhe tragen.
Achten Sie auf die gebremste
Auslaufzeit der Maschine, sie darf in
keinem Fall 10 s übersteigen.
Eingeklemmte Werkstücke nur bei
ausgeschaltetem Motor und Stillstand
entfernen
Die Maschine so aufstellen, dass
genügend Platz zum Bedienen und
zum Führen der Werkstücke gegeben
ist.
Sorgen Sie für gute Beleuchtung.
Die Maschine ist für den Betrieb in
geschlossenen Räumen und muss
standsicher auf festem und ebenem
Grund stehen.
Beachten Sie dass die elektrische
Zuleitung nicht den Arbeitsablauf
behindert und nicht zur Stolperstelle
wird
Den Arbeitsplatz frei von
behindernden Werkstücken, etc.
halten.
Seien Sie aufmerksam und
konzentriert. Gehen Sie mit Vernunft
an die Arbeit.
Achten Sie auf ergonomische
Körperhaltung.
Sorgen Sie für sicheren Stand und
halten Sie jederzeit das Gleichgewicht.
Arbeiten Sie niemals unter dem
Einfluss von Rauschmitteln wie
Alkohol und Drogen an der Maschine.
Beachten Sie, dass auch
Medikamente Einfluss auf Ihr
Verhalten nehmen können.
Greifen Sie niemals in die laufende
Maschine.
Die laufende Maschine nie
unbeaufsichtigt lassen.
Vor dem Verlassen des Arbeitsplatzes
die Maschine ausschalten.
Halten Sie Unbeteiligte, insbesondere
Kinder vom Gefahrenbereich fern.
Benützen Sie die Maschine nicht in
der Nähe von brennbaren
Flüssigkeiten oder Gasen.
Beachten Sie die Brandmelde- und
Brandbekämpfungsmöglichkeiten z.B.
Standort und Bedienung von
Feuerlöschern.
Benützen Sie die Maschine nicht in
feuchter Umgebung und setzen Sie sie
nicht dem Regen aus.
Holzstaub ist explosiv und kann
gesundheitsschädigend sein.
Insbesondere tropische Hölzer und
harte Hölzer wie Buche und Eiche sind
als krebserregend eingestuft.
Achten Sie stets darauf, dass keine zu
große Staubkonzentration entsteht –
verwenden Sie stets eine geeignete
Absauganlage
Vor der Bearbeitung Nägel und andere
Fremdkörper aus dem Werkstück
entfernen.
Die Maschine niemals mit abgebauten
Schutzeinrichtungen betreiben.
- Hohe Verletzungsgefahr!
Alle Greifer der Rückschlagsicherung
müssen von selbst in die
Ausgangsstellung (nach unten)
zurückkehren.
Fassen Sie beim Führen und
Abnehmen eines Werkstückes
niemals mit den Händen in die
laufende Maschine.
Verwenden Sie eine Zuführhilfe
( Schiebeholz), wenn Sei kleinere
Werkstücke in die Maschine schieben
wollen. Die Werkstücke müssen
jedoch mindestens 250mm lang sein.
Die min. und max.
Werkstückabmessungen müssen
eingehalten werden.
Entfernen Sie nie Späne, Werkstücke
und Werkstückabschnitte bevor die
Maschine stillsteht.
Benutzen Sie stets scharfe
Hobelmesser.
Hobeln Sie maximal zwei Werkstücke
zugleich.
Um nicht parallele Flächen zu hobeln,
geeignete Zuführhilfen verwenden
( passende Zuführladen herstellen).
Bei langen Werkstücken, vor und
hinter der Maschine Rollenständer
benutzen.
Die Oberfläche des Dickentisches
sauber halten, insbesondere
Harzrückstände entfernen
Nicht auf der Maschine stehen.
Arbeiten an der elektrischen
Ausrüstung der Maschine dürfen nur
durch eine Elektrofachkraft
vorgenommen werden.
Tauschen Sie ein beschädigtes
Netzkabel sofort aus.
Umrüst-, Einstell- und
Reinigungsarbeiten nur im
Maschinenstillstand und bei
gezogenem Netzstecker vornehmen.
3.3 Restrisiken
Auch bei vorschriftsmäßiger
Benutzung der Maschine bestehen die
nachfolgend aufgeführten Restrisiken:
Berührung der Hobelwelle im
Schnittbereich
Einzugsgefahr durch automatischen
Vorschub.
Quetschgefahr durch automatischen
Werkstück Ausschub.
12
Page 11
Gefährdung durch wegfliegende
Werkstückteile
Gefährdung durch Lärm und Staub.
Unbedingt persönliche
Schutzausrüstung wie Augen- und
Gehörschutz tragen. Absauganlage
einsetzen.
Gefährdung durch Strom, bei nicht
ordnungsgemäßer Verkabelung.
4. Maschinenspezifikation
4.1 Technische Daten
Hobelbreite max 560 mm
Dickentischlänge 820mm
Dickendurchlaß 3,5 to 235 mm
Spanabnahme max. 5 mm
Min Werkstücklänge 250mm
Messeranzahl 4
Hobelwellendurchmesser 84 mm
Leerlaufdrehzahl 4800 U/min
Schnitte pro Minute 19200
Hobelmesser Länge 563mm
Hobelmesser Breite 25mm
Hobelmesser Dicke 3mm
Vorschubgeschwindigkeit
6 oder 10 m/min
Absauganschluß Ø 125mm (150mm)
Maschinenabmessung (LxBxH)
1060 x 1250 x 1500mm
Maschinengewicht 615 kg
Netzanschluss 400V ~3/PE 50Hz
Abgabeleistung 5,6 kW (7,5 PS) S1
Betriebsstrom 11 A
Anschlussleitung (H07RN-F):
4x1,5mm²
Bauseitige Absicherung 16A träge
4.2 Schallemission
Werte ermittelt nach EN 860
(Messunsicherheitsfaktor 4 dB)
Werkstück Fichte:
B=100mm, L=1000mm, Feuchte 8,5%
Schalleistungspegel
(nach EN ISO 3746):
Leerlauf LwA 96,8 dB(A)
Bearbeitung LwA 100,6 dB(A)
Schalldruckpegel
(nach EN ISO 11202):
Arbeitsplatz 1:
Leerlauf LpA 86,1 dB(A)
Bearbeitung LpA 85,1 dB(A)
Arbeitsplatz 2:
Leerlauf LpA 85,8 dB(A)
Bearbeitung LpA 85,7 dB(A)
Die angegebenen Werte sind
Emissionspegel und sind nicht
notwendigerweise Pegel für sicheres
Arbeiten.
Obwohl es einen Zusammenhang
zwischen Emissions- und
Immissionspegel gibt, kann daraus
nicht zuverlässig abgeleitet werden,
ob zusätzliche Maßnahmen
erforderlich sind.
Die den aktuellen am Arbeitsplatz
vorhandenen Immissionspegel
beeinflussenden Faktoren umfassen
die Dauer der Exposition, die
Raumcharakteristik, andere
Lärmquellen usw. wie z.B. die Anzahl
der Maschinen und andere
benachbarte Bearbeitungsvorgänge.
Außerdem kann der zulässige
Immissionspegel von Land zu Land
unterschiedlich sein.
Trotzdem ist diese Information
geeignet, dem Anwender der
Maschine eine bessere Abschätzung
der Gefährdung und des Risikos zu
ermöglichen.
4.3 Staubemission
Die Dickenhobelmaschine JWP-201
wurde staubemmissionsbewertet.
Bei 20 m/s Luftgeschwindigkeit am
Absaugstutzen Durchmesser 150mm:
Unterdruck 1350 Pa
Volumenstrom 1200 m³/h
Ein Staubgehalt von 2 mg/m³ am
Arbeitsplatz ist dauerhaft eingehalten.
4.4 Lieferumfang
4 Stellfüsse
2 Ringschrauben
Absaugstutzen Ø125mm
Absaugstutzenadapter Ø 125/150mm
Handkurbel
Messereinstelllehre
Montagezubehör
Gebrauchsanleitung
Ersatzteilliste
5. Transport und Inbetriebnahme
5.1.Transport und Aufstellung
Zum Transport verwenden Sie einen
handelsüblichen Stapler oder
Hubwagen. Sichern Sie die Maschine
beim Transport gegen Umfallen.
Anheben:
Zum Anheben der Maschine die 2
mitgelieferten Ringschrauben (Fig 1)
verwenden.
Stellen Sie sicher, dass die
Sechskantmuttern festgezogen sind,
bevor Sie die Maschine anheben.
Fig 1
Achtung:
Die Maschine wiegt 615 kg!
Achten Sie auf ausreichende
Tragfähigkeit und einwandfreien
Zustand der Hebezeuge.
Treten Sie nie unter schwebende
Lasten.
Nach der Aufstellung können die
Ringschrauben entfernt werden.
Aufstellung:
Die Aufstellung der Maschine sollte in
geschlossenen Räumen erfolgen, die
Aufstellfläche muss ausreichend eben
und belastungsfähig sein
(vorzugsweise Betonboden).
Verwenden Sie die gelieferten
Stellfüsse, Schrauben und Muttern
zum ebenen Ausrichten der Maschine
(Fig 2).
Fig 2
Alternativ kann die Maschine auf dem
Untergrund festgeschraubt werden.
Aus verpackungstechnischen Gründen
ist die Maschine nicht komplett
montiert.
13
Page 12
5.2 Montage
Wenn Sie beim Auspacken einen
Transportschaden feststellen
benachrichtigen Sie umgehend Ihren
Händler, nehmen Sie das Gerät nicht
in Betrieb!
Entsorgen Sie die Verpackung bitte
umweltgerecht.
Entfernen Sie das Rostschutzfett mit
einem milden Lösungsmittel.
Absaugstutzen Montage:
Montieren Sie den Absaugstutzen mit
8 Schrauben, Federscheiben und
Scheiben (Fig 3).
Fig 3
5.3 Elektrischer Anschluss
Die elektrische Zuleitung muss vor
Beschädigung geschützt sein.
Der kundenseitige Netzanschluss
sowie die verwendeten
Verlängerungsleitungen müssen den
Vorschriften entsprechen.
Beachten Sie dass die Netzspannung
mit den Leistungsschilddaten der
Maschine übereinstimmt.
Die bauliche Absicherung muss 16A
träge betragen.
Verwenden Sie nur
Anschlussleitungen mit
Kennzeichnung H07RN-F.
Anschlüsse und Reparaturen der
elektrischen Ausrüstung dürfen nur
von einer Elektrofachkraft
durchgeführt werden.
5.4 Absaug Anschluss
Die Maschine muss vor der
Inbetriebnahme an eine Absaugung
angeschlossen werden und zwar
derart, dass sich beim Einschalten der
Hobelmaschine die Absaugung
selbsttätig mit einschaltet.
Die Mindestluftgeschwindigkeit am
Absaugstutzen muss 20 m/s betragen.
Absaugschläuche müssen der
Qualität „schwer entflammbar“
entsprechen und in die Erdung der
Maschine mit einbezogen werden.
5.5 Inbetriebnahme
Mit dem grünen Eintaster am
Hauptschalter kann die Maschine
gestartet werden: Mit dem roten AusTaster kann die Maschine stillgesetzt
werden.
Der Not-Aus Taster stoppt alle
Maschinenfunktionen.
Überprüfen Sie die Drehrichtung der
Maschine bevor Sie zu arbeiten
beginnen.
Gegebenenfalls zwei Phasen wenden.
Bei Überlastung des Motors schaltet
dieser selbsttätig ab.
Nach einer Abkühlzeit von ca. 10
Minuten lässt sich die Maschine
wieder einschalten.
6. Betrieb der Maschine
Richtige Arbeitsstellung:
Um das Werkstück in die Maschine
einzuführen, stellen Sie sich seitlich
versetzt neben die Zuführöffnung.
Werkstückhandhabung:
Stellen Sie den Dickentisch auf
Werkstückdicke ein.
Werkstück langsam und gerade
einschieben. Das Werkstück wird
automatisch eingezogen.
Werkstück gerade durch die
Hobelmaschine führen.
Um das Werkstück aus der Maschine
zu entnehmen, stellen Sie sich seitlich
versetzt neben die Abnahmeöffnung.
Lange Werkstücke durch Rollenböcke
abstützen.
Arbeitshinweise:
Nur mit scharfen Hobelmessern
arbeiten!
Werkstück mit dem dickeren Ende
voraus einführen, hohle Seite unten.
Max. 5mm Spanabnahme. Bleibt das
Werkstück stecken Dickentisch um
ca.1,6mm (1 Kurbeldrehung)
absenken.
Werkstück nach Möglichkeit längs
zum Faserverlauf hobeln.
Die Oberflächenqualität ist besser
wenn in mehreren Durchgängen
jeweils weniger Material abgenommen
wird.
Maschine ausschalten, wenn nicht
unmittelbar weitergearbeitet werden
soll.
Werkstücke die kürzer als 250mm
sind, dürfen nicht bearbeitet werden.
Die segmentierte Einzugswalze und
der segmentierte Druckbalken
ermöglichen das gleichzeitige
Bearbeiten mehrerer Werkstücke.
7. Rüst und Einstellarbeiten
Allgemeine Hinweise:
Vor Rüst- und Einstellarbeiten muss
die Maschine gegen Inbetriebnahme
gesichert werden.
Netzstecker ziehen.
7.1 Dickentisch Verstellung
Die Spanzustellung erfolgt durch
Anheben bzw. Absenken des
Dickentisches.
Lösen sie die Handradklemmung (B,
Fig 4).
Fig 4
Verwenden Sie das Handrad (A) zur
Tischverstellung.
Eine Handradumdrehung entspricht
1,6mm.
Die Handradklemmung wieder
festziehen.
7.2 Vorschubgeschwindigkeit
Einstellung
Die Vorschubgeschwindigkeit nur
während des Laufes verstellen (Fig 5)
Vorschubgeschwindigkeit:
6m/min oder 10m/min
14
Page 13
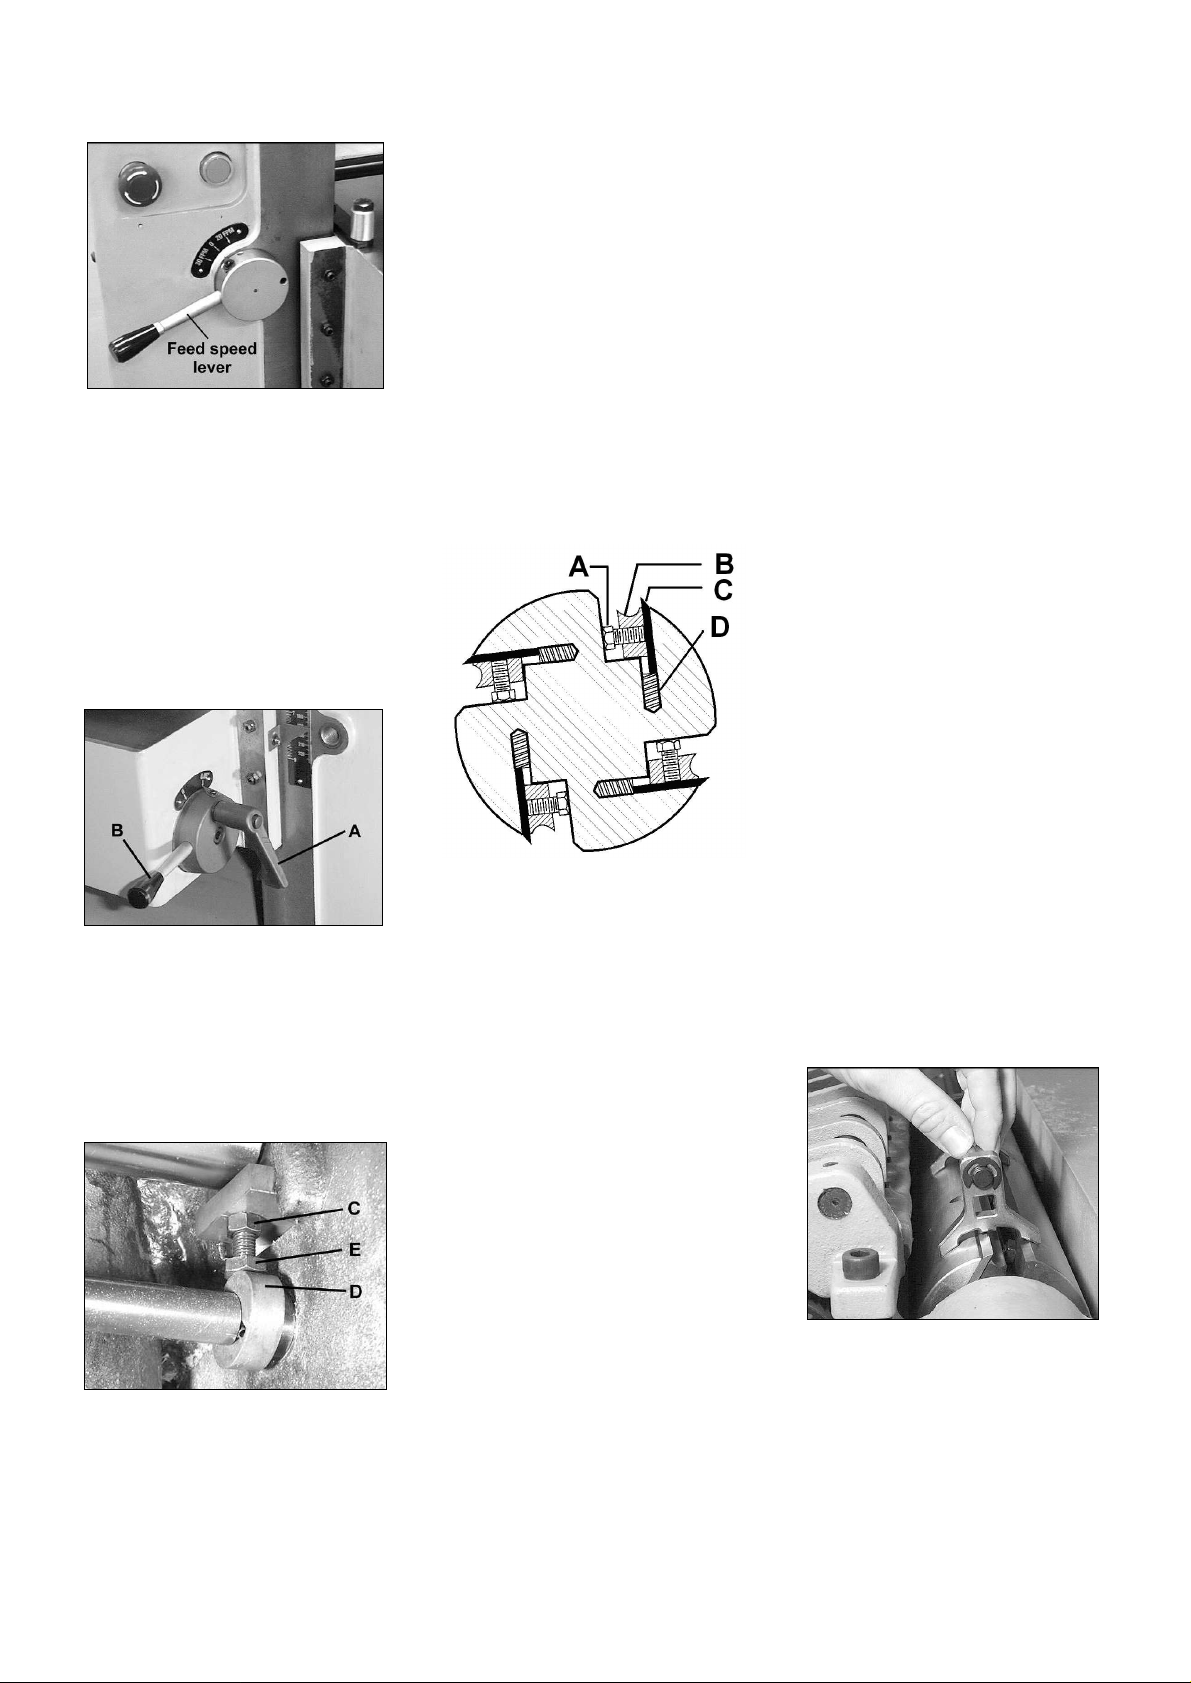
Fig 5
7.3 Tischwalzen Einstellung
Um die Reibung am Tisch zu
reduzieren ist die Maschine mit zwei
Tischwalzen (N, Fig 11) ausgestattet.
Zum Hobeln von sägerauhem oder
nassem Holz heben Sie die Walzen
an, zum Schlichthobeln senken Sie
die Walzen ab.
Die Verstellung der Tischwalzen
erfolgt am Hebel (B, Fig 6).
Fig 6
Die Walzen sind ab Werk bündig zum
Maschinentisch eingestellt.
Sollte Einstellung erforderlich sein:
Trennen Sie die Maschine vom Netz.
Verstellen Sie die Walzenhöhe an der
Sechskantschraube (E, Fig 7).
Fig 7
7.4 Hobelmesser Wechsel
Hobelmesser sind scharf. Zum
Wechseln der Hobelmesser immer
geeignete Arbeitshandschuhe tragen.
Hobelmesser Ausbau
Die Vierkantschrauben (A, Fig 9) der
Messer-Andrückleiste (B) ganz
einschrauben (Handschuhe
benutzen!).
Vorsicht:
Federn (D) drücken das Hobelmesser
nach außen.
Zunächst das Hobelmesser (C), dann
die Messer Andrückleiste (B) aus der
Messerwelle entfernen.
Fig 9
Oberflächen der Messerwelle und
Messer-Andruckleisten mit Harzlöser
reinigen (verwenden Sie keine
Reinigungsmittel, welche die Bauteile
angreifen können).
Verwenden Sie nur geeignete
Hobelmesser, welche EN 847-1 und
der technischen Spezifikation
entsprechen.
Ungeeignete, falsch montierte,
stumpfe oder beschädigte
Hobelmesser können sich lösen bzw.
die Rückschlaggefahr stark erhöhen.
Achten Sie darauf, dass immer alle 4
Hobelmesser zugleich ausgetauscht
werden.
Die Messer-Andruckleisten sind
zueinander gewuchtet und können
beliebig eingesetzt werden.
Nur Hobelmesser mit der Aufschrift
„HSS“ oder „HS“ dürfen
nachgeschliffen werden!
Beim Nachschleifen alle Hobelmesser
in gleichem Maße nachschleifen,
sonst können durch Unwucht
Lagerschäden auftreten
Hobelmesser dürfen nur bis zu einer
Breite von 15 mm nachgeschliffen
werden.
Verwenden Sie nur original JET
Austauschteile.
Hinweis:
Falls ein Fremdkörper (z.B. Stein)
eine Scharte an allen 4
Hobelmessern hinterlässt:
Anstelle die Hobelmesser zu
wechseln, genügt es oft die
Hobelmesser axial zu versetzten.
Versetzen Sie ein Messer bis zu 5mm
nach rechts und ein anderes bis zu
5mm nach links zur Messerwelle.
Hobelmesser Einbau und
Einstellung
Achten Sie darauf, dass immer alle
Hobelmesser zugleich ausgetauscht
werden.
Alle Hobelmesser müssen gleich
nachgeschliffen sein (die gleiche
Breite haben) um Unwucht und
Lagerschäden zu vermeiden.
Die Messer-Andruckleiste in die
Führungsspalte der Messerwelle
legen.
Die 8 Vierkantschrauben soweit
herausschrauben, dass das
Hobelmesser gerade noch
eingeschoben werden kann.
Ein scharfes Hobelmesser einlegen
und gemeinsam mit der MesserAndruckleiste so ausrichten, dass
beide seitlich über die Messerwelle
nicht überstehen.
Setzen Sie die Messerlehre auf die
Messerwelle (Fig10)
Fig 10
Damit wird der Überstand der
Hobelmesser-Schneidkante zur
Messerwelle eingestellt.
Federn (D, Fig 9) drücken das
Hobelmesser nach außen.
15
Page 14
Verwenden sie die Messerlehre auf
beiden Seiten zur Einstellung.
Die Hobelmesser sollten in einer
Genauigkeit von 0,03mm zueinander
eingestellt sein.
Zum Festsetzen des Hobelmessers,
die 8 Vierkantschrauben der MesserAndruckleiste ganz herausdrehen.
Zuerst die beiden äußeren Schrauben
festziehen.
Alle 32 Vierkantschrauben zuerst nur
halbfest festziehen.
Dann in einem zweiten Durchgang alle
Vierkantschrauben voll festziehen.
Werkzeug zum Festschrauben nicht
verlängern, keine Schläge auf das
Werkzeug.
Nach erfolgtem Messerwechsel muss
die Maschinenhaube geschlossen und
wieder verschraubt werden (Fig 8).
7.5 Vorschubsystem
G…Rückschlagsicherung
H…Segmentierte Einzugswalze
I….Glieder-Druckbalken
J….Messerwelle
K….Auszug-Druckbalken
L….Auszugswalze
M….Werkstück
N….Tischwalzen
O….Dickentisch
Fig 11
Rückschlagsicherung:
Alle Greifer der Rückschlagsicherung
(G) müssen von selbst in die
Ausgangsstellung (nach unten)
zurückkehren.
Segmentierte Einzugswalze:
Die Einzugswalze (H) besteht aus
angefederten Segmenten.
Die Segmente haben eine freie
Beweglichkeit von ca. 6mm und
ermöglichen dadurch die gleichzeitige
Beförderung mehrerer Werkstücke
Die Einzugswalze ist ab Werk auf
1,6mm unterhalb vom Messerflugkreis
eingestellt.
Bei Einstellbedarf:
Trennen Sie die Maschine vom Netz .
Verwenden Sie eine Messuhr zum
Ausmessen (Fig 12),
Fig 12
oder alternativ eine selbst angefertigte
Lehre (Fig 13).
Fig 13
Verwenden Sie die dabei die Tisch
Höhenverstellung zum Ausmessen.
(1 Handradumdrehung = 1,6mm)
Einstellmöglichkeit an den Schrauben
(A, Fig 14) gegeben.
Fig 14
Glieder-Druckbalken:
Der Glieder-Druckbalken hat
angefederte Einzelelemente (I, Fig
15).
16
Page 15
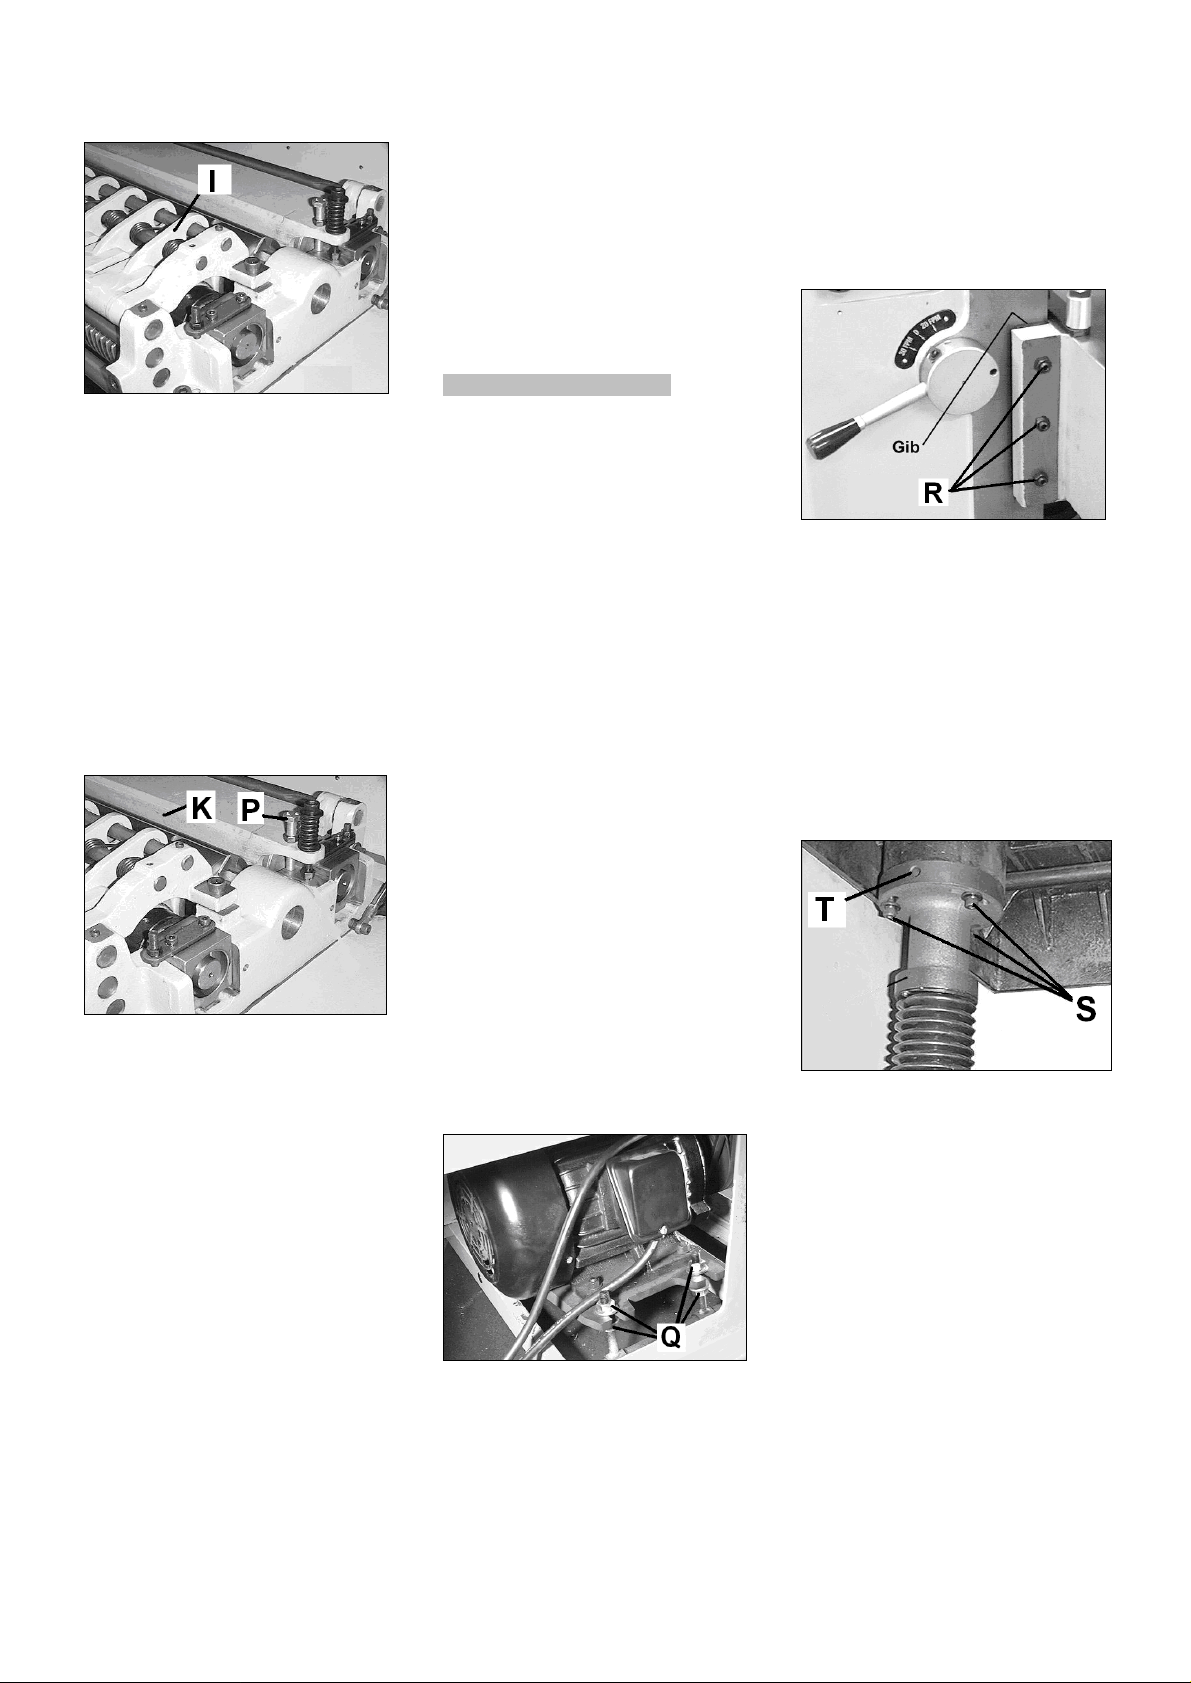
Fig 15
Die Funktion ist es, mehrere
Werkstücke in der Nähe der
Messerwelle gleichzeitig zu führen,
sowie Ausriss und Vibrationen zu
vermeiden und Späne abzuleiten.
Der Glieder-Druckbalken ist ab Werk
auf 0,8mm unterhalb vom
Messerflugkreis eingestellt.
Auszug-Druckbalken:
Die meisten Hobelprobleme sind auf
unzureichende Einstellung des
Auszug-Druckbalkens (K, Fig 16)
zurückzuführen.
Fig 16
Die Funktion ist es, Werkstücke in der
Nähe der Messerwelle zu führen um
Hobelstufen und Vibrationen zu
vermeiden.
Der Druckbalken ist ab Werk auf
0 – 0,02mm unterhalb vom
Messerflugkreis eingestellt.
Ist der Druckbalken zu hoch
eingestellt, wird das Werkstück nicht
berührt und die Funktion geht
verloren.
Ist der Druckbalken zu tief eingestellt,
wird das Werkstück gestoppt und es
bleibt stecken.
Bei Einstellbedarf:
Trennen Sie die Maschine vom Netz .
Einstellmöglichkeit an den Schrauben
(P) gegeben.
Die Feinjustage kann auch
entsprechend der Zerspanungs- bzw.
Vorschubsituation erfolgen.
Auszugswalze:
Die Auszugswalze (L, Fig 11) ist ab
Werk auf 0,8mm unterhalb vom
Messerflugkreis eingestellt.
8. Wartung und Inspektion
Allgemeine Hinweise
Lesen Sie diese Hinweise bevor Sie
Wartungs- und Überprüfungsarbeiten
durchführen.
Wartungs- Reinigungs- und
Einstellarbeiten grundsätzlich nur bei
ausgeschaltetem Antrieb und bei
gezogenem Netzstecker vornehmen.
Reinigen Sie die Maschine in
regelmäßigen Zeitabständen.
Entfernen Sie Harz und Rückstände
mit einem nicht brennbaren
Lösungsmittel vom Dickentisch und
von den Vorschubwalzen.
Prüfen Sie täglich die ausreichende
Funktion der Absaugung.
Ersetzen Sie beschädigte
Schutzeinrichtungen sofort.
Prüfen Sie vor jedem Arbeitsbeginn
die Beweglichkeit der
Rückschlaggreifer (müssen von selbst
zurückfallen).
Riemenspannung:
Netzstecker ziehen.
Entfernen Sie die rückseitige
Gehäuseabdeckung.
Verstellen Sie die Riemenspannung
mit den Sechskantmuttern (Q, Fig 17).
Fig 17
Die Riemen sollten bei leichtem
Fingerdruck ca. 6mm durchfedern.
Montieren Sie die
Gehäuseabdeckung.
Dickentisch Führung:
Der Dickentisch ist auf bearbeiteten
Flächen geführt.
Um Schaukeln des Tisches zu
vermeiden sind die Führungsleisten
(R, Fig 18) ab Werk eingestellt.
Fig 18
Parallelität des Dickentisches:
Der Dickentisch ist ab Werk parallel
zur Messerwelle eingestellt.
Bei Einstellbedarf:
Trennen Sie die Maschine vom Netz.
Lösen Sie die 3 Schrauben (S, Fig 19)
an einer der zwei Spindeln und
verdrehen sie die Mutter (T) nach
Bedarf.
Fig 19
Schmierung:
Vorschubgetriebe:
Wechseln Sie das Öl einmal jährlich
(bzw. alle 700 Betriebsstunden).
Die Stromzufuhr durch Ziehen des
Netzsteckers trennen.
Entfernen Sie die linke
Gehäuseabdeckung.
Entfernen Sie die VerschlussSchraube (A, Fig 20).
Getriebe völlig entleeren.
17
Page 16
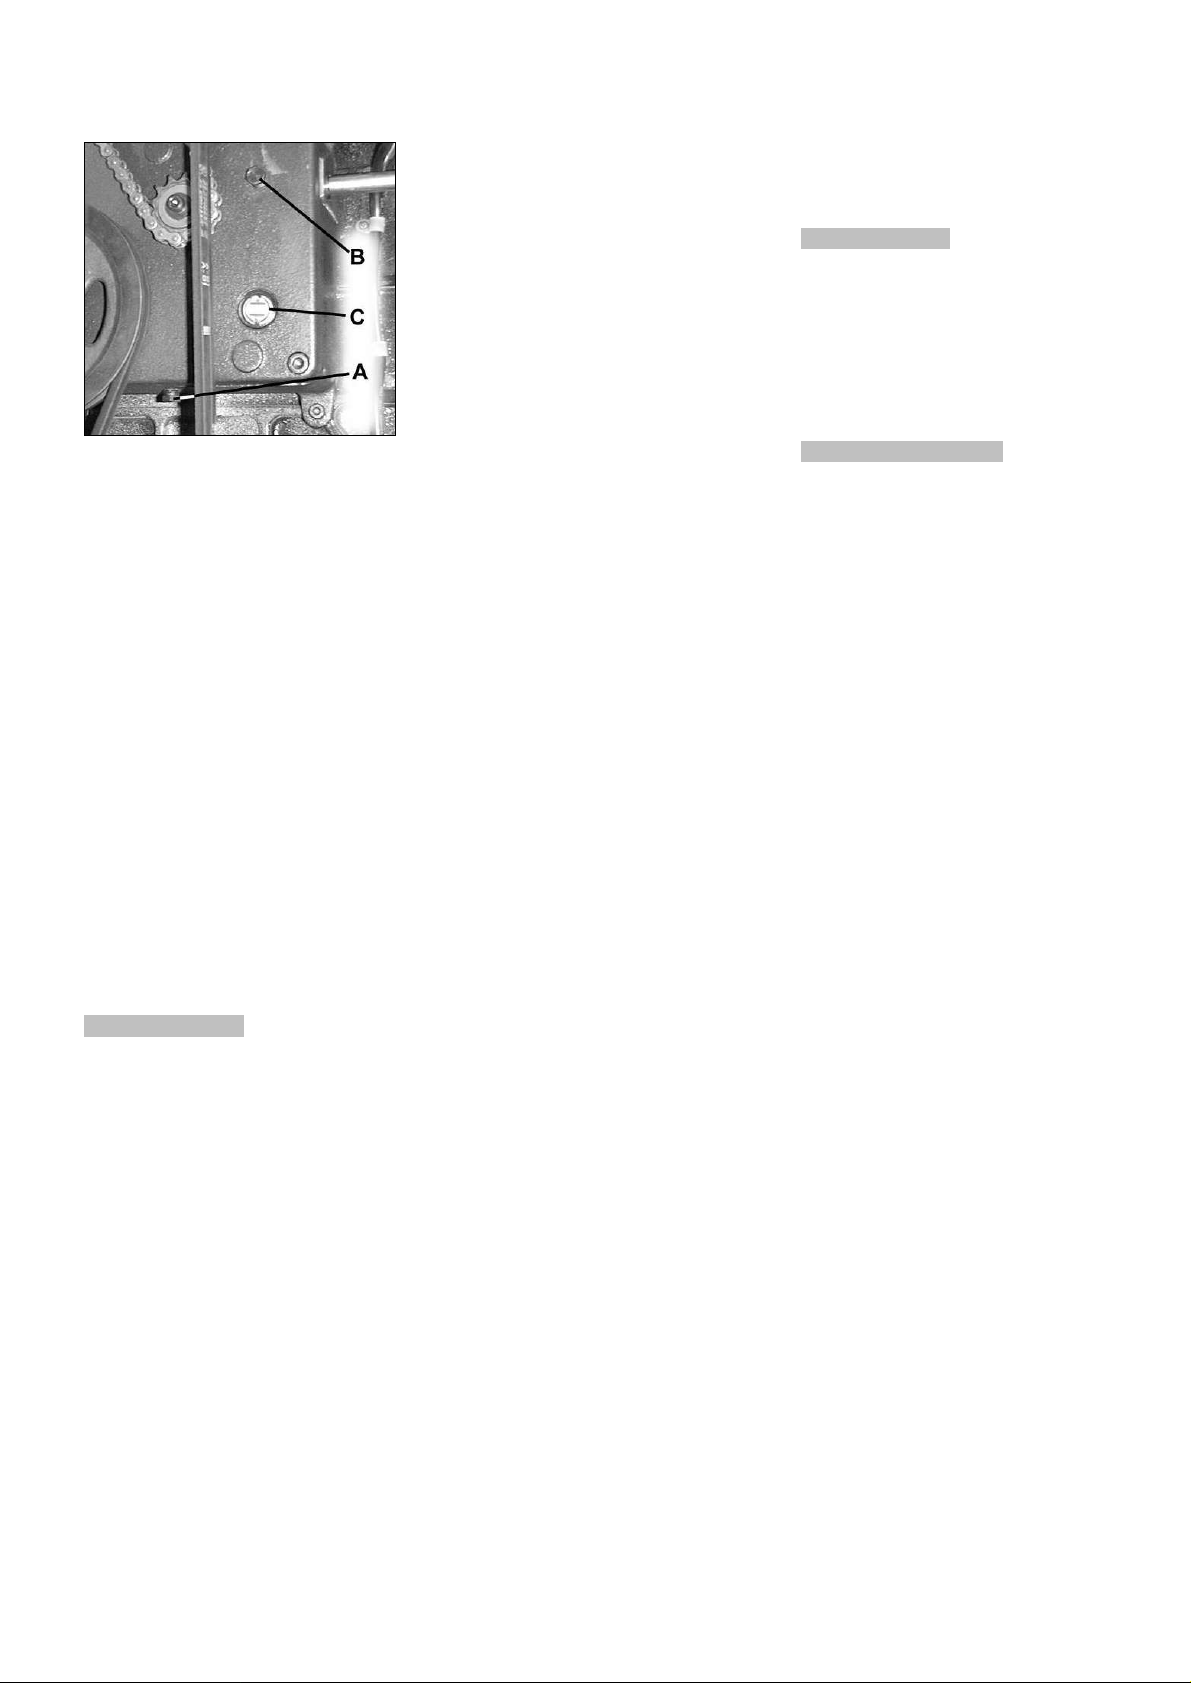
Fig 20
Getriebe Öl SAE 90W
an der Einfüllöffnung (B) nachfüllen.
Prüfen sie den Ölstand am Sichtglas
(C).
Montieren Sie die
Gehäuseabdeckung.
Dickentisch Vertikalführung
Schmierung:
Schmieren Sie die Führungsflächen
wöchentlich mit Fett (Fig 18).
Vorschubkette:
Die Kette ist wartungsfrei.
(Die Kette nicht schmieren!)
Lager:
Die Lager der Messerwelle und der
Vorschubrollen sind wartungsfrei.
9. Störungsabhilfe
Instandsetzungs-, Reinigungs- und
Reparaturarbeiten grundsätzlich nur
vornehmen wenn die Maschine vom
Netz getrennt ist.
Sämtliche Schutzeinrichtung sofort
wieder anbringen.
Anschlüsse und Reparaturen der
elektrischen Ausrüstung dürfen nur
von einer Elektrofachkraft
durchgeführt werden.
Motor startet nicht
*Kein StromZuleitung und Sicherung prüfen.
*Motor, Schalter oder Kabel defektElektrofachkraft kontaktieren.
*Überlastschutz hat reagiertAbkühlen lassen und neu starten.
Starke Maschinenvibrationen
*Maschine steht unebenAusgleich schaffen.
*Hobelmesser unterschiedlichMesserbreite muss gleich sein.
*Beschädigtes HobelmesserMessersatz sofort austauschen.
Bearbeitete Oberfläche ist
schlecht
*Hobelmesser stumpf-
Scharfe Hobelmesser einsetzen.
*Hobelmesser durch Späne zugesetzt-
Späne entfernen.
*Spanabnahme zu hoch-
in mehreren Durchgängen hobeln.
*Gegen die Faser gearbeitet-
Werkstück von der Gegenrichtung
bearbeiten.
*Werkstück inhomogen.
*Werkstück Feuchte zu hoch.
*Auszug-Druckbalken ist zu hoch
eingestelltDruckbalken einstellen (Kapitel 7.5)
Hobelstufe
*Unzureichende WerkstückführungRollbock verwenden.
*stumpfe HobelmesserScharfe Hobelmesser einsetzen.
*Auszug-Druckbalken ist zu hoch
eingestelltDruckbalken einstellen (Kapitel 7.5)
Werkstück uneben
*Hobelmesser schräg eingebautMesserlehre verwenden.
Werkstück eingeklemmt
*zu viel Spanabnahme zugestelltIn mehreren Durchgängen hobeln.
*Auszug-Druckbalken ist zu tief
eingestelltDruckbalken einstellen (Kapitel 7.5)
Tischverstellung schwergängig
*Unzureichende SchmierungSpindeln und Führungsflächen fetten.
Werkstückvorschub gering
*Motorriemen rutschenRiemen nachspannen oder tauschen.
*Verharzter DickentischReinigen und Gleitwachs auftragen.
*Verharzte oder mit Spänen
zugesetzte VorschubwalzenVorschubrollen reinigen
*Auszug-Druckbalken ist zu tief
eingestelltDruckbalken einstellen (Kapitel 7.5)
*Harzreiches oder nasses HolzVerwenden Sie die Tischwalzen
10. Umweltschutz
Schützen Sie die Umwelt!
Ihr Gerät enthält mehrere
unterschiedliche , wiederverwertbare
Werkstoffe.
Bitte entsorgen Sie es nur an einer
spezialisierten Entsorgungsstelle.
11. Lieferbares Zubehör
Artikel Nummer 10000209
Satz von 4 HSS Hobelmessern
Artikel Nummer 709207
Rollbock klappbar
18
Page 17
FR - FRANCAIS
Mode d‘emploi
Cher client,
Nous vous remercions de la confiance que vous nous portez avec l’achat de votre nouvelle machine JET. Ce manuel a été
préparé pour l’opérateur de la raboteuse JET JWP-201. Son but, mis à part le fonctionnement de la machine, est de contribuer
à la sécurité par l’application des procédés corrects d’utilisation et de maintenance. Avant de mettre l’appareil en marche, lire
les consignes de sécurité et de maintenance dans leur intégralité. Pour obtenir une longévité et fiabilité maximales de votre
scie, et pour contribuer à l’usage sûr de la machine, veuillez lire attentivement ce mode d’emploi et en suivre les instructions. .
Table des Matières
1. Déclaration de conformité
2. Prestations de garantie
3. Sécurité
Utilisation conforme
Consignes de sécurité
Risques
4. Spécifications
Indications techniques
Emission de bruit
Emission de poussières
Contenu de la livraison
5. Transport et montage
Transport
Montage
Raccordement au réseau électr.
Racc. au collecteur de poussières
Mise en exploitation
6. Fonctionnement de la
machine
7. Réglages
Ajustement de la table de rabotage
Réglage de la vitesse
d'entraînement
Réglage des cylindres de table
Changement des fers du rabot
Système d'entraînement
8. Entretien et inspection
9. Détecteur de pannes
10. Protection de
l'environnement
11. Accessoires
1. Déclaration de conformité
Par le présent et sous notre
responsabilité exclusive, nous
déclarons que ce produit satisfait aux
normes conformément aux lignes
directrices indiquées page 2.
Le constructeur a tenu compte des
normes** suivantes et d’un contrôle
UE *** de **** sur un modèle type.
2. Prestations de garantie
Le vendeur garantit que le produit livré
est exempt de défauts de matériel et
de fabrication. La présente garantie ne
s’applique pas aux défauts résultant
d’une utilisation directe ou indirecte
incorrecte, de l’inattention, d’un
accident, d’une réparation, d’une
maintenance ou d’un nettoyage
insuffisant, ou encore de l’usure
normale.
Il est possible de faire valoir des
prétentions en garantie dans les 12
mois suivant la date de la vente (date
de la facture). Toute autre prétention
est exclue.
La présente garantie comprend toutes
les obligations de garantie incombant
au vendeur et remplace toutes les
déclarations et conventions
antérieures en termes de garanties.
Le délai de garantie s’applique pour
une durée d’exploitation de huit
heures par jour. Au-delà, le délai de
garantie diminue proportionnellement
au dépassement, mais pas en deçà
de trois mois.
Le renvoi d’une marchandise faisant
l’objet d’une réclamation requiert
l’accord préalable exprès du vendeur
et s’effectue aux frais et aux risques
de l’acheteur.
Les prestations de garantie détaillées
figurent dans les Conditions générales
(CG). Ces dernières sont disponibles
sur www.jettools.com ou peuvent être
envoyées par la poste sur demande.
Le vendeur se réserve le droit de
modifier à tout mom ent le produit et
les accessoires.
3. Sécurité
3.1 Utilisation conforme
Cette machine convient au rabotage
du bois et des dérivés du bois.
Le travail d’autres matériaux est
interdit et ne peut être effectué que
dans des cas spéciaux et après
accord du fabricant de la machine.
La machine n’est pas conçue pour le
travail de matériaux métalliques.
La pièce doit se laisser poser et guider
sans problème.
L’utilisation conforme implique le strict
respect des instructions de service et
de maintenance indiquées dans ce
manuel.
La machine doit exclusivement être
utilisée par des personnes
familiarisées avec le fonctionnement,
la maintenance et la remise en état, et
qui sont informées des dangers
correspondants.
L’âge minimum requis par la loi est à
respecter.
La machine ne doit être utilisée que si
elle est techniquement en parfait état.
N’utiliser la machine que si tous les
dispositifs de sécurité et de protection
sont en place.
Toutes les directives relatives à la
prévention des accidents ainsi que les
consignes de sécurité doivent être
scrupuleusement respectées.
En cas d’utilisation non-conforme de
la machine, le fabricant décline toute
responsabilité qui est en tel cas
rejetée exclusivement sur l’utilisateur.
3.2 Consignes de sécurité
L’utilisation non-conforme d‘une
machine à bois peut être très
dangereuse. C’est pourquoi vous
devez lire attentivement ce mode
d’emploi avant de monter ou d’utiliser
votre appareil.
Page 18
Conserver à proximité de la machine
tous les documents fournis avec
l’outillage (dans une pochette en
plastique, à l’abri de la poussière, de
l’huile et de l’humidité) et veiller à
joindre cette documentation si vous
cédez l‘appareil.
Ne pas effectuer de modifications à la
machine. Utiliser les accessoires
recommandés, des accessoires
incorrects peuvent être dangereux.
Chaque jour avant d’utiliser la
machine, contrôler les dispositifs de
protection et le fonctionnement
impeccable.
En cas de défauts à la machine ou
aux dispositifs de protection avertir les
personnes compétentes et ne pas
utiliser la machine. Déconnecter la
machine du réseau.
Avant de mettre la machine en
marche, retirer cravate, bagues,
montre ou autres bijoux et retrousser
les manches jusqu’aux coudes.
Enlever tous vêtements flottants et
nouer les cheveux longs.
Porter des chaussures de sécurité,
surtout pas de tenue de loisirs ou de
sandales.
Porter un équipement de sécurité
personnel pour travailler à la machine.
- une protection acoustique
- une masque anti poussier.
Ne pas porter de gants.
Le temps de freinage de la machine
ne doit pas dépasser 10 secondes.
Ne pas enlever les copeaux et les
pièces usinées avant que la machine
ne soit à l‘arrêt.
Placer la machine de sorte à laisser
une espace suffisant pour la
manoeuvre et le guidage des pièces à
usiner.
Veiller à un éclairage suffisant.
Effectuer le montage de la machine
dans un local fermé ou un atelier
respectant les conditions de
menuiserie. Placer la machine sur un
sol stable et plat.
S’assurer que le câble d’alimentation
ne gêne pas le travail ni ne risque de
faire trébucher l‘opérateur.
Conserver le sol autour de la machine
propre, sans déchets, huile ou
graisse.
Prêter grande attention à votre travail
et rester concentré.
Eviter toute position corporelle
anormale.
Veiller à une position stable et garder
un bon équilibre à tout moment.
Ne pas travailler sous l’influence de
drogues, d’alcool ou de médicaments.
Ne jamais mettre la main dans la
machine en marche.
Ne jamais laisser la machine en
marche sans surveillance.
Arrêter la machine avant de quitter la
zone de travail.
Eloigner de la machine toutes
personnes incompétentes, surtout les
enfants.
Ne pas mettre la machine à proximité
de liquides ou de gaz inflammables,
respecter les consignes de lutte contre
les incendies, par ex le lieu et
l’utilisation des extincteurs.
Préserver la machine de l’humidité et
ne jamais l’exposer à la pluie.
La poussière de bois est explosive et
peut être nocive pour la santé.
Les poussières de certains bois
exotiques et de bois durs, tels que le
hêtre et le chêne sont classées
comme étant cancérigènes.
Utiliser un collecteur de poussières
afin d’éviter une production de
poussières trop élevée.
Retirer les clous et autres corps
étrangers de la pièce avant de débuter
l‘usinage.
Ne jamais mettre la machine en
marche sans les dispositifs de
protection. - Risque de blessures
graves!
Les grappins du protecteur de
contrecoup doivent revenir
automatiquement dans leur position
normale (vers le bas).
Ne jamais mettre les mains dans la
machine en marche pour conduire ou
enlever une pièce.
Utiliser des moyens d‘aide
(plaque coulissante), pour pousser les
petites pièces dans la machine. Les
pièces doivent toutefois avoir une
longueur minimale de 250mm.
Se tenir aux spécifications concernant
la dimension maximale ou minimale
de la pièce à usiner.
Ne pas enlever les copeaux et les
pièces usinées avant que la machine
ne soit à l‘arrêt.
Utiliser toujours des fers bien
coupants.
20
Raboter au maximum deux pièces en
même temps.
Pour raboter des surfaces qui ne sont
pas parallèles, utiliser des chargeurs
appropriés
(faire des chargeurs sur mesure).
Pour des pièces longues, utiliser des
supports roulants devant et derrière la
machine.
Tenir les surfaces des tables propres,
surtout éliminer les résidus de résine.
Ne pas se mettre sur la machine.
Tous travaux de branchement et de
réparation sur l’installation électrique
doivent être exécutés uniquement par
un électricien qualifié.
Remplacer immédiatement tout câble
endommagé ou usé.
Faire tous les travaux de réglage ou
de maintenance seulement après
avoir débranché la machine du
réseau.
3.3 Risques
Même en respectant les directives et
les consignes de sécurité les risques
suivants existent.
Contact avec l’arbre dans la zone de
coupe.
Danger d’entraînement par avance
automatique.
Danger d’écrasement par sortie
automatique des pièces.
Danger de pièces éjectées.
Risque de nuisances par poussières
de bois, copeaux et bruit.
Porter des équipements de sécurité
personnels tels que lunettes, cachevisage pour travailler à la machine.
Utiliser un collecteur de poussières!
Danger par câble électrique
endommagé, usé ou mal branché.
4. Spécifications
4.1 Indications techniques
Largeur de rabotage max 560 mm
Longueur table de rabotage 820mm
Passage de rabotage 3,5 à 235 mm
Epaisseur de rabot max. 5 mm
Longueur min. des pièces 250mm
Page 19
Nombre de fers 4
Diamètre de l‘arbre 84 mm
Vitesse de l‘arbre no 4800 T/min
Nombre de coupe par minute 19200
Longueur des fers 563mm
Largeur des fers 25mm
Epaisseur des fers 3mm
Vitesse d‘avance
6 ou 10 m/min
Buse d´aspiration Ø 125mm (150mm)
Dimension de la machine (Lxlxh)
1060 x 1250 x 1500mm
Poids net 615 kg
Voltage 400V ~3/PE 50Hz
Puissance 5,6 kW (7,5 CV) S1
Courant électrique 11 A
Raccordement (H07RN-F): 4x1,5mm²
Fusible du secteur électr. 16A inerte
4.2 Emission de bruit
Indications selon EN 860
(incertitude de mesure 4 dB)
Pièce en sapin:
I=100mm, L=1000mm, humidité 8,5%
Puissance sonore
(selon EN ISO 3746):
Marche à vide LwA 96,8 dB(A)
Usinage LwA 100,6 dB(A)
Niveau de pression sonore
(selon EN ISO 11202):
Place d‘usinage 1:
Marche à vide LpA 86,1 dB(A)
Usinage LpA 85,1 dB(A)
Place d‘usinage 2:
Marche à vide LpA 85,8 dB(A)
Usinage LpA 85,7 dB(A)
Les indications données sont des
niveaux de bruit et ne sont pas
forcément les niveaux pour un travail
sûr.
Bien qu’il existe un rapport entre les
niveaux d’émission et la nuisance
nous ne pouvons pas savoir si des
précautions supplémentaires sont
nécessaires.
Le risque de nuisance sur votre zone
de travail dépend de différents points
comme la durée du travail, la place et
l’entourage, le bruit et le nombre des
autres machines. De plus le niveau
toléré peut varier dans les différents
pays.
Cette information est tout de même
importante, ainsi l’utilisateur peut
estimer les dangers et les risques
possibles.
4.3 Emission de poussière
L’émission de poussière de la
raboteuse JWP-201 a été évaluée.
A une vitesse d’air de 20 m/s à la buse
d’aspiration d’un diamètre 150mm:
Pression diminuée 1350 Pa
Volume 1200 m³/h
Ainsi une paramètre de concentration
de 2 mg/m³ est assuré.
4.4 Contenu de la livraison
4 pieds réglables
2 anneaux de manutention
Buse d‘aspiration Ø125mm
Adaptateur pour buse d'aspiration Ø
125/150mm
Manivelle
Instruction pour le réglage des fers
Accessoires pour le montage
Mode d‘emploi
Liste pièces de rechange
5. Transport et mise en
exploitation
5.1 Transport
Pour le transport utiliser un chariot
élévateur ou un chariot à fourche.
Transporter la machine de manière à
ce qu’elle ne puisse pas tomber.
Levage:
Pour soulever la machine, utiliser les
2 anneaux de manutention joints à la
livraison (Fig 1).
Avant de soulever la machine, vérifier
que les écrous hexagonaux sont bien
serrés.
Fig 1
Attention:
La machine pèse 615 kg!
Vérifier que l'outil de levage est
suffisamment résistant et qu'il est
en parfait état.
Ne jamais se mettre sous la
machine en suspens.
21
Quand la machine est en place, on
peut retirer les anneaux de
manutention.
Mise en place:
Effectuer le montage de la machine
dans un local fermé ou un atelier
respectant les conditions de
menuiserie.
Placer la machine sur une surface
stable et plane (de préférence un sol
en béton).
Pour mettre la machine à niveau,
utiliser les pieds réglables, les vis et
les écrous joints à la livraison (Fig 2).
Fig 2
La machine peut aussi éventuellement
être fixée à la surface.
Pour des raisons techniques
d’emballage la machine n’est pas
complètement montée à la livraison.
5.2 Montage
Déballer la machine. Avertir
immédiatement JET si vous constatez
des pièces endommagées par le
transport et ne pas monter la
machine.
Eliminer l’emballage dans le respect
de l’environnement.
Enlever la protection antirouille avec
un dissolvant.
Montage de la buse d'aspiration:
Monter la buse d'aspiration avec 8 vis,
des rondelles élastiques ondulées et
des rondelles (Fig 3).
Fig 3
Page 20
5.3 Raccordement au réseau électr.
Protéger l'arrivée électrique contre les
détériorations.
Le raccordement ainsi que les
rallonges utilisées doivent
correspondre aux instructions.
Le voltage et la fréquence doivent être
conformes aux données inscrites sur
la machine.
Le fusible de secteur électrique doit
avoir 16A inerte.
Utiliser pour le raccordement des
câbles H07RN-F.
Tous travaux de branchement et de
réparation sur l’installation électrique
doivent être uniquement exécutés par
un électricien qualifié.
5.4 Racc. collecteur de poussières
Avant la mise en exploitation
connecter la machine à un collecteur
de poussières de manière à ce que le
collecteur se mette en marche
automatiquement avec votre
raboteuse.
Vitesse minimale de l’aspiration à la
buse 20 m/s.
N'utiliser que des tuyaux d’aspiration
de la qualité „difficilement
inflammable“ et intégrer les tuyaux
dans la mise à la terre de la machine.
5.5 Mise en exploitation
Mettre la machine en route avec le
bouton vert sur le tableau de
commande. Arrêter la machine avec
le bouton rouge.
Le bouton d'arrêt d'urgence arrête
toutes les fonctions de la machine.
Avant de commencer le travail, vérifier
le sens de rotation de la machine.
Le cas échéant, inverser deux phases.
En cas de surcharge du moteur celuici s’arrête automatiquement.
Après un refroidissement d’env. 10
minutes remettre la machine en route.
6. Fonctionnement de la machine
Position de travail:
Pour passer une pièce dans la
machine, se positionner décalé sur le
côté de l’entrée de la table.
Manoeuvre des pièces:
Ajuster la table raboteuse à
l’épaisseur de la pièce à usiner.
Introduire la pièce doucement et tout
droit dans la machine. La pièce rentre
automatiquement.
Passer la pièce tout droit dans la
machine.
Pour retirer la pièce de la machine, se
positionner décalé sur le côté de la
sortie de la table.
Pour des pièces longues, utiliser des
supports roulants.
Conseils:
Ne travailler qu’avec des fers bien
coupants!
Le bout plus épais de la pièce passe
d’abord dans la machine, le côté
creux vers le bas.
Epaisseur de rabot max. 5 mm. Si
votre pièce reste coincée, abaisser la
table raboteuse d’env. 1,6mm (1 tour
de manivelle).
Si possible toujours raboter la pièce
dans le sens des fibres.
La qualité de surface est meilleure si
vous faites plusieurs passages en
rabotant moins de matériel.
Arrêter la machine si vous ne
continuez pas le travail.
Ne pas usiner de pièce d'une longueur
inférieure à 250mm.
Le cylindre d'entraînement segmenté
et la barre de pression articulée
permettent d'usiner plusieurs pièces
en même temps.
7. Réglages
Attention
Faire tous les travaux de maintenance
ou de réglage après avoir débranché
la machine du réseau.
7.1 Ajustement de la table de
rabotage
Régler la capacité d'usinage en
relevant ou en abaissant la table de
rabotage.
Desserrer le blocage du volant (B, Fig
4).
Fig 4
Utiliser le volant (A) pour régler la
table.
Un tour de volant correspond à
1,6mm.
Resserrer le blocage du volant.
7.2 Réglage de la vitesse
d'entraînement
Ne modifier la vitesse d'entraînement
que pendant que la machine tourne
(Fig 5)
Vitesses d'entraînement :
6m/min ou 10m/min
Fig 5
7.3 Réglage des cylindres de table
La machine est munie de 2 cylindres
(N, Fig 11) afin d'être protégée contre
les frottements.
Pour raboter des bois rugueux ou
humides, relever les cylindres. Pour
un rabotage de finition, rabaisser les
cylindres.
L'ajustement des cylindres se fait par
le levier (B, Fig 6).
22
Page 21
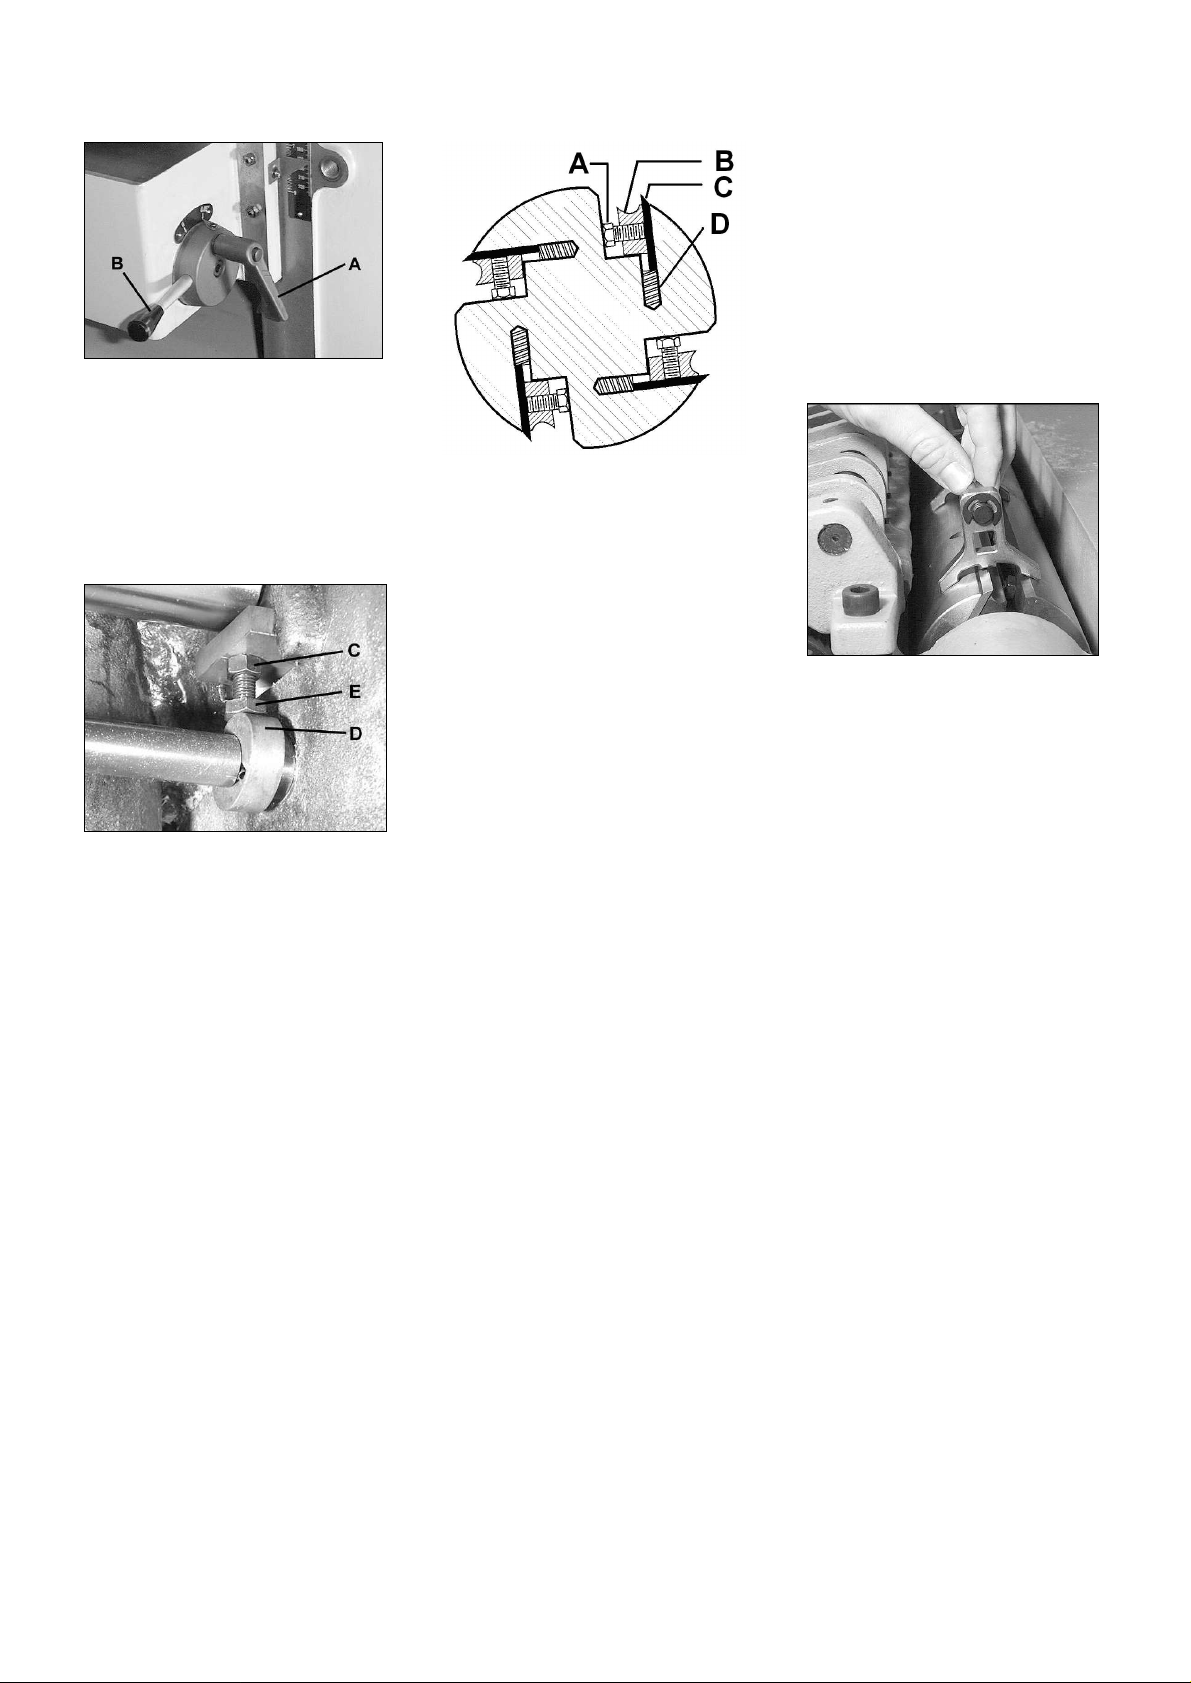
Fig 6
Les cylindres sont réglés au départ
usine dans le prolongement de la
table de machine.
Si un réglage est nécessaire:
Déconnecter la machine du réseau.
Régler la hauteur des cylindres par la
vis hexagonale (E, Fig 7).
Fig 7
7.4 Changement des fers
Les fers sont coupants. Toujours
porter des gants pour le changement
des fers.
Démontage des fers
Visser complètement les vis à tête
carrée (A, Fig 9) de la tige de contrepression des fers (B) (pour cette
opération, porter des gants).
Attention:
Les ressorts (D) poussent le fer vers
l'extérieur.
Enlever d’abord le fer (C), ensuite la
tige de contre-pression de l‘arbre (B).
Fig 9
Nettoyer la surface de l’arbre et de la
barre à contre-pression avec un
dissolvant pour résine (ne pas utiliser
de produit qui pourrait attaquer les
pièces en métal léger).
N'utiliser que des fers qui
correspondent à EN 847-1 et aux
indications techniques.
Des fers impropres, mal montés,
endommagés ou usés peuvent se
décaler ou bien augmenter le danger
de contrecoup.
Toujours changer tous les 4 fers en
même temps.
Les barres de contre-pression des fers
sont équilibrées et peuvent être
utilisées à volonté.
Ne réaffûter que des fers portant la
mention „HSS“ ou „HS“!
Toujours réaffûter toutes fers dans la
même proportion pour éviter un
endommagement du palier par un
déséquilibre.
Réaffûter les fers seulement jusqu’à
une largeur de 15mm.
Remarque:
Si un corps étranger (par ex. une
pierre) laisse une brèche sur les 4
fers:
Au lieu de changer les fers, il suffit
souvent de les déplacer axialement.
Déplacer un fer jusqu'à 5 mm sur la
droite et un autre jusqu'à 5 mm sur la
gauche par rapport à la broche
Montage et réglage des fers
Toujours changer tous les fers en
même temps.
Tous les fers doivent être aiguisés de
la même façon (donc avoir la même
largueur) afin d'éviter tout déséquilibre
et des dégâts sur le palier.
Poser la barre de contre-pression
dans la fente de guidage de l‘arbre.
Dévisser les 8 vis à tête carrée de
manière à pouvoir tout juste encore
glisser les fers dedans.
Insérer le fer et ajuster avec la barre à
contre-pression de manière à ce que
les deux ne dépassent pas l’arbre sur
les côtés.
Poser le module de fers sur l'arbre
(Fig10)
Fig 10
Ainsi la position de l'arrête coupante
des fers est ajustée par rapport à la
broche.
Les ressorts (D, Fig 9) poussent le fer
vers l'extérieur.
Pour le réglage, utiliser les modules
de fer des deux côtés.
Les fers doivent être réglés avec une
précision de 0,03 mm les uns par
rapport aux autres.
Pour serrer les fers, dévisser les 8 vis
à tête carrée de la barre de contrepression.
Commencer par les deux vis
extérieures.
Tout d'abord, visser seulement à
moitié toutes les 32 vis à tête carrée.
Ensuite les serrer à bloc les unes
après les autres lors d'une deuxième
étape.
Ne pas rallonger l’outil de serrage ne
pas donner de coups sur l‘outil.
Après avoir changé les fers, refermer
le capot et resserrer les vis (Fig 8).
7.5 Système d'entraînement
G…Protection anti-contrecoups
H…Cylindre d'entraînement segmenté
I…..Barre de pression articulée
J….Broche à fers
23
Page 22
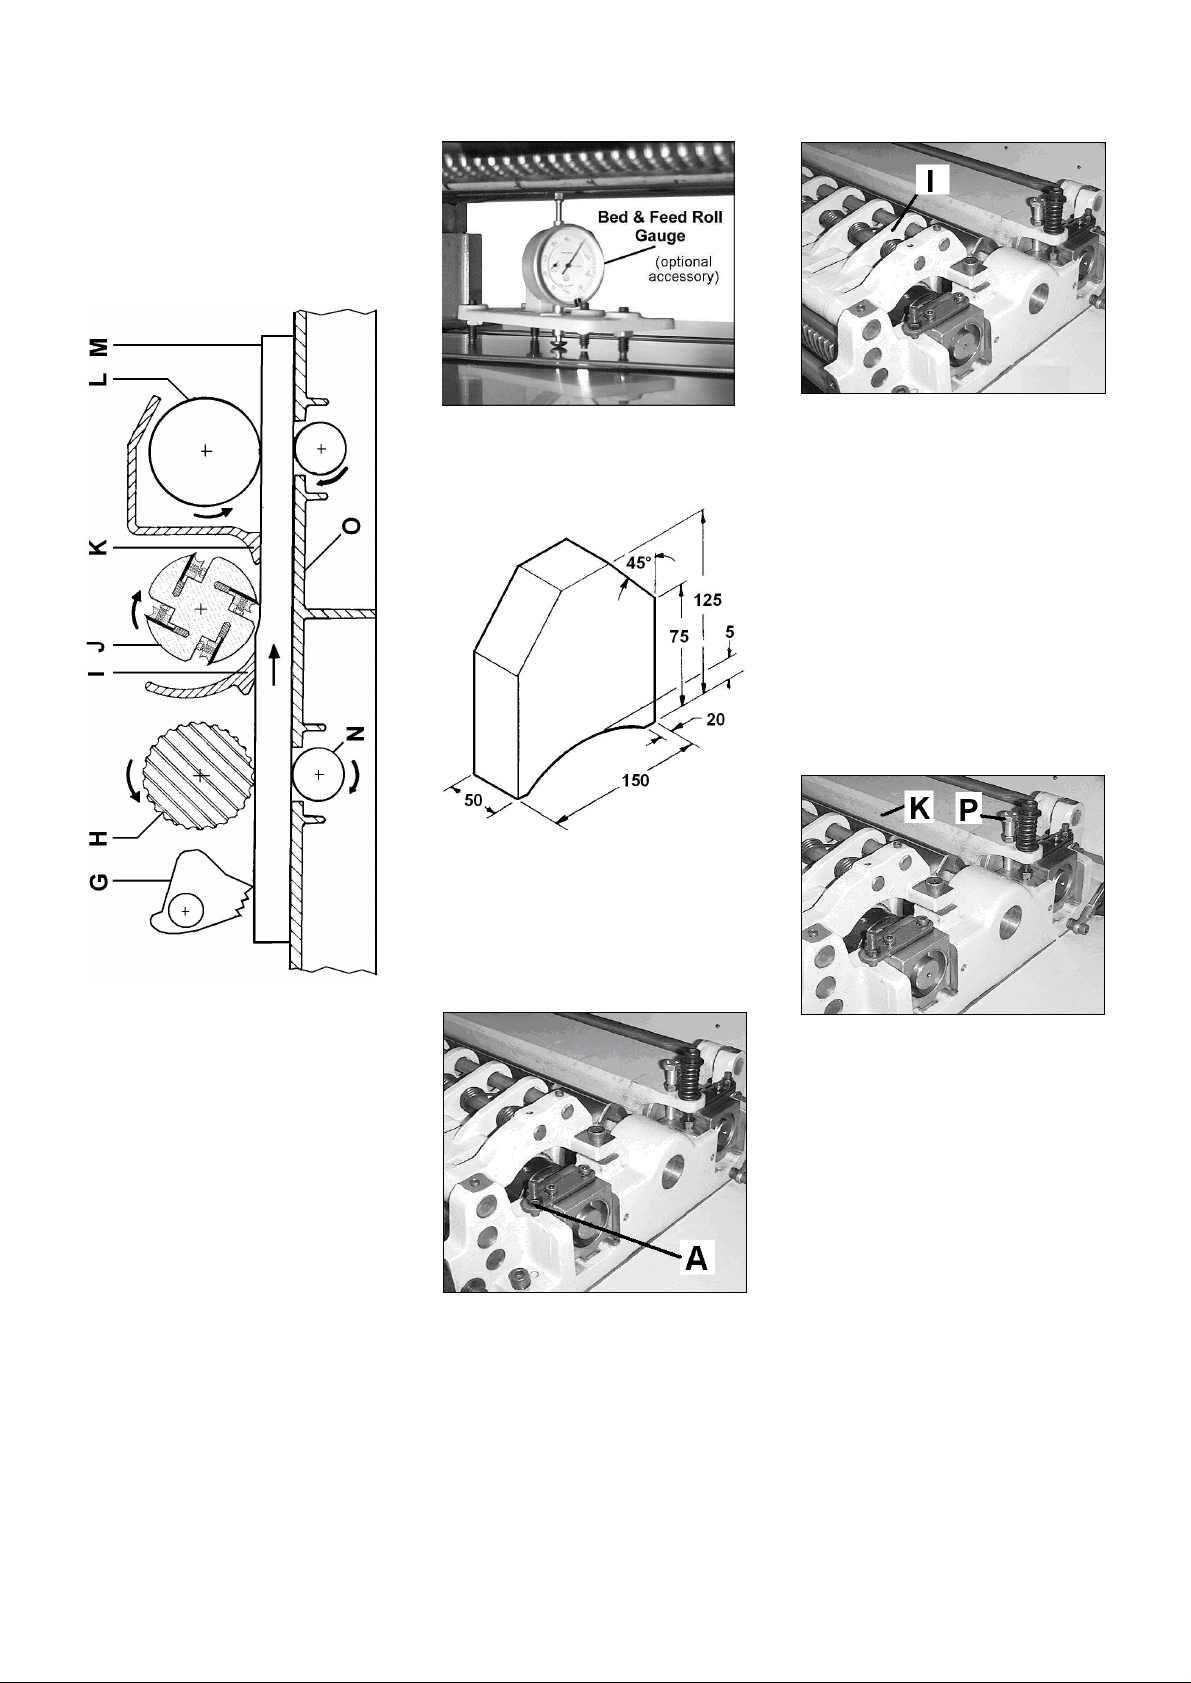
K….Barre de pression extractible
L…. Cylindre extractible
M….Pièce d'oeuvre
N….Cylindres de table
O….Table de rabotage
Fig 11
Protection anti-contrecoups:
Tous les grappins de la protection
anti-contrecoups (G) doivent revenir
automatiquement dans leur position
initiale (vers le bas).
Cylindre d'entraînement segmenté:
Le cylindre d'entraînement (H) se
compose de segments sur ressorts.
Les segments ont un jeu d'environ 6
mm et permettent ainsi l'entraînement
de plusieurs pièces en même temps.
Le cylindre d'entraînement est réglé
au départ usine à 1,6 mm au dessous
du circuit des fers.
Si un réglage est nécessaire:
Déconnecter la machine du réseau.
Utiliser un comparateur pour effectuer
les mesures (Fig 12).
Fig 12
Ou bien éventuellement un gabarit de
fabrication maison (Fig 13).
Fig 13
Utiliser le dispositif de réglage en
hauteur de la table pour effectuer la
mesure (un tour de manivelle = 1,6
mm).
Le réglage peut s'effectuer par la vis
(A, Fig 14).
Fig 14
Barre de pression articulée:
La barre de pression articulée (I, Fig
15) se compose d'éléments séparés,
sur ressorts.
Ceci permet de conduire en même
temps plusieurs pièces d'oeuvre près
de l'arbre, ainsi que d'éviter les
déchirures et les vibrations et de
dévier les copeaux
La barre de pression articulée est
réglée au départ usine à 0,8 mm au
dessous du circuit des fers.
Barre de pression extractible:
La plupart des problèmes de rabotage
proviennent du réglage insuffisant de
la barre de pression extractible (K,
Fig 16).
Celle-ci a pour fonction de conduire
les pièces près de l'arbre afin d'éviter
différents échelons de rabotage et des
vibrations.
La barre de pression est réglée au
départ usine à 0 – 0,02mm au
dessous du circuit des fers.
Si la barre de pression réglée trop
haut, elle n'est pas en contact avec la
pièce et sa fonction n'est pas assurée.
Si la barre de pression est réglée trop
bas, la pièce est stoppée et reste
coincée.
Si un réglage est nécessaire:
Déconnecter la machine du réseau.
Possibilité de réglage sur la vis (P).
Fig 15
Fig 16
24
Page 23
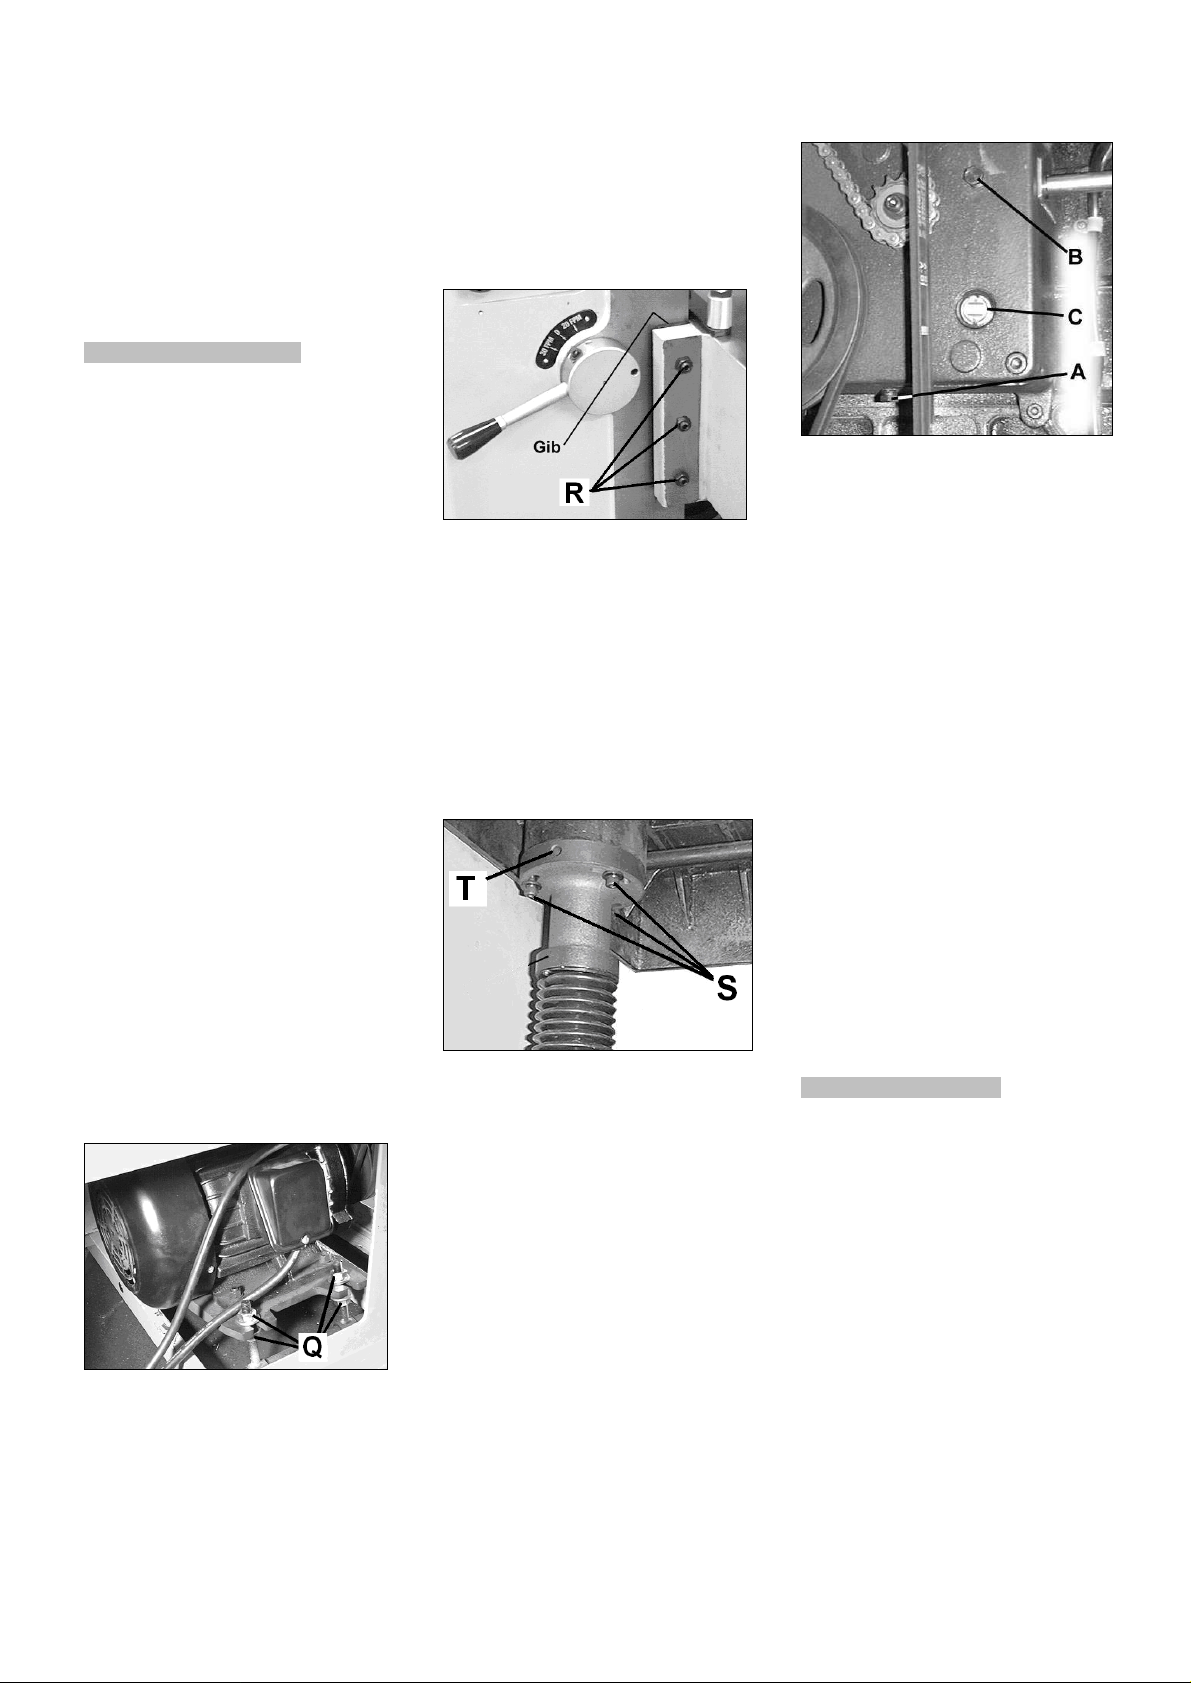
Le microréglage peut aussi dépendre
de la situation de l'usinage et de
l'entraînement.
Cylindre extractible:
Le cylindre extractible (L, Fig 11) est
réglé au départ usine à 0,8mm au
dessous du circuit des fers.
8. Entretien et inspection
Attention
Lire attentivement les indications
suivantes avant d'entreprendre tous
travaux de contrôle et de
maintenance.
Faire tous les travaux de
maintenance, réglage ou nettoyage
après avoir débranché la machine du
réseau!
Nettoyer régulièrement la machine.
Retirer la résine et les résidus sur la
table de rabotage et sur les cylindres
d'entraînement avec un dissolvant
ininflammable.
Vérifier chaque jour le fonctionnement
impeccable du collecteur de
poussières.
Remplacer immédiatement tout fer
endommagé ou usé.
Avant d’utiliser la machine toujours
contrôler le mouvement des grappins
du protecteur anti-contrecoup (ils
doivent automatiquement revenir dans
leur position initiale).
Tension de la courroie:
Débrancher la machine du réseau!
Retirer le couvercle à l'arrière du
carter.
Régler la tension de la courroie avec
la vis hexagonale (Q, Fig 17).
Fig 17
La courroie doit se détendre d'environ
6 mm quand on appuie légèrement
dessus avec le doigt.
Remonter le couvercle du carter.
Coulissage de la table de rabotage:
La table de rabotage glisse sur une
surface travaillée.
Pour éviter que la table ne balance,
les glissières de guidage (R, Fig 18)
sont réglées au départ usine.
Fig 18
Parallélisme de la table de rabotage
La table de rabotage est réglée au
départ usine parallèlement à l'arbre
des fers.
Si un réglage est nécessaire:
Déconnecter la machine du réseau
Desserrer les trois vis (S, Fig 19) sur
une des deux broches et faire tourner
l'écrou (T) comme nécessaire.
Fig 19
Graissage:
Engrenage d'entraînement:
Changer l'huile une fois par an (le cas
échéant, toutes les 700 heures de
travail).
Déconnecter la machine du réseau en
retirant la prise. .
Retirer la plaque gauche du carter.
Retirer la vis de vidange (A, Fig 20).
Vider complètement l'huile de
l'engrenage.
25
Fig 20
Remettre de l'huile d'engrenage SAE
90W par le bouchon de remplissage
(B).
Vérifier le niveau d'huile par le regard
(C).
Remonter la plaque du carter.
Graissage de la coulisse verticale
de la table:
Graisser les surfaces coulissantes une
fois par semaine avec de la graisse
(Fig 18).
Chaîne d'engrenage:
Cette chaîne ne demande pas
d'entretien
(ne pas la graisser!)
Roulements:
Les roulements de l'arbre des fers et
des rouleaux d'entraînements ne
demandent pas d'entretien.
9. Détecteur de pannes
Faire tous les travaux de
maintenance, réglage ou nettoyage
après avoir débranché la machine du
réseau!
Réinstaller immédiatement les
dispositifs de protection.
Tous travaux de branchement et de
réparation sur l’installation électrique
doivent être exécutés uniquement par
un électricien qualifié.
Moteur ne se met pas en route
*Pas de courantVérifier le voltage.
*Défaut au moteur, bouton ou câbleContacter un électricien qualifié.
Page 24
*Réaction du protecteur de surchargeLaisser refroidir et remettre en
marche.
Vibrations violentes de la
machine
*La machine n’est pas sur un sol platRepositionner la machine.
*Les fers sont différentsLa largeur des fers doit être identique.
*Fer endommagéRemplacer la série de fers.
Surface travaillée pas nette
*Fer usé-
Remplacer par des fers coupants.
*Trop de copeaux sur les fers-
Enlever les copeaux.
*Epaisseur de rabot trop grande-
Raboter en plusieurs passages.
*Travail contre les fibres-
Usiner la pièce dans l’autre sens.
*Pièce non-homogène
*Pièce trop humide.
*La barre de pression extractible est
trop hauteRégler la barre de pression (chapitre
7.5)
Echelon de rabotage
*Avancement de la pièce insuffisantUtiliser un support roulant.
*Fers usésRemplacer par des fers coupants.
* La barre de pression extractible est
trop hauteRégler la barre de pression (chapitre
7.5)
Pièce déformée
*Fers montés de travers ou en biaisFixer les fers à l’aide du module de
réglage.
Pièce coincée
*Epaisseur de rabot trop grandeFaire plusieurs passages.
* La barre de pression extractible est
trop basseRégler la barre de pression (chapitre
7.5)
Réglage difficile de la table
*Graissage insuffisantGraisser les broches et le guidage.
Avance difficile de la pièce
*La courroie du moteur glisseResserrer ou remplacer la courroie.
*Trop de résidus de résine sur la
surface de tableNettoyer et étendre de la cire
glissante.
*Trop de résidus de résine ou de
copeaux sur le cylindre d'entraînement
Nettoyer le cylindre d'entraînement
*La barre de pression extractible est
trop basse Régler la barre de pression (chapitre
7.5)
10. Protection de l'environnement
Protégez l'environnement !
Votre appareil comprend plusieurs
matières premières différentes et
recyclables. Pour éliminer l'appareil
usagé, veuillez l'apporter dans un
centre spécialisé de recyclage des
appareils électriques.
11. Accessoires
Article 10000209
Série de 4 fers HSS
Article 709207
Servante pliable à rouleaux
26
 Loading...