

Page 1
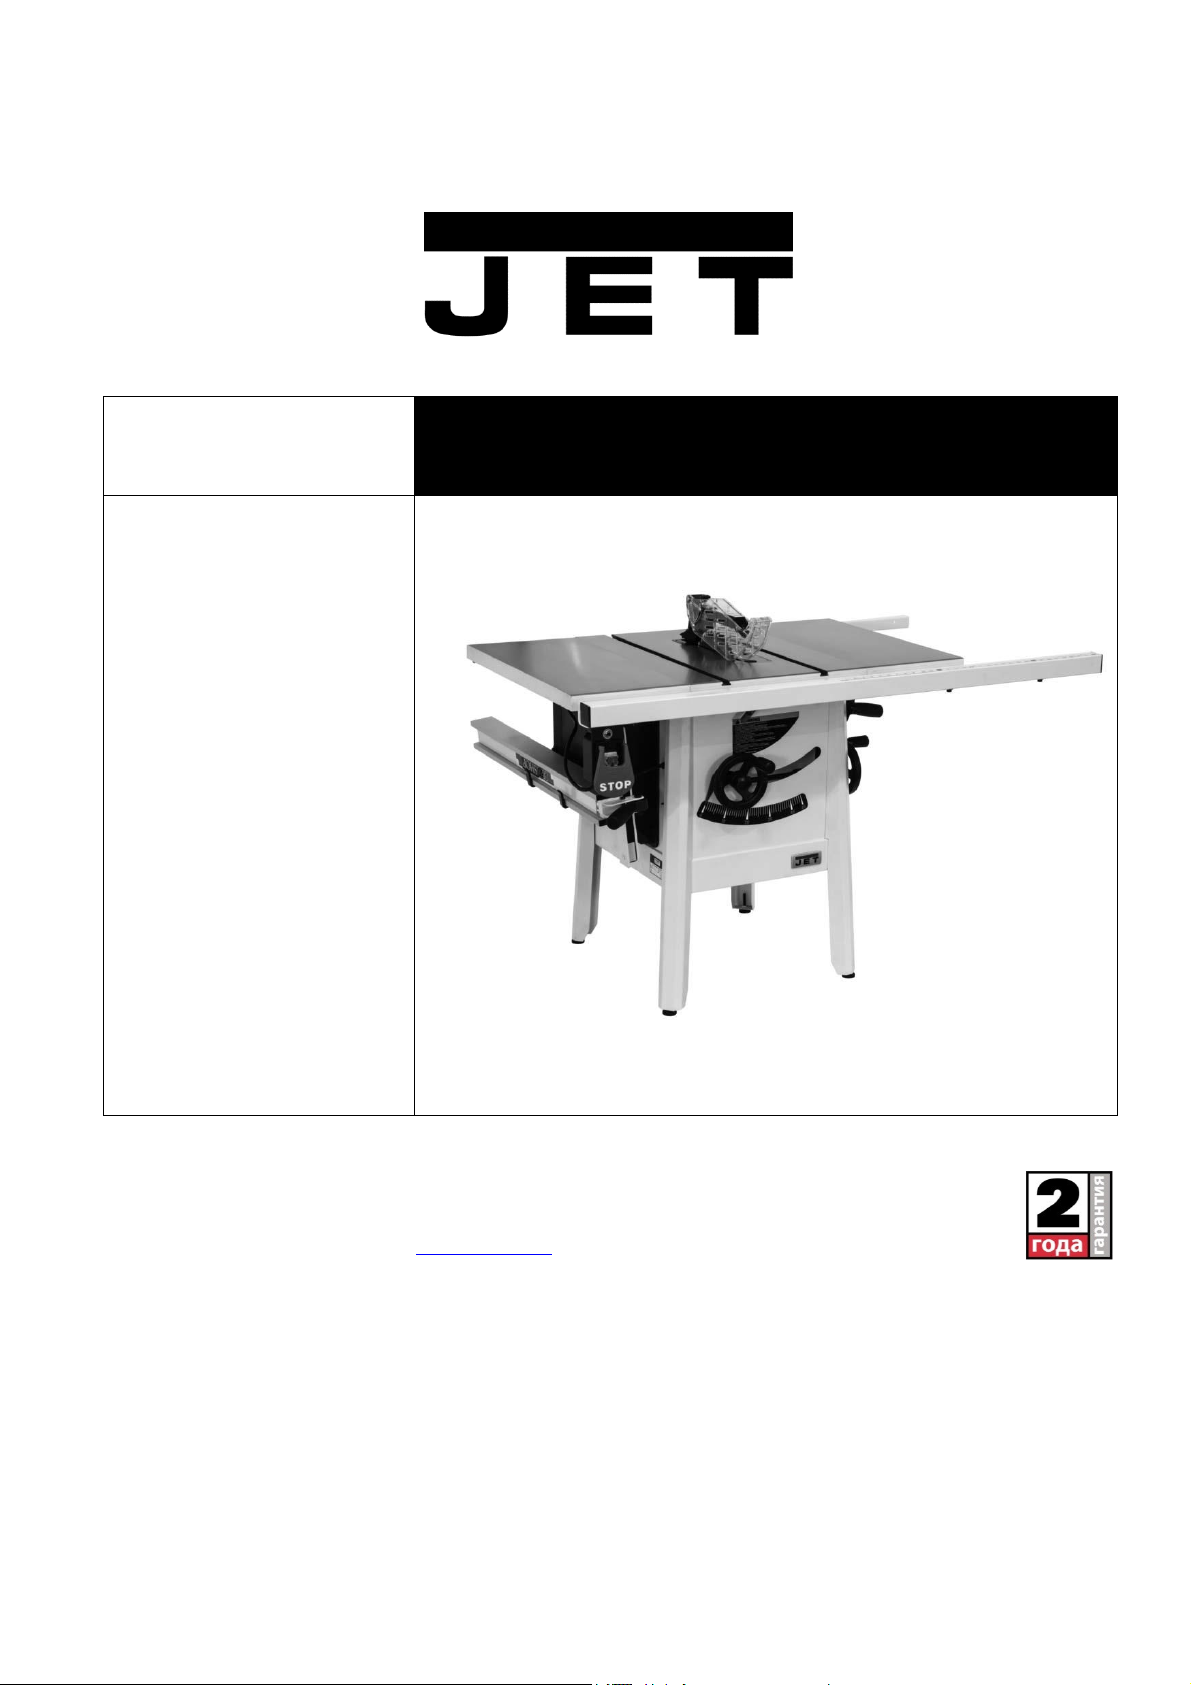
JPS-10TSL-M
JPS-10TSL-T
GB
Operating Instructions
RUS √
Инструкция по эксплуатации
Артикул: 725000K-RU
725000K-3RU
Циркулярная пила
JPW Tools AG, Tämperlistrasse 5, CH-8117 Fällanden, Switzerland
Phone +41 44 806 47 48
Fax +41 44 806 47 58
www.jettools.com
1
Page 2
1.0 Содержание
1.0 Содержание .................................................................................................................................................. 2
2.0 Информация об инструкции ......................................................................................................................... 3
3.0 Термины и определения ............................................................................................................................... 3
4.0 Технические характеристики ........................................................................................................................ 5
5.0 Установка и сборка ....................................................................................................................................... 7
5.1 Содержимое транспортировочного контейнера ..................................................................................... 7
5.2 Инструмент для сборки ........................................................................................................................... 8
5.3 Распаковка и очистка .............................................................................................................................. 8
5.4 Установка опор, выравнивающих ножек и нижней пылезащитной пластины ....................................... 8
5.5 Удлинения стола ..................................................................................................................................... 9
5.6 Маховики ............................................................................................................................................... 10
5.7 Кожух двигателя .................................................................................................................................... 10
5.8 Упор и направляющие ........................................................................................................................... 11
5.9 Деревянное удлинение стола ............................................................................................................... 11
5.10 Кронштейн переключателя ................................................................................................................. 11
5.11 Отвод пыли .......................................................................................................................................... 11
5.12 Расклинивающий нож .......................................................................................................................... 11
5.13 Противоударные фиксаторы ............................................................................................................... 12
5.14 Защитный кожух пильного диска......................................................................................................... 12
5.15 Установка/замена пильного диска ...................................................................................................... 13
5.16 Низкопрофильный расклинивающий нож ........................................................................................... 13
5.17 Вставка стола ...................................................................................................................................... 14
5.18 Угловой упор ........................................................................................................................................ 14
5.19 Хранение инструмента ........................................................................................................................ 14
6.0 Подключение к электросети ....................................................................................................................... 15
6.1 ИНСТРУКЦИИ ПО ЗАЗЕМЛЕНИЮ ....................................................................................................... 15
6.2 Кнопка сброса при перегрузке (только для 1-фазной модели, 725000-RU) ........................................ 15
6.3 Блокировка переключателя Вкл./Выкл. ................................................................................................ 16
7.0 Регулировка станка ..................................................................................................................................... 16
7.1 Механизм подъёма/наклона пильного диска ........................................................................................ 16
7.2 Регулировка ограничителей наклона пильного диска .......................................................................... 16
7.3 Выравнивание расклинивающего ножа ................................................................................................ 17
7.4 Регулировка взаимного расположения пильного диска со столом ...................................................... 18
7.5 Регулировка/замена ремня ................................................................................................................... 19
8.0 Работа на станке......................................................................................................................................... 19
8.1 Отскок заготовки .................................................................................................................................... 20
8.2 Продольный распил .............................................................................................................................. 21
8.3 Продольный распил по толщине .......................................................................................................... 22
8.4 Поперечный распил............................................................................................................................... 23
8.5 Косой распил и распил под углом ......................................................................................................... 24
9.0 Защитные приспособления ........................................................................................................................ 25
10.0 Техническое обслуживание ...................................................................................................................... 27
10.1 Очистка ................................................................................................................................................ 27
10.2 Смазка ................................................................................................................................................. 27
10.3 Дополнительное обслуживание .......................................................................................................... 27
11.0 Дополнительные принадлежности ........................................................................................................... 28
12.0 Устранение неисправностей..................................................................................................................... 29
13.0 Электрическая схема для станка JPS-10TSL ........................................................................................... 31
2
Page 3
2.0 Информация об инструкции
Уважаемый покупатель,
Благодарим за приобретение нашего нового станка JET. Данная инструкция предназначена для
владельцев и операторов циркулярной пилы JPS-10TSL и создана для обеспечения безопасности
при установке, эксплуатации и обслуживании. Внимательно изучите инструкцию и прилагаемую
документацию. Для достижения максимальной производительности и срока службы, а также для
безопасной эксплуатации станка точно следуйте инструкции.
Руководство содержит инструкции по установке, меры предосторожности, общие указания по
работе на станке, инструкции по техническому обслуживанию и схемы расположения узлов станка.
При использовании в соответствии с инструкциями, приведенными в данном руководстве, станок
рассчитан на годы безотказной работы.
Данная инструкция не является исчерпывающим руководством по работе с циркулярным станком,
использованию технологической оснастки или дополнительно приобретаемого оборудования,
выбору заготовок и т.д. Дополнительные сведения можно узнать из торговых статей, интернетфорумов или от опытных пользователей станка. Независимо от вида производимых на станке
работ личная безопасность должна иметь первостепенное значение.
Если вы хотите задать вопрос или оставить комментарий, пожалуйста, свяжитесь с поставщиком.
Сохраните инструкцию для дальнейшего использования. При передаче станка в собственность
другому лицу инструкцию следует передавать вместе со станком.
Перед сборкой или эксплуатацией станка полностью прочтите и уясните
данное руководство! Несоблюдение данного предписания может стать
причиной серьезных травм.
3.0 Термины и определения
Оправка: металлический вал, соединяющий
пильный диск с механизмом привода.
Косой распил: операция распила, при
которой пильный диск располагается под
углом между 0° и 45°.
Защитный кожух пильного диска: защитное
приспособление, устанавливаемое над
пильным диском, с целью не допустить
случайного касания пильного диска рукой.
Поперечный распил: операция, при которой
с помощью углового упора производится
распил заготовки поперек волокон древесины.
Пазовальный диск Dado: пильный диск,
используемый для прорезания канавок и
шпунтов. Для широких канавок можно
использовать комплект пазовальных дисков,
установленных вместе.
Паз: канавка с плоским дном, прорезаемая в
заготовке с помощью пазовального диска
Dado.
Гребенчатый прижим: приспособление для
прижима заготовки к упору или столу,
позволяющее оператору держать руки на
безопасном расстоянии от пильного диска.
Ведение заготовки руками: продвижение
заготовки к пильному диску только с помощью
рук, без использования закрепленного
направляющего приспособления. (Подобные
действия являются опасными и
недопустимыми при работе с циркулярной
пилой. Всегда используйте соответствующие
приспособления для подачи заготовки к
пильному диску.)
Пропил: пространство, образующееся в
заготовке в результате ее распила диском.
Отскок заготовки: явление, при котором
заготовка приподнимается и отбрасывается
назад к оператору. Причиной отскока
является заедание пильного диска в заготовке
либо застревание заготовки между диском и
расклинивающим ножом (или другим
3
Page 4
закрепленным предметом). Для
предотвращения или снижения риска отскока
заготовки см. раздел Работа на станке.
Угловой упор: приспособление для
поперечного распила заготовки под
различными углами.
Несквозной пропил: операция, при которой
необходимо снять защитный кожух пильного
диска и стандартный расклинивающий нож.
Полученный в результате пропил не проходит
насквозь через всю заготовку (пазы и
шпунты).
Во избежание случайного касания пильного
диска в процессе работы, по завершении
операции несквозного пропила защитный
кожух пильного диска и расклинивающий нож
необходимо установить на место.
Параллельное положение: положение
продольного упора, при котором расстояние
от его боковой поверхности до пильного диска
одинаково в любой точке.
Продольный распил: распил, выполняемый
вдоль волокон древесины.
Расклинивающий нож: металлическая
пластина, закрепленная на определенном
расстоянии относительно пильного диска и
смещающаяся вместе с ним при
регулировании глубины пропила. Таким
образом, нож не только обеспечивает
постоянный раствор пропила в заготовке, но
также сохраняет расстояние между ножом и
зубьями диска. Для несквозных пропилов
используют низкопрофильный
расклинивающий нож, располагающийся ниже
верхней режущей кромки диска.
Расклиниватель: закрепленная
металлическая пластина, к которой прикручен
защитный кожух пильного диска. Служит для
поддержания раствора пропила в заготовке в
процессе работы. (Вместо расклинивателя
циркулярные пилы JET оснащены
высококачественными расклинивающими
ножами.)
Перпендикулярное положение:
пересечение под прямым углом (90°) или
расположение вертикальной и
горизонтальной поверхностей подобно
взаимному расположению пильного диска
(вертикальное) и поверхности стола
(горизонтальное).
Прижим/толкатель: приспособление, обычно
из дерева или пластмассы, используемое для
безопасной подачи заготовки. Позволяет
оператору держать руки на безопасном
расстоянии от пильного диска.
Прорезание шпунта: операция, при которой
выполняется L-образный пропил вдоль ребра
заготовки.
Стандартный пропил: пропил шириной 3 мм,
выполняемый с помощью стандартного
пильного диска.
Поверочная линейка: инструмент,
используемый для проверки параллельности
или плоскостности.
Сквозной пропил: операция, при которой
заготовка полностью распиливается. При
правильной установке пильный диск должен
быть на 3 мм выше поверхности заготовки.
Защитный кожух пильного диска и
противоударные фиксаторы должны быть
опущены, а расклинивающий нож установлен
на свое место над диском.
4
Page 5
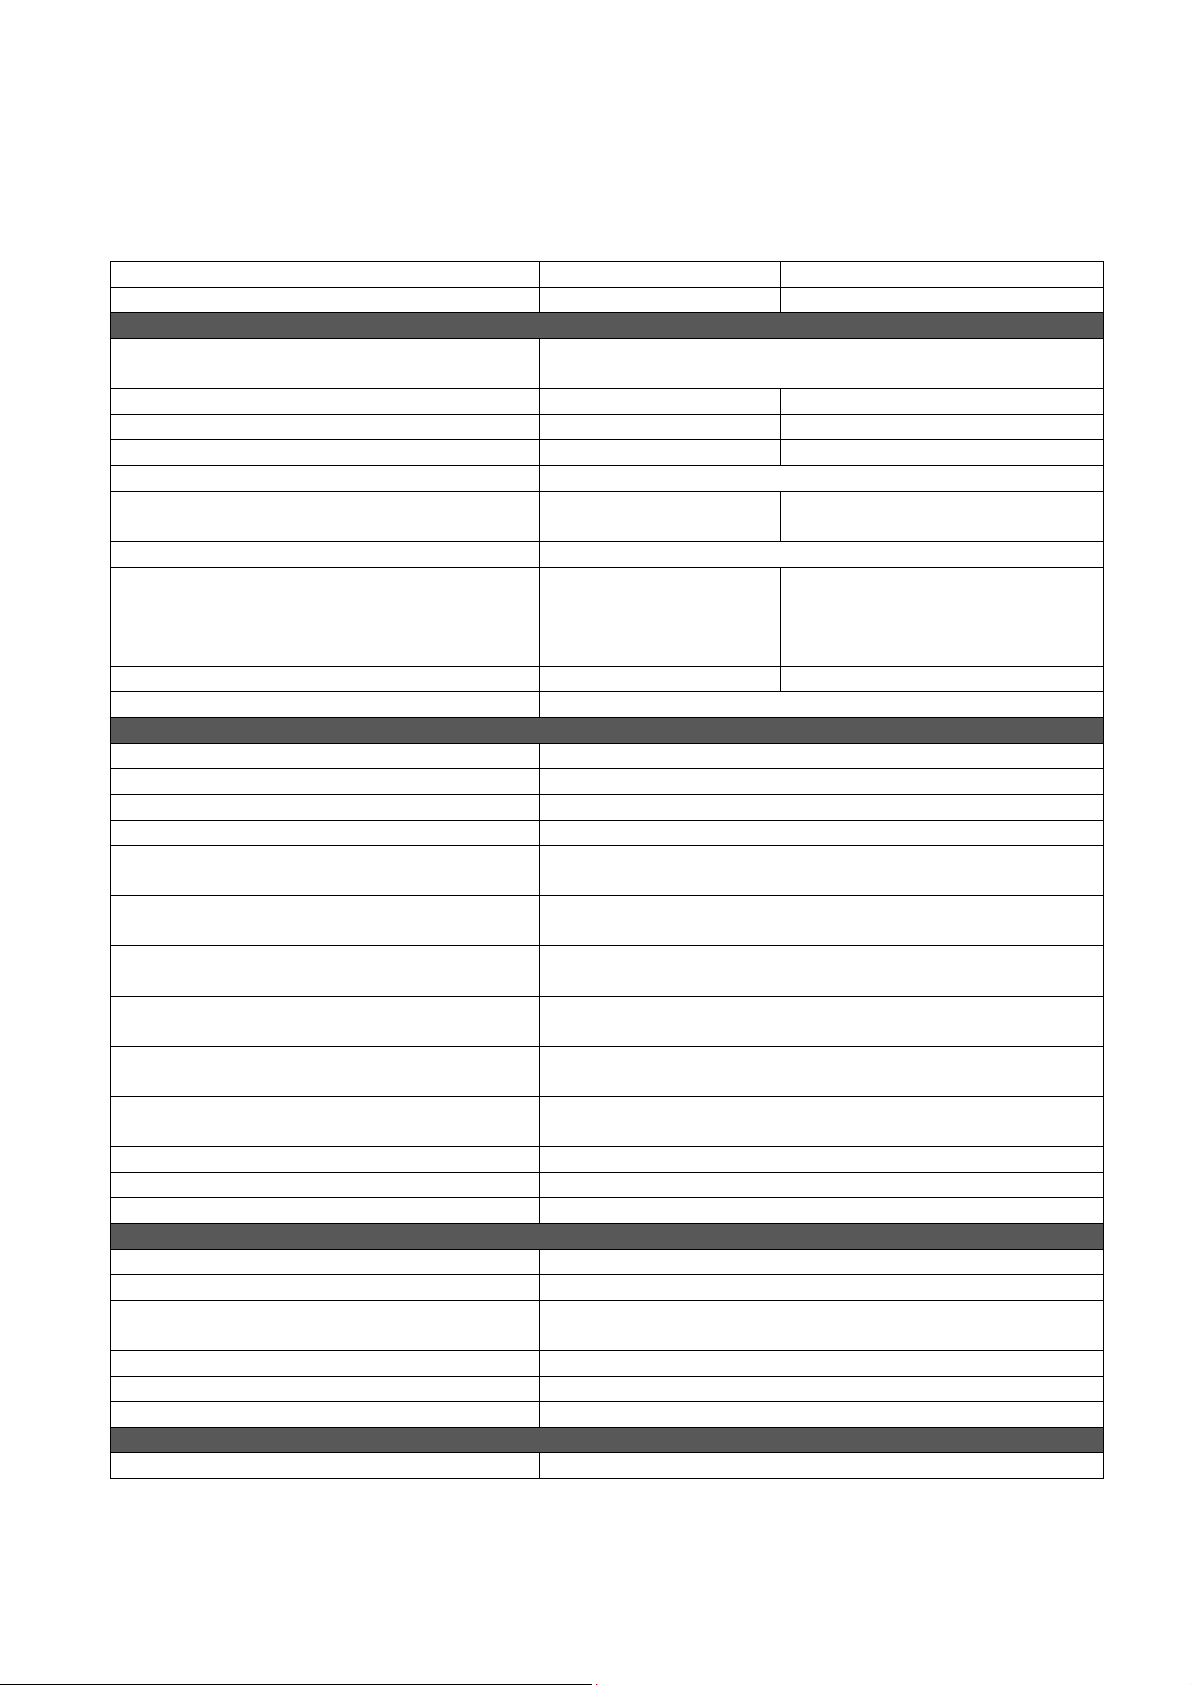
4.0 Технические характеристики
JPS
-
10TSL
-M
JPS
-
10TSL
-T
Артикул
725000K
-RU
725000K
-
3RU
Максимальная глубина пропила под углом
Максимальная глубина пропила под углом
Таблица 1
Модель
Двигатель и электрооборудование
Тип электродвигателя
Потребляемая (выходная) мощность 2,0 (1,5) кВт 2,5 (1,9) кВт
Кол-во фаз двигателя 1 3
Напряжение двигателя 230 В 400 В
Частота 50 Гц
Максимальный установленный ток
нагрузки
Способ передачи крутящего момента ременная передача
Переключатель Вкл./Выкл.
Питающий кабель H05VV-F x 3C 1,5 мм² H05VV-F x 4C 1,0 мм²
Уровень шума без нагрузки2 80 дБ на расстоянии 762 мм от пильного диска
Вал и пильный диск
Диаметр вала 15,88 мм, фланец с М30 мм буртом
Частота вращения пильного диска 4000 об/мин
Механизм блокировки вала В комплекте
Ключ для замены В комплекте
Пильный диск (поставляемый в
комплекте)
полностью закрытый, охлаждаемый воздухом,
асинхронный
11 A 4 A
Электромагнитный
переключатель
KJD17B_230 В (тип
NVR)
254 мм, 40 зубьев
Электромагнитный
переключатель KJD18_400 В
(тип NVR)
90 градусов
45 градусов
Максимальная ширина заготовки при
пилении с продольным упором справа
Максимальная ширина заготовки при
пилении с продольным упором слева
Подъем пильного диска за один оборот
маховика
Максимальная ширина диска Dado 20,6 мм
Максимальный диаметр диска Dado 203 мм
Наклон диска 45° влево
Стол
Размер основного стола, ДхШ 508х685 мм
Размер стола с удлинениями, ДхШ 1118х685 мм
Размер стола перед пильным диском при
максимальной высоте
Высота стола от пола, примерно 883 мм
Т-образный паз углового упора, ШхГ 19х10 мм
Косой пропил Передний
Материалы
Основной стол Чугун
4 мм при 90°, 2,83 мм при 45°
79 мм
54 мм
762 мм
343 мм
223,83 мм
5
Page 6
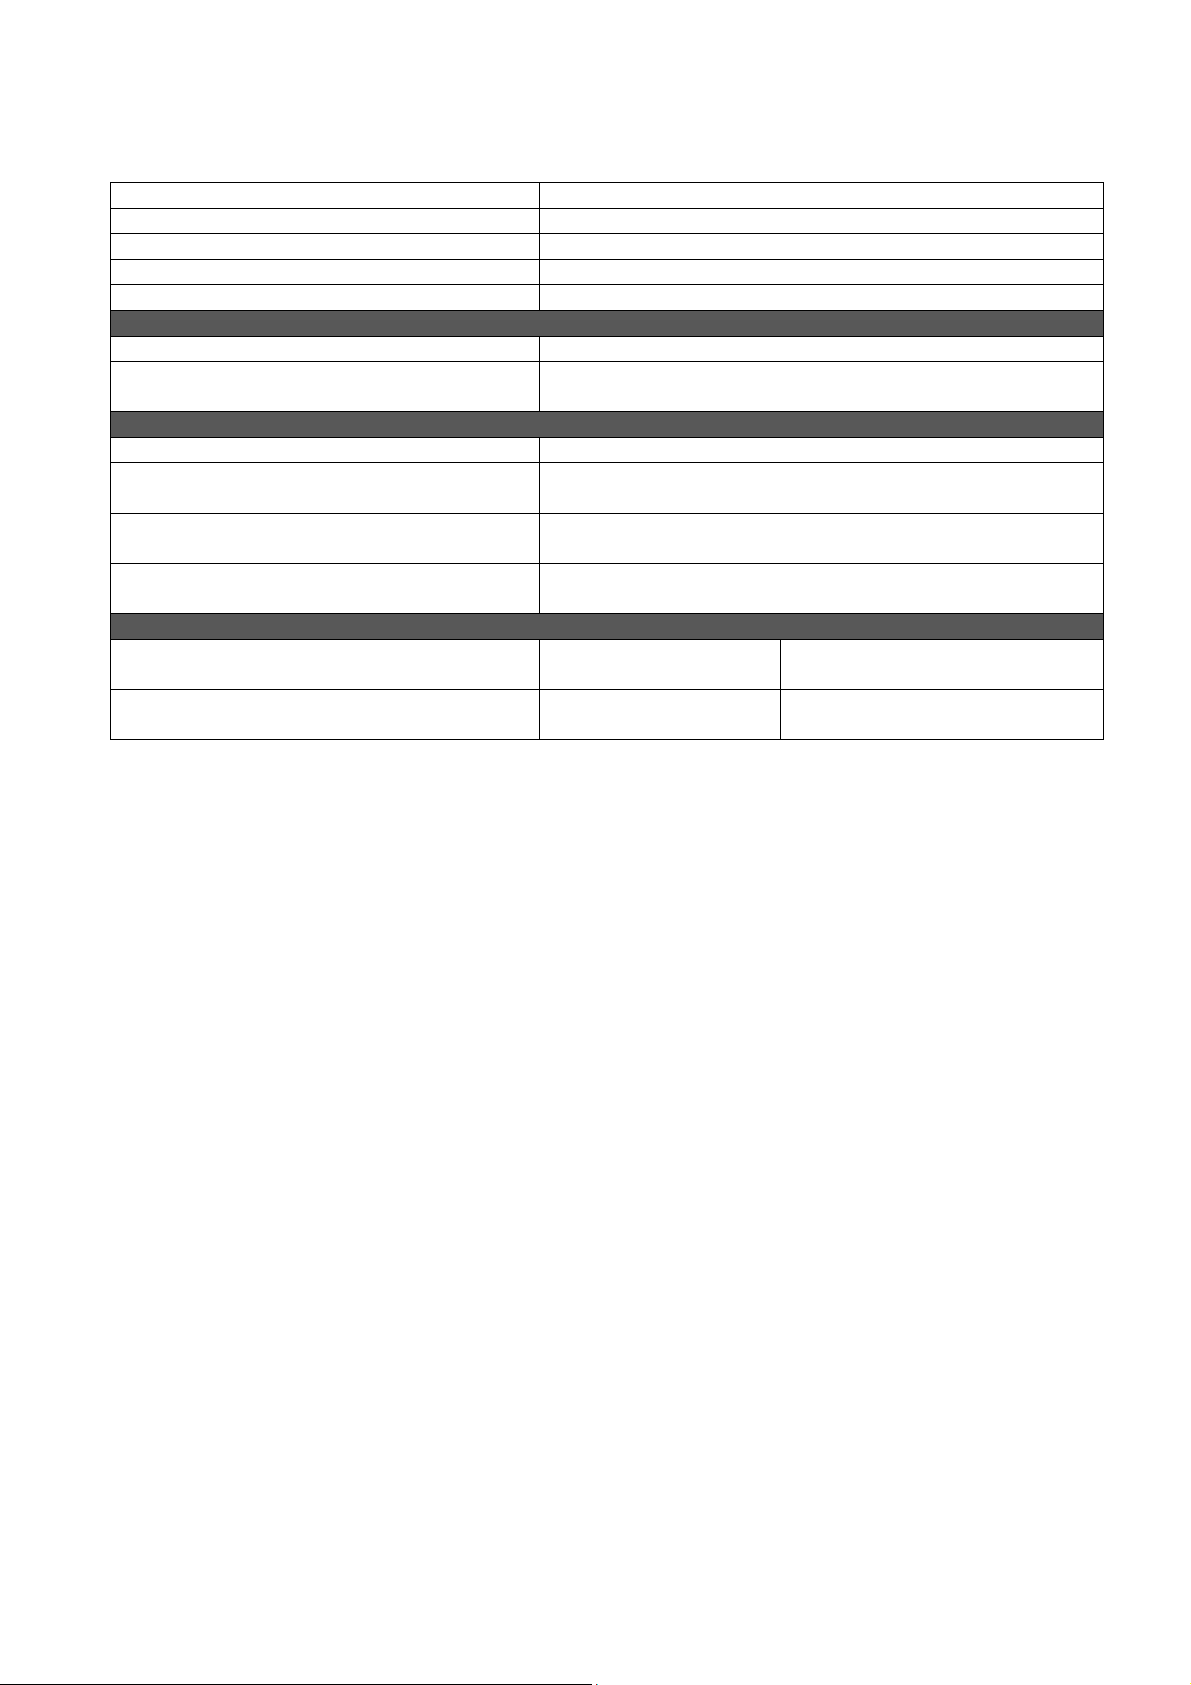
Вставка стола Алюминий
направляющими,
Удлинения стола Чугун
Основание и опоры Сталь
Центральная поворотная опора Чугун
Шкивы Сталь
Отвод пыли
Наружный диаметр вытяжного штуцера 100 мм
Рекомендуемая производительность
системы отвода пыли
680 м3/ч
Общие размеры
Площадь основания 597х623 мм
Станок в сборе с 760-мм
ДхШхВ
Станок в сборе с 1320-мм
направляющими, ДхШхВ (опция)
Размеры в упаковке, только станок,
ДхШхВ
1524x1016x1090 мм
2083x1016x1090 мм
760x755x745 мм
Масса
Станок без удлинений стола – масса
нетто
Станок с удлинениями стола – масса
нетто
115 кг 113 кг
133 кг 131 кг
1
В соответствии с местными/национальными правилами по установке электрооборудования.
2
Приведенные значения относятся к уровню издаваемого шума и не являются необходимым
уровнем для безопасной работы. Так как условия рабочего места могут меняться, данная
информация предназначена только для оценки опасности и связанных с ней рисков.
Технические характеристики, указанные в данной инструкции, были актуальны на момент ее
издания, но в рамках политики постоянного улучшения продукции, компания JET оставляет за
собой право изменения характеристик в любое время без предварительного уведомления
потребителя и каких-либо обязательств.
6
Page 7
Перед сборкой станка
полностью прочтите и
уясните инструкции по
сборке. Несоблюдение
данного предписания может стать
причиной серьезных травм.
5.0 Установка и сборка
5.1 Содержимое транспортировочного
контейнера
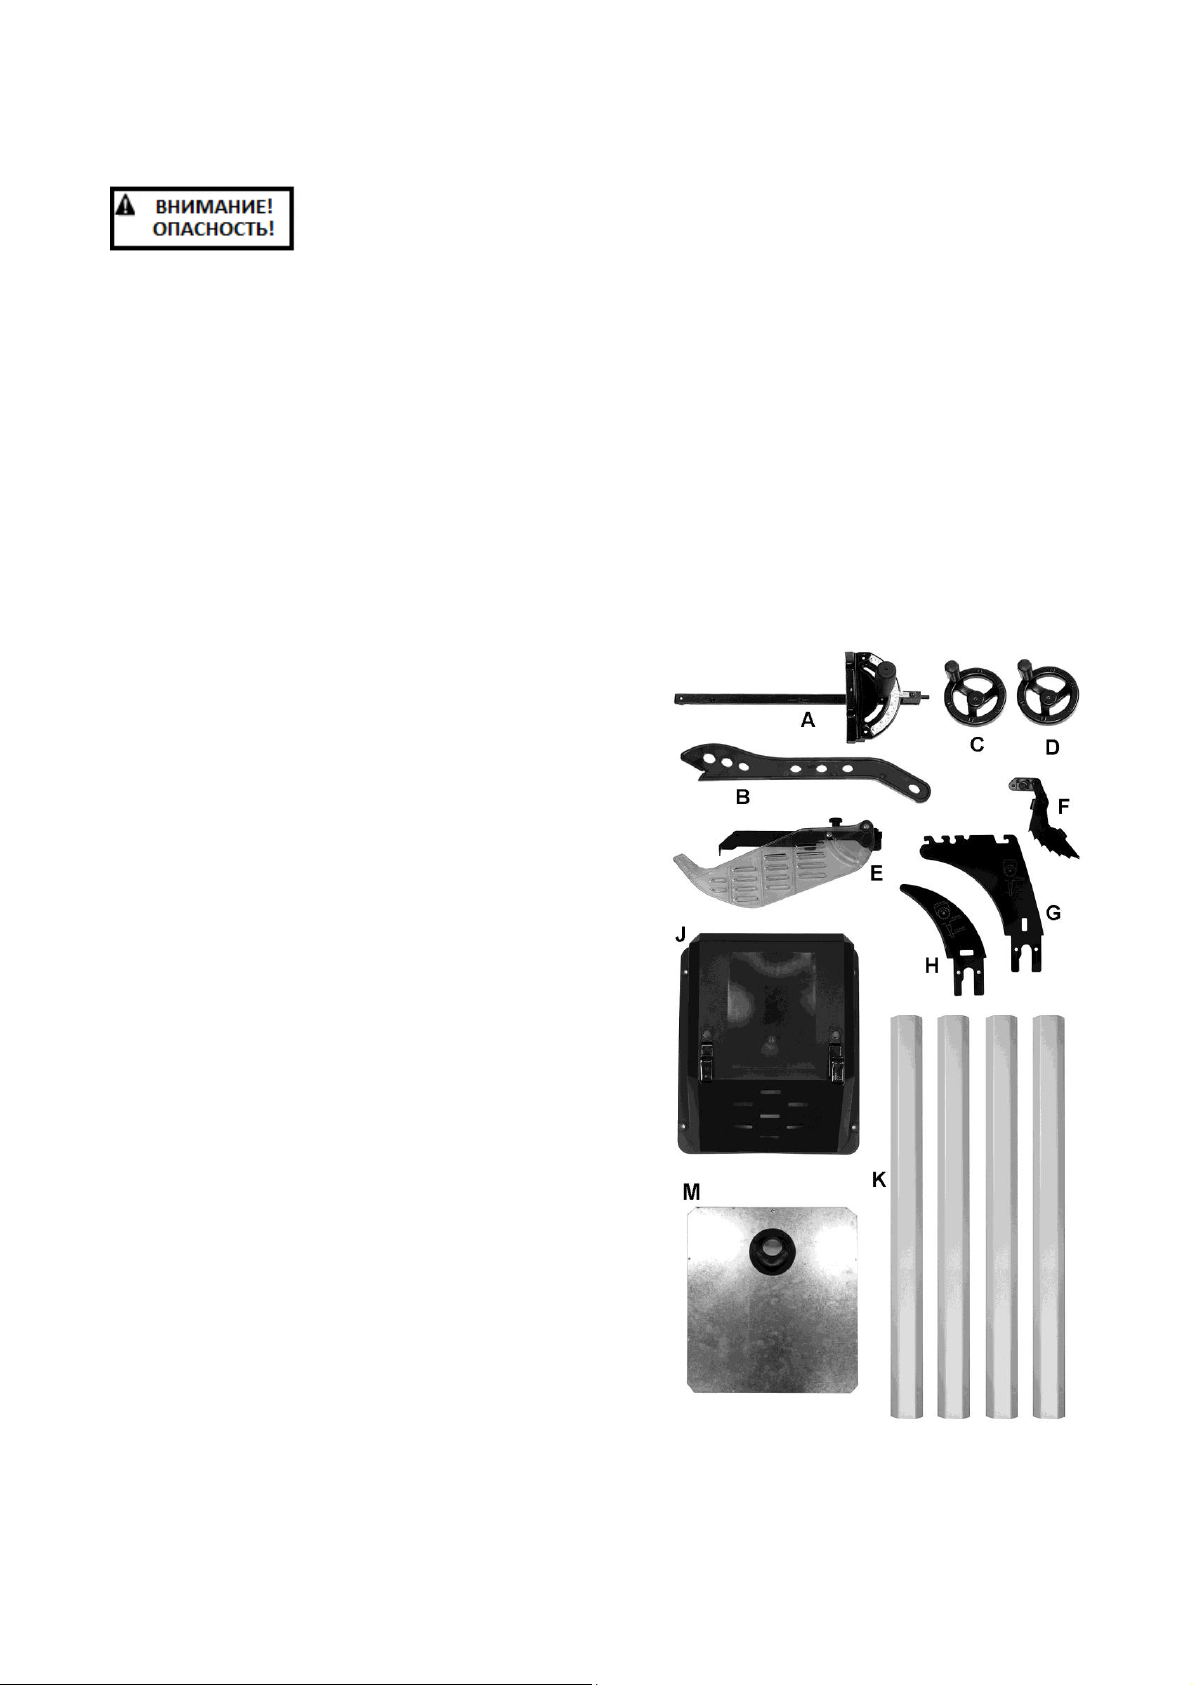
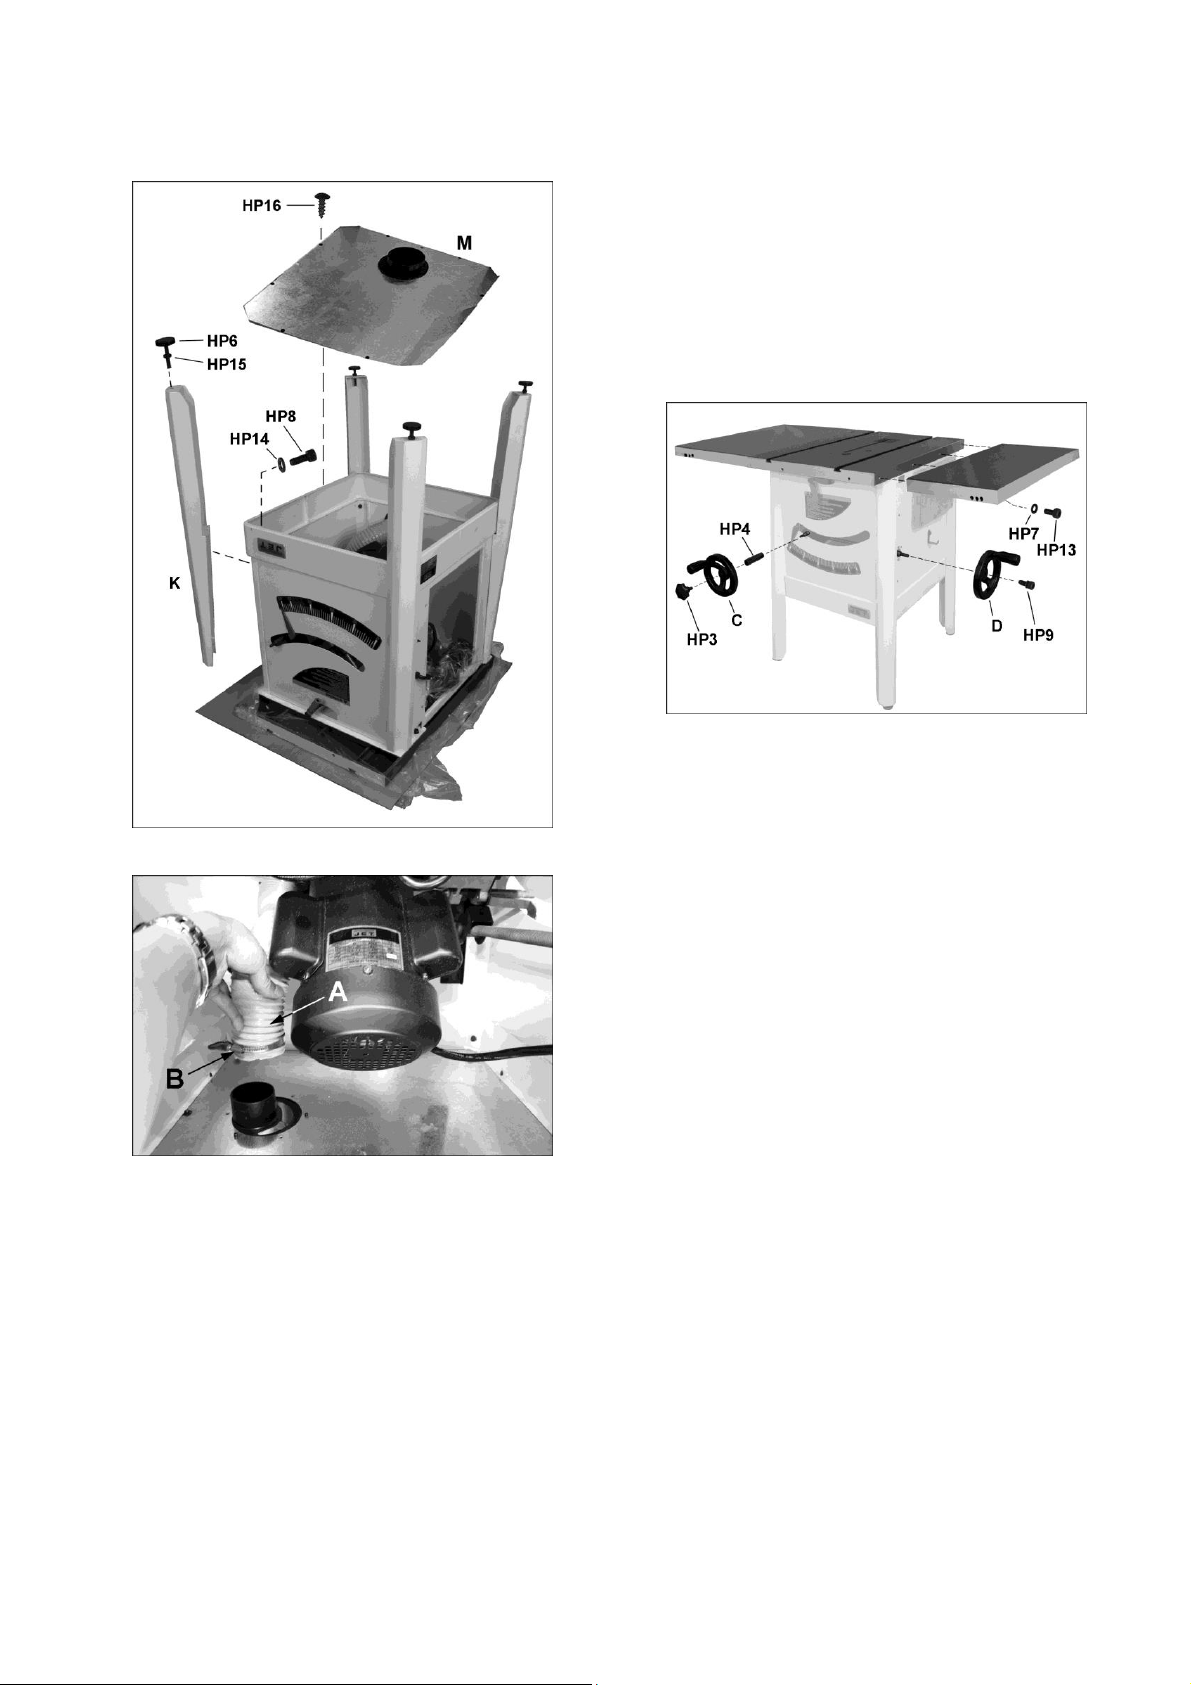
См. Рис. 5-1 и 5-2.
ПРИМЕЧАНИЕ: некоторые позиции могут
быть уже установлены на станке.
1 Циркулярная пила с переключателем
Вкл./Выкл. (не показана)
1 Пильный диск (установлен на станок)
1 Вставка стола (установлена на станок)
1 Ключ оправки (размещён на держателе
для инструментов)
1 Угловой упор – A
1 Толкатель – B
1 Маховик с большим установочным
отверстием – C
1 Маховик с малым установочным
отверстием – D
1 Защитный кожух пильного диска – E
1 Противоударный фиксатор – F
1 Расклинивающий нож – G
1 Низкопрофильный расклинивающий
нож – H
1 Кожух двигателя – J
4 Опоры– K
2 Удлинения стола – L
1 Нижняя пылезащитная пластина– M
1 Инструкция по эксплуатации (не
показана)
1 Регистрационный талон (не показан)
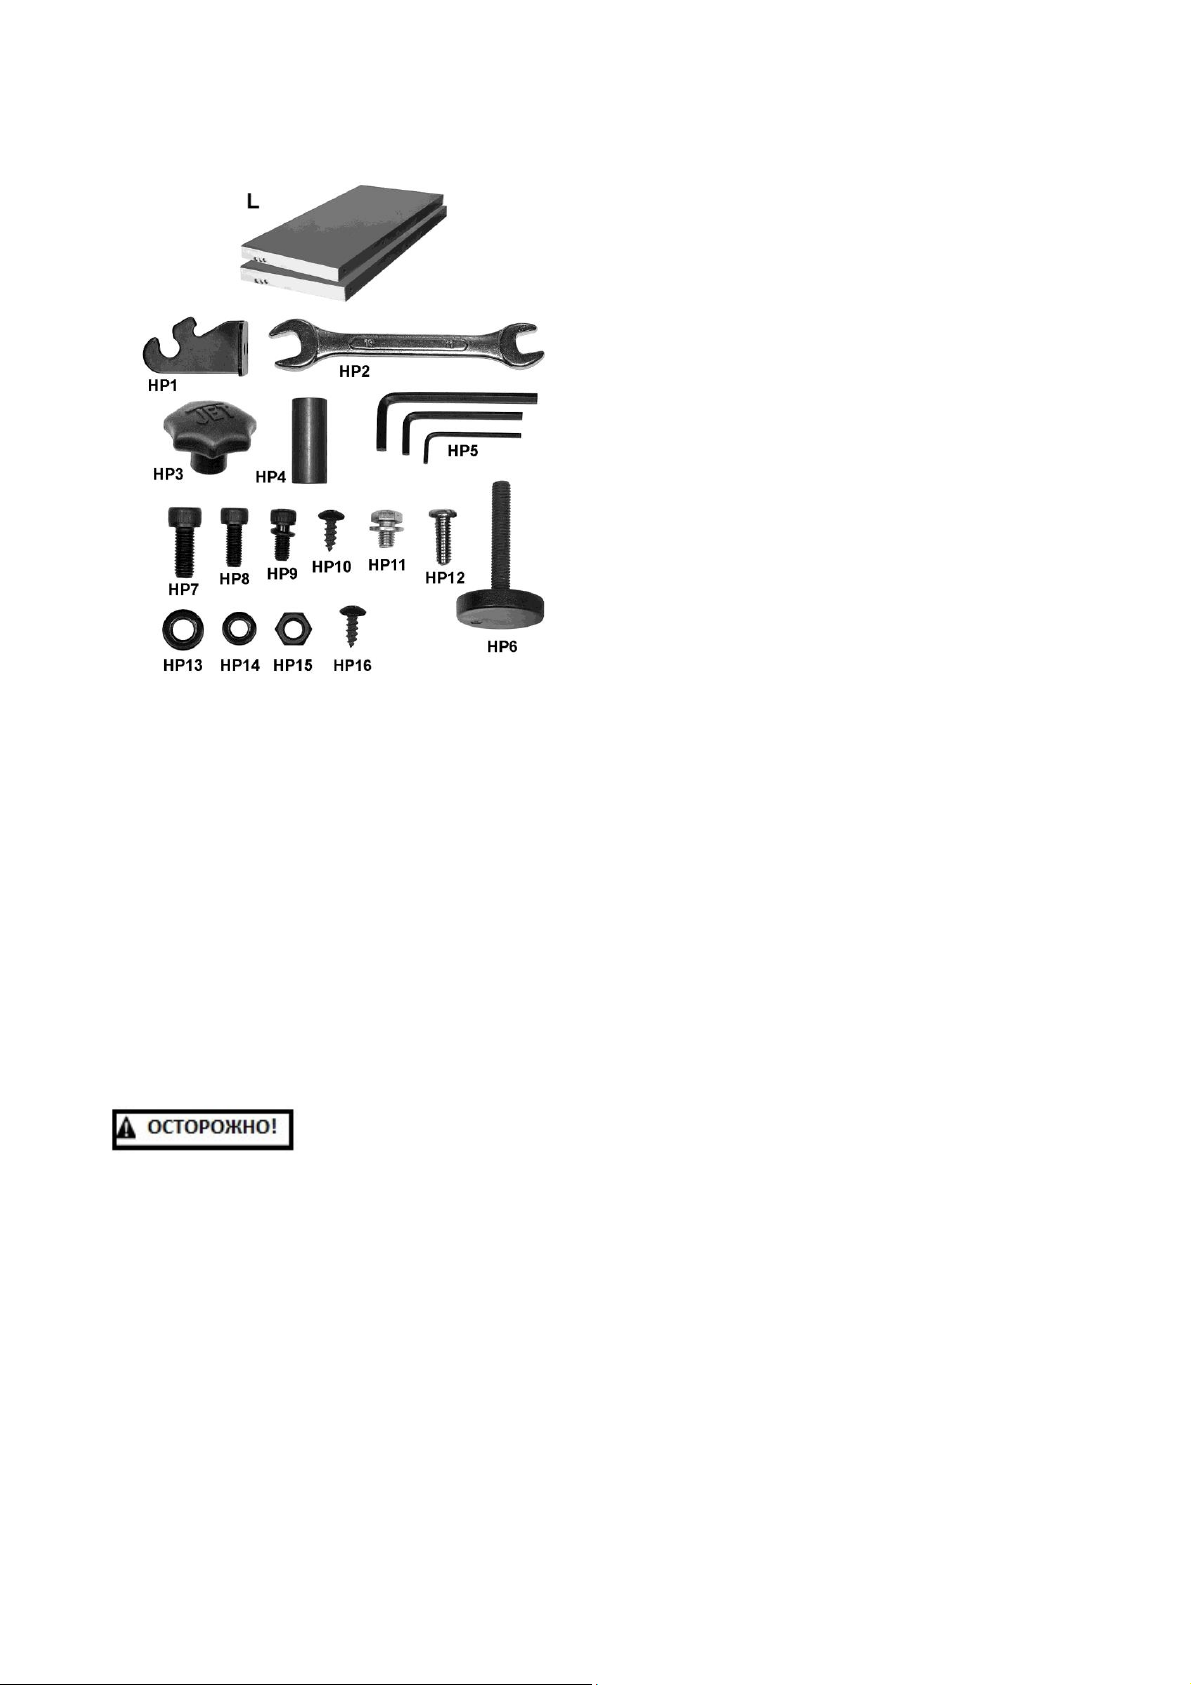
1 Комплект крепежа
8 Винтов с внутр. шестигранником M6x16
– HP8
1 Винт с внутр. шестигранником со
стопорной шайбой M5x12 – HP9
2 Шурупа M5x12 – HP10
2 Винта с шестигранной головкой с
плоской шайбой M8x10 – HP11
4 Винта с полукруглой головкой M6x16 –
HP12
8 Плоских шайб M8 – HP13
12 Плоских шайб M6 – HP14
4 Шестигранные гайки M8 – HP15
8 Шурупов M5x12 – HP16
ПРИМЕЧАНИЕ: упор с направляющими и
крепежом, а также деревянное удлинение
стола и опоры с крепежом упакованы в
отдельные коробки.
5.1.2 Комплект крепежа
1 Крюк-держатель пильного диска – HP1
1 Гаечный ключ с открытым зевом 11-13
мм – HP2
1 Ручка– HP3
1 Проставка – HP4
3 Шестигранных ключа 2,5; 4; 5 мм – HP5
4 Выравнивающие ножки – HP6
8 Винтов с внутр. шестигранником M8x20
– HP7
Рис. 5-1: содержимое транспортировочного
контейнера (не в масштабе)
7
Page 8
2. Осмотрите содержимое коробки на
предмет повреждений при
транспортировке. При обнаружении
повреждений, сообщите о них
поставщику.
3. Сравните содержимое
транспортировочной коробки с перечнем
деталей в данной инструкции. Если
какие-либо детали отсутствуют,
сообщите об этом поставщику. Сначала
проверьте, не установлены ли эти детали
на станке.
4. Переместите станок с паллеты на
картонную подложку или коврик, чтобы не
поцарапать стол. Пока станок должен
находиться в перевернутом положении.
Рис. 5-2: крепеж (не в масштабе)
5.2 Инструмент для сборки
Шестигранные (торцовые) ключи: 4, 5, 6 мм
Гаечные ключи с открытым зевом: 10, 13 мм
Крестовая отвертка (Phillips)
Поверочная линейка
Резиновый молоток (или стальной и
деревянный брусок)
Уровень
Примечание: гаечный ключ с трещоткой
ускорит процесс сборки. Для сборки и/или
регулировки упора и направляющих могут
понадобиться дополнительные инструменты.
Станок тяжелый;
чтобы переместить его
или повернуть на
нужную сторону воспользуйтесь
подъемным механизмом или помощью
ассистента.
5.3 Распаковка и очистка
1. Извлеките все содержимое из
транспортировочной коробки и из корпуса
станка. Не выбрасывайте коробку и
упаковочные материалы до полной
сборки и удовлетворительной работы
станка.
5.4 Установка опор, выравнивающих
ножек и нижней пылезащитной
пластины
См. Рис. 5-3a и 5-3b.
1. Прикрутите опоры (K) к корпусу станка с
помощью двух винтов М8 с шайбами
(HP8/13) (для каждой опоры, как показано
на рисунке). Сначала вставьте оба винта,
затем затяните их 5 мм шестигранным
ключом. (Примечание: если для
установки винта требуется больше
пространства, см. раздел 6.6, чтобы
временно установить маховик и
наклонить поворотную опору)
2. С помощью шестигранных гаек
установите четыре выравнивающие
ножки (HP6/15).
3. Прикрутите нижнюю пластину (М) к
основанию станка с помощью восьми
шурупов М5х12 (HP16).
4. Поставьте станок на опоры и дайте
ножкам занять свое положение. Затем
положите на стол уровень и, регулируя
высоту ножек, выровняйте станок. По
завершении регулировки затяните на
ножках шестигранные гайки с помощью
10 мм гаечного ключа.
5. Подсоедините шланг (А, Рис. 5-3b) к
вытяжному штуцеру.
6. Зафиксируйте шланг хомутом (В).
8
Page 9
полностью.
Совет по сборке: если вы собираете станок
без помощника, поднимите удлинение
перпендикулярно кромке стола. Вставьте
центральный винт с шайбой и неплотно
закрутите его. Затем разверните удлинение
параллельно столу и вставьте остальные три
винта.
Рис. 5-4
5.5.1 Выравнивание удлинений стола
Рис. 5-3a
Рис. 5-3b
5.5 Удлинения стола
См. Рис. 5-4.
Удлинения могут быть литые чугунные либо
из штампованно стали. Убедитесь, что
сопрягаемые поверхности чистые и без
заусенцев.
Выровняйте удлинения с поверхностью стола
пилы с помощью поверочной линейки.
Линейка лучше всего подходит для этой
процедуры, но также можно использовать
тщательно выровненную доску.
Ниже описаны два способа выравнивания: с
использованием резинового молотка и
струбцин.
Способ 1 (Рис. 5-5):
1. Приподнимите удлинение так, чтобы оно
оказалось немного выше поверхности
стола.
2. Начните затягивать крепежные винты под
удлинением. Затяните их ровно
настолько, чтобы удлинение
удерживалось на своем месте и при этом
имело возможность регулировки по
высоте. (Стукните по удлинению
резиновым молотком или стальным
молотком через деревянный брусок.
Запрещается стучать стальным молотком
непосредственно по поверхности
удлинений.)
Прикрутите каждое удлинение к столу станка
с помощью четырех винтов и шайб (HP7/13).
На данном этапе не затягивайте винты
3. Положите поверочную линейку поперек
стола и удлинения так, чтобы ее конец
выступал за край удлинения, как
9
Page 10
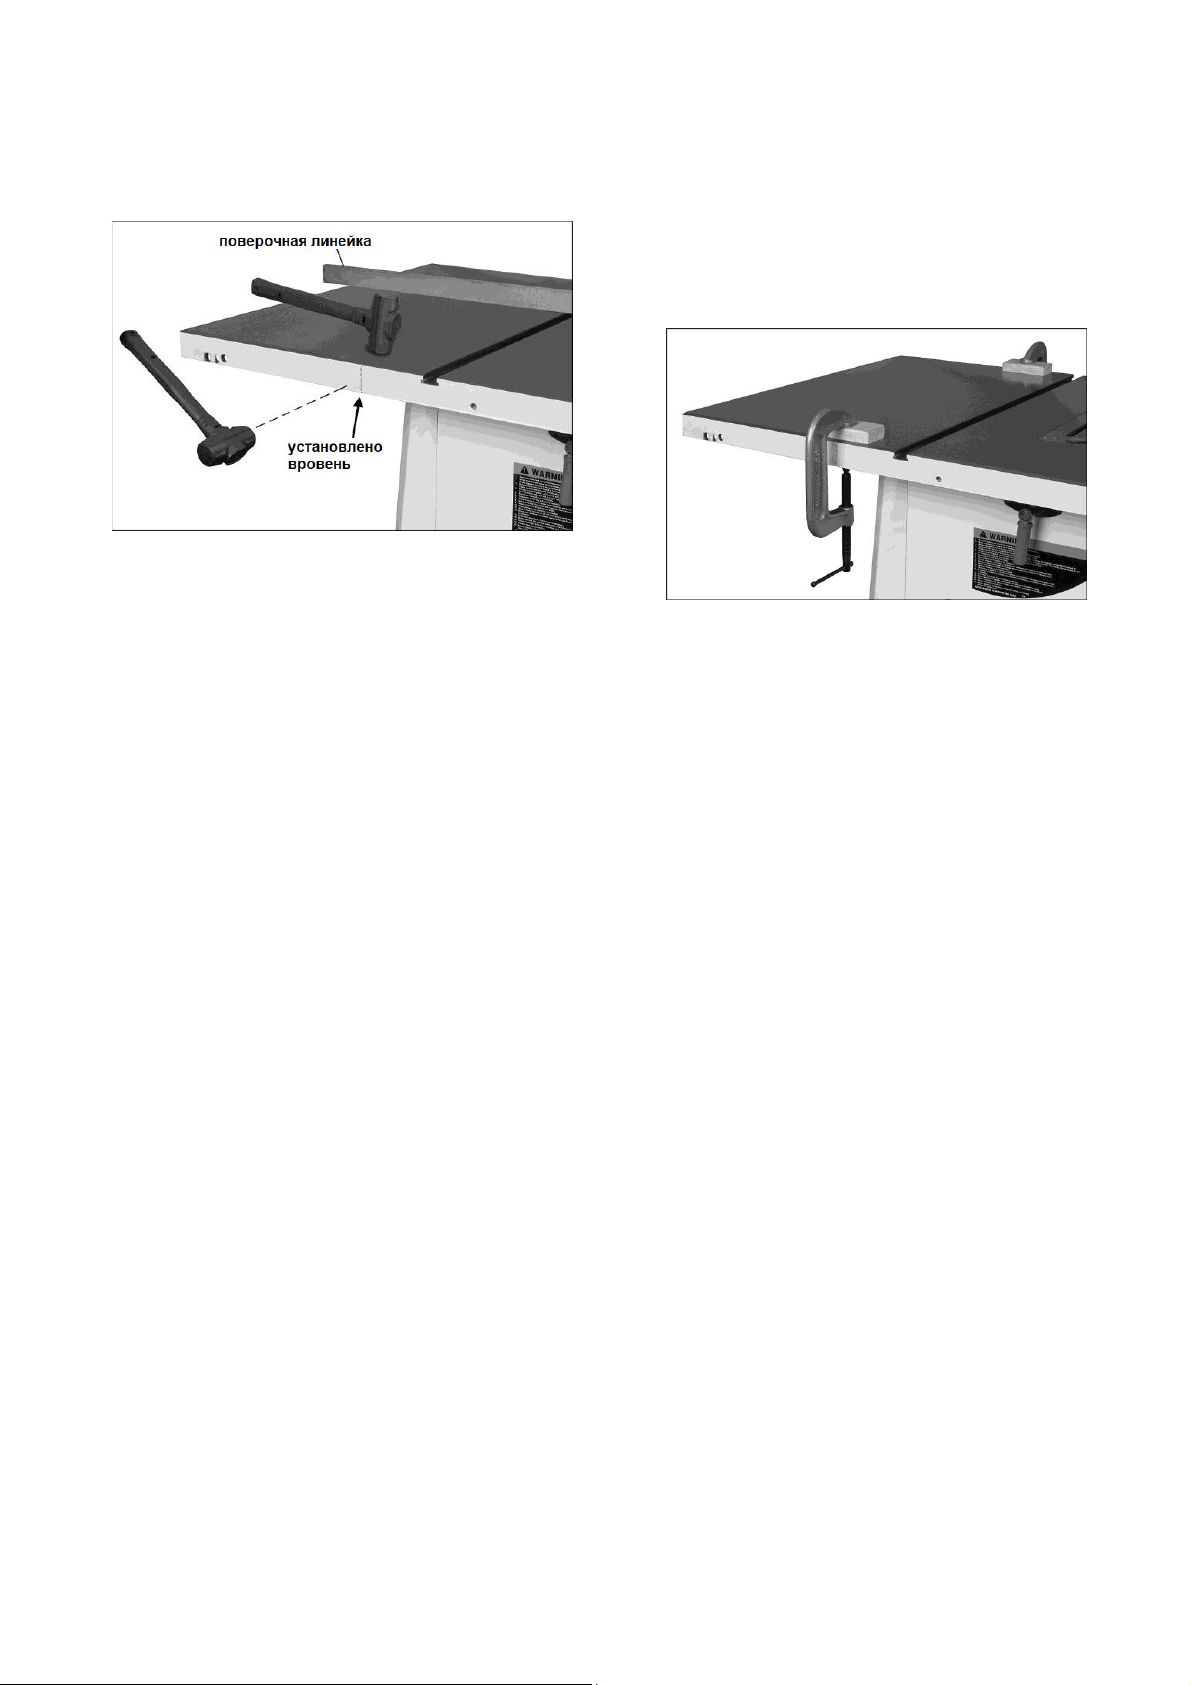
показано на Рис. 5-5.
Рис. 5-5: выравнивание удлинений стола,
способ 1
4. Продолжая выравнивать удлинение со
столом с помощью легких постукиваний
молотком, перемещайте поверочную
линейку вдоль удлинения, чтобы
проверить выравнивание в нескольких
местах. Проверьте также результат
выравнивания, проведя пальцами по
стыку стола с удлинением. Затягивайте
винты под каждым участком удлинения
после его полного выравнивания со
столом в этом месте. Последовательно
затяните все винты. ПРИМЕЧАНИЕ:
убедитесь, что передний край
удлинения находится на одном уровне с
передним краем стола станка.
5. Повторите приведенные шаги для
выравнивания второго удлинения стола.
Способ 2 (Рис. 5-6):
1. Выполните шаги 1-3 способа 1.
2. Установите на месте стыка две
струбцины: одну спереди, другую сзади
стола. Чтобы не повредить поверхность
стола, подложите под губки струбцин
прокладку или плоский брусок. См. Рис.
5-6.
3. Затяните обе струбцины, чтобы
выровнять края столов спереди и сзади.
Убедитесь, что передний край удлинения
находится на одном уровне с передним
краем стола станка.
удлинением. Особенно тщательно
проверьте выравнивание по центру
стыка. При необходимости произведите
дальнейшую регулировку.
5. Полностью затяните винты.
Рис. 5-6: выравнивание удлинений стола,
способ 2
5.6 Маховики
См. Рис. 5-4.
Примечание: маховики выглядят
одинаковыми, но размеры посадочных
отверстий у них разные.
1. Наденьте проставку (HP4, Рис. 5-4) на
вал маховика с большим отверстием (С),
который располагается с передней
стороны станка. Совместите лыску
отверстия маховика с лыской на валу.
2. Зафиксируйте маховик, закрутив ручку
(HP3).
3. Маховик с малым отверстием (D)
наденьте на вал с правой стороны
станка, выровняв лыску отверстия с
лыской на валу.
4. Зафиксируйте маховик винтом (HP9) со
стопорной шайбой с помощью 4 мм
шестигранного ключа.
5.7 Кожух двигателя
См. Рис. 5-7.
Прикрутите кожух двигателя (J) с помощью
четырех шайб и винтов с полукруглыми
головками (HP12/14).
4. Затягивайте винты постепенно,
располагая поверочную линейку в
различных местах поперек стыка стола с
10
Page 11
5.11 Отвод пыли
При эксплуатации циркулярного станка
настоятельно рекомендуется использование
системы отвода пыли (не поставляется). Это
поможет содержать мастерскую в чистоте и
снизить риск возникновения проблем со
здоровьем вследствие вдыхания древесной
пыли.
Систему отвода пыли с минимальной
Рис. 6-7
производительностью 680 м3/ч необходимо
подключить к вытяжному штуцеру через
шланг диаметром 100 мм (не поставляется).
Шланг следует зафиксировать хомутом.
5.8 Упор и направляющие
Порядок установки передней и задней
направляющих и упора смотрите в
руководстве M-725005, которое поставляется
с упором, затем перейдите к разделу 5.11.
5.9 Деревянное удлинение стола
Порядок установки дополнительного
деревянного удлинения стола смотрите в
руководстве M-725005, которое поставляется
с упором, затем перейдите к разделу 5.11.
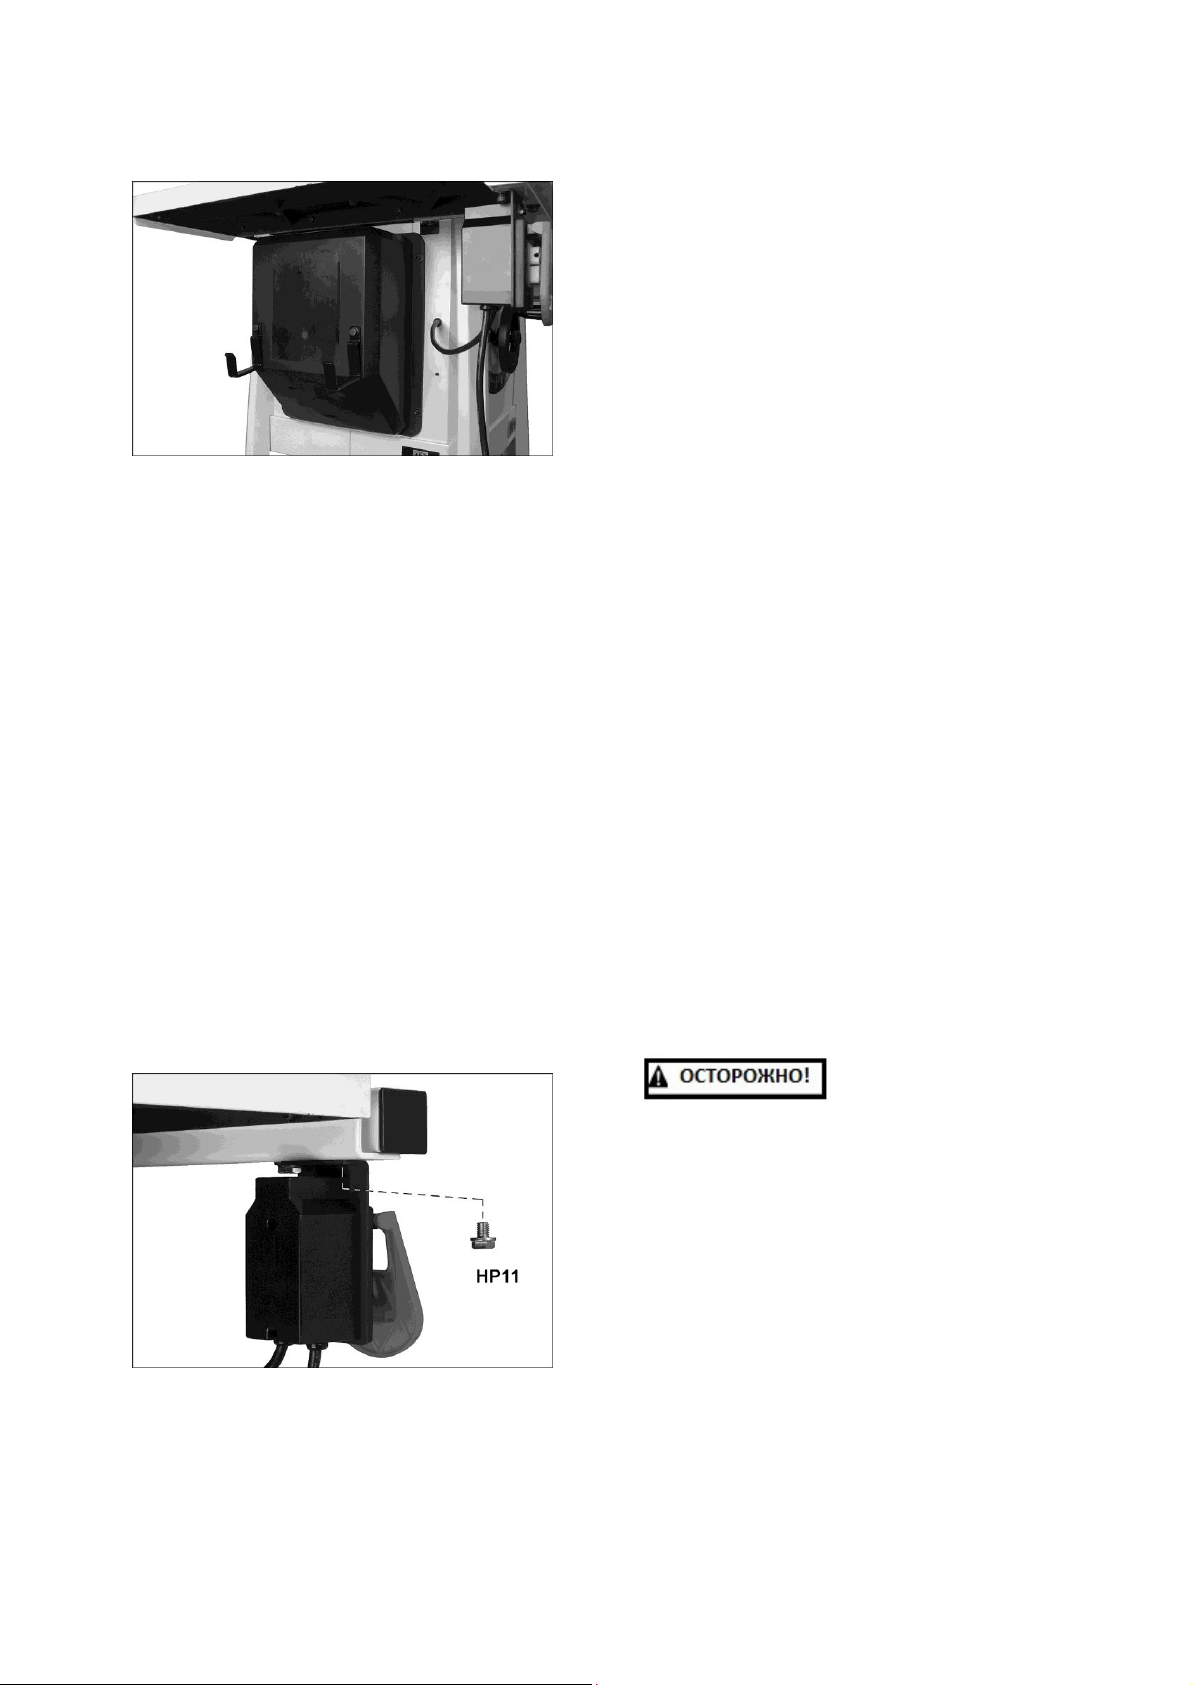
5.10 Кронштейн переключателя
См. Рис. 5-8.
Прикрутите кронштейн переключателя к
передней направляющей с помощью двух
шайб и винтов (HP-11).
Примечание: продувочный шланг сушильной
машины не подходит для отвода пыли.
Компания JET предлагает широкую линейку
систем отвода пыли; для более подробной
информации свяжитесь с поставщиком в
вашем регионе или посетите наш сайт.
5.12 Расклинивающий нож
См. Рис. 5-9.
1. Отключите станок от источника питания.
2. Установите пильный диск в вертикальное
положение (под углом 90°) и полностью
поднимите его (см. раздел 7.1).
3. Снимите вставку стола. Для этого
поверните запорную ручку (М, Рис. 5-14)
и приподнимите вставку, используя
боковое отверстие.
Будьте осторожны при
работе вблизи
пильного диска.
4. Через открывшееся отверстие стола
потяните рычаг (А, Рис. 5-9). Подвижный
зажим (В) отойдет от неподвижного (С),
образуя зазор между ними.
Рис. 5-8
11
Page 12
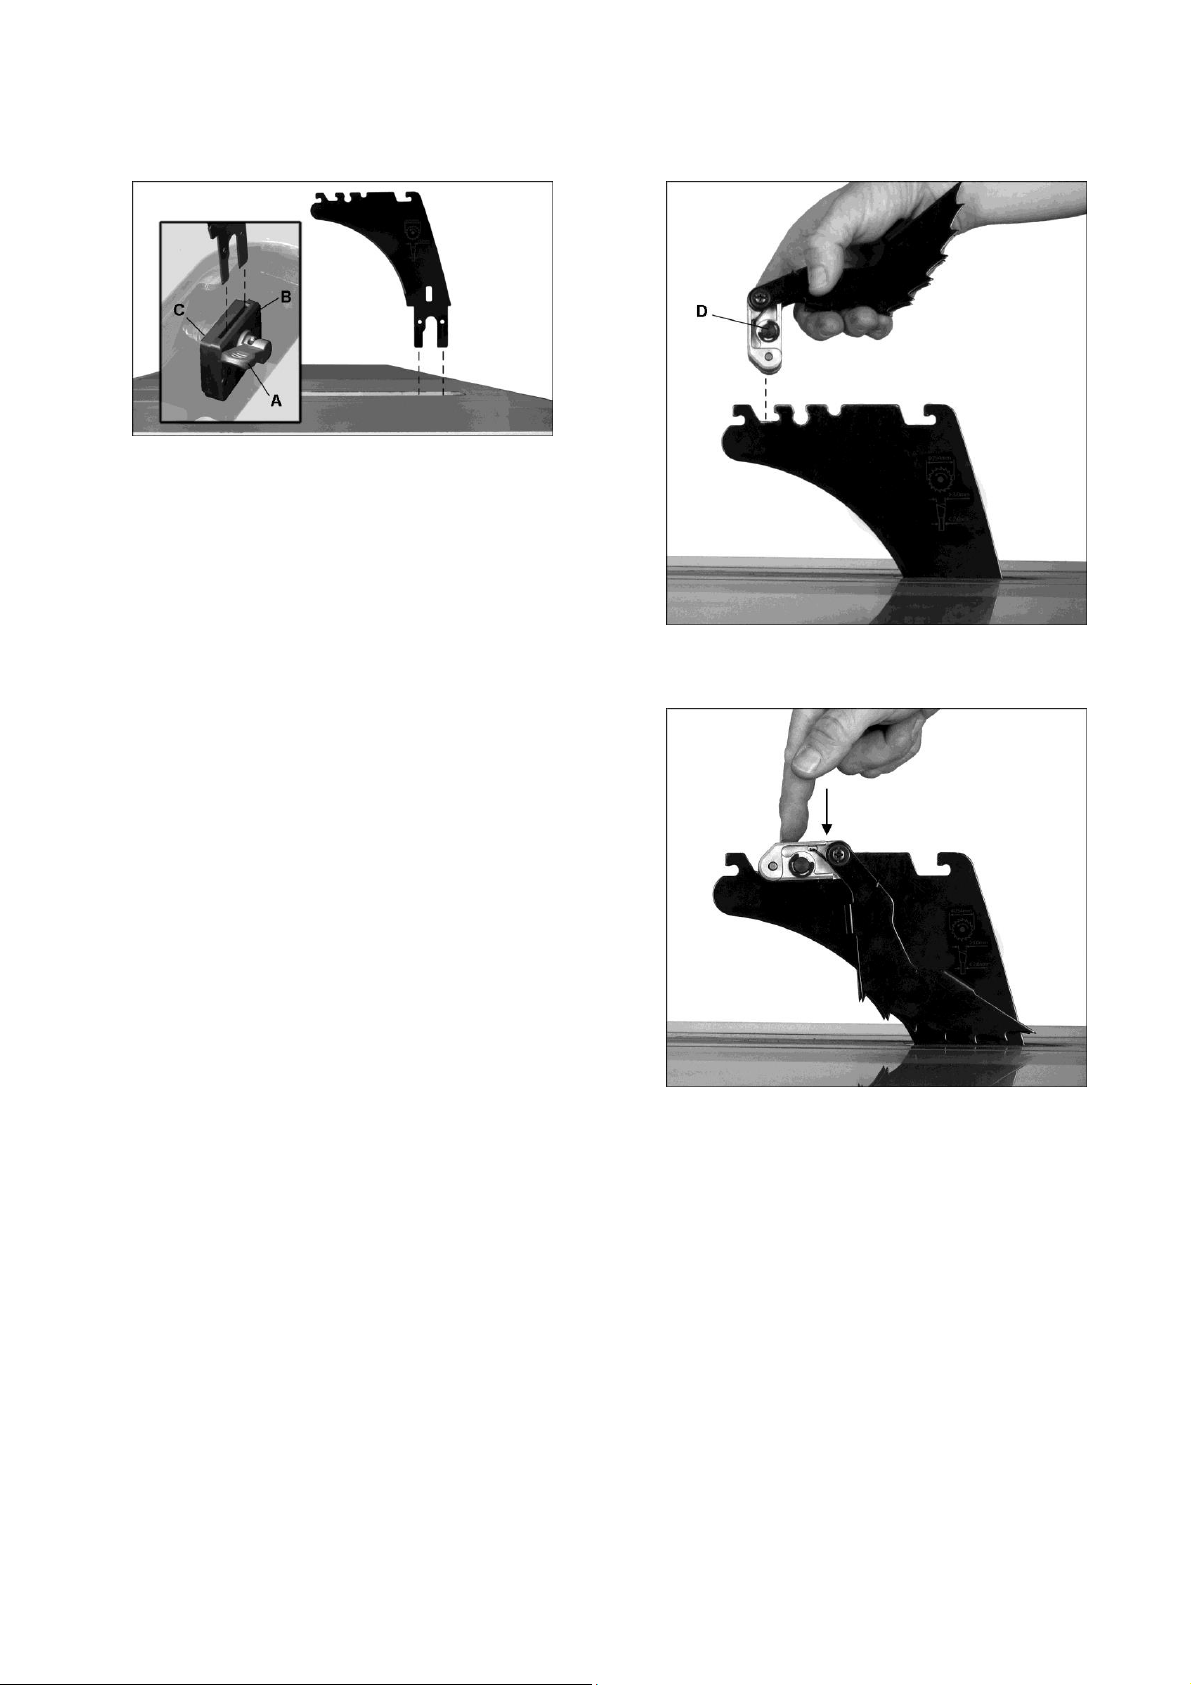
Рис. 5-9
5. Заведите крепежные лапки
расклинивающего ножа (D) в паз между
зажимами. Опустите нож до конца на
опорную шпильку.
6. С помощью рычага (А) зафиксируйте
положение расклинивающего ножа.
Зажим (Рис. 5-9) отрегулирован на заводеизготовителе, поэтому дополнительная
регулировка защитного кожуха пильного
диска и расклинивающего ножа не требуется.
Однако, очень важно, чтобы расклинивающий
нож был выровнен с пильным диском. Перед
работой на станке прочтите раздел 7.3
Выравнивание расклинивающего ножа. При
необходимости произведите его регулировку.
5.13 Противоударные фиксаторы
См. Рис. 5-10 и 5-11.
1. Нажмите и удерживайте кнопку (D) на
обратной стороне головки фиксатора,
чтобы ослабить стопорный штифт.
Вставьте узел фиксатора вертикально
вниз, как показано на Рис. 5-10.
2. Поверните головку и нажмите на нее
(Рис. 5-11) до щелчка. Щелчок означает,
что узел противоударного фиксатора
надежно закреплен.
Рис. 5-10
Рис. 5-11
5.14 Защитный кожух пильного диска
См. Рис. 5-12.
1. Поднимите створки защитного кожуха
пильного диска (Е, Рис. 5-12) так, чтобы
они удерживались на выступе (F).
2. Опустите узел защитного кожуха на
расклинивающий нож и потяните его
назад, чтобы зафиксировать.
3. Затяните ручку (G).
4. Опустите створки защитного кожуха (Е),
при этом они должны касаться стола.
12
Page 13
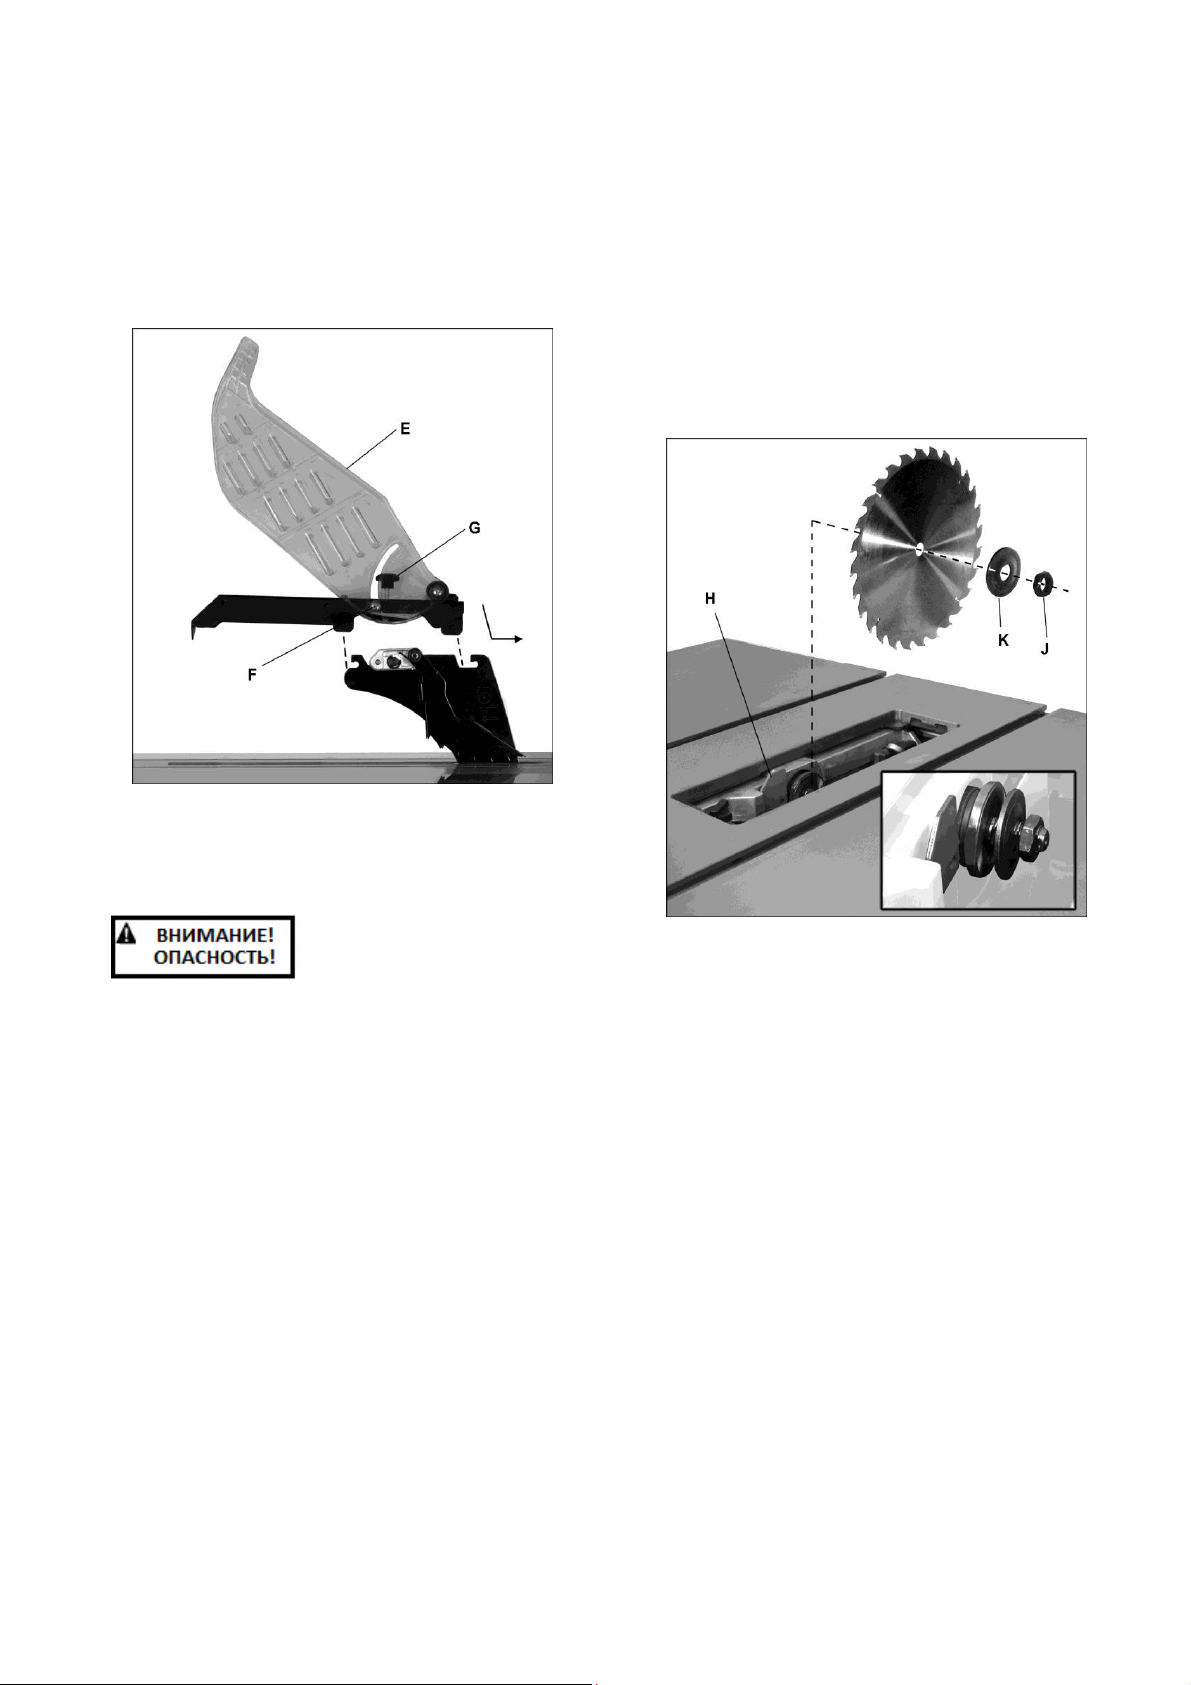
5. Чтобы снять защитный кожух, выполните
приведенные шаги в обратном порядке.
замене пильного диска, снимите старый
диск.
ВАЖНО: перед работой на станке с
установленным защитным кожухом пильного
диска ручка (G) должна быть затянута.
Рис. 5-12
5. Наденьте на вал оправки новый пильный
диск. Зубья диска должны быть
обращены вниз к передней части станка.
Установите на место фланец и гайку
(K/J).
6. Затяните гайку оправки (J). Не
перетягивайте ее.
5.15 Установка/замена пильного диска
При установке или
замене пильного диска
всегда отключайте
станок от источника
питания! Несоблюдение данного
предписания может стать причиной
серьезных травм.
1. Отключите станок от источника питания.
2. С помощью маховиков полностью
поднимите оправку пильного диска и
зафиксируйте диск строго в
вертикальном положении, закрутив ручку
в центре маховика.
См. Рис. 5-13:
3. Нажмите на затвор оправки (Н) и
поворачивайте оправку, пока она не
заблокируется. Продолжайте удерживать
затвор оправки нажатым.
4. С помощью поставляемого в комплекте
гаечного ключа открутите гайку оправки
(J) и снимите внешний фланец (K). При
Рис. 5-13
5.16 Низкопрофильный
расклинивающий нож
Низкопрофильный расклинивающий нож
входит в комплект поставки станка. Установка
и регулировка стандартного и
низкопрофильного ножей производится
аналогично. Низкопрофильный
расклинивающий нож располагается немного
ниже пильного диска и используется для
несквозных пропилов. Защитный кожух
пильного диска с низкопрофильным ножом
не используется, поэтому при работе без
него следует соблюдать дополнительные
меры предосторожности.
13
Page 14
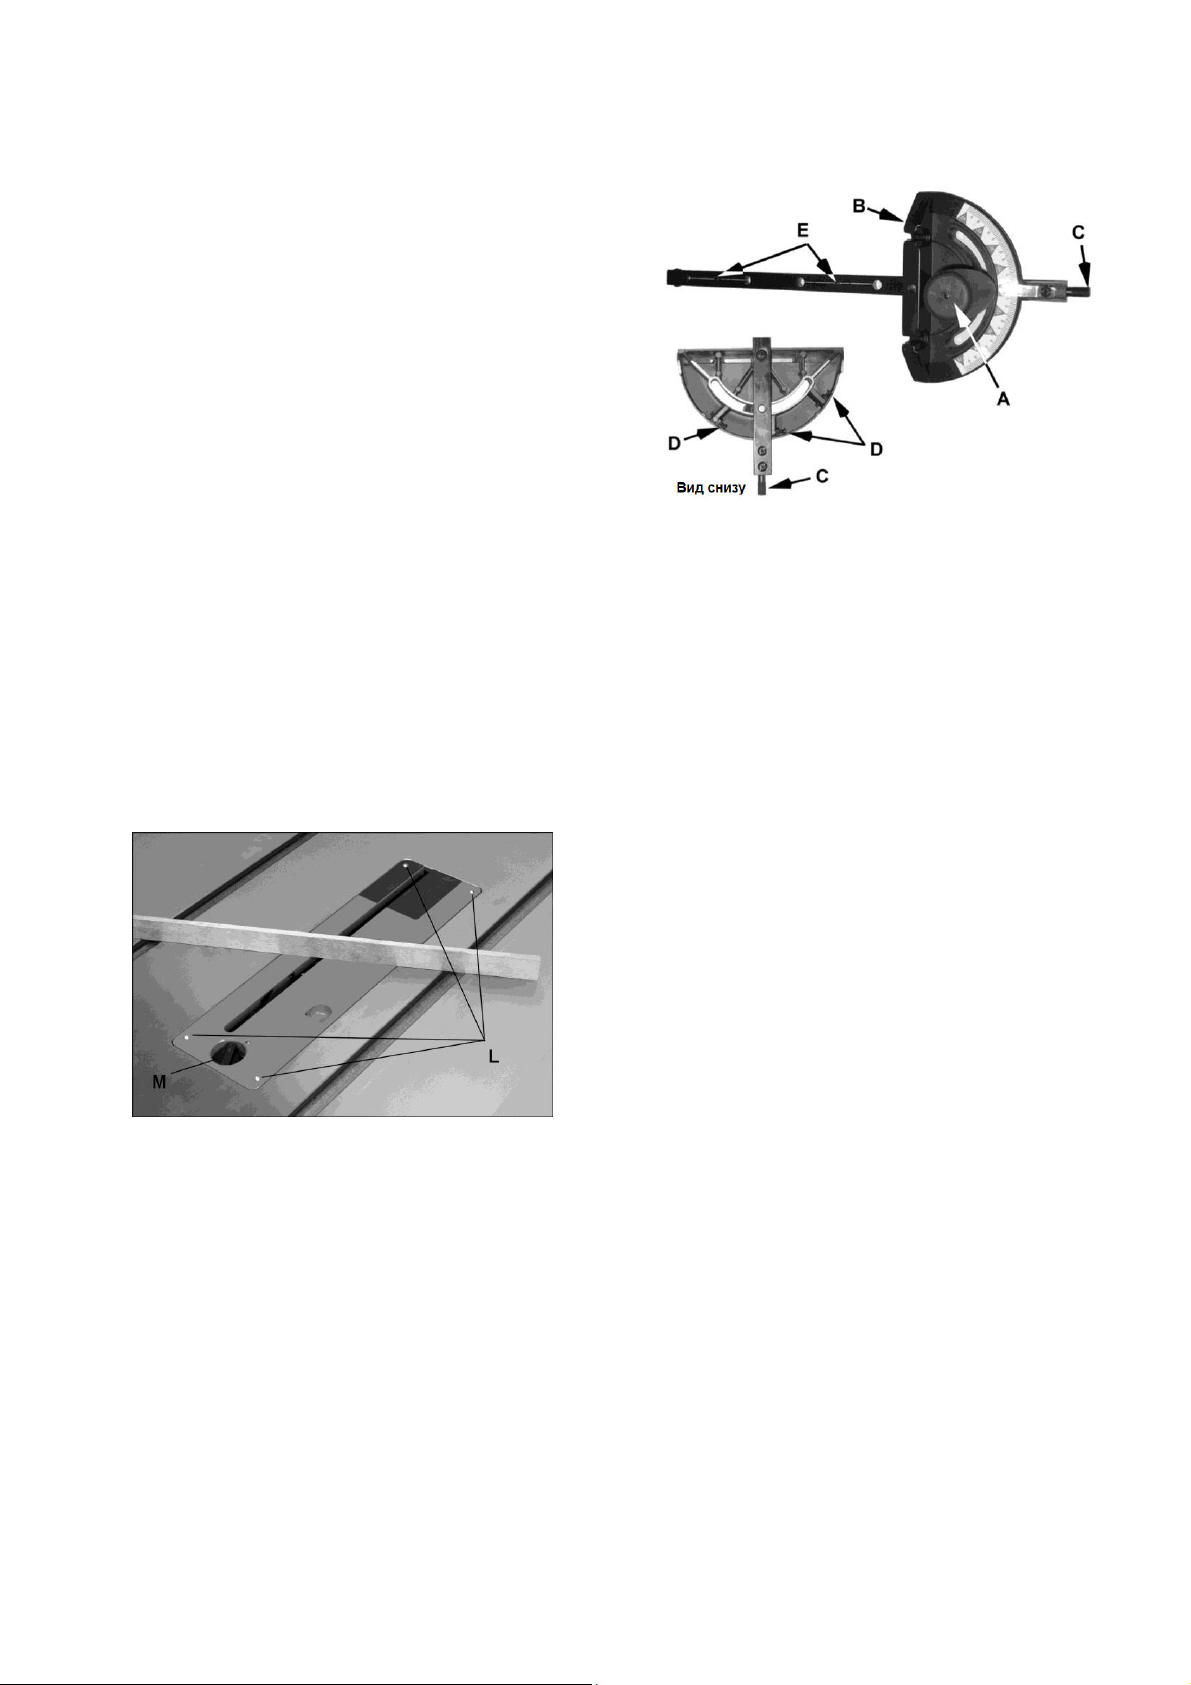
5.17 Вставка стола
См. Рис. 5-14.
1. Снимите защитный кожух пильного диска
и расклинивающий нож.
2. Полностью опустите пильный диск.
3. Установите в отверстие вставку стола
так, чтобы ее конец с открытым пазом
был обращен к задней части стола, как
показано на рисунке.
4. С помощью четырех выравнивающих
винтов отрегулируйте положение вставки
так, чтобы она была вровень со столом.
Для этого используйте поверочную
линейку, располагая ее в различных
точках над вставкой. Для регулировки
вам понадобится 2,5 мм шестигранный
ключ.
5. Поверните запорную ручку (М), чтобы
зафиксировать вставку стола. Если
запорная ручка не фиксирует ее
надлежащим образом, извлеките вставку
и отрегулируйте натяжение пружины с
помощью гайки на валу ручки.
Рис. 5-15
Для работы с угловым упором ослабьте
запорную ручку (А) и поверните корпус упора
(В) на нужный угол.
В нажатом состоянии штифт (С) служит
ограничителем. При повороте корпуса штифт
задевает за один из трех расположенных под
корпусом винтов (D), которые служат
индикаторами поворота упора на -45º, 90º и
+45º.
Угловой упор можно установить в пазу стола
с любой степенью затяжки с помощью винтов
(Е).
Рис. 5-14
5.18 Угловой упор
См. Рис. 5-15.
Калибровка
Если угол упора выставляется неправильно,
ограничители можно отрегулировать путем
закручивания одного из трех винтов (D).
Затем затяните шестигранную гайку.
Примечание: всегда производите пробные
пропилы. Не следует полагаться только на
указатель упора.
5.19 Хранение инструмента
Продольный упор можно хранить на крючках
кожуха двигателя. Ключ оправки и
низкопрофильный расклинивающий нож
хранятся на специальном держателе для
инструментов с правой стороны станка. Под
держателем располагается крючок для
хранения принадлежностей.
Дополнительный крючок (HP1) можно
прикрутить к любой поверхности основания
станка с помощью шурупов (HP10). Перед
закручиванием шурупов просверлите
установочные отверстия.
14
Page 15
6.0 Подключение к электросети
Циркулярный станок JPS-10TSL
предназначен только для работы от сети
напряжением 230 В. Станок поставляется со
штепсельной вилкой, предназначенной для
подключения к заземленной розетке.
Перед подключением станка к источнику
питания убедитесь, что переключатель
находится в положении Выкл.
6.1 ИНСТРУКЦИИ ПО ЗАЗЕМЛЕНИЮ
1. Все подключенное оборудование должно
быть заземлено:
Станок необходимо заземлить. В случае
неисправной работы или поломки станка
заземление создает линию наименьшего
сопротивления для тока, что уменьшает риск
поражения электрическим током. Станок
оснащен электрическим шнуром с
заземляющим проводом и заземляющей
штепсельной вилкой. Вилка должна быть
включена в подходящую розетку,
установленную и заземленную в
соответствии со всеми местными нормами и
правилами.
Если вилка не подходит к имеющейся
розетке, обратитесь к квалифицированному
электрику и установите розетку надлежащего
типа. Запрещается вносить изменения в
конструкцию штепсельной вилки.
Неправильное подсоединение заземляющего
провода создает риск поражения
электрическим током. Провод с зеленой
изоляцией с желтыми полосами или без них,
является заземляющим. Если необходимо
произвести ремонт или замену
электрического провода или штепселя, не
подсоединяйте заземляющий провод к
контакту под напряжением.
том числе со смертельным исходом.
Используйте только трехжильный
удлинительный провод, имеющий
заземляющую вилку с тремя контактами.
Вилку следует подключать только к розетке с
тремя гнездами.
Поврежденный или изношенный провод
необходимо немедленно заменить или
отремонтировать.
Убедитесь, что станок подключен к розетке,
подходящей под конструкцию штепсельной
вилки. Для подключения станка не нужно
использовать какие-либо переходники. Если
станок необходимо переподключить к сети
другого типа, все работы должен выполнять
квалифицированный персонал.
Переподключение станка должно
производиться в соответствии со всеми
местными нормами и правилами.
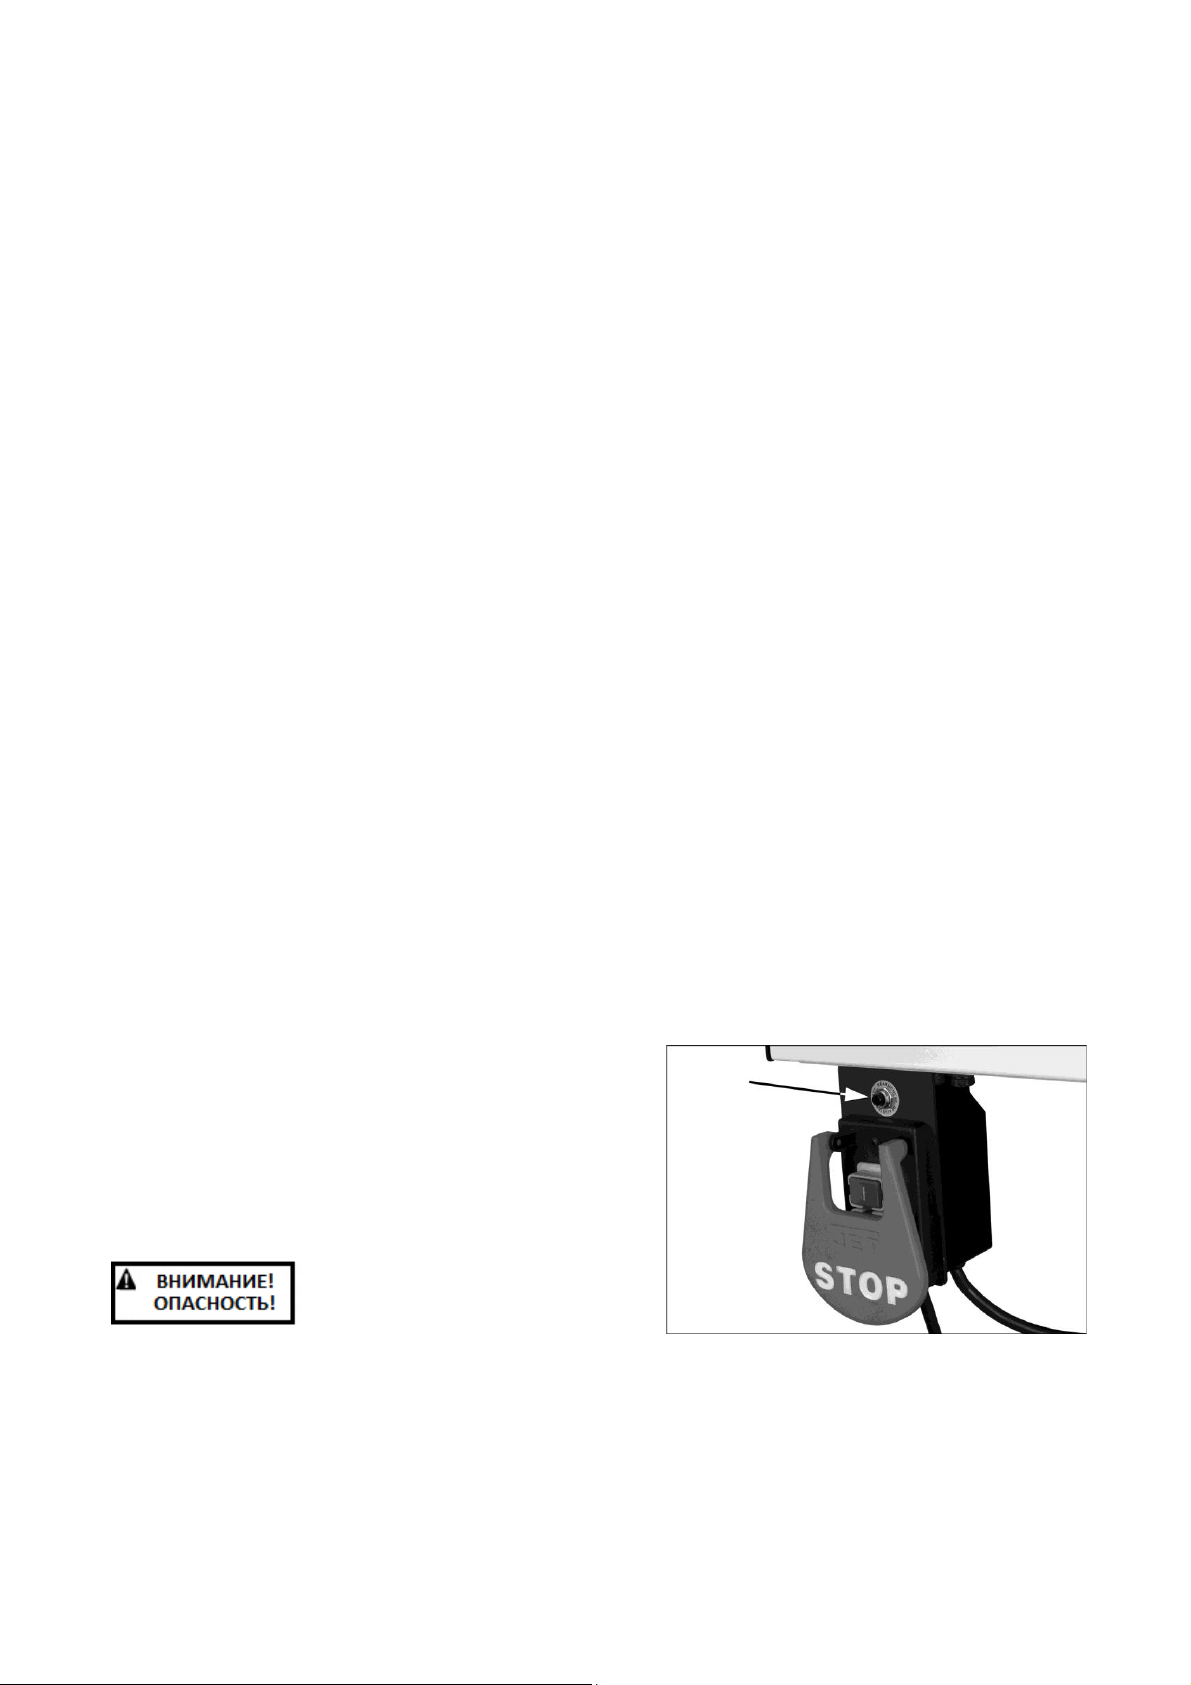
6.2 Кнопка сброса при перегрузке
(только для модели 230В,
JPS-10TSL-M, 725000K-RU)
При перегрузке станка и отключении
двигателя перезапустите станок путем
нажатия кнопки сброса над переключателем
(Рис. 6-2).
Если происходит частое отключение станка
вследствие перегрузки, см. раздел
Устранение неисправностей данной
инструкции.
Проконсультируйтесь с
квалифицированным
электриком или
ремонтным
персоналом, если инструкции по
заземлению не совсем понятны или если
имеются сомнения касательно
надлежащего заземления станка.
Несоблюдение данного предписания
может стать причиной серьезных травм, в
15
Рис. 6-2
Page 16
6.3 Блокировка переключателя
Вкл./Выкл.
Циркулярный станок оснащен
переключателем, который можно
заблокировать с помощью
предохранительного замка (Рис. 6-3). Чтобы
обезопасить станок от несанкционированного
использования или случайного включения
маленькими детьми, настоятельно
рекомендуется использовать
предохранительный замок (не входит в
комплект поставки). Храните ключ в месте, не
доступном для детей и других лиц, не
имеющих достаточной квалификации для
работы на станке.
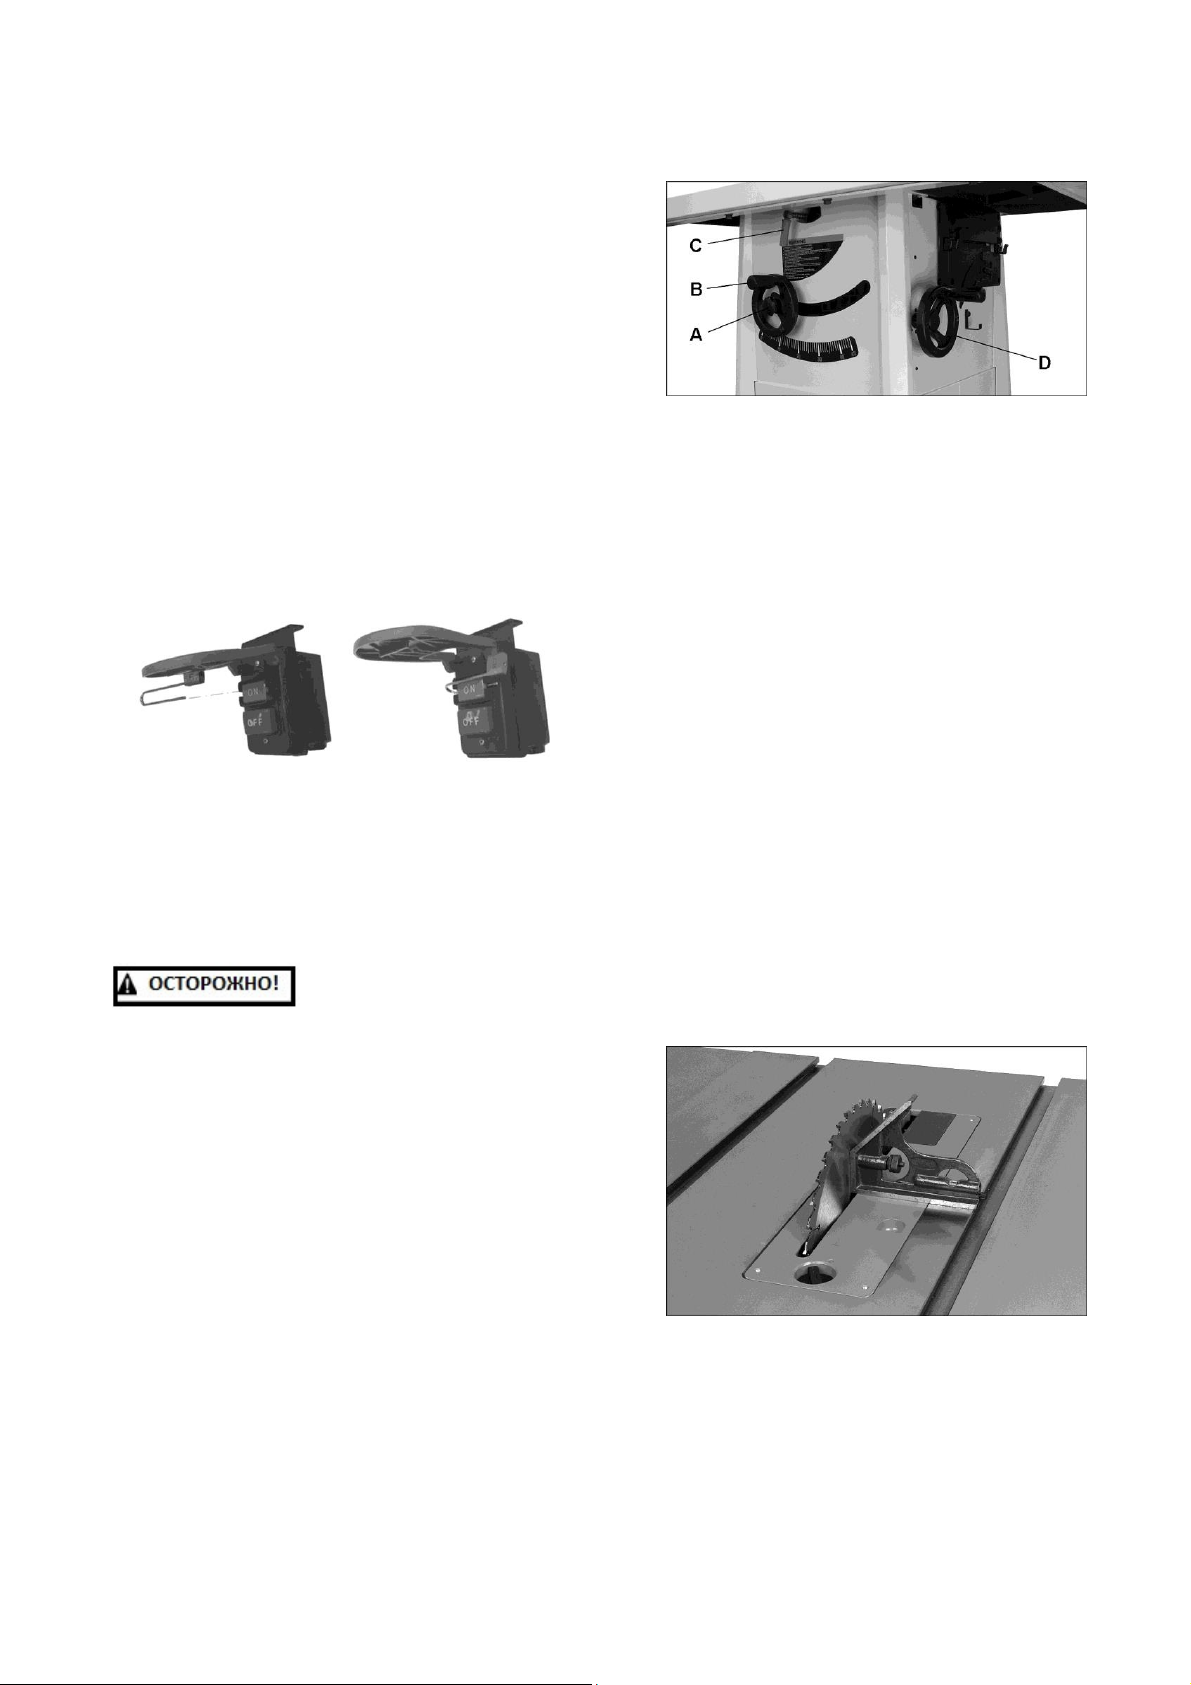
Рис. 7-1
7.2 Регулировка ограничителей
наклона пильного диска
Ограничители наклона пильного диска под
углами 45° и 90° были отрегулированы на
заводе-изготовителе, но оператору все же
следует их проверить.
1. Отключите станок от источника питания.
2. Полностью поднимите пильный диск.
Рис. 6-3
7.0 Регулировка станка
7.1 Механизм подъёма/наклона
пильного диска
Запрещается
прикладывать усилия
для установки
механизма наклона за 45º или 90º
ограничители. Это может привести к
отклонению пильного диска.
См. Рис. 7-1.
Чтобы поднять или опустить пильный диск
ослабьте запорную ручку (А) и поворачивайте
маховик (В), расположенный спереди станка.
Затяните ручку фиксации. Пильный диск
должен располагаться примерно на 3 мм
выше заготовки.
Чтобы наклонить диск, ослабьте запорную
рукоятку (С), повернув ее против часовой
стрелки, и поворачивайте маховик (D). Затем
затяните запорную рукоятку (С) по часовой
стрелке.
3. Установите пильный диск под углом 90º к
поверхности стола, до конца закрутив
маховик (D, Рис. 7-1) против часовой
стрелки. Не прилагайте чрезмерных
усилий, когда диск достигнет
ограничителя.
4. Положите на стол угольник и проверьте,
чтобы угол между столом и диском
составлял 90º. См. Рис. 7-2. Убедитесь,
что угольник полностью прилегает к
поверхности диска и не касается его
зубьев.
Рис. 7-2
Если необходима регулировка:
5. Снимите кожух двигателя с левой
стороны станка.
6. Выкрутите установочный винт из упорной
16
Page 17
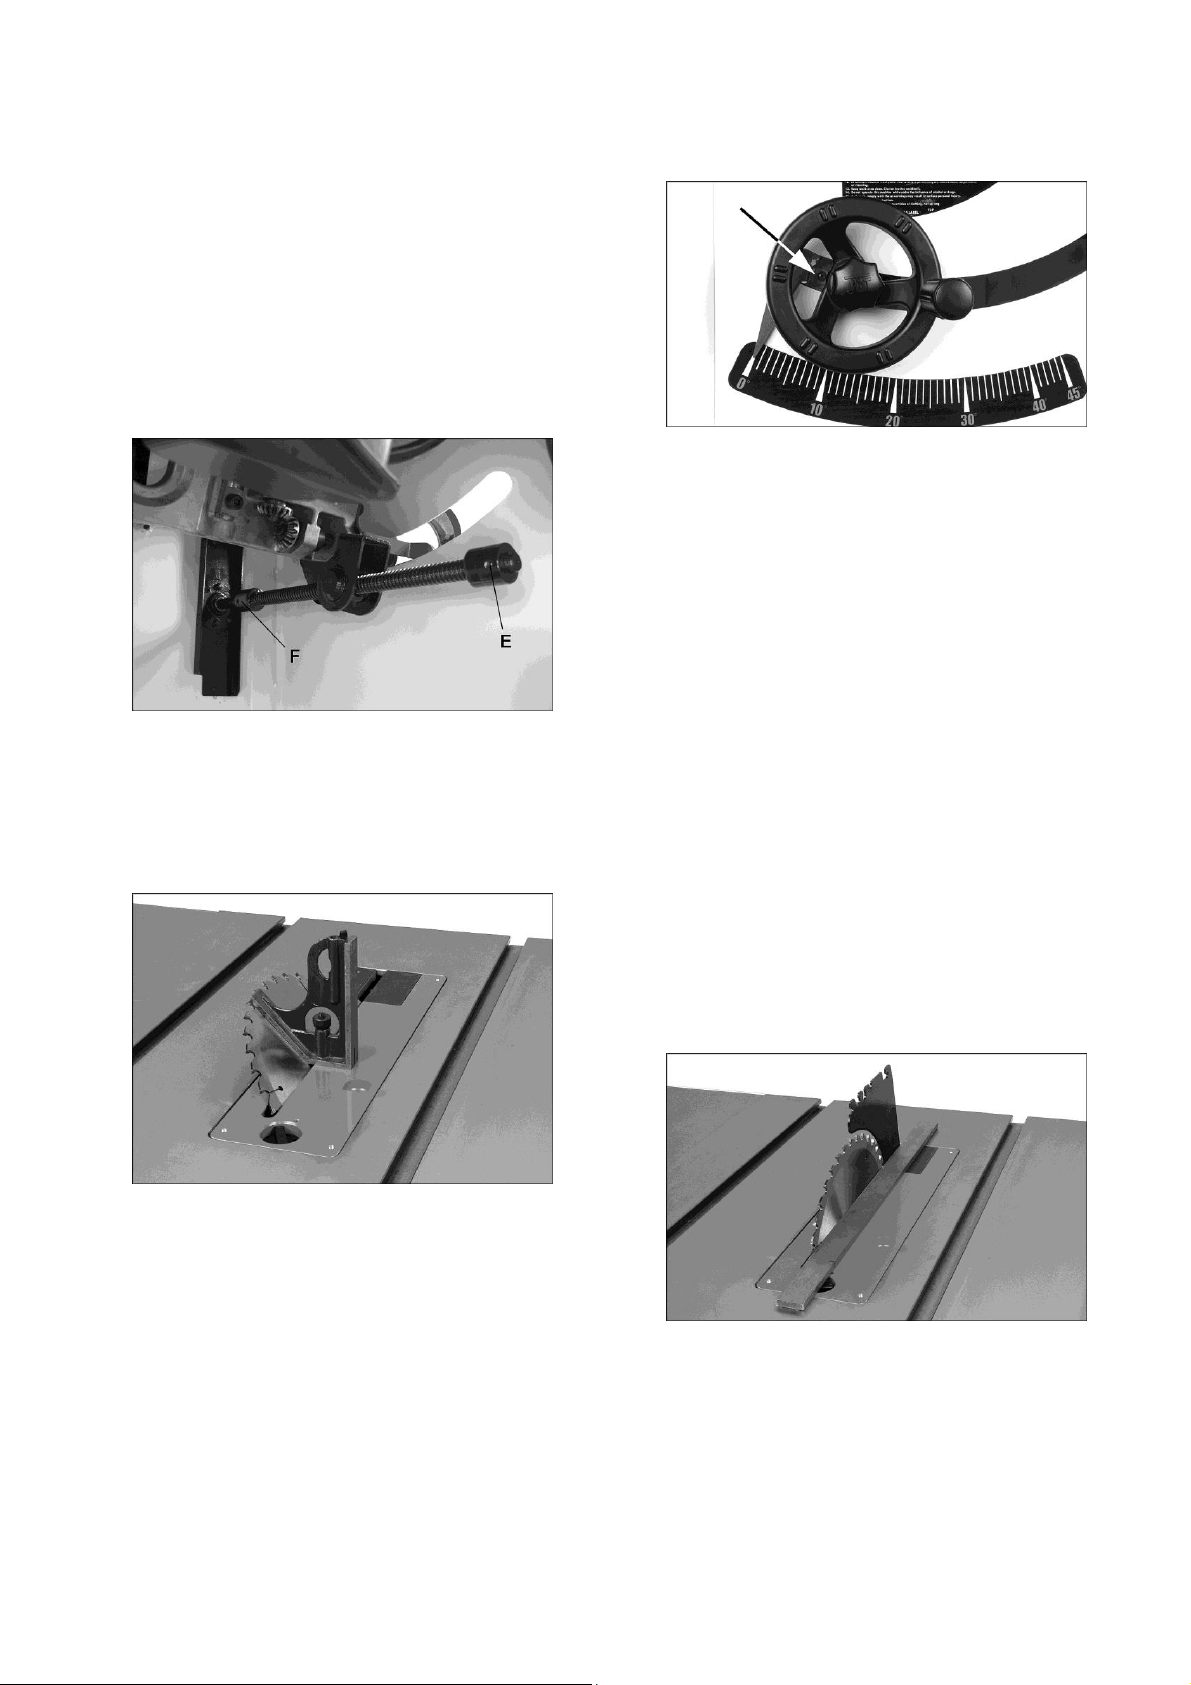
втулки 90° ограничителя (Е, Рис. 7-3) и
расположите втулку так, чтобы
кронштейн вала мог перемещаться.
7. Поворотом маховика выставите угол
наклона диска равный 90º.
8. Закручивайте упорную втулку
ограничителя, пока она не коснется
кронштейна вала, затем затяните
установочный винт (Е).
Рис. 7-3
9. Наклоните пильный диск на угол 45° и
проверьте регулировку по аналогии с
описанным выше способом. См. Рис. 7-4.
Отрегулируйте буртик 45° ограничителя
(F, Рис. 7-3).
Рис. 7-5
7.3 Выравнивание расклинивающего
ножа
7.3.1 Боковое выравнивание
Для предотвращения отскока заготовки
пильный диск и расклинивающий нож должны
быть точно выровнены. Боковое
выравнивание ножа с диском следует
проверить после первоначальной установки
защитного кожуха диска и расклинивающего
ножа. Его также следует проверять после
каждой замены пильного диска.
1. Отключите станок от источника питания.
2. Снимите защитный кожух пильного диска
и противоударные фиксаторы.
Рис. 7-4
Проверьте по шкале, чтобы указатель
наклона (Рис. 7-5) располагался точно на
отметках 45º или 90º (0°). Если это не так,
ослабьте винт и отрегулируйте положение
указателя. Снова затяните винт.
3. Положите на стол поверочную линейку
так, чтобы она прилегала к пильному
диску и расклинивающему ножу. См. Рис.
7-6. Проверните диск, чтобы кончик его
зуба касался поверочной линейки.
Рис. 7-6
Пильный диск и расклинивающий нож
должны располагаться на одной линии. Если
необходима регулировка:
4. Потяните рычаг (А, Рис. 7-7) и снимите
17
Page 18
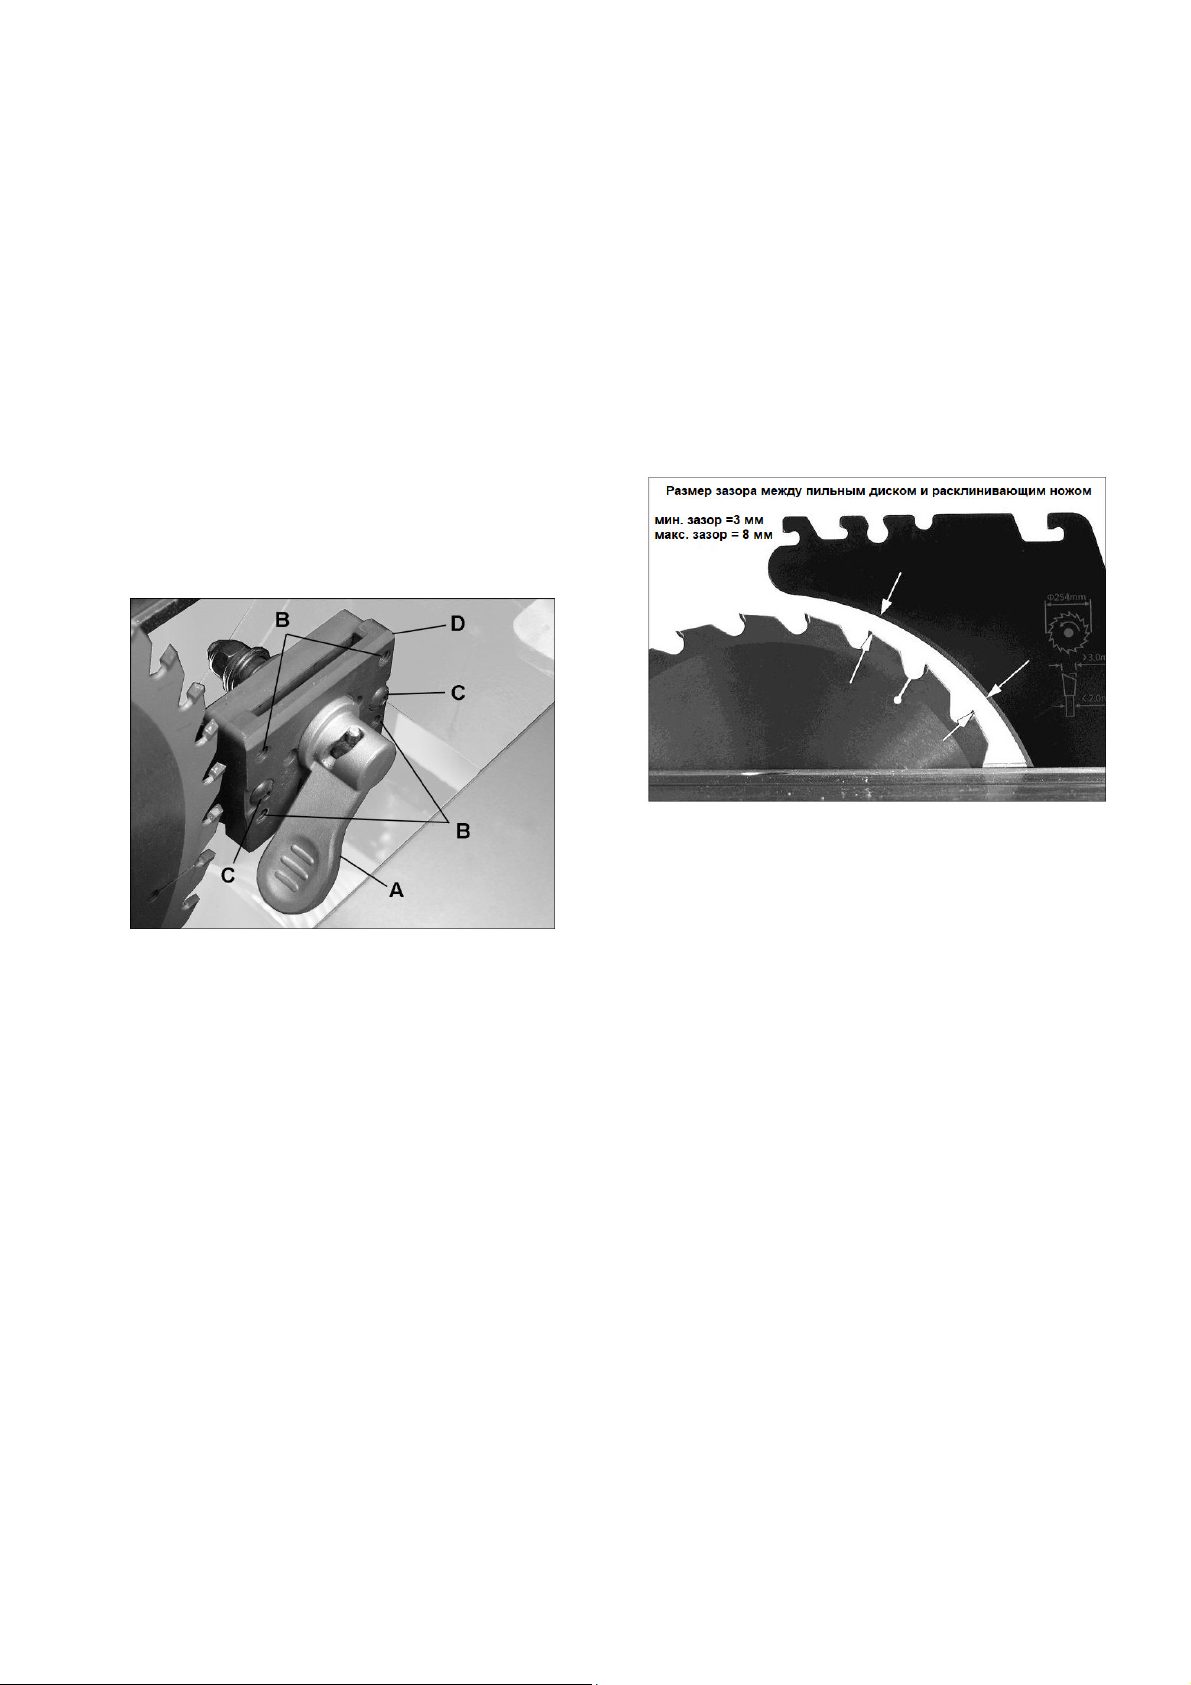
расклинивающий нож. Запомните, в
каком направлении следует подвинуть
нож, чтобы установить его вровень с
диском.
5. Для регулировки положения ножа служат
четыре установочных винта (В, Рис. 7-7).
С помощью 3 мм шестигранного ключа
отрегулируйте любой из винтов, чтобы
выровнять нож с пильным диском.
6. Установите расклинивающий нож на
место, зафиксировав его с помощью
рычага. Проверьте выравнивание в
соответствии с шагом 2.
7. Повторяйте шаги 3-5 до тех пор, пока
диск и нож не будут выровнены.
основании.
Сдвиньте плиту зажима (D) к или от
пильного диска. Постарайтесь сделать
зазоры максимально одинаковыми.
4. Затяните винты (С).
5. Установите на место расклинивающий
нож, зафиксируйте его с помощью рычага
(А) и проверьте, чтобы зазор между
пильным диском и ножом находился в
пределах 3-8 мм (Рис. 7-8).
Рис. 7-7
7.3.2 Регулировка зазора между диском и
ножом
Зазор между пильным диском и
расклинивающим ножом должен составлять
3-8 мм. См. Рис. 8-8.
Если необходима регулировка, уточните,
следует уменьшить или увеличить зазор.
Затем выполните следующие шаги:
1. Отключите станок от источника питания.
2. Снимите защитный кожух пильного диска,
противоударные фиксаторы, вставку
стола и расклинивающий нож.
3. С помощью 3 мм шестигранного ключа
ослабьте два винта с внутренним
шестигранником (С, Рис. 7-7). Это
позволит плите зажима (D) смещаться
вперед-назад на неподвижном
Рис. 7-8
7.4 Регулировка взаимного
расположения пильного диска со
столом
См. Рис. 7-9 и 7-10.
Стол был выставлен перпендикулярно
пильному диску на заводе-изготовителе,
поэтому изначально производить регулировку
не требуется. Однако, при интенсивной
эксплуатации станка необходимо регулярно
проверять взаимную перпендикулярность
стола и пильного диска и при необходимости
регулировать ее. Для регулировки
воспользуйтесь пазом стола, который
предназначен для установки углового упора:
1. Отключите станок от источника питания.
2. Полностью поднимите пильный диск.
3. Пометьте один зуб диска (А) восковым
карандашом и расположите его немного
выше верхней кромки передней части
стола.
18
Page 19
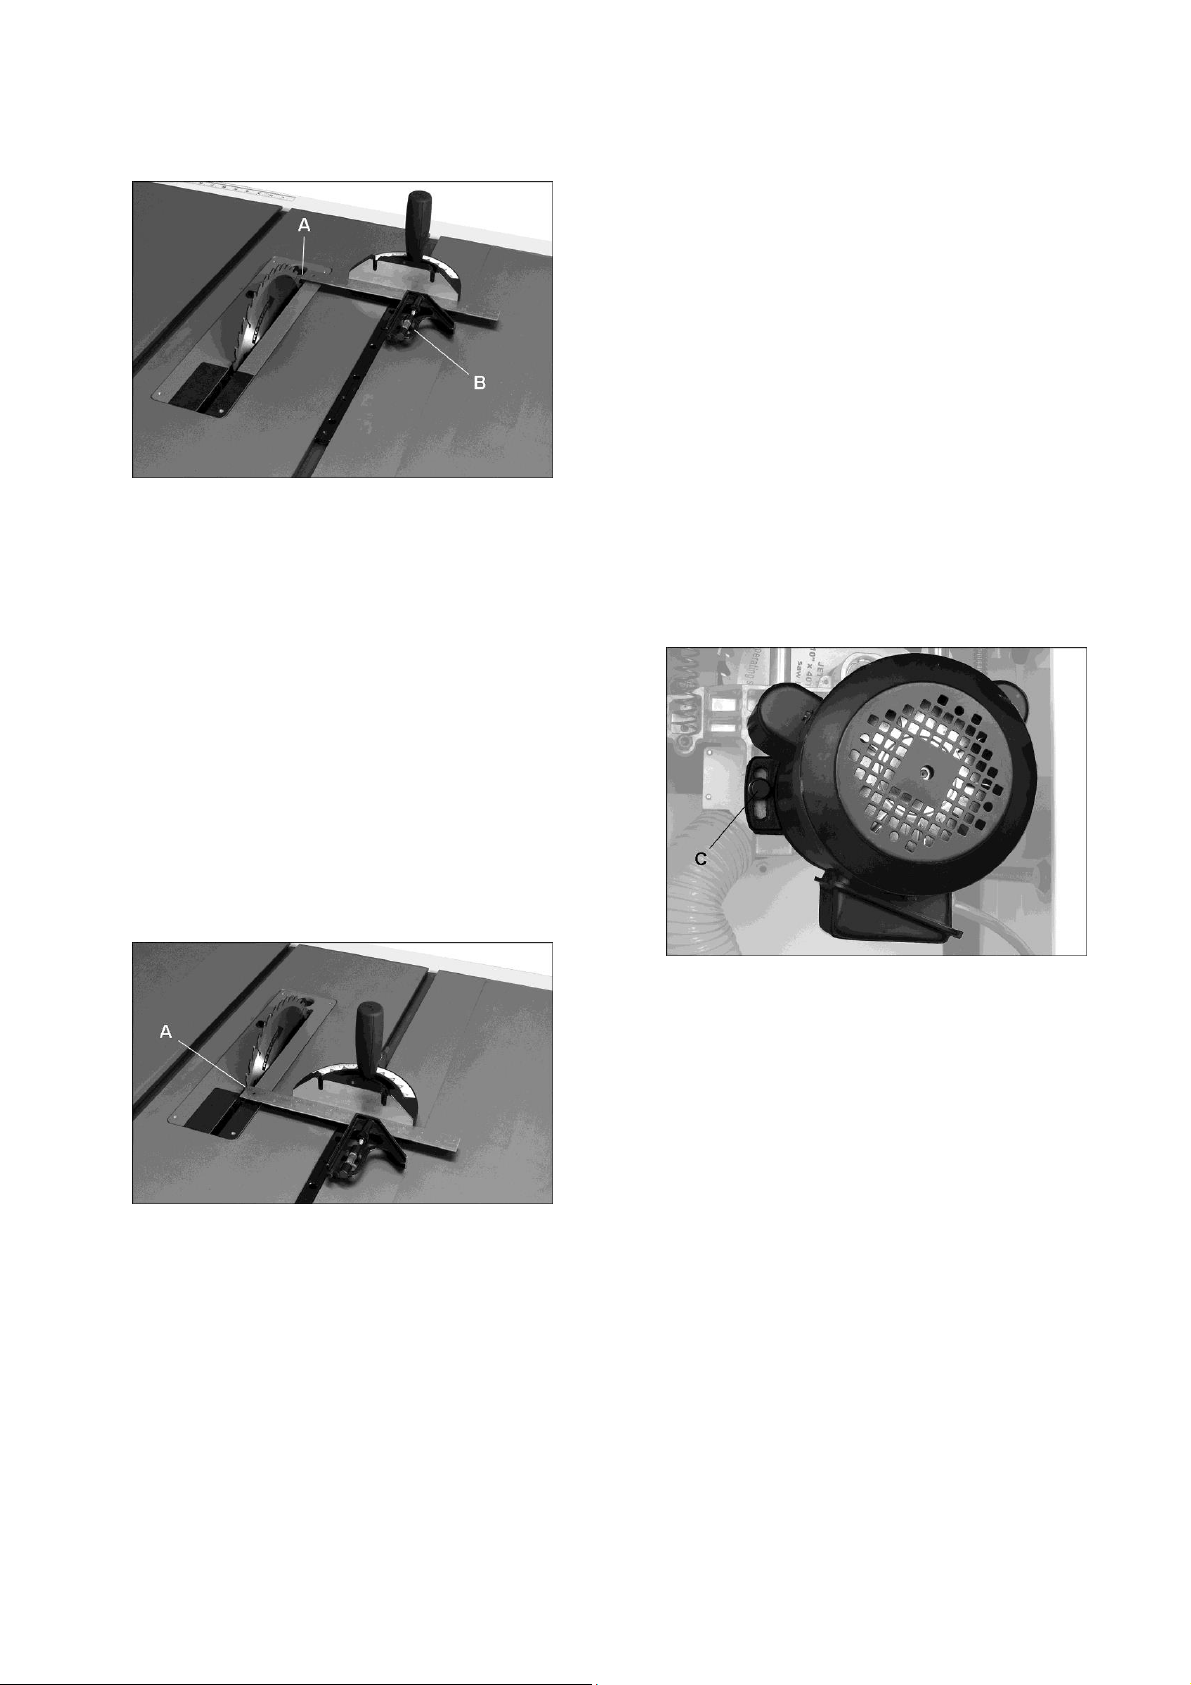
Рис. 7-9
4. Слегка поднимите угловой упор из паза
стола. Теперь он будет служить упором
для поверочного угольника. Положите
угольник с выдвижной линейкой (В)
вплотную к угловому упору и выдвиньте
линейку угольника до касания с пильным
диском. Затем зафиксируйте линейку в
этом положении. См. Рис. 7-9.
5. Проверните пильный диск так, чтобы
помеченный зуб (А) оказался над столом
с задней стороны станка. С помощью
угольника проверьте, чтобы расстояние
от до пильного диска совпадало с
измеренным ранее. См. Рис. 7-10. Если
измерения не совпадают, запомните
точную разницу между ними.
упора и т.д. Произведите другую
необходимую регулировку станка.
7.5 Регулировка/замена ремня
Чтобы отрегулировать натяжение приводного
ремня:
1. Отключите станок от источника питания.
2. Ослабьте болт (С, Рис. 7-11) в пазу
кронштейна двигателя. При
необходимости также слегка ослабьте
шестигранную гайку с противоположной
стороны кронштейна.
3. Поднимите двигатель, чтобы ослабить
ремень, и опустите, чтобы натянуть.
4. Снова затяните болт (и гайку).
Рис. 7-11
Рис. 7-10
6. Слегка ослабьте три винта, которые
крепят стол к корпусу станка: два
спереди и один сзади.
7. Слегка подтолкните стол, чтобы
выровнять паз с пильным диском.
8. Снова плотно затяните винты.
9. Проверьте выравнивание, положение
указателя угловой шкалы, положение
Чтобы заменить ремень, ослабьте болт (С) и
поднимите двигатель. Это создаст
достаточное провисание ремня. Снимите со
шкивов старый ремень и установите новый.
Натяните новый ремень и снова затяните
болт.
8.0 Работа на станке
ПРИМЕЧАНИЕ: приведенные рисунки
отражают общую информацию по работе с
циркулярными станками. На них не
изображена конкретная модель станка.
Ознакомьтесь с расположением и принципом
работы всех органов управления и
регулировки станка, а также таких
принадлежностей, как угловой и продольный
упоры.
19
Page 20
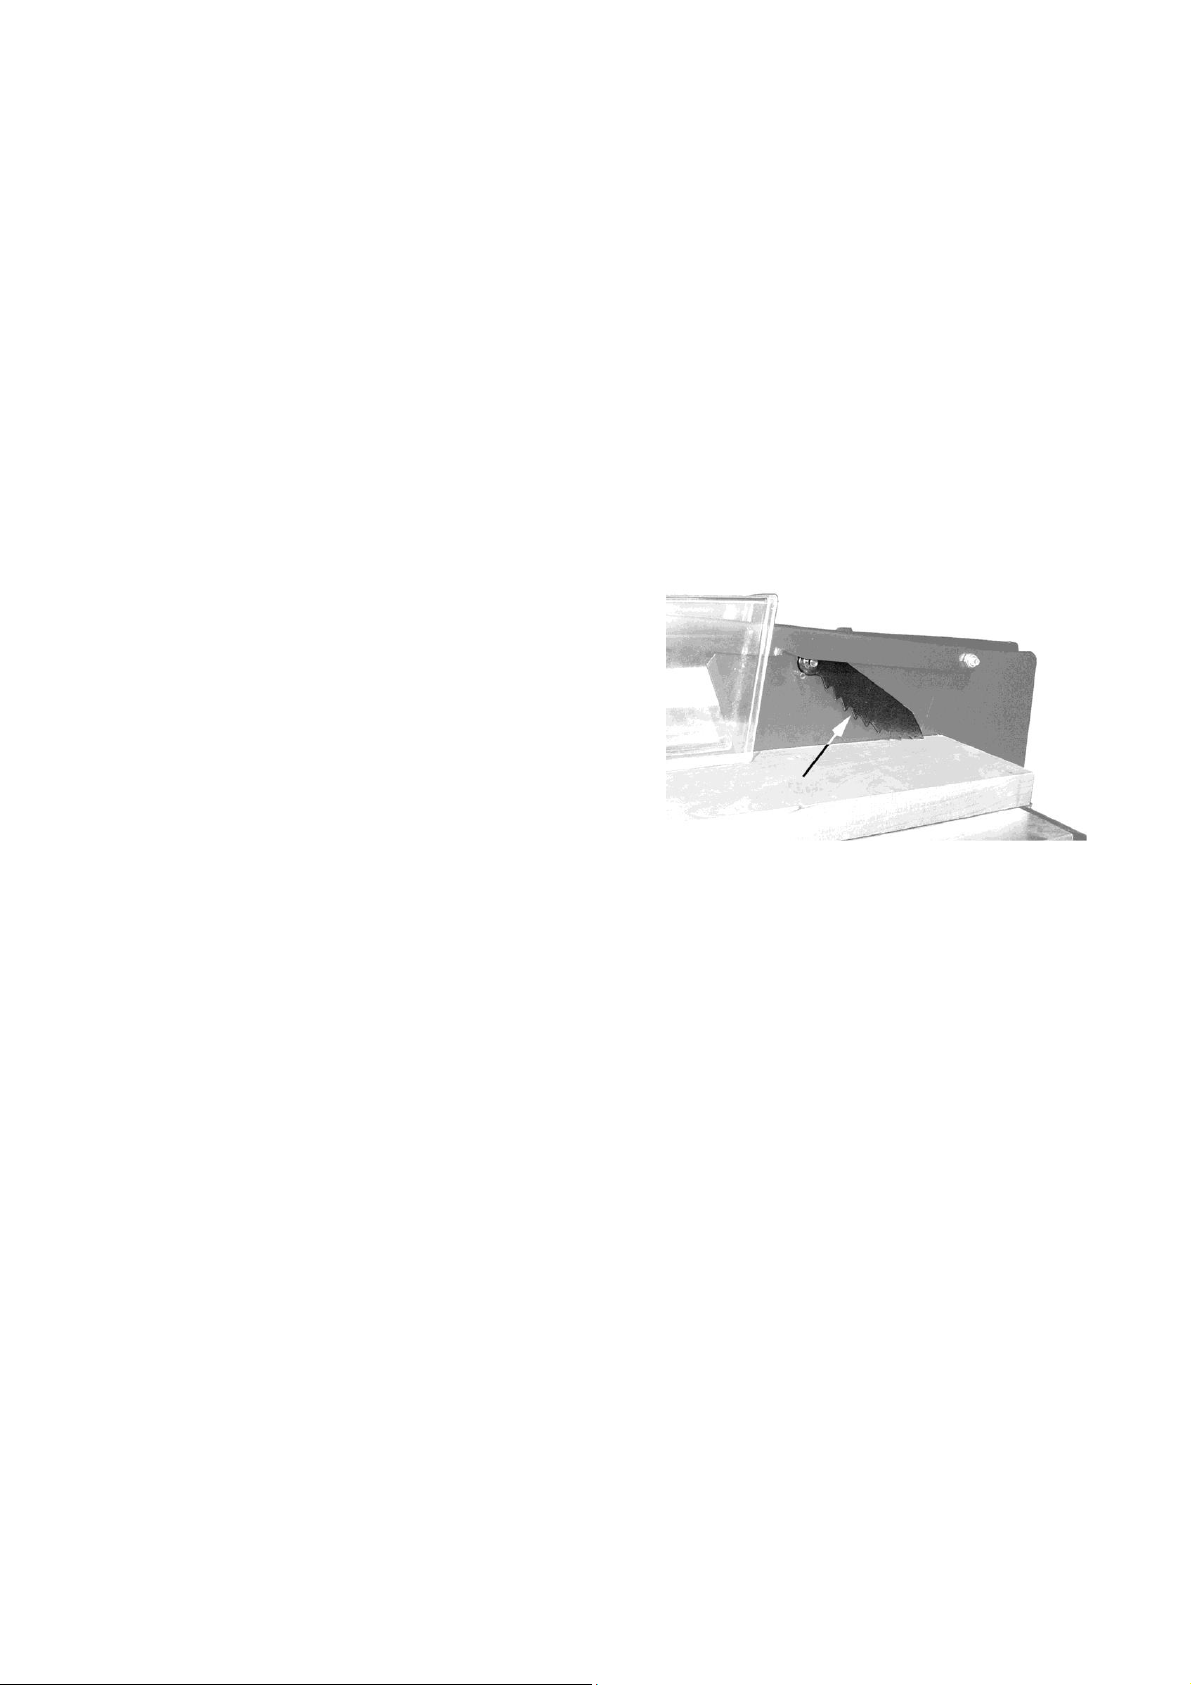
8.1 Отскок заготовки
Отскок заготовки может привести к
серьезным травмам. Причиной отскока
является заедание пильного диска в
заготовке либо застревание заготовки между
диском и расклинивающим ножом (или
другим закрепленным предметом). При
застревании заготовка может
приподниматься и отбрасываться назад к
оператору.
Ниже перечислены условия, способствующие
отскоку заготовки:
• При продольном или поперечном
распиле создаются помехи для
отделения отпиленных частей заготовки.
• Ослабление давления на заготовку до
завершения операции распила или
прекращение подачи заготовки до того,
как она полностью пройдет через
пильный диск.
• При распиле не используется
расклиниватель или расклинивающий
нож, либо нарушено выравнивание
расклинивающего ножа с пильным
диском.
• Использование изношенного пильного
диска.
• Нарушена регулировка продольного
упора: в процессе продольного распила
упор стремится повернуться к пильному
диску, а не от него.
• Приложение усилия к отпиленной
(свободной) части заготовки, а не к части
между пильным диском и упором.
• Распил изогнутой (неровной) заготовки,
без ровных граней либо с извилистыми
волокнами.
Для предотвращения опасности отскока
заготовки:
• Не допускайте вышеперечисленных
условий.
• Во время работы надевайте
специальный щиток для защиты лица и
защитные очки.
• Запрещается использовать угловой и
продольный упоры одновременно, если
на упоре не установлен вспомогательный
брусок, позволяющий отпиленным частям
заготовки свободно отделяться до того,
как начнется следующий распил (Рис. 8-
9).
• По мере эксплуатации станка
необходимо периодически проверять
исправное состояние противоударных
фиксаторов (Рис. 8-1). Если фиксаторы
не препятствуют обратному движению
заготовки, заточите зубцы на них.
• По возможности не стойте на линии
потенциального отскока заготовки,
включая момент запуска и останова
станка.
Рис. 8-1
Изношенный, неправильно установленный,
неподходящий или заточенный
ненадлежащим образом инструмент, а также
инструмент с налипшей на него древесной
смолой может стать причиной несчастного
случая. Запрещается использовать
поврежденный пильный диск. Подходящий и
хорошо заточенный инструмент { залог
безопасной работы.
Обеспечьте надлежащую поддержку
заготовки и во время распила плотно
прижимайте ее к упору. При распиле
коротких, узких (менее 150 мм) или тонких
заготовок используйте прижим или толкатель.
При прорезании шпунтов или фигурном
распиле используйте прижимы.
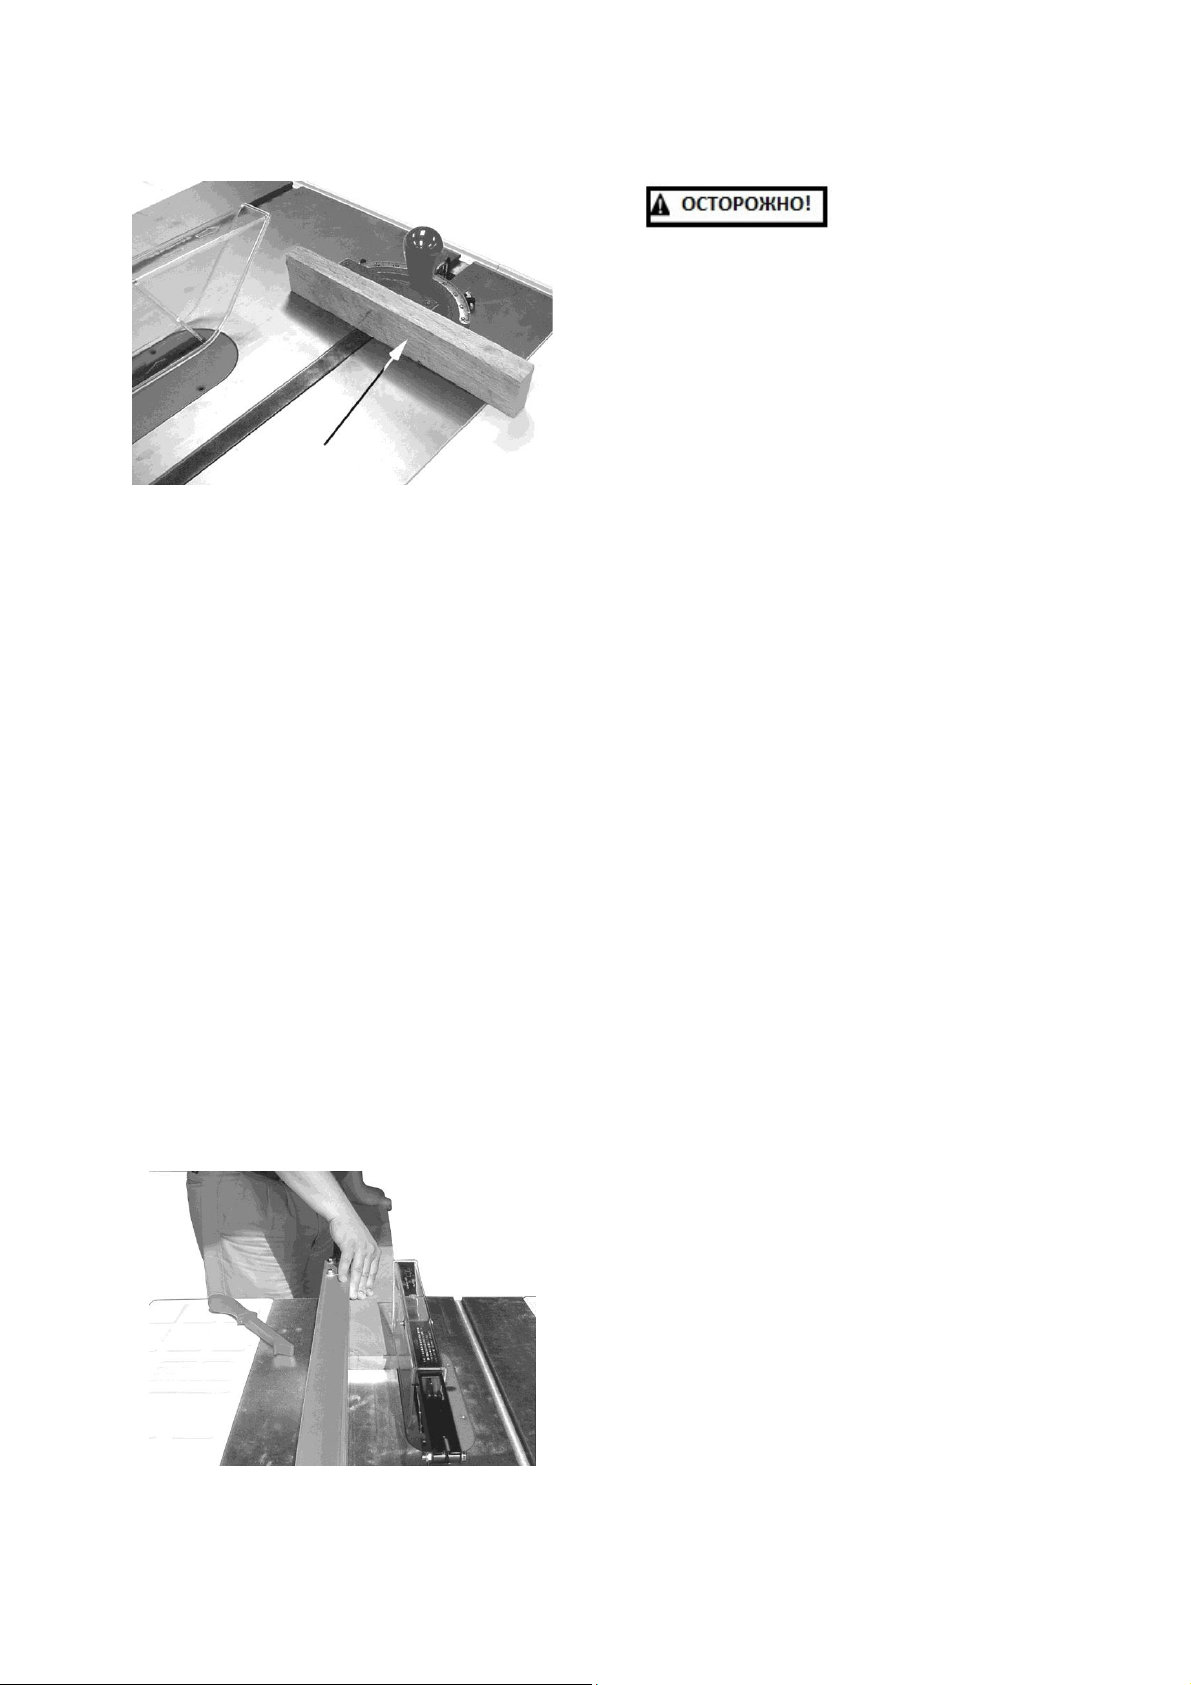
Для большей безопасности при поперечном
распиле используйте вспомогательный
брусок (Рис. 8-2), прикрученный к угловому
упору через пазы или отверстия в нем.
20
Page 21
Перед началом
выполнения
продольного распила
убедитесь, что упор надежно закреплен и
выровнен.
• Запрещается направлять заготовку
только руками или использовать угловой
и продольный упоры одновременно.
• Длина заготовки должна быть не менее
диаметра пильного диска.
Рис. 8-2
При поперечном распиле запрещается
использовать продольный упор в качестве
ограничителя. Не держитесь за свободный
конец или за отпиливаемую часть заготовки.
При сквозном распиле не должно
создаваться препятствий для отделения
отпиливаемой части заготовки.
Всегда держите руки вне линии распила.
Запрещается протягивать руку за пильный
диск, чтобы поддержать заготовку.
При косом распиле упор должен всегда
находиться справа от пильного диска, чтобы
диск отклонялся от упора, что снижает риск
заклинивания и отскока заготовки.
8.2 Продольный распил
Продольным распилом называется операция,
при которой заготовка подается к пильному
диску по направлению волокон с помощью
продольного упора. Упор служит для
правильного расположения и ведения
заготовки, чтобы в результате получить
распил на нужную ширину (Рис. 8-3).
• Запрещается протягивать руку за
вращающийся пильный диск, чтобы
придержать или убрать отпиленные
части заготовки.
Всегда работайте с установленными на
станке защитным кожухом пильного диска,
расклинивателем/расклинивающим ножом и
противоударными фиксаторами. Убедитесь,
что расклиниватель/расклинивающий нож
выровнен надлежащим образом. Когда
заготовка распиливается вдоль волокон
древесины, пропил стремится сомкнуться и
заклинить пильный диск, что может привести
к отскоку заготовки.
Продольный упор (А, Рис. 8-4) следует
отрегулировать под ширину отпиливаемой
заготовки (С) с помощью шкалы на передней
направляющей либо путем измерения
расстояния между упором (А) и пильным
диском (В). Чтобы обезопасить себя от
возможного отскока заготовки и попадания
пыли и щепок, не стойте на линии распила.
Если все грани заготовки неровные, прибейте
к ней вспомогательную доску с прямыми
сторонами, которая впоследствии будет
прилегать к упору. Для пропила надлежащего
качества заготовка должна полностью
прилегать к поверхности стола. Если
заготовка изогнута, положите ее полой
стороной вниз. Запрещается распиливать
сильно искривленные доски.
Рис. 8-3
21
Page 22
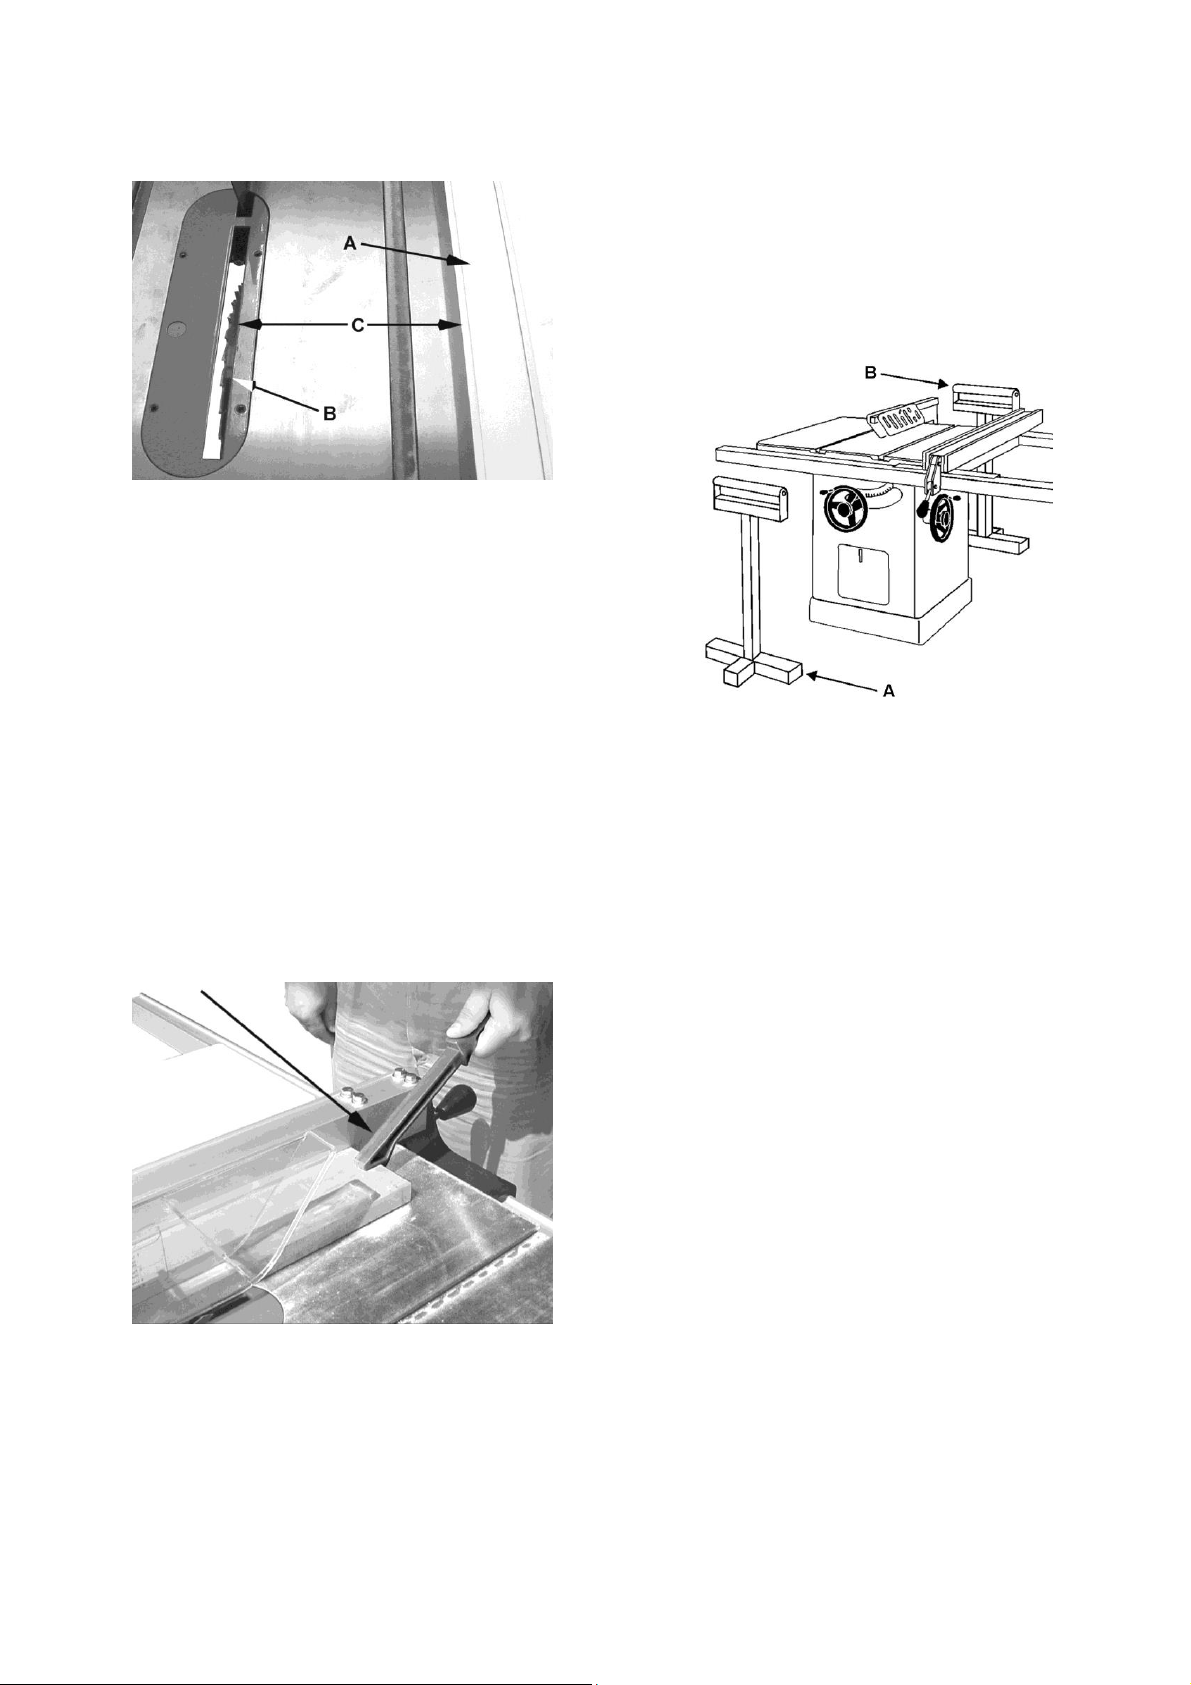
Рис. 8-4
Во время выполнения продольного распила
одной рукой прижимайте заготовку к упору
или зажимному приспособлению, а другой
продвигайте ее к пильному диску, располагая
руку между упором и диском. Для подачи
заготовки шириной менее 150 мм и длиной
менее 300 мм используйте прижим или
толкатель (Рис. 8-5). При этом запрещается
держать руку на одной линии с пильным
диском. Когда распил уже почти завершен,
уберите прижимающую заготовку руку на
безопасное расстояние от пильного диска.
Для распила очень узких заготовок, когда
использование толкателя невозможно,
подавайте заготовку с помощью прижима или
вспомогательного упора. Чтобы снизить риск
отскока заготовки, всегда полностью
проводите заготовку через пильный диск.
пределы направляющей.
Пильный диск должен быть выше заготовки
примерно на 3 мм. Установка пильного диска
в более высокое положение может
представлять опасность.
Рис. 8-6
8.3 Продольный распил по толщине
Продольным распилом по толщине
называется операция, при которой толстые
доски распиливаются на несколько тонких.
Узкие заготовки шириной до 75 мм
распиливаются за один проход. Более
широкие заготовки – до 150 мм – необходимо
распиливать за два прохода.
При распиле широких заготовок
отрегулируйте высоту пильного диска так,
чтобы за один проход он перекрывал
половину ширины заготовки, как показано на
Рис. 8-7. Слишком глубокий пропил на
первом проходе может привести к
застреванию пильного диска на втором и
возможному отскоку заготовки. При
выполнении обоих проходов заготовку
следует прижимать к упору одной и той же
стороной.
Рис. 8-5
При распиле длинных досок используйте для
их поддержки роликовые опоры с обеих
сторон стола (А, В, Рис. 8-6).
Запрещается выдвигать продольный упор за
22
Page 23
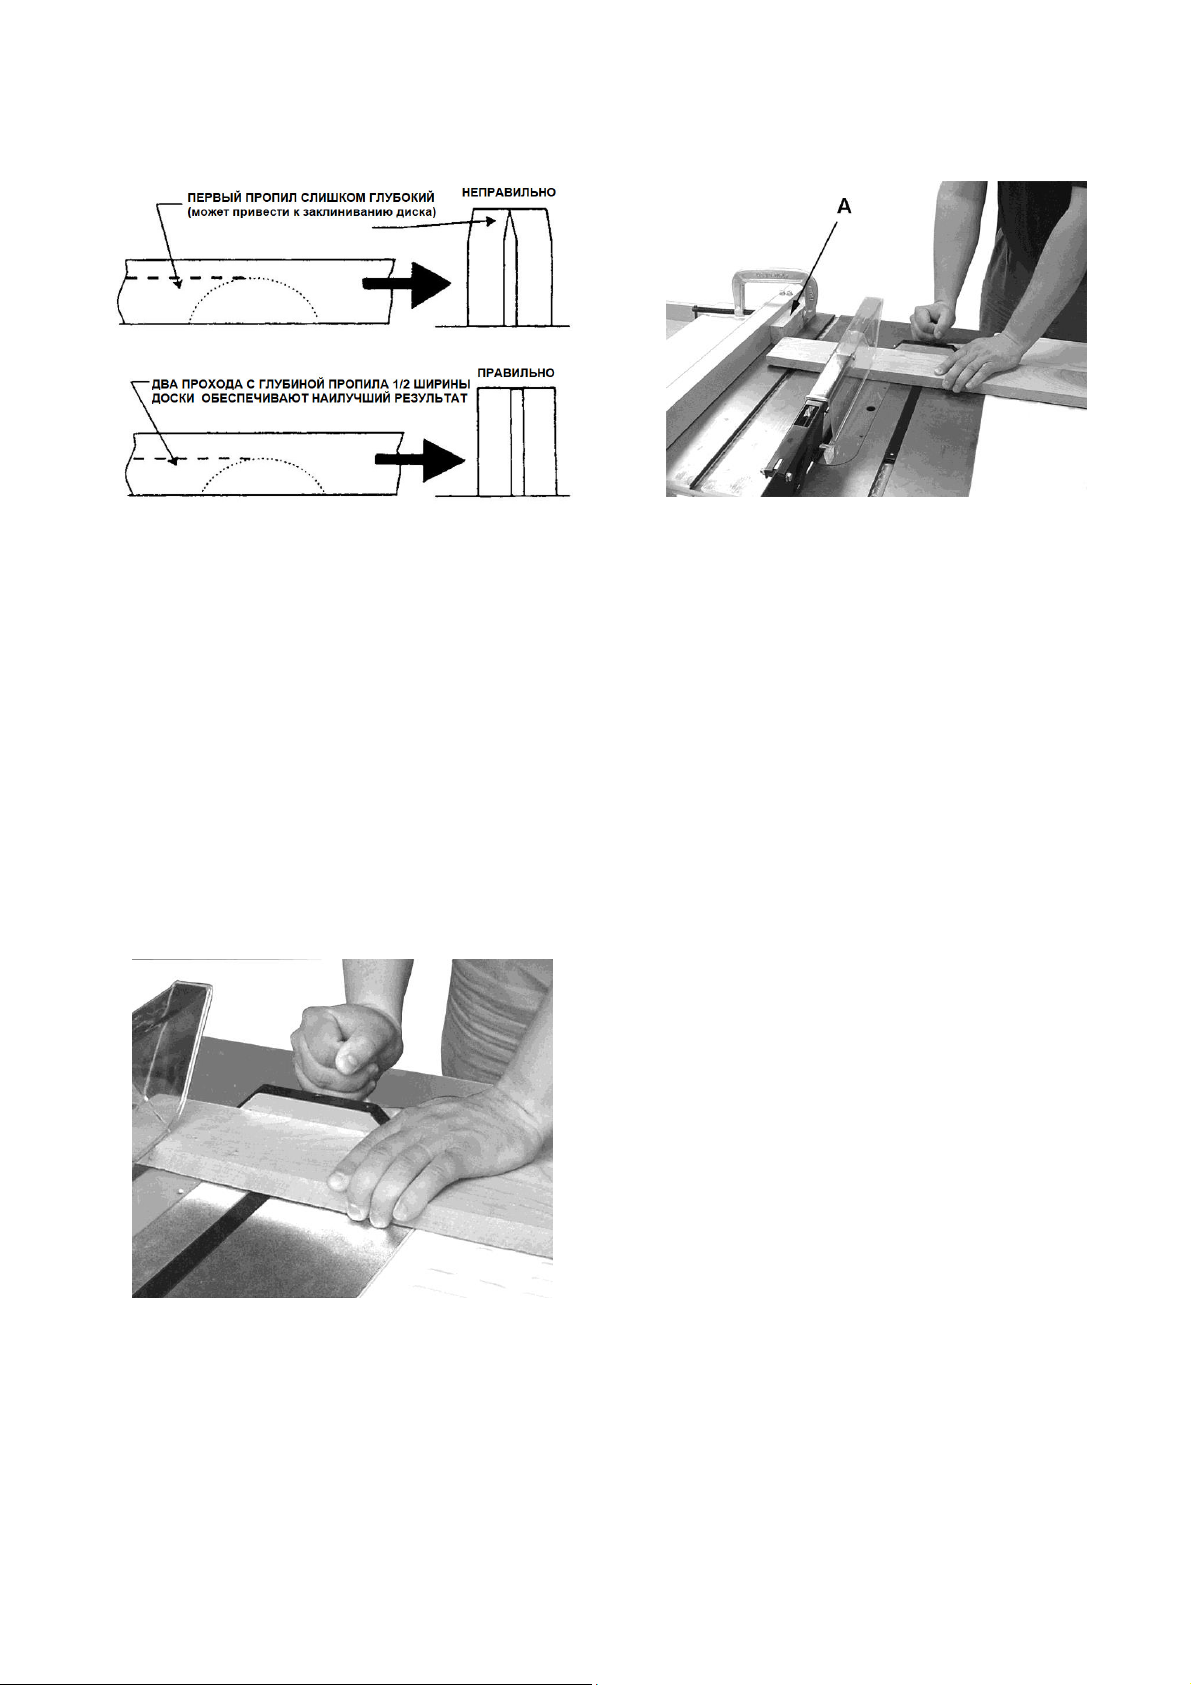
Рис. 8-7
8.4 Поперечный распил
Поперечным распилом называется операция,
при которой заготовка подается к пильному
диску поперек волокон. При этом для
размещения и ведения заготовки
используется угловой упор (Рис. 8-8).
При поперечном распиле запрещается
удерживать заготовку только руками, а также
использовать упор в качестве ограничителя,
если перед пильным диском не установлен
вспомогательный брусок (А, Рис. 8-9),
который позволяет свободно отделяться
отпиленным частям заготовки перед началом
следующего реза.
Рис. 8-9
В месте отделения отпиленной части
заготовки не следует использовать упоры для
установки длины.
Запрещается распиливать заготовки короче
150 мм. Перед началом распила убедитесь,
что угловой упор установлен на требуемый
угол и надежно закреплен. Плотно
прижимайте заготовку к столу и угловому
упору. Всегда используйте защитный кожух
пильного диска и расклинивающий нож.
Следите, чтобы расклинивающий нож был
выровнен надлежащим образом.
Для распила под углом 90º большинство
операторов предпочитают устанавливать
угловой упор в паз с левой стороны. В этом
положении левой рукой прижимайте
заготовку к упору, а правой продвигайте
заготовку к пильному диску. При установке
углового упора в правый паз стола пильный
диск будет отклоняться от упора, поэтому
положение рук следует поменять.
Используя угловой упор, заготовку нужно
удерживать максимально плотно, а подавать
медленно и равномерно. При недостаточно
надежном удерживании заготовки, она может
начать вибрировать, что приведет к
застреванию в ней пильного диска и его
изнашиванию.
Рис. 8-8
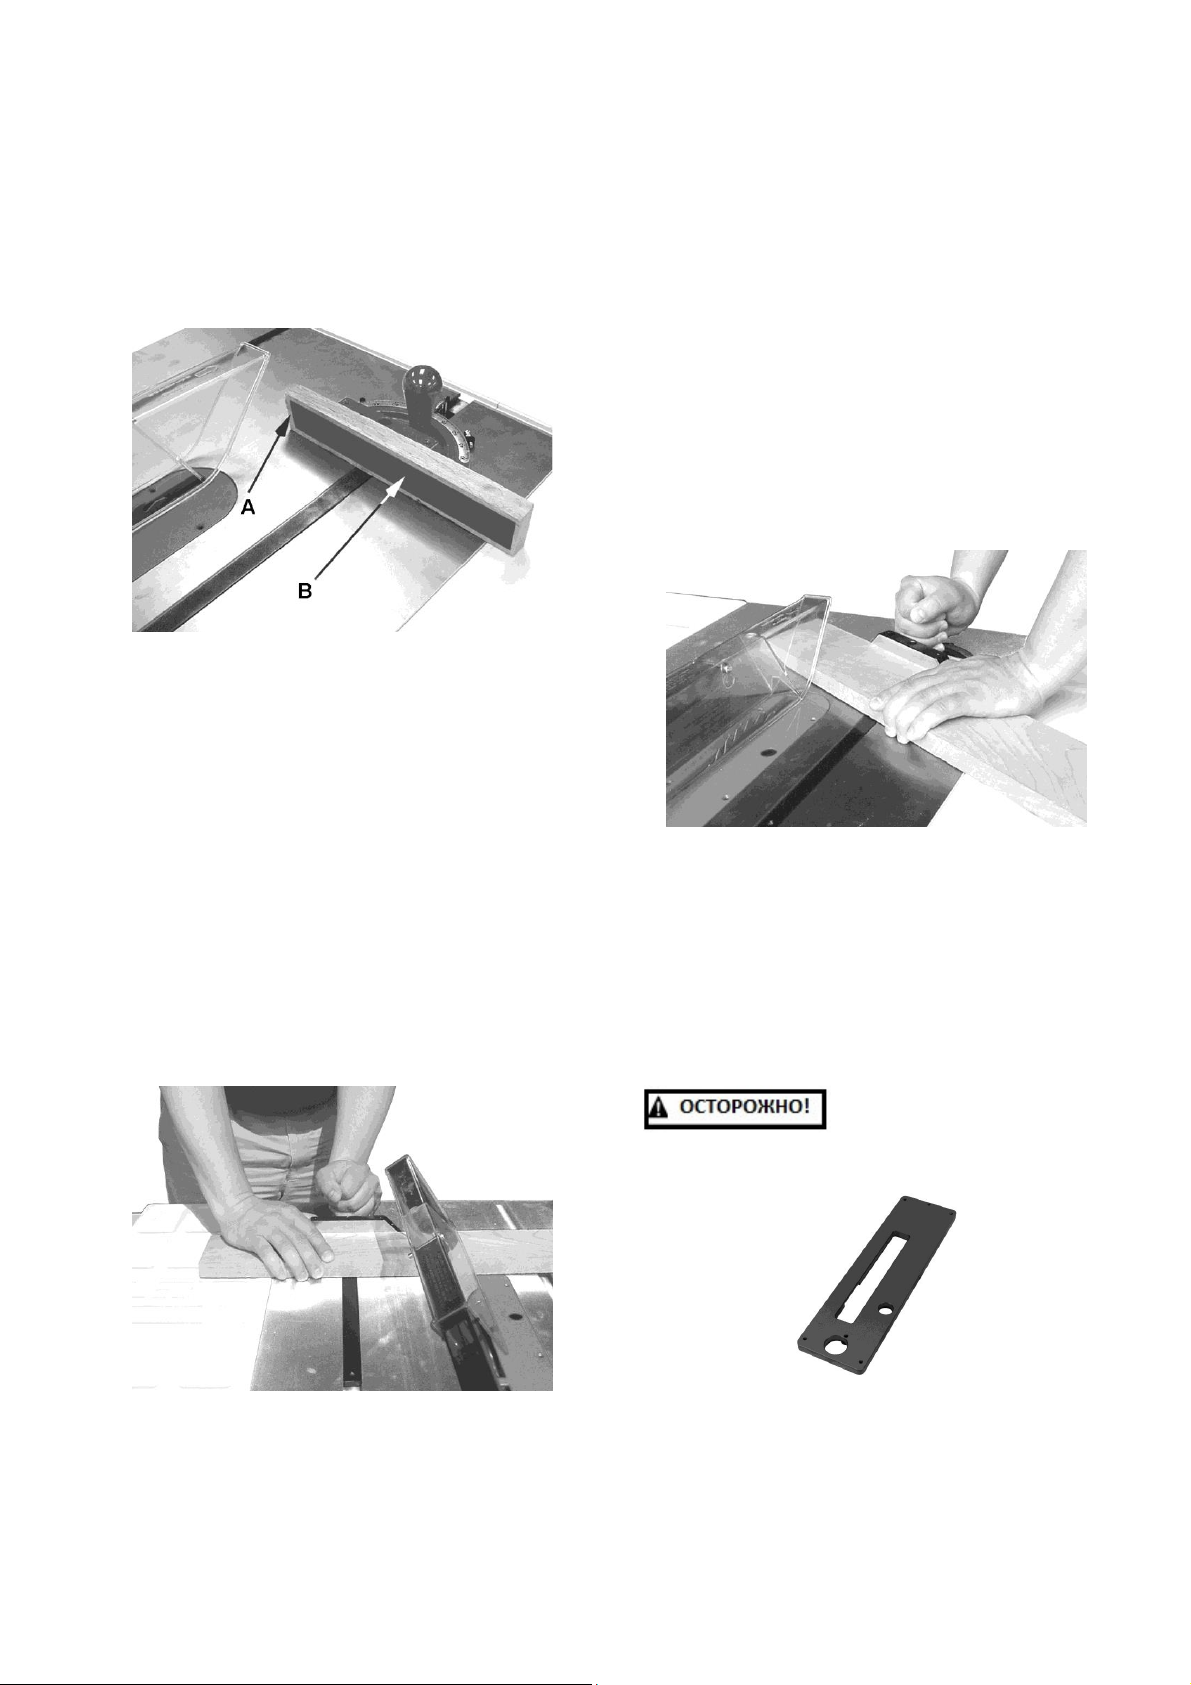
Для более эффективной работы с угловым
упором во время поперечного распила
некоторые пользователи крепят к нему
вспомогательный деревянный брусок (А, Рис.
8-10) с приклеенной наждачной бумагой (В).
Для слишком длинных заготовок, которые
выходят за пределы стола и могут провисать
или опрокидываться, необходимо обеспечить
23
Page 24
дополнительные опоры.
Пильный диск должен быть выше заготовки
примерно на 3 мм. Установка пильного диска
в более высокое положение может
представлять опасность.
Рис. 8-10
8.5 Косой распил и распил под углом
Косой распил – это операция, при которой
пильный диск наклоняется к поверхности
стола на угол менее 90º (рис. 8-11). Косой
распил производится аналогично
продольному или поперечному распилу, но
при этом для большей безопасности
продольный или угловой упор должен
располагаться справа от пильного диска. Это
необходимо для предотвращения его
заклинивания. При выполнении косого
распила с помощью углового упора
необходимо жестко удерживать заготовку,
чтобы ее не увело
углом к заготовке (Рис. 8-12). Установите
угловой упор на требуемый угол,
зафиксируйте его и выполните распил
аналогично поперечному. При этом
необходимо жестко удерживать заготовку,
чтобы ее не увело.
Примечание: при выполнении сложного
распила под углом (с наклоненным пильным
диском) в целях безопасности установите
угловой упор в правый паз стола. Пильный
диск должен быть выше заготовки примерно
на 3 мм. Установка пильного диска в более
высокое положение может представлять
опасность.
Рис. 8-12
Распил с использованием пазовальных
дисков Dado включает операции по
прорезанию широкой канавки или шпунта
вдоль края заготовки. Для подобных
операций необходимо установить вставку
стола для пазовальных дисков Dado
(дополнительная принадлежность, не входит
в комплект поставки станка) (Рис. 8-13).
Запрещается
использовать
стандартную вставку
стола с пазовальными дисками Dado.
Рис. 8-13
Рис. 8-11
Распил под углом – это операция
поперечного распила, выполняемая под
Прорезание канавок шириной 3-20 мм
выполняется с помощью комплекта
пазовальных дисков, установленных вместе,
24
Page 25
либо единого комплекта дисков с
возможностью регулировки ширины
прорезаемого паза. Выбирая различные
сочетания дисков или выставляя ширину
пропила с помощью регулировочного колеса,
можно получить паз с точно заданной
шириной. Это очень удобно при прорезании
уступов, вырезке шипов, изготовлении
соединений и т.д. Запрещается работать на
станке без защитного кожуха пильного диска,
расклинивающего ножа и противоударного
фиксатора, если выполняемая операция
подразумевает использование
перечисленных приспособлений. Когда
использование защитного кожуха пильного
диска невозможно, как при некоторых
операциях, выполняемых пазовальными
дисками, следует принять дополнительные
меры предосторожности.
А именно, использовать толкатели,
гребенчатые прижимы, прокладки, зажимы,
фиксаторы и другие подходящие
приспособления, которые позволят
оператору держать руки на безопасном
расстоянии от пильного диска. По
завершении операции, требующей
демонтажа защитного кожуха пильного диска,
весь узел защитного приспособления должен
быть установлен обратно на станок.
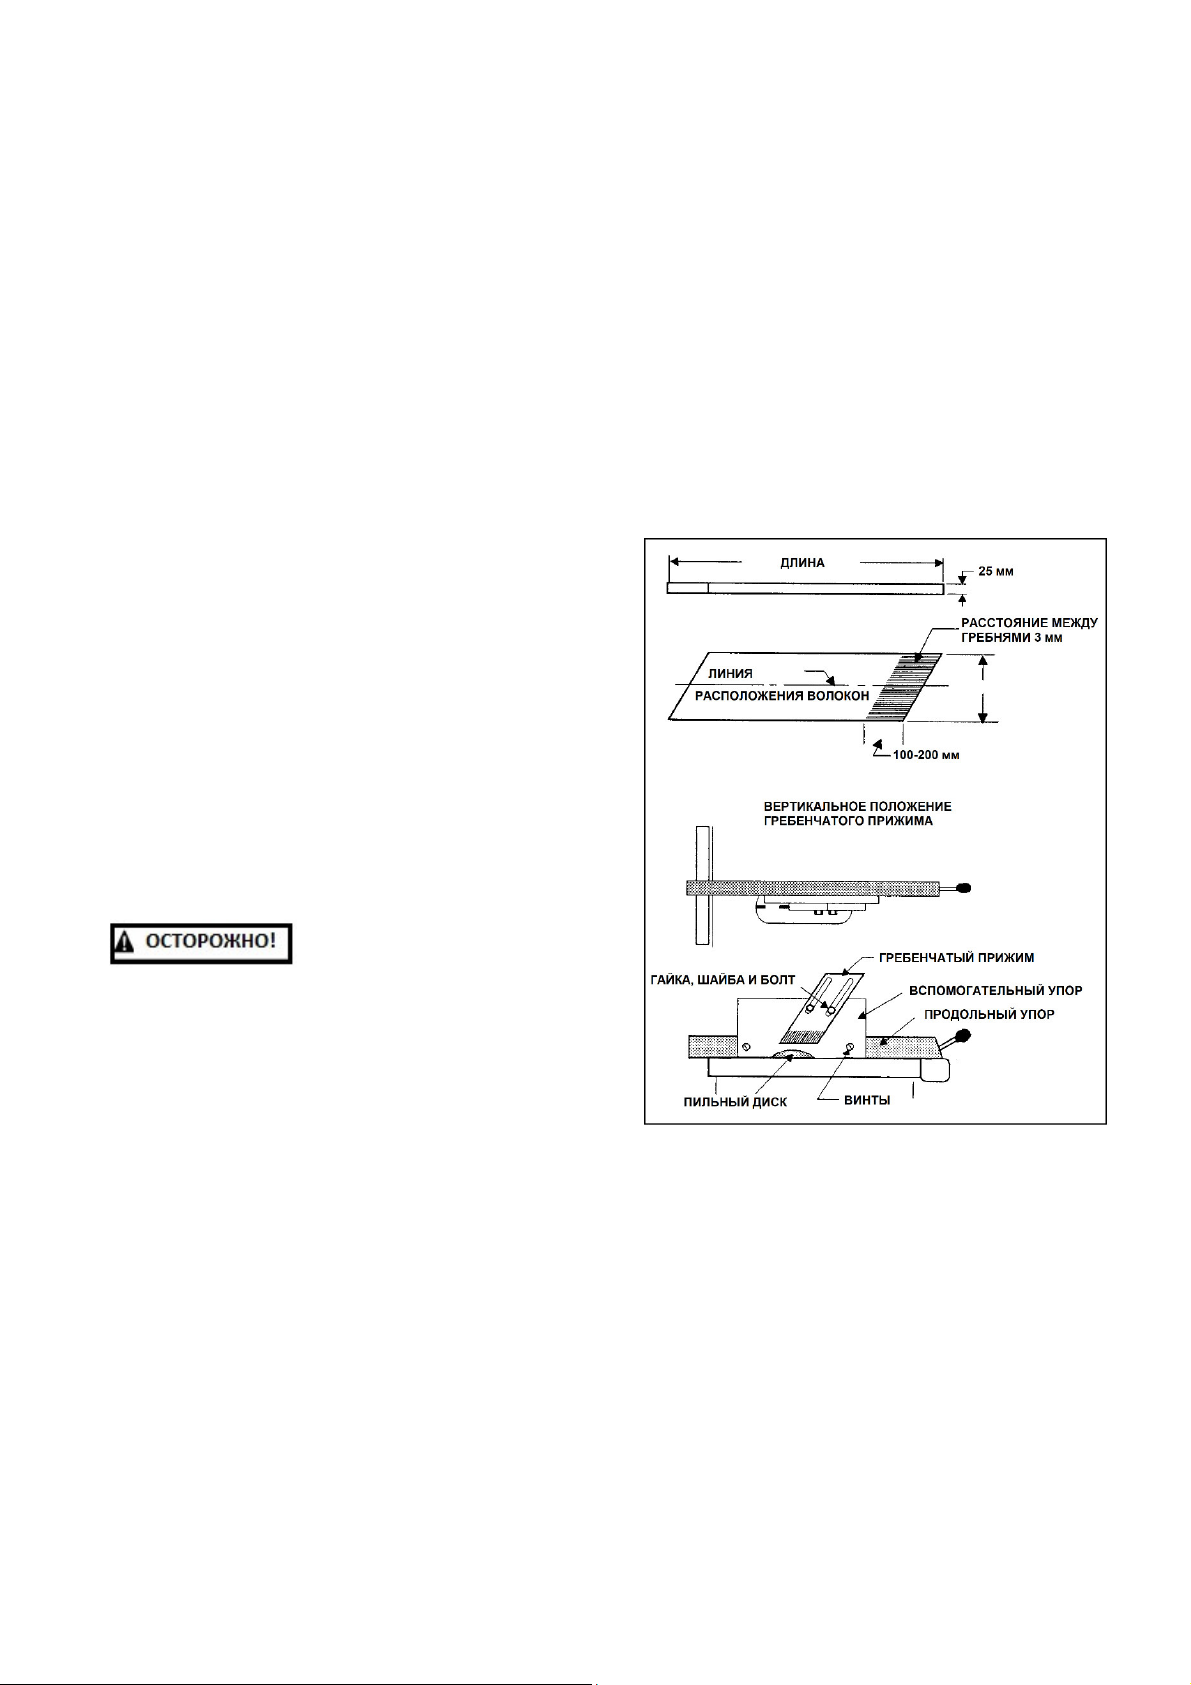
или продольному упору с помощью струбцин.
Альтернативный вариант крепления – с
помощью барашковых гаек и шайб через
резьбовые отверстия в столе (необходимо
просверлить и нарезать резьбу). Если
используется второй способ крепления
прижима, то в нем необходимо подготовить
пазы для регулировки. (На рисунке показан
способ крепления и использования
гребенчатого прижима в вертикальном
положении. Установленный в горизонтальном
положении, прижим выполняет те же самые
функции. Отличием является то, что при этом
он крепится к столу станка.)
Запрещается работать
с наклоненным
пазовальным диском.
Запрещается работать на станке без
защитного кожуха пильного диска,
расклинивающего ножа и
противоударного фиксатора, если
выполняемая операция подразумевает
использование перечисленных
приспособлений.
9.0 Защитные приспособления
Гребенчатый прижим
Гребенчатый прижим (Рис. 9-1)
изготавливается из твердой древесины с
прямыми волокнами. Толщина прижима
должна составлять примерно 25 мм, ширина
– 100-200 мм в зависимости от размера
станка. Длина выбирается в соответствии с
предполагаемым назначением прижима.
Гребенчатые прижимы можно крепить к столу
Рис. 9-1
25
Page 26
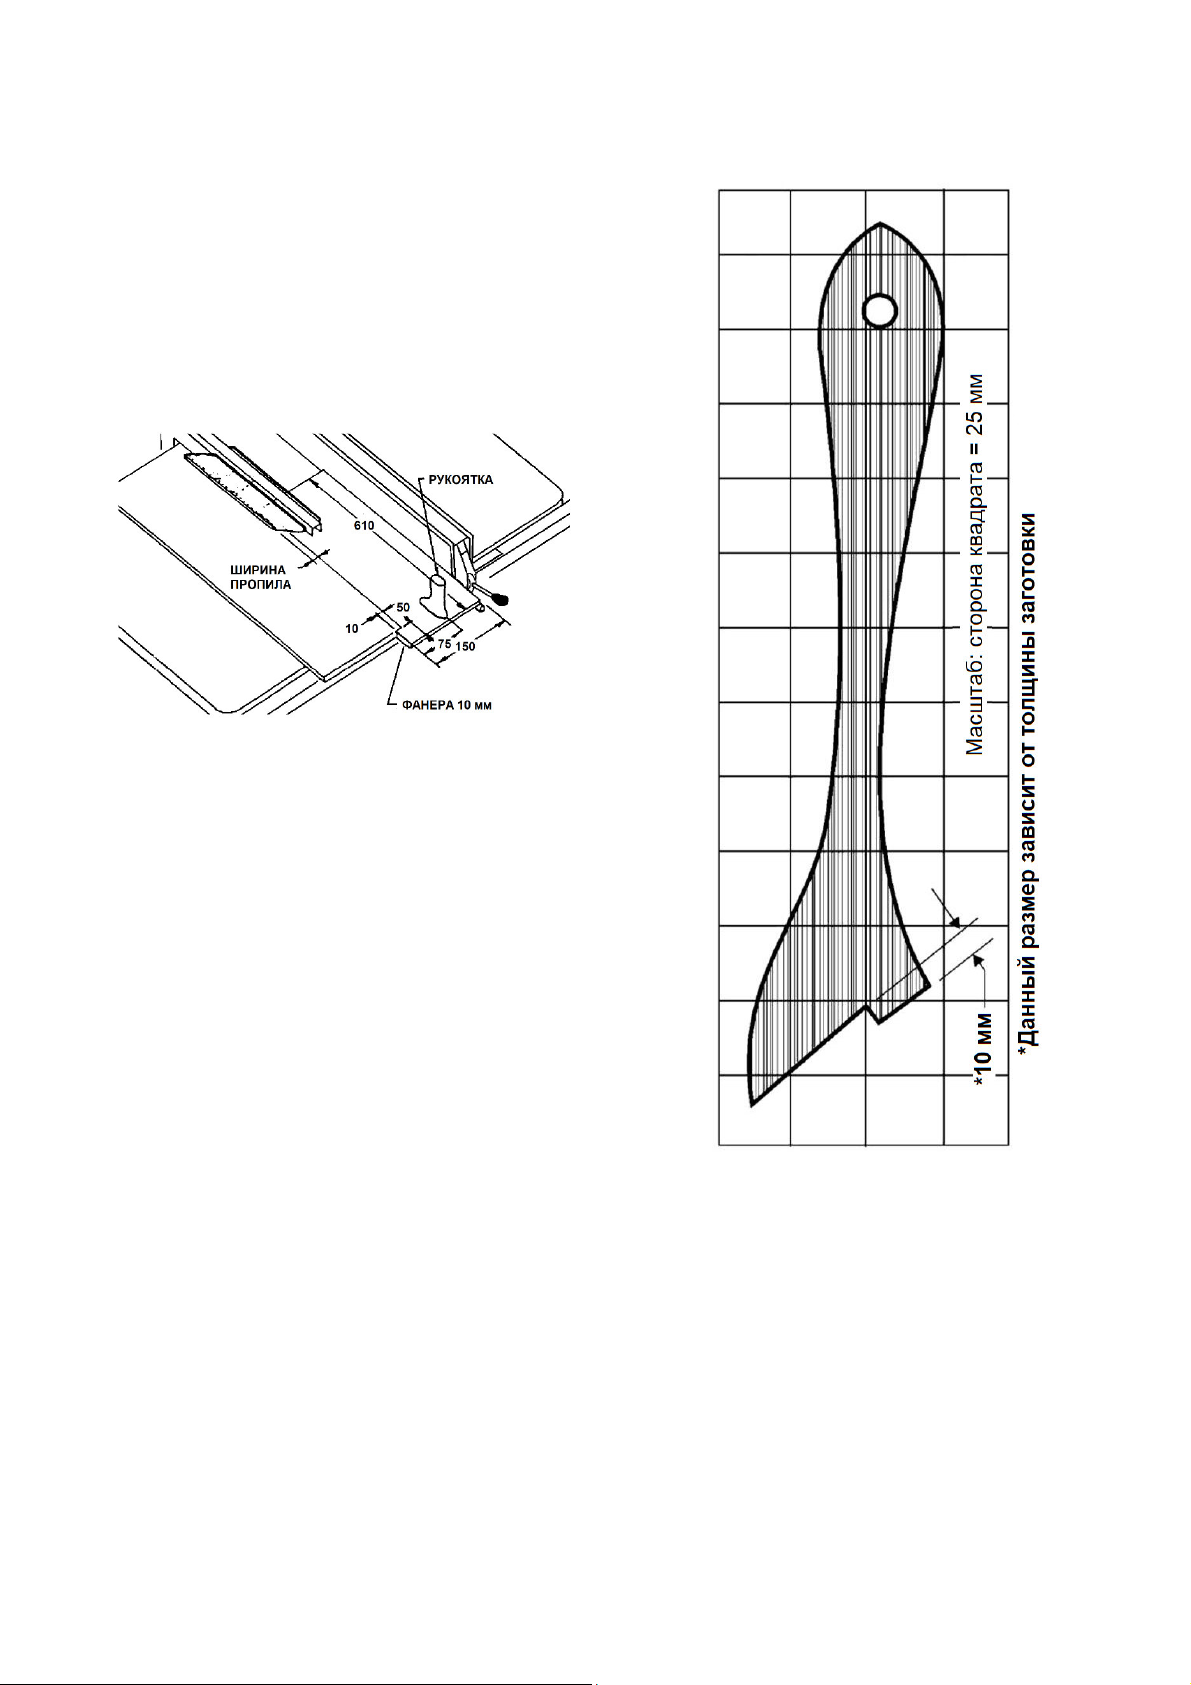
Толкатель и прижим
Использование прижима или толкателя
делает работу оператора более безопасной.
Толкатель поставляется в комплекте вместе
со станком, но для выполнения различных
операций распила можно изготовить
специальные толкатели. На Рис. 9-2 и 9-3
представлены конструкции прижима и
толкателя.
Рис. 9-2 – Эскиз прижима
Рис. 9-3 – Шаблон толкателя
26
Page 27
10.0 Техническое обслуживание
Перед проведением
технического
обслуживания всегда
отключайте станок от
источника питания. Несоблюдение
данного предписания может стать
причиной серьезных травм.
10.1 Очистка
Для наилучшей работы станка производите
его очистку по приведенному ниже графику.
Данный график составлен для эксплуатации
станка в ежедневном режиме.
Ежедневно:
10.2 Смазка
Смазывайте указанные ниже узлы каждые 12
месяцев.
• Наносите 6-7 капель маловязкого
машинного масла на поворотную опору
пильного диска.
• Наносите 6-7 капель маловязкого
машинного масла на опору регулировки
пильного диска по высоте.
• Червячные передачи и резьбы
необходимо смазывать консистентным
смазочным материалом для
подшипников.
• После смазки проверьте все регулировки
станка.
• Очищайте станок от стружки или мусора
с помощью щетки или сжатого воздуха.
Не убирайте стружку или мусор руками.
• Протирайте поверхность стола и Т-
образные пазы средством от коррозии.
• Очищайте пильный диск от древесной
смолы.
Еженедельно:
• Очищайте корпус двигателя сжатым
воздухом.
• Протирайте направляющие упора сухой
силиконовой смазкой.
10.3 Дополнительное обслуживание
Любое дополнительное техническое
обслуживание производится персоналом
официального сервисного центра.
27
Page 28
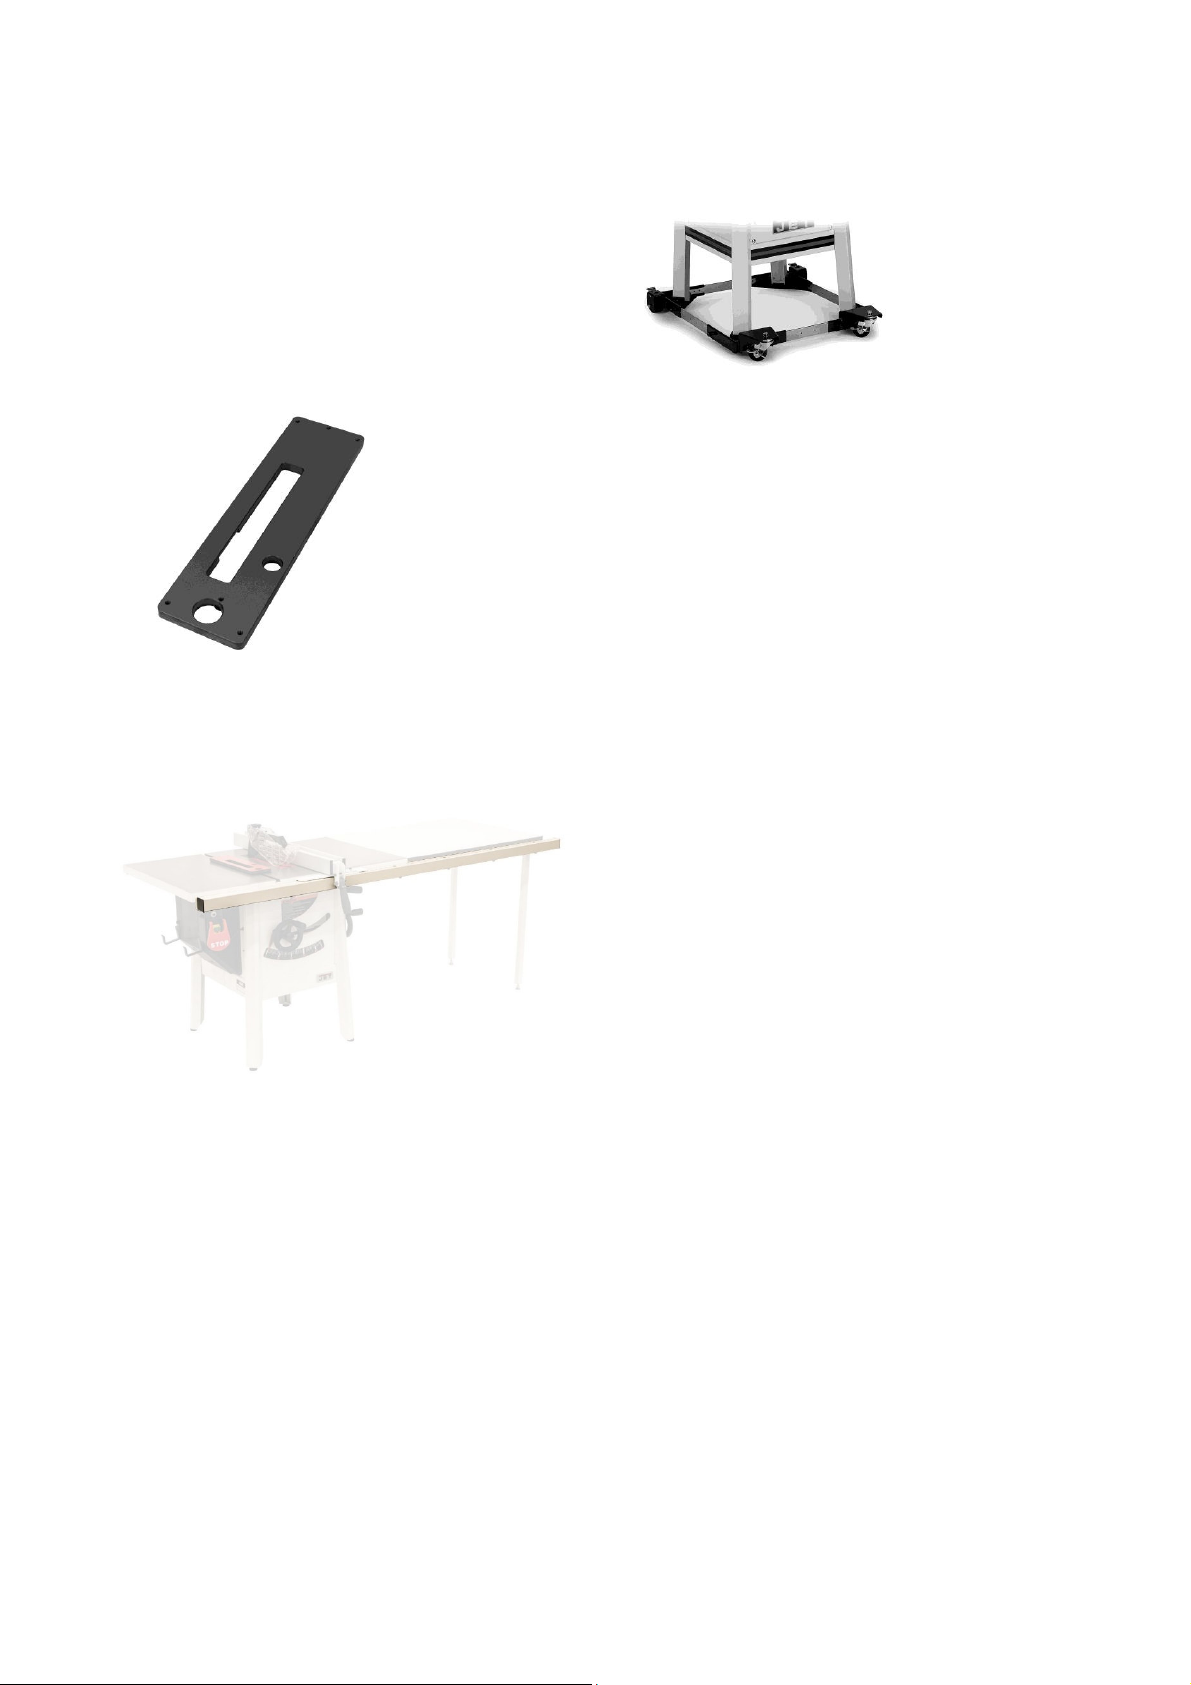
11.0 Дополнительные
принадлежности
Данные позиции приобретаются отдельно и
могут улучшить функционал циркулярной
пилы. Для заказа свяжитесь с поставщиком
или позвоните в компанию JET по телефону,
указанному на обложке.
№ 725004 – Вставка стола для дисков Dado
№ 708119 – Универсальное подвижное
основание, регулируется до размера 914х914
мм
№ 708484 Кронштейн (направляющие)
длиной 1320 мм для параллельного упора
28
Page 29
12.0 Устранение неисправностей
Неисправность
Возможная причина
Метод устранения
восстановить нормальную циркуляцию
Станок замедляется
Низкое напряжение. Проверьте напряжение в сети.
Двигатель не
запускается.
Разомкнута цепь двигателя
или ослаблено соединение.
Проверьте все выводы двигателя на
предмет ослабленных или
разомкнутых соединений.
Двигатель не
запускается:
сработал
автоматический
выключатель или
сгорел плавкий
предохранитель.
Двигатель
перегревается.
Остановки
двигателя,
приводящие к
перегоранию
предохранителя
или срабатыванию
автоматического
выключателя.
Короткое замыкание в сетевом
шнуре или вилке.
Короткое замыкание в
двигателе или ослабленные
соединения.
В сети установлены
неподходящие плавкие
предохранители или
автоматические выключатели.
Проверьте шнур или вилку на предмет
поврежденной изоляции и замкнутых
проводов.
Проверьте все соединения двигателя
на предмет ослаблений, замкнутых
выводов или изношенной изоляции.
Установите подходящие плавкие
предохранители или автоматические
выключатели.
Двигатель перегружен. Уменьшите нагрузку на двигатель.
Очистите вентилятор двигателя с
Ограничена циркуляция
помощью сжатого воздуха, чтобы
воздуха через двигатель.
воздуха.
Двигатель перегружен. Уменьшите нагрузку на двигатель.
Короткое замыкание в
двигателе или ослабленные
соединения.
Низкое напряжение.
В сети установлены
неподходящие плавкие
предохранители или
автоматические выключатели.
Проверьте соединения двигателя на
предмет ослаблений, замкнутых
выводов или изношенной изоляции.
Устраните просадку питающего
напряжения.
Установите подходящие плавкие
предохранители или автоматические
выключатели.
Слишком большое усилие,
прилагаемое к заготовке.
в процессе работы.
Ослаблен ремень. Натяните ремень.
Отсутствуют или ослаблены
Громкий,
повторяющийся
звук, исходящий от
станка.
установочные винты или
шпонки шкивов.
Вентилятор двигателя
задевает за кожух.
Поврежден приводной ремень. Замените ремень.
Пильный диск не
перпендикулярен
пазу для углового
Пильный диск деформирован. Замените пильный диск.
Поверхность стола не
параллельна пильному диску.
Подавайте заготовку медленнее.
Проверьте шпонки и установочные
винты. Замените или затяните при
необходимости.
Затяните вентилятор или установите
под кожух прокладку.
Отрегулируйте стол так, чтоб он был
параллелен пильному диску.
29
Page 30
упора либо упор не
перпендикулярен
пильному диску.
Упор не параллелен пильному
диску.
Отрегулируйте упор так, чтоб он был
параллелен пильному диску.
Пильный диск не
доходит до угла 90°.
Не отрегулирован 90°
ограничитель пильного диска.
Таблица 4
Отрегулируйте 90° ограничитель
пильного диска.
30
Page 31
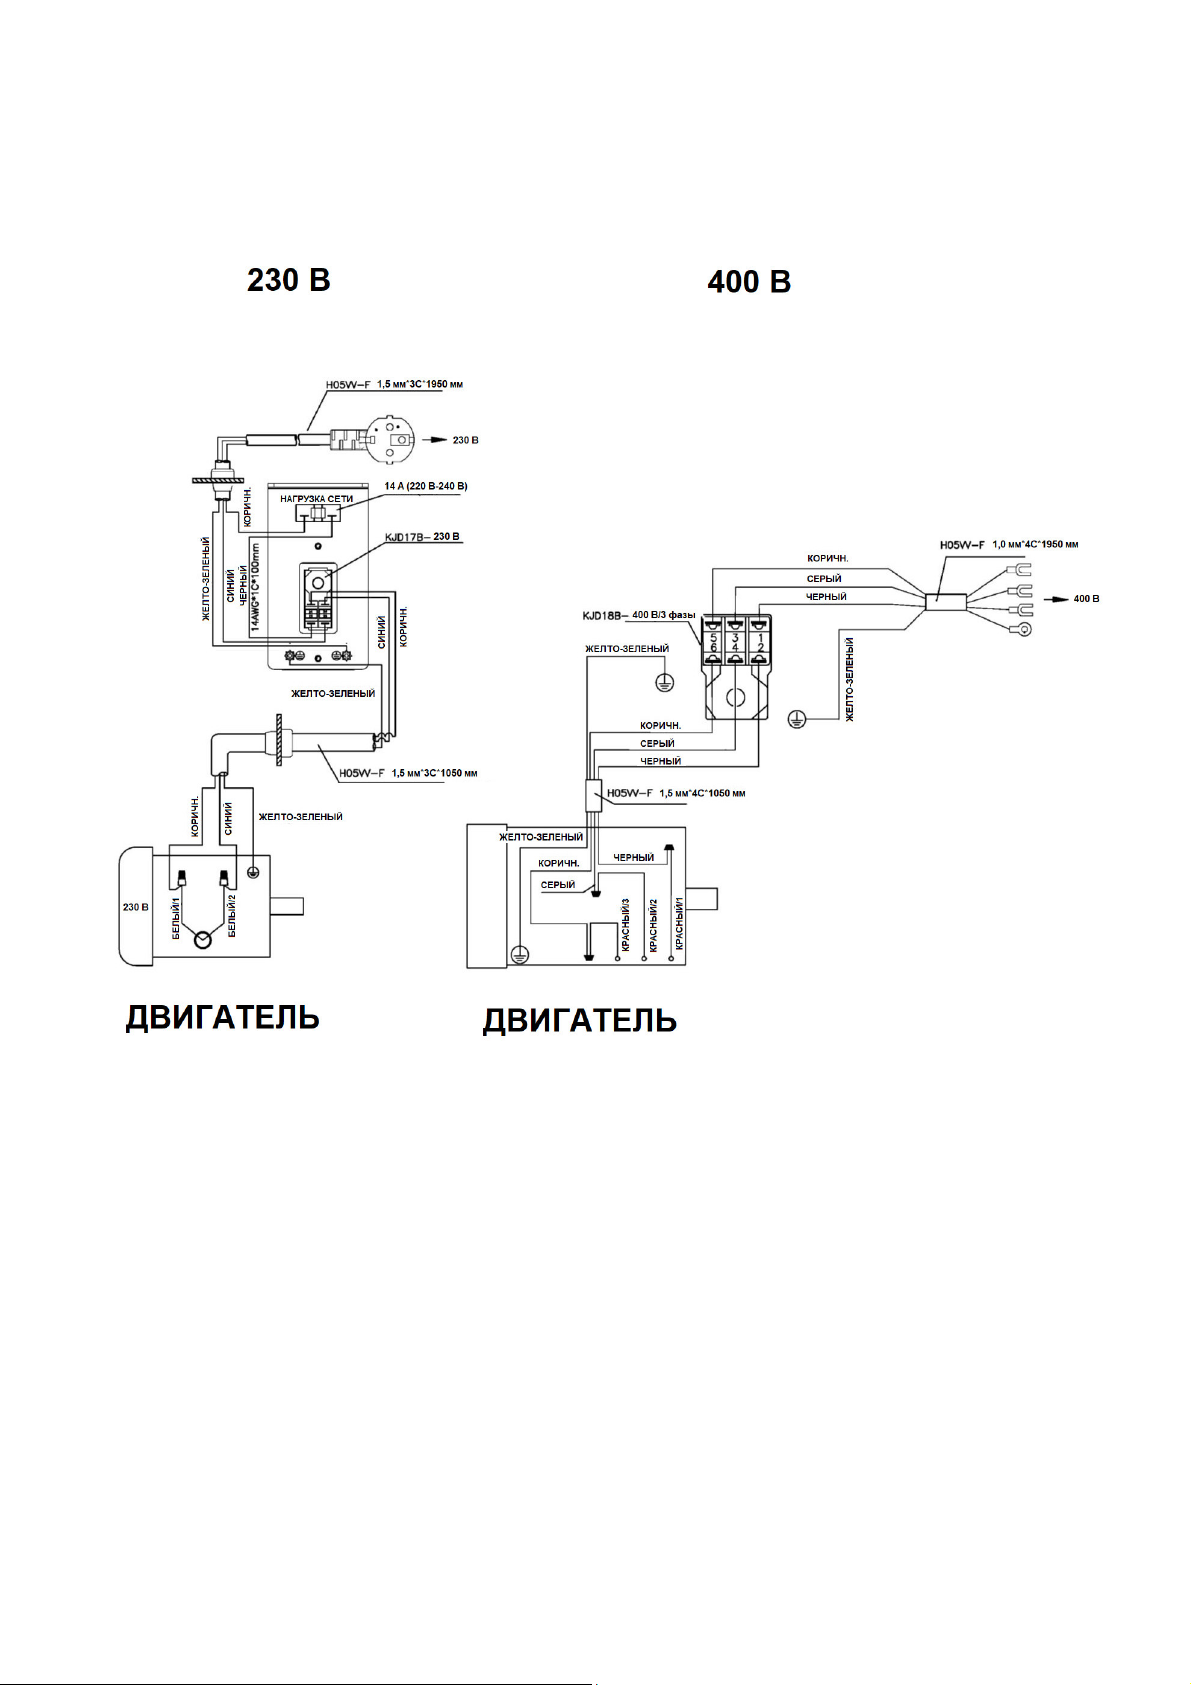
13.0 Электрическая схема для станка JPS-10TSL
31
 Loading...