

Page 1

CUTTING EDGE WELDING
HASZNÁLATI UTASÍTÁS
MOSFET technológiás, mikroprocesszor vezérlésű
egyenáramú elektróda hegesztő inverter
ARC 130
ARC 140
ARC 160
ARC 200
Page 2

FIGYELEM!
A hegesztés és vágás veszélyes üzem, ha nem körültekintően dolgoznak könnyen
balesetet, sérülést okozhat a kezelőnek illetve a környezetében tartózkodóknak. Ezért
a műveleteket csakis a biztonsági intézkedések szigorú betartásával végezzék! Olvassa
el gyelmesen jelen útmutatót a gép beüzemelése és működtetése előtt!
• Hegesztés alatt ne kapcsoljon más üzemmódra, mert
árt a gépnek!
• Használaton kívül csatlakoztassa le a munkakábeleket a gépről.
• A főkapcsoló gomb biztosítja a készülék teljes áramtalanítását.
• A hegesztő tartozékok, kiegészítők sérülésmentesek,
kiváló minőségűek legyenek.
• Csak szakképzett személy használja a készüléket!
ÁRAMÜTÉS: végzetes lehet
• Földeléskábelt – amennyiben szükséges, mert nem
földelt a hálózat - az előírásoknak megfelelően kösse!
• Csupasz kézzel ne érjen semmilyen vezető részhez a
hegesztő körben, mint elektróda vagy vezeték vég! Hegesztéskor a kezelő száraz védőkesztyűt viseljen!
• A hegesztő a munkadarabtól elszigetelten legyen!
Hegesztéskor keletkezett füst és gázok ártalmasak az
egészségre.
Kerülje a füst vagy gázok belégzését!
• Munkaterület legyen jól szellőző!
Az ív fénykibocsátása árt a szemnek és bőrnek.
• Hegesztés alatt viseljen hegesztő pajzsot, védőszemüveget és védőöltözetet a fény és a
hősugárzás ellen!
• A munkaterületen vagy annak közelében tartózkodókat is védeni kell a sugárzásoktól!
TŰZVESZÉLY
• A hegesztési fröccsenés tüzet okozhat, ezért a
gyúlékony anyagot távolítsa el a munkaterületről!
• A tűzoltó készülék jelenléte és a kezelő tűzvédelmi szakképesítése is szükséges a gép használatához!
Zaj: Árthat a hallásnak
Hegesztéskor / vágáskor keletkező zaj árthat a hallásnak, fülvédőt alkalmazzon!
Meghibásodás:
• Tanulmányozza át a kézikönyvet
• Hívja forgalmazóját további tanácsért.
2
Page 3

HU
TARTALOMJEGYZÉK
FŐBB PARAMÉTEREK
5.
BEÜZEMELÉS
6.
MŰKÖDÉS
7.
ÓVINTÉZKEDÉSEK
8.
KARBANTARTÁS
9.
MEGHIBÁSODÁS-ELLENŐRZÉS
9.
ÁRAMKÖR DIAGRAMM
12.
3
Page 4

Bevezetés
Először is köszönjük, hogy hegesztőgépünket választotta és használja.
Hegesztőgépünk fejlett inverter technológiával készült és a nagy frekvenciájú, nagy
teljesítményű MOSFET egyenirányítja az áramot, majd PWM használatával a kimenő
egyenáramot nagy teljesítményű munkavégzésre alkalmassá teszi, nagyban csökkentve a fő transzformátor tömegét és méreteit, 30%-al növelve a hatékonyságot.
Az ívképzés a magas frekvenciájú rezgés elvét alkalmazza.
A gép főbb tulajdonságai, előnyei: stabil működés, határozott ív erő, könnyű súly, hordozható, energiatakarékos és halk működés. A mikroprocesszor vezérlés folyamatosan
segíti a hegesztő ív optimális karakterének megtartásában az ARC FORCE és HOT START
funkciókkal.
Az inverter hegesztőgépek megjelenése forradalmasította a hegesztőipart. Az ARC sorozat jellemzői: tökéletes használhatóság és minden hegesztési szükségletet kielégítő
képesség pl. vezetékeket, hőcserélők, vákuumos tartályokat és nyomás tartó edényeket is hegeszthetünk velük.
Szívesen meghallgatjuk a felhasználók javaslatait, hogy a termékek és szolgáltatások
minőségén javítsunk.
1. A készülékre 1 év teljeskörű garanciát vállalunk.
2. Ez alatt minden szerviz ingyenes, kivéve szándékos rongálásból és a nem rendeltetésszerű használatból adódó meghibásodás.
3. A kezelőnek, felhasználónak nem megengedett, hogy kijavítsa vagy megszerelje a
gépet, alkatrészt cseréljen, különben a gyártó nem vállal felelősséget és a gép elveszíti
a jótállást.
4
Page 5

HU
TÍPUS/ PARAMÉTER ARC 130 ARC 140 ARC 160 ARC 200
Bemeneti feszültség (V/Hz)
220 -240V egyfázisú
váltóáram 50/60Hz
220 -240V egyfázisú
váltóáram 50/60Hz
Névleges áramfelvétel (A) 19 20,6 24,3 32
Névleges munkafeszültség (V) 25,2 25,6 26,4 28
Kimeneti áram (A) 10~130 10~140 10~160 10~200
Arc Force (A) 0~10 0~10 0~10 0~10
Bekapcsolási idő (%) 60 60 60 60
Üresjárat feszültség (V) 9/56 9/56 9/56 9/56
Üresjárati áramfelvétel (W) 40 40 40 40
Hatékonyság (%) 85 85 85 85
Áram tényező 0,93 0,93 0,93 0,93
Szigetelés osztály F F F F
Védelemosztály IP23 IP23 IP23 IP23
Tömeg (kg) 8 8 9 9
Méret (mm) 410x265x300 410x265x300 410x265x300 410x265x300
Fő paraméterek
1-1. paraméterek
5
Page 6

Beüzemelés
2-1. Hálózatra csatlakozás
1. Minden gép saját bemeneti áramvezetékkel rendelkezik. Megfelelő hálózati dugaljon keresztül a földelt hálózatra kell csatlakoztatni!
2. Az áramvezetéket a megfelelő hálózati csatlakozóba kell bedugni!
3. Multiméterrel ellenőrizzük, hogy a feszültség megfelelő sávtartományban van-e.
2-2. Kimeneti vezetékek csatlakozása
1. Mindegyik gép gyári munkakábellel kerül forgalomba, melyeknek két lengő csatlakozója van, amit a panelra csatlakoztathatunk. Ellenőrizzük, hogy jól csatlakozzanak a
kábelek, különben mindkét oldal sérülhet, túlmelegedhet vagy eléghet!
2. Az elektródafogó-vezeték a negatív pólushoz, míg a munkadarab (test) a pozitív
pólushoz kapcsolódik.
Ha nem földelt a hálózat, akkor a gépet a hátulján lévő földelési csatlakozón keresztül
külön földelni kell!
3. Oda kell gyelni az elektróda vezetékre, mivel két módja van az inverteres
hegesztőgép kapcsolására: pozitív és negatív csatlakozás. Pozitív: elektródatartó „-„,
míg a munkadarab a „+”-hoz. Negatív: munkadarab „-„ , míg elektródatartó „+” –hoz
kapcsolt. A gyakorlatnak megfelelő módot válassza, mert hibás kapcsolás instabil ívet,
illetve sok fröccsenést okozhat. Ilyenkor cserélje meg a polaritást, hogy elkerülje a hibás
géphasználatot!
4. Ha a munkadarab túl messze van a géptől (50-100m) és a másodlagos vezeték túl
hosszú, akkor a vezeték keresztmetszetét növelni kell, hogy elkerüljük a feszültségesést.
Földelt hálózat 240V
Kiegészítő földelés
(csak ha nincs földelt hálózat)
Elektróda fogó
Testkábel-csatlakozó
Munkadarab
6
Page 7

HU
2-3. Ellenőrzés
1. Ellenőrizzük hogy a gép megfelelő módon legyen földelve!
2. Ellenőrizzük, hogy minden csatlakozás tökéletes legyen, különösen a gép földelése!
3. Ellenőrizzük, hogy elektródafogó és a testkábel kábelcsatlakozása tökéletes legyen!
4. Ellenőrizzük, hogy kimenetek polaritása megfelelő legyen!
5. Ha áramkör védelmet választ (VRD), a szivárgó áram kevesebb kell legyen 30mA-nél.
6. Hegesztési fröccsenés tüzet okozhat, ezért ellenőrizze, hogy nincs-e gyúlékony anyag
a munkaterületen!
Működés
3-1. Működési útmutató (panel vázlattal)
1. Kapcsolja be a főáram kapcsolót! Az LCD kijelző mutatja a beállított áramértéket és
a ventilátor forogni kezd.
2. Gyakorlati alkalmazásnak megfelelően állítsa a hegesztőáram erősségét és az
íverősség szabájozó gombját (ha van ilyen az Ön készülékén) a hegesztéshez szükséges
értékre.
3. Általában a hegesztési áram erőssége az elektróda átmérőhöz megfelelően az alábbiak szerint alakul. Bizonyosodjon meg arról, hogy ezzel az áramerősség tartalékkal az
Ön készüléke rendelkezik, más esetben ne is próbálja a munkát elvégezni!
ø 2,5: 70-100A ø 3,2:110-160A
ø 4,0: 170-220A ø 5,0: 230-280A
ARC130/140/160/200
ÁRAMMÉRŐ
VRD KAPCSOLÓ
(csökkentett feszültség)
ARAMSZABÁLYOZÓ
NEGATÍV CSATLAKOZÓ
ALJZAT
HŐVÉDELEM
FŐKAPCSOLÓ
ÍV ERŐSSÉG
SZABÁLYOZÓ
POZITÍV CSATLAKOZÓ
ALJZAT
7
Page 8

4. Az Arc Force gomb a kezdeti hegesztési ív erősség beállítását szolgálja. Kis áram
érték tartományban párosul az áramgombbal; ezért előnyös lehet beállítani az ívindító
áramot, mert nem szabályozható kellőképpen csak a hegesztő áram gombbal.
3-2. Megengedett Bekapcsolási Idő (BI)
Szigorúan csakis a megengedett bekapcsolási időt alkalmazhatja (lásd műszaki paraméterek). Ha túl megy ezen időn a gép váratlanul leállhat. Ez a belső túlterhelés következtében lehetséges, mert a gép túlmelegszik. Ilyenkor nem szükséges a gépet kikapcsolni, hagyni kell a ventilátort működni a hőmérséklet csökkentése végett. Általában
5-10 percen belül a gép újra működőképes.
Figyelem!
4-1. Munkakörnyezet
A munkaterület száraz környezetben, 80% alatti nedvesség tartalmú legyen; a
hőmérséklet -10°C és + 40°C között és kerüljük a közvetlen napsütésben vagy esőben,
vagy poros, esetleg korróziós gáz környezetben a munkavégzést.
4-2. Biztonsági intézkedések
1. Jó szellőzés
Gépünk kis térfogatú, zárt szerkezetű és igen nagy teljesítményű, így a természetes
légáramlás nem elegendő; ezért van benne egy speciális hűtőventilátor. Figyeljen oda,
hogy a gép szellőző nyílásai ne legyenek elzárva, vagy letakarva, valamint hogy legalább 0,3m távolságra van faltól és egyéb tárgytól, biztosítva a megfelelő működéshez
a szellőzést.
2. Ne terhelje túl a gépet
Tilos túlterhelni a gépet, különben munka közben hirtelen leállhat, a belső részek túlmelegedése következtében. Ilyen nem szabad a gépet kikapcsolni, hagyja a ventilátort
működni a hőmérséklet csökkentésének érdekében. Ha a hőmérséklet a megfelelő
tartományba kerül, a munka újrakezdődik.
3. Ne adjon a gépre túlfeszültséget!
A gép feszültség tartománya a „ Fő paraméterek” táblázatban található; ha megfelelő,
a belső feszültség magától kompenzál és garantálja, hogy a hegesztőáram nem lépi
túl a megengedett értéket. Figyeljen oda, hogy ne lépjen fel túlfeszültség, mert a gép
meghibásodhat! Ennek érdekében kerülje a bizonytalan, ingadozó teljesítményű generátorról történő üzemeltetést!
Minden gép földeléses csatlakozóval rendelkezik.
A gépen található egy földelési csatlakozópont is, amihez 10mm-es földvezetéket csatlakoztasson, ha nem tudja a készüléket megbízható, földelt hálózathoz csatlakoztatni. A
gépet földelve elkerüli a statikus elektromosság vagy szivárgás okozta meghibásodást,
áramütést.
Ne érjen munkaközben a kimenetekhez, mert áramütést szenvedhet.
8
Page 9

Hibaelhárítás
Kezelőnek megfelelő hegesztési ismerettel, végzettséggel kell rendelkeznie, a biztonság érdekében, erről megfelelő végzettséggel, kell bírnia. Ha bármilyen kérdése lenne
a beüzemelés előtt, keresse fel a forgalmazót.
1. ARC 130/ 140/ 160/ 200
Karbantartás
1. Rendszeresen tisztítsa ki a gépet portól tiszta, száraz sűrített levegővel; ha a
munkakörülmények sűrű füstöt és szennyezést tartalmaznak, a gépet havonta egyszer
kötelező így karban tartani!
2. A portalanításhoz használt sűrített levegő nyomása ne legyen túl magas, hogy elkerüljük a gép kisebb belső elektromos alkatrészeinek sérülését.
3. Ellenőrizze, hogy a gép kimeneti áramcsatlakozásai jó szorosan kapcsoltak, különben
oxidálódnak; ha így történik csiszoló papírral tisztítsa meg, majd csatlakoztassa újra.
4. Ha fröccsenő víz, pára kerülne a gépbe, időben szárítsa ki, mérje meg a szigetelést
is). Csak akkor folytassuk a hegesztést, ha nincs semmilyen rendellenesség.
5. Ha hosszú ideig nem használjuk a gépet, eredeti csomagolásban, száraz helyen
tároljuk.
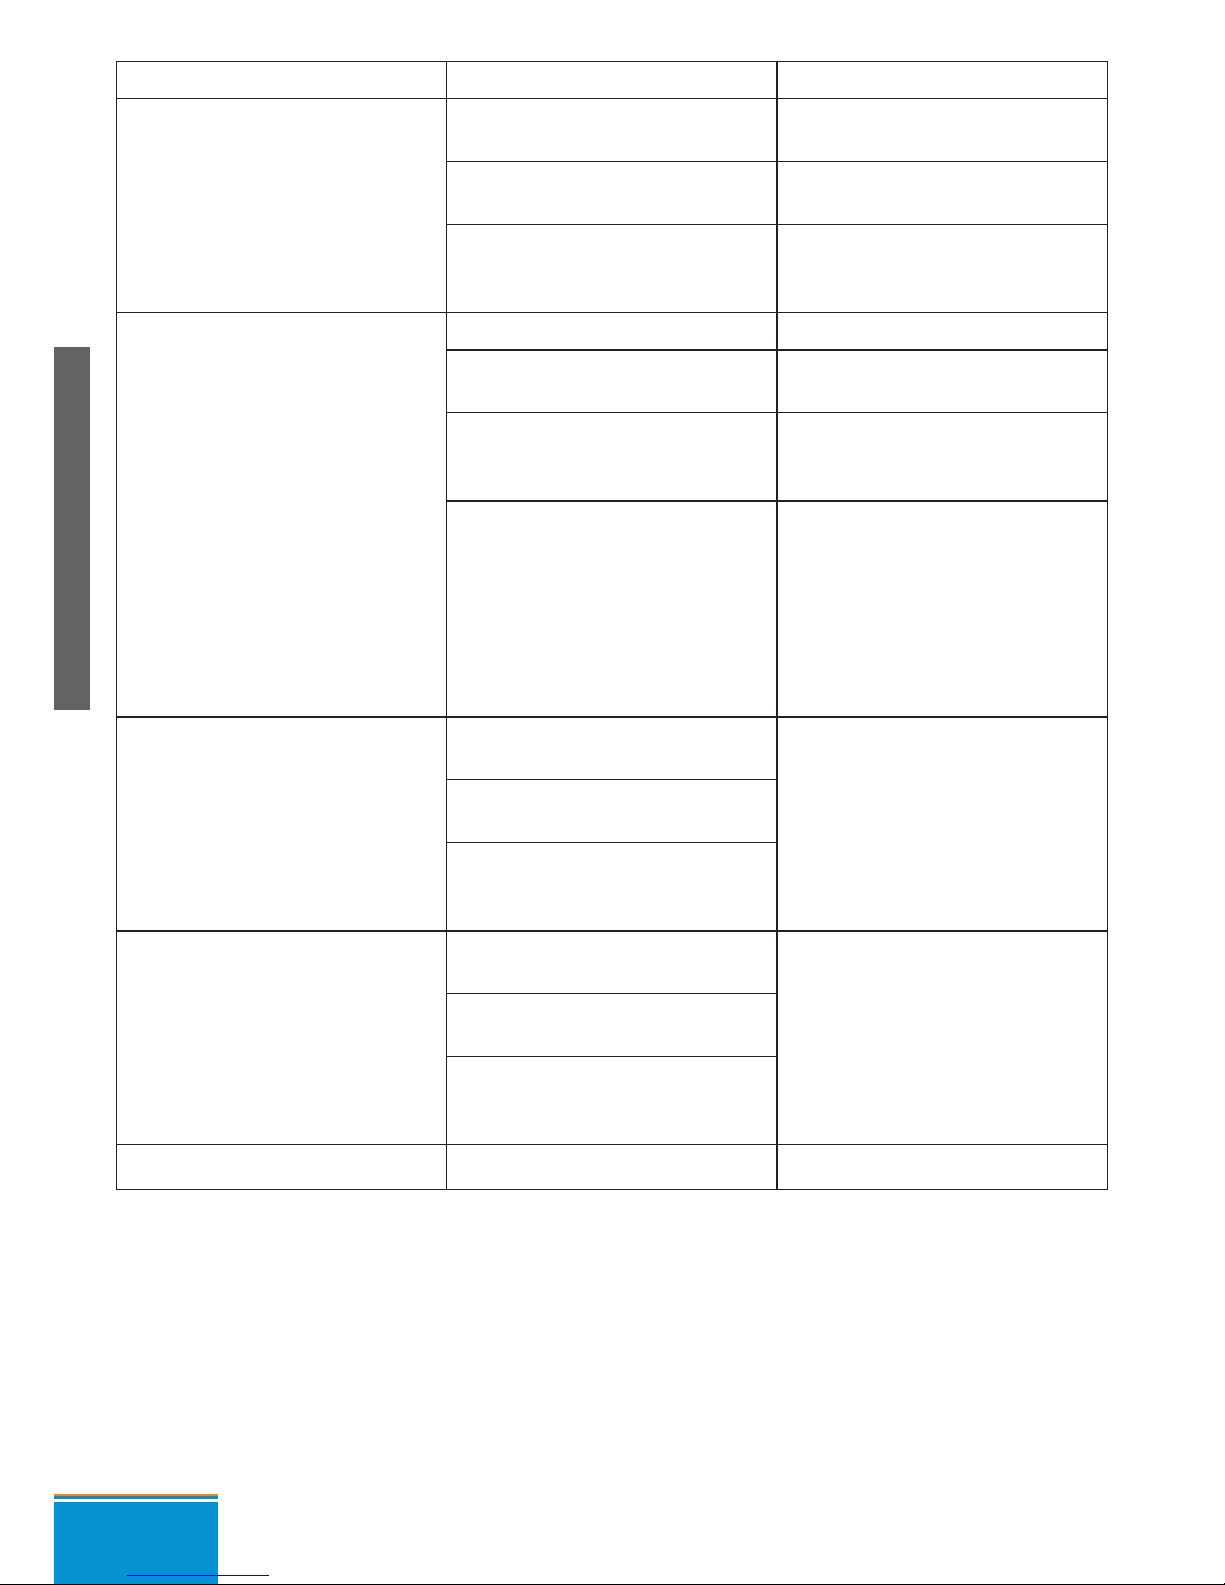
MEGHIBÁSODÁS LEHETSÉGES OKOK MEGOLDÁS
1. Gép működik. Ellenőrző
lámpa nem világít, nincs kimeneti feszültség és ventilátor
nem működik.
1. Bemeneti feszültség nem
normális
1. Ellenőrizze a 220V-os feszült-
séget
2. Megszakadt az áramellátás
vagy csatlakozás sérült
2. Ellenőrizze a csatlakozást.
3. Gép meghibásodott 3. Helyettesítse a hibás részt.
2. Gép működik, ellenőrző
lámpa világít, nincs kime-
neti áram, a ventilátor nem
működik vagy rövid működés
után leáll.
1. Csatlakozások meglazultak
ezért nem jut áram a géphez.
1. Ellenőrizze a csatlakozásokat.
2. Bemeneti feszültség túl magas, így a gép védekezése
bekapcsol.
2. Bemeneti feszültség túl magas vagy túl alacsony.
3. Bemeneti kábel túl vékony
vagy hosszú, védekezés beka-
pcsol.
3. Válasszon vastagabb bemeneti vezetékeket.
4. Primer áramkör 24/30A
reléje rosszul zár, megnő a
mágneses ellenállás vagy
hőre érzékeny ellenállás.
4. Ellenőrizze és cserélje le.
5. Táblán a másodlagos áramforrás (24VDC) sérült.
5. Javítsa ki és cserélje le.
6. Folyamatos működés miatt kapcsoló ellenállás túlfor-
rósodik, és gép leállásához
vezet.
6. 3 percre állítsa le a munkát.
HU
9
Page 10
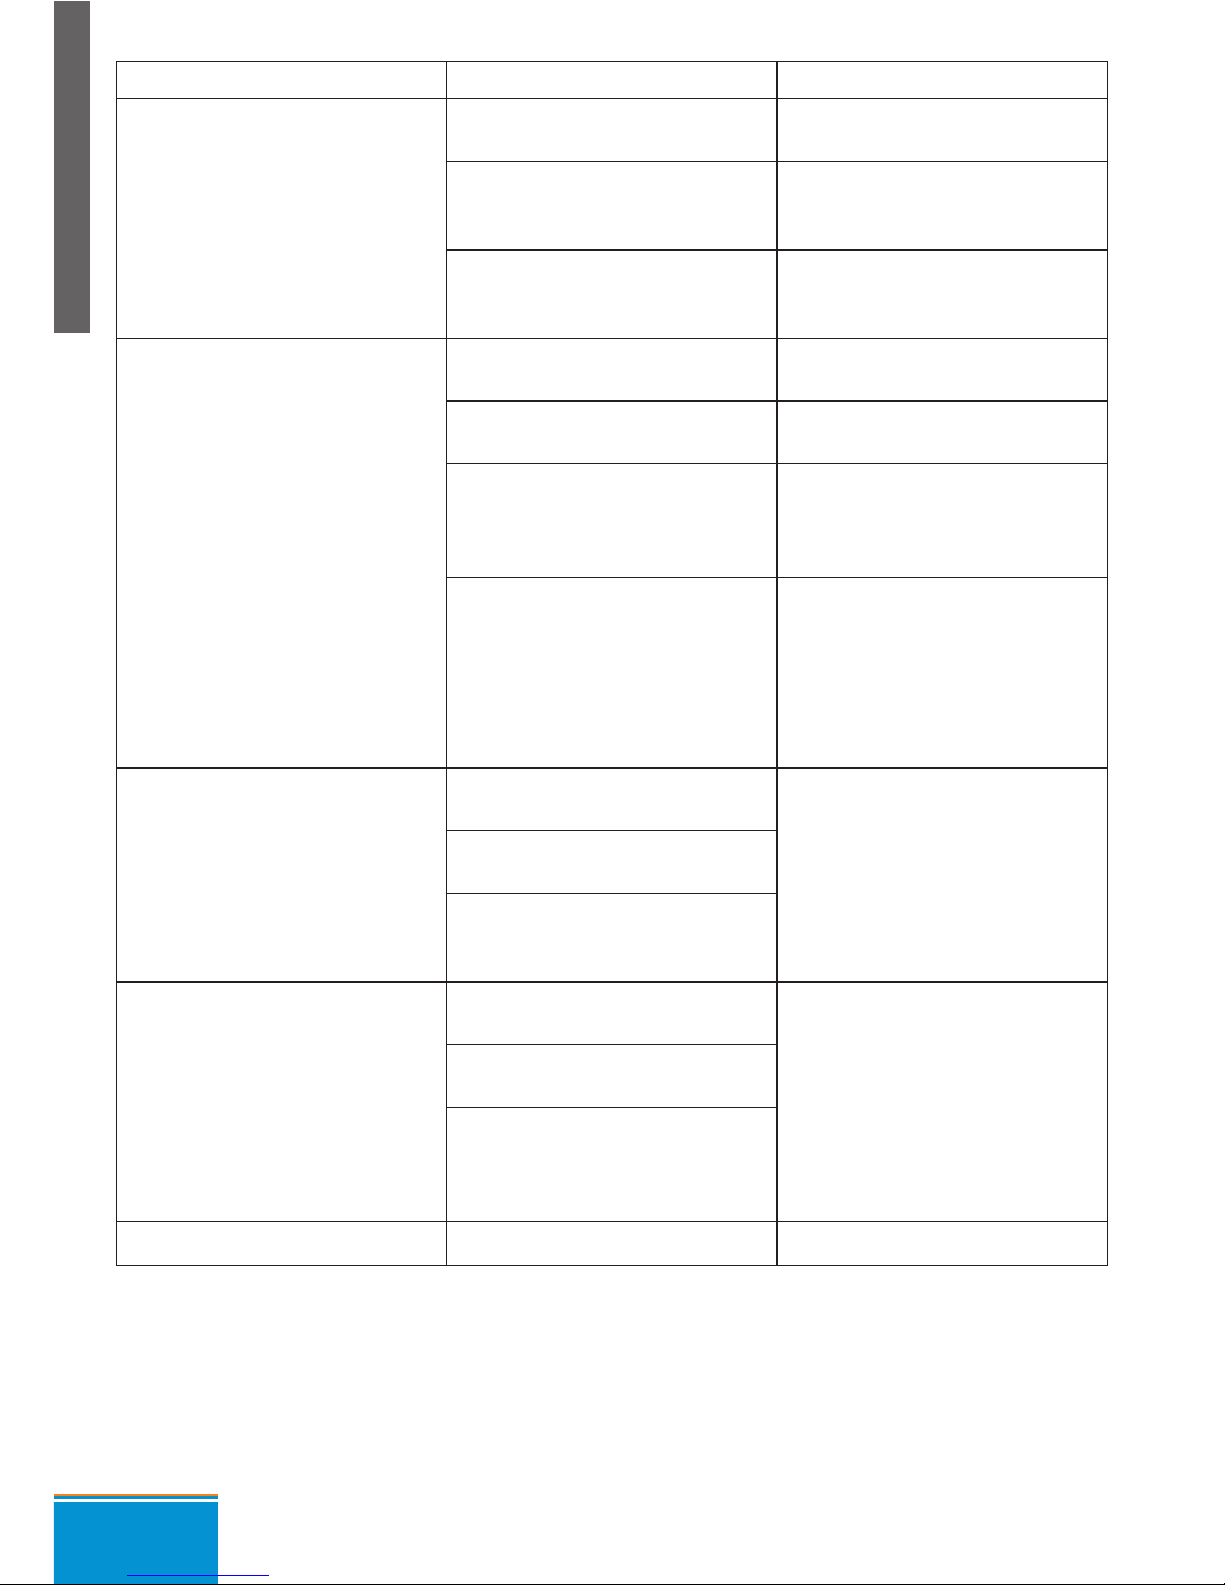
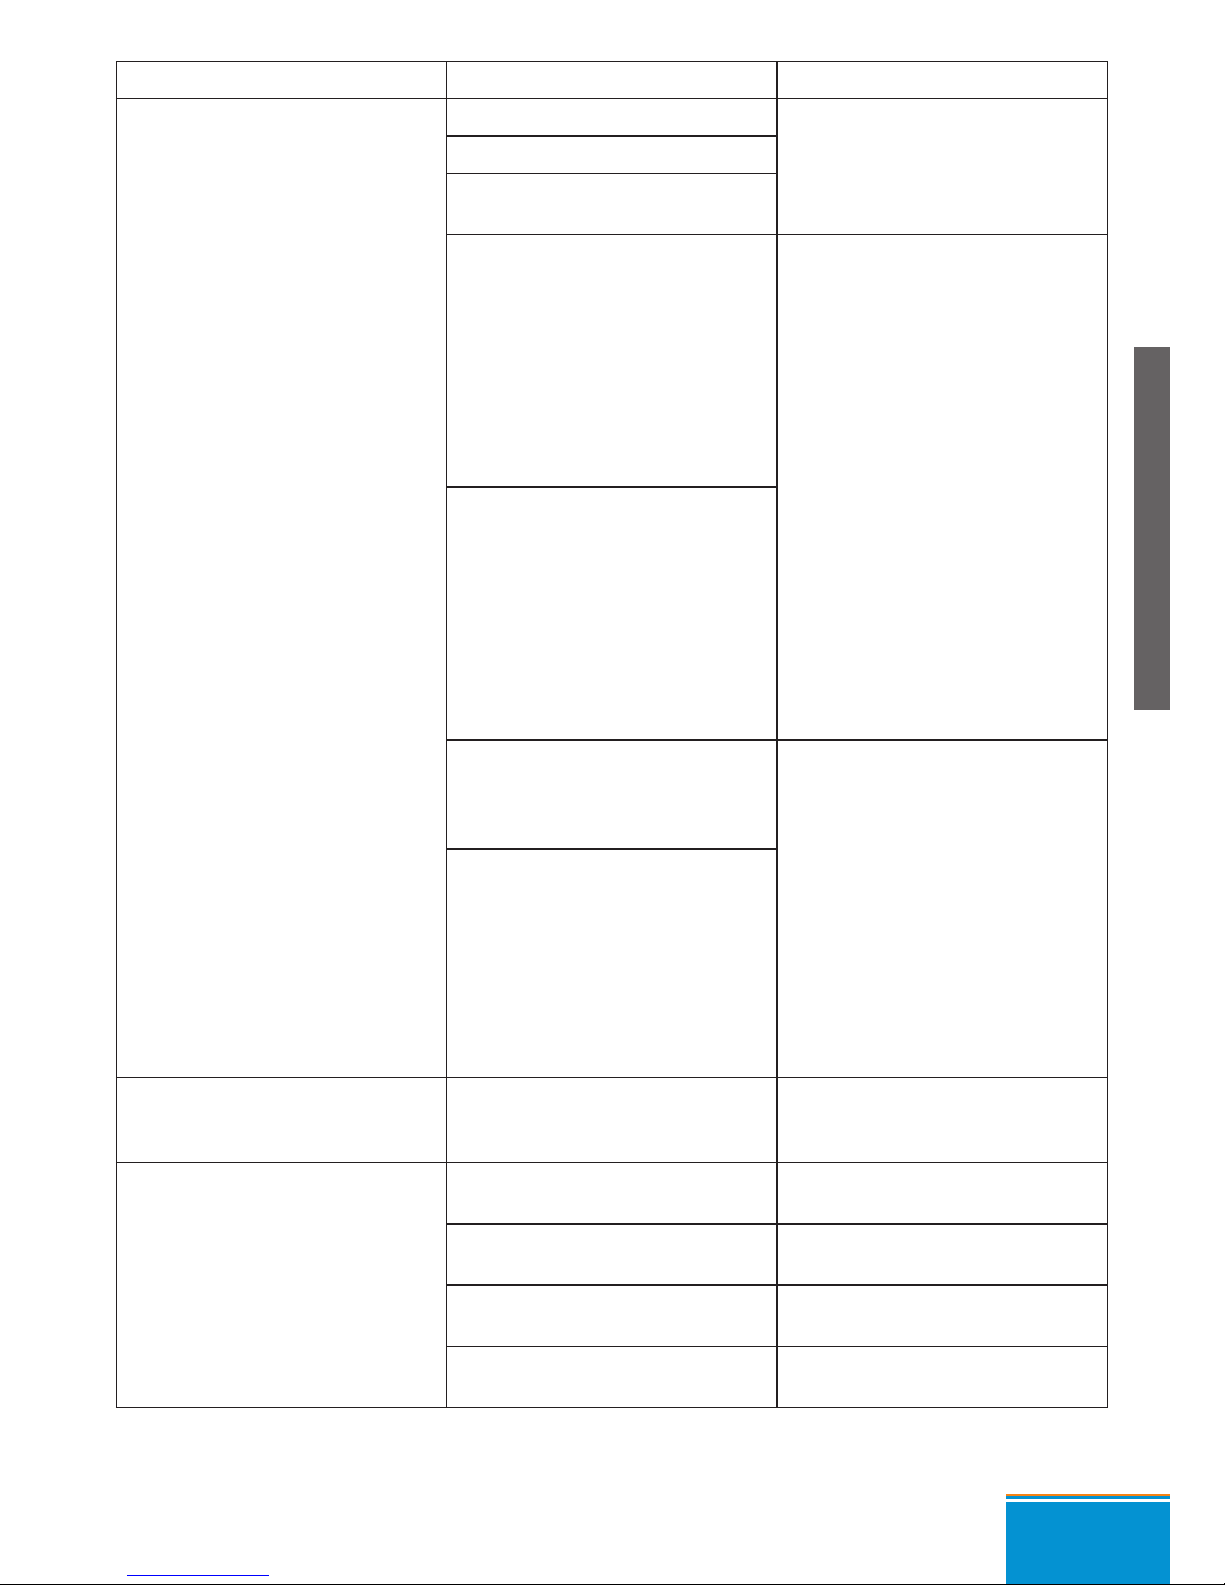
MEGHIBÁSODÁS LEHETSÉGES OKOK MEGOLDÁS
3. Gép működik, piros lámpa
nem világít, nincs kimeneti
feszültség, ventilátor működik.
1. Ellenőrizze az összes belső
csatlakozást,
1. Ellenőrizze a csatlakozásokat.
2. Ellenőrizze a kontroll modult,
a vezetőáramkört és vezető
modult.
2. Ellenőrizze és cserélje le.
3. Ellenőrizze MOSFET, transzformátorokat, egyenirányítást
és csatlakozásokat.
3. Ellenőrizze és cserélje le.
4. Gép működik, ventilátor
forog, ellenőrző lámpa világít,
nincs kimeneti feszültség.
1. Bekapcsolt a túlmelegedés
védelem
1. 5 percre hagyja abba a
munkát
2. Bekapcsolt a túlfeszültség
védelem
2. Gépet 5 percre kapcsolja
ki, majd indítsa újra.
3. Gép egyes részei meghibásodtak.
3. Mérje meg egyenként az
egyenirányító csöveket és
cserélje ki a meghibásodottat
ugyanolyan típusúra.
4. Húzza ki a ventilátor melletti táblából csatlakozót. Gép
leállítása után VH-07-et indítsa újra, piros lámpa világít.
Győződjön meg róla hogy
MOSFET sérült mialatt ellenőrzi
vezető modul részeit is.
Forduljon szakszervizhez.
1. LED monitor nem jelez. Gép
működik, de nincs semmilyen
reakció
1. Ellenőrizze a külső áramforrást
Ellenőrzés
2. Ellenőrizze a hálózati 380V
AC feszültséget.
3. Ellenőrizze 24VDC és másodlagos feszültségforrást, valamint a 24VDC transzformátort.
2. LED normálisan jelez, ventilátor működik, piros lámpa
nem világít, nincs kimeneti
feszültség
1. Ellenőrizze a csatlakozásokat.
Ellenőrzés
2. Ellenőrizze a kontroll és
vezető modult.
3. Ellenőrizze a MOSFET,
főtranszformátort, egyenirányító csöveket és csatlakozásokat.
10
Page 11
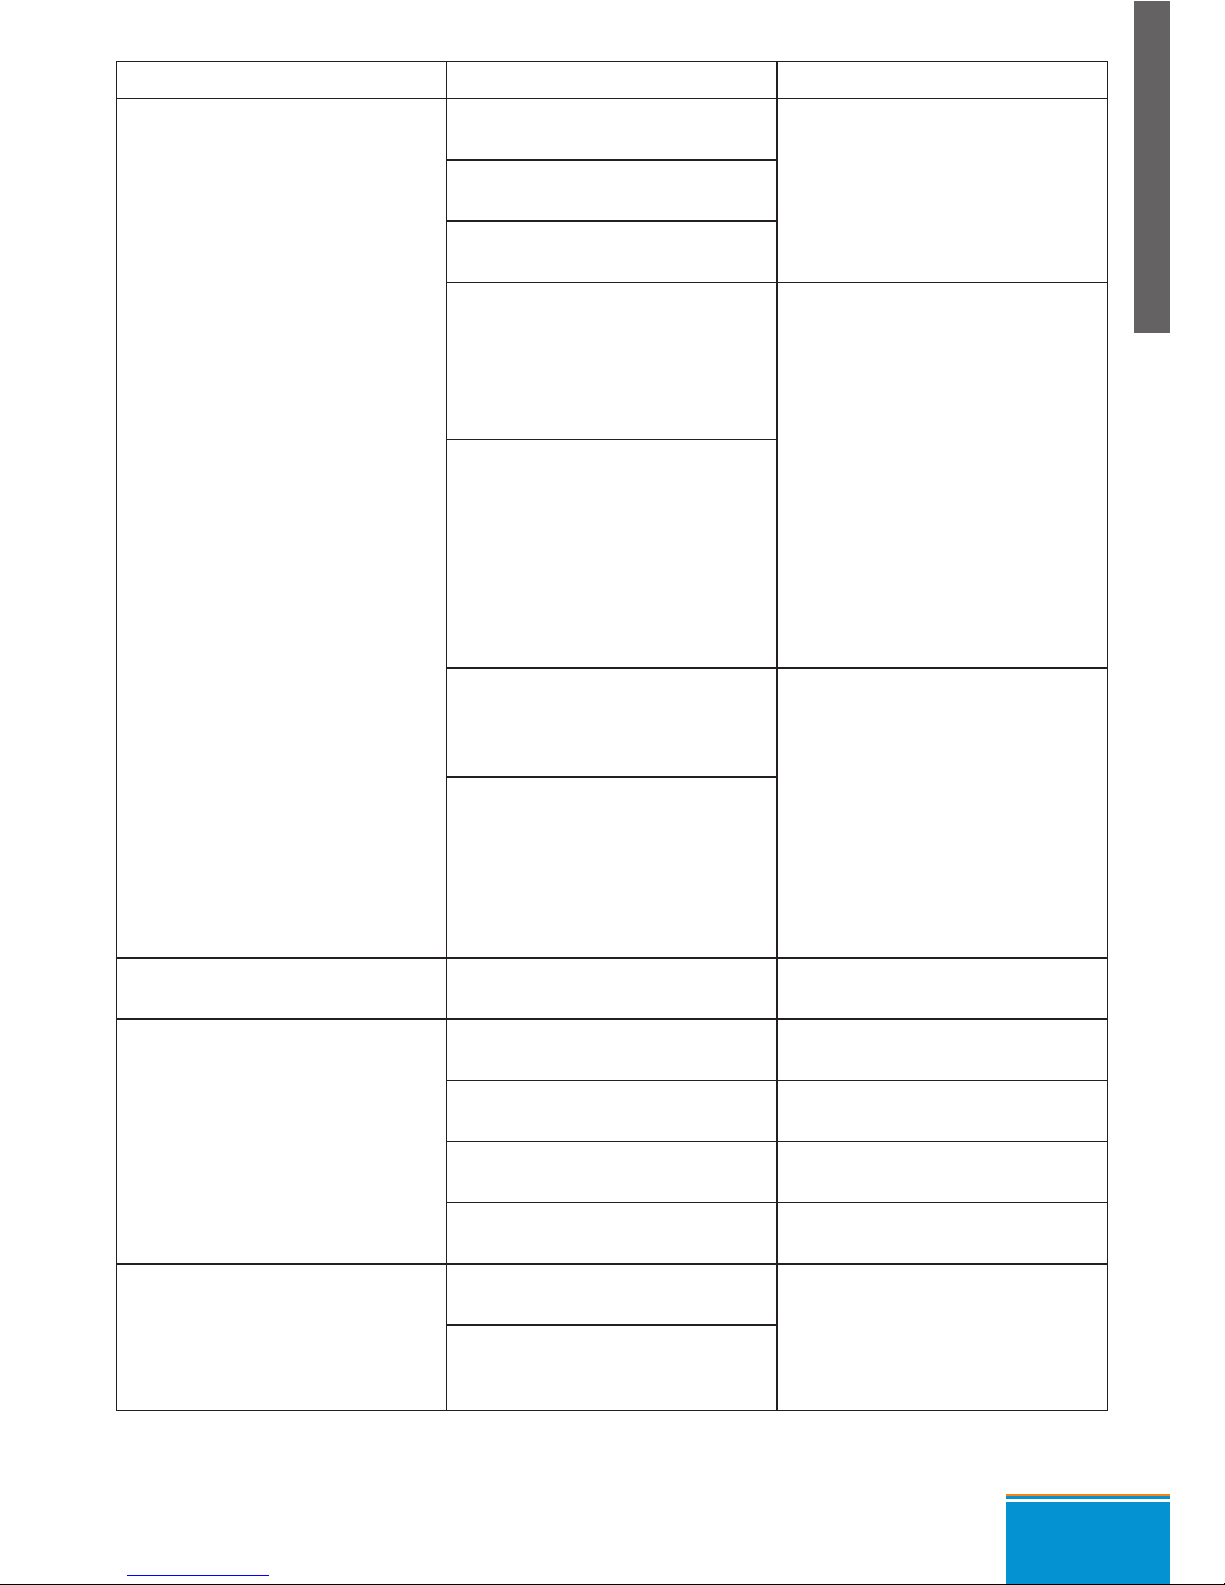
MEGHIBÁSODÁS LEHETSÉGES OKOK MEGOLDÁS
3. LED normálisan jelez, ventilátor működik, gép működik,
piros lámpa világít.
1. Túlfeszültség védelem
bekapcsolt
1. 5 percre állítsa le a munkát.
2. Túlmelegedés védelem
bekapcsolt.
3. Egyenirányító áramkör és ívvezetés meghibásodott.
a. Piros lámpa világít, hiba az
egyenirányítóban. Indítsa el a
gépet, nyomja be a kézi gombot, piros lámpa nem világít
vagy világít, bizonyosodjon
meg, hogy a gép elromlott.
2. 5 percre kapcsolja ki a gépet, majd indítsa újra.
b. Kapcsolja ki a gépet, húzza
ki a csatlakozókat a középső
transzformátorban (ventilátor VH-07 mellett). Indítsa el
a gépet, nyomja be a kézi
kapcsolót, piros lámpa világít,
egyedi MOSFET sérült. Közben
ellenőrizze a vezető modul részeit.
c. Elektromos híddal mérjük
meg, hogy főtranszformátor
nem hibás, ha túl alacsony ér-
téket kap, helyettesítse.
3. Egyesével ellenőrizze az
egyenirányító csöveket és
cserélje a hibásat megfelelő
típusúval.
d. Ellenőrizze egyenként, a
hibás egyenirányító csövet
cserélje ki. Visszacsatoló áramkör nyitott, főáramkör veszít
kapcsolatot. Gép működik,
nyomja be a kézi gombot, piros lámpa világít
4. Sok a hegesztési fröccsenés
Kimeneti elektróda csatla-
kozás hibás.
Cserélje ki a külső vezetékeket.
5. Hegesztőáram ingadozik
1. Betáp ellenállás meghibásodott.
1. Csere
2.Távirányított állásban van a
készülék.
2. „OFF” (Ki) helyzetbe állítjuk.
3. Kimeneti vezetékek túl
hosszúak vagy vékonyak
3. Kimeneti vezeték vastagabb kell.
4. Szűrő kapacitás elektromosságot veszít vagy sérült.
4. Ellenőrizze és cserélje ki.
5. Gép működik, nyomja be
a kézi gombot, piros lámpa
világít
1. Visszacsatoló fordított
áramkör nyitott áramkör
Ellenőrzés
2.Primer áramkör a transzformátor körben hibás vagy
meglazult.
HU
11
Page 12
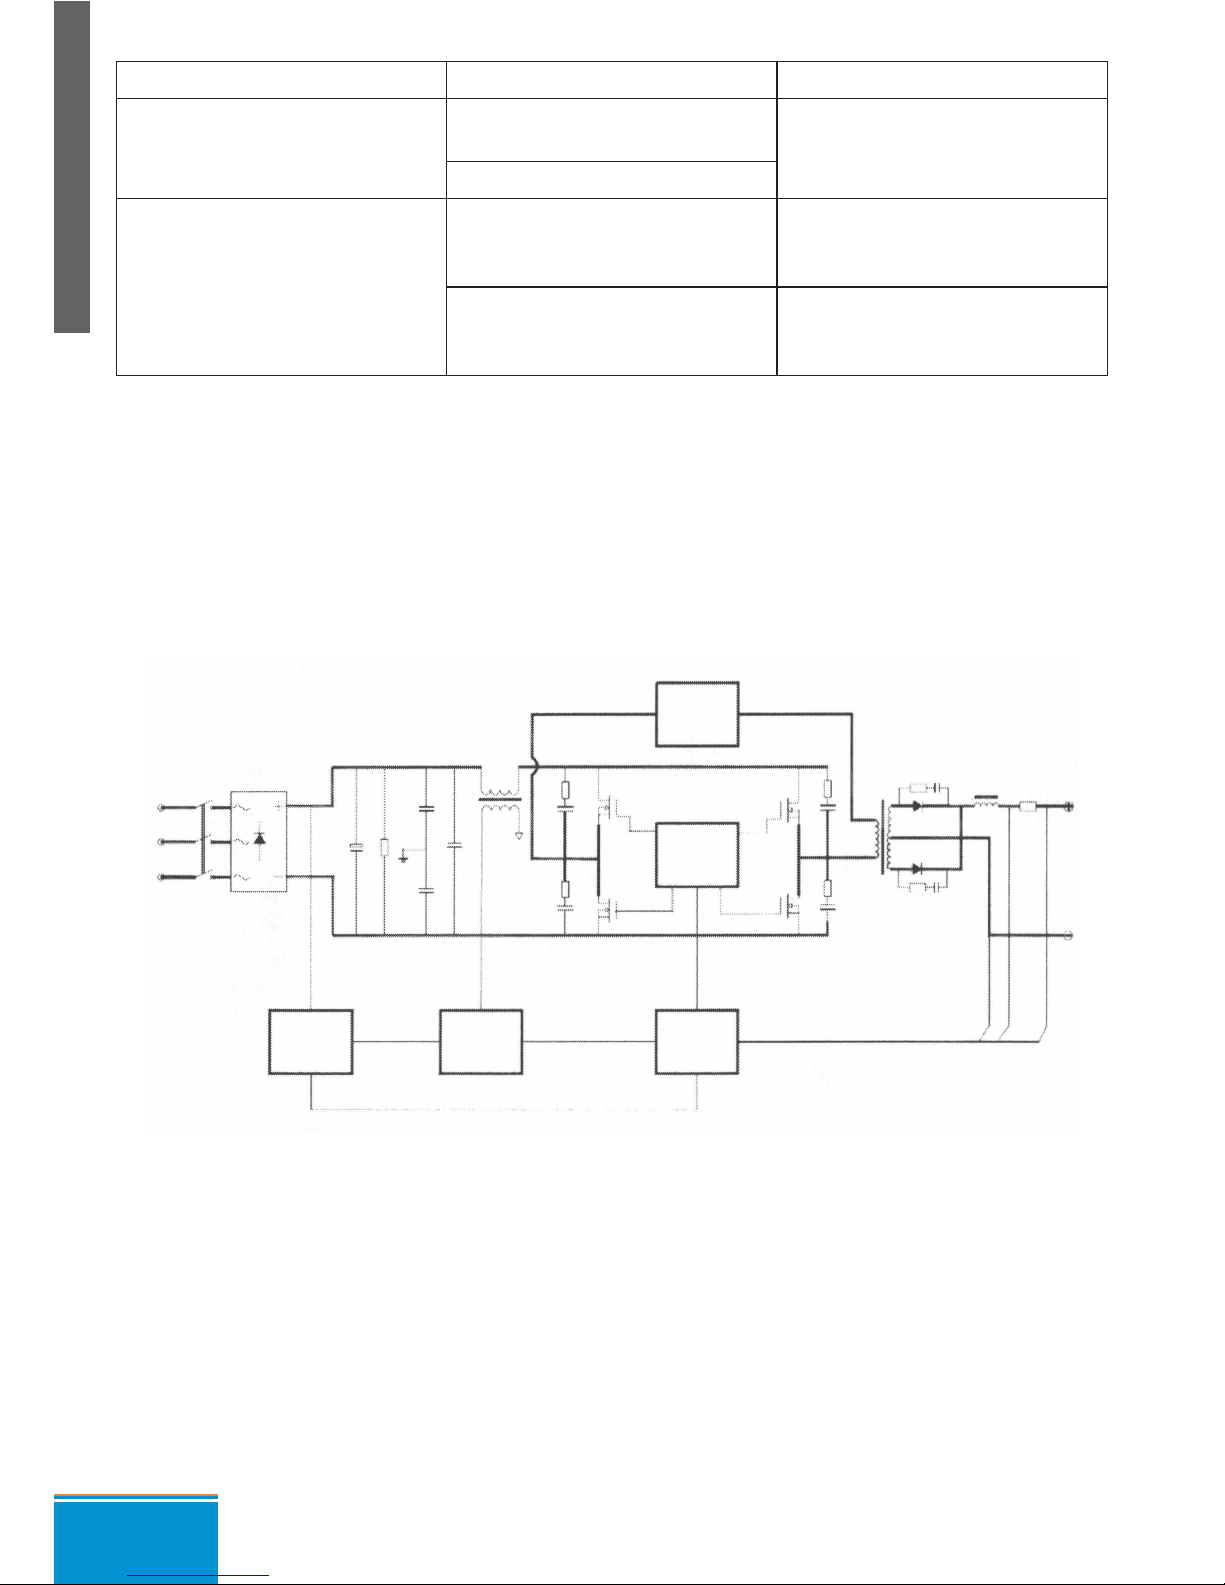
MEGHIBÁSODÁS LEHETSÉGES OKOK MEGOLDÁS
6.Gép működik, de akadozik
a működés.
1. Alsótábla kapcsolóvezetéke rövidre zárt.
Ellenőrzés
2. Egyenirányító híd zárlatos.
7.Hegesztéskor az ív, változó
erősségű.
1. Ellenőrizze a
hegesztőpisztolyt és földelés
vezetékeket.
1. Ellenőrzés
2. Változtassa meg a földelés
vezeték pozícióját és hegeszszen.
2.Ellenőrizze és szabályozza a
szükséges részeket.
Áramkör diagram
Főkapcsoló
Bemeneti áram Védő áramkör Vezérlő modul
Teljesítmény modul
Csillapító modul
12
Page 13
CUTTING EDGE WELDING
EN
USER’S MANUAL
Microprocessor controlled
MMA inverter welding machine
ARC 130
ARC 140
ARC 160
ARC 200
13
Page 14
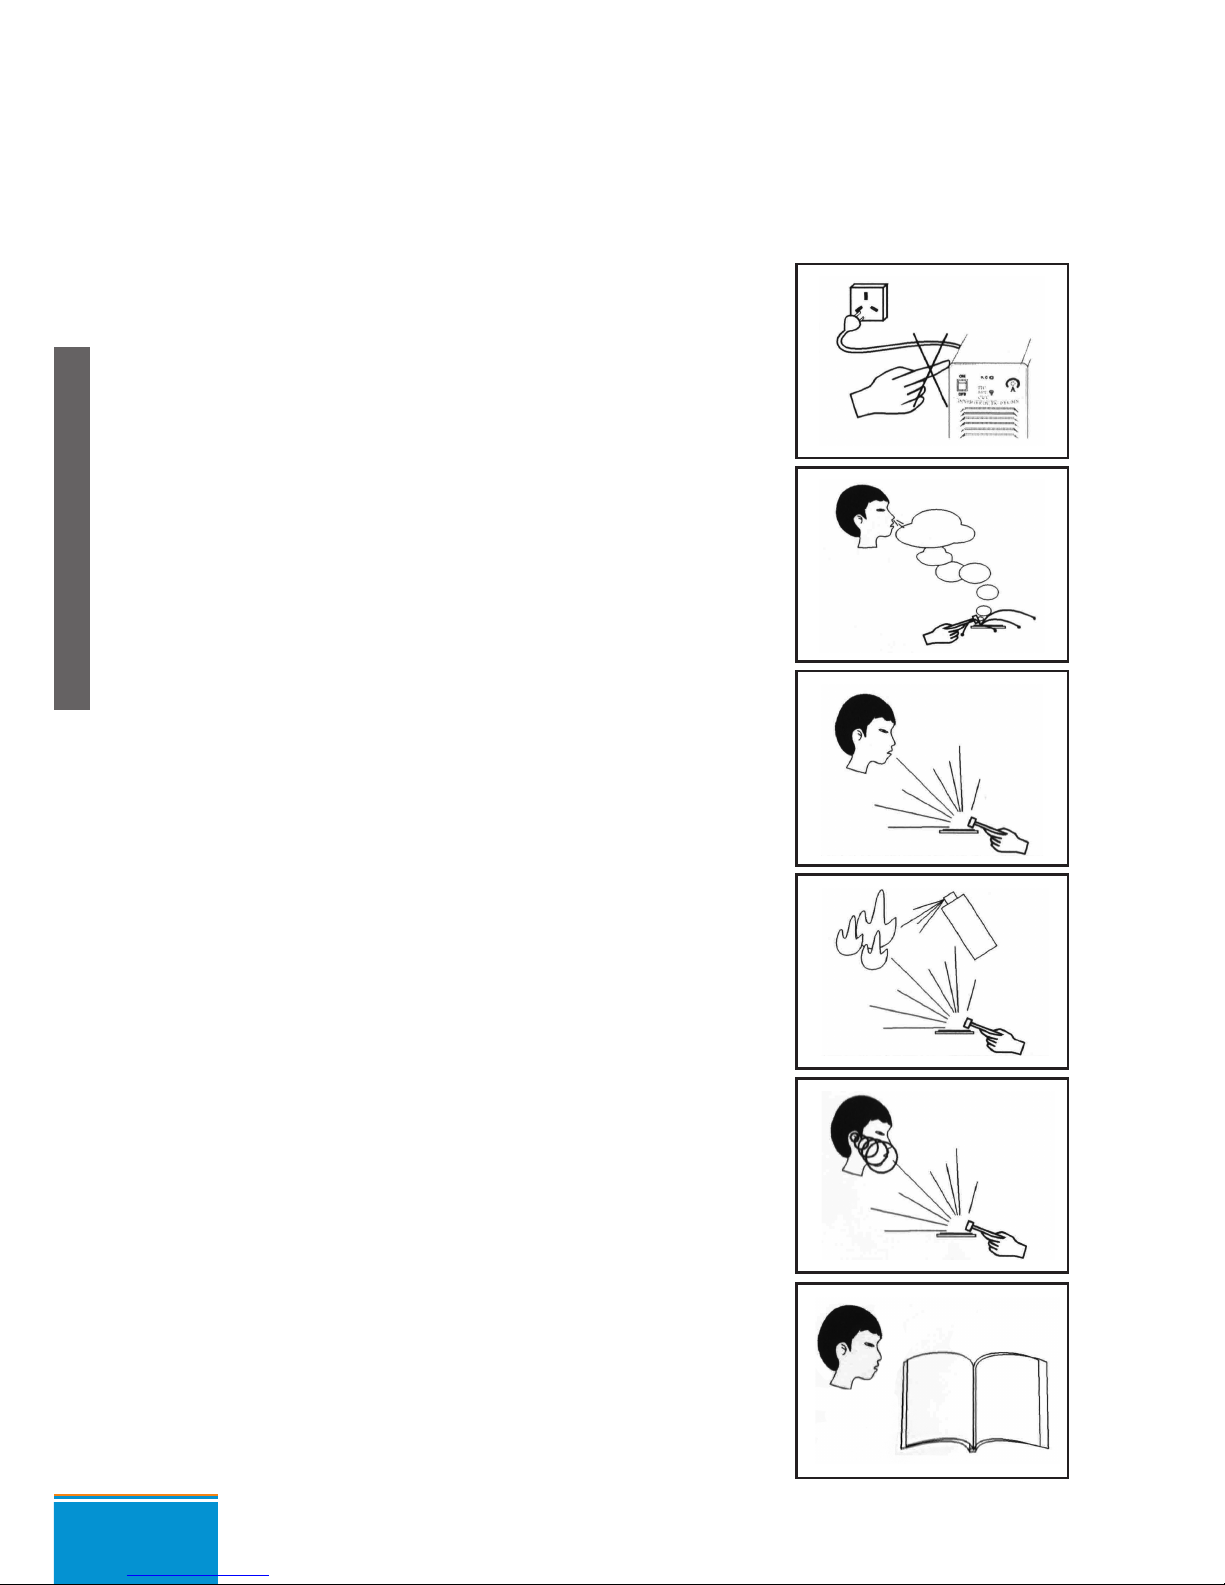
WARNING!
Welding and cutting is dangerous to the operator, people in or near the working area,
and the surrounding, if the equipment is not correctly operated. Therefore, the performance of welding/cutting must only be under the strict and comprehensive observance of all relevant safety regulations. Please read and understand this instruction
manual carefully before the installation and operation.
• The switching of function modes is possibly damaging to
the equipment, while the welding operation is performed.
• Do disconnect the electrode-holder cable with the
equipment, after the performance of welding.
• A safety switch is necessary to prevent the equipment
from electric-leakage.
• Welding tools should be of high quality.
• Operators should be qualied.
ELECTRIC SHOCK: It may be fatal
• Connect the earth cable according to standard regulation.
• Avoid all contact with live components of the welding
circuit, electrodes and wires with bare hands. It is necessary for the operator to wear dry welding gloves while
he performs the welding task.
• The operator should keep the working piece insulating from himself/herself.
Smoke and Gas generated while welding or cutting:
harmful to people’s health.
• Avoid of breathing the smoke and gas of welding or
cutting.
• Keep the working area in good ventilation
Arc light-emission: harmful to people’s eyes and skin
• Wear the welding helmet, anti-radiation glass and
work clothes while the welding operation is performed.
• Measures also should be taken to protect people in or
near the working area.
FIRE HAZARD
• The welding splash may cause fire, thus remove flammable material away from the working place.
• Have a re extinguisher nearby, and have a ted re
person ready to use it.
Noise: Possibly harmful to peoples’ hearing.
• Surface noise is generated while welding/cutting, the
hearing aids is necessary in some cases.
Machine Fault:
• Consult this instruction manual.
• Contact your local dealer or supplier for further advice.
14
Page 15
EN
INDEX
AN INTRODUCTION TO DC WELDERS
16.
INSTALLATION
18.
OPERATION
19.
CAUTIONS
20.
MAINTENANCE
21.
BREAKDOWN-CHECKING
21.
CIRCUIT DIAGRAM
24.
15
Page 16
Introduction
First of all, thank you for using our welders!
Our welders are made with advanced inverter technology. The inverter power supply is to rst rectier the working frequency to 50/60HZ DC, and then inverter it to high
frequency with high power factor IGBT (as high as 15KHZ), and rectier again, and
then use PWM to output DC power of high power factor, thus greatly reducing the
weight and volume of the mains transformer and the efciency is raised by 30%.The
arc-leading system employs the principle of HF vibration. The main features are: stable,
rm, portable, energy-saving and noiseless. The coming out of the inverter welders is
considered as a revolution in the welding industry.
The features of MMA serial is: perfect functions and satisfying all kinds of welding need,
esp. places requiring welding of high quality, e.g. pipes, boiler, vacuum compressing
Container, etc.
Welcome friends of all works to use our products and give us your suggestion, we’ll
contribute all to making our products and service better.
1. Maintenance for main engine is one year, excluding other spare parts.
2. During the maintenance period, all maintenance is fór free except intentional damage.
3. Customers are not allowed to unfold and ret or change the parts, or the consequent trouble is on you, and our company bears no duty over it.
16
Page 17
PARAMETER ARC 130 ARC 140 ARC 160 ARC 200
Input power voltage (V/Hz) Single phase AC220-240V 50/60Hz
Rated input current (A) 19 20,6 24,3 32
Rated output voltage (V) 25,2 25,6 26,4 28
Output current adjustment (A) 10~130 10~140 10~160 10~200
Arc force adjustment range (A) 0~10 0~10 0~10 0~10
Duty cycle (%) 40 60 60 40
No-load voltage (V) 9/56 9/56 9/56 9/56
No-load consumption (W) 40 40 40 40
Efciency (%) 85 85 85 85
Power factor 0,93 0,93 0,93 0,93
Insulation class F F F F
Protection class IP23 IP23 IP23 IP23
Weight (kg) 8 8 9 9
Size(mm) 410x265x300 410x265x300 410x265x300 410x265x300
The main parameter
1-1. parameter
EN
17
Page 18
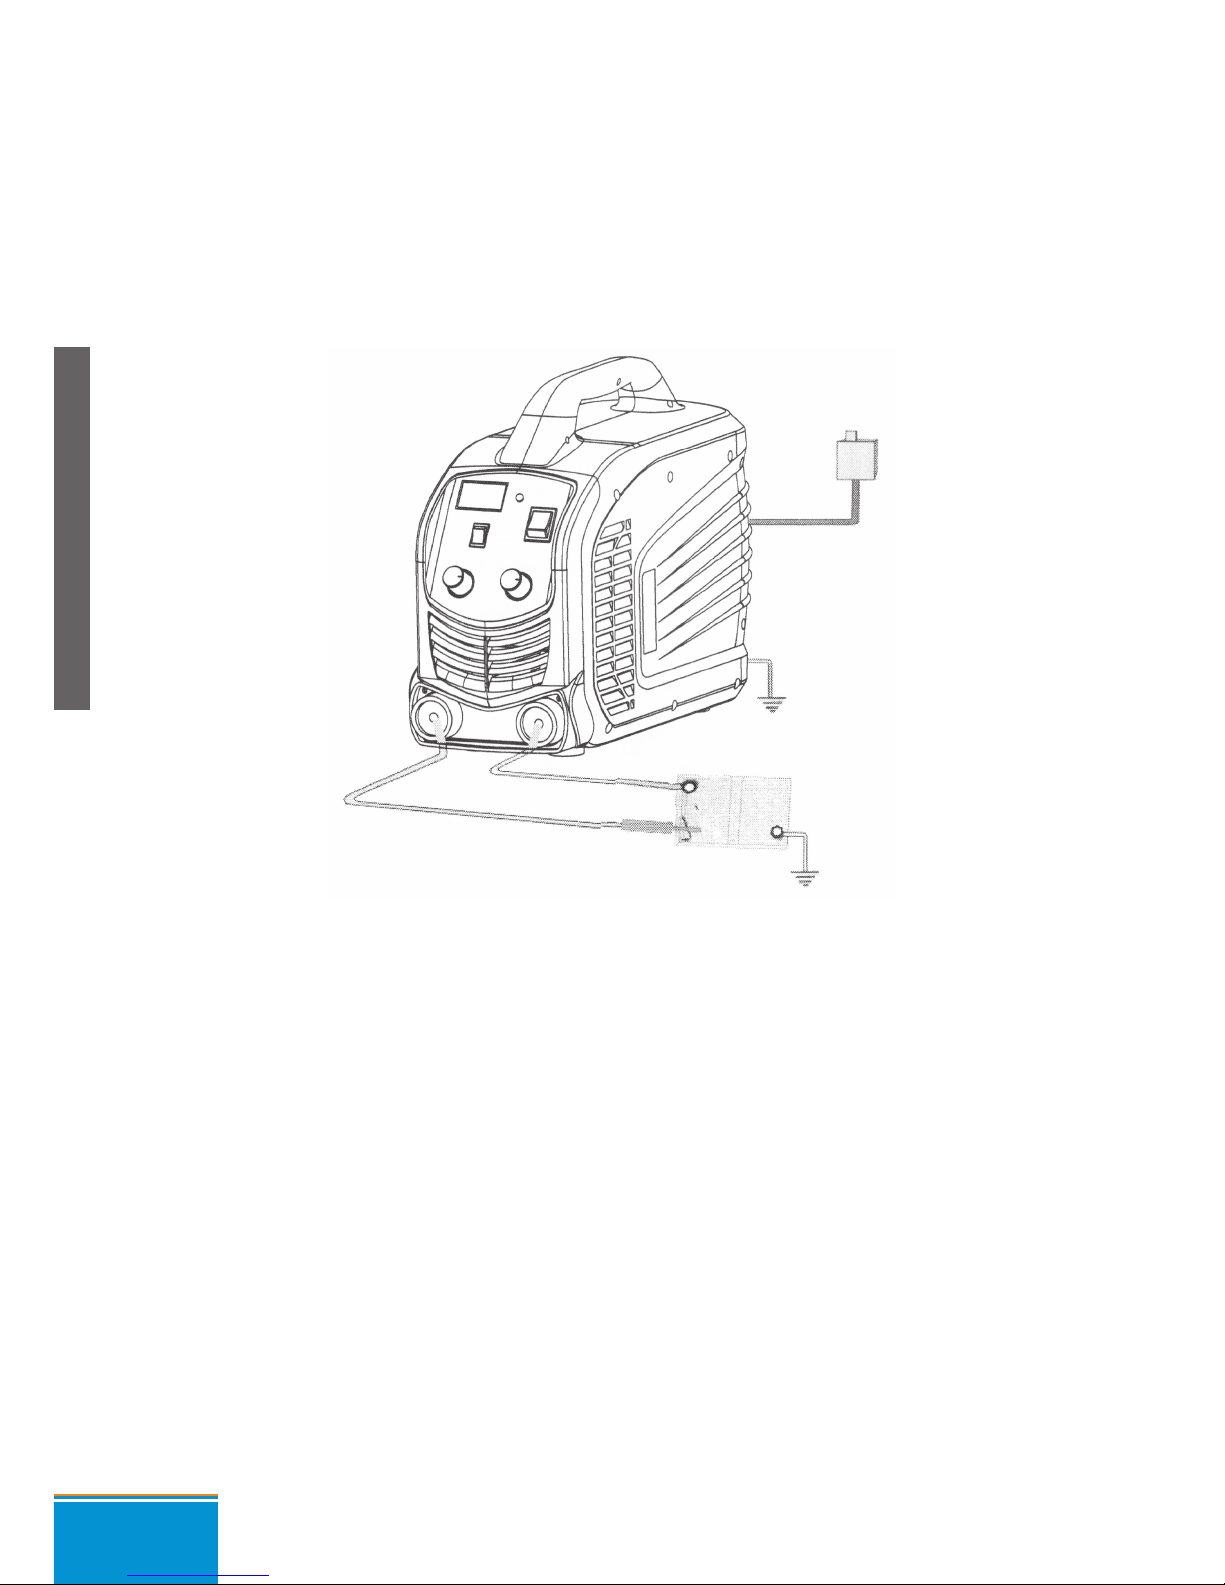
Installation
2-1. Connection of the power wires
1. Each machine is equipped with primary powerwire, according tothe input voltage,
please connect the primary wire to the suitable voltage class.
2. The primary wire should be connected to the corresponding socket to avoid oxidization.
3. Use multimeter to see whetherthe voltage value varies in the given range.
2-2. Connection of output wires
1. Each welder has two air sockets, connect the plug to the socket on the panel board,
and tighten it and make sure that it’s well-connected, or it may cause the damage of
both the plug and socket.
2. The electrode holder wire is connected to the negative terminal, while the work
piece is connected to the positive terminal; connect one terminal of the earth clamp
to the red air plug, and tighten it with hexagon spanner to make the secondary wire
well connected to the air plug, or the air plug may get burned.
3. Pay attention to the electrode of the wire. Generally, there are two ways of the DC
welder connection: positive connection and negative connection. Positive: electrode
holder to ,while work piece to “ + ” ; Negative: work piece to, while electrode holder
to “+” ; Choose the way according to the practical requirements, and wrong choose
may cause unstable arc and big splash, etc. Under this circumstance, renew the air
plug rapidly in order to change the poles.
4. If the work piece is too far away from the machine (50-100m), and the secondary
wire is too long, the section of the cable should be bigger to reduce the lower of the
cable voltage.
Input cable
Earth
Electrode holder
Earth clamp
Work piece
18
Page 19
2-3. Checking
1. Whether the machine is connected to standard to earth.
2. Whether all the connections are well-connected. (esp. that between the earth
clamp and the work piece)
3. Whether the output of the electrode holder and earth cable is short-circuited.
4. Whether the pole of the output is correct.
5. If you choose the circuit protector, the leaking electricity should be less than 30mA.
6. The welding splash may cause re, so make sure there is no ammable materials
nearby.
Operation
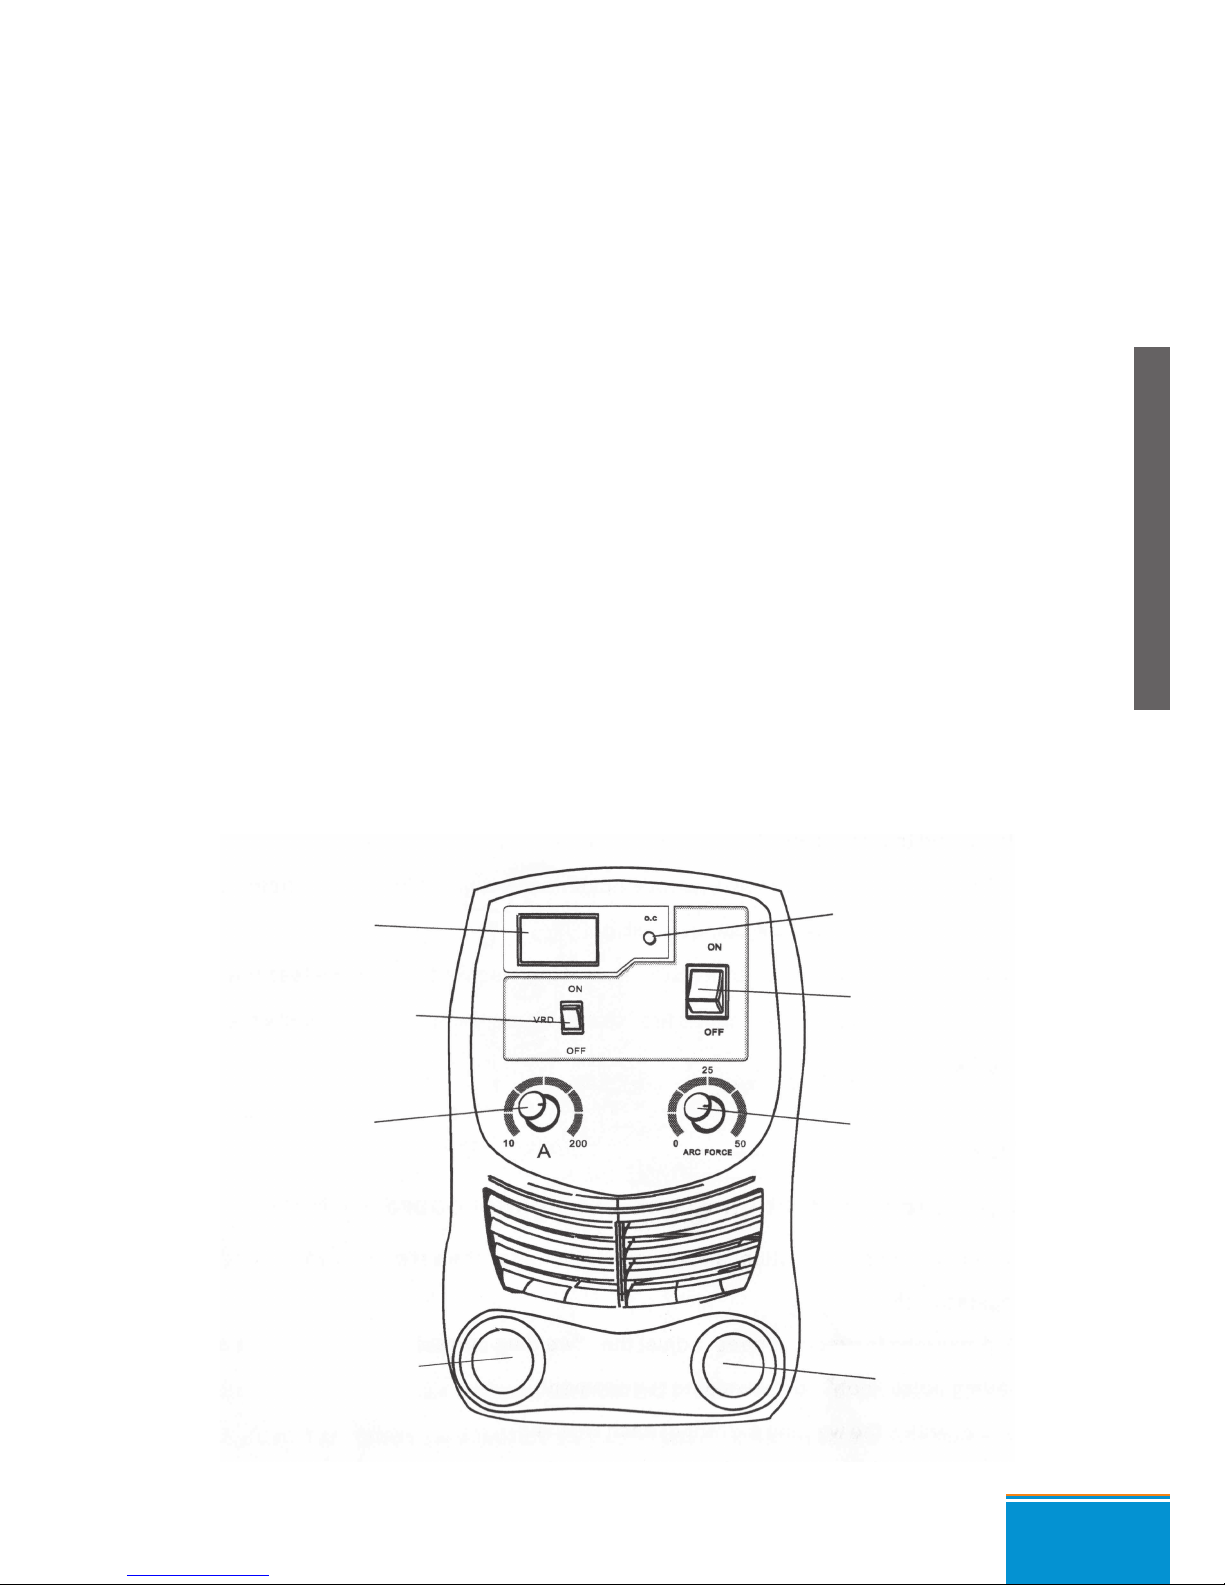
3-1. Operation instructions (enclosed panel board sketch)
1. Turn on the power switch, and the meter indicates the set current value, and the fan
begins to spin.
2. According to practical need, adjust the “welding current knob” and “thearc- leading pulse knob” to the welding requirement.
3. Generally, the welding current of each wire is :
ø 2,5: 70-100A ø 3,2:110-160A
ø 4,0: 170-220A ø 5,0: 230-280A
CURRENT METER
VRD SWITCH
ARC FORCE
NEGATIVE OUTPUT
PROTECTING
INDICATOR
POWER SWITCH
CURRENT
ADJUSTMENT
POSITIVE OUTPUT
EN
19
Page 20
4. “arc-leading pulse knob” is to adjust the welding function, esp. match “current knob”
in little current range, can take convenience to adjust the current of arc-starting, and
is out of control of the “welding current knob”.
3-2. Allowed duty cycle
Strictly work in conformity with the required duty cycle. (see the technical parameter) if
work under over duty cycle, the machine may suddenly stop working. That’s the inner
thermal parts work because of over-loading. Under this circumstance.
Cautions!
4-1. Working environment
Under comparative dry environment, the moisture 80%; the environment temperature
should be between -1OC and +40C; avoid working in the sun or rain; avoid working in
the environment where there is much dúst or corrosive gas.
4-2. Safety tips
1. Good Ventilation
This machine is little in volume , tight in structure, and big in current output, so the natural air circulation can not satisfy its need, and we add special fans in it for cooling.
Re: Cautions: make sure the two terminals and shutter of the cutter are not blocked
and covered, and the machine should be placed 0.3m away from the surroundings;
please always im prove the Ventilation, because it’s very important for the normál
working of the welding machine.
2. No over-load working
Over-loading is forbidden or the cutter may stop suddenly during the cutting course.
That’s, the inner thermal parts works under over-load condition. Under this circumstance, no need to cut off the power switch, leave the fan whirl to speed up the temperature lowering. If the temperature drops to the given range, the work will recover.
3. No over-voltage
The power voltage range of the machine see the “Main parameter” table, under this
circumstance, the inner voltage will complement all by itself, and guarantee the welding current not surpass the allowed value. Please be more careful if the parts are damaged because of over-voltage.
4. Each machine has a screw for earth connecting, the mark is earth signal, please
choose a 10mm cable to connect the case of the machine to earth to avoid breakdown caused by static electricity or electricity-leaking.
Do not touch the output terminal when working, or it may cause electric shock.
20
Page 21
Breakdown checking
The operators are supposed to have enough knowledge of electric-gas and common
sense of safety, and concerning certicates are needed. We suggest you contact us
before operation and meanwhile get permission.
1. ARC 130/ 140/ 160/ 200
Maintenance
1. CIear the dust at regular intervals with clean and dry compressed air; if the working
condition have heavy smoke and pollution , the welding machine should be cleaned
once a month.
2. The compressed air should be reduced to the required pressure lest the little parts in
the welding machine be damaged.
3. Check whether the inner gas-electricity connection is well (esp. the plugs), and tighten
the loose connection; if there is oxidization, remove it with sand paper and then reconnect.
4. To avoid water and rain, if there is, dry it in time, and checkthe insulation with megameter (including that between the connection and that between the case and the
connection). Only when there is no abnormal phenomena can the welding continue.
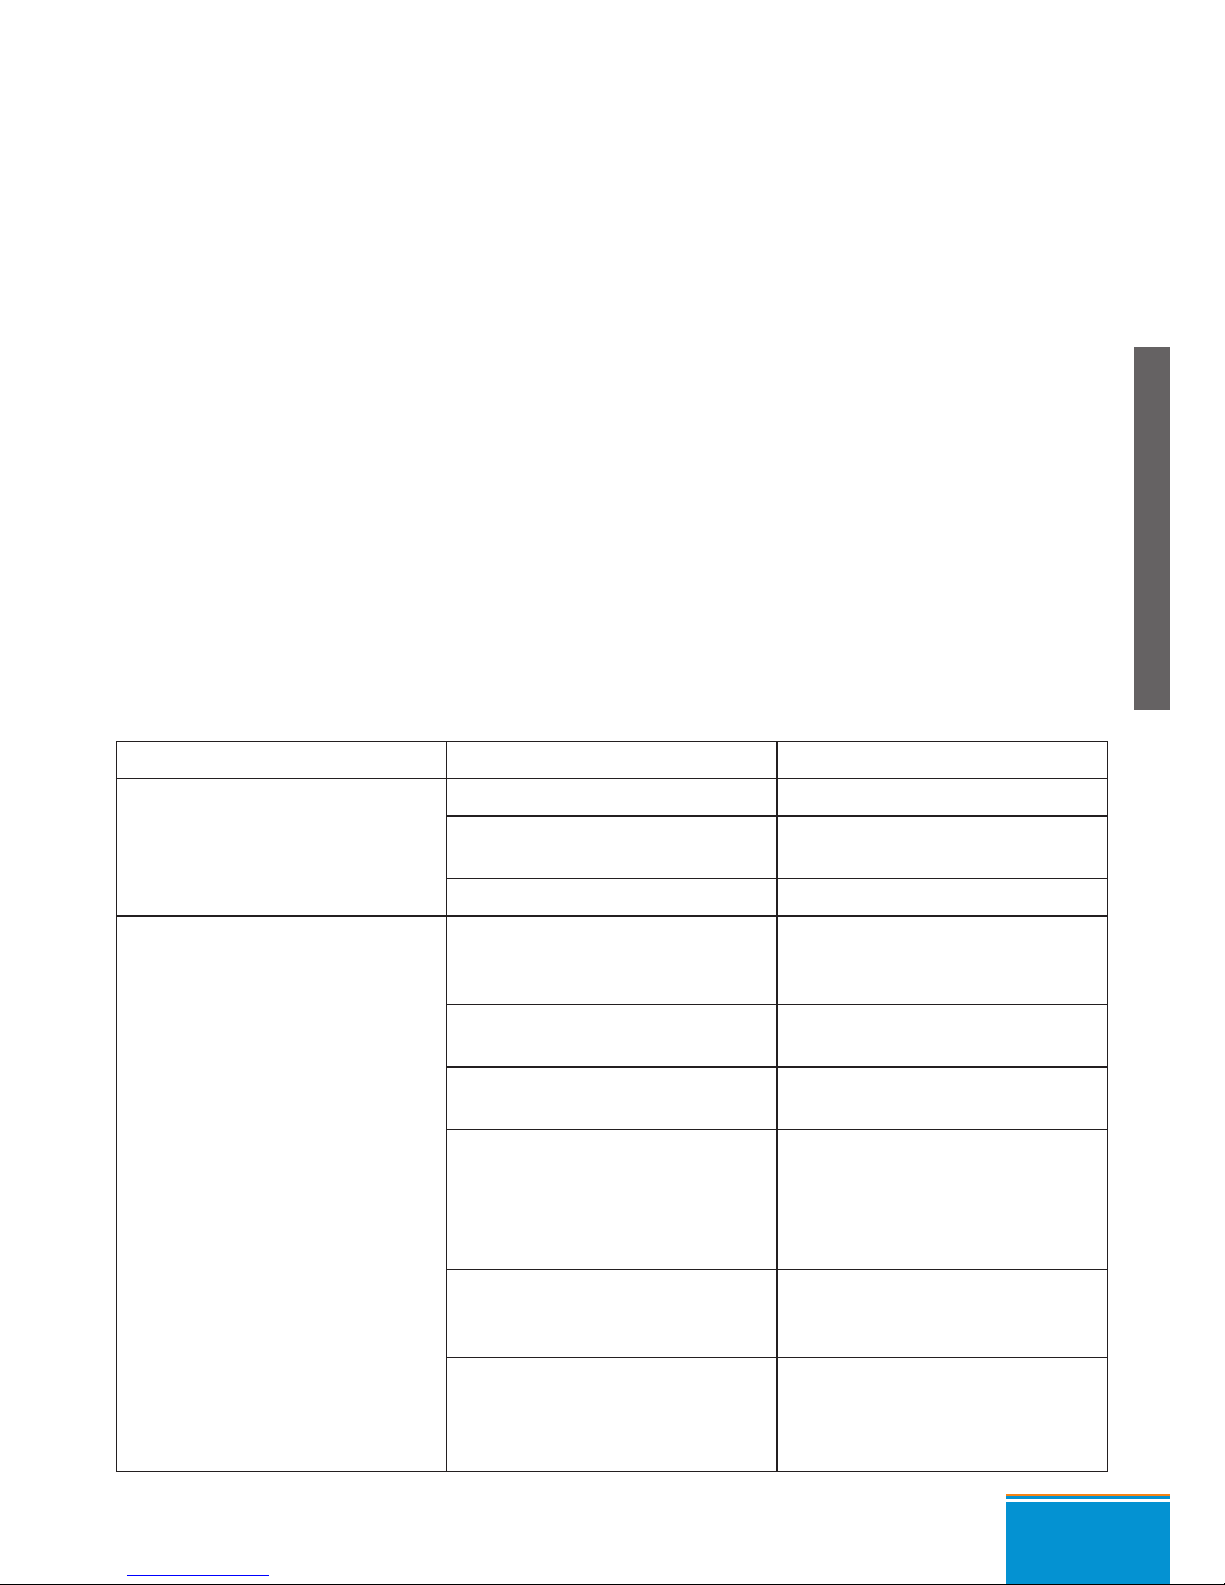
BREAKDOWN PHENOMENON CAUSE ANALYZING REMOVING WAYS
1. Run the machine, The pilot
lamp isn’ t on, no output, the
fan isn’t on.
1. The voltage input isn’t normal. 1. Check 220V/AC
2. The power supply lines cut
off, the joint is damaged.
2. Check the joint.
3. The machine is damaged. 3. Replace
2. Run the machine, The pilot
lamp isn’t on, no output, the
fan isn’t on.
1. The connections is loose
contact from the power supply
switch to the bottom board.
1. Check the connections.
2. The input voltage is too high
it will cause protection.
2. The voltage input is too high
or too low.
3. The cables input is sim or
long, it will causes protection.
3. Thicken the input lines.
4. The relay of 24/30A in prime
circuit closed badly. The re-
moving magnetism resistance
or temperature-sensitive resistance’ s value becomes big.
4. Check and replace.
5. The supplementary power
supply on top board is damaged without DC24V.
5. Repair and replace.
6. Continuously run and close
the machine during the losing
wave time, lead to the switch-
on resistance too hot.
6. Stop working for 3 minutes.
EN
21
Page 22
BREAKDOWN PHENOMENON CAUSE ANALYZING REMOVING WAYS
3. Run the machine, the red
lamp isn’t on, no output, the
fan is working.
1. Check all the connections
inside.
1. Check joint.
2. Check the control module,
drive circuit, drive module.
2. Check and replace.
3.Check the MOSFET, transformers, rectication and connections.
3. Check and replace.
4. Run the machine, the fan
is working, the pilot lamp is
working, no output.
1. Over temperature protection. 1.Stop working for ve minutes.
2. Over current protection.
2. Close the machine for ve
minutes and restart the machine.
3. The inverter parts are wrong
3. Measure the rectication
tubes one by one and replace
the same type components.
4. Pull off the socket of middle
board nearby the fan.VH-07
after closing the machine re-
start, the red lamp is on, be
sure that the individual MOSFET is damaged, meanwhile
check the components on
drive module.
1. The LED monitor has no
show, Run the machine and
has no any reaction.
1. Check the power supply
outside.
Check
2. Check the AC-380V input
and the air switch.
3. Check the DC-24V and the
supplementary power supply,
and the transformer of DC24V.
2. The LED monitor shows normal, the fan is working, the red
lamp isn’t on, no output.
1. Check the connections
and judge them.
Check
2.Check the control model
and drive model.
3. Check the MOSFET, main
transformer,rectication tubes
and the connections.
22
Page 23
BREAKDOWN PHENOMENON CAUSE ANALYZING REMOVING WAYS
3. The LED monitor shows normal, the fan is working, run the
machine, the red lamp is on.
1. Over current protection.
1. Stop working for ve minutes.
2. Over temperature protection.
3. lt may be wrong with inverter
circuit and leading arc board.
a. The red lamp is on, the
wrong is in the inverter.
(if double inverters, after closing the machine, pull off the
socket. (nearby the fan VH-
07) Run the machine and
press hand-switch, the red
isn’t on, be sure this inverter is
wrong. The red lamp is on, be
sure that inverter is wrong.
2. Close ve minutes and restart the machine .
b. Close the machine and put
on the connections of the bad
inverter. pull off the connections of middle board transformer (nearby the fan VH-07)
Run the machine and press
hand-switch, the red lamp is
on, individual MOSFET is damaged. Meanwhile check the
components on drive module.
c. If the main transformer are
damaged, we can measure
them by electricity bridge, the
value is too small, replace it.
3. Check and measure the
rectications tubes one by
one and replace the same
type components.
d. Check and Removing the
rectication tubes one by one
4.Run the machine, press the
hand-switch the red lamp is
on.
The feedback circuit is open
circuit. The main current circuit looses contact.
4. The welding splash is very
much.
It is wrong that output electrode connections. You may
exchange output lines.
Cserélje ki a külső vezetékeket.
5. The welding current isn’t
stability.
1. The variable resistance is
damaged.
1. Replace.
2. Put current remote control
on remote position.
2. Put on “off” position.
3. The output cables are too
long or slim .
3. Thicken the cable.
4. The lter capacitance leaks
electricity or damaged.
4. Check and replace.
EN
23
Page 24
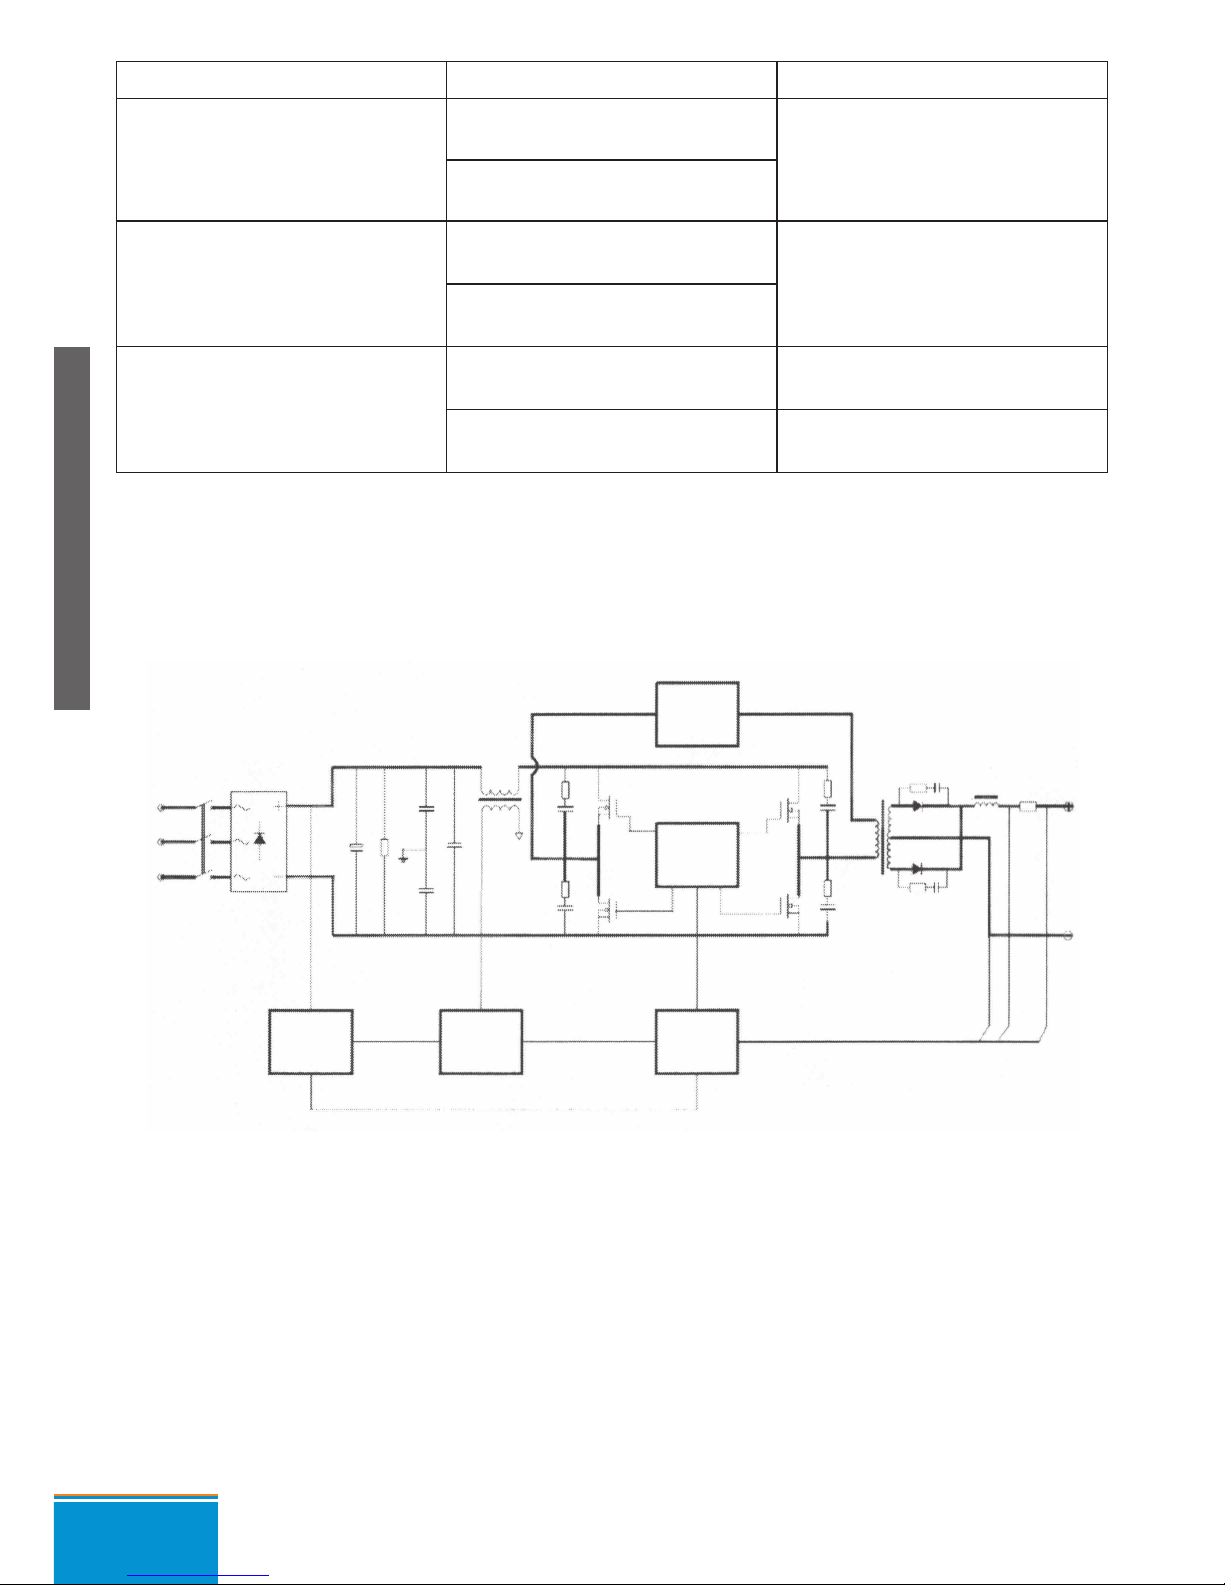
BREAKDOWN PHENOMENON CAUSE ANALYZING REMOVING WAYS
5. Run the machine press the
hand-switch the red lamp is
on.
1. The reverse feedback circuit is open circuit.
Check
2..The prime current transform
circuit is loose contact or broken.
6. Run the machine but trip.
1. The switch lines or the bottom board have shortcut.
Check
2. The rectication bridge is
short circuit.
7. Has incline arc phenomenon in weld.
1. Check the welding-torch
lines or ground line.
1. Check
2. Change the position of
ground line and weld.
2.Check and adjust.
Circuit diagram
Main
switch
Power supply Protect circuit Control module
Drive modul
Snubber circuit
24
Page 25
Kedves Vásárló!
Figyelmébe ajánljuk az alábbiakat a jótállási jegy érvényességét illetően. Ha a javítást a visszaadástól számított 30 nap alatt nem tudjuk elvégezni, úgy költségmentes
kölcsöntermékröl szervizünk útján gondoskodunk a javítás befejezéséig. Nem tekinthető
jótállás szempontjából hibának, ha mi vagy az általunk jótállási javítások elvégzésével
megbízott szerviz bizonyítja, hogy a meghibásodás rendeltetésellenes használat, alakítás, szakszerűtlen használat után keletkezett okokból következett be. Ennek alapján a
vásárlót jótállási időn belül meghibásodott termék díjmentes kijavítása, vagy ha ez nem
lehetséges, kicserélése és ezzel összefüggő kár megtérítése illeti. Az eladótól követelje
meg a vásárlás napjának feltüntetését az eladószerv részére előírt rovatban, és a jótállási szelvényeken. Elveszett jótállási jegyet a jótállást vállaló csak az eladás napjának
hitelt érdemlő igazolása (pl. dátummal, bélyegzővel ellátott számla) esetén pótol.
A termék cseréjét lehet kérni: Ha a tennék: - a vásárlástól számított 3 napon belül
meghibásodott. A cserét a vásárlás helyén kell érvényesíteni. - Kicseréljük a terméket,
ha azt javítással nem tudjuk rendeltetésszerű használatra alkalmassá tenni, vagy a javítást a termék átvételét követő 30 nap alatt nem tudjuk befejezni. Csere esetén új jótállást biztosítunk. A cserére jogosító igazolást a szerviz állítja ki. Ha a cserére nem volna
lehetőség, így az Ön választása szerint a termék visszaadása fejében a vételárat megtérítjük. A szabálytalan használat elkerülésének érdekében a termékhez gépkönyvet
mellékelünk és kérjük, hogy az ebben foglaltakat saját érdekében tartsa be, mert a
használati utasítástól eltérő használat miatt bekövetkezett hiba esetén a termékért jótállást nem vállalunk. Az ilyen okból bekövetkezett meghibásodott termék javítási költsége a jótállási időtartamon belül is a vevőt terheli.
Jótállási javítást csak a jótállási jegy egyidejű bemutatásával végzünk. A jótállási jegyen a vevő által bármilyen szabálytalan javítás, törlés vagy átírás, valótlan adatok
bejegyzése a jótállási jegy érvénytelenségét vonja maga után.
A jótállási jegyen a javító szolgálatnak kell feltüntetni:
• Az igény bejelentésének időpontját,
• A hibajelenséget.
• A javítás módját és idejét, valamint a meghosszabbított jótállás lejárati idejét,
• A javítási munkalap számát.
Javítási munkák kizárólag csak a jótállási jegy alapján és egy számozott javítási szelvény bevonása ellenében végezhetnek a jegyen feltüntetett javító szervizek. A jótállási
jegy szelvényeket tartalmaz, ellenőrizze, hogy minden javításnál kitöltsék a megfelelő
szel vény részt.
A vásárlók jogait és kötelességeit, valamint a gyártókat terhelő kötelezettségeket a
151/2003. (IX. 22) sz. kormányrendelet tartalmazza.
2314 Halásztelek, 11 Rákóczi Ferenc út 90/B
Tel: +36 24 532-625 Fax: +36 24 532-626
E-mail: [email protected] Web: www.iweld.hu
EN
25
Page 26
Figyelem!
A garancia jegyet vásárláskor érvényesíteni kell a készülék gyári számának feltüntetésével! A garancia kizárólag
azonos napon, kiállított gyári számmal ellátott számlával együtt érvényes, ezért a számlát őrizze meg!
Forgalmazó:
IWELD KFT.
2314 Halásztelek
II. Rákóczi Ferenc út 90/B
Tel: +36 24 532-625
Fax: +36 24 532-626
Sorszám:
....................................... típusú............................................................ gyári számú .....................................................................................
termékre a vásárlástól számított 12 hónapig kötelező jótállást vállalunk a jogszabály szerint. A jótállás lejárta után 3 évig biztosítjuk az alkatrész utánpótlást.
Vásárláskor kérje a termék próbáját!
Eladó tölti ki:
A vásárló neve: .............................................................................................................................................................................................
Lakhelye: ........................................................................................................................................................................................................
.........................................................................................................................................................................................................................
Vásárlás napja: ....................... ÉV ............................ HÓ .............................. NAP
Eladó bélyegzője és aláírása:
Jótállási szelvények a kötelező jótállási időre
Bejelentés időpontja: ....................................................................................................................................................................................
Hiba megszüntetésének időpontja: ............................................................................................................................................................
Bejelentett hiba: ............................................................................................................................................................................................
A jótállás új határideje: .................................................................................................................................................................................
A szerviz neve: .............................................................................................. Munkaszám: .................................................................
....................... ÉV ............................ HÓ .............................. NAP
................................................................................
aláírás
JÓTÁLLÁSI JEGY
26
Page 27
CUTTING EDGE WELDING
MEGFELELŐSÉGI NYILATKOZAT
MINŐSÉGI TANUSÍTVÁNY
Az IWELD Kft. által forgalmazott CE minősített
IWELD ARC 130, ARC 140, ARC 160 és ARC 200
bevontelektródás inverteres hegesztőgépek
teljes mértékben megfelelnek a vonatkozó Európai és Magyar
Szabványoknak, többek között az alábbiaknak:
EN ISO 12100-2 (Termelő gépek és berendezések biztonsága)
EN 50199 és EN 55011 A kategória (EMC – Elektromágneses
összeférhetőség és zavarás mentesség)
2002/95/CE
EN 60974-1 (Ívhegesztő áramforrások)
2006/95/EK (Kisfeszültségű berendezések)
2004/108/EK (EMC)
2006/42/EK (Gépberendezések)
A gyártónál a teljes CE dokumentáció rendelkezésre áll.
2012. 03.15.
Bódi András
ügyvezető igazgató
Forgalmazó:
IWELD KFT.
2314 Halásztelek
II. Rákóczi Ferenc út 90/B
Tel: +36 24 532-625
Fax: +36 24 532-626
Page 28
Version: 2012. 10. 02.
 Loading...