

Page 1

W83CE285
01/2006
Rev. 4
INVERTEC£ V205, V270 & V405
OPERATOR’S MANUAL
MANUALE OPERATIVO
BEDIENUNGSANLEITUNG
MANUAL DE INSTRUCCIONES
MANUEL D'UTILISATION
BRUKSANVISNING OG DELELISTE
GEBRUIKSAANWIJZING
BRUKSANVISNING
INSTRUKCJA OBSàUGI
KÄYTTÖOHJE
LINCOLN ELECTRIC ITALIA S.r.l
Via Fratelli Canepa 8, 16010 Serrà Riccò (GE), Italia
www.lincolnelectriceurope.com
Page 2
II
Declaration of conformity
Dichiarazione di conformità
Konformitätserklärung
Declaración de conformidad
Déclaration de conformité
Samsvars erklæring
Verklaring van overeenstemming
Försäkran om överensstämmelse
Deklaracja zgodnoĞci
Vakuutus yhteensopivuudesta
LINCOLN ELECTRIC ITALIA S.r.l.
Declares that the welding machine:
Dichiara che Il generatore per saldatura tipo:
Erklärt, daß die Bauart der Maschine:
Declara que el equipo de soldadura:
Déclare que le poste de soudage:
Bekrefter at denne sveisemaskin:
Verklaart dat de volgende lasmachine:
Försäkrar att svetsomriktaren:
Deklaruje, Īe spawalnicze Ĩródáo energii:
Vakuuttaa, että hitsauskone:
INVERTEC£ V205
conforms to the following directives:
è conforme alle seguenti direttive:
den folgenden Bestimmungen entspricht:
es conforme con las siguientes directivas:
est conforme aux directives suivantes:
er i samsvar med følgende direktiver:
overeenkomt conform de volgende richtlijnen:
överensstämmer med följande direktiv:
speánia nastĊpujące wytyczne:
täyttää seuraavat direktiivit:
73/23/CEE, 89/336/CEE
and has been designed in compliance with the following
standards:
ed è stato progettato in conformità alle seguenti norme:
und in Übereinstimmung mit den nachstehenden normen
hergestellt wurde:
y ha sido diseñado de acuerdo con las siguientes
normas:
et qu'il a été conçu en conformité avec les normes:
og er produsert og testet iht. følgende standarder:
en is ontworpen conform de volgende normen:
och att den konstruerats i överensstämmelse med
följande standarder:
i Īe zostaáo zaprojektowane zgodnie z wymaganiami
nastĊpujących norm:
ja on suunniteltu seuraavien standardien mukaan:
EN 60974-1, EN 60974-10
(2005)
Dario Gatti
European Engineering Director Machines
LINCOLN ELECTRIC ITALIA S.r.l., Via Fratelli Canepa 8, 16010 Serra Riccò (GE), Italia
12/05
Page 3
III
Declaration of conformity
Dichiarazione di conformità
Konformitätserklärung
Declaración de conformidad
Déclaration de conformité
Samsvars erklæring
Verklaring van overeenstemming
Försäkran om överensstämmelse
Deklaracja zgodnoĞci
Vakuutus yhteensopivuudesta
LINCOLN ELECTRIC ITALIA S.r.l.
Declares that the welding machine:
Dichiara che Il generatore per saldatura tipo:
Erklärt, daß die Bauart der Maschine:
Declara que el equipo de soldadura:
Déclare que le poste de soudage:
Bekrefter at denne sveisemaskin:
Verklaart dat de volgende lasmachine:
Försäkrar att svetsomriktaren:
Deklaruje, Īe spawalnicze Ĩródáo energii:
Vakuuttaa, että hitsauskone:
INVERTEC£ V270
conforms to the following directives:
è conforme alle seguenti direttive:
den folgenden Bestimmungen entspricht:
es conforme con las siguientes directivas:
est conforme aux directives suivantes:
er i samsvar med følgende direktiver:
overeenkomt conform de volgende richtlijnen:
överensstämmer med följande direktiv:
speánia nastĊpujące wytyczne:
täyttää seuraavat direktiivit:
73/23/CEE, 89/336/CEE
and has been designed in compliance with the following
standards:
ed è stato progettato in conformità alle seguenti norme:
und in Übereinstimmung mit den nachstehenden normen
hergestellt wurde:
y ha sido diseñado de acuerdo con las siguientes
normas:
et qu'il a été conçu en conformité avec les normes:
og er produsert og testet iht. følgende standarder:
en is ontworpen conform de volgende normen:
och att den konstruerats i överensstämmelse med
följande standarder:
i Īe zostaáo zaprojektowane zgodnie z wymaganiami
nastĊpujących norm:
ja on suunniteltu seuraavien standardien mukaan:
EN 60974-1, EN 60974-10
(2002)
Dario Gatti
European Engineering Director Machines
LINCOLN ELECTRIC ITALIA S.r.l., Via Fratelli Canepa 8, 16010 Serra Riccò (GE), Italia
12/05
Page 4
IV
Declaration of conformity
Dichiarazione di conformità
Konformitätserklärung
Declaración de conformidad
Déclaration de conformité
Samsvars erklæring
Verklaring van overeenstemming
Försäkran om överensstämmelse
Deklaracja zgodnoĞci
Vakuutus yhteensopivuudesta
LINCOLN ELECTRIC ITALIA S.r.l.
Declares that the welding machine:
Dichiara che Il generatore per saldatura tipo:
Erklärt, daß die Bauart der Maschine:
Declara que el equipo de soldadura:
Déclare que le poste de soudage:
Bekrefter at denne sveisemaskin:
Verklaart dat de volgende lasmachine:
Försäkrar att svetsomriktaren:
Deklaruje, Īe spawalnicze Ĩródáo energii:
Vakuuttaa, että hitsauskone:
INVERTEC£ V405
conforms to the following directives:
è conforme alle seguenti direttive:
den folgenden Bestimmungen entspricht:
es conforme con las siguientes directivas:
est conforme aux directives suivantes:
er i samsvar med følgende direktiver:
overeenkomt conform de volgende richtlijnen:
överensstämmer med följande direktiv:
speánia nastĊpujące wytyczne:
täyttää seuraavat direktiivit:
73/23/CEE, 89/336/CEE
and has been designed in compliance with the following
standards:
ed è stato progettato in conformità alle seguenti norme:
und in Übereinstimmung mit den nachstehenden normen
hergestellt wurde:
y ha sido diseñado de acuerdo con las siguientes
normas:
et qu'il a été conçu en conformité avec les normes:
og er produsert og testet iht. følgende standarder:
en is ontworpen conform de volgende normen:
och att den konstruerats i överensstämmelse med
följande standarder:
i Īe zostaáo zaprojektowane zgodnie z wymaganiami
nastĊpujących norm:
ja on suunniteltu seuraavien standardien mukaan:
EN 60974-1, EN 60974-10
(2003)
Dario Gatti
European Engineering Director Machines
LINCOLN ELECTRIC ITALIA S.r.l., Via Fratelli Canepa 8, 16010 Serra Riccò (GE), Italia
12/05
Page 5
V
12/05
THANKS! For having choosen the QUALITY of the Lincoln Electric products.
x Please Examine Package and Equipment for Damage. Claims for material damaged in shipment must be notified
immediately to the dealer.
x For future reference record in the table below your equipment identification information. Model Name, Code & Serial
Number can be found on the machine rating plate.
GRAZIE! Per aver scelto la QUALITÀ dei prodotti Lincoln Electric.
x Esamini Imballo ed Equipaggiamento per rilevare eventuali danneggiamenti. Le richieste per materiali danneggiati dal
trasporto devono essere immediatamente notificate al rivenditore.
x Per ogni futuro riferimento, compilare la tabella sottostante con le informazioni di identificazione equipaggiamento.
Modello, Codice (Code) e Matricola (Serial Number) sono reperibili sulla targa dati della macchina.
VIELEN DANK! Dass Sie sich für ein QUALITÄTSPRODUKT von Lincoln Electric entschieden haben.
x Bitte überprüfen Sie die Verpackung und den Inhalt auf Beschädigungen. Transportschäden müssen sofort dem Händler
gemeldet werden.
x Damit Sie Ihre Gerätedaten im Bedarfsfall schnell zur Hand haben, tragen Sie diese in die untenstehende Tabelle ein.
Typenbezeichnung, Code- und Seriennummer finden Sie auf dem Typenschild Ihres Gerätes.
GRACIAS! Por haber escogido los productos de CALIDAD Lincoln Electric.
x Por favor, examine que el embalaje y el equipo no tengan daños. La reclamación del material dañado en el transporte
debe ser notificada inmediatamente al proveedor.
x Para un futuro, a continuación encontrará la información que identifica a su equipo. Modelo, Code y Número de Serie los
cuales pueden ser localizados en la placa de características de su equipo.
MERCI! Pour avoir choisi la QUALITÉ Lincoln Electric.
x Vérifiez que ni l’équipement ni son emballage ne sont endommagés. Toute réclamation pour matériel endommagé doit
être immédiatement notifiée à votre revendeur.
x Notez ci-dessous toutes les informations nécessaires à l’identification de votre équipement. Le nom du Modèle ainsi que
les numéros de Code et Série figurent sur la plaque signalétique de la machine.
TAKK! For at du har valgt et KVALITETSPRODUKT fra Lincoln Electric.
x Kontroller emballsjen og produktet for feil eller skader. Eventuelle feil eller transportskader må umiddelbart rapporteres
dit du har kjøpt din maskin.
x For fremtidig referanse og for garantier og service, fyll ut den tekniske informasjonen nedenfor i dette avsnittet. Modell
navn, Kode & Serie nummer finner du på den tekniske platen på maskinen.
BEDANKT! Dat u gekozen heeft voor de KWALITEITSPRODUCTEN van Lincoln Electric.
x Controleert u de verpakking en apparatuur op beschadiging. Claims over transportschade moeten direct aan de dealer of
aan Lincoln electric gemeld worden.
x Voor referentie in de toekomst is het verstandig hieronder u machinegegevens over te nemen. Model Naam, Code &
Serienummer staan op het typeplaatje van de machine.
TACK! För att ni har valt en KVALITETSPRODUKT från Lincoln Electric.
x Vänligen kontrollera förpackning och utrustning m.a.p. skador. Transportskador måste omedelbart anmälas till
återförsäljaren eller transportören.
x Notera informationen om er utrustnings identitet i tabellen nedan. Modellbeteckning, code- och serienummer hittar ni på
maskinens märkplåt.
DZIĉKUJEMY! Za docenienie JASKOĝCI produktów Lincoln Electric.
x ProszĊ sprawdziü czy opakownie i sprzĊt nie są uszkodzone. Reklamacje uszkodzeĔ powstaáych podczas transportu
muszą byü natychmiast zgáoszone do dostawcy (dystrybutora).
x Dla uáatwienia prosimy o zapisanie na tej stronie danych identyfikacyjnych wyrobów. Nazwa modelu, Kod i Numer
Seryjny, które moĪecie PaĔstwo znaleĨü na tabliczce znamionowej wyrobu.
KIITOS! Kiitos, että olet valinnut Lincoln Electric LAATU tuotteita.
x Tarkista pakkaus ja tuotteet vaurioiden varalta. Vaateet mahdollisista kuljetusvaurioista on ilmoitettava välittömästi
jälleenmyyjälle.
x Tulevaisuutta varten täytä alla oleva lomake laitteen tunnistusta varten. Mallin, Koodin ja Sarjanumeron voit löytää
konekilvestä.
Model Name, Modello, Typenbezeichnung, Modelo, Nom du modèle, Modell navn, Model Naam, Modellbeteckning, Nazwa
modelu, Mallinimi:
………………...…………………………….…………………………………………………………………………………………..
Code & Serial number, Code (codice) e Matricola, Code- und Seriennummer, Code y Número de Serie, Numéros de Code et
Série, Kode & Serie nummer, Code en Serienummer, Code- och Serienummer, Kod i numer Seryjny, Koodi ja Sarjanumero:
………………….……………………………………………….. …………………………………………………….……………..
Date & Where Purchased, Data e Luogo d’acquisto, Kaufdatum und Händler, Fecha y Nombre del Proveedor, Lieu et Date
d’acquisition, Kjøps dato og Sted, Datum en Plaats eerste aankoop, Inköpsdatum och Inköpsställe, Data i Miejsce zakupu,
Päiväys ja Ostopaikka:
…………………………………………………………………... ……………………….…………………………………………..
Page 6
VI
ENGLISH INDEX
Safety.................................................................................................................................................................................................... A-1
Installation and Operator Instructions ................................................................................................................................................... A-2
Electromagnetic Compatibility (EMC) ................................................................................................................................................... A-7
Technical Specifications ....................................................................................................................................................................... A-7
INDICE ITALIANO
Sicurezza .............................................................................................................................................................................................. B-1
Installazione e Istruzioni Operative.......................................................................................................................................................B-2
Compatibilità Elettromagnetica (EMC).................................................................................................................................................. B-8
Specifiche Tecniche.............................................................................................................................................................................. B-8
INHALTSVERZEICHNIS DEUTSCH
Sicherheitsmaßnahmen / Unfallschutz ................................................................................................................................................. C-1
Installation und Bedienungshinweise.................................................................................................................................................... C-2
Elektromagnetische Verträglichkeit (EMC) ........................................................................................................................................... C-8
Technische Daten................................................................................................................................................................................. C-8
INDICE ESPAÑOL
Seguridad..............................................................................................................................................................................................D-1
Instalación e Instrucciones de Funcionamiento.................................................................................................................................... D-2
Compatibilidad Electromagnética (EMC)..............................................................................................................................................D-7
Especificaciones Técnicas.................................................................................................................................................................... D-8
INDEX FRANÇAIS
Sécurité................................................................................................................................................................................................. E-1
Installation et Instructions d'Utilisation.................................................................................................................................................. E-2
Compatibilité Electromagnétique (CEM)............................................................................................................................................... E-7
Caractéristiques Techniques ................................................................................................................................................................ E-8
NORSK INNHOLDSFORTEGNELSE
Sikkerhetsregler.....................................................................................................................................................................................F-1
Installasjon og Brukerinstruksjon ...........................................................................................................................................................F-2
Elektromagnetisk Kompatibilitet (EMC) .................................................................................................................................................F-7
Tekniske Spesifikasjoner .......................................................................................................................................................................F-7
NEDERLANDSE INDEX
Veiligheid ..............................................................................................................................................................................................G-1
Installatie en Bediening.........................................................................................................................................................................G-2
Elektromagnetische Compatibiliteit (EMC) ...........................................................................................................................................G-7
Technische Specificaties ......................................................................................................................................................................G-7
SVENSK INNEHÅLLSFÖRTECKNING
Säkerhetsanvisningar ........................................................................................................................................................................... H-1
Instruktioner för Installation och Handhavande ....................................................................................................................................H-2
Elektromagnetisk Kompatibilitet (EMC) ................................................................................................................................................ H-7
Tekniska Specifikationer....................................................................................................................................................................... H-7
SKOROWIDZ POLSKI
BezpieczeĔstwo UĪytkowania ................................................................................................................................................................I-1
Instrukcja Instalacji i Eksploatacji ...........................................................................................................................................................I-2
KompatybilnoĞü Elektromagnetyczna (EMC) .........................................................................................................................................I-8
Dane Techniczne....................................................................................................................................................................................I-8
SISÄLLYSLUETTELO
Turvallisuus............................................................................................................................................................................................J-1
Asennus ja Käyttöohjeet ........................................................................................................................................................................J-2
Elektromagneettinen Yhteensopivuus (EMC)........................................................................................................................................ J-7
Tekniset Tiedot ......................................................................................................................................................................................J-7
Spare Parts, Parti di Ricambio, Ersatzteile, Lista de Piezas de Recambio, Pièces de Rechange, Deleliste, Reserve Onderdelen,
Reservdelar, Wykaz CzĊĞci Zamiennych, Varaosaluettelo ......................................................................................................................1
Electrical Schematic, Schema Elettrico, Elektrische Schaltpläne, Esquema Eléctrico, Schéma Electrique, Elektrisk Skjema, Elektrisch
Schema, Elektriskt Kopplingsschema, Schemat Elektryczny, Sähkökaavio ............................................................................................8
Accessories, Accessori, Zubehör, Accesorios, Accessoires, Tilleggsutstyr, Accessores, Tillbehör, Akcesoria, Varusteet ...................13
Page 7
A
-1
Safety
11/04
WARNING
This equipment must be used by qualified personnel. Be sure that all installation, operation, maintenance and repair
procedures are performed only by qualified person. Read and understand this manual before operating this equipment.
Failure to follow the instructions in this manual could cause serious personal injury, loss of life, or damage to this
equipment. Read and understand the following explanations of the warning symbols. Lincoln Electric is not responsible
for damages caused by improper installation, improper care or abnormal operation.
WARNING: This symbol indicates that instructions must be followed to avoid serious personal injury,
loss of life, or damage to this equipment. Protect yourself and others from possible serious injury or
death.
READ AND UNDERSTAND INSTRUCTIONS: Read and understand this manual before operating
this equipment. Arc welding can be hazardous. Failure to follow the instructions in this manual could
cause serious personal injury, loss of life, or damage to this equipment.
ELECTRIC SHOCK CAN KILL: Welding equipment generates high voltages. Do not touch the
electrode, work clamp, or connected work pieces when this equipment is on. Insulate yourself from
the electrode, work clamp, and connected work pieces.
ELECTRICALLY POWERED EQUIPMENT: Turn off input power using the disconnect switch at the
fuse box before working on this equipment. Ground this equipment in accordance with local electrical
regulations.
ELECTRICALLY POWERED EQUIPMENT: Regularly inspect the input, electrode, and work clamp
cables. If any insulation damage exists replace the cable immediately. Do not place the electrode
holder directly on the welding table or any other surface in contact with the work clamp to avoid the
risk of accidental arc ignition.
ELECTRIC AND MAGNETIC FIELDS MAY BE DANGEROUS: Electric current flowing through any
conductor creates electric and magnetic fields (EMF). EMF fields may interfere with some
pacemakers, and welders having a pacemaker shall consult their physician before operating this
equipment.
CE COMPLIANCE: This equipment complies with the European Community Directives.
FUMES AND GASES CAN BE DANGEROUS: Welding may produce fumes and gases hazardous to
health. Avoid breathing these fumes and gases. To avoid these dangers the operator must use
enough ventilation or exhaust to keep fumes and gases away from the breathing zone.
ARC RAYS CAN BURN: Use a shield with the proper filter and cover plates to protect your eyes from
sparks and the rays of the arc when welding or observing. Use suitable clothing made from durable
flame-resistant material to protect you skin and that of your helpers. Protect other nearby personnel
with suitable, non-flammable screening and warn them not to watch the arc nor expose themselves to
the arc.
WELDING SPARKS CAN CAUSE FIRE OR EXPLOSION: Remove fire hazards from the welding
area and have a fire extinguisher readily available. Welding sparks and hot materials from the welding
process can easily go through small cracks and openings to adjacent areas. Do not weld on any
tanks, drums, containers, or material until the proper steps have been taken to insure that no
flammable or toxic vapors will be present. Never operate this equipment when flammable gases,
vapors or liquid combustibles are present.
WELDED MATERIALS CAN BURN: Welding generates a large amount of heat. Hot surfaces and
materials in work area can cause serious burns. Use gloves and pliers when touching or moving
materials in the work area.
SAFETY MARK: This equipment is suitable for supplying power for welding operations carried out in
an environment with increased hazard of electric shock.
Page 8
A
-2
EQUIPMENT WEIGHT OVER 30kg: Move this equipment with care and with the help of another
person. Lifting may be dangerous for your physical health.
CYLINDER MAY EXPLODE IF DAMAGED: Use only compressed gas cylinders containing the
correct shielding gas for the process used and properly operating regulators designed for the gas and
pressure used. Always keep cylinders in an upright position securely chained to a fixed support. Do
not move or transport gas cylinders with the protection cap removed. Do not allow the electrode,
electrode holder, work clamp or any other electrically live part to touch a gas cylinder. Gas cylinders
must be located away from areas where they may be subjected to physical damage or the welding
process including sparks and heat sources.
HF
CAUTION: The high frequency used for contact-free ignition with TIG (GTAW) welding, can interfere
with the operation of insufficiently shielded computer equipment, EDP centers and industrial robots,
even causing complete system breakdown. TIG (GTAW) welding may interfere with electronic
telephone networks and with radio and TV reception.
Installation and Operator Instructions
Read this entire section before installation or operation
of the machine.
Location and Environment
This machine will operate in harsh environments.
However, it is important that simple preventative
measures are followed to assure long life and reliable
operation.
x Do not place or operate this machine on a surface
with an incline greater than 15° from horizontal.
x Do not use this machine for pipe thawing.
x This machine must be located where there is free
circulation of clean air without restrictions for air
movement to and from the air vents. Do not cover
the machine with paper, cloth or rags when
switched on.
x Dirt and dust that can be drawn into the machine
should be kept to a minimum.
x This machine has a protection rating of IP23S.
Keep it dry when possible and do not place it on wet
ground or in puddles.
x Locate the machine away from radio controlled
machinery. Normal operation may adversely affect
the operation of nearby radio controlled machinery,
which may result in injury or equipment damage.
Read the section on electromagnetic compatibility in
this manual.
x Do not operate in areas with an ambient
temperature greater than 40°C.
Duty cycle
The duty cycle of a welding machine is the percentage of
time in a 10 minute cycle at which the welder can
operate the machine at rated welding current.
Example: 35% duty cycle:
Welding for 3.5 minutes. Break for 6.5 minutes.
Refer to the Technical Specification section for more
information about the machine rated duty cycles.
Input Supply Connection
Check the input voltage, phase, and frequency supplied
to this machine before turning it on. The allowable input
voltage is indicated in the technical specification section
of this manual and on the rating plate of the machine.
Be sure that the machine is grounded.
Make sure the amount of power available from the input
connection is adequate for normal operation of the
machine. The fuse rating and cable sizes are both
indicated in the "Technical Specification" section of this
manual.
The machines:
x V205 2V: (230 / 400Vac, single phase)
x V270: (400Vac, three phase)
x V270 2V: (230 / 400Vac, three phase)
x V405: (400Vac, three phase)
are designed to operate on engine driven generators as
long as the auxiliary can supply adequate voltage,
frequency and power as indicated in the "Technical
Specification" section of this manual. The auxiliary
supply of the generator must also meet the following
conditions:
x Vac peak voltage: below 410V (for 230Vac input) or
720V (for 400Vac input).
x Vac frequency: in the range of 50 and 60 Hertz.
x RMS voltage of the AC waveform:
V270, V405: 400Vac ± 15%
V205 2V, V270 2V: 230Vac or 400Vac ± 10%
It is important to check these conditions because many
engine driven generators produce high voltage spikes.
Operation of this machine on engine driven generators
not conforming to these conditions is not recommended
and may damage the machine.
Page 9

A
-3
Output Connections
A quick disconnect system
using Twist-Mate cable
plugs is used for the
welding cable connections.
Refer to the following
sections for more
information on connecting
the machine for operation of
stick welding (MMA) or TIG
welding (GTAW).
Stick Welding (MMA)
First determine the proper
electrode polarity for the
electrode to be used.
Consult the electrode data
for this information. Then connect the output cables to
the output terminals of the machine for the selected
polarity. For example, if DC(+) welding will be used then
connect the electrode cable to the (+) terminal of the
machine and the work clamp to the (-) terminal. Insert
the connector with the key lining up with the keyway and
rotate approximately ¼ turn clockwise. Do not over
tighten.
For DC(-) welding switch the cable connections at the
machine so that the electrode cable is connected to (-)
and the work clamp is connected to (+).
TIG Welding (GTAW)
This machine does not include a TIG torch necessary for
TIG welding, but one may be purchased separately.
Refer to the accessories section for more information.
Most TIG welding is done with DC(-) polarity; connect
the torch cable to the (-) terminal of the machine and the
work clamp to the (+) terminal. Insert the connector with
the key lining up with the keyway and rotate
approximately ¼ turn clockwise. Do not over tighten.
For V205-S / V270-S / V405-S machine, connect the gas
hose from the TIG torch to a gas regulator on the
cylinder of gas to be used.
For V205-T / V270-T /
V405-T machine,
connect the gas hose
from the TIG torch to the
gas connector (B) on the
front of the machine. If
necessary, an extra gas
connector for the fitting
on the front of the
machine is included in the package. Next, connect the
fitting on the back of the machine to a gas regulator on
the cylinder of gas to be used. An input gas line and the
required fittings are also included in the package.
Connect the TIG torch trigger to the trigger connector (A)
on the front of the machine.
Remote Control Connection
Refer to the accessories section for a list of remote
controls. If a remote control is used, it will be connected
to the remote connector (C) on the front of the machine.
The machine will automatically detect the remote control,
turn on the REMOTE LED, and switch to remote control
mode. More information on this mode of operation will
be given in the next section.
Controls and Operational Features
A. Power Switch: Controls
the input power to the
machine. Make sure the
machine is properly
connected to the input
supply before turning the
machine on.
B. Fan: The cooling fan
will turn ON when the
machine is turned ON
and it will continue to run
whenever the output of
the machine is ON. If
the output of the
machine is OFF for
more than five minutes,
the fan will turn OFF.
This reduces the amount of dirt that is deposited
inside the machine and reduces power
consumption. Refer to the Output LED section
below for more information about conditions when
the output of the machine is ON.
If a Coolarc 20 is connected to a V205-T / V270-T, it
will be turned ON and OFF with the operation of the
fan. When Stick welding mode is used the Coolarc
20 will be OFF.
If a Coolarc 30 is connected to a V405-T, it will be
turned ON and OFF with the operation of the fan.
When Stick welding mode is used the Coolarc 30
will be OFF.
C. Gas Inlet (V205-T / V270-T / V405-T only):
Connector for the TIG shielding gas. Use the
supplied gas line and connector to connect the
machine to the gas source. The gas source must
have a pressure regulator and flow gage installed.
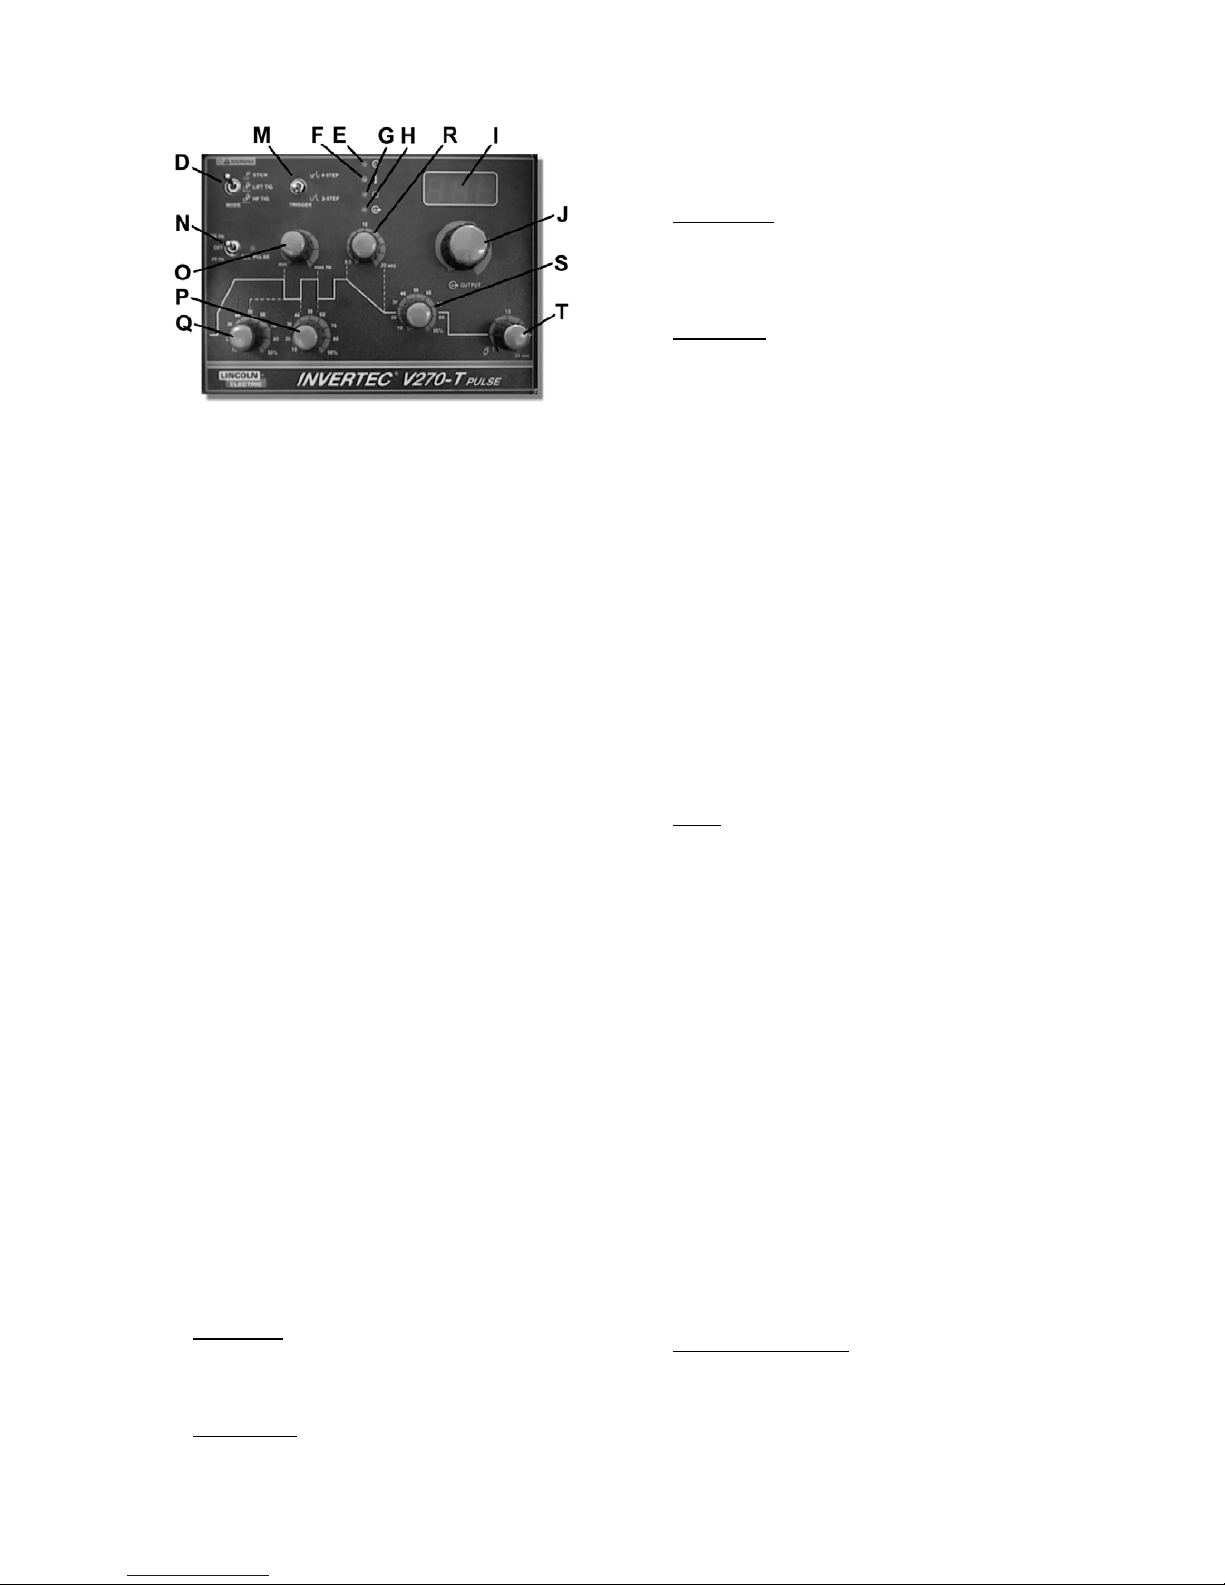
D. Mode Switch: This switch changes the welding
modes of the machine. The V205-S / V270-S /
V405-S have two welding modes: Stick (SMAW)
and Lift TIG (GTAW). The V205-T / V270-T / V405T machines have three welding modes: Stick
(SMAW), Lift TIG (GTAW) and HF TIG (GTAW).
Page 10
A
-4
When the mode switch is in the Stick position, the
following welding features are enabled:
x Hot Start: This is a temporary increase in the
output current during the start of the stick
welding process. This helps ignite the arc
quickly and reliably. The amount of hot start
can be adjusted on the V205-S / V270-S /
V405-S, refer to Hot Start, described below.
x Arc Force: This is a temporary increase in the
output current during normal stick welding.
This temporary increase in output current is
used to clear intermittent connections between
the electrode and the weld puddle that occur
during normal stick welding. The amount of arc
force can be adjusted on the V205-S / V270-S /
V405-S, refer to Arc Force, described below.
x Anti-Sticking: This is a function which
decreases the output current of the machine to
a low level when the operator makes an error
and sticks the electrode to the work piece. This
decrease in current allows the operator to
remove the electrode from the electrode holder
without creating large sparks which can
damage the electrode holder.
When the mode switch is in the Lift TIG position, the
stick welding functions are disabled and the
machine is ready for Lift TIG welding. Lift TIG is a
method of starting a TIG weld by first pressing the
TIG torch electrode on the work piece in order to
create a low current short circuit. Then, the
electrode is lifted from the work piece to start the
TIG arc.
The last mode switch position, HF TIG, is only
available on the V205-T / V270-T / V405-T. When
the mode switch is in this position, the stick welding
functions are disabled and the machine is ready for
HF TIG welding. During the HF TIG mode, the TIG
arc is started by HF without pressing the electrode
on the work piece. The HF used for starting the TIG
arc will remain on for 6.5 seconds; if the arc is not
started in this time limit, the trigger sequence must
be restarted.
E. Power LED: This indicator will flash on and off
when the machine is first turned on. After
approximately 2 seconds it will stop flashing and
remain on to signal that the machine is ready.
F. Thermal LED: This indicator will turn on when the
machine is overheated and the output has been
disabled. This normally occurs when the duty cycle
of the machine has been exceeded. Leave the
machine on to allow the internal components to
cool. When the indicator turns off, normal operation
is again possible.
G. Remote LED: This indicator will turn on when a
remote control is connected to the machine via the
remote control connector. Using a remote control
will change the function of the output current control,
refer to the output current control section.
H. Output LED: This indicator turns on when the
output of the machine is on. Both the type of
machine and the position of the mode switch
determine when the output of the machine is turned
on.
V205-S / V270-S / V405-S: In the stick welding
mode, the output of the machine is automatically
turned ON. However, in the Lift TIG welding mode,
the connection of a remote control determines if the
output is ON or OFF. If a remote control is not
connected (the Remote LED is OFF) then the output
of the machine is automatically turned ON. If a
remote control is connected (the Remote LED is
ON) then the output of the machine is turned ON
and OFF by the remote connector on the front of the
machine.
V205-T / V270-T / V405-T: In stick welding mode,
the output of the machine is automatically turned
ON. However, in both of the TIG welding modes,
the output of the machine is turned ON and OFF by
the TIG torch connected to the trigger connector on
the front of the machine.
I. Meter: This meter displays the preset welding
current before welding and the actual welding
current during welding. Like the output current
control, the function of the meter is changed if a
remote control is connected. If the Remote LED is
ON, this indicates that a remote control is connected
and the meter will display the following information
before welding (during welding, the meter always
displays the actual welding current):
Stick Welding Mode: The meter displays the
preset welding current but this is adjusted from the
remote control as explained in the Output Current
Control section.
TIG Welding Modes: The meter displays the
maximum output current which is set by the output
current control knob. The preset welding current is
then adjusted by the remote control, but it is not
displayed on the meter.
V205-S / V270-S / V405-S: The machine have a
Voltage / Current switch to change the displayed
value on the meter. If this switch is set to voltage,
the meter will always display the output voltage of
the machine.
J. Output Current Control: This controls the output, or
welding, current of the machine.
The function of this control knob is changed if a
remote control is connected. If the Remote LED is
ON, this indicates that a remote control is connected
and the function of the output current control will be:
Page 11
A
-5
Stick Welding Mode: The remote control will
adjust the output current of the machine:
x V205: from 5 to 200A
x V270: from 5 to 270A
x V405: from 5 to 400A
The output current control knob on the display panel
is not used.
TIG Welding Modes: The maximum output current
of the machine is set by the output current control
knob. Then the remote control adjusts the output
current from the minimum output (5A) to the value
set by the output current control knob. For example,
if the output current control knob on the machine is
set to 100A then the remote control will adjust the
output current from a minimum of 5A to a maximum
of 100A.
K. Hot Start (V205-S / V270-S / V405-S only): In stick
welding mode, this controls the amount of current
used during the start of the arc to help ignite the arc
quickly and reliably. In TIG welding mode, this is
not used.
L. Arc Force (V205-S / V270-S / V405-S only): In stick
welding mode, this controls the amount of current
used during any intermittent short circuiting of the
electrode during welding. In TIG welding mode, this
is not used.
M. Trigger Mode Switch (V205-T / V270-T / V405-T
only): This switch changes between 2-step and 4step trigger sequences. For an explanation of these
trigger sequences refer to the trigger sequences
explained below.
N. Pulsing Mode Switch (V205-T / V270-T / V405-T
only): In the TIG welding modes, this switch turns
the pulsing function ON and controls the pulsing
frequency range (20Hz or 300Hz). In Stick welding
mode, this is not used.
The Pulsing LED next to the Pulsing Mode Switch
shows the pulsing frequency when pulsing is turned
ON. With this indication, the operator can adjust the
frequency to the desired value before welding.
(Note: At higher frequencies the LED flashes very
fast and seems to be continuously ON however it is
pulsing.)
O. Pulsing Frequency Control (V205-T / V270-T /
V405-T only): When the pulsing function is ON, this
control knob will adjust the pulsing frequency. The
pulsing frequency adjustment range is 0.2-20Hz or
3-300Hz depending on the Pulsing Mode Switch
position.
P. Pulsing On-time Control (V205-T / V270-T / V405-T
only): When the pulsing function is ON, this control
knob will adjust the pulsing on-time. The on-time
can be adjusted from 10% to 90% of the pulsing
period.
Q. Pulsing Background Current Control (V205-T /
V270-T / V405-T only): When the pulsing function is
ON, this control knob will adjust the pulsing
background current. This is the current during the
low portion of the pulse waveform; it can be
adjusted from 10% to 90% of the welding current.
R. Downslope Control (V205-T / V270-T / V405-T
only): In the TIG welding modes, this control knob
will adjust the downslope time from 0.5 to 20
seconds. (The upslope time is always 0.5 seconds.)
Refer to the trigger sequence section below to
understand how downslope is activated. In Stick
welding mode, this is not used.
S. Start/Crater Current Control (V205-T / V270-T /
V405-T only): This control knob will adjust the
Start/Crater current from 10% to 90% of the welding
current. For an explanation of the start/crater
operation, refer to the trigger sequences explained
below.
T. Postflow Control (V205-T / V270-T / V405-T only):
In the TIG welding modes, this control knob will
adjust the shielding gas postflow time from 0.5 to 30
seconds. (The preflow time is always 0.5 seconds.)
In Stick welding mode, this is not used.
TIG Trigger Sequences
TIG welding can be done in either the 2-step or 4-step
mode. The specific sequences of operation for these
two trigger modes are explained below.
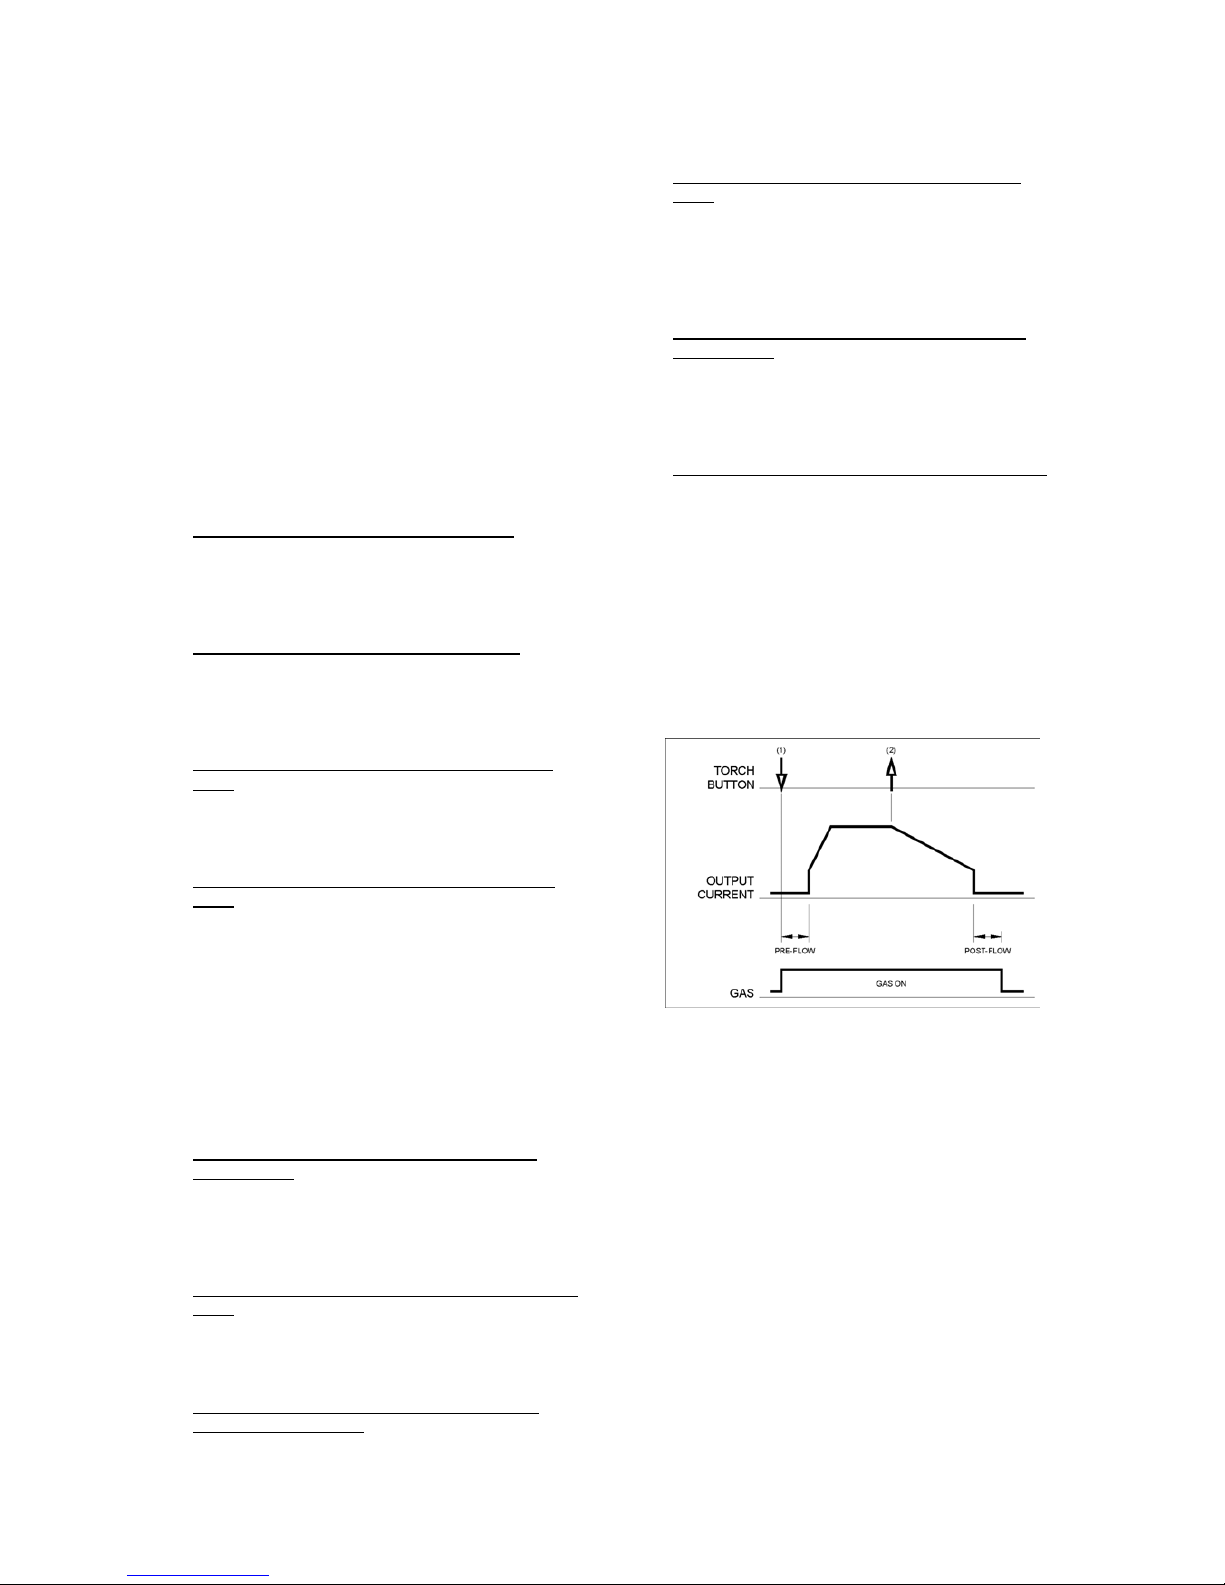
2-Step TIG Sequence
With the 2-step trigger mode and a TIG welding mode
selected, the following welding sequence will occur.
1. Press and hold the TIG torch trigger to start the
sequence. The machine will open the gas valve to
start the flow of the shielding gas. After the preflow
time, to purge air from the torch hose, the output of
the machine is turned ON. At this time the arc is
started according to the selected welding mode.
After the arc is started the output current will be
increased at a controlled rate, or upslope time, until
the Welding current is reached.
2. Release the TIG torch trigger to stop welding. The
machine will now decrease the output current at a
controlled rate, or downslope time, until the Crater
current is reached and the output of the machine is
turned OFF.
After the arc is turned OFF, the gas valve will
remain open to continue the flow of the shielding
gas to the hot electrode and work piece.
Page 12
A
-6
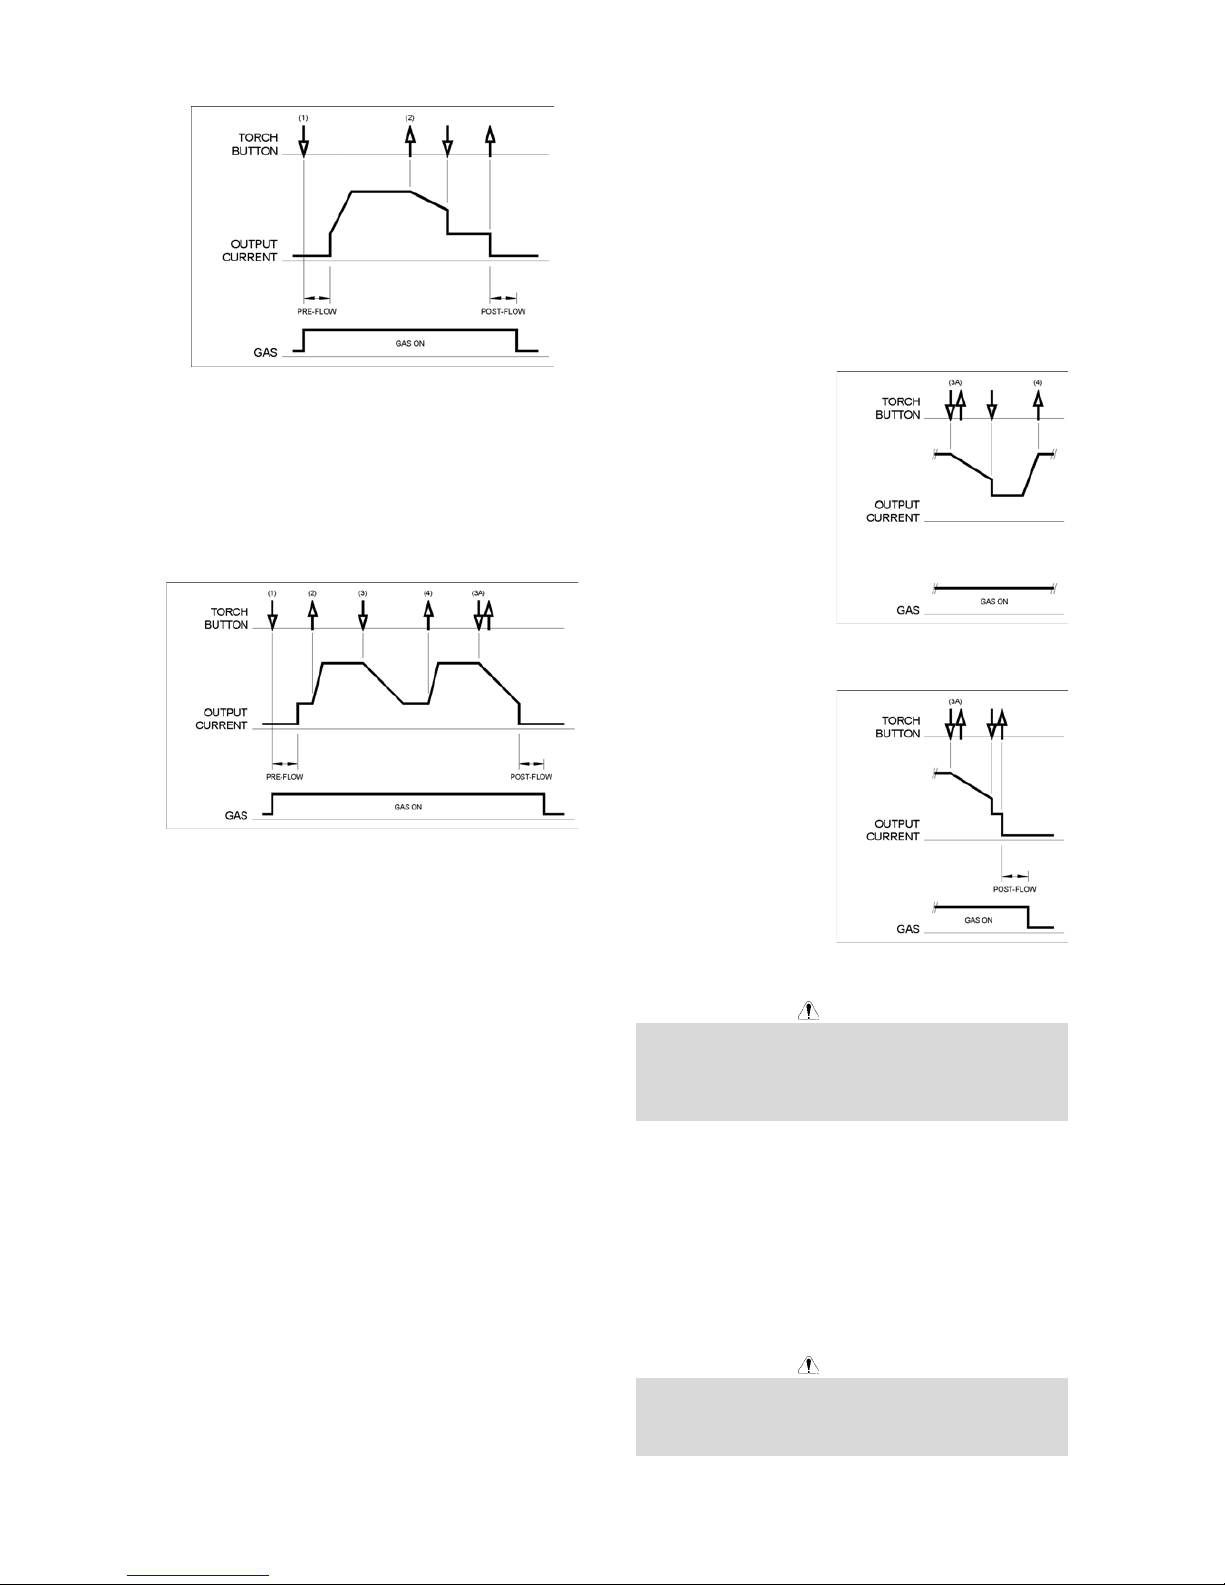
As shown above, it is possible to press and hold the TIG
torch trigger a second time during downslope to end the
downslope function and maintain the output current at
the Crater current. When the TIG torch trigger is
released the output will turn OFF and the postflow time
will start. This operation, 2-step restart disabled, is the
default setting from the factory.
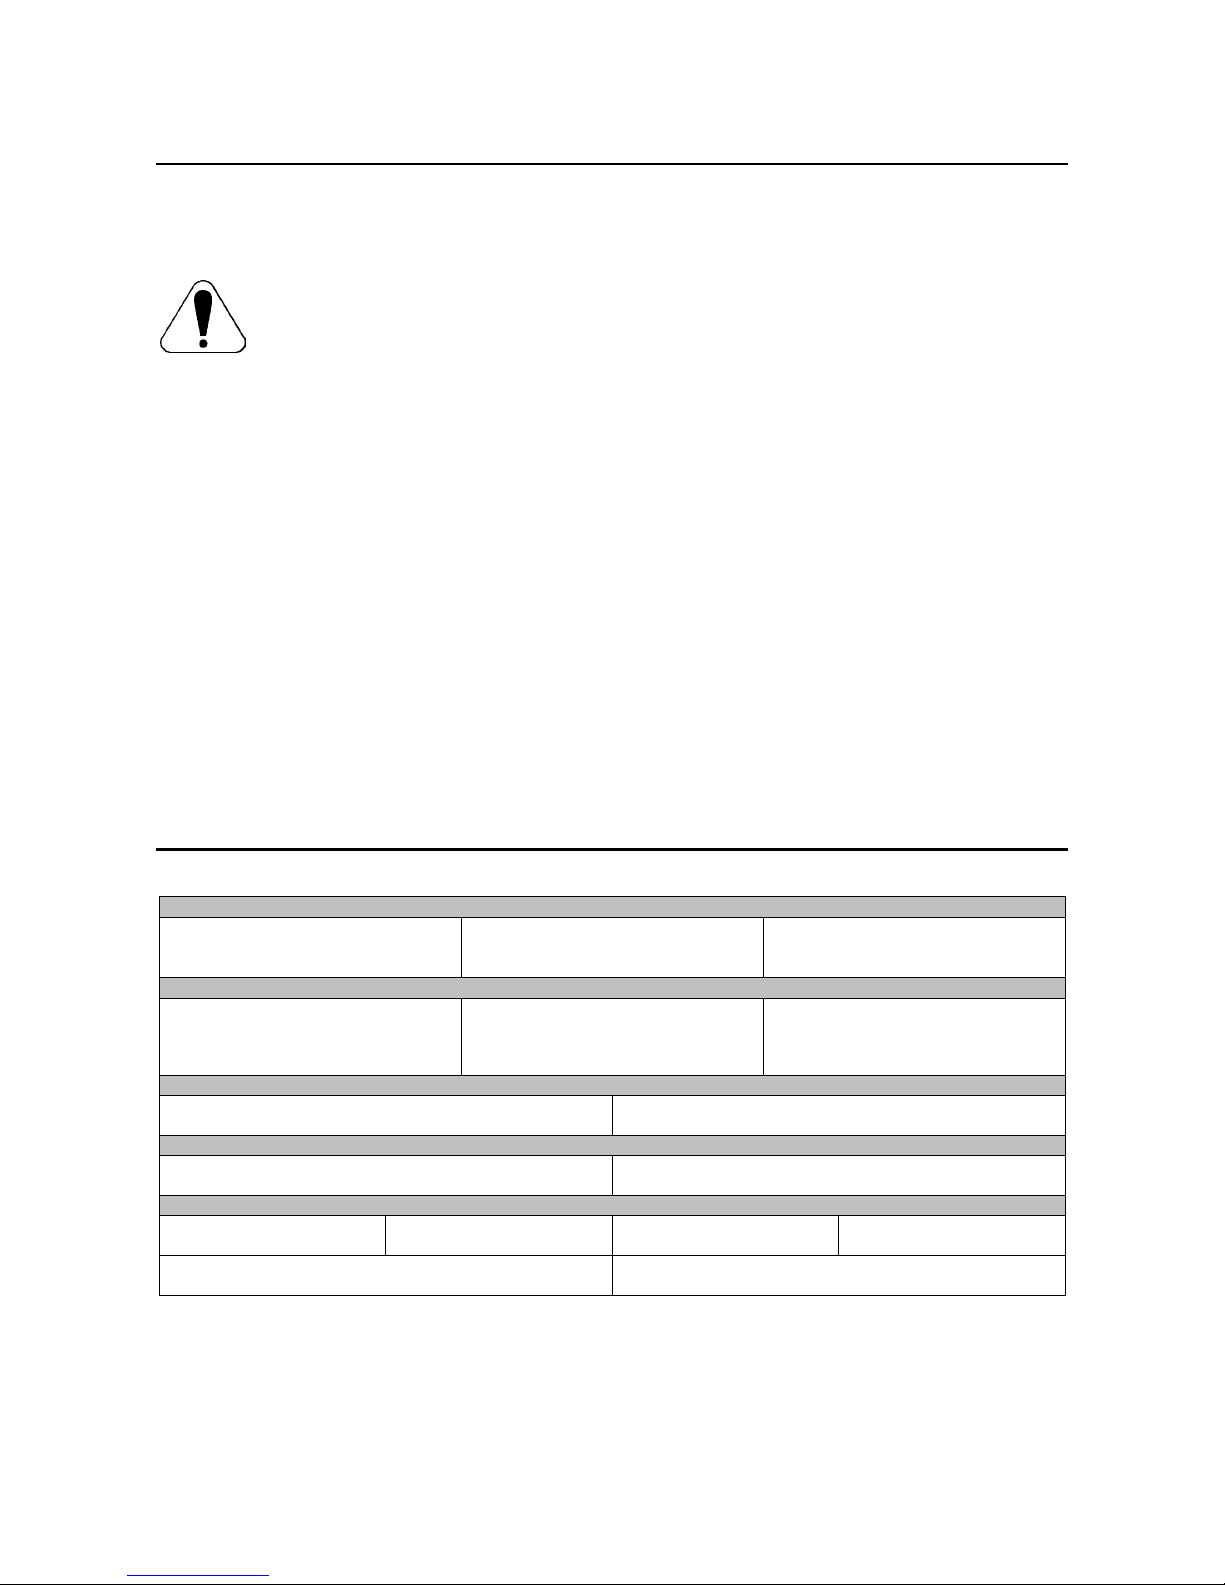
4-Step Sequence
With the 4-step trigger mode and a TIG welding mode
selected, the following welding sequence will occur.
1. Press and hold the TIG torch trigger to start the
sequence. The machine will open the gas valve to
start the flow of the shielding gas. After the preflow
time, to purge air from the torch hose, the output of
the machine is turned ON. At this time the arc is
started according to the selected welding mode.
After the arc is started the output current will be at
the Start current. This condition can be maintained
as long or as short as necessary.
If the Start current is not necessary, do not hold the
TIG torch trigger as described at the beginning of
this step. In this condition, the machine will pass
from Step 1 to Step 2 when the arc is started.
2. Releasing the TIG torch trigger starts the upslope
function. The output current will be increased at a
controlled rate, or upslope time, until the Welding
current is reached.
3. Press and hold the TIG torch trigger when the main
part of the weld is complete. The machine will now
decrease the output current at a controlled rate, or
downslope time, until the Crater current is reached.
This Crater current can be maintained as long or as
short as necessary.
This sequence has an automatic restart so welding
will continue after this step. This operation, 4-step
restart enabled, is the default setting from the
factory. If the weld is completely finished, use the
following sequence instead of step 3 described
above.
3A. Quickly press and release the TIG torch
trigger. The machine will now decrease the
output current at a controlled rate, or downslope
time, until the Crater current is reached and the
output of the machine is turned OFF. After the
arc is turned OFF the postflow time will start.
4. Release the TIG torch trigger. The output current
will again increase to the Welding current, like in
step 2, to continue welding. When the main part of
the weld is complete go to step 3.
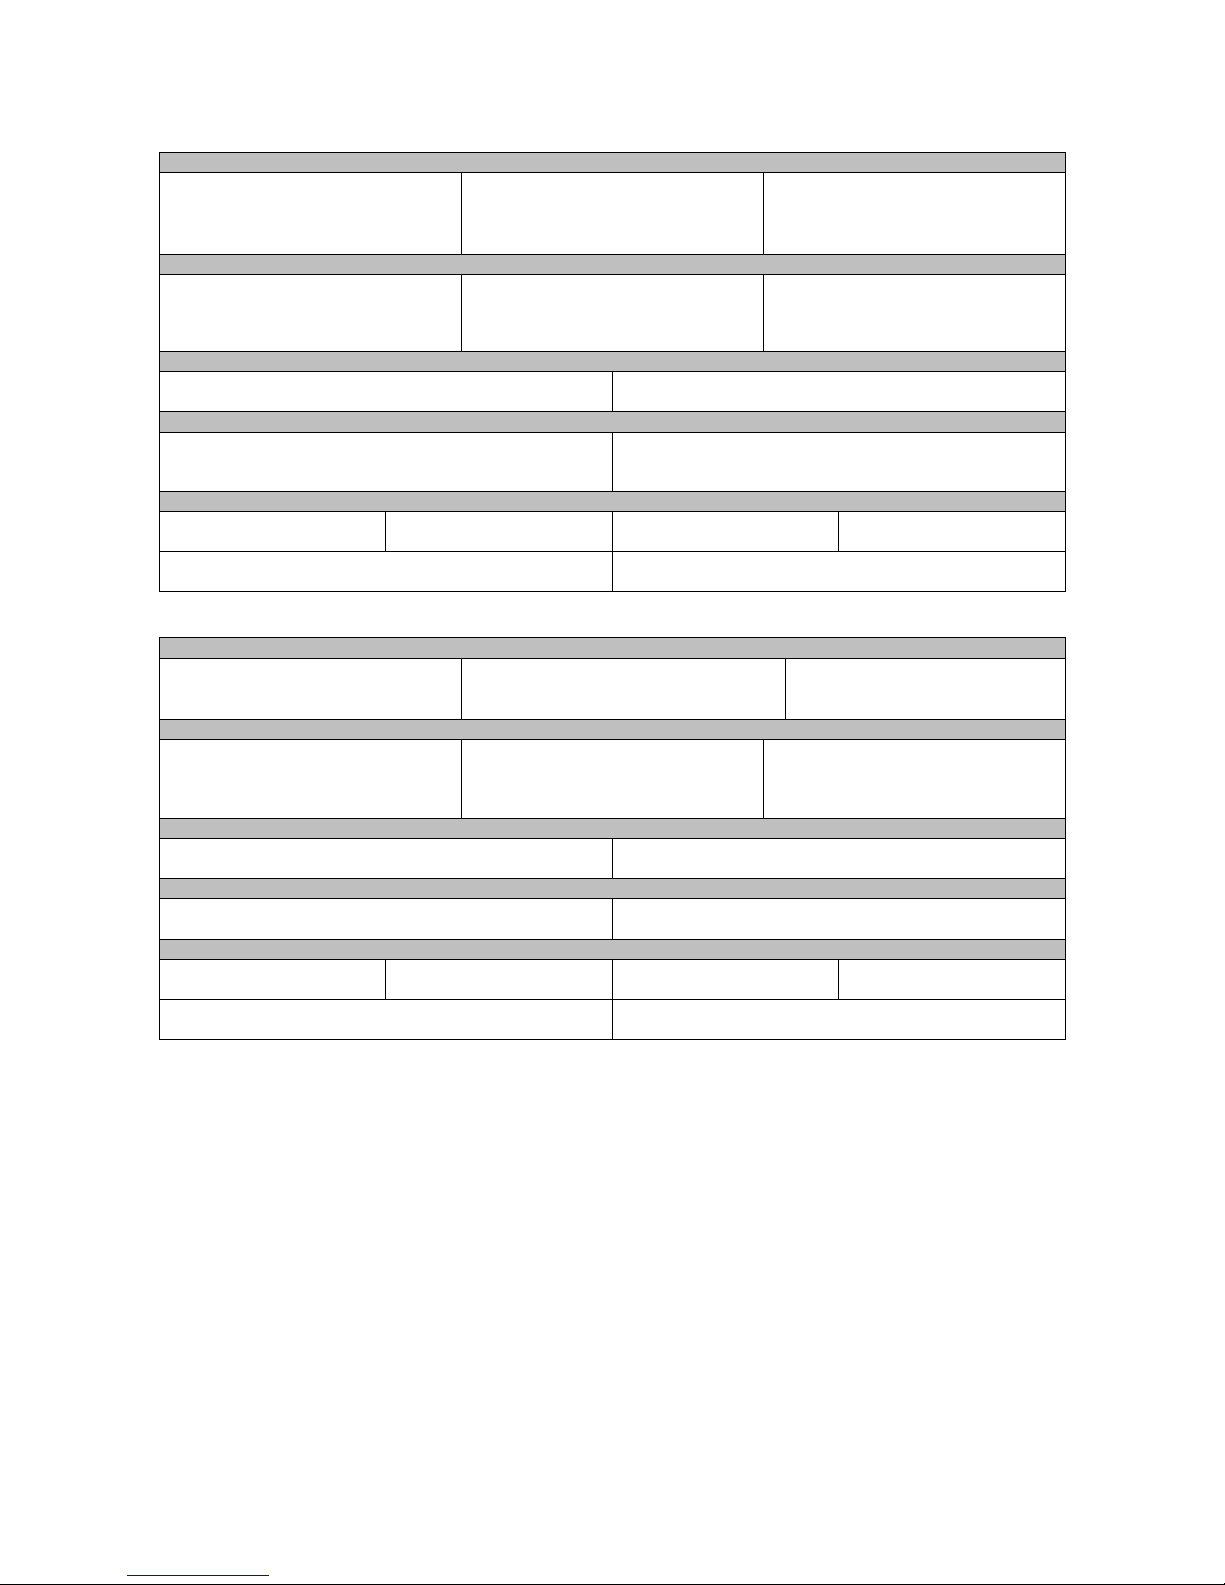
As shown here, after the
TIG torch trigger is
quickly pressed and
released from step 3A, it
is possible to press and
hold the TIG torch
trigger another time to
end the downslope time
and maintain the output
current at the Crater
current. When the TIG
torch trigger is released
the output will again
increase to the Welding
current, like in step 4, to continue welding. When the
main part of the weld is complete go to step 3.
As shown here, again
after the TIG torch
trigger is quickly pressed
and released from step
3A, it is possible to
quickly press and
release the TIG torch
trigger a second time to
end the downslope time
and stop welding.
04/03
Maintenance
WARNING
For any maintenance or repair operations it is
recommended to contact the nearest technical service
center or Lincoln Electric. Maintenance or repairs
performed by unauthorized service centers or personnel
will null and void the manufacturers warranty.
The frequency of the maintenance operations may vary
in accordance with the working environment. Any
noticeable damage should be reported immediately.
x Check cables and connections integrity. Replace, if
necessary.
x Keep clean the machine. Use a soft dry cloth to
clean the external case, especially the airflow inlet /
outlet louvers.
WARNING
Do not open this machine and do not introduce anything
into its openings. Power supply must be disconnected
from the machine before each maintenance and service.
After each repair, perform proper tests to ensure safety.
Page 13
A
-7
Electromagnetic Compatibility (EMC)
11/04
This machine has been designed in accordance with all relevant directives and standards. However, it may still generate
electromagnetic disturbances that can affect other systems like telecommunications (telephone, radio, and television) or
other safety systems. These disturbances can cause safety problems in the affected systems. Read and understand
this section to eliminate or reduce the amount of electromagnetic disturbance generated by this machine.
This machine has been designed to operate in an industrial area. To operate in a domestic area it is
necessary to observe particular precautions to eliminate possible electromagnetic disturbances. The
operator must install and operate this equipment as described in this manual. If any electromagnetic
disturbances are detected the operator must put in place corrective actions to eliminate these disturbances
with, if necessary, assistance from Lincoln Electric.
Before installing the machine, the operator must check the work area for any devices that may malfunction because of
electromagnetic disturbances. Consider the following.
x Input and output cables, control cables, and telephone cables that are in or adjacent to the work area and the
machine.
x Radio and/or television transmitters and receivers. Computers or computer controlled equipment.
x Safety and control equipment for industrial processes. Equipment for calibration and measurement.
x Personal medical devices like pacemakers and hearing aids.
x Check the electromagnetic immunity for equipment operating in or near the work area. The operator must be sure
that all equipment in the area is compatible. This may require additional protection measures.
x The dimensions of the work area to consider will depend on the construction of the area and other activities that are
taking place.
Consider the following guidelines to reduce electromagnetic emissions from the machine.
x Connect the machine to the input supply according to this manual. If disturbances occur if may be necessary to take
additional precautions such as filtering the input supply.
x The output cables should be kept as short as possible and should be positioned together. If possible connect the
work piece to ground in order to reduce the electromagnetic emissions. The operator must check that connecting
the work piece to ground does not cause problems or unsafe operating conditions for personnel and equipment.
x Shielding of cables in the work area can reduce electromagnetic emissions. This may be necessary for special
applications.
Technical Specifications
V205 2V:
INPUT
Input Voltage
230 / 400V r 10%
Single Phase
Input Power at Rated Output
5.5kW @ 100% Duty Cycle
6.5kW @ 35% Duty Cycle
Frequency
50/60 Hz
RATED OUTPUT AT 40°C
Duty Cycle
(Based on a 10 min. period)
100%
35%
Output Current
170A
200A
Output Voltage
26.8 Vdc
28.0 Vdc
OUTPUT RANGE
Welding Current Range
5 - 200 A
Maximum Open Circuit Voltage
48 Vdc
RECOMMENDED INPUT CABLE AND FUSE SIZES
Fuse or Circuit Breaker Size
32A Superlag (230 / 400V input)
Input Power Cable
3 Conductor, 4mm
2
PHYSICAL DIMENSIONS
Height
385 mm
Width
215 mm
Length
480 mm
Weight
14.1 - 15.1 Kg
Operating Temperature
–10°C to +40°C
Storage Temperature
-25°C to +55°C
Page 14
A
-8
V270 & V270 2V:
INPUT
Input Voltage
400V r 15% (V270)
230 / 400V r 10% (V270 2V)
Three Phase
Input Power at Rated Output
6.5kW @ 100% Duty Cycle
9.9kW @ 35% Duty Cycle
Frequency
50/60 Hz
RATED OUTPUT AT 40°C
Duty Cycle
(Based on a 10 min. period)
100%
35%
Output Current
200A
270A
Output Voltage
28.0 Vdc
30.8 Vdc
OUTPUT RANGE
Welding Current Range
5 - 270 A
Maximum Open Circuit Voltage
48 Vdc
RECOMMENDED INPUT CABLE AND FUSE SIZES
Fuse or Circuit Breaker Size
20A Superlag (400V input)
35A Superlag (230V input)
Input Power Cable
4 Conductor, 2.5mm
2
(V270)
4 Conductor, 4mm
2
(V270 2V)
PHYSICAL DIMENSIONS
Height
385 mm
Width
215 mm
Length
480 mm
Weight
13.5 - 14.5 Kg
Operating Temperature
–10°C to +40°C
Storage Temperature
-25°C to +55°C
V405:
INPUT
Input Voltage
400V r 15%
Three Phase
Input Power at Rated Output
11.3 kW @ 100% Duty Cycle
17.2 kW @ 35% Duty Cycle
Frequency
50/60 Hz
RATED OUTPUT AT 40°C
Duty Cycle
(Based on a 10 min. period)
100%
35%
Output Current
300A
400A
Output Voltage
32.0 Vdc
36.0 Vdc
OUTPUT RANGE
Welding Current Range
5 - 400 A
Maximum Open Circuit Voltage
48 Vdc
RECOMMENDED INPUT CABLE AND FUSE SIZES
Fuse or Circuit Breaker Size
30A Superlag
Input Power Cable
4 Conductor, 4mm
2
PHYSICAL DIMENSIONS
Height
500 mm
Width
275 mm
Length
610 mm
Weight
31 - 33 kg
Operating Temperature
-10°C to +40°C
Storage Temperature
-25°C to +55°C
Page 15
B-1
Sicurezza
11/04
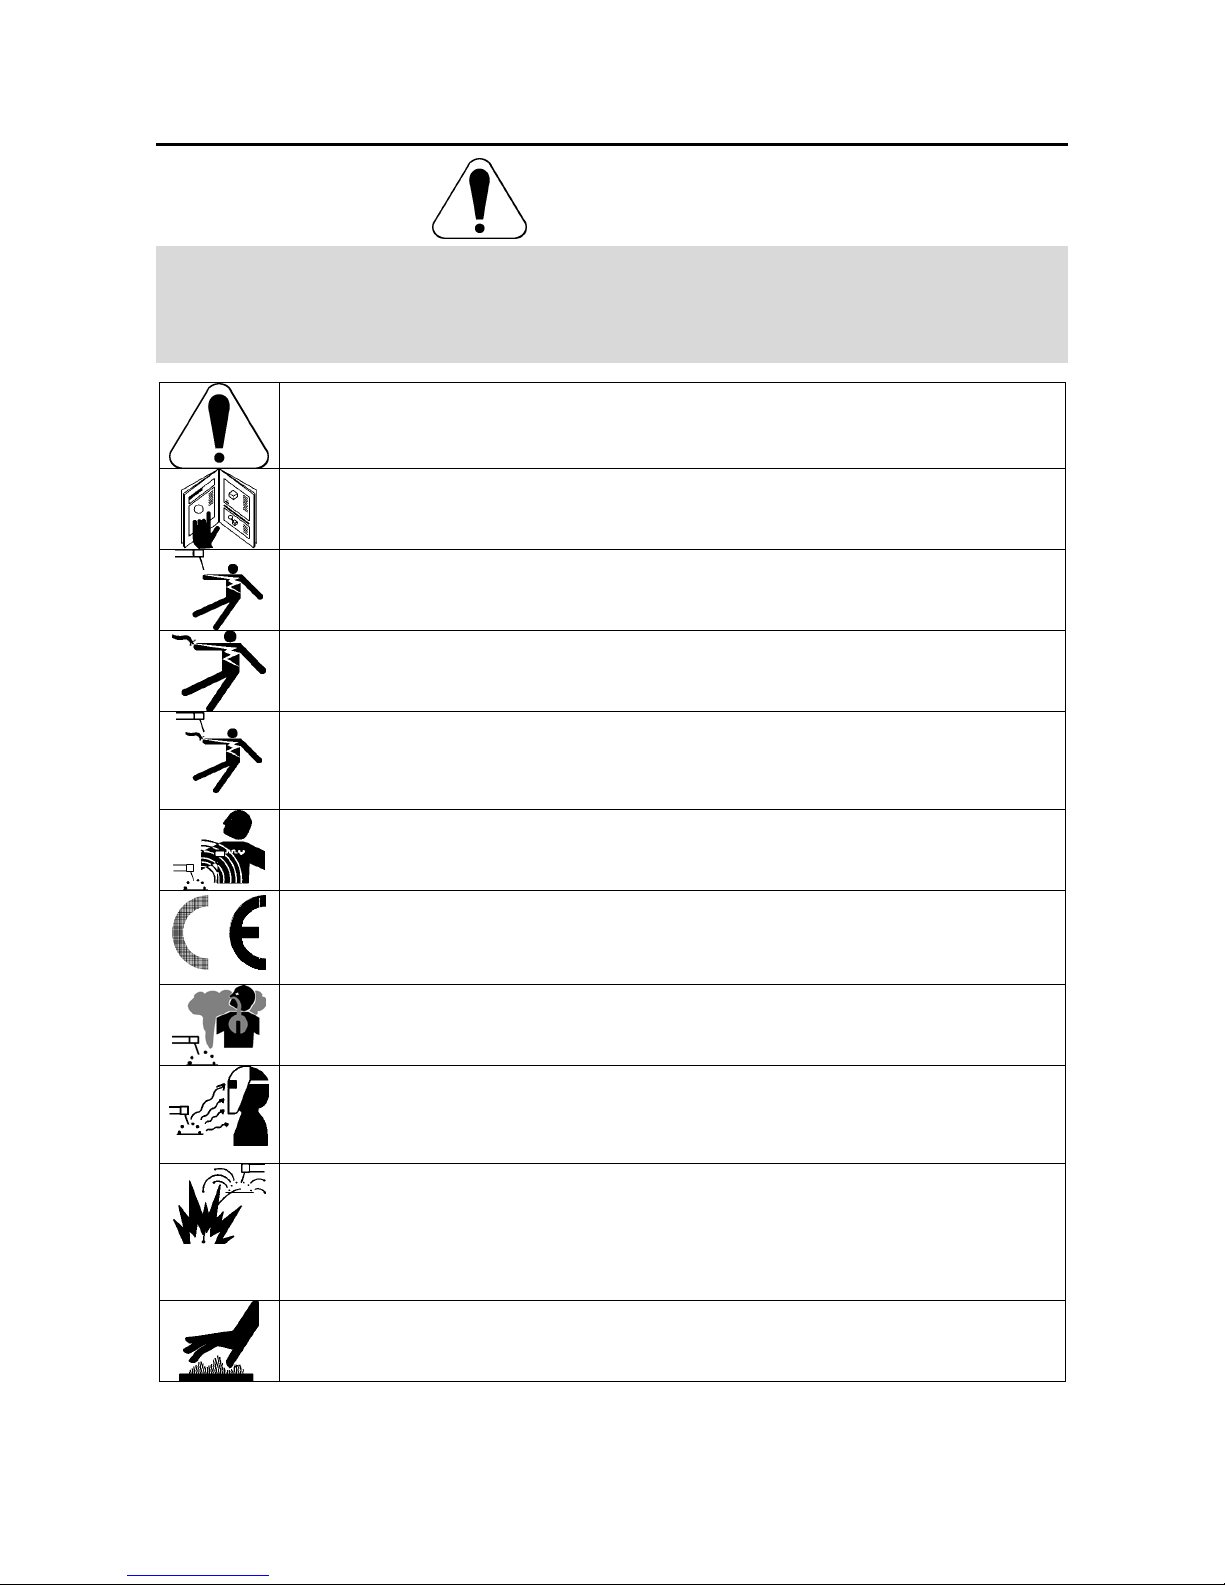
AVVERTENZA
Questa macchina deve essere impiegata solo da personale qualificato. Assicuratevi che tutte le procedure di
installazione, impiego, manutenzione e riparazione vengano eseguite solamente da persone qualificate. Leggere e
comprendere questo manuale prima di mettere in funzione la macchina. La mancata osservanza delle istruzioni di
questo manuale può provocare seri infortuni, anche mortali, alle persone, o danni alla macchina. Leggere e
comprendere le spiegazioni seguenti sui simboli di avvertenza. La Lincoln Electric non si assume alcuna responsabilità
per danni conseguenti a installazione non corretta, incuria o impiego in modo anormale.
AVVERTENZA: Questo simbolo indica che occorre seguire le istruzioni per evitare seri infortuni,
anche mortali, alle persone o danni a questa macchina. Proteggete voi stessi e gli altri dalla
possibilità di seri infortuni anche mortali.
LEGGERE E COMPRENDERE LE ISTRUZIONI: Leggere e comprendere questo manuale prima di
far funzionare la macchina. La saldatura ad arco può presentare dei rischi. La mancata osservanza
delle istruzioni di questo manuale può provocare seri infortuni, anche mortali, alle persone o danni alla
macchina.
LA FOLGORAZIONE ELETTRICA E’ MORTALE: Le macchine per saldatura generano tensioni
elevate. Non toccate l’elettrodo, il morsetto di massa o pezzi da saldare collegati alla macchina
quando la macchina è accesa. Mantenetevi isolati elettricamente da elettrodo, morsetto e pezzi
collegati a questo.
MACCHINA CON ALIMENTAZIONE ELETTRICA: Togliere l’alimentazione con l’interruttore ai fusibili
prima di svolgere operazioni su questa macchina. Mettere la macchina a terra secondo le normative
vigenti.
MACCHINA CON ALIMENTAZIONE ELETTRICA: Ispezionare periodicamente i cavi di
alimentazione, all’elettrodo e al pezzo. Se si riscontrano danni all’isolamento sostituire
immediatamente il cavo. Non posare la pinza portaelettrodo direttamente sul banco di saldatura o
qualsiasi altra superficie in contatto con il morsetto di massa per evitare un innesco involontario
dell’arco.
I CAMPI ELETTRICI E MAGNETICI POSSONO ESSERE PERICOLOSI: Il passaggio di corrente
elettrica in un conduttore produce campi elettromagnetici. Questi campi possono interferire con alcuni
cardiostimolatori (“pacemaker”) e i saldatori con un cardiostimolatore devono consultare il loro medico
su possibili rischi prima di impiegare questa macchina.
CONFORMITÀ CE: Questa macchina è conforme alle Direttive Europee.
FUMI E GAS POSSONO ESSERE PERICOLOSI: La saldatura può produrre fumi e gas dannosi alla
salute. Evitate di respirare questi fumi e gas. Per evitare il pericolo l’operatore deve disporre di una
ventilazione o di un'estrazione di fumi e gas che li allontanino dalla zona in cui respira.
I RAGGI EMESSI DALL’ARCO BRUCIANO: Usate una maschera con schermatura adatta a
proteggervi gli occhi da spruzzi e raggi emessi dall’arco mentre saldate o osservate la saldatura.
Indossare indumenti adatti in materiale resistente alla fiamma per proteggere il corpo, sia vostro che
dei vostri aiutanti. Le persone che si trovano nelle vicinanze devono essere protette da schermature
adatte, non infiammabili, e devono essere avvertite di non guardare l’arco e di non esporvisi.
GLI SPRUZZI DI SALDATURA POSSONO PROVOCARE INCENDI O ESPLOSIONI: Allontanare
dall'area di saldatura quanto può prendere fuoco e tenere a portata di mano un estintore. Gli spruzzi
o altri materiali ad alta temperatura prodotti dalla saldatura attraversano con facilità eventuali piccole
aperture raggiungendo le zone vicine. Non saldare su serbatoi, bidoni, contenitori o altri materiali fino
a che non si sia fatto tutto il necessario per assicurarsi dell'assenza di vapori infiammabili o nocivi.
Non impiegare mai questa macchina se vi è presenza di gas e/o vapori infiammabili o combustibili
liquidi.
I MATERIALI SALDATI BRUCIANO: Il processo di saldatura produce moltissimo calore. Ci si può
bruciare in modo grave con le superfici e materiali caldi della zona di saldatura. Impiegare guanti e
pinze per toccare o muovere materiali nella zona di saldatura.
Page 16
B-2
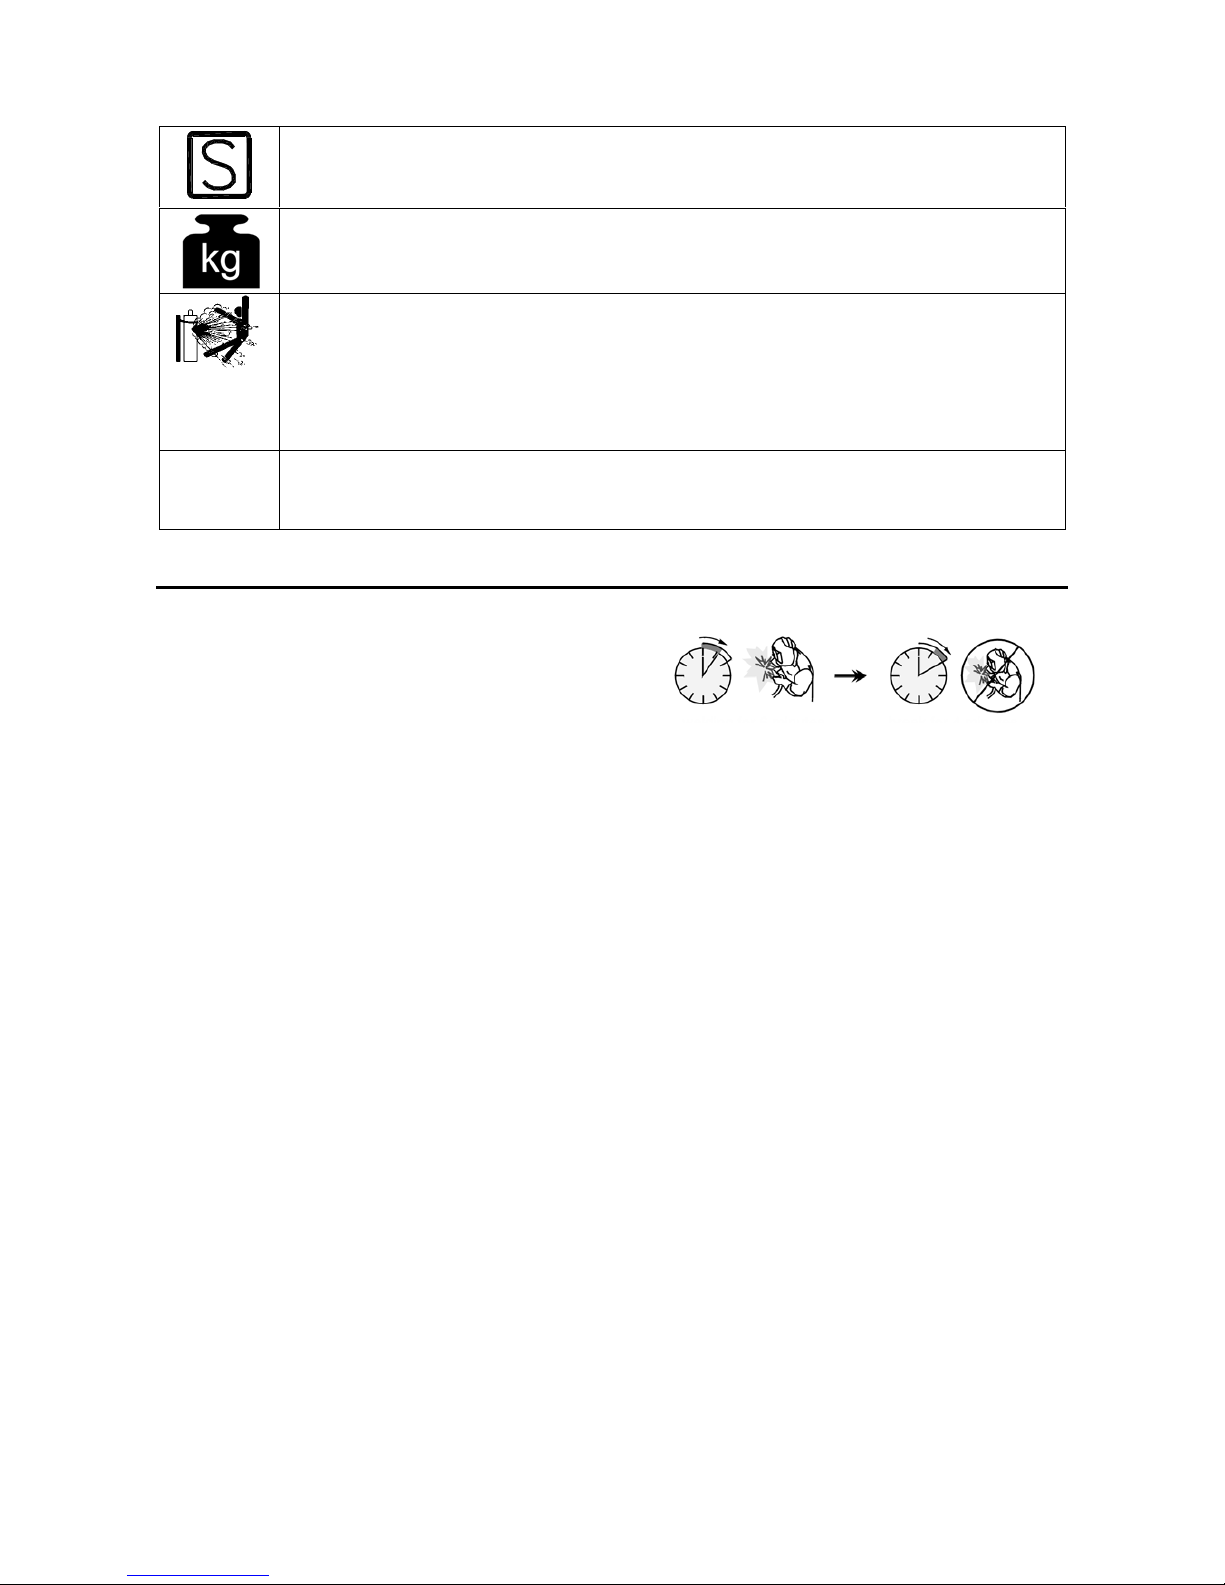
MARCHIO DI SICUREZZA: Questa macchina è adatta a fornire energia per operazioni di saldatura
svolte in ambienti con alto rischio di folgorazione elettrica.
LA MACCHINA PESA OLTRE 30kg. Spostare questa macchina con cura e con l’aiuto di un’altra
persona. Il sollevamento può essere pericoloso per la vostra salute.
LE BOMBOLE POSSONO ESPLODERE SE SONO DANNEGGIATE: Impiegate solo bombole
contenenti il gas compresso adatto al processo di saldatura utilizzato e regolatori di flusso, funzionanti
regolarmente, progettati per il tipo di gas e la pressione in uso. Le bombole vanno tenute sempre in
posizione verticale e assicurate con catena ad un sostegno fisso. Non spostate le bombole senza il
loro cappello di protezione. Evitate qualsiasi contatto dell’elettrodo, della sua pinza, del morsetto di
massa o di ogni altra parte in tensione con la bombola del gas. Le bombole gas vanno collocate
lontane dalle zone dove possano restare danneggiate dal processo di saldatura con relativi spruzzi e
da fonti di calore.
HF
ATTENZIONE: L’Alta Frequenza, utilizzata per l’innesco senza contatto nella saldatura TIG (GTAW),
può interferire con l’operazione di computer non sufficientemente schermati, centri EDP e robot
industriali, provocando anche il blocco dell’intero sistema. La saldatura TIG (GTAW) può interferire
con le linee telefoniche e con la ricezione radio e TV.
Installazione e Istruzioni Operative
Leggere tutta questa sezione prima di installare e
impiegare la macchina.
Collocazione e ambiente
Questa macchina è in grado di funzionare in ambienti
difficili. E’ comunque importante seguire delle semplici
misure di prevenzione per garantirne una lunga durata e
un funzionamento affidabile.
x Non collocare o impiegare la macchina su superfici
inclinate più di 15° rispetto all’orizzontale.
x Non usare questa macchina per sgelare tubi.
x La macchina va collocata ove vi sia una circolazione
di aria pulita senza impedimenti al suo movimento in
entrata e uscita dalle feritoie. Non coprire la
macchina con fogli di carta, panni o stracci quando
è accesa.
x Tenere al minimo polvere e sporco che possano
entrare nella macchina.
x Questa macchina ha una protezione di grado
IP23S. Tenetela più asciutta possibile e non
posatela su suolo bagnato o dentro pozzanghere.
x Disponete la macchina lontana da macchinari
controllati via radio. Il suo funzionamento normale
può interferire negativamente sul funzionamento di
macchine controllate via radio poste nelle vicinanze,
con conseguenze di infortuni o danni materiali.
Leggete la sezione sulla compatibilità
elettromagnetica di questo manuale.
x Non impiegate la macchina in zone ove la
temperatura ambiente supera i 40°C.
Fattore d’intermittenza
Il fattore d’intermittenza di una macchina per saldatura è
la percentuale di tempo su un periodo di 10 minuti
durante la quale la macchina può esser fatta funzionare
alla corrente nominale.
Esempio: fattore di intermittenza del 35%
3.5 minuti di saldatura. 6.5 minuti di interruzione.
Ulteriori informazioni sui fattori di intermittenza nominali
della macchina si trovano nella sezione Specifiche
Tecniche.
Collegamento all’alimentazione
Prima di accendere la macchina controllate tensione,
fase e frequenza di alimentazione. La tensione di
alimentazione ammissibile è indicata nella sezione
“Specifiche tecniche” di questo manuale e sulla targa
della macchina. Verificate il collegamento a terra della
macchina.
Assicuratevi che l’alimentazione fornisca una potenza
sufficiente per il funzionamento normale della macchina.
Nella sezione “Specifiche tecniche” di questo manuale
sono indicati i dimensionamenti per fusibili e cavi.
Le macchine:
x V205 2V: (230 / 400Vac, monofase)
x V270: (400Vac, trifase)
x V270 2V: (230 / 400Vac, trifase)
x V405: (400Vac, trifase)
sono progettate per funzionare alimentate da gruppi
elettrogeni purché la presa ausiliaria di questi possa
fornire una tensione, frequenza e potenza adeguata
come indicato nella sezione “Specifiche tecniche” di
questo manuale. Inoltre la presa ausiliaria del gruppo
elettrogeno deve soddisfare le seguenti condizioni:
x Tensione AC di picco: inferiore a 410Vac (per
alimentazione 230Vac) o 720Vac (per alimentazione
400Vac).
x Frequenza dell’onda in AC: compresa tra 50 e 60
Hz.
Page 17
B-3
x Tensione RMS dell’onda in AC:
V270, V405: 400Vac ± 15%
V205 2V, V270 2V: 230 Vac o 400 Vac ± 10%
E’ importante verificare che queste condizioni siano
rispettate perché molti gruppi elettrogeni producono
picchi di alta tensione. Non è consigliato impiegare
questa macchina con gruppi elettrogeni che non
rispettino queste condizioni perché si può danneggiare.
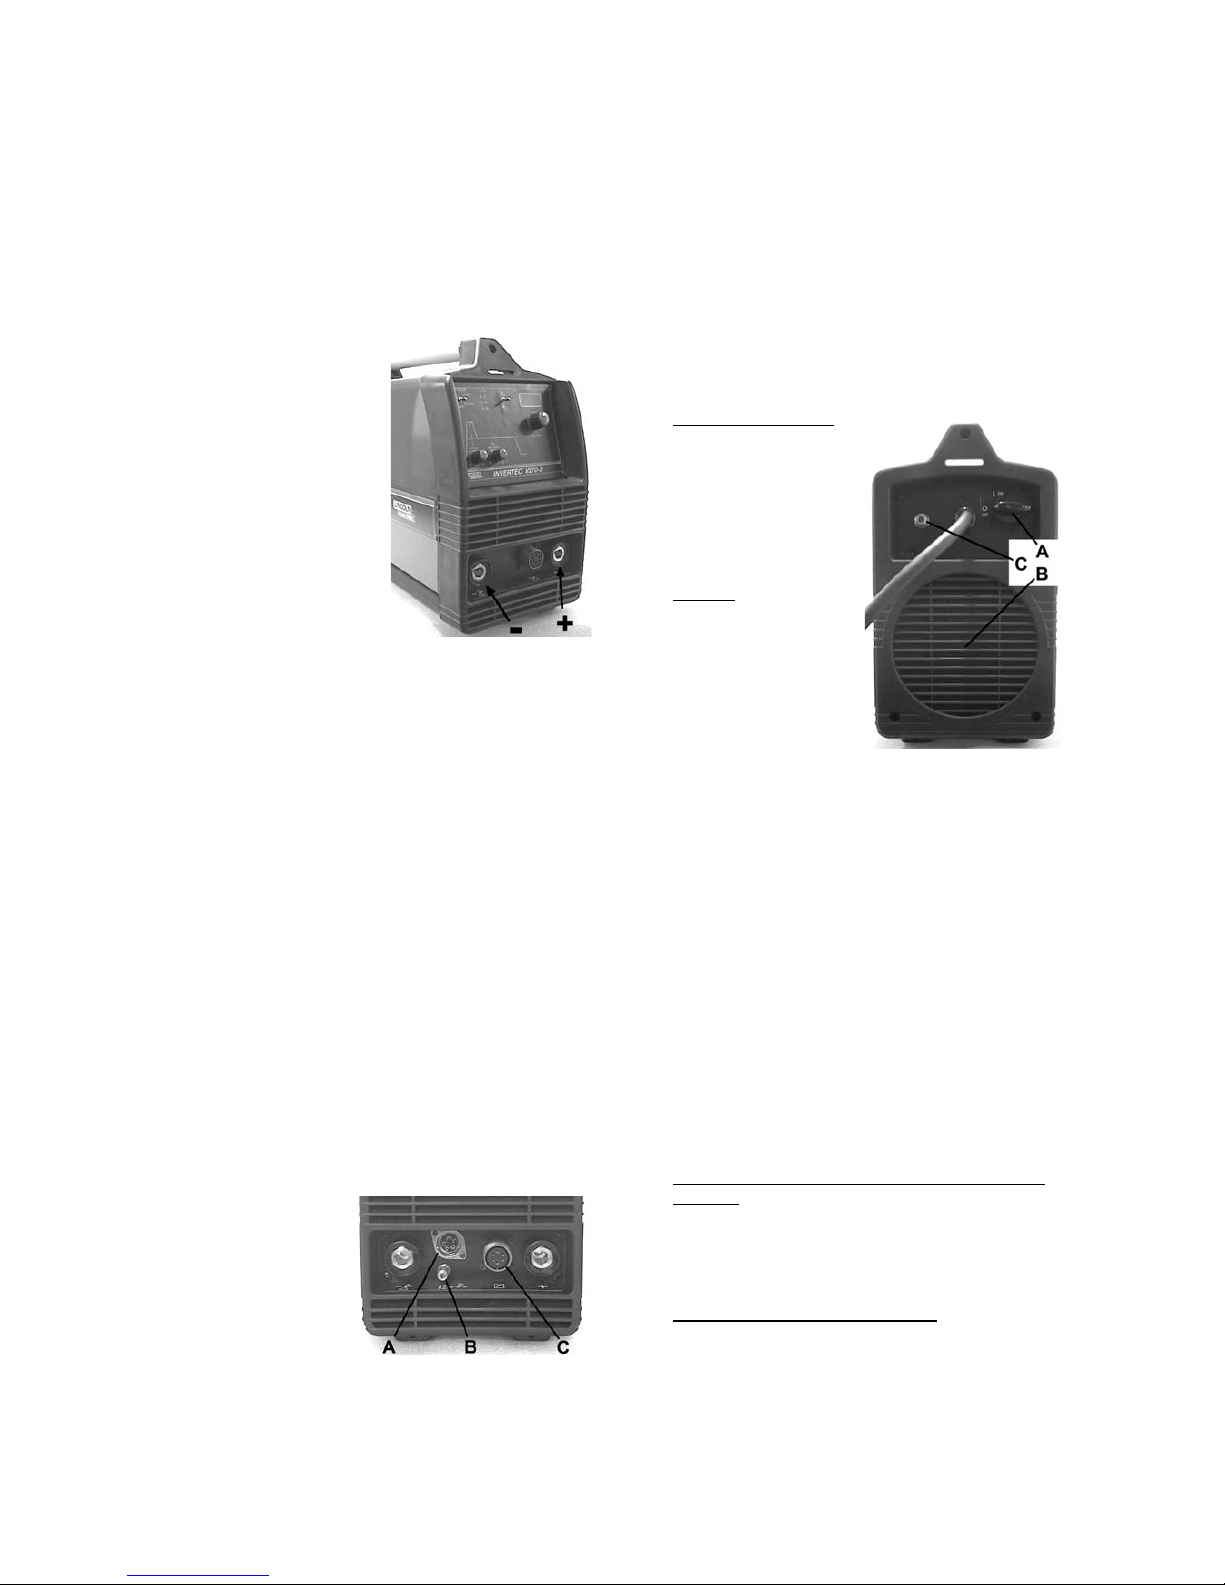
Collegamenti in uscita
Il collegamento dei cavi di
saldatura avviene con un
sistema rapido che impiega
connettori Twist-Mate.
Consultate le sezioni seguenti
per ulteriori informazioni sui
collegamenti da effettuare per
saldare con elettrodo (MMA)
o in TIG (GTAW).
Saldatura con elettrodo
manuale (MMA)
Per prima cosa stabilite quale
è la polarità giusta per
l’elettrodo da impiegare. Per
questo consultate i dati
dell’elettrodo. Poi collegate i cavi in uscita ai terminali di
uscita sulla macchina, secondo la polarità selezionata.
Per esempio se si salda in c.c. polo positivo (+),
collegare al terminale (+) sulla macchina il cavo
dell’elettrodo e al terminale (-) il cavo massa. Inserite il
connettore allineando la chiavetta con la scanalatura e
stringete ruotando di circa ¼ di giro in senso orario. Non
stringete troppo.
Per saldare in c.c. polo negativo invertire i collegamenti
sulla macchina in modo da avere il cavo dell’elettrodo
collegato a (-) e il cavo massa al (+).
Saldatura TIG
La macchina non comprende la torcia TIG necessaria
per saldare in TIG, che può essere acquistata a parte.
Consultate la sezione “Accessori” per ulteriori
informazioni. Per lo più le saldature TIG vengono fatte
in c.c. (-) polo negativo; collegare al terminale (-) della
macchina il cavo alla torcia e al terminale (+) il cavo al
pezzo. Inserite il connettore allineando la chiavetta con
la scanalatura e stringete ruotando di circa ¼ di giro in
senso orario. Non stringete troppo.
Per il modello V205-S / V270-S / V405-S, collegate il
tubo gas proveniente dalla torcia TIG al regolatore di
flusso sulla bombola gas in uso.
Per il modello V205-T /
V270-T / V405-T,
collegate il tubo gas
proveniente dalla torcia
TIG all’attacco gas (B)
sul davanti della
macchina. Nella
fornitura è compreso un
ulteriore attacco gas
adatto al collegamento sul davanti della macchina, se
necessario. Collegare poi l’attacco sul retro della
macchina al regolatore di flusso sulla bombola gas da
usare. Nell’imballo sono pure compresi un tubo per il
gas in arrivo con i relativi attacchi. Collegare il pulsante
della torcia TIG al connettore pulsante (A) sul davanti
della macchina.
Collegamento del comando a distanza
Far riferimento all’elenco delle parti accessorie per i
comandi a distanza. Se si impiega un comando a
distanza, va collegato al connettore apposito (C) sul
davanti della macchina. La macchina rileva
automaticamente la presenza del sistema di comando a
distanza, accende il LED comando a distanza, e si
commuta sul modo di comando a distanza. La sezione
seguente fornisce maggiori informazioni su questo modo
operativo.
Comandi e possibilità operative
A. Interruttore Generale:
Comanda l’accensione
della macchina.
Verificate che la
macchina sia collegata
correttamente alla sua
alimentazione prima di
accenderla.
B. Ventola: La ventola si
aziona quando la
macchina viene accesa
e continua a funzionare
per tutto il tempo in cui
la macchina dà potenza
in uscita. Se l’uscita
della macchina resta
inattiva per più di cinque
minuti la ventola si ferma. Si riducono così sia lo
sporco che si accumula dentro la macchina sia il
consumo di energia. Far riferimento alla sezione
LED di uscita, descritta in seguito, per maggiori
informazioni sulle situazioni in cui l’uscita della
macchina è attiva.
Unità di raffreddamento Coolarc 20 collegata a una
macchina V205-T / V270-T: l'accensione /
spegnimento dell'unità Coolarc 20 segue il
funzionamento della ventola della saldatrice. Se è
selezionata la saldatura con elettrodo manuale
(MMA) l'unità Coolarc 20 rimane spenta.
Unità di raffreddamento Coolarc 30 collegata a una
macchina V405-T: l'accensione / spegnimento
dell'unità Coolarc 30 segue il funzionamento della
ventola della saldatrice. Se è selezionata la
saldatura con elettrodo manuale (MMA) l'unità
Coolarc 30 rimane spenta.
C. Entrata gas (solo per il modello V205-T / V270-T /
V405-T): Collegamento per il gas di protezione per
TIG. Collegare la macchina alla fonte di gas
usando il tubo gas e gli attacchi forniti. Sulla fonte
di gas devono essere installati un regolatore di
pressione e un misuratore di flusso.
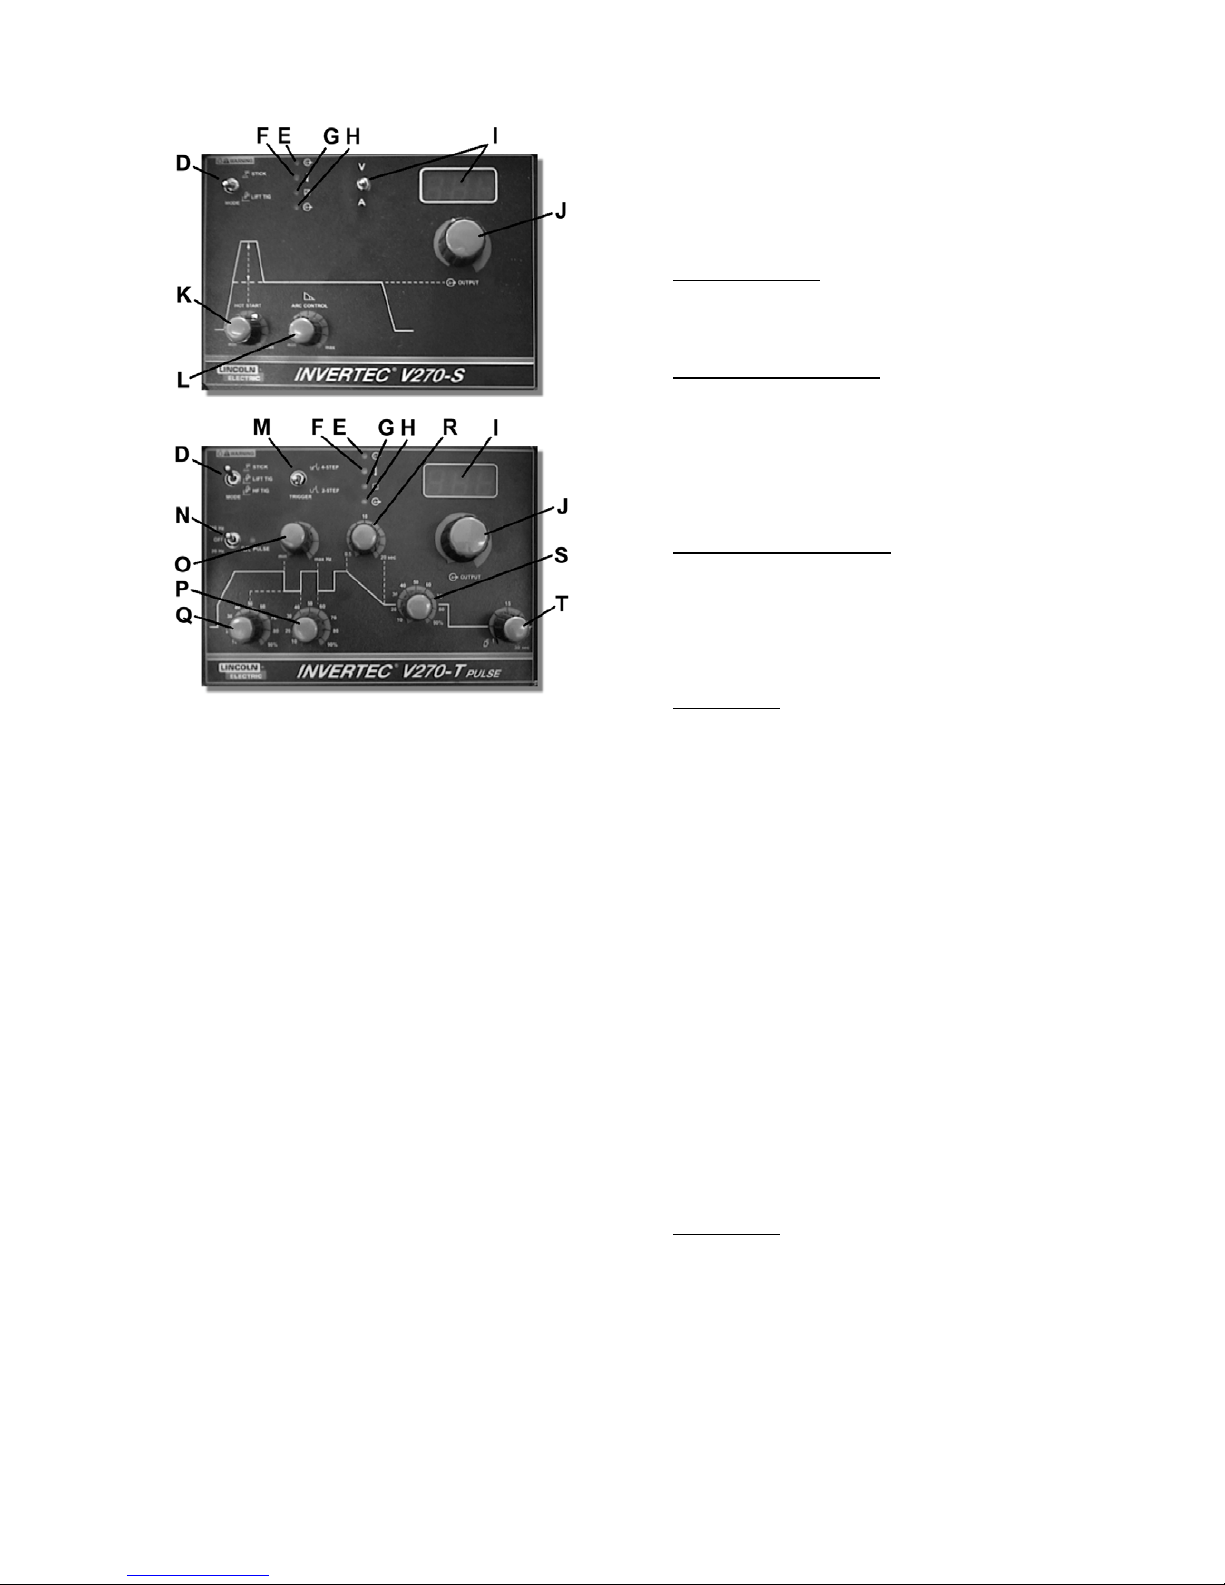
D. Commutatore di modo di saldatura: Comanda il
modo di saldatura della macchina. I modelli V205-S
/ V270-S / V405-S dispongono di due modi: con
elettrodo in manuale (SMAW) e Lift TIG (GTAW). I
modelli V205-T / V270-T / V405-T di tre modi:
Elettrodo (SMAW), Lift TIG (GTAW) e TIG Alta
frequenza HF TIG (GTAW).
Page 18
B-4
In posizione elettrodo manuale (MMA) vengono
attivate le funzioni seguenti:
x Hot start: E’ un aumento temporaneo della
corrente in uscita all’innesco saldatura con
elettrodo (MMA) che aiuta a ottenere un
innesco d’arco rapido e affidabile. L'intensità di
Hot Start può essere regolata sui modelli V205S / V270-S / V405-S, far riferimento a Hot Start,
descritto in seguito.
x Forza d’Arco: E’ una funzione attivata durante
la saldatura con elettrodo (MMA) che permette
un aumento temporaneo della corrente in uscita
per superare i cortocircuiti da contatto
intermittente fra l’elettrodo e il bagno di
saldatura che avvengono nella normale
saldatura con elettrodo. Il valore della forza
d’arco può venire regolato sui modelli V205-S /
V270-S / V405-S, come descritto in seguito
sotto Controllo d’arco.
x Antincollamento: E’ una funzione che riduce a
un valore molto basso la corrente in uscita se
l’operatore sbaglia e incolla l’elettrodo al pezzo.
La corrente, così ridotta, permette di togliere
l’elettrodo dalla pinza senza causare forti
scariche che possono danneggiare la pinza.
Quando il commutatore di modo è nella posizione
“Lift TIG” vengono disattivate le funzioni proprie
della saldatura con elettrodo e la macchina è pronta
a saldare in Lift TIG. Il Lift TIG è un metodo di
innesco di saldatura TIG. Prima si appoggia la
torcia TIG sul pezzo e si provoca un cortocircuito a
bassa intensità di corrente, poi si solleva la torcia
per innescare un arco TIG e si può cominciare a
saldare.
L’ultima posizione del commutatore di modo, HF
TIG, è disponibile solo sui modelli V205-S / V270-S
/ V405-S. Con il commutatore in questa posizione,
l’arco TIG viene acceso dall’alta frequenza (HF)
senza dover toccare il pezzo con il tungsteno. L’alta
frequenza che accende l’arco resta in funzione per
6,5 secondi; se l’arco non si è acceso entro questo
limite di tempo, occorre ricominciare la sequenza
col pulsante.
E. LED di Accensione: Lampeggia a intermittenza non
appena si avvia la macchina. Dopo circa 2 secondi
smette di lampeggiare e resta costantemente
acceso per indicare che la macchina è in funzione.
F. LED di Protezione Termica: Si accende quando la
macchina è surriscaldata e l’uscita è stata interrotta.
Questo avviene normalmente se il fattore di
intermittenza della macchina è stato superato.
Lasciare accesa la macchina per far raffreddare i
componenti interni, quando il LED si spegne si
possono riprendere le normali operazioni di
saldatura.
G. LED di Comando a Distanza: Questa spia si
accende quando viene applicato alla macchina un
comando a distanza inserendolo nell’apposito
connettore. L’impiego di un comando a distanza
modifica la funzione del Controllo corrente in uscita,
far riferimento alla sezione sul Controllo corrente in
uscita descritta in seguito.
H. LED di Uscita: Questa spia si accende quando
l’uscita della macchina è in tensione. Questa
attivazione dell’uscita dipende sia dal tipo di
macchina sia dalla posizione del commutatore di
modo.
V205-S / V270-S / V405-S: Con saldatura elettrodo
manuale selezionata, l’uscita della macchina è
automaticamente attivata. Tuttavia, se è
selezionata la saldatura Lift TIG, l'utilizzo del
comando a distanza determina se l'uscita è in
tensione o spenta. Se il comando a distanza non è
collegato (il LED Comando a distanza è spento)
l'uscita della macchina è attivata automaticamente.
Se il comando a distanza è collegato (il LED
Comando a distanza è acceso) l'uscita della
macchina viene attivata / spenta tramite il
connettore comando a distanza posto sul frontale
della macchina.
V205-T / V270-T / V405-T: L’uscita delle macchine
viene attivata automaticamente nel modo di
saldatura con elettrodo. In entrambi i modi di
saldatura TIG l’uscita viene attivata e disattivata dal
pulsante sulla torcia TIG collegato al connettore
pulsante sul davanti della macchina.
I. Amperometro: Lo strumento indica, prima di iniziare
a saldare, la corrente di saldatura impostata, e,
durante la saldatura, la corrente in uscita effettiva.
Come per il controllo della corrente in uscita, anche
la funzione di questo strumento si modifica se si
applica un comando a distanza. L’accensione del
LED Comando a distanza indica la presenza di un
comando a distanza e l’amperometro darà, prima di
iniziare la saldatura, le seguenti indicazioni (durante
la saldatura viene comunque sempre indicata la
corrente di saldatura effettiva):
Page 19
B-5
Modo Saldatura con Elettrodo: Viene indicata la
corrente impostata, che è però regolata dal
comando a distanza come visto nella precedente
Sezione Controllo corrente in uscita.
Modi di Saldatura TIG: Viene indicato il valore
massimo della corrente in uscita fissato dalla
manopola controllo uscita. La corrente di saldatura
impostata viene poi regolata dal comando a
distanza, ma lo strumento non la indica.
V205-S / V270-S / V405-S: Questi modelli hanno
sul frontale un commutatore Tensione (V) / Corrente
(A). Se impostato su "V" lo strumento visualizza
costantemente la tensione d'uscita della macchina.
J. Controllo Corrente in Uscita: Controlla la corrente in
uscita (di saldatura) dalla macchina.
La funzione di questa manopola di comando viene
modificata nelle macchine alle quali cui sia applicato
un comando a distanza. L’accensione del LED
Comando a distanza indica che è presente un
comando a distanza, e la funzione del Controllo
corrente in uscita diviene:
Modo Saldatura con Elettrodo: Il comando a
distanza regola la corrente in uscita dalla macchina:
x V205: da 5 a 200A
x V270: da 5 a 270A
x V405: da 5 a 400A
La manopola di comando sul quadro di controllo
non viene usata.
Modi di Saldatura TIG: La manopola di comando
del controllo corrente in uscita posta sul quadro
serve a fissare il valore massimo per la corrente. La
regolazione dal valore minimo (5 A) a quello
massimo fissato con la manopola avviene tramite il
comando a distanza. Ad es. ponendo su 100 A la
manopola del controllo corrente in uscita sul quadro,
il comando a distanza regolerà la corrente in uscita
fra un minimo di 5 A e un massimo di 100 A.
K. Hot Start (solo per i modelli V205-S / V270-S /
V405-S): Nel modo saldatura con elettrodo (MMA)
questo comando consente di variare il valore della
corrente erogata alla partenza della saldatura per
aiutare l'arco ad accendersi rapidamente e
affidabilmente. In modo saldatura TIG non viene
usato.
L. Controllo d’Arco (solo per i modelli V205-S / V270-S
/ V405-S): Nel modo saldatura con elettrodo,
questo comando regola il valore della corrente che
viene erogata quando l'elettrodo è per breve tempo
in cortocircuito durante la saldatura. In modo
saldatura TIG non viene usato.
M. Commutatore del Modo Pulsante (solo per i modelli
V205-T / V270-T / V405-T): Commuta fra sequenza
a 2 tempi e sequenza a 4 tempi. Vedere di seguito
la spiegazione di queste sequenze pulsante.
N. Commutatore di Modo Pulsato (solo per i modelli
V205-T / V270-T / V405-T): Nei modi di saldatura
TIG il commutatore inserisce (ON) la funzione pulse
e stabilisce la gamma di frequenza di pulsazione
(20 Hz o 300 Hz). Nel modo elettrodo non si usa.
Il LED di pulsazione (a destra del Commutatore di
Modo Pulsato) indica la frequenza di pulsazione
quando viene inserita la funzione pulse. L’operatore
può così regolare la frequenza sul valore desiderato
prima di iniziare a saldare. (Nota: Alle frequenza
più alte il LED lampeggia velocissimo e sembra
sempre acceso, anche se è realmente pulsante).
O. Controllo della Frequenza di Pulsazione (solo per i
modelli V205-T / V270-T / V405-T): Con la funzione
pulsante inserita, questa manopola regola la
frequenza di pulsazione fra 0,2 e 20 Hz o fra 3 e
300 Hz a seconda della posizione del Commutatore
di Modo Pulse.
P. Controllo del Tempo di ON nelle Pulsazioni (solo
per i modelli V205-T / V270-T / V405-T): Con la
funzione pulsante inserita, questa manopola regola
il tempo attivo in un ciclo nel pulsato. Si può
regolare il Tempo di ON fra il 10% e il 90% della
frequenza del pulsato.
Q. Controllo della Corrente di Base nelle Pulsazioni
(solo per i modelli V205-T / V270-T / V405-T): Con
la funzione pulsante inserita, questa manopola
regola il valore di base della corrente pulsante. Il
valore di base è quello raggiunto dalla corrente nella
parte bassa dell’onda di corrente pulsante; lo si può
regolare fra il 10% e il 90% della corrente di
saldatura.
R. Controllo Tempo di Discesa (solo per i modelli
V205-T / V270-T / V405-T): Nei modi di saldatura
TIG questo comando permette di regolare il tempo
di discesa fra 0,5 e 20 secondi (il tempo di salita è
sempre 0,5 secondi). Far riferimento alla sezione
delle sequenze pulsante più avanti per vedere come
viene attivato il tempo di discesa. Nel modo di
saldatura con elettrodo non si usa questa funzione.
S. Controllo della Corrente di Avvio / Riempimento
Cratere (solo per i modelli V205-T / V270-T / V405T): Questo comando permette di regolare la
Corrente di Avvio / Riempimento Cratere fra il 10%
e il 90% della corrente di saldatura. Far riferimento
alla sezione delle sequenze pulsante più avanti per
vedere come agisce questo controllo.
T. Controllo del Postgas (solo per i modelli V205-T /
V270-T / V405-T): Nei modi di saldatura TIG questa
manopola regola il tempo di postgas da 0,5 a 30
secondi (il tempo di pregas è sempre 0,5 secondi).
Nel modo di saldatura con elettrodo non si usa
questa funzione.
Sequenze pulsante in TIG
Si può saldare sia nel modo pulsante a 2 tempi sia nel
modo a 4 tempi. Di seguito vengono spiegate le
sequenze di funzionamento per i due diversi modi di
lavoro.
Sequenza TIG 2 Tempi
Messo il Commutatore di Modo Pulsante nella posizione
2 tempi, e selezionato uno dei modi di saldatura TIG, si
avrà la sequenza di saldatura qui riportata.
Page 20

B-6
1. Premere e tenere premuto il pulsante della torcia
TIG per iniziare la sequenza. La macchina apre la
valvola del gas per avviare il flusso del gas
protettivo. Dopo il tempo di pregas, che elimina
l’aria dal tubo torcia, si attiva l’uscita macchina. A
questo punto scocca l’arco nel modo di saldatura
selezionato. Una volta scoccato l’arco la corrente in
uscita viene aumentata con una rampa o tempo di
salita controllato fino a quando il valore della
corrente di saldatura è raggiunto.
2. Rilasciare il pulsante della torcia TIG per arrestare
la saldatura. Adesso la macchina inizia a diminuire
la corrente in uscita con una rampa controllata,
ossia per il tempo di discesa, fino al raggiungimento
del valore di corrente di Cratere ed allo
spegnimento dell’uscita macchina.
Una volta spento l’arco, la valvola del gas rimane
aperta proseguendo a inviare il gas di protezione
sull’elettrodo caldo e sul pezzo.
Come mostrato qui sopra, durante il tempo di discesa è
possibile premere di nuovo il pulsante e tenerlo premuto
per interrompere la funzione di rampa di discesa e
mantenere la corrente in uscita al valore di Cratere. Al
momento in cui si rilascia il pulsante l’uscita viene
spenta e parte il tempo di postgas. L’operazione, 2
tempi con riavvio disabilitato, è l’impostazione di default.
Sequenza TIG 4 Tempi
Con il commutatore di modo pulsante nella posizione 4
tempi, e selezionato uno dei modi di saldatura TIG, si
avrà la sequenza di saldatura qui riportata.
1. Premere e tenere premuto il pulsante della torcia
TIG per iniziare la sequenza. La macchina apre la
valvola del gas per avviare il flusso del gas
protettivo. Dopo il tempo di pregas, che elimina
l’aria dal tubo torcia, si attiva l’uscita macchina. A
questo punto scocca l’arco nel modo di saldatura
selezionato. Una volta scoccato l’arco la corrente in
uscita verrà portata al valore della corrente di Avvio.
Questa condizione può venire mantenuta per
quanto tempo si desidera, molto o poco che sia.
Se non è necessario disporre della corrente di
Avvio, il pulsante torcia non va tenuto premuto
come descritto all’inizio di questa sequenza. In
questo caso la macchina passa automaticamente
dal Tempo 1 al Tempo 2 quando l’arco si innesca.
2. Rilasciare il pulsante torcia TIG per iniziare la
funzione di salita. La corrente in uscita viene
aumentata con una rampa o tempo di salita
controllato fino a quando il valore della corrente di
saldatura è raggiunto.
3. Premere il pulsante torcia TIG e tenerlo premuto
quando l’operazione di saldatura vera e propria è
terminata. Adesso la macchina inizia a diminuire la
corrente in uscita con una rampa controllata, ossia
per il tempo di discesa, fino al raggiungimento del
valore di corrente di Cratere. La corrente di Cratere
può venire mantenuta per tutto il tempo desiderato,
lungo o corto che sia.
Questa sequenza dispone di riavvio automatico in
modo che la saldatura continuerà dopo questo
Tempo 3. L’operazione, 4 tempi con riavvio
abilitato, è l’impostazione di default. Se si è
completata del tutto l’operazione di saldatura,
invece del Tempo 3 descritto impiegare la sequenza
che segue.
3A. Premere il pulsante torcia TIG e rilasciarlo
rapidamente. Adesso la macchina inizia a
diminuire la corrente in uscita con una rampa
controllata, ossia per il tempo di discesa, fino al
raggiungimento della corrente di Cratere e
infine sarà spenta l’uscita della macchina. Una
volta spento l’arco inizia il tempo di postgas.
4. Rilasciare il pulsante torcia TIG. La corrente in
uscita aumenta di nuovo fino alla corrente di
saldatura, come nel Tempo 2, per continuare a
saldare. Quando l’operazione di saldatura vera e
propria è terminata, passare al Tempo 3.
Page 21
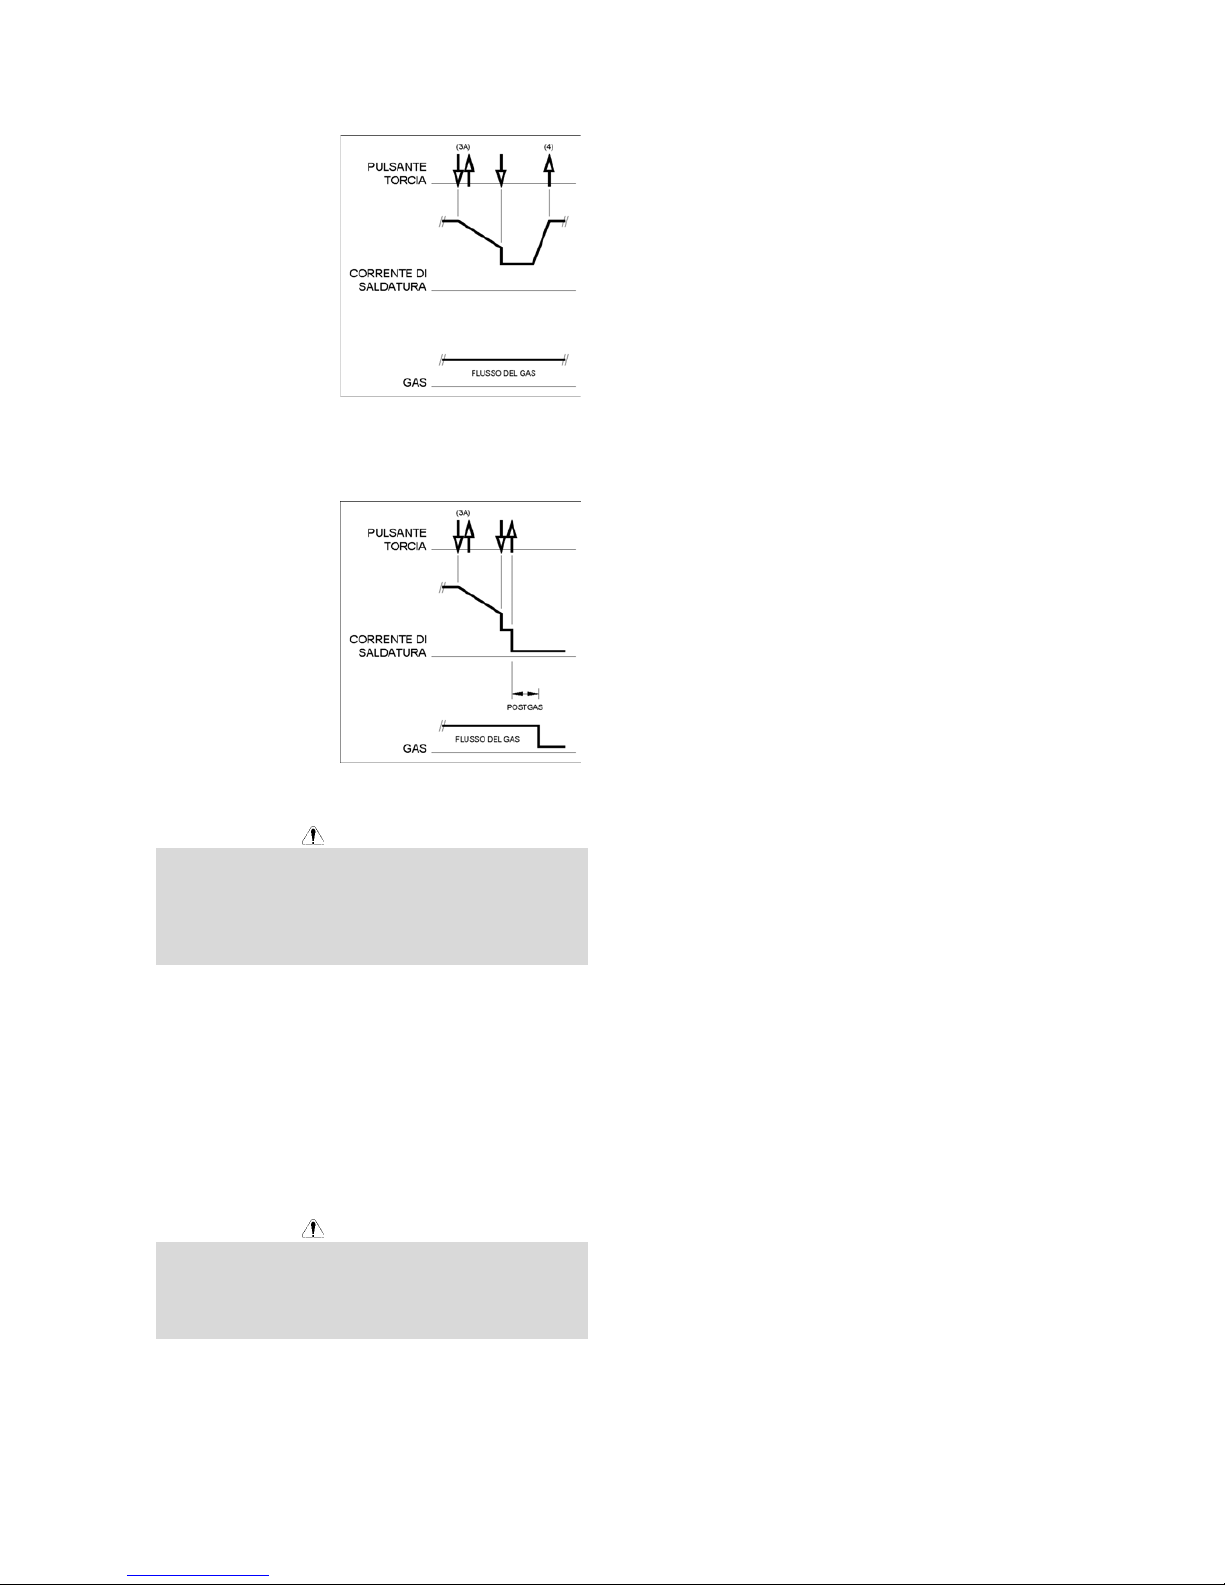
B-7
Come indicato qui,
una volta che si sia
premuto e rilasciato
rapidamente il
pulsante torcia TIG
come visto al Tempo
3A, si può di nuovo
premerlo e tenerlo
premuto per terminare
il tempo di discesa e
mantenere la corrente
in uscita al valore
della corrente di
Cratere. Rilasciando il
pulsante torcia TIG, l’uscita viene di nuovo aumentata
fino alla corrente di saldatura, come nel Tempo 4, per
continuare a saldare. Quando l’operazione di saldatura
vera e propria è terminata, passare al Tempo 3.
Come indicato qui,
quando si sia premuto
e rilasciato
rapidamente il
pulsante torcia TIG
come visto al Tempo
3A, si può, una
seconda volta,
premerlo e rilasciarlo
rapidamente per
terminare il tempo di
discesa e arrestare la
saldatura.
04/03
Manutenzione
AVVERTENZA
Per ogni operazione di manutenzione o riparazione si
raccomanda di rivolgersi al più vicino centro di
assistenza tecnica della Lincoln Electric. Manutenzioni o
riparazioni effettuate da personale o centri di servizio
non autorizzati fanno decadere la garanzia del
fabbricante.
La frequenza delle operazioni di manutenzione può
variare dipendentemente dall'ambiente di lavoro.
Evidenti danneggiamenti all'apparecchiatura devono
essere immediatamente notificati.
x Verificare l'integrità dei cavi e delle loro connessioni.
Sostituire le parti, se necessario.
x Tenere pulita la macchina. Usare un panno
morbido e asciutto; pulire in particolare le feritoie
per l'entrata / uscita dell'aria.
AVVERTENZA
Non smontare questa macchina e non introdurre nulla
nelle sue aperture. Scollegare la macchina
dall'alimentazione prima di ogni operazione di
manutenzione a assistenza. Dopo ogni riparazione,
eseguire gli appropriati test di sicurezza.
Page 22
B-8
Compatibilità Elettromagnetica (EMC)
11/04
Questa macchina è stata progettata nel rispetto di tutte le direttive e normative in materia. Tuttavia può generare dei
disturbi elettromagnetici che possono interferire con altri sistemi come le telecomunicazioni (telefono, radio o televisione)
o altri sistemi di sicurezza. I disturbi possono provocare problemi nella sicurezza dei sistemi interessati. Leggete e
comprendete questa sezione per eliminare o ridurre il livello dei disturbi elettromagnetici generati da questa macchina.
La macchina è stata progettata per funzionare in ambienti di tipo industriale. Il suo impiego in ambienti
domestici richiede particolari precauzioni per l’eliminazione dei possibili disturbi elettromagnetici.
L’operatore deve installare e impiegare la macchina come precisato in questo manuale. Se si riscontrano
disturbi elettromagnetici l’operatore deve porre in atto azioni correttive per eliminarli, avvalendosi, se
necessario, dell’assistenza della Lincoln Electric.
Prima di installare la macchina, controllate se nell’area di lavoro vi sono dispositivi il cui funzionamento potrebbe risultare
difettoso a causa di disturbi elettromagnetici. Prendete in considerazione i seguenti:
x Cavi di entrata o di uscita, cavi di controllo e cavi telefonici collocati nell’area di lavoro, presso la macchina o nelle
adiacenze di questa.
x Trasmettitori e/o ricevitori radio o televisivi. Computers o attrezzature controllate da computer.
x Impianti di sicurezza e controllo per processi industriali. Attrezzature di taratura e misurazione.
x Dispositivi medici individuali come cardiostimolatori (pacemakers) o apparecchi acustici.
x Verificare che macchine e attrezzature funzionanti nell’area di lavoro o nelle vicinanze siano immuni da possibili
disturbi elettromagnetici. L’operatore deve accertare che tutte le attrezzature e dispositivi nell’area siano compatibili.
A questo scopo può essere necessario disporre misure di protezione aggiuntive.
x L’ampiezza dell’area di lavoro da prendere in considerazione dipende dalla struttura dell’area e dalle altre attività
che vi si svolgono.
Per ridurre le emissioni elettromagnetiche della macchina tenete presenti le seguenti linee guida.
x Collegare la macchina alla fonte di alimentazione come indicato da questo manuale. Se vi sono disturbi, può essere
necessario prendere altre precauzioni, come un filtro sull’alimentazione.
x I cavi in uscita vanno tenuti più corti possibile e l’uno accanto all’altro. Se possibile mettere a terra il pezzo per
ridurre le emissioni elettromagnetiche. L’operatore deve controllare che questa messa a terra non provochi
problemi o pericoli alla sicurezza del personale e della macchina e attrezzature.
x Si possono ridurre le emissioni elettromagnetiche schermando i cavi nell’area di lavoro. Per impieghi particolari
questo può diventare necessario.
Specifiche Tecniche
V205 2V:
ALIMENTAZIONE
Tensione di alimentazione
230 / 400V r 10%
Monofase
Potenza assorbita per uscita nominale
5.5kW per fattore di intermittenza 100 %
6.5kW per fattore di intermittenza 35%
Frequenza
50/60 Hz
USCITA NOMINALE a 40°C
Fattore di intermittenza
(su periodo di 10 minuti)
100%
35%
Corrente in uscita
170A
200A
Tensione nominale in uscita
26.8 Vdc
28.0 Vdc
USCITA
Gamma corrente di saldatura
5 - 200 A
Massima tensione a vuoto
48 Vdc
DIMENSIONI RACCOMANDATE PER CAVI E FUSIBILI
Fusibile o Magnetotermico
32A ritardato (alimentazione 230 / 400V)
Cavo di alimentazione
3 conduttori da 4mm
2
DATI FISICI - DIMENSIONI
Altezza
385 mm
Larghezza
215 mm
Lunghezza
480 mm
Peso
14.1 - 15.1 kg
Temperatura di impiego
-10°C a +40°C
Temperatura di immagazzinamento
-25°C a + 55°C
Page 23
B-9
V270 e V270 2V:
ALIMENTAZIONE
Tensione di alimentazione
400V r 15% (V270)
230 / 400V r 10% (V270 2V)
Trifase
Potenza assorbita per uscita nominale
6,5 kW per fattore di intermittenza 100 %
9,9 kW per fattore di intermittenza 35%
Frequenza
50/60 Hz
USCITA NOMINALE a 40°C
Fattore di intermittenza
(su periodo di 10 minuti)
100%
35%
Corrente in uscita
200A
270A
Tensione nominale in uscita
28.0 Vdc
30.8 Vdc
USCITA
Gamma corrente di saldatura
5 - 270 A
Massima tensione a vuoto
48 Vdc
DIMENSIONI RACCOMANDATE PER CAVI E FUSIBILI
Fusibile o Magnetotermico
20A ritardato (alimentazione 400V)
35A ritardato (alimentazione 230V)
Cavo di alimentazione
4 conduttori da 2,5 mm
2
(V270)
4 conduttori da 4mm
2
(V270 2V)
DATI FISICI - DIMENSIONI
Altezza
385 mm
Larghezza
215 mm
Lunghezza
480 mm
Peso
13,5 - 14,5 kg
Temperatura di impiego
-10°C a +40°C
Temperatura di immagazzinamento
-25°C a + 55°C
V405:
ALIMENTAZIONE
Tensione di alimentazione
400V r 15%
Trifase
Potenza assorbita per uscita nominale
11,3 kW per fattore di intermittenza 100 %
17,2 kW per fattore di intermittenza 35%
Frequenza
50/60 Hz
USCITA NOMINALE a 40°C
Fattore di intermittenza
(su periodo di 10 minuti)
100%
35%
Corrente in uscita
300A
400A
Tensione nominale in uscita
32.0 Vdc
36.0 Vdc
USCITA
Gamma corrente di saldatura
5 - 400 A
Massima tensione a vuoto
48 Vdc
DIMENSIONI RACCOMANDATE PER CAVI E FUSIBILI
Fusibile o Magnetotermico
30A Ritardato
Cavo di alimentazione
4 conduttori da 4 mm
2
DATI FISICI – DIMENSIONI
Altezza
500 mm
Larghezza
275 mm
Lunghezza
610 mm
Peso
31 - 33 kg
Temperatura di impiego
-10°C a +40°C
Temperatura di immagazzinamento
-25°C a + 55°C
Page 24
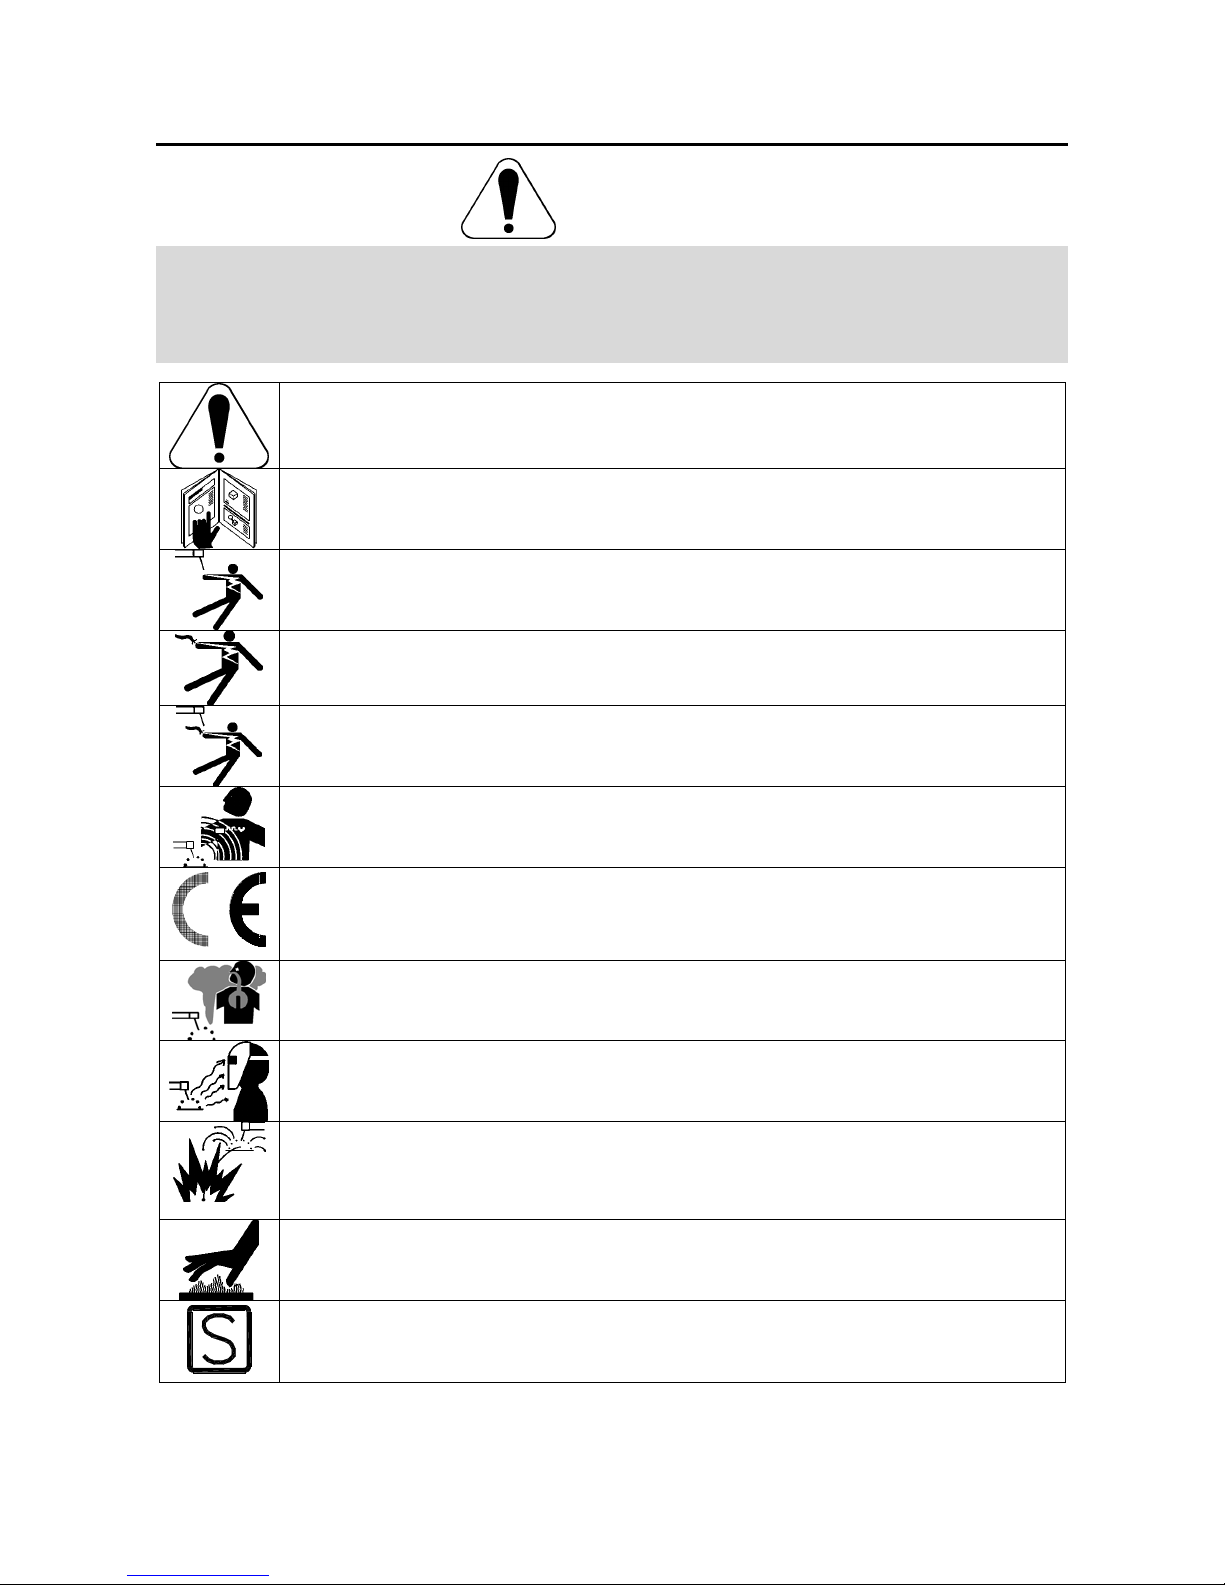
C-1
Sicherheitsmaßnahmen / Unfallschutz
02/05
ACHTUNG
Diese Anlage darf nur von ausgebildetem Fachpersonal genutzt, gewartet und repariert werden. Schließen Sie dieses
Gerät nicht an, arbeiten Sie nicht damit oder reparieren Sie es nicht, bevor Sie diese Betriebsanleitung gelesen und
verstanden haben. Bei Nichtbeachtung der Hinweise kann es zu gefährlichen Verletzungen bis hin zum Tod oder zu
Beschädigungen am Gerät kommen. Beachten Sie auch die folgenden Beschreibungen der Warnhinweise. Lincoln
Electric ist nicht verantwortlich für Fehler, die durch inkorrekte Installation, mangelnde Sorgfalt oder Fehlbenutzung des
Gerätes entstehen.
ACHTUNG: Dieses Symbol gibt an, dass die folgenden Hinweise beachtet werden müssen, um
gefährliche Verletzungen bis hin zum Tode oder Beschädigungen am Gerät zu verhindern. Schützen
Sie sich und andere vor gefährlichen Verletzungen oder dem Tode.
BEACHTEN SIE DIE ANLEITUNG: Lesen Sie diese Anleitung sorgfältig, bevor Sie das Gerät in
Betrieb nehmen. Bei Nichtbeachtung der Hinweise kann es zu gefährlichen Verletzungen bis hin zum
Tod oder zu Beschädigungen am Gerät kommen.
STROMSCHLÄGE KÖNNEN TÖDLICH SEIN: Schweißgeräte erzeugen hohe Stromstärken.
Berühren Sie keine stromführenden Teile oder die Elektrode mit der Haut oder nasser Kleidung.
Schützen Sie beim Schweißen Ihren Körper durch geeignete isolierende Kleidung und Handschuhe.
ELEKTRISCHE GERÄTE: Schalten Sie die Netzspannung am Sicherungskasten aus oder ziehen Sie
den Netzstecker, bevor Arbeiten an der Maschine ausgeführt werden. Erden Sie die Maschine
gemäß den geltenden elektrischen Bestimmungen.
ELEKTRISCHE GERÄTE: Achten Sie regelmäßig darauf, dass Netz-, Werkstück- und
Elektrodenkabel in einwandfreiem Zustand sind und tauschen Sie diese bei Beschädigung aus.
Legen Sie den Elektrodenhalter niemals auf den Schweißarbeitsplatz, damit es zu keinem
ungewollten Lichtbogen kommt.
ELEKTRISCHE UND MAGNETISCHE FELDER BERGEN GEFAHREN: Elektrischer Strom, der
durch ein Kabel fließt, erzeugt ein elektrisches und magnetisches Feld (EMF). EMF Felder können
Herzschrittmacher beeinflussen. Bitte fragen Sie Ihren Arzt, wenn Sie einen Herzschrittmacher
haben, bevor Sie dieses Gerät benutzen.
CE Konformität: Dieses Gerät erfüllt die CE-Normen.
RAUCH UND GASE KÖNNEN GEFÄHRLICH SEIN: Schweißen erzeugt Rauch und Gase, die
gesundheitsschädlich sein können. Vermeiden Sie das Einatmen dieser Metalldämpfe. Benutzen Sie
eine Schweißrauchabsaugung, um die Dämpfe abzusaugen.
LICHTBÖGEN KÖNNEN VERBRENNUNGEN HERVORRUFEN: Tragen Sie geeignete
Schutzkleidung und Schutzmasken für Augen, Ohren und Körper, um sich vor Spritzern und
Strahlungen zu schützen. Warnen Sie auch in der Umgebung befindliche Personen vor den Gefahren
des Lichtbogens. Lassen Sie niemanden ungeschützt den Lichtbogen beobachten.
SCHWEISSPRITZER KÖNNEN FEUER ODER EXPLOSIONEN VERURSACHEN: Entfernen Sie
feuergefährliche Gegenstände vom Schweißplatz und halten Sie einen Feuerlöscher bereit.
Schweißen Sie keine Behälter, die brennbare oder giftige Stoffe enthalten, bis diese vollständig
geleert und gesäubert sind. Schweißen Sie niemals an Orten, an denen brennbare Gase, Stoffe oder
Flüssigkeiten vorhanden sind.
GESCHWEISSTE MATERIALIEN KÖNNEN VERBRENNUNGEN VERURSACHEN: Schweißen
verursacht hohe Temperaturen. Heiße Materialien können somit ernsthafte Verbrennungen
verursachen. Benutzen Sie Handschuhe und Zangen, wenn Sie geschweißte Materialien berühren
oder bewegen.
S-ZEICHEN: Dieses Gerät darf Schweißstrom in Umgebungen mit erhöhter elektrischer Gefährdung
liefern.
Page 25
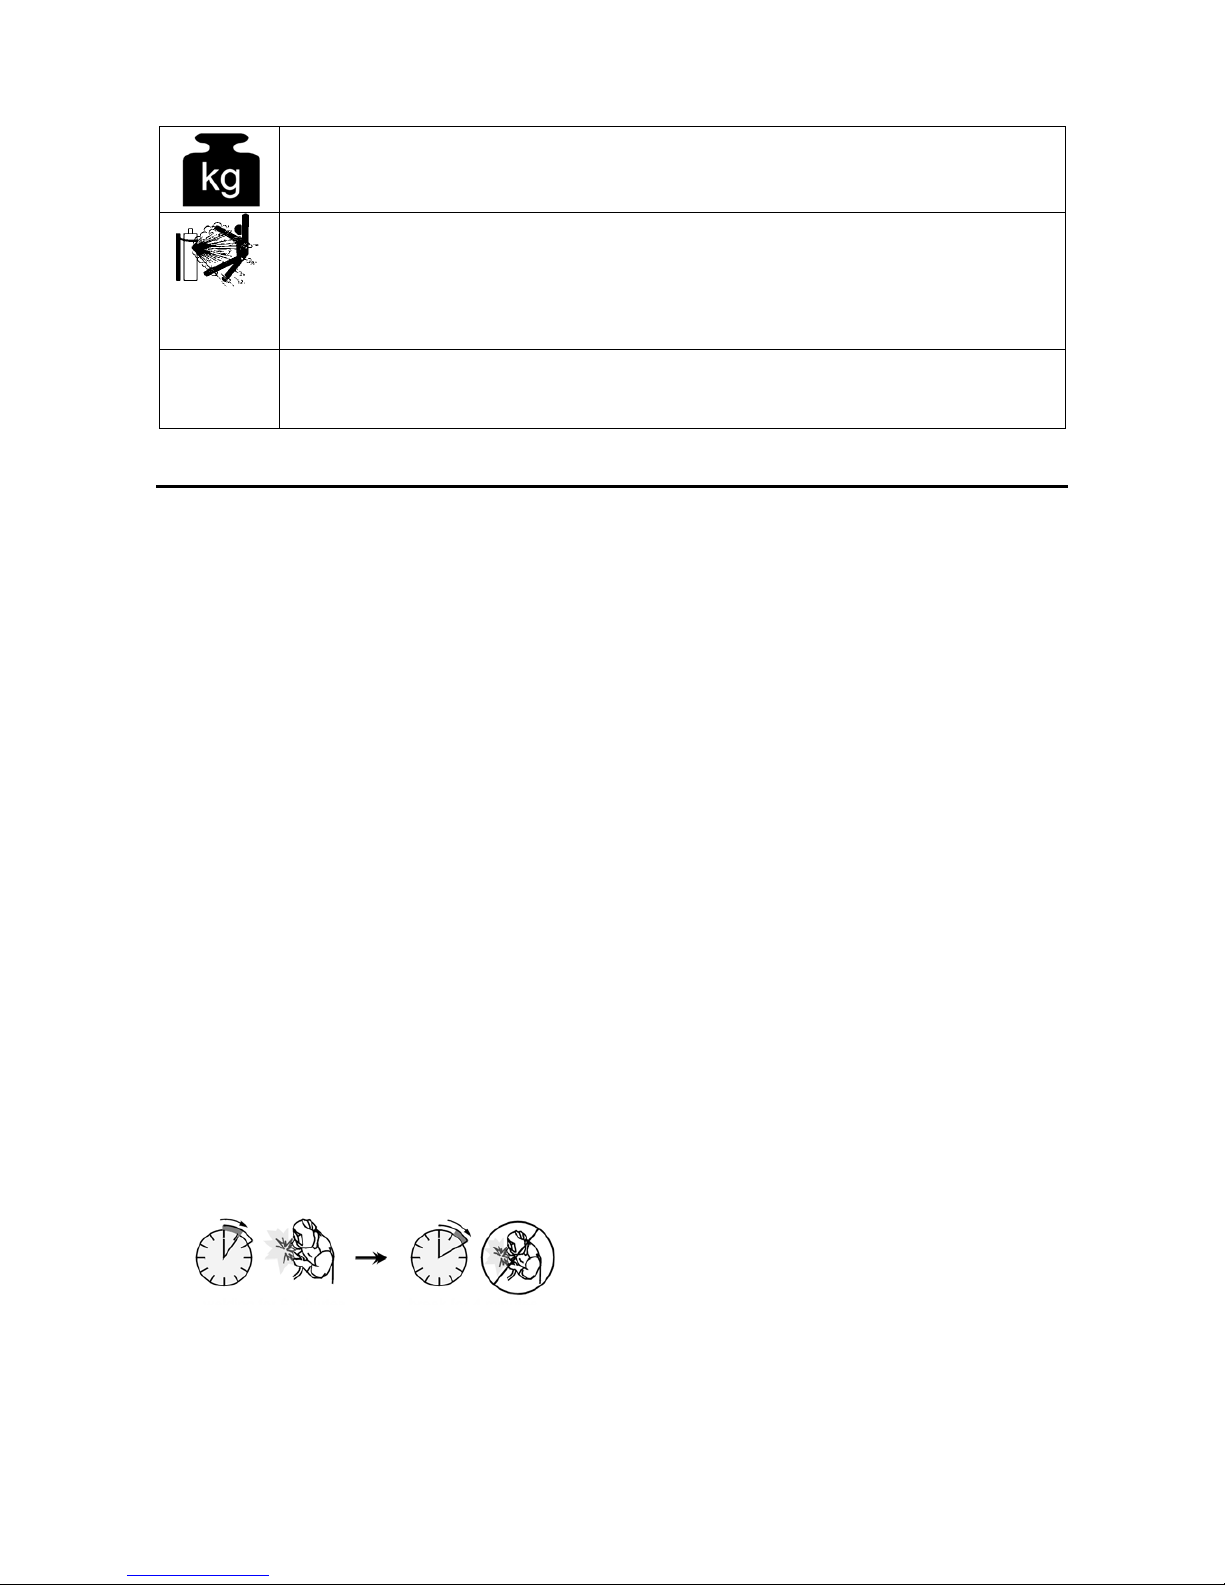
C-2
Gerätegewicht über 30kg: Bitte bewegen oder heben Sie das Gerät mit äußerster Sorgfalt und mit
Unterstützung einer weiteren Person. Das Heben des Gerätes kann Ihre körperliche Gesundheit
gefährden.
DEFEKTE GASFLASCHEN KÖNNEN EXPLODIEREN: Benutzen Sie nur Gasflaschen mit dem für
den Schweißprozess geeigneten Gas und ordnungsgemäßen Druckreglern, die für dieses Gas
ausgelegt sind. Lagern Sie Gasflaschen aufrecht und gegen Umfallen gesichert. Bewegen Sie keine
Gasflasche ohne Ihre Sicherheitskappe. Berühren Sie niemals eine Gasflasche mit der Elektrode,
Elektrodenhalter, Massekabel oder einem anderen stromführenden Teil. Gasflaschen dürfen nicht an
Plätzen aufgestellt werden, an denen sie beschädigt werden können, inklusive Schweißspritzern und
Wärmequellen.
HF
ACHTUNG: Die Hochfrequenzspannung, die zum berührungslosen Zünden beim WIG-Schweißen
eingesetzt wird, kann den Betrieb von unzureichend abgeschirmten Computern, EDV-Zentren und
Industrierobotern bis zum Totalausfall beeinflussen. WIG-Schweißen kann außerdem Telefonnetze
sowie den Radio- und Fernsehempfang stören.
Installation und Bedienungshinweise
Lesen Sie diesen Abschnitt, bevor Sie das Gerät
installieren oder benutzen.
Standort und Umgebung
Diese Maschine ist für den Einsatz in rauer Umgebung
ausgelegt. Dennoch sollten die folgenden Punkte für
eine lange Lebensdauer beachtet werden:
x Stellen Sie das Gerät nicht auf Ebenen mit mehr als
15° horizontaler Neigung.
x Die Maschine darf nicht zum Auftauen von Rohren
verwendet werden.
x Die Maschine muss an einem Ort installiert werden,
an dem eine freie und saubere Luftzirkulation
gewährleistet ist. Bedecken Sie die Maschine nicht
mit Papier, Stoff oder Plane, wenn sie eingeschaltet
ist.
x Staub, der in die Maschine gelangen kann, sollte
auf ein Minimum reduziert werden.
x Diese Maschine ist nach IP23S geschützt. Halten
Sie die Maschine trocken, und stellen Sie diese
nicht auf nassen Untergrund oder in Wasserpfützen.
x Halten Sie die Maschine von elektronischen
Anlagen fern. Normaler Betrieb kann zu Störungen
dieser Anlagen führen. Lesen Sie hierzu auch das
Kapitel "Elektromagnetische Verträglichkeit".
x Betreiben Sie die Maschine nicht bei Temperaturen
über 40°C.
Einschaltdauer
Die Einschaltdauer ist die Zeit in Prozent von 10 Min.,bei
der mit der eingestellten Stromstärke ununter-brochen
geschweißt werden kann.
Beispiel: 35% Einschaltdauer:
3.5 Minuten Schweißen. 6.5 Minuten Unterbrechung.
Für weitere Informationen bezüglich der Einschaltdauer
lesen Sie bitte die Bedienungsanleitung.
Netzeingangskabel
Überprüfen Sie Netzeingangsspannung, Phase und
Frequenz der Netzversorgung, bevor Sie die Maschine
in Betrieb nehmen. Die zugelassene Netzeingangsspannung finden Sie in dieser Bedienungsanleitung
unter Technische Daten und auf dem Typenschild der
Maschine. Prüfen Sie die Erdverbindung der Maschine
zum Netzeingang.
Vergewissern Sie sich, ob der Stromanschluss für den
normalen Betrieb der Maschine geeignet ist. Die
Bemessung der Sicherung und die Kabelgrößen sind im
Kapitel "Technische Daten" dieser Anleitung angegeben.
Das Schweißgerät:
x V205 2V: (230 / 400V Wechselstrom, einphasig)
x V270: (400V Wechselstrom, dreiphasig)
x V270 2V: (230 / 400V Wechselstrom, dreiphasig)
x V405: (400V Wechselstrom, dreiphasig)
kann an Dieselschweißaggregate angeschlossen
werden. Soweit dieses Aggregat die entsprechenden
Anschlusswerte (Spannung, Frequenz und Leistung)
gemäß der Maschinenspezifikation liefert. Das Aggregat
muß folgendes ermöglichen:
x Wechselstrom Scheitelspannung unter 410V (für
230V Wechselstrom Eingangswert) oder 720V (für
400V Wechselspannung Eingangswert
x Frequenz Wechselstrom: im Bereich 50 bis 60
Hertz.
x Nennanschlußspannung AC Kurvenform:
V270, V405: 400Vac ± 15%
V205 2V, V270 2V: 230Vac oder 400Vac ± 10%
Es ist wichtig, diese Rahmenbedingungen zu
überprüfen, da viele alte Generatoren sehr hohe
Spitzenspannungen abgeben. Generatoren die diesen
Rahmen nicht einhalten, können die Maschine
beschädigen und sind nicht erlaubt.
Page 26
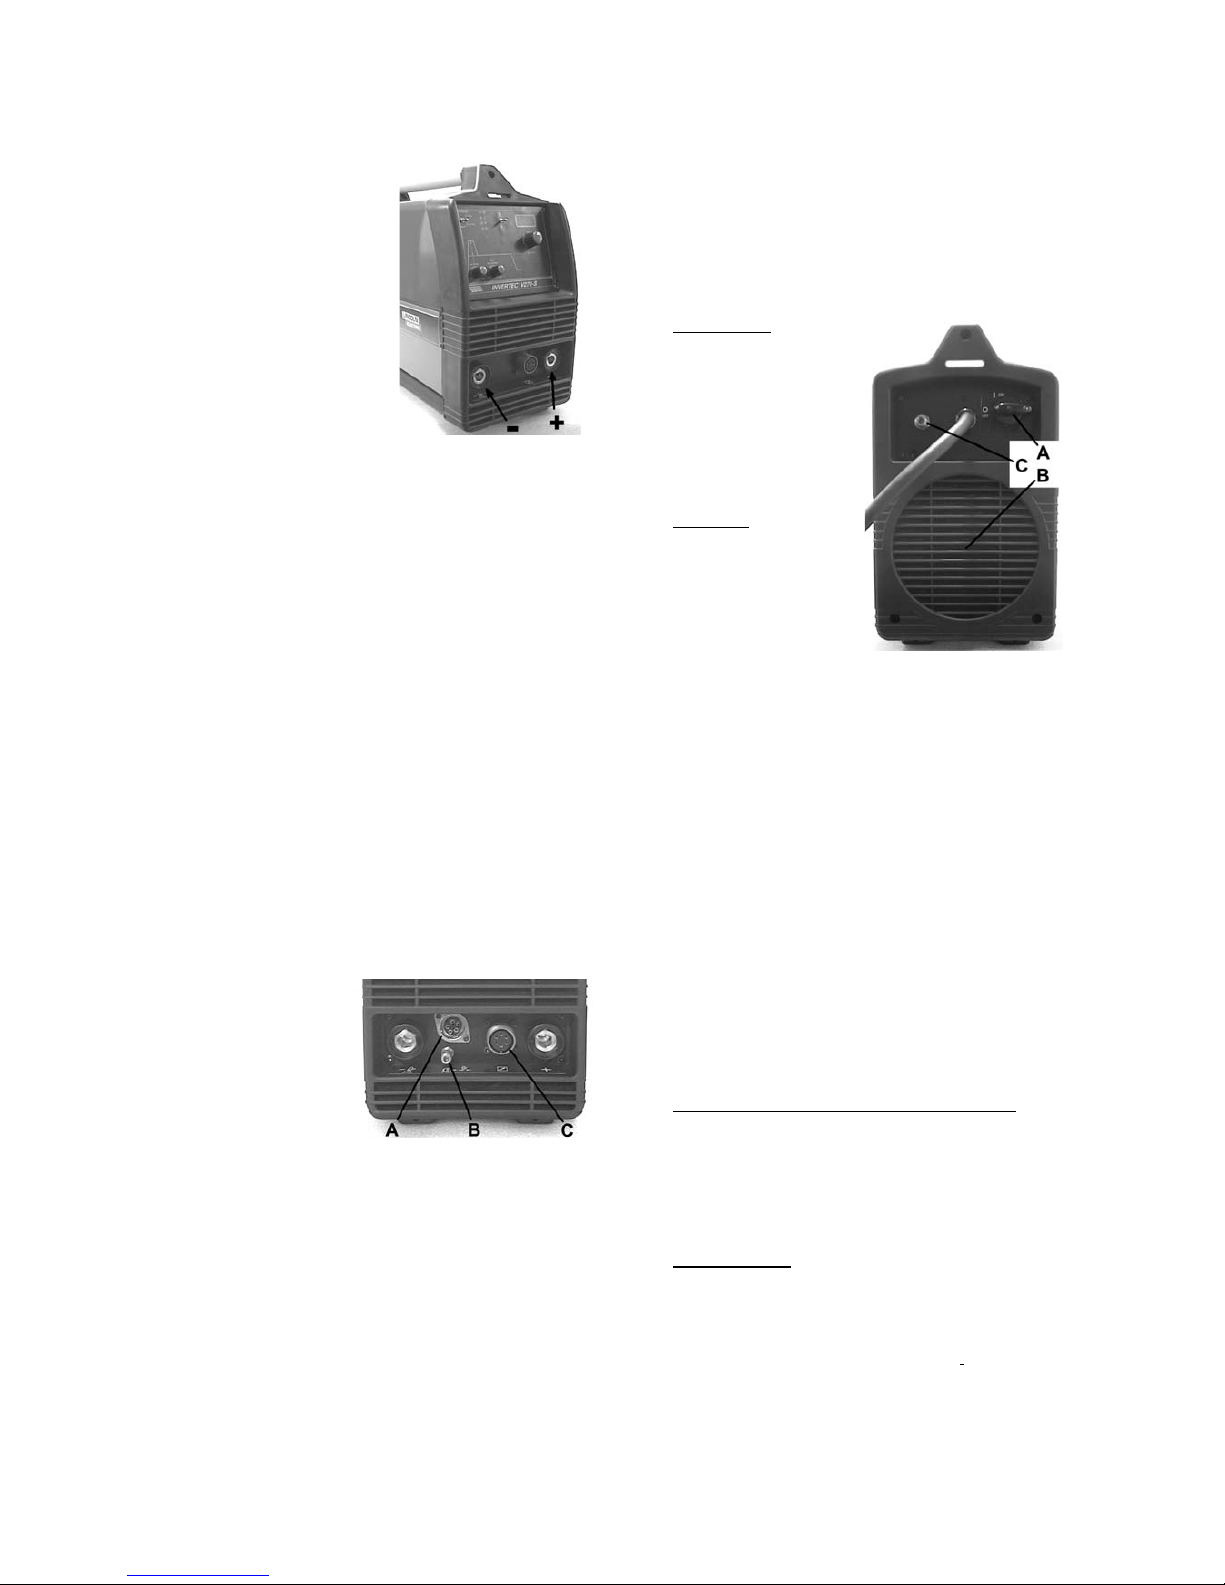
C-3
Ausgangsbuchsen
Zum Anschluss der
Schweißkabel werden TwistMate Kabelbuchsen
verwendet. Genauere
Beschreibungen zum
Anschluss eines WIG-Brenners
und der Schweißkabel zum EHandschweißen folgen in
dieser Bedienungsanleitung.
Stabelektodenschweißen
(MMA)
Sehen Sie zuerst auf der
Verpackung der zu
verschweißenden Elektrode
nach der benötigten Polarität. Dann verbinden Sie das
Schweißkabel und das Massekabel gemäß der
benötigten Polarität mit den Ausgangsbuchsen. Wenn
z.B. DC+ zum Schweißen benötigt wird, schließen Sie
das Elektrodenkabel an den (+) Anschluss der Maschine
an und das Massekabel am (-) Anschluss. Stecken Sie
den Stecker in die Gerätebuchse (Nut und Feder
deckungsgleich), und drehen Sie diesen um etwa ¼
Umdrehung in Uhrzeigerrichtung. Ziehen Sie den
Stecker aber nicht zu fest an.
Beim DC(-) Schweißen verfahren Sie anders herum, so
dass das Elektrodenkabel an (-) und das Massekabel an
(+) angeschlossen ist.
WIG Schweißen
Die Maschine wird ohne WIG Brenner ausgeliefert, der
aber separat zugekauft werden kann (siehe Zubehör).
Die meisten WIG-Schweißungen werden mit DC(-)
geschweißt. Verbinden Sie das Brennerkabel mit dem () Anschluss der Maschine und das Massekabel mit dem
(+) Anschluss. Stecken Sie den Stecker in die
Gerätebuchse (Nut und Feder Deckungsgleich), und
drehen Sie diesen um etwa ¼ Umdrehung in
Uhrzeigerrichung. Ziehen Sie diesen aber nicht zu fest
an.
Für V205-S / V270-S /
V405-S Geräte:
Verbinden Sie den
Gasschlauch vom WIGBrenner mit dem
Druckminderer des
Gaszylinders.
Für V205-T / V270-T /
V405-T Geräte: Verbinden Sie den Gasschlauch vom
Brenner mit der Gasverbindung (B) an der Vorderseite
des Gerätes. Eine zusätzliche Gasverbindung zur
Anpassung an der Vorderseite des Gerätes ist
mitgeliefert worden. Verbinden Sie jetzt die Kupplung an
der Rückseite des Gerätes mit einem Druckminderer am
Gaszylinder. Eine Gaseinführung und benötigte
Verbindungen sind ebenfalls mitgeliefert worden.
Verbinden Sie den Drücker des WIG-Brenners mit der
Drückerverbindung (A) an der Vorderseite des Gerätes.
Gasschlauch vom WIG-Brenner mit dem Druckminderer
des Gaszylinders.
Anschließen von Fernreglern
Eine entsprechende Aufstellung geeigneter Fernregler
ist dem Kapitel "Zubehör" entnehmbar. Zur Verwendung
eines Fernreglers wird dieser am Fernregleranschluss
(C) auf der Frontseite der Maschine angeschlossen. Die
Maschine wird den Fernregler automatisch erkennen,
die Fernregler-Kontrollleuchte einschalten und auf
Fernreglerbetrieb umschalten. Weitere Details zum
Fernreglerbetrieb werden im nachfolgenden Kapitel
genauer beschrieben.
Bedienungselemente und
Kontrollanzeigen
A. Netzschalter: Schaltet
die Eingangsspannung
zur Maschine.
Versichern Sie sich,
dass die Maschine
sorgfältig an das
Stromnetz
angeschlossen ist, bevor
Sie sie einschalten.
B. Ventilator: Der
Ventilator schaltet sich
mit dem Einschalten der
Maschine an und läuft
so lange, wie die
Maschine zur
Leistungsabgabe bereit
ist. Wenn an den
Ausgangsbuchsen der Maschine für mehr als 5
Minuten keine entnehmbare Schweißspannung
anliegt, schaltet der Ventilator automatisch ab. Dies
reduziert im Betrieb die innere Verunreinigung der
Maschine und spart Energie. Weitere Details über
den Zustand der Bereitschaft zur Leistungsabgabe
der Maschine lesen Sie bitte im Kapitel "Output
LED".
Falls an das Modell V205-T / V270-T ein
Wasserkühlgerät Coolarc 20 angeschlossen wurde,
wird dies parallel mit dem Ventilator ein- und
ausgeschaltet. Wenn die Anlage im
Stabelektroden-Modus betrieben wird, bleibt der
Wasserkühler automatisch abgeschaltet.
Ist am V405-T ein Wasserkühlgerät Coolarc 30
angeschlossen, wird dies parallel mit dem Ventilator
ein- und ausgeschaltet. Wenn die Anlage im
Stabelektroden-Modus betrieben wird, bleibt der
Wasserkühler automatisch abgeschaltet.
C. Gas-Eingang (nur V205-T / V270-T / V405-T):
Anschluss für das Schutzgas zum WIG-Schweißen.
Benutzen Sie den mitgelieferten Gasschlauch mit
seinen Anschlüssen, um die Maschine mit der
Gasversorgung zu verbinden. Die Gasversorgung
(z.B. Flasche) muß mit einem Druckminderer und
Durchflussregler ausgerüstet sein.
D. Modus-Schalter: Dieser Schalter ändert den
Schweiß-Modus des Gerätes. Die V205-S / V270-S
/ V405-S haben zwei Schweiß-Modi:
Stabelektroden-Modus (SMAW) und Lift TIG
(GTAW). Die V205-T / V270-T / V405-T haben drei
Schweiß-Modi: Stabelektroden-Modus (SMAW), Lift
TIG (GTAW) und HF TIG (GTAW).
Page 27
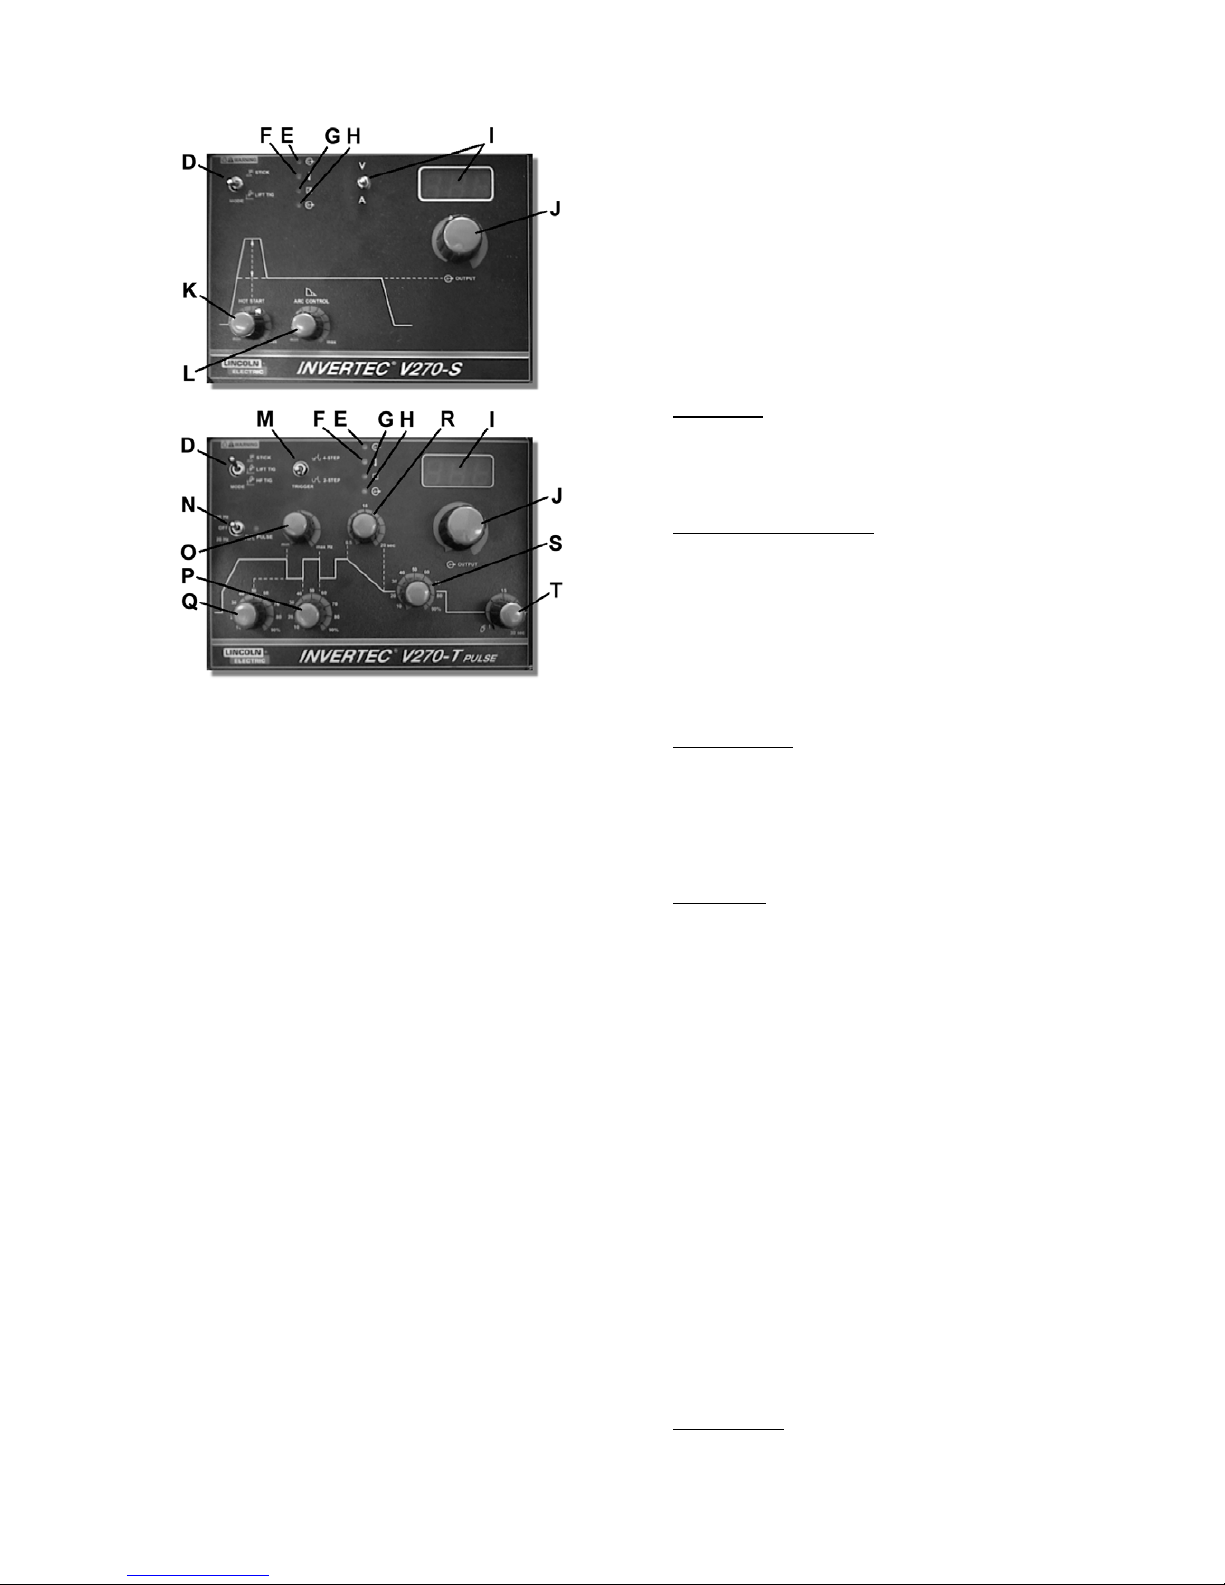
C-4
Wenn der Betriebsartumschalter auf der Position EHand (Stabelektroden) steht, sind die folgenden
Besonderheiten des Schweißprozesses aktiviert:
x Hot Start: Eine zeitlich begrenzte Steigerung
den Ausgangsstroms während des Starts des
Elektroden-Schweißens. So zündet der
Lichtbogen schnell und zuverlässig. Der Hot
Start an der V205-S / V270-S / V405-S ist
einstellbar. Wie unten beschrieben.
x Arc Force: Eine zeitlich begrenzte Steigerung
des Ausgangsstromes während des
Elektroden-Schweißens. Diese zeitlich
begrenzte Steigerung des Ausgangsstromes
benötigt man zum Ausgleich wechselnder
Verbindungen zwischen Elektrode und
Schmeldzbad. Arc Force an der V205-S /
V270-S / V405-S ist einstellbar. Wie unten
beschrieben.
x Anti-Sticking: Dies ist eine Funktion, die den
Ausgangsstrom der Maschine auf ein geringes
Niveau reduziert, wenn der Schweißer einen
Fehler macht, und die Elektrode am Werkstück
festklebt. Diese Verminderung des Stroms
ermöglicht dem Schweißer, die Elektrode aus
dem Halter zu entfernen, ohne dass dabei
durch zu starke Funkenbildung der
Elektrodenhalter beschädigt wird.
Wenn der Betriebsartschalter auf WIG-Schweißen
mit Berührungszünden (Lift-Arc) steht, sind alle
Funktionen zum Stabelektrodenschweißen
deaktiviert, und die Maschine ist bereit zum WIGSchweißen mit Berührungszündung (Lift-Arc). Beim
Lift-Arc zur Zündung des Lichtbogens wird zunächst
die Wolfram-Nadel auf das Werkstück aufgesetzt,
um einen geringen Kurzschlussstrom zu erzeugen.
Danach, wenn die Wolfram-Nadel vom Werkstück
abgehoben wird, zündet der eigentliche
Schweißlichtbogen.
Die letzte Modus-Schalter-Position, HF TiG, steht
nur bei der V205-T / V270-T / V405-T zur
Verfügung. Wenn der Modus-Schalter in die HFTIG-Position geschaltet ist, sind die ElektrodenSchweiß-Funktionen ausgeschaltet. Das Gerät ist
fertig zum HF WIG-Schweißen. In diesem Modus
startet der WIG Lichtbogen, ohne daß die Elektrode
das Werkstück berührt. Die HF, die zum Starten
des WIG-Lichtbogens benutzt wird, hält für 6,5
Sekunden an. Ist der Lichtbogen nicht innerhalb
dieser Zeit gestartet, muß der Start-Ablauf
wiederholt werden.
E. Power LED: Diese Kontrollleuchte blinkt zunächst,
wenn die Maschine eingeschaltet wird. Nach etwa
2 Sekunden wird sie nicht mehr blinken, sondern
dauerhaft leuchten, um die Betriebsbereitschaft der
Maschine anzuzeigen.
F. Überlastungsanzeige LED: Diese Kontrollleuchte
schaltet sich ein, wenn die Maschine überhitzt
wurde, und der Stromausgang dadurch automatisch
abgeschaltet wurde. Dies passiert in der Regel
dann, wenn die Einschaltdauer der Maschine
überschritten wurde. Lassen Sie in diesem Fall die
Maschine eingeschaltet, damit die inneren Bauteile
weiter gekühlt werden können. Wenn anschließend
dann diese Leuchte erlischt, kann die Maschine
wieder den normalen Betrieb aufnehmen.
G. Fernregler LED: Diese Kontrollleuchte schaltet sich
ein, wenn ein Fernregler über den
Fernregleranschluss mit der Maschine verbunden
wird. Der Anschluss eines Fernreglers verändert
die Funktion zur Einstellung der
Schweißstromstärke. (Siehe Abschnitt "Einstellung
der Schweißstromstärke")
H. Output LED: Diese Kontrollleuchte schaltet sich ein,
wenn an den Ausgangsbuchsen der Maschine
Schweißspannung anliegt. Sowohl der Typ der
Maschine, als auch die Position des
Betriebsartschalters legen fest, wann die
Ausgangsbuchsen unter Spannung stehen:
V205-S / V270-S / V405-S: Im E-Hand-Modus liegt
automatisch Schweißspannung an den
Ausgangsbuchsen an. Im WIG-Modus mit Lift-ArcZündung bestimmt der Anschluss eines Fernreglers,
ob Schweißspannung an den Ausgangsbuchsen
anliegt oder nicht. Wenn kein Fernregler
angeschlossen ist (Fernregler LED leuchtet nicht),
wird die Schweißspannung automatisch dauerhaft
eingeschaltet. Ist jedoch ein Fernregler
angeschlossen (Fernregler LED leuchtet), wird die
Schweißspannung über den Fernregleranschluss an
der Front der Maschine ein- oder ausgeschaltet.
V205-T / V270-T / V405-T: Im E-Hand-Modus liegt
automatisch Schweißspannung an den
Ausgangsbuchsen an. In beiden WIG-Betriebsarten
wird der Stromausgang über den an der Front der
Maschine angeschlossenen Brenner ein- und
ausgeschaltet.
I. Digitalanzeige: Dieses Anzeigeinstrument zeigt die
eingestellte Stromstärke vor dem Schweißen und
den tatsächlichen Strom während des Schweißens.
Page 28
C-5
Wie die Einstellung des Ausgangsstroms, wird die
Funktion dieser Anzeige verändert, wenn ein
Fernregler angeschlossen wird. Wenn die
Fernregler-LED leuchtet und somit anzeigt, dass ein
Fernregler angeschlossen ist, wird das
Anzeigeinstrument die folgenden Informationen vor
dem Schweißen anzeigen: (Während des
Schweißens zeigt das Instrument immer den
tatsächlichen Schweißstrom an.)
Stabelektrodenbetrieb: Die Anzeige zeigt die
eingestellte Stromstärke, wie sie über den
Fernregler eingestellt wurde und im Abschnitt
"Regelung der Ausgangsstromstärke" näher
beschrieben wird.
WIG-Betrieb: Die Anzeige zeigt den maximalen
Ausgangsstrom an, der am Drehknopf der Maschine
eingestellt wurde. Die dann über den Fernregler
voreingestellte Ausgangsstromstärke wird nicht auf
der Anzeige sichtbar.
V205-S / V270-S / V405-S: Diese Maschinen
haben einen Spannungs-/Stromschalter, der den
angezeigten Wert auf dem Anzeiger ändert. Ist
dieser Schalter auf Spannung geschaltet, zeigt er
immer die Ausgangsspannung der Maschine an.
J. Einstellung der Schweißstromstärke: Dies regelt die
Ausgangsstromstärke der Maschine.
Die Funktion dieses Drehknopfes wird durch den
Anschluss eines Fernreglers verändert. Wenn die
Fernregler LED leuchtet, zeigt dies, dass ein
Fernregler angeschlossen ist. Die Funktionsweise
der Ausgangsstromregelung ist dann wie folgt:
Stabelektroden Modus: Der Fernregler regelt den
Ausgangsstrom der Maschine:
x V205: von 5 bis 200 A
x V270: von 5 bis 270 A
x V405: von 5 bis 400 A
Der Ausgangsstrom-Schalter an der Anzeigeplatte
wird nicht benötigt.
WIG-Schweiß-Betrieb: Der maximale
Ausgangsstrom wird durch den Drehknopf
(Schweißstromstärke) am Bedienfeld der Maschine
eingestellt. Der Fernregler regelt dann den
Ausgangsstrom vom Minimalwert (5A) bis zu dem
vorher am Gerät eingestellten Maximalwert. Wird
also beispielsweise der Ausgansstrom am
Drehknopf der Maschine auf 100A eingestellt, kann
mit dem Fernregler der Ausgangsstrom im Bereich
von 5-100A eingestellt werden.
K. Hot Start (nur V205-S / V270-S / V405-S): Im E-
Hand-Modus kann über diesen Drehknopf die
Intensität der kurzzeitigen Anhebung des
Startstroms verändert werden, durch die ein
schnelleres und zuverlässigeres Zünden der
Elektrode erreicht wird.
L. Arc Force (nur V205-S / V270-S / V405-S): Im E-
Hand-Betrieb steuert dies die Stärke des bei
drohendem Festkleben kurz ansteigenden Stroms
und somit die Intensität der Funktion Arc Force. Im
WIG-Schweiß-Betrieb ist diese Funktion deaktiviert.
M. 2-Takt-/4-Takt-Umschalter (nur V205-T / V270-T /
V405-T): Dieser Schalter wählt zwischen dem 2Takt- und 4-Takt-Betrieb des Brennertasters. Zur
weiteren Erklärung dieser Schaltfunktionen lesen
Sie bitte im Kapitel "WIG-Brennertaster
Schaltfunktionen" weiter unten.
N. Pulsfunktionsschalter (nur V205-T / V270-T / V405-
T): Im WIG-Betrieb aktiviert dieser Schalter die
Pulsfunktion und wählt den Bereich der
Pulsfrequenz (20Hz oder 300Hz). Im
Stabelektrodenbetrieb ist diese Funktion außer
Betrieb.
Die Kontrollleuchte neben dem
Pulsfunktionsschalter blinkt entsprechend der
Pulsfrequenz, wenn die Pulsfunktion aktiv ist. Mit
Hilfe dieser Anzeige kann der Schweißer die
Pulsfrequenz vor dem Schweißen auf den
gewünschten Wert einstellen. (Hinweis: Bei sehr
hohen Frequenzen blinkt die LED so schnell, dass
sie als dauerhaft leuchtend erscheint.).
O. Einstellung der Pulsfrequenz (nur V205-T / V270-T /
V405-T): Wenn die Pulsfunktion eingeschaltet ist,
lässt sich über diesen Drehknopf die Pulsfrequenz
einstellen. Die Pulsfrequenz kann je nach dem
vorab gewählten Pulsbereich zwischen 0,2-20 Hz
oder zwischen 3-300 Hz eingestellt werden.
P. Einstellung der Breite des Impulsintervalls (nur
V205-T / V270-T / V405-T): Wenn die Pulsfunktion
aktiviert ist, kann über diesen Drehknopf das
Verhältnis der Dauer jedes einzelnen Impulses zur
Dauer des Impulsgrundstromintervalls eingestellt
werden. Der Einstellbereich liegt hierbei zwischen
10% und 90% einer vollständigen Impulsperiode.
Q. Einstellung der Impuls-Grundstromstärke (nur V205-
T / V270-T / V405-T): Wenn die Pulsfunktion in
Betrieb ist, wird mit diesem Drehknopf die Stärke
des Puls-Grundstroms eingestellt. Die Stärke des
Pulsgrundstroms entspricht dem untersten Wert, auf
den der Strom bei jedem Durchlauf der periodisch
wiederholten Pulswellen kurzzeitig abgesenkt wird.
Diese Grundstromstärke kann auf Werte zwischen
10% und 90% der Schweißstromstärke eingestellt
werden.
R. Einstellung der Stromabsenkphase (nur V205-T /
V270-T / V405-T): Im WIG-Betrieb stellt dieser
Drehknopf die Dauer der Stromabsenkphase am
Ende der Schweißung im Bereich von 0,5 bis 20
Sekunden ein. (Die Stromanstiegszeit beträgt
immer 0,5 Sek.) Lesen Sie im unten stehenden
Abschnitt "WIG-Brennertaster Schaltfunktionen"
genauer, wie die Stromabsenkung aktiviert wird. Im
Stabelektrodenbetrieb wird diese Funktion nicht
verwendet.
S. Einstellung des Start-/Endkraterfüllstroms (nur
V205-T / V270-T / V405-T): Mit diesem Drehknopf
kann die Stärke des Start-/ und Endkraterfüllstroms
im Bereich von 10% bis 90% der
Schweißstromstärke eingestellt werden. Weitere
Details zu den Themen Start- und Endkraterstrom
entnehmen Sie bitte dem nachfolgenden Kapitel
"WIG-Brennertaster Schaltfunktionen".
Page 29
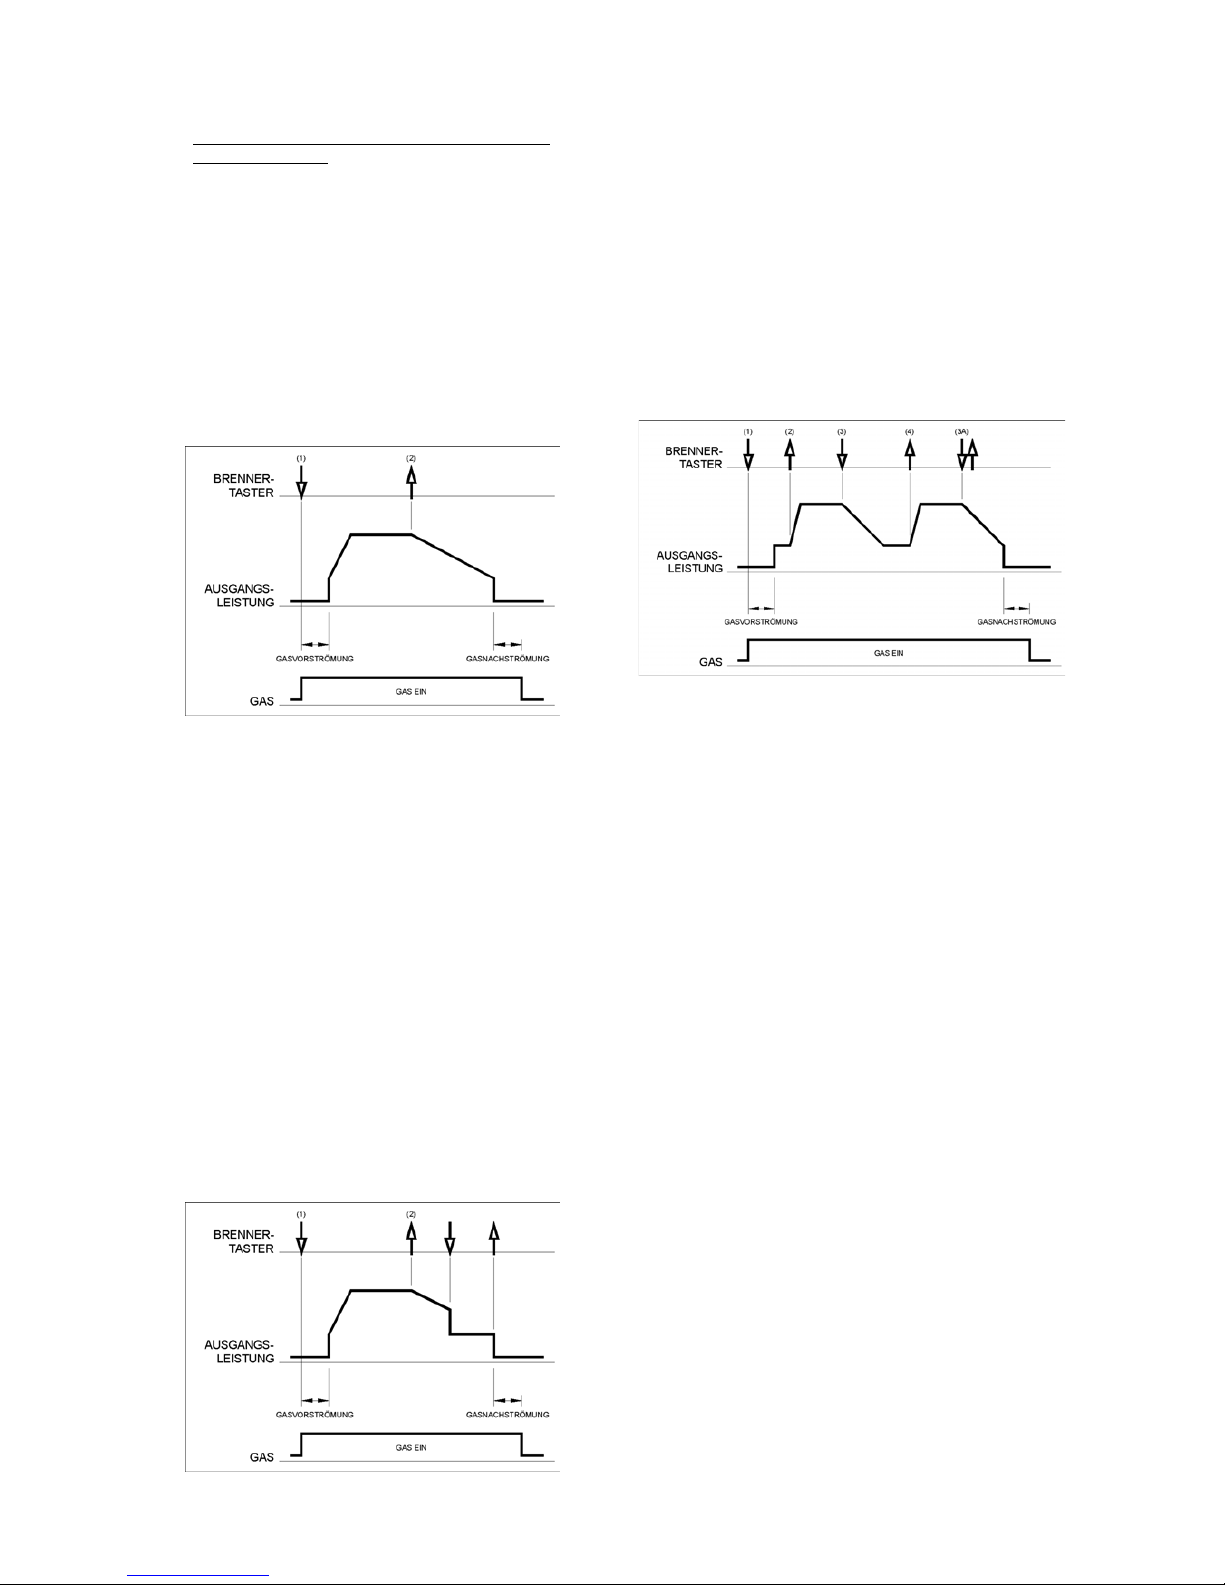
C-6
T. Einstellung der Gasnachströmzeit (nur V205-T /
V270-T / V405-T): Im WIG-Betrieb regelt dieser
Drehknopf die Nachströmzeit des Schutzgases von
0,5 bis 30 Sekunden. Die Gasvorströmzeit beträgt
immer 0,5 Sekunden. Im Stabelektrodenbetrieb
wird diese Funktion nicht verwendet.
WIG-Brennertaster Schaltfunktionen
Das WIG-Schweißen kann entweder im 2-Takt- oder 4Takt-Betrieb erfolgen. Weitere Details dieser Vorgänge
werden in den nachfolgenden Abschnitten beschrieben.
2-Takt-Betrieb (WIG)
Bei Auswahl der Funktionen WIG-Schweißen und 2Takt-Betrieb, ergeben sich die nachfolgend
beschriebenen Funktionsabläufe.
1. Drücken und halten Sie den Taster am WIGBrenner, um den folgenden Ablauf zu starten: Die
Maschine wird das Gasmagnetventil öffnen, um das
Ausströmen von Schutzgas zu starten. Nach Ablauf
der Gasvorströmzeit, durch welche die noch im
Gasschlauch verbliebene Luft herausgespült wird,
schaltet sich der Anfangsstrom der Maschine ein.
Der Lichtbogen startet nun je nach vorab gewählter
Betriebsart (Lift-Arc oder HF). Unmittelbar nach
dem Zünden des Lichtbogens steigt der Strom
innerhalb eines bestimmten Zeitabschnitts
(Stromanstiegzeit) linear auf den Schweißstrom an.
2. Lösen Sie den Brennertaster, um den
Schweißvorgang zu beenden. Die Maschine wird
nun den Ausgangsstrom entsprechend der vorab
eingestellten Stromabsenkzeit herunterregeln, bis
der Endkrater-Strom erreicht ist, und die Maschine
schließlich ganz abschaltet.
Nachdem der Lichtbogen erloschen ist, bleibt das
Gasventil noch geöffnet, um weiter Schutzgas zur
heißen Elektrode und zum Werkstück strömen zu
lassen.
Wie im Bild oben dargestellt, ist es außerdem möglich,
den Brennertaster während der Stromabsenkphase ein
zweites Mal zu drücken und zu halten, um die
Absenkphase zu beenden, und den Ausgangsstrom auf
dem Wert des Endkraterfüllstroms zu halten. Wird dann
der Brennertaster gelöst, schaltet die Maschine den
Ausgangsstrom ab, und die eingestellte
Gasnachstromzeit beginnt. Dieser Funktionsablauf mit
deaktivierter Durchstartfunktion im 2-Taktbetrieb
entspricht den Werkseinstellungen der Anlage bei
Auslieferung.
4-Takt-Betrieb (WIG)
Bei Auswahl der Funktionen WIG-Schweißen und 4Takt-Betrieb, ergeben sich die nachfolgend
beschriebenen Funktionsabläufe.
1. Drücken und halten Sie den Taster am WIGBrenner, um den folgenden Ablauf zu starten: Die
Maschine wird das Gasmagnetventil öffnen, um das
Ausströmen von Schutzgas zu starten. Nach Ablauf
der Gasvorströmzeit, durch welche die noch im
Gasschlauch verbliebene Luft herausgespült wird,
schaltet sich der Anfangsstrom der Maschine ein.
Der Lichtbogen startet nun je nach vorab gewählter
Betriebsart (Lift-Arc oder HF). Nachdem der
Lichtbogen gezündet wurde, verbleibt zunächst die
Stromstärke auf dem Wert des Start-Stroms. Dieser
Zustand kann so lange oder oder so kurz wie nötig
beibehalten werden.
Falls kein Start-Strom benötigt wird, halten Sie nicht
wie zu Anfang dieses Abschnitts beschrieben den
Brennertaster dauerhaft gedrückt. In diesem Falle
wird dann die Maschine automatisch von Schritt 1.
auf Schritt 2. übergehen, nachdem der Lichtbogen
gezündet wurde.
2. Beim Lösen des Brennertasters beginnt die Phase
des Stromanstiegs. Unmittelbar nach dem Zünden
des Lichtbogens steigt der Strom innerhalb eines
bestimmten Zeitabschnitts (Stromanstiegszeit)
linear auf den Schweißstrom an.
3. Drücken und halten Sie den Brennertaster, wenn
der eigentliche Schweißvorgang beendet werden
soll. Die Maschine wird nun den Ausgangsstrom
entsprechend der vorab eingestellten
Stromabsenkzeit herunterregeln bis der EndkraterStrom erreicht ist. Dieser Endkrater-Strom kann so
lange oder so kurz wie nötig gehalten werden.
In dieser Phase verfügt die Maschine über eine
automatische Durchstartfunktion, so dass der
Schweißvorgang anschließend fortgesetzt wird,
sobald der Taster wieder gelöst wird. Dieser
Funktionsablauf mit aktivierter Durchstartfunktion im
4-Takt-Betrieb entspricht den Werkseinstellungen
Page 30
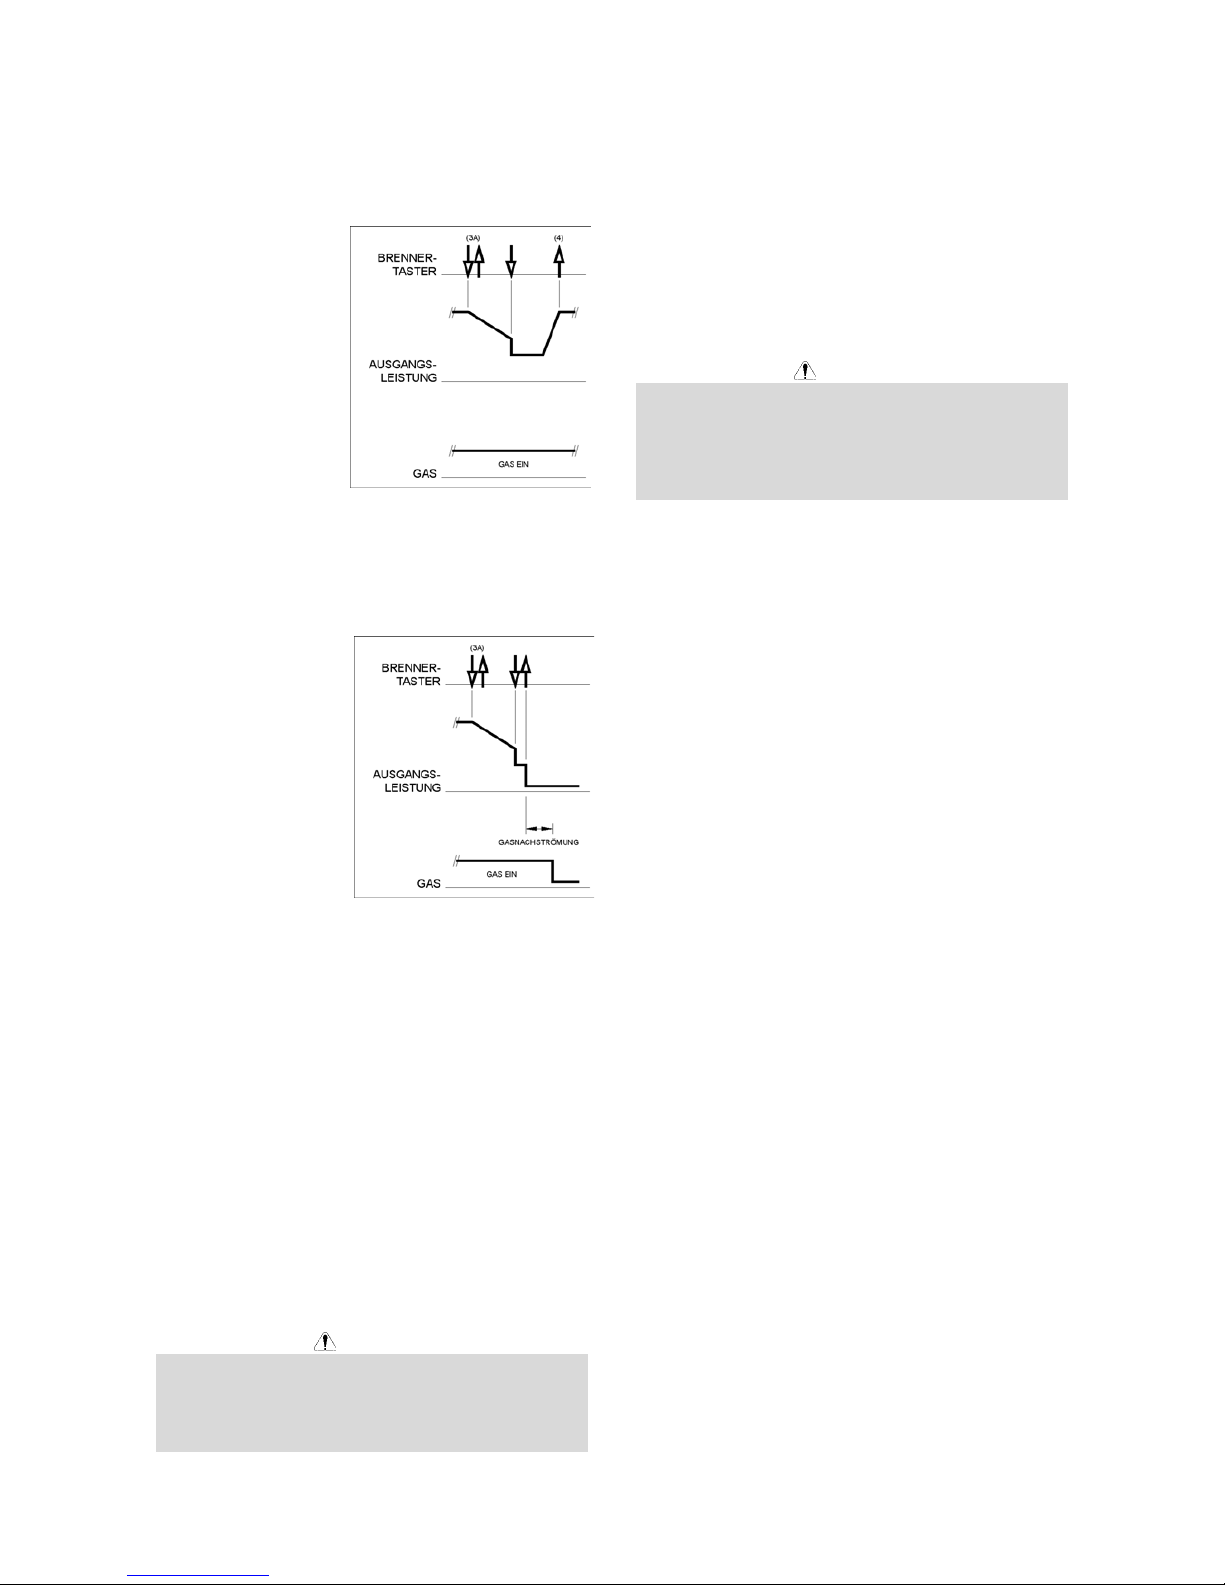
C-7
der Anlage bei Auslieferung. Wenn der
Schweißvorgang vollständig abgeschlossen ist,
gehen Sie abweichend von den Beschreibungen in
Abschnitt 3. wie folgt vor:
3A. Drücken Sie kurz den Brennertaster und
lösen Sie ihn
sofort wieder.
Die Maschine
wird nun den
Ausgangsstro
m
entsprechend
der vorab
eingestellten
Stromabsenkz
eit
herunterregeln
, bis der
EndkraterStrom erreicht ist, und die Maschine schließlich
ganz abschaltet. Nachdem der Lichtbogen
erloschen ist, startet die vorab eingestellte
Gasnachströmzeit.
4. Lösen Sie den Brennertaster. Der Ausgangsstrom
wird erneut auf den Wert des Schweißstroms
ansteigen (wie in
Schritt 2.), um den
Schweißvorgang
fortzusetzen. Wenn
der eigentliche
Schweißvorgang
beendet ist, gehen
Sie zu Schritt 3.
Wie auf diesem Bild
dargestellt, ist es
möglich, nachdem der
Brennertaster wie bei
Schritt 3A schnell
gedrückt und sofort wieder gelöst wird, den
Brennertaster ein zweites Mal zu drücken und zu halten,
um die Stromabsenkphase zu beenden und den
Ausgangsstrom auf dem Wert des Endkraterfüllstroms
zu halten. Wird nun der Brennertaster wieder gelöst,
steigt die Stromstärke wieder auf den Wert des
Schweißstroms an, wie bei Schritt 4, um den
Schweißvorgang fortzusetzen. Wenn der eigentliche
Schweißvorgang abgeschlossen ist, fahren Sie wie bei
Schritt 3. fort.
Wie auf diesem Bild dargestellt, ist es außerdem
möglich, nachdem der Brennertaster kurz gedrückt und
sofort wieder gelöst wurde (wie bei Schritt 3A
beschrieben), den Brennertaster ein zweites Mal kurz zu
drücken und sofort wieder zu lösen, um die
Stromabsenkphase abzubrechen und den
Schweißprozess zu beenden.
04/03
Wartung
WARNUNG
Für Wartung und Reparatur des Gerätes konsultieren
Sie bitte Ihren Fachhändler oder die Lincoln Electric.
Eine unsachgemäß durchgeführte Wartung oder
Reparatur durch eine nicht qualifizierte Person führt zum
Erlöschen der Garantie.
Die Häufigkeit der Wartungen hängt unter anderem auch
von der Arbeitsumgebung der Maschine ab. Eventuelle
Schäden müssen sofort gemeldet werden.
x Prüfen Sie Kabel und Stecker auf Beschädigungen.
Tauschen Sie diese aus, wenn notwendig.
x Halten Sie die Maschine sauber. Verschmutzungen
am Gehäuse insbesondere an den Luftein- und
Auslässen beseitigen Sie mit einem weichen
trockenen Tuch.
WARNUNG
Maschine nicht öffnen und nichts in die Öffnungen
stecken. Die Maschine muß während der Durchführung
der Wartungsarbeiten von der Energieversorgung
getrennt sein. Nach jeder Reparatur sind geeignete
Tests durchzuführen, um die Betriebssicherheit zu
überprüfen.
Page 31
C-8
Elektromagnetische Verträglichkeit (EMC)
11/04
Diese Maschine wurde unter Beachtung aller zugehörigen Normen und Vorschriften gebaut. Dennoch kann es unter
besonderen Umständen zu elektromagnetischen Störungen anderer elektronischer Syteme (z.B. Telefon, Radio, TV,
Computer usw.) kommen. Diese Störungen können im Extremfall zu Sicherheitsproblemen der beeinflussten Systeme
führen. Lesen Sie deshalb diesen Abschnitt aufmerksam durch, um das Auftreten elektromagnetischer Störungen zu
reduzieren oder ganz zu vermeiden.
Diese Maschine ist für den industriellen Einsatz konzipiert worden. Bei Benutzung dieser Anlage in
Wohngebieten sind daher besondere Vorkehrungen zu treffen, um Störungen durch elektromagnetische
Beeinflussungen zu vermeiden. Halten Sie sich stets genau an die in dieser Bedienungsanleitung
genannten Einsatzvorschriften. Falls dennoch elektromagnetische Störungen auftreten, müssen geeignete
Gegenmaßnahmen getroffen werden. Kontaktieren Sie gegebenenfalls den Kundendienst der Lincoln Electric.
Technische Änderungen der Anlage sind nur nach schriftlicher Genehmigung des Herstellers zulässig.
Vergewissern Sie sich vor der Inbetriebnahme des Schweißgerätes, dass sich keine für elektromagnetische Störungen
empfänglichen Geräte und Anlagen im möglichen Einflussbereich befinden. Dies gilt besonders für:
x Steuerleitungen, Datenkabel und Telefonleitungen.
x Radio und Televisions-Sender oder -Empfänger sowie deren Kabelverbindungen. Computer oder
computergesteuerte Anlagen.
x Elektronische Sicherheitseinrichtungen und Steuereinheiten für industrielle Anlagen. Elektronische Mess- und
Kalibriereinrichtungen.
x Medizinische Apparate und Geräte, Hörgeräte oder persönliche Implantate wie Herzschrittmacher usw. Achtung!
Informieren Sie sich vor Inbetriebnahme der Anlage in der Nähe von Kliniken und Krankenhäusern über die hierzu
gültigen Vorschriften, und sorgen Sie für die exakte Einhaltung aller erforderlichen Sicherheitsmaßnahmen!
x Prüfen Sie grundsätzlich die elektromagnetische Verträglichkeit von Geräten, die sich im Einflussbereich der
Schweißanlage befinden.
x Dieser Einflussbereich kann in Abhängigkeit der physikalischen Umstände in seiner räumlichen Ausdehnung stark
variieren.
Befolgen Sie zusätzlich die folgenden Richtlinien um elektromagnetische Abstrahlungen zu reduzieren:
x Schließen Sie die Maschine stets nur wie beschrieben an. Falls dennoch Störungen auftreten, muss eventuell ein
zusätzlicher Netzfilter eingebaut werden.
x Halten Sie die Länge der Schweißkabel möglichst auf ein erforderliches Mindestmaß begrenzt. Wenn möglich,
sollte das Werkstück separat geerdet werden. Beachten Sie stets bei allen Maßnahmen, dass hierdurch keinerlei
Gefährdung von direkt oder indirekt beteiligten Menschen verursacht wird.
x Abgeschirmte Kabel im Arbeitsbereich können die elektromagnetische Abstrahlung reduzieren. Dies kann je nach
Anwendung notwendig sein.
Technische Daten
V205 2V:
NETZEINGANG
Netzeingangsspannung
230 / 400V r 10%
Einphasig
Leistungsaufnahme
5.5kW @ 100% ED
6.5kW @ 35% ED
Frequenz
50/60 Hz
LEISTUNGSDATEN BEI 40°C UMGEBUNGSTEMPERATUR
Einschaltdauer
(basierend auf 10min-Zyklus)
100%
35%
Ausgangsstromstärke
170A
200A
Ausgangsspannung
26.8 Vdc
28.0 Vdc
AUSGANGSLEISTUNG
Schweißstrombereich
5 - 200 A
Maximale Leerlaufspannung
48 Vdc
PRIMÄRKABELQUERSCHNITTE UND ABSICHERUNG
Sicherung oder Sicherungsautomat
32A träge (230 / 400V Eingangsspannung)
Primärkabel
3-Adrig, 4mm
2
ABMESSUNGEN UND GEWICHT
Höhe
385 mm
Breite
215 mm
Länge
480 mm
Gewicht
14.1 - 15.1 Kg
Zulässige Umgebungstemperaturen
–10°C to +40°C
Lagerungstemperaturen
-25°C to +55°C
Page 32
C-9
V270 & V270 2V:
NETZEINGANG
Netzeingangsspannung
400V r 15% (V270)
230 / 400V r 10% (V270 2V)
Dreiphasig
Leistungsaufnahme
6.5kW @ 100% ED
9.9kW @ 35% ED
Frequenz
50/60 Hz
LEISTUNGSDATEN BEI 40°C UMGEBUNGSTEMPERATUR
Einschaltdauer
(basierend auf 10min-Zyklus)
100%
35%
Ausgangsstromstärke
200A
270A
Ausgangsspannung
28.0 Vdc
30.8 Vdc
AUSGANGSLEISTUNG
Schweißstrombereich
5 - 270 A
Maximale Leerlaufspannung
48 Vdc
PRIMÄRKABELQUERSCHNITTE UND ABSICHERUNG
Sicherung oder Sicherungsautomat
20A träge (400V Eingangsspannung)
35A träge (230V Eingangsspannung)
Primärkabel
4-Adrig, 2.5mm
2
(V270)
4-Adrig, 4mm
2
(V270 2V)
ABMESSUNGEN UND GEWICHT
Höhe
385 mm
Breite
215 mm
Länge
480 mm
Gewicht
13.5 - 14.5 Kg
Zulässige Umgebungstemperaturen
–10°C to +40°C
Lagerungstemperaturen
-25°C to +55°C
V405:
NETZEINGANG
Netzeingangsspannung
400V r 15%
Dreiphasig
Leistungsaufnahme
11.3kW @ 100% ED
17.2kW @ 35% ED
Frequenz
50/60 Hz
LEISTUNGSDATEN BEI 40°C UMGEBUNGSTEMPERATUR
Einschaltdauer
(basierend auf 10min-Zyklus)
100%
35%
Ausgangsstromstärke
300A
400A
Ausgangsspannung
32.0 Vdc
36.0 Vdc
AUSGANGSLEISTUNG
Schweißstrombereich
5 - 400 A
Maximale Leerlaufspannung
48 Vdc
PRIMÄRKABELQUERSCHNITTE UND ABSICHERUNG
Sicherung oder Sicherungsautomat
30A träge
Primärkabel
4 Adern, 4mm
2
ABMESSUNGEN UND GEWICHT
Höhe
500 mm
Breite
275 mm
Länge
610 mm
Gewicht
31 - 33 kg
Zulässige Umgebungstemperaturen
-10°C bis +40°C
Zulässige Lagerungstemperaturen
-25°C bis +55°C
Page 33
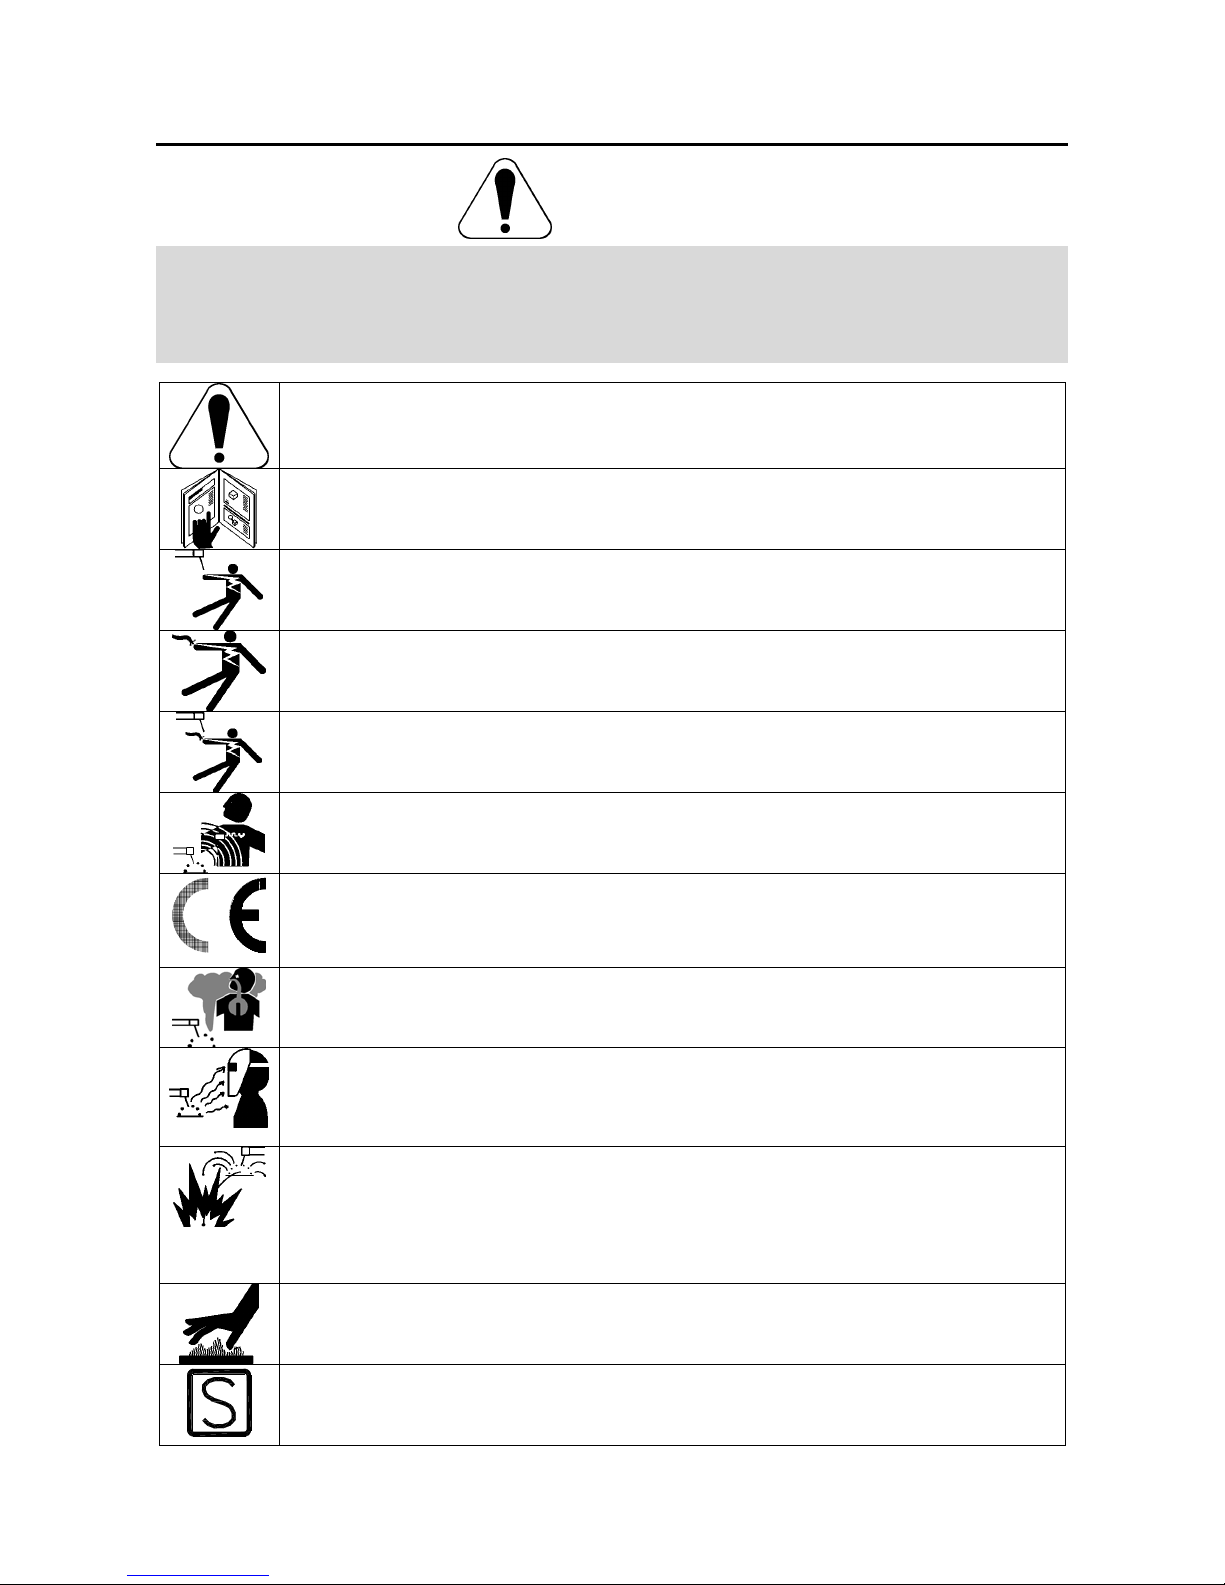
D-1
Seguridad
11/04
ATENCION
Este equipo debe ser utilizado por personal cualificado. Asegúrese de que todos los procedimientos de instalación,
funcionamiento, mantenimiento y reparación son realizados únicamente por personal cualificado. Lea y comprenda este
manual antes de trabajar con el equipo. No seguir las instrucciones que se indican en este manual podría provocar
lesiones personales de distinta gravedad, incluída la muerte o daños a este equipo. Lea y comprenda las explicaciones
de los símbolos de advertencia, que se muestran a continuación. Lincoln Electric no se hace responsable de los daños
producidos por una instalación incorrecta, una falta de cuidado o un funcionamiento inadecuado.
¡PELIGRO!: Este símbolo indica qué medidas de seguridad se deben tomar para evitar lesiones
personales de diferente gravedad, incluída la muerte, o daños a este equipo. Protéjase usted y a los
demás contra posibles lesiones personales de distinta gravedad, incluída la muerte.
LEA Y COMPRENDA LAS INSTRUCCIONES: Asimile el contenido de este manual de instrucciones
antes de trabajar con el equipo. La soldadura al arco puede ser peligrosa. NO seguir las
instrucciones que se indican en este manual podría provocar lesiones personales de distinta
gravedad, incluída la muerte, o daños a este equipo.
LA DESCARGA ELECTRICA PUEDE MATAR: Los equipos de soldadura generan voltajes elevados.
No toque el electrodo, la pinza de masa, o las piezas a soldar cuando el equipo esté en marcha.
Aíslese del electrodo, la pinza de masa, o las piezas en contacto cuando el equipo esté en marcha.
EQUIPOS ELÉCTRICOS: Desconecte la alimentación del equipo desde el interruptor de red o desde
la caja de fusibles antes de reparar o manipular el interior de este equipo. Conecte el tierra de este
equipo de acuerdo con el reglamento eléctrico local.
EQUIPOS ELÉCTRICOS: Inspeccione con regularidad los cables de red, electrodo y masa. Si hay
algún daño en el aislamiento sustituya dicho cable inmediatamente. No coloque directamente la
pinza portaelectrodos sobre la mesa de soldadura o sobre cualquier otra superficie que esté en
contacto con la pinza de masa para evitar el riesgo de un cebado accidental del arco.
LOS CAMPOS ELÉCTRICOS Y MAGNÉTICOS PUEDEN SER PELIGROSOS: La corriente eléctrica
que circula a través de un conductor origina campos eléctricos y magnéticos (EMF) localizados. Los
campos EMF pueden interferir con los marcapasos, las personas que utilicen estos dispositivos
deben consultar a su médico antes de acercarse a una máquina de soldar.
CUMPLIMIENTO CE: Este equipo cumple las directivas de la CEE.
LOS HUMOS Y LOS GASES PUEDEN SER PELIGROSOS: La soldadura puede producir humos y
gases peligrosos para la salud. Evite respirarlos. Utilice la suficiente ventilación y/o extracción de
humos para mantener los humos y gases alejados de la zona de respiración.
LA LUZ DEL ARCO PUEDE QUEMAR: Utilice una pantalla de protección con el filtro adecuado para
proteger sus ojos de la luz y de las chispas del arco cuando se suelde o se observe una soldadura
por arco abierto. Use ropa adecuada de material ignífugo para proteger la piel de las radiaciones del
arco. Proteja a otras personas que se encuentren cerca del arco y/o adviértales que no miren
directamente al arco ni se expongan a su luz o sus proyecciones.
LAS PROYECCIONES DE SOLDADURA PUEDEN PROVOCAR UN INCENDIO O UNA
EXPLOSIÓN: Retire del lugar de soldadura todos los objetos que presenten riesgo de incendio.
Tenga un extintor de incendios siempre a mano. Recuerde que las chispas y las proyecciones
calientes de la soldadura pueden pasar fácilmente por aberturas pequeñas. No caliente, corte o
suelde tanques, tambores o contenedores hasta haber tomado las medidas necesarias para asegurar
que tales procedimientos no van a producir vapores inflamables o tóxicos. No utilice nunca este
equipo cuando haya presente gases inflamables, vapores o líquidos combustibles.
LA SOLDADURA PUEDE QUEMAR: La soldadura genera una gran cantidad de calor. Las
superficies calientes y los materiales en el área de trabajo pueden provocar quemaduras graves.
Utilice guantes y pinzas para tocar o mover los materiales que haya en el área de trabajo.
MARCAJE SEGURIDAD: Este equipo es adecuado como fuente de potencia para operaciones de
soldadura efectuadas en un ambiente con alto riesgo de descarga eléctrica.
Page 34
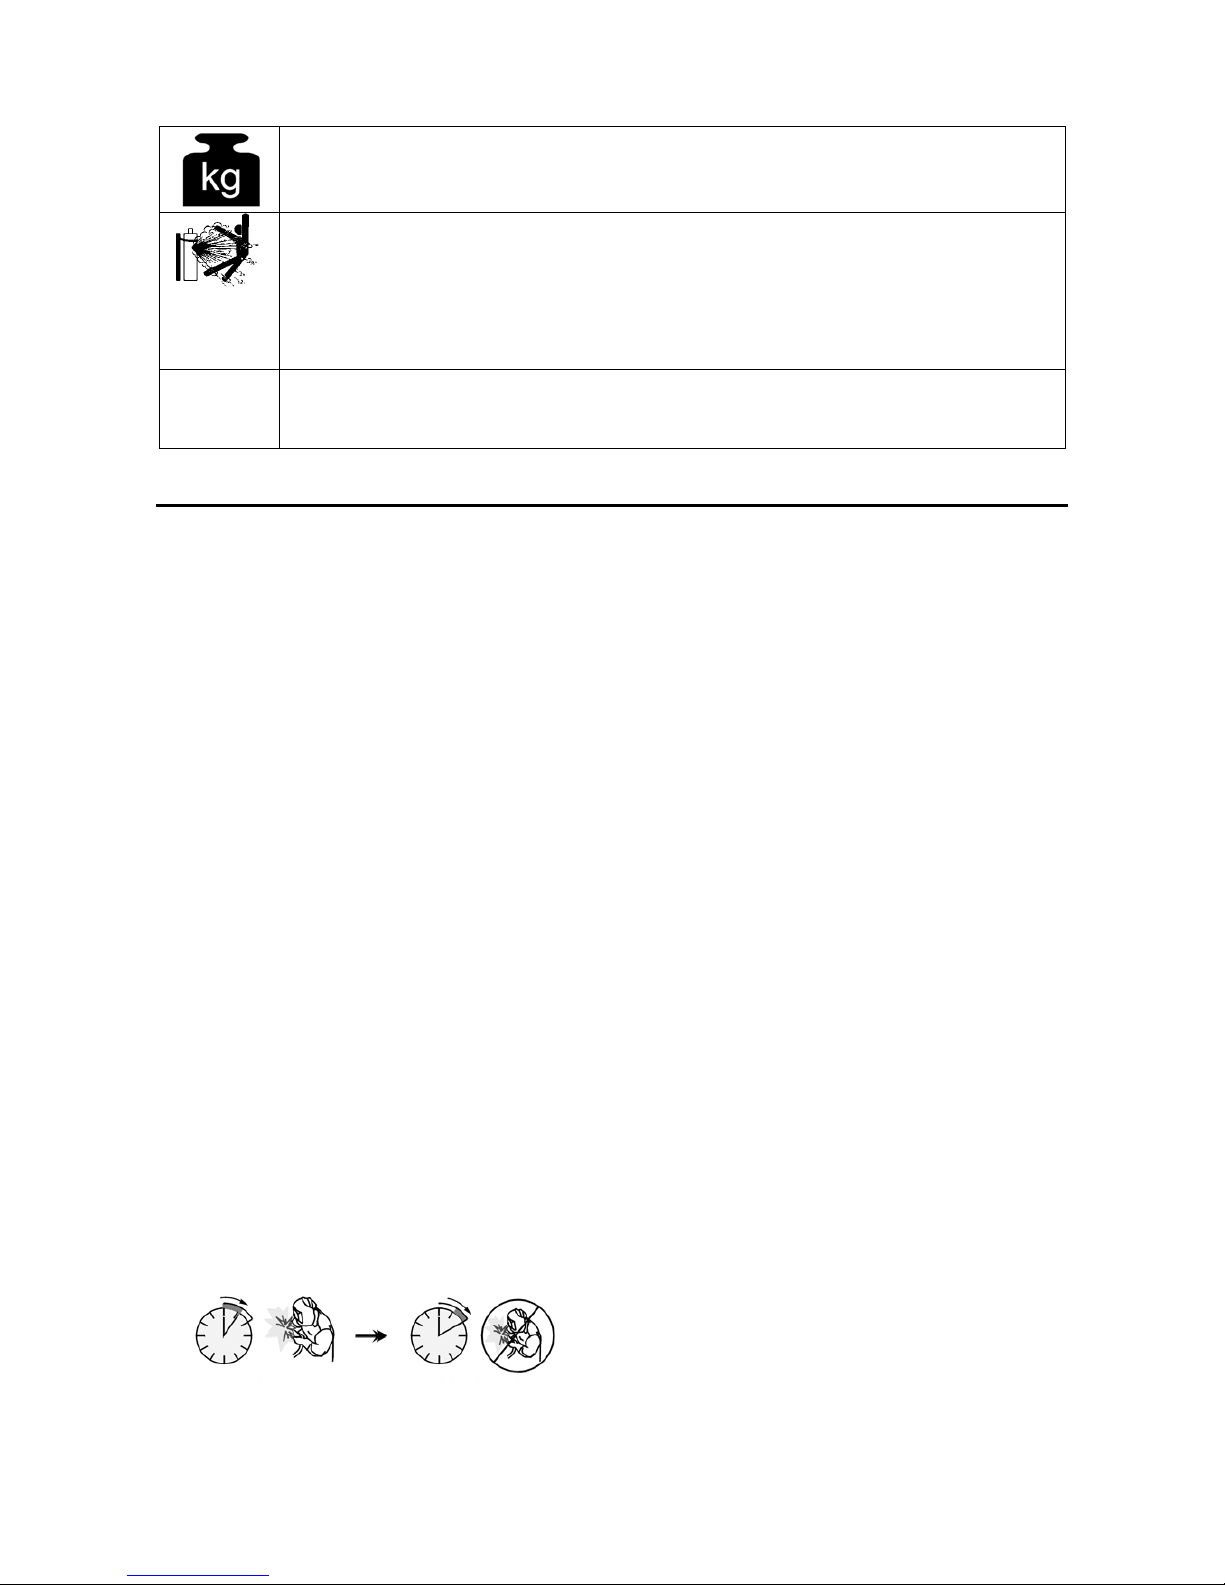
D-2
PESO DEL EQUIPO SUPERIOR A 30kg: Trasladar este equipo con cuidado y con ayuda de otra
persona. Levantarlo sin ayuda puede ser peligroso para su salud.
LA BOTELLA DE GAS PUEDE EXPLOTAR SI ESTA DAÑADA: Emplee únicamente botellas que
contengan el gas de protección adecuado para el proceso utilizado y reguladores en buenas
condiciones de funcionamiento, diseñados para el tipo de gas y la presión utilizadas. Mantenga
siempre las botellas en posición vertical y encadenadas a un soporte fijo. No mueva o transporte
botellas de gas que no lleven colocado el capuchón de protección. No deje que el electrodo, la pinza
portaelectrodo, la pinza de masa o cualquier otra pieza con tensión eléctrica toque la botella de gas.
Las botellas de gas deben estar colocadas lejos de las áreas donde puedan ser golpeadas o ser
objeto de daño físico, o a una distancia de seguridad de las operaciones de soldadura.
HF
PRECAUCION: La alta frecuencia utilizada por el cebado sin contacto con soldadura TIG (GTAW),
puede interferir en el funcionamiento de ordenadores insuficientemente protegidos, centros CNC y
robots industriales, incluso causando su bloqueo total. La soldadura TIG (GTWA) puede interferir en
la red de los teléfonos electrónicos y en la recepción de radio y TV.
Instalación e Instrucciones de Funcionamiento
Lea esta sección antes de la instalación y puesta en
marcha de la máquina.
Emplazamiento y Entorno
Este equipo puede trabajar en ambientes agresivos. Sin
embargo, es importante tener una serie de precauciones
de manera que aseguren un funcionamiento duradero y
fiable.
x No coloque ni haga funcionar la máquina sobre una
superficie que tenga un ángulo de inclinación mayor
de 15º desde la horizontal.
x No utilice esta máquina para descongelar tuberías.
x Esta máquina debe colocarse en un lugar donde
haya una buena circulación de aire limpio, sin
restricciones. No tape las rendijas de ventilación
cuando la máquina esté en funcionamiento.
x Se debe restringir al mínimo la entrada de polvo y
suciedad en el interior de la máquina.
x Esta máquina tiene un grado de protección IP23S.
Manténgala seca y no la coloque sobre suelo
húmedo o en charcos.
x Coloque la máquina alejada de maquinaria por
radio control. El normal funcionamiento del equipo
podría afectar negativamente a dichos equipos,
provocando averías y daños en los mismos. Ver la
sección compatibilidad electromagnética en este
manual.
x No trabaje en zonas donde la temperatura ambiente
supere los 40º C.
Factor Marcha
El factor marcha de la máquina es el porcentaje de
tiempo en ciclos de 10 minutos, durante el cual el
operario puede hacer funcionar la máquina al valor
nominal de la corriente
Ejemplo: 35% Factor Marcha:
Soldando durante 3.5 min. Parar durante 6.5 minutos.
Ver la sección de especificaciones técnicas para más
información sobre el factor marcha de la máquina.
Conexión a la red
Compruebe la tensión, fase y frecuencia de alimentación
de este equipo antes de ponerlo en marcha. La tensión
de entrada permitida se indica en la sección
características técnicas de este manual, así como en la
placa de características de la máquina. Asegúrese de
que la máquina esté conectada a tierra.
Asegúrese de que la potencia disponible desde la
conexión a la red es la adecuada para el funcionamiento
normal de la máquina. El valor nominal del fusible y
dimensiones de los cables están indicadas ambas en la
sección especificación técnica de este manual.
El equipo:
x V205 2V: (230 / 400Vac, monofásico)
x V270: (400Vac, trifásico)
x V270 2V: (230 / 400Vac, trifásico)
x V405: (400Vac, trifásico)
está diseñado para trabajar con generadores mientras
puedan suministrar voltaje frecuencia y potencia auxiliar
tal como está indicado en la sección de
"Especificaciones Técnicas" de este manual. El
suministro auxiliar de este este generador debe requerir
también las siguientes condiciones:
x Voltaje de pico Vac: por debajo de 410V (para
entrada de 230Vac) o 720V (para entrada de
400Vac.
x Frecuencia Vac: en el rango de 50 y 60 Hertz.
x Voltaje RMS de forma de onda AC:
V270, V405: 400Vac ± 15%
V205 2V, V270 2V: 230Vac o 400Vac ± 10%
Es muy importante verifique que se cumplen estas
condiciones ya que muchos generadores autónomos
accionados por motor de combustión producen puntas
de alta tensión. El funcionamiento con generadores
autónomos que no cumplan estas condiciones no es
recomendable, y podría ocasionar daños en el equipo.
Page 35
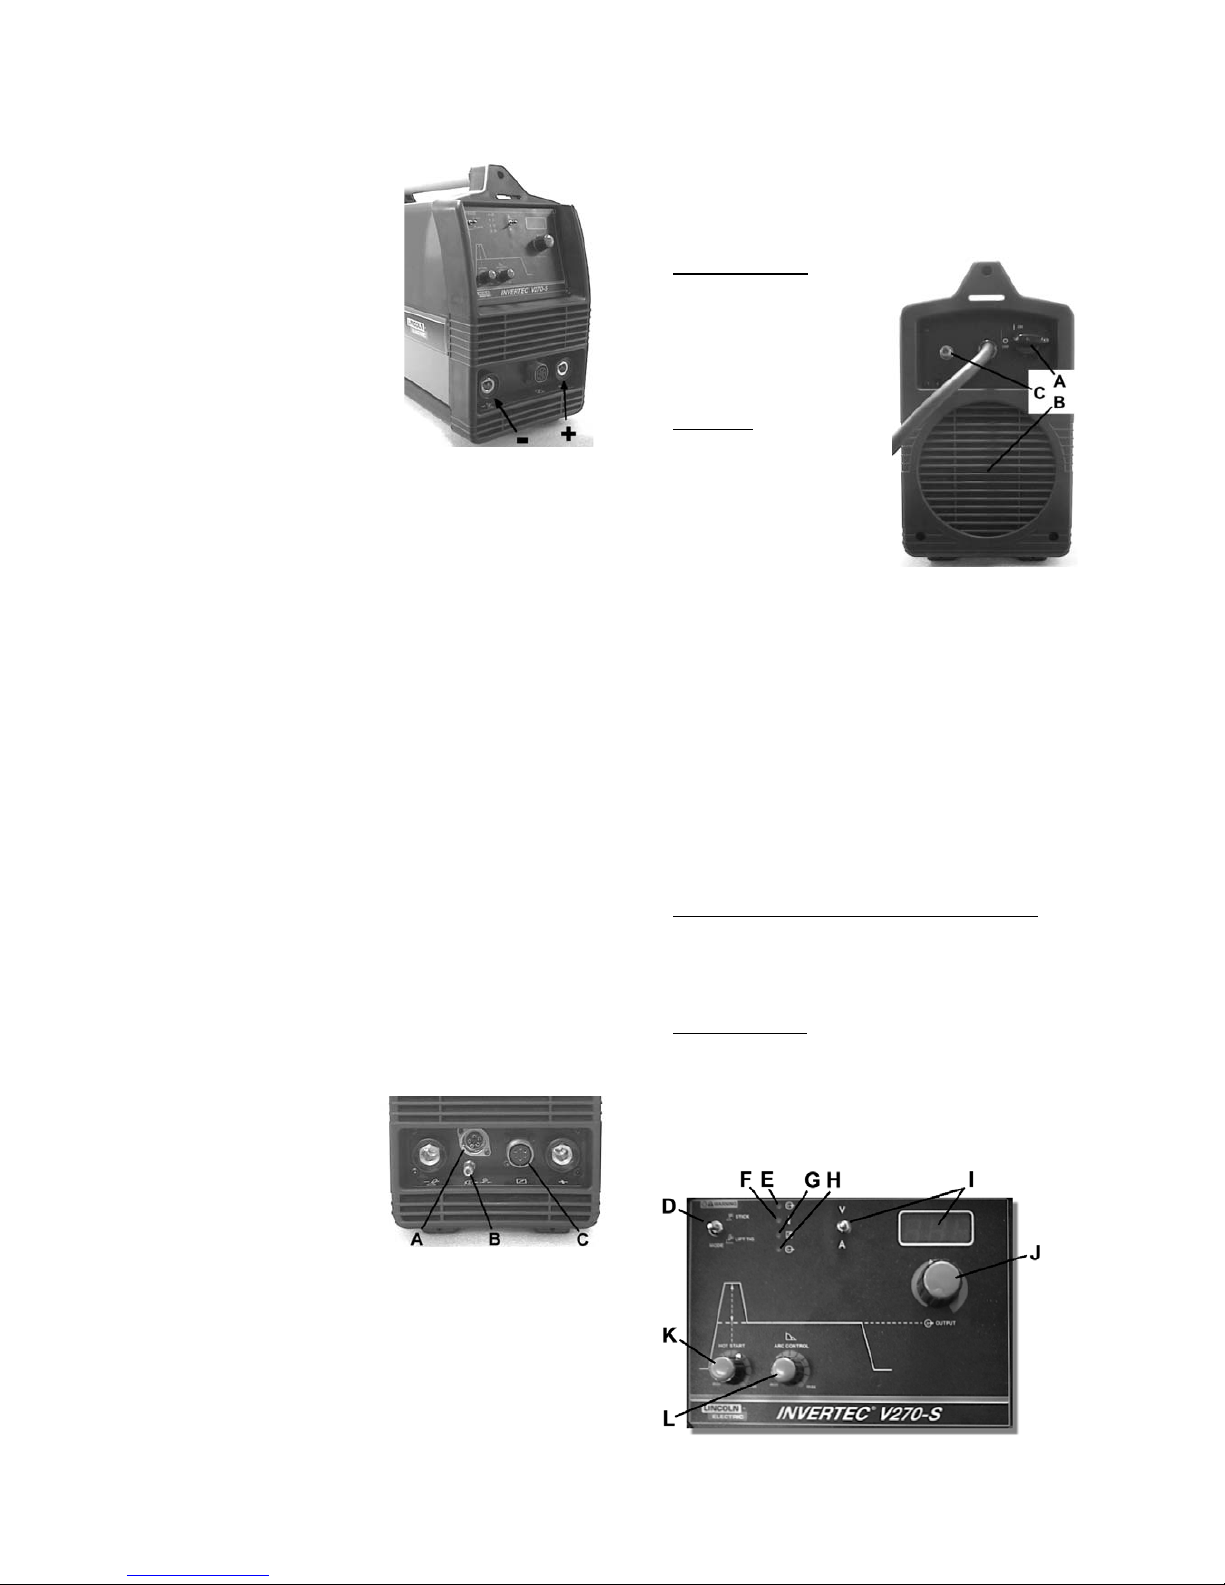
D-3
Conexiones de Salida
Sistema de conexión y
desconexión rápida de los
cables de soldadura, utilizando
clavijas y zócalos 1/4 de vuelta.
Para más información sobre la
conexión de la máquina para
trabajar en soldadura manual
con electrodos recubiertos
(MMA) o en soldadura TIG ver
las siguientes secciones.
Soldadura Manual con
Electrodos Recubiertos
(MMA)
En primer lugar determine la
polaridad adecuada del electrodo con el que va a
trabajar. Esta información la encontrará en la ficha
técnica correspondiente. Conecte los cables de
soldadura a las terminales de salida del equipo, según la
polaridad seleccionada. Si conecta la conexión para
soldadura CC(+) debe conectar el cable de pinza al
zócalo de salida (+) de la máquina y el cable de masa al
zócalo de salida (-). Inserte la clavija y gire
aproximadamente 1/4 de vuelta en sentido de las agujas
del reloj. No apriete en exceso.
Para soldadura en polaridad CC(-) intercambie las
conexiones en la máquina, de manera que el cable de
pinza esté conectado al zócalo de salida (-) y el cable de
masa al zócalo de salida (+).
Soldadura TIG
Esta máquina no incluye la pistola TIG necesaria para
soldadura TIG, pero puede comprar una por separado.
Encontrará más información en la sección accesorios.
La mayoría de las soldaduras TIG se realizan en
polaridad CC(-). Si se precisa soldar en polaridad CC(+)
invierta las conexiones en la máquina. Conecte la
manguera de la pistola al zócalo de salida (-) de la
máquina y el cable de masa al zócalo (+). Inserte el
conector con el pivote alineado al encastre del zócalo, y
gire aproximadamente 1/4 de vuelta en sentido de las
agujas del reloj. No apriete en exceso.
Para las máquinas V205-S / V270-S / V405-S, conectar
el tubo de gas de la pistola TIG al regulador en la botella
de gas que es usada.
Para las máquinas V205-T /
V270-T / V405-T, conectar
el tubo de gas de la pistola
TIG al conector de gas (B)
en el frontal de la máquina.
Si fuera necesario, con el
equipo se suministra un
rácor gas extra para
conectar en el frontal de la máquina. Después, conectar
el rácor adaptador en la parte de atrás de la máquina al
regulador en la botella de gas. Un tubo de gas y rácor
adaptadores están incluidos en el equipo. Conectar el
cable de mando del pulsador de la pistola TIG al zócalo
del pulsador (A) en el frontal de la máquina.
Conexión Control Remoto
Consultar la sección de accesorios para ver los
controles remotos disponibles. Si utiliza control remoto,
éste se conectará al conector (C) del frontal de la
máquina. El equipo detectará automáticamente el
control remoto y encenderá el LED REMOTO. En el
apartado siguiente encontrará más información para
este modo de funcionamiento.
Controles y Características de
Funcionamiento
A. Interruptor de red: Controla
la entrada de corriente en la
máquina. Asegúrese que la
máquina está
correctamente conectada a
red antes de accionar el
interruptor.
B. Ventilador: El ventilador de
refrigeración estará ON
cuando la máquina esté ON
y continuará funcionando
mientras que la máquina
esté encendida. Si no hay
salida de corriente durante
más de 5 minutos, el
ventilador se parará. Así se reduce la acumulación
de suciedad depositada en el interior de la máquina
y el consumo de corriente. Consulte el apartado
LED Salida de Corriente donde encontrará más
información sobre las condiciones cuando la
máquina está en posición ON.
Si se conecta un refrigerador Coolarc 20 a la V205T / V270-T, arrancará y parará a la vez que el
ventilador. El Coolarc 20 se parará cuando se esté
utilizando el modo de soldadura electrodo.
Si se conecta un rerigerador Coolarc 30 a la V405T, arrancará y parará a la vez que el ventilador. El
Coolarc 30 se parará cuando se esté utilizando el
modo de soldadura electrodo.
C. Entrada de Gas (sólo V205-T / V270-T / V405-T):
Conector para el gas protector TIG. Utilice el tubo
de gas suministrado y el conector al conectar la
máquina a la botella de gas La botella de gas debe
tener un regulador de presión y flotámetro instalado.
D. Modo Interruptor: Este interruptor cambia el modo
de soldadura de la máquina. El V205-S / V270-S /
V405-S tienen dos modos de soldadura: Electrodo
(SMAW) y Lift TIG (GTAW). Las máquinas V205-T
/ V270-T / V405-T tienen tres modos de soldadura:
Electrodo (SMAW), Lift TIG (GTAW) y TIG Alta
Frecuencia (GTAW).
Page 36
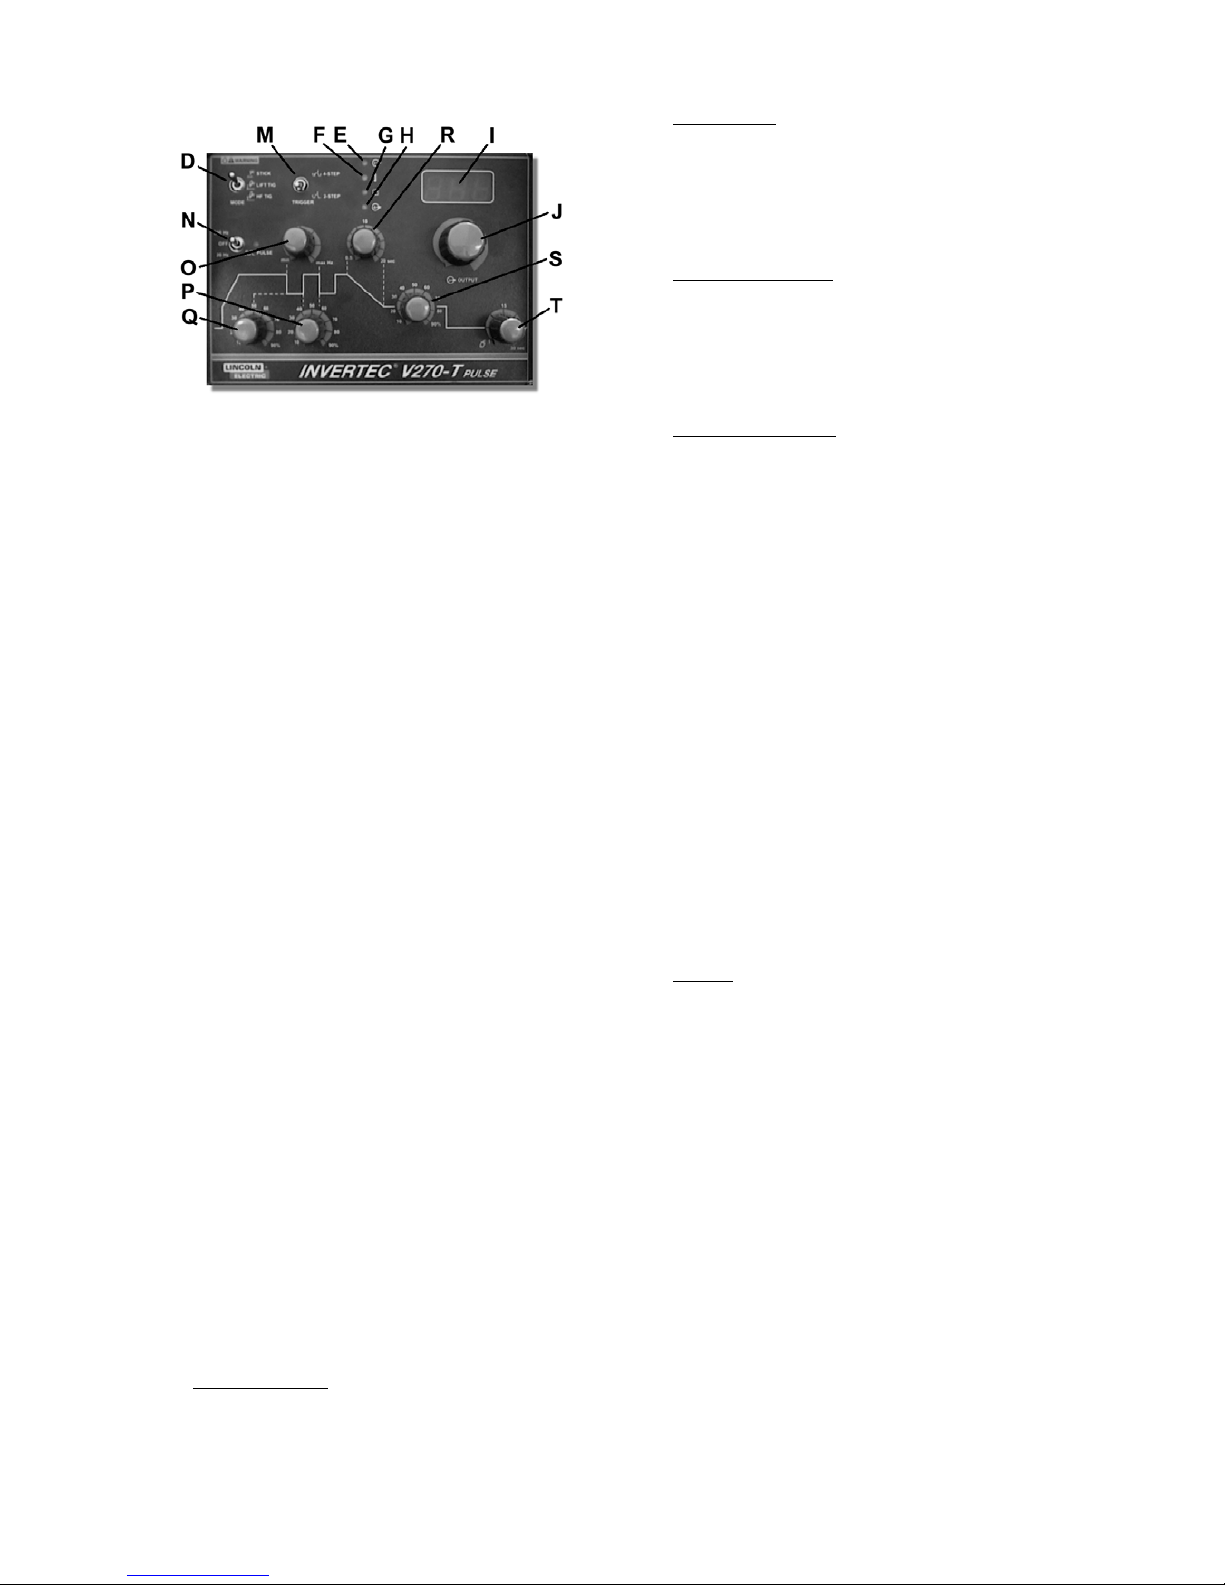
D-4
Cuando el conmutador está en el modo Electrodo
las características de la soldadura son las
siguientes:
x Hot Start: Es un incremento temporal en la
corriente de salida durante el inicio del proceso
de soldadura por electrodo. Esto ayuda al
cebado del arco de forma rápida y fiable. El
aumento de Hot Start se puede ajustar en el
V205-S / V270-S / V405-S.
x Arc Force: Es un aumento temporal en la
corriente de salida durante la soldadura con
electrodo. Este aumento temporal en la
corriente de salida es utilizado para limpiar
intermitentes cotocircuitos entre el electrodo y
el baño que se producen durante un proceso
normal de soldadura. El aumento de la fuerza
del arco se puede ajustar en el V205-S / V270S / V405-S.
x “Anti-Sticking”: Es una función que hace que la
corriente de salida disminuya a un nivel muy
bajo cuando el operario comete un error y el
electrodo se le queda pegado a la pieza a
soldar. Esta disminución de la corriente
permite al operario sacar el electrodo de la
pinza portaelectrodos sin crear chispas que
podrían dañar la pinza.
Cuando el conmutador está en modo Lift TIG las
funciones de soldadura por electrodo se desactivan
y la máquina está preparada para la soldadura Lift
TIG. Es un método para cebar una soldadura TIG,
primero se apoya el electrodo de tungsteno contra
la pieza soldar para crear una corriente de
cortocircuito de baja magnitud. Entonces se va
separando el electrodo de la pieza para crear un
arco TIG e iniciar la soldadura.
El último modo de posición del interruptor, HF TIG,
está disponible solamente en el V205-T / V270-T /
V405-T. Cuando el modo interruptor está en esta
posición, la función electrodo está desactivada y la
máquina está preparada para soldar en HF TIG.
Durante el modo HF TIG, el arco TIG es iniciado sin
tocar el electrodo en la pieza a soldar. La HF
utilizada para iniciar el arco reaparecerá en 6,5
segundos; si el arco no es iniciado en este límite de
tiempo, el pulsador de pistola deberá ser reiniciado.
E. LED de Corriente: Este indicador parpadeará
cuando la máquina se conecte. Aproximadamente
2 segundos después, se parará indicando que la
máquina está conectada correctamente.
F. LED Térmico: Este indicador se encenderá cuando
la máquina sufra un sobrecalentamiento,
deteniendo la salida de corriente. Esto sucederá si
el factor marcha de la máquina ha sido superado.
Deje que se enfríen los componentes internos de la
máquina. Cuando se apague el LED, la máquina
volverá a trabajar con normalidad.
G. LED Control Remoto: Este indicador se enciende
cuando el control remoto de la máquina es
conectado a través del conector control remoto.
Utilizando el control remoto, cambiará la función de
control de salida de corriente, ver sección a
continuación referente al control de salida de
corriente.
H. LED Salida Corriente: Este indicador se enciende
cuando la máquina está entregando corriente de
soldadura. Ambas máquinas disponen de este
LED.
V205-S / V270-S / V405-S: En el modo de
soldadura por electrodo la corriente de salida de la
máquina está permanentemente ON. Sin embargo
en el modo de soldadura Lift TIG, la orden dada al
conector frontal determina si la salida de corriente
está ON u OFF. Si la pistola TIG no tiene conector
de pulsador (pistola con válvula) el LED control
remoto está OFF, entonces la salida de corriente de
la máquina vuelve automáticamente a ON. Si la
pistola TIG tiene pulsador y su correspondiente
conector (el LED control remoto está ON), entonces
la salida de corriente de la máquina se conecta y
desconecta en función de la orden que reciba del
pulsador de la pistola.
V205-T / V270-T / V405-T: En el modo de
soldadura por electrodo la corriente de salida de la
máquina está permanentemente ON. Sin embargo,
en ambos modos de soldadura TIG, la salida de la
corriente de soldadura es activada y desactivada
por la pistola conectada al conector de pulsador
pistola del frontal de la máquina.
I. Display: Este display medidor indica el preajuste de
la corriente de soldadura antes de la soldadura y la
corriente actual durante la soldadura. Igual que el
control de corriente de salida, la función de este
medidor cambia si está conectado el control remoto.
Si el LED remoto está ON, esto indica que el control
remoto está conectado y el medidor indicará la
siguiente información antes de soldar (durante la
soldadura, el display medidor indica siempre la
corriente actual):
Modo de Soldadura Electrodo: El display indica
el preajuste de la corriente de salida pero es
ajustado desde el control remoto tal como se indica
en la sección Control Corriente de Salida.
Modo de Soldadura TIG: El display indica la
máxima corriente de salida, la cual se ajusta por el
botón de control salida de corriente. El preajuste de
la corriente de soldadura es ajustado por el control
remoto, pero no queda reflejado en el display
medidor.
V205-S / V270-S / V405-S: Estas máquinas tienen
un interruptor Corriente/Voltaje para cambiar el
valor en el display. Si este interruptor ajusta el
Page 37
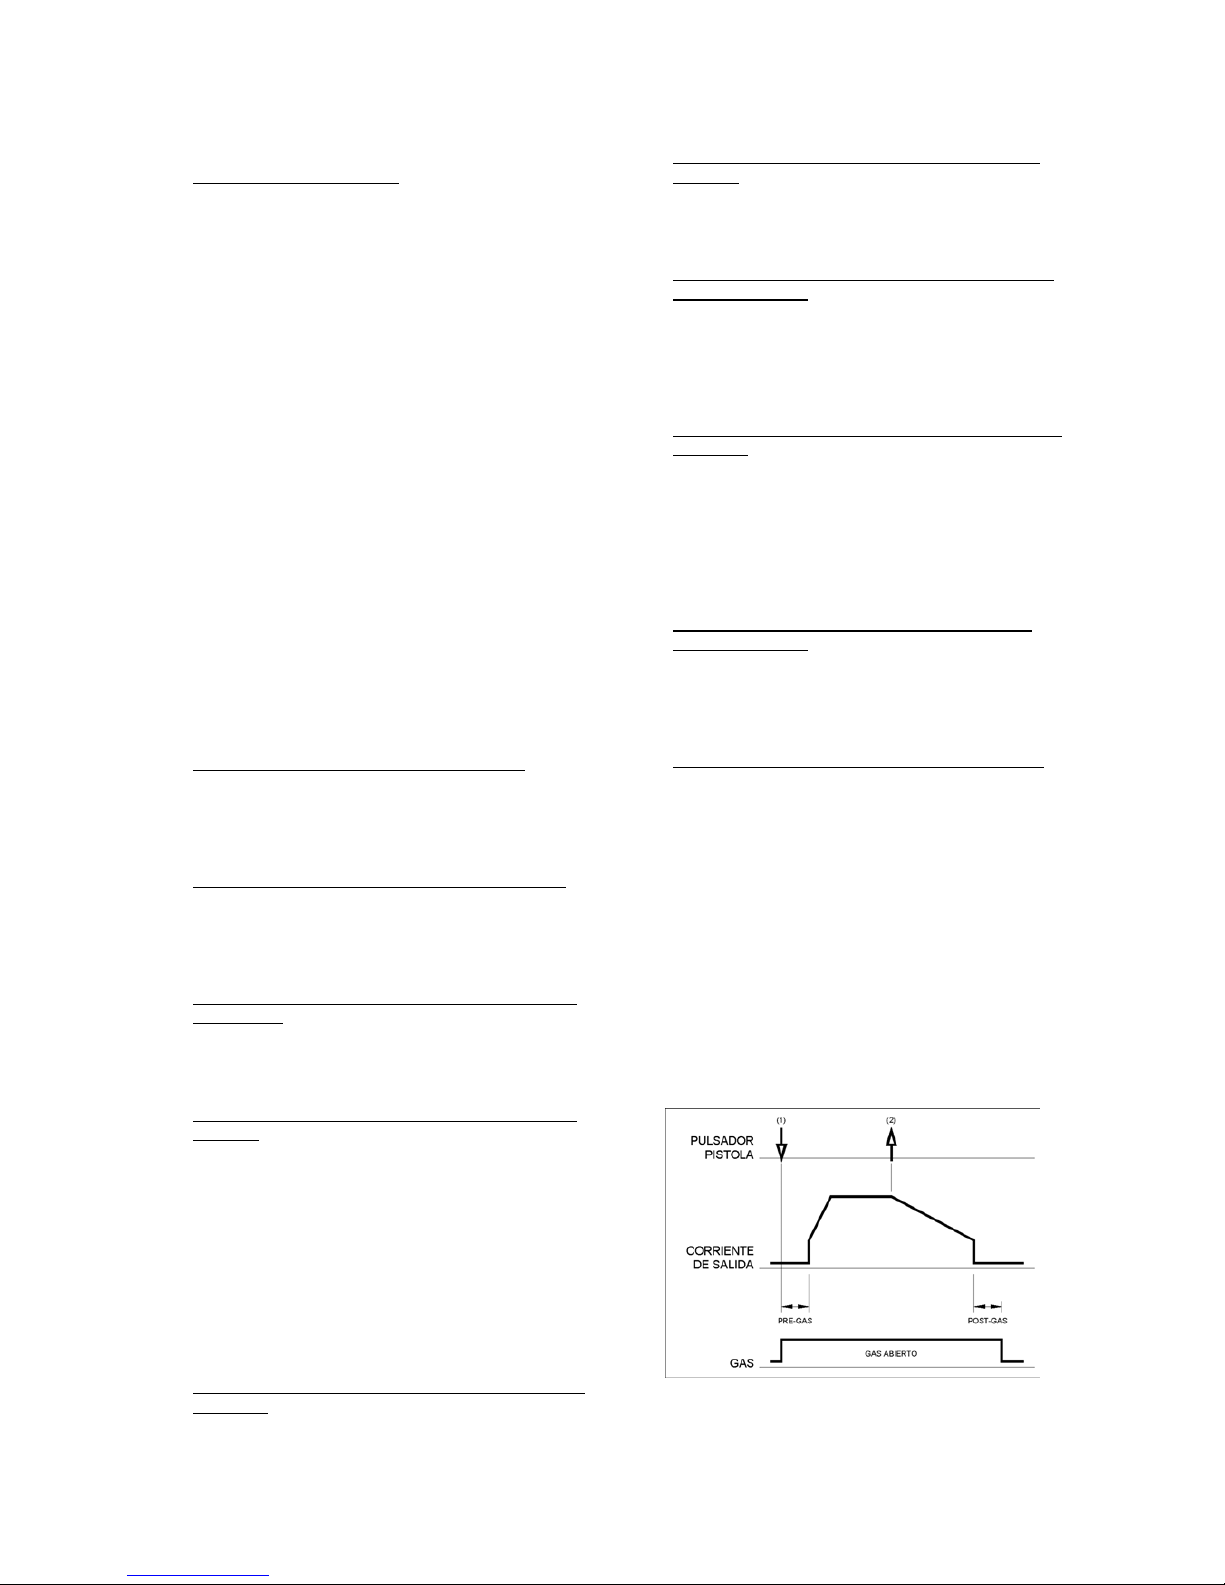
D-5
voltaje, el medidor indicará siempre la salida de
voltaje de la máquina.
J. Mando Corriente de Salida: Controla la corriente de
soldadura.
La función de este potenciómetro de control varía si
está el control remoto conectado. Si el LED remoto
está encendido, este indica que el control remoto
está conectado y la corriente de salida será
controlada por el control remoto.
Modo de Soldadura Electrodo: El control remoto
ajustará la corriente de salida de la máquina:
x V205: de 5 a 200A
x V270: de 5 a 270A
x V405: de 5 a 400A
El botón de control corriente de salida en el panel
del display no se utiliza.
Modo de Soldadura TIG: La máxima salida de
corriente de la máquina es fijada por el
potenciómetro de control de corriente. Entonces el
control remoto ajusta la corriente de salida desde la
salida mínima (5 A) al valor fijado por el
potenciómetro de la corriente de salida. Por
ejemplo, si el potenciómetro de control de la salida
de corriente en la máquina es fijado a 100 A,
entonces el control remoto ajustará la salida de
corriente desde 5 A mínimo a 100 A máximo.
K. “Hot Start” (sólo V205-S / V270-S / V405-S): En el
modo de soldadura electrodo, este control ajusta la
sobre-corriente utilizada durante el inicio del arco y
ayuda de forma rápida y fiable a la ignición del arco.
En el modo de soldadura TIG, no se utiliza.
L. Fuerza del Arco (sólo V205-S / V270-S / V405-S):
En el modo de soldadura electrodo, controla la
fuerza del arco en caso de ocurrir alguna
intermitencia o cortocircuito durante la soldadura.
En el modo de soldadura TIG, no se utiliza.
M. Interruptor Modo 2/4 Tiempos (sólo V205-T / V270-
T / V405-T): Este interruptor cambia entre 2 y 4
tiempos la secuencias del pulsador. Las
secuencias específicas de este funcionamiento son
indicadas más adelante.
N. Interruptor Modo Pulsación (sólo V205-T / V270-T /
V405-T): En el modo de soldadura TIG, selecciona
la función pulsos ON y controla el rango de
frecuencia (20Hz o 300Hz). En el modo de
soldadura por electrodo no se utiliza.
El LED Pulsación muestra la frecuencia de la
pulsación cuando está en funcionamiento. Con
esta indicación, el operador puede ajustar la
frecuencia y el valor deseado antes de la soldadura.
(Nota: A altas frecuencias el LED parpadeará muy
rápido y parecerá que esté contínuamente
encendido, sin embargo está pulsando).
O. Control Frecuencia Pulsación (sólo V205-T / V270-T
/ V405-T): Cuando la función pulsación está ON, el
potenciómetro de control ajustará la frecuencia de
la pulsación. El rango de ajuste de la frecuencia de
pulsación es 0.2-20Hz ó 3-300Hz dependiendo de
la posición del interruptor de Modo Pulsación.
P. Control Tiempo de Pulso (sólo V205-T / V270-T /
V405-T): Cuando la función pulsación está ON,
este potenciómetro de control ajustará el tiempo de
pulso. Este puede ser ajustado desde 10% a 90%
del ciclo completo de pulsación.
Q. Control Corriente de Base del Pulso (sólo V205-T /
V270-T / V405-T): Cuando la función pulsación
está ON, este botón de control ajustará la corriente
de base del pulso. Esta es la corriente de baja
intensidad del ciclo de pulso; puede ser ajustada
desde 10% a 90% de la corriente de soldadura (de
pulso).
R. Control Rampa Descendente (sólo V205-T / V270-T
/ V405-T): En el modo de soldadura TIG, este
botón de control ajustará el tiempo de rampa
descendente desde 0,5 a 20 segundos. (El tiempo
de rampa ascendente es siempre 0,5 segundos.)
En el apartado secuencia pulsador pistola,
comprenderá como es activado el control rampa
descendente. En el modo de soldadura electrodo
no es utilizado.
S. Control de Corriente Inicio/Cráter (sólo V205-T /
V270-T / V405-T): Este botón de control ajustará la
corriente del Inicio/Cráter desde 10% a 90% de la
corriente de soldadura. Para una explicación del
funcionamiento inicio/cráter, ver a continuación la
sección de secuencias de tiempos TIG.
T. Control Postgas (sólo V205-T / V270-T / V405-T):
En el modo de soldadura TIG, este control ajustará
el postflujo del gas de protección en un tiempo de
0,5 a 30 segundos. (El tiempo de pregas es
siempre 0,5 segundos). En el modo de soldadura
electrodo no se utiliza.
Secuencias de Tiempos TIG
La soldadura TIG permite utilizar los modos de 2
tiempos o 4 tiempos, los cuales son seleccionados con
el botón de selección pulsador. Las secuencias
específicas de este funcionamiento para los 2 modos de
pulsación son indicadas a continuación.
Secuencia 2 Tiempos TIG
Con el Modo de Pulsación en la posición 2 tiempos y
seleccionando el Modo de Soldadura TIG, se producirá
la siguiente secuencia de soldadura.
1. Apretar y sostener el gatillo de la pistola al empezar
la secuencia. La máquina abrirá la válvula de gas
para permitir el paso del flujo del gas de protección.
Pasado el tiempo de preflujo, y purgar el aire desde
el tubo de la pistola, la salida de corriente de la
Page 38
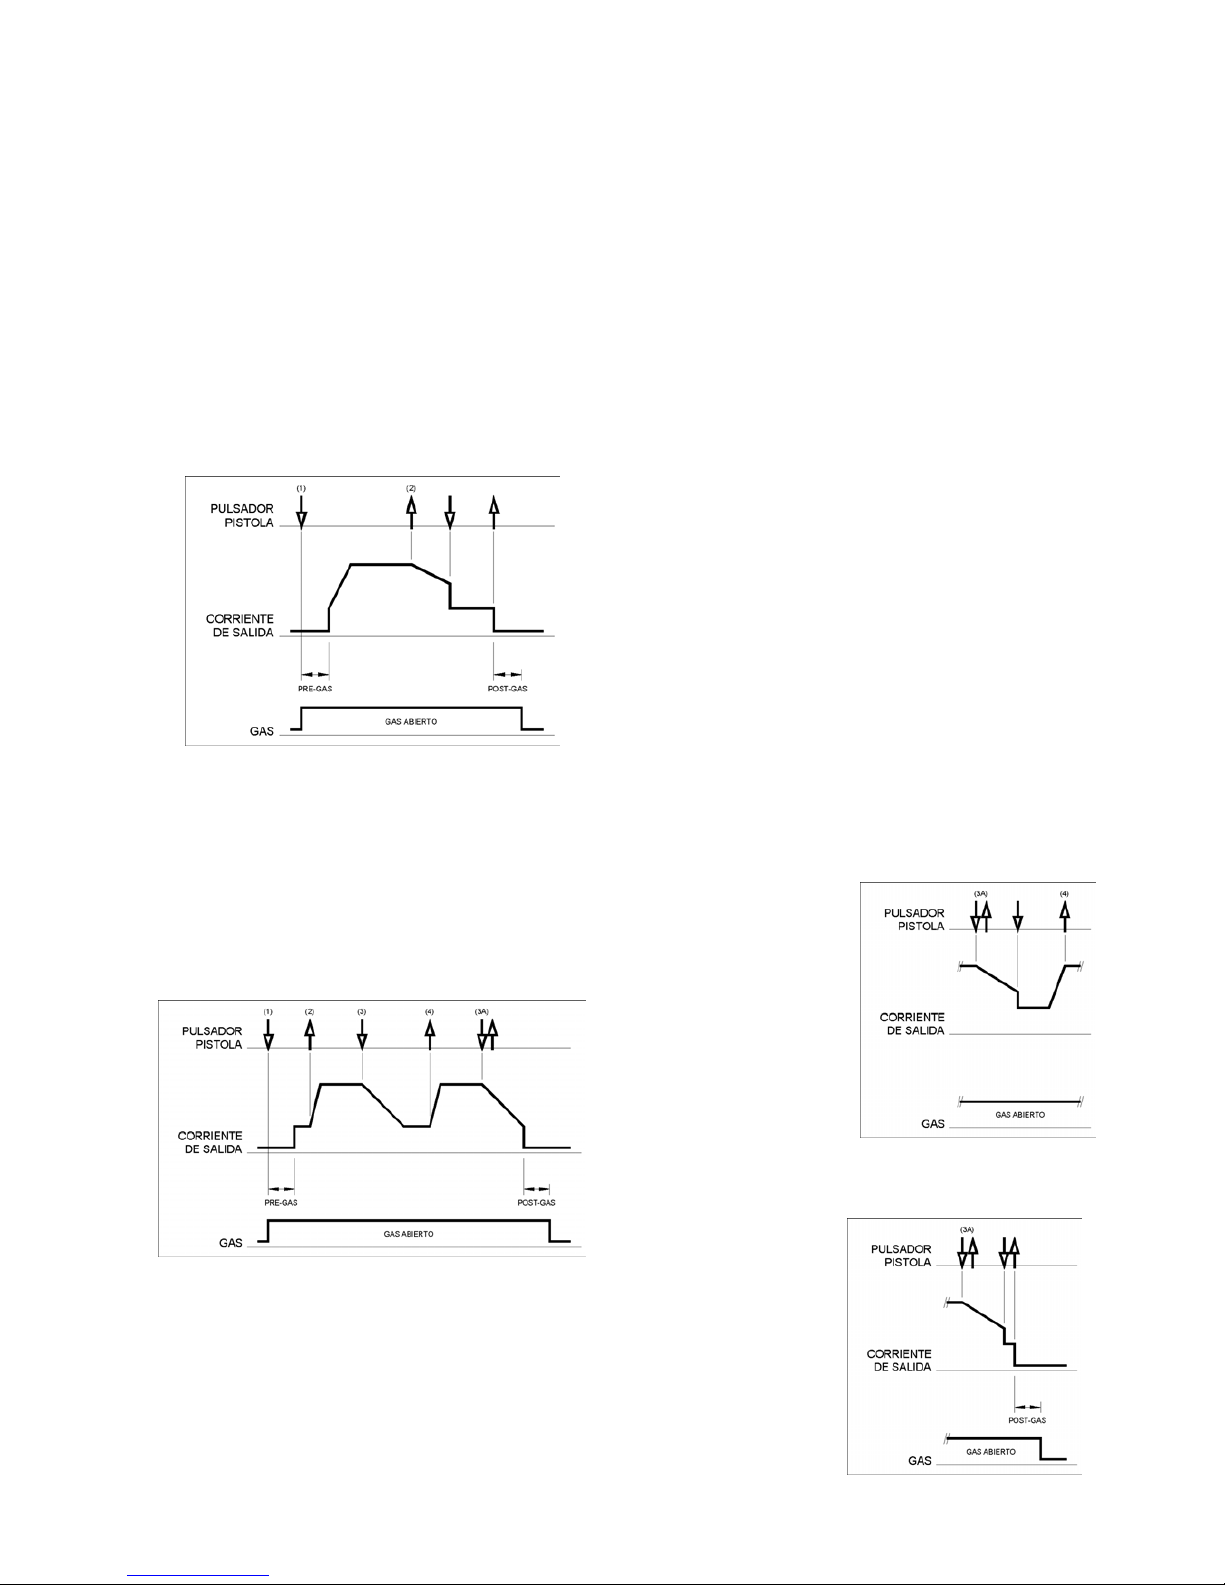
D-6
máquina se enciende. Al mismo tiempo, el arco es
iniciado de acuerdo al modo de soldadura
seleccionado. Una vez está iniciado el arco la
corriente de salida será controlada, según el tiempo
de control de rampa ascendente, hasta que la
corriente de soldadura sea alcanzada.
2. Liberar el pulsador de la pistola para parar la
soldadura. La máquina disminuirá la corriente de
salida según el control de rampa descendente hasta
que la corriente del Cráter sea alcanzada y la
corriente de salida de la máquina esté
desconectada.
Después de que arco se haya extinguido, la válvula
de gas quedará abierta y continuará saliendo el flujo
del gas de protección al electrodo y a la pieza
soldada.
Como se muestra a continuación es posible presionar
una segunda vez y mantener el gatillo de la pistola TIG
durante el tiempo de la rampa descendente y mantener
la corriente de salida a la corriente del Cráter. Cuando
el pulsador de la pistola TIG es liberado, la corriente de
salida se cierra y empieza el tiempo de postflujo. El
reinicio en la secuencia 2 tiempos, por defecto está
desactivado.
Secuencia 4 Tiempos TIG
Con el Modo de Pulsación en la posición 4 tiempos y
seleccionando el Modo de Soldadura TIG, se producirá
la siguiente secuencia de soldadura.
1. Apretar y sostener el gatillo de la pistola TIG al
empezar la secuencia. La máquina abrirá la válvula
de gas para permitir el paso del flujo del gas de
protección. Pasado el tiempo de preflujo,y purgar el
aire desde el tubo de la pistola, la salida de
corriente de la máquina se enciende. Al mismo
tiempo, el arco es iniciado de acuerdo al modo de
soldadura seleccionado. Una vez iniciado el arco,
la corriente de la soldadura será la del Inicio. Esta
puede ser mantenida mayor o menor tiempo según
necesidades.
Si la corriente de Inicio no es necesaria, no
mantenga el pulsador de la pistola apretado tal y
como se describe al inicio de este paso. De esta
manera, la máquina automáticamente pasará del
paso 1 al paso 2 cuando el arco esté iniciado.
2. Liberar el pulsador de la pistola para empezar la
función de rampa ascendente. La corriente de
salida se incrementará a la corriente de la
soldadura, o al tiempo de rampa ascendente, hasta
que la corriente de soldadura sea alcanzada.
3. Apretar y sostener el gatillo de la pistola TIG
cuando la soldadura esté completa. La máquina
disminuirá la corriente de salida según el control de
rampa descendente hasta que la corriente de Cráter
sea alcanzada. Esta corriente Cráter puede ser
mantenida según necesidades.
Esta secuencia tiene un reinicio automático, así la
soldadura continuará después de este paso. El
reinicio en la secuencia 4 tiempos, por defecto está
desactivado. Si la soldadura está finalizada, utilizar
la secuencia siguiente en lugar del paso 3 descrito
anteriormente.
3A. Rápidamente apretar y soltar el pulsador
de la pistola. La máquina disminuirá la
corriente de soldadura según el control de
rampa descendente, hasta la corriente de
Cráter y se parará. Después que el arco se ha
cerrado, se inicia el tiempo de postgas.
4. Liberar el pulsador de la pistola. La corriente de
salida se volverá a incrementar a la corriente de
soldadura, igual que en el paso 2 para continuar
soldando. Cuando la soldadura está completa ir al
paso 3.
Tal como se indica,
después de apretar y liberar
rápidamente el pulsador de
la pistola en el paso 3A es
posible apretar y mantener
el pulsador de la pistola
otro tiempo, durante el
tiempo de la rampa
descendente y mantener la
corriente de salida a la
corriente de Cráter.
Cuando el pulsador de la
pistola TIG es liberado, la
corriente de salida se incrementará a la corriente de
soldadura igual al paso 4, para continuar soldando.
Cuando la soldadura es completada, ir al paso 3.
De nuevo, después de
haber soltado y apretado
rápidamente el pulsador
de la pistola según el
paso 3A es posible
apretar y soltar
rápidamente el pulsador
de la pistola en una
segunda ocasión para
detener definitivamente la
soldadura.
04/03
Page 39
D-7
Mantenimiento
ATENCIÓN
Para cualquier tipo de trabajo de reparación o
mantenimiento, se recomienda contacte con el servicio
de asistencia técnica autorizado más cercano o con
Lincoln Electric. Los trabajos de reparación o
mantenimiento realizados por el personal o por servicios
técnicos no autorizados anularán la garantía del
fabricante.
La frecuencia de las operaciones de mantenimiento
pueden variar en función del ambiente del trabajo. Debe
informarse inmediatamente de cualquier daño
perceptible.
x Verifique los cables y conexiones íntegramente.
Cámbielos si es necesario.
x Mantenga limpia la máquina. Utilice un paño suave
seco para limpiar la carrocería externa, en especial
la entrada de aire / rejilla de salida.
ATENCIÓN
No abra esta máquina y no introduzca nada en sus
aberturas. El suministro de corriente debe
desconectarse de la máquina antes de cada
mantenimiento y servicio. Después de cada reparación,
efectuar las pruebas adecuadas para asegurar la
seguridad.
Compatibilidad Electromagnética (EMC)
11/04
Esta máquina ha sido diseñada de conformidad con todas las directivas y normas relativas a la compatibilidad
electromagnética. Sin embargo, todavía podría generar interferencias electromagnéticas que pueden afectar a otros
sistemas como son telecomunicaciones (teléfono, radio y televisión) u otros sistemas de seguridad. Estas interferencias
pueden ocasionar problemas de seguridad en los sistemas afectados. Lea y comprenda esta sección para eliminar o al
menos reducir los efectos de las interferencias electromagnéticas generadas por esta máquina.
Esta máquina ha sido diseñada para trabajar en zonas industriales. Para operar en una zona no industrial
es necesario tomar una serie de precauciones para eliminar las posibles interferencias electromagnéticas.
El operario debe instalar y trabajar con este equipo tal como se indica en este manual de instrucciones. Si
se detectara alguna interferencia electromagnética el operario deberá poner en práctica acciones
correctoras para eliminar estas interferencias con la asistencia de Lincoln Electric.
Antes de instalar el equipo de soldadura, el usuario deberá hacer una evaluación de los problemas de interferencias
electromagnéticas que se puedan presentar en el área circundante. Se deberá tener en cuenta lo siguiente:
x Cables de entrada y salida, cables de control, y cables de teléfono que estén en, o sean adyacentes al área de
trabajo y a la máquina.
x Emisores y receptores de radio y/o televisión. Ordenadores o equipos controlados por ordenador.
x Equipos de control y seguridad para procesos industriales. Aparatos para calibración y medida.
x Dispositivos médicos como marcapasos o equipos para sordera.
x Compruebe la inmunidad de los equipos que funcionen en o cerca del área de trabajo. El operario debe estar
seguro de que todos los equipos en la zona sean compatibles. Esto puede requerir medidas de protección
adicionales.
x El tamaño de la zona que se debe considerar dependerá de la actividad que vaya a tener lugar. Puede extenderse
más allá de los límites previamente considerados.
Tenga en cuenta las siguientes recomendaciones para reducir las emisiones electromagnéticas de la máquina.
x Los equipos de soldadura deben ser conectados a la red según este manual. Si se produce una interferencia,
puede que sea necesario tomar precauciones adicionales, como filtrar la corriente de alimentación.
x Los cables de soldadura deben ser lo más cortos posible y se deben colocar juntos y a nivel del suelo. Si es
posible conecte a tierra la pieza a soldar para reducir las emisiones electromagnéticas. El operario debe verificar
que la conexión a tierra de la pieza a soldar no causa problemas de seguridad a las personas ni al equipo.
x La protección de los cables en el área de trabajo puede reducir las emisiones electromagnéticas. Esto puede ser
necesario en aplicaciones especiales.
Page 40
D-8
Especificaciones Técnicas
V205 2V:
ENTRADA
Tensión de alimentación
230 / 400V r 10%
Monofásico
Potencia de Entrada a Salida Nominal
5.5kW @ 100% Factor Marcha
6.5kW @ 35% Factor Marcha
Frecuencia
50/60 Hz
SALIDA NOMINAL A 40°C
Factor Marcha
(Basado en un período de 10 min.)
100%
35%
Corriente de Salida
170A
200A
Tensión de Soldadura
26.8 Vdc
28.0 Vdc
CORRIENTE DE SALIDA
Rango de Corriente de Salida
5 - 200 A
Tensión en Vacío Máxima
48 Vdc
SECCION DE CABLE Y TAMAÑO DE FUSIBLE RECOMENDADO
Fusible o Disyuntor
32A retardado (230 / 400V input)
Cable de red
3 Conductores, 4mm
2
DIMENSIONES
Alto
385 mm
Ancho
215 mm
Fondo
480 mm
Peso
14.1 - 15.1 Kg
Temperatura de Trabajo
–10°C a +40°C
Temperatura de Almacenamiento
-25°C a +55°C
V270 & V270 2V:
ENTRADA
Tensión de alimentación
400V r 15% (V270)
230 / 400V r 10% (V270 2V)
Trifásico
Potencia de Entrada a Salida Nominal
6.5kW @ 100% Factor Marcha
9.9kW @ 35% Factor Marcha
Frecuencia
50/60 Hz
SALIDA NOMINAL A 40°C
Factor Marcha
(Basado en un período de 10 min.)
100%
35%
Corriente de Salida
200A
270A
Tensión de Soldadura
28.0 Vdc
30.8 Vdc
CORRIENTE DE SALIDA
Rango de Corriente de Salida
5 - 270 A
Tensión en Vacío Máxima
48 Vdc
SECCION DE CABLE Y TAMAÑO DE FUSIBLE RECOMENDADO
Fusible o Disyuntor
20A retardado (400V input)
35A retardado (230V input)
Cable de red
4 Conductores, 2.5mm
2
(V270)
4 Conductores, 4mm
2
(V270 2V)
DIMENSIONES
Alto
385 mm
Ancho
215 mm
Fondo
480 mm
Peso
13.5 - 14.5 Kg
Temperatura de Trabajo
–10°C a +40°C
Temperatura de Almacenamiento
-25°C a +55°C
Page 41
D-9
V405:
ENTRADA
Tensión de alimentación
400V r 15%
Trifásico
Potencia de Entrada a Salida Nominal
11.3kW @ 100% Factor Marcha
17.2kW @ 35% Factor Marcha
Frecuencia
50/60 Hz
SALIDA NOMINAL A 40°C
Factor Marcha
(Basado en un período de 10 min.)
100%
35%
Corriente de Salida
300A
400A
Tensión de Soldadura
32.0 Vdc
36.0 Vdc
CORRIENTE DE SALIDA
Rango de Corriente de Salida
5 - 400 A
Tensión en Vacío Máxima
48 Vdc
SECCIÓN DE CABLES Y TAMAÑO DE FUSIBLE RECOMENDADO
Fusible o Disyuntor
30A retardado
Cable de red
4 Conductores, 4mm
2
DIMENSIONES
Alto
500 mm
Ancho
275 mm
Fondo
610 mm
Peso
31 - 33 kg
Temperatura de Trabajo
-10°C a +40°C
Temperatura de Almacenamiento
-25°C a +55°C
Page 42
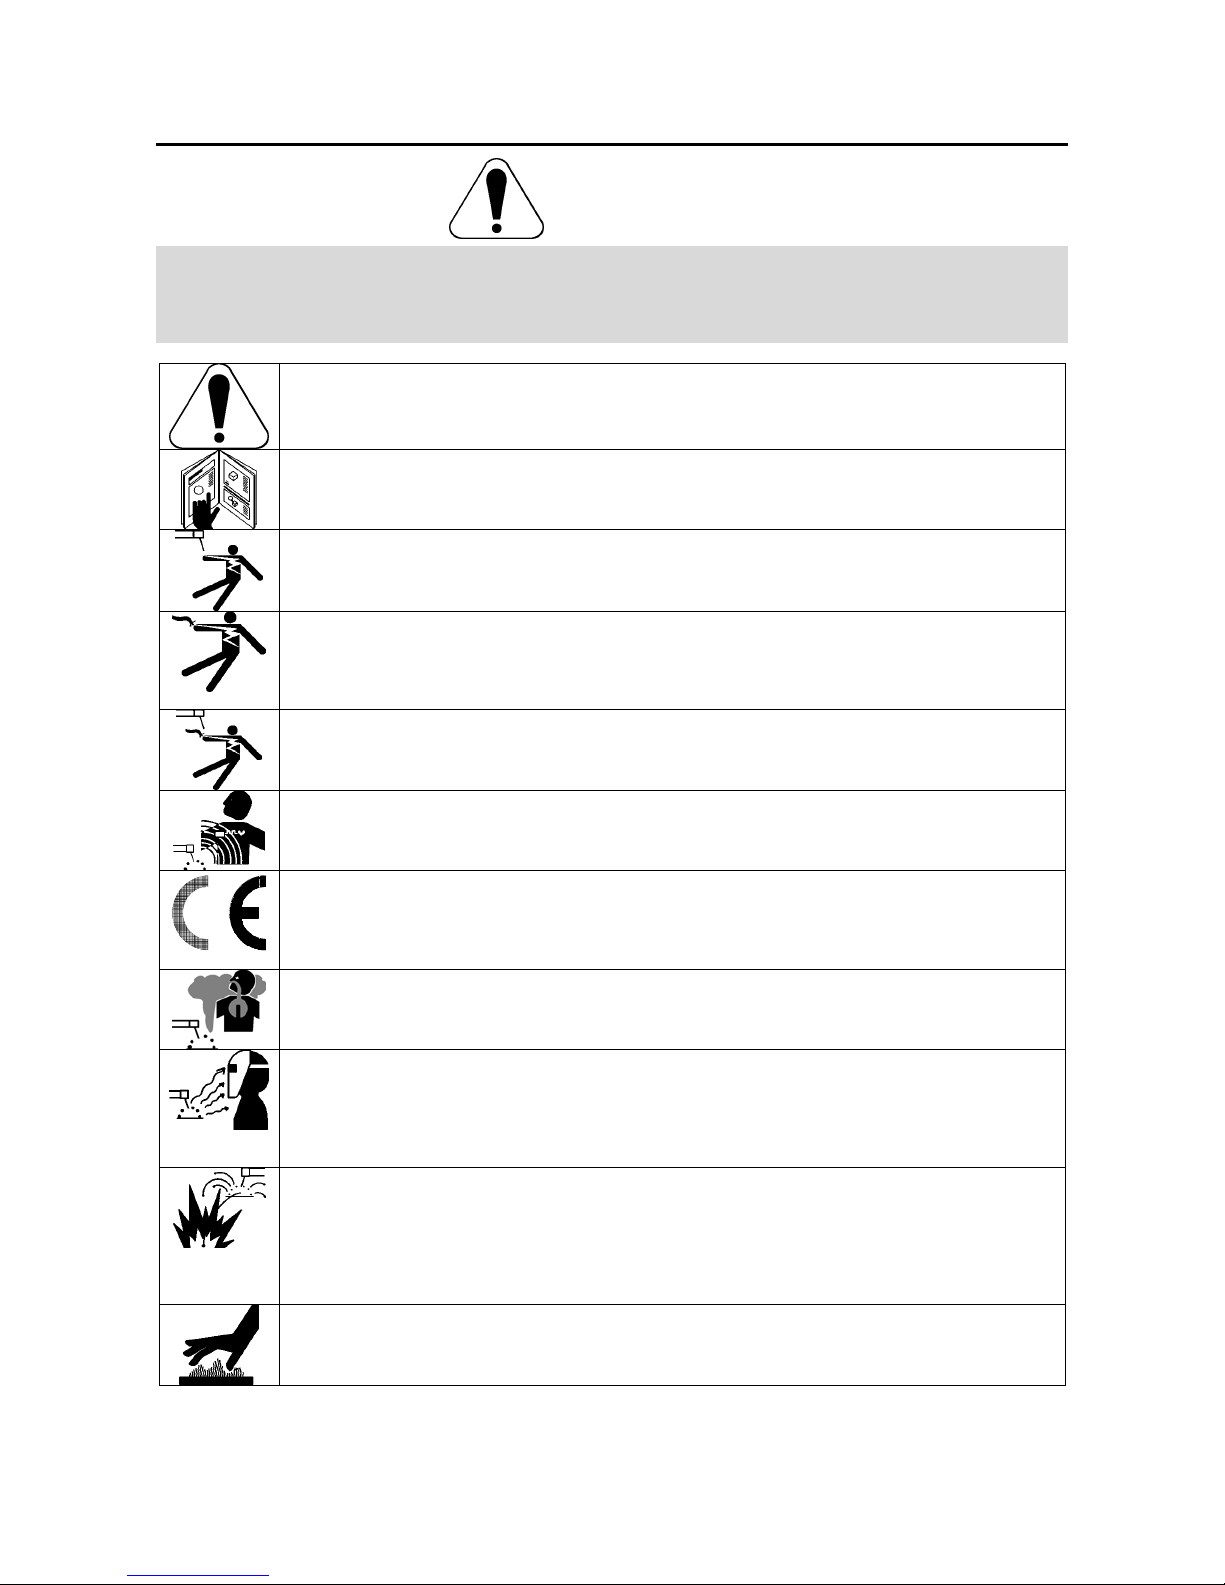
E-1
Sécurité
11/04
ATTENTION
L'installation, l'utilisation et la maintenance ne doivent être effectuées que par des personnes qualifiées. Lisez
attentivement ce manuel avant d'utiliser cet équipement. Le non respect des mesures de sécurité peut avoir des
conséquences graves: dommages corporels qui peuvent être fatals ou endommagement du matériel. Lisez
attentivement la signification des symboles de sécurité ci-dessous. Lincoln Electric décline toute responsabilité en cas
d'installation, d'utilisation ou de maintenance effectuées de manière non conforme.
DANGER: Ce symbole indique que les consignes de sécurité doivent être respectées pour éviter tout
risque de dommage corporel ou d'endommagement du poste. Protégez-vous et protégez les autres.
LIRE ATTENTIVEMENT LES INSTRUCTIONS: Lisez attentivement ce manuel avant d'utiliser
l'équipement. Le soudage peut être dangereux. Le non respect des mesures de sécurité peut avoir
des conséquences graves: dommages corporels qui peuvent être fatals ou endommagement du
matériel.
UN CHOC ELECTRIQUE PEUT ETRE MORTEL: Les équipements de soudage génèrent de la haute
tension. Ne touchez jamais aux pièces sous tension (électrode, pince de masse…) et isolez-vous.
EQUIPEMENTS A MOTEUR ELECTRIQUE: Coupez l'alimentation du poste à l'aide du disjoncteur
du coffret à fusibles avant toute intervention sur la machine. Effectuez l'installation électrique
conformément à la réglementation en vigueur.
MISE A LA TERRE: Pour votre sécurité et pour un bon fonctionnement, le câble d'alimentation doit
être impérativement connecté à une prise de courant avec une bonne prise de terre.
EQUIPEMENTS A MOTEUR ELECTRIQUE: Vérifiez régulièrement l'état des câbles électrode,
d'alimentation et de masse. S'ils semblent en mauvais état, remplacez-les Immédiatement. Ne posez
pas le porte-électrode directement sur la table de soudage ou sur une surface en contact avec la
pince de masse afin d'éviter tout risque d'incendie.
LES CHAMPS ELECTRIQUES ET MAGNETIQUES PEUVENT ETRE DANGEREUX: Tout courant
électrique passant par un conducteur génère des champs électriques et magnétiques (EMF). Ceux-ci
peuvent produire des interférences avec les pacemakers. Il est donc recommandé aux soudeurs
porteurs de pacemakers de consulter leur médecin avant d'utiliser cet équipement.
COMPATIBILITE CE: Cet équipement est conforme aux Directives Européennes.
FUMEES ET GAZ PEUVENT ETRE DANGEREUX: Le soudage peut produire des fumées et des gaz
dangereux pour la santé. Evitez de les respirer et utilisez une ventilation ou un système d'aspiration
pour évacuer les fumées et les gaz de la zone de respiration.
LES RAYONNEMENTS DE L'ARC PEUVENT BRULER: Utilisez un masque avec un filtre approprié
pour protéger vos yeux contre les projections et les rayonnements de l'arc lorsque vous soudez ou
regardez souder. Portez des vêtements appropriés fabriqués avec des matériaux résistant
durablement au feu afin de protéger votre peau et celle des autres personnes. Protégez les
personnes qui se trouvent à proximité de l'arc en leur fournissant des écrans ininflammables et en les
avertissant de ne pas regarder l'arc pendant le soudage.
LES ETINCELLES PEUVENT ENTRAINER UN INCENDIE OU UNE EXPLOSION: Eloignez toute
matière inflammable de la zone de soudage et assurez-vous qu'un extincteur est disponible à
proximité. Les étincelles et les projections peuvent aisément s'engouffrer dans les ouvertures les plus
étroites telles que des fissures. Ne soudez pas de réservoirs, fûts, containers… avant de vous être
assuré que cette opération ne produira pas de vapeurs inflammables ou toxiques. N'utilisez jamais
cet équipement de soudage dans un environnement où sont présents des gaz inflammables, des
vapeurs ou liquides combustibles.
LES MATERIAUX SOUDES SONT BRULANTS: Le soudage génère de la très haute chaleur. Les
surfaces chaudes et les matériaux dans les aires de travail peuvent être à l'origine de brûlures graves.
Utilisez des gants et des pinces pour toucher ou déplacer les matériaux.
Page 43
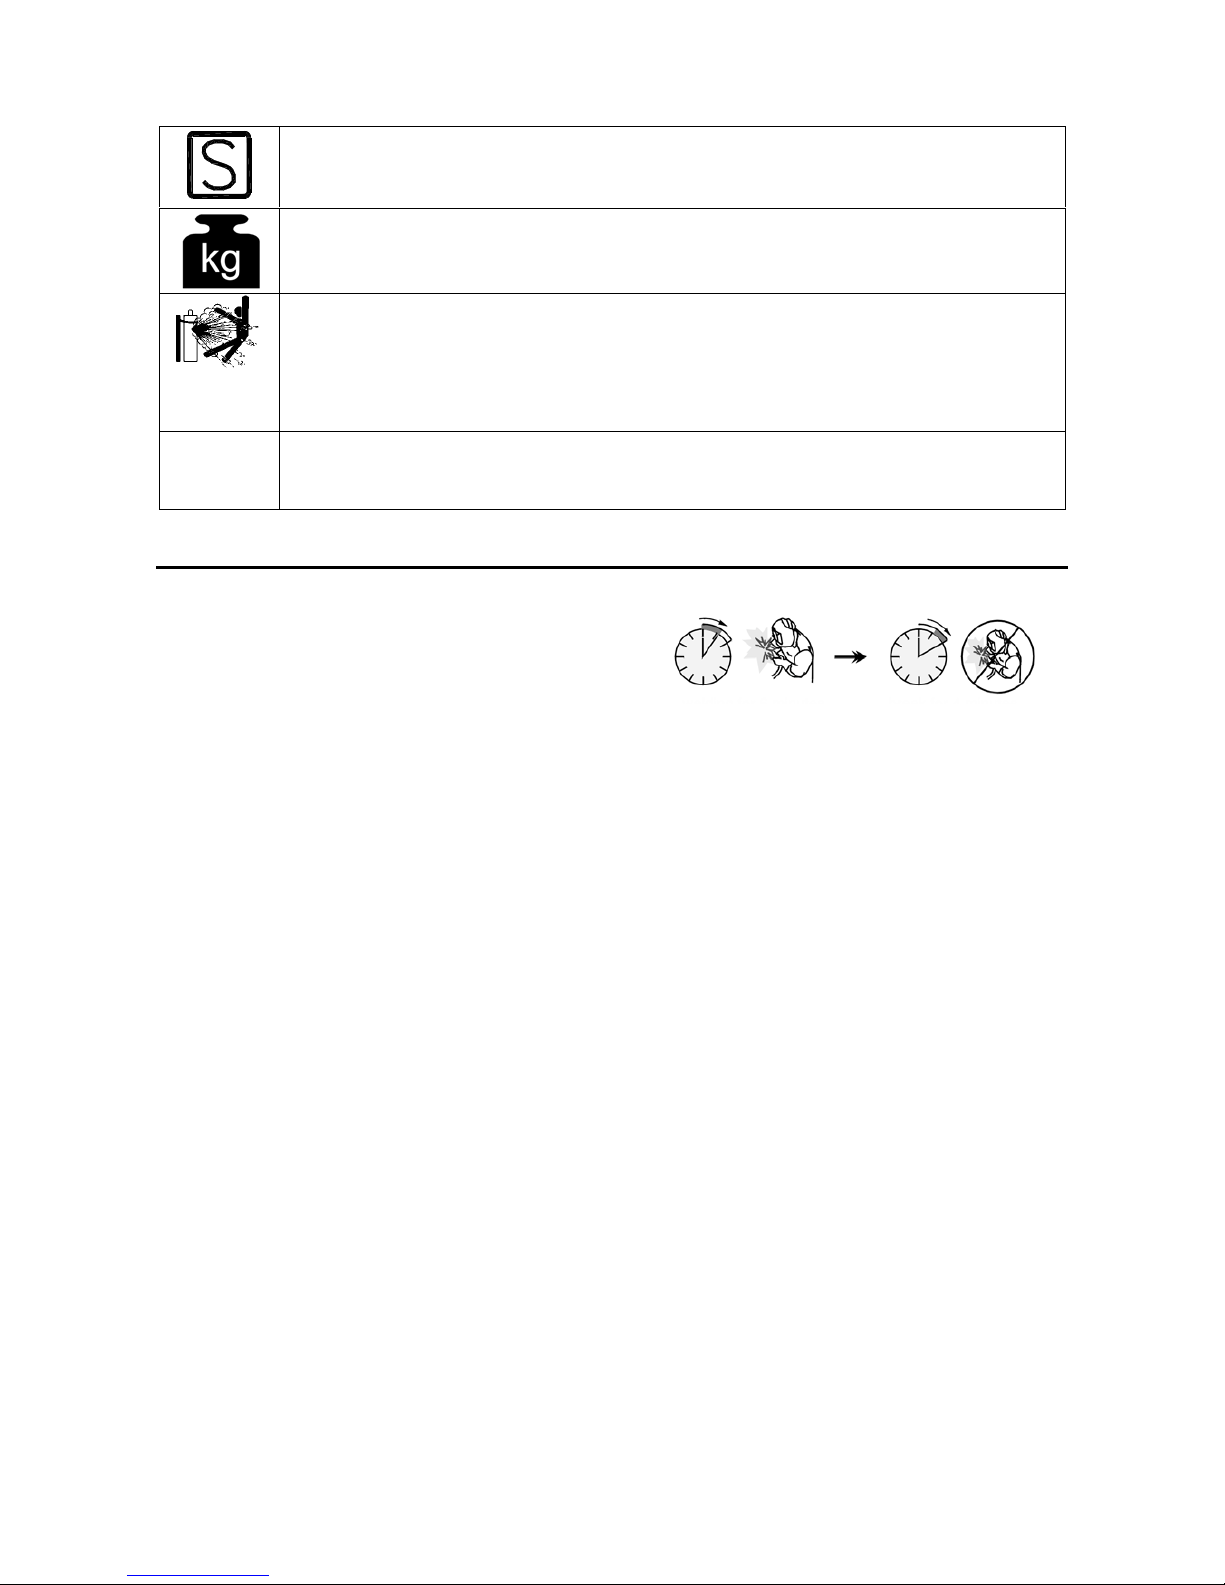
E-2
SECURITE: Cet équipement peut fournir de l'électricité pour des opérations de soudage menées
dans des environnements à haut risque de choc électrique.
POIDS SUPERIEUR A 30kg: Déplacer cet équipement avec précautions et avec l'aide d'une autre
personne. Soulever seul cette machine peut être dangereux pour votre santé.
UNE BOUTEILLE DE GAZ PEUT EXLOSER: N'utilisez que des bouteilles de gaz comprimé
contenant le gaz de protection adapté à l'application de soudage et des détendeurs correctement
installés correspondant au gaz et à la pression utilisés. Les bouteilles doivent être utilisées en
position verticale et maintenues par une chaîne de sécurité à un support fixe. Ne déplacez pas les
bouteilles sans le bouchon de protection. Ne laissez jamais l'électrode, le porte-électrode, la pince de
masse ou tout autre élément sous tension en contact avec la bouteille de gaz. Les bouteilles doivent
être stockées loin de zones "à risque": source de chaleur, étincelles…
HF
ATTENTION: La haute fréquence, utilisée en soudage TIG, peut perturber le fonctionnement des
équipements électroniques insuffisamment protégés. Le soudage TIG peut affecter le fonctionnement
des réseaux téléphoniques électroniques ainsi que la réception radio et TV.
Installation et Instructions d'Utilisation
Lisez attentivement la totalité de ce chapitre avant
d'installer ou d'utiliser ce matériel.
Emplacement et Environnement
Cette machine peut fonctionner dans des
environnements difficiles. Il est cependant impératif de
respecter les mesures ci-dessous pour lui garantir une
longue vie et un fonctionnement durable.
x Ne placez pas et n'utilisez pas cette machine sur
une surface inclinée à plus de 15° par rapport à
l'horizontale.
x Ne pas uttiliser cette machine pour dégeler des
canalisations.
x Stockez la machine dans un lieu permettant la libre
circulation de l'air dans les aérations du poste. Ne
la couvrez pas avec du papier, des vêtements ou
tissus lorsqu'elle est en marche.
x Réduisez au maximum la quantité d'impuretés à
l'intérieur de la machine.
x La machine possède un indice de protection IP23S.
Veillez à ce qu'elle ne soit pas mouillée, ne la
placez pas sur un sol humide ou détrempé.
x Placez la machine loin d'équipements radio-
commandés. Son utilisation normale pourrait en
affecter le bon fonctionnement et entraîner des
dommages matériels ou corporels. Reportez-vous
au chapitre "Compatibilité Electromagnétique" de ce
manuel.
x N'utilisez pas le poste sous des températures
supérieures à 40°C.
Facteur de marche
Le facteur de marche d'une machine de soudage est le
pourcentage de temps, dans un cycle de 10 minutes,
pendant lequel le soudeur peut utitliser la machine à un
courant de soudage nominal.
Exemple: 35% de facteur de marche:
Soudage de 3.5 minutes. Interruption de 6.5 minutes.
Se reporter à la section Spécification Technique pour
plus d'informations sur les facteurs de marche nominaux
de la machine.
Alimentation
Assurez-vous que la tension d'alimentation, le nombre
de phase, et la fréquence correspondent bien aux
caractéristiques exigées par cette machine avant de la
mettre en marche. Reportez-vous au chapitre
"Caractéristiques Techniques" de ce manuel et sur la
plaque signalétique de la machine. Assurez vous que la
machine est reliée à la terre.
Assurez-vous que la puissance disponible au réseau est
appropriée au fonctionnement normal du poste. Que les
fusibles et les câbles d’alimentation sont dimensionés en
tenant compte des spécifications techniques données
dans ce manuel.
Les machines:
x V205 2V: (230 / 400Vac, monophasé)
x V270: (400Vac, triphasé)
x V270 2V: (230 / 400Vac, triphasé)
x V405: (400Vac, triphasé)
sont concues pour fonctionner sur groupes éléctrogènes
capables de fournir la tension d’alimentation, la
fréquence et la puissance indiquées dans les
“caractéristiques techniques” de ce manuel. La source
d’alimentation auxiliaire doit également répondre aux
conditions suivantes:
x Tension de pic Vac : maximun 410V (pour une
alimentation 230Vac) ou 720V (pour une
alimentation 400Vac).
x Fréquence Vac : entre 50 et 60 Hertz.
Page 44
E-3
x Tension RMS de forme AC:
V270, V405: 400Vac ± 15%
V205 2V, V270 2V: 230Vac ou 400Vac ± 10%
Il est impératif de vérifier ces conditions car de
nombreux groupes électrogènes produisent des pics de
haute tension qui peuvent endommager la machine.
Connexions des Câbles de Soudage
Le branchement des câbles
de soudage se fait au moyen
de "prises rapides" (1/4 tour).
Reportez-vous aux chapitres
ci-dessous pour plus
d'informations sur les
branchements selon les
procédés de soudage utilisés
(Electrode enrobée ou TIG).
Soudage à l'électrode
enrobée (MMA)
En premier lieu, déterminez la
polarité de l'électrode en
consultant sa fiche technique.
Puis, connectez les câbles de sortie aux bornes de
sortie de la machine pour la polarité choisie. L'exemple
ci-dessous montre le branchement pour une application
en courant continu et polarité positive (DC+). Connectez
le câble électrode à la borne (+) de la machine et la
pince de masse à la borne (-). Insérez la prise dans la
borne en tournant un 1/4 de tour dans le sens des
aiguilles d'une montre. Ne serrez pas plus.
Dans le cas d'une application en courant continu et
polarité négative (-), connectez le câble électrode à la
borne (-) et la pince de masse à la borne (+).
Soudage TIG (GTAW)
La plupart des applications en soudage TIG sont en
courant continu et polarité négative (DC-), comme
l'illustre le schéma ci-dessus. Connectez le câble de
torche à la borne (-) du poste et la pince de masse à la
borne. Insérez la prise dans la borne en tournant un 1/4
de tour dans le sens des aiguilles d'une montre. Ne
serrez pas plus.
V205-S / V270-S / V405-S: Branchez le tuyau de gaz de
la torche TIG avec valve sur le détendeur de la bouteille
de gaz.
V205-T / V270-T / V405-T:
Branchez le tuyau de gaz
de la torche TIG sur la
connexion gaz (B) située
sur la panneau frontal du
poste. Un connecteur
rapide supplémentaire est
fourni pour le
raccordement au panneau frontal. Connectez alors le
raccord gaz situé à l'arrière du poste sur le détendeur de
la bouteille de gaz utilisée. Un tuyau gaz ainsi que les
raccords correspondants sont également fournis.
Connectez la gâchette de la torche à la prise gâchette
(A) située sur le panneau frontal du poste.
Connexion d'une commande à distance
Voir la section "Accessoires" pour connaître les
références de commandes à distance utilisables. Si une
commande à distance est utilisée, elle devra être
connectée sur la prise de commande à distance (C)
située sur le panneau frontal du poste. La machine
détecte automatiquement la commande à distance, la
LED "REMOTE" s'allume et le poste passe en mode "à
distance". Voir plus loin pour plus d'informations.
Commandes du Panneau Frontal
A. Interrupteur Marche/Arrêt: Il commande
l'alimentation électrique du
poste. Assurez-vous que
le poste est bien relié au
réseau avant de mettre
l'interrupteur sur ON.
B. Ventilateur: Le ventilateur
se met en marche avec la
mise sous tension du
poste et il fonctionnera
tant que le poste sera sur
"ON". Il cessera de
fonctionner quand le poste
sera sur "OFF" depuis au
moins 5 minutes. Ceci
permet de réduire la
quantité de poussières à
l'intérieur de la machine ainsi que la consommation
d'électricité. Voir section "LED Tension de Sortie"
ci-dessous pour plus d'informations sur la présence
de courant de soudage.
Si un refroidisseur est connecté (Coolarc 20 pour le
V205-T /V270-T ou Coolarc 30 pour le V405-T), il se
mettra en route avec le fonctionnement du
ventilateur, sauf en mode de soudage manuel à
l'électrode enrobée.
C. Entrée Gaz (V205-T / V270-T / V405-T
uniquement): Connecteur pour le gaz de protection
en soudage TIG. Utilisez les tuyaux et connecteurs
de gaz fournis pour brancher le poste sur la source
de gaz. Celle-ci doit être équipée d'un régulateur
de pression et d'un débit litre.
D. Sélecteur de mode de soudage: Ce sélecteur
permet de changer de mode de soudage. Deux
modes sont utilisables avec les V205-S / V270-S /
V405-S: "Stick" (Electrode enrobée - SMAW) et
"Lift TIG" (Soudage TIG avec amorçage au touché GTAW). Trois sont possibles avec les V205-T /
V270-T / V405-T: "Stick" (Electrode enrobée SMAW), "Lift TIG" (Soudage TIG avec amorçage au
touché - GTAW) et HF TIG (Soudage TIG haute
fréquence - GTAW).
Page 45
E-4
Lorsque le sélecteur est sur la position "Stick"
(électrode enrobée), les fonctions suivantes sont
actives:
x Hot Start (Surintensité à l'amorçage):
Augmentation temporaire du courant de sortie
au commencement du sodage. Cela permet un
amorçage rapide et fiable de l'arc. Sur les
V205-S / V270-S / V405-S, cette fonction est
réglable (voir ci-dessous).
x Arc Force (Puissance d'arc): Fonction utilisée
en procédé de soudage à l'électrode et qui
permet d'augmenter temporairement le courant
de soudage en cas de court-circuit de
l'électrode avec la masse, empêchant son
collage. Sur les V205-S / V270-S / V405-S,
cette fonction est réglable (voir ci-dessous).
x Anti-Sticking (anti-collage): Cette fonction
permet de réduire le courant de soudage
lorsque l'électrode colle sur la pièce à souder.
L'opérateur peut ainsi séparer l'électrode du
porte-électrode sans générer d'étincelles qui
risqueraient d'endommager celui-ci.
En position Lift TIG au touché, les fonctions du
soudage à l'électrode enrobée sont désactivées et
le poste est prêt pour le soudage Lift TIG. Le mode
Lift TIG permet un amorçage de l'arc sans haute
fréquence: L'électrode vient en contact contre la
pièce à souder pour créer un courant de courtcircuit faible. On la lève ensuite, ce qui crée un arc
TIG et permet de commencer le soudage. Ce mode
d'amorçage Lift TIG est recommandé lorsque la
haute fréquence risque de perturber
l'environnement de travail (robots, ordinateurs…).
La position HF TIG n'est disponible qu'avec les
V205-T / V270-T / V405-T. En position HF TIG, les
fonctions du soudage à l'électrode enrobée sont
désactivées et le poste est prêt pour le soudage
avec amorçage de l'arc TIG Haute Fréquence.
L'amorçage de l'arc se fait au moyen de la haute
fréquence sans qu'il soit nécessaire de faire toucher
l'électrode au tungstène sur la pièce à souder ce qui
supprime le risque de pollution du bain par
l'électrode au tungstène. La haute fréquence
utilsiée pour amorcer l'arc dure 6.5 secondes; Si
l'amorçage ne s'est pas produit pendant ce laps de
temps, il faut recommencer l'opération.
E. LED Puissance (Indicateur de mise sous tension du
poste): Ce voyant clignote à la première mise sous
tension du poste. Le clignotement cesse après
environ 2 secondes et le voyant reste allumé: le
poste est prêt à fonctionner.
F. LED Température (Indicateur de température): Ce
voyant s'allume quand il y a surchauffe du poste et
que le courant de soudage est arrêté. Cela se
produit quand le facteur de marche est trop élevé.
Laissez la machine en marche pour permettre le
refroidissement des composants internes. Quand la
LED s'éteint, le soudage peut reprendre.
G. LED Commande à Distance: Il s'allume lorsqu'une
commande à distance est connectée sur le poste
via le connecteur de commande à distance.
L'utilisation d'une commande à distance modifie la
fonction de commande du courant de soudage.
H. LED Tension de Sortie: Ce voyant est allumé
quand la tension de sortie est présente. C'est la
position du sélecteur de mode de soudage qui
détermine si la tension de sortie est présente ou
non.
V205-S / V270-S / V405: Dans les 2 modes de
soudage, activés à l'aide du sélecteur de mode de
soudage, le courant de sortie est toujours présent.
Cependant, en mode Lift TIG, c'est la connexion
d'une commande à distance qui détermine la
présence ou non du courant de soudage. Si
aucune commande à distance n'est connectée (la
LED de commande à distance est éteinte), le
courant de soudage est automatiquement activé. Si
une commande à distance est connectée (la LED
de commande à distance est allumée), c'est le
connecteur de commande à distance situé sur le
panneau frontal de la machine qui active ou non le
courant de soudage.
V205-T / V270-T / V405-T: En mode de soudage
"stick", la tension de sortie est automatiquement
présente. Cependant, en mode TIG, c'est la
gâchette de la torche TIG connectée à la prise
gâchette située sur le panneau frontal du poste qui
active la tension de sortie.
I. Ampèremètre: Cet appareil de mesure affiche la
valeur du courant de soudage préréglée avant le
soudage et la valeur du courant de soudage réelle
pendant le soudage. Cette fonction varie si l'on
utilise une commande à distance. Si la fonction
"Remote" est sur ON, cela signifie qu'une
commande à distance est connectée;
l'ampèremètre va alors afficher les informations
suivantes avant le soudage (pendant le soudage,
l'ampèremètre affiche toujours la valeur réelle du
courant de soudage):
En Mode Electrode enrobée: L'appareil affiche la
valeur préréglée du courant de soudage mais celleci se règle à partir de la commande à distance (voir
section "Commande du courant de soudage").
Modes TIG: L'appareil affiche la valeur maximum
du courant réglée à l'aide du bouton de réglage du
courant de soudage. Le courant de soudage
préréglé sera ajusté à partir de la commande à
distance mais sa valeur ne sera pas affichée sur
l'ampèremètre.
V205-S / V270-S / V405-S: Ces machines sont
équipées d'un potentiomètre qui permet de modifier
Page 46
E-5
la valeur du courant ou de la tension affichée. S'il
est en position "voltage" (tension), l'afficheur
n'affichera que la tension de soudage du poste.
J. Commande du Courant de Soudage: Permet le
réglage du courant de sortie (ou de soudage) de la
machine.
La fonction de ce bouton de réglage change si une
commande à distance est branchée. Le voyant
"Remote" allumé indique qu'une commande à
distance est branchée ; la fonction de ce bouton de
réglage sera alors:
En mode électrode enrobée: La commande à
distance permet de régler le courant de soudage de
la machine:
x V205: de 5 à 200A
x V270: de 5 à 270A
x V405: de 5 à 400A
Le potentiomètre de courant de soudage sur le
panneau d'affichage n'est pas utilisé.
Modes TIG: Le bouton de réglage du courant de
soudage sur la machine permet de déterminer la
valeur maximum du courant. La commande à
distance permet d'ajuster le courant de soudage
depuis sa valeur minimum (5A) jusqu'à la valeur
déterminée par le bouton de réglage. Par exemple,
si le réglage du courant de soudage est de 100A, la
commande à distance permettra un réglage du
courant de soudage allant d'un minimum de 5A
jusqu'à un maximum de 100A.
K. Hot Start (Surintensité à l'amorçage) (V205-S /
V270-S / V405-S uniquement): En mode soudage
manuel à l'électrode enrobée uniquement:
Augmentation temporaire du courant de sortie au
commencement du soudage. Cela permet un
amorçage rapide et fiable de l'arc.
L. Arc Force (puissance d'arc) (V205-S / V270-S /
V405-S uniquement): Fonction utilisée en procédé
de soudage à l'électrode (MMA) et qui permet
d'augmenter temporairement le courant de soudage
en cas de court-circuit de l'électrode avec la masse,
empêchant son collage.
M. Trigger (Mode gâchette) Pulsé (V205-T / V270-T /
V405-T uniquement): Ce sélecteur permet de
sélectionner les modes 2 temps ou 4 temps (voir
explication ci-dessous).
N. Sélecteur Mode Pulsé (V205-T / V270-T / V405-T
uniquement): En modes TIG, ce sélecteur active la
fonction "pulsé" et permet le réglage de la gamme
de fréquence des pulsations (20Hz ou 300Hz). Le
sélecteur est sans effet en mode "Stick".
La LED Pulsing, située à côté du sélecteur mode
Pulsé indique la fréquence des pulsations lorsque le
mode pulsé est sélectionné. Avec cette indication,
l'opérateur peut régler la fréquence à la valeur
souhaitée avant le soudage. (Note: A fréquence
élevée, la LED clignote à vitesse élevée).
O. Commande de la Fréquence des Pulsé (V205-T /
V270-T / V405-T uniquement): Quand la fonction
"Pulsé" est activée, ce bouton de réglage permet
d'ajuster la fréquence de pulsations. La gamme de
réglage est de 0.2 - 20Hz ou 3 - 300Hz selon la
position du sélecteur.
P. Réglage Temps Chaud / Temps Pulsé (V205-T /
V270-T / V405-T uniquement): Quand la fonction
pulsée est activée, ce potentiomètre permet de
régler le temps froid de la pulsation par rapport au
temps chaud. Ce temps froid peut être ajusté de
10% à 90% du temps chaud.
Q. Commande du Courant de Base Pulsé (V205-T /
V270-T / V405-T uniquement): Quand la fonction
pulsée est activée, ce bouton permet le réglage du
courant pulsé de base. Il s'agit du courant qui se
produit pendant la partie basse de la forme d'onde
pulsée; il est réglable de 10% à 90% de la valeur du
courant de soudage.
R. Descente du Courant (ou évanouissement d'arc)
Pulsé (V205-T / V270-T / V405-T uniquement): En
modes TIG, ce bouton de réglage permet d'ajuster
le temps de descente du courant de 0.5 à 20
secondes. (Le temps de montée est toujours de 0.5
secondes.) (Voir la section "Mode 2-temps/4temps" ci-dessous). En mode soudage "Stick",
cette fonction n'est pas activée.
S. Commande du Courant de Démarrage/Cratère
Pulsé (V205-T / V270-T / V405-T uniquement): Ce
bouton permet le réglage du courant de
démarrage/cratère de 10% à 90% du courant de
soudage. Voir ci-dessous pour plus d'information.
T. Post-gaz Pulsé (V205-T / V270-T / V405-T
uniquement): En modes TIG, ce bouton de réglage
permet d'ajuster le temps de post-gaz de 0.5 à 30
secondes. (Le temps de pré-gaz est toujours de 0.5
secondes.) En mode soudage "Stick", cette
fonction n'est pas activée.
Mode 2 temps/4 temps
Le soudage TIG peut se faire soit en mode 2 temps soit
en mode 4 temps. La sélection se fait à l'aide du
sélecteur de mode gâchette.
Mode 2-temps
Si le sélecteur gâchette est en mode 2-temps et que le
mode TIG est sélectionné, la séquence de soudage se
déroulera comme suit.
1. Presser la gâchette de la torche et maintenir la
pression pour commencer la séquence.
L'électrovanne s'ouvre pour laisser passer le gaz.
Après un temps de prégaz, nécessaire pour purger
l'air du tuyau de la torche, il y a présence du courant
Page 47
E-6
de soudage. A ce moment, l'arc est amorcé en
fonction du mode de soudage choisi. Après
amorçage de l'arc, le courant de sortie augmente
jusqu'à atteindre la valeur du courant de soudage.
Ce temps est fonction de la valeur réglée.
2. Relâcher la gâchette de la torche pour arrêter le
soudage. Le courant de sortie va maintenant
diminuer pour atteindre la valeur réglée (temps de
descente) jusqu'à la valeur du courant de fin de
soudage (crater) soit atteinte et provoque l'arrêt du
courant de sortie.
Après extinction de l'arc, l'électrovanne de gaz reste
ouverte pour maintenir l'arrivée de gaz de protection
à l'électrode et à la pièce à souder.
Il est possible de presser à nouveau la torche pendant le
temps de descente du courant pour stopper la descente
et maintenir le courant de sortie à la valeur du courant
de fin de soudage (crater). Le relâchement de la
pression de la gâchette de la torche provoque l'arrêt du
courant de sortie et le démarrage du postgaz. Ce mode
2 temps avec "redémarrage impossible" est le mode de
fonctionnement par défaut en sortie d'usine.
Mode 4-temps
Si le sélecteur gâchette est en mode 4-temps et que le
mode TIG est sélectionné, la séquence de soudage se
déroulera comme suit:
1. Presser la gâchette de la torche et maintenir la
pression pour commencer la séquence.
L'électrovanne s'ouvre et le gaz arrive, après un
temps de prégaz, nécessaire pour purger l'air du
tuyau de la torche. A ce moment, l'arc est amorcé
en fonction du mode de soudage choisi. Après
l'amorçage de l'arc, le courant de sortie atteind la
valeur du courant de démarrage (start current). Il
est possible de prolonger ou abréger cette étape si
nécessaire.
Si vous n'avez pas besoin de courant de
démarrage, ne maintenez pas la pression sur la
gâchette de la torche. Le poste passera ainsi
automatiquement de l'étape 1 à l'étape 2 après
amorçage de l'arc.
2. Relâcher la gâchette de la torche pour commencer
la montée du courant. Ce temps est fonction de la
valeur réglée. Le courant de sortie augmente
jusqu'à atteindre la valeur du courant de soudage.
3. Presser la gâchette et maintenir la pression quand
la soudure est terminée. Le courant de sortie va
maintenant diminuer jusqu'à ce que la valeur du
courant de fin de soudage (crater) soit atteinte.
Cette séquence comprend un redémarrage
automatique, le soudage va donc continuer après
cette étape si vous relâchez la gâchette de la
torche. Ce mode 4 temps "redémarrage possible"
est le mode de fonctionnement par défaut en sortie
d'usine. Si la soudure est terminée, exécutez la
séquence suivante au lieu de l'étape 3 exposée cidessus.
3A. Presser et relâcher rapidement la
gâchette de la torche. Le courant de sortie va
maintenant diminuer en fonction de la valeur
préréglée (temps d'évanouissement) jusqu'à ce
qu'il n'y ait plus de tension de sortie. Après
extinction de l'arc, le postgaz commence.
4. Relâcher la gâchette de la torche. Le courant de
sortie va maintenant augmenter pour atteindre la
valeur du courant de soudage (voir étape 2) afin
que le soudage puisse se poursuivre. Lorsque la
soudure est achevée, passer à l'étape 3.
Après pression rapide
puis relâchement de la
gâchette de la torche
(étape 3A), il est
possible de presser à
nouveau la gâchette en
maintenant la pression
pour stopper le temps
de descente du courant
et maintenir le courant
de fin de soudage
(crater current). Le
relâchement de la
gâchette provoquera
une augmentation du courant de soudage, comme vu
étape 4, ce qui permet de continuer le soudage. Quand
la soudure est complètement achevée, passez à l'étape
3.
Après une pression
rapide suivi d'un
relâchement de la
gâchette de la torche
(étape 3A), il est
possible de stopper le
temps de descente du
courant et d'arrêter le
soudage en
renouvelant cette
action (pression rapide
puis relâchement de la
gâchette de la torche).
04/03
Page 48
E-7
Maintenance
ATTENTION
Nous vous recommandons de contacter notre service
après-vente pour toute opération d'entretien ou
réparation. Toute intervention sur le poste effectuée par
des personnes non autorisées invalidera la garantie du
fabricant.
La fréquence des opérations de maintenance varie en
fonction de l’environnement de travail dans lequel la
machine est placée. Tout défaut observé doit être
immédiatement rapporté.
x Vérifier l’état des câbles. Les remplacer si
nécessaire.
x Maintenir la machine propre. Utiliser un chiffon
doux pour les surfaces externes, bien nettoyer les
ouïes de ventilateur.
ATTENTION
Ne pas ouvrir la machine et ne pas introduire d’objets à
l’intérieur. L’alimentation principale doit être coupée
avant toute intervention de maintenance sur la machine.
Après chaque réparation, les tests de sécurité doivent
être faits.
Compatibilité Electromagnétique (CEM)
11/04
Ce produit a été conçu conformément aux normes et directives relatives à la compatibilité électromagnétique des
appareils de soudage. Cependant, il se peut qu'il génère des perturbations électromagnétiques qui pourraient affecter le
bon fonctionnement d'autres équipements (téléphones, radios et télévisions ou systèmes de sécurité par exemple). Ces
perturbations peuvent nuire aux dispositifs de sécurité internes des appareils. Lisez attentivement ce qui suit afin de
réduire –voire d'éliminer– les perturbations électromagnétiques générées par cette machine.
Cette machine a été conçue pour fonctionner dans un environnement industriel. Pour une utilisation en
environnement domestique, des mesures particulières doivent être observées. L'opérateur doit installer et
utiliser le poste conformément aux instructions de ce manuel. Si des interférences se produisent,
l'opérateur doit mettre en place des mesures visant à les éliminer, avec l'assistance de Lincoln Electric si
besoin est.
Avant d'installer la machine, l'opérateur doit vérifier tous les appareils de la zone de travail qui seraient susceptibles de
connaître des problèmes de fonctionnement en raison de perturbations électromagnétiques. Exemples:
x Câbles d'alimentation et de soudage, câbles de commandes et téléphoniques qui se trouvent dans ou à proximité
de la zone de travail et de la machine.
x Emetteurs et récepteurs radio et/ou télévision. Ordinateurs ou appareils commandés par microprocesseurs.
x Dispositifs de sécurité. Appareils de mesure.
x Appareils médicaux tels que pacemakers ou prothèses auditives.
x L'opérateur doit s'assurer que les équipements environnants ne génèrent pas de perturbations électromagnétiques
et qu'ils sont tous compatibles. Des mesures supplémentaires peuvent s'avérer nécessaires.
x La taille de la zone de travail à prendre en considération dépend de la structure de la construction et des activités
qui s'y pratiquent.
Comment réduire les émissions?
x Connecter la machine au secteur selon les instructions de ce manuel. Si des perturbations ont lieu, il peut s'avérer
nécessaire de prendre des mesures comme l'installation d'un filtre de circuit par exemple.
x Les câbles de soudage doivent être aussi courts que possibles et attachés ensemble. La pièce à souder doit être
reliée à la terre si possible (s'assurer cependant que cette opération est sans danger pour les personnes et les
équipements).
x Le fait d'utiliser des câbles protégés dans la zone de travail peut réduire les émissions électromagnétiques. Cela
est nécessaire pour certaines applications.
x S'assurer que la machine est connectée à une bonne prise de terre.
Page 49
E-8
Caractéristiques Techniques
V205 2V:
ALIMENTATION
Tension d'alimentation
230 / 400V r 10%
Monophasé
Puissance absorbée
5.5kW @ 100% FM
6.5kW @ 35% FM
Fréquence
50/60 Hz
SORTIE NOMINALE A 40°C
Facteur de marche
(Basé sur une période de 10 min.)
100%
35%
Courant de soudage
170A
200A
Tension de sortie
26.8 Vdc
28.0 Vdc
GAMME DE COURANT DE SORTIE
Gamme de courant de soudage
5 - 200 A
Tension à vide max.
48 Vdc
CABLES D'ALIMENTATION ET FUSIBLES
Calibre des fusibles
32A Fusion lente
(alimentation 230 / 400V)
Câbles d'alimentation
3 Conducteurs, 4mm
2
DIMENSIONS
Hauteur
385 mm
Largeur
215 mm
Longueur
480 mm
Poids
14.1 - 15.1 Kg
Température de fonctionnement
–10°C à +40°C
Température de stockage
-25°C à +55°C
V270 & V270 2V:
ALIMENTATION
Tension d'alimentation
400V r 15% (V270)
230 / 400V r 10% (V270 2V)
Triphasé
Puissance absorbée
6.5kW @ 100% FM
9.9kW @ 35% FM
Fréquence
50/60 Hz
SORTIE NOMINALE A 40°C
Facteur de marche
(Basé sur une période de 10 min.)
100%
35%
Courant de soudage
200A
270A
Tension de sortie
28.0 Vdc
30.8 Vdc
GAMME DE COURANT DE SORTIE
Gamme de courant de soudage
5 - 270 A
Tension à vide max.
48 Vdc
CABLES D'ALIMENTATION ET FUSIBLES
Calibre des fusibles
20A Fusion lente (alimentation 400V)
35A Fusion lente
(alimentation 230V)
Câbles d'alimentation
4 Conducteurs, 2.5mm
2
(V270)
4 Conducteurs, 4mm
2
(V270 2V)
DIMENSIONS
Hauteur
385 mm
Largeur
215 mm
Longueur
480 mm
Poids
13.5 - 14.5 Kg
Température de fonctionnement
–10°C à +40°C
Température de stockage
-25°C à +55°C
Page 50
E-9
V405:
ALIMENTATION
Tension d'alimentation
400V r 15%
Triphasé
Puissance absorbée
11.3kW @ 100% FM
17.2kW @ 35% FM
Fréquence
50/60 Hz
SORTIE NOMINALE A 40°C
Facteur de marche
(Basé sur une période de 10 min.)
100%
35%
Courant de soudage
300A
400A
Tension de sortie
32.0 Vdc
36.0 Vdc
GAMME DE COURANT DE SORTIE
Gamme de courant de soudage
5 - 400 A
Tension à vide max.
48 Vdc
CABLES D'ALIMENTATION ET FUSIBLES
Fusible
30A Fusion lente
Câbles d'alimentation
4 Conductor, 4mm
2
DIMENSIONS
Hauteur
500 mm
Largeur
275 mm
Longueur
610 mm
Poids
31 - 33 kg
Température de fonctionnement
-10°C à +40°C
Température de stockage
-25°C à +55°C
Page 51
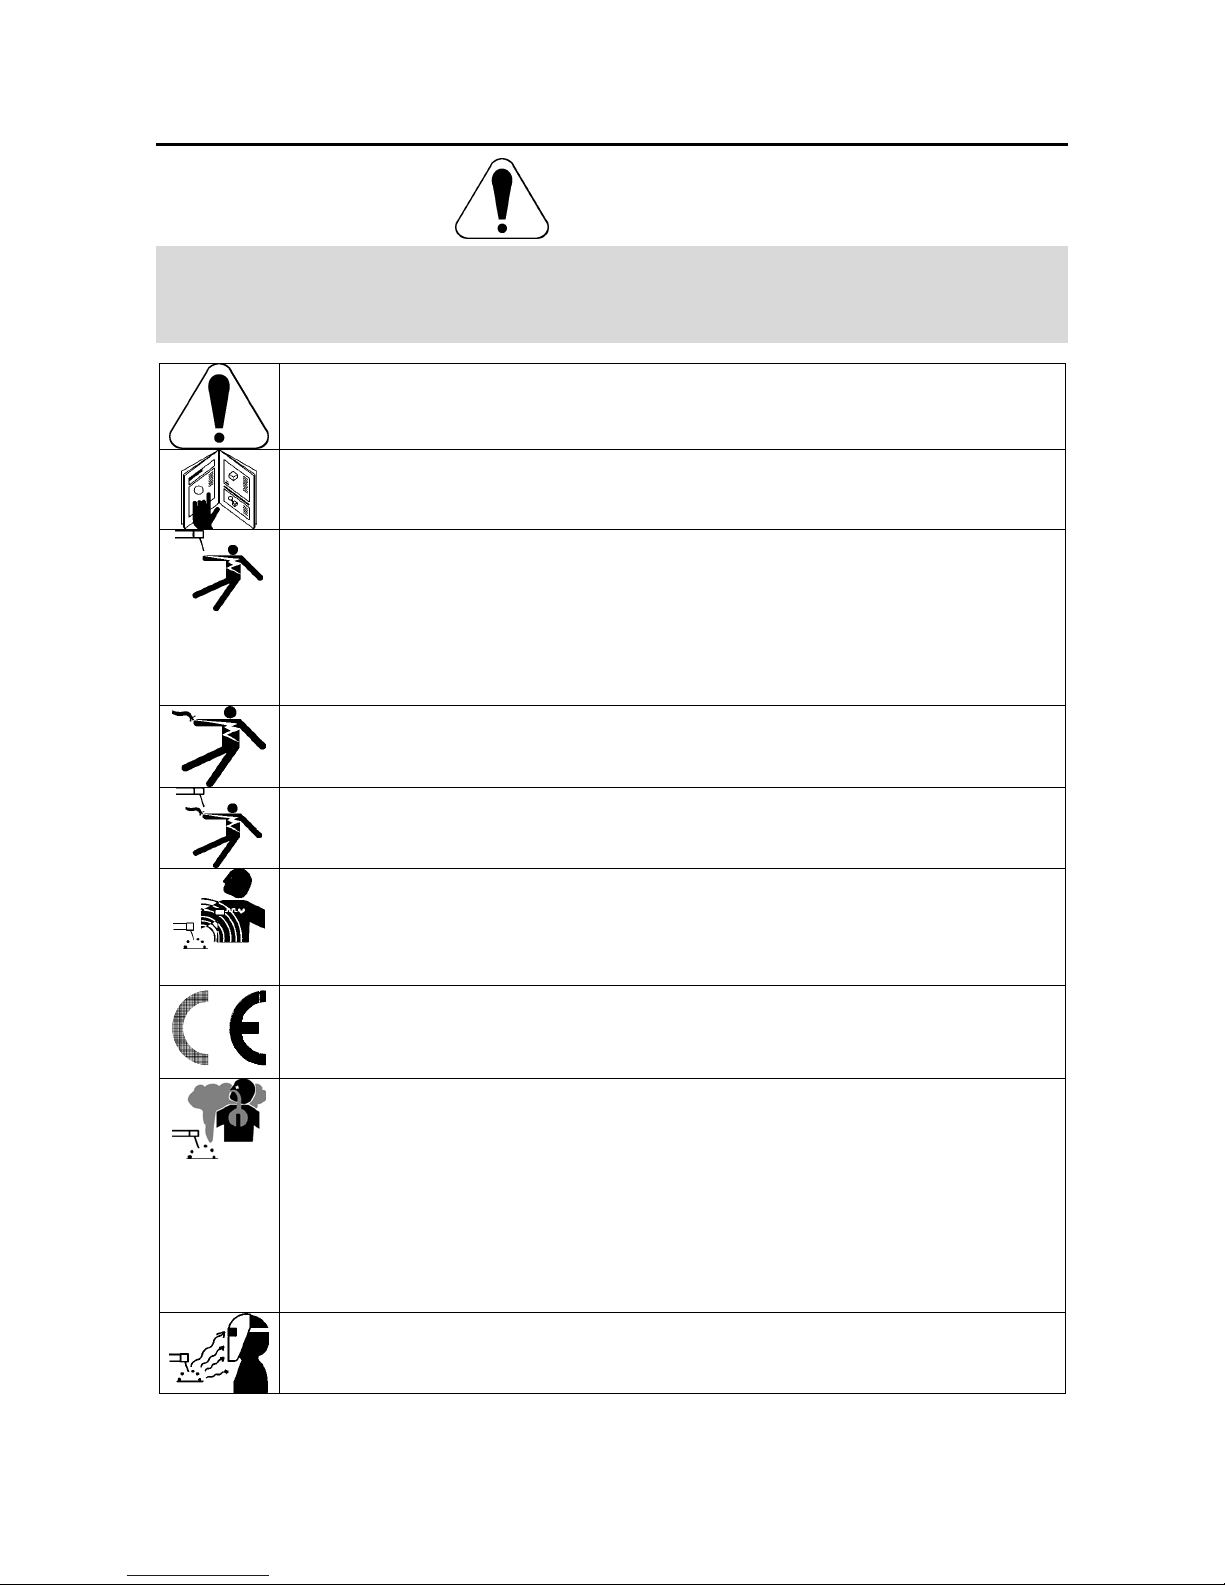
F-1
Sikkerhetsregler
11/04
ADVARSEL
Dette utstyret skal kun brukes av kvalifisert personell. Forsikre deg om at all oppkobling, bruk, vedlikehold og reparasjon
er utført av kvalifisert personell. Les og forstå denne bruksanvisningen før utstyret tas i bruk. Hvis bruksanvisningen
ikke følges kan dette resultere i alvorlig personskade, død eller skade på utstyret. Les og forstå de følgende eksempler
og Advarsels- symboler. Lincoln Electric er ikke ansvarlig for skader som er forårsaket av: feil installasjon, dårlig
vedlikehold eller unormal bruk.
ADVARSEL: Dette symbolet indikerer at bruksanvisningen må følges for å unngå alvorlige
personskader, død eller skade på utstyret. Beskytt deg selv og andre fra personskade eller død.
LES OG FORSTÅ BRUKSANVISNINGEN: Les og forstå bruksanvisningen før utstyret tas i bruk.
Elektrisk buesveising kan være farlig. Hvis bruksanvisningen ikke følges kan dette resultere i alvorlig
personskade, død eller skade på utstyret
ELEKTRISK STØT KAN DREPE: Elektroden og arbeidstrykket (gods) står under spenning når
maskinen er slått på. Ikke berør disse deler med bar hud eller fuktige klær. Bruk hansker uten hull.
For å unngå fysisk kontakt til arbeidsstykket og gods/jord skal hele kroppsoverflaten være isolert ved
bruk av tørre klær. Ved halvautomatisk eller automatisk trådsveising er tråden, matehjul, sveisehode
og kontaktrør, under spenning. Sørg for at godskabelen har god kontakt til arbeidsstykket.
Tilkoblingen skal være så nær sveisestedet som mulig. Hold elektrodeholderen, godsklemme,
sveisekabel og sveisemaskin i god operativ stand. Reparer defekt isolasjon. Dypp aldri
elektrodeholderen i vann for avkjøling. Bruk sikkerhetsbelte når det arbeides over gulvnivå, for å sikre
mot fall som følge av elektriske støt.
ELEKTRISK UTSTYR: Husk alltid å slå av maskinen og koble fra nettspenningen når det skal utføres
arbeid på sveisemaskinen. Jording skal være iht. gjeldende regler.
ELEKTRISK UTSTYR: Hold elektrodeholderen, godsklemme, sveisekabel og sveisemaskin i god
operativ stand. Reparer defekt isolasjon. Dypp aldri elektrodeholderen i vann for avkjøling. Bruk
sikkerhetsbelte når det arbeides over gulvnivå, for å sikre mot fall som følge av elektriske støt.
ELEKTRISK OG MAGNETISK FELT KAN VÆRE FARLIG: Elektrisk strøm som flyter gjennom en
leder forårsaker elektromagnetiskfelt (EMF). Alle sveisere bør bruke følgende prosedyre for å
redusere eksponeringen av EMF. Legg elektroden og godskabelen sammen, tapes sammen hvis
mulig. Ikke kveil elektrodekabelen rundt kroppen. Ikke plasser deg mellom elektrodekabel og
godskabel. Godskabelen tilkobles så nær sveisestedet som mulig. Ikke arbeid nær
sveisestrømkilder.
CE GODKJENNING: Dette produktet er godkjent iht. Europeiske direktiver.
RØYK OG GASS KAN VÆRE FARLIG: Ved sveising kan det dannes helsefarlig røyk og gass.
Unngå å puste inn denne røyken og gassen. Bruk god ventilasjon og /eller punktavsug for å holde
røyken og gassen borte fra pustesonen. Når det sveises med elektroder som krever spesiell
ventilasjon, f.eks. rustfrie- og påleggselektroder, eller på bly -, sink- eller kadmiumbelagte stål og
andre metaller som avgir giftig røyk, er det særdeles viktig å benytte effektive avsug for å holde
forurensninger under tillatt grenseverdi (TLV-indeks) I små eller trange rom eller ved sveising på
særlig farlig materiale, kan det være aktuelt med gassmaske. Sveis ikke i områder nær klorert
hydrokarbondamp som kommer fra avfetting, rense- eller sprøyteoperasjoner. Varmen og stråler fra
lysbuen kan reagere med løsningsdamper og danne fosgen (en svært giftig gass), og andre
irriterende forbindelser. Beskyttelsesgass som brukes til sveising kan fortrenge luft og forårsake
ulykker eller død. Bruk alltid nok ventilasjon, spesielt i avgrenset område, slik at pusteluften er sikker.
Følg arbeidsgiverens sikkerhetspraksis.
STRÅLING FRA BUEN KAN SKADE: Stråling fra buen kan skade øynene og forårsake hudskade.
Benytt sveisemaske/hjelm med tilstrekkelig lysfiltergrad. Bør tilsvare EURO standard. Bruk
værneutstyr/klær av ikke brennbart materiale. Vær forsikret om at andre i arbeidsområder er beskyttet
mot stråling, sprut og varmt metall.
Page 52
F-2
SVEISESPRUT KAN FORÅRSAKE BRANN OG EKSPLOSJON: Brannfarlige ting i området tildekkes
for å hindre antennelse. Husk at sprut og varmt materiale fra sveising går lett igjennom små sprekker
og åpninger. Unngå sveising nær hydraulikkrør. Ha brannslokningsapparat klart. Følg
bruksanvisningen og sikkerhetsregler før bruk av gassbeholdere for å unngå farlige situasjoner. Vær
sikker på at ingen deler av elektrodekretsen berører arbeidsstykket eller jord når det ikke sveises.
Tilfeldig kontakt kan være årsaken til overoppheting og brannfare. Ved oppvarming, sveising eller
skjæring på tanker o.l., må man være sikker på at dette ikke fremkaller giftige eller antennbare
damper. Eksplosjon kan oppstå selv om tankene er ”renset”. Ventiler hult støpegods eller beholdere
før oppvarming, ved sveising eller skjæring kan de eksplodere. Sprut slynges ut fra buen, bruk oljefri
vernekledning slik som skinnhansker, solid forkle, bukser uten oppbrett, høye sko og lue over håret.
Bruk ørepropper ved sveising i stilling eller trange rom. Bruk alltid vernebriller med sidebeskyttelse.
Godskabelen tilkobles arbeidsstykket så nær sveisestedet som mulig. Hvis godskabelen tilkobles
metalldeler utenom sveisestedet, øker faren for overoppheting/antennelse og skade på utstyret.
SVEISTE MATERIALER KAN GI BRANNSKADE: Sveising genererer høy temperatur. Varme
materialer og overflater kan gi alvorlige brannskader. Bruk egnet verktøy og hansker når du skal
arbeide med varmt materiale.
SIKKERHETS MERKE: Dette utstyret er tilpasset for bruk i omgivelser hvor man har økt fare for
elektrisk støt.
UTSTYR SOM VEIER OVER 30kg: Flytt utstyret med forsiktighet, og gjerne med hjelp av en annen
person. Tunge løft kan gi fysisk skade.
GASSFLASKER KAN EKSPLODERE HVIS DE ER SKADET: Sjekk at beskyttelsesgassen og
gassregulatoren er riktig for sveiseprosessen. Alle slanger, fittings, etc. Må passe for utstyret og
være i god stand. Ha alltid gassflaskene i oppreist stilling og sikkert festet til en vogn, eller annen
stødig festeanordning. Gassflaskene skal være plassert vekk fra områder hvor de kan bli utsatt for
slag og i sikker avstand fra skjære-/sveisebue, gnister eller åpen flamme. Berør aldri gassflasken
med elektrodeholderen eller med annen gjenstand som står under spenning. Hold kroppen vekk fra
ventilutløpet når ventilen åpnes. Les og følg instruksjonene på gassflasken og tilhørende utstyr.
HF
ADVARSEL: Høyfrekvens brukes for berøringsfri tenning ved Tig sveising og kan påvirke produkter
som ikke er støyskjermet så som EDB utstyr, telefoner, roboter, radio og TV. Se for øvrig EMC regler
som er omtalt i denne manual.
Installasjon og Brukerinstruksjon
Les hele denne manualen før maskinen tas i bruk.
Brukeren er ansvarlig for at installasjon og bruk av
utstyret gjøres iht. produsentens instruksjoner.
Plassering og Omgivelser
Denne maskinen kan brukes under de fleste forhold,
men det er viktig at enkle forholdsregler følges for å sikre
lang levetid og pålitelig drift.
x Ikke plasser eller bruk denne maskinen på underlag
som heller 15° eller mer fra horisontalplanet.
x Maskinen skal ikke brukes til tining av frossene rør.
x Maskinen må plasseres der det er fri sirkulasjon av
ren luft, slik at luftstrømmen fra baksiden og ut på
fronten ikke hindres. Dekk ikke maskinen med
papir, kluter eller filler når den er i bruk.
x Støv og skitt som kan trekkes inn i maskinen bør
holdes på et minimum.
x Denne maskinen har beskyttelsesklasse IP23S.
Hold maskinen tørr og beskyttet mot regn og snø,
Plasser den aldri på et våt underlag eller i en dam.
x Plasser maskinen vekk fra utstyr som er
elektromagnetisk følsomt. Normal bruk kan påvirke
og skade elektronisk utstyr i umiddelbar nærhet.
Les avsnittet om Elektromagnetisk kompatibilitet.
x Maskinen bør ikke brukes i omgivelser med
temperatur høyere en 40°C.
Intermittens
Intermittensen på en sveisemaskine er målt i prosent av
tid,i en 10 minutters periode. Dette er tiden og amperen
man kan sveise med maskinen før den trenger en
pause.
Eksempel: 35% intermittens:
Sveising i 3.5 minutter. Pause i 6.5 minutter.
Viser også til avsnittet: Tenkinske spesifikasjoner for
mer informasjon om strømkildens intermittens.
Nettilkobling
Kontroller at nettspenningen har rett volt, fase, og
frekvens før maskinen tas i bruk. Den anbefalte
nettspenning er angitt i avsnittet med Teknisk Data og
på informasjonsplaten bak på maskinen. Forsikre deg
om at maskinen er jordet.
Kontroller at strømforsyningen er stilstrekkelig høy for
normal bruk av denne maskinen. Sikring og
Page 53
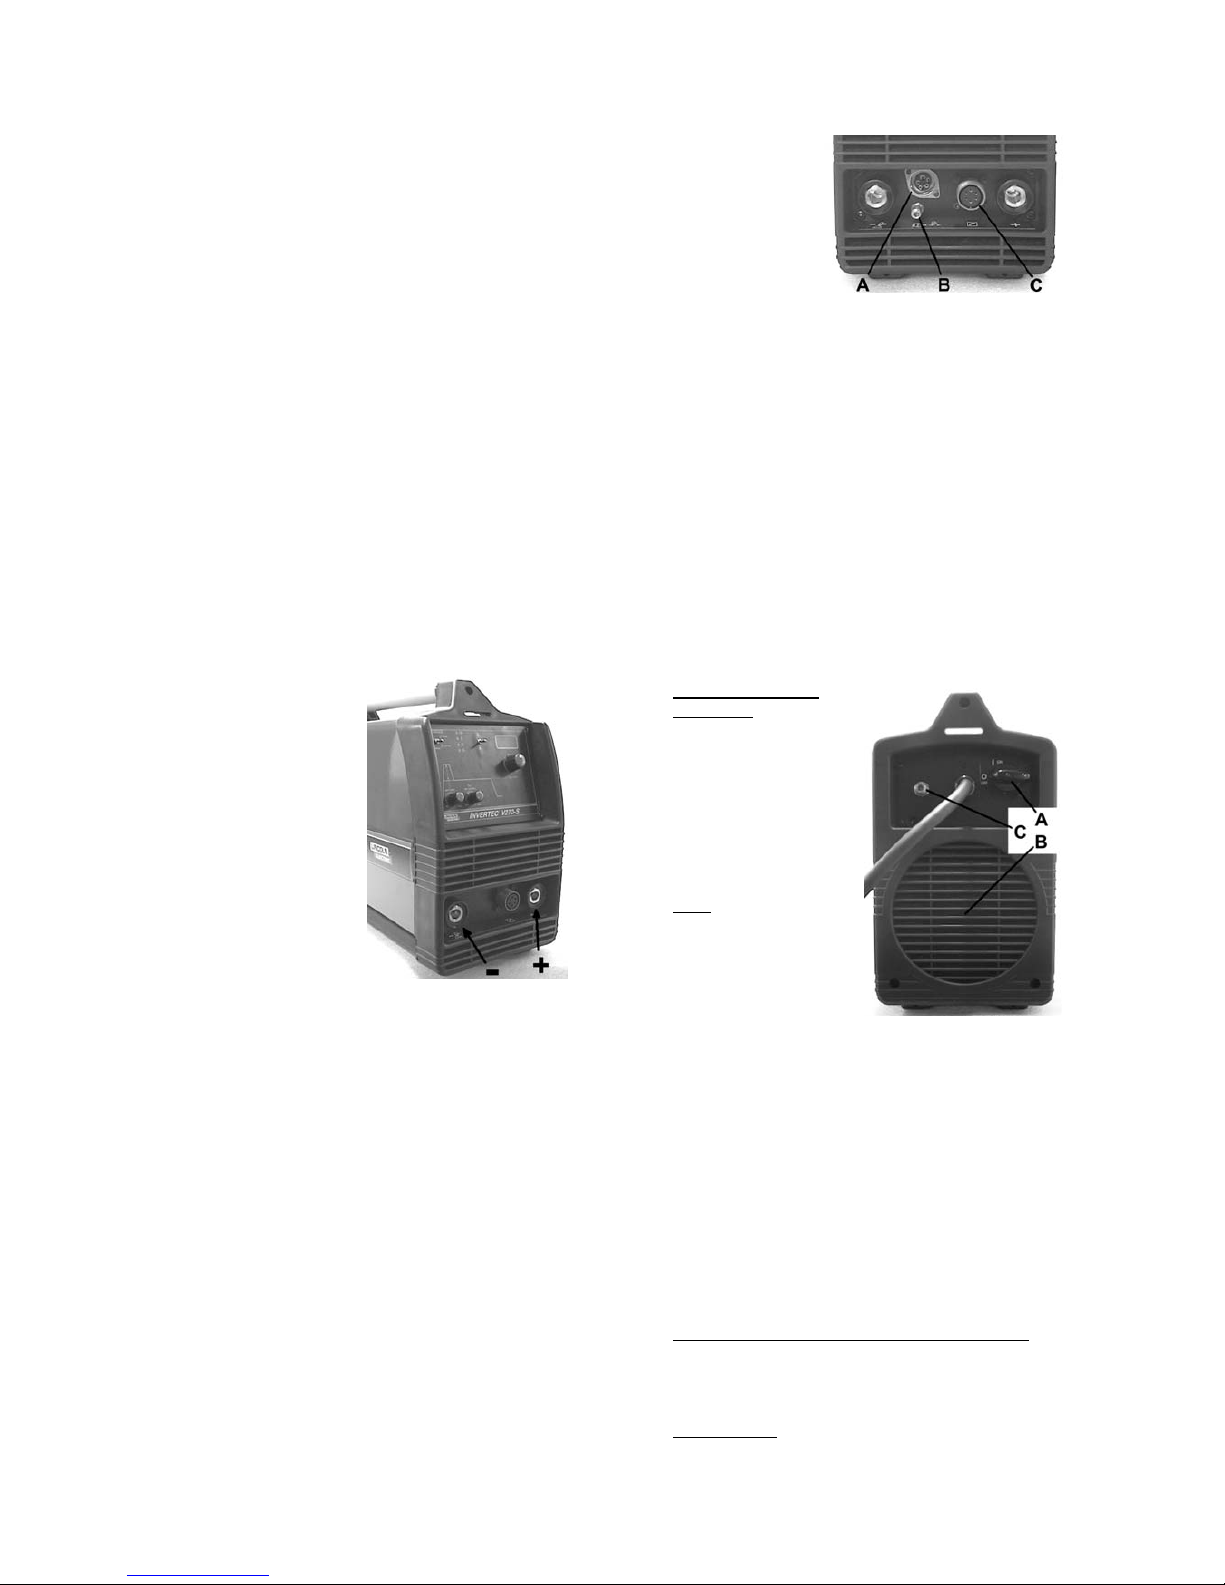
F-3
kabelstørrelsen er angitt i avsnittet Tekniske
spesifikasjoner i denne manualen.
Maskinen:
x V205 2V: (230 / 400Vac, 1-fas)
x V270: (400Vac, 3-fas)
x V270 2V: (230 / 400Vac, 3-fas)
x V405: (400Vac, 3-fas)
sveisemaskinen kan brukes på aggregat, så lenge de
Tekniske Data oppfylles. Aggregat må også tilfredsstille
følgende krav:
x Vac spenningstopp (volt): lavere enn 410V (for
230Vac uttak) eller lavere enn 720V (for 400Vac
uttak).
x Vac frekvens: innen for 50 til 60 Hertz.
x RMS volt på strømforsyningen AC:
V270, V405: 400Vac ± 15%
V205 2V, V270 2V: 230Vac eller 400Vac ± 10%
Det er viktig å sjekke disse spesifikasjonene da en del
aggregater gir for høye spenningstopper. Aggregat som
ikke tilfredsstiller nevnte spesifikasjoner må ikke brukes
til strømforsyning av maskinen, da dette vil føre til at
maskinen blir skadet.
Tilkobling av Sveiseutstyr
For rask til/fra kobling av
sveisekablene brukes
maskinkontakter av typen:
(Twist-Mate). Se neste
avsnitt for mere
informasjon om tilkobling
av sveiseutstyr for
elektrodesveising (SMAW)
og Tig (GTAW).
Elektrode Sveising
(SMAW)
Først velg riktig polaritet
for elektroden, dette finnes
i produkt databladet i
produktkatalogen eller på
pakken. Så kan sveise- kabelsettet kobles til
terminalene på strømkilden med rett polaritet. For
eksempel tilkobling og sveising med DC (+) pol.
Elektrodeholder m/ kabel kobles til (+) terminalen, og
godsklemme m/ kabel kobles til (-) terminalen på
maskinen. Stikk maskinkontakten på sveise- kabelsettet
inn i terminalen på maskinen med tappen opp og drei
deretter ¼ omdreining med klokken. Vri ikke til for hardt.
For DC (-) sveising bytt polaritet på sveise- kabelsettet til
maskinen, slik at elektrodeholderen får (-) pol og
godsklemmen får (+) pol.
TIG Sveising
Det må kjøpes en Tig pistol til dette utstyret for å benytte
det til Tig sveising, da dette ikke er inkludert sammen
med maskinen. Se avsnittet om ekstrautstyr for mer
informasjon. Nesten all Tig sveising utføres med DC (-)
polaritet som vist her. Hvis DC (+) polaritet skulle være
nødvendig så bytt polaritet på sveisepistolen (+) terminal
og godsklemmen til maskinen.
For V205-S / V270-S / V405-S maskinene, koble til
gasslangen fra TIG pistolen til gassregulatoren og
regulatoren til den gassflasken som skal benyttes.
For V205-T / V270-T /
V405-T maskinene,
koble til gasslangen fra
TIG pistolen til
tilkoblingen merket (B) i
fronten på maskinen.
Hvis nødvending, ligger
det en ekstra
hurtigkobling for
gasslangen ved sammen med maskinen. Deretter
kobles gasslangen bak på maskinen til en gassregulator
som igjen kobles til en gassflaske. Gasslangen og de
nødvendige tilkoblingene er også inkludert sammen med
maskinen. Koble tuckle kontakten (for pistolbryteren) fra
TIG pistolen til tilkoblingen merket (A) i fronten på
maskinen.
Fjernkontroll Tilkobling
Se også avsnittet “Tilleggsutstyr” for de forskjellige
fjernkontroller tilgjengelig. Hvis det skal benyttes en
fjernkontroll til dette utstyret skal denne kobles til
tilkoblingen merket (C) i fronten på maskinen. Maskinen
vil automatisk føle at en fjernkontroll har blitt tilkoblet og
kontrollampen REMOTE LED vil begynne å lyse.
Maskinen vil nå være fjernregulert. Dette beskrives
nærmere i neste avsnitt.
Betjeningsbrytere/Funksjoner
A. Hovedbryter PÅ/AV
(ON/OFF): Starter og
stopper sveisemaskinen.
Når bryteren blir skrudd
PÅ, vil en lampe tenne
og indikere at maskinen
er klar til bruk. Sjekk at
nettilkoblingen har rett
spenning, fase og
frekvens.
B. Vifte: Kjøleviften starter
når maskinen slås på;
hvis maskinen ikke er i
bruk i løpet av en fem
minutters periode vil
viften stoppe for å
redusere inntak av
smuss og støv. Viften vil løpe så lenge det står
spenning på terminalene.
V205-T / V270-T Hvis det er tilkoblet et Coolarc 20
kjøleaggregat til maskinen vil også dette starte og
stoppe sammen med kjøleviften. Kjøleaggregatet
fungerer ikke ved elektrodesveising. V205-S /
V270-S har ikke denne funksjon, viften vil alltid
være på.
Hvis en Coolarc 30 kobles til V405-T, vil denne
starte og stoppe sammen med kjøleviften.
Kjøleaggregatet fungerer ikke ved
elektrodesveising.
C. Gasstilkobling (Kun V205-T / V270-T / V405-T):
Gasstilkobling for TIG sveising. Bruk vedlagte
gasslange og nippel for tilkobling mot maskinen og
gassregulatoren.
D. Metodebryter: Med denne bryteren kan man bytte
sveisemetode. V205-S / V270-S / V405-S har to
Page 54
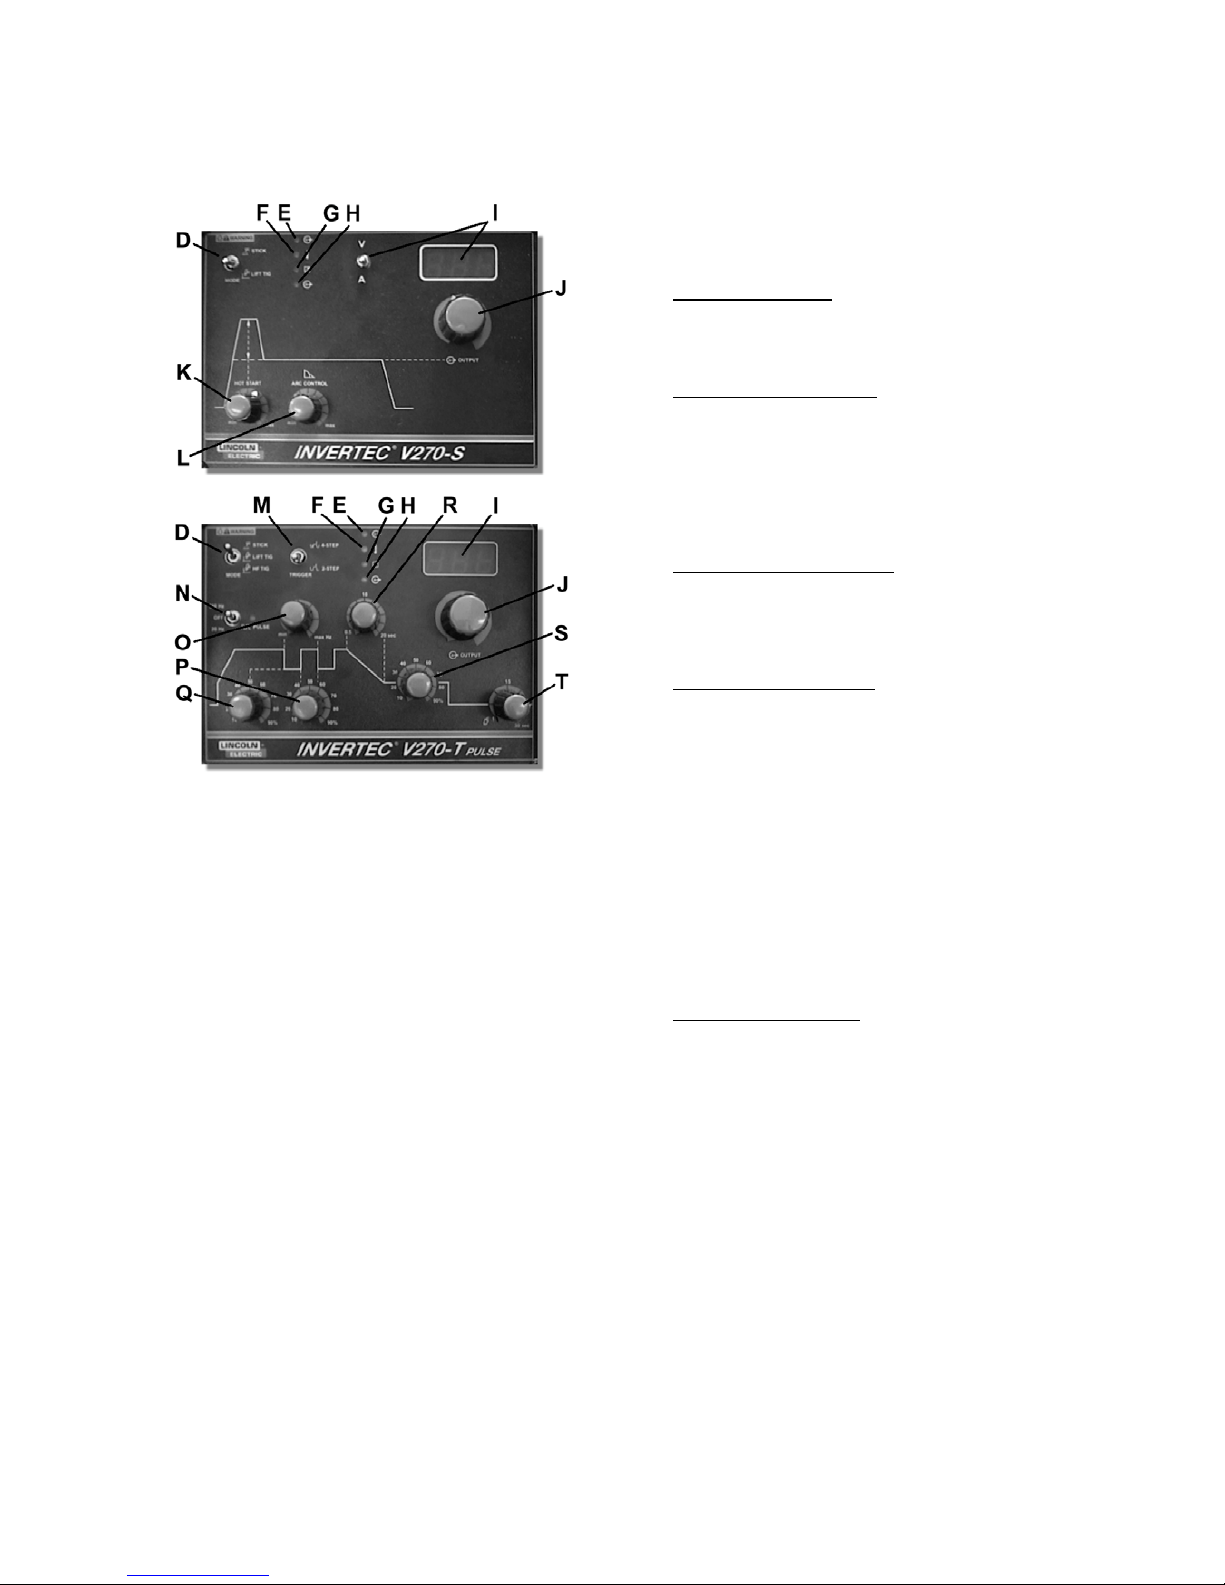
F-4
sveisemetoder: Elektroder (Stick, SMAW) og Lift
TIG (GTAW). V205-T / V270-T / V405-T maskinene
har tre sveisemetoder: Elektroder (Stick, SMAW),
Lift TIG (GTAW) og HF TIG (GTAW).
Når bryteren står i posisjon for Elektrodesveising
(SMAW), kan man benytte: Varmstart (Hot Start),
Buetrykk (Arc Force) og Anti Frysing (Anti-Sticking)
funksjonene.
x Hot Start: Dette er en midlertidig økning av
sveisestrømmen i starten av sveisingen med
elektroder. Dette gir en rask og pålitelig tenning
av elektroden. Mengden av hot start kan
justeres på V205-S / V270-S / V405-S, viser til
avsnittet Hot Start, beskrevet nedenfor.
x Arc Force: Dette er en midlertidig økning av
sveisestrømmen og buetrykket under normal
elektrodesveising. Denne midlertidige
økningen hjelper til slik at elektroden ikke skal
feste seg i smeltebadet under sveisingen.
Mengden kan justeres på V205-S / V270-S /
V405-S, viser til avsnittet Arc Force, beskrevet
nedenfor.
x Anti-Sticking: Denne funksjonen reduserer
sveisestrømmen fra maskinen når elektroden
har brent fast til arbeidsstykket. Den reduserte
sveisestrømmen hjelper til når elektroden skal
fjernes fra elektrodeholderen, uten at det blir en
kortslutning inne i elektrodeholderen, noe som
kan ødelegge den.
Når bryteren står i posisjon for Tig sveising (GTAW)
kan ikke disse funksjonene brukes. Tig sveising
kan nå gjøres med lift-Tig. Lift-TIG er en funksjon
for å tenne Tig-lysbuen. Først presses Wolfram
elektroden mot arbeidsstykket slik at denne
kortsluttes ved en lav ampere. Deretter løftes
elektroden vekk fra arbeidsstykket og lysbuen
tennes og sveisingen kan starte.
Den siste posisjonen på bryteren er HF TIG. Denne
er kun tilgjengelig på V205-T / V270-T / V405-T. I
denne posisjonen er det ikke mulig å sveise med
elektroder og maskinen er klar for HF tenning av
lysbuen med TIG. HF’en på maskinen vil vare i 6.5
sekunder; hvis lysbuen ikke har tent innen denne
tiden må pistolbryteren trykkes på nytt.
E. Kontrollampe PÅ/AV: Denne indikatoren blinker i to
sekunder etter at maskinen er slått på og deretter vil
lampen være tent som indikasjon på at maskinen er
klar til bruk.
F. Kontrollampe for termostat: Denne lampen vil lyse
når termostaten har koblet ut strømkretsen p.g.a.
sveising med for høy intermittens. Dette kan også
skje hvis luften rundt maskinen er 40°C eller høyere.
Strømkretsen gjeninnkobles automatisk og lampen
slukkes når temperaturen inne i maskinen er under
maks. temp. Nedkjølingen går raskest når
maskinen er PÅ og viften løper.
G. Kontrollampe for fjernkontroll: Indikator tennes
automatisk når fjernkontroll tilkobles. Hvis en
fjernkontroll er tilkoblet endres bruken av pot.meter
for sveisestrøm. Når en fjernkontroll skal brukes; se
avsnitt om fjernkontroll nedenfor.
H. Kontrollampe for spenning: Denne lampen vil
begynne å lyse når det står spenning på
terminalene. Maskintypen og metodebryterens
stilling vil være med på å bestemme når det står
spenning på terminalene.
V205-S / V270-S / V405-S: Ved elektrodesveising
vil det alltid stå spenning på terminalene, men ved
Lift Tig sveising og bruk av fjernkontroll bestemmer
fjernkontrollen når det står spenning på terminalene.
V205-T / V270-T / V405-T: Med innstillingen (stick
welding) elektrodesveising vil det stå strøm/
spenning på maskinkontaktene hele tiden. I begge
TIG innstillingene vil dette styres på og av med
pistolbryteren som er koblet til fronten på maskinen.
I. Display/amper/voltmeter: Her vises den innstilte
sveiseamperen før sveisingen starter, og den
nøyaktige sveisestrømmen under sveising. Ved
bruk av fjernkontroll vil justeringen av
sveisestrømmen flyttes til fjernkontrollen, og
displayet vil vise følgende:
Elektrode-sveising: Displayet viser den innstilte
sveisestrømmen, men justeringen av denne er
flyttet til fjernkontrollen, og maksimal sveisestrøm vil
være den verdien som pot.meteret er innstilt til.
Tig-sveising: Displayet viser den maksimale
sveisestrømmen som maskinen er innstilt til. Den
forhåndsinnstilte sveisestrømmen reguleres av
fjernkontrollen, men kan ikke overskride innstillingen
fra pot.meteret. Den nøyaktige sveisestrømmen
vises ikke i diplayet.
V205-S / V270-S / V405-S: Disse maskinene har
en volt/ ampere bryter som kan benyttes om det er
volt eller ampere som skal leses av i displayet på
maskinen.
Page 55
F-5
J. Pot.meter for sveisestrøm: Denne regulerer innstilt
sveisestrøm (ampere).
Pot.meterets funksjon blir endret når fjernkontrollen
er tilkoblet. Når kontrollampen for fjernkontroll lyser,
viser dette at fjernkontrollen har kontakt, og
pot.meteret vil fungere som følger:
Sveisemetode elektroder: Fjernkontrollen vil
justere sveisestrømmen fra maskinen:
x V205: fra 5 til 200A
x V270: fra 5 til 270A
x V405: fra 5 til 400A
Pot. meteret på frontpanelet på maskinen er ikke i
bruk.
Tig-sveising: Pot.meter knappen kontrollerer maks
sveisestrøm ut, Når fjernregulator er påmontert kan
eksempelvis pot.meteret være stilt til 100 amp og
man vil da kun regulere sveisestrømmen med
fjernkontrollen fra 5-100 amp.
K. Varmstart (Hot-start) (Kun V205-S / V270-S / V405-
S): Denne funksjonen kontrollerer mengden
sveisestrøm i startøyeblikket. Varmstart er en
funksjon som brukes ved Elektrode sveising
(SMAW). Dette hjelper til når elektroden skal
tennes, sveisestrømmen og buetrykket øker slik at
faren for at elektroden brenner seg fast er minimal.
Denne funksjon er ikke i bruk ved Tig sveising.
L. Buetrykk (Arc-force) (Kun V205-S / V270-S / V405-
S): Buetrykk er en funksjon som brukes ved
Elektrode sveising (SMAW). Denne funksjonen
regulerer trykket i buen, og kan sammenlignes med
drossel effekt. Dette hjelper til når elektroden skal
tennes, sveisestrømmen og buetrykket øker slik at
faren for at elektroden brenner seg fast er minimal.
Brukes også ved stillingssveising. Denne funksjon
er ikke i bruk ved Tig sveising.
M. 2/4-takt metodebryter (Kun V205-T / V270-T / V405-
T): Denne knappen skifter mellom 2-/4- takt
betjening av pistolbryteren. Denne funksjonen er
beskrevet i detalj nedenfor i avsnittet 2-/4-takt
bryterbetjening.
N. Pulsfrekvenskontroll bryter (Kun V205-T / V270-T /
V405-T): Bryteren aktiviserer puls funksjonen og
puls frekvens området kan justeres til 20Hz eller
300Hz. Virker ikke ved elektrodesveising.
Kontrollampen ved siden av pulskontroll knappen vil
blunke i den valgte frekvensen når pulsing er
aktivert. (NB: Ved høy pulsfrekvens kan det se ut
som kontrollampen lyser konstant, men den pulser.)
O. Puls Frekvens Kontroll (Kun V205-T / V270-T /
V405-T): Når pulsing er aktivert, kan
pulsfrekvensen justeres fra 0.2-20Hz eller 3-300Hz
avhengig av innstilling og bryterens posisjon.
P. Toppstrøm (Tid i puls) (Kun V205-T / V270-T /
V405-T): Når pulsing er aktivert, vil denne knappen
justere toppstrømmen i tid. Den kan justeres fra
10% - 90% av pulsperioden.
Q. Puls Bakgrunn strømkontroll (Kun V205-T / V270-T /
V405-T): Når pulsing er aktivert, vil denne knappen
regulere bakgrunnsstrømmen fra 10% til 90% av
innstilt sveisestrøm. Dette er den sveisestrømmen
som er i ”bunn” av pulskurven.
R. (Downslope) (Kun V205-T / V270-T / V405-T):
Kontroll av downslopetiden fra 0,5-20 sekunder.
(Upslope er fastsatt til 0,5 sekunder.) Ikke i bruk
ved elektrodesveising. Se også avsnittet om 2-/4takt bryterbetjening nedenfor.
S. Start/hvilestrøm (Kun V205-T / V270-T / V405-T):
Med denne knappen kan start/hvilestrømmen
justeres fra 10% - 90% av sveisestrømmen. Se
også avsnittet om 2-/4-takt bryterbetjening nedenfor.
T. Gassetterstrømning (Kun V205-T / V270-T / V405-
T): Denne knappen vil justere gassetterstrømning
fra 0,5 til 30 sekunder. (Gassforstrømningen er
fastsatt til 0,5 s) Ikke i bruk ved elektrodesveising.
Tig Bryter Funksjon
TIG sveising kan utføres både med 2 og 4-takt bryterbetjening. Spesifikasjonen på bruken av disse er forklart
i avsnittet nedenfor.
2-takt Bryter Funksjon
Med 2-takt bryterbetjening vil sveiseforløpet være
følgende:
1. Press og hold pistolbryteren inne for å starte
sveiseprosessen. Maskinen vil åpne gassventilen
(forstrømming) og slippe igjennom dekkgass. Dette
brukes for å få luft ut av slangepakken. Denne
forstrømmingen stilles inn i tid og er justerbar. Etter
avsluttet forstrømming, tennes lysbuen. Når
lysbuen er tent, vil sveisestrømmen øke fra
startstrøm til den innstilte sveisestrømmen. Denne
upslope tiden er avhengig av hvilke parametere som
er valgt i maskinoppsettet.
2. For å stoppe sveisingen slippes pistolbryteren.
Sveisemaskinen vil nå trappe ned sveisestrømmen i
takt med innstillingen for downslope, og vil synke til
den når innstilte kraterfyll parametere, så vil buen
slukke. Downslope innstillingen regulerer
nedtrappingstiden av sveisestrømmen.
Etter at buen har slukket, vil gassventilen forbli åpen
og fortsette gassetterstrømmingen på elektroden og
smeltebadet. Gassetterstrømmingen justeres til den
tiden som er ønskelig for applikasjonen.
Page 56
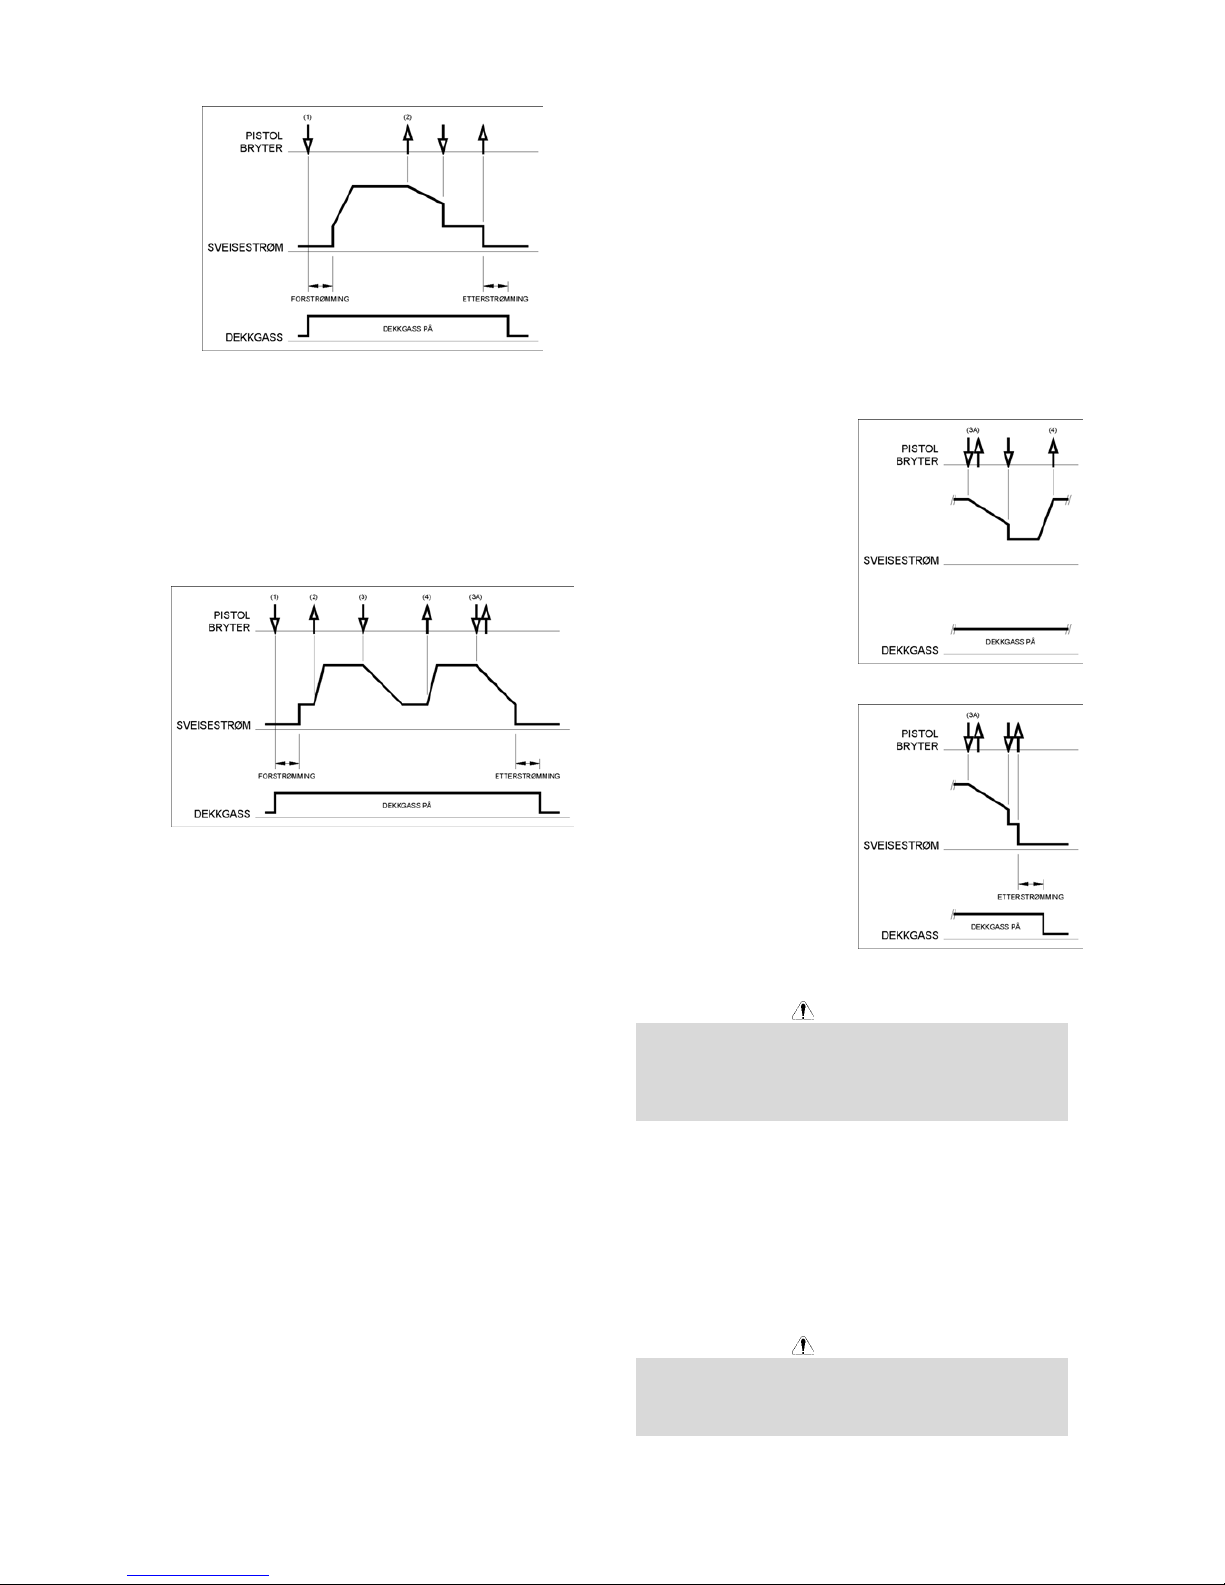
F-6
Som vist ovenfor er det mulig å trykke inn igjen
pistolbryteren i downslopetiden og avbryte downslope
funksjonen og opprette kraterfyll parameterne. Disse
holdes til bryteren slippes på ny. Buen vil nå slukke og
gassetterstrømningen starter på ny. Denne 2- takt
bryterbetjeningen beskrevet ovenfor, uten retenning av
lysbuen er fabrikkinnstillingen på maskinen, men kan
endres.
4-takt Bryter Funksjon
Med 4-takt bryter funksjon vil sveiseforløpet være
følgende:
1. Press og hold pistolbryteren inne for å starte
sveiseprosessen. Maskinen vil åpne gassventilen
(forstrømming) og slippe igjennom dekkgass. Dette
brukes for å få luft ut av slangepakken. Denne
forstrømmingen stilles inn i tid og er justerbar. Etter
avsluttet forstrømming, tennes lysbuen med innstilt
startstrøm iht. de innstillinger som er satt i
maskinoppsettet. Startstrømmen holdes så lenge
som pistolbryteren holdes inne.
Hvis startstrøm ikke er ønskelig, så ikke hold
pistolbryteren som beskrevet over, men trykk inn og
slipp pistolbryteren raskt og maskinen vil hoppe
direkte fra takt 1 til takt 2 etter at buen er tent.
2. Når pistolbryteren slippes og buen er tent, vil
startstrømmen øke til de innstilte sveiseparametere.
Denne upslope tiden er avhengig av hvilke
parametere som er valgt i maskinoppsettet og kan
justeres.
3. Press og hold inne pistolbryteren når sveisingen er
gjennomført. Sveisemaskinen vil nå redusere
sveisestrømmen (downslope). Sveisestrømmen vil
reduseres til innstilt kraterfyll parametere. Med
pistolbryteren inntrykket kan kraterfyll parameterne
holdes så lenge som ønskelig.
Denne 4-takt innstillingen har en automatisk restart,
og sveisingen vil fortsette etter denne delen av
taktforløpet. Denne 4-takt betjeningen beskrevet
ovenfor med automatisk retenning av lysbuen er
fabrikkinnstilling på maskinen, men kan endres.
Hvis sveisingen skal avsluttes, følg så beskrivelsen
nedenfor.
3A. Trykk raskt inn og slipp pistolbryteren.
Sveisemaskinen vil nå kontrollert ”downslope”
sveisestrømmen til de innstilte kraterfyll
parameterne er nådd, og buen slukkes. Etter at
buen har slukket vil gassetterstrømmingen
fortsette iht. innstillingene i maskinoppsettet.
4. Hvis det er ønskelig å fortsette sveisingen uten å
slukke buen slipp pistolbryteren. Startstrømmen vil
nå kontrollert øke til innstilt sveisestrøm lik takt 2
beskrevet over i punkt 2. Når sveisingen skal
avsluttes les punkt 3 eller 3A.
Som vist her, etter at
pistolbryteren raskt har blitt
trykket inn og sluppet som
beskrevet i 3A, er det mulig
å trykke inn og holde
bryteren igjen for å avslutte
(downslopen) og holde på
kraterfyll parameterne. Når
bryteren slippes vil
startstrømmen igjen stige til
innstilt sveisestrøm, som
beskrevet i punkt 4: dette
for å fortsette sveisingen.
Når sveisingen skal avsluttes gå tilbake til trinn 3A.
Som vist her, etter at
bryteren raskt er trykket inn
og sluppet etter trinn 3A, er
det mulig å trykke og slippe
raskt ennå en gang for å
avslutte sveisingen og
gassetterstrømmingen.
04/03
Vedlikehold
ADVARSEL
For vedlikehold og/eller reparasjoner kontaktes Lincoln
Electric, eller et godkjent Lincoln Electric
serviceverksted. Dersom service og/eller reparasjoner
utføres av ikke autorisert personale eller –verksted
dekkes dette ikke av Lincoln Electric garantibetingelser.
Frekvensen på vedlikeholdet kan variere avhengig av i
hvilket miljø maskinen går. Hvis det oppdages feil bør
disse korrigeres umiddelbart.
x Kontroller tilkoblingskabel og kontakter, bytt hvis
nødvendig.
x Hold maskinen ren. Bruk en myk, tørr klut å tørk av
maskinen, spesielt viktig er luft inntak og utblåsning.
ADVARSEL
Skru ikke opp maskinen og ikke stikk noe inn i dens
åpninger. Strømtilkoblingen skal fjernes før all service
og vedlikehold. Etter service og vedlikehold sjekk
grundig at alt er i orden og sikkert.
Page 57
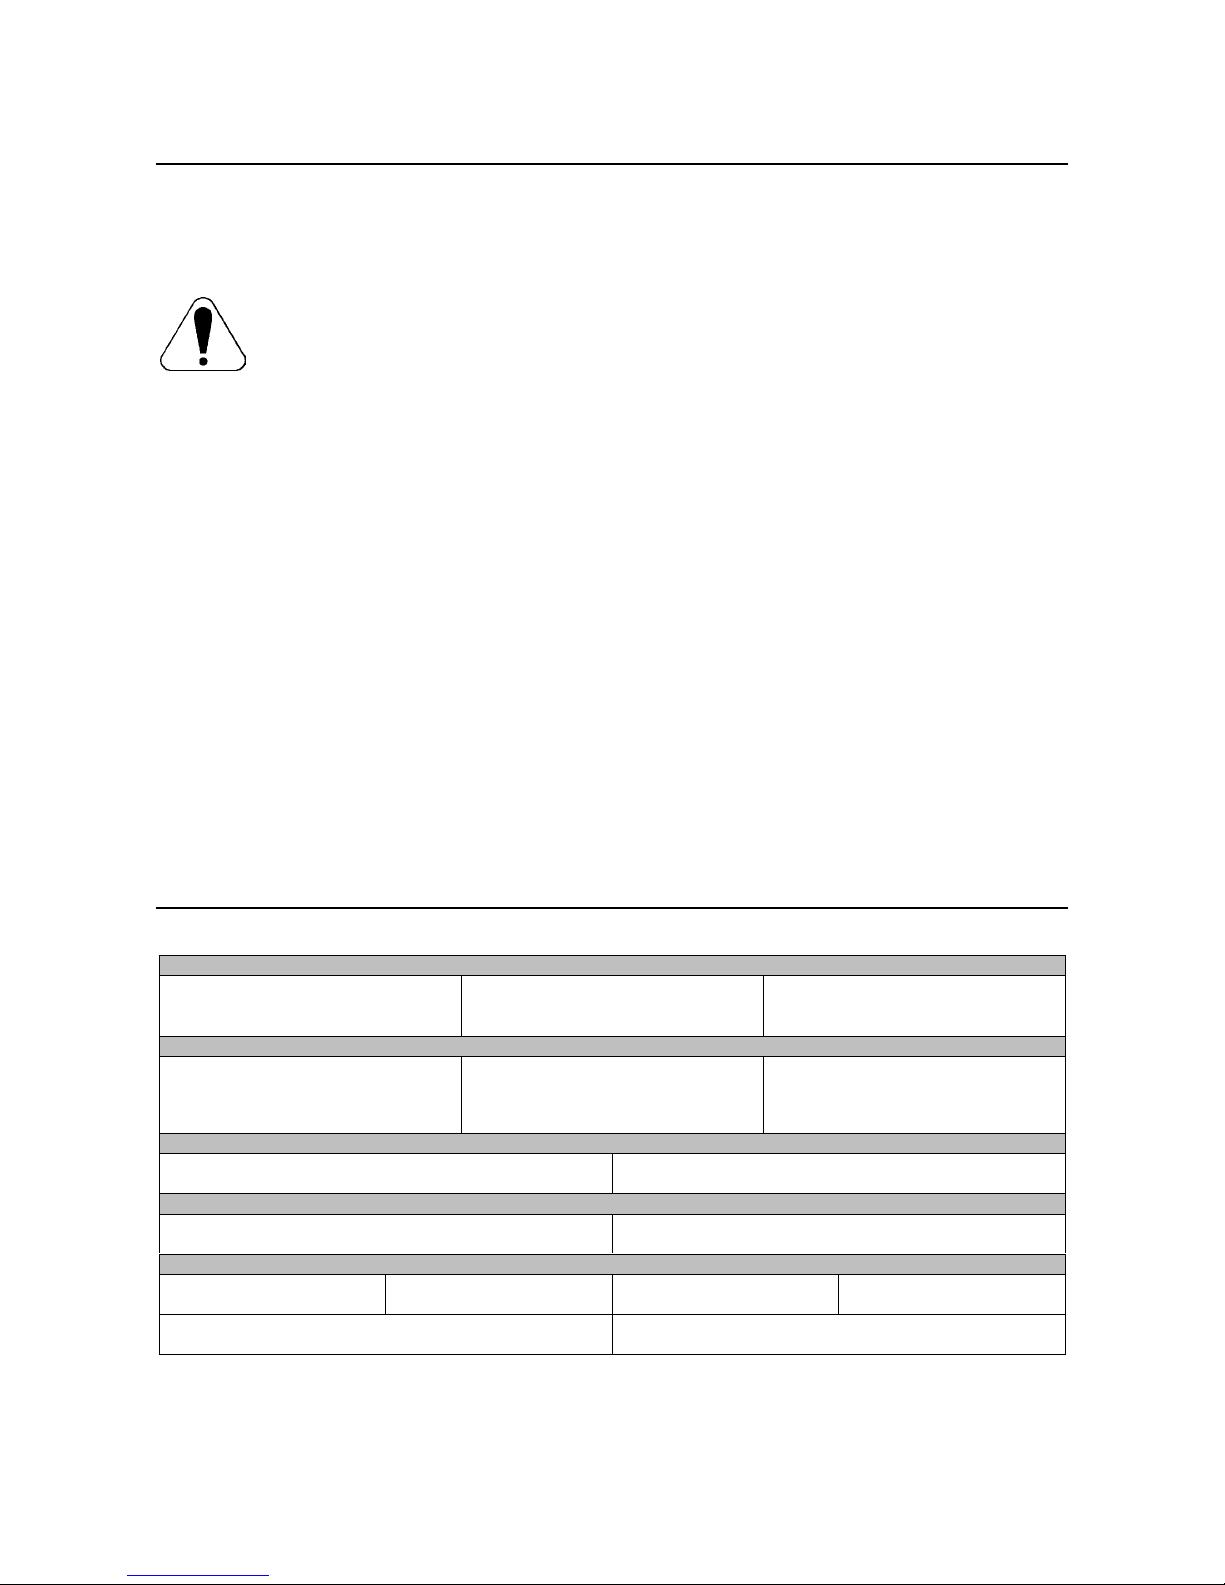
F-7
Elektromagnetisk Kompatibilitet (EMC)
11/04
Dette produktet er produsert i samsvar med EU-direktiver / normer for Elektromagnetisk Kompatibilitet EMC.
Elektromagnetisk stråling kan påvirke mange elektroniske utstyr; annet nærliggende sveiseutstyr, radio- og TVmottagere, numerisk styrte maskiner, telefonsystemer, datamaskiner etc. Når strålingen blir mottatt av annet utstyr, kan
denne strålingen forstyrre utstyret. Les og forstå dette avsnittet for å redusere eller eliminere elektromagnetiske
strålinger forårsaket av dette utstyret.
Denne maskinen har blitt laget for bruk i et Industrielt miljø. Vær oppmerksom på at det kan oppstå
forstyrrelser fra sveise- eller skjærestrømkilden og ekstra tiltak kan bli nødvendige når strømkilden brukes i
privathus o.l. Brukeren er ansvarlig for installasjon og bruk av utstyret gjøres iht. produsentens
instruksjoner. Hvis elektromagnetiske forstyrrelser oppdages er det brukeren av sveiseutstyret som har
ansvaret for å løse problemet, med teknisk assistanse fra produsenten. Modifiser ikke dette utstyret uten godkjennelse
fra Lincoln Electric.
Før installasjon av sveiseutstyret, skal brukeren foreta en vurdering av potensialet for elektromagnetiske problemer i
nærliggende områder. Vurder følgende:
x Andre tilførselskabler, kontrollkabler, signaler- og telefonkabler; over, under og i nærheten av sveisestrømkilden.
x Radio, TV sender og mottaker. Datamaskiner og kontrollutstyr.
x Kritisk sikkerhetsutstyr, dvs. Sikring av industri. Utstyr for kalibrering av måleinstrumenter.
x Helsen til folk omkring; dvs. Brukere av pacemaker; høreapparater.
x Immuniteten til andre apparater i området. Brukeren skal forsikre seg om at sveiseutstyret kan samkjøres (er
kompatibelt) med annet utstyr i området. Det kan da være nødvendig med ekstra sikkerhetstiltak.
x Tid på dagen som sveisingen eller andre aktiviteter, skal foregå. Størrelsen av omliggende område avhenger av
utførelsen av bygningen og andre aktiviteter som finner sted der omliggende område kan stekke seg utenfor
avgrensningen av lokalitetene.
Metoder for redusering av elektromagnetisk stråling fra maskinen.
x Sveiseutstyret skal kobles til nettet iht. produsentens anbefalinger. Hvis forstyrrelser oppstår kan det være
nødvendig med ekstra tiltak, f.eks. installering av nettfilter. Det bør overveies å skjerme nettledningen i metallfolie
o.l. for permanent installert utstyr.
x Kablene skal holdes så korte som mulig, og legges så nær hverandre, og så nær gulvet som mulig. En
sammenkobling til jord kan redusere stråling i noen tilfeller, men ikke bestandig. En bør prøve å unngå jording av
arbeidsstykket, da jordingen vil øke risikoen for uhell for operatøren, eller ødeleggelse av annet utstyr.
x Selektiv skjerming og beskyttelse av andre kabler og utstyr i omkringliggende områder kan redusere problemer med
forstyrrelser. Dette kan være nødvendig ved spesielle applikasjoner.
Tekniske Spesifikasjoner
V205 2V:
NETTSIDE
Nettspenning
230 / 400V r 10%
1-fas
Maks belastning v/ intermittens
5.5kW @ 100% Int.
6.5kW @ 35% Int.
Frekvens
50/60 Hz
SVEISEKAPASITET ved 40°C
Intermittens
(Basert på en 10 min. periode)
100%
35%
Sveisestrøm (A)
170A
200A
Buespenning (V)
26.8 Vdc
28.0 Vdc
SVEISESIDE
Strømområde
5 - 200 A
Tomgangsspenning
48 Vdc
ANBEFALTE STØRRELSER PÅ KABLER OG SIKRINGER
Sikringsstørrelse
32A Treg (230 / 400V nettspenning)
Nettkabel
3 leder, 4mm
2
DIMENSJONER
Høyde
385 mm
Bredde
215 mm
Lengde
480 mm
Vekt
14.1 - 15.1 Kg
Driftstemperatur
–10°C to +40°C
Lagringstemperatur
-25°C to +55°C
Page 58
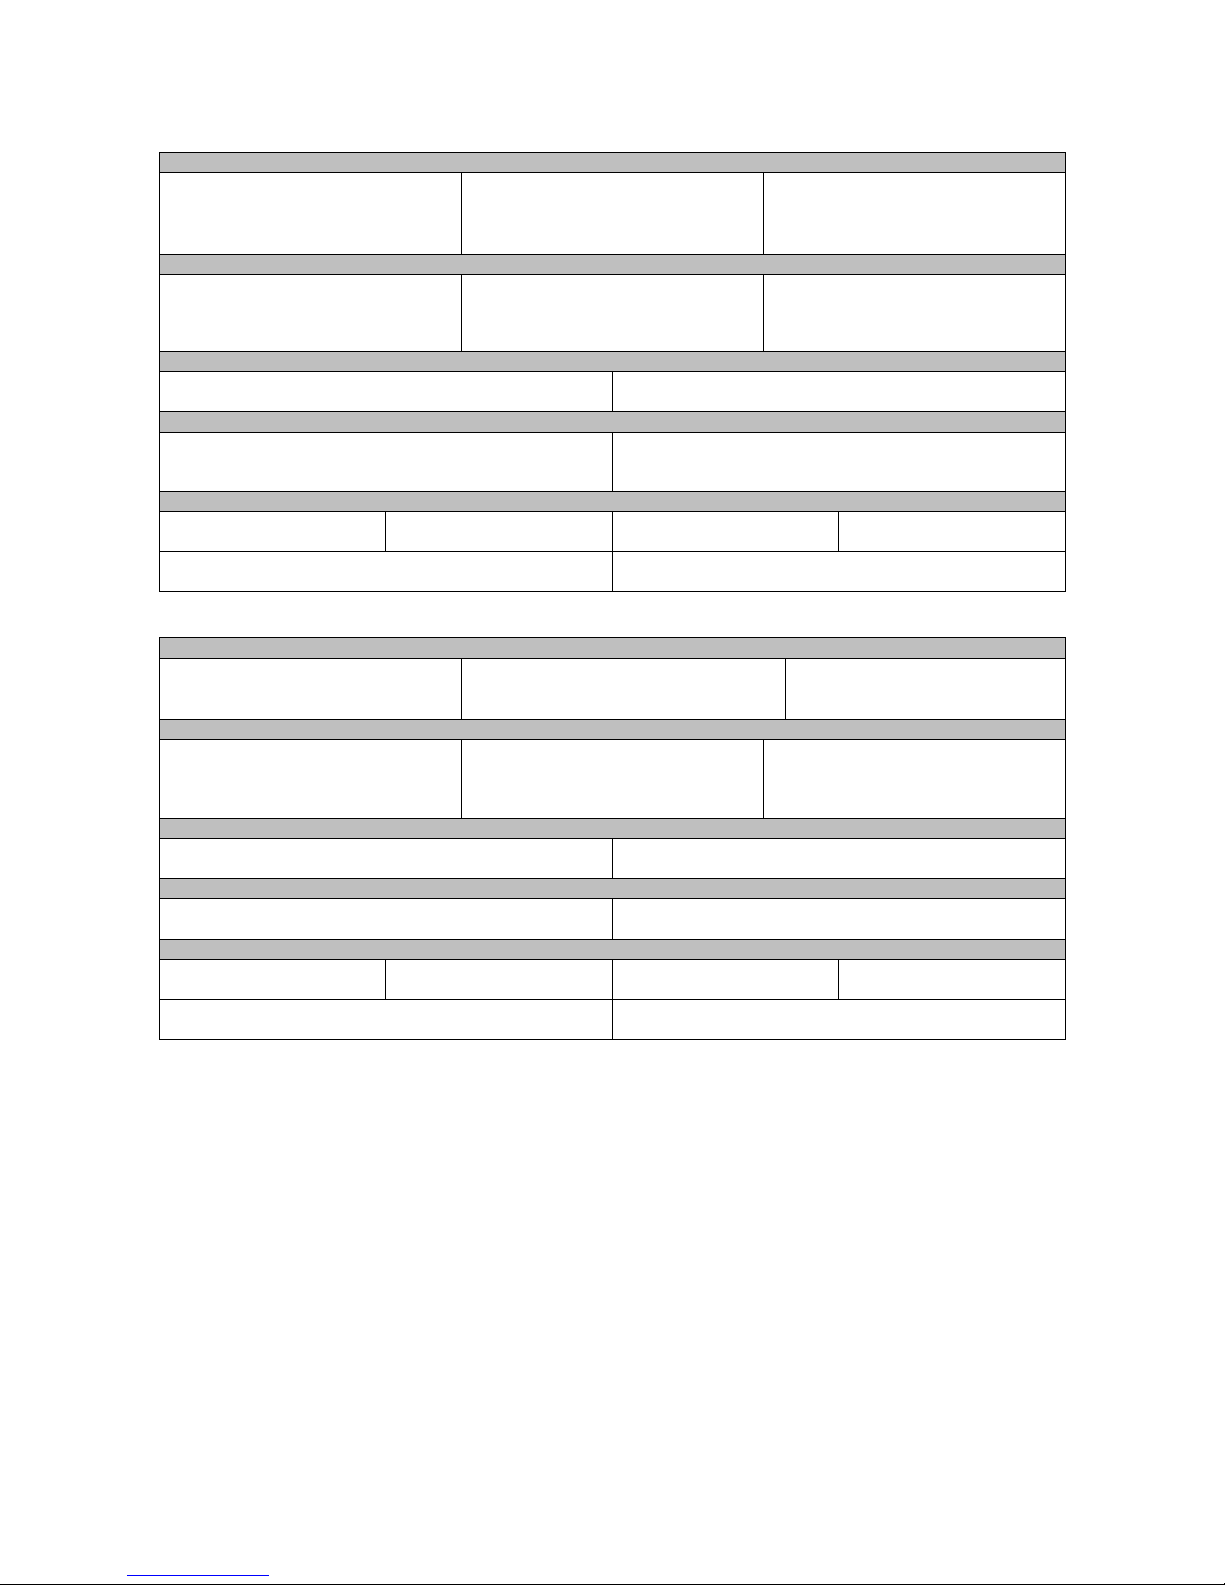
F-8
V270 & V270 2V:
NETTSIDE
Nettspenning
400V r 15% (V270)
230 / 400V r 10% (V270 2V)
3-fas
Maks belastning v/ intermittens
6.5kW @ 100% Int.
9.9kW @ 35% Int.
Frekvens
50/60 Hz
SVEISEKAPASITET ved 40°C
Intermittens
(Basert på en 10 min. periode)
100%
35%
Sveisestrøm (A)
200A
270A
Buespenning (V)
28.0 Vdc
30.8 Vdc
SVEISESIDE
Strømområde
5 - 270 A
Tomgangsspenning
48 Vdc
ANBEFALTE STØRRELSER PÅ KABLER OG SIKRINGER
Sikringsstørrelse
20A Treg (400V nettspenning)
35A Treg (230V nettspenning)
Nettkabel
4 leder, 2.5mm
2
(V270)
4 leder, 4mm
2
(V270 2V)
DIMENSJONER
Høyde
385 mm
Bredde
215 mm
Lengde
480 mm
Vekt
13.5 - 14.5 Kg
Driftstemperatur
–10°C to +40°C
Lagringstemperatur
-25°C to +55°C
V405:
NETTSIDE
Nettspenning
400V r 15%
3-fas
Belastning ved intermittens
11.3kW @ 100% Intermittens
17.2kW @ 35% Intermittens
Frekvens
50/60 Hz
SVEISEKAPASITET VED 40°C
Intermittens
(Basert på en 10 min. periode)
100%
35%
Sveisestrøm
300A
400A
Buespenning
32.0 Vdc
36.0 Vdc
SVEISESIDE
Sveisestrøm
5 - 400 A
Tomgangsspenning
48 Vdc
ANBEFALTE KABELSTØRRELSER OG SIKRINGER
Nettsikring
30A treg
Nettledning
4 leder, 4mm
2
DIMENSJONER
Høyde
500 mm
Bredde
275 mm
Lenge
610 mm
Vekt
31 - 33 kg
Driftstemperatur
-10°C to +40°C
Lagringstemperatur
-25°C to +55°C
Page 59
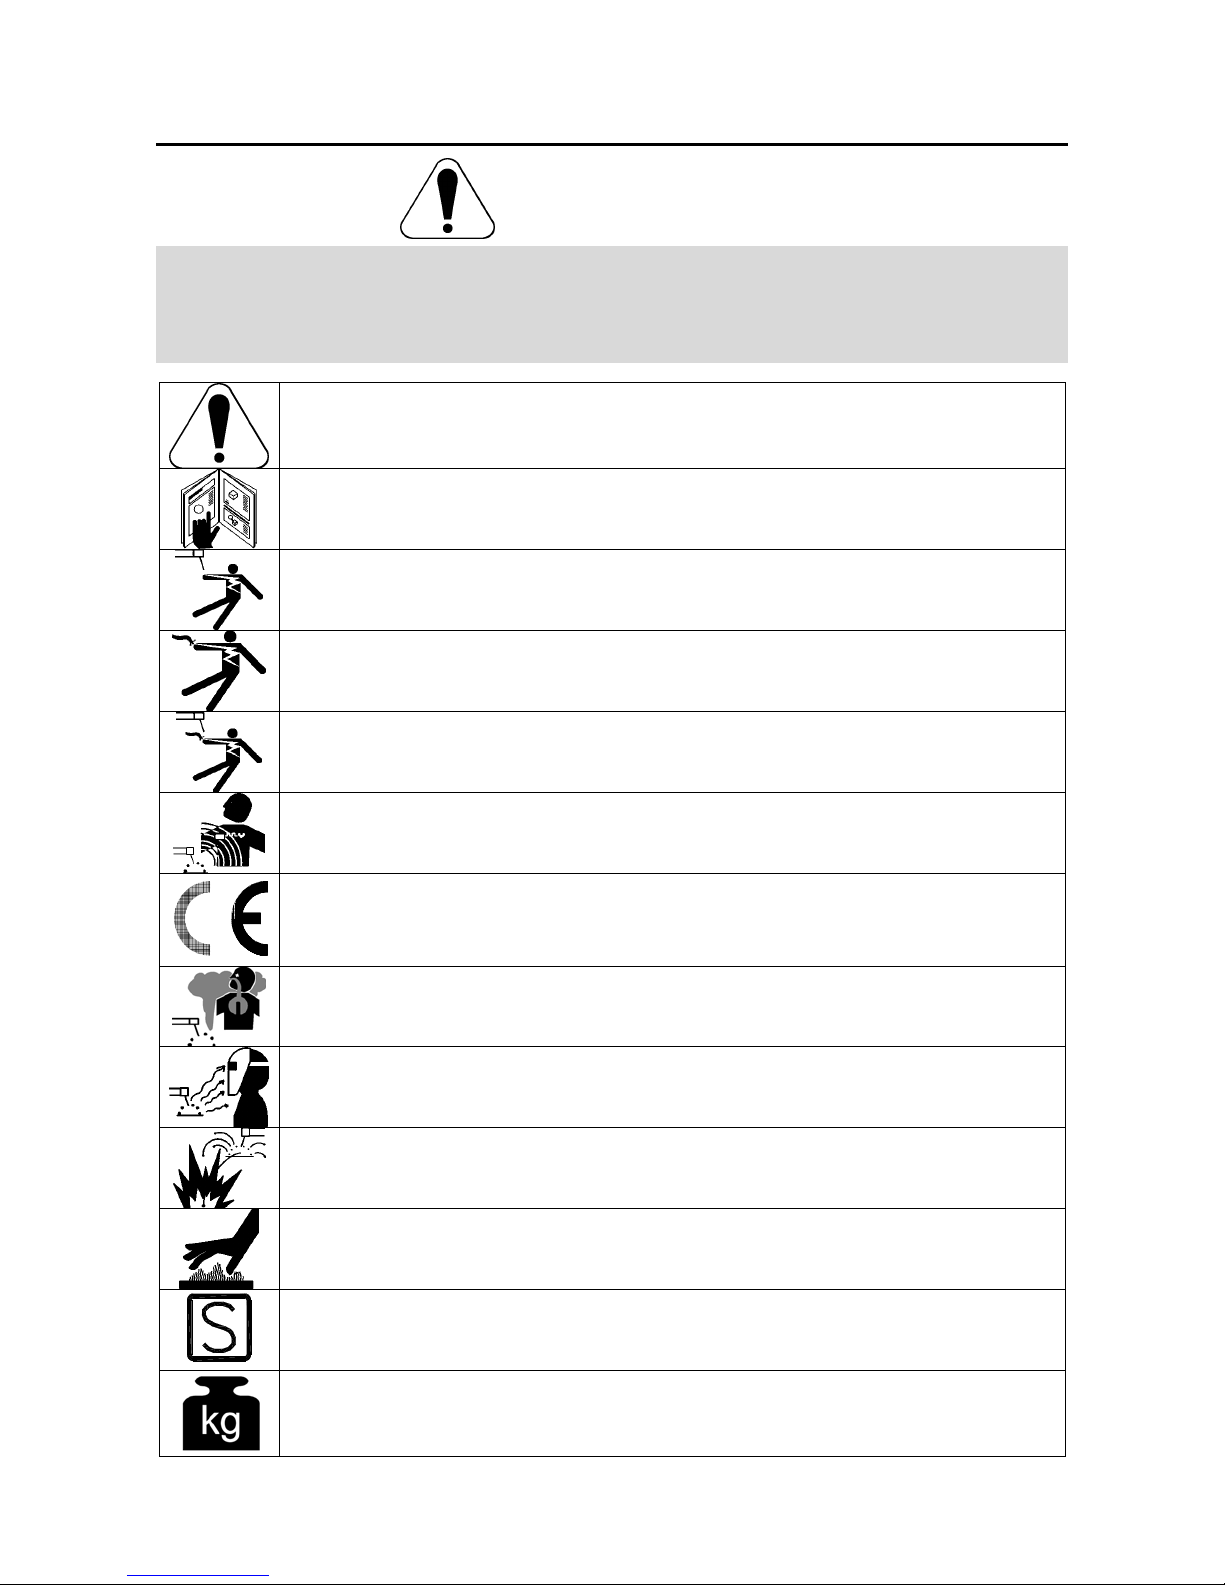
G-1
Veiligheid
11/04
WAARSCHUWING
Deze apparatuur moet gebruikt worden door gekwalificeerd personeel. Zorg ervoor dat installatie, gebruik, onderhoud
en reparatie alleen uitgevoerd wordt door gekwalificeerd personeel. Lees en begrijp deze gebruiksaanwijzing alvorens te
lassen. Negeren van waarschuwingen en aanwijzingen uit deze gebruiksaanwijzingen kunnen lijden tot verwondingen,
letsel, dood of schade aan het apparaat. Lees en begrijp de volgende verklaringen bij de waarschuwingssymbolen.
Lincoln Electric is niet verantwoordelijk voor schade veroorzaakt door verkeerde installatie, slecht onderhoud of
abnormale toepassingen.
WAARSCHUWING: Dit symbool geeft aan dat alle navolgende instructies uitgevoerd moeten worden
om letsel, dood of schade aan de apparatuur te voorkomen. Bescherm jezelf en anderen tegen letsel.
LEES EN BEGRIJP DE INSTRUCTIES: Lees en begrijp deze gebruiksaanwijzing alvorens het
apparaat te gebruiken. Elektrisch lassen kan gevaarlijk zijn. Het niet volgen van de instructies uit
deze gebruiksaanwijzing kan letsel, dood of schade aan de apparatuur tot gevolg hebben.
ELEKTRISCHE STROOM KAN DODELIJK ZIJN: Lasapparatuur genereert hoge spanning. Raak
daarom de elektrode, werkstukklem en aangesloten werkstuk niet aan. Isoleer jezelf van elektrode,
werkstukklem en aangesloten werkstukken.
ELEKTRISCHE APPARATUUR: Schakel de voedingsspanning af m.b.v. de schakelaar aan de
zekeringkast als u aan de machine gaat werken. Aard de machine conform de nationaal (lokaal)
geldende normen.
ELEKTRISCHE APPARATUUR: Controleer regelmatig de aansluit-, de las- en de werkstukkabel.
Vervang kabels waarvan de isolatie beschadigd is. Leg de elektrodehouder niet op het werkstuk of
een ander oppervlak dat in verbinding met de werkstukklem staat om ongewenst ontsteken van de
boog te voorkomen.
ELEKTRISCHE EN MAGNETISCHE VELDEN KUNNEN GEVAARLIJK ZIJN: Elektrische stroom,
vloeiend door een geleider, veroorzaakt een lokaal elektrisch- en magnetisch veld (EMF). EMFvelden kunnen de werking van pacemakers beïnvloeden. Personen met een pacemaker dienen hun
arts te raadplegen alvorens met lassen te beginnen.
CE OVEREENSTEMMING: Deze machine voldoet aan de Europese richtlijnen.
ROOK EN GASSEN KUNNEN GEVAARLIJK ZIJN: Lassen produceert rook en gassen die gevaarlijk
voor de gezondheid kunnen zijn. Voorkom inademing van rook of gassen. Om deze gevaren te
voorkomen moet er voldoende ventilatie of een afzuigsysteem zijn om de rook en gassen bij de lasser
vandaan te houden.
BOOGSTRALING KAN VERBRANDING VEROORZAKEN: Gebruik een lasscherm met de juiste
lasglazen om de ogen te beschermen tegen straling en spatten. Draag geschikte kleding van een
vlamvertragend materiaal om de huid te beschermen. Bescherm anderen in de omgeving door
afscherming van de lasboog en vertel dat men niet in de lasboog moet kijken.
LASSPATTEN KUNNEN BRAND OF EXPLOSIE VEROORZAKEN: Verwijder brandbare stoffen uit
de omgeving en houdt een geschikte brandblusser paraat.
AAN GELASTE MATERIALEN KUNT U ZICH BRANDEN: Lassen genereert veel warmte. Aan hete
oppervlakken en materialen in de werkomgeving kunt u zich lelijk branden. Gebruik handschoenen en
tangen om werkstukken en materialen in de werkomgeving vast te pakken of te verplaatsen.
VEILIGHEIDSMARKERING: Deze machine is geschikt voor gebruik als voedingsbron voor lasstroom
in omgevingen met een verhoogd risico en kans op elektrische aanraking.
APPARATUUR MET EEN GEWICHT VAN MEER DAN 30kg: Verplaats deze apparatuur voorzichtig
en met behulp van een tweede persoon. Tillen kan gevaar opleveren voor uw gezondheid.
Page 60
G-2
GASFLESSEN KUNNEN EXPLODEREN BIJ BESCHADIGING: Gebruik alleen gasflessen die het
juiste beschermgas voor uw lasproces bevatten en gebruik bijbehorende reduceerventielen. Houd
gasflessen altijd verticaal en zet ze vast op een onderstel of andere daarvoor geschikte plaats.
Verplaats of transporteer geen flessen zonder kraanbeschermdop. Voorkom dat elektrode,
elektrodehouder of andere elektrisch hete delen in aanraking komen met de fles. Plaats flessen
zodanig dat geen kans bestaat op omverrijden of blootstelling aan andere materiële beschadiging en
een veilige afstand tot las- of snijdwerkzaamheden en andere warmtebronnen, vonken of spatten
gewaarborgd is.
HF
LET OP: De Hoge Frequentie welke gebruikt wordt voor het contactloos starten bij het TIG (GTAW)
lassen, kan interferentie veroorzaken op onvoldoende afgeschermde computer apparatuur, EDP
centrales en industriële robots en kan zelfs een algehele storing veroorzaken. TIG (GTAW) lassen
kan eveneens storing veroorzaken op telefooncentrales en de ontvangst van radio en of TV
beïnvloeden.
Installatie en Bediening
Lees dit hele hoofdstuk voordat u de machine installeert
en in gebruik neemt.
Plaats en omgeving
Deze machine is geschikt voor gebruik in een industriële
omgeving. Het is echter belangrijk om eenvoudige
preventieve maatregelen te nemen om goed
functioneren en lange levensduur zeker te stellen.
x Plaats de machine niet op een oppervlak met een
hoek groter dan 15° ten opzichte van het horizontale
vlak.
x Gebruik deze machine niet voor het ontdooien van
waterleidingen.
x Plaats de machine zodanig dat schone koellucht vrij
kan circuleren door de ventilatieopeningen. Dek de
machine niet af met papier, kleding of doeken als
deze aanstaat.
x Beperk de hoeveelheid stof en vuil dat naar binnen
gezogen wordt.
x De machine heeft beschermingsgraad IP23S.
Houdt de machine, indien mogelijk droog en plaats
de machine niet op natte bodem of in plassen.
x Zet de machine niet in de buurt van radiografisch
bestuurde apparatuur. De werking van deze
machine kan invloed hebben op de bediening van
radiografische bestuurde apparatuur in de
omgeving. Dit kan leiden tot ongevallen en schade.
Lees de paragraaf elektromagnetische comptabiliteit
in deze gebruiksaanwijzing.
x Gebruik de machine niet op plaatsen met een
omgevingstemperatuur van meer dan 40°C.
Inschakelduur
De inschakelduur van een machine bestaat uit een
gegeven percentage tijd gedurende een 10 minuten
cyclus waarbinnen de lasser met een bepaalde
lasstroom kan lassen.
Voorbeeld: 35% inschakelduur:
3.5 minuten lassen. 6.5 minuten rust.
Zie ook de Technische Specificaties sectie voor meer
informatie over de voor deze machine geldende
inschakelduur.
Primaire aansluiting
Controleer de aansluitspanning, fase en frequentie
voordat u de machine inschakelt. De maximale
aansluitspanning is opgegeven in de technische
specificatie in deze gebruiksaanwijzing en op het type
plaatje van de machine. Zorg ervoor dat de machine
geaard is.
Controleer of het aansluitvermogen voldoende is voor
normaal gebruik van de machine. De zekeringswaarde
en doorsnede van de voedingskabel staan in de
technische specificaties van deze gebruiksaanwijzing.
De machine:
x V205 2V: (230 / 400Vac, één fase)
x V270: (400Vac, drie fasen)
x V270 2V: (230 / 400Vac, drie fasen)
x V405: (400Vac, drie fasen)
is geschikt om gebruikt te worden in combinatie met een
generator, zolang als het genereerde vermogen van
deze generator voldoende is en voldoet aan de
specificaties voor spanning en frequentie zoals
omschreven in het hoofdstuk “Technische Specificaties“
van deze gebruiksaanwijzing. De voedingszijde van de
generator moet ook voldoen aan de onderstaande
voorwaarden:
x Vac piekspanning: Lager dan 410V (voor 230Vac
input) of 720V (voor 400Vac input).
x Vac frequentie: tussen 50 en 60 Hertz.
x RMS voltage van de AC golfvorm:
V270, V405: 400Vac ± 15%
V205 2V, V270 2V: 230Vac of 400Vac ± 10%
Het is belangrijk bovenstaande te controleren omdat
veel aggregaten hogere piekspanningen genereren
(aggregaat moet een “geregeld” type zijn). Aansluiten
op dit soort aggregaten kan beschadiging tot gevolg
hebben en wordt afgeraden.
Page 61
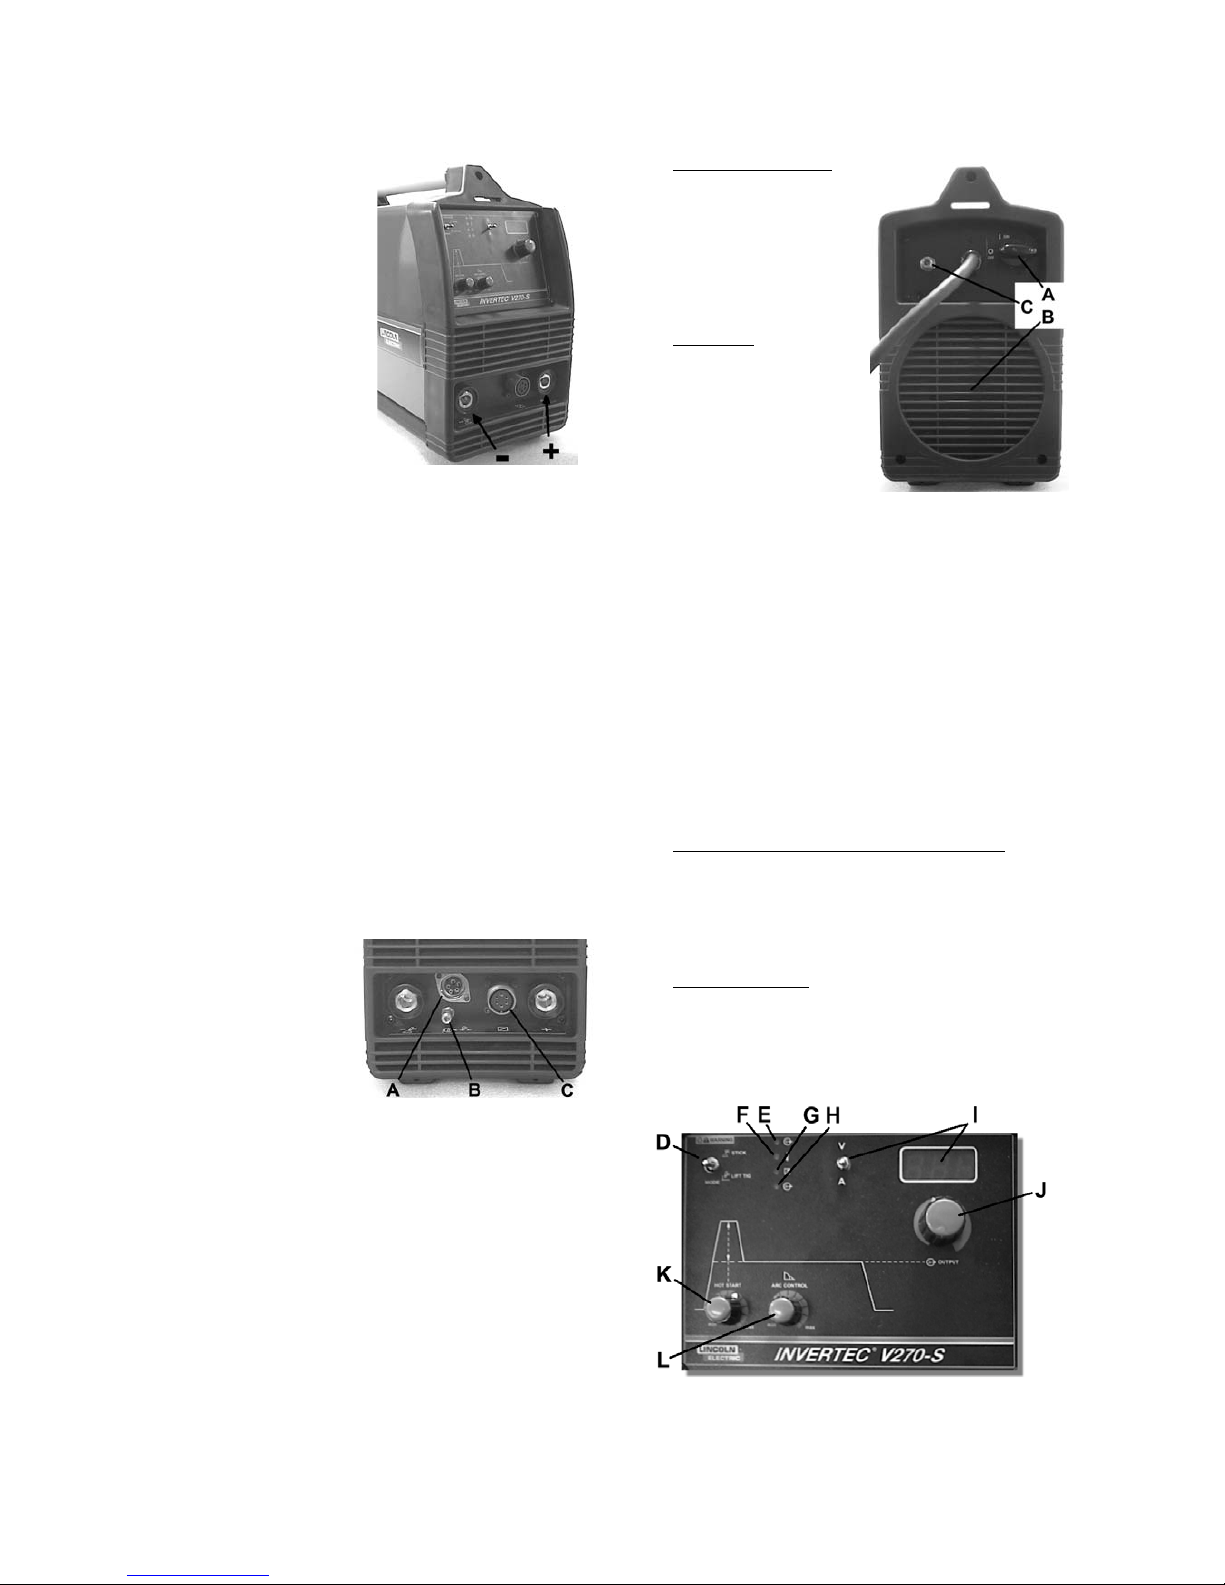
G-3
Secundaire aansluitingen
Een snelkoppeling systeem
van Twist-Mate
kabelstekkers wordt
gebruikt voor het aansluiten
van de las- en
werkstukkabel. Lees de
volgende paragraaf voor
nadere informatie over het
aansluiten t.b.v. lassen met
beklede elektroden (MMA)
of TIG-lassen (GTAW).
Lassen met beklede
elektroden (MMA)
Bepaal de polariteit waarop
de te verlassen elektrode
moet worden aangesloten. Raadpleeg de gegevens van
de elektrode. Sluit de las- en werkstukkabel conform
aan. Hieronder is het aansluiten voor het lassen aan de
+ (DC+) afgebeeld. Sluit de elektrodekabel aan de(+)
aansluiting van de machine aan, de werkstukkabel aan
de (-). Houdt de stekker met de spie in lijn met de spie
baan, schuif hem in de stekkerdoos en draai de stekker
ongeveer een ¼ slag met de klok mee. Niet vaster.
Verwissel de kabels als u aan de (-) wilt lassen. De
werkstukkabel komt dan aan de (-), de elektrodehouder
aan de (+).
TIG-Lassen
Bij deze machine zit geen TIG-toorts. Deze kan
separaat besteld worden. TIG gelast wordt meestal aan
de DC(-) zoals hieronder afgebeeld. Indien DC(+) gelast
moet worden moet u de kabels verwisselen.
Voor V205-S / V270-S / V405-S machines: Sluit de
gasslang van de tigtoors aan op een reduceertventiel en
monteer het geheel op een gascylinder met geschikt
beschermgas.
Voor V205-T / V270-T /
V405-T machines: Sluit
de gasslang van de
tigtoorts aan op de
gasconnector (B) op de
voorzijde van de
machine. Indien nodig is
een extra gasconnector
is bij de machine
ingesloten. Sluit vervolgens de gasslang aan tussen de
gasaanluiting op de achterzijde van de machine en een
geschikt reduceerventiel. Een gasslang en benodigde
koppelingen worden standaard meegeleverd. Sluit de
steker voor de toortsschakelaar aan op de stekerdoos
(A) op de voorzijde van de machine.
Aansluiting afstand bediening
In de accessoire sectie staat welke afstandbedieningen
beschikbaar zijn. Wanneer er een afstandbediening
gebruikt wordt, moet deze aangesloten worden op
connector (C) aan de voorzijde van de machine. De
machine zal automatisch herkennen dat er een
afstandbediening is aangesloten en schakelt
automatisch in de stand afstandbediening en de LED
Remote zal gaan branden. Meer informatie over de
juiste werking van de afstandbediening in het volgende
hoofdstuk.
Bediening en functies
A. Aan / Uit Schakelaar:
Schakelt de primaire
voeding naar de
machine. Zorg ervoor
dat de machine juist
aangesloten is alvorens
de machine in te
schakelen.
B. Ventilator: De ventilator
schakelt IN wanneer de
machine ingeschakeld
wordt en zal blijven
draaien zolang de
uitgang van de machine
IN is. De ventilator
schakelt uit wanneer de
uitgang van de machine
meer dan 5 minuten UIT is. Dit vermindert de
hoeveelheid vuil wat in de machine gezogen wordt
en het bespaart energie. Zie onder paragraaf
Uitgangs LED voor meer informatie wanneer de
uitgang IN is.
Wanneer een Cool-Arc 20 waterkoeler is
aangesloten op een V205-T / V270-T, dan zal deze
worden in- en uitgeschakeld gelijk met de ventilator.
Wanneer de machine in elektrode (stick) stand staat
wordt de koeler uitgeschakeld.
Iwanneer een Coolarc 30 aangesloten wordt op een
V405-T, schakelt deze automatisch aan en uit gelijk
met de ventilator van de machine. Tijdens het
elektrodelassen is de Coolarc 30 uitgeschakeld.
C. Gas aansluiting (V205-T / V270-T / V405-T):
Connector voor het TIG bescherm gas. Gebruik de
bijgeleverde gasslang en wartelmoer om de
machine aan te sluiten op de gascilinder. Zorg
ervoor dat de cilinder is voorzien van een
drukregelaar en flowmeter.
D. Mode Schakelaar: Deze schakelaar verandert het
lasproces van de machine. De V205-S / V270-S /
V405-S kennen twee processen: Elektrode (SMAW)
en Lift TIG (GTAW). De V205-T / V270-T / V405-T
machines kennen drie lasprocessen: Elektrode
(SMAW), Lift TIG (GTAW) en HF TIG (GTAW).
Page 62
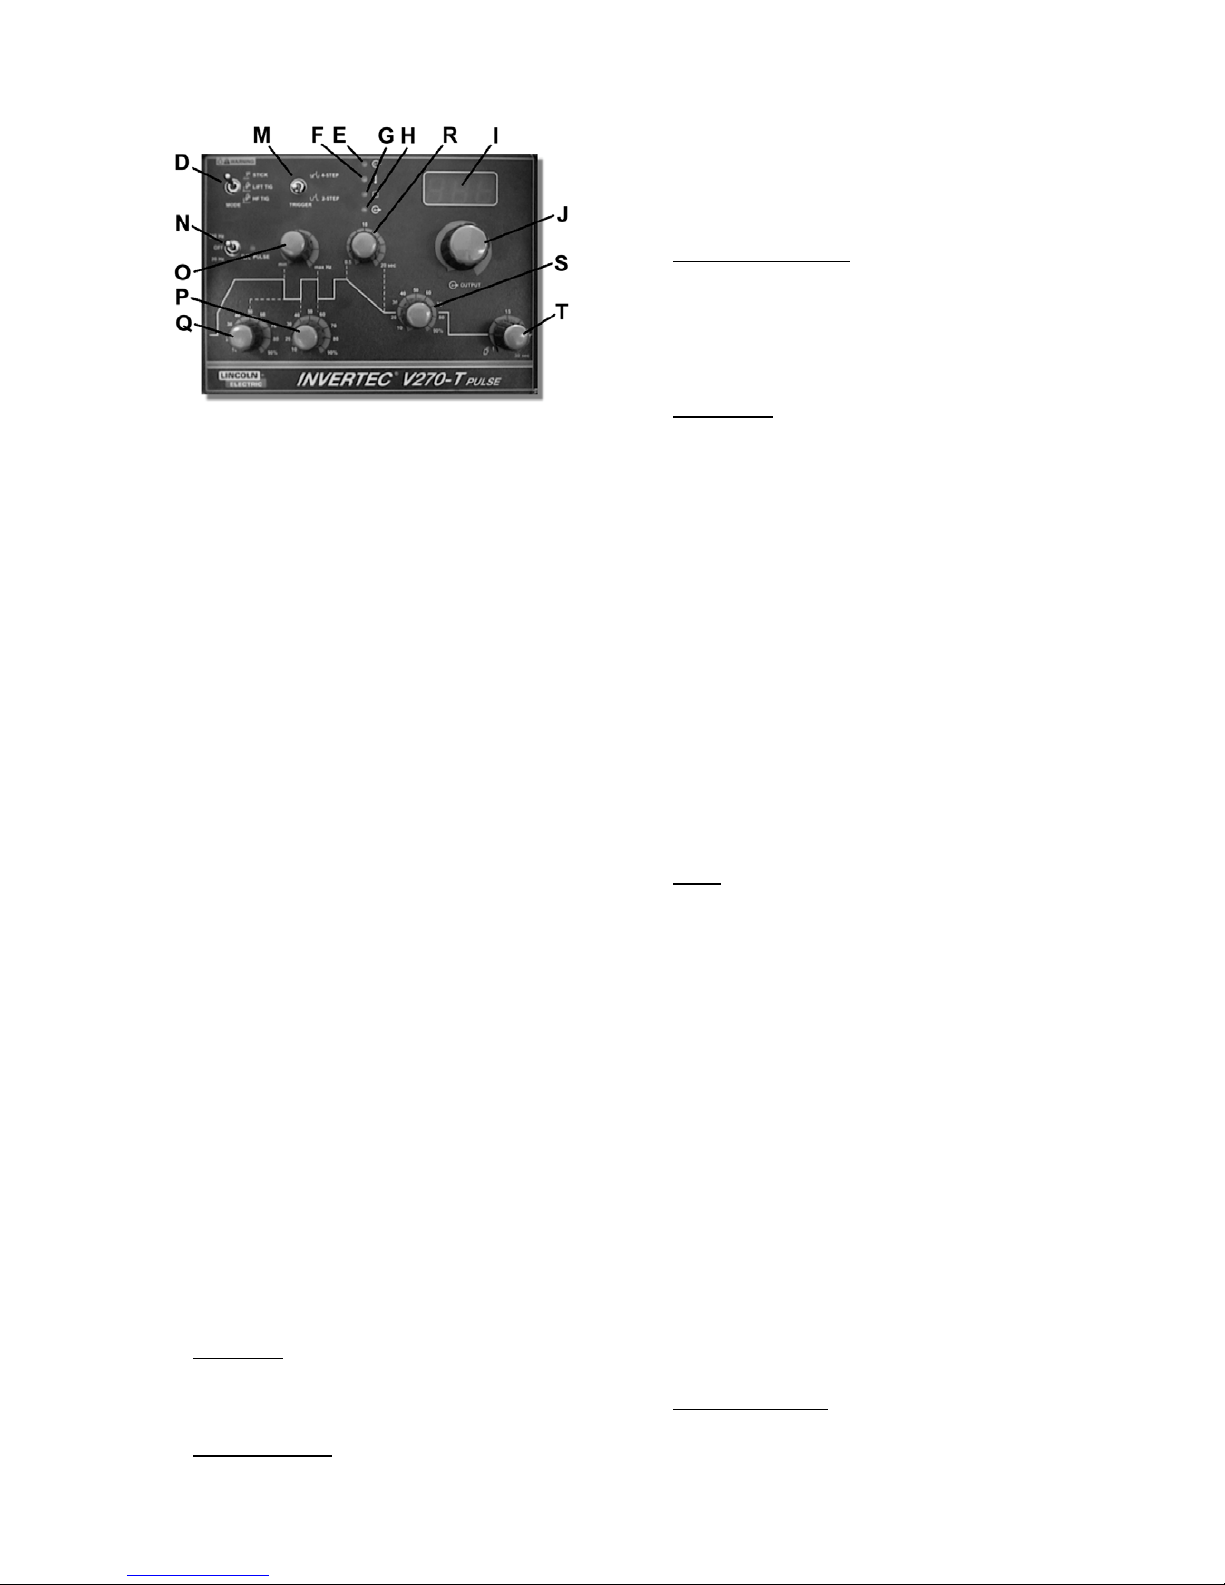
G-4
Wanneer de mode schakelaar in de elektrode
positie staat worden de volgende functies actief.
x Hot Start: : Dit is een tijdelijke verhoging van
de lasstroom (startsstroom) gedurende de start
bij het elektrodelassen. Dit helpt de boog snel
en betrouwbaar starten. De hoeveelheid hot
start kan naar wens ingesteld worden op de
V205-S / V270-S / V405-S, zie ook Hot Start
verderop.
x Arc Force: Dit is een tijdelijke verhoging van e
lasstroom tijdens het normale elektrodelassen.
Deze tijdelijke verhoging word gebruikt om
kortstondige kortsluiting tussen elektrode en
smeltbad te voorkomen en of verbreken. De
hoeveelheid arcforce kan naar wens ingesteld
worden op de V205-S / V270-S / V405-S, zie
ook Arc Force verderop.
x Anti-Sticking: Deze functie schakelt de
lasstroom naar een laag niveau wanneer de
lasser een fout maakt en de elektrode aan het
werkstuk vastvriest. Door deze lage stroom is
het mogelijk de elektrodetang van de elektrode
af te nemen zonder dat de elektrodetang
beschadigt.
Wanneer de mode schakelaar in de Lift-TIG positie
staat worden de elektrode functies uitgeschakeld en
is de machine klaar voor Lift-TIG lassen. Lift TIG is
een methode om te starten met TIG-lassen door
eerst de elektrode op het werkstuk te houden
waardoor er een kortsluiting met lage stroom
ontstaat. Wanneer daarna de elektrode van het
werkstuk genomen (lift) wordt, ontstaat de lasboog.
De laatste positie, HF TIG, is alleen aanwezig op de
V205-T / V270T / V405-T. Wanneer de mode
schakelaar in deze positie staat, zijn de elektrode
las functies uitgeschakeld en is de machine klaar
voor HF TIG lassen. Gedurende de HF TIG mode,
wordt de TIG lasboog gestart door HF zonder het
werkstuk aan te raken. Het HF gebruikt om de TIG
boog te starten blijft ingeschakeld gedurende 6.5
seconds. Wanneer de lasboog niet binnen deze tijd
start, moet de gehele procedure opnieuw gestart
worden.
E. Power LED: Deze knippert zodra de machine
ingeschakeld wordt. Na ca 2 seconden stopt deze
met knipperen en brandt continue, ten teken dat de
machine gereed is voor gebruik.
F. Temperatuur LED: Deze gaat branden wanneer de
machine oververhit is en de uitgang uitgeschakeld
is. Dit treedt voornamelijk op wanneer de
inschakelduur van de machine overschreden wordt.
Laat de machine ingeschakeld staan zodat de
interne componenten af kunnen koelen. Wanneer
het lampje uitgaat, is normaal gebruik weer
mogelijk.
G. Afstand bediening LED: Dit lampje gaat branden
wanneer er eer afstand bediening is aangesloten op
de machine via de connector aan de voorzijde.
Door gebruik te maken van een afstandbediening
verandert de functie van de regeling van de
uitgangstroom. Verdere uitleg volgt onder paragraaf
J.
H. Uitgang LED: Deze brand wanneer de uitgang van
de machine IN (actief) is. Afhankelijk van het type
machine en / of de stand van de mode schakelaar is
de uitgang van de machine IN (actief).
V205-S / V270-S / V405-S: In de Elektrode stand is
de uitgang van de machine ingeschakeld. In de LiftTig stand, bepaald de aansluiting van de
afstandbediening of de machine IN of Uit
geschakeld is. Wanneer er geen afstandbediening
aangesloten is (de remote-LED is dan uit) schakelt
de uitgang van de machine automatisch IN.
Wanneer er een Afstandbediening is aangesloten
(remote LED brand) dan wordt de uitgang van de
machine in of uit geschakeld door de remote
connector op de voorzijde van de machine.
V205-T / V270-T / V405-T: In elektrode stand
schakelt de uitgang van de machine automatisch in.
In de beide TIG-standen wordt de uitgang van de
machine in- en uitgeschakeld door middel van de
schakelaar op de tigtoorts welke aangesloten is op
de connector op de voorzijde van de machine.
I. Meter: Deze meter geeft de ingestelde lasstroom
weer voor het lassen en de werkelijke lasstroom
tijdens het lassen. De functie van deze meter
verandert wanneer er een afstandbediening
aangesloten wordt. Als de afstandbediening LED
brand, betekent dit dat er een afstandbediening is
aangesloten en zal de meter voor het lassen de
volgende informatie aangeven (tijdens het lassen
geeft de meter altijd de actuele lasstroom aan):
Stand elektrode lassen: De meter geeft de vooraf
ingestelde lasstroom weer, maar deze is instelbaar
met de afstandbediening.
Stand TIG Lassen: De meter geeft de maximale
lasstroom aan zoals die is ingesteld met de regelaar
op de voorzijde van de machine. De lasstroom is
dan regelbaar vanaf de afstandbediening maar is
niet af te lezen (tijdens het lassen geeft de meter
altijd de actuele lasstroom aan).
V205-S / V270-S / V405-S: Deze machines hebben
een Volt / Ampere schakelaar waarmee de
weergegeven waarde op het display gewijzigd kan
worden. Wanneer deze schakelaar op volt staat
geeft deze altijd de lasspanning op het display aan.
J. Regeling Lasstroom: Hiermee is het mogelijk de
uitgang of lasstroom van de machine te regelen.
De functie van deze knop veranderd wanneer er
Page 63
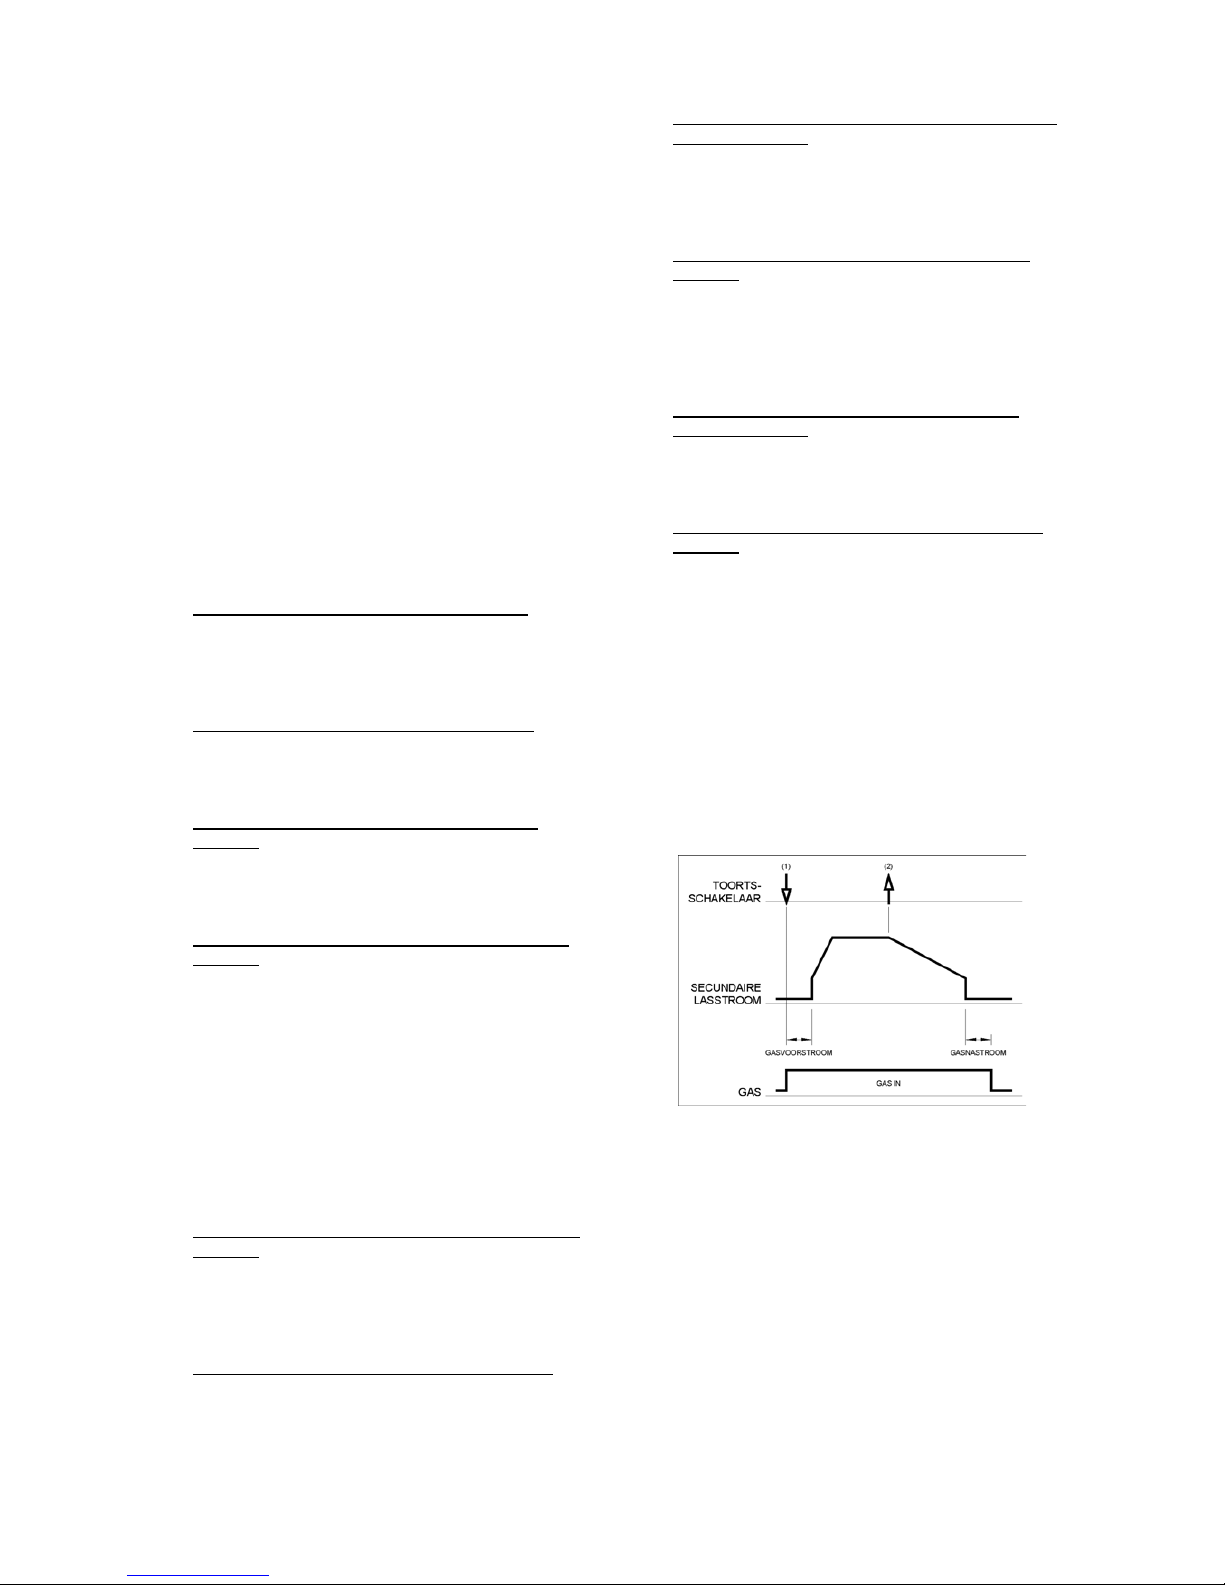
G-5
een afstandbediening wordt aangesloten. Wanneer
de afstandbediening LED brand, betekent dit dat er
een afstandbediening is aangesloten en de functie
van de regeling is dan als volgt:
Elektrode Mode: De afstandbediening regelt de
lasstroom van de machine:
x V205: van 5 tot 200A
x V270: van 5 tot 270A
x V405: van 5 tot 400A
De regelaar lasstroom op het voorpaneel wordt niet
gebruikt.
Stand TIG Lassen: De maximale lasstroom wordt
ingesteld met de stroomregelaar op de voorzijde
van de machine. Met de afstandbediening is het
mogelijk de lasstroom te regelen van 5 tot de
waarde die ingesteld is. Voorbeeld: Wanneer de
maximale stroom op de machine ingesteld is op
100A, dan is het mogelijk de lasstroom met de
afstandbediening te regelen vanaf het minimum van
5A tot het ingestelde maximum van 100A.
K. Hot Start (alleen V205-S / V270-S / V405-S):
Tijdens het elektrode lassen, is het hiermee
mogelijk de stroom te regelen gedurende de start.
Dit om snel en betrouwbaar te starten. In de TIG
stand is deze buiten gebruik.
L. Arc Force (alleen V205-S / V270-S / V405-S):
Tijdens het elektrode lassen, is het hiermee
mogelijk de stroom te regelen gedurende "Arc
Force". In de TIG stand is deze buiten gebruik.
M. 2/4 Takt Schakelaar (alleen V205-T / V270-T /
V405-T): Deze schakelaar wisselt de functie van de
toortsschakelaar tussen 2 en 4 takt. Verdere uitleg
over de 2 en 4 takt functies volgt onder “Functie
Toorts schakelaar”.
N. Schakelaar Puls Lassen (alleen V205-T / V270-T /
V405-T): Deze schakelaar schakelt tijdens het TIG
lassen de puls functie IN en bepaalt het bereikt van
de pulsfrequentie (20Hz of 300Hz). Deze functie
wordt niet gebruikt bij het elektrode lassen.
LED Puls Frequentie: Deze LED toont de
pulsfrequentie wanneer de machine ingesteld staat
op pulserend lassen. Hierdoor kan de lasser de
frequentie afregelen alvorens te lassen (Let op: bij
hogere frequenties knippert deze LED zeer snel en
lijkt deze continue te branden hoewel hij knippert).
Deze functie wordt niet gebruikt bij het lassen van
elektroden.
O. Regelaar Puls Frequentie (alleen V205-T / V270-T /
V405-T): Wanneer de puls functie ingeschakeld is,
is het mogelijk de puls frequentie met behulp van
deze knop in te stellen. Het regelbereik ligt tussen
0.2-20Hz of 3-300Hz afhankelijk van de stand van
de schakelaar puls lassen.
P. Puls Aan-tijd (alleen V205-T / V270-T / V405-T):
Wanneer de Puls functie ingeschakeld is, is het
mogelijk met behulp van deze knop de Puls Aantijd
te regelen. Deze Aan-tijd is regelbaar van 10% tot
90% van de Puls-periode.
Q. Regelaar Grondstroom Pulslassen (alleen V205-T /
V270-T / V405-T): Met deze knop is het mogelijk de
grondstroom tijdens het puls lassen in te stellen. De
grondstroom is de stroom tijdens het lage gedeelte
van de pulsvorm. De grondstroom kan tussen 10%
en 90% van de lasstroom ingesteld worden.
R. Regelaar Kratervultijd (alleen V205-T / V270-T /
V405-T): In de TIG stand is het mogelijk met behulp
van deze regelaar de kratervultijd in te stellen van
0.5 tot 20 seconden. (De upslope tijd is altijd 0.5
seconden.) Zie ook de sectie waarin de functies
van de toortsschakelaar wordt uitgelegd. Dit wordt
niet gebruikt tijdens het elektrode lassen.
S. Regelaar Start /Krater stroom (alleen V205-T /
V270-T / V405-T): Deze Knop maakt het mogelijk
de start / kraterstroom in te stellen van 10% tot 90%
van de lasstroom. Zie ook de sectie waarin de
functies van de toortsschakelaar wordt uitgelegd.
T. Regelaar Gasnastroom (alleen V205-T / V270-T /
V405-T): In de TIG stand is het mogelijk met behulp
van deze regelaar de gasnastroom te regelen
tussen 0.5 tot 30 seconden (de gas voorstroomtijd is
altijd 0.5 seconden). Dit wordt niet gebruikt tijdens
het elektrode lassen.
Functie Toortsschakelaar
Door een keuze te maken met de 2/4 takt schakelaar
kan er gelast worden waarbij de toortsschakelaar de 2 of
4 takt functie heeft. De specifieke uitleg van de 2 en 4
takt functie volgt hierna.
2-Takt Mode
Met de 2/4 takt schakelaar in de 2-takt stand en de
machine in de TIG-lassen stand zal de machine als volgt
werken.
1. Schakel de TIG-toortsschakelaar in en houdt deze
ingedrukt om het TIG lasproces te starten. De
machine zal de gasklep openen en het
beschermgas zal gaan stromen. Na de ingestelde
gas-vóórstroomtijd, om eerst de lucht de toorts te
blazen, zal de lasstroom aan gaan. Op dit moment
wordt een lasboog gestart afhankelijk van de
geselecteerde mode. Nadat de boog gestart is
neemt de lassstroom gecontroleerd toe totdat de
ingestelde lasstroom is bereikt.
2. Laat de TIG-toortsschakelaar los om het TIG
lasproces te stoppen. De machine zal, afhankelijk
van de ingestelde waarde van de kratervultijd
(downslope), van de ingestelde lasstroom terug
lopen tot de kraterstroom is bereikt. Vervolgens zal
de machine de lasstroom afschakelen.
Nadat de lasstroom is afgeschakeld zal het
Page 64
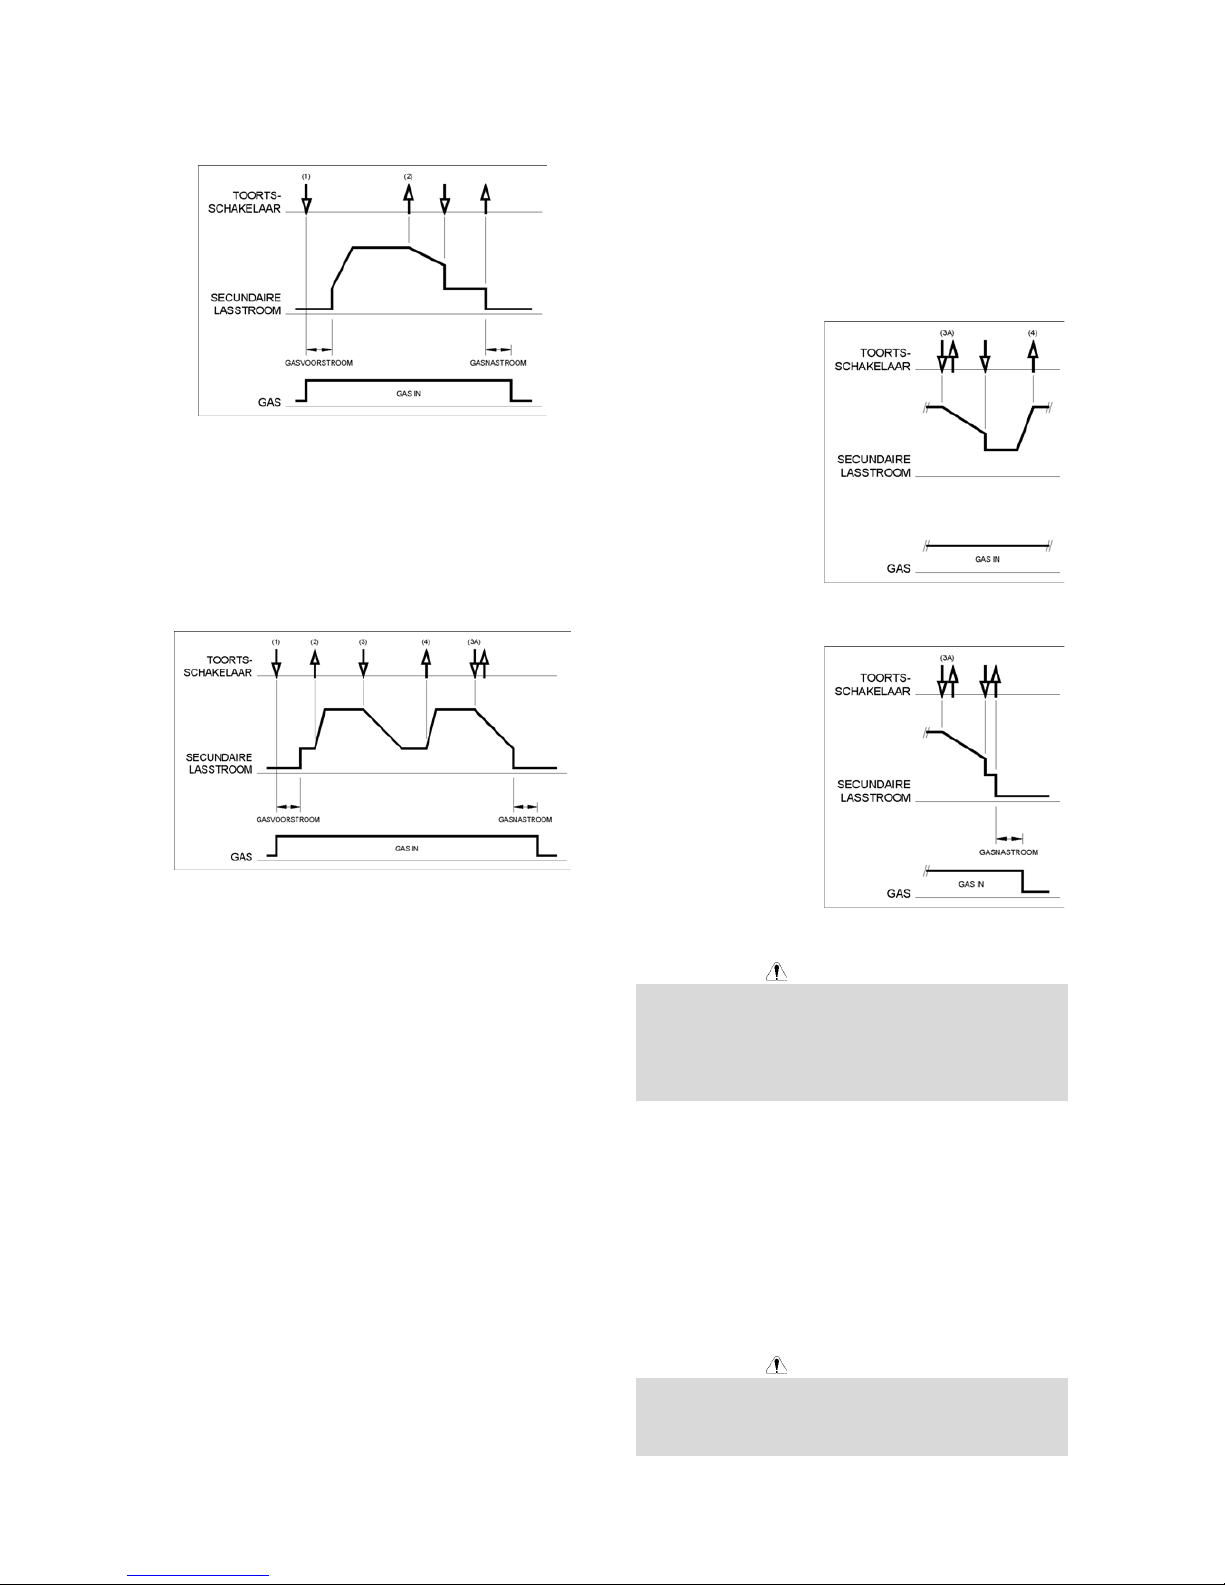
G-6
beschermgas nog blijven stromen om de hete
elektrode en het werkstuk te beschermen.
Het is mogelijk om van deze procedure af te wijken door
de toortsschakelaar opnieuw ingedrukt te houden: de
kraterfunctie stopt en de lasstroom blijft op het
kraterniveau. Wanneer de ttortsschakelaar losgelaten
wordt schakeld de lasstroom uit en de gasnastroom tijd
start. In deze standaardinstelling van de fabriek is
“herstart” uitgeschakeld.
4-Takt Mode
In de stand 4-takt en de installatie in de TIG-stand zal
deze als volgt werken:
1. Schakel de TIG-toortsschakelaar in en houdt deze
ingedrukt om het TIG lasproces te starten. De
machine zal de gasklep openen en het
beschermgas zal gaan stromen. Na een ingestelde
gas-vóórstroomtijd (om de lucht uit de toorts te
blazen) zal de lasstroom aan gaan. De manier van
starten is afhankelijk van de geselecteerde mode.
Nadat de lasstroom is gestart zal de machine in de
startstroom blijven staan zolang men de TIGtoortsschakelaar ingedrukt blijft houden.
Wanneer er geen startstroom nodig is, houdt dan de
toortsschakelaar niet vast zoals eerder omschreven
is. De machine zal dan direkt van stap 1 naar stap
2 overschakelen bij het starten van de lasboog.
2. Laat men de TIG-toortsschakelaar los dan zal
upslope funtie starten. De lasstroom zal binnen de
ingestelde tijd oplopen (upslope) van startstroom
naar de ingestelde lasstroom.
3. Druk de TIG-toortsschakelaar in wanneer men klaar
is met lassen en houd deze ingedrukt om het
afschakelen van de lasstroom op gang te brengen.
De machine zal, terug lopen naar de kraterstroom.
Zolang men de TIG-toortsschakelaar ingedrukt blijft
houden zal de machine op de kraterstroom blijven
lassen. In deze cyclus zit een automatische
herstart. Bij het loslaten van de toortsschakelaar
start de lascyclus weer als normaal.
3A. Bij een snel indrukken en loslaten loopt
de machine zijn krater cyclus af en de
lasstroom stopt dan. Hierna start de
gasnastroomtijd tot ingestelde duur.
4. Laat de toortsschakelaar weer los. De lassstroom
zal opnieuw toenemen tot de ingestelde lasstroom
zoals is stap 2, om te lassen. Wanneer de lasnaad
voltooid is ga naar stap 3.
Zoals hiernaast
afgebeeld: Nadat de
toortsschakelaar kort
ingedrukt is en weer
losgelaten zoals stap
3A is het mogelijk een
hersstart te maken
door de
toortschakelaar tijdens
de kratervulperiode in
te drukken en
ingedrukt houden, dan
schakelt de lasstroom
naar de kraterstroom,
om vervolgens weer een herstart te maken zoals in stap
4. wordt aangegeven.
Zoals hiernaast
afgebeeld: Schakelt
men tijdens de
kratervulperiode de
toortsschakelaar snel
in en uit vanaf stap 3A,
dan wordt de
kratercyclus
afgebroken en de
lasstroom wordt
afgeschakeld.
04/03
Onderhoud
WAARSCHUWING
Neem voor reparatie of onderhoud contact op met de
dichtstbijzijnde Lincoln Electric dealer of Lincoln Electric
service center zelf. Ondeskundig onderhoud en of
reparatie uitgevoerd door niet bevoegde personen
kunnen gevaarlijk zijn en zorgt ervoor dat de garantie
vervalt.
De onderhoudsinterval kan variëren en is afhankelijk van
meerdere factoren in de werkomgeving waarin deze
machine geplaatst is. Elke waarneembare schade moet
onmiddellijk gemeld worden.
x Controleer de staat van kabels en connectors en
vervang of repareer deze indien nodig.
x Houd de machine schoon. Gebruik een zachte
droge doek om de buitenkant, speciaal de
luchtinlaat en uitblaas schoon te maken.
WAARSCHUWING
Open deze machine niet en steek geen voorwerpen in
een van de openingen. De primaire voeding moet
uitgeschakeld worden voor elke inspectie/servicebeurt.
Test veiligheid van deze machine na ieder reparatie.
Page 65
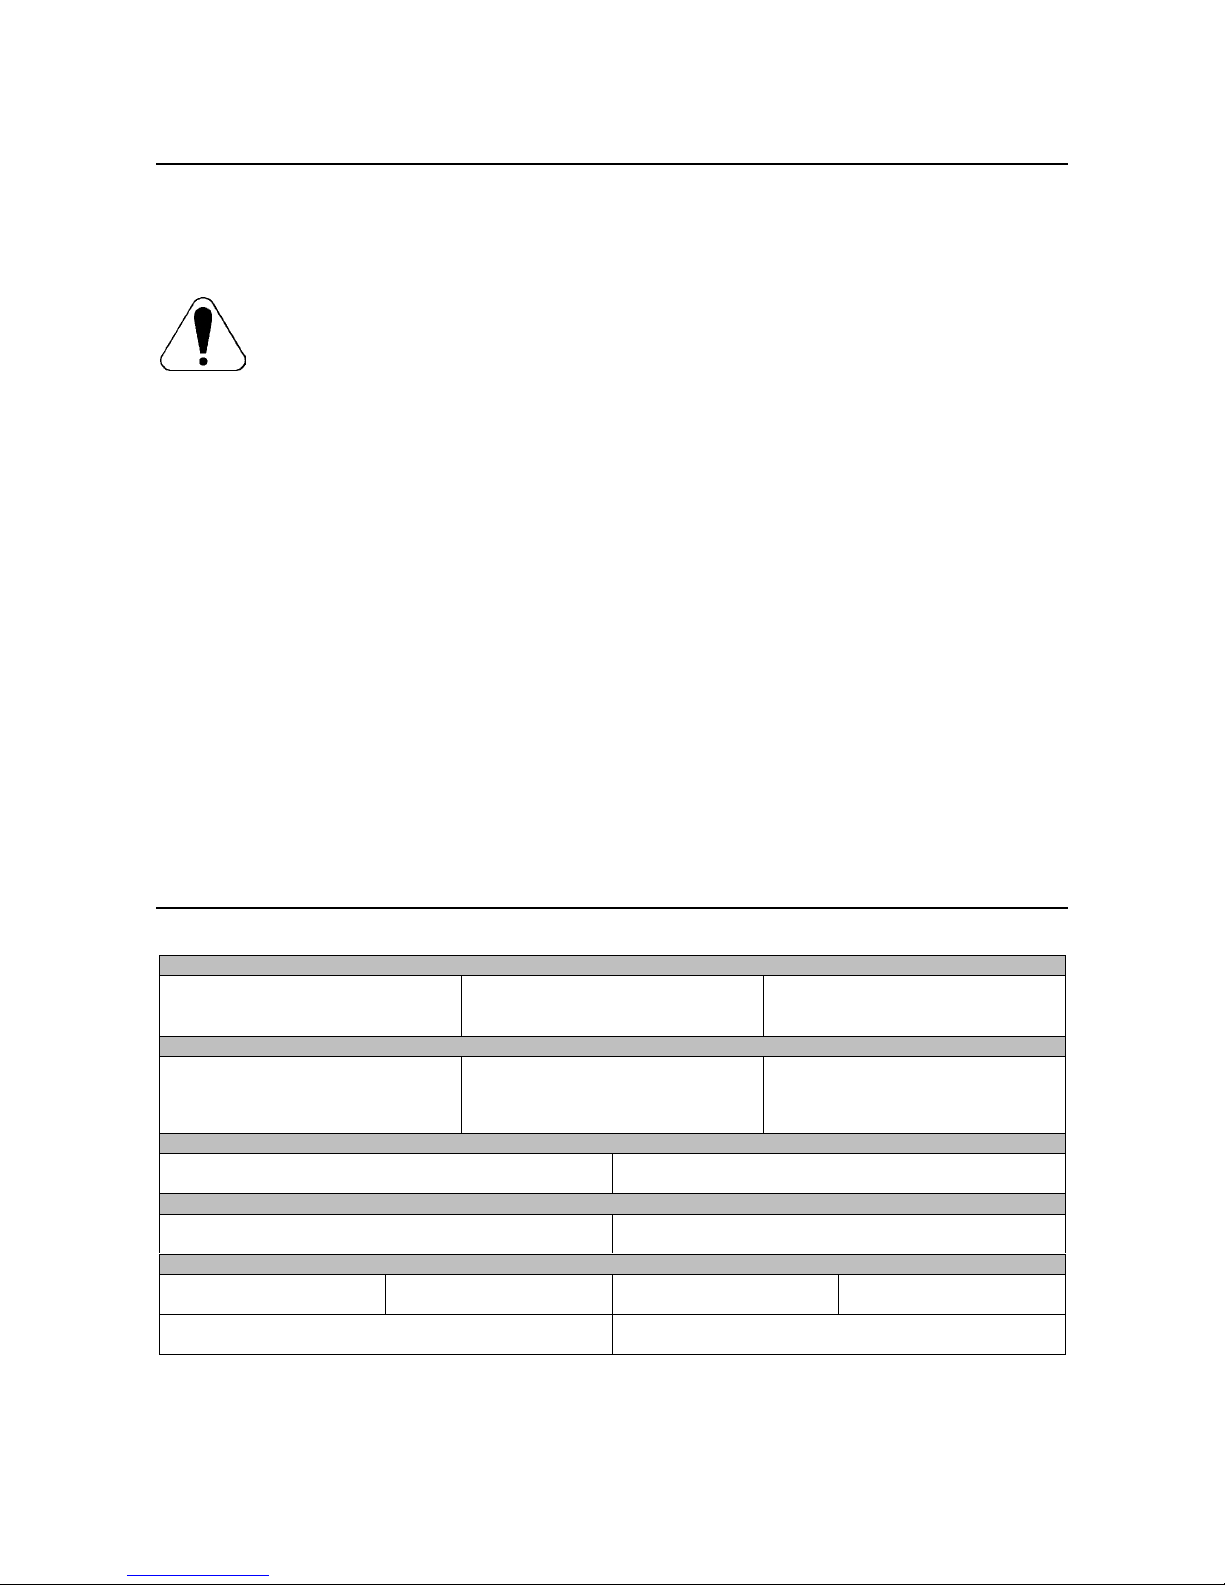
G-7
Elektromagnetische Compatibiliteit (EMC)
11/04
Deze machine is ontworpen in overeenstemming met alle van toepassing zijnde bepalingen en normen. Desondanks
kan de machine elektromagnetische ruis genereren die invloed kan hebben op andere systemen zoals
telecommunicatiesystemen (radio, televisie en telefoon) of beveiligingssystemen. Deze storing of interferentie kan leiden
tot veiligheidsproblemen in het betreffende systeem. Lees en begrijp deze paragraaf om elektromagnetische
interferentie (storing), opgewekt door deze machine, te elimineren of te beperken.
Deze installatie is ontworpen om in een industriële omgeving gebruikt te worden. Het is belangrijk om voor
gebruik in een huiselijke omgeving aanvullende voorzorgsmaatregelen te nemen om mogelijke
elektromagnetische interferentie te elimineren. De gebruiker dient deze machine te installeren en te
gebruiken zoals beschreven in deze gebruiksaanwijzing. Indien elektromagnetische interferentie voorkomt,
dient de gebruiker maatregelen te nemen om deze interferentie te elimineren. Indien nodig kan hij hiervoor assistentie
vragen aan de dichtstbijzijnde Lincoln Electric vestiging.
Voordat de machine geïnstalleerd wordt dient de gebruiker de werkplek te controleren op apparatuur die t.g.v.
interferentie slecht functioneren. Let hierbij op:
x Primaire- en secundaire kabels, stuurstroomkabels en telefoonkabels in de directe en nabije omgeving van de
werkplek en de machine.
x Radio en/of televisie zenders en ontvangers. Computers of computergestuurde apparatuur.
x Beveiligen en besturingen van industriële processen. Meet en ijkgereedschap.
x Persoonlijke medische apparatuur zoals pacemakers en gehoorapparaten.
x Controleer de elektromagnetische immuniteit van apparatuur op of nabij de werkplek. De gebruiker dient er zeker
van te zijn dat alle apparatuur in de omgeving immuun is. Dit kan betekenen dat er aanvullende maatregelen
genomen moeten worden.
x De dimensies van het gebied waarvoor dit geldt hangen af van de constructie en andere activiteiten die
plaatsvinden.
Neem de volgende richtlijnen in acht om elektromagnetische emissie van de machine te beperken.
x Sluit de machine op het net aan zoals beschreven in deze gebruiksaanwijzing. Indien storing optreedt, kan het
nodig zijn aanvullende maatregelen te nemen zoals bijvoorbeeld het filteren van de primaire spanning.
x Las en werkstukkabels dienen zo kort mogelijk naast elkaar te liggen. Leg, indien mogelijk, het werkstuk aan aarde
om elektromagnetische emissie te beperken. De gebruiker moet controleren of het aan aarde leggen van het
werkstuk gevolgen heeft voor het functioneren van apparatuur en de veiligheid van personen.
x Het afschermen van kabels in het werkgebied kan elektromagnetische emissie beperken. Dit kan bij speciale
toepassingen nodig zijn.
Technische Specificaties
V205 2V:
PRIMAIR
Aansluitspanning
230 / 400V r 10%
Een fase
Opgenomen vermogen
5.5kW @ 100% ID
6.5kW @ 35% ID
Frequentie
50/60 Hz
NOMINAAL SECUNDAIR VERMOGEN BIJ 40°C
Inschakelduur
(Op basis van een periode van 10 min.)
100%
35%
Lasstroom
170A
200A
Lasspanning
26.8 Vdc
28.0 Vdc
SECUNDAIR BEREIK
Lasstroombereik
5 - 200 A
Open spanning
48 Vdc
AANBEVOLEN WAARDEN KABEL EN ZEKERINGEN
Zekering waarde
32A Traag (230 / 400V primair)
Primaire kabel
3 Aderig, 4mm
2
AFMETINGEN EN GEWICHT
Hoogte
385 mm
Breedte
215 mm
Lengte
480 mm
Gewicht
14.1 - 15.1 Kg
Werktemperatuur
–10°C tot +40°C
Opslagtemperatuur
-25°C tot +55°C
Page 66
G-8
V270 & V270 2V:
PRIMAIR
Aansluitspanning
400V r 15% (V270)
230 / 400V r 10% (V270 2V)
Drie fasen
Opgenomen vermogen
6.5kW @ 100% ID
9.9kW @ 35% ID
Frequentie
50/60 Hz
NOMINAAL SECUNDAIR VERMOGEN BIJ 40°C
Inschakelduur
(Op basis van een periode van 10 min.)
100%
35%
Lasstroom
200A
270A
Lasspanning
28.0 Vdc
30.8 Vdc
SECUNDAIR BEREIK
Lasstroombereik
5 - 270 A
Open spanning
48 Vdc
AANBEVOLEN WAARDEN KABEL EN ZEKERINGEN
Zekering waarde
20A Traag (400V primair)
35A Traag (230V primair)
Primaire kabel
4 Aderig, 2.5mm
2
(V270)
4 Aderig, 4mm
2
(V270 2V)
AFMETINGEN EN GEWICHT
Hoogte
385 mm
Breedte
215 mm
Lengte
480 mm
Gewicht
13.5 - 14.5 Kg
Werktemperatuur
–10°C tot +40°C
Opslagtemperatuur
-25°C tot +55°C
V405:
PRIMAIR
Primaire spanning
400V r 15%
Drie fasen
Nominaal primair vermogen
11.3kW @ 100% ID
17.2kW @ 35% ID
Frequentie
50/60 Hz
NOMINALE OUTPUT BIJ 40°C
Inschakelduur
(op basis van een10 min. Cyclus)
100%
35%
Lasstroom secundair
300A
400A
Lasspanning
32.0 Vdc
36.0 Vdc
SECUNDAIRE OUTPUT
Bereik lasstroom
5 - 400 A
Maximum Open spanning
48 Vdc
AANBEVOLEN PRIMAIRE KABEL EN ZEKERINGEN
Primairezekering of zekeringautomaat
400V circuit: 30A traag
Primaire kabel
4 geleider, 4mm
2
AFMETINGEN EN GEWICHT
Hoogte
500 mm
Breedte
275 mm
Lengte
610 mm
Gewicht
31 - 33 kg
Werktemperatuur
-10°C tot +40°C
Opslagtemperatuur
-25°C tot +55°C
Page 67
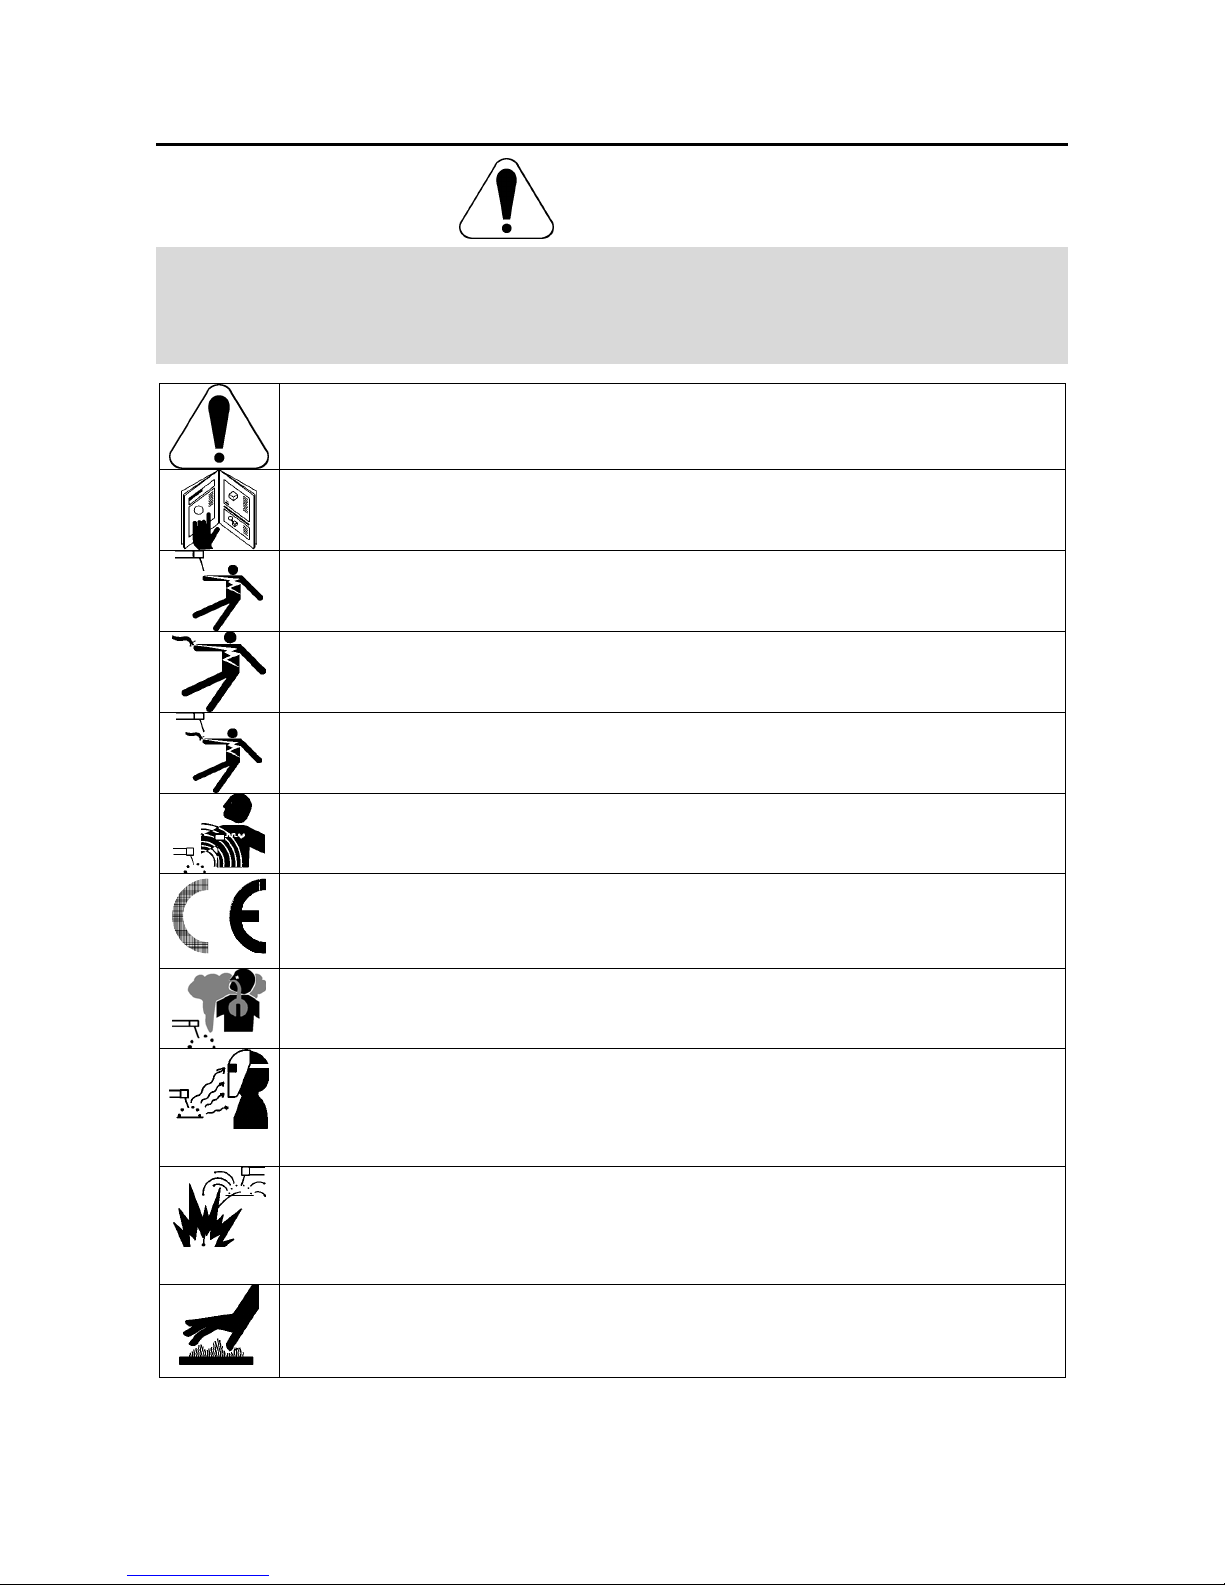
H-1
Säkerhetsanvisningar
11/04
VARNING
Denna utrusning får endast användas av behörig personal. Var noga med att enbart låta behörig personal utföra
installation, drift, underhåll och reparationer. Läs igenom bruksanvisningen för full förståelse innan utrustningen tas i
drift. Underlåtenhet att följa instruktionerna i bruksanvisningen kan medföra allvarliga personskador, förlust av liv eller
skador på utrustningen. Det är viktigt att läsa, och förstå, förklaringarna nedan till varningssymbolerna. Lincoln Electric
ikläder sig inget ansvar för skador som är orsakade av felaktig installation, eftersatt underhåll eller onormala
driftförhållanden.
VARNING: Symbolen innebär att instruktionerna måste följas för att allvarliga personskador, förlust
av liv eller skador på utrustningen skall kunna undvikas. Skydda Er själv och andra mot allvarliga
skador eller dödsfall.
LÄS OCH FÖRSTÅ INSTRUKTIONERNA: Läs igenom, och förstå, den här bruksavisningen innan
utrustningen tas i drift. Ljusbågsvetsning kan vara farligt. Underlåtenhet att följa instruktionerna i
bruksanvisningen kan medföra allvarliga personskador, förlust av liv eller skador på utrustningen.
ELEKTRISK STÖT KAN DÖDA: En svetsutrustning skapar höga spänningar. Rör därför aldrig vid
elektroden, jordklämman eller anslutna arbetsstycken när utrustningen är aktiv. Isolera Er från
elektroden, jordklämman och anslutna arbetsstycken.
ELEKTRISK UTRUSTNING: Stäng av matningsspänningen med hjälp av strömställaren på
säkringsboxen innan något arbete utförs på utrustningen. Jorda utrustningen i enlighet med lokala
elektriska föreskrifter.
ELEKTRISK UTRUSTNING: Kontrollera regelbundet spänningsmatningen och kablarna till elektroden
och jordklämman. Byt omedelbart ut kablar med skadad isolering. För att undvika att det oavsiktligt
uppstår en ljusbåge får man aldrig placera elektrodhållaren direkt på svetsbordet eller på någon
annan yta som är i kontakt med jordklämman.
ELEKTRISKA OCH MAGNETISKA FÄLT KAN VARA FARLIGA: En elektrisk ström som flyter genom
en ledare ger upphov till elektriska och magnetiska fält. Dessa kan störa vissa pacemakers och
svetsare som har pacemaker måste konsultera sin läkare innan de använder den här utrustningen.
CE - MÄRKNING: Denna utrustning är tillverkad i enlighet med relevanta EU direktiv.
ÅNGOR OCH GASER KAN VARA FARLIGA: Vid svetsning kan det bildas hälsovådliga ångor och
gaser. Undvik att andas in dessa ångor och gaser. För att undvika dessa risker måste operatören ha
tillgång till tillräcklig ventilation eller utsug för att hålla ångorna och gaserna borta från andningszonen.
STRÅLNING FRÅN LJUSBÅGEN KAN GE BRÄNNSKADOR: Använd en skärm eller svetshjälm med
ett, för uppgiften, lämpligt filter för att skydda ögonen mot sprut och strålning från ljusbågen under
svetsningen och när ljusbågen betraktas. Använd en lämplig klädsel av flamskyddat material för att
skydda Din och Dina medhjälpares hud. Skydda personal i närheten med en lämplig skärm av icke
brännbart material och varna dem så att de inte tittar på ljusbågen eller exponerar sig för ljusbågens
strålning.
SVETSSPRUT KAN ORSAKA BRÄNDER ELLER EXPLOSION: Avlägsna brännbara föremål från
svetsområdet och ha alltid en eldsläckare till hands. Svetssprut och heta partiklar från
svetsprocessen kan lätt passera genom små springor eller öppningar in till omkringliggande områden.
Svetsa aldrig på tankar, fat, containers eller andra föremål innan Du har förvissat Dig om att det inte
finns några brännbara eller giftiga ångor närvarande. Använd aldrig utrustningen i närheten av
brännbara gaser, ångor eller vätskor.
SVETSAT MATERIAL KAN ORSAKA BRÄNNSKADOR: Svetsning genererar mycket värme. Heta
ytor och material i arbetsområdet kan orsaka allvarliga brännskador. Använd handskar och en tång
för att flytta eller hantera material inom arbetsområdet.
Page 68
H-2
SÄKERHETSMÄRKNING: Denna utrustning är lämplig att använda för svetsning i en miljö där det
föreligger en förhöjd risk för elektrisk stöt.
UTRUSTNINGEN VÄGER ÖVER 30kg: Flytta utrustningen försiktigt och med hjälp av en annan
person. Tunga lyft kan vara farliga för din hälsa.
GASFLASKOR KAN EXPLODERA OM DE ÄR SKADADE: Använd enbart föreskrivna gasflaskor
med en skyddsgas som är avpassad för den aktuella processen. Var noga med att enbart använda
en tryckregulator som är avsedd för den aktuella skyddsgasen och det aktuella trycket. Förvara alltid
gasflaskor stående upprätt och förankrade till ett fast föremål. Flytta eller transportera aldrig
gasflaskor utan att först montera skyddshatten. Låt aldrig elektroden, elektrodhållaren, jordklämman
eller någon annan del som är spänningssatt komma i kontakt med gasflaskan. Gasflaskor skall
förvaras på ett sådant sätt att de inte utsätts för fysisk åverkan eller för sprut och värmestrålning från
svetsprocessen.
HF
VARNING: Högfrekvenständningen för TIG-svetsning kan störa otillräckligt skärmad datautrustning
och industrirobotar. TIG-svetsning kan även störa telefoner och telefonväxlar samt störa radio- och
TV-mottagning.
Instruktioner för Installation och Handhavande
Läs hela detta avsnitt innan maskinen installeras eller
tas i drift.
Placering och Arbetsmiljö
Maskinen är konstruerad för att arbeta under besvärliga
förhållanden. Det är emellertid viktigt att vidta vissa
enkla försiktighetsåtgärder för att säkerställa lång
livslängd och tillförlitlig drift.
x Placera aldrig maskinen på en yta som lutar mer än
15° från horisontalplanet.
x Använd inte denna maskin för att tina frusna rör
genom kortslutning.
x Maskinen måste placeras så att den fria
strömningen av ren luft till och från
ventilationsöppningarna inte hindras. Täck aldrig
över maskinen med papper, trasor eller annat som
kan hindra luftströmningen.
x Smuts och damm måste förhindras att sugas in i
maskinen så långt det ät möjligt.
x Maskinen håller skyddsklass IP23S. Håll maskinen
torr så långt det är praktiskt möjligt. Placera den
inte på våt mark eller i vattenpölar.
x Placera inte maskinen i närheten av radiostyrd
utrustning. Även vid normal användning kan
funktionen hos radiostyrd utrustning störas allvarligt
vilket kan leda till olyckor eller skada på
utrustningen. Läs avsnittet om elektromagnetisk
kompabilitet i denna manual.
x Använd inte maskinen om omgivningstemperaturen
överstiger 40°C.
Intermittens
En svetsmaskins intermittens är andelen tid i procent av
ett tiominutersintervall som svetsaren kan använda
svetsmaskinen vid märkström.
35% intermittens:
3.5 minuters belastning. 6.5 minuters uppehåll.
Se avsnittet om Tekniska data för mer information om
maskinens intermittensområde.
Inkoppling av Matningsspänning
Kontrollera matningsspänningen och frekvensen innan
maskinen startas. Tillåten matningsspänning finns
angiven på maskinens märkskylt och i
bruksanvisningens avsnitt om tekniska data. Se till att
maskinen är jordad.
Kontrollera att den installerade effekten är tillräcklig i
förhållande till maskinens normala drift. Uppgifter om
säkringsstorlek och kabelarea är angivna i avsnittet
Tekniska Specifikationer i denna manual.
Maskintypen:
x V205 2V: (230 / 400Vac, 1-fas)
x V270: (400Vac, 3-fas)
x V270 2V: (230 / 400Vac, 3-fas)
x V405: (400Vac, 3-fas)
är konstruerad för att kunna strömförsörjas från ett
motordrivet elverk förutsatt att detta ger korrekt
spänning, frekvens och effekt som anges i avsnittet
“Tekniska Specifikationer” i denna manual. Elverket
måste också uppfylla följande krav:
x Vac peak-spänning: under 410V (för 230Vac
anslutning) eller 720V (för 400Vac anslutning)
x Vac frekvens: mellan 50 och 60 Hertz.
x AC-vågens RMS-spänning::
V270, V405: 400Vac ± 15%
V205 2V, V270 2V: 230Vac eller 400Vac ± 10%
Det är viktigt att kontrollera detta eftersom spänningen
hos många förbränningsmotordrivna generatorer kan
innehålla höga spänningstoppar. Användning av
maskinen tillsammans med en generator som inte
uppfyller dessa villkor kan leda till att maskinen skadas.
Page 69
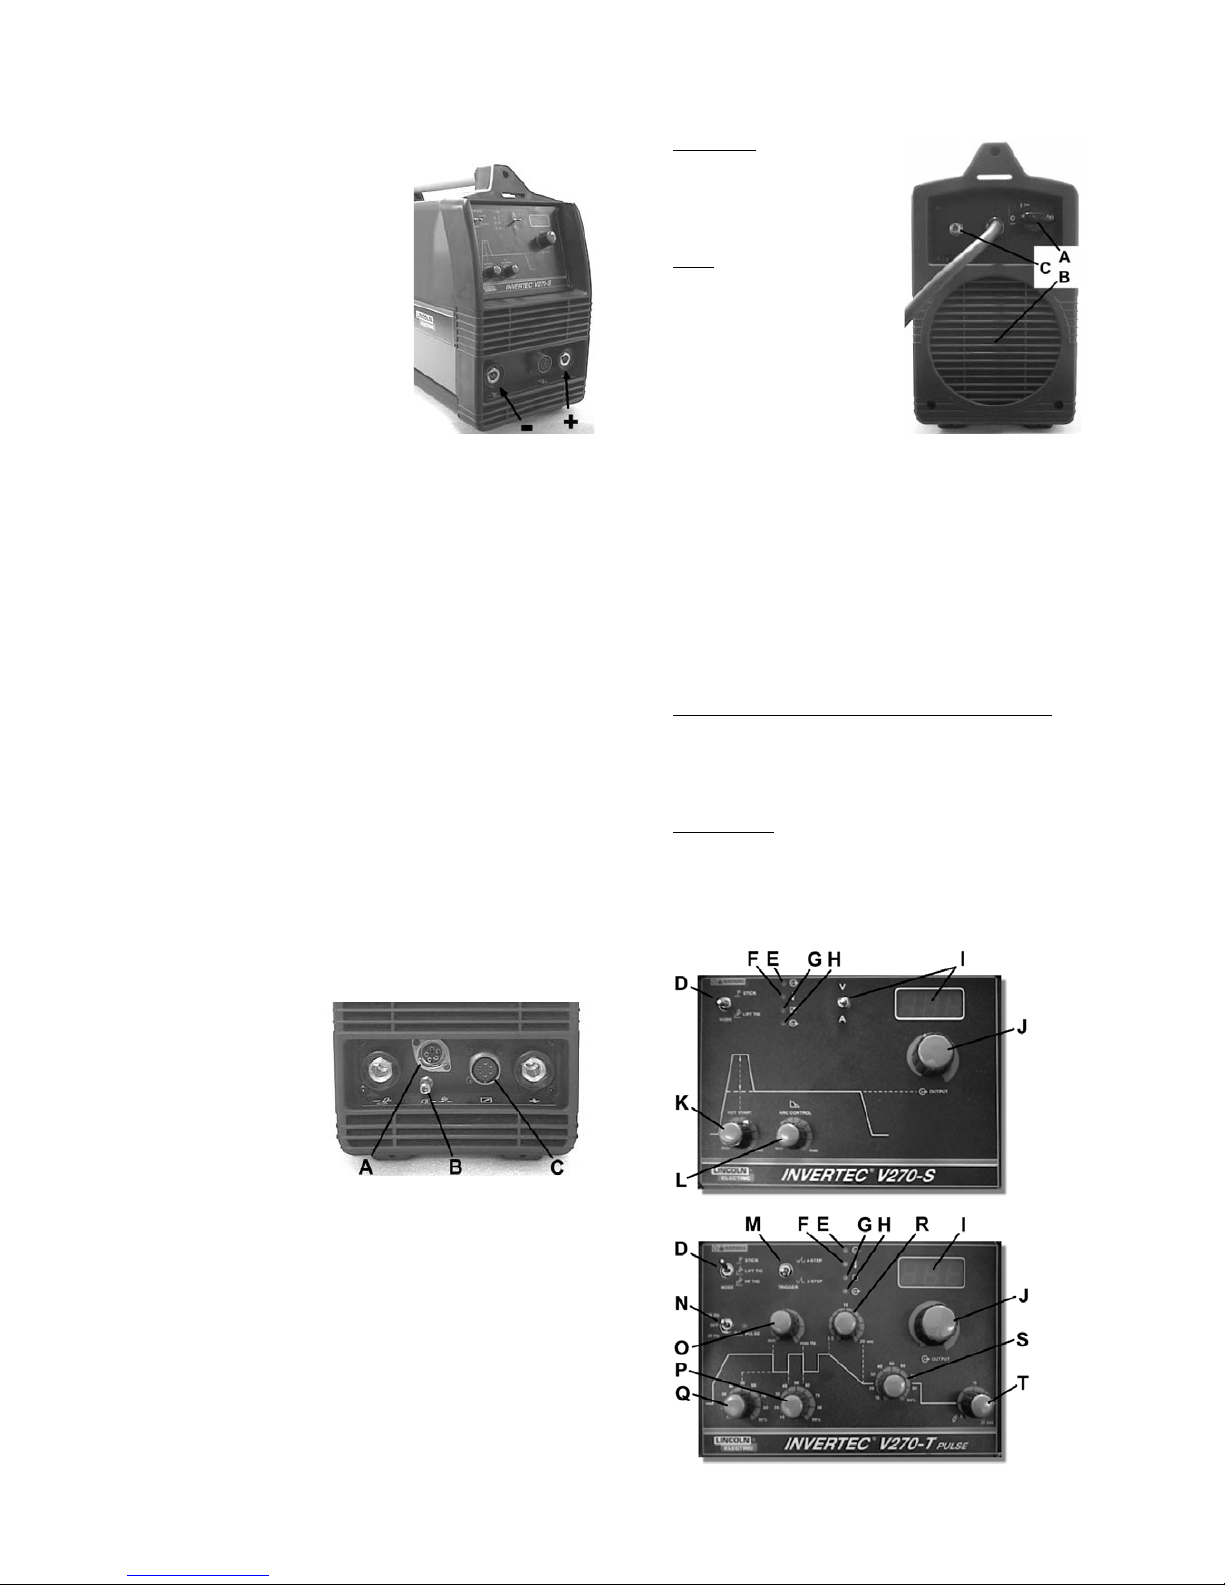
H-3
Inkoppling av Svetskablar
Ett snabbkopplingssystem med
Twist-Mate kontakter används
till svetskablarnas anslutningar.
Se följande avsnitt för ytterligare
upplysningar om maskinens
inkoppling för manuell
metallbågsvetsning (MMA) och
TIG svetsning.
Manuell
Metallbågsvetsning (MMA)
Bestäm först lämplig polaritet för
den elektrod som skall
användas. Se data på
elektrodens förpackning. Anslut
därefter svetskablarna till maskinens terminaler med den
valda polariteten. Exemplet nedan visar inkoppling med
positiv elektrod, likspänning (+). Anslut elektrodkabeln
till maskinens plus (+) terminal och återledarkabeln och
jordklämman till maskinens minus (-) terminal. Anslut
hankontakten så att stiftet på kopplingen äntrar slitsen
på honkontakten på strömkällan. Dra åt cirka ett ¼ varv
medurs. Dra inte åt för hårt.
För svetsning med negativ elektrod (-), kasta om
kabelanslutningarna på maskinen så att elektrodkabeln
ansluts till (-) och återledarkabeln till (+).
TIG Svetsning
I maskinens utrustning ingår inte den TIG brännare som
krävs för TIG svetsning. Denna kan emellertid köpas
separat. Nästan all TIG svetsning utförs med negativ (-)
elektrod. Anslut TIG brännaren till den negativa (-)
terminalen på maskinen och återledarkabeln till
maskinens positiva (+) terminal Anslut hankontakten så
att stiftet på kopplingen äntrar slitsen på honkontakten
på strömkällan. Dra åt cirka ett ¼ varv medurs. Dra inte
åt för hårt.
För V205-S / V270-S / V405-S ansluts gasslangen från
TIG-brännaren till gasregulatorn på den gasflaska som
ska användas.
För V205-T / V270-T
/ V405-T ansluts
gasslangen från
TIG-brännaren till
gaskopplingen (B)
på framsidan av
maskinen. Vid
behov är en extra
gaskoppling för
koppling på
framsidan av maskinen är inkluderad. Anslut sedan
kopplingen på baksidan till gasregulatorn på den
gasflaska som ska användas. Gasslang och nippel för
anslutning är inkluderat. Koppla TIG-brännarens
avtryckare till avtryckarkontakten (A) på maskinens
framsida.
Anslutning av fjärrkontroll
Se avsnittet ”Tillbehör” för lämpliga fjärrkontroller. Om
en fjärrkontroll ansluts till uttaget (C) på maskinens front
känner maskinen av detta och ställs automatiskt in för
fjärreglering. Mer information om fjärreglering ges i
nästa avsnitt.
Kontroller och Tillbehör
A. Nätbrytare: Slår till
nätspänningen till maskinen.
Kontrollera att maskinen är
ordentligt ansluten till elnätet
innan den startas.
B. Fläkt: Fläkten startar när
maskinen sätts igång och går
så länge svetsspänningen är
tillslagen. Om maskinen inte
används på fem minuter
stannar fläkten. Detta gör att
damm och smuts inte
onödigtvis sugs in i maskinen,
det minskar även
strömförbrukningen. Se
avsnitten om lysdioden som markerar
svetsspänning nedan för mer information.
Om ett Coolarc 20 kylaggregat ansluts till V205-T /
V270-T kommer det att starta och stoppa
tillsammans med maskinens fläkt. I elektrodläge
kopplas automatiskt kylaggregatet bort.
Om ett Coolarc 30 kylaggregat ansluts till V405-T
kommer det att starta och stoppa tillsammans med
maskinens fläkt. I elektrodläge kopplas
kylaggregatet automatiskt bort.
C. Gasanslutning (endast V205-T / V270-T / V405-T):
Anslutning för skyddsgas vid TIG-svetsning.
Använd den medföljande gasslangen och nippeln
för att ansluta maskinen till gasregulatorn på
gasflaskan.
D. Mode Switch: Denna knapp byter mellan de olika
svetsmetoderna. V205-S / V270-S / V405-S har två
olika svetslägen: Elektrodläge (SMAW) och Lift TIG
(GTAW). V205-T / V270-T / V405-T har tre olika
svetslägen: Elektrodläge (SMAW), Lift TIG (GTAW)
och HF TIG (GTAW).
Page 70
H-4
När brytaren är inställd på elektrodsvetsning är
följande funktioner aktiva:
x Hot Start: En tillfällig ökning av svetsströmmen
under starten ger enklare, snabbare och pålitlig
tändning av elektroden. Mängden startström
kan justeras på V205-S / V270-S / V405-S, se
avsnittet Hot Start nedan.
x Arc Force: En tillfällig ökning av
svetsströmmen används att ta bort de
vidhäftningar som uppstår mellan
svetselektroden och arbetsstycket vid normal
metallbågsvetsning. Mängden Arc Force kan
justeras på V205-S / V270-S / V405-S, se
avsnittet Arc Force nedan.
x Anti-Sticking: Detta är en funktion som minskar
svetsströmmen till ett minimum om svetsaren
av misstag kortsluter elektroden så att den
fastnar i arbetsstycket. Detta tillåter svetsaren
att lossa elektroden från elektrodhållaren utan
att en kraftig ljusbåge som kan förstöra
elektrodhållaren uppstår.
När brytaren är inställd på Lift TIG kopplas
funktionerna för elektrodsvetsning bort och
maskinen är klar för Lift TIG-svetsning. Lift TIG är
ett sätt att starta TIG-svetsningen genom att först
trycka wolframelektroden mot arbetsstycket med en
låg kortslutningsström. När wolframelektroden
sedan lyfts från arbetsstycket tänds ljusbågen.
Brytarens sista läge, HF TIG, är endast tillgänglig på
V205-T / V270-T / V405-T. I detta läge är
elektrodläget urkopplat och maskinen klar för HF
TIG svetsning. I detta läge startas ljusbågen av
”HF” utan att elektroden pressas mot arbetsstycket.
Denna tändningssekvens pågår under 6,5 sekunder
och om ljusbågen inte är tänd inom den tiden måste
sekvensen startas om.
E. Lysdiod för nätspänning: Denna lysdiod kommer att
blinka när maskinen först startas. Efter ca 2 sek.
kommer den att lysa med ett fast sken som indikerar
att maskinen är färdig att använda.
F. Lysdiod för överbelastning: Denna diod lyser när
maskinen är överhettad och svetsspänningen
kopplas bort. Detta beror vanligtvis på att
maskinens intermittens har överskridits. Låt
maskinen vara igång tills den svalnat. När dioden
slocknat kan maskinen åter användas som vanligt.
G. Lysdiod för fjärrkontroll: Denna diod tänds när en
fjärrkontroll ansluts till uttaget på fronten. Se vidare
under punkt J nedan.
H. Lysdiod för svetsspänning: Indikerar att
svetsspänning finns mellan maskinens + och –
utgångar. Både typ av maskin och metodväljarens
(D) läge avgör när svetsspänning finns:
V205-S / V270-S / V405-S: I elektrodläge finns
automatiskt svetsspänning. I Lift TIG läge avgör
användandet av en fjärrkontroll om svetsspänning
finns: Om ingen fjärrkontroll är ansluten finns
automatiskt svetsspänning. Om en fjärrkontroll
(pedal) är ansluten regleras svetsspänning Till/Från
med denna.
V205-T / V270-T / V405-T: I elektrodläget har
maskinen alltid svetsspänning. I båda TIG-lägena
regleras svetsspänningen med TIG-pistolens
avtryckare.
I. Amperemeter: Visar den förinställda svetsströmmen
före svetsning och den verkliga svetsströmmen
under svetsning. Även amperemeterns funktion
ändras när en fjärrkontroll ansluts. När lysdioden G
indikerar att en fjärrkontroll är ansluten visar
amperemetern föjande värden före svetsning (under
svetsning visar den alltid verklig svetsström):
I elektrodläge: Amperemetern visar den
förinställda svetsströmmen som regleras med
fjärrkontrollen.
I TIG-läge: Amperemetern visar den maximala
svetsströmmen som ställts in med ratten K på
maskinens front. Svetsströmmen förinställs sedan
med fjärrkontrollen men detta syns inte på
amperemetern.
V205-S / V270-S / V405-S: Dessa maskiner har en
spänning- /strömknapp för att välja vilket värde som
ska visas på displayen. Om knappen är inställd på
spänning visar displayen alltid maskinens
svetsspänning.
J. Reglage för svetsström: Reglerar svetsströmmen
maskinen avger.
Funktionen för detta reglage ändras när en
fjärrkontroll ansluts. När lysdioden G indikerar att
en fjärrkontroll är ansluten regleras svetsströmmen
på följande sätt:
Elektrodläge: Fjärrkontrollen ändrar maskinens
svettström:
x V205: från 5 till 200A
x V270: från 5 till 270A
x V405: från 5 till 400A
Knappen för inställning av svetsström på
displaypanelen används inte.
I TIG-läge: Den maximala svetsströmmen ställs in
med ratten J på maskinens front. Fjärrkontrollen
reglerar sedan svetsströmmen från 5 A upp till det
värde som ställts in med ratten J. T.ex: Om ratten J
är inställd på 100 A reglerar fjärrkontrollen
svetsströmmen mellan 5 och 100 A.
K. Hot Start (endast V205-S / V270-S / V405-S): I
elektrodläge reglerar denna ratt strömmen i
startögonblicket för att snabbt och säkert tända
ljusbågen. Saknar funktion i TIG-läge.
L. Arc Force reglering (endast V205-S / V270-S /
V405-S): I elektrodläge bestämmer detta reglage
strömstyrkan på de tillfälliga strömökningarna som
beskrevs under punkt D. I TIG-läge har detta
reglage ingen funktion.
M. Avtryckarfunktion (endast V205-T / V270-T / V405-
T): Denna brytare växlar mellan 2-takt och 4-takt
avtryckarfunktion. För närmare förklaring av 2- och
4-takt funktionerna finns ett särskilt avsnitt om
avtryckarsekvenserna längre fram.
Page 71
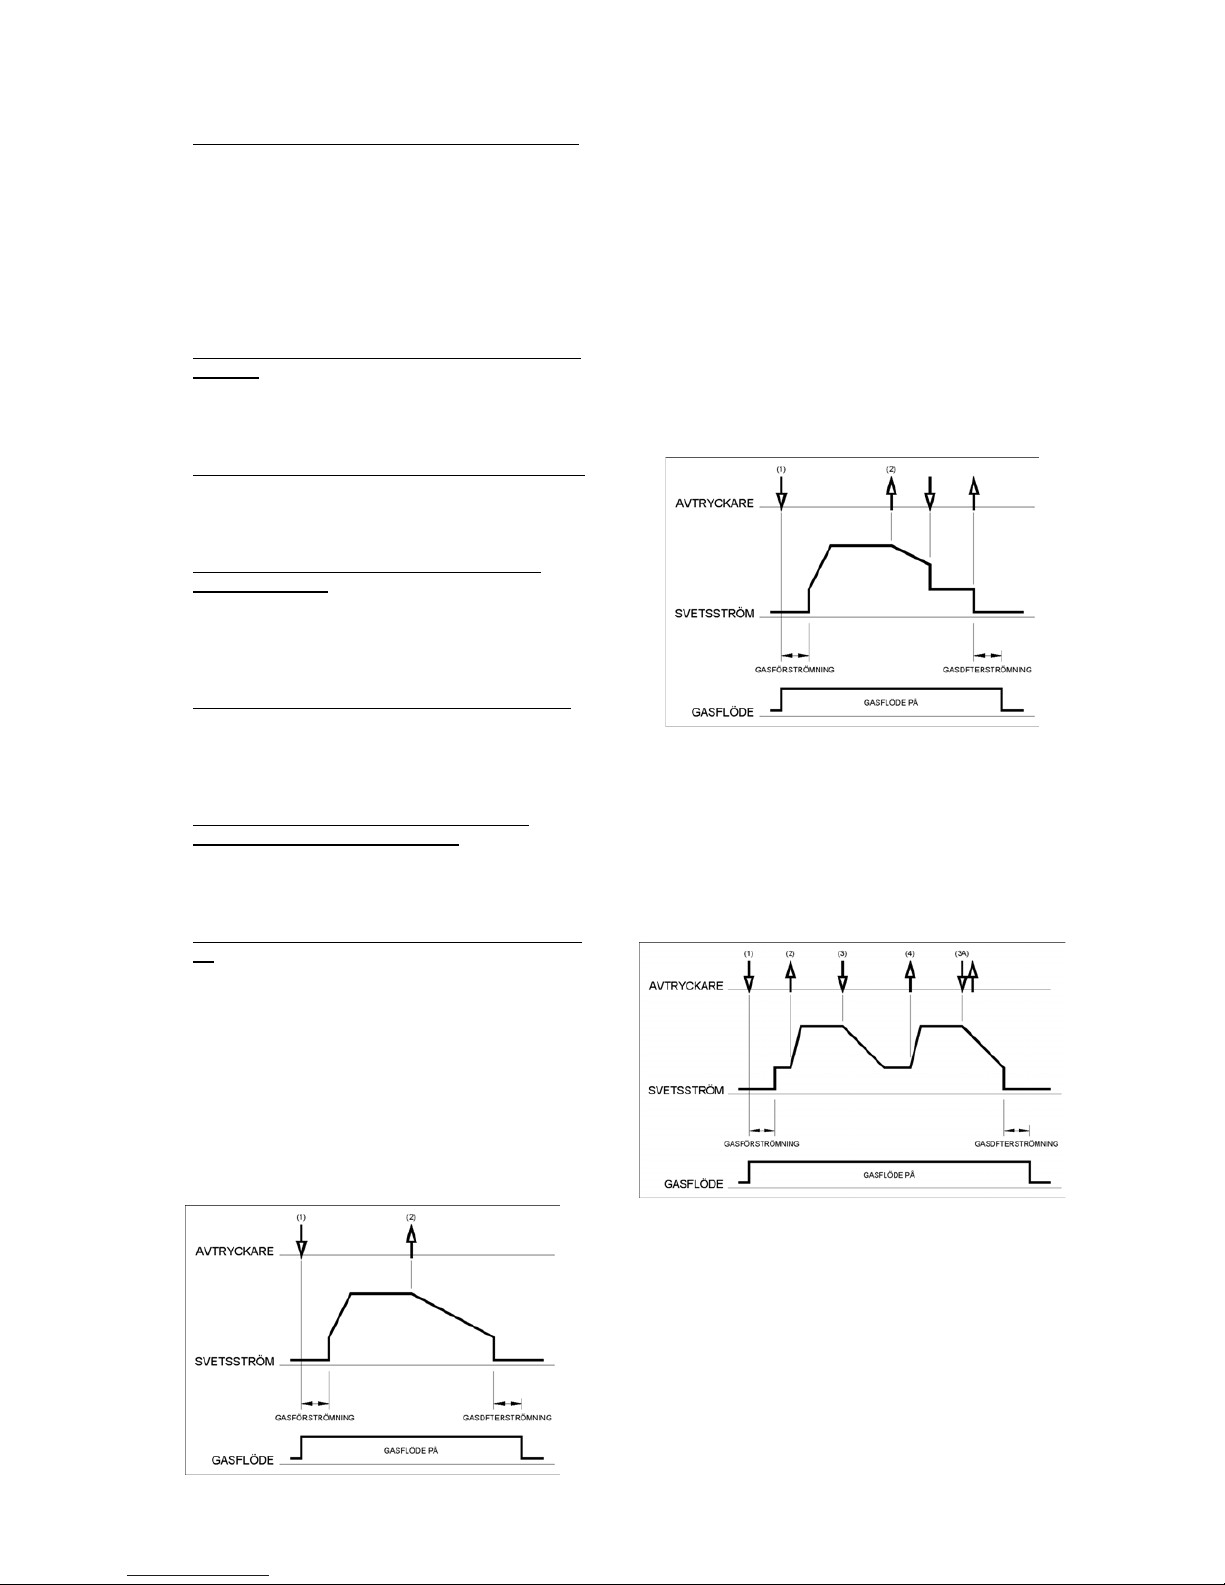
H-5
N. Brytare för puls (endast V205-T / V270-T / V405-T):
I TIG-läge kopplas pulsfunktionen in och
frekvensområde (20Hz eller 300Hz) för pulsningen
väljs med denna brytare. Brytaren saknar funktion i
elektrodläge. Den blinkande dioden intill denna
brytare visar pulsfrekvensen. Med hjälp av denna
indikation kan man förinställa önskad pulsfrekvens.
(Vid högre frekvenser blinkar dioden mycket snabbt
och förefaller lysa med fast sken trots att den
blinkar).
O. Reglage för pulsfrekvens (endast V205-T / V270-T /
V405-T): När pulsfunktionen är inkopplad reglerar
denna ratt puls- frekvensen. Frekvensområdena är
0,2-20 Hz eller 3-300 Hz beroende på valt
frekvensområde.
P. Pulsens ”Till-tid” (endast V205-T / V270-T / V405-T):
I pulsläge reglerar denna ratt den tid i pulskurvan
som svetsströmmen är på från 10–90% av
pulstiden.
Q. Bakgrundsström vid pulsning (endast V205-T /
V270-T / V405-T): När pulsfunktionen är inkopplad
reglerar denna ratt bakgrundsströmmen i
pulskurvan. Detta är strömmen i den låga delen av
pulskurvan, den kan justeras från 10% till 90% av
svetsströmmen.
R. Downslope-tid (endast V205-T / V270-T / V405-T): I
TIG-läge reglerar denna ratt downslope-tiden från
0.5 till 20 sek. (Upslope-tiden är alltid 0.5 sek.) Se
vidare i avsnittet om avtryckarsekvenser längre
fram. Saknar funktion i elektrodläge.
S. Start-/kraterfyllnadsström kraterfyllnadsström
(endast V205-T / V270-T / V405-T): Reglerar startoch kraterfyllnadsströmmen från 10-90% av inställd
svetsström. Se vidare i avsnittet om
avtryckarsekvenser längre fram.
T. Gasefterströmning (endast V205-T / V270-T / V405-
T): I TIG-läge reglerar denna ratt
gasefterströmningen från 0.5 till 30 sek.
(Gasförströmningen är alltid 0.5 sek.) Saknar
funktion i elektrodläge.
TIG Avtryckarsekvenser
TIG-svetsning kan göras antingen i 2-takts eller 4-taktsläge. Sekvenserna för dessa två avtryckarfunktioner
förklaras nedan.
2-takts TIG-svetsning
Med 2-takts avtryckarfunktion och en av TIG metoderna
valda, får man följande svetssekvens.
1. Tryck på TIG-pistolens avtryckare och håll den
intryckt för att starta svetssekvensen. Maskinens
gasventil kommer att öppnas. Efter
gasförströmningstiden startar svetsningen.
Ljusbågen tänds enligt vald TIG-metod (Lift TIG
eller HF TIG). Efter att ljusbågen etablerats
kommer strömmen att kontrollerat öka från
startström till inställd svetsström (upslope).
2. Släpp avtryckaren för att avsluta svetsningen.
Svetsströmmen kommer nu att kontrollerat minska
(downslope) från svetsström till kraterfyllnadsström
varefter ljusbågen slocknar.
Efter det att ljusbågen slocknat kommer gasflödet
fortsätta (gasefterströmning) för att skydda den heta
wolframelektroden och det heta arbetsstycket.
Som visas ovan är det möjligt att under downslope-tiden
trycka in avtryckaren och hålla den intryckt igen för att
avsluta downslope-sekvensen och sedan behålla
kraterfyllnadsströmmen. När avtryckaren sedan släpps
slocknar ljusbågen och gasefterströmningen börjar.
Denna inställning, återstart i 2-takt inte möjlig, är
fabriksinställd.
4-Takts TIG-svetsning
Med 4-takts avtryckarfunktion och en av TIG metoderna
valda, får man följande svetssekvens.
1. Tryck på TIG-pistolens avtryckare och håll den
intryckt för att starta svetssekvensen. Maskinens
gasventil kommer att öppnas. Efter gasförströmningstiden startar svetsningen. Ljusbågen
tänds enligt vald TIG-metod (Lift TIG eller HF TIG).
Efter att ljusbågen etablerats ligger strömmen på
inställd startstartström så länge avtryckaren hålls
inne.
Om man inte vill ha startström hålls inte avtryckaren
inne som beskrivits ovan. Maskinen kommer då att
direkt gå från steg 1 till steg 2 så snart ljusbågen
etablerats.
Page 72
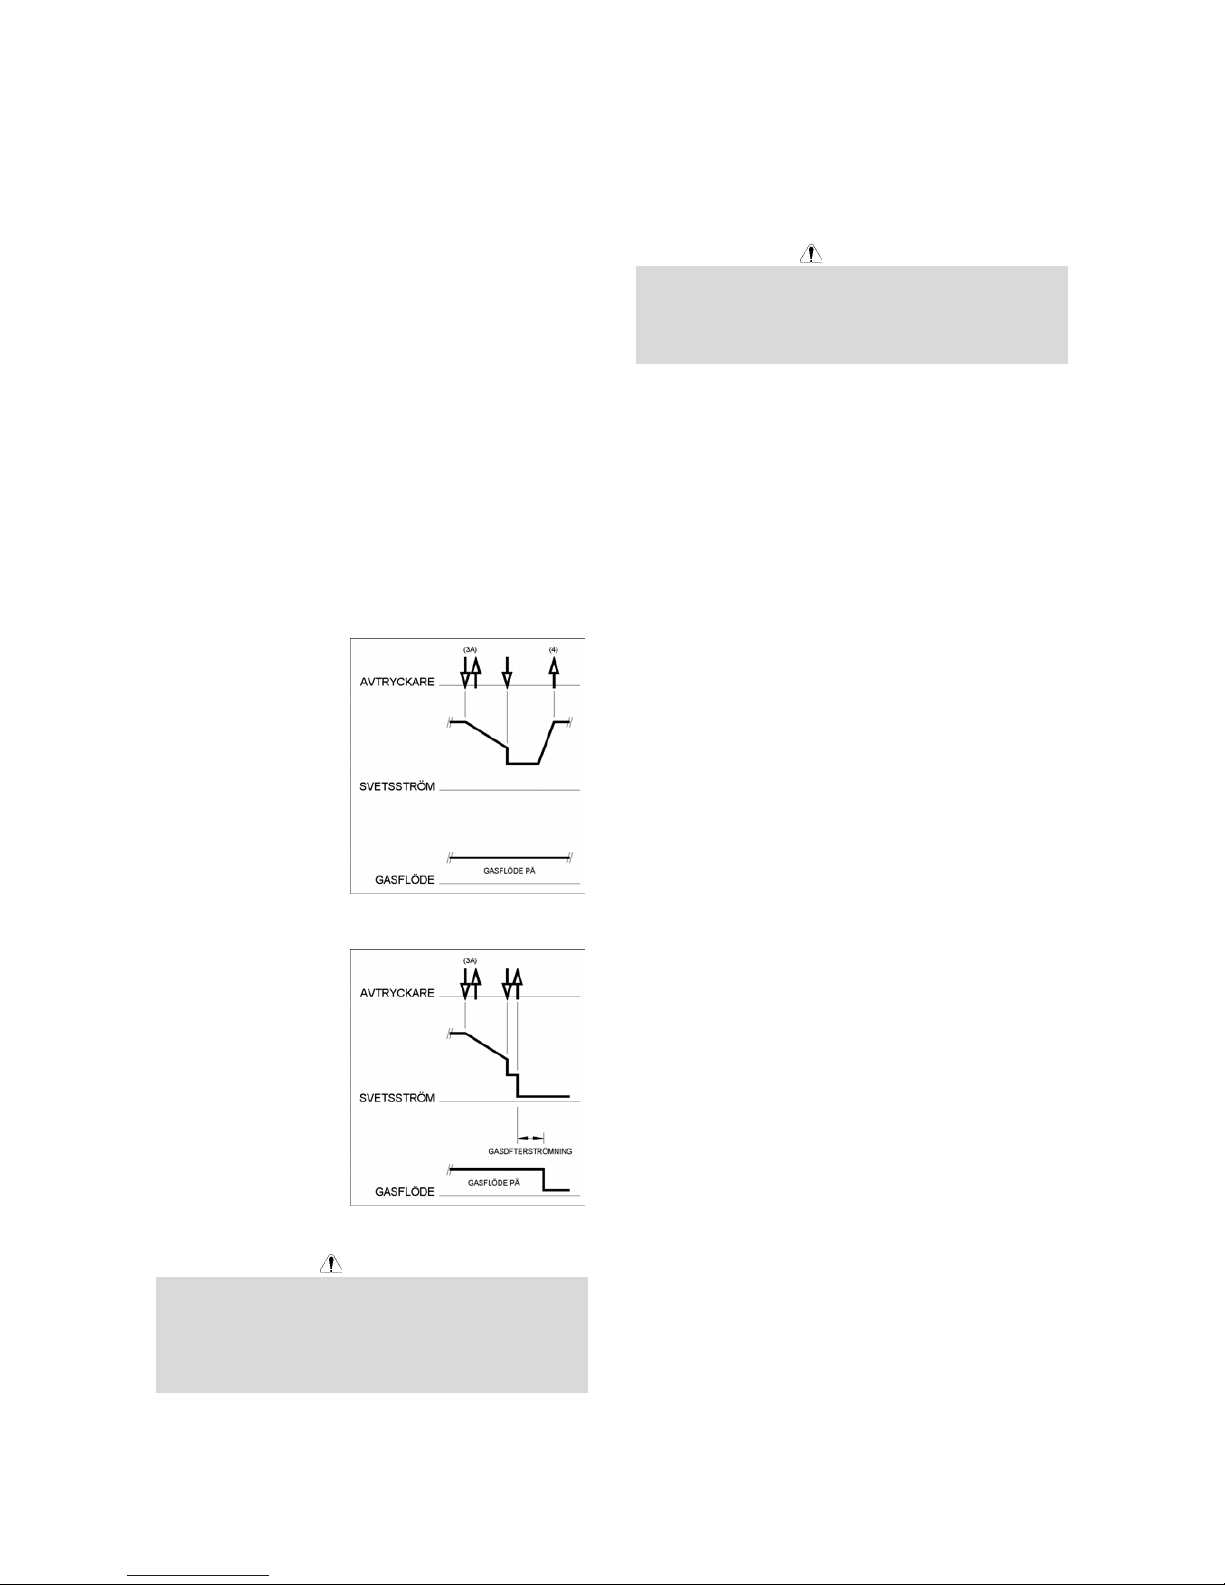
H-6
2. När avtryckaren släpps startar upslope-funktionen.
Strömmen kommer att kontrollerat öka (upslope) till
inställd svetsström.
3. Tryck in och håll avtryckaren intryckt när svetsen
skall avslutas. Svetsströmmen kommer nu att
kontrollerat minska (downslope) till
kraterfyllnadsström. Kraterfyllnadsströmmen ligger
kvar så länge avtryckaren hålls inne.
Denna sekvens har en automatisk återstart så
svetsförloppet kommer att fortsätta efter detta steg.
Denna inställning, återstart i 4-takt möjlig, är
fabriksinställd. Om svetsen är helt klar använd
följande sekvens i stället för steg 3 ovan.
3A. Tryck snabbt in och släpp avtryckaren.
Svetsströmmen kommer nu att kontrollerat
minska (downslope) från svetsström till
kraterfyllnadsström varefter ljusbågen slocknar
och gasefterströmningen börjar.
4. Släpp avtryckaren. Strömmen kommer åter att öka
till inställd svetsström som i steg 2 för fortsatt
svetsning. När svetsningen skall avslutas, gå till
steg 3 eller 3A.
Som visas här är det,
efter att avtryckaren
tryckts in och släppts
enl. steg 3A, möjligt att
åter trycka in och hålla
kvar avtryckaren för att
avsluta downslopesekvensen och sedan
ligga kvar på
kraterfyllnadsström.
När avtryckaren sedan
släpps kommer
strömmen åter att öka
till svetsström enl. steg
4. När svetsningen skall avslutas, gå till steg 3 eller 3A.
Som visas här är det,
efter att avtryckaren
tryckts in och släppts
enl. steg 3A, möjligt att
åter snabbt trycka in
och släppa avtryckaren
en andra gång för att
avbryta downslopesekvensen och avsluta
svetsningen.
04/03
Underhåll
VARNING
Kontakta närmaste auktoriserade verkstad, eller Lincoln
Electric, för åtgärder när det gäller service och underhåll
eller reparationer. Underhåll och reparationer som
genomförs av icke auktoriserade verkstäder eller
personer upphäver tillverkarens garantiåtagande och gör
detta ogiltigt.
Underhållsbehovet varierar med arbetsmiljön. Synliga
skador skall omedelbart åtgärdas.
x Kontrollera regelbundet kablarnas och
anslutningarnas skick. Byt ut dessa vid behov.
x Håll maskinen ren. Torka av den utvändigt med en
mjuk och torr trasa, särskilt ventilationsgallren.
VARNING
Öppna inte maskinen och stick inte in något i
ventilationsöppningarna. Nätanslutningen måste
kopplas bort innan underhåll och service. Efter
reparation ska maskinen testas för att säkerställa en
säker funktion.
Page 73
H-7
Elektromagnetisk Kompatibilitet (EMC)
11/04
Den här maskinen är tillverkad i enlighet med alla relevanta direktiv och standarder. Trots detta kan den ge upphov till
elektromagnetiska störningar som kan påverka andra system, som t.ex. telekommunikationer (telefon, radio och
television) eller andra säkerhetssystem. Dessa störningar kan ge upphov till säkerhetsproblem i de påverkade
systemen. Läs det här avsnittet för att få en bättre kunskap om hur man eliminerar eller minskar de elektromagnetiska
störningar som maskinen ger upphov till.
Maskinen är konstruerad för att användas i industriell miljö. Om den skall användas i hemmiljö är det
nödvändigt att vidta särskilda försiktighetsåtgärder för att undanröja de elektromagnetsiska störningar som
kan tänkas uppträda. Utrustningen måste installeras och manövreras på det sätt som beskrivs i den här
bruksanvisningen. Om elektromagnetiska störningar upptäcks under drift måste man vidta lämpliga
åtgärder för att eliminera dessa. Om det är nödvändigt kan detta ske med hjälp från Lincoln Electric. Det är inte tillåtet
att genomföra förändringar eller modifieringar på maskinen utan skriftligt tillstånd från Lincoln Electric.
Innan maskinen installeras måste man kontrollera arbetsområdet så att där inte finns några maskiner, apparater eller
annan utrustning vars funktion kan störas av elektromagnetiska störningar. Beakta särskilt följande:
x Nätkablar, svetskablar, manöverkablar och telefonkablar som befinner sig inom eller i närheten av maskinens
arbetsområde.
x Radio och/eller televisionssändare eller mottagare. Datorer och datorstyrd utrustning.
x Säkerhets- och övervakningssystem för industriella processer. Utrustning för mätning och kalibrering.
x Medicinska hjälpmedel för personligt bruk som t.ex. pacemaker och hörapparater.
x Kontrollera den elektromagnetiska störkänsligheten för utrustning som skall arbeta i arbetsområdet eller i dess
närhet. Operatören måste förvissa sig om att all utrustning inom området är kompatibel i detta avseende vilket kan
kräva ytterligare skyddsåtgärder.
x Arbetsområdets storlek är beroende av områdets utformning och de övriga aktiviteter som kan förekomma där.
Beakta följande riktlinjer för att reducera maskinens elektromagnetiska strålning.
x Koppla in maskinen till spänningsförsörjningen enligt anvisningarna i den här bruksanvisningen. Om störningar
uppstår kan det bli nödvändigt att installera ett filter på primärsidan.
x Svetskablarna skall hållas så korta som möjligt och de skall placeras intill varandra. Jorda arbetsstycket, om det är
möjligt, för att på så sätt minska den elektromagnetiska strålningen. Man måste emellertid kontrollera att jordningen
inte medför andra problem eller medför risker för utrustning och personal.
x Att använda skärmade kablar inom arbetsområdet kan reducera den elektromagnetiska strålningen. Detta kan bli
nödvändigt för vissa speciella tillämpningar.
Tekniska Specifikationer
V205 2V:
NÄTSIDA
Nätspänning
230 / 400V r 10%
1-fas
Effektförbrukning
5.5kW @ 100% Intermittens
6.5kW @ 35% Intermittens
Frekvens
50/60 Hz
SVETSDATA VID 40°C
Intermittens
(Baserat på 10 min period)
100%
35%
Svetsström
170A
200A
Svetsspänning
26.8 Vdc
28.0 Vdc
SVETSOMRÅDE
Svetsströmsområde
5 - 200 A
Max. Tomgångsspänning
48 Vdc
REKOMMENDERADE NÄTKABLAR OCH SÄKRINGAR
Smält- eller automatsäkring
32A Trög (230 / 400V nätspänning)
Nätkabel
3x4mm
2
MÅTT & VIKT
Höjd
385 mm
Bredd
215 mm
Längd
480 mm
Vikt
14.1 - 15.1 Kg
Omgivningstemperatur vid användning
–10°C till +40°C
Förvaringstemperatur
-25°C till +55°C
Page 74
H-8
V270 & V270 2V:
NÄTSIDA
Nätspänning
400V r 15% (V270)
230 / 400V r 10% (V270 2V)
3-fas
Effektförbrukning
6.5kW @ 100% Intermittens
9.9kW @ 35% Intermittens
Frekvens
50/60 Hz
SVETSDATA VID 40°C
Intermittens
(Baserat på 10 min period)
100%
35%
Svetsström
200A
270A
Svetsspänning
28.0 Vdc
30.8 Vdc
SVETSOMRÅDE
Svetsströmsområde
5 - 270 A
Max. Tomgångsspänning
48 Vdc
REKOMMENDERADE NÄTKABLAR OCH SÄKRINGAR
Smält- eller automatsäkring
20A Trög (400V nätspänning)
35A Trög (230V nätspänning)
Nätkabel
4x2.5mm
2
V270)
4x4mm
2
(V270 2V)
MÅTT & VIKT
Höjd
385 mm
Bredd
215 mm
Längd
480 mm
Vikt
13.5 - 14.5 Kg
Omgivningstemperatur vid användning
–10°C till +40°C
Förvaringstemperatur
-25°C till +55°C
V405:
NÄTSIDA
Nätspänning
400V r 15%
3-fas
Effektförbrukning
11.3kW @ 100% Intermittens
17.2kW @ 35% Intermittens
Frekvens
50/60 Hz
SVETSDATA VID 40°C
Intermittens
(Baserat på 10 min period)
100%
35%
Svetsström
300A
400A
Svetsspänning
32.0 Vdc
36.0 Vdc
SVETSOMRÅDE
Svetsströmsområde
5 - 400 A
Max. Tomgångsspänning
48 Vdc
REKOMMENDERADE NÄTKABLAR OCH SÄKRINGAR
Smält- eller automatsäkring
30A Trög
Nätkabel
4 x 4mm
2
MÅTT & VIKT
Höjd
500 mm
Bredd
275 mm
Längd
610 mm
Vikt
31 - 33 kg
Omgivningstemperatur vid användning
-10°C till +40°C
Förvaringstemperatur
-25°C till +55°C
Page 75
I-1
BezpieczeĔstwo UĪytkowania
11/04
OSTRZEĩENIE
Urządzenie to moĪe byü uĪywane tylko przez wykwalifikowany personel. NaleĪy byü pewnym, Īe instalacja, obsáuga,
przeglądy i naprawy są przeprowadzane tylko przez osoby wykwalifikowane. Instalacji i eksploatacji tego urządzenia
moĪna dokonaü tylko po dokáadnym zapoznaniu siĊ z tą instrukcją obsáugi. Nieprzestrzeganie zaleceĔ zawartych w tej
instrukcji moĪe naraziü uĪytkownika na powaĪne obraĪenie ciaáa, Ğmierü lub uszkodzenie samego urządzenia. Lincoln
Electric nie ponosi odpowiedzialnoĞci za uszkodzenia spowodowane niewáaĞciwą instalacją, niewáaĞciwą konserwacją
lub nienormalną obsáugą.
OSTRZEĩENIE: Symbol ten wskazuje, Īe bezwzglĊdnie muszą byü przestrzegane instrukcje dla
unikniĊcia powaĪnego obraĪenia ciaáa, Ğmierci lub uszkodzenia samego urządzenia. ChroĔ siebie i
innych przed moĪliwym powaĪnym obraĪeniem ciaáa lub Ğmiercią.
CZYTAJ ZE ZROZUMIENIEM INSTRUKCJĉ: Przed rozpoczĊciem uĪytkowania tego urządzenia
przeczytaj niniejszą instrukcjĊ ze zrozumieniem. àuk spawalniczy moĪe byü niebezpieczny.
Nieprzestrzeganie instrukcji tutaj zawartych moĪe spowodowaü powaĪne obraĪenia ciaáa, Ğmierü lub
uszkodzenie samego urządzenia.
PORAĩENIE ELEKTRYCZNE MOĩE ZABIû: Urządzenie spawalnicze wytwarza wysokie napiĊcie.
Nie dotykaü elektrody, uchwytu spawalniczego lub podáączonego materiaáu spawanego, gdy
urządzenie jest zaáączone do sieci. Odizolowaü siebie od elektrody, uchwytu spawalniczego i
podáączonego materiaáu spawanego.
URZĄDZENIE ZASILANE ELEKTRYCZNIE: Przed przystąpieniem do jakichkolwiek prac przy tym
urządzeniu odáączyü jego zasilanie sieciowe. Urządzenie to powinno byü zainstalowane i uziemione
zgodnie z zaleceniami producenta i obowiązującymi przepisami.
URZĄDZENIE ZASILANE ELEKTRYCZNIE: Regularnie sprawdzaü kable zasilający i spawalnicze z
uchwytem spawalniczym i zaciskiem uziemiającym. JeĪeli zostanie zauwaĪone jakiekolwiek
uszkodzenie izolacji, natychmiast wymieniü kabel. Dla unikniĊcia ryzyka przypadkowego zapáonu nie
káaĞü uchwytu spawalniczego bezpoĞrednio na stóá spawalniczy lub na inną powierzchniĊ mającą
kontakt z zaciskiem uziemiającym.
POLE ELEKTROMAGNETYCZNE MOĩE BYû NIEBEZPIECZNE: Prąd elektryczny páynący przez
jakikolwiek przewodnik wytwarza wokóá niego pole elektromagnetyczne. Pole elektromagnetyczne
moĪe zakáócaü pracĊ rozruszników serca i spawacze z wszczepionym rozrusznikiem serca przed
podjĊciem pracy z tym urządzeniem powinni skonsultowaü siĊ ze swoim lekarzem.
ZGODNOĝû Z CE: Urządzenie to speánia zalecenia Europejskiego Komitetu CE.
OPARY I GAZY MOGĄ BYû NIEBEZPIECZNE: W procesie spawania mogą powstawaü opary i gazy
niebezpieczne dla zdrowia. Unikaü wdychania tych oparów i gazów. Dla unikniĊcia takiego ryzyka
musi byü zastosowana odpowiednia wentylacja lub wyciąg usuwający opary i gazy ze strefy
oddychania.
PROMIENIE àUKU MOGĄ POPARZYû: Stosowaü maskĊ ochronną z odpowiednim filtrem i osáony
dla zabezpieczenia oczu przed promieniami áuku podczas spawania lub jego nadzoru. Dla ochrony
skóry stosowaü odpowiednią odzieĪ wykonaną z wytrzymaáego i niepalnego materiaáu. Chroniü
personel postronny, znajdujący siĊ w pobliĪu, przy pomocy odpowiednich, niepalnych ekranów lub
ostrzegaü ich przed patrzeniem na áuk lub wystawianiem siĊ na jego oddziaáywanie.
ISKRY MOGĄ SPOWODOWAû POĩAR LUB WYBUCH: Usuwaü wszelkie zagroĪenie poĪarem z
obszaru prowadzenia prac spawalniczych. W pogotowiu powinny byü odpowiednie Ğrodki gaĞnicze.
Iskry i rozgrzany materiaá pochodzące od procesu spawania áatwo przenikają przez maáe szczeliny i
otwory do przylegáego obszaru. Nie spawaüĪadnych pojemników, bĊbnów, zbiorników lub materiaáu
dopóki nie zostaną przedsiĊwziĊte odpowiednie kroki zabezpieczające przed pojawieniem siĊ
áatwopalnych lub toksycznych gazów. Nigdy nie uĪywaü tego urządzenia w obecnoĞci áatwopalnych
gazów, oparów lub áatwopalnych cieczy.
SPAWANY MATERIAà MOĩE POPARZYû: Proces spawania wytwarza duĪą iloĞü ciepáa.
Rozgrzane powierzchnie i materiaá w polu pracy mogą spowodowaü powaĪne poparzenia. Stosowaü
rĊkawice i szczypce, gdy dotykamy lub przemieszczamy spawany materiaá w polu pracy.
Page 76
I-2
ZNAK BEZPIECZEēSTWA: Urządzenie to jest przystosowane do zasilania sieciowego, do prac spawalniczych prowadzonych w Ğrodowisku o podwyĪszonym ryzyku poraĪenia elektrycznego.
URZĄDZENIE O WADZE POWYĩEJ 30kg: Przenosiü urządzenie ostroĪnie I z pomocą drugiej
osoby. Przenoszenie duĪych ciĊĪarów moĪe byü niebezpieczne dla zdrowia.
BUTLA MOĩE WYBUCHNĄû JEĝLI JEST USZKODZONA: Stosowaü tylko butle atestowane z
gazem odpowiedniego rodzaju do stosowanego procesu i poprawnie dziaáającymi regulatorami
ciĞnienia, przeznaczonymi dla stosowanego gazu i ciĞnienia. Zawsze utrzymywaü butlĊ w pionowym
poáoĪeniu, zabezpieczając jąáaĔcuchem przed wywróceniem siĊ. Nie przemieszczaü i nie
transportowaü butli z gazem ze zdjĊtym koápakiem zabezpieczającym. Nigdy nie dotykaü elektrody,
uchwytu spawalniczego, zacisku uziemiającego lub jakiegokolwiek elementu obwodu przewodzącego
prąd do butli z gazem. Butle z gazem muszą byü umieszczane z dala od miejsca gdzie mogáyby ulec
uszkodzeniu lub gdzie byáyby naraĪone na dziaáanie iskier lub rozgrzanej powierzchni.
HF
UWAGA: Wysoka czĊstotliwoĞü stosowana do zapáonu áuku w metodzie TIG (GTAW) moĪe zakáócaü
pracĊ nieodpowiednio zaekranowanego sprzĊtu komputerowego, komputerowo sterowanych centrów
obróbczych i robotów przemysáowych, powodując nawet ich caákowite unieruchomienie. Metoda spawania TIG (GTAW) moĪe zakáócaü odbiór z sieci komórkowej lub odbiór radiowy lub telewizyjny.
Instrukcja Instalacji i Eksploatacji
Przed instalacją i rozpoczĊciem uĪytkowania tego
urządzenia naleĪy przeczytaü caáy ten rozdziaá.
Lokalizacja i Ğrodowisko
Urządzenie to moĪe pracowaü w ciĊĪkich warunkach.
JednakĪe waĪnym jest zastosowanie prostych Ğrodków
zapobiegawczych, które zapewnią dáugąĪywotnoĞü i
niezawodną pracĊ, miĊdzy innymi:
x Nie umieszczaü i nie uĪytkowaü tego urządzenia na
powierzchni o pochyáoĞci wiĊkszej niĪ 15°.
x Nie uĪywaü tego urządzenia do rozmraĪania rur.
x Urządzenie to musi byü umieszczone w miejscu
gdzie wystĊpuje swobodna cyrkulacja czystego
powietrza bez ograniczeĔ przepáywu powietrza do i
od wentylatora. Gdy urządzenie jest zaáączone do
sieci, niczym go nie przykrywaü np. papierem lub
Ğcierką.
x Ograniczyü do minimum brud i kurz, które mogą
przedostaü siĊ do urządzenia.
x Urządzenie to posiada stopieĔ ochrony obudowy
IP23S. Utrzymywaü je suchym o ile to moĪliwe i nie
umieszczaü na mokrym podáoĪu lub w kaáuĪy.
x Urządzenie to powinno byü umieszczone z dal od
urządzeĔ sterownych drogą radiową. Jego
normalna praca moĪe niekorzystnie wpáynąü na
ulokowane w pobliĪu urządzenia sterowane
radiowo, co moĪe doprowadziü do obraĪenia ciaáa
lub uszkodzenia urządzenia. Przeczytaj rozdziaá o
kompatybilnoĞci elektromagnetycznej w tej
instrukcji.
x Nie uĪywaü tego urządzenia w temperaturach
otoczenia wyĪszych niĪ 40°C.
Cykl pracy
Cykl pracy urządzenia spawalniczego jest procentowym
podziaáem okresu 10 minut na: czas, przez który
urządzenie moĪe pracowaü ze znamionową wartoĞcią
prądu spawania oraz konieczny czas przerwy.
np. 35% cykl pracy:
3.5 minut spawania. 6.5 minuty przerwy.
WiĊcej informacji na temat cyklów pracy moĪna znaleĨü
w rozdziale Dane Techniczne.
Podáączenie zasilania sieciowego
Przed zaáączeniem tego urządzenia do sieci zasilającej
sprawdziü wielkoĞü napiĊcia, iloĞü faz i czĊstotliwoĞü.
Parametry napiĊcia zasilającego podane są w rozdziale
z danymi technicznymi i na tabliczce znamionowej
urządzenia. Upewnij siĊ czy urzadzenie jest
odpowiednio uziemnione.
Upewniü siĊ czy sieü zasilająca moĪe pokryü
zapotrzebowanie mocy wejĞciowej dla tego urządzenia
w warunkach jego normalnej pracy. Dopuszczalna
obciąĪalnoĞü bezpiecznika i wymiary przewodów
znajdują siĊ w czĊĞci z danymi technicznymi niniejszej
instrukcji.
Urządzenie:
x V205 2V: (230 / 400Vac, 1f.)
x V270: (400Vac, 3f.)
x V270 2V: (230 / 400Vac, 3f.)
x V405: (400Vac, 3f.)
jest zaprojektowane do wspóápracy z agregatem
prądotwórczym który wytworzy napiĊcie zasilania o
odpowiedniej wartoĞci i czĊstotliwoĞci zgodnie z Danymi
Technicznymi urządzenia. Agregat prądotwórczy musi
speániaü nastĊpujące warunki:
x NapiĊcie szczytowe Vac: poniĪej 410V (dla
zasilania 230Vac) lub 720V (dla zasilania 400Vac).
x CzĊstotliwoĞü Vac: w zakresie 50 i 60 Hertz.
Page 77
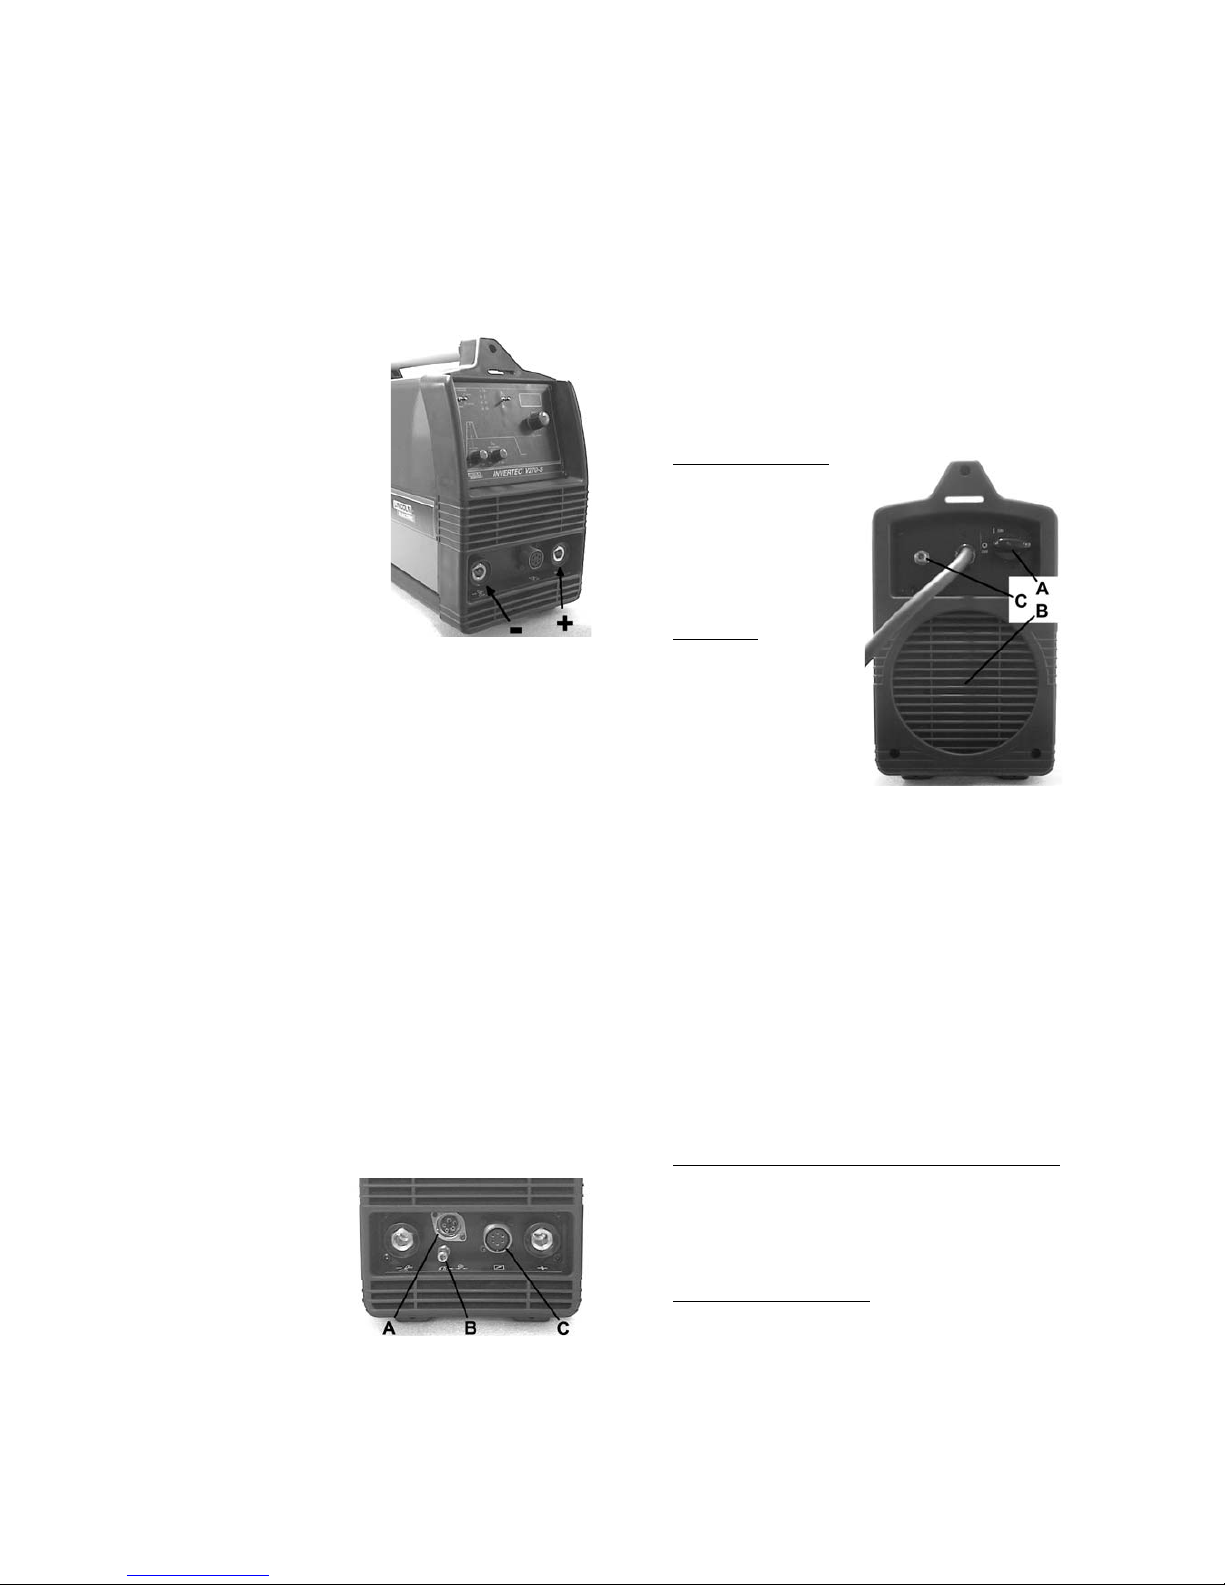
I-3
x WartoĞc skuteczna napiĊcia AC:
V270, V405: 400Vac ± 15%
V205 2V, V270 2V: 230Vac lub 400Vac ± 10%
Jest waĪnym sprawdziü te warunki, gdyĪ wiele
agregatów wytwarza impulsy napiĊcia o duĪej
amplitudzie. Praca tego urządzenia przy zasilaniu z
agregatu nie speániającego powyĪszych warunków nie
jest zalecana i moĪe spowodowaü jego uszkodzenie.
Podáączenia wyjĞciowe
System szybkozáączek
wykorzystujący wtyki typu
Twist-Mate jest
zastosowany do podáączenia
kabli spawalniczych. WiĊcej
informacji na temat podáączeĔ
wyjĞciowych dla metody MMA
i TIG moĪna znaleĨü poniĪej.
Spawanie metodą MMA
Najpierw naleĪy okreĞliü
wáaĞciwą polaryzacjĊ dla
stosowanej elektrody.
Zapoznaü siĊ z danymi
technicznymi stosowanej
elektrody. NastĊpnie
poáączyü kable wyjĞciowe do gniazd urządzenia o
wybranej polaryzacji. Dla przykáadu, jeĞli bĊdzie
stosowana metoda spawania DC(+): kabel z uchwytem
elektrody podáączyü do gniazda (+) a kabel z zaciskiem
uziemiającym podáączyü do gniazda (-). WáoĪyüáącznik
z wypustem w jednej linii z wciĊciem w gnieĨdzie i
obróciü go o okoáo ¼ obrotu zgodnie z ruchem
wskazówek zegara. Nie dokrĊcaü wtyku na siáĊ.
Dla metody spawania DC(-) kabel z uchwytem elektrody
jest podáączany do gniazda (-), zaĞ kabel z zaciskiem
uziemiającym do gniazda (+).
Spawanie metodą TIG (GTAW)
Urządzenie to nie zawiera uchwytu TIG niezbĊdnego do
spawania tą metodą, ale moĪna go zakupiü oddzielnie.
WiĊcej informacji na ten temat moĪna znaleĨü w
rozdziale dotyczącym wyposaĪenia. Kabel z uchwytem
TIG podáączyü do gniazda (-) urządzenia a kabel z
zaciskiem uziemiającym do gniazda (+). WáoĪyüáącznik
wypustem w jednej linii z wciĊciem w gnieĨdzie i obróciü
go o ¼ obrotu zgodnie z ruchem wskazówek zegara.
Nie dokrĊcaü wtyku na siáĊ.
Dla V205-S / V270-S / V405-S podáączyü wąĪ gazowy
od uchwytu TIG do regulatora gazu na butli z gazem.
Dla V205-T / V270-T /
V405-T podáączyü
przewód gazowy
uchwytu TIG do gniazda
(B) na páycie przedniej
urządzenia. JeĞli byáaby
potrzebna dodatkowa
záączka do przewodu
gazowego znajduje siĊ
ona w wyposaĪeniu dodatkowym urządzenia. NastĊpnie
przewód gazowy z jednej strony podáączamy do gniazda
zasilania gazem, umieszczonego na tylnej Ğciance
urządzenia, a z drugiej strony do reduktora gazu na butli.
WąĪ gazowy znajduje siĊ w wyposaĪeniu dodatkowym
urządzenia. Podáączyü wtyk sterujący uchwytu TIG do
gniazda (A) umieszczonego na páycie przedniej
urządzenia.
Podáączenie zdalnego sterowania
Dla uzyskania peánej informacji o zestawienia
wyposaĪenia zdalnego sterowania, odsyáamy do
rozdziaáu ‘WyposaĪenie’. JeĪeli jest stosowne zdalne
sterowanie, sterownik powinien byü podáączony do
gniazda zdalnego sterowania (C), umieszczonego na
páycie przedniej urządzenia. Urządzenie automatycznie
wykryje podáączenia zdalnego sterowania - zaĞwieci
diodĊ REMOTE a urządzenie przeáączy siĊ w tryb pracy
ze zdalnym sterowaniem. WiĊcej informacji na temat
trybu pracy ze zdalnym sterowaniem podano w
nastĊpnym rozdziale.
Opis elementów sterowania i obsáugi
A. Wyáącznik zasilania:
Zaáącza urządzenie do
sieci. Przed zaáączenie
urządzenia do sieci
naleĪy upewniü siĊ czy
jest ono prawidáowo
podáączone do sieci
zasilającej.
B. Wentylator: Po
zaáączeniu urządzenia
do sieci natychmiast
wáącza siĊ wentylator i
pracuje caáy czas gdy
wyáącznik sieciowy jest
w poáoĪeniu ON. Po
przerwaniu pracy na
dáuĪej niĪ piĊü minut,
wentylator wyáączy siĊ samoczynnie. Zmniejsza to
iloĞü zanieczyszczeĔ osadzających siĊ w
urządzeniu oraz pobór mocy. Dla uzyskania wiĊcej
informacji na temat warunków gdy urządzenie jest
zaáączone do sieci odsyáamy do rozdziaáu
‘Sygnalizacja LED WyjĞcia’.
JeĞli V205-T / V270-T jest poáączony z cháodnicą
Coolarc 20, bĊdzie ona zaáączana i wyáączana z
wentylatorem.
Gdy stosuje siĊ metodĊ spawania MMA, cháodnica
zostaje wyáączona.
JeĞli V405-T jest poáączony z cháodnicą Coolarc 30,
bĊdzie ona zaáączana i wyáączana z wentylatorem.
Gdy stosuje siĊ metodĊ spawania MMA, cháodnica
zostaje wyáączona.
C. WejĞcie gazu (tylko dla V205-T / V270-T / V405-T ):
àącznik dla gazu osáonowego TIG. Do podáączenia
urządzenia do Ĩródáa gazu stosowaü przewód
gazowy znajdujący siĊ na wyposaĪeniu. ħródáo
gazu musi posiadaü regulator ciĞnienia i mieü
zainstalowany miernik przepáywu gazu.
D. Przeáącznik rodzaju pracy: Przeáącznik ten zmienia
rodzaj metody spawania urządzenia. V205-S /
V270-S / V405-S mają moĪliwoĞü wyboru dwóch
metod spawania: metoda MMA (SMAW) i metoda
TIG Lift (GTAW). V205-T / V270-T / V405-T
posiadają moĪliwoĞü wyboru trzech metod
spawania: metoda MMA (SMAW), metoda dotykowa
TIG LIFT (GTAW) i metoda bezdotykowa TIG HF
(GTAW).
Page 78
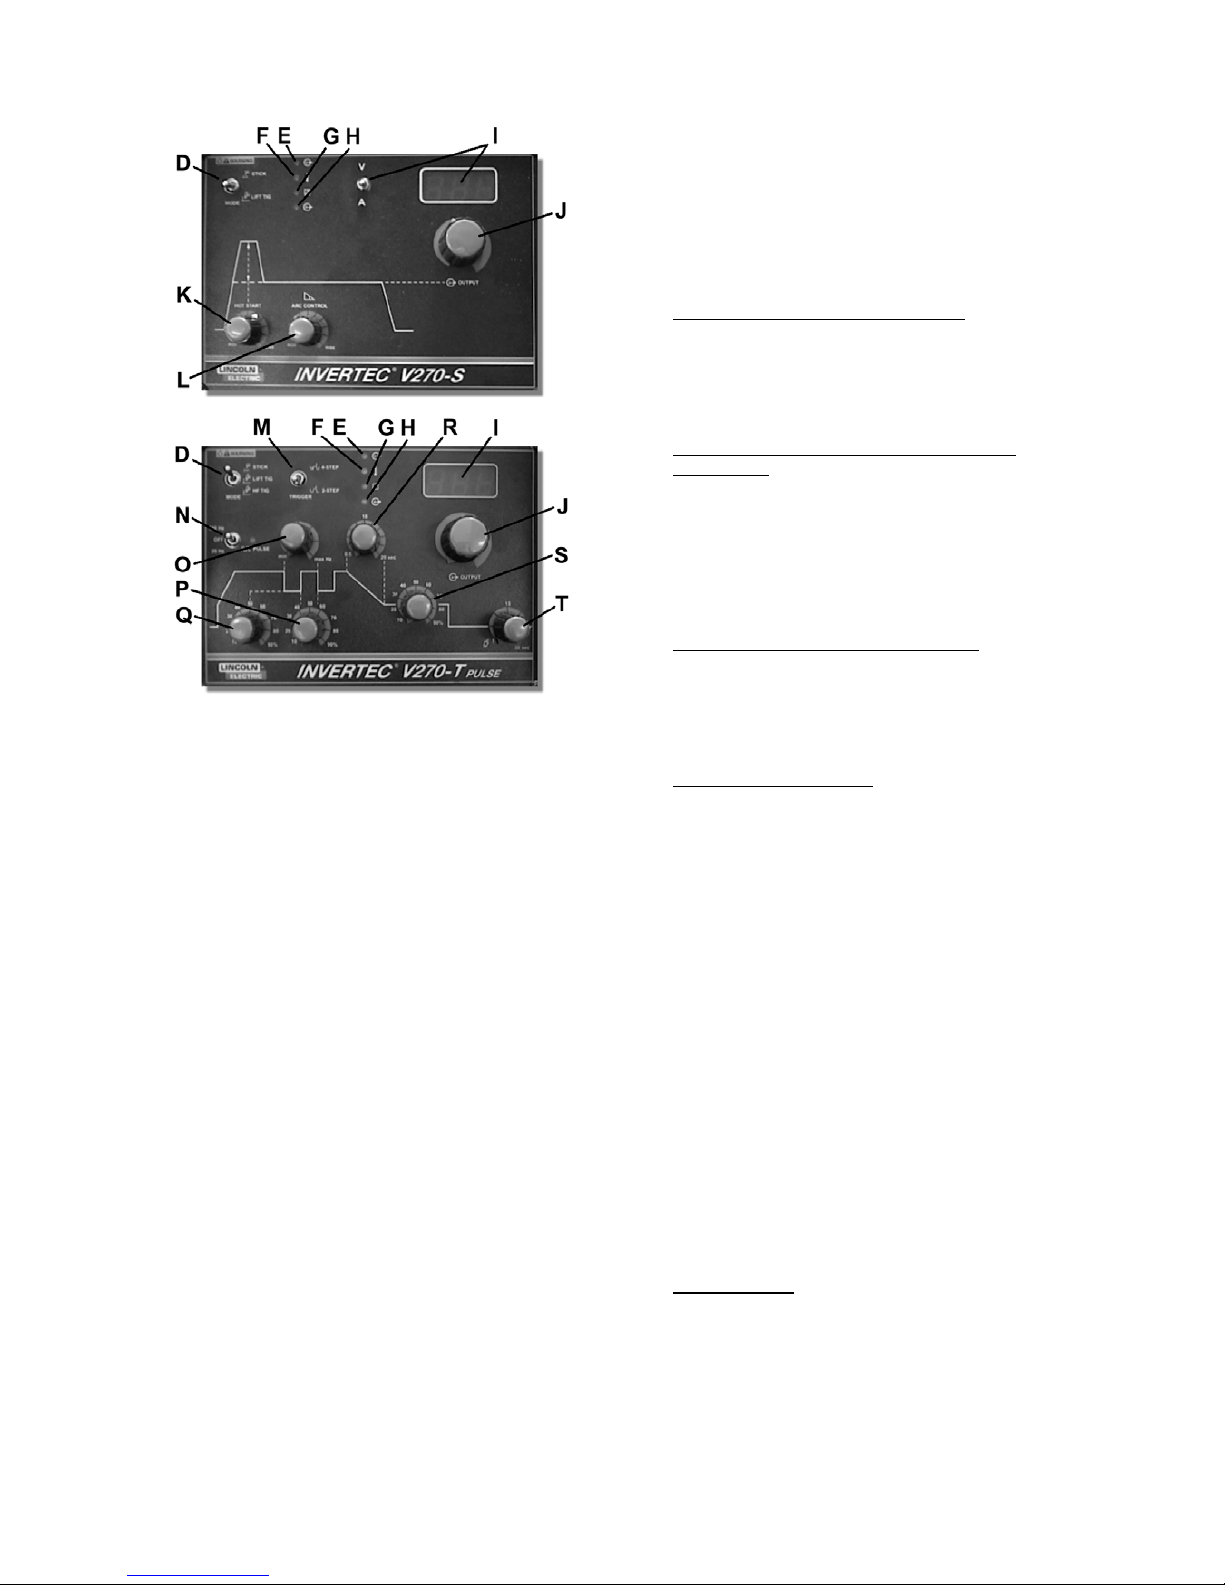
I-4
Gdy przeáącznik rodzaju pracy jest w poáoĪeniu
‘Stick’ /metoda MMA/, są dostĊpne nastĊpujące
funkcje:
x Hot Start: Jest to chwilowy wzrost wartoĞci
natĊĪenia prądu podczas inicjowania procesu
spawania metodą MMA. Pomaga to w szybkim
i pewnym zapáonie áuku. Dla V205-S / V270-S /
V405-S wielkoĞü prądu Hot Startu moĪe byü
regulowana, co jest opisane w dalszej czĊĞci tej
instrukcji.
x Arc Force: Jest to chwilowy wzrost wartoĞci
natĊĪenia prądu spawania podczas pracy.
Wzrost nastĊpuje w momencie zmniejszenia
odlegáoĞci pomiĊdzy koĔcem elektrody a
jeziorkiem spawalniczym. Dla V205-S / V270-S
/ V405-S wielkoĞü mocy áuku moĪe byü
regulowana, co jest opisane w dalszej czĊĞci
instrukcji.
x Anti-Sticking: Funkcja ta powoduje
zmniejszanie wartoĞci prądu wyjĞciowego
urządzenia do niskiego poziomu, gdy spawacz
popeáni báąd lub elektroda przyklei siĊ do
spawanego materiaáu. Zmniejszanie wartoĞci
prądu pozwala spawaczowi na usuniĊcie
elektrody z uchwytu bez nadmiernego
iskrzenia, co mogáoby spowodowaü
uszkodzenie uchwytu elektrody.
Gdy przeáącznik rodzaju pracy jest ustawiony w
poáoĪeniu Lift TIG, funkcje związane ze spawaniem
metodą MMA są niedostĊpne. Dla tego rodzaju
pracy áuk TIG jest inicjowany przez dotkniĊcie
elektrody do spawanego materiaáu w celu
spowodowania przepáywu prądu zwarcia o maáym
natĊĪeniu. NastĊpnie inicjuje siĊ zapáon áuku TIG
przez oderwanie elektrody od spawanego materiaáu.
W skrajnym poáoĪeniu przeáącznika: TIG HF (tylko
dla V205-T / V270-T / V405-T) funkcje związane z
metodą spawania MMA są niedostĊpne. Podczas
spawania tą metodąáuk TIG jest inicjowany przez
impuls wysokiej czĊstotliwoĞci bez potrzeby
dotykania elektrody do materiaáu spawanego.
Impuls wysokiej czĊstotliwoĞci / HF / stosowane do
inicjowania áuku TIG trwa 6,5 sekundy i jeĞli nie
nastąpi zapáon w tym czasie, sekwencja zapáonu
musi byü powtórzona.
E. Sygnalizacja LED zaáączenia zasilania: WskaĨnik
ten zaĞwieca siĊ i gaĞnie gdy urządzenie jest
pierwszy raz zaáączane do sieci. Po okoáo 2
sekundach wskaĨnik przestaje mrugaü i pozostaje
zaĞwiecony sygnalizując, Īe urządzenie jest gotowe
do pracy.
F. Sygnalizacja LED zadziaáania zabezpieczenia
termicznego: Gdy urządzenie ulegnie przegrzaniu
zaĞwieca siĊ ten wskaĨnik i wyjĞcie zostaje
odáączone. Normalnie zdarza siĊ to gdy zostaje
przekroczony cykl pracy urządzenia. NaleĪy wtedy
urządzenie pozostawiü zaáączonym do sieci Īeby
wewnĊtrzne podzespoáy mogáy ostygnąü. Po
zgaĞniĊciu wskaĨnika ponownie jest moĪliwa
normalna praca.
G. Sygnalizacja LED zdalnego sterowania: Gdy zdalne
sterowanie zostanie podáączone do urządzenia
zaĞwieca siĊ ten wskaĨnik. Parametry prądu
wyjĞciowego zmienia siĊ wtedy za pomocą
zdalnego sterowania – patrz rozdziaá dotyczący
regulacji prądu wyjĞciowego.
H. Sygnalizacja LED WyjĞcia: WskaĨnik ten zaĞwieca
siĊ gdy urządzenie jest zaáączone do sieci. Dla obu
rodzajów urządzeĔ poáoĪenie przeáącznika rodzaju
pracy determinuje kiedy wyjĞcie urządzenia jest
zaáączone.
V205-S / V270-S / V405-S: Dla metody spawania
MMA wyjĞcie urządzenia jest automatycznie
zaáączone. Dla metody spawania TIG Lift o tym czy
urządzenie jest zaáączone czy nie decyduje
podáączenie jednostki zdalnego sterowania. JeĞli
zdalne sterowanie nie jest podáączone/ dioda LED
Remote nie Ğwieci siĊ/ wtedy wyjĞcie urządzenia
jest automatycznie zaáączone. JeĞli zdalne
sterowanie jest podáączone/ dida LED Remote
Ğwieci siĊ/ wtedy wyjĞcie urządzenia jest zaáączane
lub wyáączane przez jednostkĊ zdalnego sterowania
podáączoną do gniazda zdalnego sterowania.
V205-T / V270-T / V405-T: Dla metody spawania
MMA wyjĞcie urządzenia jest zaáączane
automatycznie. Natomiast dla obu metod spawania
TIG, wyjĞcie jest zaáączane i wy
áączane za pomocą
uchwytu TIG podáączanego do gniazda uchwytu
spawalniczego.
I. Miernik cyfrowy: Miernik ten wyĞwietla wstĊpnie
ustawioną wartoĞü prądu spawania i aktualną
wartoĞü prądu spawania w trakcie spawania.
Podobnie jak regulacja wartoĞci prądu wyjĞciowego,
tak i funkcja miernika zmienia siĊ po podáączeniu
zdalnego sterowania. JeĞli dioda LED zdalnego
sterowania Ğwieci siĊ, wskazuje to, Īe zdalne
sterowanie jest podáączone i miernik bĊdzie
pokazywaá nastĊpujące informacje przed
rozpoczĊciem procesu spawania (podczas procesu
Page 79
I-5
spawania wskaĨnik zawsze pokazuje aktualną
wartoĞü prądu spawania):
Metoda spawania MMA: Miernik pokazuje
wstĊpnie ustawioną wartoĞü prądu spawania, ale
ustawiana ona jest za pomocą jednostki zdalnego
sterowania, jak jest to wyjaĞnione w rozdziale
‘Regulacja Prądu WyjĞciowego’.
Metody spawania TIG: Miernik wyĞwietla
maksymalną wartoĞü prądu wyjĞciowego, która jest
regulowana za pomocą pokrĊtáa regulacji prądu
wyjĞciowego. WartoĞü wstĊpna prądu spawania
jest wtedy regulowana za pomocą jednostki
zdalnego sterowania, ale nie jest wyĞwietlana na
mierniku.
V205-S / V270-S / V405-S: Urządzenia te są
wyposaĪone w przeáącznik Voltage / Current
(napiĊcie / prąd) dla zmiany parametru
wyĞwietlanego na mierniku. Dla ustawienia
przeáącznik w poáoĪeniu ‘Voltage’ (napiĊcie) miernik
zawsze bĊdzie pokazywaá
wartoĞü napiĊcia na
wyjĞciu urządzenia.
J. Regulator prądu wyjĞciowego: PokrĊtáem tym
reguluje siĊ prąd wyjĞciowy lub prąd spawania
urządzenia.
Funkcja tego pokrĊtáa zmienia siĊ jeĞli jest
podáączone zdalne sterowanie. JeĞli dioda LED
Remote Ğwieci siĊ, oznacza to, Īe jednostka
zdalnego sterowania jest podáączona i Īe funkcją
regulatora prądu wyjĞciowego bĊdzie:
Dla metody spawania MMA: Jednostka zdalnego
sterowanie bĊdzie regulowaü prąd wyjĞciowy
urządzenia:
x V205: od 5 do 200A
x V270: od 5 do 270A
x V405: od 5 do 400A
Wtedy regulator prądu wyjĞciowego na páycie
przedniej nie jest uĪywany.
Dla metod spawania TIG: Maksymalna wartoĞü
prądu wyjĞciowego jest ustawiana za pomocą
pokrĊtáa regulacji prądu wyjĞciowego. NastĊpnie za
pomocą jednostki zdalnego sterowania ustawia siĊ
pr
ąd wyjĞciowy od wartoĞci minimalnej (5A) do
wartoĞci ustawionej za pomocą pokrĊtáa prądu
wyjĞciowego. Dla przykáadu, jeĞli prąd wyjĞciowy
jest ustawiony na wartoĞü 100A za pomocą pokrĊtáa
prądu wyjĞciowego wtedy wartoĞü prądu
wyjĞciowego moĪna regulowaü za pomocą
zdalnego sterowania od minimum 5A do maksimum
100A.
K. Hot Start (tylko dla V205-S / V270-S / V405-S): Dla
metody spawania MMA, pokrĊtáem tym reguluje siĊ
wielkoĞü prądu stosowanego przy inicjacji áuku dla
uáatwienia szybkoĞci i pewnoĞci jego zapáonu. Dla
metody spawania TIG funkcja ta nie jest
wykorzystywana.
L. Arc Force (tylko dla V205-S / V270-S / V405-S):
Dla metody spawania MMA, pokrĊtáem tym reguluje
siĊ wartoĞü prądu stosowanego do przerwania
zwarcia (przyklejenie siĊ elektrody) w trakcie
spawania. Funkcja ta nie jest wykorzystywana dla
metody spawania TIG.
M. Przeáącznik trybu pracy uchwytu spawalniczego
(tylko dla V205-T / V270-T / V405-T): Przeáącznik
ten zmienia tryb pracy pomiĊdzy 2-taktem i 4taktem. Szczegóáy sekwencji trybów pracy moĪna
znaleĨü poniĪej.
N. Przeáącznik rodzaju pracy impulsowej (tylko dla
V205-T / V270-T / V405-T): Dla metody spawania
TIG, przeáącznik ten wáącza funkcjĊ pracy
impulsowej i pozwala na wybór czĊstotliwoĞci
impulsu (20 Hz lub 300 Hz). Przeáącznik ten nie ma
zastosowania dla metody MMA.
Dioda LED sygnalizująca pracĊ impulsową (obok
przeáącznika rodzaju pracy impulsowej) pokazuje
czĊstotliwoĞü impulsu gdy jest wybrana metoda
pracy impulsowej. W tym czasie spawacz moĪe
wybraüĪądaną wartoĞü czĊstotliwoĞci impulsu
przed rozpoczĊciem procesu spawania. (Uwaga:
przy wyĪszych czĊstotliwoĞciach dioda LED pulsuje
bardzo szybko tak, Īe wydaje siĊĞwieciü na staáe
mimo, Īe jest to tryb impulsowy).
O. Regulator czĊstotliwoĞci impulsu (tylko dla V205-T /
V270-T / V405-T): Gdy wáączony jest rodzaj pracy
impulsowej za pomocą tego pokrĊtáa reguluje siĊ
zakres czĊstotliwoĞci. W zaleĪnoĞci od ustawienia
przeáącznika rodzaj pracy impulsowej czĊstotliwoĞü
moĪe byü regulowana w zakresie 0,2Hz - 20 Hz lub
3Hz - 300Hz.
P. Regulator wypeánienia impulsu (tylko dla V205-T /
V270-T / V405-T): Gdy wáączony jest rodzaj pracy
impulsowej za pomocą tego pokrĊtáa reguluje siĊ
czas trwania impulsu. Czas ten moĪe byü
regulowany w zakresie od 10% do 90% okresu
impulsu.
Q. Regulator prądu podkáadu (tylko dla V205-T / V270-
T / V405-T): Gdy jest wáączony rodzaj pracy
impulsowej, pokrĊtáem tym moĪna regulowaü prąd
podkáadu. Jest to prąd podczas niĪszej czĊĞci
impulsu prostokątnego; moĪe byü regulowany od
10% do 90% wartoĞci prądu spawania.
R. Regulator czasu opadania (tylko dla V205-T / V270-
T / V405-T): Dla metod spawania TIG, pokrĊtáo to
bĊdzie regulowaáo czas opadania od 0,5 do 20
sekund. (Czas narostu zawsze wynosi 0,5 sekund.)
Dla poznania sposobu uaktywniania regulacji czasu
opadania naleĪy zapoznaü siĊ z rozdziaáem
‘Rodzaje pracy uchwytu spawalniczego’. PokrĊtáo
to nie ma zastosowania dla metody spawania MMA.
S. Regulator prądu startu/krateru (tylko dla V205-T /
V270-T / V405-T): PokrĊtáem tym moĪna regulowaü
wartoĞü prądu startu/krateru od 10% do 90%
wartoĞci prądu spawania. Idea dziaáania prądu
startu/krateru jest wyjaĞniona poniĪej.
T. Regulator czasu wypáywu gazu po zgaszeniu áuku
(tylko dla V205-T / V270-T / V405-T): Dla metod
spawania TIG, pokrĊtáem tym reguluje siĊ czas
wypáywu gazu po zgaĞniĊciu áuku od 0,5 do 30
sekund. (Czas wstĊpnego wypáywu gazu wynosi
zawsze 0,5 sekund.) PokrĊtáo to nie znajduje
zastosowania dla metody spawania MMA.
Page 80
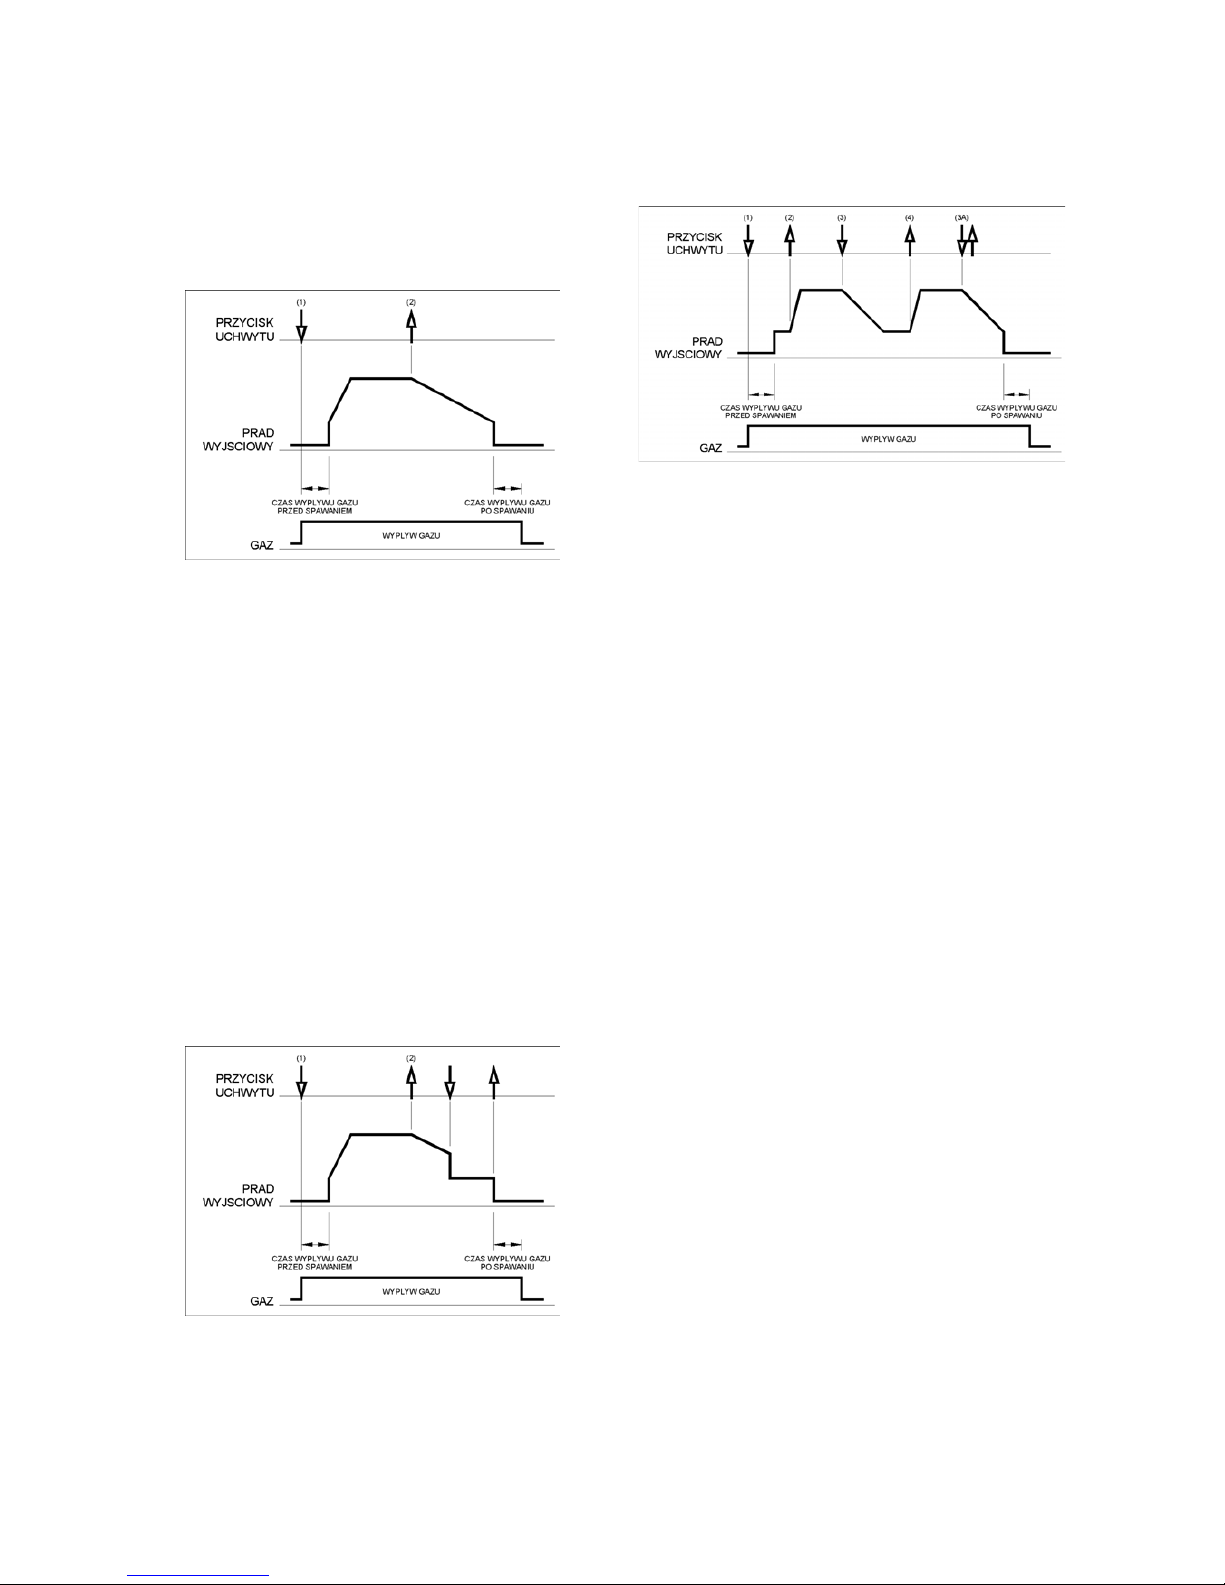
I-6
Trybu Pracy Uchwytu Spawalniczego
Spawania metodą TIG moĪe byü prowadzone w trybie
pracy 2-taktu lub 4-taktu. Szczegóáy sekwencji tych
trybów są wyjaĞnione poniĪej.
Tryb Pracy 2-takt
Dla trybu pracy 2-takt i wybranej metody spawania TIG
wystąpi nastĊpująca sekwencja procesu spawalniczego.
1. Dla rozpoczĊcia sekwencji nacisnąü i przytrzymaü
przycisk startowy na uchwycie spawalniczym.
Urządzenie otworzy zawór gazowy dla rozpoczĊcia
wypáywu gazu osáonowego. Po upáywie czasu
wstĊpnego wypáywu gazu, dla usuniĊcia powietrza z
wĊĪa uchwytu spawalniczego, nastĊpuje zaáączenia
napiĊcia na wyjĞciu urządzenia. W tym czasie
nastĊpuje zapáon adekwatnie do wybranego rodzaju
pracy. Po wystąpieniu zapáonu prąd wyjĞciowy
bĊdzie narastaá do wartoĞci ustalonej lub zgodnie z
czasem narastania do momentu osiągniĊcia
wartoĞci prądu spawania.
2. Dla zatrzymania procesu spawania zwolniü przycisk
startowy na uchwycie spawalniczym. Urządzenie
bĊdzie teraz zmniejszaü prąd wyjĞciowy do
ustalonej wartoĞci lub zgodnie z czasem opadania
aĪ do momentu, gdy prąd osiągnie wartoĞü
początkową i napiĊcie na wyjĞciu zostanie
odáączone.
Po zgaszeniu áuku, zawór gazowy pozostanie
otwarty dla zapewnienia wypáywu gazu osáonowego
do rozgrzanej elektrody i miejsca spawania.
Jak pokazano powyĪej, jest moĪliwe Īeby nacisnąü i
przytrzymaü przycisk startowy uchwytu spawalniczego
dla zakoĔczenia czasu opadania i utrzymania prądu
wyjĞciowego na poziomie prądu wypeánienia krateru.
Gdy przycisk startowy na uchwycie spawalniczym
zostanie zwolniony napiĊcie na wyjĞciu zostaje
odáączone i rozpoczyna siĊ poáukowy wypáyw gazu.
Funkcja 2-takt z restartem niemoĪliwym jest
ustawieniem fabrycznym.
Tryb Pracy 4-takt
Dla trybu pracy 4-takt i wybranej metodzie spawania TIG
wystąpi nastĊpująca sekwencja procesu spawalniczego.
1. Dla rozpoczĊcia sekwencji nacisnąü i przytrzymaü
przycisk startowy na uchwycie spawalniczym.
Urządzenie otworzy zawór gazowy dla rozpoczĊcia
wypáywu gazu osáonowego. Po upáywie czasu
wstĊpnego wypáywu gazu, dla usuniĊcia powietrza z
wĊĪa uchwytu spawalniczego, nastĊpuje zaáączenia
napiĊcia na wyjĞciu urządzenia. W tym czasie
nastĊpuje zapáon adekwatnie do wybranego rodzaju
pracy. Po wystąpieniu zapáonu prąd wyjĞciowy
bĊdzie miaá wartoĞci prądu początkowego. Warunki
te mogą byü utrzymane tak dáugo jak to jest
potrzebne.
JeĞli prąd początkowy nie jest konieczny, nie
przytrzymywaü przycisku startowego na uchwycie
spawalniczym jak to opisano na początku tego
kroku. W tych warunkach urządzenie
automatycznie przejdzie od Kroku 1 do Kroku 2 po
zapáonie áuku.
2. Zwolnienie przycisku startowego na uchwycie
spawalniczym rozpoczyna proces narostu wartoĞci
prądu. Prąd wyjĞciowy bĊdzie rósá do ustawionej
wartoĞci lub zgodnie z czasem narastania do
momentu osiągniĊcia wartoĞci prądu spawania.
3. Po zakoĔczeniu gáównej czĊĞci procesu spawania
nacisnąü przycisk startowy na uchwycie
spawalniczym. Urządzenie bĊdzie teraz zmniejszaü
prąd wyjĞciowy do ustalonej wartoĞci lub zgodnie z
czasem opadania aĪ do momentu, gdy prąd
osiągnie wartoĞü prądu wypeánienia krateru.
WartoĞü koĔcowa prądu moĪe byü utrzymywana tak
dáugo jak to jest konieczne.
Sekwencja ta posiada automatyczny restart tak,
wiĊc proces spawania bĊdzie kontynuowany po tym
kroku. Funkcja 4-takt z restartem moĪliwym jest
ustawieniem fabrycznym. Gdy spawanie jest
zakoĔczone, zamiast opisanego powyĪej kroku 3,
moĪna zastosowaü nastĊpującą sekwencjĊ.
3A. Szybko nacisnąü i zwolniü przycisk startowy na
uchwycie spawalniczym. Urządzenie teraz zacznie
zmniejszaü wartoĞü prądu wyjĞciowego do ustalonego
poziomu lub zgodnie z czasem opadania aĪ do
momentu, gdy prąd osiągnie wartoĞü prądu wypeánienia
krateru a napiĊcie na wyjĞciu zostanie odáączone. Po
zgaĞniĊciu áuku rozpocznie siĊ wypáyw gazu po
zgaszeniu áuku.
4. Dla kontynuowania procesu spawania zwolniü
Page 81
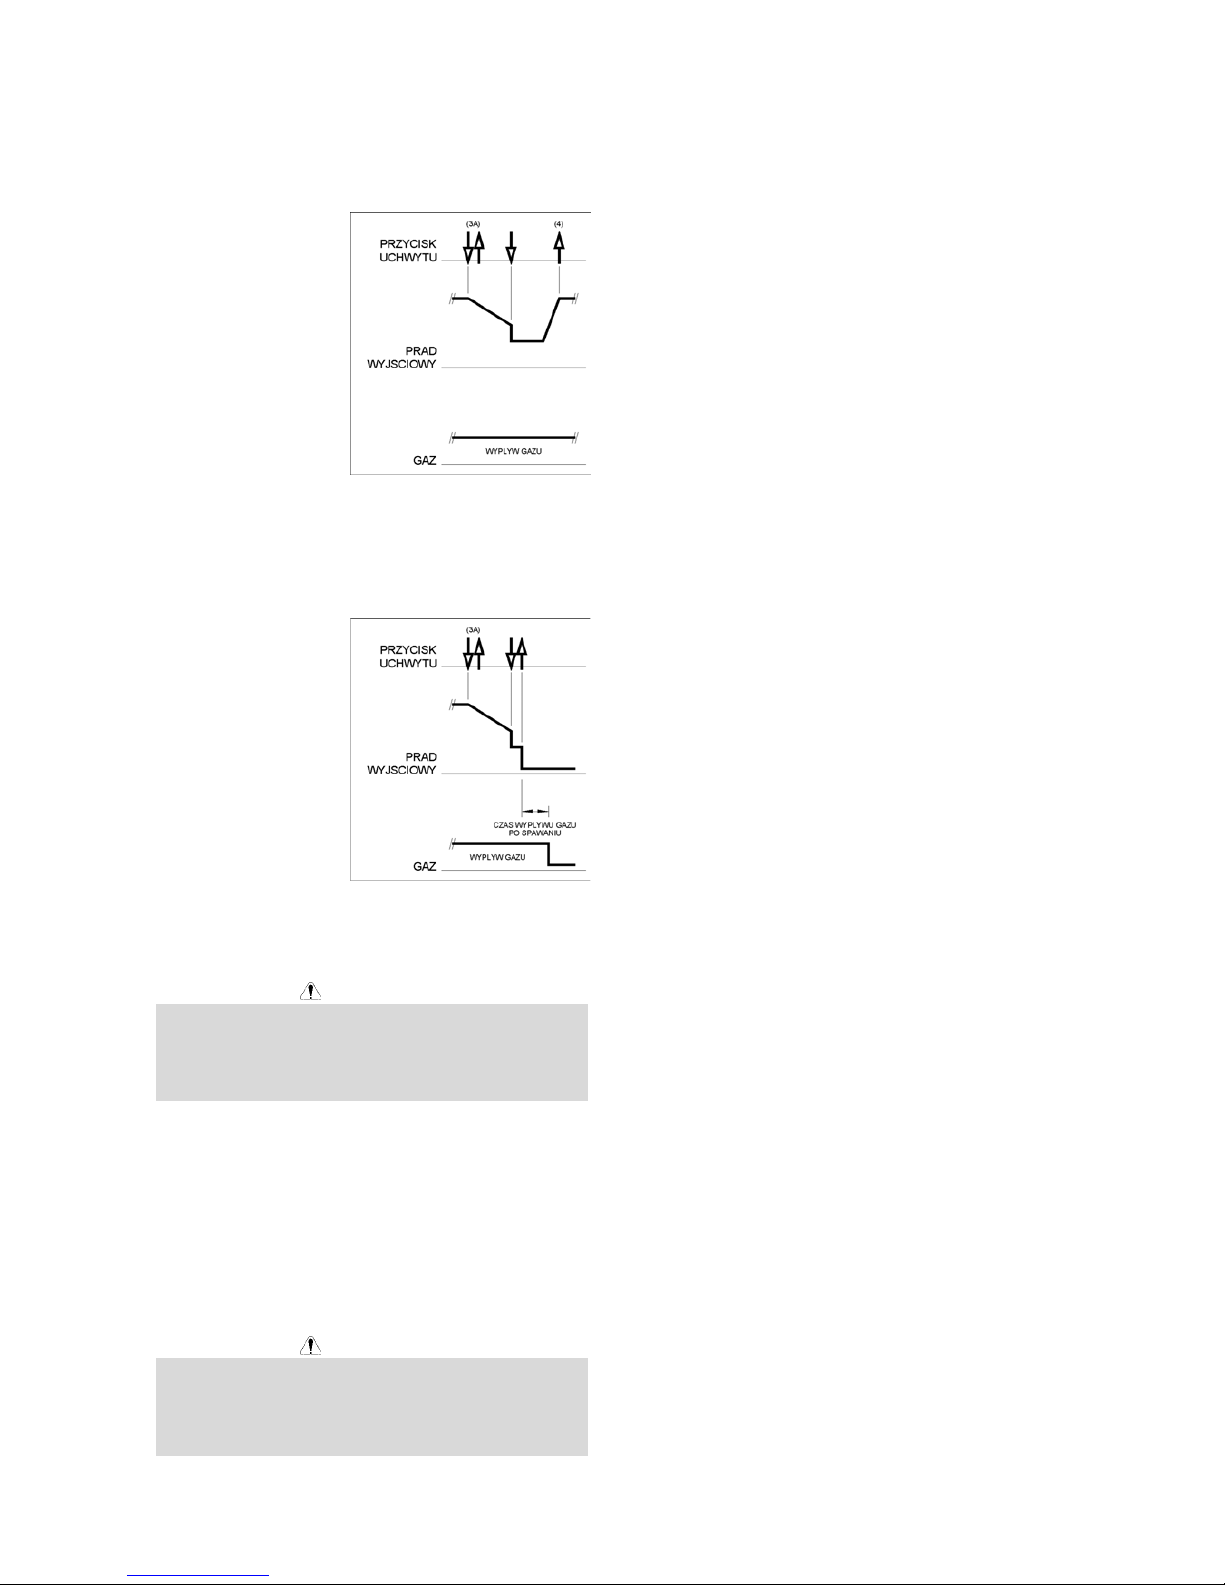
I-7
przycisk startowy uchwytu spawalniczego. Prąd
wyjĞciowy bĊdzie rósá ponownie do wartoĞci prądu
spawania, jak w kroku 2. Gdy zasadnicza czĊĞü
spawu jest zakoĔczona naleĪy przejĞü do kroku 3.
Jak tutaj pokazano, po
szybkim naciĞniĊciu i
zwolnieniu przycisku
startowego uchwytu
spawalniczego w kroku
3A jest moĪliwe Īeby
nacisnąü i przytrzymaü
przycisk uchwytu drugi
raz i w ten sposób
moĪemy przerwaü
zmniejszanie prądu
wyjĞciowego
(przerwanie zadanego
czasu opadania) i
utrzymaü prąd wyjĞciowy na poziomie wartoĞci prądu
wypeánienia krateru. Dla kontynuowania spawania
zwolniü przycisk startowy uchwytu, wtedy prąd
wyjĞciowy bĊdzie rósá ponownie do wartoĞci prądu
spawania, jak w kroku 4. Gdy zasadnicza czĊĞü spawu
jest zakoĔczona naleĪy przejĞü do kroku 3.
Jak tutaj pokazano, po
szybkim naciĞniĊciu i
zwolnieniu przycisku
startowego uchwytu
spawalniczego w kroku
3A jest moĪliwe Īeby
nacisnąü i przytrzymaü
przycisk uchwytu drugi
raz i w ten sposób
moĪemy przerwaü
zmniejszanie prądu
wyjĞciowego
(przerwanie zadanego
czasu opadania) i
przerwaü proces spawania.
04/03
Przeglądy Okresowe
OSTRZEĩENIE
Zalecamy wykonywanie wszelkich napraw i czynnoĞci
konserwacyjnych w najbliĪszym serwisie lub w firmie
Lincoln Electric. Dokonywanie napraw przez osoby lub
firmy nie posiadające autoryzacji spowoduje utratĊ praw
gwarancyjnych.
CzĊstotliwoĞü przeglądów okresowych uzaleĪniona jest
od warunków pracy urządzenia. KaĪde zauwaĪone
uszkodzenie musi byü niezwáocznie zgáaszane.
x SprawdĨ przewody, wtyki i gniazda przyáączeniowe.
WymieĔ jeĪeli jest to konieczne.
x Utrzymój urządzenie w czystoĞci. UĪywaj suchej
szmatki do wycierania obudowy oraz szczelin
wentylacyjnych.
OSTRZEĩENIE
Nie otwieraj tego urządzenia i nie dokonuj w nim
Īadnych zmian. Urządzenie musi byü odáączone od
zasilania podczas przeglądów i napraw. Po kaĪdej
naprawie naleĪy wykonaü odpowiedni test
sprawdzający.
Page 82
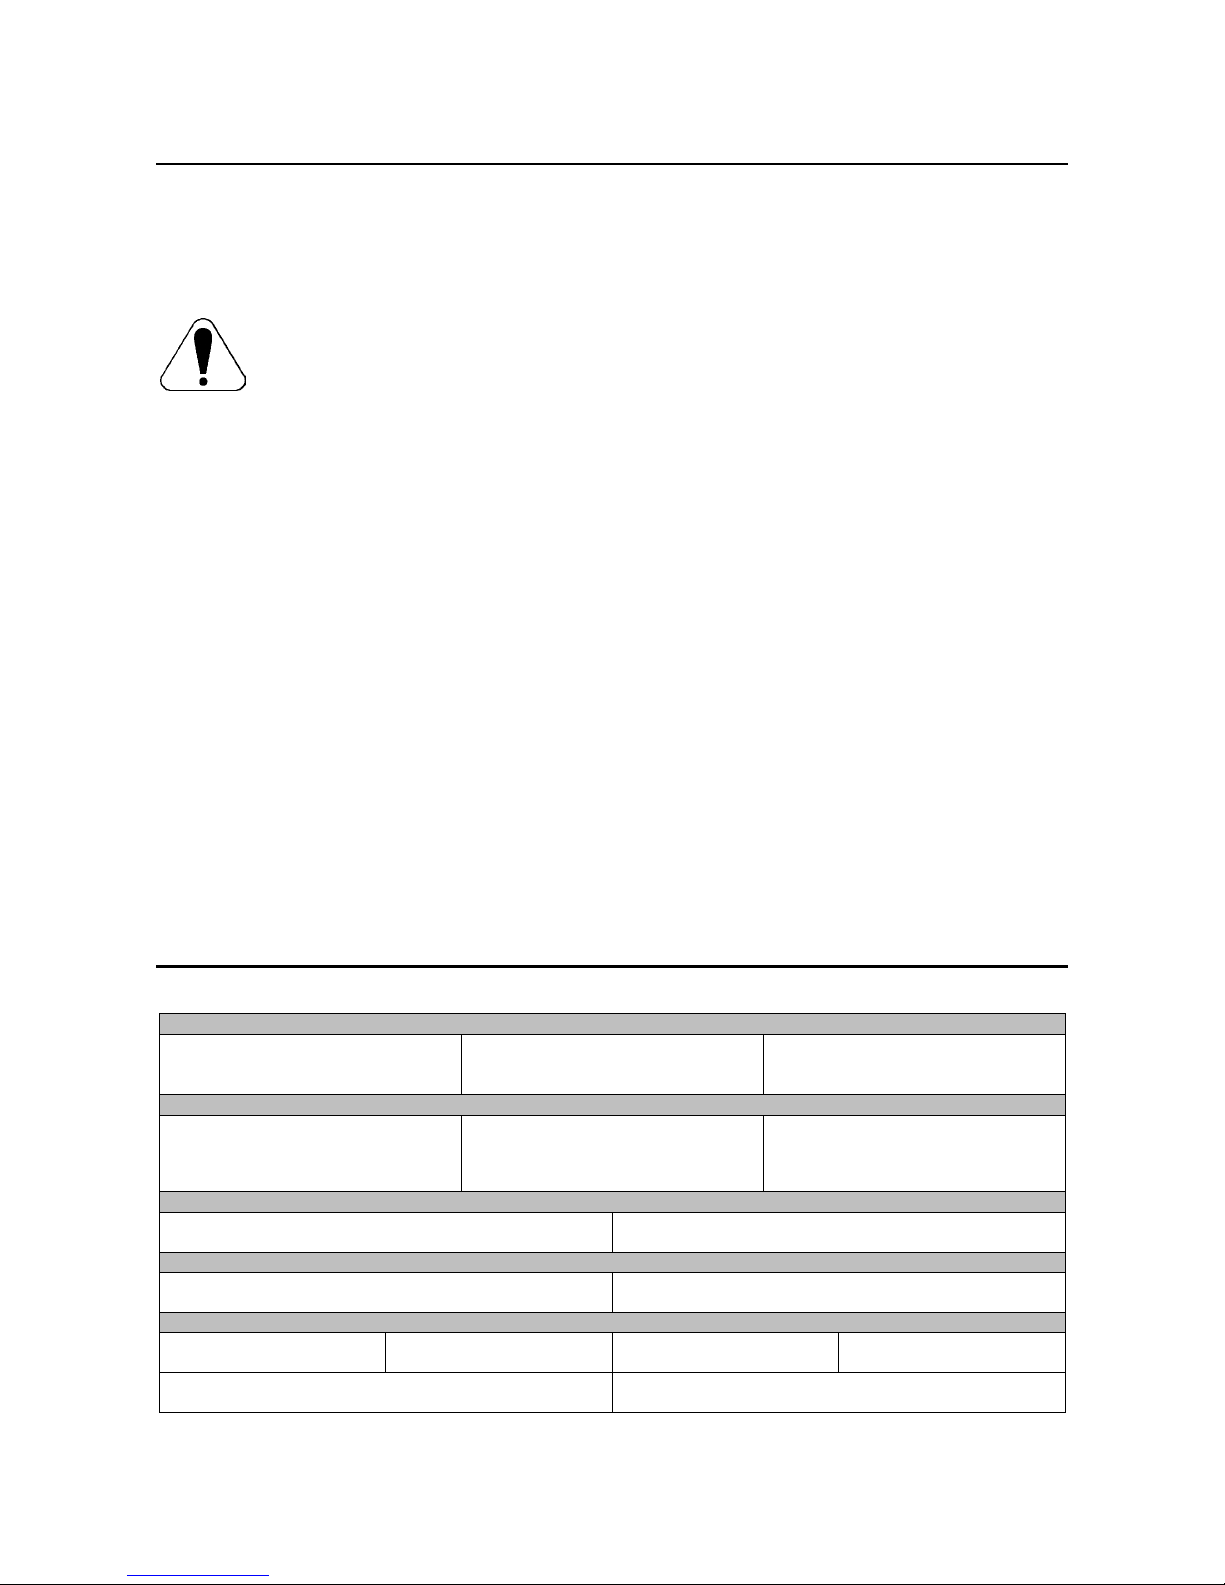
I-8
KompatybilnoĞü Elektromagnetyczna (EMC)
11/04
Urządzenie to zostaáo zaprojektowane zgodnie ze wszystkimi odnoĞnymi zaleceniami i normami. JednakĪe moĪe ono
wytwarzaü zakáócenia elektromagnetyczne, które mogą oddziaáywaü na inne systemy takie jak systemy
telekomunikacyjne (telefon, odbiornik radiowy lub telewizyjny) lub systemy zabezpieczeĔ. Zakáócenia te mogą
powodowaü problemy z zachowaniem wymogów bezpieczeĔstwa w odnoĞnych systemach. Dla wyeliminowania lub
zmniejszenia wpáywu zakáóceĔ elektromagnetycznych wytwarzanych przez to urządzenie naleĪy dokáadnie zapoznaü siĊ
zaleceniami tego rozdziaáu.
Urządzenie to zostaáo zaprojektowane do pracy w obszarze przemysáowym. Aby uĪywaü go w
gospodarstwie domowym niezbĊdne jest przestrzeganie specjalnych zabezpieczeĔ koniecznych do
wyeliminowania moĪliwych zakáóceĔ elektromagnetycznych. Urządzenie to musi byü zainstalowane i
obsáugiwane tak jak to opisano w tej instrukcji. JeĪeli stwierdzi siĊ wystąpienie jakiekolwiek zakáóceĔ
elektromagnetycznych obsáugujący musi podjąü odpowiednie dziaáania celem ich eliminacji i w razie potrzeby skorzystaü
z pomocy Lincoln Electric. Nie dokonywaüĪadnych zmian w tym urządzeniu bez pisemnej zgody Lincoln Electric.
Przed zainstalowaniem tego urządzenia, obsáugujący musi sprawdziü miejsce pracy czy nie znajdują siĊ tam jakieĞ
urządzenia, które mogáyby dziaáaü niepoprawnie z powodu zakáóceĔ elektromagnetycznych. NaleĪy wziąü pod uwagĊ:
x Kable wejĞciowe i wyjĞciowe, przewody sterujące i przewody telefoniczne, które znajdują siĊ w, lub w pobliĪu
miejsca pracy i urządzenia.
x Nadajniki i odbiorniki radiowe lub telewizyjne. Komputery lub urządzenia sterowane komputerowo
x Urządzenia systemów bezpieczeĔstwa i sterujące stosowane w przemyĞle. SprzĊt sáuĪący do pomiarów i kalibracji.
x Osobiste urządzenia medyczne takie jak rozruszniki serca czy urządzenia wspomagające sáuch.
x Sprawdziü odpornoĞü elektromagnetyczną sprzĊtu pracującego w, lub w miejscu pracy. Obsáugujący musi byü
pewien, Īe caáy sprzĊt w obszarze pracy jest kompatybilny. MoĪe to wymagaü dodatkowych pomiarów.
x Wymiary miejsca pracy, które naleĪy braü pod uwagĊ bĊdą zaleĪaáy od konfiguracji miejsca pracy i innych
czynników, które mogą mieü miejsce.
AĪeby zmniejszyü emisjĊ promieniowania elektromagnetycznego urządzenia naleĪy wziąü pod uwagĊ nastĊpujące
wskazówki:
x Podáączyü urządzenie do sieci zasilającej zgodnie ze wskazówkami tej instrukcji. JeĞli mimo to pojawią siĊ
zakáócenia, moĪe zaistnieü potrzeba przedsiĊwziĊcia dodatkowych zabezpieczeĔ takich jak np. filtrowanie napiĊcia
zasilania.
x Kable wyjĞciowe powinny byü moĪliwie krótkie i uáoĪonym razem, jak najbliĪ
ej siebie. Dla zmniejszenia
promieniowania elektromagnetycznego, jeĞli to moĪliwe naleĪy uziemiaü miejsce pracy. Obsáugujący musi
sprawdziü czy poáączenie miejsca pracy z ziemią nie powoduje Īadnych problemów lub nie pogarsza warunków
bezpieczeĔstwa dla obsáugi i urządzenia.
x Ekranowanie kabli w miejscu pracy moĪe zmniejszyü promieniowanie elektromagnetyczne. Dla pewnych
zastosowaĔ moĪe to okazaü siĊ niezbĊdne.
Dane Techniczne
V205 2V:
PARAMETRY WEJĝCIOWE
NapiĊcie zasilania
230 / 400V r 10%
1-fazowe
Pobór mocy z sieci
5.5kW @ 100% cykl pracy
6.5kW @ 35% cykl pracy
CzĊstotliwoĞü
50/60 Hz
ZNAMIONOWE PARAMETRY WYJĝCIOWE PRZY 40°C
Cykl pracyDuty Cycle
(Oparty na 10 min. okresie)
100%
35%
Prąd wyjĞciowy
170A
200A
NapiĊcie wyjĞciowe
26.8 Vdc
28.0 Vdc
ZAKRES PARAMETRÓW WYJĝCIOWYCH
Zakres prądu spawania
5 - 200 A
Maksymalne napiĊcie stanu jaáowego
48 Vdc
ZALECANE PARAMETRY PRZEWODU I BEZPIECZNIKA ZASILANIA
Bezpiecznik lub wyáącznik nadprądowy
32A zwáoczny (zasilanie 230 / 400V)
Przewód zasilający
3 Īyáowy, 4mm
2
WYMIARY
WysokoĞü
385 mm
SzerokoĞü
215 mm
DáugoĞü
480 mm
Waga
14.1 - 15.1 Kg
Temperatura pracy
-10°C to +40°C
Temperatura skáadowania
-25°C to +55°C
Page 83
I-9
V270 & V270 2V:
PARAMETRY WEJĝCIOWE
NapiĊcie zasilania
400V r 15% (V270)
230 / 400V r 10% (V270 2V)
3-fazowe
Pobór mocy z sieci
6.5kW @ 100% cykl pracy
9.9kW @ 35% cykl pracy
CzĊstotliwoĞü
50/60 Hz
ZNAMIONOWE PARAMETRY WYJĝCIOWE PRZY 40°C
Cykl pracyDuty Cycle
(Oparty na 10 min. okresie)
100%
35%
Prąd wyjĞciowy
200A
270A
NapiĊcie wyjĞciowe
28.0 Vdc
30.8 Vdc
ZAKRES PARAMETRÓW WYJĝCIOWYCH
Zakres prądu spawania
5 - 270 A
Maksymalne napiĊcie stanu jaáowego
48 Vdc
ZALECANE PARAMETRY PRZEWODU I BEZPIECZNIKA ZASILANIA
Bezpiecznik lub wyáącznik nadprądowy
20A zwáoczny (zasilanie 400V)
35A zwáoczny (zasilanie 230V)
Przewód zasilający
4 Īyáowy, 2.5mm
2
(V270)
4 Īyáowy, 4mm
2
(V270 2V)
WYMIARY
WysokoĞü
385 mm
SzerokoĞü
215 mm
DáugoĞü
480 mm
Waga
13.5 - 14.5 Kg
Temperatura pracy
-10°C to +40°C
Temperatura skáadowania
-25°C to +55°C
V405:
PARAMETRY WEJĝCIOWE
NapiĊcie zasilania
400V r 15%
3-fazowe
Pobór mocy z sieci
11.3 kW @ 100% cykl pracy
17.2 kW @ 35% cykl pracy
CzĊstotliwoĞü
50/60 Hz
ZNAMIONOWE PARAMETRY WYJĝCIOWE PRZY 40°C
Cykl pracyDuty Cycle
(Oparty na 10 min. okresie)
100%
35%
Prąd wyjĞciowy
300A
400A
NapiĊcie wyjĞciowe
32.0 Vdc
36.0 Vdc
ZAKRES PARAMETRÓW WYJĝCIOWYCH
Zakres prądu spawania
5 - 400 A
Maksymalne napiĊcie stanu jaáowego
48 Vdc
ZALECANE PARAMETRY PRZEWODU I BEZPIECZNIKA ZASILANIA
Bezpiecznik lub wyáącznik nadprądowy
30A zwáoczny
Przewód zasilający
4 Īyáowy, 4mm
2
WYMIARY
WysokoĞü
500 mm
SzerokoĞü
275 mm
DáugoĞü
610 mm
Waga
31 - 33 kg
Temperatura pracy
-10°C to +40°C
Temperatura skáadowania
-25°C to +55°C
Page 84
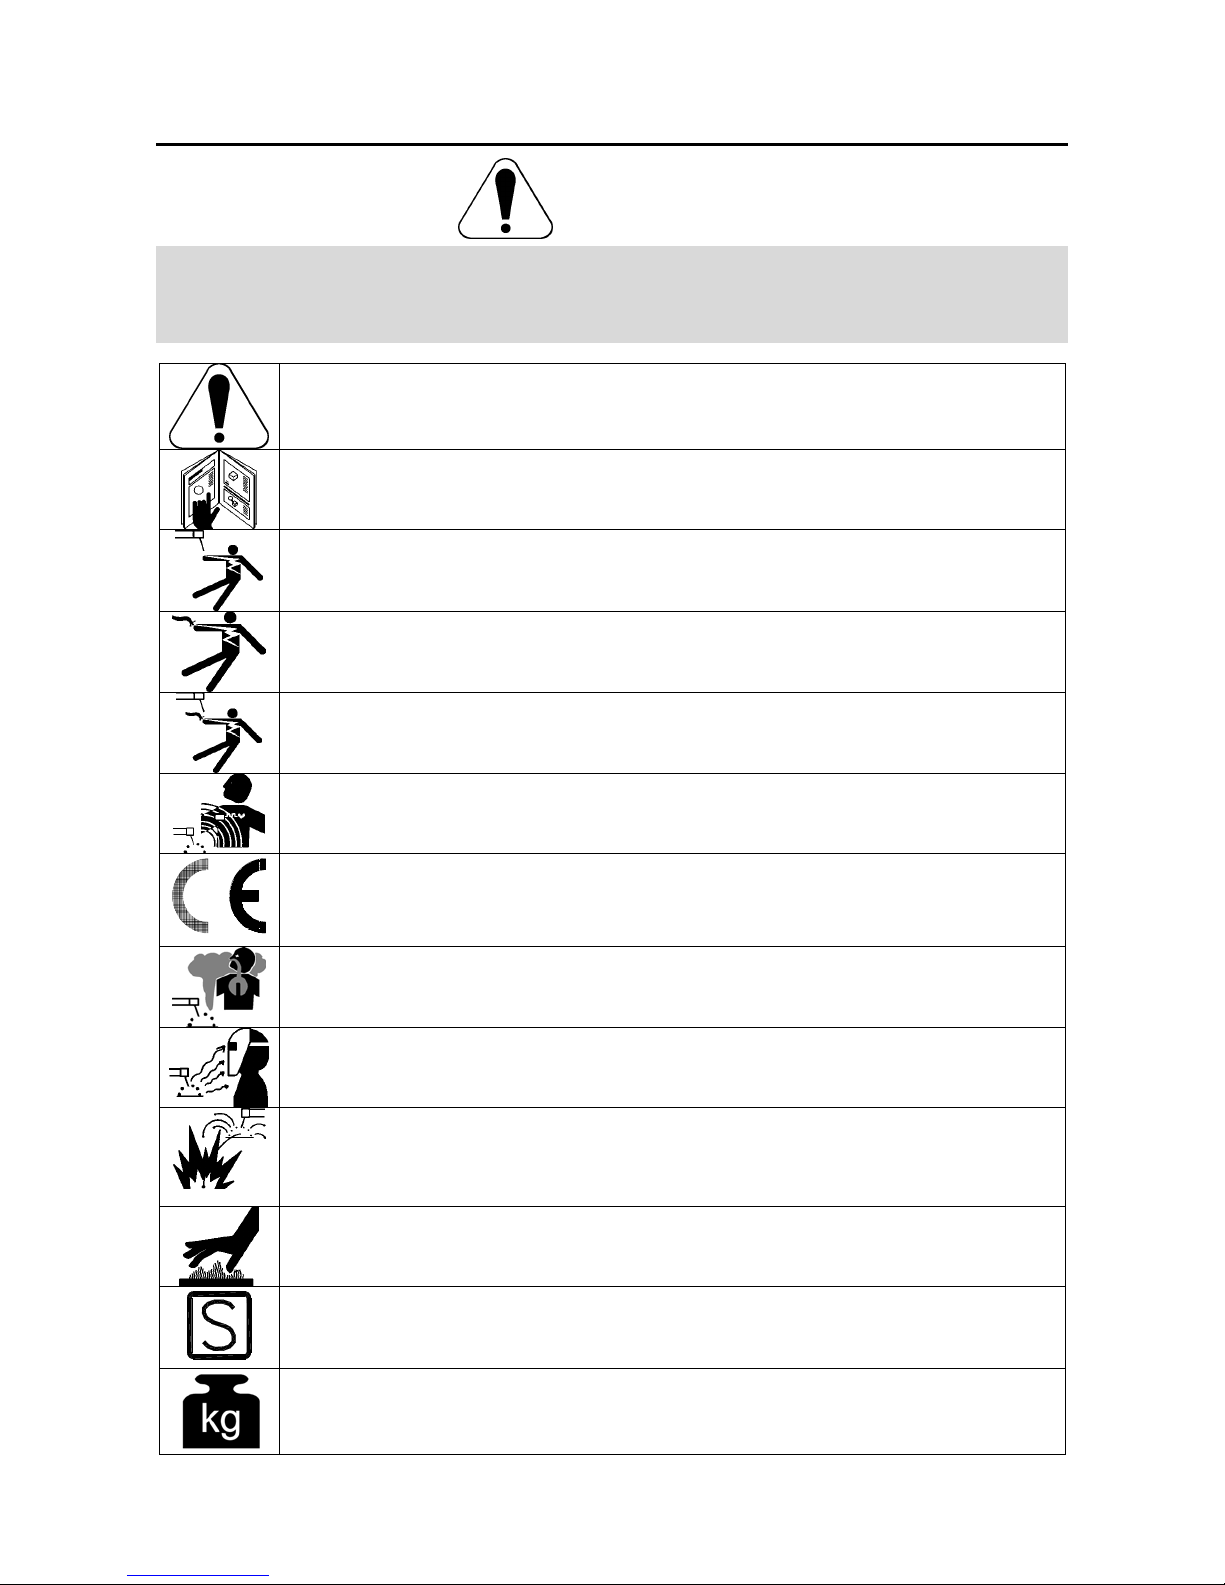
J-1
Turvallisuus
11/04
VAROITUS
Tätä laitetta pitää käyttää koulutuksen saanut henkilökunta. Varmista, että asennus, käyttö, huolto ja korjaus tapahtuvat
koulutettujen henkilöiden toimesta. Lue ja ymmärrä tämä käyttöohje ennen koneen käyttöä. Tämän käyttöohjeen
ohjeiden noudattamatta jättäminen voi aiheuttaa vakavia henkilövahinkoja, kuoleman, tai laitteen rikkoutumisen. Lue ja
ymmärrä seuraavat varoitussymbolien selitykset. Lincoln Electric ei ole vastuullinen vahingoista jotka aiheutuvat
virheellisestä asennuksesta, väärästä ylläpidosta tai epänormaalista käytöstä.
VAROITUS: Tämä symboli tarkoittaa, että ohjeita on noudatettava vakavien henkilövahinkojen,
kuoleman tai laitevahinkojen välttämiseksi. Suojaa itsesi ja muut vahinkojen ja kuoleman varalta.
LUE JA YMMÄRRÄ OHJEET: Lue ja ymmärrä tämän käyttöohje ennen laitteen käyttöä. Kaarihitsaus
voi olla vaarallista. Tämän käyttöohjeen ohjeiden noudattamatta jättäminen voi aiheuttaa vakavia
henkilövahinkoja, kuoleman tai laitevahinkoja.
SÄHKÖISKU VOI TAPPAA: Hitsauslaite kehittää korkean jännitteen. Älä koske puikkoon tai
maattopuristimeen, tai työkappaleeseen kun laite on päällä. Eristä itsesi puikosta, elektrodista ja
maattopuristimesta ja työkappaleesta.
SÄHKÖLAITE: Ennen kuin korjaat tai huollat laitetta, irrota se verkosta. Maadoita laite
paikallistenmääräysten mukaan.
SÄHKÖLAITE: Tarkista säännöllisesti syöttökaapeli ja hitsauskaapelit. Mikäli on eristevikoja, vaihda
kaapelit välittömästi. Älä aseta puikonpidintä suoraan hitsauspöydälle, tai muuhun paikkaan, joka on
kosketuksessa maattopuristimeen, valokaaren välttämiseksi.
SÄHKÖ-, JA MAGNEETTIKENTÄT VOIVAT OLLA VAARALLISIA: Sähkövirran kulkiessa johtimen
läpi, muodostuu sähkö-, ja magneettikenttiä (EMF). EMF kentät voivat häiritä sydämentahdistimia, ja
henkilö jolla on sydämentahdistin pitää neuvotella ensin lääkärinsä kanssa, ennen laitteen käyttöä.
CE YHTEENSOPIVUUS: Tämä laite yhteensopiva EU:n direktiivien kanssa.
KAASUT JA HUURUT VOIVAT OLLA VAARALLISIA: Hitsaus tuottaa terveydelle haitallisia kaasuja
huuruja. Vältä hengittämästä näitä kaasua ja huuruja. Näiden haittojen välttämiseksi on käytettävä
riittävää tuuletusta tai savunpoistoa, jotta kaasut ja huurut eivät joudu hengitykseen.
KAAREN SÄTEILY VOI POLTTAA: Käytä suojalaseja, joissa on riittävä suodatus ja suojalaseja, jotka
suojaavat silmät säteiltä ja roiskeilta. Käytä sopivaa vaatetusta liekin kestävästä materiaalista
suojataksesi itsesi ja avustajasi ihon. Suojaa muu henkilökunta sopivalla ei-palavalla verholla, varoita
heitä katsomasta kaareen ja altistumasta kaarisäteilylle.
HITSAUSKIPINÄT VOIVAT AIHEUTTAA TULIPALON TAI RÄJÄHDYKSEN: Siirrä kaikki palonarat
materiaali hitsausalueelta ja pidä sammutin lähellä. Roiskeet voivat lentää pienistä aukoista
lähialueelle. Älä hitsaa säiliöitä, tynnyreitä tms, ennen kuin on tehty ennakoivat toimenpiteet, ettei
läsnä ole räjähdysvaarallista tai myrkyllistä kaasua. Älä koskaan käytä laitetta, kun läsnä on syttyvää
kaasua tai nestettä.
HITSATUT KAPPALEET VOIVAT POLTTAA: Hitsaus tuottaa paljon lämpöä. Pinnat ja materiaalit
työalueella tai kosketuksissa kappaleeseen voivat palaa. Käytä hanskoja tai pihtejä siirtäessäsi tai
koskettaessasi työkappaletta.
TURVAMERKKI: Tämä laite soveltuu hitsausvirtalähteeksi ympäristöön, jossa on lisääntynyt
sähköiskun vaara.
LAITTEEN PAINO YLI 30kg: Siirrä tämä laitteisto varovasti ja toisen henkilön avustuksella.
Nostaminen voi olla vaarallista terveydellesi.
Page 85
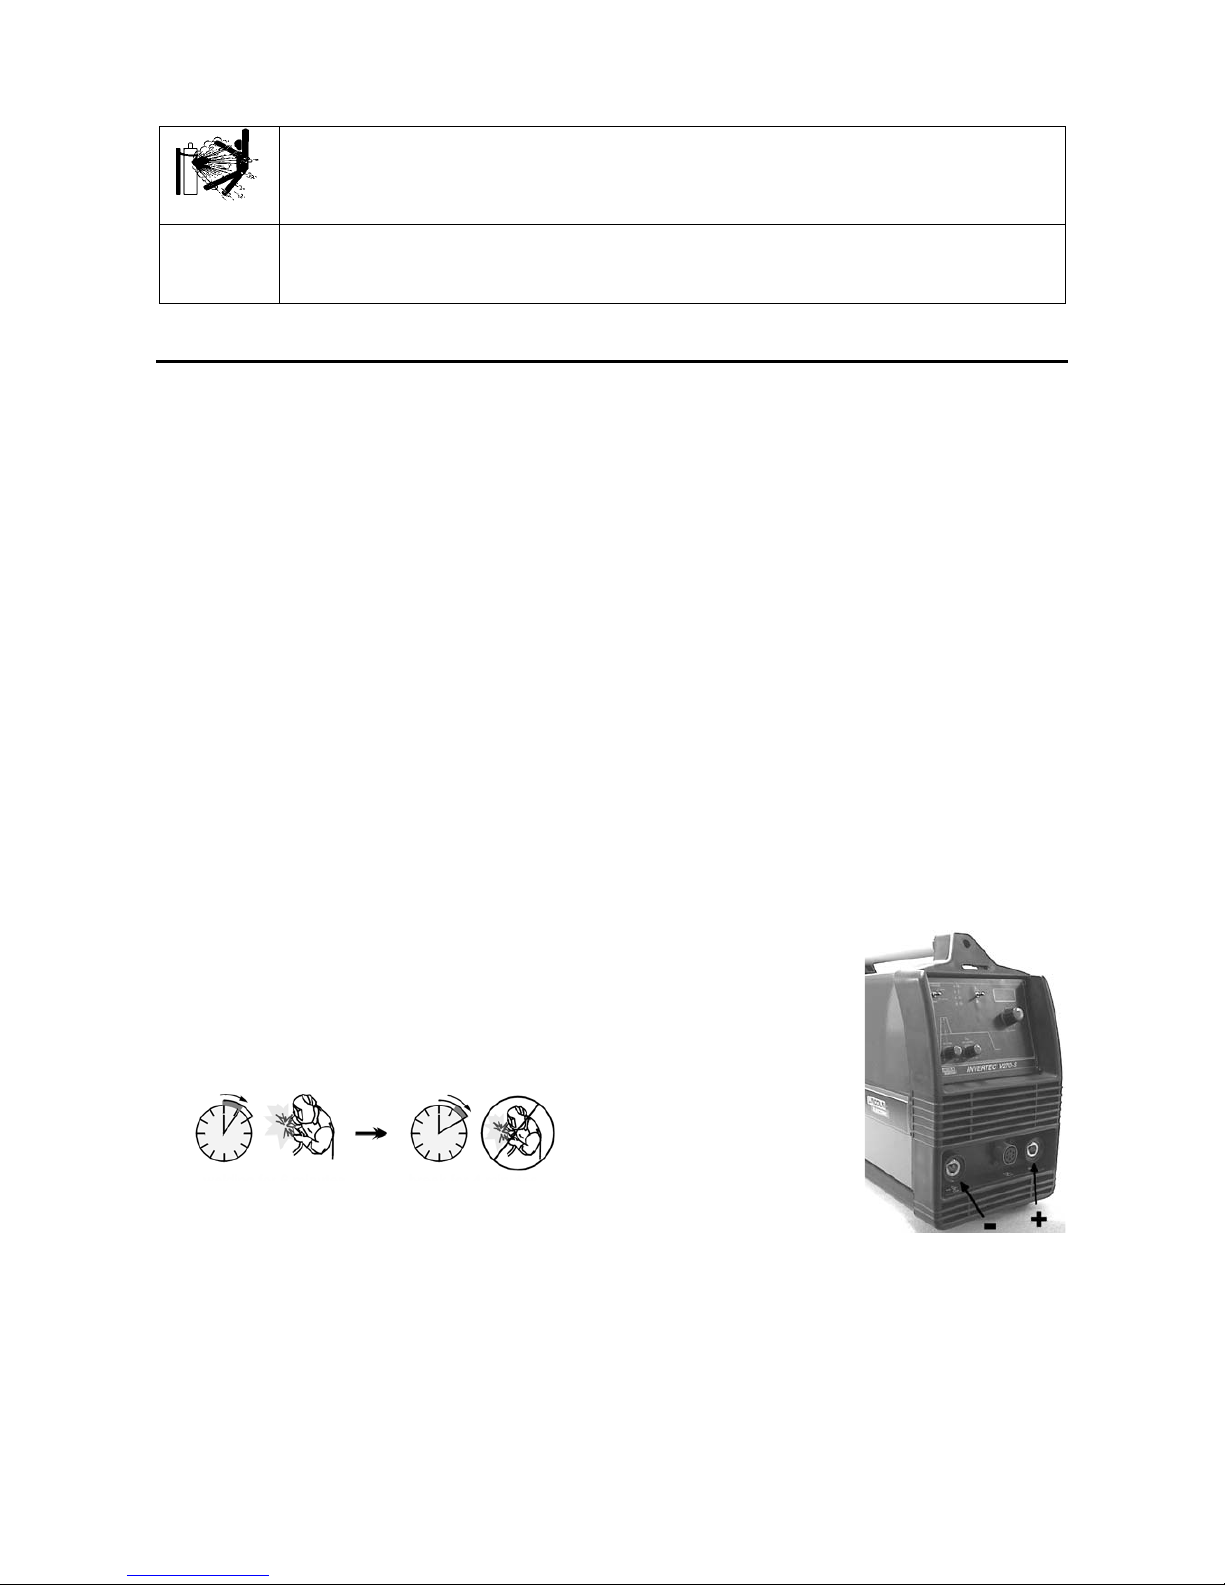
J-2
KAASUPULLO VOI RÄJÄHTÄÄ, JOS SE VAURIOITUU: Käytä vain kaasupulloja, jotka sisältävät
menetelmälle soveltuvaa suojakaasua. Pidä pullo pystyssä ja ketjulla varmistettuna telineessä. Älä
siirrä kaasupulloa hattu irrotettuna. Älä anna puikonpitimen, maattopuristimen, eikä minkään
muunkaan osan, jossa on sähkö, koskettaa pulloa. Kaasupullot pitää sijoittaa siten, ettei niille
tapahdu vahinkoa, tai ettei niihin kohdistu hitsauslämpöä tai roiskeita.
HF
VAROITUS: Suurtaajuus, jota käytetään kosketuksettomaan sytytykseen TIG:ssä (GTAW) aiheuttaa
häiriöitä suojaamattomiin tietokonelaitteisiin, ja teollisuusrobotteihin. TIG (GTAW) hitsaus saattaa
häiritä puhelinjärjestelmiä, radio-, ja TV - lähetystä.
Asennus ja Käyttöohjeet
Lue koko tämä kappale ennen koneen asennusta tai
käyttöä.
Sijoitus ja Ympäristö
Kone voi toimia ankarassa ympäristössä. Kuitenkin, on
tärkeää noudattaa yksinkertaisia suojausohjeita pitkän
iän ja luotettavan toiminnan takaamiseksi:
x Älä sijoita konetta alustalle, joka on kallellaan vaa-
katasosta enemmän kuin 15°.
x Älä käytä konetta putkien sulatukseen.
x Kone on sijoitettava siten, että vapaa ilmankierto on
mahdollinen ilmaventtiileistä sisään ja ulos. Älä
peitä konetta paperilla, vaatteilla tai rievuilla, kun se
on kytketty päälle.
x Koneen sisälle joutuvan lian ja pölyn määrä on
pidettävä mahdollisimman pienenä.
x Koneen suojausluokka on IP23S. Pidä kone
mahdollisimman kuivana äläkä sijoita sitä kosteisiin
paikkoihin tai lätäkön päälle.
x Sijoita kone etäälle radio-ohjatuista laitteista.
Normaali toiminta voi haitata lähellä olevien radioohjattujen laitteiden toimintaa ja voi aiheuttaa loukkaantumisia tai konerikkoja. Lue
"Elektromagneettinen yhteensopivuus" tästä
ohjekirjasta.
x Älä käytä ympäristössä, jossa lämpötila on
korkeampi kuin 40°C.
Kuormitettavuus
Koneen kuormitusaikasuhde on käyttöajan
prosenttiosuus 10 minuutin ajanjaksossa, jolloin konetta
voidaan käyttää ilmoitetulla hitsausvirralla.
Esimerkki: 35 % kuormitusaikasuhde:
3.5 minuutin hitsaus. 6.5 minuutin tauko.
Katso Teknisistä tiedoista lisäinformaatiota koneen
kuormitettavuudesta.
Syöttöjännite
Tarkista syöttöjännite, vaiheluku ja taajuus ennenkuin
kytket koneen päälle. Oikea syöttöjännite koneelle
ilmenee tämän käyttöohjeen teknisistä tiedoista ja
konekilvestä. Huolehdi, että kone on maadoitettu.
Huolehdi, että syöttöteho on riittävä koneen normaalia
toimintaa varten. Sulakekoot ja kaapelipaksuudet on
ilmoitettu teknisissä tiedoissa tässä käyttöohjeessa.
Koneet:
x V205 2V: (230 / 400Vac, yksi vaihe)
x V270: (400Vac, kolme vaihetta)
x V270 2V: (230 / 400Vac, kolme vaihetta)
x V405: (400Vac, kolme vaihetta)
on suunniteltu moottorikäyttöisille generaattoreille
kunhan generaattori pystyy tuottamaan riittävän
jännitteen, taajuuden ja tehon, mitkä on ilmoitettu
teknisissä tiedoissa tässä ohjekirjassa. Generaattorin on
lisäksi täytettävä seuraavat ehdot:
x Vac huippujännite: alle 410V (230Vac syöttö) tai
720V (400Vac syöttö).
x Vac taajuus: 50 - 60 Hertz.
x RMS jännite AC aallolla:
V270, V405: 400Vac ± 15%
V205 2V, V270 2V: 230Vac tai 400Vac ± 10%
On tärkeää tarkistaa nämä ominaisuudet, koska monet
moottorikäyttöiset generaattorit tuottavat korkeita
jännitepiikkejä. Hitsauskoneen käyttö generaattoreilla,
jotka eivät täytä näitä ehtoja ei ole suositeltavaa ja voi
vahingoittaa konetta.
Lähtöliitännät
PikaliittimiäTwist-Mate
TM
käytetään kaapelien
liittämiseen koneeseen.
Seuraavissa kohdissa on
lisätietoja koneen
liittämiseksi
puikkohitsauskäyttöön tai
TIG - hitsauskäyttöön.
Puikkohitsaus (MMA)
Ota selvää käytettävästä
napaisuudesta käytettävälle
puikolle. Katso tämä tieto
puikon datalehdestä. Kytke
sitten hitsaus- ja
maattokaapeli oikeisiin
napoihin. Esimerkiksi, jos on kyse DC(+) hitsauksesta,
liitä puikkokaapeli plus (+) napaan ja sitten
maattokaapeli miinus (-) napaan. Liittimen nasta
yläasennossa liitä pistoke vastakkeeseen ja pyöritä n. ¼
kierrosta myötäpäivään. Älä ylikiristä.
DC(-) hitsauksessa vaihda kaapelit siten, että
puikkokaapeli liitetään (-) napaan ja maattokaapeli (+)
napaan.
Page 86
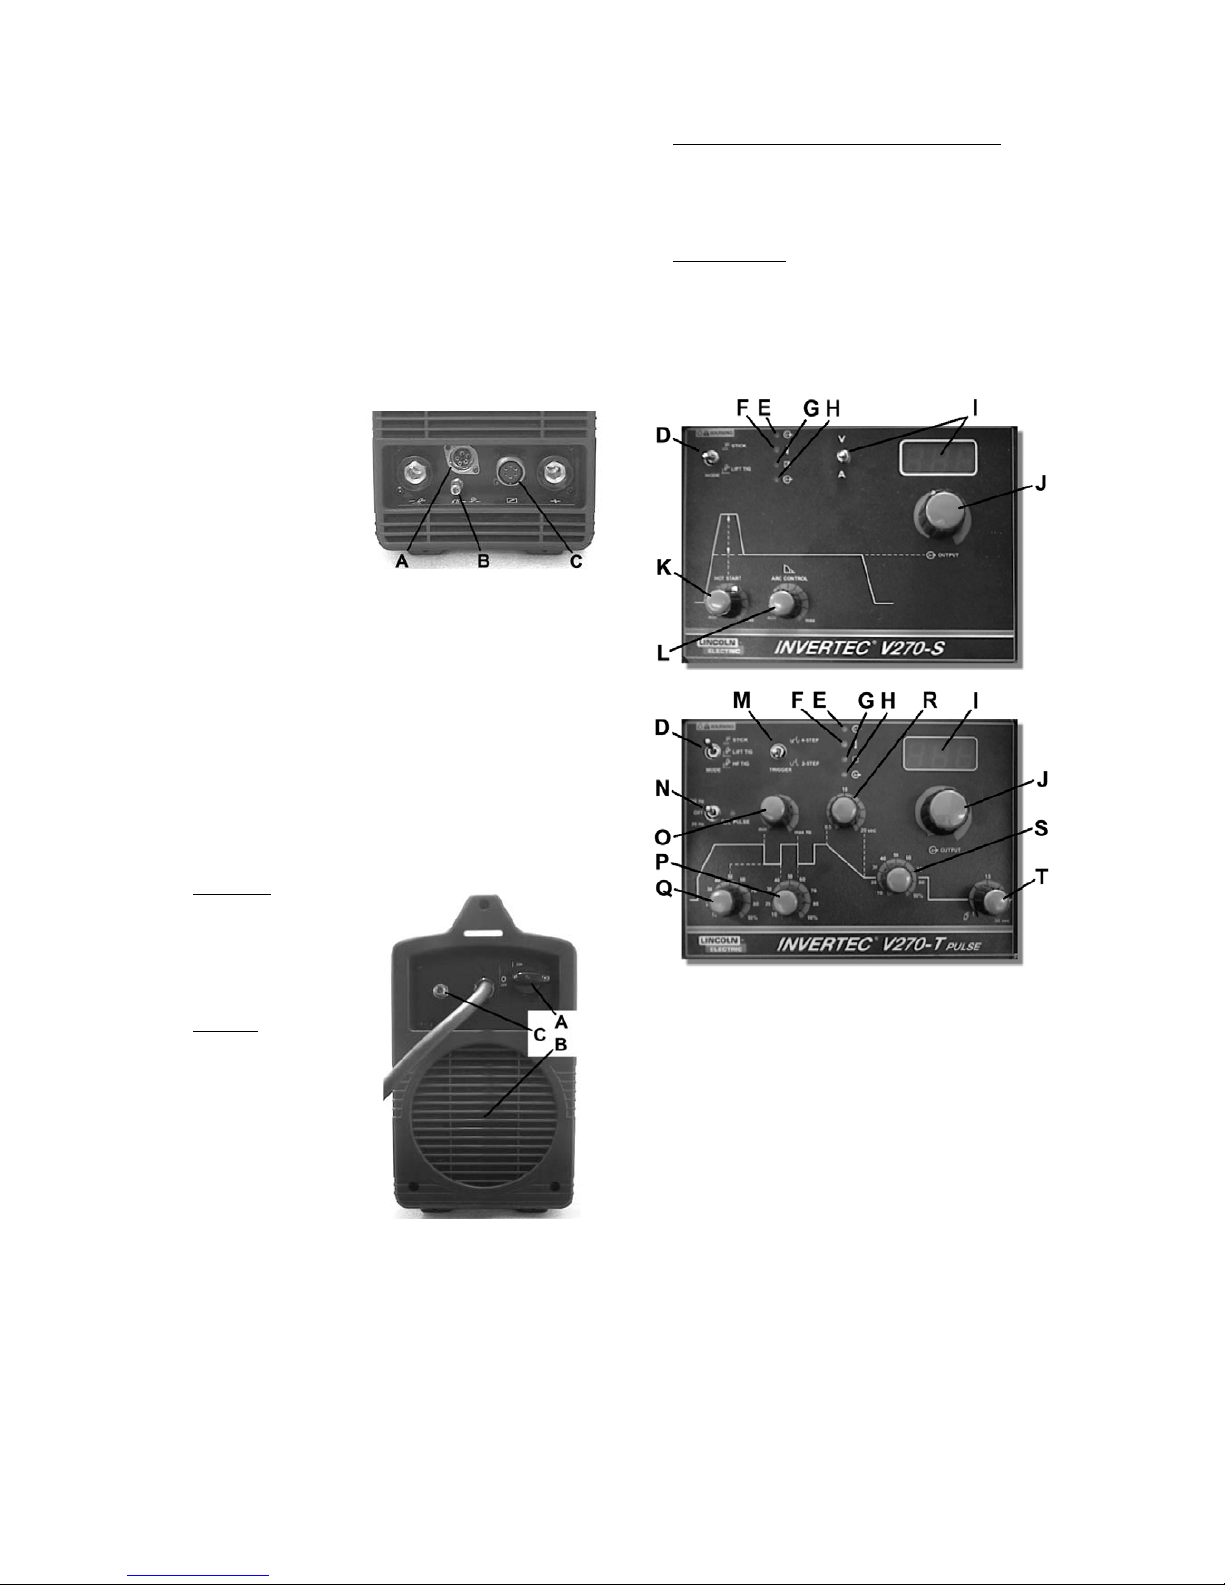
J-3
TIG Hitsaus
Toimitukseen ei kuulu TIG poltinta, mikä on välttämätön
TIG hitsaukseen, mutta se voidaan ostaa erikseen.
Katso varusteet kappaletta lisäinformaation saamiseksi.
Suurin osa TIG hitsauksesta tehdään DC(-) navalla; liitä
poltinkaapeli koneen (-) napaan ja maattokaapeli (+)
napaan. Liittimen nasta yläasennossa liitä pistoke
vastakkeeseen ja pyöritä n. ¼ kierrosta myötäpäivään.
Älä ylikiristä.
V205-S / V270-S / V405-S koneet, kiinnitä kaasuletku
TIG polttimesta kaasusäätimeen käytetyssä
kaasupullossa.
V205-T / V270-T / V405-T
koneet, kytke kaasuletku
TIG polttimesta
kaasuliittimeen (B)
koneen etuosassa. Jos
on tarpeellista,
ylimääräinen kaasuliitin on
mukana toimituksessa.
Seuraavaksi, liitä
kaasusäätimestä letku koneen takosassa olevaan
liittimeen. Kaasuletku ja liittimet ovat mukana
toimituksessa. Liitä TIG polttimen liipaisinjohto
liittimeen (A) koneen etuosassa.
Kaukosäätöliitäntä
Katso varusteet kappaletta, jossa on lista saatavilla
olevista kaukosäätimistä. Jos kaukosäädintä käytetään,
se liitetään kaukosäätöliittimeen (C) koneen etuosassa.
Kone tunnistaa automaattisest kaukosäätimen,
kaukosäätö LED syttyy, ja kone kytkeytyy
kaukosäätötoiminnalle. Lisää tietoa tästä toiminnosta on
seuraavassa kappaleessa.
Säätimet ja Toimintaominaisuudet
A. Pääkytkin: Kytkee
jännitteen koneeseen.
Tarkista, että kone on
oikein kytketty verkkoon,
ennenkuin kytket
koneen päälle.
B. Tuuletin: Tuuletin
kytkeytyy päälle kun
kone kytketään päälle ja
on päällä kun lähtö on
päällä. Jos lähtö on
pois päältä yli viisi
minuuttia, tuuletin
pysähtyy. Tämä
vähentää koneen sisään
joutuvaa lian määrää ja
myös vähentää tehon
kulutusta. Katso Lähdön LED kappaletta alla
saadaksesi lisäinformaatiota, milloin koneen lähtö
on päällä.
Jos Coolarc 20 on liitetty V205-T / V270-T
koneeseen, se kytkeytyy päälle tuulettimen mukaan.
Kun hitsataan puikolla vesijäähdytin Coolarc 20 ei
ole päällä.
Jos Coolarc 30 on liitetty V405-T koneeseen, se
kytkeytyy päälle tuulettimen mukaan. Kun hitsataan
puikolla vesijäähdytin Coolarc 30 ei ole päällä.
C. Kaasuliitin (vain V205-T / V270-T / V405-T): TIG
suojakaasun liittämistä varten. Käytä mukana
toimitettavaa kaasuletkua ja liitintä liittääksesi
koneeseen suojakaasun. Pullossa tai verkossa on
oltava kaasusäädin ja kaasumittari.
D. Toimintakytkin: Tällä kytkimellä vaihdetaan koneen
toimintatapa. V205-S / V270-S / V405-S koneilla on
kaksi toimintatapaa: Puikkohitsaus (SMAW) ja Lift
TIG hitsaus (GTAW). V205-T / V270-T / V405-T
koneilla on kolme toimintatapaa: Puikkohitsaus
(SMAW), Lift TIG hitsaus (GTAW) ja HF TIG hitsaus
(GTAW).
Kun toimintakytkin on puikkoasennossa, seuraavat
ominaisuudet ovat olemassa:
x Kuumastartti: Tämä on hitsausvirran lisäys
puikkohitsauksen aloituksessa. Tämä
helpottaa kaaren syttymistä nopeasti ja
luotettavasti. Kuumastarttivirran määrä voidaan
säätää V205-S / V270-S / V405-S koneissa,
katso Kuumastartti kohtaa alla.
x Kaarivoima (Arc Force): Tämä on hetkellinen
hitsausvirran lisäys normaalissa
puikkohitsauksessa. Tätä väliaikaista
hitsausvirran lisäystä käytetään puikon ja
työkappaleen välisten oikosulkujen
korjaamiseksi. Kaarivoimaa voidaan säätää
V205-S / V270-S / V405-S koneissa, katso
Kaarivoima kohtaa alla.
x Tarttumisen esto (Anti-Sticking): Tämä toiminto
vähentää hitsausvirran matalalle tasolle kun
hitsaaja tekee virheen ja painaa puikon kiinni
työkappaleeseen. Virran vähennys helpottaa
hitsaajaa irrottamaan puikon puikonpitimestä,
niin ettei tapahdu kipinöintiä, joka voisi
vahingoittaa puikonpidintä.
Page 87
J-4
Kun toimintakytkin on Lift TIG asennossa,
puikkohitsaustoiminnot eivät ole käytössä ja kone
on valmiina Lift TIG hitsaukseen. Lift TIG on
menetelmä, jossa TIG hitsaus käynnistyy
koskettamalla elektrodilla työkappaletta, jotta pieni
virta alkaa kulkea virtapiirissä. Sitten elektrodi
nostetaan työkappaleesta ja TIG kaari syttyy.
Viimeinen toiminta-asento, HF TIG, on käytettävissä
vain V205-T / V270-T / V405-T koneilla. Kun
toimintakytkin on tässä asennossa,
puikkohitsaustoiminnot eivät ole toiminnassa ja
kone on valmiina HF TIG hitsaukseen. HF TIG
hitsauksessa, TIG kaari syttyy HF:llä ilman
kosketusta työkappaleeseen. HF:ää käytetään TIG
kaaren sytyttämiseen 6.5 sekunnin ajan; jos kaari ei
syty tässä ajassa, liipaisintoiminta pitää aloittaa
uudelleen.
E. Teho LED: Valo vilkkuu, kun kone kytketään päälle.
Noin kahden sekunnin kuluttua led lopettaa
vilkkumisen ja jää päälle osoittaen että kone on
valmis.
F. Lämpö LED: Valo syttyy kun kone on
ylikuumentunut ja lähdössä ei ole jännitettä Tämä
tapahtuu tavallisesti kun koneen kuormitettavuus on
ylitetty. Jätä koneen sisäiset komponentit
jäähtymään. Kun valo sammuu, normaali toiminta
on jälleen mahdollista.
G. Kaukosäätö LED: Tämä valo syttyy, kun
kaukosäädin on kytketty koneeseen
kaukosäätöliittimen avulla. Kaukosäädin muuttaa
virran säätötoimintoa, katso hitsausvirran säätö
kappaletta.
H. Lähdön LED: Tämä valo syttyy kun koneen lähtö on
päällä. Sekö koneen tyyppi että toimintakytkimen
asento määräävät millon koneen lähtö on päällä.
V205-S / V270-S / V405-S:
Puikkohitsaustoiminnassa, koneen lähtö kytkeytyy
automaattisesti päälle. Kuitenkin, Lift TIG
hitsaustoiminnassa, kaukosäätö määrää onko lähtö
päällä vai pois päältä. Jos kaukosäätöä ei ole
kytketty (kaukosäätö LED sammuneena) silloin
lähtö on automaattisesti päällä. Jos kaukosäädin on
liitetty (kaukosäätö LED syttyneenä) silloin lähtö on
päällä tai pois päältä koneen etuosan
kaukoliittimestä ohjattuna.
V205-T / V270-T / V405-T:
Puikkohitsaustoiminnassa, koneen lähtö kytkeytyy
automaattisesti päälle. Kuitenkin, molemmissa TIG
hitsaustoiminnoissa, koneen lähtö on päällä tai pois
päältä riippuen TIG pistoolin liipaisimesta, joka on
yhdistetty koneen etuosassa olevaan liittimeen.
I. Mittari: Tämä mittari näyttää esiasetettua
hitsausvirtaa ennen hitsausta ja todellista virtaa
hitsauksen aikana. Kuten virran säätötoiminta,
mittarin toiminta muuttuu riippuen onko kaukosäädin
kytketty vai ei. Jos kaukosäätö LED on syttyneenä,
se osoittaa, että kaukosäädin on kytketty ja mittari
näyttää seuraavaa informaatiota ennen hitsausta.
(hitsauksen aikana, mittari näyttää aina todellista
hitsausvirtaa):
Puikkohitsaustoiminto: Mittari näyttää
esiasetettua hitsausvirtaa, mutta tämä on asetettu
kaukosäätimestä kuten on esitetty Virransäätö
ohjaus kappaleessa.
TIG hitsaustoiminnat: Mittari näyttää maksimi
hitsausvirtaa, mikä on asetettu virransäätönupista.
Esiasetusvirta säädetään sitten kaukosäätimestä,
mutta ei näytetä mittarissa.
V205-S / V270-S / V405-S:
Koneessa on jännite / virtakytkin näyttöarvon
vaihtamiseksi. Jos tämä kytkin on
jänniteasennossa, mittari näyttää aina koneen
lähtöjännitettä.
J. Lähtövirran ohjaus: Tämä ohjaa lähtöä tai koneen
hitsausvirtaa.
Tämän nupin toiminta muuttuu mikäli kaukosäädin
on kytketty. Jos kaukosäädin LED palaa, se
osoittaa, että kaukosäädin on kytketty ja
hitsausvirran ohjaus on:
Puikkohitsauksessa: Kaukosäädin säätää koneen
hitsausvirtaa:
x V205: 5 - 200A
x V270: 5 - 270A
x V405: 5 - 400A
Huomaa ettei panelin virransäätönuppi ole
käytössä.
TIG hitsaustoiminnoissa: Maksimi hitsausvirta
asetetaan virransäätönupilla. Kaukosäätimellä
säädetään hitsausvirtaa minimistä (5A)
virransäätönupilla säädettyyn maksimiarvoon
saakka. Esimerkiksi, jos virransäätönupilla on
säädetty 100A sitten kaukosäädin säätää virran
minimistä 5A maksimiin 100A.
K. Kuumastartti (vain V205-S / V270-S / V405-S):
Puikkohitsauksessa, tämä ohjaa kaaren
aloituksessa käytettyä virtaa kaaren sytytyksen
helpottamiseksi. TIG hitsauksessa tämä ei ole
käytössä.
L. Kaarivoima (vain V205-S / V270-S / V405-S):
Puikkohitsauksessa, tämä ohjaa hetkellistä
oikosulkuvirtaa sulapisaran oikosulkiessa puikon ja
työkappaleen. TIG hitsauksessa tämä ei ole
käytössä.
M. Liipaisintoimintokytkin (vain V205-T / V270-T /
V405-T): Tämä kytkin vaihtaa 2- tahti ja 4-tahti
liipaisintoiminnat. Selostus näistä
liipaisintoiminnoista löytyy alla olevasta
kappaleesta.
N. Pulssaustoiminta kytkin (vain V205-T / V270-T /
V405-T): TIG hitsauksessa, tämä kytkin kytkee
pulssauksen päälle ja säätää pulssaustaajuutta
alueella 20Hz tai 300Hz. Puikkohitsauksessa tämä
ei ole käytössä.
Pulssaus LED pulssaustoimintakytkimen vieressä
näyttää pulssaustaajuuden kun pulssaus on päällä.
Tämän näytön avulla hitsaaja voi säätää halutun
taajuuden enneN hitsausta. (Huom: suuremmilla
Page 88
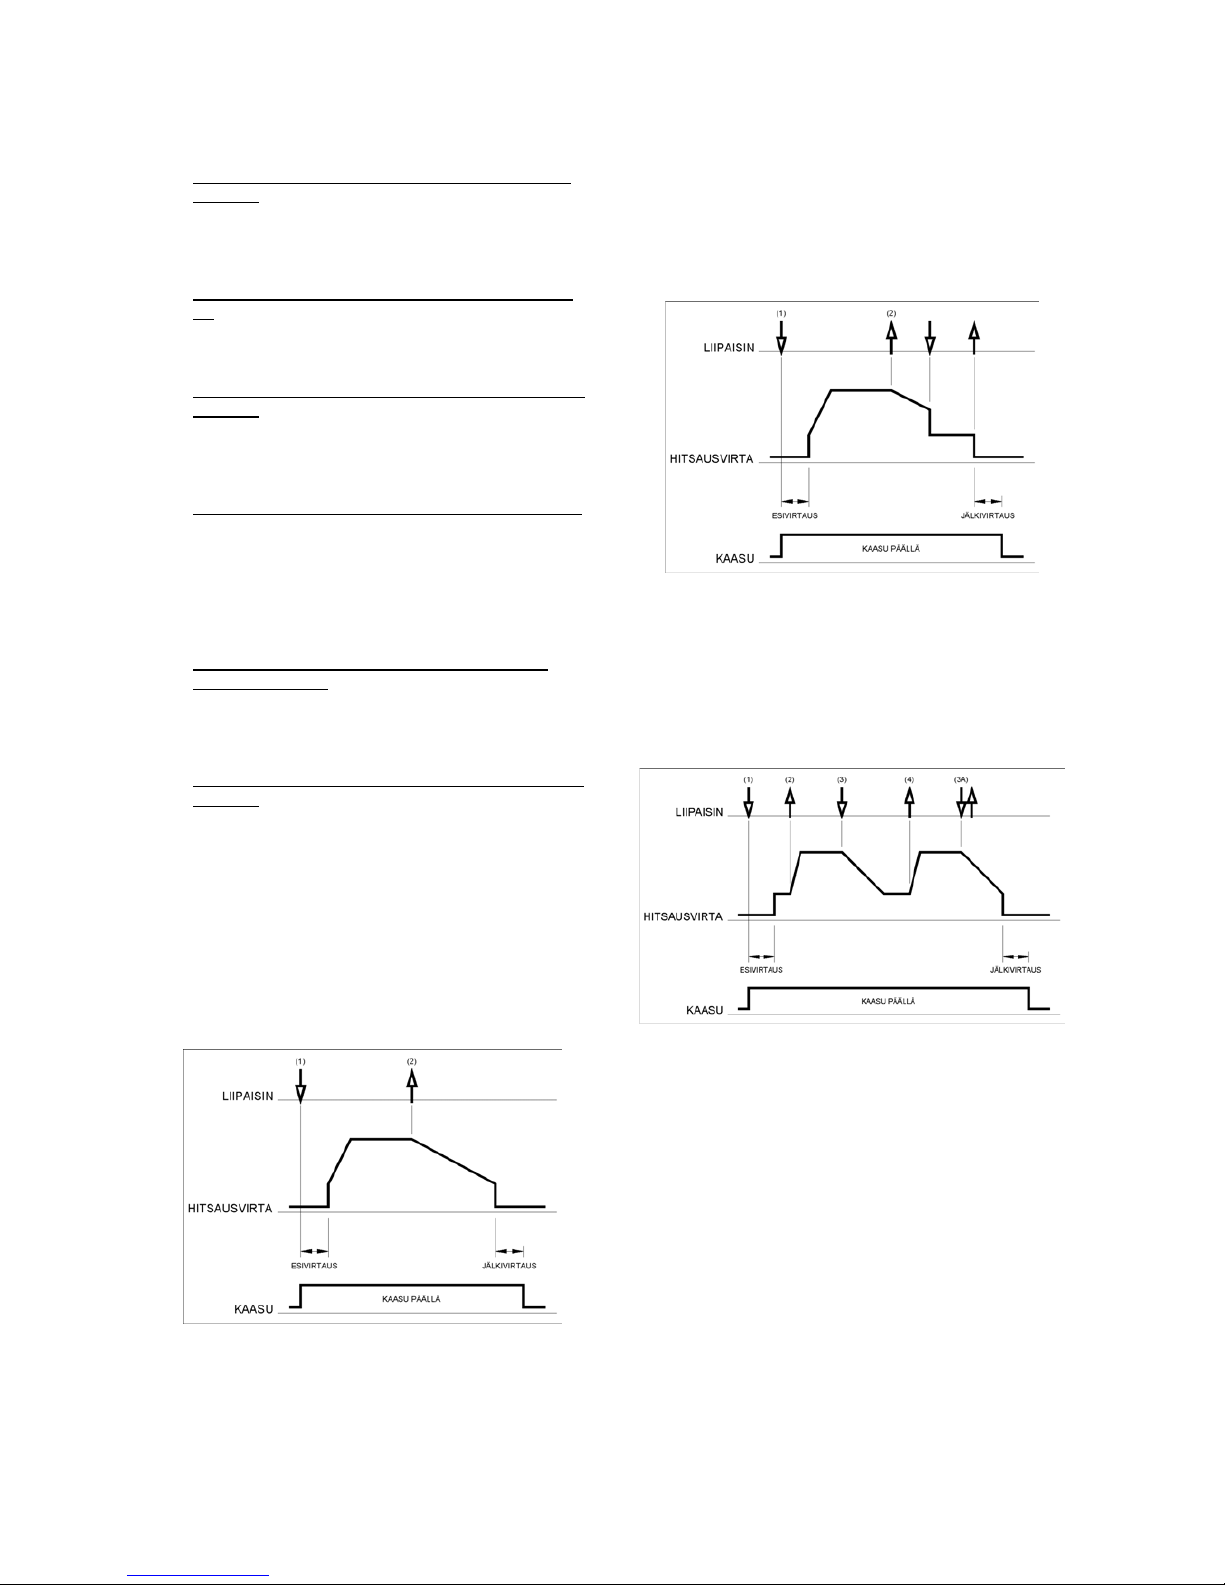
J-5
taajuuksilla LED vilkkuu hyvin nopeasti ja näyttää
palavan jatkuvasti ja kuitenkin se pulssaa).
O. Pulssaustaajuuden ohjaus (vain V205-T / V270-T /
V405-T): Kun pulssaustoiminto on päällä, tällä
nupilla säädetään pulssitaajuutta. Pulssitaajuus
alue on 0.2-20Hz tai 3-300Hz riippuen
pulssaustoimintakytkimen asennosta.
P. Pulssi päällä ohjaus (vain V205-T / V270-T / V405-
T): Kun pulssaustoiminta on päällä, tällä
ohjausnupilla säädetään päälläoloaikaa. Se
voidaan säätää 10% - 90% pulssausjaksosta.
Q. Pulssauksen alavirran säätö (vain V205-T / V270-T /
V405-T): Kun pulssaustoiminta on päällä, tällä
ohjausnupilla säädetään pulssauksen taustavirtaa.
Se on pienempi virta-arvoista ja sitä voidaan säätää
10% - 90% hitsausvirrasta.
R. Downslope ohjaus (vain V205-T / V270-T / V405-T):
TIG hitsauksessa, tällä nupilla säädetään
downslope aikaa 0.5 - 20 sekuntia. (Upslope aika
on aina 0.5 sekuntia.) Katso liipaisintoiminta
kappaletta alla ymmärtääksesi kuinka downslope
aktivoituu. Puikkohitsauksessa tämä ei ole
käytössä.
S. Startti/kraateritäyttövirran ohjaus (vain V205-T /
V270-T / V405-T): Tällä ohjausnupilla säädetään
startti/kraaterivirta 10% - 90% hitsausvirrasta.
Selostus startti/kraaterivirrasta löytyy
liipaisntoiminnat kappaleesta.
T. Jälkikaasuvirtauksen ohjaus (vain V205-T / V270-T /
V405-T): TIG hitsauksessa, tällä nupilla säädetään
kaasun jälkivirtausaikaa 0.5 - 30 sekuntia.
(Esivirtausaika on aina 0.5 sekuntia.)
Puikkohitsauksessa tämä ei ole käytössä.
TIG – Liipaisintoiminnat
TIG hitsauksessa voidaan tehdä 2 - toimisella tai 4 toimisella liipaisintoiminnolla. Nämä toiminnot on
selvitetty seuraavissa kappaleissa.
2-Toiminen TIG Liipaisin
2- toiminen liipaisintoiminto ja TIG - hitsaus valittuna,
seuraava toiminta tapahtuu.
1. Paina liipaisin pohjaan ja pidä se painettuna. Kone
aukaisee suojakaasuventtiilin ja kaasu alkaa virrata.
Esivirtausajan ilman poistamiseksi polttimesta. Sen
jälkeen koneen lähtö kytkeytyy päälle. Tällöin kaari
syttyy valitun menetelmän mukaisesti. Kun kaari on
syttynyt, hitsausvirta nousee säädetyllä nopeudella
valittuun arvoon.
2. Liipaisimen päästäminen lopettaa hitsauksen. Kone
pienentää hitsausvirtaa säädetyllä nopeudella tai
downslope ajan mukaan, kunnes kraaterivirta on
saavutettu ja sitten kone katkaisee hitsausvirran.
Kun virta on katkaistu, kaasuventtiili jää auki ja
jälkikaasuvirtaus suojaa kuumaa elektrodia ja
työkappaletta.
Kuten nähdään yllä on mahdollista painaa liipaisinta
toisen kerran downslopen aikana sen lopettamiseksi ja
saada kraaterivirta. Liipaisinta nostettaessa hitsausvirta
lakkaa ja jälkivirtaus alkaa. Tämä toiminta, 2-toiminen
liipaisintoiminto uudelleenaloitus estettynä, on tehtaan
vakioasetus.
4- Toiminen TIG Liipaisin
Kun liipaisintoimintakytkin on käännettynä 4-toimiseksi ja
TIG-hitsaus on valittuna, seuraava toiminta tapahtuu.
1. Paina TIG poltinliipaisin pohjaan ja kaasu alkaa
virrata esivirtausajan ilman poistamiseksi
polttimesta. Sen jälkeen koneen lähtö kytkeytyy
päälle. Tällöin kaari syttyy valitun menetelmän
mukaisesti. Kun kaari on syttynyt, hitsausvirta on
starttivirran suuruinen. Virta pysyy tässä niin kauan
kuin halutaan.
Jos starttivirtaa ei tarvita, älä pidä liipaisinta
painettuna, vaan paina ja vapauta nopeasti se.
Tällöin kone siirtyy automaattisesti vaiheesta 1
vaiheeseen 2, kun kaari syttyy.
2. Päästä liipaisin käynnistääksesi säädetyn
hitsausvirran. Virta nousee säädetyllä nopeudella
tai up-slopeajan mukaan kunnes hitsausvirta on
saavutettu.
3. Paina liipaisinta kun hitsaus on valmis. Nyt virta
pienenee säädettyä nopeutta tai downslope-ajan
mukaan, kunnes kraaterivirta on saavutettu.
Kraaterivirta voidaan ylläpitää halutun ajan.
Page 89
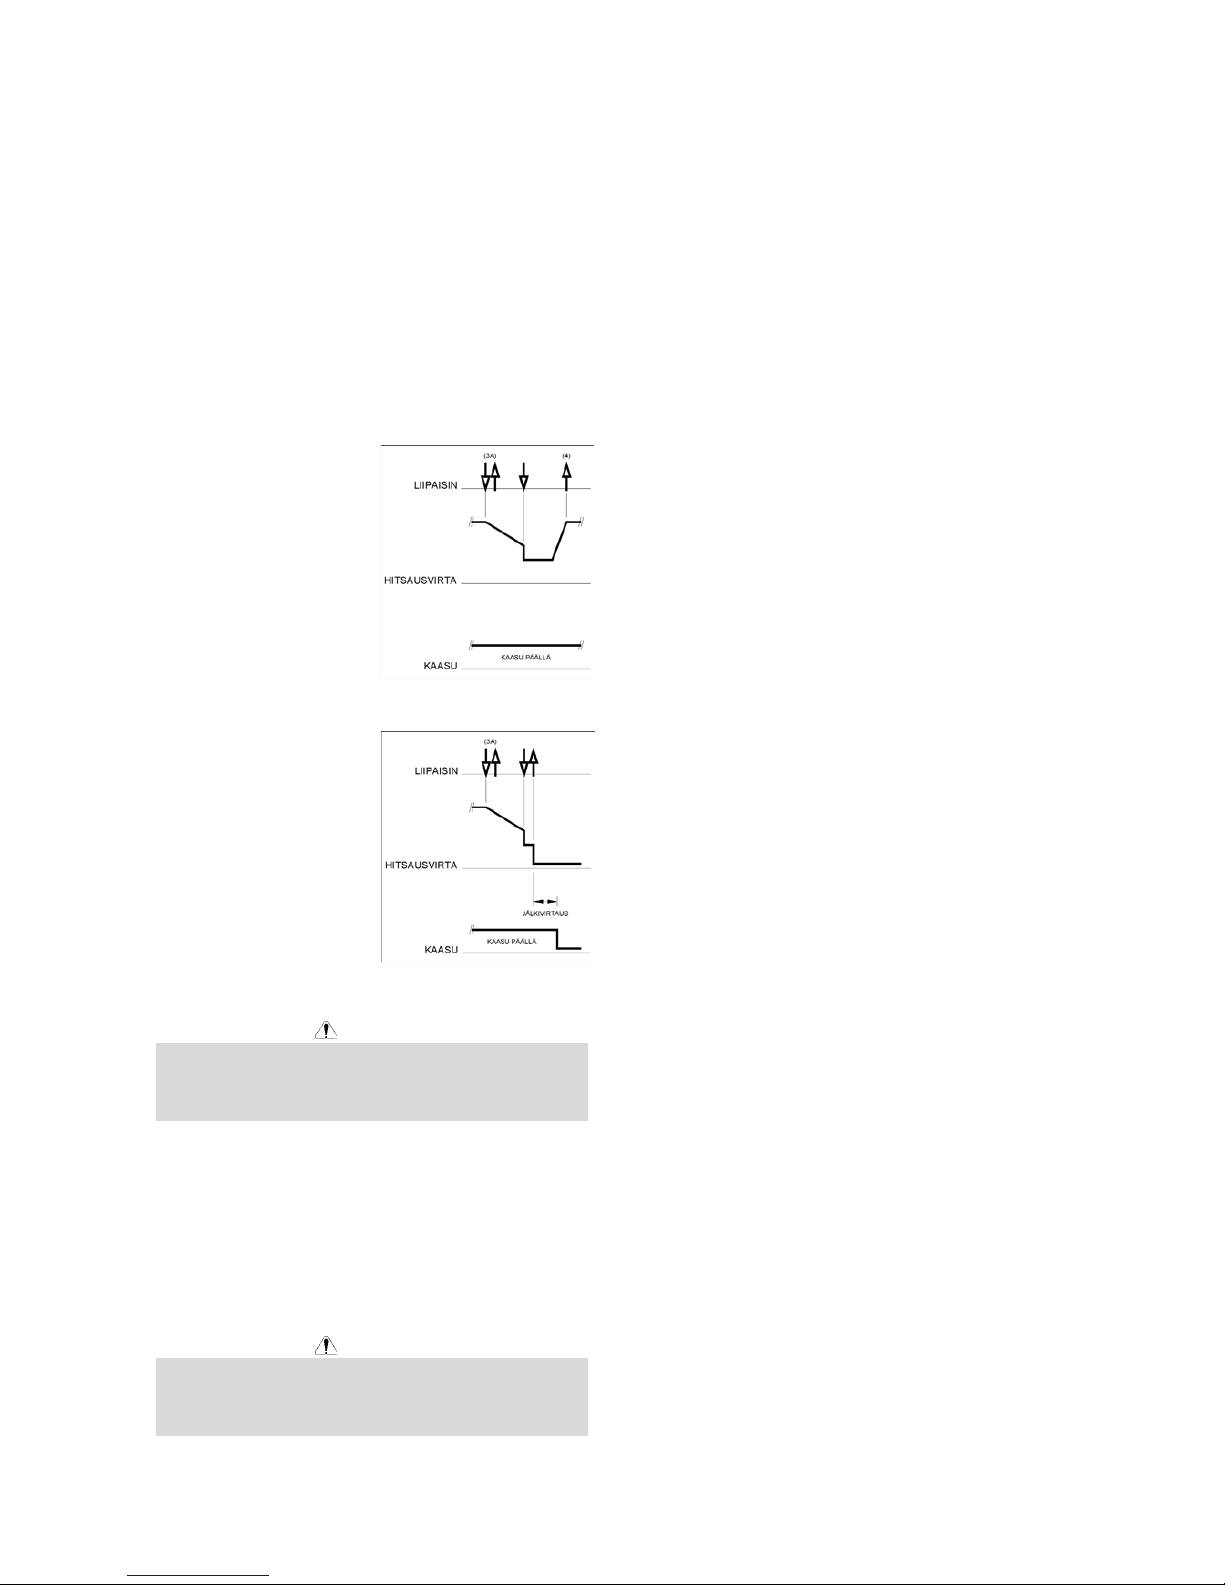
J-6
Toiminnossa on automaattinen uudelleenkäynnistys ja hitsaus jatkuu tämän jälkeen. Tämä
toiminta, 4-toiminen liipaisintoiminto uudelleenaloituksella on tehtaan vakioasetus. Lopettaaksesi
hitsauksen noudata edellisen kohdan 3 sijasta
seuraavaa kohtaa.
3A. Paina nopeasti ja vapauta liipaisin. Kone
pienentää virtaa säädettyä nopeutta tai
downslope-ajan mukaan, kunnes kraaterivirta
on saavutettu ja virta on sammutettu. Kun kaari
on sammunut, alkaa jälkikaasuvirtausaika.
4. Päästä TIG liipaisin. Virta kasvaa jälleen kuten
kohdassa 2 jatkaaksesi hitsausta. Kun hitsaus on
valmis mene kohtaan 3.
Kuten tässä näkyy, kunTIG
liipaisin on painettu ja
päästetty kohdan 3A
mukaan, on mahdollista
painaa ja pitää liipaisinta
painettuna lopettaaksesi
downslopeajan ja
saadaksesi kraaterivirran.
Kun liipaisin vapautetaan,
hitsausvirta nousee jälleen
ja voit jatkaa hitsausta
kuten kohdassa 4. Kun
hitsaus on valmis, mene
kohtaan 3.
Kuten tässä nähdään, kun
TIG liipaisinta painetaan ja
päästetään nopeasti 3A:n
jälkeen on mahdollista
lopettaa downslope-aika ja
lopettaa hitsaus.
11/04
Huolto
VAROITUS
Kaikissa ylläpito ja huoltoasioissa suositellaan
yhteydenottoa lähimpään Lincoln Electric huoltoon.
Ylläpito tai korjaus, jonka on tehnyt ei-valtuutettu huolto
mitätöi valmistajan myöntämän takuun.
Huoltotarpeen tiheys voi vaihdella riippuen
ympäristöolosuhteista. Havaittavat vauriot pitää
ilmoittaa välittömästi.
x Tarkista kaapelien ja liittimien eheys. Vaihda, mikäli
on tarvetta.
x Pidä kone puhtaana. Käytä puhdasta kuivaa liinaa
pyyhkiäksesi ulkokuoren, ja erikoisesti ilmaritilät.
VAROITUS
Älä avaa konetta, äläkä työnnä sisään mitään koneen
aukoista. Verkkokaapeli pitää irrottaa aina ennen
huoltoa ja korjausta. Jokaisen korjauksen jälkeen,
suorita soveltuvat testit turvallisuuden varmistamiseksi.
Page 90
J-7
Elektromagneettinen Yhteensopivuus (EMC)
11/04
Tämä kone on suunniteltu voimassa olevien direktiivien ja standardien mukaan. Kuitenkin se saattaa tuottaa
elektromagneettista häiriötä, joka voi vaikuttaa muihin järjestelmiin, kuten telekommunikaatioon (puhelin, radio, ja
televisio) ja turvajärjestelmiin. Nämä häiriöt voivat aiheuttaa turvaongelmia niihin liittyvissä järjestelmissä. Lue ja
ymmärrä tämä kappale eliminoidaksesi tai vähentääksesi koneen kehittämää elektromagneettisen häiriön määrää.
VAROITUS: Tämä kone on tarkoitettu toimimaan teollisuusympäristössä. Jos konetta käytetään kotiolosuhteissa on välttämätöntä huomata muutama asia mahdollisten häiriöiden varalta. Kone on asennettava
ja sitä on käytettävä tämän käyttöohjeen mukaan. Jos elektromagneettisia häiriöitä ilmenee, käyttäjän on
ryhdyttävä korjaaviin toimenpiteisiin niiden eliminoimiseksi, jos on tarpeen Lincoln Electricin avulla.
Ennen koneen asentamista, käyttäjän on tarkistettava työalue laitteista, joihin voi tulla virhetoimintoja
elektromagneettisten häiriöiden takia. Ota huomioon seuraava:
x Syöttö-, ja hitsauskaapelit, ohjauskaapelit, puhelinkaapelit, jotka ovat työalueen ja koneen lähellä.
x Radio ja/tai televisiovastaanottimet ja lähettimet. Tietokoneet ja tietokoneohjatut laitteet.
x Teollisuusprosessien ohjaus-, ja turvalaitteet. Mittaus-, ja kalibrointilaitteet.
x Henkilökohtaiset terveyslaitteet, kuten sydäntahdistin tai kuulokoje.
x Tarkista työalueen laitteiden elektromagneettinen immuniteetti. Käyttäjän on oltava varma, että laitteisto työalueella
on yhteensopiva. Tämä voi vaatia lisäsuojaustoimenpiteitä.
x Työalueen mitat riippuvat alueen rakenteesta ja muista toiminnoista.
Harkitse seuraavia ohjeita elektromagneettisten häiriöiden vähentämiseksi:
x Liitä kone verkkoon tämän ohjeen mukaisesti. Jos häiriöitä tapahtuu, voi olla syytä tehdä lisätoimenpiteitä, kuten
syöttöön järjestetty suodatus.
x Hitsauskaapelit pitäisi pitää mahdollisimman lyhyinä ja yhdessä. Jos mahdollista yhdistä työkappale maahan
häiriöiden vähentämiseksi. Käyttäjän on varmistuttava, ettei työkappaleen liittäminen maahan aiheuta ongelmia tai
vaaraa henkilökunnalle tai laitteille.
x Kaapeleiden suojaaminen työalueella voi vähentää elektromagneettista säteilyä työalueella. Tämä voi olla tarpeen
joissakin tilanteissa.
Tekniset Tiedot
V205 2V:
SYÖTTÖ
Syöttöjännite
230 / 400V r 10%
Yksi vaihe
Syöttöteho Nimelliskuormalla
5.5kW @ 100% Kuormitusaikasuhde
6.5kW @ 35% Kuormitusaikasuhde
Taajuus
50/60 Hz
KUORMITETTAVUUS 40°C:ssä
Kuormitusaikasuhde
(
Perustuu 10 min. jaksoon)
100%
35%
Hitsausvirta
170A
200A
Lähtöjännite
26.8 Vdc
28.0 Vdc
VIRTA-ALUE
Hitsausvirta-alue
5 - 200 A
Maksimi Tyhjäkäyntijännite
48 Vdc
SUOSITELLUT KAAPELI- JA SULAKEKOOT
Sulake tai verkkokatkaisin
32A erikoishidas (230 / 400V syöttö)
Syöttökaapeli
3 Johdin, 4mm
2
MITAT
Korkeus
385 mm
Leveys
215 mm
Pituuus
480 mm
Paino
14.1 - 15.1 Kg
Käyttölämpötila
–10°C to +40°C
Varastointilämpötila
-25°C to +55°C
Page 91
J-8
V270 & V270 2V:
SYÖTTÖ
Syöttöjännite
400V r 15% (V270)
230 / 400V r 10% (V270 2V)
Kolme vaihetta
Syöttöteho Nimelliskuormalla
6.5kW @ 100% Kuormitusaikasuhde
9.9kW @ 35% Kuormitusaikasuhde
Taajuus
50/60 Hz
KUORMITETTAVUUS 40°C:ssä
Kuormitusaikasuhde
(
Perustuu 10 min. jaksoon)
100%
35%
Hitsausvirta
200A
270A
Lähtöjännite
28.0 Vdc
30.8 Vdc
VIRTA-ALUE
Hitsausvirta-alue
5 - 270 A
Maksimi Tyhjäkäyntijännite
48 Vdc
SUOSITELLUT KAAPELI- JA SULAKEKOOT
Sulake tai verkkokatkaisin
20A erikoishidas (400V syöttö)
35A erikoishidas (230V syöttö)
Syöttökaapeli
4 Johdin, 2.5mm
2
(V270)
4 Johdin, 4mm
2
(V270 2V)
MITAT
Korkeus
385 mm
Leveys
215 mm
Pituuus
480 mm
Paino
13.5 - 14.5 Kg
Käyttölämpötila
–10°C to +40°C
Varastointilämpötila
-25°C to +55°C
V405:
SYÖTTÖ
Syöttöjännite
400V r 15%
Kolme vaihetta
Syöttöteho Nimelliskuormalla
11.3 kW @ 100% Kuormitusaikasuhde
17.2 kW @ 35% Kuormitusaikasuhde
Taajuus
50/60 Hz
KUORMITETTAVUUS 40°C:ssä
Kuormitusaikasuhde
(
Perustuu 10 min. jaksoon)
100%
35%
Hitsausvirta
300A
400A
Lähtöjännite
32.0 Vdc
36.0 Vdc
VIRTA-ALUE
Hitsausvirta-alue
5 - 400 A
Maksimi Tyhjäkäyntijännite
48 Vdc
SUOSITELLUT KAAPELI- JA SULAKEKOOT
Sulake tai verkkokatkaisin
30A erikoishidas
Syöttökaapeli
4 Johdin, 4mm
2
MITAT
Korkeus
500 mm
Leveys
275 mm
Pituuus
610 mm
Paino
31 - 33 kg
Käyttölämpötila
-10°C to +40°C
Varastointilämpötila
-25°C to +55°C
Page 92
1
Spare Parts, Parti di Ricambio, Ersatzteile, Lista de Piezas de
Recambio, Pièces de Rechange, Deleliste, Reserve
Onderdelen, Reservdelar, Wykaz CzĊĞci Zamiennych,
Varaosaluettelo
12/05
Part List reading instructions
x Do not use this part list for a machine if its code number is not listed. Contact the Lincoln Electric Service Department for any
code number not listed.
x Use the illustration of assembly page and the table below to determine where the part is located for your particular code
machine.
x Use only the the parts marked "X" in the column under the heading number called for in the assembly page (# indicate a change
in this printing).
Parti di Ricambio: istruzioni per la lettura
x Non utilizzare questa lista se il code della macchina non è indicato. Contattare l’Assistenza Lincoln Electric per ogni code non
compreso.
x Utilizzare la figura della pagina assembly e la tabella sotto riportata per determinare dove la parte è situata per il code della
vostra macchina.
x Usare solo le parti indicate con "X" nella colonna sotto il numero richiamato nella pagina assembly (# indica un cambio in questa
revisione).
Hinweise zur Verwendung der Ersatzteillisten
x Verwenden Sie diese Ersatzteilliste nur für die Geräte, deren Code Nummer in dieser Liste aufgeführt sind. Fehlt die Code-
Nummer, wenden Sie sich bitte in diesem Fall an die Firma Lincoln.
x Bestimmen Sie mit Hilfe der Zusammenstellungszeichnung (assembly page), der Stückliste und der Code Nummer Ihres Geräts,
an welcher Stelle sich das jeweilige Ersatzteil befindet.
x Ermitteln Sie zunächst mit Hilfe der assembly page die für die Code Nummer Ihres Geräts gültige Index-Spaltennummer, und
wählen Sie anschließend nur die Ersatzteile aus, die in dieser Spalte mit einem "X" markiert sind (das Zeichen # weist auf eine
Änderung hin).
Lista de piezas de recambio: instrucciones
x No utilizar esta lista de piezas de recambio, si el número de code no está indicado. Contacte con el Dpto. de Servicio de Lincoln
Electric para cualquier número de code no indicado.
x Utilice el dibujo de la página de ensamblaje (assembly page) y la tabla para determinar donde está localizado el número de code
de su máquina.
x Utilice sólo los recambios marcados con "X" de la columna con números según página de ensamblaje (# indica un cambio en
esta revisión).
Comment lire cette liste de pièces détachées
x Cette liste de pièces détachées ne vaut que pour les machines dont le numéro de code est listé ci-dessous. Dans le cas
contraire, contacter le Département Pièces de Rechange.
x Utiliser la vue éclatée (assembly page) et le tableau de références des pièces ci-dessous pour déterminer l'emplacement de la
pièce en fonction du numéro de code précis de la machine.
x Ne tenir compte que des pièces marquées d'un "X" dans la colonne de cette vue éclatée (# Indique un changement).
Instruksjon for deleliste
x Ikke bruk denne delelisten hvis code nummeret for maskinen ikke står på listen. Kontakt Lincoln Electric Serviceavd. for
maskiner med code utenfor listen.
x Bruk sprengskissen og pos. nr. på assembly page nedenfor for å finne de riktige delene til din maskin.
x Bruk kun de delene som er merket med "X" i den kolonnen som det henvises til på siden med assembly page (# indikerer
endring).
Leessinstructie Onderdelenlijst
x Gebruik deze onderdelenlijst niet voor machines waarvan de code niet in deze lijst voorkomt. Neem contact op met de
dichtstbijzijnde Lincoln dealer wanneer het code nummer niet vermeld is.
x Gebruik de afbeelding van de assembly page en de tabel daaronder om de juiste onderdelen te selecteren in combinatie met de
gebruikte code.
x Gebruik alleen de onderdelen die met een "X" gemerkt zijn in de kolom onder het model type op de assembly page (# betekent
een wijziging in het drukwerk).
Instruktion för reservdelslistan
x Använd inte denna lista för en maskin vars Code No inte är angivet i listan. Kontakta Lincoln Electric’s serviceavdelning för Code
No som inte finns i listan.
x Använd sprängskisserna på Assembly Page och tillhörande reservdelslista för att hitta delar till din maskin.
x Använd endast delar markerade med "X" i kolumnen under den siffra som anges för aktuellt Code No på sidan med Assembly
Page (# Indikerar en ändring i denna utgåva).
Wykaz czĊĞci dotyczących instrukcji
x Nie uĪywaü tej czĊĞci wykazu dla maszyn, których kodu (code) nie ma na liĞcie. Skontaktuj siĊ z serwisem jeĪeli numeru kodu
nie ma na liĞcie.
x UĪyj ilustracji montaĪu (assembly page) i tabeli poniĪej aby okresliü poáoĪenie czĊĞci dla urządzenia z konkretnym kodem (code).
x UĪyj tylko czĊci z oznaczeniem "X" w kolumnie pod numerem gáównym przywoáującym stronĊ (assembly page) z indeksem
modelu (# znajdĨ zmiany na rysunku).
Osaluettelo, lukuohje
x Älä käytä tätä osaluetteloa koneeseen, jonka koodinumero ei ole listassa. Ota yhteyttä Lincoln Electric huolto-osastoon mistä
tahansa koodista, joka ei ole listassa.
x Käytä asennuskuvaa ja alla olevaa taulukkoa määrittääksesi, missä osa sijaitsee.
x Käytä vain osia, jotka on merkitty "X":llä asennussivua ilmoittavassa sarakkeessa (# ilmoittaa muutoksesta tässä painoksessa).
Page 93
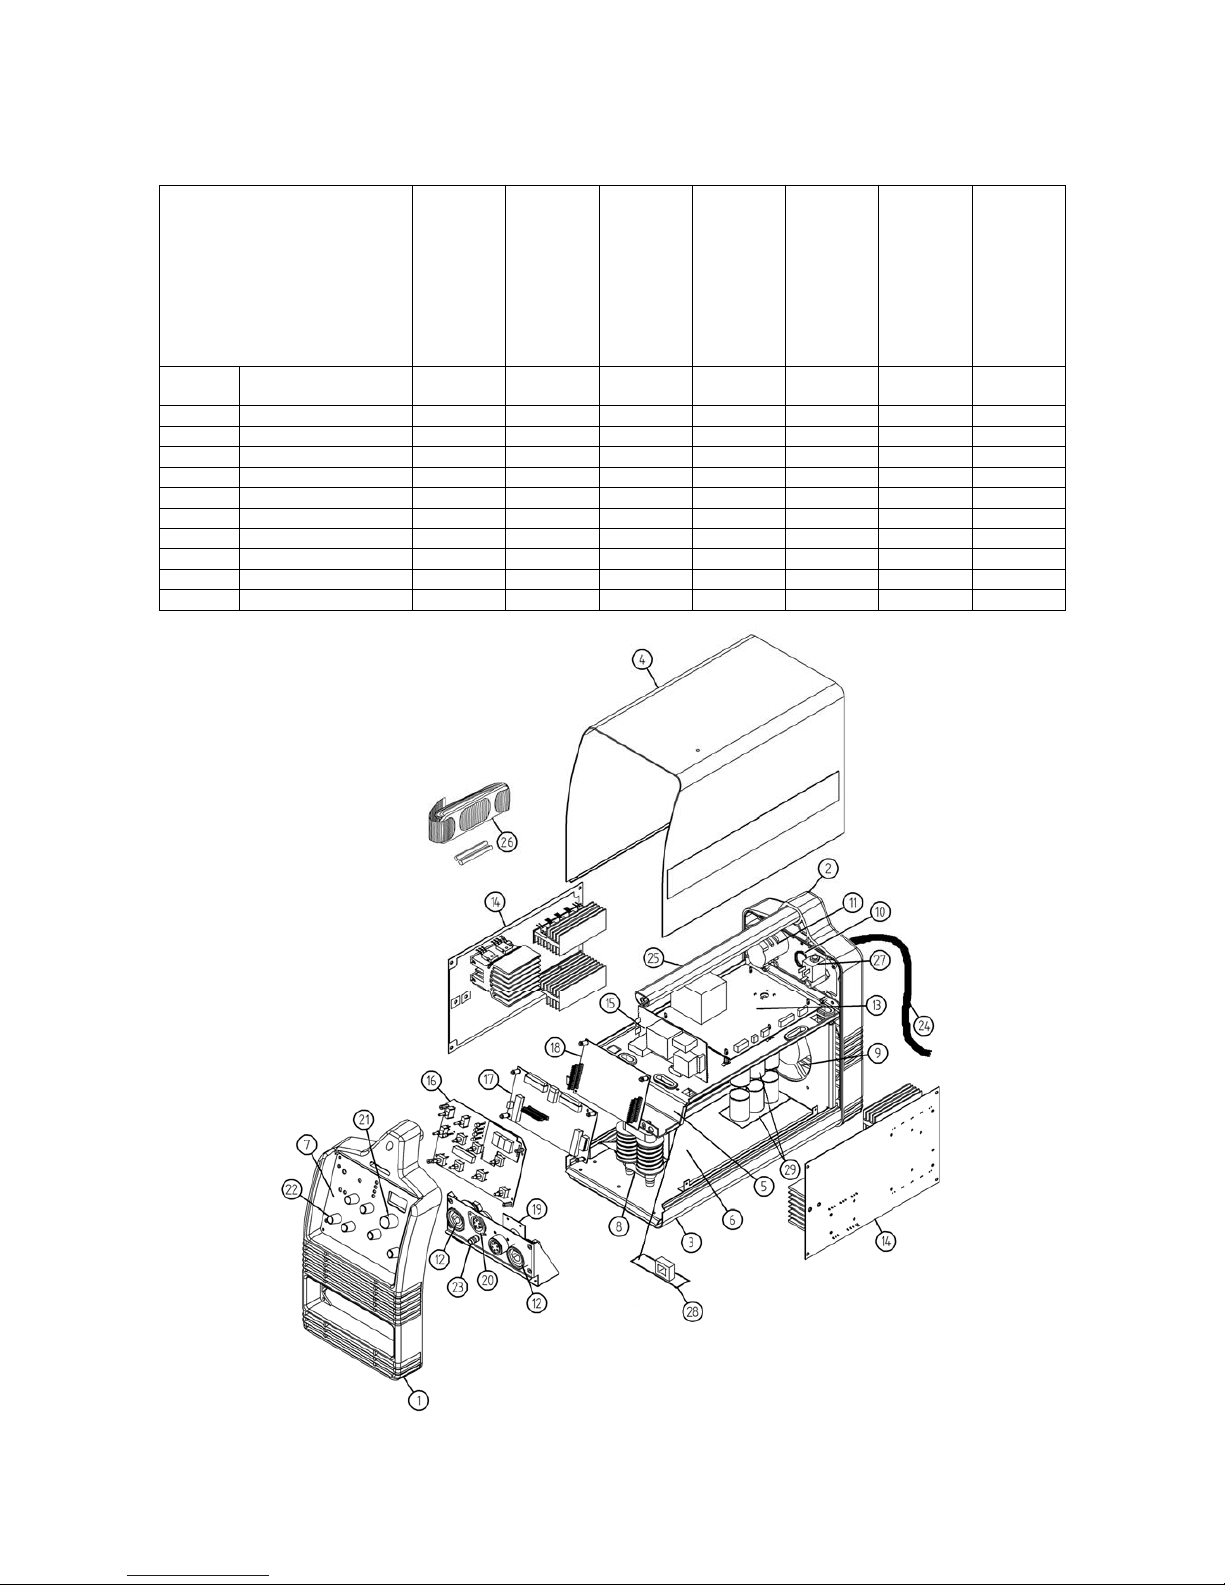
2
SP52023/52024 Rev. 1
07/03
INVERTEC V205 2V CE
ASSEMBLY
PAGE NAME
Machine Assembly
Miscellaneous items
CODE
NO.:
FIGURE NO.: A -
52023 V205-S 2V CE 1 1
52024 V205-T 2V CE 2 2
Figure A
Page 94
3
Figure A: Machine Assembly
Item Description Part Number QTY 1 2 3 4 5 6
1 FRONT PANEL W95X0331R 1 X X
2 REAR PANEL W95X0332R 1 X X
3 COMPLETE EXTERNAL BASE W93X0327R 1 X X
4 WRAPAROUND W93X0326R 1 X X
5 INTERNAL UPPER SUPPORT W93X0312R 1 X X
6 INTERNAL BASE W93X0308R 1 X X
7 CONTROL PANEL W07X0559R 1 X
y
7 CONTROL PANEL W07X0560R 1
y
X
8 HF TRANSFORMER W59X0310R 1
y
X
9FAN W66X0505R 1 X X
10 INPUT CABLE CLAMP W8403222R 1 X X
11 INPUT SWITCH W7511705R 1 X X
12 DINSE CONNECTOR W7690350R 2 X X
13 INPUT P.C. BOARD W05X0564R 1 X X
14 INVERTER P.C. BOARD W05X0430R 2 X X
15 HF P.C. BOARD W05X0285R 1
y
X
16 DISPLAY P.C. BOARD W05X0449R 1 X
y
16 DISPLAY P.C. BOARD W05X0450R 1
y
X
17 CONTROL INTERFACE P.C. BOARD W05X0568R 1 X X
18 CONTROL P.C. BOARD W05X0233R 1 X X
19 REMOTE P.C. BOARD WITH REMOTE CONNECTOR W05X0322R 1 X X
20 TRIGGER CONNECTOR W6100315R 1
y
X
21 KNOB (LARGE) W8700022R 1 X X
22 KNOB (SMALL) W8700016R 2 X
y
22 KNOB (SMALL) W8700016R 6
y
X
23 FEMALE QUICK CONNECT GAS CONNECTOR W8800076R 1
y
X
24 INPUT CORD W78X0677R 1 X X
25 HANDLE W92X0228-2R 1 X X
26 CARRYING STRAP W92X0264R 1 X X
27 GAS SOLENOID W8500004R 1
y
X
28 HALL SENSOR P.C. BOARD W05X0380R 1 X X
29 STABILIZER P.C. BOARD W05X0569R 2 X X
Miscellaneous Items (not showed in figure A)
Item Description Part Number QTY 1 2 3 4 5 6
AUXILIARY FUSE ON INPUT BOARD W7301000R 2 X X
OUTPUT FILTER CAPACITORS W66X0484R 1 X X
Page 95
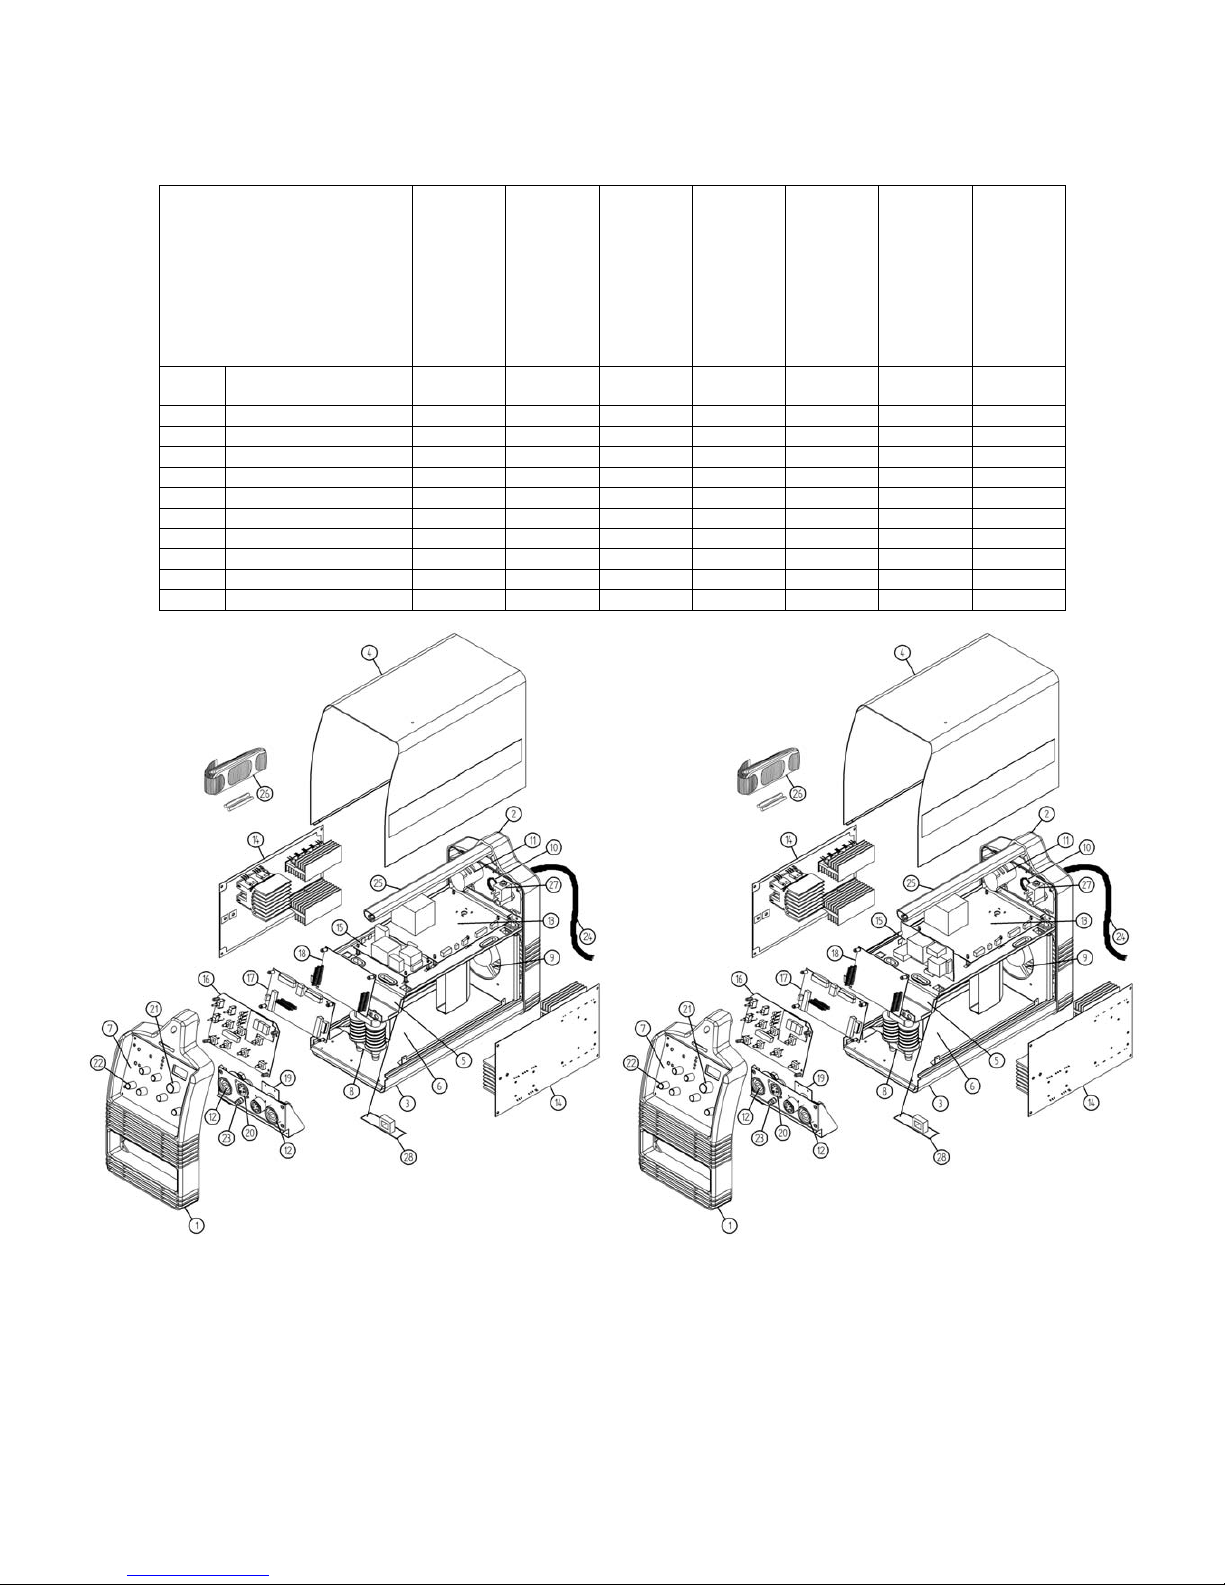
4
SP52007/52008/52014/52015/52016/52017 Rev. 3
07/03
INVERTEC V270 CE, V270 AUSTRALIA, V270 2V CE
ASSEMBLY
PAGE NAME
Machine Assembly
V270
Machine Assembly
V270 2V
Miscellaneous items
CODE
NO.:
FIGURE NO.: A B -
52014 V270-S CE 1 - 1
52015 V270-T CE 2 - 2
52016 V270-S AUS 1 - 1
52017 V270-T AUS 2 - 2
52007 V270-S 2V CE - 3 3
52008 V270-T 2V CE - 4 4
Figure A Figure B
Page 96
5
Figures A & B: Machine Assemblies
Item Description Part Number QTY 1 2 3 4 5 6
1 FRONT PANEL W95X0331R 1 X X X X
2 REAR PANEL W95X0332R 1 X X X X
3 COMPLETE EXTERNAL BASE W93X0327R 1 X X X X
4 WRAPAROUND W93X0326R 1 X X X X
5 INTERNAL UPPER SUPPORT W93X0312R 1 X X X X
6 INTERNAL BASE W93X0308R 1 X X X X
7 CONTROL PANEL W93X0300R 1 X
y
X
y
7 CONTROL PANEL W93X0296R 1
y
X
y
X
8 HF TRANSFORMER W59X0310R 1
y
X
y
X
9 FAN W7200003R 1 X X
yy
9 FAN W66X0505R 1
yy
XX
10 INPUT CABLE CLAMP W8400006R 1 X X
yy
10 INPUT CABLE CLAMP W8403222R 1
yy
XX
11 INPUT SWITCH W7511703R 1 X X
yy
11 INPUT SWITCH W7511704R 1
yy
XX
12 DINSE CONNECTOR W7690350R 2 X X X X
13 INPUT P.C. BOARD W05X0290R 1 X X
yy
13 INPUT P.C. BOARD W05X0411R 1
yy
XX
14 INVERTER P.C. BOARD W05X0430R 2 X X X X
15 HF P.C. BOARD W05X0285R 1
y
X
y
X
16 DISPLAY P.C. BOARD W05X0449R 1 X
y
X
y
16 DISPLAY P.C. BOARD W05X0450R 1
y
X
y
X
17 CONTROL INTERFACE P.C. BOARD W05X0568R 1 X X X X
18 CONTROL P.C. BOARD W05X0233R 1 X X X X
19 REMOTE P.C. BOARD WITH REMOTE CONNECTOR W05X0322R 1 X X X X
20 TRIGGER CONNECTOR W6100315R 1
y
X
y
X
21 KNOB (LARGE) W8700022R 1 X X X X
22 KNOB (SMALL) W8700016R 2 X
y
X
y
22 KNOB (SMALL) W8700016R 6
y
X
y
X
23 FEMALE QUICK CONNECT GAS CONNECTOR W8800076R 1
y
X
y
X
24 INPUT CORD W78X0337R 1 X X
yy
24 INPUT CORD W78X0436R 1
yy
XX
25 HANDLE W92X0228-2R 1 X X X X
26 CARRYING STRAP W92X0264R 1 X X X X
27 GAS SOLENOID W8500004R 1
y
X
y
X
28 HALL SENSOR P.C. BOARD W05X0380R 1 X X X X
Miscellaneous Items (not showed in figures A & B)
Item Description Part Number QTY 1 2 3 4 5 6
AUXILIARY FUSE ON INPUT BOARD W7301000R 2 X X X X
OUTPUT FILTER CAPACITORS W66X0484R 1 X X X X
Page 97
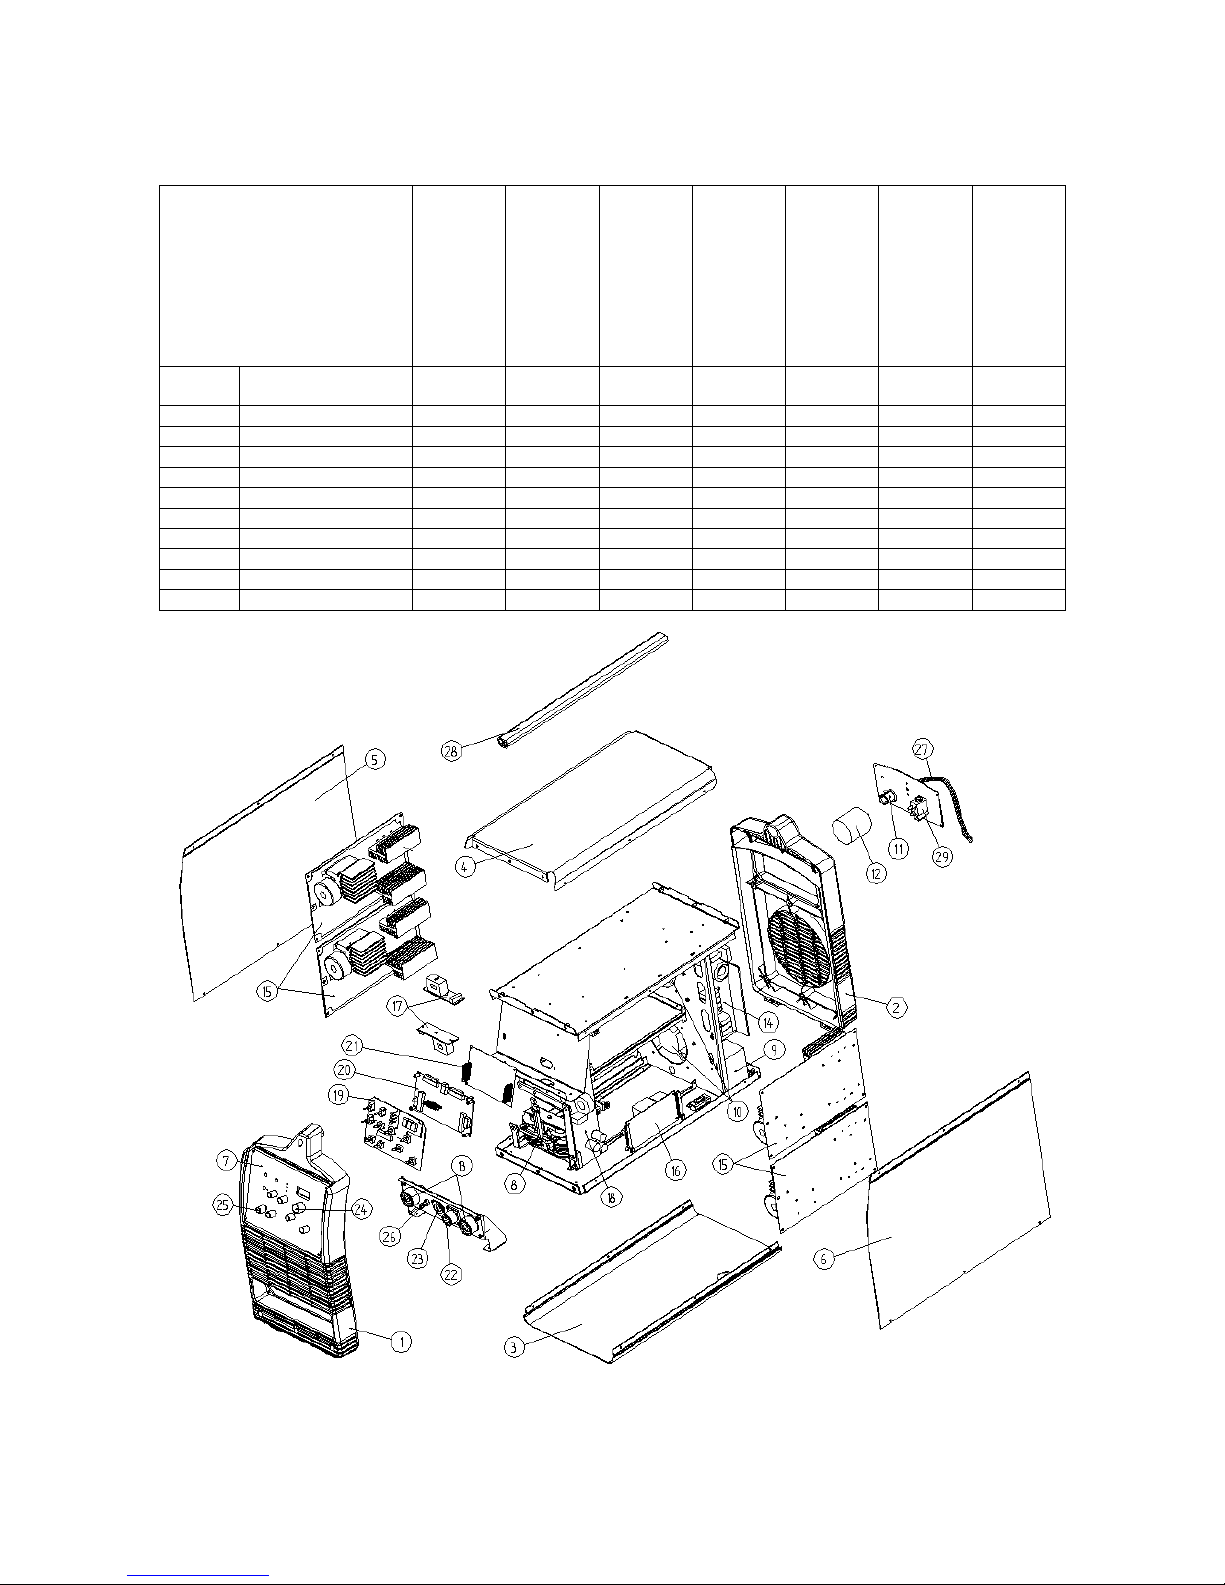
6
SP52012/52013 Rev. 1
07/03
INVERTEC V405 CE
ASSEMBLY
PAGE NAME
Machine Assembly
Miscellaneous items
CODE
NO.:
FIGURE NO.: A -
52012 V405-S 1 1
52013 V405-T 2 2
Figure A
Page 98
7
Figure A: Machine Assembly
Item Description Part Number QTY 1 2 3 4 5 6
1 FRONT PANEL W95X0355R 1 X X
2 REAR PANEL W95X0356R 1 X X
3 COMPLETE EXTERNAL BASE W93X0387R 1 X X
4 WRAPAROUND TOP W93X0386R 1 X X
5 WRAPAROUND LEFT SIDE WITH DECAL W93X0388R 1 X X
6 WRAPAROUND RIGHT SIDE WITH DECAL W93X0389R 1 X X
7 CONTROL PANEL WITH DECAL W93X0440R 1 X
y
7 CONTROL PANEL WITH DECAL W93X0403R 1
y
X
8 HF TRANSFORMER W59X0492R 1
y
X
9 AUXILIARY TRANSFORMER W59X0417R 1 X X
10 FAN W66X0477R 2 X X
11 INPUT CABLE CLAMP W8403222R 1 X X
12 INPUT SWITCH W7511704R 1 X X
13 DINSE CONNECTOR W7690351R 2 X X
14 INPUT P.C. BOARD W05X0486R 1 X X
15 INVERTER P.C. BOARD W05X0430R 4 X X
16 HF P.C. BOARD W05X0285R 1
y
X
17 HALL SENSOR P.C. BOARD W05X0380R 2 X X
18 SMPS P.C. BOARD W05X0487R 1 X X
19 DISPLAY P.C. BOARD W05X0449R 1 X
y
19 DISPLAY P.C. BOARD W05X0450R 1
y
X
20 CONTROL INTERFACE P.C. BOARD W05X0568R 1 X X
21 CONTROL P.C. BOARD W05X0233R 1 X X
22 REMOTE P.C. BOARD WITH REMOTE CONNECTOR W05X0322R 1 X X
23 TRIGGER CONNECTOR W6100315R 1
y
X
24 KNOB (LARGE) W8700022R 1 X X
25 KNOB (SMALL) W8700016R 2 X
y
25 KNOB (SMALL) W8700016R 6
y
X
26 FEMALE QUICK CONNECT GAS CONNECTOR W8800076R 1
y
X
27 INPUT CORD W78X0436R 1 X X
28 HANDLE W92X0375-1R 1 X X
29 GAS SOLENOID W8500004R 1
y
X
Miscellaneous Items (not showed in figure A)
Item Description Part Number QTY 1 2 3 4 5 6
AUXILIARY FUSE ON SMPS BOARD W7301000R 1 X X
OUTPUT FILTER CAPACITORS W66X0484R 1 X X
Page 99
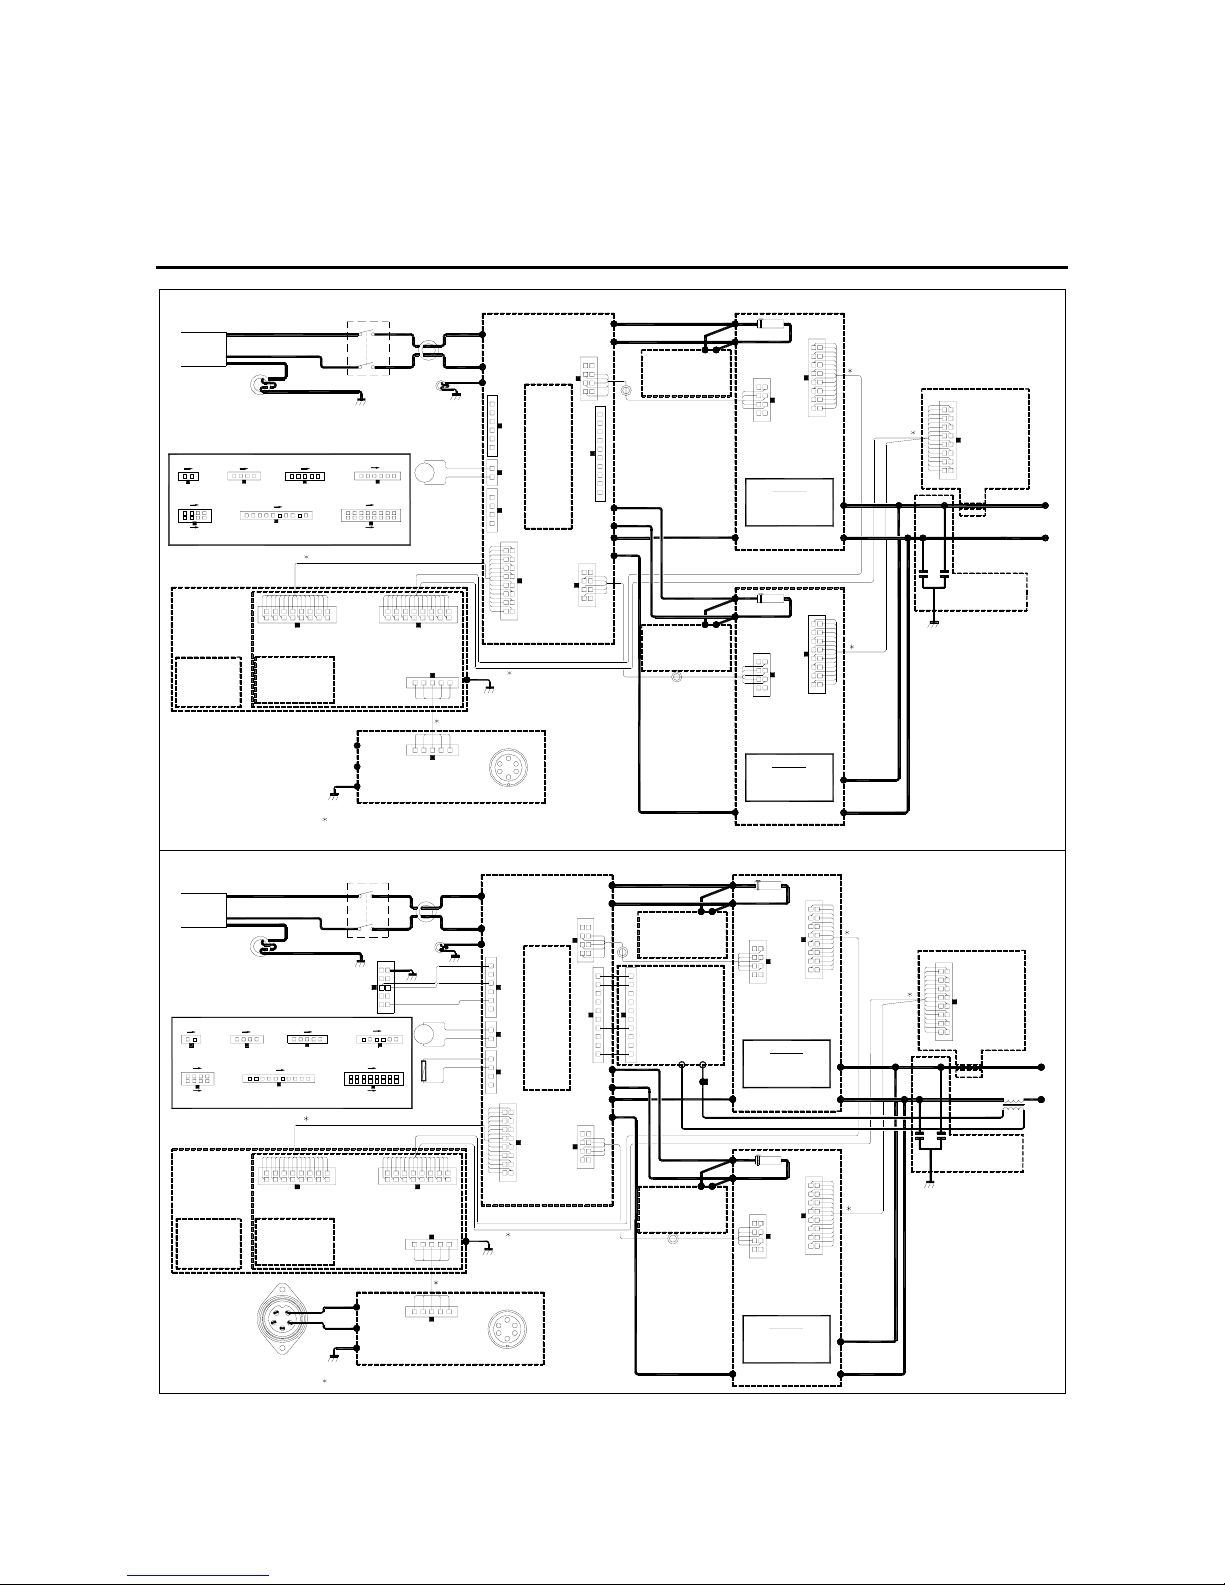
8
Electrical Schematic, Schema Elettrico, Elektrische
Schaltpläne, Esquema Eléctrico, Schéma Electrique, Elektrisk
Skjema, Elektrisch Schema, Elektriskt Kopplingsschema,
Schemat Elektryczny, Sähkökaavio
V205-S code 52023
JP2
JP1
RIBBON CABLE
(SCHEMATIC: X0449)
METER BOARD
W05X0207
(SCHEMATIC: X0207)
WELD CONTROLLER
W05X0338
(SCHEMATIC: X0233)
Y/G
REMOTE BOARD
W05X0322
(SCHEMATIC: X0322)
Y/G
EARTH
TRIG
TRIG
J1
CONTROL BOARD
W05X0568
(SCHEMATIC: X0568)
JP3
BROWN
Y/G
BLUE
PCB CONNECTOR CAVITY NUMBERING SEQUENCE (VIEW ED FROM COMPONENT SIDE OF P.C. BOARD)
DISPLAY BOARD
W05X0449
2 PINS
8 PINS
1
2
1
7
10 PINS
8
1
4 PINS
2 14
10
5 PINS
1 5
230/400/1 Vac
50/60 Hz
R
E
C
O
N
N
E
C
T
B
O
A
R
D
W
0
5
X
0
4
0
8
(
S
C
H
E
M
A
T
I
C
:
X
0
4
0
8
)
115
16 PINS
216
6 PINS
1 6
FAN
BLACK
RED
DCB -
JP1
JP11
BAL_B
BAL_A
JP5
JP4
JP3
DCB +
JP2
BROWN
UR BLUEBLUE
V
S
Y/G
INPUT BOARD
W05X0564
(SCHEMATIC: X0564)
DCA +
PEPE
AC3
AC2AC2
JP10
DCA -
DC-
ATTENTION:
CONNECT JP2 TO "MASTER"
INVERTER BOARD
W05X0430
(SCHEMATIC: X0430)
(LEFT SIDE)
BROWN
BAL
STABILIZER BOARD
W05X0569
(SCHEMATIC: X0569)
DC+
N1
P1
JP1
JP6
INVERTER BOARD
W05X0430
(SCHEMATIC: X0430)
(RIGHT SIDE)
ATTENTION:
CONNECT JP2 TO "SLAVE"
BROWN
BLACK
RED
DC-
DC+
BAL
MOUNTED OUTSIDE
OF THE P.C. BOARD
SOLDERING SIDE
N1
P1
DC+
STABILIZER BOARD
W05X0569
(SCHEMATIC: X0569)
BLACK
DC+
DC-
DC-
RED
MOUNTED OUTSIDE
OF THE P.C. BOARD
SOLDERING SIDE
JP1
JP6
HALL BOARD
W05X0380
(SCHEMATIC: X0380)
OUTPUT FILTER
W66X0484
->
SENSOR
-
+
JP1
V205-T code 52024
JP2
JP1
RIBBON CABLE
(SCHEMATIC: X0450)
METER BOARD
W05X0207
(SCHEMATIC: X0207)
5
4
3
2
1
WELD CONTROLLER
W05X0233
(SCHEMATIC: X0233)
Y/G
REMOTE BOARD
W05X0322
(SCHEMATIC: X0322)
Y/G
EARTH
TRIG
TRIG
J1
CONTROL BOARD
W05X0568
(SCHEMATIC: X0568)
JP3
BROWN
Y/G
BLUE
PCB CONNECTOR CAVITY NUMBERING SEQUENCE (VIEWED FROM COMPONENT SIDE OF P.C. BOARD)
DISPLAY BOARD
W05X0450
2 PINS
8 PINS
1
2
1
7
10 PINS
8
1
4 PINS
2 14
10
5 PINS
1 5
230/400/1 Vac
50/60 Hz
R
E
C
O
N
N
E
C
T
B
O
A
R
D
W
0
5
X
0
4
0
8
(
S
C
H
E
M
A
T
I
C
:
X
0
4
0
8
)
WATER
COOLER
16 PINS
115
GAS
SOLENOID
216
6 PINS
1166
FAN
BLACK
RED
DCB -
JP1
JP11
BAL_B
BAL_A
JP5
JP4
JP3
DCB +
JP2
BROWN
UR
BLUEBLUE
Y/G
10 5
V
S
Y/G
INPUT BOARD
W05X0564
(SCHEMATIC: X0564)
DCA +
PEPE
AC3
AC2AC2
JP10
DCA -
DC-
ATTENTION:
CONNECT JP2 TO "MASTER"
INVERTER BOARD
W05X0430
(SCHEMATIC: X0430)
(LEFT SIDE)
BROWN
BAL
STABILIZER BOARD
W05X0569
(SCHEMATIC: X0569)
DC+
N1
P1
JP1
JP6
INVERTER BOARD
W05X0430
(SCHEMATIC: X0430)
(RIGHT SIDE)
HF BOARD
W05X0285
(SCHEMATIC: X0285)
ATTENTION:
CONNECT JP2 TO "SLAVE"
BLACK
RED
DC-
DC+
BROWN
BAL
HF2
JP1
HF1
MOUNTED OUTSIDE
OF THE P.C. BOARD
SOLDERING SIDE
N1
P1
DC+
STABILIZER BOARD
W05X0569
(SCHEMATIC: X0569)
BLACK
DC+
DC-
DC-
RED
MOUNTED OUTSIDE
OF THE P.C. BOARD
SOLDERING SIDE
JP1
JP6
HALL BOARD
W05X0380
(SCHEMATIC: X0380)
HF TRANSFORMER
OUTPUT FILTER
W66X0484
->
SENSOR
-
+
JP1
Page 100
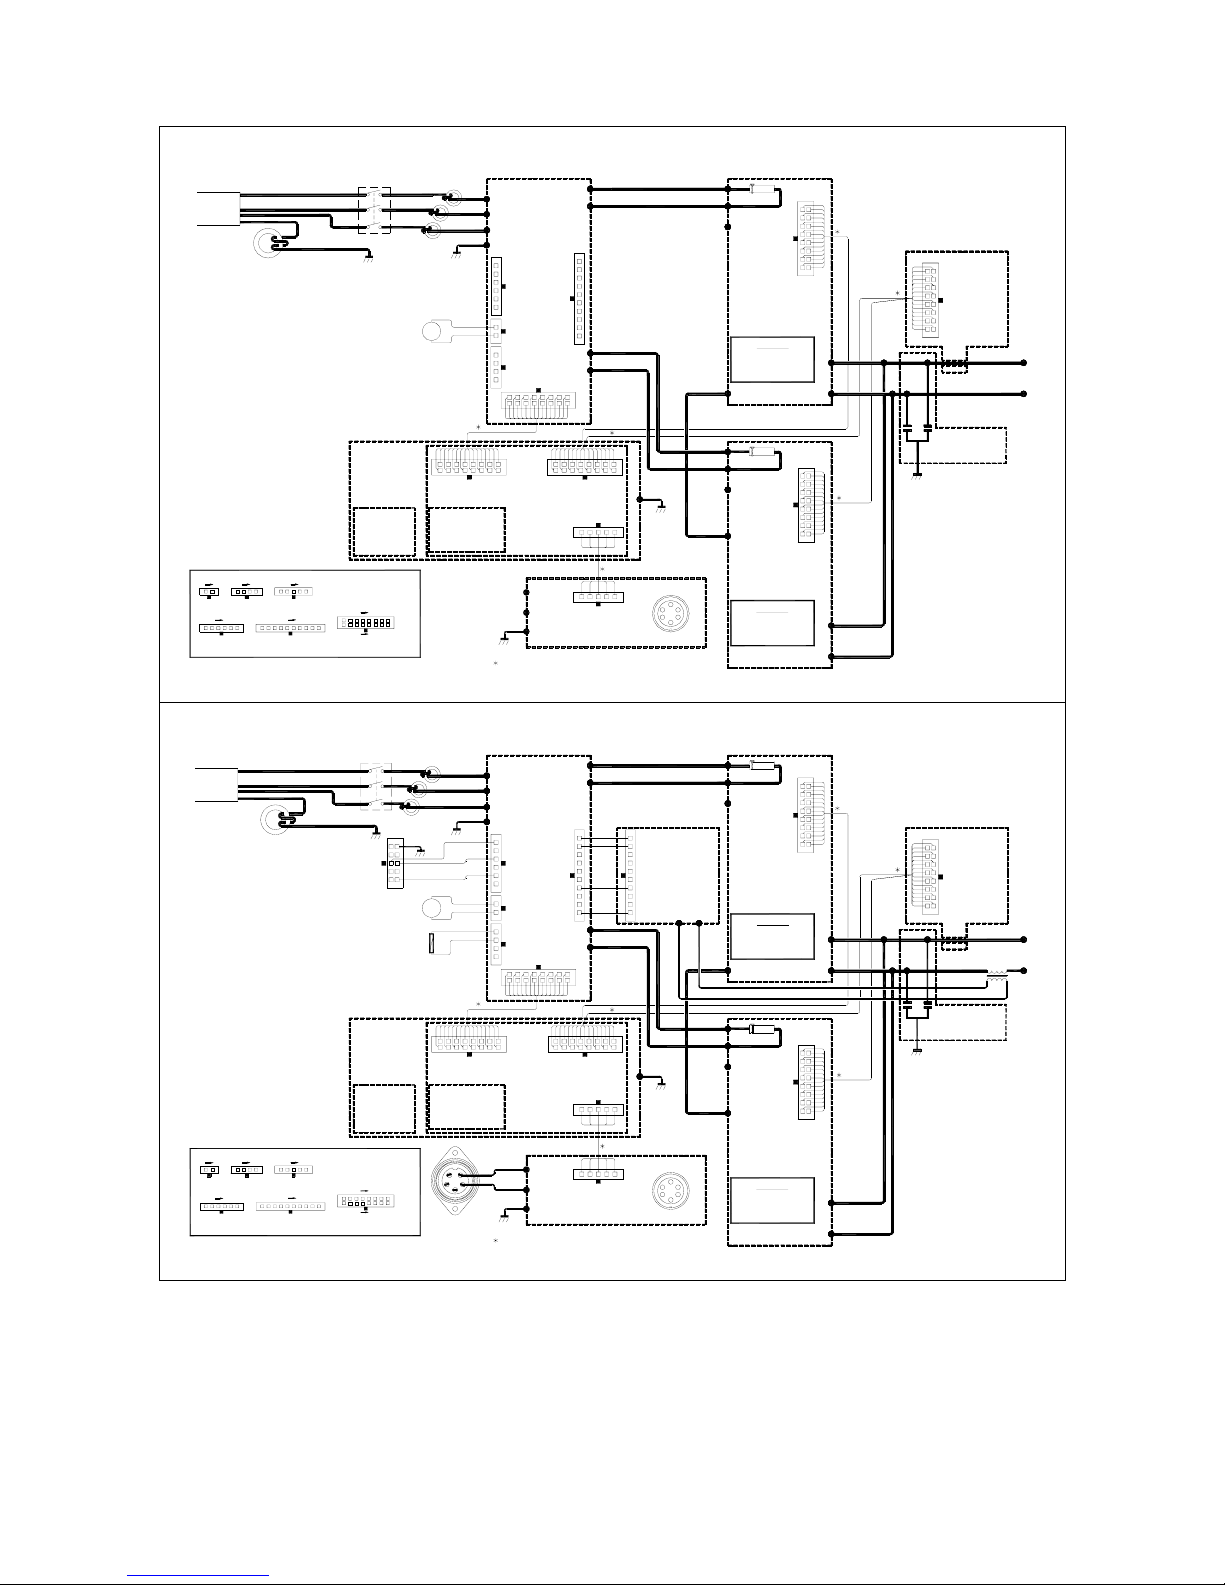
9
V270-S code 52014 and 52016
REMOTE BOARD
W05X0322
(SCHEMATIC: X0322)
JP2
JP1
PCB CONNECTOR CAVITY NUMBERING SEQUENCE (VIEWED FROM COMPONENT SIDE OF P.C. BOARD)
2 PINS
1
1
6 PINS
4 PINS
6
2114
10 PINS
1
5 PINS
15
10
2
(SCHEMATIC: X0233)
W05X0338
WELD CONTROLLER
16 PINS
15
16
METER BOARD
W05X0207
(SCHEMATIC: X0207)
(SCHEMATIC: X0449)
EARTH
Y/G
RIBBON CABLE
J1
CONTROL BOARD
W05X0483
(SCHEMATIC: X0483)
JP3
BLACK
Y/G
BROWN
BLUE
400/3 Vac
50/60 Hz
W05X0449
DISPLAY BOARD
FAN
BLACK
RED
JP1
JP5
JP4
JP3
DCB -
DCB +
JP2
BROWN
BLUE
Y/G
BLACK
DCA +
INPUT BOARD
W05X0290
(SCHEMATIC: X0290)
PE
AC1
AC3
AC2
DCA -
CONNECT JP2 TO "MASTER"
INVERTER BOARD
W05X0430
(SCHEMATIC: X0430)
(LEFT SIDE)
Y/G
BROWN
BAL
PE
N1
P1
ATTENTION:
JP1
INVERTER BOARD
W05X0430
(SCHEMATIC: X0430)
(RIGHT SIDE)
CONNECT JP2 TO "SLAVE"
BLACK
RED
DC-
DC+
BAL
MOUNTED OUTSIDE
OF THE P.C. BOARD
SOLDERING SIDE
N1
P1
ATTENTION:
DC+
BLACK
PE
DC-
RED
MOUNTED OUTSIDE
OF THE P.C. BOARD
SOLDERING SIDE
JP1
HALL BOARD
W05X0380
(SCHEMATIC: X0380)
HALL BOARD
W05X0380
(SCHEMATIC: X0380)
OUTPUT FILTER
W66X0484
SENSOR
->->
SENSOR
-
+
JP1JP1
V270-T code 52015 and 52017
REMOTE BOARD
W05X0322
(SCHEMATIC: X0322)
JP2
DISPLAY BOARD
W05X0450
(SCHEMATIC: X0450)
JP1
PCB CONNECTOR CAVITY NUMBERING SEQUENCE (VIEWED FROM COMPONENT SIDE OF P.C. BOARD)
2 PINS
1
1
1
6 PINS
4 PINS
6
214
10
10 PINS
1
5 PINS
15
2
WELD CONTROLLER
W05X0233
(SCHEMATIC: X0233)
16 PINS
15
16
5
3
2
4
1
METER BOARD
W05X0207
(SCHEMATIC: X0207)
EARTH
Y/G
RIBBON CABLE
TRIG
TRIG
J1
CONTROL BOARD
W05X0483
(SCHEMATIC: X0483)
JP3
BLACK
Y/G
BROWN
BLUE
400/3 Vac
50/60 Hz
WATER
COOLER
GAS
SOLENOID
16
FAN
BLACK
RED
JP1
JP5
JP4
JP3
DCB -
DCB +
JP2
BROWN
BLUE
Y/G
10 5
Y/G
BLACK
DCA +
INPUT BOARD
W05X0290
(SCHEMATIC: X0290)
PE
AC1
AC3
AC2
DCA -
CONNECT JP2 TO "MASTER"
INVERTER BOARD
W05X0430
(SCHEMATIC: X0430)
(LEFT SIDE)
Y/G
BROWN
BAL
PE
N1
P1
ATTENTION:
JP1
INVERTER BOARD
W05X0430
(SCHEMATIC: X0430)
(RIGHT SIDE)
HF BOARD
W05X0285
(SCHEMATIC: X0285)
CONNECT JP2 TO "SLAVE"
BLACK
RED
DC-
DC+
BAL
HF2
JP1
HF1
MOUNTED OUTSIDE
OF THE P.C. BOARD
SOLDERING SIDE
N1
P1
ATTENTION:
DC+
BLACK
PE
DC-
RED
MOUNTED OUTSIDE
OF THE P.C. BOARD
SOLDERING SIDE
JP1
HALL BOARD
W05X0380
(SCHEMATIC: X0380)
HALL BOARD
W05X0380
(SCHEMATIC: X0380)
HF TRANSFORMER
OUTPUT FILTER
W66X0484
SENSOR
->->
SENSOR
-
+
JP1JP1
 Loading...