

Page 1
2 – 7 / 38-44
28-32 / 38-44
33-37 / 38-44
23-27 / 38-44
18-22 / 38-44
13-17 / 38-44
8-12 / 38-44
75558_V5_01/02/2015
Page 2
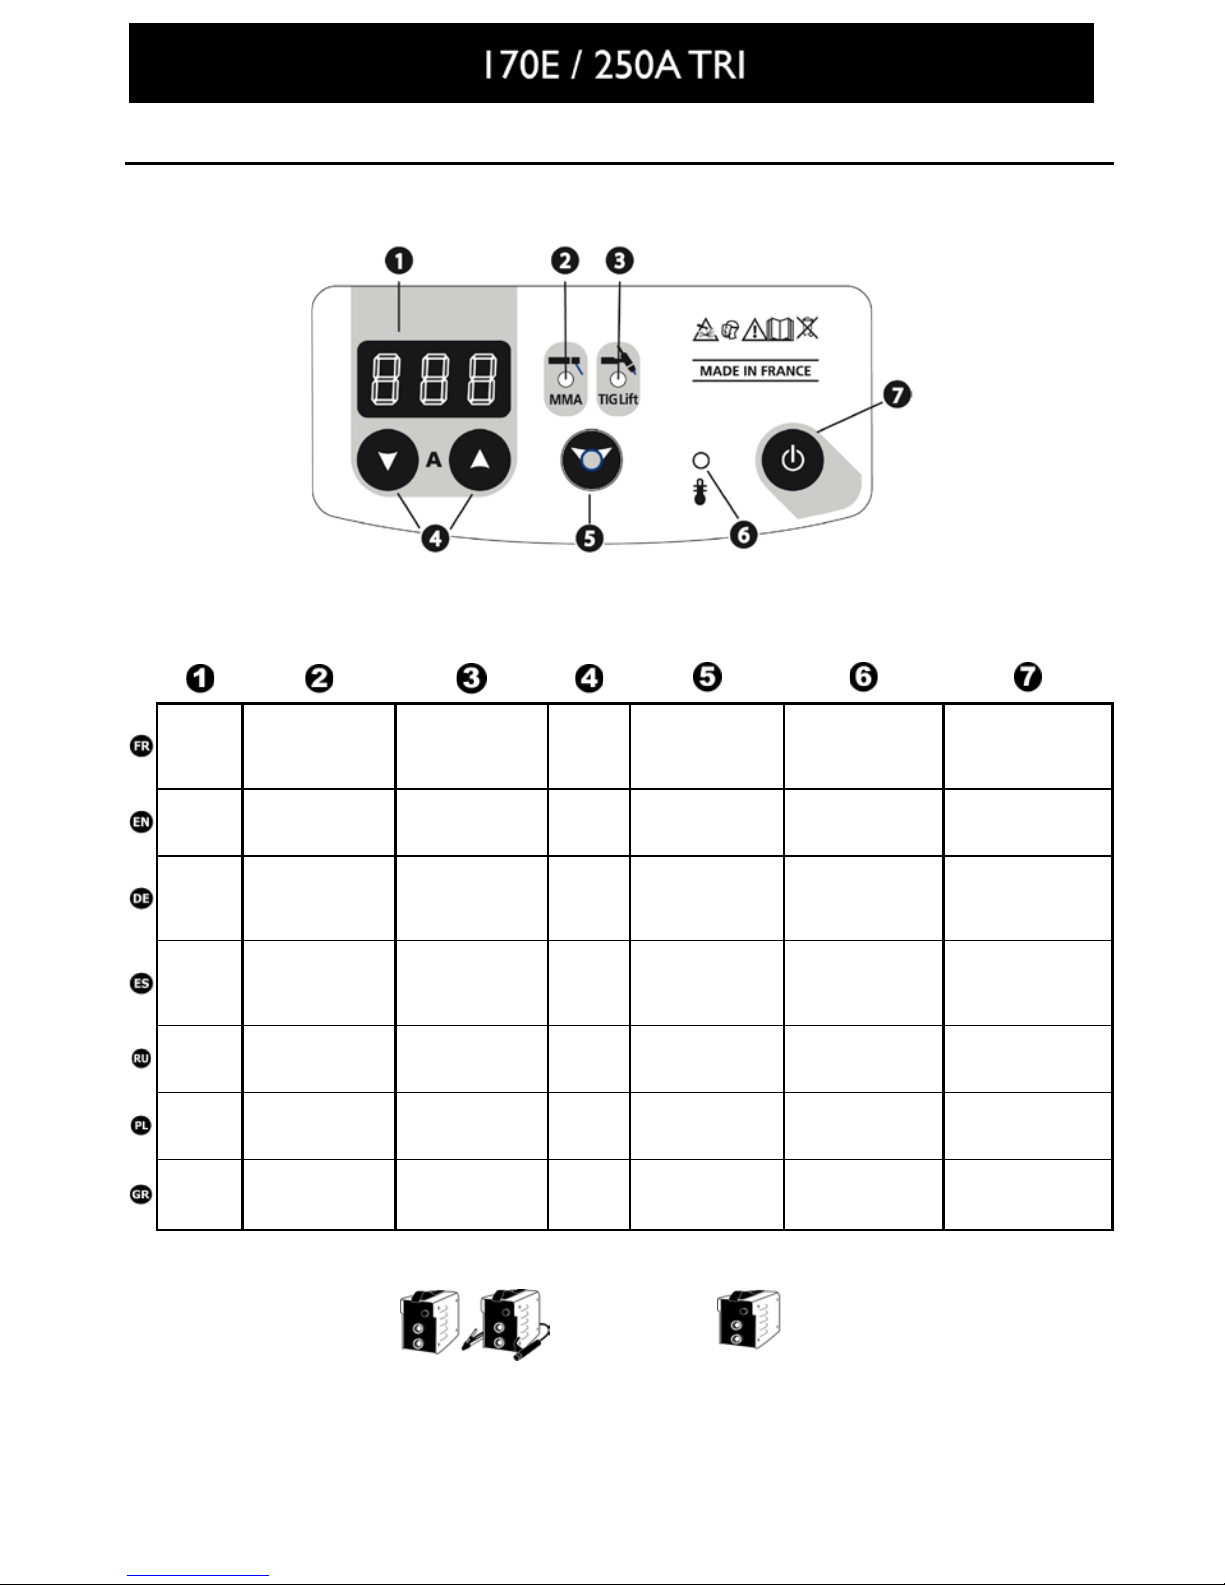
FACE AVANT/FRONTAL SIDE/FRONTSEITE UND ANSCHLÜSSE/CARA DELANTERA/ПЕРЕДНЯЯ ПАНЕЛЬ/
PRZÓD/ ΜΠΡΟΣΤΙΝΟ ΜΕΡΟΣ
Afficheur Voyant mode
« soudage à
l’électrode » (MMA)
Voyant mode
« soudage à
l’électrode
réfractaire»
(TIG)
Sélecteur
valeur +
ou -
Bouton sélection/
validation
Voyant de protection
thermique
Bouton de mise e n
marche / veille
Display Mode indicator
« electrode welding »
(MMA)
Mode indicator « non
consumable electrode
welding» (TIG)
Select
button «
+
or – »
Button selection/
validation
Thermal protection
indicator
Button on/st a nd by
Anzeige
Schweißmodusanzeige
MMA
Schweißmodusanzeige
«WIG
Kontaktzündung»
(TIG)
Wahl
Drucktaster
+ oder -
Button-Auswahl /
Validierung
Gelbe
Übertemperaturanzeige
EIN/ AUS- Taste
Indicador Indicador modo
« soldadura con
electrodo recubierto»
(MMA)
Indicador modo
« soldadura con
electrodo refractario»
(TIG)
Selector
valor + o -
Botón selección /
validación
Indicador luminoso
amarillo de protección
térmica
Puesta en marcha /
stand by
Индикатор Лампочка режима
MMA
Лампочка режима
TIG
Клавиши
выбора +
или –
Клавиша выбора/
подтверждения
Желтый индикатор
температурной
защиты
Кнопка включение /
вахтенный режим
Wyświetlacz Wskaźnik trybu MMA Wskaźnik trybu TIG Przyciski
„+” oraz „-
”
Przycisk wyboru trybu
Wskaźnik
zabezpieczenia
termicznego
Przycisk ON/STANBY
Οθόνη
Συγκόλληση με MMA
Συγκόλληση με TIG
Πλήκτρα
ρυθμίσεων
« + ή – »
Πλήκτρο
επιλογής/αποθήκευσης
Ενδεικτικό θερμικού
Πλήκτρο
ενεργοποίησης/
αναμονής
170E 250 A TRI
4.6kg 6.1kg
8.6kg
170E / 250 A TRI
2/44
Page 3
DESCRIPTION
Merci de votre choix ! Afin de tirer le maximum de satisfaction de votre poste, veuillez lire avec attention c e qui suit :
Ces postes de soudure Inverter, portables, ventilés, sont c onçus pour le soudage à l’électrode enrobée (MMA) et à
électrode réfractaire (TIG Lift) en courant continu (DC). En MMA, ils soudent tout type d’électrode : rutile, inox,
fonte, basi que. En Tig, ils soudent la plupart des métaux sauf l’aluminum et ses alliages. Ils sont protégés pour le
fonctionnement sur groupes électrogènes (Alim 230 V +- 15% ou 400V +- 15% selon modèle).
ALIMENTATION-MISE EN MARCHE
• Les postes livrés avec une prise 230V 16A de type CEE7/7 doivent être reliés à une installation électrique 230 V
(50 - 60 Hz) AVEC terre. Les po stes livrés avec une prise 400V 16A triphasée 5 pôles type EN 60309-1 doiven t
être reliés à une installation éle ctrique 400V triphasée AVEC terre. Le courant effectif absorbé (I1eff) est indiqué
sur l'appareil pour les conditions d'utilisation maximales. Vérifier que l'alimentation et ses protections (fusible
et/ou disjoncteur) sont compatibles avec le courant nécessaire en utilisation. Dans certains pays, il peut être
nécessaire de changer la prise pour permettre une utilisation aux conditions maximales. En utilisation intensive,
utiliser de préférence une installation électrique 20A pour les modèles monophasés à partir de A. L'u tilis ate ur do it
s'assurer de l'accessibilité de la prise.
• La mise en marche s’effectue par une pression sur la touche « ON / VEILLE »
• L’appareil se met en protection si la tension d'alimentation est supérieure à 265V pour les postes monophasés
(l’afficheur indique
) ou 460V pour les postes triphasés (l’afficheur indique )
Le fonctionnement normal reprend dès que la tension d'alimentation revient dans sa plage nominale.
• Ces appareils sont de Classe A. Ils sont conçus pour un emploi dans un environnement industriel ou
professionnel. Dans un environnement différent, il peut être difficile d’assurer la compatibilité électromagnétique,
à cause de perturbations conduites aussi bien que rayonnées.
• Ces matériels ne respectent pas la CEI 61000-3-12. Avant de les connecter au système public d’alimentation
basse tension, il est de la responsabilité de l’utilisateur de s’assurer qu’ils peuvent y être reliés. Consulter si
nécessaire l’opérateur de votre réseau de distri bution électrique.
• Ne pas utiliser dans un environnement comportant des poussières métalliques conductrices.
SOUDAGE A L'ÉLECTRODE ENROBÉE (MODE MMA)
• Brancher les câbles porte électrode et pince de masse dans les connecteurs. Respecter les polarités indiquées sur
l'emballage des électrodes.
• Respecter les règles classiques du soudage.
• Votre apparei l est muni de 3 fonctionnalités spécifiques aux Invert ers :
Le Hot Start (mode réglable selon modèle, cf ci-dessous) procure une surintensité en début de soudage.
L’Arc Force (mode réglable selon modèle, cf ci-dessous) délivre une surintensité qui évite le collage lorsque
l’électrode rentre dans le bain.
L'Anti-Sticking vous permet de décoller facilement votre électr ode sans la faire rougir en cas de collage.
Activation du mode MMA et réglage de l’intensité :
- Sélectionner la position MMA avec le sélecteur
- Régler l’int ensité souhaitée (afficheur) grâce aux touches.
Hot start et Arc force réglable :
170E
250 A TRI
Hot start 0 60%
0 100%
Arc force
-
Conseils :
Hot start faible, pour les tôles fines– Hot start élevé pour les métaux difficiles à souder ( pièces sales ou oxydées)
3/44
Page 4
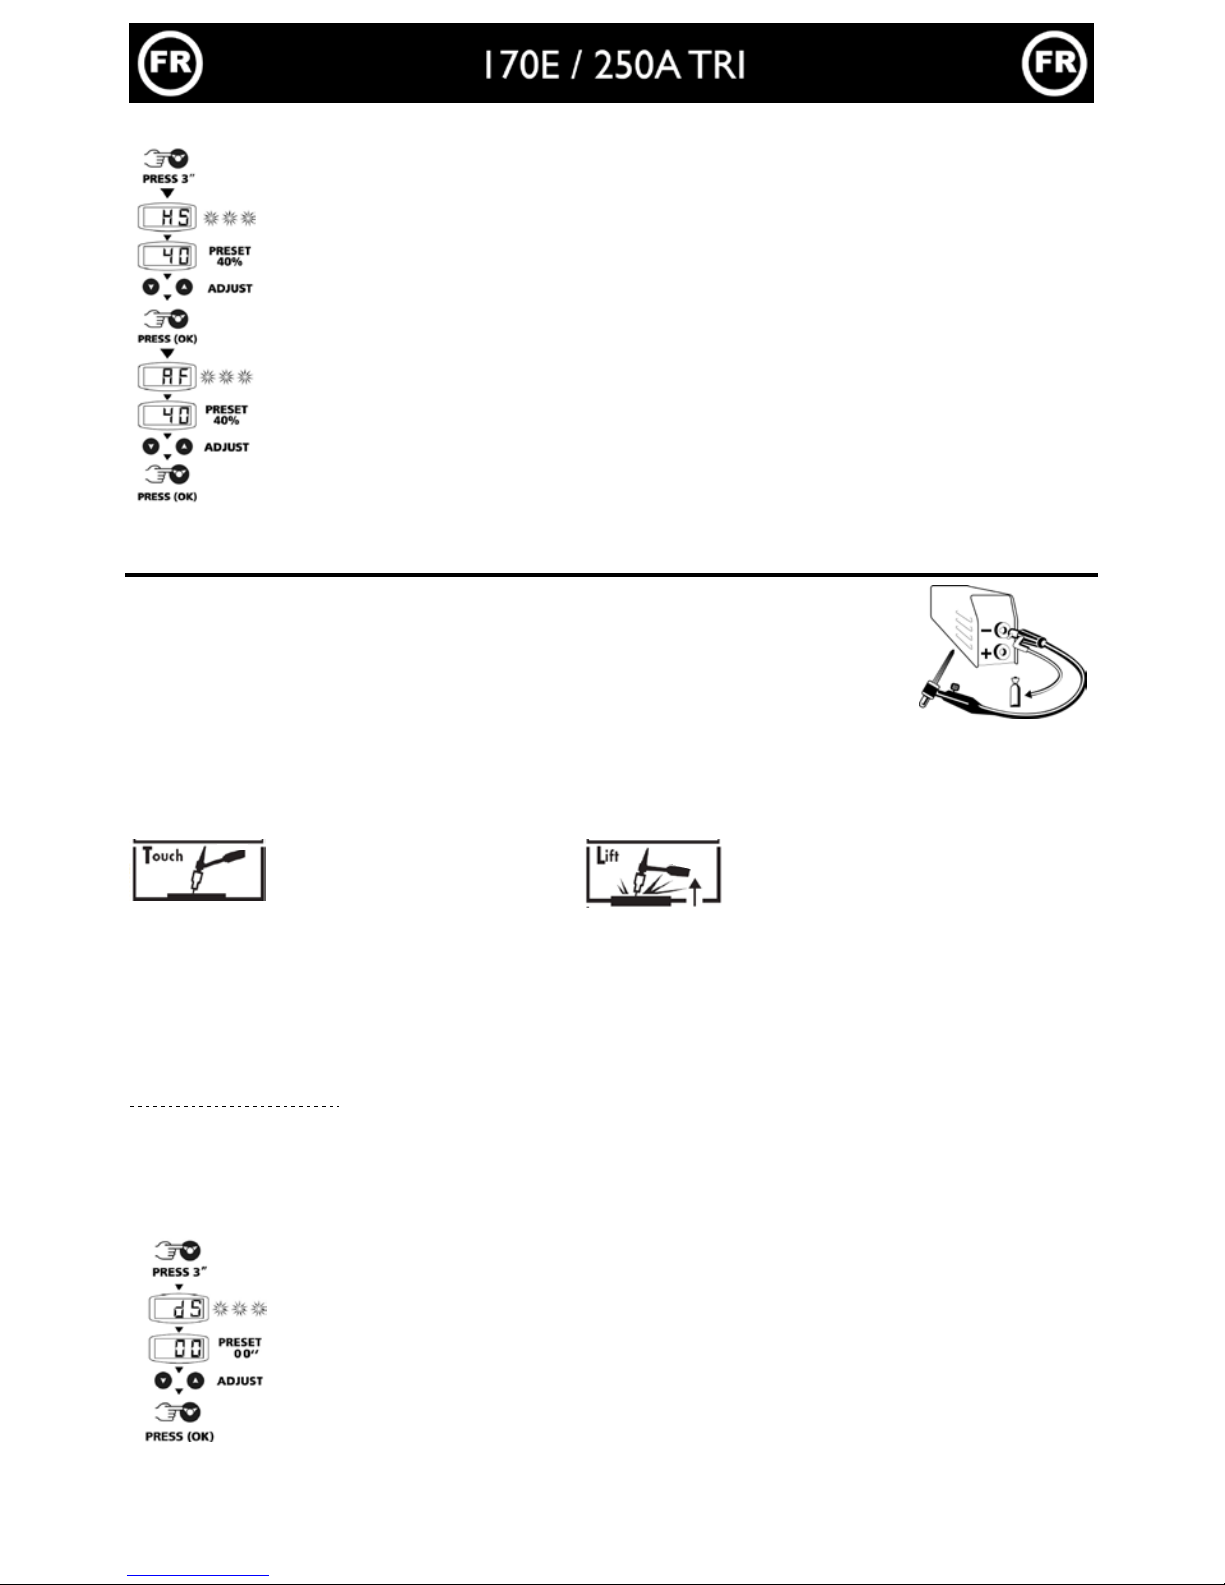
Pour régler le Hot Start et Arc Force, suivre les étapes suivantes :
Presser 3 secondes sur le sélecteur
L'inscription "HS" (Hot Start) clignote puis un chiffre apparaît
Régler le pourcentage souhaité (afficheur ) grâce aux touches
Valider la valeur souhaitée en pressant sur le sélecteur
L'inscription "AF" (Arc Force) clignote puis un chiffre apparaît.
Régler le pourcentage souhaité (afficheur ) grâce aux touches .
Valider la valeur souhaitée en pressant sur le sélecteur
SOUDAGE TIG Lift (mode TIG)
Le soudage TIG DC requiert une protectio n g aze us e (A rgo n) .
Pour souder en TIG, suivre les étapes suivantes :
1. Connecter la pince de masse sur la polarité positive (+).
2. Brancher une torche « à valve » sur la polarité négative (-).
3. Raccorder le tuyau de gaz au manodétendeur de la bouteille de gaz.
Il sera parf ois nécessaire de le c ouper avant l’éc rou si ce dernier n’est pas adapté au ma nodétendeur
4. Sélectionner la position TIG avec le sélecteur.
5. Régler l’intensité souhaitée (afficheur) grâce aux touches , selon l’épaisseur à souder (30A/mm).
6. Régler le débit de gaz sur le manodétendeur de la bouteille de gaz, puis ouvrir la valve de la torche
7. Pour amorcer :
a- toucher l’électrode sur la
pièce à souder
b- relever l’électrode 2 à 5 mm
de la pièce à souder
8. En fin de soudure :
a. Pour le 170E : soulever la torche d'un geste rapide, ne couper le ga z qu'après refroidissement de l' électrode.
b. Pour les 250 A TRI : Lever 2 fois l'arc (haut-bas-haut-bas) pour déclenc her l'évanouis sement a utomatique (cf
paragraphe ci-dessous). Ce mouvement doit être effectué en moins de 4 sec, sur une hauteur de 5 à 10 mm.
Puis fermer la valve de la torche pour arrêter le gaz après refroidissement de l'électrode.
Évanouissement de l'arc automatique à durée réglable (pour 250 A TRI)
Activation de la fonction :
Cela correspond en fin de soudure au temps nécessaire pour la baisse progressive du courant de soudage jusqu’à
l’arrêt de l’arc. Cette fonction permet d’éviter les fissures et les cratères de fin de soudure.
Par défaut cette fonction n'est pas activée (tps à 0 sec). Pour l'activer, procéder comme suit:
1- Presser 3 secondes sur le sélecteur
2- L'inscription "dS" (Downslope) clignote puis un chiffre apparaît
3- Régler le temps d'évanouissement souha ité de 0 à 10 sec (afficheur ) grâce aux touches
4- Valider la valeur souhaitée en pressant sur le sélecteur .
4/44
Page 5
Combinaisons conseillées / affutage électrode
Courant (A)
∅
Electrode (mm)
= ∅ fil (métal d’apport)
∅
Buse
(mm)
Débit
(Argon l/mn)
0,5-5
10-130
1,6
9,8
6-7
4-7
130-190
2,4
11
7-8
Pour un fonctionnement optimal vous devez utiliser une électrode affûtée de la manière suivante :
d
l
PROTECTION THERMIQUE ET FACTEURS DE MARCHE
• Protection thermique : le voyant s’allume et la durée de refroidissement est de 1 à 5 mn en fonction de la
température ambiante.
• Laisser l’appareil branché après soudage pour permettre le refroidissement
• Les postes décrits ont une caractéristique de sortie de type "courant constant". Leurs facteurs de marche selon la
norme EN60974-1 sont indiqués dans le tableau suivant :
170E
250 A TRI
X% @
I max
X% @
I max
X% @
I max
X% @
I max
19%
160A
24%
160A 15%
250A
16%
250A
60%
90A
60%
105A 60%
120A
60%
130A
100%
75A
100%
95A 100%
95A
100%
110A
Note : les essais d’échauffement ont été effectués à température ambiante et le facteur de marche à 40 °C a été
déterminé par simulation.
ENTRETIEN
• L'entretien ne doit être effectué que par une personne qualifiée.
• Couper l'alimentation en débranchant la prise, et attendre l’arrêt du ventilateur avant de travailler sur
l'appareil . A l’intérieur, les tensions et intensités sont él evées et dangereuses.
• Deux à trois fois par an, enlever le capot et dépoussiérer à la soufflette. En profiter pour faire vérifier la tenue
des connexions électriques avec un outil isolé par un personnel qualifié.
• Contrôler régu lièrement l'état du c ordon d'al imentation. S i le câble d'aliment ation est e ndommagé, il doit êtr e
remplacé par le fabricant, son service après vente ou une personne de qualification similaire, afin d'éviter un
danger.
NOS CONSEILS
• Respecter les polarités (+/-) et intensités de soudage indiquées sur les boîtes d'électrodes
• Enlever l’électrode du porte-électr ode lorsque le poste n'est pas utilisé.
• Laisser les ouïes de l'appareil libres pour l’entrée et la sortie d’air.
L = 2,5 x d.
L
5/44
Page 6
SÉCURITÉ
Le sou da ge à l'a rc p eut êtr e da ng er eux e t ca us er d es bl ess ur es gr av es v oir e m o rtel les . Prot ég ez v ou s
et protégez les autres.
Respecter les instructions de sécurité suivantes
:
Rayonnements
de l’arc
Protégez-vou s à l’aide d’un masque muni de filtres conformes EN 169 ou EN 379.
Pluie, vapeur
d’eau, humidité
Utilisez votre poste dans une atmosphère propre (degré de pollution ≤ 3), à plat et à plus d’un
mètre de la pièce à souder. Ne pas utiliser sous la p lu ie ou la neige.
Choc électrique
Veiller à bien respecter les règl es d’alimentation des postes citées au préalable. Ne pas touc her les
pièces sous tension. Vérifier que le réseau d'alimentation est adapté au post e.
Chutes
Ne pas faire transit er le poste au-dessus de personnes ou d’objets.
Brûlures
Porter des vêtements de travail en tissu ignifugé (coton, bleu ou jeans).
Travailler avec des gants de protection et un tablier ignifugé.
Protéger les aut res en inst a lla nt des paravents ininflammables, ou les prévenir de ne pas regarder
l'arc et garder des distances suffisantes.
Risques de feu
Supprimer tous les produits inflammables de l'espace de travail. Ne pas travailler en présence de gaz
inflammable.
Fumées
Ne pas inha ler les gaz et fumées de soudage. Utiliser dans un env ironnement correctement ventilé,
avec extraction artificielle si soudage en intérieur.
Précautions
supplémentaires
Toute opération de soudage :
- dans des lieux comportant des risques accrus de ch o c électrique,
- dans des lieux fermés,
- en présence de matériau inflammable ou com portant d es risques d'explosion, doit toujours être
soumise à l'approbation préalable d'un "responsable exper t", et effectuée en présence de personnes
formées pour intervenir en cas d'urgence.
Les moyens techniques de protections décrits dans la Spécification Technique CEI/IEC 62081 doivent
être appliqués.
Le soudage en position surélevée est interdit, sauf en cas d'utilisation de plates-formes de sécurité.
Les porteurs de stimulateurs cardiaques doivent consulter un médecin avant d'utiliser ces appareils.
Ne pas utiliser le poste pour dégeler des canalisations.
En soudage TIG, manipuler la bouteille de gaz avec précaution, des risques existent si la bouteille ou
la soupape de la bouteille sont endommagées.
RECOMMANDATION POUR RÉDUIRE LES ÉMISSIONS ÉLECTRO-MAGNÉTIQUES
Généralité
L’utilisateur e st res ponsab le de l’insta llatio n et de l’ut ilisa tion de l’app areil sui vant le s instr uctio ns du fabr icant. Si des
perturbations électromagnétiques sont détectées, il est de la responsabilité de l’utilisateur de résoudre la situation
suivant les recommandations données dans la notice ou avec l’assistance technique du fabricant.
Evaluation de la zone de soudage
Avant d’insta ller l’appareil, l’utilisateur devra évaluer les problèmes électro-magnétique s potentie ls qui po urraient se
présenter dans la zone où est prévue l’installation, en particulier il devra tenir compte des indications suivantes :
a. Autres câblages, câblages de contrôle, câbles téléphoniques et de communication : au dessus, au
dessous et à côt é de l’appareil. ;
b. récepteurs et transmetteurs radio et télévision ;
c. ordinateurs et autres équipements de contrôle ;
d. équipements critiques pour la sécurité tels que les commandes de sécurité des équipements industriels ;
e. la santé des personnes qui se trouvent à proximité de la machine, par exemple des personnes qui
portent un simulateur cardiaque, un appareil auditif, etc… ;
f. équipements servant à calibrer et mesurer ;
g. l’immunité des autres appareils installés dans le local d’utilisation de l’appareil. L’utilisateur devra
s’assurer que les appareils du local sont compatibles entre eux. Ceci pourra demander de prendre des
précaution s supplémentaires ;
h. le temps de la journée au cours de laquelle l’appareil dev ra fonc t ionne r ;
6/44
Page 7
i. la surface de la zone à prendre en considération autour de l’appareil dépendra de la structure des
édifices et des autres activités qui se déroulent sur le lieu. La zone considérée peut s’étendre au-delà des
limites des entreprises.
Recommandation sur les méthodes de réduction des émissions électro-magnétiques
a. Alimentation principale : Le poste de soudage devra être relié au réseau d’alimentation
conformément aux recommandations du fabricant. En cas d’interférences, il peut s’avérer utile de
prendre des précautions supplémentaires en filtrant la tension d’alimentation. Il peut s’avérer utile de
blinder le câble d’alimentation dans les installations fixes du poste de soudage, sous goulottes
métalliques ou dispositifs équivalents. Le blindage devrait être électriquement continu sur toute la
longueur du câble. Il devrait être relié au poste de soudage avec un bon contact électrique entre la
goulotte métallique et le boîtier du poste.
b. Câbles de soudage : Les câbles doivent être les plus courts possibles. Les regrouper et, si possible, les
laisser au sol.
c. Protecti on et blindage : La protection et le blindage sélectif d’autres câbles et matériels dans la zone
environnante peut limiter les problèmes de perturbation.
d. Mise à la terre de la pièce à souder : La mise à la terre de la pièce à souder peut limiter les
problèmes de perturbation. Elle peut être fait directement ou via un condensateu r approprié. Ce choix est
fait en fonction des réglementations nationales.
ANOMALIES, CAUSES, REMÈDES
Anomalies Causes Remèdes
MMA-TIG
L’appareil ne délivre p as de courant et
le voyant jaune de défaut thermique
est allumé .
La protection th er mique du poste s’est
enclenchée.
Attendre la fin de la p ér iod e de
refroidissement, en v iro n 2 min . L e voyant
s’éteint.
L’afficheur est allumé mais l’appareil
ne délivre pas de courant.
Le câble de pince de masse ou p o rte
électrode n’est pas c on n ec t é au poste.
Vérifier les branchem en t s.
Le poste est alimenté, vou s r essentez
des picotements en p osan t la main sur
la carrosserie.
La mise à la terre est défectu eu se.
Contrôler la prise et la terre de votre
installation.
Le poste soude mal Erreur de polarité
Vérifier la polarité conseillée sur la boîte
d'électrode.
Lors de la mise en route, l’afficheur
indique ou
La tension d’aliment at ion n ’est pas
respectée (230V mono p h a sé ou 400V
triphasé +/- 15%)
Vérifier votre in stallation élec trique ou
votre groupe élect ro g èn e
TIG
Arc instable
Défaut provenant de l'électrode en
tungstène
Utiliser une
électrode en tungstène de
taille appropriée
Utiliser une électrode en tungstène
correctement préparée
Débit de gaz trop important Réduire le débit de ga z
L'électrode en tu ngstène s'ox yde et se
ternit en fin de soudage
Zone de soudage.
Protéger la zone de soudage contre les
courants d'air.
Problème de gaz, ou coupure
prématurée du g az
Contrôler et serrer tous les raccords de
gaz. Attendre que l'électrode refroidisse
avant de couper le g az.
L'électrode fond Erreur de polarité
Vérifier que la pince de masse est bien
reliée au +
CONDITIONS DE GARANTIE FRANCE
• La garan tie c o u vr e to ut défa ut o u vice d e f ab rication p endant 2 ans, à compter de la date d’achat (pièces et main
d’œuvre).
• La garantie ne couvre pas les erreurs de tension, incidents dus à un mauvais usage, chute, démontage ou toute
autre avarie due au transport.
• La garantie ne couvre pas l’usure normale des pièces (Ex. : câbles, pinces, etc.).
En cas de panne, retournez l’appareil à la société JBDC (port dû refusé), en y joignant :
- Le justificatif d’achat daté (facture, tickets de caisse…)
- Une note explicative de la panne.
Après la garantie, notre SAV assure les réparations après acceptation d’un devis :
Société JBDC-134 Bd des Loges
BP 4159-53941 Saint-Berthevin Cedex
Fax: +33 (0)2 43 01 23 75-Tél: +33 (0)2 43 01 23 68
7/44
Page 8
Thank you for choosing our product! In order to take the most of your welder, please read the following instructions
carefully:
These Inverter’s machines are portable, air cooled and made to weld electrode and TIG Lift in direct current (DC). I t
allows welding with rutiles, basic, stainless steel, cast iron electrodes. In TIG, it allows to weld most of metals except
aluminium and alloys. It is protected for a use on electric generators (230V /+- 15% or 400V/+-15 %).
POWER SUPPLY – START UP
• The machines delivered with a 230V socket /16A plug type EEC7/7 must be plugged o n a 230 V (50-60Hz) with
earth. The machines delivered with a 400V/16A three-phase type EN 60309-1 must be pl ugged on a 400V threephase with earth. The abso rbed effe ctive c urrent (I1e ff) is show n on the mac hine, for m aximal usi ng conditi ons.
Check that the power supply and its protection (fuse and/or circuit-breaker) is compatible with the necessary
current during use . I n so m e co untries, the change of plug ca n be nece s sar y to al lo w a use at m ax imal con di ti o n s .
For intensive use, preferably select a 20 A plug for the single phase products from 160A. The welder must b e
installed so that the mains plug is accessible.
• The start-up is done by pressing the ON / STAND BY.
• The device turns into protection mode if the powe r supply tension is over 265 V for the s ingle phase m odels (the
screen displays
) or 460V for the three phases models (the screen displays ). Once in protection mode,
you have to unplug the device and plug it back on a socket delivering the correct tension.
• These are A-class devices. They are designed to be used in an industrial or professional environment. In a
different environment, it can be difficult to ensure electromagnetic compatibility, due to conducted disturb ances
as well as radiation.
• These machi ne s ar e no t i n acc o r d anc e wit h the stand ard C E I 61 0 0 0-3-12. Before c o nne c ting t he u nit to the publi c
low voltage network, the user must be sure that he is permitted to connect them.
• Do not use the machine in an area containing metallic conducting dust
ELECTRODE WELDING (MMA MODE)
• Apply the usual welding rules.
• Leave the machi ne connected to the supply after wel ding in order to let it cool down.
• Thermal protection : thermal protect ion indic ator tur ns on and the coo ling ti me is abo ut 2 to 5 min ac cording to
external temperature.
• Your machine is equipped with 3 specific functions to Inverters :
The Hot Start (adjustable mode, see below) increases the current at the beginning of the welding.
The Arc Force (adjustable mode, see below) increases the current in order to avoid the sticking when
electrode enters in melted metal.
The Anti Sticking allows you to easily withdraw your electrode without damaging it in case of sticking.
Selection of MMA Mode and intensity setting :
- Select the MMA posit io n with the selector.
- Adjust the wis he d curr e n t (d isplay ) using the key .
Hot Start & Arc Force adjustments
170E 250A TRI
Hot start
0 60%
0 100%
Arc force -
Advice : low Hot Start : for thin metal sheets – high Hot Start for metals that are difficult to weld
(dirty or oxidized parts)
8/44
Page 9
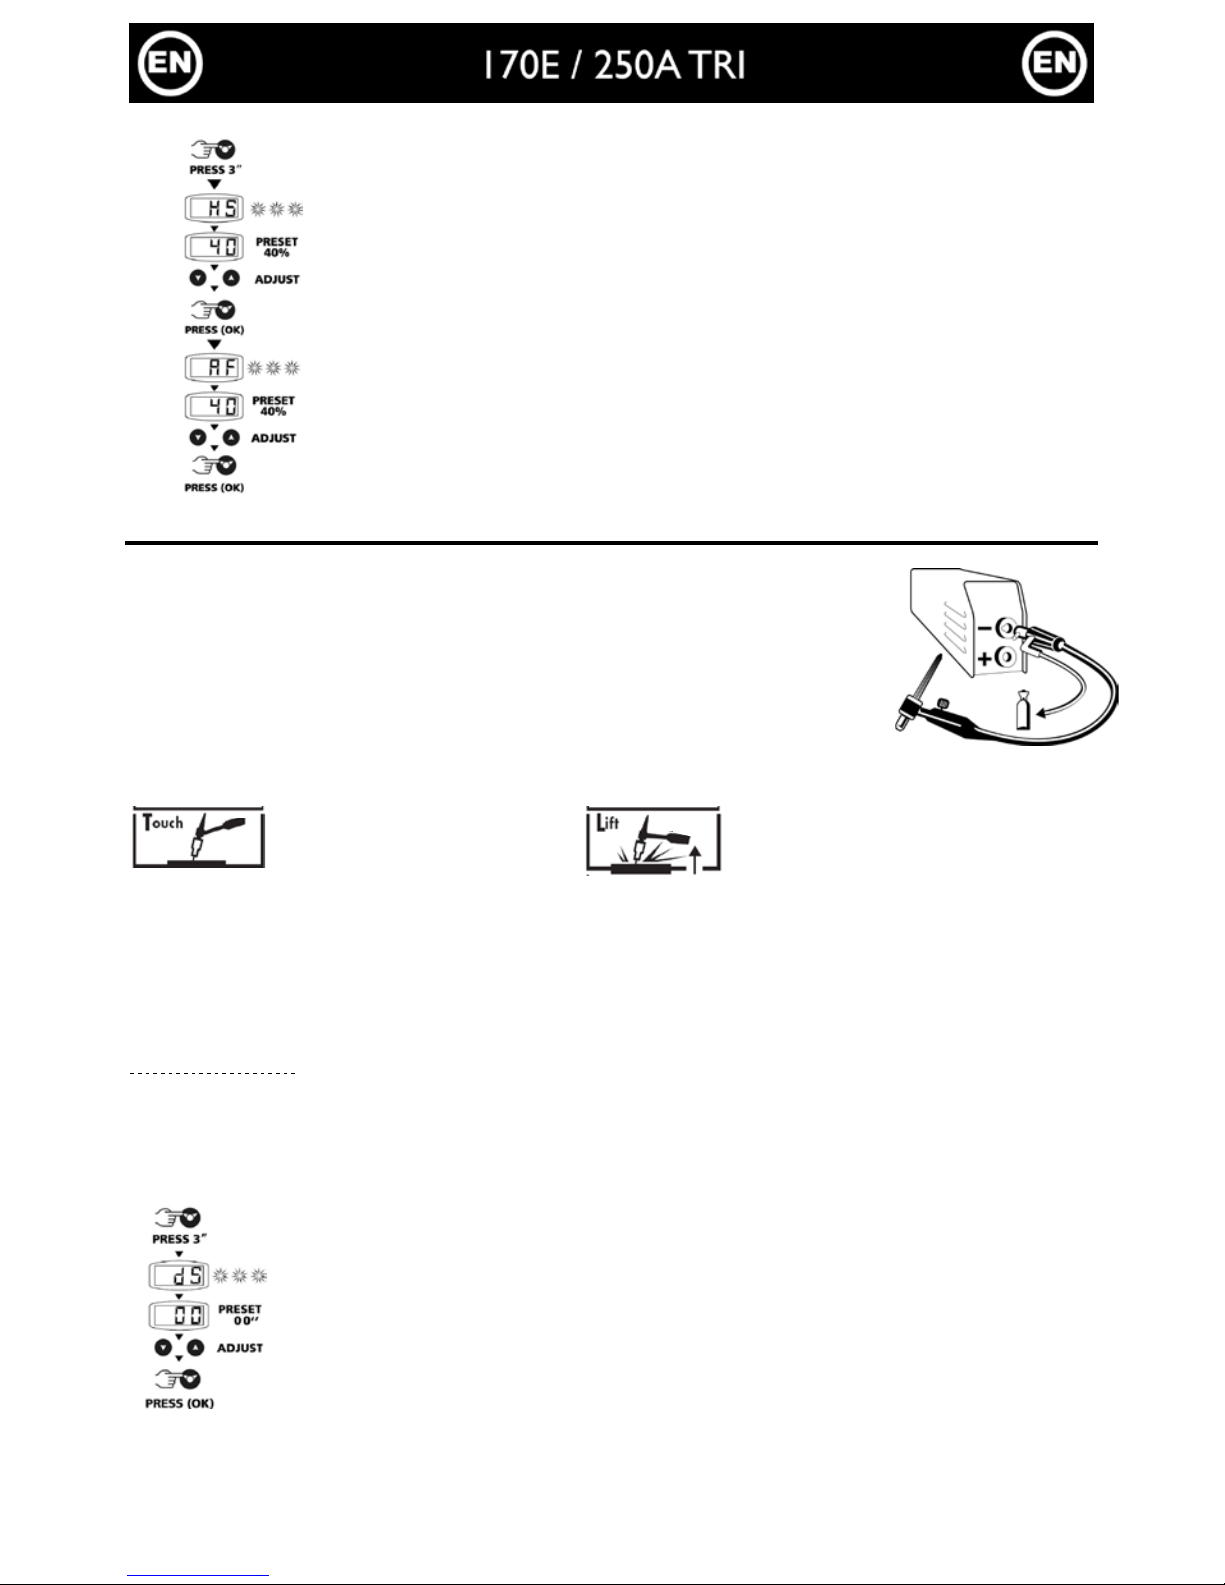
To adjust the Hot Start and Arc Force, go through the following steps:
Press the selector during 3 seconds.
The inscription "HS" (Hot Start) starts blinking and a numb e r app ears.
Set the required percentage ( display ) using keys
Valid the required figure by pressing the selector button
The inscription "AF" (Arc Force) starts blinking then one figure appears
Set the required percentage (display ) using keys .
Valid the required figure by pressing the selector button.
TIG LIFT WELDING
The DC TIG welding requires a protective gas (argon).
Follow the steps as below:
1. Connect th e earth clamp on the positive pole (+).
2. Connect a torch "v alve " on the negative polarity (-).
3. Connect the pipe gas to rc h on the gas c y linde r
4. Select TIG mode using the selector button .
5. Adjust the wished current (display ) using the keys .
Advice: Take 30A/mm as a default setting and adjust according to the part to weld.
6. Set the gas flow on flewmeter of the gas cylinder, and then open the valve of the torch
7. To boot :
a- Touch the electrode on the
welding part
b-
Raise the electrode 2 to 5
mm of the part to be welded
8. At end of welding :
a. For 170E: raise the torch for a quick gesture, do not cut the gas only after electrode cooling.
b. For 250A TRI: Lever 2 times the arc (up-down-up-down) to trigger the automatic fade (see paragraph
below). This movement must be performed in less than 4 sec, at a height of 5 to 10 mm. Then close the valve
to stop the torc h gas after cool ing of the electrode.
Automatic Arc slope with time adjustable (available for 250A TRI)
Function activation :
This corresponds to the end of welding time required for the gradual decli ne in the welding current until the stop o f
the arc. This function helps to avoid cracks and craters at end of welding.
This function is not activated (timer at 0 sec). To activate it, proceed as follow:
1- Press 3 seconds on the selector button
2- The inscription "dS" (Downslope) starts blinking then one figure appears.
3- Set the automatic arc slope you wish from 0 to 10 sec (display) using key.
9/44
Page 10
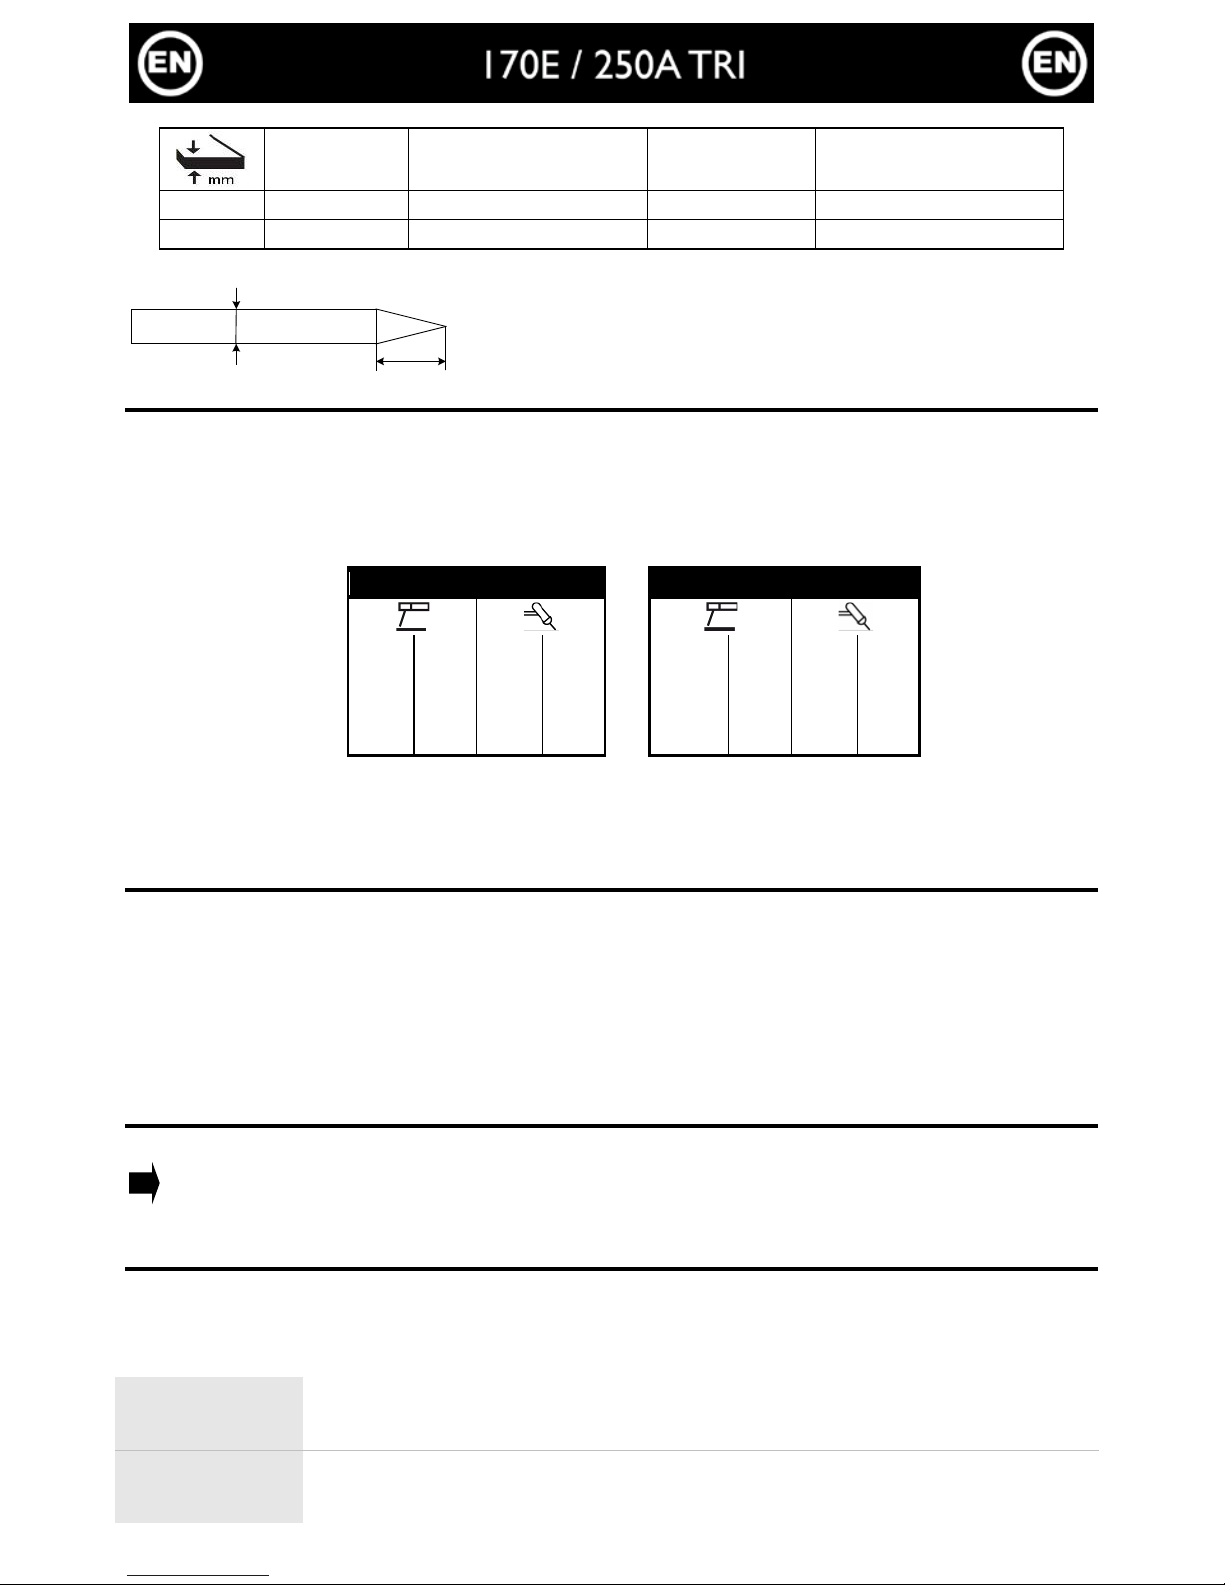
Recommended combinations / Electrode grinding
Current (A) Ø Electrode (mm)
= Ø wire (filler metal)
Ø Nozzle (mm) Flow rate (Argon L/mn)
0,5-5 10-130 1,6 9,8 6-7
4-7 130-190 2,4 11 7-8
To optimize th e working, you have to use an electrode grin ded as below :
d
l
THERMAL PROTECTION & DUTY CYCLE
• Thermal protection: t hermal prote ction ind icator tur ns on and t he cooling time is abo ut 2 to 5 m in accor ding to
external temperature.
• Leave the machi ne connected to the supply after wel ding in order to let it cool down
• The welding unit describes an ou tput charac te ristic of "c o ns ta nt curren t" typ e . The duty c yc le s fo llo wi ng the no rm
EN60974-1 (at 40°C on a 10mn cycle) are indicated in the table her e below :
170E
250A TRI
X% @
I max
X% @
I max
X% @
I max
X% @
I max
19%
160A
24%
160A 15%
250A
16%
250A
60%
90A
60%
105A 60%
120A
60%
130A
100%
75A
100%
95A 100%
95A
100%
110A
Note : the overheating tests have been made at room temperature and the duty cycles at 40°C have been
determined by simulation.
MAINTENANCE
• Refer all servicing to qualified personnel.
• Disconnect the generator and wait until the ventilator stopped before working on the unit. Inside the device,
voltages and current are dangerous.
• Two or three times a year, remove the steel cover and blow off the dust with compressed air. Le t check the
electrical connections (with an insulated tool) and the insulations by qualified personnel.
• Regularly control the state of the cord. If this supply cable is damaged, it must be replaced by the
manufacturer, its after sales service or a simila rly qu ali fie d te chn ician to avoid any danger.
ADVICE
• Respect welding polarities and currents indicated on the electrode packaging
• Remove the electrode from the elec trode holder when you do not use it.
• Leave the inlets free to allow in /out air circulat io n.
SECURITY
The arc welding can be dangerous and leads serious injury, may fatal. Protect yourself and protect the
others. Respec t the f ollowing warnings:
Arc rays
Protect yourself thanks to a welding helmet in compliance with EN175 equiped with filters in
compliance with EN 169 or EN 379. Inform and protect by the same means any people in the
welding environment.
Rain, steam,
humidity
The working environment must be clean (degree of pollution ≤ 3) and protected against
rain. Put the ap pliance on an even p lace and at least at one meter from the parts to be
welded. Do not use them under rain or snow.
L = 3 x d for a low current
L = d for a strong current
L
10/44
Page 11
Electric shocks
This applian ce may only be used in accordance with the power supply requirements listed
before. It must be earthed.
Moving
Do not underestimate the weight of the apparatus. Do not carry it over people or things. Do
not drop it. Do not set it brutally
Burns
Wear protective or fire-proof clothing (overalls, jeans).
Use some welder gloves and a fire-proof apron.
Protect the others by installing non flammable protection wall , or prevent the others to not
look at the arc an d to ke e p a s uf fi ci e n t d istance
Fire risks
Suppress all flammable products from the working area. Do not works near flammable gas.
Smokes
Do not inhale gas or welding smokes. If indoors ventilate the area well and/or use local
extraction ventilation equipment to remove fumes and gases.
Extraprecautions
Any welding operation :
- in environments with increased risk of electric shock,
- in confined spaces,
- in the presence of flammable or explosive materials must be evaluated in advance by an
“Expert supervisor” and must always be carried out in the presence of other people trained
to intervene in case of emergency.
Technical protection measures MUST BE taken as described in the TECHNICAL
SPECIFICATION "IEC 62081".
Welding in raised positions is forbidden unless safety platforms are used.
The persons carrying pacemaker have to consult a doctor before using these machines
Do not use the unit to thaw tubing.
In TIG welding, manipulate the gas bottle carefully. Indeed, there are risks if the bottle or the bottle
valve are damaged.
RECOMMENDATION TO REDUCE ELECTRO-MAGNETIC EMISSIONS
General
The user is responsible for installing and using the arc welding equipment according to the manufacturer’s
instructions. If electromagnetic disturbances are detected, then it shall be the responsibility of the user of the arc
welding equipment to resolve the situation with the technical assistance of the manufacturer.
Evaluation of the welding area
Before instal ling arc welding equipment the user shall make an assessment of potential electromagnetic problems in
the surrounding area
a. Other wiring, control cables, tephones and communication cables; above, below and adjacent to the
welding machine
b. Radio and television transmitters and receivers;
c. Computer and other control equipment;
d. Equipment critical for safety purposes such as safety checks of industrial equipment;
e. The health of persons in the vincity, for example persons who wear pacemakers and hearing aids;
f. Equipment used for calibration or measurements;
g. The immunity of o t he r e qui pm ent in which the e quipment is to be us e d. The use r must e nsure that other
equipment used in the same placet is compatible. This may require additional protection measures;
h. The time of day when welding or other activities are carried out
i. The size of the area to be considered will depend on the structure of the building and any other
processes in the area. The surrounding area may extend beyond the boundaries of the buildings.
Recommendation to reduce electro-magnetic emission
a. Mains power supply: the equipment must be connected to the power mains as specified in the
Manufacturer’s instructions. If interference occurs, additional precautio ns suchas filtering of the mains
supply may be required. The supply cable in the welding machine’s permanent installations may have to
be screened in metal conduits or similar.The screening should be electrically continous for the entire
lengh of the cable. It should also beconnect to the welding machine with a good electrical contact
between the metal conduit and the casing.
b. Welding cables: The welding cables should be kept as short as possible and should be positioned close
together, running at or close to the floor level.
11/44
Page 12
c. Protection and reinforcement: Selective screening and shielding of other cables and equipment in the
surrounding area may alleviate problems of interference. Screening of the entire welding area may be
considered for special applications
d. Connect the eart h direc tly to the metal p iece to be w elded: Where necessary, the connection of
the workpiece to earth should be made by a direct connection to the workpiece, but in some countries
where direct connection is not permitted, the bonding should be achieved by suitable capacitance,
selected according to national regulations.
TROUBLESHOOTING
Anomalies
Causes
Remedies
MMA-TIG
The device does not deliver any current
and the yellow indicator lamp of thermal
defect
lights up.
The welder thermal
protection has turned on.
Wait for the end of the cooling
time, around 2 minutes. The
indicator lamp turns off.
The display is on but the device does not
deliver any current.
The cable of th e earth
clamp or electrode holder
is not connected to the
welder.
Check the connections.
If, when the unit is on and you put your
hand on the welding unit’s body, you feel
tingling sensation.
The welding unit is not
correctly connected to
the earth.
Check the plug and the earth of
your electrical network.
Your unit does not weld correctly.
Polarity error.
Check the polarity advised on the
electrode packaging.
When starting up, the display indicates
or during one second and turns
off.
The voltage is not
respected (single phase
230V or three phase
400V +/- 15%)
Have the electrical installation
checked.
TIG
Instable arc
Default coming from the
tungsten electrode
Use a tungsten electrode with the
adequate size
Use a well prepared tungsten
electrode
Too important gas flow
rate
Reduce gas flow rate
The tungsten electrode gets oxidised and
tern at the end of welding.
Welding zone
Protect welding zone against air
flows
Default coming from
post-gas or the gas has
been stopped
prematurely.
Increase post-gas durat i o n
Check and tighten all gas
connections. Wait until the
electrode cools down before
stopping the gas.
The electrode melts Polarity error
Check tha t the earth clamp i s re ally
connected to +
12/44
Page 13
Wir freuen uns, dass Sie sich für e in Markengerät der Firma JBDC entschie den haben und d anken Ihnen für das
entgegengebrachte Vertrauen. Bitte lesen Sie sorgfältig vor dem Erstgebrauch di ese Betriebsanleitung.
Diese tragbaren Inverter Schweissgeräte sind für Schweißen mit umhüllten Stabelektroden und WIG Lift mit
Gleichstrom konzipiert. Sie können Rutil-, Edelstahl-, basische und Gusselektroden schweißen. Mit WIG Funktion
können es die meisten Metalle verschweißt werden, bis auf Aluminium und die Legierungen. Diese Geräte sind
generatortauglich (230V +- 15% oder 400V +- 15%, je nach Modell).
STROMVERSORGUNG-INBETRIEBNAHME
Die Geräte, die mit einem 230V 16 A CEE7/7- Stecker geliefert sind, müssen an einen 230 V (50-60 Hz)
Netzanschluss + Erdung angeschlossen werden. Die Geräte, die mit einem 400V 16A 5-poligen EN 60309-1 Stecker
geliefert werden, müssen an einen 400V Netzanschluss + Erdung angeschlossen werden. Der maximal
aufgenommene Strom (I1eff) ist am Gerät aufgedruckt. Bitte prüfen Sie stets, ob die Stromversorgung und die
Schutzeinrichtungen (Sicherungen und/oder Stromunterbrechung) mit dem Strom, den Sie beim Schweißen
benötigen, übereinstimmen. In einigen Ländern ist es notwendig einen anderen Stecker zu verwenden (vorzugsweise
20 A Stecker für Modelle ab 160 A, um bei maximaler Belastung arbeiten zu können. Achten Sie während des
Schweißens auf einen sicheren Stand des Gerätes und einen frei zugänglichen Netzanschluss.
• Zum Starten drü cken Sie auf die Stan db y/On Taste.
• Steigt die Netzspannung über 265V bei einphasigen Geräte n (
angezeigt), oder bei dreiphasigen Geräten über
460V (
angezeigt), schaltet sich das Gerät selbständig aus Überhitzungsschutz).
Sinkt die Netzspannung wieder unter den maximalen Spannungswert, geht das Gerät automatisch in
Betriebsbereitschaft.
• Diese Geräte sind Klasse A und sind für den industriellen und/ oder professionellen Gebrauch geeignet. In einem
anderen Umfeld ist die elektromagnetische Verträglichkeit schwieriger zu gewährleisten. Verwenden Sie das Gerät
nicht in Räumen, in denen sich in der Luft metallische Sta ubpartikel bef inden, die Elekt rizität leiten können.
• Entsprechen diese Geräte nicht mehr der Richtlinie CEI 61000-3-12. Es liegt in Ihrer Verantwortung zu
überprüfen, ob die Geräte für den Stromanschluss geeignet sind, bevor Sie sie an das Stromnetz anschließen. Bei
Fragen wenden Sie sich bitte an den zuständigen Strom netzbetreiber.
SCHWEIßEN MIT UMHÜLLTEN ELEKTRODEN (MMA MODE)
Wenden Sie die üblichen Schweiß- Richtlinien an
• Nach dem Schweiß en lassen Sie das Gerät eingeschalt et bis sich die Maschine abgekühlt hat
• Termische Überwachung: wenn die termische Überwachung anspricht, dauert die Abkühlzeit je nach
Außentemperatur zwischen 2 und 5 min.
Ihr Schweißgerät ist mit drei spezifischen Funktionen zur Verbesserung der Schweißeigenschaften ausgerüstet:
• Hot Start: Erhöht den Schweißstr om beim Zünden der Elektrode.
• Arc Force: Erhöht kurzzeitig den Schweißstrom. Ein mögliches Festbrennen (Sticking) der Elektrode am
Werkstück während des Eintauchens ins Schweißbad wird verhindert.
• Anti Sticking: Schaltet den Schweißstrom ab. Ein mögliches Ausglühen der Elektrode während, möglichen
Festbrennens wird vermieden.
Auswahl der Betriebsart und der Stromstärke:
- Wählen Sie die MMA Mode mit der Druckta ste
- Wählen Sie die gewünschte Stromstärke (Anzeige ) mit der Drucktaste .
Anpassung Hot Start & Arc Force- Funktionen.
170E
250A TRI
Hot start
0 60%
0 100%
Arc force
-
13/44
Page 14
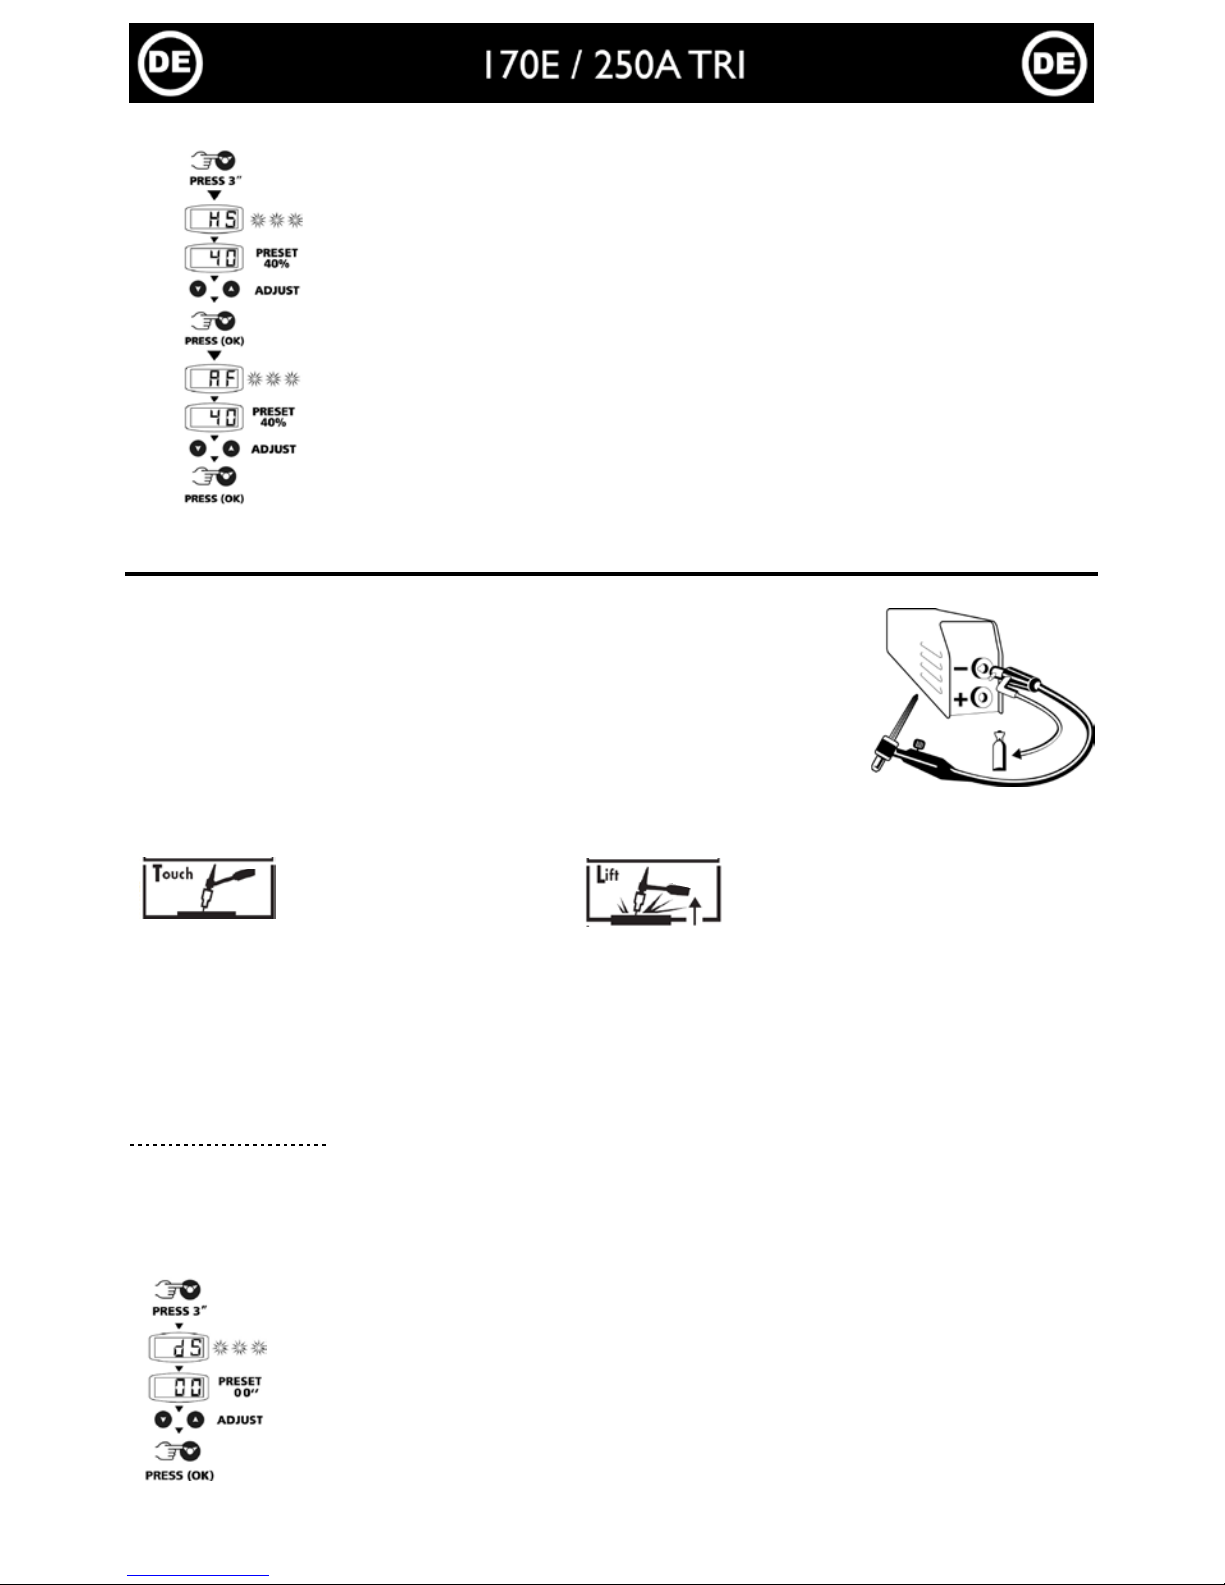
Um den Hot Start und den Arc Force zu justieren befolgen Sie die Schrittfolge:
Drücken Sie 3s lang die Taste
Die Meldung "HS" (Hot Start) blinkt, dann erscheint eine Zahl.
Stellen Sie den gewünschten Proz entsatz ( Anzeig e ) mit Taste
Bestätigen Sie den gewünschten Wer t mit derTaste
Die Meldung "AF" (Arc Force) blinkt, dann erscheint eine Zahl
Stellen Sie den gewünschten Proz entsatz (Anzeig e ) mit Taste .
Bestätigen Sie den gewünschten Prozentsatz mit der Taste.
WIG KONTAKTZÜNDUNG
Der DC WIG Schweißprozess erfordet Schutzgas (Argon)
Befolgen Sie dies Schrittfolge:
1. Schliessen Sie das Massekabel an die (+) Schweißbuchse.
2. Schliessen Sie den Brenner”Ventil” an die (-) Buchse an.
3. Schliessen Sie die Brennergasleitung direkt an die Gasflasch e.
4. Wählen Si e TIG Mode mithilfe der Drucktaster.
5. Stellen Sie den gewünschten Strom (Anzeige ) mit Drucktaster .
Hinweis: Als Faustregel gelten 30A pro milimeter Werkstückstärke.
6. Öffnen Sie den Gasmanometer auf der Gasflasche und erst dann machen Sie das Brennergasventil auf
7. To boot :
a- Das Werkstück mit
der
Elektrode berühren und
Brennertaster drücken.
b- Brenner hochheben 2 bis 5
mm über das Werkstück
8. Nach dem Schweißen :
a. 170E: heben Sie den Brenner mit schnellen Bewegung an. Das Gasventil erst zudrehen, nachdem die
Elektrode abgeküllt ist.
b. 250A TRI: Heben Sie 2 mal den Brenner (auf-ab-auf-ab) um F unktion “ Stromabsenken” zu aktivieren. D as
muss in weniger als 4 sec passieren ,wobei der Brenner auf 5 bis 10 mm Abstand zum Werkstück bewegt werden
muss Das Brennergasventil erst zudrehen, nachdem die Elekt rode abgekühlt ist .
Automatik Stromabsenken mit Zeiteinstellung (verfügbar für 250A TRI)
Aktivieren der Funktion:
Am Ende des Schweisprozesses wird der Strom in der definierter Zeit runtrgefahren Diese Funktion hilft, Sprünge
und Krater am En de des Schweißens zu vermeiden.
Funktion ist nicht aktiv (Zeit 0 sec). Um die Funktion zu aktivieren:
1- Drücken Sie 3 Sekunden lang die Taste
2-Die Meldung"dS" (Absenken) fängt zu blinken.
3-Stellen Sie die gewünschte Absen k zeit zwischen 0 und 10s (Anzeige) mit der Taste ein.
14/44
Page 15
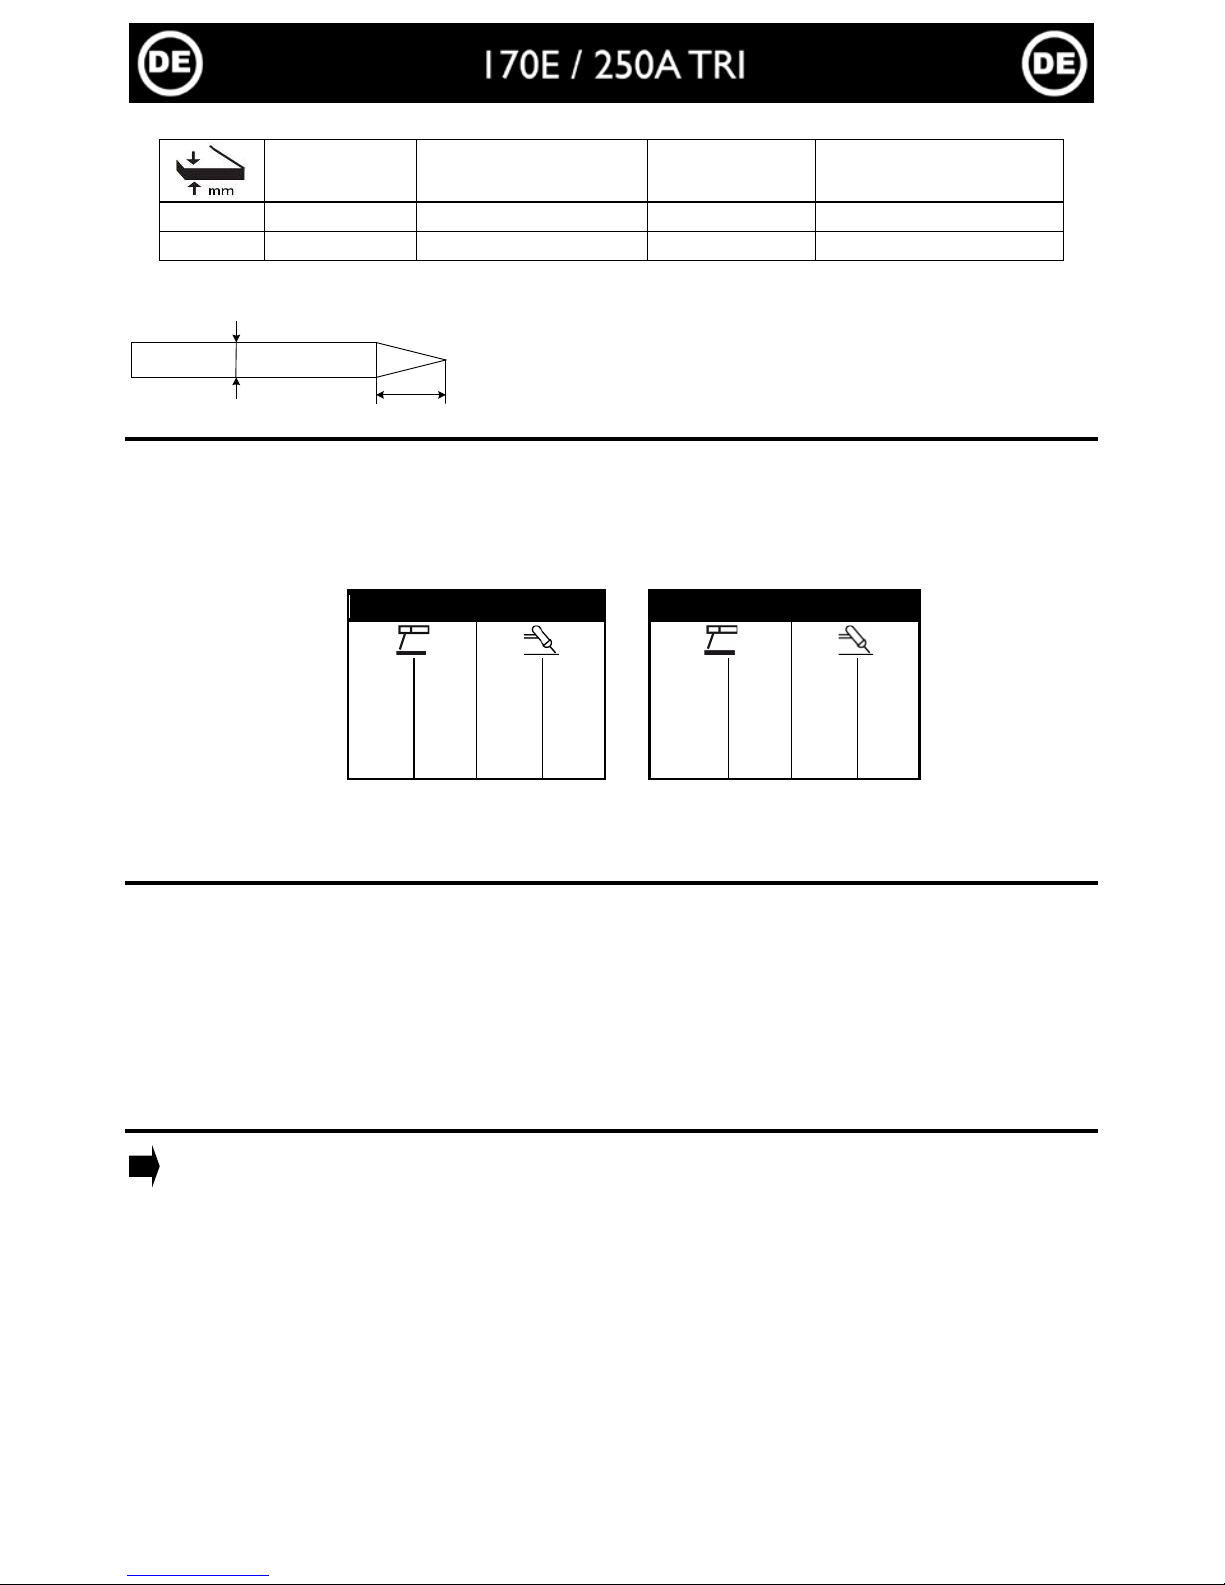
Empfohlene Schweißeinstellungen/ Electrode schleifen
Strom (A)
Ø Electrode (mm)
= Ø Zusatzdraht
Ø Düse (mm)
Gasströmung
(Argon L/mn)
0,5-5 10-130 1,6 8,7 6-7
4-7 130-190 2,4 11 7-8
Um einen optimalen Schweißverlauf zu gewährleisten, nutzen Sie nur Elektroden, welche nach folgendem Vorbild
geschliffen wurden:
d
l
TERMISCHE ÜBERWACHUNG & EINSCHALTDAUER
• Thermischer Schutz: thermische Schutzanzeige schaltet ein und die Kühlzeit ist ungefähr 2 bis 5 Minuten
entsprechend externer Temperatur aktiv.
• Lassen Sie die Maschine, nach Schweißende zwecks abkühlen. am Netzspannung angeschlossen.
• Die Schweiß maschi nen si nd unte r: Ge räte mi t konst antem S trom- Ausg ang be schrie ben Die Einschaltdauerzeiten,
die der Norm EN60974-1 entsprechen (bei 40°C inerhalb von 10min ), sind in den Tabelen unten erfasst
170E
250A TRI
X% @
I max
X% @
I max
X% @
I max
X% @
I max
19%
160A
24%
160A 15%
250A
16%
250A
60%
90A
60%
105A 60%
120A
60%
130A
100%
75A
100%
95A 100%
95A
100%
110A
Anmerkung: der Wärmetest ist bei der Raumtemperatur durchgeführt worden.Die Arbeitszyklen bei 40°C sind durch
Simulation festgestellt worden.
WARTUNG
• Wartungsarbeiten dürfen nur von qualifizierten Personen durchgeführt werden.
• Achten Sie bei allen Wartungsarbeiten darauf, daß das Gerät spannungslos ist. Ziehen Sie den Netzstecker und
warten Sie das Auslaufen des Lüfters ab.
• Achtung: die Spannungen im Geräteinneren sind sehr hoch und können lebensgefährlich sein.
• Öffnen Sie regelmäßig (zwei- oder dreimal pro Jahr) das Gehäuse und entfernen Sie Staub und andere
Ablagerungen.
• Kontrollieren Sie regelmäßig den Zustand des Netzkabels! Ein beschädigtes Kabel muss sofort ersetzt werden! Um
Risiken zu vermeiden, darf dies nur durch den Hersteller oder durch autorisiertes Fachpersonal durchgeführt
werden.
HINWEISE - EMPFEHLUNGEN
• Beachten Sie die Angaben auf der El ektrodenverpackung für Schweißstrom und Polarität.
• Entfernen Sie nach dem Schweißprozess die Elektrode aus ihrem Halter.
• Führen Sie regelmäßig die Wartungsarbeiten durch.
L = 3 x d für niedrigen Schweißstrom
L = d für hohen Schweißstrom
L
15/44
Page 16
SICHERHEIT
Lichtbogenschweißen kann gefährlich sein und zu schweren - unter Umständen auch tödlichen Verletzungen führen. Schützen Sie daher sich selbst und andere. Beachten Sie unbedingt die folgenden
Sicherheitshinweise:
Lichtbogenstrahlung
Gesichtshaut und Augen sind durch ausreichend dimensio nierte EN 175 konforme
Schutzschirme mit Spezialschutzgläsern nach EN 169 / 379 vor der intensiven
Ultraviolettstrahlung zu schütz en.
Auch in der Nähe des Lichtbogens befindliche Personen oder Helfer müssen auf Gefahren
hingewiesen und mit den nötigen Schutzmitteln ausgerüstet werden.
Umgebung
Benutzen Sie das Gerät nur in sauberer und gegen Nässeeinwirkung geschützter Umgebung.
Nicht bei erhöhter Feuchtigkeit (Regen/Schnee) benutzen.
Feuchtigkeit
Nicht bei erhöhter Feuchtigkeit (Regen/Schnee) benutzen.
Stromversorgung
Achten Sie auf den Stromanschluss der jeweiligen Geräte. Keine Spannungsführenden Teile
berühren. Nur am passenden Netzanschluss betreiben.
Transport
Unterschätzen Sie nicht das Gewicht der Anlage. Bewegen Sie das Gerät nicht über Personen
oder Sachen hinweg, und lass en Sie es nicht herunterfallen oder hart aufsetzen.
Verbrennungsgefahr
Schützen Sie sich durch geeign ete trockene Schweißerkl eidung (Schürze, Handschuhe,
Kopfbedeckung sowie feste Schuhe). Tragen Sie auch die Schutzbrille, wenn Sie Schl acke
abklopfen. Schützen Sie andere durch nicht entzündbare Trennwände. Nicht in den Lichtbogen
schauen und ausreichende Distanz halten.
Brandgefahr
Alle entflam mbaren Produkte vom Schweißplatz entf ernen. Nicht in der Nähe von brennbaren
Stoffen und Gasen arbeiten.
Rauch
Metalldämpfe sind giftig! Bei Anwendung im Innenbereich für ausreichende Belüftung sorgen.
Weiteren
Vorsichstmaßnahmen
Jegliche Schw eiß a rbei t en:
- im Bereich m i t erhöhten elektrischen Risiken
- in abgeschlossenen Räumen
- in der Umgebung von entflammbaren oder explosiven Produkten nur in Anwesenheit von
qualifiziertem Rettungspersonal durchführen. Vorsichts-maßnahmen in Übereinstimmung mit
"IEC 62081" sind notwendig. Sc hweißarbeiten in erhöhten Stellungensind nur mittels
Gerüstbau er laub t .
Halten Sie beim Arbeiten ausreichend Abstand zu Personen mit Herzschrittmacher.
Personen mit Herzschrittmacher dürfen mit dem Gerät nicht ohne ärztliche Zustimmung arbeiten!
Das Gerät ist nicht geeignet für das Auftauen von Leitungen.
Achten Sie beim Umgang mit Gasflaschen auf sicheren Stand und Schutz des Flaschenventils.
Beschädigte Flaschen stellen ein Sicherheitsrisiko dar.
HINWEISE ZUR REDUZIERUNG VON ELEKTROMAGNETISCHEN STÖRUNGEN
Allgemein
Es liegt in der Ver antwortung des Anwenders dafür Sorge zu tragen, dass die Schweißausrüstung nach den Vorgaben
des Herstellers angeschlossen und verwendet wird. Liegen elektromagnetische Störungen vor, ist der Anwender
dafür verantwortlich dieses Problem mithilfe des technischen Supports des Herstellers zu beheben.
Prüfung des Schweißbereiches
Prüfen Sie vor Anschluss der Schweißausrüstung die Arbeitsumgebung auf potentielle elektromagnetische Probleme.
a. Allgemeine Verkabelung, Steuerkabel, Fernmeldekabel und Datenleitungen über, unter und in direkter Nähe
des Schweißgerätes;
b. Radio/ TV Sende- und Empfangsgeräte;;
c. Computer und andere Kontrollgeräte;;
d. Empfindliche Anlagen für bspw. Sicherheitsüberprüfungen von industrieller Ausrüstung;
e. Gesundheitszustand (Herzschrittmacher, Hörgerät, usw.) der sic h in der Umgebung des Gerätes befindlichen
Personen;
f. Geräte zum Kalibrieren und Messen;;
g. Unempfindlichkeit anderer externer Ausrüstung in der Nähe des Gerätes. Dies kann zusätzliche
Sicherheitsmaßnahmen erfodern.;
h. Tageszeit, zu der Schweiß- und andere A rbeiten durchgeführt werden sollen;;
i. Berücksichtigung der Geräteumgebung, in Abhängigkeit der Gebäudestruktur und anderer Vorgänge am
Arbeitsplatz. Diese Umgebungsgrenze kann sich auch über die Grundstücksgrenzen erstrecken.
16/44
Page 17
Hinweise zu den Methoden zur Reduzierung von elektromagnetischen Störungen
a. Hauptstromversorgung: Die Schweißausrüstung muss nach Herstellerangeben angeschlossen werden.
Treten Störungen auf, sind eventuell weitere Sicherheitsmaßnahmen, wie die Filterung der
Versorgungsspannung, notwe ndig.
b. Schweißkabel: Die Schweißkabel sollten so kurz wie möglich gehalten werden und gemeinsam auf bzw.
möglichst nahe am Bodenbereich ver laufen.
c. Schutz und Verstärkung: Selektiver Schutz und Abschirmung von anderen Kabeln und Geräten in der
Umgebung kann Störungsprobleme verringern. Das Maschinennetzkabel muss eventl. abgeschirmt werden. Die
Abschrirm ung muss der ge s am ten Kabellä nge e ntsp re c hen. Achten Sie darauf, dass das Schweißgerätegehäuse
extra geerdet ist.
d. Erdung des Werkstückes: Die Erdung des zu verschweißenden Werkstücks kann eventuelle
Störungsprobleme verringern. Sie sollte direkt bzw. über einen entsprechenden Kondensator erfolgen, je nach
landesspezifischen Vorgaben.
FEHLERSUCHE
Fehler
Ursache
Lösungen
MMA-TIG
Das Gerät liefert keinen
Strom und die gelbe
Übertemperaturanzeige
leuchtet.
Der Übertemperaturschutz wurde
ausgelöst.
Warten Sie ca. 2min bis der Kühlvorgang
abgeschlossen ist. Di e Anzeige
erlischt.
Die Anzeige ist an, das
Gerät lief ert jedoch keinen
Schweißstrom.
Masseklem m e oder Elektrodenhalter-
Kabel sind nicht korrekt mit dem Gerät
verbunden.
Überprüfen Sie die Anschlüsse .
Wenn Sie bei
Maschinengehäuse anfassen
leichtes kribbeln verspühren
Das Gerät ist nicht richtig geerdet.
Überprüfen Sie den Netzansc hluss und
die Erdverbindung
Die Maschine schweißt nicht
korrekt
Falsche polarität.
Überprüfen Sie die von Hersteller
angegebene Elektrodenpolarität .
Beim Start zeigt die Anzeige
folgendes Bild oder
für eine Sekunde an und
schaltet danach ab.
Die Netzspannung ist ungeeignet (230V
oder 400V Netzspannung +/- 15%)
Überprüfen Sie die elektrische Instalation
TIG
Unstabiler Lichtbogen.
Schlechte Wo lf ram-Elektrode.
Benutzen Sie eine Wolfram-Elektrode
von angemessener Länge
Benutzen Sie eine sauber angesch liffene
Elektrode.
Zu hohe Gasströmung.
Reduzieren Sie die Gasmenge.
Die Wolfram-Elektrode
oxidiert und ve rfärb t sich am
Ende des Schweißvorgangs
dunkel.
Schweißumgebung.
Schützen Sie die Schweißumgebung vor
Wind oder Luftzug.
Fehler verursacht durch Gas-
Nachströ men ode r def ekt es Ga sv ent i l
Erhöhen Sie die Gasna chströmzeit
Überprüfen Sie die Gasanschlüsse.
Die Elektrode glüht
Falsche polarität
Überprüfen Sie ob das Massekabel
wirklich an + Buchse angeschlossen ist.
GARANTIE
Die Garantieleistung des Herstellers erfolgt ausschließlich bei Fabrikations- oder Materialfehlern, die binnen 24
Monate nach Kauf angezeigt werden (Nachweis Kaufbeleg). Nach Anerkenntnis des Garantieanspruchs durch den
Hersteller bzw. seines Beauftragten erfolgen eine für den Käufer kostenlose Reparatur und ein kost enloser Ersatz
von Ersatzteilen. Der Garantiezeitraum bleib t aufgrund erfolgter Garantielei stungen unverändert.
Ausschluss:
Die Garantieleistung erfolgt nicht bei Defekten, die durch unsachgemäßen Gebrauch, Sturz oder harte St öße sowie
durch nicht autorisierte Reparaturen oder durch Transportschäden, die in Folge des Einsendens zur Reparatur,
hervorgerufen worden sind. Kein e Garantie wird für Verschleißteile (z.B. Kabel, Kl emmen, Vorsatzs cheiben etc.)
sowie bei Gebrauchsspuren übernommen.
Das betreffende Gerät bitte immer mit Kaufbeleg und kurzer Fehlerbeschreibung ausschließlich über den Fachhandel
einschicke n. Die Reparatur erfolgt ers t nach Erhalt einer sc hriftlichen Akzeptanz (Untersc hrift) des zuvor vorgelegten
Kostenvor anschlags durch de n Bestelle r. Im Fall einer G arantie leistung trägt JBDC ausschlie ßlich d ie Koste n für den
Rückversand an den Fachhändler
17/44
Page 18
DESCRIPCION
Gracias por su elección! Para sacar la mayor satisfacción de su aparato, lea atentamente lo que sigue :
Estos aparatos de soldadura Inverter, portables, con ventilación, son concebidos para la s oldadura co n electrodos
recubiertos (MMA) y con electrodos refractarios (TIG Lift) en corriente continua (DC). En modo MMA, permiten
soldar todo tipo de electrodos: rutile, inox, hierro colado y básico. En modo Tig, permiten soldar l a mayor parte de
los metales excepto aluminio y sus aleaciones. Están protegidos para el funcionamiento con grupos electrógenos
(230 V +- 15% o 400V +- 15% según el modelo).
ALIMENTACION-PUESTA EN MARCHA
• Los aparatos entregados con un enchufe 230V 16A de tipo CEEE7/7 deben ser conectados a una instalación
eléctrica 230 V (50 - 60 Hz) CON tierra. Los aparatos entregados con un enchufe 400V 16A trifásico 5 polos tipo
EN 60309-1 deben ser conectado s a una instalación e léctrica 400V trifásica CON tierra. La corriente efectiva
consumid a (I1eff) e stá ind icada so bre el apar ato para asegurar co ndiciones de uso máximas. Comprobar que la
alimentación y sus protecciones (fusible y/o disyuntor) estén compatibles con la corriente necesaria en uso. En
algunos paises, puede ser necesario cambiar el enchufe para permitir una utilización con condiciones máxim as. E n
uso intensivo, preferir una red eléctrica 20A. El usuario debe asegurarse de la accesibilidad del enchufe.
• La puesta en marcha se efectua aprietando el botón « ON / STAND BY ».
• El aparato se pone en protección cuando la tensión de alimentación supera los 265V para los aparatos
monofásicos (la pantalla indica
) o los 460V para los aparatos trifásicos (la pantalla indica ).
El funcionamiento normal se reanuda cuando la tensión de alimentación vuelve a su campo nominal.
• Estos aparatos son de Clase A. Son concebidos para un uso en un ambiente industrial o profesional. En un
entorno distinto, puede ser difícil asegurar la compatibilidad electromagnética, a causa de perturbaciones
conducidas tan bien como radiadas. No utilizar en un entorno con polvos metálicos conductores.
• Estos equipos no respetan la CEI 61000 -3-12. Si se dedican a conectarse al sistema público de alimen tación de
baja tensión, es de la responsabilidad del usuario de asegurarse que pueden conectarse a éste. Si es necesario,
consultar al op erador de su red d e alimentación eléctrica
SOLDADURA CON ELECTRODO RECUBIERTO (modo MMA)
• Conectar los cables portaelectrodo y pinza de masa a los conectadores. Respetar las polaridades indicadas sobre
el embalaje de los electrodos.
• Respetar las prácticas clásicas de la soldadura.
• Su aparato conta con 3 funcionalidades específicas a los Inverters :
El Hot Start procura una sobreintensidad a la cebora (modo regulable, ver más abajo).
El Arc Force pr ocura una sobr eintens idad para ev itar la pegadura cuando el electrodo entra en el baño. (modo
regulable, ver más abajo).
El Anti-Sticking le permite despegar facilmente su elec trodo sin que se ponga roja en caso de pegadura.
Puesta en marcha del modo MMA y reglaje de la intensidad:
- Elegir la posición MMA con la tecla de selección
- Elegir la intensidad deseada (indicador ) gracias a las teclas .
Hot start & Arc force regulables:
170E
250A TRI
Hot start 0 60%
0 100%
Arc force -
18/44
Page 19
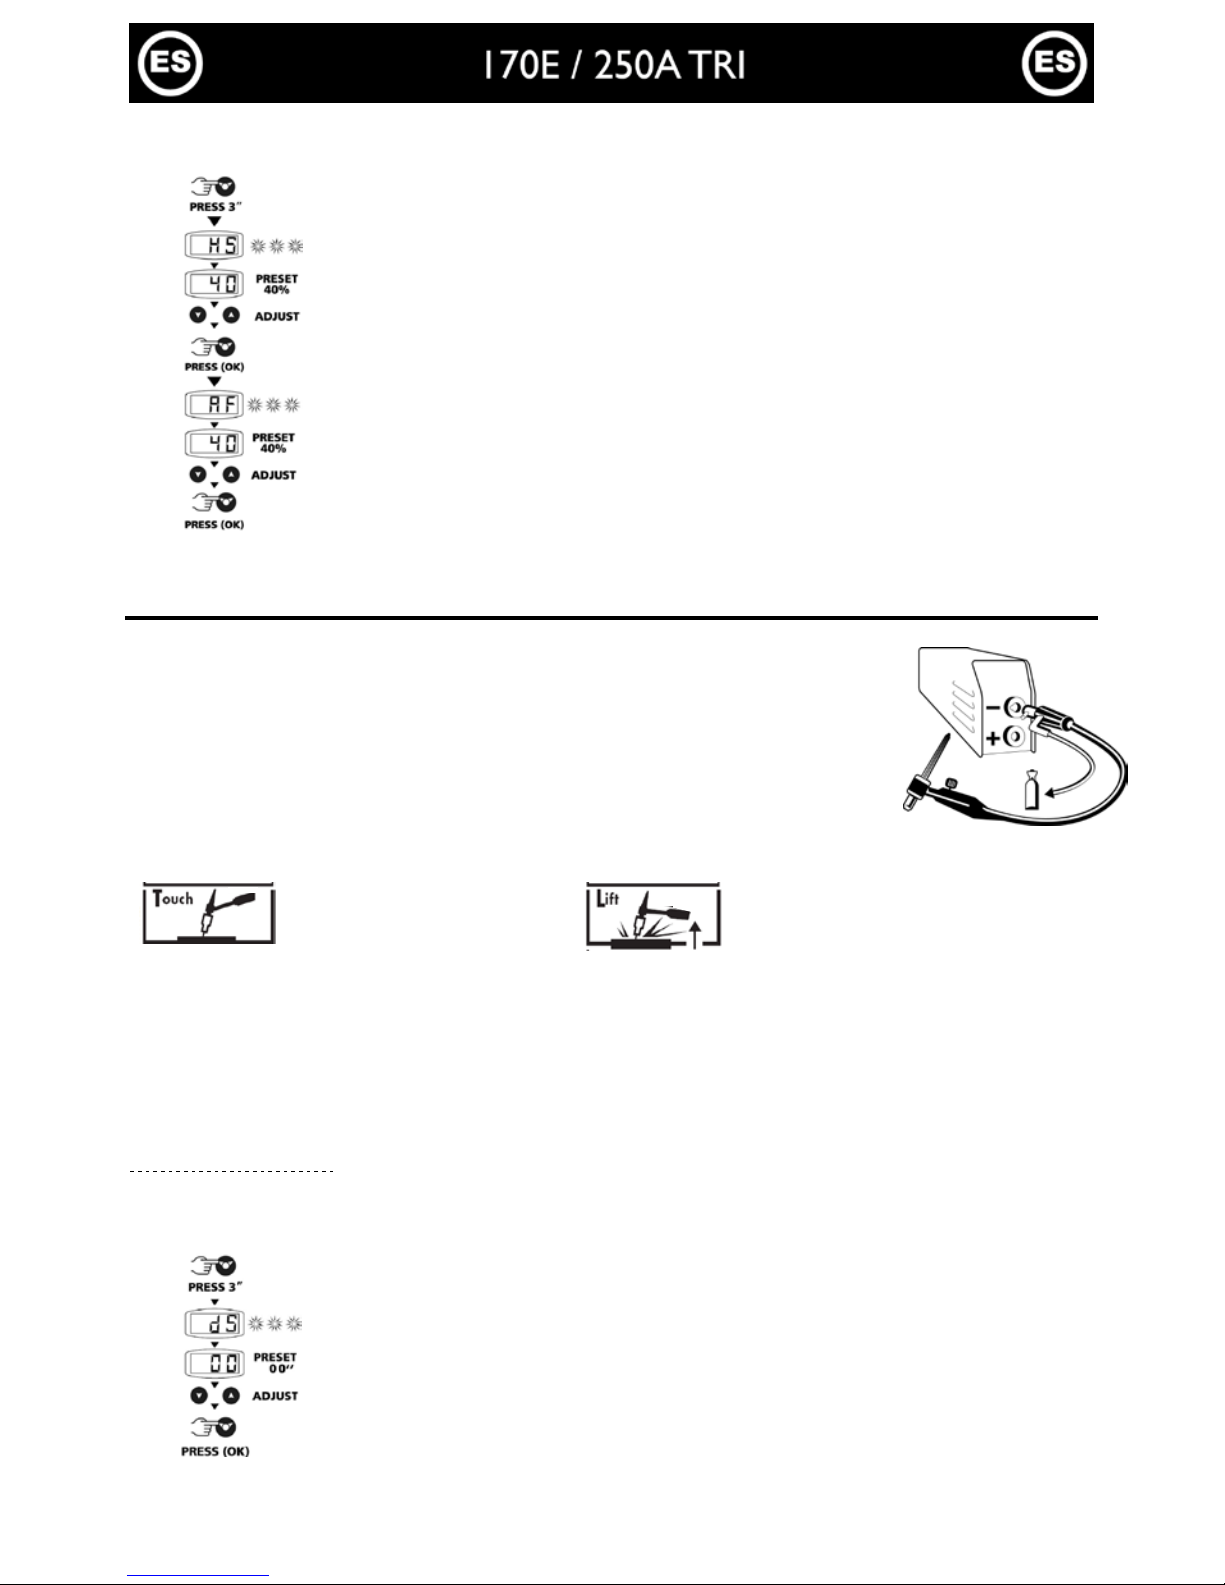
Para regular el Hot Start & Arc Force, seguir las etapas siguientes:
Pulsar 3 segundos sobre la tecla de selección
"HS" (Hot Start) parpadea y una cifra aparece
Ajustar el porcentaje deseado (indicador ) gracias a las teclas
Validar el valor deseado pulsando la tecla de selección
"AF" (Arc Force) parpadea y una cifra aparece
Ajustar el porcentaje deseado (indicador ) gracias a las teclas .
Validar el valor deseado pulsando la tecla de selección
SOLDADURA TIG Lift (modo TIG)
La soldadura TIG DC requiere una atmósfera gaseosa (Argon).
Para soldar con el TIG, seguir las etapas siguientes:
1. Conectar la pinza de mas a sob r e la polaridad po s itiva (+).
2. Conectar una entorcha « con válvula » sobre la polaridad negativa (-).
3. Conectar el tubo de gas de la entorcha sobre la bombona de gas
4. Elegir la posición TIG con la tecla de selección .
5. Ajustar la intensidad deseada (indicador ) gracias a las teclas .
Consejo: Elegir como base 30A / mm y ajustar según el metal que soldar.
6. Regular el ca udal de gas con el manom etro de la bombona de gas y abrir la válvula de la entorcha
7. Para cebar :
a. tocar con el electrodo el
metal que soldar
b. levantar el electrodo de 2 a
5mm del metal que soldar
8. Al final de la soldadura :
a. Para el 170E: levantar la entorcha con gesto rápido, cerrar el gas únicamente tras enfriamiento del
electrodo.
b. Para los 250A TRI: levantar el arco 2 veces (arriba-abajo-arriba-abajo) para iniciar el desvanecimiento
automátic o ( ver el p aráfo ab a jo). Es te mo vimi ento debe ser realizado en menos de 4 seg., con una altura de 5
a 10mm. Después, cerrar la válvula de la entorcha para cortar el gas después del enfriamiento del electr odo.
Desvanecimiento del arco automático con duración regulable (250A TRI)
Activación de la f unc ión :
Al final de l a s o ld a dura, cor r e sp o nd e al tie m p o ne c e s ario para una baja pro gr esiva de la c o r r ie n te d e s o ldadura has ta
el paro del arco. Esta función permite evitar las grietas y cráteres de finales de soldadura.
Por defecto, esta función no está activada (tiempo a 0 segundos). Para activarla, seguir las etapas siguientes:
1- Pulsar 3 segundos la tecla de selección
2- "dS" (Downslope) parpadea y una cifra aparece
3- Ajustar el tiempo de desvanecimiento deseado de 0 a 10 seg (indicador )
gracias a las te c las
19/44
Page 20
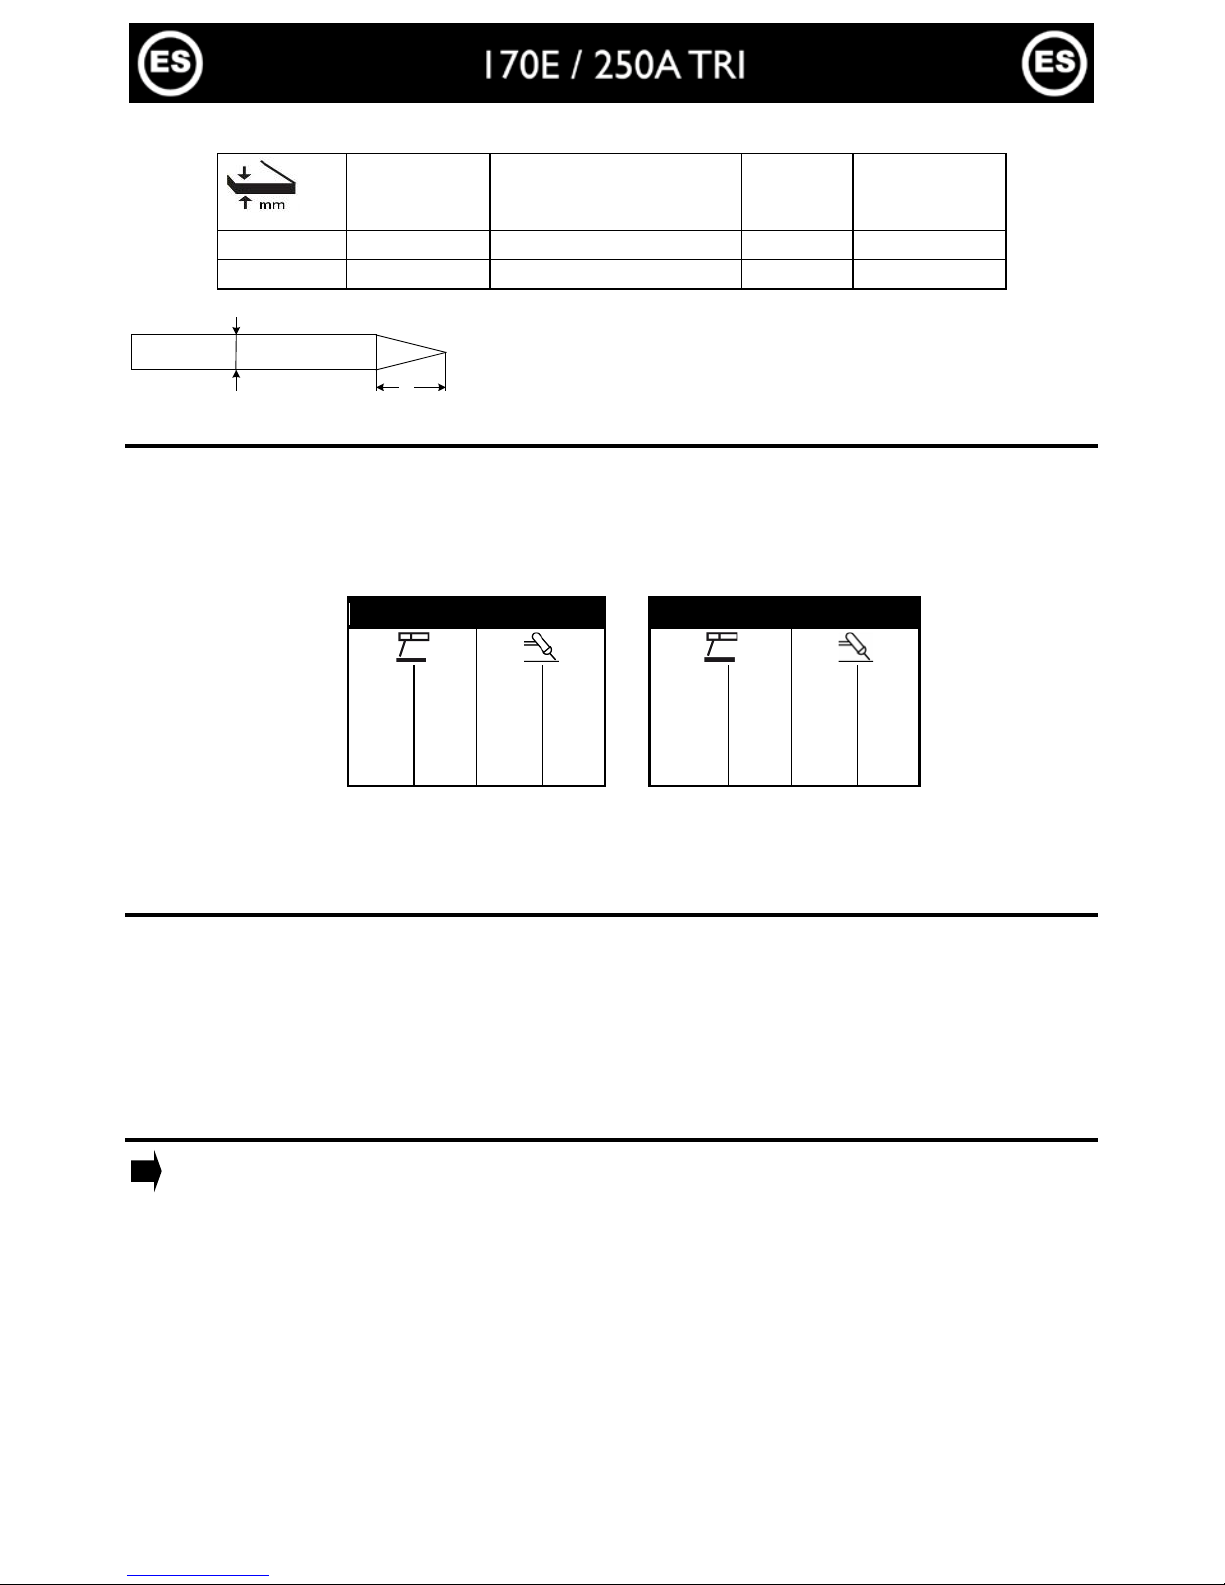
Combinaciones aconsejadas / afiladura electrodoos
Corrient e (A)
∅
Electrodo (mm)
= ∅ Hilo (metal de
aportación)
∅
Boquilla
(mm)
Caudal
(Argon l/mn)
0,5-5 10-130 1,6 9,8 6-7
4-7
130-190
2,4
11
7-8
Para un funcionamiento optimal, debe utilizar un electrodo afilado de manera siguiente:
d
l
PROTECCION TERMICA ET FACTORES DE MARCHA
• Protección tér mica: el indic ador lumino so se enc iende y la dur ación del e nfriamie nto es de 1 a 5 mn según la
temperatura ambiente.
• Dejar el aparato conectado después de la soldadura para permitir su enfriamiento.
• Los aparatos descritos tienen una característica de salida de tipo « corrien te cons tante ». Los factores de marcha
según la norma EN60974-1 están indic ado s en las t ablas siguientes :
170E
250 A TRI
X% @
I max
X% @
I max
X% @
I max
X% @
I max
19%
160A
24%
160A 15%
250A
16%
250A
60%
90A
60%
105A 60%
120A
60%
130A
100%
75A
100%
95A 100%
95A
100%
110A
Nota : los ensayos de calentamiento fueron realizados c on tempe ratura amb iente y el fac tor de marc ha a 40° fue
determinado por simulación.
MANTENIMIENTO
• El mantenimiento sólo debe ser h ec ho por una persona ca lificada
• Cuidado con apagar el generador y esperar por la suspención del ventilador. Dentro, las tensiones y intensidades
son elevadas y peligrosas.
• Dos o tres veces por año, quitar el capot y desempolvar con aire comprim ido. Aprovecha la ocasión para ve rificar
las conexiones eléctricas con un instrumento isolado.
• Controlar regularmente el estado del cable de alimentación. Si esta dañado, es necesario cambiarlo por el
fabricante, por su servicio post- venta o por una persona de calificación similar, para evitar cualquier peligro.
NUESTROS CONSEJOS
• Respectar las polaridades y intensidades de soldadura indicadas sobre las cajas de electrodos.
• Sacar el electrodo del porta-elec trodo cuando no es utilizado.
• Dejar las persianas libres para la entrada y la salida de aire.
L = 3 x d para una corriente débil.
L
20/44
Page 21
SEGURIDAD
La soldadura al arco p uede ser pel ígroso y ca usar herid as grav es o m ortales. Protega usted y protega
los otros. T ome sus precauciones contra:
Radiación del arco
Protega usted con una pantilla, con filtras conformes EN 169 o EN 379.
Lluvia importante,
vapor de agua,
humedad
Utilizar el aparato preferentemente en una atmósfera limpia (graduación de
contaminación ≤ 3), de plano y a más de un metro de la pieza que hay que soldar
Utilización prohibida con lluvia o nieve
Choque elec tri c o
Velar por respetar las previas instrucciones de conecciόn a la alimentaciόn eléctrica. No tocar
las piezas sobre tensión. Verificar que la red de alimentación corresponde al aparato.
Caidas : No desplazar el aparato sobre personas o objetos.
Quemaduras Llevar trajes de trabajo ignifugados (coton, mono o jeans).
Trabajar con guantes de protección y un mandil ignifugado.
Protega los otros instalando tapaderas ininflamables, o diciendolos que no deben mirar el arco
y quedarse sufisamente lejos
Riesgo de fuego
Suprimir todos los productos inflamables del espacio de trabajo. Nunca trabajar cerca de gas
inflamable.
Humos
Nunca inh al ar h um o s y g as de s o ld adura, U til iz ar en un e n to rno c o r re c tamente ve ntilado o / y
con una extracción artificial si la soldadura esta realizada dentro.
Precauciones
adicionales
Cualquiera obra de soldadura :
- en lugares que comprenden riesgos de choque eléctrico,
- en lugares cerrados
-
en presencia de materiales inflamables o que comprenden riesgos de explosión, siempre
deben ser sumisos a aprobación previa de un "respo nsable experto" et rea lizada en presenci a
de personas formadas para intervenir en caso de urgencia.
Los medios técnicos de protección describidos en la "SPECIFICACION TECNICA CEI/IEC
62081" deben estar apli cados.
-Soldar en posición sobrealzada esta prohibido, excepto sobre plataformas de securidad.
Las personas que llevan un estimulador cardiaco deben consultar su médico antes de utilizar estos
aparatos. No utilizar el aparato par deshelar cañerías
En soldadura TIG, manipule la bombona con precaución, hay riesgos si la bombona o la válvula de
la bombona están estropeadas.
RECOMENDACIÓN PARA REDUCIR LAS EMISIONES ELECTRO-MAGNETICAS
Generalidad
El usuario es responsable de la instalación y del uso del equipo según las instrucciones del fabricante. Si se detectan
perturbaciones electromagneticas, es de la responsabilidad del usuario de resolver la situación según las
recomendaciones dadas en el manual de uso o con la asistencia tecnica del fabricante.
Evaluación del area de soldadura
Antes de instalar su equipo, el usuario tendrá que evaluar los problemas electromagneticos potenciales que podrían
intervenir en el area donde está prevista la instalación, en particular tendrá que tener en cuenta las indicaciones
siguientes:
a. Otros cableados, cableados de control, cableados telefonicos y de comunicación: arriba, abajo y al lado
del equipo ;
b. Receptores y transmisores radio y televisión ;
c. Ordenadores y otros equipos de control ;
d. Equipamientos criticos para la seguridad tales como mando de seguridad de equipamientos industriales;
e. La salud de las personas que se encuentran a proximidad de la máquina, por ejemplo personas que
llevan un marcapasos, un audifono, etc… ;
f. Equipamientos para calibrar y medir ;
g. La inmunidad de otros equipos instalados en el lugar donde está el equipo. El usuario tendrá que
asegurarse que los demás equipos del lugar son compatibles entre ellos. Esto podrá requerir
precauciones suplementarias;
h. El tiempo del día durante el cual se tendrá que hacer funcionar el equipo;
21/44
Page 22
i. La superficie del area que habrá que considerar en torno al equipo dependerá de la estructura de los
edificios y otras actividades que se desarrollan en el lugar. El area considerado puede extenderse más
allá de los límites de las empresas.
Recomendaciones sobre los metodos de reducción de las emisiones electromagneticas
a. Alimentación principal: El aparato de soldadura tendr á que ser cone ctado a la red de ali mentación
conforme a las recomendaciones del fabricante. En caso de interferencias, puede ser útil tomar
precauciones suplementarias filtrando la tensión de alimentation. Puede ser útil blindar el cable de
aliment ación en las inst alaciones fij as del aparat o de soldadura, bajo bandejas metalicas o d ispositivos
equivalentes. El blindaje tendrá que ser electricamente contenido en la longitud entera del cable. Tendrá
que ser directamente cone ctado al ap a rato de s oldad ur a c on un b ue n con tac t o e lec tric o e ntre la band ej a
metalica y la caja del aparato.
b. Cables de soldadura : Los cables deben ser los más cortos posi biles. Agruparlos y, si posible, dej arlos
al suelo.
c. Protección y blindaje: La protección y el blindaje selectivo de otros cables y materiales en la zona
cercana puede limitar problemas de perturbación.
d. Puesta a tierra de la pieza que soldar: La puesta a tierra de la pieza que soldar puede limitar
problemas de perturbación. Puede realizarse directamente o via un condensador apropiado. Este eligio se
hace según las reglamentaciones nacionales.
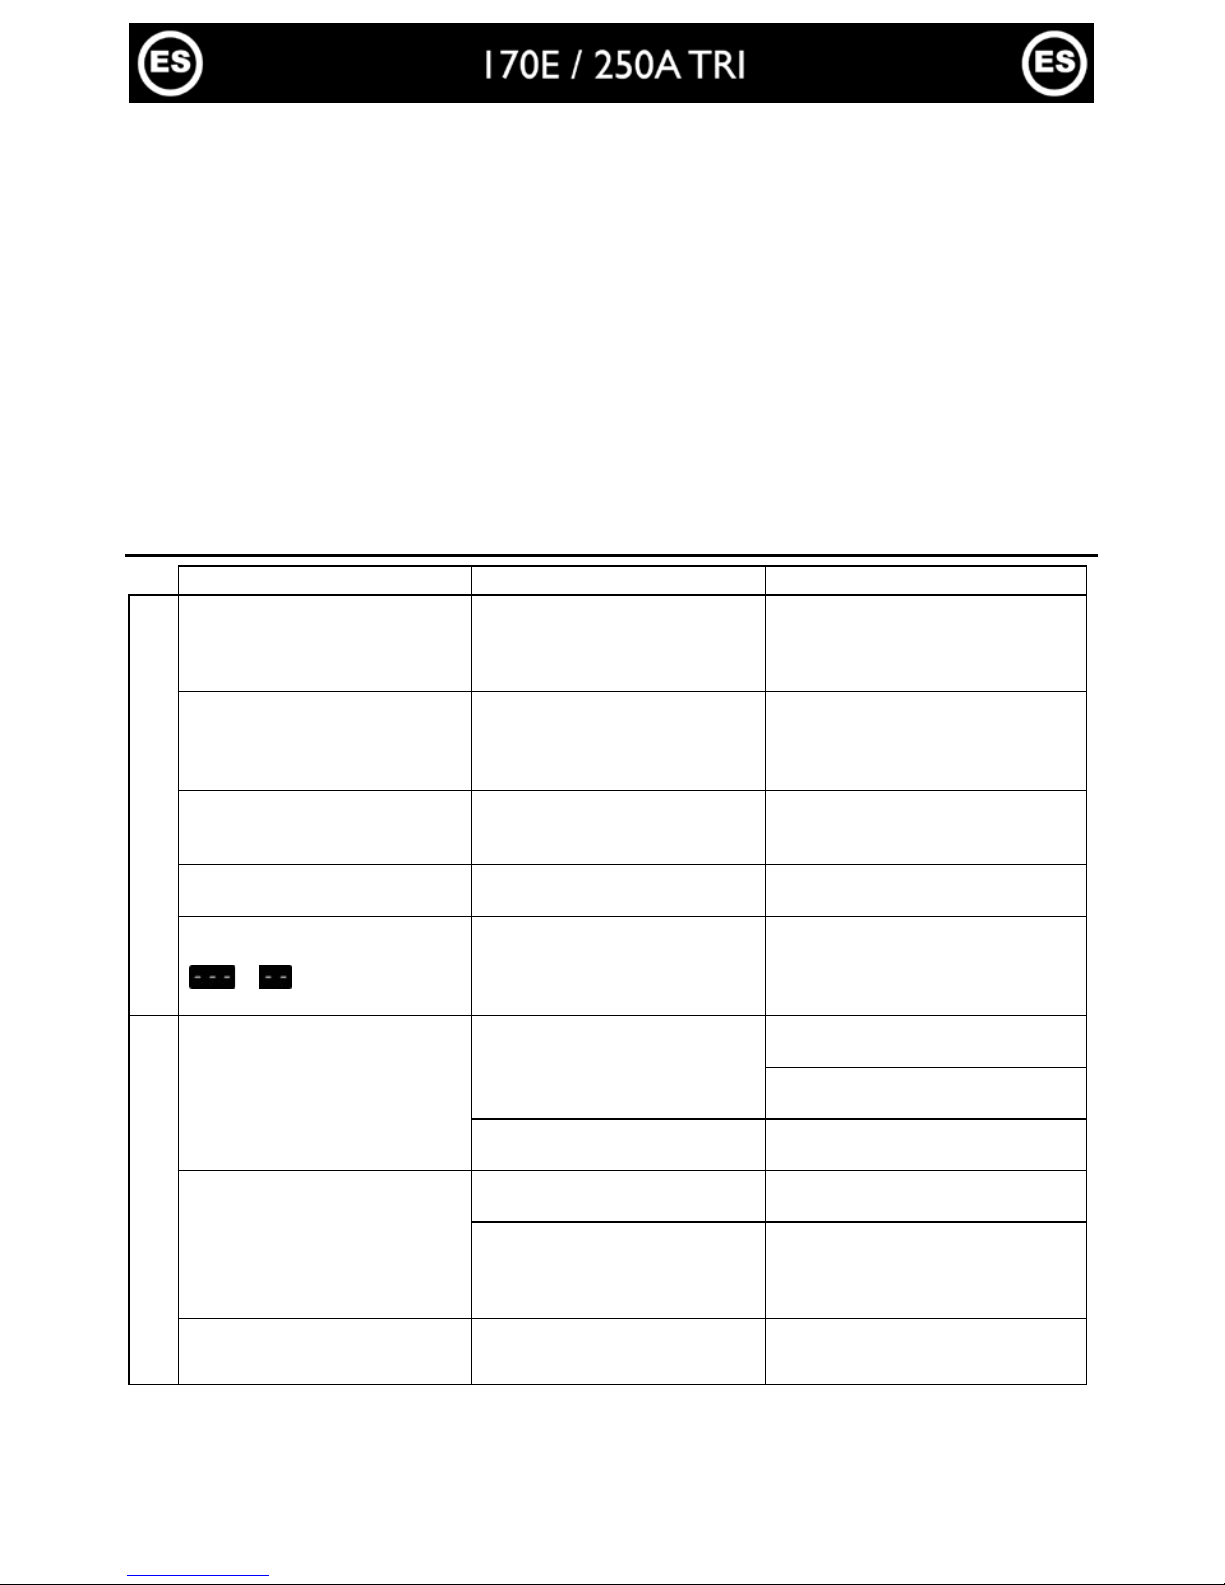
ANOMALIAS, CAUSAS, REMEDIOS
Anomalias Causas Remedios
MMA-TIG
El aparato no libera ninguna
corriente y el indicador luminoso
amarillo de defecto térmico está
encendido .
La protección térmica del aparato
se ha puesto en marcha.
Esperar el final del enfriami ento
(más o menos 2 mn). El indicador
luminoso se apaga
El indicador está encendido pero
el aparato no libera ninguna
corrriente.
El cable de pinza de masa o
portaelectrodo no está conectado
al
aparato
Comprobar los enchufes.
El aparato está alimentado. Al
poner la mano sobre la tapa, se
sienten picores.
La conexión con la tierra está
mal hecha
Comprobar la toma de tierra de su
instalación
El aparato no suelda bien Error de polaridad
Comprobar la polaridad aconsejada
sobre el embala je del electrodo
Durante la puesta en marcha del
aparato, el indicador indica
o
La tensión de alimentación no
está respetada (230 V
monofásica o 400V trifásica).
Comprobar su red eléctrica o su
grupo electrógeno
TIG
Arco inestable
Defecto del electrodo tungsteno
Utilizar un electrodo tungsteno con
tamaño ade cuado
Utilizar un electrodo tungsteno
correctamente preparado
Caudal de
gas demasiado
importante
Disminuir el caudal de gas
El electrodo tungsteno se oxida y
se empaña al final de la
soldadura
Area de la soldadura.
Proteger el area de soldadura contra
las corrientes de aire.
Problema de gas, o interupción
prematurada de gas
Comprobar y apretar todos los
empalmes de gas. Esperar que el
electrodo se enfrie antes de cortar
el gas.
El electrodo funde Error de polaridad
Comprobar que la pinza de masa
está bien conectada al +
22/44
Page 23
ОПИСАНИЕ
Благодарим вас за выбор аппарата нашей марки! Чтобы полностью использовать его возможности,
пожалуйста, изучите данную инструкцию :
Эти аппараты являются малогабаритными сварочными инверторами со встроенным вентилятором для сварки
электродом с обмазкой (MMA) и тугоплавким электродом (TIG Lift) на постоянном токе (DC). При сварке МMA
аппараты позволяют варить любым видом электрода: с рутиловой обмазкой (электроды для сварки на
переменном токе), с основной обмазкой (электроды для сварки на постоянном токе), электродами для сварки
чугуна, электродами для сварки нержавеющей стали и др. В режиме Tig, они варят большую часть металлов
за исключением алюминия и его сплавов. Они могут работать от электрогенератора (230В +- 15% или 400В
+- 15% в соответствии с моделью).
ПИТАНИЕ – ЗАПУСК В РАБОТУ
• Аппараты с вилкой 16А на 230В типа CEE7/7 должны быть подключены к розетке на 230 В (50 - 60 Гц) С
ЗАЗЕМЛЕНИЕМ. Аппараты с пятиполюсной трехфазной вилкой 16А на 400В типа EN 60309-1 должны быть
подключены к трехфазной розетке на 400В С ЗАЗЕМЛЕНИЕМ. Сила портебляемого из электрической сети
тока (I1eff) при интенсивном использовании указана на аппарате. Проверьте совместимость системы
электрического питания и его защиту (предохранитель и/или выключатель) с действительно потребляемым
электрическим током. В некоторых странах может быть необходимо заменить розетку для использования
аппарата с максимальной мощностью. Для интенсивного использования 160-амперного однофазного
аппарата желательно подключить его к сети 20А. Пользователю следует убедиться что штепсельная
розетка доступна.
• Запуск в роботу осуществляется нажатием на кнопку « ON / VEILLE ».
• Защита срабатывает и останавливает аппарат, если напряжение питания превышает 265В для однофазных
аппаратов (экран афиширует
), и 460В для трехфазных аппаратов (экран афиширует ).
Как только напряжение возвращается в нормальный режим, аппарат возобновляет работу.
• Эти аппараты относятся к Классу A. Они созданы для использования в промышленной и
профессиональной среде. В любой другой среде ему будет сложно обеспечить электромагнитную
совместимость из-за кондуктивных и индуктивных помех. Не использовать в среде содержащей
металлическую пыль-проводник.
• Аппараты не соответствуют CEI 61000-3-12. Аппараты должны быть подключены к общественной системе
питания низкого напряжения, пользователь должен удостовериться, что аппарат может быть подключен в
сеть. При необходимости проконсультируйтесь у вашего энергосистемного оператора.
СВАРКА ЭЛЕКТРОДОМ С ОБМАЗКОЙ (режим МMA
)
• Подключите кабель электорододержателя и зажима массы в коннекторы. Соблюдайте полярность
указанную на упаковке с электродами.
• Следуйте общепринятым правилам сварки.
• Ваш аппарат снабжен 3 функциями свойственными инвертору:
Hot Start (регулируемый режим, см ниже) выдает импульс высокого тока (по сравнению с током сварки) в
момент пожига дуги
Arc Force (регулируемый режим, см. ниже) выдает сверхток, препятствующий привариванию электрода в
момент его погружения в жидкий металл
Anti-Sticking позволяет легко отделить электрод не вызывая его приваривания в случае замыкания
электрода на землю
Активирование режима MMA и регулировка интенсивности:
- Выбрать позицию MMA с помощью кнопки
- Отрегулировать желаемую интенсивность (индикатор ) с помощью кнопок .
Регулируемые Hot start и Arc force:
170E 250A TRI
Hot start 0 60%
0 100%
Arc force -
Для регулировки Hot Start иt Arc Force следуйте следующим этапам:
23/44
Page 24
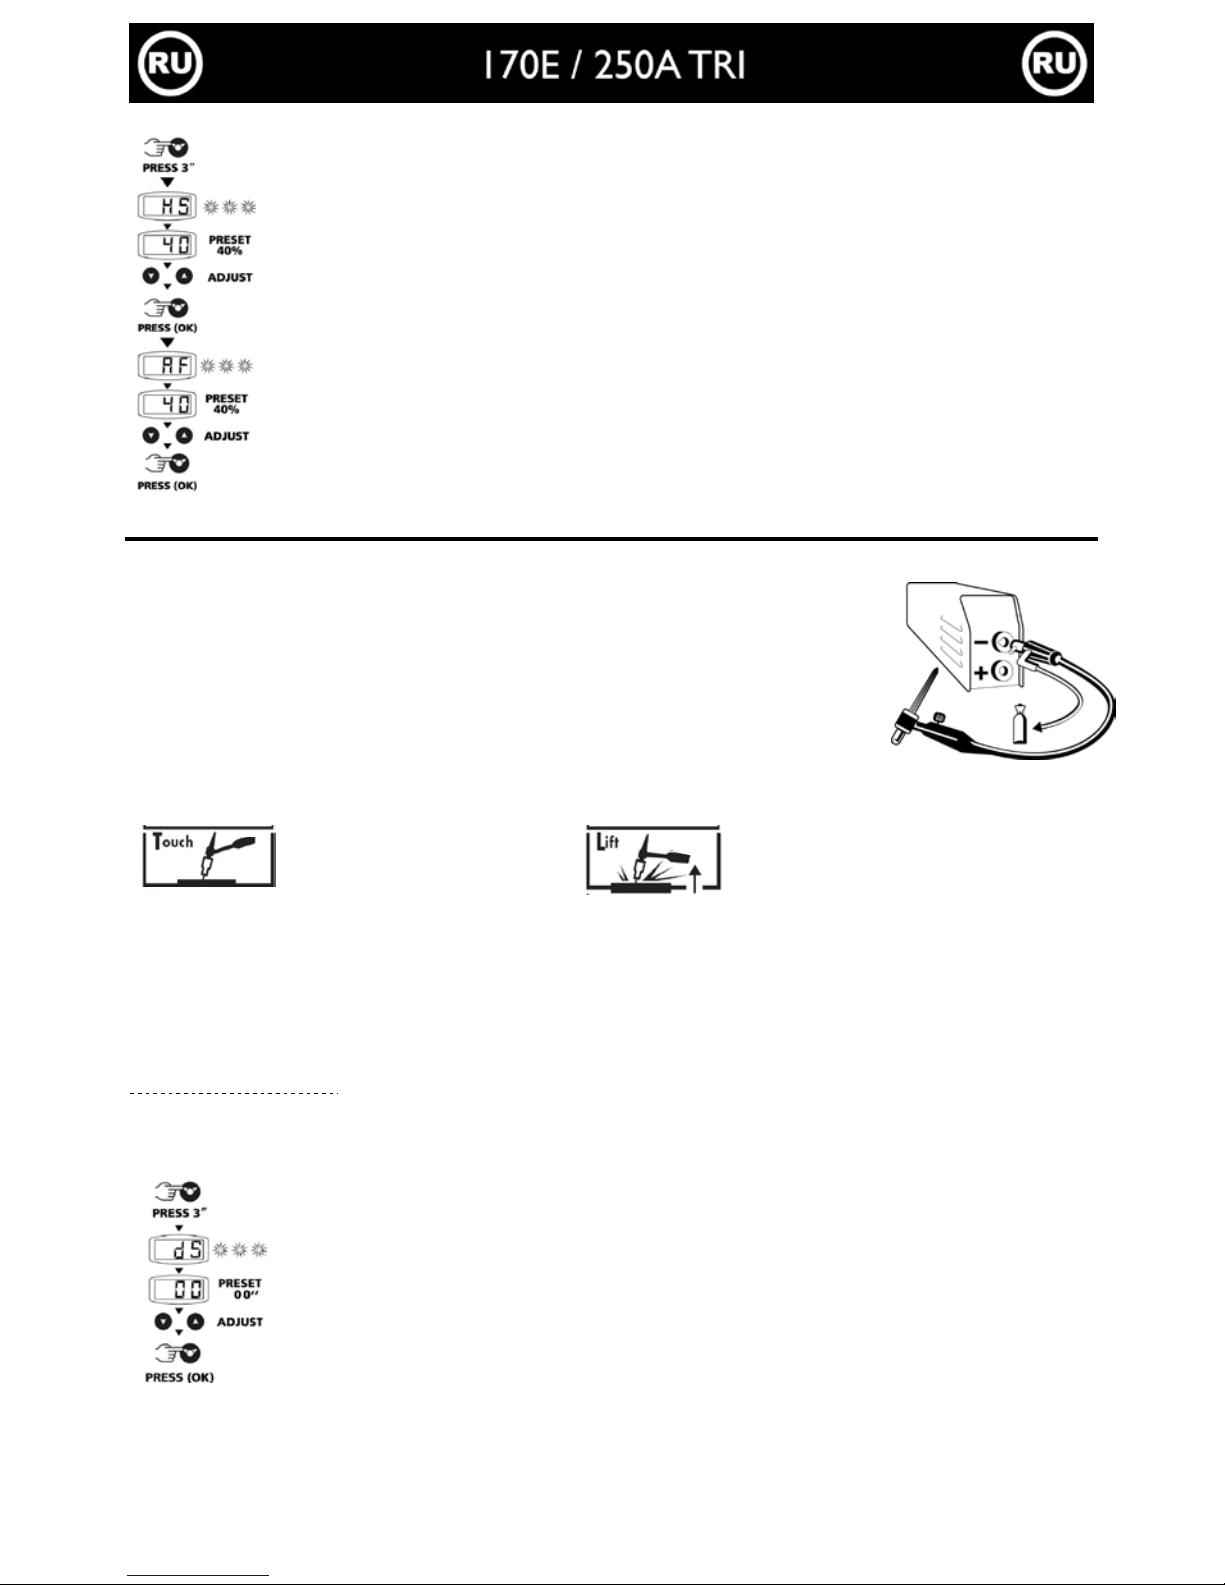
Нажать 3 секунды на кнопку
Надпись "HS" (Hot Start) мигает и затем появляется цифра.
Укажите желаемое процентное соотношение (индикатор ) с помощью
кнопок
Подтвердите выбранное значение нажатием кнопки
Мигает надпись "AF" (Arc Force), затем появляется цифра.
Укажите желаемое процентное соотношение (индикатор ) с помощью
кнопок
Подтвердите выбранное значение нажатием кнопки
СВАРКА TIG Lift (режим TIG
) (Аргонодуговая сварка)
Сварка TIG DC (при постоянном токе) требует использования защитного газа (Aргон).
Для сварки в режиме TIG, следуйте следующим этапам:
1. Подключите зажим массы на положительную полярность (+).
2. Подсоедините горелку с вентилем к отрицательной полярности (-).
3. Подсоедините газовую трубку горелки к газовому баллону
4. Выберите позицию TIG с помощью кнопки .
5. Отрегулируйте желаемую силу тока (индикатор ) с помощью кнопок .
Наш совет: Взять за основу 30A / мм и настроить в зависимости от свариваемой
детали
6. Отрегулируйте расход газа на редукторе газового баллона и отгоройте вентиль на горелке
7. Для пожига дуги:
a- коснитесь детали
электродом
b- поднимите электрод на 2-
5мм
от свариваемой детали
8. Окончание сварки:
a. Для 170E: поднять горелку быстрым движением, отключить газ только после охлаждения электрода.
b. Для 250A TRI: Поднять дугу 2 раза (вверх-вниз-вверх-вниз) чтобы спровоцировать автоматическое
затухание (см параграф ниже). Это действие должно занять минимум 4 секунды на высоте от 5 до 10мм.
Затем закройте вентиль горелки чтобы прекратить доступ газа после охлаждения электрода.
Автоматическое затухание дуги с регулируемой длительностью (для 250A TRI)
Активация функции:
Данное действие соответствует времени необходимому для постепенного
снижения сварочного тока при окончании сварки для затухания дуги. Эта функция позволяет
избежать образования трещин и кратеров при окончании сварки.
По умолчанию эта функция неактивна (= 0 сек). Для активации проделайте следующее:
1. Нажмите на кнопку в течении 3 сек
2. Надпись "dS" (Downslope) замигает и затем появится цифра.
3. Отрегулируйте желаемое время затухания от 0 до 10 сек (индикатор ) с
помощью кнопок
24/44
Page 25
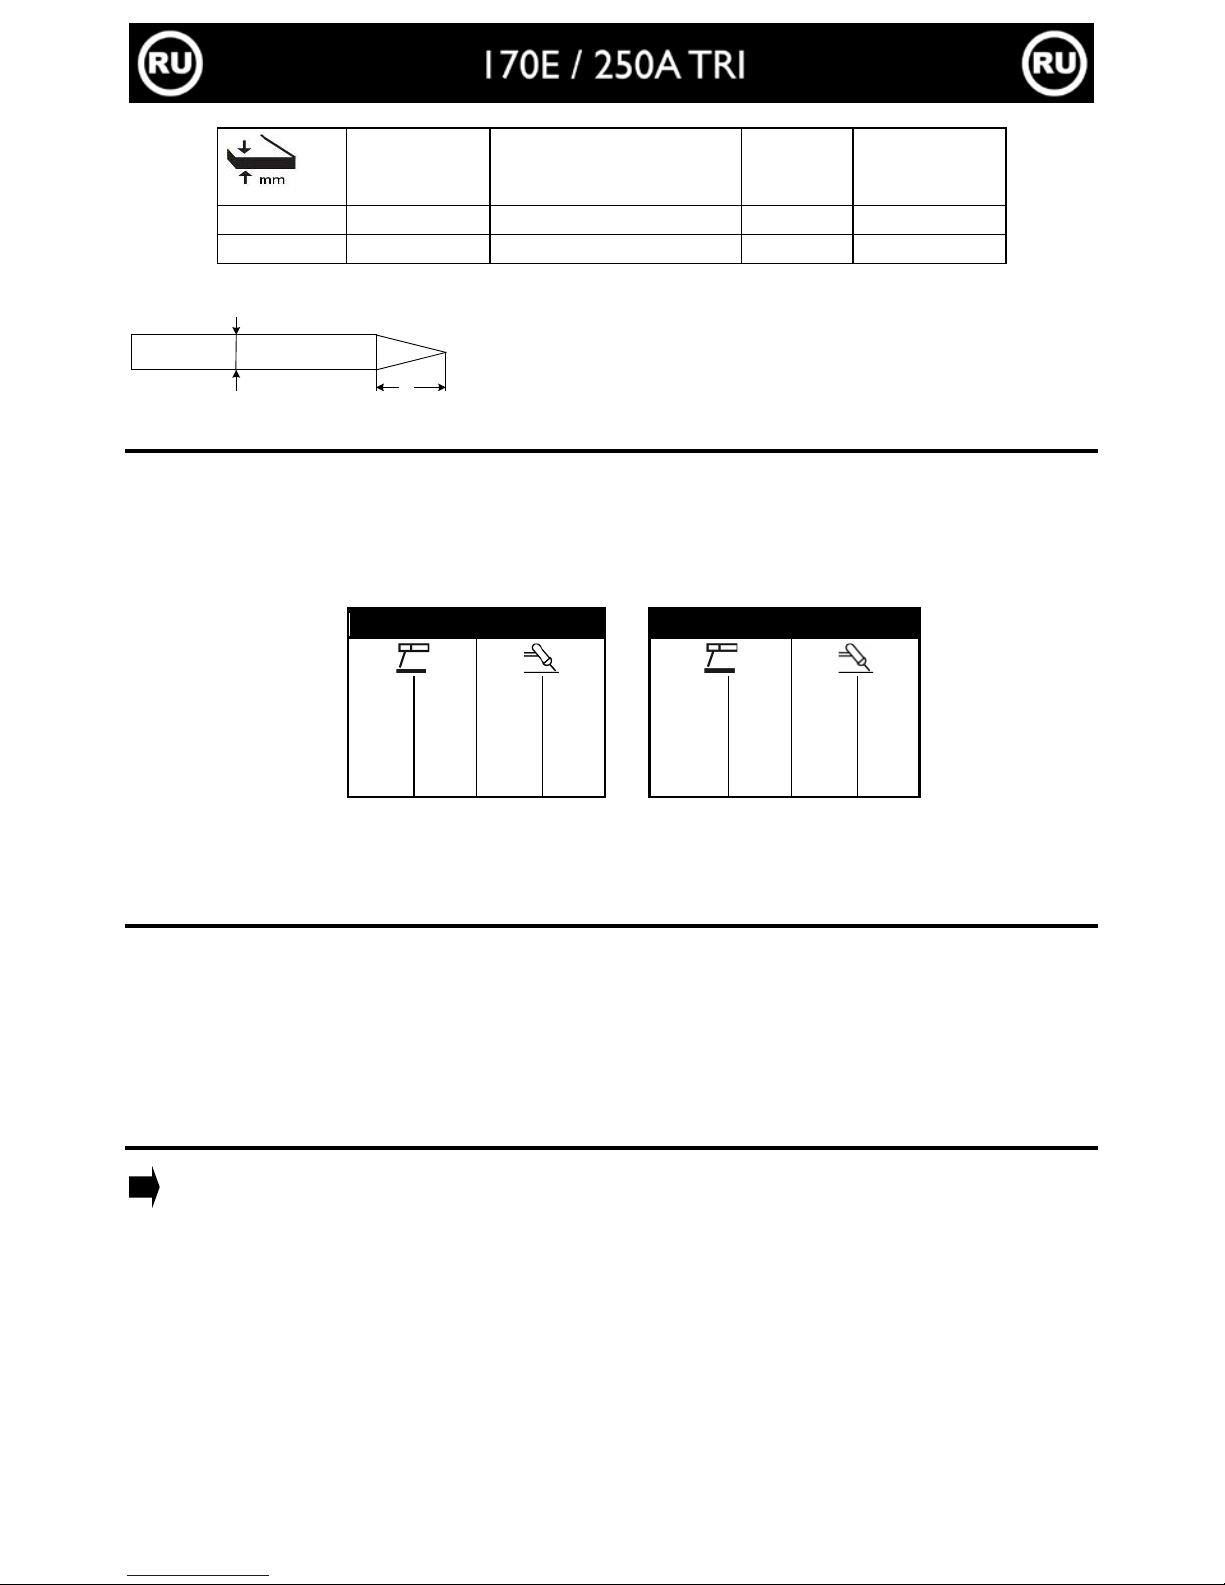
Советуемые комбинации / затачивание электрода
Ток (A)
∅
Электрод (мм)
=
∅
проволока
(присад. металл)
∅
Сопло
(мм)
Подача газа
(Аргон
л/мин)
0,5-5
10-130
1,6
9,8
6-7
4-6
130-160
2,4
11
7-8
Для оптимального функционирования вы должны использовать электрод, заточенный следующим образом:
d
l
ТЕРМОЗАЩИТА И ПРОДОЛЖИТЕЛЬНОСТЬ ВКЛЮЧЕНИЯ (ПВ%)
• Термозащита : лампочка загорается и аппарат остывает от 1 до 5 минут в зависимости от температуры
окружающей среды.
• Оставьте аппарат включенным после сварки для того, чтобы он остыл.
• Описанные аппараты имеют "постоянный ток" на выходе. Их продолжительность включения по норме
EN60974-1 указаны в нижеследующих таблицах :
170E
250A TRI
X% @
I max
X% @
I max
X% @
I max
X% @
I max
19%
160A
24%
160A 15%
250A
16%
250A
60%
90A
60%
105A 60%
120A
60%
130A
100%
75A
100%
95A 100%
95A
100%
110A
Примечание: испытания на нагревание были реализованы при температуре окружающей среды, и ПВ% при
40°C был определен методом имитационного эксперимента.
УХОД И ОБСЛУЖИВАНИЕ
• Обслуживание аппарата должно производится только квалифицированным персоналом.
• Всегда отключайте аппарат от сети, дождитесь остановки вентиляторов. Токи и напряжения внутри
аппарата значительны и представляют опасность.
• два или три раза в год снимайте крышку аппарата и очищайте его от пыли. Одновременно проверяйте
контакты соединений с помощью изолированного инструмента.
• Необходимо проверять регулярно состояние электрического шнура. Если электрический кабель повреждён,
то он должен быть заменён изготовителем, его послепродажным отделом, или квалифицированным
персоналом, во избежание всякого риска.
НАШИ СОВЕТЫ
• Соблюдайте полярности и токи, указанные на коробках электродов.
• Выньте электрод из электрододержателя, когда аппарат не используется.
• Оставьте щели аппарата открытыми для свободной циркуляции воздуха.
L
L = 3 x d для слабого тока.
L = d для сильного тока.
25/44
Page 26
ТЕХНИКА БЕЗОПАСНОСТИ
Электродуговая сварка может быть опасна для здоровья и жизни.
Защитите себя и окружающих, примите меры против:
Излучений дуги:
защитите себя с помощью маски, снабженной фальтрами, соответствующими нормам
EN 169 или EN 379.
Сильного дождя,
водяных паров
влажности :
Используйте ваш аппарат в чистой атмосфере (уровень загрязнения ≤ 3), на плоской
поверхности и не ближе, чем в 1 м от свариваемой детали.
Не использовать аппарат под дождём и снегом
Электроудара:
Соблюдайте правила подключения к электрическому питанию вышеперечисленных
аппаратов. Не касайтесь деталей под напряжением. Убедитесь, что используемая вами
сеть подходит для данного аппарата.
Падений:
Не переносите аппарат над людьми или объектами.
Ожогов: Надевайте рабочую одежду из плотных материалов (хлопок, джинс, спецодежда).
Работайте в защитных перчатках и несгораемом фартуке.
Защитите окружающих, установив несгораемые ограждения или попросите их не
смотреть на дугу и придерживаться безопасного расстояния.
Пожара :
Удалите все воспламеняемые продукты из зоны сварки. Не работайте в среде горючих
газов.
Дыма :
Не вдыхайте газы и дым, производимые сваркой. Использовать аппарат в хорошо
проветриваемом помещении, с искуственной вентиляцией, при сварке внутри
закрытого помещения.
Дополнительные :
Меры
Предосторожности
сварочные работы:
- в помещениях с повышенным риском электрошока,
- в закрытых помещениях *около восламеняющихся или взрывчатых материалов,
- должны быть всегда предварительно подтверждены ответственным специалистом и
реализованы в присутствии обученного персонала, для срочного вмешательства в
случае необходимости
Технические меры безопасности, описанные в "Технических Характеристиках" CEI/IEC
62081 должны быть соблюдены. Сварка в сверхвысоком положении запрещена, кроме
случаев с использованием защитных платформ.
Лица, использульзующие электрокардиостимуляторы, должны проконсультироваться у врача
перед работой с данными аппаратами.
Не используйте аппарат для размораживания канализаций.
При сварке TIG, обращайтесь с газовым баллоном осторожно, есть риск, если баллон или его
вентиль повреждены.
РЕКОМЕНДАЦИИ ДЛЯ СНИЖЕНИЯ ЭЛЕКТРОМАГНИТНОГО ИЗЛУЧЕНИЯ
Общие сведения
Пользователь несет ответственность за установку и использование аппарата в соответствие с указаниями
производителя. При обнаружении электромагнитных излучений пользователь должен разрешить проблему,
следуя рекомендациям, указанным в инструкции, или с помощью технической поддержки производителя.
Оценка сварочной зоны
Перед установкой аппарата пользователь должен оценить возможные электромагнитные проблемы, которые
могу возникнуть в зоне, где планируется установка, в частности, он должен учитывать следующие моменты:
a. Не находятся ли другие кабели, контрольная проводка, телефонные и коммуникационные кабели
снизу, сверху или рядом с аппаратом;
b. Приемники и передатчики радио и телевидения;
c. Компьютеры и другое оборудование контроля;
d. Оборудование необходимое для безопасности. Например управление безопасностью
промышленного оборудования;
e. Здоровье людей, находящихся вблизи аппарата, например: люди пользующиюся
кардиостимуляторами, слуховыми аппаратами и т.п.;
f. Оборудование для калибровки и замера;
26/44
Page 27
g. Устойчивость других аппаратов, находящихся в помещении, где используется аппарат.
Пользователь должен убедиться, что все аппараты в помещении совместимы между собой. Это
может потребовать принятия дополнительных мер предосторожности.
h. Погода в течении дня, когда будет использован аппарат;
i. Площадь рассматриваемой зоны вокруг аппарата зависит от структуры здания и других работ
производимых на этом месте. Рассматриваемая территория может простираться за пределы
предприятия.
Рекомендации по методике снижения электромагнитного излучения
a. Основное электропитание: сварочный аппарат должен быть подключен к электросети в
соответствии с рекомендациями производителя. При наличии помех необходимо принять
дополнительные меры предосторожности путем фильтрации напряжения питания. Кроме того,
может потребоваться защитить кабель аппарата либо металлическим желобом (в случае если
аппарат постоянно находится на определенном рабочем месте), либо похожим приспособлением.
Бронь должна быть электрически постоянной на всей длине кабеля. Она должна быть прикреплена
к аппарату с хорошим электрическим контактом между металлическим желобом и корпусом
аппарата.
b. Сварочные кабели: кабели должны быть максимально короткими. Объедините их и, если
возможно, оставьте лежать на полу.
c. Защита и бронь: выборочная защита и бронь других кабелей и материалов, находящихся в
окружающей среде, поможет ограничить проблему, связанную с помехами.
d. Заземление свариваемой детали: заземление свариваемой детали поможет ограничить
помехи. Оно может быть сделано напрямую или через подходящий конденсатор. Сделайте выбор в
соответствии с нормами вашей страны.
AНОМАЛИИ, ВОЗМОЖНЫЕ ПРИЧИНЫ, ВАРИАНТЫ РЕШЕНИЙ
Аномалии
Возможные причины
Решения
MMA-TIG
Аппарат не выдает сварочный
ток, при этом горит желтая
лампа индикатора термозащиты
.
Сработала тепловая защита
аппарата.
Ждите охлаждения в течение
приблизительно 2 минут, до
выключения лампы индикатора.
Лампочка выкличится.
Дисплей горит, но аппарат не
подает ток.
Кабель зажима массы или
держателя электрода не
соединены с аппаратом.
Проверьте подключение сварочных
кабелей.
Аппарат включен. Вы ощущаете
покалывание при прикосновении
к корпусу.
Аппарат не заземлен.
Проверьте розетку и заземление
вашего аппарата.
Аппарат варит с трудом Ошибка полярности
Сверьте полярность с рекомендациями
на коробке с электродами
При включении на дисплеи
высвечивается или
Напряжение питания не
соблюдено (однофазное 230 В
или трехфазное 400В)
Проверьте электрическую проводку или
генераторную установку
TIG
Нестабильная дуга
Дефект вольфрамового
электрода
Используйте вольфрамовый электрод
подходящего размера
Используйте правильно подготовленный вольфрамовый электрод
Слишком сильная подача газа Уменьшить подачу газа
Вольфрамовый электрод окисляется и тускнеет в конце сварки
Зона сварки.
Защитить зону сварки от сквозняков.
Проблема подачи газа, или газ
был отключен слишком рано
Проверить и затянуть все газовые
соединения. Подождать когда электрод
остынет и после этого выключить газ.
Электрод плавится Ошибка полярности
Проверить, что зажим массы
подсоединен к +
27/44
Page 28
Dziękujemy za wybór naszego produktu! Aby wykorzystać w pełni nasze urządzenie, prosimy o dokładne zapoznanie
się z niniejszą instrukcją obsługi:
Przenośne urządzenia inwentorowe są chłodzone powietrzem i przeznaczone do spawania elektrodą lub metoda TIG
Lift (zajarzenie łuku przez potarcie) przy użyciu prądu stałego (DC). Pozwalają na spawanie podstawowe elektrodami
rutylowymi i ze stali nierdzewnej a także elektrodami do żeliwa. Funkcja TIG umożliwia spawanie większości metali z
wyjątkiem aluminium i jego stopów. Ponadto urządzenia te umożliwiają pracę z agregatami prądotwórczymi (230V
+/- 15% lub 400V +/-15%).
ZASILANIE - ROZPOCZĘCIE PRACY
• Urządzenia dostarczane z wtyczką 230V/16A typu EEC7/7 należy podłączyć do uziemionego gniazda 230V (50-
60Hz). Urządzenia dostarczane z trójfazową wtyczką 400V/16A typu EN60309-1 należy podłączyć do
uziemionego trójfazowego gniazda 400V. Natężenie prądu zasilającego (I1 eff) dla maksymalnego prądu
spawania jest umieszczone na urządzeniu. Należy sprawdzić zasilanie i jego zabezpieczenia (bezpieczniki i
wyłączniki) pod kątem zgodności z wymaganymi parametrami. W niektórych krajach może być konieczna
wymiana bezpieczników w celu umożliwienia pracy z maksymalnymi parametrami. W przypadku intensywnej
pracy jednofazowymi urządzeniami powyżej 160A najlepiej wymienić bezpiecznik na 20A. Zmieniając
bezpiecznik należy wiedzieć jakie jest główne zabezpieczenie.
• Uruchomienie następuje po naciśnięciu przycisku ON/STAND BY.
• Urządzenia przełączają się w tryb ochronny w przypadku gdy napięcie zasilające przekracza 265V (sygnalizacja
na panelu) dla prądu jednofazowego i 460V (sygnalizacja na panelu) dla prądu trójfazowego. W
takim przypadku należy niezwłocznie odłączyć je od zasilania i włączyć do sieci gwarantującej właściwe
napięcie.
• Są to urządzenia klasy A. Przeznaczone do zastosowania w przemyśle lub w środowisku zawodowym.
W innym środowisku, może być trudne zapewnienie kompatybilności elektromagnetycznej. Nie stosować w
otoczeniach zawierających metalowy pył.
• Urządzenia te nie są zgodne z normą CEI 61000-3-12. Z tego powodu przed podłączeniem do publicznej sieci
niskiego napięcia użytkownik musi upewnić się czy jest to dozwolone..
SPAWANIE ELEKTRODOWE (MMA)
• Stosować ogólne zasady spawania.
• Po spawaniu należy zostawić urządzenie podłączone do sieci, aby mogło ostygnąć.
• Zabezpieczenie termiczne: wskaźnik zabezpieczenia termicznego zapala się, a czas stygnięcia w zależności od
zewnętrznej temperatury trwa od 2 do 5 minut.
• Urządzenie wyposażone jest w 3 specyficzne funkcje invertorowe:
Hot Start (parametr regulowany, patrz poniżej) zwiększa prąd przy rozpoczęciu spawania.
Arc Force (parametr regulowany, patrz poniżej) zwiększa prąd, aby uniknąć przyklejenia się elektrody
zanurzającej się w topiony metal.
Anti Sticking umożliwia łatwe oderwanie, bez uszkodzeń, elektrody w przypadku jej przyklejenia
Wybór funkcji MMA i ustawienie natężenia prądu:
- Za pomocą przycisku
wybrać pozycję MMA .
- Używając przycisków wyregulować prąd spawania od wymaganej wartości (wyświetlacz ).
Regulacja Hot Start i Arc Force
170E
250A TRI
Hot start 0 60%
0 100%
Arc force -
28/44
Page 29
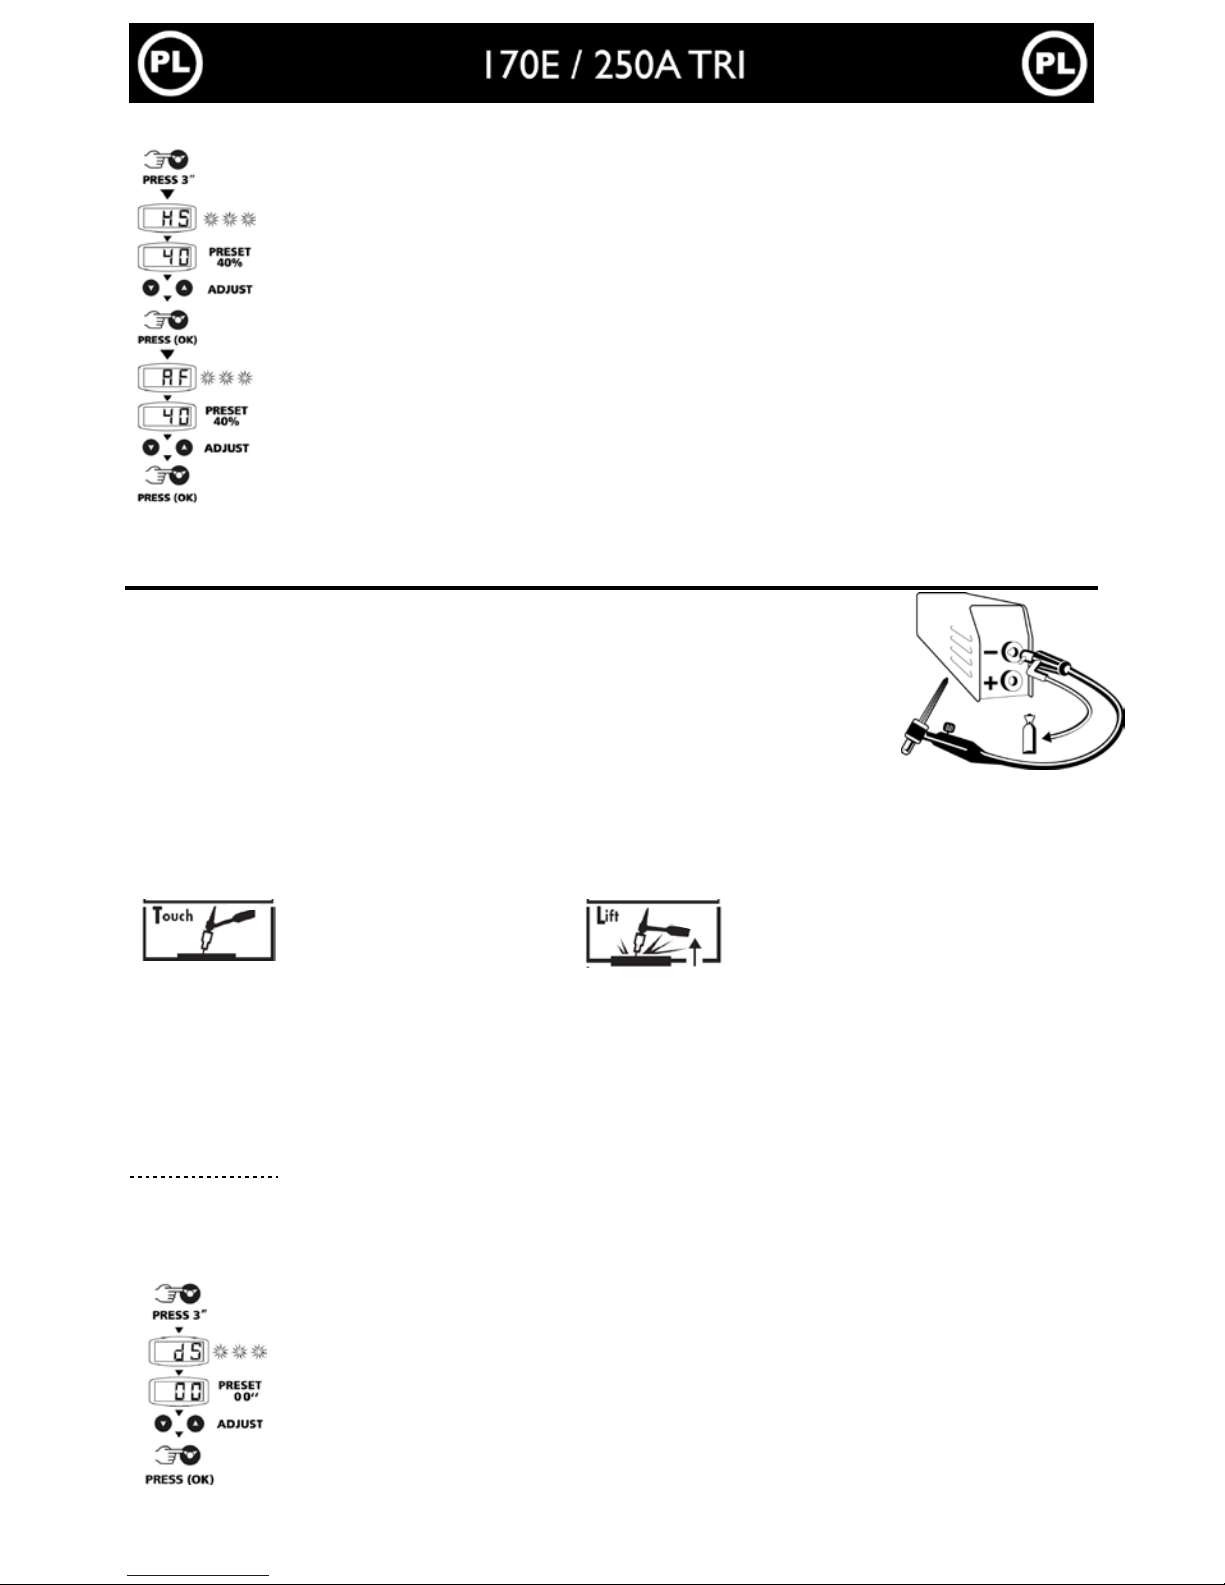
Aby wyregulować Hot Start i Arc Force, należy postępować zgodnie z poniższymi krokami:
Naciśnij selektor przez 3 sekundy.
Zamiga napis „HS” (Hot Start), a następnie pojawi się liczba.
Używając przycisków ustawić wymaganą wartość procentową
(wyświetlacz ).
Zatwierdzić wybraną liczbę poprzez naciśnięcie przycisku
Zamiga napis „AF” (Arc Force), a następnie pojawi się liczba.
Używając przycisków ustawić wymaganą wartość procentową
(wyświetlacz ).
Zatwierdzić wybraną liczbę poprzez naciśnięcie przycisku
SPAWANIE TIG LIFT
Spawanie TIG prądem stałym DC wymaga użycia gazu osłonowego (argon).
Należy postępować zgodnie z poniższymi krokami:
1. Podłącz przewód ujemny z zaciskiem do bieguna dodatniego (+).
2. Podłącz palnik z zaworem bieguna ujemnego (-).
3. Podłącz przewód gazowy palnika do reduktora na butli z gazem.
4. Używając przycisku wybierać tryb TIG .
5. Za pomocą przycisków wyregulować prąd spawania do wymaganej wartości (wyświetlacz ).
Wskazówka: Ustawić na początku prąd na 30A/mm, a następnie doregulować zgodnie z
parametrami spawanego elementu.
6. Ustawić przepływ gazu na reduktorze na butli, a następnie otworzyć zawór na palniku.
7. Aby zapalić łuk:
a- Dotknąć elektrodą do
spawanego elementu
b- Unieś elektrodę 2 do 5 mm nad
spawany element
8. Pod koniec spawania:
a) Dla 170E: należy unieść palnik szybkim ruchem, nie odcinać gazu, poczekać aż elektroda ostygnie.
b) Dla 250A TRI: unieś i opuścić 2-krotnie palnik (góra-dół-góra-dół), aby zainicjować
automatyczne opadanie charakterystyki prądu łuku (patrz paragraf poniżej). Ruch ten należy
wykonać w czasie krótszym niż 4 sekundy, na wysokość od 5 do 10 mm. Następnie po ostygnięciu
elektrody zamknąć zawór gazu na palniku.
Automatyczne opadanie charakterystyki prądu łuku z regulacją czasu (dostępne w 250A TRI)
Aktywacja funkcji:
Odnosi się ona do końca spoiny, jest to czas konieczny do płynnego opadnięcia charakterystyki prądu spawania od
wartości ustawionej do wygaśnięcia łuku. Funkcja pomaga uniknąć pęknięć i kraterów na końcu spoiny.
Funkcja domyślnie nie jest aktywna (czas wynosi 0 sekund). Aby ja uaktywnić należy postąpić zgodnie z poniższymi
wskazówkami:
1- Przytrzymaj przez 3 sekundy przycisk .
2- Zamiga napis „dS” (Downslope), a następnie pojawi się liczba.
3- Używając przycisków ustawić czas automatycznego opadania charakterystyki prądu od 0
do 10 sekund (wyświetlacz ).
29/44
Page 30
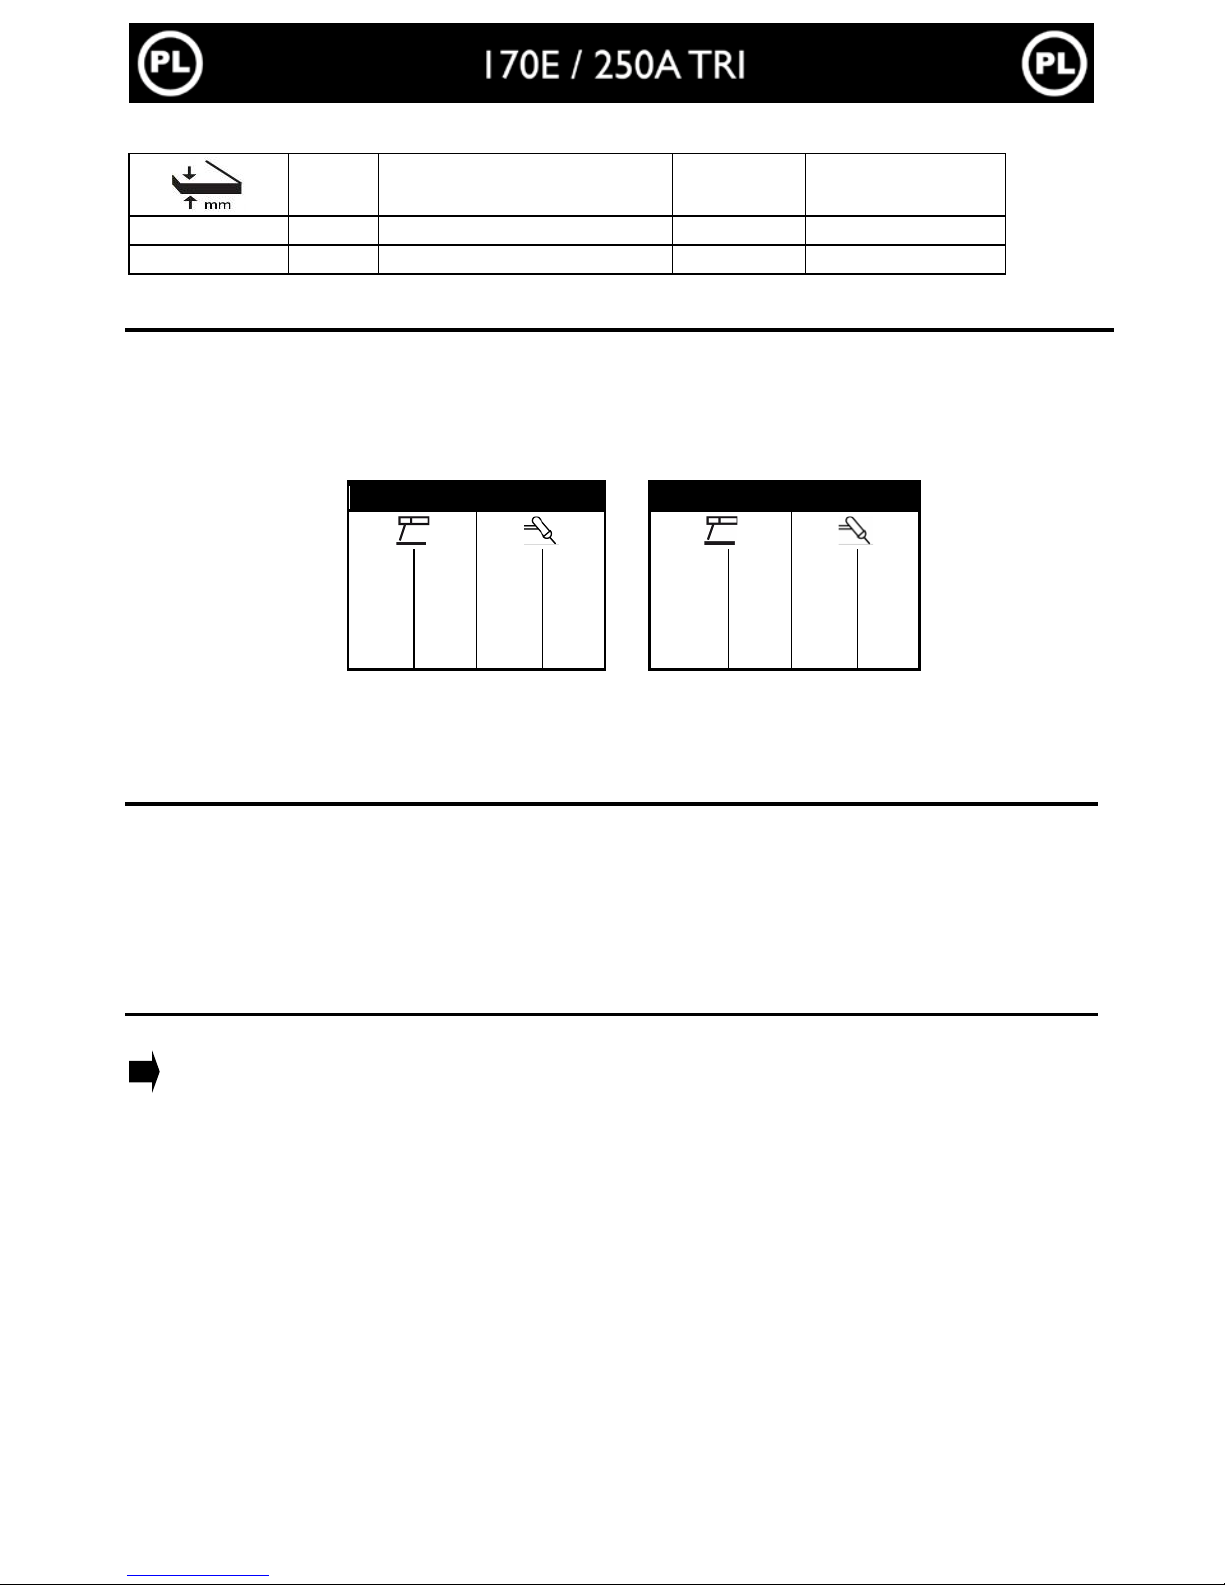
Zalecane kombinacje / Ostrzenie elektrod
Prąd (A) Śr. elektrody (mm)
= śr. drutu (metal wypełniający)
Śr. dyszy (mm)
Przepływ
(Argon l/min)
0,5 - 5 10 - 130 1,6 9,8 6 - 7
4 - 7 130 - 190
2,4 11 7 - 8
ZABEZPIECZENIE TERMICZNE I CYKLE PRACY
- Zabezpieczenie termiczne: wskaźnik zabezpieczenia termicznego zapala się, a czas stygnięcia w zależności od
zewnętrznej temperatury trwa od 2 do 5 minut.
- Po spawaniu należy zostawić urządzenie podłączone do sieci, aby mogło ostygnąć.
- Spawarki odpowiadaja w swojej charakterystyce cechom wtórnego pradu stalego. Cykle pracy zgodnie z normą
EN60974-1 (przy 40oC i 10 min cyklu) wyszczególnione są w poniższej tabeli:
170E
250A TRI
X% @
I max
X% @
I max
X% @
I max
X% @
I max
19%
160A
24%
160A 15%
250A
16%
250A
60%
90A
60%
105A 60%
120A
60%
130A
100%
75A
100%
95A 100%
95A
100%
110A
Uwaga: Test przegrzewania przeprowadzany był w temperaturze pokojowej, a cykle pracy przy 40ºC określone na
podstawie symulacji.
KONSERWACJA
• Konserwacja musi być przeprowadzana przez osobę profesjonalnie przygotowaną.
• Upewnić się czy generator jest wyłączony i zaczekać do zatrzymania się wentylatora. Napięcia i prądy
wewnątrz są wysokie i niebezpieczne.
• Zdejmować regularnie (dwa lub trzy razy w roku) obudowę i usuwać kurz z wnętrza za pomocą sprężonego
powietrza. Sprawdzać regularnie dokładność połączeń elektrycznych używając izolowanych narzędzi.
• Regularnie sprawdzać stan przewodu zasilającego. Jeżeli przewód ten zostanie uszkodzony to aby uniknąć
niebezpieczeństwa musi zostać wymieniony przez producenta, jego serwis lub wykwalifikowanego technika.
PORADY
• Przestrzegać biegunowości spawania i wielkości prądu wskazane na opakowaniu elektrod.
• Wyjmować elektrodę z uchwytu, jeśli nie jest używana.
• Otwory wentylacyjne muszą być czyste i nie zasłonięte aby umożliwić swobodny
przepływ powietrza.
30/44
Page 31
BEZPIECZEŃSTWO
Spawanie łukowe może być niebezpieczne i prowadzić do poważnych zranień a nawet śmierci.
Zabezpieczyć siebie i osoby trzecie. Zabezpieczać się przed:
Emisją łuku:
Zabezpieczyć siebie za pomocą elektronicznej przyłbicy spawalniczej zgodnie z EN 175
wyposażoną w filtry zgodne z EN 169 lub EN 379;
Deszczem,
parą, wilgocią:
Do pracy wybierać czyste miejsce (stopień zanieczyszczenia ≤ 3) a maszynę ustawiać w
odległości co najmniej 1 metra od przedmiotu spawanego.
Nie używać urządzenia na deszczu lub śniegu.
Porażeniem prądem
Urządzenie może być użyte wyłącznie zgodnie z wcześniej opisanymi wymaganiami
dotyczącymi zasilania. Ponadto musi być uziemione.
Upadkiem:
Nie przenosić ponad osobami lub przedmiotami; nie dopuszczać do upadku urządzenia.
Oparzeniami: Zakładać ubranie ochronne lub przeciwpożarowe (kombinezon, spodnie).
Używać rękawice i fartuch spawalniczy.
Zabezpieczyć osoby postronne przed łukiem elektrycznym przez zainstalowanie ścianek
niepalnych oraz przestrzec innych aby nie spoglądali na łuk elektryczny oraz aby
utrzymywali odpowiedni dystans od miejsca spawania.
Niebezpieczeństwem
pożaru:
Usunąć wszelkie palne przedmioty z otoczenia miejsca pracy. Nie pracować w pobliżu źródeł
palnych gazów.
Zadymieniem:
Nie wdychać wydzielających się gazów lub dymów powstających podczas spawania,
Pomieszczenia wewnątrz dobrze wentylować i/lub stososować dodatkowe urządzenia
wentylacyjne do usunięcia oparów i gazów.
Dodatkowe środki
bezpieczeństwa
Dla każdej operacji spawania:
- w środowisku o zwiększonym ryzyku porażenia prądem,
- w ciasnych pomieszczeniach,
- w pobliżu materiałów łatwopalnych i wybuchowych nadzorujący ekspert musi najpierw
ocenić zagrożenia, a następnie należy podjąć odpowiednie środki w obecności osób
szkolonych do interwencji w przypadku nagłych wypadków.
NALEŻY zastosować środki ochrony technicznej jak opisano w SPECYFIKA CJi TEC HNICZNEJ
„IEC 62081”.
Spawanie na wysokości jest zabronione, chyba że zostały użyte platformy bezpieczeństwa.
Przed uruchomieniem urządzenia osoby posiadające rozrusznik serca muszą skonsultować się z
lekarzem. Nie używać urządzenia do odmrażania rurociągów.
W trybie spawania TIG, ostrożnie operować butlą gazową. Szczególne zagrożenie występuje, kiedy
butla lub zawory są uszkodzone.
ZALECENIA DOTYCZĄCE OGRANICZENIA EMISJI ELEKTROMAGNETYCZNEJ.
Informacje ogólne
Użytkownik jest zobowiązany do instalacji i użytkowania urządzenia spawalniczego zgodnie z instrukcją producenta.
W przypadku wykrycia zakłóceń elektromagnetycznych obowiązkiem użytkownika urządzenia jest rozwiązanie
problemu z pomocą serwisu technicznego producenta.
Ocena obszaru spawania
Przed instalacją urządzenia spawalniczego użytkownik powinien dokonać oceny potencjalnych problemów magnetoelektrycznych w otoczeniu
a. Instalacje elektryczne, przewody kontrolne, telefoniczne i łącznościowe znajdujące się powyżej, poniżej
lub w pobliżu urządzenia spawalniczego
b. Nadajniki i odbiorniki radiowo-telewizyjne
c. Komputery i inne urządzenia kontrolne
d. Wyposażenie decydujące o bezpieczeństwie jak n.p. przemysłowe czujniki bezpieczeństwa
e. Zdrowie osób starszych używających n.p. rozruszniki serca lub aparaty słuchowe;
f. Urządzenia służące do kalibracji lub pomiarów;
g. Odporność innych urządzeń w otoczeniu których urządzenie spawalnicze będzie pracować. Użytkownik
musi być pewny, że inne urządzenia używane w tym samym miescu są zgodne. Może to powodować
konieczność przeprowadzenia dodatkowych pomiarów zapobiegawczych
h. Pora dnia w której spawa się lub prowadzi inną działalność
31/44
Page 32
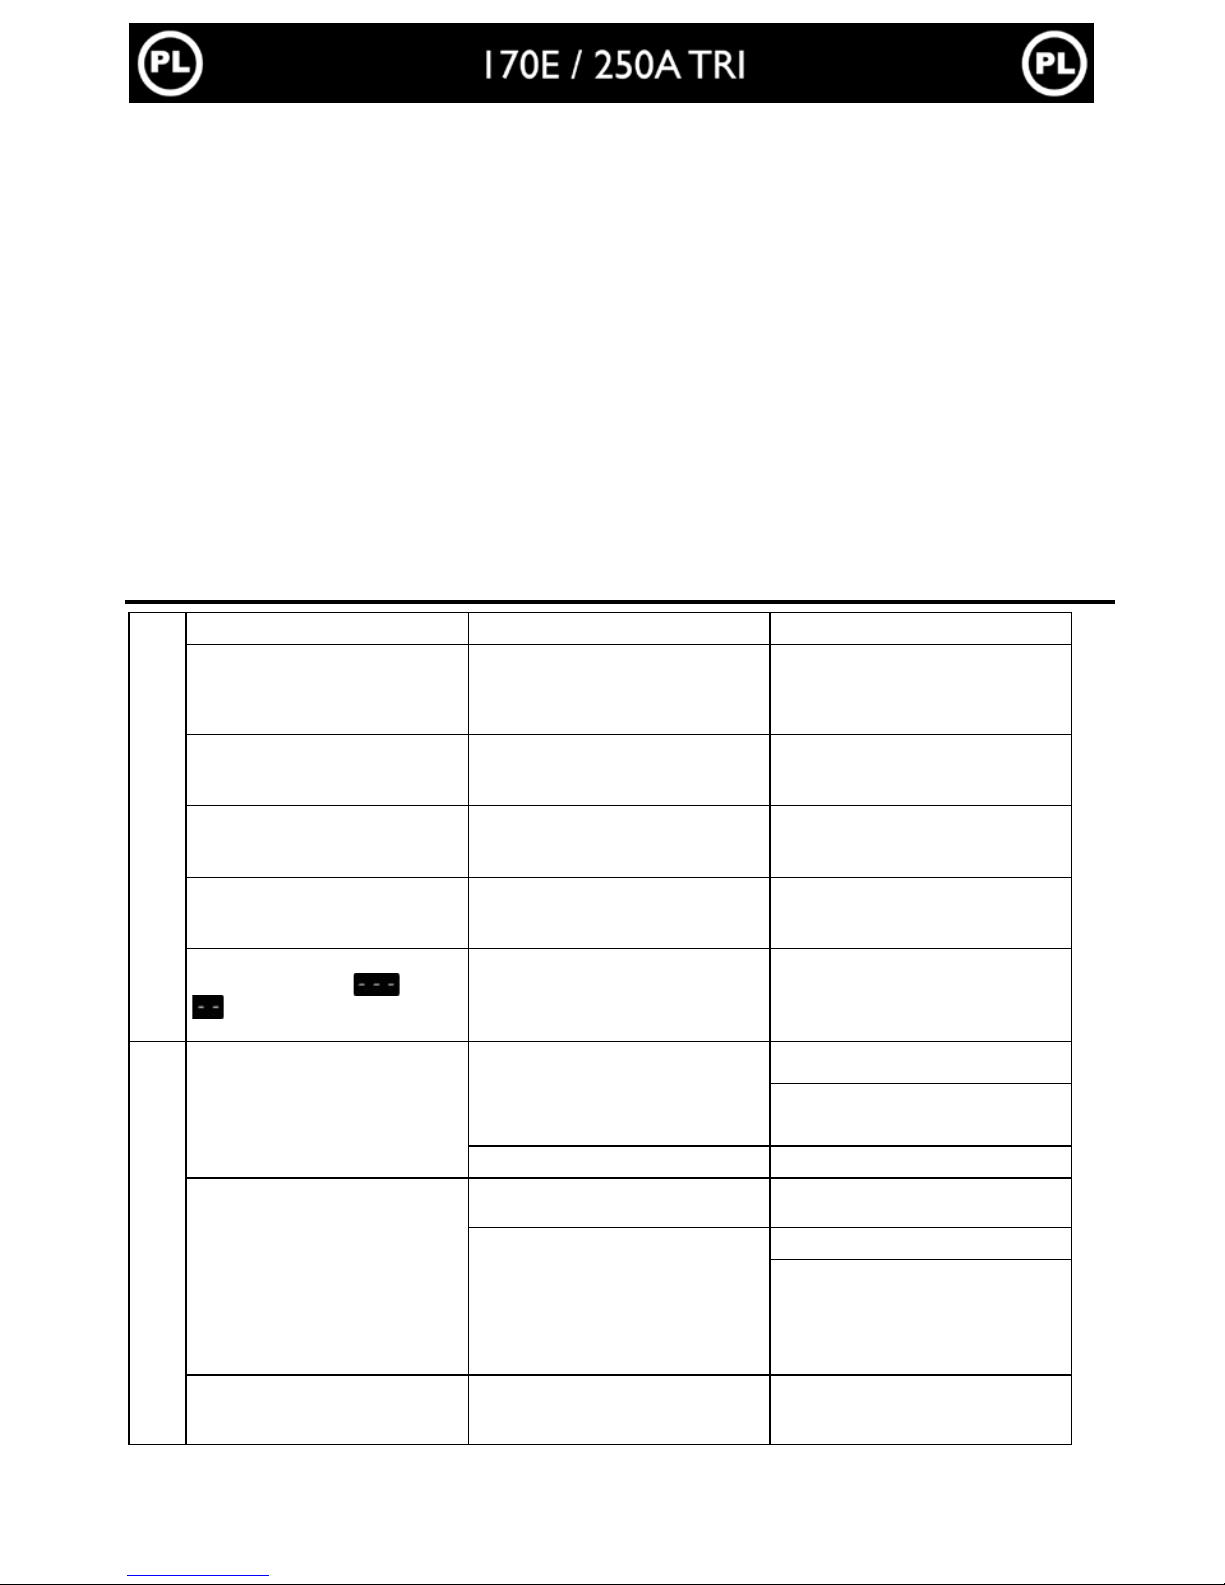
i. Wielkość obszaru musi być dokładnie przemyślana w zależności od konstrukcji budynku oraz innych
procesów zachodzących w nim. Obszar otaczający (strefę spawania) może wykroczyć poza granice
budynku.
Zalecenia dotyczące metod pozwalających zredukować emisję elektro-magnetyczną
e. Zasilanie główne: urządzenie musi być podłączony do zasilania zgodnie z instrukcja producenta. Jeśli
wystąpią zakłócenia, jako dodatkowe zabezpieczenie może być wymagana filtracja głównego zasilania.
Kable zasilające spawarki stacjonarne mogą wymagać ekranowania w metalowych osłonach lub
podobnych. Ekranowanie powinno być elektrycznie ciągłe na całej długości kabla. Powinno być również
podłączone do spawarki w sposób zapewniający dobry kontakt elektryczny osłony ekranującej z obudową
spawarki.
f. Kable spawalnicze: Powinny być krótkie jak to tylko możliwe i umiejscowione blisko siebie, biegnąc na
poziomie podłogi lub tak blisko niej jak to możliwe.
g. Ochrona i jej wzmocnienie: Wybiórcze ekranowanie i osłanianie znajdujących się w pobliżu kabli i
sprzętu w strefie roboczej może zmniejszyć problemy z zakłóceniami. Ekranowanie całej strefy roboczej
może być rozważane tylko w szczególnych przypadkach.
h. Podłączenie uziemienia spawanej części bezpośrednio do gruntu: Tam gdzie to konieczne,
podłączenie spawanego elementu do gruntu powinno być bezpośrednie, jednak w krajach w których jest
to niedozwolone, osiągnąć to można przez odpowiedni zespół kondensatorów, wybranych zgodnie z
narodowymi regulacjami.
ROZWIĄZYWANIE PROBLEMÓW:
MMA-TIG
Usterka Przyczyna Rozwiązanie
Urządzenie nie dostarcza prądu i
żółta lampka wskaźnikowa
zabezpieczen
ia termicznego (6) jest
zapalona
Z
abezpieczenie termiczne zostało
włączone
Poczekaj do końca czasu ostygnięcia,
około 2 minut. Lampka wskaźnika (6)
wyłączy się.
Wyświetlacz się świeci się, ale
urządzenie nie dostarcza prądu.
Do spawarki nie jest podłączony
przewód ujemny z zaciskiem lub
przewód elektro d owy.
Sprawdzić podłączenie.
Gdy urządzenie jest załączone, a po
położeniu ręki na obudowie czuć
mrowienie.
Spawarka nie jest dobrze podłączona
do uziemienia.
Sprawdź gniazdo i uziemienie instalacji
elektrycznej.
Urządzenie nie spawa wła
ściwie.
Niewłaściwa polaryzacja.
Sprawdź polaryzację wyszczególnioną
na opakowaniu elektrod.
Podczas uruchamiania urządzenia
wyświetlacz pokazuje lub
przez 1 sekundę a następnie
się wyłącza.
Napięcie zasilania może się wahać +/
-
15% zar
ówno dla prądu
jednofazowego 230V i trójfazowego
400V.
Sprawdź napięcie instalacji
elektrycznej.
TIG
Niestabilny łuk
Nieprawidłowa elektroda wolframowa.
Użyć elektrody odpowiedniego
rozmiaru.
Użyć dobrze przygotowanej elektrody
wolframowej.
Zbyt d
uży przepływ gazu
Zredukować przepływ gazu.
Elektroda wolframowa utlenia się i
zmienia barwę po zakończeniu
spawania.
Strefa spawania.
Chronić strefę spawania przed
podmuchami powietrza.
Niewłaściwy czas post
-gas lub brak
przepływu gazu.
Zwiększyć cza
s post-gas.
Sprawdzić oraz dokręcić wszystkie
połączenia instalacji gazowej. Poczekaj
do ostygnięcia elektrody przed
zamknięciem zaworu gazu.
Elektroda się topi
Niewłaściwa polaryzacja.
Sprawdzić czy przewód ujemny z
zaciskiem podłączony jest prawidł
owo
do bieguna +
32/44
Page 33
Συγχαρητήρια για την επιλογή αυτού του προϊόντος ! Για να το εκμεταλλευτείτε πλήρως, παρακαλούμε διαβάστε τα
ακόλουθα προσεκτικά :
Αυτά τα inverters είναι φορητά, αερόψυκτα και χρησιμοποιούνται για συγκόλληση με κοινά ηλεκτρόδια και TIG Lift με
συνεχές ρεύμα (DC). Επιτρέπουν συγκόλληση με κοινά ηλεκτρόδια, βασικά, ανοξείδωτου χάλυβα και ηλεκτρόδια για
χυτοσίδηρο. Με TIG μπορούν να κολληθούν τα περισσότερα μέταλλα, εκτός από αλουμίνιο και κράματα αυτού. Είναι
προστατευμένη για χρήση σε ηλεκτρογεννήτριες (230V / + - 15% ή 400V / + -15%)
ΤΡΟΦΟΔΟΣΙΑ - ΠΡΟΕΤΟΙΜΑΣΙΑ
• Τα μηχανήματα παραδίδονται με φις 230V / 16A EEC7 / 7 που πρέπει να συνδεθεί σε πρίζα 230 V (50-60Hz) με
γείωση. Τα μηχανήματα που παραδίδονται με φις 400V/16A τριφασικό EN 60309-1 πρέπει να συνδεθούν σε πρίζα
400V τριφασική με γείωση. Το απορροφούμενο ρεύμα (I1eff) εμφανίζεται στο μηχάνημα, για τη μέγιστη χρήση.
Ελέγξτε ότι η παροχή ηλεκτρικού ρεύματος και προστασία της (ασφάλεια και / ή διακόπτης κυκλώματος) είναι
συμβατή με την τρέχουσα ένταση κατά τη χρήση. Σε ορισμένες χώρες, η αλλαγή του φίς μπορεί να είναι αναγκαία
ώστε να επιτευχθεί η μέγι
στη απόδοση στη χρήση. Για εντατική χρήση, για τα μονοφασικα προϊόντα 160A
επιλέξτε φίς 20Α . Η ηλεκτροσυγκόλληση πρέπει να τοποθετείται έτσι ώστε το φίς να είναι προσβάσιμο.
• Για να εκκινήσετε τη συσκευή πατήστε το κουμπί ON / STAND BY
• Η συσκευή μεταπίπτει σε κατάσταση προστασίας, αν η τάση τροφοδοσίας είναι πάνω από 265V για τα μονοφασικά
μοντέλα (οι ενδείξεις στίς οθόνη ) ή 460V για τα τριφασικα μοντέλα (οι ενδείξεις στίς οθόνη ). Αφού
μεταπέσει σε κατάσταση προστασίας, θα πρέπει να αποσυνδέσετε τη συσκευή και να την ξανασυνδέστε σε μια
πρίζα παροχής με τη σωστή τάση.
• Συσκευές A-class. Είναι σχεδιασμένες για χρήση σε βιομηχανικό ή επαγγελματικό περιβάλλον. Σε διαφορετικό
περιβάλλον μπορεί να είναι δύσκολο να εξασφαλιστεί η ηλεκτρομαγνητική συμβατότητα, λόγω των
ηλεκτρομαγνητικών διαταραχών και της ακτινοβολίας. Να μην χρησιμοποιούνται σε χώρους όπου υπάρχει αγώγιμη
σκόνη μετάλλων.
• τα μηχανήματα αυτά δεν είναι σύμφωνα με το πρότυπο CEI 61000-3-12. Πριν συνδέσετε τη συσκευή με το
δημόσιο δίκτυο χαμηλής τάσης, ο χρήστης πρέπει να είναι βέβαιος ότι επιτρέπεται να συνδεθεί.
ΣΥΓΚΟΛΛΗΣΗ ΜΕ ΕΠΙΚΑΛΥΜΜΕΝΑ ΗΛΕΚΤΡΟΔΙΑ (ΜΜΑ)
• Τηρήστε τους κανόνες ασφαλείας για εργασίες τέτοιου είδους.
• Μετά το τέλος της συγκόλλησης αφήστε τη συσκευή συνδεδεμένη στην παροχή τροφοδοσίας για μερικά λεπτά για
να μπορέσει να ψυχθεί.
• Θερμικός διακόπτης : εάν ενεργοποιηθεί ο θερμικός διακόπτης ανάβει το αντίστοιχο ενδεικτικό . Περιμένετε 2-5
λεπτά για να ψυχθεί η συσκευή.
• Η συσκευή είναι εξοπλισμένη με 3 ειδικές λειτουργίες:
HOT START
που δίνει περισσότερο ρεύμα
από την ένδειξη κατά την εκκίνηση (άναμμα του τόξου) που
ρυθμίζεται στη συγκεκριμένη συσκευή .
ARC FORCE που σημαίνει περισσότερο ρεύμα όταν το ηλεκτρόδιο εισέρχεται στο λιωμένο μέταλλο ANTI –
STICKING που αφήνει το ηλεκτρόδιο να ξεκολλά εύκολα στη περίπτωση που κολλήσει .
Επιλογή λειτουργίας και ρύθμιση της έντασης ρεύματος:
- Επιλέξτε την λειτουργία ΜΜΑ πατώντας το πλήκτρο .
- Επιλέξτε την επιθυμητή ένταση ρεύματος χρησιμοποιώντας το πλήκτρο .
Ρυθμίσεις για τις ειδικές λειτουργίες Hot Start & Arc Force :
170E 250A TRI
Hot start 0 60%
0 100%
Arc force -
33/44
Page 34
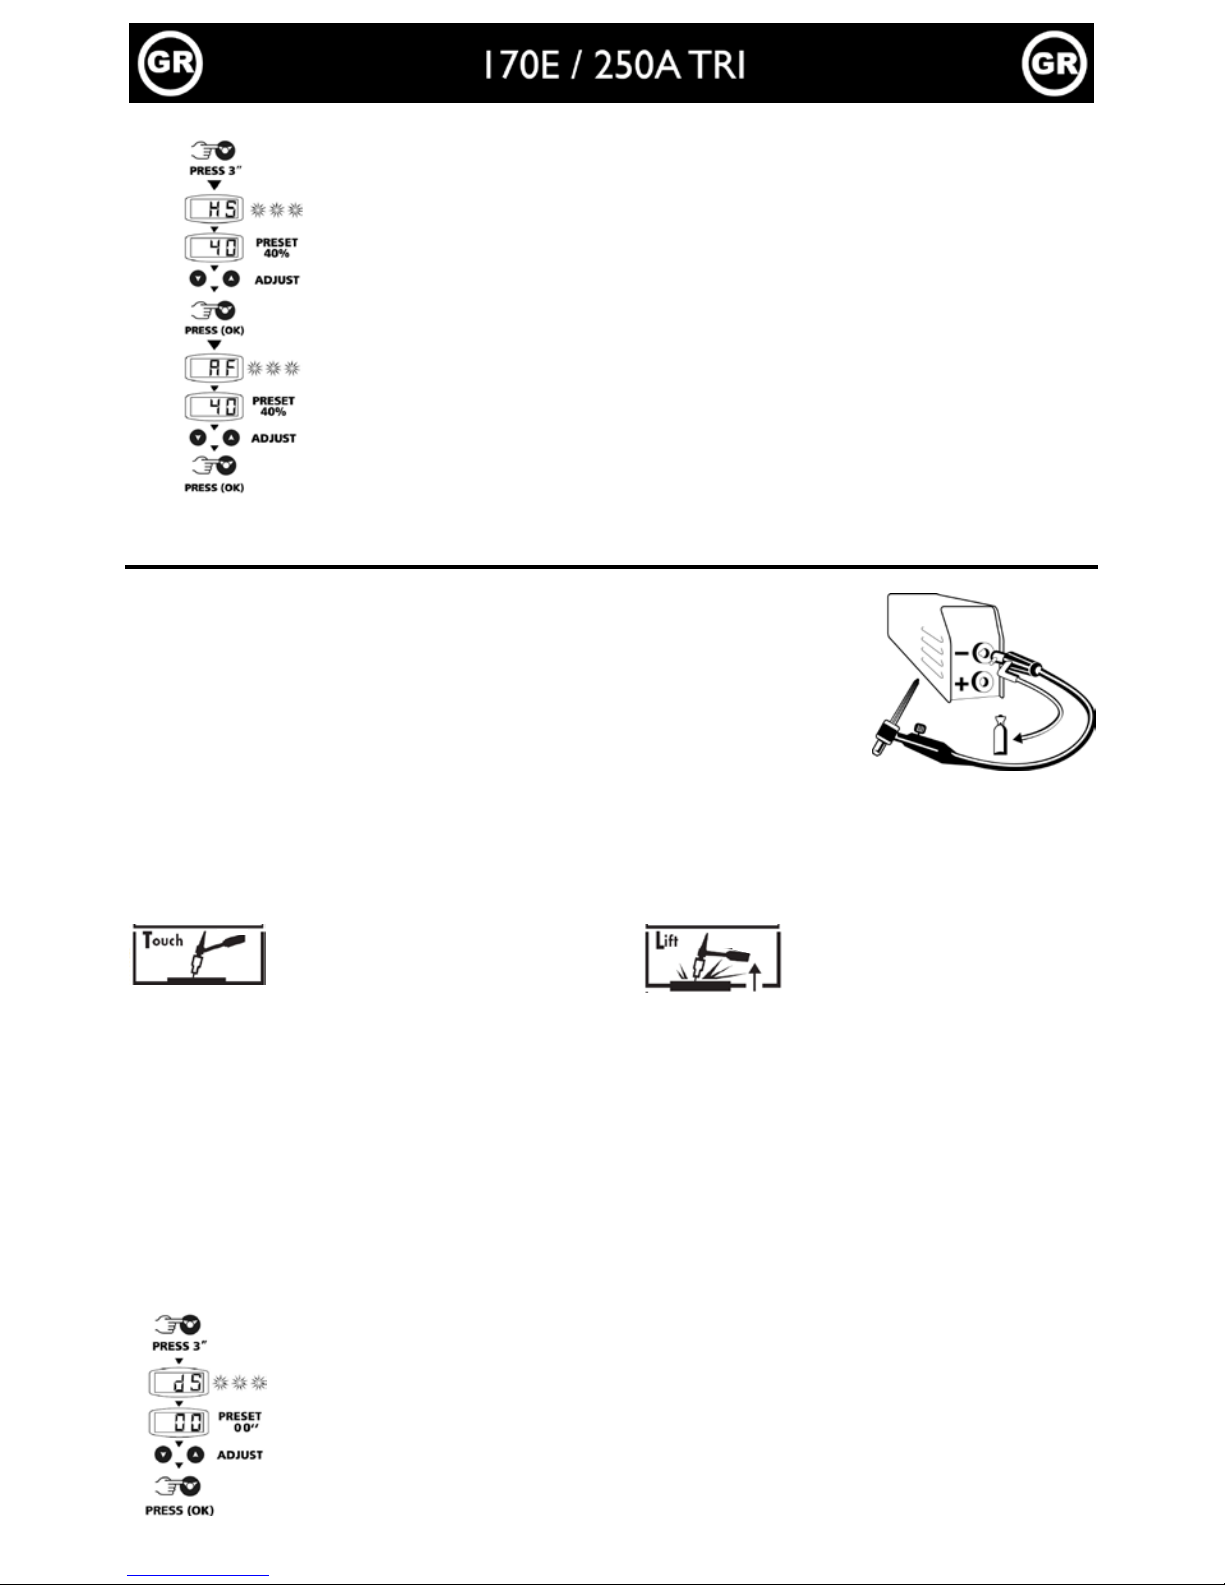
Για την ρύθμιση των λειτουργιών Hot Start και Arc Force, ακολουθήστε τα παρακάτω βήματα:
Πατήστε το πλήκτρο για 3 δευτερόλεπτα.
Στην οθόνη αναβοσβήνει η ένδειξη "HS" (Hot Start) και εμφανίζεται ένας
αριθμός.
Ρυθμίστε το επιθυμητό ποσοστό (οθόνη ) χρησιμοποιώντας τα πλήκτρα .
Πατήστε το πλήκτρο για αποθήκευση .
Στην οθόνη αναβοσβήνει η ένδειξη "AF" (Arc Force) και εμφανίζεται ένας
αριθμός.
Ρυθμίστε το επιθυμητό ποσοστό (οθόνη ) χρησιμοποιώντας τα πλήκτρα .
Πατήστε το πλήκτρο για αποθήκευση .
ΣΥΓΚΟΛΛΗΣΗ ΜΕ ΤΗΝ ΜΕΘΟΔΟ TIG
Η συγκόλληση με την μέθοδο TIG απαιτεί τη χρήση αερίου (αργόν).
Ακολουθήστε τα παρακάτω βήματα :
1. Συνδέστε το σώμα της γείωσης στο θετικό πόλο (+).
2. Συνδέστε μια τσιμπίδα τύπου “TIG “ η οποία να είναι εφοδιασμένη με βαλβίδα ,
στον αρνητικό πόλο (-).
3. Συνδέστε την τσιμπίδα με την φιάλη αερίου .
4. Με το πλήκτρο επιλέξτε την λειτουργία TIG .
5. Επιλέξτε την επιθυμητή ένταση ρεύματος (οθόνη) χρησιμοποιώντας τα
πλήκτρα .
Συμβουλή: έχοντας ως οδηγό ότι απαιτούνται 30Α/mm ρυθμίστε την ένταση του ρεύματος σύμφωνα με το
πάχος του κομματιού προς συγκόλληση.
6. Ρυθμίστε την παροχή αερίου στην επιθυμητή τιμή και στην συνέχεια ανοίξτε την βαλβίδα της τσιμπίδας.
7. Λειτουργία :
-
Ακουμπήστε το ηλεκτρόδιο στο
τμήμα προς συγκόλληση
β- Σηκώστε το ηλεκτρόδιο 2 έως 5
mm
Όταν ολοκληρώσετε την συγκόλληση :
α. στα μοντέλα 170E: Σηκώστε την τσιμπίδα γρήγορα. Κλείστε την παροχή αερίου μόνο όταν το ηλεκτρόδιο έχει
ψυχθεί .
β. στα μοντέλα 250A TRI
: Ανεβάστε και κατεβάστε 2 φορές την τσιμπίδα (πάνω-κάτω-πάνω-κάτω) για να αρχίσει
το σταδιακό σβήσιμο του τόξου (για λεπτομέρειες δείτε την επόμενη παράγραφο
). Η κίνηση θα πρέπει να
ολοκληρωθεί μέσα σε 4 δευτερόλεπτα και σε ύψος από 5 έως 10 mm. Κλείστε την παροχή αερίου μόνο όταν το
ηλεκτρόδιο έχει ψυχθεί .
Λειτουργία Arc slope (για τα μοντέλα 250A TRI)
Ενεργοποίηση λειτουργίας : Μπορείτε να ρυθμίσετε τον χρόνο στον οποίο θα γίνει το σταδιακό σβήσιμο του τόξου. Η
λειτουργία αυτή βοηθά στην αποφυγή εμφάνισης ρωγμών ή κοιλωμάτων.
Η λειτουργία είναι απενεργοποιημένη (ο χρόνος είναι ρυθμισμένος στα 0 δευτερόλεπτα). Για να ενεργοποιήσετε την
λειτουργία ,ακολουθήστε τα παρακάτω βήματα:
4- Press 3 seconds on the selector button
5- The inscription "dS" (Downslope) starts blinking then one figure appears.
6- Set the automatic arc slope you wish from 0 to 10 sec (display) using key.
34/44
Page 35
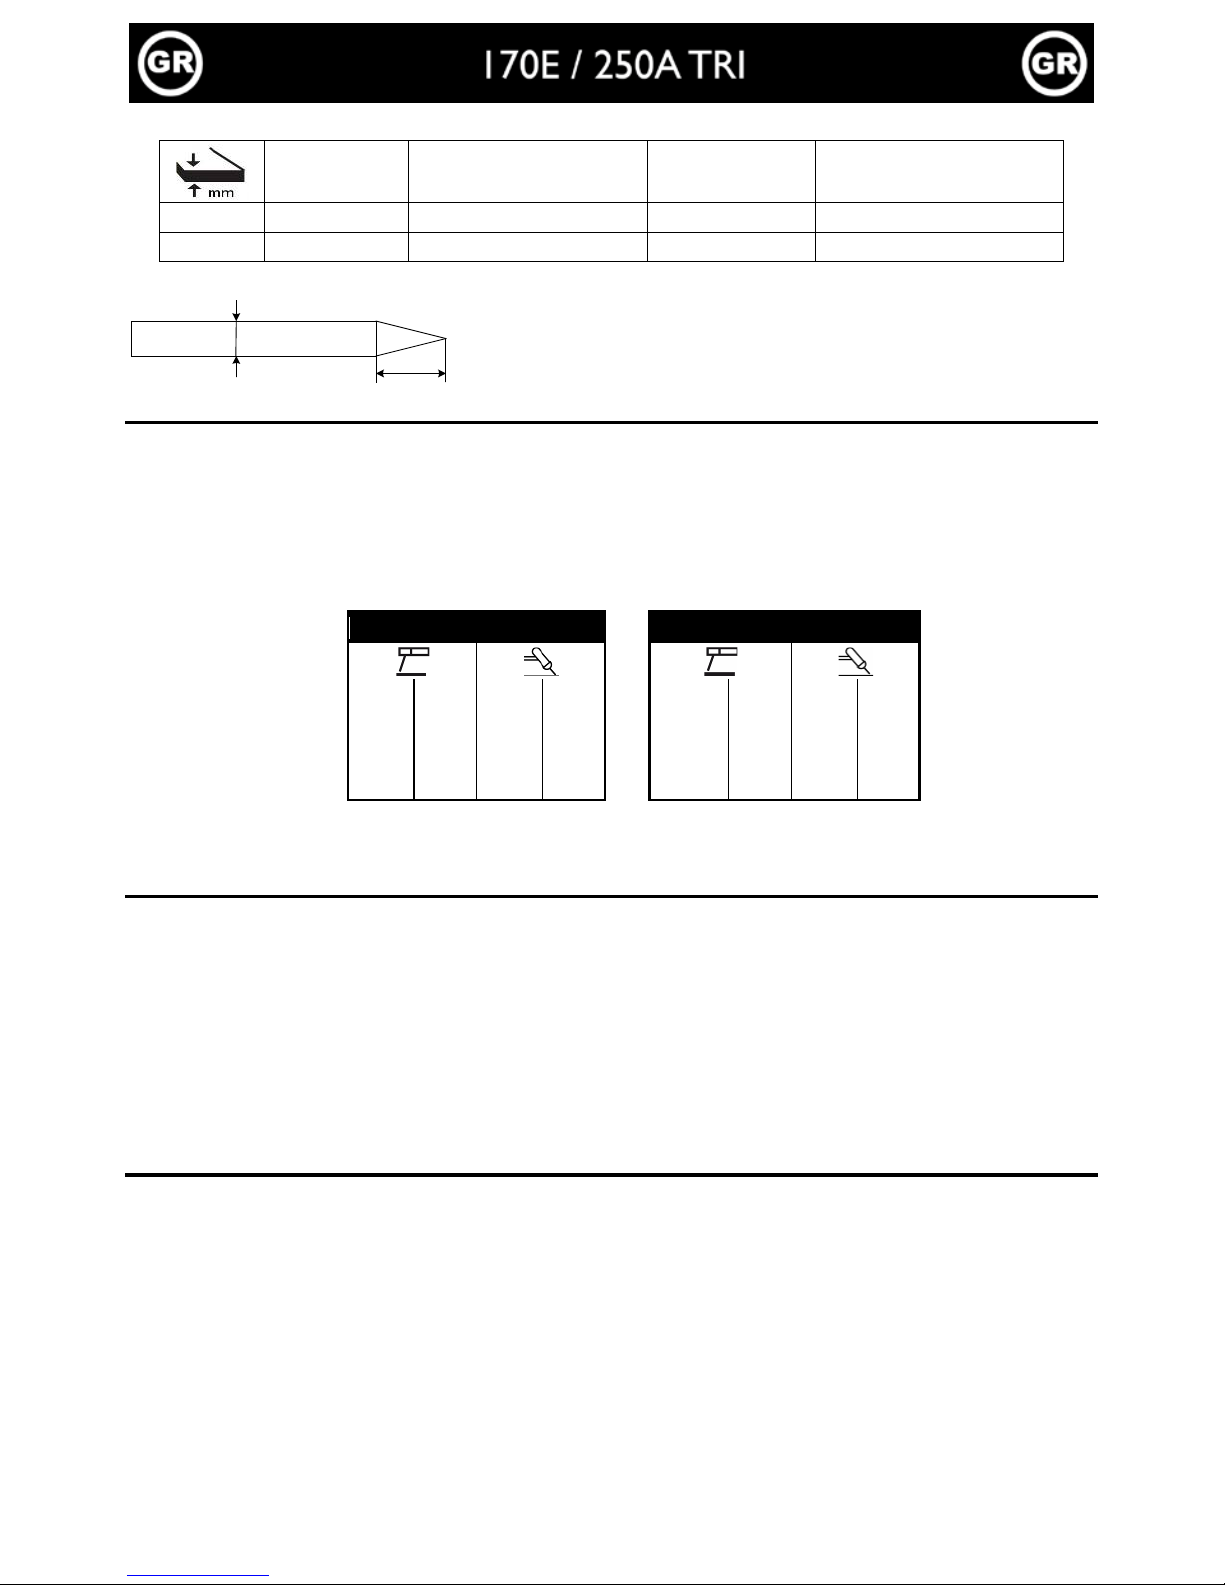
Προτεινόμενοι συνδυασμοί:
Ένταση
ρεύματος (A)
Ø ηλεκτρόδιο (mm)
= Ø σύρμα (mm)
Ø Μπεκ (mm)
Παροχή αερίου (αργόν
lt/mn)
0,5-5
10-130
1,6
9,8
6-7
4-7
130-190
2,4
11
7-8
Για να έχετε καλύτερα αποτελέσματα, το μήκος της μύτης του ηλεκτροδίου θα πρέπει να είναι:
d
l
ΘΕΡΜΙΚΟΣ ΔΙΑΚΟΠΤΗΣ &
ΚΥΚΛΟΣ ΕΡΓΑΣΙΑΣ
• Θερμικός διακόπτης : εάν ενεργοποιηθεί ο θερμικός διακόπτης ανάβει το αντίστοιχο ενδεικτικό . Περιμένετε 2-5
λεπτά για να ψυχθεί η συσκευή.
• Μετά το τέλος της συγκόλλησης αφήστε τη συσκευή συνδεδεμένη στην παροχή τροφοδοσίας για μερικά λεπτά για
να μπορέσει να ψυχθεί.
•
Ο κύκλος λειτουργίας είναι το ποσοστό στα 10 λεπτά κατά τα οποία η συσκευή λειτουργεί σε θερμοκρασία
περιβάλλοντος 40ο C χωρίς να υπερθερμανθεί. Στους παρακάτω πίνακες μπορείτε να δείτε τους κύκλους εργασίας
(σύμφωνα με το πρότυπο EN60974-1) για κάθε μοντέλο:
170E
250A TRI
X% @
I max
X% @
I max
X% @
I max
X% @
I max
19%
160A
24%
160A 15%
250A
16%
250A
60%
90A
60%
105A 60%
120A
60%
130A
100%
75A
100%
95A 100%
95A
100%
110A
Σημείωση : όλες οι παραπάνω μετρήσεις πραγματοποιήθηκαν σε εργαστηριακό περιβάλλον με εξομοιωμένες συνθήκες
θερμοκρασίας 40
Ο
C .
ΣΥΝΤΗΡΗΣΗ
• Η συντήρηση της συσκευής να γίνεται από εξουσιοδοτημένο προσωπικό
• Αποσυνδέστε την συσκευή και περιμένετε μέχρι να στ
αματήσει πλήρως ο ανεμιστήρας να γυρίζει πριν από
οποιαδήποτε εργασία στην συσκευή. Στο εσωτερικό της συσκευής να είστε ιδιαίτερα προσεκτικοί λόγω των
τάσεων και ρευμάτων που υπάρχουν
• Περιοδικά αφαιρείτε το μεταλλικό καπάκι της συσκευής και καθαρίστε με πεπιεσμένο αέρα, αφού την έχετε
αποσυνδέσει από τη παροχή τροφοδοσίας. Ελέγχετε την κατάσταση των ηλεκτρικών συνδέσεων με την βοήθεια
κατάλληλου μονωμένου εργαλείου
• Περιοδικά (2-3 φορές το χρόνο) να επιθεωρείτε την κατάσταση του καλωδίου τροφοδοσίας. Εάν είναι
κατεστραμμένο να αντικαθίσταται από τον κατασκευαστή, ή εξουσιοδοτημένο επισκευαστή, ή αδειούχο
ηλεκτρολόγο τεχνίτη, για αποφυγή κινδύνων.
ΣΗΜΕΙΩΣΕΙΣ – ΣΥΜΒΟΥΛΕΣ
• Τηρείστε την πολικότητα και την ένταση ρεύματος των ηλεκτροδίων όπως υποδεικνύεται στη συσκευασία τους
• Αφαιρέστε το ηλεκτρόδιο από την τσιμπίδα όταν δεν χρησιμοποιείτε τη συσκευή
• Μην φράσσετε τις εισαγωγές αέρα της συσκευής, να τροχίζετε μακριά από τη συσκευή
L = 3 x d για ρεύμα συγκόλλησης χαμηλής έντασης
L = d για ρεύμα συγκόλλησης υψηλής έντασης
L
35/44
Page 36
ΑΣΦΑΛΕΙΑ
Το τόξο συγκόλλησης μπορεί να προκαλέσει σοβαρούς τραυματισμούς. Προστατέψτε τον εαυτό σας και
τους άλλους. Προστατευτείτε από:
Ακτινοβολίες
τόξου
Προστατέψτε τον εαυτό σας χρησιμοποιώντας κατάλληλη ηλεκτρονική μάσκα προσώπου η οποία
συμφωνεί με την προδιαγραφή ΕΝ και είναι εφοδιασμένη με φίλτρα που να συμφωνούν με την
προδιαγραφή ΕΝ 169 ή ΕΝ 379
Χώρος εργασίας
Επιλέξτε καθαρό και προστατευμένο από τις καιρικές συνθήκες χώρο. Η συσκευή να βρίσκεται σε
απόσταση ενός μέτρου τουλάχιστον από σημείο όπου γίνεται η συγκόλληση. Μην τη χρησιμοποιείτε υπό
βροχή ή χιονόπτωση.
Ηλεκτροπληξία
Αυτή η συσκευή μπορεί να χρησιμοποιείται μόνο σύμφωνα με τις απαιτήσεις τροφοδοσίας που
αναφέρονται παραπάνω. Θα πρέπει να γειωθεί. Μην αγγίζετε εσωτερικά σημεία που έχουν ρεύμα. Ελέγξτε
τα εξαρτήματα που παραδίδονται ότι προσαρμόζονται χωρίς πρόβλημα
Μεταφορά –
Μετακίνηση
Εγκαύματα
Μην μεταφέρετε τη συσκευή πάνω από άλλους. Αποφύγετε πιθανή πτώση της συσκευής
Χρησιμοποιείστε κατάλληλο ρουχισμό (γάντια, ποδιά, παντελόνι).
Προστατέψτε τους άλλους από την ακτινοβολία του τόξου. Τοποθετήστε κατάλληλο προστατευτικό
τοίχωμα γύρω από το σημείο που γίνεται η συγκόλληση .
Φωτιά ή Έκρηξη
Ελέγξτε ότι στο χώρο εργασίας δεν υπάρχουν εύφλεκτα υλικά. Μην εργάζεστε κοντά σε φιάλες αερίου.
Καπνοί
Μην εισπνέετε αέριο ή καπνούς που μπορεί να δημιουργηθούν από τη συγκόλληση. Εάν τη
χρησιμοποιείτε σε κλειστό χώρο, να εξαερίζεται φυσικώς καλά ο χώρος ή να χρησιμοποείται εγκατάσταση
απαγωγής των αερίων.
Επιπλέον
προφυλάξεις
Για κάθε εργασία συγκόλλησης:
-σε περιβάλλοντα με αυξημένο κίνδυνο ηλεκτροπληξίας,
-σε περιορισμένους χώρους,
-κατά τη παρουσία εύφλεκτων ή εκρηκτικών υλικών πρέπει να εκτιμώνται οι κίνδυνοι απο "Ειδικό"
Τεχνικό Ασφαλείας και αν αυτός εγκρίνει την εκτέλεση της εργασίας, αυτή να γίνεται υπο τη παρουσία
εκπαιδευμένου προσωπικού που έχει τις ικανότητες να επέμβει σε περίπτωση ανάγκης.
Μέτρα ασφάλειας πρέπει να λαμβάνονται σύμφωνα με την προδιαγραφή "IEC 62081" και την εκάστοτε
ισχύουσα νομοθεσία. Για συγκολλήσεις σε σημεία υψηλότερα απο το έδαφος πρέπει να χρησιμοποιούνται
κατάλληλες σκαλωσιές.
Άτομα με βηματοδότη να συμβουλεύονται το γιατρό τους πριν χρησιμοποιήσουν αυτές τις μηχανές
Μην χρησιμοποιείτε την συσκευή για ξεπάγωμα σωλήνων.
Κατά τη συγκόλληση με τη μέθοδο “TIG” να είστε ιδιαίτερα προσεκτικοί με την φιάλη αερίου.
Προκύπτουν σοβαροί κίνδυνοι εάν προκληθεί ζημία ή βλάβη στην φιάλη ή στην
βαλβίδα .
ΣΥΣΤΑΣΕΙΣ ΓΙΑ ΤΟΝ ΠΕΡΙΟΡΙΣΜΟ ΤΩΝ ΗΛΕΚΤΡΟΜΑΓΝΗΤΙΚΩΝ ΕΚΠΟΜΠΩΝ
.
Γενικά.
Ο χρήστης είναι υπεύθυνος για την εγκατάσταση και χρήση της ηλεκτροσυγκόλλησης σύμφωνα με τις οδηγίες του
κατασκευαστή. Εάν εντοπιστούν ηλεκτρομαγνητικές παρεμβολές , τότε ο χρήστης είναι υπεύθυνος να λύσει το
πρόβλημα με την τεχνική βοήθεια του κατασκευαστή.
Εκτίμηση της περιοχής χρήσης της ηλεκτροσυγκόλλησης.
Πριν από την εγκατάσταση του εξοπλισμού συγκόλλησης με τόξο ο χρήστης θα πρέπει να προβεί σε αξιολόγηση των
πιθανών προβλημάτων και επιπτώσεων της
ηλεκτρομαγνητικής ακτινοβολίας στη γύρω περιοχή
a. Αλλα καλώδια,καλώδια ελέγχου, τηλεφωνικά και επικοινωνιών δικτύων, επάνω, κάτω και πλησίον της
ηλεκτροσυγκόλλησης
b. Ραδιοτηλεοπτικοί αναμεταδότες και δέκτες
c. Ηλεκτρονικοί υπολογιστές και άλλος σχετιζόμενος εξοπλισμός
d. Εξοπλισμός κρίσιμος για λόγους ασφαλείας όπως έλεγχος ασφαλείας βιομηχανικού εξοπλισμού.
e. Η υγεία ατόμων στην γύρω περιοχή , για παράδειγμα ατόμων που χρησιμοποιούν βηματοδότη.
f. Εξοπλισμός χρησιμοποιούμενος για βαθμονόμηση ή μετρήσεις.
g. Η θωράκιση του λοιπού εξοπλισμού γύρω απο τον οποίο θα χρησιμοποιηθεί εξοπλισμός . Ο χρήστης
πρέπει να εξασφαλίσει ότι ο λοιπός εξοπλισμός που χρησιμοποιείται στην ίδια περιοχή είναι συμβατός.
Αυτό μπορεί να απαιτεί πρόσθετα μέτρα προστασίας
h. Η ώρα της ημέρας που θα γίνει συγκόλληση ή άλλες ενέργειες.
36/44
Page 37
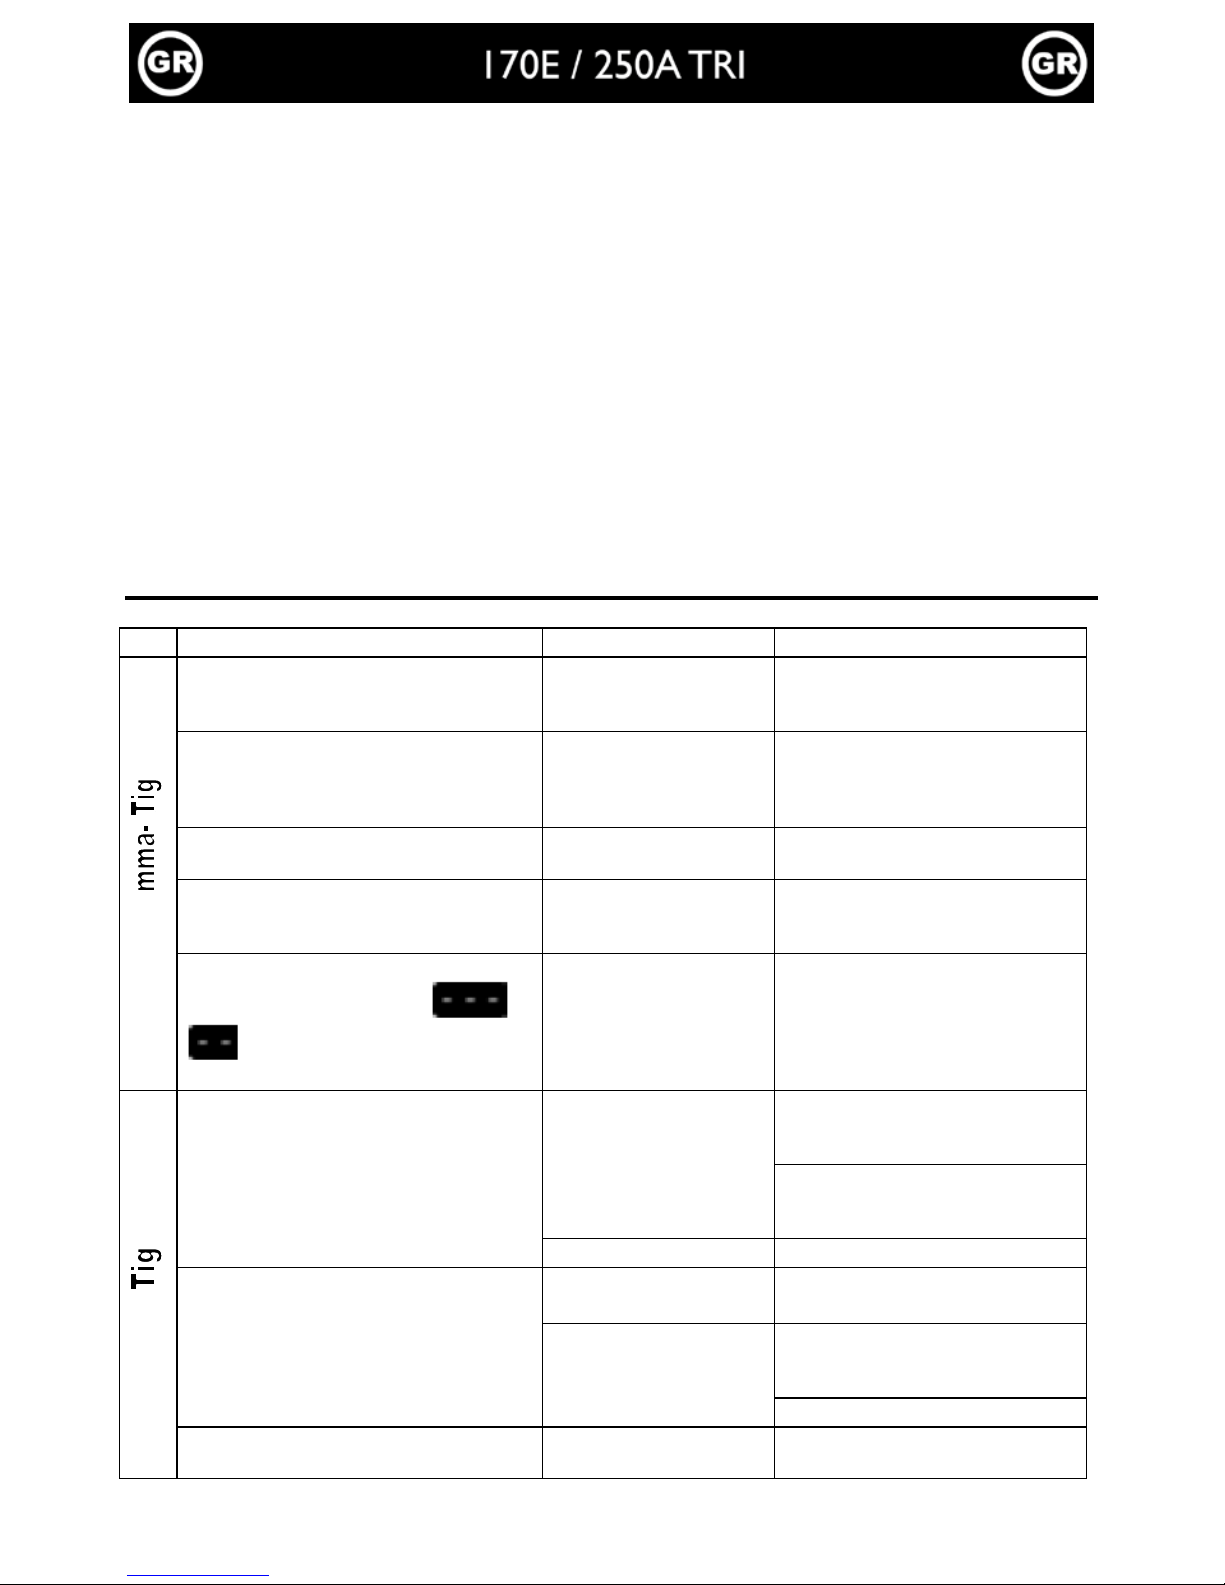
i.
Το μέγεθος της περιοχής που πρέπει να λαμβάνεται υπόψη εξαρτάται από τη δομή του κτιρίου και κάθε
άλλη διαδικασία στην περιοχή. Η γύρω περιοχή μπορεί να επεκταθεί πέρα από τα όρια των κτιρίων.
Συστάσεις σχετικά με τις μεθόδους για τη μείωση των ηλεκτρομαγνητικών εκπομπών
j. Παροχή ηλεκτρικού ρεύματος: ο εξοπλισμός πρέπει να συνδεθεί στο δίκτυο ρεύματος, όπως ορίζεται στις
οδηγίες του κατασκευαστή. Εάν
υπάρχει παρεμβολή, πρόσθετες προφυλάξεις όπως το φιλτράρισμα της
παροχής ρεύματος μπορεί να απαιτηθεί. Το καλώδιο παροχής σε μόνιμες εγκαταστάσεις της μηχανής
συγκόλλησης μπορεί να απαιτηθεί να περιβληθεί σε αγωγούς μετάλλου ή παρόμοιους.Η προστασία του
αγωγού πρέπει να είναι συνεχής για το σύνολο του μήκους του καλωδίου. Θα πρέπει επίσης να συνδεθεί
στη μηχανή συγκόλλησης με μια καλή ηλεκτρική επαφή μεταξύ του αγωγού και του περιβλήματος της
μηχανής.
k. Καλώδια συγκόλλησης: Τα καλώδια συγκόλλησης πρέπει να είναι όσο το δυνατόν κοντύτερα και θα
πρέπει να τοποθετηθούν κοντά μεταξύ τους, κοντά ή στο επίπεδο του πατώματος.
l. Προστασία και ενίσχυση: Επιλεκτική εξέταση και θωράκιση των άλλων καλωδίων και του εξοπλισμού της
γύρω περιοχής μπορούν να λύσουν τα προβλήματα των παρεμβολών. Προσυμπτωματικός έλεγχος
ολόκληρης της περιοχής συγκόλλησης πρέπει να εξετάζεται για ειδικές εφαρμογές
m.
Συνδέστε με τη γη απευθείας το κομμάτι μετάλλου που πρόκειται να συγκολληθεί: Όπου είναι
απαραίτητο, η σύνδεση του τεμαχίου στη γη θα
πρέπει να γίνει με μια άμεση σύνδεση με το τεμάχιο,
αλλά σε ορισμένες χώρες όπου η απευθείας σύνδεση δεν επιτρέπεται, η συγκόλληση θα πρέπει να
επιτευχθεί με κατάλληλη χωρητικότητα, επιλεγόμενη σύμφωνα με τους εθνικούς κανονισμούς.
ΑΝΤΙΜΕΤΩΠΙΣΗ ΠΡΟΒΛΗΜΑΤΩΝ
Πρόβλημα Πιθανή αιτία Λύση
Η συσκευή δεν λειτουργεί και το κίτρινο
ενδεικτικό του θερμικού διακόπτη είναι
αναμμένο .
Έχει ενεργοποιηθεί ο
θερμικός διακόπτης
προστασίας.
Περιμένετε περίπου 2-
5 λεπτά για
να ψυχθεί η συσκευή .
Η συσκευή είναι ενεργοποιημένη αλλά δεν
υπάρχει ρεύμα συγκόλλησης .
Το σώμα ή τσιμπίδα δεν
είναι κατάλληλα
συνδεδεμένα στην
συσκευή .
Ελέγξτε τις συνδέσεις του σώματος
και της τσιμπίδας .
Η συσκευή είναι σε λειτουργία. Όταν την
ακουμπάτε νιώθετε κάποιο μούδιασμα .
Η συσκευή δεν είναι
γειωμένη .
Ελέγξτε τις συνδέσεις και την
παροχή τροφοδοσίας.
Η ποιότητα συγκόλλησης δεν είναι η
επιθυμητή.
Λάθος πολικότητα.
Συμβουλευτείτε τις οδηγίες για την
πολικότητα που αναγράφονται
στην συσκευασία του ηλεκτροδίου.
Κατά την εκκίνηση της συσκευής , στην
οθόνη εμφανίζεται η ένδειξη ή
για 1 δευτερόλεπτο και έπειτα
εξαφανίζεται .
Η τάση τροφοδοσίας
μπορεί να είναι
μονοφασικό 230V ή
τριφασικό 400V + / -
15%
Ελέγξτε την τάση της παροχής
τροφοδοσίας .
Το τόξο συγκόλλησης είναι ασταθές
Το ηλεκτρόδιο
βολφραμίου
Χρησιμοποιήστε ηλεκτρόδιο
βολφραμίου κατάλληλου μεγέθους
.
Το μήκος της μύτης του
ηλεκτροδίου να είναι το
απαιτούμενο .
Μεγάλη παροχή αερίου . Μειώστε την παροχή αερίου .
Το ηλεκτρόδιο βολφραμίου οξειδώνεται . Χώρος εργασίας .
Προστατέψτε την περιοχή
συγκόλλησης από ρεύματα αέρα .
Μειωμένη παροχή αερίου
μετά το σβήσιμο του
τόξου .
Αυξήστε το χρόνο παροχής του
αερίου μετά το σβήσιμο του τόξου
.
Ελέγξτε τις συνδέσεις αερίου .
Το ηλεκτρόδιο λιώνει . Λάθος πολικότητα .
Ελέγξτε ότι το σώμα είναι
συνδεδεμένο στο + .
37/44
Page 38
DECLARATION DE CONFORMITE :
JBDC a tteste que les postes de soudure sont fabriqués conformément aux e xigences des directives Basse tension
2006/95/CE du 12/12/2006, et aux directives CEM 2004/108/CE du 15/12/2004.
Cette conformité est établie par le respect des normes harmonisées EN 60974-1 de 2005, EN 60974-10 de 2007 et
EN 50445 de 2008.
Le marquage CE a été apposé en 2015.
DECLARATION OF CONFORMITY :
The equipment de scribed on this ma nual complies wi th the instructions of low voltage 2006/95/CE of 12/12/2006,
and the instructions of CEM 2004/108/CE of the 15/12/2004.
This conformity respects the standards EN60974-1 of 2005, EN 60974-10 of 2007 and EN50445 of 2008.
CE marking was added in 2015.
KONFORMITÄTSERKLÄRUNG
JBDC erklärt, dass die beschriebene Geräte in Übereinstimmung mit den Anforderungen der folgenden europäischen
Bestimmungen: Niederspannungsrichtlinie 2006/95/C E –12.12.2006 und EMV- Richtlinien 2004/108/CE – 15.12.2004
elektromagnetische Verträglichkeit- hergestellt wurden. Diese Geräte stimmen mit den harmonisierten Normen
EN60974-1 von 2005, EN 60974-10 von 2007 und EN 50445 von 2008 überein.
CE Kennzeichnung: 2015
DECLARACION DE CONFORMIDAD :
JBDC certifica que lo s aparatos d e s o ldad ura 170E – 250 A TRI son fabricados en confo r m idad c o n l as di re c t i vas baja
tensión 2006/95/CE del 12/12/2006, y las directivas compatibilidad electromecánica 2004/108/CE del 15/12/2004.
Esta conformidad está establecida por el respeto a las normas EN 60974-1 de 2005, EN 60974-10 de 2007 y EN
50445 de 2008.
El marcado CE fue fijado en 2015.
ДЕКЛАРАЦИЯ О СООТВЕТСТВИИ:
JBDC заявляет, что сварочные аппараты 170E – 250 A TRI произведены в соответствии с директивами
Евросоюза 2006/95/CE о низком напряжении от 12/12/2006, а также с директивами CEМ 2004/108/CE от
15/12/2004.
Данное соответствие установлено в соответствии с согласованными нормами EN 60974-1 2005 г, EN 60974-10
2007 г и EN 50445 2008 г.
Маркировка ЕС нанесенна в 2015 г.
DEKLARACJA ZGODNOŚCI
:
Urządzenie opisane w niniejszej instrukcji obsługi zgodne jest z przepisami normy niskonapięciowej 2006/95/CE z
12/12/2006, i przepisami normy CEM/2004/108/CE z 15/12/2004.
Deklaracja przestrzega standardy norm EN60974-1 z 2005, EN60974-10 z 2007 i EN50445 z 2008.
Oznaczenia CE dodane w 2015.
ΔΗΛΩΣΗ ΣΥΜΜΟΡΦΩΣΗΣ
:
Η συσκευή συμμορφώνεται με τα Ευρωπαϊκά πρότυπα :
χαμηλής τάσης 2006/95/CE της 12/12/2006
ντιρεκτίβα CEM 2004/108/CE της 15/12/2004.
Ο εξοπλισμός συμφωνεί με τις προδιαγραφές EN60974-1 of 2005, EN 60974-10 of 2003, EN 50445 of 2008.
Το ενδεικτικό “CE” προστέθηκε το 2015.
01/02/15 Nicolas BOUYGUES
Sas JBDC
134 BD des Loges
53941 Saint Berthevin
38/44
Page 39
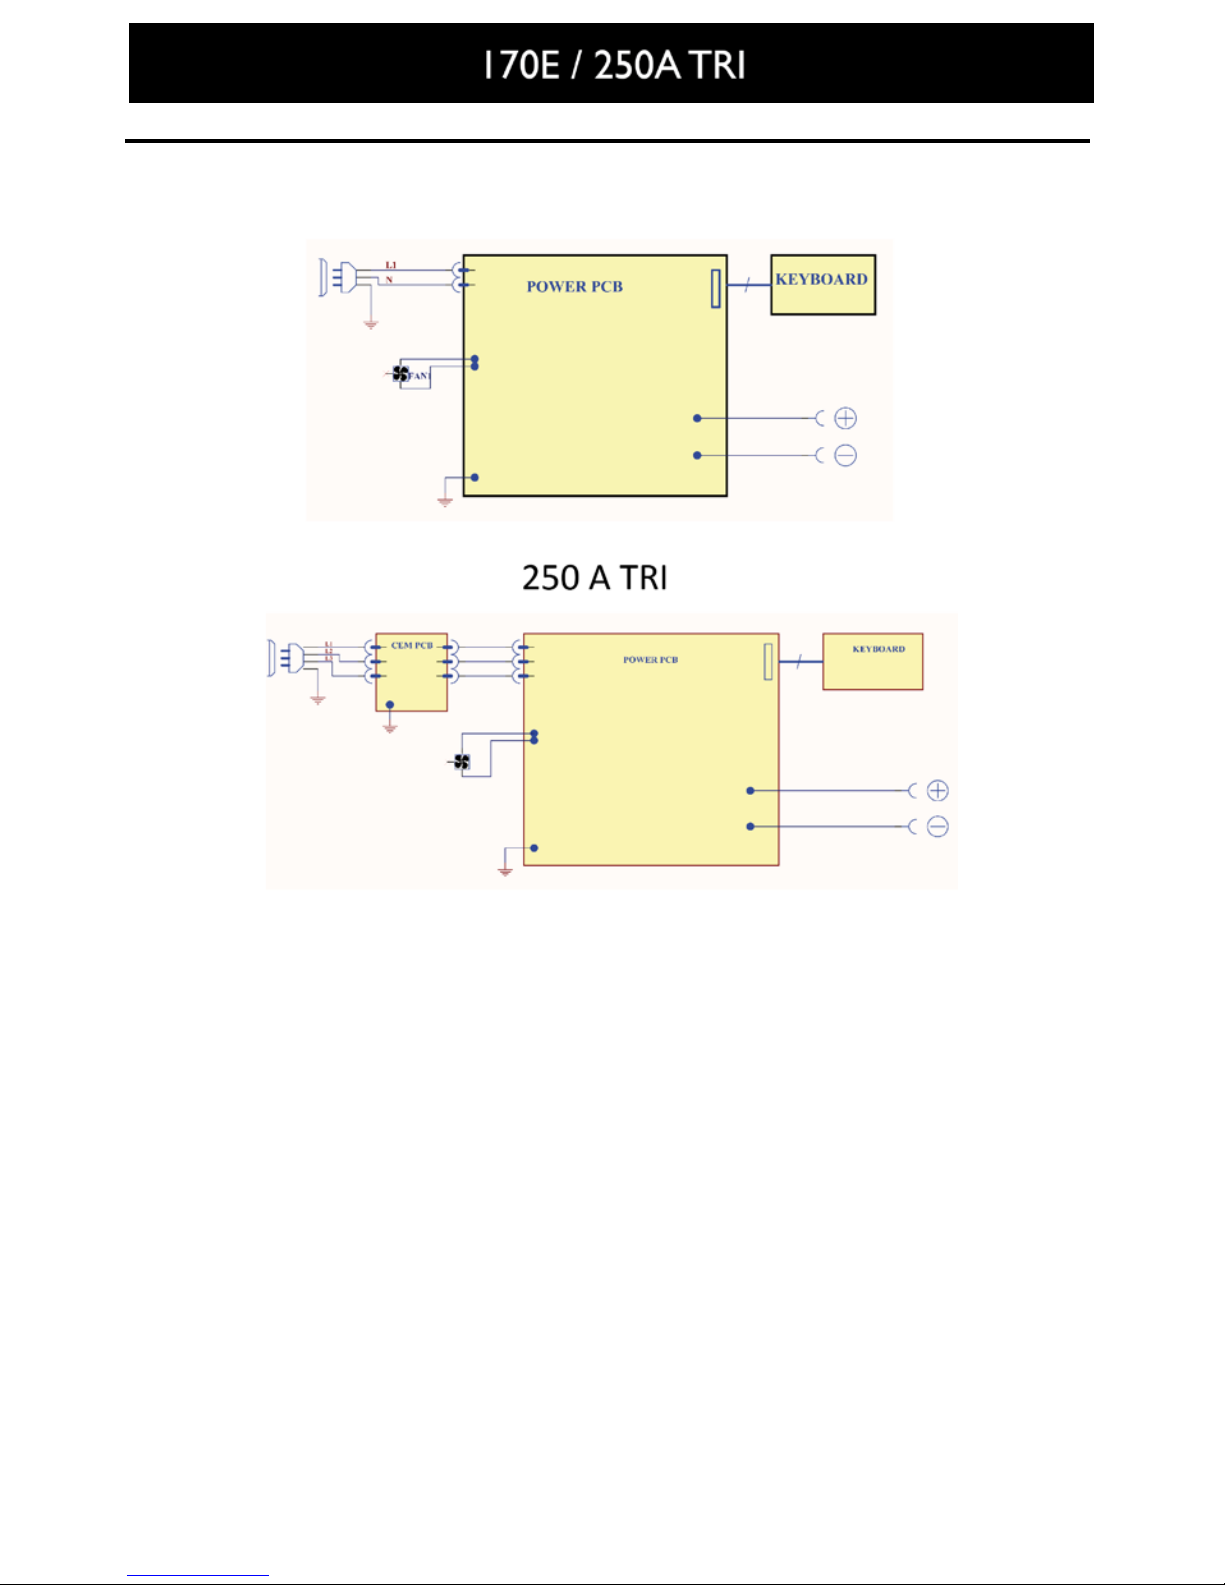
SCHÉMA ÉLECTRIQUE / CIRCUIT DIAGRAM / SCHALTPLAN
170E
39/44
Page 40
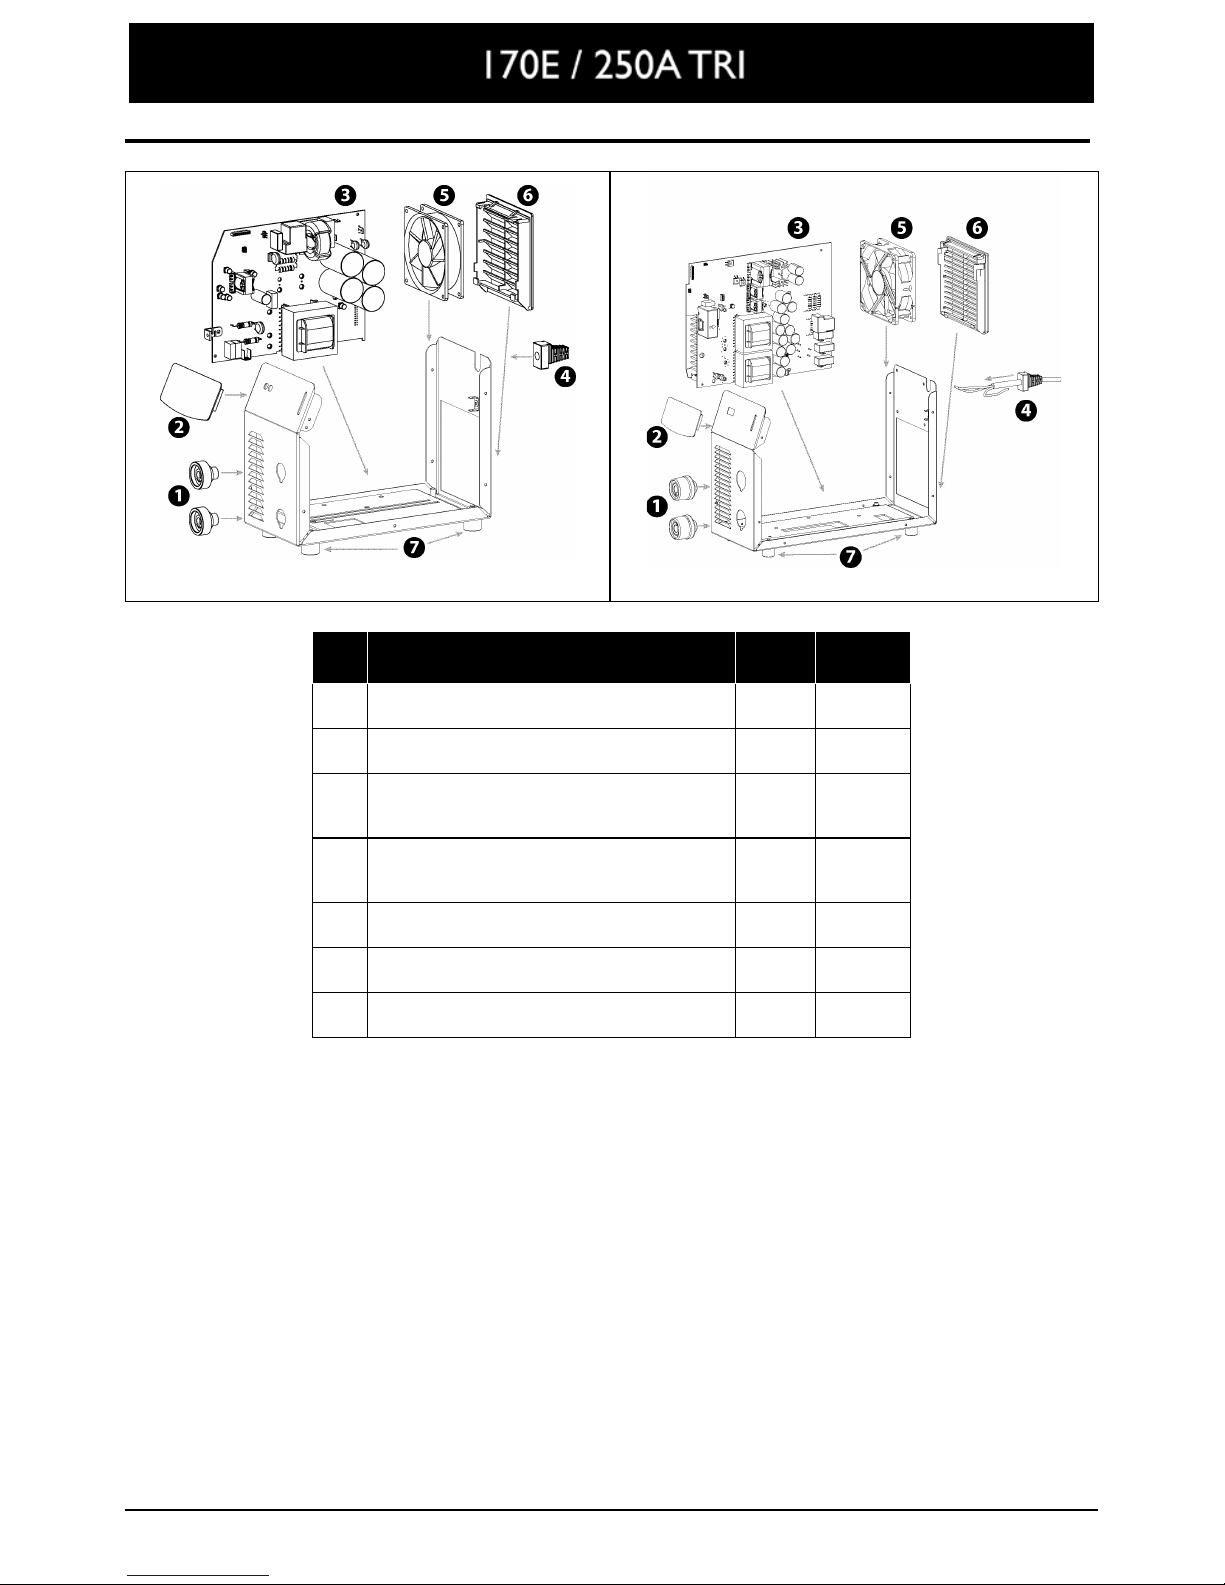
PIÈCES DE RECHANGE/ SPARE PARTS / ERSATZTEILE/ RECAMBIOS / ЗАПЧАСТИ / ΑΝΤΑΛΛΑΚΤΙΚΑ
170E
250A TRI
N° Désignation 170E
250 A
TRI
1
Douilles / Connectors / Schweißbuchsen /
Conectores / Коннекторы / Υποδοχείς
51469 51468
2
Clavier/ Display / A n z eige / Teclado / Дисплей /
Οθόνη
51920 51924
3
Carte électronique / Electr o nic card /
Elektronikplatine / Tarjeta elec trónica /
Электронная плата / Ηλεκτρονική πλακέτα
97198C 97153C
4
Cordon secteur / P ow er c or d / Netzkabel / Cable
de conexión / Сетевой шнур / Καλώδιο
τροφοδοσίας
21487 21479
5
Ventillateur / Fan / Ventilator / ventilador /
Вентилятор / Ανεμιστήρας
51032
51021
6
Grille / Protective scr een / V en tilator- Grill / r ej illa
/ Решетка / Προστατευτικό κάλυμμα
51011 51010
7
Pieds / Feets / Füsse / Pies / Ножки / Πόδια
στήριξης
71140 71140
40/44
Page 41
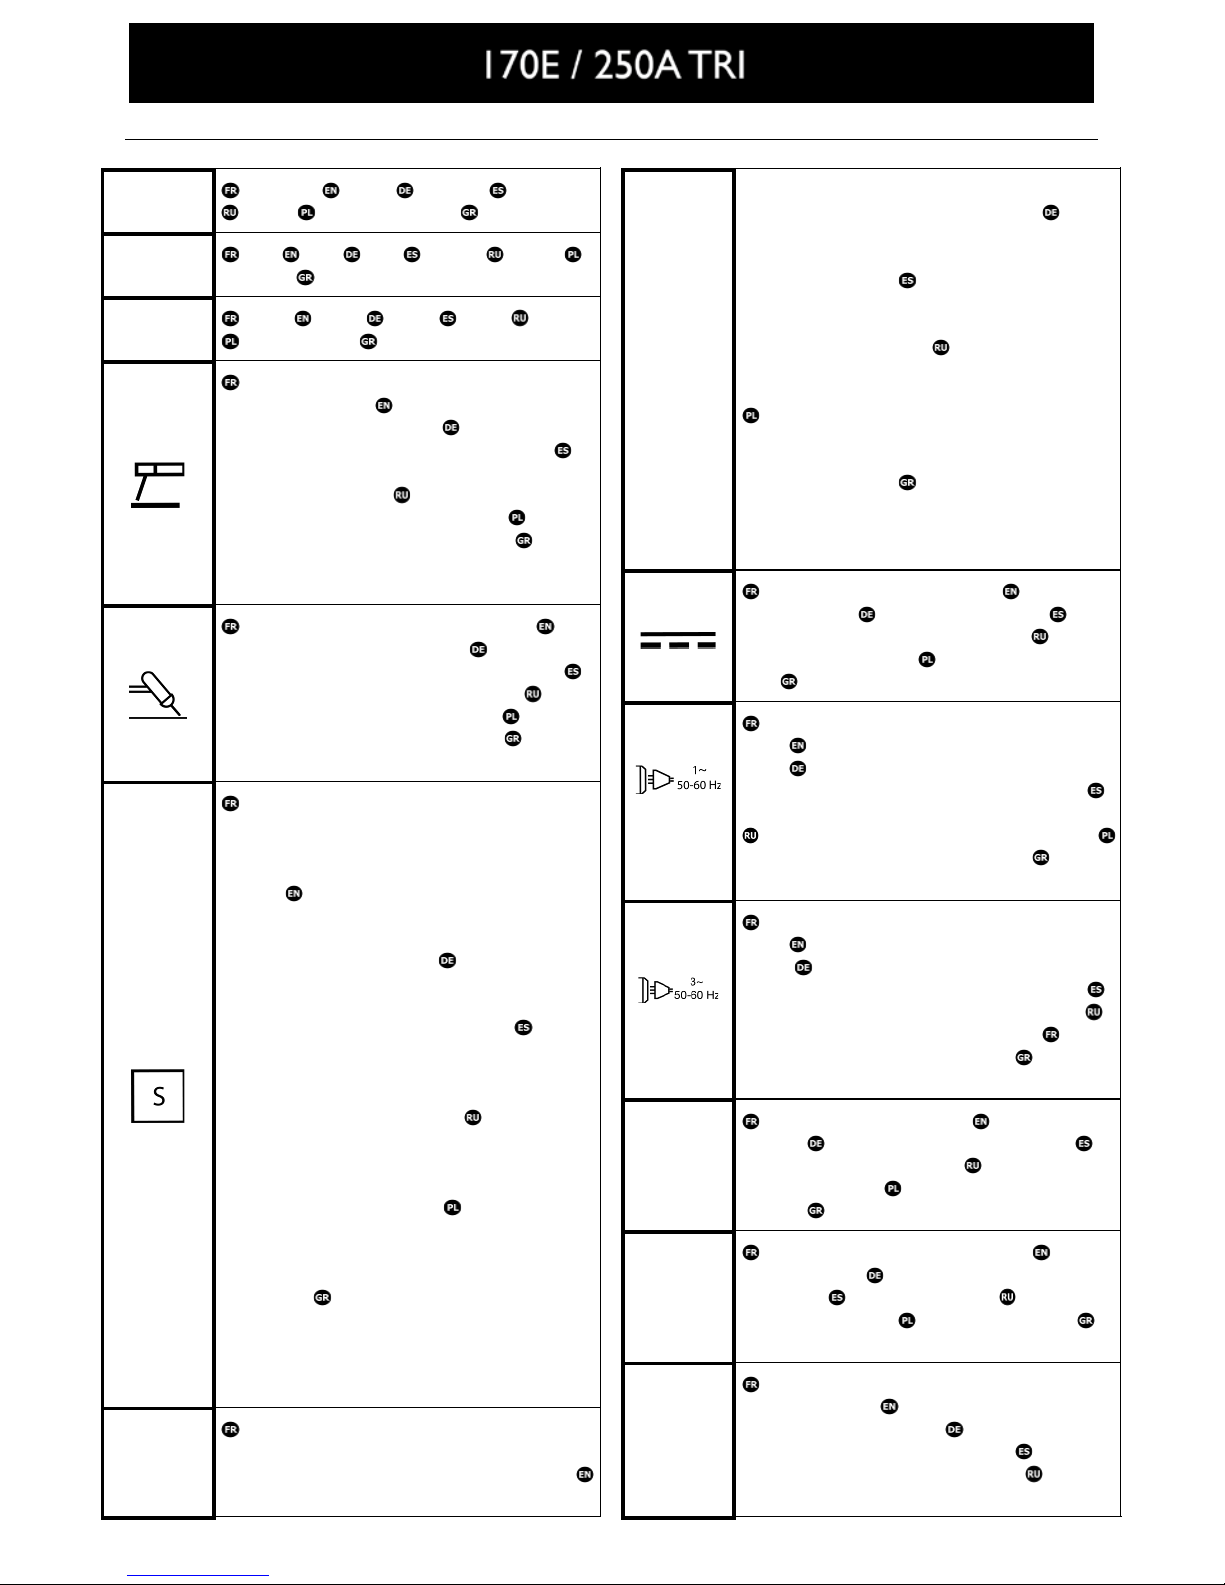
ICÔNES/ SYMBOLS/ ZEICHENERKLÄRUNG / ICONOS/ ПЕРЕДНЯЯ ПАНЕЛЬ / ΣΥΜΒΟΛΑ
A
Ampères Amps Ampere Amperios
Ампер Natężenie prądu Αμπέρ
V
Volt Volt Volt Voltios Вольт
Napięcie Βολτ
Hz
Hertz Hertz Hertz Hertz Герц
Częstotliwość Συχνότητα
Soudage à l’électrode enrobée (MMA –
Manual Metal Arc Schweißen mit
umhüllter Elektrode (MMA) Sc hw e iße n m it
umhüllter Elektrode (E-Handschweißen)
Soldadura con electrodos refractarios (TIG –
Tungsten Inert Gas) Ручная дуговая
сварка (MMA – Manual Metal Arc)
Spawanie elektrodą otuloną (MMA)
Συγκόλληση με επικαλυμμένα ηλεκτρόδια
(ΜΜΑ- Manual Metal Arc )
Soudage TIG (Tungsten Inert Gaz) TIG
welding (Tungsten Inert Gas) Schweißen
mit Wolfram Elektrode (Wolfram Edelgas)
Soldadura TIG (Tungsten Inert Gaz)
Сварка TIG (Tungsten Inert Gaz)
spawanie
metodą TIG (Tungsten Inert Gas)
Συγκόλληση με ηλεκτρόδια (TIG)
Convient au soudage dans un
environnement avec risque acc ru de choc
électriqu e. La source de courant elle-même
ne doit toutefois pas être placée d ans de tels
locaux. Adapted for welding in
environment with increased risks of electrical
shock. However, the welding source must not
be placed in such places. Schutz gegen
Risiko von elektrischen Schlag. Das
Schweißgerät darf nicht direkt auf dem
Schweißwerkstück gestellt warden.
Adaptado a la soldadura en un entorno que
comprende riesgos de choque eléctrico. La
fuente de corriente ella misma no debe estar
situada dentro de tal locales. Подходит
для сварки в среде с повышенной
опасностью удара электрическим током.
Тем не менее не следует ставить источник
тока в такие помещения. Adaptor do
spawania w środowisku o zwiększonym
ryzyku porażenia prądem. Jakkolwiek,
zasilanie nie może znajdować się w tego typu
miejscach. Προσαρμοσμένη για
συγκόλληση σε περιβάλλοντα με αυξημένο
κίνδυνο ηλεκτροπληξίας. Παρ' όλα ταύτα το
φίς τροφοδοσίας να μην βρίσκεται σε τέτοιο
περιβάλλον
IP23
Protégé contre l’accès aux parties
dangereuses des corps solides de diam
>12,5mm et chute d'eau (30% hor izontal)
Protected against access to dangerous parts
by any solid body which Ø > 12,5mm and
against water falls (30% horizontal)
Kontaktschutz zu gefärlichen Teilen mit Ø >
12,5mm und Schutz gegen Spritzwasser
Einfallwinkel 30%. Protegido contra el
acceso a las partidas peligrosas de cuerpos
solidos de diametro >12.5mm y las caídas de
agua (30% horizontal) Защищен против
доступа твердых тел диаметром >12,5мм к
опасным частям и от воды (30% горизонт.
)
Zabezpieczenie przed dostępem
niebezpiecznych elementów o wielkości Ø >
12,5mm i przed dostępem strumienia wody
(30% w poziomie) Προστασία έναντι
εισχώρησης σωμάτων με διάμετρο
Φ>12.5mm σε επικίνδυνα μέρη της συσκευής
και έναντι σταγόνων νερού (30% οριζόντια).
Courant de soudage continu Welding
direct current Gleichschweißstrom La
corriente de soldadura es continua Сварка
на постоянном токе Prąd spawania
stały Συνεχές ρεύμα συγκόλλησης
Alimentation électrique monophasée 50 ou
60Hz Single phase power supply 50 or
60Hz Einphasiege
Netzspannungsversorgung 50 oder 60 Hz
Alimentación eléctrica monofásica 50 o 60 Hz
Однофазное напряжение 50 или 60Гц
Zasilanie jednofazowe 50 lub 60Hz Η τάση
παροχής τροφοδοσίας να είναι 50 ή 60 Hz
Alimentation électrique triphasée 50 ou
60Hz three-phase power supply 50 or
60Hz. Dreiphasige
Netzspannungsversorgung 50 oder 60 Hz
Alimentación eléctrica trifásica 50 o 60Hz
Трехфазное питание 50 или 60Гц.
Zasilanie tró jfazowe 50 lub 60Hz
Τριφασική
τροφοδοσία 50 ή 60Hz.
Uo
Tension assignée à vide Ra te d no -load
voltage Leerlaufversorgungspannung
Tensión asignada de vacío Напряжение
холостого хода Znamionowe napięcie
jałowe Τάση εν κενώ
U1
Tension assignée d’alimentation rated
supply voltage
Versorgung ss p a nn ung unter
Belastung. Tensión de la red
Напряжение сети Napięcie zasilania
Τάση παροχής δικτύου
I1max
Courant d’alimentation assigné maximal
(valeur efficace) Rated maximum supply
current (effective value) Maximaler
Versorgungsstrom (Effektivwert)
Corriente
maxima de alimentacion de la red
Максимальный сетевой ток (эффективная
41/44
Page 42
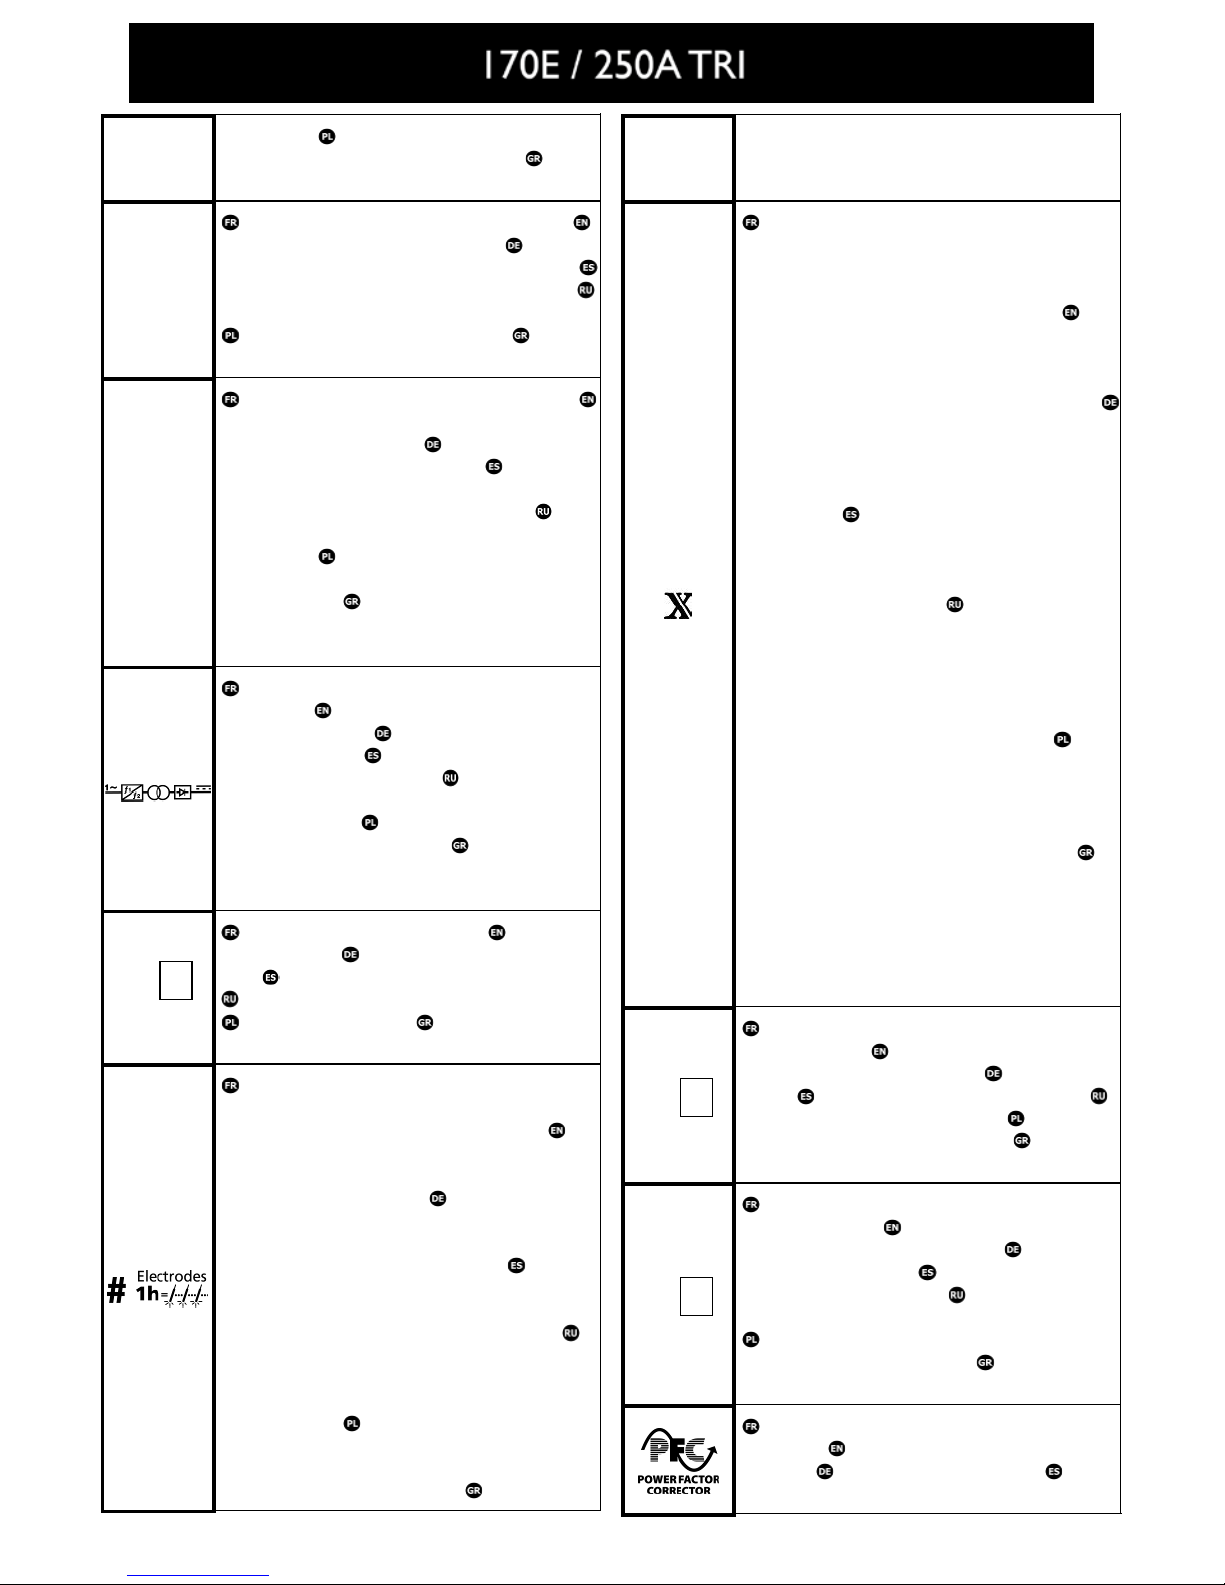
мощность) Maksymalny prąd obciążenia
sieci zasilającej (wartość efektywna)
Μέγιστη ένταση ρεύματος
I1eff
Courant d’alimentation effectif maximal
Maximum effective supply current
Maximaller tatsächlicher Versorgungsstrom
Corriente de alimentación efectiva maxima
Максимальный эффективный сетевой ток
Max. efektywne obciążenie sieci
Μέγιστη
ενεργή ένταση ρεύματος
EN60 974-1
L’appareil respecte la norme EN60974-1
The device complies with EN60974-
1 standard
relative to welding units Die Normen
EN60974-1 für Schweißanlagen El aparato
está conforme a la norma EN60974-1
referente a los aparatos de soldadura
Аппарат соответствует европейской норме
EN60974-1 Urządzenie jest zgodne z
normą EN60974-1 odnoszącą się do urządzeń
spawalniczych Η συσκευή συμφωνεί με
την
προδιαγραφή EN60974-1 που σχετίζεται με
τις
μηχανές ηλεκτροσυγκόλλησης
Convertisseur monophasé transformateur-
redresseur Single phase inverter,
converter-rectifier Einphasige
Schweißinverter Convertidor monofásico
transformador-rectificador Однофазный
инвертор, с трансформацией и
выпрямлением. Jednofazowy Inverter,
transformator – prostownik Μονοφασικό
INVERTER , υψηλής συχνότητας και
ανόρθωσης
@40°C
X
/10min
…%
X : Facteur de marche à …% X : duty
factor at …% X : Einschaltdauer Faktor
...% X
: Factor de funcionamiento de …%
X : Продолжительность включения
…%
X: cykle pracy …%. X: Κύκλος
λειτουργίας κατά …%
Nombre d'électrodes normalisées
soudables en 1 heure, à 20°C, avec un temps
d'arrêt de 20 s. entre chaque électrode
Number of standardized electrodes weldable
during 1 hour at 20°C, with a delay of 20 s.
between each electrode. Anzahl der
Standard-
Elektroden, die in 1 Stunde bei 20°C
geschweißt werden können mit einer Pause
von 20 s zwischen jeder Elektrode
Cantidad de electrodos normalizados
soldables en 1 hora, a 20°C, incluyendo una
parada de 20 seg. entre cada elect rodo
Количество стандартных электродов
использованных за 1 час при 20°C с 20-ти
секундными перерывами между
электродами. Liczba elektrod
znormalizowanych wyspawanych podczas 1
godziny w temperaturze 20°C i odstępach 20
sek. między każdą elektrodą. Αριθμός
τυποποιημένων ηλεκτροδίων που μπορούν να
χρησιμοποιηθούν σε 1 ώρα,με παύση 20 δευτ.
μεταξύ κάθε ηλεκτροδίου.
Nombre d'électrodes normalisées
soudables en 1 heure en continu, avec 20
secondes en
tre chacune, divisé par le nombre
d'électrodes soudables dans les mêmes
conditions sans disjonction thermique.
Number of standardized electrodes weldable
over 1 hour of continuous work, divided by
the number of electrodes weldable in the
same conditions without thermal shutdown
Elektroden Anzahl die inerha lb einer
Arbeitsstunde verschweißt werden können,
geteilt durch Elektroden- Anzahl die
tatsächlich verschweißt sind (Abkühlphasen
des Geräts) Cantidad de electrodos
normalizados soldables en 1 hora de manera
continua, a 20°C, dividida por la quantidad de
electrodos soldables en condiciones identicas
sin disyunción térmica. . Количество
стандартных электродов, использованных
за 1 час в непрерывном режиме с 20-ти
секундными перерывами между
электродами, поделенное на количество
электродов, которые можно сварить при
тех же условиях, но без перегрева.
Liczba elektrod znormalizowanych
wyspawanych powyżej 1 godziny dla pracy
ciągłej podzieloną przez liczbę elektrod
wyspawanych w tych samych warunkach do
zadziałania zabezpieczenia termicznego.
Αριθμός τυποποιημένων ηλεκτροδίων που
μπορούν να χρησιμοποιηθούν σε 1 ώρα
συνεχούς εργασίας, διαιρεμένος με τον
αριθμό
ηλεκτροδίων που μπορούν να
χρησιμοποιηθούν κάτω από τις ίδιες συνθήκες
χωρίς να ενεργοποιηθεί το θερμικό.
I2
…
%
I2 : courant de soudage conven tionnnel
correspondant I2 : corresponding
conventional welding current
I2: Sekundär
Strom I2 : Corrientes correspondientes
I2 : Токи, соответствующие Х* I2:
odpowiadające natężenie prądu I2:
Αντίστοιχες εντάσεις ρεύματος
U2
…
%
U2 : Tensions conventionnelles en charges
correspondantes U2 : conventional
voltages in corresponding load U2 :
Sekundär Sp an nu ng U2 : Tensiones
convencionales en carga U2 :
соответствующие сварочные
напряжения*
U2: znamionowe napięcia przy
odpowiednich obciążeniach U2:
Αντίστοιχες τάσεις
Circuit de correction du facteur de
puissance Power factor corector circuit
included PFC Netzoberwellenfilter.
Circuito de correción de factor de potencia
42/44
Page 43
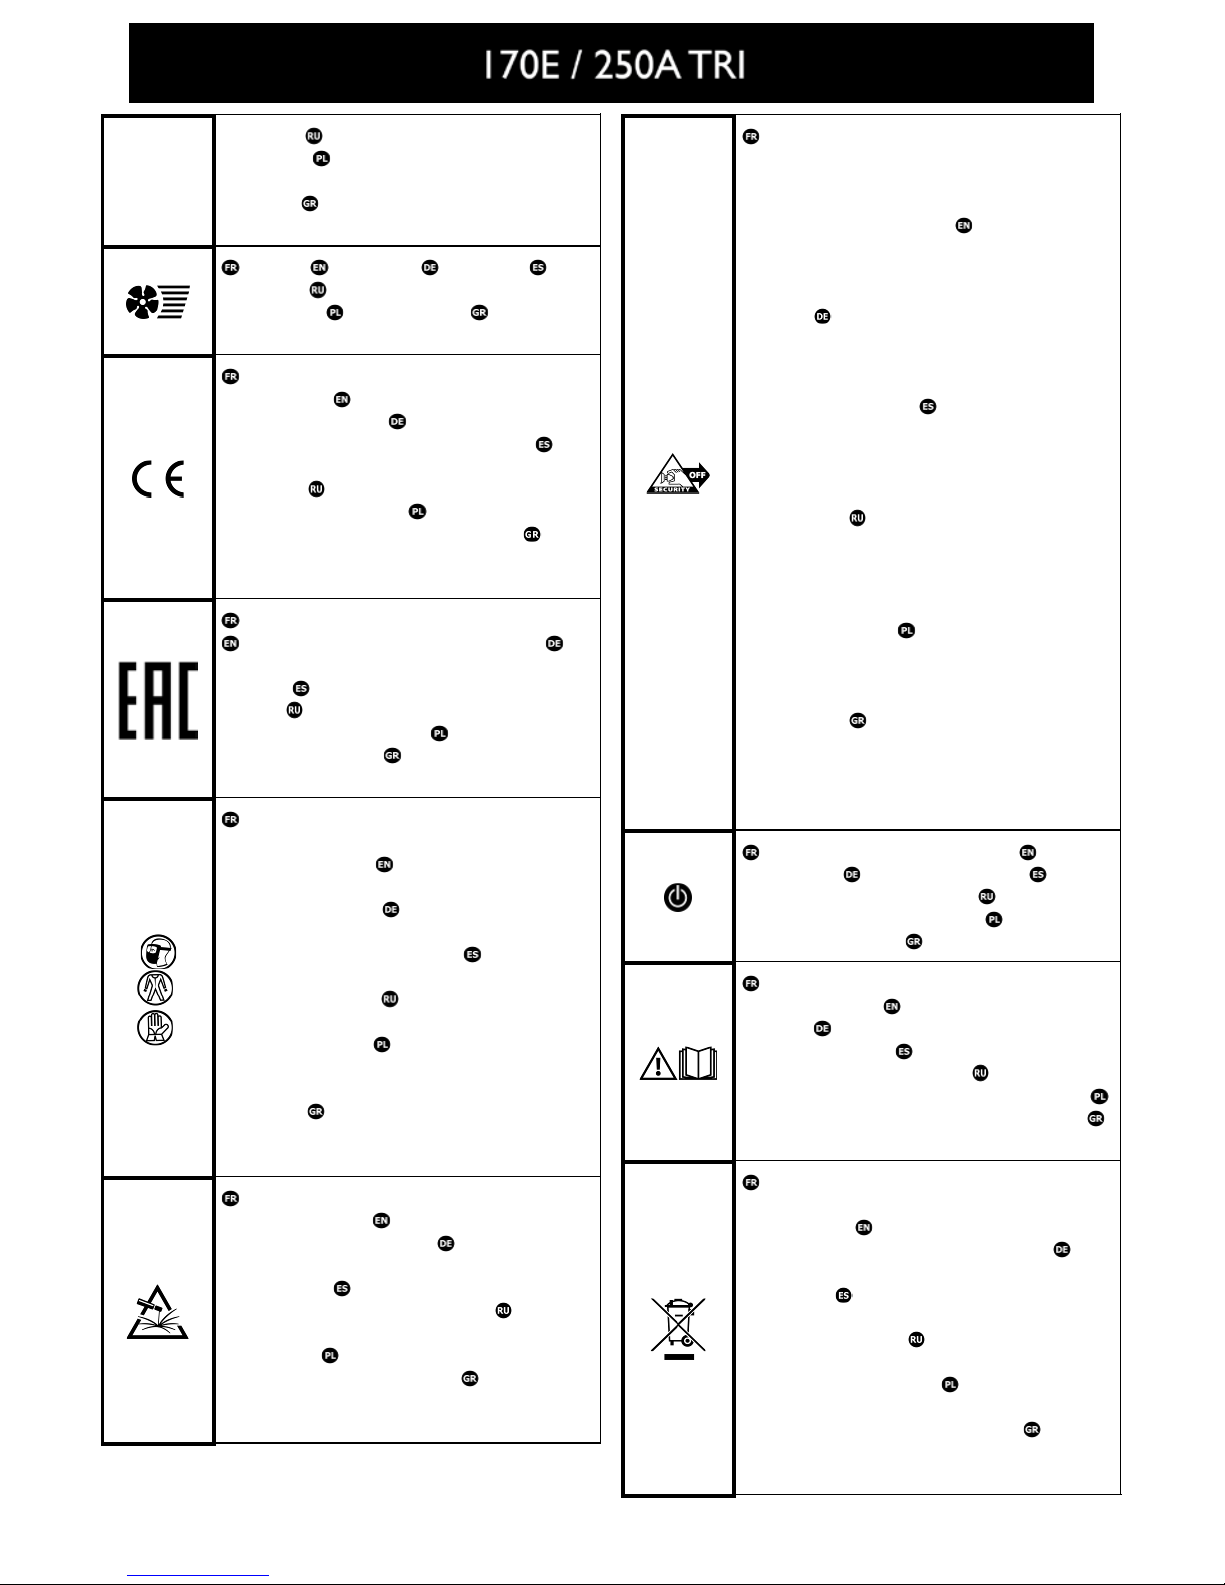
integrado Цепь коррекции коэффициэнта
мощности Urządzenie posiada układ
korekcji współczynnika mocy 'Power factor
corrector Κύκλωμα διόρθωσης του
συντελεστή ισχύος
Ventillé Ventilated Ventilator
Ventilado Содержит встроенный
вентилятор Wentylowany Με
ανεμιστήρα
Appareil conforme aux directives
européennes The device complies with
European Directive Das Gerät ist
kompatibel mit Europäischen Normen El
aparato está conforme a las normas
europeas. Устройство соответствует
европейским нормам Urządzenie jest
zgodne z Dyrektywami Europejskimi Η
συσκευή συμφωνεί με τις Ευρωπαϊκές
ντιρεκτίβες
Conforme aux normes EAC (Russie)
Conform to standards EAC (Russia)
Das Gerät ist conform mit EAC (Rußland)
Normen Conforme a la normas EAC
(Rusia) Продукт соответствует
стандарту России (EAC) Zgodność z
normą EAC (Rosja) Συμφωνεί με τις
προδιαγραφές EAC (Ρωσικές)
L’arc électrique produit des rayons
dangereux pour les yeux et la peau
(protégez-vous !) The electric arc
produces dangerous rays for eyes and skin
(protect yourself !) Der Lichtbogen
erzeugt, gefährliche für die Augen und Haut,
Strahlen (Schützen Sie sich!) El arco
produce rayos peligrosos para los ojos y la
piel (¡ Protegase !) Электрическая дуга
производит опасные лучи для глаз и кожи
(защитите себя!) Łuk elektryczny
wytwarza promieniowanie niebezpieczne dla
oczu i skóry (używać środków ochrony
osobistej) Παραγωγή ακτινοβολιών από το
τόξο συγκόλλησης επικίνδυνων για τα μάτια
και το δέρμα.
Attention, souder peut déclencher un feu
ou une explosion. Caution, welding can
produce fire or explosion. Achtung.
Schweißen kann Feuer oder Explosion
verursachen. Cuidado, soldar puede
iniciar un fuego o una explosión.
Внимание! Сварка может вызвать пожар
или взрыв. Uwaga: Urządzenie może
wywołać pożar lub eksplozję Προσοχή:Η
συγκόλληση μπορεί να προκαλέσει φωτιά ή
έκρηξη
Le dispositif de déconnexion de sécurité
est constitué par la prise secteur en
coordination avec l'installation électrique
domestique. L'utilisateur doit s'assurer de
l'accessibilité de la prise. . The mains
disconnection mean is the mains plug in
combination with the house installation.
Accessibility of the plug must be guaranteed
by user. Die Stromunterbrechung erfolgt
durch Trennen des Netzsteckers vom
häuslichen Stromnetz. Der Gerätanwender
sollte den freien Zugang zum Netzstecker
immer gewährleisten El dispositivo de
desconección de seguridad se constituye de
la toma de la red electrica en coordinación
con la instalación eléctrica doméstica. El
usuario debe asegurarse de la accesibilidad
del enchufe. Система отключения
безопасности включается через сетевую
штепсельную розетку соответствующую
домашней электрической установке.
Пользователь должен убедиться, что
розетка доступна Odłączenie od zasilania
oznacza, że wtyczka zasilania odłączana jest
od domowej instalacji elektrycznej. Dostęp
do wtyczki musi być zagwarantowany przez
użytkownika Ο τρόπος αποσύνδεσης είναι
η αφαίρεση του φίς παροχής από την
εγκατάσταση του οικήματος. Η
προσβασιμότητα του φις παροχής πρέπει να
εξασφαλιστεί από τον χρήστη
Mise en veille/mise en marche
standby/On Schalter Bereit/ Ein
standby/ puesta en marcha
Включить/Режим ожидания
czuwanie/włączony σε αναμονή/εντός
Attention ! Lire le manuel d’instruction
avant utilisation Caution ! Read the use r
manual Achtung ! Lesen Sie die
Betriebsanleitung. Cuidado, leer las
instrucciones de utilización. Внимание !
Читайте инструкцию по использованию
Ostrzeżenie! Przeczytaj instrukcję obsługi
Προσοχή! Διαβάστε τις οδηγίες χρήσεως
Produit faisant l'objet d'une collecte
sélective- Ne pas jeter dans une poubelle
domestique !
Separate collec tion required
– Do not throw in a domestic dustbin
Getrennt entsorgen.Nicht mit Hausmüll
entsorgen. Este aparato es objeto de una
recolección selectiva. No debe ser tirado en
en cubo doméstic o. Продукт требует
специальной утилизации. Не выбрасывать
с бытовыми отходами. Konieczność
segregacji odpadów - Nie wyrzucać do
domowych pojemników na śmieci Μην
ρυπαίνετε το περιβάλλον. Ανακυκλώστε
στους
κατάλληλους υποδοχείς
43/44
Page 44
44/44
 Loading...