

Page 1
PL
INSTRUKCJA OBSŁUGI
NITOWNICA RĘCZNA DO NITONAKRĘTEK
HT2C181
NITOWNICA PRZYSTOSOWANA JEST DO PRACY Z NITONAKRĘTKAMI ALUMINIOWYMI, STALOWYMI
ORAZ NIERDZEWNYMI W ZAKRESIE OD M3 DO M10.
Kompletny zestaw zawiera:
• nitownicę do nitonakrętek,
• zestaw trzpieni w rozmiarach od M3 do M10,
• klucz płaski do regulacji nitownicy.
Przed przystąpieniem do pracy należy upewnić się czy urządzenie nie jest uszkodzone oraz wszystkie elementy są właściwie zamontowa-
ne, szczególnie czy trzpień na nitownicy jest zgodny z rozmiarem nitonakrętki.
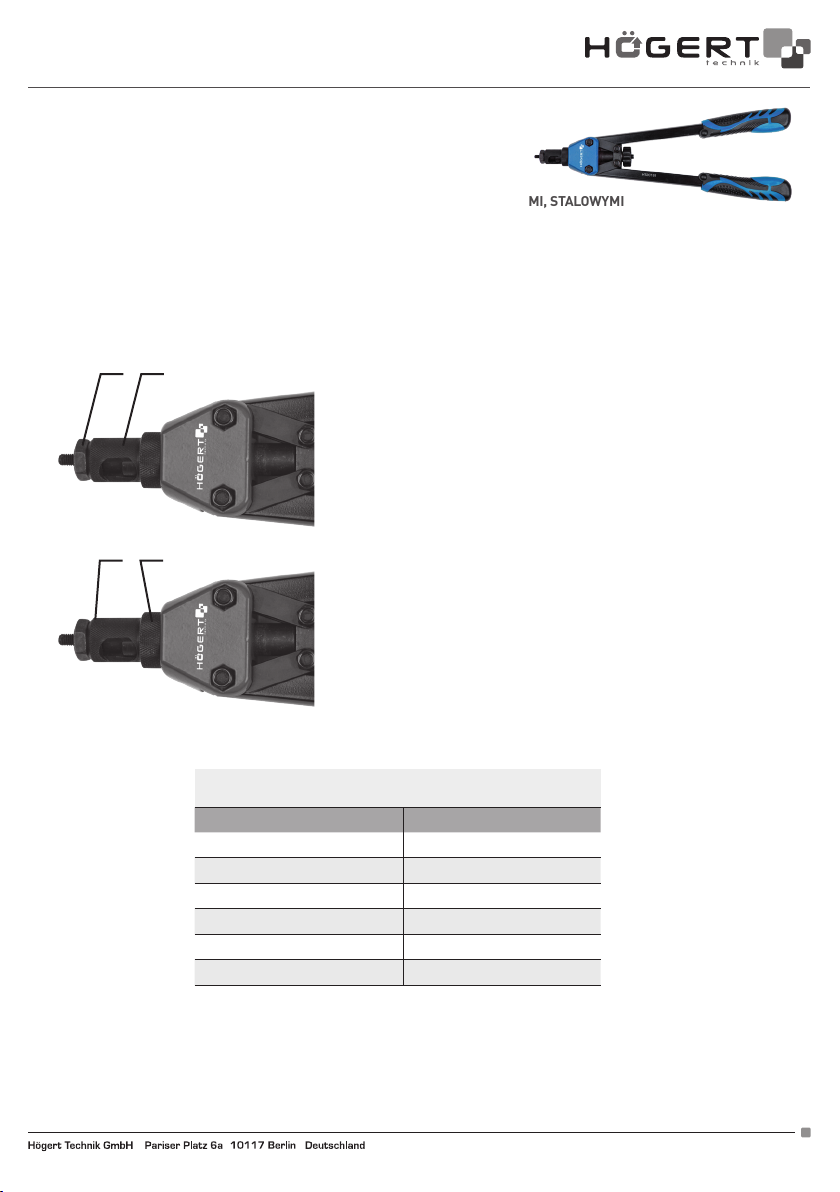
1 2
ZMIANA TRZPIENIA
W celu zmiany trzpienia nitonakrętki należy odkręcić nakrętkę mocującą nr 1,
a następnie poprzez zsunięcie nasadki pierścieniowej nr 2 odkręcić trzpień.
Montaż odpowiedniego trzpienia należy przeprowadzić w odwrotnej kolejności. Mocowana nitonakrętka powinna być nakręcona na trzpień na całej swojej długości.
USTAWIENIE NITOWNICY REGULACJA SKOKU)
3 4
Dobór właściwej nitonakrętki przeprowadza się na podstawie grubości
materiału do którego będzie ona mocowana.
Należy zwrócić uwagę, aby przewidywany zakres zaciskania (dostosowany
do grubości materiału) nie został przekroczony lub też zaniżony.
W CELU REGULACJI PRZESUWU, należy otworzyć ramiona nitownicy oraz na-
kręcić nitonakrętkę na całej długości trzpienia nitownicy. Następnie zamknąć ramiona do momentu wyczucia oporu stawianego przez nitonakrętkę. W tym momencie regulujemy przesuw nitownicy za pomocą pierścienia regulacyjnego nr 3,
po wcześniejszym poluzowaniu nakrętki kontrującej nr 4, skręcając lub odkręca
jąc do wymaganego poziomu skoku. Pełen obrót równy jest 1,0 mm przesuwowi.
ZE WZGLĘDU NA ROZMIAR NITONAKRĘTKI NALEŻY
USTAWIĆ NASTĘPUJĄCY PRZESUW NITOWNICY:
ŚREDNICA GWINTU SKOK
M3 2,0 mm
M4 2,0 mm
M5 2,5 mm
M6 3,0 mm
M8 3,5 mm
M10 4,0 mm
WAGA: Regulację przesuwu dokonywać zawsze przy otwartych ramionach nitownicy.
NALEŻY WYKONAĆ PRÓBNE NITOWANIE W CELU SPRAWDZENIA POPRAWNOŚCI USTAWIEŃ:
• zbyt słabo zamocowana nitonakrętka -za mały przesuw urządzenia,
• zerwanie gwintu nitonakrętki lub trzpienia - zbyt duży przesuw.
Adres producenta/ Adresse des Herstellers/ Manufacturer’s Address/ Адрес производителя
GTV Poland S.A., ul. Przejazdowa 21, 05-800 Pruszków
1
Page 2
EN
USER MANUAL
SCREW NUT GUN
HT2C181
THE RIVETER IS SUITABLE FOR WORKING WITH ALUMINUM, STEEL
AND STAINLESS STEEL RIVET NUTS IN THE RANGE FROM M3 TO M10.
The complete set includes:
• a riveter for rivet nuts,
• a set of mandrels in sizes from M3 to M10,
• a flat wrench for adjusting the riveter.
Before starting work, make sure that the device is not damaged and that all elements are properly assembled, especially that the
mandrel on the riveter is compatible with the size of the rivet nut.
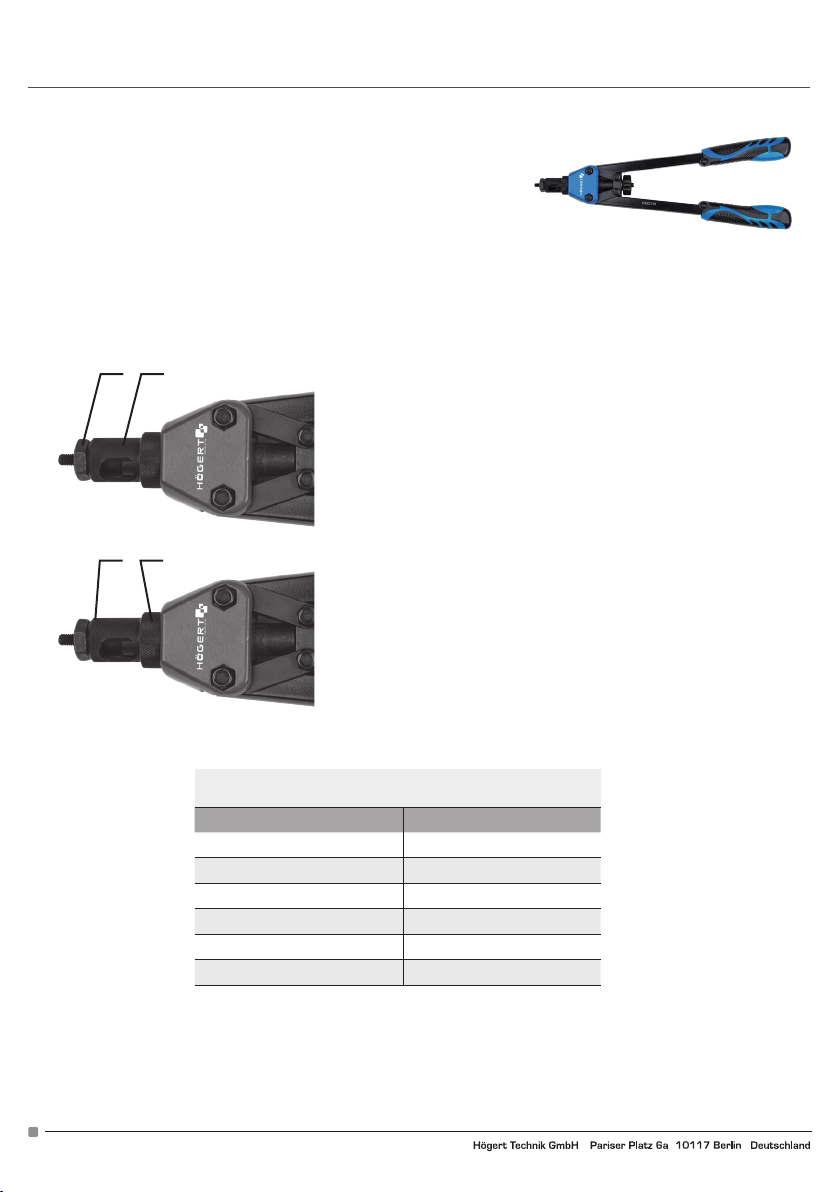
1 2
CHANGING THE MANDREL
To change the rivet nut mandrel, unscrew the No. 1 mounting nut and then unscrew
the mandrel by sliding off the No. 2 ring attachment.
The assembly of the appropriate mandrel should be carried out in reverse order.
The rivet nut being mounted should be screwed onto the mandrel along its entire
length.
RIVETER SETTING (STROKE ADJUSTMENT)
3 4
The selection of the correct rivet nut is based on the thickness of the material to
which it will be attached.
It should be ensured that the expected clamping range (adapted to the material
thickness) is not exceeded or underestimated.
TO ADJUST THE TRACTION, open the rivet gun arms and screw the rivet nut along
the entire length of the rivet gun mandrel. Then close the arms until resistance from
the rivet nut is felt. At this point, adjust the rivet gun stroke using adjustment ring
no. 3, after previously loosening lock nut no. 4, by tightening or unscrewing to the
required stroke level. A full turn is equal to 1.0 mm of stroke.
DUE TO THE SIZE OF THE RIVET NUT, THE FOLLOWING
WEIGHT: Always adjust the feed with the riveter arms open.
A TRIMMING SHOULD BE PERFORMED TO CHECK THE CORRECTNESS OF THE SETTINGS:
• rivet nut not fastened enough - too small feed of the device,
• rivet nut or mandrel thread broken - too large feed.
2
RIVETER TRAVEL SHOULD BE SET:
THREAD DIAMETER STROKE
M3 2,0 mm
M4 2,0 mm
M5 2,5 mm
M6 3,0 mm
M8 3,5 mm
M10 4,0 mm
Adres producenta/ Adresse des Herstellers/ Manufacturer’s Address/ Адрес производителя
GTV Poland S.A., ul. Przejazdowa 21, 05-800 Pruszków
Page 3
DE
BENUTZERHANDBUCH
NIETMASCHINEN FÜR NIETMUTTERN
HT2C181
DIE NIETERZANGE IST FÜR DIE ARBEIT MIT NIETMUTTERN AUS ALUMINIUM,
STAHL UND EDELSTAHL IM BEREICH VON M3 BIS M10 GEEIGNET.
Das komplette Set beinhaltet:
• eine Nieterzange für Nietmuttern,
• einen Satz Dorne in den Größen von M3 bis M10,
• einen flachen Schraubenschlüssel zum Einstellen der Nieterzange.
Stellen Sie vor Arbeitsbeginn sicher, dass das Gerät nicht beschädigt ist und dass alle Elemente ordnungsgemäß zusammengebaut
sind, insbesondere dass der Dorn an der Nieterzange mit der Größe der Nietmutter kompatibel ist.
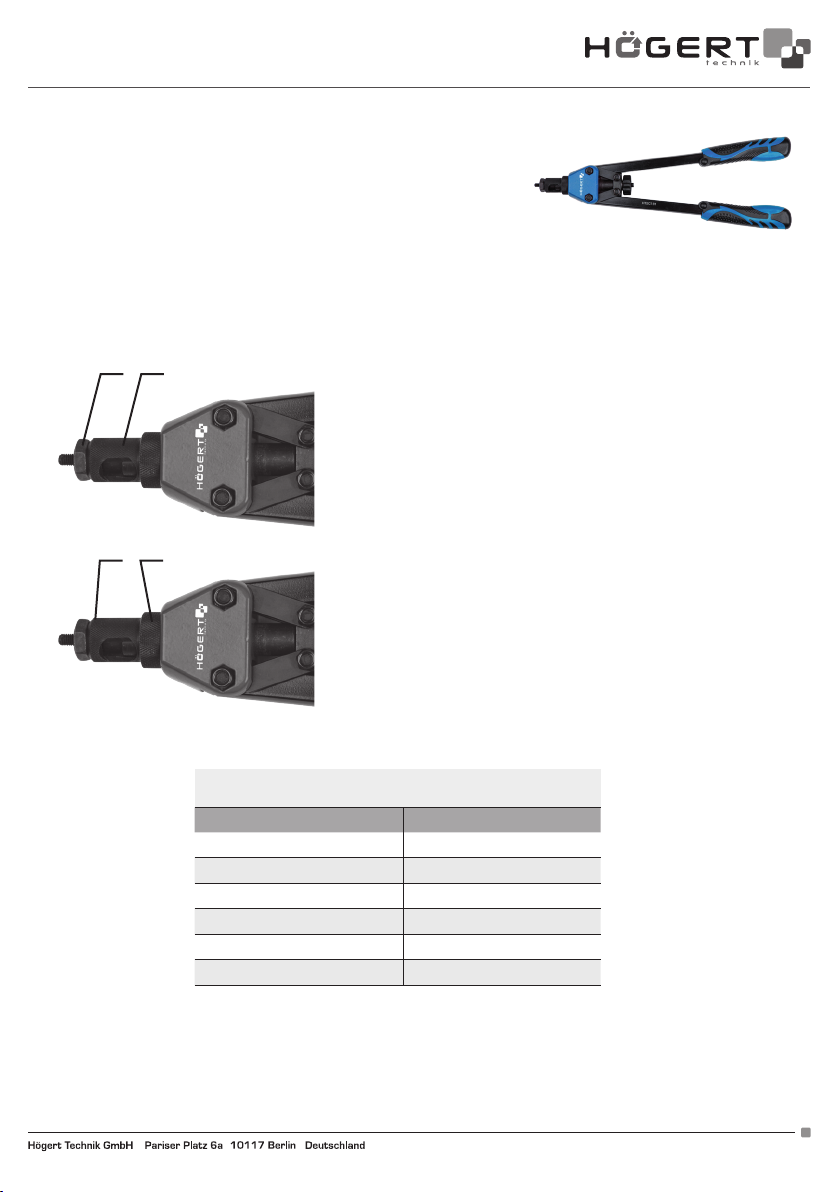
1 2
WECHSEL DES DORNS
Zum Wechseln des Nietmutterndorns wird die Befestigungsmutter Nr. 1 abgeschraubt und anschließend der Dorn durch Abziehen des Ringaufsatzes Nr. 2 abgeschraubt.
Die Montage des entsprechenden Dorns erfolgt in umgekehrter Reihenfolge.
Die zu montierende Nietmutter wird über die gesamte Länge auf den Dorn geschraubt.
3 4
AUFGRUND DER GRÖßE DER NIETMUTTER SOLLTE
FOLGENDER NIETWEG EINGESTELLT WERDEN:
GEWINDEDURCHMESSER SCHLAGANFALL
GEWICHT: Den Vorschub immer bei geöffneten Nietarm einstellen.
UM DIE RICHTIGKEIT DER EINSTELLUNGEN ZU ÜBERPRÜFEN, SOLLTE EIN TRIMMEN DURCHGEFÜHRT WERDEN:
• Nietmutter nicht fest genug angezogen – zu kleiner Vorschub des Gerätes,
• Nietmutter- oder Dorngewinde gebrochen – zu großer Vorschub.
NIETGERÄTEINSTELLUNG (HUBEINSTELLUNG)
Die Auswahl der richtigen Nietmutter richtet sich nach der Materialstärke, an der
sie befestigt werden soll.
Es ist darauf zu achten, dass der zu erwartende Spannbereich (angepasst an die
Materialstärke) nicht über- oder unterschätzt wird.
ZUM EINSTELLEN DES ZUGS werden die Nietpistolenarme geöffnet und die Nietmutter über die gesamte Länge des Nietpistolendorns aufgeschraubt. Anschließend
werden die Arme geschlossen, bis ein Widerstand der Nietmutter zu spüren ist.
An dieser Stelle wird der Nietpistolenhub mit dem Einstellring Nr. 3, nach vorherigem Lösen der Kontermutter Nr. 4, durch Anziehen oder Abschrauben auf das
gewünschte Hubniveau eingestellt. Eine volle Umdrehung entspricht 1,0 mm Hub.
M3 2,0 mm
M4 2,0 mm
M5 2,5 mm
M6 3,0 mm
M8 3,5 mm
M10 4,0 mm
Adres producenta/ Adresse des Herstellers/ Manufacturer’s Address/ Адрес производителя
GTV Poland S.A., ul. Przejazdowa 21, 05-800 Pruszków
3
Page 4
RU
РУКОВОДСТВО ПОЛЬЗОВАТЕЛЯ
ЗАКЛЕПОЧНИК РУЧНОЙ ДЛЯ РЕЗЬБОВЫХ ЗАКЛЕПОК
HT2C181
ЗАКЛЕПОЧНИК ПОДХОДИТ ДЛЯ РАБОТЫ С ЗАКЛЕПОЧНЫМИ ГАЙКАМИ
ИЗ АЛЮМИНИЯ, СТАЛИ И НЕРЖАВЕЮЩЕЙ СТАЛИ В ДИАПАЗОНЕ ОТ M3 ДО M10.
Полный комплект включает в себя:
• заклепочник для заклепок-гаек,
• комплект оправок размерами от М3 до М10,
• плоский ключ для регулировки заклепочника.
Перед началом работы убедитесь, что устройство не повреждено и все элементы правильно собраны, особенно, что оправка на
заклепочнике совместима с размером заклепки-гайки.
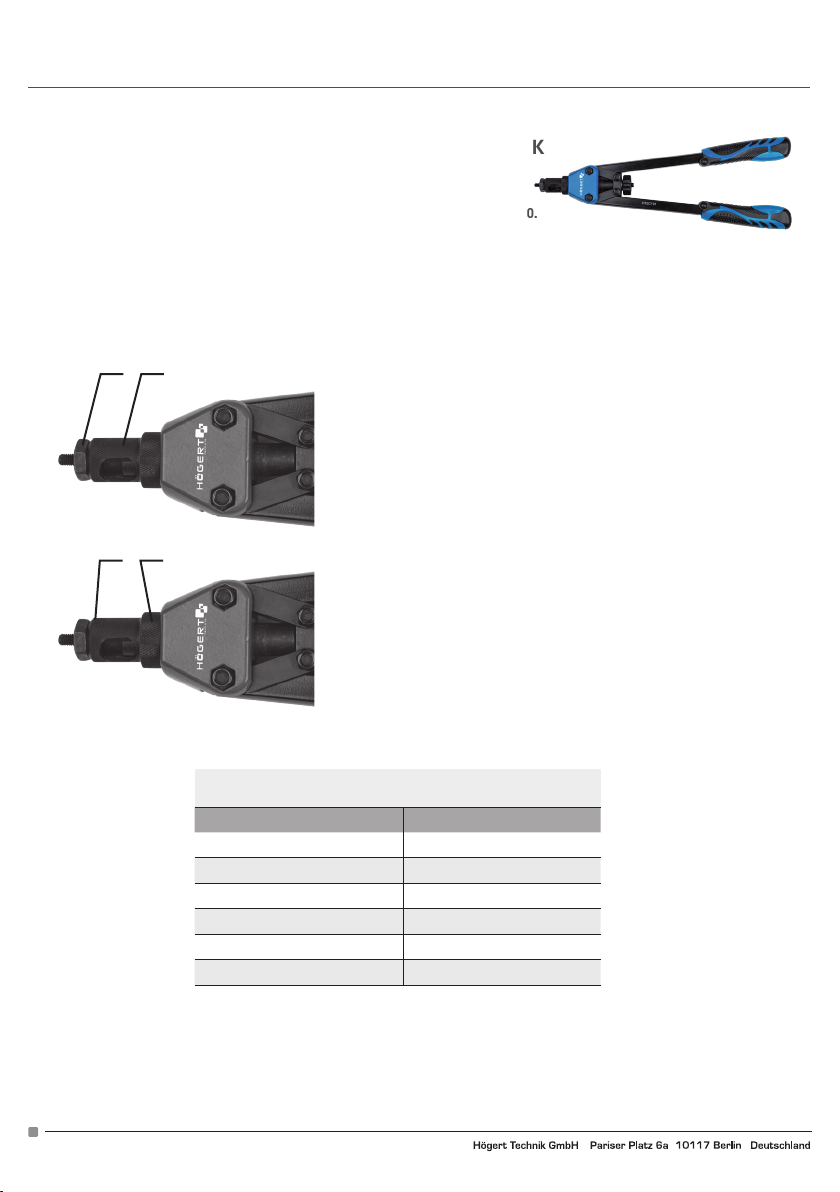
1 2
ЗАМЕНА ОПРАВКИ
Чтобы заменить оправку заклепки-гайки, отвинтите монтажную гайку № 1, а
затем отвинтите оправку, сдвинув кольцевое приспособление № 2.
Сборку соответствующей оправки следует производить в обратном порядке.
Монтируемую заклепку-гайку следует навинтить на оправку по всей ее длине.
НАСТРОЙКА ЗАКЛЕПОЧНИКА (РЕГУЛИРОВКА ХОДА)
3 4
Выбор правильной заклепки-гайки зависит от толщины материала, к которому
она будет прикреплена. Необходимо следить за тем, чтобы ожидаемый
диапазон зажима (адаптированный к толщине материала) не был превышен
или занижен.
ДЛЯ РЕГУЛИРОВКИ ТЯГИ откройте рычаги заклепочного пистолета и
закрутите заклепочную гайку по всей длине оправки заклепочного пистолета.
Затем закройте рычаги до тех пор, пока не почувствуете сопротивление
заклепки. На этом этапе отрегулируйте ход заклепочного пистолета с помощью
регулировочного кольца №. 3, предварительно ослабив контргайку №. 4, затянув
или открутив до необходимого уровня хода. Полный оборот равен 1,0 мм хода.
ИЗ-ЗА РАЗМЕРА ЗАКЛЕПОЧНОЙ ГАЙКИ НЕОБХОДИМО
УСТАНОВИТЬ СЛЕДУЮЩУЮ ПУТЬ ЗАКЛЕПКИ:
ДИАМЕТР РЕЗЬБЫ ГЛАДИТЬ
M3 2,0 mm
M4 2,0 mm
M5 2,5 mm
M6 3,0 mm
M8 3,5 mm
M10 4,0 mm
ВЕС: Всегда регулируйте подачу при открытых рычагах заклепочника.
ДЛЯ ПРОВЕРКИ ПРАВИЛЬНОСТИ НАСТРОЕК НЕОБХОДИМО ПРОВЕДИТЬ ПОДСТРОЙКУ:
• заклепка-гайка недостаточно затянута – слишком маленькая подача устройства,
• Сломалась заклепочная гайка или резьба оправки – слишком большая подача
4
Adres producenta/ Adresse des Herstellers/ Manufacturer’s Address/ Адрес производителя
GTV Poland S.A., ul. Przejazdowa 21, 05-800 Pruszków
Page 5
LT
NAUDOJIMO INSTRUKCIJA
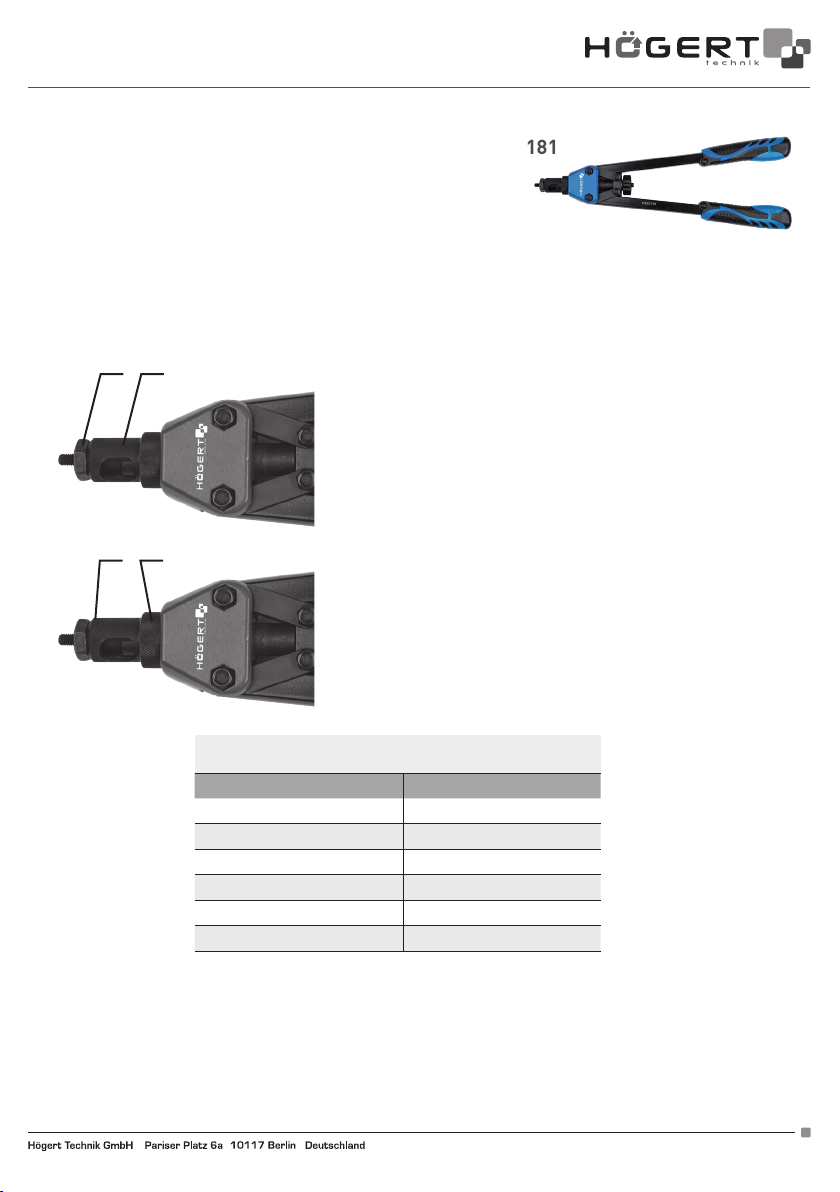
RANKINIS KNIEDIKLIS SRIEGINĖMS KNIEDĖMS HT2C181
KNIEDIKLIS PRITAIKYTAS DIRBTI SU ALIUMINIO, PLIENO
IR NERŪDIJANČIO PLIENO SRIEGINĖMIS KNIEDĖMIS NUO M3 IKI M10.
Pilną komplektą sudaro:
• kniediklis srieginėms kniedėms,
• kniedžių rinkinys nuo M3 do M10 dydžių,
• veržliaraktis kniedikliui reguliuoti, plokščias.
Prieš pradėdami dirbti, įsitikinkite, kad įrenginys nepažeistas ir ar visi elementai yra tinkamai sumontuoti, ypač ar kniedės įtvaras atitinka
kniedės veržlės dydį.
1 2
ŠERDIES/VELENO KEITIMAS
Norėdami pakeisti kniediklio veleną, atsukite veržlę Nr. 1, o po to nustumdami
žiedinį dangtelį Nr. 2 atsukite įtvarą. Įdėkite atitinkamą kaištį atvirkštine tvarka.
Pritvirtinta kniedės veržlė turi būti prisukama ant šerdies per visą jo ilgį.
KNIEDIKLIO DARBO EIGOS NUSTATYMAI IR REGULIAVIMAS
Tinkamos kniedės pasirinkimas priklauso nuo medžiagos, prie kurios ji bus tvirti-
3 4
nama, storio.
Reikėtų pažymėti, kad numatomas suspaudimo diapazonas (pritaikytas prie medžiagos storio) neturi būti viršytas arba per mažas.
DARBO EIGAI REGULIUOTI, atidarykite kniediklio svirtis ir priveržkite kniedės
veržlę per visą kniediklio šerdies ilgį. Tada uždarykite svirtis, kol pajusite kniedės
veržlės pasipriešinimą. Tuo momentu reguliavimo žiedu Nr.3 reguliuojame
kniedės eigą, atsukę kontraveržlę Nr.4, pasukus arba atsukę iki reikiamo eigos
lygio. Vienas pilnas apsisukimas yra lygus 1,0 mm darbo eigos diapazonui.
PRIKLAUSOMAI NUO KNIEDĖS DYDŽIO NUSTATYKITE ŠĮ
SRIEGIŲ SKERSMUO DARBO DIAPAZONAS
PASTABA: eigos reguliavimas visada turi būti atliekamas esant atviroms kniediklio svirtims.
PRAŠOME PADARYTI BANDOMĄJĄ KNIEDĘ, KAD PATIKRINTI NUSTATYMŲ TEISINGUMĄ:
• per laisvai pritvirtinta kniedės veržlė – nepakankamas darbo eigos diapazonas,
• nutrūkus kniedės veržlės ar įtvaro sriegiui – per didelė eiga.
Adres producenta/ Adresse des Herstellers/ Manufacturer’s Address/ Адрес производителя
GTV Poland S.A., ul. Przejazdowa 21, 05-800 Pruszków
KNIEDĖS DARBO DIAPAZONĄ:
M3 2,0 mm
M4 2,0 mm
M5 2,5 mm
M6 3,0 mm
M8 3,5 mm
M10 4,0 mm
5
Page 6
6
Adres producenta/ Adresse des Herstellers/ Manufacturer’s Address/ Адрес производителя
GTV Poland S.A., ul. Przejazdowa 21, 05-800 Pruszków
Page 7
Adres producenta/ Adresse des Herstellers/ Manufacturer’s Address/ Адрес производителя
GTV Poland S.A., ul. Przejazdowa 21, 05-800 Pruszków
7
Page 8
8
Adres producenta/ Adresse des Herstellers/ Manufacturer’s Address/ Адрес производителя
GTV Poland S.A., ul. Przejazdowa 21, 05-800 Pruszków
 Loading...