

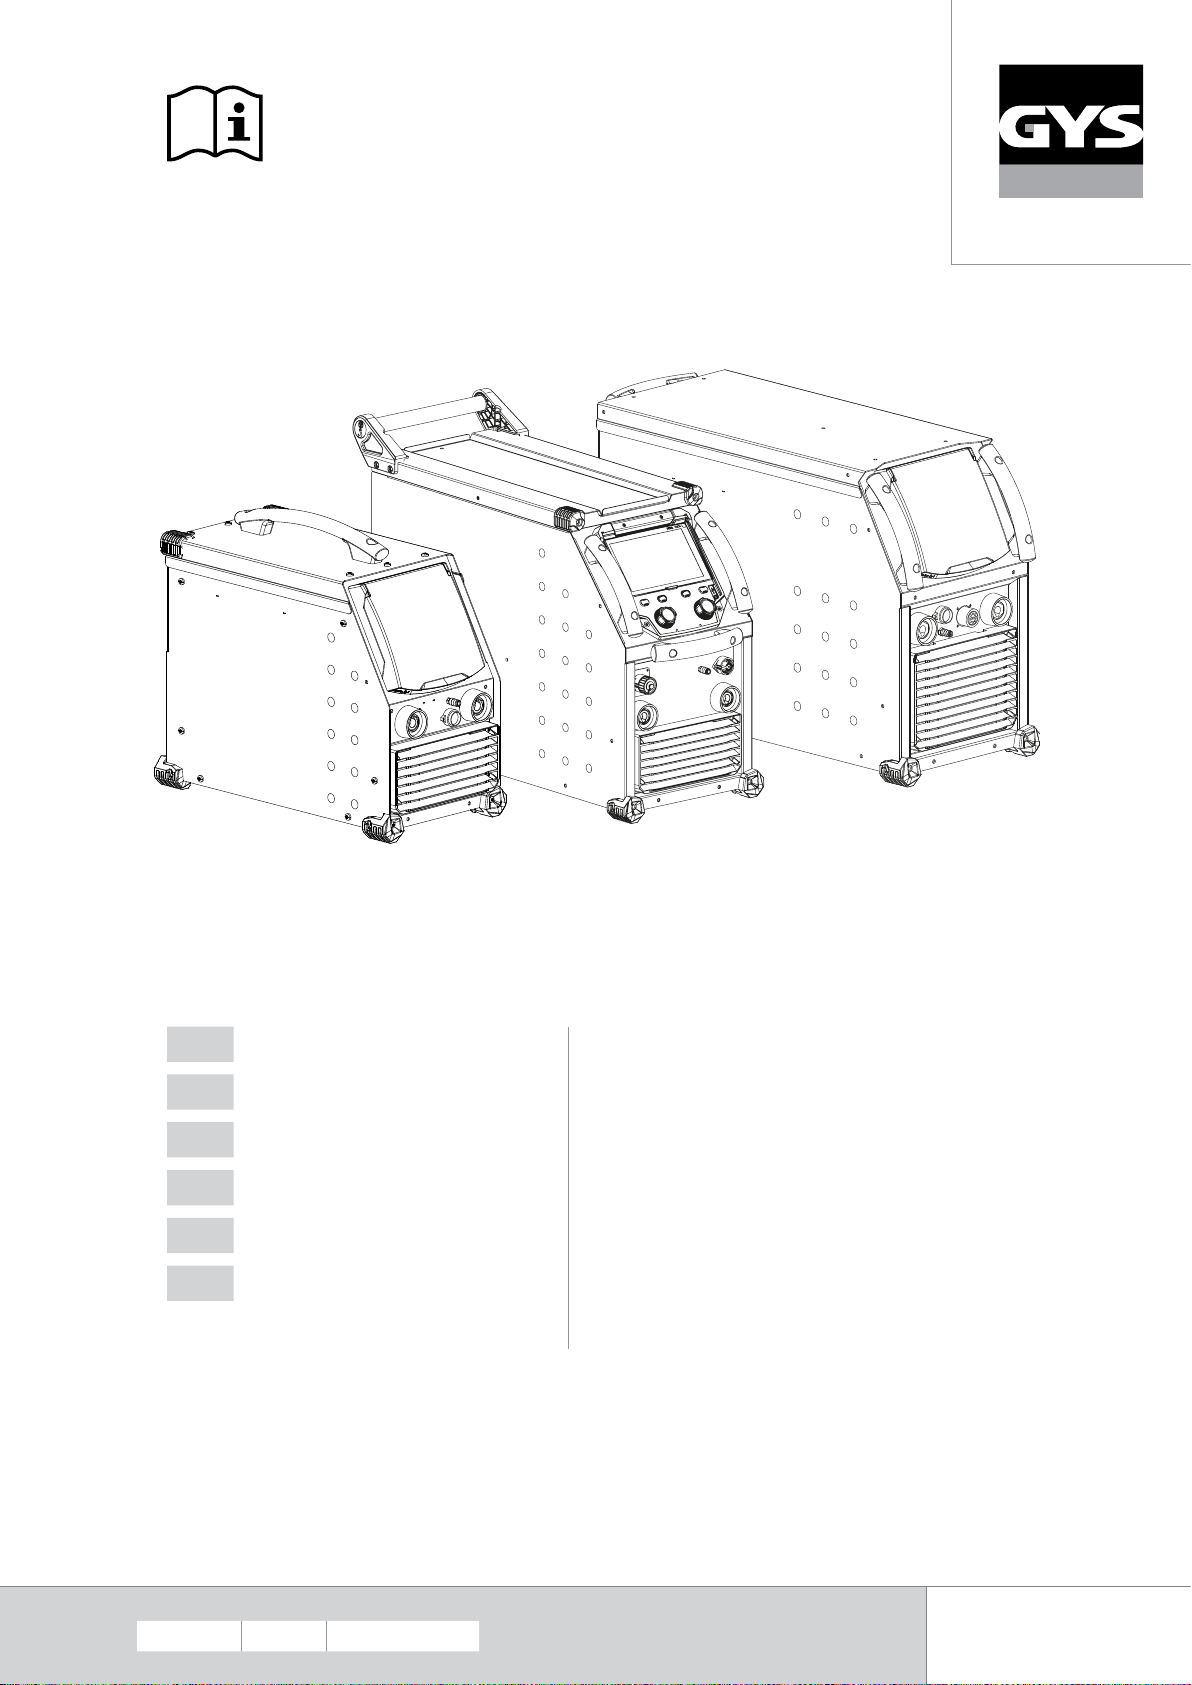
GYS TITANIUM 400 AC/DC TRI, TITANIUM 230 AC/DC FV, TITANIUM 321 AC/DC TRI, TITANIUM 230 AC/DC User guide [fr]
Page 1
FR
2-3 / 4-20 / 108-120
TITANIUM 400 AC/DC
EN
DE
ES
NL
IT
73502 V4 29/10/2024
2-3 / 21-37 / 108-120
2-3 / 38-55 / 108-120
2-3 / 56-72 / 108-120
2-3 / 73-90 / 108-120
2-3 / 91-107 / 108-120
TITANIUM 321 AC/DC
TITANIUM 230 AC/DC FV
Générateur TIG AC/DC - MMA
TIG AC/DC - MMA welding machine
Schweissgerät für WIG AC/DC - E-Hand
Equipo de soldadura TIG AC/DC - MMA
TIG AC/DC - MMA lasapparaat
Dispositivo saldatura TIG AC/DC - MMA
Find more languages of user manuals
www.gys.fr
Page 2
Manuel d’utilisation
Notice originale
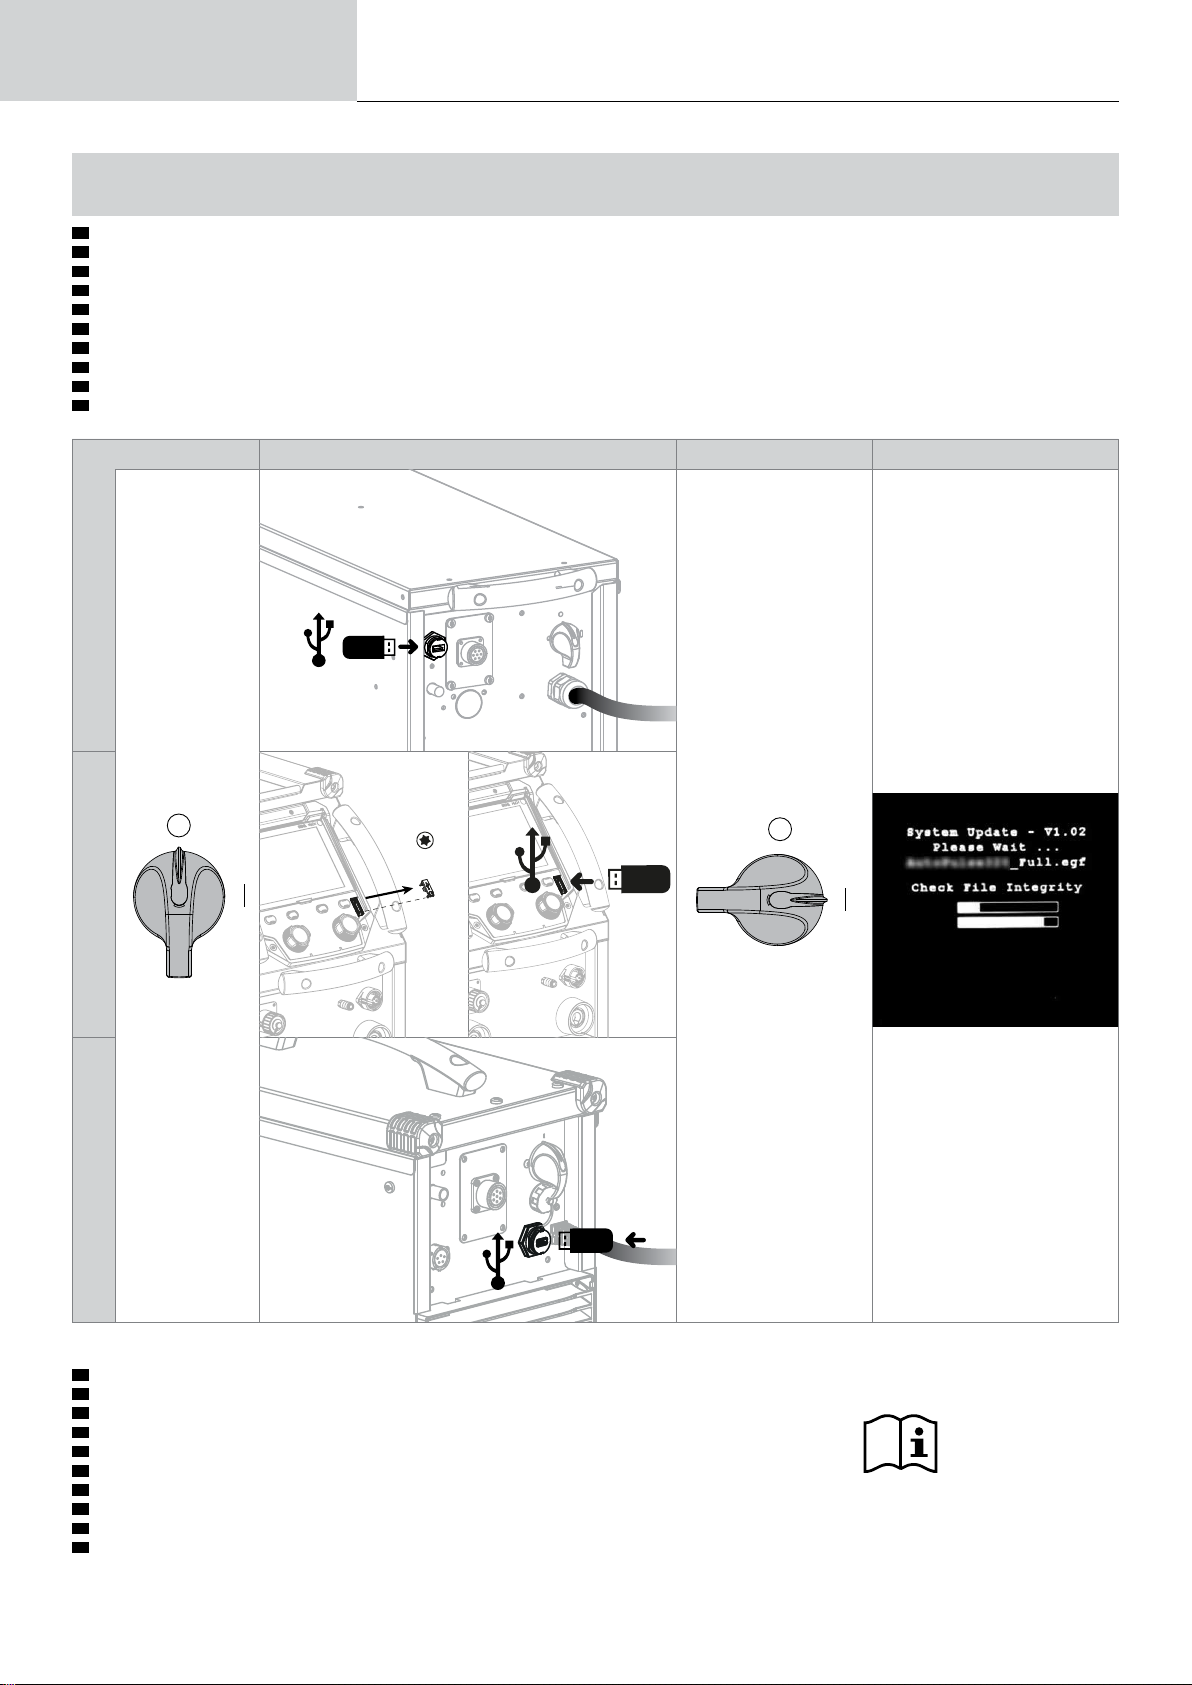
1ÈRE UTILISATION / ERSTE VERWENDUNG / FIRST USE / ПЕРВОЕ ИСПОЛЬЗОВАНИЕ / I° UTILIZZO /
EERSTE GEBRUIK / PRIMERA UTILIZACIÓN / 1º USO / 首次使用 / 初めてご使用になる前に
FR
Avant la première utilisation de votre appareil, merci de vérier la présence de nouvelles mises à jour.
EN
Before using your device for the rst time, please check for new updates.
DE
Vor der ersten Anwendung des Gerätes bitte prüfen Sie, ob neue Softwareaktualisierungen verfügbar sind.
ES
Antes del primer uso de su aparato, compruebe la presencia de nuevas actualizaciones.
RU
Перед тем как использовать аппарат проверьте нет обновлений программного обеспечения.
NL
Voordat u het apparaat voor de eerste keer gebruikt, moet u de aanwezigheid van nieuwe updates controleren.
IT
Prima di utilizzare per la prima volta il vostro apparecchio, vogliate vericare se ci sono nuovi aggiornamenti.
PT
Antes de utilizar o seu dispositivo pela primeira vez, verique se existem novas atualizações.
CN
首次使用设备前,请检查是否存在更新。
JP
初めて使用する前に、デバイスが最新にアップデートされているか確認してください。
1 2 3 4
TITANIUM
400 AC/DC321 AC/DC
Torx 10
230 AC/DC FV
FR
Avant la première utilisation de votre appareil, procédez à la calibration des câbles de soudage.
EN
Before using the machine for the rst time, calibrate the welding cables.
DE
Kalibrieren Sie die Schweißkabel vor der ersten Benutzung Ihres Geräts.
ES
Antes de utilizar su aparato por primera vez, calibre los cables de soldadura.
RU
Перед первым использованием проведите калибровку сварочных кабелей.
NL
Voordat u dit apparaat voor de eerste keer gebruikt moeten de laskabels gekalibreerd worden.
IT
Prima di eettuare il primo utilizzo del vostro apparecchio, procedere alla calibrazione dei cavi di saldatura.
PT
Antes de utilizar o seu aparelho pela primeira vez, proceda à calibração dos cabos de soldadura.
CN
首次使用设备前,请先校准焊接电缆.
JP
デバイスを初めて使用する前に、溶接ケーブルを較正してください。.
2
IHM
Page 3
Manuel d’utilisation
I
Notice originale
TITANIUM
230 AC/DC FV
321 AC/DC
1
2 5
43
1
7
6
11
8
9
10
13
FR
400 AC/DC
8
9
10
2
3
4
11
5
12
6
7
13
1
106
7
8
9
11
5
12432
3
Page 4
Manuel d’utilisation
Notice originale
TITANIUM
AVERTISSEMENTS - RÈGLES DE SÉCURITÉ
CONSIGNE GÉNÉRALE
Ces instructions doivent être lues et bien comprises avant toute opération.
Toute modication ou maintenance non indiquée dans le manuel ne doit pas être entreprise.
Tout dommage corporel ou matériel dû à une utilisation non-conforme aux instructions de ce manuel ne pourra être retenu à la charge du fabricant.
En cas de problème ou d’incertitude, veuillez consulter une personne qualiée pour manier correctement l’installation.
ENVIRONNEMENT
Ce matériel doit être utilisé uniquement pour faire des opérations de soudage dans les limites indiquées par la plaque signalétique et/ou le manuel.
Il faut respecter les directives relatives à la sécurité. En cas d’utilisation inadéquate ou dangereuse, le fabricant ne pourra être tenu responsable.
L’installation doit être utilisée dans un local sans poussière, ni acide, ni gaz inammable ou autres substances corrosives. Il en est de même pour son
stockage. S’assurer d’une circulation d’air lors de l’utilisation.
Plages de température :
Utilisation entre -10 et +40°C (+14 et +104°F).
Stockage entre -20 et +55°C (-4 et 131°F).
Humidité de l’air :
Inférieur ou égal à 50% à 40°C (104°F).
Inférieur ou égal à 90% à 20°C (68°F).
Altitude :
Jusqu’à 1000 m au-dessus du niveau de la mer (3280 pieds).
PROTECTION INDIVIDUELLE ET DES AUTRES
Le soudage à l’arc peut être dangereux et causer des blessures graves voire mortelles.
Le soudage expose les individus à une source dangereuse de chaleur, de rayonnement lumineux de l’arc, de champs électromagnétiques (attention
au porteur de pacemaker), de risque d’électrocution, de bruit et d’émanations gazeuses.
Pour bien se protéger et protéger les autres, respecter les instructions de sécurité suivantes :
An de se protéger de brûlures et rayonnements, porter des vêtements sans revers, isolants, secs, ignifugés et en bon état, qui
couvrent l’ensemble du corps.
Utiliser des gants qui garantissent l’isolation électrique et thermique.
Utiliser une protection de soudage et/ou une cagoule de soudage d’un niveau de protection susant (variable selon les applications).
Protéger les yeux lors des opérations de nettoyage. Les lentilles de contact sont particulièrement proscrites.
Il est parfois nécessaire de délimiter les zones par des rideaux ignifugés pour protéger la zone de soudage des rayons de l’arc, des
projections et des déchets incandescents.
Informer les personnes dans la zone de soudage de ne pas xer les rayons de l’arc ni les pièces en fusion et de porter les vêtements
adéquats pour se protéger.
Utiliser un casque contre le bruit si le procédé de soudage atteint un niveau de bruit supérieur à la limite autorisée (de même pour
toute personne étant dans la zone de soudage).
Tenir à distance des parties mobiles (ventilateur) les mains, cheveux, vêtements.
Ne jamais enlever les protections carter du groupe froid lorsque la source de courant de soudage est sous tension, le fabricant ne
pourrait être tenu pour responsable en cas d’accident.
Les pièces qui viennent d’être soudées sont chaudes et peuvent provoquer des brûlures lors de leur manipulation. Lors d’intervention
d’entretien sur la torche ou le porte-électrode, il faut s’assurer que celui-ci soit susamment froid en attendant au moins 10 minutes
avant toute intervention. Le groupe froid doit être allumé lors de l’utilisation d’une torche refroidie eau an d’être sûr que le liquide
ne puisse pas causer de brûlures.
Il est important de sécuriser la zone de travail avant de la quitter an de protéger les personnes et les biens.
FUMÉES DE SOUDAGE ET GAZ
Les fumées, gaz et poussières émis par le soudage sont dangereux pour la santé. Il faut prévoir une ventilation susante, un
apport d’air est parfois nécessaire. Un masque à air frais peut être une solution en cas d’aération insusante.
Vérier que l’aspiration est ecace en la contrôlant par rapport aux normes de sécurité.
Attention le soudage dans des milieux de petites dimensions nécessite une surveillance à distance de sécurité. Par ailleurs le soudage de certains
matériaux contenant du plomb, cadmium, zinc ou mercure voire du béryllium peuvent être particulièrement nocifs, dégraisser également les pièces
avant de les souder.
Les bouteilles doivent être entreposées dans des locaux ouverts ou bien aérés. Elles doivent être en position verticale et maintenues à un support
ou sur un chariot.
4
Le soudage doit être proscrit à proximité de graisse ou de peinture.
Page 5
Manuel d’utilisation
Notice originale
RISQUE DE FEU ET D’EXPLOSION
Protéger entièrement la zone de soudage, les matières inammables doivent être éloignées d’au moins 11 mètres.
Un équipement anti-feu doit être présent à proximité des opérations de soudage.
Attention aux projections de matières chaudes ou d’étincelles car même à travers des ssures, elles peuvent être source d’incendie ou d’explosion.
Éloigner les personnes, les objets inammables et les containers sous pressions à une distance de sécurité susante.
Le soudage dans des containers ou des tubes fermés est à proscrire et dans le cas où ils sont ouverts il faut les vider de toute matière inammable
ou explosive (huile, carburant, résidus de gaz …).
Les opérations de meulage ne doivent pas être dirigées vers la source de courant de soudage ou vers des matières inammables.
BOUTEILLES DE GAZ
Le gaz sortant des bouteilles peut être source de suocation en cas de concentration dans l’espace de soudage (bien ventiler).
Le transport doit être fait en toute sécurité : bouteilles fermées et la source de courant de soudage éteinte. Elles doivent être
entreposées verticalement et maintenues par un support pour limiter le risque de chute.
Fermer la bouteille entre deux utilisations. Attention aux variations de température et aux expositions au soleil.
La bouteille ne doit pas être en contact avec une amme, un arc électrique, une torche, une pince de masse ou toutes autres sources de chaleur ou
d’incandescence.
Veiller à la tenir éloignée des circuits électriques et de soudage et donc ne jamais souder une bouteille sous pression.
Attention lors de l’ouverture du robinet de la bouteille, il faut éloigner la tête la robinetterie et s’assurer que le gaz utilisé est approprié au procédé de
soudage.
TITANIUM
FR
SÉCURITÉ ÉLECTRIQUE
Le réseau électrique utilisé doit impérativement avoir une mise à la terre. Utiliser la taille de fusible recommandée sur le tableau
signalétique.
Une décharge électrique peut être une source d’accident grave direct ou indirect, voire mortel.
Ne jamais toucher les parties sous tension à l’intérieur comme à l’extérieur de la source de courant sous-tension (Torches, pinces, câbles, électrodes)
car celles-ci sont branchées au circuit de soudage.
Avant d’ouvrir la source de courant de soudage, il faut la déconnecter du réseau et attendre 2 minutes. an que l’ensemble des condensateurs soit
déchargé.
Ne pas toucher en même temps la torche ou le porte-électrode et la pince de masse.
Veiller à changer les câbles, torches si ces derniers sont endommagés, par des personnes qualiées et habilitées. Dimensionner la section des câbles
en fonction de l’application. Toujours utiliser des vêtements secs et en bon état pour s’isoler du circuit de soudage. Porter des chaussures isolantes,
quel que soit le milieu de travail.
CLASSIFICATION CEM DU MATERIEL
Ce matériel de Classe A n’est pas prévu pour être utilisé dans un site résidentiel où le courant électrique est fourni par le réseau
public d’alimentation basse tension. Il peut y avoir des dicultés potentielles pour assurer la compatibilité électromagnétique
dans ces sites, à cause des perturbations conduites, aussi bien que rayonnées à fréquence radioélectrique.
TITANIUM 230 AC/DC FV :
Sous réserve que l’impédance de réseau public d’alimentation basse tension au point de couplage commun soit inférieure à
Zmax = 0.173 Ohms, ce matériel est conforme à la CEI 61000-3-11 et peut être connecté aux réseaux publics d’alimentation
basse tension. Il est de la responsabilité de l’installateur ou de l’utilisateur du matériel de s’assurer, en consultant l’opérateur du
réseau de distribution si nécessaire, que l’impédance de réseau est conforme aux restrictions d’impédance.
TITANIUM 321AC/DC - 400 AC/DC :
Ce matériel est conforme à la CEI 61000-3-11.
TITANIUM 230 AC/DC FV :
Ce matériel est conforme à la CEI 61000-3-12.
TITANIUM 321AC/DC - 400 AC/DC :
Ce matériel n’est pas conforme à la CEI 61000-3-12 et est destiné à être raccordé à des réseaux basse tension privés
connectés au réseau public d’alimentation seulement au niveau moyenne et haute tension. S’il est connecté à un réseau public
d’alimentation basse tension, il est de la responsabilité de l’installateur ou de l’utilisateur du matériel de s’assurer, en consultant
l’opérateur du réseau de distribution, que le matériel peut être connecté.
EMISSIONS ELECTRO-MAGNETIQUES
Le courant électrique passant à travers n’importe quel conducteur produit des champs électriques et magnétiques (EMF) localisés.
Le courant de soudage produit un champ électromagnétique autour du circuit de soudage et du matériel de soudage.
5
Page 6
Manuel d’utilisation
Notice originale
Les champs électromagnétiques EMF peuvent perturber certains implants médicaux, par exemple les stimulateurs cardiaques. Des mesures
de protection doivent être prises pour les personnes portant des implants médicaux. Par exemple, restrictions d’accès pour les passants ou une
évaluation de risque individuelle pour les soudeurs.
Tous les soudeurs devraient utiliser les procédures suivantes an de minimiser l’exposition aux champs électromagnétiques provenant du circuit de
soudage:
• positionner les câbles de soudage ensemble – les xer les avec une attache, si possible;
• se positionner (torse et tête) aussi loin que possible du circuit de soudage;
• ne jamais enrouler les câbles de soudage autour du corps;
• ne pas positionner le corps entre les câbles de soudage. Tenir les deux câbles de soudage sur le même côté du corps;
• raccorder le câble de retour à la pièce mise en œuvre aussi proche que possible à la zone à souder;
• ne pas travailler à côté de la source de courant de soudage, ne pas s’assoir dessus ou ne pas s’y adosser ;
• ne pas souder lors du transport de la source de courant de soudage ou le dévidoir.
Les porteurs de stimulateurs cardiaques doivent consulter un médecin avant d’utiliser ce matériel.
L’exposition aux champs électromagnétiques lors du soudage peut avoir d’autres eets sur la santé que l’on ne connaît pas
encore.
RECOMMANDATIONS POUR EVALUER LA ZONE ET L’INSTALLATION DE SOUDAGE
Généralités
L’utilisateur est responsable de l’installation et de l’utilisation du matériel de soudage à l’arc suivant les instructions du fabricant. Si des perturbations
électromagnétiques sont détectées, il doit être de la responsabilité de l’utilisateur du matériel de soudage à l’arc de résoudre la situation avec
l’assistance technique du fabricant. Dans certains cas, cette action corrective peut être aussi simple qu’une mise à la terre du circuit de soudage. Dans
d’autres cas, il peut être nécessaire de construire un écran électromagnétique autour de la source de courant de soudage et de la pièce entière avec
montage de ltres d’entrée. Dans tous les cas, les perturbations électromagnétiques doivent être réduites jusqu’à ce qu’elles ne soient plus gênantes.
TITANIUM
Évaluation de la zone de soudage
Avant d’installer un matériel de soudage à l’arc, l’utilisateur doit évaluer les problèmes électromagnétiques potentiels dans la zone environnante. Ce
qui suit doit être pris en compte:
a) la présence au-dessus, au-dessous et à côté du matériel de soudage à l’arc d’autres câbles d’alimentation, de commande, de signalisation et de
téléphone;
b) des récepteurs et transmetteurs de radio et télévision;
c) des ordinateurs et autres matériels de commande;
d) du matériel critique de sécurité, par exemple, protection de matériel industriel;
e) la santé des personnes voisines, par exemple, emploi de stimulateurs cardiaques ou d’appareils contre la surdité;
f) du matériel utilisé pour l’étalonnage ou la mesure;
g) l’immunité des autres matériels présents dans l’environnement.
L’utilisateur doit s’assurer que les autres matériels utilisés dans l’environnement sont compatibles. Cela peut exiger des mesures de protection
supplémentaires;
h) l’heure du jour où le soudage ou d’autres activités sont à exécuter.
La dimension de la zone environnante à prendre en compte dépend de la structure du bâtiment et des autres activités qui s’y déroulent. La zone
environnante peut s’étendre au-delà des limites des installations.
Évaluation de l’installation de soudage
Outre l’évaluation de la zone, l’évaluation des installations de soudage à l’arc peut servir à déterminer et résoudre les cas de perturbations. Il convient
que l’évaluation des émissions comprenne des mesures in situ comme cela est spécié à l’Article 10 de la CISPR 11. Les mesures in situ peuvent
également permettre de conrmer l’ecacité des mesures d’atténuation.
RECOMMANDATIONS SUR LES METHODES DE REDUCTION DES EMISSIONS ELECTROMAGNETIQUES
a. Réseau public d’alimentation: Il convient de raccorder le matériel de soudage à l’arc au réseau public d’alimentation selon les recommandations
du fabricant. Si des interférences se produisent, il peut être nécessaire de prendre des mesures de prévention supplémentaires telles que le ltrage
du réseau public d’alimentation. Il convient d’envisager de blinder le câble d’alimentation dans un conduit métallique ou équivalent d’un matériel de
soudage à l’arc installé à demeure. Il convient d’assurer la continuité électrique du blindage sur toute sa longueur. Il convient de raccorder le blindage
à la source de courant de soudage pour assurer un bon contact électrique entre le conduit et l’enveloppe de la source de courant de soudage.
b. Maintenance du matériel de soudage à l’arc : Il convient que le matériel de soudage à l’arc soit soumis à l’entretien de routine suivant les
recommandations du fabricant. Il convient que tous les accès, portes de service et capots soient fermés et correctement verrouillés lorsque le matériel
de soudage à l’arc est en service. Il convient que le matériel de soudage à l’arc ne soit modié en aucune façon, hormis les modications et réglages
mentionnés dans les instructions du fabricant. Il convient, en particulier, que l’éclateur d’arc des dispositifs d’amorçage et de stabilisation d’arc soit
réglé et entretenu suivant les recommandations du fabricant.
c. Câbles de soudage : Il convient que les câbles soient aussi courts que possible, placés l’un près de l’autre à proximité du sol ou sur le sol.
d. Liaison équipotentielle : Il convient d’envisager la liaison de tous les objets métalliques de la zone environnante. Toutefois, des objets métalliques
reliés à la pièce à souder accroissent le risque pour l’opérateur de chocs électriques s’il touche à la fois ces éléments métalliques et l’électrode. Il
convient d’isoler l’opérateur de tels objets métalliques.
e. Mise à la terre de la pièce à souder : Lorsque la pièce à souder n’est pas reliée à la terre pour la sécurité électrique ou en raison de ses
dimensions et de son emplacement, ce qui est le cas, par exemple, des coques de navire ou des charpentes métalliques de bâtiments, une connexion
raccordant la pièce à la terre peut, dans certains cas et non systématiquement, réduire les émissions. Il convient de veiller à éviter la mise à la terre
des pièces qui pourrait accroître les risques de blessure pour les utilisateurs ou endommager d’autres matériels électriques. Si nécessaire, il convient
que le raccordement de la pièce à souder à la terre soit fait directement, mais dans certains pays n’autorisant pas cette connexion directe, il convient
que la connexion soit faite avec un condensateur approprié choisi en fonction des réglementations nationales.
f. Protection et blindage : La protection et le blindage sélectifs d’autres câbles et matériels dans la zone environnante peuvent limiter les problèmes
de perturbation. La protection de toute la zone de soudage peut être envisagée pour des applications spéciales.
6
Page 7
Manuel d’utilisation
Notice originale
TRANSPORT ET TRANSIT DE LA SOURCE DE COURANT DE SOUDAGE
TITANIUM
La source de courant de soudage est équipée d’une poignée supérieure permettant le portage à la main. Attention à ne pas sousévaluer son poids. La poignée n’est pas considérée comme un moyen d’élingage.
Ne pas utiliser les câbles ou torche pour déplacer la source de courant de soudage. Elle doit être déplacée en position verticale.
Ne pas faire transiter la source de courant au-dessus de personnes ou d’objets.
Ne jamais soulever une bouteille de gaz et la source de courant de soudage en même temps. Leurs normes de transport sont distinctes.
INSTALLATION DU MATÉRIEL
• Mettre la source de courant de soudage sur un sol dont l’inclinaison maximum est de 10°.
• Prévoir une zone susante pour aérer la source de courant de soudage et accéder aux commandes.
• Ne pas utiliser dans un environnement comportant des poussières métalliques conductrices.
• La source de courant de soudage doit être à l’abri de la pluie battante et ne pas être exposée aux rayons du soleil.
• Le matériel est de degré de protection IP23, signiant :
- une protection contre l’accès aux parties dangereuses des corps solides de diam >12.5 mm et,
- une protection contre la pluie dirigée à 60° par rapport à la verticale
Ce matériel peut donc être utilisé à l’extérieur en accord avec l’indice de protection IP23.
Les câbles d’alimentation, de rallonge et de soudage doivent être totalement déroulés an d’éviter toute surchaue.
Le fabricant n’assume aucune responsabilité concernant les dommages provoqués à des personnes et objets dus à une utilisation
incorrecte et dangereuse de ce matériel.
ENTRETIEN / CONSEILS
• L’entretien ne doit être eectué que par une personne qualiée. Un entretien annuel est conseillé.
• Couper l’alimentation en débranchant la prise, et attendre deux minutes avant de travailler sur le matériel. A l’intérieur, les
tensions et intensités sont élevées et dangereuses.
FR
• Régulièrement, enlever le capot et dépoussiérer à la souette. En proter pour faire vérier la tenue des connexions électriques avec un outil isolé
par un personnel qualié.
• Contrôler régulièrement l’état du cordon d’alimentation. Si le câble d’alimentation est endommagé, il doit être remplacé par le fabricant, son service
après-vente ou une personne de qualication similaire, an d’éviter tout danger.
• Laisser les ouïes de la source de courant de soudage libres pour l’entrée et la sortie d’air.
• Ne pas utiliser cette source de courant de soudage pour dégeler des canalisations, recharger des batteries/accumulateurs ou démarrer des
moteurs.
INSTALLATION – FONCTIONNEMENT PRODUIT
Seul le personnel expérimenté et habilité par le fabricant peut eectuer l’installation. Pendant l’installation, s’assurer que le générateur est déconnecté
du réseau. Les connexions en série ou en parallèle de générateur sont interdites. Il est recommandé d’utiliser les câbles de soudage fournis avec
l’appareil an d’obtenir les réglages optimums du produit.
DESCRIPTION
Ce matériel est une source de puissance pour le soudage à l’électrode réfractaire (TIG) en courant continu (TIG DC) ou en courant alternatif (TIG AC)
et le soudage à électrode enrobée (MMA).
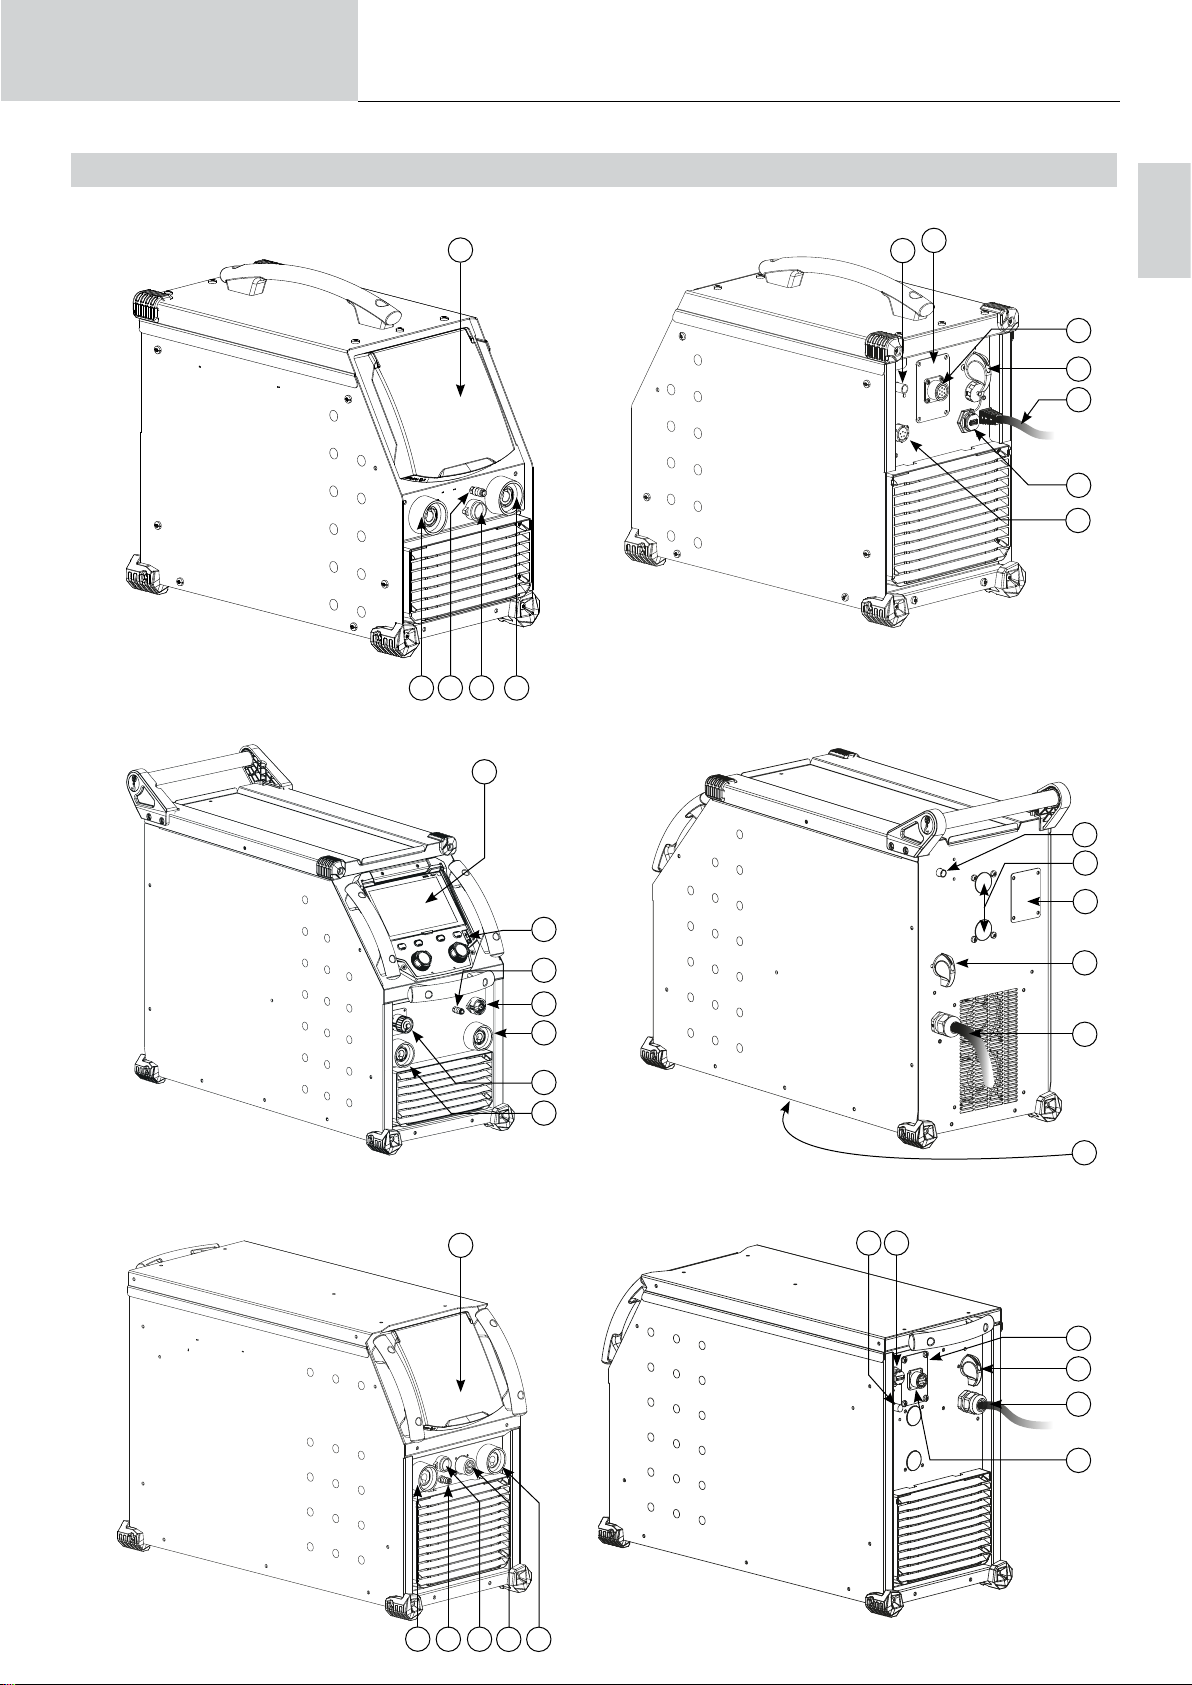
DESCRIPTION DU MATÉRIEL (I)
TITANIUM 230/400
1- Interface Homme Machine (IHM) 7-
2- Douille de polarité positive 8- Commutateur ON / OFF
3- Connecteur gaz de la torche 9- Câble d’alimentation
4- Connecteur gâchette de la torche 10- Connecteur USB
5- Douille de polarité négative 11- Connecteur analogique
6- Raccord gaz bouteille 12- Connecteur dévidoir ou IHM déportée = 400 AC/DC seulement
TITANIUM 321
1- Interface Homme Machine (IHM) 7- Douille de polarité positive
2- Connecteur USB 8- Raccord gaz bouteille
3- Connecteur gaz de la torche 9- Kit débitmètre en option (073395)
4- Commutateur ON / OFF 10- Plaque pour connecteur kit NUM TIG-1 en option (037960) = automatisation SAM
5- Douille de polarité négative 11-
6- Connecteur commande à distance numérique 12- Câble d’alimentation (5 m)
Trappe pour connecteur kit NUM TIG-1 (option ref. 037960)
Trappe pour connecteur kit NUM-1 (option ref. 063938) = 230 AC/DC seulement
13- Connecteur d’alimentation et pilotage du groupe de refroidissement
Connecteur gâchette de la torche
Connecteur commande à distance (pédale)
13- Connecteur groupe froid (KOOLWELD 3)
7
Page 8
Manuel d’utilisation
Notice originale
INTERFACE HOMME-MACHINE (IHM)
Veuillez lire la notice d’utilisation de l’interface (IHM) qui fait partie de la documentation complète du matériel.
IHM
ALIMENTATION-MISE EN MARCHE
TITANIUM 230 AC/DC FV :
Ce matériel est livré avec une prise monophasée 3 pôles (P+N+PE) 230V 16A de type CEE17. Il est équipé d’un système «Flexible Voltage» et s’alimente sur une installation électrique avec terre comprise entre 110 V et 240 V (50 - 60 Hz).
TITANIUM 321 - 400 AC/DC :
Ce matériel est livré avec prise 32 A de type EN 60309-1 et ne doit être utilisé que sur une installation électrique triphasée 400V (50-60 Hz) à
quatre ls avec un neutre relié à la terre.
Le courant eectif absorbé (I1e) est indiqué sur le matériel, pour les conditions d’utilisation maximales. Vérier que l’alimentation et ses protections
(fusible et/ou disjoncteur) sont compatibles avec le courant nécessaire en utilisation. Dans certains pays, il peut être nécessaire de changer la prise
pour permettre une utilisation aux conditions maximales.
• La source de courant de soudage se met en protection si la tension d’alimentation est inférieure ou supérieure à 15% de ou des tensions spéciées
(un code défaut apparaitra sur l’achage de l’écran).
• La mise en marche se fait par rotation du commutateur marche/ arrêt (I-8) sur la position I, inversement l’arrêt se fait par une rotation sur la position
0. Attention ! Ne jamais couper l’alimentation lorsque le poste est en charge.
• Comportement des ventilateurs : ce matériel est équipé d’une gestion intelligente de la ventilation dans le but de minimiser le bruit du poste. Les
ventilateurs adaptent leur vitesse à l’utilisation et à la température ambiante. En mode MMA, le ventilateur fonctionne en permanence. En mode TIG,
le ventilateur fonctionne uniquement en phase de soudage, puis s’arrête après refroidissement.
• Avertissement : Une augmentation de la longueur de la torche ou des câbles de retour au-delà de la longueur maximale prescrite par le fabricant
augmentera le risque de choc électrique.
• Le dispositif d’amorçage et de stabilisation de l’arc est conçu pour un fonctionnement manuel et à guidage mécanique.
TITANIUM
BRANCHEMENT SUR GROUPE ÉLECTROGÈNE
Ce matériel peut fonctionner avec des groupes électrogènes à condition que la puissance auxiliaire réponde aux exigences suivantes :
- La tension doit être alternative, réglée comme spéciée et de tension crête inférieure à 700 V pour le TITANIUM 321/400 AC/DC et 400 V pour le
TITANIUM 230 AC/DC FV,
- La fréquence doit être comprise entre 50 et 60 Hz.
Il est impératif de vérier ces conditions, car de nombreux groupes électrogènes produisent des pics de haute tension pouvant endommager le matériel.
UTILISATION DE RALLONGE ÉLECTRIQUE
Toutes les rallonges doivent avoir une longueur et une section appropriées à la tension du matériel. Utiliser une rallonge conforme aux réglementations nationales.
Tension d’entrée
TITANIUM 400 AC/DC 400 V 6 mm²
TITANIUM 321 AC/DC 400 V 6 mm²
TITANIUM 230 AC/DV FV
110 V 2.5 mm² 4 mm²
230 V 2.5 mm²
Longueur - Section de la rallonge
< 45m > 45m
RACCORDEMENT GAZ
Ce matériel est équipé de deux raccords. Un raccord bouteille pour l’entrée du gaz dans le poste, et un connecteur gaz torche pour la sortie du gaz
en bout de torche. Nous vous recommandons d’utiliser les adaptateurs livrés d’origine avec votre poste an d’avoir un raccordement optimal.
ACTIVATION DE LA FONCTION VRD (VOLTAGE REDUCTION DEVICE)
Le dispositif réducteur de tension (ou VRD) est disponible seulement sur le TITANIUM 230 AC/DC et 321 AC/DC.
Ce dispositif permet de protéger le soudeur. Le courant de soudage est délivré seulement quand l’électrode est en contact avec la pièce (résistance
faible). Dès que l’électrode est retirée, la fonction VRD abaisse la tension à une valeur très faible.
Par défaut, le dispositif réducteur de tension est désactivé. An de l’activer, l’utilisateur doit ouvrir le produit et suivre la procédure suivante :
1. DÉCONNECTER LE PRODUIT DE L’ALIMENTATION ÉLECTRIQUE et attendre 5 minutes par sécurité.
2. Retirer le anc du générateur (voir page en n de notice).
3. Repérer la carte de contrôle et l’interrupteur VRD (voir page en n de notice).
4. Basculer l’interrupteur sur la position ON.
5. La fonction VRD est activée.
6. Revisser le anc du générateur.
7. Sur l’interface (IHM), le picto VRD est allumé.
8
Pour désactiver la fonction VRD, il sut de basculer de nouveau l’interrupteur dans la position opposée.
Page 9
Manuel d’utilisation
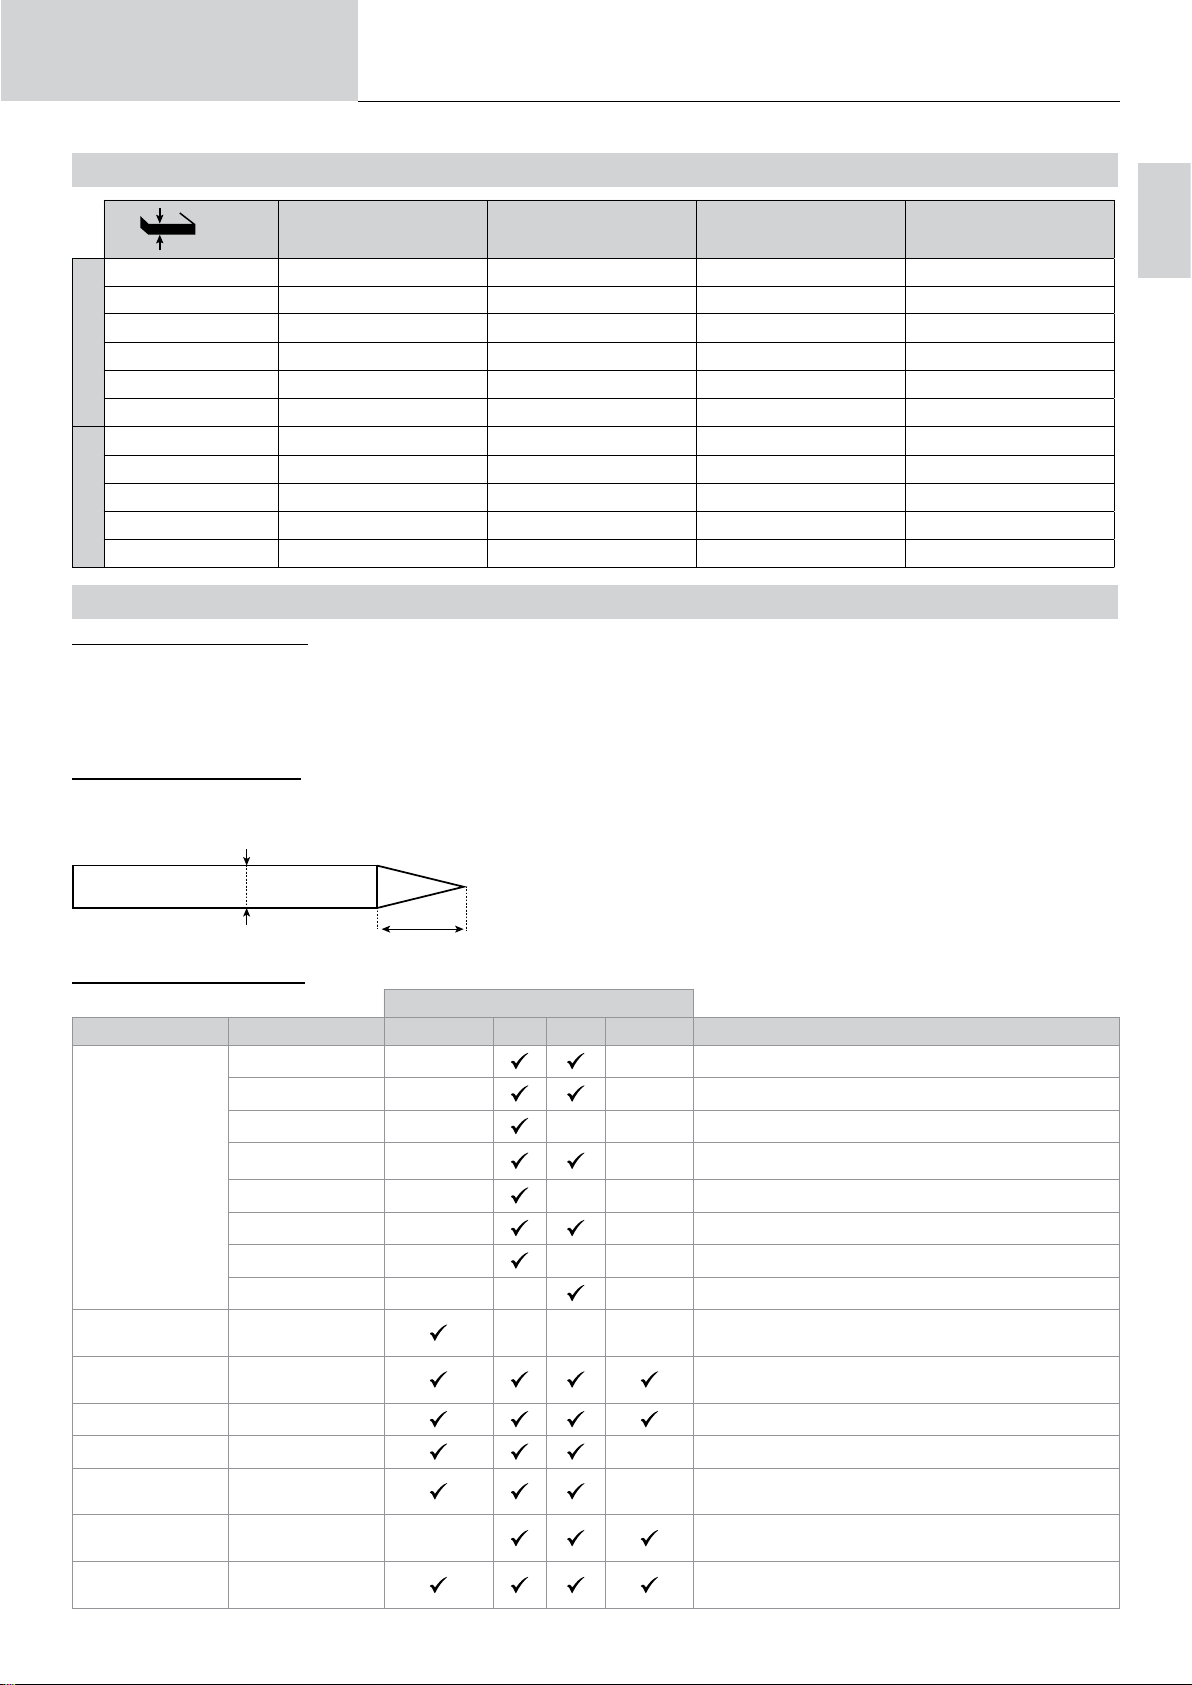
COMBINAISONS CONSEILLÉES
Notice originale
TITANIUM
Courant (A) Ø Electrode (mm) Ø Buse (mm) Débit Argon (L/min)
TIG DC
TIG AC
(mm)
0.3 - 3 10 - 80 1 6.5 / 8 5 - 6
2.4 - 6 15 - 100 1.6 6.5 / 8 / 9.5 6 - 7
4 - 8 20 - 120 2 8 / 9.5 6 - 7
6.8 - 10 30 - 200 2.4 9.5 / 11 6 - 7
9 - 12 50 - 300 3.2 11 / 12.5 / 16 7 - 8
- 60 - 400 4 11 / 12.5 / 16 + 8 - 10
0.5 - 3 15 - 90 1.6 6.5 / 8 / 9.5 6 - 7
0.8 - 5 20 - 150 2.4 9.5 / 11 7 - 8
1.5 - 6 40 - 200 3.2 11 / 12.5 / 16 8 - 10
1.6 - 11 50 - 350 4 16 / 17.5 10 - 12
2 - 15 80 - 450 4.8 16 / 19 12 - 18
MODE DE SOUDAGE TIG (GTAW)
BRANCHEMENT ET CONSEILS
• Le soudage TIG requiert une protection gazeuse (Argon).
• Brancher la pince de masse dans le connecteur de raccordement positif (+). Brancher le câble de puissance de la torche dans le connecteur de
raccordement négatif (–) ainsi que les connectiques de bouton (s) de la torche et de gaz.
• S’assurer que la torche est bien équipée et que les consommables (pince-étau, support collet, diuseur et buse) ne sont pas usés.
• Le choix de l’électrode est en fonction du courant du procédé TIG.
AFFUTAGE DE L’ÉLECTRODE
FR
Pour un fonctionnement optimal, il est conseillé d’utiliser une électrode autée de la manière suivante :
d
L = 3 x d pour un courant faible.
L = d pour un courant fort.
L
PARAMÈTRES DU PROCÉDÉ
Procédés de soudage
Paramètres Réglages Synergique DC AC Wizard
Standard - - Courant lisse
Pulsé - - Courant pulsé
FastPulse - - Courant pulsé inaudible
-
Type de matériaux Fe, Al, etc. - - - Choix de la matière à souder
Diamètre de l’électrode tungstène
Type d’amorçage Lift, HF, Touch. HF Choix du type d’amorçage.
Mode de gâchette 2T, 4T, 4T LOG 2T, 4T Choix du mode de gestion du soudage à la gâchette
E-TIG OFF - ON -
Énergie
Paramètres
avancés
Spot - - Pointage lisse
Tack - - - Pointage pulsé
Multi-Spot - Pointage lisse répété
Multi-Tack - - Pointage pulsé répété
AC Mix - Courant mixant AC et DC
1 - 4 mm
Hold
Coef. thermique
- Voir chapitre «Énergie» aux pages suivantes.
Choix du diamètre de l’électrode. Permet d’aner les
courants d’amorçage HF et les synergies.
Mode de soudage à énergie constante avec correction
des variations de longueur d’arc
Réglage de l’amorçage HF.
L’accès à certains paramètres de soudage dépend du mode d’achage sélectionné : Paramètres/Mode d’achage : Easy, Expert, Avancé.
ter à la notice IHM.
Se repor-
9
Page 10
Manuel d’utilisation
Notice originale
PROCÉDÉS DE SOUDAGE
• TIG Synergique
Ne fonctionne plus sur le choix d’un type de courant DC et les réglages des paramètres du cycle de soudage mais intègre des règles/synergies de
soudage basées sur l’expérience. Ce mode restreint donc le nombre de paramétrages à trois réglages fondamentaux : Type de matière, Épaisseur
à souder et Position de soudage.
• TIG DC
Dédié au soudage des métaux ferreux tels que l’acier, l’acier inoxydable, mais aussi le cuivre et ses alliages ainsi que le titane.
• TIG AC
Dédié au soudage de l’aluminium et ses alliages, mais aussi le cuivre.
• TIG Wizard
Wizard Lab :
Voir chapitre «Wizard Lab» aux pages suivantes.
Wizard Alu, Inox, Acier, Cuivre :
Ce mode permet de préassembler ou de souder des pièces en alliages légers (AlSi/AlMg/Al99), en inox (CrNi), en acier (Fe) et en cuivre
(CuZn/Cu). Sous forme de synergies, les réglages sont l’épaisseur des pièces à souder et le type d’assemblage (Bout à bout (BW), Clin (FW),
Angle intérieur (BP), Angle extérieur ou l à l pour raboutage). Pour passer d’un mode à l’autre, appuyer sur le bouton n°4 du clavier (voir notice
IHM).
RÉGLAGES - TIG DC
TITANIUM
• Standard
Ce mode de soudage permet le soudage de grande qualité sur la majorité des matériaux ferreux tels que l’acier, l’acier inoxydable, mais aussi le
cuivre et ses alliages, le titane… Les nombreuses possibilités de gestion du courant et gaz vous permettent la maitrise parfaite de votre opération de
soudage, de l’amorçage jusqu’au refroidissement nal de votre cordon de soudure.
• Pulsé
Ce mode de soudage à courant pulsé enchaine des impulsions de courant fort (I, impulsion de soudage) puis des impulsions de courant faible
(I_Froid, impulsion de refroidissement de la pièce). Ce mode pulsé permet d’assembler les pièces tout en limitant l’élévation en température et les
déformations. Idéal aussi en position.
Exemple :
Le courant de soudage I est réglé à 100A et % (I_Froid) = 50%, soit un courant froid = 50% x 100A = 50A.
F(Hz) est réglé à 10Hz, la période du signal sera de 1/10Hz = 100ms -> toutes les 100ms, une impulsion à 100A puis une autre à 50A se succèderont.
• FastPulse
Ce mode de soudage à courant pulsé très haute fréquence enchaine des impulsions de courant fort (I, impulsion de soudage) puis des impulsions
de courant faible (I_Froid, impulsion de refroidissement de la pièce). Le mode FastPulse permet de conserver les propriétés de constriction de l’arc
du mode Pulsé à hautes fréquences mais tout en étant sur des fréquences sonores moins désagréables, voire inaudibles pour le soudeur.
• Spot
Ce mode de pointage permet le préassemblage des pièces avant soudage. Le pointage peut-être manuel par la gâchette ou temporisé avec un délai
de pointage prédéni. Ce temps de pointage permet une meilleure reproductibilité et la réalisation de points non oxydés.
• Multi-Spot
C’est un mode de pointage semblable au TIG Spot, mais enchainant temps de pointage et temps d’arrêt dénis tant que la gâchette est appuyée.
• Tack
Ce mode de pointage permet aussi de préassembler des pièces avant soudage, mais cette fois-ci en deux phases : une première phase de DC pulsé
concentrant l’arc pour une meilleure pénétration, suivie d’une seconde en DC standard élargissant l’arc et donc le bain pour assurer le point.
Les temps réglables des deux phases de pointage permettent une meilleure reproductibilité et la réalisation de points non oxydés.
• Multi-Tack
C’est un mode de pointage semblable au TIG Tack, mais enchainant temps de pointage et temps d’arrêt dénis tant que la gâchette est appuyée.
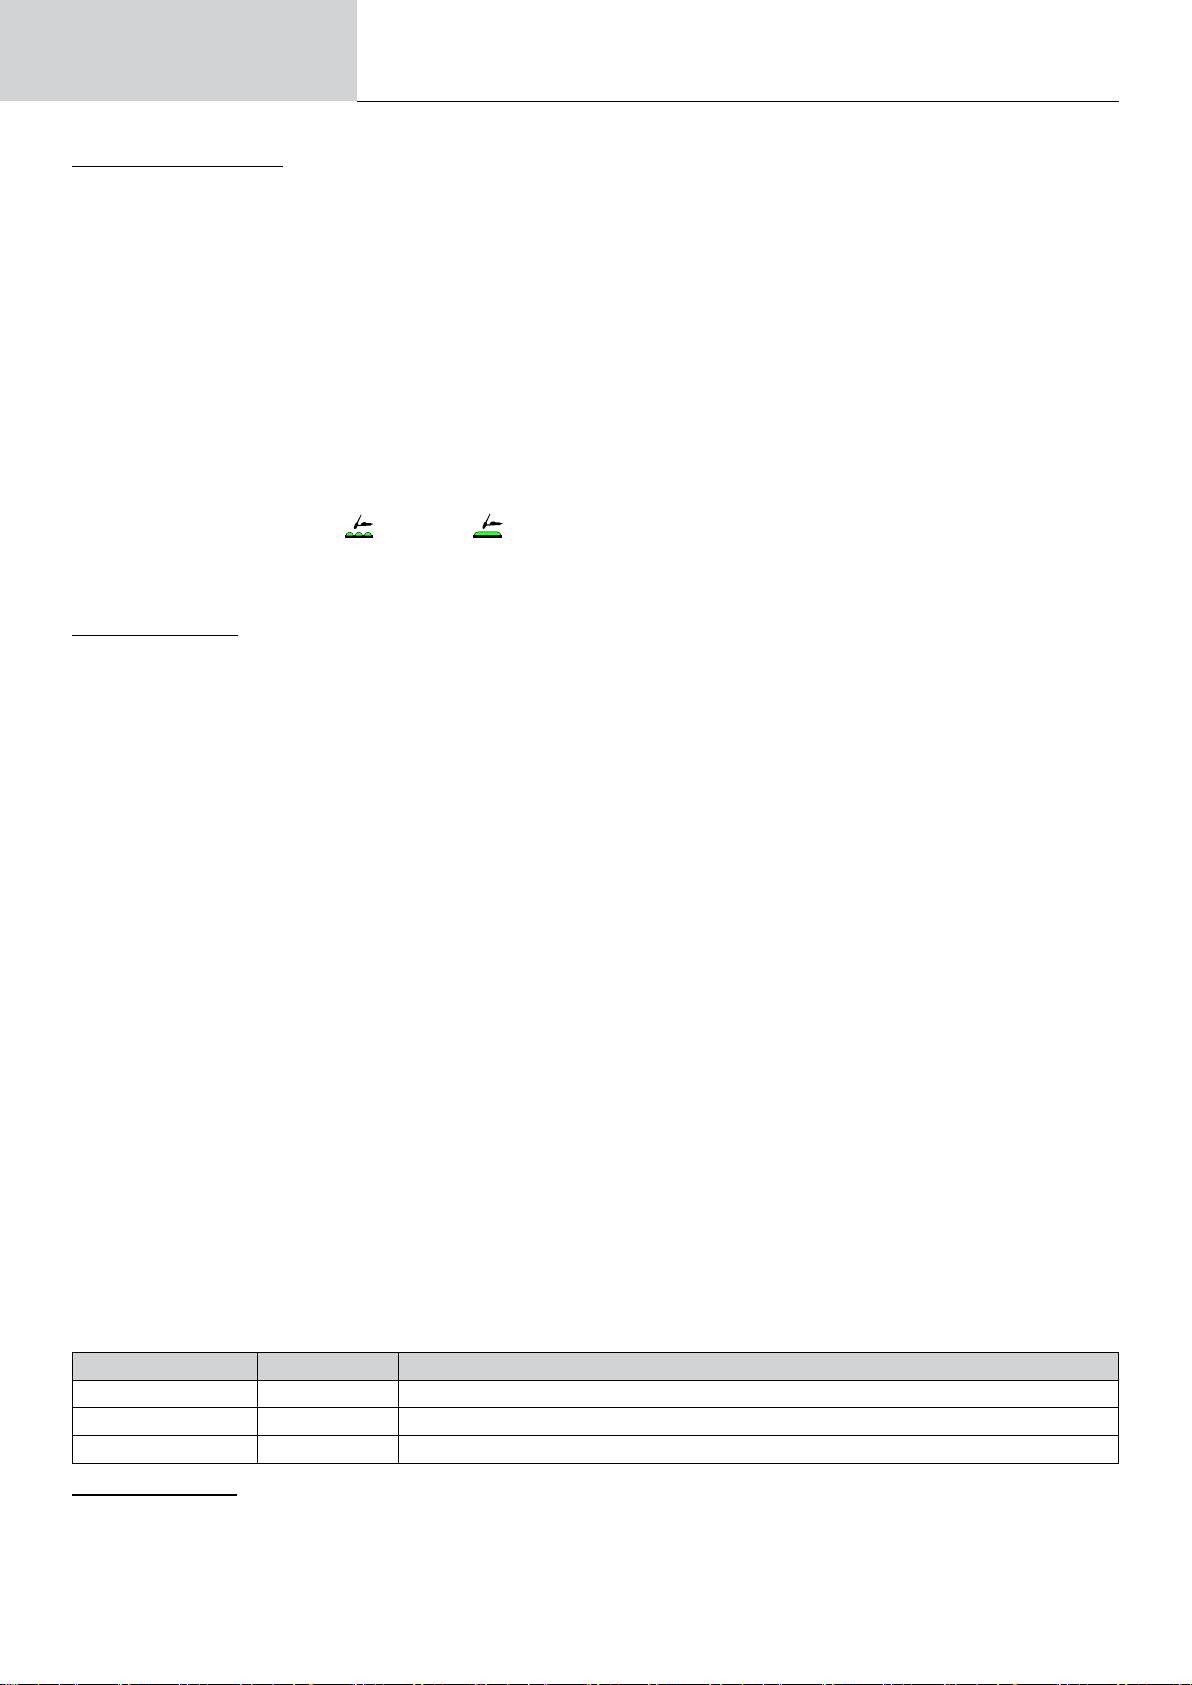
Paramètres avancés, en mode
Paramètres avancés Réglage Description
Durée HF 0.01 - 3 s Temps de HF avant arrêt de celle-ci
Niveau HF 1 - 10 Index réglant la tension de 5 kV à 14 kV
Réglage du courant - En pourcentage / Absolu
RÉGLAGES - TIG AC
• Standard
Ce mode de soudage est dédié au soudage de l’aluminium et ses alliages (Al, AlSi, AlMg, AlMn…). Le courant alternatif permet le décapage de l’aluminium indispensable au soudage.
d’achage «
Avancé» seulement :
10
Page 11
Manuel d’utilisation
2 mm
D
10 mm
D
5 mm
D
2 mm
D
5 mm
D
10 mm
D
Notice originale
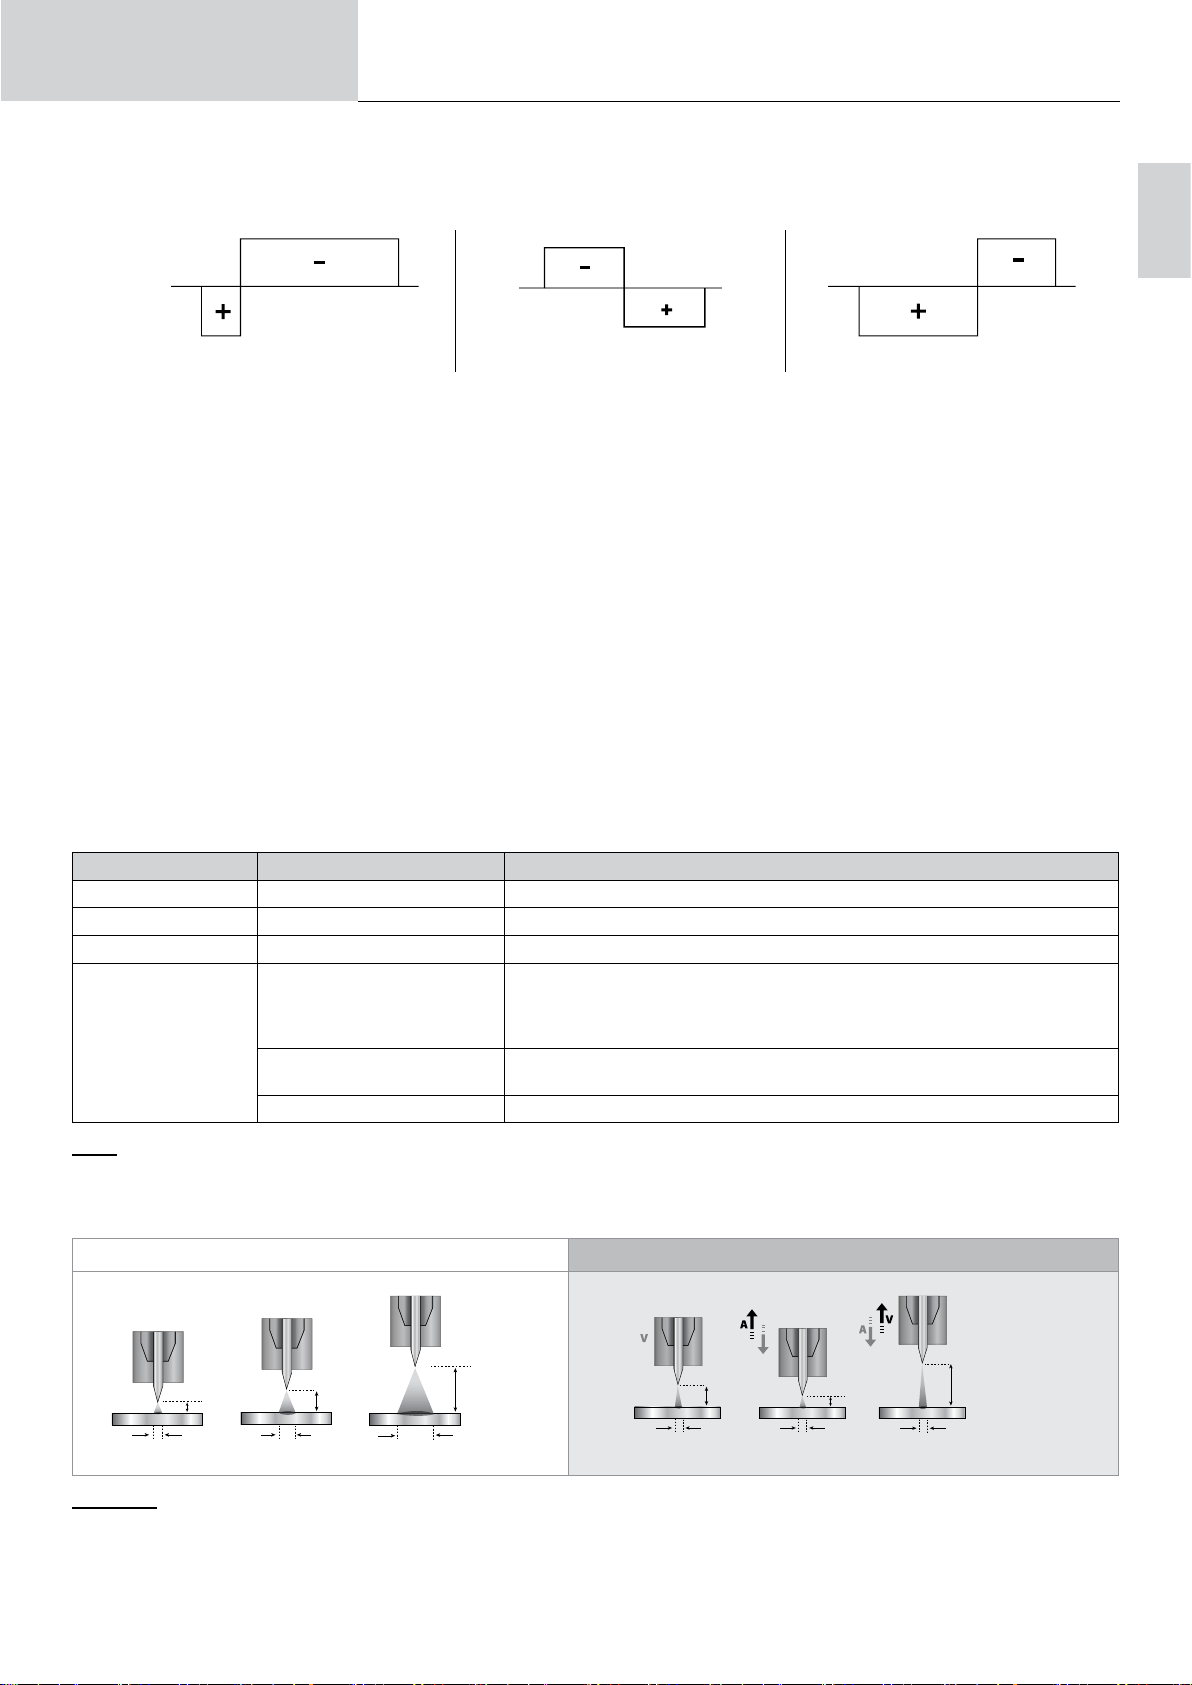
La Balance (%T_AC) :
Durant l’onde positive, l’oxydation est brisée. Durant l’onde négative, l’électrode se refroidit et les pièces se soudent, il y a pénétration.
En modiant le ratio entre les deux alternances via le réglage de la balance, soit le décapage est favorisé soit la pénétration (le réglage par défaut
est de 30%).
20 % : Pénétration max. 50% 60% : Décapage max.
• Pulsé
Ce mode de soudage à courant pulsé enchaine des impulsions de courant fort (I, impulsion de soudage) puis des impulsions de courant faible
(I_Froid, impulsion de refroidissement de la pièce). Ce mode pulsé permet d’assembler les pièces tout en limitant l’élévation en température et les
déformations. Idéal aussi en position.
Exemple :
Le courant de soudage I est réglé à 100A et % (I_Froid) = 50%, soit un courant froid = 50% x 100A = 50A.
F(Hz) est réglé à 10Hz, la période du signal sera de 1/10Hz = 100ms -> toutes les 100ms, une impulsion à 100A puis une autre à 50A se succèderont.
• SPOT
Ce mode de pointage permet le préassemblage des pièces avant soudage. Le pointage peut-être manuel par la gâchette ou temporisé avec un délai
de pointage prédéni. Ce temps de pointage permet une meilleure reproductibilité et la réalisation de points non oxydés.
TITANIUM
FR
• Multi-Spot
C’est un mode de pointage semblable au TIG Spot, mais enchainant temps de pointage et temps d’arrêt dénis tant que la gâchette est appuyée.
• AC Mix
Ce mode de soudage en courant alternatif est utilisé pour souder l’aluminium et ses alliages de forte épaisseur. Il mixe des séquences de DC durant le
soudage AC ce qui augmente l’énergie apportée à la pièce. Le but nal est d’accélérer l’avance de travail et donc la productivité sur des assemblages
aluminium. Ce mode produit moins de décapage donc il est nécessaire de travailler sur des tôles propres.
Paramètres avancés, en mode
d’achage «
Avancé» seulement :
Paramètres avancés Réglage Description
Durée HF 0.01 - 3 s Temps de HF avant arrêt de celle-ci
Niveau HF 1 - 10 Index réglant la tension de 5 kV à 14 kV
Réglage du courant - En pourcentage / Absolu
Mode de soudage synchrone sans interférence lorsque 2 sources de courant AC
OFF - ON
Sync AC
Déphasage 0° - 300%
sont utilisées simultanément sur la même pièce à souder. Le soudage avec cette
fonction sera synchronisé sur la fréquence du réseau électrique automatiquement.
Les fréquences en AC seront réduites à la plage 50Hz, 100Hz et 150Hz.
Réglage de la phase du réseau par pas de 60°. Ce réglage permet de se soustraire
de la permutation des ches de branchement de la prise de la source de courant.
Déphasage n 0° - 59° Réglage n de la phase du réseau par pas de 1°.
E-TIG
Ce mode permet un soudage à puissance constante en mesurant en temps réel les variations de longueur d’arc an d’assurer une largeur de cordon
et une pénétration constantes. Dans les cas où l’assemblage demande la maitrise de l’énergie de soudage, le mode E.TIG garantit au soudeur de
respecter la puissance de soudage quelle que soit la position de sa torche par rapport à la pièce.
Standard
(courant constant)
E-TIG (énergie constante)
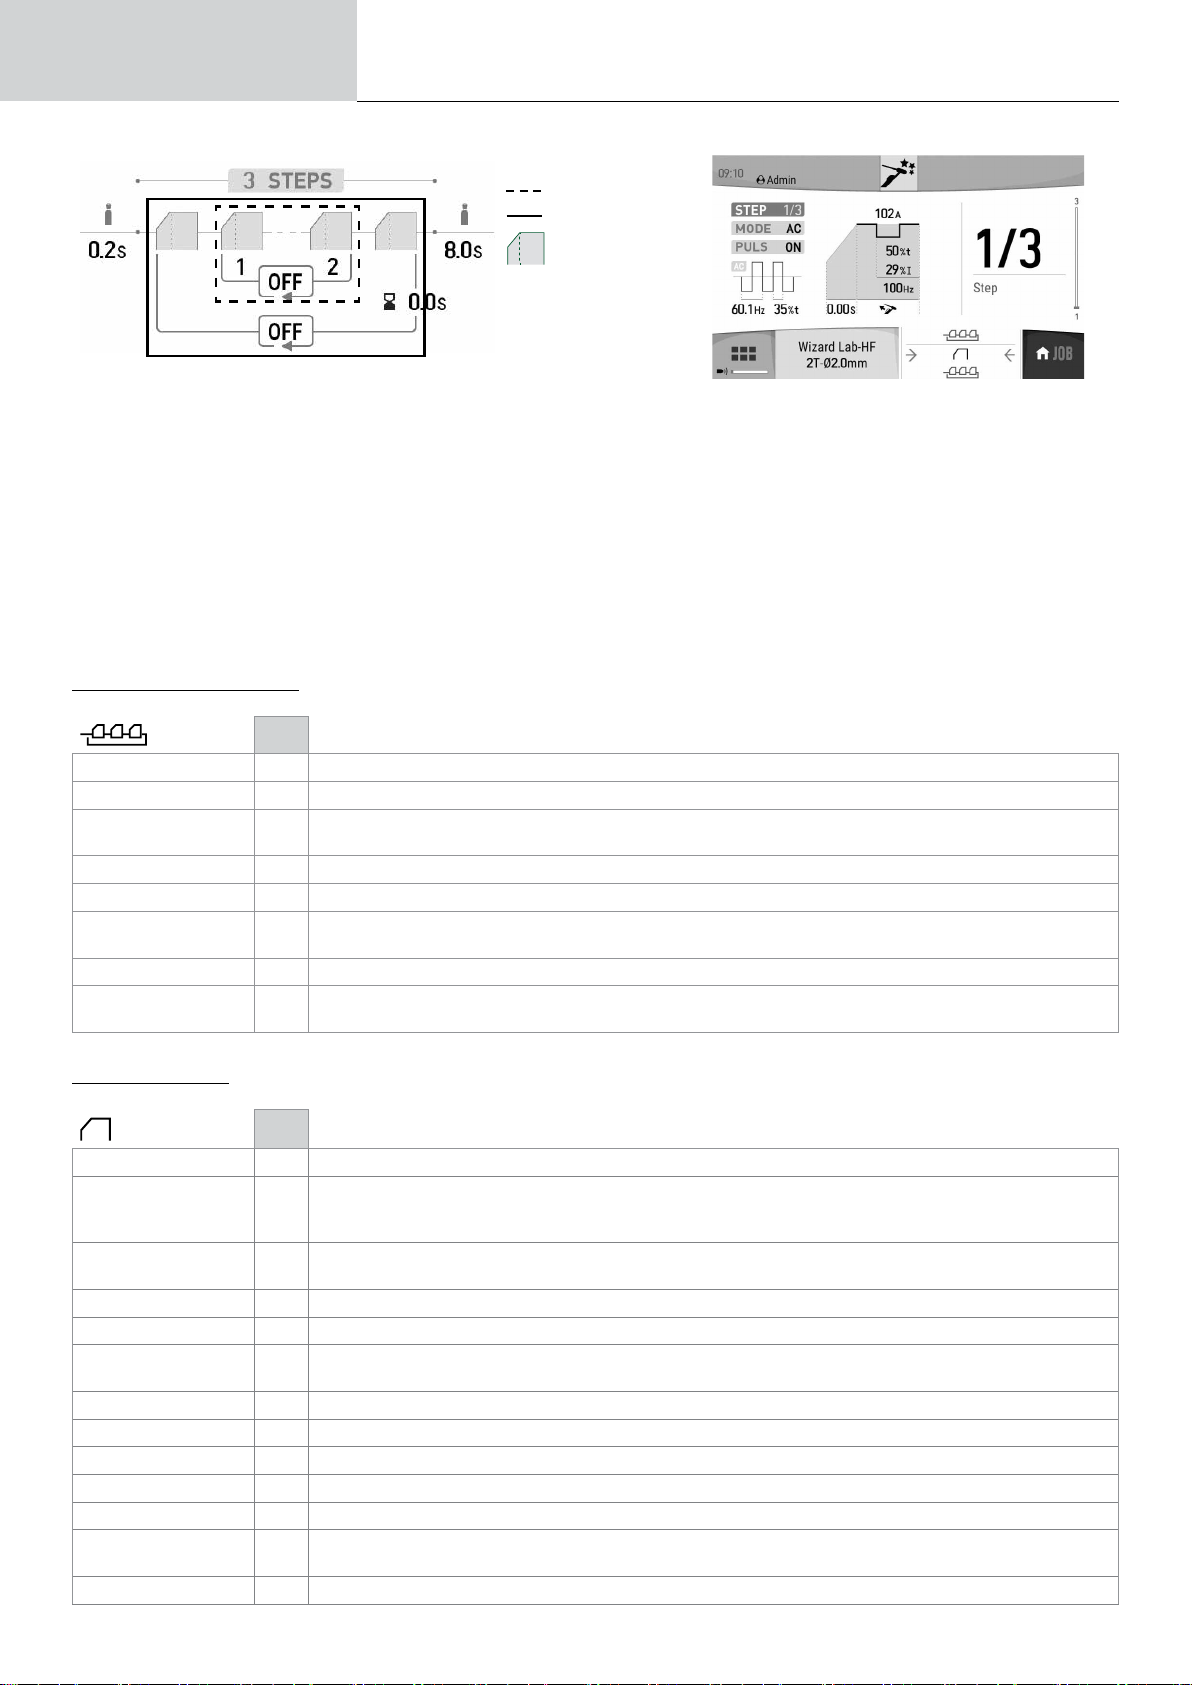
Wizard Lab
Ce mode de soudage permet la réalisation de cycles de soudage complexes (hors standard) par succession de Steps. Chaque Step est déterminé
par une rampe et un palier de courant et un type de courant (DC/AC/Pulsé) durant celui-ci.
La conguration du Wizard Lab se fait en trois étapes :
- dénition du cycle de soudage (nombre de Steps, boucles de répétition, etc)
- réglage de chaque Step (rampe, type de courant…)
- réglages des paramètres avancés spéciques.
11
Page 12
Manuel d’utilisation
Notice originale
B1
B2
Step
STEP : un Step peut être personnalisé (voir partie « Réglage d’un STEP ») avec le type de courant (DC ou AC), la forme du courant (Standard ou
Pulsé), une rampe de montée au courant de soudage consigné. Chaque Step est personnalisable.
Cycle de soudage : un cycle de soudage est composé d’un Prégaz, d’un ou de plusieurs Steps (voir « Dénition du cycle de soudage ») et d’un
Postgaz.
Boucles : il existe deux boucles diérentes (voir « Dénition du cycle de soudage ») :
• La boucle interne au cycle (B1): au sein du cycle, l’utilisateur peut choisir de faire une ou plusieurs voire l’inni de boucles (répétition de deux ou
plusieurs steps) en fonction de son application (exemple du soudage en AC MIX, qui répète deux Steps DC et AC).
• La boucle des cycles (B2) : l’utilisateur peut choisir de répéter son cycle (hors Prégaz et Postgaz) une ou plusieurs fois voire l’inni et ajuster un
délai entre deux répétitions si besoin (exemple du soudage en MULTITACK, qui répète le cycle de soudage de pointage TACK avec un délai entre
deux points tant que la gâchette reste appuyée).
TITANIUM
Dénition du cycle de soudage :
Unité
Nombre de Steps - Le nombre de Steps dénit le cycle de soudage
Pré-gaz s Temps de purge de la torche et de création de la protection gazeuse avant amorçage
Nombre de loop des
Steps
Step d’entrée - Step de début de la boucle (B1) de répétition dans le cycle
Step de sortie - Step de n de la boucle (B1) de répétition dans le cycle
Nombre de loop du
cycle
Temps inter loop s Dénition du temps entre deux répétitions du cycle entier de soudage (B2)
Post Gaz s
Réglages d’un STEP :
STEP 1/x Sélection du STEP à congurer.
MODE
PULS
Forme d’onde AC - Forme d’onde en AC.
Fréquence de soudage Hz Fréquence des inversions de polarité soudage - décapage
Pourcentage de déca-
page
Montée de courant s Rampe de transition entre la valeur du palier de courant du Step antérieur et la valeur du Step en cours
Courant de soudage A Courant de soudage
Forme d’onde - Forme d’onde de la partie pulsée
Courant froid % Deuxième courant de soudage dit «froid»
Temps froid % Balance du temps du courant chaud (I) de la pulsation
Fréquence de pulsa-
tion
Durée du step min Durée du courant de soudage du Step ou mode gâchette*
- Dénition d’une boucle de répétition dans le cycle de soudage (B1)
- Dénition d’une boucle de répétition du cycle entier de soudage (B2)
Durée de maintien de la protection gazeuse après extinction de l’arc. Il permet de protéger la pièce ainsi que
l’électrode contre les oxydations
Unité
DC-
DC+ACSélection du type de courant de soudage du Step
OFF
Permet de pulser le type de courant réglé
ON
% Pourcentage de la période de soudage dédié au décapage
Hz Fréquence de pulsation
12
Page 13
Manuel d’utilisation
Notice originale
*le réglage de la durée du Step permet en mode 2T de gérer la durée du Step conguré au relâché gâchette, le cycle de terminera à partir
du Step de sortie jusqu’au dernier.
*le réglage de la durée du Step permet en mode 4T et avec une torche double bouton seulement de basculer de Step à l’appui-relâché sur
bouton 2.
TITANIUM
FR
Paramètres avancés, en mode
Paramètres avancés Réglage Description
Niveau HF 1 - 10 Index réglant la tension de 5 kV à 14 kV
Durée HF 0.01 - 3 s Temps de HF avant arrêt de celle-ci
Tension de rupture OFF, 0 - 50 V Tension d’arc supérieure avant arrêt du générateur de soudage
Délai avant rupture 0 - 10 s Durée de prise en compte de la tension de rupture
Tension de collage OFF, 0 - 50 V Tension d’arc inférieure avant arrêt du générateur de soudage (anti-sticking)
Délai avant collage 0 - 10 s Durée de prise en compte de la tension de collage.
CHOIX DU DIAMÈTRE DE L’ÉLECTRODE
Ø Électrode (mm)
1 10 > 75 A 10 > 75 A 15 > 55 A 10 > 70 A
1.6 60 > 150 A 60 > 150 A 45 > 90 A 60 > 125 A
2 75 > 180 A 100 > 200 A 65 > 125 A 85 > 160 A
2.5 130 > 230 A 170 > 250 A 80 > 140 A 120 > 210 A
3.2 160 > 310 A 225 > 330 A 150 > 190 A 150 > 250 A
4 275 > 450 A 350 > 480 A 180 > 260 A 240 > 350 A
CHOIX DU TYPE D’AMORÇAGE
d’achage «
Tungstène pure Tungstène avec oxydes Tungstène pure Tungstène avec oxydes
Avancé» seulement :
TIG DC TIG AC
Environ = 80 A par mm de Ø Environ = 60 A par mm de Ø
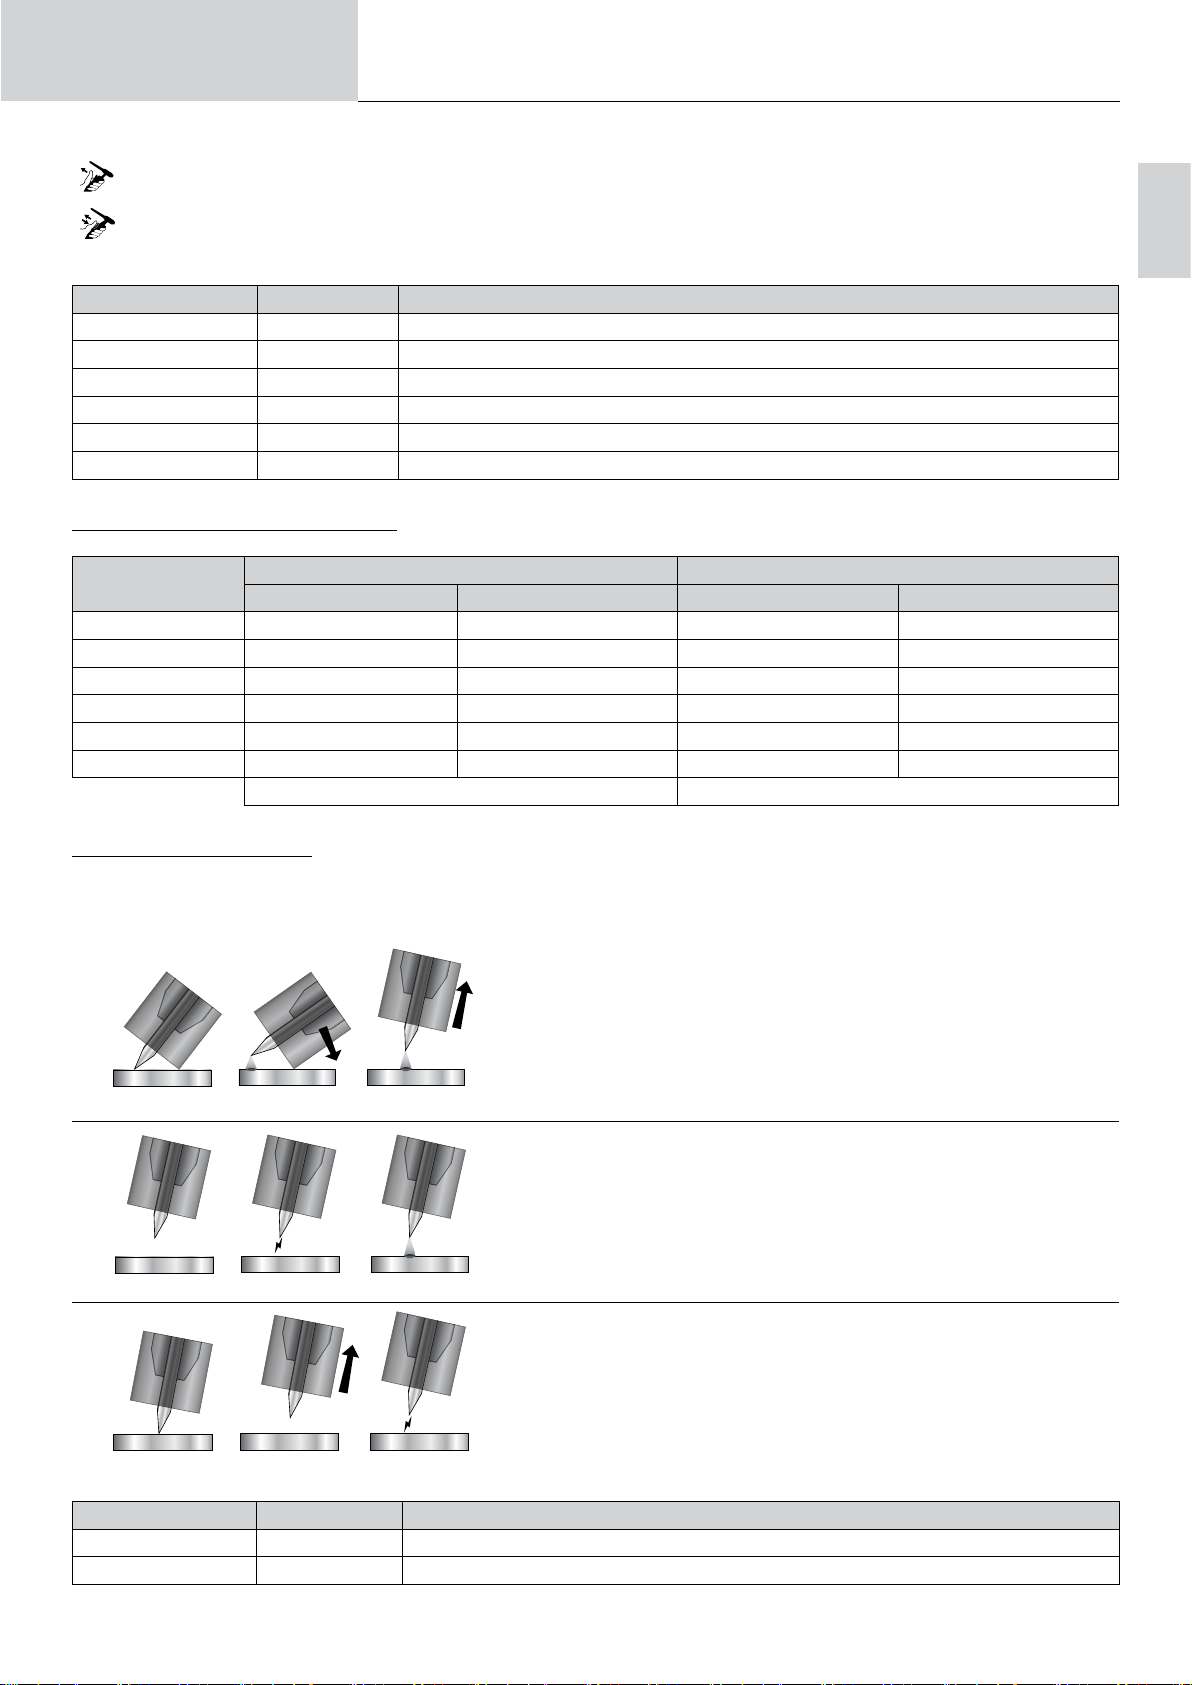
Lift : amorçage par contact (pour les milieux sensibles aux perturbations HF).
HF : amorçage haute fréquence sans contact de l’électrode tungstène sur la pièce.
Touch.HF : amorçage haute fréquence temporisé après contact de l’électrode tungstène sur la pièce
1 2
Lift
1 2
HF
1 2
Touch.HF
3
1- Positionner la buse de la torche et la pointe de l’électrode sur la pièce et
actionner le bouton de la torche.
2- Incliner la torche jusqu’à ce qu’un écart d’environ 2-3 mm sépare la pointe de
l’électrode de la pièce. L’arc s’amorce.
3- Remettre la torche en position normale pour débuter le cycle de soudage.
3
1- Placer la torche en position de soudage au-dessus de la pièce (écart d’environ
2-3 mm entre la pointe de l’électrode et la pièce).
2- Appuyer sur le bouton de la torche (l’arc est amorcé sans contact à l’aide d’impulsions d’amorçage haute tension HF).
3- Le courant initial de soudage circule, la soudure se poursuit selon le cycle de
soudage.
3
1- Positionner la pointe de l’électrode sur la pièce et actionner le bouton de la
torche.
2- Relever l’électrode de la pièce.
3- Après un délai de 0.2s, l’arc est amorcé sans contact à l’aide d’impulsions
d’amorçage haute tension HF, le courant initial de soudage circule et la soudure se
poursuit selon le cycle de soudage.
Paramètres avancés, en mode
Paramètres avancés Réglage Description
Durée HF 0.01 - 3 s Temps de HF avant arrêt de celle-ci
Niveau HF 0 - +10 Index réglant la tension de 5 kV à 14 kV
d’achage «
Avancé» seulement :
13
Page 14
Manuel d’utilisation
B
B
DB
B
DB
P
t
t
T2
T1
Bouton principal
t t
t
t
T2
T1
Bouton principal
T3
T1
Bouton principal
T2
T4
t t
t
t
T2
T1
Bouton principal
T3
T1
Bouton principal
T2
T4
Notice originale
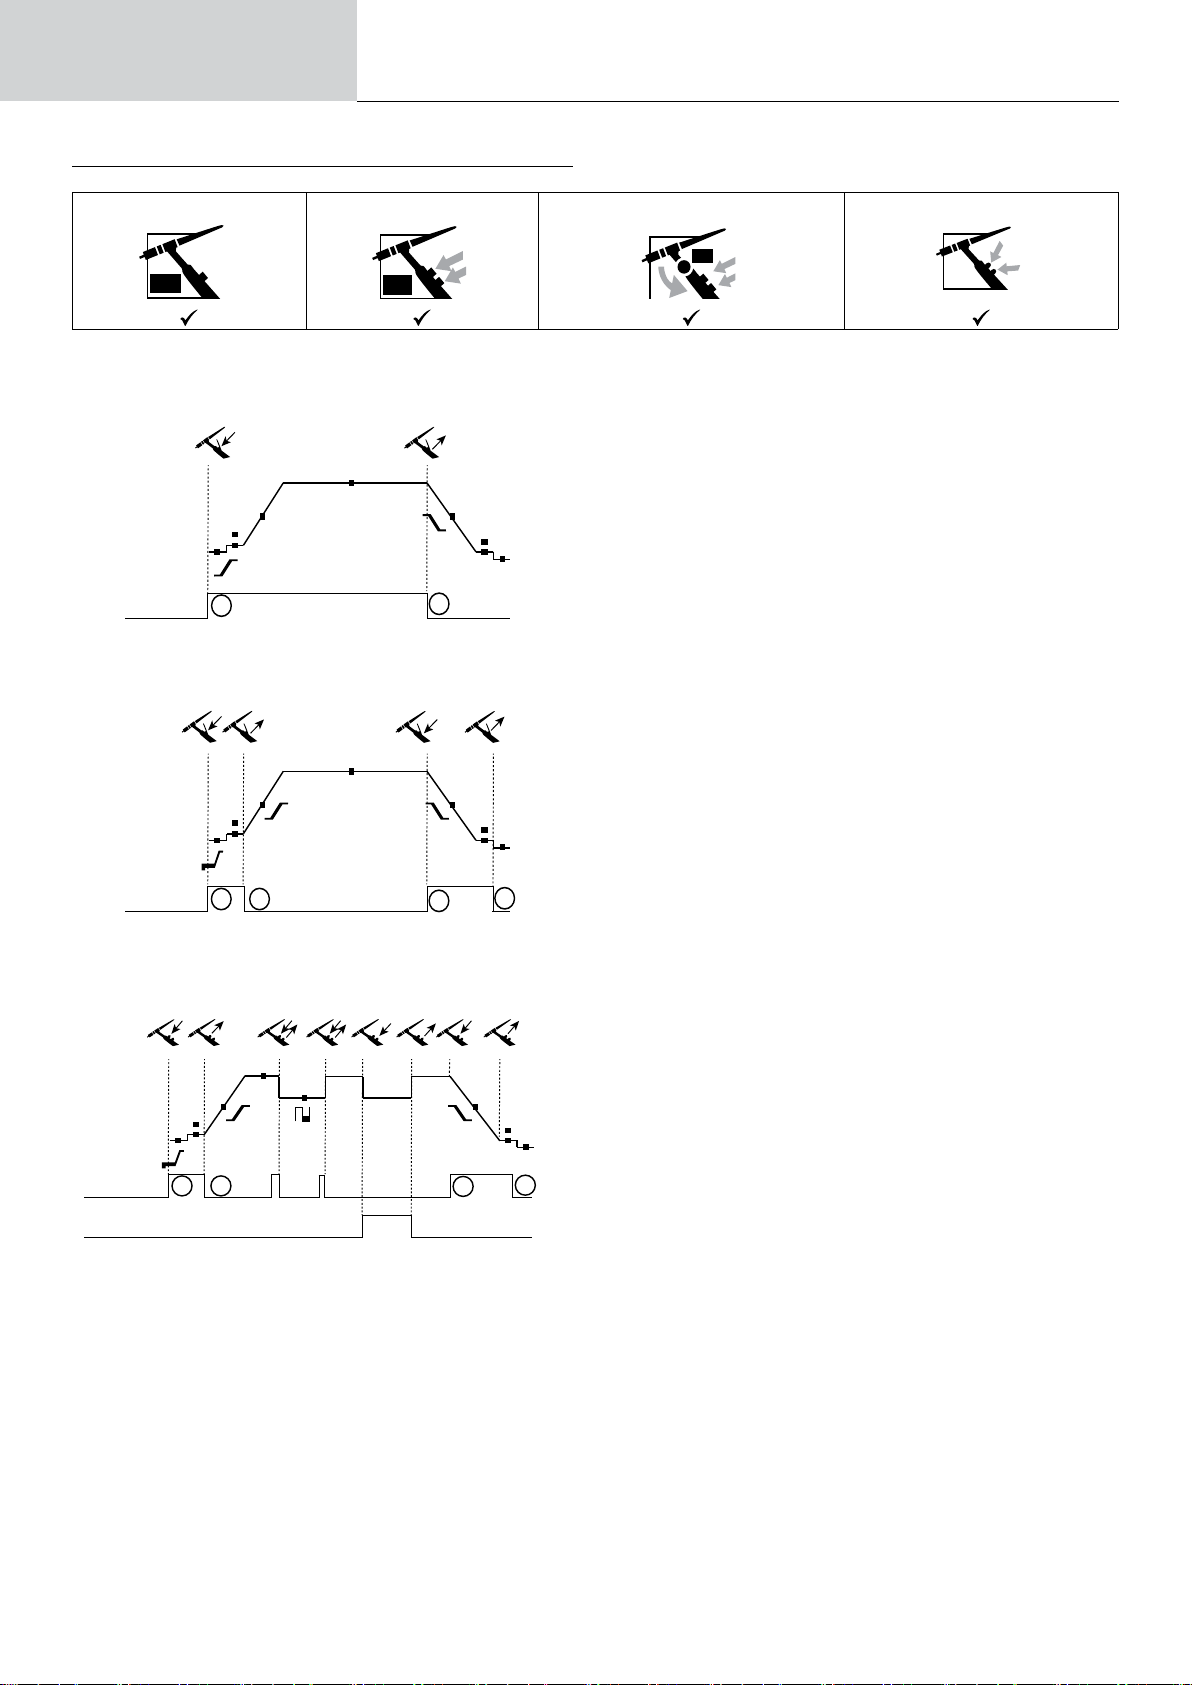
TORCHES COMPATIBLES ET COMPORTEMENTS GÂCHETTES
Simple bouton Double Boutons Double Boutons + Potentiomètre Up & Down
Pour la torche à 1 bouton, le bouton est appelé «Bouton principal».
Pour la torche à 2 boutons, le premier bouton est appelé «Bouton principal» et le second appelé «Bouton secondaire».
• 2T
T1 - Le bouton principal est appuyé, le cycle de soudage démarre
(PréGaz, I_Start, UpSlope et soudage).
T2 - Le bouton principal est relâché, le cycle de soudage est arrêté
(DownSlope, I_Stop, PostGaz).
Pour la torche à 2 boutons et seulement en 2T, le bouton secondaire est géré comme le bouton principal.
TITANIUM
UP
Down
• 4T
• 4T LOG
Bouton principal
ou
Bouton secondaire
t t
T1
T2
T1 - Le bouton principal est appuyé, le cycle démarre à partir du
PréGaz et s’arrête en phase de I_Start.
T2 - Le bouton principal est relâché, le cycle continue en UpSlope
et en soudage.
T3 - Le bouton principal est appuyé, le cycle passe en DownSlope
et s’arrête dans en phase de I_Stop.
T4 - Le bouton principal est relâché, le cycle se termine par le
PostGaz.
Nb : pour les torches, double boutons et double bouton + potentiomètre
=> bouton « haut/courant de soudage » et potentiomètre actifs,
bouton « bas » inactif.
T1 - Le bouton principal est appuyé, le cycle démarre à partir du
>0.5s<0.5s<0.5s
PréGaz et s’arrête en phase de I_Start.
T2 – Le bouton principal est relâché, le cycle continue en UpSlope
et en soudage.
LOG : ce mode de fonctionnement est utilisé en phase de soudage :
- un appui bref sur le bouton principal (<0.5s), le courant bascule le
courant de I soudage à I froid et vice versa.
- le bouton secondaire est maintenu appuyé, le courant bascule le
courant de I soudage à I froid
T3
T4
- le bouton secondaire est maintenu relâché, le courant bascule le
courant de I froid à I soudage
T3 – Un appui long sur le bouton principal (>0.5s), le cycle passe en
DownSlope et s’arrête dans en phase de I_Stop.
T4 - Le bouton principal est relâché le cycle se termine par le
PostGaz.
14
Pour les torches double boutons ou double gâchettes + potentiomètre, la gâchette « haute » garde la même fonctionnalité que la torche simple
gâchette ou à lamelle. La gâchette « basse » permet, lorsqu’elle est maintenue appuyée, de basculer sur le courant froid. Le potentiomètre de la
torche, lorsqu’il est présent permet de régler le courant de soudage de 50% à 100% de la valeur achée. Les fonctionnalités Up & Down permettent
le réglage du courant à la torche.
Page 15
Manuel d’utilisation
321 AC/DC
Notice originale
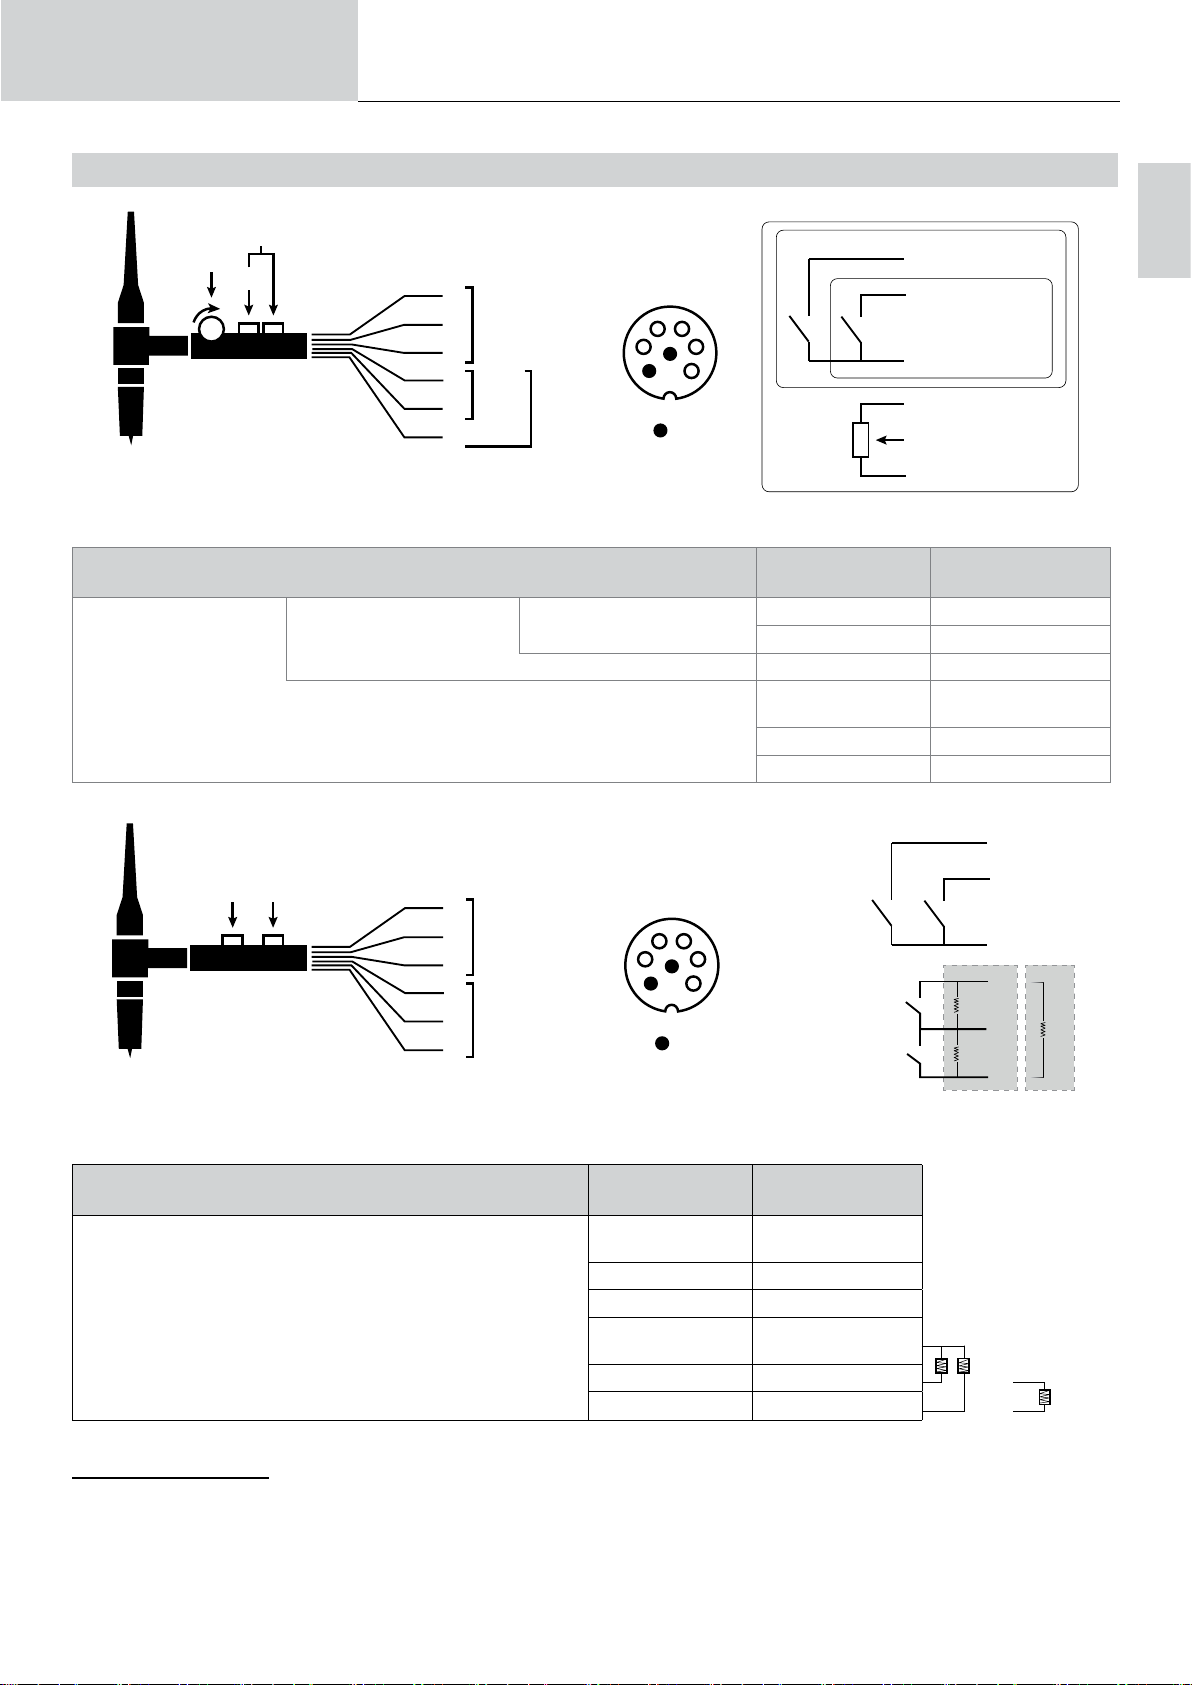
CONNECTEUR DE COMMANDE GÂCHETTE
TITANIUM
DB
P
3
DB torch
L
1
P
5
torch
2
4
B
torch
2
DB
torch
3
4 3
5
6
2
1
NC
4
B torch
2
2
DB + P
5
torch
1
Schéma de câblage de la torche TIG18 Schéma électrique en fonction du type de torche
Pin du connecteur
associé
2
Torche double boutons +
potentiomètre
Types de torche Désignation du l
Torche double boutons Torche à simple bouton
Commun/Masse 2
Bouton 1 4
Bouton 2 3
Commun/Masse du
potentiomètre
Curseur 5
10 V 1
FR
4
Up
Down
B
1
5
2
4
2
3
Up & Down
B
4 3
5
6
NC
2
1
Switch Down
Switch Up
Switch 2Switch 1
2.2 kΩ
2.2 kΩ
3
2
2
5
4.7 kΩ
1
400 AC/DC
Schéma de câblage de la torche Up & Down Schéma électrique de la torche Up & Down
Pin du connecteur
associé
2
5
5
1
2 2
400 AC/DC 230 AC/DC
PURGE GAZ MANUELLE
Type de torche Désignation du l
Commun
Switch 1 & 2
Switch 1 4
Torche Up & Down
Switch 2 3
Commun
Switch Up & Down
Switch Up 1
Switch Down 2
1
2.2 kΩ
321 AC/DC
230 AC/DC
4.7 kΩ
La présence d’oxygène dans la torche peut conduire à une baisse des propriétés mécaniques et peut entrainer une baisse de la résistance à la corrosion. Pour purger le gaz de la torche, faire un appui long sur le bouton-poussoir n°1 (voir notice IHM) et suivre la procédure à l’écran.
15
Page 16
Manuel d’utilisation
Notice originale
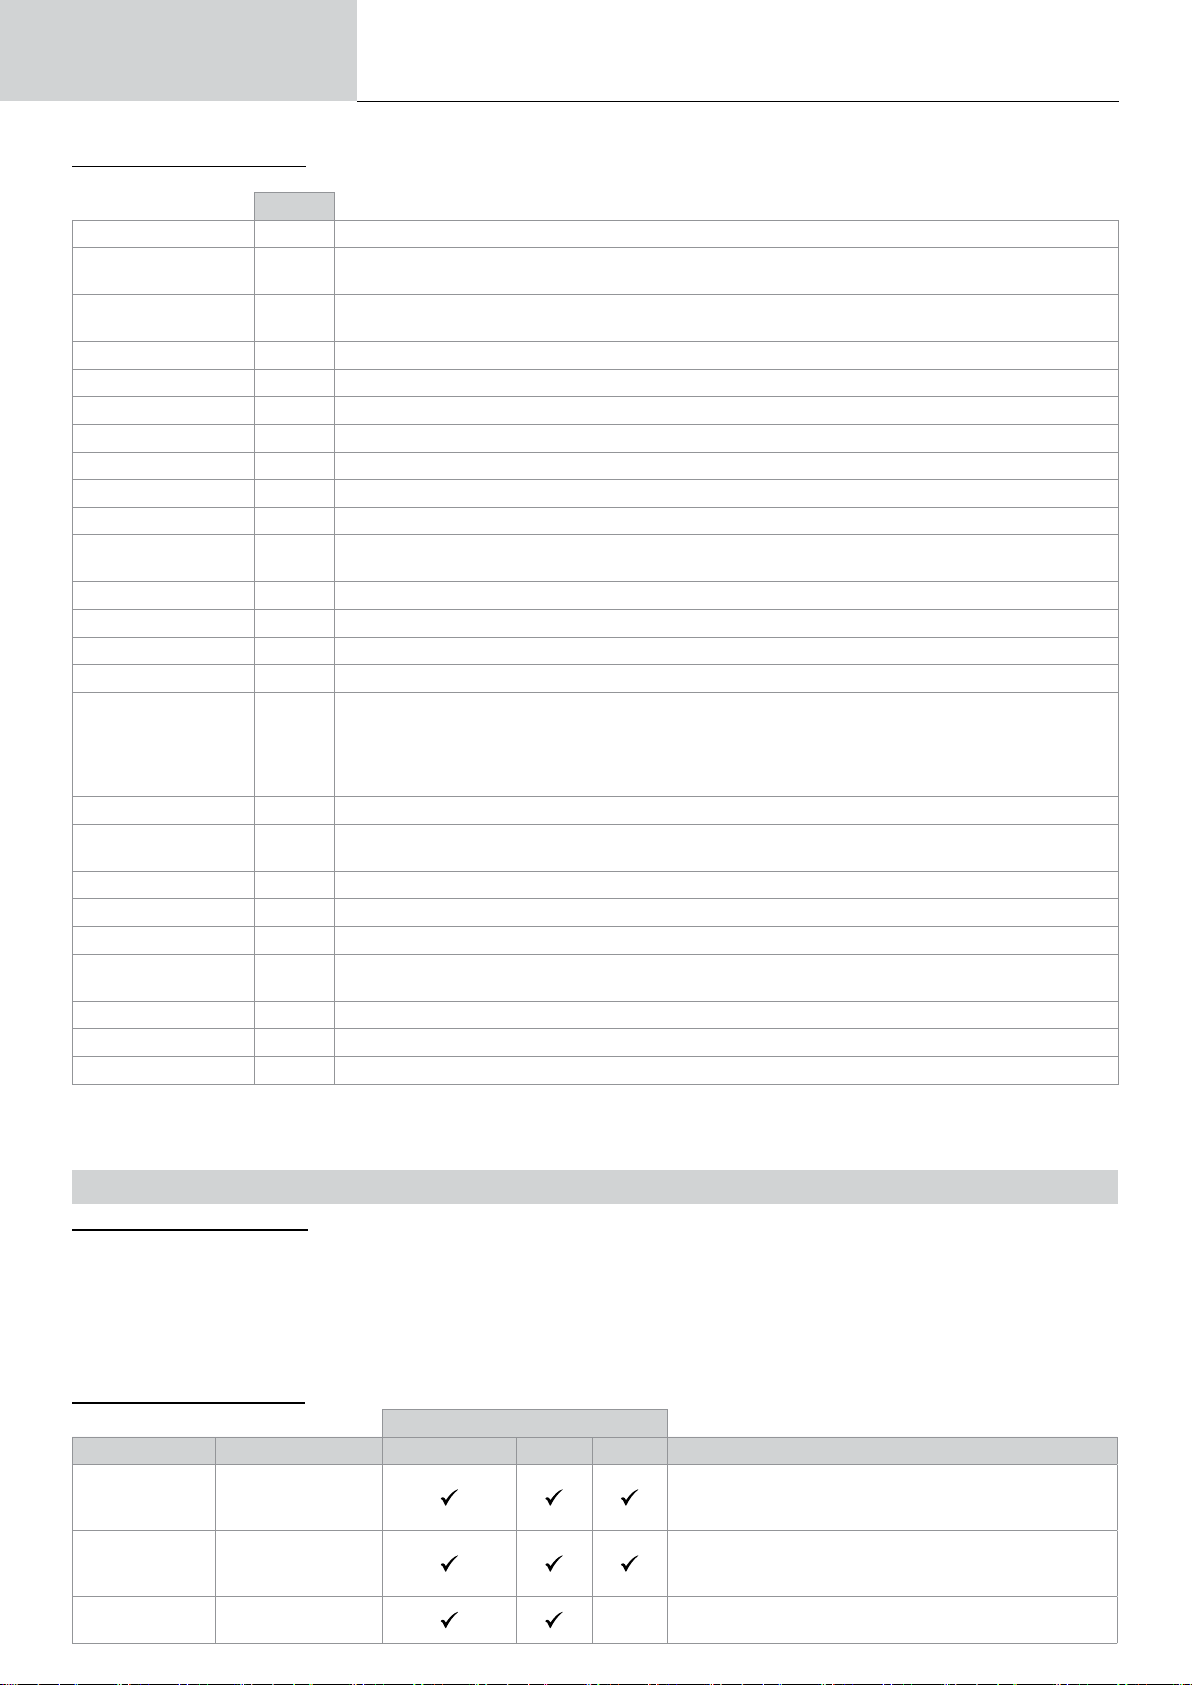
DÉFINITION DES RÉGLAGES
Unité
Pré-gaz s Temps de purge de la torche et de création de la protection gazeuse avant amorçage
Courant
de démarrage
Temps
de démarrage
Montée de courant s Permet une montée progressive du courant de soudage
Courant de soudage A Courant de soudage
Évanouisseur s Évite le cratère en n de soudage et les risques de ssuration particulièrement en alliage léger
Courant d’arrêt %/A Ce courant de palier à l’arrêt est une phase après la rampe de descente en courant
Temps d’arrêt s Temps de palier à l’arrêt est une phase après la rampe de descente en courant
Épaisseur mm Épaisseur de la pièce à souder
Position - Position de soudage
Post gaz s
Forme d’onde - Forme d’onde de la partie pulsée
Forme d’onde AC - Forme d’onde en courant alternatif (AC)
Courant froid %/A Deuxième courant de soudage dit «froid»
Temps froid % Balance du temps du courant froid de la pulsation
Fréquence
de pulsation
Spot s Manuel ou une durée dénie
Durée du soudage
Durée du Pulse s Phase de pulsation manuelle ou d’une durée dénie
Durée non pulsé s Phase à courant lisse manuelle ou d’une durée dénie
Fréquence de soudage % Fréquence des inversions de polarité soudage - décapage
Pourcentage de
décapage
Temps AC s Durée du soudage en TIG AC
Temps DC s Durée du soudage en TIG DC
Durée entre 2 points s Durée entre la n d’un point (hors PostGaz) et la reprise d’un nouveau point (PréGaz compris).
%/A Ce courant de palier au démarrage est une phase de préchauage avant la rampe de montée en courant
s Temps de palier au démarrage avant la rampe de montée en courant
Durée de maintien de la protection gazeuse après extinction de l’arc. Il permet de protéger la pièce ainsi que
l’électrode contre les oxydations lors du refroidissement.
Fréquence de pulsation entre le courant de soudage et le courant froid :
CONSEILS DE RÉGLAGE :
Hz
• Si soudage avec apport de métal en manuel, alors F(Hz) synchronisé sur le geste d’apport,
• Si faible épaisseur sans apport (< 0.8 mm), F(Hz) > 10Hz
• Soudage en position, alors F(Hz) < 100Hz
Manuel
Durée du soudage
/ s
% Pourcentage de la période de soudage dédié au décapage (par défaut 30-35%)
TITANIUM
L’accès à certains paramètres de soudage dépend du procédé de soudage (Synergique, AC, DC, etc) et du mode l’achage sélectionné (Easy, Expert ou Avancé). Se reporter à la notice IHM. Certains réglages en % ou en A dépendent du mode d’achage sélectionné (Easy, Expert ou Avancé).
MODE DE SOUDAGE MMA (SMAW)
BRANCHEMENT ET CONSEILS
• Brancher les câbles, porte-électrode et pince de masse dans les connecteurs de raccordement.
• Respecter les polarités et intensités de soudage indiquées sur les boites d’électrodes.
• Enlever l’électrode enrobée du porte-électrode lorsque la source de courant de soudage n’est pas utilisée.
• Le matériel est équipé de 3 fonctionnalités spéciques aux Inverters :
- Le Hot Start procure une surintensité en début de soudage.
- L’Arc Force délivre une surintensité qui évite le collage lorsque l’électrode rentre dans le bain.
- L’Anti-Sticking permet de décoller facilement l’électrode sans la faire rougir en cas de collage.
PARAMÈTRES DU PROCÉDÉ
Procédés de soudage
Paramètres Réglages Standard Pulsé AC
Type d’électrode
Anti-sticking OFF - ON
Polarité
Rutile
Basique
Cellulosique
Directe (+=+ et -=-)
Inverse (+=- et -=+)
Le type d’électrode détermine des paramètres spéciques
en fonction du type d’électrode utilisée an d’optimiser sa
soudabilité.
L’anti-collage est conseillé pour enlever l’électrode en toute
sécurité en cas de collage sur la pièce à souder (le courant
est coupé automatiquement).
Le changement des accessoires en cas de passe en polarité
-
directe ou inverse est eectué au niveau du produit.
16
Page 17
Manuel d’utilisation
Notice originale
TITANIUM
Énergie
L’accès à certains paramètres de soudage dépend du mode d’achage sélectionné : Paramètres/Mode d’achage : Easy, Expert, Avancé.
la notice IHM.
PROCÉDÉS DE SOUDAGE
• Standard
Ce mode de soudage convient pour la plupart des applications. Il permet le soudage avec tous les types d’électrodes enrobées, rutiles, basiques,
cellulosiques et sur toutes les matières : acier, acier inoxydable et fontes.
• Pulsé
Ce mode de soudage convient à des applications en position verticale montante (PF). Le pulsé permet de conserver un bain froid tout en favorisant
le transfert de matière. Sans pulsation, le soudage vertical montant demande un mouvement « de sapin », autrement dit un déplacement triangulaire
dicile. Grâce au MMA Pulsé il n’est plus nécessaire de faire ce mouvement, selon l’épaisseur de votre pièce un déplacement droit vers le haut peut
sure. Si toutefois vous voulez élargir votre bain de fusion, un simple mouvement latéral similaire au soudage à plat sut. Dans ce cas, vous pouvez
régler sur l’écran la fréquence de votre courant pulsé. Ce procédé ore ainsi une plus grande maitrise de l’opération de soudage vertical.
• AC
Ce mode de soudage est utilisé dans des cas très spéciques où l’arc n’est pas stable ou droit, lorsqu’il est soumis à un souage magnétique (pièce
magnétisée, champs magnétiques à proximité…). Le courant alternatif rend insensible l’arc de soudage à son environnement électrique. Il est nécessaire de vérier que votre électrode enrobée est utilisable en courant alternatif.
CHOIX DES ÉLECTRODES ENROBÉES
• Électrode Rutile : très facile d’emploi en toutes positions.
• Électrode Basique : utilisation en toutes positions, elle est adaptée aux travaux de sécurité par des propriétés mécaniques accrues.
• Électrode Cellulosique : arc très dynamique avec une grande vitesse de fusion, son utilisation en toutes positions la dédie spécialement pour les
travaux de pipeline.
Hold
Coef. thermique
Voir chapitre «Énergie» aux pages suivantes.
Se reporter à
FR
DÉFINITION DES RÉGLAGES
Unité
Pourcentage
Hot Start
Durée du Hot Start s
Courant de soudage A
Courant froid % Deuxième courant de soudage dit «froid».
Arc Force %
Forme d’onde AC % Forme d’onde en AC. La forme trapèze est privilégiée.
Fréquence de soudage Hz Fréquence des inversions de polarité soudage + ou Fréquence de
pulsation
L’accès à certains paramètres de soudage dépend du mode d’achage sélectionné : Paramètres/Mode d’achage : Easy, Expert, Avancé. Se
reporter à la notice IHM.
RÉGLAGE DE L’INTENSITÉ DE SOUDAGE
Les réglages qui suivent correspondent à la plage d’intensité utilisable en fonction du type et du diamètre d’électrode. Ces plages sont assez larges
car elles dépendent de l’application et de la position de soudure.
Ø d’électrode (mm) Rutile E6013 (A) Basique E7018 (A) Cellulosique E6010 (A)
1.6 30-60 30-55 -
2.0 50-70 50-80 -
2.5 60-100 80-110 60-75
3.15 80-150 90-140 85-90
4.0 100-200 125-210 120-160
5 150-290 200-260 110-170
6.3 200-385 220-340 -
%
Le Hot Start est une surintensité à l’amorçage évitant le collage de l’électrode sur la pièce à souder. Il se règle
en intensité (% du courant de soudage) et en temps (secondes).
Le courant de soudage est réglé en fonction du diamètre et du type d’électrode choisis (se référer à l’emballage
des électrodes).
L’Arc Force est une surintensité délivrée an d’éviter les collages lorsque l’électrode ou la goutte viennent
toucher le bain de soudage.
Hz Fréquence de pulsation du mode pulse.
RÉGLAGE DE L’ARC FORCE
Il est conseillé de positionner l’Arc force en position médiane (0) pour débuter le soudage et l’ajuster en fonction des résultats et des préférences de
soudage. Note : la plage de réglage de l’arcforce est spécique au type d’électrode choisi.
17
Page 18
Manuel d’utilisation
>0.5s <0.5s <0.5s >0.5s
Notice originale
RÉGLAGE DU HOT START
Il est conseillé de régler un Hot Start faible pour les tôles nes et un Hot Start élevé pour les fortes épaisseurs et métaux diciles (pièces sales ou
oxydées).
ÉNERGIE
Ce mode développé pour le soudage avec contrôle énergétique encadré par un DMOS permet, en plus de l’achage énergétique du cordon après
soudage, de régler :
- Le coecient thermique selon la norme utilisée : 1 pour les normes ASME et 0.6 (TIG) ou 0.8 (MMA) pour les normes européennes. L’énergie
achée est calculée en prenant en compte ce coecient.
- La longueur du cordon de soudure (OFF - mm) : si une longueur est enregistrée, alors l’achage énergétique n’est plus en joule, mais en joule /
mm (l’unité à l’acheur « J » clignote).
MÉMORISATIONS ET RAPPELS DES JOBS
Accessible grâce à l’icône «JOB» de l’écran principal.
Les paramètres en cours d’utilisation sont automatiquement sauvegardés et rappelés au prochain allumage.
En plus des paramètres en cours, il est possible de sauvegarder et rappeler des congurations dites « JOB ».
Les JOBS sont au nombre de 500 pour le procédé TIG, 200 pour le procédé MMA. La mémorisation est basée sur les paramètres du procédé en
cours, les réglages en cours et le prol utilisateur.
TITANIUM
Job
Ce mode JOB permet la création, la sauvegarde, le rappel et la suppression des JOB.
Quick-Load – Rappel des JOBs à la gâchette hors soudage.
Le Quick Load est un mode de rappel de JOB (20 max) hors soudage et possible qu’en procédé TIG.
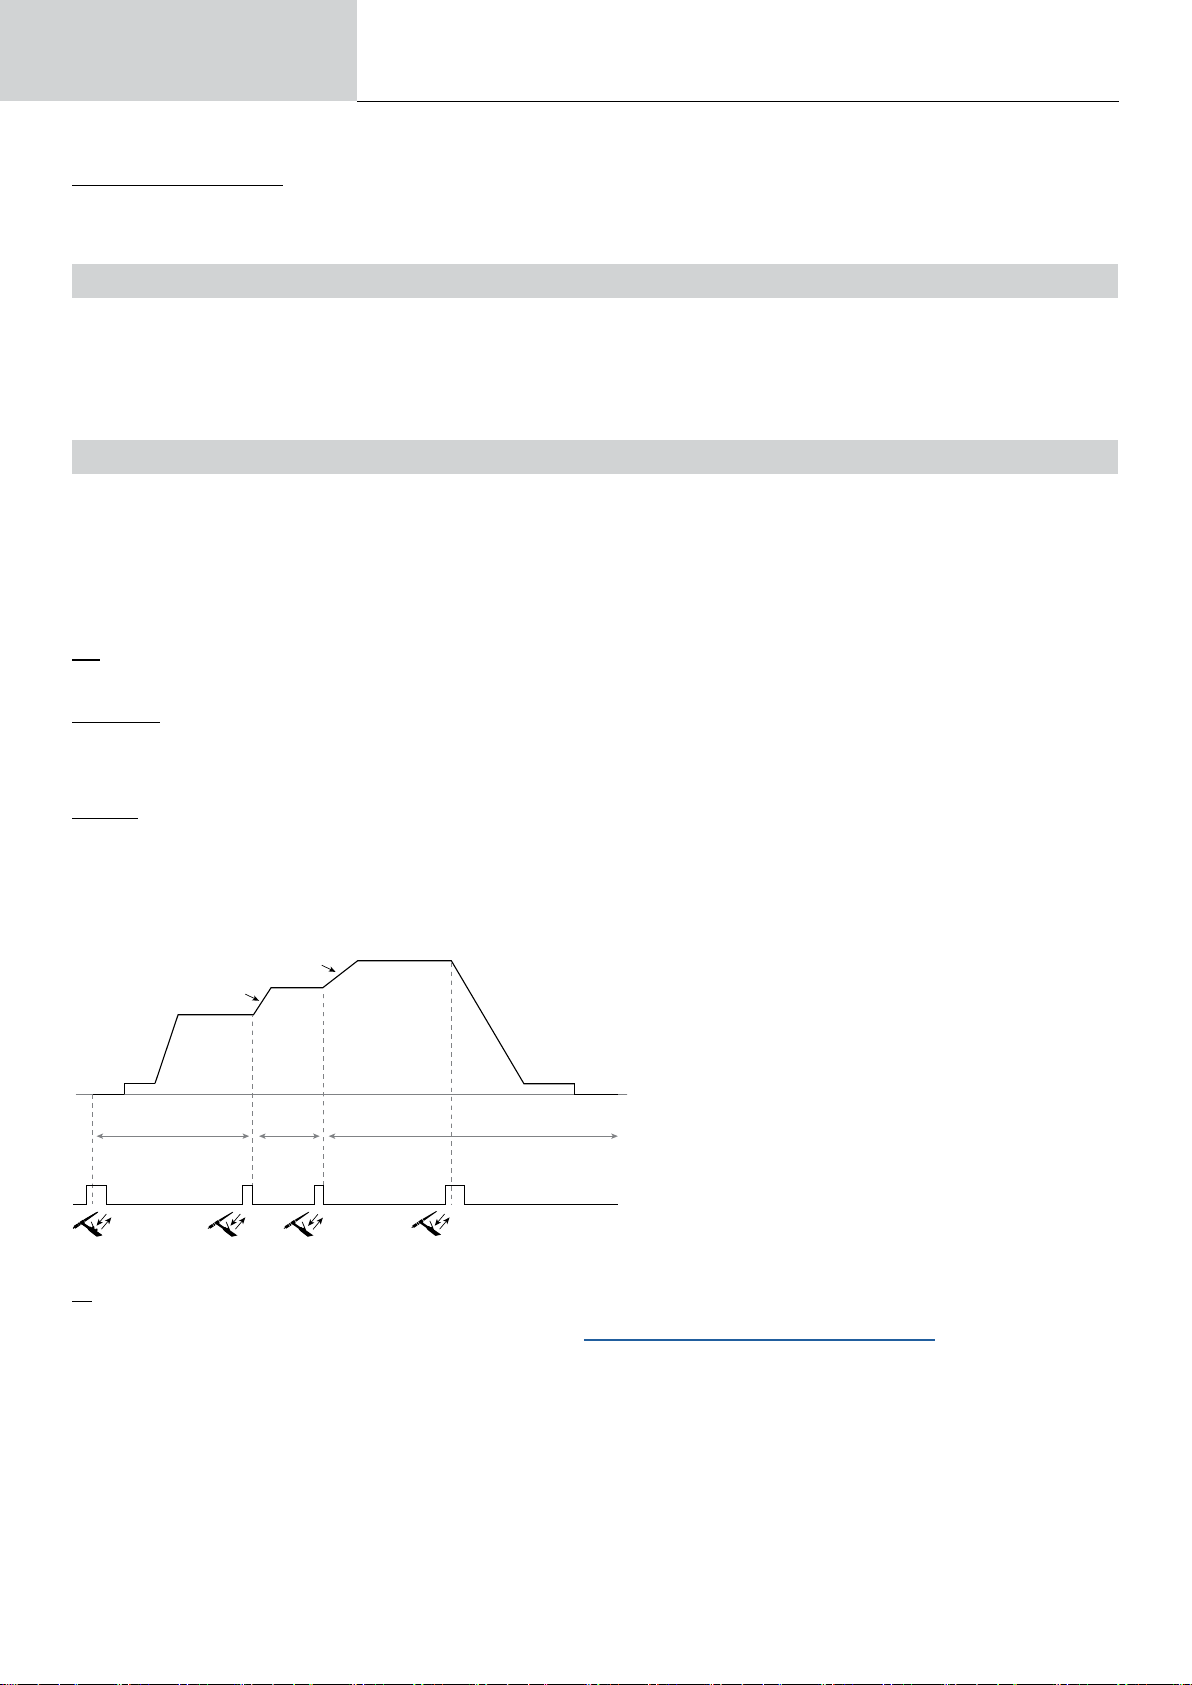
À partir d’une liste constituée de JOB préalablement créé, les rappels de JOB se font par appuis brefs à la gâchette. Tous les modes de gâchette
et modes de soudage sont supportés.
MultiJob – Rappel des JOB à la gâchette en soudage.
À partir d’une liste MultiJOB constituée de JOB préalablement créés, ce mode de chainage permet de souder en enchainant jusqu’à 20 JOB
sans interruption.
À l’activation du mode, le JOB N°1 de la liste est chargé et aché. Le mode gâchette est forcé en 4T.
Durant le soudage, ce mode permet d’enchainer les JOB de la liste chargée par des appuis brefs sur les boutons de la torche.
Le soudage s’arrête par un appui long sur les boutons de la torche et une fois le cycle de soudage terminé le JOB N°1 est rechargé pour une
future séquence de soudage.
Montée de courant du JOB 3
Montée de courant du JOB 2
À l’activation du mode, le JOB N°1 de la liste est chargé et aché.
Le rappel des JOB de la séquence est en boucle : lorsque le dernier
JOB de la liste est atteint, le suivant sera le JOB N°1.
JOB 1 JOB 2 JOB 3
Le soudage est activé par un appui long sur les boutons de la torche.
C5
À partir d’une liste C5 de 5 JOB préalablement créée, ce mode d’automatisation simple à partir de la connectique Commande à Distance permet
de rappeler des JOB via un automate (cf. note sur le site internet - https://planet.gys.fr/pdf/spdoc/fr/CONNECT_5.pdf).
Non disponible pour le 321 AC/DC.
18
Page 19
Manuel d’utilisation
Notice originale
COMMANDE À DISTANCE EN OPTION
• Commande à distance analogique RC-HA1 (réf. 045675 / 066625) pour TITANIUM 230/400 :
Une commande à distance analogique peut être raccordée au générateur par l’intermédiaire du connecteur (I-11).
Cette commande à distance permet de faire varier le courant de 50% à 100% de l’intensité réglée. Dans cette conguration, tous les modes et
fonctionnalités du générateur sont accessibles et paramétrables.
• Commande à distance analogique RC-MMA/DEGAUSS (réf. 066496) :
Une commande à distance analogique peut être raccordée au générateur par l’intermédiaire du connecteur (I-4).
La commande permet en MMA seulement de faire varier le courant de 50% à 100% de l’intensité réglée via un potentiomètre, d’inverser la polarité
de soudage via le switch de polarité et enn d’activer ou désactiver la source de courant de soudage pour protéger le soudeur lors de manipulation.
• Pédale de commande à distance RC-MMA/TIG-FA1 (réf. 045682) pour TITANIUM 230/400 ou RC-FA2 (réf. 083356) pour TITANIUM 321 :
Une pédale de commande à distance peut être raccordée au générateur par l’intermédiaire du connecteur (I-11).
La pédale permet de faire varier le courant du minimum à 100% de l’intensité réglée. En TIG, le générateur fonctionne uniquement en mode 2T. De
plus, la montée et l’évanouissement du courant ne sont plus gérés par le générateur (fonctions inactives) mais par l’utilisateur via la pédale.
• IHM déportée - commande à distance numérique RC-HD2 (réf. 062122) pour TITANIUM 230/400 ou RC-HD3 (réf. 079700) pour TITANIUM 321 :
TITANIUM 400 : Une commande à distance numérique peut être raccordée au générateur par l’intermédiaire du connecteur (I-12).
TITANIUM 321 : Une commande à distance numérique peut être raccordée au générateur par l’intermédiaire du connecteur (I-6).
TITANIUM 230 : Une commande à distance numérique peut être raccordée au générateur par l’intermédiaire du kit NUM-1 en option (I-7).
Cette commande à distance est destinée aux procédés de soudage MMA et TIG. Elle permet de régler à distance le poste à souder. Un bouton ON/
OFF permet d’éteindre ou d’allumer la commande à distance numérique. Lorsque la commande à distance numérique est allumée, l’IHM du générateur ache les valeurs de courant et de tension. Dès que l’IHM est éteinte ou déconnectée, l’IHM du générateur est réactivée.
TITANIUM
FR
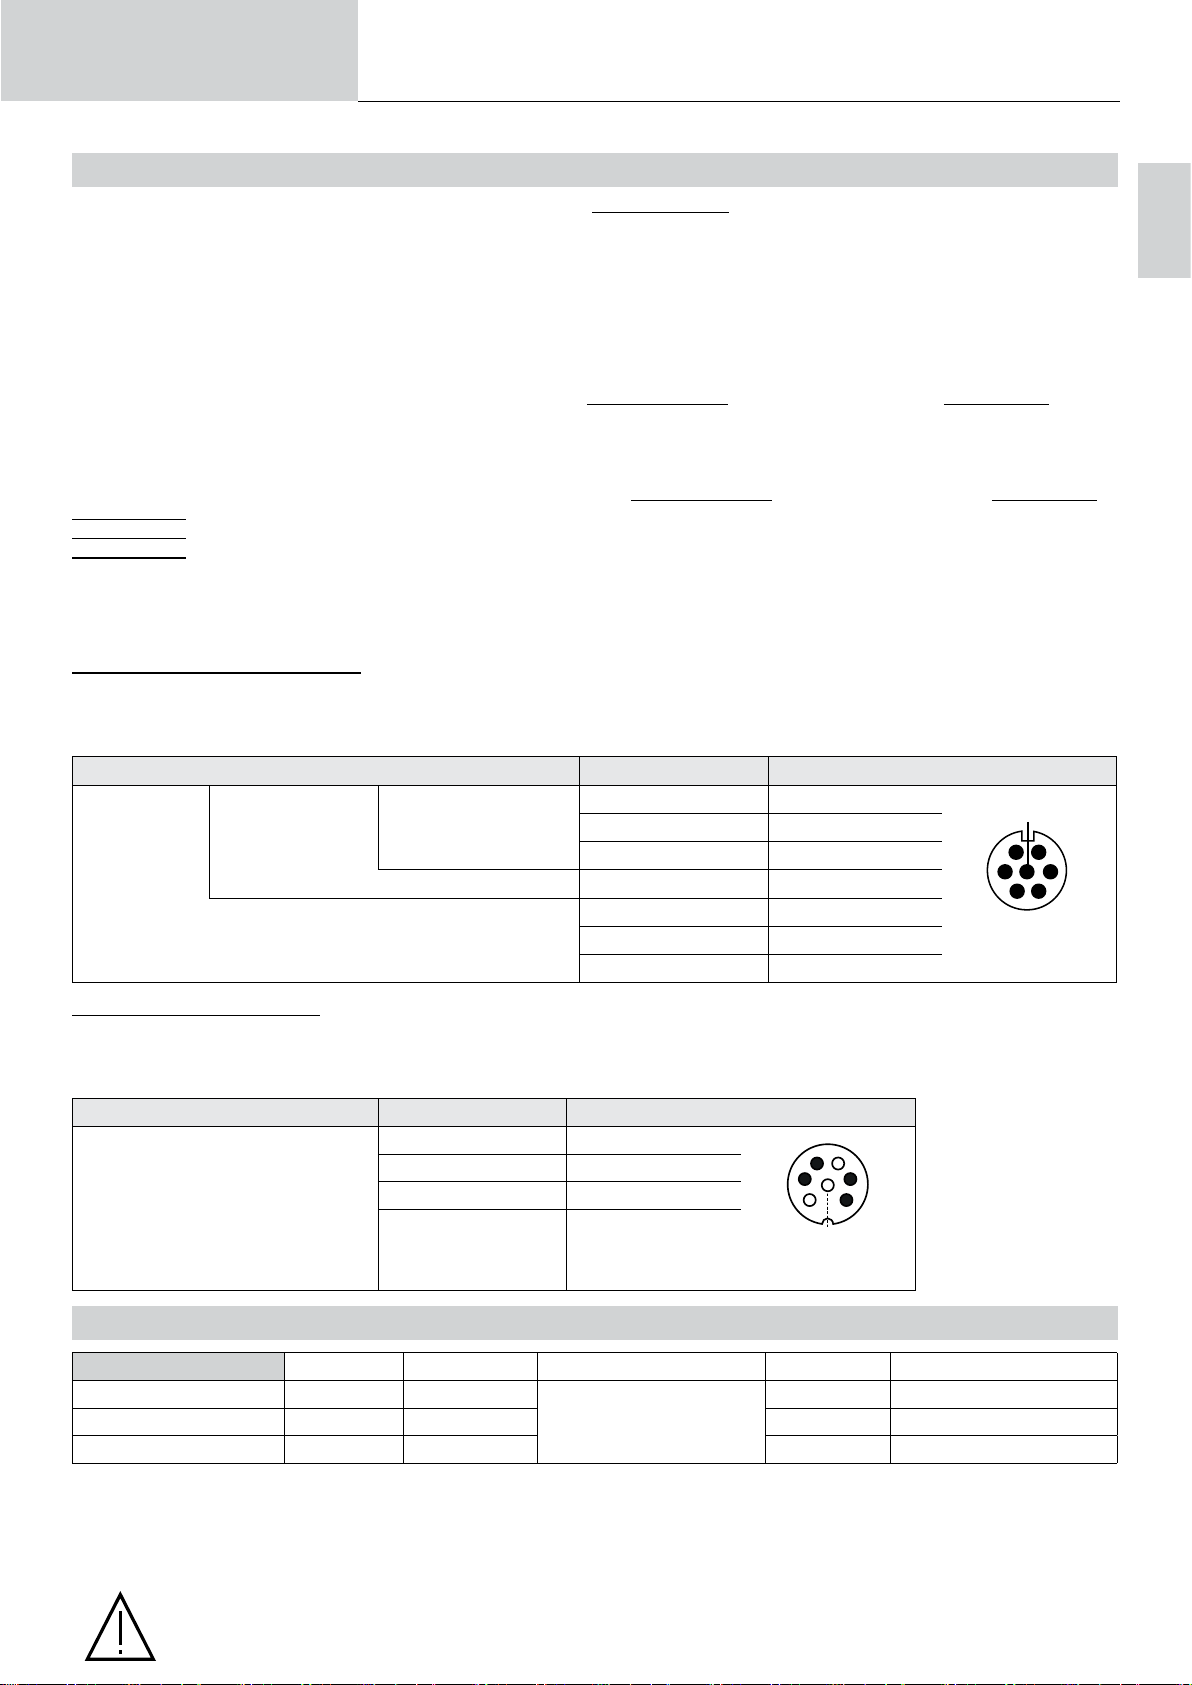
Connectique pour TITANIUM 230/400 :
Le produit est équipé d’une connectique femelle pour commande à distance.
La prise mâle spécique 7 points (option réf. 045699) permet d’y raccorder les diérents types commande à distance. Pour le câblage, suivre le
schéma ci-dessous.
Type de commande à distance Désignation du l Pin du connecteur associé
Pédale
C5
Connectique pour TITANIUM 321 :
Le connecteur I-11 permet de brancher toutes commandes à distance de type pédale.
Pour les utilisateurs possédant une pédale autre que celle de référence 083356, se munir de la prise spécique 7 points (option réf. 046238) et
suivre le schéma de cablage ci-dessous en y ajoutant une résistance de 3.3 kΩ entre les pin 1 et 2.
Type de commande à distance Désignation du l Pin du connecteur associé
Pédale
Commande à distance
manuelle
VCC 1
Commun/Masse 2
Interrupteur 4
Curseur 5
10 V A
Curseur B
Commun/Masse C
Switch D
AUTO-DETECT E
ARC ON F
REG I G
4
5
6
7
Vue extérieure
3
2
1
G
F
E
Vue extérieure
A
B
CD
GROUPE FROID EN OPTION
Compatibilité Référence Désignation Puissance de refroidissement Capacité Tension d’alimentation
TITANIUM 230 AC/DC FV 070820 KOOLWELD 1
TITANIUM 321 AC/DC 083363 KOOLWELD 3 5.5 L 400 V +/-15%
TITANIUM 400 AC/DC 013537 WCU 1KW C 5.5 L 400 V +/-15%
Le groupe froid est automatiquement détecté par le produit. Pour désactiver le groupe froid (OFF), veuillez consulter la notice de l’interface.
Les protections supportées par le groupe froid an d’assurer la protection de la torche et de l’utilisateur sont :
• Niveau minimum de liquide de refroidissement.
• Débit minimal du liquide de refroidissement circulant dans la torche.
• Protection thermique du liquide de refroidissement.
Il faut s’assurer que le groupe de refroidissement est éteint avant la déconnexion des tuyaux d’entrée et de sortie de liquide de la
torche.
Le liquide de refroidissement est nocif et irrite les yeux, les muqueuses et la peau. Le liquide chaud peut provoquer des brûlures.
1000 W
3 L 24 V
19
Page 20
Manuel d’utilisation
Notice originale
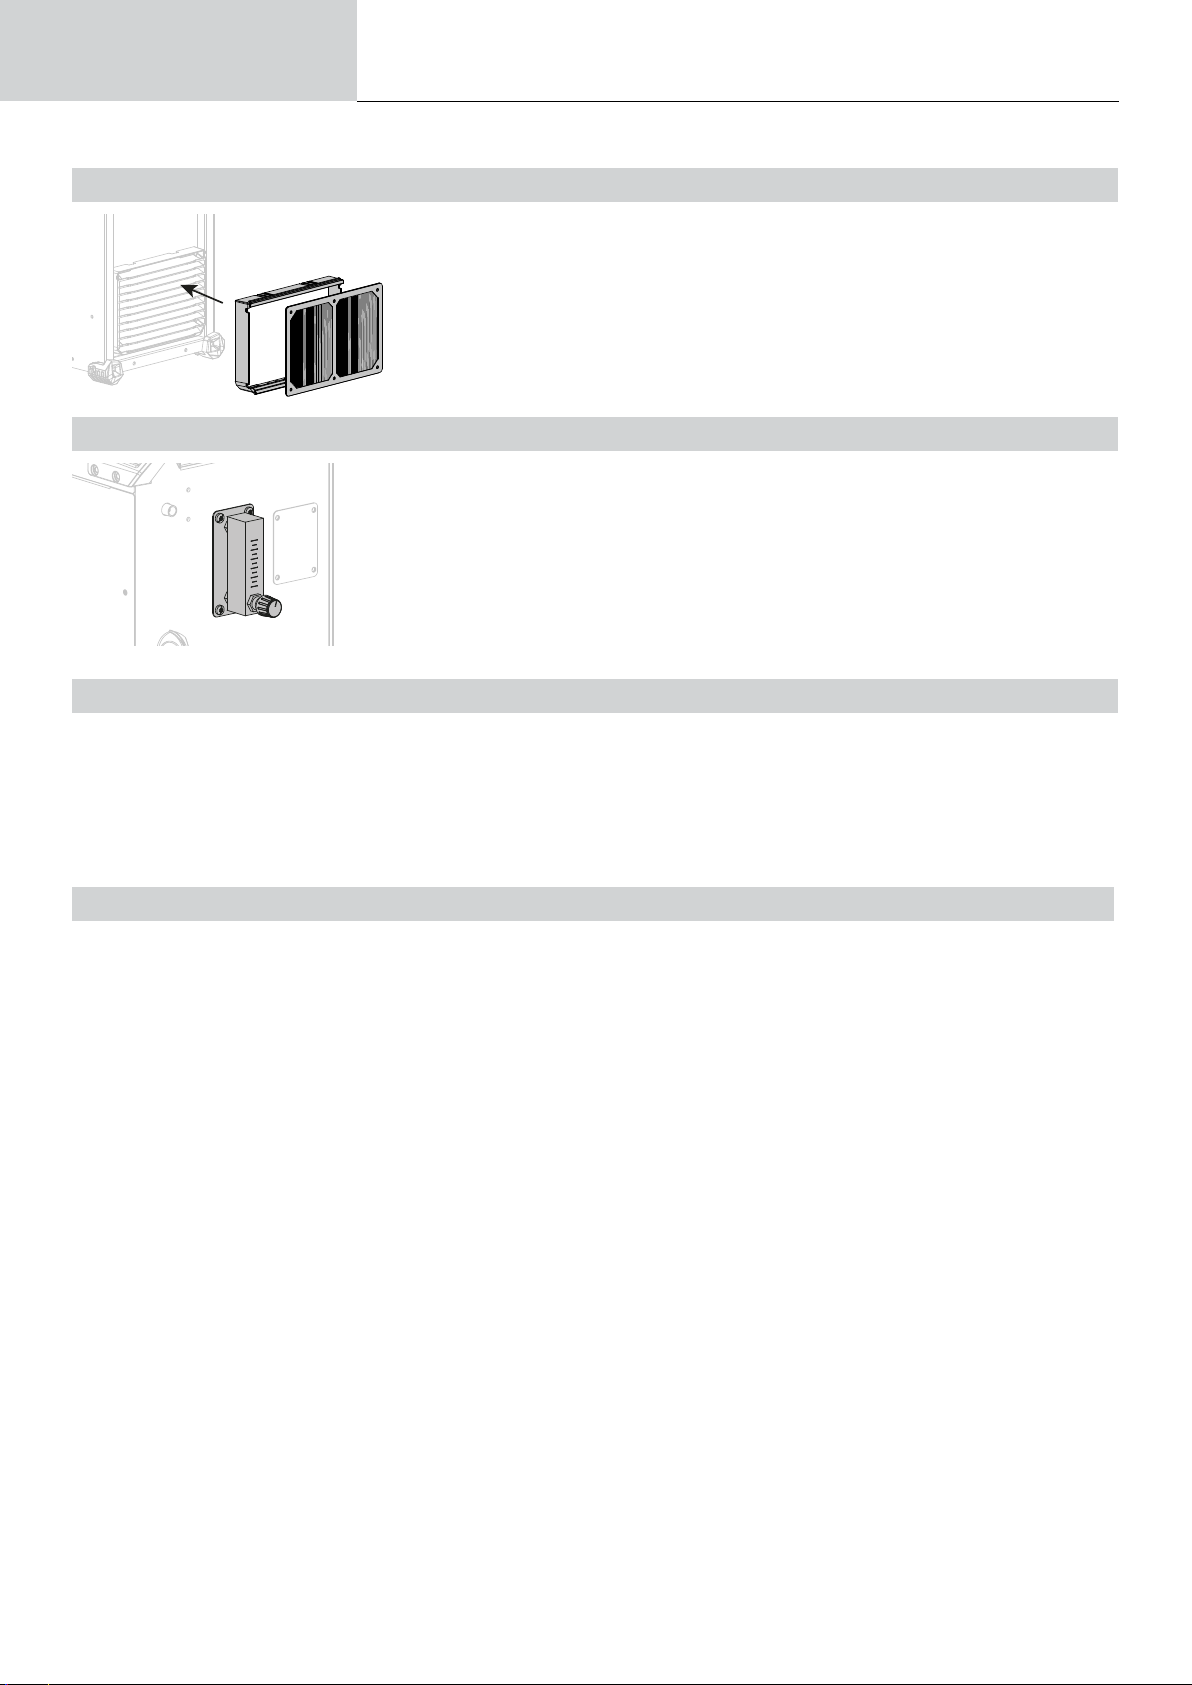
KIT FILTRE EN OPTION POUR TITANIUM 231 AC/DC ET 400 AC/DC
Filtre à poussière (ref. 046580) avec nesse de ltration : 630 µm (0,63 mm).
Attention, l’utilisation de ce ltre diminue le facteur de marche de votre générateur.
Pour éviter les risques de surchaue due au colmatage des orices d’aération, le ltre à poussière
doit être nettoyé régulièrement. Déclipser et nettoyer à l’air comprimé.
KIT DÉBITMÈTRE EN OPTION POUR TITANIUM 321 AC/DC ET 400 AC/DC
Le kit débitmètre (réf. 073395) permet de régler et contrôler précisément le ux de gaz en sortie de
torche, quand celui-ci est branché sur un réseau de gaz. La pression de gaz du réseau doit être stable et
comprise entre 2 et 7 bars. Le débit peut être réglé entre 3 et 30 l/min.
TITANIUM
AJOUT DE FONCTIONNALITÉS
Le fabricant GYS propose un large choix de fonctionnalités compatible avec votre produit.
Pour les découvrir, scannez le QR code.
CONDITIONS DE GARANTIE
La garantie couvre tous défauts ou vices de fabrication pendant 2 ans, à compter de la date d’achat (pièces et main-d’œuvre).
La garantie ne couvre pas :
• Toutes autres avaries dues au transport.
• L’usure normale des pièces (Ex. : câbles, pinces, etc.).
• Les incidents dus à un mauvais usage (erreur d’alimentation, chute, démontage).
• Les pannes liées à l’environnement (pollution, rouille, poussière).
En cas de panne, retourner l’appareil à votre distributeur, en y joignant :
- un justicatif d’achat daté (ticket de sortie de caisse, facture…)
- une note explicative de la panne.
20
Page 21
User manual
Translation of the original
instructions
TITANIUM
WARNINGS - SAFETY REGULATIONS
GENERAL INFORMATION
These instructions must be fully read and understood before operating the machine.
Do not carry out any modications or maintenance work that is not included in the user manual.
Any personal injury or material damage due to use that does not comply with the instructions in this manual cannot be held at the expense of the
manufacturer.
If you have a problem or query, please consult a qualied technician to set up the device correctly.
THE ENVIRONMENT
This equipment should only be used for welding operations within the limits indicated on the rating plate and/or in the user manual. The safety
regulations must be observed. In the event of improper or dangerous use, the manufacturer shall not be held liable.
The device must be set up and operated in a location that is free of dust, acids, ammable gases and other corrosive substances. The same applies
to the device’s storage. Make sure there is sucient air circulation when in use.
Temperature ranges:
Use between -10 and +40°C (+14 and +104°F).
Store between -20 and +55°C (-4 and 131°F).
Air humidity:
Less than or equal to 50% at 40°C (104°F).
Less than or equal to 90% at 20°C (68°F).
Altitude:
Up to 1,000 m above sea level (3,280 feet)
EN
PROTECTING YOURSELF AND OTHERS
Arc welding can be dangerous and cause serious injury or death.
Welding exposes people to a dangerous source of heat, light and radiation from the arc as well as electromagnetic elds (caution to those with
pacemakers), risk of electrocution, noise and gaseous fumes.
To protect yourself and others, follow these safety instructions:
To protect yourself from burns and radiation, wear insulating, dry, reproof clothing in good condition without lapels; the clothing
must cover the whole body.
Wear gloves that provide electrical and thermal insulation.
Use welding PPE and/or a welding helmet with a sucient protection level (depending on the application). Protect your eyes during
cleaning operations. Wearing contact lenses is strictly forbidden.
It is sometimes necessary to enclose the welding area with reproof curtains to protect it from arc radiation, spatter and incandescent
waste.
Inform people in the welding area not to look at the arc rays or the molten parts and to wear the appropriate clothing to protect
themselves.
Wear noise-cancelling headphones if the welding process reaches a noise level above the permissible limit (these must be worn
by anyone in the welding area).
Keep hands, hair and clothing away from moving parts (the fan).
Never remove the cooling unit’s protective casing when the welding power source is on; the manufacturer cannot be held responsible
in the event of an accident.
Newly welded parts are hot and can cause burns when handled. When carrying out maintenance on the torch or electrode holder,
make sure that it has suciently cooled by waiting at least 10 minutes before starting any work. The cooling unit must be switched
on when using a water-cooled torch to make sure that the liquid does not cause burns.
It is important to secure the work area before leaving it, this is to protect people and property.
WELDING FUMES AND GASES
The fumes, gases and dusts emitted by welding are health hazards. Sucient ventilation must be provided and an air supply may
be required. An air-fed mask could be a possible solution if there is inadequate ventilation.
Check that the extraction system is operating eectively by checking it against relevant safety standards.
Caution: welding in conned environments requires remote monitoring for safety reasons. Furthermore, welding certain materials that contain lead,
cadmium, zinc, mercury or even beryllium, can be particularly harmful; it is important to thoroughly degrease the parts before welding them.
Gas cylinders must be stored in an open or well-ventilated area. They must be in an upright position and held on a support or on a trolley.
Do not weld near grease or paint.
21
Page 22
User manual
Translation of the original
instructions
TITANIUM
FIRE AND EXPLOSION RISK
Fully shield the welding area; ammable materials should be kept at least 11 metres away.
Fire ghting equipment must be nearby during welding operations.
Beware of hot material or sparks being projected, even through cracks; they can cause a re or explosion.
Keep people, ammable objects and pressurised containers at a safe distance.
Welding in closed containers or tubes should be avoided and if they are open they should be emptied of any ammable or explosive material (oils,
fuels and gas residues, etc.).
Grinding operations must not be directed towards the welding power source or towards any ammable materials.
GAS CYLINDERS
The gas coming out of the gas cylinders can cause suocation if it becomes concentrated in the welding area (ventilate well).
Transportation must be done carefully and safely: gas cylinders must be shut o and the welding power source must be switched
o. They must be stored vertically and supported to limit the risk of falling.
Close the gas cylinder between uses. Beware of temperature variations and sun exposure.
The gas cylinder must not come into contact with ames, electric arcs, torches, earth clamps or any other heat or incandescent sources.
Be sure to keep it away from electrical and welding circuits and, therefore, never weld a pressurised cylinder.
Be careful when opening the gas cylinder’s valve, keep your head away from the valve and make sure that the gas used is suitable for the welding
process.
ELECTRICAL SAFETY
The electrical power supply must be earthed. Use the fuse size recommended on the information panel.
Electric shocks can cause serious direct or indirect accidents and even death.
Never touch live parts inside or outside the live power source (torches, clamps, cables and electrodes) as these parts are directly connected to the
welding circuit.
Before opening the welding current source, it must be disconnected from the mains and wait 2 minutes. so that all the capacitors are discharged.
Do not touch the torch or electrode holder and the earth clamp at the same time.
Make sure to have the cables and torches replaced by a qualied and authorised technician if they become damaged. Select the cable’s cross-section
size according to the intended application. Always wear dry, undamaged clothing to insulate yourself from the welding circuit. Wear insulated footwear
in all work environments.
THE EQUIPMENT’S EMC CLASSIFICATION
This Class A equipment is not suitable for use in a residential setting where power is supplied from the public, low voltage,
supply network. There may be diculties in ensuring electromagnetic compatibility at these sites, this is due to both conducted
and radiated radio frequency interference.
TITANIUM 230 AC/DC FV:
Provided that the public, low-voltage, supply-network impedance at the point of common coupling is less than Zmax = 0.173
Ohms, this equipment complies with standard IEC 61000-3-11 and can be connected to public, low-voltage supply networks.
The installer or user of the equipment is responsible for ensuring that the network impedance complies with the impedance
restrictions, this may involve consulting with the distribution network operator if necessary.
TITANIUM 321AC/DC - 400 AC/DC:
This material complies with IEC 61000-3-11.
TITANIUM 230 AC/DC FV:
This material complies with IEC 61000-3-12.
TITANIUM 321AC/DC - 400 AC/DC:
This equipment does not comply with IEC 61000-3-12 and is intended to be connected to private, low-voltage networks that are
connected to the public supply network only at medium- and high-voltage levels. If connected to a public, low voltage supply
network, it is the installer’s or user’s responsibility to ensure that the equipment can be connected to the power supply by
consulting with the distribution network operator.
ELECTRO-MAGNETIC EMISSIONS
An electric current passing through any conductor produces localised electric and magnetic elds (EMF). The welding current
produces an electromagnetic eld around the welding circuit and the welding equipment.
22
Page 23
User manual
Electromagnetic elds (EMF) can interfere with some medical implants, such as pacemakers. Protective measures must be taken for people with
medical implants. For example, restricted access for passers-by or an individual risk assessment for welding professionals.
All welders must carry out the following procedures to minimise exposure to electromagnetic elds from the welding circuit:
• position the welding cables together and secure them with a clamp, if possible
• position yourself (head and torso) as far away from the welding circuit as possible
• never wrap the welding cables around your body
• do not position your body between the welding cables • keep both welding cables on the same side of your body
• connect the return cable to the workpiece as close as possible to the area to be welded
• do not work next to, sit on or lean against the welding power source
• do not weld when transporting the welding power source or the wire-feed reel
Those with pacemakers should consult a physician before using this equipment.
Exposure to electromagnetic elds during the welding process may have other health eects that are not yet known.
Translation of the original
instructions
TITANIUM
RECOMMENDATIONS FOR EVALUATING THE WELDING AREA AND SET UP
General Information
The user is responsible for setting up and using the arc-welding equipment according to the manufacturer’s instructions. If electromagnetic interference
is detected, it is the arc-welding equipment user’s responsibility to resolve the situation with the manufacturer’s technical assistance. In some cases,
this corrective action may be as simple as earthing the welding circuit. In other cases, an electromagnetic shield may need to be constructed around
the welding power source as well as the entire workpiece with input lters installed. In all instances, electromagnetic interference should be reduced
until it is no longer a concern.
EN
Assessing the Welding Area
Before setting up arc-welding equipment, the user must assess the potential electromagnetic issues in the surrounding area. The following should be
taken into account:
(a) the presence of other power, control, signal and telephone cables either above, below or next to the arc-welding equipment
(b) radio and television receivers and transmitters
(c) computers and other control equipment
(d) safety-critical equipment, such as industrial equipment safeguarding
(e) the health of people nearby, for example, those with pacemakers or hearing aids
(f) the calibration or measurement equipment used
(g) the immunity of other equipment located nearby
The user must verify that the other equipment used in the surrounding environment is compatible. This may require additional protective measures:
(h) the time of day when welding or other activities are to be carried out
The size of the surrounding area to be taken into account depends on the structure of the building and other activities taking place there. The
surrounding area may extend beyond the facility’s boundaries.
Assessing the Welding Equipment
In addition to assessing the surrounding area, the arc-welding equipment can also be assessed to identify and resolve instances of disturbance. The
emissions assessment should include in situ readings as specied in Article 10 of CISPR 11. In situ readings can also be used to conrm whether the
mitigation measures are eective.
RECOMMENDATIONS ON METHODS FOR REDUCING ELECTROMAGNETIC EMISSIONS
a. Public power supply network: Arc-welding equipment should be connected to the public power supply following the manufacturer’s
recommendations. If interference occurs, it may be necessary to take additional preventive measures such as ltering the public power supply.
Consider shielding the power cable within a metal conduit or equivalent for permanently set up arc-welding equipment. The shielding must be
electrically continuous along its entire length. The shielding should be connected to the welding power source to ensure good electrical contact
between the conduit and the welding power source’s casing.
b. Maintaining arc-welding equipment: Arc-welding equipment must undergo routine maintenance according to the manufacturer’s recommendations.
All accesses, service doors and covers should be closed and properly locked when the arc-welding equipment is in use. The arc-welding equipment
must not be modied in any way, except for those modications and adjustments specied in the manufacturer’s instructions. In particular, the arc
ignition and stabiliser’s spark gap must be adjusted and maintained according to the manufacturer’s recommendations.
c. Welding cables: The welding cables should be as short as possible and placed close together near or on the ground.
d. Equipotential bonding: Consider linking together all metal objects in the surrounding area. However, metal objects connected to the workpiece
will increase the risk of electric shocks to the user if they touch both the metal objects and the electrode. Therefore, the operator must be isolated
from such metal objects.
e. Earthing the workpiece: Where the part to be welded is not earthed for electrical safety reasons or because of its size and location, e.g. a ship’s
hulls or a building’s structural steel framework, an earthed connection can, in some cases but not always, reduce emissions. Care should be taken
to avoid earthing parts which could increase the risk of injury to users or damage to other electrical equipment. If necessary, the workpiece’s earth
connection should be made directly. However, in certain countries where this direct connection is prohibited, the connection should be made with a
suitable capacitor chosen in accordance with national regulations.
f. Protective and shielding measures: Selectively protecting and shielding other cables and equipment in the surrounding area can limit interference
issues. Protecting the entire welding area could be an option for special applications.
TRANSPORTING AND MOVING THE WELDING MACHINE
The welding power source is equipped with a top handle allowing it to be carried by hand. Be careful not to underestimate the
weight of the machine. The handle is not intended as a means of hoisting or suspending the machine.
23
Page 24
User manual
Do not use the cables or torch to move the welding current source. It must be moved in an upright position.
Do not carry the welding machine over people or objects.
Never lift a gas cylinder and the welding current source at the same time. They have dierent transportation requirements.
Translation of the original
instructions
SETTING UP THE EQUIPMENT
• Place the welding power source on a oor with a maximum inclination of 10°.
• Provide a sucient area to properly ventilate the source of the welding current and access the machine’s controls.
• Do not use in an environment with conductive metal dust.
• The welding power source must be protected from heavy rain and out of direct sunlight.
• The equipment has an IP23 protection rating, meaning:
- it is protected against dangerous access by solid bodies with a diameter >12.5 mm
- it is protected against rain falling at 60° to the vertical
This equipment is, therefore, suitable for outdoor use in accordance with its IP23 protection rating.
Power, extension and welding cables must be fully unwound to avoid overheating.
The manufacturer assumes no responsibility for damage to persons and objects caused by improper or dangerous use of this
equipment.
MAINTENANCE / ADVICE
• Maintenance should only be carried out by a qualied technician. Annual maintenance is recommended.
• Switch o the power supply by disconnecting the plug and waiting for two minutes before carrying out work on the equipment.
Inside, the voltages and intensities are high and dangerous.
TITANIUM
- Regularly remove the cover and blow out the dust Take the opportunity to have the electrical connections checked by a qualied technician using
an insulated tool.
• Check the power cable’s condition regularly. If the power cable is damaged, it must be replaced by the manufacturer, their after-sales service
department or a similarly qualied technician to avoid hazards.
• Leave the welding power source’s vents free to allow air to enter and exit the machine.
• Do not use this welding power source for thawing pipes, recharging batteries/accumulators or starting motors.
SETUP - OPERATING THE PRODUCT
Only experienced persons, authorised by the manufacturer, may set up the device. During setup, ensure that the power source is disconnected from
the mains system. Serial or parallel power source connections are not allowed. It is recommended to use the welding cables supplied with the unit in
order to achieve the product’s optimum settings’ conguration.
DESCRIPTION
This equipment is a power source for TIG welding with a direct current (DC TIG) or an alternating current (AC TIG) as well as for coated-electrode
welding (MMA).
EQUIPMENT DESCRIPTION (I)
TITANIUM 230/400
1) Human Machine Interface (HMI) 7)
2) Positive polarity socket 8) ON/OFF Switch
3) Torch gas connection 9) Power supply cable
4) Torch button connection 10) USB connection
5) Negative polarity socket 11) Analogue connection
6) Cylinder gas connection 12) Reel or remote HMI connection = 400 AC/DC only
TITANIUM 321
1- Human Machine Interface (HMI) 7- Positive polarity socket
2- USB connection 8- Cylinder gas connection
3- Torch gas connection 9- Optional owmeter kit (073395)
4- ON/OFF Switch 10- Optional NUM TIG-1 kit connector (037960) = SAM automation
5- Negative polarity socket 11-
6- Digital remote control connector 12- Power supply cable (5 m)
Digital TIG-1 kit connection (optional extra, P.N. 037960)
NUM-1 kit connection (option ref. 063938) = 230 AC/DC FV only
13 Power supply connection and cooling unit management connection
Torch button connection
Remote control connector (foot pedal)
13- Connector for cooling unit (Koolweld 3)
24
Page 25
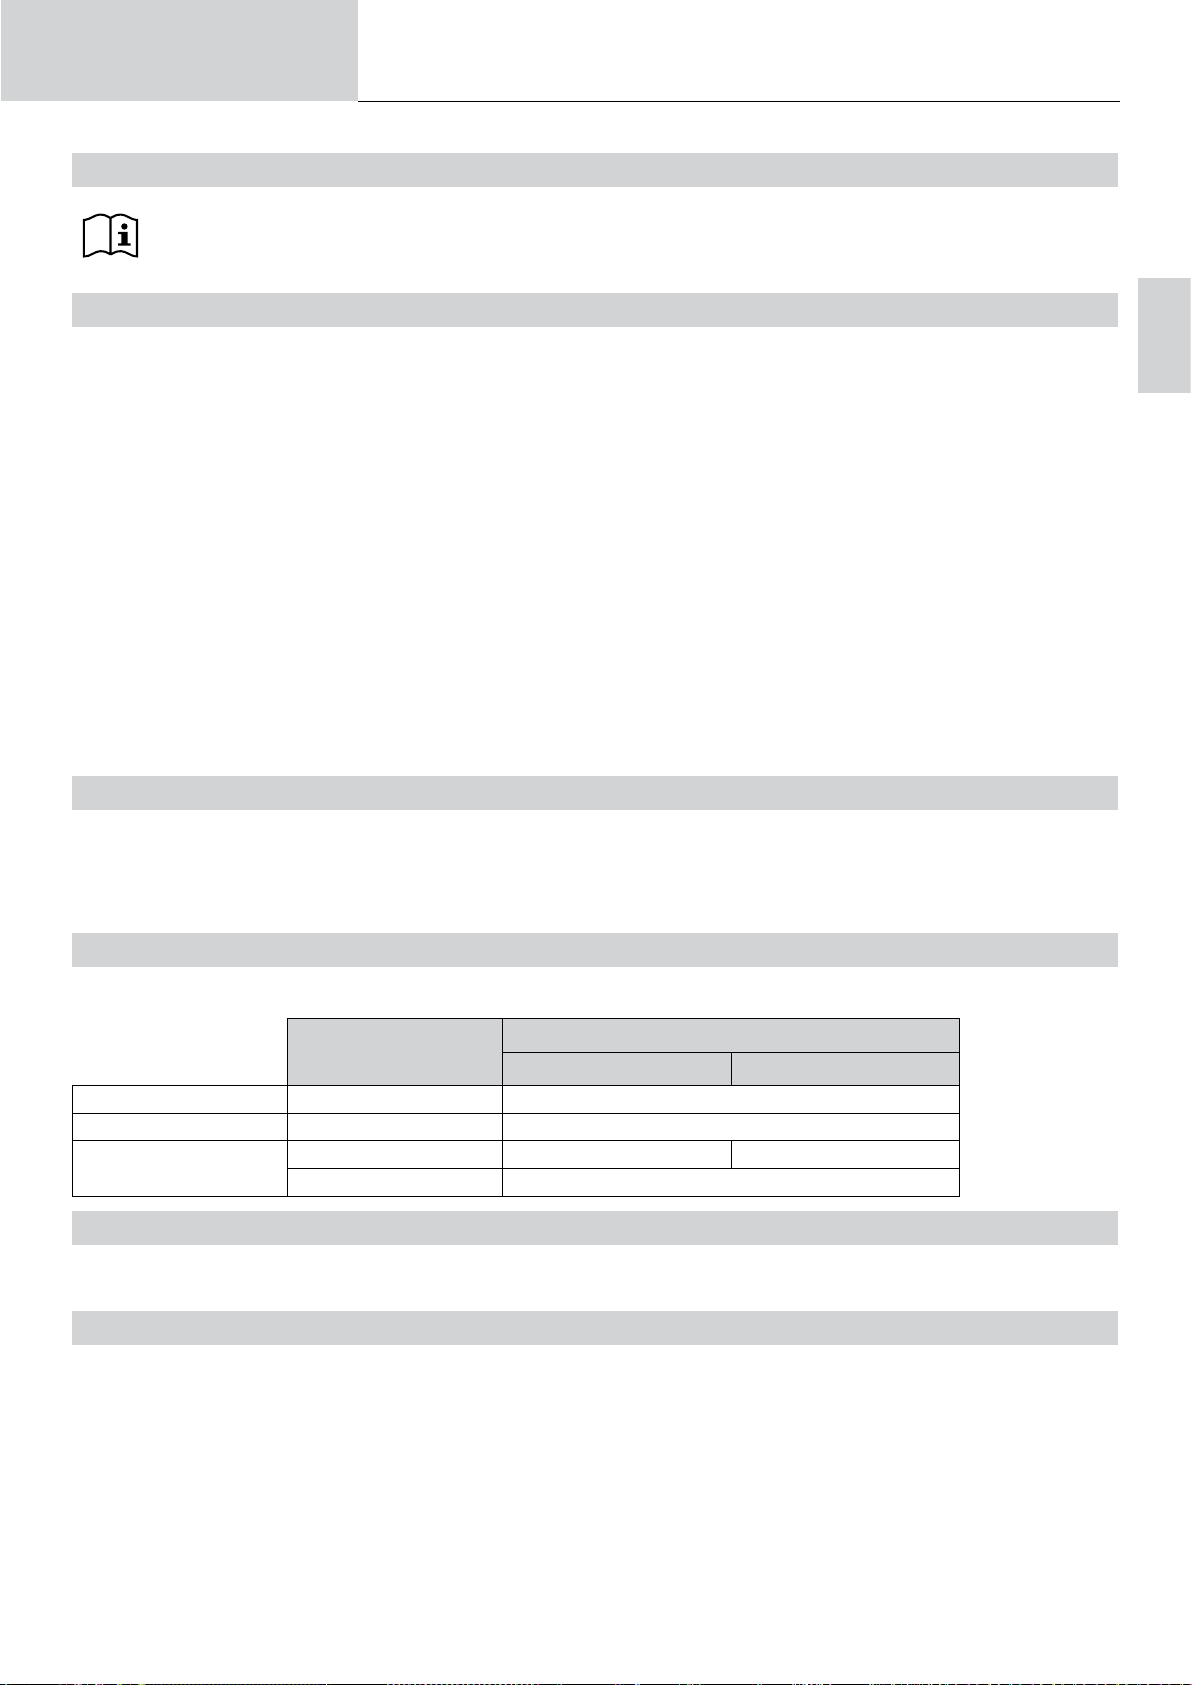
User manual
Translation of the original
instructions
TITANIUM
HUMAN-MACHINE INTERFACE (HMI)
Please read the Human Machine Interface (HMI) user manual which forms part of the complete hardware documentation.
HMI
POWER SUPPLY-START-UP
TITANIUM 230 AC/DC FV:
This equipment is delivered with a single-phase, three-pin (E/N/L), 230 V/16 A, CEE17 socket. It comes equipped with «Flexible Voltage» technology
and can be supplied from an earthed electrical installation between 110 - 240 V (50 - 60 Hz).
TITANIUM 321 - 400 AC/DC:
This equipment is tted with a 32 A, EN 60309-1 socket and should only be used on a three-phase, 400 V (50 - 60 Hz), four-wire electrical network
with an earthed neutral pin.
The eective absorbed current (I1e) for the ideal operating conditions is indicated on the equipment. Check that the power supply and its safeguards
(the fuse and/or circuit breaker) are compatible with the required current. It may be necessary to change the plug in some countries to allow the product to operate at its optimum conditions.
• The welding current source will go into a protective mode if the supply voltage goes below or above 15% of the specied voltage(s) (a fault code will
appear on the display).
• Switching the device on is done by turning the ON/OFF switch (I-8) to the I position; conversely, switching it o is done by turning it to the 0 position.
Warning! Never turn o the power supply when the machine is charging.
• Fan performance: This equipment is tted with an intelligent ventilation management system to minimise the machine’s noise level. The fans will
adapt their speed to match the device’s current application and the ambient temperature. The fan will run continuously in MMA mode. In TIG mode,
the fan will only run during the welding phase and then stop after cooling.
• Warning: increasing the length of the torch or return cables beyond the maximum length specied by the manufacturer will increase the risk of electric
shock.
• Arc ignition and arc stabilising are both designed for manual and mechanically guided operations.
EN
CONNECTING TO THE POWER SOURCE
This equipment can be operated using battery-based power sources provided that the auxiliary power meets the following requirements:
- The voltage must be alternating, set as specied and with a peak voltage of less than 700 V for the TITANIUM 321/400 AC/DC and 400 V for the
TITANIUM 230 AC/DC FV
- The frequency must be between 50 - 60 Hz
Checking these conditions is crucial as many power sources produce high voltage spikes that can damage equipment.
USING ELECTRICAL EXTENSION CABLES
All extension cables must be of an appropriate length and cross-section for the equipment’s voltage. Use an extension cable that complies with national regulations.
Input voltage
TITANIUM 400 AC/DC 400 V 6 mm²
TITANIUM 321 AC/DC 400 V 6 mm²
TITANIUM 230 AC/DV FV
110 V 2.5 mm² 4 mm²
230 V 2.5 mm²
Length - Extension cable cross-section
< 45 m > 45 m
GAS CONNECTION
This equipment is equipped with two couplings. A cylinder coupling for putting gas into the device and a torch gas coupling for releasing gas from
the end of the torch. We recommend that you use the adaptors supplied with the welding machine to ensure optimum connections.
ACTIVATING THE VRD FEATURE (VOLTAGE REDUCTION DEVICE)
The voltage reducing device (or VRD) is only available for the TITANIUM 230 AC/DC and 321 AC/DC.
This device protects the welder. The welding current is delivered only when the electrode makes contact with the workpiece (low resistance). The VRD
function lowers the voltage as soon as the electrode is removed.
The voltage reduction device is deactivated by default. In order to activate it, the user must rst open the product and complete the following proce-
dure:
1.) DISCONNECT THE PRODUCT FROM THE POWER SUPPLY and wait for ve minutes to ensure that it is safe.
2.) Remove the power source’s side panel (see page at the end of the manual).
3.) Locate the control board and VRD switch (see page at the end of the manual).
4.) Turn the switch to the ON position.
5.) The VRD function is now activated.
6.) Replace the power source’s side panel.
7.) The VRD icon on the device’s user interface (HMI) will now be lit up.
To deactivate the VRD function, simply switch the switch back to the OFF position.
25
Page 26
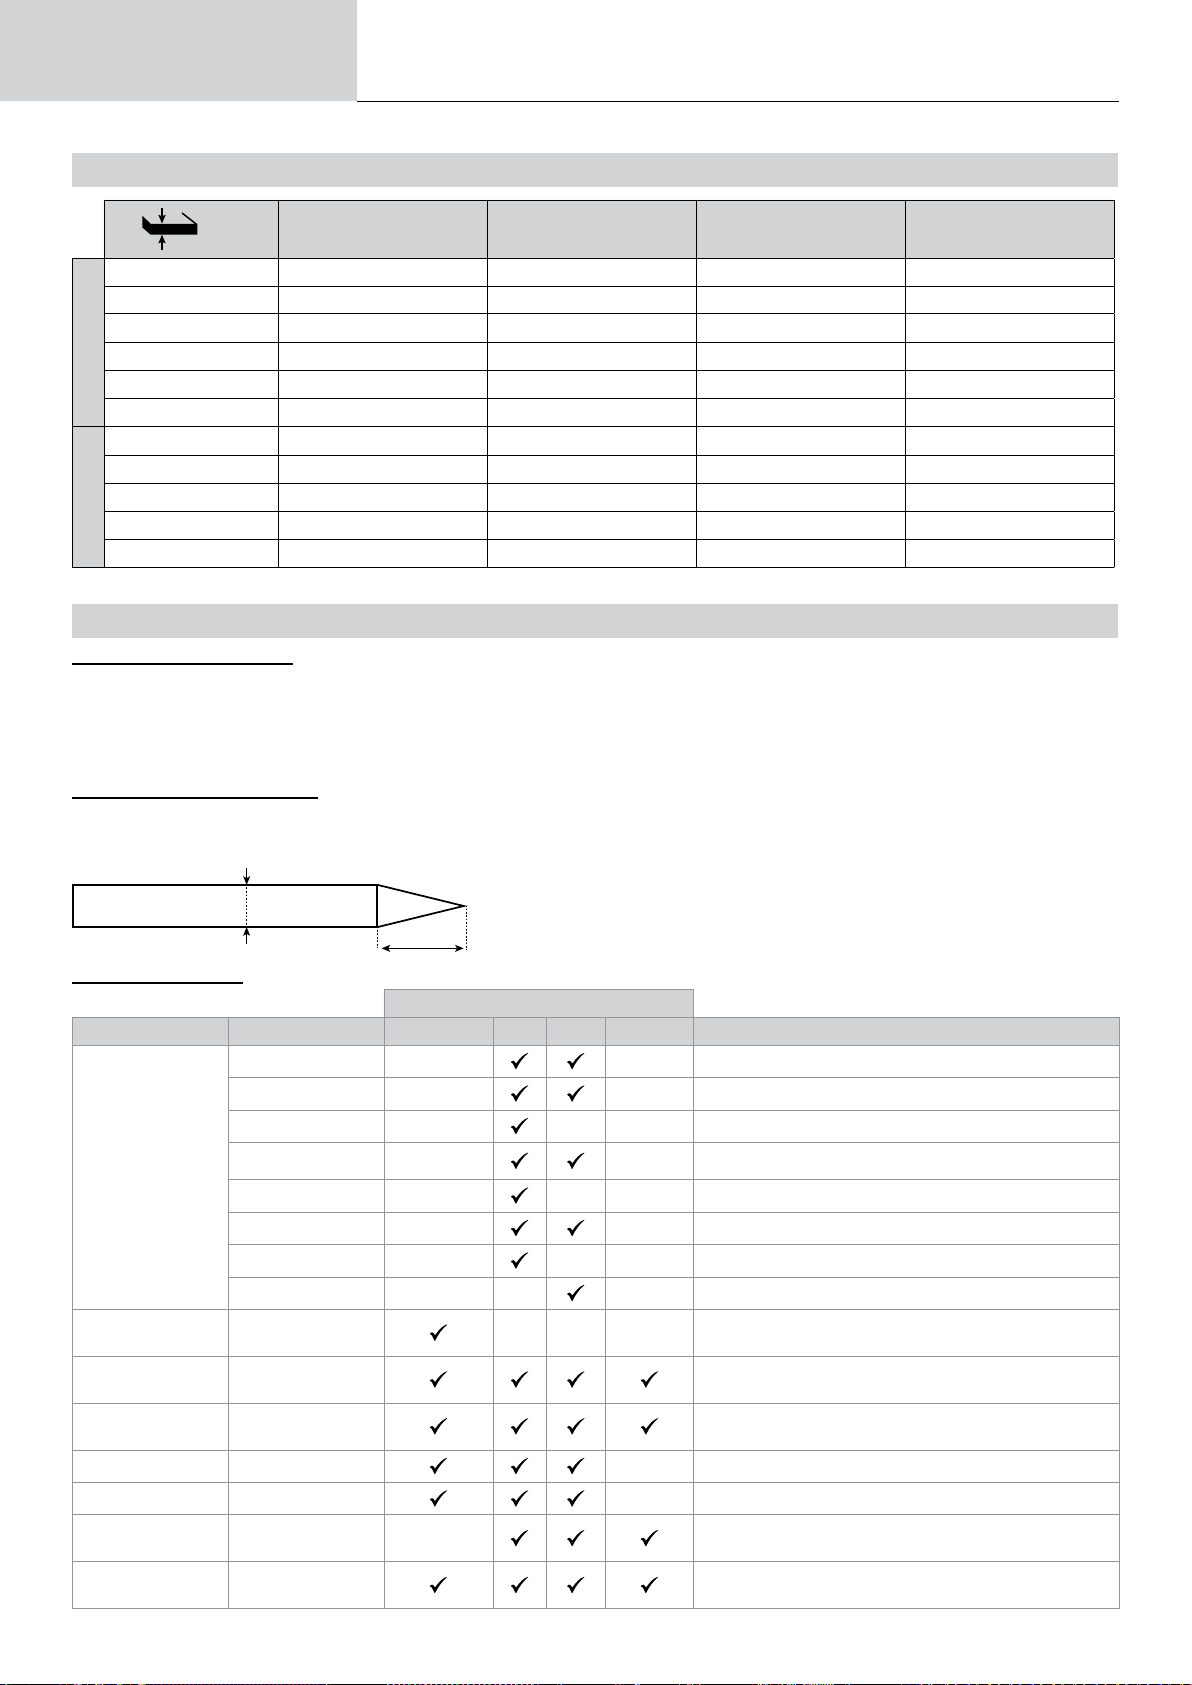
User manual
Translation of the original
instructions
RECOMMENDED COMBINATIONS
TITANIUM
Amps (A) Electrode Ø (mm) Nozzle Ø (mm) Argon Flow Rate (L/min)
DC TIG
AC TIG
(mm)
0.3 - 3 10 - 80 1 6.5 / 8 5 - 6
2.4 - 6 15 - 100 1.6 6.5 / 8 / 9.5 6 - 7
4 - 8 20 - 120 2 8 / 9.5 6 - 7
6.8 - 10 30 - 200 2.4 9.5 / 11 6 - 7
9 - 12 50 - 300 3.2 11 / 12.5 / 16 7 - 8
- 60 - 400 4 11 / 12.5 / 16 + 8 - 10
0.5 - 3 15 - 90 1.6 6.5 / 8 / 9.5 6 - 7
0.8 - 5 20 - 150 2.4 9.5 / 11 7 - 8
1.5 - 6 40 - 200 3.2 11 / 12.5 / 16 8 - 10
1.6 - 11 50 - 350 4 16 / 17.5 10 - 12
2 - 15 80 - 450 4.8 16 / 19 12 - 18
TIG WELDING MODE (GTAW)
CONNECTIONS AND ADVICE
• TIG welding requires gas shielding (argon).
• Connect the earth clamp to the positive (+) connector. Connect the torch’s power cable to the
negative (–) connection as well as to the torch and gas button(s) connections.
• Make sure that the torch is well tted and that the consumables (vice grip, collar support, diuser and nozzle) are not worn out.
• The choice of electrode depends on the TIG welding current.
SHARPENING THE ELECTRODE
For optimum performance, it is recommended to use an electrode sharpened in the following way:
d
L = 3 x d for a low current
L = d for a strong current
L
PROCESS SETTINGS
Welding processes
Parameter settings Settings Synergy DC AC Wizard
Standard - - Smooth current
Pulsed - - Pulsed current
Fast Pulse - - Inaudible pulsed current
-
Material type Fe, Al, etc. - - - Choosing the material to be welded
Tungsten electrode
diameter
Ignition type
Trigger mode 2T, 4T and 4T LOG 2T, 4T Choosing the trigger welding management mode
E-TIG OFF - ON - Constant energy welding mode with arc length correction
Energy
Parameter settings
(advanced)
Spot welding - - Smooth tack welding
Tack welding - - - Pulsed tack welding
Multi-Spot - Repeated smooth spot welding
Multi-Tack - - Repeated pulsed tack welding
AC Mix - AC/DC current mixing
1 - 4 mm
Lift, HF and Touch.
HF
Hold
Thermal coecient
- See «Energy» chapter on the following pages.
Choosing the electrode’s diameter Allows HF ignition
currents and synergies to be rened.
Choosing the ignition type
HF ignition adjustment
Accessing certain welding parameters is dependent on the selected display mode: Settings/Display mode: Easy, Expert or Advanced.
26
HMI manual.
Refer to the
Page 27
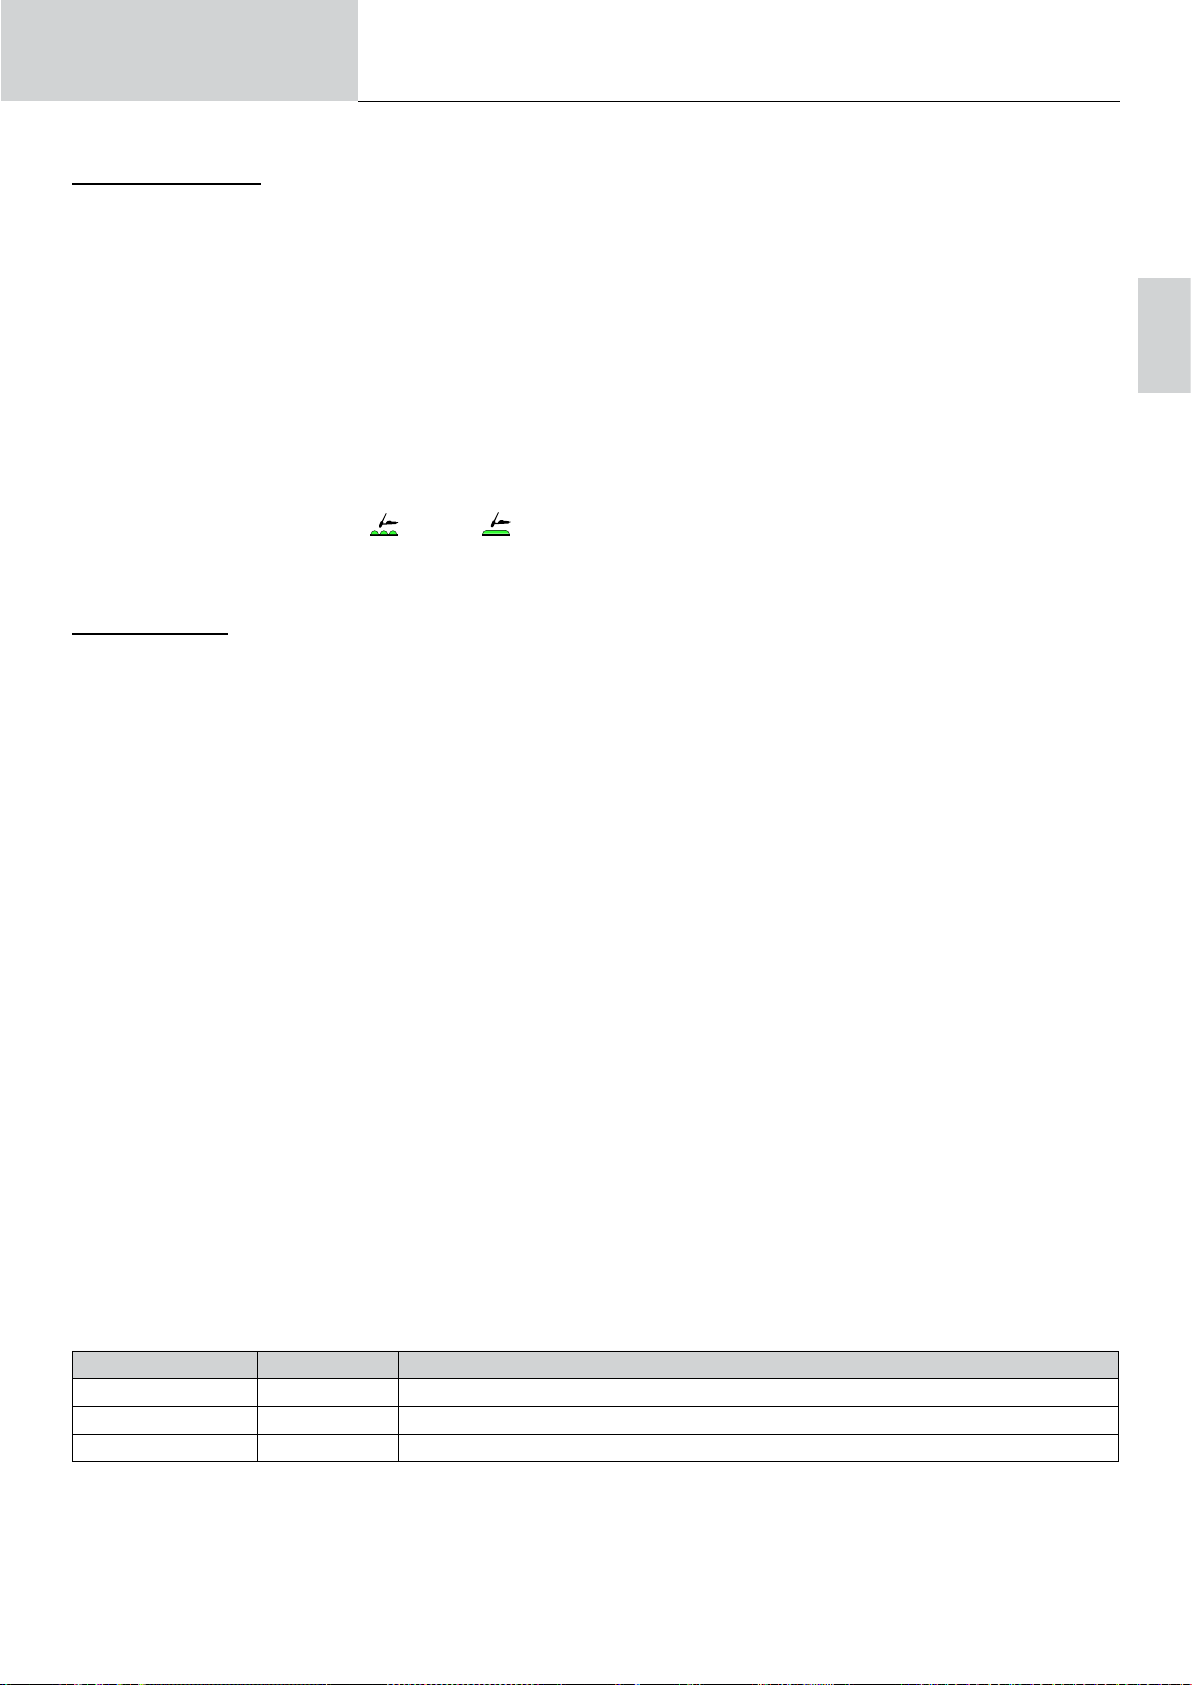
User manual
WELDING PROCESSES
• Synergy TIG
No longer based on the chosen DC current or the welding cycle’s parameter settings but, instead, incorporates welding rules/synergies based on
experience. As a result, this mode restricts the number of settings to three basic ones: Material type, welding thickness and welding position.
• TIG DC
Suitable for welding ferrous metals such as steel and stainless steel as well as copper, its alloys and titanium.
• AC TIG
Suitable for welding aluminium, its alloys and copper.
• TIG Wizard
Wizard Lab:
see «Wizard Lab» chapter on the subsequent pages.
Aluminum Wizard, Stainless Steel Wizard, Steel Wizard, Copper Wizard:
This mode is used for pre-assembling or welding parts made of light alloys (AlSi, AlMg and Al99), stainless steel (CrNi), steel (Fe) and
copper (CuZn and Cu). The relevant settings, in the form of pre-installed synergies, are the thickness of the parts to be welded and the joint type
(butt welding (BW), llet weld (FW), interior angle (BP), exterior angle or fusing wires together when butt welding. To switch from one mode to the
other, press button n°4 on the keyboard (see HMI user manual).
SETTINGS - DC TIG
Translation of the original
instructions
TITANIUM
EN
• Standard
This welding method enables high-quality welding on most ferrous materials such as steel, stainless steel, copper, its alloys and titanium. The various
current and gas management options oer the user perfect control of the welding operation, from the very start of the welding process to the nal
cooling of the weld bead.
• Pulsed
This pulsed current welding mode combines strong current pulses (I, welding pulse) with weak current pulses (I_Cold, cooling pulse). This pulsed
mode allows parts to be assembled whilst limiting both the temperature rise and amount of distortion. Also ideal for in-position welding.
Example:
The welding current (I) is set to 100 A and % (I_Cold) is set to 50%, i.e. cold current = 50% x 100 A = 50 A.
F (Hz) is set to 10 Hz, the frequency of the pulse will be 1/10 Hz = 100 ms; this means that every 100 ms, there will be a pulse at 100 A, then
another at 50 A will follow.
• FastPulse
This very high-frequency, pulsed-current welding mode combines high current pulses (I, welding pulse) with low current pulses (I_Cold, workpiece
cooling pulse). FastPulse mode maintains the arc when using the high-frequency pulsed welding mode, however, it operates at frequencies that are
less unpleasant, or even inaudible, to the welder.
• Spot welding
This spot welding mode allows parts to be pre-assembled before welding. Spot welding can be controlled manually using the trigger or by a predened
time delay. This spot welding time makes it easier to reproduce and produce non-oxidised spot welds.
• Multi-Spot
This is a spot welding mode similar to SPOT TIG but with dened spot welding and stopping times as long as the trigger is held down.
• Tack welding
The machine’s tack welding mode can also be used to pre-assemble parts before welding but this time in two phases: the rst phase of pulsed DC
welding concentrates the arc for better penetration; this is followed by a second phase of standard DC welding, which widens the arc and therefore
the weld pool to ensure the tack weld.
The times of the two tack welding phases are adjustable which makes it easier to reproduce and carry out non-oxidised tack welds.
• Multi-Tack
It is a pointing mode similar to TIG Tack, but with a sequence of pointing times and stop times dened as long as the trigger is pressed.
Advanced settings, only avai
Advanced settings Settings Description
HF duration 0.01 - 3 s HF time before stopping
HF level 1 - 10 Index setting the voltage from 5 - 14 kV
Current setting - Percentage / Absolute
lable in «Adv
anced» display mode:
27
Page 28
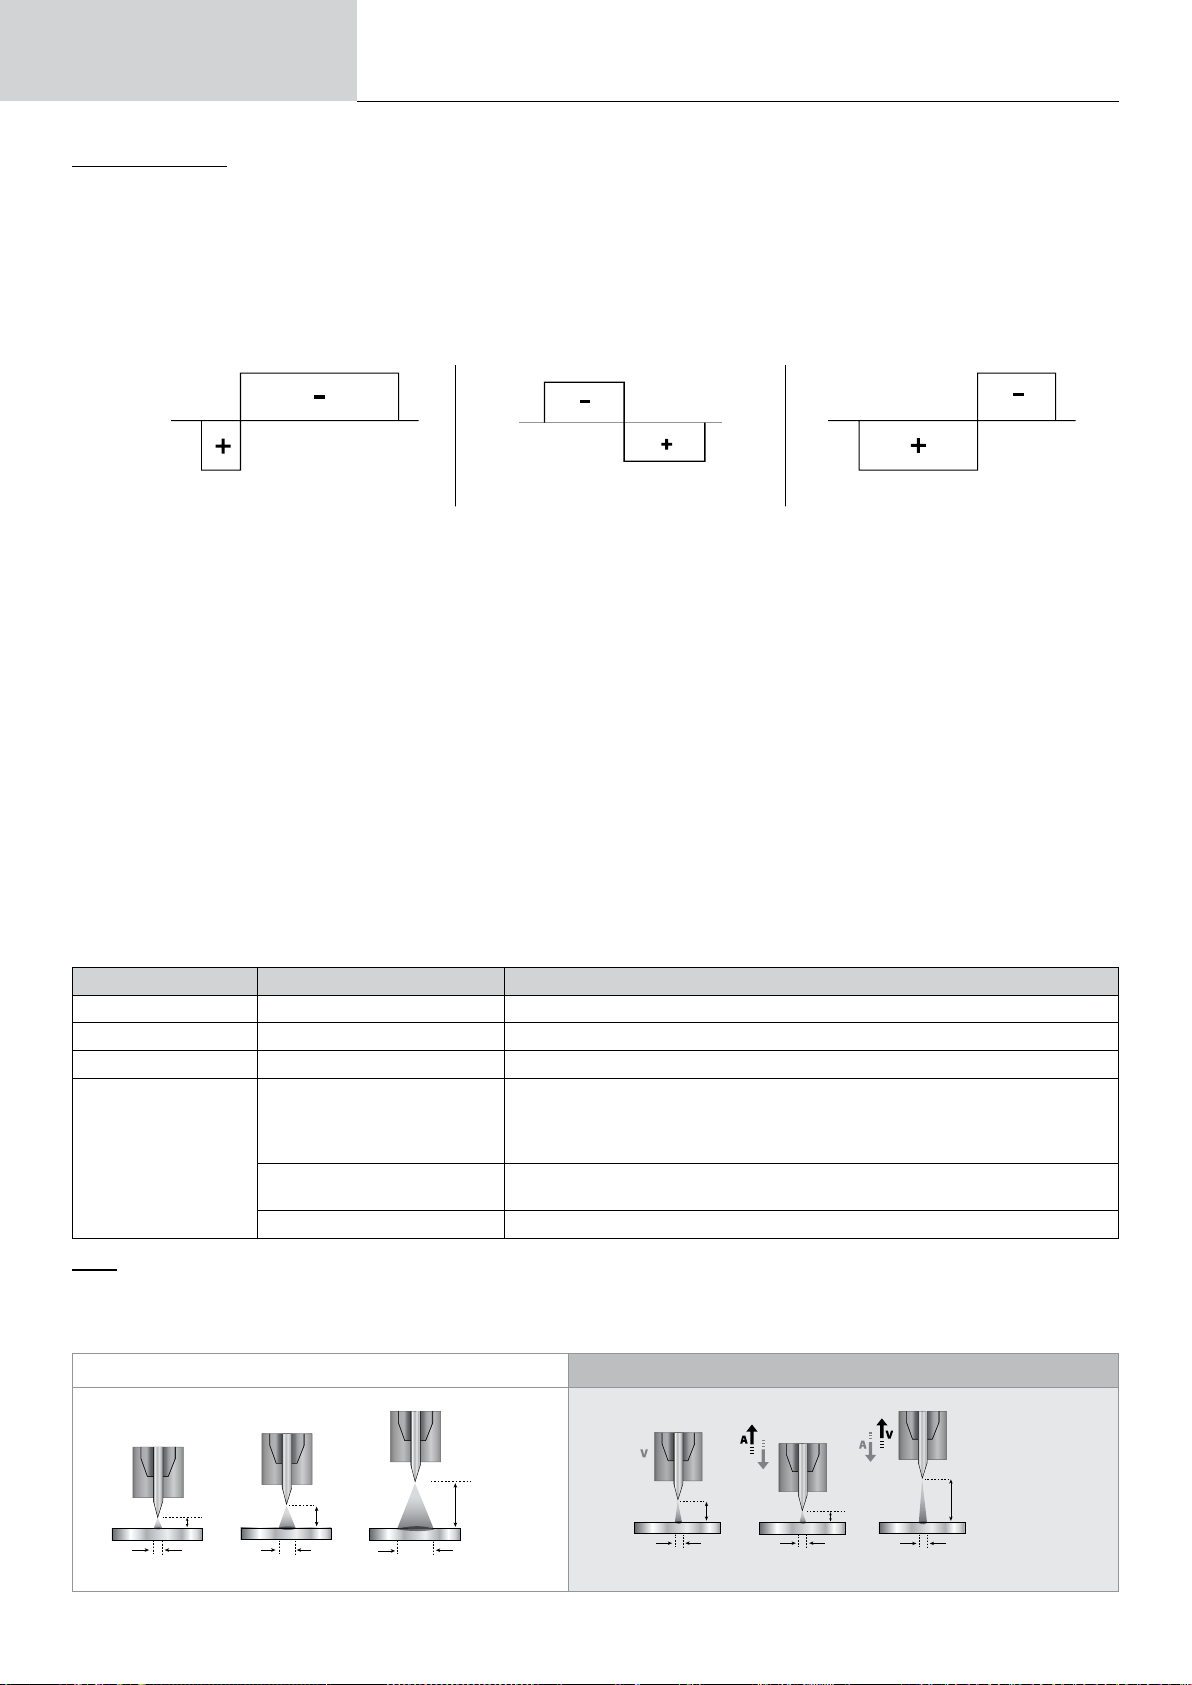
User manual
2 mm
D
10 mm
D
5 mm
D
2 mm
D
5 mm
D
10 mm
D
Translation of the original
instructions
TITANIUM
SETTINGS - AC TIG
• Standard
This welding mode is dedicated to welding aluminium and its alloys (Al, AlSi, AlMg and AlMn). The alternating current allows the aluminium to be
stripped clean, which is essential for welding properly.
Balance (%T_AC):
During the positive wave, any oxidation is removed. During the negative wave, the electrode cools down and the parts are welded together, this
is called penetration.
By changing the ratio between the two alternations via the balance setting, either cleaning is favoured or penetration (the default setting is
30%).
20%: Max. penetration 50% 60%: Max. cleaning
• Pulsed
This pulsed current welding mode combines strong current pulses (I, welding pulse) with weak current pulses (I_Cold, cooling pulse). This pulsed
mode allows parts to be assembled whilst limiting both the temperature rise and amount of distortion. Also ideal for in-position welding.
Example:
The welding current (I) is set to 100 A and % (I_Cold) is set to 50%, i.e. cold current = 50% x 100 A = 50 A.
F (Hz) is set to 10 Hz, the frequency of the pulse will be 1/10 Hz = 100 ms; this means that every 100 ms, there will be a pulse at 100 A, then
another at 50 A will follow.
• SPOT WELDING
This spot welding mode allows parts to be pre-assembled before welding. Spot welding can be controlled manually using the trigger or by a predened
time delay. This spot welding time makes it easier to reproduce and produce non-oxidised spot welds.
• Multi-Spot
This is a spot welding mode similar to SPOT TIG but with dened spot welding and stopping times as long as the trigger is held down.
• AC Mixed
This AC welding method is used to weld aluminium and its thick alloys. It mixes DC sequences during AC welding processes which increases the
energy delivered to the workpiece. The ultimate goal is to accelerate the work ow rate and, therefore, subsequent productivity when assembling
aluminium. This mode cleans the workpiece less, so it is important to work on clean sheet metal.
Advanced settings, only avai
lable in «Adv
anced» display mode:
Advanced settings Settings Description
HF duration 0.01 - 3 s HF time before stopping
HF level 1 - 10 Index setting the voltage from 5 - 14 kV
Current setting - Percentage / Absolute
Interference-free synchronous welding mode when 2 AC power sources are
OFF - ON
Sync AC
Dephasing 0° - 300%
used simultaneously on the same workpiece. Welding with this function will be
synchronised to the mains frequency automatically. AC frequencies will be reduced
to the 50Hz, 100Hz and 150Hz range.
Mains phase adjustment in 60° steps. This setting avoids the need to swap power
source plugs.
Fine dephasing 0° - 59° Fine adjustment of mains phase in 1° steps.
E-TIG
This mode allows welding with a constant power supply by measuring the arc length variations in real time to ensure a weld bead with consistent
width and penetration. In cases where the assembly process requires the welding energy to be controlled, E-TIG mode guarantees that the welder
will respect the welding power regardless of the torch’s position in relation to the workpiece.
28
Standard
(constant current)
E-TIG (constant energy)
Page 29
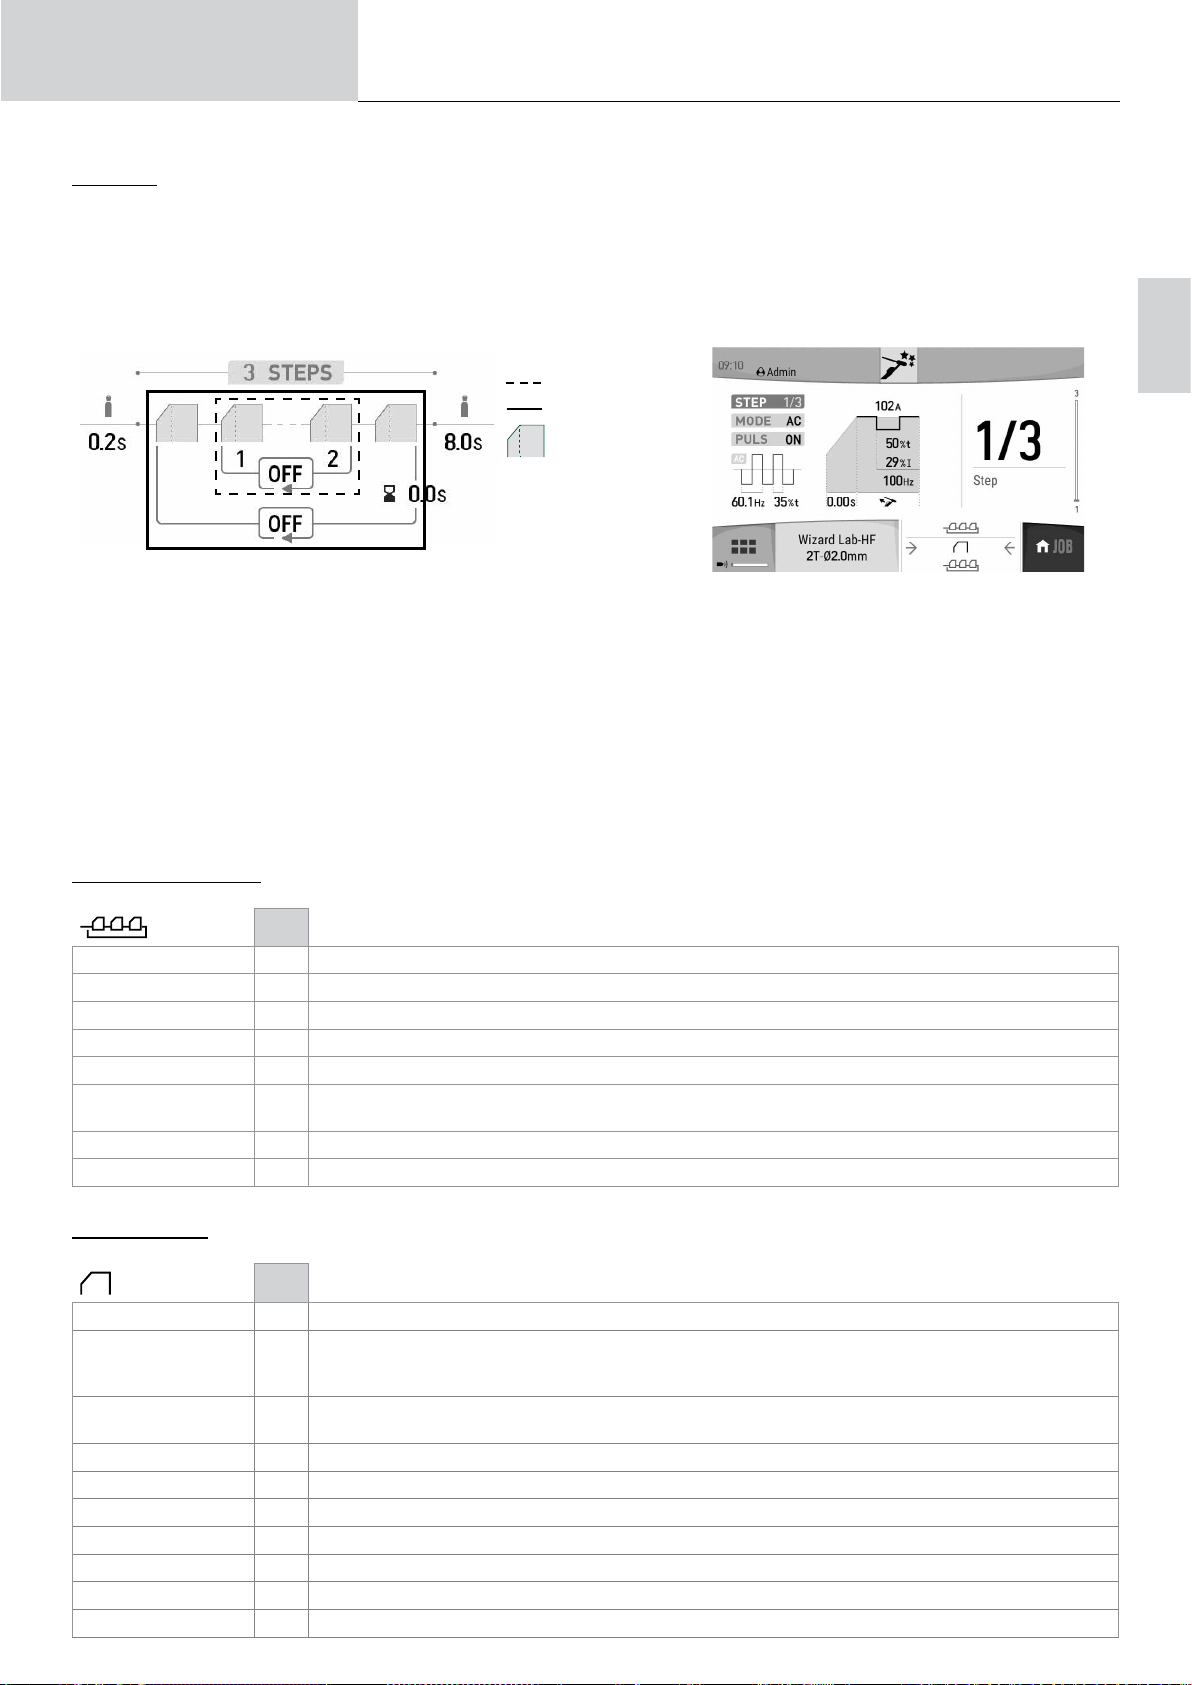
User manual
Wizard Lab
This welding mode allows complex (non-standard) welding cycles to be carried out with a series of steps. Each step is characterised by a current ramp,
a step and a particular current type (DC, AC or pulsed).
Wizard Lab is congured in three stages:
- welding cycle sequence (number of steps, repetition loops, etc.)
- each step’s parameter settings (ramp and current type, etc.)
- specic, advanced parameter settings
Translation of the original
instructions
TITANIUM
B1
B2
Step
STEP: each step can be customised by changing the current type (DC or AC), the current form (standard or pulsed) as well as the ramp up to the
set welding current (see «Setting a STEP» section). Each step can be fully customised.
EN
Welding cycle: a welding cycle consists of a Pre-Gas stage, one or more welding steps (see «Welding Cycle Denition» section) and a Post-Gas
stage.
Loops: there are two dierent loops (see «Denition of the welding cycle» section):
• The welding cycle’s inner loop (B1). Within the cycle, the user can choose to make one or more loops (repeating two or more of the welding steps);
the user can even carry out innite loops depending on the application, for example, AC MIX welding, which repeats two DC and AC steps.
• Cycle loops (B2). The user can choose to repeat the cycle (excluding the Pre-Gas and Post-Gas phases) once or several times (or even innitely).
They can also adjust the delay period between two repeated welding steps if necessary (e.g. MULTITACK welding, which repeats the TACK welding
cycle with a delay period between two points as long as the trigger is held down).
Dening the welding cycle:
Unit
Number of steps - The number of steps denes the welding cycle
Pre-Gas s Time for purging the torch and establishing the gas shielding before ignition
Number of loop steps - Repeat loops in the welding cycle (B1)
Input step - The repeat loop’s starting step in the cycle (B1)
Output step - The repeat loop’s ending step in the cycle (B1)
Number of loops of the
cycle
Inter-loop time s The time between two repetitions of the whole welding cycle (B2)
Post Gas s Gas shielding duration after extinguishing the arc. It protects the part and the electrode against oxidation.
Setting up a STEP:
- Repeat loops in the entire welding cycle (B2)
Unit
STEP 1/x Selecting a STEP to be congured.
MODE
PULSED
AC waveform - Waveform in AC.
Welding frequency Hz Polarity reversal welding frequency- cleaning
Cleaning percentage % Welding time dedicated to cleaning (%)
Current surge s Transition ramp between the previous step and the active step’s current levels
Welding current A Welding current
Waveform - Pulsed part waveform
Cooling current % Second «cooling» welding current
DC-
DC+ACSelecting the step welding current type
OFF
Pulses the set current
ON
29
Page 30
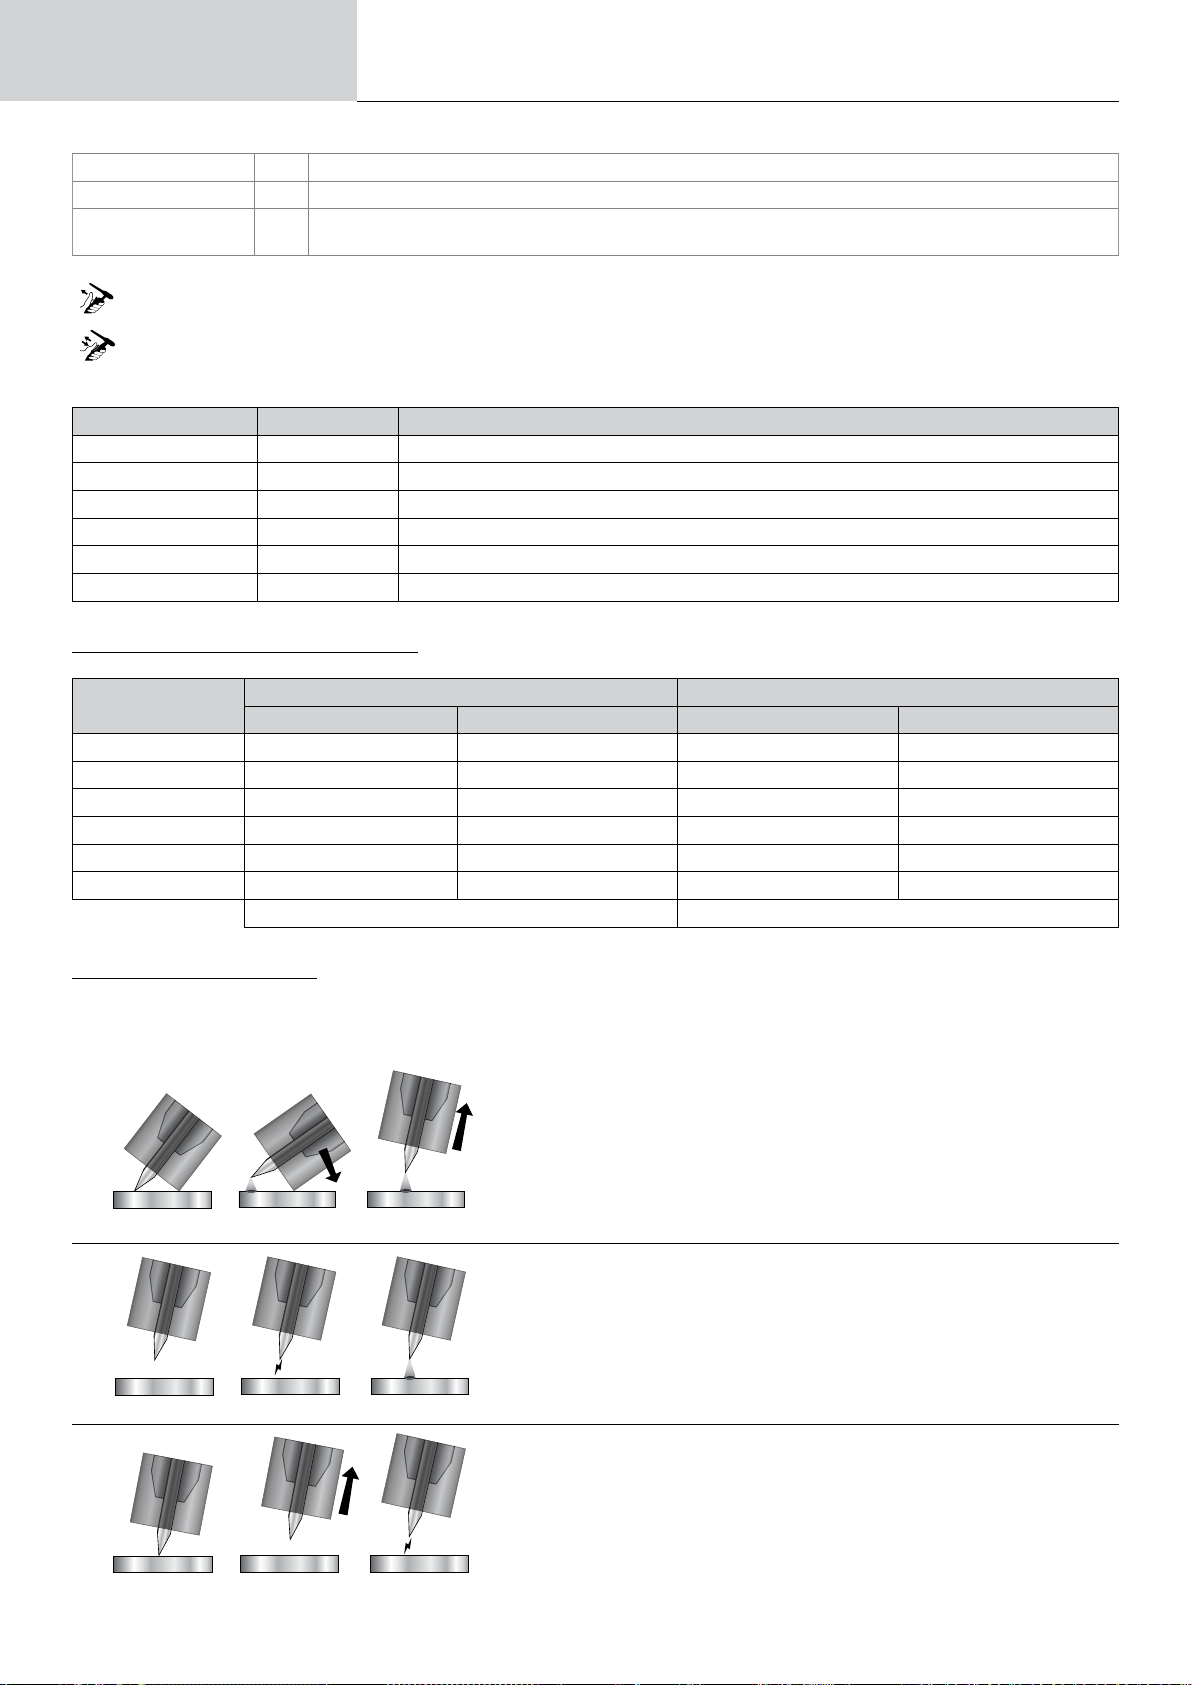
User manual
Cooling time % The pulse’s hot current (I) time balance
Pulse frequency Hz Pulse frequency
The step’s time du-
ration
*In 2T mode, the step duration settings control allows the user to control for how long the congured step will go on when the trigger is
released; the cycle will end between the chosen exiting step and the last one.
*The step time setting allows the user to switch from step-to-step by pressing and releasing button 2 in 4T mode or with a two-button torch.
min. Step or trigger mode* welding-current duration
Translation of the original
instructions
TITANIUM
Advanced settings, only avai
Advanced settings Settings Description
HF level 1 - 10 Index setting the voltage from 5 - 14 kV
HF duration 0.01 - 3 s HF time before stopping
Breakdown voltage OFF, 0 - 50 V Higher arc voltage before stopping the welding machine
Time to breakdown 0 - 10 s Duration of breakdown voltage
Bonding voltage OFF, 0 - 50 V Lower arc voltage before stopping the welding power source (Anti-Stick)
Delay before bonding 0 - 10 s Duration of breakdown voltage
CHOOSING THE ELECTRODE’S DIAMETER
Electrode Ø (mm)
1 10 > 75 A 10 > 75 A 15 > 55 A 10 > 70 A
1.6 60 > 150 A 60 > 150 A 45 > 90 A 60 > 125 A
2 75 > 180 A 100 > 200 A 65 > 125 A 85 > 160 A
2.5 130 > 230 A 170 > 250 A 80 > 140 A 120 > 210 A
3.2 160 > 310 A 225 > 330 A 150 > 190 A 150 > 250 A
4 275 > 450 A 350 > 480 A 180 > 260 A 240 > 350 A
CHOOSING THE IGNITION TYPE
lable in «Adv
Pure tungsten Tungsten with oxides Pure tungsten Tungsten with oxides
anced» display mode:
DC TIG AC TIG
Approximately = 80 A per Ø mm Approximately = 60 A per Ø mm
Lift: Arc-Lift ignition (for HF-sensitive environments).
HF: non-contact, high-frequency ignition system for tungsten electrodes.
Touch HF: Delayed, high-frequency ignition after the tungsten electrode has made contact with the workpiece.
1 2
Lift
1 2
HF
1 2
Touch HF
3
1.) Position the torch’s nozzle and the electrode tip on the workpiece and activate the torch’s button.
2- Tilt the torch until a gap of about 2 - 3 mm separates the electrode’s tip from the
workpiece. The arc will start.
3.) Return the torch to its normal position to start the welding cycle.
3
1.) Place the torch in the welding position above the workpiece (with a distance of
about 2 - 3 mm between the electrode’s tip and the workpiece).
2.) Press the torch’s button (the arc will ignite without contact using high voltage
[HF] ignition pulses).
3.) The initial welding current circulates, the welding continues according to the
welding cycle.
3
1.) Position the electrode’s tip on the workpiece and press the torch button.
2.) Lift the electrode from the workpiece.
3.) After a delay of 0.2 s, the arc will ignite without contact using high voltage (HF)
ignition pulses; the initial welding current will ow and the welding will continue
according to the welding cycle.
30
Page 31
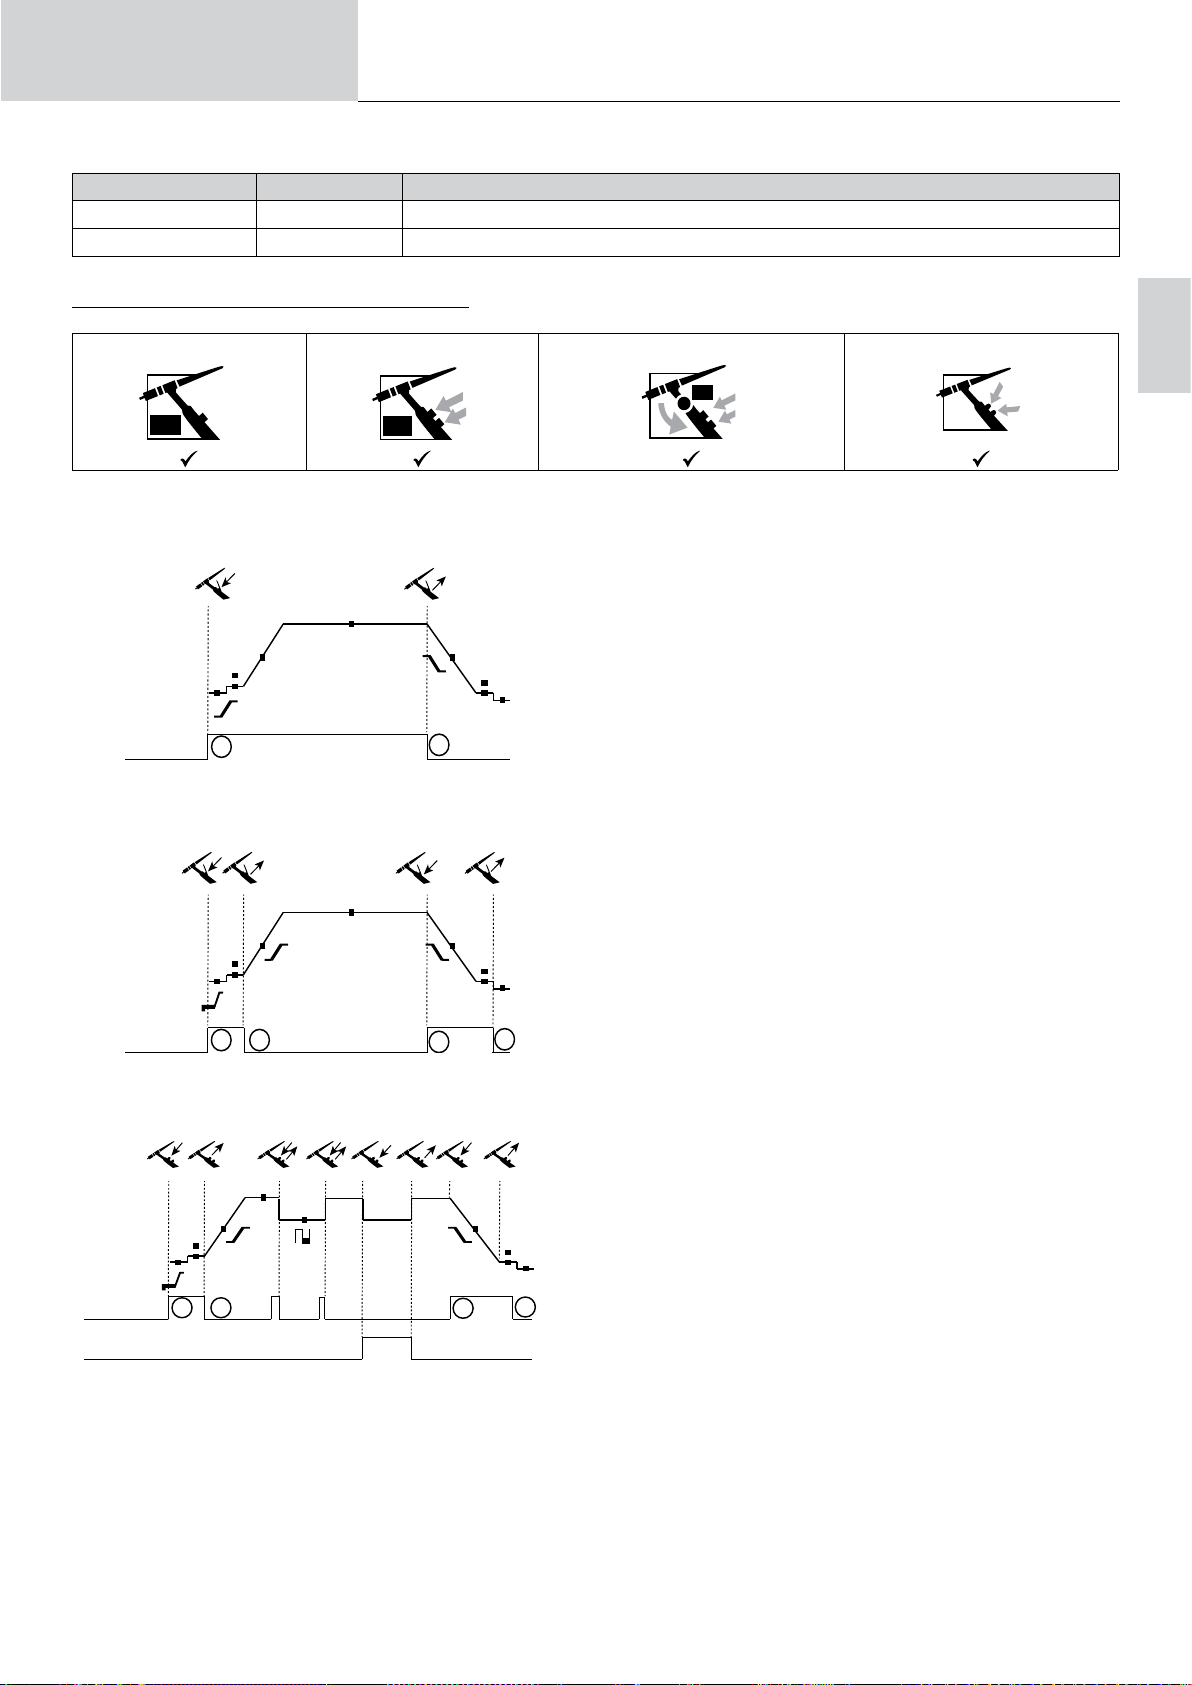
User manual
B
B
DB
B
DB
P
t
t
T2
T1
Main button
t t
t
t
T2
T1
Main button
T3
T1
Main button
T2
T4
t t
t
t
T2
T1
Main button
T3
T1
Main button
T2
T4
Translation of the original
instructions
TITANIUM
Advanced settings, only avail
able in «Adva
nced» display mode:
Advanced settings Settings Description
HF duration 0.01 - 3 s HF time before stopping
HF level 0 - 10 Index setting the voltage from 5 - 14 kV
COMPATIBLE TORCHES AND TRIGGER ACTIONS
Single button Double button Double button & potentiometer Up & down
For the one-button torch, the button is called the «main button».
On the two-button torch, the rst button is called the «main button» and the second is called the «secondary button».
• 2T
T1 - The main button is pressed, the welding cycle starts (Pre Gas,
I_Start, UpSlope and welding).
T2 - The main button is released, the welding cycle is stopped
(DownSlope, I_Stop, Post Gas).
When the double-button torch is in 2T mode, the secondary button
is operated in the same way as the main button.
EN
UP
Down
• 4T
T1 - The main button is pressed, the cycle starts from the Pre Gas
and stops in the I_Start phase.
T2 - The main button is released, the cycle continues to UpSlope
and welding processes.
T3 - The main button is pressed, the cycle goes into DownSlope
and stops in the I_Stop phase.
T4 - The main button is released, the cycle ends with Post Gas.
NB: for torches, double-button torches and double-button torches
with a potentiometer
=> «high/welding current» button and active potentiometer, «low»
button inactive.
• 4T LOG
t t
T1
Main button
or
Secondary button
For double-button or double trigger torches with a potentiometer, the «upper» trigger carried out the same function as the single-trigger torch. The
«lower» trigger switches the machine to a cold current when it is held down. The torch’s potentiometer, when present, allows the usedr to adjust the
welding current from 50 - 100% of the displayed value. The «Up & Down» feature allows the current to be adjusted at the torch.
T2
T1 - The main button is pressed, the cycle starts from the Pre Gas
>0.5s<0.5s<0.5s
and stops in the I_Start phase.
T2 - The main button is released, the cycle continues in UpSlope
and welding.
LOG: This operating mode is used in the welding phase:
- A brief push of the main button (< 0.5 s) switches the current from
I_Welding to I_Cold and vice versa.
- When the secondary button is held down, the current switches
from I_Welding to I_Cold.
T3
T4
- When the secondary button is held down, the current switches
from I_Cold to I_Welding.
T3 - Holding down the main button (> 0.5 s) makes the cycle go into
DownSlope and then stop in the I_Stop phase.
T4 - The main button is released, the cycle ends with Post Gas.
31
Page 32
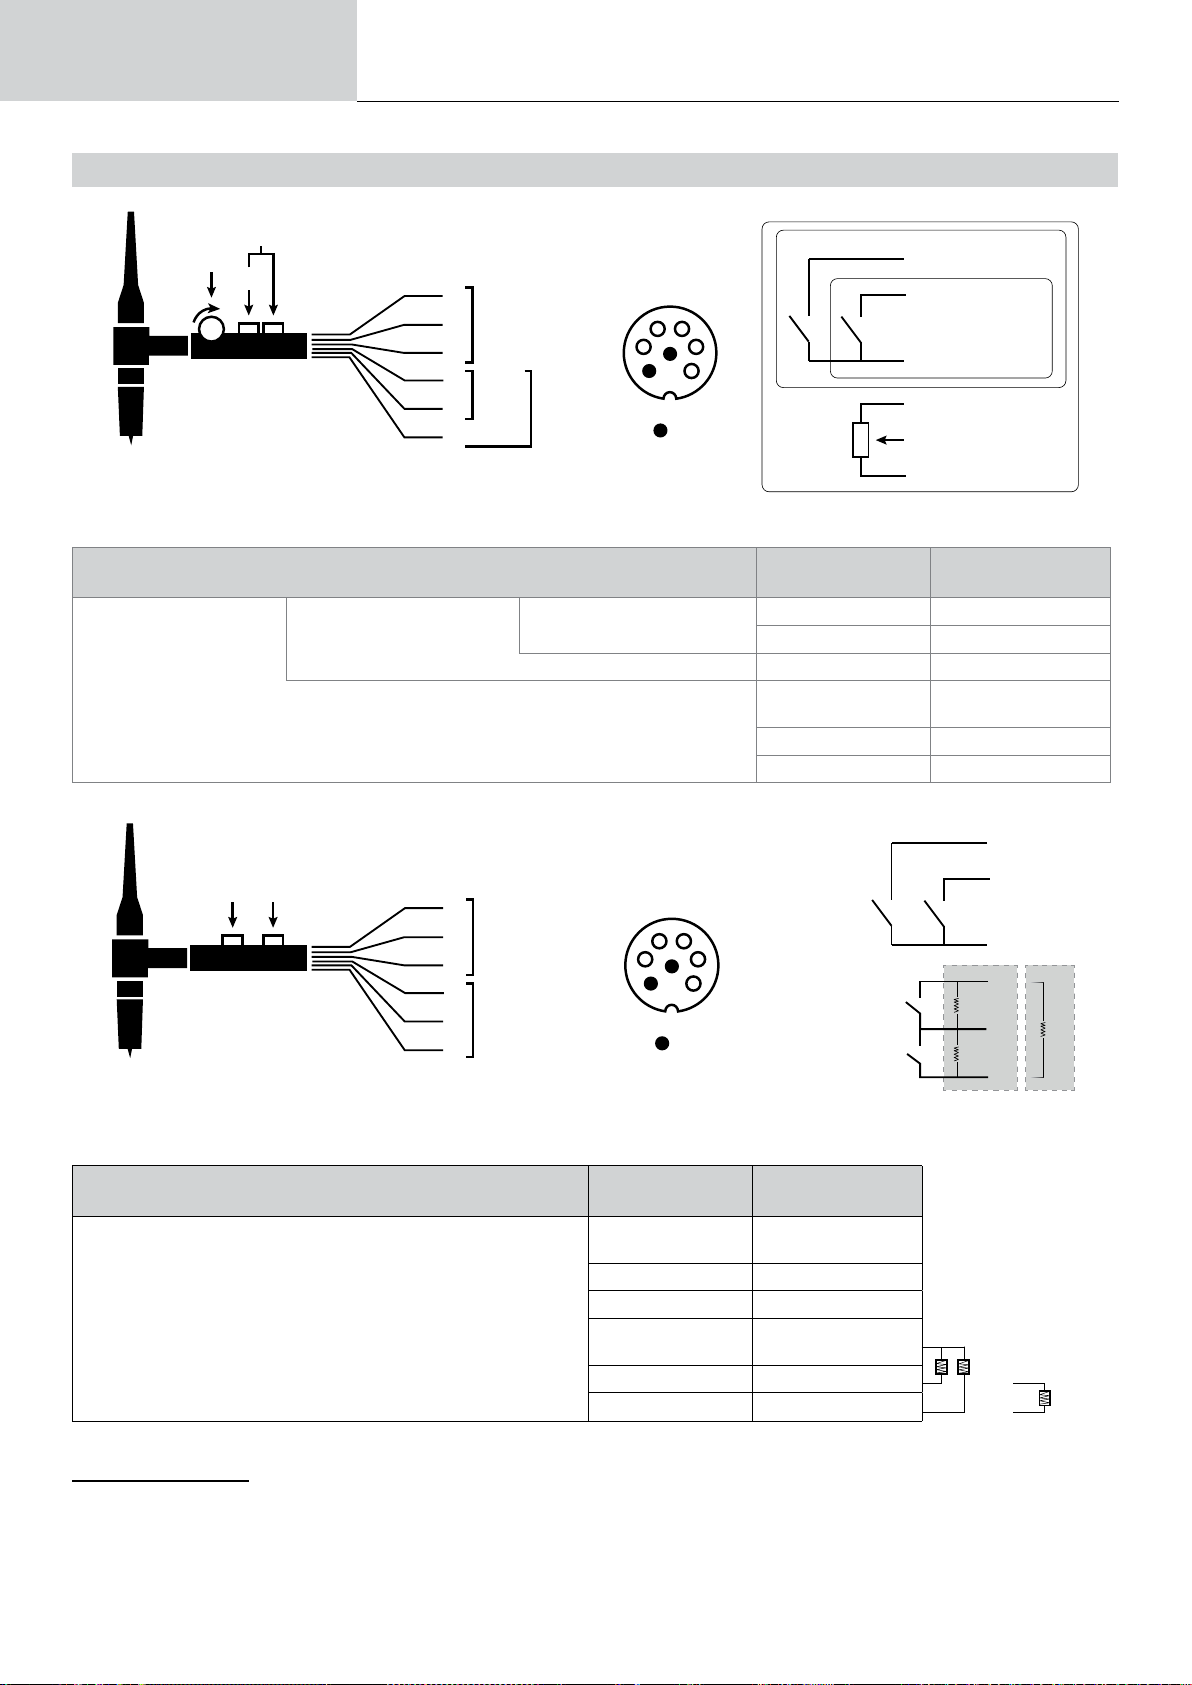
User manual
321 AC/DC
Translation of the original
instructions
TRIGGER-CONTROL CONNECTION
TITANIUM
DB
P
3
DB torch
L
1
P
5
torch
2
4
B
torch
2
DB
torch
3
4 3
5
6
2
1
NC
4
B torch
2
2
DB + P
5
torch
1
TIG18 torch wiring diagram Electrical diagram according to the type of torch
Associated connector
pin
Two
Double-button torche with
potentiometer
Torch types Wire type
Double-button torch Single button torch
Common/Mass Two
Button 1 Four
Button 2 Three
Potentiometer
common/ground
10 V One
Cursor Five
4
Up
Down
B
1
5
2
4
2
3
Up & Down
B
4 3
5
6
NC
2
1
Switch Down
Switch Up
Switch 2Switch 1
2.2 kΩ
2.2 kΩ
3
2
2
5
4.7 kΩ
1
400 AC/DC
Up & Down torch wiring diagram Up & Down torch electrical diagram
Associated connector
pin
2
5
5
1
2 2
400 AC/DC 230 AC/DC
MANUAL GAS PURGE
Torch type Wire type
Switch 1 & 2
Up & Down Torch
Up & Down Switch
Up Switch 1
Down Switch 2
Common
Switch 1 4
Switch 2 3
Common
1
2.2 kΩ
321 AC/DC
230 AC/DC
4.7 kΩ
Oxygen in the torch can lead to decreased mechanical performance and may result in a decreased corrosion-resistance level. To purge the gas from
the torch, press and hold push-button n°1 (see HMI user manual) and follow the on-screen procedure.
32
Page 33
User manual
CHOOSING THE SETTINGS
Unit
Pre-Gas s Time for purging the torch and establishing the gas shielding before ignition
Current
(starting)
Time
(starting)
Current surge s Allows a gradual increase in welding current
Welding current A Welding current
Fade out s Avoids cratering at the end of welding process as well as the risk of cracking, particularly in light alloys.
Stopping current %/A This stopping current is the phase after the current ramp down.
Stopping time s Stopping time is a phase after the down ramp in running
Thickness mm Thickness of the workpiece to be welded
Position - Welding position
Post gas s
Waveform - Pulsed part waveform
AC waveform - Alternating current (AC) waveform
Cooling current %/A Second «cooling» welding current
Cooling time % The pulse’s hot current (I) time balance.
Frequency
(of pulses)
Spot welding s Manual or a dened duration
Welding time
Pulse duration s Manual or time-dependent pulse phase
Non-pulsed duration s Manual or time-dependent smooth current phase
Welding frequency % Polarity reversal welding frequency- cleaning
Percentage of
cleaning
AC Time s Duration of AC TIG welding
DC Time s Duration of DC TIG welding
Duration between two
points
%/A This start-up current is a warm-up phase before the current ramp-up.
s Dwell time at start-up before ramping up
Hz
Manual
/ s
% Welding time dedicated to cleaning (30-35% by default)
s The time between the end of a weld (excluding Post Gas) and the start of a new weld (including Pre Gas).
Translation of the original
instructions
Gas shielding duration after extinguishing the arc. It protects the part and the electrode against oxidation
when cooling.
Pulse frequency between the welding current and the cold current:
PARAMETER SETTING TIPS:
• If welding with a manual ller metal, then F (Hz) is synchronised to the ller metal application movement.
• If the sheet metal is thin without a ller metal (< 0.8 mm), F (Hz) > 10 Hz.
• When welding in position, then F (Hz) < 100 Hz
Welding time
TITANIUM
EN
Access to some welding parameter settings depends on the welding process used (synergy, AC or DC, etc.) and the selected display mode (Easy,
Expert or Advanced). Refer to the HMI manual. Some settings in % or A depend on the display mode selected (Easy, Expert or Advanced).
MMA (SMAW) WELDING MODE
CONNECTIONS AND ADVICE
• Connect the cables, electrode holder and earth clamp to the socket connections.
• Respect the polarities and observe the welding currents indicated on the electrode’s box.
• Remove coated electrodes from the electrode holder when the welding power source is not in use.
• This device is equipped with three Inverter-specic features:
- Hot Start provides an overcurrent at the beginning of the welding process.
- Arc Force delivers an overcurrent that prevents the electrode from sticking to the workpiece when the electrode enters the weld pool.
- The Anti-Stick feature means the electrode can be easily detached without allowing it to turn red if it becomes stuck.
PROCESS SETTINGS
Welding processes
Parameter set-
tings
Electrode type
Anti-Stick OFF - ON
Settings Standard Pulsed AC
Rutile
Basic
Cellulosic
The type of electrode determines specic parameters depending on the type of electrode used; this is in order to optimise
its weldability.
The Anti-Stick feature is recommended for safely removing
an electrode, it prevents it from sticking to the workpiece (the
current is automatically cut o).
33
Page 34
User manual
Translation of the original
instructions
TITANIUM
Polarity
Energy
Accessing certain welding parameters is dependent on the selected display mode: Settings/Display mode: Easy, Expert or Advanced.
manual.
WELDING PROCESSES
• Standard
This welding mode is suitable for most applications. It can be used with all types of coated, rutile, basic and cellulosic electrodes and on all materials:
steel, stainless steel and cast iron.
• Pulsed
This welding mode is suitable for applications in the vertical up position (PF). Pulsing keeps the weld pool cold while promoting material transfer.
Without pulsing, vertical up welding requires a «Christmas tree» movement, i.e. a dicult, triangular movement. Thanks to MMA pulsed welding ,
this movement is no longer necessary; depending on the thickness of your workpiece, a straight up movement may suce. However, if you wish to
enlarge the weld pool, a simple sideways movement, similar to at welding, is adequate. In this instance, you can set the pulse current frequency on
the display screen. This method oers greater control of the vertical welding process.
• AC
This welding mode is used in very specic cases where the arc is not stable or straight, when it is subjected to magnetic blow-outs (magnetised parts
or nearby magnetic elds, etc.). The alternating current leaves the welding arc unaected by its electrical environment. It is necessary to check that
your coated electrode can be used with an AC current.
CHOOSING COATED ELECTRODES
• Rutile electrode: very easy to use in all welding positions.
• Basic electrode: used in all positions, suitable for safety work due to its increased mechanical properties.
• Cellulosic electrode: very dynamic arc with a high melting speed, its capacity for use in all positions makes it especially suitable for working on
pipelines.
Direct (+=+ and -=-)
Inverted (+=- and
-=+)
Hold
Thermal coecient
The product’s accessories are changed in the event of a
-
direct or reverse polarity change.
See «Energy» chapter on the following pages.
Refer to the HMI
CHOOSING THE SETTINGS
Unit
Percentage
Hot Start
Hot Start duration s
Welding current A
Cooling current % Second «cold» welding current.
Arc Force %
AC waveform % Waveform in AC. A trapezoid (or Christmas tree) motion is recommended.
Welding frequency Hz Polarity reversal welding frequency + or Pulse
frequency
Accessing certain welding parameters is dependent on the selected display mode: Settings/Display mode: Easy, Expert or Advanced. Refer to the
HMI manual.
ADJUSTING THE WELDING CURRENT
The following settings correspond to the available current range depending on the type and diameter of the electrode. These ranges are quite wide as
they depend on the application as well as the welding position.
Electrode ø (mm) Rutile E6013 (A) Basic E7018 (A) Cellulosic E6010 (A)
1.6 30 - 60 30 - 55 -
2.0 50 - 70 50 - 80 -
2.5 60 - 100 80 - 110 60 - 75
3.15 80 - 150 90 - 140 85 - 90
4.0 100 - 200 125 - 210 120 - 160
5 150 -290 200 - 260 110 - 170
6.3 200 - 385 220 - 340 -
%
Hot Start is a feature that delivers an overcurrent upon ignition to prevent the electrode from sticking to the
workpiece. The voltage (% of welding current) and time (seconds) can both be set.
The welding current is set according to the selected electrode’s diameter and type (refer to the electrode’s
packaging).
Arc Force is an overcurrent delivered to prevent the electrode or molten metal from sticking it touches the weld
pool.
Hz Pulse mode pulse frequency.
34
Page 35
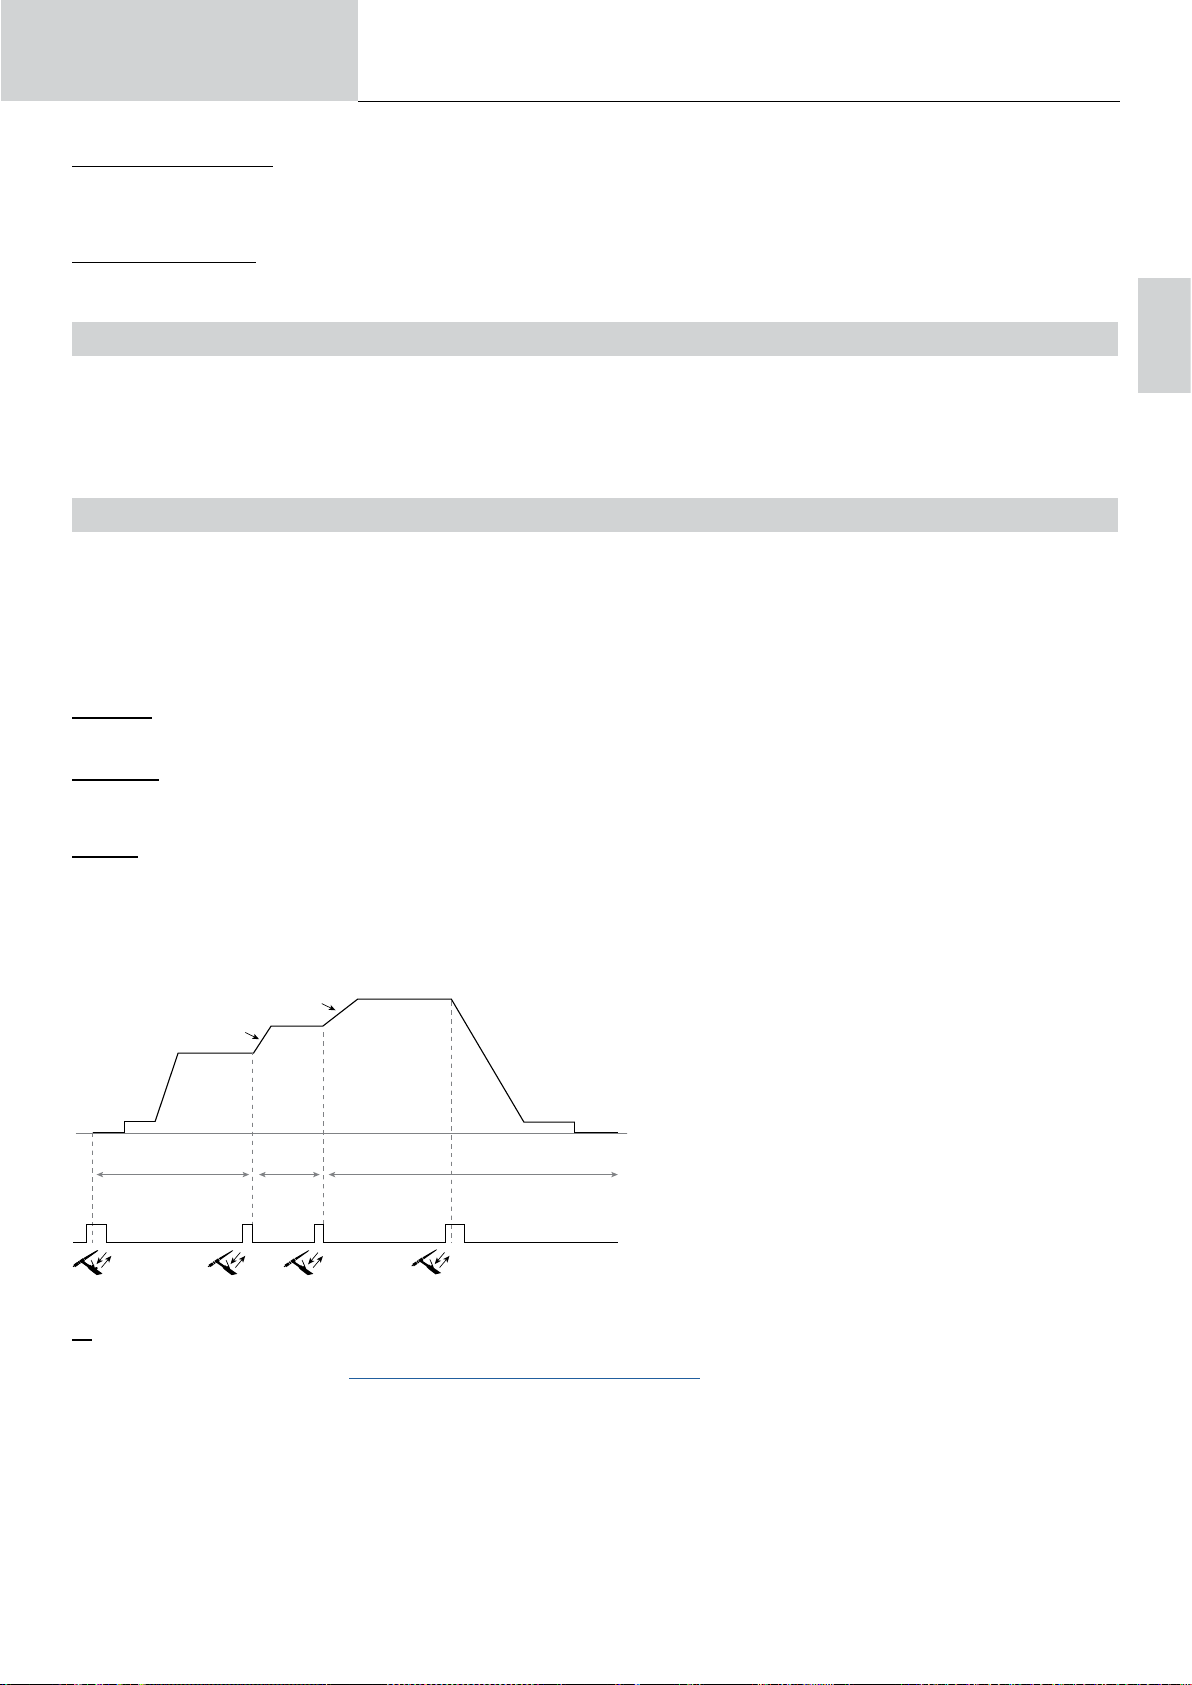
User manual
>0.5s <0.5s <0.5s >0.5s
ADJUSTING ARC FORCE
It is advisable to set the Arc Force to the middle position (0) when starting to weld and to adjust it according to the welding results and the user’s
preferences. Note: the Arc Force setting range is determined by the type of electrode selected.
HOT START SETTINGS
It is advisable to set the Hot Start feature low for thin sheet metal and to set it high for thicker and more dicult sheet metal (dirty or oxidised parts).
Translation of the original
instructions
TITANIUM
ENERGY
In addition to the weld bead’s energy reading after welding, this mode, developed for welding with DMOS-supported energy control, allows the user
to change the following settings:
- The thermal coecient according to the standard used: 1 for ASME standards and 0.6 (TIG) or 0.8 (MMA) for European standards. The displayed
energy is calculated taking into account this coecient.
- The weld bead’s length (OFF - mm): If a length is recorded, then the energy display is no longer in joules, but in joules/mm (the unit in the display
«J» will ash).
SAVING AND RECALLING JOBS
Accessible through the «JOB» icon on the main screen.
The active settings are automatically saved and recalled the next time you turn on the machine.
In addition to the active settings, it is possible to save and recall»JOB» congurations.
There are 500 JOBS for TIG welding processes and 200 for MMA welding processes. Memory storage is based on the current process settings, the
active settings and the user prole.
JOB mode
JOB mode allows you to create, save, recall and delete JOBs.
Quick Load - Recall JOBs from the trigger when not welding.
Quick Load is a non-welding JOB recall mode (20 JOBs max.) and is only available for TIG processes.
From a list of previously created JOBs, JOB recalls are done by short trigger presses. All trigger modes and welding modes are supported.
MultiJob - Recall JOBs using the trigger when welding.
From a MultiJOB list made up of previously created JOBs, this linking mode makes it possible to weld up to 20 JOBs in sequence with no interruption.
When the mode is activated, JOB N°1 in the list will be loaded and displayed. The trigger mode is forced to 4T.
During welding, this mode allows the JOBs in the uploaded list to be linked together by carrying out short presses on the torch’s buttons.
The welding process is stopped by holding down the torch’s buttons or, when the welding cycle is nished, JOB N°1 is reloaded for a future
welding sequence.
JOB 3 power surge
JOB 2 power surge
EN
JOB 1 JOB 2 JOB 3
C5
From a previously created C5 list of 5 JOBs, this simple automation mode from the Remote Control connector allows the user to recall JOBs via
a PLC (see note on the website - https://planet.gys.fr/pdf/spdoc/fr/CONNECT_5.pdf).
Not available for 321 AC/DC.
When the mode is activated, JOB N°1 in the list will be loaded and
displayed.
The JOBs recall sequence is looped: when the last JOB on the list
is reached, the next one will be JOB N°1.
Activate the welding process by holding down the torch’s buttons.
35
Page 36
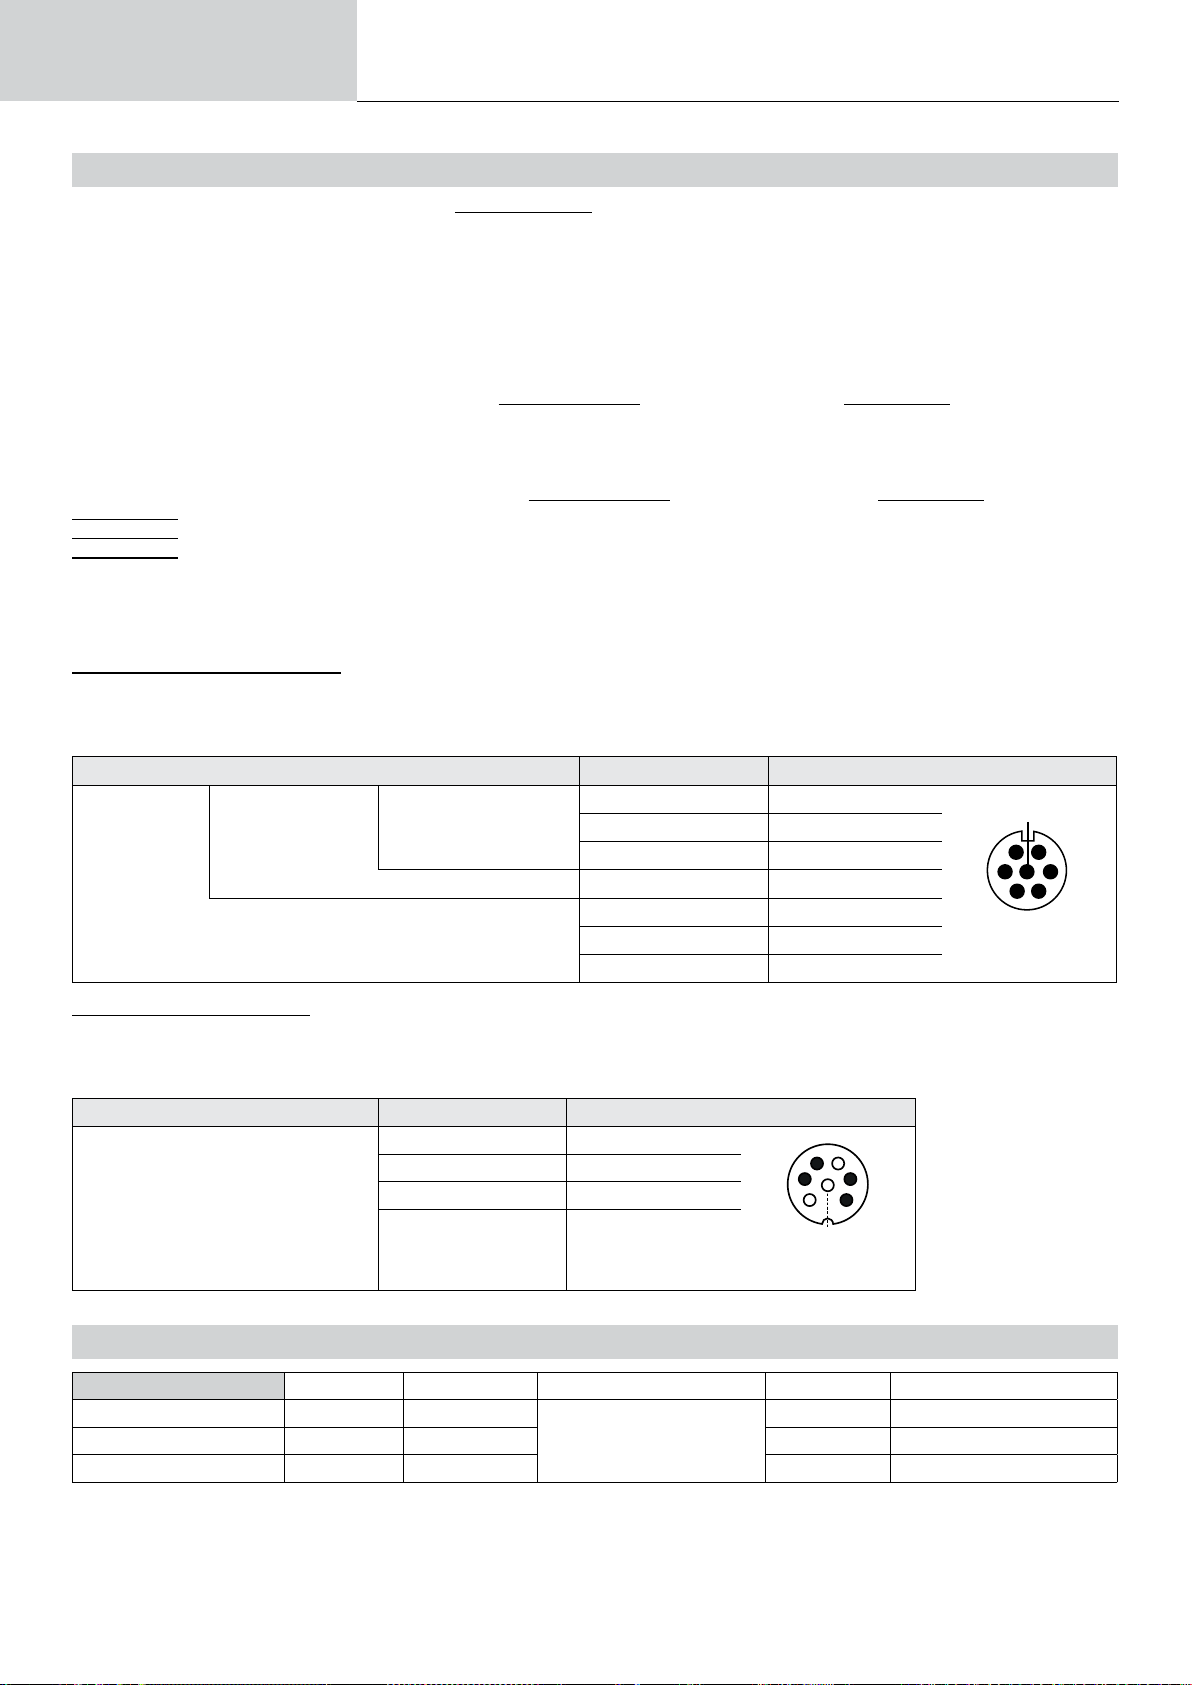
User manual
Translation of the original
instructions
TITANIUM
OPTIONAL REMOTE CONTROL
• Analogue remote control RC-HA1 (P.N. RC-HA1) for TITANIUM 230/400:
An analogue remote control can be connected to the power source via the connection (I-11).
This remote control allows the current to be adjusted between 50 - 100% of the set current. In this conguration, all of the power source’s modes
and features can be accessed and congured.
• Analogue remote control RC-MMA/DEGAUSS (P.N. 066496):
An analogue remote control can be connected to the power source via the connector (I-4).
In MMA only, the control allows the current to be varied from 50% to 100% of the current set via a potentiometer, the welding polarity to be reversed
via the polarity switch and the welding current source to be activated or deactivated to protect the welder during handling.
• Remote control RC-MMA/TIG-FA1 pedal (P.N. 045682) for TITANIUM 230/400 or RC-FA2 (P.N. 083356) for TITANIUM 321:
A remote-control pedal can be connected to the power source via the connection (I-11).
The pedal allows you to adjust the current from the minimum to 100% of the set welding current. In TIG mode, the power source will only work in 2T
mode. Furthermore, the current’s rise and fall are no longer managed by the power source (inactive functions) but by the user using the foot pedal.
• Remote HMI - RC-HD2 digital remote control (P.N. 062122) for TITANIUM 230/400 or RC-HD3 (P.N. 079700) for TITANIUM 321 :
TITANIUM 400: A digital remote control can be connected to the power source via the connection (I-12).
TITANIUM 321: A digital remote control can be connected to the power source via the connection (I-6).
TITANIUM 230: A digital remote control can be connected to the power source via the optional NUM-1 kit (I-7).
This remote control is designed for MMA and TIG welding processes. It allows the user to remotely adjust the welding unit. An ON/OFF button is
used to switch on or o the digital remote control. When the digital remote control is switched on, the power source’s HMI will display the current
and voltage values. As soon as the HMI is turned o or disconnected, the welding machin’es HMI is reactivated.
Connectivity for TITANIUM 230/400:
This product is equipped with a female remote control terminal.
The purposely designed, seven-prong, male connector (optional extra, PN: 045699) allows dierent types of remote control to be connected. For
wiring, follow the diagram below.
REMOTE CONTROL TYPE Wire type Associated connector pin
10 V A
Foot pedal Manual remote control
C5
Connectivity for TITANIUM 321:
The I-11 connector can be used to connect any pedal-type remote control.
For users with a foot pedal other than part no. 083356, use the specic 7-pin socket (option ref. 046238) and follow the wiring diagram below, adding a 3.3 kΩ resistor between pins 1 and 2.
Type of remote control Wire description Pin
VCC 1
Common/Earth 2
Foot pedal
Interrupteur 4
Switch 5
Cursor B
Common / Earth C
Switch D
AUTO-DETECT E
ARC ON F
REG I G
4
5
6
7
External view
3
2
1
G
F
E
External view
A
B
CD
OPTIONAL COOLING UNIT
Compatibility Part number Name Cooling power Capacity Power-supply voltage
TITANIUM 230 AC/DC FV 070820 KOOLWELD 1
TITANIUM 321 AC/DC 083363 KOOLWELD 3 5.5 L 400 V +/- 15%
TITANIUM 400 AC/DC 013537 WCU 1KW C 5.5 L 400 V +/- 15%
The machine will automatically detect the cooling unit. To deactivate the cooling unit (OFF), please refer to the HMI’s user manual.
The following safeguarding measures are supported by the cooling unit to ensure that the torch and user are protected:
• Minimum coolant level
• Minimum coolant ow rate through the torch
• Thermally protected coolant
1,000 W
3 L 24 V
36
Page 37
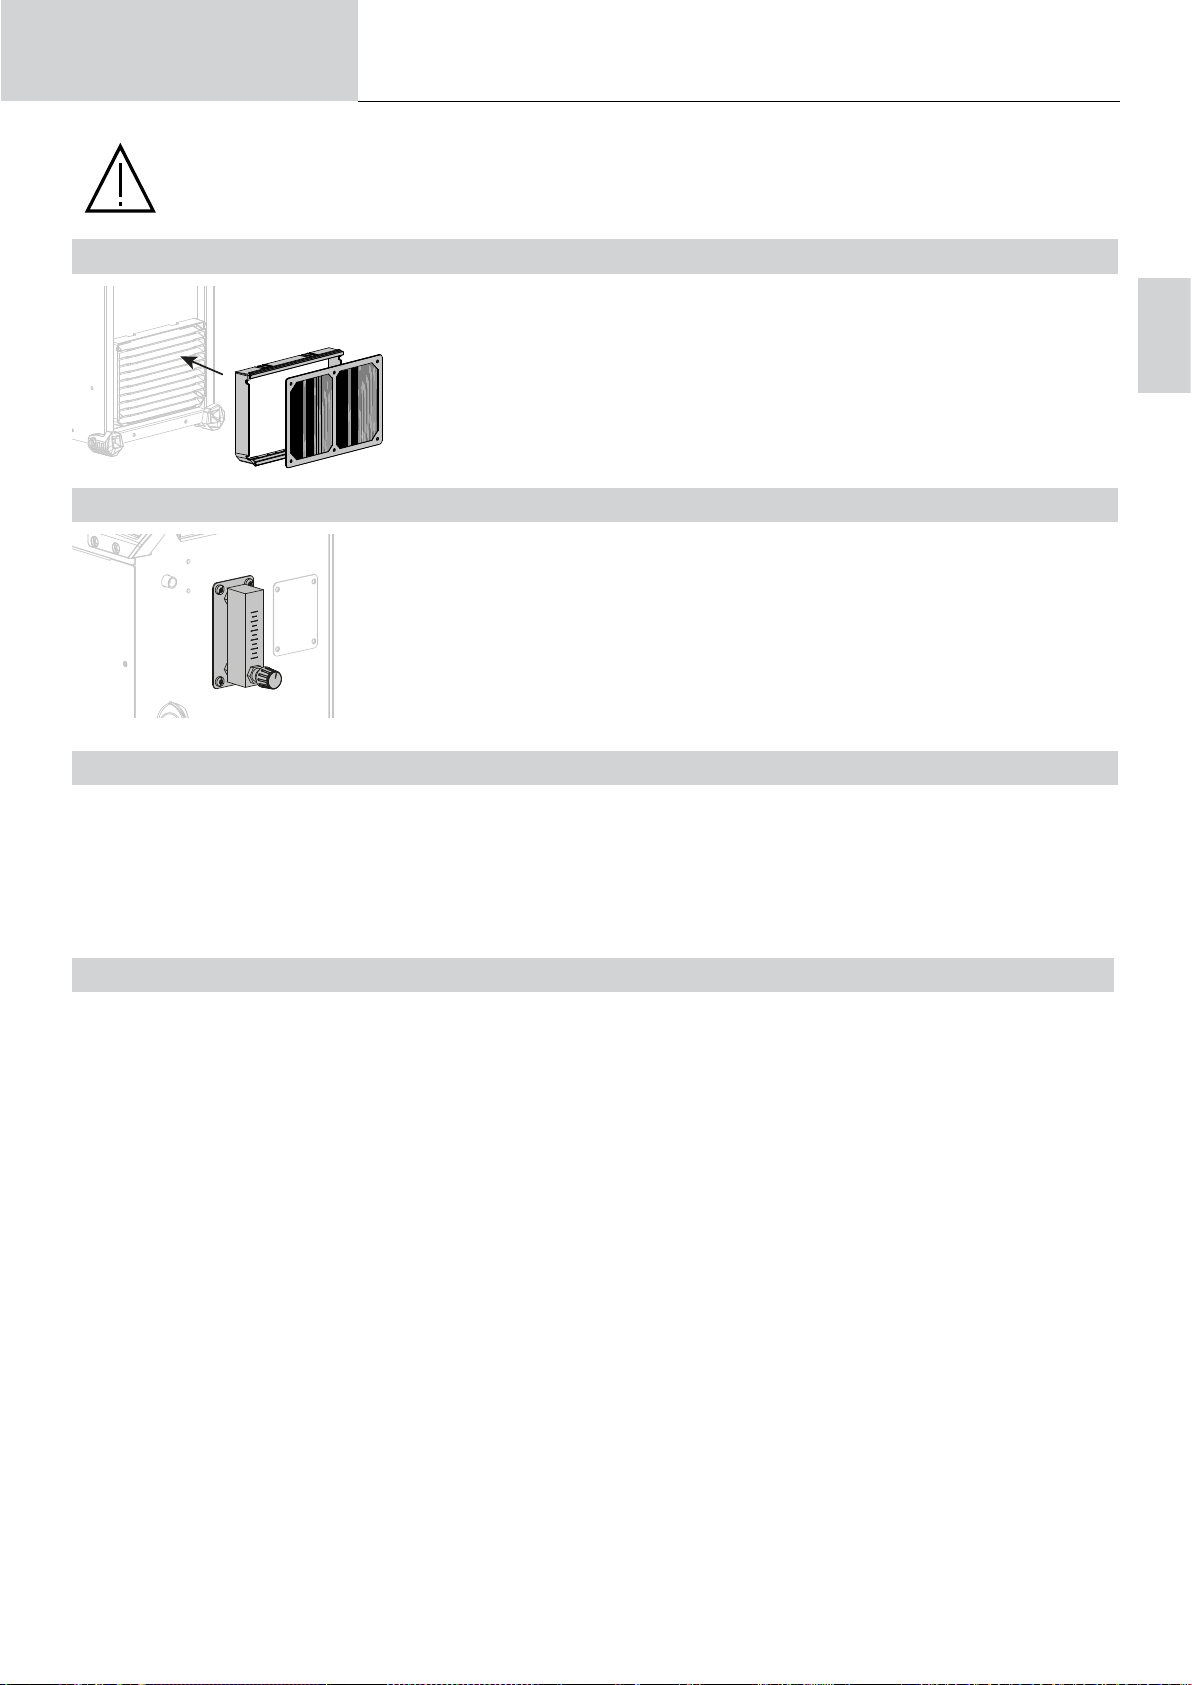
User manual
Ensure that the cooling unit is switched o before disconnecting the torch’s uid inlet and outlet hoses.
Coolant is harmful and can irritate the eyes, mucous membranes and skin. Hot liquids can cause burns.
Translation of the original
instructions
OPTIONAL FILTER KIT FOR TITANIUM 231 AC/DC AND 400 AC/DC
TITANIUM
Dust lter (P.N 046580) with ne ltration: 630 µm (0.63 mm).
Please note that using this lter reduces the welding machine’s duty cycle.
The dust lter should be cleaned regularly to avoid the risk of overheating due to blocked air vents.
Unclip and clean with compressed air.
OPTIONAL FLOWMETER KIT FOR TITANIUM 321 AC/DC AND 400 AC/DC
The owmeter kit (ref. 073395) allows for precise adjustment and control of the gas ow from the torch,
when connected to a gas supply. The gas pressure in the system must be stable and between 2 and 7
bar. The ow rate can be set between 3 and 30 l/min.
ADDING FEATURES
The manufacturer, GYS, oers a wide range of compatible products for your welding equipment.
To discover them, scan the QR code.
EN
WARRANTY CONDITIONS
The warranty covers any defects or manufacturing faults for two years from the date of purchase (parts and labour)
The warranty does not cover:
• Any other damage caused by transport
• The parts’ normal wear and tear (e.g . cables and clamps, etc.).
• Misuse-related incidents (misfeeding, dropping or disassembling the device)
• Environmental failures (pollution, rust and dust, etc.)
Should the appliance malfunction, return it to your distributor together with:
- dated proof of purchase (receipt or invoice, etc.)
- a note explaining the breakdown
37
Page 38
Betriebsanleitung
Übersetzung der
Originalbetriebsanleitung
TITANIUM
WARNUNGEN - SICHERHEITSREGELN
ALLGEMEINER HINWEIS
Die Missachtung dieser Bedienungsanleitung kann zu schweren Personen- und Sachschäden führen.
Nehmen Sie keine Wartungsarbeiten oder Veränderungen an dem Gerät vor, die nicht in der Anleitung genannt werden.
Der Hersteller haftet nicht für Verletzungen oder Schäden, die durch unsachgemäße Handhabung dieses Geräts entstanden sind.
Bei Problemen oder Unsicherheiten wenden Sie sich bitte an eine Person, die für die ordnungsgemäße Durchführung der Installation qualiziert ist.
UMGEBUNG
Dieses Gerät darf nur dazu verwendet werden, Schweißarbeiten innerhalb der auf dem Typenschild und/oder in der Anleitung angegebenen
Grenzbereichen durchzuführen. Beachten Sie die Sicherheitsanweisungen. Der Hersteller ist nicht für Schäden bei fehlerhafter oder gefährlicher
Verwendung verantwortlich.
Das Gerät muss in einem Raum betrieben werden, der frei von Staub, Säuren, brennbaren Gasen oder anderen korrosiven Stoen ist. Das Gleiche
gilt für seine Lagerung. Achten Sie auf eine gute Belüftung und ausreichenden Schutz bzw. Ausstattung der Räumlichkeiten.
Betriebstemperatur:
Verwendung zwischen -10 und +40°C (+14 und +104°F).
Lagertemperatur zwischen -20 und +55°C (-4 und 131°F).
Luftfeuchtigkeit:
Kleiner oder gleich 50 % bei 40 °C (104 °F).
Kleiner oder gleich 90 % bei 20 °C (68 °F).
Meereshöhe:
Das Gerät ist bis in eine Meereshöhe von 1000 m (3280 Fuß) einsetzbar.
SICHERHEITSHINWEISE
Lichtbogenschweißen kann gefährlich sein und zu schweren - unter Umständen auch tödlichen - Verletzungen führen.
Beim Schweißen sind Personen einer gefährlichen Quelle von Hitze, Lichtbogenstrahlung, elektromagnetischen Feldern (Vorsicht bei Trägern von
Herzschrittmachern), der Gefahr eines Stromschlags, Lärm und Gasen ausgesetzt.
Schützen Sie daher sich selbst und andere. Beachten Sie unbedingt die folgenden Sicherheitshinweise:
Die Lichtbogenstrahlung kann zu schweren Augenschäden und Hautverbrennungen führen. Die Haut muss durch geeignete
trockene Schutzbekleidung (Schweißhandschuhe, Lederschürze, Sicherheitsschuhe) geschützt werden.
Tragen Sie elektrisch- und wärmeisolierende Handschuhe.
Tragen Sie bitte Schweißschutzkleidung und einen Schweißschutzhelm mit einer ausreichenden Schutzstufe (je nach Schweißart
und -strom). Schützen Sie Ihre Augen bei Reinigungsarbeiten. Kontaktlinsen sind ausdrücklich verboten!
Schirmen Sie den Schweißbereich bei entsprechenden Umgebungsbedingungen durch Schweißvorhänge ab, um Dritte vor
Lichtbogenstrahlung, Schweißspritzen, usw. zu schützen.
In der Nähe des Lichtbogens bendliche Personen müssen ebenfalls auf Gefahren hingewiesen werden und mit der nötigen
Schutzausrüstung ausgerüstet werden.
Verwenden Sie einen Lärmschutzhelm, wenn der Schweißprozess einen Geräuschpegel über dem zulässigen Grenzwert erreicht
(dasselbe gilt für alle Personen im Schweißbereich).
Hände, Haare, Kleidung von den beweglichen Teilen (Ventilator) fernhalten.
Entfernen Sie unter keinen Umständen das Gerätegehäuse, wenn dieses am Stromnetz angeschlossen ist. Der Hersteller
haftet nicht für Verletzungen oder Schäden, die durch unsachgemäße Handhabung dieses Gerätes bzw. Nichteinhaltung der
Sicherheitshinweise entstanden sind.
ACHTUNG! Das Werkstück ist nach dem Schweißen sehr heiß! Seien Sie daher im Umgang mit dem Werkstück vorsichtig, um
Verbrennungen zu vermeiden. Bei Wartungsarbeiten am Brenner oder Elektrodenhalter muss sichergestellt werden, dass dieser
ausreichend abgekühlt ist, indem vor der Arbeit mindestens 10 Minuten gewartet wird. Das Kühlaggregat muss bei der Verwendung
eines wassergekühlten Brenners eingeschaltet sein, damit die Flüssigkeit keine Verbrennungen verursachen kann.
Der Arbeitsbereich muss zum Schutz von Personen und Geräten vor dem Verlassen gesichert werden.
SCHWEISSRAUCH/ -GAS
Beim Schweißen entstehen Rauchgase bzw. toxische Dämpfe. Es muss für eine ausreichende Belüftung gesorgt werden, und
manchmal ist eine Luftzufuhr erforderlich. Eine Frischluftmaske kann bei unzureichender Belüftung eine Lösung sein.
Überprüfen Sie die Wirksamkeit der Luftansaugung, indem Sie diese anhand der Sicherheitsnormen überprüfen.
Achtung: Das Schweißen in kleinen Räumen erfordert eine Überwachung des Sicherheitsabstands. Außerdem kann das Schweißen von bestimmten
Materialien, die Blei, Cadmium, Zink, Quecksilber oder Beryllium enthalten, besonders schädlich sein. Vor dem Schweißen sollten Sie die Elemente
entfetten.
38
Page 39
Betriebsanleitung
Die Flaschen müssen in oenen oder gut belüfteten Räumen gelagert werden. Sie müssen sich in senkrechter Position benden und an einer
Halterung oder einem Fahrwagen angebracht sein.
Es darf nicht in der Nähe von Fett oder Farbe geschweißt werden.
Übersetzung der
Originalbetriebsanleitung
TITANIUM
BRAND- UND EXPLOSIONSGEFAHR
Sorgen Sie für ausreichenden Schutz des Schweißbereiches. Der Sicherheitsabstand für Gasaschen (brennbare Gase) und
andere brennbare Materialien beträgt mindestens 11 Meter.
Brandschutzausrüstung muss im Schweißbereich vorhanden sein.
Beachten Sie, dass die beim Schweißen entstehende heiße Schlacke, Spritzer und Funken eine potenzielle Quelle für Feuer oder Explosionen
darstellen.
Halten Sie einen Sicherheitsabstand zu Personen, entammbaren Gegenständen und Druckbehältern ein.
Das Schweißen in geschlossenen Behältern oder Rohren ist zu untersagen und wenn diese geönet sind, müssen diese von brennbaren oder
explosiven Stoen (Öl, Kraftsto, Gasrückstände etc.) entleert werden.
Schleifarbeiten dürfen nicht auf die Schweißstromquelle oder auf brennbare Materialien gerichtet werden.
GASFLASCHEN
Austretendes Gas kann in hoher Konzentration zum Erstickungstod führen. Sorgen Sie daher immer für eine gut belüftete Arbeitsund Lagerumgebung.
Achten Sie darauf, dass die Gasaschen beim Transport gut verschlossen sind und das Schweißgerät ausgeschaltet ist.
Lagern Sie die Gasaschen ausschließlich in vertikaler Position und sichern Sie sie z. B. mithilfe eines entsprechenden
Gasaschenfahrwagens gegen Umkippen.
DE
Verschließen Sie die Gasaschen nach jedem Schweißvorgang. Achten Sie auf Temperaturschwankungen und Sonneneinstrahlung.
Die Flasche darf nicht in Kontakt mit einer Flamme, einem Lichtbogen, einem Brenner, einer Erdungsklemme oder einer anderen Wärme- oder
Glühquelle kommen.
Halten Sie die Flasche von Strom- und Schweißkreisen fern und schweißen Sie niemals in ihre unmittelbarer Nähe.
Vorsicht beim Önen des Flaschenventils: Halten Sie den Kopf von der Armatur weg und vergewissern Sie sich, dass das verwendete Gas sich für
den Schweißprozess eignet.
ELEKTRISCHE SICHERHEIT
Das verwendete Stromnetz muss zwingend geerdet sein. Verwenden Sie nur die empfohlenen Sicherungen.
Das Berühren stromführender Teile kann tödliche elektrische Schläge und schwere Verbrennungen bis zum Tod verursachen.
Berühren Sie niemals gleichzeitig Teile innerhalb und außerhalb der Stromquelle (Brenner, Zangen, Kabel, Elektroden), da diese mit dem
Schweißstromkreis verbunden sind und Stromführen können.
Trennen Sie das Gerät IMMER vom Stromnetz und warten Sie zwei weitere Minuten BEVOR Sie das Gerät önen, damit sich die Kondensatorspannungen
entladen kann.
Berühren Sie niemals gleichzeitig den Brenner oder den Elektrodenhalter und die Erdungsklemme.
Sorgen Sie dafür, dass beschädigte Kabel oder Brenner von qualiziertem und autorisiertem Personal ausgetauscht werden. Dimensionieren Sie den
Querschnitt der Kabel entsprechend der Anwendung. Tragen Sie zur Isolierung beim Schweißen immer trockene Kleidung in gutem Zustand. Achten
Sie unabhängig der Umgebungsbedingungen stets auf isolierendes Schuhwerk.
CEM-KLASSIFIZIERUNG DES GERÄTS
Der Norm IEC 60974-10 entsprechend, wird dieses Gerät als Klasse A Gerät eingestuft und ist somit für den industriellen und/
oder professionellen Gebrauch geeignet. An diesen Standorten kann es aufgrund von leitungsgebundenen und abgestrahlten
Hochfrequenzstörungen zu potenziellen Störungen bei der Gewährleistung der elektromagnetischen Verträglichkeit kommen.
TITANIUM 230 AC/DC FV :
Unter der Voraussetzung, dass die Impedanz des öentlichen Niederspannungsnetzes am gemeinsamen Koppelpunkt kleiner
als Zmax = 0,173 Ohm ist, entspricht dieses Gerät der Norm IEC 61000-3-11 und kann an öentliche Niederspannungsnetze
angeschlossen werden. Der Installateur oder Nutzers des Geräts ist zuständig dafür, dass die Netzimpedanz den
Impedanzbeschränkungen entspricht, wobei er ggf. den Betreiber des Verteilungsnetzes konsultieren muss.
TITANIUM 321AC/DC - 400 AC/DC :
Dieses Gerät ist mit der Norm IEC 61000-3-11 konform.
TITANIUM 230 AC/DC FV :
Dieses Gerät ist mit der Norm IEC 61000-3-12 konform.
TITANIUM 321AC/DC - 400 AC/DC :
Dieses Gerät entspricht nicht IEC 61000-3-12 und ist für den Anschluss an private Niederspannungsnetze bestimmt, die an
das öentliche Versorgungsnetz nur auf Mittel- und Hochspannungsebene angeschlossen sind. Es liegt in der Verantwortung
des Anwenders zu überprüfen, ob die Geräte für den Stromanschluss geeignet sind, bevor Sie es an das Versorgungsnetz
anschließen.
39
Page 40
Betriebsanleitung
Übersetzung der
Originalbetriebsanleitung
TITANIUM
ELEKTROMAGNETISCHE FELDER UND STÖRUNGEN
Der durch einen Leiter ießende elektrische Strom erzeugt lokale elektrische und magnetische Felder (EMV). Beim Betrieb von
Lichtbogenschweißanlagen kann es zu elektromagnetischen Störungen kommen.
Elektromagnetische Felder (EMF) können bestimmte medizinische Implantate stören, z. B. Herzschrittmacher. Für Personen, die medizinische
Implantate tragen, müssen Schutzmaßnahmen ergrien werden. Zum Beispiel Zugangseinschränkungen oder individuelle Risikobewertung für
Schweißer.
Alle Schweißer sollten die folgenden Verfahren anwenden, um die Wirkung von elektromagnetischen Feldern aus dem Schweißstromkreis zu
minimieren:
• legen Sie die Schweißkabel zusammen - befestigen Sie sie mit einem Kabelbinder, wenn möglich;
• achten Sie darauf, dass Ihr Oberkörper und Kopf sich so weit wie möglich vom Schweißschaltkreis benden;
• halten Sie den Körper nicht zwischen die Schweißkabel. Die zwei Schweißkabel sollten stets auf einer Seite liegen;
• schließen Sie das Rückführungskabel an das Einsatzstück so nah wie möglich an den zu schweißenden Bereich an;
• nicht neben der Schweißstromquelle arbeiten, sich nicht auf sie setzen oder an sie anlehnen;
• beim Transport der Schweißstromquelle oder des Drahtvorschubs nicht schweißen.
Personen, die Herzschrittmacher oder Hörgeräte tragen, sollten sich vor Arbeiten in der Nähe der Maschine, von einem Arzt
beraten lassen.
Durch den Betrieb dieses Gerätes können medizinische, informationstechnische und andere Geräte in Ihrer Funktionsweise
beeinträchtigt werden.
EMPFEHLUNGEN ZUR BEURTEILUNG DES SCHWEISSBEREICHS UND DER SCHWEISSINSTALLATION
Allgemeines
Der Anwender ist für die Installation und den korrekten Einsatz des Lichtbogenschweißgeräts gemäß den Herstellerangaben verantwortlich. Treten
elektromagnetische Störungen auf, liegt es in der Verantwortung des Anwenders des Schweißgeräts, mit Hilfe des Herstellers eine Lösung zu nden.
Die korrekte Erdung des Schweißplatzes inklusive aller Geräte hilft in vielen Fällen. In einigen Fällen kann eine elektromagnetische Abschirmung des
Schweißstroms erforderlich sein. Eine Reduktion der elektromagnetischen Störungen auf ein niedriges Niveau ist auf jeden Fall erforderlich.
Beurteilung des Schweißbereichs
Vor der Installation des Lichtbogenschweißgeräts sollte der Anwender potenzielle elektromagnetische Probleme im umliegenden Bereich bewerten.
Folgendes sollte beachtet werden:
a) das Vorhandensein von anderen Strom-, Steuer-, Signal- und Telefonkabeln oberhalb, unterhalb und neben dem Lichtbogenschweißgerät;
b) Radio- und Fernsehempfänger und -sender;
c) Computer und andere Steuerungsgeräte;
d) sicherheitskritisches Material, z. B. Schutz von Industrieanlagen;
e) die Gesundheit von Nachbarpersonen, z. B. Verwendung von Herzschrittmachern oder Geräten gegen Schwerhörigkeit;
f) Geräte, die zur Parametrierung oder Messung verwendet werden;
g) die Störfestigkeit anderer Geräte in der Umgebung.
Der Anwender muss die Verfügbarkeit anderer Alternativen prüfen. Dies kann zusätzliche Schutzmaßnahmen erfordern;
h) die Tageszeit, zu der das Schweißen oder andere Tätigkeiten durchgeführt werden sollen.
Die Größe des Umgebungsbereichs ist von den örtlichen Strukturen und anderen dort stattndenden Aktivitäten abhängig. Die Umgebung kann sich
über die Grenzen des Schweißplatzes hinaus erstrecken.
Bewertung der Schweißanlage
Neben der Bewertung des Bereichs kann die Bewertung von Lichtbogenschweißgeräten dazu dienen, Störungsfälle zu ermitteln und zu beheben. Die
Prüfung sollte gemäß Art. 10 der IEC/CISPR 11 durchgeführt werden. In-situ Messungen können auch die Wirksamkeit der Maßnahmen bestätigen.
EMPFEHLUNGEN ZU METHODEN ZUR SENKUNG ELEKTROMAGNETISCHER EMISSIONEN
a. Öentliches Stromnetz: Das Lichtbogenschweißgerät sollte gemäß der Hinweise des Herstellers an die öentliche Versorgung angeschlossen
werden. Wenn es zu Störungen kommt, müssen Sie möglicherweise zusätzliche Gegenmaßnahmen ergreifen, wie z. B. die Filterung des
öentlichen Stromnetzes. Es sollte in Betracht gezogen werden, das Stromkabel in einem Metallrohr oder Ähnlichem von einem fest installierten
Lichtbogenschweißgerät abzuschirmen. Die elektrische Kontinuität der Abschirmung sollte über ihre gesamte Länge sichergestellt werden. Die
Abschirmung sollte mit der Schweißstromquelle verbunden werden, um einen guten elektrischen Kontakt zwischen der Leitung und dem Gehäuse
der Schweißstromquelle zu gewährleisten.
b. Wartung des Lichtbogenschweißgeräts: Das Lichtbogenschweißgerät muss gemäß der Hinweise des Herstellers an die öentliche Versorgung
angeschlossen werden. Alle Klappen und Deckel am Gerät müssen im Betrieb geschlossen sein. Das Schweißgerät und das Zubehör dürfen nur
den Anweisungen des Geräteherstellers gemäß verändert werden. Insbesondere sollte die Lichtbogenfunkenstrecke von Lichtbogenzünd- und
-stabilisierungsgeräten nach den Empfehlungen des Herstellers eingestellt und gewartet werden.
c. Schweißkabel: Schweißkabel sollten so kurz wie möglich sein und zusammengelegt am Boden verlaufen.
d. Potenzialausgleich: Alle metallischen Teile des Schweißplatzes müssen in den Potenzialausgleich einbezogen werden. Bei gleichzeitiger
Berührung der Brennerspitze und metallischer Teile besteht die Gefahr eines elektrischen Schlags. Der Bediener sollte von diesen metallischen
Gegenständen isoliert werden.
e. Erdung des zu schweißenden Werkstücks: Die Erdung des Werkstücks kann in bestimmten Fällen die Störung reduzieren. Erden Sie keine
Werkstücke, wenn dadurch ein Verletzungsrisiko für den Benutzer oder die Gefahr der Beschädigung anderer elektrischer Geräte entsteht. Falls
erforderlich, sollte die Verbindung des zu schweißenden Werkstücks mit der Erde direkt hergestellt werden. In einigen Ländern, in denen diese
direkte Verbindung nicht zulässig ist, sollte die Verbindung mit einem geeigneten Kondensator hergestellt werden, der entsprechend den nationalen
Vorschriften ausgewählt wird.
f. Schutz und Trennung: Der Schutz und die selektive Abschirmung anderer Kabel und Geräte in der Umgebung können Interferenzprobleme
reduzieren. Die Abschirmung der gesamten Schweißzone kann bei speziellen Anwendungen nötig sein.
40
Page 41
Betriebsanleitung
Übersetzung der
Originalbetriebsanleitung
TITANIUM
TRANSPORT UND TRANSIT DER SCHWEISSSTROMQUELLE
Das Schweißgerät lässt sich mit einem Tragegri auf der Geräteoberseite bequem heben. Unterschätzen Sie jedoch nicht dessen
Eigengewicht! Der Gri ist nicht als Lastaufnahmemittel gedacht.
Brenner oder Kabeln, um das Gerät zu bewegen. Das Gerät darf ausschließlich in vertikaler Position transportiert werden.
Führen Sie die Stromquelle nicht über Personen oder Gegenstände.
Halten Sie sich unbedingt an die unterschiedlichen Transportrichtlinien für Schweißgeräte und Gasaschen. Für beide gibt es unterschiedliche
Beförderungsvorschriften.
GERÄTEINSTALLATION
• Stellen Sie das Gerät ausschließlich auf festen und sicheren Grund, dessen Neigungswinkel nicht größer als 10° ist.
• Achten Sie auf eine gute Belüftung und ausreichend Schutz bzw. Ausstattung der Räumlichkeiten.
• Verwenden Sie das Gerät nicht in einer elektromagnetisch sensiblen Umgebung.
• Der Netzstecker muss zu jeder Zeit frei zugänglich sein. Schützen Sie das Gerät vor Regen und direkter Sonneneinstrahlung.
• Das Gerät ist IP23-Schutzart konform, d. h.:
- Schutz vor dem Zugang zu gefährlichen Teilen von Festkörpern mit einem Durchmesser von >12,5 mm, und
- Schutz gegen Regen, der in einem Winkel von 60° zur Vertikalen gerichtet ist
Das Gerät kann daher in Übereinstimmung mit der Schutzart IP23 im Freien verwendet werden.
Die Versorgungs-, Verlängerungs- und Schweißkabel müssen komplett abgerollt werden, um ein Überhitzen zu verhindern.
DE
Der Hersteller GYS haftet nicht für Verletzungen oder Schäden, die durch unsachgemäße Handhabung dieses Gerätes
entstanden sind.
WARTUNG / HINWEISE
• Alle Wartungsarbeiten müssen von qualiziertem und geschultem Fachpersonal durchgeführt werden. Eine jährliche Wartung
wird empfohlen.
• Trennen Sie das Gerät von der Stromversorgung und warten Sie bis der Lüfter nicht mehr läuft. Im Inneren des Geräts sind die
Spannungen und Ströme hoch und gefährlich.
• Nehmen Sie regelmäßig (mindestens 2 bis 3 Mal im Jahr) das Gehäuse ab und reinigen Sie das Innere des Gerätes mit Pressluft. Lassen Sie die
elektrischen Anschlüsse regelmäßig von einem qualizierten Techniker prüfen.
• Prüfen Sie regelmäßig den Zustand des Netzkabels. Bei Beschädigung muss sie durch den Hersteller, seinen Reparaturservice oder eine
qualizierte Person ausgetauscht werden.
• Lüftungsschlitze nicht bedecken.
• Diese Stromquelle darf nicht zum Auftauen von gefrorenen Wasserleitungen, zur Batterieladung und zum Starten von Motoren benutzt werden.
AUFBAU - PRODUKTFUNKTION
Das Gerät darf nur von qualizierten und befugten Personen montiert und in Betrieb genommen werden. Stellen Sie während der Installation sicher,
dass die Stromquelle vom Netz getrennt ist. Reihen- oder Parallelschaltungen von Generatoren sind nicht zulässig. Es sollten die mitgelieferten
Schweißkabel verwendet werden, um die optimalen Einstellungen des Produkts zu erreichen.
BESCHREIBUNG
Dieses Gerät ist eine Stromquelle für das Schweißen mit feuerfesten Elektroden (WIG) mit Gleichstrom (WIG DC) oder Wechselstrom (WIG AC) und
das Schweißen mit umhüllten Elektroden (MMA).
BESCHREIBUNG (I)
TITANIUM 230/400
1- Bedienfeld (HMI) 7-
2- Pluspolbuchse 8- ON/OFF-Schalter
3- Gasanschluss des Brenners 9- Netzkabellänge
4- Anschluss Brennertaste 10- USB-Anschluss
5- Minuspolbuchse 11- Analoger Anschluss
6- Gasanschluss Flasche 12- Anschluss Drahtvorschub oder Remote-HMI = 400 AC/DC nur
Klappe für den Anschluss des NUM TIG-1-Kits (Optionale Art. Nr. 037960)
Klappe für den Anschluss des NUM-1-Kits (Optionale Art. Nr. 063938) = 230 AC/DC FV nur
13- Anschluss für die Stromversorgung und Steuerung des Kühlaggregats
41
Page 42
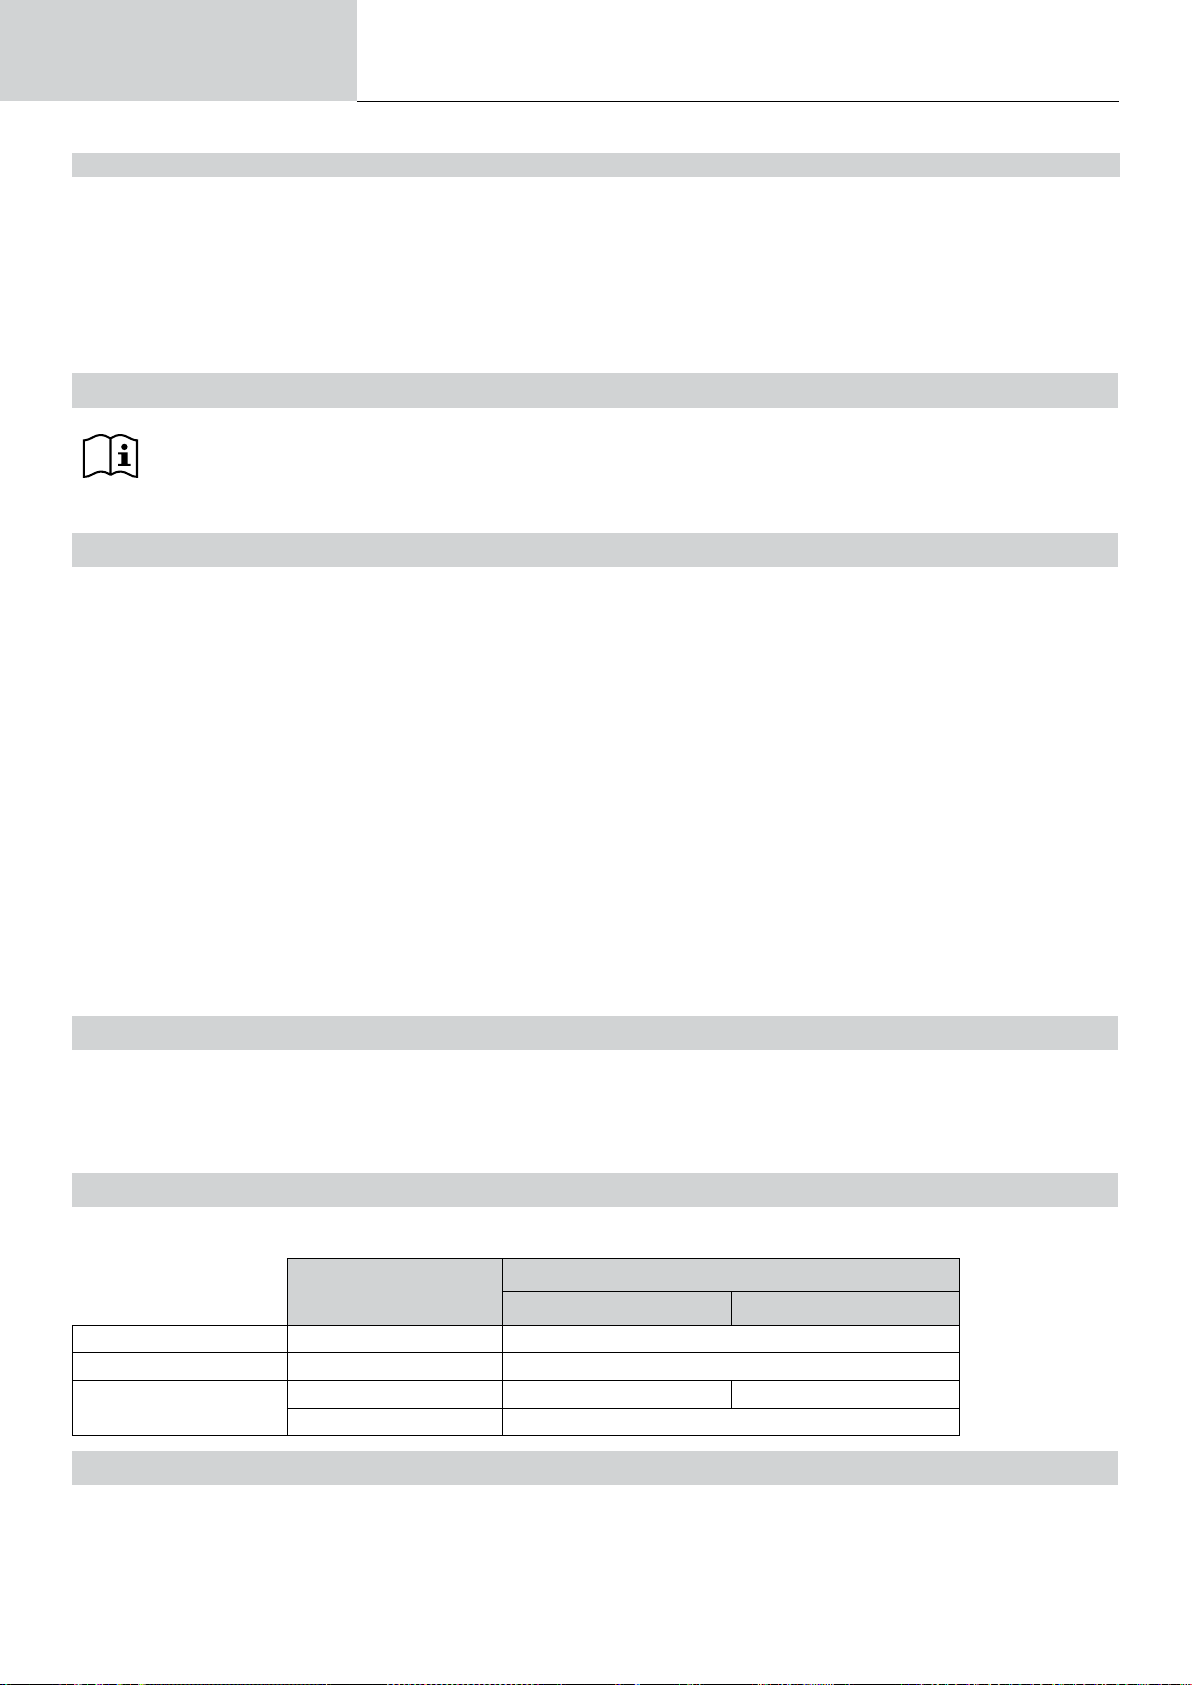
Betriebsanleitung
TITANIUM 321
1- Bedienfeld (HMI) 7- Pluspolbuchse
2- USB-Anschluss 8- Gasanschluss Flasche
3- Gasanschluss des Brenners 9- Optionales Durchussmesser-Kit (073395)
4- ON/OFF-Schalter 10- Klappe für den Anschluss des NUM TIG-1-Kits (Optionale Art. Nr. 037960)
5- Minuspolbuchse 11-
6- Anschluss Digitale Fernbedienung 12- Netzkabellänge (5 m)
Übersetzung der
Originalbetriebsanleitung
13- Anschluss Kühlaggregat (KOOLWELD 3)
TITANIUM
Brennertaster-Anschluss des Brenners
Anschluss Fernbedienung (Pedal)
BEDIENFELD
Bitte lesen Sie die Betriebsanleitung für die Schnittstelle (HMI), die Bestandteil der kompletten Hardware-Dokumentation ist.
IHM
VERSORGUNG - INBETRIEBNAHME
TITANIUM 230 AC/DC FV :
Dieses Gerät wird mit einer 3-poligen einphasigen Steckdose (P+N+PE) 230 V 16A vom Typ CEE17 geliefert. Es ist mit einem „Flexiblen Spannungs“-System ausgestattet und wird über ein geerdetes Stromnetz mit einer Spannung zwischen 110 V und 240 V (50 - 60 Hz) betrieben.
TITANIUM 321 - 400 AC/DC :
Dieses Gerät wird mit einer 32 A-Steckdose des Typs EN 60309-1 geliefert und darf nur in einer dreiphasigen 400 V (50-60 Hz)-Installation mit vier
Leitungen und geerdetem Neutralleiter verwendet werden.
Der aufgenommene Strom (L1e) bei maximaler Leistung ist auf dem Gerät angegeben. Überprüfen Sie, ob ihre Stromversorgung und Schutzeinrichtungen (Sicherungen und/oder Fehlerstromschutzschalter) mit den für den Betrieb des Gerätes nötigen Werten übereinstimmen. In Ländern mit
abweichenden Netzversorgungswerten kann ein Tausch des Netzsteckers erforderlich sein, um die maximale Leistung abrufen zu können.
• Die Schweißstromquelle geht in den Schutzmodus über, wenn die Versorgungsspannung 15 % der angegebenen Spannung(en) über- oder unterschreitet (auf dem Bildschirm erscheint ein Fehlercode).
• Eingeschaltet wird das Gerät mit Drehung des Hauptschalter, (I-8 ) auf Position I, mit Drehung auf Position 0 wird das Gerät ausgeschaltet. Vorsicht!
Ziehen Sie niemals den Netzstecker, wenn das Gerät eingeschaltet ist.
• Ventilatorverhalten: Dieses Gerät ist mit einem intelligenten Belüftungsmanagement ausgestattet, um den Lärm am Arbeitsplatz zu minimieren. Die
Ventilatorgeschwindigkeit ist abhängig von Benutzungsintensität und Raumtemperatur. Im Modus MMA läuft der Lüfter ständig. Im WIG-Modus läuft
der Lüfter nur während der Schweißphase und stoppt nach dem Abkühlen.
• Achtung: Eine Erhöhung der Länge des Brenners oder der Rückführkabel über die vom Hersteller vorgeschriebene maximale Länge hinaus erhöht
die Gefahr eines Stromschlags.
• Das Lichtbogenzündungs- und -stabilisierungssystem ist zum manuellen Betrieb mit mechanischer Führung konzipiert.
GENERATORBETRIEB
Das Gerät kann an einem Stromaggregat betrieben werden, wenn:
- - Die Spannung muss Wechselstrom sein, wie angegeben eingestellt werden und für TITANIUM 321/400 AC/DC eine Spitzenspannung von weniger
als 700 V und 400 V für TITANIUM 230 AC/DC FV haben,
- Die Frequenz miss zwischen 50 und 60 Hz betragen.
Diese Bedingungen müssen unbedingt überprüft werden, da viele Generatoren Hochspannungsspitzen erzeugen, die Geräte beschädigen können.
EINSATZ VON VERLÄNGERUNGSLEITUNGEN
Eingesetzte Verlängerungsleitungen müssen für die auftretenden Spannungen und Ströme geeignet sein. Verlängerungskabel müssen den nationalen Regeln entsprechen.
Versorgungsspannung
TITANIUM 400 AC/DC 400 V 6 mm²
TITANIUM 321 AC/DC 400 V 6 mm²
TITANIUM 230 AC/DV FV
110 V 2.5 mm² 4 mm²
230 V 2.5 mm²
Länge - Querschnitt des Verlängerungskabels
< 45m > 45m
GAS-ANSCHLUSS
Dieses Gerät ist mit zwei Anschlüssen ausgestattet. Einem Flaschenanschluss für den Gaseinlass in das Gerät und einem Brennergasanschluss für
den Gasauslass am Ende des Brenners. Wir empfehlen Ihnen, die Adapter zu verwenden, die ursprünglich mit Ihrem Gerät mitgeliefert wurden, um
einen optimalen Anschluss zu erhalten.
42
Page 43
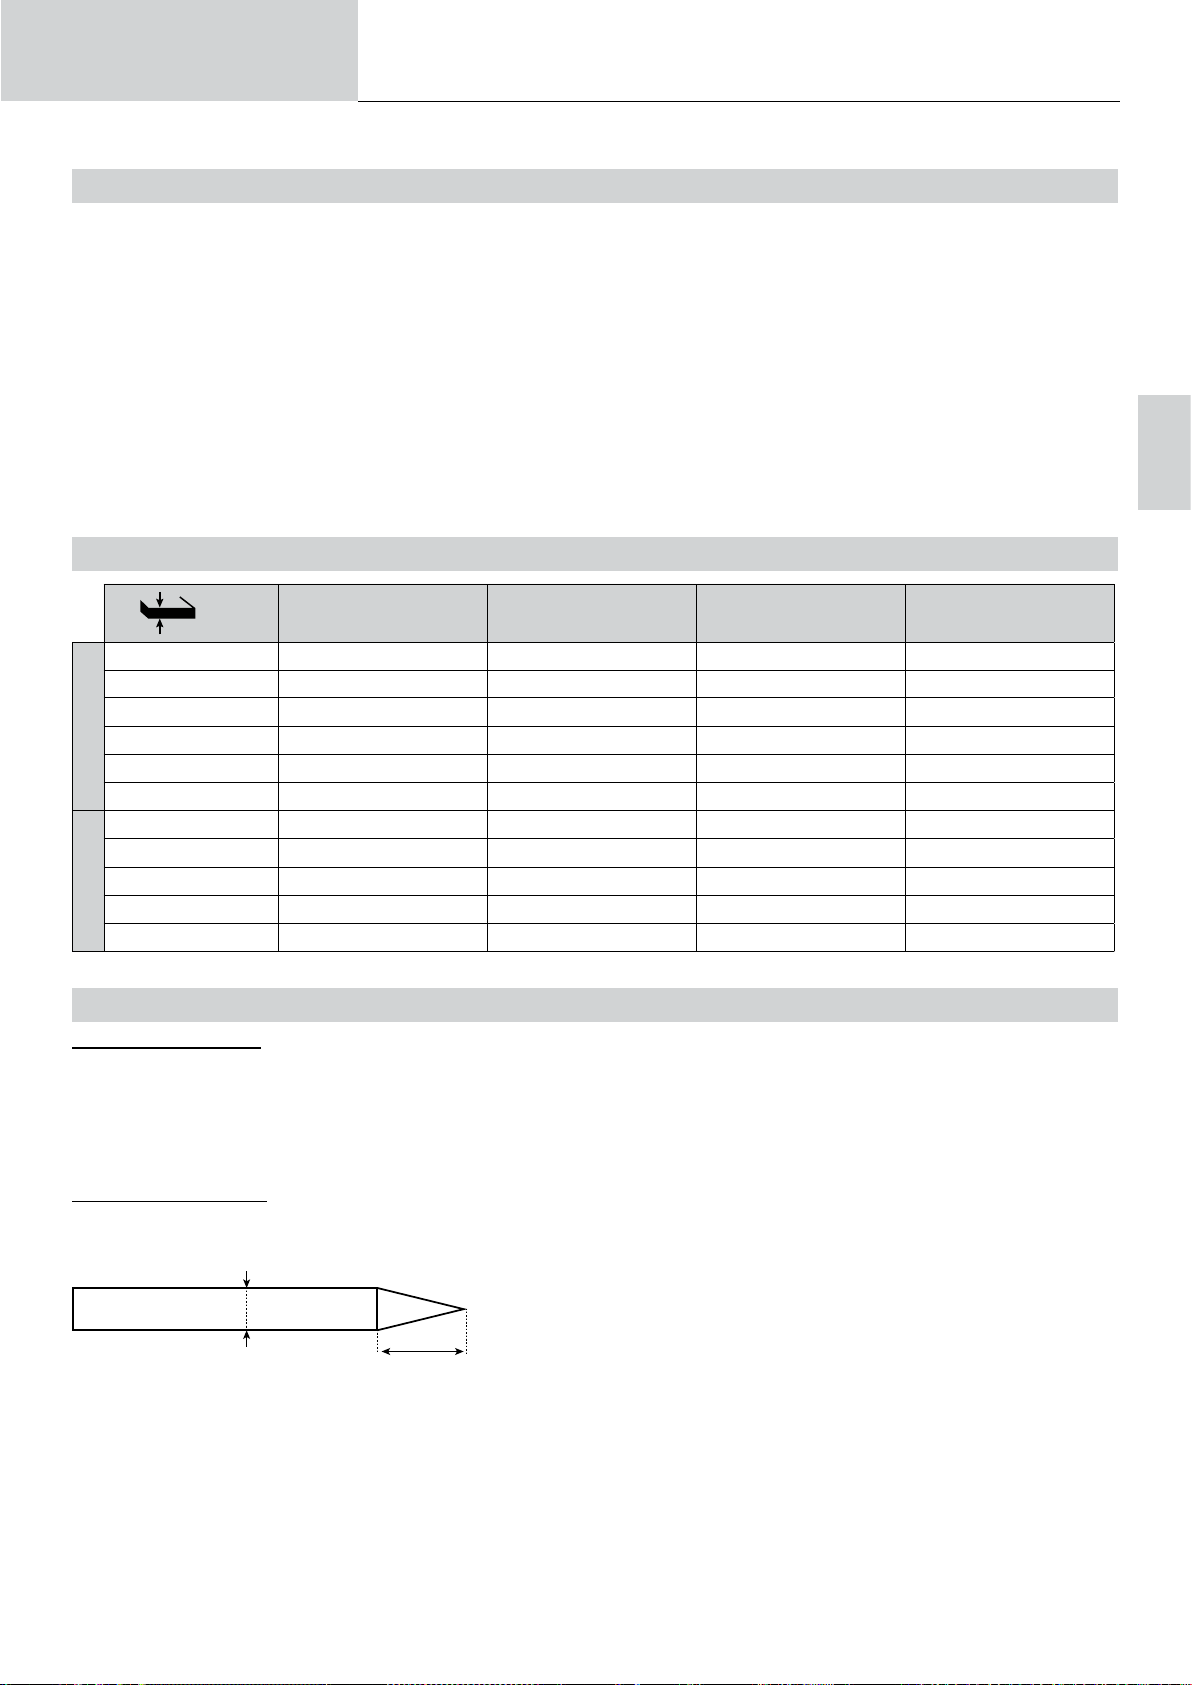
Betriebsanleitung
Übersetzung der
Originalbetriebsanleitung
TITANIUM
AKTIVIERUNG DER VRD-FUNKTION (VOLTAGE REDUCTION DEVICE)
Die Spannungsreduziervorrichtung (oder VRD) ist nur beim Titanium 230 AC/DC und 321 AC/DC verfügbar.
Diese Vorrichtung dient zum Schutz des Schweißers. Der Schweißstrom wird nur dann abgegeben, wenn die Elektrode das Werkstück berührt
(niedriger Widerstand). Sobald die Elektrode entfernt wird, senkt die VRD-Funktion die Spannung auf einen sehr niedrigen Wert.
Standardmäßig ist die Vorrichtung zur Spannungsreduktion deaktiviert. Um sie zu aktivieren, muss der Benutzer das Produkt önen und die folgen-
den Schritte durchführen:
1. TRENNEN SIE DAS PRODUKT vom Stromnetz und warten Sie zur Sicherheit 5 Minuten.
2. Entfernen Sie die Seitenwand der Stromquelle (siehe Seite am Ende der Anleitung).
3. Suchen Sie die Steuerkarte und den VRD-Schalter (siehe Seite am Ende der Anleitung).
4. Kippen Sie den Schalter in die Position ON.
5. Die VRD-Funktion ist eingeschaltet.
6. Schrauben Sie die Seitenwand der Stromquelle wieder fest.
7. Auf der Schnittstelle (HMI) leuchtet das VRD-Piktogramm.
Um die VRD-Funktion zu deaktivieren, kippen Sie den Schalter einfach wieder in die entgegengesetzte Position.
EMPFOHLENE KOMBINATIONEN
DE
Strom (A) Ø Elektrode (mm) Ø Düse (mm) Argon-Durchsatz (L/min)
TIG DC
TIG AC
(mm)
0.3 - 3 10 - 80 1 6.5 / 8 5 - 6
2.4 - 6 15 - 100 1.6 6.5 / 8 / 9.5 6 - 7
4 - 8 20 - 120 2 8 / 9.5 6 - 7
6.8 - 10 30 - 200 2.4 9.5 / 11 6 - 7
9 - 12 50 - 300 3.2 11 / 12.5 / 16 7 - 8
- 60 - 400 4 11 / 12.5 / 16 + 8 - 10
0.5 - 3 15 - 90 1.6 6.5 / 8 / 9.5 6 - 7
0.8 - 5 20 - 150 2.4 9.5 / 11 7 - 8
1.5 - 6 40 - 200 3.2 11 / 12.5 / 16 8 - 10
1.6 - 11 50 - 350 4 16 / 17.5 10 - 12
2 - 15 80 - 450 4.8 16 / 19 12 - 18
WIG-SCHWEISSMODUS (GTAW)
ANSCHLUSS UND TIPPS
• Für das WIG-Schweißen ist Schutzgas (Argon) erforderlich.
• Verbinden Sie die Masseklemme mit der positiven Anschlussbuchse (+). Schließen Sie das Brennerstromkabel an den negativen (-) Anschluss
sowie die Anschlüsse für die Brennertaste(n) und das Gas an.
• Kontrollieren Sie vor dem Schweißen den Brenner auf Vollständigkeit und Zustand der Verschleißteile (Keramikgasdüse, Spannhülsengehäuse,
Spannhülse, Brennerkappe und Wolfram-Elektrode).
• Die Wahl der Elektrode richtet sich nach dem Strom des WIG-Verfahrens.
ELEKTRODE-SCHLEIFEN
Für optimale Funktion wird empfohlen, eine wie folgt geschliene Elektrode zu verwenden:
d
L = 3 x d bei niedrigem Schweißstrom.
L = d bei hohem Schweißstrom.
L
43
Page 44
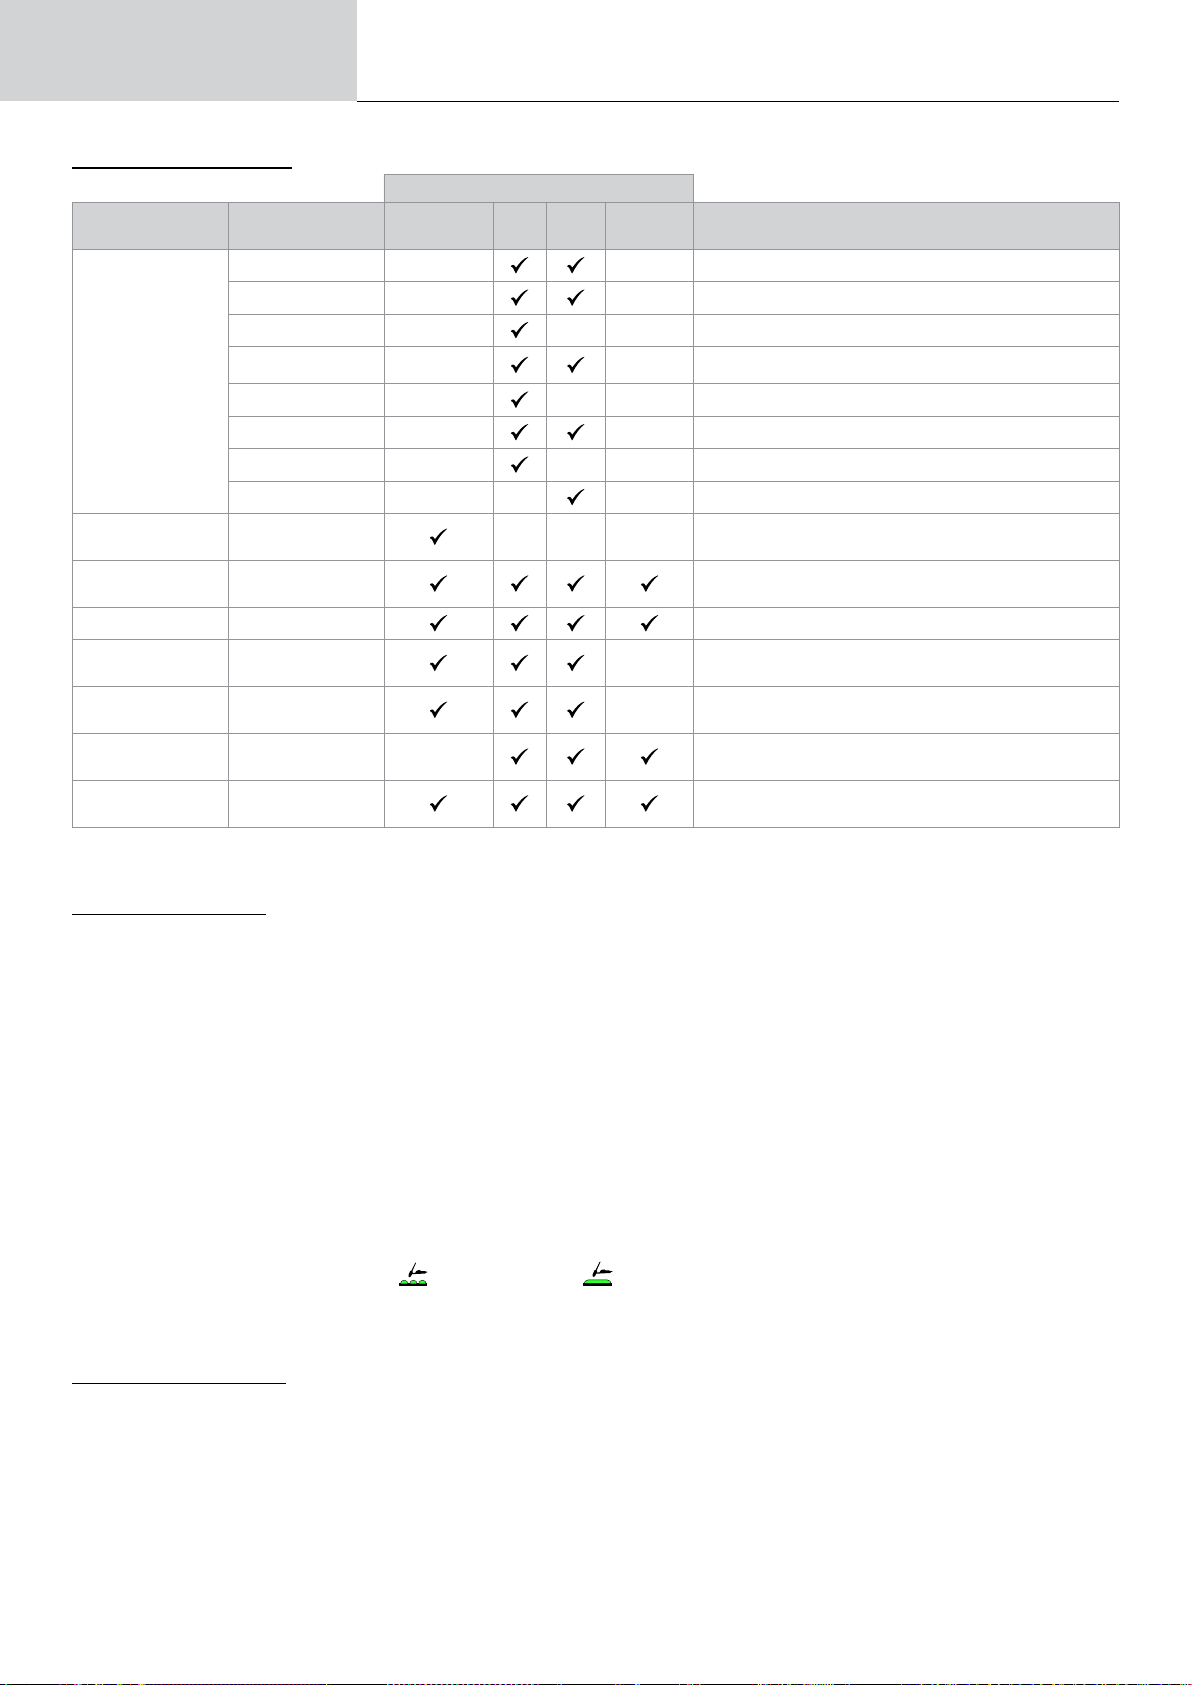
Betriebsanleitung
VERFAHRENSPARAMETER
Parameter Einstellungen
Standard - - Stetiger Strom
Pulse - - Impulsstrom
FastPulse - - Geräuschloser Pulsstrom
Übersetzung der
Originalbetriebsanleitung
Schweissverfahren
Stetiger
Strom
DC AC Wizard
TITANIUM
-
Materialtyp Fe, Al, etc. - - - Auswahl des zu verschweißenden Materials
Durchmesser der
Wolframelektrode
Art der Zündung Lift, HF, Touch. HF Wahl der Zündungsart
Zündungsart 2T, 4T, 4T LOG 2T, 4T
E-TIG OFF - ON -
Energie
Erweiterte Parameter
Der Zugri auf einige Schweißparameter hängt vom gewählten Anzeigemodus ab: Einstellungen/Anzeigemodus: Easy, Expert, Avancé. Beachten Sie
die Betriebsanleitung für die Schnittstelle (HMI).
SCHWEISSVERFAHREN
Spot - - Durchgehendes Punktschweißen
Tack - - - Gepulstes Punktschweißen
Multi-Spot - Wiederholte glatte Anheftung
Multi-Tack - - Wiederholte gepulste Anheftung
AC Mix - AC-DC-Mischstrom
1 - 4 mm
Hold
Coef. Thermisch
- Siehe Kapitel «ENERGIE» auf den Seiten folgend.
Wahl des Elektrodendurchmessers. Ermöglicht die Fei-
nabstimmung von HF-Ansaugstrom und Synergien
Wahl des Modus zur Verwaltung des Schweißens am
Brennertaster
Schweißmodus mit Konstant-Energie und Korrektur der
Lichtbogenlängenabweichungen
Einstellung der HF-Zündung.
• WIG Synergie
Funktioniert nicht mehr über die Auswahl eines Gleichstromtyps und die Einstellungen der Parameter des Schweißzyklus, sondern integriert erfahrungsbasierte Regeln/Synergien für das Schweißen. Dieser Modus beschränkt also die Anzahl an Parameter auf drei grundsätzliche Einstellungen. Art des Materials, zu schweißende Dicke und Schweißposition.
• TIG DC
Zum Schweißen von Eisenmetallen wie Stahl, Edelstahl, aber auch Kupfer und seine Legierungen sowie Titan.
• TIG AC
Zum Schweißen von Aluminium und seinen Legierungen, aber auch von Kupfer.
• TIG Wizard
Wizard Lab :
Siehe Kapitel „Wizard Lab“ auf den folgenden Seiten.
Wizard Alu, Edelstahl, Stahl, Kupfer:
Dieser Modus ermöglicht die Vormontage oder das Schweißen von Werkstücken aus Leichtmetalllegierungen (AlSi/AlMg/Al99), Edelstahl (CrNi), Stahl (Fe) und Kupfer (CuZn/Cu). In Form von Synergien sind die Einstellungen die Dicke der zu schweißenden Teile und die Art der
Montage (Durchgängig (BW), Clin (FW), Innenecke (BP), Außenecke oder Draht-zu-Draht für Stumpfstoßtechnik). Um von einem Modus in den
anderen zu wechseln, drücken Sie die Taste Nr. 4 auf der Tastatur (siehe HMI-Anleitung).
EINSTELLUNGEN - TIG DC
• Standard
Diese Schweißmodus ermöglicht qualitativ hochwertige Schweißungen an den meisten eisenhaltigen Materialien wie Stahl, Edelstahl, aber auch
Kupfer und Kupferlegierungen, Titan usw. Die zahlreichen Möglichkeiten der Strom- und Gassteuerung ermöglichen Ihnen eine perfekte Kontrolle
Ihres Schweißvorgangs, von der Zündung bis zur endgültigen Abkühlung Ihrer Schweißnaht.
• Gepulst
Bei dieser Art des Impulsstromschweißens werden Impulse mit hohem Strom (I, Schweißimpuls) und dann Impulse mit Schwachstrom (I_Kalt, Impuls
zum Abkühlen des Werkstücks) aneinandergereiht. Der Pulsmodus ermöglicht die Bearbeitung von Werkstücken bei begrenztem Temperaturanstieg
und geringer Verformung. Hält auch ideal die Position bei.
44
Beispiel:
Der Schweißstrom I ist eingestellt auf 100A und % (I-Kalt) = 50, d.h. Grundstrom = 50 % x 100A = 50A.
F(Hz) ist auf 10Hz eingestellt, die Signalperiode wird 1/10Hz betragen = 100ms -> Alle 100ms folgt auf einen 100A-Impuls einer mit 50A.
Page 45
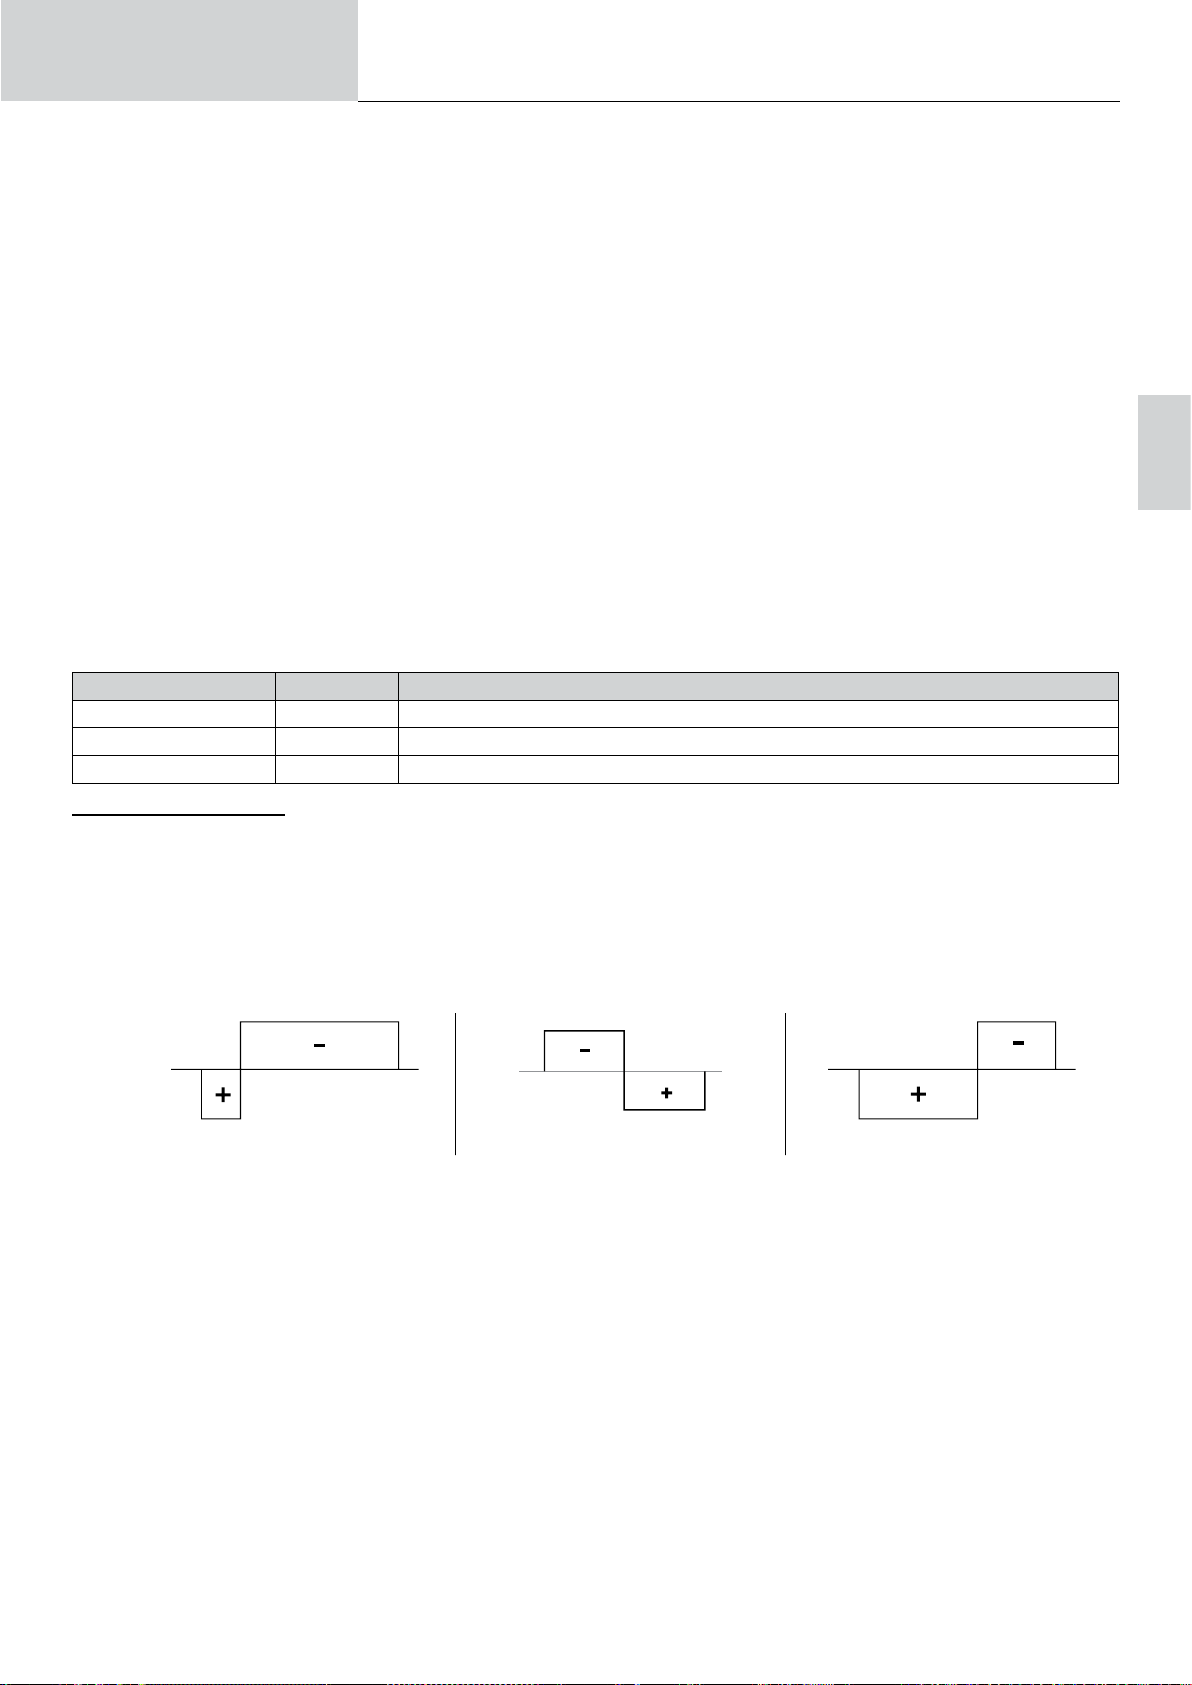
Betriebsanleitung
• FastPulse
Bei dieser Art des Impulsstromschweißens bei sehr hohen Frequenzen werden Impulse mit hohem Strom (I, Schweißimpuls) und dann Impulse mit
Schwachstrom (I_Kalt, Impuls zum Abkühlen des Werkstücks) aneinandergereiht. Im FastPulse-Modus werden die Eigenschaften zur Lichtbogenverengung des Impuls-Modus mit Hochfrequenz beibehalten. Dies gleichzeitig auf Tonfrequenzen, die für den Schweißer weniger unangenehm
oder sogar unhörbar sind.
• Spot
Mit diesem Anheft-Modus können Sie Werkstücke vor dem Schweißen vormontieren. Das Heften kann manuell mit der Brennertaste erfolgen oder
mit einer eingestellten Heftzeit automatisiert werden. Die einstellbare Schweißdauer ermöglicht die kontrollierte Reduzierung der Schweißzeit für
bessere, nicht oxidierte Ergebnisse beim Heftschweißen.
• Multi-Spot
Dies ist ein ähnlicher Anheft-Modus wie TIG Spot, bei dem jedoch Heft- und Stoppzeiten aufeinander folgen, die deniert sind, solange der Brennertaster gedrückt wird.
Übersetzung der
Originalbetriebsanleitung
TITANIUM
• Tack
Mit diesem Anheft-Modus können auch Werkstücke vor dem Schweißen vormontiert werden, aber dieses Maal in zwei Phasen: Bei der ersten Phase
mit gepulstem Gleichstrom wird der Lichtbogen für einen besseren Einbrand gebündelt. Die darauf folgende zweite Phase mit Standard-Gleichstrom
verbreitert den Lichtbogen und somit die Schmelze, um den Schweißpunkt zu setzen.
Mit den einstellbaren Zeiten der zwei Phasen lässt sich eine höhere Wiederholgenauigkeit und das Setzen von nicht oxidierten Schweißpunkten mit
geringem Durchmesser (Zugang im erweiterten Menü) erzielen.
• Multi-Tack
Dies ist ein ähnlicher Anheft-Modus wie TIG Tack, bei dem jedoch Heft- und Stoppzeiten aufeinander folgen, die deniert sind, solange der Brennertaster gedrückt wird.
Erweiterte Parameter, nur im Anzeigemodus „Erweitert“:
Erweiterte Parameter Einstellung Beschreibung
Dauer HF 0.01 - 3 s HF-Zeit vor ihrem Abbruch
HF-Stufe 1 - 10 Index, der die Spannung von 5 kV bis 14 kV einstellt
Einstellung des Stroms - In Prozent / Absolut
EINSTELLUNGEN - TIG AC
• Standard
Dieser Schweißmodus ist zum Schweißen von Aluminium und seinen Legierungen (Al, AlSi, AlMg, AlMn …). Wechselstrom ermöglicht die Entlackung
von Aluminium, die zum Schweißen unerlässlich ist.
Die Bilanz (%T_AC):
Während der positiven Welle wird die Oxidation gebrochen. Während der negativen Welle kühlt die Elektrode ab und die Werkstücke werden
zusammengeschweißt, es kommt zu einer Durchdringung.
Wenn Sie das Verhältnis zwischen den beiden Wechseln über die Einstellung Bilanz ändern, wird entweder die Reinigung oder das Eindringen
begünstigt (die Standardeinstellung ist 30 %).
DE
20 % : Max. Durchdringung 50% 60% : Max. Abtragung
• Gepulst
Bei dieser Art des Impulsstromschweißens werden Impulse mit hohem Strom (I, Schweißimpuls) und dann Impulse mit Schwachstrom (I_Kalt, Impuls
zum Abkühlen des Werkstücks) aneinandergereiht. Der Pulsmodus ermöglicht die Bearbeitung von Werkstücken bei begrenztem Temperaturanstieg
und geringer Verformung. Hält auch ideal die Position bei.
Beispiel:
Der Schweißstrom I ist eingestellt auf 100A und % (I-Kalt) = 50, d.h. Grundstrom = 50 % x 100A = 50A.
F(Hz) ist auf 10Hz eingestellt, die Signalperiode wird 1/10Hz betragen = 100ms -> Alle 100ms folgt auf einen 100A-Impuls einer mit 50A.
• SPOT
Mit diesem Anheft-Modus können Sie Werkstücke vor dem Schweißen vormontieren. Das Heften kann manuell mit der Brennertaste erfolgen oder
mit einer eingestellten Heftzeit automatisiert werden. Die einstellbare Schweißdauer ermöglicht die kontrollierte Reduzierung der Schweißzeit für
bessere, nicht oxidierte Ergebnisse beim Heftschweißen.
• Multi-Spot
Dies ist ein ähnlicher Anheft-Modus wie TIG Spot, bei dem jedoch Heft- und Stoppzeiten aufeinander folgen, die deniert sind, solange der Brennertaster gedrückt wird.
• AC Mix
Dieser Schweißmodus im Wechselstrom wird zum Schweißen von dickem Aluminium und seinen Legierungen verwendet. Er mischt während des
Schweißens mit Wechselstrom Gleichstromsequenzen, was die dem Werkstück zugeführte Energie erhöht. Das Endziel besteht darin, den Arbeitsvorschub und damit die Produktivität bei Aluminiumbaugruppen zu beschleunigen. Dieser Modus erzeugt weniger Abtragung, daher ist es
notwendig, auf sauberen Blechen zu arbeiten.
45
Page 46
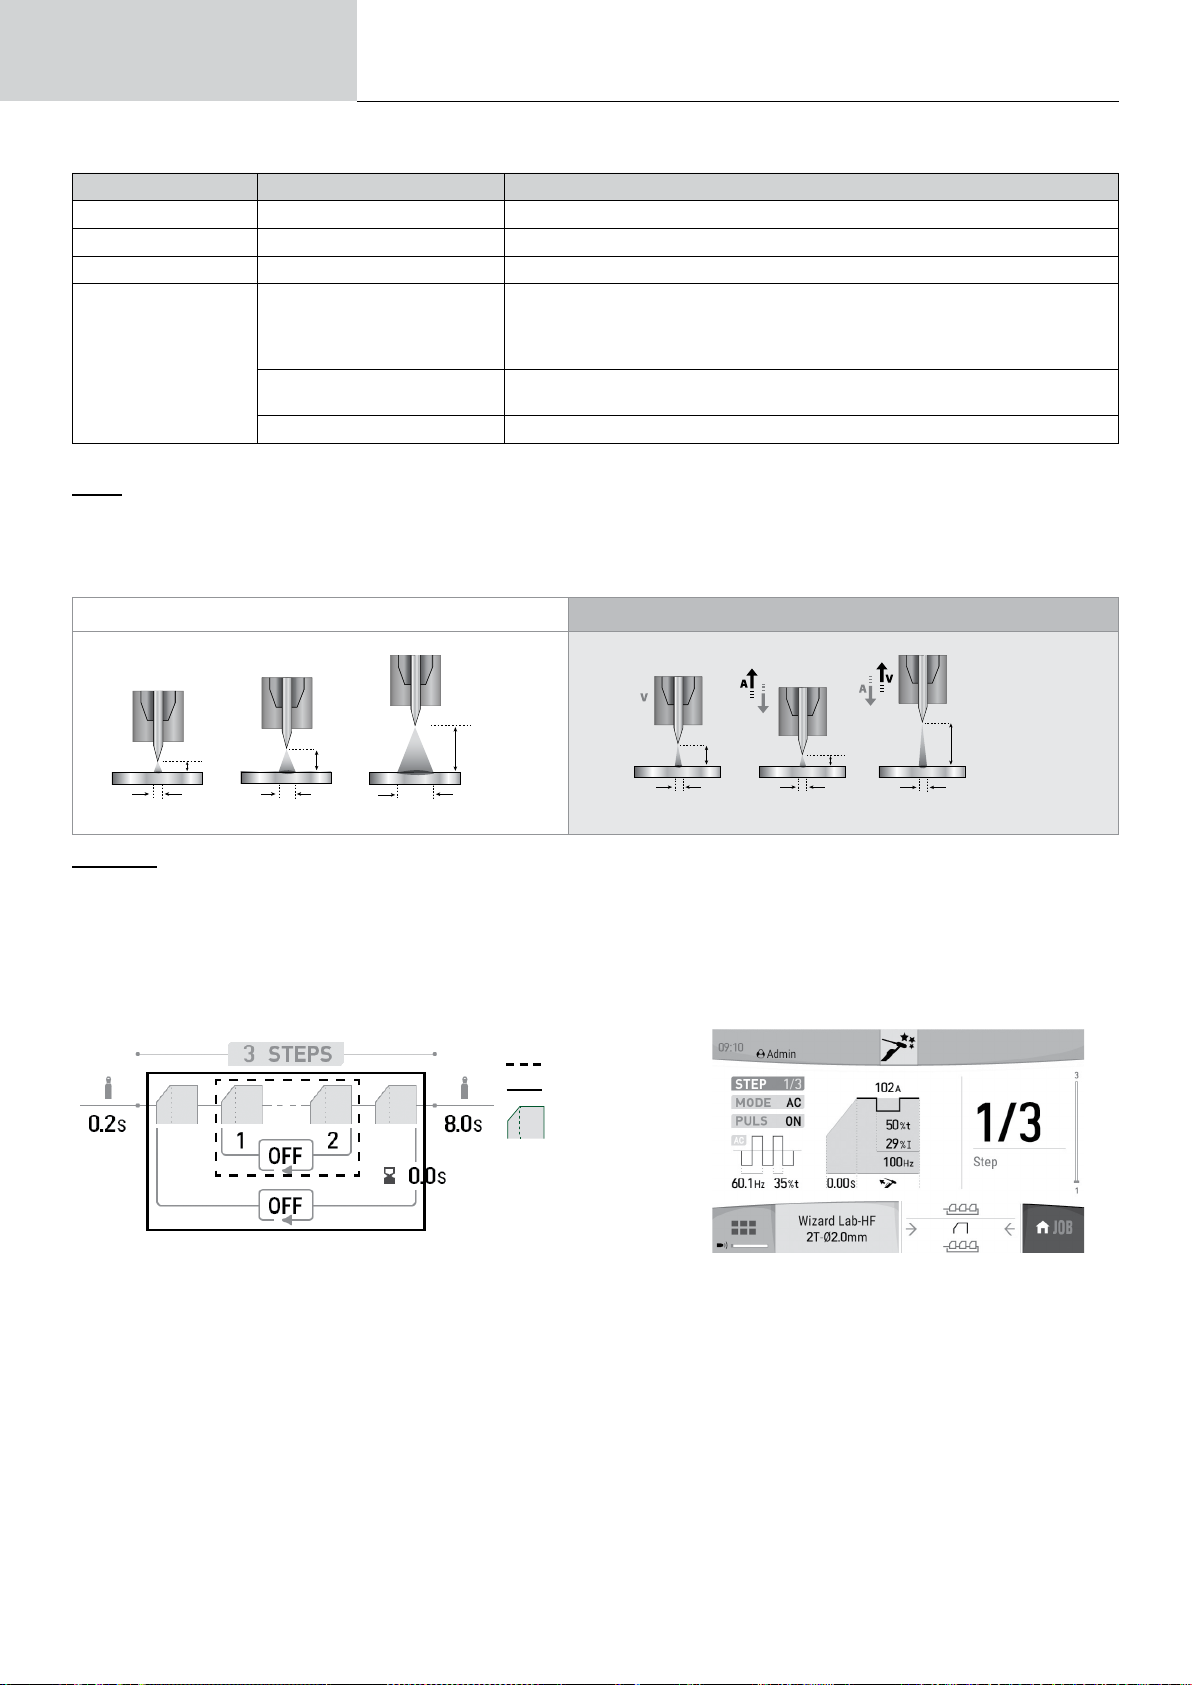
Betriebsanleitung
2 mm
D
10 mm
D
5 mm
D
2 mm
D
5 mm
D
10 mm
D
Übersetzung der
Originalbetriebsanleitung
TITANIUM
Erweiterte Parameter, nur im Anzeigemodus „Erweitert“:
Erweiterte Parameter Einstellung Beschreibung
Dauer HF 0.01 - 3 s HF-Zeit vor ihrem Abbruch
HF-Stufe 1 - 10 Index, der die Spannung von 5 kV bis 14 kV einstellt
Einstellung des Stroms - In Prozent / Absolut
Modus für störungsfreies Synchronschweißen, wenn 2 Wechselstromquellen
OFF - ON
Sync AC
Dephasing 0° - 300%
gleichzeitig an demselben Werkstück verwendet werden. Das Schweißen mit dieser
Funktion wird automatisch mit der Frequenz des Stromnetzes synchronisiert.
Die AC-Frequenzen werden auf die Bereiche 50Hz, 100Hz und 150Hz reduziert.
Einstellung der Netzphase in 60°-Schritten. Diese Einstellung umgeht das
Vertauschen der Anschlussstecker an der Steckdose der Stromquelle.
Fine dephasing 0° - 59° Feineinstellung der Netzphase in Schritten von 1°.
E-WIG
Dieser Modus ermöglicht das Schweißen mit konstanter Leistung, indem die Schwankungen der Lichtbogenlänge in Echtzeit gemessen werden, um
eine konstante Nahtbreite und Einbrand zu gewährleisten. In Fällen, in denen die Montage die Beherrschung der Schweißenergie erfordert, garantiert
der Modus E.WIG dem Schweißer, dass die Schweißleistung unabhängig von der Position seines Brenners in Bezug auf das Werkstück eingehalten
wird.
Standard (Konstantstrom) E-WIG (konstante Energie)
Wizard Lab
In diesem Schweißmodus können Sie komplexe Schweißzyklen (außerhalb des Standards) durch aufeinander folgende Steps durchführen. Jeder
Step wird durch eine Stromrampe und eine Stromstufe sowie einen Stromtyp (DC/AC/Gepulst) während diesem bestimmt. Die Konguration von
Wizard Lab erfolgt in drei Schritten:
- Denition des Schweißzyklus (Anzahl der Steps, Wiederholungsschleifen, usw.)
- Einstellung von jedem Step (Rampe, Stromtyp …)
- Einstellungen der spezischen erweiterten Einstellungen.
B1
B2
Step
STEP (SCHRITT): Ein Step kann angepasst werden (siehe Abschnitt „Einstellen eines STEP“), indem der Stromtyp (DC oder AC), die Stromform
(Standard oder Gepulst) und eine Rampe zum Erreichen des eingestellten Schweißstroms festgelegt werden. Jeder Schritt ist anpassbar.
Schweißzyklus: Ein Schweißzyklus besteht aus Vorströmen, einem oder mehreren Steps (siehe „Denition des Schweißzyklus“) und Nachströmen.
Schleifen: Es gibt zwei verschiedene Schleifen (siehe „Denition des Schweißzyklus“):
• Die innere Schleife des Zyklus (B1): Innerhalb des Zyklus kann der Benutzer je nach Anwendung eine oder mehrere oder sogar unendlich viele
Schleifen (Wiederholung von zwei oder mehr Steps) machen (Beispiel: Schweißen in AC MIX, bei dem zwei Steps DC und AC wiederholt werden).
• Die Zyklenschleife (B2): Der Benutzer kann seinen Zyklus (ohne Pregas und Postgas) ein- oder mehrmals oder sogar unendlich wiederholen und
bei Bedarf eine Verzögerung zwischen zwei Wiederholungen einstellen (Beispiel: MULTITACK-Schweißen, bei dem der TACK-Punktschweißzyklus
mit einer Verzögerung zwischen zwei Punkten wiederholt wird, solange der Brennertaster gedrückt bleibt).
46
Page 47
Betriebsanleitung
Denition des Schweißzyklus:
Maßeinheit
Gasvorströmung - Die Anzahl der Schritte deniert den Schweißzyklus
Anzahl der
Schritt-Schleifen
Eingangs-Schritt - Festlegen einer Wiederholungsschleife im Schweißzyklus (B1)
Ausgangs-Schritt - Start-Schritt der Wiederholungsschleife (B1) im Zyklus
Anzahl der
Zyklusschleifen
Zeit zwischen den
Schleifen
Gasnachströmung s Festlegen der Zeit zwischen zwei Wiederholungsschleife im ganzen Schweißzyklus (B2)
Post Gaz s
Einstellungen eines STEP:
STEP (SCHRITT) 1/x Auswahl des zu kongurierenden STEPs.
MODUS
PULS
AC-Wellenform - Wellenform im Wechselstrom
Schweißfrequenz Hz Frequenz des Verpolungsschweißens - Abtragung
Abtragung in Prozent % Zeit des Schweißens zur Abtragung in Prozent
Stromanstieg s
Schweißstrom A Schweißstrom
Wellenform - Wellenform des gepulsten Teils
Kaltstrom % Zweitstrom (Kaltstrom)
Kaltanteil % Zeitanteil des Impuls-Heißstroms (I)
Pulsfrequenz Hz Pulsfrequenz
Dauer des Schritte min Schweißstromdauer des Schritt- oder Brennertaster-Modus*
s Zeit für die Entlüftung des Brenners und die Erzeugung des Schutzgases vor der Zündung
- End-Schritt der Wiederholungsschleife (B1) im Zyklus
- Festlegen einer Wiederholungsschleife im ganzen Schweißzyklus (B2)
Maßeinheit
DCDC+
AC
OFF
ON
Übersetzung der
Originalbetriebsanleitung
Dauer der Aufrechterhaltung des Schutzgases nach dem Verlöschen des Lichtbogens. Damit können
sowohl das Werkstück als auch die Elektrode vor Oxidation geschützt werden.
Auswahl der Schweißstromart des Schritte
Ermöglicht das Pulsieren der eingestellten Stromart
Übergangsrampe zwischen dem Wert der Stromstufe des vorherigen Schritte und dem Wert des
aktuellen Schritte
TITANIUM
DE
*Die Schritt-Zeit-Einstellung ermöglicht im 2T-Modus die Steuerung der Dauer des Schritte, der beim Loslassen des Brennertasters eingestellt wird. Der Zyklus wird vom ersten bis zum letzten Schritt beendet.
*Die Einstellung der Dauer des Schritte ermöglicht im 4T-Modus und mit einer Brenner-Doppeltaste nur das Umschalten von Schritt auf das
Drücken und Loslassen von Taste 2.
Erweiterte Parameter, nur im Anzeigemodus „Erweitert“:
Erweiterte Parameter Einstellung Beschreibung
HF-Stufe 1 - 10 Index, der die Spannung von 5 kV bis 14 kV einstellt
Dauer HF 0.01 - 3 s HF-Zeit vor ihrem Abbruch
Bruchspannung OFF, 0 - 50 V Höhere Lichtbogenspannung vor dem Abschalten der Schweißstromquelle
Zeit bis zum Bruch 0 - 10 s Dauer der Berücksichtigung der Bruchspannung
Klebespannung OFF, 0 - 50 V Niedrige Lichtbogenspannung vor dem Abschalten der Schweißstromquelle (anti-sticking)
Zeit bis zum Kleben 0 - 10 s Dauer der Berücksichtigung der Klebespannung.
WAHL DES DURCHMESSER DER ELEKTRODE
Ø Elektrode (mm)
1 10 > 75 A 10 > 75 A 15 > 55 A 10 > 70 A
1.6 60 > 150 A 60 > 150 A 45 > 90 A 60 > 125 A
2 75 > 180 A 100 > 200 A 65 > 125 A 85 > 160 A
2.5 130 > 230 A 170 > 250 A 80 > 140 A 120 > 210 A
Wolfram pur Wolfram mit Oxiden Wolfram pur Wolfram mit Oxiden
TIG DC TIG AC
47
Page 48
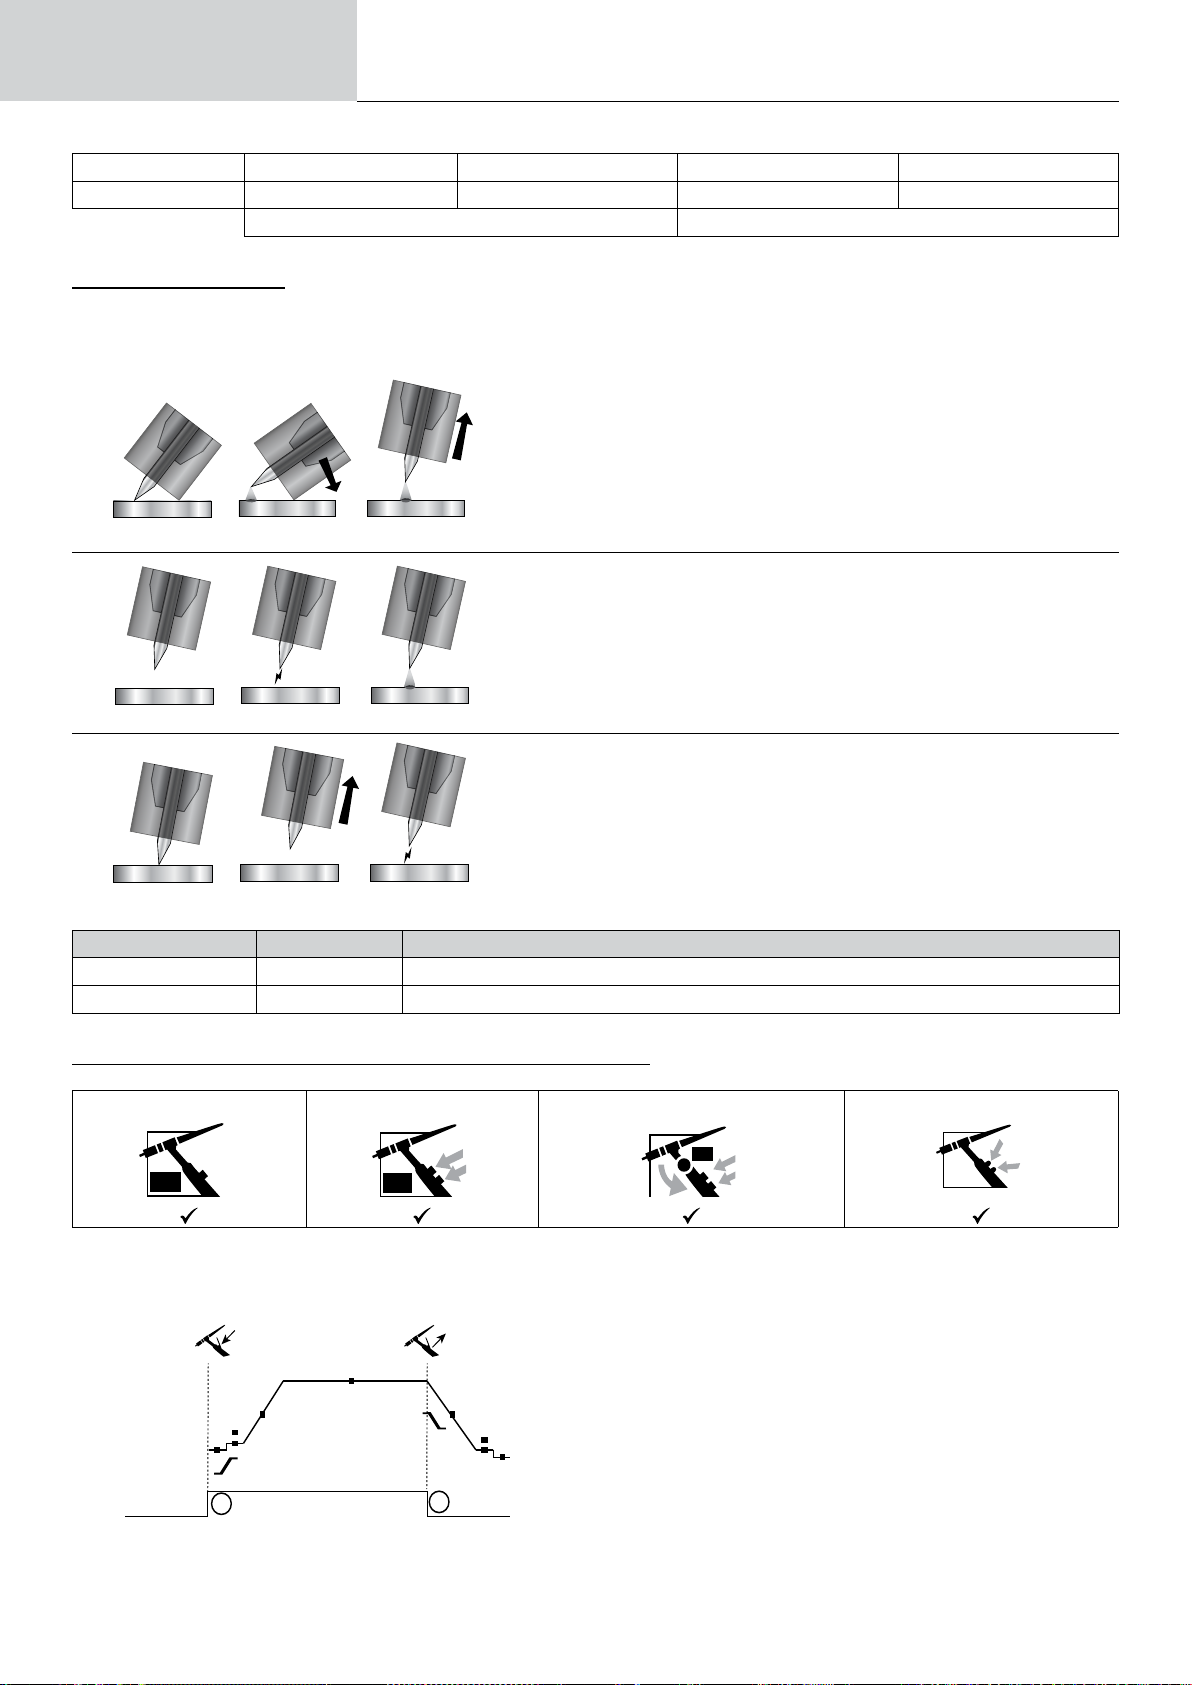
Betriebsanleitung
B
B
DB
B
DB
P
t
t
T2
T1
Haupttaste
3.2 160 > 310 A 225 > 330 A 150 > 190 A 150 > 250 A
4 275 > 450 A 350 > 480 A 180 > 260 A 240 > 350 A
WAHL DER ZÜNDUNGSART
Lift : Kontaktzündung (für Umgebungen, die empndlich auf HF-Störungen reagieren).
HF: Hochfrequenzzündung ohne Kontakt der Wolframelektrode mit dem Werkstück.
Touch.HF: Zeitgesteuerte Hochfrequenzzündung nach Kontakt der Wolframelektrode mit dem Werkstück.
Übersetzung der
Originalbetriebsanleitung
Ca. = 80 A pro mm Ø Ca. = 60 A pro mm Ø
TITANIUM
1 2
Lift
1 2
HF
1 2
Touch.HF
Erweiterte Parameter, nur im Anzeigemodus „Erweitert“:
Erweiterte Parameter Einstellung Beschreibung
Dauer HF 0.01 - 3 s Temps de HF avant arrêt de celle-ci
HF-Stufe 0 - +10 Index réglant la tension de 5 kV à 14 kV
3
1- Brennerdüse und Elektrodenspitze auf dem Werkstück positionieren und Brennertaste auslösen.
2- Den Brenner neigen, bis ein Abstand von etwa 2-3 mm zwischen der Elektrodenspitze und dem Werkstück besteht. Der Lichtbogen wird gezündet.
3- Brenner wieder in Schweißposition bringen, um den Schweißzyklus zu beginnen.
3
1- Bringen Sie den Brenner in Schweißposition über dem Werkstück an (Abstand
zwischen der Elektrodenspitze und dem Werkstück ca. 2-3 mm).
2- Drücken Sie den Brennerknopf (der Lichtbogen wird berührungslos mithilfe von
HF-Hochspannungszündimpulsen gezündet).
3- Der Start- Schweißstrom ießt, die Schweißung wird gemäß dem Schweißzyklus
fortgesetzt.
3
1- Positionieren Sie die Elektrodenspitze auf dem Werkstück und betätigen Sie die
Brennertaste.
2- Heben Sie die Elektrode vom Werkstück ab.
3- Nach einer Verzögerung von 0,2 s wird der Lichtbogen berührungslos mit
HF-Hochspannungs-Zündimpulsen gezündet, der anfängliche Schweißstrom ießt
und die Schweißung wird gemäß dem Schweißzyklus fortgesetzt.
KOMPATIBLE BRENNER UND EINSTELLUNGEN DER BRENNERTASTER
Einfache Taste Doppeltasten Doppeltasten + Potentiometer Up & Down
Beim Brenner mit 1 Taste wird die Taste „Haupttaste“ genannt.
Beim Brenner mit 2 Tasten wird die erste Taste „Haupttaste“ und die zweite Taste „Sekundärtaste“ genannt.
• 2T
T1 - Die Haupttaste wird gedrückt, der Schweißzyklus startet (PreGaz (Gasvorströmung), I_Start, UpSlope und Schweißen).
T2 - Haupttaste ist gelöst, der Schweißzyklus stoppt (Stromabsenkung, Endstrom, Gasnachströmung).
Beim Brenner mit 2 Tasten, und nur im 2-T-Modus, wird die Sekundär-Taste als Haupttaste verwendet.
UP
Down
48
Page 49
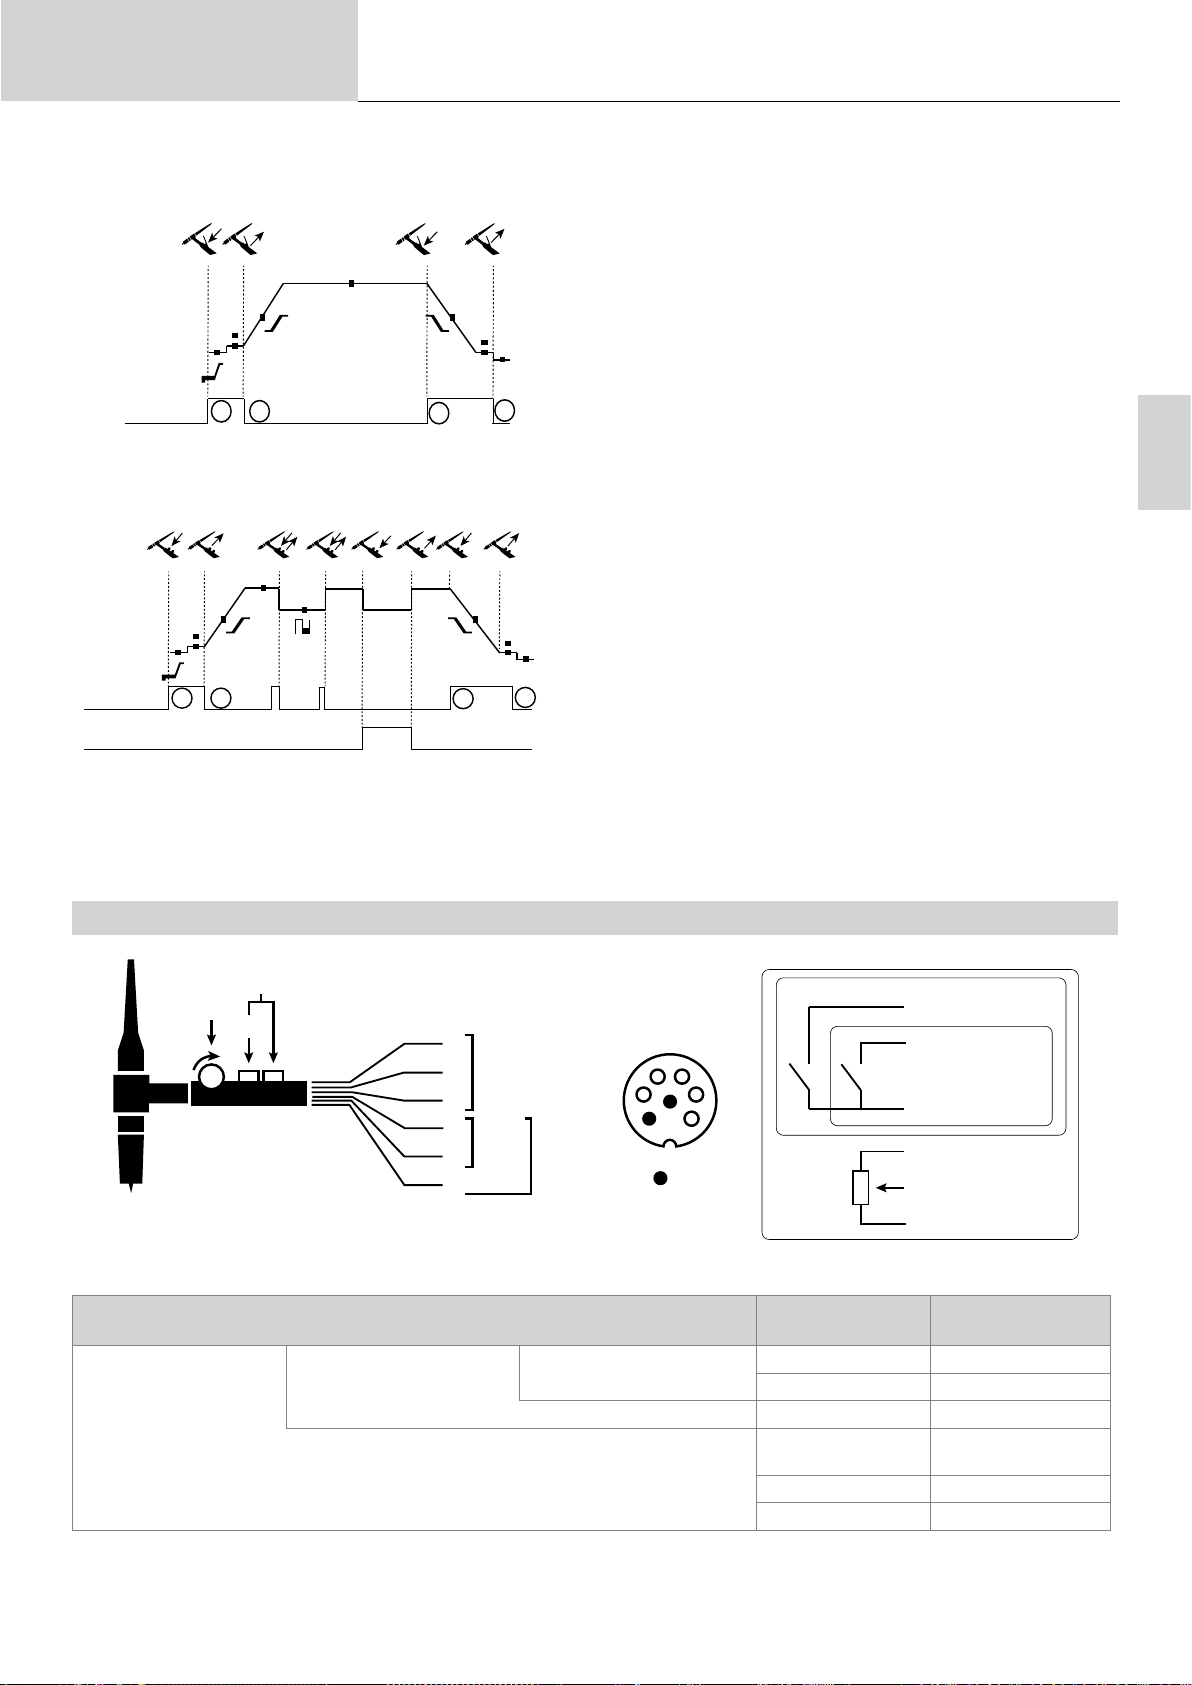
Betriebsanleitung
t t
t
t
T2
T1
Haupttaste
T3
T1
Haupttaste
T2
T4
t t
t
t
T2
T1
Haupttaste
T3
T1
Haupttaste
T2
T4
• 4T
• 4T LOG
t t
T1
Haupttaste
oder
Sekundärtaste
T2
Übersetzung der
Originalbetriebsanleitung
>0.5s<0.5s<0.5s
T3
T4
TITANIUM
T1 - Die Haupttaste wird gedrückt, der Zyklus startet aus PreGaz
und stoppt in der I_Start-Phase.
T2 - Haupttaste ist gelöst, der Schweißzyklus läuft weiter in Stromanstieg und Schweißstrom.
T3 - Die Haupttaste wird gedrückt, der Zyklus wechselt auf
DownSlope und stoppt in der I_Stop-Phase.
T4 - Haupttaste ist gelöst, der Schweißzyklus stoppt (Stromabsenkung, Startstrom )
Anm: für die Brenner Doppeltasten und Doppeltaste + Potentiometer
=> Taste „Hoch/Schweißstrom“ und Potentiometer aktiv, Taste
„Niedrig“ inaktiv.
DE
T1 - Die Haupttaste wird gedrückt, der Zyklus startet aus PreGaz
und stoppt in der I_Start-Phase.
T2 - Haupttaste ist gelöst, der Schweißzyklus läuft weiter in Stromanstieg und Schweißstrom.
LOG: dieser Betriebsmodus wird in der Schweißphase angewandt:
- durch kurzen Druck auf die Haupttaste (< 0,5s) schaltet der Strom
zwischen I Schweißstrom und I Kaltstrom und umgekehrt.
- die Sekundärtaste wird gedrückt gehalten, der Strom kippt den
Strom von I Schweißen auf I Kalt
- die Sekundärtaste wird losgelassen, der Strom kippt den Strom
von I Kalt auf I Schweißen
T3 – Ein langer Druck auf die Haupttaste (> 0,5 s), der Zyklus wechselt in DownSlope und stoppt in der I_Stop-Phase.
T4 - bei gelöster Haupttaste endet der Zyklus durch die Gasnachströmung.
Bei Brennern mit Doppelttaste oder Doppelauslöser + Potentiometer hat die obere Taste die gleiche Funktion wie bei Lamellen/ Einzeltasten-Brennern. Der Auslöser „unten gedrückt“ ermöglicht, wenn er gedrückt gehalten wird, das Umschalten auf Kaltstrom. Das Brennerpotentiometer, falls
vorhanden, regelt den Schweißstrom von 50 % bis 100 % des angezeigten Wertes. Die Up & Down-Funktionen ermöglichen die Einstellung des
Stroms am Brenner.
ANSCHLUSS ZUR STEUERUNG DES BRENNERTASTERS
DB
P
3
DB torch
L
1
P
5
torch
2
4
B
torch
2
DB
torch
3
4 3
5
6
2
1
NC
4
B torch
2
2
DB + P
5
torch
1
Kabelplan für den TIG18-Brenner Schaltplan je nach Brennertyp
Doppeltasten +
Potentiometer- Brenner
Brennertypen
Doppeltasten- Brenner Ein-Knopf-Brenner
Bezeichnung des
Drahts
Allgemein/Masse 2
Taste 1 4
Taste 2 3
Allgemein/Masse des
Potentiometers
10 V 1
Cursor 5
Pin des zugehörigen
Steckers
2
49
Page 50
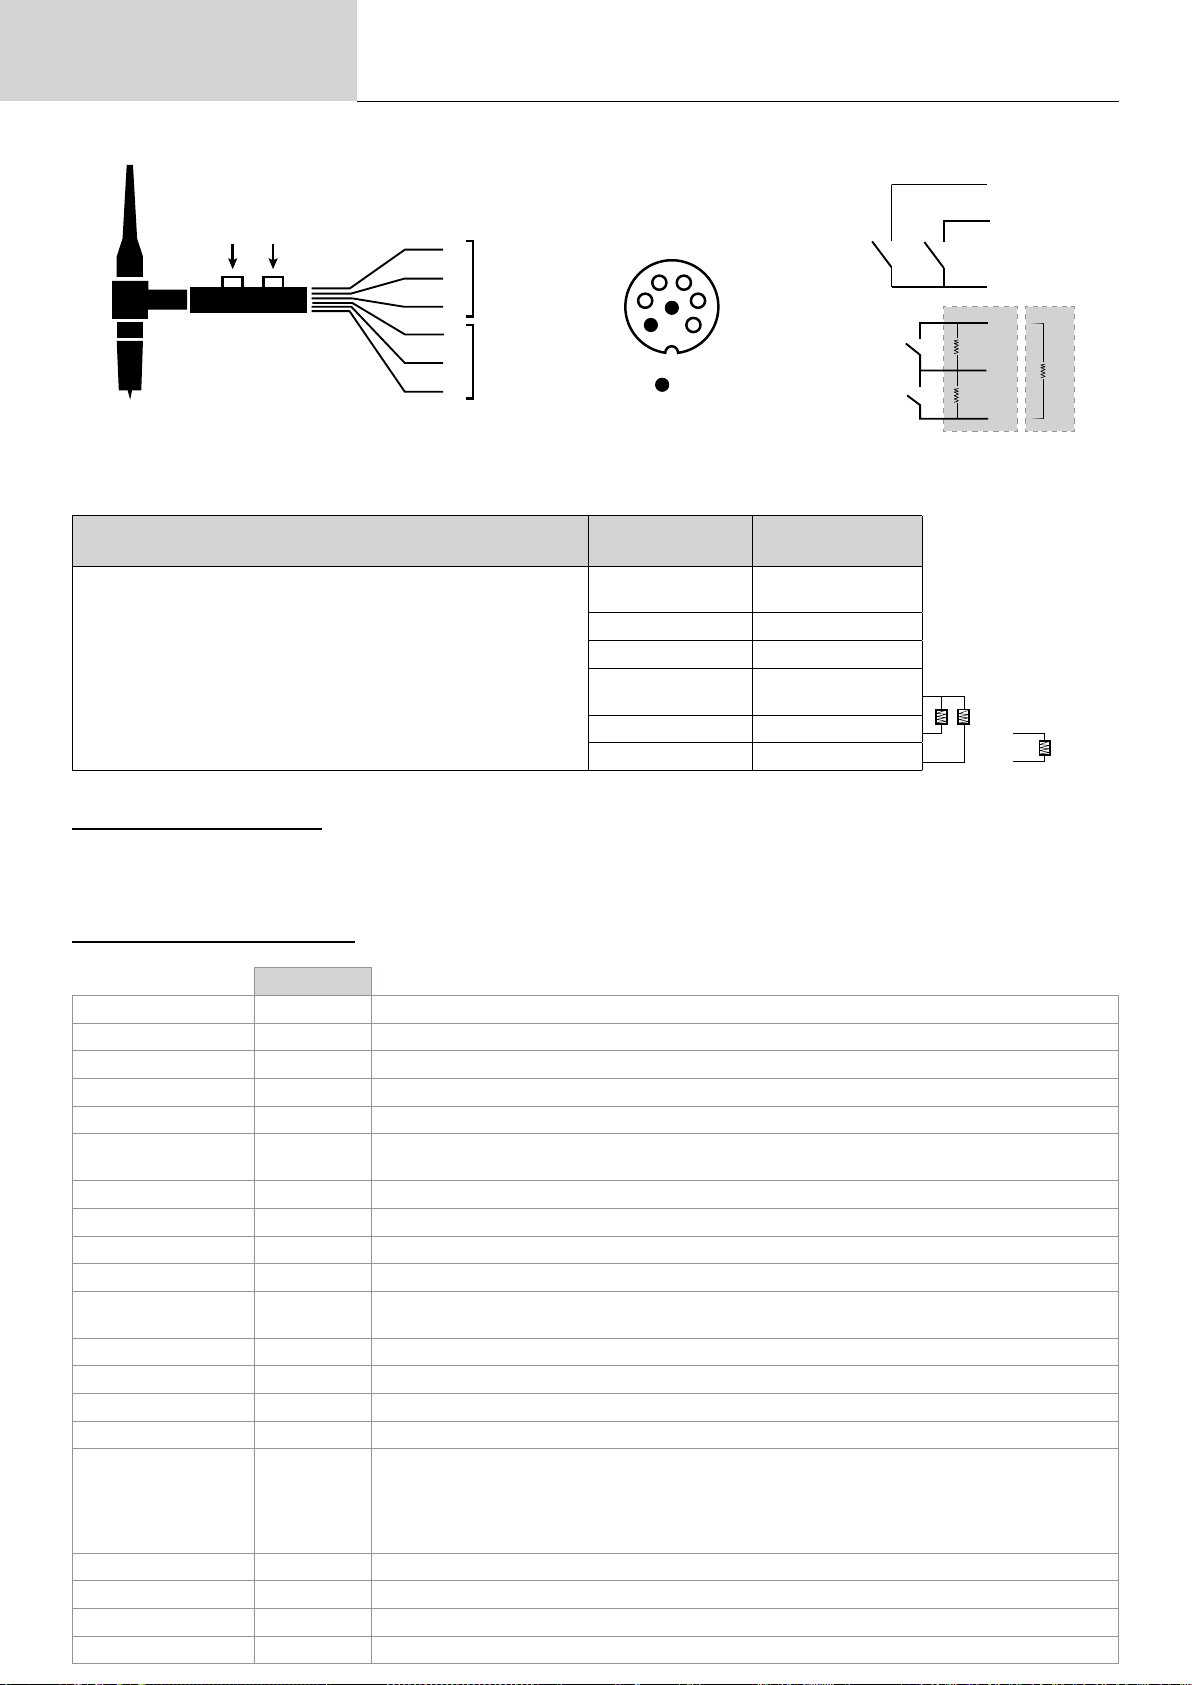
Betriebsanleitung
321 AC/DC
Übersetzung der
Originalbetriebsanleitung
TITANIUM
4
Up
Down
B
1
5
2
4
2
3
Up & Down
B
4 3
5
6
NC
2
1
Switch Down
Switch Up
Switch 2Switch 1
2.2 kΩ
2.2 kΩ
3
2
2
5
4.7 kΩ
1
400 AC/DC
Kabelplan für den Up & Down-Brenner Schaltplan für den Up & Down-Brenner
230 AC/DC
Brennertyp
Up & Down - Brenner
MANUELLE GASENTLEERUNG
Das Vorhandensein von Sauersto im Brenner kann zu einer Verschlechterung der mechanischen Eigenschaften führen und eine Verringerung der
Korrosionsbeständigkeit zur Folge haben. Um das Gas aus dem Brenner zu entlüften, drücken Sie lange auf die Drucktaste Nr. 1 (siehe HMI-Anleitung) und folgen Sie dem Verfahren auf dem Bildschirm.
DEFINITION DER EINSTELLUNGEN
Maßeinheit
Gasvorströmung s Zeit für die Entlüftung des Brenners und die Erzeugung des Schutzgases vor der Zündung
Startstrom %/A Dieser Stufenstrom beim Start ist eine Aufwärmphase vor der Stromanstiegsrampe
Startzeit s Zeit der Stufe beim Start vor der Stromanstiegsrampe
Stromanstieg s Ermöglicht einen allmählichen Anstieg des Schweißstroms
Schweißstrom A Schweißstrom
Stromabsenkung s
Abschaltstrom %/A Dieser Stufenstrom beim Anhalten ist eine Phase nach der Stromabsenkungsrampe
Pausenzeit s Die Stufenzeit beim Anhalten ist eine Phase nach der Stromabsenkungsrampe
Dicke mm Dicke des zu verschweißenden Materials
Position - Schweißposition
Gasnachströmung s
Wellenform - Wellenform des gepulsten Teils
AC-Wellenform - Wellenform im Wechselstrom (AC)
Kaltstrom %/A Zweitstrom (Kaltstrom)
Kaltanteil % Impuls-Kaltstrom Zeitgleichgewicht
Pulsationsfrequenz Hz
Heften - Spot s Manuell oder denierte Zeit
Dauer des Schweißens Manuell / s Dauer des Schweißens
Pulsdauer s Manuelle oder zeitabhängige Impulsphase
50
Dauer ohne Impulse s Manuelle Phase mit stetigem Strom oder mit festgelegter Dauer
Vermeidet Krater am Ende des Schweißens und die Gefahr von Rissbildung besonders bei Leichtmetall
Dauer der Aufrechterhaltung des Schutzgases nach dem Verlöschen des Lichtbogens. Er schützt das
Werkstück und die Elektrode vor Oxidation beim Abkühlen.
Pulsationsfrequenz zwischen Schweißstrom und Kaltstrom:
Einstelltipps:
• Wenn manuell mit Zusatzmetall gewschweißt wird, wird F(Hz) mit Zusatzschritt synchronisiert,
• Bei geringer Dicke ohne Zusatz (< 0,8 mm), F(Hz) > 10 Hz
• Schweißen in Position, dann F(Hz) < 100 Hz
Bezeichnung des
Drahts
Allgemein
Switch 1 & 2
Switch 1 4
Switch 2 3
Allgemein
Switch Up & Down
Switch Up 1
Switch Down 2
Pin des zugehörigen
Steckers
2
5
5
1
2 2
400 AC/DC 230 AC/DC
1
2.2 kΩ
321 AC/DC
4.7 kΩ
Page 51
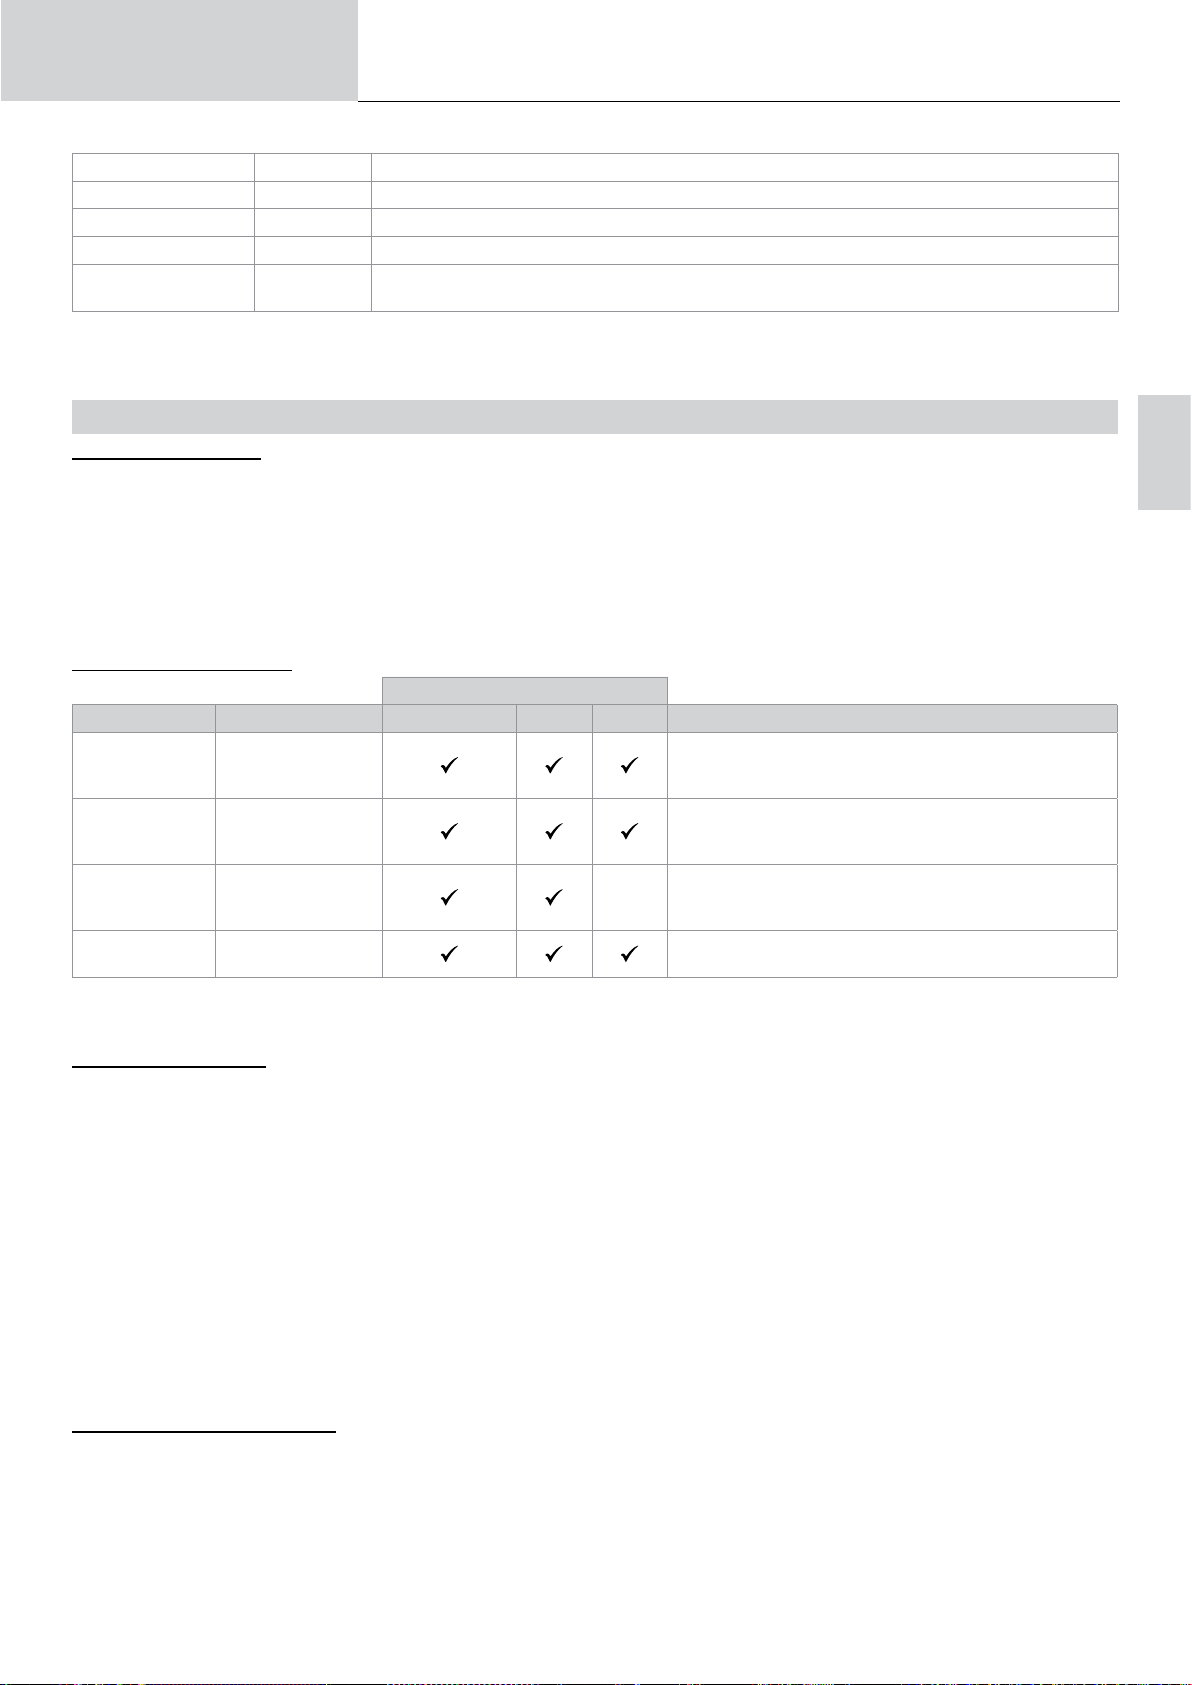
Betriebsanleitung
Schweißfrequenz % Frequenz des Verpolungsschweißens - Abtragung
Abtragung in Prozent % Prozentsatz der Schweißzeit für die Abtragung (Standard: 30-35 %)
Dauer AC s Schweißdauer in WIG AC
Dauer DC s Schweißdauer in WIG DC
Dauer zwischen 2
Heftpunkten
Der Zugri auf bestimmte Schweißparameter hängt vom Schweißverfahren (Synergie, AC, DC, usw.) und dem gewählten Anzeigemodus (Easy,
Expert oder Erweitert) ab. Beachten Sie die Betriebsanleitung für die Schnittstelle (HMI). Einige Einstellungen in % oder A hängen vom gewählten
Anzeigemodus ab (Easy, Expert oder Advanced).
s
Übersetzung der
Originalbetriebsanleitung
Die Zeit zwischen dem Ende eines Punkts (außer PostGaz) und der Wiederaufnahme eines neuen
Punkts (einschließlich PreGaz).
TITANIUM
MMA-SCHWEISSMODUS (SMAW)
ANSCHLUSS UND TIPPS
• Stecken Sie die Kabel, den Elektrodenhalter und die Erdungsklemme in die Anschlussbuchsen.
• Beachten Sie die auf den Elektrodenpackungen angegebene Schweißpolarität und Schweißstrom.
• Entfernen Sie die Elektrode aus dem Elektrodenhalter, wenn das Gerät nicht benutzt wird.
- Das Gerät ist mit 3 umrichterspezischen Funktionen ausgestattet:
- Hot Start: erhöht den Schweißstrom beim Zünden der Elektrode.
- Arc Force: erhöht kurzzeitig den Schweißstrom. Ein mögliches Festbrennen der Elektrode am Werkstück während des Eintauchens ins Schweißbad
wird verhindert.
- Anti Sticking: schaltet den Schweißstrom ab. Ein mögliches Ausglühen der Elektrode während des oben genannten, möglichen Festbrennens wird
vermieden.
DE
VERFAHRENSPARAMETER
Schweissverfahren
Parameter Einstellungen Standard Gepulst AC
Elektrodentyp
Anti-sticking OFF - ON
Polarität
Energie
Der Zugri auf einige Schweißparameter hängt vom gewählten Anzeigemodus ab: Einstellungen/Anzeigemodus: Easy, Expert, Avancé. Beachten Sie die
Betriebsanleitung für die Schnittstelle (HMI).
SCHWEISSVERFAHREN
• Standard
Dieser Schweißmodus eignet sich für die meisten Anwendungen. Dieses Verfahren erlaubt ein Verschweißen mit aller gängigen umhüllten, Rutil-,
Zellulose- und basischen Elektroden und auf allen Materialien: Eisen, Edelstahl und Gusseisen.
• Gepulst
Dieser Schweißmodus eignet sich für Anwendungen in vertikal ansteigender Position (PF). Der Pulsstrom ermöglicht eine Materialverschmelzung bei
geringerer Energieeinbringung. Ohne Pulsen erfordert das Steignahtschweißen eine Elektrodenführung nach dem „Tannenbaumprinzip“, d. h. schwierige Dreiecksbewegungen. Dank dem MMA-Puls-Modus sind solche Bewegungsabläufe nicht mehr zwingend notwendig. Je nach Werkstückstärke kann eine geradlinige Aufwärtsbewegung genügen. Wenn Sie Ihr Schmelzbad verbreitern möchten, ist eine einfache Seitwärtsbewegung ausreichend, ähnlich wie beim Schweißen in acher Position. Über das Display lässt sich die Frequenz des Pulsstroms einstellen. Mit diesem Verfahren
ist das Schweißen von Steignähten besser beherrschbar.
Rutil
Basisch
Zellulose
Direkt (+=+ und -=-)
Invers (+=- und -=+)
Hold
Coef. Thermisch
Der Elektrodentyp bestimmt je nach verwendetem Elektrodentyp spezische Parameter, um die Schweißprozess zu
optimieren.
Die Antihaft-Funktion wird empfohlen, um die Elektrode sicher zu entfernen, wenn sie am zu schweißenden Werkstück
festklebt (der Strom wird automatisch abgeschaltet).
Der Wechsel des Zubehörs bei einem Durchgang mit direkter
-
oder umgekehrter Polarität wird auf Produktebene vorgenommen.
Siehe Kapitel «ENERGIE» auf den Seiten folgend.
• AC
Dieser Schweißmodus wird in sehr speziellen Fällen verwendet, in denen der Lichtbogen nicht stabil oder gerade ist, wenn er magnetisch angeblasen
wird (magnetisiertes Werkstück, Magnetfelder in der Nähe ...). Wechselstrom macht den Schweißlichtbogen unempndlich gegenüber seiner elektrischen Umgebung. Es muss überprüft werden, ob Ihre umhüllte Elektrode für Wechselstrom geeignet ist.
WAHL UMHÜLLTER ELEKTRODEN
• Rutilelektrode: sehr einfach in allen Positionen zu verwenden.
• Basische Elektroden: Bedienung in allen Positionen, und dank ihrer mechanischen Eigenschaften für Sicherheitsarbeiten geeignet.
• Zellulose-Elektroden: sehr dynamischer Bogen, schnelle Verschmelzgeschwindigkeit und Bedienung in allen Positionen, deswegen für Schweißarbeiten in Pipelines geeignet.
51
Page 52
Betriebsanleitung
DEFINITION DER EINSTELLUNGEN
Maßeinheit
"Prozentsatz
Hot Start"
Dauer Hot Start s
Schweißstrom A
Kaltstrom % Zweitstrom (Kaltstrom)
Arc Force %
AC-Wellenform % Wellenform im Wechselstrom. Die Trapezform wird bevorzugt.
Schweißfrequenz Hz Frequenz des Verpolungsschweißens + oder Pulsationsfrequenz Hz Pulsationsfrequenz des Puls-Modus.
Der Zugri auf einige Schweißparameter hängt vom gewählten Anzeigemodus ab: Einstellungen/Anzeigemodus: Easy, Expert, Avancé. Beachten
Sie die Betriebsanleitung für die Schnittstelle (HMI).
EINSTELLUNG DER SCHWEISSSTÄRKE
Die folgenden Einstellungen entsprechen dem nutzbaren Stärkebereich je nach Elektrodentyp und -durchmesser. Hinweis: Der Einstellbereich des
Arc Force ist abhängig vom ausgewählten Elektrodentyp.
%
Übersetzung der
Originalbetriebsanleitung
Der Hot Start ist ein Überstrom beim Zünden, der verhindert, dass die Elektrode am Werkstück kleben
bleibt. Die Parameter sind Strom (% des Schweißstroms) und Zeit (Sekunden).
Der Schweißstrom wird entsprechend dem Durchmesser und dem Typ der gewählten Elektrode eingestellt (siehe Elektrodenumhüllung).
Arc Force ist ein erzeugter Überstrom zur Verhinderung von Anhaftungen, wenn die Elektrode oder der
Tropfen das Schweißbad berührt.
TITANIUM
Ø Elektrode (mm) Rutil-Elektrode E6013 (A) Basische Elektrode E7018 (A) Zellulose-Elektrode E6010 (A)
1.6 30-60 30-55 -
2.0 50-70 50-80 -
2.5 60-100 80-110 60-75
3.15 80-150 90-140 85-90
4.0 100-200 125-210 120-160
5 150-290 200-260 110-170
6.3 200-385 220-340 -
EINSTELLUNG VON ARC FORCE
Es wird empfohlen, die Arc Force auf die mittlere Position (0) einzustellen, um mit dem Schweißen zu beginnen, und sie entsprechend den Ergeb-
nissen und Schweißpräferenzen anzupassen. Hinweis: Der Einstellbereich von arcforce ist spezisch für den gewählten Elektrodentyp.
EINSTELLUNG VON HOT START
Es ist ratsam, einen niedrigen Hot Start für dünne Bleche und einen hohen Hot Start für große Dicken und schwierige Metalle (verschmutzte oder
oxidierte Werkstücke) einzustellen.
ENERGIE
Dieser Modus wurde enwickelt, um reproduzierbare Schweißergebnisse unter gleichbleibenden Bedingungen mit Hilfe einer «DMOS» zu gewährleisten. Geregelt werden:
- Wärmekoezient nach der verwendeten Norm: 1 für die Normen ASME und 0,6 (TIG) oder 0,8 (MMA) für die europäischen Normen. Die angezeigte Energie wird unter Berücksichtigung dieses Koezienten berechnet.
- Die Länge der Schweißnaht (OFF - mm) : Wenn eine Länge gespeichert ist, dann wird die Energieanzeige nicht mehr in Joule, sondern in Joule /
mm angezeigt (die Einheit auf der Anzeige „J“ blinkt).
SPEICHERUNG UND AUFRUFE VON JOBS
Zugri über das Symbol „JOB“ auf dem Hauptbildschirm.
Die verwendeten Einstellungen werden automatisch gespeichert und beim nächsten Einschalten des Geräts wieder aufgerufen.
Zusätzlich zu den aktuellen Einstellungen ist es möglich, sogenannte „JOB“-Kongurationen zu speichern und abzurufen.
Für das WIG-Verfahren stehen 500 JOBS zur Verfügung, für das MMA-Verfahren 200. Die Speicherung erfolgt auf der Grundlage der aktuellen Pro-
zessparameter, der aktuellen Einstellungen und des Bediener-Prols.
Job
Der JOB-Modus erlaubt die Erstellung, das Speichern, den Aufruf und das Löschen von JOB.
Quick-Load – Aufruf von JOBs am Brennertaster außerhalb des Schweißens.
Quick Load ist ein Modus zum Aufrufen von JOBs (maximal 20) außerhalb des Schweißens und ist nur beim WIG-Verfahren möglich.
Aus einer Liste zuvor erstellter JOBs können JOBs durch kurzes Drücken des Brennertasters abgerufen werden. Es werden alle Brennertaster-Modi und alle Schweißmodi unterstützt.
52
Page 53
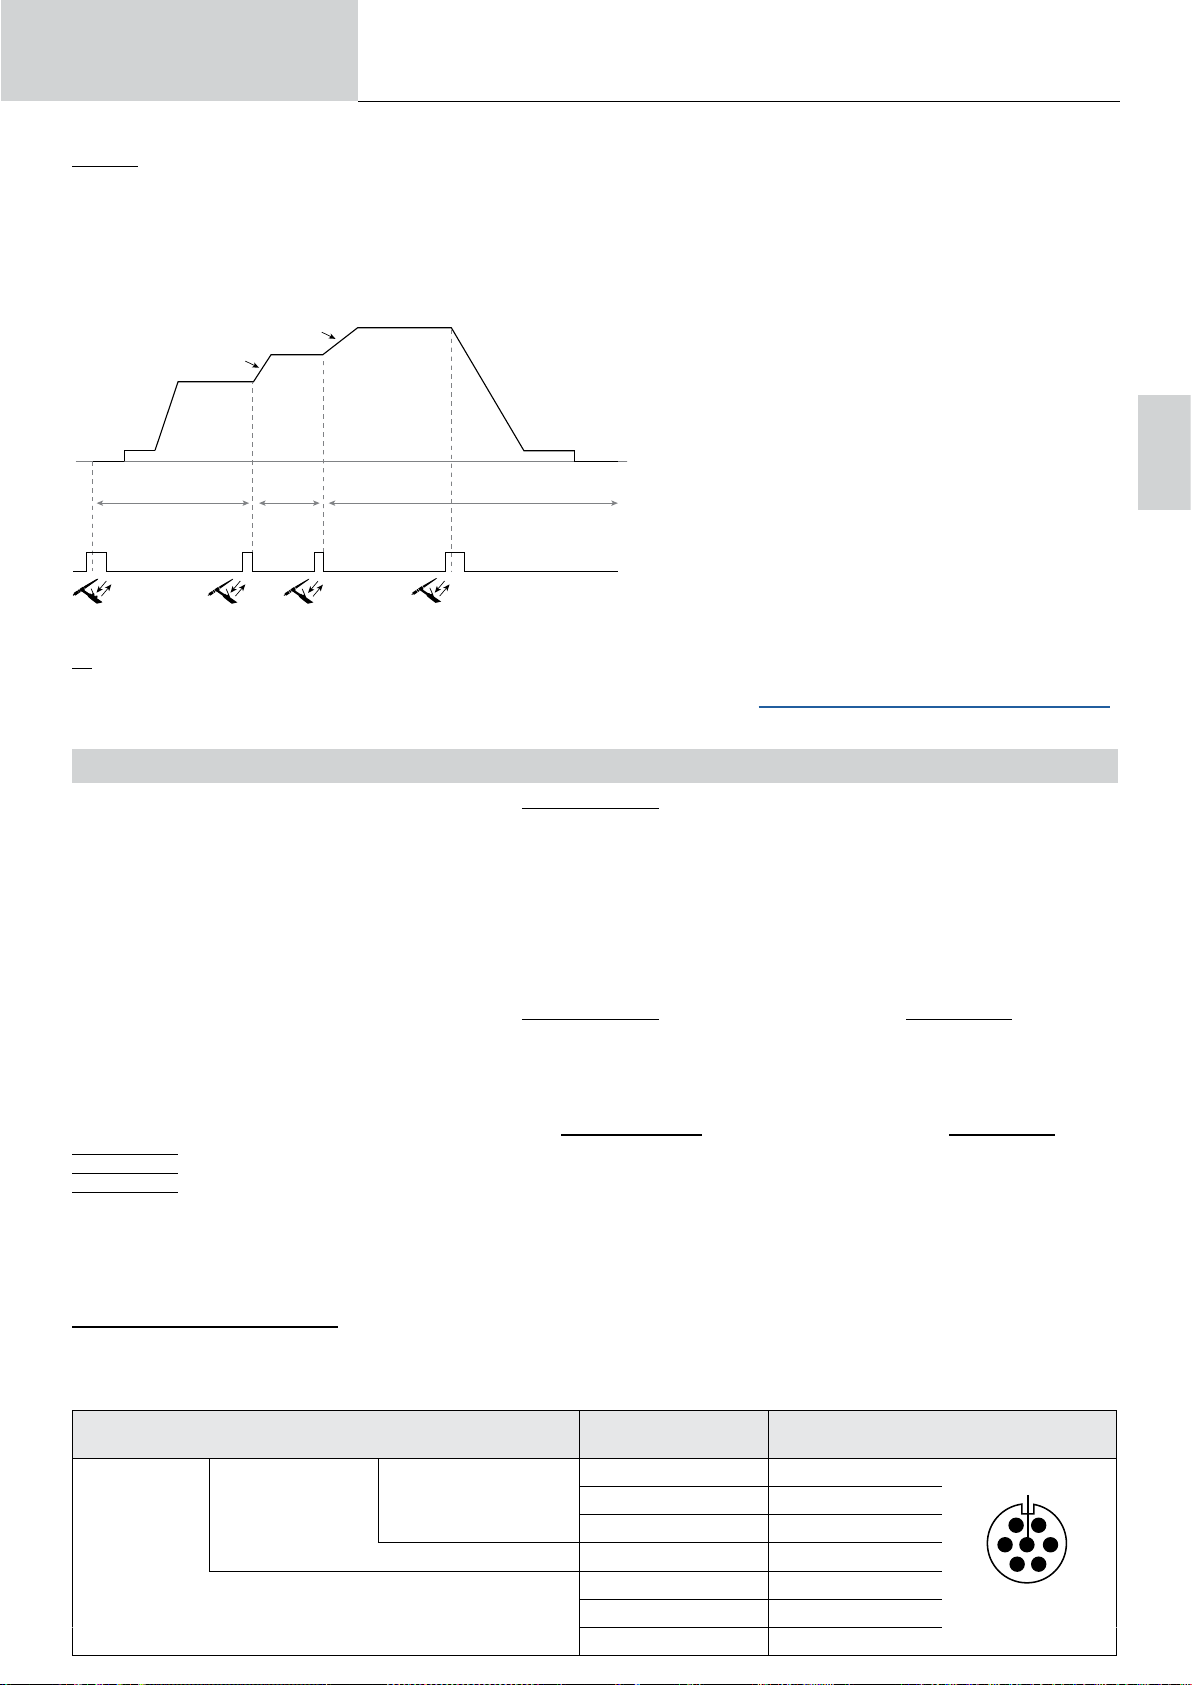
Betriebsanleitung
>0.5s <0.5s <0.5s >0.5s
MultiJob – Aufruf von JOBs am Brennertaster beim Schweißen.
Ausgehend von einer MultiJOB-Liste, die aus zuvor erstellten JOBs besteht, können mit diesem Verkettungsmodus bis zu 20 JOBs ohne Unterbrechung aneinandergereiht geschweißt werden.
Beim Aktivieren des Modus wird JOB Nr. 1 aus der Liste geladen und angezeigt. Der Brennertaster-Modus wird in 4T erzwungen.
Während des Schweißens können Sie in diesem Modus die JOBs der geladenen Liste durch kurzes Drücken der Tasten am Brenner aneinanderreihen.
Das Schweißen wird durch langes Drücken der Tasten am Brenner gestoppt. Sobald der Schweißzyklus beendet ist, wird JOB Nr. 1 für eine
zukünftige Schweißsequenz neu geladen.
Stromanstieg von JOB 3
Stromanstieg von JOB 2
Übersetzung der
Originalbetriebsanleitung
TITANIUM
Beim Aktivieren des Modus wird JOB Nr. 1 aus der Liste geladen
und angezeigt.
Der Abruf der JOBs in der Sequenz erfolgt in einer Schleife: Wenn
der letzte JOB in der Liste erreicht ist, ist der nächste JOB JOB Nr.
1.
DE
JOB 1 JOB 2 JOB 3
C5
Ausgehend von einer zuvor erstellten Liste C5 mit 5 JOBs ermöglicht diese einfache Automatisierungsmethode über die Fernbedienungsverbindung das Abrufen von JOBs über eine SPS (siehe Hinweis auf der Website - https://planet.gys.fr/pdf/spdoc/fr/CONNECT_5.pdf).
Nicht verfügbar für 321 AC/DC.
Das Schweißen wird durch langes Drücken der Brennertasten aktiviert.
OPTIONALE FERNBEDIENUNG
• Analog-Fernsteuerung RC-HA1 (Art.-Nr. 045675 / 066625) für TITANIUM 230/400 :
Eine analoge Fernbedienung kann über den Stecker (I-11) an den Generator angeschlossen werden.
Mit dieser Fernbedienung kann der Strom von 50 % bis 100 % der eingestellten Intensität variiert werden. In dieser Konguration sind alle Modi und
Funktionen der Stromquelle zugänglich und einstellbar.
• Analog-Fernsteuerung RC-MMA/DEGAUSS (066496) :
Eine analoge Fernbedienung kann über den Anschluss (I-4) an den Generator angeschlossen werden.
Die Steuerung ermöglicht es nur bei MMA, den Strom über ein Potentiometer von 50% bis 100% des eingestellten Stroms zu variieren, die
Schweißpolarität über den Polaritätsschalter umzukehren und schließlich die Schweißstromquelle ein- oder auszuschalten, um den Schweißer bei
der Handhabung zu schützen.
• Fernbedienungspedal RC-MMA/TIG-FA1 (Art. Nr. 045682) für TITANIUM 230/400 oder RC-FA2 (Art. Nr. 083356) für TITANIUM 321 :
Ein Fernbedienungpedal kann über den Stecker (I-11) an die Stromquelle angeschlossen werden.
Mit dem Fußfernregler können Sie den Strom vom Minimum bis zu 100 % der eingestellten Stärke variieren. Bei WIG arbeitet die Stromquelle nur
im 2T-Modus. Außerdem wird das Ansteigen und Abfallen des Stroms nicht mehr vom Generator gesteuert (inaktive Funktionen), sondern vom
Benutzer über das Pedal.
• Remote-HMI - digitale Fernsteuerung RC-HD2 (Art. Nr. 062122) für TITANIUM 230/400 oder RC-HD3 (Art. Nr. 079700) für TITANIUM 321 :
TITANIUM 400 : Eine digitale Fernbedienung kann über den Stecker (I-12) an die Stromquelle angeschlossen werden.
TITANIUM 321 : Eine digitale Fernbedienung kann über den Stecker (I-6) an die Stromquelle angeschlossen werden.
TITANIUM 230 : Eine digitale Fernbedienung kann über das optionale NUM-1-Kit (I-7) an den Generator angeschlossen werden.
Diese Fernbedienung ist für MMA- und WIG-Schweißverfahren vorgesehen. Sie ermöglicht die Ferneinstellung des Schweißgerätes. Eine Taste
ON/OFF ermöglicht das Abschalten und Einschalten der digitalen Fernsteuerung. Wenn die Fernsteuerung eingeschaltet ist, wird das Bedienfeld
der Stromquelle deaktiviert. Wenn die digitale Fernbedienung eingeschaltet ist, zeigt das HMI des Generators die Strom- und Spannungswerte an.
Sobald die Fernsteuerung ausgeschaltet wird, ist das Bedienfeld der Stromquelle wieder aktiv.
Verbindung für TITANIUM 230/400 :
Das Produkt ist mit einer Buchse für die Fernregelung ausgestattet.
Der spezische 7-polige Stecker (Option Art. Nr.045699) ermöglicht den Anschluss verschiedener Fernregelungsarten. Befolgen Sie bei der Verdrahtung das unten stehende Schema.
ART DER FERNREGELUNG Drahtbezeichnung
Fußfernregler Manuelle Fernregelung
C5
10 V A
Cursor B
Allgemein/Mass C
Schalter D
AUTO-DETECT E
ARC ON F
REG I G
Pin des zugehörigen
Steckers
F
E
Außenansicht
G
A
B
CD
53
Page 54
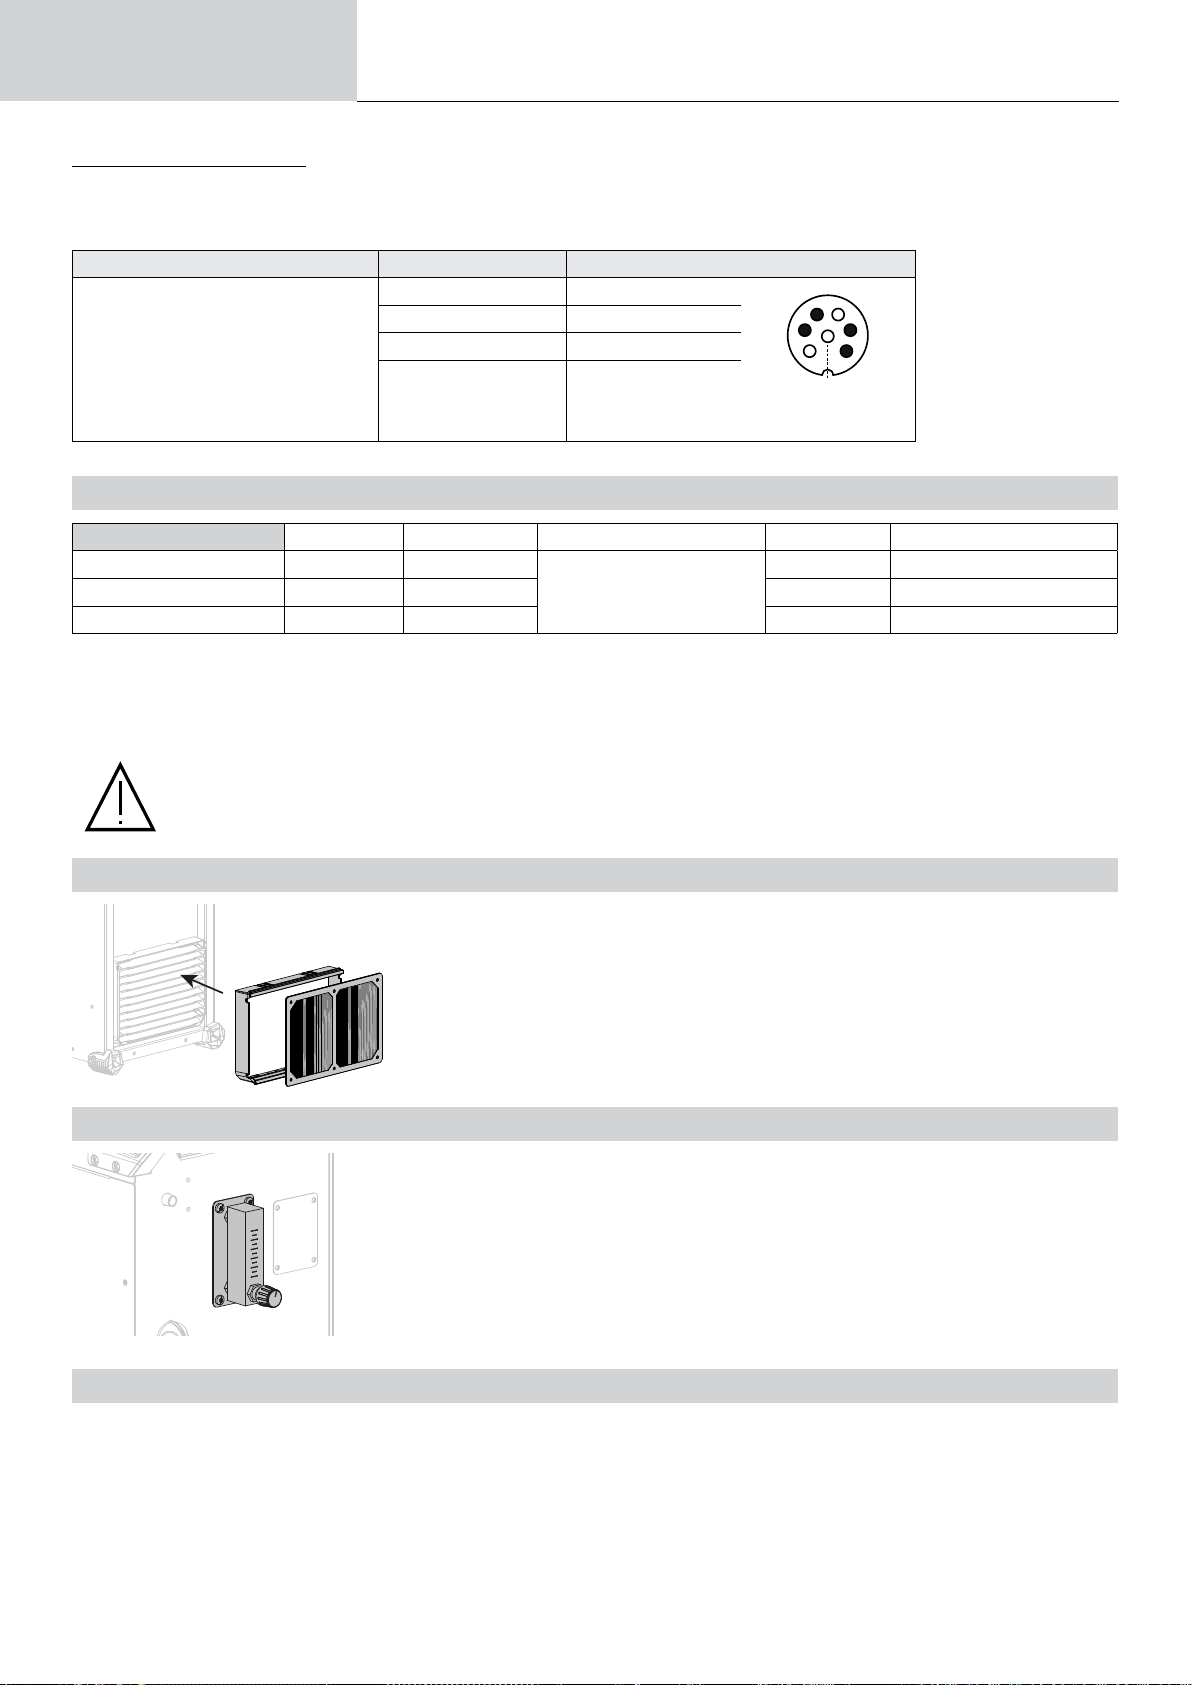
Betriebsanleitung
Verbindung für TITANIUM 321 :
Das Produkt ist mit einer Buchse für die Fernregelung ausgestattet.
Der 7-polige Stecker (Option Art. Nr. 046238) ermöglicht den Anschluss verschiedener Fernregelungsarten. Befolgen Sie bei der Verdrahtung das
unten stehende Schaltplan.
Art der Fernbedienung Drahtbezeichnung Pin des zugehörigen Steckers
Fußfernregler
Übersetzung der
Originalbetriebsanleitung
VCC 1
Allgemein/Masse 2
Schalter 4
Cursor 5
4
5
6
7
Außenansicht
TITANIUM
3
2
1
OPTIONALES KÜHLAGGREGAT
Kompatibilität Artikel-Nr. Bezeichnung Kühlleistung Leistung Versorgungsspannung
TITANIUM 230 AC/DC FV 070820 KOOLWELD 1
TITANIUM 321 AC/DC 083363 KOOLWELD 3 5.5 L 400 V +/-15%
TITANIUM 400 AC/DC 013537 WCU 1KW C 5.5 L 400 V +/-15%
1000 W
3 L 24 V
Das Kühlaggregat wird vom Gerät automatisch erkannt. Um das Kühlaggregat auszuschalten (OFF), lesen Sie bitte die Anleitung der Schnittstelle.
Zum Schutz des Anwenders und des Brenners ist die Kühleinheit mit folgendem Schutz ausgerüstet:
• Minimaler Flüssigkeitsniveau in der Kühleinheit.
• Minimaler Wasserdurchuss im Brenner
• Überhitzungsschutz der Kühlüssigkeit.
Das Kühlaggregat muss ausgeschaltet sein, wenn Sie die Kühlschläuche anschließen oder entfernen.
Die Kühlüssigkeit ist gesundheitsschädlich und reizt die Augen, die Haut und die Schleimhäute. Die heiße Kühlüssigkeit kann zu
schweren Verbrennungen führen.
OPTIONALES FILTERSET FÜR TITANIUM 231 AC/DC UND 400 AC/DC
Staublter (Art. Nr. 046580) mit Feinlterung: 630 µm (0,63 mm).
Achtung: Die Verwendung dieses Filters verringert das Nutzungsverhältnis Ihrer Stromquelle.
Um das Risiko einer Überhitzung durch verstopfte Lüftungsönungen zu vermeiden, muss der
Staublter regelmäßig gereinigt werden. Abnehmen und mit Druckluft reinigen.
OPTIONALER DURCHFLUSSMESSER-SATZ FÜR TITANIUM 321 AC/DC UND 400 AC/DC
Der Durchussmesser-Satz (Art. Nr. 073395) ermöglicht die genaue Einstellung und Kontrolle des
Gasusses am Ausgang des Brenners, wenn dieser an ein Gasnetz angeschlossen ist. Der Gasdruck im
Netz muss stabil sein und zwischen 2 und 7 bar liegen. Der Gasdurchsatz kann zwischen 3 und 30 l/min
eingestellt werden.
HINZUFÜGEN VON FUNKTIONEN
Der Hersteller GYS bietet eine breite Palette von Funktionen, die mit Ihrem Produkt kompatibel
sind. Entdecken Sie diese, indem Sie den QR-Code scannen.
54
Page 55
Betriebsanleitung
Übersetzung der
Originalbetriebsanleitung
TITANIUM
GARANTIE
Die Garantieleistung des Herstellers erfolgt ausschließlich bei Fabrikations- oder Materialfehlern, die binnen 24 Monate nach Kauf angezeigt werden (Nachweis Kaufbeleg).
Die Garantieleistung erfolgt nicht bei:
• Durch Transport verursachten Beschädigungen.
• Normalem Verschleiß der Teile (z.B. : Kabel, Klemmen, usw.) sowie Gebrauchsspuren.
• Von unsachgemäßem Gebrauch verursachten Defekten (Sturz, harte Stöße, Demontage).
• Durch Umwelteinüsse entstandene Defekte (Verschmutzung, Rost, Staub).
Die Reparatur erfolgt erst nach Erhalt einer schriftlichen Akzeptanz (Unterschrift) des zuvor vorgelegten Kostenvoranschlages durch den Besteller.
Im Fall einer Garantieleistung trägt GYS ausschließlich die Kosten für den Rückversand an den Fachhändler.
DE
55
Page 56
Manual de uso
Traducción de las instrucciones
originales
TITANIUM
ADVERTENCIAS - NORMAS DE SEGURIDAD
CONSIGNA GENERAL
Estas instrucciones se deben leer y comprender antes de toda operación.
Toda modicación o mantenimiento no indicado en el manual no se debe llevar a cabo.
Todo daño físico o material debido a un uso no conforme con las instrucciones de este manual no podrá atribuírsele al fabricante.
En caso de problema o de incertidumbre, consulte con una persona cualicada para manejar correctamente el aparato.
ENTORNO
Este material se debe utilizar solamente para realizar operaciones de soldadura dentro de los límites indicados en el aparato y el manual. Se deben
respetar las instrucciones relativas a la seguridad. En caso de uso inadecuado o peligroso, el fabricante no podrá considerarse responsable.
La instalación se debe hacer en un local sin polvo, ni ácido, ni gas inamable u otras sustancias corrosivas. Igualmente para su almacenado. Hay
que asegurarse de que haya una buena circulación de aire cuando se esté utilizando.
Zona de temperatura:
Uso entre -10 et +40°C (+14 et +104°F).
Almacenado entre -20 y +55°C (-4 y 131°F).
Humedad del aire :
Inferior o igual a 50% a 40°C (104°F).
Inferior o igual a 90% a 20°C (68°F).
Altitud:
Hasta 1000 m por encima del nivel del mar (3280 pies).
PROTECCIÓN INDIVIDUAL Y DE LOS OTROS
La soldadura al arco puede ser peligrosa y causar lesiones graves e incluso mortales.
La soldadura expone a los individuos a una fuente peligrosa de calor, de radiación lumínica del arco, de campos electromagnéticos (atención a los
que lleven marcapasos), de riesgo de electrocución, de ruido y de emisiones gaseosas.
Para protegerse correctamente y proteger a los demás, siga las instrucciones de seguridad siguientes:
Para protegerse de quemaduras y de radiaciones, lleve ropas sin solapas, aislantes, secos, ignífugos y en buen estado que cubran
todo el cuerpo.
Utilice guantes que aseguren el aislamiento eléctrico y térmico.
Utilice una protección de soldadura y/o una capucha de soldadura de un nivel de protección suciente (variable según aplicaciones).
Protéjase los ojos durante operaciones de limpieza. Las lentillas de contacto están particularmente prohibidas.
A veces es necesario delimitar las zonas mediante cortinas ignífugas para proteger la zona de soldadura de los rayos del arco,
proyecciones y de residuos incandescentes.
Informe a las personas en la zona de soldadura de que no miren los rayos del arco ni las piezas en fusión y que lleven ropas
adecuadas para protegerse.
Utilice un casco contra el ruido si el proceso de soldadura alcanza un nivel de ruido superior al límite autorizado (así como cualquier
otra persona que estuviera en la zona de soldadura).
Las manos, el cabello y la ropa deben estar a distancia de las partes móviles (ventilador).
No quite nunca el cárter del grupo de refrigeración del aparato estando bajo tensión, el fabricante no podrá ser considerado
responsable en caso de accidente.
Las piezas soldadas están caliente y pueden provocar quemaduras durante su manipulación. Cuando se hace un mantenimiento
de la antorcha o portaelectrodos, se debe asegurar que esta esté lo sucientemente fría y espere al menos 10 minutos antes de
toda intervención. El grupo de refrigeración se debe encender cuando se utilice una antorcha refrigerada por líquido para que el
líquido no pueda causar quemaduras.
Es importante asegurar la zona de trabajo antes de dejarla para proteger las personas y los bienes materiales.
HUMOS DE SOLDADURA Y GAS
El humo, el gas y el polvo que se emite durante la soldadura son peligrosos para la salud. Hay que prever una ventilación
suciente y en ocasiones puede ser necesario un aporte de aire. Una máscara de aire puede ser una solución en caso de
aireación insuciente.
Compruebe que la aspiración es ecaz controlándola conforme a las normas de seguridad.
Atención, la soldadura en los lugares de pequeñas dimensiones requiere una vigilancia a distancia de seguridad. La soldadura de algunos materiales
que contengan plomo, cadmio, zinc, mercurio o berilio pueden ser particularmente nocivos. Desengrase las piezas antes de soldarlas.
Las botellas se deben colocar en locales abiertos o bien aireados. Se deben colocar en posición vertical y sujetadas con un soporte o sobre un carro.
La soldadura no se debe efectuar cerca de grasa o de pintura.
56
Page 57
Manual de uso
Traducción de las instrucciones
originales
TITANIUM
RIESGO DE FUEGO Y DE EXPLOSIÓN
Proteja completamente la zona de soldadura, los materiales inamables deben alejarse al menos 11 metros.
Cerca de la zona de operaciones de soldadura debe haber un anti-incendios.
Attention aux projections de matières chaudes ou d’étincelles car même à travers des ssures, elles peuvent être source d’incendie ou d’explosion.
Aleje las personas, objetos inamables y contenedores a presión a una distancia de seguridad suciente.
La soldadura en contenedores o tubos cerrados está prohibida y en caso de que estén abiertos se les debe vaciar de cualquier material inamable o
explosivo (aceite, carburante, residuos de gas...).
Las operaciones de pulido no se deben dirigir hacia la fuente de energía de soldadura o hacia materiales inamables.
BOTELLAS DE GAS
El gas que sale de las botella puede ser una fuente de sofocamiento en caso de concentración en el espacio de soldadura
(comprobar bien).
El transporte debe realizarse de forma segura: cilindros cerrados y la fuente de energía de soldadura apagada. Se deben colocar
verticalmente y sujetadas con un soporte para limitar el riesgo de caída.
Cierre la botella entre dos usos. Atención a las variaciones de temperatura y a las exposiciones al sol.
La botella no debe entrar en contacto con una llama, un arco eléctrico, una antorcha, una pinza de masa o cualquier otra fuente de calor o de
incandescencia.
Manténgalas alejadas de los circuitos eléctricos y del circuito de soldadura y no efectúe nunca una soldadura sobre una botella a presión.
Cuidado al abrir la válvula de una botella, hay que alejar la cabeza de la válvula y asegurarse de que el gas utilizado es el apropiado para el proceso
de soldadura.
SEGURIDAD ELÉCTRICA
La red eléctrica utilizada debe tener imperativamente una conexión a tierra. Utilice el tamaño de fusible recomendado sobre la
tabla de indicaciones.
Una descarga eléctrica puede ser una fuente de accidente grave directo o indirecto, incluso mortal.
No toque nunca las partes bajo tensión tanto en el interior como en el exterior del generador de corriente cuando este está encendido (antorchas,
pinzas, cables, electrodos) ya que están conectadas al circuito de soldadura.
Antes de abrir el aparato, es necesario desconectarlo de la red eléctrica y esperar dos minutos, para que el conjunto de los condensadores se
descarguen.
No toque al mismo tiempo la antorcha o el portaelectrodos y la pinza de masa.
Cambie los cables y antorcha si estos están dañados, acudiendo a una persona cualicada. Dimensione la sección de los cables de forma adecuada
a la aplicación. Utilizar siempre ropas secas y en buen estado para aislarse del circuito de soldadura. Lleve zapatos aislantes, sin importar el lugar
donde trabaje.
CLASIFICACIÓN CEM DEL MATERIAL
Este aparato de Clase A no está previstos para ser utilizado en un lugar residencial donde la corriente eléctrica está suministrada
por la red eléctrica pública de baja tensión. En estos lugares puede encontrar dicultades a nivel de potencia para asegurar
una compatibilidad electromagnética, debido a las interferencias propagadas por conducción y por radiación con frecuencia
radioeléctrica.
ES
TITANIUM 230 AC/DC FV :
Siempre que la impedancia de la red pública de baja tensión en el punto de acoplamiento común sea inferior a Zmax =
0,173 ohmios, este equipo cumple la norma IEC 61000-3-11 y puede conectarse a las redes públicas de baja tensión. Es
responsabilidad del instalador o del usuario del equipo asegurarse, consultando al operador de la red de distribución si es
necesario, de que la impedancia de la red cumple con las restricciones de impedancia.
TITANIUM 321AC/DC - 400 AC/DC :
Este material es conforme a la norma CEI 61000-3-11.
TITANIUM 230 AC/DC FV :
Este material es conforme a la norma CEI 61000-3-12.
TITANIUM 321AC/DC - 400 AC/DC :
Este material no se ajusta a la norma CEI 61000-3-12 y está destinado a ser usado en redes de baja tensión privadas conectadas
a la red pública de alimentación de media y alta tensión. En una red eléctrica pública de baja tensión, es responsabilidad del
instalador o del usuario del material asegurarse, si fuera necesario consultando al distribuidor, de que el aparato se puede
conectar.
EMISIONES ELECTROMAGNÉTICAS
La corriente eléctrica causa campos electromagnéticos (EMF) localizados al pasar por cualquier conductor. La corriente de
soldadura produce un campo electromagnético alrededor del circuito de soldadura y del material de soldadura.
57
Page 58
Manual de uso
Los campos electromagnéticos EMF pueden alterar algunos implantes médicos, como los estimuladores cardíacos. Se deben tomar medidas de
protección para personas con implantes médicos. Por ejemplo, restricciones de acceso para las visitas o una evaluación de riesgo individual para
los soldadores.
Todos los soldadores deben utilizar los siguientes procedimientos para minimizar la exposición a los campos electromagnéticos del circuito de
soldadura:
• colocar los cables de soldadura juntos - asegurarlos con un grapo, si es posible;
• Coloque su cabeza y torso lo más lejos posible del circuito de soldadura.
No enrolle cables de soldadura alrededor de su cuerpo.
• no coloque su cuerpo entre los cables de soldadura. Sujete los dos cables de soldadura en el mismo lado del cuerpo;
• Conecte el cable de retorno a la pieza lo más cerca posible de la zona a soldar;
• no trabaje junto a la fuente, no se siente o se apoye en la fuente de corriente de soldadura.
• No suelde mientras transporta la fuente de energía de soldadura o el cable de soldadura.
Las personas con marcapasos deben consultar un médico antes de utilizar este aparato.
La exposición a los campos electromagnéticos durante la soldadura puede tener otros efectos sobre la salud que se desconocen
hasta ahora.
Traducción de las instrucciones
originales
TITANIUM
RECOMENDACIONES PARA EVALUAR LA ZONA Y LA INSTALACIÓN DE SOLDADURA
Generalidades
El usuario se responsabiliza de instalar y usar el aparato siguiendo las instrucciones del fabricante. Si se detectan alteraciones electromagnéticas,
el usuario debe resolver la situación siguiendo las recomendaciones del manual de usuario o consultando el servicio técnico del fabricante. En
algunos casos, esta acción correctiva puede ser tan simple como una conexión a tierra del circuito de soldadura. En otros casos, puede ser necesario
construir una pantalla electromagnética alrededor de la fuente de corriente de soldadura y de la pieza entera con ltros de entrada. En cualquier caso,
las perturbaciones electromagnéticas deben reducirse hasta que no sean nocivas.
Evaluación de la zona de soldadura
Antes de instalar el aparato de soldadura al arco, el usuario deberá evaluar los problemas electromagnéticos potenciales que podría haber en la zona
donde se va a instalar. Se debe considerar lo siguiente:
a) la presencia por encima, por debajo y junto al equipo de soldadura por arco de otros cables de alimentación, control, señal y teléfono;
b) receptores y transmisores de radio y televisión;
c) ordenadores y otros equipos de control;
d) equipos críticos para la seguridad, por ejemplo, la protección de equipos industriales;
e) la salud de los vecinos, por ejemplo, el uso de marcapasos o audífonos;
f) el equipo utilizado para la calibración o la medición;
g) la inmunidad de otros equipos en el entorno.
El usuario deberá asegurarse de que los aparatos del local sean compatibles entre ellos. Esto puede requerir medidas de protección adicionales;
h) la hora del día en que se van a realizar las soldaduras u otras actividades.
La dimensión de la zona conjunta a tomar en cuenta depende de la estructura del edicio y de las otras actividades que se lleven a cabo en el lugar.
La zona se puede extender más allá de los límites de las instalaciones.
Evaluación de las instalaciones de soldadura
Además de la evaluación de la zona, la evaluación de las instalaciones de soldadura al arco puede servir para determinar y resolver los problemas de
alteraciones. Conviene que la evaluación de las emisiones incluya las medidas hechas en el lugar como especicado en el Artículo 10 de la CISPR
11. Las medidas hechas en el lugar pueden permitir al mismo tiempo conrmar la ecacia de las medidas de mitigación.
RECOMENDACIONES SOBRE LOS MÉTODOS DE REDUCCIÓN DE EMISIONES ELECTROMAGNÉTICAS
a. Alimentación pública: El equipo de soldadura por arco debe conectarse a la red eléctrica pública de acuerdo con las recomendaciones del
fabricante. Si se produjeran interferencias, podría ser necesario tomar medidas de prevención suplementarias como el ltrado de la red pública de
alimentación eléctrica. Se recomienda apantallar el cable de red eléctrica en un conducto metálico o equivalente para material de soldadura instalado
de forma ja. Conviene asegurar la continuidad eléctrica del apantallado sobre toda la longitud. Se recomienda conectar el cable apantallado al
generador de soldadura para asegurar un buen contacto eléctrico entre el conducto y la fuente de soldadura.
b. Mantenimiento de equipos de soldadura por arco: El equipo de soldadura por arco debe someterse a un mantenimiento rutinario según
las recomendaciones del fabricante. Los accesos, aperturas y carcasas metálicas estén correctamente cerradas cuando se utilice el material de
soldadura al arco. El material de soldadura al arco no se debe modicar de ningún modo, salvo modicaciones y ajustes mencionados en el manual
de instrucciones del fabricante. Se recomienda, en particular, que los dispositivos de cebado y de estabilización de arco se ajusten y se les haga un
mantenimiento siguiendo las recomendaciones del fabricante.
c. Cables de soldadura: Conviene que los cables sean lo más cortos posible, colocados cerca y a proximidad del suelo sobre este.
d. Conexión equipotencial: Hay que tener en cuenta la unión de todos los objetos metálicos de los alrededores. En cualquier caso, los objetos
metálicos junto a la pieza que se va a soldar incrementan el riesgo del operador a sufrir descargas eléctricas si toca estos elementos metálicos y el
hilo a la vez. Conviene aislar al operador de esta clase de objetos metálicos.
e. Puesta a tierra de la pieza: Cuando la pieza no está conectada a tierra por seguridad eléctrica o por su tamaño y ubicación, como en el casco de
un barco o el acero estructural de un edicio, una conexión que conecte a tierra la pieza puede, en algunos casos y no siempre, reducir las emisiones.
Conviene evitar la conexión a tierra de piezas que podrían incrementar el riesgo de heridas para los usuarios o dañar otros materiales eléctricos. Si
fuese necesario, conviene que la conexión a tierra de la pieza a soldar se haga directamente, pero en algunos países no se autoriza este conexión
directa, por lo que conviene que la conexión se haga con un condensador apropiado seleccionado en función de la normativa nacional.
f. Protección y blindaje: La protección selectiva y el apantallamiento de otros cables y equipos en el área circundante pueden limitar los problemas
de interferencia. La protección de toda la zona de soldadura puedes ser necesaria para aplicaciones especiales.
58
Page 59
Manual de uso
Traducción de las instrucciones
originales
TITANIUM
TRANSPORTE Y TRÁNSITO DE LA FUENTE DE CORRIENTE DE SOLDADURA
El aparato está equipado de un mango en la parte superior que permite transportarlo con la mano. No se debe subestimar su
peso. El mango no se debe considerar un modo para realizar la suspensión del producto.
No utilice los cables o la antorcha para desplazar el aparato. Se debe desplazar en posición vertical.
No transporte el generador de corriente por encima de otras personas u objetos.
No eleve una botella de gas y el generador al mismo tiempo. Sus normas de transporte son distintas.
INSTALACIÓN DEL MATERIAL
• La fuente de corriente de soldadura se debe colocar sobre una supercie cuya inclinación máxima sea 10°.
• Coloque la máquina en una zona lo sucientemente amplia para airearla y acceder a los comandos.
• No utilice en un entorno con polvos metálicos conductores.
• La máquina debe ser protegida de la lluvia y no se debe exponer a los rayos del sol.
• El aparato tiene un grado de protección IP23, lo cual signica:
- protección contra el acceso a partes peligrosas de cuerpos sólidos de diámetro >12,5 mm y,
- protección contra la lluvia dirigida a 60° de la vertical
El material se puede utilizar en el exterior según el índice de protección IP23.
Los cables de alimentación, de prolongación y de soldadura deben estar completamente desenrollados para evitar cualquier sobrecalentamiento.
El fabricante no asume ninguna responsabilidad respecto a daños provocados a personas y objetos debido a un uso incorrecto
y peligroso de este aparato.
ES
MANTENIMIENTO / CONSEJOS
• El mantenimiento sólo debe realizarse por personal cualicado. Se aconseja efectuar un mantenimiento anual.
• Corte el suministro eléctrico, luego desconecte el enchufe y espere 2 minutos antes de trabajar sobre el aparato. En su interior,
la tensión y la intensidad son elevadas y peligrosas.
• De forma regular, quite el capó y desempolve con un soplador de aire. Aproveche la ocasión para pedir a un personal cualicado que compruebe
que las conexiones eléctricas estén bien en sitio con una herramienta aislada.
• Compruebe regularmente el estado del cable de alimentación. Si el cable de alimentación está dañado, debe ser sustituido por el fabricante, su
servicio post-venta o una persona con cualicación similar, para evitar cualquier peligro.
• Deje los oricios del equipo libres para la entrada y la salida de aire.
• No utilice este generador de corriente para deshelar cañerías, recargar baterías/acumuladores o arrancar motores.
INSTALACIÓN - FUNCIONAMIENTO DEL PRODUCTO
Solo el personal experimentado y habilitado por el fabricante puede efectuar la instalación. Durante la instalación, asegúrese que el generador
está desconectado de la red eléctrica. Las conexiones en serie o en paralelo del generador están prohibidas. Se recomienda utilizar los cables de
soldadura suministrados con el aparato para obtener los ajustes óptimos del producto.
DESCRIPCIÓN
Este equipo es una fuente de energía para la soldadura con electrodos refractarios en corriente continua (TIG DC) o en corriente alterna (TIG AC) y
para la soldadura por arco metálico protegido (MMA).
DESCRIPCIÓN DEL MATERIAL (I)
TITANIUM 230/400
1- Interfaz hombre-máquina (IHM) 7-
2- Conector de polaridad positiva 8- Conmutador ON / OFF
3- Conector gas de la antorcha 9- Cable de alimentación eléctrica
4- Conector botón de la antorcha 10- Conector USB
5- Conector de polaridad negativa 11- Conector analógico.
6- Conexión de botella de gas 12- Conector de devanadera o HMI remoto = 400 AC/DC solamente
Trampilla para el conector del kit NUM TIG-1 (opción ref. 037960)
Trampilla para el conector del kit NUM-1 (opción ref. 063938) = sólo 230 AC/DC
13- Conector de alimentación y control de la unidad de refrigeración
TITANIUM 321
1- Interfaz hombre-máquina (IHM) 7- Conector de polaridad positiva
2- Conector USB 8- Conexión de botella de gas
3- Conector gas de la antorcha 9- Kit caudalímetro opcional (073395)
4- Interruptor START / STOP 10- Conector opcional NUM TIG-1 kit (037960) = automatización SAM
5- Conector de polaridad negativa 11-
6- Conector de control a distancia digital 12- Cable de alimentación (5 m)
Conector del gatillo de la antorcha
Conector de control a distancia (pedal)
13- Conector grupo de refrigeración (Koolweld 3)
59
Page 60
Manual de uso
Traducción de las instrucciones
originales
TITANIUM
INTERFAZ HOMBRE-MÁQUINA (IHM)
Lea las instrucciones de uso de la interfaz (IHM) que forman parte de la documentación completa del equipo.
IHM
RED ELÉCTRICA - PUESTA EN MARCHA
TITANIUM 230 AC/DC FV :
Este equipo se entrega con una toma de corriente monofásica de 3 polos (P+N+PE) de 230V 16A CEE17. Está equipado con un sistema de «Flexible
Voltage» y se alimenta de una instalación eléctrica con tierra entre 110 V y 240 V (50 - 60 Hz).
TITANIUM 321 - 400 AC/DC :
Este equipo se suministra con una toma de corriente de 32A EN 60309-1 y sólo debe utilizarse en una instalación eléctrica trifásica de 400V (50-60
Hz) con cuatro hilos conectados a tierra.
La corriente efectiva absorbida (I1e) está señalada sobre el equipo para condiciones de uso máximas. Compruebe que la alimentación y sus protecciones (fusible y/o disyuntor) sean compatibles con la corriente necesaria durante su uso. En ciertos países puede ser necesario cambiar la toma
de corriente para condiciones de uso máximas.
• La fuente de corriente de soldadura entra en protección si la tensión de alimentación es inferior o superior al 15% de la(s) tensión(es) especicada(s)
(aparecerá un código de fallo en la pantalla).
• El encendido se realiza girando el interruptor de encendido/apagado (I-8) a la posición I, a la inversa, el apagado se realiza girando a la posición 0.
¡Atención! No interrumpa nunca la alimentación eléctrica cuando esté en uso.
• Comportamiento del ventilador Este equipo está equipado con un sistema inteligente de gestión de la ventilación para minimizar el ruido del puesto
de trabajo. Los ventiladores adaptan su velocidad al uso y a la temperatura ambiente. En modo MMA, el ventilador funciona continuamente. En modo
TIG, el ventilador funciona solo en fase de soldadura y se detiene tras su enfriamiento.
• Advertencia : Un aumento de la longitud de la antorcha o de los cables de retorno más allá de la longitud máxima especicada por el fabricante
augmentera el riesgo de descarga eléctrica.
• El dispositivo de cebado y de estabilización del arco esta concebido para un funcionamiento manual con guía mecánica.
CONEXIÓN SOBRE GRUPO ELECTRÓGENO
Este equipo puede funcionar con generadores siempre que la energía auxiliar cumpla los siguientes requisitos:
- La tensión debe ser alterna, ajustada según las especicaciones y con una tensión de pico inferior a 700 V para TITANIUM 321/400 AC/DC y 400
V para TITANIUM 230 AC/DC FV,
- La frecuencia debe estar entre 50 y 60 Hz.
Es imperativo comprobar estas condiciones, ya que muchos grupos electrógenos producen picos de alta tensión que pueden dañar los aparatos.
USO DE PROLONGADOR ELÉCTRICO
Todos los prolongadores deben tener un tamaño de sección apropiados a la tensión del aparato. Utilice un prolongador que se ajuste a las normativas
nacionales.
Tensión de entrada
TITANIUM 400 AC/DC 400 V 6 mm²
TITANIUM 321 AC/DC 400 V 6 mm²
TITANIUM 230 AC/DV FV
110 V 2.5 mm² 4 mm²
230 V 2.5 mm²
Longitud - Sección de la prolongación
< 45m > 45m
CONEXIÓN GAS
Este equipo está equipado con dos racores. Un conector de botella para la entrada de gas a la estación, y un conector de gas de antorcha para la
salida de gas al nal de la antorcha. Le recomendamos que utilice los adaptadores suministrados con su equipo para obtener una conexión óptima.
ACTIVACIÓN DE LA FUNCIÓN VRD (VOLTAGE REDUCTION DEVICE)
El dispositivo de reducción de tensión (o VRD) sólo está disponible en el Titanium 230 AC/DC y 321 AC/DC.
Este dispositivo permite proteger el soldador. La corriente de soldadura esta entregada exclusivamente cuando el electrodo esta contacto con la pieza
(resistencia débil). Cuando se retira el electrodo, la función VRD baja la tensión a un valor extremadamente bajo.
Por defecto, el dispositivo reductor de tensión está desactivado. Para activarlo, el usuario debe abrir el producto y seguir el siguiente procedimiento :
1. DESCONECTE EL PRODUCTO DE LA RED ELÉCTRICA Y ESPERE 5 MINUTOS POR SEGURIDAD.
2. Retire el lateral del generador (consulte la página al nal del manual).
3. Localice la placa de control y el interruptor VRD (consulte la página al nal del manual).
4. Ponga el interruptor en la posición ON.
5. La función VRD esta activada.
6. Re atornillar la pared lateral del generador
7. En la interfaz (HMI), el icono de VRD se enciende.
60
Para desactivar la función VRD, basta con volver a colocar el interruptor en la posición opuesta.
Page 61
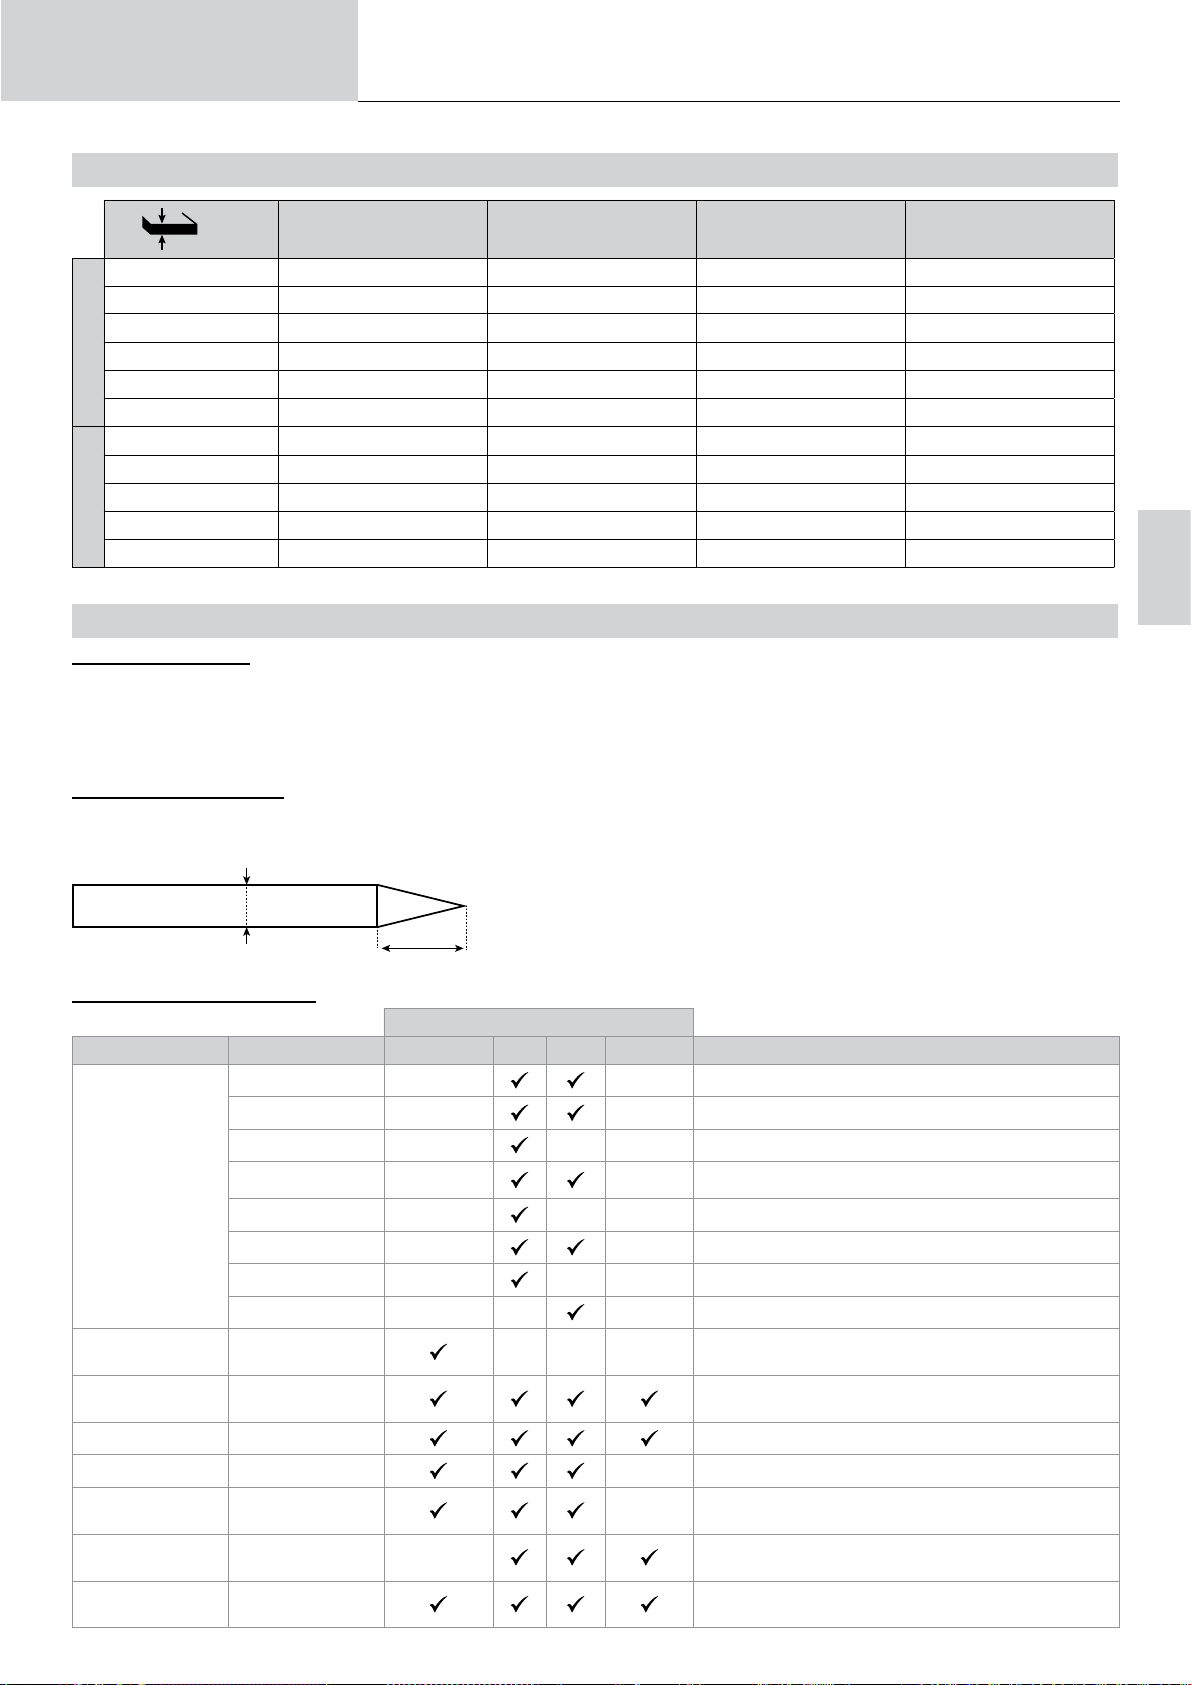
Manual de uso
Traducción de las instrucciones
originales
COMBINACIONES ACONSEJADAS
TITANIUM
Corriente (A) Ø Electrodo (mm) ø Boquilla (mm) Caudal Argón (L/min)
TIG DC
TIG AC
(mm)
0.3 - 3 10 - 80 1 6.5 / 8 5 - 6
2.4 - 6 15 - 100 1.6 6.5 / 8 / 9.5 6 - 7
4 - 8 20 - 120 2 8 / 9.5 6 - 7
6.8 - 10 30 - 200 2.4 9.5 / 11 6 - 7
9 - 12 50 - 300 3.2 11 / 12.5 / 16 7 - 8
- 60 - 400 4 11 / 12.5 / 16 + 8 - 10
0.5 - 3 15 - 90 1.6 6.5 / 8 / 9.5 6 - 7
0.8 - 5 20 - 150 2.4 9.5 / 11 7 - 8
1.5 - 6 40 - 200 3.2 11 / 12.5 / 16 8 - 10
1.6 - 11 50 - 350 4 16 / 17.5 10 - 12
2 - 15 80 - 450 4.8 16 / 19 12 - 18
MODO DE SOLDADURA TIG (GTAW)
Conexiones y consejos
• La soldadura TIG requiere una protección gaseosa (Argón).
• Conecte la pinza de masa en el conector de conexión positivo (+). Enchufe el cable de alimentación de la linterna en el conector del conexión negativa (–), así como los conectores de la antorcha y del (de los) botón(es) de gas.
• Asegúrese de que la antorcha está bien equipada y de que los consumibles (mordazas, soporte, difusor, boquilla) no estén desgastados.
• La elección del electrodo depende de la corriente del proceso TIG.
AFILADO DEL ELECTRODO
ES
Para un funcionamiento óptimo, debe utilizar un electrodo alado de la siguiente manera:
d
L = 3 x d para una corriente débil.
L = d para una corriente fuerte.
L
PARÁMETROS DEL PROCESO
Procesos de soldadura
Parámetros Ajustes Sinérgico DC AC Wizard
Estándar - - Corriente homogénea
Pulsado - - Corriente pulsada
FastPulse - - Corriente pulsada inaudible
-
Tipos de materiales Fe, Al, etc. - - - Selección del material a soldar
Diámetro del electrodo de tungsteno
Tipo de cebado Lift, HF, Touch. HF Elección del tipo de cebado.
Modo de gatillo 2T, 4T, 4T LOG 2T, 4T Elección del modo de gestión de la soldadura de gatillo
E-TIG OFF - ON -
Energía
Parámetros
Avanzado
Spot - - Punteado homogéneo
Tack - - - Punteado pulsado
Multi-Spot - Punteado homogéneo repetido
Multi-Tack - - Punteado pulsado repetido
AC Mix - Corriente mezclando AC y DC
1 - 4 mm
Hold
Coef. Térmico
- Ver el capítulo «energia» en las siguientes páginas.
Elección del diámetro del electrodo Permite renar las
corrientes de cebado HF y las sinergias.
Modo de soldadura de energía constante con corrección
de las variaciones de longitud del arco
Ajuste del cebado HF.
61
Page 62
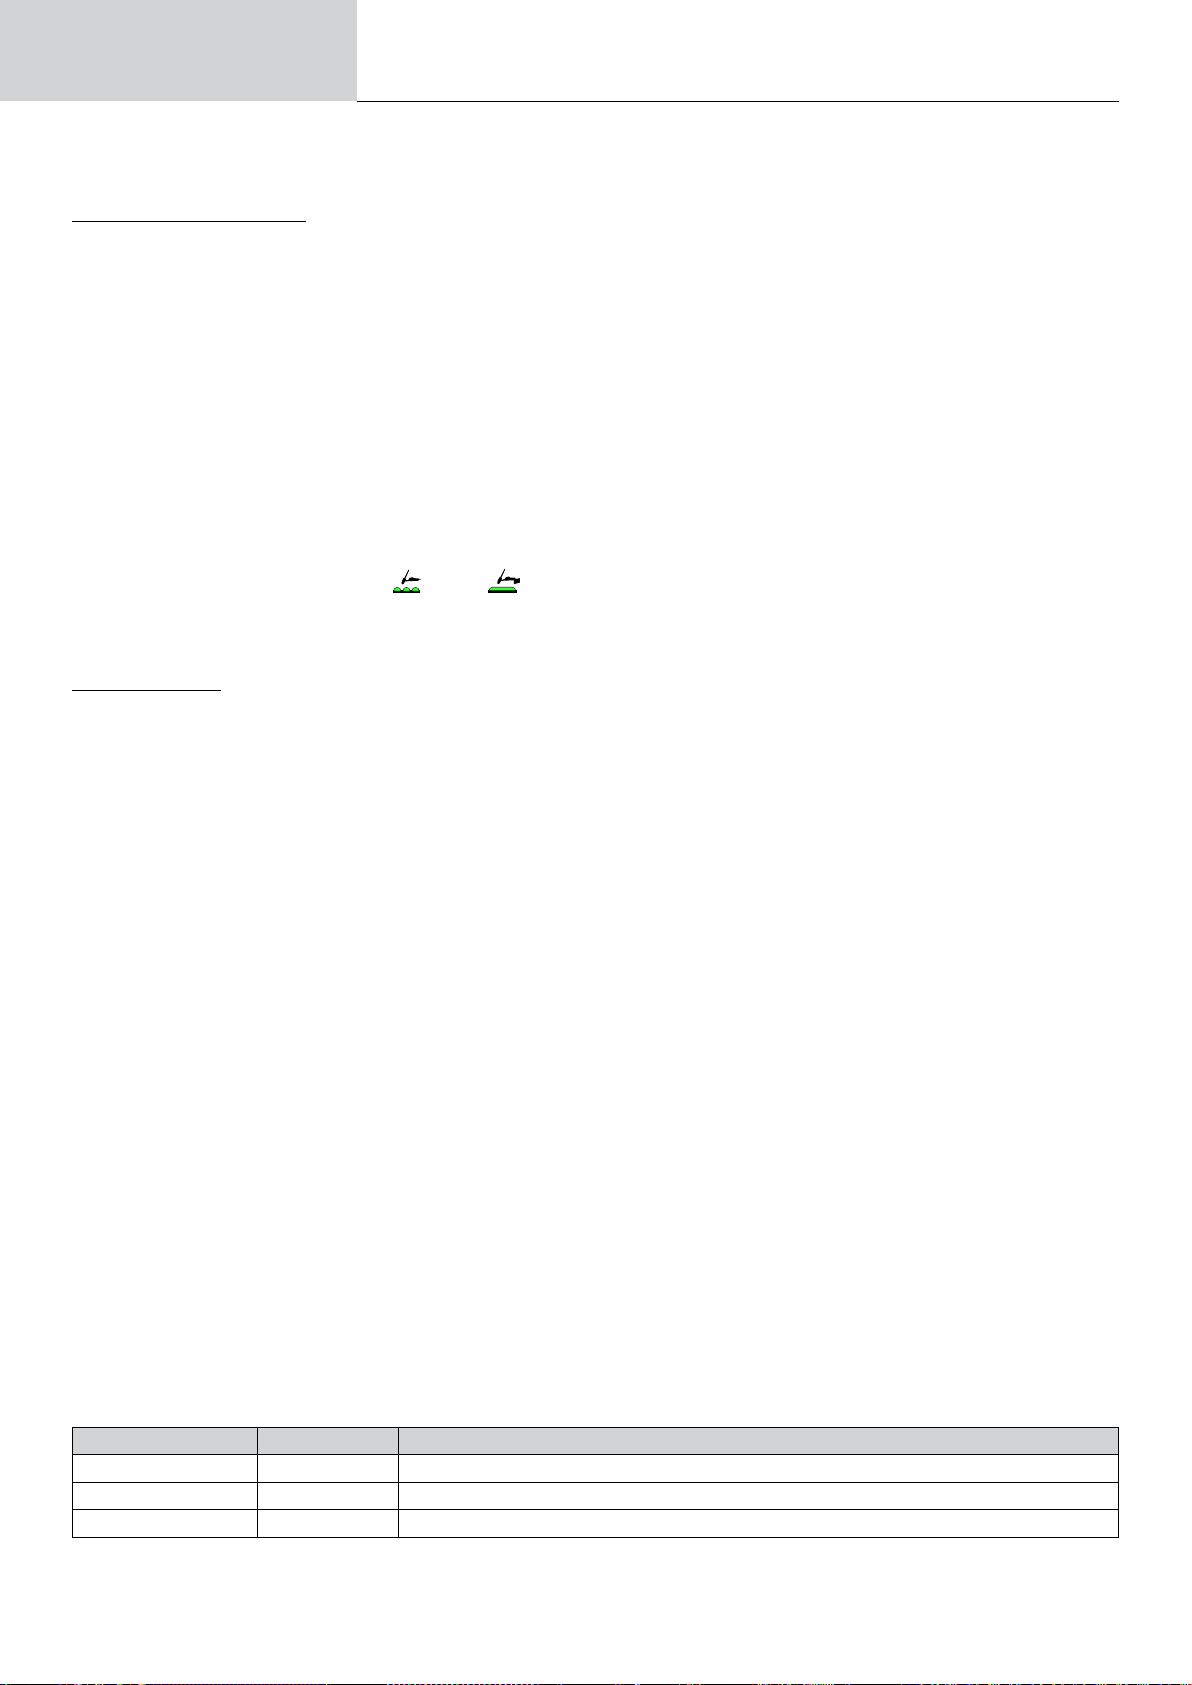
Manual de uso
El acceso a algunos parámetros de soldadura depende del modo de visualización seleccionado: Parámetros/Modo de visualización: Easy, Experto,
Avanzado.
PROCESOS DE SOLDADURA
• TIG sinérgico
ya no funciona con la elección de un tipo de corriente DC y con la conguración de los parámetros del ciclo de soldadura, sino que integra reglas/
sinergias de soldadura basadas en la experiencia. Por lo tanto, este modo restringe el número de ajustes a tres ajustes básicos : Tipo de material,
espesor a soldar y posición de soldadura.
• TIG DC
Dedicado a la soldadura de metales ferrosos como el acero, el acero inoxidable, pero también el cobre y sus aleaciones, así como el titanio.
• TIG AC
Dedicado a la soldadura del aluminio y sus aleaciones, pero también del cobreizado.
• TIG Wizard
Consulte el manual de la IHM
Wizard Lab :
Véase el capítulo «Wizard Lab» en las páginas siguientes.
Wizard Aluminio, acero inoxidable, acero, cobre :
En este modo, se pueden preensamblar o soldar piezas de aleaciones ligeras (AlSi/AlMg/Al99), acero inoxidable (CrNi), acero (Fe) y
cobre (CuZn/Cu). En forma de sinergias, los ajustes son el grosor de las piezas a soldar y el tipo de unión (a tope (BW), clinch (FW), esquina
interior (BP), esquina exterior o hilo a hilo para la unión a tope). Para pasar de un modo a otro, pulse el botón n°4 del teclado (véase el manual
de la IHM).
Traducción de las instrucciones
originales
TITANIUM
AJUSTES - TIG DC
• Estándar
Este método de soldadura permite realizar soldaduras de alta calidad en la mayoría de los materiales ferrosos como el acero, el acero inoxidable,
pero también el cobre y sus aleaciones, el titanio... Las numerosas posibilidades de gestión de la corriente y del gas le permiten controlar perfectamente su operación de soldadura, desde el inicio hasta el enfriamiento nal de su cordón de soldadura.
• Pulsado
Este modo de soldadura por corriente pulsada es una combinación de pulsos de alta corriente (I, pulso de soldadura) y pulsos de baja corriente
(I_Frío, pulso de enfriamiento de la pieza). El modo pulsado permite ensamblar las piezas limitando el aumento de la temperatura y las deformaciones. Ideal también en posición.
Ejemplo:
La corriente de soldadura I está congurada a 100A y %(I_Froid) = 50%, es decir corriente fría = 50% x 100A = 50A.
F(Hz) está congurado a 10Hz, el período de la señal será 1/10Hz = 100ms -> cada 100ms, un impulso a 100A y luego otro a 50A.
• FastPulse
Este modo de soldadura de corriente pulsada de muy alta frecuencia combina pulsos de alta corriente (I, pulso de soldadura) con pulsos de baja
corriente (I_Cold, pulso de enfriamiento de la pieza). El modo FastPulse conserva las propiedades de constricción del arco del modo pulsado de
alta frecuencia, pero a frecuencias menos desagradables o incluso inaudibles para el soldador.
• Spot
Este modo de virado permite el premontaje de las piezas antes de la soldadura. El punteado puede ser manual por el gatillo o temporizada con un
retardo de punteado predenido. El ajuste del tiempo de punteado permite una mejor reproducibilidad y la realización de puntos sin oxidación.
• Multi-Spot
Se trata de un modo de apunte similar al TIG Spot, pero con tiempos de apunte y parada denidos mientras se mantenga el gatillo presionado.
• TACK
Este modo de virado también permite el premontaje de las piezas antes de la soldadura, pero esta vez en dos fases: una primera fase de DC pulsada
que concentra el arco para una mejor penetración, seguida de una segunda fase en DC estándar que ensancha el arco y, por tanto, el baño para
asegurar el spot.
Los tiempo de ajustes de las dos fases de punteado permiten una mejor reproductibilidad y la realización de puntos no oxidados.
• Multi-Tack
Se trata de un modo de virado similar a TIG Tack, pero con tiempos de virado denidos y tiempos de permanencia mientras se mantenga pulsado
el gatillo.
Ajustes avanzados, sólo en e
Parámetros avanzados Ajuste Descripción
Duración de HF 0.01 - 3 s Tiempo de HF antes su parada
Nivel de HF 1 - 10 Índice que ajusta el voltaje de 5 kV a 14 kV
Ajuste de corriente - Porcentaje / Absoluto
l modo de vis
ualización «Avanzado» :
62
Page 63
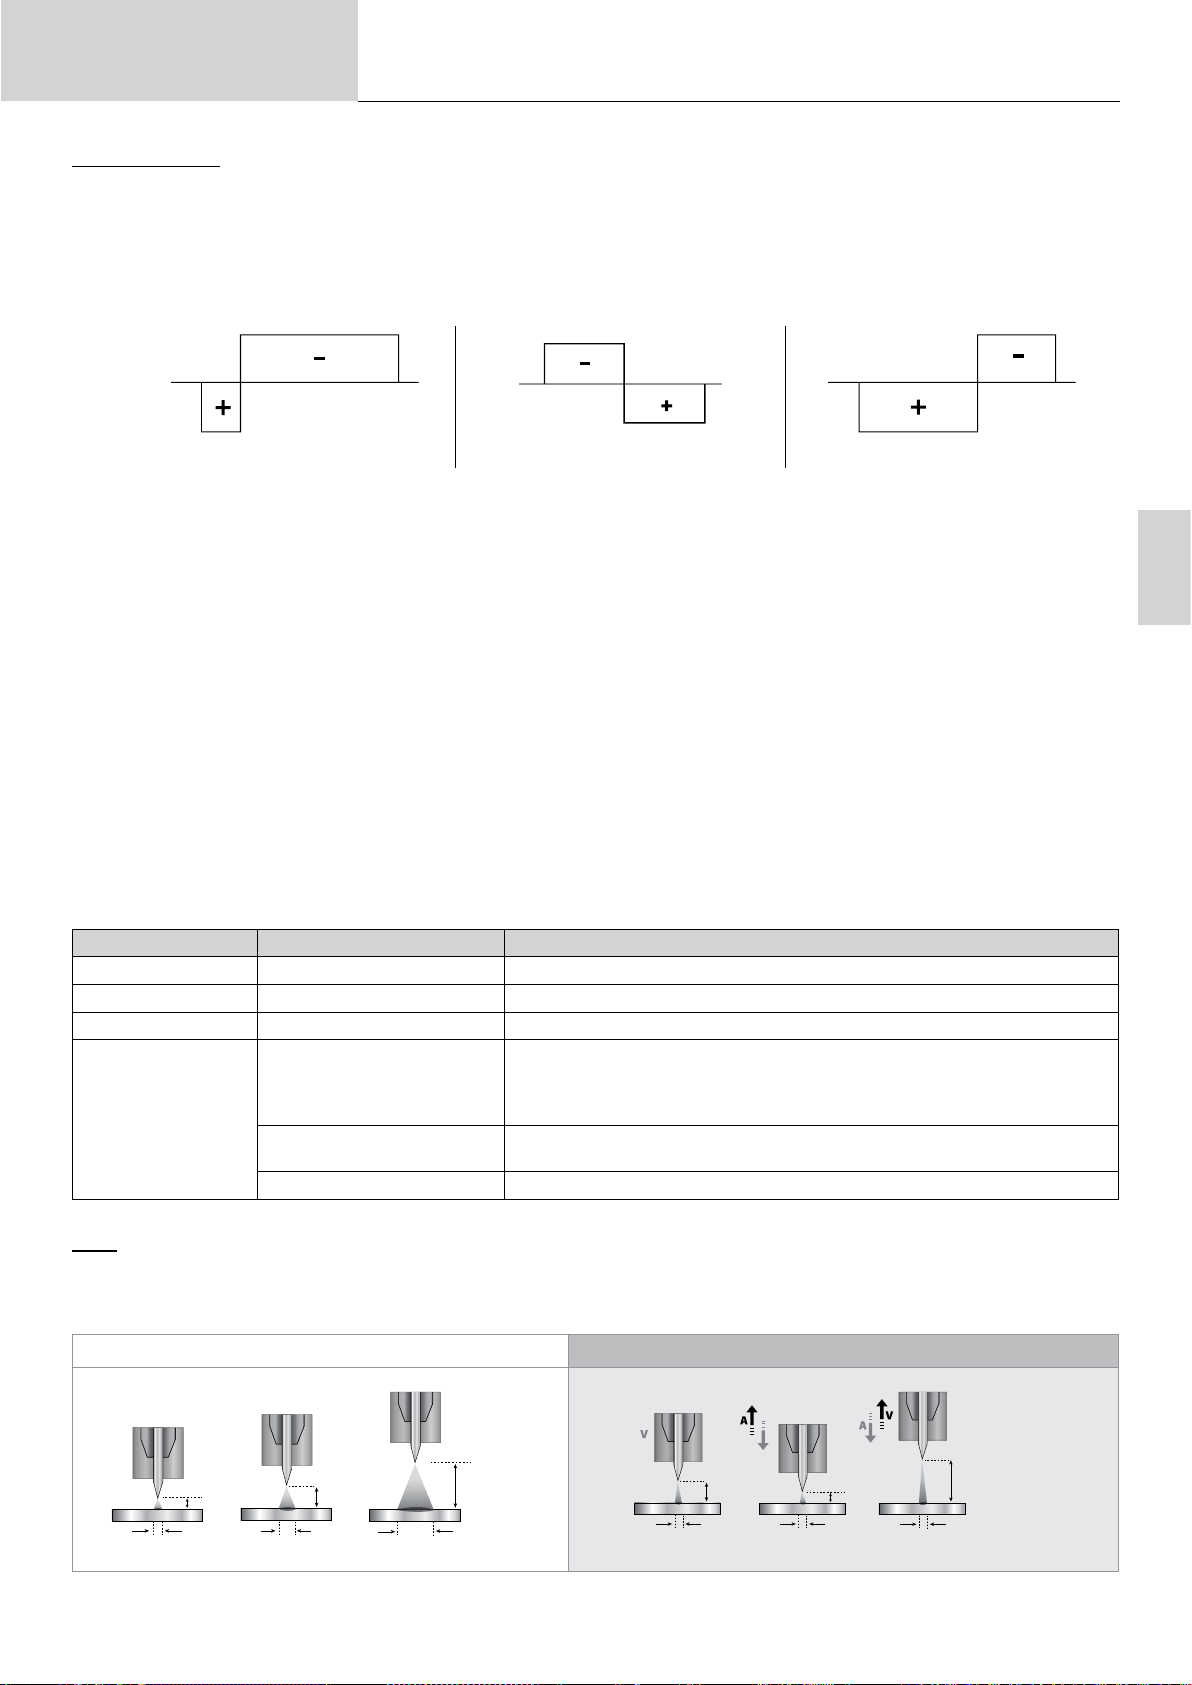
Manual de uso
2 mm
D
10 mm
D
5 mm
D
2 mm
D
5 mm
D
10 mm
D
Traducción de las instrucciones
originales
TITANIUM
AJUSTES - TIG AC
• Estándar
Este modo de soldadura está dedicado a la soldadura del aluminio y sus aleaciones (Al, AlSi, AlMg, AlMn…). La corriente alternativa permite el decapado del aluminio esencial para la soldadura.
El Equilibrio (%T_AC) :
Durante la onda positiva, la oxidación se rompe. Durante la onda negativa el electrodo se enfría y las piezas se sueldan, hay penetración.
Modicando estas dos alternancias mediante el ajuste de la balanza, se favorece el decapado o la penetración (ajuste por defecto de 30%).
20 % : Penetración max. 50% 60% : Decapado max.
• Pulsado
Este modo de soldadura por corriente pulsada es una combinación de pulsos de alta corriente (I, pulso de soldadura) y pulsos de baja corriente
(I_Frío, pulso de enfriamiento de la pieza). El modo pulsado permite ensamblar las piezas limitando el aumento de la temperatura y las deformaciones. Ideal también en posición.
Ejemplo:
La corriente de soldadura I está congurada a 100A y %(I_Froid) = 50%, es decir corriente fría = 50% x 100A = 50A.
F(Hz) está congurado a 10Hz, el período de la señal será 1/10Hz = 100ms -> cada 100ms, un impulso a 100A y luego otro a 50A.
ES
• SPOT
Este modo de virado permite el premontaje de las piezas antes de la soldadura. El punteado puede ser manual por el gatillo o temporizada con un
retardo de punteado predenido. El ajuste del tiempo de punteado permite una mejor reproducibilidad y la realización de puntos sin oxidación.
• Multi-Spot
Se trata de un modo de apunte similar al TIG Spot, pero con tiempos de apunte y parada denidos mientras se mantenga el gatillo presionado.
• AC Mix
Este método de soldadura AC se utiliza para soldar aluminio grueso y aleaciones de aluminio. Mezcla secuencias de DC durante la soldadura AC que
aumentan la energía aportada a la pieza. El objetivo es acelerar el avance de trabajo y por lo tanto la productividad sobre ensambles de aluminio.
Este modo produce menos decapado, por lo que es necesario trabajar con chapas limpias.
Ajustes avanzados, sólo en e
l modo de vis
ualización «Avanzado» :
Parámetros avanzados Ajuste Descripción
Duración de HF 0.01 - 3 s Tiempo de HF antes su parada
Nivel de HF 1 - 10 Índice que ajusta el voltaje de 5 kV a 14 kV
Ajuste de corriente - Porcentaje / Absoluto
Modo de soldadura síncrona sin interferencias cuando se utilizan simultáneamente
OFF - ON
Sync AC
Dephasing 0° - 300%
2 fuentes de corriente alterna en la misma pieza. La soldadura con esta función se
sincronizará automáticamente con la frecuencia de la red. Las frecuencias de CA se
reducirán al rango de 50 Hz, 100 Hz y 150 Hz.
Ajuste de la fase de red en pasos de 60°. Este ajuste evita tener que cambiar los
enchufes de la fuente de alimentación.
Fine dephasing 0° - 59° Ajuste no de la fase de red en pasos de 1°.
E-TIG
Este modo permite una soldadura con potencia constante midiendo en tiempo real las variaciones de longitud de arco para asegurar una anchura
de cordón y una penetración constantes. En el caso en el que el ensamble requiera el control de la energía de soldadura, el modo E.TIG asegura al
soldador que se respete la potencia de soldadura en cualquier posición de antorcha respecto a la pieza.
Estándar
(Corriente constante)
E-TIG (energía constante)
63
Page 64
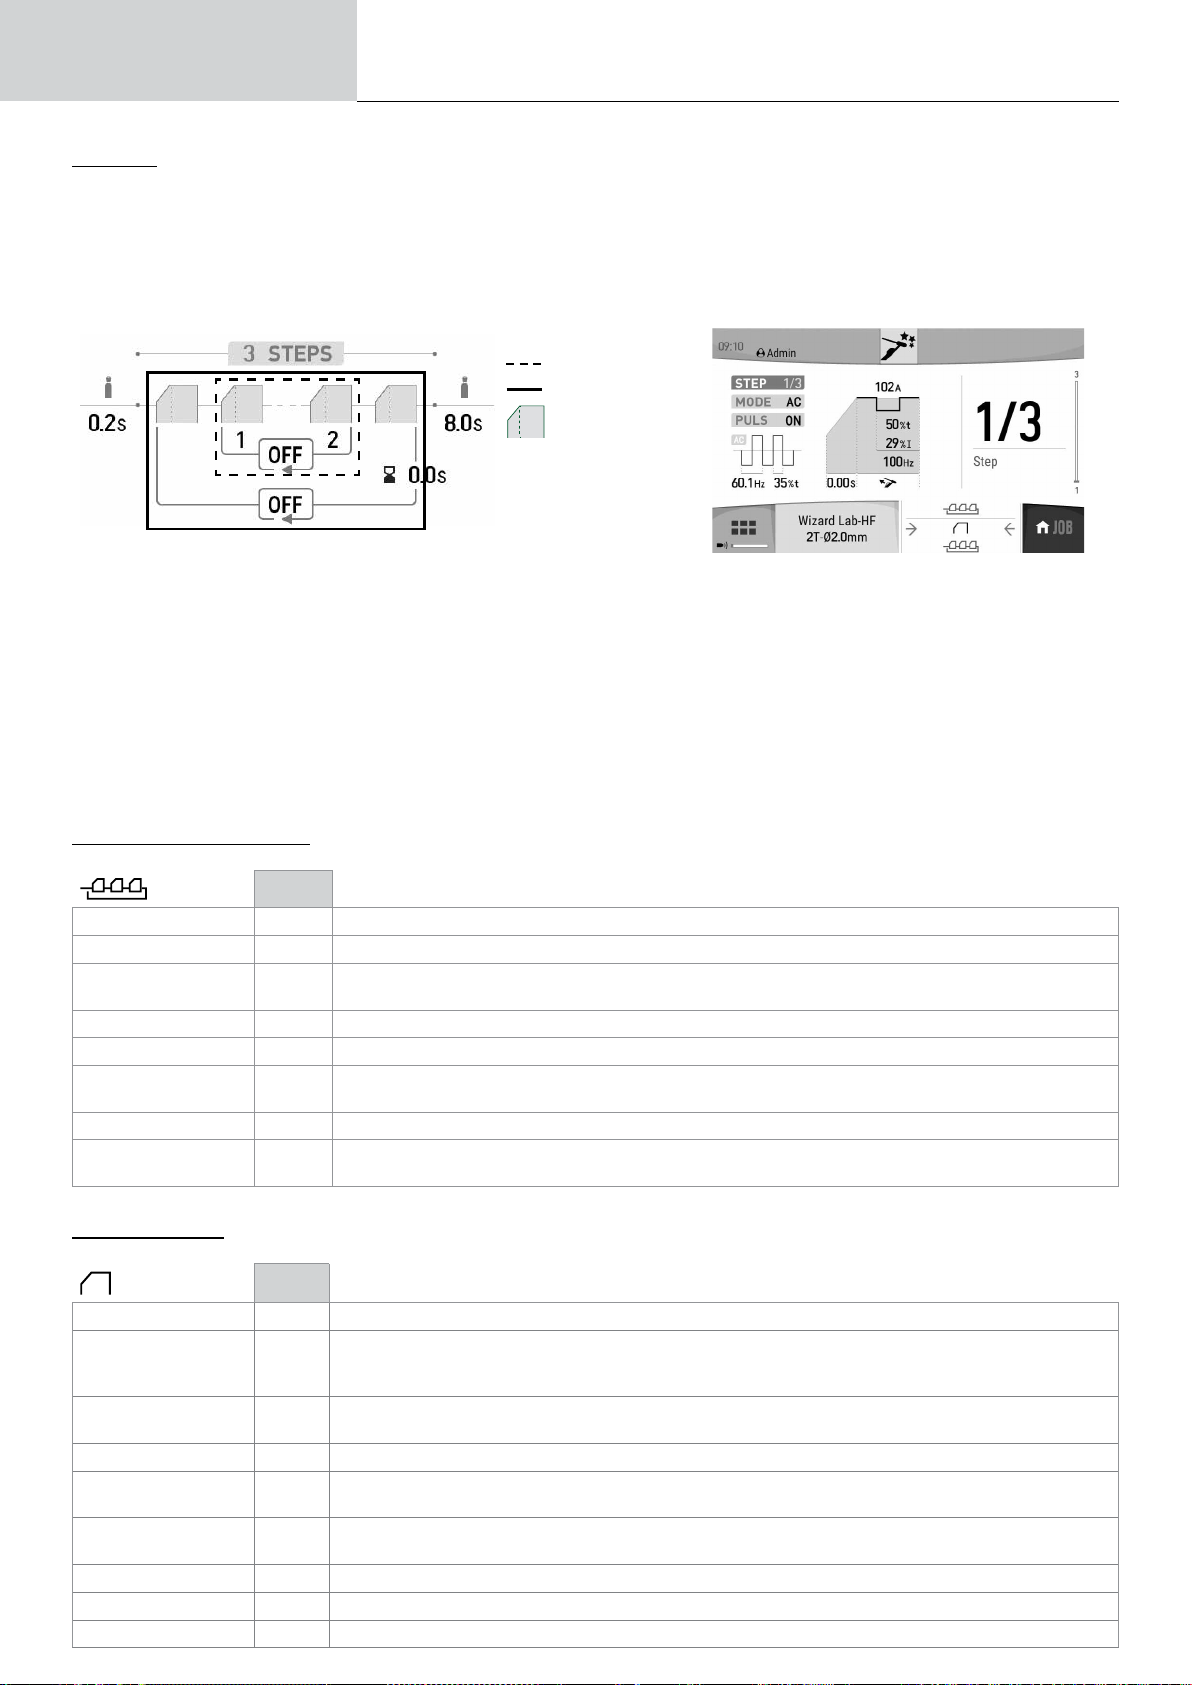
Manual de uso
Wizard Lab
Este modo de soldadura permite realizar ciclos de soldadura complejos (no estándar) mediante una sucesión de Steps. Cada STEP está determinado
por una rampa y una secuencia de corriente y un tipo de corriente (DC/AC/Pulso) durante el mismo.
La conguración de Wizard Lab se realiza en tres pasos:
- denición del ciclo de soldadura (número de STEPS, bucles de repetición, etc.)
- ajuste de cada STEP (rampa, tipo de corriente...)
- ajustes de parámetros avanzados especícos.
Traducción de las instrucciones
originales
TITANIUM
B1
B2
Step
STEP : Se puede personalizar un Paso (véase el apartado «Ajustar un PASO») con el tipo de corriente (CC o CA), la forma de la corriente (Estándar o Pulsada), una rampa hasta la corriente de soldadura ajustada. Cada STEP es personalizable.
Ciclo de soldadura : un ciclo de soldadura consiste en un gas previo, uno o más Steps (ver « Denición del ciclo de soldadura ») y de un Postgaz.
Bucles : hay dos bucles diferentes (véase «Denición del ciclo de soldadura») :
• El bucle interno del ciclo (B1): Dentro del ciclo, el usuario puede elegir hacer uno o varios bucles o incluso innitos (repetición de dos o más pasos) en función de la aplicación (por ejemplo, la soldadura en AC MIX, que repite dos pasos de CC y CA).
• El bucle del ciclo (B2) : el usuario puede elegir repetir el ciclo (excluyendo el pregás y el postgás) una o varias veces o incluso de forma innita
y ajustar un retardo entre dos repeticiones si es necesario (por ejemplo, la soldadura MULTITACK, que repite el ciclo de soldadura TACK con un
retardo entre dos puntos mientras se mantenga pulsado el gatillo).
Denición del ciclo de soldadura :
Unidad
Numero de STEPS - El número de STEPS dene el ciclo de soldadura.
Pre-gas s Tiempo para purgar la antorcha y crear una protección de gas antes del arranque
Numero de loop de los
STEPS
STEP DE ENTRADA - Step inicial del bucle de repetición (B1) en el ciclo
STEP de salida - Step n del bucle (B1) de repetición en el ciclo
Cantidad de loop del
ciclo
Tiempo inter loop s Denición del tiempo entre dos repeticiones del ciclo completo de soldadura (B2)
Post-gas s
Ajustes de un STEP :
- Denición de un bucle de repetición en el ciclo de soldadura (B1)
- Denición de un bucle de repetición para todo el ciclo de soldadura (B2)
Duración del mantenimiento de la protección gaseosa tras el desvanecimiento del arco. Protege la pieza y el
electrodo contra la oxidación
Unidad
STEP 1/x Selección del STEP a congurar.
MODO
PULS
Forma de onda AC - Forma de onda en AC
Frecuencia de solda-
dura
Porcentaje de deca-
pado
Subida de corriente s Rampa de transición entre el valor de la secuencia de corriente del STEP anterior y el valor del STEP actual
Corriente de soldadura A Corriente de soldadura
Forma de onda - Forma de onda de la parte pulsada
64
DC-
DC+ACSelección del tipo de corriente de soldadura del Step
OFF
Impulsa el tipo de corriente establecido
ON
Hz Frecuencia de las inversiones de polaridad soldadura - decapado
% Porcentaje del tiempo de soldadura dedicado al decapado
Page 65
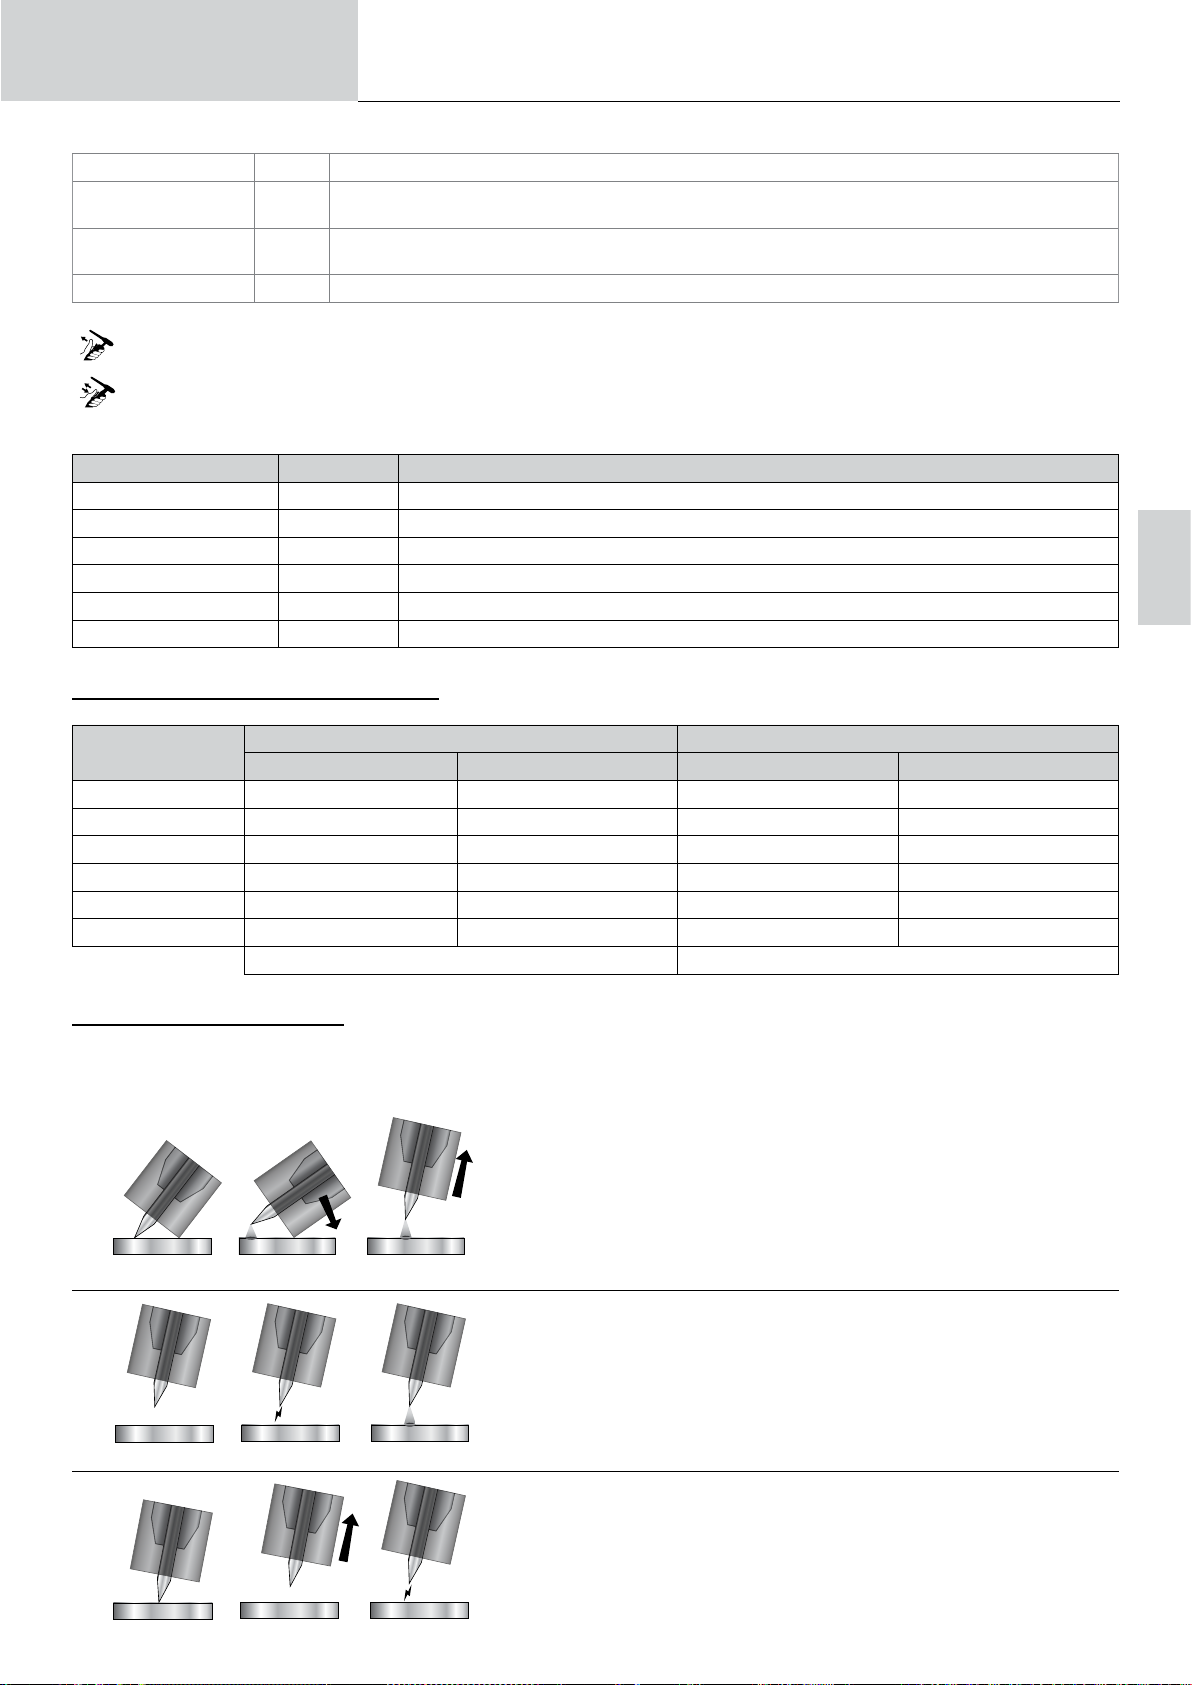
Manual de uso
Corriente fría % Segunda corriente de soldadura «fría»
Tiempo de refrigera-
ción
Frecuencia de pulsa-
ción
Duracion del STEP min. Duración de la corriente de soldadura del STEP o del modo gatillo*
*El ajuste de la duración del Step permite en el modo 2T gestionar la duración del Step congurado al soltar el gatillo, el ciclo terminará
desde el Step de salida hasta el último paso
*El ajuste del tiempo de Step permite en el modo 4T y con una linterna de doble botón sólo cambiar de Step a pulsar y soltar el botón 2.
% Equilibrio de tiempo de la corriente caliente (I) de la pulsación
Hz Frecuencia de pulsación
Traducción de las instrucciones
originales
TITANIUM
Ajustes avanzados, sólo en e
Parámetros avanzados Ajuste Descripción
Nivel de HF 1 - 10 Índice que ajusta el voltaje de 5 kV a 14 kV
Duración de HF 0.01 - 3 s Tiempo de HF antes su parada
Tensión de ruptura OFF, 0 - 50 V Tensión de arco superior antes de detener el generador de soldadura
Plazo antes ruptura 0 - 10 s Duración de la integración de la tensión de ruptura
Tensión de pegadura OFF, 0 - 50 V Tensión de arco inferior antes de detener el generador de soldadura (anti-sticking)
Plazo antes de pegadura 0 - 10 s Duración de la integración de la tensión de pegadura
ELECCIÓN DEL DIÁMETRO DEL ELECTRODO
Ø Electrodo (mm)
1 10 > 75 A 10 > 75 A 15 > 55 A 10 > 70 A
1.6 60 > 150 A 60 > 150 A 45 > 90 A 60 > 125 A
2 75 > 180 A 100 > 200 A 65 > 125 A 85 > 160 A
2.5 130 > 230 A 170 > 250 A 80 > 140 A 120 > 210 A
3.2 160 > 310 A 225 > 330 A 150 > 190 A 150 > 250 A
4 275 > 450 A 350 > 480 A 180 > 260 A 240 > 350 A
SELECCIÓN DEL TIPO DE CEBADO
l modo de vis
Tungsteno puro Tungsteno con óxidos Tungsteno puro Tungsteno con óxidos
ualización «Avanzado» :
TIG DC TIG AC
Aproximadamente = 80 A por mm de Ø Aproximadamente = 60 A por mm de Ø
ES
Lift : Cebado por contacto (para entornos sensibles a las perturbaciones de alta frecuencia).
HF : Cebado de alta frecuencia sin contacto del electrodo de tungsteno en la pieza de trabajo.
Touch.HF : Cebado de alta frecuencia tras el contacto del electrodo de wolframio con la pieza
1 2
Lift
1 2
HF
1 2
Touch.HF
3
1- Coloque la boquilla de la antorcha en la punta del electrodo sobre la pieza
y accione el botón de la antorcha.
2- Incline la antorcha hasta que haya una separación de 2-3 mm entre la punta del
electrodo y la pieza. El arco se ceba.
3- Vuelva a colocar la antorcha en posición normal para iniciar el ciclo de soldadura.
3
1- Coloque la antorcha en posición de soldadura por encima de la pieza (distancia
de unos 2-3 mm entre la punta del electrodo y la pieza).
2- Presione sobre el botón de la antorcha (el arco se ceba sin contacto con la ayuda
de impulsos de cebado de alta tensión HF).
3- La corriente inicial de soldadura circula, la soldadura continua según el ciclo de
soldadura.
3
1. Coloque la punta del electrodo en la pieza y accione el botón de la antorcha.
2- Levante el electrodo de la pieza de trabajo.
3- Después de un plazo de 0,2s, el arco se inicia sin contacto utilizando pulsos de
cebado de alta tensión HF, la corriente de soldadura inicial circula y la soldadura
continúa de acuerdo con el ciclo de soldadura..
65
Page 66
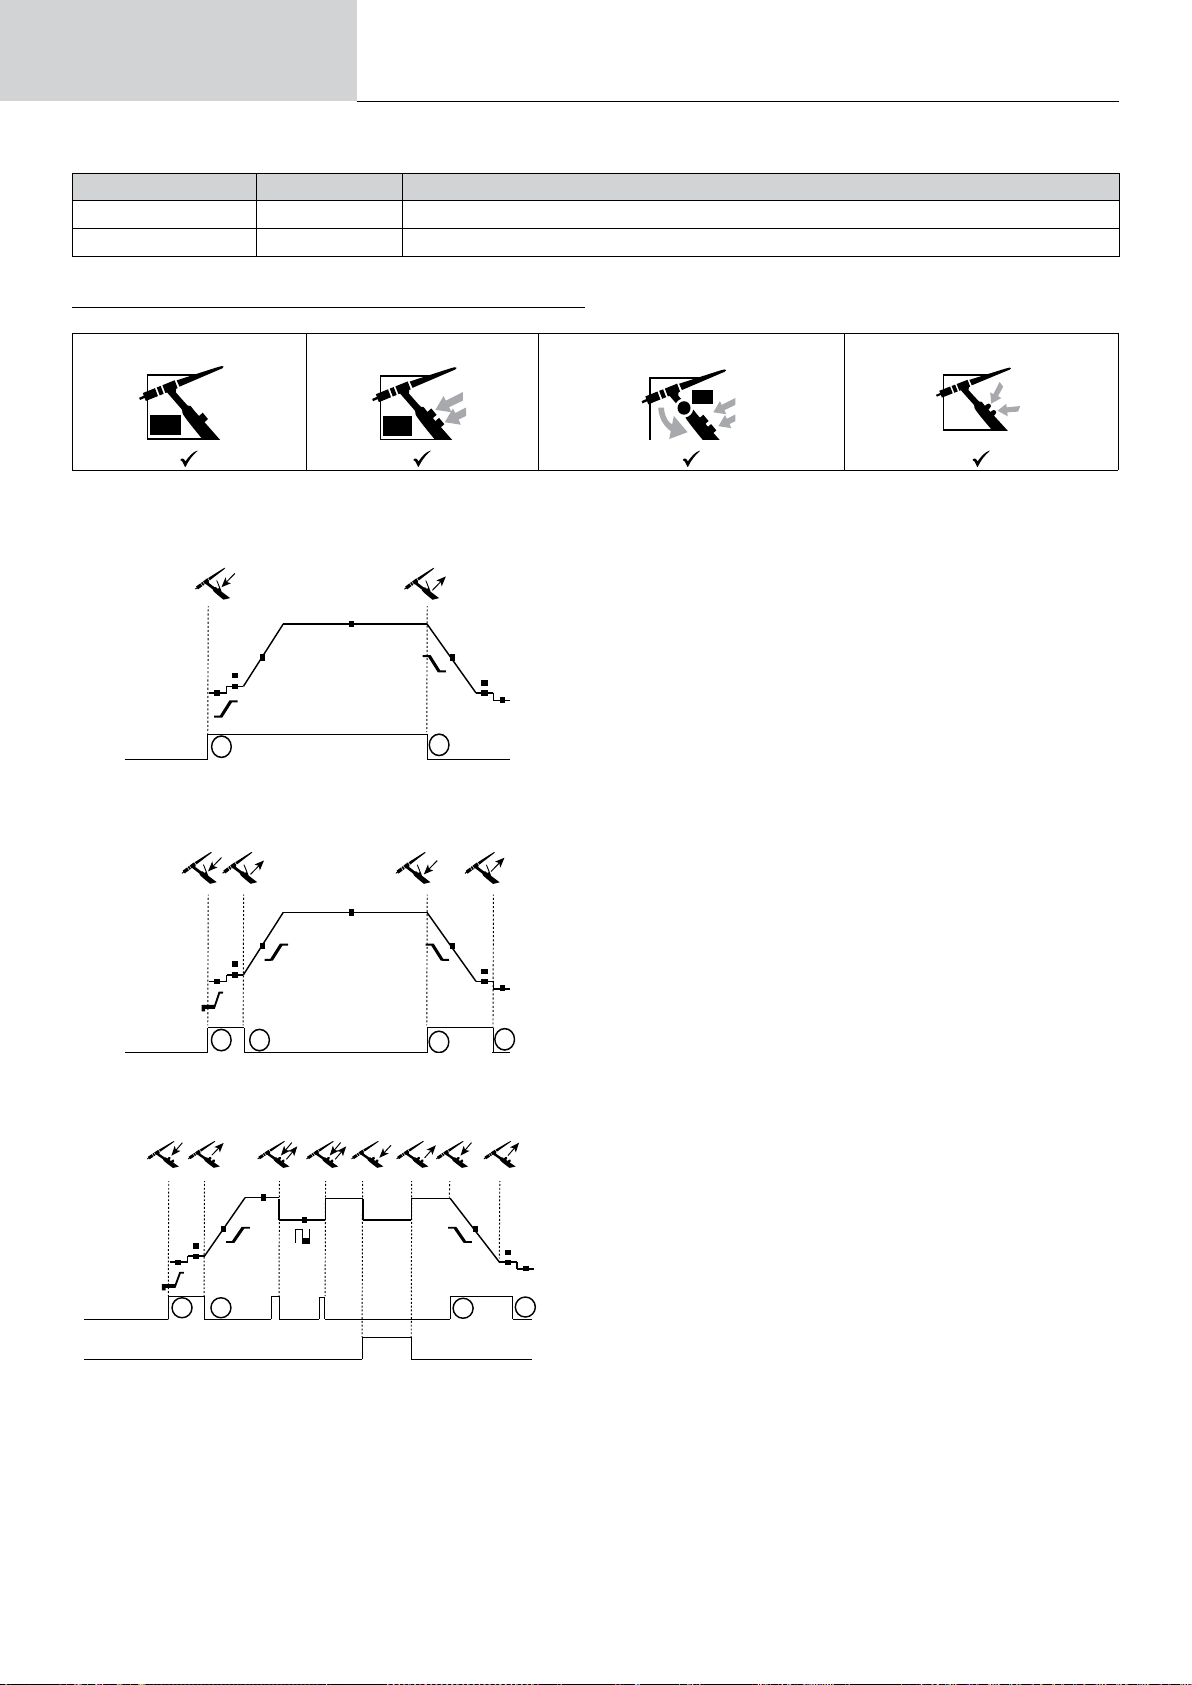
Manual de uso
B
B
DB
B
DB
P
t
t
T2
T1
Botón principal
t t
t
t
T2
T1
Botón principal
T3
T1
Botón principal
T2
T4
t t
t
t
T2
T1
Botón principal
T3
T1
Botón principal
T2
T4
Traducción de las instrucciones
originales
TITANIUM
Parámetros avanzados, solo en
el modo de v
isualización «Avanzado»:
Parámetros avanzados Ajuste Descripción
Duración de HF 0.01 - 3 s Tiempo de HF antes su parada
Nivel de HF 0 - +10 Índice que ajusta el voltaje de 5 kV a 14 kV
ANTORCHAS COMPATIBLES Y COMPORTAMIENTOS GATILLOS
Solo botón Doble Botón Doble Botón + Potenciómetro Up & Down
En el caso de la linterna de 1 botón, el botón se llama «botón principal».
En el caso de la linterna de 2 botones, el primer botón se denomina «botón principal» y el segundo «botón secundario»..
• 2T
T1 - Al presionar el botón principal, el ciclo de soldadura inicia (Pre-
Gas, I_Start, UpSlope y soldadura).
T2 - Al soltar el botón principal, el ciclo de soldadura se detiene
(DownSlope, I_Stop, PostGas).
Para la antorcha de dos botones y solo en modo 2T, el botón se-
cundario funciona como botón principal.
UP
Down
• 4T
T1 - Se pulsa el botón principal, el ciclo comienza desde PreGas y
se detiene en I_Start.
T2 - Se suelta el botón principal, el ciclo continúa en pendiente
ascendente y soldadura.
T3 - Al presionar el botón principal, el ciclo pasa a DownSlope y se
detiene en la fase de I_Stop.
T4 - Al soltar el botón principal, el ciclo se acaba mediante el Post-
gas.
NB: para antorchas, botones dobles y botón doble + potenciómetro
=> Botón de «corriente ascendente/soldadura» y potenciómetro
activos, botón «descendente» inactivo.
• 4T LOG
t t
T1
Botón principal
o
Botón secundario
Para las antorchas de doble botón o doble gatillo + potenciómetro, el gatillo superior tiene la misma funcionalidad que la antorcha de gatillo simple o
El gatillo «inferior» permite, cuando se mantiene presionado, cambiar a corriente fría. El potenciómetro de la antorcha, cuando está presente, permite
ajustar la corriente de soldadura de 50 a 100% del valor indicado. Las funciones Up & Down permiten el ajuste de la corriente desde la antorcha.
T2
T1 - Se pulsa el botón principal, el ciclo comienza desde PreGas y
>0.5s<0.5s<0.5s
se detiene en I_Start.
T2 - Se suelta el botón principal, el ciclo continúa en pendiente
ascendente y soldadura.
LOG este modo de funcionamiento se utiliza en la fase de soldadu-
ra :
- este modo de funcionamiento se utiliza en la fase de soldadura :.
- El botón secundario se mantiene presionado, la corriente bascula
en corriente de I soldadura a I fría.
T3
T4
- El botón secundario se mantiene soltado, la corriente bascula de
corriente de I fria a I soldadura.
T3 : Una presión larga en el botón principal (>0,5 seg.), el ciclo
pasa en DownSlope y se para en fase de I_Stop.
T4 - Al soltar el botón principal, el ciclo se acaba mediante el Post-
gas.
66
Page 67
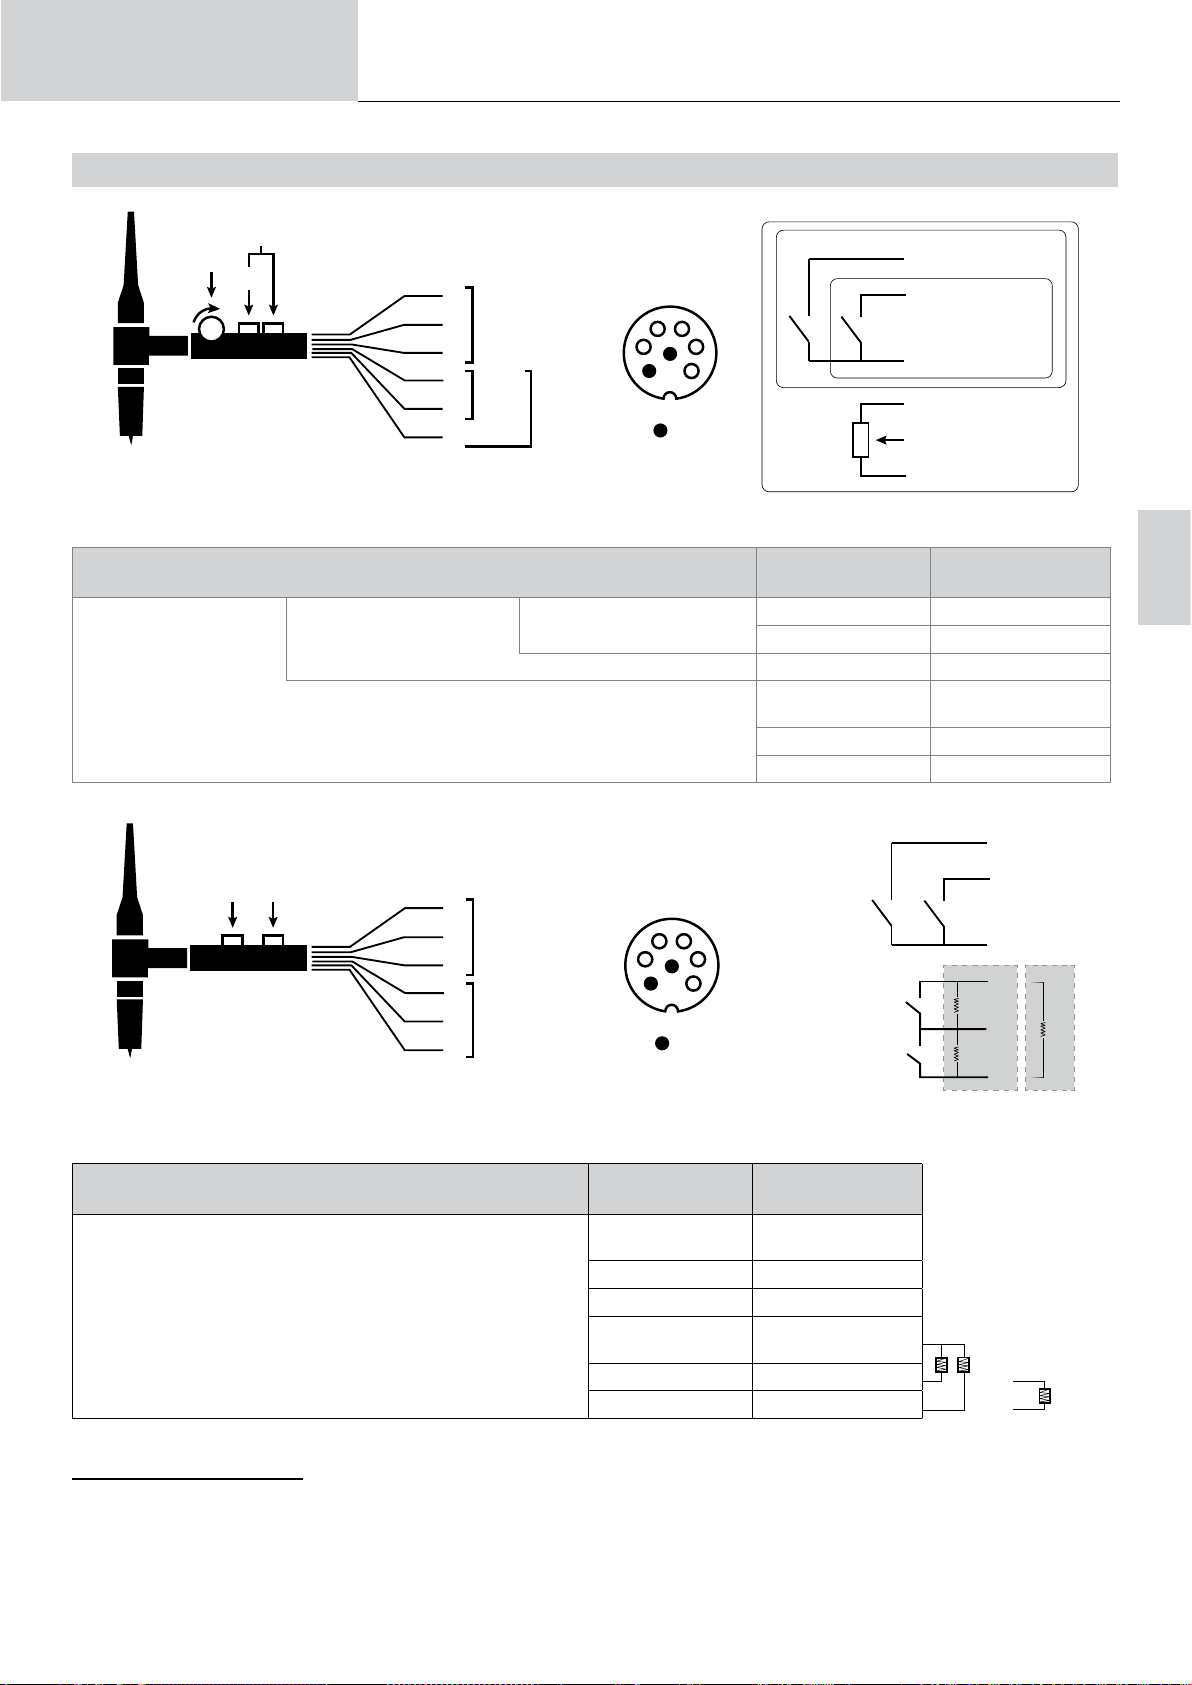
Manual de uso
321 AC/DC
Traducción de las instrucciones
originales
CONECTOR DE CONTROL POR GATILLO
TITANIUM
DB
P
3
DB torch
L
1
P
5
torch
2
4
B
torch
2
DB
torch
3
4 3
5
6
2
1
NC
4
B torch
2
2
DB + P
5
torch
1
Esquema de cableado de la antorcha TIG18 Esquema eléctrico en función de los tipos de antorcha.
Pin del conector
asociado
2
Antorcha Doble Botón +
Potenciómetro
Tipos de antorcha Designación del cable
Antorcha Doble Botón Antorcha Solo botón
Común/Masa 2
Botón 1 4
Botón 2 3
Común/ Masa de
potenciómetro
10 V 1
Cursor 5
ES
4
Up
Down
B
1
5
2
4
2
3
Up & Down
B
4 3
5
6
NC
2
1
Switch Down
Switch Up
Switch 2Switch 1
2.2 kΩ
2.2 kΩ
3
2
2
5
4.7 kΩ
1
400 AC/DC
Esquema de conexión de la antorchaUp & Down Esquema eléctrico de la antorcha Up & Down
Tipos de antorcha
Antorcha Up & Down
PURGADO DE GAS MANUAL
Designación del
cable
Común
Switch 1 & 2
Interruptor 1 4
Interruptor 2 3
Común
Switch Up & Down
Interruptor Up 1
Interruptor Down 2
Pin del conector
asociado
2
5
5
1
2 2
400 AC/DC 230 AC/DC
1
2.2 kΩ
321 AC/DC
230 AC/DC
4.7 kΩ
La presencia de oxígeno en la antorcha puede conducir a una disminución de las propiedades mecánicas y puede resultar en una disminución de
la resistencia a la corrosión. Para purgar el gas de la antorcha, presione y mantenga presionado el botón n°1 (véase el manual de la HMI) y siga el
procedimiento que aparece en la pantalla.
67
Page 68
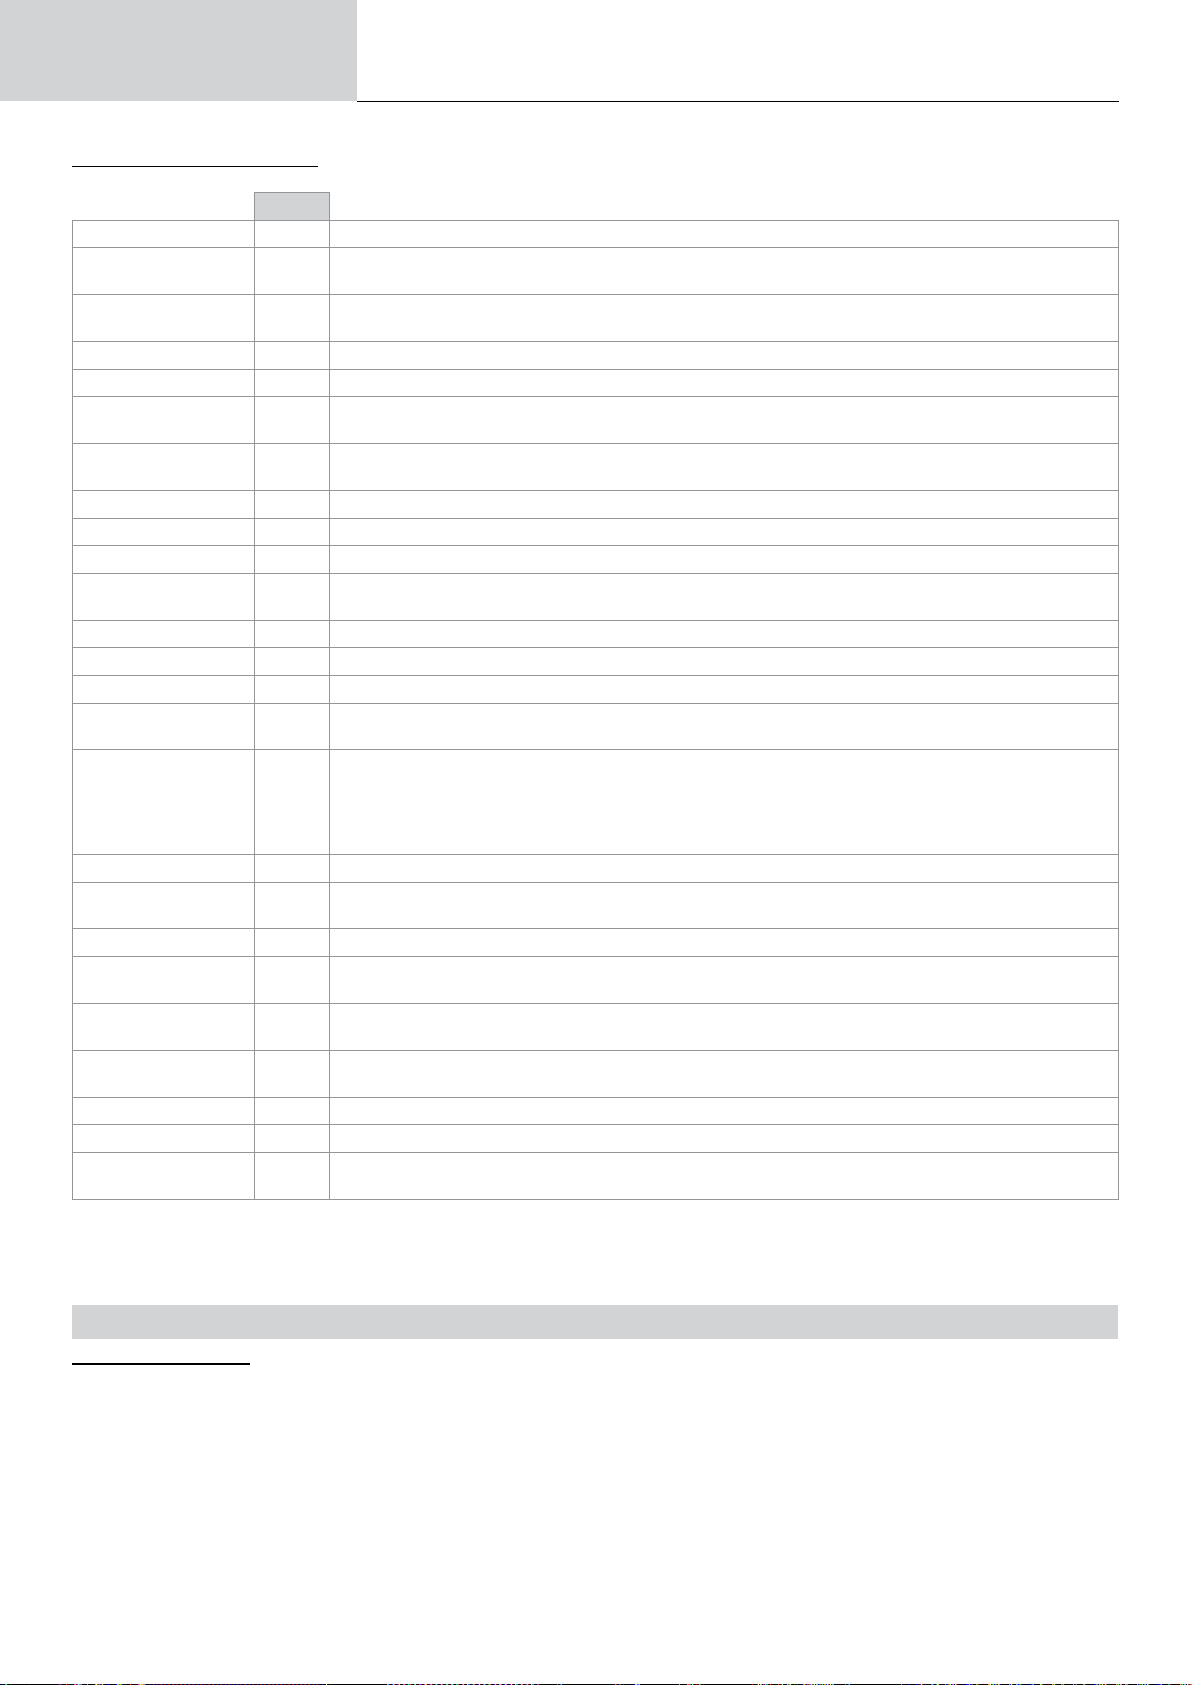
Manual de uso
DEFINICIÓN DE LOS AJUSTES
Unidad
Pre-gas s Tiempo para purgar la antorcha y crear una protección de gas antes del arranque
Corriente
de arranque
Tiempo
de arranque
Subida de corriente s Permite un aumento gradual de la corriente de soldadura
Corriente de soldadura A Corriente de soldadura
Desvanecimiento s
Corriente de interrupción
Tiempo de interrupción s El tiempo de permanencia en reposo es una fase posterior a la rampa de descenso de la corriente
Grosor mm Grosor de la pieza a soldar
Posición - posición de soldadura
Post-gas s
Forma de onda - Forma de onda de la parte pulsada
Forma de onda AC - Forma de onda de corriente alterna (AC)
Corriente fría %/A Segunda corriente de soldadura «fría»
Tiempo de refrigera-
ción
Frecuencia
de pulsado
Spot s Manual o a una hora determinada
Tiempo de soldadura
Duración de Pulsada s Fase de pulsación manual o de duración denida
Duración de no pul-
sado
Frecuencia de solda-
dura
Porcentaje de
Decapado
Tiempos AC s Tiempo de soldadura en TIG AC
Tiempos DC s Tiempo de soldadura en TIG DC
Duración entre 2
puntos
%/A Esta corriente de arranque es una fase de calentamiento antes del aumento de la corriente
s Tiempo de permanencia en el arranque antes de la rampa
%/A Esta corriente de parada es una fase posterior a la rampa de descenso de la corriente
% Balance temporal de la corriente de impulso en frío
Hz
Manual
/ s
s Fase de corriente lisa manual o fase de duración denida
% Frecuencia de las inversiones de polaridad soldadura - decapado
% Frecuencia del tiempo de soldadura dedicado al decapado(por emisión 30-35%)
s
Traducción de las instrucciones
originales
Evita la formación de cráteres al nal de la soldadura y el riesgo de agrietamiento, especialmente en aleaciones ligeras
Duración del mantenimiento de la protección gaseosa tras el desvanecimiento del arco. Permite proteger
tanto la pieza como el electrodo de la oxidación durante el enfriamiento..
Frecuencia de impulsos entre la corriente de soldadura y la corriente en frío :
CONSEJOS DE AJUSTE:
• Si se suelda con aportación manual de metal, entonces F(Hz) se sincroniza con el gesto de aportación,
• Si el espesor es pequeño y no se añade metal (< 0,8 mm), F(Hz) >> 10Hz
• Soldadura en posición, entonces F(Hz) < 100Hz
Tiempo de soldadura
Duración entre el nal de un punto (excluyendo PostGaz) y el comienzo de un nuevo punto (PréGaz incluido).
TITANIUM
El acceso a algunos parámetros de soldadura depende del proceso de soldadura (sinérgico, CA, CC, etc.) y del modo de visualización seleccionado (Easy, Experto o Avanzado). Consulte el manual de la IHM. Algunos ajustes en % o A dependen del modo de visualización seleccionado (Fácil,
Experto o Avanzado).
MODO DE SOLDADURA MMA (SMAW)
Conexiones y consejos
• Conecte los cables del portaelectrodos y de la pinza de masa en los conectores.
• Respete las polaridades e intensidades de soldadura indicadas sobre el embalaje de los electrodos.
• Quite el electrodo del portaelectrodos cuando no se esté usando el equipo.
• El equipo está dotado de 3 características especícas para los inversores:
- El Hot Start procura una sobreintensidad al inicio de la soldadura.
- El Arc Force libera una sobreintensidad que impide que el electrodo se pegue cuando entre en el baño de fusión.
- El Anti-Sticking permite despegar fácilmente su electrodo sin que tenga que calentarlo en caso de que se pegue.
68
Page 69
Manual de uso
PARÁMETROS DEL PROCESO
Parámetros Ajustes Estándar Pulsado AC
Tipo de electrodo
Anti-sticking OFF - ON
Polaridad
Energía
El acceso a algunos parámetros de soldadura depende del modo de visualización seleccionado: Parámetros/Modo de visualización: Easy, Experto, Avanzado.
Consulte el manual de la IHM
PROCESOS DE SOLDADURA
Rutilo
Básico
Celulósico
Directo (+=+ et -=-)
Inversa (+=- et -=+)
Hold
Coef. Térmico
Traducción de las instrucciones
originales
Procesos de soldadura
El tipo de electrodo determina los parámetros especícos en
función del tipo de revestimiento utilizado para optimizar su
soldabilidad.
Se recomienda el antiadherente para quitar con seguridad
el electrodo si está pegado a la pieza que se va a soldar (se
corta automáticamente la corriente).
La sustitución de los accesorios en caso de polaridad directa
-
o inversa se realiza a nivel de producto.
Ver el capítulo «energia» en las siguientes páginas.
TITANIUM
• Estándar
Este método de soldadura es adecuado para la mayoría de las aplicaciones. Permite soldar con todo tipo de electrodos revestidos, rutilos, básicos y
sobre todos los materiales:: acero, acero inoxidable y hierro fundido.
• Pulsado
Este modo de soldadura es adecuado para aplicaciones en posición vertical (PF). El pulsado permite conservar un baño frío favoreciendo la transferencia de materia. Sin pulsación, la soldadura vertical ascendente requiere un movimiento «de abeto», es decir un desplazamiento triangular difícil.
Mediante el MMA Pulsado ya no es necesario realizar este movimiento, según el grosor de su pieza un desplazamiento recto hacia arriba puede
bastar. Si aún así desea ampliar su baño de fusión, un simple movimiento lateral similar al de soldadura en llano es suciente. En este caso, puede
ajustar sobre la pantalla la frecuencia de su corriente pulsada. Este proceso ofrece así un mayor control de la operación de soldadura vertical.
• AC
Este modo de soldadura se utiliza en casos muy especícos en los que el arco no es estable o recto, cuando está sometido a un soplado magnético
(pieza magnetizada, campos magnéticos en las proximidades...). La corriente alterna hace que el arco de soldadura esté protegida del entorno eléctrico. Es necesario comprobar que su electrodo revestido se pueda utilizar en corriente alterna.
ELECCIÓN DE LOS ELECTRODOS REVESTIDOS
Electrodos rutilos Muy fácil de usar en todas las posiciones.
Electrodos básicos Para su uso en todas las posiciones, es adecuado para trabajos de seguridad debido a sus mayores propiedades mecánicas.
• Electrodo celulósico : arco muy dinámico con una alta tasa de fusión, su uso en todas las posiciones lo dedica especialmente para trabajos en
tuberías.
DEFINICIÓN DE LOS AJUSTES
Unidad
Porcentage
Hot Start
Duración del Hot Start s
Corriente de soldadura A
Corriente fría % Segunda corriente de soldadura conocida como corriente de soldadura «en frío.
Arc Force %
Forma de onda AC % Forma de onda en AC Se preere la forma trapezoidal.
Frecuencia de solda-
dura
Frecuencia
de pulsado
%
El Hot Start es una sobrecorriente durante el cebado para evitar que el electrodo se pegue a la pieza a
soldar. Es ajustable en intensidad (% de la corriente de soldadura) y en tiempo (segundos).
La corriente de soldadura se ajusta según el diámetro y el tipo de electrodo seleccionado (consulte el
embalaje del electrodo).
El Arc Force es una sobrecorriente suministrada para evitar que se peguen el electrodo o la gota al tocar el
baño de soldadura..
Hz Frecuencia de soldadura de polaridad inversa + o -
Hz Frecuencia del modo de pulso.
ES
El acceso a algunos parámetros de soldadura depende del modo de visualización seleccionado: Parámetros/Modo de visualización: Easy, Experto,
Avanzado. Consulte el manual de la IHM
69
Page 70
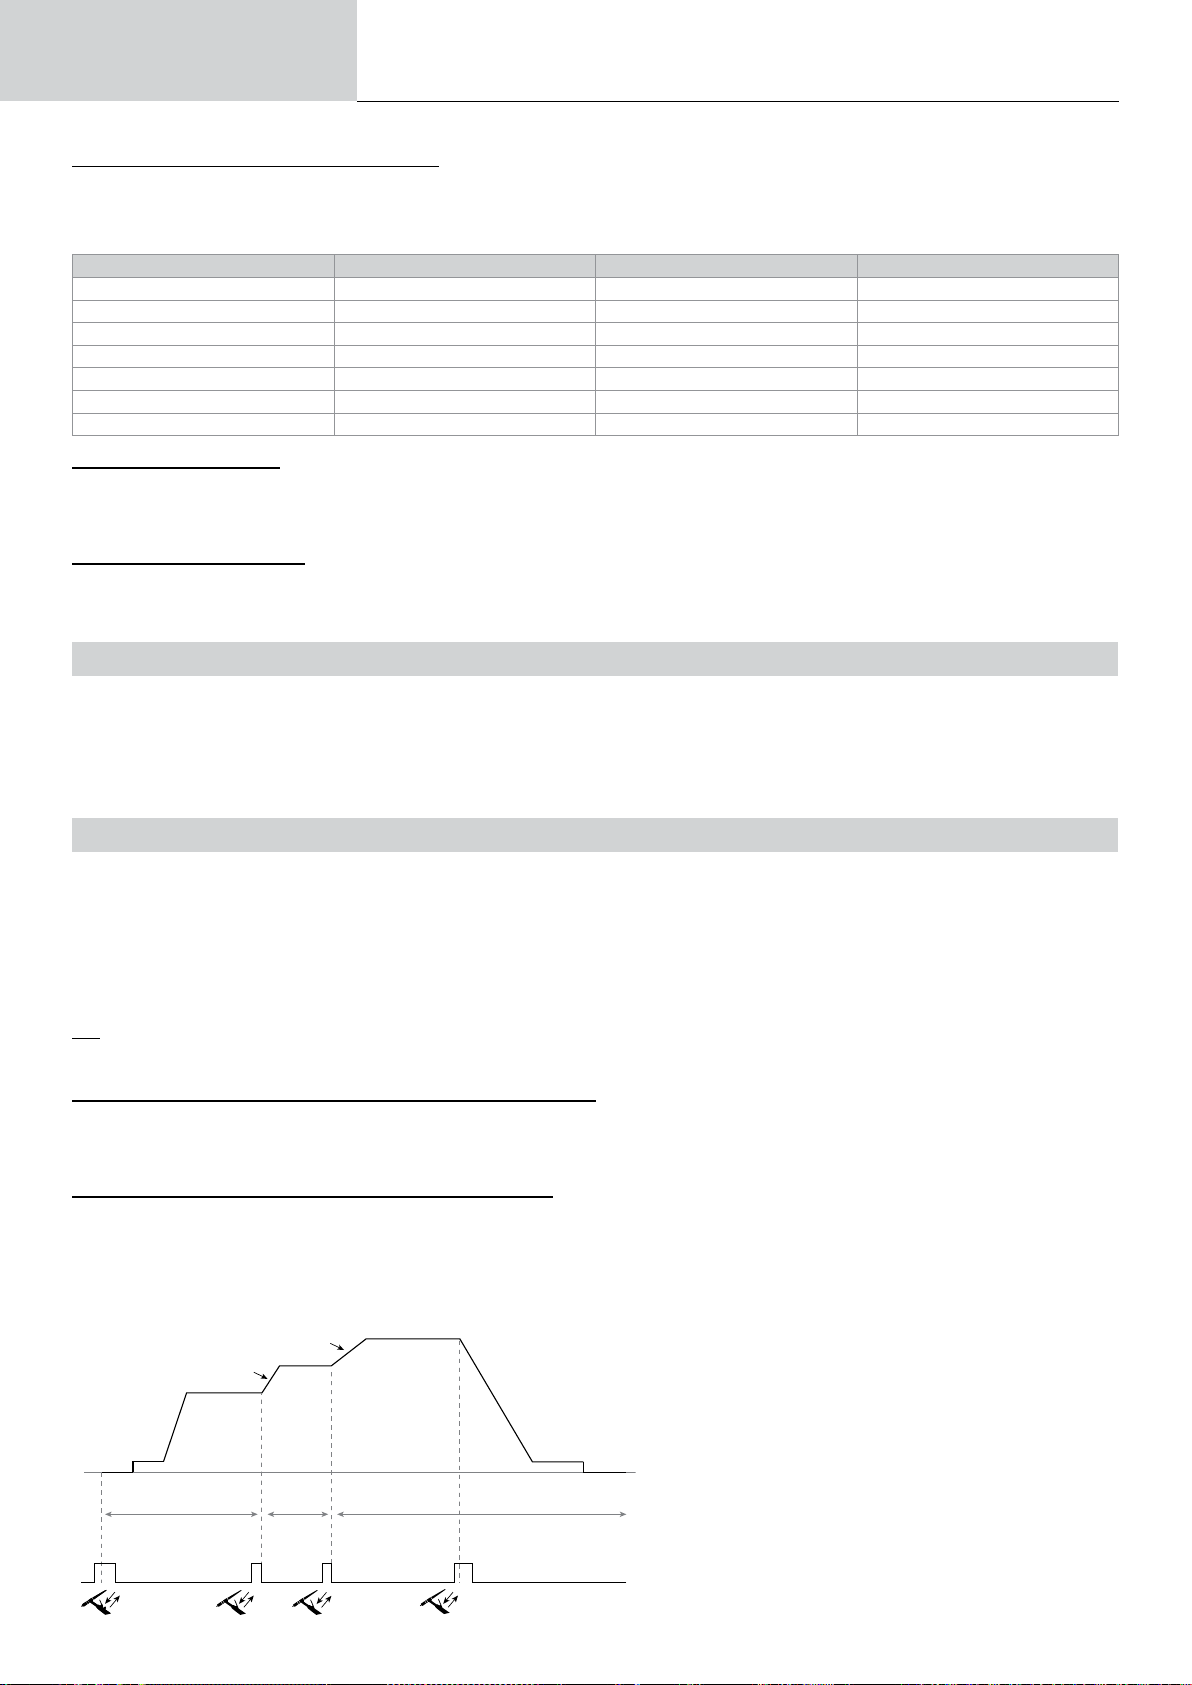
Manual de uso
>0.5s <0.5s <0.5s >0.5s
AJUSTE DE LA INTENSIDAD DE SOLDADURA
Los ajustes siguientes corresponden a la zona de intensidad utilizable en función del tipo y del diámetro del electrodo. Estas zonas son bastante
amplias ya que dependen de la aplicación y de la posición de soldadura.
Ø de electrodo (mm) Rutilo E6013 (A) Básico E7018 (A) Celulósico E6010 (A)
1.6 30-60 30-55 -
2.0 50-70 50-80 -
2.5 60-100 80-110 60-75
3.15 80-150 90-140 85-90
4.0 100-200 125-210 120-160
5 150-290 200-260 110-170
6.3 200-385 220-340 -
AJUSTE DEL ARC FORCE
Se aconseja posicionar el Arc Force en posición media para iniciar la soldadura y ajustarla en función de los resultados y de las preferencias de
soldadura. NOTA : el rango de ajuste de la fuerza de arco es especíco para el tipo de electrodo elegido.
FIJACIÓN DE LA HOT START
Es aconsejable ajustar un Hot Start bajo para chapas nas y un arranque en caliente alto para chapas más gruesas y metales difíciles (piezas sucias
u oxidadas).
Traducción de las instrucciones
originales
TITANIUM
ENERGÍA
Este modo se ha desarrollado para la soldadura con control de energía apoyado por DMOS y, además de la visualización de la energía del cordón
de soldadura después de soldar, también permite establecer :
- El coeciente térmico según la norma utilizada: 1 para las normas ASME y 0,6 (TIG) o 0,8 (MMA) para las normas europeas. La energía indicada
se calcula teniendo en cuenta este coeciente.
-La longitud del cordón de soldadura (OFF - mm) : Si se registra una longitud, la visualización de la energía ya no es en julios, sino en julios/mm (la
unidad en la pantalla «J» parpadea).
MEMORIA Y RECUERDO DE JOBS
Accesible a través del icono «JOB» de la pantalla principal.
Los parámetros en uso se registran automáticamente y siguen memorizados la próxima vez que se encienda el generador.
Además de los parámetros actuales, es posible guardar y recuperar las conguraciones llamadas «JOB».
Hay 500 JOBS para el proceso TIG, 200 para el proceso MMA. El almacenamiento se basa en los parámetros actuales del proceso, los ajustes
actuales y el perl del usuario.
Job
Este modo JOB permite crear, guardar, recuperar y borrar los JOB.
QUICK LOAD – Recordatorio de los Jobs desde el gatillo, sin soldar.
El Quick Load es un modo de recuperación de JOB (20 máximo) excluyendo la soldadura y sólo es posible en el proceso TIG.
A partir de una lista de JOB creada previamente, los recordatorios de JOBs se realizan por medio de una pulsación corta del gatillo. Todos los
modos de gatillo y modos de soldadura están soportados.
MultiJob – Recuerdo de JOBs en el disparador en la soldadura.
A partir de una lista MultiJOB creada previamente, este modo de encadenamiento le permite soldar encadenando hasta 20 JOBs sin interrupción.
Cuando se activa el modo, se carga y se muestra el JOB nº 1 de la lista. El modo de disparo es forzado en 4T.
Durant le soudage, ce mode permet d’enchainer les JOB de la liste chargée par des appuis brefs sur les boutons de la torche.
La soldadura se detiene pulsando los botones de la antorcha durante mucho tiempo y, una vez nalizado el ciclo de soldadura, se recarga el
JOB N°1 para una futura secuencia de soldadura.
Aumento de corriente del JOB 3
Aumento de corriente del JOB 2
JOB 1 JOB 2 JOB 3
70
Cuando se activa el modo, se carga y se muestra el JOB nº 1 de
la lista.
La recuperación de los JOBs de la secuencia está en un bucle :
cuando se alcanza el último JOB de la lista, el siguiente será el
JOB N°1.
La soldadura se activa pulsando y manteniendo pulsados los bo-
tones de la antorcha.
Page 71
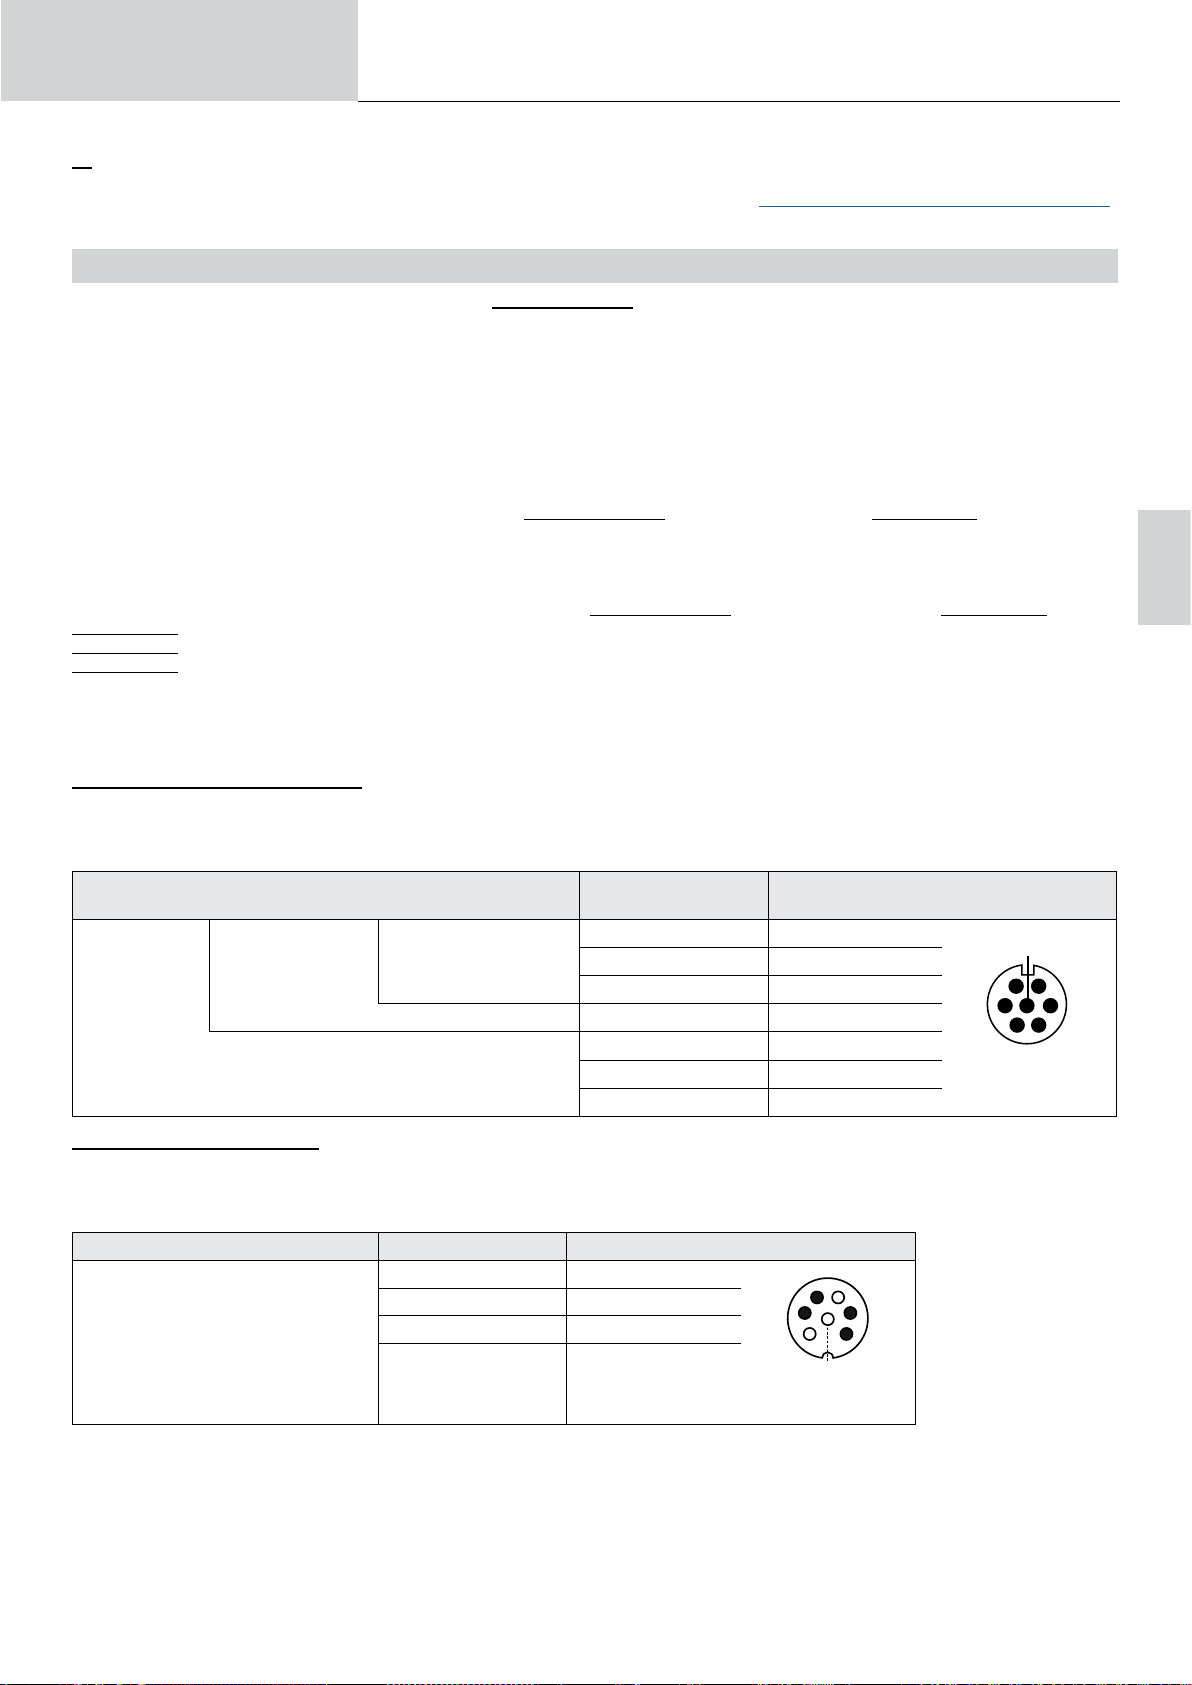
Manual de uso
C5
A partir de una lista C5 de 5 JOBs previamente creada, este sencillo modo de automatización desde el conector de Control Remoto permite recuperar JOBs a través de un PLC (ver nota en la página web - https://planet.gys.fr/pdf/spdoc/fr/CONNECT_5.pdf).
No disponible para 321 AC/DC.
Traducción de las instrucciones
originales
TITANIUM
MANDOS A DISTANCIA (OPCIONALES).
• Mando a distancia analógico RC-HA1 (ref. RC-HA1) para TITANIUM 230/400 :
Se puede conectar un mando a distancia analógico al generador a través del conector (I-11).
Este mando a distancia permite variar la corriente entre el 50% y el 100% de la corriente ajustada. En esta conguración, todos los modos y funcionalidades del generador son accesibles y congurables.
• Mando a distancia analógico RC-MMA/DEGAUSS (ref. 066496) :
Se puede conectar un mando a distancia analógico a la fuente de corriente a través del conector (I-4).
Sólo en MMA, el mando permite variar la corriente del 50% al 100% de la corriente jada mediante un potenciómetro, invertir la polaridad de solda-
dura mediante el conmutador de polaridad y activar o desactivar la fuente de corriente de soldadura para proteger el soldador durante la manipula-
ción.
• Pedal de control remoto RC-MMA/TIG-FA1 (ref. 045682) para TITANIUM 230/400 o RC-FA2 (ref. 083356) para TITANIUM 321 :
Se puede conectar un pedal de control remoto al generador a través del conector (I-11).
El pedal permite variar la corriente desde el mínimo hasta el 100% de la intensidad jada. En TIG, el generador sólo funciona en modo 2T. Además,
la subida y bajada de la corriente ya no es gestionada por el generador (funciones inactivas) sino por el usuario a través del interruptor de pie.
• Control remoto HMI - Control remoto digital RC-HD2 (ref. 062122) para TITANIUM 230/400 o RC-HD3 (ref. 079700) para TITANIUM 321 :
TITANIUM 400 : Se puede conectar un control remoto digital al generador a través del conector (I-12).
TITANIUM 321 : Se puede conectar un control remoto digital al generador a través del conector (I-6).
TITANIUM 230 : Se puede conectar un mando a distancia digital a la centralita mediante el kit opcional NUM-1 (I-7).
ES
Este mando a distancia está destinado a los procesos de soldadura MMA y TIG. El mando a distancia permite controlar a distancia la unidad de
soldadura. Un botón ON/OFF sirve para encender y apagar el mando a distancia digital. Cuando el control remoto digital se enciende, la HMI del
generador muestra los valores de corriente y tensión. En cuanto se apaga o se desconecta la IHM, se reactiva la IHM del generador.
Conectividad para TITANIUM 230/400 :
El producto está equipado con un conector hembra para el control remoto.
El conector macho especíco de 7 puntos (opción ref. 045699) permite la conexión de diferentes tipos de mando a distancia. Para el cableado, siga
el siguiente diagrama.
TIPO DE CONTROL REMOTO
Pedal Mando a distancia manual
C5
Conectores para TITANIUM 321 :
El conector I-11 puede utilizarse para conectar cualquier mando a distancia de tipo pedal.
Para los usuarios que dispongan de un pedal distinto de la referencia 083356, utilice el conector especíco de 7 pines (opción ref. 046238) y siga el
esquema de cableado que se muestra a continuación, añadiendo una resistencia de 3,3 kΩ entre los pines 1 y 2.
Tipo de mando a distancia Designación del cable Pin del conector asociado
VCC 1
Común/Masa 2
Pedal
Interruptor 4
Cursor 5
Designación de los
cables
10 V A
Cursor B
Común/Masa C
Switch D
AUTO-DETECT E
ARC ON F
REG I G
4
5
6
Vista exterior
Pin del conector asociado
E
Vista exterior
3
2
1
7
G
F
A
B
CD
71
Page 72
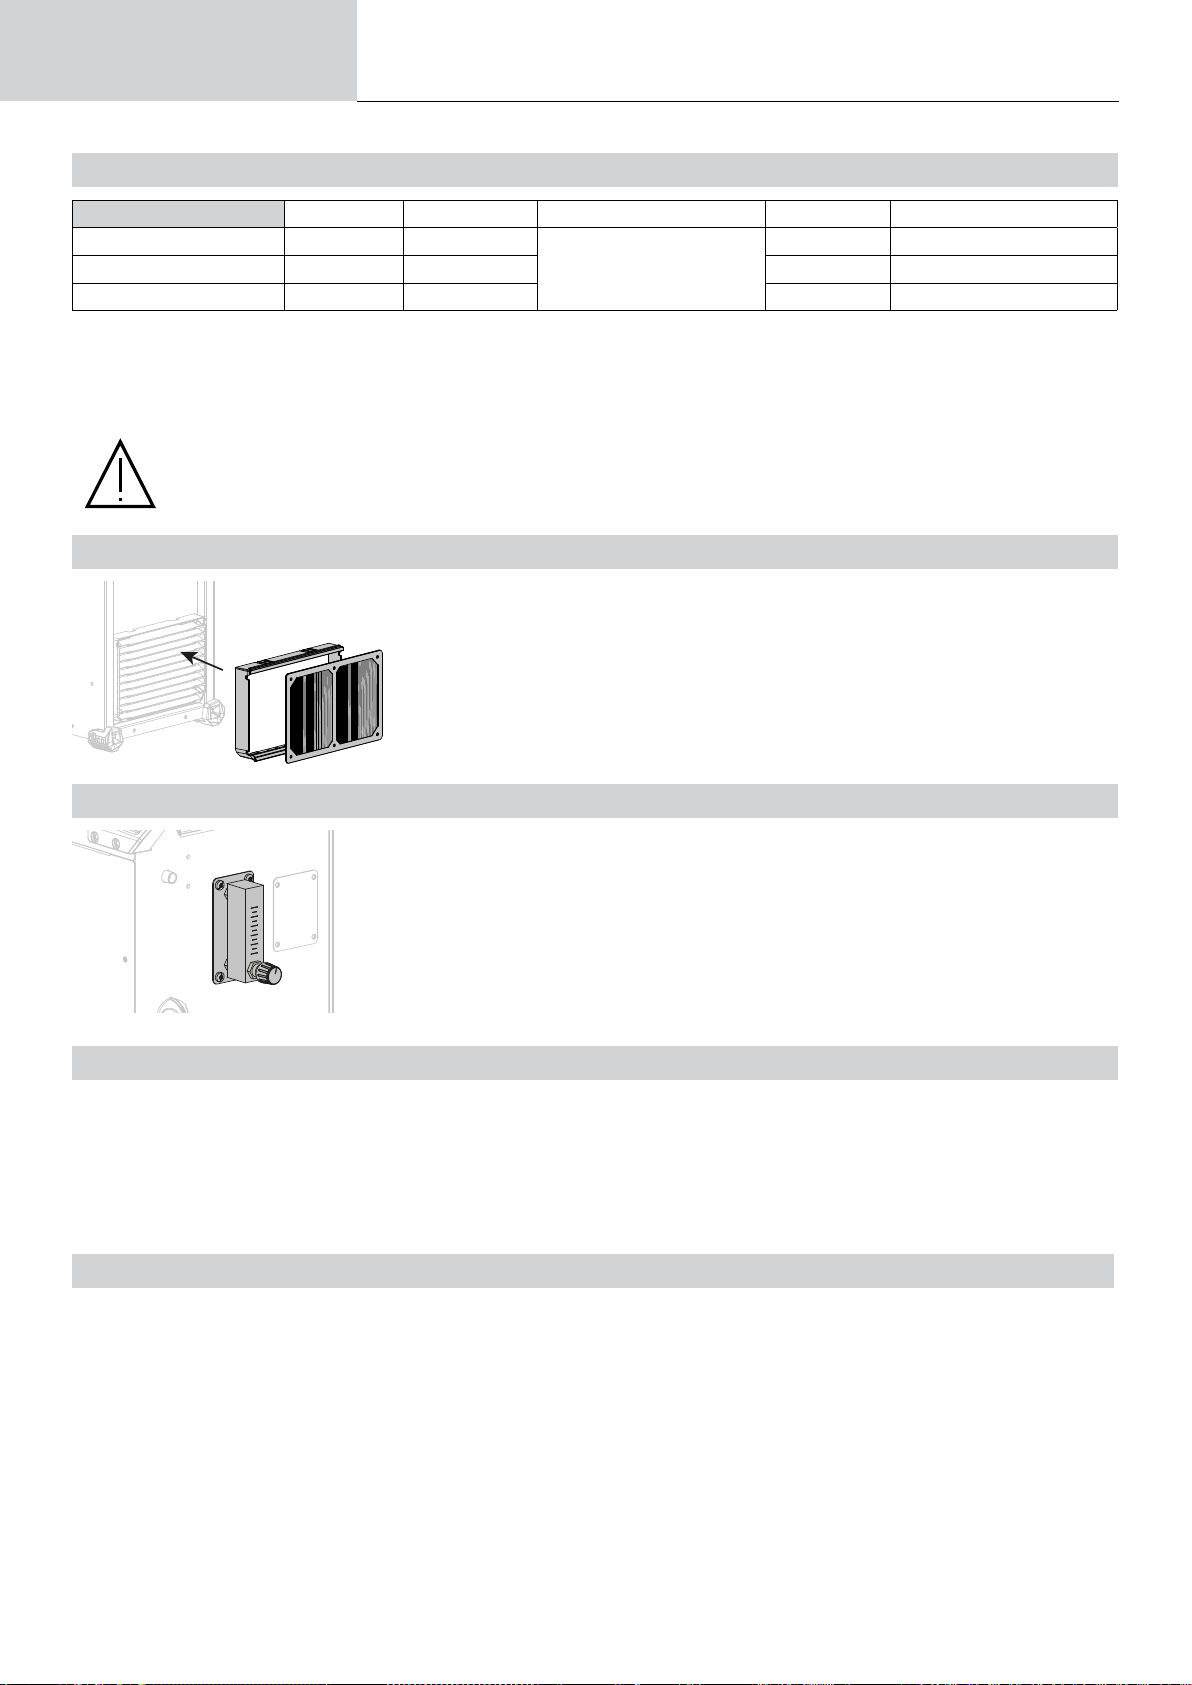
Manual de uso
Traducción de las instrucciones
originales
TITANIUM
UNIDAD DE REFRIGERACIÓN OPCIONAL
Compatibilidad Referencia Designación Potencia de refrigeración Capacidad Tensión de red eléctrica
TITANIUM 230 AC/DC FV 070820 KOOLWELD 1
TITANIUM 321 AC/DC 083363 KOOLWELD 3 5.5 L 400 V +/-15%
TITANIUM 400 AC/DC 013537 WCU 1KW C 5.5 L 400 V +/-15%
El producto detecta automáticamente la unidad de refrigeración. Para desactivar la unidad de refrigeración (OFF), consulte el manual de la interfaz.
Las protecciones que soporta la unidad de refrigeración para garantizar la protección de la antorcha y del usuario son :
- Nivel mínimo de refrigerante.
- Flujo mínimo de refrigerante a través de la antorcha.
- Protección térmica del refrigerante.
Se debe asegurar que el equipo de refrigeración esté apagado antes de la desconexión de los tubos de entrada y salida de líquido
de la antorcha.
El líquido de refrigeración es nocivo e irrita los ojos, las membranas mucosas y la piel. Le liquide chaud peut provoquer des brûlures.
1000 W
3 L 24 V
KIT DE FILTRO OPCIONAL PARA TITANIUM 231 AC/DC Y 400 AC/DC
Filtro de polvo (ref. 046580) con la nura del ltro : 630 µm (0,63 mm).
Tenga en cuenta que el uso de este ltro reduce el ciclo de trabajo de su generador.
Para evitar el riesgo de sobrecalentamiento debido a la obstrucción de las rejillas de ventilación, el
ltro de polvo debe limpiarse regularmente. Desenganchar y limpiar con aire comprimido.
OPTIONAL FLOWMETER KIT PARA TITANIUM 321 AC/DC Y 400 AC/DC
El kit de caudalímetro (ref. 073395) permite regular y controlar con precisión el caudal de gas a la salida
de la antorcha cuando ésta está conectada a una red de gas. La presión del gas en la red debe ser
estable y situarse entre 2 y 7 bares. El caudal puede ajustarse entre 3 y 30 l/min.
CARACTERÍSTICAS AÑADIDAS
El fabricante GYS ofrece una amplia gama de prestaciones compatibles con su producto.
Para descubrirlos, escanee el código QR.
GARANTÍA
La garantía cubre todos los defectos o vicios de fabricación durante 2 años, a partir de la fecha de compra (piezas y mano de obra)
La garantía no cubre:
• Todas las otras averías resultando del transporte
• El desgaste normal de las piezas (cables, pinzas…)
• Los incidentes resultando de un mal uso (error de alimentación, caída, desmontaje)
• Los fallos relacionados con el entorno (polución, oxidación, polvo…)
En caso de fallo, regresen la maquina a su distribuidor, adjuntando:
• Un justicativo de compra con fecha (recibo, factura…)
• Una nota explicativa del fallo
72
Page 73
Gebruikershandleiding
Vertaling van de originele handleiding
TITANIUM
WAARSCHUWINGEN - VEILIGHEIDSINSTRUCTIES
ALGEMENE INSTRUCTIES
Voor het in gebruik nemen moeten deze instructies zorgvuldig gelezen en goed begrepen worden.
Voer geen onderhoud of wijzigingen uit die niet in de handleiding vermeld staan.
Ieder lichamelijk letsel en iedere vorm van materiële schade, veroorzaakt door het niet naleven van de instructies in deze handleiding, kan niet
verhaald worden op de fabrikant van het apparaat.
Raadpleeg, in geval van problemen of onzekerheid over het gebruik, een gekwaliceerd en bevoegd persoon om het apparaat correct te installeren.
OMGEVING
Dit apparaat mag uitsluitend gebruikt worden voor het uitvoeren van laswerkzaamheden, en alleen volgens de in de handleiding en/of op het
typeplaatje vermelde instructies. De veiligheidsvoorschriften moeten altijd gerespecteerd worden. In geval van onjuist of gevaarlijk gebruik van dit
materiaal kan de fabrikant niet aansprakelijk worden gesteld.
De installatie moet worden gebruikt in een stof- en zuur- vrije ruimte, in afwezigheid van ontvlambaar gas of andere corrosieve substanties. Voor de
opslag van deze apparatuur gelden dezelfde voorwaarden. Zorg voor voldoende ventilatie tijdens het gebruik van deze apparatuur.
Temperatuur-indicaties :
Gebruikstemperatuur tussen -10 en +40°C (+14 en +104°F).
Opslag tussen -20 en +55°C (-4 en 131°F).
Luchtvochtigheid:
Lager of gelijk aan 50% bij 40°C (104°F).
Lager of gelijk aan 90% bij 20°C (68°F).
Hoogte :
Tot 1000 m boven de zeespiegel (3280 voet).
PERSOONLIJKE BESCHERMING EN BESCHERMING VAN ANDEREN
Booglassen kan gevaarlijk zijn en ernstige en zelfs dodelijke verwondingen veroorzaken.
Tijdens het lassen worden de individuen blootgesteld aan een gevaarlijke warmtebron, aan de lichtstraling van de lasboog, aan elektro-magnetische
velden (waarschuwing voor dragers van een pacemaker), aan elektrocutie-gevaar, aan lawaai en aan uitstoting van gassen.
Bescherm uzelf en bescherm anderen, respecteer de volgende veiligheidsinstructies :
Draag, om uzelf te beschermen tegen brandwonden en straling, droge, goed isolerende kleding zonder omslagen, brandwerend en
in goede staat, die het gehele lichaam bedekt.
Draag handschoenen die een elektrische en thermische isolatie garanderen.
Draag een lasbescherming en/of een lashelm die voldoende bescherming biedt (afhankelijk van de lastoepassing). Bescherm uw
ogen tijdens schoonmaakwerkzaamheden. Het dragen van contactlenzen is uitdrukkelijk verboden.
Soms is het nodig om het lasgebied met brandwerende schermen af te schermen tegen stralingen, projectie en wegspattende
gloeiende deeltjes.
Informeer de personen in het lasgebied om niet naar de boog of naar gesmolten stukken te staren, en om aangepaste kleding te
dragen die hen voldoende bescherming biedt.
Gebruik een bescherming tegen lawaai als de laswerkzaamheden een hoger geluidsniveau bereiken dan de toegestane norm (dit
geldt tevens voor alle personen die zich in de las-zone bevinden).
Houd uw handen, haar en kleding op voldoende afstand van bewegende delen (ventilator).
Verwijder nooit de behuizing van de koelgroep wanneer de las-installatie aan een elektrische voedingsbron is aangesloten en
onder spanning staat. Wanneer dit toch gebeurt, kan de fabrikant niet verantwoordelijk worden gehouden in geval van letsels of
ongelukken.
De elementen die net gelast zijn zijn heet, en kunnen brandwonden veroorzaken wanneer ze aangeraakt worden. Zorg ervoor
dat, tijdens onderhoudswerkzaamheden aan de toorts of de elektrode-houder, deze voldoende afgekoeld zijn en wacht ten minste
10 minuten alvorens met de werkzaamheden te beginnen. Om te voorkomen dat de vloeistof brandwonden veroorzaakt moet de
koelgroep in werking zijn tijdens het gebruik van een watergekoelde toorts.
Het is belangrijk om, voor vertrek, het werkgebied veilig achter te laten, om mensen en goederen niet in gevaar te brengen.
NL
LASDAMPEN EN GASSEN
Dampen, gassen en stof die worden uitgestoten tijdens het lassen zijn gevaarlijk voor de gezondheid. Zorg voor voldoende
ventilatie, soms is toevoer van verse lucht tijdens het lassen noodzakelijk. Een lashelm met verse luchtaanvoer kan een oplossing
zijn als er onvoldoende ventilatie is.
Controleer of de afzuigkracht voldoende is, en verieer of deze aan de gerelateerde veiligheidsnormen voldoet.
Waarschuwing: bij het lassen in kleine ruimtes moet de veiligheid op afstand gecontroleerd en gemonitord worden. Bovendien kan het lassen van
materialen die bepaalde stoen zoals lood, cadmium, zink, kwik of beryllium bevatten bijzonder schadelijk zijn. Ontvet de te lassen materialen voor
73
Page 74
Gebruikershandleiding
aanvang van de laswerkzaamheden.
De gasessen moeten worden opgeslagen in een open of goed geventileerde ruimte. Ze moeten in verticale positie gehouden worden, in een houder
of op een trolley.
Lassen in de buurt van vet of verf is verboden.
Vertaling van de originele handleiding
TITANIUM
BRAND EN EXPLOSIE-RISICO
Scherm het lasgebied volledig af, brandbare stoen moeten op minimaal 11 meter afstand geplaatst worden.
Een brandblusinstallatie moet aanwezig zijn in de buurt van laswerkzaamheden.
Pas op voor projectie van hete onderdelen of vonken, zelfs door kieren heen. Deze kunnen brand of explosies veroorzaken.
Houd personen, ontvlambare voorwerpen en containers onder druk op veilige en voldoende afstand.
Het lassen in containers of gesloten buizen of houders is verboden, en als ze open zijn dan moeten ze ontdaan worden van ieder ontvlambaar of
explosief product (olie, brandstof, gas-residuen....).
Slijpwerkzaamheden mogen niet worden gericht naar de stroombron van het lasapparaat of in de richting van brandbare materialen.
GASFLESSEN
Het gas dat uit de gasessen komt kan, in geval van hoge concentraties in de lasruimte, verstikking veroorzaken (goed ventileren
is absoluut noodzakelijk).
Het transport moet absoluut veilig gebeuren : de essen moeten gesloten zijn en de lasstroombron moet uitgeschakeld zijn.
De essen moeten verticaal bewaard worden en door een ondersteuning rechtop gehouden worden, om te voorkomen dat ze
omvallen.
Sluit de essen na ieder gebruik. Wees alert op temperatuurveranderingen en blootstelling aan zonlicht.
De es mag niet in contact komen met een vlam, een elektrische boog, een toorts, een massa-klem of een andere warmtebron of gloeiend voorwerp.
Houd de es uit de buurt van elektrische circuits en lascircuits, en las nooit een es onder druk.
Wees voorzichtig bij het openen van het ventiel van de es, houd uw hoofd ver verwijderd van het ventiel en controleer voor gebruik of het gas
geschikt is om mee te lassen.
ELEKTRISCHE VEILIGHEID
Het elektrische netwerk dat wordt gebruikt moet altijd geaard zijn. Gebruik het op de veiligheidstabel aanbevolen type zekering.
Een elektrische schok kan, direct of indirect, ernstige en zelfs dodelijke ongelukken veroorzaken.
Raak nooit delen aan de binnen- of buitenkant van de machine aan (toortsen, klemmen, kabels, elektrodes) die onder spanning staan. Deze delen
zijn aangesloten op het lascircuit.
Koppel, voordat u het lasapparaat opent, dit los van het stroom-netwerk en wacht 2 minuten totdat alle condensatoren ontladen zijn.
Raak nooit tegelijkertijd de toorts of de elektrodehouder en de massa-klem aan.
Zorg ervoor dat, als de kabels of toortsen beschadigd zijn, deze vervangen worden door gekwaliceerde en bevoegde personen. Gebruik alleen
kabels met de geschikte doorsnede. Draag altijd droge, in goede staat verkerende kleren om uzelf van het lascircuit te isoleren. Draag isolerend
schoeisel, waar u ook werkt.
EMC CLASSIFICATIE VAN HET MATERIAAL
Dit Klasse A materiaal is niet geschikt voor gebruik in een woonomgeving waar de stroom wordt aangeleverd door een openbaar
laagspanningsnet. Het is mogelijk dat er problemen ontstaan met de elektromagnetische compatibiliteit in deze omgevingen,
vanwege storingen of radio-frequente straling.
TITANIUM 230 AC/DC FV :
Op voorwaarde dat de impedantie van het openbare laagspanningsnetwerk op het punt van aansluiting lager is dan Zmax
= 0.173 Ohms, is dit materiaal conform aan de norm CEI 61000-3-11, en kan het aangesloten worden aan een openbaar
laagspanningsnetwerk. Het valt onder de verantwoordelijkheid van de installateur en de gebruiker van het apparaat om de
stroomleverancier te contacteren en zich ervan te verzekeren dat het apparaat daadwerkelijk op het netwerk aangesloten kan
worden.
74
TITANIUM 321AC/DC - 400 AC/DC :
Dit materiaal voldoet aan de CEI 61000-3-11 norm.
TITANIUM 230 AC/DC FV :
Dit materiaal voldoet aan de CEI 61000-3-12 norm.
TITANIUM 321AC/DC - 400 AC/DC :
Dit materiaal is niet conform aan de IEC 61000-3-12 norm en mag alleen aangesloten worden op private laagspanningsnetwerken
als die zijn aangesloten op een openbaar stroomnetwerk met uitsluitend midden- of hoogspanning. Als het apparaat aangesloten
wordt op een openbaar laagspanningsnetwerk is het de verantwoordelijkheid van de installateur of de gebruiker van het
apparaat om de stroomleverancier te contacteren en zich ervan te verzekeren dat het apparaat daadwerkelijk zonder risico op
het betreende netwerk aangesloten kan worden.
Page 75
Gebruikershandleiding
Vertaling van de originele handleiding
TITANIUM
ELEKTROMAGNETISCHE EMISSIES
Elektrische stroom die door geleidend materiaal of kabels gaat veroorzaakt plaatselijk elektrische en magnetische velden (EMF).
De lasstroom wekt een elektromagnetisch veld op rondom de laszone en het lasmateriaal.
De elektromagnetische velden (EMF) kunnen de werking van bepaalde medische apparaten, zoals pacemakers, verstoren. Voor mensen met
medische implantaten moeten speciale veiligheidsmaatregelen in acht genomen worden. Bijvoorbeeld : toegangsbeperking voor voorbijgangers, of
een individuele risico-evaluatie voor de lassers.
Alle lassers zouden de volgende adviezen op moeten volgen om de blootstelling aan elektro-magnetische straling van het lascircuit tot een minimum
te beperken:
• plaats de laskabels samen - bind ze zo mogelijk onderling aan elkaar vast;
• houd uw romp en uw hoofd zo ver mogelijk verwijderd van het lascircuit;
• wikkel de laskabels nooit rond uw lichaam;
• ga niet tussen de laskabels in staan. Houd de twee laskabels aan dezelfde kant van uw lichaam;
• sluit de massaklem aan op het werkstuk, zo dicht mogelijk bij de te lassen zone;
• werk niet vlakbij de lasstroombron, ga er niet op zitten en leun er niet tegenaan;
• niet lassen tijdens het verplaatsen van de lasstroombron of het draadaanvoersysteem.
Personen met een pacemaker moeten een arts raadplegen voor gebruik van het apparaat.
Blootstelling aan elektromagnetische straling tijdens het lassen kan gevolgen voor de gezondheid hebben die nog niet bekend
zijn.
AANBEVELINGEN OM DE LASZONE EN DE LASINSTALLATIE TE EVALUEREN
Algemene aanbevelingen
De gebruiker van dit apparaat is verantwoordelijk voor het installeren en het gebruik van het booglasmateriaal volgens de instructies van de fabrikant.
Als elektromagnetische storingen worden geconstateerd, is het de verantwoordelijkheid van de gebruiker van het booglasmateriaal om dit probleem
op te lossen, met hulp van de technische dienst van de fabrikant. In sommige gevallen kan de oplossing liggen in een eenvoudige aarding van
het lascircuit. In andere gevallen kan het nodig zijn om met behulp van lters een elektromagnetisch schild rondom de stroomvoorziening en om
het gehele werkvertrek te creëren. In ieder geval moeten de storingen, veroorzaakt door elektromagnetische stralingen, beperkt worden tot een
aanvaardbaar niveau.
Evaluatie van de lasruimte
Voor het installeren van een booglas-installatie moet de gebruiker de eventuele elektro-magnetische problemen in de omgeving evalueren. De
volgende gegevens moeten in aanmerking worden genomen :
a) de aanwezigheid boven, onder en naast het lasmateriaal van andere voedingskabels, besturingskabels, signaleringskabels of telefoonkabels;
b) de aanwezigheid van radio- en televisiezenders en ontvangers;
c) de aanwezigheid van computers en overig besturingsmateriaal;
d) de aanwezigheid van belangrijk beveiligingsmateriaal, voor bijvoorbeeld de beveiliging van industrieel materiaal;
e) de gezondheid van personen in de directe omgeving van het apparaat, en het eventueel dragen van een pacemaker of een gehoorapparaat.
f) materiaal dat wordt gebruikt voor het kalibreren of het uitvoeren van metingen;
g) de immuniteit van overig materiaal aanwezig in de omgeving.
De gebruiker moet zich ervan verzekeren dat alle apparatuur in de werkruimte compatibel is. Het is mogelijk dat er extra beschermende maatregelen
nodig zijn;
h) het moment dat het lassen of andere activiteiten plaatsvinden.
De afmeting van het omliggende gebied dat in acht moet worden genomen en/of moet worden beveiligd hangt af van de structuur van het gebouw en
van de overige activiteiten die er plaatsvinden. Dit omliggende gebied kan groter zijn dan de begrenzing van het gebouw.
Een evaluatie van de lasinstallatie
Naast een evaluatie van de laszone kan een evaluatie van de booglasinstallaties elementen aanreiken om storingen vast te stellen en op te lossen.
Bij het evalueren van de emissies moeten de werkelijke meetresultaten worden bekeken, zoals deze zijn gemeten in de reële situatie, zoals vermeld
in Artikel 10 van de CISPR 11. De metingen in de specieke situatie, op een specieke plek, kunnen tevens helpen de doeltreendheid van de
maatregelen te testen.
NL
AANBEVELINGEN VOOR METHODES OM ELEKTROMAGNETISCHE EMISSIES TE REDUCEREN
a. Openbaar stroomnet: U kunt de booglasinstallatie aansluiten op een openbaar stroomnet, met inachtneming van de aanbevelingen van de
fabrikant. Als er storingen plaatsvinden kan het nodig zijn om extra voorzorgsmaatregelen te nemen, zoals het lteren van het openbare stroomnetwerk.
Er kan overwogen worden om de voedingskabel van de lasinstallatie af te schermen in een metalen leiding of een gelijkwaardig materiaal. Het is
wenselijk om de elektrische continuïteit van deze afscherming over de gehele lengte te verzekeren. De bescherming moet aangekoppeld worden
aan de lasstroomvoeding, om er zeker van te zijn dat er een goed elektrisch contact is tussen de geleider en het omhulsel van de lasstroomvoeding.
b. Onderhoud van het booglasmateriaal : De booglasapparatuur moet regelmatig worden onderhouden, volgens de aanwijzingen van de
fabrikant. Alle toegangen, service ingangen en kleppen moeten gesloten en correct vergrendeld zijn wanneer het booglasmateriaal in werking
is. Het booglasmateriaal mag op geen enkele manier gewijzigd worden, met uitzondering van veranderingen en instellingen zoals genoemd in de
handleiding van de fabrikant. Let u er in het bijzonder op dat het vonkenhiaat van de toorts correct afgesteld is en goed onderhouden wordt, volgens
de aanbevelingen van de fabrikant.
c. Laskabels : De kabels moeten zo kort mogelijk zijn, en dichtbij elkaar en vlakbij of, indien mogelijk, op de grond gelegd worden.
d. Equipotentiaal verbinding : Het is wenselijk om alle metalen objecten in en om de werkomgeving te aarden. Waarschuwing : metalen objecten
die verbonden zijn aan het te lassen voorwerp vergroten het risico op elektrische schokken voor de lasser, wanneer hij tegelijkertijd deze objecten en
de elektrode aanraakt. Het wordt aangeraden de lasser van deze voorwerpen te isoleren.
75
Page 76
Gebruikershandleiding
e. Aarding van het te lassen onderdeel : Wanneer het te lassen voorwerp niet geaard is, vanwege elektrische veiligheid of vanwege de afmetingen
en de locatie, zoals bijvoorbeeld het geval kan zijn bij scheepsrompen of metalen structuren van gebouwen, kan een verbinding tussen het voorwerp
en de aarde, in sommige gevallen maar niet altijd, de emissies verkleinen. Vermijd het aarden van voorwerpen wanneer daarmee het risico op
verwondingen van de lassers of op beschadigingen van ander elektrisch materiaal vergroot wordt. Indien nodig, is het wenselijk dat het aarden van
het te lassen voorwerp rechtstreeks plaatsvindt, maar in sommige landen waar deze directe aarding niet toegestaan is is het aan te raden te aarden
met een daarvoor geschikte condensator, die voldoet aan de richtlijnen in het betreende land.
f. Beveiliging en afscherming : Selectieve afscherming en beveiliging van andere kabels en materiaal in de omgeving kan eventuele problemen
verminderen. Voor speciale toepassingen kan de beveiliging van de gehele laszone worden overwogen.
Vertaling van de originele handleiding
TITANIUM
TRANSPORT EN VERVOER VAN DE LASSTROOMBRON
De lasstroombron is uitgerust met een handvat waarmee het apparaat met de hand gedragen kan worden. Let op : onderschat
het gewicht niet. Het handvat mag niet gebruikt worden om het apparaat aan omhoog te hijsen.
Gebruik niet de kabels of de toorts om het apparaat te verplaatsen. Het apparaat moet in verticale positie verplaatst worden.
Til nooit het apparaat boven personen of voorwerpen.
Til nooit een gases en het apparaat tegelijk op. De vervoersnormen zijn verschillend.
INSTALLATIE VAN HET MATERIAAL
• Plaats de voeding op een ondergrond met een helling van minder dan 10°.
• Zorg dat er voldoende ruimte is om de machine te ventileren en om toegang te hebben tot het controlepaneel.
• Niet geschikt voor gebruik in een ruimte waar geleidend metaalstof aanwezig is.
• Plaats het lasapparaat niet in de stromende regen, en stel het niet bloot aan zonlicht.
• IP23 beschermingsklasse, wat betekent dat :
- het apparaat is beveiligd tegen toegang in gevaarlijke delen van solide elementen met een diameter van >12,5mm en
- de apparatuur is beschermd tegen regen als deze 60° ten opzichte van een verticale lijn valt.
Deze apparaten kunnen dus buiten gebruikt worden, in overeenstemming met veiligheidsindicatie IP23.
Om oververhitting te voorkomen moeten de voedingskabels, verlengsnoeren en laskabels helemaal afgerold worden.
De fabrikant kan niet verantwoordelijk gehouden worden voor lichamelijk letsel of schade aan voorwerpen veroorzaakt door niet
correct of gevaarlijk gebruik van dit materiaal.
ONDERHOUD / ADVIES
• Het onderhoud mag alleen door gekwaliceerd personeel uitgevoerd worden. We raden u aan een jaarlijkse onderhoudsbeurt
uit te laten voeren.
• Haal de stekker uit het stopcontact om de elektriciteitsvoorziening te onderbreken en wacht twee minuten voordat u
werkzaamheden op het apparaat gaat verrichten. De spanning en de stroomsterkte binnen het toestel zijn hoog en gevaarlijk.
• Neem regelmatig de behuizing af en maak het apparaat met een blazer stofvrij. Maak van deze gelegenheid gebruik om met behulp van geïsoleerd
gereedschap ook de elektrische verbindingen te laten controleren door gekwaliceerd personeel.
• Controleer regelmatig de voedingskabel. Als de voedingskabel beschadigd is, moet deze door de fabrikant, zijn reparatie-dienst of een gekwaliceerde
technicus worden vervangen, om zo gevaarlijke situaties te voorkomen.
• Laat de ventilatieopening van de lasstroombron vrij zodat de lucht goed kan circuleren.
• Deze lasstroombron is niet geschikt voor het ontdooien van leidingen, het opladen van batterijen / accu’s of het opstarten van motoren.
INSTALLATIE - GEBRUIK VAN HET APPARAAT
Alleen ervaren en door de fabrikant gekwaliceerd personeel mag de installatie uitvoeren. Verzekert u zich ervan dat de generator tijdens het
installeren niet op het stroomnetwerk aangesloten is. Seriële en parallelle generator-verbindingen zijn verboden. Om de optimale las-omstandigheden
te creëren wordt aanbevolen om de laskabels te gebruiken die worden meegeleverd met het apparaat.
OMSCHRIJVING
Dit is een lasstroombron, voor het lassen van niet afsmeltende elektroden (TIG) in gelijkstroom (TIG DC) of in wisselstroom (TIG AC) en het lassen
van beklede elektroden (MMA).
BESCHRIJVING VAN HET MATERIAAL (I)
TITANIUM 230/400
1- Human Machine Interaction (HMI) 7-
2- Positieve Polariteit-aansluiting 8- Schakelaar ON / OFF
3- Aansluiting gas van de toorts 9- Voedingskabel
4- Aansluiting knop toorts 10- USB aansluiting
5- Negatieve polariteit aansluiting 11- Analoge Aansluiting
6- Aansluiting gases 12- Aansluiting draadaanvoersysteem of HMI op afstand = alleen 400 AC/DC
Klepje voor het aansluiten van de kit NUM TIG-1 (optioneel art. code 037960)
Klepje voor het aansluiten van de kit NUM-1 (optioneel art. code 063938) = alleen 230 AC/DC FV
13- Aansluiting voeding en aansturen van de koelgroep
76
Page 77
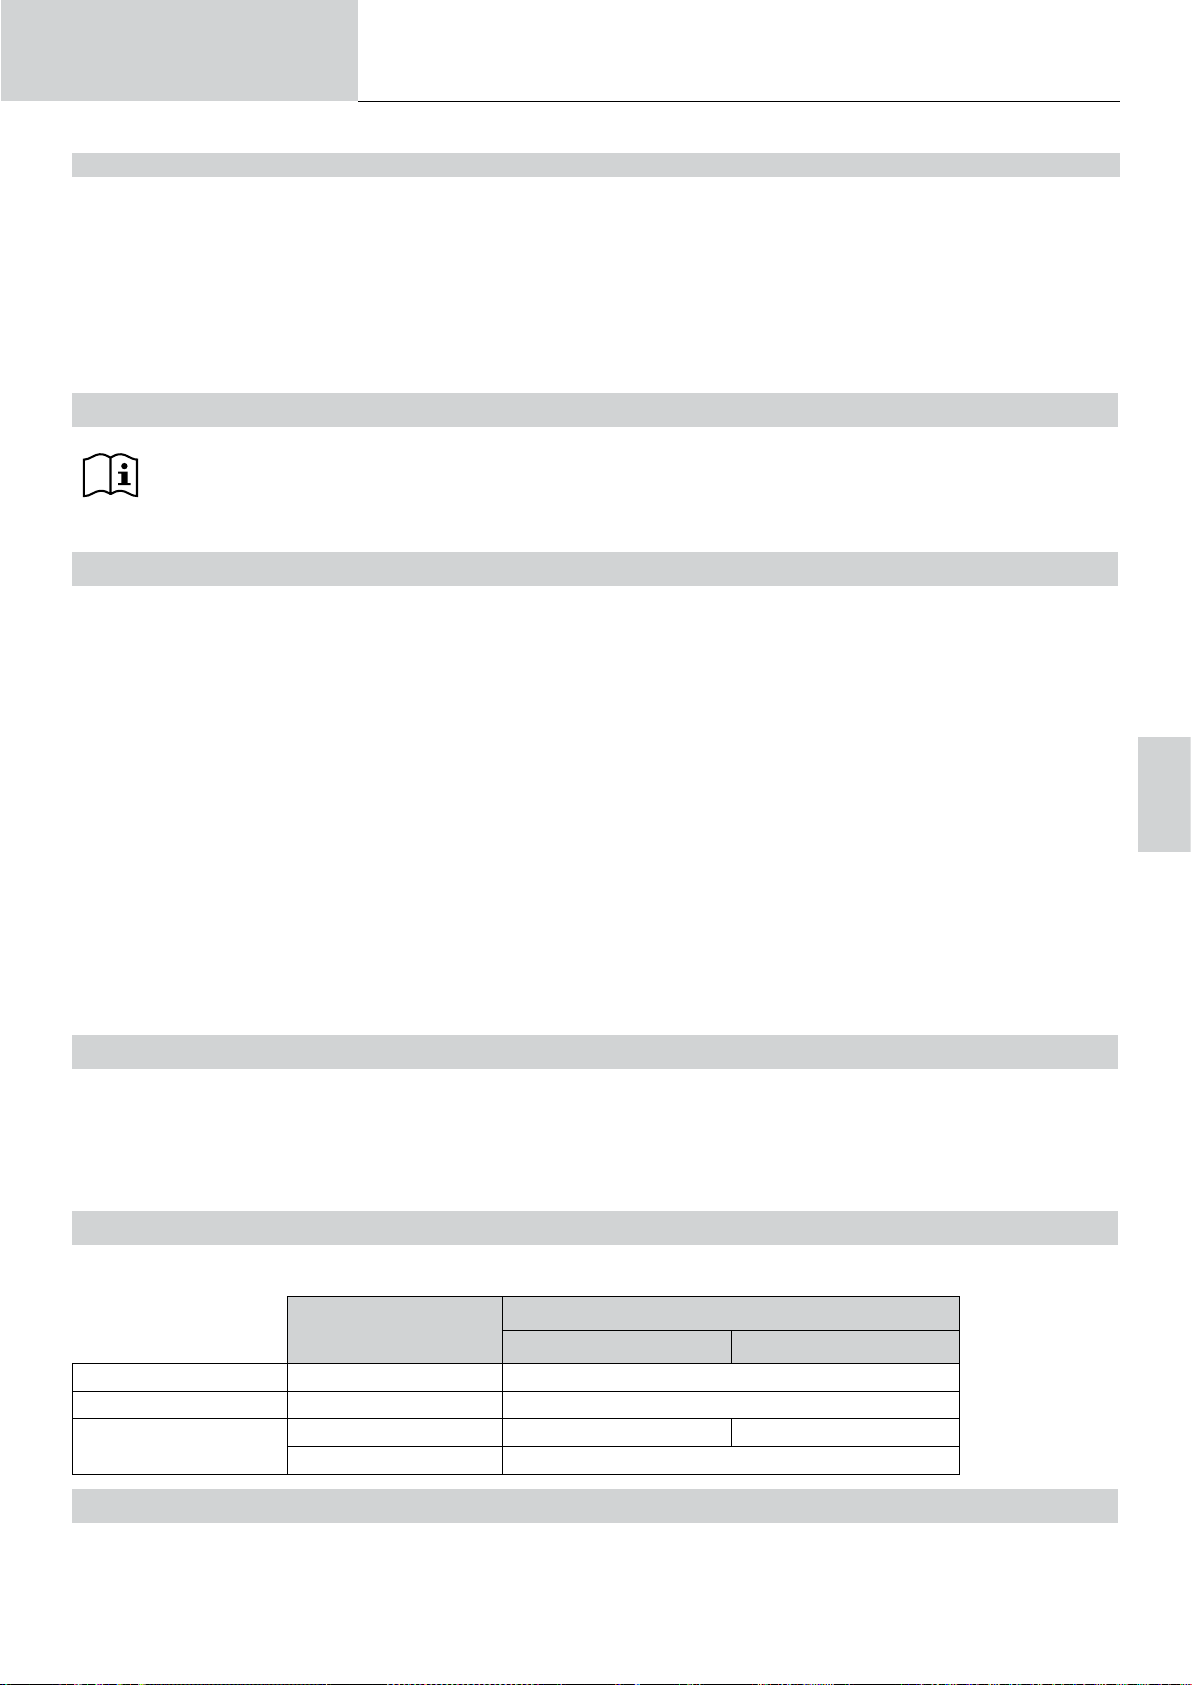
Gebruikershandleiding
TITANIUM 321
1- Human Machine Interaction (HMI) 7- Positieve polariteit-aansluiting
2- USB aansluiting 8- Aansluiting gases
3- Aansluiting gas van de toorts 9- Optionele owmeterkit (073395)
4- Schakelaar ON / OFF 10- Aansluiting kit NUM TIG-1 optioneel (art. code 037960) = automatisering SAM
5- Negatieve polariteit aansluiting 11-
6- Aansluiting voor digitale afstandsbediening 12- Voedingskabel (5 m)
Vertaling van de originele handleiding
Aansluiting trekker toorts
Aansluiting afstandsbediening (voetpedaal)
13- Aansluiting koelgroep (Koolweld 3)
TITANIUM
INTERFACE HUMAN - MACHINE (HMI)
Lees de handleiding voor het gebruik van de bediening (HMI), die deel uitmaakt van de complete handleiding van het materiaal.
HMI
ELEKTRISCHE VOEDING - OPSTARTEN
TITANIUM 230 AC/DC FV :
Het apparaat wordt geleverd met een enkelfase 3-pool stekker (P + N + PE) 230V 16A, type CEE17. Het apparaat is uitgerust met een «Flexible
Voltage» systeem en moet worden aangesloten op een geaarde elektrische installatie tussen 110V en 240V (50 - 60 Hz).
TITANIUM 321 - 400 AC/DC :
Dit materieel wordt geleverd met een 32 A aansluiting type EN 60309-1 en mag alleen aangesloten worden op een driefasen 400V (50-60 Hz) ins-
tallatie met vier draden waarvan één geaard.
De eectieve stroomafname (l1e) wordt aangegeven op het toestel bij optimaal gebruik. Controleer of de stroomvoorziening en de bijbehorende
beveiligingen (netzekering en/of hoofdschakelaar) geschikt zijn voor de stroom die nodig is voor het gebruik van dit apparaat. In sommige landen kan
het nodig zijn om de elektrische aansluiting aan te passen om het toestel optimaal te kunnen gebruiken.
• De lasstroombron schakelt over op beveiliging wanneer de netspanning lager of hoger is dan 15% van de aangegeven spanning(en) (een foutmelding verschijnt dan op het display van het bedieningspaneel).
• Het opstarten van het apparaat gebeurt door de aan/uitschakelaar (l-8) op positie I te zetten. Het uitschakelen gebeurt door de schakelaar op 0 te
zetten. Waarschuwing ! Nooit de stroomvoorziening afsluiten wanneer het apparaat oplaadt.
• Ventilatoren : dit materiaal is uitgerust met een intelligent ventilatie-systeem, zodat het geluidsniveau tot een minimum beperkt blijft. De ventilatoren
passen hun snelheid aan aan het gebruik en aan de omgevingstemperatuur. in de MMA module zal de ventilator permanent functioneren. In de TIG
module functioneert de ventilator alleen tijdens het lassen. De ventilator zal stoppen nadat het apparaat afgekoeld is.
• Waarschuwing : Het verlengen van de kabel van de toorts of van de retour-kabels, langer dan de maximale lengte die geadviseerd wordt door de
fabrikant zal het risico op elektrische schokken verhogen.
• Het ontstekingsmechanisme en het stabilisatie-mechanisme van de boog zijn geschikt voor handmatig en mechanisch gebruik.
AANSLUITEN OP EEN STROOMGENERATOR
Deze apparatuur kan worden gebruikt met een stroomgenerator, op voorwaarde dat deze hulpspanning aan de volgende eisen voldoet :
- De spanning moet wisselspanning zijn, ingesteld zoals voorgeschreven, en de piekspanning moet lager zijn dan 700V voor de TITANIUM 321/400
AC/DC en 400V voor de TITANIUM 230 AC/DC FV.
- De frequentie moet tussen de 50 en 60 Hz liggen.
Het is belangrijk om deze voorwaarden voor het gebruik te controleren, omdat veel stroomgeneratoren hogere spanningspieken produceren die het
materiaal kunnen beschadigen.
GEBRUIK VAN VERLENGSNOEREN
Alle gebruikte verlengsnoeren moeten de voor het apparaat geschikte lengte en kabelsectie hebben. Gebruik een verlengsnoer dat voldoet aan de
nationale regelgeving.
Ingangsspanning
TITANIUM 400 AC/DC 400 V 6 mm²
TITANIUM 321 AC/DC 400 V 6 mm²
TITANIUM 230 AC/DC FV
110 V 2.5 mm² 4 mm²
230 V 2.5 mm²
Lengte - Sectie van het verlengsnoer
< 45m > 45m
NL
AANSLUITING GAS
Dit materiaal is uitgerust met twee aansluitingen. Eén aansluiting voor een gases voor de toevoer van het gas naar het lasapparaat, en een
aansluiting gas/toorts om het gas
naar de toorts te voeren. Het wordt aanbevolen om de met uw lasapparatuur meegeleverde adapters te gebruiken, om een zo optimaal mogelijke
aansluiting te realiseren.
77
Page 78
Gebruikershandleiding
Vertaling van de originele handleiding
TITANIUM
HET ACTIVEREN VAN DE FUNCTIE VRD (VOLTAGE REDUCTION DEVICE)
Het Voltage Reduction Device (VRD) is alleen beschikbaar op de TITANIUM 230 AC/DC en 321 AC/DC.
Deze maatregelen hebben als doel de lasser te beschermen. De lasstroom wordt alleen geleverd wanneer de elektrode in contact is met het werkstuk
(geringe weerstand). Zodra de elektrode is teruggetrokken, zal de VRD-functie de spanning verlagen tot een zeer laag niveau.
Het VRD is standaard uitgeschakeld. Om het VRD te activeren moet u het apparaat openen en de volgende procedure volgen :
1. KOPPEL HET APPARAAT AF VAN HET ELEKTRISCHE NETWERK EN WACHT 5 MINUTEN.
2. Neem de zijkant van de generator af (zie pagina aan het einde van de handleiding).
3. Zoek de controle-kaart en de VRD schakelaar (zie pagina aan het einde van de handleiding).
4. Zet de schakelaar op positie ON.
5. De VRD-functie is geactiveerd.
6. Schroef de zijkant van de generator weer vast.
7. Op het bedieningspaneel (HMI) brandt het pictogram VRD.
Om de functie VRD te deactiveren moet u de schakelaar in de tegengestelde richting bewegen.
AANBEVOLEN COMBINATIES
Stroom (A) Ø Elektrode (mm) Ø Nozzle (mm) Gastoevoer Argon (L/min)
TIG DC
TIC AC
(mm)
0.3 - 3 10 - 80 1 6.5 / 8 5 - 6
2.4 - 6 15 - 100 1.6 6.5 / 8 / 9.5 6 - 7
4 - 8 20 - 120 2 8 / 9.5 6 - 7
6.8 - 10 30 - 200 2.4 9.5 / 11 6 - 7
9 - 12 50 - 300 3.2 11 / 12.5 / 16 7 - 8
- 60 - 400 4 11 / 12.5 / 16 + 8 - 10
0.5 - 3 15 - 90 1.6 6.5 / 8 / 9.5 6 - 7
0.8 - 5 20 - 150 2.4 9.5 / 11 7 - 8
1.5 - 6 40 - 200 3.2 11 / 12.5 / 16 8 - 10
1.6 - 11 50 - 350 4 16 / 17.5 10 - 12
2 - 15 80 - 450 4.8 16 / 19 12 - 18
TIG (GTAW) LASMODULE
AANSLUITING EN ADVIEZEN
• Bij TIG lassen moet altijd een beschermgas (Argon) worden gebruikt.
• Sluit de massaklem aan op de positieve (+) aansluiting. Sluit de vermogenskabel van de toorts aan op de negatieve
aansluiting (-), evenals de aansluitingen van de knop(pen) van de toorts en van het gas.
• Verzekert u zich ervan dat de toorts correct is uitgerust, en dat de slijtonderdelen (spantang, spantanghouder, verspreider en nozzle) niet versleten
zijn.
• De keuze van de elektrode is afhankelijk van de stroom van de TIG DC lasprocedure.
SLIJPEN VAN DE ELEKTRODE
Voor het optimaal functioneren wordt aangeraden de te gebruiken elektroden als volgt te slijpen :
d
L = 3 x d voor een zwakke stroom.
L = d voor sterke stroom
L
78
Page 79
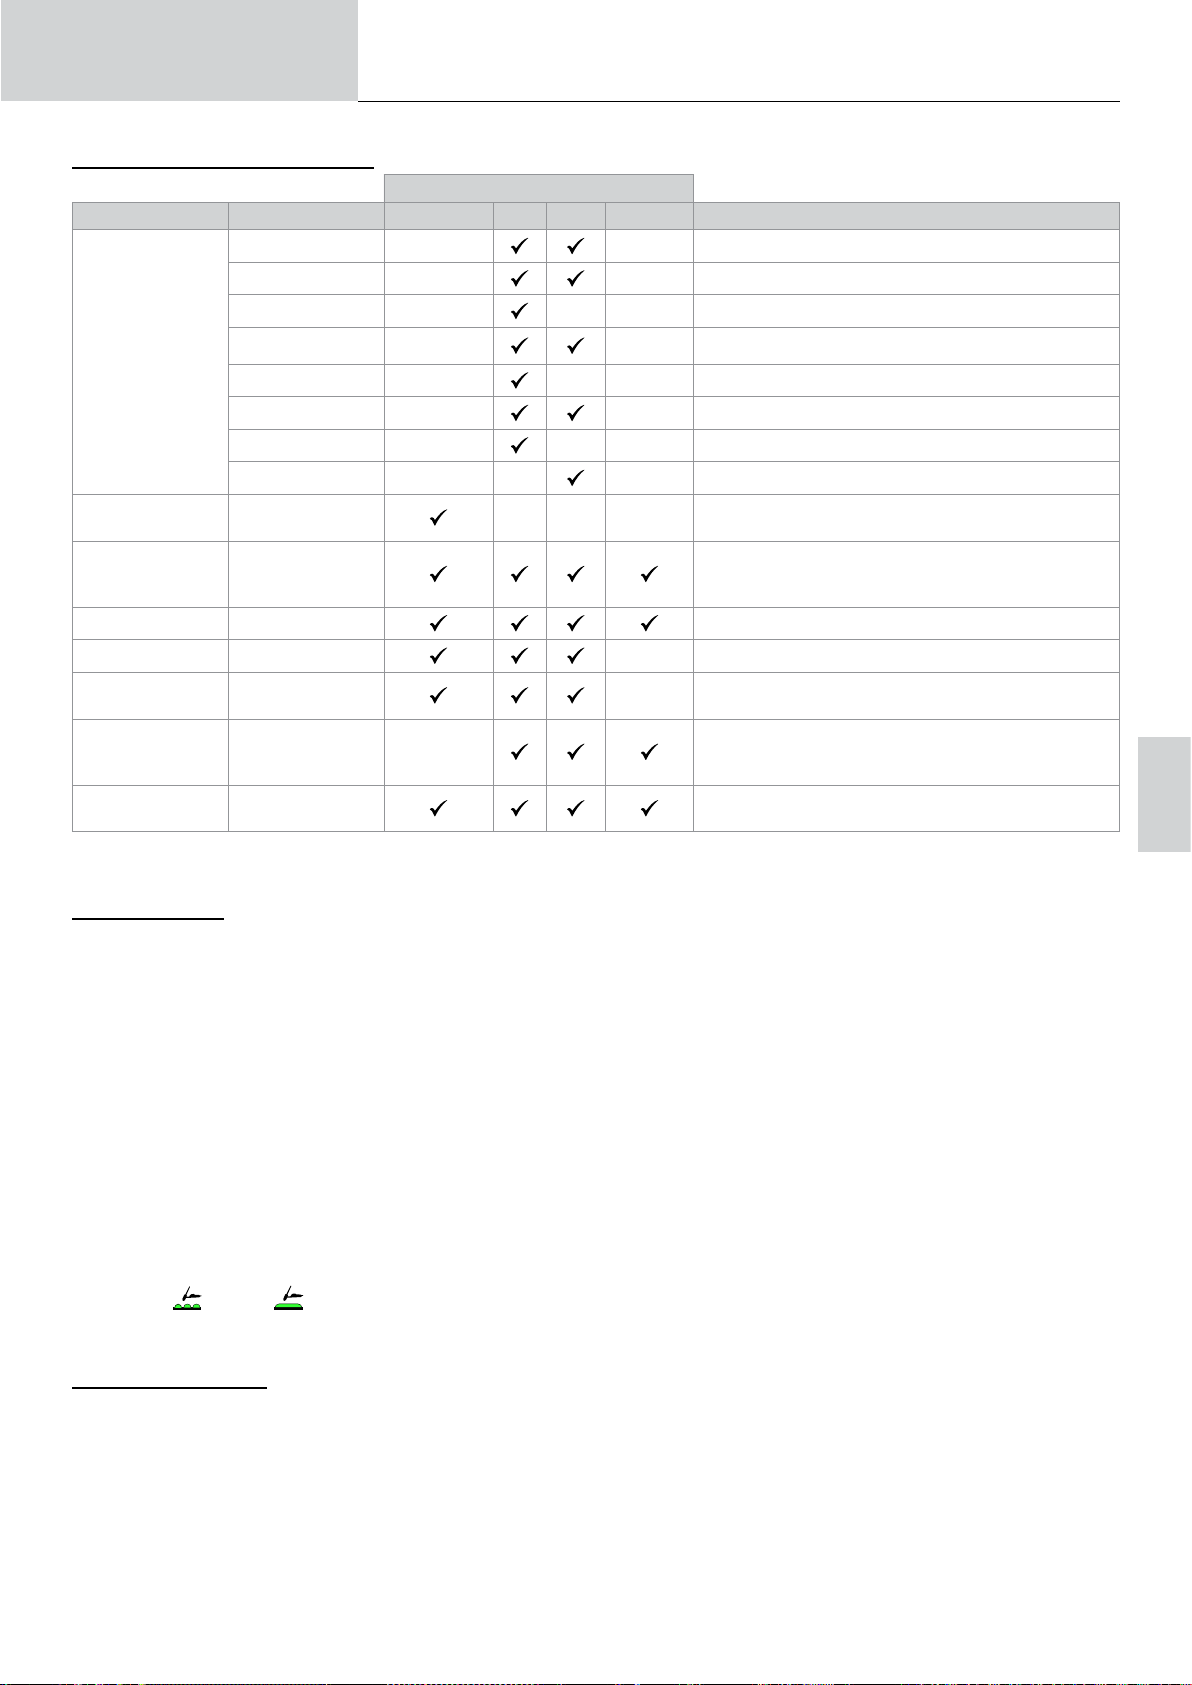
Gebruikershandleiding
INSTELLINGEN VAN DE PROCEDURE
Instellingen Instellingen Synergetisch DC AC Wizard
Standaard - - Vlakke stroom
Puls - - Puls stroom
FastPulse - - Onhoorbare puls-stroom
Vertaling van de originele handleiding
Lasprocedures
TITANIUM
-
Type materiaal Fe, Al enz. - - - Keuze van het te lassen materiaal
Diameter van de
Wolfraam elektrode
Type ontsteking Lift, HF, Touch. HF Keuze type ontsteking.
Module trekker 2T / 4T / 4T LOG. 2T, 4T Keuze besturing van de trekker.
E-TIG OFF - ON -
Energie
Instellingen
geavanceerd
De toegang tot sommige las-instellingen hangt af van de gekozen schermweergave : Instellingen/Weergave : Easy / Expert / Geavanceerd
Raadpleeg de HMI-handleiding
LASPROCEDURES
Spot - - Vlak punten
Tack - - - Gepulseerd punten
Multi-Spot - Herhaling vlak punten
Multi-Tack - - Herhaling gepulseerd punten
AC Mix - Stroom die AC en DC met elkaar afwisselt
1 - 4 mm
Hold
Thermische coëfciënt
- Zie het hoofdstuk «Energie» op de volgende pagina’s.
Keuze van de diameter van de elektrode. Hiermee kan
het regelen van de stroom tijdens de HF ontsteking
verjnd worden.
Lasmodule met constante energie, met correctie van
booglengte-variaties.
Instellen van de HF ontsteking.
NL
• TIG synergetisch
Functioneert niet meer op basis van de keuze van een type stroom DC en het ingeven van instellingen van de lascyclus, maar integreert regels en
lassynergiëen die gebaseerd zijn op ervaring. Deze module beperkt zich dus tot drie fundamentele instellingen : Type materiaal, Dikte van het te
lassen plaatwerk en Laspositie.
• TIG DC
Geschikt voor het lassen van ijzerhoudende metalen zoals staal, roestvrij staal, maar ook koper en koperlegeringen en titaan.
• TIC AC
Voor het lassen van aluminium en aluminium-legeringen, maar ook koper.
• TIG Wizard
Wizard Lab :
Zie het hoofdstuk «Wizard Lab» op de volgende pagina’s.
Wizard Alu, Inox, Staal, Koper :
In deze modus kunnen onderdelen van lichte legeringen (AlSi/AlMg/Al99), roestvrij staal (CrNi), staal (Fe) en koper (CuZn/Cu) worden voorgemonteerd of gelast . De in te geven instellingen zijn : de dikte van de te lassen onderdelen en de assemblage-techniek (Stuiklassen
(BW), Overlap lassen (FW) of hoeklassen (BP)). Om van een module naar een andere over te gaan, dient u op de knop n° 4 te drukken (zie de
handleiding HMI).
INSTELLINGEN - TIG DC
• Standaard
De Standaard lasmodule geeft een hoge laskwaliteit op de meeste ijzerhoudende materialen, zoals staal, rvs, maar ook op koper en koperlegeringen,
titaan....... De verschillende mogelijkheden om stroom en gas te regelen zorgen voor een perfecte beheersing van de lasprocedure, van de ontsteking
tot de uiteindelijke afkoeling van de.lasnaad.
• Puls
Deze lasmodule met puls-stroom wisselt sterkere lasstroom (l, laspuls) af met zwakkere stroom (l_Koude puls om het werkstuk af te koelen). De
pulsmodule wordt gebruikt om de te lassen onderdelen samen te voegen, met een beperkte stijging van de temperatuur zodat er weinig vervorming
optreedt. Ook ideaal voor het in positie lassen.
Voorbeeld:
De lasstroom I is afgesteld op 100A en % (I_Koud) = 50%, dus een koude stroom = 50% x 100A = 50A.
F(Hz) is afgesteld op 10Hz, de duur van het signaal is 1/10Hz = 100ms -> iedere 100ms zullen een puls van 100A en een puls van 50A elkaar
afwisselen.
79
Page 80
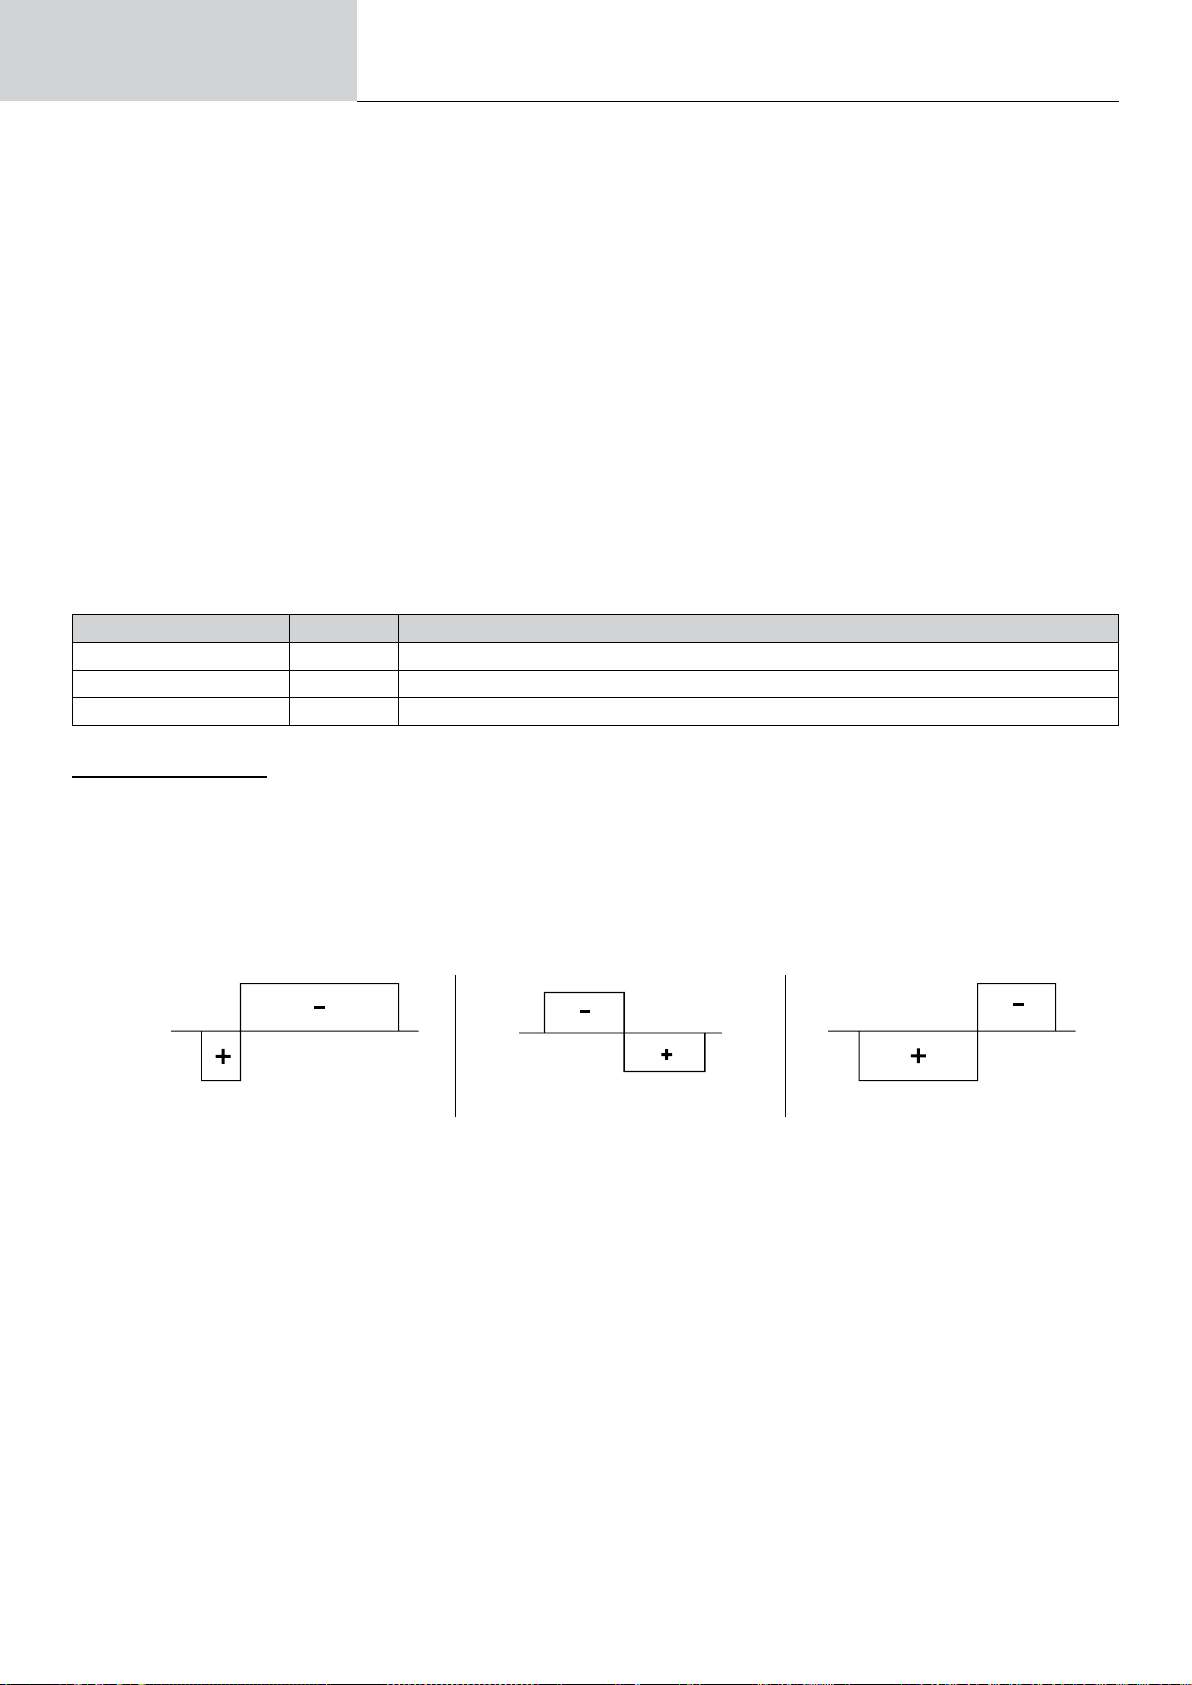
Gebruikershandleiding
• FastPulse
Deze lasmodule met zeer hoge frequentie puls-stroom wisselt sterkere lasstroom (l, laspuls) af met zwakkere stroom (l_Koude puls om het werkstuk af te koelen). De FastPulse module maakt het mogelijk de samentrekkende eigenschappen van de Puls module bij hoge frequentie vast te
houden en toch een laag en aanvaardbaar geluidsniveau te behouden.
• Spot
Met deze lasmodule kunnen de te lassen onderdelen voor het lassen geassembleerd worden. Het punten kan handmatig, per trekker, of getemporiseerd gebeuren, in een van te voren gedenieerd ritme. Deze «punt-duur» zorgt voor een betere reproduceerbaarheid, en het realiseren van
niet-geoxideerde punten.
• Multi-Spot
Deze punt-module lijkt op de TIG Spot, maar wisselt punten af met vooraf gedenieerde pauzes zolang de trekker ingedrukt wordt gehouden.
• Tack
De puntlasmodule is ook geschikt voor het voor-assembleren van onderdelen voor het eigenlijke lassen, maar deze keer in twee fases : een eerste
fase in DC puls concentreert de lasboog en geeft een betere inbranding, gevolgd door een tweede in DC standaard die de boog verbreedt en het
smeltbad vergroot.
De instelbare tijdsduur van de 2 punt-fases resulteert in een betere reproduceerbaarheid, en het realiseren van niet geoxideerde punten.
• Multi-Tack
Deze punt-module lijkt op de TIG SPOT, maar wisselt punten af met vooraf gedenieerde pauzes zolang de trekker ingedrukt wordt gehouden.
Vertaling van de originele handleiding
TITANIUM
Geavanceerde instellingen, a
Geavanceerde instellingen Instellen Beschrijving
Duur HF 0.01 - 3 s Tijdsduur HF, voordat HF stopt
Niveau HF 1 - 10 Index die de spanning regelt, van 5 kV tot 14 kV
Huidige instelling (A) - In procenten / Absoluut
INSTELLINGEN - TIG AC
• Standaard
Deze lasmodule is voor het lassen van aluminium en aluminium-legeringen (Al, AlSi, AlMg, AlMn…). Met wisselstroom kan aluminium geschuurd
worden.
Balans (%T_AC) :
Tijdens de positieve golf wordt de oxidatie afgebroken. Tijdens de negatieve golf koelt de elektrode af en de werkstukken worden aan elkaar
gelast, er is inbranding.
Door de balans aan te passen en zo de verhouding tussen de twee te wijzigen wordt of het voorbewerken/slijpen, of de inbranding bevorderd
(de standaard afstelling is 30%).
20% : max. inbranding. 50% 60% : max. schuren/slijpen.
• Puls
Deze lasmodule met puls-stroom wisselt sterkere lasstroom (l, laspuls) af met zwakkere stroom (l_Koude puls om het werkstuk af te koelen). De
pulsmodule wordt gebruikt om de te lassen onderdelen samen te voegen, met een beperkte stijging van de temperatuur zodat er weinig vervorming
optreedt. Ook ideaal voor het in positie lassen.
lleen in de «
Geavanceerde» weergave module :
Voorbeeld:
De lasstroom I is afgesteld op 100A en % (I_Koud) = 50%, dus een koude stroom = 50% x 100A = 50A.
F(Hz) is afgesteld op 10Hz, de duur van het signaal is 1/10Hz = 100ms -> iedere 100ms zullen een puls van 100A en een puls van 50A elkaar
afwisselen.
• SPOT
Met deze lasmodule kunnen de te lassen onderdelen voor het lassen geassembleerd worden. Het punten kan handmatig, per trekker, of getemporiseerd gebeuren, in een van te voren gedenieerd ritme. Deze «punt-duur» zorgt voor een betere reproduceerbaarheid, en het realiseren van
niet-geoxideerde punten.
• Multi-Spot
Deze punt-module lijkt op de TIG Spot, maar wisselt punten af met vooraf gedenieerde pauzes zolang de trekker ingedrukt wordt gehouden.
• AC MIX
Deze lasmodule in wisselstroom wordt gebruikt voor het lassen van aluminium en aluminium-legeringen die dikker zijn. De module wisselt de ACstroom af met reeksen DC stroom, en verhoogt zo de naar het werkstuk gevoerde energie. Het doel hiervan is het verhogen van de productiviteit bij
het assembleren van aluminium. Deze module is minder schurend, het is dus noodzakelijk om te werken op schone oppervlaktes.
80
Page 81
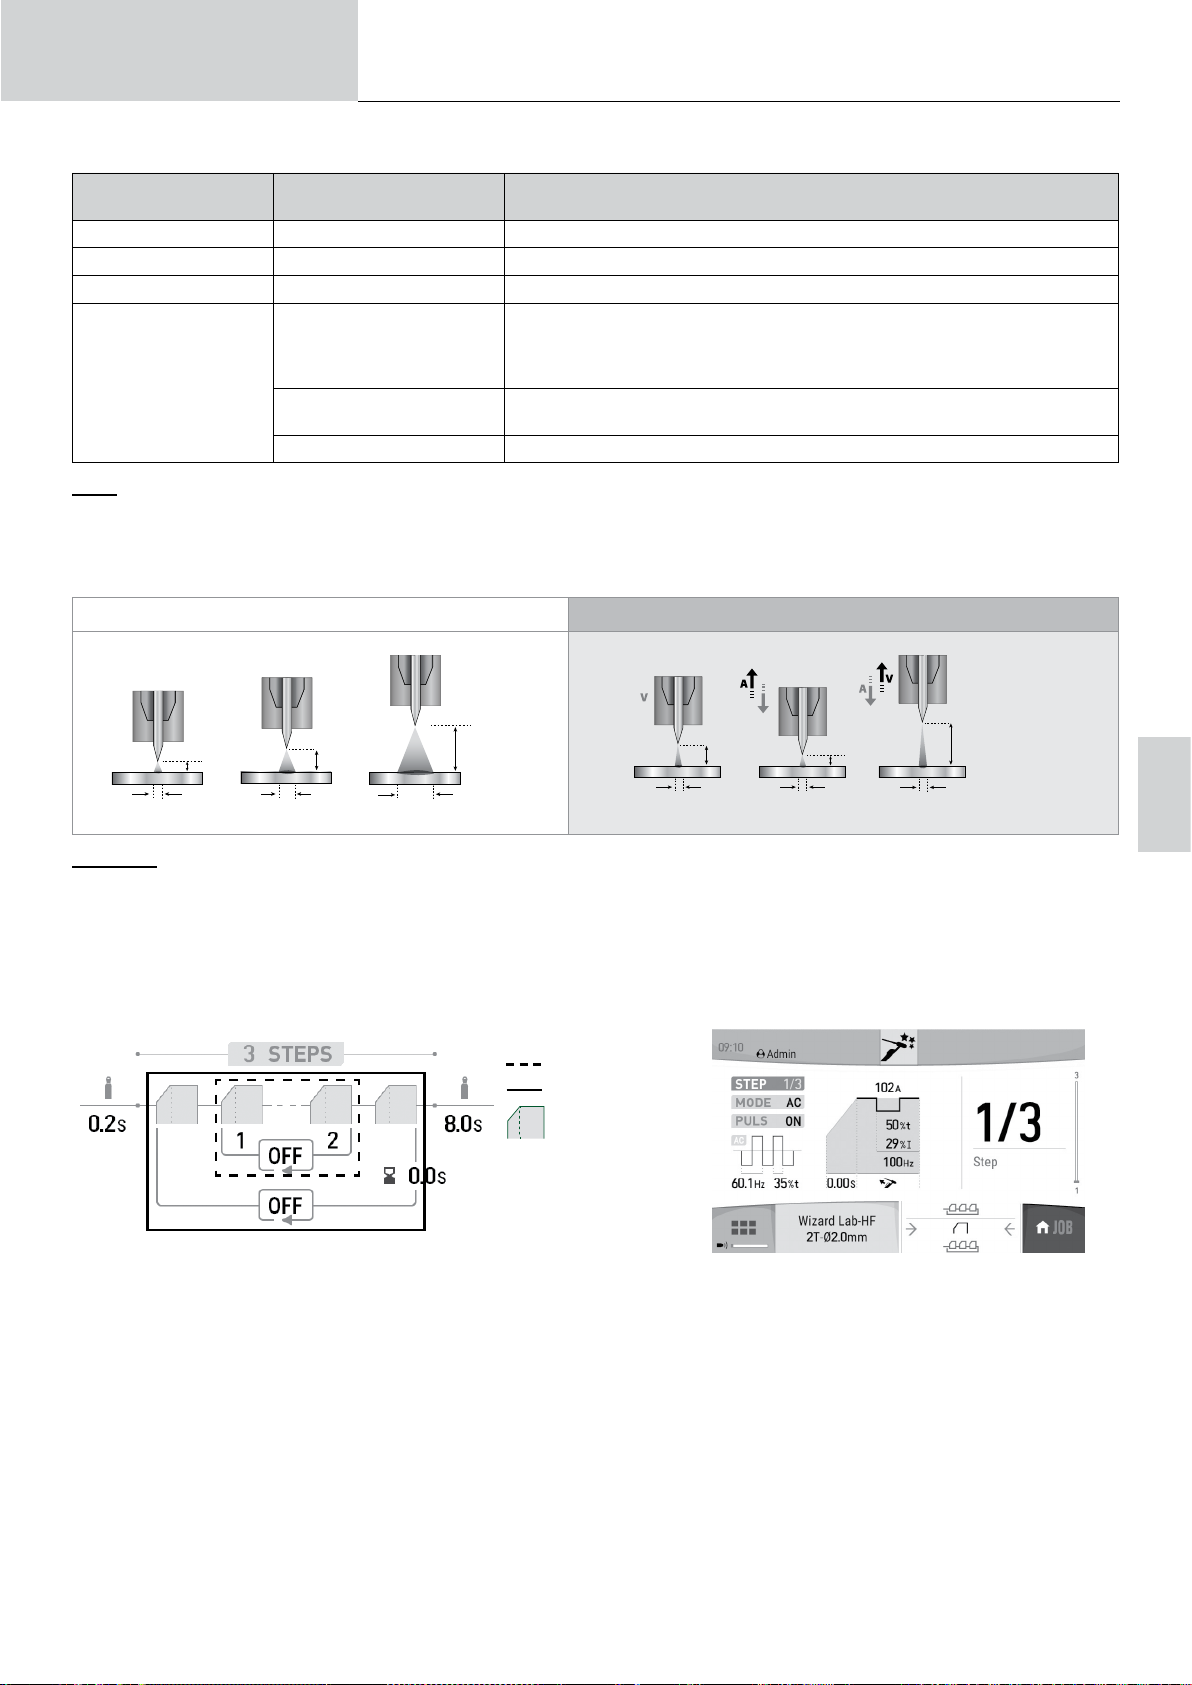
Gebruikershandleiding
2 mm
D
10 mm
D
5 mm
D
2 mm
D
5 mm
D
10 mm
D
Vertaling van de originele handleiding
TITANIUM
Geavanceerde instellingen, a
Geavanceerde
instellingen
lleen in de «
Geavanceerde» weergave module :
Instellen Beschrijving
Duur HF 0.01 - 3 s Tijdsduur HF, voordat HF stopt
Niveau HF 1 - 10 Index die de spanning regelt, van 5 kV tot 14 kV
Huidige instelling (A) - In procenten / Absoluut
Storingsvrije synchrone lasmodus wanneer 2 AC stroombronnen tegelijkertijd
OFF - ON
Sync AC
Dephasing 0° - 300%
worden gebruikt op hetzelfde werkstuk. Lassen met deze functie wordt automatisch
gesynchroniseerd met de netfrequentie. AC frequenties worden gereduceerd tot
50Hz, 100Hz en 150Hz.
Aanpassing netfase in stappen van 60°. Deze instelling voorkomt dat je stekkers
van voedingsbronnen moet verwisselen.
Fine dephasing 0° - 59° Fijnafstelling van netfase in stappen van 1°.
E-TIG
Met deze module kan worden gelast met een constant vermogen. De variaties in booglengte worden real time gemeten, om zo een constante breedte
van de lasnaad en een constante inbranding te verkrijgen. Wanneer tijdens het assembleren een beheersing van de las-energie wordt gevraagd,
garandeert de E.TIG module de lasser dat het lasvermogen, bij ieder positie van de toorts met betrekking tot het te lassen voorwerp, gerespecteerd
wordt.
Standaard
(constante stroom)
E-TIG (constante energie)
Wizard Lab
De WIZARD lasmodule maakt het realiseren van complexere (niet standaard) lascycli mogelijk, door het aaneen schakelen van Steps. Iedere Step
bestaat uit een stroom-opgang en een stroom-plateau, en een hierbij gekozen type stroom (DC/AC/Puls).
Het instellen van de Wizard gebeurt in drie etappes :
- het deniëren van de lascyclus (aantal Steps,reeksen herhalingen enz)
- het instellen van iedere Step (stroomopgang, type stroom )
- het regelen van specieke geavanceerde instellingen.
B1
B2
Step
STEP : een Step kan worden gepersonaliseerd (zie gedeelte « Instellen van een STEP ») met het type stroom (DC of AC), de vorm van de stroom
(Standaard of Puls) of met een ingegeven stroomopgang. Iedere Step kan worden gepersonaliseerd.
Las-cyclus : een lascyclus bestaat uit een Pregas, één of meerdere Steps (zie « Denitie van de lascyclus ») en een Postgas.
NL
Reeksen : er bestaan twee verschillende reeksen (zie « Denitie van de lascyclus ») :
• De reeks binnen de cyclus (B1): binnen de cyclus kan de lasser kiezen om één, meerdere of een oneindig aantal reeksen te creëren (herhaling
van twee of meerdere steps) afhankelijk van de lastoepassing (voorbeeld van het lassen in AC MIX, waarin twee Steps DC en AC herhaald worden).
• De reeks van cycli (B2) : de lasser kan ervoor kiezen z’n cyclus (buiten Pregas en Postgas) één keer, meerdere keren of oneindig te herhalen,
en indien nodig een delay tussen twee herhalingen in te stellen (voorbeeld van lassen in MULTITACK, waarin de lascyclus puntlassen TACK wordt
herhaald met een delay tussen twee punten zolang de trekker ingedrukt wordt gehouden).
81
Page 82
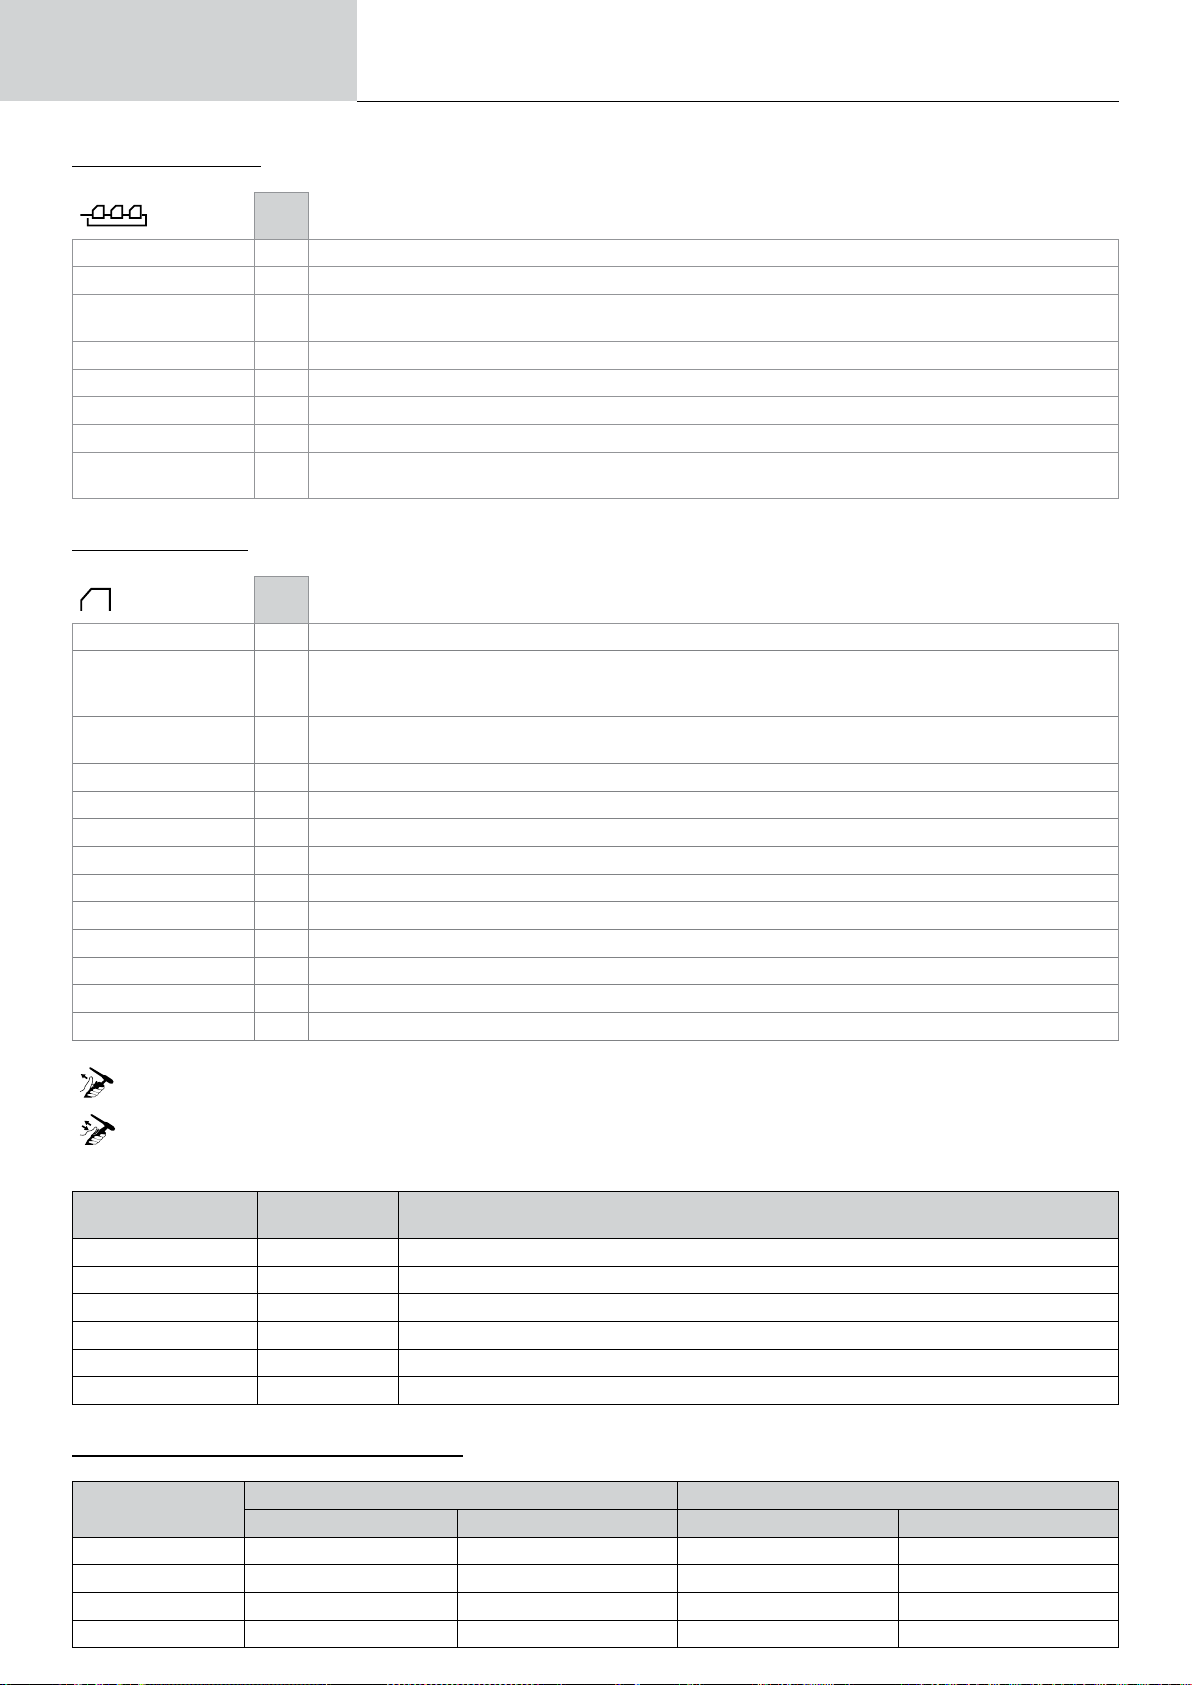
Gebruikershandleiding
Denitie van de lascyclus :
Een-
heid
Aantal Steps - Het aantal Steps bepaalt de lascyclus
Pre-gas s Duur van het zuiveren van de toorts en het creëren van een beschermgas, voorafgaand aan de ontsteking.
Aantal loops van de
Steps
Step ingang - Step begin van de reeks (B1) herhalingen in de cyclus.
Laatste Step - Step eind van de reeks (B1) herhalingen in de cyclus.
Aantal loops per cyclus - Denitie van een zich herhalende reeks van de volledige lascyclus (B2).
Cycle loop delay s Denitie tijdsduur tussen twee zich herhalende reeksen van de volledige lascyclus (B2).
Post Gas s
Instellen van een STEP :
STEP 1/x Keuze van de in te stellen STEP.
MODULE
- Denitie van een zich herhalende reeks in de lascyclus (B1).
Een-
heid
DC-
DC+ACKeuze van het type lasstroom van de Step.
Vertaling van de originele handleiding
Tijdsduur van het in stand houden van de gasbescherming, na het uitschakelen van de lasboog. Beschermt het
werkstuk en de elektrode tegen oxidatie.
TITANIUM
PULS
Wavevorm AC - Wavevorm in AC
Lasfrequentie Hz Frequentie van de ompoling lassen - schuren
Percentage schuren % Percentage van de lasperiode gewijd aan het schuren
Stijgende stroom s Overgang tussen het stroomniveau van de voorgaande Step en de waarde van de huidige Step.
Lasstroom A Lasstroom
Wave-vorm - Wave-vorm tijdens het puls-gedeelte.
Koude stroom % Tweede lasstroom, genaamd «koude » stroom
Koude stroom % Schakelen duur warme puls-stroom (l)
Puls-frequentie Hz Puls-frequentie
Tijdsduur step min Tijdsduur lasstroom Step of trekkermodule*
*het instellen van de duur van de Step maakt het mogelijk in de 2T module om de duur van de ingestelde Step te regelen door het loslaten
van de trekker, de cyclus zal zich beëindigen vanaf de laatste Step tot aan het einde van de lascyclus.
Het instellen van de duur van de Step maakt het mogelijk, in de 4T module en alleen met een toorts met dubbele knop, om over te gaan
van Step naar drukken-loslaten op knop 2.
Geavanceerde instellingen, a
Geavanceerde instel-
lingen
Niveau HF 1 - 10 Index die de spanning regelt, van 5 kV tot 14 kV
Duur HF 0.01 - 3 s Tijdsduur HF, voordat HF stopt
Breakdown voltage OFF, 0 - 50 V Hogere boogspanning voordat de lasgenerator stopt
Breakdown delay 0 - 10 s Duur inachtneming spanningsonderbreking
Sticking voltage OFF, 0 - 50 V Boogspanning lager, voordat de lasgenerator stopt (anti-sticking)
Sticking delay 0 - 10 s Duur meting spanning sticking voltage.
OFF
Hiermee kunt u de ingestelde stroom pulseren.
ON
lleen in de «
Instellen Beschrijving
Geavanceerde» weergave module :
KEUZE VAN DE DIAMETER VAN DE ELEKTRODE
Ø Elektrode (mm)
82
1 10 > 75 A 10 > 75 A 15 > 55 A 10 > 70 A
1.6 60 > 150 A 60 > 150 A 45 > 90 A 60 > 125 A
2 75 > 180 A 100 > 200 A 65 > 125 A 85 > 160 A
2.5 130 > 230 A 170 > 250 A 80 > 140 A 120 > 210 A
Zuivere Wolfraam Wolfraam met oxiden Zuivere Wolfraam Wolfraam met oxiden
TIG DC TIC AC
Page 83
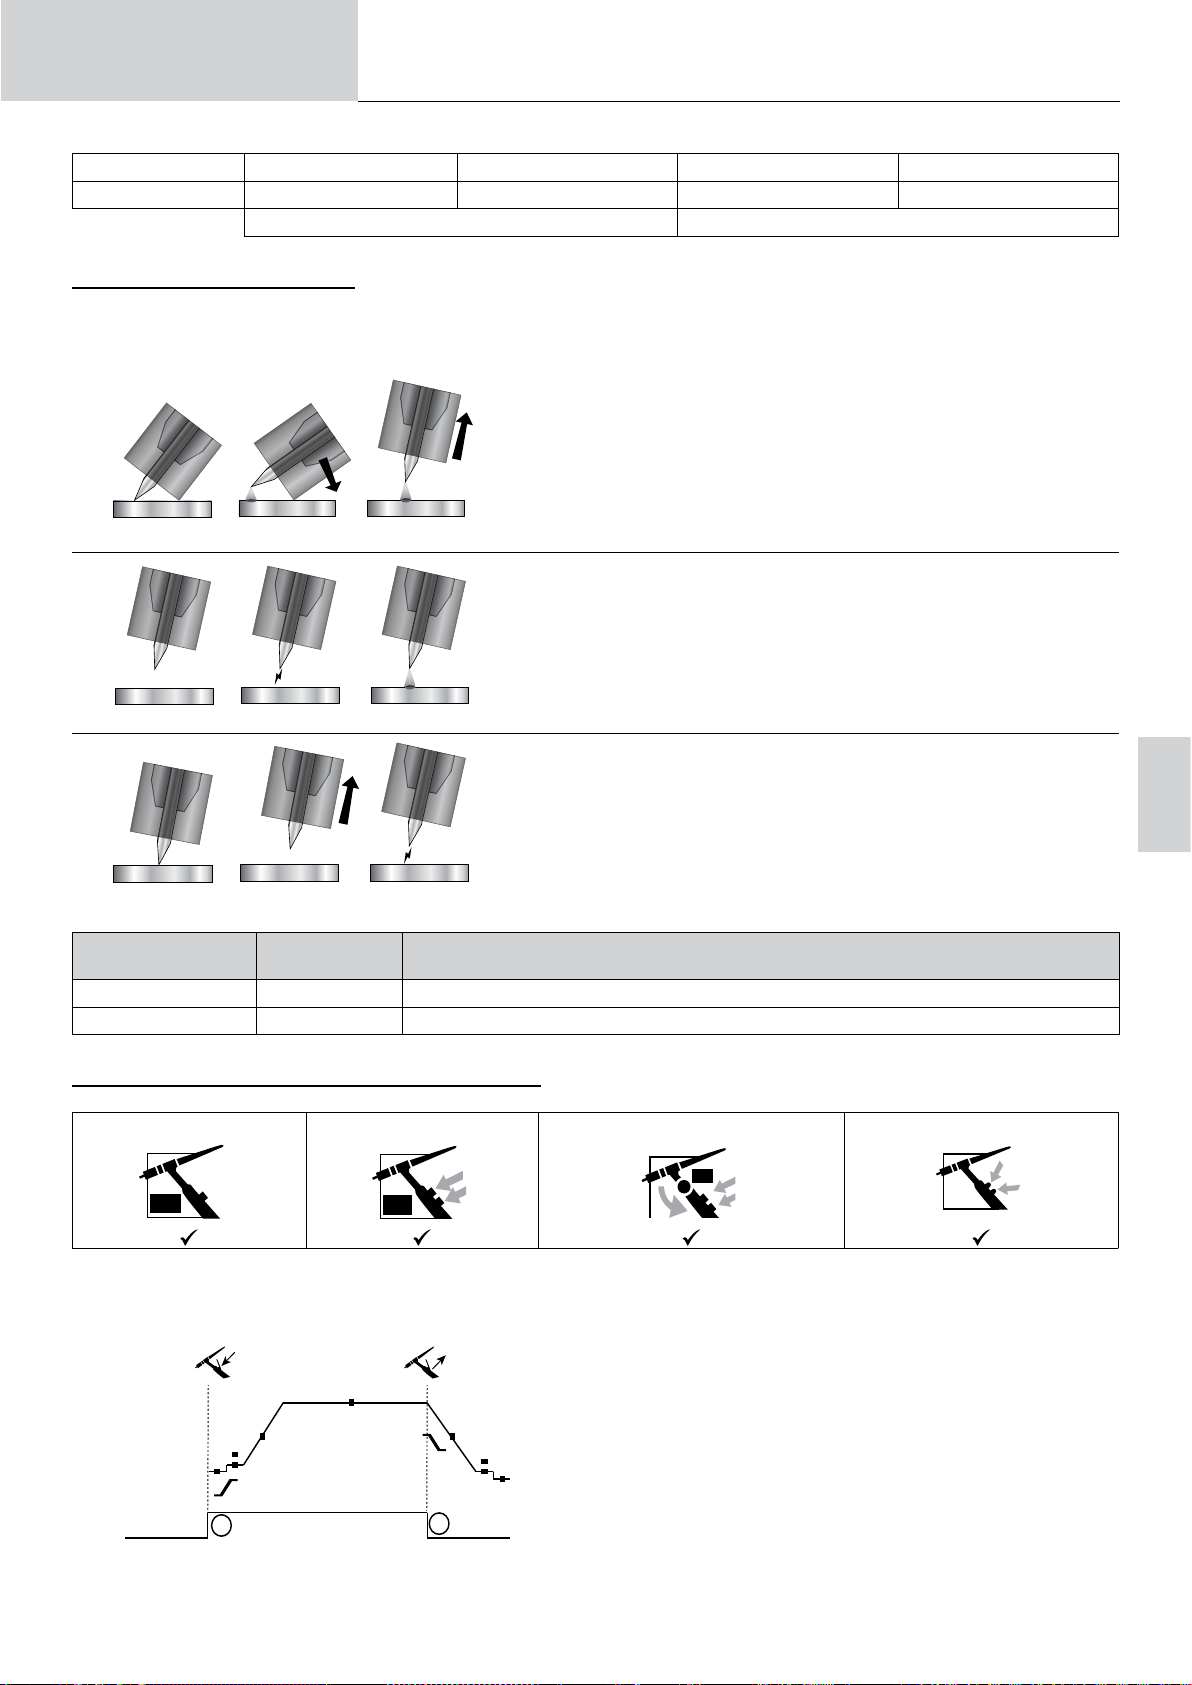
Gebruikershandleiding
B
B
DB
B
DB
P
t
t
T2
T1
Hoofdknop
3.2 160 > 310 A 225 > 330 A 150 > 190 A 150 > 250 A
4 275 > 450 A 350 > 480 A 180 > 260 A 240 > 350 A
KEUZE VAN HET TYPE ONTSTEKING
Lift : ontsteking door contact (voor omgevingen die gevoelig zijn voor HF storingen).
HF : ontsteking hf zonder contact van de wolfraam elektrode op het onderdeel.
Touch.HF : getemporiseerde hf ontsteking na het contact van de wolfraam elektrode op het onderdeel
Vertaling van de originele handleiding
Ongeveer = 80 A per mm Ø Ongeveer = 60 A per mm van Ø
TITANIUM
1 2
Lift
1 2
HF
1 2
Touch.HF
Geavanceerde instellingen, al
Geavanceerde instellingen
Duur HF 0.01 - 3 s Tijdsduur HF, voordat HF stopt
Niveau HF 0 - +10 Index die de spanning regelt, van 5 kV tot 14 kV
leen in de «G
Instellen Beschrijving
3
1- Positioneer de nozzle van de toorts en de punt van de elektrode op het werkstuk en activeer de knop van de toorts.
2- Kantel de toorts totdat er een ruimte van 2-3 mm is tussen de punt van de
elektrode en het werkstuk. De boog ontsteekt.
3 - Herplaats de toorts in de normale positie om de lascyclus op te starten.
3
1 - Plaats de toorts in de laspositie, boven het te lassen element (ongeveer 2-3 mm
tussen de punt van de elektrode en het te lassen onderdeel).
2- Druk op de knop van de toorts (de boog ontsteekt zonder contact, met behulp
van een HF opstartpuls).
3- De eerste lasstroom circuleert, het lassen zet zich voort volgens de gekozen
lascyclus.
3
1 - Plaats de punt van de elektrode op het te lassen onderdeel en activeer de knop
van de toorts.
2 - Trek de elektrode terug van het onderdeel.
3 - Na 0,2s volgt de ontsteking van de lasboog, zonder contact, met behulp van de
HF impuls. De initiële stroom circuleert en het lassen verloopt verder volgens de
gekozen lascyclus.
eavanceerde» weergave module :
NL
GESCHIKTE TOORTSEN EN GEBRUIK VAN DE TREKKERS
Één Knoppen Dubbele Knoppen Dubbele Knoppen + Draaiknop Up & Down
In geval van een toorts met 1 knop wordt deze knop «Hoofd-knop» genoemd.
Bij een toorts met 2 knoppen wordt de eerste knop «Hoofd-knop» genoemd. De tweede knop wordt «Secondaire knop» genoemd.
• 2T
T1 - De hoofd-knop is ingedrukt, de lascyclus start (Pregas, l_Start,
UpSlope en lassen).
T2 - De hoofd-knop wordt losgelaten, de lascyclus wordt gestopt
(DownSlope, l_Stop, Postgas).
Op de toorts met 2 knoppen, en alleen in 2T, wordt de secundaire
knop gebruikt als hoofd-knop.
UP
Down
83
Page 84
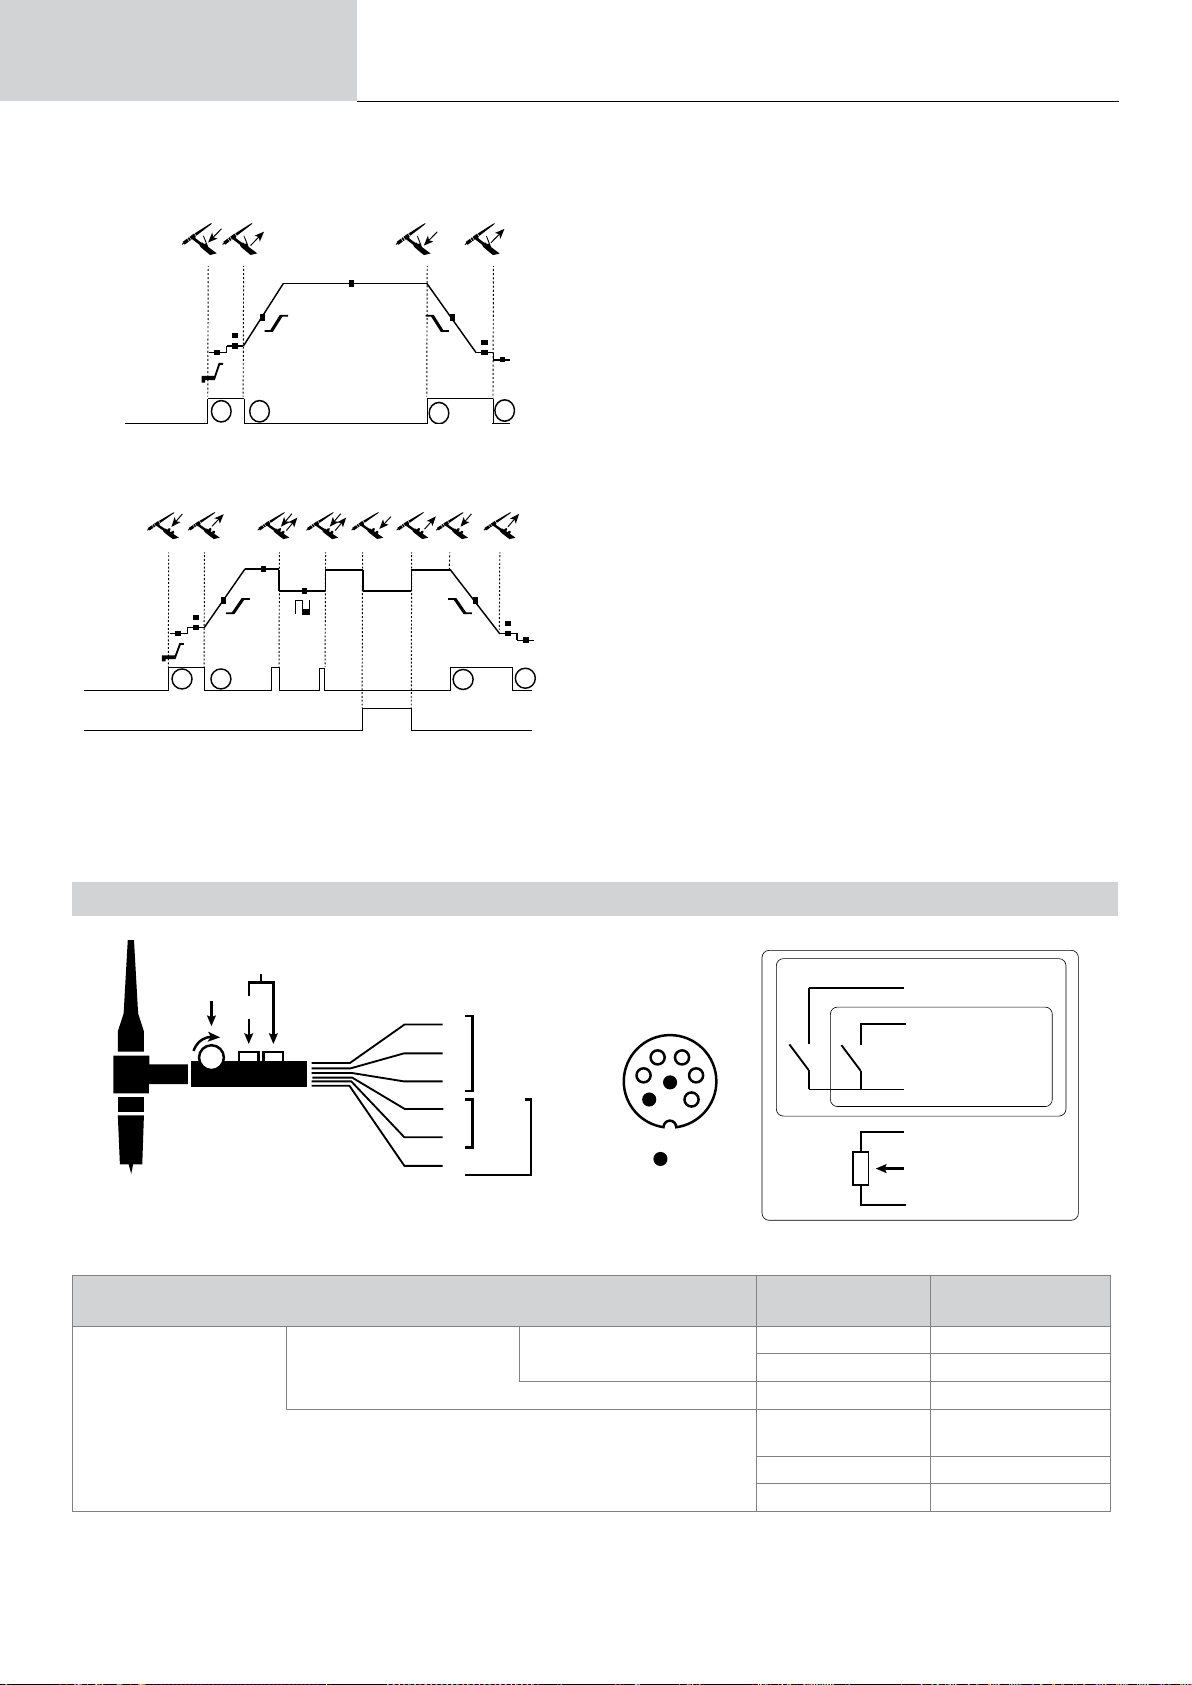
Gebruikershandleiding
t t
t
t
T2
T1
Hoofdknop
T3
T1
Hoofdknop
T2
T4
t t
t
t
T2
T1
Hoofdknop
T3
T1
Hoofdknop
T2
T4
• 4T
• 4T LOG
t t
T1
Hoofdknop
of
Secundaire knop
T2
Vertaling van de originele handleiding
>0.5s<0.5s<0.5s
T3
T4
TITANIUM
T1 - De hoofd-knop is ingedrukt, de cyclus start vanuit Pre-gas en
stopt in de fase l_Start.
T2 - De hoofd-knop wordt losgelaten, de cyclus gaat over in
UpSlope en in lassen.
T3 - De hoofd-knop is ingedrukt, de cyclus gaat over in Downslope
en stopt in de fase l_Stop.
T4 - De hoofd-knop wordt losgelaten, de cyclus eindigt met Postgas.
NB : voor toortsen, dubbele knoppen en dubbele knop + draaiknop
=> knop « hoog/lasstroom » en draaiknop actief, knop « laag » niet
actief.
T1 - De hoofd-knop is ingedrukt, de cyclus start vanuit Pre-gas en
stopt in de fase l_Start.
T2 - De hoofd-knop wordt losgelaten, de cyclus gaat over in
UpSlope en in lassen.
LOG : deze module wordt gebuikt in de lasfase :
- een korte druk op de hoofdknop (<0.5s) de stroom schakelt van
lasstroom l naar koude stroom l en vice versa.
- de tweede knop wordt ingedrukt gehouden, de stroom schakelt
over van I lasstroom naar I koude stroom.
- De tweede knop is nog steeds losgelaten, de stroom schakelt van
I koude stroom naar I lasstroom.
T3 : Een lange druk op de hoofdknop (>0.5s), de cyclus gaat over
naar Down Slope en stopt in de fase I_Stop.
T4 - De hoofd-knop wordt losgelaten, de cyclus eindigt met Postgas.
Voor de toortsen met dubbele knoppen of dubbele trekkers + draaiknop houdt de « bovenste » trekker dezelfde functie als de toorts met maar één
enkele trekker of lamel. Met de « onderste » trekker kan men, wanneer deze ingedrukt wordt gehouden, overschakelen naar koude stroom. Met de
draaiknop van de toorts, indien aanwezig, kan de lasstroom afgesteld worden van 50% tot 100% van de getoonde waarde. Met de functies Up & Down
kunt u de stroom van de toorts regelen.
CONNECTOR BESTURING TREKKER
DB
P
3
DB torch
L
1
P
5
torch
2
4
B
torch
2
DB
torch
3
4 3
5
6
2
1
NC
4
B torch
2
2
DB + P
5
torch
1
Schema bekabeling toorts TIG18 Elektrisch schema, afhankelijk van het type toorts
Toorts met dubbele knop +
draaiknop
Types toorts
Toorts met dubbele knop Toorts met één knop
Omschrijving van de
draad
Algemeen/Massa 2
Knop 1 4
Knop 2 3
Algemeen/Massa van
de draaiknop
10 V 1
Cursor 5
Pin bijbehorende
aansluiting
2
84
Page 85
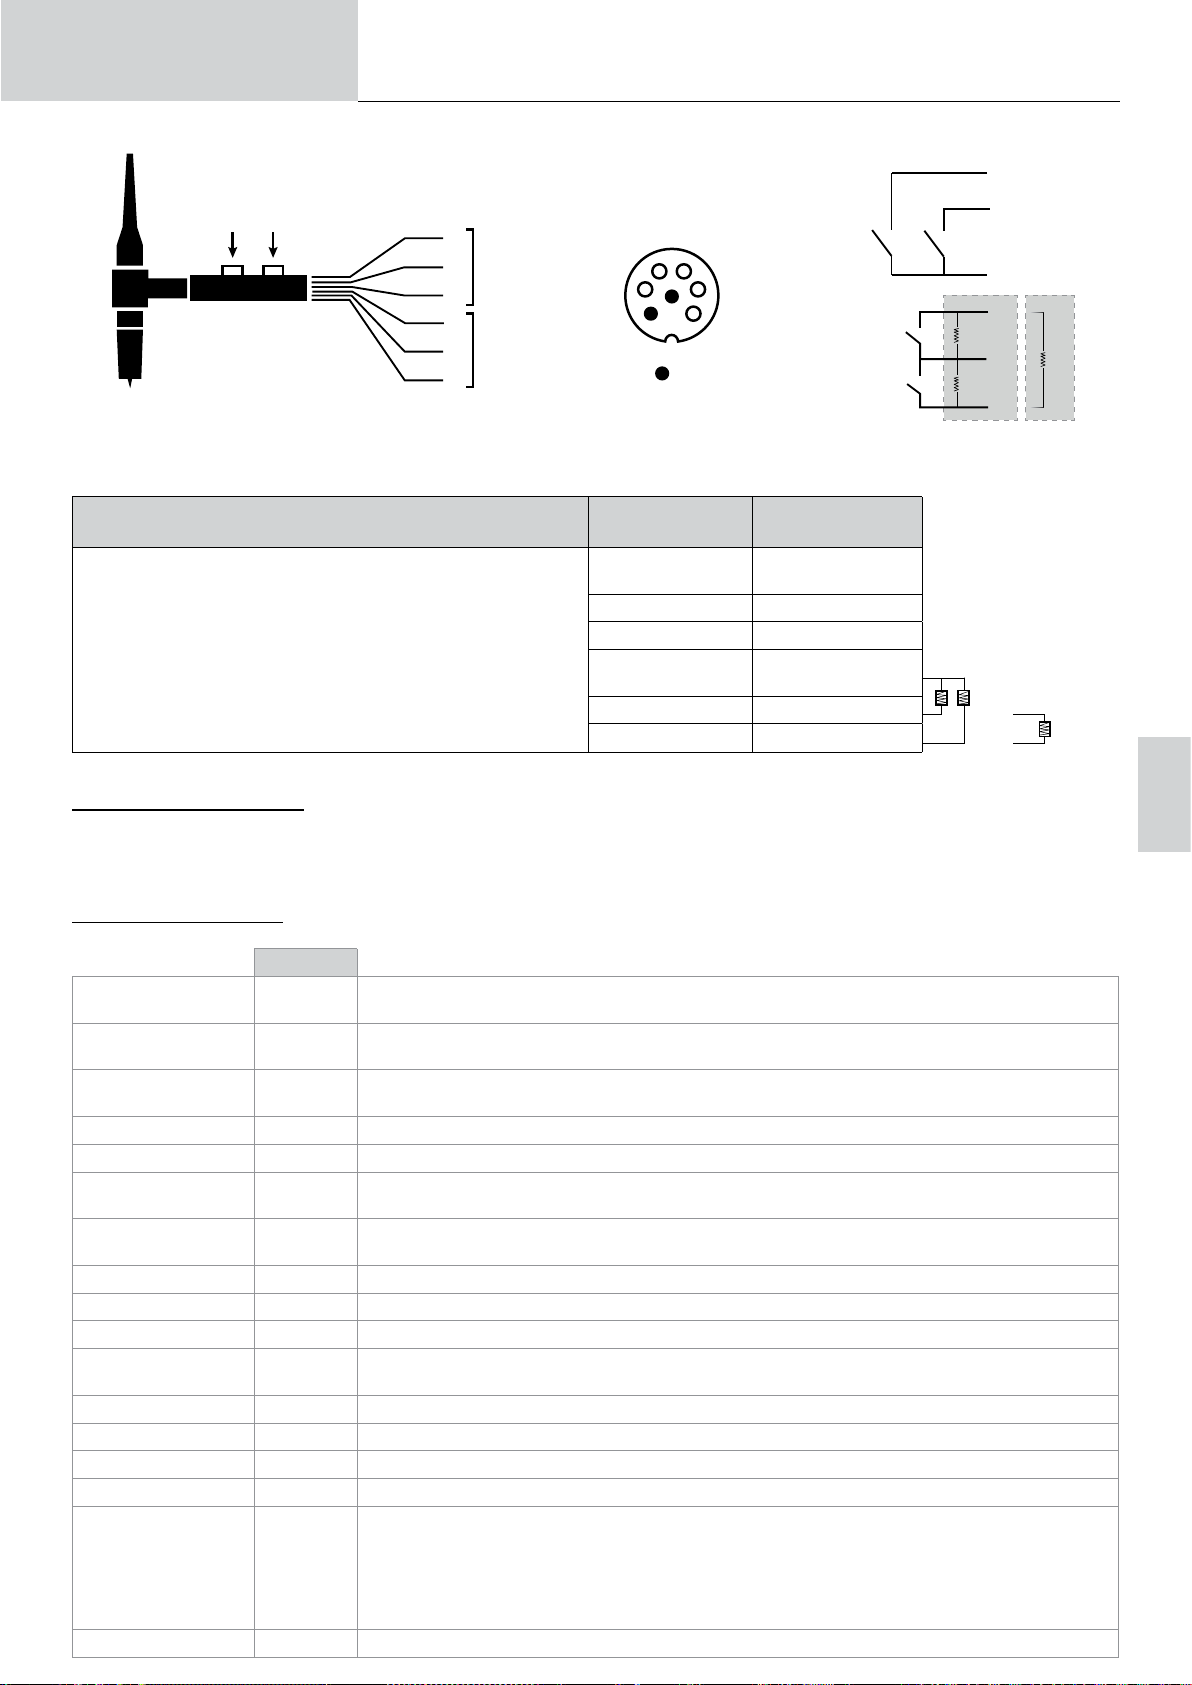
Gebruikershandleiding
321 AC/DC
Vertaling van de originele handleiding
TITANIUM
4
Up
Down
B
1
5
2
4
2
3
Up & Down
B
4 3
5
6
NC
2
1
Switch Down
Switch Up
Switch 2Switch 1
2.2 kΩ
2.2 kΩ
3
2
2
5
4.7 kΩ
1
400 AC/DC
Bekabelschema van de Up & Down toorts. Elektrisch schema Up & Down toorts.
230 AC/DC
Type toorts
Toorts Up & Down
HANDMATIG ZUIVEREN GAS
De aanwezigheid van zuurstof in de toorts kan leiden tot een verslechtering van de mechanische eigenschappen en kan tot gevolg hebben dat het
werkstuk minder resistent zal zijn voor corrosie. Druk, om het gas van de toorts te zuiveren, lang op drukknop n° 1 (zie de handleiding HMI) en volg
de procedure op het scherm.
DEFINITIE INSTELLINGEN
Eenheid
Pre-gas s
Stroom
tijdens het opstarten
Tijdsduur
tijdens het opstarten
Stijgende stroom s Zorgt voor een progressieve verhoging van de lasstroom.
Lasstroom A Lasstroom
Downslope s
Onderbreken van de
stroom
Tijdsduur onderbreking s Dit stroomniveau bij het uitdoven is de fase die volgt op het verlagen van de stroom.
Dikte mm Dikte van het te lassen werkstuk
Positie - Laspositie
Post gas s
Wave-vorm - Wave-vorm tijdens het puls-gedeelte.
Wavevorm AC - Wave-vorm in wisselstroom (AC)
Koude stroom %/A Tweede lasstroom, genaamd «koude » stroom
Koude stroom % Schakelen duur koude puls-stroom
Frequentie
van de puls
Spot s Handmatig of een vooraf bepaalde tijdsduur.
%/A Dit stroomniveau bij het opstarten is de fase voordat het stroomniveau verhoogd wordt.
s Duur van het opstart-stroomniveau, voordat het stroomniveau wordt verhoogd.
%/A Dit stroomniveau bij het uitdoven is de fase die volgt op het verlagen van de stroom.
Hz
Duur van het zuiveren van de toorts en het creëren van een beschermgas, voorafgaand aan de
ontsteking.
Voorkomt kratervorming aan het einde van het lassen, en vermindert het risico op scheurtjes, in het
bijzonder op lichtere legeringen.
Tijdsduur van het in stand houden van de gasbescherming, na het uitschakelen van de lasboog.
Beschermt het werkstuk en de elektrode tegen oxidatie tijdens het afkoelen.
Frequentie puls tussen de lasstroom en de koude stroom :
ADVIEZEN INSTELLING :
• In geval van lassen met handmatig toevoegen van metaal zal F (Hz) worden gesynchroniseerd met de
handeling van het toevoegen van metaal,
• Bij dunner plaatwerk zonder toevoegen van materiaal (< 0.8 mm), F(Hz) >10Hz
• In positie lassen : F(Hz) < 100Hz
Omschrijving van de
draad
Schakelaar
Switch 1 & 2
Switch 1 4
Switch 2 3
Schakelaar
Switch Up & Down
Switch Up 1
Switch Down 2
Pin bijbehorende
aansluiting
2
5
5
1
2 2
400 AC/DC 230 AC/DC
1
2.2 kΩ
321 AC/DC
4.7 kΩ
NL
85
Page 86
Gebruikershandleiding
Vertaling van de originele handleiding
TITANIUM
Lastijd
Duur van de Puls s Fase Pulsen : handmatig of een vooraf bepaalde tijdsduur
Duur zonder Puls s Fase vlakke stroom : handmatig of een vooraf bepaalde tijdsduur
Lasfrequentie % Frequentie van de ompoling lassen - schuren
Percentage
Schuren
Tijdsduur AC s Duur lassen in TIG AC
Tijdsduur DC s Duur lassen in TIG DC
Duur tussen 2 punten s
De toegang tot sommige las-instellingen hangt af van de lasprocedure (Synergetisch, AC, DC enz.) en van de gekozen schermweergave (Easy,
Expert, of Geavanceerd). Raadpleeg de HMI-handleiding. Alcune impostazioni in % o A dipendono dalla modalità di visualizzazione selezionata
(Facile, Esperto o Avanzato).
Handmatig
/ s
% Percentage van de lasperiode gewijd aan het voorbewerken/schuren (standaard 30-35%)
Lastijd
Duur tussen het einde van een punt (buiten Post Gas) en het hernemen van een nieuw punt (inclusief
Pre Gas).
MMA (SMAW) LASMODULE
AANSLUITING EN ADVIEZEN
• Sluit de kabels, de elektrode-houder en de massa-klem aan aan de daarvoor bestemde aansluitingen.
• Respecteer de polariteiten en las-intensiteiten, zoals aangegeven op de verpakkingen van de elektroden.
• Verwijder de beklede elektrode uit de elektrode-houder wanneer het apparaat niet gebruikt wordt.
• Het materiaal is uitgerust met 3 specieke Inverter-functies :
- De Hot Start functie geeft een extra hoge stroom-intensiteit bij aanvang van het lassen.
- De Arc Force functie levert een extra hoge stroom-intensiteit, die voorkomt dat de elektrode plakt wanneer deze in aanraking komt met het
smeltbad.
- De Anti-Sticking functie vereenvoudigt het losmaken van de elektrode wanneer deze vastplakt.
INSTELLINGEN VAN DE PROCEDURE
Lasprocedures
Instellingen Instellingen Standaard Puls AC
Type elektrode
Anti-sticking OFF - ON
Polariteit
Energie
De toegang tot sommige las-instellingen hangt af van de gekozen schermweergave : Instellingen/Weergave : Easy / Expert / Geavanceerd
HMI-handleiding
LASPROCEDURES
• Standaard
Deze lasmodule is geschikt voor de meeste toepassingen. Geschikt voor het lassen met alle soorten beklede elektroden, rutiel, basisch en op alle
soorten materiaal : staal, roestvrijstaal, en gietijzer.
• Puls
Deze lasmodule is geschikt voor toepassingen waar verticaal opgaand (PF) gelast moet worden. Met de puls-module is het mogelijk om een koud
smeltbad te behouden dat toch een goede materiaaloverdracht geeft. Zonder puls vereist het verticaal opgaand lassen een «dennenboom» beweging,
dit is een nogal moeilijke driehoeksbeweging. Dankzij de MMA Puls is het niet meer nodig deze beweging uit te voeren. Afhankelijk van de dikte van
het te lassen voorwerp kan één rechte omhooggaande beweging voldoende zijn. Als u toch uw smeltbad wilt vergroten is een eenvoudige laterale
beweging voldoende. In dit geval kunt u de frequentie van uw puls-stroom op uw scherm regelen. Deze procedure geeft de lasser een betere beheersing tijdens het verticaal lassen.
Rutiel
Basisch
Cellulose
Directe (+=+ et -=-)
Inverse (+=- et -=+)
Hold
Thermische coëciënt
De specieke instellingen worden bepaald door het type
elektrode dat wordt gebruikt.
De anti-sticking wordt aanbevolen voor het veilig verwijderen
van de elektrode indien deze plakt aan het te lassen werkstuk (de stroom wordt hierbij automatisch onderbroken).
Het verwisselen van accessoires, in geval van ompoling,
-
wordt op het apparaat zelf gedaan.
Zie het hoofdstuk «Energie» op de volgende pagina’s.
Raadpleeg de
• AC
Deze lasmodule wordt gebruikt in het specieke geval waarin een boog niet stabiel of recht is, wanneer de boog wordt beïnvloed door een magne-
tische kracht (magnetisch voorwerp, dichtbij gelegen magnetische velden....). De wisselstroom maakt de boog ongevoelig voor de elektrische omge-
ving. De lasser moet controleren of de beklede elektrode geschikt is voor gebruik bij wisselstroom.
KEUZE VAN DE BEKLEDE ELEKTRODES
• Rutiele elektrode : zeer eenvoudig te gebruiken in alle posities.
• Basische elektrode : voor een gebruik in alle posities, en geschikt voor het realiseren van veiligheidswerkzaamheden dankzij de versterkte mechanische eigenschappen.
• Cellulose elektroden : zorgen voor een zeer dynamische boog met een hoge fusie-snelheid. Dankzij de mogelijkheid tot het gebruik in alle posities
zijn deze elektroden bijzonder geschikt voor pipeline-werkzaamheden.
86
Page 87
Gebruikershandleiding
DEFINITIE INSTELLINGEN
Een-
heid
Percentage
Hot Start
Duur Hot Start s
Lasstroom A
Koude stroom % Tweede lasstroom, genaamd «koude stoom».
Arc Force % De Arc Force levert een overstroom, om te vermijden dat de elektrode aan het smeltbad vastplakt.
Wavevorm AC % Wavevorm in AC De trapeze-vorm heeft de voorkeur.
Lasfrequentie Hz Frequentie ompolingen lassen + of Frequentie van
de puls
De toegang tot sommige las-instellingen hangt af van de gekozen schermweergave : Instellingen/Weergave : Easy / Expert / Geavanceerd
Raadpleeg de HMI-handleiding
INSTELLEN VAN DE LAS-INTENSITEIT
%
Hz Pulsfrequentie van de Puls-module.
Vertaling van de originele handleiding
De Hot Start geeft een zeer hoge stroom-intensiteit tijdens de ontsteking, die voorkomt dat de elektrode aan het
werkstuk blijft plakken. Deze stroom wordt ingesteld in intensiteit (% van de lasstroom) en in tijd (seconden).
De instelling van de lasstroom is afhankelijk van het gekozen type elektrode (zie de verpakking van de elektroden).
TITANIUM
De volgende instellingen komen overeen met het intensiteitsbereik dat gebruikt kan worden, afhankelijk van het type en de diameter van de elektrode.
Deze zijn betrekkelijk ruim, daar ze afhangen van de lastoepassing en de laspositie.
Ø van de elektrode (mm) Rutiel E6013 (A) Basisch E7018 (A) Cellulose E6010 (A)
1.6 30-60 30-55 -
2.0 50-70 50-80 -
2.5 60-100 80-110 60-75
3.15 80-150 90-140 85-90
4.0 100-200 125-210 120-160-
5 150-290 200-260 110-170
6.3 200-385 220-340 -
INSTELLEN ARC FORCE
Het wordt aangeraden om de Arc Force in het middenvlak (0) te plaatsen bij het opstarten van het lassen, en deze eventueel aan te passen naar
gelang de resultaten en de lasvoorkeur. Let op : het instellingsbereik van de arcforce is afhankelijk van het gekozen type elektrode.
INSTELLING HOT START
Aangeraden wordt een zwakke Hot Start voor dunner plaatwerk en intensieve Hot Start voor dikker plaatwerk en moeilijk te lassen (vervuilde of verroeste) metalen.
ENERGIE
Deze module, ontwikkeld voor lassen met energie-beheersing ondersteund door een DMOS, geeft, naast de energetische weergave van de lasnaad na het lassen het volgende weer :
- De thermische coëciënt volgens de gebruikte norm : 1 voor de normen ASME en 0.6 (TIG) of 0.8 (MMA) voor de Europese normen. In het getoonde energieverbruik wordt deze coëciënt meegenomen.
- De lengte van de lasnaad (OFF - mm) : als er een lengte is geregistreerd, zal de energie niet meer in joules maar in joule / mm worden getoond
(de eenheid « J » knippert).
NL
OPSLAAN EN OPROEPEN VAN JOBS
Toegankelijk dankzij het icoon «JOB» op het hoofdscherm.
De in gebruik zijnde instellingen worden automatisch opgeslagen, en weer opgeroepen wanneer het lasapparaat opnieuw opgestart wordt.
Naast de in gebruik zijnde instellingen is het mogelijk om instellingen genaamd « JOBS » op te slaan en weer op te roepen.
Er zijn 500 JOBS beschikbaar voor de TIG procedure, en 200 jobs voor de MMA procedure. Het geheugen is gebaseerd op de instellingen van de in
gebruik zijnde procedures en instellingen en het proel van de gebruiker.
Job
Met deze module JOB kunnen JOBS gecreëerd, opgeslagen, weer opgeroepen en verwijderd worden.
Quick Load - Oproepen van JOBS met de trekker buiten het lassen om.
Met de Quick Load kunnen JOBS opgeroepen worden (maximaal 20) buiten het lassen en enkel in de TIG procedure.
Vanuit een Quickload lijst, bestaande uit eerder gecreëerde JOBS, kunnen de JOBS met een korte druk op de trekker weer opgeroepen worden.
Alle trekkermodules en lasmodules zijn mogelijk.
87
Page 88
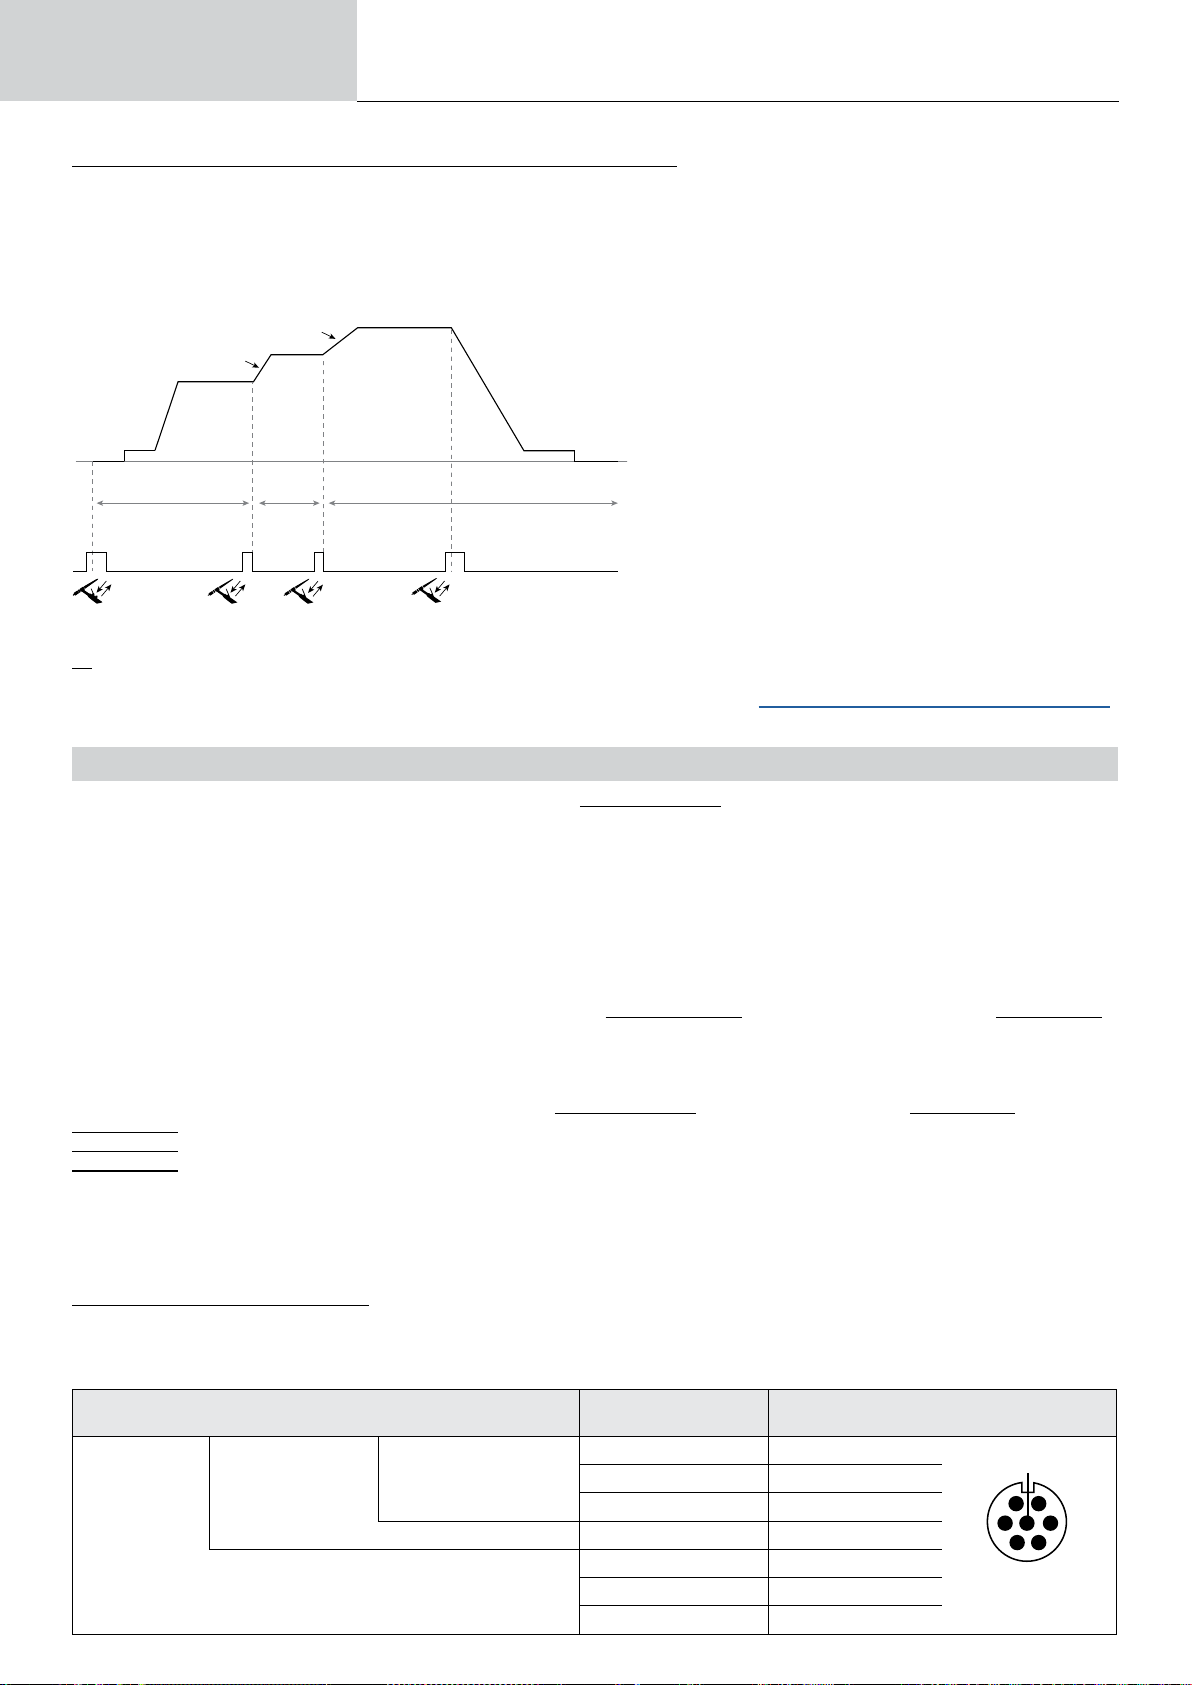
Gebruikershandleiding
>0.5s <0.5s <0.5s >0.5s
MultiJob - Oproepen van de JOBS met behulp van de trekker tijdens het lassen.
Vanuit een lijst MultiJOBS, bestaande uit reeds gecreëerde JOBS, kunnen met deze ketting-module tot 20 JOBS zonder onderbreking gelast
worden.
Bij het activeren van deze module wordt JOB N° 1 van de lijst geladen en getoond. De trekker module wordt geforceerd in 4T.
Dankzij deze module kunnen de JOBS van de lijst die met een korte druk op de knoppen van de toorts is gerealiseerd achter elkaar uitgevoerd
worden.
Het lassen zal stoppen na een langere druk op de knoppen van de toorts, en wanneer de lascyclus beëindigd is zal JOB N°1 opnieuw geladen
worden voor een toekomstige lasprocedure.
Stijgen van de stroom van JOB 3
Stijgen van de stroom van
JOB 2
Vertaling van de originele handleiding
TITANIUM
Bij het activeren van deze module wordt JOB N° 1 van de lijst geladen en getoond.
Het oproepen van JOBS van de sequentie herhaalt zich : wanneer
de laatste JOB van de lijst is bereikt, zal de volgende JOB N°1 zijn.
JOB 1 JOB 2 JOB 3
C5
Op basis van een lijst C5 van 5 reeds gecreëerde JOBS is het via deze module mogelijk om met een afstandsbediening JOBS op te roepen via een PLC (zie notitie op de internet site -https://planet.gys.fr/pdf/spdoc/fr/CONNECT_5.pdf).
Niet beschikbaar voor 321 AC/DC.
Het lassen wordt geactiveerd door een langere druk op de knoppen
van de toorts.
AFSTANDSBEDIENING (OPTIONEEL)
• Analoge afstandsbediening RC-HA1 (art. code 045675 / 066625) voor TITANIUM 230/400 :
Een analoge afstandsbediening kan worden aangesloten op de generator met behulp van een connector (I-11).
Met de handmatige afstandsbediening kan de stroom gevarieerd worden, tussen 50% en 100% ten opzichte van de ingegeven waarde. In deze
conguratie zijn alle modi en functionaliteiten van de generator toegankelijk en aanpasbaar.
• Analoge afstandsbediening RC-MMA/DEGAUSS (art. code 066496) :
Via de connector (I-4) kan een analoge afstandsbediening worden aangesloten op de stroombron.
Alleen bij MMA kan de stroom via een potentiometer worden gevarieerd van 50% tot 100% van de ingestelde stroom, kan de laspolariteit worden
omgekeerd via de polariteitsschakelaar en kan de lasstroombron worden geactiveerd of gedeactiveerd om de lasser te beschermen tijdens het
lassen.
• Afstandsbediening voetpedaal RC-MMA/TIG-FA1 (art. code 045682) voor TITANIUM 230/400 of RC-FA2 (art. code 083356) voor TITANIUM 321 :
Een afstandsbediening (voetpedaal) kan worden aangesloten op de generator met behulp van een connector (I-11).
Met de pedaal kunt u de stroom variëren (tot 100% ten opzichte van de ingestelde stroom). In TIG functioneert de generator uitsluitend in de 2T
module. Bovendien worden de up- en down slope niet meer door de generator geregeld (inactieve functies), maar door de lasser via het pedaal.
• HMI - digitale afstandsbediening RC-HD2 (art. code 062122) voor TITANIUM 230/400 of RC-HD3 (réf. 079700) voor TITANIUM 321 :
TITANIUM 400 : Een digitale afstandsbediening kan worden aangesloten op de generator met behulp van een connector (l-12).
TITANIUM 321 : Een digitale afstandsbediening kan worden aangesloten op de generator met behulp van een connector (l-6).
TITANIUM 230 : Een digitale afstandsbediening kan op de generator worden aangesloten via de optionele NUM-1 kit (I-7).
Deze afstandsbediening is geschikt voor MMA en TIG lasprocedures. Met deze afstandsbediening kan het lasapparaat op afstand bediend worden.
Met een ON/OFF knop kan de digitale afstandsbediening aan- en uitgezet worden. Wanneer de digitale afstandsbediening is ingeschakeld, toont de
HMI van de generator de waardes van stroom en spanning. Zodra de HMI wordt uitgeschakeld of losgekoppeld, zal de HMI van de generator weer
geactiveerd worden.
Aansluitingen voor TITANIUM 230/400 :
Het apparaat is uitgerust met een vrouwelijke aansluiting voor bediening op afstand.
Met de mannelijke 7-punts aansluiting (optioneel, art. code 045699) kunt u verschillende types afstandsbedieningen aansluiten. Volg het hier-onderstaande schema voor de bekabeling.
TYPE AFSTANDSBEDIENING
Pedaal
C5
88
Handmatige afstandsbe-
diening
Omschrijving van de
draad
10 V A
Cursor B
Algemeen/Massa C
Schakelaar D
AUTO-DETECT E
ARC ON F
REG I G
Pin bijbehorende
aansluiting
F
E
Buitenaanzicht
G
A
B
CD
Page 89
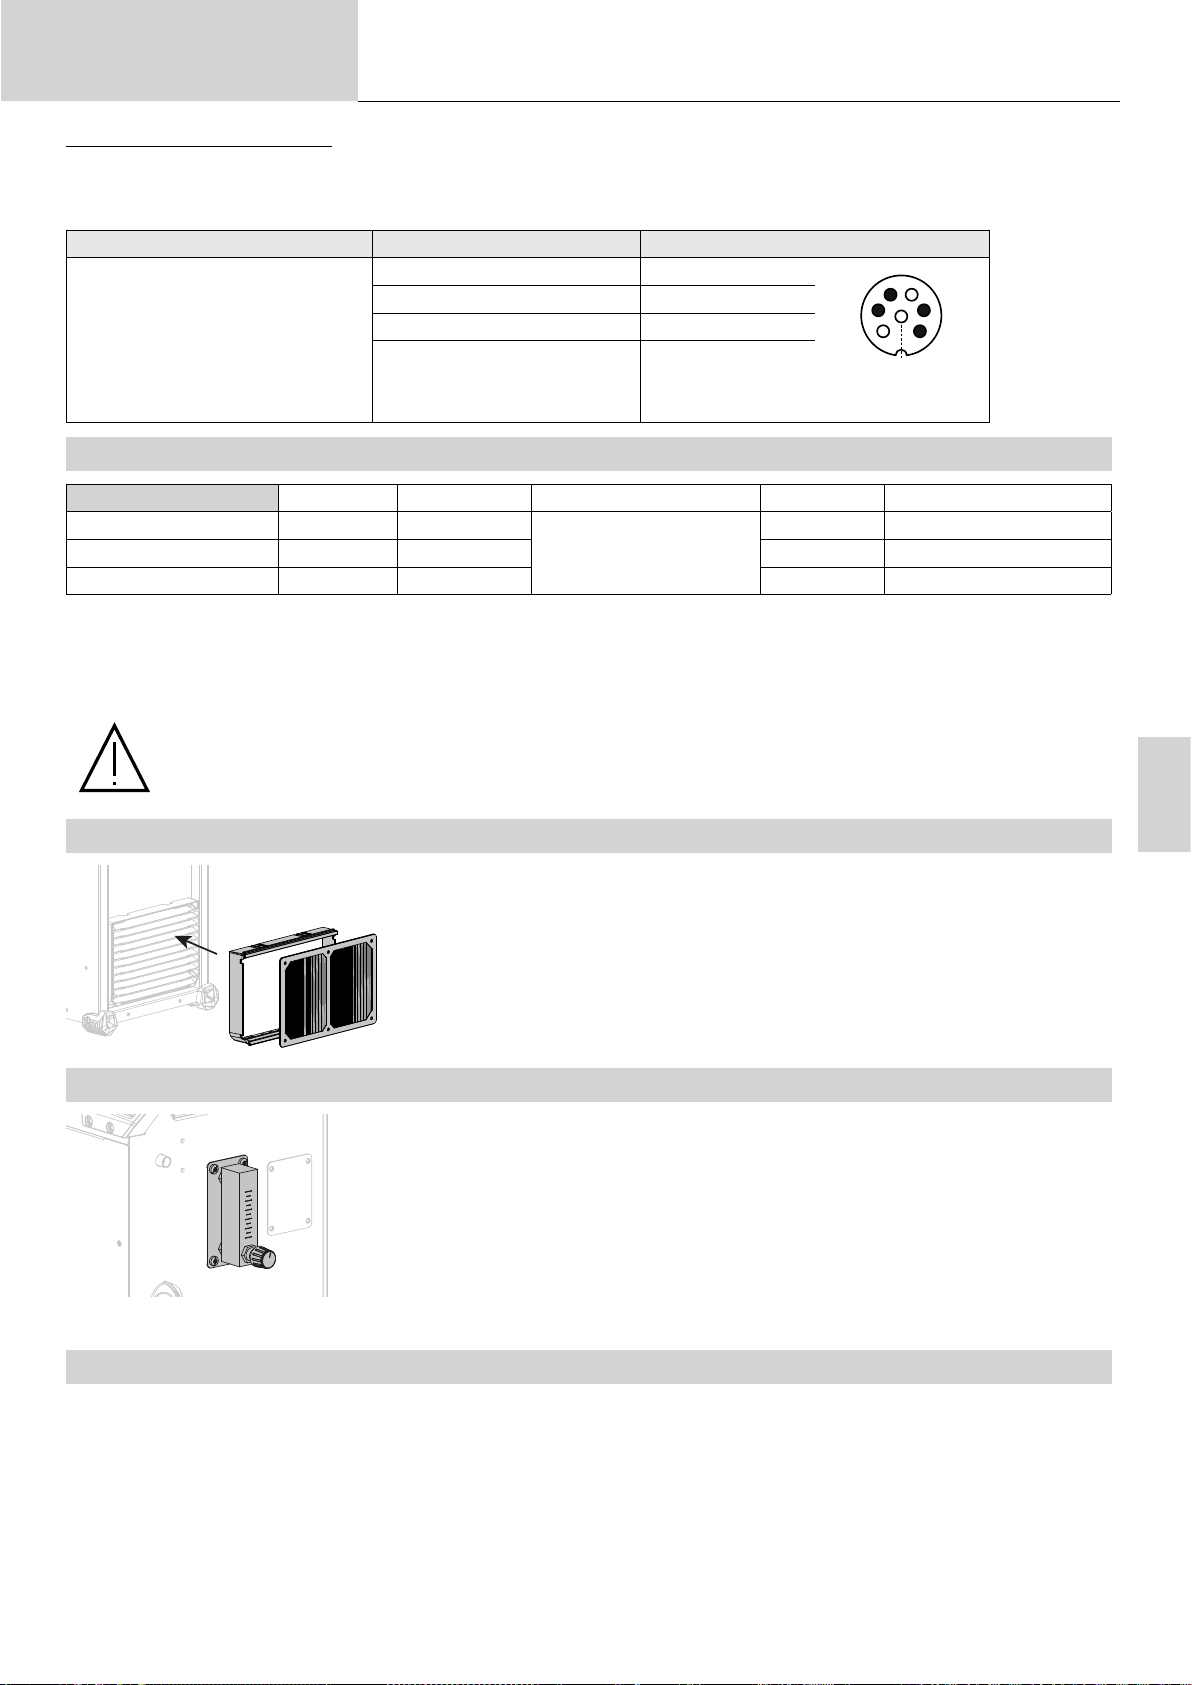
Gebruikershandleiding
Aansluitingen voor TITANIUM 321 :
De I-11 connector kan gebruikt worden om een pedaal-afstandsbediening aan te sluiten.
Voor gebruikers met een ander voetpedaal dan onderdeelnr. 083356 gebruikt u de specieke 7-pins aansluiting (optienummer 046238) en volgt u
het onderstaande bedradingsschema, waarbij u een weerstand van 3,3 kΩ toevoegt tussen pin 1 en 2.
Type afstandbediening Omschrijving van de draad Pin bijbehorende aansluiting
Pedaal
Vertaling van de originele handleiding
VCC 1
Algemeen/Massa 2
Schakelaar 4
Cursor 5
4
5
6
7
Buitenaanzicht
TITANIUM
3
2
1
KOELGROEP OPTIONEEL
Geschikt voor gebruik met Art. code Omschrijving Afkoelend vermogen Capaciteit Voedingsspanning
TITANIUM 230 AC/DC FV 070820 KOOLWELD 1
TITANIUM 321 AC/DC 083363 KOOLWELD 3 5.5 L 400 V +/-15%
TITANIUM 400 AC/DC 013537 WCU 1KW C 5.5 L 400 V +/-15%
De koelgroep wordt automatisch door het apparaat gedetecteerd. Raadpleeg, om de koelgroep te deactiveren (OFF), de handleiding van de interface.
De koelgroep beveiligt de toorts en de lasser op de volgende manieren :
• Waarborgt het minimum niveau van de koelvloeistof.
• Zorgt ervoor dat er een minimale hoeveelheid koelvloeistof in de toorts circuleert.
• Zorgt voor de thermische beveiliging van de koelvloeistof.
1000 W
3 L 24 V
De gebruiker moet zich ervan verzekeren dat de koelgroep uitgeschakeld is alvorens de slangen aan de in- en uitgang van de toorts
af te koppelen.
Koelvloeistof is schadelijk en irriteert de ogen, de slijmvliezen en de huid. Deze hete vloeistof kan brandwonden veroorzaken.
KIT FILTER OPTIONEEL VOOR TITANIUM 231 AC/DC EN 400 AC/DC
Stof-lter (art. code 046580) met lterjnheid : 630 µm (0,63 mm).
Waarschuwing : het gebruik van dit lter reduceert de inschakelduur van uw generator.
Om eventuele risico’s op oververhitting veroorzaakt door verstopte luchtkanalen te voorkomen
moet het stolter regelmatig gereinigd worden. Losklikken en reinigen met perslucht.
KIT DEBIETMETER OPTIONEEL VOOR TITANIUM 321 AC/DC EN 400 AC/DC
De kit debietmeter (art. code 073395) stelt u in staat om de gasow aan de uitgang van de toorts te
regelen en te controleren wanneer deze is aangesloten op een gasnetwerk. De gasdruk van het netwerk
moet stabiel zijn, en tussen 2 en 7 bars liggen. Het debiet kan worden ingesteld tussen 3 en 30 l/min.
NL
TOEVOEGEN VAN FUNCTIES
GYS heeft een uitgebreid assortiment aan functies, geschikt voor uw apparaat.
Scan de QR-code om met deze functies kennis te maken.
89
Page 90
Gebruikershandleiding
Vertaling van de originele handleiding
GARANTIE VOORWAARDEN
De garantie dekt alle gebreken of fabricage-fouten gedurende 2 jaar, vanaf de aankoopdatum (onderdelen en arbeidsloon).
De garantie dekt niet :
• Alle andere schade als gevolg van vervoer.
• De gebruikelijke slijtage van onderdelen (Bijvoorbeeld : kabels, klemmen, enz.).
• Incidenten als gevolg van verkeerd gebruik (verkeerde elektrische voeding, vallen, ontmanteling).
• Gebreken ten gevolge van invloeden van de gebruiksomgeving (vervuiling, roest, stof).
In geval van defecten kunt u het apparaat terugsturen naar de distributeur, vergezeld van :
- een gedateerd aankoopbewijs (factuur, kassabon....)
- een beschrijving van de storing.
TITANIUM
90
Page 91
Manuale di utilizzo
Traduzione delle istruzioni
originali
TITANIUM
AVVERTENZE - NORME DI SICUREZZA
ISTRUZIONI GENERALI
Queste istruzioni devono essere lette e ben comprese prima dell’uso.
Ogni modica o manutenzione non indicata nel manuale non deve essere eettuata.
Ogni danno corporale o materiale dovuto ad un utilizzo non conforme alle istruzioni presenti su questo manuale non potrà essere considerato a carico
del fabbricante.
In caso di problema o incertezza, consultare una persona qualicata per manipolare correttamente l’installazione.
AMBIENTE
Questo dispositivo deve essere utilizzato solamente per fare delle operazioni di saldatura nei limiti indicati sulla targhetta indicativa e/o sul manuale.
Bisogna rispettare le direttive relative alla sicurezza. In caso di uso inadeguato o pericoloso, il fabbricante non potrà essere ritenuto responsabile.
Il dispositivo dev’essere utilizzato in un locale senza polvere, acido, gas inammabile o altre sostanze corrosive. Lo stesso vale per il suo stoccaggio.
Assicurarsi che durante l’utilizzo ci sia una buona circolazione d’aria.
Intervalli di temperatura:
Utilizzo tra -10 e +40°C (+14 e +104°F).
Stoccaggio fra -20 e +55°C (-4 e 131°F).
Umidità dell’aria:
Inferiore o uguale a 50% a 40°C (104°F).
Inferiore o uguale a 90% a 20°C (68°F).
Altitudine:
Fino a 1000 m al di sopra del livello del mare (3280 piedi).
PROTEZIONE INDIVIDUALE E DEI TERZI
La saldatura ad arco può essere pericolosa e causare ferite gravi o mortali.
La saldatura espone gli individui ad una fonte pericolosa di calore , di radiazione luminosa dell’arco, di campi elettromagnetici (attenzione ai portatori
di pacemaker), di rischio di folgorazione, di rumore e di emanazioni gassose.
Proteggere voi e gli altri, rispettate le seguenti istruzioni di sicurezza:
Per proteggervi da ustioni e radiazioni, portare vestiti senza risvolto, isolanti, asciutti, ignifugati e in buono stato, che coprano tutto
il corpo.
Usare guanti che garantiscano l’isolamento elettrico e termico.
Utilizzare una protezione di saldatura e/o un casco per saldatura di livello di protezione suciente (variabile a seconda delle
applicazioni). Proteggere gli occhi durante le operazioni di pulizia. Le lenti a contatto sono particolarmente sconsigliate.
Potrebbe essere necessario limitare le aree con delle tende ignifughe per proteggere la zona di saldatura dai raggi dell’arco, dalle
proiezioni e dalle scorie incandescenti.
Informare le persone della zona di saldatura di non ssare le radiazioni d’arco e neanche i pezzi in fusione e di portare vestiti
adeguati per proteggersi.
Utilizzare un casco contro il rumore se le procedure di saldatura arrivano ad un livello sonoro superiore al limite autorizzato (lo
stesso per tutte le persone in zona saldatura).
Mantenere a distanza dalle parti mobili (ventilatore) le mani, i capelli, i vestiti.
Non togliere mai le protezioni carter dall’unità di refrigerazione quando la fonte di corrente di saldatura è collegata alla presa di
corrente, il fabbricante non potrà essere ritenuto responsabile in caso d’incidente.
I pezzi appena saldati sono caldi e possono causare ustioni durante la manipolazione. Quando s’interviene sulla torcia o sul portaelettrodo, bisogna assicurarsi che questi siano sucientemente freddi e aspettare almeno 10 minuti prima di qualsiasi intervento.
L’unità di rareddamento deve essere accesa prima dell’uso di una torcia a rareddamento liquido per assicurarsi che il liquido non
causi ustioni.
È importate rendere sicura la zona di lavoro prima di abbandonarla per proteggere le persone e gli oggetti.
IT
FUMI DI SALDATURA E GAS
Fumi, gas e polveri emessi dalla saldatura sono pericolosi per la salute. È necessario prevedere una ventilazione suciente
e a volte è necessario un apporto d’aria. Una maschera ad aria fresca potrebbe essere una soluzione in caso di aerazione
insuciente.
Vericare che l’aspirazione sia ecace controllandola in relazione alle norme di sicurezza.
Attenzione, la saldatura in ambienti di piccola dimensione necessita di una sorveglianza a distanza di sicurezza. Inoltre il taglio di certi materiali
contenenti piombo, cadmio, zinco, mercurio o berillio può essere particolarmente nocivo; pulire e sgrassare le parti prima di tagliarle.
Le bombole devono essere posizionate in locali aperti ed aerati. Devono essere in posizione verticale su supporto o su un carrello.
La saldatura è proibita se eettuata in prossimità di grasso o vernici.
91
Page 92
Manuale di utilizzo
Traduzione delle istruzioni
originali
TITANIUM
RISCHIO DI INCENDIO E DI ESPLOSIONE
Proteggere completamente la zona di saldatura, i materiali inammabili devono essere allontanati di almeno 11 metri.
Un’attrezzatura antincendio deve essere presente in prossimità delle operazioni di saldatura.
Attenzione alle proiezioni di materia calda o di scintille anche attraverso le fessure, queste possono essere causa di incendio o di esplosione.
Allontanare le persone, gli oggetti inammabili e i contenitori sotto pressione ad una distanza di sicurezza suciente.
La saldatura nei container o tubature chiuse è proibita e se essi sono aperti devono prima essere svuotati di ogni materiale inammabile o esplosivo
(olio, carburante, residui di gas...).
Le operazioni di molatura non devono essere dirette verso la fonte di corrente di saldatura o verso dei materiali inammabili.
BOMBOLE DI GAS
Il gas uscendo dalle bombole potrebbe essere fonte di asssia in caso di concentrazione nello spazio di saldatura (ventilare
correttamente).
Il trasporto deve essere fatto in sicurezza: bombole chiuse e dispositivo spento. Queste devono essere messe verticalmente su
un supporto per limitare il rischio di cadute.
Chiudere la bombola tra un utilizzo ed un altro. Attenzione alle variazioni di temperatura e alle esposizioni al sole.
La bombola non deve essere in contatto con amme, arco elettrico, torce, morsetti di terra o ogni altra fonte di calore o d’incandescenza.
Tenerla lontano dai circuiti elettrici e di saldatura e non saldare mai una bombola sotto pressione.
Attenzione durante l’apertura della valvola di una bombola, bisogna allontanare la testa dai raccordi e assicurarsi che il gas usato sia appropriato al
procedimento di saldatura.
SICUREZZA ELETTRICA
La rete elettrica usata deve imperativamente avere una messa a terra. Usare la grandezza del fusibile consigliata sulla tabella
segnaletica.
Una scarica elettrica potrebbe essere fonte di un grave incidente diretto, indiretto, o anche mortale.
Non toccare mai le parti sotto tensione all’interno o all’esterno della fonte di corrente di saldatura quando quest’ultima è alimentata (Torce,pinze, cavi,
elettrodi) perché sono collegate al circuito di saldatura.
Prima di aprire la fonte di corrente di saldatura, bisogna disconnetterla dalla rete e attendere 2 min. anché l’insieme dei condensatori sia scarico.
Non toccare nello stesso momento la torcia e il morsetto di massa.
Far sostituire i cavi e le torce danneggiati solo da persone abilitate e qualicate. Dimensionare la sezione dei cavi in funzione dell’applicazione.
Utilizzare sempre vestiti asciutti e in buono stato per isolarsi dal circuito di saldatura. Portare scarpe isolanti, indierentemente dall’ambiente di lavoro.
CLASSIFICAZIONE CEM DEL DISPOSITIVO
Questo dispositivo di Classe A non è fatto per essere usato in una zona residenziale dove la corrente elettrica è fornita dal
sistema pubblico di alimentazione a basa tensione. Potrebbero esserci dicoltà potenziali per assicurare la compatibilità
elettromagnetica in questi siti, a causa delle perturbazioni condotte o irradiate.
TITANIUM 230 AC/DC FV :
A condizione che l’impedenza di rete di alimentazione del senso comune a bassa tensione nel punto di aggancio comune sia
inferiore a Zmax = 0.173 Ohm, questa apparecchiatura è conforme a CEI 61000-3-11 e può essere collegata a reti pubbliche
a bassa potenza. tensione. È responsabilità dell’installatore o dell’utente dell’apparecchiatura garantire, in consultazione con
l’operatore della rete di distribuzione, se necessario, che l’impedenza di rete sia conforme alle restrizioni di impedenza.
TITANIUM 321AC/DC - 400 AC/DC :
Questi dispositivi sono conformi alla CEI 61000-3-11.
TITANIUM 230 AC/DC FV :
Questo materiale è conforme alla CEI 61000-3-12.
TITANIUM 321AC/DC - 400 AC/DC :
Questo dispositivo non è conforme alla CEI 61000-3-12 ed è destinato ad essere collegato a delle reti private a bassa tensione
connesse alla rete di alimentazione pubblica solamente a un livello di tensione medio e alto. Se è collegato al sistema pubblico
di alimentazione di bassa tensione, è responsabilità dell’installatore o dell’utilizzatore del materiale assicurarsi, consultando
l’operatore della rete pubblica di distribuzione, che il materiale possa essere collegato ad esso.
EMISSIONI ELETTRO-MAGNETICHE
La corrente elettrica che attraversa un qualsiasi conduttore produce dei campi elettrici e magnetici (EMF) localizzati. La corrente di
saldatura produce un campo elettromagnetico attorno al circuito di saldatura e al dispositivo di saldatura.
92
Page 93
Manuale di utilizzo
I campi elettromagnetici EMF possono disturbare alcuni impianti medici, per esempio i pacemaker. Devono essere attuate delle misure di protezione
per le persone che portano impianti medici. Per esempio, restrizioni di accesso per i passanti o una valutazione del rischio individuale per i saldatori.
Tutti i saldatori dovrebbero seguire le istruzioni sottostanti per ridurre al minimo l’esposizione ai campi elettromagnetici del circuito di saldatura:
• posizionare i cavi di saldatura insieme - ssarli con una fascetta, se possibile;
• posizionarsi (busto e testa) il più lontano possibile del circuito di saldatura;
• non arrotolare mai i cavi di saldatura attorno al corpo;
• non posizionare dei corsi tra i cavi di saldatura; Tenere i due cavi di saldatura sullo stesso lato del corpo:
• collegare il cavo di ritorno all’applicazione più vicina alla zona da saldare;
• non lavorare a lato della fonte di corrente di saldatura, non sedersi o appoggiarsi su di esso;
• non saldare durante il trasporto della fonte di corrente di saldatura o del trainalo.
I portatori di pacemaker devono consultare un medico prima di usare questo dispositivo di saldatura.
L’esposizione ai campi elettromagnetici durante la saldatura potrebbe avere altri eetti sulla salute che non sono ancora
conosciuti.
Traduzione delle istruzioni
originali
TITANIUM
RACCOMMANDAZIONI PER VALUTARE LA ZONA E L’INSTALLAZIONE DI SALDATURA
Generalità
L’utente è responsabile dell’installazione e dell’uso del dispositivo di saldatura ad arco secondo le istruzioni del fabbricante. Se delle perturbazioni
elettromagnetiche sono rilevate, è responsabilità dell’utente del dispositivo di saldatura ad arco risolvere la situazione con l’assistenza tecnica del
fabbricante. In certi casi, questa azione correttiva potrebbe essere molto semplice come ad esempio la messa a terra del circuito di saldatura. In
altri casi, potrebbe essere necessario costruire uno schermo elettromagnetico intorno alla fonte di corrente di saldatura e al pezzo completo con
montaggio di ltri d’entrata. In ogni caso, le perturbazioni elettromagnetiche devono essere ridotte no a non essere più fastidiose.
Valutazione della zona di saldatura
Prima di installare un dispositivo di saldatura all’arco, l’utente deve valutare i potenziali problemi elettromagnetici nella zona circostante. Occorre
tenere in considerazione quanto segue:
a) la presenza sopra, sotto e accanto al dispositivo di saldatura ad arco di altri cavi di alimentazione, di comando, di segnalazione e telefonici;
b) di ricettori e trasmettitori radio e televisione;
c) di computer e altre apparecchiature di controllo;
d) di materiale critico per la sicurezza come ad esempio protezione di materiale industriale;
e) lo stato di salute di persone vicine, ad esempio, l’uso di pacemaker o apparecchi acustici;
f) del materiale utilizzato per la calibratura o la misurazione;
g) l’immunità degli altri materiali presenti nell’ambiente.
L’utilizzatore deve assicurarsi che gli altri dispositivi usati nell’ambiente siano compatibili. Questo potrebbe richiedere delle misure di protezione
supplementari;
h) l’orario della giornata in cui la saldatura o altre attività devono essere eseguite.
La dimensione della zona circostante da prendere in considerazione dipende dalla struttura degli edici e dalle altre attività svolte sul posto. La zona
circostante può estendersi oltre ai limiti delle installazioni
Valutazione dell’installazione di saldatura
Oltre alla valutazione delle zona, la valutazione delle installazioni di saldatura ad arco può servire a determinare e risolvere i casi di perturbazioni.
Conviene che la valutazione delle emissioni includa delle misurazioni sul posto come specicato all’Articolo 10 della CISPR 11. Le misurazioni sul
posto possono anche permettere di confermare l’ecacia delle misure di attenuazione.
CONSIGLI SUI METODI DI RIDUZIONE DELLE EMISSIONI ELETTROMAGNETICHE
a. Rete di alimentazione pubblica: Conviene collegare il materiale di saldatura ad arco a una rete pubblica di alimentazione secondo le
raccomandazioni del fabbricante. Se ci sono interferenze, potrebbe essere necessario prendere misure di prevenzione supplementari, come il
ltraggio della rete pubblica di rifornimento [elettrico]. Converrebbe prendere in considerazione di schermare il cavo della presa elettrica passandolo
in un condotto metallico o equivalente di un materiale di saldatura ad arco ssati stabilmente. Converrebbe anche assicurarsi della continuità della
schermatura elettrica su tutta la sua lunghezza. E’ conveniente collegare la schermatura alla fonte di corrente di saldatura per garantire un buon
contatto elettrico tra il condotto e l’involucro del generatore di corrente di saldatura.
b. Manutenzione del dispositivo di saldatura ad arco: E’ opportuno che le manutenzioni del dispositivo di saldatura ad arco siano eseguite
seguendo le raccomandazioni del fabbricante. È opportuno che ogni accesso, porte di servizio e coperchi siano chiusi e correttamente bloccati
quando il dispositivo di saldatura ad arco è in funzione. È opportuno che il dispositivo di saldatura ad arco non sia modicato in alcun modo, tranne
le modiche e regolazioni menzionati nelle istruzioni del fabbricante. È opportuno in particolar modo che lo spinterometro dell’arco dei dispositivi di
avviamento e di stabilizzazione siano regolati e manutenzionati secondo le raccomandazioni del fabbricante.
c. Cavi di saldatura: E’ opportuno che i cavi siano i più corti possibili, piazzati l’uno vicino all’altro in prossimità del suolo o sul suolo.
d. Collegamento equipotenziale: Converrebbe considerare il collegamento di tutti gli oggetti metallici della zona circostante. Tuttavia, oggetti
metallici collegati al pezzo da saldare potrebbero accrescere il rischio per l’operatore di scosse elettriche se costui tocca contemporaneamente questi
oggetti metallici e l’elettrodo. Converrebbe isolare l’utente di questi oggetti metallici.
e. Messa a terra del pezzo da saldare: Quando il pezzo da saldare non è collegato a terra per sicurezza elettrica o a causa delle dimensioni e del
posto dove si trova, come, ad esempio, gli sca delle navi o le strutture metalliche di edici, una connessione collegando il pezzo alla terra può, in
certi casi e non sistematicamente, ridurre le emissioni. È opportuno assicurarsi di evitare la messa a terra dei pezzi che potrebbero accrescere i rischi
di ferire gli utenti o danneggiare altri materiali elettrici. Se necessario, conviene che la messa a terra del pezzo da saldare sia fatta direttamente, ma
in certi paesi che non autorizzano questa connessione diretta, è opportuno che la connessione avvenga tramite un condensatore appropriato scelto
in funzione delle regolamentazioni nazionali.
f. Protezione e schermatura: La protezione e la schermatura selettiva di altri cavi, dispositivi e materiali nella zona circostante può limitare i problemi
di perturbazioni. La protezione di tutta la zona di saldatura può essere considerata per applicazioni speciali.
IT
93
Page 94
Manuale di utilizzo
Traduzione delle istruzioni
originali
TRASPORTO E SPOSTAMENTO DELLA FONTE DI CORRENTE DI TAGLIO
La fonte di corrente di saldatura è dotata di maniglia superiore che permette di portarla a mano. Attenzione a non sottovalutarne
il peso. L’impugnatura non è considerata come un mezzo di imbragatura.
Non usare i cavi o la torcia per spostare la fonte di corrente di saldatura. Deve essere spostata in posizione verticale.
Non far passare la fonte di corrente al di sopra di persone o oggetti.
Mai sollevare una bombola di gas e la fonte di corrente di saldatura nello stesso momento. Le loro norme di trasporto sono distinte.
INSTALLAZIONE DEL DISPOSITIVO
• Mettere la fonte di corrente di saldatura su un suolo inclinato al massimo di 10°.
• Prevedere una zona suciente per aerare il dispositivo di corrente di saldatura e accedere ai comandi.
• Non utilizzare in un ambiente con polveri metalliche conduttrici.
• La fonte di corrente di saldatura deve essere al riparo dalla pioggia e non deve essere esposta ai raggi del sole.
• Il dispositivo è di grado di protezione IP23, che signica :
- una protezione contro l’accesso delle parti pericolose di corpi solidi di diametro >12.5mm e,
- Una protezione contro la pioggia diretta al 60% in relazione alla verticale.
Questo materiale potrebbe essere usato all’aperto con l’indice di protezione IP23.
I cavi di alimentazione, di prolunga e di saldatura devono essere totalmente srotolati, per evitare il surriscaldamento.
TITANIUM
Il fabbricante non si assume alcuna responsabilità circa i danni provocati a persone e oggetti dovuti ad un uso incorretto e
pericoloso di questo dispositivo.
MANUTENZIONE / CONSIGLI
• Le manutenzioni devono essere eettuate solo da personale qualicato. È consigliata una manutenzione annuale.
• Interrompere l’alimentazione staccando la presa, e attendere due minuti prima di lavorare sul dispositivo. All’interno, le tensioni
e l’intensità sono elevate e pericolose.
• Regolarmente, togliere il coperchio e spolverare con l’aiuto di una pistola ad aria. Cogliere l’occasione per far vericare le connessioni elettriche con
un utensile isolato da persone qualicate.
• Vericare regolarmente lo stato del cavo di alimentazione. Se il cavo di alimentazione è danneggiato, deve essere sostituito dal fabbricante, dal suo
servizio post-vendita o da una persona di qualica simile, per evitare pericoli.
• Lasciare le uscite d’aria della fonte di corrente del dispositivo libere per l’entrata e l’uscita d’aria..
• Non usare questa fonte di corrente di saldatura per scongelare tubature, ricaricare batterie/accumulatori né per avviare motori.
INSTALLAZIONE - FUNZIONAMENTO DEL PRODOTTO
Solo le persone esperte e abilitate dal produttore possono eettuare l’installazione. Durante l’installazione, assicurarsi che il generatore sia scollegato
dalla rete. Le connessioni in serie o parallele di generatori sono vietate. E’ consigliato l’utilizzo dei cavi forniti con l’apparecchio al ne di ottenere le
regolazioni ottimali del prodotto.
DESCRIZIONE
Questo materiale è una fonte di corrente di saldatura per la saldatura ad elettrodo refrattario (TIG) a corrente continua (DC) e la saldatura ad elettrodo
rivestito (MMA).
DESCIZIONE DELL’APPARECCHIO
TITANIUM 230/400
1- Interfaccia Uomo Macchina (IHM) 7-
2- Presa di Polarità Positiva 8- Commutatore ON / OFF
3- Connettore del gas della torcia 9- Cavo di alimentazione
4- Connettore a pulsante della torcia 10- Connettore USB
5- Presa di Polarità Negativa 11- Connettore analogico
6- Collegamento del gas della bottiglia 12- Alimentazione lo o connettore HMI remoto = Solo 400 AC/DC
TITANIUM 321
1- Interfaccia Uomo Macchina (IHM) 7- Presa di Polarità Positiva
2- Connettore USB 8- Collegamento del gas della bottiglia
3- Connettore del gas della torcia 9- Kit ussometro opzionale (073395)
4- Commutatore ON / OFF 10- Connettore kit NUM TIG-1 opzionale (037960) = automazione SAM
5- Presa di Polarità Negativa 11-
6- Connettore del telecomando digitale 12- Cavo di alimentazione (5 m)
94
Sportello per il connettore del kit NUM TIG-1 (opzione rif. 037960)
Sportello per il connettore del kit NUM-1 (opzione rif. 063938) = Solo 230 AC/DC FV
13- Connettore di alimentazione e controllo dell’unità di rareddamento
Connettore a pulsante della torcia
Connettore telecomando (pedale)
13- Connettore dell’unità di rareddamento (Koolweld 3)
Page 95
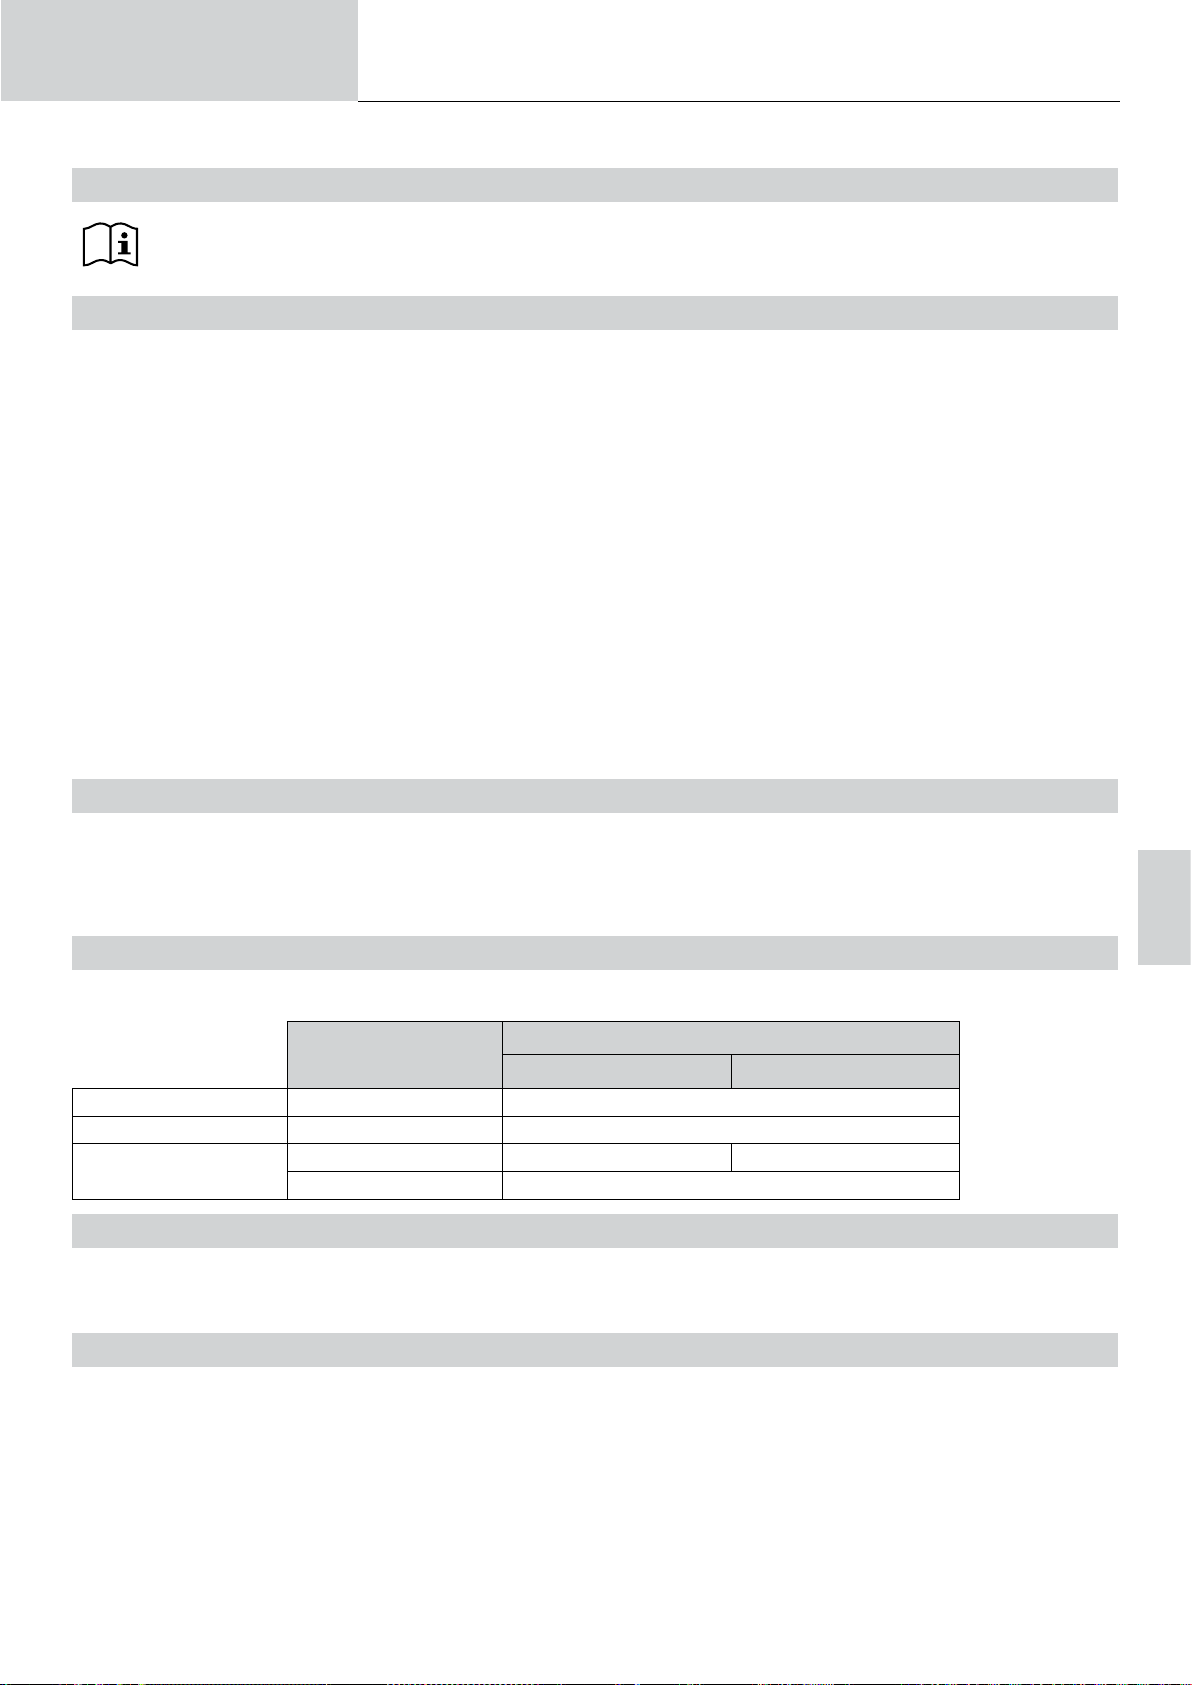
Manuale di utilizzo
Traduzione delle istruzioni
originali
TITANIUM
INTERFACCIA UOMO-MACCHINA (IHM)
Leggere il manuale dell’interfaccia (IHM) che fa parte della documentazione completa del dispositivo.
IHM
ALIMENTAZIONE - ACCENSIONE
TITANIUM 230 AC/DC FV :
Il dispositivo è fornito con una presa monofase 3 poli (P + N + PE) 230V 16A di tipo CEE17. E’ dotato di sistema « Flexible Voltage », s’alimenta su
un’installazione elettrica con terra compresa tra 110 V e 240 V (50 - 60 Hz).
TITANIUM 321 - 400 AC/DC :
Questo materiale è fornito con una presa 32 A di tipo EN 60309-1 e dev’essere utilizzato solo su una installazione elettrica trifase 400V (50-60 Hz) a
quattro li con un neutro collegato a terra.
La corrente eettiva assorbita (I1e) è indicata sul dispositivo, per le condizioni d’uso ottimali. Vericare che l’alimentazione e le protezioni (fusibile
e/o disgiuntore) siano compatibili con la corrente necessaria in uso. In certi paesi, potrebbe essere necessario cambiare la spina per permettere l’uso
del dispositivo in condizioni ottimali.
La sorgente di corrente di saldatura si mette in protezione se la tensione d’alimentazione è inferiore o superiore al 15% di o delle tensioni specicare
(un codice appare sul display).
• L’accensione si eettua ruotando il commutatore avvio/stop (I-8) sulla posizione I, mentre l’arresto si eettua ruotando sulla posizione 0.
Attenzione! Non scollegare mai dalla presa quando il dispositivo è sotto carica.
• Comportamento delle ventole: Questo dispositivo è dotato di una gestione intelligente della ventilazione con lo scopo di minimizzare il rumore del
dispositivo. Le ventole regolano la loro velocità a seconda dell’utilizzo e della temperatura ambiente. In modalità MMA, la ventola funziona in modo
continuo. In modo TIG, la ventola funziona solo in fase di saldatura, e si ferma alla ne del periodo di rareddamento.
- Attenzione: Un aumento della lunghezza della torcia o dei cavi di ritorno oltre la lunghezza massima specicata dal produttore aumenterà il rischio
di scosse elettriche.
• Il dispositivo d’innesco e di stabilizzazione dell’arco è concepito per un funzionamento manuale e a conduzione meccanica.
COLLEGAMENTO AD UN GRUPPO ELETTROGENO
Questo materiale funziona con dei gruppi elettrogeni a condizione che la potenza ausiliare risponda alle seguenti esigenze:
- La tensione deve essere alternata, impostata come specicato e con una tensione di picco inferiore a 700 V per il TITANIUM 321/400 DC e 400 V
per il TITANIUM 230 AC/DC FV,
- La frequenza è compresa fra 50 et 60 Hz.
È obbligatorio vericare queste condizioni, perché molti generatori producono dei picchi di alta tensione che possono danneggiare il dispositivo.
USO DELLA PROLUNGA ELETTRICA
Tutte le prolunghe devono avere lunghezza e sezione appropriate alla tensione del dispositivo. Usare una prolunga in conformità con le regolamentazioni nazionali.
Tensione d’entrata
TITANIUM 400 AC/DC 400 V 6 mm²
TITANIUM 321 AC/DC 400 V 6 mm²
TITANIUM 230 AC/DV FV
110 V 2.5 mm² 4 mm²
230 V 2.5 mm²
Lunghezza - sezione della prolunga
< 45m > 45m
CONNESSIONE GAS
Questo materiale è dotato di due raccordi. Un raccordo bottiglia per l’entrata del gas di saldatura nella posta, e un connettore gas torcia per l’uscita
del gas
alla ne della torcia. Vi raccomandiamo l’utilizzo degli adattatori spediti in originale con la saldatrice al ne di ottenere un raccordo ottimale.
ATTIVAZIONE DELLA FUNZIONE VRD (VOLTAGE REDUCTION DEVICE)
Il dispositivo di riduzione della tensione (o VRD) è disponibile solo sul Titanium 230 AC/DC e 321 AC/DC.
Questo dispositivo permette di proteggere il saldatore. La corrente di saldatura viene consegnata solamente quando l’elettrodo è in contatto con il
pezzo (resistenza debole). Quando l’elettrodo viene ritirato, la funzione VRD abbassa la tensione a un valore molto debole.
IT
Il dispositivo riduttore di tensione è preimpostato in modalità disattivato. Per attivarlo, l’utente deve aprire il prodotto e eseguire la sotto-indicata :
1. SCOLLEGARE IL PRODOTTO DALL’ALIMENTAZIONE ELETTRICA E ASPETTARE 5 MINUTI PER SICUREZZA.
2. Rimuovere il anco del generatore (vedere la pagina alla ne del manuale).
3. Riparare la scheda di controllo e l’interruttore VRD (vedere la pagina alla ne del manuale).
4. Portare l’interruttore in posizione ON.
5. La funzione VRD è attivata.
6. Riavvitare il anco del generatore.
7. Sull’interfaccia (HMI), l’icona VRD è accesa.
Per disattivare la unzione VRD, è suciente spostare di nuovo l’interruttore in posizione opposta.
95
Page 96
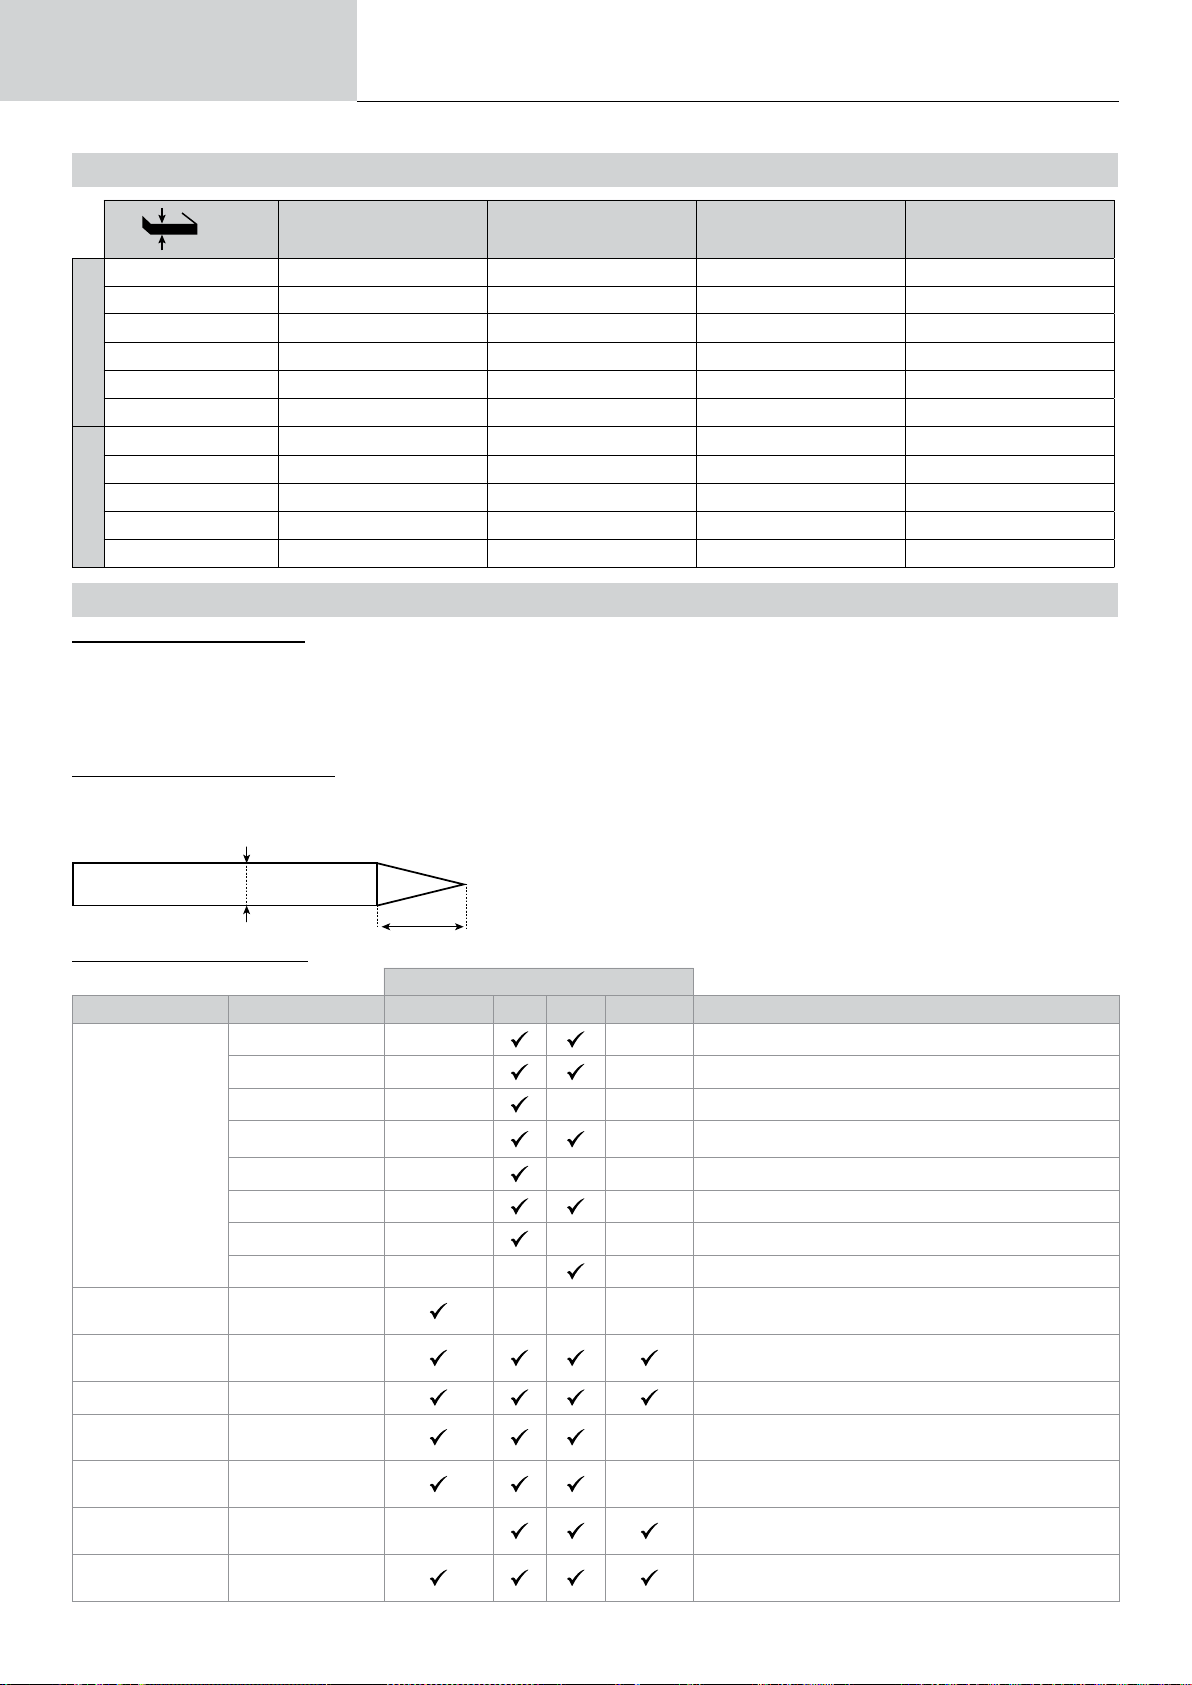
Manuale di utilizzo
COMBINAZIONI CONSIGLIATE
Traduzione delle istruzioni
originali
TITANIUM
Corrente (A) Ø Elettrodo (mm) Ø Ugello (mm) Flusso Argon (L/min)
TIG DC
TIG AC
(mm)
0.3 - 3 10 - 80 1 6.5 / 8 5 - 6
2.4 - 6 15 - 100 1.6 6.5 / 8 / 9.5 6 - 7
4 - 8 20 - 120 2 8 / 9.5 6 - 7
6.8 - 10 30 - 200 2.4 9.5 / 11 6 - 7
9 - 12 50 - 300 3.2 11 / 12.5 / 16 7 - 8
- 60 - 400 4 11 / 12.5 / 16 + 8 - 10
0.5 - 3 15 - 90 1.6 6.5 / 8 / 9.5 6 - 7
0.8 - 5 20 - 150 2.4 9.5 / 11 7 - 8
1.5 - 6 40 - 200 3.2 11 / 12.5 / 16 8 - 10
1.6 - 11 50 - 350 4 16 / 17.5 10 - 12
2 - 15 80 - 450 4.8 16 / 19 12 - 18
MODALITÀ DI SALDATURA TIG (GTAW)
COLLEGAMENTO E CONSIGLI
• La saldatura TIG richiede una protezione gas (Argon).
• Collegare il morsetto di massa al connettore di raccordo positivo(+). Collegare il cavo di potenza della torcia al connettore di
raccordo negativo (–) così come le connessioni del grilletto della torcia e del gas..
• Assicurarsi che la torcia sia ben attrezzata e che i ricambi (pinze, supporto collare, diusore e porta ugello) non siano usurati.
• La scelta dell’elettrodo è in funzione della corente del processo TIG.
AFFILAMENTO DELL’ELETTRODO
Per un funzionamento ottimale, è consigliato utilizzare un elettrodo alato nella maniera seguente :
d
L = 3 x d per una corrente debole.
L = d per una corrente forte.
L
PARAMETRI DEL PROCESSO
Processi di saldatura
Parametri Regolazioni Sinergico DC AC Wizard
Standard - - Corrente liscia
Pulsato - - Corrente pulsata
FastPulse - - Corrente pulsata inudibile.
-
Tipo di materiale Fe, Al, etc. - - - Scelta del materiale da saldare
Diametro dell’elettrodo tungsteno
Tipo di innesco Lift, HF, Touch. HF Scelta del tipo di innesco.
Modalità pulsante 2T, 4T, 4T LOG 2T, 4T
E-TIG OFF-ON -
Energia
Parametri
avanzato
Spot - - Puntatura liscia
Tack - - - Puntatura pulsata
Multi-Spot - Puntatura liscia ripetuta
Multi-Tack - - Puntatura pulsata ripetutta
AC Mix - Corrente miscelazione AC e DC
1 - 4 mm
Hold
Coef. termico
- Vedere capitolo «Energia» alle pagine seguenti.
Scelta del diametro dell’elettrodo. Permette di anare le
correnti d’innesco HF e le sinergie.
Scelta della modalità di gestione della saldatura a pulsante.
Modalità di saldatura a energia costante con correzione
di variazione di lunghezza d’arco
Regolazione dell’innesco HF.
L’accesso a certi parametri di saldatura dipende dalla modalità di visualizzazione selezionata : Parametri/ Modalità di visualizzazione : Easy, Expert,
96
Avanzato.
Fare riferimento al manuale dell’IHM.
Page 97
Manuale di utilizzo
PROCESSI DI SALDATURA
• TIG Sinergico
Non funziona più sulla scelta di un tipo di corrente DC e le regolazioni dei parametri del ciclo di saldatura ma integra delle regole/sinergie di saldatura basate sull’esperienza. Questa modalità restringe quindi il numero dei parametri a tre regolazioni fondamentali: Tipo di materiale, Spessore da
saldare e Posizione di saldatura.
• TIG DC
Dedicato alla saldatura dei metalli ferrosi come acciaio, acciaio inossidabile, ma anche rame e sue leghe e titanio.
• TIG AC
Dedicata alla saldatura dell’alluminio e le sue leghe ma anche del rame.
• TIG Wizard
Wizard Lab :
Vedere capitolo «Wizard Lab» alle pagine seguenti:
Wizard Alu, Inox, Acciaio, Rame :
Questa modalità permette di preassemblare o di saldare dei pezzi in leghe leggere (AlSi/AlMg/Al99), in inox (CrNi), in acciaio (Fe) e
in rame (CuZn/Cu). Sotto forma di sinergie, le regolazioni sono lo spessore dei pezzi e la posizione di saldatura (BW - testa a testa, FW -Clin o
BP - Angolo interno, Anfolo esterno o lo a lo per l’unione delle estremità). Per passare da una modalità all’altra, premere il pulsante n°4 della
tastiera (vedere il manuale HMI).
IMPOSTAZIONI - TIG DC
Traduzione delle istruzioni
originali
TITANIUM
• Standard
Questa modalità permette una saldatura di grande qualità sulla maggiorparte dei materiali ferrosi come l’acciaio, l’acciaio inossidabile, ma anche il
rame e le sue leghe, il titanio... Le numerose possibilità di gestione della corrente e del gas permettono una perfetta padronanza dell’operazione di
saldatura, dall’innesco no al rareddamento nale del vostro cordolo di saldatura.
• Pulsato
• TIG DC Pulsato - PulsatoQuesto modo di saldatura a corrente continua pulsata concatena degli impulsi di corrente debole (I, impulsione di saldatura), poi delle impulsioni di corrente debole (I_Freddo, impulsione di rareddamento del pezzo). Questa modalità permette di assemblare i pezzi
limitando il rialzo della temperatura e le deformazioni. Ideale anche in posizione.
Esempio :
La corrente di saldatura è regolata a 100A e % (I_Freddo) = 50%, sia una corrente fredda= 50% x 100A = 50A.
F (Hz) è impostato su 10Hz, il periodo del segnale sarà 1 / 10Hz = 100ms -> ogni 100ms, un impulso a 100A e un altro a 50A si susseguiranno.
• FastPulse
Questa modalità di saldatura a corrente pulsata ad alta frequenza incatena degli impulsi di forte corrente (I, impulso di saldatura) più degli impulsi
di corrente debole (I_Freddo, impulso di rareddamento del pezzo). La modalità FastPulse consente di preservare le proprietà di restringimento
dell’arco della modalità Pulsata ad alte frequenze,il tutto a frequenze meno sgradevoli o addirittura inudibili per il saldatore.
• Spot
Questa modalità di puntatura permette di pre-assemblare i pezza prima della saldatura. La puntatura può essere manuale attraverso il pulsante o
cronometrato con un tempo di puntamento predenito. Questo tempo di puntatura permette una migliore riproducibilità e la realizzazione di punti non
ossidati.
• Multi-Spot
E’ una modalità di puntatura simile al TIG SPOT, ma incatena puntature e tempi di arresto deniti quando il pulsante è premuto.
• Tack
Questa modalità di puntatura permette anche di preassemblare dei pezzi prima della saldatura, ma questa volta in due fasi: una prima fase DC pulsata
che concentra l’arco per una miglior penetrazione, seguita da una seconda in DC standard ampliando l’arco e dunque il bagno per assicurare il punto.
I tempi regolabili delle due fasi permettono una migliore riproducibiltà e la realizzazione di punti non ossidati.
IT
• Multi-Tack
E’ una modalità di puntatura simile al TIG Tack, ma incatena puntature e tempi di arresto deniti quando il pulsante è premuto.
Parametri avanzati in modo d
Parametri avanzati Regolazione Descrizione
Durata HF 0.01 - 3 s Tempo HF prima di fermarlo
Livello HF 1 - 10 Indice di regolazione della tensione da 5 kV a 14 kV
Regolazione della
corrente
i visualizzaz
ione «Avanzata» solamente:
- In percentuale / Assoluto
97
Page 98
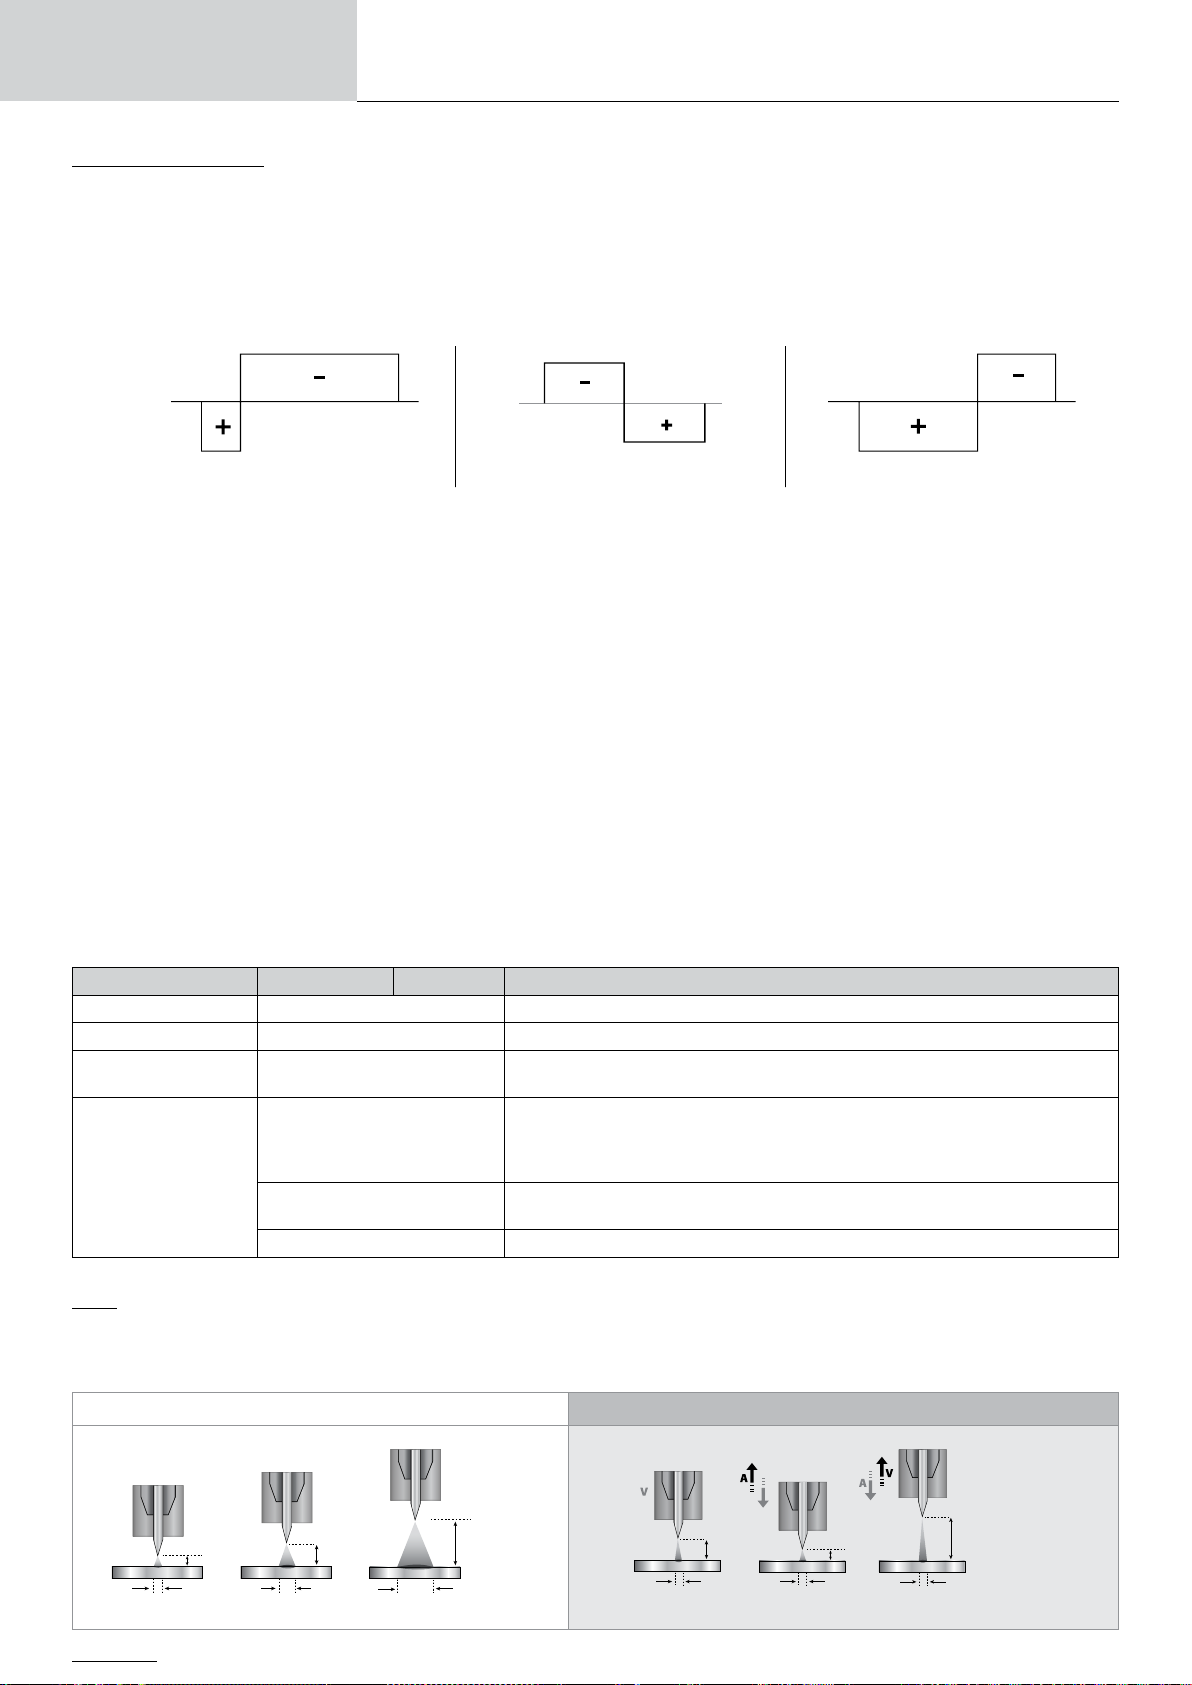
Manuale di utilizzo
2 mm
D
10 mm
D
5 mm
D
2 mm
D
5 mm
D
10 mm
D
Traduzione delle istruzioni
originali
TITANIUM
IMPOSTAZIONI - TIG AC
• Standard
Metodo di saldatura dedicato alla saldatura dell’alluminio e delle sue leghe (Al, AlSi, AlMg, AlMn…). La corrente alternata permette il decappaggio
dell’alluminio indispensabile alla saldatura..
Bilanciamento (%T_AC) :
Durante l’onda positiva l’ossidazione è interrotta. d
Modicando il rapporto tra le due alternanze con la regolazione del bilanciamento, sono favoriti sia il decapaggio sia la penetrazione (la regolazione predenita è del 30%).
20 % : Penetrazione max. 50% 60% : Decapaggio max.
• Pulsato
• TIG DC Pulsato - PulsatoQuesto modo di saldatura a corrente continua pulsata concatena degli impulsi di corrente debole (I, impulsione di saldatura), poi delle impulsioni di corrente debole (I_Freddo, impulsione di rareddamento del pezzo). Questa modalità permette di assemblare i pezzi
limitando il rialzo della temperatura e le deformazioni. Ideale anche in posizione.
Esempio :
La corrente di saldatura è regolata a 100A e % (I_Freddo) = 50%, sia una corrente fredda= 50% x 100A = 50A.
F (Hz) è impostato su 10Hz, il periodo del segnale sarà 1 / 10Hz = 100ms -> ogni 100ms, un impulso a 100A e un altro a 50A si susseguiranno.
• SPOT
Questa modalità di puntatura permette di pre-assemblare i pezza prima della saldatura. La puntatura può essere manuale attraverso il pulsante o
cronometrato con un tempo di puntamento predenito. Questo tempo di puntatura permette una migliore riproducibilità e la realizzazione di punti non
ossidati.
• Multi-Spot
E’ una modalità di puntatura simile al TIG SPOT, ma incatena puntature e tempi di arresto deniti quando il pulsante è premuto.
• AC Mix
Questa modalità di saldatura in corrente alternata è utilizzata per saldare l’alluminio e le sue leghe di grande spessore. Mescola sequenze di DC
durante la saldatura AC, questo aumenta l’energia apportata al pezzo. L’obiettivo nale è accelerare il lead di lavoro e quindi la produttività su assiemi
in alluminio. Questa modalità produce meno decapaggio, quindi è necessario lavorare su lamiere pulite.
Paramètres avancés, en mode
d’achage «
Avancé» seulement :
Parametri avanzati Regolazione Descrizione Description
Durata HF 0.01 - 3 s Tempo HF prima di fermarlo
Livello HF 1 - 10 Indice di regolazione della tensione da 5 kV a 14 kV
Regolazione della
corrente
- In percentuale / Assoluto
Modalità di saldatura sincrona senza interferenze quando si utilizzano
OFF - ON
Sync AC
Dephasing 0° - 300%
contemporaneamente 2 sorgenti di alimentazione CA sullo stesso pezzo. La
saldatura con questa funzione viene sincronizzata automaticamente alla frequenza
di rete. Le frequenze CA saranno ridotte alle gamme 50Hz, 100Hz e 150Hz.
Regolazione della fase di rete a passi di 60°. Questa impostazione evita la necessità
di scambiare le spine di alimentazione.
Fine dephasing 0° - 59° Regolazione ne della fase di rete in passi di 1°.
E-TIG
Questa modalità permette una saldatura a poteza costante misurando in tempo reale le variazioni di lunghezza d’arco al ne di assicurare una
larghezza del cordone e una penetrazione costante. Nei casi in cui l’assemblaggio richiede il controllo dell’energia di saldatura, la modalità E.TIG
garantisce al saldatore di rispettare la potenza di saldatura indipendentemente dalla posizione della torcia rispetto al pezzo.
98
Wizard Lab
Standard
(corrente costante)
E-TIG (energia costante)
Page 99
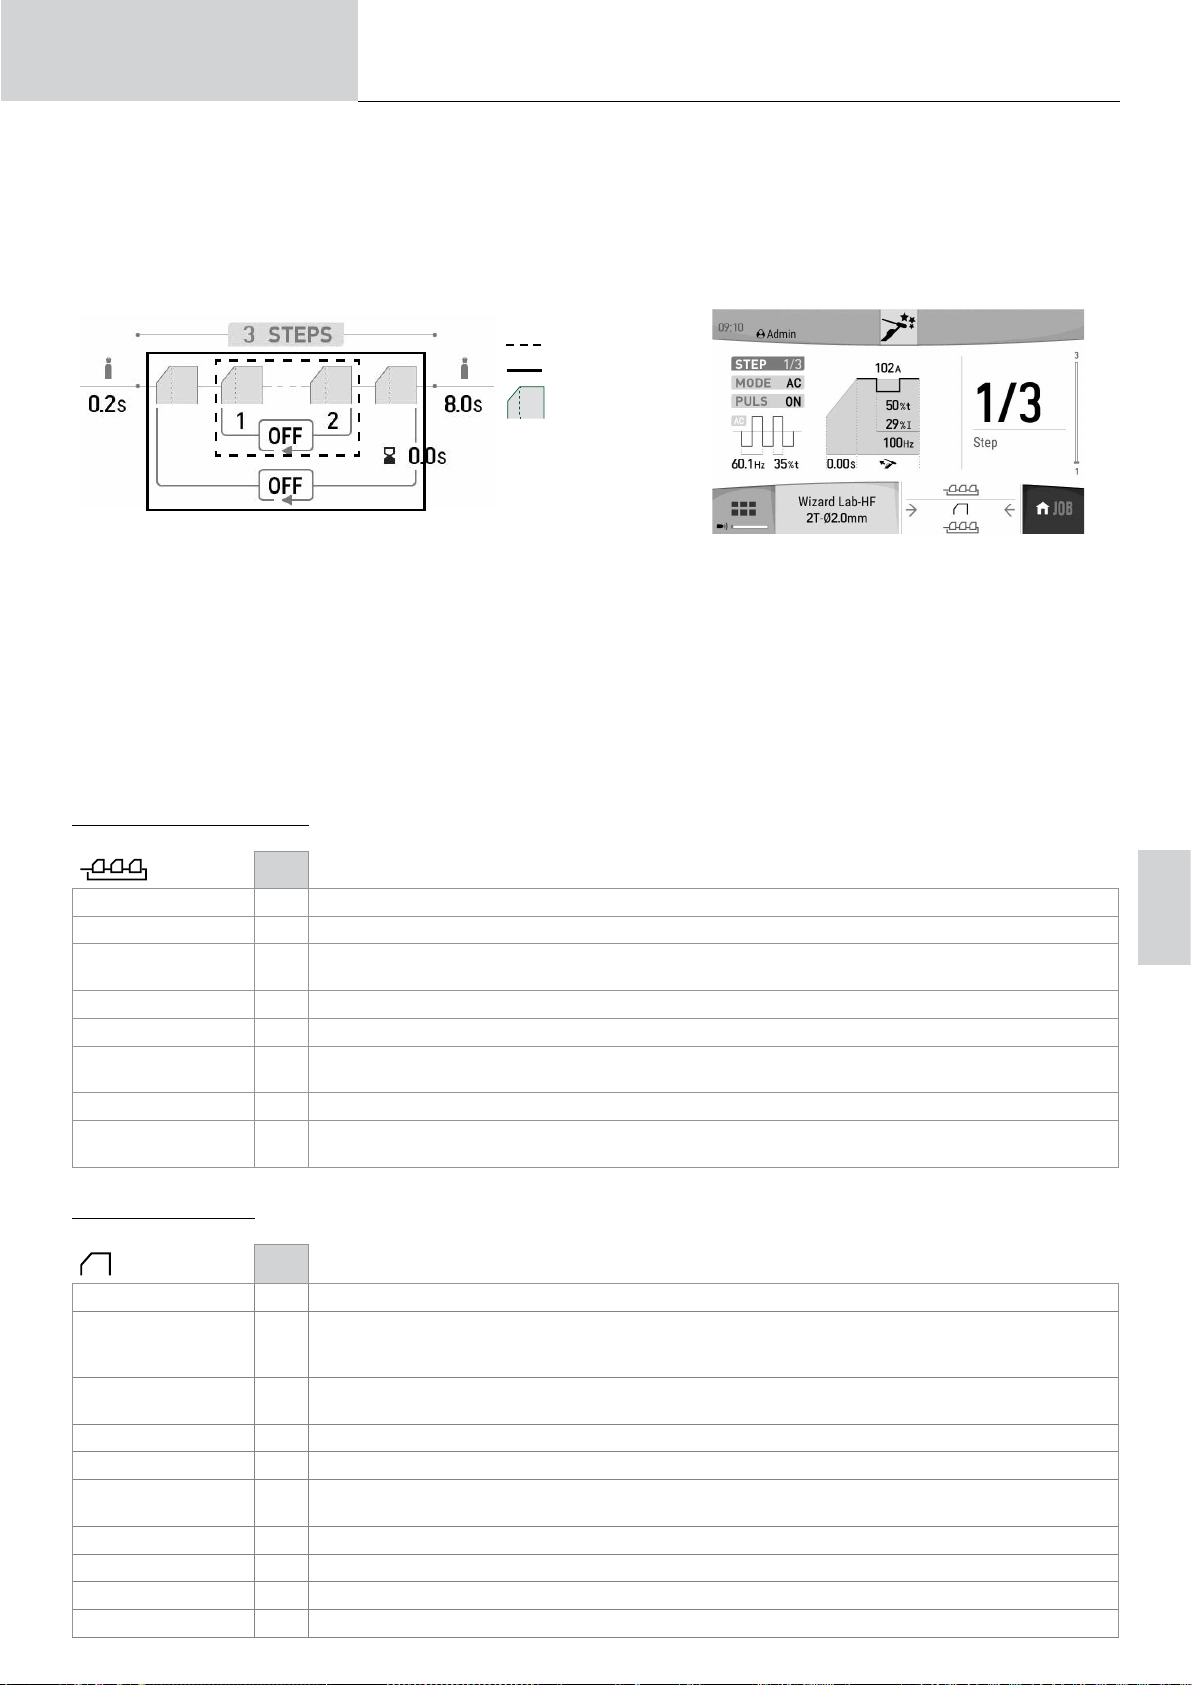
Manuale di utilizzo
Questa modalità di saldatura consente di eseguire cicli di saldatura complessi (non standard) in una successione di Step. Ogni Step è determinato da
una rampa e da un passo di corrente e da un tipo di corrente (DC/AC/Pulsato) durante il passo.
La congurazione del Wizard Lab avviene in tre fasi:
- denizione del ciclo di saldatura (numero di Step, cicli di ripetizione, ecc.)
- regolazione di ogni Step (rampa, tipo di corrente...)
- regolazione dei parametri avanzati specici.
Traduzione delle istruzioni
originali
TITANIUM
B1
B2
Step
STEP : è possibile personalizzare uno Step (vedere la sezione «Impostazione di uno STEP») con il tipo di corrente (DC o CA), la forma della corrente (standard o pulsata), una rampa no alla corrente di saldatura impostata. Ogni Step è personalizzabile.
Ciclo di saldatura: un ciclo di saldatura è composto da un Pregas, di uno o più Step (vedere « Denizione del ciclo di saldatura») e di un Postgas.
Loop: esistono due loop dierenti (vedere « Denizione del ciclo di saldatura ») :
• Il loop interno al ciclo (B1): all’interno del ciclo, l’utilizzatore può scegliere di realizzare una, più o un’innità di loop (ripetizione di due o più step) a
seconda della sua applicazione (esempio di saldatura in AC MIX, che ripete due Step DC e AC).
• Il loop dei cicli (B2) : l’utilizattore può scegliere di ripetere il suo ciclo (eccetto Pregas e Postgas) una, più o un’innità volte e regolare un intervallo
tra due ripetizioni se necessario (esempio di saldatura in MULTITACK, che ripete il ciclo di saldatura di puntatura TACK con un intervallo tra due
punti tanto che il pulsante torcia resta premuto).
Denizione del ciclo di saldatura :
Unità
Numero di Step - Il numero di Step denisce il ciclo di saldatura
Pre-gas s Tempi di pulizia della torcia e di creazione della protezione gas prima dell’innesco
Numero di loop degli
Step
Step d’entrata - Step di inizio del loop (B1) di ripetizione nel ciclo
Step di uscita - Step di ne del loop (B1) di ripetizione nel ciclo
Numero di loop del
ciclo
Tempi tra i loop s Denizione dei tempi tra due ripetizioni del ciclo intero di saldatura (B2)
Post Gas s
Regolazione di uno STEP
- Denizione di un loop di ripetizione nel ciclo di saldatura (B1).
- Denizione di un loop di ripetizione del ciclo intero di saldatira (B2)
Durata di mantenimento della protezione gas dopo l’estinzione dell’arco. Permette di proteggere il pezzo e
anche l’elettrodo contro le ossidazioni
IT
Unità
STEP 1/x Selezione dello STEP da congurare.
MODALITA’
PULS
Forma dell’onda AC - Forma d’onda in AC.
Frequenza di saldatura Hz Frequenza di inversioni di polarità saldatura - decapaggio
Percentuale di deca-
paggio
Aumento di corrente s Rampa di transizione tra il valore del livello della corrente dello Step anteriore e il valore dello Step in corso
Corrente di saldatura A Corrente di saldatura
Forma d’onda - Forma d’onda della parte pulsata
Corrente fredda % Seconda corrente di saldatura detta «fredda»
DC-
DC+ACSelezione del tipo di corrente di saldatura dello Step
OFF
Utilizzato per pulsare il tipo di corrente impostata
ON
% Percentuale del periodo di saldatura dedicato al decapaggio
99
Page 100
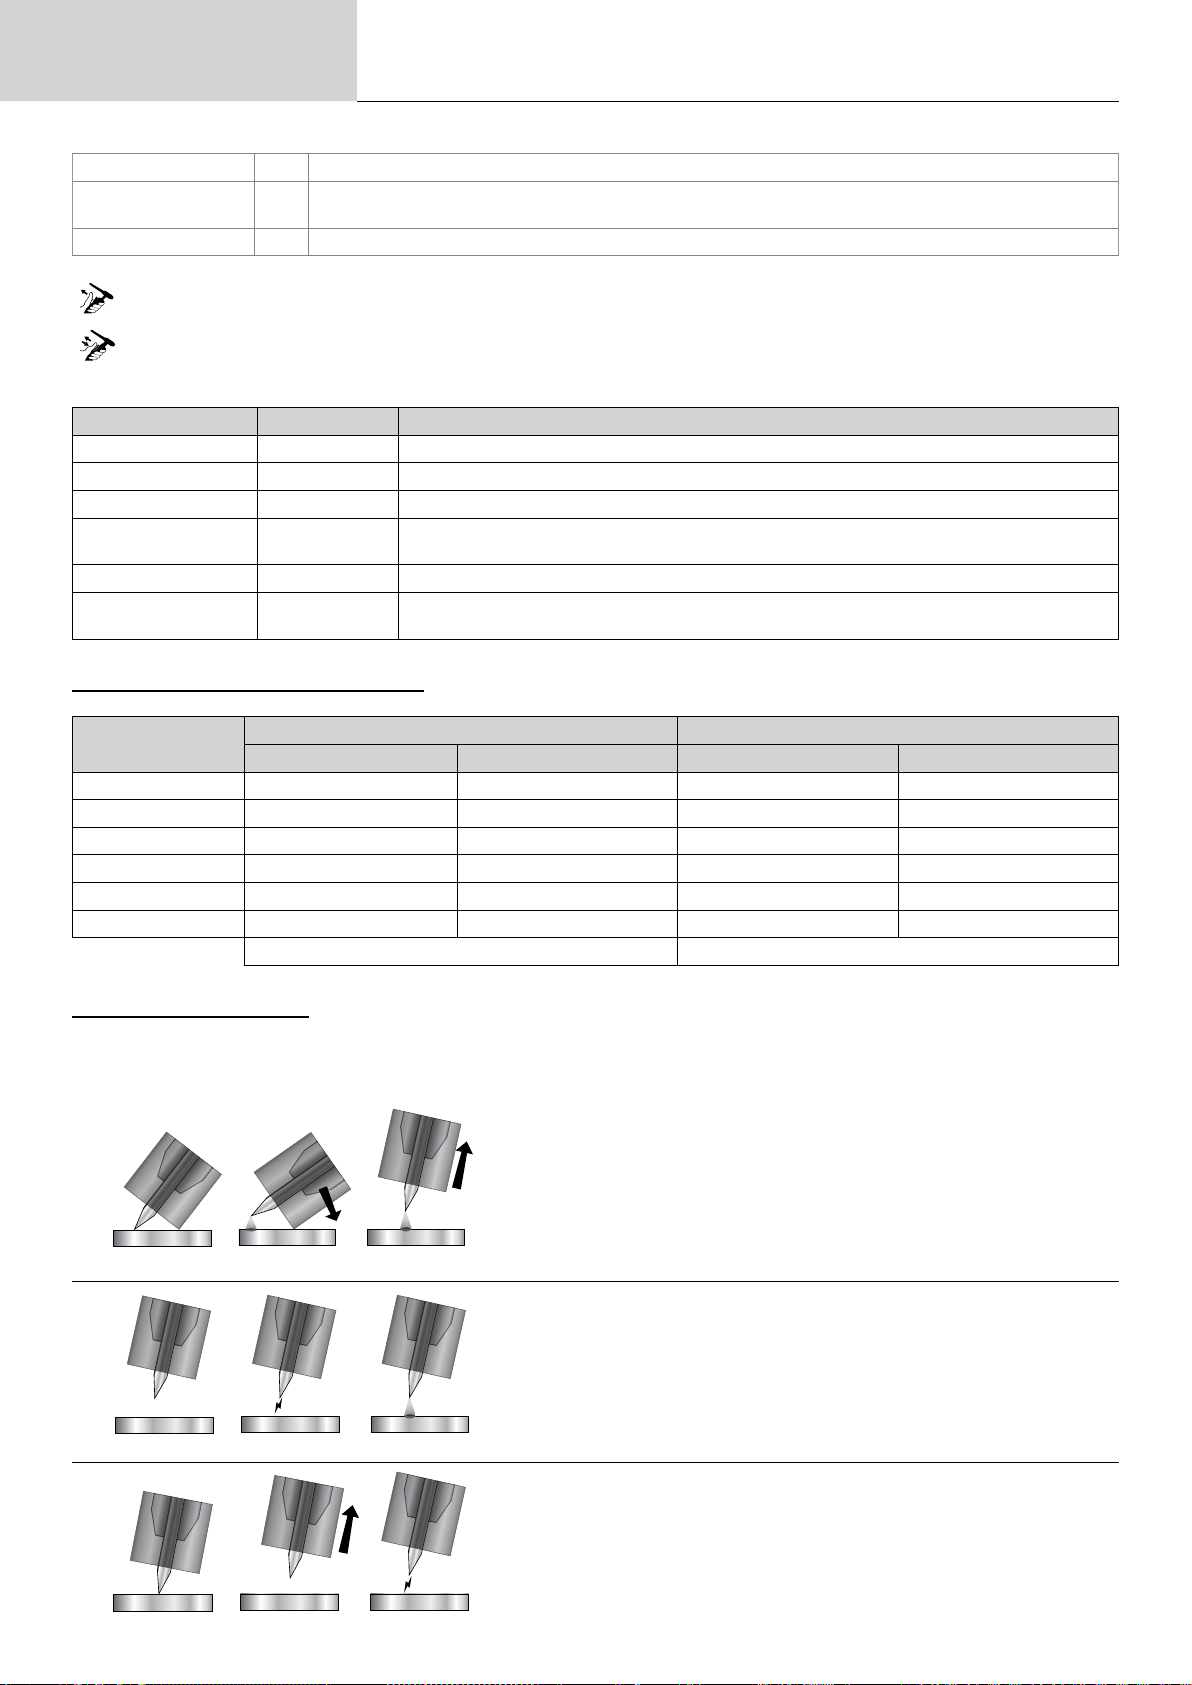
Manuale di utilizzo
Tempo freddo % Bilanciamento del tempo di corrente calda (I) della pulsazione
Frequenza della pul-
sazione
Durata dello step min Durata della corrente di saldatura dello step o in modalità pulsante torcia (*).
*la regolazione della durata dello Step permette in modalità 2T di gestire la durata dello Step congurato con il rilascio del pulsante torcia, il
ciclo terminerà dallo Step di uscita no all’ultimo.
*la regolazione della durata dello Step permette in modalità 4T e con una torcia doppio pulsante di passare di Step solamente premendo e
rilasciando il pulsante 2.
Hz Frequenza della pulsazione
Traduzione delle istruzioni
originali
TITANIUM
Parametri avanzati in modo d
Parametri avanzati Regolazione Descrizione
Livello HF 1 - 10 Indice di regolazione della tensione da 5 kV a 14 kV
Durata HF 0.01 - 3 s Tempo HF prima di fermarlo
Tensione di rottura OFF, 0 - 50 V Tensione d’arco superiore prima dell’arresto del generatore di saldatura
Tempo prima della
rottura
Tensione di incollaggio OFF, 0 - 50 V Tensione d’arco inferiore prima dell’arresto del generatore di saldatura (anti-sticking)
Tempo prima dell’incol-
laggio
SCELTA DEL DIAMETRO DELL’ELETTRODO
Ø Elettrodo (mm)
1 10 > 75 A 10 > 75 A 15 > 55 A 10 > 70 A
1.6 60 > 150 A 60 > 150 A 45 > 90 A 60 > 125 A
2 75 > 180 A 100 > 200 A 65 > 125 A 85 > 160 A
2.5 130 > 230 A 170 > 250 A 80 > 140 A 120 > 210 A
3.2 160 > 310 A 225 > 330 A 150 > 190 A 150 > 250 A
4 275 > 450 A 350 > 480 A 180 > 260 A 240 > 350 A
i visualizzaz
0 - 10 s Durata della presa in carico della tensione di rottura
0 - 10 s Durata della presa in carico della tensione di incollaggio
Tungsteno puro Tungsteno con ossidi Tungsteno puro Tungsteno con ossidi
ione «Avanzata» solamente:
TIG DC TIG AC
Circa = 80 A par mm de Ø Circa = 60 A per mm de Ø
SCELTA DEL TIPO DI INNESCO
Lift : avvio per contatto (per i luoghi sensibili alle perturbazioni HF).
HF : innesco alta frequenza senza contatto dell’elettrodo tungsteno sul pezzo.
Touch.HF : accensione ad alta frequenza temporizzata dopo il contatto dell’elettrodo di tungsteno con il pezzo
1 2
Lift
1 2
HF
1 2
Touch.HF
3
1- Posizionare l’ugello della torcia e la punta dell’elettrodo sul pezzo e azio-
nare il pulsante della torcia.
2- Inclinare la torcia no a quando una distanza di circa 2-3 mm separa la punta
dell’elettrodo dal pezzo. L’arco si innesca.
3-Rimettere la torcia in posizione normale per iniziare il ciclo di saldatura.
3
1- Posizionare la torcia nella posizione di saldatura sopra il pezzo (circa 2-3 mm di
spazio tra la punta dell’elettrodo e il pezzo).
2- Premere il pulsante torcia (l’arco viene innescato senza contatto utilizzando
impulsi di accensione ad alta tensione HF).
3- La corrente iniziale di saldatura scorre, la saldatura continua secondo il ciclo di
saldatura.
3
1- Posizionare la punta dell’elettrodo sul pezzo e azionare il pulsante della torcia.
2- Sollevare l’elettrodo dal pezzo.
3- Dopo un tempo di 0.2s, l’arco viene innescato senza contatto con l’aiuto degli
impulsi di innesco alta tensione HF, la corrente iniziale di saldatura e la saldatura
prosegue a seconda del ciclo di saldatura.
100
 Loading...