

Page 1
ES
2-3 / 4-20 / 70-80
TITANIUM 400 AC/DC
RU
RO
PL
73502 V2 08/03/2024
2-3 / 21-37 / 70-80
2-3 / 38-53 / 70-80
2-3 / 54-69 / 70-80
TITANIUM 230 AC/DC FV
TIG AC/DC - MMA welding machine
Find more languages of user manuals
www.gys.fr
Page 2
Manual de uso
Traducción de las instrucciones
originales
TITANIUM
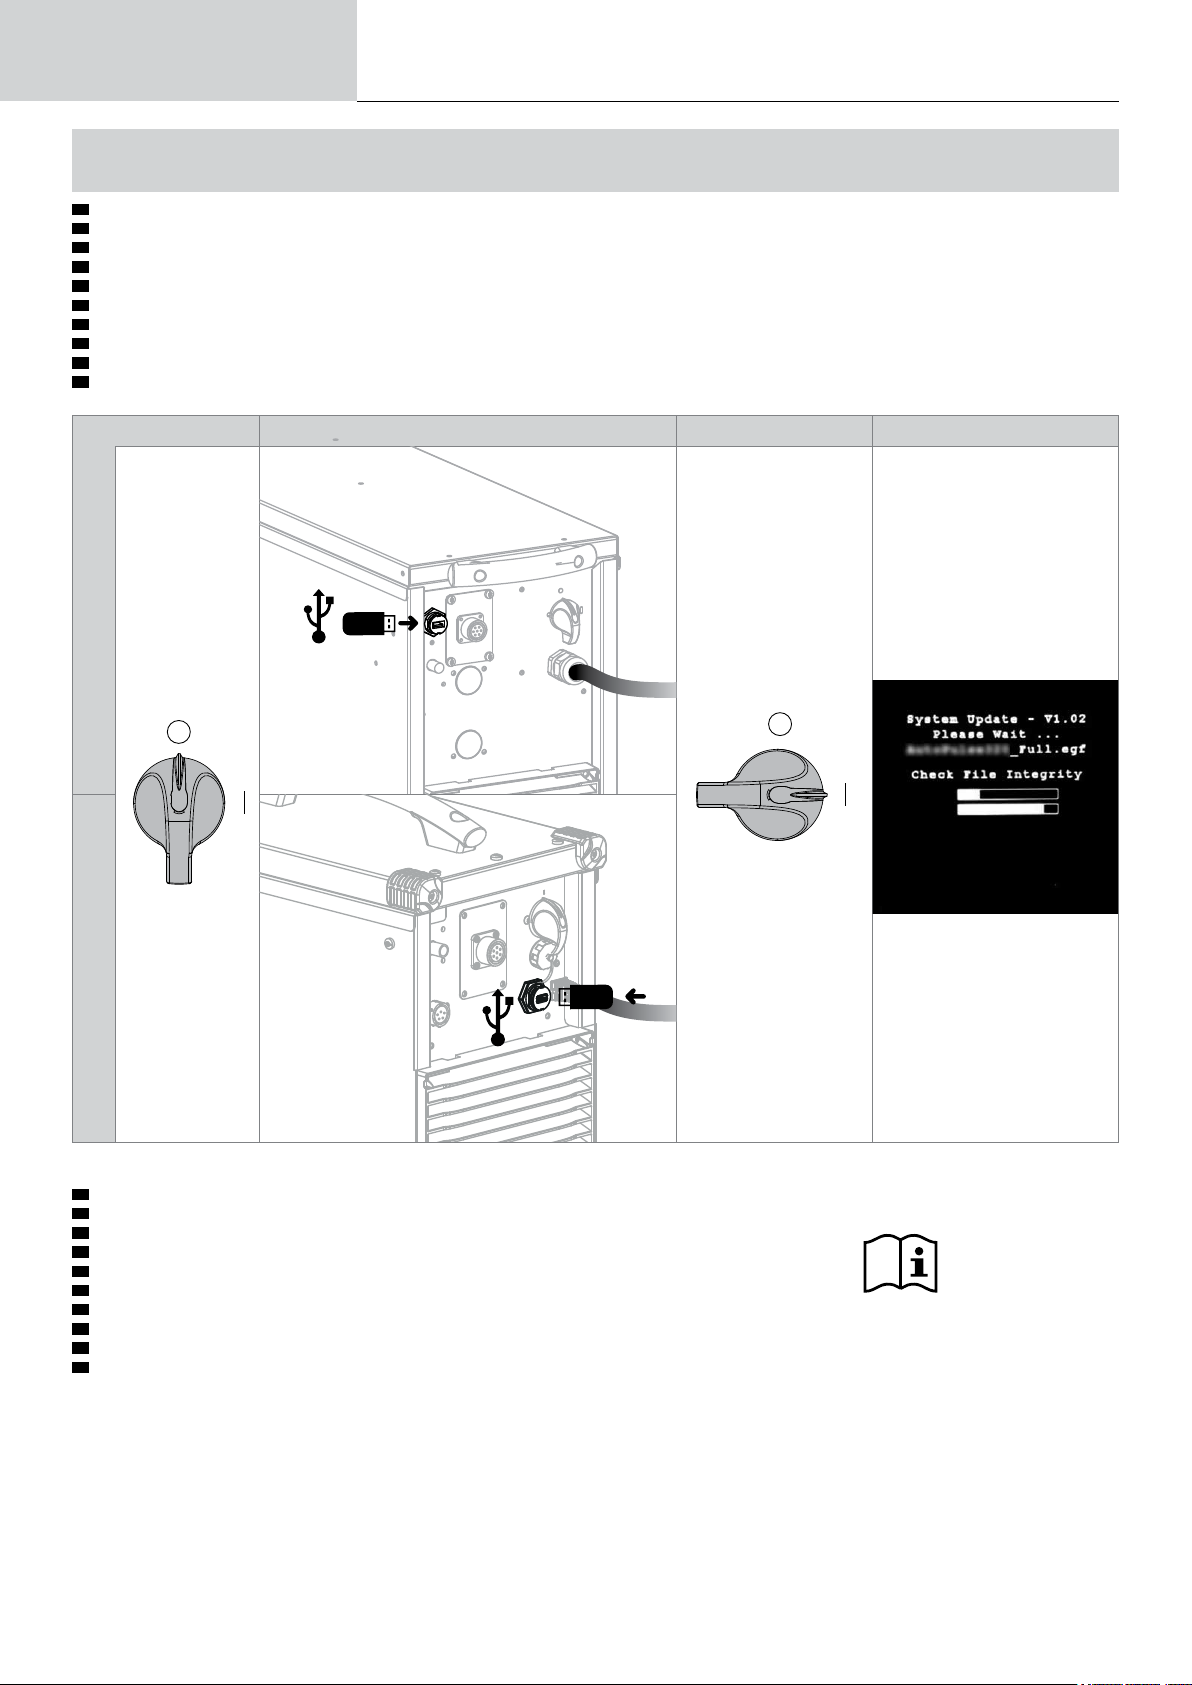
1ÈRE UTILISATION / ERSTE VERWENDUNG / FIRST USE / ПЕРВОЕ ИСПОЛЬЗОВАНИЕ / I° UTILIZZO /
EERSTE GEBRUIK / PRIMERA UTILIZACIÓN / 1º USO / 首次使用 / 初めてご使用になる前に
FR
Avant la première utilisation de votre appareil, merci de vérier la présence de nouvelles mises à jour.
EN
Before using your device for the rst time, please check for new updates.
DE
Vor der ersten Anwendung des Gerätes bitte prüfen Sie, ob neue Softwareaktualisierungen verfügbar sind.
ES
Antes del primer uso de su aparato, compruebe la presencia de nuevas actualizaciones.
RU
Перед тем как использовать аппарат проверьте нет обновлений программного обеспечения.
NL
Voordat u het apparaat voor de eerste keer gebruikt, moet u de aanwezigheid van nieuwe updates controleren.
IT
Prima di utilizzare per la prima volta il vostro apparecchio, vogliate vericare se ci sono nuovi aggiornamenti.
PT
Antes de utilizar o seu dispositivo pela primeira vez, verique se existem novas atualizações.
CN
首次使用设备前,请检查是否存在更新。
JP
初めて使用する前に、デバイスが最新にアップデートされているか確認してください。
1 2 3 4
400 AC/DC230 AC/DC FV
FR
Avant la première utilisation de votre appareil, procédez à la calibration des câbles de soudage.
EN
Before using the machine for the rst time, calibrate the welding cables.
DE
Kalibrieren Sie die Schweißkabel vor der ersten Benutzung Ihres Geräts.
ES
Antes de utilizar su aparato por primera vez, calibre los cables de soldadura.
RU
Перед первым использованием проведите калибровку сварочных кабелей.
NL
Voordat u dit apparaat voor de eerste keer gebruikt moeten de laskabels gekalibreerd worden.
IT
Prima di eettuare il primo utilizzo del vostro apparecchio, procedere alla calibrazione dei cavi di saldatura.
PT
Antes de utilizar o seu aparelho pela primeira vez, proceda à calibração dos cabos de soldadura.
CN
首次使用设备前,请先校准焊接电缆.
JP
デバイスを初めて使用する前に、溶接ケーブルを較正してください。.
IHM
2
Page 3
Manual de uso
I
230 AC/DC FV
Traducción de las instrucciones
originales
TITANIUM
400 AC/DC
1
2 5
43
1
7
6
11
8
9
10
13
ES
106
5 12432
7
8
9
11
3
Page 4
Manual de uso
Traducción de las instrucciones
originales
TITANIUM
ADVERTENCIAS - NORMAS DE SEGURIDAD
CONSIGNA GENERAL
Estas instrucciones se deben leer y comprender antes de toda operación.
Toda modicación o mantenimiento no indicado en el manual no se debe llevar a cabo.
Todo daño físico o material debido a un uso no conforme con las instrucciones de este manual no podrá atribuírsele al fabricante.
En caso de problema o de incertidumbre, consulte con una persona cualicada para manejar correctamente el aparato.
ENTORNO
Este material se debe utilizar solamente para realizar operaciones de soldadura dentro de los límites indicados en el aparato y el manual. Se deben
respetar las instrucciones relativas a la seguridad. En caso de uso inadecuado o peligroso, el fabricante no podrá considerarse responsable.
La instalación se debe hacer en un local sin polvo, ni ácido, ni gas inamable u otras sustancias corrosivas. Igualmente para su almacenado. Hay
que asegurarse de que haya una buena circulación de aire cuando se esté utilizando.
Zona de temperatura:
Uso entre -10 et +40°C (+14 et +104°F).
Almacenado entre -20 y +55°C (-4 y 131°F).
Humedad del aire :
Inferior o igual a 50% a 40°C (104°F).
Inferior o igual a 90% a 20°C (68°F).
Altitud:
Hasta 1000 m por encima del nivel del mar (3280 pies).
PROTECCIÓN INDIVIDUAL Y DE LOS OTROS
La soldadura al arco puede ser peligrosa y causar lesiones graves e incluso mortales.
La soldadura expone a los individuos a una fuente peligrosa de calor, de radiación lumínica del arco, de campos electromagnéticos (atención a los
que lleven marcapasos), de riesgo de electrocución, de ruido y de emisiones gaseosas.
Para protegerse correctamente y proteger a los demás, siga las instrucciones de seguridad siguientes:
Para protegerse de quemaduras y de radiaciones, lleve ropas sin solapas, aislantes, secos, ignífugos y en buen estado que cubran
todo el cuerpo.
Utilice guantes que aseguren el aislamiento eléctrico y térmico.
Utilice una protección de soldadura y/o una capucha de soldadura de un nivel de protección suciente (variable según aplicaciones).
Protéjase los ojos durante operaciones de limpieza. Las lentillas de contacto están particularmente prohibidas.
A veces es necesario delimitar las zonas mediante cortinas ignífugas para proteger la zona de soldadura de los rayos del arco,
proyecciones y de residuos incandescentes.
Informe a las personas en la zona de soldadura de que no miren los rayos del arco ni las piezas en fusión y que lleven ropas
adecuadas para protegerse.
Utilice un casco contra el ruido si el proceso de soldadura alcanza un nivel de ruido superior al límite autorizado (así como cualquier
otra persona que estuviera en la zona de soldadura).
Las manos, el cabello y la ropa deben estar a distancia de las partes móviles (ventilador).
No quite nunca el cárter del grupo de refrigeración del aparato estando bajo tensión, el fabricante no podrá ser considerado
responsable en caso de accidente.
Las piezas soldadas están caliente y pueden provocar quemaduras durante su manipulación. Cuando se hace un mantenimiento
de la antorcha o portaelectrodos, se debe asegurar que esta esté lo sucientemente fría y espere al menos 10 minutos antes de
toda intervención. El grupo de refrigeración se debe encender cuando se utilice una antorcha refrigerada por líquido para que el
líquido no pueda causar quemaduras.
Es importante asegurar la zona de trabajo antes de dejarla para proteger las personas y los bienes materiales.
HUMOS DE SOLDADURA Y GAS
El humo, el gas y el polvo que se emite durante la soldadura son peligrosos para la salud. Hay que prever una ventilación
suciente y en ocasiones puede ser necesario un aporte de aire. Una máscara de aire puede ser una solución en caso de
aireación insuciente.
Compruebe que la aspiración es ecaz controlándola conforme a las normas de seguridad.
Atención, la soldadura en los lugares de pequeñas dimensiones requiere una vigilancia a distancia de seguridad. La soldadura de algunos materiales
que contengan plomo, cadmio, zinc, mercurio o berilio pueden ser particularmente nocivos. Desengrase las piezas antes de soldarlas.
Las botellas se deben colocar en locales abiertos o bien aireados. Se deben colocar en posición vertical y sujetadas con un soporte o sobre un carro.
La soldadura no se debe efectuar cerca de grasa o de pintura.
4
Page 5
Manual de uso
Traducción de las instrucciones
originales
TITANIUM
RIESGO DE FUEGO Y DE EXPLOSIÓN
Proteja completamente la zona de soldadura, los materiales inamables deben alejarse al menos 11 metros.
Cerca de la zona de operaciones de soldadura debe haber un anti-incendios.
Attention aux projections de matières chaudes ou d’étincelles car même à travers des ssures, elles peuvent être source d’incendie ou d’explosion.
Aleje las personas, objetos inamables y contenedores a presión a una distancia de seguridad suciente.
La soldadura en contenedores o tubos cerrados está prohibida y en caso de que estén abiertos se les debe vaciar de cualquier material inamable o
explosivo (aceite, carburante, residuos de gas...).
Las operaciones de pulido no se deben dirigir hacia la fuente de energía de soldadura o hacia materiales inamables.
BOTELLAS DE GAS
El gas que sale de las botella puede ser una fuente de sofocamiento en caso de concentración en el espacio de soldadura
(comprobar bien).
El transporte debe realizarse de forma segura: cilindros cerrados y la fuente de energía de soldadura apagada. Se deben colocar
verticalmente y sujetadas con un soporte para limitar el riesgo de caída.
Cierre la botella entre dos usos. Atención a las variaciones de temperatura y a las exposiciones al sol.
La botella no debe entrar en contacto con una llama, un arco eléctrico, una antorcha, una pinza de masa o cualquier otra fuente de calor o de
incandescencia.
Manténgalas alejadas de los circuitos eléctricos y del circuito de soldadura y no efectúe nunca una soldadura sobre una botella a presión.
Cuidado al abrir la válvula de una botella, hay que alejar la cabeza de la válvula y asegurarse de que el gas utilizado es el apropiado para el proceso
de soldadura.
SEGURIDAD ELÉCTRICA
La red eléctrica utilizada debe tener imperativamente una conexión a tierra. Utilice el tamaño de fusible recomendado sobre la
tabla de indicaciones.
Una descarga eléctrica puede ser una fuente de accidente grave directo o indirecto, incluso mortal.
No toque nunca las partes bajo tensión tanto en el interior como en el exterior del generador de corriente cuando este está encendido (antorchas,
pinzas, cables, electrodos) ya que están conectadas al circuito de soldadura.
Antes de abrir el aparato, es necesario desconectarlo de la red eléctrica y esperar dos minutos, para que el conjunto de los condensadores se
descarguen.
No toque al mismo tiempo la antorcha o el portaelectrodos y la pinza de masa.
Cambie los cables y antorcha si estos están dañados, acudiendo a una persona cualicada. Dimensione la sección de los cables de forma adecuada
a la aplicación. Utilizar siempre ropas secas y en buen estado para aislarse del circuito de soldadura. Lleve zapatos aislantes, sin importar el lugar
donde trabaje.
CLASIFICACIÓN CEM DEL MATERIAL
Este aparato de Clase A no está previstos para ser utilizado en un lugar residencial donde la corriente eléctrica está suministrada
por la red eléctrica pública de baja tensión. En estos lugares puede encontrar dicultades a nivel de potencia para asegurar
una compatibilidad electromagnética, debido a las interferencias propagadas por conducción y por radiación con frecuencia
radioeléctrica.
ES
TITANIUM 230 AC/DC FV :
Siempre que la impedancia de la red pública de baja tensión en el punto de acoplamiento común sea inferior a Zmax =
0,173 ohmios, este equipo cumple la norma IEC 61000-3-11 y puede conectarse a las redes públicas de baja tensión. Es
responsabilidad del instalador o del usuario del equipo asegurarse, consultando al operador de la red de distribución si es
necesario, de que la impedancia de la red cumple con las restricciones de impedancia.
TITANIUM 400 AC/DC :
Este material es conforme a la norma CEI 61000-3-11.
TITANIUM 230 AC/DC FV :
Este material es conforme a la norma CEI 61000-3-12.
TITANIUM 400 AC/DC :
Este material no se ajusta a la norma CEI 61000-3-12 y está destinado a ser usado en redes de baja tensión privadas conectadas
a la red pública de alimentación de media y alta tensión. En una red eléctrica pública de baja tensión, es responsabilidad del
instalador o del usuario del material asegurarse, si fuera necesario consultando al distribuidor, de que el aparato se puede
conectar.
5
Page 6
Manual de uso
Traducción de las instrucciones
originales
TITANIUM
EMISIONES ELECTROMAGNÉTICAS
La corriente eléctrica causa campos electromagnéticos (EMF) localizados al pasar por cualquier conductor. La corriente de
soldadura produce un campo electromagnético alrededor del circuito de soldadura y del material de soldadura.
Los campos electromagnéticos EMF pueden alterar algunos implantes médicos, como los estimuladores cardíacos. Se deben tomar medidas de
protección para personas con implantes médicos. Por ejemplo, restricciones de acceso para las visitas o una evaluación de riesgo individual para
los soldadores.
Todos los soldadores deben utilizar los siguientes procedimientos para minimizar la exposición a los campos electromagnéticos del circuito de
soldadura:
• colocar los cables de soldadura juntos - asegurarlos con un grapo, si es posible;
• Coloque su cabeza y torso lo más lejos posible del circuito de soldadura.
No enrolle cables de soldadura alrededor de su cuerpo.
• no coloque su cuerpo entre los cables de soldadura. Sujete los dos cables de soldadura en el mismo lado del cuerpo;
• Conecte el cable de retorno a la pieza lo más cerca posible de la zona a soldar;
• no trabaje junto a la fuente, no se siente o se apoye en la fuente de corriente de soldadura.
• No suelde mientras transporta la fuente de energía de soldadura o el cable de soldadura.
Las personas con marcapasos deben consultar un médico antes de utilizar este aparato.
La exposición a los campos electromagnéticos durante la soldadura puede tener otros efectos sobre la salud que se desconocen
hasta ahora.
RECOMENDACIONES PARA EVALUAR LA ZONA Y LA INSTALACIÓN DE SOLDADURA
Generalidades
El usuario se responsabiliza de instalar y usar el aparato siguiendo las instrucciones del fabricante. Si se detectan alteraciones electromagnéticas,
el usuario debe resolver la situación siguiendo las recomendaciones del manual de usuario o consultando el servicio técnico del fabricante. En
algunos casos, esta acción correctiva puede ser tan simple como una conexión a tierra del circuito de soldadura. En otros casos, puede ser necesario
construir una pantalla electromagnética alrededor de la fuente de corriente de soldadura y de la pieza entera con ltros de entrada. En cualquier caso,
las perturbaciones electromagnéticas deben reducirse hasta que no sean nocivas.
Evaluación de la zona de soldadura
Antes de instalar el aparato de soldadura al arco, el usuario deberá evaluar los problemas electromagnéticos potenciales que podría haber en la zona
donde se va a instalar. Se debe considerar lo siguiente:
a) la presencia por encima, por debajo y junto al equipo de soldadura por arco de otros cables de alimentación, control, señal y teléfono;
b) receptores y transmisores de radio y televisión;
c) ordenadores y otros equipos de control;
d) equipos críticos para la seguridad, por ejemplo, la protección de equipos industriales;
e) la salud de los vecinos, por ejemplo, el uso de marcapasos o audífonos;
f) el equipo utilizado para la calibración o la medición;
g) la inmunidad de otros equipos en el entorno.
El usuario deberá asegurarse de que los aparatos del local sean compatibles entre ellos. Esto puede requerir medidas de protección adicionales;
h) la hora del día en que se van a realizar las soldaduras u otras actividades.
La dimensión de la zona conjunta a tomar en cuenta depende de la estructura del edicio y de las otras actividades que se lleven a cabo en el lugar.
La zona se puede extender más allá de los límites de las instalaciones.
Evaluación de las instalaciones de soldadura
Además de la evaluación de la zona, la evaluación de las instalaciones de soldadura al arco puede servir para determinar y resolver los problemas de
alteraciones. Conviene que la evaluación de las emisiones incluya las medidas hechas en el lugar como especicado en el Artículo 10 de la CISPR
11. Las medidas hechas en el lugar pueden permitir al mismo tiempo conrmar la ecacia de las medidas de mitigación.
RECOMENDACIONES SOBRE LOS MÉTODOS DE REDUCCIÓN DE EMISIONES ELECTROMAGNÉTICAS
a. Alimentación pública: El equipo de soldadura por arco debe conectarse a la red eléctrica pública de acuerdo con las recomendaciones del
fabricante. Si se produjeran interferencias, podría ser necesario tomar medidas de prevención suplementarias como el ltrado de la red pública de
alimentación eléctrica. Se recomienda apantallar el cable de red eléctrica en un conducto metálico o equivalente para material de soldadura instalado
de forma ja. Conviene asegurar la continuidad eléctrica del apantallado sobre toda la longitud. Se recomienda conectar el cable apantallado al
generador de soldadura para asegurar un buen contacto eléctrico entre el conducto y la fuente de soldadura.
b. Mantenimiento de equipos de soldadura por arco: El equipo de soldadura por arco debe someterse a un mantenimiento rutinario según
las recomendaciones del fabricante. Los accesos, aperturas y carcasas metálicas estén correctamente cerradas cuando se utilice el material de
soldadura al arco. El material de soldadura al arco no se debe modicar de ningún modo, salvo modicaciones y ajustes mencionados en el manual
de instrucciones del fabricante. Se recomienda, en particular, que los dispositivos de cebado y de estabilización de arco se ajusten y se les haga un
mantenimiento siguiendo las recomendaciones del fabricante.
c. Cables de soldadura: Conviene que los cables sean lo más cortos posible, colocados cerca y a proximidad del suelo sobre este.
d. Conexión equipotencial: Hay que tener en cuenta la unión de todos los objetos metálicos de los alrededores. En cualquier caso, los objetos
metálicos junto a la pieza que se va a soldar incrementan el riesgo del operador a sufrir descargas eléctricas si toca estos elementos metálicos y el
hilo a la vez. Conviene aislar al operador de esta clase de objetos metálicos.
e. Puesta a tierra de la pieza: Cuando la pieza no está conectada a tierra por seguridad eléctrica o por su tamaño y ubicación, como en el casco de
6
Page 7
Manual de uso
un barco o el acero estructural de un edicio, una conexión que conecte a tierra la pieza puede, en algunos casos y no siempre, reducir las emisiones.
Conviene evitar la conexión a tierra de piezas que podrían incrementar el riesgo de heridas para los usuarios o dañar otros materiales eléctricos. Si
fuese necesario, conviene que la conexión a tierra de la pieza a soldar se haga directamente, pero en algunos países no se autoriza este conexión
directa, por lo que conviene que la conexión se haga con un condensador apropiado seleccionado en función de la normativa nacional.
f. Protección y blindaje: La protección selectiva y el apantallamiento de otros cables y equipos en el área circundante pueden limitar los problemas
de interferencia. La protección de toda la zona de soldadura puedes ser necesaria para aplicaciones especiales.
Traducción de las instrucciones
originales
TITANIUM
TRANSPORTE Y TRÁNSITO DE LA FUENTE DE CORRIENTE DE SOLDADURA
El aparato está equipado de un mango en la parte superior que permite transportarlo con la mano. No se debe subestimar su
peso. El mango no se debe considerar un modo para realizar la suspensión del producto.
No utilice los cables o la antorcha para desplazar el aparato. Se debe desplazar en posición vertical.
No transporte el generador de corriente por encima de otras personas u objetos.
No eleve una botella de gas y el generador al mismo tiempo. Sus normas de transporte son distintas.
INSTALACIÓN DEL MATERIAL
• La fuente de corriente de soldadura se debe colocar sobre una supercie cuya inclinación máxima sea 10°.
• Coloque la máquina en una zona lo sucientemente amplia para airearla y acceder a los comandos.
• No utilice en un entorno con polvos metálicos conductores.
• La máquina debe ser protegida de la lluvia y no se debe exponer a los rayos del sol.
• El aparato tiene un grado de protección IP23, lo cual signica:
- protección contra el acceso a partes peligrosas de cuerpos sólidos de diámetro >12,5 mm y,
- protección contra la lluvia dirigida a 60° de la vertical
El material se puede utilizar en el exterior según el índice de protección IP23.
ES
Los cables de alimentación, de prolongación y de soldadura deben estar completamente desenrollados para evitar cualquier sobrecalentamiento.
El fabricante no asume ninguna responsabilidad respecto a daños provocados a personas y objetos debido a un uso incorrecto
y peligroso de este aparato.
MANTENIMIENTO / CONSEJOS
• El mantenimiento sólo debe realizarse por personal cualicado. Se aconseja efectuar un mantenimiento anual.
• Corte el suministro eléctrico, luego desconecte el enchufe y espere 2 minutos antes de trabajar sobre el aparato. En su interior,
la tensión y la intensidad son elevadas y peligrosas.
• De forma regular, quite el capó y desempolve con un soplador de aire. Aproveche la ocasión para pedir a un personal cualicado que compruebe
que las conexiones eléctricas estén bien en sitio con una herramienta aislada.
• Compruebe regularmente el estado del cable de alimentación. Si el cable de alimentación está dañado, debe ser sustituido por el fabricante, su
servicio post-venta o una persona con cualicación similar, para evitar cualquier peligro.
• Deje los oricios del equipo libres para la entrada y la salida de aire.
• No utilice este generador de corriente para deshelar cañerías, recargar baterías/acumuladores o arrancar motores.
INSTALACIÓN - FUNCIONAMIENTO DEL PRODUCTO
Solo el personal experimentado y habilitado por el fabricante puede efectuar la instalación. Durante la instalación, asegúrese que el generador
está desconectado de la red eléctrica. Las conexiones en serie o en paralelo del generador están prohibidas. Se recomienda utilizar los cables de
soldadura suministrados con el aparato para obtener los ajustes óptimos del producto.
DESCRIPCIÓN
Este equipo es una fuente de energía para la soldadura con electrodos refractarios en corriente continua (TIG DC) o en corriente alterna (TIG AC) y
para la soldadura por arco metálico protegido (MMA).
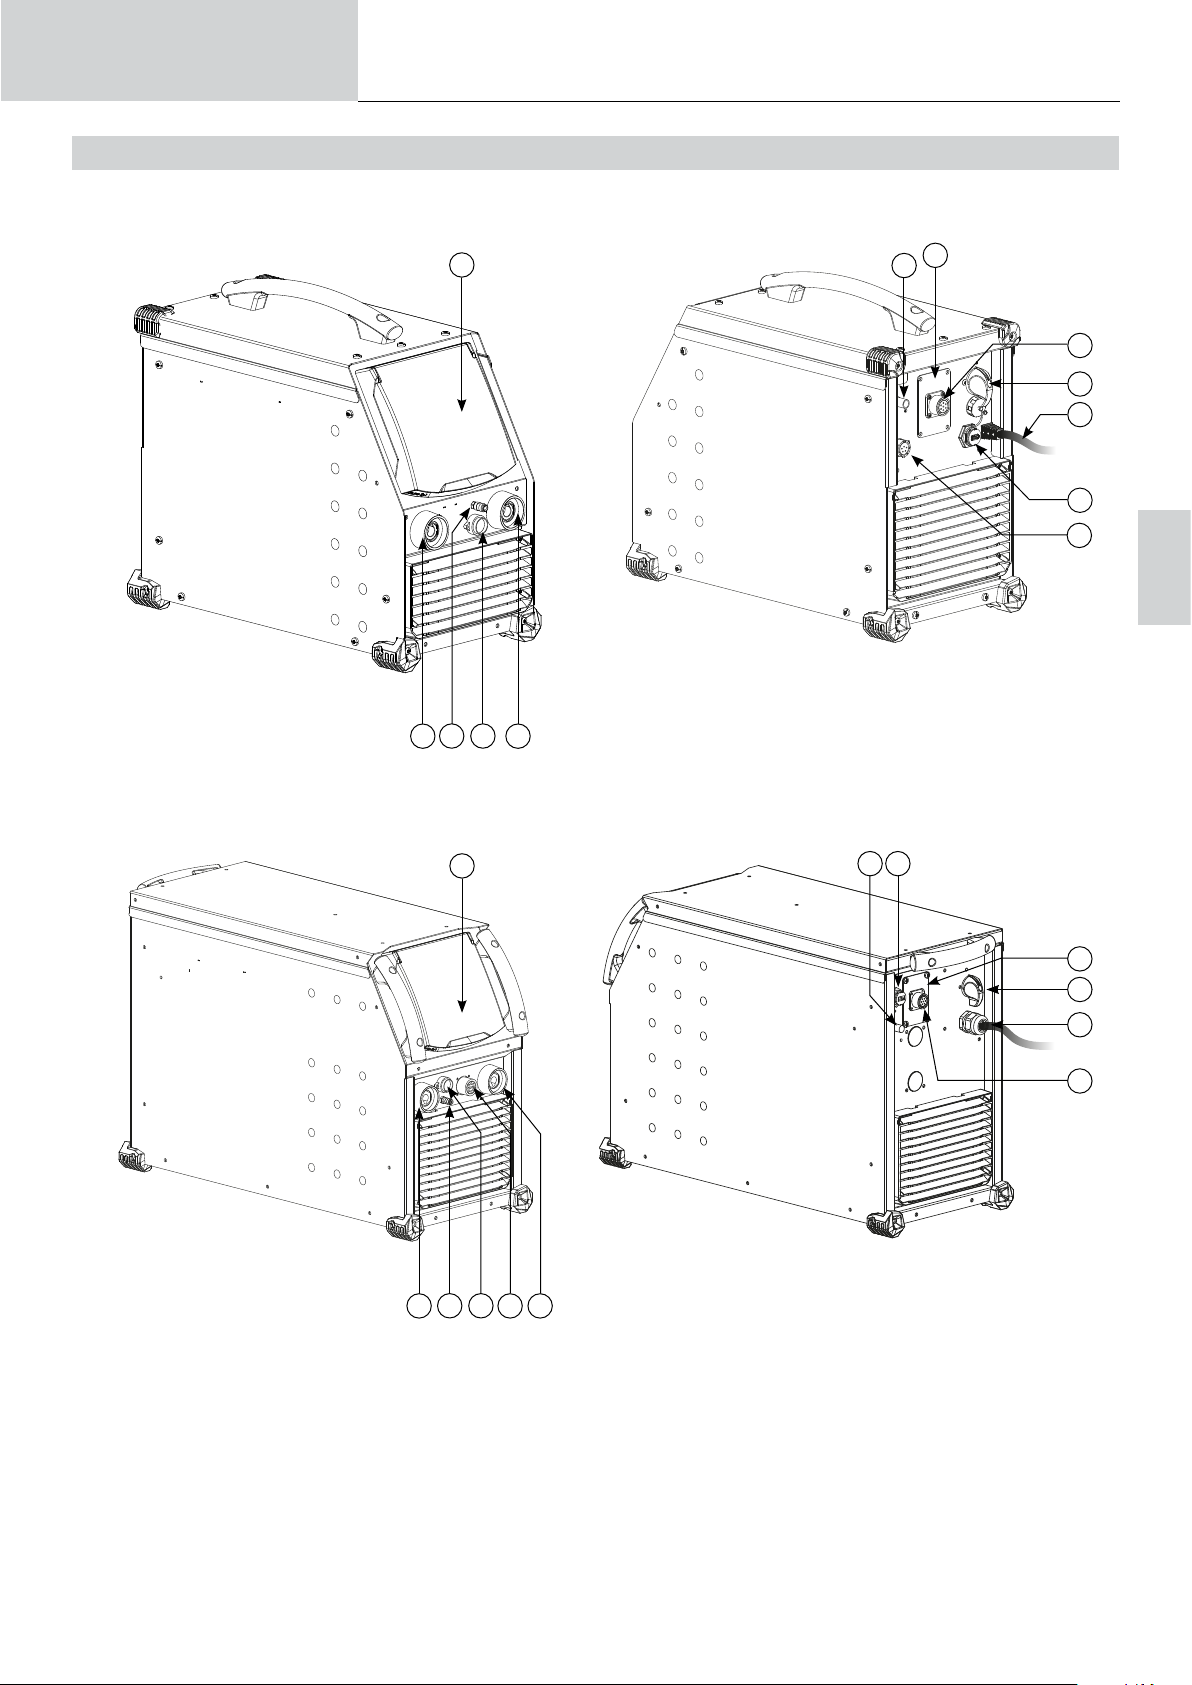
DESCRIPCIÓN DEL MATERIAL (I)
1- Interfaz hombre-máquina (IHM) 7-
2- Conector de polaridad positiva 8- Conmutador ON / OFF
3- Conector gas de la antorcha 9- Cable de alimentación eléctrica
4- Conector botón de la antorcha 10- Conector USB
5- Conector de polaridad negativa 11- Conector analógico.
6- Conexión de botella de gas 12- Conector de devanadera o HMI remoto = 400 AC/DC solamente
Trampilla para el conector del kit NUM TIG-1 (opción ref. 037960)
Trampilla para el conector del kit NUM-1 (opción ref. 063938) = sólo 230 AC/DC
13- Conector de alimentación y control de la unidad de refrigeración
7
Page 8
Manual de uso
Traducción de las instrucciones
originales
TITANIUM
INTERFAZ HOMBRE-MÁQUINA (IHM)
Lea las instrucciones de uso de la interfaz (IHM) que forman parte de la documentación completa del equipo.
IHM
RED ELÉCTRICA - PUESTA EN MARCHA
TITANIUM 230 AC/DC FV :
Este equipo se entrega con una toma de corriente monofásica de 3 polos (P+N+PE) de 230V 16A CEE17. Está equipado con un sistema de «Flexible
Voltage» y se alimenta de una instalación eléctrica con tierra entre 110 V y 240 V (50 - 60 Hz).
TITANIUM 400 AC/DC :
Este equipo se suministra con una toma de corriente de 32A EN 60309-1 y sólo debe utilizarse en una instalación eléctrica trifásica de 400V (50-60
Hz) con cuatro hilos conectados a tierra.
La corriente efectiva absorbida (I1e) está señalada sobre el equipo para condiciones de uso máximas. Compruebe que la alimentación y sus protecciones (fusible y/o disyuntor) sean compatibles con la corriente necesaria durante su uso. En ciertos países puede ser necesario cambiar la toma
de corriente para condiciones de uso máximas.
• La fuente de corriente de soldadura entra en protección si la tensión de alimentación es inferior o superior al 15% de la(s) tensión(es) especicada(s)
(aparecerá un código de fallo en la pantalla).
• El encendido se realiza girando el interruptor de encendido/apagado (I-8) a la posición I, a la inversa, el apagado se realiza girando a la posición 0.
¡Atención! No interrumpa nunca la alimentación eléctrica cuando esté en uso.
• Comportamiento del ventilador Este equipo está equipado con un sistema inteligente de gestión de la ventilación para minimizar el ruido del puesto
de trabajo. Los ventiladores adaptan su velocidad al uso y a la temperatura ambiente. En modo MMA, el ventilador funciona continuamente. En modo
TIG, el ventilador funciona solo en fase de soldadura y se detiene tras su enfriamiento.
• Advertencia : Un aumento de la longitud de la antorcha o de los cables de retorno más allá de la longitud máxima especicada por el fabricante
augmentera el riesgo de descarga eléctrica.
• El dispositivo de cebado y de estabilización del arco esta concebido para un funcionamiento manual con guía mecánica.
CONEXIÓN SOBRE GRUPO ELECTRÓGENO
Este equipo puede funcionar con generadores siempre que la energía auxiliar cumpla los siguientes requisitos:
- La tensión debe ser alterna, ajustada según las especicaciones y con una tensión de pico inferior a 700 V para TITANIUM 400 AC/DC y 400 V para
TITANIUM 230 AC/DC FV,
- La frecuencia debe estar entre 50 y 60 Hz.
Es imperativo comprobar estas condiciones, ya que muchos grupos electrógenos producen picos de alta tensión que pueden dañar los aparatos.
USO DE PROLONGADOR ELÉCTRICO
Todos los prolongadores deben tener un tamaño de sección apropiados a la tensión del aparato. Utilice un prolongador que se ajuste a las normativas
nacionales.
Tensión de entrada
TITANIUM 400 AC/DC 400 V 6 mm²
TITANIUM 230 AC/DV FV
110 V 2.5 mm² 4 mm²
230 V 2.5 mm²
Longitud - Sección de la prolongación
< 45m > 45m
CONEXIÓN GAS
Este equipo está equipado con dos racores. Un conector de botella para la entrada de gas a la estación, y un conector de gas de antorcha para la
salida de gas al nal de la antorcha. Le recomendamos que utilice los adaptadores suministrados con su equipo para obtener una conexión óptima.
ACTIVACIÓN DE LA FUNCIÓN VRD (VOLTAGE REDUCTION DEVICE)
El dispositivo de reducción de tensión (o VRD) sólo está disponible en el Titanium 230 AC/DC.
Este dispositivo permite proteger el soldador. La corriente de soldadura esta entregada exclusivamente cuando el electrodo esta contacto con la pieza
(resistencia débil). Cuando se retira el electrodo, la función VRD baja la tensión a un valor extremadamente bajo.
Por defecto, el dispositivo reductor de tensión está desactivado. Para activarlo, el usuario debe abrir el producto y seguir el siguiente procedimiento :
1. DESCONECTE EL PRODUCTO DE LA RED ELÉCTRICA Y ESPERE 5 MINUTOS POR SEGURIDAD.
2. Retire el lateral del generador (véase la página 74).
3. Localice la placa de control y el interruptor VRD (véase la página 74).
4. Ponga el interruptor en la posición ON.
5. La función VRD esta activada.
6. Re atornillar la pared lateral del generador
7. En la interfaz (HMI), el icono de VRD se enciende.
Para desactivar la función VRD, basta con volver a colocar el interruptor en la posición opuesta.
8
Page 9
Manual de uso
Traducción de las instrucciones
originales
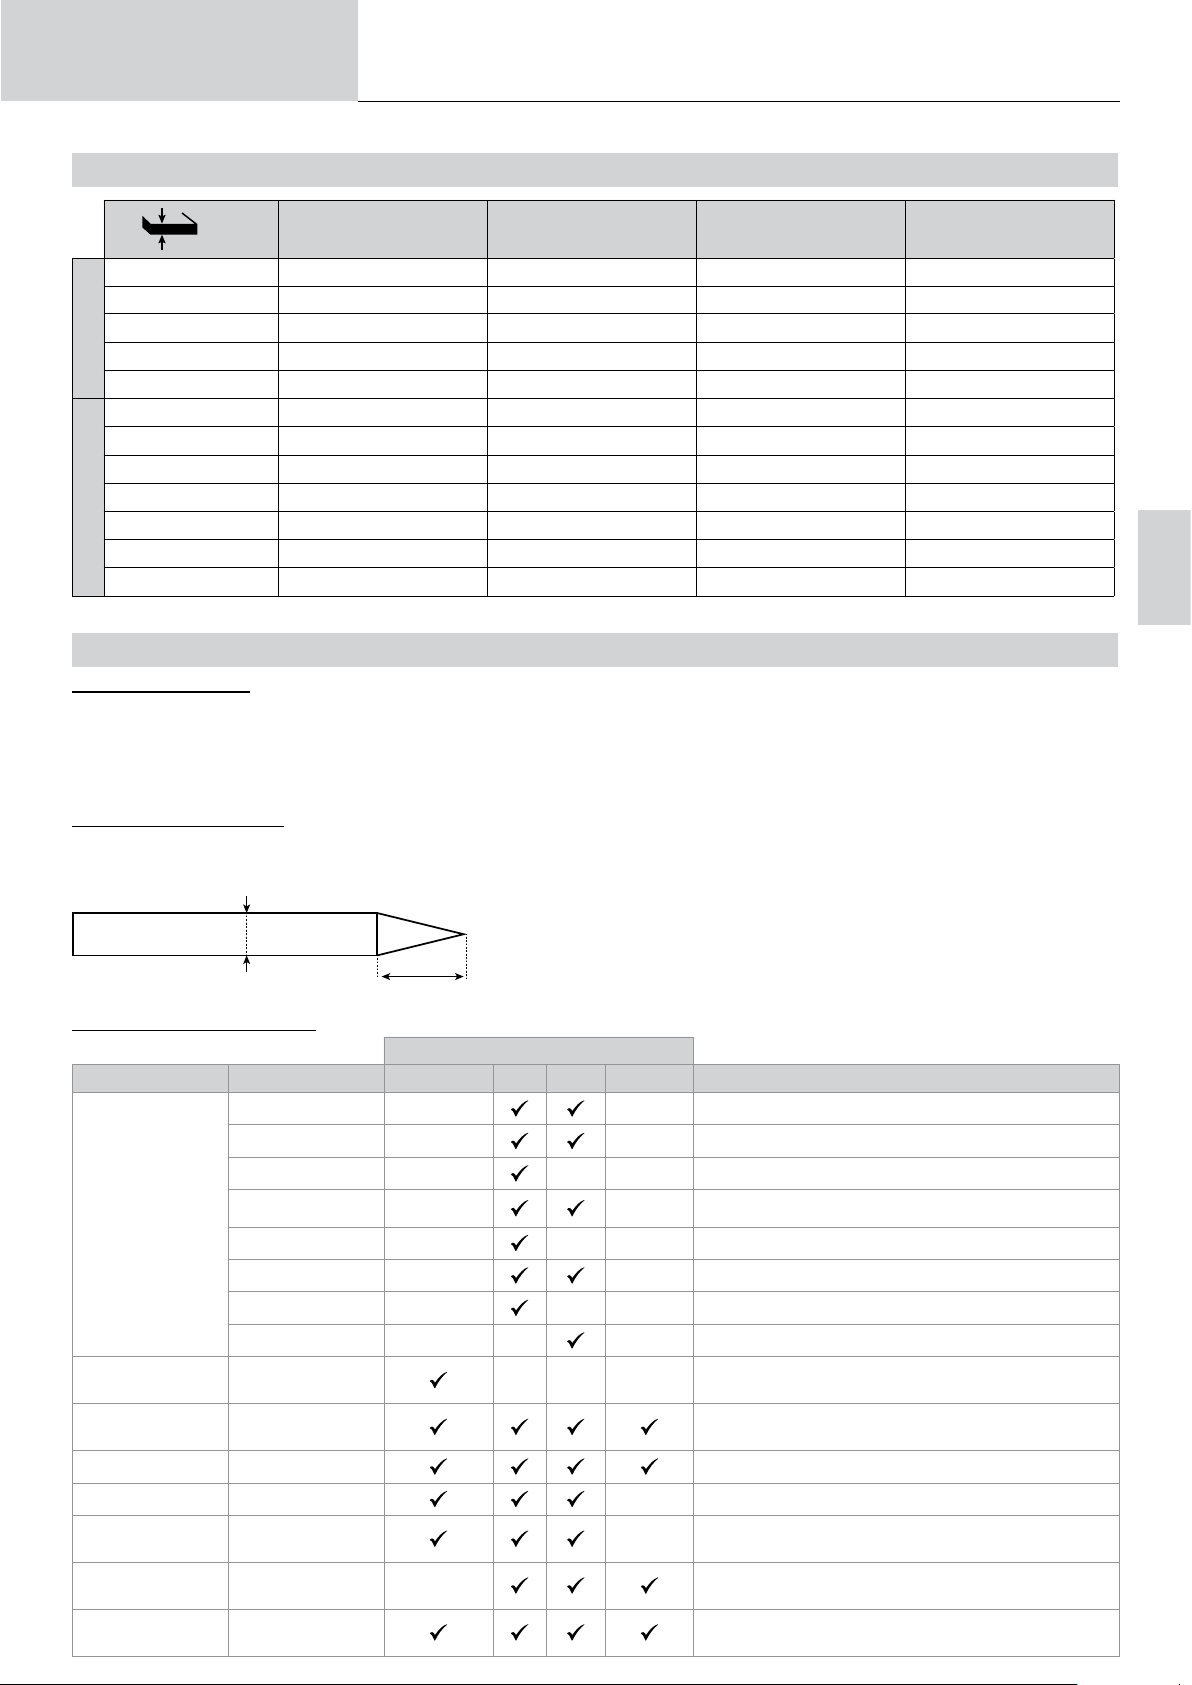
COMBINACIONES ACONSEJADAS
TITANIUM
Corriente (A) Ø Electrodo (mm) ø Boquilla (mm) Caudal Argón (L/min)
TIG DC
TIG AC
(mm)
0.3 - 3 3 - 75 1 6.5 6 - 7
2.4 - 6 60 - 150 1.6 8 6 - 7
4 - 8 100 - 200 2 9.5 7 - 8
6.8 - 8.8 170 - 250 2.4 11 8 - 9
9 - 12 225 - 300 3.2 12.5 9 - 10
0.5 - 1 .5 5 - 50 1 6.5 6 - 7
1.5 - 2 50 - 80 1.6 8 6 - 7
2 - 3 80 - 110 2 9.5 7 - 8
3 - 4 110 - 150 2.4 11 8 - 10
4 - 5 150 - 180 3.2 12.5 10 - 12
5 - 6 180 - 240 4 16 12 - 16
6 - 10 240 - 400 4.8 19 15 - 18
MODO DE SOLDADURA TIG (GTAW)
Conexiones y consejos
• La soldadura TIG requiere una protección gaseosa (Argón).
• Conecte la pinza de masa en el conector de conexión positivo (+). Enchufe el cable de alimentación de la linterna en el conector del conexión negativa (–), así como los conectores de la antorcha y del (de los) botón(es) de gas.
• Asegúrese de que la antorcha está bien equipada y de que los consumibles (mordazas, soporte, difusor, boquilla) no estén desgastados.
• La elección del electrodo depende de la corriente del proceso TIG.
ES
AFILADO DEL ELECTRODO
Para un funcionamiento óptimo, debe utilizar un electrodo alado de la siguiente manera:
d
L = 3 x d para una corriente débil.
L = d para una corriente fuerte.
L
PARÁMETROS DEL PROCESO
Procesos de soldadura
Parámetros Ajustes Sinérgico DC AC Wizard
Estándar - - Corriente homogénea
Pulsado - - Corriente pulsada
FastPulse - - Corriente pulsada inaudible
-
Tipos de materiales Fe, Al, etc. - - - Selección del material a soldar
Spot - - Punteado homogéneo
Tack - - - Punteado pulsado
Multi-Spot - Punteado homogéneo repetido
Multi-Tack - - Punteado pulsado repetido
AC Mix - Corriente mezclando AC y DC
Diámetro del electrodo de tungsteno
Tipo de cebado Lift, HF, Touch. HF Elección del tipo de cebado.
Modo de gatillo 2T, 4T, 4T LOG 2T, 4T Elección del modo de gestión de la soldadura de gatillo
E-TIG OFF - ON -
Energía
Parámetros
Avanzado
1 - 4 mm
Hold
Coef. Térmico
- Ver el capítulo «energia» en las siguientes páginas.
Elección del diámetro del electrodo Permite renar las
corrientes de cebado HF y las sinergias.
Modo de soldadura de energía constante con corrección
de las variaciones de longitud del arco
Ajuste del cebado HF.
9
Page 10
Manual de uso
El acceso a algunos parámetros de soldadura depende del modo de visualización seleccionado: Parámetros/Modo de visualización: Easy, Experto,
Avanzado.
PROCESOS DE SOLDADURA
• TIG sinérgico
ya no funciona con la elección de un tipo de corriente DC y con la conguración de los parámetros del ciclo de soldadura, sino que integra reglas/
sinergias de soldadura basadas en la experiencia. Por lo tanto, este modo restringe el número de ajustes a tres ajustes básicos : Tipo de material,
espesor a soldar y posición de soldadura.
• TIG DC
Dedicado a la soldadura de metales ferrosos como el acero, el acero inoxidable, pero también el cobre y sus aleaciones, así como el titanio.
• TIG AC
Dedicado a la soldadura del aluminio y sus aleaciones, pero también del cobreizado.
• TIG Wizard
Consulte el manual de la IHM
Wizard Lab :
Véase el capítulo «Wizard Lab» en las páginas siguientes.
Wizard Aluminio, acero inoxidable, acero, cobre :
En este modo, se pueden preensamblar o soldar piezas de aleaciones ligeras (AlSi/AlMg/Al99), acero inoxidable (CrNi), acero (Fe) y
cobre (CuZn/Cu). En forma de sinergias, los ajustes son el grosor de las piezas a soldar y el tipo de unión (a tope (BW), clinch (FW), esquina
interior (BP), esquina exterior o hilo a hilo para la unión a tope). Para pasar de un modo a otro, pulse el botón n°4 del teclado (véase el manual
de la IHM).
Traducción de las instrucciones
originales
TITANIUM
AJUSTES - TIG DC
• Estándar
Este método de soldadura permite realizar soldaduras de alta calidad en la mayoría de los materiales ferrosos como el acero, el acero inoxidable,
pero también el cobre y sus aleaciones, el titanio... Las numerosas posibilidades de gestión de la corriente y del gas le permiten controlar perfectamente su operación de soldadura, desde el inicio hasta el enfriamiento nal de su cordón de soldadura.
• Pulsado
Este modo de soldadura por corriente pulsada es una combinación de pulsos de alta corriente (I, pulso de soldadura) y pulsos de baja corriente
(I_Frío, pulso de enfriamiento de la pieza). El modo pulsado permite ensamblar las piezas limitando el aumento de la temperatura y las deformaciones. Ideal también en posición.
Ejemplo:
La corriente de soldadura I está congurada a 100A y %(I_Froid) = 50%, es decir corriente fría = 50% x 100A = 50A.
F(Hz) está congurado a 10Hz, el período de la señal será 1/10Hz = 100ms -> cada 100ms, un impulso a 100A y luego otro a 50A.
• FastPulse
Este modo de soldadura de corriente pulsada de muy alta frecuencia combina pulsos de alta corriente (I, pulso de soldadura) con pulsos de baja
corriente (I_Cold, pulso de enfriamiento de la pieza). El modo FastPulse conserva las propiedades de constricción del arco del modo pulsado de
alta frecuencia, pero a frecuencias menos desagradables o incluso inaudibles para el soldador.
• Spot
Este modo de virado permite el premontaje de las piezas antes de la soldadura. El punteado puede ser manual por el gatillo o temporizada con un
retardo de punteado predenido. El ajuste del tiempo de punteado permite una mejor reproducibilidad y la realización de puntos sin oxidación.
• Multi-Spot
Se trata de un modo de apunte similar al TIG Spot, pero con tiempos de apunte y parada denidos mientras se mantenga el gatillo presionado.
• TACK
Este modo de virado también permite el premontaje de las piezas antes de la soldadura, pero esta vez en dos fases: una primera fase de DC pulsada
que concentra el arco para una mejor penetración, seguida de una segunda fase en DC estándar que ensancha el arco y, por tanto, el baño para
asegurar el spot.
Los tiempo de ajustes de las dos fases de punteado permiten una mejor reproductibilidad y la realización de puntos no oxidados.
• Multi-Tack
Se trata de un modo de virado similar a TIG Tack, pero con tiempos de virado denidos y tiempos de permanencia mientras se mantenga pulsado
el gatillo.
10
Page 11
Manual de uso
2 mm
D
10 mm
D
5 mm
D
2 mm
D
5 mm
D
10 mm
D
Traducción de las instrucciones
originales
TITANIUM
AJUSTES - TIG AC
• Estándar
Este modo de soldadura está dedicado a la soldadura del aluminio y sus aleaciones (Al, AlSi, AlMg, AlMn…). La corriente alternativa permite el decapado del aluminio esencial para la soldadura.
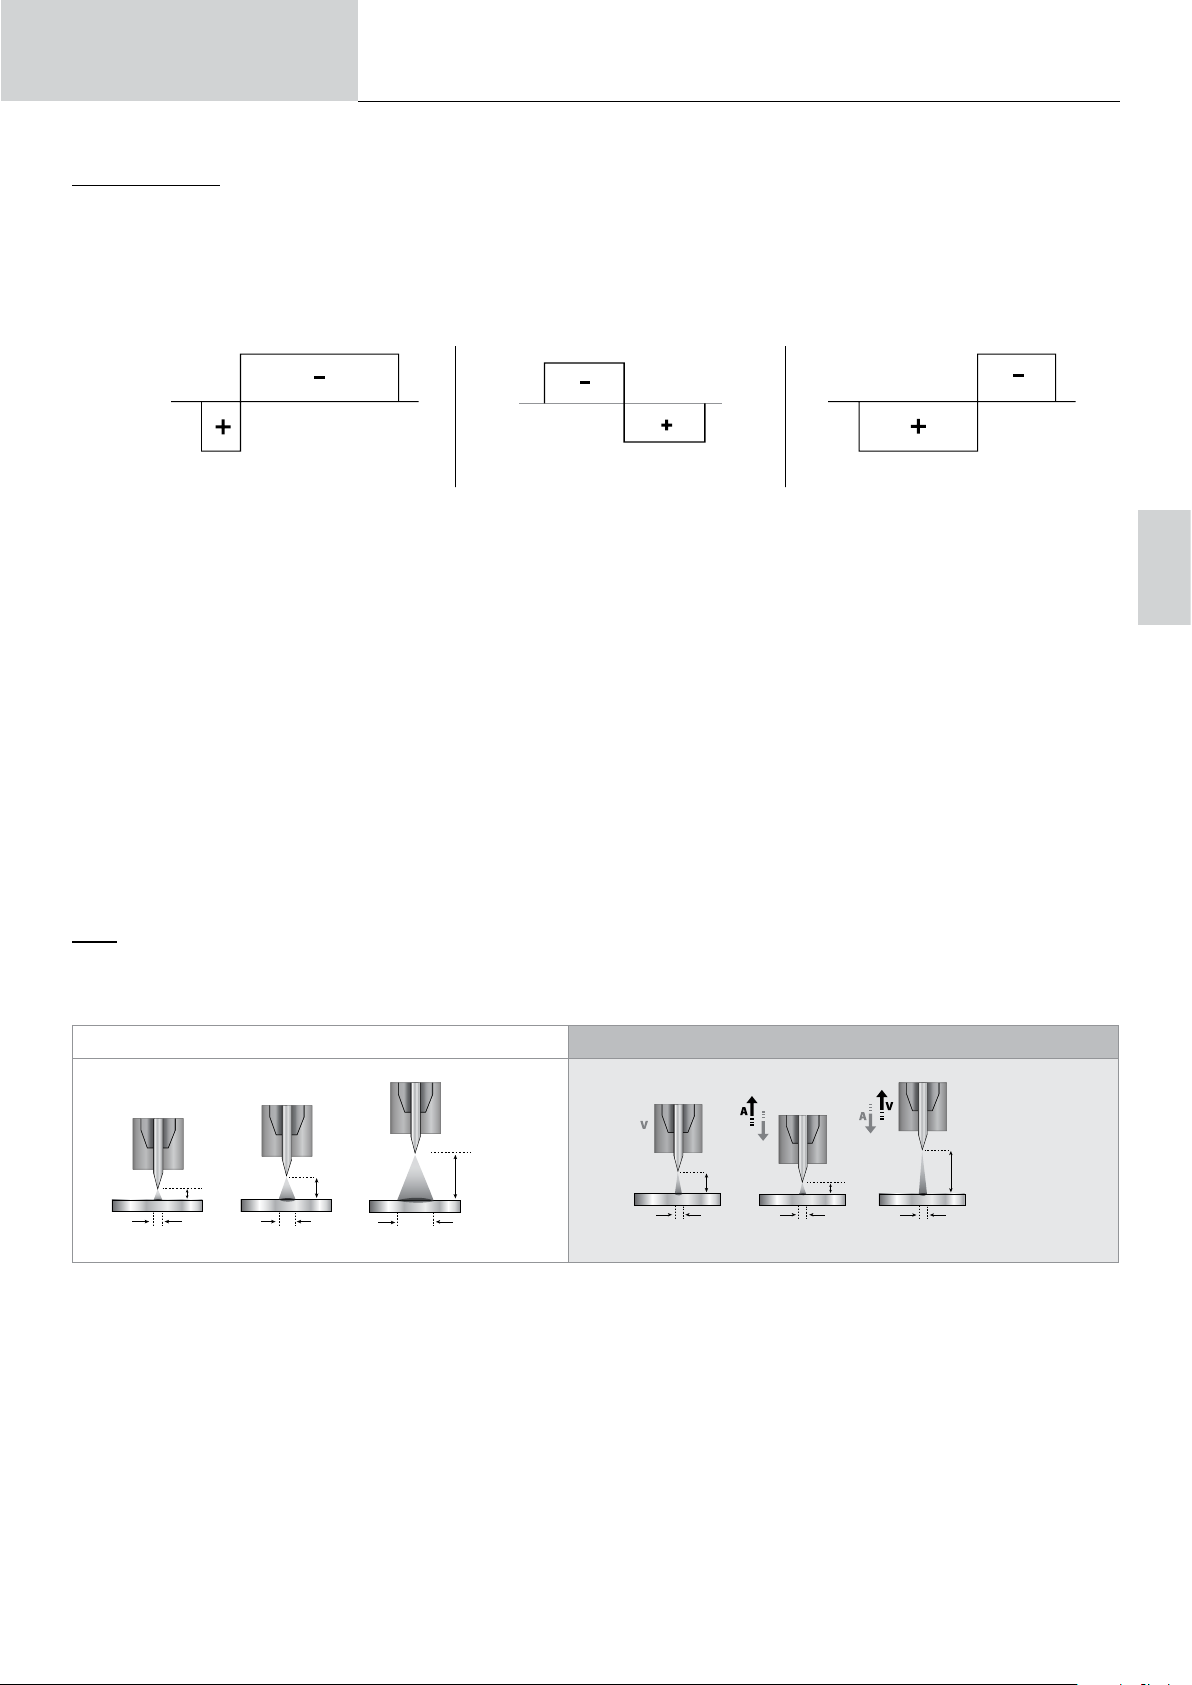
El Equilibrio (%T_AC) :
Durante la onda positiva, la oxidación se rompe. Durante la onda negativa el electrodo se enfría y las piezas se sueldan, hay penetración.
Modicando estas dos alternancias mediante el ajuste de la balanza, se favorece el decapado o la penetración (ajuste por defecto de 30%).
20 % : Penetración max. 50% 60% : Decapado max.
• Pulsado
Este modo de soldadura por corriente pulsada es una combinación de pulsos de alta corriente (I, pulso de soldadura) y pulsos de baja corriente
(I_Frío, pulso de enfriamiento de la pieza). El modo pulsado permite ensamblar las piezas limitando el aumento de la temperatura y las deformaciones. Ideal también en posición.
Ejemplo:
La corriente de soldadura I está congurada a 100A y %(I_Froid) = 50%, es decir corriente fría = 50% x 100A = 50A.
F(Hz) está congurado a 10Hz, el período de la señal será 1/10Hz = 100ms -> cada 100ms, un impulso a 100A y luego otro a 50A.
ES
• SPOT
Este modo de virado permite el premontaje de las piezas antes de la soldadura. El punteado puede ser manual por el gatillo o temporizada con un
retardo de punteado predenido. El ajuste del tiempo de punteado permite una mejor reproducibilidad y la realización de puntos sin oxidación.
• Multi-Spot
Se trata de un modo de apunte similar al TIG Spot, pero con tiempos de apunte y parada denidos mientras se mantenga el gatillo presionado.
• AC Mix
Este método de soldadura AC se utiliza para soldar aluminio grueso y aleaciones de aluminio. Mezcla secuencias de DC durante la soldadura AC que
aumentan la energía aportada a la pieza. El objetivo es acelerar el avance de trabajo y por lo tanto la productividad sobre ensambles de aluminio.
Este modo produce menos decapado, por lo que es necesario trabajar con chapas limpias.
E-TIG
Este modo permite una soldadura con potencia constante midiendo en tiempo real las variaciones de longitud de arco para asegurar una anchura
de cordón y una penetración constantes. En el caso en el que el ensamble requiera el control de la energía de soldadura, el modo E.TIG asegura al
soldador que se respete la potencia de soldadura en cualquier posición de antorcha respecto a la pieza.
Estándar
(Corriente constante)
E-TIG (energía constante)
11
Page 12
Manual de uso
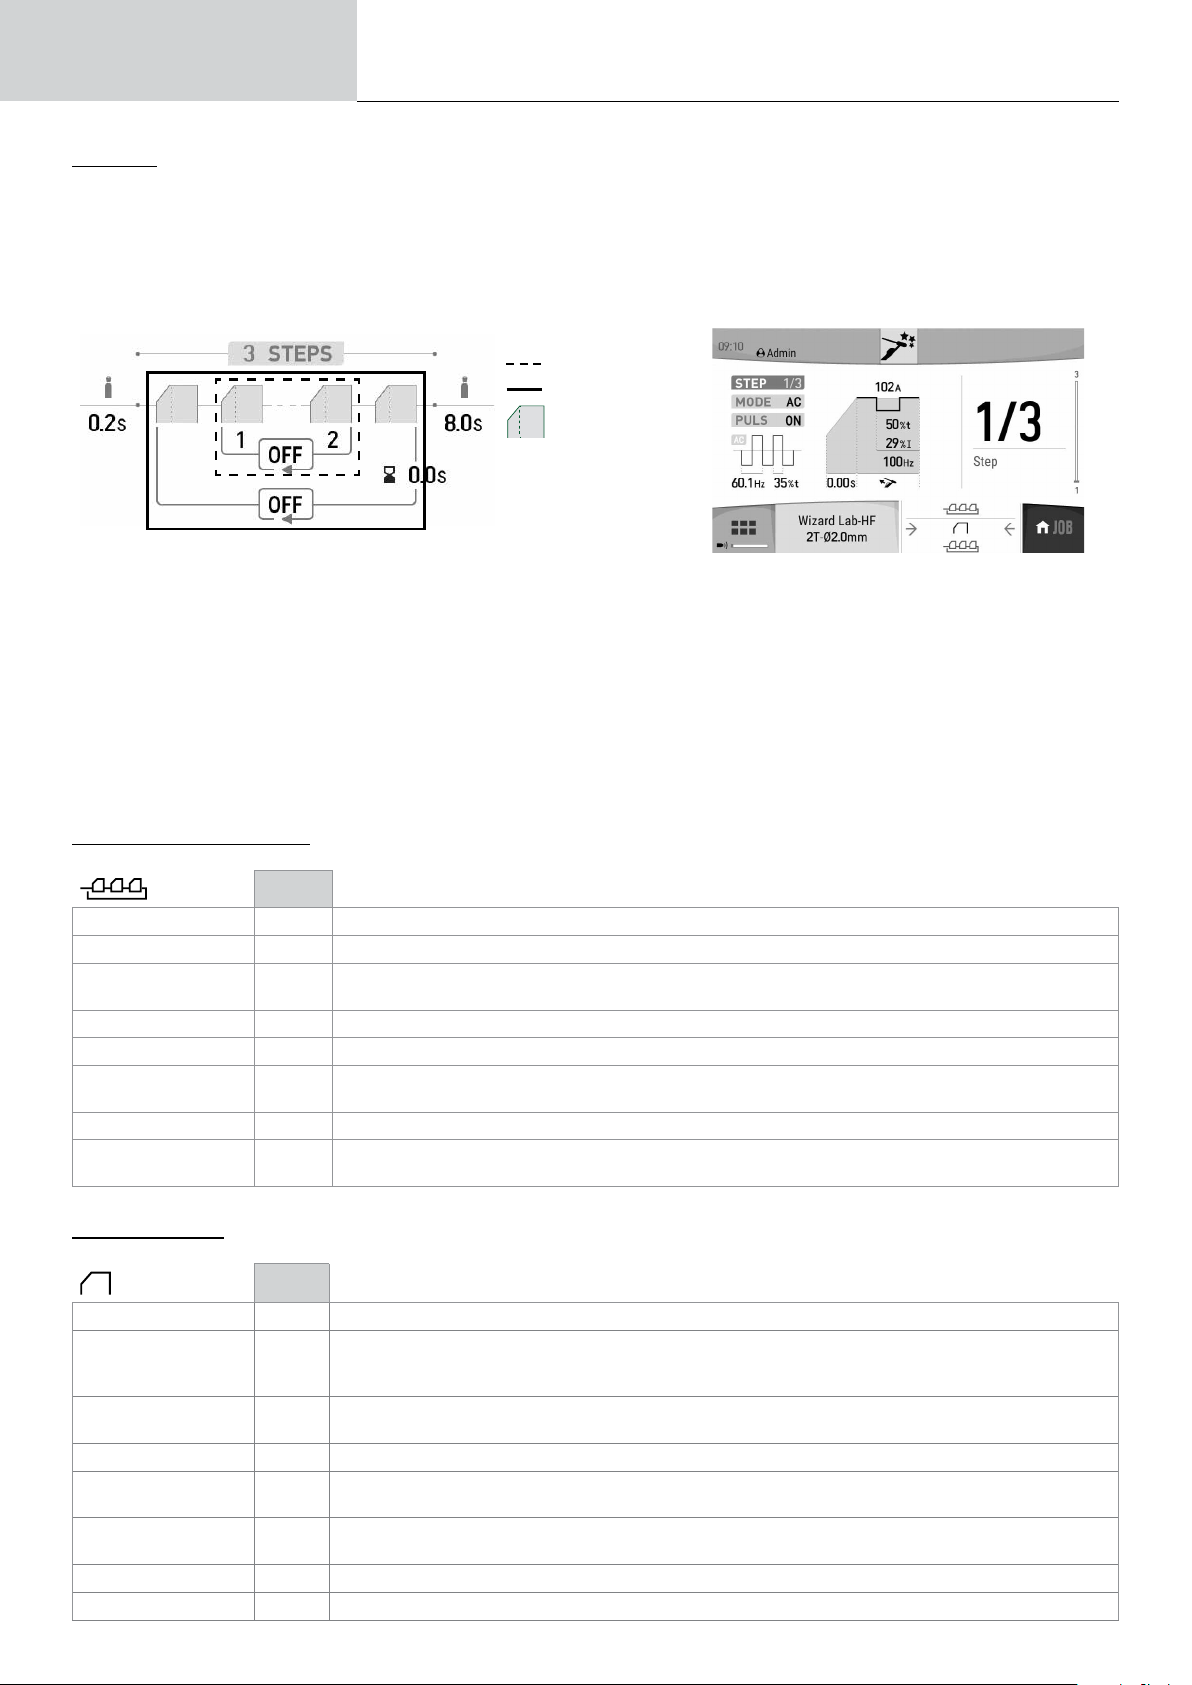
Wizard Lab
Este modo de soldadura permite realizar ciclos de soldadura complejos (no estándar) mediante una sucesión de Steps. Cada STEP está determinado
por una rampa y una secuencia de corriente y un tipo de corriente (DC/AC/Pulso) durante el mismo.
La conguración de Wizard Lab se realiza en tres pasos:
- denición del ciclo de soldadura (número de STEPS, bucles de repetición, etc.)
- ajuste de cada STEP (rampa, tipo de corriente...)
- ajustes de parámetros avanzados especícos.
Traducción de las instrucciones
originales
TITANIUM
B1
B2
Step
STEP : Se puede personalizar un Paso (véase el apartado «Ajustar un PASO») con el tipo de corriente (CC o CA), la forma de la corriente (Estándar o Pulsada), una rampa hasta la corriente de soldadura ajustada. Cada STEP es personalizable.
Ciclo de soldadura : un ciclo de soldadura consiste en un gas previo, uno o más Steps (ver « Denición del ciclo de soldadura ») y de un Postgaz.
Bucles : hay dos bucles diferentes (véase «Denición del ciclo de soldadura») :
• El bucle interno del ciclo (B1): Dentro del ciclo, el usuario puede elegir hacer uno o varios bucles o incluso innitos (repetición de dos o más pasos) en función de la aplicación (por ejemplo, la soldadura en AC MIX, que repite dos pasos de CC y CA).
• El bucle del ciclo (B2) : el usuario puede elegir repetir el ciclo (excluyendo el pregás y el postgás) una o varias veces o incluso de forma innita
y ajustar un retardo entre dos repeticiones si es necesario (por ejemplo, la soldadura MULTITACK, que repite el ciclo de soldadura TACK con un
retardo entre dos puntos mientras se mantenga pulsado el gatillo).
Denición del ciclo de soldadura :
Unidad
Numero de STEPS - El número de STEPS dene el ciclo de soldadura.
Pre-gas s Tiempo para purgar la antorcha y crear una protección de gas antes del arranque
Numero de loop de los
STEPS
STEP DE ENTRADA - Step inicial del bucle de repetición (B1) en el ciclo
STEP de salida - Step n del bucle (B1) de repetición en el ciclo
Cantidad de loop del
ciclo
Tiempo inter loop s Denición del tiempo entre dos repeticiones del ciclo completo de soldadura (B2)
Post-gas s
Ajustes de un STEP :
- Denición de un bucle de repetición en el ciclo de soldadura (B1)
- Denición de un bucle de repetición para todo el ciclo de soldadura (B2)
Duración del mantenimiento de la protección gaseosa tras el desvanecimiento del arco. Protege la pieza y el
electrodo contra la oxidación
Unidad
STEP 1/x Selección del STEP a congurar.
MODO
PULS
Forma de onda AC - Forma de onda en AC
Frecuencia de soldadura
Porcentaje de decapado
Subida de corriente s Rampa de transición entre el valor de la secuencia de corriente del STEP anterior y el valor del STEP actual
Corriente de soldadura A Corriente de soldadura
DC-
DC+ACSelección del tipo de corriente de soldadura del Step
OFF
Impulsa el tipo de corriente establecido
ON
Hz Frecuencia de las inversiones de polaridad soldadura - decapado
% Porcentaje del tiempo de soldadura dedicado al decapado
12
Page 13
Manual de uso
Forma de onda - Forma de onda de la parte pulsada
Corriente fría % Segunda corriente de soldadura «fría»
Tiempo de refrigeración
Frecuencia de pulsación
Duracion del STEP min. Duración de la corriente de soldadura del STEP o del modo gatillo*
*El ajuste de la duración del Step permite en el modo 2T gestionar la duración del Step congurado al soltar el gatillo, el ciclo terminará
desde el Step de salida hasta el último paso
*El ajuste del tiempo de Step permite en el modo 4T y con una linterna de doble botón sólo cambiar de Step a pulsar y soltar el botón 2.
% Equilibrio de tiempo de la corriente caliente (I) de la pulsación
Hz Frecuencia de pulsación
Traducción de las instrucciones
originales
TITANIUM
Ajustes avanzados, sólo en e
Parámetros avanzados Ajuste Descripción
Nivel de HF 1 - 10 Índice que ajusta el voltaje de 5 kV a 14 kV
Duración de HF 0.01 - 3 s Tiempo de HF antes su parada
Tensión de ruptura OFF, 0 - 50 V Tensión de arco superior antes de detener el generador de soldadura
Plazo antes ruptura 0 - 10 s Duración de la integración de la tensión de ruptura
Tensión de pegadura OFF, 0 - 50 V Tensión de arco inferior antes de detener el generador de soldadura (anti-sticking)
Plazo antes de pegadura 0 - 10 s Duración de la integración de la tensión de pegadura
ELECCIÓN DEL DIÁMETRO DEL ELECTRODO
Ø Electrodo (mm)
1 10 > 75 10 > 75 15 > 55 A 10 > 70 A
1.6 60 > 150 60 > 150 45 > 90 A 60 > 125 A
2 75 > 180 100 > 200 65 > 125 A 85 > 160 A
2.5 130 > 230 170 > 250 80 > 140 A 120 > 210 A
3.2 160 > 310 225 > 330 150 > 190 A 150 > 250 A
4 275 > 450 350 > 480 180 > 260 A 240 > 350 A
SELECCIÓN DEL TIPO DE CEBADO
l modo de vis
Tungsteno puro Tungsteno con óxidos Tungsteno puro Tungsteno con óxidos
ualización «Avanzado» :
TIG DC TIG AC
Aproximadamente = 80 A por mm de Ø Aproximadamente = 60 A por mm de Ø
ES
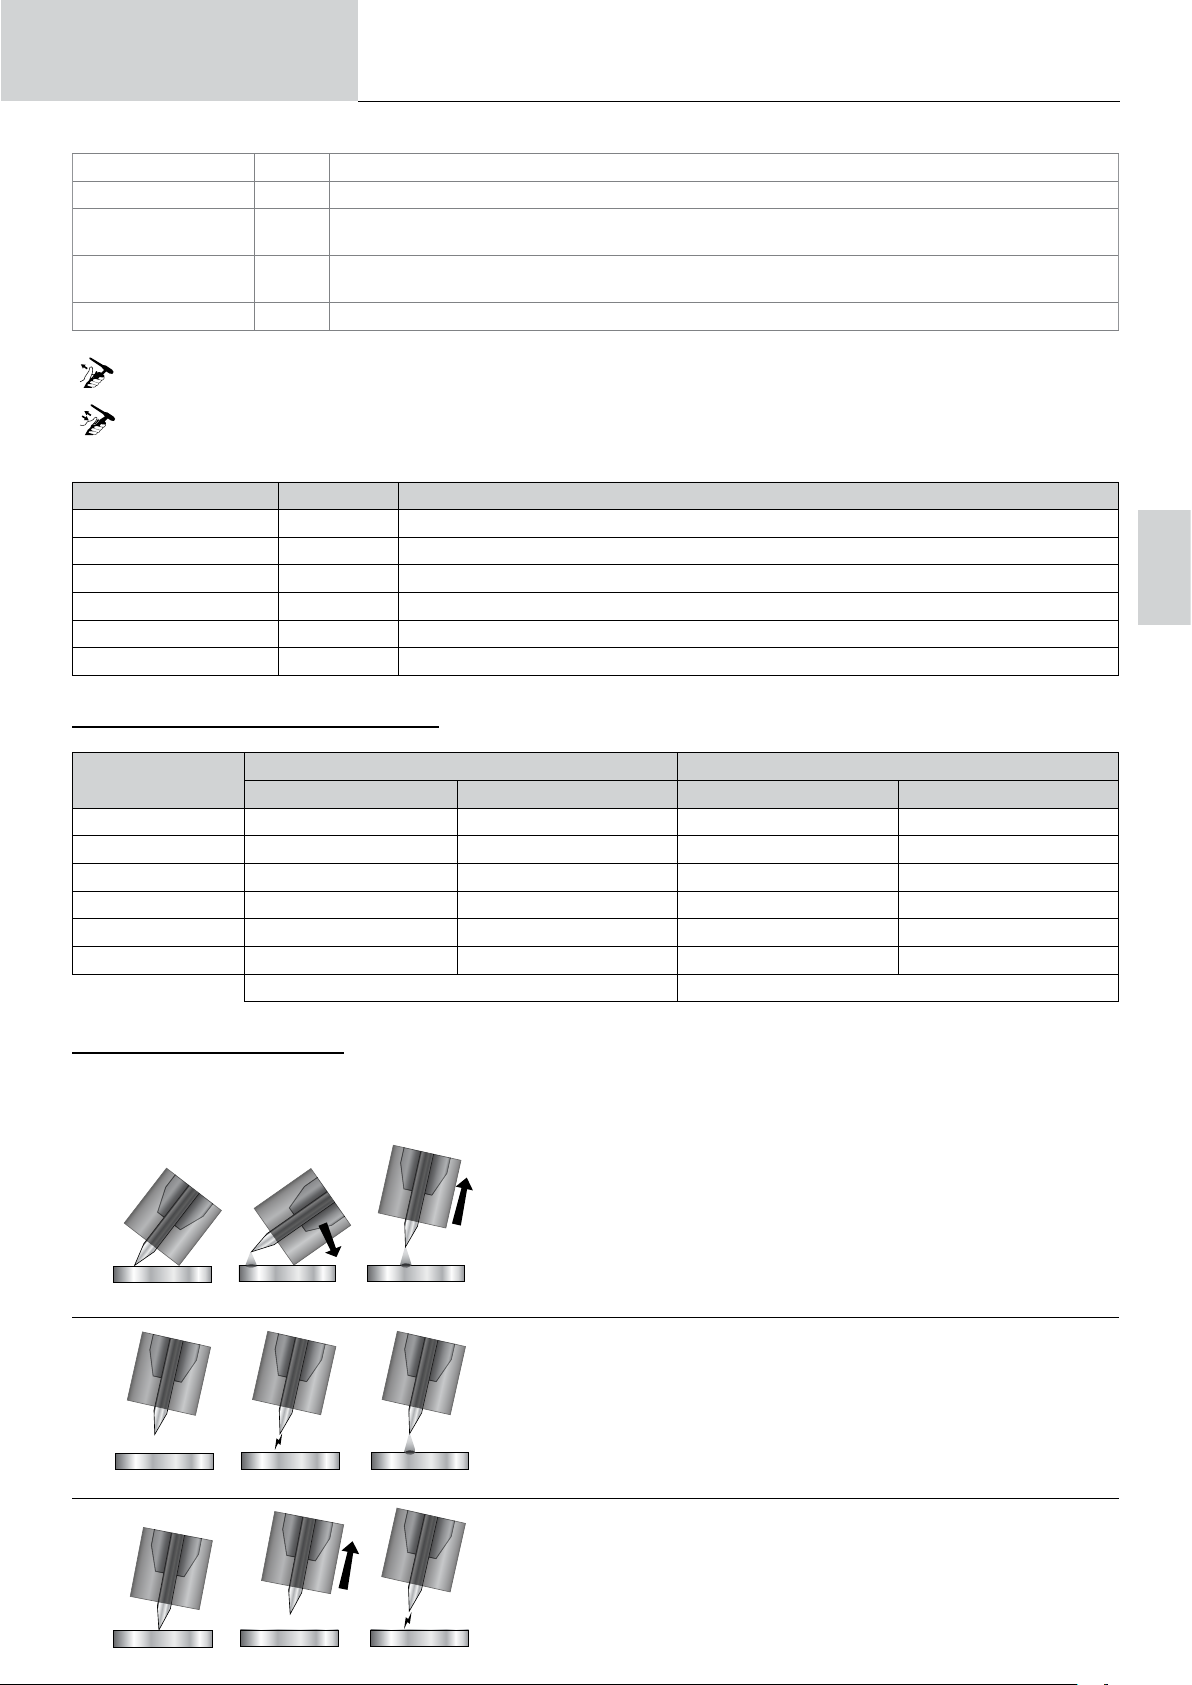
Lift : Cebado por contacto (para entornos sensibles a las perturbaciones de alta frecuencia).
HF : Cebado de alta frecuencia sin contacto del electrodo de tungsteno en la pieza de trabajo.
Touch.HF : Cebado de alta frecuencia tras el contacto del electrodo de wolframio con la pieza
1 2
Lift
1 2
HF
1 2
Touch.HF
3
1- Coloque la boquilla de la antorcha en la punta del electrodo sobre la pieza
y accione el botón de la antorcha.
2- Incline la antorcha hasta que haya una separación de 2-3 mm entre la punta del
electrodo y la pieza. El arco se ceba.
3- Vuelva a colocar la antorcha en posición normal para iniciar el ciclo de soldadura.
3
1- Coloque la antorcha en posición de soldadura por encima de la pieza (distancia
de unos 2-3 mm entre la punta del electrodo y la pieza).
2- Presione sobre el botón de la antorcha (el arco se ceba sin contacto con la ayuda
de impulsos de cebado de alta tensión HF).
3- La corriente inicial de soldadura circula, la soldadura continua según el ciclo de
soldadura.
3
1. Coloque la punta del electrodo en la pieza y accione el botón de la antorcha.
2- Levante el electrodo de la pieza de trabajo.
3- Después de un plazo de 0,2s, el arco se inicia sin contacto utilizando pulsos de
cebado de alta tensión HF, la corriente de soldadura inicial circula y la soldadura
continúa de acuerdo con el ciclo de soldadura..
13
Page 14
Manual de uso
L
L
DB
L
DB
P
t
t
T2
T1
Botón principal
t t
t
t
T2
T1
Botón principal
T3
T1
Botón principal
T2
T4
t t
t
t
T2
T1
Botón principal
T3
T1
Botón principal
T2
T4
Traducción de las instrucciones
originales
TITANIUM
Parámetros avanzados, solo en
el modo de v
isualización «Avanzado»:
Parámetros avanzados Ajuste Descripción
Duración de HF 0.01 - 3 s Tiempo de HF antes su parada
Nivel de HF 0 - +10 Índice que ajusta el voltaje de 5 kV a 14 kV
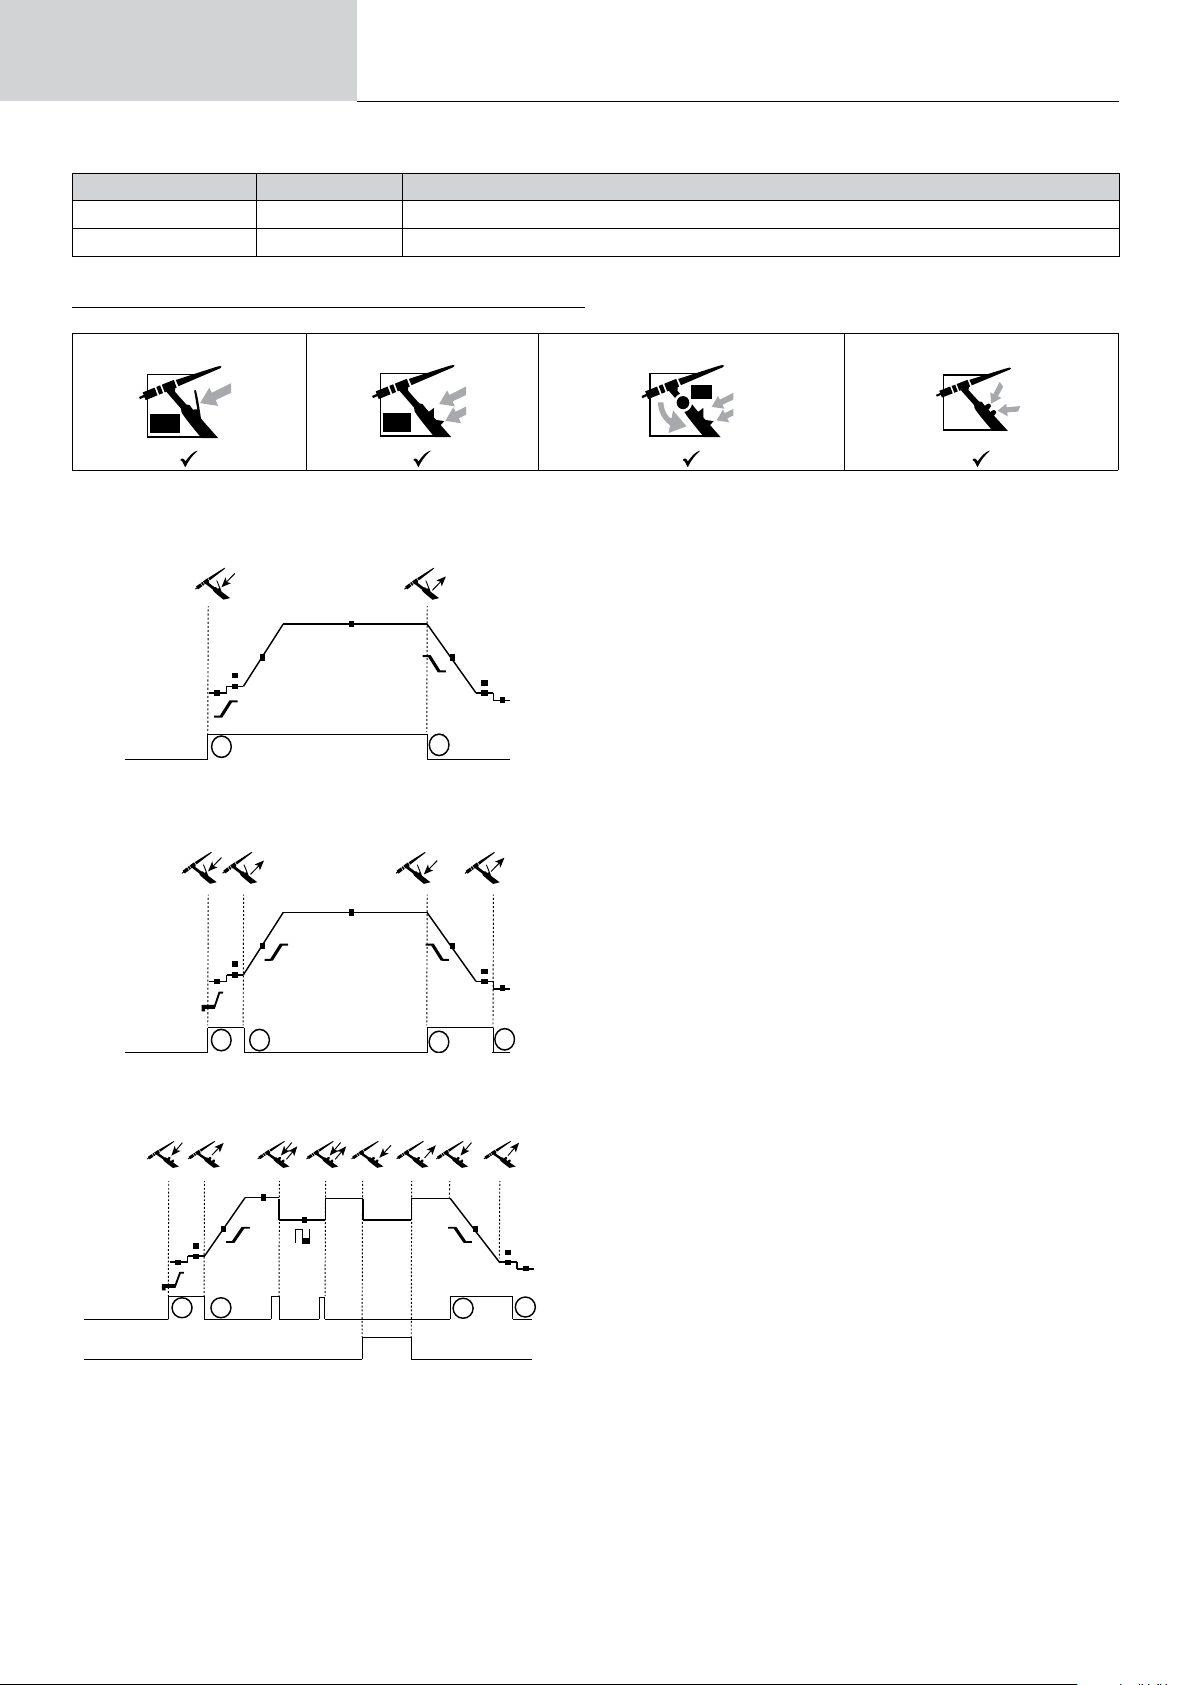
ANTORCHAS COMPATIBLES Y COMPORTAMIENTOS GATILLOS
Lámina Doble Botón Doble Botón + Potenciómetro Up & Down
En el caso de la linterna de 1 botón, el botón se llama «botón principal».
En el caso de la linterna de 2 botones, el primer botón se denomina «botón principal» y el segundo «botón secundario»..
• 2T
T1 - Al presionar el botón principal, el ciclo de soldadura inicia (Pre-
Gas, I_Start, UpSlope y soldadura).
T2 - Al soltar el botón principal, el ciclo de soldadura se detiene
(DownSlope, I_Stop, PostGas).
Para la antorcha de dos botones y solo en modo 2T, el botón se-
cundario funciona como botón principal.
UP
Down
• 4T
T1 - Se pulsa el botón principal, el ciclo comienza desde PreGas y
se detiene en I_Start.
T2 - Se suelta el botón principal, el ciclo continúa en pendiente
ascendente y soldadura.
T3 - Al presionar el botón principal, el ciclo pasa a DownSlope y se
detiene en la fase de I_Stop.
T4 - Al soltar el botón principal, el ciclo se acaba mediante el Post-
gas.
NB: para antorchas, botones dobles y botón doble + potenciómetro
=> Botón de «corriente ascendente/soldadura» y potenciómetro
activos, botón «descendente» inactivo.
• 4T LOG
t t
T1
Botón principal
o
Botón secundario
Para las antorchas de doble botón o doble gatillo + potenciómetro, el gatillo superior tiene la misma funcionalidad que la antorcha de gatillo simple o
El gatillo «inferior» permite, cuando se mantiene presionado, cambiar a corriente fría. El potenciómetro de la antorcha, cuando está presente, permite
ajustar la corriente de soldadura de 50 a 100% del valor indicado. Las funciones Up & Down permiten el ajuste de la corriente desde la antorcha.
T2
T1 - Se pulsa el botón principal, el ciclo comienza desde PreGas y
>0.5s<0.5s<0.5s
se detiene en I_Start.
T2 - Se suelta el botón principal, el ciclo continúa en pendiente
ascendente y soldadura.
LOG este modo de funcionamiento se utiliza en la fase de soldadura :
- este modo de funcionamiento se utiliza en la fase de soldadura :.
- El botón secundario se mantiene presionado, la corriente bascula
en corriente de I soldadura a I fría.
T3
T4
- El botón secundario se mantiene soltado, la corriente bascula de
corriente de I fria a I soldadura.
T3 : Una presión larga en el botón principal (>0,5 seg.), el ciclo
pasa en DownSlope y se para en fase de I_Stop.
T4 - Al soltar el botón principal, el ciclo se acaba mediante el Post-
gas.
14
Page 15
Manual de uso
Traducción de las instrucciones
originales
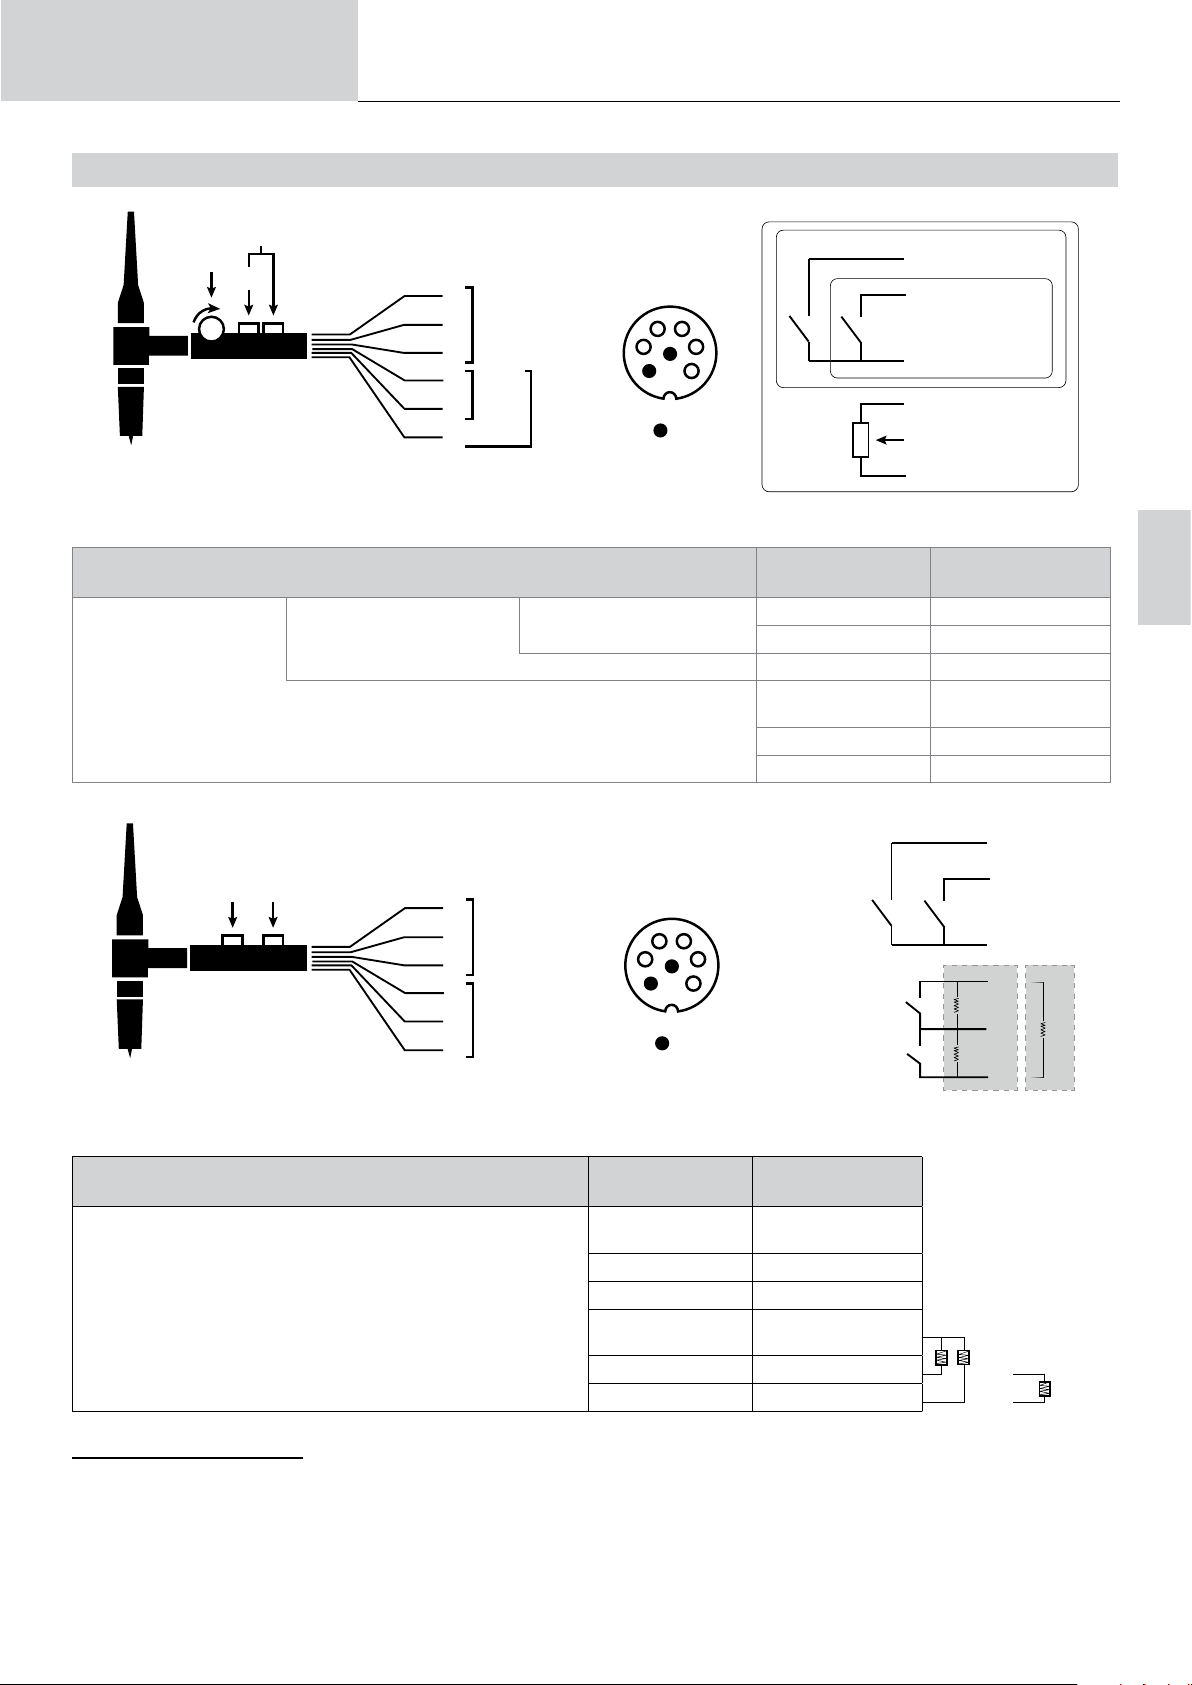
CONECTOR DE CONTROL POR GATILLO
TITANIUM
DB
P
3
DB torch
L
1
P
5
torch
2
4
L
torch
2
DB
torch
3
4 3
5
6
2
1
NC
4
L torch
2
2
DB + P
5
torch
1
Esquema de cableado de la antorcha SRL 18 Esquema eléctrico en función de los tipos de antorcha.
Pin del conector
asociado
2
Antorcha Doble Botón +
Potenciómetro
Tipos de antorcha Designación del cable
Antorcha Doble Botón Antorcha a lámina
Común/Masa 2
Botón 1 4
Botón 2 3
Común/ Masa de
potenciómetro
10 V 1
Cursor 5
ES
4
Up
Down
DB
1
5
2
4
2
3
Up & Down
DB
4 3
5
6
NC
2
1
Switch Down
Switch Up
Switch 2Switch 1
2.2 kΩ
2.2 kΩ
3
2
2
5
4.7 kΩ
1
400 AC/DC
Esquema de conexión de la antorchaUp & Down Esquema eléctrico de la antorcha Up & Down
Tipos de antorcha
Antorcha Up & Down
PURGADO DE GAS MANUAL
Designación del
cable
Común
Switch 1 & 2
Interruptor 1 4
Interruptor 2 3
Común
Switch Up & Down
Interruptor Up 1
Interruptor Down 2
Pin del conector
asociado
2
5
5
1
2 2
400 AC/DC 230 AC/DC
1
2.2 kΩ
230 AC/DC
4.7 kΩ
La presencia de oxígeno en la antorcha puede conducir a una disminución de las propiedades mecánicas y puede resultar en una disminución de
la resistencia a la corrosión. Para purgar el gas de la antorcha, presione y mantenga presionado el botón n°1 (véase el manual de la HMI) y siga el
procedimiento que aparece en la pantalla.
15
Page 16
Manual de uso
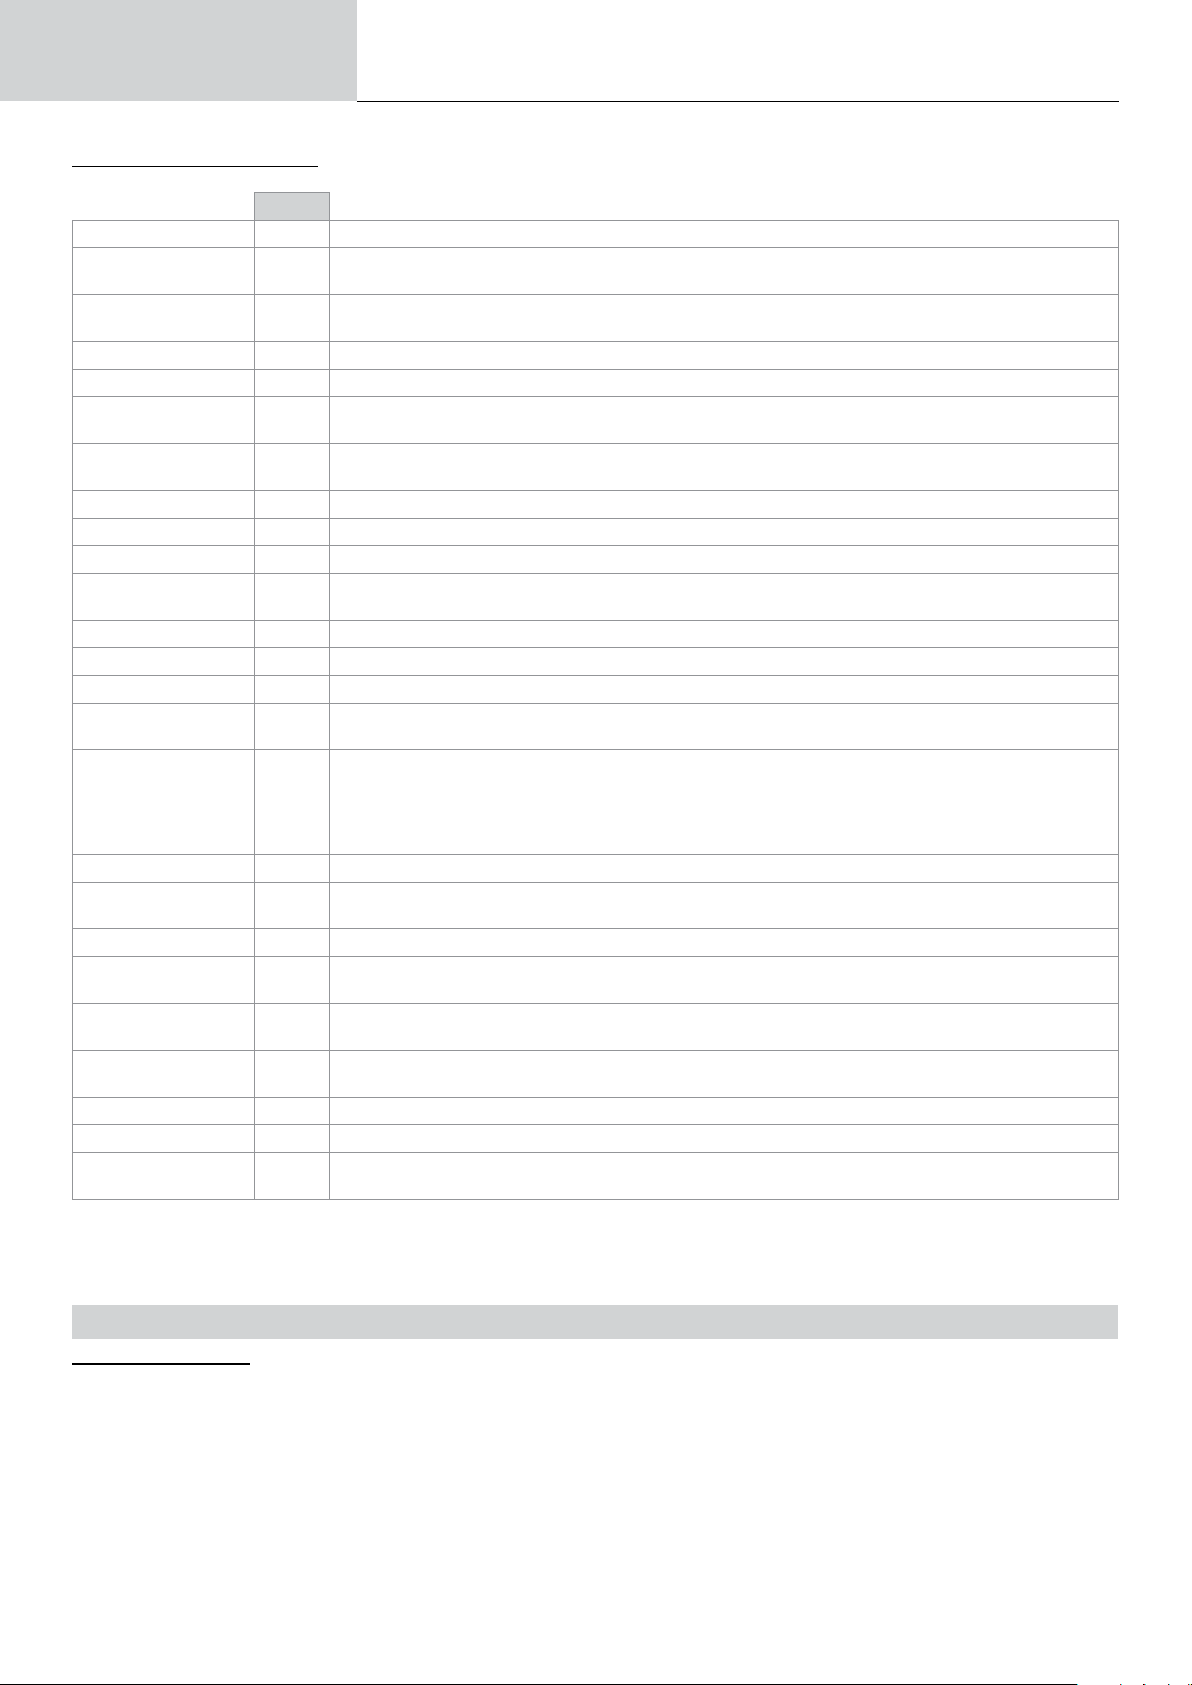
DEFINICIÓN DE LOS AJUSTES
Unidad
Pre-gas s Tiempo para purgar la antorcha y crear una protección de gas antes del arranque
Corriente
de arranque
Tiempo
de arranque
Subida de corriente s Permite un aumento gradual de la corriente de soldadura
Corriente de soldadura A Corriente de soldadura
Desvanecimiento s
Corriente de interrupción
Tiempo de interrupción s El tiempo de permanencia en reposo es una fase posterior a la rampa de descenso de la corriente
Grosor mm Grosor de la pieza a soldar
Posición - posición de soldadura
Post-gas s
Forma de onda - Forma de onda de la parte pulsada
Forma de onda AC - Forma de onda de corriente alterna (AC)
Corriente fría %/A Segunda corriente de soldadura «fría»
Tiempo de refrigeración
Frecuencia
de pulsado
Spot s Manual o a una hora determinada
Tiempo de soldadura
Duración de Pulsada s Fase de pulsación manual o de duración denida
Duración de no pulsado
Frecuencia de soldadura
Porcentaje de
Decapado
Tiempos AC s Tiempo de soldadura en TIG AC
Tiempos DC s Tiempo de soldadura en TIG DC
Duración entre 2
puntos
%/A Esta corriente de arranque es una fase de calentamiento antes del aumento de la corriente
s Tiempo de permanencia en el arranque antes de la rampa
%/A Esta corriente de parada es una fase posterior a la rampa de descenso de la corriente
% Balance temporal de la corriente de impulso en frío
Hz
Manual
/ s
s Fase de corriente lisa manual o fase de duración denida
% Frecuencia de las inversiones de polaridad soldadura - decapado
% Frecuencia del tiempo de soldadura dedicado al decapado(por emisión 30-35%)
s
Traducción de las instrucciones
originales
Evita la formación de cráteres al nal de la soldadura y el riesgo de agrietamiento, especialmente en aleaciones ligeras
Duración del mantenimiento de la protección gaseosa tras el desvanecimiento del arco. Permite proteger
tanto la pieza como el electrodo de la oxidación durante el enfriamiento..
Frecuencia de impulsos entre la corriente de soldadura y la corriente en frío :
CONSEJOS DE AJUSTE:
• Si se suelda con aportación manual de metal, entonces F(Hz) se sincroniza con el gesto de aportación,
• Si el espesor es pequeño y no se añade metal (< 0,8 mm), F(Hz) >> 10Hz
• Soldadura en posición, entonces F(Hz) < 100Hz
Tiempo de soldadura
Duración entre el nal de un punto (excluyendo PostGaz) y el comienzo de un nuevo punto (PréGaz incluido).
TITANIUM
El acceso a algunos parámetros de soldadura depende del proceso de soldadura (sinérgico, CA, CC, etc.) y del modo de visualización seleccionado (Easy, Experto o Avanzado). Consulte el manual de la IHM. Algunos ajustes en % o A dependen del modo de visualización seleccionado (Fácil,
Experto o Avanzado).
MODO DE SOLDADURA MMA (SMAW)
Conexiones y consejos
• Conecte los cables del portaelectrodos y de la pinza de masa en los conectores.
• Respete las polaridades e intensidades de soldadura indicadas sobre el embalaje de los electrodos.
• Quite el electrodo del portaelectrodos cuando no se esté usando el equipo.
• El equipo está dotado de 3 características especícas para los inversores:
- El Hot Start procura una sobreintensidad al inicio de la soldadura.
- El Arc Force libera una sobreintensidad que impide que el electrodo se pegue cuando entre en el baño de fusión.
- El Anti-Sticking permite despegar fácilmente su electrodo sin que tenga que calentarlo en caso de que se pegue.
16
Page 17
Manual de uso
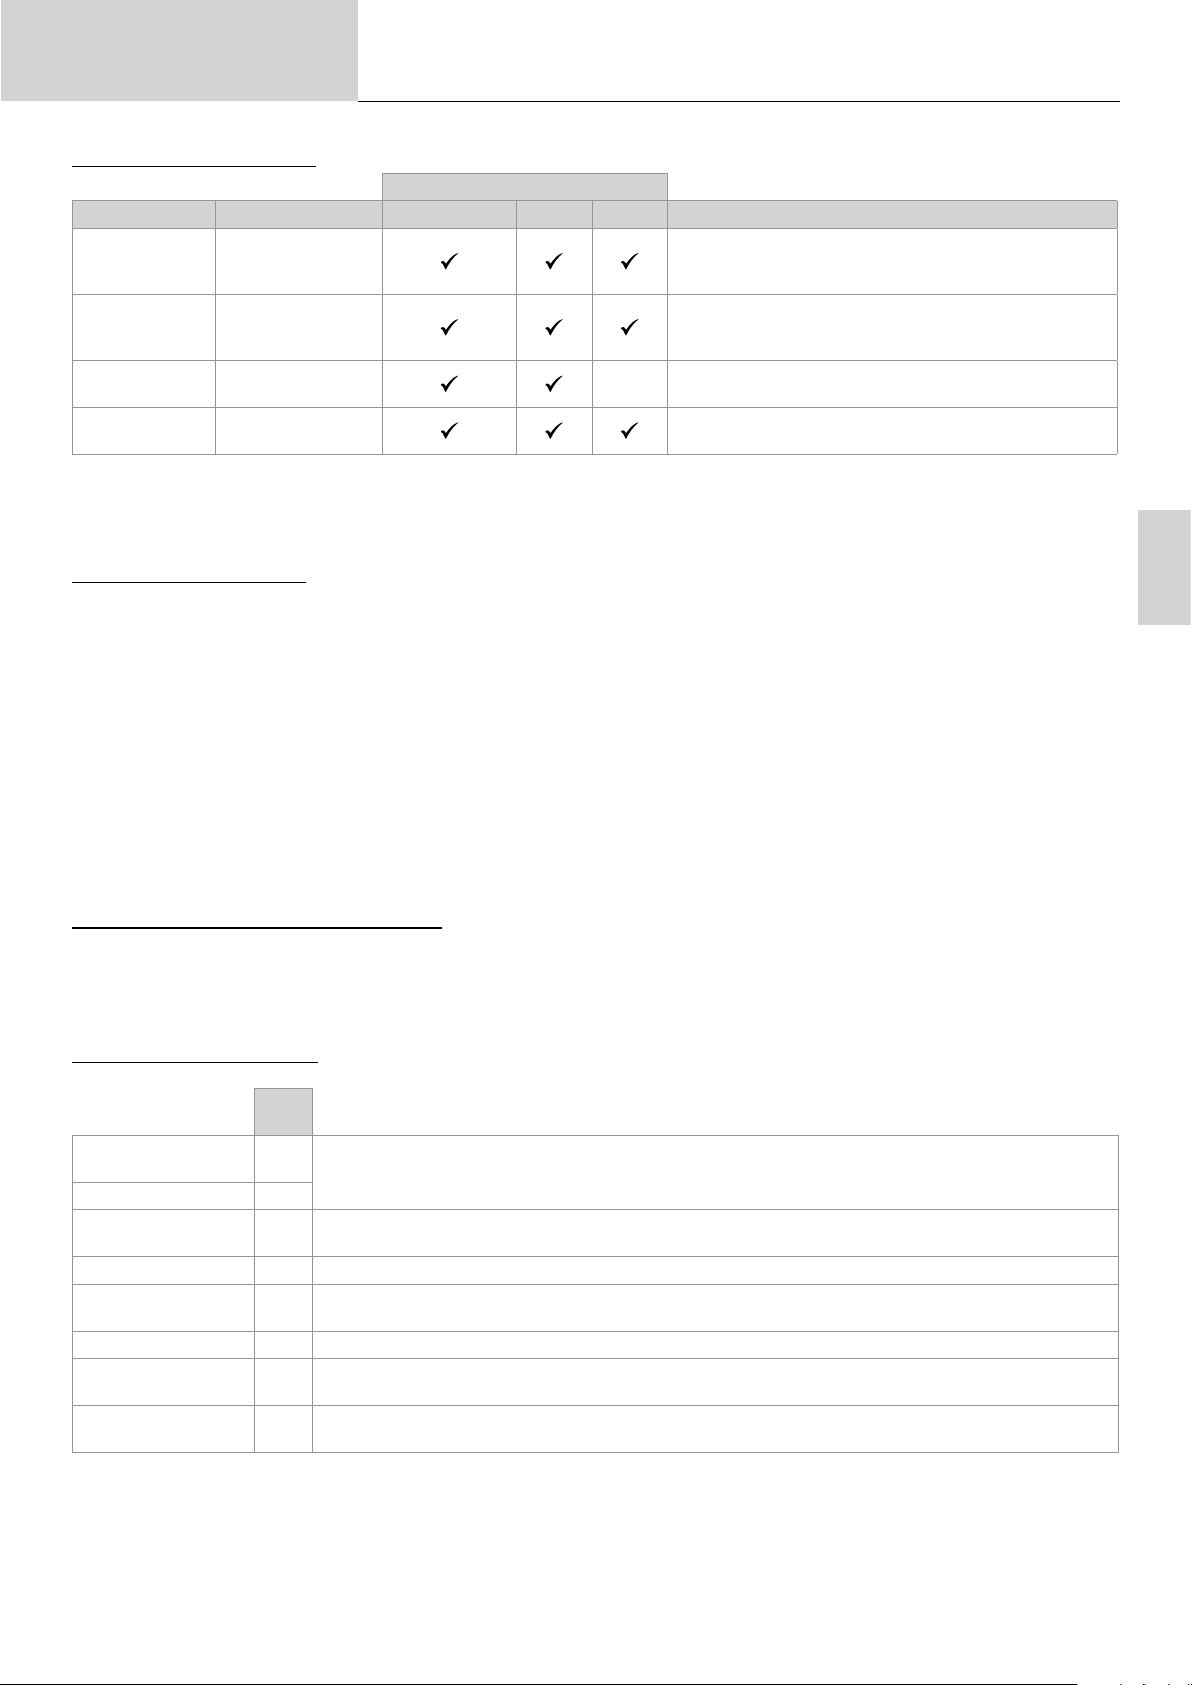
PARÁMETROS DEL PROCESO
Parámetros Ajustes Estándar Pulsado AC
Tipo de electrodo
Anti-sticking OFF - ON
Polaridad
Energía
*sólo para TITANIUM 400 AC/DC
El acceso a algunos parámetros de soldadura depende del modo de visualización seleccionado: Parámetros/Modo de visualización: Easy, Experto, Avanzado.
Consulte el manual de la IHM
Rutilo
Básico
Celulósico*
Directo (+=+ et -=-)
Inversa (+=- et -=+)
Hold
Coef. Térmico
Traducción de las instrucciones
originales
Procesos de soldadura
El tipo de electrodo determina los parámetros especícos en
función del tipo de revestimiento utilizado para optimizar su
soldabilidad.
Se recomienda el antiadherente para quitar con seguridad
el electrodo si está pegado a la pieza que se va a soldar (se
corta automáticamente la corriente).
La sustitución de los accesorios en caso de polaridad directa
-
o inversa se realiza a nivel de producto.
Ver el capítulo «energia» en las siguientes páginas.
TITANIUM
PROCESOS DE SOLDADURA
• Estándar
Este método de soldadura es adecuado para la mayoría de las aplicaciones. Permite soldar con todo tipo de electrodos revestidos, rutilos, básicos y
sobre todos los materiales:: acero, acero inoxidable y hierro fundido.
• Pulsado
Este modo de soldadura es adecuado para aplicaciones en posición vertical (PF). El pulsado permite conservar un baño frío favoreciendo la transferencia de materia. Sin pulsación, la soldadura vertical ascendente requiere un movimiento «de abeto», es decir un desplazamiento triangular difícil.
Mediante el MMA Pulsado ya no es necesario realizar este movimiento, según el grosor de su pieza un desplazamiento recto hacia arriba puede
bastar. Si aún así desea ampliar su baño de fusión, un simple movimiento lateral similar al de soldadura en llano es suciente. En este caso, puede
ajustar sobre la pantalla la frecuencia de su corriente pulsada. Este proceso ofrece así un mayor control de la operación de soldadura vertical.
• AC
Este modo de soldadura se utiliza en casos muy especícos en los que el arco no es estable o recto, cuando está sometido a un soplado magnético
(pieza magnetizada, campos magnéticos en las proximidades...). La corriente alterna hace que el arco de soldadura esté protegida del entorno eléctrico. Es necesario comprobar que su electrodo revestido se pueda utilizar en corriente alterna.
ELECCIÓN DE LOS ELECTRODOS REVESTIDOS
Electrodos rutilos Muy fácil de usar en todas las posiciones.
Electrodos básicos Para su uso en todas las posiciones, es adecuado para trabajos de seguridad debido a sus mayores propiedades mecánicas.
• Electrodo celulósico : arco muy dinámico con una alta tasa de fusión, su uso en todas las posiciones lo dedica especialmente para trabajos en
tuberías.
DEFINICIÓN DE LOS AJUSTES
Uni-
dad
Porcentage
Hot Start
Duración del Hot Start s
Corriente de soldadura A
Corriente fría % Segunda corriente de soldadura conocida como corriente de soldadura «en frío.
Arc Force %
Forma de onda AC % Forma de onda en AC Se preere la forma trapezoidal.
Frecuencia de soldadura
Frecuencia
de pulsado
%
El Hot Start es una sobrecorriente durante el cebado para evitar que el electrodo se pegue a la pieza a soldar.
Es ajustable en intensidad (% de la corriente de soldadura) y en tiempo (segundos).
La corriente de soldadura se ajusta según el diámetro y el tipo de electrodo seleccionado (consulte el embalaje
del electrodo).
El Arc Force es una sobrecorriente suministrada para evitar que se peguen el electrodo o la gota al tocar el
baño de soldadura..
Hz Frecuencia de soldadura de polaridad inversa + o -
Hz Frecuencia del modo de pulso.
ES
El acceso a algunos parámetros de soldadura depende del modo de visualización seleccionado: Parámetros/Modo de visualización: Easy, Experto,
Avanzado. Consulte el manual de la IHM
17
Page 18
Manual de uso
>0.5s <0.5s <0.5s >0.5s
AJUSTE DE LA INTENSIDAD DE SOLDADURA
Los ajustes siguientes corresponden a la zona de intensidad utilizable en función del tipo y del diámetro del electrodo. Estas zonas son bastante
amplias ya que dependen de la aplicación y de la posición de soldadura.
Ø de electrodo (mm) Rutilo E6013 (A) Básico E7018 (A) Celulósico E6010 (A)
1.6 30-60 30-55 -
2.0 50-70 50-80 -
2.5 60-100 80-110 60-75
3.15 80-150 90-140 85-90
4.0 100-200 125-210 120-160
5 150-290 200-260 110-170
6.3 200-385 220-340 -
AJUSTE DEL ARC FORCE
Se aconseja posicionar el Arc Force en posición media para iniciar la soldadura y ajustarla en función de los resultados y de las preferencias de
soldadura. NOTA : el rango de ajuste de la fuerza de arco es especíco para el tipo de electrodo elegido.
FIJACIÓN DE LA HOT START
Es aconsejable ajustar un Hot Start bajo para chapas nas y un arranque en caliente alto para chapas más gruesas y metales difíciles (piezas sucias
u oxidadas).
Traducción de las instrucciones
originales
TITANIUM
ENERGÍA
Este modo se ha desarrollado para la soldadura con control de energía apoyado por DMOS y, además de la visualización de la energía del cordón
de soldadura después de soldar, también permite establecer :
- El coeciente térmico según la norma utilizada: 1 para las normas ASME y 0,6 (TIG) o 0,8 (MMA) para las normas europeas. La energía indicada
se calcula teniendo en cuenta este coeciente.
-La longitud del cordón de soldadura (OFF - mm) : Si se registra una longitud, la visualización de la energía ya no es en julios, sino en julios/mm (la
unidad en la pantalla «J» parpadea).
MEMORIA Y RECUERDO DE JOBS
Accesible a través del icono «JOB» de la pantalla principal.
Los parámetros en uso se registran automáticamente y siguen memorizados la próxima vez que se encienda el generador.
Además de los parámetros actuales, es posible guardar y recuperar las conguraciones llamadas «JOB».
Hay 500 JOBS para el proceso TIG, 200 para el proceso MMA. El almacenamiento se basa en los parámetros actuales del proceso, los ajustes
actuales y el perl del usuario.
Job
Este modo JOB permite crear, guardar, recuperar y borrar los JOB.
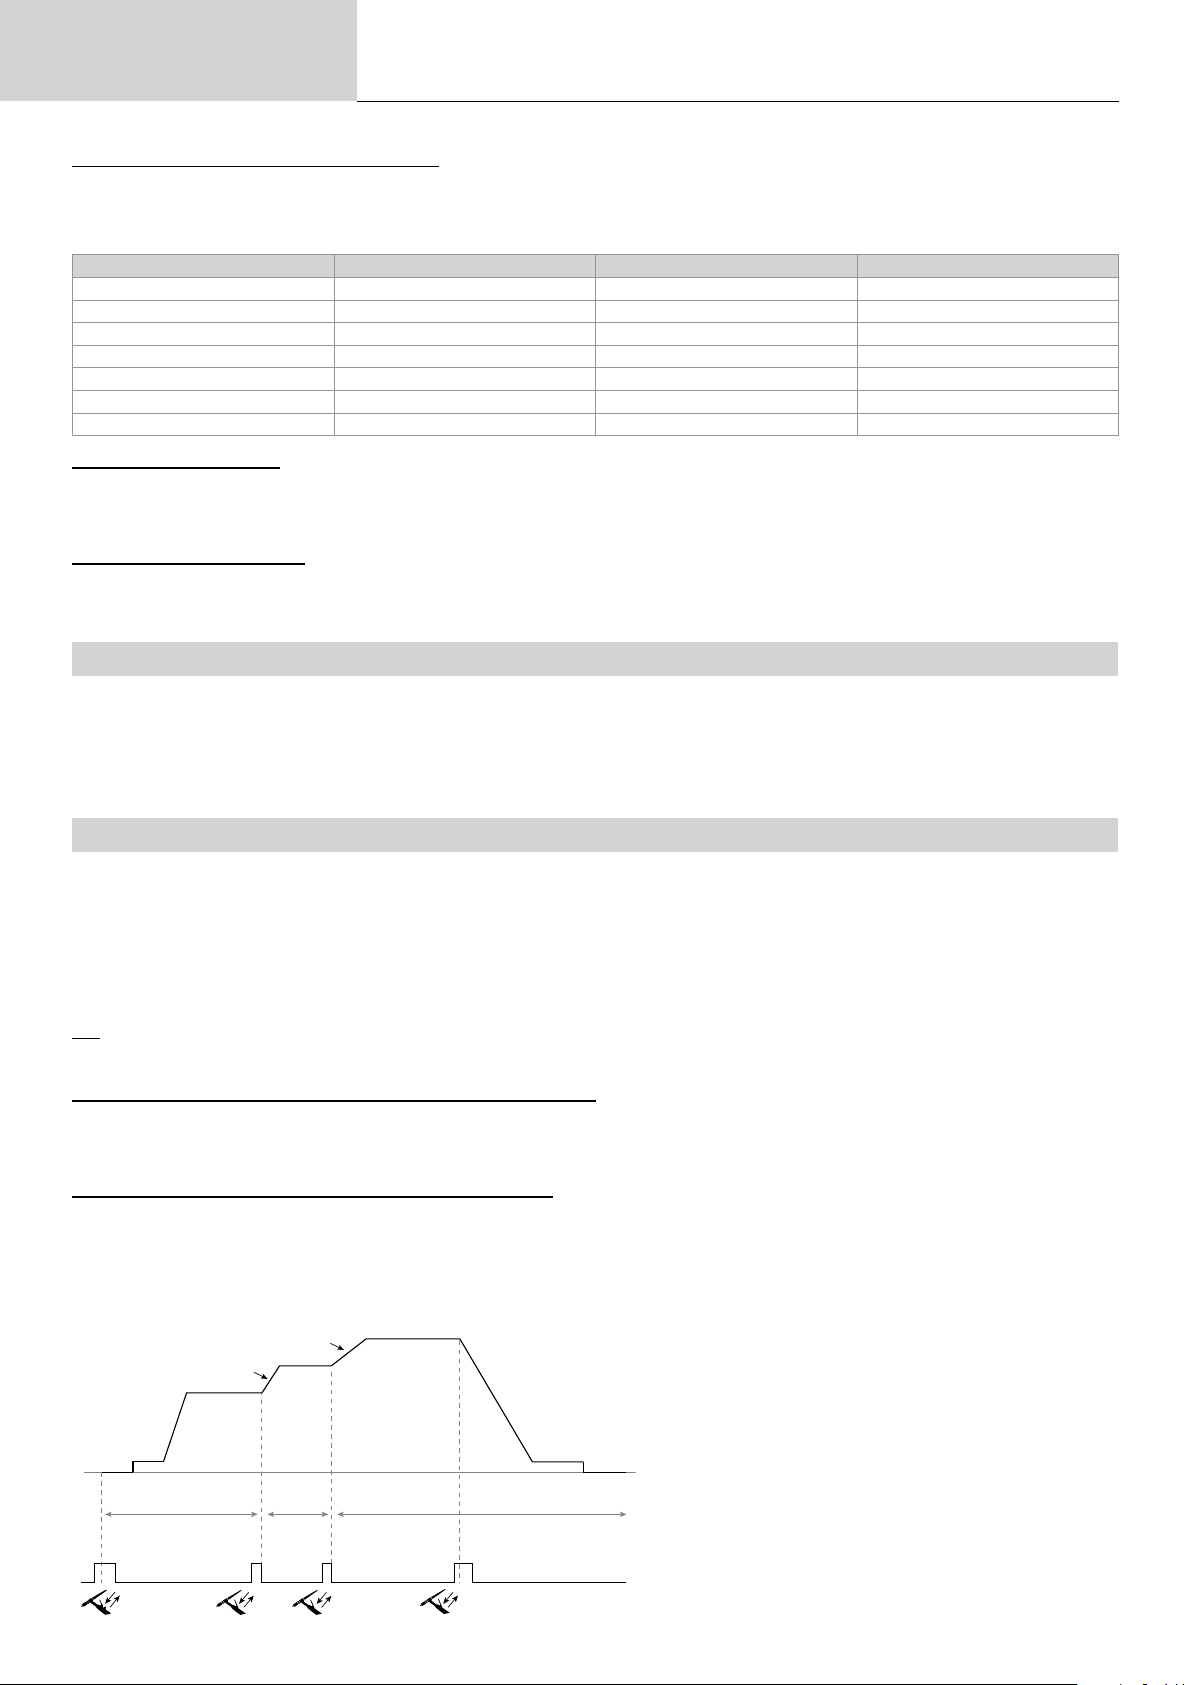
QUICK LOAD – Recordatorio de los Jobs desde el gatillo, sin soldar.
El Quick Load es un modo de recuperación de JOB (20 máximo) excluyendo la soldadura y sólo es posible en el proceso TIG.
A partir de una lista de JOB creada previamente, los recordatorios de JOBs se realizan por medio de una pulsación corta del gatillo. Todos los
modos de gatillo y modos de soldadura están soportados.
MultiJob – Recuerdo de JOBs en el disparador en la soldadura.
A partir de una lista MultiJOB creada previamente, este modo de encadenamiento le permite soldar encadenando hasta 20 JOBs sin interrup-
ción.
Cuando se activa el modo, se carga y se muestra el JOB nº 1 de la lista. El modo de disparo es forzado en 4T.
Durant le soudage, ce mode permet d’enchainer les JOB de la liste chargée par des appuis brefs sur les boutons de la torche.
La soldadura se detiene pulsando los botones de la antorcha durante mucho tiempo y, una vez nalizado el ciclo de soldadura, se recarga el
JOB N°1 para una futura secuencia de soldadura.
Aumento de corriente del JOB 3
Aumento de corriente del JOB 2
JOB 1 JOB 2 JOB 3
18
Cuando se activa el modo, se carga y se muestra el JOB nº 1 de
la lista.
La recuperación de los JOBs de la secuencia está en un bucle :
cuando se alcanza el último JOB de la lista, el siguiente será el
JOB N°1.
La soldadura se activa pulsando y manteniendo pulsados los bo-
tones de la antorcha.
Page 19
Manual de uso
C5
A partir de una lista C5 de 5 JOBs previamente creada, este sencillo modo de automatización desde el conector de Control Remoto permite
recuperar JOBs a través de un PLC (ver nota en la página web - https://planet.gys.fr/pdf/spdoc/fr/CONNECT_5.pdf).
Traducción de las instrucciones
originales
TITANIUM
MANDOS A DISTANCIA (OPCIONALES).
• Mando a distancia analógico RC-HA1 (ref. RC-HA1) :
Se puede conectar un mando a distancia analógico al generador a través del conector (I-11).
Este mando a distancia permite variar la corriente entre el 50% y el 100% de la corriente ajustada. En esta conguración, todos los modos y funcionalidades del generador son accesibles y congurables.
• Mando a distancia analógico RC-MMA/DEGAUSS (ref. 066496)
Se puede conectar un mando a distancia analógico a la fuente de corriente a través del conector (I-4).
Sólo en MMA, el mando permite variar la corriente del 50% al 100% de la corriente jada mediante un potenciómetro, invertir la polaridad de solda-
dura mediante el conmutador de polaridad y activar o desactivar la fuente de corriente de soldadura para proteger el soldador durante la manipula-
ción.
• Pedal de control remoto RC-MMA/TIG-FA1 (ref. 045682) :
Se puede conectar un pedal de control remoto al generador a través del conector (I-11).
El pedal permite variar la corriente desde el mínimo hasta el 100% de la intensidad jada. En TIG, el generador sólo funciona en modo 2T. Además,
la subida y bajada de la corriente ya no es gestionada por el generador (funciones inactivas) sino por el usuario a través del interruptor de pie.
• Control remoto HMI - Control remoto digital RC-HD2 (ref. 062122) :
400 AC/DC : Se puede conectar un control remoto digital al generador a través del conector (I-12).
230 AC/DC FV : Se puede conectar un mando a distancia digital a la centralita mediante el kit opcional NUM-1 (I-7).
Este mando a distancia está destinado a los procesos de soldadura MMA y TIG. El mando a distancia permite controlar a distancia la unidad de
soldadura. Un botón ON/OFF sirve para encender y apagar el mando a distancia digital. Cuando el control remoto digital se enciende, la HMI del
generador muestra los valores de corriente y tensión. En cuanto se apaga o se desconecta la IHM, se reactiva la IHM del generador.
ES
Conectividad
El producto está equipado con un conector hembra para el control remoto.
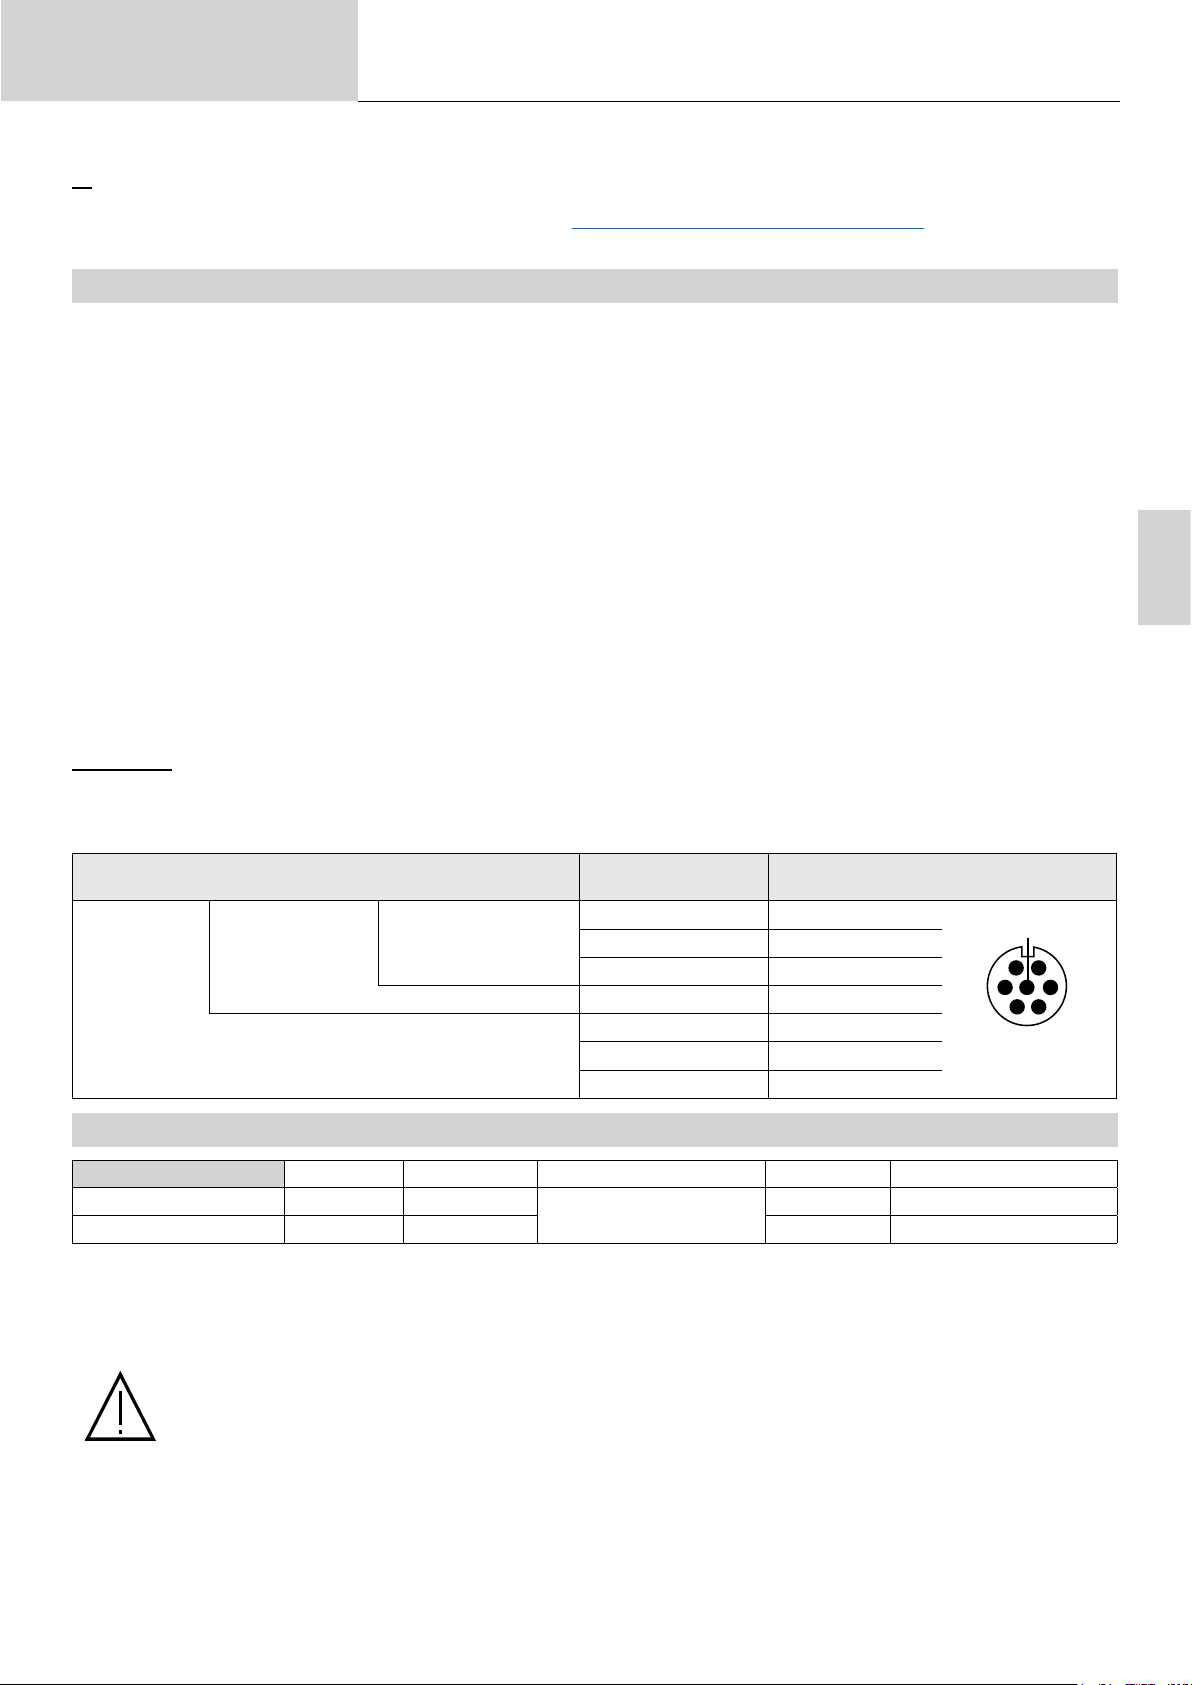
El conector macho especíco de 7 puntos (opción ref. 045699) permite la conexión de diferentes tipos de mando a distancia. Para el cableado, siga
el siguiente diagrama.
TIPO DE CONTROL REMOTO
Pedal Mando a distancia manual
C5
Designación de los
cables
10 V A
Cursor B
Común/Masa C
Switch D
AUTO-DETECT E
ARC ON F
REG I G
Pin del conector asociado
G
F
E
Vista exterior
A
B
CD
UNIDAD DE REFRIGERACIÓN OPCIONAL
Compatibilidad Referencia Designación Potencia de refrigeración Capacidad Tensión de red eléctrica
TITANIUM 230 AC/DC FV 070820 KOOLWELD 1
TITANIUM 400 AC/DC 013537 WCU 1KW C 5.5 L 400 V +/-15%
El producto detecta automáticamente la unidad de refrigeración. Para desactivar la unidad de refrigeración (OFF), consulte el manual de la interfaz.
Las protecciones que soporta la unidad de refrigeración para garantizar la protección de la antorcha y del usuario son :
- Nivel mínimo de refrigerante.
- Flujo mínimo de refrigerante a través de la antorcha.
- Protección térmica del refrigerante.
Se debe asegurar que el equipo de refrigeración esté apagado antes de la desconexión de los tubos de entrada y salida de líquido
de la antorcha.
El líquido de refrigeración es nocivo e irrita los ojos, las membranas mucosas y la piel. Le liquide chaud peut provoquer des brûlures.
1000 W
3 L 24 V
19
Page 20
Manual de uso
Traducción de las instrucciones
originales
KIT DE FILTRO OPCIONAL
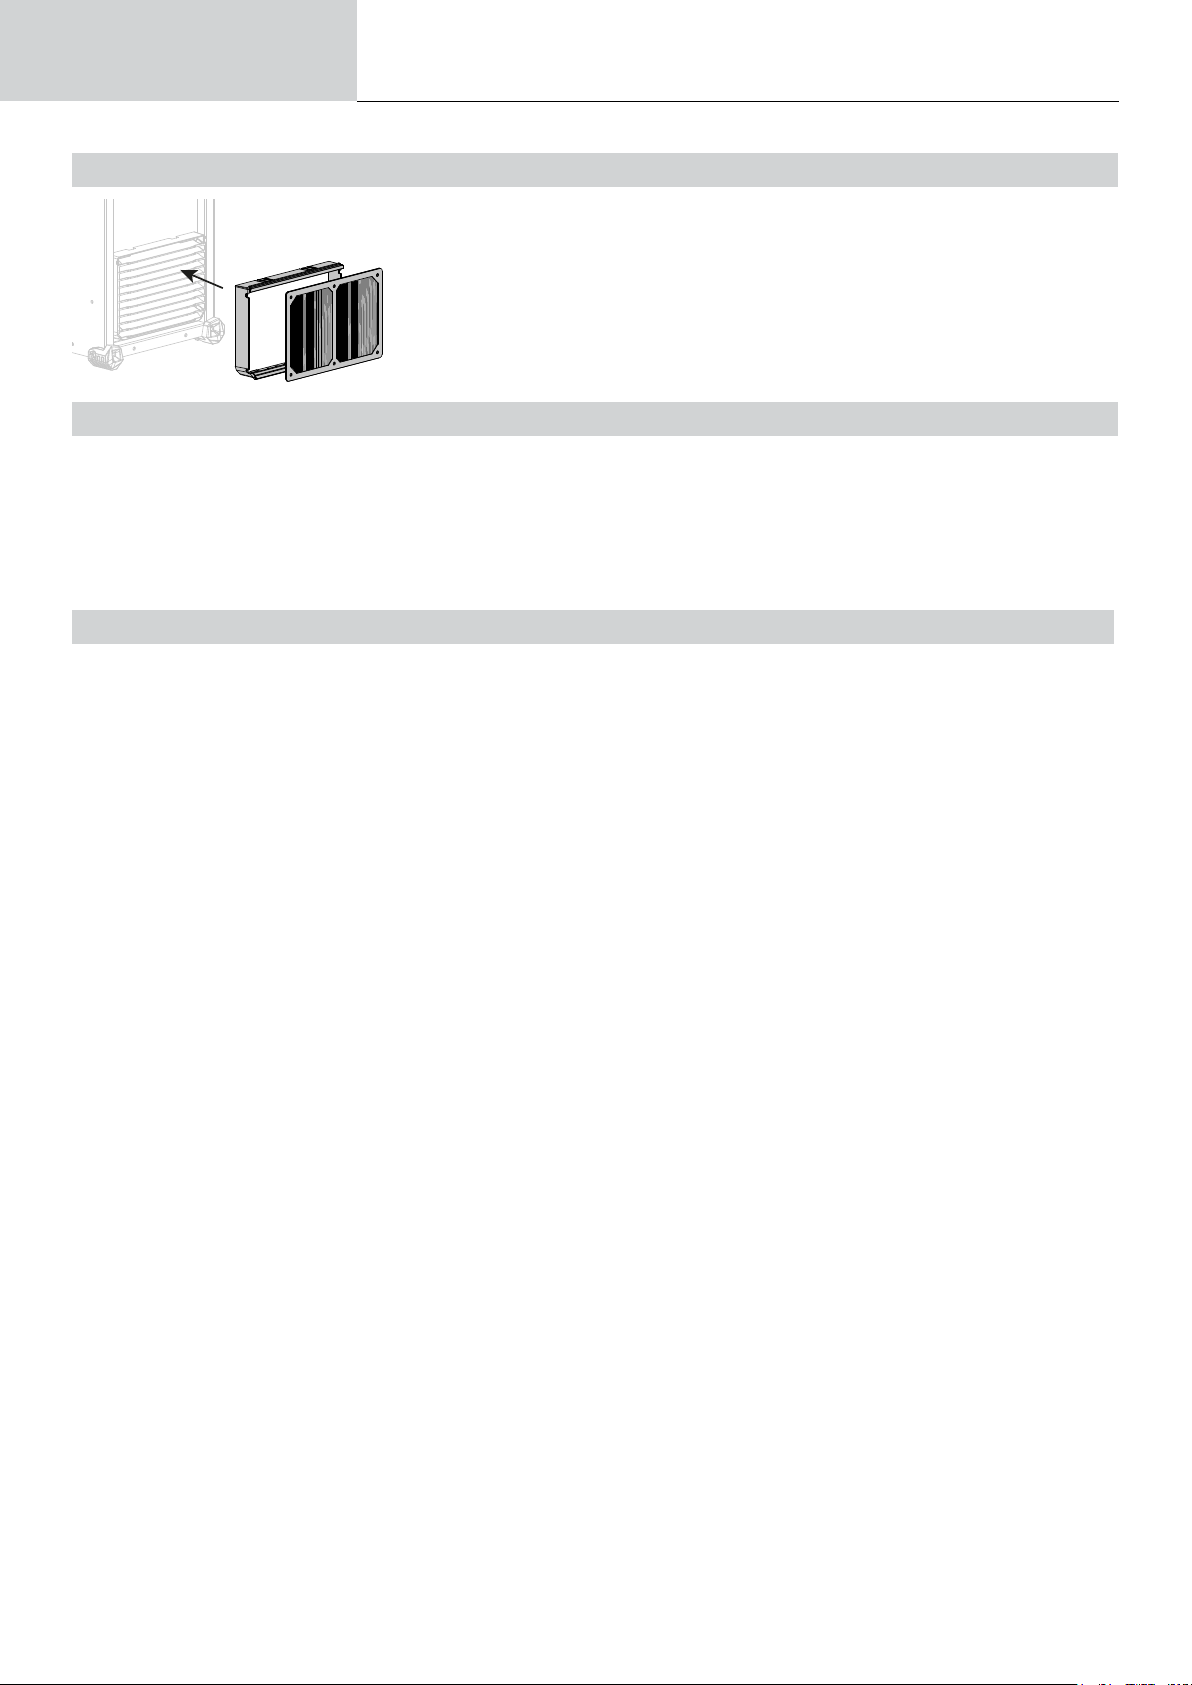
Filtro de polvo (ref. 046580) con la nura del ltro : 630 µm (0,63 mm).
Tenga en cuenta que el uso de este ltro reduce el ciclo de trabajo de su generador.
Para evitar el riesgo de sobrecalentamiento debido a la obstrucción de las rejillas de ventilación, el
ltro de polvo debe limpiarse regularmente. Desenganchar y limpiar con aire comprimido.
CARACTERÍSTICAS AÑADIDAS
El fabricante GYS ofrece una amplia gama de prestaciones compatibles con su producto.
Para descubrirlos, escanee el código QR.
CONDICIONES DE GARANTÍA
La garantie couvre tous défauts ou vices de fabrication pendant 2 ans, à compter de la date d’achat (pièces et main-d’œuvre).
TITANIUM
La garantie ne couvre pas :
• Toutes autres avaries dues au transport.
• L’usure normale des pièces (Ex. : câbles, pinces, etc.).
• Les incidents dus à un mauvais usage (erreur d’alimentation, chute, démontage).
• Les pannes liées à l’environnement (pollution, rouille, poussière).
En cas de panne, retourner l’appareil à votre distributeur, en y joignant :
- un justicatif d’achat daté (ticket de sortie de caisse, facture…)
- une note explicative de la panne.
20
Page 21
Инструкция по
применению
Перевод оригинальных
инструкций
TITANIUM
ПРЕДОСТЕРЕЖЕНИЯ - ПРАВИЛА БЕЗОПАСНОСТИ
ОБЩИЕ УКАЗАНИЯ
Эти указания должны быть прочитаны и поняты до начала любых работ.
Изменения и ремонт, не указанные в этой инструкции, не должны быть осуществлены.
Производитель не несет ответственности за травмы и материальные повреждения связанные с несоответствующим данной инструкции
использованием аппарата.
В случае проблемы или сомнений, обратитесь к квалифицированному профессионалу для правильного подключения.
ОКРУЖАЮЩАЯ СРЕДА
Это оборудование должно быть использовано исключительно для сварочных работ, ограничиваясь указаниями заводской таблички и/или
инструкции. Необходимо соблюдать указания по мерам безопасности. В случае ненадлежащего или опасного использования производитель
не несет никакой ответственности.
Аппарат должен быть установлен в помещении без пыли, кислоты, возгораемых газов, или других коррозийных веществ. Такие же условия
должны быть соблюдены для его хранения. Убедитесь в присутствии вентиляции при использовании аппарата.
Температурный диапазон
Используйте при температуре -10 и +40°Ц (+14 и +104°Ф).
Хранение: от -20 до +55°Ц (от -4 до 131°Ф).
Влажность воздуха:
Меньше или равно 50% при 40°Ц (104°Ф)..
90% или ниже при 20°Ц (68°Ф).
Высота над уровнем моря
До 1000м высоты над уровнем моря (3280 футов).
RU
ИНДИВИДУАЛЬНАЯ ЗАЩИТА И ЗАЩИТА ОКРУЖАЮЩИХ
Дуговая сварка может быть опасной и вызвать тяжелые и даже смертельные ранения.
Сварочные работы подвергают пользователя воздействию опасного источника тепла, светового излучения дуги, электромагнитных полей
(особое внимание лицам, имеющим электрокардиостимулятор), сильному шуму, выделениям газа, а также могут стать причиной поражения
электрическим током.
Что бы правильно защитить себя и окружающих, соблюдайте следующие правила безопасности:
Чтобы защитить себя от ожогов и облучения при работе с аппаратом, надевайте сухую рабочую защитную одежду (в
хорошем состоянии) из огнеупорной ткани, без отворотов, которая покрывает полностью все тело.
Работайте в защитных рукавицах, обеспечивающие электро- и термоизоляцию.
Используйте средства защиты для сварки и/или шлем для сварки соответствующего уровня защиты (в зависимости от
использования). Защищайте глаза при операциях очистки. Ношение контактных линз воспрещается.
В некоторых случаях необходимо окружить зону огнеупорными шторами, чтобы защитить зону сварки от лучей, брызг и
накаленного шлака.
Предупредите окружающих не смотреть на дугу и обрабатываемые детали и надевать защитную рабочую одежду.
Носите наушники против шума, если сварочный процесс достигает звукового уровня выше дозволенного (это же относится
ко всем лицам, находящимся в зоне сварки).
Держите руки, волосы, одежду подальше от подвижных частей (двигатель, вентилятор…).
Никогда не снимайте защитный корпус с системы охлаждения, когда источник под напряжением. Производитель не несет
ответственности в случае несчастного случая.
Только что сваренные детали горячи и могут вызвать ожоги при контакте с ними. Во время техобслуживания горелки или
электрододержателя убедитесь, что они достаточно охладились и подождите как минимум 10 минут перед началом работ.
При использовании горелки с жидкостным охлаждением система охлаждения должна быть включена, чтобы не обжечься
жидкостью.
Очень важно обезопасить рабочую зону перед тем, как ее покинуть, чтобы защитить людей и имущество.
СВАРОЧНЫЕ ДЫМ И ГАЗ
Выделяемые при сварке дым, газ и пыль опасны для здоровья. Вентиляция должна быть достаточной, и может
потребоваться дополнительная подача воздуха. При недостаточной вентиляции можно воспользоваться маской
сварщика-респиратором.
Проверьте, чтобы всасывание воздуха было эффективным в соответствии с нормами безопасности.
Будьте внимательны: сварка в небольших помещениях требует наблюдения на безопасном расстоянии. Кроме того, сварка некоторых
металлов, содержащих свинец, кадмий, цинк, ртуть или даже бериллий, может быть чрезвычайно вредной. Следует очистить от жира
детали перед сваркой.
21
Page 22
Инструкция по
применению
Газовые баллоны должны храниться в открытых или хорошо проветриваемых помещениях. Они должны быть в вертикальном положении и
закреплены на стойке или тележке.
Ни в коем случае не варить вблизи жира или краски.
Перевод оригинальных
инструкций
TITANIUM
РИСК ПОЖАРА И ВЗРЫВА
Полностью защитите зону сварки. Возгораемые материалы должны быть удалены как минимум на 11 метров.
Противопожарное оборудование должно находиться вблизи проведения сварочных работ.
Осторожно с брызгами горячего материала или искр. Они могут повлечь за собой пожар или взрыв даже через щели.
Удалите людей, возгораемые предметы и все емкости под давлением на безопасное расстояние.
Ни в коем случае не варите в контейнерах или закрытых трубах. В случае, если они открыты, то перед сваркой их нужно освободить от всех
взрывчатых или возгораемых веществ (масло, топливо, остаточные газы …).
Во время операции шлифования не направляйте инструмент в сторону источника сварочного тока или возгораемых материалов.
ГАЗОВЫЕ БАЛЛОНЫ
Газ, выходящий из баллонов, может стать источником удушья в случае его концентрации в зоне сварки (хорошо
проветривайте).
Транспортировка должна быть выполнена безопасно: цилиндры закрыты, а источник сварочного тока выключен. Баллоны
должны быть в вертикальном положении и закреплены на подставке, чтобы ограничить риск падения.
Закрывайте баллон в перерыве между двумя использованиями. Будьте внимательны к изменению температуры и пребыванию на солнце.
Баллон не должен соприкасаться с пламенем, электрической дугой, горелкой, зажимом массы или с любым другим источником тепла или
свечения.
Держите его подальше от электрических и сварочных цепей и, следовательно, никогда не варите баллон под давлением.
Будьте внимательны: при открытии вентиля баллона не приближайте голову и убедитесь, что используемый газ соответствует методу сварки.
ЭЛЕКТРИЧЕСКАЯ БЕЗОПАСНОСТЬ
Используемая электрическая сеть должна обязательно быть заземленной. Используйте рекомендуемый размер
предохранителя, указанный на табличке с номинальными характеристиками.
Поражение электрическим током может стать источником серьезного прямого или косвенного несчастного случая или
даже смерти.
Никогда не дотрагивайтесь до частей под напряжением как внутри, так и снаружи источника, когда он под напряжением (горелки, зажимы,
кабели, электроды), т.к. они подключены к сварочной цепи.
Перед тем, как открыть источник, его нужно отключить от сети и подождать 2 минуты для того, чтобы все конденсаторы разрядились.
Никогда не дотрагивайтесь одновременно до горелки или электрододержателя и до зажима массы.
Если кабели, горелки повреждены, попросите квалифицированных и уполномоченных специалистов их заменить. Размеры сечения
кабелей должны соответствовать применению. Всегда носите сухую одежду в хорошем состоянии для изоляции от сварочной цепи. Носите
изолирующую обувь независимо от той среды, где вы работаете.
КЛАССИФИКАЦИЯ ЭЛЕКТРОМАГНИТНОЙ СОВМЕСТИМОСТИ
Это оборудование класса A не подходит для использования в жилых кварталах, где электрический ток подается
общественной системой питания низкого напряжения. Могут возникнуть потенциальные трудности с обеспечением
электромагнитной совместимости на этих объектах из-за проводимых, а также излучаемых радиочастотных помех.
TITANIUM 230 AC/DC FV :
При условии, что импеданс общественной низковольтной сети в точке общего соединения меньше Zmax = 0.173 Ом,
данное оборудование соответствует IEC 61000-3-11 и может быть подключено к общественной низковольтной сети.
Ответственность за обеспечение соответствия импеданса сети ограничениям импеданса лежит на установщике или
пользователе оборудования, при необходимости проконсультировавшись с оператором распределительной сети.
22
TITANIUM 400 AC/DC :
Этот аппарат соответствует норме CEI 61000-3-11.
TITANIUM 230 AC/DC FV :
Это оборудование соответствует норме CEI 61000-3-12.
TITANIUM 400 AC/DC :
Этот аппарат не соответствует директиве CEI 61000-3-12 и предназначен для работы от частных электросетей,
подведенных к общественным электросетям только среднего и высокого напряжения. Специалист, установивший
аппарат, или пользователь, должны убедиться, обратившись при надобности к организации, отвечающей за
эксплуатацию системы питания, в том, что он может к ней подключиться.
Page 23
Инструкция по
применению
Перевод оригинальных
инструкций
TITANIUM
МАГНИТНЫЕ ПОЛЯ
Электрический ток, проходящий через любой проводник вызывает локализованные электромагнитные поля (EMF).
Сварочный ток вызывает электромагнитное поле вокруг сварочной цепи и сварочного оборудования.
Электромагнитные поля EMF могут создать помехи для некоторых медицинских имплантатов, например электрокардиостимуляторов. Меры
безопасности должны быть приняты для людей, носящих медицинские имплантаты. Например: ограничение доступа для прохожих, или
оценка индивидуального риска для сварщика.
Все сварщики должны использовать следующие процедуры для минимизации воздействия электромагнитных полей:
• расположите сварочные кабели вместе - по возможности закрепите их с помощью зажима;
• держитесь как можно дальше от сварочной цепи
• ни в коем случае не оборачивайте вокруг себя сварочные кабели.
• не размещайте корпус между сварочными кабелями. Держите оба сварочных кабеля на одной стороне корпуса;
• Подсоедините обратный кабель к заготовке как можно ближе к свариваемому участку;
• не работайте рядом, не садитесь и не прислоняйтесь к источнику сварочного тока;
• не сваривать при транспортировке источника сварочного тока или устройства подачи проволоки.
Лица, использующие электрокардиостимуляторы, должны проконсультироваться у врача перед работой с данным
оборудованием.
Воздействие электромагнитного поля в процессе сварки может иметь и другие, еще не известные науке, последствия
для здоровья.
РЕКОМЕНДАЦИИ ДЛЯ ОЦЕНКИ ЗОНЫ СВАРКИ И СВАРОЧНОЙ УСТАНОВКИ
Общие сведения
Пользователь отвечает за установку и использование установки ручной дуговой сварки, следуя указаниям производителя. При обнаружении
электромагнитных излучений пользователь аппарата ручной дуговой сварки должен разрешить проблему с помощью технической поддержки
производителя. В некоторых случаях это корректирующее действие может быть достаточно простым, например заземление сварочной цепи.
В других случаях возможно потребуется создание электромагнитного экрана вокруг источника сварочного тока и всей свариваемой детали
путем монтирования входных фильтров. В любом случае электромагнитные излучения должны быть уменьшены так, чтобы они больше не
создавали помех.
Оценка сварочной зоны
Перед установкой оборудования дуговой сварки пользователь должен оценить возможные электромагнитные проблемы, которые могут
возникнуть в окружающей среде. Что должно быть учтено:
а) наличие над, под и рядом с оборудованием для дуговой сварки других силовых, управляющих, сигнальных и телефонных кабелей;
б)Приемники и передатчики радио и телевидения.
в) компьютеры и другое контрольное оборудование;
г) оборудование, имеющее решающее значение для безопасности, например защита промышленного оборудования;
д) здоровье людей, которые находятся поблизости например, при использовании кардиостимуляторов или слуховых аппаратов;
е) оборудование, используемое для калибровки или измерения;
ж) невосприимчивость другого оборудования к окружающей среде.
Пользователь должен убедиться в том, что все аппараты в помещении совместимы друг с другом. Это может потребовать дополнительных
защитных мер;
и) время суток, когда должны проводиться сварочные или другие работы.
Размеры рассматриваемой зоны сварки зависят от структуры здания и других работ, которые в нем проводятся. Рассматриваемая зона
может простираться за пределы размещения установки.
Оценка сварочной установки
Помимо оценки зоны, оценка аппаратов ручной дуговой сварки может помочь определить и решить случаи электромагнитных помех. Оценка
излучений должна учитывать измерения в условиях эксплуатации, как это указано в Статье 10 CISPR 11:2009. Измерения в условиях
эксплуатации могут также позволить подтвердить эффективность мер по смягчению воздействия.
RU
РЕКОМЕНДАЦИИ ПО МЕТОДИКЕ СНИЖЕНИЯ ЭЛЕКТРОМАГНИТНОГО ИЗЛУЧЕНИЯ
a. Общественная сеть снабжения: Оборудование для дуговой сварки должно быть подключено к общественному электроснабжению в
соответствии с рекомендациями производителя. В случае возникновения помех возможно будет необходимо принять дополнительные
предупредительные меры, такие как фильтрация общественной системы питания. Возможно защитить шнур питания аппарата с помощью
экранизирующей оплётки, либо похожим приспособлением (в случае если аппарат ручной дуговой сварки постоянно находится на
определенном рабочем месте). Необходимо обеспечить электрическую непрерывность экранизирующей оплётки по всей длине. Необходимо
подсоединить экранизирующую оплётку к источнику сварочного тока для обеспечения хорошего электрического контакта между шнуром и
корпусом источника сварочного тока.
б. Техническое обслуживание оборудования для дуговой сварки: Оборудование для дуговой сварки должно проходить регулярное
техническое обслуживание в соответствии с рекомендациями производителя. Необходимо, чтобы все доступы, люки и откидывающиеся части
корпуса были закрыты и правильно закреплены, когда аппарат ручной дуговой сварки готов к работе или находится в рабочем состоянии.
Необходимо, чтобы аппарат ручной дуговой сварки не был переделан каким бы то ни было образом, за исключением настроек, указанных
в руководстве производителя. В частности, устройство поджига и стабилизатора дуги должно быть отрегулировано и обслуживаться в
соответствии с рекомендациями производителя.
в. Сварочные кабели: Силовые кабели : кабели должны быть как можно короче и помещены друг рядом с другом вблизи от пола или на
полу.
г. Эквипотенциальное соединение: Эквипотенциальные соединения: необходимо обеспечить соединение всех металлических предметов
окружающей зоны. Тем не менее, металлические предметы, соединенные со свариваемой деталью, увеличивают риск для пользователя
удара электрическим током, если он одновременно коснется этих металлических предметов и электрода. Оператор должен быть изолирован
от таких металлических предметов.
23
Page 24
Инструкция по
применению
д. Заземление заготовки: Заземление свариваемой детали: В случае, если свариваемая деталь не заземлена по соображениям
электрической безопасности или в силу своих размеров и своего расположения, как, например, в случае корпуса судна или металлоконструкции
промышленного объекта, то соединение детали с землей, может в некоторых случаях, но не систематически, сократить выбросы.
Необходимо избегать заземление деталей, которые могли бы увеличить риск травмирования пользователей или же повреждения других
электроустановок. При надобности, следует напрямую подсоединить деталь к земле, но в некоторых странах, которые не разрешают прямое
подсоединение, его нужно сделать с помощью подходящего конденсатора, выбранного в зависимости от национального законодательства.
е. Защита и экранирование: Защита и экранизирующая оплётка: выборочная защита и экранизирующая оплётка других кабелей и
оборудования, находящихся в близлежащем рабочем участке, поможет ограничить проблемы, связанные с помехами. Защита всей
сварочной зоны может рассматриваться в некоторых особых случаях.
Перевод оригинальных
инструкций
TITANIUM
ТРАНСПОРТИРОВКА И ТРАНЗИТ ИСТОЧНИКА СВАРОЧНОГО ТОКА
Сверху источника сварочного тока есть ручка для транспортировки, позволяющая переносить аппарат. Будьте
внимательны: не недооценивайте вес аппарата. Рукоятка не может быть использована для строповки.
Не пользуйтесь кабелями или горелкой для переноса источника сварочного тока. Его можно переносить только в вертикальном положении.
Не переносить источник над людьми или предметами.
Никогда не поднимайте газовый баллон и источник сварочного тока одновременно. Их транспортные нормы различаются.
УСТАНОВКА АППАРАТА
• Поставьте источник сварочного тока на пол, максимальный наклон которого 10°.
• Предусмотрите достаточно большое пространство для хорошего проветривания источника сварочного тока и доступа к управлению.
• Не использовать в среде содержащей металлическую пыль-проводник.
• Источник сварочного тока должен быть укрыт от проливного дождя и не стоять на солнце.
• Аппарат обладает степенью защиты IP23, что означает:
- защиту от небольших твердых инородных тел диаметром ≥12.5мм и,
- защиту от капель воды, падающих под углом до 60°.
Это оборудование может быть использовано вне помещения соответственно классу защиты IP23.
Шнур питания, удлинитель и сварочный кабель должны полностью размотаны во избежание перегрева.
Производитель не несет ответственности относительно ущерба, нанесенного лицам или предметам, из-за неправильного
и опасного использования этого оборудования.
ОБСЛУЖИВАНИЕ / РЕКОМЕНДАЦИИ
• Техническое обслуживание должно производиться только квалифицированным специалистом. Советуется проводить
ежегодное техобслуживание.
• Отключите питание, выдернув вилку из розетки, и подождите 2 минуты перед тем, как приступить к техобслуживанию.
Внутри аппарата высокие и опасные напряжение и ток.
• Регулярно открывайте аппарат и продувайте его, чтобы очистить от пыли. Необходимо также проверять все электрические соединения с
помощью изолированного инструмента. Проверка должна осуществляться квалифицированным специалистом.
• Регулярно проверяйте состояние шнура питания. Если шнур питания поврежден, он должен быть заменен производителем, его сервисной
службой или квалифицированным специалистом во избежание опасности.
• Оставляйте отверстия источника сварочного тока свободными для прохождения воздуха.
• Не использовать данный аппарат для разморозки труб, зарядки батарей/аккумуляторов или запуска двигателей.
УСТАНОВКА И ПРИНЦИП ДЕЙСТВИЯ
Только опытный и уполномоченный производителем специалист может осуществлять установку. Во время установки убедитесь, что источник
отключен от сети. Последовательные или параллельные соединения источника запрещены. Для получения оптимальных настроек изделия
рекомендуется использовать сварочные кабели, поставляемые вместе с устройством.
ОПИСАНИЕ
Это оборудование представляет собой источник питания для сварки тугоплавким электродом (TIG) на постоянном (TIG DC) или переменном
токе (TIG AC) и сварки покрытым электродом (MMA).
ОПИСАНИЕ ОБОРУДОВАНИЯ (I)
1- Интерфейс человек/машина (IHM) 7-
2- Гнездо положительной полярности 8- Переключатель ON / OFF
3- Разъем для газа на горелке 9- Шнур питания
4- Разъем кнопки горелки 10- Коннектор USB
5- Гнездо отрицательной полярности 11- Аналоговый коннектор
6- Разъем для газового баллона 12- Разъем подающего устройства или вынесенного интерфейса = Только 400 AC/DC
Люк для коннектора комплекта NUM TIG-1 (опция, арт. 037960)
Люк для коннектора комплекта NUM-1 (опция, арт. 063938) = Только 230 AC/DC FV
13- Разъем питания и управление блоком охлаждения
24
Page 25
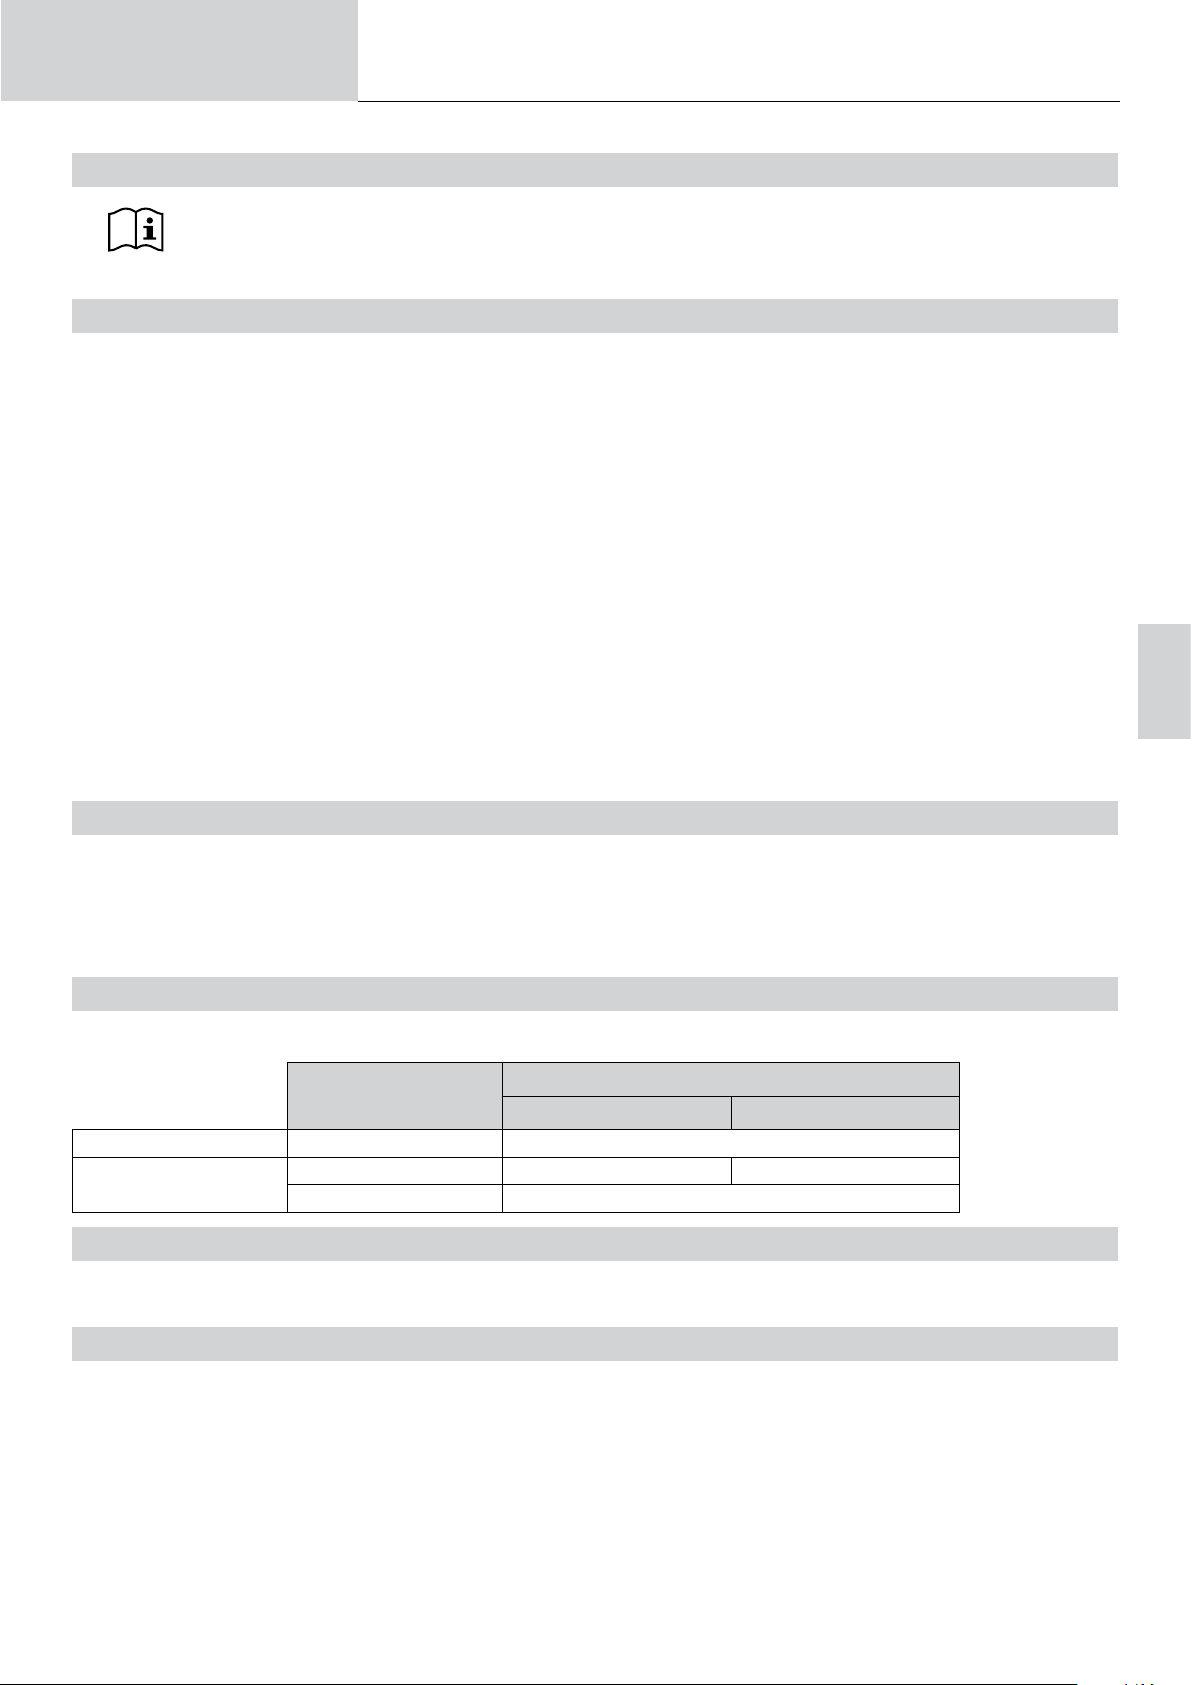
Инструкция по
применению
Перевод оригинальных
инструкций
TITANIUM
ИНТЕРФЕЙС ЧЕЛОВЕК-МАШИНА (IHM)
Пожалуйста, ознакомьтесь с инструкцией по эксплуатации интерфейса (IHM), которая является частью полной
Интерфейс
документации на оборудование.
ПИТАНИЕ - ВКЛЮЧЕНИЕ
TITANIUM 230 AC/DC FV :
Данное оборудование поставляется с однофазной 3-полюсной (P+N+PE) розеткой 230B 16A CEE17. Он оснащен системой «Flexible Voltage»
(Гибкое напряжение) и может питаться от заземленной электропроводки в диапазоне от 110 В до 240 В (50-60 Гц).
TITANIUM 400 AC/DC :
Данное оборудование поставляется с розеткой 32A EN 60309-1 и должно использоваться только в трехфазной 400В (50-60 Гц)
четырехпроводной заземленной электроустановке.
Эффективное значение потребляемого тока (I1e) для использования в максимальных условиях указано на аппарате. Проверьте чтобы
питание и защита (плавкий предохранитель и/или выключатель) совместимы с током, необходимым для работы аппарата. В некоторых
странах возможно понадобится поменять вилку для использования в максимальных условиях.
• Источник сварочного тока переходит в режим защиты, если напряжение питания составляет менее или более 15% от заданного напряжения
(на дисплее появится код неисправности).
• Включение осуществляется поворотом переключателя включения/выключения (I-8) в положение I, и наоборот, выключение - поворотом в
положение 0. Внимание! Никогда не отключайте питание, когда аппарат под нагрузкой.
• Действия вентилятора: это оборудование оснащено интеллектуальной системой управления вентиляцией для минимизации шума на
рабочем месте. Вентиляторы регулируют свою скорость в зависимости от использования и от температуры окружающей среды. В режиме
MMA, вентилятор работает непрерывно. В режиме TIG вентилятор работает только во время сварки, затем останавливается после
охлаждения.
• Внимание! Увеличение длины резака или возвратных кабелей сверх максимальной длины, указанной производителем
увеличит риск поражения электрическим током.
• Устройство зажигания и стабилизации дуги предназначено для ручного и механического управления.
RU
ПОДКЛЮЧЕНИЕ К ЭЛЕКТРОГЕНЕРАТОРУ
Данное оборудование может эксплуатироваться с электрогенераторами при условии, что вспомогательная энергия отвечает следующим
требованиям:
- Напряжение должно быть переменным, установленным согласно спецификации и с пиковым напряжением менее 700 В для TITANIUM 400
AC/DC и 400 В для TITANIUM 230 AC/DC FV,
- Частота должна быть между 50 и 60 Гц.
Очень важно соблюдать эти условия, т.к многие электрогенераторы выдают пики напряжения, которые могут повредить оборудование.
ИСПОЛЬЗОВАНИЕ УДЛИНИТЕЛЯ
Удлинители должны иметь длину и сечение в соответствии с напряжением оборудования. Используйте удлинитель, отвечающий нормам
вашей страны.
Напряжение на входе
TITANIUM 400 AC/DC 400 В 6 мм²
TITANIUM 230 AC/DV FV
110 В 2.5мм² 4мм²
230 В 2.5мм²
Длина - Сечение удлинителя
< 45м > 45m
ПОДКЛЮЧЕНИЕ ГАЗА
Это оборудование оснащено двумя соединениями. Соединитель баллона для входа газа в станцию и соединитель газа резака для выхода
газа на конце резака. Настоятельно рекомендуем использовать входящие в комплект переходники для оптимального соединения.
АКТИВАЦИЯ ФУНКЦИИ VRD (УСТРОЙСТВО СНИЖЕНИЯ НАПРЯЖЕНИЯ)
Устройство снижения напряжения (или VRD) имеется только на Titanium 230 AC/DC.
Это устройство позволяет защитить сварщика. Сварочный ток подается только тогда, когда электрод контактирует с заготовкой (низкое
сопротивление). Как только электрод удален, функция VRD понижает напряжение до очень низкого значения.
По умолчанию устройство снижения напряжения деактивировано. Чтобы активировать его, пользователь должен открыть аппарат и
выполнить следующую процедуру:
1. ОТКЛЮЧИТЕ ПРИБОР ОТ ЭЛЕКТРОСЕТИ И ПОДОЖДИТЕ 5 МИНУТ ДЛЯ БЕЗОПАСНОСТИ.
2. Снимите боковину источника (см. стр. 74).
3. Найдите плату управления и переключатель VRD (см. стр. 74).
4. Поверните выключатель в положение ON.
5. Функция VRD активирована.
6. Прикрутите боковину генератора.
7. На интерфейсе (HMI) горит значок VRD.
Чтобы отключить функцию VRD, просто переведите переключатель в противоположное положение.
25
Page 26
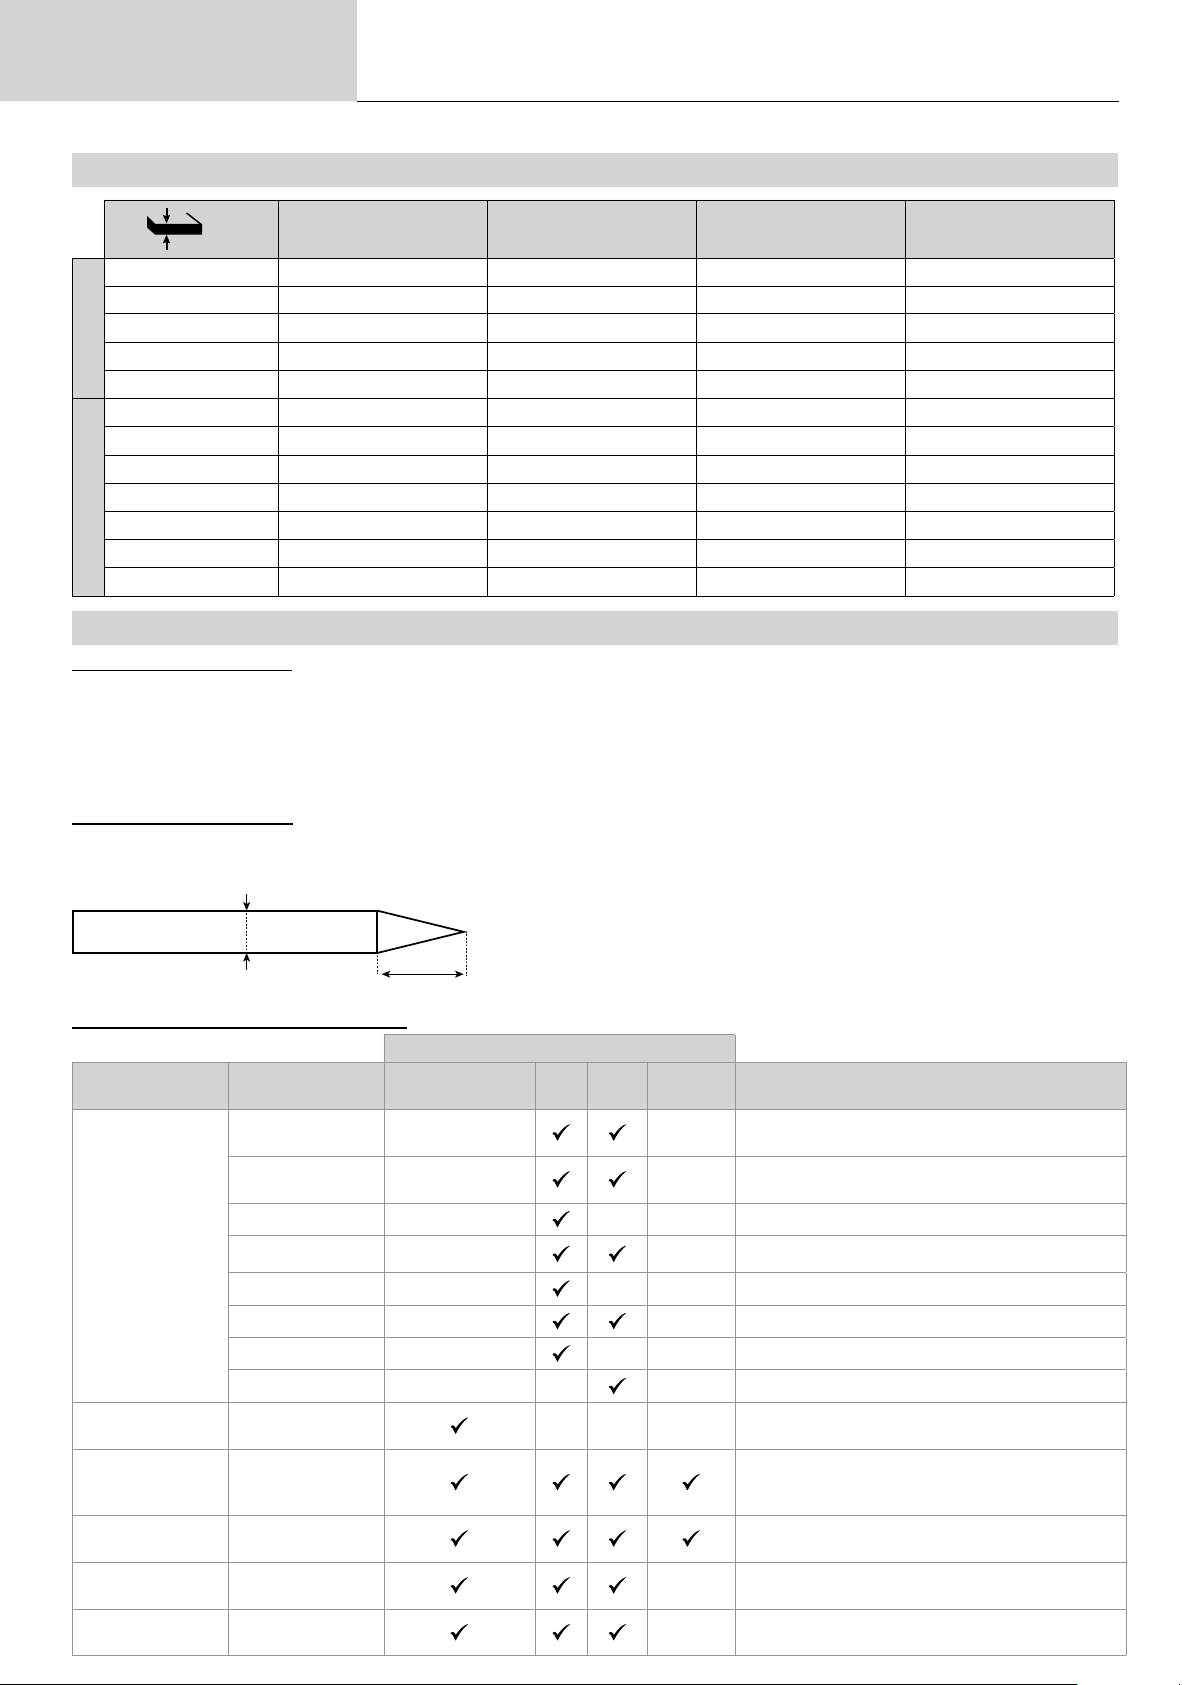
Инструкция по
применению
Перевод оригинальных
инструкций
РЕКОМЕНДУЕМЫЕ КОМБИНАЦИИ
TITANIUM
Расход газа Аргона
(л/мин)
TIG DC
TIG AC
(мм)
0.3 - 3 3 - 75 1 6.5 6 - 7
2.4 - 6 60 - 150 1.6 8 6 - 7
4 - 8 100 - 200 2 9,5 7 - 8
6.8 - 8.8 170 - 250 2.4 11 8 - 9
9 - 12 225 - 300 3.2 12,5 9-10
0.5 - 1 .5 5 - 50 1 6.5 6 - 7
1.5 - 2 50 - 80 1.6 8 6 - 7
2 - 3 80 - 110 2 9,5 7 - 8
3 - 4 110 - 150 2.4 11 8 - 10
4 - 5 150 - 180 3.2 12,5 10 - 12
5 - 6 180 - 240 4 16 12 - 16
6 - 10 240 - 400 4.8 19 15 - 18
Ток (А) Ø Электрод (мм) Ø Сопло (мм)
РЕЖИМ СВАРКИ TIG (GTAW)
ПОДКЛЮЧЕНИЕ И СОВЕТЫ
• Сварка TIG должна осуществляться в среде защитного газа (Аргона).
• Подключите зажим массы к положительному коннектору подсоединения (+). Подсоедините кабель питания резака к
отрицательному (–) соединительному разъему, а также к разъемам резака и кнопки подачи газа.
• Убедитесь в том, что горелка правильно оснащена и что расходные комплектующие (ручные тиски, держатель цанги, диффузор и сопло)
не изношены.
• Выбор электрода зависит от тока процесса TIG.
ЗАТАЧИВАНИЕ ЭЛЕКТРОДА
Для оптимального функционирования рекомендуется использование электрода, заточенного следующим образом :
d
L = 3 х d для слабого тока.
L = d для высокого тока.
L
ТЕХНОЛОГИЧЕСКИЕ ХАРАКТЕРИСТИКИ
Методы сварки
Расширенные Настройки
Стандартный
режим
Импульсный
режим
FastPulse - - Неслышный импульсный ток
-
Режим Spot - - Прихватка сглаженным током
Режим Tack - - - Прихватка импульсным током
Multi-Spot - Повторяющаяся прихватка сглаженным током
Multi-Tack - - Повторяющаяся прихватка импульсным током
AC MIX - Ток, смешивающий AC и DC
Синергетический
режим
- - Сглаженный ток
- - Импульсный ток
DC АС Wizard
Типы материала Fe, Al и т.д. - - - Выбор свариваемого материала
Диаметр
вольфрамового
электрода
Вид поджига
Режим триггера 2T, 4T, 4T LOG 2T, 4T
E-TIG
26
1 - 4 мм
Подъем, ВЧ,
касание. ВЧ
OFF - ON
(ВЫКЛ - ВКЛ)
Выбор диаметра электрода Позволяет
оптимизировать токи поджига HF и синергии.
Выбор типа грунтовки.
Выбор режима управления сваркой с помощью
кнопки
Сварка при постоянной энергии с корректировкой
-
колебаний длины дуги.
Page 27
Инструкция по
применению
Перевод оригинальных
инструкций
TITANIUM
Питание
Расширенные
парамерты
Доступ к некоторым параметрам сварки зависит от выбранного режима отображения: Настройки/режим отображения : Easy (Простой), Expert (Эксперт), Advanced (Продвинутый).
МЕТОДЫ СВАРКИ
• TIG Синергия
Больше не работает над выбором типа постоянного тока и настройкой параметров сварочного цикла, а включает в себя правила/синергии
сварки, основанные на опыте. Таким образом, этот режим ограничивает количество параметрирований тремя основными настройками: Тип
материала, свариваемая толщина и положение сварки.
• TIG DC
Предназначен для сварки черных металлов, таких как сталь, нержавеющая сталь, а также меди и ее сплавов, а также титана.
• TIG AC
Предназначен для сварки алюминия и его сплавов, а также меди.
• TIG Wizard
Wizard Lab (Лаборатория волшебника) :
См. главу «Wizard Lab» на следующих страницах.
Wizard Alu, Нержавеющая сталь, Сталь, Медь :
В этом режиме детали из легких сплавов (AlSi/AlMg/Al99), нержавеющей стали (CrNi), стали (Fe) и меди (CuZn/Cu) могут быть
предварительно собраны или сварены . В форме синергии настройками являются толщина свариваемых деталей и тип
соединения (стыковое (BW), клинч (FW), внутренний угол (BP), внешний угол или проволока к проволоке для стыкового соединения).
Чтобы перейти из одного режима в другой, нажмите кнопку n°4 на клавиатуре (см. руководство по HMI).
Держите (HOLD)
Тепловой
коэффициент
-
Обратитесь к руководству по эксплуатации программируемого терминала (HMI).
Смотрите главу «РЕЖИМ ЭНЕРГИИ» на
следующих страницах.
Настройка ВЧ зажигания
RU
НАСТРОЙКИ - TIG DC
• Стандартный
Этот метод сварки позволяет выполнять высококачественную сварку большинства черных материалов, таких как сталь, нержавеющая
сталь, а также меди и ее сплавов, титана... Многочисленные возможности управления током и газом позволяют идеально контролировать
сварочную операцию, от начала до окончательного охлаждения сварного шва.
• Импульсный режим
Данный режим импульсно-дуговой сварки чередует импульсы сильного тока (I, сварочный импульс) и импульсы слабого тока (I_Cold,
импульс охлаждения детали). Этот импульсный режим позволяет соединять детали, ограничивая температуру. Иедально подходит разных
положениях сварки (наклон)
Например:
Сварочный ток I настроен на 100A и %(I_Cold) = 50%, то есть холодный ток = 50% x 100A = 50A.
F(Гц) настроен на 10 Гц, период сигнала будет равен 1/10Hz = 100 мсек -> каждые 100 мсек чередуются импульсы 100A с импульсами
50A.
• FastPulse (Быстрый импульсный режим)
Данный режим импульсно-дуговой сварки чередует импульсы сильного тока (I, сварочный импульс) и импульсы слабого тока (I_Froid,
импульс охлаждения детали). Режим FastPulse сохраняет свойства сужения дуги, присущие высокочастотному импульсному режиму, но на
частотах, менее неприятных или даже неслышимых для сварщика.
• SPOT-сварка
Этот режим прихватки позволяет выполнять предварительную сборку деталей перед сваркой. Прихватка может быть совершена вручную с
помощью триггера или с временной задержкой с заранее определенной продолжительностью прихватки. Регулировка времени прицеливания
обеспечивает лучшую воспроизводимость и получение не окисленных точек.
• Multi-Spot сварка
Это режим прихватки, аналогичный режиму TIG Spot, но с определенным временем прихватки и остановки, пока кнопка удерживается
нажатой.
• Режим Tack
Этот метод прихватки также позволяет осуществлять предварительную сборку деталей перед сваркой, но на этот раз в два этапа: первый
этап импульсного постоянного тока, концентрирующая дугу для лучшего проникновения, за которым следует второй этап стандартного
постоянного тока, расширяющая дугу и, таким образом ванну, для обеспечения сварки точки.
Время сварки двух этапов прихватки регулируется для лучшей воспроизводимости и сварки неокисленных точек.
• Multi-Tack
Это режим прихватки, аналогичный режиму TIG Tack, но с определенным временем прихватки и временем выдержки, пока удерживается
нажатой кнопка включения.
27
Page 28
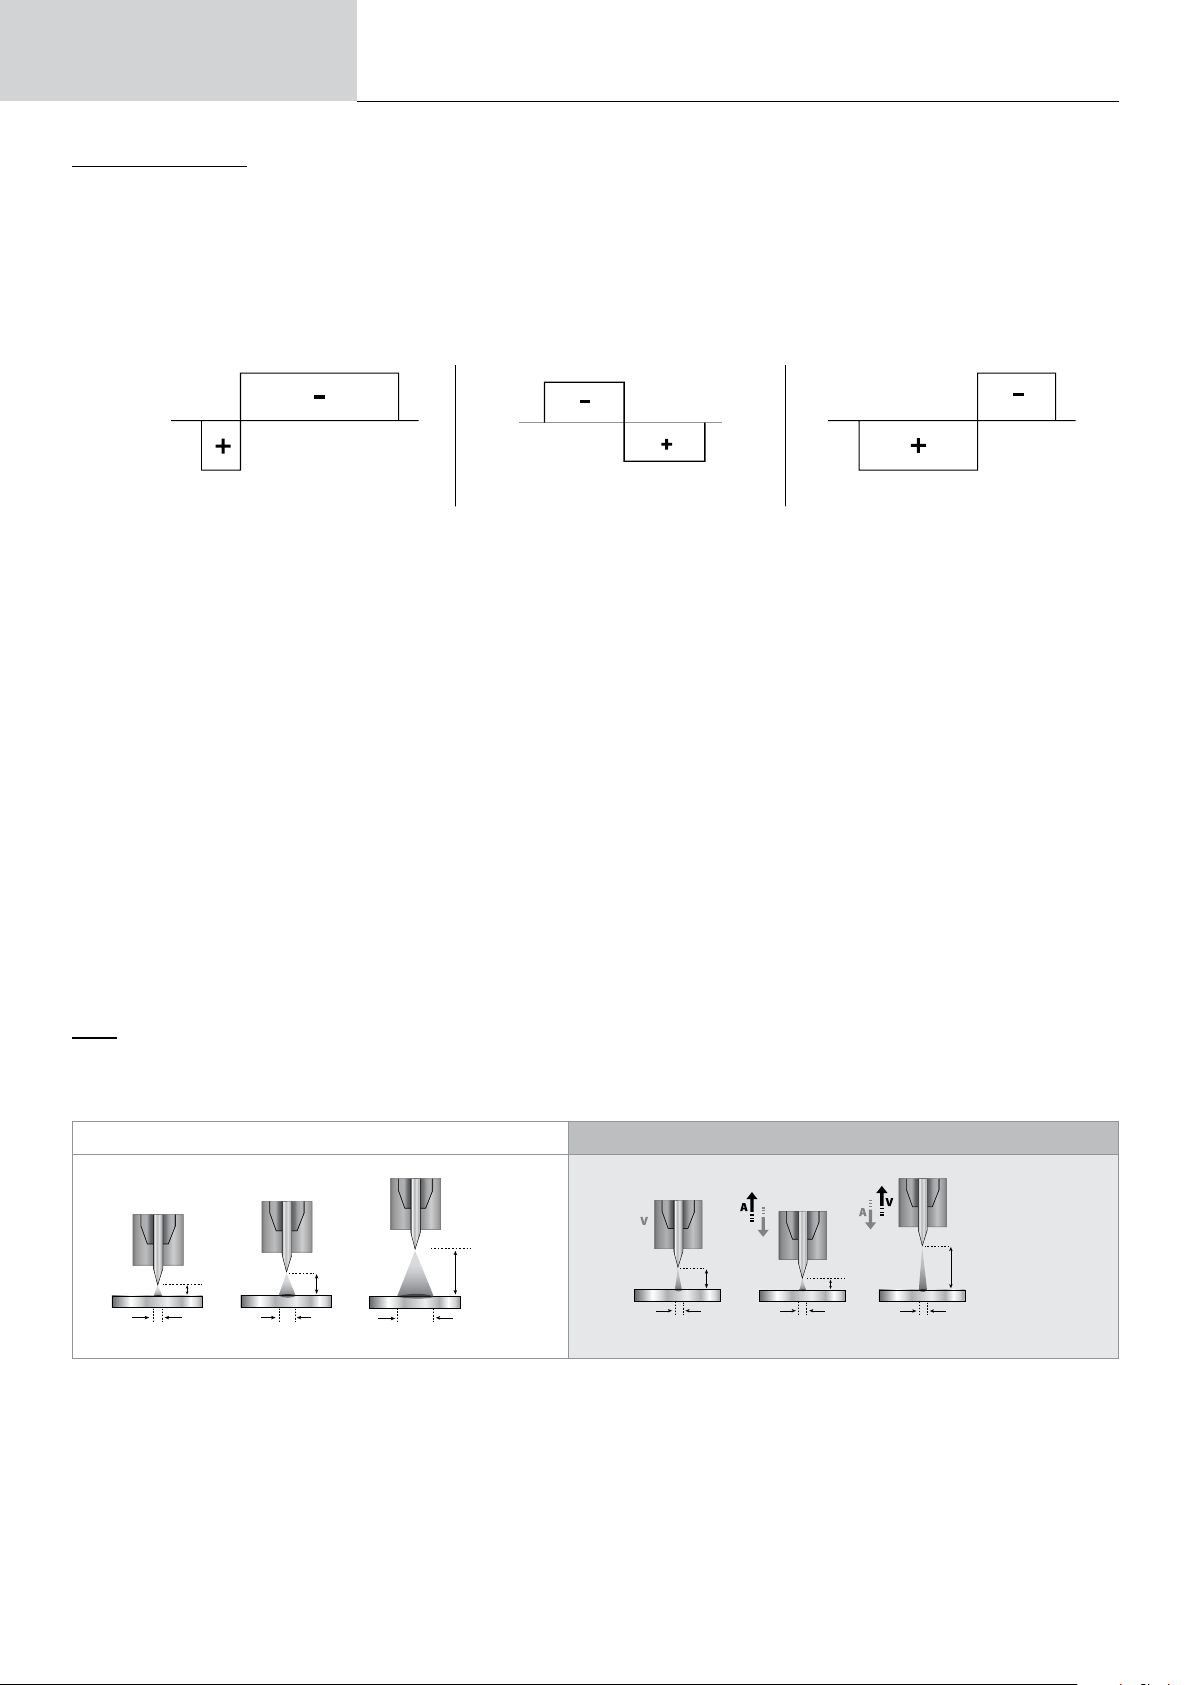
Инструкция по
2 mm
D
10 mm
D
5 mm
D
2 mm
D
5 mm
D
10 mm
D
применению
Перевод оригинальных
инструкций
TITANIUM
НАСТРОЙКИ - TIG AC
• Стандартный
Этот режим сварки предназначен для сварки алюминия и его сплавов (Al, AlSi, AlMg, AlMn...). Переменный ток позволяет очистку поверхности
алюминия, необходимую для его сварки.
Баланс (%T_AC) :
Во время положительной волны, окисление нарушается. Во время отрицательной
волны электрод охлаждается, совершается провар и детали свариваются.
Изменяя соотношение между чередованиями с помощью настройки соотношения, отдается предпочтение либо очистке поверхности
либо провару (настройка по умолчанию 30%).
20 % : Макс. проникающая способность 50% 60% : Макс. зачистка
• Импульсный режим
Данный режим импульсно-дуговой сварки чередует импульсы сильного тока (I, сварочный импульс) и импульсы слабого тока (I_Cold,
импульс охлаждения детали). Этот импульсный режим позволяет соединять детали, ограничивая температуру. Иедально подходит разных
положениях сварки (наклон)
Например:
Сварочный ток I настроен на 100A и %(I_Cold) = 50%, то есть холодный ток = 50% x 100A = 50A.
F(Гц) настроен на 10 Гц, период сигнала будет равен 1/10Hz = 100 мсек -> каждые 100 мсек чередуются импульсы 100A с импульсами
50A.
• Режим SPOT
Этот режим прихватки позволяет выполнять предварительную сборку деталей перед сваркой. Прихватка может быть совершена вручную с
помощью триггера или с временной задержкой с заранее определенной продолжительностью прихватки. Регулировка времени прицеливания
обеспечивает лучшую воспроизводимость и получение не окисленных точек.
• Multi-Spot сварка
Это режим прихватки, аналогичный режиму TIG Spot, но с определенным временем прихватки и остановки, пока кнопка удерживается
нажатой.
• AC Mix
Этот метод сварки переменным током используется для сварки алюминия и его сплавов большой толщины. Он смешивает последовательности
DC во время сварки AC, что увеличивает переданную детали энергию. Целью является ускорение работы и, следовательно, увеличение
производительности по работе с алюминиевыми сплавами. Это режим не так хорошо очищает поверхность и поэтому требует работы с
чистыми листами.
E-TIG
Этот режим позволяет варить с постоянной мощностью, измеряя в режиме реального время колебания длины дуги, с тем, чтобы обеспечить
одинаковую ширину и провар шва. В случае, когда соединение требует контроля сварочной энергии, благодаря режиму E.TIG сварщик
уверен в соблюдении сварочной мощности, независимо от наклона горелки к детали.
Standard
(постоянный ток)
E-TIG (постоянная энергия)
28
Page 29
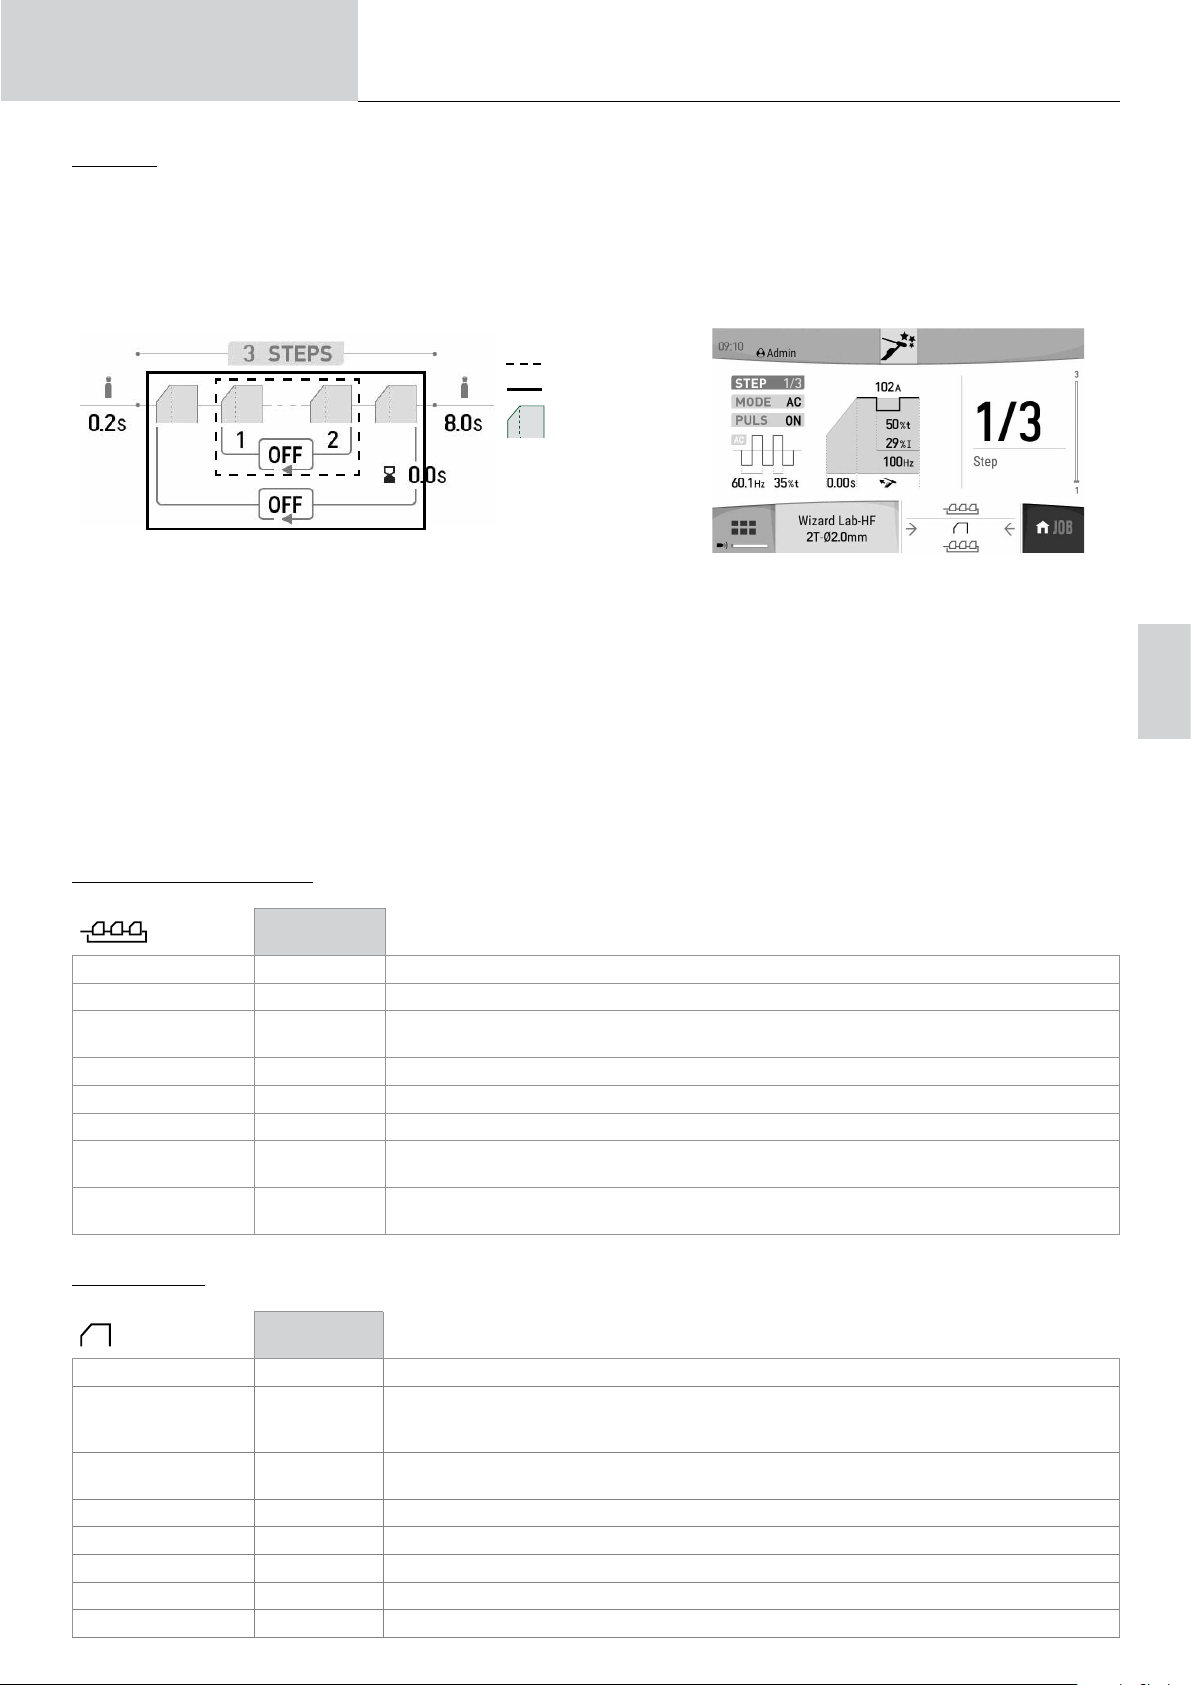
Инструкция по
применению
Wizard Lab
Этот режим сварки позволяет выполнять сложные (нестандартные) сварочные циклы в последовательности шагов. Каждый шаг определяется
линейным нарастанием и уровнем тока (постоянный/ переменный / импульсный) во время него.
Конфигурация Wizard Lab выполняется в три этапа:
- определение цикла сварки (количество шагов, циклов повторения и т.д.)
- настройка каждого шага/STEP (темп, тип тока...)
- специальные расширенные настройки параметров.
Перевод оригинальных
инструкций
TITANIUM
B1
B2
Step
STEP/ШАГ: шаг (STEP) может быть настроен (см. раздел «Настройка шага/STEP») с типом тока (постоянный или переменный), формой
тока (стандартный или импульсный), темпом нарастания до установленного сварочного тока. Каждый Step можно настроить.
Сварочный цикл: Сварочный цикл состоит из Prégaz (продувка газа перед началом работы) одного или нескольких Steps (см.
«Определение сварочного цикла») и из Постгаза.
Циклы: существуют 2 цикла (см. «Определение сварочного цикла»):
• Внутренний цикл (B1): в рамках цикла пользователь может выбрать один или несколько или даже бесконечное количество циклов
(повторение двух или более шагов) в зависимости от применения (например, сварка в AC MIX, в котором повторяются два шага
постоянного и переменного тока).
• Циклическая петля (В2): пользователь может выбрать повторение цикла (исключая предварительный и последующий газ) один или
несколько раз или даже бесконечно и при необходимости настроить задержку между двумя повторениями (например, сварка MULTITACK,
которая повторяет цикл сварки TACK с задержкой между двумя точками до тех пор, пока удерживается нажатой кнопка включения).
Определение сварочного цикла:
ЕДИНИЦА
ИЗМЕРЕНИЯ
Количество Steps - Количество шагов (STEPS) определяет цикл сварки
Предгаз с Время для продувки факела и создания газовой защиты перед розжигом
Количество петель в
Steps
Шаг входа - Начальный шаг (STEP) повторного цикла (B1) в цикле
Выходной Step - Конечный шаг (STEP) повторного цикла (B1) в цикле
Количество циклов - Определение повторного цикла для всего цикла сварки (B2)
Время между
циклами
Пост-газ с
- Определение повторного цикла в сварочном цикле (B1)
с Определение времени между двумя повторениями всего цикла сварки (B2)
Поддержание газовой защиты после затухания дуги. Защищает деталь и электрод от
окисления
RU
Настройки STEP :
ЕДИНИЦА
ИЗМЕРЕНИЯ
STEP 1/x Выбор STEP для настройки.
MODE (РЕЖИМ)
PULS
Форма волны AC - Форма волны AC.
Частота сварки Гц Частота инверсий полярности сварки - очистки поверхности
Процент зачистки % Процент периода сварки, посвященного зачистке
Наращивания тока с Темп перехода между текущим значением предыдущего STEP и текущим значением STEP
Сварочный ток А Сварочный ток
DC-
DC+
АС
ВЫКЛ
ВКЛ
Выбор типа сварочного тока STEP
Позволяет импульсно установить тип тока
29
Page 30
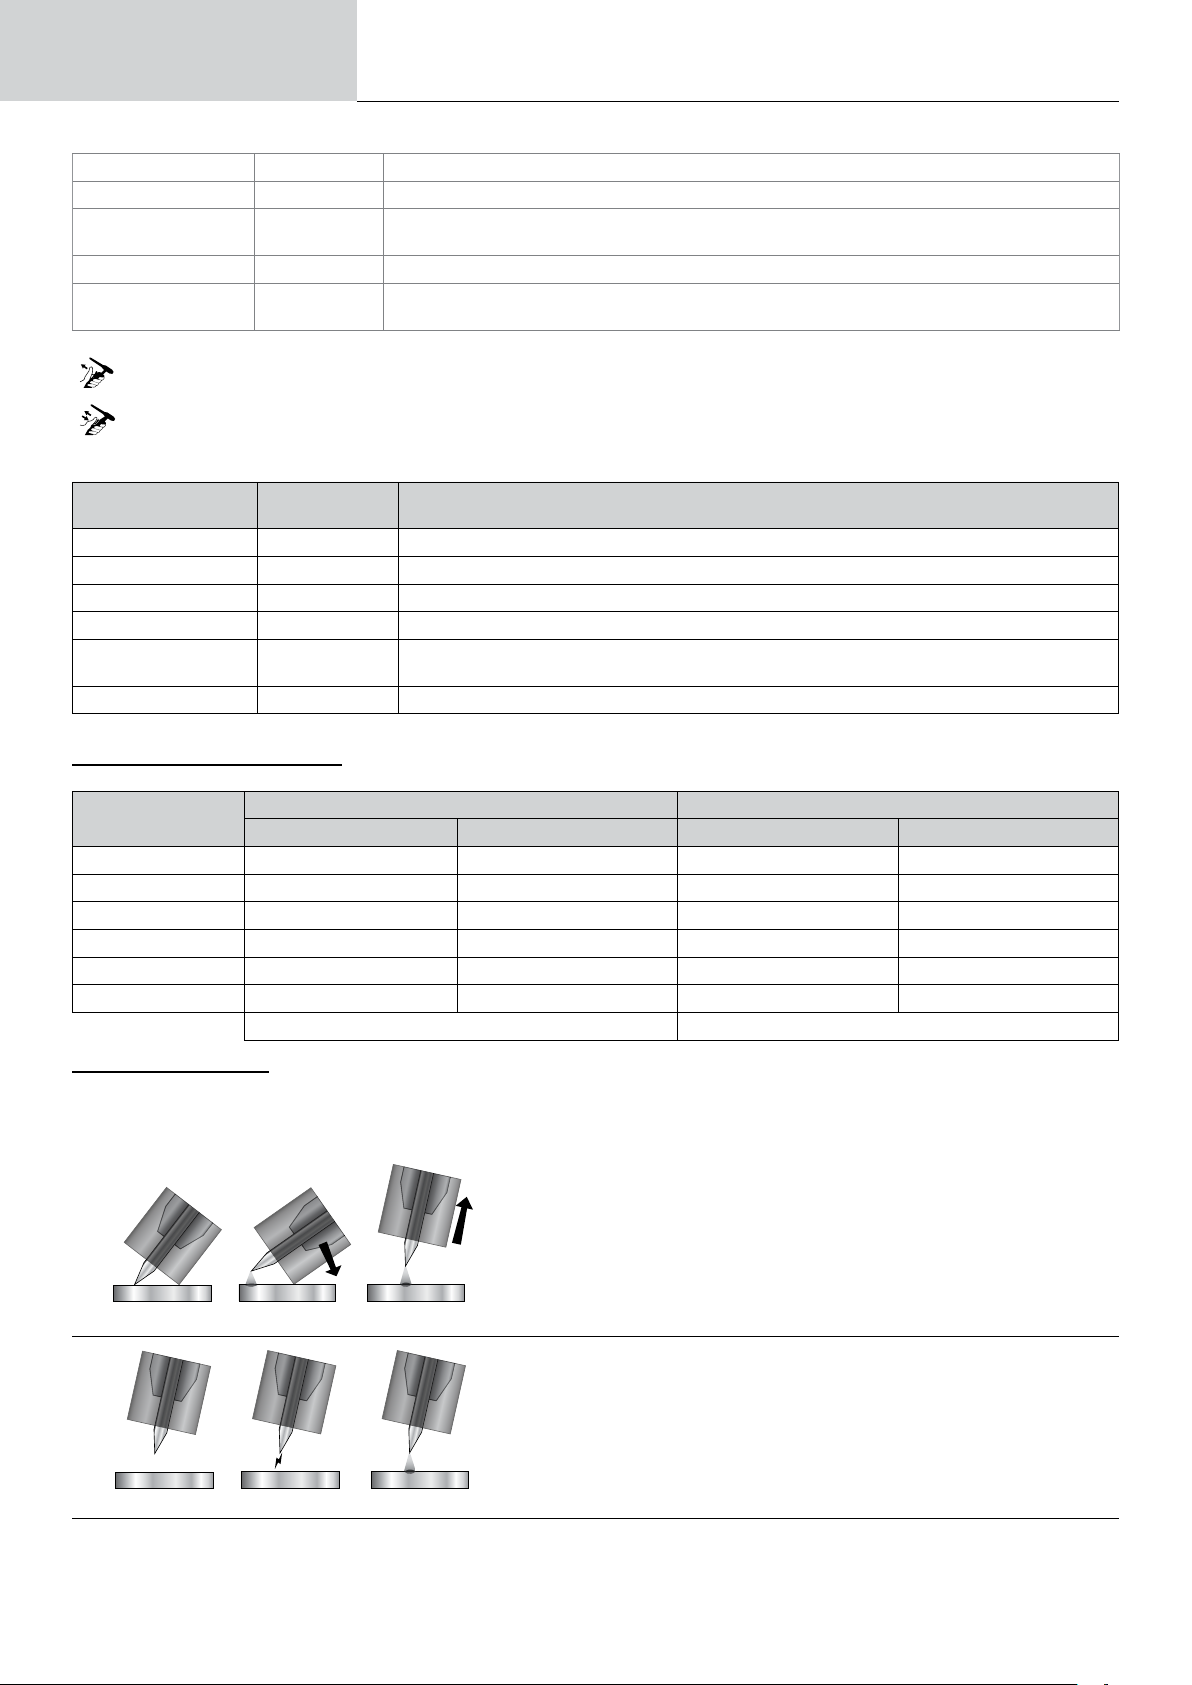
Инструкция по
применению
Форма волны - Форма волны импульсной части
Холодный ток % Второй так называемый «холодный» сварочный ток.
Время Холодного
тока
Частота импульсов Гц Частота импульсов
Продолжительность
шага
*настройка длительности STEP позволяет в режиме 2T управлять продолжительностью STEP, настроенной при отпускании кнопки,
цикл будет заканчиваться от STEP выхода до последнего
*настройка длительности STEP позволяет в режиме 4T и только с двухкнопочным фонарем переключиться с STEP на нажатие и
отпускание кнопки 2.
мин Шаговый или триггерный режим Продолжительность сварочного тока*
Перевод оригинальных
инструкций
% Баланс продолжительности горячей сварки (I) импульса.
TITANIUM
Дополнительные настройки, то
Расширенные
настройки
Уровень HF 1 - 10 Индекс регулирующего напряжения от 5 кВ до 14 кВ
Длительность HF 0.01 - 3 с Время HF до его остановки
Напряжение разрыва OFF, 0 - 50 В Более высокое напряжение дуги перед остановкой сварочного генератора
Время до разрыва 0 - 10 с Продолжительность учета напряжения разрыва
Напряжение
скрепления
Время до прилипания 0 - 10 с Продолжительность учета напряжения разрыва
ВЫБОР ДИАМЕТРА ЭЛЕКТРОДА
Ø Электрода (мм)
1 10 > 75 10 > 75 15 - 55 А 10 - 70 А
1.6 60 > 150 60 > 150 45 - 90 А 60 - 125 А
2 75 > 180 100 > 200 65 - 125 А 85 - 160 А
2.5 130 > 230 170 > 250 80 - 140 А 120 - 210 А
3.2 160 > 310 225 > 330 150 - 190 А 150 - 250 А
4 275 > 450 350 > 480 180 - 260 А 240 - 350 А
лько в режиме
Настройка Описание
OFF, 0 - 50 В Снизьте напряжение дуги перед остановкой сварочного генератора (защита от прилипания)
Чистый вольфрам Вольфрам с окисью Чистый вольфрам Вольфрам с окисью
Приблизительно = 80 А на мм Ø Приблизительно = 60 A на мм Ø
просмотра «Расширенный» :
TIG DC TIG AC
ВЫБОР ВИДА ПОДЖИГА
Подъем/Lift контактное зажигание (для условий чувствительных к высокочастотным помехам).
HF : высокочастотное зажигание без контакта вольфрамового электрода с заготовкой.
Touch.HF : отсроченное высокочастотное зажигание после контакта вольфрамового электрода с заготовкой
1 2
Lift
1 2
ВЧ
3
1- Поместите сопло горелки и кончик электрода на детали и нажмите на кнопку
горелки.
2- Наклоните горелку так, чтобы кончик электрода был на расстоянии 2-3 мм от
свариваемой детали. Происходит возбуждение дуги.
3- Переведите горелку в нормальное состояние для начала сварочного цикла.
3
1- Перед началом сварки поместите горелку над деталью (на расстоянии
примерно 2-3 мм между кончиком электрода и деталью).
2- Нажмите на кнопку горелки (поджиг дуги происходит бесконтактно с
помощью высокочастотных импульсов ВЧ).
3- Идет начальный сварочный ток, сварочный процесс следует сварочному
циклу.
30
Page 31
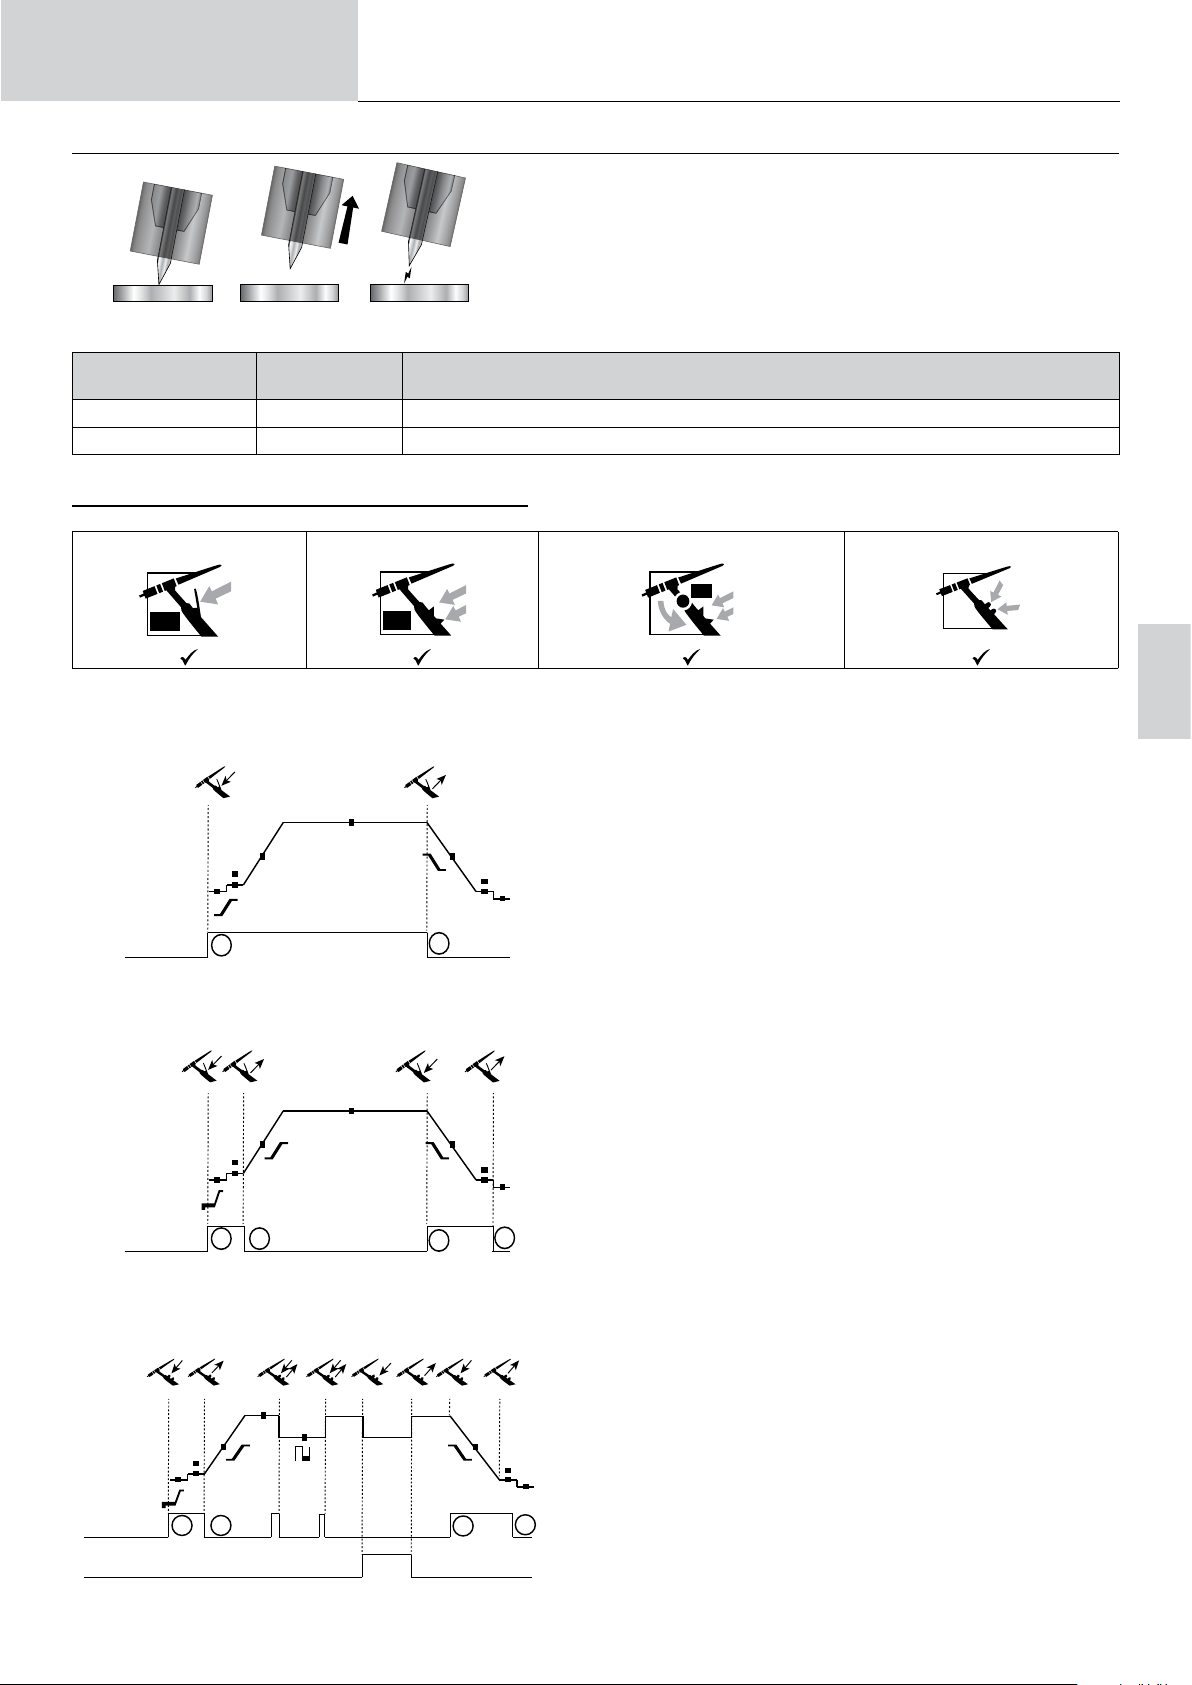
Инструкция по
L
L
DB
L
DB
P
t
t
T2
T1
Bouton principal
t t
t
t
T2
T1
Bouton principal
T3
T1
Bouton principal
T2
T4
t t
t
t
T2
T1
Bouton principal
T3
T1
Bouton principal
T2
T4
применению
Перевод оригинальных
инструкций
TITANIUM
1 2
3
1- Расположите кончик электрода на заготовке и нажмите кнопку резака.
2- Поднимите электрод с заготовки.
3- После задержки в 0,2сек дуга зажигается бесконтактно с помощью
Touch.HF
Дополнительные настройки, тол
Расширенные
настройки
Настройка Описание
ько в режиме
просмотра «Расширенный» :
высоковольтных высокочастотных импульсов зажигания, протекает начальный
сварочный ток, и сварка продолжается в соответствии со сварочным циклом.
Длительность HF 0.01 - 3 с Время HF до его остановки
Уровень HF 0 - +10 Индекс регулирующего напряжения от 5 кВ до 14 кВ
СОВМЕСТИМЫЕ ГОРЕЛКИ И ПОВЕДЕНИЕ ИХ КНОПОК
Пластинка С двумя кнопками С двумя кнопками + Потенциометром Вверх и вниз
Для горелки с 1 кнопкой, кнопка называется «Главная кнопка».
Для горелки с 2 кнопками, первая кнопка называется «Главная кнопка», а вторая - «Вторичная кнопка».
• 2T
UP
Down
RU
• 4T
• 4T LOG
Bouton principal
ou
Bouton secondaire
t t
T1
T2
T1 - Главная кнопка нажата, начинается сварочный цикл
(ПредГаз, I_Start, UpSlope и сварка).
T2 - Главная кнопка отпущена, сварочный цикл прекращается
(DownSlope, I_Stop, PostGaz).
В случае горелки с 2 кнопками и только в режиме 2Т
второстепенная кнопка управляется, как главная.
T1 - Нажата главная кнопка, цикл начинается с PreGas
(продувка газа перед началом сварки) и останавливается в
фазе I_Start.
T2 - Главная кнопка отпущена, цикл продолжается в UpSlope и
сварке.
T3 - Главная кнопка нажата, цикл переходит в DownSlope и
прекращается на этапе I_Stop.
T4 - Главная кнопка отпущена, цикл заканчивается ПостГазом.
Пометки: для горелок, двойных кнопок и двойной кнопки +
потенциометр
=> кнопка «вверх/ток сварки» и потенциометр активны, кнопка
«вниз» неактивна.
T1 - Нажата главная кнопка, цикл начинается с PreGas
>0.5s<0.5s<0.5s
(продувка газа перед началом сварки) и останавливается в
фазе I_Start.
T2 - Главная кнопка отпущена, цикл продолжается в UpSlope и
сварке.
LOG этот режим работы используется на этапе сварки:
- короткое нажатие на главную кнопку (<0,5 с) переключает ток
от I сварки к I холодной и наоборот.
- вторичная кнопка удерживается нажатой,ток переключается от
T3
T4
I свраки на холод I.
- вторичная кнопка остается отпущенной, ток переключает с
холода I на сварку I.
T3: Длительное нажатие на основную кнопку (> 0,5 сек.), цикл
переходит в режим DownSlope и останавливается в фазе
I_Stop.
T4 - Главная кнопка отпущена, цикл заканчивается ПостГазом.
31
Page 32
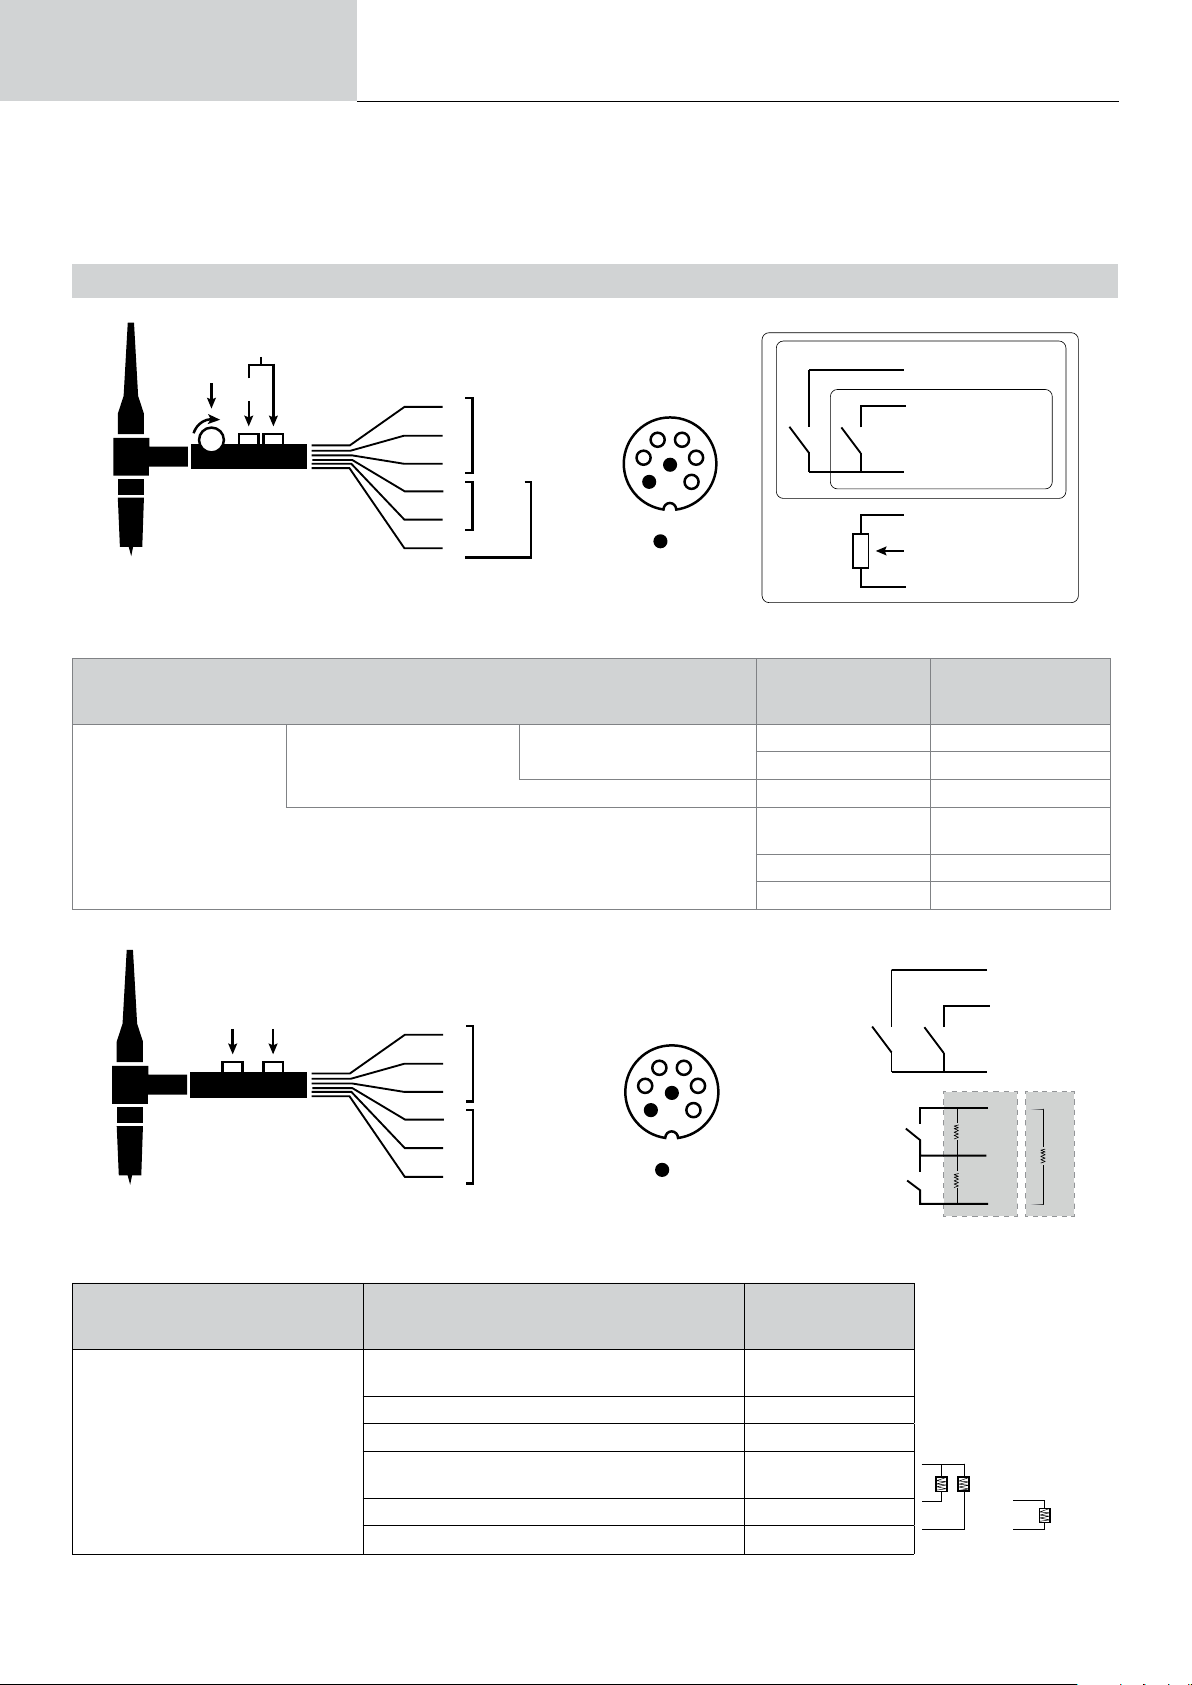
Инструкция по
применению
Для горелок с двумя кнопками или с двумя триггерами + потенциометр, « верхний » триггер сохраняет те же функции, что и на горелке
с одним триггером или с пластинкой. «Нижняя» кнопка, если его держать нажатым, позволяет перейти к холодному току. Потенциометр
горелки, если он имеется, позволяет регулировать сварочный ток от 50% до 100% от афишированной на дисплее величины. Функция Up &
Down позволяет регулировать силу тока на горелке.
Перевод оригинальных
инструкций
TITANIUM
КОННЕКТОР УПРАВЛЕНИЯ КОНПКИ
DB
P
3
DB torch
L
1
P
5
torch
2
4
L
torch
2
DB
torch
3
4 3
5
6
2
1
NC
4
L torch
2
2
DB + P
5
torch
1
Схема кабельной проводки горелки SRL18 Электрическая схема в зависимости от вида горелки.
Штырь
соответствующего
коннектора
2
Горелка с двумя кнопками
+ потенциометром
Типы горелки
Горелка с двумя кнопками Горелка с пластинкой
Наименование
провода
Общий/Масса 2
Кнопка 1 4
Кнопка 2 3
Общий/ Масса
потенциометра
10 В 1
Курсор 5
4
Up
Down
DB
1
5
2
4
2
3
Up & Down
DB
4 3
5
6
NC
2
1
Switch Down
Switch Up
Switch 2Switch 1
2.2 kΩ
2.2 kΩ
3
2
2
5
4.7 kΩ
1
400 AC/DC
Схема подключения горелки Up & Down Электрическая схема резака Up & Down
Тип резака Наименование провода
Общий
Переключатель 1 и 2
Переключатель 1 4
Горелка вверх и вниз
Переключатель 2 3
Общий
Переключатель вверх и вниз
Переключатель Вверх 1
Переключатель Вниз 2
Штырь
соответствующего
коннектора
2
5
5
1
2 2
400 AC/DC 230 AC/DC
1
2.2 kΩ
230 AC/DC
4.7 kΩ
32
Page 33
Инструкция по
применению
РУЧАНАЯ ПРОДУВКА ГАЗА
Присутствие кислорода в горелке может привести к снижению механических свойств и может привести к снижению коррозионной стойкости.
Чтобы выпустить газ из резака, нажмите и удерживайте кнопку n°1 (см. руководство по HMI) и следуйте процедуре, отображаемой на экране.
ОПРЕДЕЛЕНИЕ НАСТРОЕК
ЕДИНИЦА
ИЗМЕРЕНИЯ
Предгаз с Время для продувки факела и создания газовой защиты перед розжигом
Ток
запуска
Время
запуска
Наращивания тока с Позволяет постепенно увеличивать сварочный ток
Сварочный ток А Сварочный ток
Затухание с
Ток остановки %/A Этот ступенчатый ток в остановленном режиме является фазой после темпа снижения тока
Продолжительность
остановки
Толщина мм Толщина свариваемой детали
Положение - Положение при сварке
Пост-газ с
Форма волны - Форма волны импульсной части
Форма волны AC - Форма волны переменного тока (AC)
Холодный ток %/A Второй так называемый «холодный» сварочный ток.
Время Холодного
тока
Частота
пульсации
Режим Spot с Вручную или по заданному времени
Время сварки Руководство / с Время сварки
Продолжительность
Импульса
Продолжительность
вне Импульса
Частота сварки % Частота инверсий полярности сварки - очистки поверхности
Процент
зачистки
Время AC с Продолжительность сварки в режиме TIG AC
Время DC с Продолжительность сварки в режиме TIG DC
Продолжительность
между двумя
сварными точками
Перевод оригинальных
инструкций
%/A
с Время выдержки при запуске до нарастания темпа
с Время пребывания в состоянии покоя - это фаза после темпа снижения тока
% Временной баланс тока холодного импульса
Гц
с Фаза ручного импульса или импульс определенной продолжительности.
с Фаза ручного сглаженного тока или тока определенной продолжительности.
%
с
Этот ток плато при запуске является фазой предварительного нагрева перед рампой
нарастания тока.
Позволяет избежать образования кратера в конце сварки и риска образования трещин,
особенно при сварке легких сплавов
Поддержание газовой защиты после затухания дуги. Он защищает деталь и электрод от
окисления при охлаждении.
Частота импульсов между сварочным током и холодным током :
СОВЕТЫ ПО НАСТРОЙКЕ
• При сварке ручным присадочным металлом F(Гц) синхронизируется с жестом.
• Тонкий без наполнителя (< 0,8 мм), F(Гц) >> 10 Гц
• Сварка в позиции, тогда Ф (Гц) < 100Гц
Процентное отношение периода сварочного процесса для очистки поверхности (по
умолчанию 30-35%)
Продолжительность между окончанием провара точки (без времени PostGaz) и началом
сваривания следующей точки (включая PréGaz).
TITANIUM
RU
Доступ к некоторым параметрам сварки зависит от процесса сварки (Synergic, AC, DC и т.д.) и выбранного режима отображения (Easy,
Expert или Advanced). Обратитесь к руководству по эксплуатации программируемого терминала (HMI). Некоторые настройки в % или A
зависят от выбранного режима отображения (Easy, Expert или Advanced).
РЕЖИМ СВРКИ MMA (SMAW)
ПОДКЛЮЧЕНИЕ И СОВЕТЫ
• Подключите кабели электрододержателя и зажима массы к коннекторам подсоединения.
• Соблюдайте полярность и сварочный ток, указанные на коробке электродов.
• Снимайте электрод с покрытием с электрододержателя, когда источник сварочного тока не используется.
• Оборудование оснащено 3 функциями, характерными для инверторов:
- Hot Start (Горячий Старт) - автоматическое увеличение сварочного тока в начале сварки.
- Arc Force (Форсаж Дуги) - функция, препятствующая залипанию электрода путем увеличения сварочного тока в момент касания
электродом сварочной ванны.
- Anti-Sticking служит для предупреждения прокаливания электрода при его залипании и легкого отрыва залипшего электрода.
33
Page 34
Инструкция по
применению
ТЕХНОЛОГИЧЕСКИЕ ХАРАКТЕРИСТИКИ
Расширенные Настройки
Рутиловые
Тип электрода
Антиприлипание
Полярность
Питание
*только для TITANIUM 400 AC/DC
Доступ к некоторым параметрам сварки зависит от выбранного режима отображения: Настройки/режим отображения : Easy (Простой), Expert
(Эксперт), Advanced (Продвинутый).
C основным
покрытием
Целлюлозный*
OFF - ON (ВЫКЛ ВКЛ)
Прямая (+=+ и -=-)
Обратная (+=- и -=+)
Держите (HOLD)
Тепловой
коэффициент
Перевод оригинальных
инструкций
Методы сварки
Стандартный
режим
Обратитесь к руководству по эксплуатации программируемого терминала (HMI).
Импульсный
режим
АС
Тип электрода определяет специфические
параметры в зависимости от обмазки для
оптимизации его свариваемости.
Функция противозалипания (anti-stiking)
рекомендуется для легкого отсоединения электрода
в случае его прилипания к свариваемой детали (ток
отключается автоматически).
Смена аксессуаров в случае перехода от прямой
-
полярности к обратной производится на аппарате.
Смотрите главу «РЕЖИМ ЭНЕРГИИ» на следующих
страницах.
TITANIUM
МЕТОДЫ СВАРКИ
• Стандартный
Этот метод сварки подходит для большинства применений. Он позволяет выполнять сварку всеми типами электродов с покрытием,
рутиловых, основных и целлюлозных электродов и на всех материалах: сталь, нержавеющая сталь и чугун.
• Импульсный режим
Этот режим сварки подходит для применения в вертикальном верхнем положении (PF). Импульсная сварка позволяет сохранять сварную
ванну холодной, способствуя при этом переносу материала. Для реализации вертикальной восходящей сварки без импульса требуется
проделывать шов типа « ёлочка ». Другими словами, очень сложное передвижение треугольником. Благодаря импульсному режиму больше
нет необходимости проделывать это движение. В зависимости от толщины детали прямое перемещение электрода снизу вверх может быть
достаточным. Тем не менее, если вы хотите расширить сварочную ванну, то достаточно будет простого бокового движения, подобного тому,
которое проделывается при горизонтальной сварке. В этом случае вы можете отрегулировать на экране частоту импульсного тока. Этот
метод сварки обеспечивает больший контроль при вертикальной сварке.
• AC
Этот режим сварки используется в очень специфических случаях, когда дуга не является стабильной или прямой, когда она подвергается
магнитному дуновению (намагниченная деталь, магнитные поля в непосредственной близости...). Переменный ток делает сварочную дугу
нечувствительной к электромагнитной среде. Необходимо проверить, что ваши электроды с покрытием могут использоваться с переменным
током.
ВЫБОР ЭЛЕКТРОДОВ С ПОКРЫТИЕМ
•Рутиловые электроды: легкие в использовании в любой позиции.
• Базовые элетроды: могут использоваться во всех положениях и благодаря своим повышенным механическим свойствам подходят для
выполнения работ по технике безопасности..
• Электроды с целлюлозным покрытием: очень хорошая динамика дуги с большой скоростью плавления. Их можно использовать в любом
положении сварки и они особенно хороши для сварки трубопроводов.
ОПРЕДЕЛЕНИЕ НАСТРОЕК
ЕДИНИЦА
ИЗМЕРЕНИЯ
Процентная доля
Hot Start
Продолжительность
Hot Start
Сварочный ток А
Холодный ток % Второй так называемый «холодный» сварочный ток.
Arc Force %
Форма волны AC % Форма волны AC. Предпочтительна трапециевидная форма.
Частота сварки Гц Частота сварки обратной полярности + или Частота
пульсации
Доступ к некоторым параметрам сварки зависит от выбранного режима отображения: Настройки/режим отображения : Easy (Простой),
34
Expert (Эксперт), Advanced (Продвинутый). Обратитесь к руководству по эксплуатации программируемого терминала (HMI).
%
с
Гц Частота импульсов импульсного режима.
Hot Start - это сверхток при поджиге, благодаря которому электрод не прилипает к свариваемой
детали. Его можно отрегулировать по мощности (% сварочного тока) и по продолжительности (в
секундах).
Сварочный ток устанавливается в соответствии с выбранным диаметром и типом электрода
(см. упаковку электрода).
Arc Force - это максимальный ток, который предотвращает слипание при контакте электрода
или капли со сварочной ванной.
Page 35
Инструкция по
применению
НАСТРОЙКА СВАРОЧНОГО ТОКА
Нижеописанные настройки соответствуют диапазону сварочного тока в зависимости от типа и диаметра электрода. Эти диапазоны
достаточно широки, так как они зависят от применения и положения сварки.
Ø электрода (мм) Рутиловый E6013 (A) С основной обмазкой E7018 (A) Целлюлозный E6010 (A)
1.6 30-60 30-55 -
2.0 50-70 50-80 -
2.5 60-100 80-110 60-75
3.15 80-150 90-140 85-90
4.0 100-200 125-210 120-160
5 150-290 200-260 110-170
6.3 200-385 220-340 -
НАСТРОЙКА ARC FORCE
Для начала сварки рекомендуется установить параметр Arc Force в среднее положение (0) и регулировать его в зависимости от результатов
и предпочтений сварщика. ПРИМЕЧАНИЯ : диапазон регулировки дуги зависит от выбранного типа электрода.
НАСТРОЙКА HOT START (ГОРЯЧИЙ СТАРТ)
Рекомендуется установить низкий уровень горячего старта (HOT START) для тонких листов и высокий уровень горячего старта для толстых
листов и сложных металлов (загрязненные или окисленные детали).
Перевод оригинальных
инструкций
TITANIUM
ПИТАНИЕ
Этот режим разработан для сварки с контролем энергии в рамках DMOS и позволяет помимо индикации энергии шва после сварки еще и
настроить:
- Тепловой коэффициент в соответствии с используемым стандартом: 1 для стандартов ASME и 0,6 (TIG) или 0,8 (MMA) для европейских
стандартов. Афишируемая энергия рассчитывается с учетом этого коэффициента.
- Длина сварного шва (OFF - мм) : если регистрируется длина, то энергия отображается уже не в джоулях, а в джоулях/мм (единица
измерения на дисплее «J» мигает).
СОХРАНЕНИЕ И ВЫЗОВ ИЗ ПАМЯТИ КОНФИГУРАЦИЙ JOBS
Доступен через иконку «JOB» на основном экране.
Во время использования параметры автоматически сохраняются и восстанавливаются при следующем включении.
Помимо текущих параметров, можно сохранять и вызывать конфигурации «JOB» (задача).
Для процесса TIG существует 500 «JOB» (задание), для процесса MMA - 200. Сохранение осуществляется на основе текущих параметров
процесса, текущих настроек и профиля пользователя.
JOB
Режим JOB позволяет создавать, сохранять,напоминать и удалять конфигурации JOB.
QUICK LOAD - Загрузить конфигурации JOB с помощью кнопки вне сварки.
Quick Load - это режим загрузки (вызова) конфигураций JOB (макс. 20) вне сварочного процесса и который возможен только в режиме
TIG.
Загрузка конфигураций JOB из предварительно созданного списка конфигурациями JOB, производится коротким нажатием на кнопку.
Все режимы кнопки и режимы сварки поддерживаются.
MultiJob - Загрузка JOB нажатием кнопки при сварки.
Из списка MultiJOB, состоящего из ранее созданных JOB, этот режим цепочки позволяет последовательно сваривать до 20 JOB без
перерыва.
Когда режим активирован, загружается и отображается JOB № 1 в списке. Режим кнопки принудительно устанавливается на 4T.
Во время сварки этот режим позволяет переходить от одного JOB к следующему из загруженного списка путем короткого нажатия на
кнопки горелки.
Сварка останавливается после продолжительного нажатия на кнопки горелки. Как только цикл сварки окончен, JOB N°1 загружается
заново для выполнения следующей последовательности сварки.
RU
35
Page 36
Инструкция по
>0.5s <0.5s <0.5s >0.5s
применению
Наращивание тока конфигурации JOB 3
Наращивание тока конфигурации JOB 2
Перевод оригинальных
инструкций
TITANIUM
Когда режим активирован, загружается и отображается
JOB № 1 в списке.
Отзыв JOBs последовательности происходит в цикле:
при достижении последнего JOB в списке, следующим
будет JOB N°1.
JOB 1 JOB 2 JOB 3
C5
Из ранее созданного списка C5 из 5 JOB, этот простой режим автоматизации с разъема дистанционного управления позволяет загружать
JOB через ПЛК (см. примечание на сайте -..https://planet.gys.fr/pdf/spdoc/fr/CONNECT_5.pdf).
Сварка активируется продолжительным нажатием на
кнопки горелки.
ДИСТАНЦИОННОЕ УПРАВЛЕНИЕ (ОПЦИЯ).
• Аналоговый пульт дистанционного управления RC-HA1 (арт. 045675 / 066625) :
Через разъем (I-11) к генератору можно подключить аналоговый пульт дистанционного управления.
Этот пульт позволяет изменять ток в диапазоне от 50% до 100% от установленного тока. В этой конфигурации все режимы и
функциональные возможности источника доступны и настраиваемы.
• Аналоговый пульт дистанционного управления RC-MMA/DEGAUSS (арт. 066496)
К источнику питания через разъем (I-4) можно подключить аналоговый пульт дистанционного управления.
Только для MMA, управление позволяет изменять ток от 50% до 100% от установленного тока с помощью потенциометра, менять
полярность сварки с помощью переключателя полярности и включать или выключать источник сварочного тока для защиты сварщика во
время работы.
• Педаль дистанционного управления RC-MMA/TIG-FA1 (арт. 045682):
Через разъем (I-11) к генератору можно подключить педаль дистанционного управления.
Педаль позволяет варьировать ток от минимального до 100% от заданной интенсивности. В TIG источник работает только в режиме
2T. Кроме того, нарастанием и спадом тока теперь управляет не источник (неактивные функции), а пользователь с помощью ножного
переключателя.
• Дистанционный HMI - цифровой пульт дистанционного управления RC-HD2 (арт. 062122) :
400 AC/DC : Через разъем (I-12) к источнику можно подключить цифровой пульт дистанционного управления.
230 AC/DC FV: К генератору можно подключить цифровой пульт дистанционного управления с помощью дополнительного комплекта NUM1 (I-7).
Этот пульт дистанционного управления предназначен для процессов сварки MMA и TIG. Пульт позволяет дистанционно настраивать
параметры сварочного аппарата. С помощью кнопки ON/OFF можно включить или выключить цифровое дистанционное управление. При
включении цифрового пульта дистанционного управления, ЧМИ источника отображает значения тока и напряжения. Как только интерфейс
выключен или отключен, включается интерфейс подающего устройства.
Подключение
Аппарат имеет гнездовой разъем для дистанционного управления.
Штепсель 7- точечный разъем (опция арт. 045699) позволяет подключать различные типы пультов дистанционного управления. Для
монтажа следуйте приведенной ниже схеме.
ВИД ДИСТАНЦИОННОГО УПРАВЛЕНИЯ
Педаль
C5
36
Ручное дистанционное
управление
Наименование
провода
10 B A
Курсор B
Общий/Масса C
Переключатель D
AUTO-DETECT E
ARC ON F
REG I G
Штырь соответствующего
коннектора
E
G
F
A
CD
Внешний вид
B
Page 37
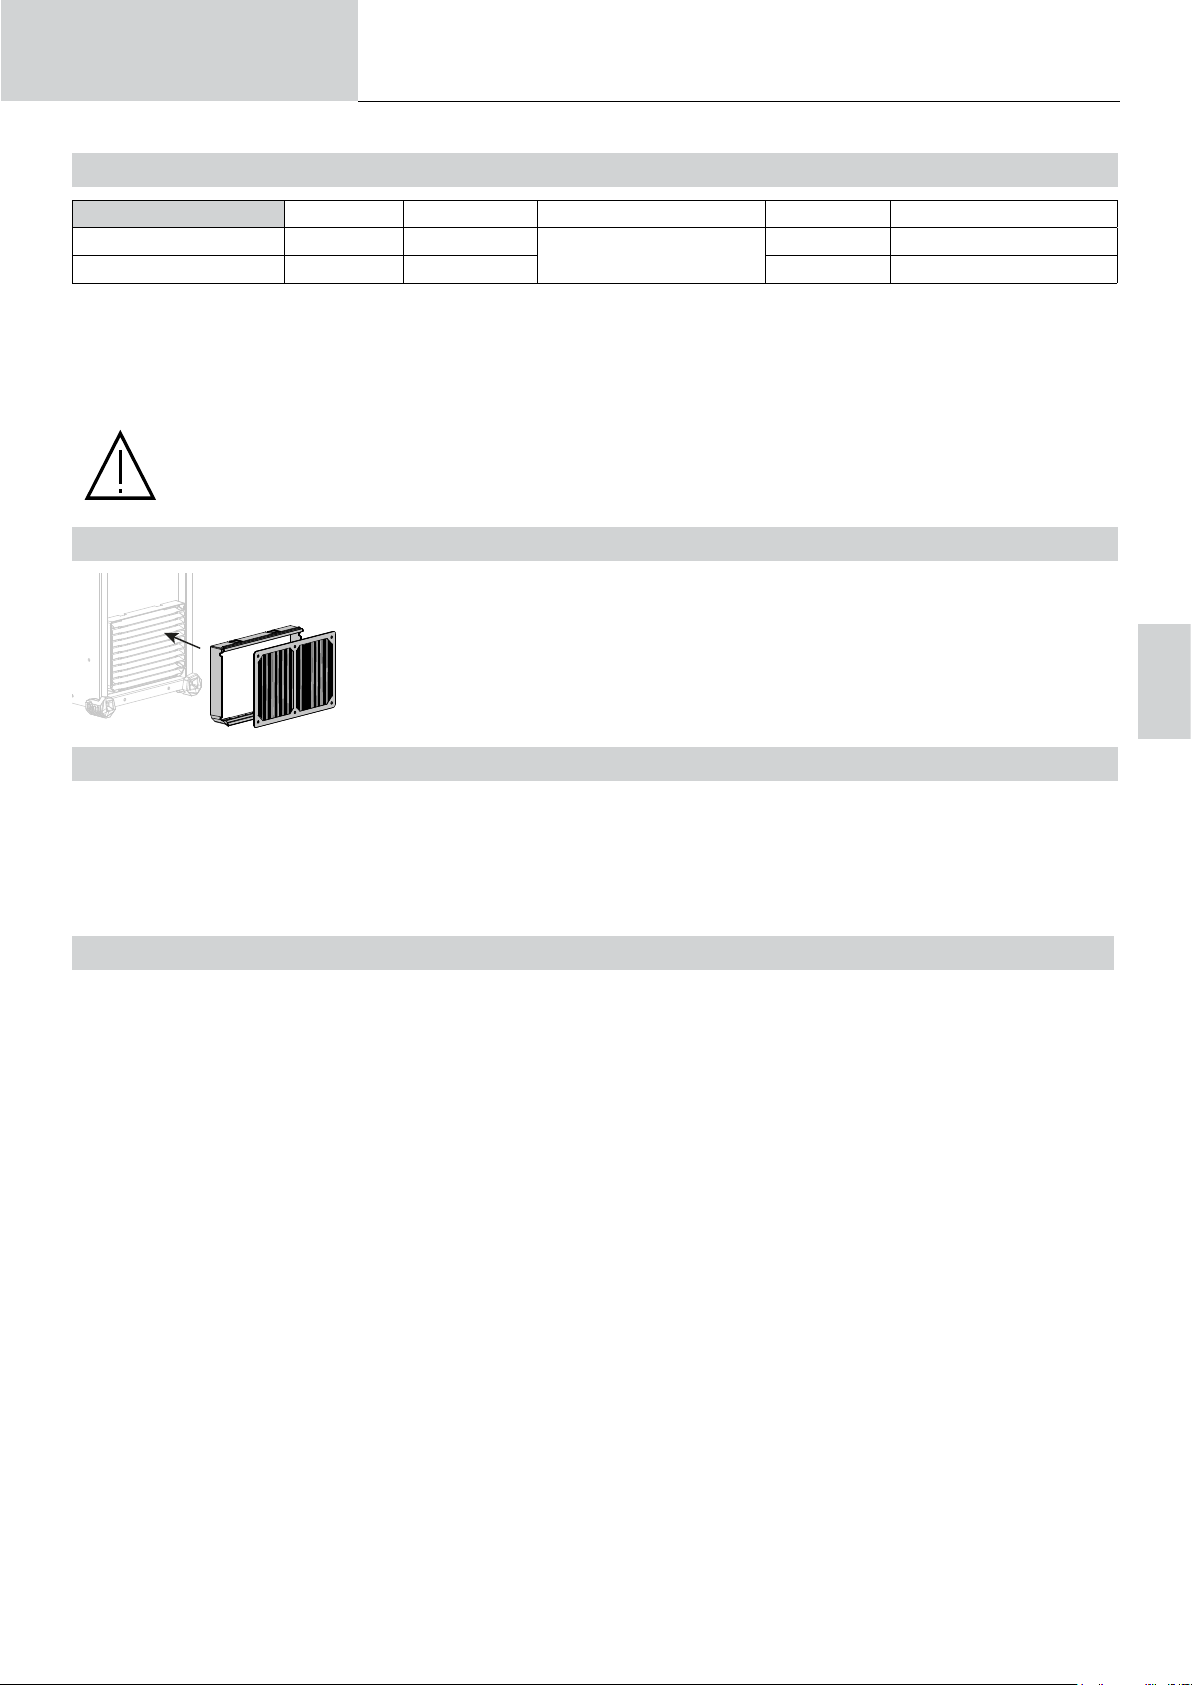
Инструкция по
применению
Перевод оригинальных
инструкций
TITANIUM
ОХЛАЖДАЮЩИЙ БЛОК (ОПЦИЯ)
Совместимость Артикул Наименование Мощность охлаждения Емкость Напряжение питания
TITANIUM 230 AC/DC FV 070820 KOOLWELD 1
TITANIUM 400 AC/DC 013537 WCU 1KW C 5.5 Л 400 B +/-15%
Блок охлаждения автоматически определяется аппаратом. Чтобы отключить охлаждающее устройство (OFF), обратитесь к руководству по
интерфейсу.
Защиты, поддерживаемые охлаждающим устройством для обеспечения защиты резака и пользователя, являются :
• Минимальный уровень охлаждающей жидкости.
• Минимальный поток охлаждающей жидкости, циркулирующий в горелке.
• Термозащита охлаждающей жидкости.
Убедитесь в том, что система охлаждения выключена перед тем, как отсоединить рукава подачи и вывода жидкости от
горелки.
Охлаждающая жидкость вредна и раздражает глаза, слизистую оболочку и кожу. Горячая жидкость может вызвать ожоги.
1000 Вт
3 л 24 В
ДОПОЛНИТЕЛЬНЫЙ КОМПЛЕКТ ФИЛЬТРОВ
Пылевой фильтр (арт. 046580) с тонкостью фильтрации : 630 мкм (0,63 мм).
Обратите внимание, что использование этого фильтра снижает рабочий цикл вашего
генератора.
Чтобы избежать риска перегрева из-за засорения вентиляционных отверстий, следует
регулярно очищать пылевой фильтр. Отсоедините и очистите сжатым воздухом.
ДОБАВЛЕНИЕ ФУНКЦИЙ
Производитель GYS предлагает широкий спектр функций, совместимых с вашим продуктом.
Чтобы открыть их, отсканируйте QR-код.
УСЛОВИЯ ГАРАНТИИ
Гарантия распространяется на любой заводской дефект или брак в течение 2 лет с даты покупки изделия (запчасти и рабочая сила).
Гарантия не распространяется на:
• Любые повреждения при транспортировке.
• Нормальный износ деталей (Например : кабели, зажимы и т.д.).
• Случаи неправильного использования (ошибка питания, падение, разборка).
• Случаи выхода из строя из-за окружающей среды (загрязнение воздуха, коррозия, пыль).
В случае поломки, верните устройство своему дистрибьютору, предоставив:
- доказательство покупки с указанной датой (квитанция, счет-фактура...)
- описание поломки.
RU
37
Page 38
Instucțiuni de folosire
Traducerea instrucțiunilor
originale
TITANIUM
AVERTIZĂRI - REGULI DE SECURITATE
INSTRUCȚIUNI GENERALE
Aceste instrucțiuni trebuie citite și înțelese cu desăvârșire înainte de orice altă manipulare a dispozitivului.
Nu se recomandă efectuarea niciunei alte modicări sau întrețineri nespecicate în manual.
Producătorul nu va responsabil de nicio vătămare corporală sau materială datorată unei manipulări neconforme cu instrucțiunile din manual.
În cazul unor probleme sau incertitudini, consultați o persoană calicată pentru a realiza instalarea corectă.
MEDIUL ÎNCONJURĂTOR
Acest echipament poate utilizat doar pentru a realiza operații de sudură, în limitele indicate pe plăcuța de identicare și/sau manualul de utilizare.
Respectați instrucțiunile relative la securitate. Producătorul nu va răspunzător în cazul unei utilizări inadecvate sau periculoase a produsului.
Instalarea trebuie realizată într-o încăpere fără praf, acid, gaze inamabile sau alte substanțe corozive. Este valabil și pentru depozitare. Asigurați o
bună circulație a aerului în timpul utilizării.
Intervale de temperatură :
Utilizare între -10 și +40°C (+14 și +104°F).
Stocare între -20 și +55°C (-4 și 131°F).
Umiditatea aerului :
Inferioară sau egală cu 50% la 40°C (104°F).
Inferioară sau egală cu 90% la 20°C (68°F).
Altitudine :
Până la o înălțime de 1000 m deasupra nivelului mării.
PROTECȚIA INDIVIDUALĂ ȘI COLECTIVĂ
Sudarea cu arc poate periculoasă și poate cauza răni grave, chiar fatale.
Sudarea expune utilizatorii la o sursă periculoasă de căldură, radiații luminoase din arc, câmpuri electromagnetice (aviz purtătorilor de stimulatoare
cardiace), riscuri de electrocutare, de zgomot și emanări gazoase.
Pentru a vă proteja pe dvs. cât și pe cei din jur, respectați următoarele instrucțiuni de securitate:
Pentru a se proteja împotriva arsurilor și a radiațiilor, purtați îmbrăcăminte fără manșete, care izolează, uscate, ignifuge și în stare
bună, și care să acopere corpul în întregime.
Folosiți mănuși care asigură o izolare electrică și termică.
Utilizați o protecție împotriva sudurii și/sau o mască de sudură cu un nivel de protecție adecvat (variază în funcție de utilitate).
Protejați-vă ochii în timpul operațiunii de curățare. Lentilele de contact sunt strict interzise.
Uneori este necesară delimitarea zonelor cu ajutorul unor perdele ignifuge pentru a putea proteja zona de sudură împotriva
deșeurilor incandescente rezultate în urma sudurii cu arc.
Informați persoanele din perimetrul zonei de lucru să nu privească spre razele produse de arc, cât nici spre piesele în procesul de
topire și să poarte îmbrăcăminte adecvată menită să protejeze.
Utilizați căști de protecție împotriva zgomotului în cazul în care procesul de sudură depășește limita autorizată (la fel și pentru orice
altă persoană din zona de sudură).
Țineți mâinile, părul și îmbrăcămintea la distanță de părțile mobile (ventilatorul).
A nu se înlătura sub nicio formă protecțiile carcasei unității reci atunci când sursa de curent a postului de sudură este sub tensiune,
producătorul NU va responsabil în cazul unui accident.
Piesele care au fost recent sudate sunt erbinți și pot provoca arsuri în timpul manipulării lor. Pentru a realiza intervenții de
mentenanță la torță sau la suportul-electrod, dar și în cazul oricărei alte intervenții, așteptați cel puțin 10 minute pentru a vă asigura
că acestea sunt sucient de reci. Instalația de răcire trebuie să e pornită atunci când utilizați un pistolet răcit în apă, pentru a vă
asigura că lichidul nu mai poate provoca arsuri.
Pentru a proteja atât persoanele cât și bunurile prezente este important să securizăm perimetrul înainte de a părăsi zona de lucru.
FUMUL DE SUDURĂ ȘI GAZUL
Fumurile, gazul și praful emanat în timpul sudurii sunt periculoase pentru sănătate. Asigurați o aerisire adecvată sau mijloace
pentru aspirarea fumului, adesea un surplus de aer este necesar. O cagulă cu oxigen proaspăt poate o soluție în cazul
insucienței aerului.
Vericați dacă aspiratorul este ecient raportat la normele de securitate.
Atenție când sudați mijlocul unor piese de mici dimensiuni, acestea necesită o distanță de supraveghere de securitate. De altfel, sudura unor anumite
materiale din plumb, cadmiu, zinc, mercur sau beriliu pot deosebit de nocive; degresați piesele înainte de a le suda.
Buteliile trebuie depozitate în spații deschise sau bine aerisite. Ele trebuie așezate în poziție verticală și legate de un suport, sau puse într-un cărucior.
Sudarea este interzisă în apropierea substanțelor grase sau a vopselelor.
38
Page 39
Instucțiuni de folosire
Traducerea instrucțiunilor
originale
TITANIUM
RISC DE INCENDIU ȘI EXPLOZIE
Protejați în întregime zona de sudură, materialele inamabile trebuie să e amplasate la o distanță de cel puțin 11 metri.
Un echipament de protecție împotriva incendiului trebuie să existe în apropierea zonelor de sudare.
Atenție la proiectarea materialelor încinse sau a scânteilor, chiar și prin suri, deoarece pot provoca incendii sau explozii.
Îndepărtați persoanele, obiectele inamabile și containerele sub presiune la o distanță de securitate corespunzătoare.
Tăierea în interiorul containerelor sau a tuburilor închise este strict interzisă iar în cazul în care acestea sunt deschise este necesară curățarea lor de
orice materie inamabilă sau explozibilă (ulei, carburant, reziduri gazoase...).
Operațiile de măcinare nu trebuie efectuate în apropierea surselor de curent pentru sudură sau aproape de substanțe inamabile.
BUTELIILE DE GAZ
Gazul din butelii poate provoca sufocare atunci când în spațiul dedicat sudurii se aă o concentrație mare (ventilați bine).
Transportul acestor echipamente se desfășoară în deplină securitate. buteliile închise și sursa de curent pentru sudură oprită.
Acestea trebuie depozitate în poziție verticală și sprijinite de un suport pentru a limita riscul de răsturnare.
Închideți buteliile între utilizări. Atenție la variațiile de temperatură și la expunerile directe în soare.
Butelia nu trebuie sa e pusă în contact cu o acără, arc electric, pistolet, clește de masă sau orice altă sursă de căldură sau materiale incandescente.
Păstrați-le la depărtare de circuitele electrice și de procesul de sudură, nu sudați sub nicio formă pe o butelie sub presiune.
Aveți grijă la deschiderea robinetului buteliei, îndepărtați-vă de robinet și asigurați-vă că gazul utilizat este potrivit pentru procesul de sudare.
RO
SECURITATEA ELECTRICĂ
Rețeaua electrică folosită trebui să aibă neapărat împământare. Utilizați dimensiunea siguranței recomandate pe tabelul de
evaluare.
O descărcare electrică poate sursa unui accident grav direct sau indirect, chiar fatal.
Nu atingeți niciodată părțile din interiorul sau din exteriorul sursei de curent aate sub tensiune (pistoleți, clești, cabluri, electrozi) deoarece acestea
sunt legate la circuitul de sudură.
Înainte de a deschide sursa de curent pentru sudură, aceasta trebuie deconectată de la rețea pentru 2 minute, astfel încât ansamblul condensorilor
să e descărcat.
Nu atingeți pistoletul/suportul-electrod și cleștele de masă în același timp.
Aveți grijă ca persoanele calicate și abilitate să schimbe cablurile, pistoalele, dacă acestea sunt deteriorate. Asigurați-vă că secțiunea cablurilor este
adecvată cu utilizarea lor. Întotdeauna purtați îmbrăcăminte uscată și în stare bună pentru vă putea izola de circuitul de sudură. Purtați încălțăminte
de securitate indiferent de sectorul de lucru.
CLASIFICARE CEM A ECHIPAMENTULUI
Acest tip de echipament, destinat uzului industrial (clasa A), nu este destinat utilizării casnice unde curentul electric este furnizat
de o rețea publică de alimentare cu intensitate scăzută. Din cauza uctuaților de tensiune, cât și a radiațiilor undelor radio pot
exista probleme în asigurarea compatibilității electromagnetice în aceste tipuri de medii.
TITANIUM 230 AC/DC FV :
Acest echipament este conform cu IEC 61000-3-11 și poate conectat la rețelele publice de joasă tensiune, cu condiția ca
impedanța rețelei publice de alimentare de joasă tensiune în punctul de cuplare comună să e mai mică decât Zmax = 0.173
Ohmi. Este responsabilitatea instalatorului sau a utilizatorului echipamentului să se asigure, consultând operatorul rețelei de
distribuție, dacă este necesar, că impedanța rețelei respectă restricțiile.
TITANIUM 400 AC/DC :
Acest material se conformează Normei CEI 61000-3-11.
TITANIUM 230 AC/DC FV :
Acest material se conformează Normei CEI 61000-3-12.
TITANIUM 400 AC/DC :
Acest echipament nu este în conformitate cu Norma CEI 61000-3-12 și este destinat racordării la rețele private cu tensiune
scăzută conectate la o rețea publică de alimentare numai la nivel mediu și înalt de tensiune. Dacă echipamentul este legat
la o rețea publică de slabă tensiune, este responsabilitatea instalatorului sau a utilizatorului de a se asigura, prin contactarea
operatorului rețelei de distribuire, că echipamentul respectiv poate conectat.
39
Page 40
Instucțiuni de folosire
Traducerea instrucțiunilor
originale
TITANIUM
EMISII ELECTROMAGNETICE
Curentul electric ce trece prin oricare dintre rezistențe, produce câmpuri electrice și magnetice (EMF) localizabile. Curentul pentru
sudare produce un câmp electromagnetic în jurul circuitului de sudare și al materialului de sudat.
Câmpurile electromagnetice EMF pot perturba anumite dispozitive medicale, precum stimulatoarele cardiace. Persoanele vizate trebuie să ia măsuri
de protecție suplimentare. De exemplu restricții de acces pentru pietoni sau o evaluare individuală a riscurilor pentru sudori.
Toți sudorii trebuie să urmeze următoarele proceduri în scopul minimalizării expunerilor la câmpurile electromagnetice provenind din circuitul de
sudură.
• poziționați la un loc toate cablurile destinate sudurii - xați-le cu un colier de strângere/bandoid, dacă este posibil;
• poziționați-vă (trunchiul și capul) cât mai departe posibil de circuitul de sudare;
• nu înfășurați niciodată cablurile de sudură în jurul corpului;
• nu vă poziționați corpul între cablurile de sudură. Țineți ambele cabluri de sudură pe aceeași parte a corpului;
• Conectați cablul de întoarcere la piesa de prelucrat cât mai aproape posibil de zona de sudat;
• Nu lucrați în proximitatea sursei de curent pentru sudură, nu vă așezați și nu vă sprijiniți pe aceasta;
• Nu sudați în timp ce transportați sursa de alimentare pentru sudură sau alimentatorul de sârmă.
Posesorii de stimulatoare cardiace trebuie să consulte un medic înainte de a utiliza acest echipament.
Expunerea la câmpurile electromagnetice în timpul sudurii poate provoca efecte secundare încă necunoscute sănătății.
RECOMANDĂRI PRIVIND EVALUAREA ZONEI ȘI INSTALAREA POSTULUI DE SUDURĂ
Informații generale
Utilizatorul este responsabil de respectarea instrucțiunilor producătorului în momentul instalării și utilizării echipamentului de sudură cu arc. În
cazul detectării unor perturbări electromagnetice, este responsabilitatea utilizatorului de a rezolva problema cu ajutorul asistenței tehnice din partea
producătorului. În unele cazuri, această acțiune corectivă poate la fel de simplă precum împământarea circuitului de sudare. În alte cazuri, poate
necesar să se construiască un scut electromagnetic în jurul sursei de alimentare pentru sudură și a întregii piese, prin montarea ltrelor de intrare. În
toate aceste cazuri, perturbările electromagnetice trebuie reduse până când acestea nu mai sunt deranjante.
Evaluarea zonei de sudură
Înainte de instalarea unui echipament de sudură cu arc, utilizatorul trebuie să evalueze posibilele probleme electromagnetice din imediata apropiere.
A se lua în considerare următoarele :
a) prezența deasupra, dedesubt cât și în jurul echipamentului de sudură cu arc a altor cabluri de alimentare, control, semnalizare și telefonie;
b) receptori și transmițători radio și tv;
c) calculatoare și alte echipamente destinate controlului;
d) echipament critic de protecție, de exemplu, protecția echipamentului industrial;
e) sănătatea persoanelor din vecinătate, de exemplu, posesorii unor stimulatoare cardiace sau aparate auditive;
f) echipamente utilizate pentru calibrare sau măsurare;
g) protecția față de alte echipamente din mediu.
Utilizatorul trebuie să se asigure că restul materialelor utilizate sunt compatibile. Acest lucru poate necesita măsuri de protecție suplimentare;
h) momentul zilei în care se efectuează sudarea precum și alte activități.
Mărimea zonei ce trebuie luată în considerare depinde de structura clădirii și de celelalte activități care se desfășoară în acel loc. Această zonă se
poate extinde dincolo de zona de instalare a posturilor.
Evaluarea instalării postului de sudură.
Pe lângă evaluarea suprafeței se recomandă și evaluarea instalațiilor de sudură cu arc, care poate utilă pentru a identica și rezolva eventualele
perturbări. Este indicat ca evaluarea emisiilor să cuprindă măsurători la fața locului conform specicațiilor Art. 10 din CISPR 11. Măsurătorile la fața
locului pot contribui, de asemenea, la conrmarea ecienței măsurărilor de atenuare.
RECOMANDĂRI PRIVIND METODELE DE REDUCERE A EMISIILOR ELECTROMAGNETICE
a. Rețeaua publică de alimentare: Echipamentele de sudură cu arc ar trebui să e conectate la sursa publică de alimentare conform recomandărilor
producătorului. Dacă apar interferențe, poate necesar să luați măsuri preventive suplimentare, cum ar ltrarea rețelei publice de alimentare.
Trebuie luată în considerare ecranarea cablului de alimentare, printr-o conductă metalică sau echivalentul unui echipament de sudură instalat
permanent. Trebuie să se asigure continuitatea electrică a protecției pe toată lungimea sa. Ecranarea trebuie să e conectată la sursa de alimentare
pentru sudură pentru a asigura un bun contact electric între conductă și carcasa sursei de alimentare pentru sudură.
b. Întreținerea echipamentului de sudură cu arc : Echipamentele de sudură cu arc trebuie supuse unei întrețineri de rutină conform recomandărilor
producătorului. Toate intrările, ușile de serviciu și capacele trebuie închise și blocate corespunzător atunci când echipamentul de sudură cu arc
este utilizat. Echipamentele de sudură cu arc nu trebuie modicate în niciun fel, cu excepția modicărilor și ajustărilor menționate în instrucțiunile
producătorului. În special, în ceea ce privește dispozitivul de creare a scânteii, dispozitiv regăsit la pistoleți, trebuie reglat și întreținut conform
recomandărilor producătorului în momentul pornirii și stabilizării arcului.
c. Cabluri pentru sudură : Cablurile trebuie să e cât mai scurte posibil, amplasate unul lângă celălalt, aproape de sol sau chiar pe sol.
d. Legătură echipotențială : Trebuie luată în considerare legarea tuturor obiectelor metalice din zona înconjurătoare. Cu toate acestea, obiectele
metalice atașate la piesa de prelucrat cresc riscul electrocutării pentru operator dacă ating atât aceste părți metalice, cât și electrodul. Operatorul ar
trebui să e izolat de astfel de obiecte metalice.
e. Împământarea piesei de sudat : Când piesa de prelucrat nu este legată la pământ pentru a asigura protecția electrică, din cauza dimensiunii/stocării
sale, precum în cazul corpurilor navelor sau a cadrelor metalice (ale clădirilor), o împământare a piesei poate, în unele cazuri, dar nu întotdeauna, să
reducă emisiile. A se evita împământarea pieselor care ar putea crește riscul de rănire a utilizatorilor sau deteriorarea altor echipamente electrice.
Dacă este nevoie, vericați ca împământarea piesei să e directă, deși în unele țări acest lucru nu este permis, este sucient să asigurați conectarea
la condensatorul corespondent în concordanță cu reglementările naționale.
40
Page 41
Instucțiuni de folosire
f. Protecție și ecranare : Protecția și ecranarea selectivă a altor cabluri și echipamente din zonă pot limita problemele de perturbare. Protecția întregii
zone de sudură poate luată în considerare pentru aplicații speciale.
Traducerea instrucțiunilor
originale
TITANIUM
TRANSPORTUL ȘI TRANZITAREA SURSEI DE CURENT DE SUDARE
Sursa de curent pentru sudură este echipată cu un mâner superior permițându-i transportarea manuală. Atenție, NU subestimați
greutatea. Mânerul nu este considerat loc de prindere.
Nu folosiți cablurile sau pistoletul pentru a deplasa sursa de curent pentru sudură. Aceasta trebuie transportată în poziție verticală.
A nu se transporta sursa pe deasupra persoanelor sau obiectelor.
Nu ridicați sub nicio formă în același timp o butelie cu gaz și o sursă de curent pentru sudură. Normele de transport ale acestora sunt diferite.
INSTALAREA ECHIPAMENTULUI
• Așezați sursa de curent pentru sudură pe o podea cu o pantă maximă de 10 °.
• Asigurați o zonă sucientă pentru a ventila sursa de curent pentru sudură și pentru a accesa comenzile.
• A nu se utiliza într-un mediu cu praf metalic conductiv.
• Sursa de alimentare pentru sudură trebuie ferită de ploaie și nu trebuie expusă la lumina directă a soarelui.
• Echipament cu grad de protecție IP 23, semnicând :
- o protecție împotriva accesului pieselor periculoase cu diametru >12.5 mm și,
- o protecție împotriva ploii cu inclinație de 60° raportată la linia verticală
Prin urmare, acest echipament poate utilizat în exterior în conformitate cu indicele de protecție IP23.
RO
Cablurile de alimentare, de prelungire și de sudură trebuie să e complet desfăcute pentru a evita supra-încălzirea.
Producătorul nu își asumă nicio responsabilitate pentru daunele aduse persoanelor și obiectelor în urma utilizării incorecte și
periculoase a acestui echipament.
ÎNTREȚINERE / RECOMANDĂRI
• Întreținerea trebuie efectuată numai de către o persoană calicată. Se recomandă realizarea unei mentenanțe anuale.
• Opriți alimentarea deconectând aparatul de la priză și așteptați două minute înainte de a lucra la echipament. În interior,
tensiunile și intensitatea ating valori foarte mari și sunt totodată periculoase.
• Înlăturați carcasa și curățați dispozitivul de praf, în mod regulat. Protați de aceasta pentru a verica și starea conexiunilor electrice, cu ajutorul unui
personal calicat și a unui dispozitiv izolat.
• Vericați în mod regulat starea cablurilor de alimentare. În cazul în care cablul de alimentare este deteriorat, acesta trebuie înlocuit de către
producător, de service-ul After-Sales sau de o persoană calicată în mod similar, pentru a evita orice eventual pericol.
• Lăsați libere oriciile sursei de curent pentru sudură pentru a permite circulația aerului.
• Nu utilizați această sursă de putere pentru a dezgheța țevi, a reîncărca baterii / acumulatori sau pentru a porni motoare.
INSTALARE - MOD DE UTILIZARE
Doar personalul abilitat de către producător poate efectua instalarea echipamentului. În timpul instalării, asigurați-vă că generatorul este deconectat
de la rețea. Sunt interzise conexiunile în serie sau în paralel față de generator. Se recomandă utilizarea cablurilor de sudură furnizate împreună cu
aparatul pentru a obține setările optime ale produsului.
DESCRIERE GENERALĂ
Acest echipament este o sursă de alimentare pentru sudarea cu electrod refractar (TIG DC), cu curent alternativ (TIG AC) sau cu curent continuu (TIG)
și sudarea cu arc metalic protejat (MMA).
DESCRIEREA ECHIPAMENTULUI (I)
1- Interfață Om Mașină (IHM) 7-
2- Priză cu polaritate pozitivă 8- Comutator ON/OFF
3- Conector de gaz pentru pistolet 9- Cablul de alimentare
4- Conector pentru butonul pistoletului 10- Cablu USB
5- Priză cu polaritate negativă 11- Cablu analogic
6- Racord al buteliei de gaz 12- Conector pentru bobină sau HMI la distanță = Numai 400 AC/DC
Trapă pentru conectorul kitului NUM TIG-1 (opțiune ref. 037960)
Trapă pentru conectorul kitului NUM-1 (opțiune ref. 063938) = Numai 230 AC/DC FV
13- Conector de alimentare și control al unității de răcire
INTERFAȚA OM MAȘINĂ
Citiți cu atenție manualul de utilizare al interfeței (IHM) ce face parte din documentația completă a echipamentului.
IHM
41
Page 42
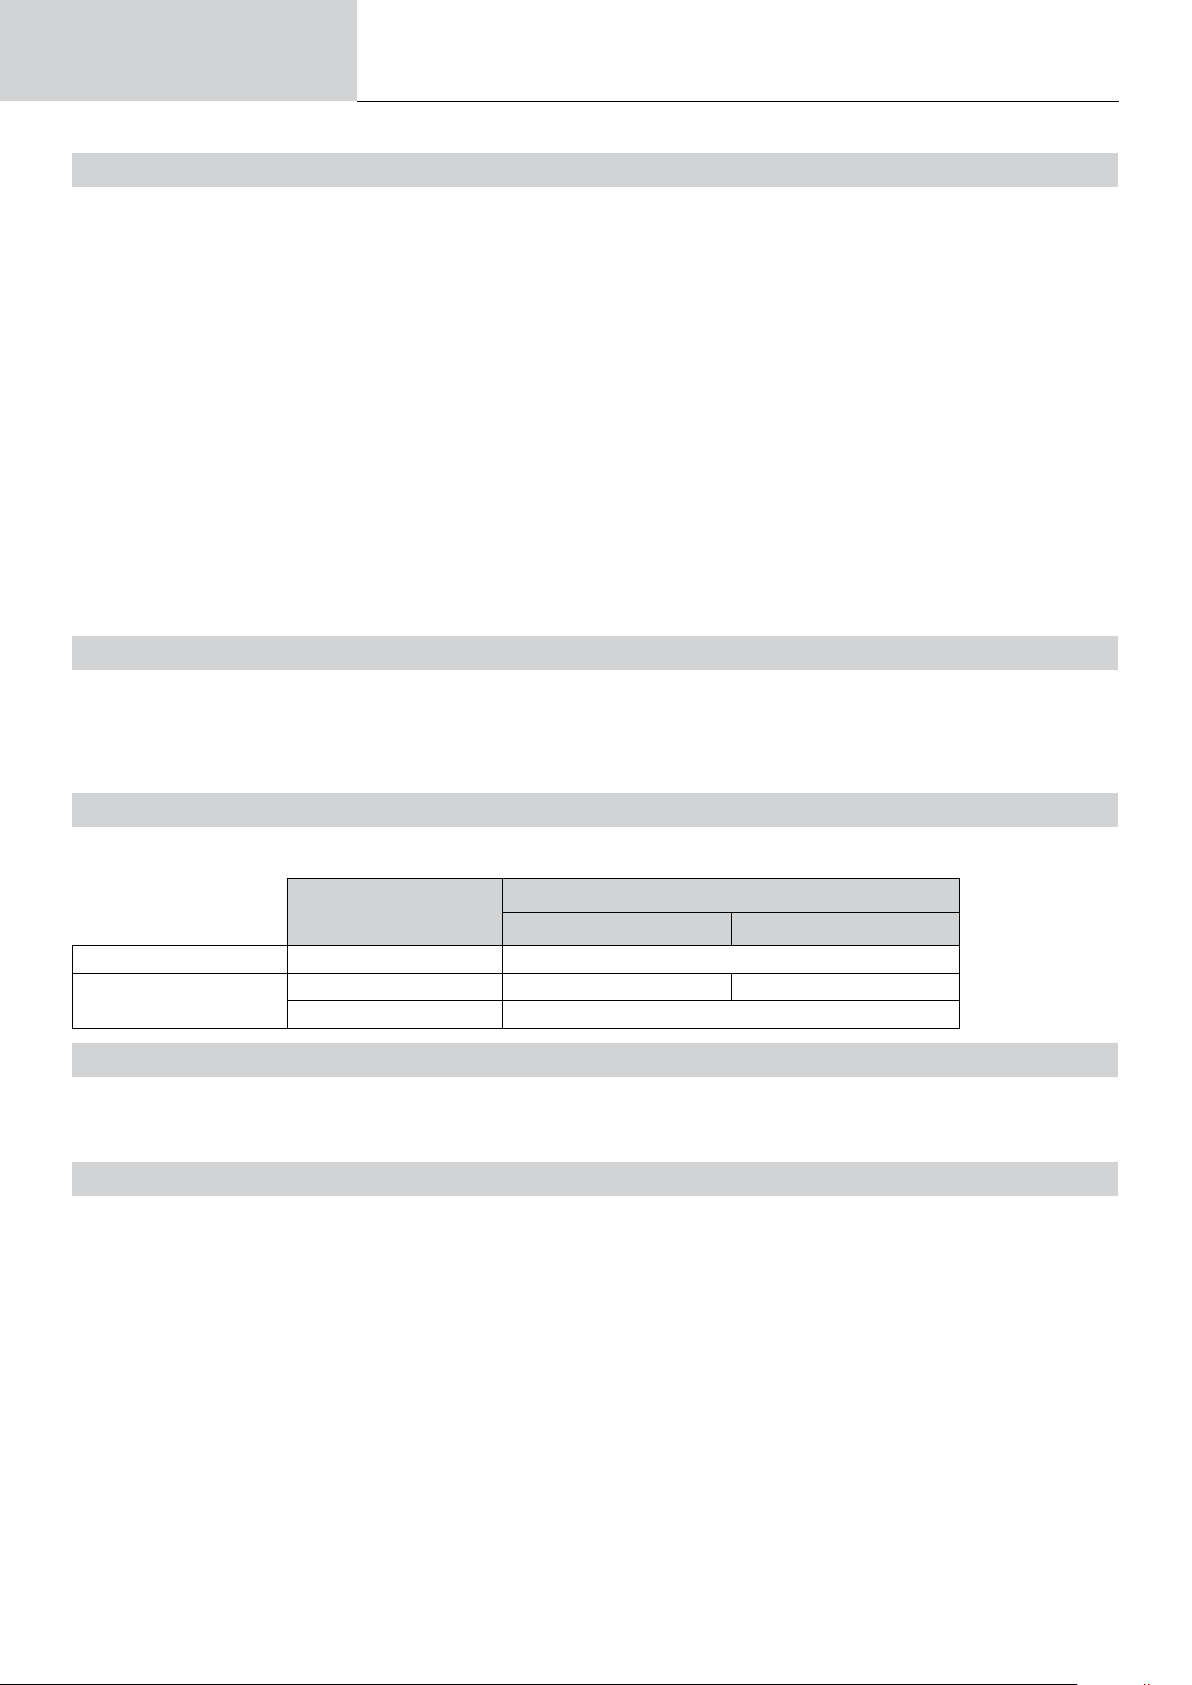
Instucțiuni de folosire
Traducerea instrucțiunilor
originale
TITANIUM
ALIMENTARE - PORNIRE
TITANIUM 230 AC/DC FV :
Acest echipament este livrat cu o priză monofazată tripolară (P+N+PE) 230V 16A CEE17. Acesta este echipat cu un sistem de «tensiune exibilă» și
poate alimentat la o instalație electrică cu împământare între 110 V și 240 V (50 - 60 Hz).
TITANIUM 400 AC/DC :
Acest echipament este furnizat cu o priză de 32 A de tip EN 60309-1 și trebuie utilizat numai pe o instalație electrică trifazată 400V (50-60 Hz) cu
patru re dintre care unul neutru conectat la pământ.
Pentru condiții maxime la utilizare, curentul efectiv absorbit (I1e) este indicat pe echipament. Vericați dacă sursa de alimentare și protecțiile sale
(siguranța și / sau întrerupătorul) sunt compatibile cu alimentarea la curentul necesar pentru utilizare. În unele țări poate necesar să schimbați priza
pentru a permite utilizarea la condiții maxime.
• Sursa de curent de sudare intră în protecție dacă tensiunea de alimentare este mai mică sau mai mare de 15% din tensiunea (tensiunile) specicată
(pe așaj va apărea un cod de eroare).
• Pornirea se face prin rotirea comutatorului pornit/oprit (I-8) în poziția I, iar oprirea se face prin rotirea în poziția 0. Atenție ! Nu întrerupeți niciodată
curentul atunci când stația este în priză.
• Comportamentul ventilatorului : acest echipament este dotat cu un sistem inteligent de gestionare a ventilației pentru a reduce la minimum zgomotul
de la postul de lucru. Ventilatoarele își adaptează viteza la nivelul de utilizare și la temperatura ambientală. În modul MMA, ventilatorul funcționează
continuu. În modul TIG, ventilatorul funcționează numai în timpul sudurii, după aceea se oprește pentru a se răci.
• Atenție : O creștere a lungimii cablurilor pistoletului sau a cablurilor de întoarcere peste lungimea maximă specicată de producător va crește riscul
de electrocutare.
• Dispozitivul de declanșare și stabilizare a arcului electric este proiectat pentru funcționare manuală și cea mecanică.
CONECTAREA LA GENERATOR
Acest echipament poate funcționa pe generatoare cu condiția ca puterea auxiliară să corespundă următoarelor cerințe :
- Tensiunea trebuie să e alternativă, setată conform specicațiilor și cu o tensiune de vârf mai mică de 700 V pentru TITANIUM 400 AC/DC și 400 V
pentru TITANIUM 230 AC/DC FV,
- Frecvența să e cuprinsă între 50 și 60 Hz.
Este imperativ să vericați aceste condiții, deoarece multe generatoare produc vârfuri de înaltă tensiune care pot deteriora echipamentele.
UTILIZAREA UNUI PRELUNGITOR ELECTRIC
Toate prelungitoarele să aibă o lungime și o secțiune corespondentă cu tensiunea echipamentului. Utilizați un prelungitor conform cu reglementările
naționale.
Tensiune de intrare
TITANIUM 400 AC/DC 400 V 6 mm²
TITANIUM 230 AC/DV FV
110 V 2.5 mm² 4 mm²
230 V 2.5 mm²
Lungime - Secțiune prelungitor
< 45m > 45m
RACORDARE LA GAZ
Acest echipament are două racorduri. Un conector de butelie pentru intrarea gazului în stație și un conector de gaz al pistoletului pentru ieșirea
gazului
la capătul acestuia. Vă recomandăm să utilizați adaptoarele originale livrate împreună cu postul dvs. pentru a avea o racordare optimă.
ACTIVAREA FUNCȚIEI VRD (VOLTAGE REDUCTION DEVICE)
Dispozitivul de reducere a tensiunii (sau VRD) este disponibil numai pe TITANIUM 230 AC/DC.
Acest echipament protejează utilizatorul. Curentul de sudură este eliberat numai atunci când electrodul este în contact cu piesa de prelucrat (slabă
rezistență). Când electrodul se retrage, funcția VRD scade tensiunea la o valoare foarte mică.
În mod implicit, dispozitivul de reducere a tensiunii este dezactivat. Pentru a-l activa, utilizatorul trebuie să deschidă produsul și urmați instrucțiunile
următoare :
1. DECONECTAȚI APARATURA DE LA SURSA DE ALIMENTARE și așteptați 5 minute pentru siguranță.
2. Îndepărtați carcasa laterală a generatorului (a se vedea pagina 74).
3. Localizați circuitul de control și comutatorul VRD (a se vedea pagina 74).
4. Rotiți comutatorul în poziția ON.
5. Funcția VRD este activă.
6. Înșurubați carcasa laterală a generatorului la loc.
7. Pe interfață (HMI), pictograma VRD este aprinsă.
Pentru a dezactiva funcția VRD, pur și simplu întoarceți comutatorul în poziția opusă.
42
Page 43
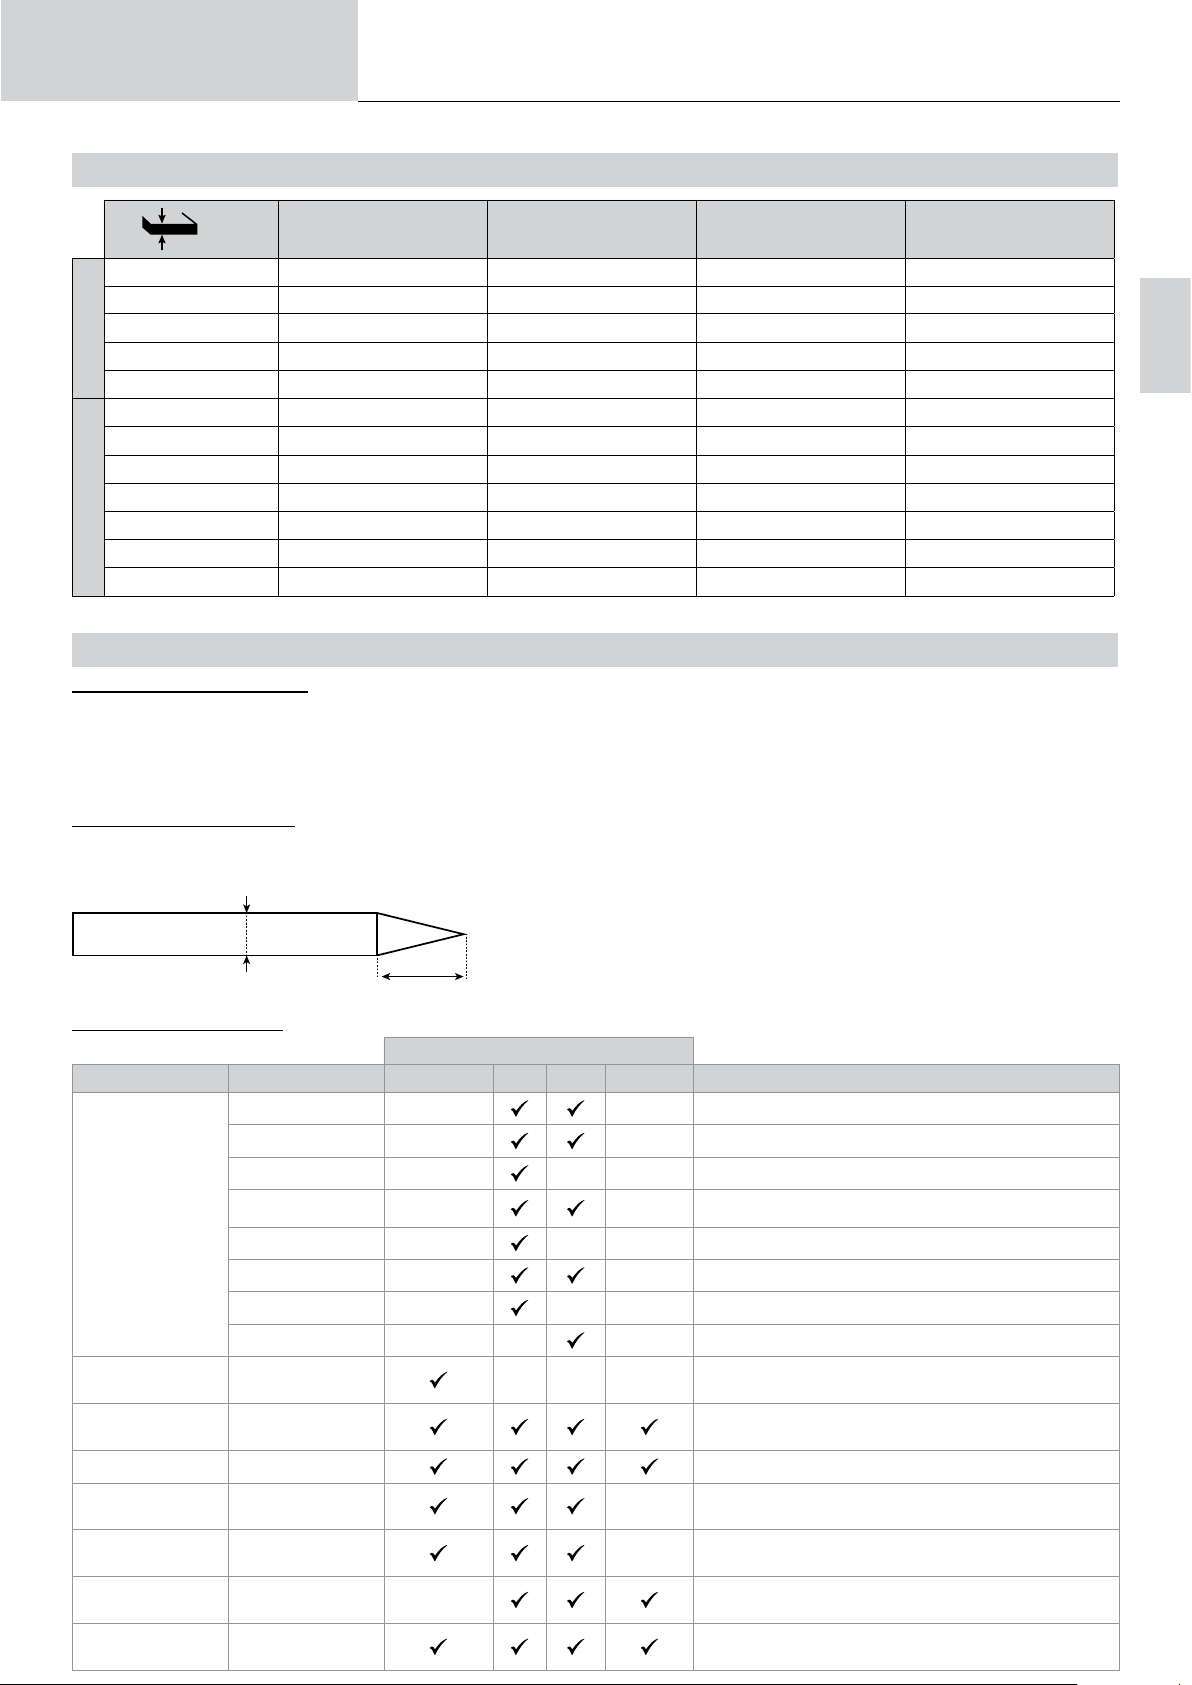
Instucțiuni de folosire
COMBINAȚII RECOMANDATE
Traducerea instrucțiunilor
originale
TITANIUM
Curent (A) Ø Electrod (mm) Ø Duză (mm) Debit Argon (L/min)
TIG DC
TIG AC
(mm)
0.3 - 3 3 - 75 1 6.5 6 - 7
2.4 - 6 60 - 150 1.6 8 6 - 7
4 - 8 100 - 200 2 9.5 7 - 8
6.8 - 8.8 170 - 250 2.4 11 8 - 9
9 - 12 225 - 300 3.2 12.5 9 - 10
0.5 - 1 .5 5 - 50 1 6.5 6 - 7
1.5 - 2 50 - 80 1.6 8 6 - 7
2 - 3 80 - 110 2 9.5 7 - 8
3 - 4 110 - 150 2.4 11 8 - 10
4 - 5 150 - 180 3.2 12.5 10 - 12
5 - 6 180 - 240 4 16 12 - 16
6 - 10 240 - 400 4.8 19 15 - 18
MOD SUDARE TIG (GTAW)
BRANȘARE ȘI RECOMANDĂRI
• Sudura TIG necesită o protecție gazoasă (Argon).
• Conectați clema de masă la cablul pozitiv (+) de racordare. Conectați cablul de alimentare al pistoletului la conectorul
racordului negativ (-), precum și butonul (butoanele) pistoletului și conexiunile de gaz.
• Asigurați-vă că pistoletul este bine echipat și că restul consumabilelor (clește menghină, duza de contact, difuzorul și duza ceramică) nu sunt uzate.
• Alegerea electrodului depinde de curentul procesului TIG.
RO
ASCUȚIREA ELECTRODULUI
Pentru o funcționare optimă, se recomandă utilizarea unui electrod ascuțit astfel :
L = 3 x d pentru curentul slab.
d
L
SETĂRILE PROCEDEULUI
Parametri Reglaje Sinergie DC AC Wizard
Standard. - - Curent constant
Pulsat - - Curent pulsat
FastPulse - - Curent pulsat inaudibil
Punct (SPOT) - - Sudare prin punctare constantă
-
Tack - - - Sudare prin punctare pulsată
Multi-Spot - Punctare lină repetată
Multi-Tack - - Punctare pulsată repetată
AC Mix - Curent mixt AC și DC
Tipul materialului Fe, Al, etc. - - - Alegerea materialului de sudat
L = d Pentru curentul cu intensitate
mare.
Procedee de sudare
Diametru electrod
tungsten
Tipul de amorsare Lift, HF, Touch. HF Alegerea tipului de amorsare.
Modul trăgaciului 2T, 4T, 4T LOG 2T, 4T
E-TIG OFF - ON -
Energie
Parametri
avansați
1 - 4 mm
Hold
Coef. termic
- Consultați capitolul „Energie” în paginile următoare.
Alegerea diametrului electrodului. Permite ranarea
curenților de pornire HF și a sinergiilor.
Alegerea modului de gestionare a sudurii prin acționarea
declanșatorului
Mod de sudare cu energie constantă și corectare a variațiilor de lungime ale arcului
Reglajul amorsării HF.
43
Page 44
Instucțiuni de folosire
Traducerea instrucțiunilor
originale
TITANIUM
Accesul la anumite reglaje pentru sudare depind de modul de așare selecționat : Setări / Mod de așare : Easy, Expert, Avancé.
de utilizare al interfeței IHM.
PROCEDEE DE SUDARE
• TIG Sinergic
Nu mai funcționează în funcție de alegerea tipului de curent DC și a reglajelor setărilor circuitului de sudare, însă integrează reguli/sinergii de
sudare bazate pe o experiență anterioară. Acest mod restrânge numărul setărilor la 3 reglaje fundamentale : Tipul materialului, Grosimea piesei de
sudare și Poziția de sudare.
• TIG DC
Dedicată sudării metalelor feroase, cum ar oțelul, oțelul inoxidabil, dar și cuprul și aliajele sale, precum și titanul.
• TIG AC
Dedicată sudării aluminiului și aliajelor sale, dar și a cuprului.
• TIG Wizard
Wizard Lab :
Consultați capitolul «Wizzard Lab» în paginile următoare.
Wizard Alu, Oțel inoxidabil, Oțel, Cupru :
Acest mod permite preasamblarea sau sudarea a pieselor realizate din aliaje ușoare (AlSi/AlMg/Al99), oțel inoxidabil (CrNi), oțel (Fe) și
cupru (CuZn/Cu). Sub formă de sinergii, setările se realizează asupra grosimii pieselor care urmează să e sudate și tipului de îmbinare (cap la
cap (BW), clin (FW), colț interior (BP), colț exterior sau r la r pentru îmbinarea cap la cap). Pentru a trece de la un mod la altul, apăsați butonul
nr. 4 de pe tastatură (a se vedea manualul HMI).
REGLAJE - TIG DC
• Standard
Această metodă de sudare permite o sudare de înaltă calitate pe majoritatea materialelor feroase, cum ar oțelul, oțelul inoxidabil, dar și cuprul și
aliajele sale, titanul... Numeroasele posibilități de gestionare a curentului și a gazului vă permit să controlați perfect operațiunea de sudare, de la
începutul și până la răcirea nală a cordonului de sudură.
Consultați manualul
• Pulsat
Acest mod de sudare prin curent pulsat înlănțuie o serie de impulsuri de curent intens (I, impuls de sudură) apoi impulsuri de curent de slabă intensitate (I_Rece, impulsuri ce permit răcirea piesei). Acest mod pulsat permite asamblarea pieselor limitând creșterea temperaturii și a posibilelor
deformări. Ideal de asemenea în poziție.
Exemplu :
Curentul pentru sudare I este setat la 100A și % (I_Rece) = 50%, sau un curent rece = 50% x 100A = 50A.
F(Hz) este setat la 10 Hz, perioada de semnal va 1/10Hz = 100ms -> la ecare 100 ms, o pulsație de 100A apoi altul de 50A succesiv.
• FastPulse
Acest mod de sudare cu un curent pulsat de frecvență foarte ridicată combină impulsuri de curent ridicat (I, impuls de sudare) cu impulsuri de curent
redus (I_Cold, impuls de răcire a piesei de prelucrat). Modul FastPulse păstrează proprietățile de constricție ale arcului electric în modul Pulsed de
înaltă frecvență, dar la frecvențe care sunt mai puțin neplăcute sau chiar inaudibile pentru sudor.
• Spot
Acest mod de lipire permite preasamblarea pieselor înainte de sudare. Punctarea poate manuală, prin apăsarea declanșatorului, sau temporizată,
cu un timp de punctare predenit. Timpul de punctare permite o mai bună reproductibilitate precum și realizarea unor puncte neoxidate.
• Multi-Spot
Acesta este un mod de punctare similar cu TIG Spot, dar cu timpi de punctare și oprire deniți atât timp cât declanșatorul este ținut apăsat.
• Tack
Această metodă de lipire permite, de asemenea, preasamblarea pieselor înainte de sudare, dar de data aceasta în două faze: o primă fază de curent
DC pulsat concentrează arcul pentru o mai bună penetrare, urmată de o fază secundară de curent DC standard ce lărgește arcul și prin urmare baia
de fuziune ce asigură punctarea.
Timpii reglabili corespondenți celor 2 faze de punctare permit o mai bună reproductibilitate și realizarea unor puncte neoxidate.
• Multi-Tack
Acesta este un mod de xare similar cu TIG Tack, dar cu timpi de xare și timpi de așteptare deniți, atât timp cât declanșatorul este ținut apăsat.
REGLAJE - TIG AC
• Standard
Acest mod de sudare este dedicat sudării aluminiului și aliajelor sale (Al, AlSi, AlMg, AlMn...). Curentul alternativ permite decaparea aluminiului, care
este esențială pentru sudare.
44
Page 45
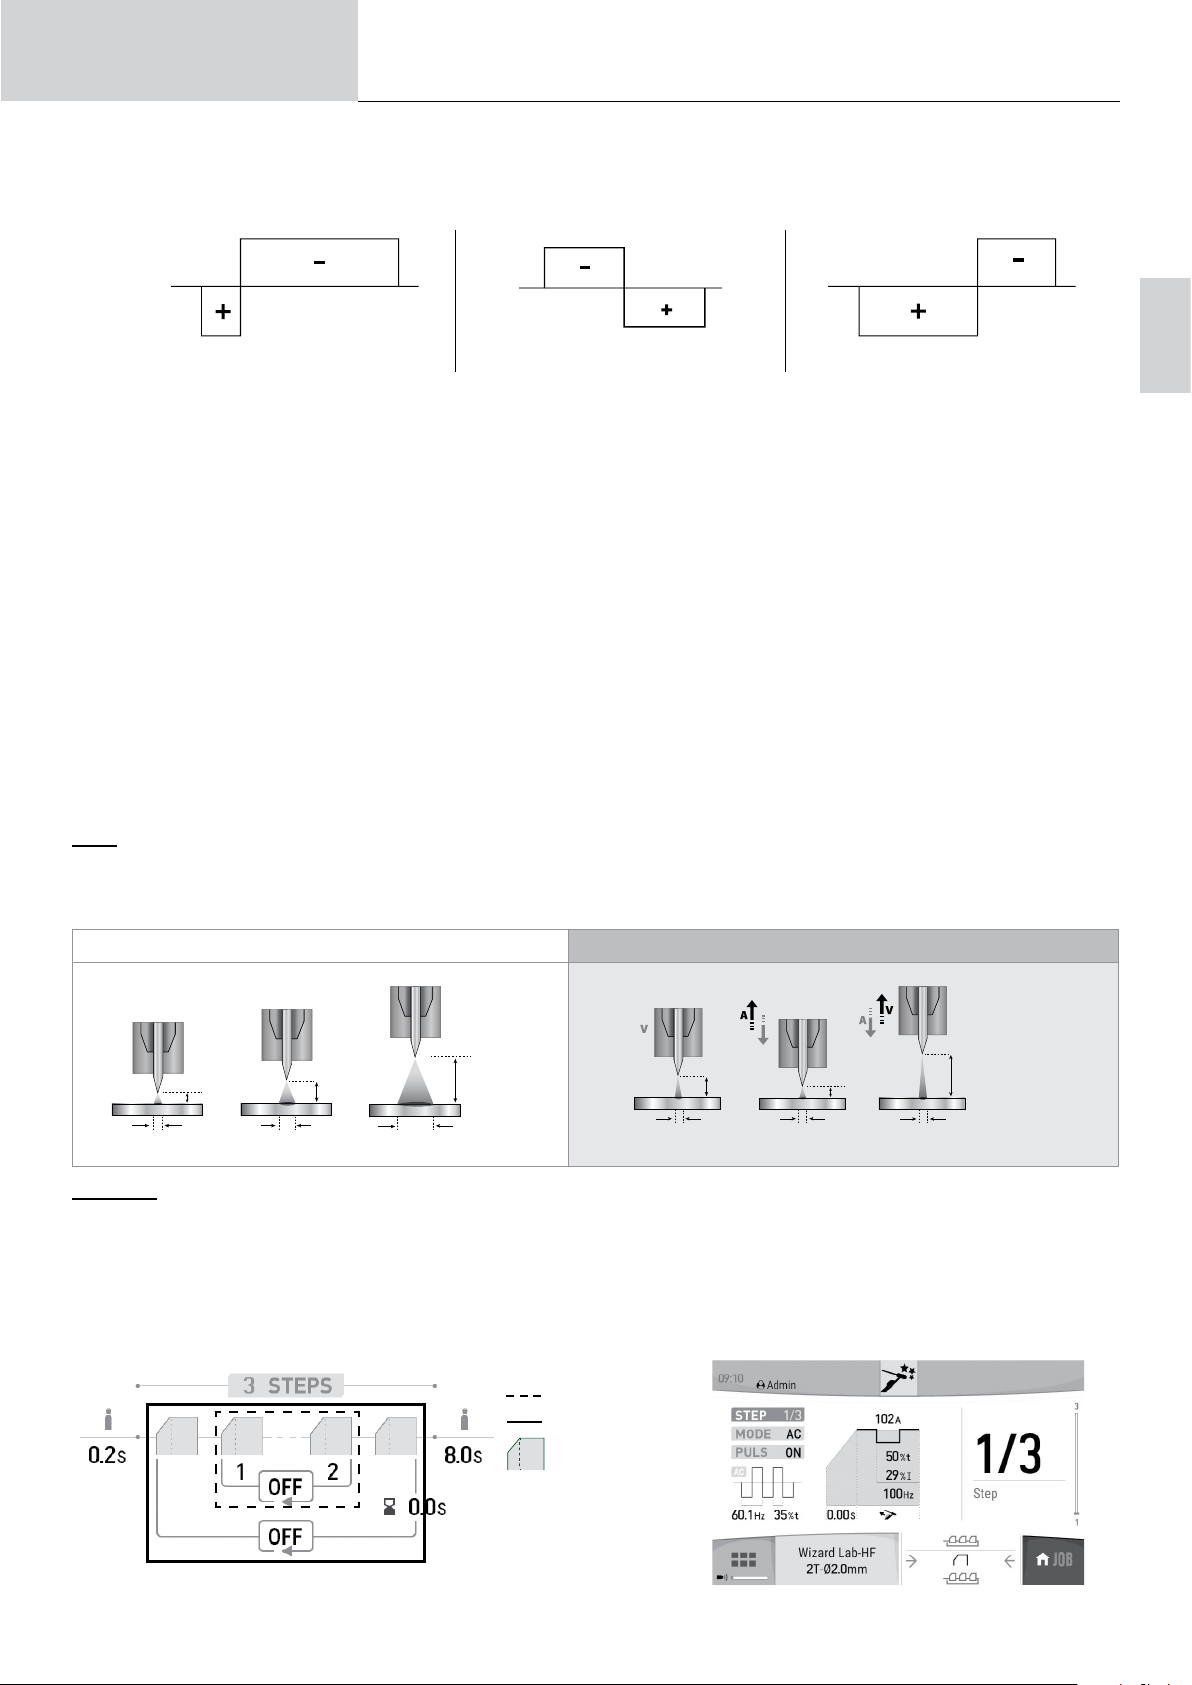
Instucțiuni de folosire
2 mm
D
10 mm
D
5 mm
D
2 mm
D
5 mm
D
10 mm
D
Traducerea instrucțiunilor
originale
TITANIUM
Balanța (%T_AC):
În timpul undei pozitive, oxidarea este întreruptă. În timpul undei negative, electrodul se răcește, iar piesele se sudează împreună și are loc penetrarea.
Prin modicarea raportului dintre cele două alternanțe prin intermediul setării echilibrului, se favorizează e decaparea, e penetrarea (setarea
implicită este de 30%).
20 % : Penetrare max. 50% 60% : Decapaj max.
• Pulsat
Acest mod de sudare prin curent pulsat înlănțuie o serie de impulsuri de curent intens (I, impuls de sudură) apoi impulsuri de curent de slabă intensitate (I_Rece, impulsuri ce permit răcirea piesei). Acest mod pulsat permite asamblarea pieselor limitând creșterea temperaturii și a posibilelor
deformări. Ideal de asemenea în poziție.
Exemplu :
Curentul pentru sudare I este setat la 100A și % (I_Rece) = 50%, sau un curent rece = 50% x 100A = 50A.
F(Hz) este setat la 10 Hz, perioada de semnal va 1/10Hz = 100ms -> la ecare 100 ms, o pulsație de 100A apoi altul de 50A succesiv.
• SPOT
Acest mod de lipire permite preasamblarea pieselor înainte de sudare. Punctarea poate manuală, prin apăsarea declanșatorului, sau temporizată,
cu un timp de punctare predenit. Timpul de punctare permite o mai bună reproductibilitate precum și realizarea unor puncte neoxidate.
• Multi-Spot
Acesta este un mod de punctare similar cu TIG Spot, dar cu timpi de punctare și oprire deniți atât timp cât declanșatorul este ținut apăsat.
• AC Mix
Această metodă de sudare cu un curent alternativ este utilizată pentru sudarea aluminiului și a aliajelor sale de grosime mare. Acesta amestecă
secvențe de curent continuu în timpul sudării cu cele de curent alternativ, ceea ce mărește energia livrată piesei de prelucrat. Scopul nal este de a
accelera rata de lucru și, prin urmare, productivitatea la ansamblurile din aluminiu. Acest mod produce mai puțină decapare, astfel încât este necesar
să se lucreze pe foi curate.
E-TIG
Acest mod permite sudarea la intensitate maximă constantă măsurând în timp real variațiile de lungime ale arcului în vederea asigurării lățimii și
pătrunderii constante a cordonului. În cazul în care ansamblul necesită controlul energiei de sudare, modul E.TIG îi garantează sudorului respectarea
intensității, oricare ar poziționarea pistoletului în raport cu piesa.
RO
Standard
(curent constant)
E-TIG (energie constantă)
Wizard Lab
Acest mod de sudare permite realizarea unor cicluri de sudare complexe (non-standardizate) într-o succesiune de pași. Fiecare pas este determinat
de o rampă și un pas de curent și de un tip de curent (DC/AC/Pulsat) în timpul acestuia.
Congurarea Wizard Lab se face în trei etape:
- denirea ciclului de sudare (număr de pași, bucle de repetiție etc.)
- setarea ecărui pas (rampă, tip de curent...)
- setări avansate specice.
B1
B2
Pas (Step)
45
Page 46
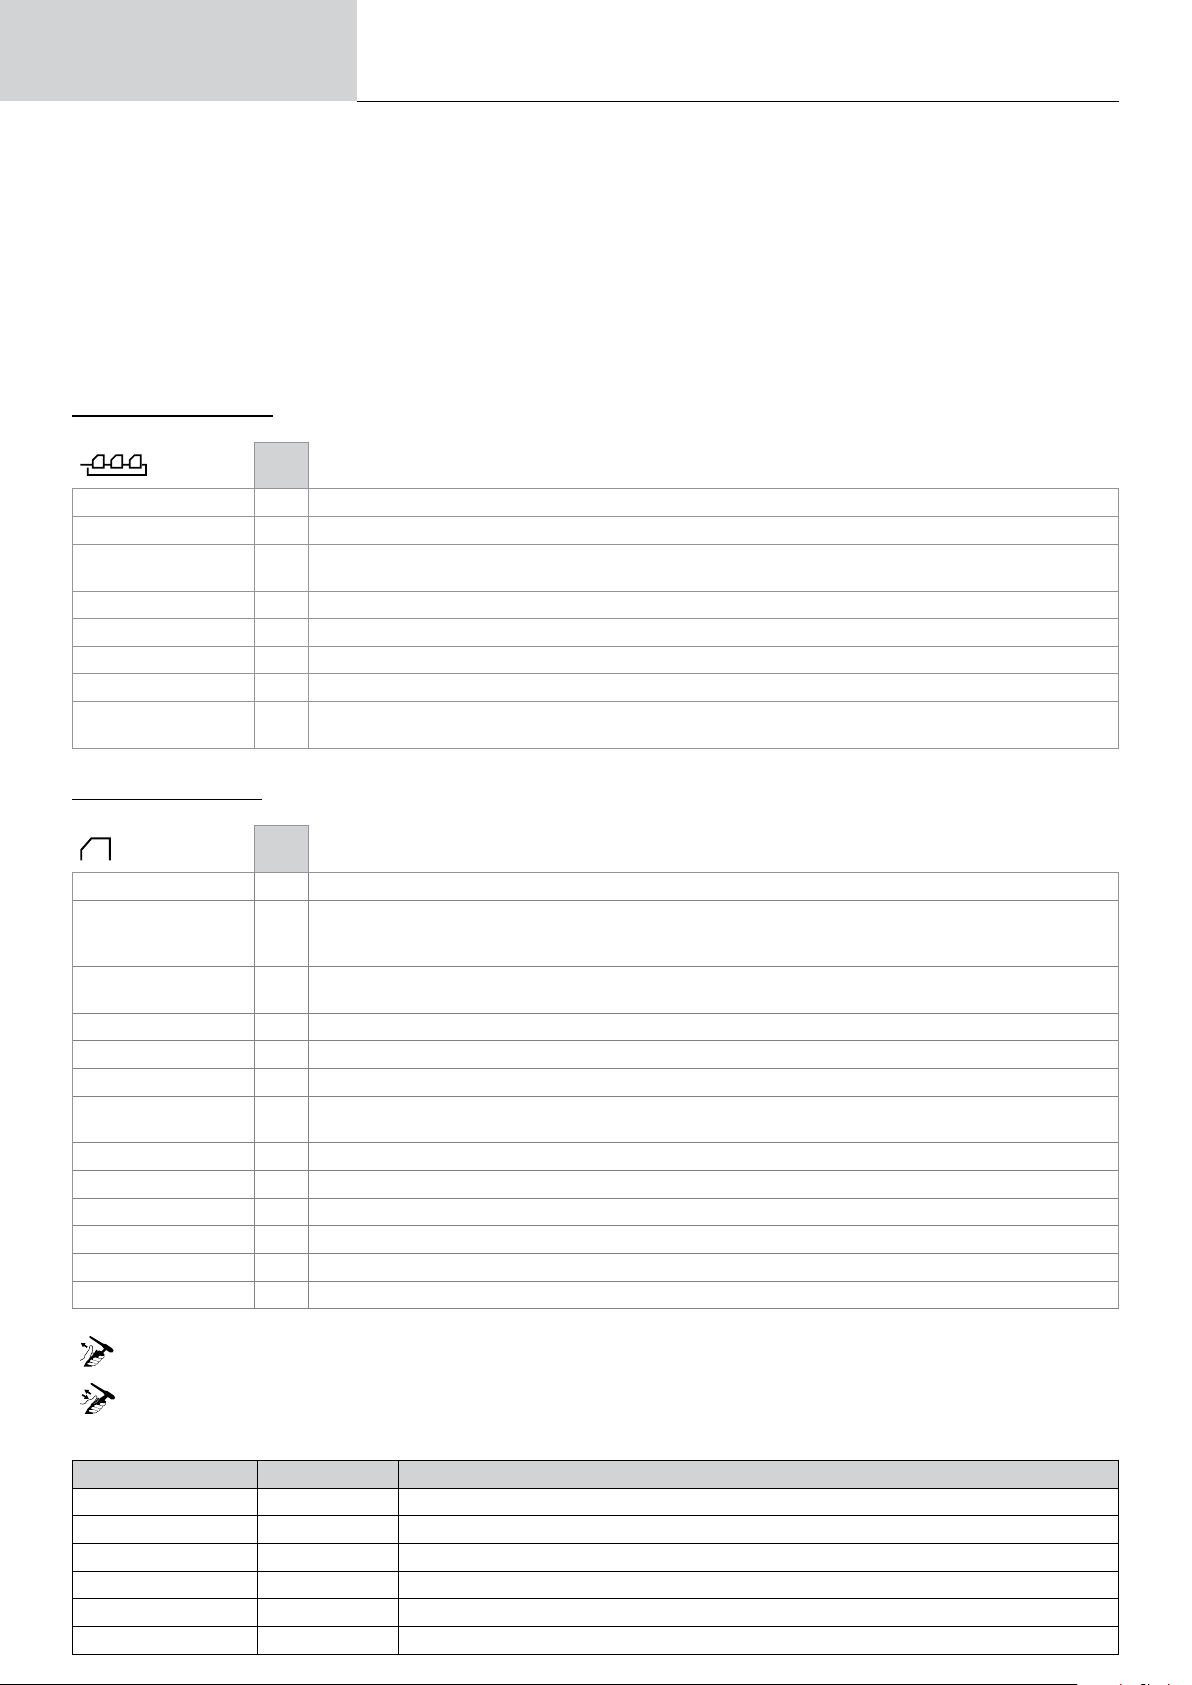
Instucțiuni de folosire
STEP (PAS) : un Pas poate personalizat (a se vedea secțiunea «Setarea unui PAS») cu tipul de curent (DC sau AC), forma curentului (Standard
sau Pulsat), o rampă până la curentul de sudare setat. Fiecare etapă poate personalizată.
Ciclul de sudare : un ciclu de sudare este format dintr-un curent Pre-gaz, una sau mai multe etape (a se vedea «Deniția ciclului de sudare») și un
curent Post-gaz.
Bucle : există două bucle diferite (a se vedea «Denirea ciclului de sudare»):
• Bucla interioară a ciclului (B1): în cadrul ciclului, utilizatorul poate alege să facă una sau mai multe bucle sau chiar bucle innite (repetarea a doi
sau mai mulți pași) în funcție de aplicație (de exemplu, sudarea în AC MIX, care repetă doi pași de curent continuu și curent alternativ).
• Bucla ciclului (B2) : utilizatorul poate alege să repete ciclul (excluzând pre-gazul și post-gazul) o dată sau de mai multe ori sau chiar la innit și să
regleze o întârziere între două repetări, dacă este necesar (de exemplu, sudarea MULTITACK, care repetă ciclul de sudare TACK cu o întârziere
între două puncte, atât timp cât declanșatorul este ținut apăsat).
Denirea ciclului de sudare :
Uni-
tate
Număr Pași (Steps) - Numărul de Pași (STEPS) denește ciclul de sudare
Pre-gaz s Timp pentru a purja pistoletul și a crea o protecție împotriva gazelor înainte de aprinderea arcului
Număr bucle de Pași
(Steps loop)
Pasul de intrare - Pasul de debut al buclei (B1) de repetare în cadrul ciclului
Pas (Step) ieșire - Pasul nal al buclei (B1) de repetare din cadrul ciclului
Număr bucle ciclu - Denirea unei bucle de repetare pentru întregul ciclu de sudare (B2)
Perioada dintre bucle s Denirea timpului dintre două repetări ale întregului ciclu de sudare (B2)
Post gaz s
- Denirea unei bucle de repetare în ciclul de sudare (B1)
Traducerea instrucțiunilor
originale
Perioadă de menținere a protecției gazoase după oprirea arcului. Permite protejarea piesei și electrodului
împotriva oxidării
TITANIUM
Setările unui PAS (STEP) :
Uni-
tate
STEP (PAS) 1/x Selectarea Pasului care urmează să e congurat.
MOD
PULS
Forma undei AC - Forma undei în curent AC.
Frecvența de sudare Hz Frecvența inversării polarității între sudare - decapare
% Decapare % Procentaj din perioada de sudare dedicat decapării
Creșterea intensității
curentului
Curent pentru sudare A Curent pentru sudare
Formă ondulată - Forma de undă a părții pulsate
Curent rece % Cel de-al doilea curent de sudare, sau curent „rece”
Răcire % Fluctuația curentului cald (I) de tip pulsat
Frecvența pulsațiilor Hz Frecvența pulsațiilor
Durata pasului min Durata curentului de sudare a Pasului sau a modului trăgaciului*
*setarea duratei pasului permite, în modul 2T, gestionarea duratei pasului congurat la eliberarea declanșatorului, ciclul se va încheia de la
pasul de ieșire până la ultimul.
*setarea timpului unui pas permite, în modul 4T și doar cu un pistolet cu două butoane, trecerea de la Pas la apăsarea și eliberarea butonului
2.
DC-
DC+ACSelectarea tipului de curent de sudură al Pasului
OFF
Impulsionează tipul de curent setat
ON
s Rampă de tranziție între valoarea curentului pasului anterior și valoarea pasului curent
Setări avansate, numai în mo
Setări avansate Reglaj Descriere
Nivel HF 1 - 10 Indice de reglare a tensiunii de la 5 kV la 14 kV
Durată HF 0.01 - 3 s Timp HF înainte de a se opri
Tensiune de ruptură OFF, 0 - 50 V Tensiune mai mare a arcului electric înainte ca generatorul de sudură să e oprit
Durată ante-ruptură 0 - 10 s. Durata de luare în considerare a tensiunii la întrerupere
Tensiune lipire OFF, 0 - 50 V Tensiune mai mică a arcului electric înainte de oprirea generatorului de sudură (anti-lipire)
46
Durată ante-lipire 0 - 10 s. Durata tensiunii de lipire.
dul de așar
e «Avansat» :
Page 47
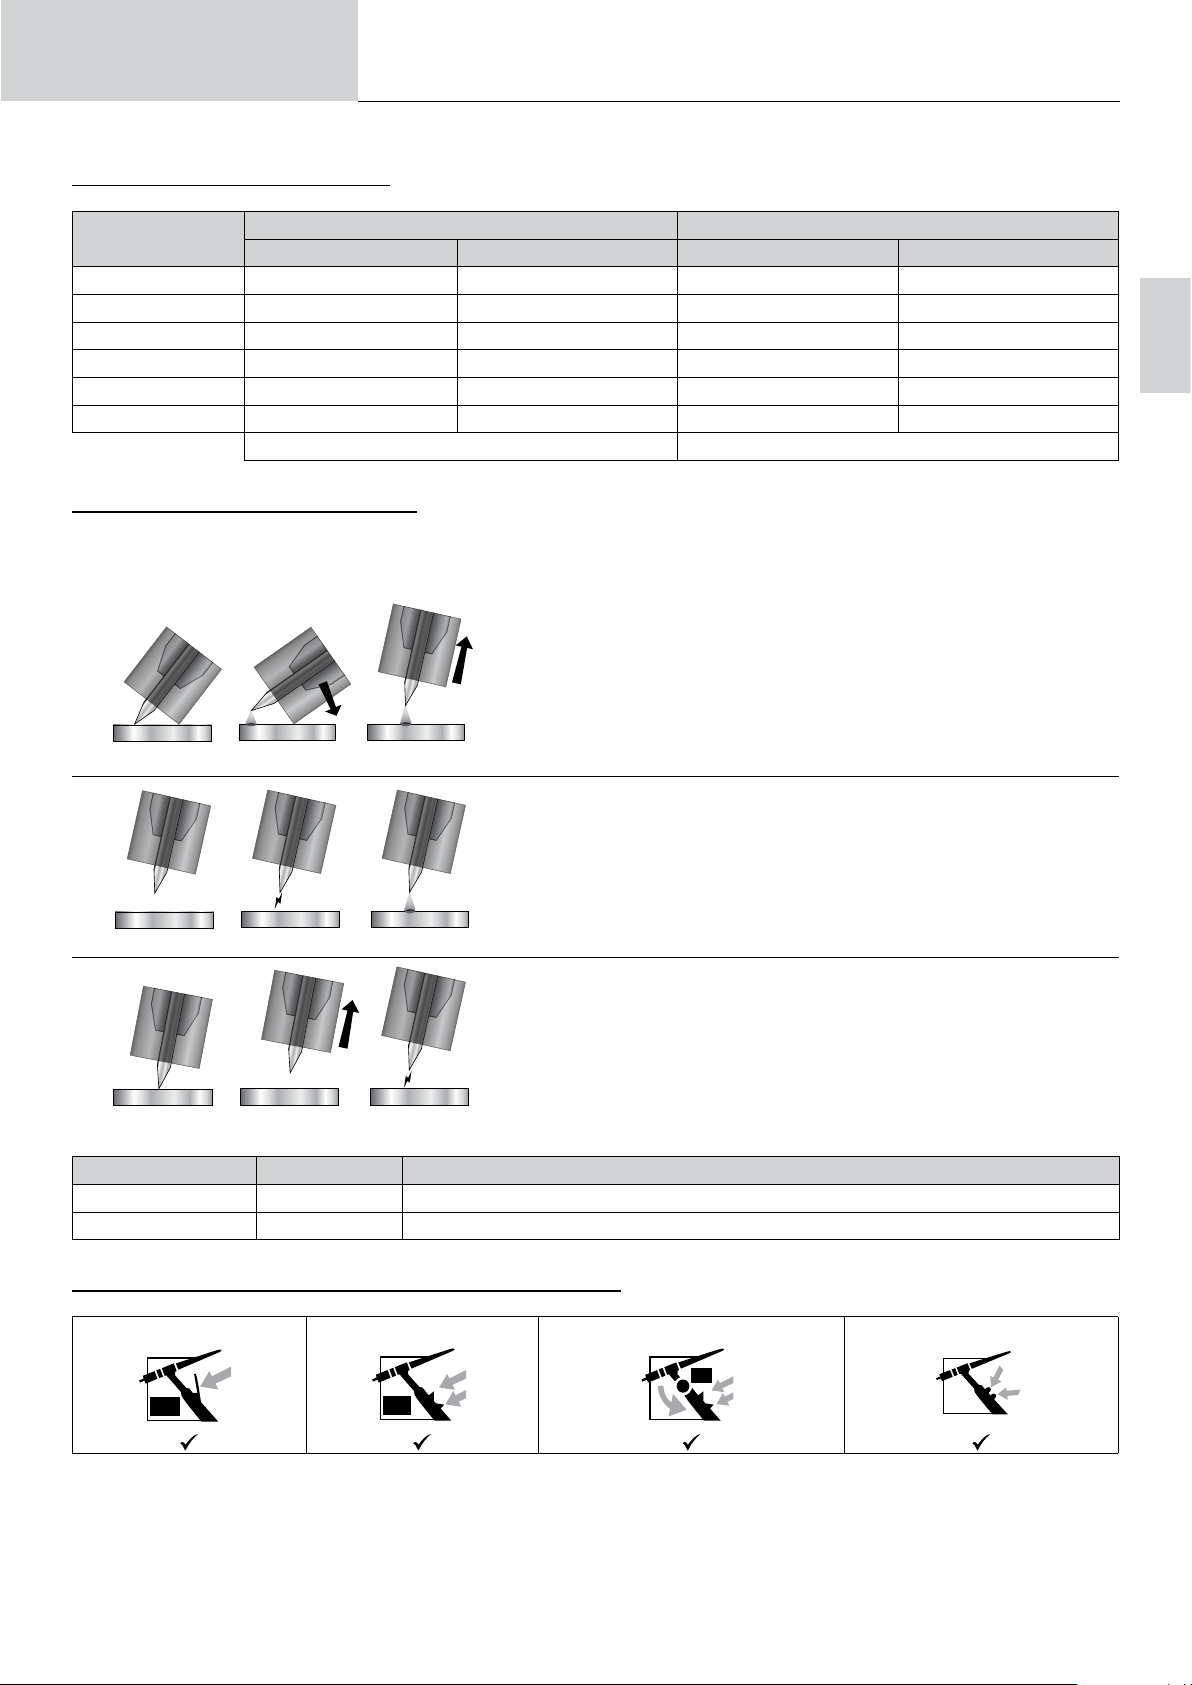
Instucțiuni de folosire
L
L
DB
L
DB
P
ALEGEȚI DIAMETRUL ELECTRODULUI;
Traducerea instrucțiunilor
originale
TITANIUM
Ø Electrod (mm)
1 10 > 7510 > 75 10 > 7510 > 75 15 > 55 A 10 > 70 A
1.6 60 > 150 60 > 150 45 > 90 A 60 > 125 A
2 75 > 180 100 > 200 65 > 125 A 85 > 160 A
2.5 130 > 230 170 > 250 80 > 140 A 120 > 210 A
3.2 160 > 310 225 > 330 150 > 190 A 150 > 250 A
4 275 > 450 350 > 480 180 > 260 A 240 > 350 A
ALEGERE MODUL DE CREARE AL ARCULUI;
Lift : crearea arcului prin contact (pentru mijlocul pieselor sensibile la perturbări HF).
HF : aprindere de înaltă frecvență fără contactul electrodului tungsten cu piesa de prelucrat.
Touch.HF : aprindere temporizată de înaltă frecvență după contactul electrodului tungsten cu piesa de prelucrat
1 2
Lift
1 2
HF
Tungsten pur Tungsten cu oxizi Tungsten pur Tungsten cu oxizi
Aproximativ = 80 A pe mm Ø Aprox. = 60 A per mm de Ø
3
3
TIG DC TIG AC
1 - Poziționați duza pistoletului și vârful electrodului pe piesă și acționați butonul pistoletului.
2 - Înclinați pistoletul până la crearea unui spațiu de circa 2-3mm față vârful electrodului și piesă. Crearea arcului.
3 - Repoziționați pistoletul în poziție inițială normală, pentru a începe ciclul de
sudare.
1- Poziționați pistoletul în poziție de sudare, deasupra piesei (distanță de aproximativ 2-3 mm între
2 - Apăsați pe butonul pistoletului (arcul se va crea fără contact, cu ajutorul impulsurilor de creare cu frecvență înaltă ale tensiunii - HF).
3 - Curentul inițial de sudare circulă, sudarea continuă în funcție de ciclul de sudare.
RO
1 2
Touch.HF
Setări avansate, numai în mod
Setări avansate Reglaj Descriere
Durată HF 0.01 - 3 s Timp HF înainte de a se opri
Nivel HF 0 - +10 Indice de reglare a tensiunii de la 5 kV la 14 kV
PISTOLEȚI COMPATIBILI ȘI COMPORTAMETUL DECLANȘATORULUI
Lamelă Butoane duble Butoane duble + Potențiometru Sus & Jos
Pentru pistoletul cu un singur buton, butonul se numește «Buton principal».
În cazul pistoletului cu 2 butoane, primul buton se numește «Buton principal», iar al doilea se numește «Buton secundar».
ul de așare
3
1- Poziționați vârful electrodului pe piesa de lucru și apăsați butonul pistoletului.
2- Ridicați electrodul de pe piesa de lucru.
3 - După o întârziere de 0,2 s, arcul electric este aprins fără contact cu ajutorul unor
impulsuri de aprindere HF de înaltă tensiune, curentul de sudare inițial continuă și
sudarea se desfășoară în conformitate cu ciclul de sudare.
«Avansat» :
UP
Down
47
Page 48
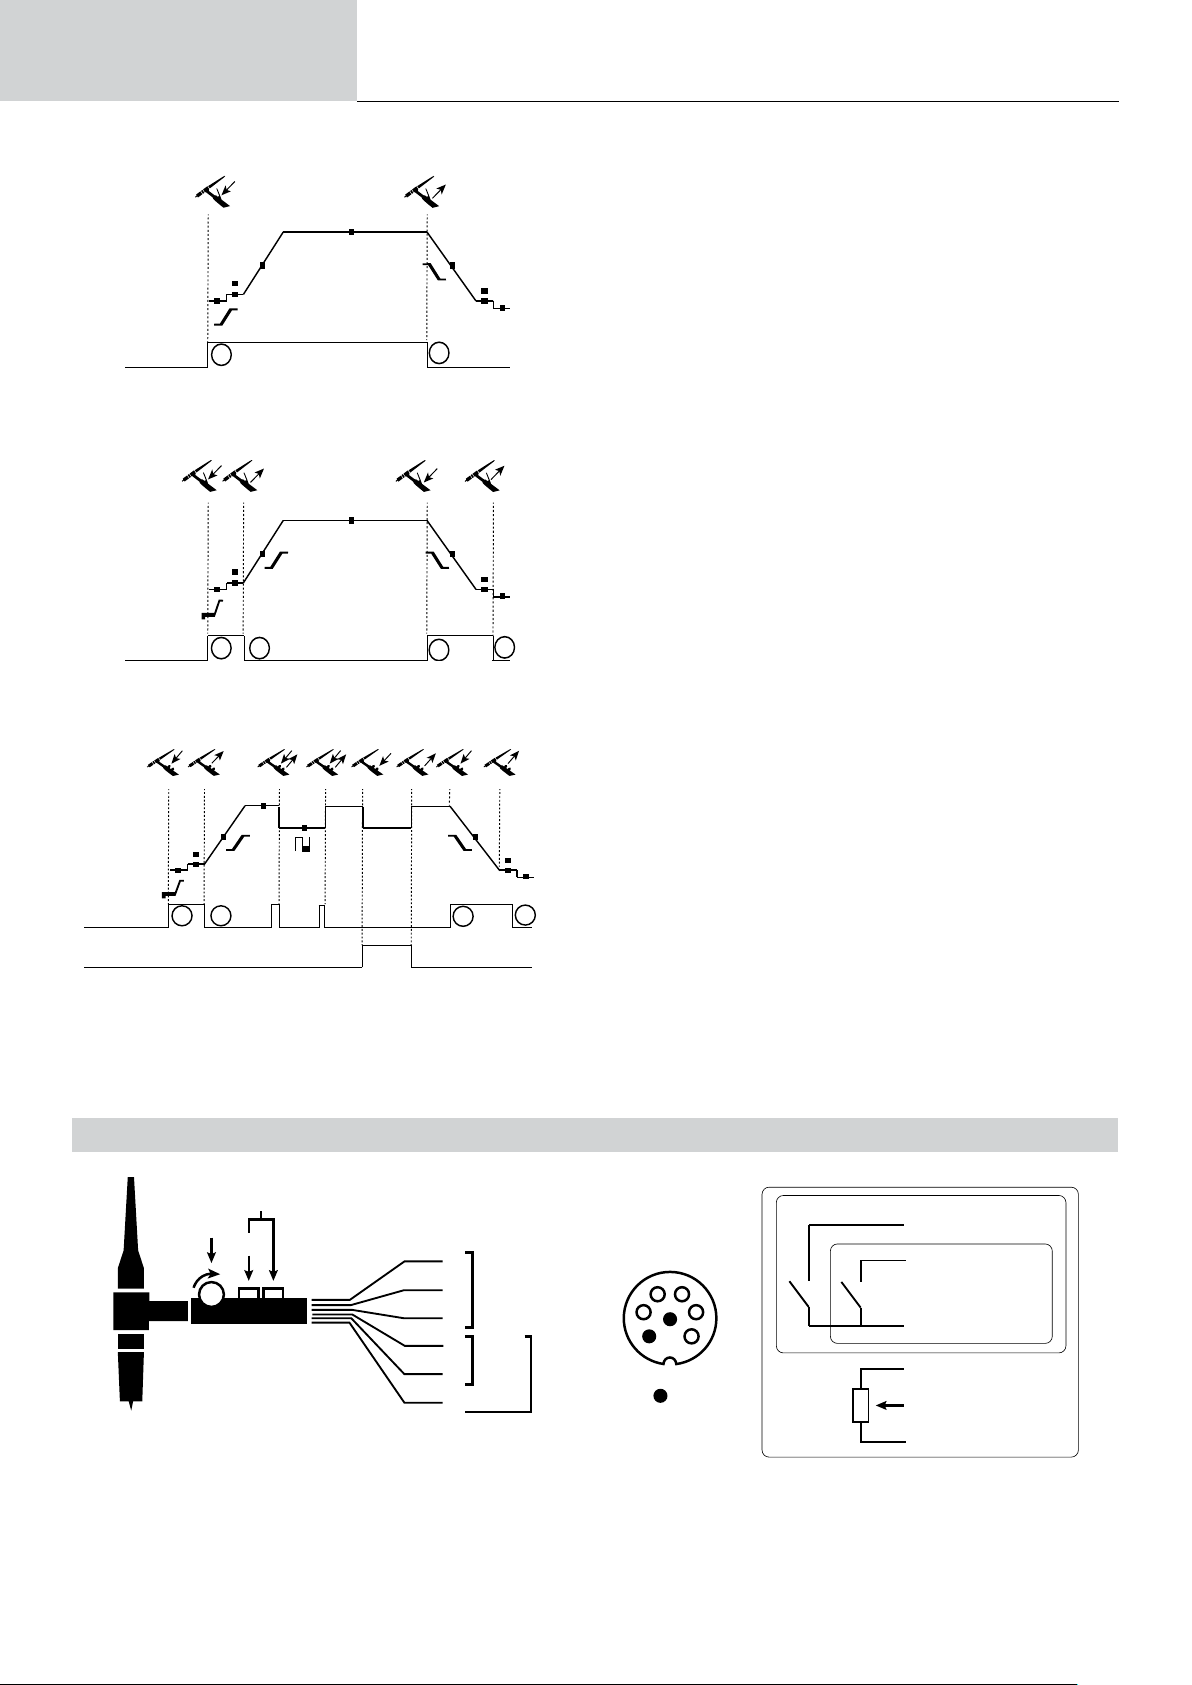
Instucțiuni de folosire
t
t
T2
T1
Butonul
principal
t t
t
t
T2
T1
Butonul
principal
T3
T1
Butonul
principal
T2
T4
t t
t
t
T2
T1
Butonul
principal
T3
T1
Butonul
principal
T2
T4
• 2T
• 4T
Traducerea instrucțiunilor
originale
TITANIUM
T1 - Butonul principal este apăsat, ciclul de sudare pornește (Pre
Gaz, I_Start, UpSlope și sudare).
T2 - Butonul principal este eliberat, ciclul de sudare se oprește
(DownSlope, I_Stop, PostGaz).
Pentru pistoletul cu 2 butoane și exclusiv în 2T, butonul secundar
este considerat buton principal.
T1 - Butonul principal este apăsat, ciclul pornește începând cu PreGaz și se termină cu faza I_Start.
T2 - Butonul principal este eliberat, ciclul continuă cu UpSlope și
sudare.
T3 - Butonul principal este acționat, ciclul va trece în DownSlope și
se va opri în faza I_Stop.
T4 - Butonul principal este eliberat, ciclul se va încheia în faza PostGaz.
Nb : pentru pistoleții, cu buton duble și buton dublu + potențiometru
=> butonul „sus/curent de sudare” și potențiometrul activ, butonul
„jos” inactiv.
• 4T LOG
>0.5s<0.5s<0.5s
t t
Butonul
principal
sau
Butonul secundar
Pentru pistoleții cu două butoane sau dublu declanșator + potențiometru, declanșatorul „înalt” își păstrează aceeași funcționalitate precum pistoletul
cu declanșator simplu sau lamelă. Declanșatorul „scund” permite, atunci când este menținut apăsat, trecerea la curentul rece. Potențiometrul pistoletului, atunci când este prezent permite reglajul curentului de sudare de la 50% la 100% din valoarea așată. Funcția Up & Down permite reglarea
curentului la nivelul pistoletului.
CONECTOR DE COMANDĂ A DECLANȘATORULUI
T1
T2
T3
T4
T1 - Butonul principal este apăsat, ciclul pornește începând cu PreGaz și se termină cu faza I_Start.
T2 - Butonul principal este eliberat, ciclul continuă cu UpSlope și
sudare.
LOG : acest mod de funcționare este utilizat în faza de sudare :
- o acționare fermă pe butonul principal (<0.5s), curent uctuează
între curentul de sudare I și curentul rece I și invers;
- butonul secundar este menținut apăsat, curentul uctuează între
curentul de sudare I și curentul rece;
- butonul secundar este menținut eliberat, curentul uctuează între
curentul rece I și curentul de sudare I;
T3 - Apăsați îndelung pe butonul principal (>0.5s), ciclul va trece în
DownSlope și se va opri în faza I_Stop.
T4 - Butonul principal este eliberat, ciclul se încheie în faza PostGaz.
DB
P
3
DB torch
L
1
P
5
torch
2
4
L
torch
2
DB
torch
3
4 3
5
6
2
1
NC
4
L torch
2
2
DB + P
5
torch
1
Schema electrică a pistoletului SRL18 Schema electrică în funcție de tipul pistoletului
48
Page 49
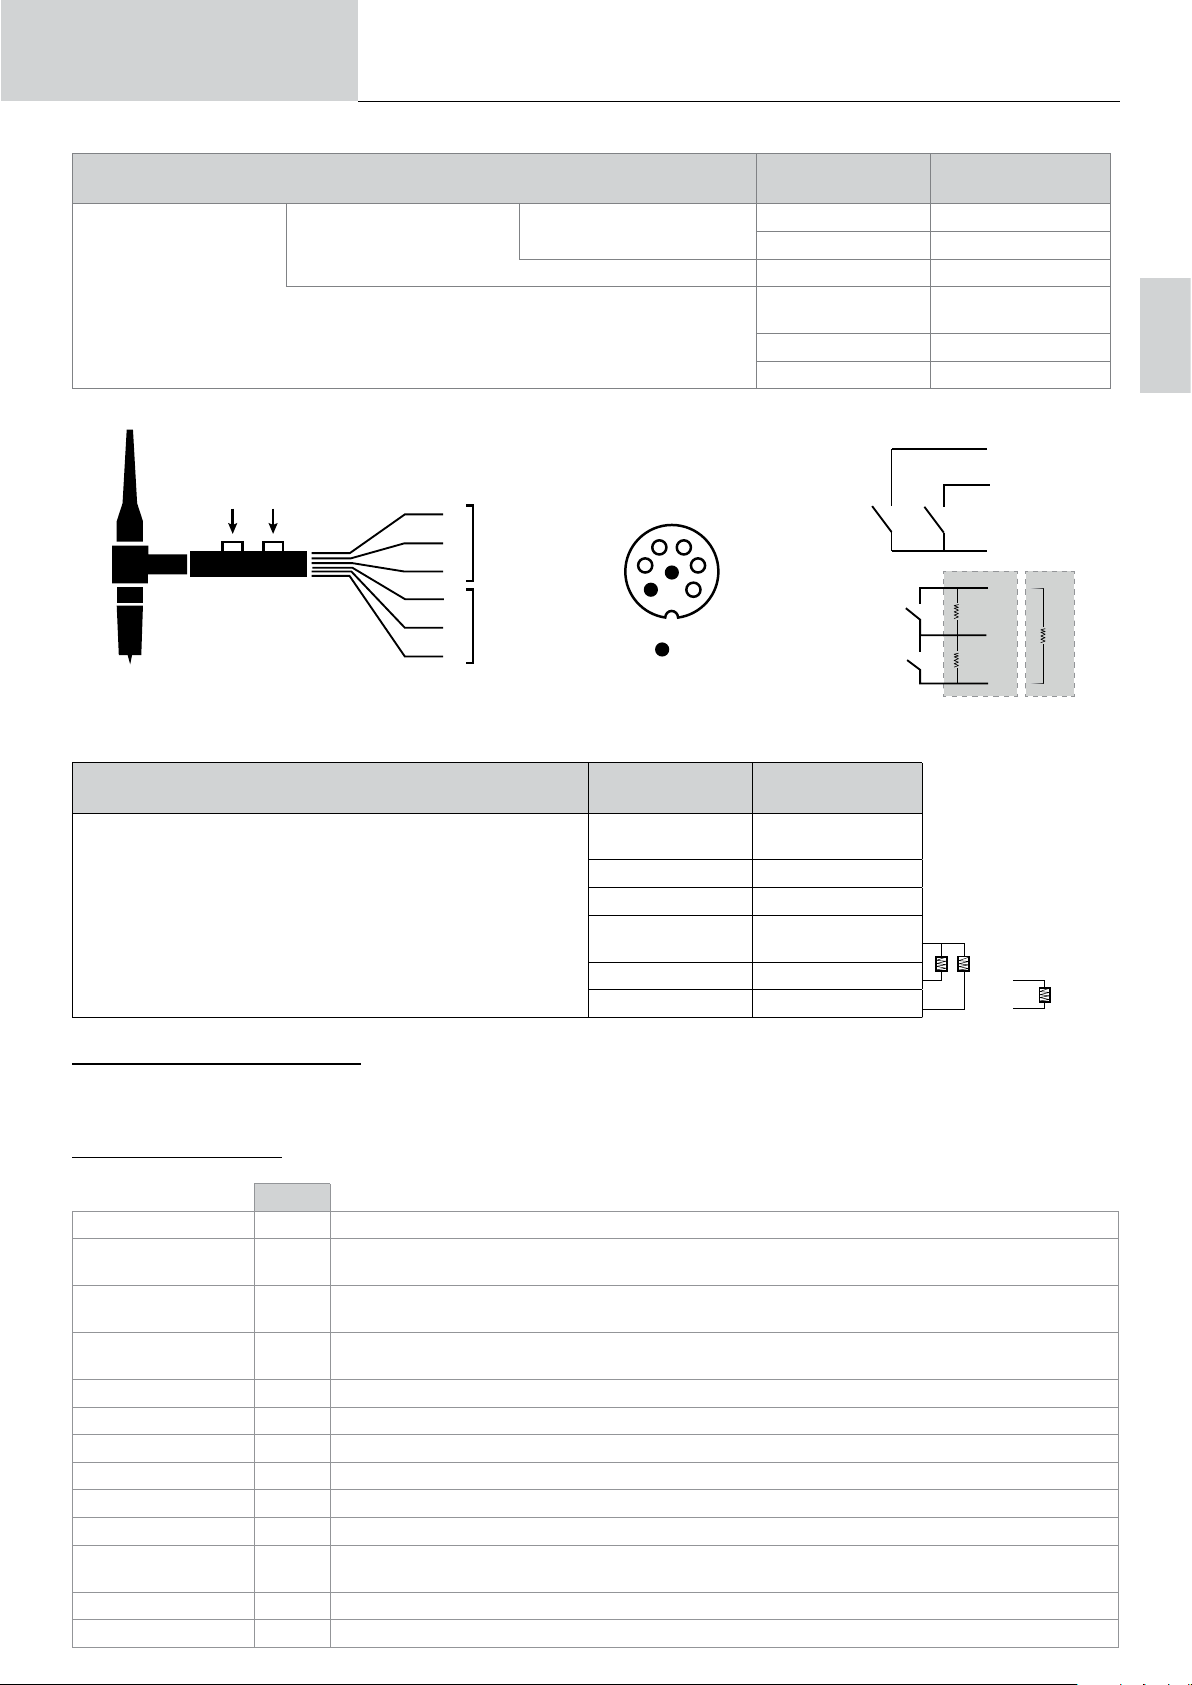
Instucțiuni de folosire
Traducerea instrucțiunilor
originale
Tipuri de pistolete Denumirea rului Pinul conector asociat
TITANIUM
Pistolet cu buton dublu +
potențiometru
Pistolet cu buton dublu Pistolet cu lamelă
Comun / Masă 2
Butonul 1 4
Butonul 2 3
Comun / Masă po-
tențiometru
10 V 1
Cursor 5
2
4
Up
Down
DB
1
5
2
4
2
3
Up & Down
DB
4 3
5
6
NC
2
1
Switch Down
Switch Up
Switch 2Switch 1
2.2 kΩ
2.2 kΩ
3
2
2
5
4.7 kΩ
1
400 AC/DC
Schema de cablare a pistoletului Up & Down Schema electrică a pistoletului Up & Down
Tipul pistoletului Denumirea rului
Pistolet sus și jos
CURĂȚAREA MANUALĂ A GAZULUI
Comun
Comutator 1&2
Comutator 1 4
Comutator 2 3
Comun
Comutator sus & jos
Comutator sus 1
Comutator jos 2
Pinul conector
asociat
2
5
5
1
2 2
400 AC/DC 230 AC/DC
1
2.2 kΩ
230 AC/DC
4.7 kΩ
RO
Prezența oxigenului în pistolet poate conduce la o scădere a proprietăților mecanice și poate contribui la scăderea rezistenței la coroziune. Pentru a
curăța gazul din pistolet, apăsați și mențineți apăsat butonul nr. 1 (a se vedea manualul HMI) și urmați procedura de pe ecran.
DEFINIREA REGLAJELOR
Unitate
Pre-gaz s Timp pentru a purja pistoletul și a crea o protecție împotriva gazelor înainte de aprinderea arcului
Curent
de demarare
Timp
de demarare
Creșterea intensității
curentului
Curent pentru sudare A Curent pentru sudare
Răcire progresivă s Evită craterizarea la sfârșitul sudării și riscul de surare, în special în cazul aliajelor ușoare
Curent de oprire. %/A Acest curent de oprire reprezintă o fază după rampa de scădere a curentului
Timp de oprire. s Timpul de repaus la staționare reprezintă o fază după rampa de scădere a curentului
Grosime mm Grosimea piesei de sudat.
Poziție - Poziție de sudare
Post gaz s
Formă ondulată - Forma de undă a părții pulsate
Forma undei AC - Forma de undă a curentului alternativ (AC)
%/A Acest curent de platou la pornire reprezintă o fază de încălzire înainte de curentul propriu-zis în rampă
s Timpul de așteptare la pornire înainte de rampa de accelerare
s Permite o creștere treptată a curentului de sudare
Perioadă de menținere a protecției gazoase după oprirea arcului. Permite protejarea piesei precum și a
electrodului împotriva oxidării în momentul răcirii.
49
Page 50
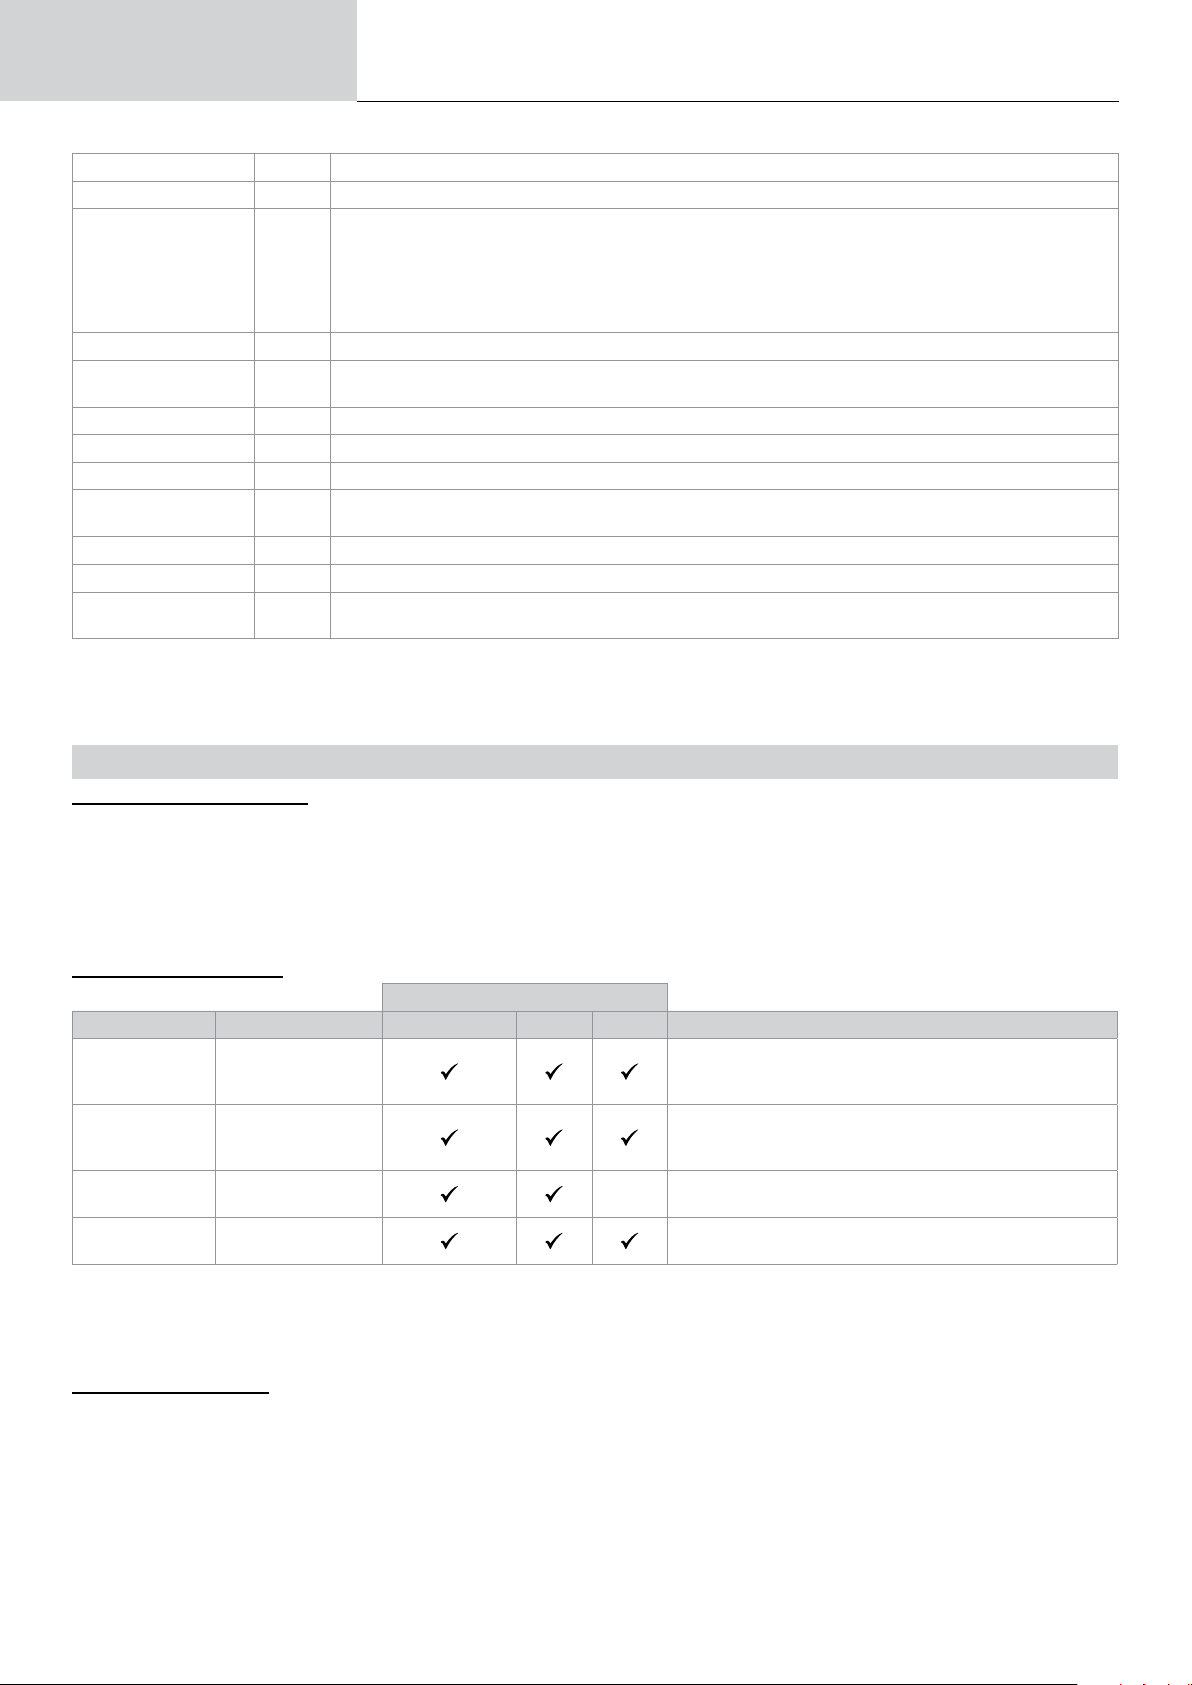
Instucțiuni de folosire
Curent rece %/A Cel de-al doilea curent de sudare, sau curent „rece”
Răcire % Echilibrul în timpul curentului de impuls rece
Frecvență
pulsațiilor
Punct (SPOT) s Manual sau la o durată predenită
Timp de sudare
Durată Puls s Faza pulsațiilor manuale sau a unei durate denite
Durata fără pulsații s Faza de curent constant manual sau cu durată denită
Frecvența de sudare % Frecvența inversării polarității între sudare - decapare
Procentul de
decapare
Durată AC s Timp de sudare în TIG AC
Durată DC s Timp de sudare în TIG DC
Durata dintre două
puncte
Hz
Manual
/ s
% Procentul față de perioada de sudare dedicată decapării (implicit 30-35%)
s Timpul dintre sfârșitul unui punct (cu excepția PostGas) și începutul unui nou punct (inclusiv PreGas).
Traducerea instrucțiunilor
originale
Frecvența impulsurilor între curentul de sudură și curentul rece :
RECOMANDĂRI PRIVIND SETĂRILE
• Pentru sudarea manuală cu metal de aport, F(Hz) se va sincroniza cu gestul operatorului de aport a metalului.
• Dacă piesa este subțire și nu se folosește sârmă de aport (< 0.8 mm) > 10Hz
• Dacă sudați în poziție, atunci F(Hz) < 100Hz
Timp de sudare
TITANIUM
Accesul la anumiți parametri de sudare depinde de procesul de sudare (Sinergic, AC, DC etc.) și de modul de așare selectat (Easy, Expert sau
Advanced). Consultați manualul de utilizare al interfeței IHM. Unele setări din % sau A depind de modul de așare selectat (Easy, Expert sau Advanced).
MOD SUDARE MMA (SMAW)
BRANȘARE ȘI RECOMANDĂRI
• Cuplați cablurile, suportul electrod și clema de masă la racordurile corespunzătoare.
• Respectați polaritatea și intensitatea relativă sudării indicată pe cutiile electrozilor.
• Îndepărtați electrodul învelit din suport atunci când sursa de curent nu este utilizată.
• Echipamentul este echipat cu 3 funcții specice Invertoarelor :
- Hot Start asigură un supracurent la începutul sudării.-
- Funcția Arc Force oferă un supracurent care împiedică lipirea atunci când electrodul intră în baie.
- Anti-Sticking permite dezlipirea cât mai ușoară a electrodului fără a-l înroși în cazul în care e lipit.
SETĂRILE PROCEDEULUI
Procedee de sudare
Parametri Reglaje Standard. Pulsat AC
Tipul electrodului
Anti-sticking OFF - ON
Polaritate
Energie
Rutil
Bazic
Celulozic*
Direct (+=+ et -=-)
Invers (+=- et -=+)
Hold
Coef. termic
Tipul electrodului determină setările specice în funcție de
tipul electrodului utilizat în scopul optimizării procesului de
sudare.
Funcția anti-lipire este recomandată la îndepărtarea electrodului în plină securitate în cazul lipirii pe piesa de sudat
(curentul este întrerupt automat).
Schimbarea accesoriilor în cazul polarității directe sau
-
inverse se face la nivelul produsului.
Consultați capitolul „Energie” în paginile următoare.
*numai pentru TITANIUM 400 AC/DC
Accesul la anumite reglaje pentru sudare depind de modul de așare selecționat : Setări / Mod de așare : Easy, Expert, Avancé.
utilizare al interfeței IHM.
PROCEDEE DE SUDARE
• Standard
Această metodă de sudare este potrivită pentru majoritatea aplicațiilor. El permite sudarea cu orice fel de electrod învelit, rutil, bazic, celulozic și pe
orice tip de material : oțel, oțel inoxidabil și fontă.
• Pulsat
Acest mod de sudare este potrivit pentru aplicații în poziția verticală ascendentă (PF). Impulsul permite menținerea unei băi reci favorizând astfel
transferul de material. Fără pulsație, sudarea verticală în urcare necesită o mișcare specică „de brad”, altfel spus o deplasare în formă triunghiulară
adesea dicilă. Datorită MMA Impuls nu mai este nevoie de această mișcare, în funcție de piesa dvs. o mișcare dreaptă ascendentă poate sucientă.
Cu toate acestea, dacă doriți să vă lărgiți piscina de sudură, este sucientă o mișcare laterală simplă similară sudării plate. În acest caz, puteți regla
frecvența curentul pulsat pe ecran. Acest proces oferă astfel un control mai mare asupra operației de sudare verticală.
Consultați manualul de
50
Page 51
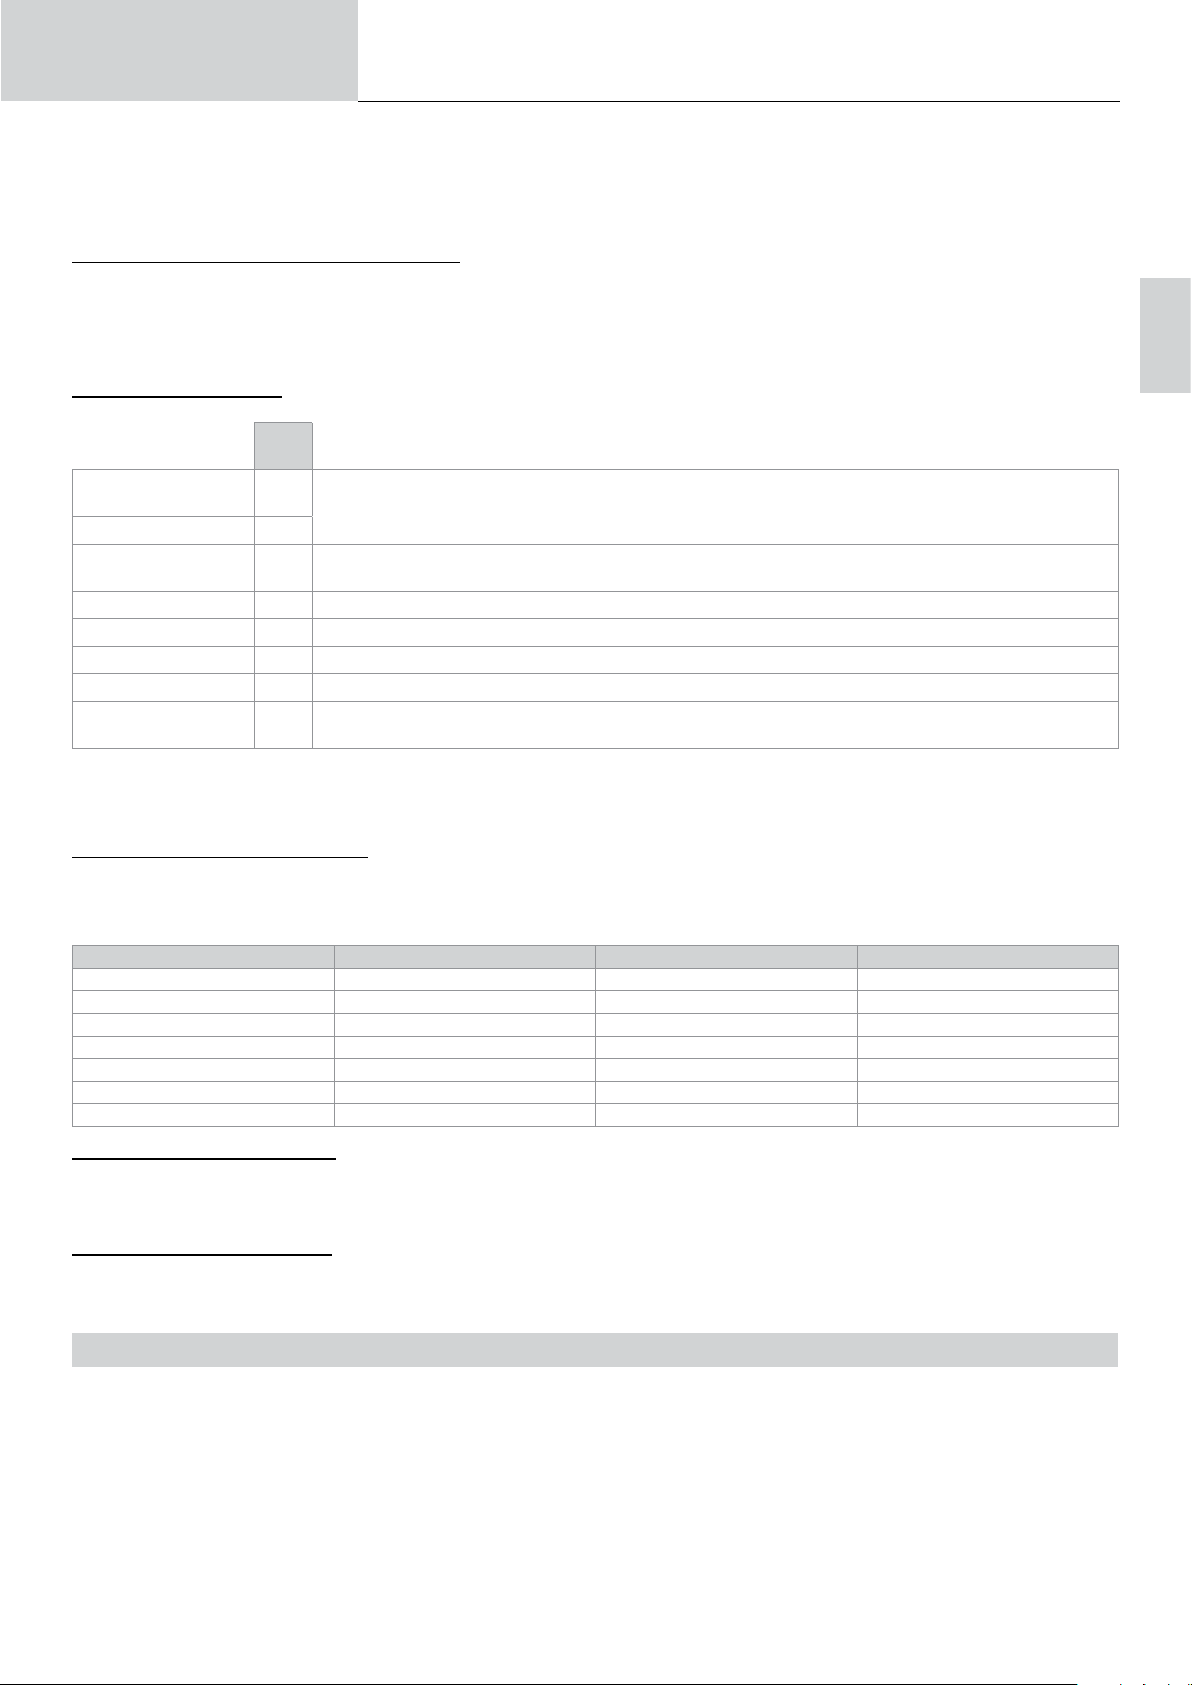
Instucțiuni de folosire
• AC
Acest mod de sudare este utilizat în cazuri foarte specice în care arcul electric nu este stabil sau drept, atunci când este supus unei suări magnetice (piesă magnetizată, câmpuri magnetice în vecinătate...). Curentul alternativ face ca arcul de sudură să e insensibil la mediul său electric. Este
necesar să vericați dacă electrodul învelit este potrivit pentru utilizarea cu un curent alternativ.
SELECȚIONAREA TIPULUI DE ELECTROD ÎNVELIT
• Electrod rutil : foarte ușor de utilizat în orice poziție.
• Electrod bazic : se poate utiliza în orice poziție, este adaptat pentru a lucra în plină securitate tocmai prin intermediul proprietăților sale mecanice
crescute.
• Electrod Celulozic : arc foarte dinamic cu mare viteză de fuziune, întrebuințarea sa în orice poziție îl face perfect pentru lucrările pe conducte.
DEFINIREA REGLAJELOR
Uni-
tate
Procentaj
Hot Start
Perioadă Hot Start s
Curent pentru sudare A
Curent rece % Al doilea curent de sudură se numește «rece».
Arc Force % Funcția Arc Force oferă un supracurent care împiedică lipirea atunci când electrodul intră în baia de sudare.
Forma undei AC % Forma undei în curent AC. Se preferă forma trapezoidală.
Frecvența de sudare Hz Frecvența inversării polarității de lipire + sau Frecvența
pulsațiilor
%
Hz Frecvența impulsurilor în modul pulsat.
Traducerea instrucțiunilor
originale
Funcția HotStart reprezintă o supra intensitate la momentul creării arcului, ce permite evitarea lipirii electrodului
pe piesa de sudat. Își reglează intensitatea (% din curentul pentru sudare) și timpul (secunde).
Curentul de sudare este setat în funcție de diametrul și tipul de electrod selectat (consultați ambalajul electrodului).
TITANIUM
RO
Accesul la anumite reglaje pentru sudare depind de modul de așare selecționat : Setări / Mod de așare : Easy, Expert, Avancé. Consultați manualul de utilizare al interfeței IHM.
SETAREA INTENSITĂȚII DE SUDARE
Următoarele reglaje corespund intervalelor intensității utilizabile în funcție de tipul și diametrul electrodului. Aceste intervale sunt relativ mari deoarece
ele depind de aplicarea și poziția de sudare.
Ø electrod (mm) Rutil E6013 (A) Bazic E7018 (A) Celulozic E6010 (A)
1.6 30-60 30-55 -
2.0 50-70 50-80 -
2.5 60-100 80-110 60-75
3.15 80-150 90-140 85-90
4.0 100-200 125-210 120-160
5 150-290 200-260 110-170
6.3 200-385 220-340 -
SETAREA FUNCȚIEI ARC FORCE
Este recomandat să setați Arc Force în poziție mediană (0) pentru începutul sudării și să îl ajustați în funcție de rezultatul și preferințele sudării. Notă
: Intervalul de reglaj al funcției „arc-force” este specic tipului de electrod ales.
SETAREA FUNCȚIEI HOT START
Este recomandat să setați o valoare a funcției HOT STARTER scăzută pentru foi subțiri și o valoare ridicată pentru foi mai groase și metale dicile
(piese murdare sau oxidate).
ENERGIE
Acest mod a fost dezvoltat pentru sudarea cu control al energiei susținut de DMOS și, pe lângă așarea energiei cordonului de sudură după sudare,
vă permite să setați :
- Coecientul termic în conformitate cu standardul utilizat: 1 pentru standardele ASME și 0,6 (TIG) sau 0,8 (MMA) pentru standardele europene.
Energia așată este calculată ținându-se cont de coecient.
- Lungimea cordonului de sudură (OFF - mm) : dacă se înregistrează o lungime, atunci așajul energiei nu mai este în jouli, ci în jouli/mm (unitatea
de măsură din așaj «J» clipește).
51
Page 52
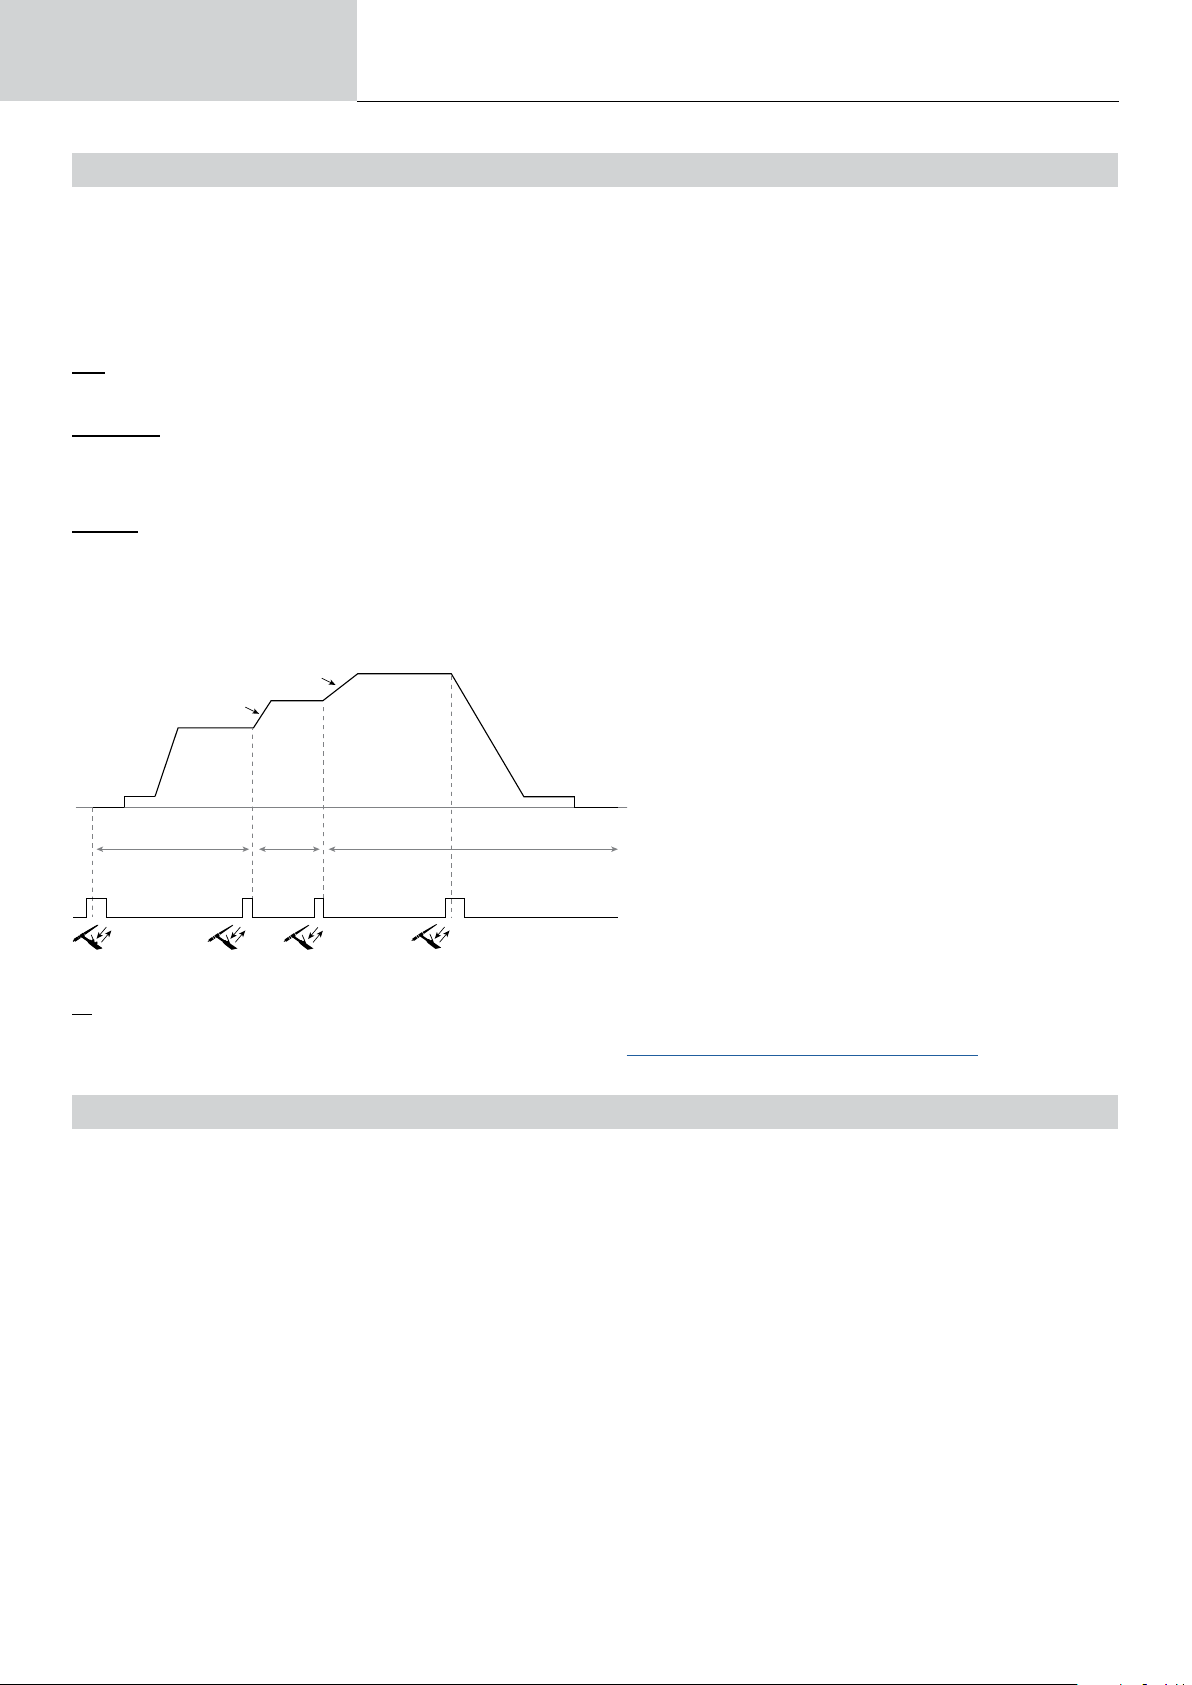
Instucțiuni de folosire
>0.5s <0.5s <0.5s >0.5s
Traducerea instrucțiunilor
originale
TITANIUM
STOCAȚI ȘI REAMINTIȚI JOB-URI
Accesibil prin intermediul pictogramei „JOB” de pe ecranul principal.
Parametri utilizați sunt automat salvați și accesibili la următoarea pornire.
Pentru setările în curs, este posibilă salvarea și mai apoi accesarea unor congurări numite „JOB”.
Există 500 de locuri de JOB-uri pentru procesul TIG și 200 pentru procesul MMA. Memorarea se bazează pe setările procesului în curs, reglajele în
curs precum și pe prolul utilizatorului.
JOB
Acest mod JOB permite crearea, salvarea, reamintirea și ștergerea JOB-urilor.
Quick-Load - Rechemare a JOB-urilor prin acționarea declanșatorului atunci când nu se sudează.
Quick Load este un mod de rechemare a JOB-ului (20 de moduri maxim) în afara procesului de sudură și este posibil numai în procesul TIG.
Dintr-o listă alcătuită din JOB-uri create anterior, reamintirile JOB se fac prin apăsarea scurtă a trăgaciului. Toate modurile trăgaciului și modurile
de sudare sunt acceptate.
MultiJob - Rechemarea JOB-urilor prin acționarea declanșatorului în timpul sudării.
Dintr-o listă MultiJOB de JOB-uri create anterior, acest mod de înlănțuire vă permite să sudați până la 20 de JOB-uri în succesiune, fără întrerupere.
Când modul este activat, JOB nr. 1 din listă este încărcat și așat. Modul de declanșare este forțat la 4T.
În timpul procesului de sudare, acest mod permite ca JOB-urile din lista încărcată să e înlănțuite prin apăsarea scurtă a butoanelor pistoletului.
Sudarea este oprită printr-o apăsare lungă pe butoanele pistoletului, iar când ciclul de sudare se termină, JOB N°1 este reîncărcat pentru o
secvență de sudare viitoare.
Creșterea curentului în JOB 3
Creșterea curentului în JOB 2
Când modul este activat, JOB nr. 1 din listă este încărcat și așat.
Reamintirea JOB-urilor din secvență se face într-o buclă: atunci
când se ajunge la ultimul JOB din listă, acesta va continua cu JOB
Nr. 1.
JOB 1 JOB 2 JOB 3
C5
Dintr-o listă C5 de 5 JOB-uri, creată anterior, acest mod simplu de automatizare, prin intermediul comenzii la distanță, permite rechemarea
JOB-urilor prin intermediul unui PLC (a se vedea nota de pe site-ul web -https://planet.gys.fr/pdf/spdoc/fr/CONNECT_5.pdf).
Sudarea este activată printr-o apăsare lungă pe butoanele pistoletului.
COMANDĂ LA DISTANȚĂ OPȚIONAL
• Comanda analogică la distanță RC-HA2 (ref. 045675 / 066625) :
O telecomandă analogică poate conectată la generator prin intermediul conectorului (I-11).
Această telecomandă permite variația curentului de la 50% la 100% din curentul setat. În această congurație, toate modurile și funcționalitățile
generatorului sunt accesibile și congurabile.
• Comanda analogică la distanță RC-HA2 RC-MMA/DEGAUSS (ref. 066496)
O telecomandă analogică poate conectată la sursa de alimentare prin intermediul conectorului (I-4).
Numai în cazul MMA, comanda permite variația curentului de la 50% la 100% din curentul setat prin intermediul unui potențiometru, inversarea
polarității de sudare prin intermediul comutatorului de polaritate și activarea sau dezactivarea sursei de curent de sudare pentru a proteja aparatul
de sudură în timpul manipulării.
• Pedală de comandă RC-MMA/TIG-FA1 (ref. 045682) :
O pedală de comandă poate conectată la generator prin intermediul conectorului (I-11).
Pedala permite variația curentului de la minim la 100% din intensitatea reglată. În TIG, generatorul funcționează numai în modul 2T. În plus, creșterea și scăderea curentului nu mai sunt gestionate de generator (funcții inactive), ci de utilizator prin intermediul pedalei.
• HMI la distanță - telecomandă digitală RC-HD2 (ref. 062122) :
400 AC/DC : O telecomandă digitală poate conectată la generator prin intermediul conectorului (I-12).
230 AC/DC FV : O telecomandă digitală poate conectată la generator prin intermediul kitului opțional NUM-1 (I-7).
Această telecomandă este concepută pentru procesele de sudare MMA și TIG. Ea permite reglarea de la distanță a postului de sudură. Un buton
ON/OFF permite oprirea sau pornirea comenzii numerice. Atunci când comanda numerică este pornită, ecranul generatorului așează valorile
curentului și a tensiunii. Când ecranul este stins sau deconectat, interfața generatorului se reactivează.
52
Page 53
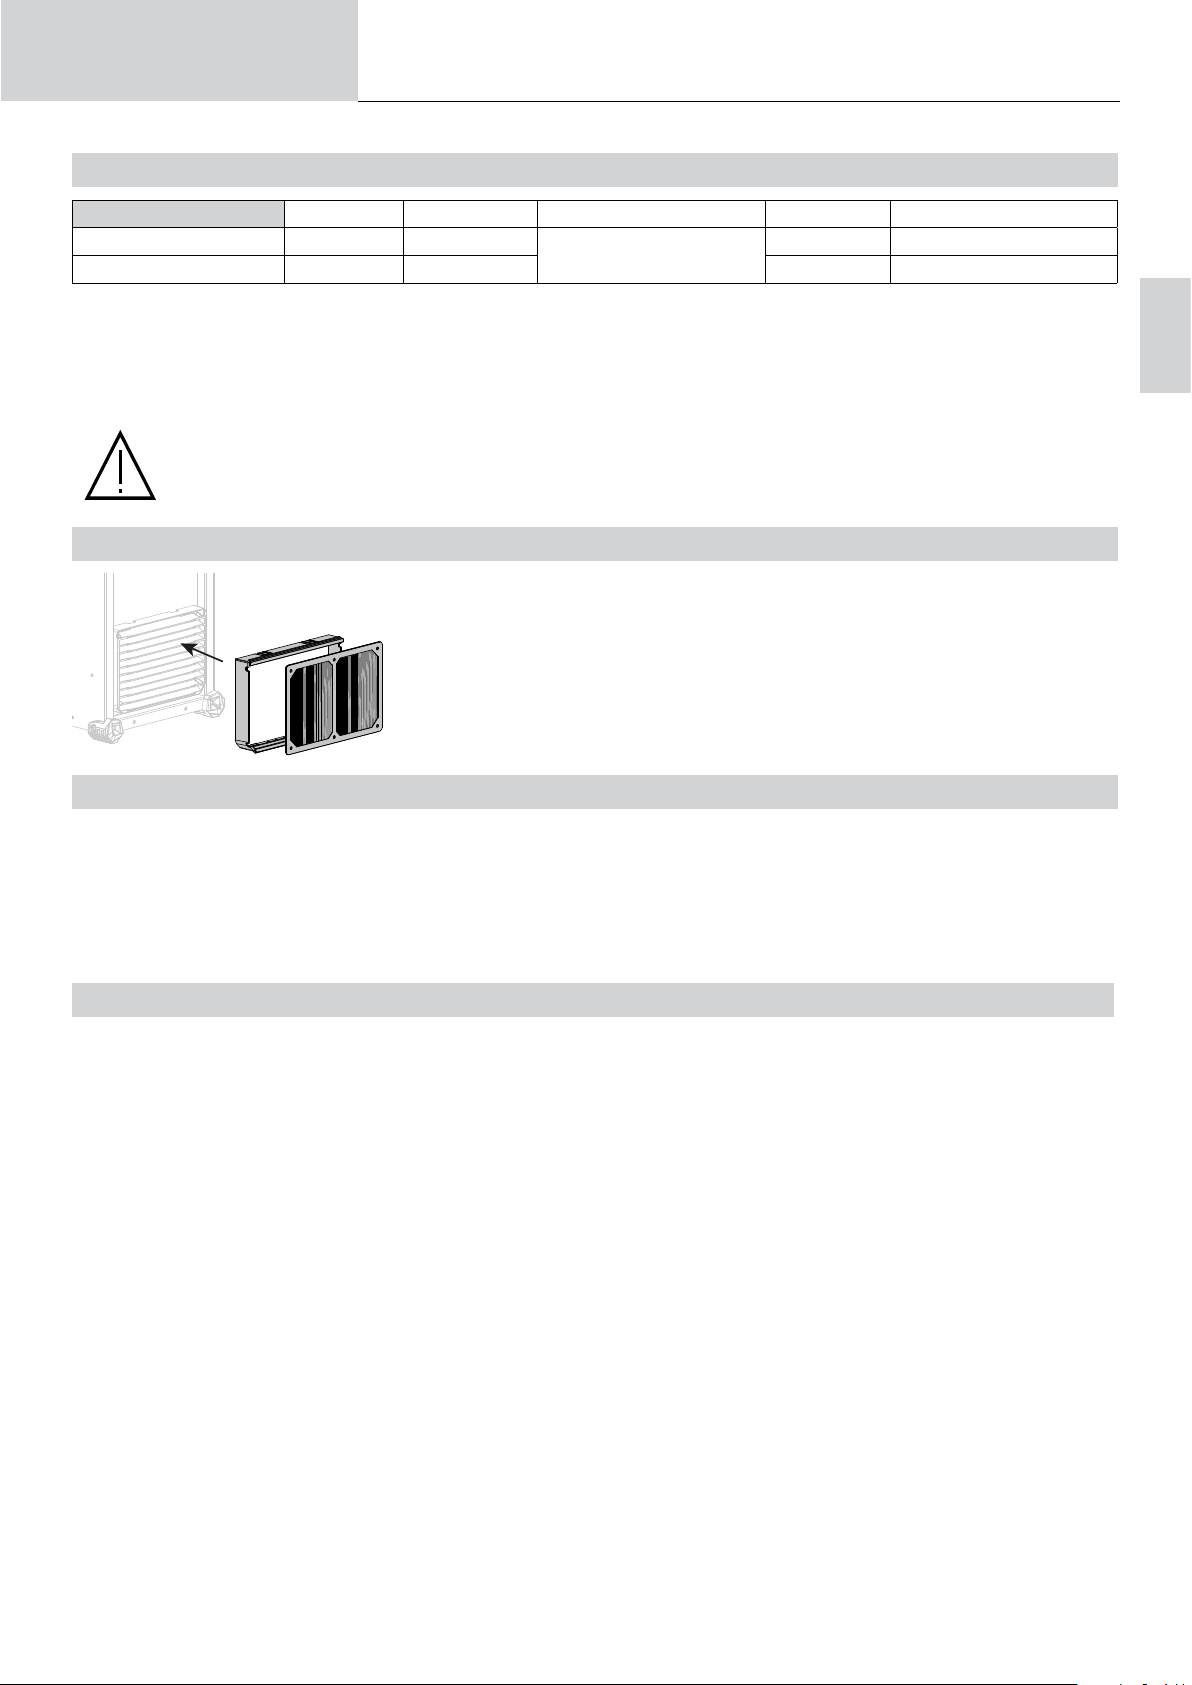
Instucțiuni de folosire
Traducerea instrucțiunilor
originale
TITANIUM
UNITATE DE RĂCIRE OPȚIONALĂ
Compatibilitate Referință Denumire Putere de răcire Capacitate Tensiune de alimentare
TITANIUM 230 AC/DC FV 070820 KOOLWELD 1
TITANIUM 400 AC/DC 013537 WCU 1KW C 5.5 L 400 V +/-15%
Unitatea de răcire este detectată automat de către echipament. Pentru a dezactiva unitatea de răcire (OFF), vă rugăm să consultați manualul de
interfață.
Protecțiile susținute de unitatea de răcire pentru a asigura securitatea pistoletului și a utilizatorului sunt :
• Nivelul minim al lichidului de răcire.
• Debitul minim al lichidului de răcire ce circulă prin pistolet.
• Protecția termică a lichidului de răcire.
Asigurați-vă că unitatea de răcire este oprită înainte de a deconecta furtunurile de intrare și de ieșire a uidului din pistolet.
Lichidul de răcire este nociv și iritant la contactul cu ochii, cu mucoasa nazală și cu pielea. Lichidul cald poate provoca arsuri.
1000 W
3 L 24 V
KIT DE FILTRARE OPȚIONAL
Filtru de praf (ref. 046580) cu nețe de ltrare : 630 µm (0,63 mm).
Vă rugăm să rețineți că utilizarea acestui ltru reduce ciclul de funcționare al generatorului.
RO
Pentru a evita riscul de supraîncălzire din cauza înfundării oriciilor de ventilație, ltrul de praf
trebuie curățat în mod regulat. Declipsați și curățați cu aer comprimat.
MAI MULTE FUNCȚIONALITĂȚI
Producătorul GYS oferă o gamă largă de funcționalități compatibile cu produsul dumneavoastră.
Pentru a aa mai multe, scanați codul QR.
CONDIȚII DE GARANȚIE
Garanția acoperă, timp de 2 ani de zile, orice defect sau greșeală de fabricație, de la dată achiziției (piese și mână de lucru).
Garanția nu acoperă :
• Orice altă daună datorată transportului.
• Uzura normală a pieselor (Ex. : cabluri, cleme etc.).
• Incidente datorate utilizării necorespunzătoare (eroare de alimentare cu energie electrică, cădere, demontare).
• Defecțiuni legate de mediul înconjurător (poluare, rugină, praf).
În cazul unei defecțiuni, returnați dispozitivul către distribuitorul dvs., însoțit de:
- un justicativ de achiziționare datat (bon, factură...)
- o notă explicativă a defectului.
53
Page 54
Instrukcja obsługi
Tłumaczenie instrukcji oryginalnej
TITANIUM
OSTRZEŻENIA - ZASADY BEZPIECZEŃSTWA
WPROWADZENIE I OPIS OGÓLNY
Niniejsza instrukcja musi być przeczytana i zrozumiana przed rozpoczęciem eksploatacji.
Nie wolno przeprowadzać żadnych modykacji ani konserwacji, które nie zostały określone w instrukcji.
Producent nie ponosi odpowiedzialności za jakiekolwiek szkody osobowe lub majątkowe spowodowane użytkowaniem urządzenia niezgodnie z
zaleceniami podanymi w niniejszej instrukcji.
W przypadku problemów lub wątpliwości należy skonsultować się z wykwalikowaną osobą, która przeprowadzi instalację w sposób prawidłowy.
OTOCZENIE
Urządzenie może być używane wyłącznie do spawania w zakresie podanym na tabliczce znamionowej i/lub w instrukcji. Należy przestrzegać
dyrektyw dotyczących bezpieczeństwa. W przypadku niewłaściwego lub niebezpiecznego użycia produktu producent nie ponosi odpowiedzialności.
Stanowisko powinno być używane w pomieszczeniach wolnych od substancji tj. kurz, kwasy, gazy lub innych substancji żrących. To samo dotyczy
jego przechowywania. W trakcie użytkowania należy zapewnić odpowiedni przepływ powietrza.
Zakres temperatur:
Użytkowanie od -10 do +40°C (od +14 do + 104°F).
Przechowywanie w temperaturze od -20 do +55°C (-4 do 131°F).
Wilgotność powietrza:
Mniejsza lub równa 50%, w temperaturze 40°C (104°F).
Mniejsza lub równa 90%, w temperaturze 20°C (68°F).
Poziom:
Do 1000 m n.p.m. (3280 stóp).
OCHRONA SIEBIE I INNYCH
Spawanie łukowe może być niebezpieczne i doprowadzić do poważnych obrażeń, a nawet śmierci.
Spawanie naraża ludzi na niebezpieczne źródło ciepła, promieniowanie świetlne łuku, pole elektromagnetyczne (uwaga na osoby noszące rozrusznik
serca), ryzyko porażenia prądem, hałas i opary gazowe.
Aby chronić siebie i innych, należy przestrzegać poniższych instrukcji bezpieczeństwa:
Aby uchronić się przed oparzeniami i promieniowaniem, należy nosić odzież bez mankietów, izolującą, suchą, ognioodporną, w
dobrym stanie i przykrywającą całe ciało.
Należy używać rękawic zapewniających izolację elektryczną i termiczną.
Należy stosować odpowiednią ochronę spawalniczą lub przyłbicę zapewniającą wystarczający poziom ochrony (w zależności od
aplikacji). Chronić oczy podczas czyszczenia. Szkła kontaktowe są szczególnie zabronione.
Czasami konieczne jest wydzielenie obszarów za pomocą ognioodpornych kurtyn w celu ochrony obszaru spawania przed
promieniowaniem łuku, odpryskami i żarzącymi się odpadami.
Poinformować osoby przebywające w obszarze spawania, aby nie patrzyły na promienie łuku i stopione części, oraz aby nosiły
odpowiednią odzież ochronną.
Jeżeli podczas spawania poziom hałasu przekracza dopuszczalny limit, należy używać słuchawek z redukcją szumów (dotyczy to
również osób znajdujących się w obszarze spawania).
Należy trzymać ręce, włosy i ubrania z daleka od części ruchomych (wentylatorów), rąk, włosów, ubrań.
Nigdy nie zdejmować zabezpieczeń obudowy jednostki chłodzącej, gdy źródło prądu spawania jest pod napięciem, producent nie
ponosi odpowiedzialności w razie wypadku.
Świeżo zespawane części są gorące i mogą spowodować poparzenia przy kontakcie z nimi. Aby przeprowadzić konserwację
palnika, upewnij się, że wystygł on wystarczająco i odczekaj co najmniej 10 minut przed rozpoczęciem. Urządzenie chłodzące musi
być włączone podczas używania palnika chłodzonego wodą, aby ciecz nie spowodowała poparzeń.
Ważne jest, aby zabezpieczyć miejsce pracy przed jego opuszczeniem, aby chronić ludzi i mienie.
OPARY SPAWALNICZE I GAZ
Dymy, gazy i pyły emitowane podczas spawania są niebezpieczne dla zdrowia. Należy zapewnić wystarczającą wentylację i
może być wymagane powietrze. W przypadku niewystarczającej wentylacji rozwiązaniem może być maska na świeże powietrze.
Sprawdź, czy ssanie jest skuteczne, sprawdzając je pod kątem norm bezpieczeństwa.
Uwaga! Spawanie w małym pomieszczeniu wymaga nadzoru z bezpiecznej odległości. Ponadto lutowanie niektórych materiałów zawierających ołów,
kadm, cynk lub rtęć, a nawet beryl, może być szczególnie szkodliwe, dlatego przed lutowaniem należy odtłuścić części.
Butle powinny być przechowywane w otwartych lub dobrze wentylowanych pomieszczeniach. Muszą one być w pozycji pionowej i utrzymywane na
wsporniku lub na wózku.
54
Spawania nie należy przeprowadzać w pobliżu smarów lub farb.
Page 55
Instrukcja obsługi
Tłumaczenie instrukcji oryginalnej
TITANIUM
RYZYKO POŻARU I WYBUCHU
Obszar spawania musi być całkowicie zabezpieczony, materiały łatwopalne muszą znajdować się w odległości co najmniej 11
metrów.
W pobliżu miejsc wykonywania prac spawalniczych powinien znajdować się sprzęt gaśniczy.
Należy uważać na rozpryski i iskry, nawet przez pęknięcia. Może to być źródłem ognia lub wybuchu.
Osoby, materiały łatwopalne i pojemniki znajdujące się pod ciśnieniem należy trzymać w bezpiecznej odległości.
Należy unikać spawania w zamkniętych pojemnikach lub rurach, a jeśli są otwarte, należy je opróżnić z wszelkich materiałów łatwopalnych lub
wybuchowych (olej, paliwo, pozostałości gazu...).
Operacje szlifowania nie mogą być skierowane w stronę źródła prądu spawania ani w stronę materiałów łatwopalnych.
BUTLE Z GAZEM
Wyciekający gaz z butli może spowodować uduszenie w przypadku dużej koncentracji w obszarze spawania (dobrze wentylować
pomieszczenie).
Transport urządzenia musi być w pełni bezpieczny: zamknięte butle z gazem oraz zamknięte źródło zasilania spawalniczego.
Muszą być one w pozycji pionowej i podtrzymywane na wsporniku, aby zmniejszyć ryzyko upadku.
Po każdym użyciu należy zamknąć butlę. Należy uważać na zmiany temperatury i ekspozycję na słońce.
Butla nie może stykać się z płomieniami, łukiem elektrycznym, palnikiem, zaciskami uziemiającymi ani innymi źródłami ciepła lub żarzenia.
Należy pamiętać, aby trzymać go z dala od obwodów elektrycznych i spawalniczych, dlatego nigdy nie należy spawać butli pod ciśnieniem.
Uwaga! Przy odkręcaniu zaworu butli, należy odchylić głowę znad zaworu i upewnić się, że stosowany gaz jest odpowiedni dla danego procesu
spawania.
BEZPIECZEŃSTWO ELEKTRYCZNE
PL
Zastosowana instalacja elektryczna musi być uziemiona. Należy używać zalecanego rozmiaru bezpiecznika oznaczonego na
tablicy znamionowej.
Porażenie prądem elektrycznym może być źródłem poważnych, bezpośrednich lub pośrednich wypadków, a nawet śmierci.
Nigdy nie dotykać części znajdujących się pod napięciem wewnątrz lub na zewnątrz źródła prądu (palników, uchwytów, kabli, elektrod), ponieważ są
one podłączone do obwodu spawalniczego.
Przed otwarciem źródła prądu spawania należy odłączyć je od sieci i odczekać 2 minuty, aby wszystkie kondensatory zostały rozładowane.
Nie należy dotykać palnika lub uchwytu elektrody i zacisku uziemiającego jednocześnie.
W przypadku uszkodzenia przewodów i palników należy zapewnić ich wymianę przez wykwalikowany i autoryzowany personel. Przekrój kabla
należy dobrać odpowiednio do zastosowania. Zawsze używaj suchej, dobrej jakości odzieży, aby odizolować się od obwodu spawalniczego. We
wszystkich środowiskach pracy należy nosić izolowane obuwie.
KLASYFIKACJA MATERIAŁÓW EMC
Ten materiał Klasy A nie jest przeznaczony do użytku na terenie mieszkalnym, ponieważ dostarczana tam publiczna energia
elektryczna jest niskonapięciowa. W tych miejscach mogą występować potencjalne trudności w zapewnieniu kompatybilności
elektromagnetycznej, ze względu na zaburzenia przewodzenia, a także emitowane częstotliwości radioelektryczne.
TITANIUM 230 AC/DC FV :
Pod warunkiem, że impedancja publicznej sieci niskiego napięcia w punkcie wspólnego sprzężenia jest mniejsza niż Zmax =
0.173 Ohm, to urządzenie spełnia wymagania normy IEC 61000-3-11 i może być podłączone do publicznych sieci niskiego
napięcia. Do obowiązków instalatora lub użytkownika urządzenia należy zapewnienie, w razie potrzeby poprzez konsultacje z
operatorem sieci dystrybucyjnej, że impedancja sieci jest zgodna z ograniczeniami impedancji.
TITANIUM 400 AC/DC :
To urządzenie jest zgodne z normą IEC 61000-3-11.
TITANIUM 230 AC/DC FV :
To urządzenie jest zgodne z normą IEC 61000-3-12.
TITANIUM 400 AC/DC :
To urządzenie nie jest zgodne z normą IEC 61000-3-12 i jest przeznaczone do podłączenia do prywatnych sieci niskiego napięcia
podłączonych do publicznej sieci zasilającej tylko na poziomie średniego i wysokiego napięcia. W przypadku podłączenia do
publicznej sieci zasilającej niskiego napięcia obowiązkiem instalatora lub użytkownika sprzętu jest upewnienie się, poprzez
konsultacje z operatorem sieci dystrybucyjnej, że sprzęt może zostać podłączony.
EMISJE ELEKTROMAGNETYCZNE
Prąd elektryczny przepływający przez jakikolwiek przewodnik wytwarza lokalne pola elektryczne i magnetyczne (EMF). Prąd
spawania wytwarza pole elektromagnetyczne wokół obwodu spawalniczego i urządzenia spawalniczego.
55
Page 56
Instrukcja obsługi
Pola elektromagnetyczne EMF mogą zakłócać działanie niektórych implantów medycznych, na przykład rozruszników serca. Dla osób z implantami
medycznymi muszą zostać podjęte środki ochronne. Na przykład, ograniczenia dostępu dla osób przechodzących lub indywidualna ocena ryzyka dla
spawaczy.
Spawacze powinni postępować zgodnie z poniższymi instrukcjami, aby zminimalizować ekspozycję na działanie pól elektromagnetycznych z obwodu
spawania:
• ułożyć kable spawalnicze razem – w miarę możliwości zamocować je za pomocą zacisku;
• ustawić się (tułów i głowę) jak najdalej od obwodu spawania;
• nigdy nie owijać przewodów spawalniczych wokół ciała;
• nie umieszczać ciała pomiędzy kablami spawalniczymi. Trzymać oba kable po jednej stronie ciała;
• podłączyć kabel powrotny do przedmiotu obrabianego jak najbliżej miejsca, które ma być spawane;
• nie pracować obok źródła prądu spawania, nie siadać na nim ani nie opierać się o nie;
• nie spawać podczas transportu spawarki lub podajnika drutu.
Użytkownicy rozruszników serca powinni skonsultować się z lekarzem przed użyciem tego urządzenia.
Narażenie na pola elektromagnetyczne podczas spawania może mieć inne, nieznane jeszcze skutki dla zdrowia.
Tłumaczenie instrukcji oryginalnej
TITANIUM
ZALECENIA DOTYCZĄCE OCENY OBSZARU SPAWANIA
Informacje ogólne
Użytkownik jest odpowiedzialny za instalację i użytkowanie sprzętu do spawania łukowego zgodnie z instrukcją producenta. W przypadku wykrycia
zakłóceń elektromagnetycznych użytkownik sprzętu do spawania łukowego jest odpowiedzialny za rozwiązanie tej sytuacji z pomocą techniczną
producenta. W niektórych przypadkach te działania naprawcze mogą być tak proste, jak uziemienie obwodu spawalniczego. W innych przypadkach
może być konieczne zbudowanie ekranu elektromagnetycznego wokół źródła prądu spawania i całego przedmiotu obrabianego z zamontowanymi
ltrami wejściowymi. W każdym przypadku należy ograniczyć zakłócenia elektromagnetyczne, aż przestaną być uciążliwe.
Ocena obszaru spawania
Przed zainstalowaniem sprzętu do spawania łukowego, użytkownik powinien ocenić potencjalne problemy elektromagnetyczne w otaczającym go
obszarze. Należy wziąć pod uwagę następujące elementy:
a) obecność powyżej, poniżej i w sąsiedztwie urządzeń do spawania łukowego innych kabli zasilających, sterujących, sygnałowych i telefonicznych;
b) odbiorniki i nadajniki radiowe, i telewizyjne;
c) komputery i inne urządzenia sterujące;
d) urządzenia krytyczne dla bezpieczeństwa, takie jak zabezpieczenia maszyn przemysłowych;
e) zdrowie i bezpieczeństwo osób przebywających w danym obszarze, takich jak osoby z kardiostymulatorami lub aparatami słuchowymi;
f) aparatura do kalibracji i pomiarów;
g) odizolowanie innych urządzeń, które znajdują się na tym samym obszarze.
Użytkownik musi upewnić się, że inne urządzenia używane w danym środowisku są kompatybilne. Może to wiązać się z dodatkowymi środkami
ostrożności;
h) pora dnia podczas spawania lub wykonywania innych wymaganych czynności.
Wielkość obszaru otaczającego, który należy wziąć pod uwagę, zależy od struktury budynku i innych działań odbywających się w nim. Ta strefa
otoczenia może wykraczać poza granice instalacji.
Ocena obszaru spawania
Oprócz oceny obszaru spawalniczego ocena systemów spawania łukowego może być wykorzystana do identykacji i rozwiązania różnych przypadków
zakłóceń. Ocena emisji powinna obejmować pomiary in situ, jak określono w art. 10 normy CISPR 11. Pomiary na miejscu mogą również pomóc
potwierdzić skuteczność środków ograniczających.
ZALECENIA DOTYCZĄCE METOD REDUKCJI EMISJI ELEKTROMAGNETYCZNEJ
a. Publiczna sieć zasilania: Wskazane jest podłączenie urządzeń spawalniczych do publicznej sieci zasilania zgodnie z zaleceniami producenta.
W przypadku występowania zakłóceń może być konieczne podjęcie dodatkowych środków zapobiegawczych, takich jak ltrowanie publicznej
sieci zasilania. Wskazane jest przewidzieć osłonę kabla zasilającego w przewodzie zainstalowanym na stałe, która będzie z metalu lub innego
odpowiednika materiału do spawania łukowego. Należy zapewnić ciągłość elektryczną ekranu na całej jego długości. Należy również połączyć osłonę
ze źródłem prądu spawania w celu zapewnienia dobrego połączenia elektrycznego pomiędzy przewodem i obudową źródła prądu spawania.
b. Konserwacja urządzeń do spawania łukowego: Sprzęt do spawania łukowego powinien być poddawany rutynowej konserwacji zgodnie z
zaleceniami producenta. Wszystkie wejścia, drzwi serwisowe i pokrywy powinny być zamknięte i odpowiednio zablokowane, gdy urządzenie do
spawania łukowego jest używane. Urządzenie do spawania łukowego nie powinno być w żaden sposób modykowane, z wyjątkiem zmian i regulacji
wymienionych w instrukcji producenta. W szczególności wskazane jest, aby urządzenie rozruchowe dozujące i stabilizujące łuk było regulowane i
konserwowane zgodnie z zaleceniami producenta.
c. Kable spawalnicze: Kable powinny być możliwie jak najkrótsze, ułożone blisko siebie przy ziemi lub na ziemi.
d. Uziemienie ekwipotencjalne: Należy rozważyć połączenie wszystkich przedmiotów metalowych w pobliżu. Jednakże metalowe przedmioty
podłączone do przedmiotu obrabianego zwiększają ryzyko porażenia elektrycznego, jeśli operator dotknie zarówno tych metalowych elementów, jak
i elektrody. Operator powinien być odizolowany od takich metalowych przedmiotów.
e. Uziemienie spawanego elementu: W przypadku, gdy spawana część nie jest uziemiona ze względów bezpieczeństwa elektrycznego lub
ze względu na jej rozmiar i położenie, na przykład na kadłubach statków lub stali konstrukcyjnej w budynkach, połączenie uziemione może, w
niektórych przypadkach, ale nie zawsze, zmniejszyć emisje. Należy uważać, aby uniknąć uziemienia części, które mogłoby zwiększyć ryzyko obrażeń
użytkowników lub uszkodzenia innych urządzeń elektrycznych. Jeśli to konieczne, połączenie elementu roboczego z uziemieniem powinno być
wykonane bezpośrednio, ale w niektórych krajach, gdzie takie bezpośrednie połączenie nie jest dozwolone, połączenie powinno być wykonane za
pomocą odpowiedniego kondensatora wybranego zgodnie z przepisami krajowymi.
f. Ochrona i ekranowanie: Selektywna ochrona i ekranowanie innych kabli i urządzeń w otoczeniu może ograniczyć problemy z zakłóceniami. W
przypadku specjalnych zastosowań można rozważyć ochronę całego obszaru spawania.
56
Page 57
Instrukcja obsługi
Tłumaczenie instrukcji oryginalnej
TRANSPORT I PRZENOSZENIE ŹRÓDŁA PRĄDU SPAWANIA
Źródło prądu spawania jest wyposażone w dodatkowy uchwyt do przenoszenia w ręku. Nie należy lekceważyć jego wagi. Uchwyt
nie jest postrzegany jako część do podwieszenia.
Nie należy używać kabli lub palnika do przemieszczania źródła prądu spawania. Należy je ustawić w pozycji pionowej.
Nie należy umieszczać źródła zasilania nad ludźmi lub przedmiotami.
Nigdy nie podnosić butli z gazem i źródła prądu spawania w tym samym czasie. Ich standardy transportowania są różne.
INSTALACJA MATERIAŁU
• Umieścić źródło prądu spawania na podłodze, której maksymalne nachylenie wynosi 10°.
• Zapewnić wystarczającą strefę do chłodzenia źródła prądu spawania i do łatwego dostępu do panelu sterowania.
• Nie stosować w środowisku, gdzie występują pyły metali przewodzących.
• Źródło prądu spawania musi być chronione przed deszczem i nie może być narażone na działanie promieni słonecznych.
• Urządzenie posiada stopień ochrony IP23, co oznacza:
- ochrona przed dostępem do niebezpiecznych części ciał stałych o średnicy >12,5 mm oraz,
- ochrona przed deszczem skierowana pod kątem 60° do pionu
Materiał ten może być używany na zewnątrz, zgodnie z klasą ochrony IP23.
Przewody zasilania, przedłużacze i przewody spawalnicze muszą być całkowicie rozwinięte, aby zapobiec przegrzaniu.
TITANIUM
Producent nie ponosi odpowiedzialności za szkody na osobach i przedmiotach spowodowane niewłaściwym i niebezpiecznym
użytkowaniem tego urządzenia.
KONSERWACJA / PORADY
• Konserwacja powinna być przeprowadzana wyłącznie przez wykwalikowaną osobę. Zalecana jest coroczna konserwacja.
• Odciąć zasilanie, odłączając wtyczkę i odczekać dwie minuty przed rozpoczęciem pracy na urządzeniu. Wewnątrz, napięcia i
prądy są wysokie i niebezpieczne.
• Regularnie zdejmować pokrywę i wydmuchiwać kurz. Przy okazji należy zlecić wykwalikowanemu personelowi sprawdzenie połączeń elektrycznych
za pomocą izolowanego narzędzia.
• Regularnie sprawdzać stan techniczny przewodu zasilającego. Jeśli kabel zasilający jest uszkodzony, musi zostać wymieniony przez producenta,
jego serwis lub osobę o podobnych kwalikacjach, aby uniknąć jakiegokolwiek niebezpieczeństwa.
• Pozostawić otwory wentylacyjne źródła prądu spawania wolne dla wlotu i wylotu powietrza.
• Nie używać tego źródła spawania do rozmrażania rur odpływu kanalizacyjnego, ładowania baterii/akumulatorów lub do rozruchu silnika.
INSTALACJA - FUNKCJONOWANIE URZĄDZENIA
Tylko doświadczony i wykwalikowany przez producenta personel może przeprowadzać instalację. Podczas montażu należy upewnić się, że źródło
prądu jest odłączone od sieci. Szeregowe lub równoległe połączenia źródła prądu są zabronione. W celu zapewnienia optymalnego połączenia zaleca
się stosowanie adapterów dostarczonych wraz z zestawem.
OPIS
Urządzenie to jest źródłem prądu do spawania elektrodą otuloną (TIG DC) lub prądem zmiennym (TIG AC) oraz spawania łukiem powlekanym (MMA).
OPIS SPRZĘTU (I)
PL
1- Interfejs człowiek - maszyna (HMI) 7-
2- Gniazdo z polaryzacją dodatnią 8- Przełącznik ON / OFF
3- Przyłącze gazowe palnika 9- Kabel zasilania
4- Złącze przycisku palnika 10- Złącze USB
5- Gniazdo o ujemnej polaryzacji 11- Złącze analogowe
6- Przyłącze gazowe 12- Złącze podajnika lub zdalny interfejs = Tylko 400 AC/DC
Właz do złącza zestawu NUM TIG-1 (opcja nr kat. 037960)
Właz do złącza zestawu NUM-1 (opcja nr kat. 063938) = Tylko 230 AC/DC FV
13- Złącze zasilania i sterowanie jednostką chłodzącą
INTERFEJS CZŁOWIEK-MASZYNA (HMI)
Należy zapoznać się z instrukcją obsługi interfejsu (IHM), która jest częścią kompletnej dokumentacji sprzętu.
HMI
57
Page 58
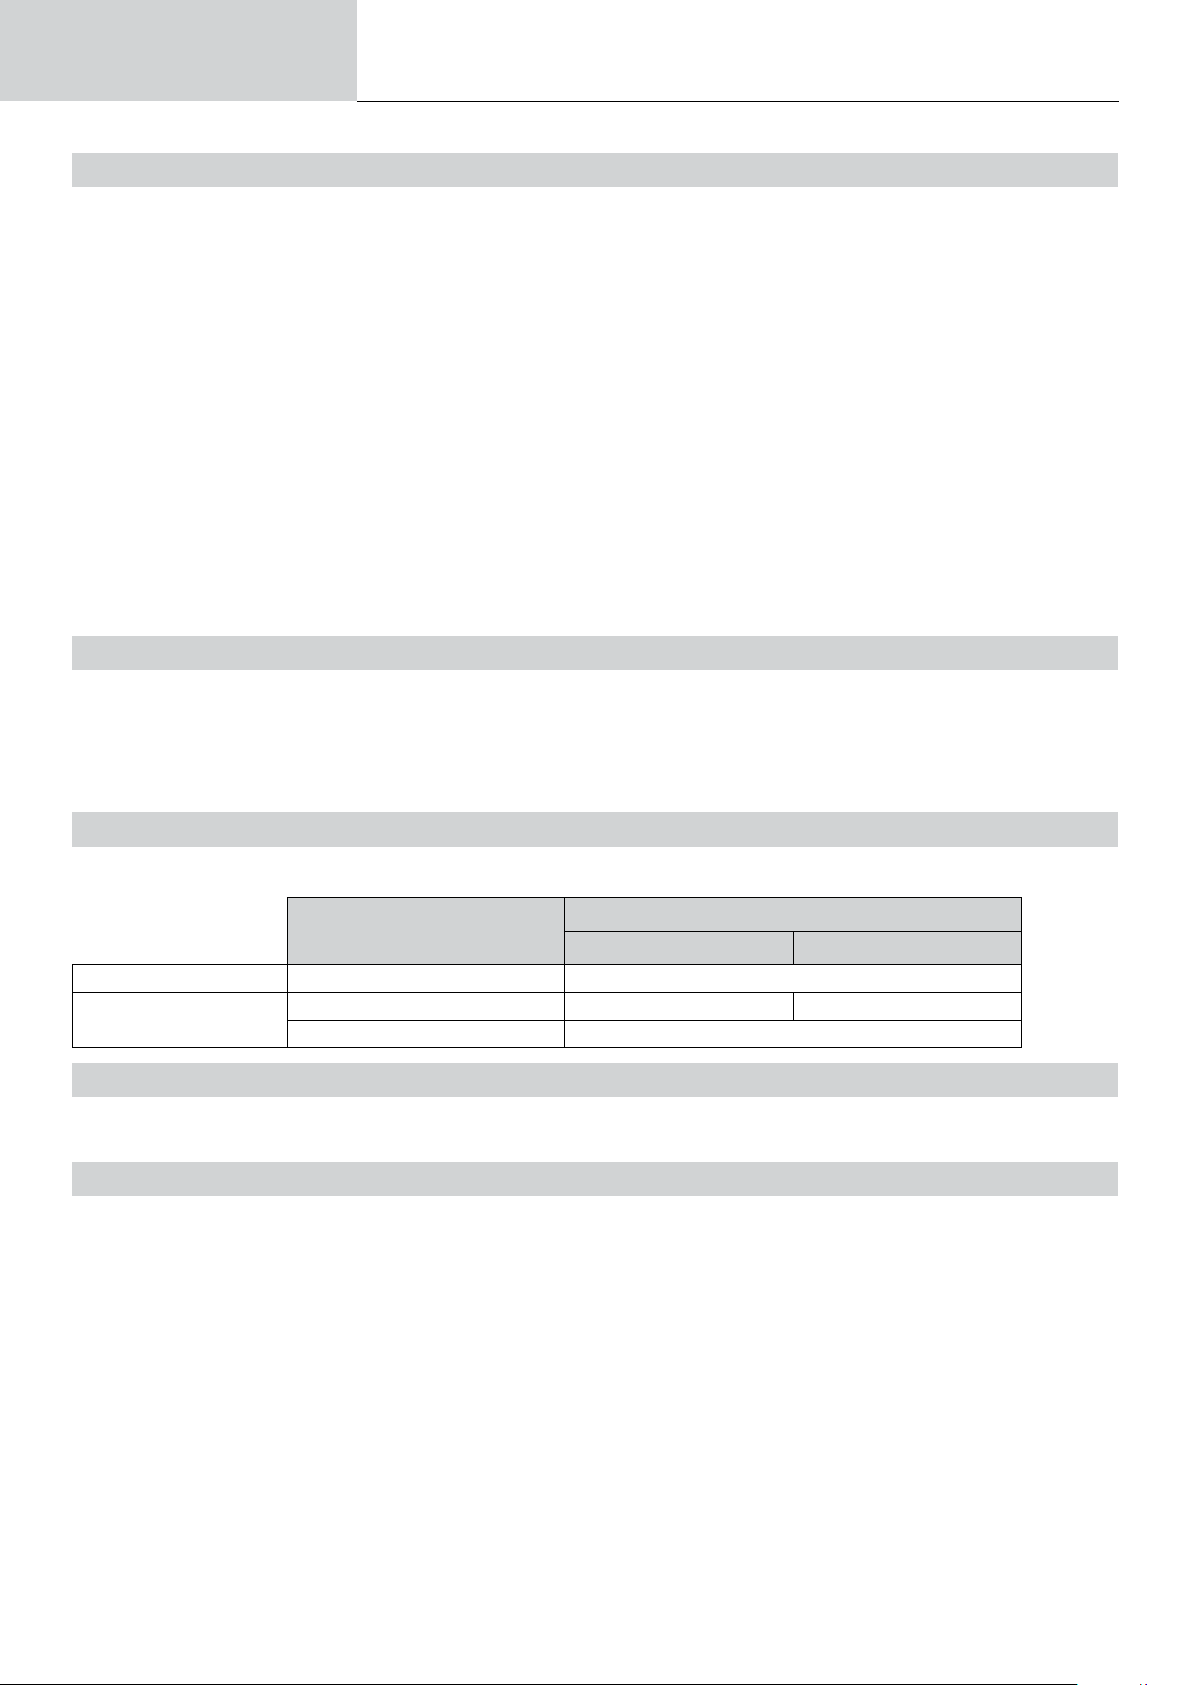
Instrukcja obsługi
Tłumaczenie instrukcji oryginalnej
TITANIUM
PRZYCISK URUCHAMIANIA URZĄDZENIA
TITANIUM 230 AC/DC FV :
Urządzenie dostarczane jest z gniazdem jednofazowym 3-biegunowym (P+N+PE) 230V 16A CEE17. Wyposażony jest w system «Flexible Voltage»
i może być zasilany z uziemionej instalacji elektrycznej w zakresie od 110 V do 240 V (50 - 60 Hz).
TITANIUM 400 AC/DC :
To urządzenie jest dostarczane z gniazdem 32 A EN 60309-1 i powinno być używane wyłącznie w trójfazowej instalacji elektrycznej 400V (50-60
Hz) z czterema przewodami uziemionymi.
Pochłaniana wartość skuteczna prądu (I1e) wyświetlana jest na urządzeniu dla maksymalnych warunków użytkowania. Sprawdzić, czy zasilacz i
jego zabezpieczenie (bezpiecznik i/lub wyłącznik) są kompatybilne z parametrami wymaganego źródła prądu. W niektórych krajach może być konieczna wymiana gniazda zasilania, aby umożliwić maksymalną eksploatację urządzenia.
• Źródło prądu spawania przechodzi w stan zabezpieczenia, jeśli napięcie zasilania jest mniejsze lub większe niż 15% określonego napięcia (napięcia)
(na wyświetlaczu pojawi się kod błędu).
• Włączenie następuje poprzez przestawienie przełącznika on/o (I-8) w pozycję I, odwrotnie wyłączenie następuje poprzez przestawienie w pozycję
0. Uwaga ! Nigdy nie wyłączać zasilania, gdy urządzenie pracuje.
• Zachowanie wentylatora : sprzęt ten wyposażony jest w inteligentny system zarządzania wentylacją, który minimalizuje hałas na stanowisku pracy.
Wentylatory dostosowują swoją prędkość obrotową do warunków użytkowania i temperatury otoczenia. W trybie MMA wentylator pracuje ciągle. W
trybie TIG wentylator pracuje wyłącznie w fazie spawania, a następnie wyłącza się po ochłodzeniu.
• Ostrzeżenie : Zwiększenie długości palnika lub kabli powrotnych ponad maksymalną długość podaną przez producenta
zwiększy ryzyko porażenia prądem.
• Urządzenie do zajarzania i stabilizacji łuku jest przeznaczone do pracy ręcznej i sterowanej mechanicznie.
PODŁĄCZENIE DO AGREGATU PRĄDOTWÓRCZEGO
Urządzenie to może być zasilane z agregatów pod warunkiem, że zasilanie pomocnicze spełnia następujące wymagania:
- Napięcie musi być zmienne, ustawione w sposób określony i o napięciu szczytowym mniejszym niż 700 V dla TITANIUM 400 AC/DC i 400 V dla
TITANIUM 230 AC/DC FV,
- Częstotliwość powinna wynosić od 50 do 60 Hz.
Konieczna jest werykacja tychże warunków, ponieważ wiele generatorów wytwarza impulsy wysokiego napięcia, co może spowodować uszkodzenie
sprzętu.
UŻYWANIE PRZEDŁUŻACZY ELEKTRYCZNYCH
Wszystkie przedłużenia muszą mieć odpowiedni rozmiar i napięcie odpowiednie do urządzenia. Używać przedłużacza zgodnie z przepisami krajowymi.
Napięcie prądu wejściowego
TITANIUM 400 AC/DC 400 V 6 mm²
TITANIUM 230 AC/DV FV
110 V 2.5 mm² 4 mm²
230 V 2.5 mm²
Długość - Odcinek kabla przedłużającego
< 45m > 45m
PODŁĄCZENIE GAZU
Urządzenie jest wyposażone w dwa przyłącza. Złącze butli do wlotu gazu do stacji oraz złącze gazu palnika do wylotu gazu
na końcu palnika. W celu zapewnienia optymalnego połączenia zaleca się stosowanie adapterów dostarczonych wraz z zestawem.
AKTYWACJA FUNKCJI VRD (VOLTAGE REDUCTION DEVICE)
Urządzenie do redukcji napięcia (lub VRD) jest dostępne tylko w modelu Titanium 230 AC/DC.
Urządzenie to chroni spawacza. Prąd spawania jest dostarczany tylko wtedy, gdy elektroda jest w kontakcie z obrabianym materiałem (niska rezystancja). Gdy tylko elektroda zostanie usunięta, funkcja VRD obniża napięcie do bardzo niskiej wartości.
Domyślnie urządzenie do redukcji napięcia jest wyłączone. Aby ją aktywować, użytkownik musi otworzyć produkt i wykonać następującą procedurę:
1. ODŁĄCZYĆ PRODUKT OD ZASILANIA I ODCZEKAĆ 5 MINUT DLA BEZPIECZEŃSTWA.
2. Zdjąć ścianę boczną źródła prądu (patrz strona 74).
3. Zlokalizować płytę sterującą i przełącznik VRD (patrz strona 74).
4. Ustawić przełącznik w pozycji ON.
5. Funkcja VRD jest aktywna.
6. Przykręć z powrotem ścianę boczną źródła prądu.
7. W interfejsie (HMI) świeci się ikona VRD.
Aby wyłączyć funkcję VRD, wystarczy przestawić przełącznik z powrotem w przeciwne położenie.
58
Page 59
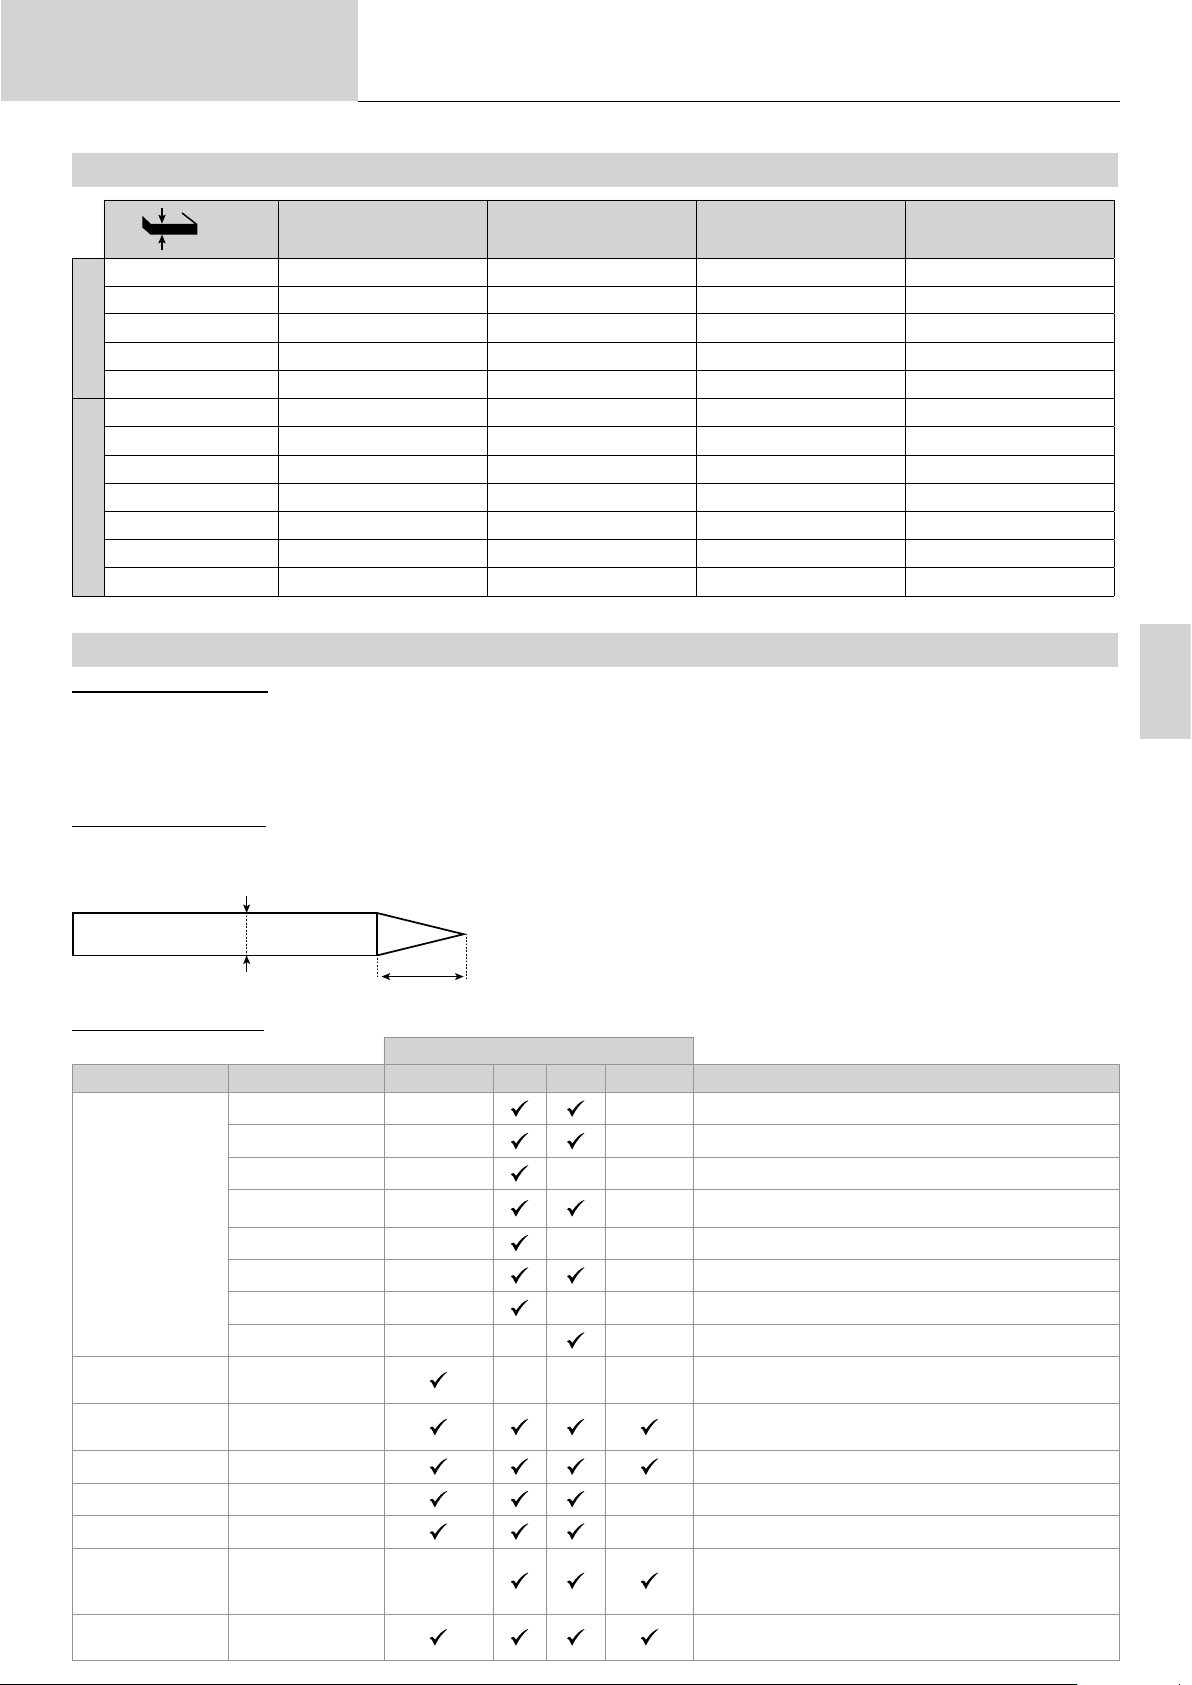
Instrukcja obsługi
ZALECANE ZESTAWIENIA
Tłumaczenie instrukcji oryginalnej
TITANIUM
Prąd (A) Ø Elektrody (mm) Ø Dyszy (mm) Przepływ Argonu (L/min)
TIG DC
TIG AC
(mm)
0.3 - 3 3 - 75 1 6.5 6 - 7
2.4 - 6 60 - 150 1.6 8 6 - 7
4 - 8 100 - 200 2 9.5 7 - 8
6.8 - 8.8 170 - 250 2.4 11 8 - 9
9 - 12 225 - 300 3.2 12.5 9 - 10
0.5 - 1 .5 5 - 50 1 6.5 6 - 7
1.5 - 2 50 - 80 1.6 8 6 - 7
2 - 3 80 - 110 2 9.5 7 - 8
3 - 4 110 - 150 2.4 11 8 - 10
4 - 5 150 - 180 3.2 12.5 10 - 12
5 - 6 180 - 240 4 16 12 - 16
6 - 10 240 - 400 4.8 19 15 - 18
TRYB SPAWANIA TIG (GTAW)
PODŁĄCZENIE I PORADY
• Spawanie TIG wymaga gazu osłonowego (Argon).
• Podłączyć zacisk uziemiający do gniazda bieguna dodatniego (+). Podłącz kabel zasilający palnika do złącza
ujemnego (-), jak również przycisk(i) palnika i przyłącza gazu.
• Upewnić się, że palnik jest odpowiednio wyposażony i że materiały takie jak szczypce, kołnierz wzmacniający, dyfuzor i dysza nie są zużyte.
• Wybór elektrody zależy od natężenia prądu w procesie TIG.
PL
OSTRZENIE ELEKTRODY
Dla optymalnego działania zaleca się stosować zaostrzone elektrody w następujący sposób:
d
L = 3 x d dla niskiego prądu spawania.
L = d dla wysokiego prądu spawania.
L
PARAMETRY PROCESU
Metody spawania
Parametry Ustawienia Synergiczny DC AC Wizard
Standard - - Gładki prąd
Impulsowy - - Prąd pulsujący
FastPulse - - Niewidoczny prąd pulsujący
-
Rodzaj materiału Fe, Al, itd. - - - Wybór materiału do spawania
Spot - - Gładkie punktowanie
Tack - - - Punktowanie impulsowe
Multi-Spot - Powtarzające się gładkie wskazywanie
Multi-Tack - - Powtarzające się pulsacyjne wskazywanie
AC Mix - Prąd mieszany AC i DC
Średnica elektrody
wolframowej
Rodzaj zajarzania Lift, HF, Touch. HF Wybór rodzaju zajarzania.
Tryb wyzwalania 2T, 4T, 4T LOG 2T, 4T Wybór trybu zarządzania spawaniem spustowym
E-TIG OFF - ON - Tryb spawania stałą energią z korekcją długości łuku
Energia
Parametry
zaawansowane
1 - 4 mm
Hold
Współczynnik
ciepła
- Patrz rozdział «Energia» na następnych stronach.
Wybór średnicy elektrody. Pozwala na dopracowanie
prądów odpalania HF i synergii.
Ustawienie zajarzania HF.
59
Page 60
Instrukcja obsługi
Tłumaczenie instrukcji oryginalnej
TITANIUM
Dostęp do niektórych parametrów spawania zależy od wybranego trybu wyświetlania: Ustawienia/Tryb wyświetlania: Easy, Expert, Advanced.
informacji na ten temat można znaleźć w rozdziale HMI.
METODY SPAWANIA
• TIG Synergiczny
Nie opiera się już na wyborze rodzaju prądu stałego i ustawieniach parametrów cyklu spawania, ale uwzględnia zasady spawania/synergie oparte
na doświadczeniu. Tryb ten ogranicza zatem liczbę ustawień do trzech podstawowych: Rodzaj materiału, grubość do spawania i pozycja spawania.
• TIG DC
Dedykowana do spawania metali żelaznych takich jak stal, stal nierdzewna, ale także miedzi i jej stopów oraz tytanu.
• TIG AC
Dedykowane do spawania aluminium i jego stopów, ale także miedzi.
• TIG Wizard
Wizard Lab :
Patrz rozdział «Wizard Lab» na następnych stronach.
Kreator Alu, Stal nierdzewna, Stal, Miedź :
W tym trybie można wstępnie montować lub spawać części wykonane ze stopów lekkich (AlSi/AlMg/Al99), stali nierdzewnej (CrNi), stali
(Fe) i miedzi (CuZn/Cu). W formie synergii ustawieniami są grubość spawanych elementów oraz rodzaj złącza (doczołowe (BW), klinowe (FW),
narożne wewnętrzne (BP), narożne zewnętrzne lub drut z drutem dla złącza doczołowego). Aby przełączyć się z jednego trybu na drugi, należy
nacisnąć przycisk n°4 na klawiaturze (patrz instrukcja HMI).
USTAWIENIA - TIG DC
• Standard
Metoda spawania TIG DC Standard pozwala na wysokiej jakości spawanie na większości materiałów żelaznych takich jak stal, stal nierdzewna, ale
też miedź i jej różne odmiany stopów, czy tytan... Liczne opcje zarządzania prądem i gazem pozwalają Państwu na doskonałą kontrolę spawania od
zajarzania, aż do chłodzenia końcowej spoiny.
Więcej
• Z pulsem
W tym trybie impulsowym tryb spawania łączy wysokie impulsy prądu (I, impulsy spawania) oraz niskie impulsy prądu (I_Cold, impulsy chłodzące
obrabianą część). Ten tryb impulsowy pozwala na złączenie części przy jednoczesnym ograniczeniu wzrostu temperatury. Idealny również w pozycji.
Przykład :
Prąd spawania I jest ustawiony na 100A i % (I_Cold) = 50%, tzn. prąd zimny = 50% x 100A = 50A.
F(Hz) jest ustawiony na 10Hz, okres sygnału będzie wynosił 1/10Hz = 100ms -> co 100ms będzie następował impuls o natężeniu 100A, a
następnie kolejny o natężeniu 50A.
• FastPulse
W tym trybie impulsowym tryb spawania łączy wysokie impulsy prądu (I, impulsy spawania) oraz niskie impulsy prądu (I_Cold, impulsy chłodzące
obrabianą część). Tryb FastPulse zachowuje właściwości zwężania łuku w trybie Pulsed o wysokiej częstotliwości, ale przy częstotliwościach, które
są mniej nieprzyjemne lub nawet niesłyszalne dla spawacza.
• Spot
Ten tryb zgrzewania umożliwia wstępny montaż części przed spawaniem. Wskazywanie może być ręczne przez spust lub czasowe z predeniowanym
opóźnieniem wskazywania. Regulacja czasu spawania punktowego pozwala na powtarzalność i realizację punktów nieutlenionych.
• Multi-Spot
Jest to tryb wskazywania podobny do TIG Spot, ale ze zdeniowanymi czasami wskazywania i zatrzymywania, tak długo jak spust jest przytrzymany.
• Tack
Ta metoda zgrzewania pozwala również na wstępny montaż części przed spawaniem, ale tym razem w dwóch fazach: pierwsza faza prądu pulsującego skupia łuk dla lepszej penetracji, natomiast druga faza prądu standardowego łuk ten poszerza, i tym samym oddziałuje na kąpiel spawalniczą
w celu zapewnienia odpowiedniego zgrzewania punktowego.
Regulowany czas dwóch etapów zgrzewania punktowego umożliwiający lepszą powtarzalność i osiągnięcie nieutlenionego zgrzewu.
• Multi-Tack
Jest to tryb zgrzewania podobny do trybu TIG Tack, ale z sekwencją zdeniowanych czasów zgrzewania i czasów przebywania, tak długo jak spust
jest przytrzymany.
USTAWIENIA - TIG AC
• Standard
Ten tryb spawania jest dedykowany do spawania aluminium i jego stopów (Al, AlSi, AlMg, AlMn...). Prąd zmienny umożliwia trawienie aluminium, które
jest niezbędne do spawania.
Balance (%T_AC):
Podczas fali dodatniej następuje przerwanie utleniania. Podczas fali ujemnej elektroda stygnie i części się zespalają, następuje penetracja.
Poprzez zmianę proporcji pomiędzy amplitudą prądu w cyklach dodatnich amplitudą prądu w cyklach ujemnych, albo wspomagane jest usuwanie
/ czyszczenie, albo przenikanie (domyślne jest ustawienie 30%).
60
Page 61
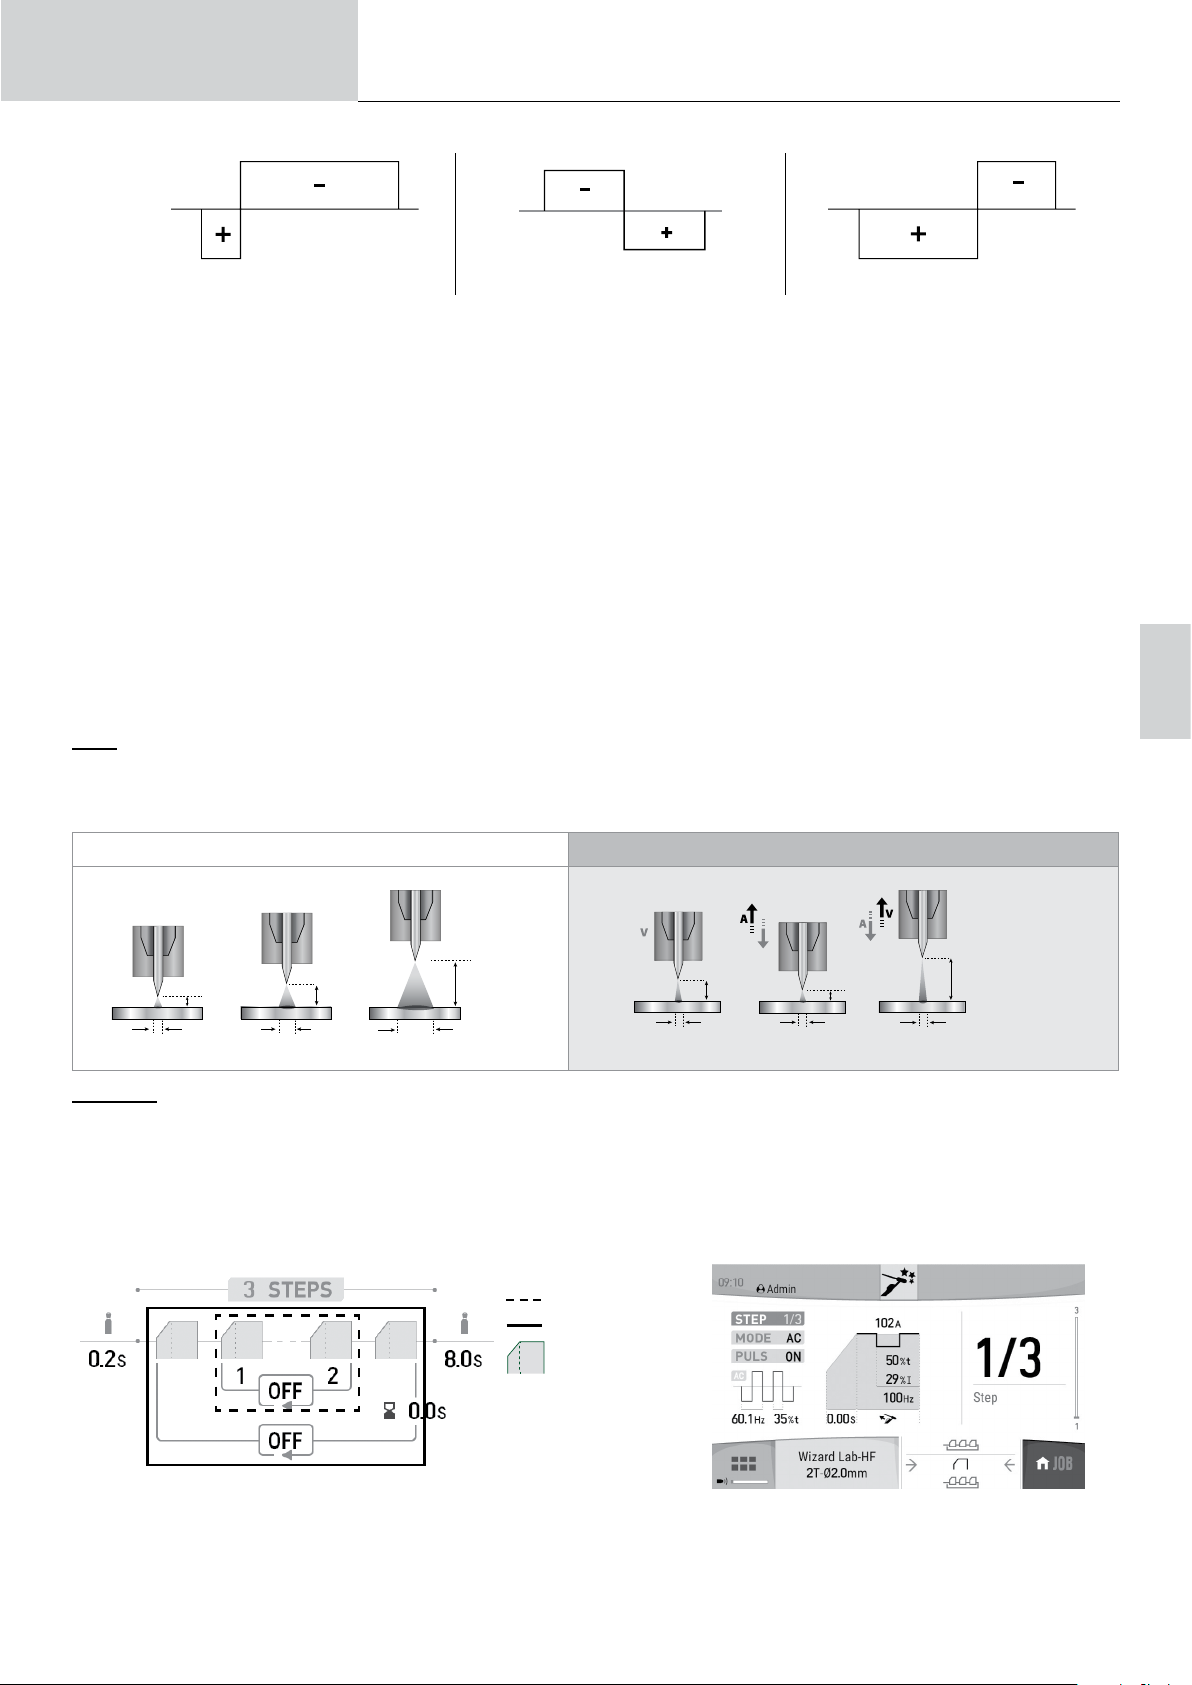
Instrukcja obsługi
2 mm
D
10 mm
D
5 mm
D
2 mm
D
5 mm
D
10 mm
D
Tłumaczenie instrukcji oryginalnej
TITANIUM
20 % : Maks. penetracja 50% 60% : Maks. rozbijanie tlenków
• Z pulsem
W tym trybie impulsowym tryb spawania łączy wysokie impulsy prądu (I, impulsy spawania) oraz niskie impulsy prądu (I_Cold, impulsy chłodzące
obrabianą część). Ten tryb impulsowy pozwala na złączenie części przy jednoczesnym ograniczeniu wzrostu temperatury. Idealny również w pozycji.
Przykład :
Prąd spawania I jest ustawiony na 100A i % (I_Cold) = 50%, tzn. prąd zimny = 50% x 100A = 50A.
F(Hz) jest ustawiony na 10Hz, okres sygnału będzie wynosił 1/10Hz = 100ms -> co 100ms będzie następował impuls o natężeniu 100A, a
następnie kolejny o natężeniu 50A.
• SPOT
Ten tryb zgrzewania umożliwia wstępny montaż części przed spawaniem. Wskazywanie może być ręczne przez spust lub czasowe z predeniowanym
opóźnieniem wskazywania. Regulacja czasu spawania punktowego pozwala na powtarzalność i realizację punktów nieutlenionych.
• Multi-Spot
Jest to tryb wskazywania podobny do TIG Spot, ale ze zdeniowanymi czasami wskazywania i zatrzymywania, tak długo jak spust jest przytrzymany.
• AC Mix
Ta metoda spawania AC jest stosowana do spawania aluminium i jego stopów o dużej grubości. Łączy on sekwencje DC podczas spawania AC,
zwiększając w ten sposób energię dostarczaną do materiału. Ostatecznym celem jest przyspieszenie tempa pracy, a tym samym produktywności w
przypadku zespołów aluminiowych. Ten tryb generuje mniej usuwania tlenków, więc konieczna jest praca na czystych arkuszach.
E-TIG
Tryb ten umożliwia spawanie ze stałą mocą dzięki pomiarowi zmian długości łuku w czasie rzeczywistym, co zapewnia stałą szerokość spoiny i
wtopienie. W przypadkach, gdy montaż wymaga kontroli energii spawania, tryb E.TIG gwarantuje, że spawacz będzie respektował moc spawania
niezależnie od pozycji jego palnika względem części.
Standard
(prąd stały)
E-TIG (energia stała)
Wizard Lab
Ten tryb spawania umożliwia wykonywanie skomplikowanych (niestandardowych) cykli spawania w kolejnych krokach. Każdy krok jest określony
przez rampę i krok prądu oraz rodzaj prądu (DC/AC/Pulsed) podczas jego trwania.
Konguracja Wizard Lab odbywa się w trzech krokach:
- denicja cyklu spawania (liczba kroków, pętle powtórzeń itp.)
- ustawienie każdego kroku (rampa, typ prądu...)
- specyczne ustawienia zaawansowane.
PL
B1
B2
Step
STEP : Step może być dostosowany (patrz rozdział «Ustawianie KROKU») z rodzajem prądu (DC lub AC), kształtem prądu (Standardowy lub Pulsacyjny), rampą do ustawionego prądu spawania. Każdy Step można dostosować do własnych potrzeb.
Cykl spawania : cykl spawania składa się z gazu wstępnego, jednego lub więcej kroków (patrz «Denicja cyklu spawania») oraz gazu końcowego.
61
Page 62
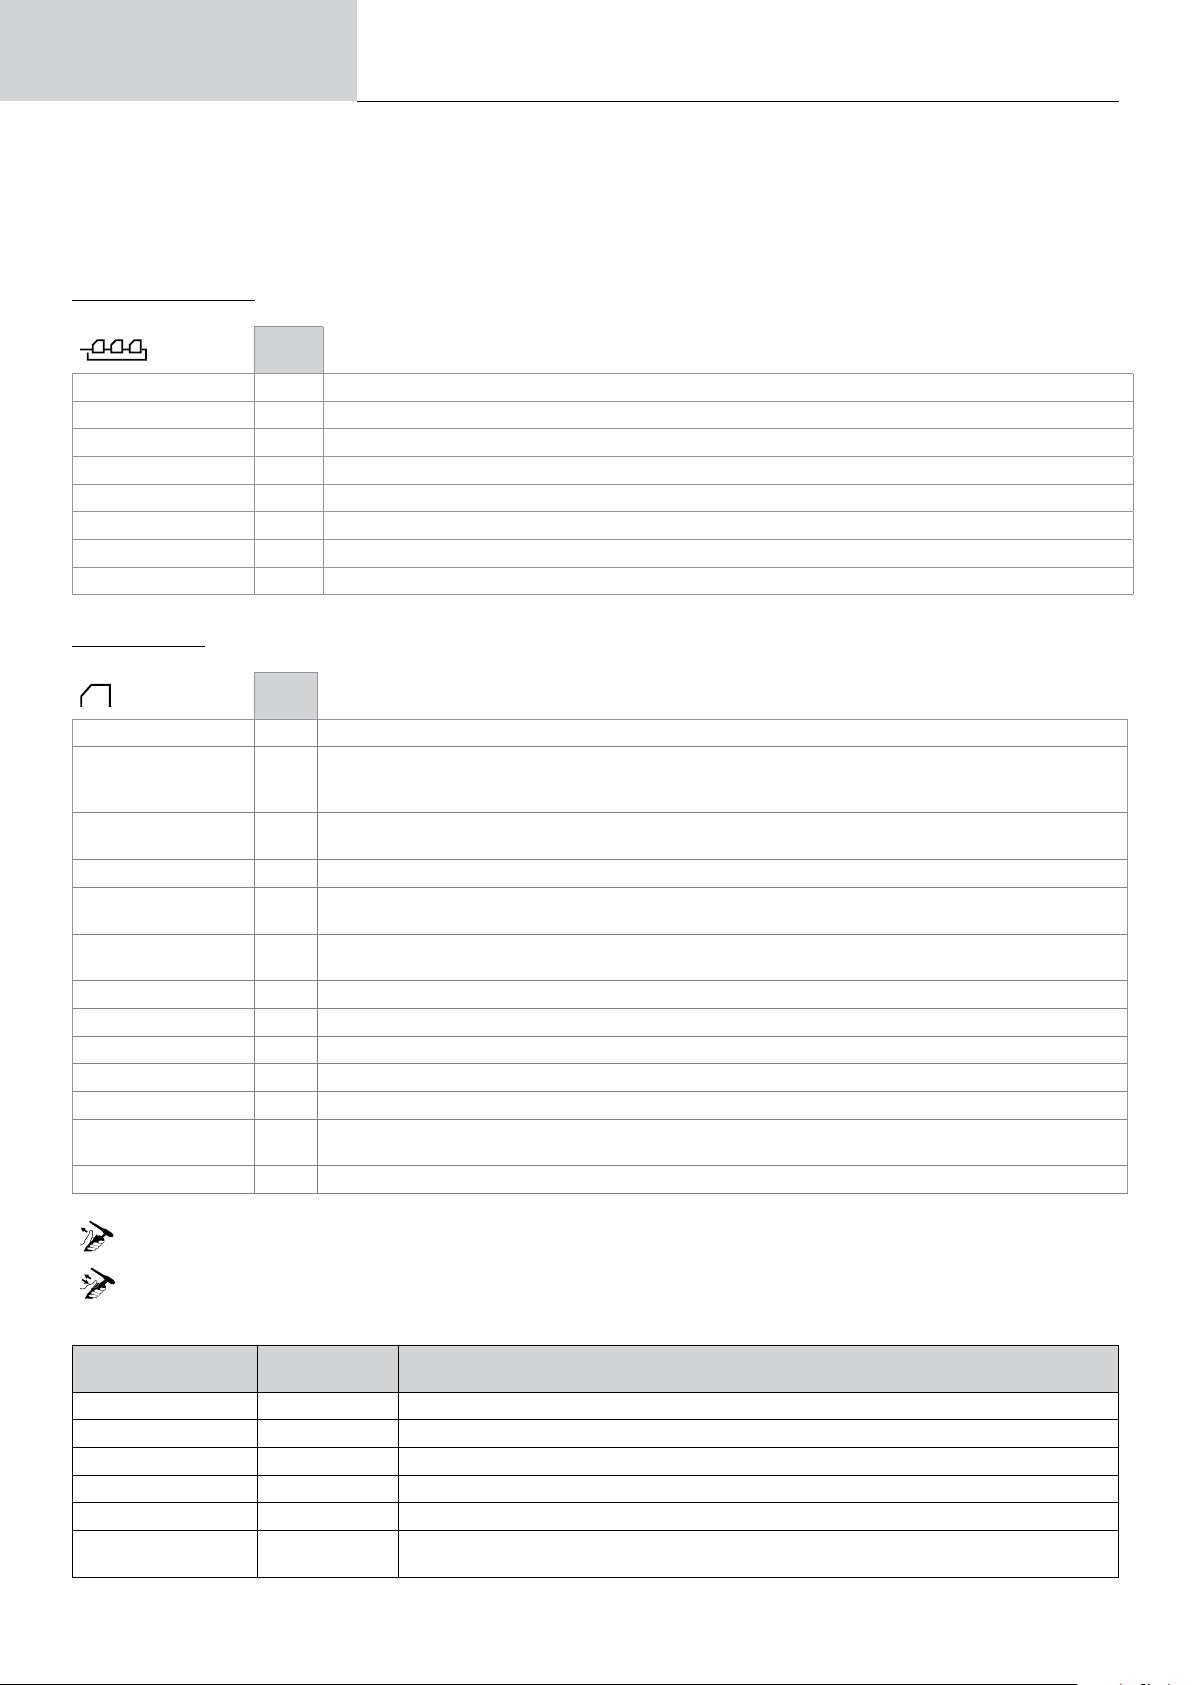
Instrukcja obsługi
Pętle : istnieją dwie różne pętle (patrz «Denicja cyklu spawania»):
• Wewnętrzna pętla cyklu (B1): w ramach cyklu użytkownik może wybrać wykonanie jednej lub kilku, a nawet nieskończonej pętli (powtórzenie
dwóch lub więcej kroków) w zależności od zastosowania (np. spawanie w AC MIX, które powtarza dwa kroki DC i AC).
• Pętla cyklu (B2) : użytkownik może wybrać powtarzanie cyklu (z wyłączeniem gazu wstępnego i gazu końcowego) raz lub kilka razy, a nawet w
nieskończoność i w razie potrzeby ustawić opóźnienie między dwoma powtórzeniami (np. spawanie MULTITACK, które powtarza cykl spawania
TACK z opóźnieniem między dwoma punktami tak długo, jak długo trzymany jest spust).
Denicja cyklu spawania :
Jed-
nostka
Liczba kroków - Liczba kroków deniuje cykl spawania
Pre-gas s Czas przedmuchania palnika i stworzenie ochrony gazowej przed zapłonem
Liczba pętli w krokach - Denicja pętli powtórzeniowej w cyklu spawania (B1)
Krok wejściowy - Krok początkowy pętli powtórzenia (B1) w cyklu
Krok wyjściowy - Krok końcowy pętli powtórzenia (B1) w cyklu
Liczba pętli w cyklu - Denicja pętli powtarzania dla całego cyklu spawania (B2)
Czas między pętlami s Denicja czasu pomiędzy dwoma powtórzeniami całego cyklu spawania (B2)
Post Gas s Czas utrzymania osłony gazowej po wyłączeniu łuku. Chroni część i elektrodę przed utlenianiem
Ustawienia STEP :
Tłumaczenie instrukcji oryginalnej
TITANIUM
Jed-
nostka
STEP 1/x Wybór STEP, który ma być skongurowany.
TRYB
PULS
Forma fali AC - Forma fali AC
Częstotliwość spawa-
nia
Procent usuwania /
czyszczenia
Wzrost prądu s Rampa przejściowa między aktualną wartością kroku poprzedniego i aktualną wartością kroku
Prąd spawania A Prąd spawania
Forma fali - Przebieg części impulsowej
Zimny prąd % Drugi prąd spawania «na zimno»
Czas zimny % Bilans czasowy prądu gorącego (I) impulsu
Częstotliwość pulsowa-
nia
Czas trwania etapu min Tryb krokowy lub wyzwalający czas trwania prądu spawania*
*ustawienie czasu trwania kroku pozwala w trybie 2T zarządzać czasem trwania skongurowanego kroku przy zwolnieniu wyzwalacza, cykl
zakończy się od kroku wyjściowego do ostatniego.
*ustawienie czasu kroku pozwala w trybie 4T i przy użyciu tylko palnika dwuprzyciskowego na przełączenie z trybu Step na naciśnięcie i
zwolnienie przycisku 2.
DC DC+ACWybór rodzaju prądu spawania Step
OFF
Impulsuje ustawiony rodzaj prądu
ON
Hz Częstotliwość zmiany biegunowości spawanie - usuwanie tlenków
% Procentowy udział czasu spawania przeznaczonego na usuwanie izolacji
Hz Częstotliwość pulsowania
Ustawienia zaawansowane, tyl
Ustawienia zaawan-
sowane
Poziom HF 1 - 10 Wskaźnik ustawienia napięcia od 5 kV do 14 kV
Czas trwania HF 0.01 - 3 s Czas HF zanim się zatrzyma
Napięcie przebicia OFF, 0 - 50 V Wyższe napięcie łuku przed wyłączeniem źródła prądu spawalniczego
Czas na przerwę 0 - 10 s Czas uwzględnienia napięcia przebicia
Napięcie łączące OFF, 0 - 50 V Obniżenie napięcia łuku przed zatrzymaniem źródła prądu spawalniczego (anti-sticking)
Opóźnienie przed
klejeniem
ko w trybie w
Ustawienia Opis
0 - 10 s Czas trwania napięcia łączącego.
yświetlania «Advanced» :
62
Page 63
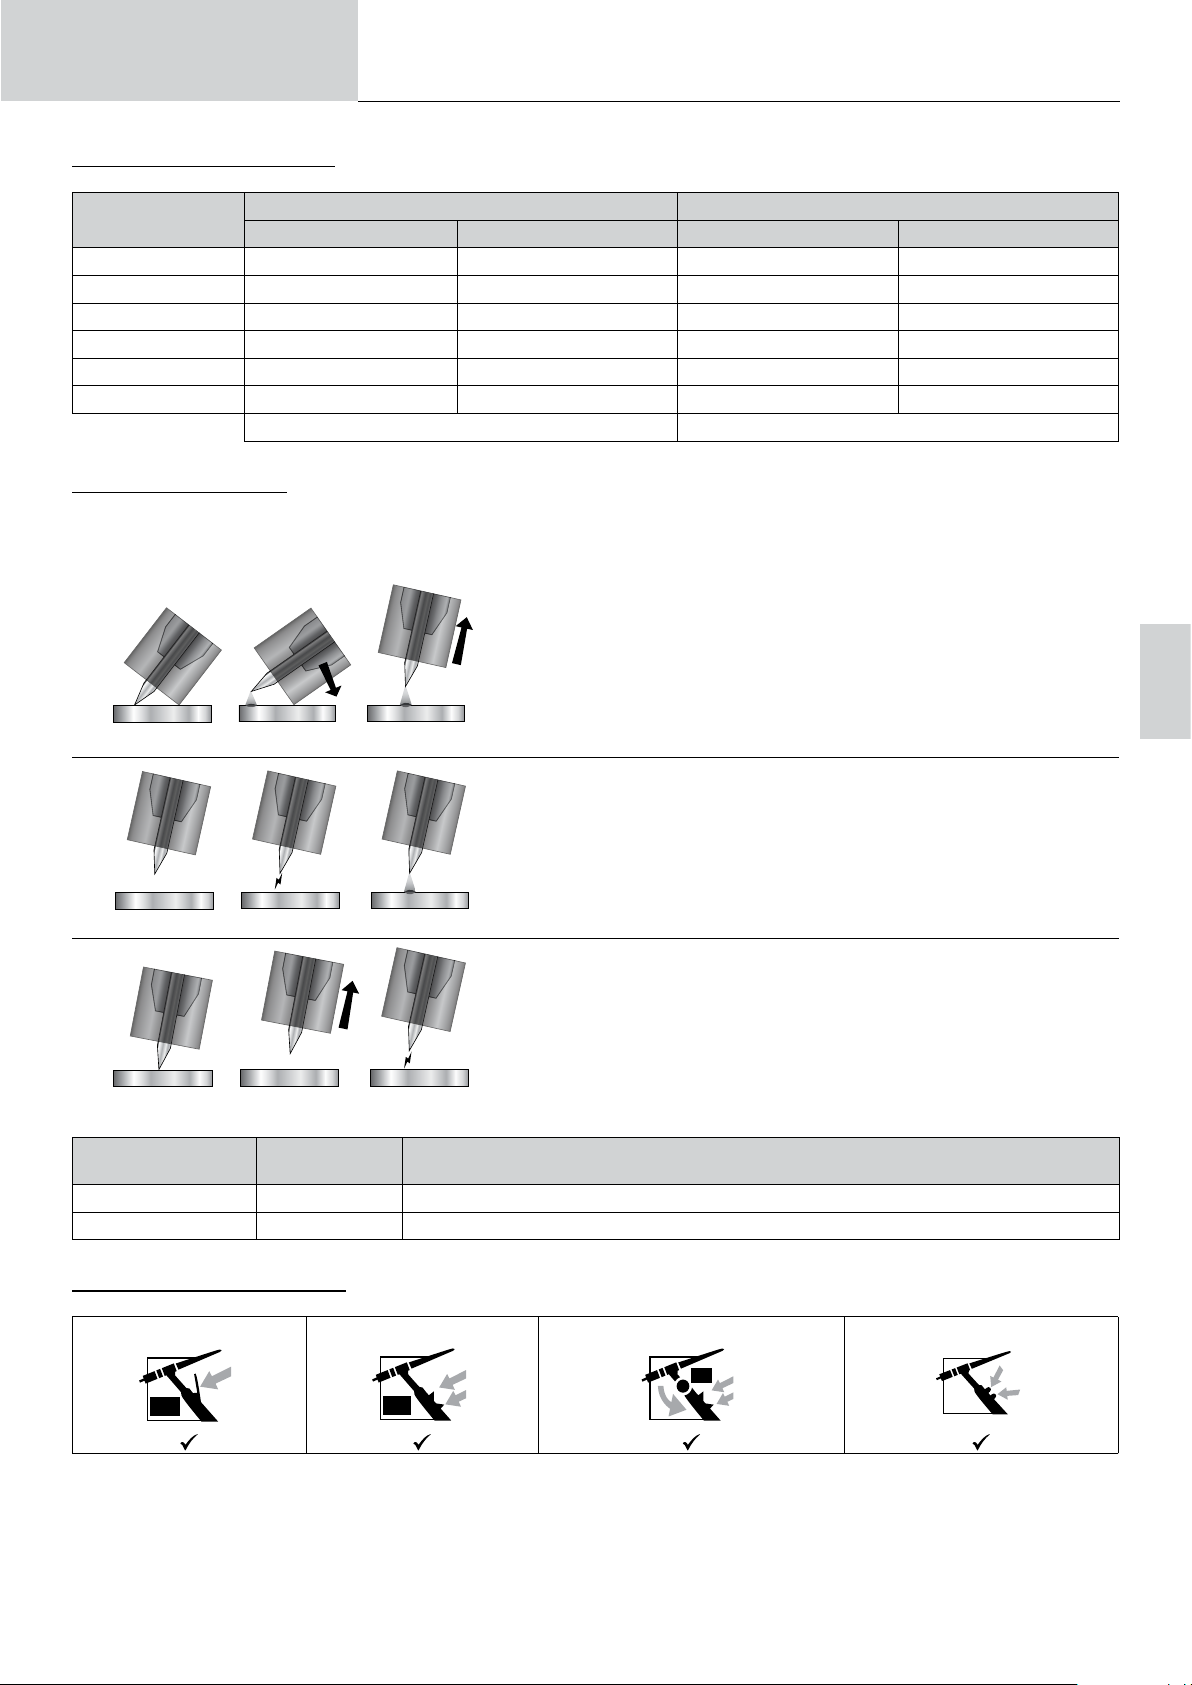
Instrukcja obsługi
L
L
DB
L
DB
P
WYBÓR ŚREDNICY ELEKTRODY
Tłumaczenie instrukcji oryginalnej
TITANIUM
Ø Elektroda (mm)
1 10 > 75 10 > 75 15 > 55 A 10 > 70 A
1.6 60 > 150 60 > 150 45 > 90 A 60 > 125 A
2 75 > 180 100 > 200 65 > 125 A 85 > 160 A
2.5 130 > 230 170 > 250 80 > 140 A 120 > 210 A
3.2 160 > 310 225 > 330 150 > 190 A 150 > 250 A
4 275 > 450 350 > 480 180 > 260 A 240 > 350 A
WYBÓR TYPU ZAJARZANIA
Lift : zajarzanie poprzez kontakt (w środowiskach wrażliwych na HF).
HF : wysokiej częstotliwości zajarzanie bez styku elektrody tungsten z częścią.
Touch.HF : opóźniony zapłon wysokiej częstotliwości po kontakcie elektrody wolframowej z obrabianym przedmiotem
1 2
Lift
1 2
HF
Czysty wolfram Wolfram z tlenkami Czysty wolfram Wolfram z tlenkami
3
3
TIG DC TIG AC
Około = 80 A na mm Ø Około = 60 A na mm Ø
1- Umieść dyszę palnika i końcówkę elektrody na metalowym elemencie i naciśnij
spust.
2- Przechylić palnik aż do uzyskania szczeliny około 2-3 mm oddzielającej
końcówkę elektrody od obrabianego przedmiotu. Łuk zostaje zajarzony.
3- Ustaw z powrotem odpowiednią pozycję, aby rozpocząć cykl spawania.
1- Ustawić palnik w pozycji do spawania nad obrabianym przedmiotem (odległość
ok. 2-3 mm pomiędzy końcówką elektrody a obrabianym przedmiotem).
2- Nacisnąć przycisk palnika (łuk zapala się bezdotykowo za pomocą wysokonapięciowych impulsów zapłonowych HF).
3- Płynie początkowy prąd spawania, spawanie jest kontynuowane zgodnie z
cyklem spawania.
PL
1 2
Touch.HF
Ustawienia zaawansowane, tylk
Ustawienia zaawansowane
Czas trwania HF 0.01 - 3 s Czas HF zanim się zatrzyma
Poziom HF 0 - +10 Wskaźnik ustawienia napięcia od 5 kV do 14 kV
PALNIKI KOMPATYBILNE I SPUST
Lamela Podwójne przyciski Podwójne przyciski + Potencjometr Up & Down
W przypadku palnika z 1 przyciskiem, przycisk nazywa się «Przycisk główny».
Dla palnika 2-przyciskowego pierwszy przycisk nazywa się «main button», a drugi nazywa się «secondary button».
o w trybie wy
Ustawienia Opis
3
1- Ustawić końcówkę elektrody na obrabianym przedmiocie i nacisnąć przycisk
palnika.
2- Podnieść elektrodę z obrabianego przedmiotu.
3- Po opóźnieniu 0,2s następuje bezdotykowe zapalenie łuku za pomocą wysokonapięciowych impulsów zapłonowych HF, płynie początkowy prąd spawania i spawanie
jest kontynuowane zgodnie z cyklem spawania.
świetlania «Advanced» :
UP
Down
63
Page 64
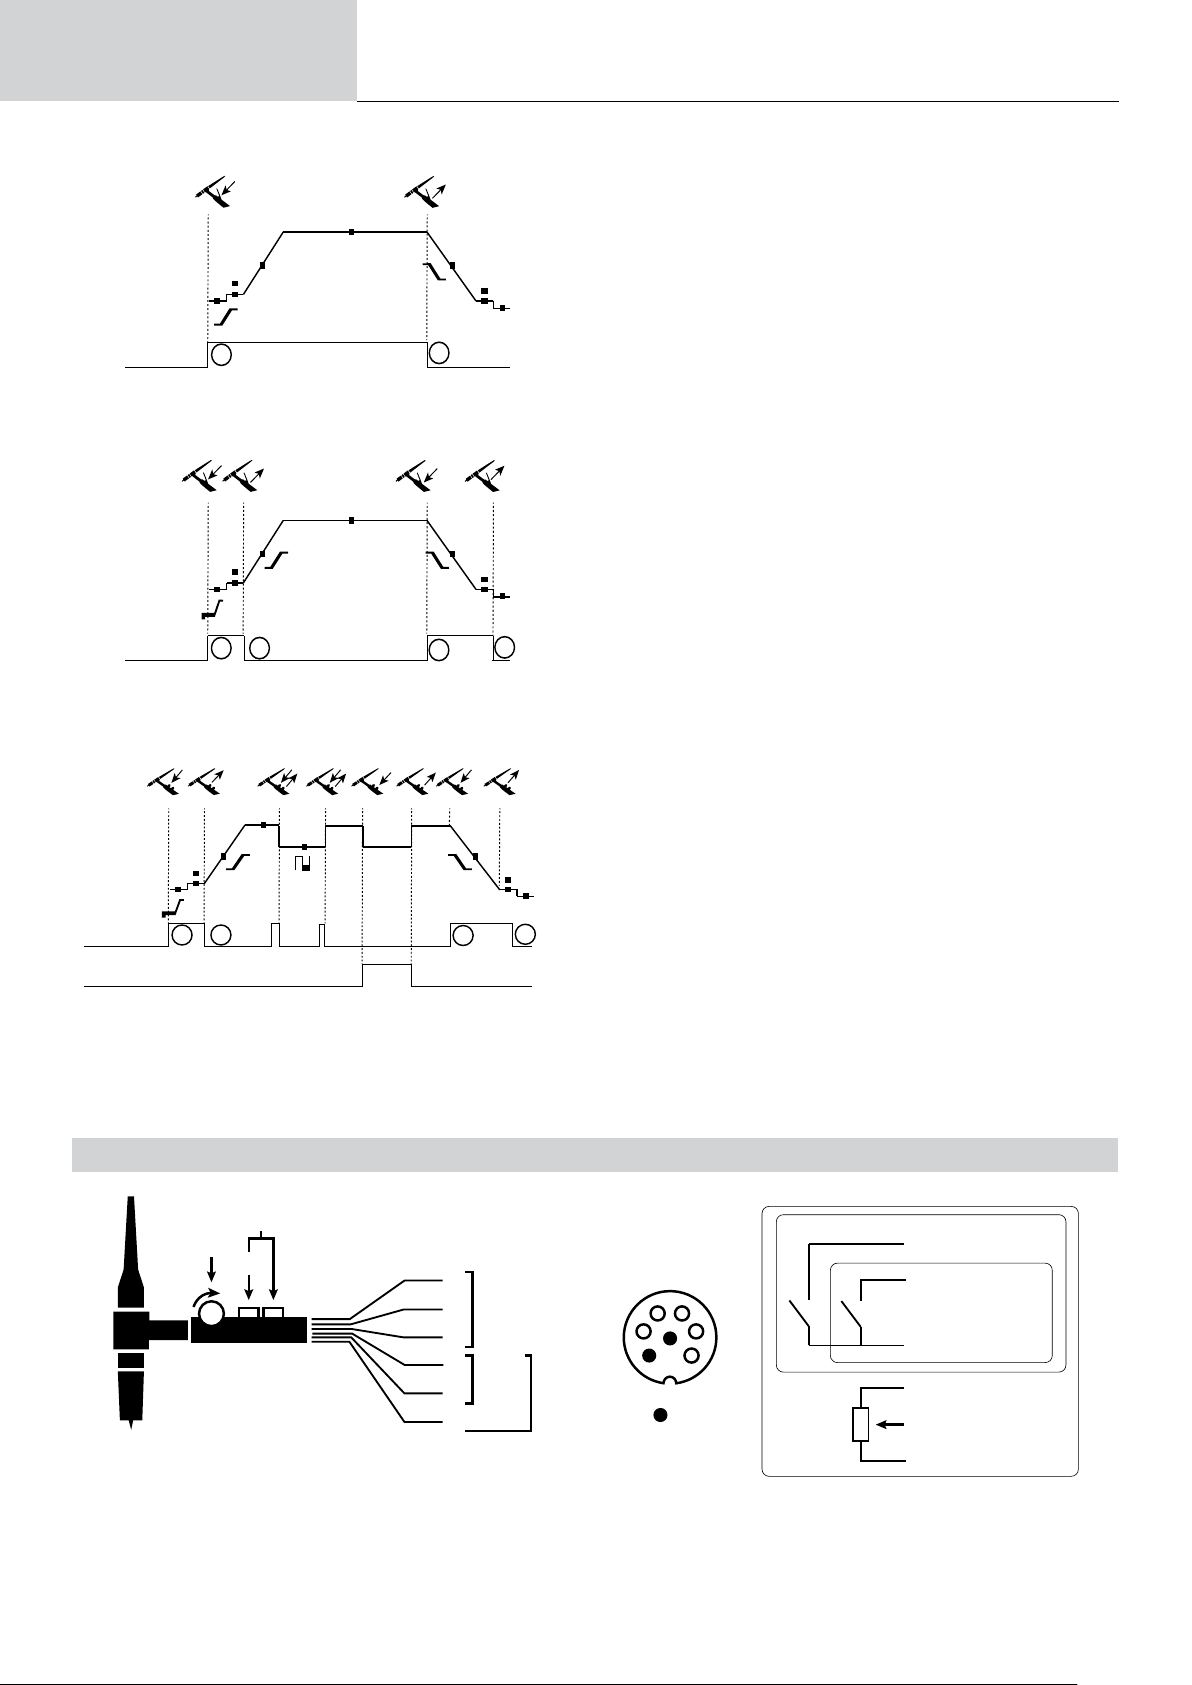
Instrukcja obsługi
t
t
T2
T1
Przycisk główny
t t
t
t
T2
T1
Przycisk główny
T3
T1
Przycisk główny
T2
T4
t t
t
t
T2
T1
Przycisk główny
T3
T1
Przycisk główny
T2
T4
• 2T
• 4T
Tłumaczenie instrukcji oryginalnej
TITANIUM
T1 - Główny przycisk jest wciśnięty, rozpoczyna się cykl spawania
(PreGas, I_Start, UpSlope i spawanie).
T2 - Zwolnienie przycisku głównego powoduje zatrzymanie cyklu
spawania (DownSlope, I_Stop, PostGas).
Dla palnika z dwoma przyciskami i jedynie w trybie 2T przycisk
pomocniczy jest zarządzany jak przycisk główny.
T1 - Naciśnięcie przycisku głównego powoduje rozpoczęcie cyklu
od fazy PreGaz i zatrzymanie w fazie I_Start.
T2 - Zwolnienie głównego przycisku, cykl kontynuowany jest w
trybie Upslope i w spawaniu.
T3 - Główny przycisk jest wciśnięty, przechodzi cykl opadania
(DownSlope) i zatrzymuje się w fazie I_Stop.
T4 - Główny przycisk jest zwolniony, cykl kończy się poprzez PostGas.
Uwaga: dla palników podwójne przyciski i podwójny przycisk +
potencjometr
=> przycisk «góra/prąd spawania» i potencjometr aktywne, przycisk
«dół» nieaktywny.
• 4T LOG
>0.5s<0.5s<0.5s
t t
T1
Przycisk główny
lub
Przycisk dodatkowy
Dla palników z dwoma przyciskami i z podwójnym spustem + potencjometrem spust «wysoki» ma taką samą funkcjonalność jak w przypadku palników z pojedynczym spustem lub palników lamelowych. Gdy «niski» spust pozostaje naciśnięty, pozwala on na przełączenie na prąd zimny. Gdy
potencjometr palnika jest obecny, może on regulować natężenie prądu spawania od 50% do 100% do wyświetlanej wartości. Funkcja Up & Down
umożliwia regulację natężenia prądu przy palniku.
ZŁĄCZE KONTROLI SPUSTU
T2
T3
T4
T1 - Naciśnięcie przycisku głównego powoduje rozpoczęcie cyklu
od fazy PreGaz i zatrzymanie w fazie I_Start.
T2 - Zwolnienie głównego przycisku, cykl kontynuowany jest w
trybie Upslope i w spawaniu.
LOG : ten tryb pracy jest wykorzystywany w fazie spawania :
- poprzez krótkie naciśnięcie przycisku głównego (<0,5s), prąd
przełącza się z prądu I spawania na I cold i na odwrót.
- gdy przycisk pomocniczy jest wciśnięty, prąd przełącza się z I
spawania na I zimny
- zwolnienie przycisku pomocniczego pozwala na przełączenie się z
prądu I zimnego na I spawania
T3 - Długie wciśnięcie głównego przycisku (>0,5s) powoduje przejście cyklu na DownSlope i zatrzymanie w fazie I_Stop.
T4 - Poprzez zwolnienie głównego przycisku, cykl kończy się na
trybie PostGas.
DB
P
3
DB torch
L
1
P
5
torch
2
4
L
torch
2
DB
torch
3
4 3
5
6
2
1
NC
4
L torch
2
2
DB + P
5
torch
1
64
Schemat połączeń kabli palnika SRL18 Schemat połączeń elektrycznych według typu palnika
Page 65
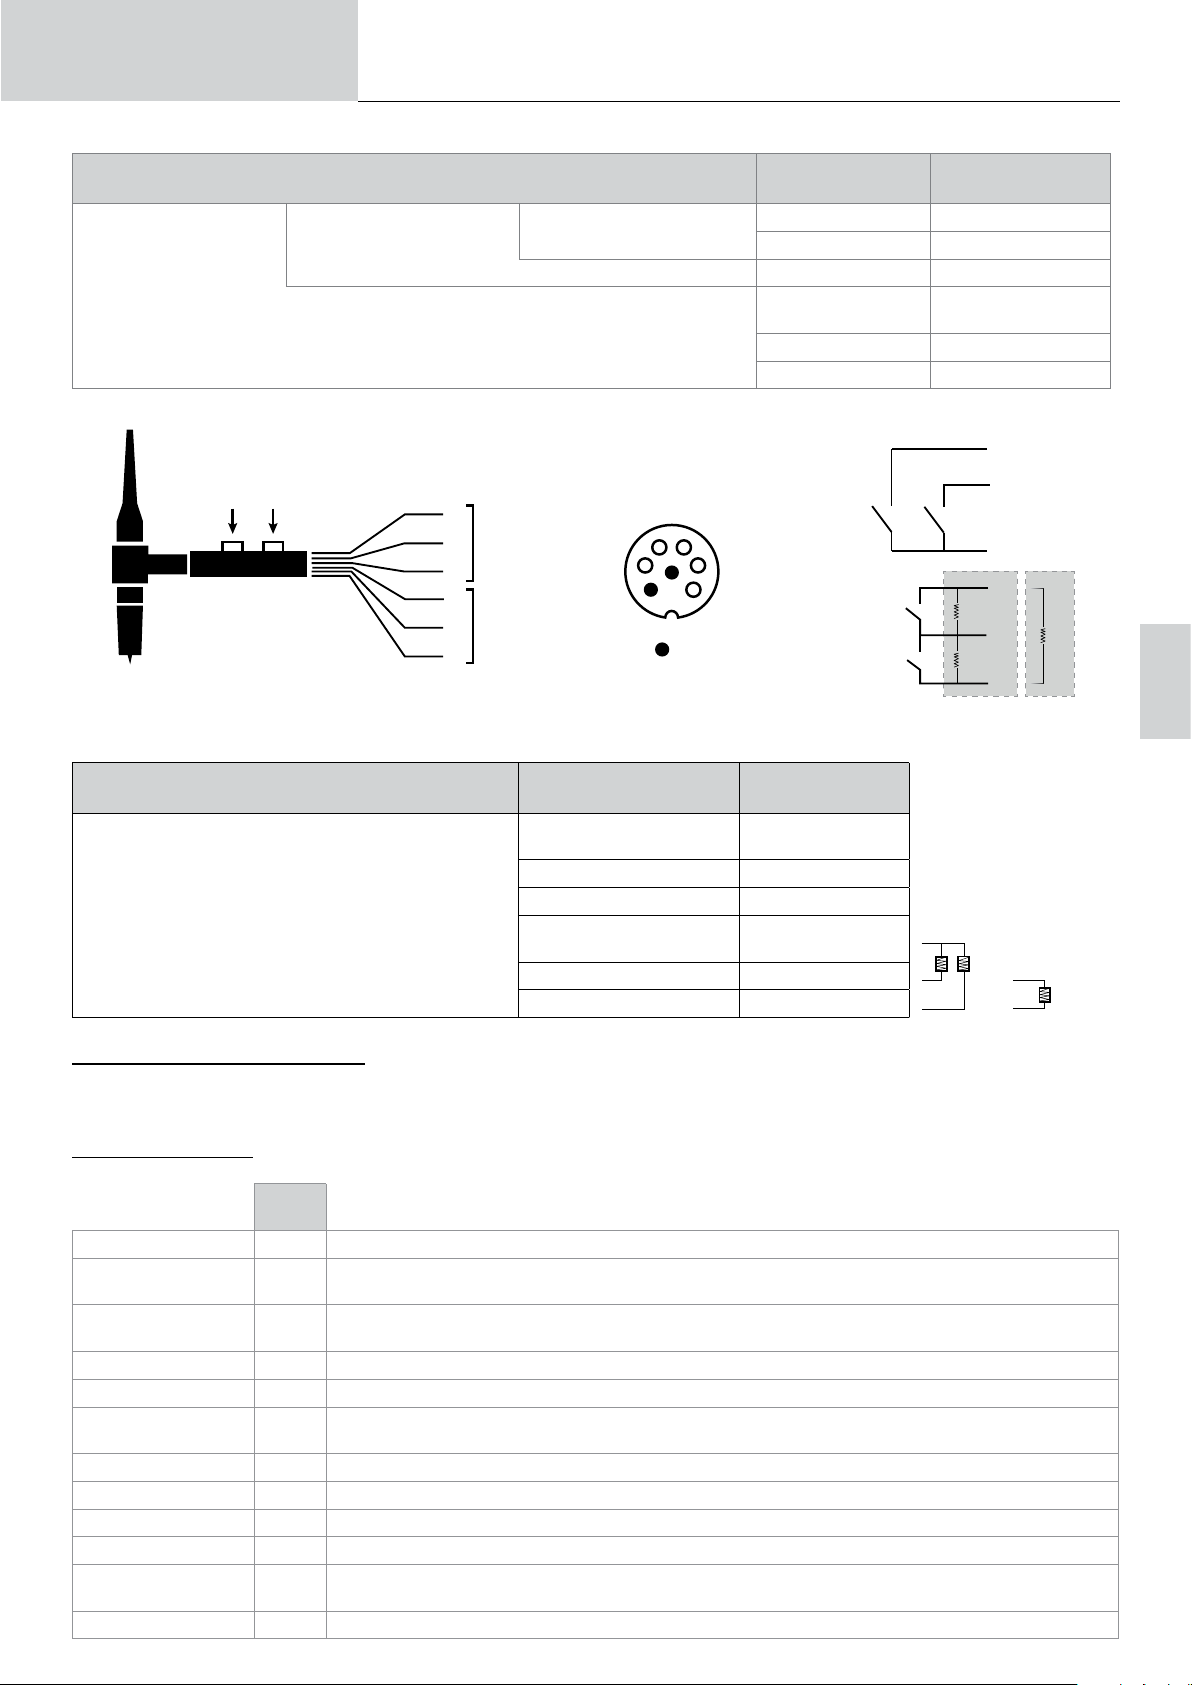
Instrukcja obsługi
Tłumaczenie instrukcji oryginalnej
TITANIUM
Załączony kołek
spawalniczy
2
Palnik z dwoma przyciska-
mi + potencjometr
Rodzaje palników Oznaczenie drutu
Palnik z dwoma przyciskami Palnik lamelowy
Wspólny/Uziemienie 2
Wspólny /Uziemienie
Przycisk 1 4
Przycisk 2 3
potencjometru
10 V 1
Kursor 5
4
Up
Down
DB
1
5
2
4
2
3
Up & Down
DB
4 3
5
6
NC
2
1
Switch Down
Switch Up
Switch 2Switch 1
2.2 kΩ
2.2 kΩ
3
2
2
5
4.7 kΩ
1
400 AC/DC
Schemat podłączenia palnika góra-dół Schemat elektryczny palnika góra-dół
230 AC/DC
PL
Typ palnika Oznaczenie drutu
Wspólne
Przełącznik 1 i 2
Przełącznik 1 4
Palnik góra-dół
RĘCZNE PRZEDMUCHIWANIE GAZU
Obecność tlenu w pochodni może prowadzić do pogorszenia właściwości mechanicznych i może powodować spadek odporności na korozję. Aby
oczyścić palnik z gazu, należy nacisnąć i przytrzymać przycisk n°1 (patrz instrukcja HMI) i postępować zgodnie z procedurą wyświetlaną na ekranie.
DEFINICJA USTAWIEŃ
Jed-
nostka
Pre-gas s Czas przedmuchania palnika i stworzenie ochrony gazowej przed zapłonem
Prąd
uruchomienia
Czas
uruchomienia
Wzrost prądu s Umożliwia stopniowe zwiększanie prądu spawania
Prąd spawania A Prąd spawania
Prąd opadający s
Prąd zatrzymania %/A Ten prąd zatrzymania jest fazą po rampie w dół prądu
Czas zatrzymania s Czas przebywania w stanie spoczynku jest fazą po rampie obniżającej prąd
Grubość mm Grubość spawanej części
Pozycja - Pozycja spawania
Post Gas s
Forma fali - Przebieg części impulsowej
%/A Ten prąd plateau rozruchowego jest fazą rozgrzewania przed prądem rozruchowym
s Czas przebywania przy rozruchu przed zwiększeniem mocy.
Zapobiega powstawaniu kraterów pod koniec spawania i ryzyku pęknięć, zwłaszcza w przypadku stopów
lekkich
Czas utrzymania osłony gazowej po wyłączeniu łuku. Chroni obrabiany przedmiot i elektrodę przed utlenianiem podczas chłodzenia.
Przełącznik 2 3
Wspólne
Przełącznik w górę i w dół
Przełącznik Up 1
Przełącznik w dół 2
Załączony kołek
spawalniczy
2
5
5
1
2 2
400 AC/DC 230 AC/DC
1
2.2 kΩ
4.7 kΩ
65
Page 66
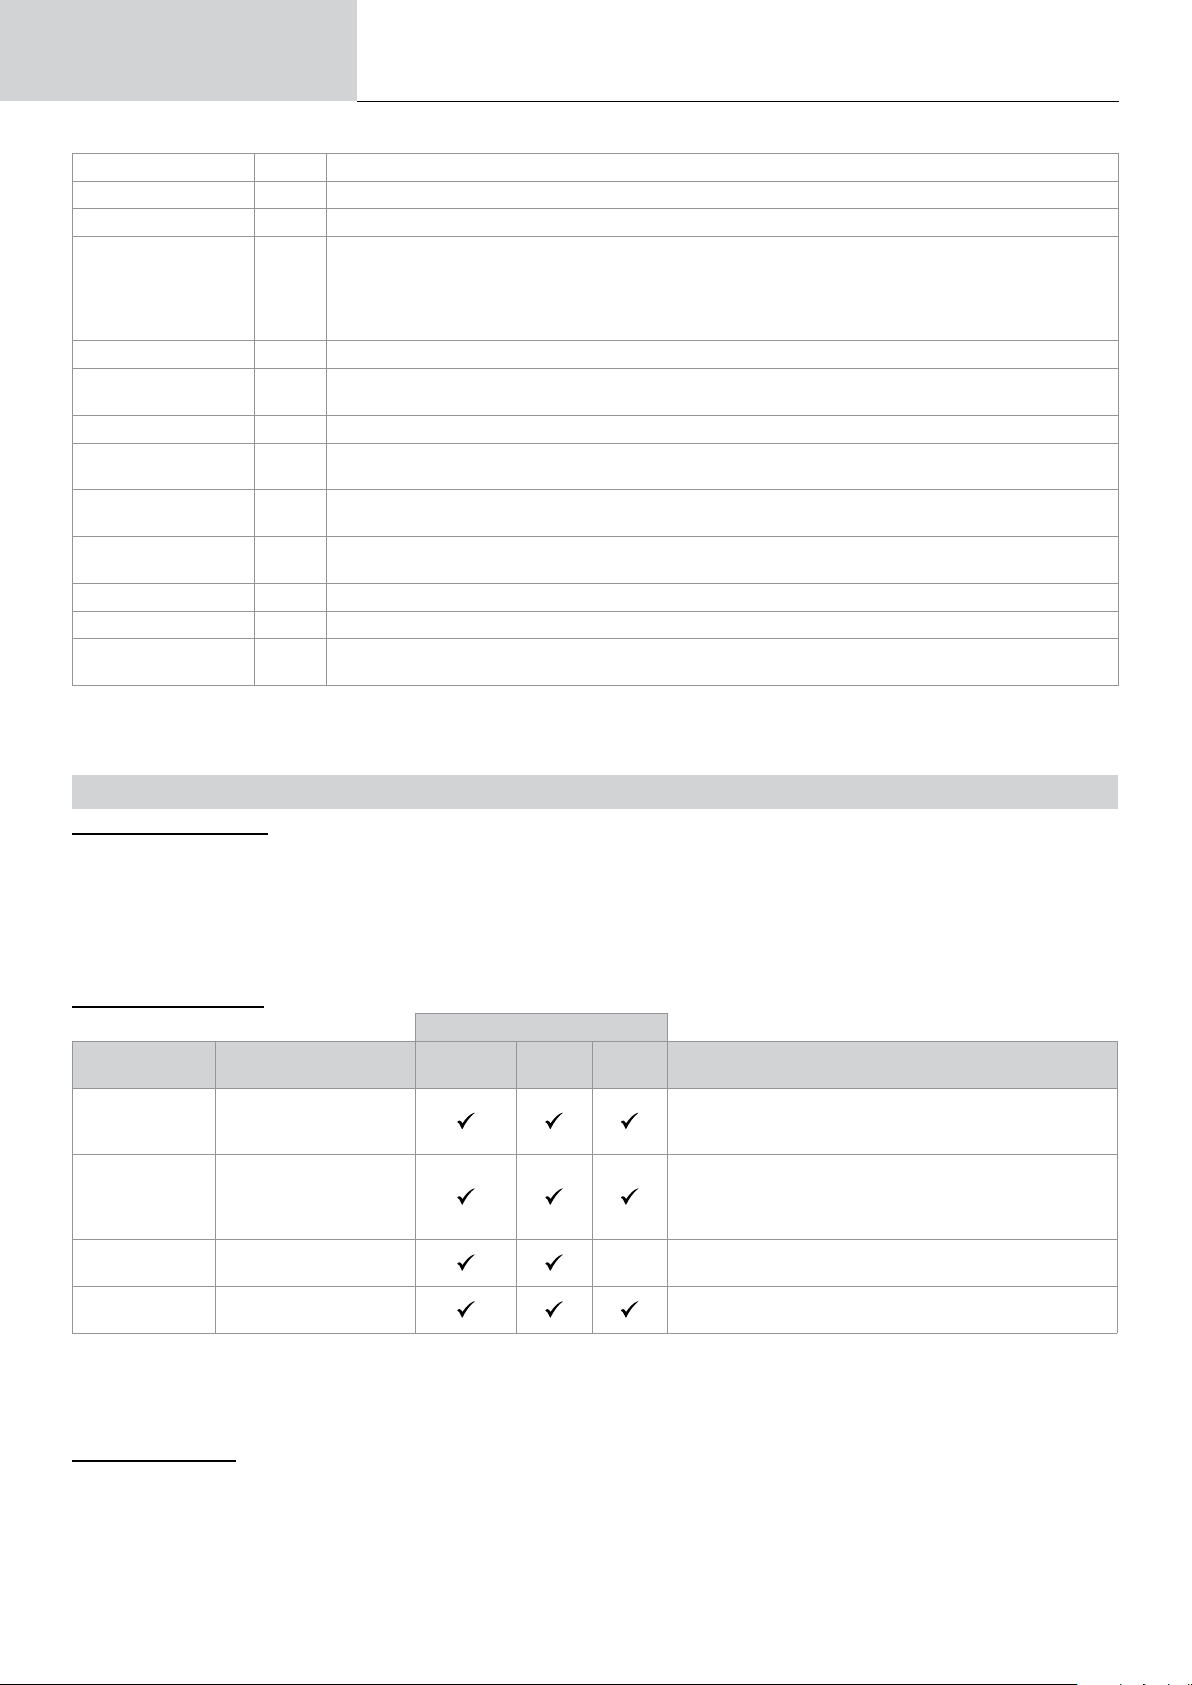
Instrukcja obsługi
Forma fali AC - Przebieg prądu zmiennego (AC)
Zimny prąd %/A Drugi prąd spawania «na zimno»
Czas zimny % Bilans czasowy prądu zimnego impulsu
Częstotliwość
pulsowania
Spot s Ręcznie lub w określonym czasie
Czas spawania
Czas trwania impulsu s Ręczna lub zależna od czasu faza impulsu
Czas trwania bez
PULSE
Częstotliwość spawania
Procent
usuwania tlenków
Czas AC s Czas spawania TIG AC
Czas DC s Czas spawania TIG DC
Czas trwania między 2
punktami
Hz
Ręczny
/ s
s Ręczna lub zależna od czasu gładka faza prądu
% Częstotliwość zmiany biegunowości spawanie - usuwanie tlenków
% Procentowy udział czasu spawania przeznaczonego na usuwanie izolacji (domyślnie 30-35%)
s
Tłumaczenie instrukcji oryginalnej
Częstotliwość impulsów pomiędzy prądem spawania a prądem zimnym :
WSKAZÓWKI DOTYCZĄCE REGULACJI :
• W przypadku spawania z wypełniaczem ręcznym, F(Hz) zsynchronizowane z działaniem wypełniacza,
• Jeśli mała grubość bez wejścia (< 0.8 mm), F(Hz) >10Hz
• Spawanie w pozycji; w zakresie F(Hz) 5 < 100 Hz
Czas spawania
Czas pomiędzy zakończeniem punktu (z wyłączeniem PostGas) a rozpoczęciem nowego punktu (z uwzględnieniem PreGas).
TITANIUM
Dostęp do niektórych parametrów spawania zależy od procesu spawania (Synergic, AC, DC, itp.) oraz wybranego trybu wyświetlania (Easy, Expert
lub Advanced). Więcej informacji na ten temat można znaleźć w rozdziale HMI. Niektóre ustawienia w % lub A zależą od wybranego trybu wyświetlania (Easy, Expert lub Advanced).
TRYB SPAWANIA MMA (SMAW)
PODŁĄCZENIE I PORADY
• Podłączyć kable, uchwyt elektrody i zacisk uziemiający w złączach.
• Przestrzegać biegunowości i intensywności spawania podanych na pudełkach elektrod.
• Usunąć elektrodę z uchwytu, gdy urządzenie nie jest używane.
• Urządzenie jest wyposażone w 3 cechy charakterystyczne dla Inwerterów:
- Hot Start zapewnia przetężenie na początku spawania.
- Arc Force zapewnia przetężenia, które zapobiegają przywieraniu elektrody, gdy elektroda ta wchodzi do jeziorka spawalniczego.
- Anti-Sticking umożliwia łatwe odklejenie elektrody bez konieczności rozgrzewania jej do czerwoności w przypadku jej przyklejenia.
PARAMETRY PROCESU
Metody spawania
Parametry Ustawienia Standard
Typ elektrody
Anti-sticking OFF - ON
Polaryzacja
Energia
Rutylowa
Zasadowa
Celulozowy*
Bezpośrednie (+=+ i -=-)
Inwersja (+=- i -=+)
Hold
Współczynnik ciepła
Impul-
sowy
AC
Rodzaj elektrody określa specyczne parametry w zależności od rodzaju użytej elektrody w celu zoptymalizowania jej
spawalności.
Urządzenie zapobiegające przywieraniu jest zalecane do
bezpiecznego usunięcia elektrody w przypadku przyklejenia
się do obrabianego przedmiotu (prąd jest automatycznie
odcinany).
Zmiana akcesoriów w przypadku polaryzacji bezpośredniej
-
lub odwrotnej odbywa się na poziomie produktu.
Patrz rozdział «Energia» na następnych stronach.
*tylko dla TITANIUM 400 AC/DC
Dostęp do niektórych parametrów spawania zależy od wybranego trybu wyświetlania: Ustawienia/Tryb wyświetlania: Easy, Expert, Advanced.
macji na ten temat można znaleźć w rozdziale HMI.
METODY SPAWANIA
• Standard
Ta metoda spawania jest odpowiednia dla większości zastosowań. Spawanie jest możliwe z użyciem dowolnego typu elektrody otulonej: rutylowej,
zasadowej, celulozowej oraz dowolnego materiału: stali, stali nierdzewnej i żeliwa.
Więcej infor-
66
Page 67
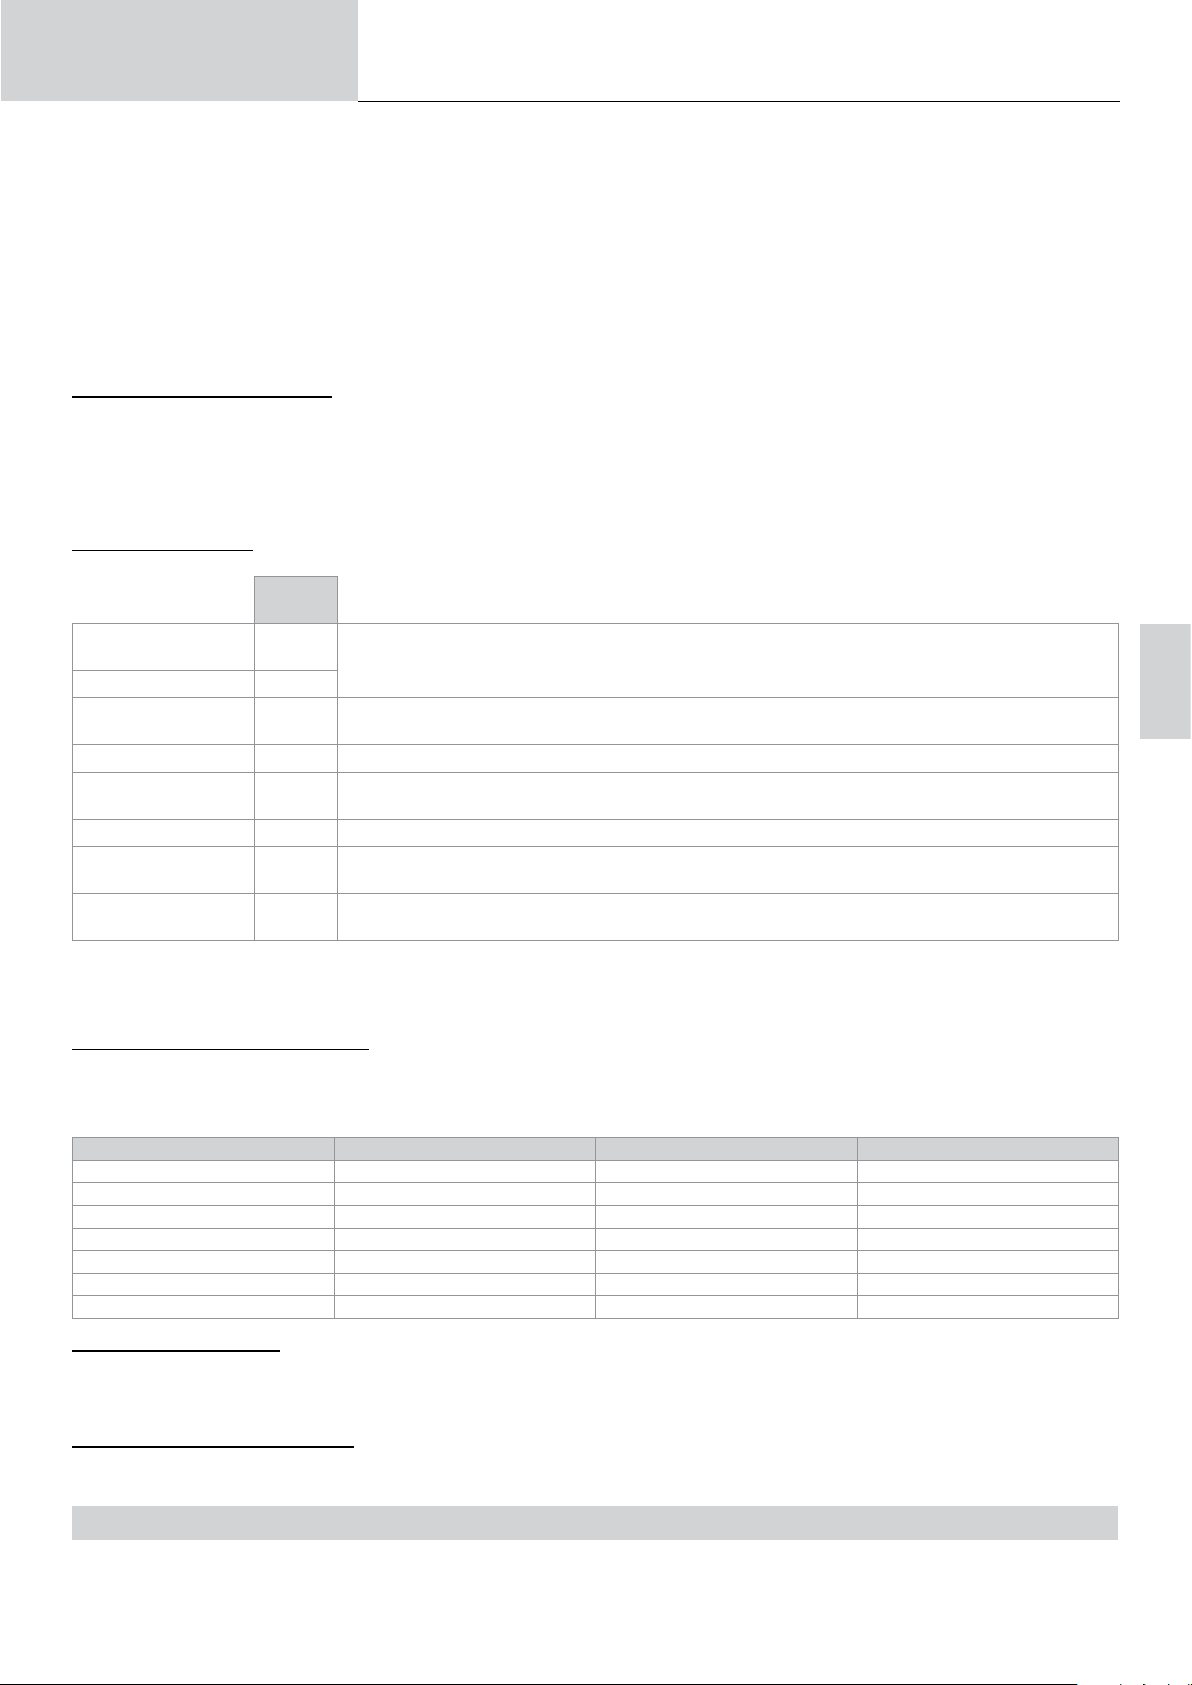
Instrukcja obsługi
• Z pulsem
Ten tryb spawania jest odpowiedni dla zastosowań w pozycji pionowej do góry (PF). Tryb impulsowy pozwala na utrzymanie zimnego jeziorka spawalniczego, ułatwiającego przenoszenie materii. Bez pulsowania spawanie pionowe do góry wymaga ruchu choinkowego, czyli trudnego ruchu trójkątnego. Dzięki impulsowemu MMA ruch ten nie jest już konieczny, w zależności od grubości elementu wystarczy prosty ruch w górę. Jednakże, jeśli
chcesz powiększyć swój wytop, wystarczy prosty ruch boczny podobny do płaskiego spawania. W tym wypadku można dostosować na wyświetlaczu
częstotliwość prądu pulsującego. Metoda ta daje, więc lepszą kontrolę procesu spawania pionowego.
• AC
Ten tryb spawania jest stosowany w bardzo szczególnych przypadkach, gdy łuk nie jest stabilny lub prosty, gdy jest narażony na wydmuch magnetyczny (namagnesowany element, pola magnetyczne w pobliżu...). Prąd alternatywny sprawia, że łuk spawalniczy staje się niewrażliwy na jego otoczenie elektryczne. Konieczne jest, aby sprawdzić, czy Państwa elektroda otulona nadaje się do użytku w prądzie zmiennym.
WYBÓR ELEKTROD OTULONYCH
• Elektroda Rutylowa : bardzo łatwy w użyciu we wszystkich pozycjach.
• Elektroda Zasadowa : może być stosowana we wszystkich pozycjach i dzięki swoim podwyższonym właściwościom mechanicznym nadaje się do
prac zabezpieczających.
• Elektroda Celulozowa : bardzo dynamiczny łuk o dużej szybkości topnienia, jego zastosowanie we wszystkich pozycjach sprawia, że szczególnie
nadaje się do prac przy rurociągach.
DEFINICJA USTAWIEŃ
Jed-
nostka
Procent
Hot Start
Czas trwania Hot Start s
Prąd spawania A
Zimny prąd % Drugi prąd spawania nazywany jest «zimnym».
Arc Force %
Forma fali AC % Forma fali AC Preferowany jest kształt trapezowy.
Częstotliwość spawa-
nia
Częstotliwość
pulsacji
%
Hz Częstotliwość odwracania polaryzacji lutowania + lub -
Hz Częstotliwość impulsów w trybie impulsowym.
Tłumaczenie instrukcji oryginalnej
Hot Start umożliwia uniknięcie przyklejenia się elektrody do obrabianego przedmiotu. Może być regulowany
w zakresie natężenia (% prądu spawania) i czasu (sekundy).
Prąd spawania jest ustawiany w zależności od wybranej średnicy i typu elektrody (patrz opakowanie
elektrody).
Arc Force to zabezpieczenie nadprądowe, które zapobiega przywieraniu elektrody lub kropli do jeziorka
spawalniczego.
TITANIUM
PL
Dostęp do niektórych parametrów spawania zależy od wybranego trybu wyświetlania: Ustawienia/Tryb wyświetlania: Easy, Expert, Advanced.
Więcej informacji na ten temat można znaleźć w rozdziale HMI.
USTAWIANIE NATĘŻENIA SPAWANIA
Poniższe ustawienia odpowiadają zakresowi prądu użytkowego w zależności od typu i średnicy elektrody. Zakresy te są dość szerokie, ponieważ
zależą od zastosowania i pozycji spawania.
Ø elektrody (mm) Rutylowa E6013 (A) Zasadowa E7018 (A) Celulozowa E6010 (A)
1.6 30-60 30-55 -
2.0 50-70 50-80 -
2.5 60-100 80-110 60-75
3.15 80-150 90-140 85-90
4.0 100-200 125-210 120-160
5 150-290 200-260 110-170
6.3 200-385 220-340 -
USTAWIANIE ARC FORCE
Zaleca się ustawienie siły łuku w pozycji środkowej (0) przed rozpoczęciem spawania i wyregulowanie jej w zależności od wyników i preferencji
spawalniczych. Wyjaśnienia: zakres regulacji siły łuku jest specyczny dla wybranego typu elektrody.
USTAWIANIE FUNKCJI HOT START
Zaleca się ustawienie niskiego Hot Start dla cienkich blach i wysokiego Hot Start dla grubszych blach i trudnych metali (brudne lub utlenione części).
ENERGIA
Ten tryb stworzony do spawania z kontrolą energetyczną, oprawionym przez DMOS oprócz wyświetlacza energetycznego, pozwala na regulację :
- Współczynnik cieplny zgodnie z zastosowaną normą: 1 dla norm ASME i 0,6 (TIG) LUB 0,8 (MMA) dla norm europejskich. Wyświetlana energia
jest obliczana, biorąc pod uwagę ten współczynnik.
- Długość spoiny spawalniczej (OFF - mm) : jeśli zarejestrowana zostanie długość, wówczas wskazania energii nie będzie już w dżulach, lecz w
dżulach / mm (miga jednostka na wyświetlaczu «J»).
67
Page 68
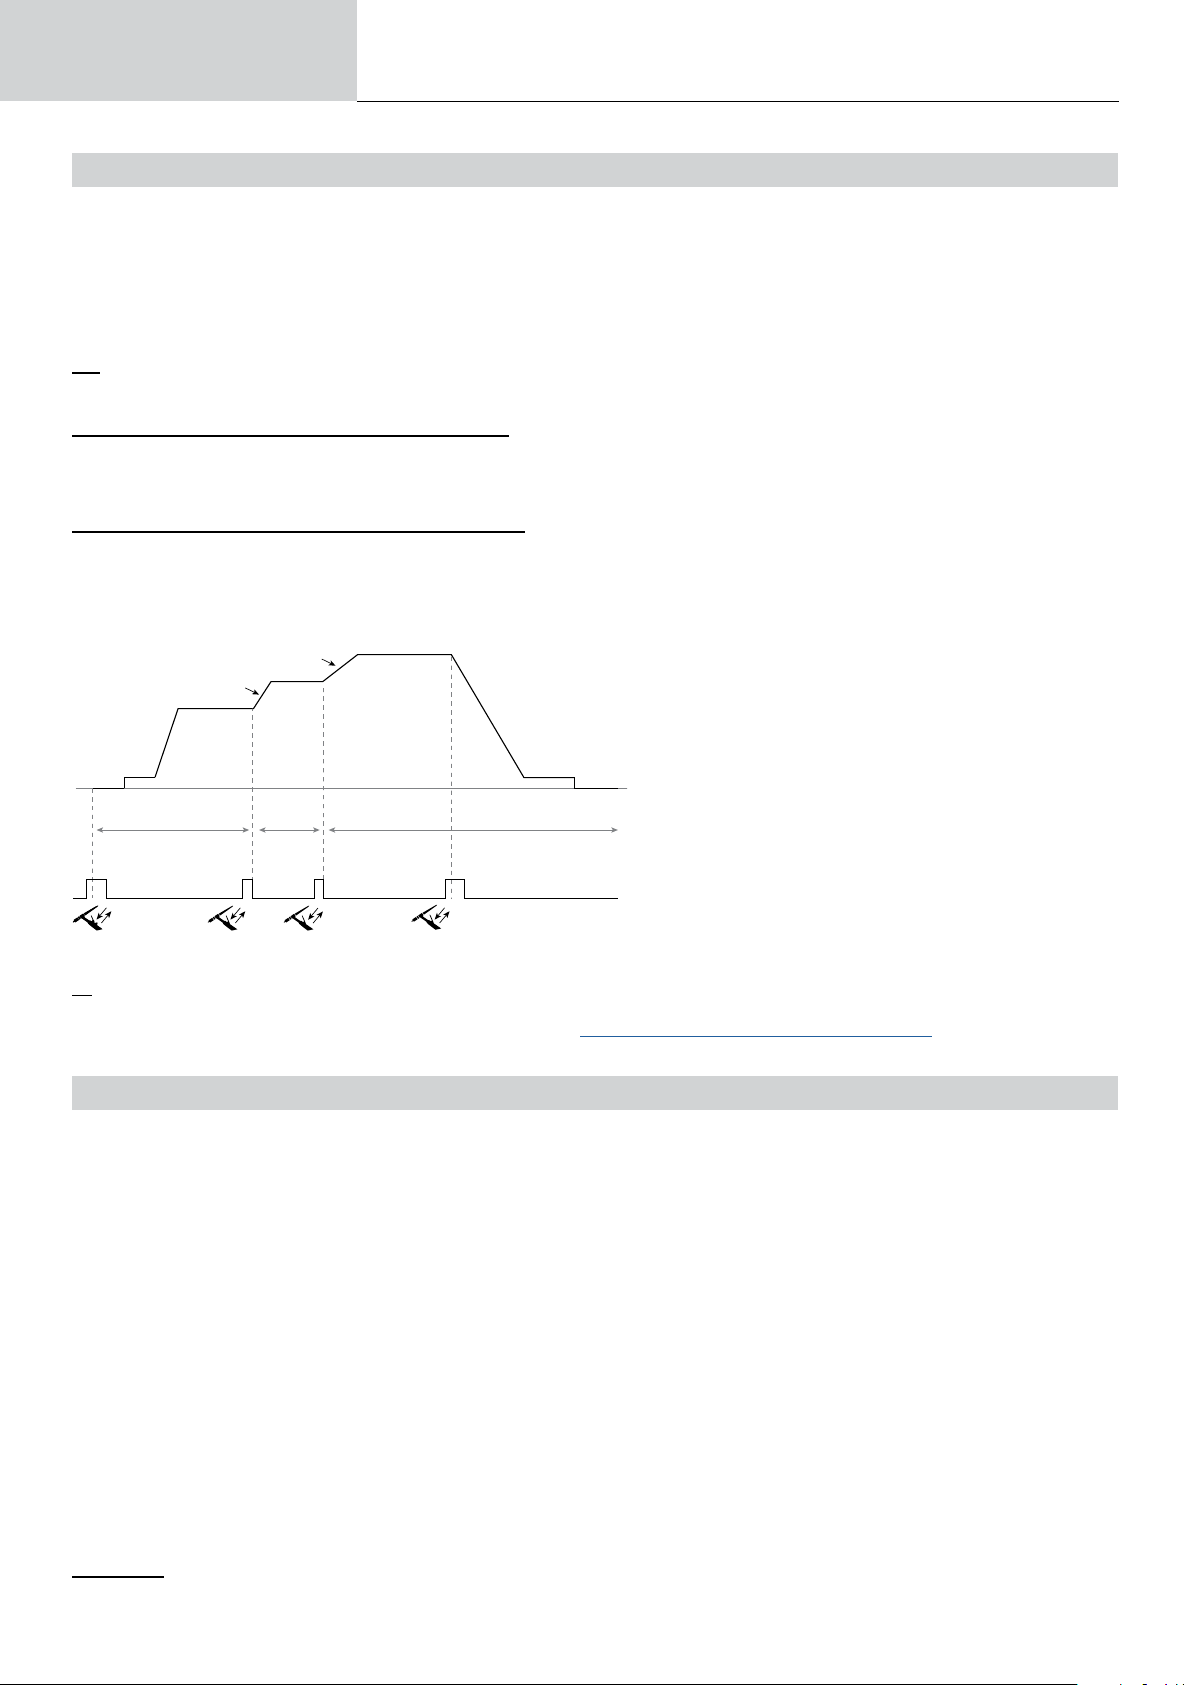
Instrukcja obsługi
>0.5s <0.5s <0.5s >0.5s
Tłumaczenie instrukcji oryginalnej
TITANIUM
PRZECHOWYWANIE I PRZYWOŁYWANIE ZADAŃ
Dostęp poprzez ikonę «JOB» na ekranie głównym.
Bieżące ustawienia są zapisywane automatycznie i odtwarzane przy uruchomieniu urządzenia.
Oprócz bieżących ustawień istnieje możliwość zapisania i odtworzenia tak zwanych konguracji „zadań”.
Na proces TIG przypada 500 JOBS, na proces MMA 200. Przechowywanie odbywa się na podstawie aktualnych parametrów procesu, aktualnych
ustawień i prolu użytkownika.
Job
Ten tryb JOB umożliwia tworzenie, zapisywanie, przywoływanie i usuwanie JOB.
Quick-Load - Odzyskaj JOB na spuście, gdy nie spawasz.
Quick Load to tryb wycofania JOB bez spawania (20 max) i jest możliwy tylko w procesie TIG.
Z listy wcześniej utworzonych JOB-ów, przywoływanie JOB-ów odbywa się poprzez krótkie naciśnięcie spustu. Obsługiwane są wszystkie tryby
wyzwalania i spawania.
MultiJob - Przywoływanie JOBów przy spuście w spawaniu.
Z listy MultiJOB zawierającej wcześniej utworzone JOB, ten tryb łączenia pozwala na zgrzewanie do 20 JOB w sekwencji bez przerw.
Po włączeniu trybu JOB nr 1 na liście jest ładowany i wyświetlany. Tryb wyzwalania jest wymuszany na 4T.
Podczas procesu spawania tryb ten umożliwia łączenie JOB-ów z załadowanej listy w łańcuchy poprzez krótkie naciśnięcia przycisków palnika.
Spawanie zostaje zatrzymane poprzez długie naciśnięcie przycisków palnika, a po zakończeniu cyklu spawania JOB N°1 zostaje ponownie
załadowany dla przyszłej sekwencji spawania.
Wzrost prądu JOB 3
Wzrost prądu JOB 2
Po włączeniu trybu JOB nr 1 na liście jest ładowany i wyświetlany.
Wywoływanie JOB-ów z sekwencji odbywa się w pętli: po osiągnięciu ostatniego JOB na liście, następnym będzie JOB N°1.
JOB 1 JOB 2 JOB 3
C5
Z wcześniej utworzonej listy C5 zawierającej 5 JOB-ów, ten prosty tryb automatyzacji ze złącza Remote Control pozwala na przywołanie JOBów poprzez PLC (patrz notka na stronie internetowej - przyp. tłum https://planet.gys.fr/pdf/spdoc/fr/CONNECT_5.pdf).
Spawanie aktywuje się poprzez długie naciśnięcie przycisków palnika.
OPCJONALNY PILOT ZDALNEGO STEROWANIA
• Analogowy pilot zdalnego sterowania RC-HA1 (nr kat. 045675 / 066625) :
Do źródła prądu można podłączyć analogowy pilot zdalnego sterowania poprzez złącze (I-11).
Ręczne zdalne sterowanie pozwala na zmianę prądu od 50% do 100% ustawionego natężenia. W tej konguracji wszystkie tryby i funkcjonalności
źródła prądu są dostępne i kongurowalne.
• Analogowy pilot zdalnego sterowania RC-MMA/DEGAUSS (nr kat. 066496) :
Analogowy pilot zdalnego sterowania można podłączyć do źródła zasilania za pomocą złącza (I-4).
Tylko w przypadku spawania MMA sterowanie umożliwia zmianę natężenia prądu w zakresie od 50% do 100% ustawionego natężenia za pomocą
potencjometru, odwrócenie polaryzacji spawania za pomocą przełącznika polaryzacji oraz aktywację lub dezaktywację źródła prądu spawania w
celu ochrony spawacza podczas obsługi.
• Pedał zdalnego sterowania RC-MMA/TIG-FA1 (nr kat. 045682) :
Do źródła prądu można podłączyć pedał zdalnego sterowania poprzez złącze (I-11).
Pedał pozwala na zmianę prądu od minimum do 100% ustawionego natężenia. W TIG źródło prądu pracuje tylko w trybie 2T. Ponadto wzrost i
spadek prądu nie jest już zarządzany przez źródło prądu (funkcje nieaktywne), ale przez użytkownika za pomocą przełącznika nożnego.
• Zdalny HMI - cyfrowy pilot RC-HD2 (nr kat. 062122) :
400 AC/DC : Do źródła prądu można podłączyć cyfrowy pilot zdalnego sterowania poprzez złącze (I-12).
230 AC/DC FV: Do źródła można podłączyć cyfrowy pilot zdalnego sterowania za pomocą opcjonalnego zestawu NUM-1 (I-7).
Pilot ten przeznaczony jest do procesów spawania MMA i TIG. Umożliwia on zdalne sterowanie urządzeniem spawalniczym. Przycisk ON/OFF
służy do włączania i wyłączania cyfrowego pilota zdalnego sterowania. Po włączeniu zdalnego sterowania cyfrowego na panelu HMI źrodła prądu
wyświetlane są wartości prądu i napięcia. Gdy tylko HMI zostanie wyłączony lub odłączony, HMI źródła prądu jest ponownie aktywowane.
Podłączenie
Urządzenie jest wyposażone w gniazdo typu żeńskiego do podłączenia zdalnego sterowania.
Specjalna 7-stykowa wtyczka (opcja, nr kat. 045699) umożliwia podłączenie różnych rodzajów ręcznych pilotów zdalnego sterowania. Do instalacji
kabli, należy postępować zgodnie ze schematem poniżej.
68
Page 69
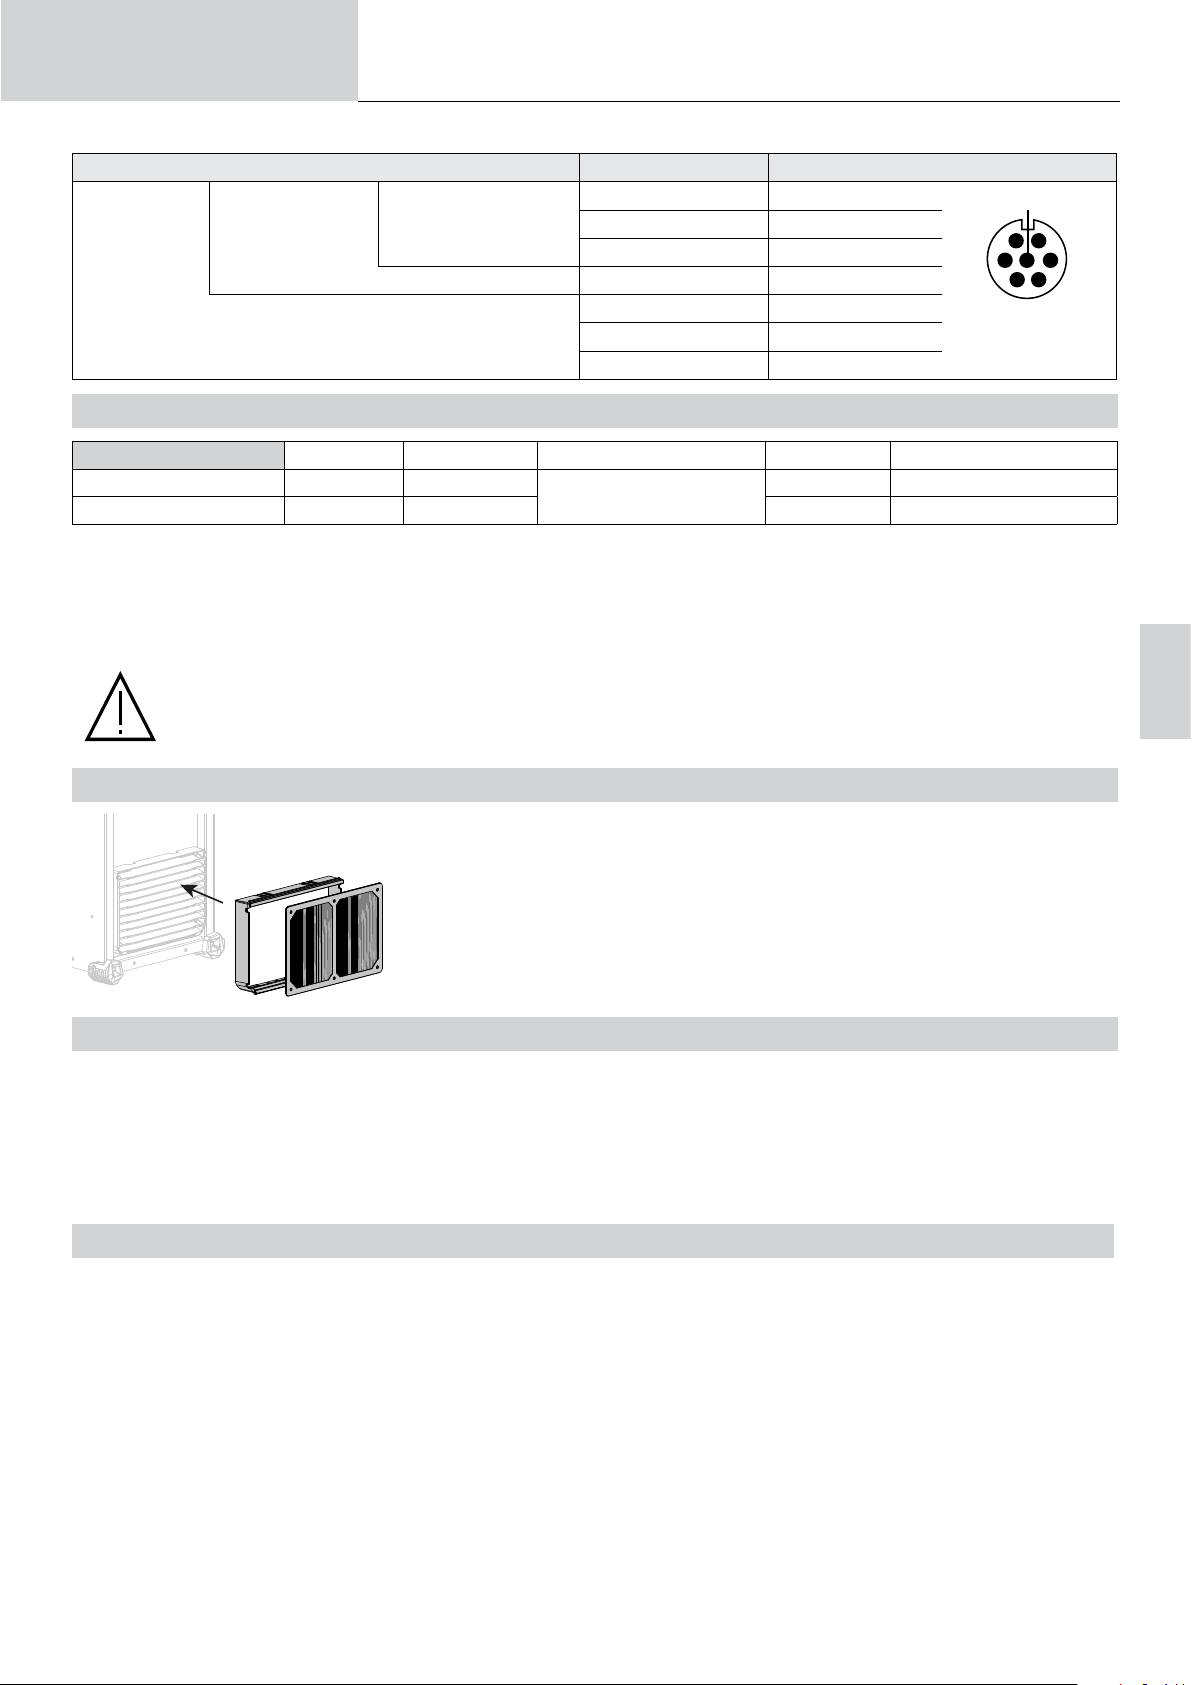
Instrukcja obsługi
RODZAJ ZDALNEGO STEROWANIA Oznaczenie drutu Załączony kołek spawalniczy
Sterowanie nożne -
Pedał
C5
Tłumaczenie instrukcji oryginalnej
Ręczne zdalne sterowanie
10 V A
Kursor B
Wspólny/Uziemienie C
Przełącznik D
AUTO-DETECT E
ARC ON F
REG I G
F
E
Wygląd
zewnętrzny
TITANIUM
G
A
B
CD
OPCJONALNA JEDNOSTKA CHŁODZĄCA
Kompatybilność Nr kat. Oznaczenie Moc chłodzenia Pojemność Napięcie zasilania
TITANIUM 230 AC/DC FV 070820 KOOLWELD 1
TITANIUM 400 AC/DC 013537 WCU 1KW C 5.5 L 400 V +/-15%
Urządzenie chłodzące jest automatycznie wykrywane przez produkt. Aby wyłączyć urządzenie chłodzące (OFF), należy zapoznać się z instrukcją
obsługi interfejsu.
Środki osłonowe wspierane przez chłodnicę w celu ochrony palnika i użytkownika są następujące:
• Minimalny poziom płynu chłodzącego.
• Minimalne natężenie przepływu chłodziwa przez palnik.
• Ochrona termiczna płynu chłodniczego.
1000 W
3 L 24 V
Przed odłączeniem rury wlotowej i wylotowej cieczy palnika, należy upewnić się, że urządzenie chłodzące zostało odłączone.
Płyn chłodzący jest szkodliwy i podrażnia oczy, błonę śluzową i skórę. Gorąca ciecz może powodować oparzenia.
OPCJONALNY ZESTAW FILTRÓW
Filtr przeciwpyłowy (nr kat. 046580) o stopniu rozdrobnienia ltra : 630 µm (0,63 mm).
Należy pamiętać, że zastosowanie tego ltra zmniejsza cykl pracy źródła prądu.
Aby uniknąć ryzyka przegrzania z powodu zatkanych otworów wentylacyjnych, należy regularnie
czyścić ltr przeciwpyłowy. Odczepić i oczyścić sprężonym powietrzem.
DODANA FUNKCJONALNOŚĆ
Producent GYS oferuje szeroki zakres funkcji kompatybilnych z Twoim produktem.
Aby je odkryć, zeskanuj kod QR.
WARUNKI GWARANCJI
Gwarancja obejmuje wszystkie usterki lub wady produkcyjne przez okres 2 lat od daty zakupu (części i robocizna).
PL
Gwarancja nie obejmuje:
• Wszelkich innych szkód spowodowanych transportem.
• Zwykłego zużycia części (Np. : kabli, zacisków itp.).
• Przypadków nieodpowiedniego użycia (błędów zasilania, upadków czy demontażu).
• Uszkodzenia związane ze środowiskiem (zanieczyszczenia, rdza, kurz).
W przypadku usterki należy zwrócić urządzenie do dystrybutora, załączając:
- dowód zakupu z datą (paragon skalny, fakturę...)
- notatkę z wyjaśnieniem usterki.
69
Page 70
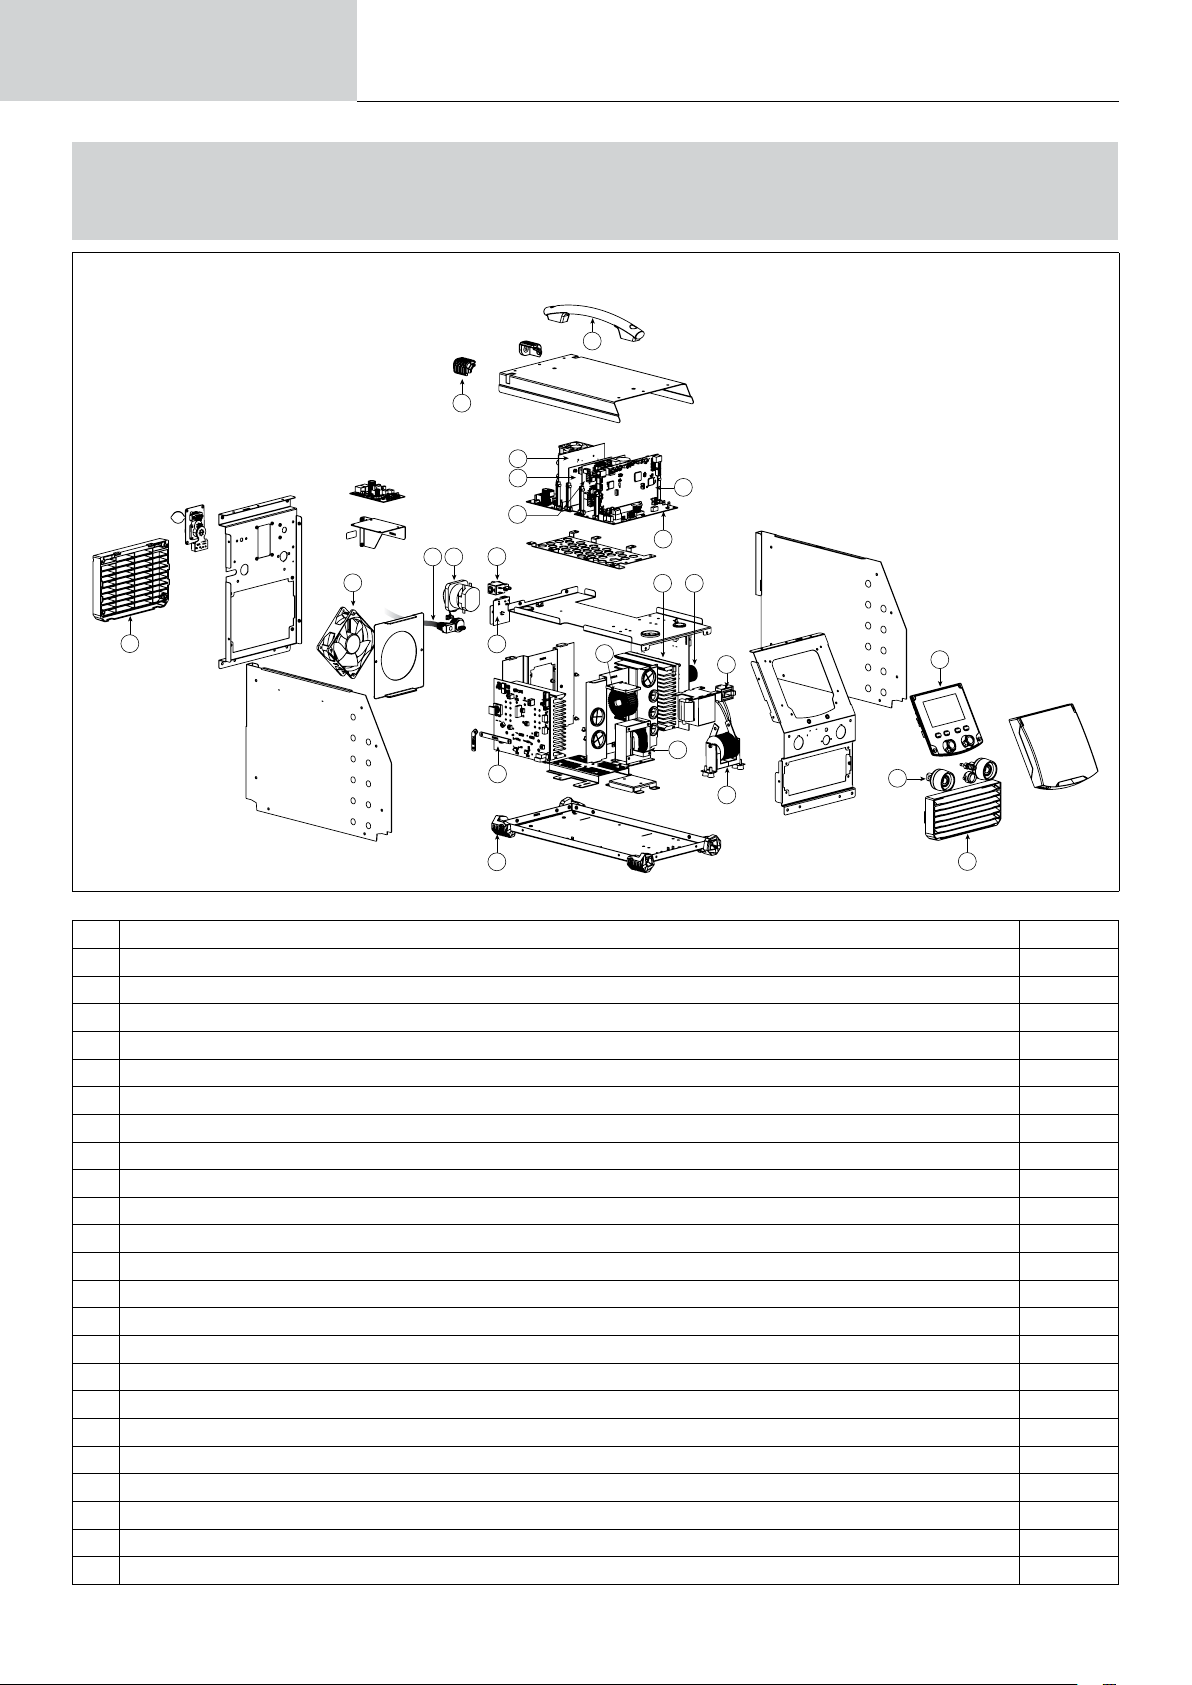
Pièces de rechange
SPARE PARTS / ERSATZTEILE / PIEZAS DE REPUESTO / ЗАПАСНЫЕ ЧАСТИ / RESERVE
ONDERDELEN / PEZZI DI RICAMBIO
TITANIUM 230 AC/DC FV
14
15
13
16
17
18
20
21
22
12
11
10 9
TITANIUM
23
19
24
1
3
8
2
4
7
5
6
1 Patin caoutchouc inférieur / Bottom rubber pad 56120
2 Self DC / Self DC 63707
3 Self PFC / Self PFC 64673
4 Transformateur HF / HF transformer 63698
5 Embase texas femelle / Female dinse socket 51528
6 Grille avant / Front grill 56286
7 Circuit IHM / HMI circuit E0092C
8 Capteur de courant 300A / 300A current sensor 64452
9 Transformateur de puissance / Power Transformer 64653
10 Circuit primaire / Primary circuit E0094C
11 Circuit fond de panier / Backplane circuit E0096C
12 Circuit de contrôle / Control circuit E0093C
13 Circuit d'alimentation 24 V / 24 V power supply circuit E0098C
14 Poignée / Handle 56048
15 Patin caoutchouc supérieur / Top rubber pad 56163
16 Circuit HF / HF circuit E0099C
17 Circuit CAIP / CAIP circuit E0097C
18 Electrovanne / Solenoid valve 71542
19 Carte alimentation groupe froid / Cooling unit power supply card E0111C
20 Interrupteur biphasé / Two-phase switch 51230
21 Cordon secteur / Power cord 21480IND2
22 Ventilateur / Fan 51290
23 Grille ventilateur / Fan grill 56094
24 Circuit secondaire / Secondary circuit E0095C
70
Page 71
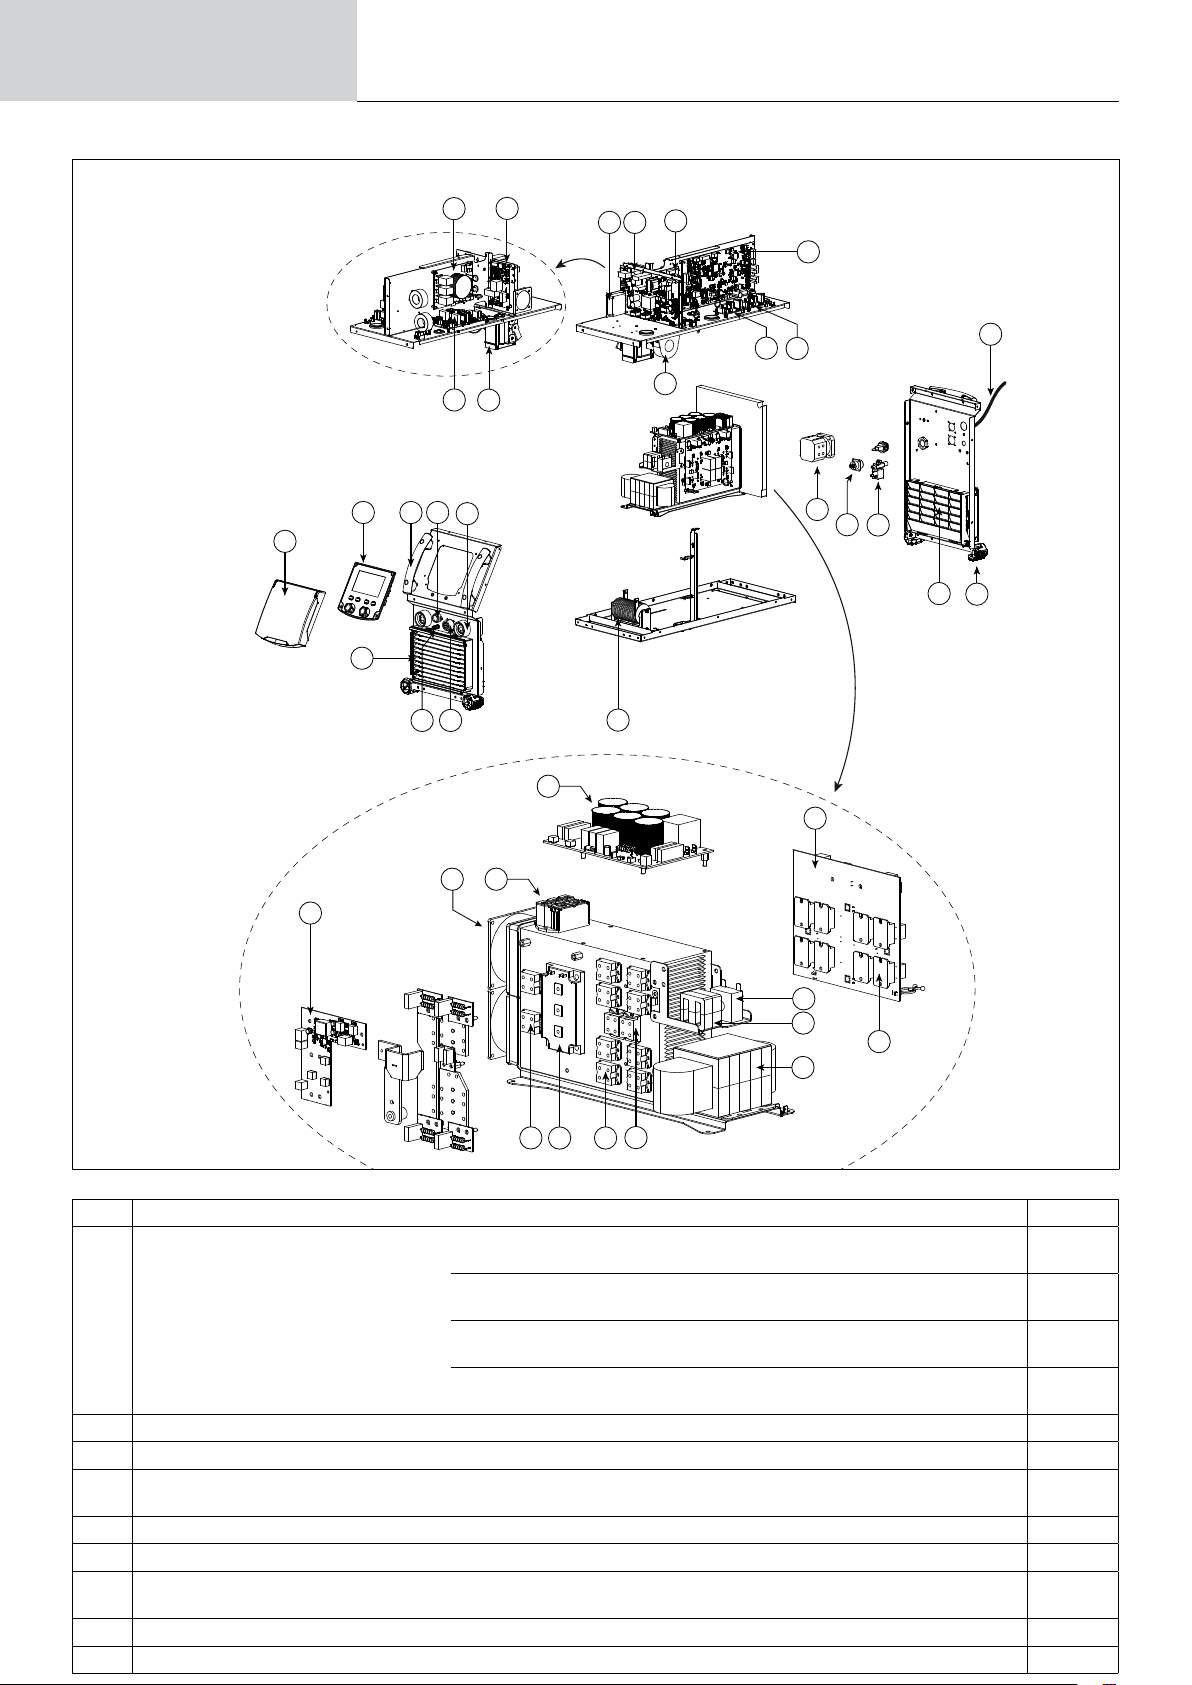
Pièces de rechange
TITANIUM 400 AC/DC
TITANIUM
22
23
21
19
20
18
16
17
24
25
2
1
6
26
4
5
837
29
2827
39
10
11
12
9
30
15
13
14
32
33
34
38
37
35
36
31
1 Carter plastique / Plastic Crankcase / Carcasa de plástico 56199
2 Carte IHM / HMI board
Si fabrication avant 07/2021
If manufactured before 07/2021
Si fabrication après 07/2021
If manufactured after 07/2021
Si fabrication pendant 07/2021
If manufactured during 07/2021
Si fabrication après 07/2023, à partir du numéro de série 23.07.013568.000019
If manufactured after 07/2023, from serial number 23.07.013568.000019
97746C
97712C
S.A.V
E0092C
3 Poignée / Handle / Handgri / Mango 56047
4 Faisceau Torche / Torch connection cable / Brenner-Schlauchpaket / Cable conexión Antorcha 91847
Embase Texas OF 95.24 HF Femelle / DINS plate OF 95.24 Female / Texas-Anschlussbuchse OF 95.24 HF / Conector
5
Texas OF 95.24 HF Hembra
51502
6 Grille de protection extérieure / External protection grill / Äußeres Schutzgitter / Rejilla de protección exterior 56094
7 Coupleur gaz BSP20 / Gas coupler BSP20 / Schutzgaskupplung BSP20 / Acople gas BSP20 55090
Faisceau connectique dévidoir ou IHM déportée / Wire feeder connector or MMI remote interface / Kabel Anschluss Dra-
8
htvorschub oder externes Bedienfeld / Cable conexión devanadera o IHM a distancia
96000
9 Transformateur HF / HF transformer / Trafo HF / Transformador HF 63716
10 Commutateur triphasé / Three phase switch / Dreiphasiger Schalter / Conmutador trifásico 51061
71
Page 72
Pièces de rechange
TITANIUM
11 Faisceau CAD / CAD connection cable / CAD Kabelbaum / Cable CAD 71483
12 Electrovanne / Solenoid valve / Schutzgasmagnetventil / Electroválvula 71542
13 Grille de protection intérieure / Internal protection grill / Inneres Schutzgitter / Rejilla de protección interior 56095
14 Patin / Pad / Gummifuß / Soporte 56120
Cordon secteur 3P+Terre 4mm² / Power supply cable 3P + Earth 4 mm² / Netzkabel 3 ph. + Schutzleiter 4mm² / Cable de
15
red eléctrica 3P + Tierra 4mm²
16 Circuit ltrage bouton / Filter circuit button / Taste Filter Kreislauf / Circuito de ltrado Botón 97462C
17 Circuit ltrage CAD / Filter circuit CAD / gelterter Stromkreis CAD / Circuito de ltrado CAD 97463C
18 Circuit de contrôle / Control circuit / Steuerkreis / Circuito de control 97724C
Circuit d’alimentation auxiliaire n°2 / Auxiliary supply circuit n°2 / Hilfsversorgungsschaltung Nr.2 / Circuito alimentación
19
auxiliar nº2
Circuit d’alimentation auxiliaire n°1 / Auxiliary supply circuit n°1 / Hilfsversorgungsschaltung Nr.1 / Circuito alimentación
20
auxiliar nº1
21 Ventilateur 24V (petit) / 24V fan (small) / Lüfter 24V (klein) / Ventilador 24V (pequeño) 51018
22 Circuit HF / HF circuit / HF-Platine / Circuito HF E0062C
23 Circuit CEM / CEM circuit / EMV-Platine / Tarjeta CEM 97277C
24 Circuit CAIP / CAIP circuit / CAIP-Platine / Circuito CAIP 97741C
25 Self DC / Self DC / Self DC / Self DC 96121
26 Circuit Onduleur / Inverter circuit / Wechselrichterplatine / Circuito inversor 97742C
27 Ventilateur 24V / 24V fan / Lüfter 24V / Ventilador 24V 50999
28 Pont de diode de puissance / Power relay diode bridge / Leistungsdiodenbrücke / Puente de diodos de potencia 52196
29 Circuit Entrée puissance / Circuit power input / Leistungseingangschlaltung / Circuito de entrada de potencia 97278C
30 Circuit primaire de puissance / Primary power relay circuit / Primäre Leistungsplatine / Circuito primario de potencia 97274C
31 Transistor de puissance / Power relay transistor / Leistungstransistor / Transistor de potencia 52198
32 Transformateur de courant / Current transformer / Leistungstrafo / Transformador de corriente 64664
33 Self primaire / Self primary / Primärspule / Inductancia primaria 96119
34 Transformateur de puissance / Power transformer / Netztransformator / Transformador de potencia 64667
35 Résistance de puissance 5R / Power resistor 5R / Leistungsdiode 5R / Resistencia de potencia 5R 51424
36 Diode de puissance / Power relay diode / Leistungsdiode / Diodo de potencia 52197
37 Module IGBT / IGBT module / IGBT-Modul / Módulo IGBT 52199
38 Résistance de puissance 10R / Power resistance 10R / Leistungsdiode 10R / Resistencia de potencia 10R 52271
39 Capteur à eet hall / Hall eect sensor 64460
21470
97288C
97289C
72
Page 73
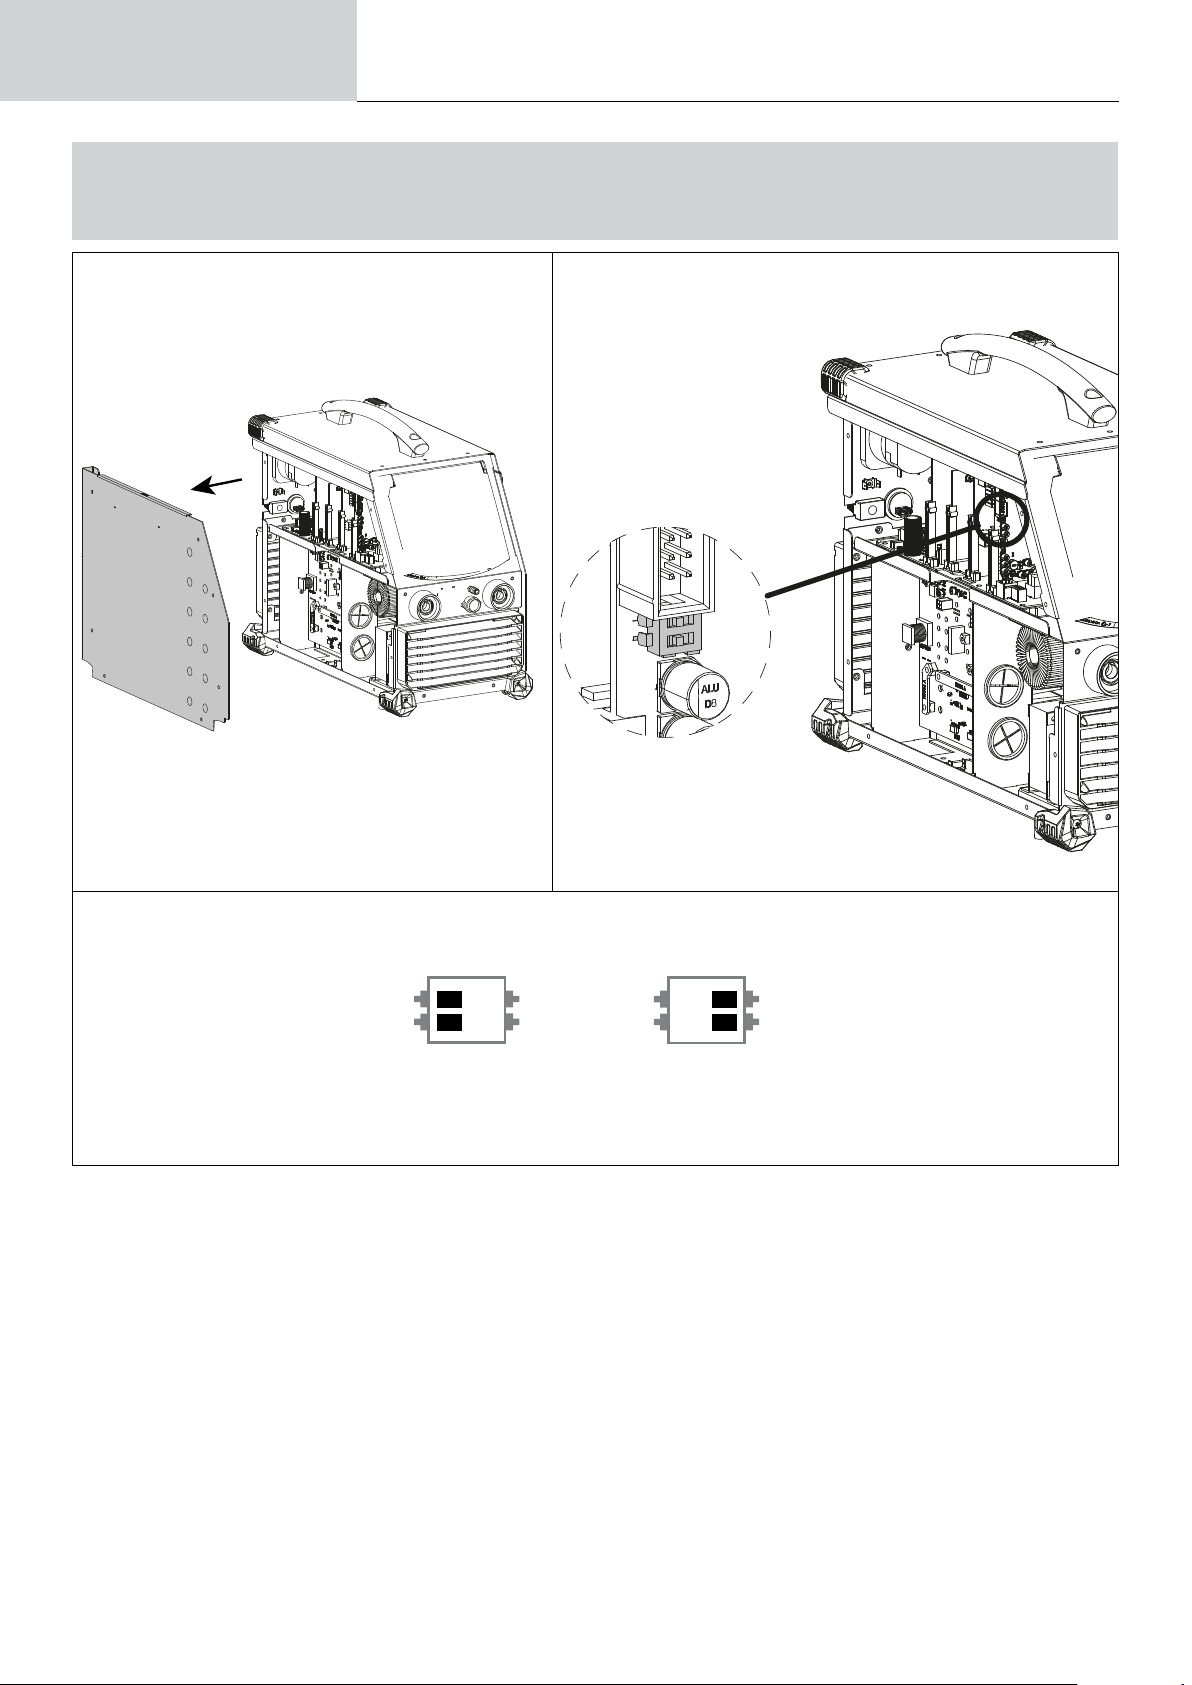
VRD Switch
VRD OFF VRD ON
INTERRUPTEUR VRD / VRD SWITCH / VRD-EIN-AUS-SCHALTER / INTERRUPTOR VRD /
VRD SCHAKELAAR / INTERRUTTORE VRD
TITANIUM 230 AC/DC FV
TITANIUM
ON
ON
73
Page 74
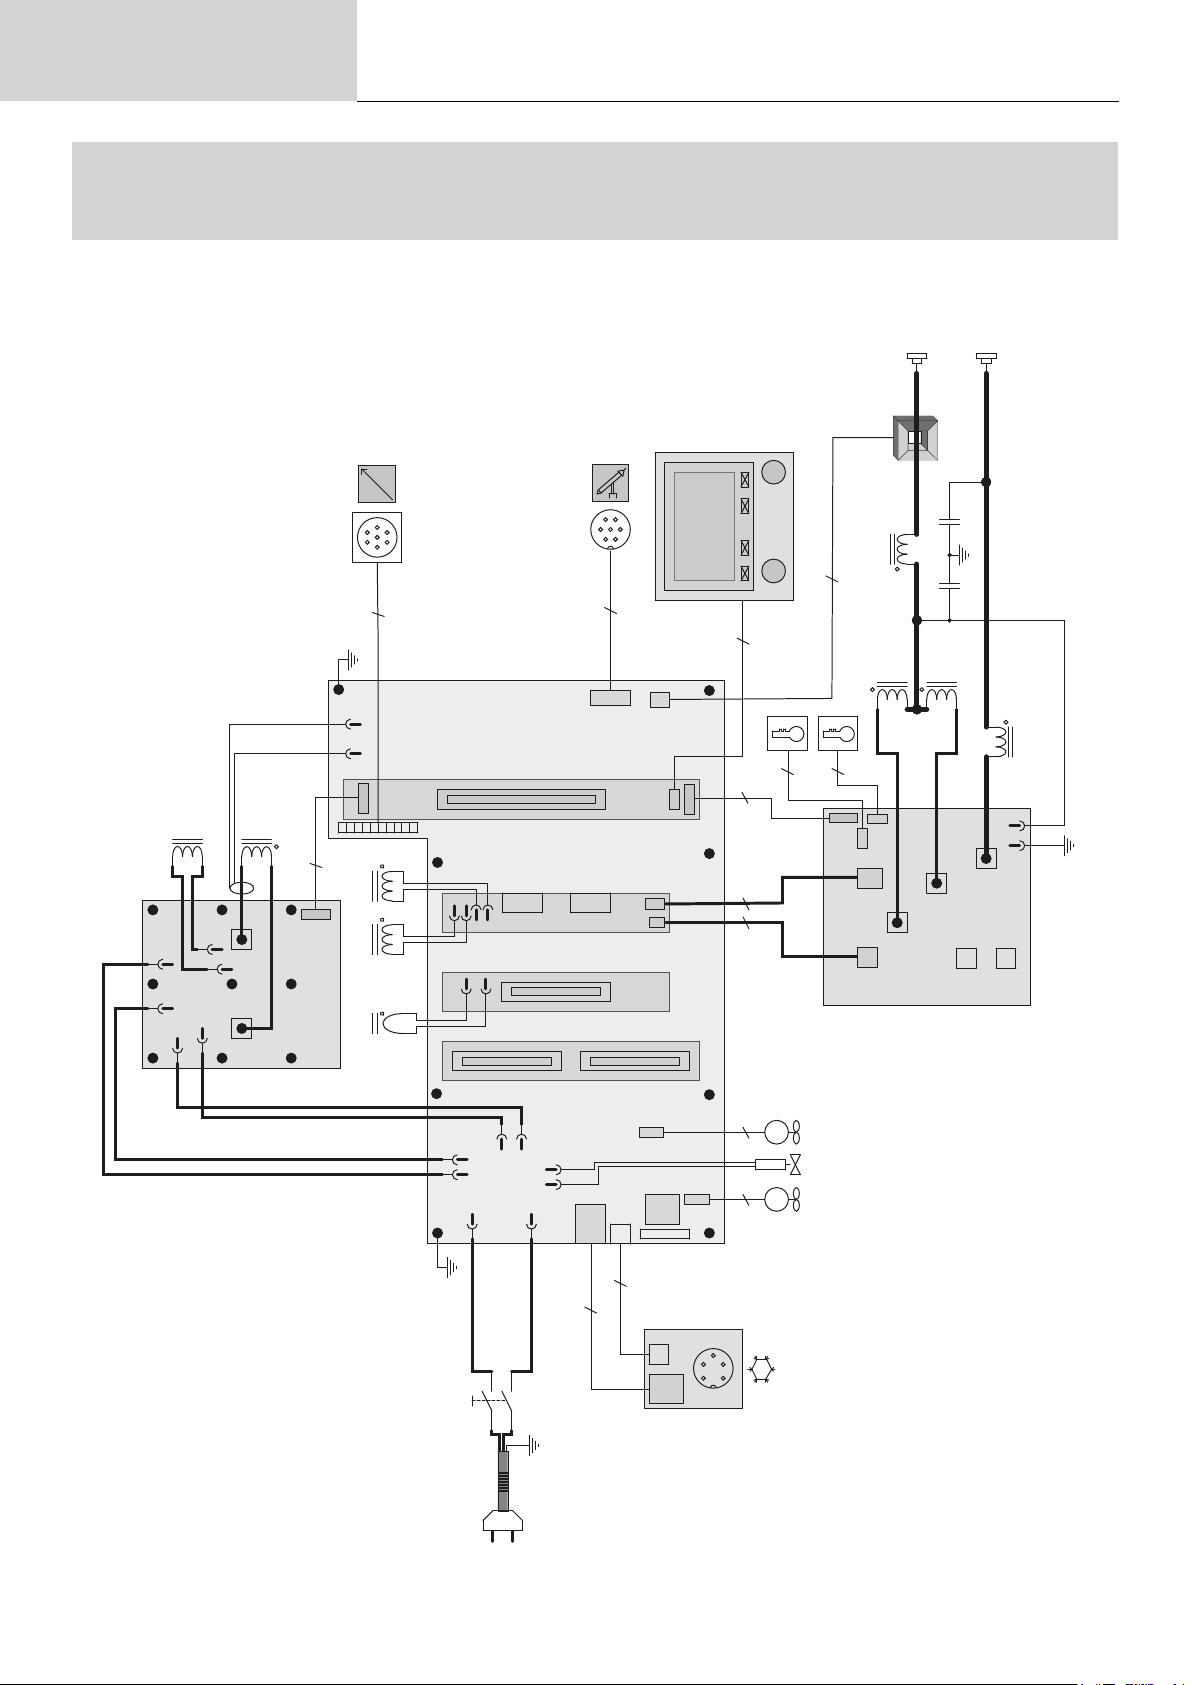
Schéma électrique
CIRCUIT DIAGRAM / SCHALTPLAN / DIAGRAMA ELECTRICO / ЭЛЕКТРИЧЕСКАЯ СХЕМА /
ELEKTRISCHE SCHEMA / SCEMA ELETTRICO
TITANIUM 230 AC/DC FV
TITANIUM
-
5
+
5
8
7
HF
4
4
7
5
8
TR1D
TR1E
9
2
2
2
PFC
3
TR1A
20
17
TR1B TR1C
12
20
-
6
4
+
Self DC
-
+
-
+
10
HF
13
-
+
3
4
16
24
M
M
22 18
11
4
8
KIT NUM
19
21 20
74
Page 75
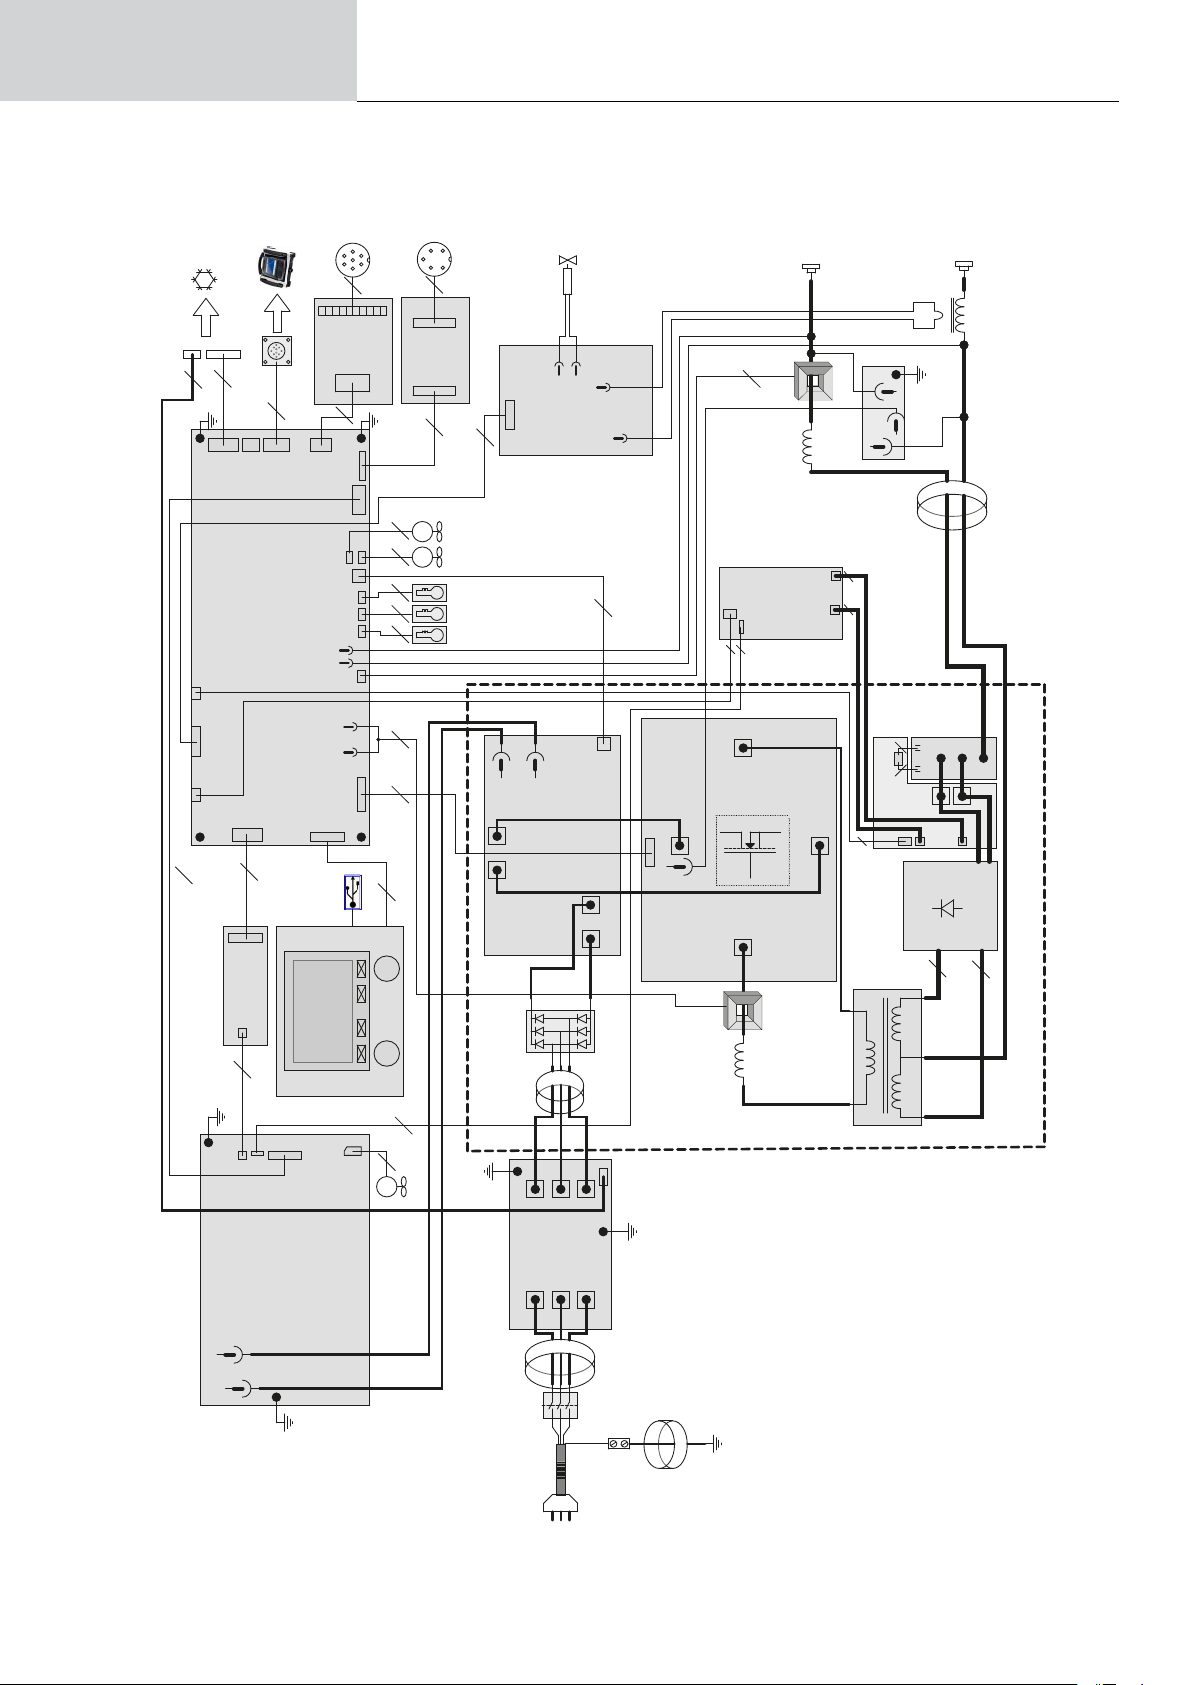
Schéma électrique
TITANIUM 400 AC/DC
TITANIUM
11
7
4
5
12
+
5
-
5
9
17
2
9
8
10
8
16
3
5
12
MM
44
27
22
25
+
39
-
27
4
4
18
+
-
2 2 2
210
-+
6
24
4
4
26
2
2
37
+
-
31
+
12
12
10
-
+
+
-
6
29
-
30
3
3
19
2
32
28
2
3
3
M
21
33
34
23
20
+
-
10
15
75
Page 76
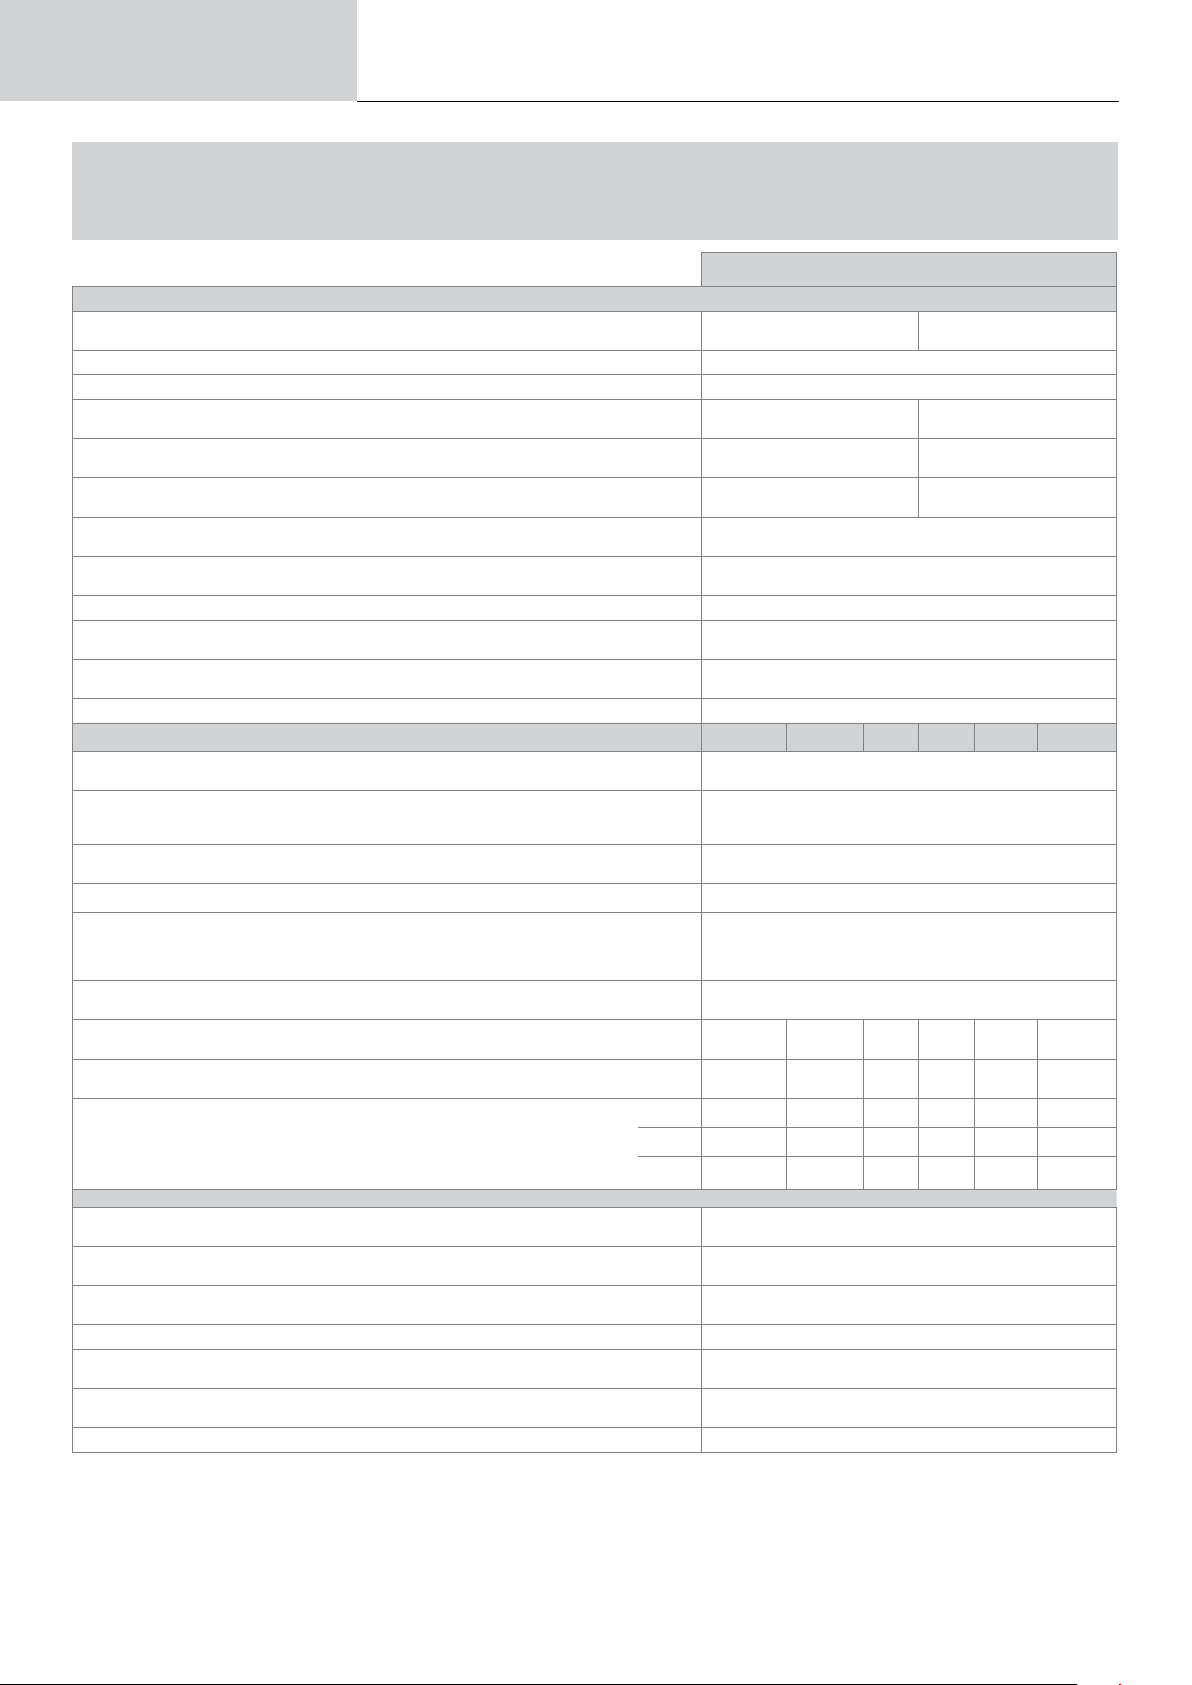
Spécications
Techniques
TECHNICAL SPECIFICATIONS / TECHNISCHE DATEN / ESPECIFICACIONES TÉCNICAS /
ТЕХНИЧЕСКИЕ СПЕЦИФИКАЦИИ / TECHNISCHE GEGEVENS / SPECIFICHE TECNICHE
TITANIUM 230 AC/DC FV
Primaire / Primary / Primär / Primario / Первичка / Primaire / Primario
Tension d’alimentation / Power supply voltage / Versorgungsspannung / Tensión de red eléctrica / Напряжение питания /
Voedingsspanning / Tensione di alimentazione
Fréquence secteur / Mains frequency / Netzfrequenz / Frecuencia / Частота сети / Frequentie sector / Frequenza settore 50 / 60 Hz
Nombre de phases / Number of phases / Anzahl der Phasen / Número de fases / Количество фаз / Aantal fasen / Numero di fase
Fusible disjoncteur / Fuse / Sicherung / Fusible disyuntor / Плавкий предохранитель прерывателя / Zekering hoofdschakelaar / Fusibile
disgiuntore
Courant d’alimentation effectif maximal / Maximum effective supply current / Corriente de alimentación efectiva máxima /
Maximale effectieve voedingsstroom / Corrente di alimentazione effettiva massima / Maksymalny efektywny prąd zasilania
Courant d’alimentation maximal / Maximum supply current / Corriente de alimentación máxima / Maximale voedingsstroom /
Corrente di alimentazione massima / Maksymalny prąd zasilania
Section du cordon secteur / Mains cable section / Sectie netsnoer / Sección del cable de alimentación / Sezione del cavo di alimentazione /
Odcinek przewodu zasilającego
Puissance active maximale consommée / Maximum active power consumed / Consumo máximo de energía activa / Maximale actieve
verbruikte vermogen / Potenza attiva massima consumata / Maksymalny pobór mocy czynne
Consommation au ralenti / Idle consumption / Consumo en ralentizado / Stationair verbruik / Consumo al minimo / Zużycie na biegu jałowym 30 W
Rendement à I2max / Efciency at I2max / Eciencia a I2máx / Rendement bij I2max / Efcienza a I2max / Sprawność przy
I2max
Facteur de puissance à I2max / Power factor at I2max / Factor de potencia a I2max / Inschakelduur bij I2max / Ciclo di
potenza a I2max / Współczynnik mocy przy I2max
Classe CEM / EMC class / Classe CEM / Klasse CEM / Classe CEM / Klasa EMC A
Secondaire / Secondary / Sekundär / Secundario / Вторичка / Secondair / Secondario
Tension à vide / No load voltage / Leerlaufspannung / Tensión al vacío / Напряжение холостого хода / Nullastspanning /
Tensione a vuoto
Tension à vide réduite (Tension VRD) / Reduced open circuit voltage (VRD voltage) / Tensión reducida en vacío (tensión VRD)
/ Nullast spanning (Spanning VRD) /
VRD)
Nature du courant de soudage / Type of welding current / Tipo de corriente de soldadura / Type lasstroom / Tipo di corrente di
saldatura / Rodzaj prądu spawania
Modes de soudage / Welding modes / Modos de soldadura / Lasmodules / Modalità di saldatura / Tryby spawania MMA, TIG
Tension crête du dispositif d’amorçage manuel (EN60974-3) / Manual striking system’s maximum voltage (EN60974-3) / Spitzenspannung
des manuellen Startgerätes (EN60974-3) / Tensión pico del dispositivo de cebado manual (EN60974-3) / Пиковое напряжение механизма
ручного поджига (EN60974-3) / Piekspanning van het handmatige startsysteem (EN60974-3) / Tensione di picco del dispositivo di innesco
manuale (EN60974-3) / Napięcie szczytowe urządzenia do rozruchu ręcznego (EN60974-3)
Courant de soudage minimal / Minimum welding current / Corriente mínima de soldadura / Minimale lasstroom / Corrente
minima di saldatura / Minimalny prąd spawania
Courant de sortie nominal / Rate current output / nominaler Arbeitsstrom / Corriente de salida nominal / Номинальный
выходной ток / Nominale uitgangsstroom / Corrente di uscita nominale
Tension de sortie conventionnelle / Conventional voltage output / entsprechende Arbeitsspannung / Условное выходные
напряжения / Tensión de salida convencional / Conventionele uitgangsspanning / Tensione di uscita convenzionale
Facteur de marche à 40°C (10 min), Norme EN60974-1 / Duty cycle at 40°C (10 min), Standard EN60974-1.
Einschaltdauer @ 40°C (10 min), EN60974-1-Norm / Ciclo de trabajo a 40°C (10 min), Norma EN60974-1/ ПВ% при
*
40°C (10 мин), Норма EN60974-1. / Inschakelduur bij 40°C (10 min), Norm EN60974-1, Ciclo di lavoro a 40°C (10 min),
Norma EN60974-1.
Tensione a vuoto ridotta
(Tensione VRD) / Obniżone napięcie biego jałowego (Napięcie
U1 110 V +/- 15% 230 V +/- 15%
1
32 A 16 A
I1eff 32 A 16 A
I1max 48 A 39.4 A
3 x 2.5 mm²
8460 W
80 %
λ 0.99
MMA AC
MMA DC
U0
(TCO)
Ur 26.5 V
I2
5 140 A 3 140 A 5 140 A 5 230 A 3 230 A 5 230 A
20.2
U2
25.6 V
Imax 50 % 100 % 100 % 20 % 35 % 35 %
60 % 130 A 140 A 140 A 160 A 190 A 190 A
100 % 105 A 140 A 140 A 130 A 160 A 160 A
TIG AC TIG DC
10.12
15.6 V
AC / DC
10.2
15.6V
53 V
12 kV
3 A
MMA AC
MMA DC
20.2
29.2 V
TITANIUM
TIG AC TIG DC
10.12
19.2 V
10.2
19.2 V
Pression maximale de gaz / Maximum gas pressure / Maximaler Gasdruck / Presión máxima del gas / Максимальное
давление газа / Maximale gasdruk / Pressione massima del gas
Température de fonctionnement / Functionning temperature / Betriebstemperatur / Temperatura de funcionamiento / Рабочая температура /
Gebruikstemperatuur / Temperatura di funzionamento
Température de stockage / Storage temperature / Lagertemperatur / Temperatura de almacenaje / Температура хранения / Bewaartempe-
ratuur / Temperatura di stoccaggio
Degré de protection / Protection level / Schutzart / Grado de protección / Степень защиты / Beschermingsklasse / Grado di protezione
Classe d’isolation minimale des enroulements / Minimum coil insulation class / Clase mínima de aislamiento del bobinado / Minimale
isolatieklasse omwikkelingen / Classe minima di isolamento degli avvolgimenti / Minimalna klasa izolacji okablowania
Dimensions (Lxlxh) / Dimensions (LxWxH) / Abmessungen (Lxbxt) / Dimensiones (Lxlxh) / Размеры (ДхШхВ) / Afmetingen (Lxlxh) /
Dimensioni (Lxlxh)
Poids / Weight / Gewicht / Вес / Peso / Gewicht / Peso
76
Pmax 0.5 MPa (5 bar)
-10°C +40°C
-20°C +55°C
IP23
B
49 x 26 x 44 cm
22.4 kg
Page 77
Spécications
Techniques
TITANIUM 400 AC/DC
Primaire / Primary / Primär / Primario / Первичка / Primaire / Primario
Tension d’alimentation / Power supply voltage / Versorgungsspannung / Tensión de red eléctrica / Напряжение питания / Voedingsspanning / Tensione
di alimentazione
Fréquence secteur / Mains frequency / Netzfrequenz / Frecuencia / Частота сети / Frequentie sector / Frequenza settore
Nombre de phases / Number of phases / Anzahl der Phasen / Número de fases / Количество фаз / Aantal fasen / Numero di fase
Fusible disjoncteur / Fuse / Sicherung / Fusible disyuntor / Плавкий предохранитель прерывателя / Zekering hoofdschakelaar / Fusibile disgiuntore 32 A
Courant d’alimentation effectif maximal / Maximum effective supply current / Corriente de alimentación efectiva máxima / Maximale effectieve voe-
dingsstroom / Corrente di alimentazione effettiva massima / Maksymalny efektywny prąd zasilania
Courant d’alimentation maximal / Maximum supply current / Corriente de alimentación máxima / Maximale voedingsstroom / Corrente di alimentazione
massima / Maksymalny prąd zasilania
Section du cordon secteur / Mains cable section / Sectie netsnoer / Sección del cable de alimentación / Sezione del cavo di alimentazione / Odcinek przewodu
zasilającego
Puissance active maximale consommée / Maximum active power consumed / Consumo máximo de energía activa / Maximale actieve verbruikte vermogen / Potenza
attiva massima consumata / Maksymalny pobór mocy czynne
Consommation au ralenti / Idle consumption / Consumo en ralentizado / Stationair verbruik / Consumo al minimo / Zużycie na biegu jałowym 41.4 W
Rendement à I2max / Efciency at I2max / Eciencia a I2máx / Rendement bij I2max / Efcienza a I2max / Sprawność przy I2max 84 %
Facteur de puissance à I2max / Power factor at I2max / Factor de potencia a I2max / Inschakelduur bij I2max / Ciclo di potenza a I2max / Współczynnik
mocy przy I2max
Classe CEM / EMC class / Classe CEM / Klasse CEM / Classe CEM / Klasa EMC A
Secondaire / Secondary / Sekundär / Secundario / Вторичка / Secondair / Secondario MMA TIG AC TIG DC
Tension à vide / No load voltage / Leerlaufspannung / Tensión al vacío / Напряжение холостого хода / Nullastspanning / Tensione a vuoto
Nature du courant de soudage / Type of welding current / Tipo de corriente de soldadura / Type lasstroom / Tipo di corrente di saldatura / Rodzaj prądu
spawania
Modes de soudage / Welding modes / Modos de soldadura / Lasmodules / Modalità di saldatura / Tryby spawania MMA, TIG
Tension crête du dispositif d’amorçage manuel (EN60974-3) / Manual striking system’s maximum voltage (EN60974-3) / Spitzenspannung des manuellen Startgerätes
(EN60974-3) / Tensión pico del dispositivo de cebado manual (EN60974-3) / Пиковое напряжение механизма ручного поджига (EN60974-3) / Piekspanning van
het handmatige startsysteem (EN60974-3) / Tensione di picco del dispositivo di innesco manuale (EN60974-3) / Napięcie szczytowe urządzenia do rozruchu ręcznego
(EN60974-3)
Courant de soudage minimal / Minimum welding current / Corriente mínima de soldadura / Minimale lasstroom / Corrente minima di saldatura /
Minimalny prąd spawania
Courant de sortie nominal / Rate current output / nominaler Arbeitsstrom / Corriente de salida nominal / Номинальный выходной ток / Nominale
uitgangsstroom / Corrente di uscita nominale
Tension de sortie conventionnelle / Conventional voltage output / entsprechende Arbeitsspannung / Условное выходные напряжения / Tensión de
salida convencional / Conventionele uitgangsspanning / Tensione di uscita convenzionale
Facteur de marche à 40°C (10 min), Norme EN60974-1 / Duty cycle at 40°C (10 min), Standard EN60974-1.
*
Einschaltdauer @ 40°C (10 min), EN60974-1-Norm / Ciclo de trabajo a 40°C (10 min), Norma EN60974-1/ ПВ% при 40°C (10 мин), Норма
EN60974-1. / Inschakelduur bij 40°C (10 min), Norm EN60974-1, Ciclo di lavoro a 40°C (10 min), Norma EN60974-1.
U1 400 V +/- 15%
50 / 60 Hz
3
I1eff 29 A
I1max 37 A
4 x 4.0 mm²
17 150 W
λ 0.66
(TCO)
U0
85 V
AC / DC
9 kV
5 A 5 A 3 A
I2
5 400 A 5 400 A 3 400 A
U2
20.2 36 V 10.2 26 V 10.12 26 V
60 % 400 A
100 % 360 A
TITANIUM
Pression maximale de gaz / Maximum gas pressure / Maximaler Gasdruck / Presión máxima del gas / Максимальное давление газа / Maximale
gasdruk / Pressione massima del gas
Température de fonctionnement / Functionning temperature / Betriebstemperatur / Temperatura de funcionamiento / Рабочая температура / Gebruikstemperatuur /
Temperatura di funzionamento
Température de stockage / Storage temperature / Lagertemperatur / Temperatura de almacenaje / Температура хранения / Bewaartemperatuur / Temperatura di
stoccaggio
Pmax 0.5 MPa (5 bar)
-10°C +40°C
-20°C +55°C
Degré de protection / Protection level / Schutzart / Grado de protección / Степень защиты / Beschermingsklasse / Grado di protezione IP23
Classe d’isolation minimale des enroulements / Minimum coil insulation class / Clase mínima de aislamiento del bobinado / Minimale isolatieklasse omwikkelingen /
Classe minima di isolamento degli avvolgimenti / Minimalna klasa izolacji okablowania
B
Dimensions (Lxlxh) / Dimensions (LxWxH) / Abmessungen (Lxbxt) / Dimensiones (Lxlxh) / Размеры (ДхШхВ) / Afmetingen (Lxlxh) / Dimensioni (Lxlxh) 71 x 27 x 48 cm
Poids / Weight / Gewicht / Вес / Peso / Gewicht / Peso 39.7 Kg
*Les facteurs de marche sont réalisés selon la norme EN60974-1 à 40°C et sur un cycle de 10 min. Lors d’utilisation intensive (supérieur au facteur
de marche) la protection thermique peut s’enclencher, dans ce cas, l’arc s’éteint et le témoin s’allume. Laissez l’appareil alimenté pour permettre
son refroidissement jusqu’à annulation de la protection. La source de courant décrit une caractéristique de sortie de type tombante. Dans certains
pays, U0 est appelé TCO.
*The duty cycles are measured according to standard EN60974-1 à 40°C and on a 10 min cycle. While under intensive use (> to duty cycle) the
thermal protection can turn on, in that case, the arc swictes off and the indicator switches on. Keep the machine’s power supply on to enable cooling
until thermal protection cancellation. The welding power source describes an external drooping characteristic. In some countries, U0 is called TCO.
* Einschaltdauer gemäß EN60974-1 (10 Minuten - 40°C). Bei sehr intensivem Gebrauch (>Einschaltdauer) kann der Thermoschutz ausgelöst
werden. In diesem Fall wird der Lichtbogen abgeschaltet und die entsprechende Warnung erscheint auf der Anzeige. Das Gerät zum Abkühlen
nicht ausschalten und laufen lassen bis das Gerät wieder bereit ist. Das Gerät entspricht in seiner Charakteristik einer Spannungsquelle mit fallender
Kennlinie. In einigen Ländern wird U0 als TCO bezeichnet.
*Los ciclos de trabajo están realizados en acuerdo con la norma EN60974-1 a 40ºC y sobre un ciclo de diez minutos. Durante un uso intensivo (superior al ciclo de trabajo), se puede activar la protección térmica. En este caso, el arco se apaga y el indicador se enciende. Deje el aparato conectado para permitir que se enfríe hasta que se anule la protección. La fuente de corriente de soldadura posee una salida de tipo corriente constante.
En algunos países, U0 se llama TCO.
*ПВ% указаны по норме EN60974-1 при 40°C и для 10-минутного цикла. При интенсивном использовании (> ПВ%) может
включиться тепловая защита. В этом случае дуга погаснет и загорится индикатор . Оставьте аппарат подключенным к
питанию, чтобы он остыл до полной отмены защиты. Аппарат описывает падающую характеристику на выходе. В некоторых
странах U0 называется TCO.
*De inschakelduur is gemeten volgens de norm EN60974-1 bij een temperatuur van 40°C en bij een cyclus van 10 minuten. Bij intensief
gebruik (superieur aan de inschakelduur) kan de thermische beveiliging zich in werking stellen. In dat geval gaat de boog uit en gaat het
beveiligingslampje gaat branden. Laat het apparaat aan de netspanning staan om het te laten afkoelen, totdat de beveiliging afslaat.
Het apparaat heeft een uitgaande dalende eigenschap. In sommige landen wordt U0 TCO genoemd.
*I cicli di lavoro sono realizzati secondo la norma EN60974-1 a 40°C e su un ciclo di 10 min. Durante l’uso intensivo (> al ciclo di lavoro)
la protezione termica può attivarsi, in questo caso, l’arco si spegne e la spia si illumina. Lasciate il dispositivo collegato per permetterne
il raffreddamento no all’annullamento della protezione. La fonte di corrente di saldatura presenta una caratteristica di uscita spiovente.
In alcuni Paesi, U0 viene chiamata TCO.
77
Page 78
Pictogrammes
SYMBOLS / ZEICHENERKLÄRUNG / ICONOS / СИМВОЛЫ / PICTOGRAMMEN / ICONE
FR
Attention ! Lire le manuel d’instruction avant utilisation. EN Warning ! Read the user manual before use. DE ACHTUNG ! Lesen Sie diese Anleitung sorgfältig durch vor
Inbetriebnahme des Geräts. ES ¡Atención! Lea el manual de instrucciones antes de su uso. RU Внимание! Прочтите инструкцию перед использованием. NL Let op! Lees
aandachtig de handleiding. IT Attenzione! Leggere il manuale d’istruzioni prima dell’uso.
FR
Symbole de la notice EN User manual symbol DE Symbole in der Bedienungsanleitung ES Símbolo del manual RU Символы, использующиеся в инструкции NL Symbool
handleiding IT Simbolo del manuale
FR
Source de courant de technologie onduleur délivrant un courant C.C. et C.A. EN Inverter technology current source delivering DC and AC current. DE Inverter-Wechsel-/
Gleichstromquelle. ES Fuente de corriente de tecnología ondulador que libera una corriente CC o CA. RU Источник тока с технологией преобразователя, выдающий
постоянный и переменный токи. NL Stroombron met UPS technologie, levert gelijkstroom en wisselstroom. IT Fonte di corrente di tecnologia inverter rilasciando una corrente
C.C. e C. A.
FR
Soudage à l’électrode enrobée - MMA (Manual Metal Arc) EN MMA welding (Manual Metal Arc) DE Schweißen mit umhüllter Elektrode (E-Handschweißen) ES Soldadura con
electrodo revestido (MMA - Manual Metal Arc) RU Сварка электродом с обмазкой: MMA (Manual Metal Arc) NL Lassen met beklede elektrode - MMA (Manual Metal Arc) IT
Saldatura all’elettrodo rivestito - MMA (Manual Metal Arc).
FR
Soudage TIG (Tungsten Inert Gaz) EN TIG welding (Tungsten Inert Gas) DE TIG- (WIG-)Schweißen (Tungsten (Wolfram) Inert Gas) ES Soldadura TIG (Tungsten Inert Gaz)
RU
Сварка TIG (Tungsten Inert Gaz) NL TIG lassen (Tungsten Inert Gaz) IT Saldatura TIG (Tungsten Inert Gaz).
FR
Convient au soudage dans un environnement avec risque accru de choc électrique. La source de courant elle-même ne doit toutefois pas être placée dans de tels locaux. EN
Suitable for welding in an environment with an increased risk of electric shock. However this a machine should not placed in such an environment. DE Geeignet für Schweißarbeiten im Bereich mit erhöhten elektrischen Risiken. ES Adaptado para soldadura en lugar con riesgo de choque eléctrico. Sin embargo, la fuente eléctrica no debe estar presente en
dichos lugares. RU Подходит для сварки в среде с повышенным риском удара током. В этом случае источник тока не должен находиться в том же самом помещении. NL
Geschikt voor het lassen in een ruimte met verhoogd risico op elektrische schokken. De voedingsbron zelf moet echter niet in dergelijke ruimte worden geplaatst. IT Conviene
alla saldatura in un ambiente a grande rischio di scosse elettriche. L’origine della corrente non deve essere localizzata in tale posto.
FR
Courant de soudage continu EN Direct welding current DE Gleichschweißstrom ES Corriente de soldadura continua. RU Постоянный сварочный ток NL Gelijkstroom IT
Corrente di saldatura continuo
FR
Symbole du courant alternatif EN Alternative current symbol DE Symbol Wechselstrom ES Símbolo de corriente alterna RU Символ переменного тока NL Symbool wisselstroom IT Simbolo di corrente alternata
FR
Courant de soudage continu et alternatif EN Direct and alternating welding current DE Gleich- und Wechselstrom ES Corriente de soldadura continua y alterna. RU
Постоянный и переменный сварочный ток. NL Gelijkstroom en wisselstroom IT Corrente di saldatura continua e alternata
FR
U0
Ur
Up
X(40°C)
I2
A
U2
V
Hz
U1
I1max
I1eff
Tension assignée à vide EN Open circuit voltage DE Leerlaufspannung ES Tensión asignada en vacío RU Номинальное напряжение холостого хода NL Nullastspanning
IT
Tensione nominale a vuoto
FR
Tension à vide réduite assignée dans le cas d’un dispositif réducteur de tension EN Rated reduced open circuit voltage in the case of a voltage reducing device DE Bemessene reduzierte Leerlaufspannung im Falle einer spannungsreduzierenden Vorrichtung. ES Tensión nominal de circuito abierto reducida en el caso de un dispositivo reductor
de tensión RU Номинальное пониженное напряжение разомкнутой цепи в случае использования устройства снижения напряжения NL Nominale gereduceerde open
kringspanning in geval van een spanningsverlagende voorziening IT Tensione nominale ridotta a circuito aperto nel caso di un dispositivo di riduzione della tensione
FR
Tension de crête assignée EN Rated peak voltage DE Nenn-Spitzenspannung ES Tensión nominal de pico RU Номинальное пиковое напряжение NL Nominale piekspanning IT Tensione nominale di picco
FR
Facteur de marche selon la norme EN60974-1 (10 minutes – 40°C). EN Duty cycle according to standard EN 60974-1 (10 minutes – 40°C). DE Einschaltdauer: 10 min - 40°C,
richtlinienkonform EN60974-1. ES Ciclo de trabajo según la norma EN60974-1 (10 minutos – 40°C). RU ПВ% согласно норме EN 60974-1 (10 минут – 40°C). NL Inschakelduur
volgens de norm EN60974-1 (10 minuten – 40°C). IT Ciclo di lavoro conforme alla norma EN60974-1 (10 minuti – 40°C).
FR
Courant de soudage conventionnel correspondant EN Corresponding conventional welding current DE Entsprechender Schweißstrom ES Corriente de soldadura convencional correspondiente. RU Соответствующий номинальный сварочный ток NL Corresponderende conventionele lasstroom IT Corrente di saldatura convenzionale.
FR
Ampères EN Amperes DE Ampere ES Amperios RU Амперы NL Ampère IT Amper
FR
Tensions conventionnelles en charges correspondantes EN Conventional voltage in corresponding loads. DE Entsprechende Arbeitsspannung ES Tensiones convencionales
en cargas correspondientes. RU Номинальные напряжения при соответствующих нагрузках. NL Conventionele spanning in corresponderende belasting IT Tensioni convenzionali in cariche corrispondenti
FR
Volt EN Volt DE Volt ES Voltio RU Вольт NL Volt IT Volt
FR
Hertz EN Hertz DE Hertz ES Hercios RU Герц NL Hertz IT Hertz
FR
Alimentation électrique monophasée 50 ou 60Hz EN Single phase power supply 50 or 60 Hz DE Einphasige Netzversorgung mit 50 oder 60Hz ES Alimentación eléctrica
monofásica 50 o 60Hz RU Однофазное электропитание 50 или 60Гц NL Enkelfase elektrische voeding 50Hz of 60Hz. IT Alimentazione elettrica monofase 50 o 60Hz. PL
Zasilanie jednofazowe 50 lub 60Hz
FR
Alimentation électrique triphasée 50 ou 60Hz EN Three-phase power supply 50 or 60Hz DE Dreiphasige Netzversorgung mit 50 oder 60Hz ES Alimentación eléctrica trifásica
50 o 60Hz RU Трехфазное электропитание 50 или 60Гц NL Driefasen elektrische voeding 50Hz of 60Hz. IT Alimentazione elettrica trifase 50 o 60Hz
FR
Tension assignée d’alimentation EN Assigned voltage DE Netzspannung ES Tensión asignada de alimentación eléctrica. RU Номинальное напряжение питания NL Nominale voedingsspanning IT Tensione nominale d’alimentazione
FR
Courant d’alimentation assigné maximal (valeur efcace) EN Maximum rated power supply current (effective value). DE Maximaler Versorgungsstrom ES Corriente de
alimentación eléctrica asignada máxima (valor ecaz). RU Максимальный сетевой ток (эффективное значение) NL Maximale nominale voedingsstroom (effectieve waarde) IT
Corrente d’alimentazione nominale massima (valore effettivo)
FR
Courant d’alimentation effectif maximal EN Maximum effective power supply current. DE Maximaler effektiver Versorgungsstrom ES Corriente de alimentación eléctrica
máxima. RU Максимальный эффективный сетевой ток NL Maximale effectieve voedingsstroom IT Corrente effettivo massimo di alimentazione
FR
Matériel conforme aux Directives européennes. La déclaration UE de conformité est disponible sur notre site (voir à la page de couverture). EN Device complies with europeans directives, The EU declaration of conformity is available on our website (see cover page). DE Gerät entspricht europäischen Richtlinien. Die Konformitätserklärung nden
Sie auf unsere Webseite. ES Aparato conforme a las directivas europeas. La declaración de conformidad UE está disponible en nuestra página web (dirección en la portada).
RU
Устройство соответствует директивам Евросоюза. Декларация о соответствии доступна для просмотра на нашем сайте (ссылка на обложке). NL Apparaat in overeenstemming met de Europese richtlijnen. De verklaring van overeenstemming is te downloaden op onze website (adres vermeld op de omslag). IT Materiale in conformità alle
Direttive europee. La dichiarazione di conformità è disponibile sul nostro sito (vedere sulla copertina).
TITANIUM
78
Page 79
Pictogrammes
FR
compliance with British requirements. The British Declaration of Conformity is available on our website (see home page). DE Das Gerät entspricht den britischen Richtlinien und
Normen. Die Konformitätserklärung für Grossbritannien ist auf unserer Internetseite verfügbar (siehe Titelseite). ES Equipo conforme a los requisitos británicos. La Declaración
de Conformidad Británica está disponible en nuestra página web (véase la portada). RU Материал соответствует требованиям Великобритании. Заявление о соответствии
для Великобритании доступно на нашем веб-сайте (см. главную страницу) NL Materiaal conform aan de Britse eisen. De Britse verklaring van overeenkomt is beschikbaar
op onze website (zie omslagpagina). IT Materiale conforme alla esigenze britanniche. La dichiarazione di conformità britannica è disponibile sul nostro sito (vedere pagina di
copertina).
FR
with Moroccan standards. The declaration Cم (CMIM) of conformity is available on our website (see cover page). DE Das Gerät entspricht die marokkanischen Standards. Die
Konformitätserklärung Cم (CMIM) ist auf unserer Webseite verfügbar (siehe Titelseite). ES Equipamiento conforme a las normas marroquíes. La declaración de conformidad C
م (CMIM) está disponible en nuestra página web (ver página de portada). RU Товар соответствует нормам Марокко. Декларация Cم (CMIM) доступна для скачивания на
нашем сайте (см на титульной странице). NL Dit materiaal voldoet aan de Marokkaanse normen. De verklaring Cم (CMIM) van overeenstemming is beschikbaar op onze
internet site (vermeld op de omslag). IT Materiale conforme alle normative marocchine. La dichiarazione Cم (CMIM) di conformità è disponibile sul nostro sito (vedi scheda del
prodotto).
IEC 60974-1
IEC 60974-10
Class A
IEC 60974-3
FR
Das Gerät erfüllt die Norm EN 60974-1 und EN 60971-10 der Geräteklasse A ES El aparato se ajusta a la norma EN60974-1 y EN 60971-10, aparato de clase A. RU Аппарат
соответствует нормам EN60974-1 и EN60971-10 аппарат класса A. NL Dit klasse A apparaat voldoet aan de EN60974-1 en EN60971-10 normen. IT Il dispositivo rispetta la
norma EN60974-1 e EN 60971-10 dispositivo classe A.
FR
a las normas EN60974-3. RU Аппарат соблюдает нормы EN 60974-3. NL Het apparaat voldoet aan de norm EN 60974-3. IT Il disposittivo rispetta la norma EN 60974-3.
FR
waste collection according to the European directives 2012/19/EU. Do not throw out in a domestic bin ! DE Für die Entsorgung Ihres Gerätes gelten besondere Bestimmungen
(sondermüll) gemäß europäische Bestimmung 2012/19/EU. Es darf nicht mit dem Hausmüll entsorgt werden! ES Este material requiere una recogida de basuras selectiva según
la directiva europea 2012/19/UE. ¡No tirar este producto a la basura doméstica! RU Это оборудование подлежит переработке согласно директиве Евросоюза 2012/19/UE.
Не выбрасывать в общий мусоросборник! NL Afzonderlijke inzameling vereist volgens de Europese richtlijn 2012/19/UE. Gooi het apparaat niet bij het huishoudelijk afval ! IT
Questo materiale è soggetto alla raccolta differenziata seguendo la direttiva europea 2012/19/UE. Non smaltire coni riuti domestici!
FR
reciclable que requiere una separación determinada. RU Этот аппарат подлежит утилизации. NL Product recyclebaar, niet bij het huishoudelijk afval gooien IT Prodotto
riciclabile soggetto a raccolta differenziata.
FR
sische Wirtschaftsgemeinschaft) ES Marca de conformidad EAC (Comunidad económica euroasiática). RU Знак соответствия EAC (Евразийское экономическое сообщество)
NL
FR
sobre la temperatura (protección térmica) RU Информация по температуре (термозащита). NL Informatie over de temperatuur (thermische beveiliging) IT Informazione sulla
temperatura (protezione termiche)
TITANIUM
Matériel conforme aux exigences britanniques. La déclaration de conformité britannique est disponible sur notre site (voir à la page de couverture). EN Equipment in
Matériel conforme aux normes Marocaines. La déclaration Cم (CMIM) de conformité est disponible sur notre site (voir à la page de couverture). EN Equipment in conformity
L’appareil respecte la norme EN60974-1 et EN60971-10 appareil de classe A. EN The device is compliant with standard EN60974-1 and EN60971-10 class A device. DE
L’appareil respecte la norme EN 60974-3. EN This product is compliant with standard EN 60974-3. DE Das Gerät entspricht der Norm EN 60974-3. ES El aparato es conforme
Ce matériel faisant l’objet d’une collecte sélective selon la directive européenne 2012/19/UE. Ne pas jeter dans une poubelle domestique ! EN This hardware is subject to
Produit recyclable qui relève d’une consigne de tri. EN This product should be recycled appropriately DE Recyclingprodukt, das gesondert entsorgt werden muss. ES Producto
Marque de conformité EAC (Communauté économique Eurasienne) EN EAEC Conformity marking (Eurasian Economic Community). DE EAC-Konformitätszeichen (Eura-
EAC (Euraziatische Economische Gemeenschap) merkteken van overeenstemming IT Marca di conformità EAC (Comunità Economica Eurasiatica)
Information sur la température (protection thermique) EN Temperature information (thermal protection) DE Information zur Temperatur (Thermoschutz) ES Información
FR
Entrée de gaz EN Gas input DE Gaseingang ES Entrada de gas RU Подача газа NL Ingang gas IT Entrata di gas
FR
Sortie de gaz EN Gas output DE Gasausgang ES Salida de gas RU Выход газа NL Uitvoer gas IT Uscita di gas
FR
Commande à distance EN Remote control DE Fernregler ES Control a distancia RU Дистанционное управление NL Afstandsbediening. IT Telecomando a distanza
FR
Matériel conforme aux exigences chinoises sur l’utilisation restreinte de substances dangereuses dans les produits électriques et électroniques. EN Equipment complying with
Chinese requirements on the restricted use of hazardous substances in electrical and electronic products. DE Material, das den chinesischen Anforderungen für die eingeschränkte
Verwendung gefährlicher Substanzen in elektrischen und elektronischen Produkten entspricht. ES Equipos que cumplen los requisitos chinos sobre el uso restringido de sustan-
cias peligrosas en productos eléctricos y electrónicos. RU Оборудование, соответствующее китайским требованиям по ограниченному использованию опасных веществ в
электрических и электронных изделиях. NL Apparatuur die voldoet aan de Chinese vereisten voor het beperkte gebruik van gevaarlijke stoffen in elektrische en elektronische
producten. IT Apparecchiature conformi ai requisiti cinesi sull’uso limitato di sostanze pericolose nei prodotti elettrici ed elettronici. PL Sprzęt zgodny z chińskimi wymogami
dotyczącymi ograniczonego stosowania niebezpiecznych substancji w produktach elektrycznych i elektronicznych.
79
Page 80
GYS France
Siège social / Headquarter
1, rue de la Croix des Landes - CS 54159
53941 Saint-berthevin Cedex
France
GYS Italia
Filiale / Filiale
Via Porta Est, 7
30020 Marcon - VE
Italia
www.gys.fr
+33 2 43 01 23 60
service.client@gys.fr
GYS UK
Filiale / Subsidiary
Unit 3
Great Central Way
CV21 3XH - Rugby - Warwickshire
United Kingdom
www.gys-welding.com
+44 1926 338 609
uk@gys.fr
GYS GmbH
Filiale / Niederlassung
Professor-Wieler-Straße 11
52070 Aachen
Deutschland
www.gys-schweissen.com
+49 241 / 189-23-710
aachen@gys.fr
www.gys-welding.com
+39 041 53 21 565
italia@gys.fr
GYS China
Filiale / 子公司
6666 Songze Road,
Qingpu District
201706 Shanghai
China
www.gys-china.com.cn
+86 6221 4461
contact@gys-china.com.cn
GYS Iberica
Filiale / Filial
Avenida Pirineos 31, local 9
28703 San Sebastian de los reyes
España
www.gys-welding.com
+34 917.409.790
iberica@gys.fr
 Loading...