

GYS Smartmig 152, Smartmig 162, Smartmig 3P, Smartmig 182, Smartmig 183 User Manual [en, de, fr, it, ru +2]
Page 1

www.gys.fr
P 2-8 / 53-68
P 9-15 / 53-68
P 16-22 / 53-68
P 23-29 / 53-68
P 30-37 / 53-68
P 38-45 / 53-68
P 46-52 / 53-68
FR
EN
DE
ES
RU
NL
IT
C51321 - V15 - 10/05/2017
Poste à souder MIG
MIG/MAG Welding
Schutzgasschweißgerät
Soldadura MIG
Аппараты MIG
MIG Lasapparaat
Machina di saldatura MIG
Page 2

2
SMARTMIG
FR
AVERTISSEMENTS - RÈGLES DE SÉCURITÉ
CONSIGNE GÉNÉRALE
Ces instructions doivent être lues et bien comprises avant toute opération.
Toute modication ou maintenance non indiquée dans le manuel ne doit pas être entreprise.
Tout dommage corporel ou matériel dû à une utilisation non-conforme aux instructions de ce manuel ne pourra être retenu à la charge du fabricant.
En cas de problème ou d’incertitude, consulter une personne qualiée pour manier correctement l’installation.
ENVIRONNEMENT
Ce matériel doit être utilisé uniquement pour faire des opérations de soudage dans les limites indiquées par la plaque signalétique et/ou le manuel.
Il faut respecter les directives relatives à la sécurité. En cas d’utilisation inadéquate ou dangereuse, le fabricant ne pourra être tenu responsable.
L’installation doit être utilisée dans un local sans poussière, ni acide, ni gaz inammable ou autres substances corrosives de même pour son stockage.
S’assurer d’une circulation d’air lors de l’utilisation.
Plages de température :
Utilisation entre -10 et +40°C (+14 et +104°F).
Stockage entre -20 et +55°C (-4 et 131°F).
Humidité de l’air :
Inférieur ou égal à 50% à 40°C (104°F).
Inférieur ou égal à 90% à 20°C (68°F).
Altitude :
Jusqu’à 1000 m au-dessus du niveau de la mer (3280 pieds).
PROTECTIONS INDIVIDUELLE ET DES AUTRES
Le soudage à l’arc peut être dangereux et causer des blessures graves voire mortelles.
Le soudage expose les individus à une source dangereuse de chaleur, de rayonnement lumineux de l’arc, de champs électromagnétiques (attention
au porteur de pacemaker), de risque d’électrocution, de bruit et d’émanations gazeuses.
Pour bien se protéger et protéger les autres, respecter les instructions de sécurité suivantes :
An de se protéger de brûlures et rayonnements, porter des vêtements sans revers, isolants, secs, ignifugés et en bon état, qui
couvrent l’ensemble du corps.
Utiliser des gants qui garantissent l’isolation électrique et thermique.
Utiliser une protection de soudage et/ou une cagoule de soudage d’un niveau de protection sufsant (variable selon les applica-
tions). Protéger les yeux lors des opérations de nettoyage. Les lentilles de contact sont particulièrement proscrites.
Il est parfois nécessaire de délimiter les zones par des rideaux ignifugés pour protéger la zone de soudage des rayons de l’arc,
des projections et des déchets incandescents.
Informer les personnes dans la zone de soudage de ne pas xer les rayons de l’arc ni les pièces en fusion et de porter les vêtements adéquats pour se protéger.
Utiliser un casque contre le bruit si le procédé de soudage atteint un niveau de bruit supérieur à la limite autorisée (de même pour
toute personne étant dans la zone de soudage).
Tenir à distance des parties mobiles (ventilateur) les mains, cheveux, vêtements.
Ne jamais enlever les protections carter du groupe froid lorsque la source de courant de soudage est sous tension, le fabricant ne
pourrait être tenu pour responsable en cas d’accident.
Les pièces qui viennent d’être soudées sont chaudes et peuvent provoquer des brûlures lors de leur manipulation. Lors d’intervention d’entretien sur la torche ou le porte-électrode, il faut s’assurer que celui-ci soit sufsamment froid en attendant au moins 10
minutes avant toute intervention. Le groupe froid doit être allumé lors de l’utilisation d’une torche refroidie eau an d’être sûr que
le liquide ne puisse pas causer de brûlures.
Il est important de sécuriser la zone de travail avant de la quitter an de protéger les personnes et les biens.
FUMÉES DE SOUDAGE ET GAZ
Les fumées, gaz et poussières émis par le soudage sont dangereux pour la santé. Il faut prévoir une ventilation sufsante, un
apport d’air est parfois nécessaire. Un masque à air frais peut être une solution en cas d’aération insufsante.
Vérier que l’aspiration est efcace en la contrôlant par rapport aux normes de sécurité.
Attention le soudage dans des milieux de petites dimensions nécessite une surveillance à distance de sécurité. Par ailleurs le soudage de certains
matériaux contenant du plomb, cadmium, zinc ou mercure voire du béryllium peuvent être particulièrement nocifs, dégraisser également les pièces
avant de les souder.
Les bouteilles doivent être entreposées dans des locaux ouverts ou bien aérés. Elles doivent être en position verticale et maintenues à un support
ou sur un chariot.
Le soudage doit être proscrit à proximité de graisse ou de peinture.
Page 3

3
SMARTMIG
FR
RISQUES DE FEU ET D’EXPLOSION
Protéger entièrement la zone de soudage, les matières inammables doivent être éloignées d’au moins 11 mètres.
Un équipement anti-feu doit être présent à proximité des opérations de soudage.
Attention aux projections de matières chaudes ou d’étincelles et même à travers des ssures, elles peuvent être source d’incendie ou d’explosion.
Éloigner les personnes, les objets inammables et les containers sous pressions à une distance de sécurité sufsante.
Le soudage dans des containers ou des tubes fermés est à proscrire et dans le cas où ils sont ouverts il faut les vider de toute matière inammable
ou explosive (huile, carburant, résidus de gaz …).
Les opérations de meulage ne doivent pas être dirigées vers la source de courant de soudage ou vers des matières inammables.
BOUTEILLES DE GAZ
Le gaz sortant des bouteilles peut être source de suffocation en cas de concentration dans l’espace de soudage (bien ventiler).
Le transport doit être fait en toute sécurité : bouteilles fermées et la source de courant de soudage éteinte. Elles doivent être
entreposées verticalement et maintenues par un support pour limiter le risque de chute.
Fermer la bouteille entre deux utilisations. Attention aux variations de température et aux expositions au soleil.
La bouteille ne doit pas être en contact avec une amme, un arc électrique, une torche, une pince de masse ou toutes autres sources de chaleur ou
d’incandescence.
Veiller à la tenir éloignée des circuits électriques et de soudage et donc ne jamais souder une bouteille sous pression.
Attention lors de l’ouverture du robinet de la bouteille, il faut éloigner la tête la robinetterie et s’assurer que le gaz utilisé est approprié au procédé de
soudage.
SÉCURITÉ ÉLECTRIQUE
Le réseau électrique utilisé doit impérativement avoir une mise à la terre. Utiliser la taille de fusible recommandée sur le tableau
signalétique.
Une décharge électrique peut être une source d’accident grave direct ou indirect, voire mortel.
Ne jamais toucher les parties sous tension à l’intérieur comme à l’extérieur de la source de courant sous-tension (Torches, pinces, câbles, électrodes)
car celles-ci sont branchées au circuit de soudage.
Avant d’ouvrir la source de courant de soudage, il faut la déconnecter du réseau et attendre 2 minutes. an que l’ensemble des condensateurs soit
déchargé.
Ne pas toucher en même temps la torche ou le porte-électrode et la pince de masse.
Veiller à changer les câbles, torches si ces derniers sont endommagés, par des personnes qualiées et habilitées. Dimensionner la section des câbles
en fonction de l’application. Toujours utiliser des vêtements secs et en bon état pour s’isoler du circuit de soudage. Porter des chaussures isolantes,
quel que soit le milieu de travail.
CLASSIFICATION CEM DU MATÉRIEL
Ce matériel de Classe A n’est pas prévu pour être utilisé dans un site résidentiel où le courant électrique est fourni par le réseau
public d’alimentation basse tension. Il peut y avoir des difcultés potentielles pour assurer la compatibilité électromagnétique
dans ces sites, à cause des perturbations conduites, aussi bien que rayonnées à fréquence radioélectrique
Ce matériel n’est pas conforme à la CEI 61000-3-12 et est destiné à être raccordé à des réseaux basse tension privés connectés
au réseau public d’alimentation seulement au niveau moyenne et haute tension. S’il est connecté à un réseau public d’alimentation
basse tension, il est de la responsabilité de l’installateur ou de l’utilisateur du matériel de s’assurer, en consultant l’opérateur du
réseau de distribution, que le matériel peut être connecté.
ÉMISSIONS ÉLECTROMAGNÉTIQUES
Le courant électrique passant à travers n’importe quel conducteur produit des champs électriques et magnétiques (EMF)
localisés. Le courant de soudage produit un champ électromagnétique autour du circuit de soudage et du matériel de soudage.
Les champs électromagnétiques EMF peuvent perturber certains implants médicaux, par exemple les stimulateurs cardiaques. Des mesures
de protection doivent être prises pour les personnes portant des implants médicaux. Par exemple, restrictions d’accès pour les passants ou une
évaluation de risque individuelle pour les soudeurs.
Tous les soudeurs devraient utiliser les procédures suivantes an de minimiser l’exposition aux champs électromagnétiques provenant du circuit de
soudage:
• positionner les câbles de soudage ensemble – les xer les avec une attache, si possible;
• se positionner (torse et tête) aussi loin que possible du circuit de soudage;
• ne jamais enrouler les câbles de soudage autour du corps;
• ne pas positionner le corps entre les câbles de soudage. Tenir les deux câbles de soudage sur le même côté du corps;
• raccorder le câble de retour à la pièce mise en œuvre aussi proche que possible à la zone à souder;
Page 4

4
SMARTMIG
FR
• ne pas travailler à côté de la source de courant de soudage, ne pas s’assoir dessus ou ne pas s’y adosser ;
• ne pas souder lors du transport de la source de courant de soudage ou le dévidoir.
Les porteurs de stimulateurs cardiaques doivent consulter un médecin avant d’utiliser ce matériel.
L’exposition aux champs électromagnétiques lors du soudage peut avoir d’autres effets sur la santé que l’on ne connaît pas
encore.
DES RECOMMANDATIONS POUR ÉVALUER LA ZONE ET L’INSTALLATION DE SOUDAGE
Généralités
L’utilisateur est responsable de l’installation et de l’utilisation du matériel de soudage à l’arc suivant les instructions du fabricant. Si des perturbations
électromagnétiques sont détectées, il doit être de la responsabilité de l’utilisateur du matériel de soudage à l’arc de résoudre la situation avec l’assistance
technique du fabricant. Dans certains cas, cette action corrective peut être aussi simple qu’une mise à la terre du circuit de soudage. Dans d’autres cas, il
peut être nécessaire de construire un écran électromagnétique autour de la source de courant de soudage et de la pièce entière avec montage de ltres
d’entrée. Dans tous les cas, les perturbations électromagnétiques doivent être réduites jusqu’à ce qu’elles ne soient plus gênantes.
Evaluation de la zone de soudage
Avant d’installer un matériel de soudage à l’arc, l’utilisateur doit évaluer les problèmes électromagnétiques potentiels dans la zone environnante. Ce
qui suit doit être pris en compte:
a) la présence au-dessus, au-dessous et à côté du matériel de soudage à l’arc d’autres câbles d’alimentation, de commande, de signalisation et de
téléphone;
b) des récepteurs et transmetteurs de radio et télévision;
c) des ordinateurs et autres matériels de commande;
d) du matériel critique de sécurité, par exemple, protection de matériel industriel;
e) la santé des personnes voisines, par exemple, emploi de stimulateurs cardiaques ou d’appareils contre la surdité;
f) du matériel utilisé pour l’étalonnage ou la mesure;
g) l’immunité des autres matériels présents dans l’environnement.
L’utilisateur doit s’assurer que les autres matériels utilisés dans l’environnement sont compatibles. Cela peut exiger des mesures de protection
supplémentaires;
h) l’heure du jour où le soudage ou d’autres activités sont à exécuter.
La dimension de la zone environnante à prendre en compte dépend de la structure du bâtiment et des autres activités qui s’y déroulent. La zone
environnante peut s’étendre au-delà des limites des installations.
Evaluation de l’installation de soudage
Outre l’évaluation de la zone, l’évaluation des installations de soudage à l’arc peut servir à déterminer et résoudre les cas de perturbations. Il convient
que l’évaluation des émissions comprenne des mesures in situ comme cela est spécié à l’Article 10 de la CISPR 11:2009. Les mesures in situ
peuvent également permettre de conrmer l’efcacité des mesures d’atténuation.
RECOMMANDATION SUR LES MÉTHODES DE REDUCTION DES EMISSIONS ÉLECTROMAGNÉTIQUES
a. Réseau public d’alimentation: Il convient de raccorder le matériel de soudage à l’arc au réseau public d’alimentation selon les recommandations
du fabricant. Si des interférences se produisent, il peut être nécessaire de prendre des mesures de prévention supplémentaires telles que le ltrage
du réseau public d’alimentation. Il convient d’envisager de blinder le câble d’alimentation dans un conduit métallique ou équivalent d’un matériel de
soudage à l’arc installé à demeure. Il convient d’assurer la continuité électrique du blindage sur toute sa longueur. Il convient de raccorder le blindage
à la source de courant de soudage pour assurer un bon contact électrique entre le conduit et l’enveloppe de la source de courant de soudage.
b. Maintenance du matériel de soudage à l’arc : Il convient que le matériel de soudage à l’arc soit soumis à l’entretien de routine suivant les
recommandations du fabricant. Il convient que tous les accès, portes de service et capots soient fermés et correctement verrouillés lorsque le matériel
de soudage à l’arc est en service. Il convient que le matériel de soudage à l’arc ne soit modié en aucune façon, hormis les modications et réglages
mentionnés dans les instructions du fabricant. Il convient, en particulier, que l’éclateur d’arc des dispositifs d’amorçage et de stabilisation d’arc soit
réglé et entretenu suivant les recommandations du fabricant.
c. Câbles de soudage : Il convient que les câbles soient aussi courts que possible, placés l’un près de l’autre à proximité du sol ou sur le sol.
d. Liaison équipotentielle : Il convient d’envisager la liaison de tous les objets métalliques de la zone environnante. Toutefois, des objets métalliques
reliés à la pièce à souder accroissent le risque pour l’opérateur de chocs électriques s’il touche à la fois ces éléments métalliques et l’électrode. Il
convient d’isoler l’opérateur de tels objets métalliques.
e. Mise à la terre de la pièce à souder : Lorsque la pièce à souder n’est pas reliée à la terre pour la sécurité électrique ou en raison de ses
dimensions et de son emplacement, ce qui est le cas, par exemple, des coques de navire ou des charpentes métalliques de bâtiments, une connexion
raccordant la pièce à la terre peut, dans certains cas et non systématiquement, réduire les émissions. Il convient de veiller à éviter la mise à la terre
des pièces qui pourrait accroître les risques de blessure pour les utilisateurs ou endommager d’autres matériels électriques. Si nécessaire, il convient
que le raccordement de la pièce à souder à la terre soit fait directement, mais dans certains pays n’autorisant pas cette connexion directe, il convient
que la connexion soit faite avec un condensateur approprié choisi en fonction des réglementations nationales.
f. Protection et blindage : La protection et le blindage sélectifs d’autres câbles et matériels dans la zone environnante peuvent limiter les problèmes
de perturbation. La protection de toute la zone de soudage peut être envisagée pour des applications spéciales.
TRANSPORT ET TRANSIT DE LA SOURCE DE COURANT DE SOUDAGE
La source de courant de soudage est équipée d’une (de) poignée(s) supérieure(s) permettant le portage à la main. Attention à ne
pas sous-évaluer son poids. La (les) poignée(s) n’est (ne sont) pas considérée(s) comme un moyen d’élingage.
Ne pas utiliser les câbles ou torche pour déplacer la source de courant de soudage. Elle doit être déplacée en position verticale.
Ne pas faire transiter la source de courant au-dessus de personnes ou d’objets.
Ne jamais soulever une bouteille de gaz et la source de courant en même temps. Leurs normes de transport sont distinctes. Il est préférable
d’enlever la bobine de l avant tout levage ou transport de la source de courant de soudage.
Les courants de soudage vagabonds peuvent détruire les conducteurs de terre, endommager l’équipement et les dispositifs
électriques et causer des échauffements de composants pouvant entrainer un incendie.
Page 5

5
SMARTMIG
FR
• Toutes les connexions de soudages doivent être connectées fermement, les vérier régulièrement !
• S’assurer que la xation de la pièce est solide et sans problèmes électriques !
• Attacher ou suspendre tous les éléments conducteurs d’électricité de la source de soudage comme le châssis, le chariot et les systèmes de levage
pour qu’ils soient isolés !
• Ne pas déposer d’autres équipements comme des perceuses, dispositifs d’affutage, etc sur la source de soudage, le chariot, ou les systèmes de
levage sans qu’ils soient isolés !
• Toujours déposer les torches de soudage ou portes électrodes sur une surface isolée quand ils ne sont pas utilisés !
INSTALLATION DU MATÉRIEL
• Mettre la source de courant de soudage sur un sol dont l’inclinaison maximum est de 10°.
• Prévoir une zone sufsante pour aérer la source de courant de soudage et accéder aux commandes.
• Ne pas utiliser dans un environnement comportant des poussières métalliques conductrices.
• La source de courant de soudage doit être à l’abri de la pluie battante et ne pas être exposée aux rayons du soleil.
• Le matériel est de degré de protection IP21, signiant :
- une protection contre l’accès aux parties dangereuses des corps solides de diam >12.5 mm et,
- une protection contre les chutes verticales de gouttes d’eau
Les câbles d’alimentation, de rallonge et de soudage doivent être totalement déroulés an d’éviter toute surchauffe.
Le fabricant n’assume aucune responsabilité concernant les dommages provoqués à des personnes et objets dus à une utilisation
incorrecte et dangereuse de ce matériel.
ENTRETIEN / CONSEILS
• L’entretien ne doit être effectué que par une personne qualiée. Un entretien annuel est conseillé.
• Couper l’alimentation en débranchant la prise, et attendre deux minutes avant de travailler sur le matériel. A l’intérieur, les
tensions et intensités sont élevées et dangereuses.
• Régulièrement, enlever le capot et dépoussiérer à la soufette. En proter pour faire vérier la tenue des connexions électriques
avec un outil isolé par un personnel qualié.
• Contrôler régulièrement l’état du cordon d’alimentation. Si le câble d’alimentation est endommagé, il doit être remplacé par le
fabricant, son service après-vente ou une personne de qualication similaire, an d’éviter tout danger.
• Laisser les ouïes de la source de courant de soudage libres pour l’entrée et la sortie d’air.
• Ne pas utiliser cette source de courant de soudage pour dégeler des canalisations, recharger des batteries/accumulateurs ou
démarrer des moteurs.
INSTALLATION – FONCTIONNEMENT PRODUIT
w
DESCRIPTION
Merci de votre choix ! An de tirer le maximum de satisfaction de votre poste, veuillez lire avec attention ce qui suit:
Les produits SMARTMIG sont des postes de soudure traditionnels pour le soudage semi-automatique (MIG ou MAG) en courant continu (DC), et pour
le soudage MMA (SMARTMIG 3P uniquement). Ils permettent de souder tout type de l : acier, inox, alu, fourré (no gas). Le SMARTMIG 3P permet
de souder des électrodes jusqu’au Ø 3,2mm.
Le réglage de ces appareils est simplié grâce à la solution SMART.
ALIMENTATION ÉLECTRIQUE
Smartmig 142/152/162/3P/182 :
Ce matériel est livré avec une prise 16 A de type CEE7/7 et ne doit être utilisé que sur une installation électrique monophasée 230 V (50 - 60 Hz) à
trois ls avec un neutre relié à la terre.
Le courant effectif absorbé (I1eff) est indiqué sur l’appareil, pour les conditions d’utilisation maximales. Vérier que l’alimentation et ses protections
(fusible et/ou disjoncteur) sont compatibles avec le courant nécessaire en utilisation. Dans certains pays, il peut être nécessaire. de changer la prise
pour permettre une utilisation aux conditions maximales.
Smartmig 183 :
Ce matériel est livré avec prise 16 A de type EN 60309-1 et ne doit être utilisé que sur une installation électrique triphasée 400V (50-60 Hz) à
quatre ls avec un neutre relié à la terre.
Le courant effectif absorbé (I1eff) est indiqué sur le matériel, pour les conditions d’utilisation maximales. Vérier que l’alimentation et ses protections (fusible et/ou disjoncteur) sont compatibles avec le courant nécessaire en utilisation. Dans certains pays, il peut être nécessaire de changer la
prise pour permettre une utilisation aux conditions maximales.
DESCRIPTION DU POSTE (FIG-I)
1- Interrupteur marche/arrêt
2- Cordon d'alimentation
3- Poignée arrière
4- Support bobine
5- Raccord rapide gaz
6- Poignée de transport avant
7- Panneau de contrôle et tableau "Smart"
8- Moto-dévidoir
9- Roues arrières (sauf 142/152)
10- Connecteur de torche EURO (sauf 142)
11- Connecteur rapide 200A (3P uniquement)
12- Roues avant (sauf 142/152)
13- Câble de masse xe (sauf 3P)
14- Boîtier d'inversion de polarité (sauf 3P)
15- Chaine de xation pour bouteilles.
Attention : bien xer les bouteilles
SOUDAGE SEMI-AUTOMATIQUE EN ACIER/INOX (MODE MAG) (FIG-II)
Ces appareils peuvent souder du l acier et inox de Ø 0,6/0,8 ou 1,0 (excepté le modèle 142 et 152) (g II - A).
Le SMARTMIG 3P peut souder du l acier et inox de 0,6/0,8 ou 1,0 à condition de connecter le câble de masse sur la borne négative en face avant
(g I ).
Ces appareils sont livrés d’origine pour fonctionner avec un l Ø 0,8 en acier ou inox. Le tube contact, la gorge du galet, la gaine de la torche sont
prévus pour cette application.
Page 6

6
SMARTMIG
FR
Lors de l’utilisation du l de diamètre 0,6, il convient de changer le tube contact. Le galet du moto-dévidoir est un galet réversible 0,6/0,8. Dans ce
cas, le positionner de façon à lire 0,6. Pour souder du Ø 1,0, se munir d’un galet et d’un tube contact adaptés.
L’utilisation en acier ou inox nécessite un gaz spécique Argon + CO². La proportion de CO² varie selon l’utilisation. Pour le choix du gaz, demander
conseil à un distributeur de gaz. Le débit de gaz en acier se situe entre 12 et 18 l/mn selon l’environnement et l’expérience du soudeur.
SOUDAGE SEMI-AUTOMATIQUE ALUMINIUM (FIG-II) (MODE MIG)
Les SMARTMIG 152, 162, 3P ,182 et 183 peuvent être équipés pour souder avec du l alu de Ø 0,8 ou 1,0 (g II-B).
Le SMARTMIG 3P peut souder du l alu de Ø 0,8 ou 1,0 à condition de connecter le câble de masse sur la borne négative en face avant (g I ).
Le SMARTMIG 142 peut être utilisé pour souder l’Alu de Ø0,8 de façon occasionnelle et non intensive. Dans ce cas, le l utilisé doit être dur pour
faciliter le dévidage (type AlMg5).
L’utilisation en aluminium nécessite un gaz spécique argon pur (Ar). Pour le choix du gaz, demander conseil à un distributeur de gaz. Le débit de
gaz en aluminium se situe entre 20 et 30 l/min selon l’environnement et l’expérience du soudeur. Voici les différences entre les utilisations acier et
aluminium :
- Utiliser des galets spéciques pour le soudage alu.
- Mettre un minimum de pression des galets presseurs du moto-dévidoir pour ne pas écraser le l.
- Utiliser le tube capillaire uniquement pour le soudage acier/inox.
- La préparation d’une torche alu demande une attention particulière. Elle possède une gaine téon an de réduire
les frottements. Ne pas couper la gaine au bord du raccord, elle doit dépasser de la longueur du tube capillaire qu’elle remplace et sert à guider
le l à partir des galets.
- Tube contact : utiliser un tube contact SPECIAL aluminium Ø 0,8 (réf : 041059-non fourni).
SOUDAGE EN MODE "NO GAS" (FIG. III)
Ces appareils permettent de souder avec du l fourré «No Gas» à condition d’inverser la polarité de soudage. Pour ce faire, mettre l’appareil horstension puis ouvrir la trappe (14) et procéder au branchement en suivant les indications de la gure III-C. Le poste est conguré d’origine en mode
« Gas ».
Le Smartmig 3P peut souder du l fourré «No Gas» à condition de connecter le câble de masse sur la borne positive en face avant (g I ).
SOUDAGE A L’ÉLECTRODE ENROBÉE (FIG. III) SMARTMIG 3P (MODE MMA)
Respecter les polarités indiquées sur l’emballage des électrodes.
• Respecter les règles classiques du soudage.
Électrodes pouvant être utilisées :
Électrode Ø mm (Rutile) Épaisseur de tôles (mm) Courant de soudage (A)
1.6 1.5 40
2.0 1.5 > 3 55
2.5 2.5 > 6 80
3.2 5 > 8 115
PROCÉDURE DE MONTAGE DES BOBINES ET DES TORCHES (FIG-V)
• Prendre la poignée de la torche, et retirer la buse (g V-E) en tournant dans le sens horaire, puis dévisser le tube contact (g V-D) en laissant le
support et le ressort sur la torche.
• Ouvrir la trappe du poste
FIG V-A : Positionner la bobine sur son support.
• Dans le cas de l’utilisation d’une bobine de 100 mm (3P, 142, 152 et 162), ne pas installer l’adaptateur (1).
• Régler le frein (2) de la bobine pour éviter, lors de l’arrêt du soudage, que l’inertie de la bobine n’emmêle le l. Ne pas serrer trop fort ! La bobine
doit pouvoir tourner sans faire forcer le moteur.
• Visser le maintien bobine (3).
FIG V-B : Mettre en place le galet moteur.
• Choisir le galet adapté au diamètre et au type de l, et le positionner sur le moto-dévidoir de manière à lire l’indication du diamètre utilisé.
FIG V-C : Pour régler la pression des galets, procéder comme suit :
• Desserrer la molette au maximum et l’abaisser.
• Insérer le l de la bobine et le faire sortir de 2 cm environ, puis refermer le support de galet.
• Mettre en route l’appareil et actionner le moteur en utilisant la torche.
• Serrer la molette (g V-C) en restant appuyé sur la gâchette jusqu’à ce que le l soit entraîné, puis arrêter le serrage.
NB : Pour le l aluminium, mettre un minimum de pression pour ne pas écraser le l.
• Faire sortir le l de la torche d’environ 5 cm, puis mettre au bout de la torche le tube contact (g V-D), puis la buse (g V-E) adaptée au l utilisé.
Les postes SMARTMIG 142/152/162 et 3P peuvent accueillir des bobines de diamètre 100 ou 200 mm.
Les postes SMARTMIG 182 et 183 peuvent accueillir des bobines de diamètre 200 ou 300 mm. Pour une bobine de 200 mm, l’adaptateur doit être
installé.
Le SMARTMIG 3P peut aussi souder avec des électrodes rutiles de diamètre 2,0 / 2,5 / 3,2 mm.
Ci-dessous les différentes combinaisons possibles :
Smartmig 142 152 162 3P 182 183 gaz
acier/inox 0,6/0,8 0,6/0,8/1,0 Argon +
CO2
Alu* - 0,8/1,0 Argon Pur
No Gas 0,9 0,9/1,2 Electrodes - - 1.6/2/2,5/3,2 - - -
Page 7

7
SMARTMIG
FR
* Prévoir gaine téon (réf. 041578) et tube contact spécial aluminium (Ø 0,8 réf. 041059 - Ø 1,0 réf. 041066)
Se référer au tableau (g IV) pour les recommandations de Ø de l ou électrode en fonction de l’épaisseur de la matière à assembler..
RACCORDEMENT GAZ
• Monter un manodétendeur adapté sur la bouteille de gaz. Le raccordez au poste à souder avec le tuyau fourni. Mettre les 2 colliers de serrage an
d’éviter les fuites.
• Régler le débit de gaz en ajustant la molette de réglage située sur le manodétendeur.
NB : pour faciliter le réglage du débit de gaz, actionner les galets moteurs en appuyant sur la gâchette de la torche (desserrer la molette du motodévidoir pour ne pas entraîner de l).
Cette procédure ne s’applique pas au soudage en mode « No Gas ».
DESCRIPTION DU TABLEAU DE COMMANDE (FIG. VI)
Smartmig 142/152/162/182/183 Smartmig 3P
1- Bouton de sélection de tension A/B 1- Bouton de sélection de mode MIG/MAG
2- Bouton de sélection de tension min/max 2- Potentiomètre de réglage de puissance MMA ou MIG
3- Potentiomètre de réglage de vitesse de l 3- Potentiomètre de réglage de vitesse de l
4- Tableau "SMART" de réglage MIG/MAG 4- Bouton de sélection de tension A/B
5- Voyant de protection thermique 5- Tableau "SMART" de réglage MIG/MAG et MMA
6- Commutateur 4 positions 6- Voyant de protection thermique
UTILISATION (FIG VI)
MODE MIG/MAG :
SMARTMIG facilite le réglage de la vitesse de l et de la tension.
Grâce au tableau SMART, repérer l’épaisseur de métal à souder et la nature de l utilisée,
Puis, en fonction des recommandations, sélectionnez simplement :
• La tension (boutons A/ B et min/max pour SMARTMIG 142, 152 et 162 ; bouton A/B pour SMARTMIG 3P)
• La vitesse de l, en réglant le potentiomètre (3) sur la zone de couleur indiquée et ajuster si besoin.
Exemples :
Pour souder de la tôle de 0,8 mm d’épaisseur avec du l acier de diamètre 0,6 (SMARTMIG 142, 152 et 162) :
• Metter le bouton (1) sur la position « A »
• Metter le bouton (2) sur la position « min »
• Régler le potentiomètre (3) sur la zone de la couleur la plus claire et ajuster « au bruit » si besoin.
Pour effectuer la même opération avec un SMARTMIG 3P :
• Metter le bouton (4) sur la position « A »
• Régler le potentiomètre (2) sur « min » ou « max »
• Régler le potentiomètre (3) sur la zone de la couleur la plus claire et ajuster « au bruit » si besoin.
MODE MMA (SMARTMIG 3P UNIQUEMENT):
Brancher le porte-électrode et la pince de masse en respectant la polarité indiquée sur l’emballage des électrodes, puis régler le poste.
Exemple :
Pour souder de la tôle de 4 mm :
• Mettez le bouton (1) sur la position « MMA ».
• Réglez le potentiomètre (2) sur la zone correspondant à l’électrode de 2,5 mm.
CONSEIL ET PROTECTION THERMIQUE
• Respecter les règles classiques du soudage.
• Laisser l’appareil branché après soudage pour permettre le refroidissement.
• Protection thermique : le voyant s’allume et la durée de refroidissement est de 5 à 10 mn en fonction de la température ambiante.
FACTEURS DE MARCHE ET ENVIRONNEMENT D'UTILISATION
Les postes décrits ont une caractéristique de sortie de type «tension constante». Le facteur de marche selon la norme EN60974-1 est indiqué dans
le tableau suivant :
x @40°C (T
cycle=10min)
142 152 162
3P
182 183
MIG/MAG MMA
X%-max 20%-90A 20%-90A 20%-115A 25%-110A 15%-115A 15%-140A 15%-140A
60% 60A 60A 70A 70A 40A 80A 90A
Lors d’utilisation intensive (> facteur de marche) la protection thermique peut s’enclencher, dans ce cas l’arc s’éteint et le voyant de protection
apparaît. La source de courant décrit une caractéristique de sortie de type plate en procédé MIG/MAG. La source de courant décrit une caractéristique de sortie de type tombante en procédé MMA.
NB : les essais d’échauffement ont été effectués à température ambiante et le facteur de marche à 40 °C a été déterminé par simulation.
• Ces appareils sont de classe A. Ils sont conçus pour un emploi dans un environnement industriel ou professionnel. Dans un environnement différent,
il peut être difcile d’assurer la compatibilité électromagnétique, à cause de perturbations conduites aussi bien que rayonnées. Ne pas utiliser dans
un environnement comportant des poussières métalliques conductrices. A partir du 1er décembre 2010, modication de la norme EN 60974-10 :
Attention, ces matériels ne respectent pas la CEI 61000-3-12. S’ils sont destinés à être connectés au système public d’alimentation basse tension,
il est de la responsabilité de l’utilisateur de s’assurer qu’ils peuvent y être reliés. Consulter si nécessaire l’opérateur de votre réseau de distribution
électrique.
Page 8

8
SMARTMIG
FR
RISQUE DE BLESSURE LIÉ AUX COMPOSANTS MOBILES
Les dévidoirs sont pourvus de composants mobiles qui peuvent happer les mains, les cheveux, les vêtements ou les outils et
entraîner par conséquent des blessures !
• Ne pas porter la main aux composants pivotants ou mobiles ou encore aux pièces d’entraînement!
• Veiller à ce que les couvercles du carter ou couvercles de protection restent bien fermés pendant le fonctionnement !
Ne pas porter de gants lors de l’enlement du l d’apport et du changement de la bobine du l d’apport.
ENTRETIEN
• L’entretien ne doit être effectué que par une personne qualiée.
• Couper l’alimentation en débranchant la prise, et attendre l’arrêt du ventilateur avant de travailler sur l’appareil.
À l’intérieur, les tensions et intensités sont élevées et dangereuses.
• Il est conseillé 2 à 3 fois par an d’enlever le capot et dépoussiérer l’intérieur du poste à la soufette. En proter pour faire vérier la tenue des
connexions électriques avec un outil isolé par un personnel qualié.
• Contrôler régulièrement l’état du cordon d’alimentation. Si le câble d’alimentation est endommagé, il doit être remplacé par le fabricant, son
service après-vente ou une personne de qualication similaire, an d’éviter un danger.
ANOMALIES, CAUSES, REMÈDES
SYMPTOMES CAUSES POSSIBLES REMEDES
Le débit du l de soudage n’est pas constant.
Des grattons obstruent l’orice.
Nettoyer le tube contact ou le changer et
remettre du produit anti-adhésion.
Le l patine dans les galets.
- Contrôler la pression des galets ou les remplacer.
- Diamètre du l non conforme au galet.
- Gaine guide l dans la torche non conforme.
Le moteur de dévidage ne fonctionne pas.
Frein de la bobine ou galet trop serré. Desserrer le frein et les galets
Problème d’alimentation
Vérier que le bouton de mise en service est sur
la position marche.
Mauvais dévidage du l.
Gaine guide l sale ou endommagée. Nettoyer ou remplacer.
Frein de la bobine trop serré. Desserrer le frein.
Pas de courant de soudage.
Mauvais branchement de la prise secteur.
Voir le branchement de la prise et regarder si
la prise est bien alimentée avec 1 phase et un
neutre.
Mauvaise connexion de masse.
Contrôler le câble de masse (connexion et état
de la pince).
Contacteur de puissance inopérant. Contrôler la gâchette de la torche.
Le l bouchonne après les galets.
Gaine guide l écrasée. Vérier la gaine et corps de torche.
Blocage du l dans la torche. Remplacer ou nettoyer.
Pas de tube capillaire. Vérier la présence du tube capillaire.
Vitesse du l trop importante. Réduire la vitesse de l
Le cordon de soudage est poreux.
Le débit de gaz est insufsant.
Plage de réglage de 15 à 20 L / min.
Nettoyer le métal de base.
Bouteille de gaz vide. La remplacer.
Qualité du gaz non satisfaisante. Le remplacer.
Circulation d’air ou inuence du vent.
Empêcher les courants d’air, protéger la zone de
soudage.
Buse gaz trop encrassée. Nettoyer la buse gaz ou la remplacer.
Mauvaise qualité du l. Utiliser un l adapté au soudage MIG-MAG.
État de la surface à souder de mauvaise qualité
(rouille, etc…)
Nettoyer la pièce avant de souder
Particules d’étincelage Tension d’arc trop basse ou trop haute. Voir paramètres de soudage.
très importantes. Mauvaise prise de masse.
Contrôler et positionner la pince de masse au
plus proche de la zone à souder
Gaz de protection insufsant. Ajuster le débit de gaz.
Pas de gaz en sortie de torche Mauvaise connexion du gaz
Voir si le raccordement du gaz à côté du moteur
est bien connecté.
Page 9

9
SMARTMIG
WARNING - SAFETY RULES
GENERAL INSTRUCTIONS
Read and understand the following safety recommendations before using or servicing the unit.
Any change or servicing that is not specied in the instruction manual must not be undertaken.
The manufacturer is not liable for any injury or damage caused due to non-compliance with the instructions featured in this manual .
In the event of problems or uncertainties, please consult a qualied person to handle the installation properly.
ENVIRONMENT
This equipment must only be used for welding operations in accordance with the limits indicated on the descriptive panel and/or in the user manual.
The operator must respect the safety precautions that apply to this type of welding. In case of inedaquate or unsafe use, the manufacturer cannot
be held liable for damage or injury.
This equipment must be used and stored in a place protected from dust, acid or any other corrosive agent. Operate the machine in an open, or
well-ventilated area.
Operating temperature:
Use between -10 and +40°C (+14 and +104°F).
Store between -20 and +55°C (-4 and 131°F).
Air humidity:
Lower or equal to 50% at 40°C (104°F).
Lower or equal to 90% at 20°C (68°F).
Altitude:
Up to 1000 meters above sea level (3280 feet).
INDIVIDUAL PROTECTIONS AND OTHERS
Arc welding can be dangerous and can cause serious and even fatal injuries.
Welding exposes the user to dangerous heat, arc rays, electromagnetic elds, noise, gas fumes, and electrical shocks. People wearing pacemakers
are advised to consult with their doctor before using this device.
To protect oneself as well as the other, ensure the following safety precautions are taken:
In order to protect you from burns and radiations, wear clothing without cuffs. These clothes must be insulated, dry, reproof and
in good condition, and cover the whole body.
Wear protective gloves which guarantee electrical and thermal insulation.
Use sufcient welding protective gear for the whole body: hood, gloves, jacket, trousers... (varies depending on the application/
operation). Protect the eyes during cleaning operations. Do not operate whilst wearing contact lenses.
It may be necessary to install reproof welding curtains to protect the area against arc rays, weld spatters and sparks.
Inform the people around the working area to never look at the arc nor the molten metal, and to wear protective clothes.
Ensure ear protection is worn by the operator if the work exceeds the authorised noise limit (the same applies to any person in
the welding area).
Stay away from moving parts (e.g. engine, fan...) with hands, hair, clothes etc...
Never remove the safety covers from the cooling unit when the machine is plugged in - The manufacturer is not responsible for any
accident or injury that happens as a result of not following these safety precautions.
The pieces that have just been welded are hot and may cause burns when manipulated. During maintenance work on the torch or
the electrode holder, you should make sure it’s cold enough and wait at least 10 minutes before any intervention. The cooling unit
must be on when using a water cooled torch in order to ensure that the liquid does not cause any burns.
ALWAYS ensure the working area is left as safe and secure as possible to prevent damage or accidents.
WELDING FUMES AND GAS
The fumes, gases and dust produced during welding are hazardous. It is mandatory to ensure adequate ventilation and/or
extraction to keep fumes and gases away from the work area. An air fed helmet is recommended in cases of insufcient air supply
in the workplace.
Check that the air intake is in compliance with safety standards.
Care must be taken when welding in small areas, and the operator will need supervision from a safe distance. Welding certain pieces of metal
containing lead, cadmium, zinc, mercury or beryllium can be extremely toxic. The user will also need to degrease the workpiece before welding.
Gas cylinders must be stored in an open or ventilated area. The cylinders must be in a vertical position secured to a support or trolley.
Do not weld in areas where grease or paint are stored.
EN
Page 10

10
SMARTMIG
EN
FIRE AND EXPLOSIONS RISKS
Protect the entire welding area. Compressed gas containers and other inammable material must be moved to a minimum safe
distance of 11 meters.
A re extinguisher must be readily available.
Be careful of spatter and sparks, even through cracks. It can be the source of a re or an explosion.
Keep people, ammable objects and containers under pressure at a safe distance.
Welding of sealed containers or closed pipes should not be undertaken, and if opened, the operator must remove any inammable or explosive
materials (oil, petrol, gas...).
Grinding operations should not be directed towards the device itself, the power supply or any ammable materials.
GAS BOTTLE
Gas leaking from the cylinder can lead to suffocation if present in high concentrations around the work area.
Transport must be done safely: Cylinders closed and product off. Always keep cylinders in an upright position securely chained to
a xed support or trolley.
Close the bottle after any welding operation. Be wary of temperature changes or exposure to sunlight.
Cylinders should be located away from areas where they may be struck or subjected to physical damage.
Always keep gas bottles at a safe distance from arc welding or cutting operations, and any source of heat, sparks or ames.
Be careful when opening the valve on the gas bottle, it is necessary to remove the tip of the valve and make sure the gas meets
your welding requirements.
ELECTRIC SAFETY
The machine must be connected to an earthed electrical supply. Use the recommended fuse size.
An electrical discharge can directly or indirectly cause serious or deadly accidents.
Do not touch any live part of the machine (inside or outside) when it is plugged in (Torches, earth cable, cables, electrodes) because they are
connected to the welding circuit.
Before opening the device, it is imperative to disconnect it from the mains and wait 2 minutes, so that all the capacitors are discharged.
Do not touch the torch or electrode holder and earth clamp at the same time.
Damaged cables and torches must be changed by a qualied and skilled professional. Make sure that the cable cross section is adequate with the
usage (extensions and welding cables). Always wear dry clothes in good condition, in order to be insulated from the electrical circuit. Wear insulating
shoes, regardless of the environment in which you work in.
CEM CLASSIFIED MATERIAL
These Class A devices are not intended to be used on a residential site where the electric current is supplied by the public
network, with a low voltage power supply. There may be potential difculties in ensuring electromagnetic compatibility on these
sites, because of the interferences, as well as radio frequencies.
This equipment does not comply with IEC 61000-3-12 and is intended to be connected to private low-voltage systems interfacing
with the public supply only at the medium- or high-voltage level. On a public low-voltage power grid, it is the responsibility of the
installer or user of the device to ensure, by checking with the operator of the distribution network, which device can be connected.
ELECTROMAGNETIC INTERFERENCES
The electric currents owing through a conductor cause electrical and magnetic elds (EMF). The welding current generates an
EMF eld around the welding circuit and the welding equipment.
The EMF elds may disrupt some medical implants, such as pacemakers. Protection measures should be taken for people wearing medical implants.
For example, access restrictions for passers-by or an individual risk evaluation for the welders.
All welders should take the following precautions in order to minimise exposure to the electromagnetic elds (EMF) generated by the welding circuit::
• position the welding cables together – if possible, attach them;
• keep your head and torso as far as possible from the welding circuit;
• never enroll the cables around your body;
• never position your body between the welding cables. Hold both welding cables on the same side of your body;
• connect the earth clamp as close as possible to the area being welded;
• do not work too close to, do not lean and do not sit on the welding machine
• do not weld when you’re carrying the welding machine or its wire feeder.
People wearing pacemakers are advised to consult their doctor before using this device.
Exposure to electromagnetic elds while welding may have other health effects which are not yet known.
Page 11

11
SMARTMIG
EN
RECOMMENDATIONS TO ASSESS THE WELDING AREA AND WELDING INSTALLATION
Overview
The user is responsible for installing and using the arc welding equipment in accordance with the manufacturer’s instructions. If electromagnetic
disturbances are detected, it is the responsibility of the user of the arc welding equipment to resolve the situation with the manufacturer’s technical
assistance. In some cases, this remedial action may be as simple as earthing the welding circuit. In other cases, it may be necessary to construct an
electromagnetic shield around the welding power source and around the entire piece by tting input lters. In all cases, electromagnetic interferences
must be reduced until they are no longer bothersome.
Welding area assessment
Before installing the machine, the user must evaluate the possible electromagnetic problems that may arise in the area where the installation is
planned.
. In particular, it should consider the following:
a) the presence of other power cables (power supply cables, telephone cables, command cable, etc...)above, below and on the sides of the arc
welding machine.
b) television transmitters and receivers ;
c) computers and other hardware;
d) critical safety equipment such as industrial machine protections;
e) the health and safety of the people in the area such as people with pacemakers or hearing aids;
f) calibration and measuring equipment
g)The isolation of the equipment from other machinery.
The user will have to make sure that the devices and equipments that are in the same room are compatible with each other. This may require extra
precautions;
h) make sure of the exact hour when the welding and/or other operations will take place.
The surface of the area to be considered around the device depends on the the building’s structure and other activities that take place there. The area
taken in consideration can be larger than the limits determined by the companies.
Welding area assessment
Besides the welding area, the assessment of the arc welding systems intallation itself can be used to identify and resolve cases of disturbances. The
assessment of emissions must include in situ measurements as specied in Article 10 of CISPR 11: 2009. In situ measurements can also be used to
conrm the effectiveness of mitigation measures.
RECOMMENDATION ON METHODS OF ELECTROMAGNETIC EMISSIONS REDUCTION
a. National power grid: The arc welding machine must be connected to the national power grid in accordance with the manufacturer’s recommendation.
If interferences occur, it may be necessary to take additional preventive measures such as the ltering of the power suplly network. Consideration
should be given to shielding the power supply cable in a metal conduit. It is necessary to ensure the shielding’s electrical continuity along the cable’s
entire length. The shielding should be connected to the welding current’s source to ensure good electrical contact between the conduct and the casing
of the welding current source.
b. Maintenance of the arc welding equipment: The arc welding machine should be be submitted to a routine maintenance check according to the
manufacturer’s recommendations. All accesses, service doors and covers should be closed and properly locked when the arc welding equipment is
on.. The arc welding equipment must not be modied in any way, except for the changes and settings outlined in the manufacturer’s instructions. The
spark gap of the arc start and arc stabilization devices must be adjusted and maintained according to the manufacturer’s recommendations.
c. Welding cables: Cables must be as short as possible, close to each other and close to the ground, if not on the ground.
d. Electrical bonding : consideration shoud be given to bonding all metal objects in the surrounding area. However, metal objects connected to
the workpiece increase the riskof electric shock if the operator touches both these metal elements and the electrode. It is necessary to insulate the
operator from such metal objects.
e. Earthing of the welded part : When the part is not earthed - due to electrical safety reasons or because of its size and its location (which is the
case with ship hulls or metallic building structures), the earthing of the part can, in some cases but not systematically, reduce emissions It is preferable
to avoid the earthing of parts that could increase the risk of injury to the users or damage other electrical equipment. If necessary, it is appropriate
that the earthing of the part is done directly, but in some countries that do not allow such a direct connection, it is appropriate that the connection is
made with a capacitor selected according to national regulations.
f. Protection and plating : The selective protection and plating of other cables and devices in the area can reduce perturbation issues. The protection
of the entire welding area can be considered for specic situations.
TRANSPORT AND TRANSIT OF THE WELDING MACHINE
The machine is tted with handle(s) to facilitate transportation. Be careful not to underestimate the machine’s weight. The
handle(s) cannot be used for slinging.
Do not use the cables or torch to move the machine. The welding equipment must be moved in an upright position.
Do not place/carry the unit over people or objects.
Never lift the machine while there is a gas cylinder on the support shelf. A clear path is available when moving the item. The removal of the wire reel
from the machine is recommended before undertaking any lifting operation.
Stray welding currents/voltages may destroy earth conductors, damage electrical equipment or cause components to warm up
which may cause a re.
• All welding connections must be rmly secured, check regularly !
• Check that the metal piece xation is strong and without any electrical problems !
• Attach or hang all the electrically conductive elements, such as the trolley and slinging equipment, in order to insulate them
• Do not place any electrical equipment, such as drills or grinders, on top of the welding machine without insulating them !
• Always place welding torches or electrodes holders on an insulated surface when they’re not in use !
Page 12

12
SMARTMIG
EN
EQUIPMENT INSTALLATION
• Put the machine on the oor (maximum incline of 10°).
• Ensure the work area has sufcient ventillation for welding, and that there is easy access to the control panel.
• The machine must not be used in an area with conductive metal dusts.
• The machine must be placed in a sheltered area away from rain or direct sunlight.
• The machine protection level is IP21, which means :
- Protection against acess to dangerous parts from solid bodies of a ≥12.5mm diameter and,
- Protection against vertically falling drops.
The power cables, extensions and welding cables must be fully uncoiled to prevent overheating.
The manufacturer does not incur any responsability regarding damages to both objects and persons that result from an incorrect
and/or dangerous use of the machine .
MAINTENANCE / RECOMMENDATIONS
• Maintenance should only be carried out by a qualied person. Annual maintenance is recommended.
• Ensure the machine is unplugged from the mains, and wait for two minutes before carrying out maintenance work. DANGER
High Voltage and Currents inside the machine.
• Remove the casing 2 or 3 times a year to remove any excess dust. Take this opportunity to have the electrical connections
checked by a qualied person, with an insulated tool.
• Regularly check the condition of the power supply cable. If the power cable is damaged, it must be replaced by the manufacturer,
its after sales service or an equally qualied person.
• Ensure the ventilation holes of the device are not blocked to allow adequate air circulation.
• Do not use this equipment to thaw pipes, to charge batteries, or to start any engine.
INSTALLATION – PRODUCT OPERATION
DESCRIPTION
Thank you for choosing this machine. To get the best from your machine, please read the following carefully :
The SMARTMIG is a traditional machine for welding semi-automatic MIG/MAG (DC current), and MMA (SMARTMIG 3P Only). These machines can
weld all types of wire : Steel, Stainless Steel, Aluminium, ux (no gas). The SMARTMIG 3P is capable of welding electrodes up to 3.2mm.
Adjustment and Setting of these machines is easy with their SMART feature.
ELECTRICITY SUPPLY
Smartmig 142/152/162/3P/182 :
This machine is tted with a 16A socket type CEE7/7 which must be connected to a single-phase 230V (50 - 60 Hz) power supply tted with three
wires and one earthed neutral.
The absorbed effective current (I1eff) is displayed on the machine, for optimal use. Check that the power supply and its protection (fuse and/or
circuit breaker) are compatible with the current needed by the machine. In some countries, it may be necessary to change the plug to allow the use
at maximum settings.
Smartmig 183 :
The welders are tted with a 1XX A socket type EN 60309-1 which must be connected to a three-phase 400V (50 - 60 Hz) power supply tted with
four wires and one earthed neutral.
The absorbed effective current (I1eff) is displayed on the machine, for optimal use. Check that the power supply and its protection (fuse and/or
circuit breaker) are compatible with the current needed by the machine. In some countries, it may be necessary to change the plug to allow the use
at maximum settings.
DEVICE PRESENTATION (FIG-I)
1- Power Switch Off/On
2- Power Cable
3- Rear handle
4- Wire Reel Support
5- Quick Gas Connector
6- Front Handle
7- Control panel and table for SMART feature
8- Drive Reel
9- Rear Wheels (162, 3P & 182 only)
10- EURO torch connector (152, 162, 3P & 182 only)
11- 200A Rapid Connector (3P only)
12- Front Wheels (162, 3P & 182 only)
13- Fixed Power Cable (142, 162, & 182 only)
14- Case protected against polarity reversal (142, 152, 162 & 182 only)
15- Fastening chain for bottles. Warning: fasten the bottles correctly.
SEMI-AUTOMATIC WELDING FOR STEEL / STAINLESS STEEL (MAG MODE) (FIG-II)
These machines can weld Steel and Stainless Steel wires of 0.6/0.8 or 1.0mm (except SMARTMIG 142/152) (Fig II - A)
The Smartmig 3P can weld steel and stainless steel wire (0.6/0.8 or 1.0 diameter), to do so please connect the earth cable on the negative terminal
at the front of the machine (g I). The machine is delivered equipped to function with Ø 0.8mm Steel/Stainless steel wire, and the contact tip, roller
throat and the sleeve of the torch supplied are suitable for this application.
Should you wish to use 0.6mm wire, you will need to change the contact tip. The wire reel is reversable (0.6 / 0.8mm) and will need to be inserted
into the machine so that the gure 0.6 is visible. For welding with Ø 1.0mm wire, you will need to use a specic roller and contact tip.
For welding with Steel or Stainless Steel it is necessary to use
For use with Steel/Stainless Steel, the gas requirement is Argon + CO2. (Ar+CO2).. The proportion of CO2 required will vary depending on the
use. For specic gas requirements, please contact your gas distributor. The gas ow in steel is between 12 and 18 Litres/minute depending on the
environment and experience of the welder.
Page 13

13
SMARTMIG
EN
SEMI-AUTOMATIC WELDING FOR ALUMINIUM (MIG MODE) (FIG-II)
The SMARTMIG 152, 162, 3P, 182 & 183 are delivered equipped for welding with Aluminium wire Ø 0.8 or 1.0mm (g II-B)
The Smartmig 3P can weld aluminium wire (0.8 or 1.0 diameter), to do so please connect the earth cable on the negative terminal at the front of the
machine (g I). The SMARTMIG 142 is delivered equipped for welding Aluminium of Ø 0.8mm (Occasional and non-intensive). In this case the wire
used should be stiff to facilitate wire feeding.
For use with aluminium, the gas requirement is pure argon (Ar). For the specic gas requirements please contact your distributor. The gas ow in
Aluminium is between 20 and 30 Litres/minute depending on the environment, and the experience of the welder.
Below are the differences between welding with Steel and Aluminium :
- Specic rollers are needed for welding with Aluminium.
- Adjust the pressure of the drive rolls to prevent the wire being crushed.
- Only use a capilliary tube for welding with Steel or Stainless Steel.
- Use a special Aluminium Torch with a teon sheath to reduce friction.
DO NOT cut the sheath close to the joint, it is used to guide the wire from the the rollers.
- Contact Tube : Use a special aluminium contact tube specic to the diameter of wire being used.
GASLESS WIRE WELDING (FIG. III)
These machines are capable of «Gasless» wire welding (cored wire) provided that the polarity is reversed.
To do this, turn the machine off, open up the machine (14) and make the electrical connections described in Figure C of the page below. The
Machines are originally congured for Gas welding.The Smartmig 3P can weld «No Gas» ux cored wire, to do so please connect the earth cable on
the positive terminal at the front of the machine (g I).
ELECTRODE WELDING (FIG. III) SMARTMIG 3P (MMA MODE)
Connect the electrode holder and earth clamp as indicated on the electrode packaging.
• Respect the basic rules of welding.
Compatible electrodes :
Electrode Ø mm (Rutile) Metal sheet thickness (mm) Welding current (A)
1.6 1.5 40
2.0 1.5 > 3 55
2.5 2.5 > 6 80
3.2 5 > 8 115
PROCESS OF REELS AND TORCHES ASSEMBLY (FIG-V)
Remove the Nozzle (g V-E) from the torch by turning clockwise and then remove the contact tip, leaving the support and the spring on the torch
(g V-D).
• Open the door of the machine
FIG V-A : Position the reel on to the support.
• In case of 100mm (3P, 142, 152, 162) wire reel use, do not install the adapter (1).
• Adjust the reel break (2) to avoid reel movement tangling the wire when welding stops. Be careful not to tighten too much - the reel must rotate
without straining the motor.
• Tighten the plastic screw (3).
FIG V-B : Installing the drive roller.
• Choose the correct diameter reel for the type of wire. The visible diameter indicated on the roller when tted in place is the diameter currently in
use (ie. 0.8mm is visible for use with 0.8mm wire).
FIG V-C : To select the adjustment of the drive rollers, proceed as follows :
• Loosen the drive roller knob as far as possible.
• Insert the wire until it exits the other side by about 2cm, tighten the knob again slightly.
• Start the motor by pressing the trigger of the torch.
• Tighten the knob (g V-C) whilst pressing the trigger until the wire starts to move.
Nb : When welding with Aluminium, use the minimum possible pressure to avoid crushing the wire
• Pull the wire out of the end of the torch by approximately 5cm, then attach the contact tip suitable for the wire used and then the nozzle (g
V-E).
The SMARTMIG 142, 152, 162, 3P machines can accommodate coils of 100 or 200mm diameter.
The SMARTMIG 182 machines can accommodate coils of 200 or 300mm diameter. To place a 200mm wire reel, rst install the adapter (ref. 042889)
on the support.
The SMARTMIG 3P can also weld with rutile electrodes of 2.0/ 2.5/ 3.2 mm diameter.
Below are the different combinations possible :
Smartmig 142/152 162 3P 182 183 gaz
steel/stainless
steel
0,6/0,8 0,6/0,8/1,0 Argon +
CO2
Alu* - 0,8/1,0 Pure Argon
No Gas 0,9 0,9/1,2 Electrodes - - 2/2,5/3,2 - - -
* We recommend a teon sheath (ref. 041578) and special Aluminium contact tip (Ø 0.8 ref. 041059 - Ø 1.0 ref. 041066)
To help you select the diameter of wire suitable for the job you want to perform, refer to the table on page 4 (FIG IV).
Page 14

14
SMARTMIG
EN
GAS COUPLING
- Connect a pressure regulator to the gas bottle. Connect the welding machine using the pipes supplied, and place the two clamps to avoid leakages.
- Set the gas ow by adjusting the dial located on the pressure regulator.
NB : to help facilitate the adjustment of the gas ow, operate the drive rollers by pressing the trigger of the torch (ensure that the drive roller is
completely loose so the wire is not fed through).
This procedure does not apply to «Gasless» welding mode.
CONTROL PANEL (FIG. VI)
Smartmig 142/152/162/182/183 Smartmig 3P
1- Voltage selection button A / B 1- Mode select button MIG/MMA.
2- Voltage selection button min/max. 2- Power adjustment knob MMA or MIG.
3- Wire speed regulator. 3- Wire speed regulator.
4- « SMART » settings table MIG/MAG 4- Voltage selection button A / B
5- Thermal Protection light. 5- « SMART » settings table MIG/MAG & MMA.
6- positions switch 6- Thermal Protection light.
DIRECTIONS OF USE (FIG VI)
MIG/MAG MODE:
SMARTMIG feature allows you to adjust the voltage and the wire speed.
Use the SMART table to nd the correct settings based on the type of wire, and the thickness of the metal workpiece.
Then based on the recommendation indicated, simply select :
• The voltage (buttons A/ B & min/max for SMARTMIG 142, 152 & 162 ; button A/B for SMARTMIG 3P)
• Wire speed - adjust the regulator (3) to the colour zone indicated.
Examples :
To weld 0.8mm thick steel, use 0.6 mm diameter steel wire (SMARTMIG 142, 152 & 162) :
• Move button (1) to the « A » position
• Move button (2) to the « min » position
• Move the regulator (3) to the zone of lightest colour and adjust « by sound » if required
To perform the same operation with SMARTMIG 3P :
• Move button (4) to the « A » position
• Move the regulator (2) to « min » or « max »
• Move the regulator (3) to the zone of lightest colour, and adjust « by sound » if required.
MMA MODE (SMARTMIG 3P ONLY) :
Connect the electrode holder and earth clamp to the machine, respecting the polarity indicated on the electrode packaging. Then adjust the position.
Example :
For welding metal 4mm thick :
• Move button (1) to the « MMA » position.
• Adjust the regulator (2) to the zone corresponding with electrode diameter 2.5mm.
ADVICE AND THERMAL PROTECTION
• Respect the normal rules of welding
• Leave the machine plugged in after welding to allow it to cool
• Thermal Protection : The LED will illuminate. Cooling will take between 10 and 15 minutes depending on the ambient temperature.
DUTY CYCLE & WELDING ENVIRONMENT IN USE
• The welding unit describes an output characteristic of «constant current» type. The duty cycles following the standard EN60974-1 (at 40°C on a
10mn cycle) are indicated in the table here below :
x @40°C (T
cycle=10min)
142 / 152 162
3P
182 183
MIG/MAG MMA
X%-max 20%-90A 20%-115A 25%-110A 15%-115A 15%-140A 15%-140A
60% 60A 70A 70A 40A 80A 90A
During intensive use (> duty cycle) the thermal protection can activate, if this event the arc switches off and the thermal protection indicator switches on. The welding machine has a constant current output in MIG/MAG. The welding machine has a constant voltage output in MMA.
Note: the running hot tests have been carried out at atmosphere temperature and duty cycle has been determined at 40°C by simulation.
These are A-class devices. They are designed to be used in an industrial or professional environment. In a different environment, it can be difcult to
ensure electromagnetic compatibility, due to conducted disturbances as well as radiation. From 1st December 2010, the new standard EN 60974-10
will be applicable : Warning: these materials do not comply with IEC 61000-3-12. If they are to be connected to a low-voltage mains supply, it is the
responsibility of the user to ensure they can be connected. If necessary consult the operator of your electrical distribution system.
Page 15

15
SMARTMIG
EN
RISK OF INJURY DUE TO MOVING PARTS
The wire feeders contain moving parts that may catch hand, hair, clothes or tools which can lead to injuries! Take extra care.
• Do not lay a hand to swivel or moving components or parts to the drive!
• Ensure that the housing covers or protective covers remain closed during operation!
MAINTENANCE
- Maintenance should only be carried out by a qualied person.
- Switch the machine off, ensure it is unplugged, and that the ventilator inside has stopped before carrying out maintenance work. (DANGER High
Voltage and Currents).
- GYS recommends removing the steel cover 2 or 3 times a year to remove any excess dust. Take this opportunity to have the electrical connections
checked by a qualied person with an insulated tool.
- Regularly check the condition of the power supply cord. If damaged, it will need to be replaced by the manufacturer, its’ after sales service or a
qualied person.
- Ensure the ventilation holes of the device are not blocked to allow adequate air circulation.
ANOMALIES, CAUSES, REMÈDES
symptoms possible causes remedies
The welding wire speed is not constant.
Debris is blocking up the opening.
Clean out the contact batch or change it and
replace the anti-adherence product. Ref.041806
The wire skids in the rollers.
Control the roller pressure or replace it.
Wire diameter non-compatible with roller
Covering wire guide in the torch non-compatible.
The wire-feeder motor doesn’t operate.
Reel or roller brake too tight. Release the brake and rollers.
Electrical supply problem.
Check that the power switch is in the "On"
position.
Bad wire feeding.
Covering wire guide dirty or damaged. Clean or replace.
Reel brake too tight Release the brake.
No welding current.
Bad connection to the main supply.
Check the mains connection and look if the plug
is fed by 400 V (3PH) power socket.
Bad earth connection.
Check the earth cable (connection and clamp
condition).
Torch trigger inoperative. Check the torch trigger / replace torch.
The wire jams (after the rollers).
Guide wire sheath crushed. Check the sheath and torch body.
Wire jammed in the torch Clean or replace.
No capillary tube. Check the presence of capillary tube.
Wire speed too fast Reduce the wire speed.
The welding bead is porous.
The gas ow rate is not sufcient.
Adjust ow range 15 to 20 L / min. Clean the
working metal.
Gas bottle empty. Replace it.
Gas quality unsatisfactory. Replace it.
Air ow or wind inuence. Prevent drafts, protect welding area.
Gas nozzle dirty. Clean or replace the gas nozzle.
Poor quality wire. Use suitable WIRE for MIG-MAG welding.
Surface to weld in bad condition. (rust, etc…) Clean the metal before welding.
Very important ashing particules.
Arc voltage too low or too high. See welding settings.
Bad earth connection. Adjust the earth cable for a better connection.
Insufcient gas ow. Adjust the gas ow.
No gas ow at the end of the torch. Bad gas connection.
Check the gas connection at the welding
machine. Check the owmeter and the solenoid
valves.
Page 16

16
SMARTMIG
SICHERHEITSANWEISUNGEN
ALLGEMEIN
Die Missachtung dieser Anweisungen und Hinweise kann zu schweren Personen- und Sachschäden führen.
Nehmen Sie keine Wartungarbeiten oder Veränderungen am Gerät vor, die nicht explizit in der Anleitung gennant werden.
Der Hersteller haftet nicht für Verletzungen oder Schäden, die durch unsachgemäße Handhabung dieses Gerätes enstanden sind.
Bei Problemen oder Fragen zum korrekten Gebrauch dieses Gerätes, wenden Sie sich bitte an entsprechend qualiziertes und geschultes Fachpersonal.
UMGEBUNG
Dieses Gerät darf ausschließlich für Schweißarbeiten für die auf dem Siebdruck-Aufdruck bzw. dieser Anleitung angegebenen Materialanforderungen
(Material, Materialstärke, usw) verwendet werden. Es wurde allein für die sachgemäße Anwendung in Übereinstimmung mit konventionellen
Handelspraktiken und Sicherheitsvorschriften konzipiert. Der Hersteller ist nicht für Schäden bei fehlerhaften oder gefährlichen Verwendung nicht
verantwortlich.
Verwenden Sie das Gerät nicht in Räumen, in denen sich in der Luft metallische Staubpartikel benden, die Elektrizität leiten können. Achten Sie
sowohl beim Betrieb als auch bei der Lagerung des Gerätes auf eine Umgebung, die frei von Säuren, Gasen und anderen ätzenden Substanzen ist.
Achten Sie auf eine gute Belüftung und ausreichenden Schutz bzw. Ausstattung der Räumlichkeiten.
Betriebstemperatur:
zwischen -10 und +40°C (+14 und +104°F).
Lagertemperatur zwischen -20 und +55°C (-4 und 131°F).
Luftfeuchtigkeit:
Niedriger oder gleich 50% bis 40°C (104°F).
Niedriger oder gleich 90% bis 20°C (68°F).
Das Gerät ist bis in einer Höhe von 1.000m (über NN) einsetzbar.
SICHERHEITSHINWEISE
Lichtbogenschweißen kann gefährlich sein und zu schweren - unter Umständen auch tödlichen - Verletzungen führen. Beim Lichtbogen ist der
Anwender einer Vielzahl potentieller Risiken ausgesetzt: gefährliche Hitzequelle, Lichtbogenstrahlung, elektromagnetische Störungen (Personen
mit Herzschnittmacher oder Hörgerät sollten sich vor Arbeiten in der Nähe der Maschinen von einem Arzt beraten lassen), elektrische Schläge,
Schweißlärm und -rauch. Schützen Sie daher sich selbst und andere. Beachten Sie unbedingt die folgenden Sicherheitshinweise:
Die Strahlung des Lichtbogens kann zu schweren Augenschäden und Hautverbrennungen führen. Die Haut muss durch geeignete,
trockene Schutzbekleidung (Schweißerhandschuhe, Lederschürze, Sicherheitsschuhe) geschützt werden.
Tragen Sie bitte elektrisch- und wärmeisolierende Schutzhandschuhe.
Tragen Sie bitte Schweißschutzkleidung und einen Schweißschutzhelm mit einer ausreichenden Schutzstufe (je nach Schweißart
und -strom). Schützen Sie Ihre Augen bei Reinigungsarbeiten. Kontaktlinsen sind ausdrücklich verboten!
Schirmen Sie den Schweißbereich bei enstprechenden Umgebungsbedingungen durch Schweißvorhänge ab, um Dritte vor
Lichtbogenstrahlung, Schweißspritzern, usw. zu schützen.
In der Nähe des Lichtbogens bendliche Personen müssen ebenfalls auf Gefahren hingewiesen werden und mit den nötigen Schutz
ausgerüstet werden.
Bei Gebrauch des Schweißgerätes ensteht sehr großer Lärm, der auf Dauer das Gehör schädigt. Tragen Sie daher im Dauereinsatz
ausreichend Gehörschutz und schützen Sie in der Nähe arbeitende Personen.
Achten Sie auf einen ausreichenden Abstand mit ungeschützten Hände, Haaren und Kleidungstücken zum Lüfter. Entfernen
Sie unter keinen Umständen das Gerätegehäuse, wenn dieses am Stromnetz angeschlossen ist. Der Hersteller haftet nicht für
Verletzungen oder Schäden, die durch unsachgemäße Handhabung dieses Gerätes bzw. Nichteinhaltung der Sicherheitshinweise
entstanden sind.
ACHTUNG! Das Werkstück ist nach dem Schweißen sehr heiß! Seien Sie daher im Umgang mit dem Werkstück vorsichtig, um
Verbrennungen zu vermeiden. Achten Sie vor Instandhaltung / Reinigung eines wassergekühlten Brenners darauf, dass Kühlaggregat
nach Schweißende ca. 10min weiterlaufen zu lassen, damit die Kühlüssigkeit entsprechend abkühlt und Verbrennungen vermieden
werden.
Der Arbeitsbereich muss zum Schutz von Personen und Geräten vor dem Verlassen gesichert werden.
SCHWEISSRAUCH/ -GAS
Beim Schweißen entstehen Rauchgase bzw. toxische Dämpfe, die zu Sauerstoffmangel in der Atemluft führen können. Sorgen Sie
daher immer für ausreichend Frischluft, technische Belüftung (oder ein zugelassenes Atmungsgerät).
Verwenden Sie die Schweßanlagen nur in gut belüfteten Hallen, im Freien oder in geschlossenen Räumen mit einer den aktuellen
Sicherheitsstandards entsprechender Absaugung
Achtung! Bei Schweißarbeiten in kleinen Räumen müssen Sicherheitsabstände besonders beachtet werden. Beim Schweißen von Blei, auch in Form
von Überzügen, verzinkten Teilen, Kadmium, «kadmierte Schrauben», Beryllium (meist als Legierungsbestandteil, z.B. Beryllium-Kupfer) und andere
Metalle entstehen giftige Dämpfe. Erhöhte Vorsicht gilt beim Schweißen von Behältern. Entleeren und reinigen Sie diese zuvor. Um die Bildung von
Giftgasen zu vermeiden bzw. zu verhindern, muss der Schweißbereich des Werkstückes von Lösungs- und Entfettungsmitteln gereinigt werden.
Die zum Schweißen benötigten Gasaschen müssen in gut belüfteter, gesicherter Umgebung aufbewahrt werden. Lagern Sie sie ausschließlich in
DE
Page 17

17
SMARTMIG
vertikaler Position und sichern Sie sie z.B. mithilfe eines entsprechenden Gasaschenfahrwagens gegen Umkippen. Informationen zum richtigen
Umgang mit Gasaschen erhalten Sie von Ihrem Gaselieferanten.
Schweißarbeiten in unmittelbarer Nähe von Fett und Farben sind grundsätzlich verboten!
BRAND- UND EXPLOSIONSGEFAHR
Sorgen Sie für ausreichenden Schutz des Schweißbereiches. Der Sicherheitsabstand für Gasaschen (brennbare Gase) und andere
brennbare Materialien beträgt mindestens 11 Meter.
Brandschutzausrüstung muss am Schweißbplatz vorhanden sein.
Beachten Sie die beim Schweißen entstehende heiße Schlacke, Spritzer und Funken. Sie sind eine potentielle Entstehungsquelle für Feuer oder
Explosionen.
Behalten Sie einen Sicherheitsabstand zu Personen, entammbaren Gegenständen und Druckbehältern.
Schweißen Sie keine Behälter, die brennbare Materialien enthalten (auch keine Reste davon) -> Gefahr entammbarer Gase). Bei geöffneten Behältern
müssen vorhandene Reste entammbarer oder explosiver Stoffe entfernt werden.
Arbeiten Sie bei Schleifarbeiten immer in entgegengesetzer Richtung zu diesem Gerät und entammbaren Materialen.
GASDRUCKAUSRÜSTUNG
Austretendes Gas kann in hoher Konzentration zum Erstickungstod führen. Sorgen Sie daher immer für eine gut belüftete Arbeitsund Lagerumgebung.
Achten Sie darauf, dass die Gasaschen beim Transport verschlossen sind und das Schweißgerät ausgeschaltet ist. Lagern Sie die
Gasaschen ausschließlich in vertikaler Position und sichern Sie sie z.B. mithilfe eines entsprechenden Gasaschenfahrwagens
gegen Umkippen.
Verschließen Sie die Flaschen nach jedem Schweißvorgang. Schützen Sie sie vor direkter Sonneneinstrahlung, offenem Feuer und
starken Temperaturschwankungen (z.B. sehr tiefen Temperaturen).
Positionieren Sie die Gasaschen stets mit ausreichendem Abstand zu Schweiß- und Schleifarbeiten bzw. jeder Hitze-, Funkenund Flammenquelle.
Halten Sie mit den Gasaschen Abstand zu Hochspannung und Schweißarbeiten. Das Schweißen einer Druckglasasche ist
untersagt.
Bei Erstöffnung des Gasventils muss der Plastikverschluss/Garantiesiegel von der Flasche entfernt werden. Verwenden Sie
ausschließlich Gas, das für die Schweißarbeit mit den von Ihnen ausgewählten Materialen geeignet ist.
ELEKTRISCHE SICHERHEIT
Das Schweißgerät darf ausschließlich an einer geerdeten Netzversorgung betrieben werden. Verwenden Sie nur die empfohlenen
Sicherungen.
Das Berühren stromführender Teile kann tödliche elektrische Schläge, schwere Verbrennungen bis zum Tod verursachen.
Berühren Sie daher UNTER KEINEN UMSTÄNDEN Teile des Geräteinneren oder das geöffnete Gehäuse, wenn das Gerät im Betrieb ist..
Trennen Sie das Gerät IMMER vom Stromnetz und warten Sie zwei weitere Minuten BEVOR Sie das Gerät öffnen, damit sich die Spannung der
Kondensatoren entladen kann.
Berühren Sie niemals gleichzeitig Brenner und Masseklemme!
Der Austausch von beschädigten Kabeln oder Brennern darf nur von qualiziertem und geschultem Fachpersonal vorgenommen werden. Tragen Sie
beim Schweißen immer trockene, unbeschädigte Kleidung. Tragen Sie unabhängig von den Umgebungsbedingungen immer isolierendes Schuhwerk.
CEM KLASSIFIZIERTES MATERIAL
ACHTUNG! Dieses Gerät wird als Klasse A Gerät eingestuft. Es ist nicht für den Einsatz in Wohngebieten bestimmt, in denen
die lokale Energieversorgung über das öffentliche Niederspannungsnetz geregelt wird. In diesem Umfeld ist es auf Grund von
Hochfrequenz-Störungen und Strahlungen schwierig die elektromagnetische Verträglichkeit zu gewährleisten.
ACHTUNG! Dieses Gerät ist nicht mit der Norm IEC 61000-3-12 konform. Es ist dafür bestimmt, an private Niederspannungsnetze
angeschloßen zu werden, die an öffentliche Stromnetze mit mittlerer und hoher Spannung angeschlossen. Bei Betrieb am
öffentlichen Niederspannungsnetz, muss der Betreiber des Geräts sich beim Versorgungsnetzbetreiber informieren, ob das Gerät
für den Betrieb geeignet ist.
ELEKTROMAGNETISCHE FELDER UND STÖRUNGEN
Der durch Leiter ießende elektrische Strom erzeugt lokale elektrische und magnetische Felder (EMF). Beim Betrieb von
Lichtbogenschweißanlagen kann es zu elektromagnetischen Störungen kommen.
Durch den Betrieb dieses Gerätes können elektromedizinische, informationstechnische und andere Geräte in ihrer Funktionsweise beeinträchtigt
werden. Personen, die Herzschrittmacher oder Hörgeräte tragen, sollten sich vor Arbeiten in der Nähe der Maschine, von einem Arzt beraten lassen.
Zum Beispiel Zugangseinschränkungen für Passanten oder individuelle Risikobewertung für Schweißer.
Alle Schweißer sollten gemäß dem folgenden Verfahren die Exposition zu elektromagnetischen Feldern aus Lichtbogenschweißgeräten minimieren :
• Elektrodenhalter und Massekabel bündeln, wenn möglich machen Sie sie mit Klebeband fest;
• Achten Sie darauf, dass ihren Oberkörper und Kopf sich so weit wie möglich von der Schweißarbeit entfernt benden;
• Achten Sie darauf, dass sich die Kabel, der Brenner oder die Masseklemme nicht um Ihren Körper wickeln;
DE
Page 18

18
SMARTMIG
DE
• Stehen Sie niemals zwischen Masse- und Brennerkabel. Die Kabel sollten stets auf einer Seite liegen;
• Verbinden Sie die Massezange mit dem Werkstück möglichst nahe der Schweißzone;
• Arbeiten Sie nicht unmittelbar neben der Schweißstromquelle;
• Während des Transportes der Stromquelle oder des Drahtvorschubkoffer nicht schweißen.
Personen, die Herzschrittmacher oder Hörgeräte tragen, sollten sich vor Arbeiten in der Nähe der Maschine, von einem Arzt
beraten lassen.
Durch den Betrieb dieses Gerätes können elektromedizinische, informationstechnische und andere Geräte in Ihrer Funktionsweise
beeinträchtigt werden.
HINWEIS ZUR PRÜFUNG DES SCHWEISSPLATZES UND DER SCHWEISSANLAGE
Allgemein
Der Anwender ist für den korrekten Gebrauch des Schweißgerätes und des Zubehörs gemäß der Herstellerangaben verantwortlich. Die Beseitigung
bzw. Minimierung auftretender elektromagnetischer Störungen liegt in der Verantwortung des Anwenders, ggf. mit Hilfe des Herstellers. Die korrekte
Erdung des Schweißplatzes inklusive aller Geräte hilft in vielen Fällen. In einigen Fällen kann eine elektromagnetische Abschirmung des Schweißstroms
erforderlich sein. Eine Reduzierung der elektromagntische Störungen auf ein niedriges Niveau ist auf jeden Fall erforderlich.
Prüfung des Schweißplatzes
Das Umfeld sollte vor der Einrichtung der Lichtbogenschweißeinrichtung auf potenzielle elektromagnetische Probleme geprüfen werden. Zur Bewertung
potentieller elektromagnetischer Probleme in der Umgebung muss folgendes berücksichtigt werden:
a) Netz-, Steuer-, Signal-, und Telekommunikationsleitungen;
b) Radio- und Fernsehgeräte;
c) Computer und andere Steuereinrichtungen;
d) Sicherheitseinrichtungen, zum Beispiel, Industriematerialschutz;
e) die Gesundheit benachbarter Personen, insbesondere wenn diese Herzschrittmacher oder Hörgeräte tragen;
f) Kalibrier- und Messeinrichtungen;
g) die Störfestigkeit anderer Einrichtungen in der Umgebung.
Der Anwender muss prüfen, ob andere Werkstoffe in der Umgebung benutzt werden können. Weitere Schutzmaßnahmen können dadurch erforderlich
sein;
h) die Tageszeit, zu der die Schweißarbeiten ausgeführt werden müssen.
Die Größe der zu beachtenden Umgebung ist von der Struktur des Gebäudes und der anderen dort stattndenden Aktivitäten abhängig. Die Umgebung
kann sich auch außerhalb der Grenzen der Schweißanlagen erstrecken.
Prüfung des Schweißgerätes
Neben der Überprüfung des Schweißplatzes kann eine Überprüfung des Schweißgerätes weitere Probleme lösen. Die Prüfung sollte gemäß Art. 10 der
IEC/CISPR 11:2009 durchgeführt werden. In-situ Messungen können auch die Wirksamkeit der Minderungsmaßnahmen bestätigen.
HINWEISE ÜBER DIE METHODEN ZUR REDUZIERUNG ELEKTROMAGNETISCHER FELDE
a. Öffentliche Stromversorgung: Es wird empfohlen das Lichtbogenschweißgerät gemäß der Hinweise des Herstellers an die öffentliche
Versorgung anzuschließen. Falls Interferenzen auftreten, können weitere Maßnahmen erforderlich sein (z.B. Netzlter). Eine Abschirmung der
Versorgungskabel durch ein Metallrohr kann erforderlich sein. Kabeltrommeln sollten vollständig abgerollt werden. Abschirmung von anderen
Einrichtungen in der Umgebung oder der gesamten Schweißeinrichtung können erforderlich sein.
b. Wartung des Gerätes und des Zubehörs: Es wird empfohlen das Lichtbogenschweißgerät gemäß der Hinweise des Herstellers an die öffentliche
Versorgung anzuschließen. Alle Zugänge, Betriebstüren und Deckel müssen geschlossen und korrekt verriegelt sein, wenn das Gerät in Betrieb ist.
Das Schweißgerät und das Zubehör sollten in keiner Weise geändert werden mit Ausnahme der in den Anweisungen des Geräteherstellers erwähnten
Änderungen und Einstellungen. Für die Einstellung und Wartung der Lichtbogenzünd- und stabilisierungseinrichtungen müssen die Anweisungen des
Geräteherstellers besonders zu beachten.
c. Schweißkabel: Schweißkabel sollten so kurz wie möglich und eng zusammen am Boden verlaufen.
d. Potenzialausgleich: Alle metallischen Teile des Schweißplatzes sollten des Schweißplatzes sollten in den Potentialausgleich einbezogen werden.
Es besteht trotzdem die Gefahr eines elektrischen Schlages, wenn Elektrode und Metallteile gleichzeitig berührt werden. Der Anwender muss sich
von metallischen Bestückungen isolieren.
e. Erdung des Werkstücks: Die Erdung des Werkstücks kann in bestimmte Fällen die Störung reduzieren. Die Erdung von Werkstücken, die
Verletzungsrisiken für Anwender oder Beschädigung anderer elektrischen Materialen erhöhen können, sollte vermieden werden. Die Erdung kann
direkt oder über einen Kondensator erfolgen. Der Kondensator muss gemäß der nationalen Normen gewählt werden.
f. Schutz und Trennung: Eine Abschirmung von anderen Einrichtungen in der Umgebung oder der gesamten Schweißeinrichtung kann die
Störungen reduzieren. Die Abschirmung der ganen Schweißzone kann für Spezialanwendungen in Betracht gezogen werden.
TRANSPORT UND TRANSIT DER SCHWEISSSTROMQUELLE
Unterschätzen Sie nicht das Eigengewicht des Gerätes! Da das Gerät über keine weitere Transporteinrichtung verfügt, liegt es
Ihrer eigenen Verantwortung dafür Sorge zu tragen, dass Transport und Bewegung des Gerätes sicher verlaufen (Achten Sie
darauf das Gerät nicht zu kippen).
Ziehen Sie niemals an Brenner oder Kabeln, um das Gerät zu bewegen. Das Gerät darf ausschließlich in vertikaler Position transportiert werden.
Das Gerät darf nicht über Personen oder Objekte hinweg gehoben werden.
Halten Sie sich unbedingt an die unterschiedlichen Transportrichtlinien für Schweißgeräte und Gasaschen. Diese haben verschiedene
Beförderungsnormen.
Die Drahtspule sollte vor dem Heben und Transport des Schweißgerätes entfernt werden.
Schweißkriechströme können Erdungsleiter zerstören, die Schweißanlage und elektrische Geräte beschädigen und die
Erwärmung der Bauteile verursachen, die zum Brand führen können.
• Alle Schweißkabel müssen fest verbunden werden. Überprüfen Sie diese regelmäßig!
• Überprüfen Sie die Befestigung des Werkstücks! Diese mus fest und gut elektrisch leitend sein.
• Befestigen Sie alle elektrisch leitfähige Elemente (Rahmen, Wagen und Hebesysteme) der Schweißquelle, sodass sie isoliert sind !
• Legen Sie keine andere nicht isolierten Geräte (Bohrmaschine, Schleifgeräte usw.) auf die Schweißquelle, den Wagen oder die Hebesysteme!
• Legen Sie die Schweißbrenner oder die Elektrodenhalter auf eine isolierte Oberäsche, wenn sie nicht benutzt werden!
Page 19

19
SMARTMIG
DE
AUFSTELLUNG
• Stellen Sie das Gerät ausschließlich auf festen und sicheren Untergrund, mit einem Neigungswinkel nicht größer als 10°.
• Achten Sie auf eine gute Belüftung und ausreichend Schutz bzw. Ausstattung der Räumlichkeiten. Der Netzstecker muss zu jeder Zeit frei zugänglich
sein.
• Verwenden Sie das Gerät nicht in einer elektromagnetisch sensiblen Umgebung.
• Schützen Sie das Gerät vor Regen und direkter Sonneneinstrahlung.
• Das Gerät ist IP21 konform, d. h:
- das Gerät schützt die eingebauten Teile vor Berührungen und mittelgroße Fremdkörpern mit einem Durchmesser >12,5 mm,
- Schutzgitter gegen senkrecht fallendes Tropfwasser
Die Versorgungs-, Verlängerungs- und Schweißkabel müssen komplett abgerollt werden, um ein Überhitzungsrisiko zu verhindern.
Der Hersteller GYS haftet nicht für Verletzungen oder Schäden, die durch unsachgemäße Handhabung dieses Gerätes entstanden
sind.
WARTUNG / HINWEISE
• Alle Wartungsarbeiten müssen von qualiziertem und geschultem Fachpersonal durchgeführt werden. Eine jährliche Wartung/
Überprüfung ist empfohlen.
• Ziehen Sie den Netzstecker, bevor Sie Arbeiten an dem Gerät vornehmen. Warten Sie bis der Lüfter nicht mehr läuft. Die
Spannungen und Ströme in dem Gerät sind hoch und gefährlich.
• Nehmen Sie regelmäßig (mindenstens 2 bis 3 Mal im Jahr) das Gehäuse ab und reinigen Sie das Innere des Gerätes mit
Pressluft. Lassen Sie regelmäßig Prüfungen des GYS Gerätes auf seine elektrische Betriebssicherheit von qualiziertem Techniker
durchführen.
• Prüfen Sie regelmäßig den Zustand der Netzzuleitung. Wenn diese beschädigt ist, muss sie durch den Hersteller, seinen
Reparaturservice oder eine qualizierte Person ausgetauscht werden, um Gefahren zu vermeiden.
• Lüftungsschlitze nicht bedecken.
• Diese Stromquelle darf nicht zum Auftauen von gefrorenen Wasserleitungen, zur Batterieauadung und zum Starten von
Motoren benutzt werden.
MONTAGE - PRODUKTANWENDUNG
BESCHREIBUNG
Wir freuen uns, dass Sie sich für ein Markengerät der Firma GYS entschieden haben und danken Ihnen für das entgegengebrachte Vertrauen. Bitte
lesen Sie sorgfältig vor dem Erstgebrauch diese Betriebsanleitung.
Die SMARTMIG Geräte sind traditionelle halb-automatische Schweissgeräte (MIG oder MAG) mit Gleichstrom (DC), und geeignet zum MMA-Schweissen (SMARTMIG 3P). Sie eignen sich für die Drahtsorten: Stahl, Edelstahl, Alu. Die SMARTMIG 3P funktioniert mit Elektroden bis 3,2mm. Einfache
Einstellung durch die, SMART Lösung“.
NETZANSCHLUSS
Smartmig 142/152/162/3P/182 :
Die Geräte besitzen einen Schutzkontaktsstecker (Schukostecker) (EEC7/7) und müssen an eine einphasige, geerdete 230V/16A (50-60Hz) Schutzkontaktsteckdose angeschlossen werden.
Die Stromaufnahme (I1eff) bei maximaler Leistung ist auf dem Typenschild der Maschine angegeben. Bitte prüfen Sie, ob die Stromversorgung und
die Absicherung mit dem Strom, den Sie benötigen, übereinstimmen. In Ländern mit abweichender Netzversorgungswerten kann ein Tausch des
Netzsteckers erforderlich sein, um die maximale Leistung abrufen zu können.
Smartmig 183 :
Dieses Gerät wird mit einem XX A Typ EN 60309-1 Stecker geliefert. Es muss an einer 400V (50 - 60 Hz) dreiphasigen, geerdeten Steckdose mit
vorschriftsmäßig angeschlossenem Schutzleiter betrieben werden.
Der aufgenomme Strom (I1eff) bei maximaler Leistung ist auf dem Gerät angegeben. Bitte prüfen Sie, ob die Stromversorgung und die Absicherung
mit dem Strom, den Sie benötigen, übereinstimmen. In Ländern mit abweichender Netzversorgungswerten kann ein Tausch des Netzsteckers erforderlich sein, um die maximale Leistung abrufen zu können.
BESCHREIBUNG DES GERÄTES (ABB-I)
1- Ein / AUS Schalter
2- Stromkabel
3- Hinterer Handgriff
4- Aufnahmedorn für Drahtrolle
5- Gas-Schnellanschlussbuchse
6- Vorderer Handgriff (für Transport)
7- Bedienfeld und "Smart" Tabelle
8- Drahtförderrollen
9- Hintere Räder (nur bei 162, 3P und 182)
10- EURO-Brenneranschluss (nur bei 162, 3P und 182)
11- Schnellanschluss 200A (nur bei 3P)
12- Vordere Räder (nur bei 162, 3P und 182)
13- Festmontiertes Massekabel (nur bei 142, 152, 162, 182 und 183)
14- Deckelklappe für Polaritätsumkehrung (nur bei 142, 152, 162, 182
und 183)
15- Befestigungskette für Gasaschen.
Achtung: Gasaschen gegen Umkippen sichern!
HALBSYNERGISCHES STAHL-/ EDELSTAHL- SCHWEISSEN (MAG MODUS) (ABB-II)
Die SMARTMIG Geräte können 0,6/0,8 und 1mm Stahl- und Edelstahl-Drähte verschweißen (außer das Modell 142/152) (siehe Abb. II – A). Smartmig 3P : Zum Verschweißen von 0,6/0,8mm oder 1,0mm Stahl- und Edelstahldrähten muss das Massekabel an die negative Schweißbuchse auf der
Frontseite des Gerätes angeschlossen werden (FIG I).
Diese Geräte sind bei der Lieferung fur den Betrieb mit Ø 0.8 mm Stahl- und Edelstahldraht werksseitig voreingestellt. Das Kontaktrohr, die Spur der
Antriebsrolle und die Führungsseele des Brenners sind für diesen Betrieb eingestellt. Wenn Sie Ø 0.6 mm Draht benutzen, müssen Sie das Kontaktrohr
austauschen. Die Drahtförderrollen weisen je zwei verschiedene Drahtaufnahmenuten auf (z.B. Ø 0.6 / 0.8 mm). In diesem Fall, positionieren Sie die
Rollen so, dass 0.6 sichtbar ist. Benutzen Sie für das Schweißen von Ø 1,0mm Drähten ein passendes Kontaktrohr und eine passende Antriebsrolle.
Stahl- und Edelstahlschweißen verlangen die Anwendung von spezischen Gasgemischen wie Argon + CO2. Der Mengenanteil der Komponenten
variiert je nach Anwendung. Bitten Sie bei der Auswahl des richtigen Gases einen Gase-Fachhändler um Empfehlung. Die richtige Gasdurchussmenge
bei Stahl beträgt 12 bis 18 L/min je nach Umgebung und Schweisserfahrung.
Page 20

20
SMARTMIG
DE
HALBSYNERGISCHES ALUMINIUM - SCHWEISSEN (MIG MODUS) (ABB-II)
SMARTMIG 152, 162 ,3P, 182 und 183 können Ø 0,8 oder 1,0 mm (g II-B) Aluminium-Drähte verschweißen.
Smartmig 3P : Zum Verschweißen von 0,8mm oder 1,0mm Aluminiumdrähten muss das Massekabel an die negative Schweißbuchse auf der Frontseite
des Gerätes angeschlossen werden (FIG I).
SMARTMIG 142, sind bei der Lieferung für den Betrieb mit Ø 0.8 mm Stahl- und Edelstahldraht werksseitig voreingestellt. Das Kontaktrohr, die Spur
der Antriebsrolle und die Führungsseele des Brenners sind für diesen Betrieb eingestellt.
Alu-Schweissen verlangt die Anwendung von entsprechenden Rein-Argon.
Bitten Sie bei der Auswahl des richtigen Gases einen Gase-Fachhändler um Empfehlung.
Der Mengenanteil der Komponenten variert je nach Anwendung. Verwenden Sie ein Gemisch von 2% CO2 bei Edelstahl. Die richtige Gasdurchussmenge bei Aluminium beträgt 20 bis 30 L/min je nach Umgebung und Schweisserfahrung.
Wesentliche Unterschiede in der Einrichtung der Maschine zwischen Stahl und Aluminium sind unter anderem:
• Drahtführungsrollen : benutzen Sie spezische Drahtführungsrollen für Aluminiumdraht.
• Aluminiumdraht muss mit möglichst geringem Anpressdruck zwischen den Drahtförderrollen transportiert werden, da er sonst deformiert und
ungleichmäßig gefördert wird.
• Kapilarrohr: benutzen Sie das Kapilarrohr nur für den Stahldraht (Stahlführungsseele).
• Brenner: benutzen Sie einen speziellen Brenner für Alu. Dieser Brenner verfügt über eine Teonführungsseele, wodurch die Reibung im Brenner
reduziert wird. Die Führungsseele am Rande des Anschlusses bitte NICHT abschneiden sondern bis zu den Drahtförderrollen führen (Abb. B).
• Kontaktrohr: Benutzen Sie ein Kontaktrohr SPEZIELL für Alu, das dem Drahtdurchmesser entspricht.
FÜLLDRAHT SCHWEISSEN (ABB-III)
SMARTMIG können Fülldraht verschweißen, wenn Sie die Polarität entsprechend anpassen.
Ziehen Sie dafür den Netzstecker aus der Steckdose und öffnen sie die Deckelklappe (14). Montieren Sie den Anschluss wie auf Bild C (siehe
nächste Seite) um. Die SMARTMIG Geräte sind bei der Lieferung für den Betrieb „mit Gas“ werksseitig voreingestellt. Smartmig 3P : Zum Fülldrahtschweißen muss das Massekabel an die positive Schweißbuchse auf der Frontseite des Gerätes angeschlossen werden (FIG I).
SCHWEISSEN MIT UMHÜLLTEN ELEKTRODEN (FIG. III) SMARTMIG 3P (MMA MODUS)
Beachten Sie die auf der Elektrodenverpackungen beschriebenen Angaben zur Polarität.
• Beachten Sie die allgemeinen Regeln zur Unfallprävention beim Schweißen.
geeignete Elektroden:
Ø mm Rutilelektroden Blechdicke (mm) Schweißstrom (A)
1.6 1.5 40
2.0 1.5 > 3 55
2.5 2.5 > 6 80
3.2 5 > 8 115
MONTAGE DER DRAHTROLLEN UND SCHWEISSBRENNER (ABB-V)
Entfernen Sie zuerst die Gasdüse durch Drehen im Uhrzeigersinn(Abb. V-E). Schrauben Sie dann das Kontaktrohr weg (Abb. V-D) und lassen Sie den
Kontaktrohrhalter und die Feder auf dem Brenner.
• Entfernen Sie den Seitendeckel des Gerätes.
Abb V-A : Positionieren Sie die Drahtrolle auf der Aufnahme.
• Im Falle der Nutzung einer 100mm (3P, 142, 152, 162) Drahtrolle wird kein Adapter benötigt. (1)
• Justieren Sie die Drahtrollenbremse (2) um die Drahtrolle bei Schweißstop gegen Nachdrehen zu sichern. Ziehen Sie diese generell nicht zu fest.
• Kunststoffschraube anziehen.
Abb V-B : Aufstellung der Antriebsrolle.
• Wählen Sie die zu Drahttyp und –durchmesser passende Antriebsrolle und positionieren Sie die Rolle so, dass der ausgewählte Durchmesser sichtbar
ist.
Abb V-C : Um den Transportandruck korrekt einzustellen, gehen Sie wie folgt vor:
• Lockern Sie die Einstellschraube der Drahtführung.
• Legen Sie den Draht ein und ziehen Sie ca. 2 cm davon heraus, anschließend schließen Sie den Drahtantrieb ohne festzuziehen.
• Schalten Sie das Gerät ein und betätigen Sie bei eingelegtem Draht den Brennertaster.
• Justieren Sie die Einstellschraube (Abb. V-C) bei betätigtem Brennertaster bis der Draht sauber transportiert wird.
Achtung : Aluminiumdraht muss mit möglichst geringem Anpressdruck zwischen den Drahtförderrollen transportiert werden, da er sonst deformiert
und ungleichmäßig gefördert wird.
• Lassen Sie den Draht ca. 5 cm aus dem Brenner herauskommen und montieren das zu dem benutzten Draht passende Kontaktrohr (Abb. V-D),
sowie die passende Düse (Abb. V-E).
Die SMARTMIG 142, 152, 162, 3P Geräte können Drahtrollen von 100 oder 200 mm betreiben.
Die SMARTMIG 182 und 183 Geräte können Drahtrollen von 200 oder 300 mm betreiben. Um eine 200mm Drahtrolle zu verwenden, müssen Sie zuerst
einen Adapter (Art.-Nr. 042889) am Haspelträger anbringen.
Der SMARTMIG 3P kann auch mit 2,0/ 2,5/ 3,2 mm rutile Elektroden verschweissen.
Hier ist eine Zusammenfassung der möglichen Kombinationen:
Smartmig 142 / 152 162 3P 182 183 gaz
Stahl /
Edelstahl
0,6/0,8 0,6/0,8/1,0 Argon +
CO2
Alu* - 0,8/1,0 Pure Argon
No Gas 0,9 0,9/1,2 Elektroden - - 2/2,5/3,2 - - -
* Planen Sie eine Teonführungsseele (Art. Nr. 041578) und ein Kontaktrohr speziell für Aluminium ein
(Ø 0,8 Art. Nr. 041059 - Ø 1,0 Art. Nr. 041066)
Um den passenden Draht- oder Elektrodendurchmesser auszuwählen, beziehen Sie sich auf die obenstehende Tabelle (Abb. IV).
Page 21

21
SMARTMIG
DE
GAS-ANSCHLUSS
• Den korrekten Druckminderer an der Gasasche montieren. Benutzen Sie den Gasschlauch, der mit dem Gerät geliefert wird. Um Gasverlust zu
vermeiden, benutzen Sie die in der Zubehörbox enthaltenen Schlauchklemmen.
• Regeln Sie die Gasdurchussmenge mit dem Einstellrad am Druckminderer.
Hinweis : Die Einstellung der Gasdurchussmenge wird einfacher, wenn sie bei entspanntem Drahtvorschub den Brennertaster betätigen und die
Durchußmenge am Manometer ablesen.
Dieses Verfahren gilt nicht für den Fülldraht Modus.
BESCHREIBUNG DES BEDIENFELDES (ABB-VI)
Smartmig 142/152/162/182/183 Smartmig 3P
1- A / B Auswahltaste Schweißspannung 1- Auswahltaste Modus MIG/MMA.
2- Min/Max Auswahltaste Schweißspannung 2- Potentiometer Schweißstrom E-Hand/MIG
3- Potentiometer Drahtgeschwindigkeit MIG/MAG. 3- Potentiometer Drahtgeschwindigkeit MIG/MAG.
4- "SMART" Tabelle Einstellhilfe MIG/MAG. 4- A / B Auswahltaste Schweißspannung
5- Anzeige thermischer Überlastschutz. 5- "SMART" Tabelle Einstellhilfe MIG/MAG u. E-Hand.
6- Stufen-Schalter 6- Anzeige thermischer Überlastschutz.
BENUTZUNG (ABB-VI)
MIG/MAG MODUS:
SMARTMIG ermöglicht die einfache Einstellung der Schweißspannung und der Drahtgeschwindigkeit.
Anhand der SMART Tabelle können Sie die Dicke des zu verschweißenden Bleches und den Drahttyp schnell nden,
und mithilfe dieser Empfehlungen können Sie folgende Parameter auswählen :
• Die Spannung (A/B und min/max Tasten bei SMARTMIG 142, 152 und 162 ; A/B Taste bei SMARTMIG 3P)
• Die Drahtgeschwindigkeit, indem Sie den Potentiometer (3) auf der angezeigten Farbzone positionieren
Beispiel :
Verschweißen von Blechdicke 0,8mm mit Drahtdurchmesser 0,6mm (SMARTMIG 142, 152 und 162) :
• Wählen Sie Taste (1) auf Position « A »
• Wählen Sie Taste (2) auf Position « min »
• Positionieren Sie den Potentiometer (3) auf der helleren Farbzone und justieren Sie « nach Geräusch » nach wenn erforderlich.
Gleicher Beispiel bei SMARTMIG 3P :
• Die Taste (4) auf Position « A » stellen.
• Positionieren Sie den Potentiometer (2) auf « min » oder « max »
• Positionieren Sie den Potentiometer (3) auf der helleren Farbzone und justieren Sie « nach Geräusch » nach wenn erforderlich.
MMA MODUS (SMARTMIG 3P EINSCHLIESSLICH):
Wenn Sie Elektrodenhalterkabel und Masseleitung anschliessen achten Sie auf die richtige Polarität nach Angabe auf der Elektrodenverpackung.
Anschließend stellen Sie das Gerät wie folgt ein.
Beispiel :
Verschweißen von 4 mm Blech:
• Taste (1) auf Position « MMA ».
• Potentiometer (2) auf 2,5 mm Elektroden Schweissen einstellen.
THERMISCHER SCHUTZ
• Beachten Sie die allgemeinen Grundregeln des Schweißens.
• Lassen Sie das Gerät nach dem Schweißen oder während der Thermoschutz aktiv ist am Netz angeschlossen und eingeschaltet, um die Abkühlung
des Gerätes durch den Lüfter zu ermöglichen.
• Thermischer Schutz : Das Symbol leuchtet und die Abkühlzeit beträgt 5 bis 10 Minuten.
EINSCHALTDAUER UND VERWENDUNGSUMGEBUNG
Die beschriebenen Geräte haben eine Ausgangscharakteristik vom Typ «Konstantspannung». Die Einschaltdauer nach der Norm EN60974-1 ist in
der Tabelle unten angezeigt:
x @40°C (T
cycle=10min)
142 / 152 162
3P
182 183
MIG/MAG MMA
X%-max 20%-90A 20%-115A 25%-110A 15%-115A 15%-140A 15%-140A
60% 60A 70A 70A 40A 80A 90A
Bei intensivem Gebrauch (> Einschaltdauer) schaltet der Überhitzungsschutz den Lichtbogen ab und die entsprechende Warnung erscheint auf der
Anzeige. Der Schweißgerät entspricht in seiner Charakteristik einer Konstantstromquelle im MIG/MAG-Modus. Der Schweißgerät entspricht in seiner
Charakteristik einer Stromquelle mit fallender Kennlinie im E-Hand-Modus
Bemerkung: Die Erwärmungsprüfungen sind bei Umgebungstemperatur durchgeführt wurden und die Einschaltdauer wurde bei 40° C im Simulationbetrieb ermittelt.
Diese A-Klasse Geräte sind für den industriellen und/ oder professionellen Gebrauch geeignet. In einem anderen Umfeld ist die elektromagnetische
Verträglichkeit schwieriger zu gewährleisten. Verwenden Sie das Gerät nicht in Räumen, in denen sich in der Luft metallische Staubpartikel benden, die Elektrizität leiten können. ACHTUNG! : Änderung der Norm EN 60974-10 ab 01. Dezember 2010! Diese Geräte entsprechen nicht mehr der
Richtlinie CEI 61000-3-12. Es liegt in Ihrer Verantwortung zu überprüfen, ob die Geräte für den Stromanschluss geeignet sind, bevor Sie sie an das
Stromnetz anschließen. Bei Fragen wenden Sie sich bitte an den zuständigen Stromnetzbetreiber.
Page 22
22
SMARTMIG
DE
VERLETZUNGRISIKO DURCH BEWEGLICHE TEILE
Die Drahtvorschübe besitzen bewegliche Teile, die Hände, Haare, Kleidung oder Werkzeug erfassen und so Verletzungen verursachen können!
• legen Sie nicht eine Hand zu schwenken oder Komponenten oder Teile an den Antrieb in Bewegung!
• Stellen Sie sicher, dass die Gehäusedeckel oder Schutzabdeckungen bleiben während des Betriebs geschlossen!
INSTANDHALTUNG
• Die Instandhaltung sollte nur von qualiziertem Fachpersonal durchgeführt werden.
• Schalten Sie das Gerät aus, trennen Sie die Stromversorgung und warten Sie bis der Ventilator sich nicht mehr dreht. Im Gerät sind die Spannungen sehr hoch und deshalb gefährlich.
• Nehmen Sie regelmäßig (2 oder 3-Mal pro Jahr) das Gehäuse ab und reinigen Sie das Innere des Gerätes mit Pressluft. Lassen Sie regelmäßig
Prüfungen des GYS Gerätes auf seine elektrische Betriebssicherheit von qualiziertem Fachpersonal durchführen.
• Prüfen Sie regelmäßig den Zustand der Netzzuleitung. Wenn diese beschädigt ist, muss sie durch den Hersteller, seinen Reparaturservice oder
eine qualizierte Person ausgetauscht werden, um Gefahren zu vermeiden.
FEHLERSUCHE
FEHLER URSACHE LÖSUNGEN
Drahtvorschubgeschwindigkeit
nicht konstant.
Das Kontaktrohr ist verstopft.
Reinigen Sie das Kontaktrohr oder tauschen Sie es aus und
benutzen Sie Antihaftspray (Art.-Nr. 041806).
Der Draht rutscht im Antrieb durch.
Prüfen Sie den Druck des Rollenantriebes oder ändern die
Antriebsnut auf die korrekte Drahtstärke.
-Drahtführungsschlauch des Brenners nicht korrekt.
Motor läuft nicht.
Bremse der Drahtrolle oder Rollenantrieb zu
fest.
Lockern Sie die Bremse und den Rollenantrieb.
Versorgungsproblem. Prüfen Sie, ob der Schalter auf Position «EIN» ist.
Schlechte Drahtförderung.
Drahtführungsschlauch verschmutzt oder
beschädigt.
Reinigen Sie den Drahtführungsschlauch oder tauschen Sie
diesen aus.
Drahtrollen-Bremse zu fest. Lockern Sie die Bremse.
Kein Schweißstrom.
Fehlerhafte Netzversorgung.
Prüfen der Netzversorgung (Stecker, Kabel, Steckdose, Siche-
rung).
Fehlerhafte Masseverbindung.
Prüfen Sie die Masseklemme (Verbindung und Klemmenzus-
tand).
Brenner defekt. Prüfen Sie den Brenner bzw. tauschen Sie diesen aus.
Drahtstau im Antrieb.
Seele fehlerhaft. Prüfen bzw. austauschen.
Draht blockiert im Brenner. Prüfen, reinigen oder austauschen.
Fehlendes Kapillarrohr. Prüfen und einsetzen.
Drahtvorschubgeschwindigkeit zu hoch. Drahtvorschubgeschwindigkeit reduzieren.
Die Schweißnaht ist porös.
Gasuß zu niedrig.
Korrigieren Sie die Gaseinstellung.
Reinigen Sie das Material.
Gasasche leer. Austauschen.
Schlechte Gasqualität. Austauschen.
Zugluft. Schweißzone abschirmen.
Schmutzige Gasdüse. Reinigen oder austauschen.
Schlechte Drahtqualität. Austauschen gegen geeigneten Schweißdraht.
Schweißmaterial von schlechter Qualität (Rost,
…)
Schweißgut reinigen.
Starke Spritzerbildung.
Lichtbogenspannung zu niedrig oder zu hoch. Schweißparameter kontrollieren.
Masse schlecht positioniert. Positionieren Sie die Masse näher an der Schweißstelle.
Schutzgasuss zu gering. Prüfen und Einstellen.
Gasmangel am Brenner. Fehlerhafte Gasverbindung.
Gasschläuche und Verbindungen prüfen. Druckminderer und
Magnetventile prüfen.
Page 23
23
SMARTMIG
ADVERTENCIAS - NORMAS DE SEGURIDAD
CONSIGNA GENERAL
Estas instrucciones se deben leer y comprender antes de toda operación.
Toda modicación o mantenimiento no indicado en el manual no se debe llevar a cabo.
Todo daño físico o material debido a un uso no conforme con las instrucciones de este manual no podrá atribuírsele al fabricante.
En caso de problema o de incertidumbre, consulte con una persona cualicada para manejar correctamente el aparato.
ENTORNO
Este material se debe utilizar solamente para realizar operaciones de soldadura dentro de los límites indicados en el aparato y el manual. Se deben
respetar las instrucciones relativas a la seguridad. En caso de uso inadecuado o peligroso, el fabricante no podrá considerarse responsable.
La instalación se debe hacer en un local sin polvo, ni ácido, ni gas inamable u otras sustancias corrosivas incluso donde se almacene el producto.
Hay que asegurarse de que haya una buena circulación de aire cuando se esté utilizando.
Zona de temperatura :
Uso entre -10 y +40°C (+14 y +104°F).
Almacenado entre -20 y +55°C (-4 y 131°F).
Humedad del aire :
Inferior o igual a 50% a 40°C (104°F).
Inferior o igual a 90% a 20°C (68°F).
Altitud:
Hasta 1000 m por encima del nivel del mar (3280 pies).
PROTECCIÓN INDIVIDUAL Y DE LOS DEMÁS
La soldadura al arco puede ser peligrosa y causar lesiones graves e incluso mortales.
La soldadura expone a los individuos a una fuente peligrosa de calor, de radiación lumínica del arco, de campos electromagnéticos (atención a los
que lleven marcapasos), de riesgo de electrocución, de ruido y de emisiones gaseosas.
Para protegerse correctamente y proteger a los demás, siga las instrucciones de seguridad siguientes:
Para protegerse de quemaduras y de radiaciones, lleve ropas sin solapas, aislantes, secos, ignífugos y en buen estado que cubran
todo el cuerpo.
Utilice guantes que aseguren el aislamiento eléctrico y térmico.
Utilice una protección de soldadura y/o una capucha de soldadura de un nivel de protección suciente (variable según aplica-
ciones). Protéjase los ojos durante operaciones de limpieza. Las lentillas de contacto están particularmente prohibidas.
A veces es necesario delimitar las zonas mediante cortinas ignífugas para proteger la zona de soldadura de los rayos del arco,
proyecciones y de residuos incandescentes.
Informe a las personas en la zona de soldadura de que no miren los rayos del arco ni las piezas en fusión y que lleven ropas
adecuadas para protegerse.
Utilice un casco contra el ruido si el proceso de soldadura alcanza un nivel de ruido superior al límite autorizado (así como cualquier
otra persona que estuviera en la zona de soldadura).
Las manos, el cabello y la ropa deben estar a distancia de las partes móviles (ventilador).
Las piezas soldadas están caliente y pueden provocar quemaduras durante su manipulación.
No quite nunca el cárter del grupo de refrigeración del aparato estando bajo tensión, el fabricante no podrá ser considerado res-
ponsable en caso de accidente.
Las piezas soldadas están caliente y pueden provocar quemaduras durante su manipulación. Cuando se hace un mantenimiento
de la antorcha o portaelectrodos, se debe asegurar que esta esté lo sucientemente fría y espere al menos 10 minutos antes de
toda intervención. El grupo de refrigeración se debe encender cuando se utilice una antorcha refrigerada por líquido para que el
líquido no pueda causar quemaduras.
Es importante asegurar la zona de trabajo antes de dejarla para proteger las personas y los bienes materiales.
HUMOS DE SOLDADURA Y GAS
El humo, el gas y el polvo que se emite durante la soldadura son peligrosos para la salud. Hay que prever una ventilación suciente y en ocasiones puede ser necesario un aporte de aire. Una máscara de aire puede ser una solución en caso de aireación
insuciente.
Compruebe que la aspiración es ecaz controlándola conforme a las normas de seguridad.
Atención, la soldadura en los lugares de pequeñas dimensiones requiere una vigilancia a distancia de seguridad. La soldadura de algunos materiales
que contengan plomo, cadmio, zinc, mercurio o berilio pueden ser particularmente nocivos. Desengrase las piezas antes de soldarlas.
Las botellas se deben colocar en locales abiertos o bien aireados. Se deben colocar en posición vertical y sujetadas con un soporte o sobre un carro.
La soldadura no se debe efectuar cerca de grasa o de pintura.
ES
Page 24
24
SMARTMIG
RIESGOS DE FUEGO Y DE EXPLOSIÓN
Proteja completamente la zona de soldadura, los materiales inamables deben alejarse al menos 11 metros.
Cerca de la zona de operaciones de soldadura debe haber un anti-incendios.
Atención a las proyecciones de materiales calientes o chispas incluso a través de las suras. Pueden generar un incendio o una explosión.
Aleje las personas, objetos inamables y contenedores a presión a una distancia de seguridad suciente.
La soldadura en contenedores o tubos cerrados está prohibida y en caso de que estén abiertos se les debe vaciar de cualquier material inamable o
explosivo (aceite, carburante, residuos de gas...).
Las operaciones de pulido no se deben dirigir hacia la fuente de energía de soldadura o hacia materiales inamables.
BOTELLAS DE GAS
El gas que sale de las botella puede ser una fuente de sofocamiento en caso de concentración en el espacio de soldadura
(comprobar bien).
El transporte de este se debe hacer con toda seguridad: botellas cerradas y el aparato apagado. Se deben colocar verticalmente
y sujetadas con un soporte para limitar el riesgo de caída.
Cierre la botella entre dos usos. Atención a las variaciones de temperatura y a las exposiciones al sol.
La botella no debe entrar en contacto con una llama, un arco eléctrico, una antorcha, una pinza de masa o cualquier otra fuente
de calor o de incandescencia.
Manténgalas alejadas de los circuitos eléctricos y del circuito de soldadura y no efectúe nunca una soldadura sobre una botella
a presión.
Cuidado al abrir la válvula de una botella, hay que alejar la cabeza de la válvula y asegurarse de que el gas utilizado es el
apropiado para el proceso de soldadura.
SEGURIDAD ELÉCTRICA
La red eléctrica utilizada de tener imperativamente una conexión a tierra. Utilice el tamaño de fusible recomendado sobre la tabla
de indicaciones.
Una descarga eléctrica puede ser una fuente de accidente grave directo o indirecto, incluso mortal.
No toque nunca las partes bajo tensión tanto en el interior como en el exterior del generador de corriente cuando este está encendido (antorchas,
pinzas, cables, electrodos) ya que están conectadas al circuito de soldadura.
Antes de abrir el aparato, es necesario desconectarlo de la red eléctrica y esperar dos minutos, para que el conjunto de los condensadores se
descarguen.
No toque al mismo tiempo la antorcha o el portaelectrodos y la pinza de masa.
Cambie los cables y antorcha si estos están dañados, acudiendo a una persona cualicada. Dimensione la sección de los cables de forma adecuada
a la aplicación. Utilizar siempre ropas secas y en buen estado para aislarse del circuito de soldadura. Lleve zapatos aislantes, sin importar el lugar
donde trabaje.
EQUIPOS DE CLASIFICACIÓN CEM
Este aparato de Clase A no está previstos para ser utilizado en un lugar residencial donde la corriente eléctrica está suministrada
por la red eléctrica pública de baja tensión. En estos lugares puede encontrar dicultades a nivel de potencia para asegurar
una compatibilidad electromagnética, debido a las interferencias propagadas por conducción y por radiación con frecuencia
radioeléctrica.
Este material no se ajusta a la norma CEI 61000-3-12 y está destinado a ser usado en redes de baja tensión privadas conectadas
a la red pública de alimentación de media y alta tensión. En una red eléctrica pública de baja tensión, es responsabilidad del
instalador o del usuario del material asegurarse, si fuera necesario consultando al distribuidor, de que el aparato se puede
conectar.
EMISIONES ELECTROMAGNÉTICAS
La corriente eléctrica causa campos electromagnéticos (EMF) localizados al pasar por cualquier conductor. La corriente de
soldadura produce un campo electromagnético alrededor del circuito de soldadura y del material de soldadura.
Los campos electromagnéticos EMF pueden alterar algunos implantes médicos, como los estimuladores cardíacos. Se deben tomar medidas de
protección para personas con implantes médicos. Por ejemplo, restricciones de acceso para las visitas o una evaluación de riesgo individual para
los soldadores.
Todos los soldadores deberían utilizar los procedimiento siguientes para minimizar la exposición a los campos electromagnéticos que provienen del
circuito de soldadura:
• Coloque los cables de soldadura juntos - fíjelos con una brida si es posible;
• Coloque su torso y su cabeza lo más lejos posible del circuito de soldadura;
• No enrolle nunca los cables de soldadura alrededor de su cuerpo;
• No coloque su cuerpo entre los cables de soldadura. Mantenga los dos cables de soldadura sobre el mismo lado de su cuerpo;
• conecte el cable a la pieza lo más cerca posible de zona a soldar;
• no trabaje junto al generador, no se siente sobre este, ni se coloque muy cerca de este.
• no suelde cuando transporte el generador de soldadura o la devanadera.
Las personas con marcapasos deben consultar un médico antes de utilizar este aparato.
La exposición a los campos electromagnéticos durante la soldadura puede tener otros efectos sobre la salud que se desconocen
hasta ahora.
ES
Page 25
25
SMARTMIG
RECOMENDACIONES PARA EVALUAR LA ZONA Y LA INSTALACIÓN DE SOLDADURA
Generalidades
El usuario se responsabiliza de instalar y usar el aparato siguiendo las instrucciones del fabricante. Si se detectan alteraciones electromagnéticas,
el usuario debe resolver la situación siguiendo las recomendaciones del manual de usuario o consultando el servicio técnico del fabricante. En
algunos casos, esta acción correctiva puede ser tan simple como una conexión a tierra del circuito de soldadura. En otros casos, puede ser necesario
construir una pantalla electromagnética alrededor de la fuente de corriente de soldadura y de la pieza entera con ltros de entrada. En cualquier caso,
las perturbaciones electromagnéticas deben reducirse hasta que no sean nocivas.
Evaluación de la zona de soldadura
Antes de instalar el aparato de soldadura al arco, el usuario deberá evaluar los problemas electromagnéticos potenciales que podría haber en la zona
donde se va a instalar. Lo que se debe tener en cuenta:
a) la presencia, encima, abajo y en los laterales del material de soldadura al arco de otros cables de red eléctrica, control, de señalización y de
teléfono;
b) receptores y transmisores de radio y televisión;
c) ordenadores y otros materiales de control;
d) material crítico, por ejemplo, protección de material industrial;
e) la salud de personas cercanas, por ejemplo, que lleven estimuladores cardíacos o aparatos de audición;
f) material utilizado para el calibrado o la medición;
g) la inmunidad de los otros materiales presentes en el entorno.
El usuario deberá asegurarse de que los aparatos del local sean compatibles entre ellos. Ello puede requerir medidas de protección complementarias;
h) la hora del día en el que la soldadura u otras actividades se ejecutan.
La dimensión de la zona conjunta a tomar en cuenta depende de la estructura del edicio y de las otras actividades que se lleven a cabo en el lugar.
La zona se puede extender más allá de los límites de las instalaciones.
Evaluación de la instalación de soldadura
Además de la evaluación de la zona, la evaluación de las instalaciones de soldadura al arco puede servir para determinar y resolver los problemas de
alteraciones. Conviene que la evaluación de las emisiones incluya las medidas hechas en el lugar como especicado en el Artículo 10 de la CISPR
11:2009. Las medidas hechas en el lugar pueden permitir al mismo tiempo conrmar la ecacia de las medidas de mitigación.
RECOMENDACIONES SOBRE LOS MÉTODOS DE REDUCCIÓN DE EMISIONES ELECTROMAGNÉTICAS
a. Red eléctrica pública: conviene conectar el equipo de soldadura a la red eléctrica pública según las recomendaciones del fabricante. Si se
produjeran interferencias, podría ser necesario tomar medidas de prevención suplementarias como el ltrado de la red pública de alimentación
eléctrica. Se recomienda apantallar el cable de red eléctrica en un conducto metálico o equivalente para material de soldadura instalado de forma
ja. Conviene asegurar la continuidad eléctrica del apantallado sobre toda la longitud. Se recomienda conectar el cable apantallado al generador de
soldadura para asegurar un buen contacto eléctrico entre el conducto y la fuente de soldadura.
b. Mantenimiento del material de soldadura al arco: conviene que el material de soldadura al arco esté sometido a un mantenimiento regular
según las recomendaciones del fabricante. Los accesos, aperturas y carcasas metálicas estén correctamente cerradas cuando se utilice el material
de soldadura al arco. El material de soldadura al arco no se debe modicar de ningún modo, salvo modicaciones y ajustes mencionados en el
manual de instrucciones del fabricante. Se recomienda, en particular, que los dispositivos de cebado y de estabilización de arco se ajusten y se les
haga un mantenimiento siguiendo las recomendaciones del fabricante.
c. Cables de soldadura: Conviene que los cables sean lo más cortos posible, colocados cerca y a proximidad del suelo sobre este.
d. Conexión equipotencial: Se recomienda comprobar los objetos metálicos de la zona de alrededor que pudieran crear un paso de corriente. En
cualquier caso, los objetos metálicos junto a la pieza que se va a soldar incrementan el riesgo del operador a sufrir descargas eléctricas si toca estos
elementos metálicos y el hilo a la vez. Conviene aislar al operador de esta clase de objetos metálicos.
e. Conexión a tierra de la pieza a soldar: Cuando la pieza a soldar no está conectada a tierra para la seguridad eléctrica o debido a su dimensiones
y lugar, como es el caso, por ejemplo de carcasas metálicas de barcos o en la carpintería metálica de edicios, una conexión a tierra de la pieza
puede reducir en algunos casos las emisiones. Conviene evitar la conexión a tierra de piezas que podrían incrementar el riesgo de heridas para los
usuarios o dañar otros materiales eléctricos. Si fuese necesario, conviene que la conexión a tierra de la pieza a soldar se haga directamente, pero
en algunos países no se autoriza este conexión directa, por lo que conviene que la conexión se haga con un condensador apropiado seleccionado
en función de la normativa nacional.
f. Protección y blindaje: La protección y el blindaje selectivo de otros cables y materiales de la zona puede limitar los problemas de alteraciones.
La protección de toda la zona de soldadura puedes ser necesaria para aplicaciones especiales.
TRANSPORTE Y TRÁNSITO DE LA FUENTE DE CORRIENTE DE SOLDADURA
El aparato está equipado de (un) mango (s) en la parte superior que permiten transportarlo con la mano. No se debe subestimar
su peso. El (los) mango (s) no se debe (deben) considerar un modo para realizar la suspensión del producto.
No utilice los cables o la antorcha para desplazar el aparato. Se debe desplazar en posición vertical.
No transporte el generador de corriente por encima de otras personas u objetos.
No eleve una botella de gas y el generador al mismo tiempo. Sus normas de transporte son distintas.
Es preferible quitar la bobina antes de elevar o transportar el generador.
Las corrientes vagabundas de soldadura pueden destruir los conductores de tierra, dañar el equipo y los dispositivos eléctricos y
provocar el calentamiento de los componentes, pudiendo causar un incendio.
• Todas las conexiones de soldadura deben conectarse con rmeza, compruebe con regularidad.
• Asegúrese de que la jación de la pieza es sólida y sin problemas eléctricos.
• Fije o deje en suspensión todos los elementos conductores de electricidad de la fuente de soldadura como el chasis, carrito y los sistemas de
elevado para que estén aislados.
• No coloque otros equipos como taladros, aparatos de alado, etc sobre la fuente de soldadura, el carrito o los sistemas de elevado sin que estén
aislados.
• Coloque siempre las antorcha de soldadura o los portaelectrodos sobre una supercie aislada cuando no estén siendo utilizados.
ES
Page 26
26
SMARTMIG
ES
INSTALACIÓN DEL MATERIAL
• La fuente de corriente de soldadura se debe colocar sobre una supercie cuya inclinación máxima sea 10°.
• Coloque la máquina en una zona lo sucientemente amplia para airearla y acceder a los comandos.
• No utilice en un entorno con polvos metálicos conductores.
• La máquina debe ser protegida de la lluvia y no se debe exponer a los rayos del sol.
• El material tiene un grado de protección IP21, lo cual signica:
- una protección contra el acceso a las partes peligrosas con objetos sólidos con un diámetro superior a 12.5mm.
- una protección contra gotas de agua verticales.
Los cables de alimentación, de prolongación y de soldadura deben estar completamente desenrollados para evitar cualquier sobrecalentamiento.
El fabricante no asume ninguna responsabilidad respecto a daños provocados a personas y objetos debido a un uso incorrecto
y peligroso de este aparato.
MANTENIMIENTO / CONSEJOS
• El mantenimiento sólo debe realizarlo un personal cualicado. Se aconseja efectuar un mantenimiento anual.
• Corte el suministro eléctrico, luego desconecte el enchufe y espere 2 minutos antes de trabajar sobre el aparato. En su interior,
la tensión y la intensidad son elevadas y peligrosas.
• De forma regular, quite el capó y desempolve con un soplador de aire. Aproveche la ocasión para pedir a un personal cualicado
que compruebe que las conexiones eléctricas estén bien en sitio con una herramienta aislada.
• Compruebe regularmente el estado del cable de alimentación. Si el cable de alimentación está dañado, debe ser sustituido por
el fabricante, su servicio post-venta o una persona con cualicación similar, para evitar cualquier peligro.
• Deje los oricios del equipo libres para la entrada y la salida de aire.
• No utilice este generador de corriente para deshelar cañerías, recargar baterías/acumuladores o arrancar motores.
INSTALACIÓN - FUNCIONAMIENTO DEL PRODUCTO
DESCRIPCION
Gracias por elegir uno de nuestros equipos. Para obtener el rendimiento máximo del mismo, lea con atención el siguiente documento:
Los SMARTMIG son aparatos de soldadura tradicionales semi automáticos (MIG o MAG) con corriente continua (DC), El Smartmig 3P puede también
soldar por electrodos hasta 3,2mm. Son recomendados para la soldadura de acero, inox, aluminio, ux (no gas). El reglaje de estos aparatos es
simple y rápido gracias a la solución SMART.
ALIMENTACION ELECTRICA
Smartmig 142/152/162/3P/182 :
Este material incluye una clavija de 16 A de tipo CEE7/7 y se debe conectar a una instalación eléctrica monofásica de 230V (50-60 Hz) de tres hilos
con el neutro conectado a tierra.
La corriente efectiva absorbida (I1eff) está señalada sobre el equipo para condiciones de uso máximas. Compruebe que el suministro eléctrico y sus
protecciones (fusible y/o disyuntor) sean compatibles con la corriente necesaria durante su uso. En ciertos países puede ser necesario cambiar la
toma de corriente para permitir condiciones de uso máximas.
Smartmig 183 :
Este material incluye una clavija de XX A de tipo EN 60309-1 y se debe conectar a una instalación eléctrica trifásica de 400V (50-60 Hz) de cuatro
hilos con el neutro conectado a tierra.
La corriente efectiva absorbida (I1eff) está señalada sobre el equipo para condiciones de uso máximas. Compruebe que el suministro eléctrico y sus
protecciones (fusible y/o disyuntor) sean compatibles con la corriente necesaria durante su uso. En ciertos países puede ser necesario cambiar la toma
de corriente para condiciones de uso máximas.
DESCRIPCION DEL EQUIPO (FIG-I)
1- Interruptor arranque/paro
2- Cable de alimentación
3- Puño
4- Soporte bobina
5- Racor rápido para gas
6- Asa de transporte
7- Panel de control y tabla "Smart"
8- Devanadera
9- Ruedas traseras (162, 3P y 182)
10- Conectador de antorcha EURO (162, 3P y 182)
11- Conectador rápido 200A (solo 3P)
12- Ruedas delanteras (162, 3P y 182)
13- Cable de masa jado (142, 152, 162, 182 y 183)
14- Caja de inversión de polaridad (142, 152, 162n 182 y 183 únicamente)
15- Cadena de jación de botellas.
Atención: bien jar las botellas
SOLDADURA SEMI-AUTOMATICA ACERO/ACERO INOXIDABLE (MODO MAG) (FIG-II)
Estos aparatos pueden soldar hilo de acero y de acero inoxidable de 0,6/0,8 o 1,0 (salvo el modelo 142/152) (g II - A).
El Smartmig 3P puede soldar hilo de acero y acero inoxidable de 0,6/0,8 o 1,0 siempre y cuando se conecte el cable de masa sobre el borne negativo
en la parte delantera (Fig I ).
Estos aparatos están entregados de origen para funcionar con hilo de Ø 0,8 de acero o acero inoxidable. El tubo de contacto, la abertura del rodillo,
la vaina de la antorcha están previstos para esta aplicación.
Al utilizar el hilo de 0,6 de diámetro, es necesario cambiar el tubo de contacto. El rodillo de la devanadora es un rodillo reversible 0,6/0,8. En este
caso, colocarlo de tal manera que se pueda leer 0,6mm. Para soldar el Ø 1,0, colocar el rodillo y el tubo de contacto adecuados.
La utilización en acero o acero inoxidable necesita un gas especíco Argón + CO². La proporción de CO² varia según la utilización. Para elegir el gas,
pedir consejos a un distribuidor de gas. El caudal de gas para soldar el acero se sitúa entre 12 y 18 L/mn según el medio ambiente y la experiencia
del soldador.
SOLDADURA SEMI-AUTOMATICA ALUMINIO (MODO MIG) (FIG-II)
El SMARTMIG 152, 162, 3P, 182 y el 183 pueden ser equipados para soldar con hilo de aluminio de Ø 0,8 o 1,0 (g II-B).
El Smartmig 3P puede soldar hilo de aluminio de 0,8 o 1,0 siempre y cuando se conecte el cable de masa sobre el borne negativo en la parte delantera
(Fig I).
Page 27
27
SMARTMIG
ES
El SMARTMIG 142, puede ser utilizado para soldar el Aluminio de Ø 0,8 de manera ocasional y no intensiva. En este caso, el hilo utilizado debe ser
duro para facilitar el arrastre del hilo (tipo AlMg5).
La soldadura del aluminio necesita un gas especico argón puro (Ar). Para elegir el gas, pedir consejos a un distribuidor de gas. El caudal de gas para
el aluminio se sitúa entre 20 y 30 L/min según el medio ambiente y la experiencia del soldador. Abajo las diferencias entre la utilización en soldadura
de acero y soldadura de aluminio:
- Utilizar rodillos especícos para la soldadura de aluminio.
- Utilizar un mínimo de presión en los rodillos de la devanadora para no aplastar el hilo.
- Utilizar el tubo capilar únicamente para la soldadura de acero/ acero inoxidable.
- La preparación de una antorcha de aluminio pide una atención particular. La antorcha está dotada de una vaina de teón para reducir les fricciones.
No cortar la vaina al borde del empalme, debe sobresalir del tubo capilar que sustituye y sirve para guiar el hilo a partir de los rodillos.
- Tubo de contacto: utilizar un tubo de contacto ESPECIAL aluminio Ø 0,8 (ref : 041059- no suministrado).
SOLDADURA CON HILO "NO GAS" (FIG. III)
Estos aparatos permiten soldar con alambre de aportación tubular «No Gas» con condición de invertir la polaridad de soldadura. Para ello, desconectar
la máquina de la red de alimentación, luego abrir la trapa (14) y proceder a la conexión siguiendo las indicaciones de la gura C en la página contigua.
El aparato está congurado de origen en modo « Gas ».
El Smartmig 3P puede soldar hilo revestido «NO GAS» siempre y cuando se conecte el cable de masa sobre el borne positivo en la parte delantera
(Fig I).
SOLDADURA CON ELECTRODO REVESTIDO (FIG. III) SMARTMIG 3P (MODO MMA)
Respete las polaridades indicadas sobre el embalaje de los electrodos.
• Respete las reglas clásicas de la soldadura.
Se pueden utilizar los siguientes electrodos :
Électrodo Ø mm (Rutilo) Grosor de chapas (mm) Corriente de soldadura (A)
1.6 1.5 40
2.0 1.5 > 3 55
2.5 2.5 > 6 80
3.2 5 > 8 115
PROCÉDIMIENTO DE MONTAJE DE LOS RODILLOS Y ANTORCHAS (FIG-V)
• Tomar el asa de la antorcha, y quitar la boquilla (g V-E) girándola en el sentido contrario del horario, luego quitar el tubo de contacto (g V-D),
dejando el soporte y el muelle en la antorcha en su sitio.
• Abrir la trampa del aparato.
FIG V-A: Colocar el rollo en su soporte.
• En caso de uso de un rollo de diámetro 10mm, no utilizar el adaptador (1).
• Arreglar el freno del rollo (2) para evitar que, al parar la soldadura, el hilo se enrede por causa de inercia del rollo. ¡No apretar demasiado fuerte!
El rollo debe girar sin forzar al motor.
• Atornillar el tornillo de plástico (3).
FIG V-B: Colocar el rodillo
• Elegir el rodillo adecuado al diámetro y al tipo de hilo, colocarlo en la devanadora de manera a leer la indicación del diámetro utilizado.
FIG V-C: Para arreglar la presión de los rodillos, proceder como sigue:
- Aojar la ruedecita como máximo
- Colocar el hilo del rollo y sacarlo de aproximadamente 2 cm, luego volver a cerrar el soporte del rodillo.
- Poner en marcha el aparato y accionar el motor utilizando la antorcha.
- Apretar la ruedecita (g V-C), al mismo tiempo que se aprieta el gatillo, hasta arrastrar el hilo, luego parar la presión.
NB : Para el hilo de aluminio, poner un mínimo de presión para no aplastar el hilo.
• Sacar el hilo de la antorcha de aproximadamente 5cm, luego poner al cabo de la antorcha el tubo de contacto (g V-D) adecuado al hilo utilizado,
nalmente la boquilla (g V-E).
Los equipos SMARTMIG 142, 152, 162, 3P pueden equiparse con rollos de diámetro 100 o 200mm.
Los equipos SMARTMIG 182 y 183 pueden equiparse con rollos de diámetro 200 o 300mm. Para colocar un rollo de 200mm, es necesario instalar
un adaptador en el soporte.
El SMARTMIG 3P también puede soldar con electrodos rutiles de diámetro 2,0/ 2,5/ 3,2 mm.
Abajo encontrará las diferentes combinaciones posibles:
Smartmig 142 / 152 162 3P 182 183 gaz
acero/inox 0,6/0,8 0,6/0,8/1,0 Argon +
CO2
Alu* - 0,8/1,0 Argon Pur
No Gas 0,9 0,9/1,2 Electrodos - - 2/2,5/3,2 - - -
* Prever una vaina teón (ref. 041578) y un tubo de contacto especial aluminio (Ø 0,8 ref. 041059 - Ø 1,0 ref.041066)
Para ayudarle a elegir el diámetro del hilo o del electrodo adecuado al trabajo que desea efectuar, referirse a la tabla contigua (g IV, página 4).
CONEXION GAS
• Colocar un manómetro adecuado a la bombona. Conectarlo al equipo de soldar con el tubo suministrado. Colocar los 2 abrazaderas para evitar
escapes.
• Arreglar el caudal de gas ajustando la ruedecita de reglaje situada en el manómetro.
Page 28
28
SMARTMIG
ES
NB : para facilitar el reglaje del caudal de gas, accionar los rodillos motores apretando el gatillo de la antorcha (aojar la ruedecita de la devanadora para no arrastrar el hilo).
Este procedimiento no puede aplicarse a la soldadura en modo « No Gas ».
DESCRIPCION DE LA TABLA DE MANDOS (FIG-VI)
Smartmig 142/152/162/182/183 Smartmig 3P
1- Botón selección de tensión A / B 1- Botón selección de modo MIG/MMA.
2- Botón selección de tensión min/max. 2- Potenciómetro de reglaje de potencia MMA o MIG.
3- Potenciómetro de reglaje de velocidad del hilo. 3- Potenciómetro de reglaje de velocidad del hilo.
4- Tabla « SMART » de reglaje MIG/MAG. 4- Tecla selección de tensión A / B
5- Indicador de protección térmica. 5- Tabla « SMART » de reglaje MIG/MAG y MMA.
6- Conmutador 4 posiciones 6- Indicador de protección térmica
UTILIZACION (FIG-VI)
MODO MIG/MAG:
SMARTMIG facilita el reglaje de la velocidad del hilo y de la tensión.
Gracias a la tabla SMART, hay que distinguir el espesor del metal que soldar y la naturaleza del hilo utilizado,
Luego, según las recomendaciones, simplemente elegir:
• Su tensión (botones A/ B y min./máx. para el SMARTMIG 142, 152 y 162 ; botón A/B para el SMARTMIG 3P)
• Su velocidad de hilo, arreglando el potenciómetro (3) en la zona de color indicada y ajustar si es necesario.
Ejemplos :
Para soldar chapa de 0,8mm de espesor con hilo de acero de diámetro 0,6 (SMARTMIG 142, 152 y 162):
• Colocar el botón (1) en posición « A »
• Colocar el botón (2) en posición « min. »
• Arreglar el potenciómetro (3) en la zona de color más clara y ajustar « al ruido » si es necesario.
Para realizar la misma operación con un SMARTMIG 3P:
• Colocar el botón (4) en la posición « A »
• Arreglar el potenciómetro (2) en « min » o « max »
• Arreglar el potenciómetro (3) en la zona de color más clara y ajustar « al ruido » si es necesario.
MODO MMA (SMARTMIG 3P UNICAMENTE):
Conectar el portaelectrodo y la pinza de masa respectando la polaridad indicada sobre el embalaje de los electrodos, luego arreglar el aparato.
Ejemplo :
Para soldar una chapa de 4mm :
• Colocar el botón (1) en la posición « MMA ».
• Arreglar el potenciómetro (2) en la zona correspondiente al electrodo de 2,5mm.
CONSEJOS Y PROTECCION THERMICA
• Respetar las normas clásicas de soldadura.
• Dejar el equipo conectado detrás de la soldadura o durante la protección térmica para permitir el enfriamiento.
• Protección térmica: el piloto luminoso se enciende y el enfriamiento dura de 5 hasta 10 mn según la temperatura ambiente.
FACTORES DE MARCHA Y ENTORNO DE UTILIZACION
Los aparatos descritos tienen una característica de salida de tipo «tensión constante». Su factor de marcha según la norma EN60974-1 está indicado en la siguiente matriz :
x @40°C (T
cycle=10min)
142 / 152 162
3P
182 183
MIG/MAG MMA
X%-max 20%-90A 20%-115A 25%-110A 15%-115A 15%-140A 15%-140A
60% 60A 70A 70A 40A 80A 90A
Durante un uso intensivo (> que el ciclo de trabajo), se puede activar la protección térmica. En este caso, el arco se apaga y el indicador de protección se enciende. La fuente de energía posee una salida de característica plana en proceso MIG/MAG. La fuente de energía posee una salida de
característica descendente en proceso MMA.
Nota: las pruebas de calentamiento fueron realizadas con una temperatura ambiente y el factor de funcionamiento a 40°C fue determinado por
simulación.
Estos aparatos son de Clase A. Son concebidos para un uso en un ambiente industrial o profesional. En un entorno distinto, puede ser difícil asegurar
la compatibilidad electromagnética, a causa de perturbaciones conducidas tan bien como radiadas. No utilizar en un entorno con polvos metálicos
conductores. A partir del 1er de diciembre de 2010, se modica la norma EN 60974-10. Atención : estos equipos no respetan la CEI 61000-3-12. Si se
dedican a conectarse al sistema publico de alimentación de baja tensión, es de la responsabilidad del usuario de asegurarse que pueden conectarse
a éste. Si es necesario, consultar al operador de su red de alimentación eléctrica
RIESGO DE LESIONES DEBIDO A PIEZAS MÓVILES
Riesgo de herida debido a componentes móviles.
Las devanaderas contienen componentes móviles que pueden atrapar las manos, el cabello, la ropa o las herramientas y pro-
vocar heridas
• No tienda una mano para girar sobre un eje o componentes o piezas a la unidad en movimiento!
• Asegúrese de que las tapas de la carcasa o cubiertas protectoras permanecen cerradas durante el funcionamiento!
Page 29
29
SMARTMIG
ES
MANTENIMIENTO
• El mantenimiento debe ser efectuado por una persona cualicada.
• Parar la alimentación y desconectar la toma, esperar el paro del ventilador antes de trabajar sobre el equipo. Al interior, las tensiones e intensidades
son elevadas y peligrosas.
• 2 o 3 veces por año, retirar las carcasas y soplar el polvo. Vericar el buen estado de las conexiones eléctricas con una herramienta aislada, por
una persona cualicada.
• Controlar regularmente el estado del cordón de alimentación. Si el cable de alimentación está deteriorado, debe ser remplazado por el fabricante,
su servicio postventa o una persona de misma cualicación por evitar el peligro.
SINTOMAS, CAUSAS POSIBLES, REMEDIOS
SINTOMAS CAUSAS POSIBLES REMEDIOS
La salida del hilo de solda-
dura no es constante.
Residuos obstruyen el oricio.
Limpiar el tubo de contacto o cambiarlo y colocar producto anti-
adherencia.
Ref. : 041806
El hilo desliza en los rodillos.
- Comprobar la presión de los rodillos o substituirlos.
- Diámetro del hilo no conforme al rodillo.
- Funda guía de hilo no conforme.
El motor de devanado no
funciona.
Freno del rollo o del rodillo demasiado apretado. Aojar el freno y los rodillos
Problema de alimentación Comprobar que el botón de puesta en marcha está activado.
El hilo no se devana bien.
Funda guía de hilo sucia o deteriorada. Limpiar o remplazar.
Freno de rollo demasiado apretado. Aojar el freno.
No hay corriente de solda-
dura.
Mala conexión a la toma de corriente.
Comprobar la conexión de toma y ver si ésta misma está bien
alimentada con 1 fase (+tierra).
Mala conexión de la masa. Comprobar el cable de masa (conexión y estado de la pinza).
Contactor de potencia inactivo.
Comprobar el gatillo de la antorcha.
Comprobar el contactor de potencia.
Se engancha el hilo después
de los rodillos.
Funda guía de hilo aplastada. Comprobar la funda y el cuerpo de la antorcha.
Bloqueo del hilo en la antorcha. Remplazar o limpiar.
Falta de tubo capilar (acero). Comprobar la presencia del tubo capilar.
Tornillo de ajuste de los rodillos demasiado
apretado
Comprobar el ajuste de los rodillos : 3 para hilo de acero o cobre y
2 para hilo de aluminio
El cordón de soldadura es
poroso.
El caudal de gas es insuciente.
Campo de ajuste de 15 a 20 L / mn.
Limpiar el metal de base.
Bombona de gas vacía. Remplazarla
Calidad de gas no satisfactoria Remplazarlo.
Circulación de aire o inuencia del viento. Impedir corrientes de aire, proteger la zona de soldadura.
Boquilla de gas demasiado sucia. Limpiar la boquilla de gas o substituirla.
Mala calidad del hilo. Utilizar un hilo adecuado a la soldadura MIG-MAG.
Estado de la supercie para soldar de mala
calidad (óxido, etc…)
Limpiar la pieza antes de soldar
Partículas de chispas impor-
tantes.
Tensión del arco baja o alta. Ver los parámetros de soldadura.
Mala toma de masa.
Comprobar y colocar la pinza de masa lo más cerca posible de la
zona que soldar
Gas de protección insuciente. Ajustar el caudal de gas.
No llega el gas a la salida de
la antorcha
Mala conexión del gas.
Comprobar que la unión del gas cerca del motor esté bien conec-
tada. Comprobar el manómetro y las electroválvulas.
Page 30
30
SMARTMIG
ПРЕДОСТЕРЕЖЕНИЯ - ПРАВИЛА БЕЗОПАСНОСТИ
ОБЩИЕ УКАЗАНИЯ
Эти указания должны быть прочтены и поняты до начала сварочных работ.
Изменения и ремонт, не указанные в этой инструкции, не должны быть предприняты.
Производитель не несет ответственности за травмы и материальные повреждения связанные с несоответствующим данной инструкции
использованием аппарата.
В случае проблемы или сомнений, обратитесь к квалифицированному специалисту для правильного использования установки.
ОКРУЖАЮЩАЯ СРЕДА
Это оборудование должно быть использовано исключительно для сварочных работ, ограничиваясь указаниями заводской таблички и/или
инструкции. Необходимо соблюдать директивы по мерам безопасности. В случае неадекватного или опасного использования производитель
не несет ответственности.
Аппарат должен быть установлен в помещении без пыли, кислоты, возгораемых газов, или других коррозийных веществ. Такие же условия
должны быть соблюдены для его хранения. Убедитесь в присутствии вентиляции при использовании аппарата.
Температурные пределы:
Использование: от -10 до +40°C (от +14 до +104°F).
Хранение: от -20 до +55°C (от -4 до 131°F).
Влажность воздуха:
50% или ниже при 40°C (104°F).
90% или ниже при 20°C (68°F).
Высота над уровнем моря:
До 1000м высоты над уровнем моря (3280 футов).
ИНДИВИДУАЛЬНАЯ ЗАЩИТА И ЗАЩИТА ОКРУЖЕНИЯ
Дуговая сварка может быть опасной и вызвать тяжелые и даже смертельные ранения.
Сварочные работы подвергают пользователя воздействию опасного источника тепла, светового излучения дуги, электромагнитных полей
(особое внимание лицам, имеющим электрокардиостимулятор), сильному шуму, выделениям газа, а также могут стать причиной поражения
электрическим током.
Что бы правильно защитить себя и защитить окружающих, соблюдайте следующие правила безопасности:
Чтобы защитить себя от ожогов и облучения при работе с аппаратом, надевайте сухую рабочую защитную одежду (в
хорошем состоянии) из огнеупорной ткани, без отворотов, которая покрывает полностью все тело.
Работайте в защитных рукавицах, обеспечивающие электро- и термоизоляцию.
Используйте средства защиты для сварки и/или шлем для сварки соответствующего уровня защиты (в зависимости от
использования). Защитите глаза при операциях очистки. Ношение контактных линз воспрещается.
В некоторых случаях необходимо окружить зону огнеупорными шторами, чтобы защитить зону сварки от лучей, брызг и
накаленного шлака.
Предупредите окружающих не смотреть на дугу и обрабатываемые детали и надевать защитную рабочую одежду.
Носите наушники против шума, если сварочный процесс достигает звукового уровня выше дозволенного (это же относится
ко всем лицам, находящимся в зоне сварки).
Держите руки, волосы, одежду подальше от подвижных частей (двигатель, вентилятор…).
Никогда не снимайте защитный корпус с системы охлаждения, когда источник под напряжением. Производитель не несет
ответственности в случае несчастного случая.
Только что сваренные детали горячи и могут вызвать ожоги при контакте с ними. Во время техобслуживания горелки или
электрододержателя убедитесь, что они достаточно охладились и подождите как минимум 10 минут перед началом работ.
При использовании горелки с жидкостным охлаждением система охлаждения должна быть включена, чтобы не обжечься
жидкостью.
Очень важно обезопасить рабочую зону перед тем, как ее покинуть, чтобы защитить людей и имущество.
СВАРОЧНЫЕ ДЫМ И ГАЗ
Выделяемые при сварке дым, газ и пыль опасны для здоровья. Вентиляция должна быть достаточной, и может
потребоваться дополнительная подача воздуха. При недостаточной вентиляции можно воспользоваться маской
сварщика-респиратором.
Проверьте, чтобы всасывание воздуха было эффективным в соответствии с нормами безопасности.
Будьте внимательны: сварка в небольших помещениях требует наблюдения на безопасном расстоянии. Кроме того, сварка некоторых
металлов, содержащих свинец, кадмий, цинк, ртуть или даже бериллий, может быть чрезвычайно вредной. Следует очистить от жира детали
перед сваркой.
Газовые баллоны должны быть складированы в открытых или хорошо проветриваемых помещениях. Они должны быть в вертикальном
положении и закреплены на стойке или тележке.
Ни в коем случае не варить вблизи жира или краски.
RU
Page 31
31
SMARTMIG
РИСК ПОЖАРА И ВЗРЫВА
Полностью защитите зону сварки. Возгораемые материалы должны быть удалены как минимум на 11 метров.
Противопожарное оборудование должно находиться вблизи проведения сварочных работ.
Осторожно с брызгами горячего материала или искр, даже через щели. Они могут повлечь за собой пожар или взрыв.
Удалите людей, возгораемые предметы и все емкости под давлением на безопасное расстояние.
Ни в коем случае не варите в контейнерах или закрытых трубах. В случае, если они открыты, то перед сваркой их нужно освободить от всех
взрывчатых или возгораемых веществ (масло, топливо, остаточные газы …).
Шлифовальные работы не должны быть направлены в сторону источника или в сторону возгораемых материалов.
ГАЗОВЫЕ БАЛЛОНЫ
Газом, выходящим из газовых баллонов, можно задохнуться в случае его концентрации в помещении сварки (хорошо
проветривайте).
Транспортировка должна быть безопасной : при закрытых газовых баллонов и выключенном источнике. Баллоны должны быть в вертикальном
положении и закреплены на подставке, чтобы ограничить риск падения.
Закрывайте баллон в перерыве между двумя использованиями. Будьте внимательны к изменению температуры и пребыванию на солнце.
Баллон не должен соприкасаться с пламенем, электрической дугой, горелкой, зажимом массы или с любым другим источником тепла или
свечения.
Держите его подальше от электрических и сварочных цепей и, следовательно, никогда не варите баллон под давлением.
Будьте внимательны: при открытии вентиля баллона уберите голову от вентиля и убедитесь, что используемый газ соответствует методу
сварки.
ЭЛЕКТРИЧЕСКАЯ БЕЗОПАСНОСТЬ
Используемая электрическая сеть должна обязательно быть заземленной. Соблюдайте калибр предохранителя
указанный на аппарате.
Электрический разряд может вызвать прямые или косвенные ранения, и даже смерть.
Никогда не дотрагивайтесь до частей под напряжением как внутри, так и снаружи аппарата, когда он подключен к сети питания (горелки,
зажимы, кабели, электроды), т.к. они подключены к сварочной цепи.
Перед тем, как открыть аппарат, его нужно отключить от сети и подождать 2 минуты, для того, чтобы все конденсаторы разрядились.
Никогда не дотрагивайтесь одновременно до горелки или электрододержателя и до зажима массы.
Если кабели повреждены, попросите квалифицированных и уполномоченных специалистов их заменить.
Обратите внимание на сечение, которое должно быть достаточным.
Всегда носите сухую одежду в хорошем состоянии для изоляции от сварочной цепи. Носите изолирующую обувь независимо от той среды,
где вы работаете.
Если кабели, горелки повреждены, попросите квалифицированных и уполномоченных специалистов их заменить. Размеры сечения
кабелей должны соответствовать применению. Всегда носите сухую одежду в хорошем состоянии для изоляции от сварочной цепи. Носите
изолирующую обувь независимо от той среды, где вы работаете.
CLASSIFICATION CEM DU MATÉRIEL
Это оборудование класса A не подходит для использования в жилых кварталах, где электрический ток подается
общественной системой питания низкого напряжения. В таких кварталах могут возникнуть трудности обеспечения
электромагнитную совместимость из-за кондуктивных и индуктивных помех на радиочастоте.
Этот аппарат не соответствует директиве CEI 61000-3-12 и предназначен для работы от частных электросетей,
подведенных к общественным электросетям только среднего и высокого напряжения. Специалист, установивший аппарат,
или пользователь, должны убедиться, обратившись при надобности к организации, отвечающей за эксплуатацию системы
питания, в том, что он может к ней подключиться.
КЛАССИФИКАЦИЯ ОБОРУДОВАНИЯ CEM
Электрический ток, проходящий через любой проводник, вызывает локализованные электромагнитные поля (EMF).
Сварочный ток вызывает электромагнитное поле вокруг сварочной цепи и сварочного оборудования.
Электромагнитные поля EMF могут создать помехи для некоторых медицинских имплантатов, например электрокардиостимуляторов. Меры
безопасности должны быть приняты для людей, носящих медицинские имплантаты. Например, ограничение доступа для прохожих или
оценка индивидуального риска для сварщика.
Чтобы свести к минимуму воздействие электромагнитных полей сварочных цепей, сварщики должны следовать следующим указаниям:
• сварочные кабели должны находиться вместе; если возможно соедините их хомутом;
• ваше туловище и голова должны находиться как можно дальше от сварочной цепи;
• не обматывайте сварочные кабели вокруг вашего тела;
• ваше тело не должно быть расположено между сварочными кабелями. Оба сварочных кабеля должны быть расположены по одну сторону
от вашего тела;
RU
Page 32
32
SMARTMIG
• закрепите кабель заземления на свариваемой детали как можно ближе с зоне сварки;
• не работаете рядом, не сидите и не облокачивайтесь на источник сварочного тока;
• не варите, когда вы переносите источник сварочного тока или устройство подачи проволоки.
Лица, использующие электрокардиостимуляторы, должны проконсультироваться у врача перед работой с данным
оборудованием.
Воздействие электромагнитного поля в процессе сварки может иметь и другие, еще не известные науке, последствия
для здоровья.
РЕКОМЕНДАЦИИ ДЛЯ ОЦЕНКИ ЗОНЫ СВАРКИ И СВАРОЧНОЙ УСТАНОВКИ
Общие положения
Пользователь отвечает за установку и использование установки ручной дуговой сварки, следуя указаниям производителя. При обнаружении
электромагнитных излучений пользователь аппарата ручной дуговой сварки должен разрешить проблему с помощью технической поддержки
производителя. В некоторых случаях это корректирующее действие может быть достаточно простым, например заземление сварочной цепи.
В других случаях возможно потребуется создание электромагнитного экрана вокруг источника сварочного тока и всей свариваемой детали
путем монтирования входных фильтров. В любом случае электромагнитные излучения должны быть уменьшены так, чтобы они больше не
создавали помех.
Оценка зоны сварки
Перед установкой оборудования дуговой сварки пользователь должен оценить возможные электромагнитные проблемы, которые могу
возникнуть в окружающей среде. Следующие моменты должны быть приняты во внимание:
а) наличие над, под или рядом с оборудованием для дуговой сварки, других кабелей питания, управления, сигнализации и телефона;
b) приемники и передатчики радио и телевидения;
c) компьютеров и других устройств управления;
d) оборудование для безопасности, например, защита промышленного оборудования;
e) здоровье находящихся по-близости людей, например, использующих кардиостимуляторы и устройства от глухоты;
f) инструмент, используемый для калибровки или измерения;
g) помехоустойчивость другого оборудования, находящегося поблизости.
Пользователь должен убедиться в том, что все аппараты в помещении совместимы друг с другом. Это может потребовать соблюдения
дополнительных мер защиты:
h) определенное время дня, когда сварка или другие работы можно будет выполнить.
Размеры окружающей среды, которые надо учитывать, зависят от конструкции здания и других работ, которые в нем проводятся.
Рассматриваемая зона может простираться за пределы размещения установки.
Оценка сварочной установки
Помимо оценки зоны, оценка аппаратов ручной дуговой сварки может помочь определить и решить случаи электромагнитных помех. Оценка
излучений должна учитывать измерения в условиях эксплуатации, как это указано в Статье 10 CISPR 11:2009. Измерения в условиях
эксплуатации могут также позволить подтвердить эффективность мер по смягчению воздействия.
РЕКОМЕНДАЦИИ ПО МЕТОДИКЕ СНИЖЕНИЯ ЭЛЕКТРОМАГНИТНОГО ИЗЛУЧЕНИЯ
a. Общественная система питания: аппарат ручной дуговой сварки нужно подключить к общественной сети питания, следуя рекомендациям
производителя. В случае возникновения помех возможно будет необходимо принять дополнительные предупредительные меры, такие как
фильтрация общественной системы питания. Возможно защитить шнур питания аппарата с помощью экранизирующей оплётки, либо похожим
приспособлением (в случае если аппарат ручной дуговой сварки постоянно находится на определенном рабочем месте). Необходимо
обеспечить электрическую непрерывность экранизирующей оплётки по всей длине. Необходимо подсоединить экранизирующую оплётку к
источнику сварочного тока для обеспечения хорошего электрического контакта между шнуром и корпусом источника сварочного тока.
b. Техобслуживание аппарата ручной дуговой сварки: аппарат ручной дуговой сварки нужно необходимо периодически обслуживать
согласно рекомендациям производителя. Необходимо, чтобы все доступы, люки и откидывающиеся части корпуса были закрыты и правильно
закреплены, когда аппарат ручной дуговой сварки готов к работе или находится в рабочем состоянии. Необходимо, чтобы аппарат ручной
дуговой сварки не был переделан каким бы то ни было образом, за исключением настроек, указанных в руководстве производителя. В
частности, следует отрегулировать и обслуживать искровой промежуток дуги устройств поджига и стабилизации дуги в соответствии с
рекомендациями производителя.
c. Сварочные кабели : кабели должны быть как можно короче и помещены друг рядом с другом вблизи от пола или на полу.
d. Эквипотенциальные соединения: необходимо обеспечить соединение всех металлических предметов окружающей зоны. Тем не менее,
металлические предметы, соединенные со свариваемой деталью, увеличивают риск для пользователя удара электрическим током, если он
одновременно коснется этих металлических предметов и электрода. Оператор должен быть изолирован он таких металлических предметов.
e. Заземление свариваемой детали: В случае, если свариваемая деталь не заземлена по соображениям электрической безопасности или
в силу своих размеров и своего расположения, как, например, в случае корпуса судна или металлоконструкции промышленного объекта,
то соединение детали с землей, может в некоторых случаях, но не систематически, сократить выбросы. Необходимо избегать заземление
деталей, которые могли бы увеличить для пользователей риски ранений или же повредить другие электроустановки. При надобности,
следует напрямую подсоединить деталь к земле, но в некоторых странах, которые не разрешают прямое подсоединение, его нужно сделать
с помощью подходящего конденсатора, выбранного в зависимости от национального законодательства.
f. Защита и экранизирующая оплётка: выборочная защита и экранизирующая оплётка других кабелей и оборудования, находящихся в
близлежащем рабочем участке, поможет ограничить проблемы, связанные с помехами. Защита всей сварочной зоны может рассматриваться
в некоторых особых случаях.
ТРАНСПОРТИРОВКА И ТРАНЗИТ АППАРАТА
Источника сварочного тока оснащен ручками для транспортировки, позволяющими переносить аппарат. Будьте
внимательны: не недооценивайте вес аппарата. Рукоятка(-и) не может(-гут) быть использована(-ы) для строповки.
Не пользуйтесь кабелями или горелкой для переноса источника сварочного тока. Его можно переносить только в вертикальном положении.
Не переносить источник тока над людьми или предметами.
Никогда не поднимайте газовый баллон и источник тока одновременно. Их транспортные нормы различаются.
Желательно снять бобину проволоки перед тем, как поднимать или переносить источник сварочного тока.
RU
Page 33
33
SMARTMIG
Блуждающие сварочные токи могут разрушить заземляющие провода, повредить оборудование и электрические приборы
и вызвать нагревание комплектующих, что может привести к пожару.
• Все сварочные соединения должны крепко держаться. Проверяйте их регулярно!
• Убедитесь в том, что крепление детали прочное и без проблем электрики!
• Соедините вместе или подвесьте все элементы сварочного источника, проводящие электричество, такие, как шасси, тележка и
подъемные элементы, чтобы изолировать их!
• Не кладите на сварочный источник, на тележку или на подъемные элементы такие приборы, как дрели, точильные машинки и т.д., если
они не изолированы!
• Всегда кладите сварочные горелки или электрододержатели на изолированную поверхность, когда вы их не используете!
УСТАНОВКА АППАРАТА
• Поставьте источник сварочного тока на пол, максимальный наклон которого 10°.
• Предусмотрите достаточно большое пространство для хорошего проветривания источника сварочного тока и доступа к управлению.
• Не использовать в среде содержащей металлическую пыль-проводник.
• Источник сварочного тока должен быть укрыт от проливного дождя и не стоять на солнце.
• Оборудование имеет защиту IP21, что означает:
- Защиту от попадания в опасные зоны твердых тел диаметром >12,5мм и,
- Защиту от вертикальных капель воды.
Шнур питания, удлинитель и сварочный кабель должны полностью размотаны во избежание перегрева.
Производитель не несет ответственности относительно ущерба, нанесенного лицам или предметам, из-за неправильного
и опасного использования этого оборудования.
ОБСЛУЖИВАНИЕ / СОВЕТЫ
• Техническое обслуживание должно производиться только квалифицированным специалистом. Советуется проводить
ежегодное техобслуживание.
• Отключите питание, выдернув вилку из розетки, и дождитесь остановки вентилятора перед тем, как приступить к
техобслуживанию. Внутри аппарата высокие и опасные напряжение и ток.
• Регулярно открывайте аппарат и продувайте его, чтобы очистить от пыли. Необходимо также проверять все электрические
соединения с помощью изолированного инструмента. Проверка должна осуществляться квалифицированным
специалистом.
• Регулярно проверяйте состояние провода питания. Если шнур питания поврежден, он должен быть заменен
производителем, его сервисной службой или квалифицированным специалистом во избежание опасности.
• Оставляйте отверстия источника сварочного тока свободными для прохождения воздуха.
• Не использовать данный аппарат для разморозки труб, зарядки батарей/аккумуляторов или запуска двигателей.
УСТАНОВКА - ЭКСПЛУАТАЦИЯ ТОВАРОВ
ПРЕДСТАВЛЕНИЕ
Спасибо за ваш выбор! Чтобы полностью использовать возможности аппарата, пожалуйста, ознакомьтесь с данной инструкцией.
Аппараты SMARTMIG являются сварочными аппаратами трансформаторного типа для полуавтоматической сварки (MIG или MAG) на
постоянном токе (DC), и для сварки MMA (только SMARTMIG 3P). Они рекомендуются для сварки любым видом проволоки: сталь, нержавейка,
алюминий, флюсовая проволока (без газа). SMARTMIG 3P может варить электроды диаметром до 3,2 мм.
Упрощенная настройка благодаря функции SMART.
ЭЛЕКТРИЧЕСКОЕ ПИТАНИЕ
Smartmig 142/152/162/3P/182 :
Данное оборудование поставляется с вилкой 16 A типа CEE7/7 и должны быть подсоединены к электрической установке на 3 провода, 230
В (50 - 60 Гц), с заземленной нейтралью.
Эффективное значение потребляемого тока (I1eff) для использования при максимальных условиях указано на аппарате. Проверьте что
питание и его защиты (плавкий предохранитель и/или прерыватель) совместимы с током, необходимым для работы аппарата. В некоторых
странах возможно понадобится поменять вилку для использования при максимальных условиях.
Smartmig 183 :
Данное оборудование поставляется с вилкой XX A типа EN 60309-1 и должно быть подключено к трехфазной электрической установке
400В (50-60 Гц) с четырьмя проводами и с заземленным нулевым проводом.
Эффективное значение потребляемого тока (I1eff) для использования в максимальных условиях указано на аппарате. Проверьте что
питание и его защиты (плавкий предохранитель и/или прерыватель) совместимы с током, необходимым для работы аппарата. В некоторых
странах возможно понадобится поменять вилку для использования при максимальных условиях.
ОПИСАНИЕ АППАРАТА (РИС-I)
1- Выключатель вкл/выкл
2- Шнур питания
3- Тыльная рукоятка
4- Держатель катушки
5- Быстрое подключение газа
6- Передняя рукоятка для переноски
7- Панель "Smart" регулировки параметров
8- Подающее устройство
9- Задние колеса (только для 162, 3P и 182)
10- Разъем горелки евростандарта (только для 162, 3P и 182)
11- Быстрый разъем 200A (только для 3P)
12- Передние колеса (только для 162, 3P и 182)
13- Стационарный кабель массы (только для 142, 152, 162 и 182)
14- Коробка инверсии полярности (только для 142, 152, 162 и 182)
15- Цепь для закрепления баллонов. Внимание: правильно
закрепите баллоны
RU
Page 34
34
SMARTMIG
RU
ПОЛУАВТОМАТИЧЕСКАЯ СВАРКА СТАЛИ / НЕРЖАВЕЮЩЕЙ СТАЛИ (РЕЖИМ МАГ) (РИС-II)
Эти аппараты могут варить стальную проволоку и нержавейку 0,6/0,8 и 1,0, (за исключением 142/152) (рис II-A).
SMARTMIG 3P может варить проволоку из стали и нержавейки диаметром 0,6/0,8 или 1,0 при условии, что кабель массы был подключен к
отрицательному полюсу на передней панели (g I - 11).
Аппараты изначально укомплектованы для сварки стальной или нержавеющей проволокой Ø 0,8. Контактная трубка, желоб на ролике
и оболочка горелки предусмотрены для этого использования. Если вы используете проволоку диаметром 0,6 – необходимо заменить
контактную трубку. Ролик подающего устройства двухсторонний 0,6 / 0,8. В этом случае его нужно установить таким образом, чтобы была
видима надпись 0,6. Для сварки Ø 1,0 вам необходимы соответствующие ролик и контактная трубка.
Сварки стали или нержавейки требует использования специфического газа аргон + CO2. Пропорция CO2 зависит от использования. Для
выбора газа обратитесь за советом к вашему дистрибьютору. Расход газа при сварке стали должен быть между 12 и 18 л/мин в зависимости
от окружающей среды и опыта пользователя.
ПОЛУАВТОМАТИЧЕСКАЯ СВАРКА АЛЮМИНИЯ (РЕЖИМ МИГ) (РИС-II)
SMARTMIG 152, 162, 3P, 182 и 183 могут быть оборудованы для сварки алюминия проволокой от Ø 0,8 до 1,0 (рис II-B). SMARTMIG 142
могут по случаю быть использованы для неинтенсивной сварки Алюминия Ø0,8. В этом случае, для облегчения подачи проволока должна
быть жесткой. SMARTMIG 3P может варить алюминиевую проволоку диаметром 0,8 или 1,0 при условии, что кабель массы был подключен к
отрицательному полюсу на передней панели (g I).
Для сварки алюминия необходим специальный газ – чистый Аргон (Ar). Для выбора газа обратитесь за советом к дистрибьютору. Расход газа
при сварке алюминия: 20-30 л/мин в зависимости от окружающей среды и опыта сварщика.
Ниже приведены различия использования для стали и алюминия:
• Используйте специальные ролики для сварки алюминия.
• Давление прижимных роликов подающего механизма на проволоку: отрегулируйте давление на минимум, чтобы не раздавить проволоку.
• Используйте капиллярную трубку только для стальной и нержавеющей проволоки.
• Подготовка горелки для алюминия требует пристального внимания. Она оснащена тефлоновой трубкой, которая смягчает трение. НЕ
ОБРЕЗАТЬ трубку по краю стыка, она должна быть длиннее капиллярной трубки, которую она заменяет. Эта трубка используется для
направления проволоки от роликов.
• Контактная трубка: используйте СПЕЦИАЛЬНУЮ контактную трубку для алюминия Ø 0,8 (арт: 041059-не входит в комплект).
СВАРКА В РЕЖИМЕ «БЕЗ ГАЗА» (РИС. III)
Эти аппараты могут варить флюсовую проволоку «No Gas» , если поменять полярность сварки. Для этого отключите аппарат от
напряжения, затем откройте люк (14) и следуйте инструкции подключения, указанной на рисунке III стр.2 Заводская настройка аппарата
- на режим сварки с Газом (Gas). SMARTMIG 3P может варить порошковую проволоку «No Gas» при условии, что кабель массы был
подключен к положительному полюсу на передней панели (g I).
СВАРКА ЭЛЕКТРОДОМ С ОБМАЗКОЙ (FIG. III) SMARTMIG 3P (РЕЖИМ MMA)
Соблюдайте полярности, указанные на упаковке электродов.
• Соблюдайте общепринятые правила сварки.
Электроды, которые могут быть использованы :
Электрод Ø мм
(Рутиловый)
Толщина листа (мм) Сварочный ток (А)
1.6 1.5 40
2.0 1.5 > 3 55
2.5 2.5 > 6 80
3.2 5 > 8 115
УСТАНОВКА КАТУШЕК И БОБИН (РИС-V)
• Возьмите горелку за рукоятку и снимите наконечник (рис V-E), откручивая по часовой стрелке, затем выньте контактную трубку (рис
V-D), оставив держатель и пружину на месте.
• Откройте люк аппарата
РИС V-A : Установите бобину на держатель.
• При использовании бобины 100 мм нет необходимости устанавливать адаптер (1).
• Отрегулируйте тормоз (2) бобины так, чтобы при остановке сварки бобина по инерции не запутала проволоку. Не зажимайте слишком
сильно! Бобина должна поворачиваться без усилий для мотора.
• Закрутите держатель бобины (3).
РИС V-B : Установите ведущий ролик.
• Выберите ролик, подходящий для диаметра и типа проволоки, установите его на подающее устройство таким образом, чтобы был видим
используемый диаметр.
РИС V-C : Для регулировки давления роликов, следуйте приведенным ниже указаниям:
• Максимально развиньтите колесико и опустите его.
• Вставьте проволоку так, чтобы она выступала примерно на 2 см, затем закройте держатель ролика.
• Включите аппарат и запустите двигатель нажатем на курок горелки.
• Завиньтите колесико (рис V-C), продолжая нажимать на курок, пока проволка не начнет проходить, затем прекратите завинчивание.
Примечание: для алюминивой проволоки давление должно быть минимальным, чтобы не раздавить ее.
• Выпустите проволоку из горелки на 5 см, затем поместите на конец горелки, подходящую к проволоке контактную трубку (рис V-D) и
наконечник (рич V-E).
Аппараты SMARTMIG 142, 152, 162, 3P работают с бобинами диаметром 100 или 200 мм.
Аппараты SMARTMIG 182, 182 работают с бобинами диаметром 200 или 300 мм. Для установки бобины 200 мм установите сначала на
держатель переходник.
SMARTMIG 3P может также варить с рутиловыми электродами диаметром 2,0/ 2,5/ 3,2 мм.
Page 35
35
SMARTMIG
RU
Ниже приведены различные возможные комбинации :
Smartmig 142 / 152 162 3P 182 183 gaz
Сталь /
нерж.
0,6/0,8 0,6/0,8/1,0 Argon +
CO2
Алюминий * - 0,8/1,0 Argon Pur
Сварка без
газа
0,9 0,9/1,2 -
Электроды - - 2/2,5/3,2 - - -
*Использовать с тефлоновым шлангом (арт. 041578 и контактной трубкой для алюминия (Ø 0,8 арт. 041059 - Ø 1,0 арт. 041066)
Для выбора подходящего диаметра проволоки или электрода для предстоящих работ, изучите таблицу на стр.4 (рис IV).
ПОДСОЕДИНЕНИЕ ГАЗА
• Подключите к газовому баллону подходящий редуктор. Подсоедините редуктор к аппарату через шланг. Закрепите 2 хомута во
избежание утечек.
• Отрегулируйте подачу газа с помощью колесика на редукторе.
NB: для упрощения регулировки подачи газа, запустите направляющие ролики нажатием на курок горелки (разожмите колесико
подающего устройства так, чтобы проволока не протягивалась).
Эта процедура не применяется для сварки в режиме « No Gas ».
ОПИСАНИЕ ПАНЕЛИ УПРАВЛЕНИЯ (РИС VI)
Smartmig 142/152/162/182/183 Smartmig 3P
1- Кнопка выбора напряжения A / B 1- Кнопка выбора режима MIG/MMA.
2- Кнопка выбора напряжения мин/макс 2- Потенциометр регулировки тока МMA/MIG.
3- Потенциометр настройки скорости подачи 3- Потенциометр настройки скорости подачи
4- Таблица настроек MIG/MAG « SMART ». 4- Кнопка выбора напряжения A / B
5- Индикатор термозащиты 5- Таблица настроек MIG/MAG и MMA « SMART ».
6- позиционный переключатель 6- Индикатор термозащиты
ИСПОЛЬЗОВАНИЕ (РИС VI)
РЕЖИМ MIG/MAG:
SMARTMIG облегчает настройку скорости подачи и напряжения.
Благодаря таблице SMART определите толщину свариваемого металла и тип используемой проволоки.
Затем в соответствии с рекомендациями остается выбрать только:
• Напряжение (кнопки A/ B и мин/макс для SMARTMIG 142, 152 et 162 ; кнопка A/B для SMARTMIG 3P)
• Скорость подачи с помощью потенциометра (3) в зоне указанного цвета. Откорректируйте при необходимости.
Примеры:
Для сварки листов толщиной 0,8 мм стальной проволокой диаметром 0,6 мм (SMARTMIG 142, 152 и 162) :
• Установите кнопку (1) в положение «A»
• Установите кнопку (2) в положение «min»
• Настройте потенциометр (3) на зону самого светлого цвета и, при необходимости, отрегулируйте «на слух».
Настройка тех же параметров на аппарате SMARTMIG 3P :
• Установите кнопку (4) в положение «A»
• Настройте потенциометр (2) на « min » или « max »
• Настройте потенциометр (3) на зону самого светлого цвета и, при необходимости, отрегулируйте «на слух».
РЕЖИМ MMA (ТОЛЬКО ДЛЯ SMARTMIG):
Подсоедините держатель электрода и зажим массы соблюдая указанную на упаковке электродов полярность, затем настройте аппарат.
Например:
Для сварки листа толщиной 4 мм:
• Установите кнопку (1) в положение « MMA ».
• Настройте потенциометр (2) на зону, соответствующую электроду 2,5 мм.
СОВЕТЫ И ТЕРМОЗАЩИТА
• Соблюдайте общепринятые правила сварки.
• После окончания сварки оставляйте аппарат включенным, чтобы не прерывать процесс охлаждения.
• Термозащита: индикатор горит – длительность охлаждения от 5 до 10 мин в зависимости от температуры окружающей среды.
ПРОДОЛЖИТЕЛЬНОСТЬ ВКЛЮЧЕНИЯ И СРЕДА ИСПОЛЬЗОВАНИЯ
• Описанные аппараты имеют выходную характеристику типа «постоянное напряжение». ПВ% согласно норме EN60974-1 указан в
нижеприведенной таблице :
x @40°C (T
cycle=10min)
142 / 152 162
3P
182 183
MIG/MAG MMA
X%-max 20%-90A 20%-115A 25%-110A 15%-115A 15%-140A 15%-140A
60% 60A 70A 70A 40A 80A 90A
Page 36
36
SMARTMIG
RU
При интенсивном использовании (> чем ток рабочего цикла), термозащита может сработать, в этом случае дуга погаснет, а индикатор
защиты загорится. В режиме MIG/MAG источиник тока описывает выходную плоского типа. В режиме MMA источник тока описывает
выходную характеристику падающего типа.
Заметка: нагревные испытания были реализованы при температуре окружающей среды, и рабочий фактор 40 °C был определён методом
симуляции.
Эти аппараты относятся к Классу A. Они созданы для использования в промышленной и профессиональной среде. В любой другой среде ему
будет сложно обеспечить электромагнитную совместимость из-за кондуктивных и индуктивных помех. Не использовать в среде содержащей
металлическую пыль-проводник.
Начиная с 1 Декабря 2010, изменения нормы EN 60974-10 будут применяться : Внимание! Это оборудование не соответствует CEI 61000-3-
12. Аппараты должны быть подключены к общественной системе питания низкого напряжения, пользователь должен удостовериться, что
аппарат может быть подключен в сеть. При необходимости проконсультируйтесь у вашего энергосистемного оператора.
РИСК ОЖОГОВ, СВЯЗАННЫЙ С ПОДВИЖНЫМИ ЭЛЕМЕНТАМИ
Подающие устройства имеют подвижные элементы, в которые могут попасть руки, волосы, одежда или инструменты и
таким образом привести к ранениям!
• Не кладите руку для поворота или перемещения компонентов или частей на диск!
• Убедитесь в том, что корпус крышки или защитные крышки остаются закрытыми во время работы!
ОБСЛУЖИВАНИЕ
• Техническое обслуживание должно производиться только квалифицированным персоналом.
• Отключите питание, вынув вилку из розетки, и дождитесь остановки вентилятора перед тем, как приступить к тех. обслуживанию.
Внутри аппарата высокие и опасные напряжение и ток.
• Регулярно открывайте аппарат и продувайте его, чтобы очистить от пыли. Необходимо также проверять все электрические соединения с
помощью изолированного инструмента. Проверка должна осуществляться квалифицированным персоналом.
• Проверяйте состояние провода питания. Если он поврежден, он должен быть заменен производителем, его сервисной службой или
квалифицированным специалистом во избежание опасности.
НЕИСПРАВНОСТИ, ПРИЧИНЫ, УСТРАНЕНИЕ
НЕИСПРАВНОСТЬ ВОЗМОЖНЫЕ ПРИЧИНЫ УСТРАНЕНИЕ НЕИСПРАВНОСТИ
Подача сварочной проволоки неравномерна. Наплавы металла забивают отверстие. Очистите контактную трубку или поменяйте
ее и смажте составом против прилипания.
Арт. : 041806
Проволока прокручивается в роликах. - Проверьте давление роликов или замените
их.
- Диаметр проволоки не соответствует
ролику.
- Используется несоответствующая
нитенаправляющая трубка в горелке.
Двигатель разматывания не работает. Тормозное устройство бобины или ролика
слишком тугое.
Разожмите тормоз и ролики.
Проблема с подачей Проверьте, что кнопка пуска в положении
ВКЛ.
Плохая подача проволоки. Нитенаправляющая трубка загрязнена или
повреждена.
Очистите или замените ее.
Тормозное устройство бобины слишком тугое. Разожмите тормоз.
Отсутствует сварочный ток. Аппарат неправильно подключен к сети. Проверьте подключение к сети, а также, что
питание действительно однофазном.
Неправильное подключение массы. Проверьте кабель массы (подсоединение и
клещи).
Переключатель мощности не работает. Проверьте гашетку горелки .
Проверьте переключатель мощности .
Проволока застревает после прохода через
ролики.
Нитенаправляющая трубка расплющена. Проверьте нитепроводящую трубку и корпус
горелки.
Проволока застревает в горелке. Прочистите или замените ее .
Отсутствует капиллярная трубка (сталь). Проверьте наличие капиллярной трубки .
Слишком высокая скорость подачи. Снизьте скорость подачи.
Page 37
37
SMARTMIG
Пористый сварочный шов. Недостаточная подача газа Диапазон регулировки от 15 до 20 л/мин.
Защистите основной металл
В баллоне закончился газ. Замените баллон.
Неудовлетворительное качество газа. Смените газ.
Циркуляция воздуха или воздействие ветра. Предотвратите сквозняки, защитите
сварочную зону.
Выпускное сопло газа загрязнено. Очистите сопло или замените его.
Проволока плохого качества. Используйте проволоку, подходящую для
сварки МИГ-МАГ.
Плохое качество свариваемой поверхности
(ржавчина и тд …)
Зачистите деталь перед сваркой
Значительное количество частичек искрения. Натяжение дуги либо слишком низкое, либо
слишком высокое.
См. параметры сварки.
Неправильное закреплание массы. Проверьте и поместите зажим массы как
можно ближе к зоне сварки.
Защитного газа недолстаточно. Отрегулируйте расход газа.
Отсутствие газа на выходе горелки Газ неправильно подсоединен. Проверьте правильно ли подключено
соединение газа рядом с двигателем.
Проверьте редуктор и элнктроклапаны
RU
Page 38
38
SMARTMIG
WAARSCHUWING - VEILIGHEIDSINSTRUCTIES
ALGEMENE INSTRUCTIES
Voor het in gebruik nemen van het product moeten deze instructies gelezen en goed begrepen worden.
Voer geen wijzigingen of onderhoud uit die niet in de handleiding vermeld staan.
Geen enkel lichamelijk letsel of schade, veroorzaakt door het niet naleven van de instructies in deze handleiding, kan verhaald worden op de fabrikant
van het apparaat.
Raadpleeg, in geval van problemen of onzekerheid over het gebruik, een bevoegd persoon om het apparaat correct te installeren.
OMGEVING
Dit apparaat mag enkel gebruikt worden om te lassen, en uitsluitend volgens de in de handleiding en/of op het typeplaatje vermelde instructies. De
veiligheidsvoorschriften moeten gerespecteerd worden. In geval van onjuist of gevaarlijk gebruik kan de fabrikant niet aansprakelijk worden gesteld.
De installatie mag alleen worden gebruikt en bewaard in een stof- en zuurvrije ruimte, en in afwezigheid van ontvlambaar gas of andere corrosieve
substanties. Zorg voor voldoende luchtstroom tijdens het gebruik.
Gebruikstemperatuur :
Gebruik tussen -10 en +40°C (+14 en +104°F).
Opslag tussen -20 en +55°C (-4 en 131°F).
Luchtvochtigheid :
Lager of gelijk aan 50% bij 40°C (104°F).
Lager of gelijk aan 90% bij 20°C (68°F).
Hoogte :
Tot 1000 m boven de zeespiegel (3280 voet).
PERSOONLIJKE BESCHERMING EN BESCHERMING VAN ANDEREN
Booglassen kan gevaarlijk zijn en ernstige en zelfs dodelijke verwondingen veroorzaken.
Tijdens het lassen worden de individuen blootgesteld aan een gevaarlijke warmtebron, aan de lichtstraling van de lasboog, aan elektro-magnetische
velden (waarschuwing voor dragers van een pacemaker), aan elektrocutie gevaar, aan lawaai en aan uitstoting van gassen.
Bescherm uzelf en bescherm anderen, respecteer de volgende veiligheidsinstructies :
Draag, om uzelf te beschermen tegen brandwonden en straling, droge, goed isolerende kleding zonder omslagen, brandwerend
en in goede staat, die het gehele lichaam bedekt.
Draag handschoenen die de elektrische en thermische isolatie garanderen.
Draag een lasbescherming en/of een lashelm die voldoende bescherming biedt (afhankelijk van de lastoepassing). Bescherm uw
ogen tijdens schoonmaakwerkzaamheden. Contactlenzen zijn speciek verboden.
Soms is het nodig om het lasgebied met brandwerende gordijnen af te schermen tegen stralingen, projectie en wegspattende
gloeiende deeltjes.
Informeer de personen in het lasgebied om niet naar de boog of naar gesmolten stukken te staren, en om aangepaste kleding te
dragen die voldoende bescherming biedt.
Gebruik een bescherming tegen lawaai als het lassen een hoger geluidsniveau bereikt dan de toegestane norm (dit geldt tevens
voor alle personen die zich in de las-zone bevinden).
Houd uw handen, haar en kleding op voldoende afstand van bewegende delen (ventilator).
Verwijder nooit de behuizing van het koelelement wanneer de las-installatie aan een elektrische voedingsbron is aangesloten en
onder spanning staat. De fabrikant kan in dit geval niet verantwoordelijk worden gehouden in geval van een ongeluk.
De elementen die net gelast zijn zijn heet en kunnen brandwonden veroorzaken bij het aanraken. Zorg ervoor dat, tijdens onderhoudswerkzaamheden aan de toorts of de elektrode-houder, deze voldoende afgekoeld zijn en wacht ten minste 10 minuten alvorens met de werkzaamheden te beginnen. De koelgroep moet in werking zijn tijdens het gebruik van een watergekoelde toorts, om
te voorkomen dat de vloeistof brandwonden veroorzaakt.
Het is belangrijk om, voor vertrek, het werkgebied veilig achter te laten, om mensen en goederen te beschermen.
RISICO OP VERWONDINGEN VEROORZAAKT DOOR BEWEGENDE ONDERDELEN
De draadaanvoersystemen zijn voorzien van bewegende delen die handen, haar, kleding en gereedschap kunnen grijpen en die ernstige verwondingen kunnen veroorzaken !
• Leg geen hand te draaien of bewegende onderdelen of delen om het station!
• Zorg ervoor dat de behuizing deksels of beschermkappen tijdens het bedrijf gesloten blijven!
NL
Page 39
39
SMARTMIG
LASDAMPEN EN GAS
Dampen, gassen en stof uitgestoten tijdens het lassen zijn gevaarlijk voor de gezondheid. Zorg voor voldoende ventilatie, soms
is toevoer van verse lucht tijdens het lassen noodzakelijk. Een lashelm met verse luchtaanvoer kan een oplossing zijn als er
onvoldoende ventilatie is.
Controleer of de zuigkracht voldoende is, en verieer of deze aan de gerelateerde veiligheidsnormen voldoet.
Waarschuwing: bij het lassen in kleine ruimtes moet de veiligheid op afstand gecontroleerd worden. Bovendien kan het lassen van materialen die
bepaalde stoffen zoals lood, cadmium, zink, kwik of beryllium bevatten bijzonder schadelijk zijn. Ontvet de te lassen materialen voor aanvang van de
laswerkzaamheden.
De gasessen moeten worden opgeslagen in een open of goed geventileerde ruimte. Ze moeten in verticale positie gehouden worden, in een houder
of op een trolley.
Het lassen in de buurt van vet of verf is verboden.
BRAND- EN EXPLOSIEGEVAAR
Scherm het lasgebied volledig af, brandbare stoffen moeten minimaal op 11 meter afstand geplaatst worden.
Een brandblusinstallatie moet aanwezig zijn in de buurt van laswerkzaamheden.
Pas op voor projectie van hete onderdelen of vonken, zelfs door kieren heen. Ze kunnen brand of explosies veroorzaken.
Houd personen, ontvlambare voorwerpen en containers onder druk op veilige en voldoende afstand.
Het lassen in containers of gesloten buizen moet worden verboden, en als ze open zijn dan moeten ze ontdaan worden van ieder ontvlambaar of
explosief product (olie, brandstof, gas residuen....).
Slijpwerkzaamheden mogen niet worden gericht naar de lasapparaat, of in de richting van brandbare materialen.
GASFLESSEN
Het gas dat uit de gasessen komt kan, in geval van hoge concentratie in de lasruimte, verstikking veroorzaken (goed ventileren).
Vervoer moet veilig gebeuren: de essen goed afgesloten en het lasapparaat uitgeschakeld. Deze moeten verticaal bewaard
worden en door een ondersteuning rechtop gehouden worden, om te voorkomen dat ze omvallen.
Sluit de es na ieder gebruik. Let op temperatuurveranderingen en blootstelling aan zonlicht.
De es mag niet in contact komen met een vlam, een elektrische boog, een toorts, een aardingsklem of een andere warmtebron of gloeiend voorwerp.
Uit de buurt houden van elektrische leidingen en lasinstallaties, en nooit een es onder druk lassen.
Wees voorzichtig bij het openen van het ventiel van de es, houd uw hoofd ver verwijderd van het ventiel en controleer of het gas geschikt is om mee
te lassen.
ELEKTRISCHE VEILIGHEID
Het elektrische netwerk dat gebruikt wordt moet altijd geaard zijn. Gebruik het op de veiligheidstabel aanbevolen type zekering.
Een elektrische schok kan, direct of indirect, ernstige en zelfs dodelijke ongelukken veroorzaken.
Raak nooit delen aan de binnen- of buitenkant van de machine aan (toortsen, klemmen, kabels, elektrodes) die onder spanning staan. Deze delen
zijn aangesloten op het lascircuit.
Koppel, voor het openen van het lasapparaat, dit los van het stroom-netwerk en wacht 2 minuten totdat alle condensatoren ontladen zijn.
Raak nooit tegelijkertijd de toorts of de elektrodehouder en de massaklem aan.
Zorg ervoor dat, als de kabels of toortsen beschadigd zijn, deze vervangen worden door gekwaliceerde en bevoegde personen. Gebruik alleen
kabels met de geschikte doorsnede. Draag altijd droge, in goede staat verkerende kleren om uzelf van het lascircuit te isoleren. Draag isolerend
schoeisel, waar u ook werkt.
CEM CLASSIFICATIE APPARATUUR
Dit Klasse A materiaal is niet geschikt voor gebruik in een woonomgeving waar de stroom wordt geleverd door een openbare
laagspanningsnet. Het is mogelijk dat er problemen ontstaan met de elektromagnetische compatibiliteit in deze omgevingen,
vanwege storingen of radiofrequente straling.
Dit materiaal is niet conform aan de CEI 61000-3-12 norm en is bedoeld om aangesloten te worden op private
laagspanningsnetwerken, aangesloten op een openbaar netwerk met uitsluitend midden of hoogspanning. Als het apparaat
aangesloten wordt op een openbaar laagspanningsnetwerk is het de verantwoordelijkheid van de installateur of de gebruiker
van het apparaat om de stroomleverancier te contacteren en zich ervan te verzekeren dat het apparaat daadwerkelijk op het
netwerk aangesloten kan worden.
ELEKTROMAGNETISCHE EMISSIES
Elektrische stroom die door een geleider gaat veroorzaakt elektrische en magnetische velden. De lasstroom wekt een
elektromagnetisch veld op rondom de laszone en het lasmateriaal.
NL
Page 40
40
SMARTMIG
De elektromagnetische velden, EMF, kunnen de werking van bepaalde medische apparaten, zoals pacemakers, verstoren. Veiligheidsmaatregelen
moeten in acht worden genomen voor mensen met medische implantaten. Bijvoorbeeld : toegangsbeperking voor voorbijgangers of een individuele
risico-evaluatie voor de lassers.
Alle lassers zouden de volgende procedures moeten opvolgen, om een blootstelling aan elektromagnetische straling veroorzaakt door het lassen
zo beperkt mogelijk te houden :
• plaats de laskabels dicht bij elkaar – bind ze indien mogelijk aan elkaar;
• houd uw hoofd en uw romp zo ver mogelijk van het lascircuit af;
• wikkel nooit de kabels om uw lichaam;
• zorg ervoor dat u zich niet tussen de laskabels bevindt. Houd de twee laskabels aan dezelfde kant van uw lichaam;
• bevestig de geaarde kabel zo dicht als mogelijk is bij de lasplek;
• voer geen werkzaamheden uit dichtbij de laszone, ga niet zitten op of leun niet tegen het lasapparaat;
• niet lassen wanneer u het lasapparaat of het draadaanvoersysteem draagt.
Personen met een pacemaker moeten een arts raadplegen voor gebruik van het apparaat.
De blootstelling aan elektromagnetische straling tijdens het lassen kan gevolgen voor de gezondheid hebben die nog niet
bekend zijn.
AANBEVELINGEN OM DE LASWERKPLEK EN DE INSTALLATIE TE EVALUEREN
Algemene aanbevelingen
De gebruiker is verantwoordelijk voor het installeren en het gebruik van het booglasmateriaal volgens de instructies van de fabrikant. Als
elektromagnetische storingen worden geconstateerd, is het de verantwoordelijkheid van de gebruiker van het booglasmateriaal om het probleem
op te lossen, met hulp van de technische dienst van de fabrikant. In sommige gevallen kan de oplossing liggen in een eenvoudige aarding van het
lascircuit. In andere gevallen kan het nodig zijn om met behulp van lters een elektromagnetisch schild rondom de stroomvoorziening en om het
vertrek te creëren. In ieder geval moeten de storingen veroorzaakt door elektromagnetische stralingen beperkt worden tot een aanvaardbaar niveau.
Evaluatie van de las-zone
Voor het installeren van een booglas-installatie moet de gebruiker de mogelijke elektro-magnetische problemen in de omgeving evalueren. Daarbij
moeten de volgende gegevens in acht genomen worden :
a) de aanwezigheid boven, onder, of naast het booglasmateriaal van andere voedingskabels, van besturingskabels, signaleringskabels of
telefoonkabels;
b) ontvangers en zenders voor radio en televisie;
c) computers en ander besturingsapparatuur;
d) essentieel veiligheidsmateriaal, zoals bijvoorbeeld bescherming van industriële apparatuur;
e) de gezondheid van personen in de omgeving, bijvoorbeeld bij gebruik van pacemakers of gehoorapparaten;
f) materiaal dat gebruikt wordt bij het kalibreren of meten;
g) de immuniteit van overig aanwezig materiaal.
De gebruiker moet zich ervan verzekeren dat alle apparatuur in de werkruimte compatibel is. Dit kan aanvullende veiligheidsmaatregelen vereisen;
h) het tijdstip waarop het lassen of andere activiteiten kunnen plaatsvinden.
De afmeting van het omliggende gebied dat in acht genomen moet worden hangt af van de structuur van het gebouw en van de overige activiteiten
die er plaatsvinden. Het omliggende gebied kan groter zijn dan de begrenzing van de installatie.
Evaluatie van de lasinstallatie
Naast een evaluatie van de laszone kan een evaluatie van de booglasinstallaties elementen aanreiken om storingen vast te stellen en op te lossen.
Bij het evalueren van de emissies moeten de werkelijke resultaten worden bekeken, zoals die zijn gemeten in de reële situatie, zoals gestipuleerd
in Artikel 10 van de CISPR 11:2009. De metingen in de specieke situatie, op een specieke plek, kunnen tevens helpen de efciëntie van de
maatregelen te bevestigen.
AANBEVELINGEN BETREFFENDE METHODES OM ELEKTROMAGNETISCHE EMISSIES TE REDUCEREN
a. Openbare spanningsnet : het lasmateriaal moet aangesloten worden op het openbare net volgens de aanbevelingen van de fabrikant. Als er
storingen plaatsvinden kan het nodig zijn om extra voorzorgsmaatregelen te nemen, zoals het lteren van het openbare stroomnetwerk. Er kan
overwogen worden om de voedingskabel van de lasinstallatie af te schermen in een metalen omhulsel of een equivalent daarvan. Het is wenselijk de
elektrische continuïteit van het omhulsel te verzekeren over de hele lengte. De bescherming moet aangekoppeld worden aan de lasstroomvoeding,
om er zeker van te zijn dat er een goed elektrisch contact is tussen de geleider en het omhulsel van de lasstroomvoeding.
b. Onderhoud van het booglasapparaat : onderhoud regelmatig het booglasmateriaal, en volg daarbij de aanbevelingen van de fabrikant
op. Alle toegangen, service ingangen en kleppen moeten gesloten en correct vergrendeld zijn wanneer het booglasmateriaal in werking is. Het
booglasmateriaal mag op geen enkele wijze veranderd worden, met uitzondering van veranderingen en instellingen zoals genoemd in de handleiding
van de fabrikant. Let u er in het bijzonder op dat het vonkenhiaat van de toorts correct afgesteld is en goed onderhouden wordt, volgens de
aanbevelingen van de fabrikant.
c. Laskabels : De kabels moeten zo kort mogelijk zijn, en dichtbij elkaar en vlakbij of, indien mogelijk, op de grond gelegd worden
d. Aarding : Het is wenselijk om alle metalen objecten in en om de werkomgeving te aarden. Waarschuwing : de metalen objecten verbonden
aan het te lassen voorwerp vergroten het risico op elektrische schokken voor de gebruiker, wanneer hij tegelijkertijd deze objecten en de elektrode
aanraakt. Het wordt aangeraden de gebruiker van deze voorwerpen te isoleren.
e. Aarding van het te lassen voorwerp : wanneer het te lassen voorwerp niet geaard is, vanwege elektrische veiligheid of vanwege de afmetingen
en de locatie, zoals bijvoorbeeld het geval kan zijn bij scheepsrompen of metalen structuren van gebouwen, kan een verbinding tussen het voorwerp
en de aarde, in sommige gevallen maar niet altijd, de emissies verkleinen. Vermijd het aarden van voorwerpen, wanneer daarmee het risico op
verwondingen van de gebruikers of op beschadigingen van ander elektrisch materiaal vergroot wordt. Indien nodig, is het wenselijk dat het aarden
van het te lassen voorwerp rechtstreeks plaatsvindt, maar in sommige landen waar deze directe aarding niet toegestaan is is het aan te raden te
aarden met een daarvoor geschikte condensator, die voldoet aan de reglementen in het betreffende land.
f. Beveiliging en afscherming : Selectieve afscherming en bescherming van andere kabels en materiaal in de omgeving kan problemen
verminderen. De beveiliging van de gehele laszone kan worden overwogen voor speciale toepassingen.
NL
Page 41
41
SMARTMIG
TRANSPORT EN DOORVOER VAN HET APPARAAT
De lasstroomvoeding is uitgerust met één of meerdere handvatten waarmee het apparaat met de hand gedragen kan worden. Let
op : onderschat het gewicht niet. De handvatten mogen niet gebruikt worden om het apparaat aan omhoog te hijsen.
Gebruik de kabels of de toorts niet om het apparaat te verplaatsen. Het apparaat moet in verticale positie verplaatst worden.
Til nooit het apparaat boven personen of voorwerpen.
Til nooit een gases en het materiaal tegelijk op. De vervoersnormen zijn verschillend.
Het is beter om de spoel te verwijderen voor het optillen of transporteren van de lasstroomvoeding.
Niet gecontroleerde lasstroom kan de aardgeleiders vernietigen, gereedschap en elektrische installaties beschadigen en
onderdelen verhitten, wat kan leiden tot brand.
• Alle lasverbindingen moeten goed en stevig op elkaar aangesloten zijn. Controleer dit regelmatig !
• Verzekert u zich ervan dat de bevestiging van het werkstuk solide is en geen elektrische problemen veroorzaakt !
• Zet alle elektrisch geleidende elementen van het lasapparaat zoals het chassis, de trolley en de hefsystemen goed vast of hang ze op zodat ze
geïsoleerd zijn !
• Leg of zet geen ander gereedschap zoals boormachines, slijpgereedschap enz. op het lasapparaat, op de trolley of op de hefsystemen als deze
niet geïsoleerd zijn.
• Leg altijd de lastoortsen of elektrodehouders op een geïsoleerd oppervlak wanneer ze niet gebruikt worden !
INSTALLATIE VAN HET APPARAAT
• Plaats de voeding op een ondergrond met een helling van minder dan 10°.
• Zorg voor voldoende ruimte om de machine te ventileren en om toegang te hebben tot het controle board.
• Niet geschikt voor gebruik in een ruimte waar stroomgeleidend metaalstof aanwezig is.
• Plaats het lasapparaat niet in de stromende regen, en stel het niet bloot aan zonlicht.
• Het apparaat heeft een beveiligingsgraad IP21, wat betekent dat :
- het beveiligd is tegen toegang in gevaarlijke delen van solide voorwerpen waarvan de diameter >12.5 mm en,
- dat het beveiligd is tegen verticaal vallende waterdruppels
De voedingskabels, verlengsnoeren en lassnoeren moeten helemaal afgerold worden, om oververhitting te voorkomen.
De fabrikant kan niet verantwoordelijk gesteld worden voor lichamelijk letsel of schade aan voorwerpen veroorzaakt door niet
correct of gevaarlijk gebruik van dit materiaal.
ONDERHOUD/ADVIES
• Het onderhoud kan alleen door gekwaliceerd personeel uitgevoerd worden. Een jaarlijkse onderhoudsbeurt wordt aangeraden.
• Haal de stekker uit het stopcontact om de elektriciteitsvoorziening te onderbreken, en wacht twee minuten alvorens
werkzaamheden op het apparaat te verrichten. De spanning en de stroomsterkte binnen het toestel zijn hoog en gevaarlijk.
• De kap regelmatig afnemen en met een blazer stofvrij maken. Maak van deze gelegenheid gebruik om met behulp van
geïsoleerd gereedschap ook de elektrische verbindingen te laten controleren door gekwaliceerd personeel.
• Controleer regelmatig de staat van het elektrische snoer. Als dit snoer beschadigd is, moet het door de fabrikant, zijn reparatie
dienst of een gekwaliceerde technicus worden vervangen, om ieder gevaar te vermijden.
• Laat de ventilatieopening vrij zodat de lucht gemakkelijk kan circuleren.
• De voeding is niet geschikt voor het ontdooien van leidingen, het opladen van batterijen/accu’s of het opstarten van motoren.
INSTALLEREN - GEBRUIK VAN HET PRODUKT
w
BESCHRIJVING
Hartelijk dank u voor uw keuze! Leest u, voor een optimaal gebruik van uw apparaat, aandachtig de volgende handleiding door :
De apparaten van
de SMARTMIG serie zijn traditionele gelijkstroom semi-automatische MIG/MAG en MMA (alleen de SMARTMIG 3P) lasapparaten. Lassen met alle
soorten draad is mogelijk: staal, RVS, aluminium, gevulde draad (no gas). De SMARTMIG 3P kan elektroden tot 3,2 mm lassen.
Het instellen van deze lasapparaten is eenvoudig dankzij de SMART oplossing.
ELEKTRISCHE VOEDING
Smartmig 142/152/162/3P/182 :
Dit materiaal wordt geleverd met een 16A elektrische aansluiting type CEE7/7 en moet worden aangesloten op een 230V (50 - 60 Hz) enkelfase
elektrische installatie, met drie kabels met geaarde stekker.
Het werkelijke stroomverbruik (l1eff) bij optimaal gebruik staat aangegeven op het apparaat. Controleer of de stroomvoorziening en zijn beveiligingen (netzekering en/of hoofdschakelaar) compatibel zijn met de elektrische stroom die nodig is voor gebruik. In sommige landen kan het nodig zijn
om de elektrische aansluiting aan te passen om het toestel optimaal te kunnen gebruiken.
Smartmig 183 :
Dit materiaal wordt geleverd met een XX A aansluiting, type EN 60309-1 en moet worden aangesloten aan een 400 V (50 - 60 Hz) driefase
elektrische installatie met vier kabels met geaarde stekker.
De effectieve stroomafname (l1eff) wordt aangegeven op het toestel bij optimaal gebruik. Controleer of de stroomvoorziening en zijn beveiligingen
(netzekering en/of hoofdschakelaar) compatibel zijn met de elektrische stroom die nodig is voor gebruik. In sommige landen kan het nodig zijn om
de elektrische aansluiting aan te passen om het toestel optimaal te kunnen gebruiken.
NL
Page 42
42
SMARTMIG
OMSCHRIJVING VAN TOESTEL (FIG-I)
1- Aan/uit schakelaar
2- Voedingskabel
3- Handvat achter
4- Spoelhouder
5- Snelle gasaansluiting
6- Handvat voorzijde
7- Bedieningspaneel en «Smart» tabel
8- Haspel
9- Wieltjes achter (behalve 142/152)
10- Aansluiting toorts EURO (behalve 142)
11- Snelle aansluiting 200A (alleen 3P)
12- Wieltjes voor (behalve 142/152)
13- Massakabel (behalve 3P)
14- Ompolingskastje (behalve 3P)
15- Ketting om essen mee te bevestigen.
Let op: gasessen goed vastzetten
HALF-AUTOMATISCHE LASSEN VAN STAAL/ RVS (MAG MODUS) (FIG-II)
Deze lasapparaten kunnen de 0,6/0,8 of 1,0 draad lassen (behalve 142 en 152 modellen) (g II-A)
De Smartmig 3P kan 0,6/0,8 of 1,0 staaldraad en rvs draad lassen, op voorwaarde dat de massakabel op de negatieve pool op de voorzijde aangesloten is (g I-11).
Deze apparaten zijn standaard uitgerust voor Ø 0,8 stalen of rvs draad. De contact buis, het spoor van de aandrijfrol en de mantel van de toorts
zijn voor dit gebruik bestemd.
Als u 0,6 lasdraad gebruikt, dan dient u de contact buis te vervangen. De aanvoerrollen van de haspel zijn 0,6/0,8 omkeerbaar. In dit geval, plaats
de rol zodat u 0,6 kunt lezen. Om Ø 1,0 draad te kunnen lassen, dient u een geschikte roller en contact buis te gebruiken.
Voor staal en RVS dient u een speciek Argon + CO2 gas te gebruiken. De CO² verhouding kan variëren afhankelijk van het gebruik. Om het juiste
gas te kiezen, kunt u advies vragen aan uw gasleverancier. De gasstroom voor staal is tussen 12 en 18 L/m, afhankelijk van de werkomgeving en
ervaring van de lasser.
HALF-AUTOMATISCHE ALUMINIUM LASSEN (FIG-II) (MIG MODUS)
De SMARTMIG apparaten 152, 162, 3P, 182 en 183 kunnen toegerust worden om met Ø 0,8 of 1,0 aluminium lasdraad (g II-B) te lassen.De
Smartmig 3P kan 0,8 of 1,0 staaldraad lassen, op voorwaarde dat de massakabel op de negatieve pool op de voorzijde aangesloten is (g I-11).
De SMARTMIG 142 kan af en toe, maar niet intensief, gebruikt worden voor aluminium Ø0,8 draad. In dit geval moet de lasdraad hard zijn om het
afrollen van draad te vergemakkelijken (type AlMg5).
Voor aluminium dient u een speciek zuiver Argon (Ar) gas te gebruiken. Om het juiste gas te kiezen, kunt u advies vragen aan uw gasleverancier.
De gasstroom voor aluminium is tussen 20 en 30 L/m afhankelijk van de omgeving en de ervaring van de lasser. Hierbij de verschillen tussen het
gebruik van staal en aluminium:
- Gebruik specieke aanvoerrollen voor het lassen van aluminium.
- Zet een minimale druk op de rollen van de draadinvoer zodat u de draad niet beschadigt.
- Gebruik de capillaire buis alleen voor het lassen van staal/RVS.
- Het voorbereiden van een aluminium toorts vereist speciale aandacht. Deze heeft een teon mantel om wrijvingen te verminderen. De mantel niet
bij de aansluiting afknippen, deze moet langer zijn dan de capillaire buis die ze vervangt en dient om de draad vanaf de aanvoerrollen te geleiden.
- Contact buis: gebruik de contact buis SPECIAAL Ø 0,8 aluminium (artikelnummer : 041059-niet standaard meegeleverd)
LASSEN IN MODUS «NO GAS» (FIG. III)
Deze lasapparaten kunnen met de gevulde «No Gas» draad lassen als de polariteit omgekeerd is. Om dit te doen, schakel het toestel uit, open het
klepje (14) en sluit aan volgens de instructies van guur III-C. Het apparaat is standaard ingesteld in de « Gas »modus.
De Smartmig 3P kan gevuld «No Gas» draad lassen, op voorwaarde dat de massakabel op de positieve pool op de voorzijde aangesloten is (g I).
LASSEN MET BEKLEDE ELEKTRODE (FIG. III) SMARTMIG 3P (MMA MODUS)
Respecteer de polariteit aangegeven op de elektrode verpakking.
• Volg de standaard regels van het lassen.
Elektroden die kunnen worden gebruikt :
Élektrode Ø mm (Rutiel) Dikte van de plaat (mm) Lasstroom (A)
1.6 1.5 40
2.0 1.5 > 3 55
2.5 2.5 > 6 80
3.2 5 > 8 115
PROCEDURE VAN HET MONTEREN VAN SPOELEN EN TOORTSEN (FIG-V)
• Verwijder het mondstuk (g V-E) van de toorts door met de klok mee te draaien en verwijder vervolgens de contact buis (g V-D) , waardoor de
toortshouder en de veer achterblijven.
•Open het klepje van het apparaat
FIG V-A : Plaats de spoel op de houder.
• Bij een 100mm spoel (3P, 142, 152 en 162) geen adapter (1) gebruiken.
• Regel de rem (2) van de spoel, om te voorkomen dat tijdens de lasstop de draad in de war raakt. Niet te strak aandraaien! De spoel moet
draaien zonder forceren van de motor.
• Draai de spoelhouder (3) aan.
FIG V-B: Plaats de aandrijfrollen.
• Kies de rollen afhankelijk van de diameter en het type van de draad en plaats ze op de haspel zodat u de gebruikte diameter kan lezen.
FIG V-C: Om de druk van de rollen af te stellen, doe als volgt:
• Draai het wieltje maximaal los en laat het zakken.
• Steek de draad van de spoel in en haal hem 2cm uit, sluit daarna de rollenhouder.
• Zet het toestel aan en gebruik de toorts voor aandrijving.
• Draai het aanvoerwieltje (g V-C) aan en druk op de trekker totdat de draad wordt geleid, dan stoppen met aandraaien.
NB : Voor aluminium draad, zet er minimale druk op om niet de draad te beschadigen.
• Laat de lasdraad ongeveer 5cm uit de toorts komen, plaats daarna aan het eind van de toorts de contactbuis (g.V-D), en vervolgens het voor
de draad geschikte mondstukje (g V-E).
NL
Page 43
43
SMARTMIG
NL
Op de SMARTMIG 142/152/162 en 3P lasapparaten kunt u spoelen van 100 of 200 mm gebruiken.
Op de SMARTMIG 182 en 183 lasapparaten kunt u spoelen van 200 of 300 mm gebruiken. Voor een 200 mm spoel dient u een adapter te gebruiken.
De SMARTMIG 3P kan ook rutiel elektroden van 2,0 / 2,5 / 3,2 mm lassen.
Hieronder de verschillende mogelijke combinaties:
Smartmig 142 152 162 3P 182 183 gaz
staal/RVS 0,6/0,8 0,6/0,8/1,0 Argon +
CO2
Alu* - 0,8/1,0 Argon Pur
No Gas 0,9 0,9/1,2 Elektroden - - 2/2,5/3,2 - - -
* Gebruik de teon mantel (artikelnummer 041578) en de contact buis SPECIAAL aluminium (Ø 0,8 artikelnummer : 041059 - Ø 1,0 artikelnummer:
041066). Gebruik de onderstaande tabel (g IV) als hulpmiddel bij het kiezen van de geschikte diameter van de lasdraad of de elektrode.
GASAANSLUITING
• Installeer een geschikte drukregelaar op de gases. Koppel die aan het lasapparaat met de bijgeleverde slang. Bevestig de twee klemmen om
lekkage te voorkomen.
• Regel de gastoevoer met de regelknop op de drukregelaar.
NB: Om de gas stroom eenvoudiger te kunnen regelen, druk op de trekker van de toorts om de rollen aan te drijven (draai de knop van de haspel
losser om de draad niet mee te trekken).
Deze procedure is niet van toepassing op het lassen in de « No Gas » mode.
OMSCHRIJVING VAN HET BEDIENINGSPANEEL (FIG. VI)
Smartmig 142/152/162/182/183 Smartmig 3P
1- Selectieknop voor spanning A/B 1- Selectieknop voor MIG/MAG modus
2- Selectieknop voor spanning min/max 2- Draaiknop voor intensiteit MMA of MIG
3- Draaiknop voor het instellen van de snelheid van draadafvoer 3- Draaiknop voor het instellen van de snelheid van draadafvoer
4- "SMART" tabel voor het instellen MIG/MAG 4- Selectieknop voor spanning A/B
5- Lampje thermische beveiliging 5- "SMART" tabel voor het instellen MIG/MAG en MMA
6- Schakelaar met 4 posities 6- Lampje thermische beveiliging
GEBRUIK (FIG VI)
MODUS MIG/MAG :
SMARTMIG vergemakkelijkt het instellen van de snelheid van de draadafvoer en de spanning.
Met behulp van de SMART zoekt u de dikte van het te lassen metaal en het soort te gebruiken draad op. Vervolgens kunt u, op basis van de aanbevelingen, eenvoudig kiezen :
• De spanning (knop A/B en min/max voor de SMARTMIG 142, 152 en 162 ; knop A/B voor SMARTMIG 3P)
• De draadsnelheid, door de draaiknop (3) naar de aangegeven kleur te draaien en eventueel bij te stellen.
Voorbeelden :
Voor het lassen van 0,8 mm staalplaten met een 0,6 diameter stalen draad (SMARTMIG 142, 152 en 162):
• Zet knop (1) op positie « A »
• Zet knop (2) op positie « min »
• Regel de draaiknop (3) naar de lichtste kleurzone en stel indien nodig « op het gehoor » bij.
Dezelfde procedure voor de SMARTMIG 3P :
• Zet knop (4) op positie « A »
• Regel de draaiknop (2) naar « min » of « max »
• Regel de draaiknop (3) naar de lichtste kleurzone en stel indien nodig « op het gehoor » bij.
MMA MODUS (ALLEEN SMARTMIG 3P) :
Koppel de elektrodenhouder en de massaklem aan, en respecteer daarbij de polariteit die aangegeven staat op de verpakking van de elektrode.
Stel vervolgens het lasapparaat in.
Voorbeeld :
Voor het lassen van 4 mm dik staalplaat :
• Zet de knop (1) op « MMA » stand.
• Zet de draaiknop (2) op de zone die overeenkomt met de 2,5 mm elektrode.
ADVIES EN THERMISCHE BEVEILIGING
• inschakelduur en gebruiksomgeving
• Laisser l’appareil branché après soudage pour permettre le refroidissement.
• Protection thermique : le voyant s’allume et la durée de refroidissement est de 5 à 10 mn en fonction de la température ambiante.
Page 44
44
SMARTMIG
NL
INSCHAKELDUUR EN GEBRUIKSOMGEVING
De beschreven lasapparaten hebben de uitgangskarakteristiek «constante spanning». De vermogensfactor volgens de EN60974-1 norm is vermeld
in de onderstaande tabel:
x @40°C (T
cycle=10min)
142 152 162
3P
182 183
MIG/MAG MMA
X%-max 20%-90A 20%-90A 20%-115A 25%-110A 15%-115A 15%-140A 15%-140A
60% 60A 60A 70A 70A 40A 80A 90A
Bij intensief gebruik (> inschakelduur) kan de thermische beveiliging zich in werking stellen, in dit geval gaat de boog uit en gaat het beveiligingslampje branden. De stroombron beschrijft een vlakke uitgangskarakterisitiek in MIG/MAG procedure. De stroombron beschrijft een dalende
uitgangskarakterisitek in MIG/MAG procedure.
NB: de thermische tests zijn uitgevoerd bij normale temperatuur en de vermogensfactor bij 40°C is door simulatie bepaald.
• Deze klasse A lasapparaten zijn ontworpen voor professioneel of industrieel gebruik. In een andere omgeving kan het vanwege geleidingen of
stralingen moeilijk zijn om elektromagnetische comptabiliteit te bereiken. Niet geschikt voor gebruik in ruimtes waar stroom geleidend metaalstof
aanwezig is. De EN 60974-10 norm is vanaf 1 december 2010 gewijzigd. Let op, deze lasapparaten voldoen niet aan de CEI 61000-3-12. De gebruiker is verantwoordelijk om de comptabiliteit van de machine te controleren voordat de aansluiting aan de lage netspanning plaats vindt. Indien
nodig, neem contact op met de netwerkleverancier.
RISICO OP VERWONDINGEN VEROORZAAKT DOOR BEWEGENDE ONDERDELEN
De draadaanvoersystemen zijn voorzien van bewegende delen die handen, haar, kleding en gereedschap kunnen grijpen en die
ernstige verwondingen kunnen veroorzaken !
• Leg geen hand te draaien of bewegende onderdelen of delen om het station!
• Zorg ervoor dat de behuizing deksels of beschermkappen tijdens het bedrijf gesloten blijven!
ONDERHOUD
• Het onderhoud kan alleen door gekwaliceerd personeel gedaan worden.
• Haal de stekker uit het stopcontact om de elektriciteitsvoorziening te onderbreken en wacht tot de ventilator stilstaat. De spanning en de
stroomsterkte binnen het toestel zijn hoog en gevaarlijk.
• De motorkap regelmatig (2 of 3 keer per jaar) afnemen en hem met een blaasbalg stofvrij maken. Gebruik deze gelegenheid om met behulp van
geïsoleerd gereedschap ook de elektrische verbindingen te laten controleren door gekwaliceerd personeel.
• Controleer regelmatig de voedingskabel. Als de voedingskabel beschadigd is, moet het door de fabrikant, zijn reparatie dienst of een
gekwaliceerde technicus worden vervangen, om het gevaar te vermijden.
AFWIJKINGEN, OORZAKEN, OPLOSSINGEN
SYMPTOMEN MOGELIJKE OORZAKEN OPLOSSINGEN
De draad aanvoer is niet constant.
De spatten verstoppen de opening.
Vervang de contact buis of maak die schoon,
daarna anti hecht middel op doen.
De draad glijdt niet op de rollers.
- Controleer de druk op de rollers of vervangt ze.
- Diameter van de draad is niet passend voor de
roller.
- De mantel die draad naar de toorts leidt is niet
passend
De aanvoer motor werkt niet.
De rem van de spoel of van de rollers zit te
strak.
Draai de rem en de rollers los.
Probleem met stroomvoorziening Controleer of de stroomschakelaar op "ON" staat.
Slechte draadaanvoer.
De mantel die draad leidt is vies of beschadigd. Reinigen of vervangen.
De rem van de draadspoel zit te strak. Draai de rem los.
Geen lasstroom.
Slechte aansluiting aan het stopcontact.
Kijk naar de aansluiting van het stopcontact en
controleer of deze met een enkele fase en geaard
contact gevoed wordt.
Slechte aarding.
Controleer de massa kabel (aansluiting en staat
van de klem).
Vermogen connector buiten gebruik. Controleer de toorts trekker.
De draad draait niet op de rollers.
De mantel die de draad leidt is verpletterd. Controleer de mantel en de toorts.
Het blokkeren van de draad in de toorts. Vervangen of schoonmaken.
Geen capillaire buis. Controleer de aanwezigheid van de capillaire buis.
De draadaanvoer snelheid is te hoog. Verlaag de aanvoersnelheid van de draad.
Page 45
45
SMARTMIG
NL
De lasrups is poreus.
De gasstroom is te laag.
Regelbereik tussen 15 en 20 L/min.
Reinigen van het basismetaal.
Gases is leeg. Vervangen.
Gas kwaliteit is niet voldoende. Vervangen.
Luchtstroom of invloed wind. Tocht voorkomen, lasgebied beschermen.
Gasbuis is vies. Maak de gasbuis schoon of vervang de buis.
Slechte draad kwaliteit. Geschikte MIG-MAG draad gebruiken.
Toestand van het lasoppervlak van slechte
kwaliteit (roest, etc ...)
Het werkstuk reinigen voor het lassen.
Boogspanning is te laag of te hoog. Lasinstellingen controleren.
Zeer grote vonkdelen.
heel erg belangrijk.
Slechte aarding.
Controleer en plaats de aardklem zo dicht moge-
lijk bij het te lassen stuk.
Beschermgas is onvoldoende. Gasstroom aanpassen.
Geen gas aan de toorts uitgang. Slechte gasaansluiting.
Kijk of de gasaansluiting aan de motor kant goed
aangesloten is.
Page 46
46
SMARTMIG
IT
AVVERTENZE - REGOLE DI SICUREZZA
ISTRUZIONI GENERALI
Queste istruzioni devono essere lette e comprese prima dell’uso.
Ogni modica o manutenzione non indicata nel manuale non deve essere effettuata.
Ogni danno sico o materiale dovuto ad un uso non conforme alle istruzioni presenti in questo manuale non potrà essere considerata a carico del
fabbricante.
In caso di problema o incertezza, consultare una persona qualicata per manipolare correttamente l’installazione.
AMBIENTE
Questo materiale deve essere usato soltanto per eseguire operazioni di saldatura entro i limiti indicati sulla targhetta indicativa e/o sul manuale.
Bisogna rispettare le direttive relative alla sicurezza. In caso di uso inadeguato o pericoloso, il fabbricante non potrà essere ritenuto responsabile.
Il dispositivo deve essere usato in un locale senza polvere, né accido, né gas inammabili o altre sostanze corrosive, e lo stesso vale per il suo stoc-
caggio. Assicurarsi della circolazione dell’aria durante l’utilizzo.
Intervallo di temperatura :
Utilizzo tra -10 e +40°C (+14 e +104°F).
Stoccaggio fra -20 e +55°C (-4 e 131°F).
Umidità de l’aria:
Inferiore o uguale a 50% a 40°C (104°F).
Inferiore o uguale a 90% a 20°C (68°F).
Altitudine :
Fino a 1000 m al di sopra del livello del mare (3280 piedi).
PROTEZIONI INDIVIDUALI E DEGLI ALTRI
La saldatura ad arco può essere pericolosa e causare ferite gravi o mortali.
La saldatura espone gli individui ad una fonte pericolosa di caldo , di radiazione luminosa dell’arco, di campi elettromagnetici (attenzione ai portatori
di pacemaker), di rischio di elettrocuzione, di rumore e di emanazioni gassose.
Per protteggersi bene e proteggere gli altri, rispettare le istruzioni di sicurezza che seguono:
Per proteggersi ne di brucciature per proteggere da ustioni e radiazioni, indossare indumenti senza polsini, isolamento, asciutto,
ignifugo e in buone condizioni, che coprono tutto il corpo.
Usare guanti che garantiscono l’isolamento elettrico e termico.
Utilizzare una protezione di saldatura e/o un casco d«per saldatura i livello di protezione sufcente (cariabile a seconda delle
applicazioni). Proteggere gli occhi durante le operazioni di pulizia. Le lenti a contatto sono particolarmente sconsigliate.
Potrebbe essere necessario limitare le aree con delle tende ignifughe per proteggere la zona di saldatura dai raggi dell’arco, dalle
proiezioni e dalle scorie incandescenti.
Informare le persone della zona di saldatura di non ssare le radiazioni d’arco nemmeno i pezzi in fusione e di portare vestiti
adeguati per proteggersi.
Utilizzare un casco contro il rumore se le procedure di saldatura arrivani ad un livello sonoro superiore al limite autorizzati (fare lo
stesso per tutte le persone presenti sulla zona di saldatura).
Non togliere mai le protezioni carter dall’unità di refrigerazione quando la fonte di corrente di saldatura è collegata alla presa di
corrente, il fabbricante non potrà essere ritenuto responsabile in caso d’incidente.
I pezzi appena saldati sono caldi e possono causare ustioni durante la manipolazione. QUando s’interviene sulla torcia o sul porta-
elettrodo, bisogna assicurarsi che questi siano sufcientemente freddi e aspettare almeno 10 minuti prima di qualsiasi intervento.
L’unità di refrigerazione deve essere accesa prima dell’uso di una torcia a raffreddamento liquido per assicurarsi che il liquido non
causi ustioni.
È importate rendere sicura la zona di lavoro prima di uscire per proteggere le persone e gli oggetti.
FUMI DI SALDATURA E GAS
I fumi, gas e polveri emesse dalla saldatura sono pericolosi per la salute. È necessario prevedere una ventilazione sufciente e
a volte è necessario un apporto d’aria. Una maschera ad aria fresca potrebbe essere una soluzione in caso di aerazione insuf-
ciente.
Vericare che l’aspirazione sia efcace controllandola in relazione alle norme di sicurezza
Attenzione, la saldatura in ambienti di piccola dimensione ha bisogno di una sorveglianza a distanza di sicurezza. Inoltre il taglio di certi materiali
contenenti piombo, cadmio, zinco, mercurio o berillio può essere particolarmente nocivo; pulire e sgrassare le parti prima di tagliarle.
Le bombole devono essere messe in locali aperti ed aerati. Devono essere in posizione verticale e mantenute ad un supporto o carrello.
La saldatura è proibita se in vicinanza a grasso o vernici.
Page 47
47
SMARTMIG
IT
PERICOLI DI INCENDIO ED ESPLOSIONI
Proteggere completamente la zona di saldatura, i materiali inammabili devono essere allontanati di almeno 11 metri.
Un’attrezzatura antincendio deve essere presente in prossimità delle operazioni di saldatura.
Attenzione alle proiezioni di materia calda o di scintille anche attraverso le fessure, queste possono essere causa di incendio o di esplosione.
Allontanare le persone, gli oggetti inammabili e i container sotto pressione ad una distanza di sicurezza sufciente.
La saldatura nei container o tubature chiuse è proibita e se essi non aperti devono prima essere svuotati di ogni materiale inammabile o esplosivo
(olio, carburante, residui di gas...).
Le operazioni di molatura non devono essere dirette verso la fonte di corrente di saldatura o verso dei materiali inammabili.
BOMBOLE DI GAS
Il gas uscendo dalle bombole potrebbe essere fonte di soffocazione in caso di concentrazioni in spazi di saldatura (ventilare
correttamente).
Il trasporto deve essere fatto in sicurezza: bombole chiuse e dispositivo spento. Devono essere messi verticalmente e mantenuto
da un supporto per limitare il rischio di cadute.
Chiudere la bombola negli intervalli d’uso. Attenzione alle variazioni di temperatura e alle esposizioni al sole.
La bombola non deve essere in contatto con le amme, arco elettrico, torce, morsetti di terra o ogni altre fonte di calore o
d’incandescenza.
Tenerla lontano dai circuiti elettrici e di saldatura e mai saldare una bombola sotto pressione.
Attenzione durante l’apertura della valvola di una bombola, bisogna allontanare la testa dai raccordi e assicurarsi che il gas usato
sia appropriato al procedimento di saldatura.
SICUREZZA ELETTRICA
La rete elettrica usata deve imperativamente avere una messa a terra. Usare la taglia di fusibile consigliata sulla tabella segnaletica.
Una scarica elettrica potrebbe essere fonte di un’incidente grave diretto, indiretto, o anche mortale.
Mai toccare le parti sotto tensione all’interno e all’esterno del dispositivo quando quest’ultimo *e collegato alla presa di corrente (torce, morsetti, cavi,
elettrodi), poiché esse sono collegate al circuito di saldatura.
Prima di aprire la fonte di corrente di saldatura, bisogna disconneterla dalla rete e attendere 2 minuti afnché l’insieme dei condensatori sia scaricato.
Non toccare allo stesso momento la torcia e il morsetto di massa.
Cambiare i cavi e le torce se questi ultimi sono dannegiati. Chiedere ausilio a persone abilitate e qualicate. Dimensionare la sezione dei cavi a
seconda dell’applicazione. Sempre usare vestiti secchi e in buono stato per isolarsi dal circuito di saldatura. Portare scape isolanti, indifferentemente
dell’ambiente di lavoro.
ATTREZZATURE CLASSIFICAZIONE CEM
Questo materiale di Classe A non è fatto per essere usato in una zona residenziale dove la corrente elettrica è fornita dal sistema
pubblico di alimentazione di basa tensione. Potrebbero esserci difcoltà potenziali per assicurare la compatibilità elettromagnetica
in questi siti, a causa delle perturbazioni condotte o irradiate.
Questo materiale non è conforme alla CEI 61000-3-12 ed è destinato ad essere collegato alle reti private di bassa tensione
collegate a loro volta alla rete pubblica di alimentazione soltanto a livello di media e alta tensione. Se è collegato al sistema
pubblico di alimentazione di bassa tensione, è di responsabilità dell’installatore o dell’utilizzatore del materiale di assicurarsi,
consultando l’operatore della rete pubblica di distribuzione, che il materiale possa essere collegato ad esso.
EMISSIONI ELETTROMAGNETICHE
La corrente elettrica passando attraverso a qualunque conduttore prodotto dai campi elettrici e magnetici (EMF) localizzati. La
corrente di saldatura produce un campo elettromagnetico attorno al circuito di saldatura e al dispositivo di saldatura.
I campi elettromagnetici EMF possono disturbare alcuni impianti medici, per esempio i pacemaker. Devono essere attuate delle misure di protezione
per le persone che portano impianti medici. Ad esempio, restrizioni d’accesso per i passanti oppure una valutazione di rischio individuale per i
saldatori.
Tutti i saldaturi dovrebbero utilizzare le procedure di accesso che seguono per minimizzare l’esposizione ai campi elettromagnetici provenienti dai
circuiti di saldatura:
• posizionare i cavi di saldatura insieme – ssarli con una fascetta, se possibile;
• posizionarsi (busto e testa) il più lontano possibile dal circuito di saldatura;
• non avvolgere mai i cavi di saldatura attorno al vostro corpo;
• non posizionare il vostro corpo tra i cavi si saldatura Mantenere entrambi i cavi di saldatura sullo stesso lato del corpo;
• collegare il cavo di ritorno al pezzo da lavorare il più vicino possibile alla zona da saldare;
• non lavorare a anco, né sedersi sopra, o addossarsi alla fonte di corrente di saldatura;
• non saldare durante il trasporto della fonte di corrente di saldatura o trainalo.
Page 48
48
SMARTMIG
IT
I portatori di pacemaker devono consultare un medico prima di usare questo materiale.
L’esposizione ai campi elettromagnetici durante la saldatura potrebbe avere altri effetti sulla salute che non sono ancora
conosciuti.
CONSIGLI PER VALUTARE LA ZONA E L’INSTALLAZIONE DI SALDATURA
Generalità
L’utente è responsabile dell’installazione e dell’uso del materiale di saldatura all’arco secondo le istruzioni del fabbricante. Se delle perturbazioni
elettromagnetiche sono rivelate, è responsabilità dell’utente del dispositivo di saldatura all’arco di risolvere la situazione con l’assistenza tecnica del
fabbricante. In certi casi, questa azione correttiva potrebbe essere molto semplice come ad esempio la messa a terra di un circuito di saldatura. In
altri casi, potrebbe essere necessario costruire uno schermo elettromagnetico intorno alla fonte di corrente di saldatura e del pezzo completo con
montaggio di ltri d’entrata. In ogni caso, le perturbazioni elettromagnetiche devono essere ridotte no a che esse non siano più fastidiose.
Valutazione della zona di saldatura
Prima di installare un dispositivo di saldatura all’arco, l’utente deve valutare i potenziali problemi elettromagnetici nella zona circostante. Bisogna
tenere conto di ciò che segue:
a) la presenza sopra, sotto e accanto al dispositivo di saldatura all’arco di altri cavi di alimentazione, di comando, di segnalazione e telefonici;
b) di ricettori e trasmettitori radio e televisione;
c) di computer e altri dispositivi di comando;
d) di dispositivi critici di sicurezza, per esempio, protezione di dispositivi industriali;
e) la salute delle persone vicine, per esempio, l’azione di pacemaker o di apparecchi uditivi;
f) di dispositivi utilizzati per la calibratura o la misurazione;
g) l’immunità degli altri dispositivi presenti nell’ambiente.
L’utente deve assicurarsi che gli altri dispositivi usati nell’ambiente siano compatibili. Questo potrebbe richiedere delle misure di protezione
supplementari;
h) l’orario della giornata in cui la saldatura o delle altre attività devono essere eseguite.
La dimensione della zona circostante da prendere in considerazione dipende dalla struttura degli edici e dalle altre attività svolte sul posto. La zona
circostante può stendersi oltre i limiti delle installazioni.
Valutazione della zona di saldatura
Oltre alla valutazione della zona, la valutazione delle installazioni di saldatura all’arco possono servire a determinare e risolvere i casi di interferenze.
Conviene che la valutazione delle emissioni comprenda misure in situ come specicato all’articolo 10 della CISPR 11:2009. Le misure in situ possono
anche permettere di confermare l’efcacia delle misure di attenuazione.
CONSIGLI SUI METODI DI RIDUZIONE DELLE EMISSIONI ELETTROMAGNETICHE
a. Rete pubblica di alimentazione: conviene collegare il materiale di saldatura all’arco a una rete pubblica di alimentazione secondo le
raccomandazioni del fabbricante. Se ci sono interferenze, potrebbe essere necessario prendere misure di prevenzione supplementari, come il
ltraggio della rete pubblica di rifornimento [elettrico]. Converrebbe prendere in considerazione il rinforzo del cavo della presa elettrica passandolo in
un condotto metallico o equivalente di un materiale di saldatura all’arco ssati stabilmente. Converrebbe anche assicurarsi della continuità elettrica
del blindaggio su tutta la lunghezza. Conviene collegare il blindaggio alla fonte di corrente di saldatura per assicurare il buon contatto elettrico fra il
condotto e l’involucro della fonte di corrente di saldatura.
b. Manutenzione del materiale di saldatura all’arco: è opportuno che il materiale di saldatura all’arco sia sommesso alla manutenzione seguendo
le raccomandazioni del fabbricante. È opportuno che ogni accesso, porte di servizio e coperchi siano chiusi e correttamente bloccati quando il
materiale di saldatura all’arco è in funzione. È opportuno che il materiale di saldatura all’arco non sia modicato in alcun modo, tranne le modiche e
regolazioni menzionati sulle istruzioni del fabbricante. È opportuno, in particolar modo, che lo spinterometro dell’arco dei dispositivi di avviamento e
di stabilizzazione siano regolati e mantenuti secondo le raccomandazioni del fabbricante.
c. Cavi di saldatura: è opportuno che i cavi siano i più corti possibili, piazzati l’uno dopo l’altro in prossimità del suolo o sul suolo.
d. Collegamento equipotenziale: converrebbe considerare il collegamento di tutti gli oggetti metallici della zona circostante. Tuttavia, oggetti metallici
collegati al pezzo da saldare potrebbero accrescere il rischio per l’operatore di scosse elettriche se costui tocca contemporaneamente questi oggetti
metallici e l’elettrodo. È opportuno isolare l’operatore di tali oggetti metallici.
e. Messa a terra del pezzo da saldare: quando il pezzo da saldare non è collegato a terra per sicurezza elettrica o a causa delle dimensioni e del
posto dove si trova, come, ad esempio, gli sca delle navi o le strutture metalliche di edici, una connessione collegando il pezzo alla terra può, in
certi casi e non sistematicamente, ridurre le emissioni. È opportuno vegliare alla messa a terra dei pezzi che potrebbero accrescere i rischi di ferire
gli utenti o danneggiare altri materiali elettrici. Se necessario, è opportuno che collegamento fra il pezzo da saldare la terra sia fatto direttamente, ma
in certi paesi che non autorizzano questo collegamento diretto, si consiglia che la connessione sia fatta con un condensatore appropriato scelto in
funzione delle regole nazionali
f. Protezione e blindaggio: La protezione e il blindaggio selettivi di altri cavi e materiali nella zona circostante possono limitare i problemi di
perturbazioni. La protezione di tutta la zona di saldatura può essere considerata per delle applicazioni speciali.
TRASPORTO E TRANSITO DELLA FONTE DI CORRENTE DI SALDATURA
La fonte di corrente di saldatura è fornita con una (delle) impugnatura(e) superiore(i) permettendo il trasporto manuale. Attenzione
a non sottovalutare il peso. La (le) impugnatura(e) non è (sono) considerata(e) come un modo di imbragatura.
Non usare i cavi o la torcia per spostare la fonte di corrente di saldatura. Deve essere messa in posizione verticale.
Non far passare la fonte di corrente di saldatura sopra a persone o oggetti.
Mai sollevare una bombola di gas e la fonte di corrente di saldatura nello stesso momento. Loro norme di trasporto sono distinte.
È preferibile togliere la bobina prima di ogni sollevamento o trasporto del dispositivo di corrente di saldatura.
Page 49
49
SMARTMIG
IT
Le correnti di saldatura vagabonde possono distruggere i conduttori di terra, danneggiare il materiale e i dispositivi elettrici e
causare riscaldamenti dei componenti potendo causare un incendio.
• Tutte le connessioni di saldatura devono essere collegate fermamente, e vericate regolarmente!
• Assicurarsi che la ssazione del pezzo sia solida e senza problemi elettrici!
• Attaccare o sospendere tutti gli elementi conduttori d’elettricità della fonte di saldatura come telaio, carrello e i sistemi di sollevamento perché
siano isolati!
• Non depositare altra attrezzatura come trapani, dispositivi di aflatura, ecc., sulla fonte di saldatura, il carrello, o i sistemi di sollevamento senza
que essi siano isolati!
• Sempre porre le torce di saldatura o i porta elettrodi su una supercie isolata quando non sono in uso!
INSTALLAZIONE DEL MATERIALE
• Mettere la fonte di corrente di saldatura su un suolo inclinato al massimo di 10°.
• Prevedere una zona sufciente per aerare il dispositivo di corrente di saldatura e accedere ai comandi.
• Non usare in un ambiente con polveri metalliche conduttrici.
• La fonte di corrente di saldatura deve essere al riparo della pioggia e non deve essere esposto ai raggi del sole.
• Il materiale è di grado di protezione IP21, che signica:
- aree pericolose protette per impedire l’accesso di materiale solido di diam >12.5 mm e,
- protezione contro le cadute verticali di gocce d’acqua
I cavi di alimentazione, di prolunga e di saldatura devono essere totalmente srotolati, per evitare il surriscaldamento.
Il fabbricante non assume nessuna responsabilità circa i danni provocati a persone e oggetti dovuti ad un uso incorretto e
pericoloso di questo dispositivo..
MANUTENZIONE / CONSIGLI
• La manutenzione deve essere effettuata da una persona qualicata. È consigliata una manutenzione annuale.
• Interrompere l’alimentazione staccando la presa, e attendere due minuti prima di lavorare sul dispositivo. All’interno, le tensioni
e intensità sono elevate e pericolose.
• Regolarmente, togliere il coperchio e spolverare all’aiuto del sofatore. Cogliere l’occasione per far vericare le connessioni
elettriche con un utensile isolato da persone qualicate.
• Controllare periodicamente lo stato del cavo di alimentazione. Se il cavo di alimentazione è danneggiato, esso deve essere
sostituito dal fabbricante, dal suo servizio post-vendita o da persone di qualiche simili per evitare pericoli.
• Lasciare le uscite d’aria della fonte di corrente del dispositivo libere per l’entrata e l’uscita d’aria.
• Non usare questa fonte di corrente di saldatura per scongelare tubature, ricaricare batterie/accumulatori né per avviare motori.
INSTALLAZIONE - FUNZIONAMENTO DEL PRODOTTO
w
DESCRIZIONE
Grazie per la Vostra scelta ! Allo scopo di avere la massima soddisfazione dalla vostra macchina, vogliate leggere attentamente quanto segue:
I prodotti SMARTMIG sono delle macchine di saldatura tradizionali per la saldatura semi-automatica (MIG o MAG) in corrente continua (DC), e per
la saldatura MMA (SMARTMIG 3P unicamente). Consentono di saldare ogni tipo di lo: acier, inox, alu, ux (no gas). Il SMARTMIG 3P permette di
saldare degli elettrodi no a 3,2mm.
La regolazione di questa macchina è semplicata grazie alla soluzione SMART.
ALIMENTAZIONE ELETTRICA
Smartmig 142/152/162/3P/182 :
Questi dispositivi sono forniti con una presa a 16 A di tipo EN 60309-1 e devono essere collegati ad un impianto elettrico monofase 230V (50-60 Hz)
a tre li con il neutro collegato a terra.
La corrente effettiva assorbita (I1eff) è indicata sul dispositivo, per delle condizioni d’uso ottimali. Vericare che l’alimentazione e le protezioni
(fusibili e/o disgiuntore) siano compattibili con la corrente necessaria per l’uso. In certi paesi, potrebbe essere necessario cambiare la presa per
permettere l’uso del dispositivo in condizioni ottimali.
Smartmig 183 :
Questo materiale è consegnato con presa XX A di tipo EN 60309-1 e deve essere collegata ad una installazione elettrica trifase 400V (50-60 Hz) a
quattro li con neutro collegato a terra.
La corrente effettiva assorbita (I1eff) è indicata sul materiale, per delle condizioni d’uso ottimali. Vericare che l’alimentazione e le protezioni (fusibili e/o disgiuntore) siano compattibili con la corrente necessaria per l’uso. In certi paesi, potrebbe essere necessario cambiare presa per permettere
l’uso in condizioni ottimali.
DESCRIZIONE DELLA MACCHINA (FIG-I)
1- Interruttore arresto/marcia
2- Cavo di alimentazione
3- Maniglia posteriore
4- Supporto bobina
5- Raccordi gas rapidi
6- Maniglia anteriore da trasporto
7- Pannello di controllo e tabella «Smart»
8- Trainalo
9- Ruote posteriori (eccetto 142/152)
10- Connectore torcia EURO (eccetto 142)
11- Connectore rapido 200A (3P unicamente)
12- Ruote anteriori (eccetto 142/152)
13- Cavo di massa sso (eccetto 3P)
14- Scatola di inversione di polarità (eccetto 3P)
15- Catena di ssaggio per le bombole.
Attenzione : ssare bene le bombole
Page 50
50
SMARTMIG
IT
SALDATURA SEMI AUTOMATICA IN ACCIAO/INOX (MODALITÀ MAG) (FIG-II)
Questi apparreccgi possono saldare li d’acciaio e inox da 0,6/0,8 o 1,0 (eccetto per il modello 142 e 152) (g II - A).
Il Smartmig 3P può saldare lo d’acciao e inox da 0,6/0,8 o 1,0 a condizione di collegare il cavo di massa sul contatto negativo sul pannello anteriore
(g I - 11).
Queste macchine sono fornite in origine per funzionare con un lo da Ø 0,8 in acciaio o inox. La punta, la cava del rullino, la guaina della torcia sono
previsti per questa applicazione.
Quando utilizzate del lo di diametro 0,6, conviene cambiare la punta della torcia. Il rullino del trainalo è reversibile 0,6/0,8. In questo caso posizionarlo in modo da legegre 0,6. Per saldare un Ø 1,0, munirsi di un rullino e di una punta adatta. L’utilizzo in acciaio o inox necessita un gas specico
Argon + CO². La proporzione di CO² varia secondo l’utilizzo. Per la scelta del gas, richeidere consiglio ad un distributore di gas. La portata del gas per
l’acciaio di attesta tra i 12 e 18 L/mn secondo l’ambiente e l’esperienza del saldatore.
SALDATURA SEMI AUTOMATICA IN ALLUMINIO (FIG-II) (MODALITÀ MIG)
Gli SMARTMIG 152, 162, 3P ,182 e 183 possono essere equipaggiati per saldare con lo Alu da Ø 0,8 o 1,0 (g II-B).
Gli Smartmig 3P possono saldare lo alu da 0,8 o 1,0 a condizione di connettere il cavo di massa sul contatto negativo sul pannello frontale (g I - 11).
Lo SMARTMIG 142 può essere utilizzato per saldare l’Alu da Ø0,8 in modo occasionale e non intensivo. In questo caso, il lo utilizzato deve essere
duro per facilitare lo scorrimento (tipo AlMg5).
L’utilizzo in alluminio necessita un gas specico argon puro (Ar). Per la scelta del gas, richeidere consiglio ad un distributore di gas. La portata del
gas con l’alluminio si attesta tra 20 e 30 L/min secondo l’ambiente e l’esperienza del saldatore. Ecco le differenze tra l’utilizzo in acciaio e l’alluminio :
- Utilisare dei rullini specici per la saldatura alu.
- Mettere un minimo di pressione sui rullini di pressatori del trainalo per non schiacciare i li.
- Utilizzare il tube capillare unicamente per la saldatura acciaio/inox.
- La preparazione di una torcia alu richiede un’attenzione particolare. Possiede una guaina teon allo scopo di ridurre gli attriti. Non tagliare la guaina
sul bordo del raccordo, deve superare la lunghezza del tubetto capillare che sostituisce e serve a guidare il lo a partire dai rullini.
- Punta : utilizzare una punta SPECIALE alluminio Ø 0,8 (réf : 041059-non fornita)
SALDATURA IN MODALITA’ «NO GAS» (FIG. III)
Questi apparrecchi consentono di saldare del lo animato «No Gas» a condizione di invertire la polarità di saldatura. Per questo, mettete l’apparecchio fuori tensione poi aprite il coperchio (14) e procedete all’allaciamento seguendo le indicazioni della gura III-C. La macchina di saldatura è
congurata in origine in modalità « Gas ».
Lo Smartmig 3P può saldare li animati «No Gas» a condizione di connettere il cavo di massa sul contatto negativo sul frontale della macchina (g
I).
SALDATURA CON ELETRODI RIVESTITI (FIG. III) SMARTMIG 3P (MODALITÀ MMA)
Rispettare le polarità indicate sull’imballo degli elettrodi.
• Rispettare le regole classiche di saldatura.
Elettrodi che possono essere utilizzati :
Elettrodo Ø mm (Rutile) Spessore delle lamiere (mm) Corrente di saldatura (A)
1.6 1.5 40
2.0 1.5 > 3 55
2.5 2.5 > 6 80
3.2 5 > 8 115
PROCEDURA DI MONTAGGIO DELLE BOBINE E DELLE TORCE (FIG-V)
• Prndere l’impugnatura della torcia e togliere l’ugello (g V-E) girando in senso orario, poi svitare la punta (g V-D) lasciando il supporto punta e la
molla sulla torcia.
• Oprire il coperchio della macchina
FIG V-A : Posizionare la bobina sul suo supporto.
• In caso d’utilizzo di una bobina da 100mm (3P, 142, 152 et 162), non installare l’adattatore (1).
• Regolare il freno (2) della bobina per evitare, durante l’interuzzione della saldatura, che l’inerzia della bobina non aggrovigli il lo. Non stringere
troppo forte ! La bobina deve porter girare senza forzare il motore.
• Avvitare il fermo bobina (3).
FIG V-B : Posizionare il rullino motore.
• Scegliere il rullinoi ad attato al diametro e al tipo di lo e posizionarlo sul trainalo in modo da legegre l’indicazione del diametro utilizzato.
FIG V-C : Per regolare la pressione dei rulli, procedere come segue :
• Allentare la leva a molla al massimo e abassarla.
• Inserire il lo della bobina e farlo uscire di 2cm ca, poi richiudere il supporto rullino.
• Mettere in moto l’apparecchio e azionare il motorino utilizzando la torcia.
• Stringere la leva a molla (g V-C) rimanendo mantenendo premuto il pulsante no a quando il lo non vengano trainato. A quel punto smettere di
stringere.
NB : Per il lo alluminio, dare il minimo di pressione per non schiacciare il lo.
• Fare uscire il lo dalla torcia di ca. 5cm, poi mettere mettere all’estremità della torcia la punta (g V-D), dopo l’ugello (g V-E) adatti per i li
utilizzati.
Le macchine SMARTMIG 142/152/162 e 3P possono avere delle bobine di diametro 100 o 200 mm.
Le macchine SMARTMIG 182 e 183 possono portare bobine di diametro 200 o 300 mm. Per una bobina da 200 mm, dovete installare un adattatore.
Il SMARTMIG 3P può anche saldare con degli elettrodi rutili di diametro 2,0 / 2,5 / 3,2 mm.
Qui sotto le diverse combinazioni possibili:
Smartmig 142 152 162 3P 182 183 gaz
acciaio/inox 0,6/0,8 0,6/0,8/1,0 Argon + CO2
Alu* - 0,8/1,0 Argon Pur
No Gas 0,9 0,9/1,2 Electrodi - - 2/2,5/3,2 - - -
Traduzione delle istruzioni originali
Page 51
51
SMARTMIG
IT
* Prevedere guaine teon (ref. 041578) e punta speciale alluminio (Ø 0,8 ref. 041059 - Ø 1,0 ref. 041066)
Per aiutarvi a selezionare il diametro del lo o dell’ elettrodo adatto al lavoro che desiderate fare, fate riferimento alla tabella qui a anco (g IV).
COLLEGAMENTO GAS
• Montare un regolatore di pressione adatto alla bombola di gas. Collegatelo alla macchina con il tubo fornito. Mettete le due fascette per stringere
evitando così delle perdite.
• Regolate l’uscita del gas regolando la manopola di regolazione che si trova sul regolatore di pressione.
NB : per facilitare la regolazione dell’uscita del gas, azionare i rullini motore premendo sul pulsante della torcia (allentate la manopola di regolazione
del trainalo per non trascinare il lo).
Questa procedura non si applica alla saldatura in modalità « No Gas ».
DESCRIZIONE DEL PANNELLO COMMANDI (FIG. VI)
Smartmig 142/152/162/182/183 Smartmig 3P
1- Pulsante di selezione tensione A/B 1- Pulsante di selezione modalità MIG/MAG
2- Pulsante di selezione di tensione min/max 2- Potenziometro di regolazione di potenza MMA o MIG
3- Potenziometro di regolazione di velocità del lo 3- Potenziometro di regolazione di velocità del lo
4- Tabella "SMART" di regolazione MIG/MAG 4- Pilsante di selezione della tensione A/B
5- Spia di protezione termica 5- Tabella "SMART" di regolazione MIG/MAG e MMA
6- Commutatore 4 posizioni 6- Spia di protezione termica
UTILIZZO (FIG VI)
MODALITA’ MIG/MAG :
SMARTMIG facilita la regolazione della velocità del lo e della tensione.
Grazie ad una tabella SMART, trovate lo spessore del materiale da saldare e il tipo di lo utilizzato,
Poi, in funzione delle raccomandazioni, selezionare semplicemente:
• La vostra tensione (pulsante A/ B e min/max per SMARTMIG 142, 152 e 162 ; pulsante A/B per SMARTMIG 3P)
• La vostra velocità del lo, regolando il potenziometro (3) sulla zona di colore indicato e correggetela se necessario.
Esempio :
Per saldare una lamiera da 0,8mm di spessore con un lo d’acciaio di diametro 0,6 (SMARTMIG 142, 152 e 162) :
• Mettete il pulsante (1) sulla posizione « A »
• Mettete il pulsante (2) sulla posizione « min »
• Regolare il potenziometro (3) sulla zona di colore più chiaro e correggere « in base al suono » se necessario.
Per effettuare la stessa operazione con un SMARTMIG 3P :
• Mettete il pulsante (4) sulla posizione « A »
• Mettete il potenziometro (2) su « min » o « max »
• Regolare il potenziometro (3) sulla zona di colore più chiara e corregere « in base al suono» se necessario.
MODALITA’ MMA (SMARTMIG 3P UNIQUEMENT):
Collegare la pinza porta elettrodo e il morsetto di massa rispettando le polarità indicate sull’imballaggio degli elettrodi, poi regolare la macchina.
Esempio :
Per saldare una lamiera da 4 mm :
• Mettete il pulsante (1) sulla posizione « MMA ».
• Regolare il potenziometro (2) sulla zona corrispondente all’elettrodo da 2,5 mm.
CONSIGLI E PROTEZIONE TERMICA
• Respecter les règles classiques du soudage.
• Laisser l’appareil branché après soudage pour permettre le refroidissement.
• Protection thermique : le voyant s’allume et la durée de refroidissement est de 5 à 10 mn en fonction de la température ambiante.
FATTORE DI MARCIA E AMBIENTE DI UTILIZZO
Le macchine descritte hanno delle caratteristiche de uscita di tipo «tensione costante». Il fattore di marcia secondo la norma EN60974-1 è indicato
nella tabella seguente :
x @40°C (T
cycle=10min)
142 152 162
3P
182 183
MIG/MAG MMA
X%-max 20%-90A 20%-90A 20%-115A 25%-110A 15%-115A 15%-140A 15%-140A
60% 60A 60A 70A 70A 40A 80A 90A
Durante l’uso intensivo (> ciclo di lavoro) la protezione termica può avviarsi ; il questo caso l’arco si spegne e la spia di protezione si accende. La
fonte di corrente descrive una caratteristica d’uscita di tipo piatta in procedimento MIG/MAG. La fonte di corrente descrive una caratteristica di tipo
cadente in procedimento MMA.
NB : le prove di riscaldamento sono state fatte a temperatura ambiente e il fattore di marcia a 40 °C è stato determinato per simulazione.
• Questi apparecchi sono di classe A. Sono studiati per un impiego in un ambiente industriale o professionale. In un ambiente diverso potrebbe essere
difcile assicurare la compatibilità elettromagnetica, a causa dei disturbi indotti o irradiati. Non usare in un ambiente con presenza di polvere mettallica
conduttiva. Dal 1er Dicembre 2010, modica della norma EN 60974-10 : Attenzione, questi prodotti non rispettano la CEI 61000-3-12. Se devono
essere connessi al sistema pubblico di alimentazione bassa tensione, l’utente deve assicurarsi che essi siano compatibili. Consultare l’operatore della
rete elettrica se necessario.
Traduzione delle istruzioni originali
Page 52
52
SMARTMIG
IT
RISCHIO DI LESIONI LEGATE AI COMPONENTI MOBILI
I trainali sono provvisti di componenti mobili che possono agganciare mani, capelli, vestiti o utensili e di conseguenza causare
ferite!
• Non indossare mano per girare o componenti o parti per l’unità in movimento!
• Assicurarsi che le coperture delle case o le coperture di protezione rimangono chiusi durante il funzionamento!
MANUTENZIONE
• Le manutenzioni devono essere effettuate solo da personale qualicato.
• Togliere l’alimentazione staccando la spina, e aspettare l’arresto del ventilatore prima di lavorare sull’apparecchio. All’interno, le tensioni e le
intensità sono elevate e pericolose.
• E’ consigliato 2 o 3 volte all’anno di togliere il coperchio e togliere la polvere all’ interno della macchina con l’aria. Cogliere l’occasione per far
vericare le connessioni elettriche con un utensile isolato da personale qualicate.
• Vericare regolarmente lo stato del cavo di alimentazione. Se il cavo di alimentazione è rovinato deve essere sostituito dal fabbricante, dal suo
servizio post vendita o da personale qualifacato equivalente, allo scopo di evitare pericoli.
ANOMALIE, CAUSE, RIMEDI
SINTOMI CAUSE POSSIBILI RIMEDI
Le débit du l de soudage n’est pas constant.
Delle impurità otturano il foro.
Pulire la punta o cambiarla e mettere del pro-
dotto anti aderente.
Il lo scivola sui rullini.
- Controllare la pressione dei rullini o sostituirli.
- Diametro del lo non conforme al rullino
-Guaina guida lo della torcia non conforme.
Il motorino di traina lo non funziona.
Freno della bobina o rullini troppo stretti. Mollare il fremo e i rullini
Problemi di alimentazione
Controllare che il pulsante di messa in funzione
sia sulla posizione di marcia.
Cattivo scorrimento del lo.
Guaina guida lo sporca o rovinata. Pulirla o sostituirla.
Freno della bobina troppo stretto. Allentare il freno.
Nessun corrente di saldatura.
Cattivo collegamento della spina alla rete.
Controllare il collegamento della spoina e
controllare se la presa è ben alimentata con 1
fase e un neutro.
Cattivo collegamento della massa.
Controllare il cavo di massa (connessione e stato
del morsetto).
Contattore di potenza non operativo. Controllare il pulsante della torcia.
Il lo si arresta dopo i rullini.
Guaina guida lo schiacciata. Controllare la guaina e il corpo torcia.
Bloccaggio del lo nella torcia. Rimpiazzare o sostituire.
Nessuna guaina capillare. Controllare la presenza della guaina capillare.
Velocità del lo troppo importante. Ridurre la velocità del lo
Il cavo di saldatura è poroso.
La portata del gas è insufciente.
Intervallo di regolazione da 15 a 20 L / min.
Pulire il metallo di base
Bombole del gas vuote. Sostituirle.
Qualità del gas non soddisfacente. Rimpiazzarlo.
Correnti d'aria o inuenza dei venti.
Evitate le correnti d'aria, proteggete la zona di
saldatura.
Ugello gas troppo schiacciato. Pulite l'ugello o sostituitelo.
Cattiva qualità del lo. Utilizzate un lo adatto alla saldatura MIG-MAG.
Stato della supercie da saldare di cattiva qua-
lità (ruggine, ecc…)
Pulire il pezzo prima di saldare
Particelli scintillanti Tensione d'arco troppo bassa o troppo alta. Controllare parametri di saldatura.
molto importante. Cattivo morsetto di massa.
Controllare e posizionare il morsetto di massa
più vicino possibile alla zona di saldatura
Gas di protezione insufciente. regolate l'uscita del gas.
Nessun gas in uscita dalla torcia Cattivo collegamento del gas
Controllare se il collegamento del gas vicino al
motore è ben collegato.
Traduzione delle istruzioni originali
Page 53
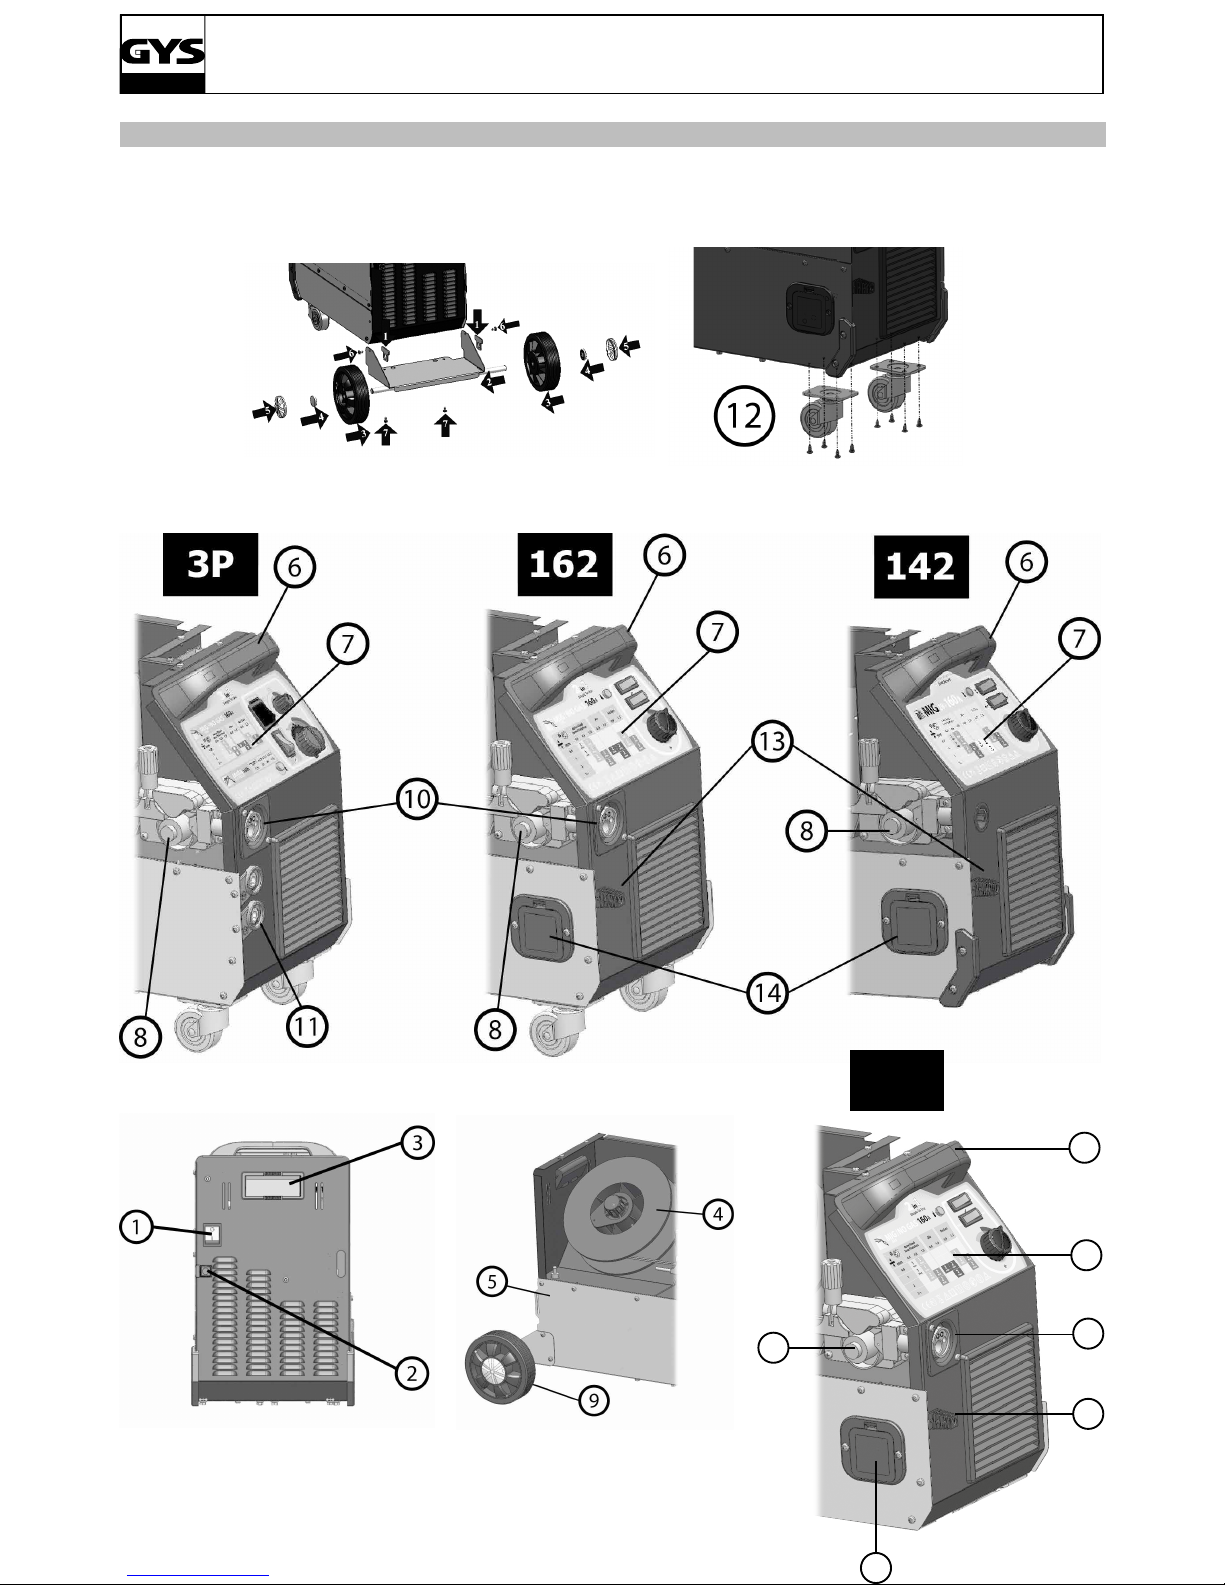
53
SMARTMIG
FIG-I
Montage 3P & 162
D
escriPtion
152
14
13
10
7
6
8
Page 54
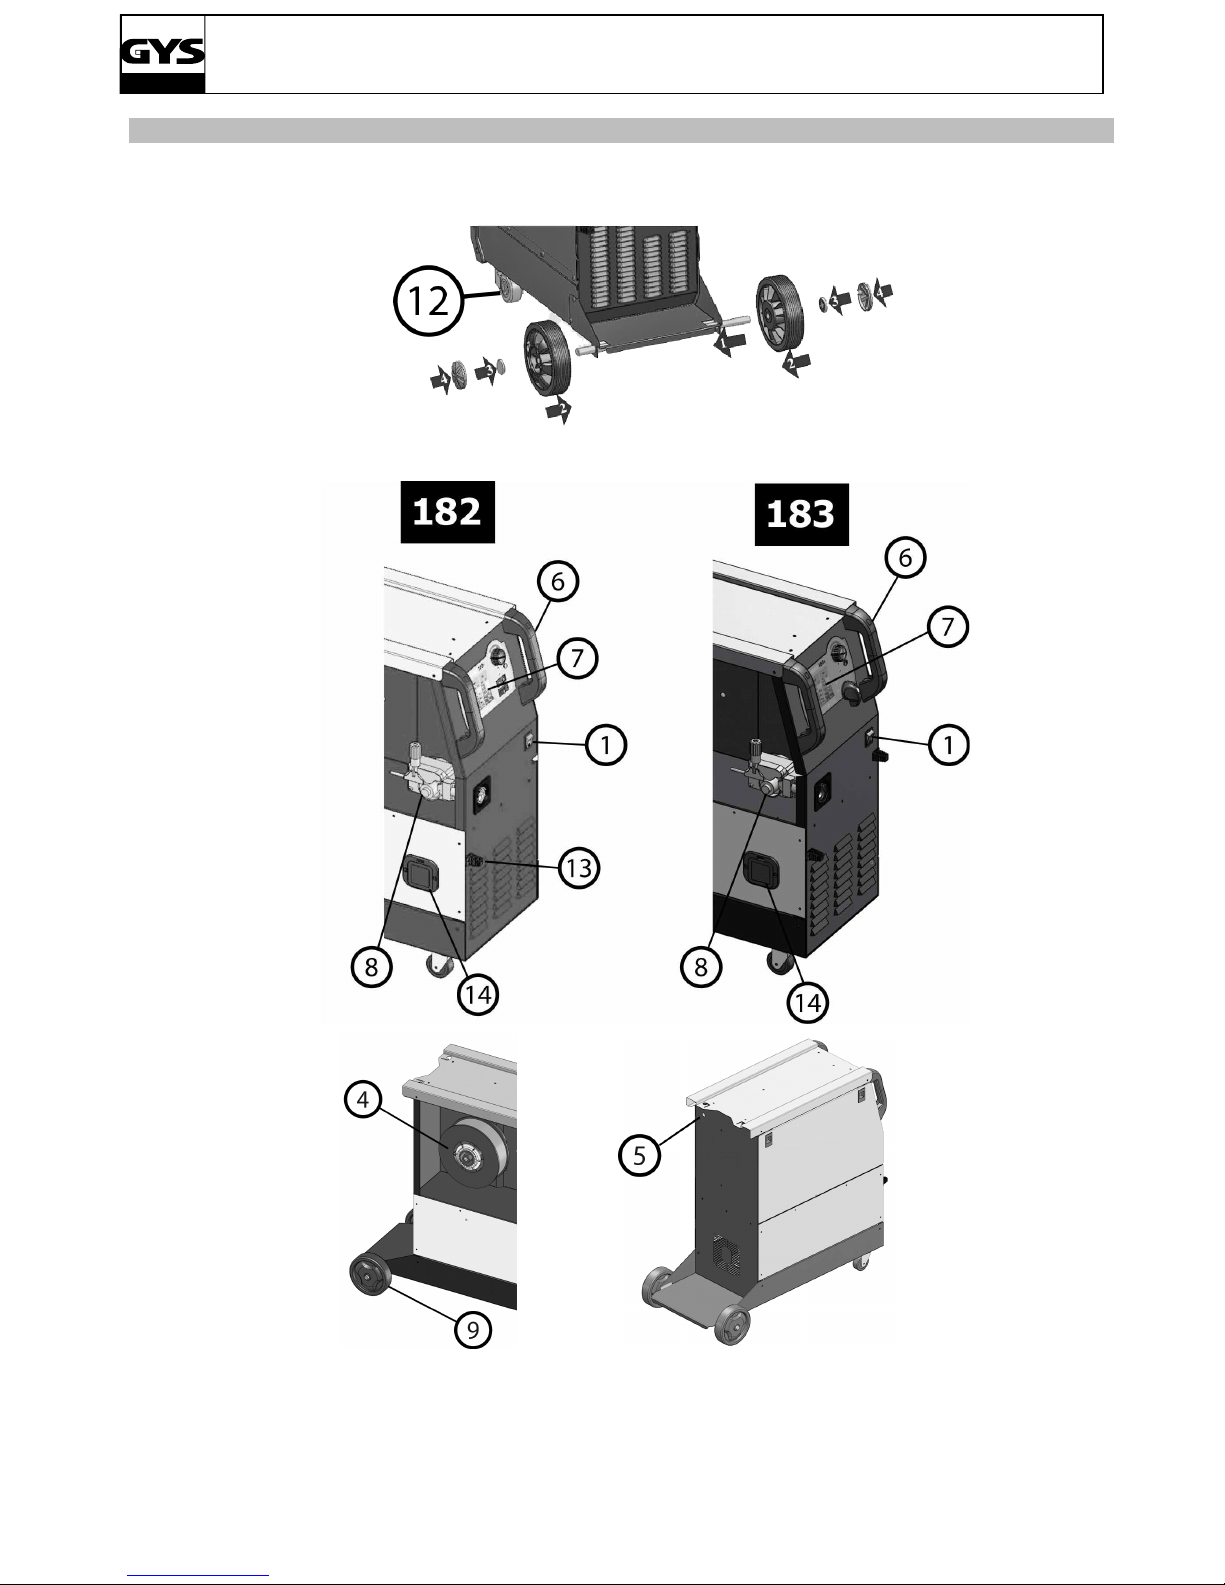
54
SMARTMIG
FIG-I
Montage
DescriPtion
Page 55
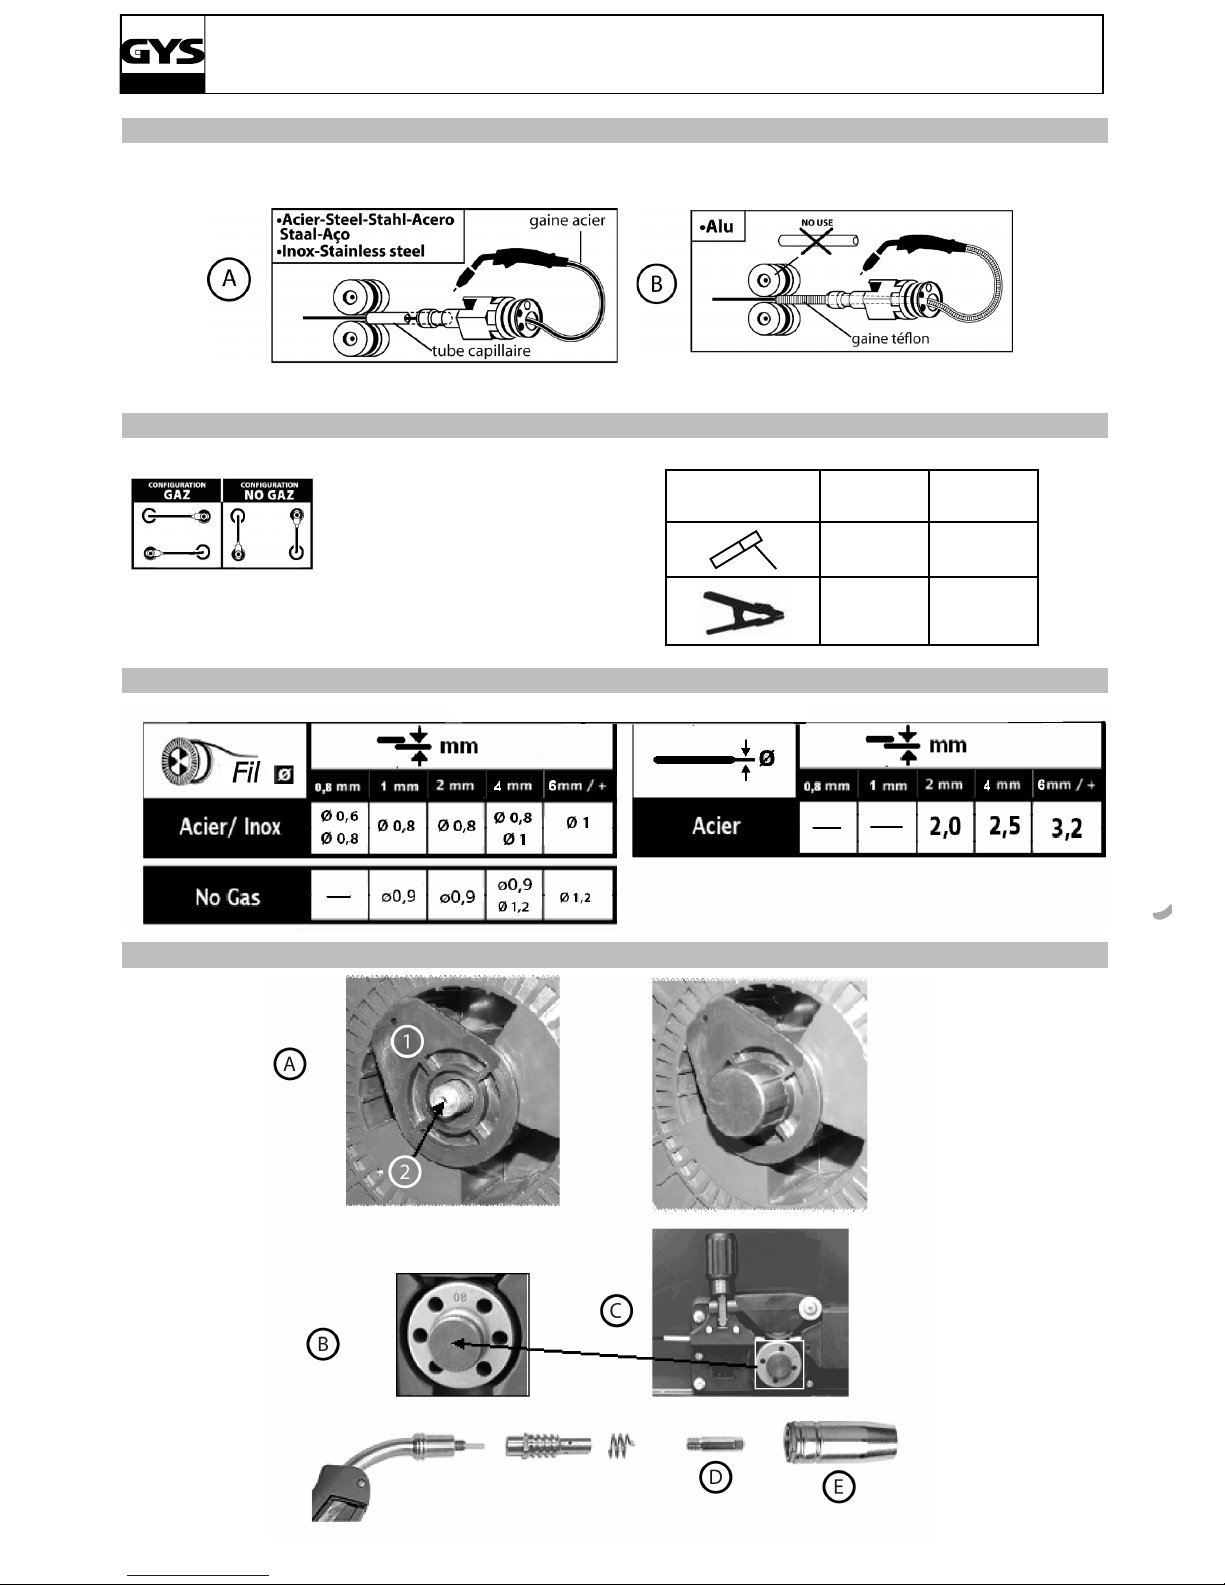
55
SMARTMIG
FIG-II
sMartMig 152-162-3P-182-183
III
sMartMig 142-152-162-182-183 sMartMig 3P
FIG-III
FIG-IV
FIG-V
MMA Polarity
Guide
Rutile Basic
- +
+ -
Page 56
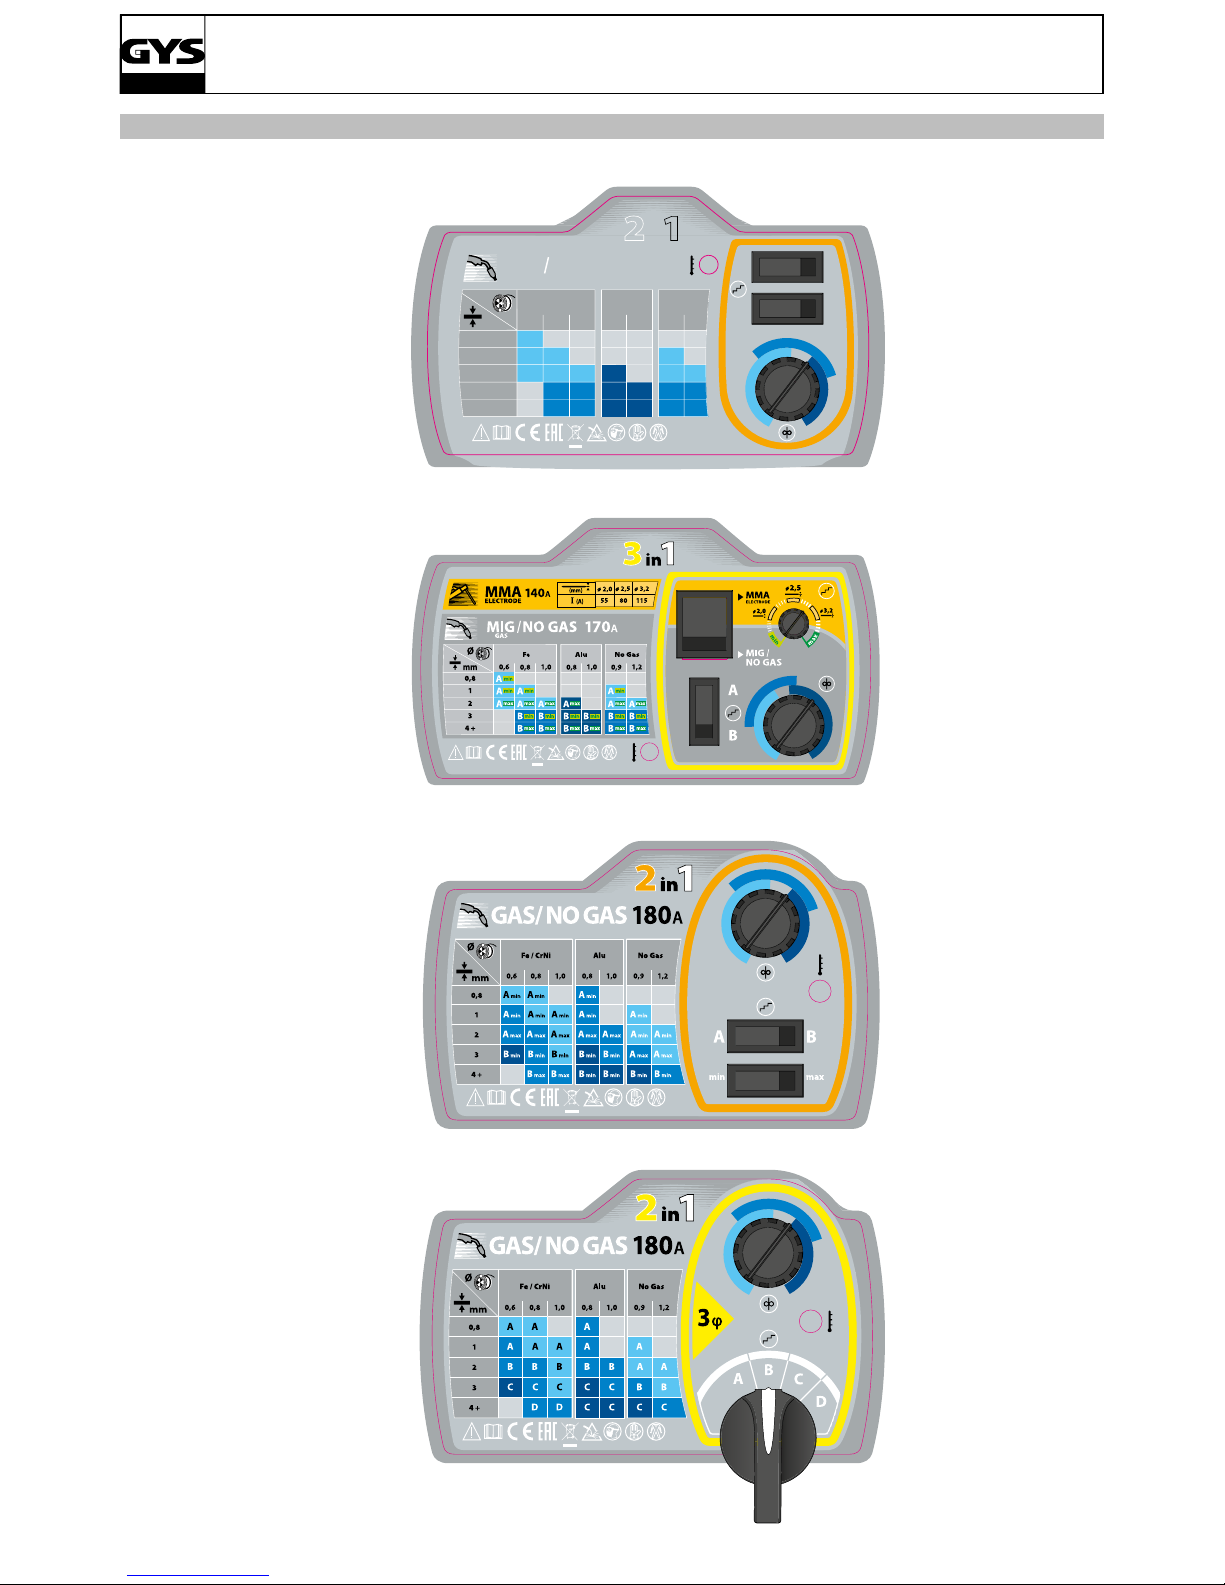
56
SMARTMIG
FRAU
Vincent
Signature
numérique de
FRAU Vincent
Date : 2016.06.10
15:16:56 +02'00'
FIG-VI
Smartmig 142-152-162
Smartmig 3P
Smartmig 182
Smartmig 183
Fe
0,6
0,8
1,0
0,8
1,0
A
min
A A
min
min
A
max
B
min
B
max
A
min
A
max
B
min
B
max
A
max
B
min
B
max
A
maxAmax
B
min
B
max
B
min
B
max
B
min
B
max
A
max
Ø
No Gas
0,9
1,2
Alu
mm
0,8
1
2
3
4 +
min max
A B
GAS
MIG NO GAS
160
A
in
2 1
210x123 mm
FRAU
Vincent
Signature
numérique de
FRAU Vincent
Date :
2016.06.10
15:19:58 +02'00'
FRAU
Vincent
Signature
numérique de
FRAU Vincent
Date :
2016.06.10
15:20:24 +02'00'
Guerrier
Cédric
Signature numérique
de Guerrier Cédric
Date : 2016.06.10
15:29:09 +02'00'
FRAU
Vincen
t
Signature
numérique de
FRAU Vincent
Date :
2016.06.10
15:22:46 +02'00'
Guerrier
Cédric
Signature numérique
de Guerrier Cédric
Date : 2016.06.10
15:29:40 +02'00'
Page 57
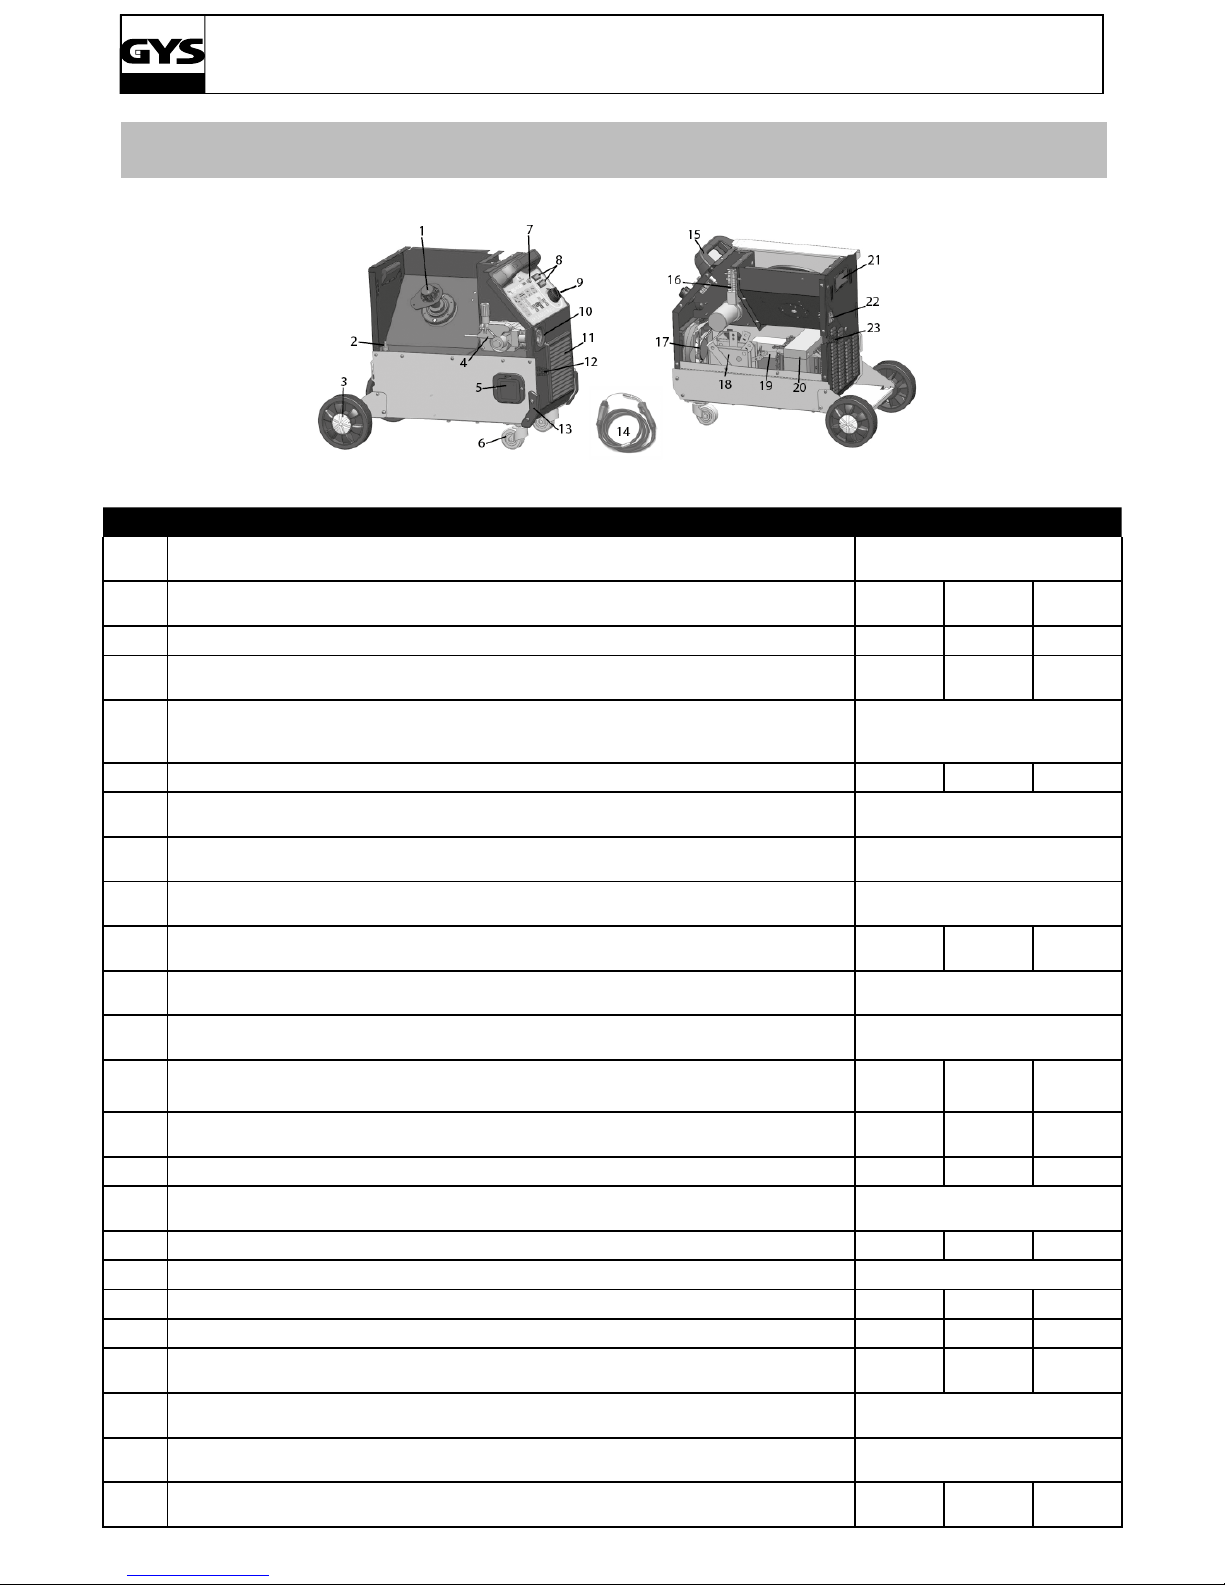
57
SMARTMIG
PIÈCES DE RECHANGE / SPARE PARTS / ERSATZTEILE / PIEZAS DE REPUESTO / ЗАПАСНЫЕ
ЧАСТИ / RESERVE ONDERDELEN / PEZZI DI RICAMBIO
sMartMig 142 / 152 / 162
N°
Désignation
142 152 162
1
Support bobine_ Reel stand_ Rollenhalter_ Soporte de bobina_ Подставка для катушки_ Spoel
houder_ Supporto bobine
71601
2
Electrovanne_ Solenoid valve_ Elektroventil_ Electro-válvula_ Электроклапан_ Gasventiel_ Elettromagnete
C51461 C51461 71540
3
Roue arrière_ Wheels_ Durchmesser Rad_ Rueda_ колесо_ Achterwiel_ Ruote posteriori
- - 71370
4
Moto-dévidoir _ Wire feeder _ Drahtvorschub _ Devanadera _ Подающее устройство_ Haspel_
Traina lo
51026 51026 51041
5
Boitier gaz/no gaz _ Gas/No gas change box _ Deckelklappe für Polaritätsumkehrung _ Caja de
inversión de polaridad _ Коробка инверсии полярности_ Kastje gas/no gas_ Alloggiamento gas/no
gas
51384
6
Roue avant_Front wheels_Vorderrad_Rueda de atrás_Переднее колесо_ Voorwiel_ Ruote anteriori
- - 71181
7
Voyant thermique _ Thermal light _ Wärmeschütz Kontrollicht _ Indicador térmico_ Индикатор
температурной защиты_ Thermisch lampje_ Spia termica
51019
8
Inverseur (x2) _ Switch (x2) _ Schalter (x2) _ Botón (x2) _ Переключатель (x2)_ Omschakelaar
(2x)_ Invertitore (x2)
52464
9
Bouton potentiomètre_ Potentiometer knob _ Potentiometer _ Potenciómetro botón_
Потенциометр_ Draaiknop_ Pulsante potenziometro
73009
10
Raccord européen_ Euro connector_Conector Euro_ Разъем для горелки европейского стандарта_
Europese aansluiting_ Raccordo Europeo
- - 51025
11
Grille de ventilateur _ Fan grid _ Ventilatorgrill _ Rejilla de ventilador _ Решетка вентилатора_
Ventilatierooster_ Griglia ventilatore
51010
12
Pince de masse _ Earth clamp _ Massekabel_ Cable de masa_ Кабель массы_ Massa klem_ Morsetto di massa
71118
13
Pieds d'angles gauche _ Left Angle feet _ Winkel-Füsse links _ Pie izquierdo _ Ножки слева_ Voetjes
linkerhoeken_ Piedino angolo sinistro
56021x2 56021x2 56021
x1
13
Pieds d'angles droite _ Right Angle feet _ Winkel-Füsse rechts _ Pie derecho _ Ножки справа_
Voetjes rechterhoeken_ Piedino angolo destro
56022x2 56022x2 56022x1
14
Torche_ Torch_ Brenner_ Antorcha_ Горелка_ Toorts_ Torcia
71392 71394 71394
15
Poignée avant _ Front handle _ Vorderer Griff _ Puño delantero _ Рукоятка_ Handvat voor_ Impugnatura anteriore
72072
16
Circuit _ Board _ Karte _ Carta _ Плата_ Circuit_ Scheda
53183 53183 53258
17
Ventilateur _ Fan _ Ventilator_Ventilador_ вентилятор_ Ventilator_ Ventilatore
51023
18
Pont de diodes_Rectier_ Gleichrichter_Puente de LED_ Диодный мост_ Diode brug_ Ponte a diodi
52180 52180 52178
19
Self de sortie _ Choke _ Drossel_ Self _ Дроссель_ Uitgaande smoorklep_ Self di uscita
53179 53179 53180
20
Transformateur _ Transformer _ Tranformator _ Transformador _ Транформатор_ Transformator_
Trasformatore
53176 53176 53177
21
Poignée arrière _ Rear handle _ Hinterer Griff _ Puño _ Рукоятка_ Handvat achter_ Impugnatura
posteriore
71515
22
Interrupteur I/O _ I/O switch _ Ein/Aus Schalter _ Conmutador I/O_ Interrupteur I/O _
Выключатель I/O_ Schakelaar I/O_ Interruttore I/O
52460
23
Cordon secteur _ Main cable _ Netzstromkabel _ Cable de alimentación _ Питающий кабель_
Elektrische snoer_ Cavo di rete
C51109 C51109 C51110
Page 58
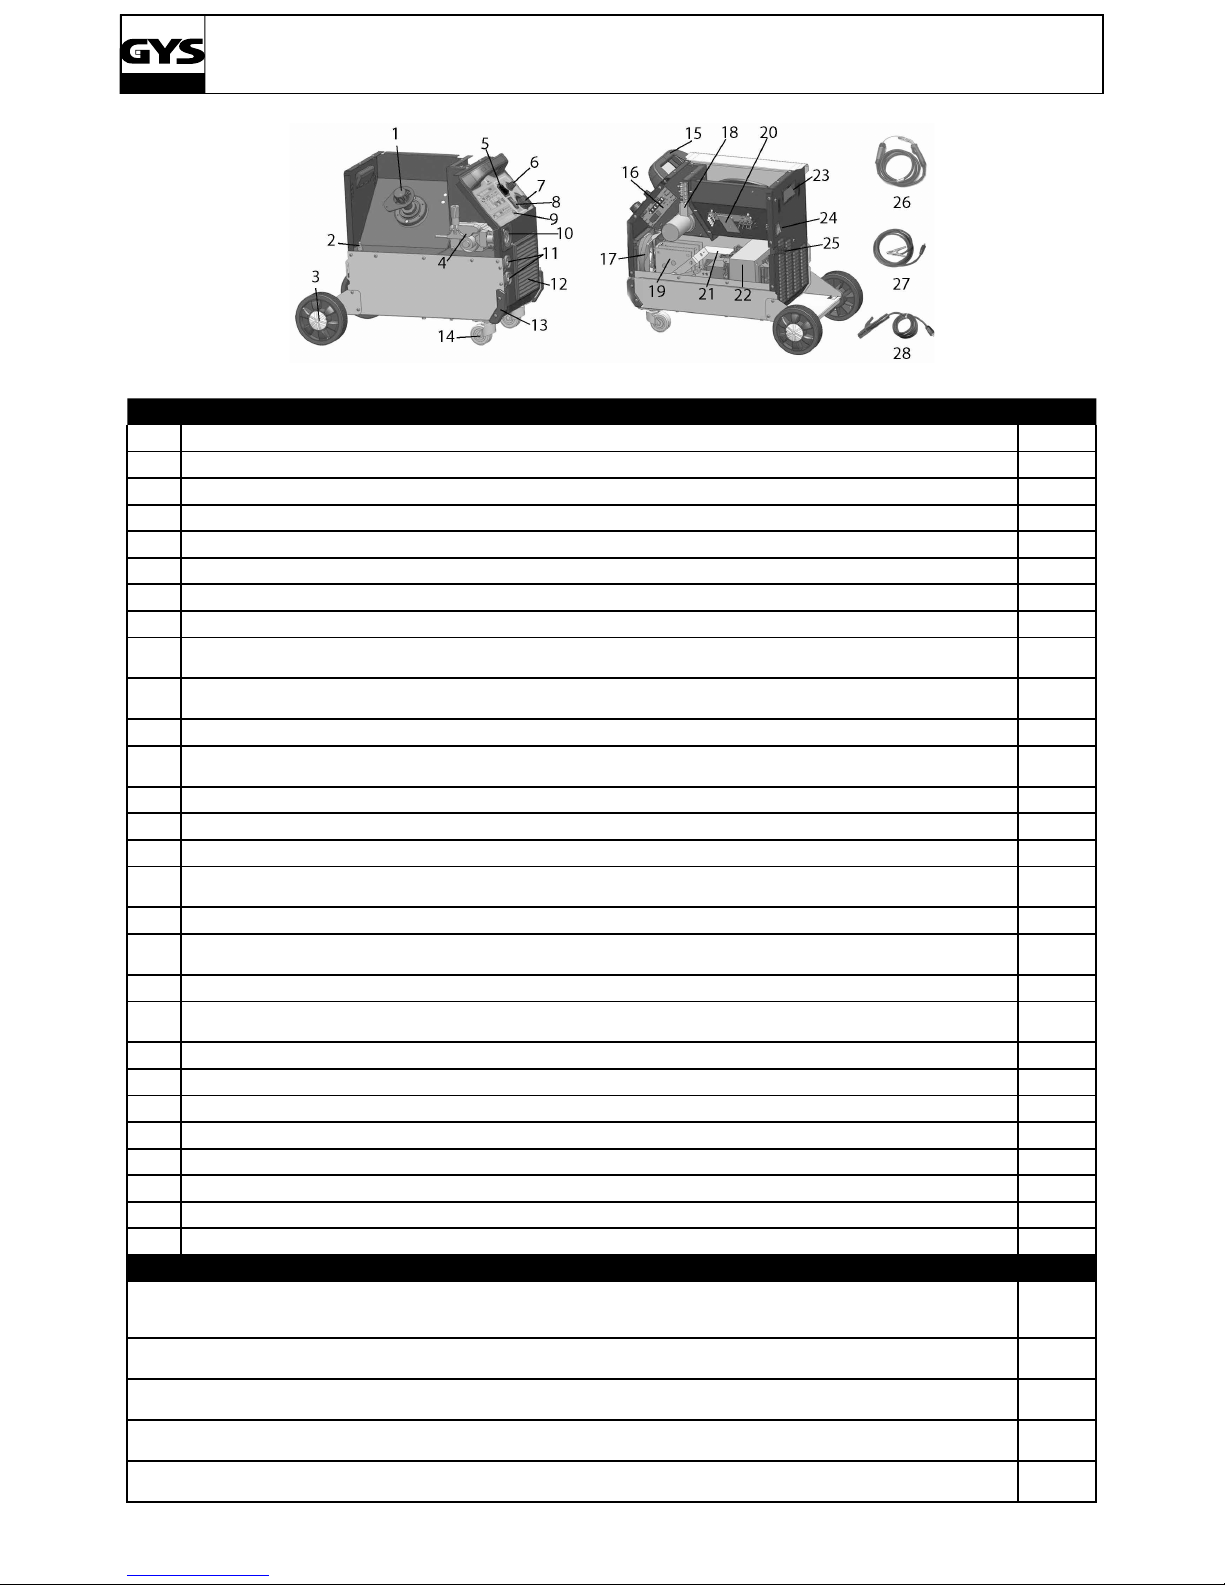
58
SMARTMIG
sMartMig 3P
N°
Désignation
3P
1
Support bobine _ Reel stand _ Rollenhalter_ Soporte de bobina_ Подставка для катушки_ Spoel houder_ Supporto bobine
71601
2
Electrovanne_ Solenoid valve_ Elektroventil_ Electro-válvula_ Электроклапан_ Gasventiel_ Elettromagnete
71540
3
Roue arrière _ Rear wheel _ Durchmesser Rad _ Rueda _ колесо_ Achterwiel_ Ruote posteriori
71370
4
Moto-dévidoir _ Wire feeder _ Drahtvorschub _ Devanadera _ Подающее устройство_ Haspel_ Traina lo
51041
5
Sélecteur mode _ Mode switch _ Modus Schalter _ Botón de modo _ Выбор режима_ Modus knop_ Selettore di modalità
52458
6
Bouton potentiomètre _ Potentiometer knob _ Potentiometer _ Potenciómetro botón _ Потенциометр_ Draaiknop_ Pulsante potenziometro
73099
7
Bouton potentiomètre_ Potentiometer knob _ Potentiometer _ Potenciómetro botón _ Потенциометр_ Draaiknop_ Pulsante potenziometro
73009
8
Inverseur _ Switch _ Schalter _ Botón _ Переключатель_ Omschakelaar_ Invertitore
52464
9
Voyant thermique _ Thermal light _ Wärmeschütz Kontrollicht_ Indicador térmico _ Индикатор температурной защиты_ Thermisch lampje_
Spia termica
51019
10
Raccord européen _ Euro connector_ _Conector Euro_ Разъем для горелки европейского стандарта_ Europese aansluiting_ Raccordo
Europeo
51025
11
Connecteur texas _ Dinze plug _ Texasbuchse _ Conectador _ Коннектор_ Texas koppeling_ Connettore
51477
12
Grille support de ventilateur _ Fan grid _ Ventilatorgrill _ Rejilla de ventilador _ Решетка вентилатора_ Ondersteuningsrooster ventilator_
Griglia di supporto del ventilatore
51010
13
Pieds d'angles (x4) _ Angle feet (x4) _ Füsse (x4) _ Pies (x4) _ Ножки (x4)_ Hoekvoetjes (x4)_ Piedino d’angolo (x4)
51385
14
Roue avant _ Front wheels _ Vorderrad _ Rueda de atrás _ Переднее колесо_ Voorwiel_ Ruote anteriori
71181
15
Poignée avant _ Front handle _ Vorderer Griff_ Puño_ Ручка_ Handvat voor_ Impugnatura anteriore
72072
16
Circuit potentiomètres _ Potentiometer board _ Potentiometer Karte _ Carta de potenciómetros _ Плата потенциометра_ Circuit
draaiknoppen_ Scheda potenziometro
53189
17
Ventilateur _ Fan _ Ventilator _ Ventilador _ вентилятор_ Ventilator_ Ventilatore
51023
18
Circuit contrôle moteur_ Motor control board _ Motorkontrolle Karte _ Carta de control del motor _ Плата управления двигателя_ Motorbesturingssysteem_ Scheda controllo motore
53184
19
Pont de diodes _ Rectier _ Gleichrichter_Puente de LED_ Диодный мост_ Diode brug_ Ponte a diodi
52179
20
Circuit CEM _ EMC Board _ Elektromagnetische Verträglichkeit Karte _ Carta de protección contra campos magnéticos_ Плата
электромагнитной совместимости_ Circuit CEM_ Scheda CEM
53182
21
Self de sortie _ Choke _ Drossel _ Self _ Дроссель_ Uitgaande smoorklep_ Self di uscita
53181
22
Transformateur _ Transformer _ Tranformator _ Transformador _ Транформатор_ Transformator_ Trasformatore
53178
23
Poignée arrière _ Rear handle _ Hinterer Griff_ Puño_ Ручка_ Handvat achter_ Impugnatura posteriore_ Interrittore M/A
71515
24
Interrupteur M/A _ Main switch _ Ein/Aus – Schalter_ Interruptor On/Off_ Выключатель вкл/выкл_ M/A schakelaar_ Interrittore M/A
52460
25
Cordon secteur_ Mains cable _ Netzstromkabel_ Cable de alimentación _ Питающий кабель_ Elektrische snoer_ Cavo di rete
C51111
26
Torche amovible _ Removable torch _ Brenner _ Antorcha _ Горелка_ Afneembare toorts_ Torcia removibile
71394
27
Pince de masse _ Earth clamp _ Masseklemme_ Pinza de masa_ Кабель массы_ Massa klem_ Morsetto di massa
71116
28
Porte-électrodes _ Electrode holder _ Elektrodenhalter_ Porta electrodos _ Елктрододержатель_ Elektrode-houder_ Pinza porta elettrodo
71053
ACCESSOIRES/ACCESSORIES / ZUBEHÖR / ACCESORIOS / АКСЕССУАРЫ / ACCESSOIRES / ACCESSORI
Kit complet câble de masse et porte électrode 150/200A_ Complete kit with earth cable and electrode holder 150/200A_Komplettset Massekabel
und Elektrodenhalter 150/200A_Kit completo cable de masa y portaelectrodos 150/200A_Полный набор кабель массы и электрододержатель
150/200A_ Complete kit massakabel en elektrodehouder 150/200A_ Kit completo di cavo di massa e pinza porta elettrodo 150/200A
047372
Porte électrode seul 200A_Electrode holder only 200A_Elektrodenhalter 200A_Portaelectrodos solo 200A_Только электрододержатель 200 А_Elektrodehouder alleen 200A_ Pinza porta elettrodo sola 200A
043497
Pince de masse seule 200A_ Earth clamp only 200A _Massekabel 200A _Pinza de masa sola 200A_Только зажим массы 200 А_Massaklem alleen
200A_ Morsetto di massa solo 200A
043114
Câble avec porte électrode 150/200A_ Cable with electrode holder 150/200A _Kabel mit Elektrodenhalter 150/200A_Cable con portaelectrodos
150/200A_Кабель с электрододержателем 150/200 А_Kabel met elektrodehouder 150/200A_ Cavo con pinza porta elettrodo 150/200A
043848
Câble de masse avec pince 150/200A_ Earth cable with clamp 150/200A _Massekabel mit Zange 150/200A_Cable de masa con pinza 150/200A Кабель массы с зажимом 150/200 А_ Massakabel met klem 150/200A_ Cavo con morsetto di massa 150/200A
043770
Page 59
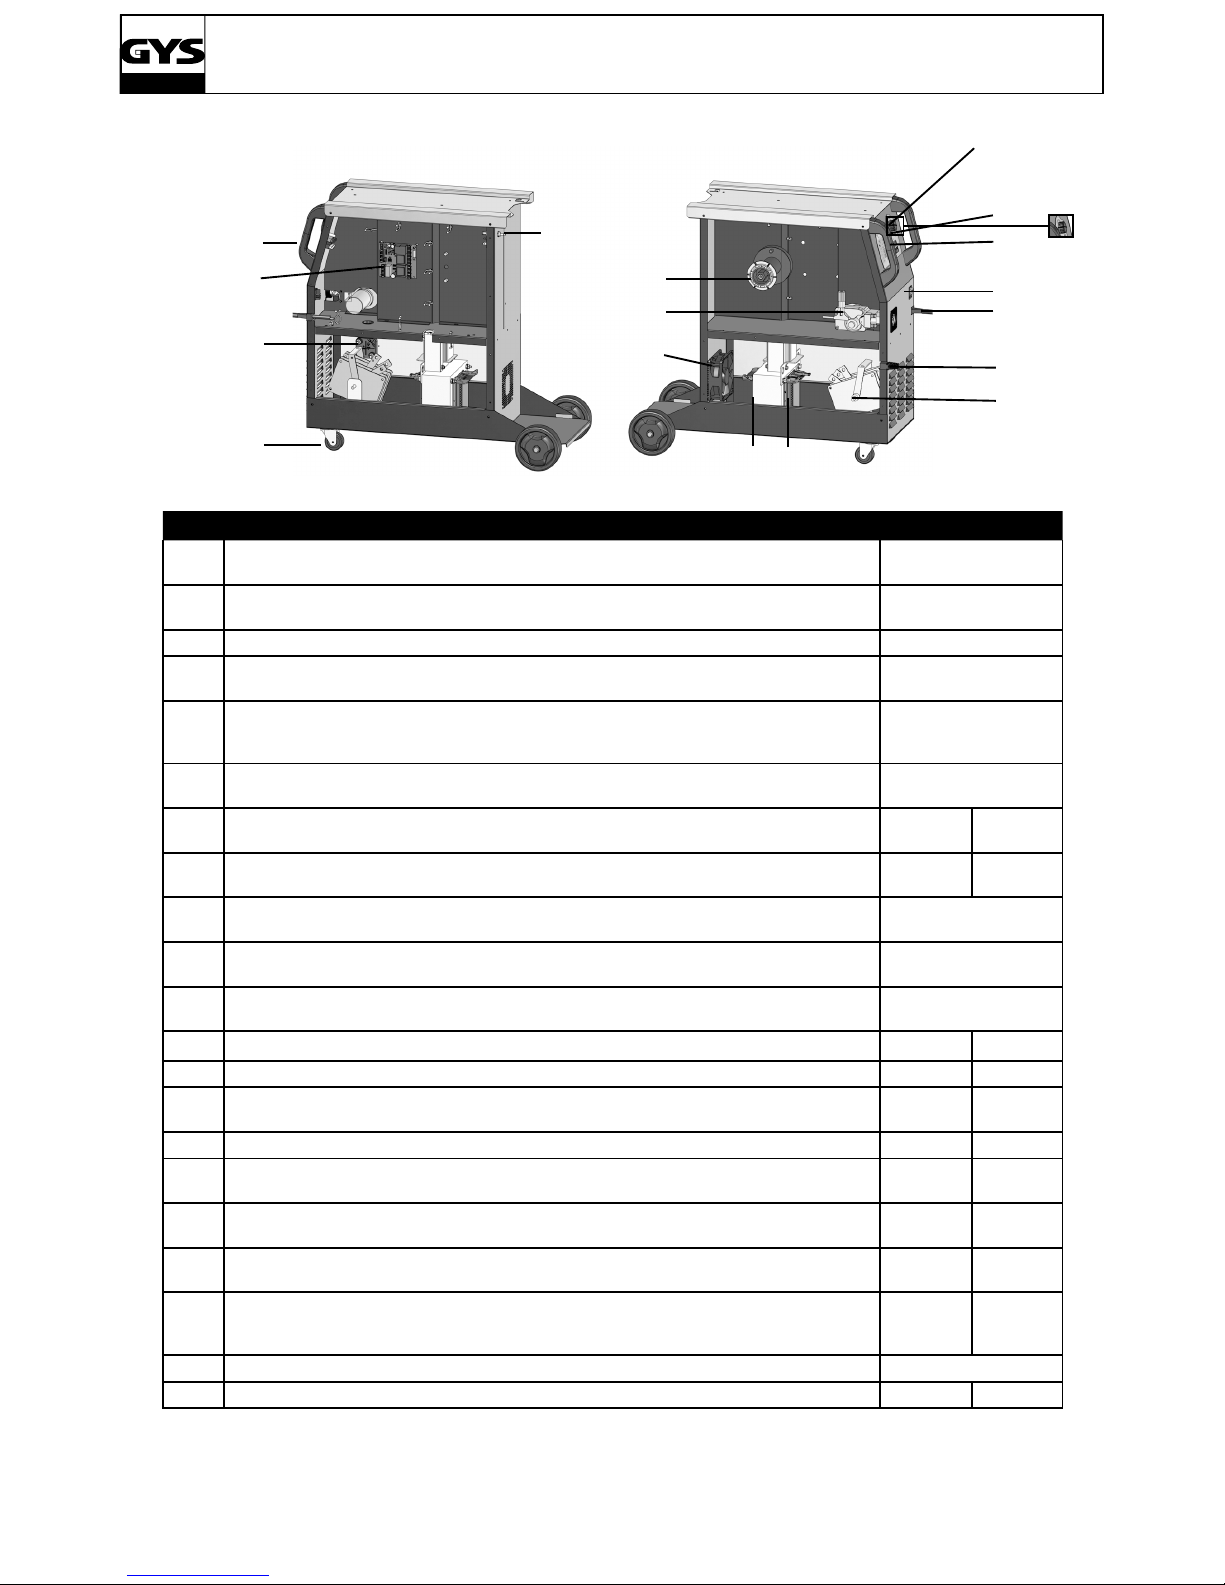
59
SMARTMIG
sMartMig 182 / 183
N° Désignation 182 183
1
Support bobine_ Reel stand_ Rollenhalter_ Soporte de bobina_ Подставка для катушки_ Spoel
houder_ Supporto bobine
71603
2
Electrovanne_ Solenoid valve_ Elektroventil_ Electro-válvula_ Электроклапан_ Gasventiel_
Elettromagnete
71540
3 Roue arrière_ Wheels_ Durchmesser Rad_ Rueda_ колесо_ Achterwiel_ Ruote posteriori 71370
4
Moto-dévidoir _ Wire feeder _ Drahtvorschub _ Devanadera _ Подающее устройство_ Haspel_
Traina lo
51108
5
Boitier gaz/no gaz _ Gas/No gas change box _ Deckelklappe für Polaritätsumkehrung _ Caja de
inversión de polaridad _ Коробка инверсии полярности_ Kastje gas/no gas _ Alloggiamento
gas/no gas
51384
6
Roue avant_Front wheels_Vorderrad_Rueda de atrás_Переднее колесо_ Voorwiel_ Ruote
anteriori
71181
7
Voyant thermique _ Thermal light _ Wärmeschütz Kontrollicht _ Indicador térmico_ Индикатор
температурной защиты_ Thermisch lampje_ Spia termica
51019 52004
8
Inverseur (x2) _ Switch (x2) _ Schalter (x2) _ Botón (x2) _ Переключатель (x2)_ Omschakelaar (2x)_ Invertitore (x2)
52466 -
9
Bouton potentiomètre_ Potentiometer knob _ Potentiometer _ Potenciómetro botón_
Потенциометр_ Draaiknop_ Pulsante potenziometro
73009
10
Pince de masse _ Earth clamp _ Massekabel_ Cable de masa_ Кабель массы_ Massa klem_
Morsetto di massa
71910
11
Poignée avant _ Front handle _ Vorderer Griff _ Puño delantero _ Рукоятка_ Handvat voor_
Impugnatura anteriore
56047
12
Circuit _ Board _ Karte _ Carta _ Плата_ Circuit_ Scheda
97186C 97199C
13 Ventilateur _ Fan _ Ventilator_Ventilador_ вентилятор_ Ventilator_ Ventilatore 51023 51001
14
Pont de diodes_Rectier_ Gleichrichter_Puente de LED_ Диодный мост_ Diode brug_ Ponte a
diodi
52188 52187
15 Self de sortie _ Choke _ Drossel_ Self _ Дроссель_ Uitgaande smoorklep_ Self di uscita 96055 96074
16
Transformateur _ Transformer _ Tranformator _ Transformador _ Транформатор_ Transformator_ Trasformatore
96054 96073
17
Interrupteur I/O _ I/O switch _ Ein/Aus Schalter _ Conmutador I/O_ Interrupteur I/O _
Выключатель I/O_ Schakelaar I/O_ Interruttore I/O
52460 52461
18
Cordon secteur _ Main cable _ Netzstromkabel _ Cable de alimentación _ Питающий кабель_
Elektrische snoer_ Cavo di rete
21491 21475
19
Commutateur 4 positions _ 4 positions switch / 4 Positionen Betriebsartenschalter _ Conmutador
4 posiciones _ 4-х позиционный переключатель_ Schakelaar 4 posities_ Commutatore 4
posizioni
- 51228
Torche_ Torch_ Brenner_ Antorcha_ Горелка_ Toorts_ Torcia 71485
Contacteur_switch_Schalter_Botόn_переключатель_ Relais_ Contatore - 51112
1
13
3
4
2
19
5
11
12
6
7
8
10
14
16
15
9
17
18
Page 60
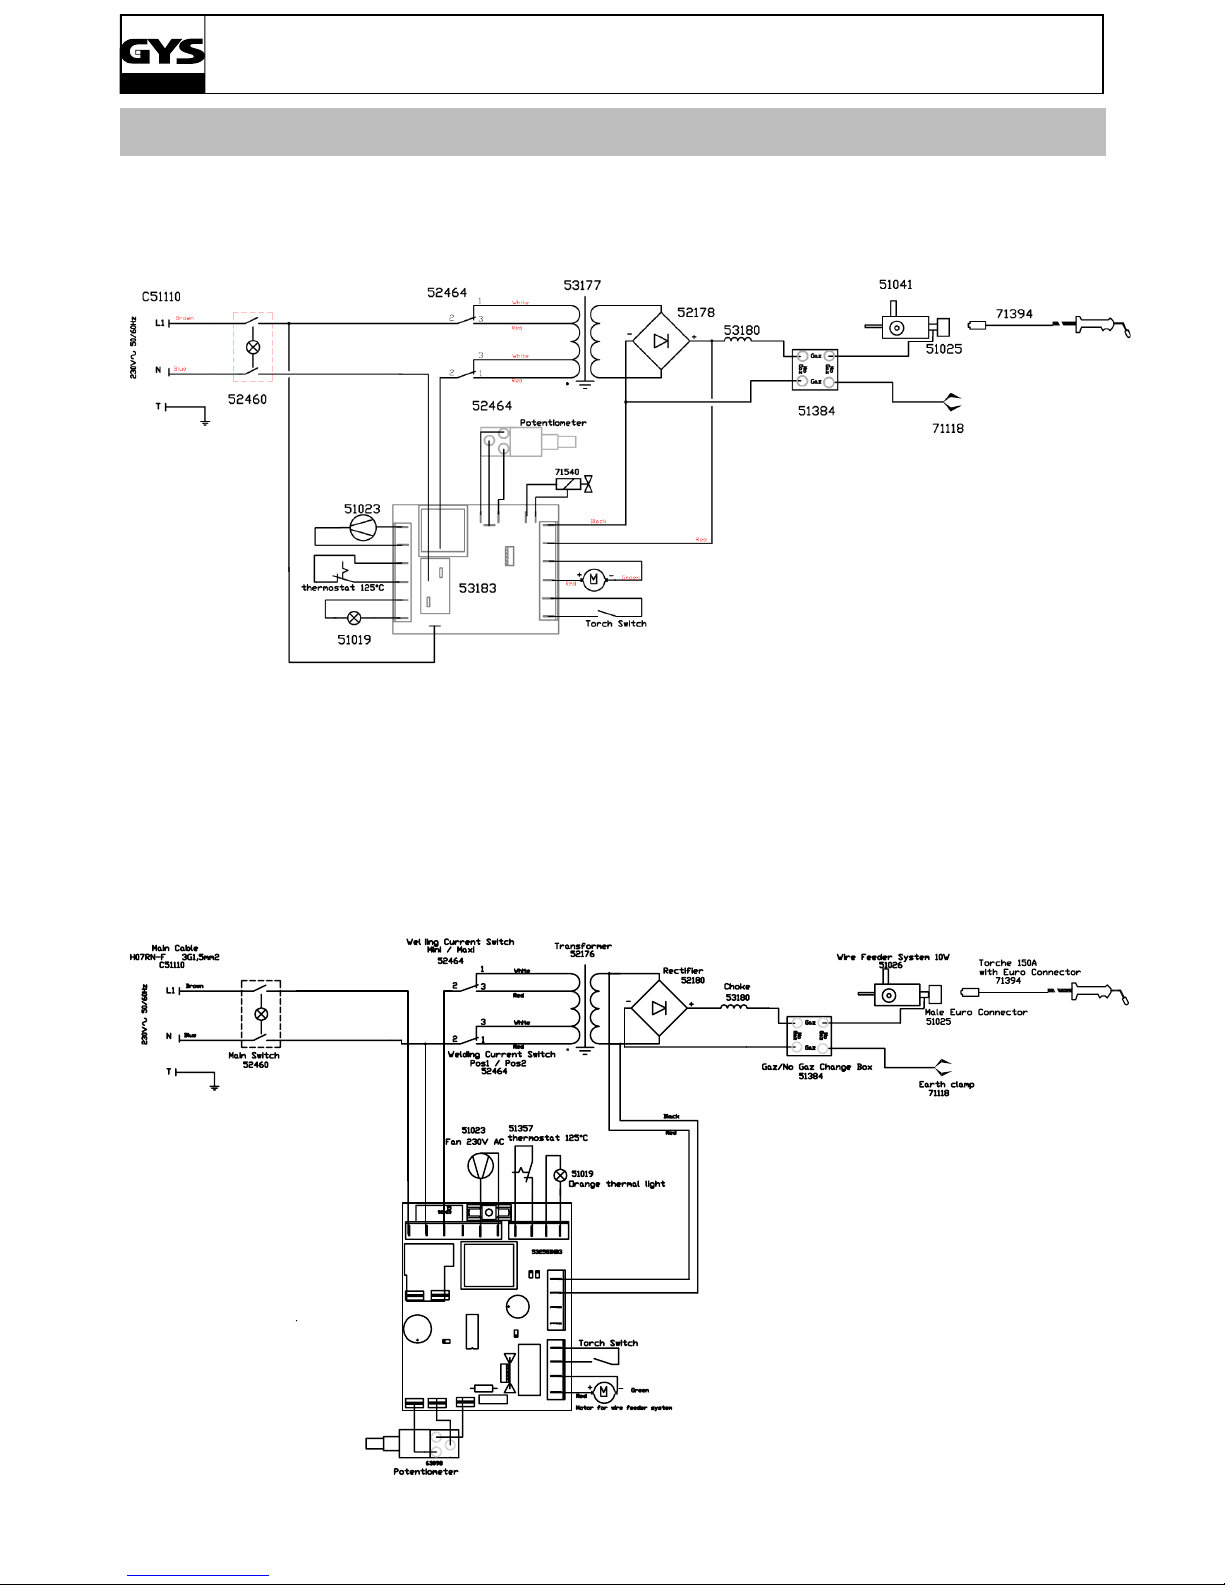
60
SMARTMIG
sMartMig 142
SCHÉMA ÉLECTRIQUE / CIRCUIT DIAGRAM /SCHALTPLAN/ DIAGRAMA ELECTRICO
/ЭЛЕКТРИЧЕСКАЯ СХЕМА / ELEKTRISCHE SCHEMA / SCEMA ELETTRICO
sMartMig 152
Page 61
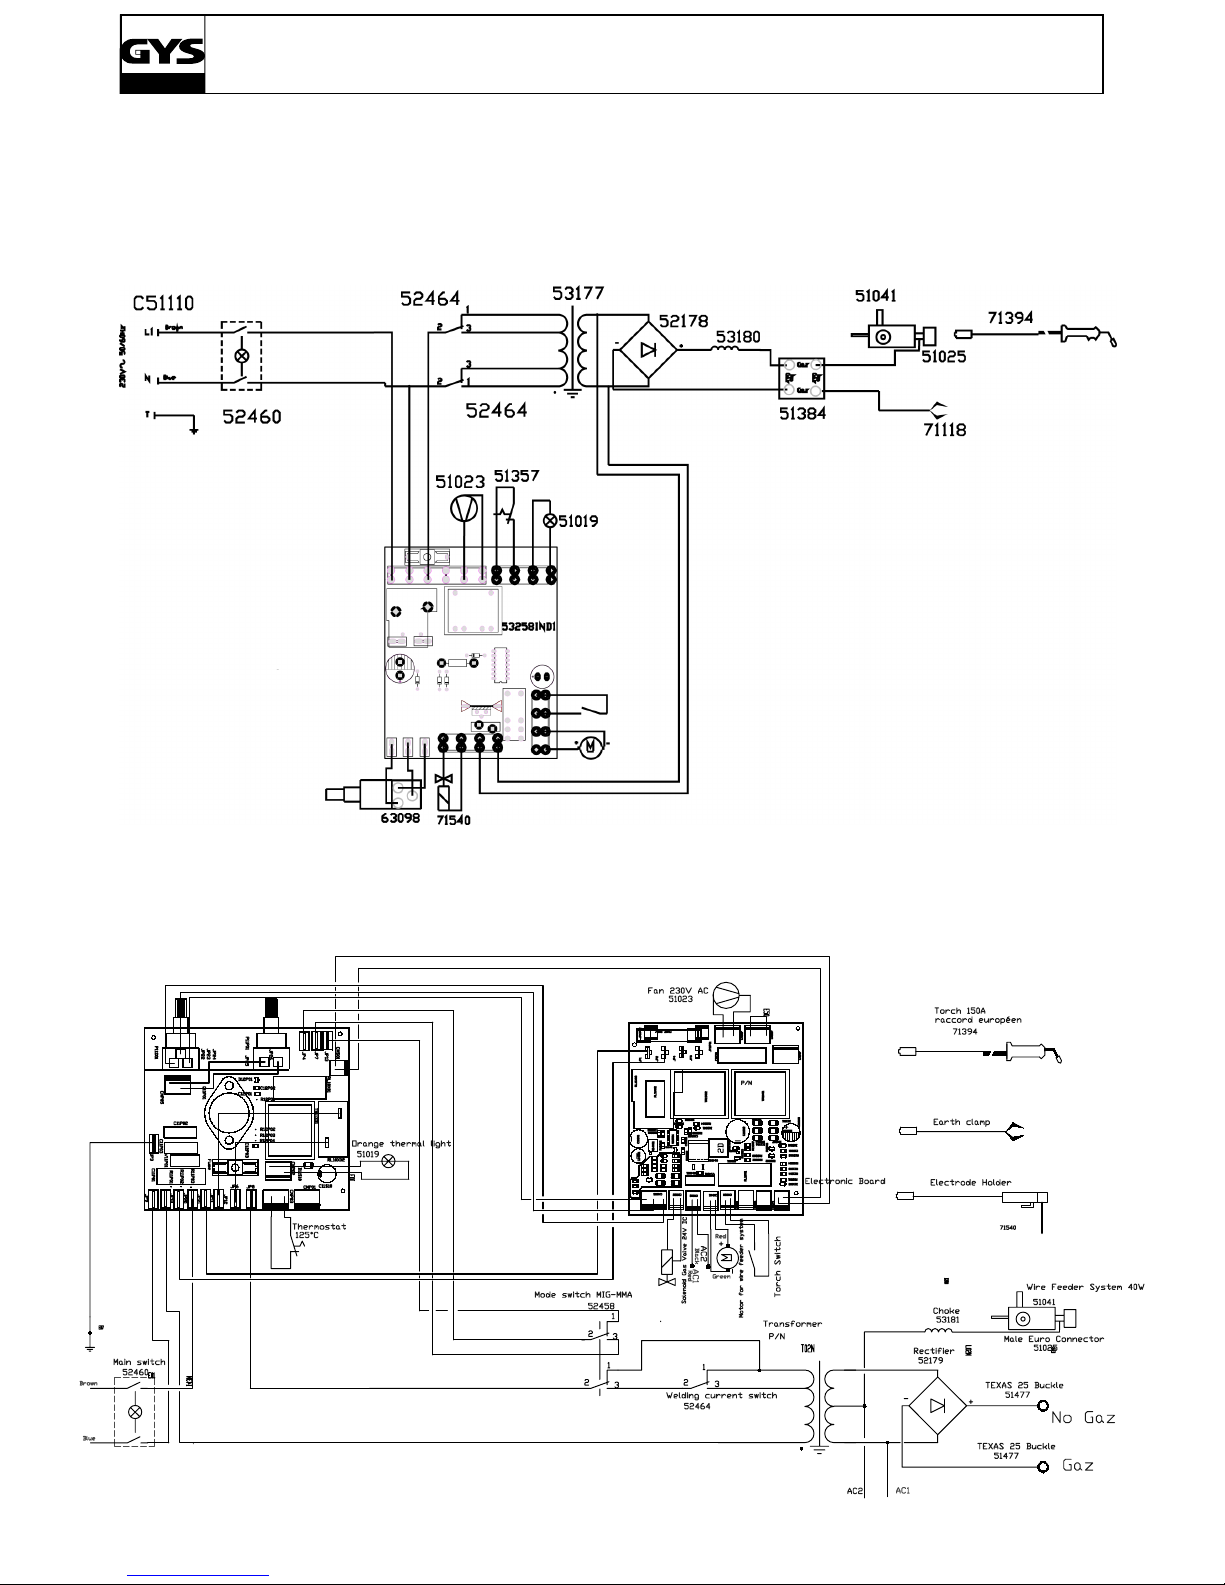
61
SMARTMIG
sMartMig 162
s
MartMig 3P
Page 62
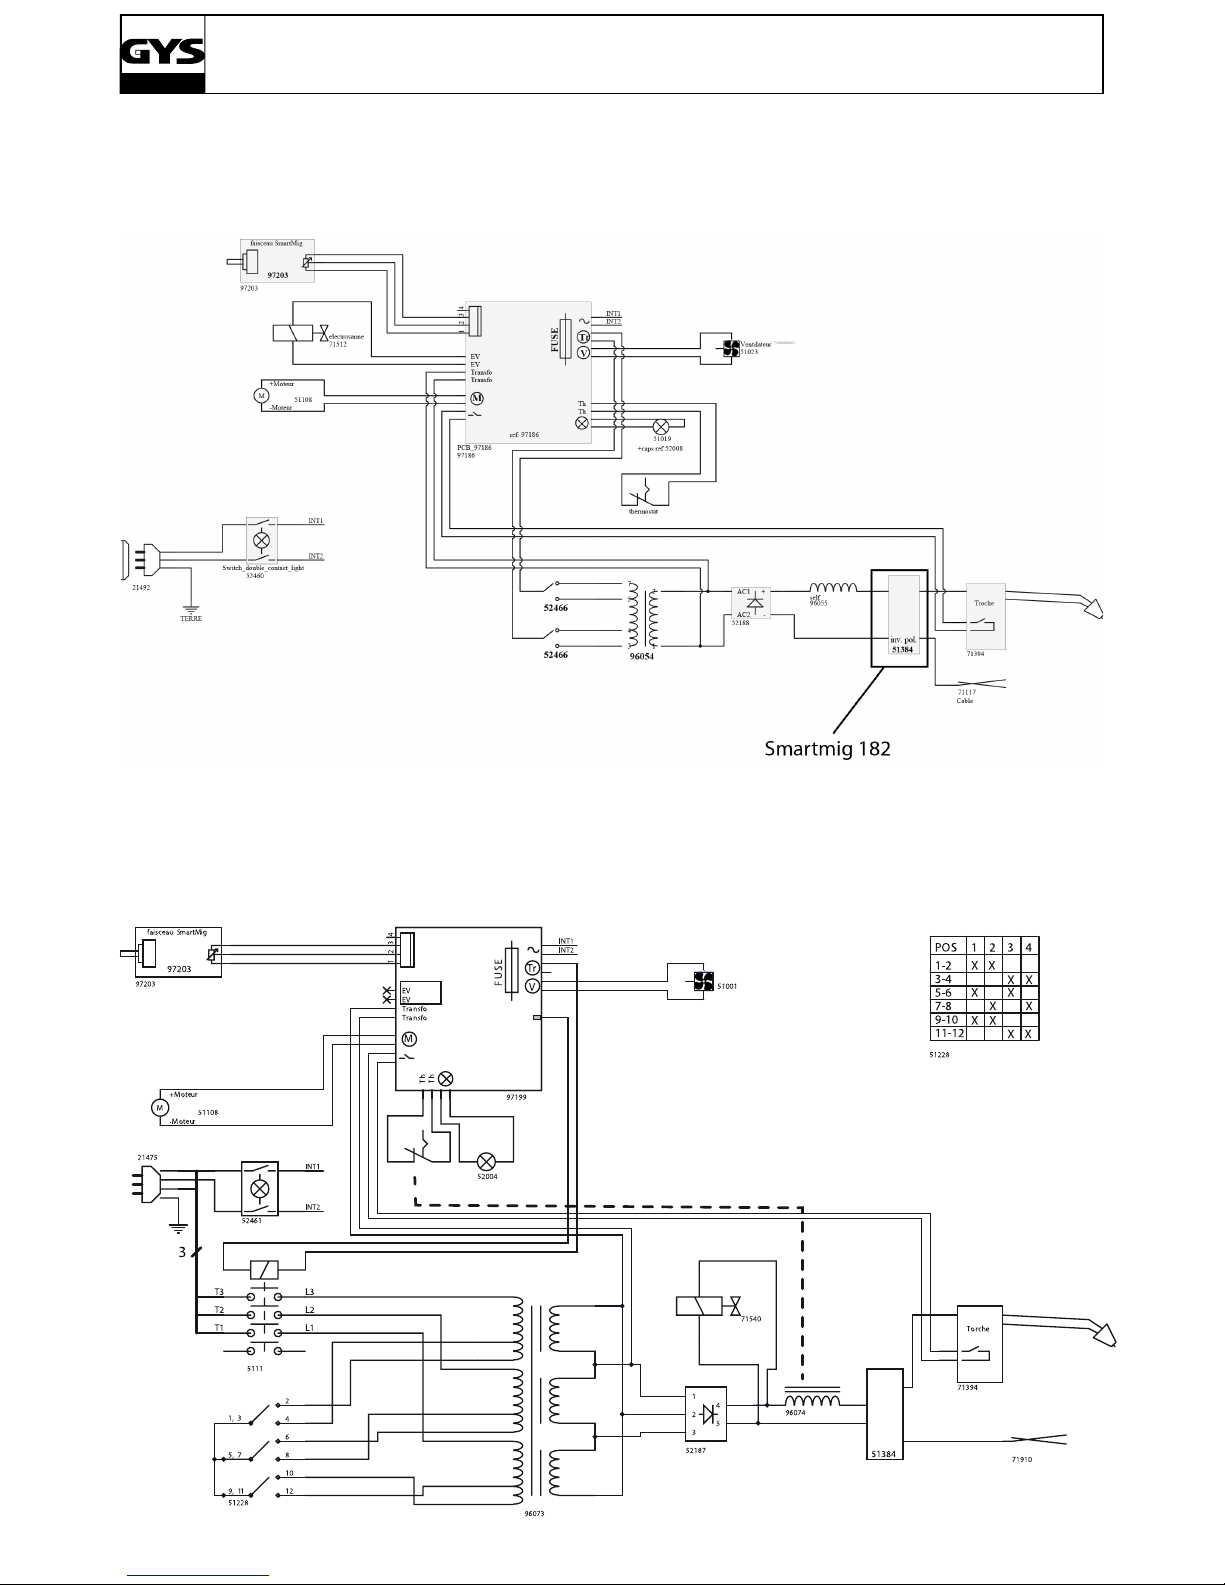
62
SMARTMIG
sMartMig 183
s
MartMig 182
Page 63
63
SMARTMIG
La garantie couvre tous défauts ou vices de fabrication pendant 1 an, à compter de la date d’achat (pièces et
main d’oeuvre).
La garantie ne couvre pas :
• Toutes autres avaries dues au transport.
• L’usure normale des pièces (Ex. : câbles, pinces, etc.).
• Les incidents dus à un mauvais usage (erreur d’alimentation, chute, démontage).
• Les pannes liées à l’environnement (pollution, rouille, poussière).
En cas de panne, retourner l’appareil à votre distributeur, en y joignant :
- un justicatif d’achat daté (ticket de sortie de caisse, facture….)
- une note explicative de la panne.
Die Garantieleistung des Herstellers erfolgt ausschließlich bei Fabrikations- oder Materialfehlern, die binnen 12 Monate
nach Kauf angezeigt werden (Nachweis Kaufbeleg). Nach Anerkenntnis des Garantieanspruchs durch den Hersteller
bzw. seines Beauftragten erfolgen eine für den Käufer kostenlose Reparatur und ein kostenloser Ersatz von Ersatzteilen. Der Garantiezeitraum bleibt aufgrund erfolgter Garantieleistungen unverändert.
Ausschluss:
Die Garantieleistung erfolgt nicht bei Defekten, die durch unsachgemäßen Gebrauch, Sturz oder harte Stöße sowie
durch nicht autorisierte Reparaturen oder durch Transportschäden, die infolge des Einsendens zur Reparatur, hervorgerufen worden sind. Keine Garantie wird für Verschleißteile (z. B. Kabel, Klemmen, Vorsatzscheiben etc.) sowie bei
Gebrauchsspuren übernommen.
Das betreffende Gerät bitte immer mit Kaufbeleg und kurzer Fehlerbeschreibung ausschließlich über den Fachhandel
einschicken. Die Reparatur erfolgt erst nach Erhalt einer schriftlichen Akzeptanz (Unterschrift) des zuvor vorgelegten
Kostenvoranschlags durch den Besteller. Im Fall einer Garantieleistung trägt GYS ausschließlich die Kosten für den
Rückversand an den Fachhändler.
CONDITIONS DE GARANTIE FRANCE
HERSTELLERGARANTIE
ICÔNES / SYMBOLS / ZEICHENERKLÄRUNG / SÍMBOLOS / СИМВОЛЫ / PICTOGRAMMEN / ICONA
A
Ampères - Amps - Ampere - Amperios - Ампер - Ampère - Amper
V
Volt - Volt - Volt - Voltios - Вольт - Volt - Volt
Hz
Hertz - Hertz - Hertz - Hertz - Герц - Hertz - Hertz
- Soudage MIG/MAG (MIG: Metal Inert Gas / MAG: Metal Active Gas)
- MIG/MAG Welding (MIG: Metal Inert Gas / MAG: Metal Active Gas)
- MIG/MAG Schweißen (MIG: Metal Inert Gas/ MAG: Metal Active Gas)
- Soldadura MIG/MAG (MIG: Metal Inert Gas / MAG: Metal Active Gas)
- Полуавтоматическая сварка MIG/MAG (MIG: Metal Inert Gas / MAG: Metal Active Gas)
- MIG/MAG lassen (MIG: Metal Inert Gas / MAG: Metal Active Gas)
- Saldatura MIG/MAG (MIG: Metal Inert Gas / MAG: Metal Active Gas)
- Soudage à l’électrode enrobée (MMA – Manual Metal Arc)
- Electrode welding (MMA – Manual Metal Arc)
- Schweißen mit umhüllter Elektrode (E-Handschweißen)
- Soldadura con electrodos revestidos (MMA - Manual Metal Arc)
- Ручная дуговая сварка (ММА)
- Booglassen met beklede elektrode (MMA – Manual Metal Arc)
- Saldatura all’elettrodo rivestito (MMA – Manual Metal Arc)
- Convient au soudage dans un environnement avec risque accru de choc électrique. La source de courant elle-même ne doit toutefois pas être placée dans de tels locaux.
- Adapted for welding in environment with increased risks of electrical shock. However, the welding source must not be placed in such places.
- Geeignet für Schweißarbeiten im Bereich mit erhöhten elektrischen Risiken. Trotzdem sollte die Schweißquelle nicht unbedingt in solchen Bereichen betrieben werden.
- Adaptado a la soldadura en un entorno que comprende riesgos de choque eléctrico. La fuente de corriente ella misma no debe estar situada dentro de tal locales.
- Адаптирован для сварки в среде с повышенным риском электрошока. Однако сам источник питания не должен быть расположен в таких местах.
- Geschikt voor het lassen in een ruimte met verhoogd risico op elektrische schok. De voedingsbron zelf moet echter niet in dergelijke ruimte worden geplaatst.
- Conviene alla saldatura in un ambiente a grande rischio di scosse elettriche. L’origine della corrente non deve essere localizzata in tale posto.
IP21
- Protégé contre l’accès aux parties dangereuses avec un doigt, et contre les chutes verticales de gouttes d’eau.
- Protected against rain and against ngers access to dangerous parts.
- Geschützt gegen Berührung mit gefährlichen Teilen und gegen senkrechten Wassertropfenfall.
- Protegido contra el acceso a las partes peligrosas con los dedos, y contra las caídas verticales de gotas de agua.
- Аппарат защищен от доступа рук в опасные зоны и от вертикального падения капель воды Сварка на постоянном токе.
- Beveiligd tegen toegang tot gevaarlijke delen met een vinger, en tegen verticaal vallende druppels.
- Aree pericolose protette per impedire il contatto con l’usuario. Protetto contro cadute verticali di gocce d’acqua.
- Courant de soudage continu.
- Welding direct current.
- Gleichschweißstrom.
- La corriente de soldadura es continua.
- Сварка на постоянном токе.
- DC lasstroom.
- Corrente di saldatura continuo.
- Alimentation électrique monophasée 50 ou 60Hz.
- Single phase power supply 50 or 60Hz.
- Einphasige Netzversorgung mit 50 oder 60Hz.
- Alimentación eléctrica monofásica 50 o 60 Hz.
- Однофазное напряжение 50 или 60Гц.
- Enkel fase elektrische voeding 50Hz of 60Hz.
- Alimentazione elettrica monofase 50 ou 60Hz.
Page 64
64
SMARTMIG
U0
- Tension assignée à vide.
- Rated no-load voltage.
- Leerlaufspannung.
- Tensión asignada de vacío.
- Напряжение холостого хода.
- Nullastspanning.
- Tensione nominale a vuoto.
U1
- Tension assignée d’alimentation.
- rated supply voltage.
- Netzspannung.
- Tensión de la red.
- Напряжение сети.
- Netspanning.
- Tensione nominale di alimentazione.
I1max
- Courant d’alimentation assigné maximal (valeur efcace).
- Rated maximum supply current (effective value).
- Maximaler Versorgungsstrom (Effektivwert).
- Corriente máxima de alimentación de la red.
- Максимальный сетевой ток (эффективная мощность).
- Aangewende maximale voedingstroom (effectieve waarde).
- Corrente di alimentazione nominale massimo (valore efcace).
I1eff
- Courant d’alimentation effectif maximal.
- Maximum effective supply current.
- Maximaler tatsächlicher Versorgungsstrom.
- Corriente de alimentación efectiva máxima.
- Максимальный эффективный сетевой ток.
- Maximale effectieve voedingstroom.
- Corrente di alimentazione effettivo massimo.
EN60 974-1
EN60 974-5
- L’appareil respecte la norme EN60974-1, EN60974-5.
- The device complies with EN60974-1, EN60974-5 standard relative to welding units.
- Das Gerät entspricht der Norm EN60974-1, EN60974-5 für Schweißgeräte.
- El aparato está conforme a la norma EN60974-1, EN60974-5 referente a los aparatos de soldadura.
- Аппарат соответствует европейской норме EN60974-1, EN60974-5.
- Dit toestel voldoet aan de EN60974-1, EN60974-5 norm.
- Il dispositivo rispetta la norma EN60974-1, EN60974-5.
1
- Transformateur-redresseur monophasé.
- Rectier-Single-phase converter.
- Einphasiger Trafo/Frequenzumwandler.
- Transformador-recticador monofàsico.
- однофазный инвертор, с трансформацией и выпрямлением.
- Enkel fase transformator-gelijkrichter.
- Trasformatore-raddrizzatore monofase
X(40°C)
- Facteur de marche selon la norme EN 60974-1 (10 minutes – 40°C).
- Duty cycle according to the standar EN 60974-1 (10 minutes – 40°C).
- Einschaltdauer gemäß EN 60974-1 (10 Minuten – 40°C).
- Factor de marcha según la norma EN 60974-1 (10 minutos – 40°C).
- ПВ% по норме EN 60974-1 (10 минут – 40°С).
- De vermogensfactor volgens de EN60974-1 norm (10 minuten - 40°C).
- Ciclo di lavoro secondo la norma EN 60974-1 (10 minuti – 40°C).
I2
...%
- I2: courant de soudage conventionnnel correspondant.
- I2: corresponding conventional welding current.
- I2: entsprechender Schweißstrom.
- I2: Corrientes correspondientes.
- I2: Токи, соответствующие Х*.
- I2 : overeenkomstige conventionele lasstroom.
- I2: corrente di saldatura convenzionale corrispondente
U2
...%
- U2: Tensions conventionnelles en charges correspondantes.
- U2: conventional voltages in corresponding load.
- U2: entsprechende Arbeitsspannung.
- U2: Tensiones convencionales en carga.
- U2: соответствующие сварочные напряжения*.
- U2: conventionele spanning in corresponderende belasting.
- U2: Tensioni convenzionali in cariche corrispondenti.
- Appareil conforme aux directives européennes. La déclaration de conformité est disponible sur notre site internet.
- The device complies with European Directive. The certicate of compliance is available on our website.
- Gerät entspricht europäischen Richtlinien. Die Konformitätserklärung nden Sie auf unsere Webseite.
- El aparato está conforme a las normas europeas. La declaración de conformidad está disponible en nuestra página Web.
- Устройство соответствует европейским нормам. Декларация соответствия есть на нашем сайте.
- Het toestel is in overeenstemming met de Europese richtlijnen. De conformiteitsverklaring is te vinden op onze internetsite.
- Dispositivo in conformità con le norme europee. La dichiarazione di conformità è disponibile sul nostro sito internet.
- Marque de conformité EAC (Communauté économique Eurasienne).
- Conformity mark EAC (Eurasian Economic Commission).
- EAC-Konformitätszeichen (Eurasische Wirtschaftsgemeinschaft).
- Marca de conformidad EAC (Comunidad económica euroasiática).
- Маркировка соответствия EAC (Евразийское экономическое сообщество).
- EAC (Euraziatische Economische Gemeenschap) merkteken van overeenstemming.
- Marca di conformità EAC (Comunità Economica Eurasiatica)
- L’arc électrique produit des rayons dangereux pour les yeux et la peau (protégez-vous !).
- The electric arc produces dangerous rays for eyes and skin (protect yourself !).
- Der elektrische Lichtbogen verursacht Strahlungen auf Augen und Haut (Schützen Sie sich !).
- El arco produce rayos peligrosos para los ojos y la piel (¡ Protéjase !).
- Электрическая дуга производит опасные лучи для глаз и кожи (защитите себя!). - Внимание! Сварка может вызвать пожар или взрыв.
- De elektrische boog veroorzaakt gevaarlijke stralen voor ogen en huid (bescherm uzelf!)
- L’arco elettrico produce delle radiazioni pericolose per gli occhi e per la pelle (proteggersi!).
- Attention, souder peut déclencher un feu ou une explosion.
- Caution, welding can produce re or explosion.
- Achtung! Schweißen kann Feuer oder Explosion verursachen.
- Cuidado, soldar puede iniciar un fuego o una explosión.
- Внимание! Сварка может вызвать пожар или взрыв.
- Let op, het lassen kan brand of explosie veroorzaken.
- Attenzione, saldare potrebbe far scatenare un incendio o un’esplosione.
- Attenzione! Leggere il manuale d’istruzioni prima dell’uso.
Page 65
65
SMARTMIG
- Attention ! Lire le manuel d’instruction avant utilisation.
- Caution ! Read the user manual.
- Achtung! Lesen Sie die Betriebsanleitung.
- Cuidado, leer las instrucciones de utilización.
- Внимание ! Читайте инструкцию по использованию.
- Let op! Lees voorzichtig de gebruiksaanwijzing.
- Attenzione! Leggere il manuale d’istruzioni prima dell’uso.
- Produit faisant l'objet d'une collecte sélective - Ne pas jeter dans une poubelle domestique.
- Separate collection required, Do not throw in a domestic dustbin.
- Für die Entsorgung Ihres Gerätes gelten besondere Bestimmungen (Sondermüll). Es darf nicht mit dem Hausmüll entsorgt werden.
- Este aparato es objeto de una recolección selectiva. No debe ser tirado en un cubo doméstico.
- Продукт требует специальной утилизации. Не выбрасывать с бытовыми отходами.
- Afzonderlijke inzameling vereist. Gooi niet in het huishoudelijk afval.
- Prodotto soggetto alla raccolta differenziata - Non buttare nei riuti domestici.
- Information sur la température (protection thermique)
- Temperature information (thermal protection)
- Information zur Temperatur (Thermoschutz)
- Información de la temperatura (protección térmica)
- Информация по температуре (термозащита)
- Informatie over de temperatuur (thermische beveiliging)
- Informazione sulla temperatura (protezione termiche)
- Ne pas utiliser en zones résidentielles (CEM)
- Not for use in residential areas (EMC)
- Nicht für die Benutzung in Wohnräumen geeignet. (EMV)
- No usar en areas residenciales (CEM).
- Не использовать в жилый районах (ЭМС)
- Niet gebruiken in woongebieden (EMC)
- Non utilizzare in aree residenziali (EMC)
- Ces appareils à usage professionnel, classe A, sont destinés à être connectés à des réseaux privés raccordés au réseau public d’alimentation seulement en moyenne et
haute tension. Il ne sont pas prévus pour être utilisés dans un site résidentiel où le courant électrique est fourni par le système public d’alimentation basse tension. Il peut
y avoir des difcultés potentielles pour assurer la compatibilité électromagnétique des ces sites, à cause de perturbations conduites aussi bien que rayonnées. Classe B :
Appareil prévu pour une utilisation dans un environnement «résidentiel».
- Class A equipment for profesionnal use, to be connected onto private low-voltage power supply system. Restriction to connect it to the public low-voltage power supply
system: read the paragraph POWER SUPPLY – START UP.
- Professionelle Klasse A Geräte: Problemloser Anschluss an ein privates Niederspannungs- Versorgungsnetz. Einschränkungen beim Anschluss an ein öffentliches Niederspannungs- Versorgungsnetz: Für weitere Informationen s. Abschnitt «Netzanschluss-Inbetriebnahme».
- Estos aparatos de uso profesional, clase A, están destinados a conectarse a la red pública de alimentación solamente en tensión media y alta. No son para utilizarse en
zonas residenciales cuya corriente eléctrica está suministrada por el sistema público de alimentación de baja tensión. Se puede encontrar dicultades potenciales para
asegurar la compatibilidad electromagnética de estas zonas, a causa de perturbaciones conducidas tan bien como radiadas. Clase B: aparatos previstos para un uso en
un entorno «residencial»
- Аппарат для профессионального использования, класса А, может быть подключен к стандартной (домашней) сети, соединенной с городской электросети
только среднего и высокого напряжения. Он не предусмотрен для использования в жилых кварталах со стандартной сетью питания низкого напряжения. В
таких районах могу возникнуть сложности, связанные с электромагнитной совместимостью из-за кондуктивных и излучаемых помех. Класс Б: устройство может
быть использовано в жилый районах.
- Deze toestellen voor professioneel gebruik, klasse A, bestemd om te worden aangesloten op private netwerken verbonden met het openbare systeem alleen in midden- en hoogspanning. Het is niet bedoeld voor gebruik in een huiselijke plaats waar de elektrische stroom wordt geleverd door het publieke lage voedingsspanning. Er
kunnen mogelijke problemen bij het waarborgen van de elektromagnetische compatibiliteit van deze sites, vanwege uitgevoerd interferentie evenals uitgestraald. Klasse
B: Inrichting bestemd voor gebruik in een «residentiële» omgeving.
- Questi apparecchi per uso professionale, classe A, sono destinati ad essere collegato a reti private connesse al sistema di distribuzione pubblica solo in tensione media
e alta. Non è destinato ad essere utilizzato in un sito residenziale dove la corrente elettrica è fornita dal sistema pubblico di alimentazione a bassa tensione. Ci possono
essere potenziali difcoltà nel garantire la compatibilità elettromagnetica di questi siti, a causa di disturbi condotti e irradiati. Classe B: Dispositivo destinato ad essere
utilizzato in un ambiente «residenziale».
- Produit dont le fabricant participe à la valorisation des emballages en cotisant à un système global de tri, collecte sélective et recyclage des déchets d’emballages
ménagers.
- The product’s manufacturer contributes to the recycling of its packaging by contributing to a global recycling system.
- Produkt für getrennte Entsorgung (Elektroschrott): Werfen Sie es daher nicht in den Hausmüll!
- Producto sobre el cual el fabricante participa mediante una valorización de los embalajes cotizando a un sistema global de separación, recogida selectiva y reciclado de
los deshechos de embalajes domésticos.
- Аппарат, производитель которого участвует в глобальной программе переработки упаковки, выборочной утилизации и переработке бытовых отходов.
- De fabrikant van dit product neemt deel aan het hergebruik en recyclen van de verpakkingen, door middel van een contributie aan een globaal sorteer en recyclage
systeem van huishoudelijk verpakkingsafval.
- Il fabbricante di questo prodotto partecipa alla valorizzazione degli imballi contribuendo ad un sistema globale di raccolta differenziata e riciclaggio degli imballaggi
domestici.
- Produit recyclable qui relève d’une consigne de tri selon le décret n°2014-1577.
- This product should be recycled appropriately.
- Recyclingprodukt, das durch Mülltrennung entsorgt werden muss, (Verordnung-Nr. 2014-1577).
- Producto reciclable que requiere una separación determinada según el decreto nº 2014-1577.
- Этот аппарат подлежит утилизации согласно постановлению n°2014-1577
- Product recyclebaar, niet bij het huishoudelijk afval gooien.
- Prodotto riciclabile soggetto a racconta differenziata secondo il decreto n°2014-1577.
Page 66
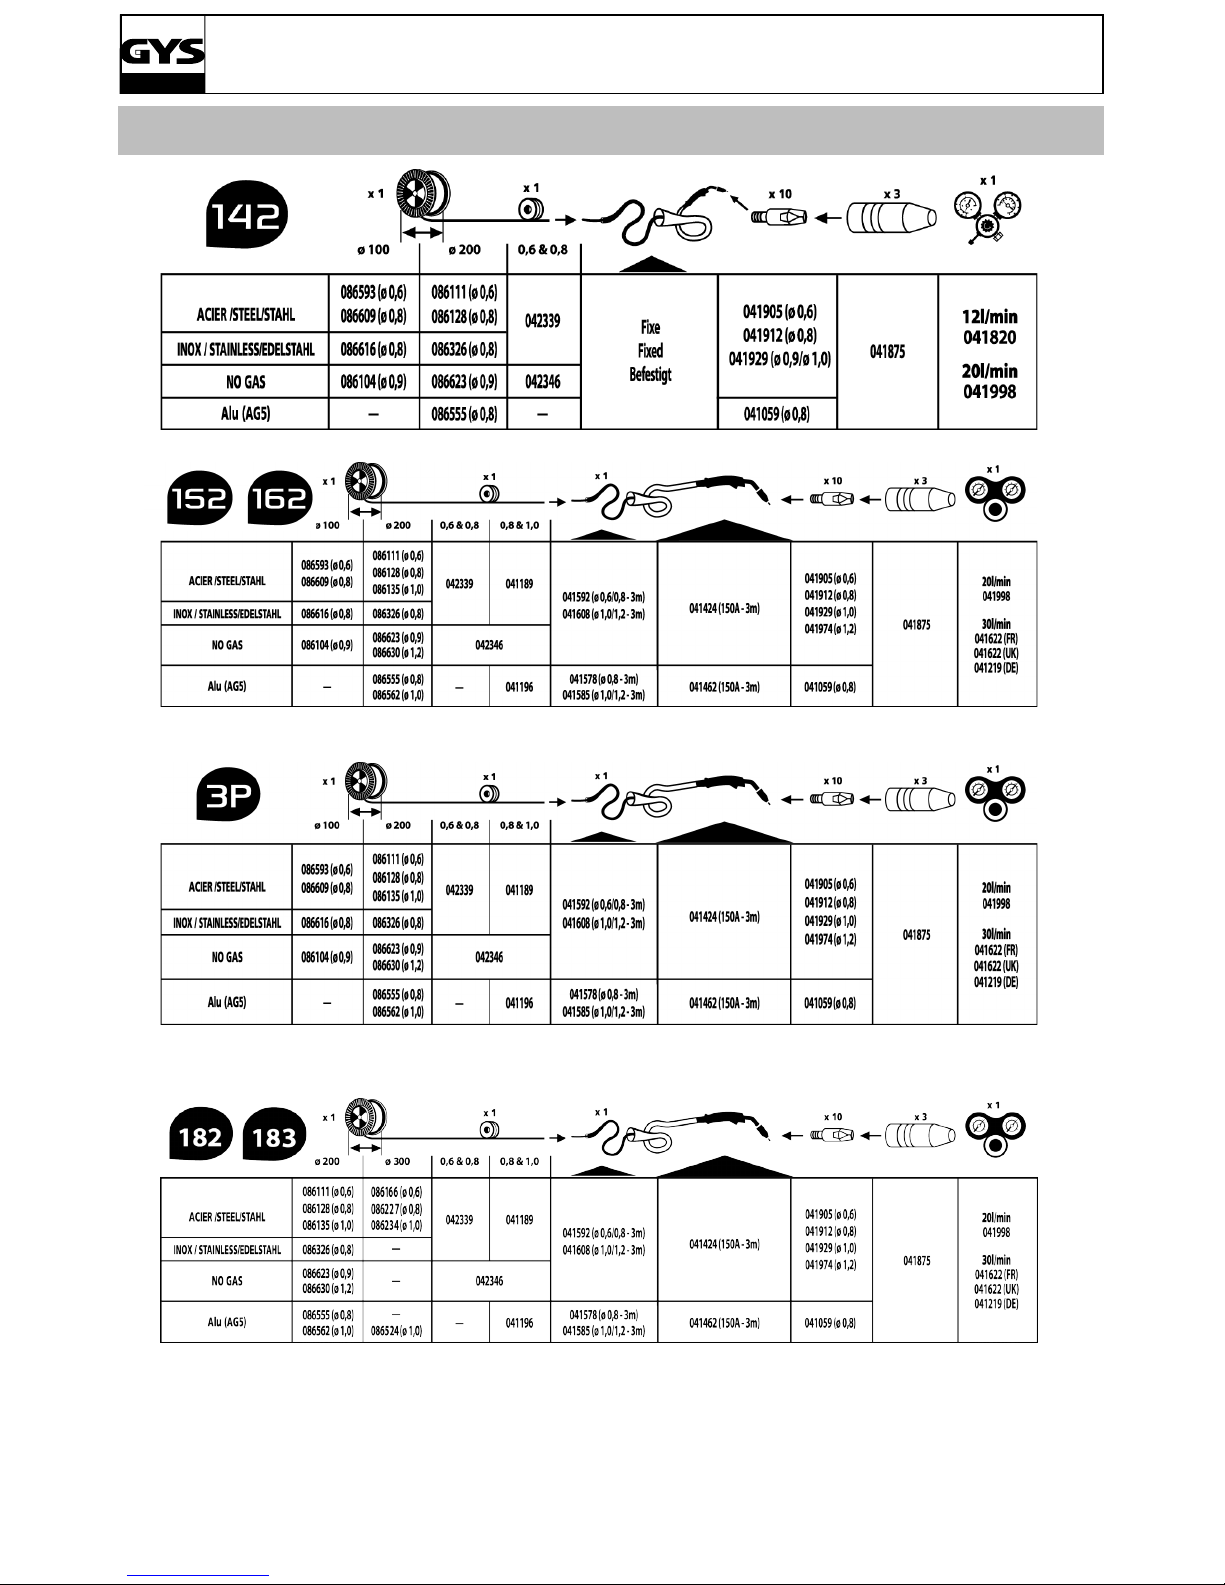
66
SMARTMIG
ACCESSOIRES/ACCESSORIES / ZUBEHÖR / ACCESORIOS / АКСЕССУАРЫ / ACCESSOIRES /
ACCESSORI
Page 67
67
SMARTMIG
POIDS / WEIGHT / GEWICHT / ВЕС / PESO / GEWICHT / PESO
Smartmig 142 152 162 3P 182 183
(kg)
21 22 25 35 46 51
Page 68
68
GYS SAS
134 bd des loges
53941 Saint-Berthevin
France
 Loading...