

Page 1
FR
02 / 03-18 / 118-124
PROTIG 231 DC FV
EN
DE
ES
RU
NL
IT
73502 V1 23/05/2023
02 / 19-34 / 118-124
02 / 35-50 / 118-124
02 / 51-66 / 118-124
02 / 67-83 / 118-124
02 / 84-100 / 118-124
02 / 101-117 / 118-124
Poste à souder TIG et MMA
TIG (GTAW) and MMA (SMAW) welding machine
Schweissgerät für WIG und E-Hand (MMA)
Equipo de soldadura TIG y MMA
Сварочный аппарат ТИГ и ММА
TIG en MMA lasapparaat
Dispositivo saldatura TIG e MMA
Find more languages of user manuals
www.gys.fr
Page 2
Manuel d’utilisation
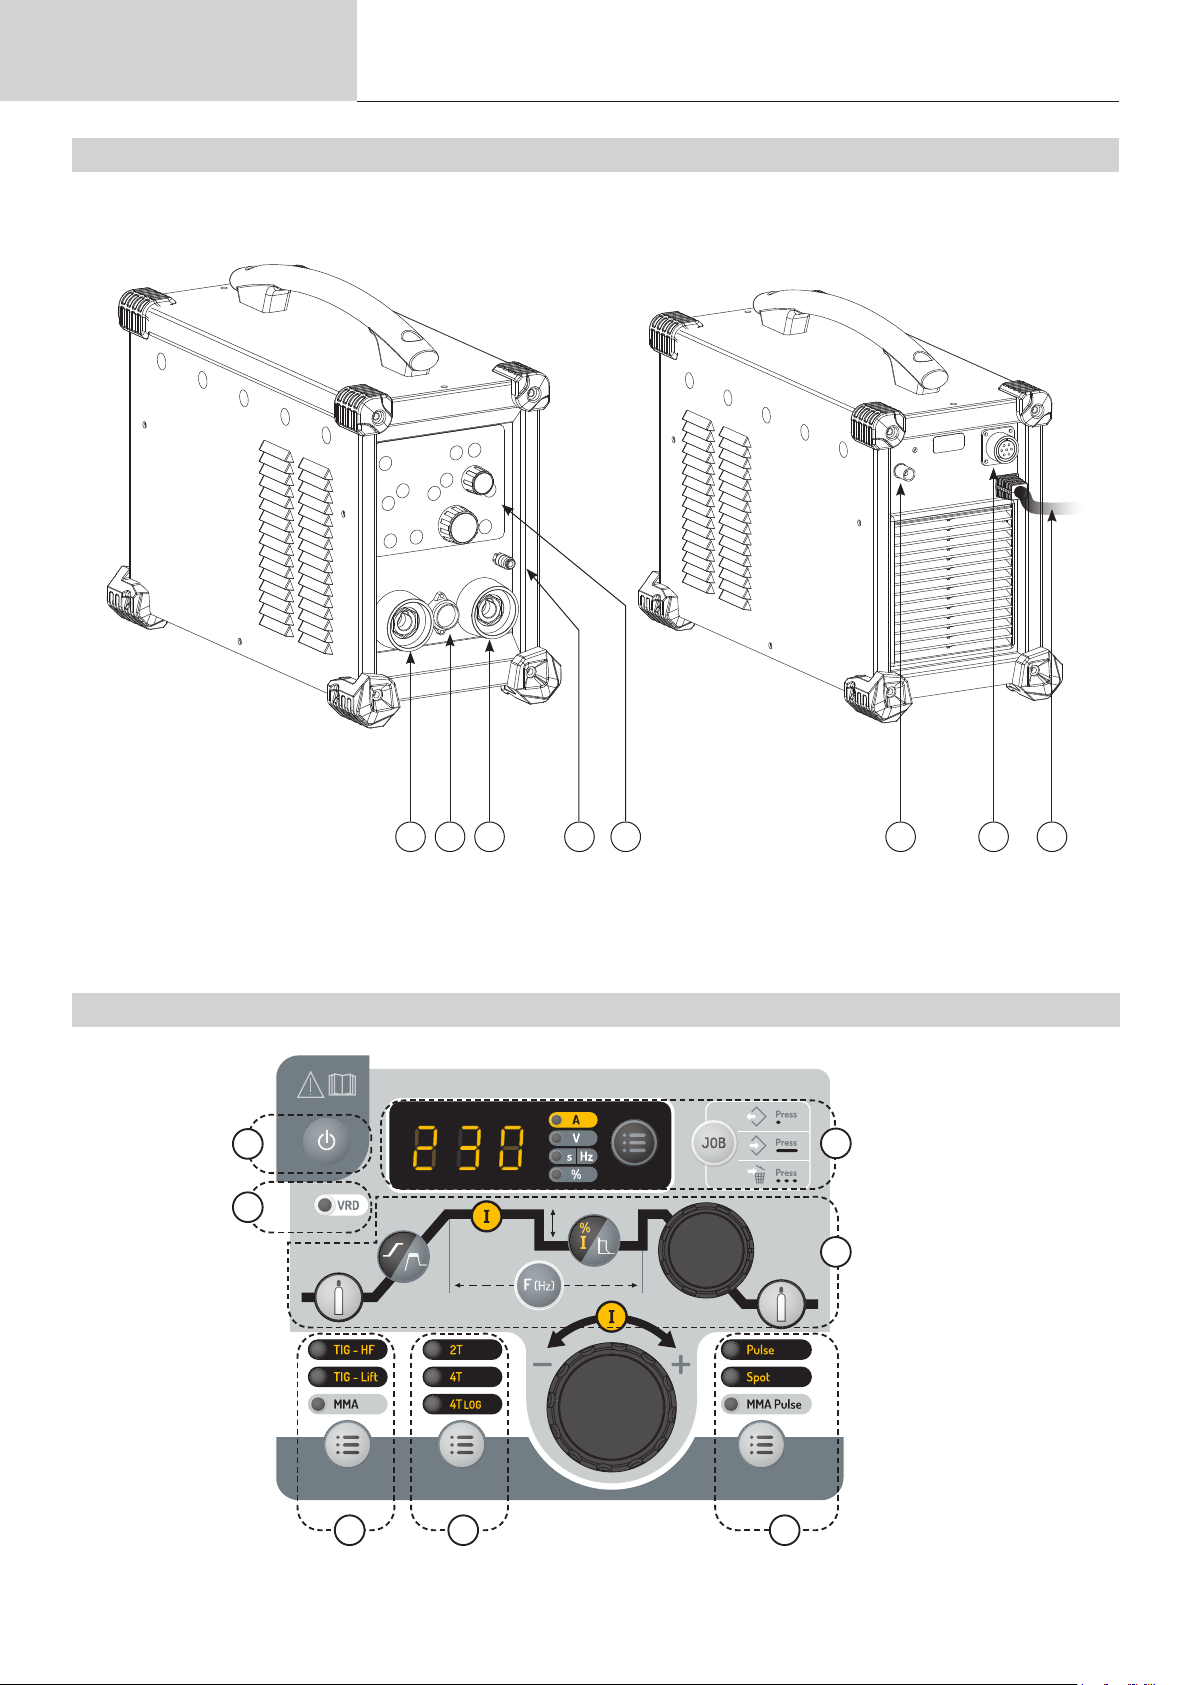
FIG-1
Notice originale
PROTIG 231 DC FV
FIG-2
1 2 3 4 6 75
7
5
6
4
8
1 2 3
2
Page 3
Manuel d’utilisation
Notice originale
PROTIG 231 DC FV
AVERTISSEMENTS - RÈGLES DE SÉCURITÉ
CONSIGNE GÉNÉRALE
Ces instructions doivent être lues et bien comprises avant toute opération.
Toute modication ou maintenance non indiquée dans le manuel ne doit pas être entreprise.
Tout dommage corporel ou matériel dû à une utilisation non-conforme aux instructions de ce manuel ne pourra être retenu à la charge du fabricant.
En cas de problème ou d’incertitude, veuillez consulter une personne qualiée pour manier correctement l’installation.
ENVIRONNEMENT
Ce matériel doit être utilisé uniquement pour faire des opérations de soudage dans les limites indiquées par la plaque signalétique et/ou le manuel.
Il faut respecter les directives relatives à la sécurité. En cas d’utilisation inadéquate ou dangereuse, le fabricant ne pourra être tenu responsable.
L’installation doit être utilisée dans un local sans poussière, ni acide, ni gaz inammable ou autres substances corrosives. Il en est de même pour son
stockage. S’assurer d’une circulation de l’air lors de l’utilisation.
Plage de température :
Utilisation entre -10 et +40°C (+14 et +104°F).
Stockage entre -20 et +55°C (-4 et 131°F).
Humidité de l’air :
Inférieur ou égal à 50% à 40°C (104°F).
Inférieur ou égal à 90% à 20°C (68°F).
FR
Altitude :
Jusqu’à 1000m au-dessus du niveau de la mer (3280 pieds)
PROTECTION INDIVIDUELLE ET DES AUTRES
Le soudage à l’arc peut être dangereux et causer des blessures graves voire mortelles.
Le soudage expose les individus à une source dangereuse de chaleur, de rayonnement lumineux de l’arc, de champs électromagnétiques (attention
au porteur de pacemaker), de risque d’électrocution, de bruit et d’émanations gazeuses.
Pour bien se protéger et protéger les autres, respecter les instructions de sécurité suivantes :
An de se protéger de brûlures et rayonnements, porter des vêtements sans revers, isolants, secs, ignifugés et en bon état, qui
couvrent l’ensemble du corps.
Utiliser des gants qui garantissent l’isolation électrique et thermique.
Utiliser une protection de soudage et/ou une cagoule de soudage d’un niveau de protection susant (variable selon les applications).
Protéger les yeux lors des opérations de nettoyage. Les lentilles de contact sont particulièrement proscrites.
Il est parfois nécessaire de délimiter les zones par des rideaux ignifugés pour protéger la zone de soudage des rayons de l’arc, des
projections et des déchets incandescents.
Informer les personnes dans la zone de soudage de ne pas xer les rayons de l’arc ni les pièces en fusion et de porter les vêtements
adéquats pour se protéger.
Utiliser un casque contre le bruit si le procédé de soudage atteint un niveau de bruit supérieur à la limite autorisée (de même pour
toute personne étant dans la zone de soudage).
Tenir à distance des parties mobiles (ventilateur) les mains, cheveux, vêtements.
Ne jamais enlever les protections carter du groupe froid lorsque la source de courant de soudage est sous tension, le fabricant ne
pourrait être tenu pour responsable en cas d’accident.
Les pièces qui viennent d’être soudées sont chaudes et peuvent provoquer des brûlures lors de leur manipulation. Lors d’intervention
d’entretien sur la torche ou le porte-électrode, il faut s’assurer que celui-ci soit susamment froid en attendant au moins 10 minutes
avant toute intervention. Le groupe froid doit être allumé lors de l’utilisation d’une torche refroidie eau an d’être sûr que le liquide
ne puisse pas causer de brûlures.
Il est important de sécuriser la zone de travail avant de la quitter an de protéger les personnes et les biens.
FUMÉES DE SOUDAGE ET GAZ
Les fumées, gaz et poussières émis par le soudage sont dangereux pour la santé. Il faut prévoir une ventilation susante, un
apport d’air est parfois nécessaire. Un masque à air frais peut être une solution en cas d’aération insusante.
Vérier que l’aspiration est ecace en la contrôlant par rapport aux normes de sécurité.
Attention le soudage dans les environnements réduits nécessite une surveillance à distance de sécurité. Par ailleurs le soudage de certains matériaux
contenant du plomb, cadmium, zinc ou mercure voire du béryllium peuvent être particulièrement nocifs, dégraisser également les pièces avant de
les souder.
3
Page 4
Manuel d’utilisation
Notice originale
Les bouteilles doivent être entreposées dans des locaux ouverts ou bien aérés. Elles doivent être en position verticale et maintenues à un support
ou sur un chariot.
Le soudage doit être proscrit à proximité de graisse ou de peinture.
RISQUE DE FEU ET D’EXPLOSION
Protéger entièrement la zone de soudage, les matières inammables doivent être éloignées d’au moins 11 mètres.
Un équipement anti-feu doit être présent à proximité des opérations de soudage.
Attention aux projections de matières chaudes ou d’étincelles, car même à travers des ssures, elles peuvent être source d’incendie ou d’explosion.
Éloigner les personnes, les objets inammables et les containers sous pressions à une distance de sécurité susante.
Le soudage dans des containers ou des tubes fermés est à proscrire et dans le cas où ils sont ouverts il faut les vider de toute matière inammable
ou explosive (huile, carburant, résidus de gaz …).
Les opérations de meulage ne doivent pas être dirigées vers la source de courant de soudage ou vers des matières inammables.
BOUTEILLES DE GAZ
Le gaz sortant des bouteilles peut être source de suocation en cas de concentration dans l’espace de soudage (bien ventiler).
Le transport doit être fait en toute sécurité : bouteilles fermées et la source de courant de soudage éteinte. Elles doivent être
entreposées verticalement et maintenues par un support pour limiter le risque de chute.
PROTIG 231 DC FV
Fermer la bouteille entre deux utilisations. Attention aux variations de température et aux expositions au soleil.
La bouteille ne doit pas être en contact avec une amme, un arc électrique, une torche, une pince de masse ou toutes autres sources de chaleur ou
d’incandescence.
Veiller à la tenir éloignée des circuits électriques et de soudage et donc ne jamais souder une bouteille sous pression.
Attention lors de l’ouverture du robinet de la bouteille, il faut éloigner la tête la robinetterie et s’assurer que le gaz utilisé est approprié au procédé de
soudage.
SÉCURITÉ ÉLECTRIQUE
Le réseau électrique utilisé doit impérativement avoir une mise à la terre. Utiliser la taille de fusible recommandée sur le tableau
signalétique.
Une décharge électrique peut être une source d’accident grave direct ou indirect, voire mortel.
Ne jamais toucher les parties sous tension à l’intérieur comme à l’extérieur de la source de courant sous-tension (Torches, pinces, câbles, électrodes)
car celles-ci sont branchées au circuit de soudage.
Avant d’ouvrir la source de courant de soudage, il faut la déconnecter du réseau et attendre 2 minutes. an que l’ensemble des condensateurs soit
déchargé.
Ne pas toucher en même temps la torche ou le porte-électrode et la pince de masse.
Veiller à changer les câbles et torches, par des personnes qualiées et habilitées, si ceux si sont endommagés. Dimensionner la section des câbles
en fonction de l’application. Toujours utiliser des vêtements secs et en bon état pour s’isoler du circuit de soudage. Porter des chaussures isolantes,
quel que soit le milieu de travail.
CLASSIFICATION CEM DU MATERIEL
Ce matériel de Classe A n’est pas prévu pour être utilisé dans un site résidentiel où le courant électrique est fourni par le réseau
public d’alimentation basse tension. Il peut y avoir des dicultés potentielles pour assurer la compatibilité électromagnétique
dans ces sites, à cause des perturbations conduites, aussi bien que rayonnées à fréquence radioélectrique.
Sous réserve que l’impédance de réseau public d’alimentation basse tension au point de couplage commun soit inférieure à
Zmax = 0.282 Ohms, ce matériel est conforme à la CEI 61000-3-11 et peut être connecté aux réseaux publics d’alimentation
basse tension. Il est de la responsabilité de l’installateur ou de l’utilisateur du matériel de s’assurer, en consultant l’opérateur du
réseau de distribution si nécessaire, que l’impédance de réseau est conforme aux restrictions d’impédance.
Ce matériel est conforme à la CEI 61000-3-12.
EMISSIONS ELECTRO-MAGNETIQUES
Le courant électrique passant à travers n’importe quel conducteur produit des champs électriques et magnétiques (EMF) localisés.
Le courant de soudage produit un champ électromagnétique autour du circuit de soudage et du matériel de soudage.
Les champs électromagnétiques EMF peuvent perturber certains implants médicaux, par exemple les stimulateurs cardiaques. Des mesures
de protection doivent être prises pour les personnes portant des implants médicaux. Par exemple, restrictions d’accès pour les passants ou une
évaluation de risque individuelle pour les soudeurs.
4
Page 5
Manuel d’utilisation
Notice originale
Tous les soudeurs doivent utiliser les procédures suivantes an de minimiser l’exposition aux champs électromagnétiques provenant du circuit de
soudage:
• positionner les câbles de soudage ensemble – les xer avec une attache, si possible;
• se positionner (torse et tête) aussi loin que possible du circuit de soudage;
• ne jamais enrouler les câbles de soudage autour du corps;
• ne pas positionner le corps entre les câbles de soudage. Tenir les deux câbles de soudage sur le même côté du corps;
• raccorder le câble de retour à la pièce mise en œuvre aussi proche que possible à la zone à souder;
• ne pas travailler à côté de la source de courant de soudage, ne pas s’assoir dessus ou ne pas s’y adosser ;
• ne pas souder lors du transport de la source de courant de soudage ou le dévidoir.
Les porteurs de stimulateurs cardiaques doivent consulter un médecin avant d’utiliser ce matériel.
L’exposition aux champs électromagnétiques lors du soudage peut avoir d’autres eets sur la santé que l’on ne connaît pas
encore.
RECOMMANDATIONS POUR EVALUER LA ZONE ET L’INSTALLATION DE SOUDAGE
Généralités
L’utilisateur est responsable de l’installation et de l’utilisation du matériel de soudage à l’arc suivant les instructions du fabricant. Si des perturbations
électromagnétiques sont détectées, il doit être de la responsabilité de l’utilisateur du matériel de soudage à l’arc de résoudre la situation avec
l’assistance technique du fabricant. Dans certains cas, cette action corrective peut être aussi simple qu’une mise à la terre du circuit de soudage. Dans
d’autres cas, il peut être nécessaire de construire un écran électromagnétique autour de la source de courant de soudage et de la pièce entière avec
montage de ltres d’entrée. Dans tous les cas, les perturbations électromagnétiques doivent être réduites jusqu’à ce qu’elles ne soient plus gênantes.
Évaluation de la zone de soudage
Avant d’installer un matériel de soudage à l’arc, l’utilisateur doit évaluer les problèmes électromagnétiques potentiels dans la zone environnante. Ce
qui suit doit être pris en compte:
a) la présence au-dessus, au-dessous et à côté du matériel de soudage à l’arc d’autres câbles d’alimentation, de commande, de signalisation et de
téléphone;
b) des récepteurs et transmetteurs de radio et télévision;
c) des ordinateurs et autres matériels de commande;
d) du matériel critique de sécurité, par exemple, protection de matériel industriel;
e) la santé des personnes voisines, par exemple, emploi de stimulateurs cardiaques ou d’appareils contre la surdité;
f) du matériel utilisé pour l’étalonnage ou la mesure;
g) l’immunité des autres matériels présents dans l’environnement.
L’utilisateur doit s’assurer que les autres matériels utilisés dans l’environnement sont compatibles. Cela peut exiger des mesures de protection
supplémentaires;
h) l’heure du jour où le soudage ou d’autres activités sont à exécuter.
PROTIG 231 DC FV
FR
La dimension de la zone environnante à prendre en compte dépend de la structure du bâtiment et des autres activités qui s’y déroulent. La zone
environnante peut s’étendre au-delà des limites des installations.
Évaluation de l’installation de soudage
Outre l’évaluation de la zone, l’évaluation des installations de soudage à l’arc peut servir à déterminer et résoudre les cas de perturbations. Il convient
que l’évaluation des émissions comprenne des mesures in situ comme cela est spécié à l’Article 10 de la CISPR 11. Les mesures in situ peuvent
également permettre de conrmer l’ecacité des mesures d’atténuation.
RECOMMANDATIONS SUR LES METHODES DE REDUCTION DES EMISSIONS ELECTROMAGNETIQUES
a. Réseau public d’alimentation: Il convient de raccorder le matériel de soudage à l’arc au réseau public d’alimentation selon les recommandations
du fabricant. Si des interférences se produisent, il peut être nécessaire de prendre des mesures de prévention supplémentaires telles que le ltrage
du réseau public d’alimentation. Il convient d’envisager de blinder le câble d’alimentation dans un conduit métallique ou équivalent d’un matériel de
soudage à l’arc installé à demeure. Il convient d’assurer la continuité électrique du blindage sur toute sa longueur. Il convient de raccorder le blindage
à la source de courant de soudage pour assurer un bon contact électrique entre le conduit et l’enveloppe de la source de courant de soudage.
b. Maintenance du matériel de soudage à l’arc : Il convient que le matériel de soudage à l’arc soit soumis à l’entretien de routine suivant les
recommandations du fabricant. Il convient que tous les accès, portes de service et capots soient fermés et correctement verrouillés lorsque le matériel
de soudage à l’arc est en service. Il convient que le matériel de soudage à l’arc ne soit modié en aucune façon, hormis les modications et réglages
mentionnés dans les instructions du fabricant. Il convient, en particulier, que l’éclateur d’arc des dispositifs d’amorçage et de stabilisation d’arc soit
réglé et entretenu suivant les recommandations du fabricant.
c. Câbles de soudage : Il convient que les câbles soient aussi courts que possible, placés l’un près de l’autre à proximité du sol ou sur le sol.
d. Liaison équipotentielle : Il convient d’envisager la liaison de tous les objets métalliques de la zone environnante. Toutefois, des objets métalliques
reliés à la pièce à souder accroissent le risque pour l’opérateur de chocs électriques s’il touche à la fois ces éléments métalliques et l’électrode. Il
convient d’isoler l’opérateur de tels objets métalliques.
e. Mise à la terre de la pièce à souder : Lorsque la pièce à souder n’est pas reliée à la terre pour la sécurité électrique ou en raison de ses
dimensions et de son emplacement, ce qui est le cas, par exemple, des coques de navire ou des charpentes métalliques de bâtiments, une connexion
raccordant la pièce à la terre peut, dans certains cas et non systématiquement, réduire les émissions. Il convient de veiller à éviter la mise à la terre
des pièces qui pourrait accroître les risques de blessure pour les utilisateurs ou endommager d’autres matériels électriques. Si nécessaire, il convient
que le raccordement de la pièce à souder à la terre soit fait directement, mais dans certains pays n’autorisant pas cette connexion directe, il convient
que la connexion soit faite avec un condensateur approprié choisi en fonction des réglementations nationales.
f. Protection et blindage : La protection et le blindage sélectifs d’autres câbles et matériels dans la zone environnante peuvent limiter les problèmes
de perturbation. La protection de toute la zone de soudage peut être envisagée pour des applications spéciales.
5
Page 6
Manuel d’utilisation
Notice originale
TRANSPORT ET TRANSIT DE LA SOURCE DE COURANT DE SOUDAGE
La source de courant de soudage est équipée d’une poignée supérieure permettant le portage à la main. Attention à ne pas sousévaluer son poids. La poignée n’est pas considérée comme un moyen d’élingage.
Ne pas utiliser les câbles ou torche pour déplacer la source de courant de soudage. Elle doit être déplacée en position verticale.
Ne jamais soulever une bouteille de gaz et la source de courant de soudage en même temps. Leurs normes de transport sont distinctes.
Ne pas faire transiter la source de courant de soudage au-dessus de personnes ou d’objets.
INSTALLATION DU MATÉRIEL
• Mettre la source de courant de soudage sur un sol dont l’inclinaison maximum est de 10°.
• Prévoir une zone susante pour aérer la source de courant de soudage et accéder aux commandes.
• Ne pas utiliser dans un environnement comportant des poussières métalliques conductrices.
• La source de courant de soudage doit être à l’abri de la pluie battante et ne pas être exposée aux rayons du soleil.
• Le matériel de degré de protection IP21, signie :
- une protection contre l’accès aux parties dangereuses des corps solides de diam >12.5mm et,
- une protection contre les chutes verticales de gouttes d’eau
Les câbles d’alimentation, de rallonge et de soudage doivent être totalement déroulés an d’éviter toute surchaue.
Le fabricant n’assume aucune responsabilité concernant les dommages provoqués à des personnes et objets dus à une utilisation
incorrecte et dangereuse de ce matériel.
PROTIG 231 DC FV
ENTRETIEN / CONSEILS
• L’entretien ne doit être eectué que par une personne qualiée. Un entretien annuel est conseillé.
• Couper l’alimentation en débranchant la prise, et attendre deux minutes avant de travailler sur le matériel. A l’intérieur, les
tensions et intensités sont élevées et dangereuses.
• Régulièrement, enlever le capot et dépoussiérer à la souette. En proter pour faire vérier la tenue des connexions électriques avec un outil isolé
par un personnel qualié.
• Contrôler régulièrement l’état du cordon d’alimentation. Si le câble d’alimentation est endommagé, il doit être remplacé par le fabricant, son service
après-vente ou une personne de qualication similaire, an d’éviter tout danger.
• Laisser les ouïes de la source de courant de soudage libres pour l’entrée et la sortie d’air.
• Ne pas utiliser cette source de courant de soudage pour dégeler des canalisations, recharger des batteries/accumulateurs ou démarrer des
moteurs.
INSTALLATION – FONCTIONNEMENT PRODUIT
Seul le personnel expérimenté et habilité par le fabricant peut eectuer l’installation. Pendant l’installation, s’assurer que le générateur est déconnecté
du réseau. Les connexions en série ou en parallèle de générateur sont interdites. Il est recommandé d’utiliser les câbles de soudage fournis avec
l’appareil an d’obtenir les réglages optimum du produit.
DESCRIPTION DU MATÉRIEL (FIG-1)
Ce matériel est une source de courant de soudage Inverter pour le soudage à l’électrode réfractaire (TIG) en courant continu (DC) et le soudage à
électrode enrobée (MMA).
Le procédé TIG requiert une protection gazeuse (Argon).
Le procédé MMA permet de souder tout type d’électrode : rutile, basique, inox et fonte.
1- Douille de Polarité Positive 5- Clavier + boutons incrémentaux
2- Connecteur gâchette 6- Raccord gaz
3- Douille de Polarité Négative 7- Connecteur commande à distance
4- Connectique gaz de la torche 8- Câble d’alimentation
INTERFACE HOMME-MACHINE (IHM) (FIG-2)
1- Sélection procédé 5- Indicateur de fonctionnement du dispositif réducteur de risques (VRD)
2- Sélection du mode gâchette 6- Achage et options
3- Sélection des options procédés 7- Bouton veille
4- Réglages des paramètres de soudage
ALIMENTATION-MISE EN MARCHE
• Ce matériel est livré avec une prise 16 A de type CEE7/7 et ne doit être utilisé que sur une installation électrique monophasée 230 V (50 - 60 Hz)
à trois ls avec un neutre relié à la terre. Le matériel, doté d’un système « Flexible Voltage » s’alimente sur une installation électrique AVEC terre
comprise entre 110 V et 240 V (50 - 60 Hz). Le courant eectif absorbé (I1e) est indiqué sur l’appareil, pour les conditions d’utilisation maximales.
Vérier que l’alimentation et ses protections (fusible et/ou disjoncteur) sont compatibles avec le courant nécessaire en utilisation. Dans certains pays,
il peut être nécessaire. de changer la prise pour permettre une utilisation aux conditions maximales.
• A la mise en tension, le produit démarre en mode veille. La mise en marche s’eectue par une pression sur la touche .
• Ce matériel se met en protection si la tension d’alimentation est inférieure ou supérieure à 15% de ou des tensions spéciées (un code défaut apparaitra sur l’achage du clavier).
6
Le fonctionnement normal reprend dès que la tension d’alimentation revient dans sa plage nominale.
Page 7
Manuel d’utilisation
Notice originale
• Comportement du ventilateur : en mode MMA, le ventilateur fonctionne en permanence. En mode TIG, le ventilateur fonctionne uniquement en
phase de soudage, puis s’arrête après refroidissement.
• Le dispositif d’amorçage et de stabilisation de l’arc est conçu pour un fonctionnement manuel et à guidage mécanique.
BRANCHEMENT SUR GROUPE ÉLECTROGÈNE
Ce matériel peut fonctionner avec des groupes électrogènes à condition que la puissance auxiliaire réponde aux exigences suivantes :
- La tension doit être alternative, réglée comme spéciée et de tension crête inférieure à 400V,
- La fréquence doit être comprise entre 50 et 60 Hz.
Il est impératif de vérier ces conditions, car de nombreux groupes électrogènes produisent des pics de haute tension pouvant endommager le matériel.
UTILISATION DE RALLONGE ÉLECTRIQUE
Toutes les rallonges doivent avoir une longueur et une section appropriées à la tension du matériel. Utiliser une rallonge conforme aux réglementations nationales.
Tension d’entrée
230 V 2.5 mm² 2.5 mm²
110 V 2.5 mm² 4 mm²
<45 m <100 m
Longueur - Section de la rallonge
RACCORDEMENT GAZ
Ce matériel est équipé de deux raccords. Un raccord bouteille pour l’entrée du gaz dans le poste, et un connecteur gaz torche pour la sortie du gaz
en bout de torche. Nous vous recommandons d’utiliser les adaptateurs livrés d’origine avec votre poste an d’avoir un raccordement optimal.
PROTIG 231 DC FV
FR
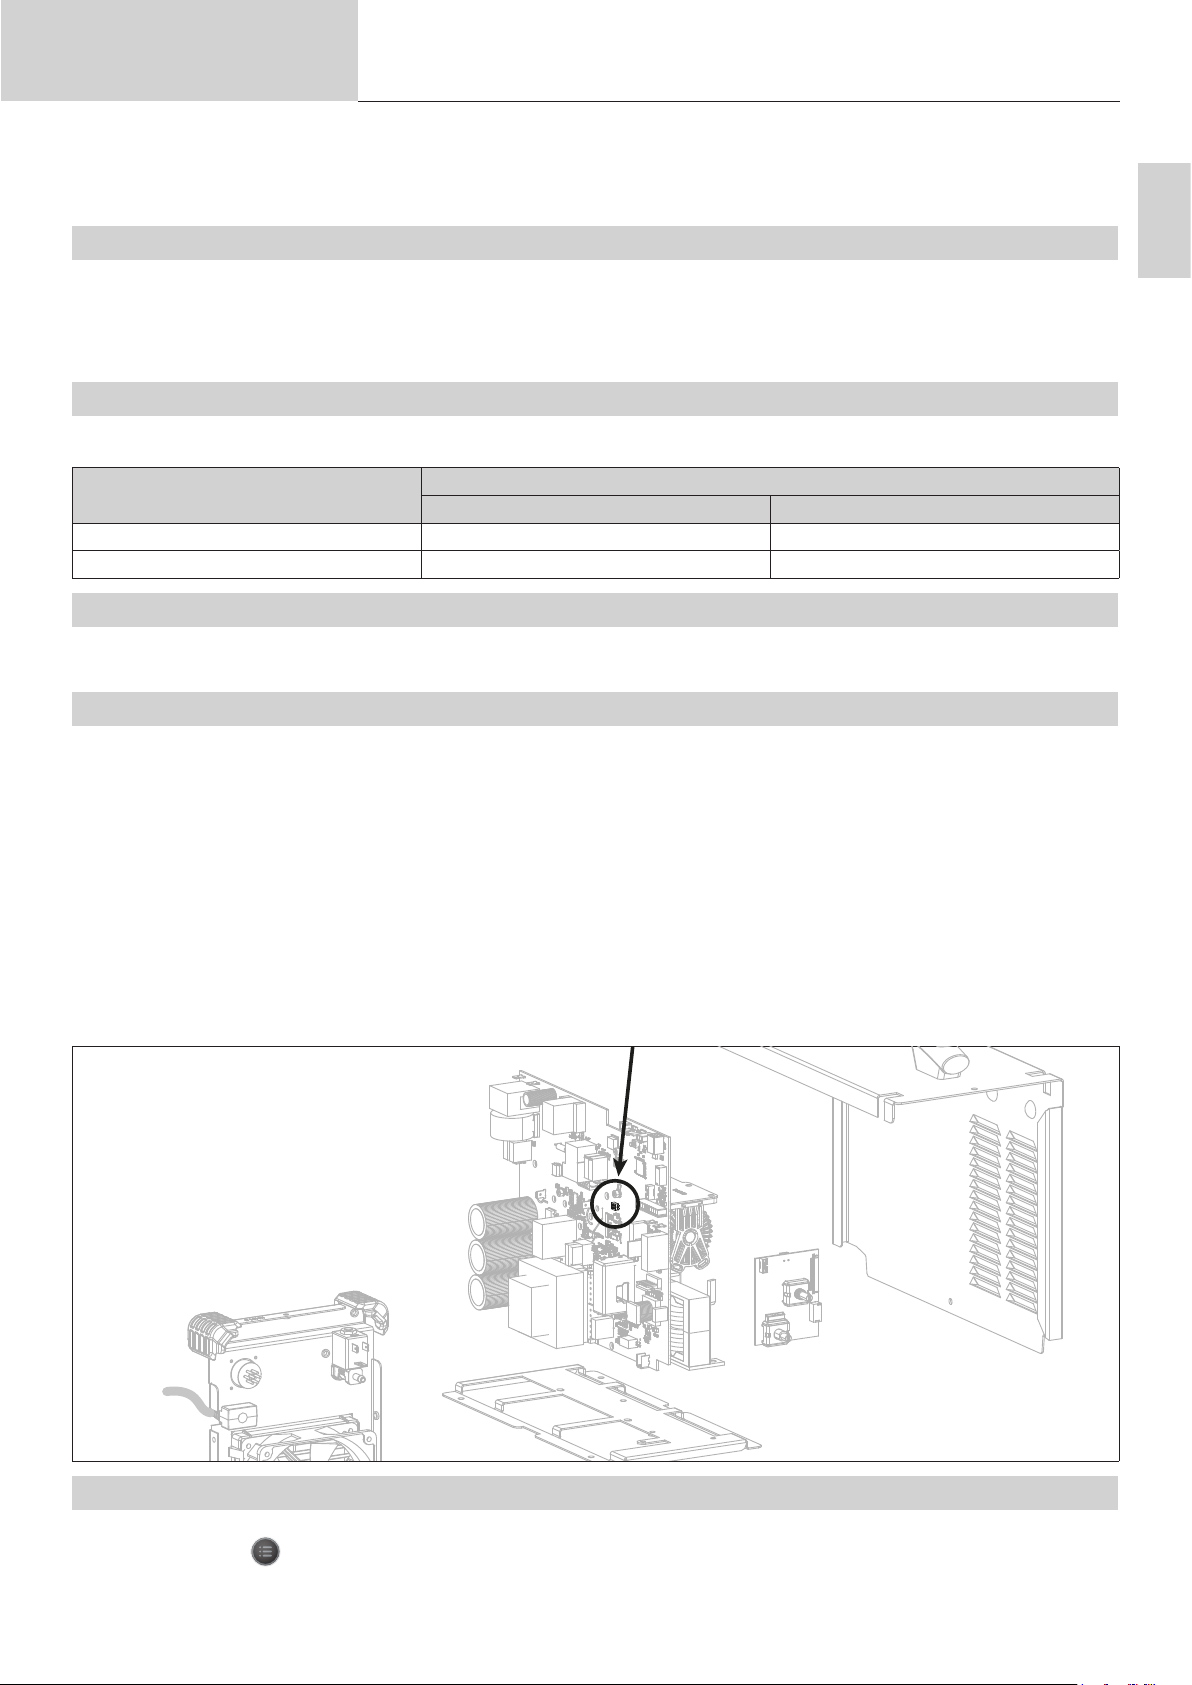
ACTIVATION DE LA FONCTION VRD (VOLTAGE REDUCTION DEVICE)
Ce dispositif permet de protéger le soudeur. Le courant de soudage est délivré seulement quand l’électrode est en contact avec la pièce (résistance
faible). Dès que l’électrode est retirée, la fonction VRD abaisse la tension à une valeur très faible.
La fonction VRD est d’origine désactivée. Celle-ci peut néanmoins être activée au moyen d’un interrupteur ON/OFF situé sur la carte de commande
du produit. Pour y accéder, suivre les étapes ci-dessous :
1. DÉCONNECTER LE PRODUIT DE L’ALIMENTATION ÉLECTRIQUE AVANT TOUTE MANIPULATION.
2. Retirer les vis an de retirer le capot du générateur.
3. Repérer l’interrupteur sur la carte principale (entouré sur schéma ci-dessous).
4. Basculer l’interrupteur situé sur cette carte de commande.
5. La fonction VRD est activée.
6. Revisser le capot du générateur.
7. Sur l’interface (IHM), la LED de la fonction VRD est allumée.
Pour désactiver la fonction VRD, il sut de basculer de nouveau l’interrupteur situé sur la carte principal sur OFF.
La LED VRD sur l’IHM du poste s’éteint.
RÉINITIALISATION DU POSTE
Il est possible de restaurer les paramètres d’usine du poste. L’accès à ce paramètre avancé se fait en appuyant plus de 3 secondes sur le bouton «
bascule achage A ou V ». Il faut ensuite sélectionner « InI » en actionnant le codeur incrémental principal et appuyer de nouveau sur le bouton
AV pour valider ce choix. Le poste ache alors «3», «2», «1», «rSt» puis réinitialise l’appareil.
7
Page 8
Manuel d’utilisation
Notice originale
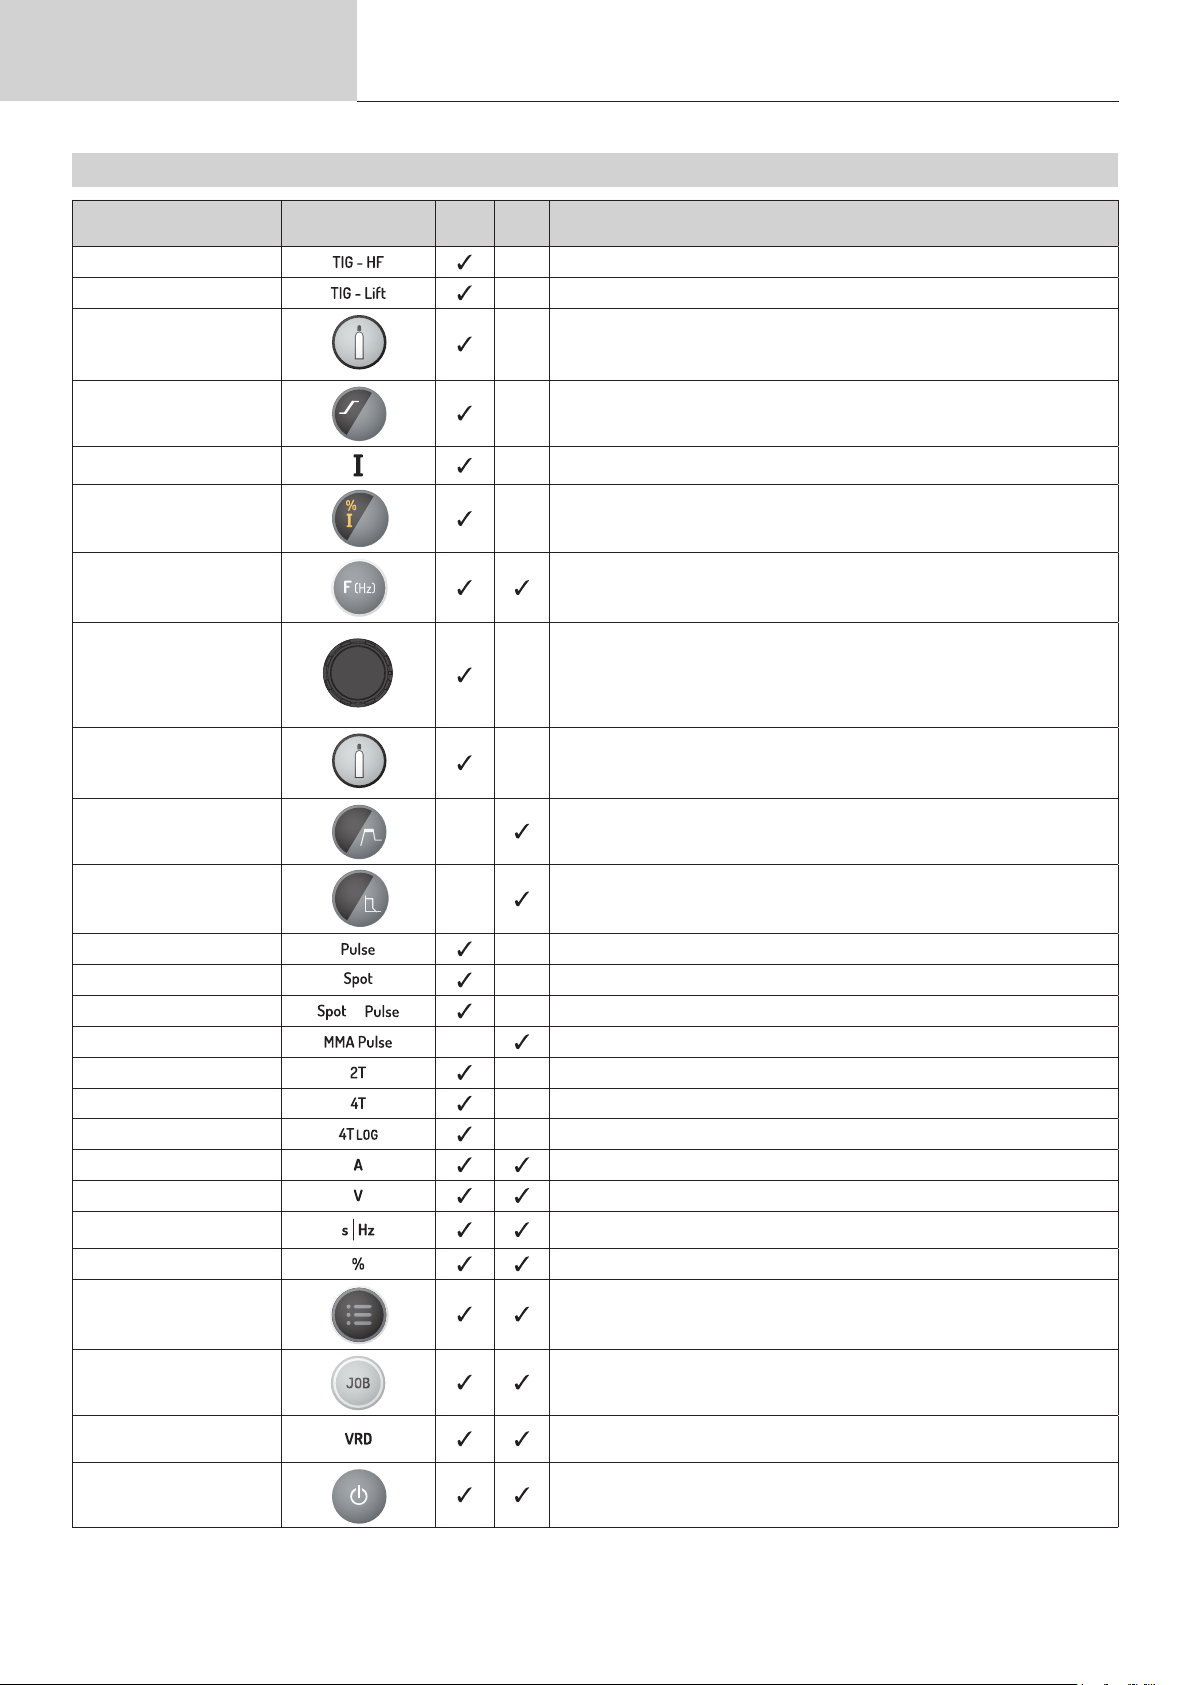
DESCRIPTION DES FONCTIONS, DES MENUS ET DES PICTOGRAMMES
PROTIG 231 DC FV
FONCTION PICTOGRAMME
Amorçage HF Procédé TIG avec amorçage HF
Amorçage LIFT Procédé TIG avec amorçage LIFT
Pré Gaz
Courant de montée Rampe de montée de courant
Courant de soudage Deuxième courant de soudage
Courant froid Deuxième courant de soudage dit «froid» en standard 4TLOG ou en PULSE
Fréquence PULSE Fréquence de pulsation du mode PULSE (Hz)
Évanouissement du
courant
Post Gaz
TIG
MMA Commentaires
DC
Temps de purge de la torche et de création de la protection gazeuse avant
amorçage.
Rampe de descente pour éviter l’eet de ssure et de cratère (S)
Durée de maintien de la protection gazeuse après extinction de l’arc. Il permet de protéger la pièce ainsi que l’électrode contre les oxydations (S)
HotStart Surintensité réglable en début de soudage (%)
ArcForce
TIG PULSE Mode pulsé
TIG SPOT Mode de pointage
TIG SPOT PULSE
MMA PULSE Procédé MMA en mode Pulsé
2T Mode torche 2T
4T Mode torche 4T
4T LOG Mode torche 4T LOG
Ampère (unité) Unité des Ampères pour les réglages et l’achage du courant de soudage
Volt (unité) Unité des Volts pour l’achage de la tension de soudage
Seconde ou Hertz (unités) Unité des secondes ou Hertz des réglages de temps ou de Fréquence
Pourcentage (unité) Unité des pourcentages pour les réglages en proportion
Bascule achage A ou V Bascule de l’achage en courant ou en tension durant et après le soudage
Accès au mode programme
&
Surintensité délivrée durant le soudage pour éviter le collage de l’électrode
dans le bain
Mode de pointage pulsé
Accès au menu programmation (SAVE, JOB, ...)
Dispositif réducteur de
risques
Mise en veille Mise en veille du produit
Symbole normatif indiquant l’état de la fonction VRD
8
Page 9
Manuel d’utilisation
Notice originale
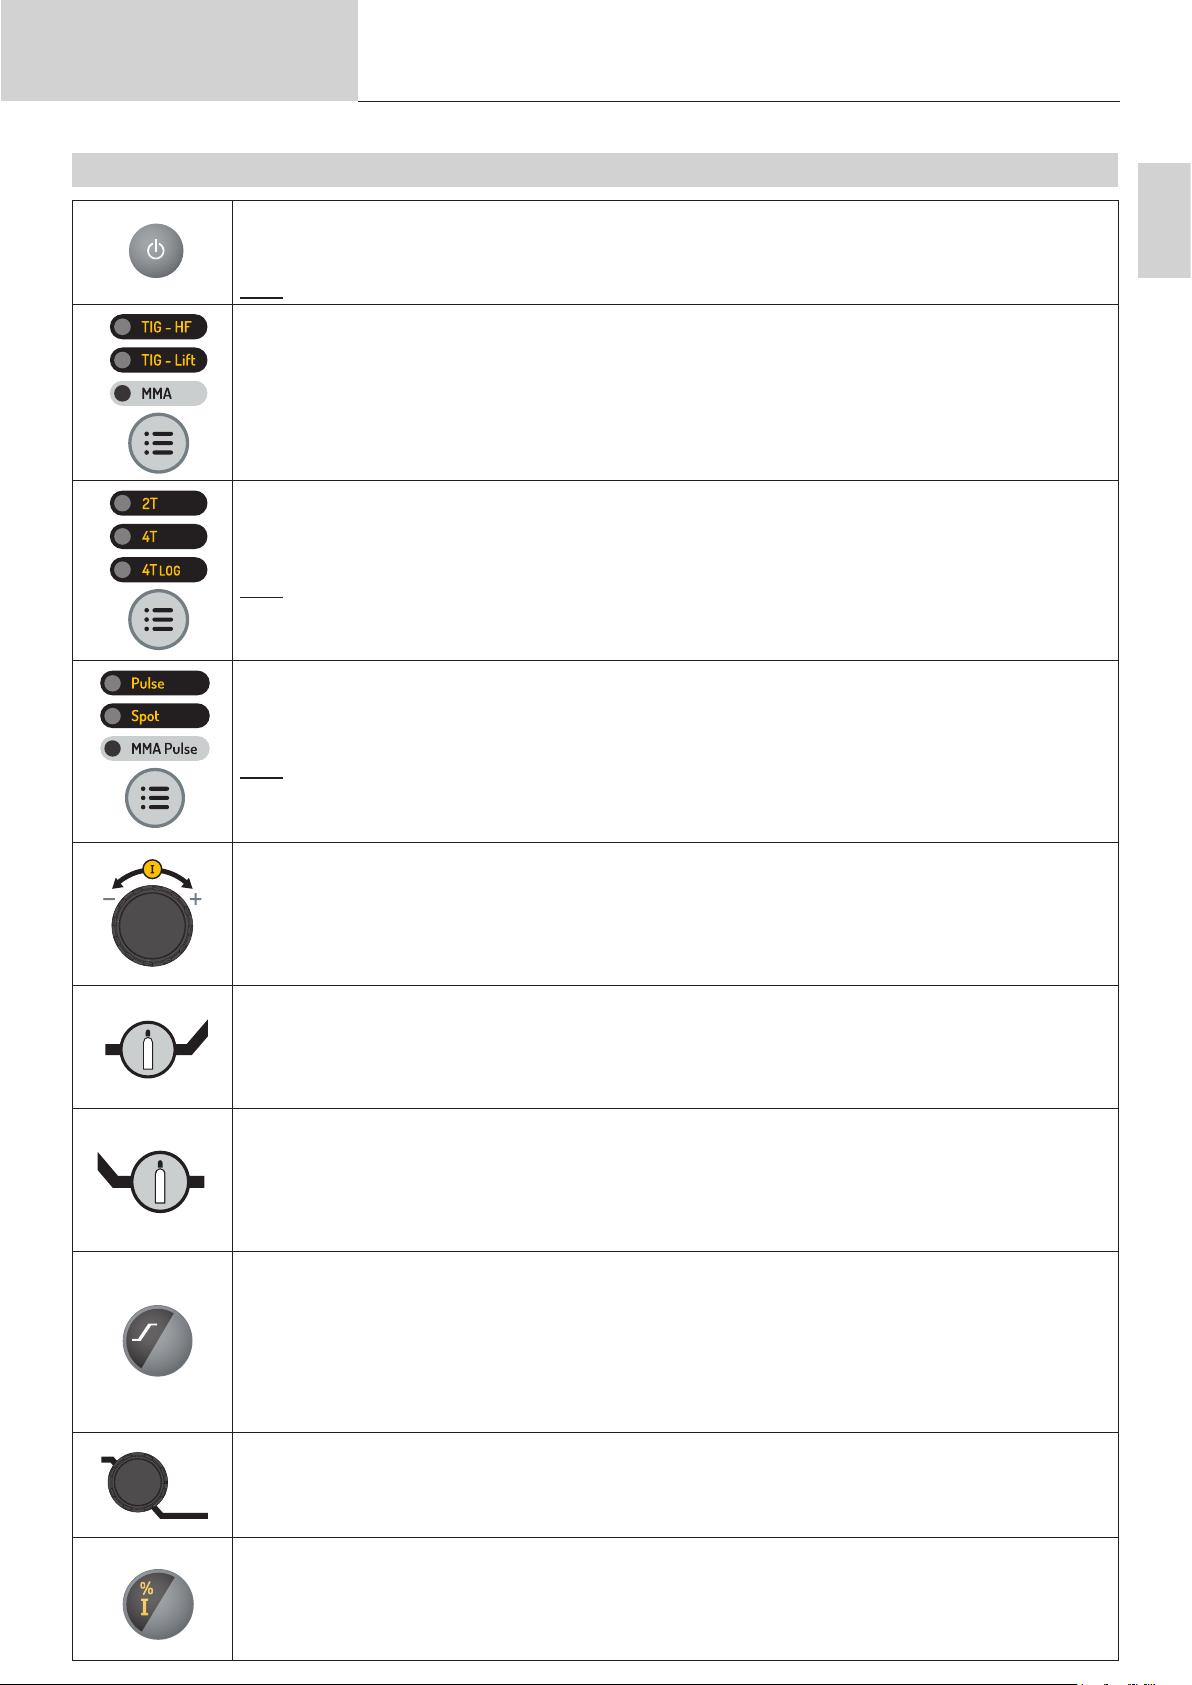
FONCTIONNEMENT DE L’IHM ET DESCRIPTION DE SES BOUTONS
PROTIG 231 DC FV
Bouton Mise en Veille / sortie de veille
Cette touche est utilisée pour activer ou sortir l’appareil du mode veille. L’activation du mode n’est pas possible lorsque le
produit est en condition de soudage.
Note : A la mise sous tension, le produit démarre en mode veille.
Bouton de sélection du procédé de soudage
Cette touche permet de sélectionner le procédé de soudage. Chaque appui/relâché successif engendre le basculement
entre les procédés de soudage suivant : TIG HF / TIG LIFT / MMA. La LED indique le procédé sélectionné.
Bouton de sélection du mode de gâchette
Cette touche permet de congurer le mode d’utilisation de la gâchette de la torche. Chaque appui/relâché successif engendre le basculement entre les modes suivants : 2T / 4T / 4T LOG. La LED indique le mode sélectionné.
Note : le mode gâchette sélectionné par défaut au démarrage du poste correspond au dernier mode utilisé avant la der-
nière mise en veille ou mise hors tension. Pour en savoir plus, se référer à la section « Torches compatibles et comportements gâchettes ».
Bouton de sélection des options procédés
Cette touche permet la sélection du « Sous-procédé ». Chaque appui/relâché successif engendre le basculement entre les
sous-procédés suivants : PULSE / SPOT / SPOT-PULSE (uniquement en mode TIG) / MMA PULSE (uniquement en mode
MMA). La LED indique le procédé sélectionné.
Note : Le mode SPOT n’est pas accessible en conguration gâchette 4T & 4T LOG et en mode de soudage MMA.
Le mode PULSE n’est pas accessible en conguration gâchette 4T LOG et en mode de soudage MMA.
Le sous-procédé sélectionné par défaut au démarrage du poste correspond au dernier sous-procédé utilisé avant la dernière mise en veille ou mise hors tension.
Codeur incrémental principal
Par défaut, le codeur incrémental permet le réglage du courant de soudage. Il est également utilisé pour régler les valeurs
d’autres paramètres qui sont alors sélectionnés via les touches qui y sont associées. Une fois le réglage du paramètre
terminé, il est possible de réappuyer sur la touche du paramètre qui vient d’être réglé pour que le codeur incrémental soit
à nouveau lié au réglage du courant. Il est également possible d’appuyer sur une autre touche liée à un autre paramètre
pour procéder à son réglage. Si aucune action n’est eectuée sur l’IHM pendant 2 secondes, le codeur incrémental se
retrouve de nouveau lié au réglage du courant de soudage.
Bouton de « Pré Gaz »
Le réglage du Pré-Gaz se fait par un appui et un relâchement du bouton de Pré Gaz puis en actionnant le codeur incrémental principal. La valeur de Pré Gaz augmente lorsque le codeur incrémental est actionné dans le sens horaire et
diminue lorsqu’il est actionné dans le sens antihoraire. Une fois le réglage eectué, il est possible de réappuyer et relâcher
le bouton de Pré Gaz pour que le codeur incrémental principal soit à nouveau lié au réglage du courant ou d’attendre 2
secondes. Le pas de réglage est de 0,1 sec. La valeur minimale est de 0 sec. et la valeur maximale est de 25 sec.
Bouton de « Post Gaz »
Le réglage du Post Gaz se fait par un appui et un relâchement du bouton de Post Gaz puis en actionnant le codeur
incrémental principal. La valeur de Post Gaz augmente lorsque le codeur incrémental est actionné dans le sens horaire
et diminue lorsqu’il est actionné dans le sens antihoraire. Une fois le réglage eectué, il est possible de ré appuyer et
relâcher le bouton poussoir de Post Gaz pour que le codeur incrémental principal soit à nouveau lié au réglage du courant
ou d’attendre 2 secondes. Le pas de réglage est de 0,1 sec. La valeur minimale est de 0 sec et la valeur maximale est de
25 sec. Par défaut, la valeur est de 6sec.
Bouton de réglage du courant de montée ou « UpSlope »
Le réglage de la rampe de montée de courant se fait par un appui et un relâchement du bouton de la rampe de montée de
courant puis en actionnant le codeur incrémental principal. La valeur de la rampe de montée de courant augmente lorsque
le codeur incrémental est actionné dans le sens horaire et diminue lorsqu’il est actionné dans le sens antihoraire. Une fois
le réglage eectué, il est possible de ré appuyer et relâcher le bouton poussoir de la rampe de montée de courant pour
que le codeur incrémental principal soit à nouveau lié au réglage du courant ou d’attendre 2 secondes. Le pas de réglage
est de 0,1 sec. La valeur minimale est de 0 sec et la valeur maximale est de 25 sec. Par défaut, la valeur est de 0sec. En
mode MMA, le Hotstart est réglable entre 0 et 100% du courant de soudage par pas de 5%. La valeur par défaut est de
40%.
Codeur incrémental de réglage de l’évanouisseur ou « DownSlope »
Le codeur incrémental « DownSlope » permet de régler la valeur de l’évanouissement du courant (incrémentation dans le
sens horaire et décrémentation dans le sens antihoraire). La valeur est visible sur l’acheur 7 segments et reste achée
pendant 2 secondes si une action sur le codeur incrémental est eectuée. La valeur minimale est de 0 sec et la valeur
maximale est de 20 sec.
Bouton de réglage du courant froid
Lorsqu’un un des 2 procédés «TIG HF» ou «TIG LIFT» est sélectionné, la touche de réglage de courant froid permet
d’ajuster la valeur du courant froid en conguration « 4T LOG » ou en mode « PULSE ». La valeur peut être ajustée entre
20 % et 99 % du courant de soudage. Le pas d’incrémentation est de 1 %. Par défaut, la valeur est de 50%.
En mode MMA, l’Arc Force est indexé de -10 à +10 (-10 = pas d’Arc Force / de -9 à +10 = réglage de l’Arc Force possible).
Par défaut, la valeur indexée est de 0.
FR
9
Page 10
Manuel d’utilisation
Notice originale
SOUDAGE A L’ÉLECTRODE ENROBÉE (MODE MMA)
BRANCHEMENT ET CONSEILS
• Brancher les câbles, porte-électrode et pince de masse dans les connecteurs de raccordement
• Respecter les polarités et intensités de soudage indiquées sur les boîtes d’électrodes,
• Enlever l’électrode du porte-électrode lorsque la source de courant de soudage n’est pas utilisée.
CHOIX DES ÉLECTRODES ENROBÉES
• Électrode Rutile : très facile d’emploi en toutes positions en courant CC
• Électrode Basique : utilisation en toutes positions CC, elle est adaptée aux travaux de sécurité par des propriétés mécaniques accrues.
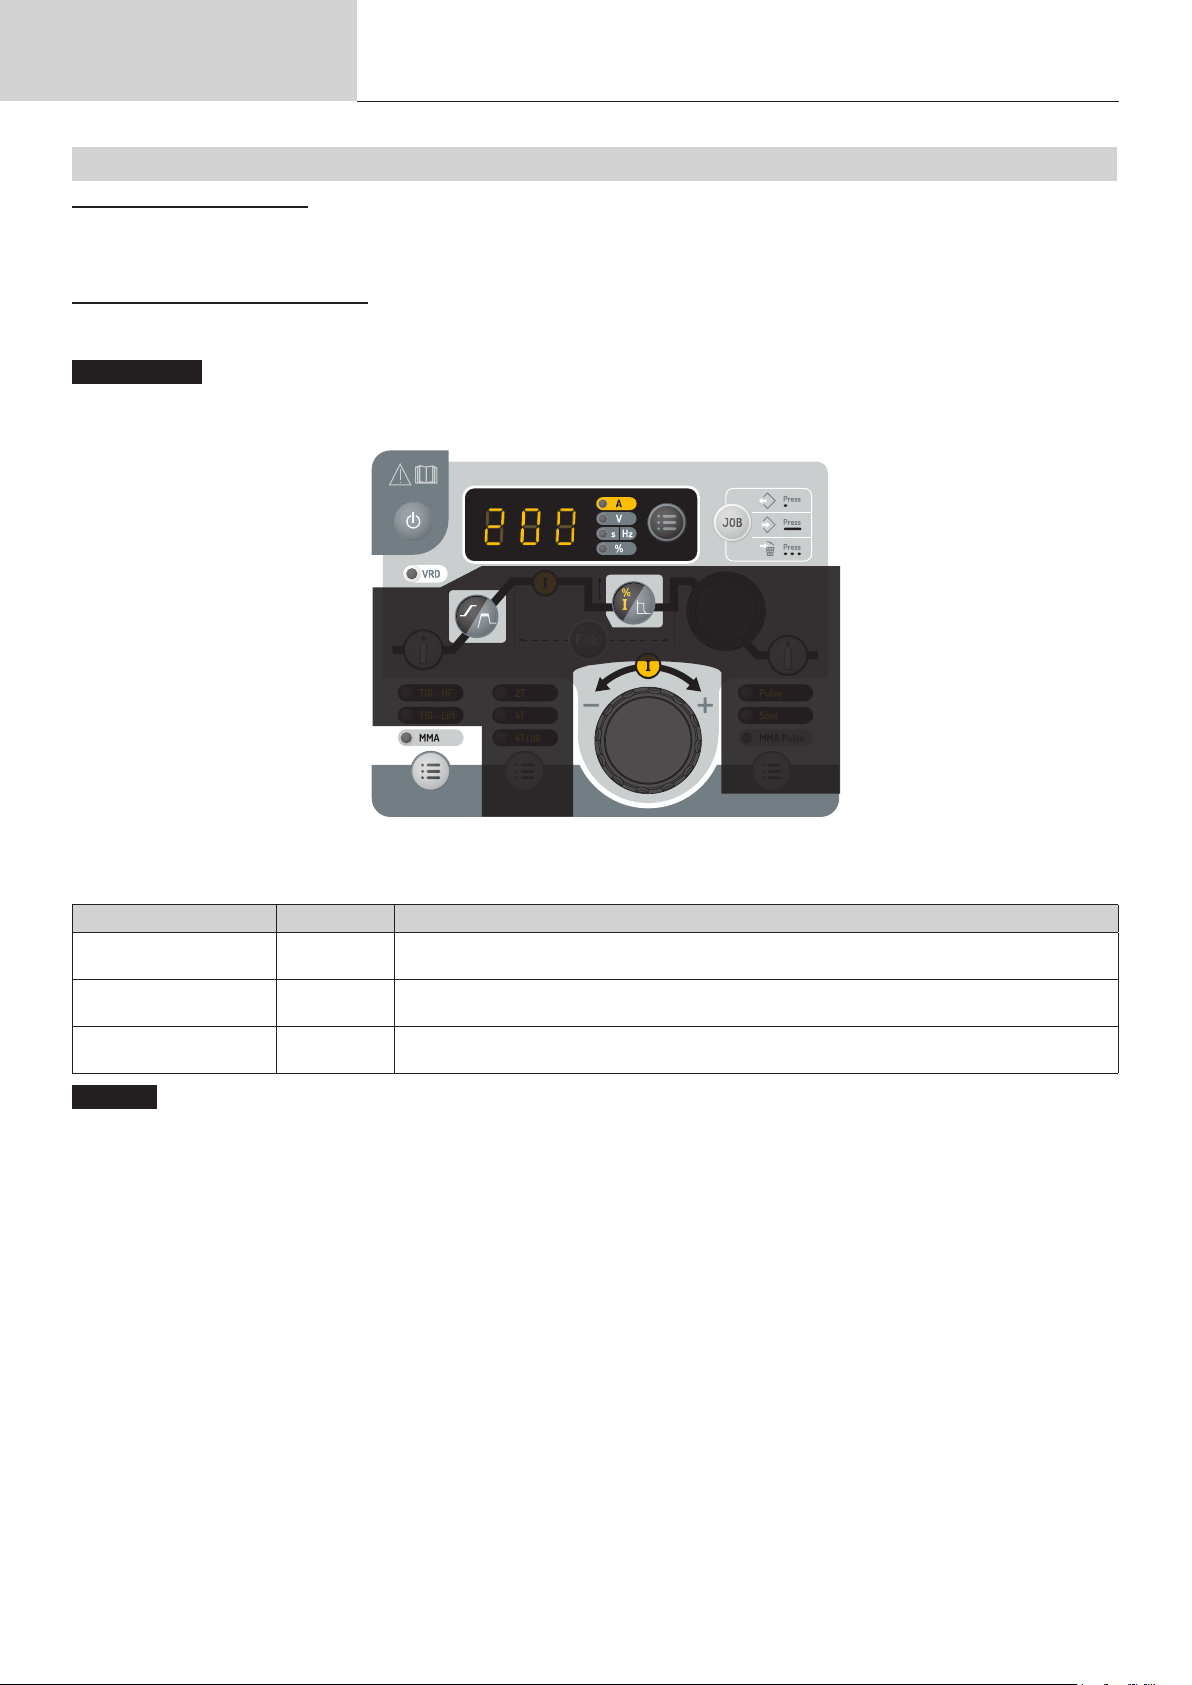
MMA STANDARD
Ce mode de soudage MMA Standard convient pour la plupart des applications. Il permet le soudage avec tous les types d’électrodes enrobées,
rutile, basique et sur toutes les matières : acier, acier inoxydable et fontes.
PROTIG 231 DC FV
Les zones grisées ne sont pas utiles dans ce mode.
Désignation Réglage Description & conseil
Pourcentage de Hot Start 0 - 100 %
Courant de soudage 10 - 200 A
Arc Force -10 / +10
MMA Pulsé
Ce mode de soudage MMA Pulsé convient à des applications en position verticale montante (PF). Le pulsé permet de conserver un bain froid tout en
favorisant le transfert de matière. Sans pulsation, le soudage vertical montant demande un mouvement « de sapin », autrement dit un déplacement
triangulaire dicile. Grâce au MMA Pulsé, il n’est plus nécessaire de faire ce mouvement, car selon l’épaisseur de la pièce, un déplacement droit vers
le haut peut sure. Si toutefois le bain de fusion doit être élargi, un simple mouvement latéral similaire au soudage à plat sut. Ce procédé ore ainsi
une plus grande maitrise de l’opération de soudage vertical.
Le réglage de la fréquence de pulsation se fait appui et un relâchement du bouton « F(Hz) » puis en actionnant le codeur incrémental principal.
La valeur de la fréquence augmente lorsque le codeur incrémental est actionné dans le sens horaire et diminue lorsqu’il est actionné dans le sens
antihoraire. Une fois le réglage eectué, il est possible de ré appuyer et relâcher le bouton « F(Hz) » pour que le codeur incrémental principal soit à
nouveau lié au réglage du courant ou d’attendre 2 secondes.
Le Hot Start est une surintensité à l’amorçage évitant le collage de l’électrode sur la pièce à souder.
Il se règle en Intensité et en temps.
Le courant de soudage est réglé en fonction du type d’électrode choisi (se référer à l’emballage des
électrodes).
L’Arc Force est une surintensité délivrée lorsque l’électrode ou la goutte vient à toucher le bain de
soudage an d’éviter les collages.
MMA Standard
10
Page 11
Manuel d’utilisation
Notice originale
PROTIG 231 DC FV
FR
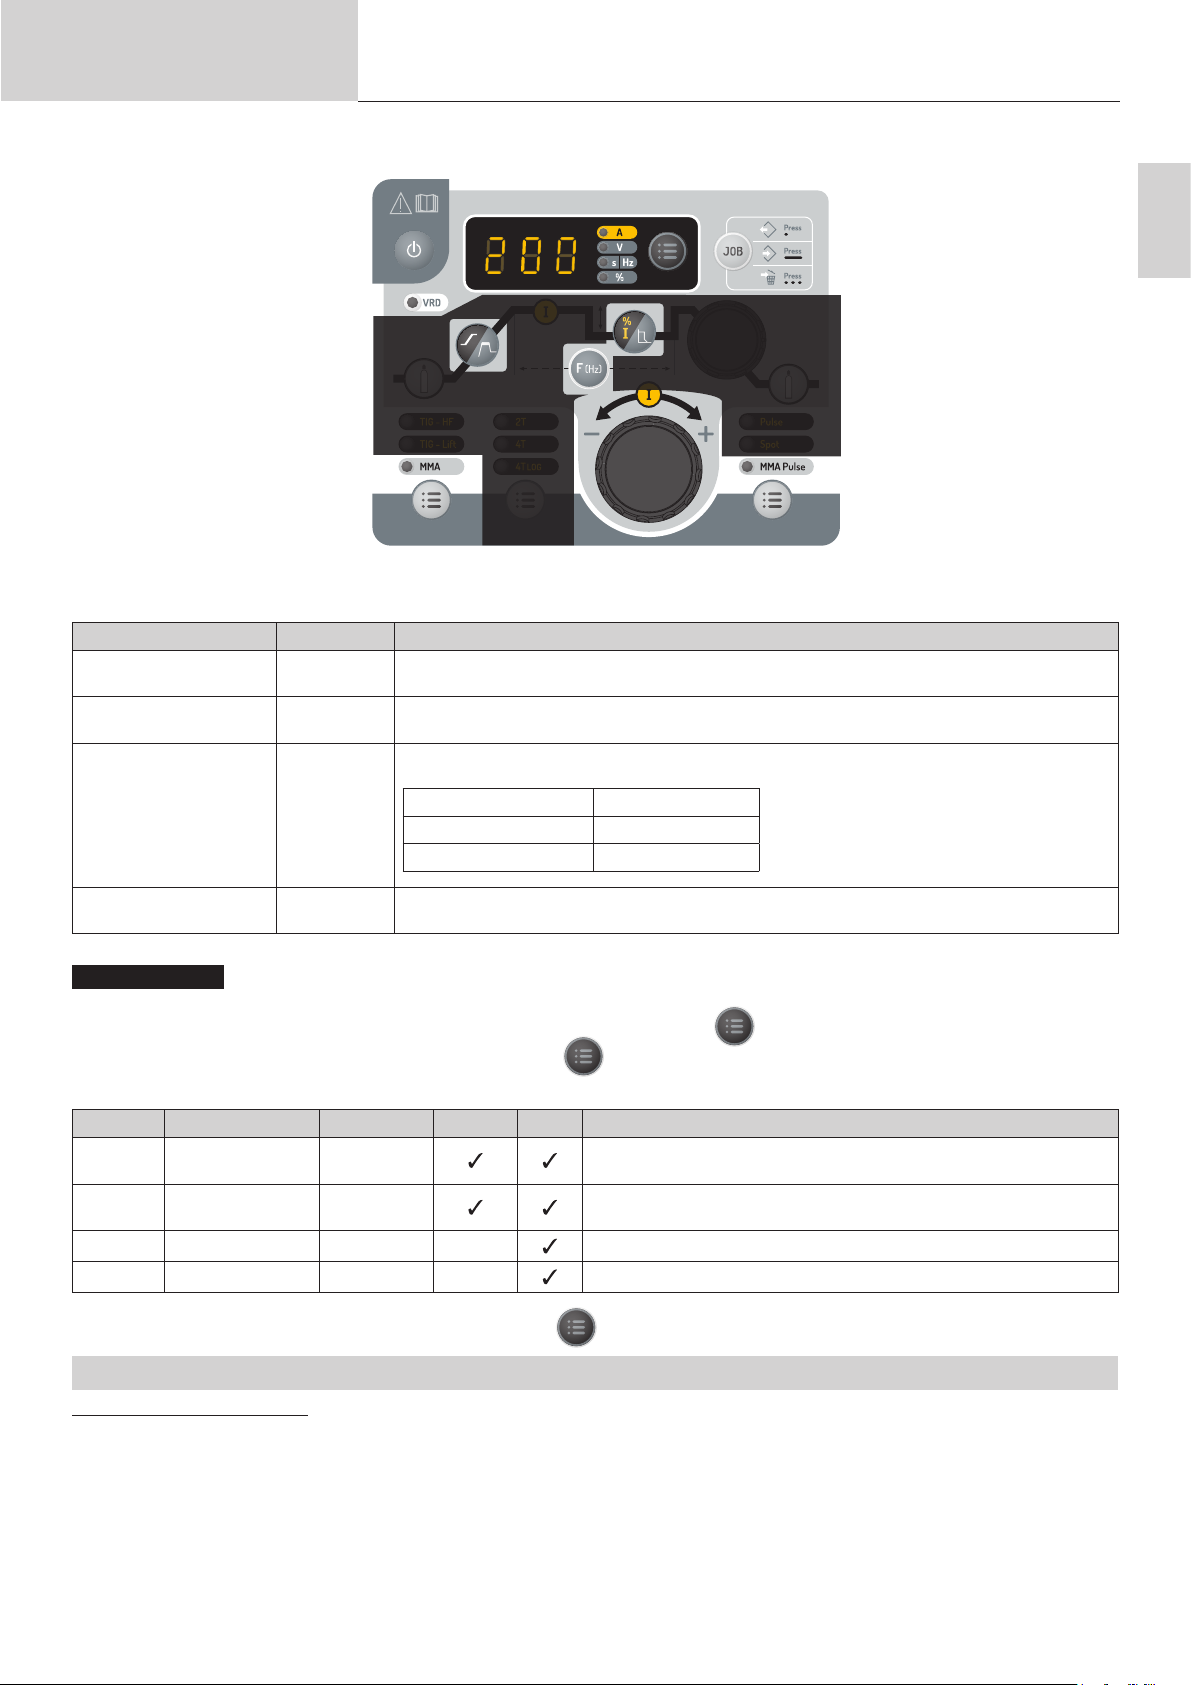
Les zones grisées ne sont pas utiles dans ce mode.
Désignation Réglage Description & conseil
Pourcentage de Hot Start 0 - 100 %
Courant de soudage 10 - 200 A
Fréquence de pulsation 0.4 - 500 Hz
Arc Force -10 / +10
MMA - Menu avancé
Il est possible d’accéder à des réglages supplémentaires dans le menu avancé.
L’accès à ces paramètres avancés se fait en appuyant plus de 3 secondes sur le bouton puis sélectionner l’achage « SEt » en actionnant
le codeur incrémental principal et appuyer de nouveau sur le bouton . La rotation du codeur incrémental principal permet d’accéder aux paramètres avancés suivants :
Paramètre Description Réglage Standard Pulse Conseil
« ASt » AntiSticking ON/OFF
« HSt » Temps de HotStart 0 - 2 s
« dcy » Duty Cycle 20 % - 80 % Balance du temps du courant froid (I) de pulsation
« Ico » Courant froid 20 % - 80 % Deuxième courant de soudage dit « froid »
Le Hot Start est une surintensité à l’amorçage évitant le collage de l’électrode sur la pièce à souder.
Il se régle en Intensité et en temps.
Le courant de soudage est réglé en fonction du type d’électrode choisi (se référer à l’emballage des
électrodes).
Fréquence de pulsation du mode PULSE.
Le pas d’incrémentation varie en fonction de la plage de la fréquence :
Fréquence de pulsation Pas d’incrémentation
0.4 Hz - 3 Hz 0.1 Hz
3 Hz - 500 Hz 1 Hz
L’Arc Force est une surintensité délivrée lorsque l’électrode ou la goutte vient à toucher le bain de
soudage an d’éviter les collages.
MMA PULSE
L’anti-collage est conseillé pour enlever l’électrode en toute sécurité en
cas de collage sur la pièce à souder.
Le temps de HotStart permet d’ajustement l’amorçage d’électrodes
diciles.
La validation du paramètre à modier se fait par appui sur le bouton . La sortie du menu avancé se fait par validation «ESC».
SOUDAGE A L’ÉLECTRODE TUNGSTÈNE SOUS GAZ INERTE (MODE TIG)
BRANCHEMENT ET CONSEILS
• Le soudage TIG DC requiert une protection gazeuse (Argon).
• Brancher la pince de masse dans le connecteur de raccordement positif (+). Brancher le câble de puissance de la torche dans le connecteur de
raccordement négatif (–) ainsi que les connectiques de bouton (s) de la torche et de gaz.
• S’assurer que la torche est bien équipée et que les consommables (pince-étau, support collet, diuseur et buse) ne sont pas usés.
• Le choix de l’électrode est en fonction du courant du procédé TIG DC.
11
Page 12
Manuel d’utilisation
Notice originale
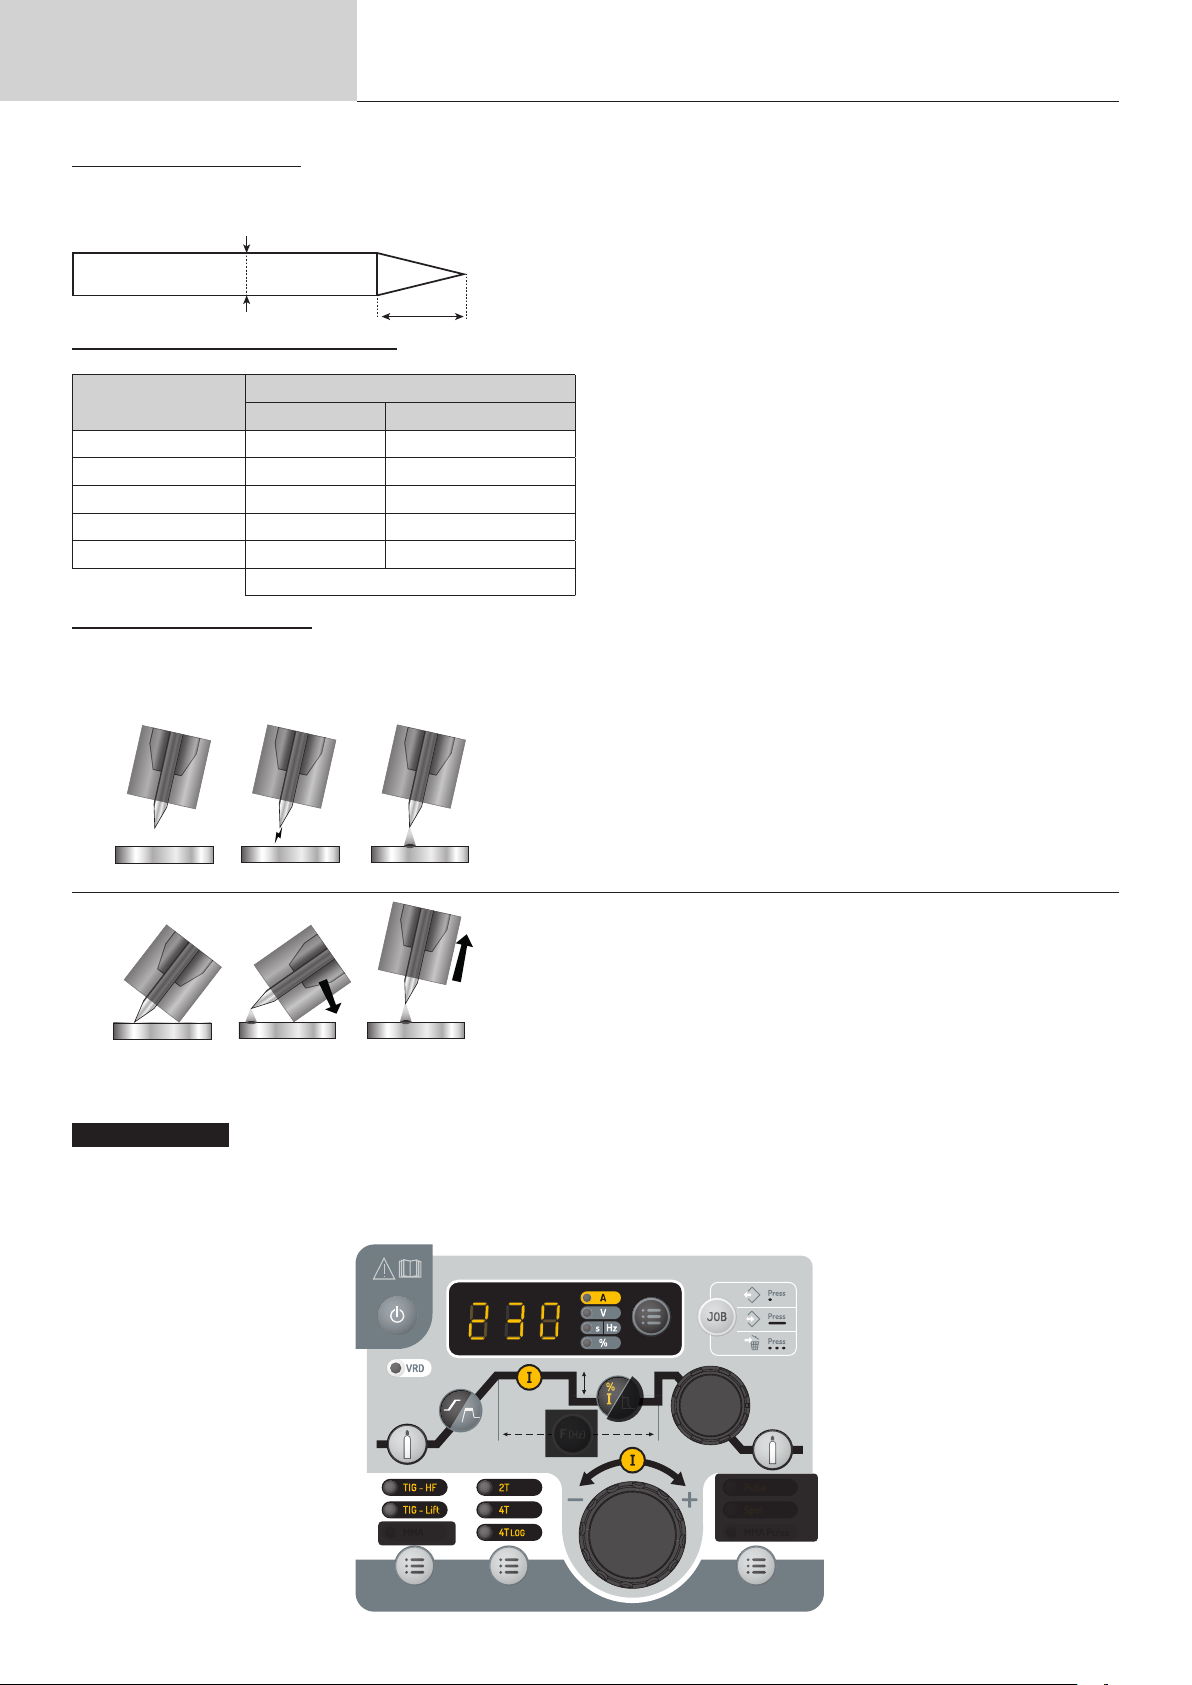
AFFUTAGE DE L’ÉLECTRODE
Pour un fonctionnement optimal, il est conseillé d’utiliser une électrode autée de la manière suivante :
PROTIG 231 DC FV
d
L = 3 x d pour un courant faible.
L = d pour un courant fort.
L
CHOIX DU DIAMÈTRE DE L’ÉLECTRODE
Ø Électrode (mm)
1 10 > 75 10 > 75
1.6 60 > 150 60 > 150
2 75 > 180 100 > 200
2.5 130 > 230 170 > 250
3.2 160 > 310 225 > 330
CHOIX DU TYPE D’AMORÇAGE
TIG HF : amorçage haute fréquence sans contact.
TIG LIFT : amorçage par contact (pour les milieux sensibles aux perturbations HF).
1 2
TIG HF
Tungstène pure Tungstène avec oxydes
Environ = 80 A par mm de Ø
TIG DC
3
1- Placer la torche en position de soudage au-dessus de la pièce (écart d’environ
2-3 mm entre la pointe de l’électrode et la pièce).
2- Appuyer sur le bouton de la torche (l’arc est amorcé sans contact à l’aide d’impul-
sions d’amorçage haute tension HF).
3- Le courant initial de soudage circule, la soudure se poursuit selon le cycle de
soudage.
1 2
TIG LIFT
Avertissement : une augmentation de la longueur de la torche ou des câbles de retour au-delà de la longueur maximale prescrite par le fabricant
augmentera le risque de choc électrique.
TIG DC - STANDARD
Le procédé de soudage TIG DC Standard permet le soudage de grande qualité sur à la majorité des matériaux ferreux tels que l’acier, l’acier inoxydable, mais aussi le cuivre et ses alliages, le titane… Les nombreuses possibilités de gestion du courant et gaz vous permettent la maitrise parfaite
de votre opération de soudage, de l’amorçage jusqu’au refroidissement nal de votre cordon de soudure.
3
1- Positionner la buse de la torche et la pointe de l’électrode sur la pièce et
actionner le bouton de la torche.
2- Incliner la torche jusqu’à ce qu’un écart d’environ 2-3 mm sépare la pointe de
l’électrode de la pièce. L’arc s’amorce.
3- Remettre la torche en position normale pour débuter le cycle de soudage.
12
Les zones grisées ne sont pas utiles dans ce mode.
TIG DC Standard
Page 13
Manuel d’utilisation
Notice originale
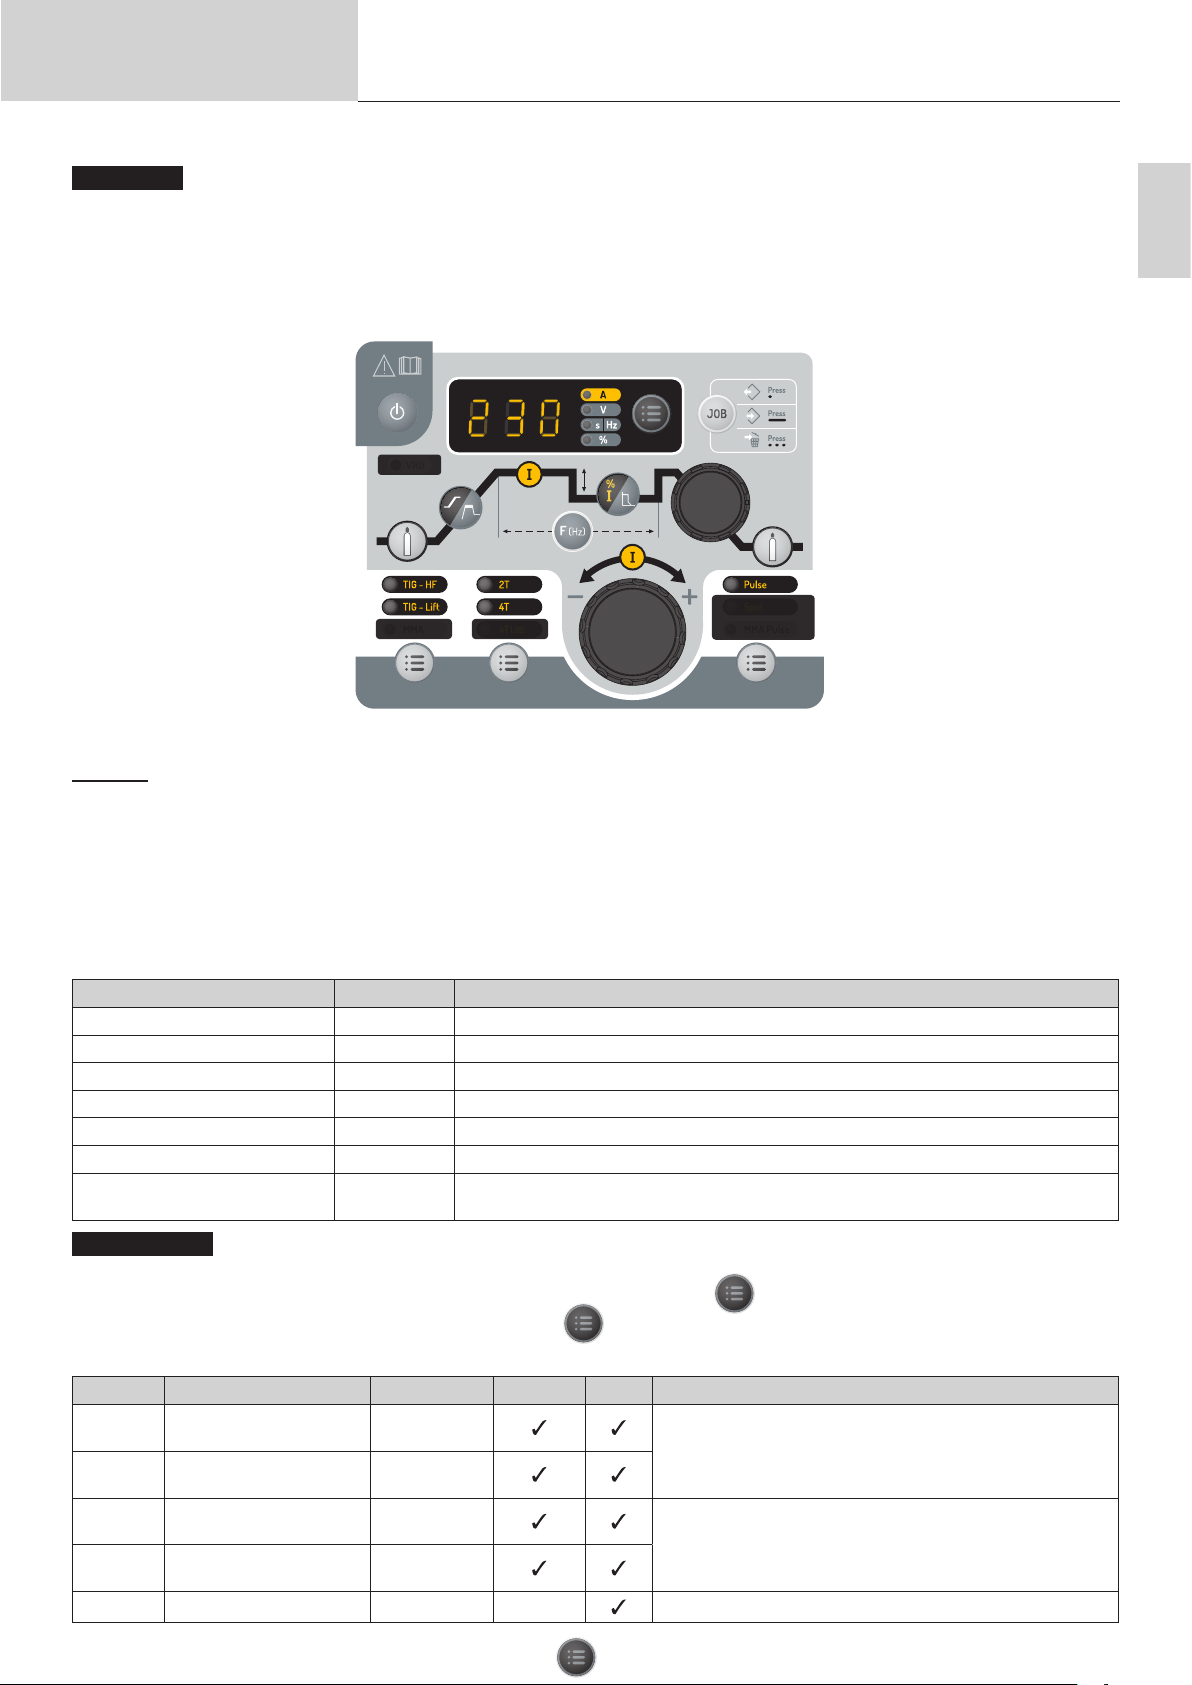
TIG DC - Pulsé
Ce mode de soudage à courant pulsé enchaine des impulsions de courant fort (I, impulsion de soudage) puis des impulsions de courant faible
(I_Froid, impulsion de refroidissement de la pièce). Ce mode pulsé permet d’assembler les pièces tout en limitant l’élévation en température.
Exemple :
Le courant de soudage I est réglé à 100A et % (I_Froid) = 50%, soit un courant Froid = 50% x 100 A = 50 A. F(Hz) est réglé à 2 Hz, la période du
signal sera de 1/2Hz = 500 ms. Toutes les 250 ms, une impulsion à 100 A puis une autre à 50 A se succèderont.
PROTIG 231 DC FV
FR
Les zones grisées ne sont pas utiles dans ce mode.
Conseils :
Le choix de la fréquence :
• Si soudage avec apport de métal en manuel, alors F(Hz) synchronisé sur le geste d’apport,
• Si faible épaisseur sans apport (< 0.8 mm), F(Hz) >> 10Hz
Le réglage de la fréquence de pulsation se fait par appui et relâchement du bouton « F(Hz) » puis en actionnant le codeur incrémental principal.
La valeur de la fréquence augmente lorsque le codeur incrémental est actionné dans le sens horaire et diminue lorsqu’il est actionné dans le sens
antihoraire. Une fois le réglage eectué, il est possible de ré appuyer et relâcher le bouton « F(Hz) » pour que le codeur incrémental principal soit à
nouveau lié au réglage du courant ou d’attendre 2 secondes.
Désignation Réglage Description & conseil
Pré Gaz 0 - 60 s Temps de purge de la torche et de création de la protection gazeuse avant amorçage.
Montée de courant 0 - 60 s Rampe de montée de courant.
Courant de soudage 10 - 230 A Courant de soudage.
Courant froid 20 - 99 % Deuxième courant de soudage dit «froid»
Fréquence de pulsation 0.1 - 2000 Hz Fréquence de pulsation
Évanouisseur 0 - 60 s Rampe de descente en courant.
Post Gaz 0 - 60 s
TIG - Menu avancé
Il est possible d’accéder à des réglages supplémentaires dans le menu avancé.
L’accès à ces paramètres avancés se fait en appuyant plus de 3 secondes sur le bouton puis sélectionner l’achage « SEt » en actionnant
le codeur incrémental principal et appuyer de nouveau sur le bouton . La rotation du codeur incrémental principal permet d’accéder aux paramètres avancés suivants :
Durée de maintien de la protection gazeuse après extinction de l’arc. Il permet de protéger
la pièce ainsi que l’électrode contre les oxydations.
TIG DC Pulsé
Paramètre Description Réglage Standard Pulse Conseil
« ISa »
« tSa »
« ISo »
« tSo »
« dcy » Duty cycle 20 % - 80 % Balance du temps du courant froid (I) de pulsation
La validation du paramètre à modier se fait par appui sur le bouton . La sortie du menu avancé se fait par validation «ESC».
Courant de palier au démarrage du soudage
Temps de palier au démarrage du soudage
Courant de palier à l’arrêt
du soudage
Temps de palier à l’arrêt
du soudage
10 % - 200 %
0 s - 10 s
10 % - 100 %
0 s - 10 s
Ce courant de palier est une phase avant la montée en courant.
Ce courant de palier est une phase après la descente en
courant.
13
Page 14
Manuel d’utilisation
Notice originale
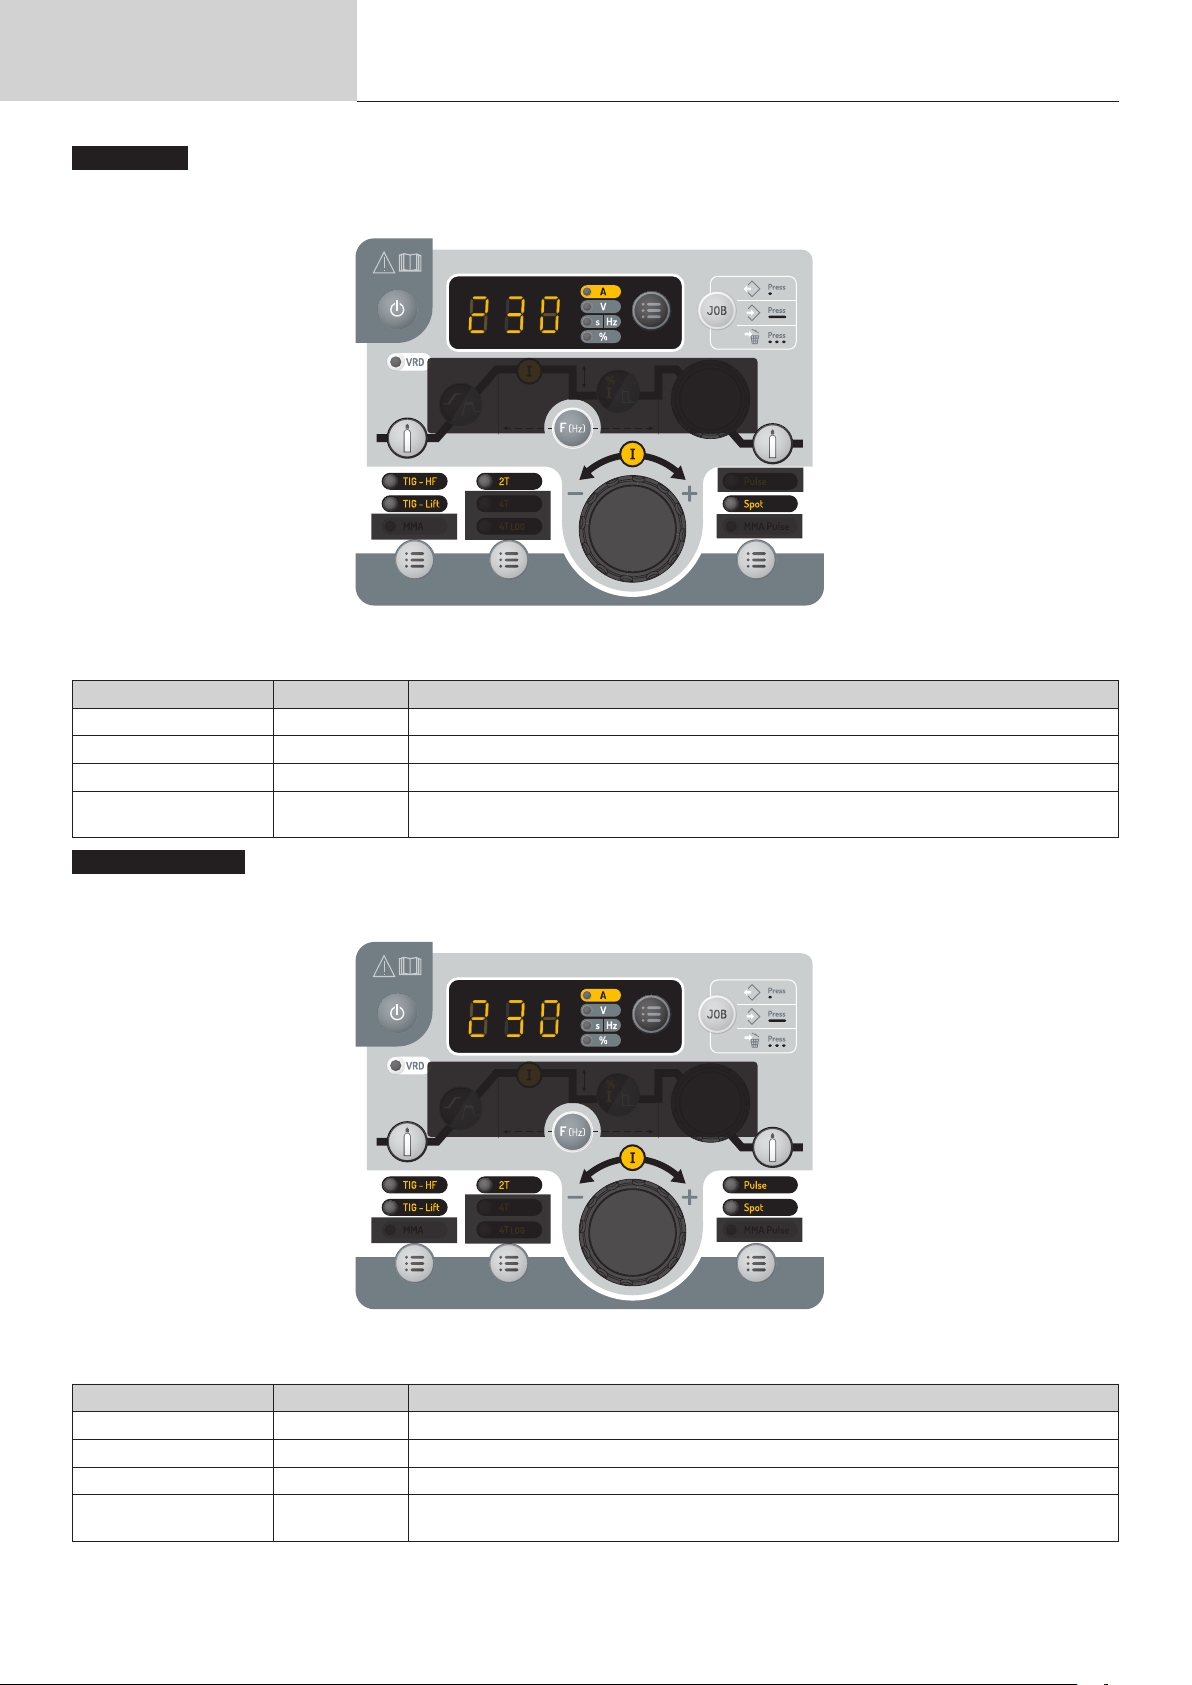
Pointage SPOT
Ce mode de soudage permet le pré-assemblage des pièces avant soudage. Le pointage peut-être manuel par la gâchette ou temporisé avec un
délai de pointage prédéni. Ce temps de pointage permet une meilleure reproductibilité et la réalisation de point non oxydé (accessible via le bouton
« F(Hz) »).
PROTIG 231 DC FV
Les zones grisées ne sont pas utiles dans ce mode.
Description Réglage Conseil
Pré Gaz 0 - 60 s Temps de purge de la torche et de création de la protection gazeuse avant amorçage.
Courant de soudage 10 - 230 A Courant de soudage.
Spot Man, 0,1 - 60 s Manuel ou une durée dénie.
Post Gaz 0 - 60 s
Pointage SPOT PULSE
Ce mode de soudage sur tôle ne permet le pré-assemblage des pièces avant soudage. Le pointage peut-être manuel par la gâchette ou temporisé
avec un délai de pointage prédéni. Ce temps de pointage permet une meilleure reproductibilité et la réalisation de point non oxydé (accessible via
le bouton « F(Hz) »).
Durée de maintien de la protection gazeuse après extinction de l’arc. Il permet de protéger la
pièce ainsi que l’électrode contre les oxydations.
TIG SPOT
Les zones grisées ne sont pas utiles dans ce mode.
Description Réglage Conseil
Pré Gaz 0 - 60 s Temps de purge de la torche et de création de la protection gazeuse avant amorçage.
Courant de soudage 10 - 230 A Courant de soudage.
Spot pulse Man, 0,01 - 60 s Manuel ou une durée dénie.
Post Gaz 0 - 60 s
Durée de maintien de la protection gazeuse après extinction de l’arc. Il permet de protéger la
pièce ainsi que l’électrode contre les oxydations.
TIG SPOT PULSE
14
Page 15
Manuel d’utilisation
L
L
DB
L
DB
P
UP
Down
Notice originale
MÉMORISATIONS ET RAPPELS DES CONFIGURATIONS DE SOUDAGE
Les paramètres en cours d’utilisation sont automatiquement sauvegardés et rappelés au prochain allumage. En plus des paramètres en cours, il est
possible de sauvegarder et rappeler des congurations dites « JOB ». Le bouton « JOB » permet d’enregistrer, de rappeler ou de supprimer une
conguration. 50 Jobs sont mémorisables par procédé de soudage.
Création d’un job
- Ajuster l’ensemble des paramètres de soudage souhaités,
- Eectuer un appui long (supérieur à 3 sec.) sur le bouton « JOB »,
- L’indication « IN » apparait sur l’acheur,
- Sélectionner un numéro de job à l’aide du codeur incrémental. Seuls les numéros n’étant déjà pas associés à un job préalablement enregistré sont
sélectionnables et sont indiqués sur l’acheur,
- Une fois le numéro de job choisi, appuyer sur le bouton « JOB » pour valider et l’enregistrer sous le numéro sélectionné,
- Le numéro de job reste ensuite aché, indiquant que l’action de sauvegarde a bien été réalisée. L’achage du numéro perdure en clignotement
jusqu’à ce qu’un autre bouton ou la gâchette de la torche soit activé.
Note : Si tous les numéros sont déjà aectés à des jobs enregistrés, l’IHM ache « Full ».
Rappel de job
En dehors du fait ne pas être en cours de soudage, le rappel d’un job ne nécessite pas de condition initiale particulière :
- Eectuer un appui court (ne dépassant pas 2 sec.) sur le bouton « JOB »,
- L’indication « OUT » apparait sur l’acheur de l’IHM,
- Avec le codeur incrémental, sélectionner un numéro de job. Seuls les numéros associés à des jobs existants apparaissent sur l’acheur. Si aucun
job n’est enregistré, l’IHM ache « - - - ».
- Une fois le numéro de job sélectionné, appuyer sur le bouton « JOB » pour valider la conguration. Le numéro de job clignote alors sur l’acheur,
indiquant que le job a été chargé. Le numéro continue à clignoter jusqu’à ce qu’un autre paramètre soit modié où jusqu’à un appui sur la gâchette
de la torche pour lancer le cycle de soudage.
PROTIG 231 DC FV
FR
Suppression d’un job
- Eectuer un appui court (ne dépassant pas 2 sec.) sur le bouton « JOB »,
- L’indication « OUT » apparait sur l’acheur de l’IHM,
- Avec le codeur incrémental, sélectionner un numéro de job. Seuls les numéros associés à des jobs existants peuvent s’acher,
- Appuyer 3 fois successivement sur le bouton « JOB ». Le job sélectionné est désormais supprimé et le générateur
ache de nouveau le courant de soudage.
COMBINAISONS CONSEILLÉES
Courant (A) Électrode (mm) Buse (mm) Débit Argon (L/min)
0.3 - 3 mm 3 - 75 1 6.5 6 - 7
2.4 - 6 mm 60 - 150 1.6 8 6 - 7
4 - 8 mm 100 - 200 2 9.5 7 - 8
6.8 - 8.8 mm 170 - 250 2.4 11 8 - 9
9 - 12 mm 225 - 300 3.2 12.5 9 - 10
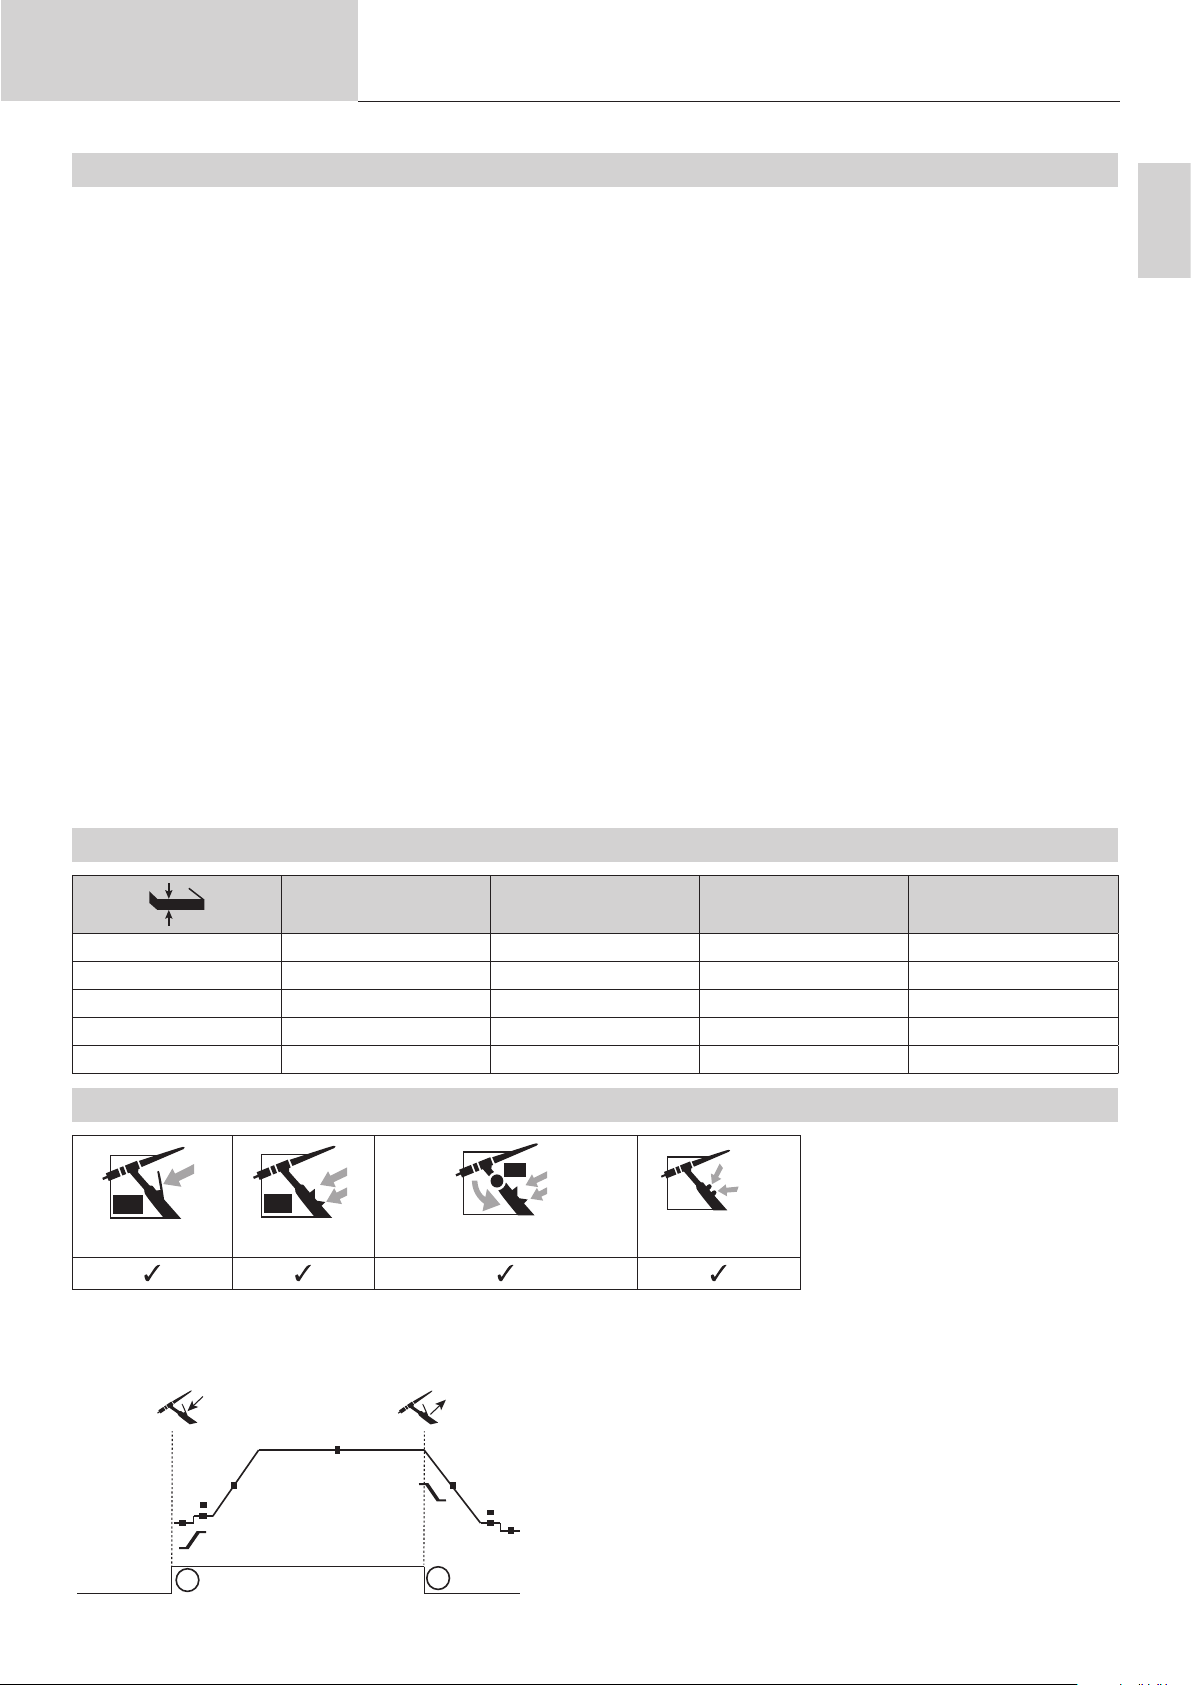
TORCHES COMPATIBLES ET COMPORTEMENTS GÂCHETTES
Lamelle Double boutons Double boutons + potentiomètre Up & Down
Pour la torche à 1 bouton, le bouton est appelé «bouton principal».
Pour la torche à 2 boutons, le premier bouton est appelé «bouton principal» et le second appelé «bouton secondaire».
MODE 2T
T1 - Le bouton principal est appuyé, le cycle de soudage démarre
(PréGaz, I_Start, UpSlope et soudage).
Bouton principal
t
t
T1
T2
T2 - Le bouton principal est relâché, le cycle de soudage est arrêté
(DownSlope, I_Stop, PostGaz).
Pour la torche à 2 boutons et seulement en 2T, le bouton secondaire
est géré comme le bouton principal.
15
Page 16
Manuel d’utilisation
t
t
T2
T1
Bouton principal
t t
t
t
T2
T1
Bouton principal
T3
T1
Bouton principal
T2
T4
t t
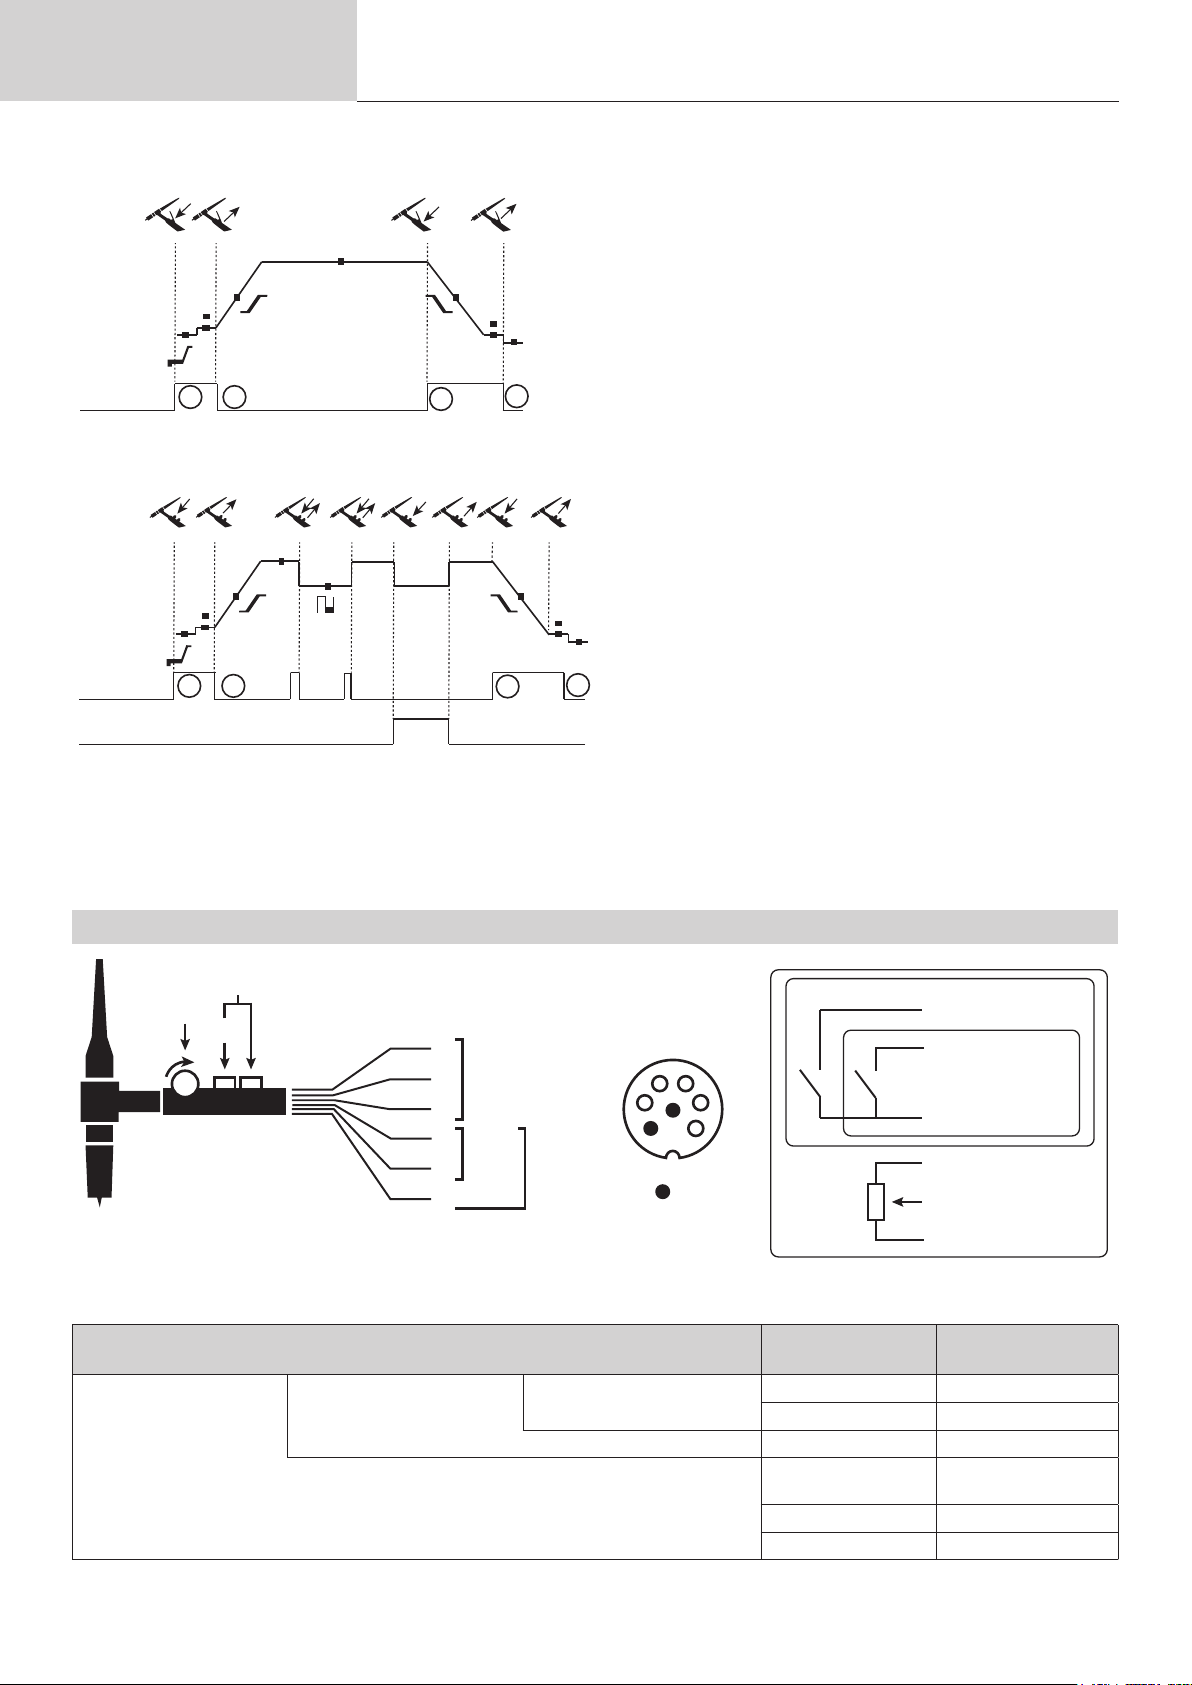
MODE 4T
Notice originale
PROTIG 231 DC FV
T1 - Le bouton principal est appuyé, le cycle démarre à partir du PréGaz et s’arrête en phase de I_Start.
T2 - Le bouton principal est relâché, le cycle continue en UpSlope et en
soudage.
T3 - Le bouton principal est appuyé, le cycle passe en DownSlope et
s’arrête dans en phase de I_Stop.
T4 - Le bouton principal est relâché, le cycle se termine par le PostGaz.
Bouton principal
Bouton principal
T1
T2
MODE 4T log
t t
T1
T2
T3
T4
>0.5s<0.5s<0.5s
T3
Pour la torche à 2 boutons, le bouton secondaire est inactif.
T1 - Le bouton principal est appuyé, le cycle démarre à partir du PréGaz et s’arrête en phase de I_Start.
T2 – Le bouton principal est relâché, le cycle continue en UpSlope et
en soudage.
LOG : ce mode de fonctionnement est utilisé en phase de soudage :
- un appui bref sur le bouton principal (<0.5s), le courant bascule le
courant de I soudage à I froid et vice versa.
- le bouton secondaire est maintenu appuyé, le courant bascule le
courant de I soudage à I froid
- le bouton secondaire est maintenu relâché, le courant bascule le
T4
courant de I froid à I soudage
ou
Bouton secondaire
Pour les torches double boutons ou double gâchettes + potentiomètre, la gâchette « haute » garde la même fonctionnalité que la torche simple
gâchette ou à lamelle. La gâchette « basse » permet, lorsqu’elle est maintenue appuyée, de basculer sur le courant froid. Le potentiomètre de la
torche, lorsqu’il est présent permet de régler le courant de soudage de 50% à 100% de la valeur achée.
T3 – Un appui long sur le bouton principal (>0.5s), le cycle passe en
DownSlope et s’arrête dans en phase de I_Stop.
T4 - Le bouton principal est relâché le cycle se termine par le PostGaz.
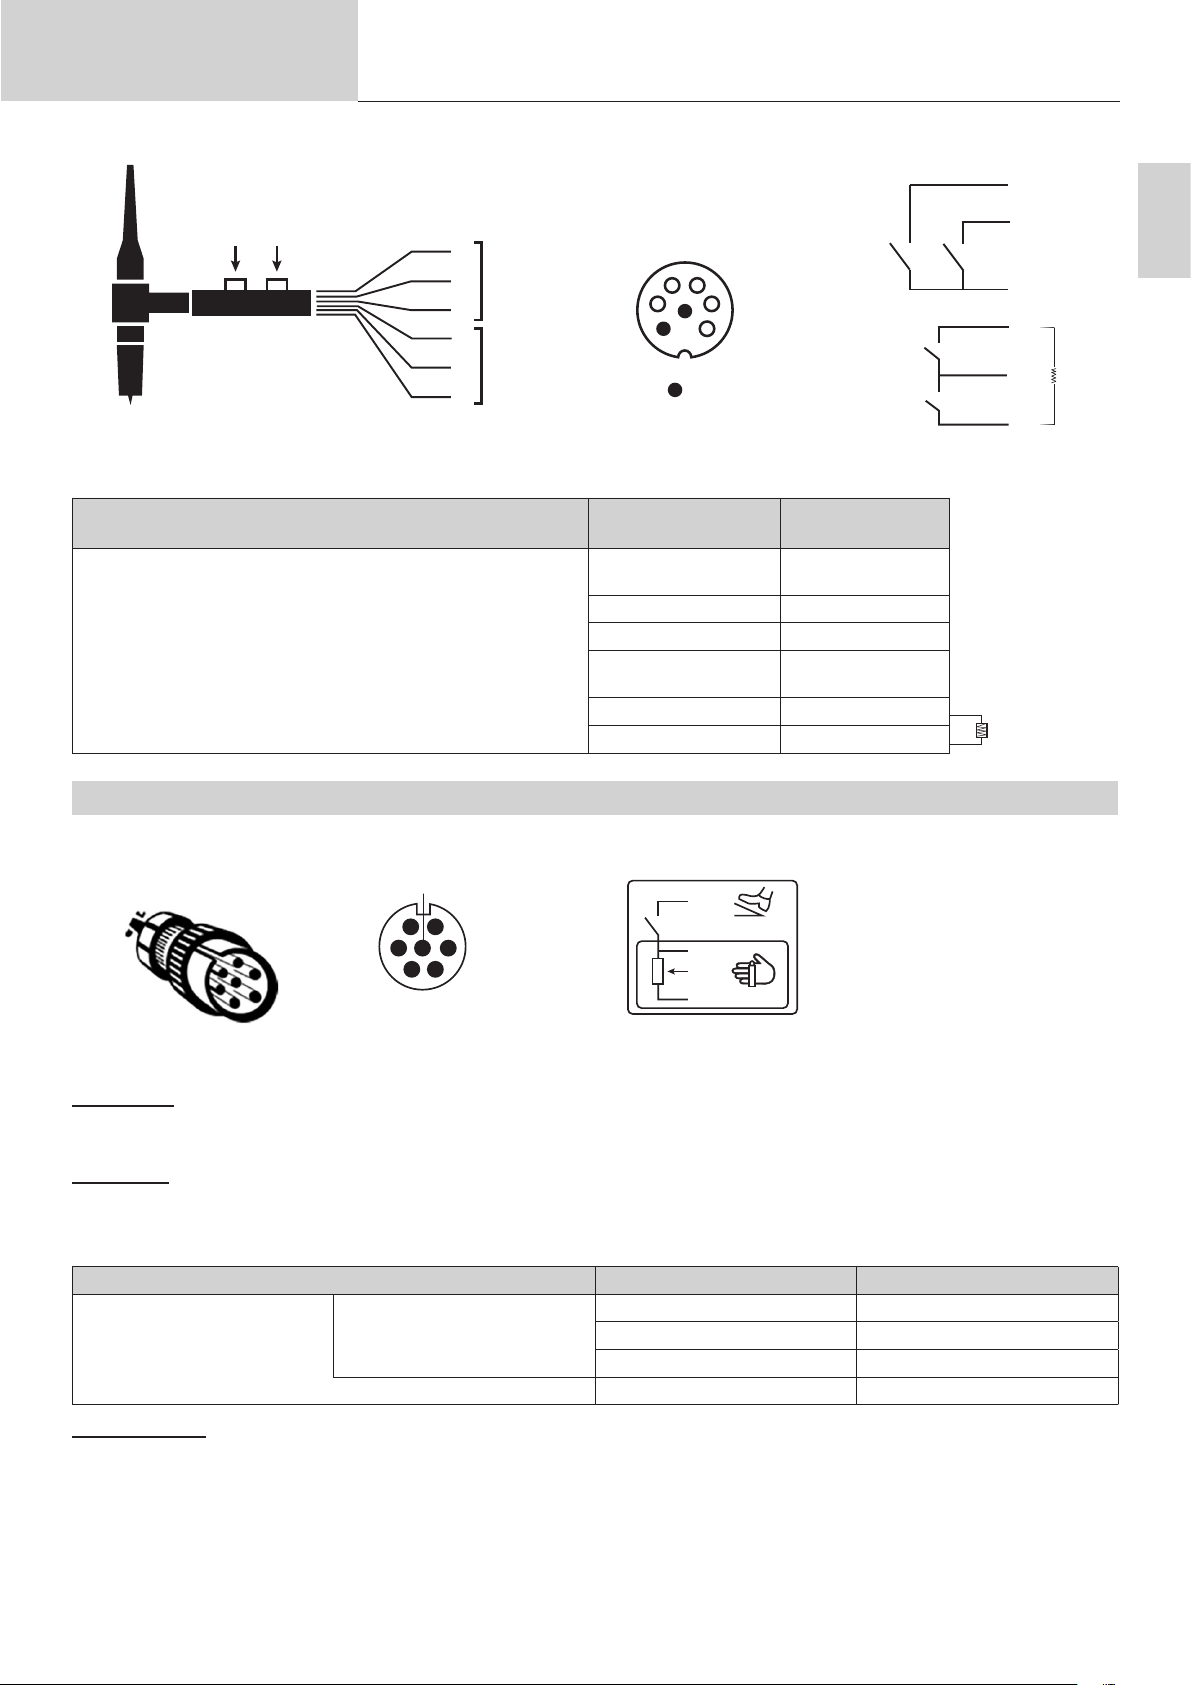
CONNECTEUR DE COMMANDE GÂCHETTE
DB
P
L
1
P
5
torch
2
4
L
torch
2
DB
torch
3
4 3
5
6
2
1
NC
3
4
2
2
5
DB torch
L torch
DB + P
torch
1
Schéma de câblage en fonction du type de torche. Schéma électrique en fonction du type de torche.
Torche double boutons +
potentiomètre
Types de torche Désignation du l
Torche double boutons Torche à lamelle
Commun/Masse 2
Bouton 1 4
Bouton 2 3
Commun/Masse du
potentiomètre
10 V 1
Curseur 5
Pin du connecteur
associé
2
16
Page 17
Manuel d’utilisation
Notice originale
Up
Down
DB
1
5
Up & Down
2
4
DB
2
3
Schéma de câblage de la torche Up & Down Schéma électrique de la torche Up & Down
4 3
5
6
NC
2
1
Switch Down
Switch Up
PROTIG 231 DC FV
4
3
Switch 2Switch 1
2
2
5
4.7 kΩ
1
FR
Type de torche Désignation du l
Torche Up & Down
COMMANDE À DISTANCE
La commande à distance analogique fonctionne en procédés TIG et MMA.
G
F
A
E
B
CD
réf. 045699 Vue extérieure Schémas électriques en fonction des commandes à distance.
Pin du connecteur
Commun
Switch 1 & 2
Switch 1 4
Switch 2 3
Commun
Switch Up & Down
Switch Up 1
Switch Down 2
D
045682
C
B
045675
A
associé
2
5
4.7 kΩ
Branchement
1- Brancher la commande à distance sur la face arrière de la source de courant de soudage.
2- L’IHM détecte la présence d’une commande à distance et propose un choix de sélection accessible à la molette.
Connectique
Le produit est équipé d’une connectique femelle pour commande à distance.
La prise mâle spécique 7 points (option réf. 045699) permet d’y raccorder les diérents types commande à distance. Pour le câblage, suivre le
schéma ci-dessous.
Désignation du l Pin du connecteur associé
10 V A
Pédale Commande à distance manuelle
Fonctionnement :
• Commande à distance manuelle (option réf. 045675) :
La commande à distance manuelle permet de faire varier le courant de 50% à 100% de l’intensité réglée. Dans cette conguration, tous les modes
et fonctionnalités de la source de courant de soudage sont accessibles et paramétrables.
Curseur B
Commun/Masse C
Switch / Interrupteur D
17
Page 18
Manuel d’utilisation
Notice originale
• Pédale (option réf. 045682) :
La pédale permet de faire varier le courant du minimum de 10% à 100% de l’intensité réglée. En TIG, la source de courant de soudage fonctionne
uniquement en mode 2T. De plus, la montée et l’évanouissement du courant ne sont plus gérés par la source de courant de soudage (fonctions
inactives), mais par l’utilisateur via la pédale.
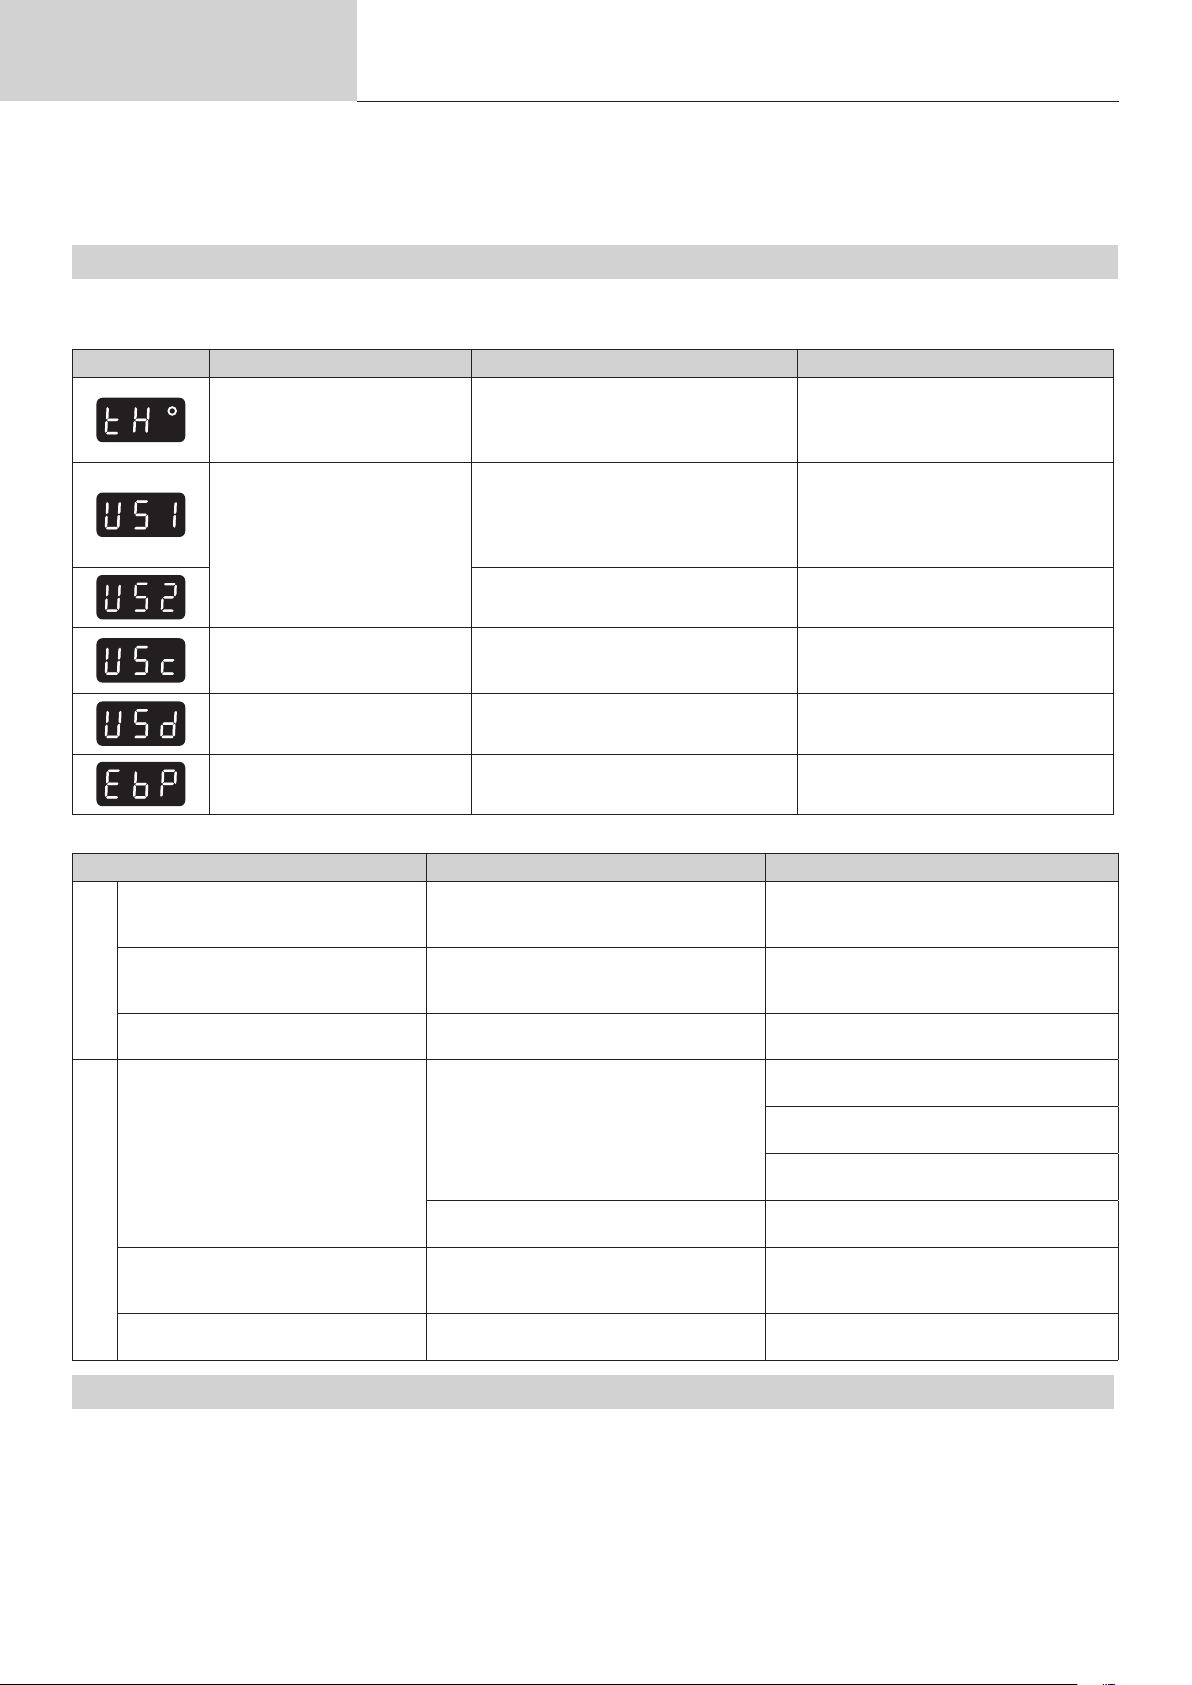
MESSAGES D’ERREUR, ANOMALIES, CAUSES, REMÈDES
Ce matériel intègre un système de contrôle de défaillance.
Une série de messages au clavier de contrôle permet un diagnostic des erreurs et anomalies.
Code erreur Signication CAUSES REMEDES
Attendre l’extinction du témoin pour
reprendre le soudage.
Respecter le facteur de marche et assurer
une bonne ventilation
Une surtension sur le réseau électrique
est à l’origine du message.
Faites contrôler votre installation électrique ou votre groupe électrogène par
une personne habilitée.
Protection thermique
Le produit s’est mis en protection
Dépassement du facteur de marche
Température ambiante supérieure à 40°C
Entrées d’air obstruées
Une surtension a été détectée
PROTIG 231 DC FV
Une sous tension a été détectée
Défaut torche
Défaut pédale La pédale est appuyée
Défaut bouton(s) poussoir(s) Bouton(s) poussoir(s) en cours circuit
Anomalies Causes Remèdes
L’acheur est allumé, mais l’appareil ne
délivre pas de courant
Le poste est alimenté, vous ressentez
des picotements en posant la main sur la
TIG-MMA
carrosserie
Le poste soude mal Erreur de polarité
Arc instable
TIG
L’électrode en tungstène s’oxyde et se
ternit en n de soudage
L’électrode fond Erreur de polarité
La (ou les) gâchette(s) de la torche sont en
défaut
Le câble de pince de masse, la torche ou le
porte électrode ne sont pas connectés au
poste
La mise à la Terre est défectueuse
Défaut provenant de l’électrode en tungstène
Débit de gaz mal réglé
Problème de gaz, ou coupure prématurée
du gaz
Vérier le câblage de la prise électrique
ainsi que le vissage des bornes.
Vérier qu’aucun élément n’appuie sur la
(les) gâchettes de la torche à la mise sous
tension du produit.
Vérier qu’aucun élément n’appuie sur la
pédale à la mise sous tension du produit.
Vérier qu’aucun des boutons poussoirs
n’est appuyé
Vérier les branchements
Contrôler la prise et la Terre de votre installa-
tion
Vérier la polarité conseillée sur la boîte
d’électrode
Utiliser une électrode en tungstène de taille
appropriée
Utiliser une électrode en tungstène correcte-
ment préparée
Utiliser une électrode en tungstène qui soit
adaptée au DC
Vérier le débit de gaz du manomètre de la
bouteille
Contrôler et serrer tous les raccords de gaz.
Attendre que l’électrode refroidisse avant de
couper le gaz
Vérier que la pince de masse est bien reliée
au (+) et la torche au (-) du produit
CONDITIONS DE GARANTIE
La garantie couvre tous défauts ou vices de fabrication pendant 2 ans, à compter de la date d’achat (pièces et main-d’œuvre).
La garantie ne couvre pas :
• Toutes autres avaries dues au transport.
• L’usure normale des pièces (Ex. : câbles, pinces, etc.).
• Les incidents dus à un mauvais usage (erreur d’alimentation, chute, démontage).
• Les pannes liées à l’environnement (pollution, rouille, poussière).
En cas de panne, retourner l’appareil à votre distributeur, en y joignant :
- un justicatif d’achat daté (ticket de sortie de caisse, facture…)
- une note explicative de la panne.
18
Page 19
User manual
Translation of the original
instructions
WARNING - SAFETY RULES
GENERAL INSTRUCTIONS
Read and understand the following safety instructions before use.
Any modication or updates that are not specied in the instruction’s manual should not be under-
taken.
PROTIG 231 DC FV
The manufacturer is not liable for any injury or damage caused due to non-compliance with the instructions featured in this manual.
If there is any issue or if you are unsure, please ask a qualied person to handle the installation.
ENVIRONMENT
This equipment must only be used for welding operations in accordance with the limits indicated on the descriptive panel and/or in the user manual.
Safety instructions must be followed. In case of improper or unsafe use, the manufacturer cannot be held liable.
This equipment must be used and stored in a room free from dust, acid, ammable gas or any other corrosive agent. The same rules apply for
storage. Operate the machine in an open, well-ventilated area.
Temperature range:
Use between -10 and +40°C (+14 and +104°F).
Storage between -20 and +55°C (-4 and 131°F).
Air humidity:
Lower or equal to 50% at 40°C (104°F).
Lower or equal to 90% at 20°C (68°F).
Altitude:
Up to 1000 meters above sea level (3280 feet).
INDIVIDUAL PROTECTION & OTHERS
Arc welding can be dangerous and can cause serious injury or even death.
Welding exposes the user to dangerous heat, arc rays, electromagnetic elds, risk of electric shock, noise and gas fumes. People wearing pacemakers
are advised to consult a doctor before using the welding machine.
To protect oneself as well as others, ensure the following safety precautions are taken:
In order to protect you from burns and radiations, wear clothing without turn-up or cus. These clothes must be insulating, dry,
reproof, in good condition and cover the whole body.
EN
Wear protective gloves which guarantee electrical and thermal insulation.
Use sucient welding protective gear for the whole body: hood, gloves, jacket, trousers... (varies depending on the application/
operation). Protect the eyes during cleaning operations. Contact lenses are prohibited during use.
It may be necessary to install reproof welding curtains to protect the area against arc rays, weld spatter and sparks.
Inform the people around the working area to never look at the arc nor the molten metal, and to wear protective clothes.
Ensure ear protection is worn by the operator if the work exceeds the authorised noise limit (the same applies to any person in the
welding area).
Keep hands, hair and clothes away from moving parts such as fans, and engines.
Never remove the safety covers from the cooling unit when the machine is plugged in. The manufacturer is not liable for any injury
or damage due to non-compliance with the safety precautions.
Parts that have just been welded will be hot and may cause burns when touched. During maintenance work on the torch or the
electrode holder, you should make sure that temperature is cold enough and wait at least 10 minutes before any intervention. When
using a water-cooled torch, make sure that the cooling unit is switched on to avoid any burns that could potentially be caused by
the liquid.
It is important to secure the working area before leaving it to ensure protection of the goods and the safety of people.
WELDING FUMES AND GAS
Fumes, gas and dust produced during welding are hazardous to health. It is mandatory to ensure adequate ventilation and/
or extraction to keep fumes and gas away from the work area. Using an air fed welding helmet is recommended in case of
insucient ventilation in the workplace.
Check that the air supply is suitable by referring to the recommended safety regulations.
Precautions must be taken when welding in small areas, and the operator will need supervision from a safe distance. Welding specic pieces of
metal containing lead, cadmium, zinc, mercury or beryllium can be extremely toxic. The user will also need to remove the grease from the workpiece
before welding.
19
Page 20
User manual
Gas cylinders must be stored in an open or ventilated area. They must be stored vertically and held by a support or trolley to limit the risk of fall.
Do not weld in areas where grease or paint are stored.
Translation of the original
instructions
PROTIG 231 DC FV
FIRE AND EXPLOSION RISKS
Protect the entire welding area. Flammable materials must be moved to a minimum safe distance of 11 meters.
A re extinguisher must be readily available near the welding operations.
Be careful of spatter and sparks, even through cracks. If not careful then this could potentially lead to a re or an explosion.
Keep people, ammable materials/objects and containers that are under pressure at a safe distance.
Welding in closed containers or pipes should be avoided and , if they are opened, they must be emptied of any ammable or explosive material (oil,
fuel, gas ...).
Grinding operations should not be carried out close to the power supply or any ammable materials.
GAS CYLINERS
Gas leaking from the cylinders can lead to suocation if present in high concentration around the work area (ventilation required).
Transport must be done safely: cylinders closed and the welding current source switched o. They must be stored vertically and
held by a support to limit the risk of falling.
Close the cylinder between two uses. Beware of temperature variations and sun exposure.
The cylinder must not be in contact with a ame, electric arc, torch, earth clamp or all other sources of heat.
Always keep gas cylinders away from electrical circuits, and therefore never weld a cylinder under pressure.
Be careful when opening the valve on the gas bottle, it is necessary to remove the tip of the valve and to ensure that the gas meets your welding
requirements.
ELECTRICAL SAFETY
The electrical mains used must have an earth terminal. Use the recommended fuse size.
An electric shock could cause serious injuries or potentially even deadly accidents.
Do not touch any live part of the machine (inside or outside) when it is plugged in (Torches, earth cable, cables, electrodes) because they are
connected to the welding circuit.
Before opening the device, it is imperative to disconnect it from the mains and wait 2 minutes, so that all the capacitors are discharged.
Do not touch the torch or electrode holder and the earth clamp at the same time.
Damaged cables and torches must be changed by a qualied technician. Make sure that the cable cross section is adequate with the usage (extensions
and welding cables). Always wear dry clothes which are in good condition in order to be isolated from the welding circuit. Wear insulating shoes,
regardless of the workplace/environment in which you work in.
EMC CLASSIFICATION
This Class A machine is not intended to be used on a residential site where the electric current is supplied by the domestic low-
voltage power grid. There may be potential diculties in ensuring electromagnetic compatibility at these sites, due to conducted
interferences as well as radiation.
Provided that the impedance of the low-voltage public electrical network at the common coupling point is less than Zmax =
0.282 Ohms, this equipment complies with IEC 61000-3-11 and can be connected to public low-voltage electrical mains. It is
the responsibility of the installer or user of the equipment to ensure, in consultation with the distribution netwtork operator if
necessary, that the network impedance complies with the impedance restrictions.
This equipment complies with the IEC 61000-3-12 standard.
ELECTROMAGNETIC INTERFERENCES
The electric current owing through any conductor causes electrical and magnetic elds (EMF). The welding current generates an
EMF around the welding circuit and the welding equipment.
The EMF electromagnetic elds can interfere with certain medical implants, such as pacemakers. Protective measures must be taken for people
having medical implants. For example, by restricting access to passers-by or conducting an individual risk evaluation for the welders.
All welders should use the following procedures to minimise exposure to electromagnetic elds from the welding circuit:
• position the welding cables together - secure them with a clamp, if possible;
• position your torso and head as far as possible from the welding circuit
• never wrap the cables around the body.
• do not position the body between the welding cables. Hold both welding cables on the same side of the body;
20
Page 21
User manual
• connect the earth clamp as close as possible to the area being cut;
• do not work next to the welding power source, do not sit or lean on it.
• do not weld when transporting the welding current source or the wire feeder.
People wearing pacemakers are advised to consult their doctor before using this device.
Exposure to electromagnetic elds while welding may have other health eects which are not yet identied.
Translation of the original
instructions
PROTIG 231 DC FV
RECOMMENDATIONS FOR EVALUATING THE WELDING AREA AND INSTALLATION
General points
The user is responsible for the installation and use of the arc welding equipment according to the manufacturer’s instructions. If electromagnetic
disturbances are detected, the user is responsible for resolving the situation with the manufacturer’s technical assistance. In some cases, this
corrective action may be as simple as earthing the welding circuit. In other cases, it may be necessary to build an electromagnetic shield around the
welding power source and around the entire piece by tting input lters. In all cases, electromagnetic interferences must be reduced until they are no
longer an issue.
Welding area assessment
Before installing the machine, the user must evaluate the possible electromagnetic problems that may arise in the area where the installation is
planned. The following should be taken into account:
a) the presence (above, below and next to the arc welding machine) of other power cables, remote cables and telephone cables;
b) Radio/TV transmitters and receptors;
c) computers and other control equipment;
d) safety-critical equipment, e.g. protection of industrial equipment;
e) the health of neighbouring persons, e.g. use of pacemakers or hearing aids;
f) the equipment used for calibration or measurement;
g) the immunity of other materials in the environment.
The operator has to ensure that the devices and equipment used in the same area are compatible with each other. This may require additional
protective measures;
h) the time of day during the welding or other activities have to be performed.
EN
The dimension of the cutting area that has to be considered depends on the size and shape of the building and the type of work undertaken. The area
taken into consideration might go beyond the limits of the installations.
Welding area assessment
Besides the welding area assessment, the assessment of the arc welding systems installation itself can be used to identify and resolve cases of
disturbances. The assessment of emissions must include in situ measurements as specied in Article 10 of CISPR 11. In situ measurements can also
be used to conrm the eectiveness of mitigation measures.
RECOMMENDATION ON METHODS OF ELECTROMAGNETIC EMISSIONS REDUCTION
a. National power grid: The arc welding machine must be connected to the national power grid in accordance in accordance with the manufacturer’s
recommendation. In case of interferences, it may be necessary to take additional precautions such as the ltering of the power supply network.
Consideration should be given to shielding the power supply cable in a metal conduit or equivalent of permanently installed arc welding equipment. It
is necessary to ensure the electrical continuity of the frame along its entire length. The shielding should be connected to the welding current source
to ensure a good electrical contact between the conduit and the casing of the welding current source.
b. Maintenance of arc welding equipment: The arc welding machine should be subject to a routine maintenance check according to the
recommendations of the manufacturer. All accesses, service doors and covers should be closed and properly locked when the arc welding equipment
is on. The arc welding equipment must not be modied in any way, except for the changes and settings outlined in the manufacturer’s instructions. The
spark gap of the arc starts and arc stabilization devices must be adjusted and maintained according to manufacturer’s recommendations.c.
c. Welding cables: Welding cables: Cables must be as short as possible, close to each other and close to the ground, if not on the ground.
d. Equipotential bonding: Consideration should be given to bond all metal objects in the surrounding area. However, metal objects connected to
the workpiece increase the risk of electric shock if the operator touches both these metal elements and the electrode. It is necessary to insulate the
operator from such metal objects.
e. Earthing of the welded part: When the part is not earthed - due to electrical safety reasons or because of its size and its location (which is the case
with ship hulls or metallic building structures), the earthing of the part can, in some cases but not systematically, reduce emissions It is preferable to
avoid the earthing of parts that could increase the risk of injury to the users or damage other electrical equipment. If necessary, it is appropriate that
the earthing of the part is done directly, but in some countries that do not allow such a direct connection, it is appropriate that the connection is made
with a capacitor selected according to national regulations.f.
f. Protection and shielding: The selective protection and shielding of other cables and devices in the area can reduce perturbation issues. The
protection of the entire welding area can be considered for specic situations.
TRANSPORT AND TRANSIT OF THE WELDING MACHINE
The machine is equipped with a handle to easy transportation. Be careful not to underestimate the weight of the machine. The
handle cannot be used to hang or attach the machine on something else.
Do not use the cables or torch to move the machine. The welding equipment must be moved in an upright position.
Never lift the machine while there is a gas cylinder on the support shelf. The transport rules applying to each item are dierent.
Do not place/carry the unit over people or objects.
21
Page 22
User manual
Translation of the original
instructions
PROTIG 231 DC FV
EQUIPMENT INSTALLATION
• Place the machine on the oor (maximum slope of 10°).
• Provide an adequate area to ventilate the machine and access the controls.
• This equipment must be used and stored in a place protected from dust, acid, gas or any other corrosive substance.
• The machine must be placed in a sheltered area away from rain or direct sunlight.
• IP21 indicates that the equipment is :
- Protected against access to dangerous parts from solid bodies of a ≥12.5mm diameter and,
- Protected against vertically falling drops
Power cables, extension leads and welding cables must be fully uncoiled to prevent overheating.
The manufacturer does not accept any liability in relation to damages caused to objects or harm caused to persons as the result
of incorrect and/or dangerous use of the machine.
MAINTENANCE / RECOMMENDATIONS
• Maintenance should only be carried out by a qualied person. A yearly maintenance is recommended.
• Ensure the machine is unplugged from the mains, and then wait 2 minutes before carrying out maintenance work. Inside,
voltages and currents are high and dangerous.
• Remove the casing regularly and any excess of dust. Take this opportunity to have the electrical connections checked by a qualied person, with
an insulated tool.
• Regularly check the condition of the power supply cable. If the power cable is damaged, it must be replaced by the manufacturer, its after sales
service or an equally qualied person to prevent danger.
• Ensure the vents of the device are not blocked to allow adequate air circulation.
• Do not use this equipment to thaw pipes, to charge batteries, or to start any engine.
INSTALLATION – PRODUCT OPERATION
Only qualied personnel authorised by the manufacturer should perform the installation of the welding equipment. During the installation, the operator
must ensure that the machine is disconnected from the mains. Connecting generators in series or in parallel is forbidden. It is recommended to use
the welding cables supplied with the unit in order to obtain the optimum product settings.
EQUIPMENT DESCRIPTION (FIG-1)
This welding machine is an inverter welding unit designed for use on refractory electrodes (TIG) in direct current (DC) and electrode welding (MMA). .
TIG welding requires gas shield protection of pure gas (Argon).
The MMA process can be used to weld any type of electrodes: rutile, basic, stainless steel and cast iron.
1- Positive polarity plug 5- Keyboard + buttons
2- Trigger connection 6- Gas inlet
3- Polarity plug 7- Remote control cable connector
4- Gas connection for torch 8- Power supply cable
INTERFACE (MMI) (FIG-2)
1- Process section 5- Active risk reduction system indicator (VRD)
2- Trigger selection mode 6- Display and options
3- Process options selection 7- Sleep button
4- Welding parameters settings.
POWER SWITCH
The equipment is supplied with a 16A plug type CEE7/7 and must only be used on a single-phase electrical installation 230V (50-60 Hz) with 3 wires
including one connected to the earth. The material integrates a « Flexible Voltage » system. It has to be plugged on a power supply variable between
110V and 240V (50 – 60 Hz) WITH earth. The absorbed eective current (I1e) is indicated on the machine, for optimal use. Check that the power
supply and protection (fuse and/or circuit breaker) are compatible with the current required by the machine. In some countries, it may be necessary
to change the plug to allow the use at maximum settings.
• When the power is turned on, the product starts in standby mode. The device is switched on by pressing the button .
• This machine will enter a protection mode if the supply voltage is higher or lower than 15% of the specied voltage(s) (a fault code will appear on
the keypad display).
Normal functioning will resume once the power supply is under 265V.
• Fan behaviour: In MMA mode, the fan works continuously. In TIG mode, the fan works only when welding, then stops after cooling.
• The arc priming and stabilisation device is designed for manual and mechanically guided operation.
CONNECTION TO A GENERATOR
This equipment may operate with generators provided that the auxiliary power meets the following requirements:
- The voltage must be alternating, adjusted as specied and with a peak voltage of less than 400 V,
- The frequency must be between 50 and 60 Hz.
It is imperative to check these requirements as many generators generate high voltage peaks that can damage the machine.
22
Page 23
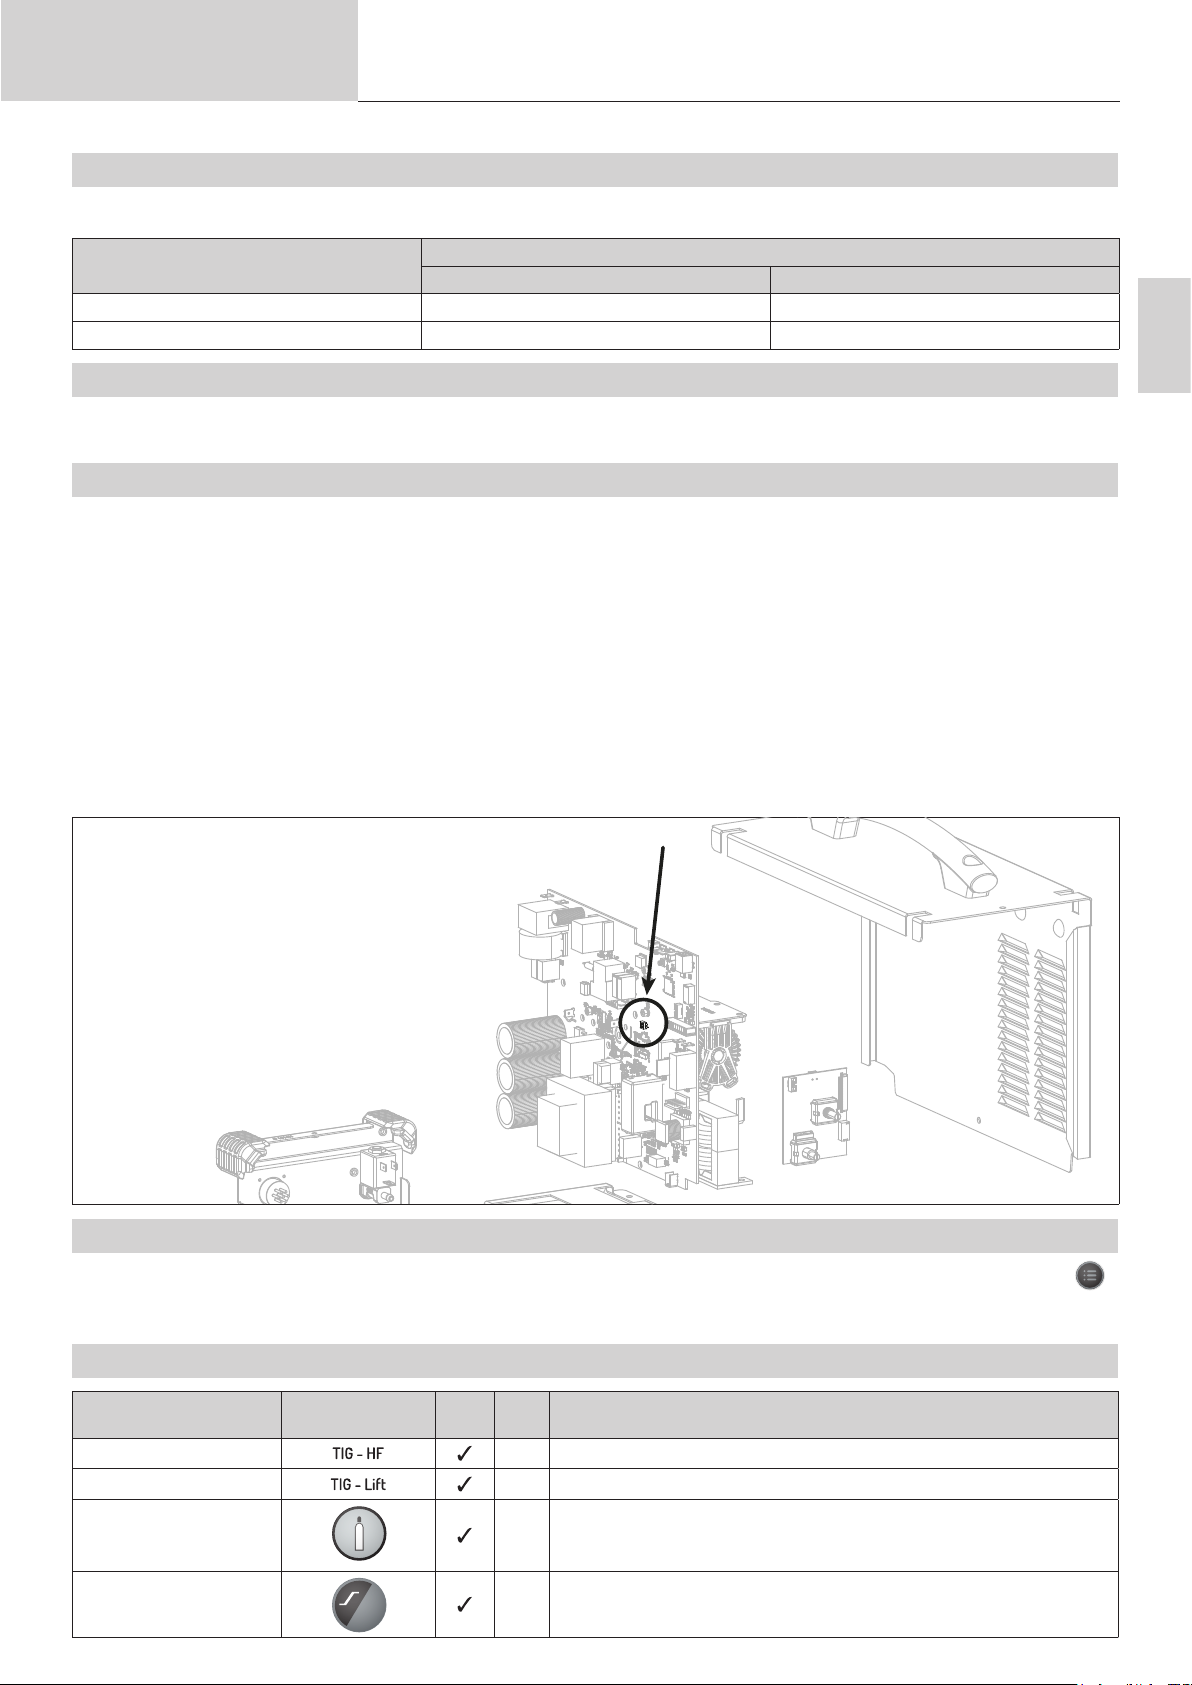
User manual
Translation of the original
instructions
PROTIG 231 DC FV
USE OF EXTENSION LEADS
All extension cables must have an adequate size and section, relative to the machine’s voltage. Use an extension lead that complies with national
safety regulations.
Voltage input
230 V 2.5 mm² 2.5 mm²
110 V 2.5 mm² 4 mm²
Length and thickness of the extension lead
<45 m <100 m
GAS CONNECTION
This equipment is equipped with two connections. A cylinder connector for the gas inlet into the station, and a torch gas connector for the gas outlet at
the end of the torch. We recommend that you use the adaptors supplied with your set to ensure an optimal connection.
ACTIVATION OF THE VRD FUNCTION (VOLTAGE REDUCTION DEVICE)
This device protects the welder. The welding current is delivered only when the electrode is in contact with the part (low resistance). As soon as the
electrode is removed, the VRD function lowers the voltage to a very low value.
The VRD function is disabled as standard. However, this can be activated by means of an ON/OFF switch on the power source control board. To
access it, follow the steps below:
1. DISCONNECT THE PRODUCT FROM THE POWER SUPPLY BEFORE HANDLING.
2. Remove the screws to take the power source cover o.
3. Locate the switch on the main board (circled in the diagram below).
4. Turn the switch located on this control card ON.
5. The VRD function is activated.
6. Screw the power source cover back on.
7. On the interface (HMI), the VRD function LED is lit.
EN
To deactivate the VRD function, simply turn the switch located on the control board back to OFF.
The VRD LED on the HMI is turned o.
RESETTING THE WELDING STATION
It is possible to restore the factory settings of the welding machine. This advanced setting is accessed by pressing the «A or V display switch »
button for more than 3 seconds. Then select «InI» by operating the main incremental encoder and press the AV button again to conrm this choice.
The station then displays «3», «2», «1», «rSt» and then resets the unit.
FUNCTION, MENU AND PICTOGRAM DESCRIPTIONS
FUNCTION PICTOGRAM
HF ignition TIG process with HF ignition
Lift ignition TIG process with LIFT ignition
Pre-gas Time to purge the torch and to protect the area with gas before ignition
Up slope current Up slope current
TIG
MMA Comments
DC
23
Page 24
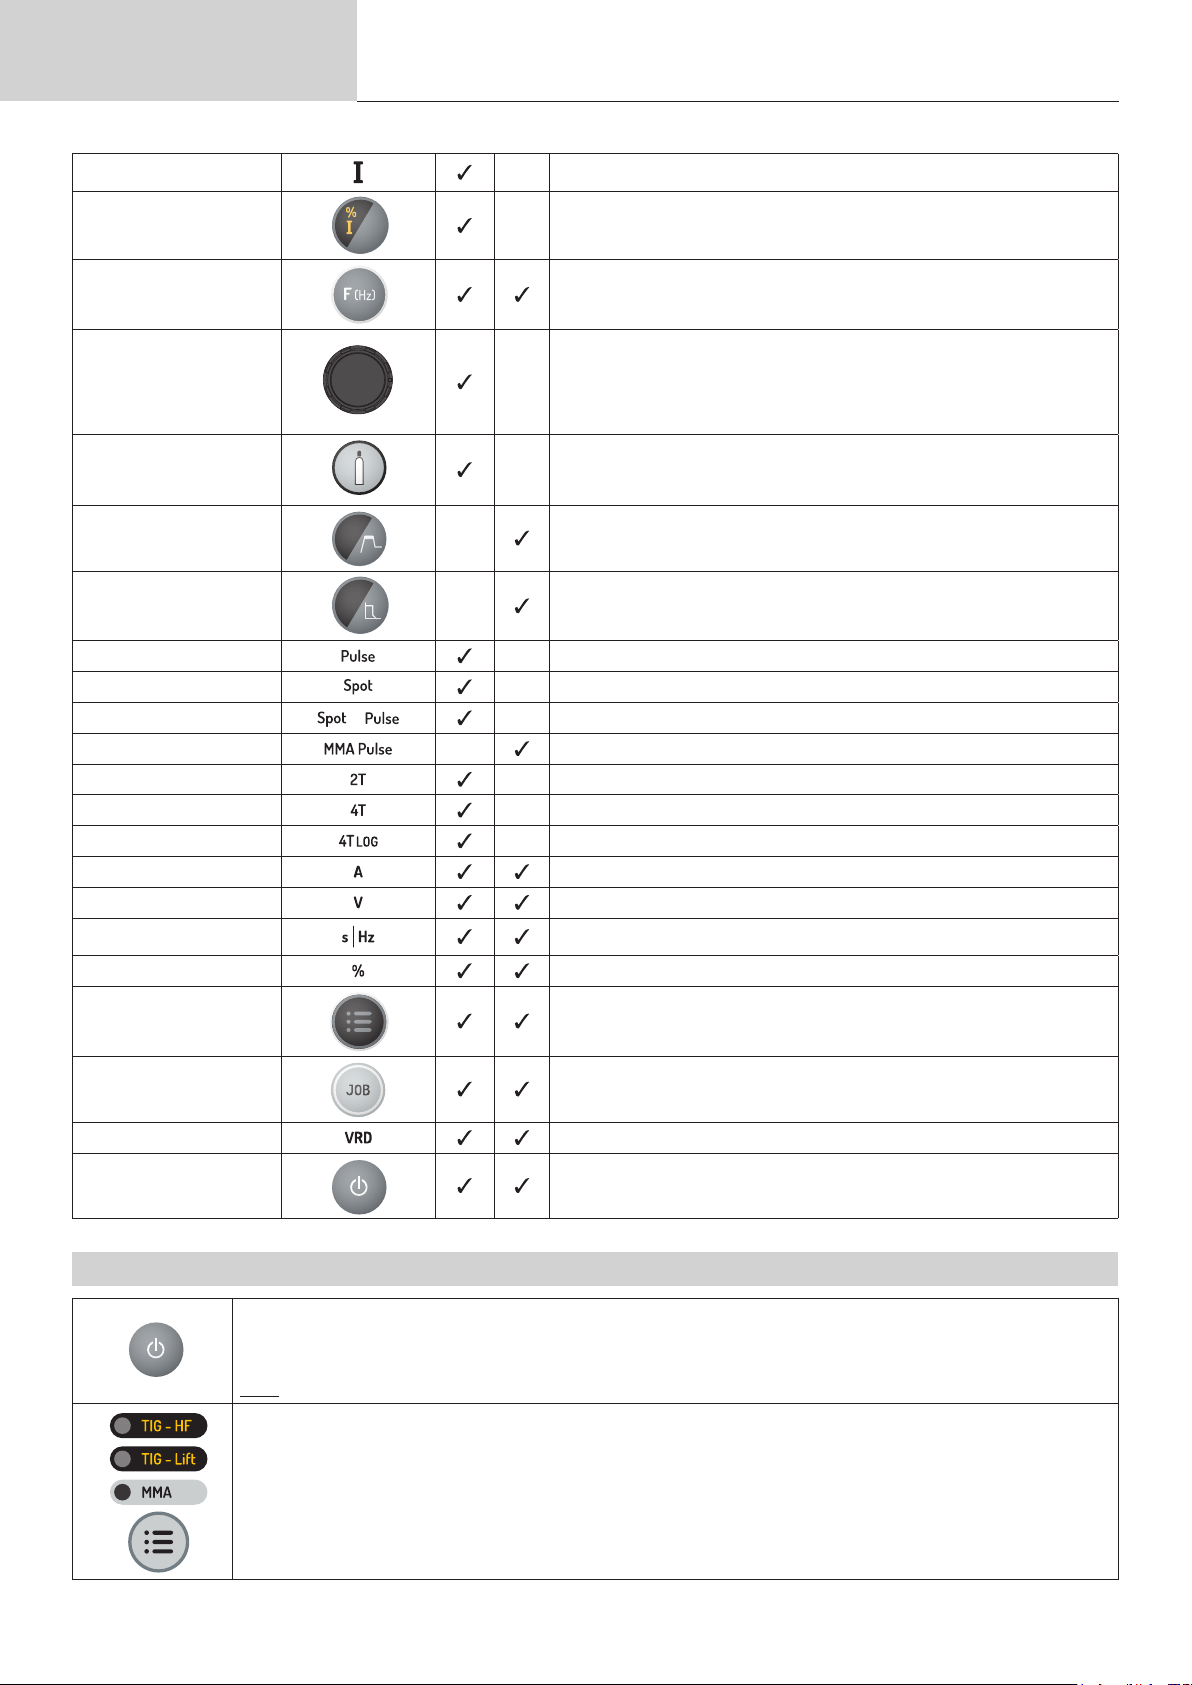
User manual
Welding current Second welding current
Translation of the original
instructions
PROTIG 231 DC FV
Cold current/Background
current)
PULSE frequency PULSATION frequency of the PULSE mode (Hz)
Down slope current.
Post-gas
HotStart Adjustable overcurrent at the beginning of the welding (%)
ArcForce
TIG PULSE Pulse mode
TIG SPOT Spot Mode
TIG SPOT PULSE
MMA PULSE MMA process in PULSE mode
2T 2 time torch mode
4T 4 time torch mode
4T LOG 4 time LOG torch mode
Ampere (unit) Amperes unit for welding current settings
Volt (unit) Volt unit for displaying welding voltage
&
Second welding current or «cold» current in standard 4TLOG or in PULSE
mode
Down slope current to minimum current, I Stop (S) to prevent weld defects
and craters.
Duration for which gas is released after the arc has stopped. It protects the
weld pool and the electrode against oxidization when the metal is cooling (S).
Overcurrent delivered to avoid sticking when the electrode enters the welding
pool
Pulse spot Mode
Second or Hertz (units) Seconds or Hertz unit for time or frequency settings
Percentage (unit) Percentages unit for proportionate settings
Display switch A or V Switches the display of voltage or current during and after welding
Program menu access Access to conguration menu (SAVE, JOB, ...)
Risk-reducing device Standard picture symbol indicating the status of the VRD function
Sleep mode Sleep mode
HMI OPERATION AND DESCRIPTION OF ITS BUTTONS
Sleep Mode / Sleep Exit
This key is used to activate or exit the standby mode. Activation of the mode is not possible when the product is in welding
condition.
Note: When the power is turned on, the product starts in standby mode.
Welding process selection button
This button is used to select the welding process. Each successive press/release switches between the following welding
processes: TIG HF / TIG LIFT / MMA. The LED indicates the selected process.
24
Page 25
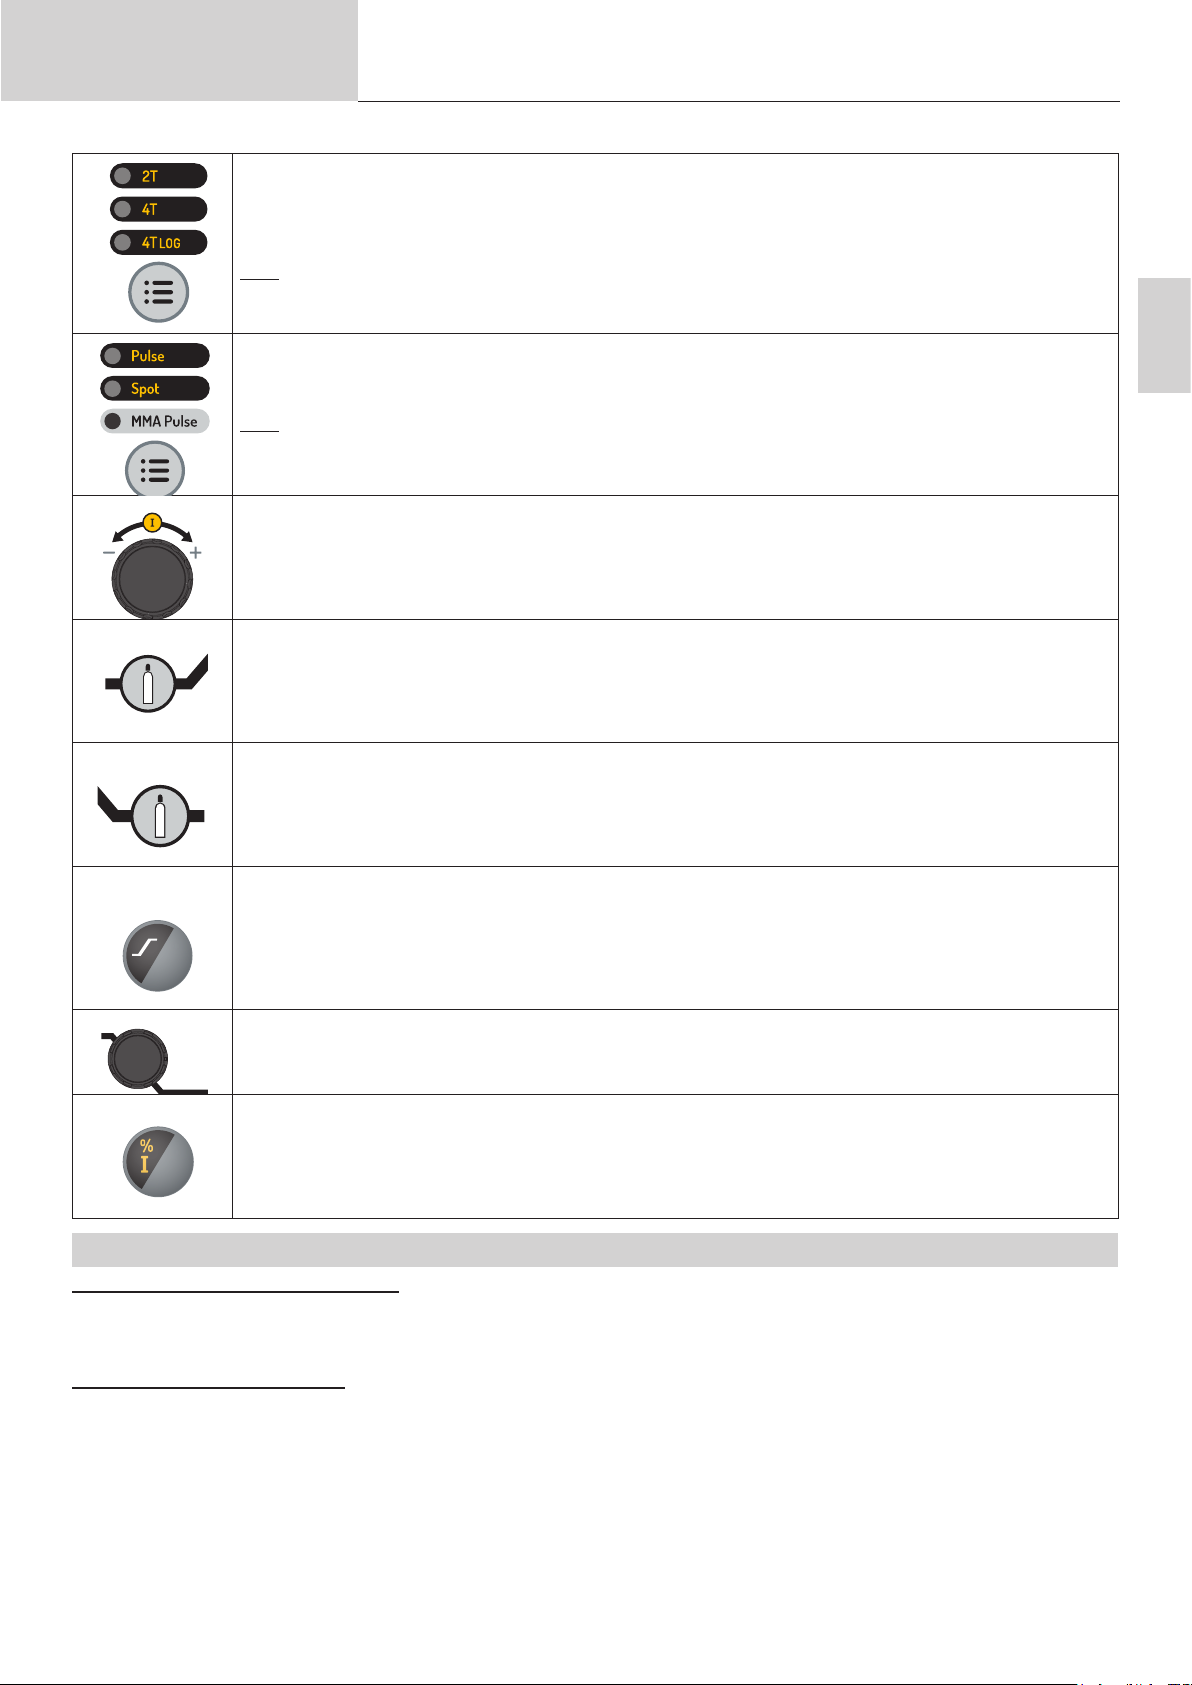
User manual
Translation of the original
instructions
Trigger mode selection button
This button is used to set the trigger operation mode of the lamp. Each successive press toggles between the following
modes: 2T / 4T / 4T LOG The LED indicates the selected mode.
Note: the trigger mode selected by default at machine startup corresponds to the last trigger mode used before the last
sleep or shutdown. For more information, refer to the section «Compatible Torches and Trigger Behaviour».
PROTIG 231 DC FV
Process options selection button
This key allows the selection of the «Sub-process». Each successive press toggles between the following modes: PULSE /
SPOT / SPOT-PULSE (only in TIG mode) / MMA PULSE (only in MMA mode). The LED indicates the selected process.
Note: SPOT mode is not accessible in 4T & 4T Log trigger conguration and in MMA PULSE welding mode.
MMA PULSE welding mode is not accessible in 4T & 4T LOG trigger conguration
Note: the sub-process selected by default at machine startup corresponds to the last sub-process used before the last
sleep or shutdown.
Main incremental encoder
By default, the incremental encoder allows the setting of the welding current. It is also used to set the values of other
parameters which are then selected via the associated keys. Once the setting is set, it is possible to press the key of the
setting that has just been set again so that the incremental encoder is again linked to the current setting. It is also possible
to press another key related to another parameter to adjust it. If no action is performed on the HMI for 2 seconds, the incremental encoder is again linked to the welding current setting.
« Pre-Gas « button
The Pre-Gas adjustment is done by pressing and releasing the Pre-Gas button and then activating the main incremental
encoder. Pre-Gas value increases when the incremental encoder is operated clockwise and decreases when it is operated
anti-clockwise. Once the setting has been set, it is possible to press and release the Pre-Gas button again to re-link the
main incremental encoder to the current setting or to wait for 2 seconds. The setting step is 0.1 sec. The minimum value is
0 sec. and the maximum value is 25 sec.
« Post gas « button
The Pre-Gas adjustment is done by pressing and releasing the Pre-Gas button and then activating the main incremental
encoder. Post-Gas value increases when the incremental encoder is operated clockwise and decreases when it is operated anti-clockwise. Once the setting is set, it is possible to press and release again the Pre-gas button to re-link the main
incremental encoder to the current setting or to wait 2 seconds. The setting step is 0.1 sec. The minimum value is 0 sec.
and the maximum value is 25 sec. The default value is 6sec.
«UpSlope» current adjustment button.
The current ramp is set by pressing and releasing the current ramp button and then operating the main incremental
encoder. Current ramp-up value increases when the incremental encoder is operated clockwise and decreases when it
is operated anti-clockwise. Once the setting has been set, it is possible to press and release the current ramp-up button
again to re-link the main incremental encoder to the current setting or to wait for 2 seconds. The setting step is 0.1 sec.
The minimum value is 0 sec. and the maximum value is 25 sec. The default value is 6sec. In MMA mode, the Hotstart is
adjustable between 0 and 100% of the welding current in 5% steps. The default value is 40%.
DownSlope adjustment potentiometer
The «DownSlope» potentiometer is used to adjust the current fade value (clockwise increment and counterclockwise decrement). The value is visible on the 7-segment display and remains displayed for 2 seconds if an action on the potentiometer is performed. The minimum value is 0 sec. and the maximum value is 20 sec.
Cold current adjustment button
When one of the 2 processes «HF TIG» or «LIFT TIG» is selected, the cold current setting button is used to adjust the value of the cold current (only in «4T LOG» or «PULSE»). The value can be adjusted between 20% and 99% of the welding
current. The incremental step is 1%. The default value is 50%.
In MMA mode, the Arc Force is indexed from -10 to +10 (-10 = no Arc Force / -9 to +10 = Arc Force setting possible).
The default index value is 0.
EN
WELDING WITH RUBBERED ELECTRODE (MMA MODE)
CONNECTIONS AND RECOMMENDATIONS
• Connect the electrode holder and earth clamp to the corresponding sockets.
• Ensure that the welding polarities and intensities indicated on the electrode packaging are observed.
• Remove the electrode from the electrode holder when the machine is not in use.
CHOICE OF COATED ELECTRODES
• Rutile electrode: very easy to use in all positions with DC current
• Basic electrode: used in all CC positions, it is suitable for safety work due to its increased mechanical properties.
25
Page 26
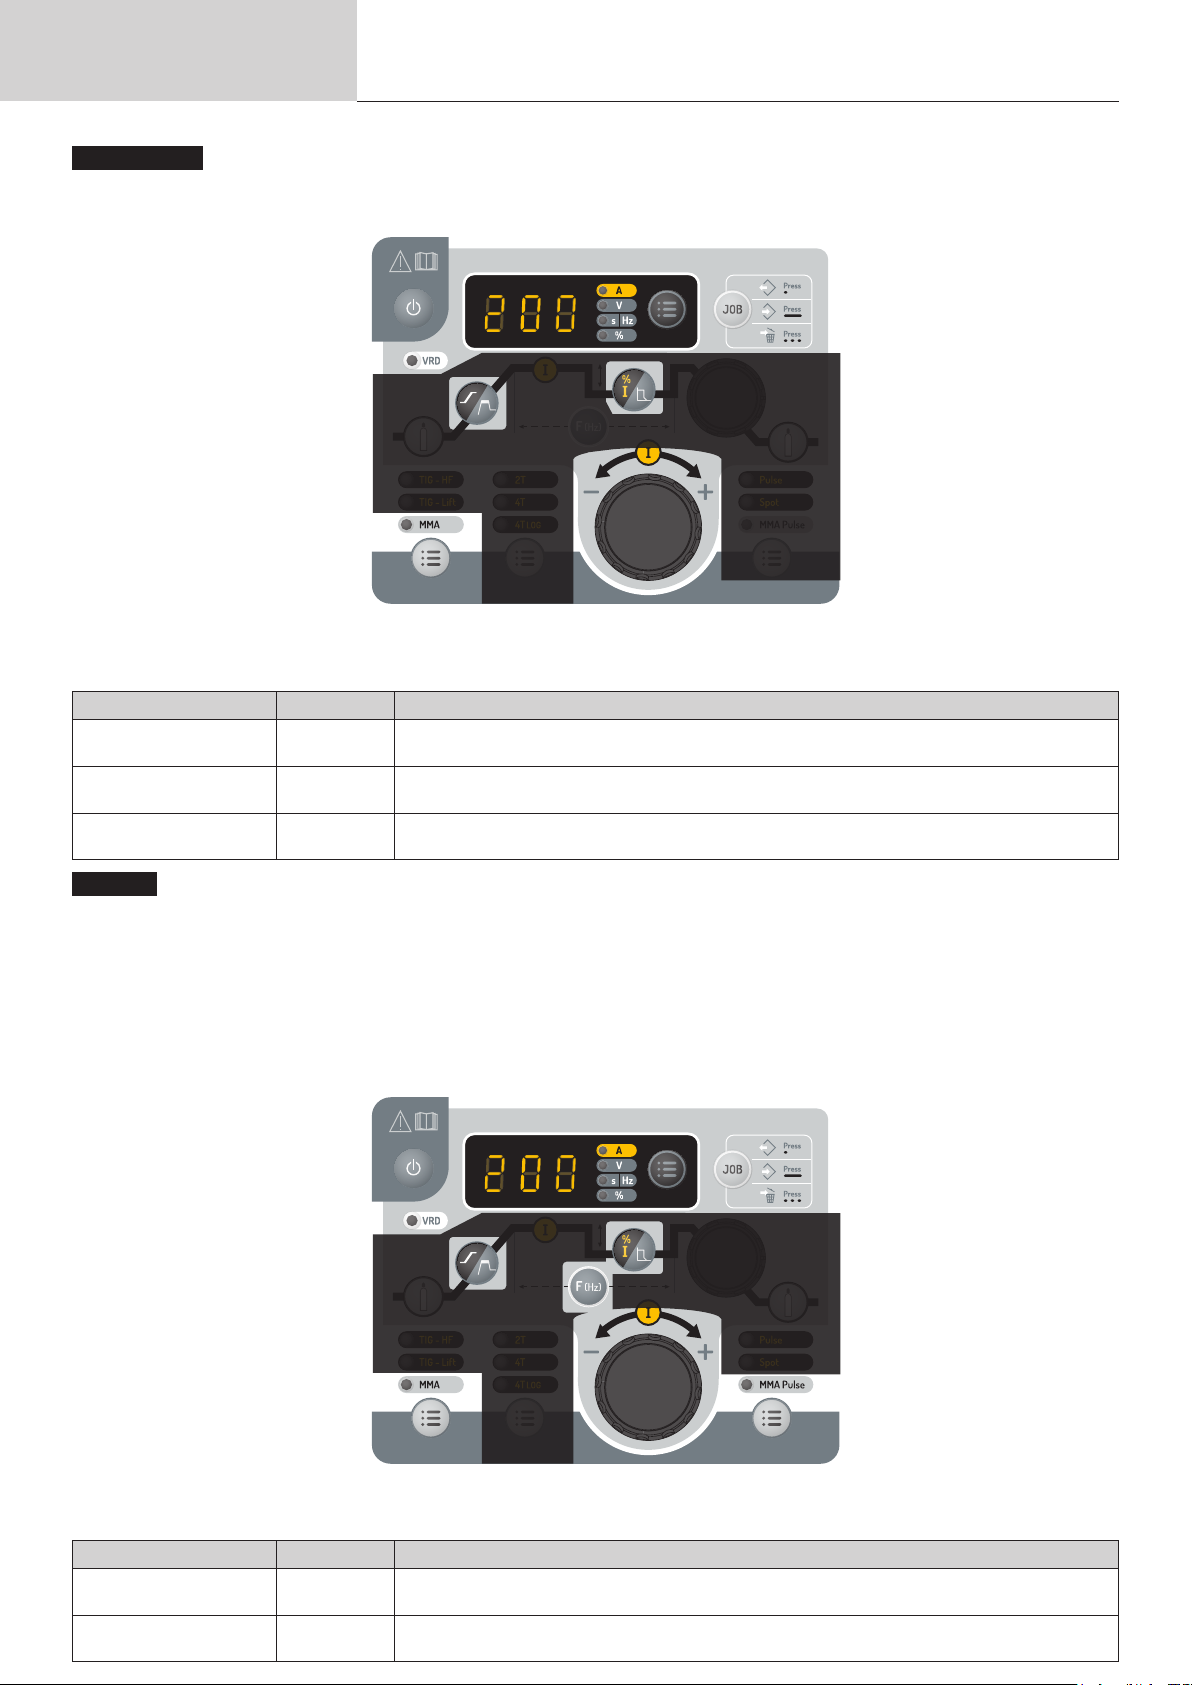
User manual
MMA STANDARD
This standard MMA welding mode is suitable for most applications. It allows welding with all types of coated electrodes, rutile, basic and on all materials: steel, stainless steel and cast iron.
Translation of the original
instructions
PROTIG 231 DC FV
The grey areas are not useful for this mode.
Designation Setting Description & advice
Percentage of Hot Start 0 - 100 %
Welding current 10 - 200 A
Arc Force -10 / +10
Pulse MMA
This MMA Pulse welding mode is suitable for applications in the vertical up position (PF). The pulse mode keeps the weld pool cold and eases the
transfer of matter. Without the pulse mode, vertical-up welding requires a dicult «Christmas tree» shape triangular movement. With the MMA Pulsed
mode, this movement is no longer required and a simple straight up movement is enough (depending on the thickness of the workpiece). If you wish
to widen your weld pool, a simple lateral movement is enough (similar to standard welding). This process allows greater control during vertical-up
welding.
The pulse frequency is adjusted by pressing and releasing the «F(Hz)» button and then activating the main incremental encoder. Frequency value
increases when the incremental encoder is operated clockwise and decreases when it is operated anti-clockwise. Once the setting is set, it is possible
to press and release again the «F(Hz)» button to re-link the main incremental encoder to the current setting or to wait 2 seconds.
The Hot Start is an overcurrent during priming to prevent the wire from sticking to the part to be
welded. It is set in Intensity and Time.
The welding current is adjusted according to the type of electrode chosen (refer to the electrode
packaging).
The Arc Force is an overcurrent delivered when the electrode or drop comes into contact with the
solder bath in order to avoid sticking.
MMA Standard
Designation Setting Description & advice
Percentage of Hot Start 0 - 100 %
Welding current 10 - 200 A
26
The Hot Start is an overcurrent during priming to prevent the wire from sticking to the part to be
welded. It is set in Intensity and Time.
The welding current is adjusted according to the type of electrode chosen (refer to the electrode
packaging).
The grey areas are not useful for this mode.
MMA PULSE
Page 27
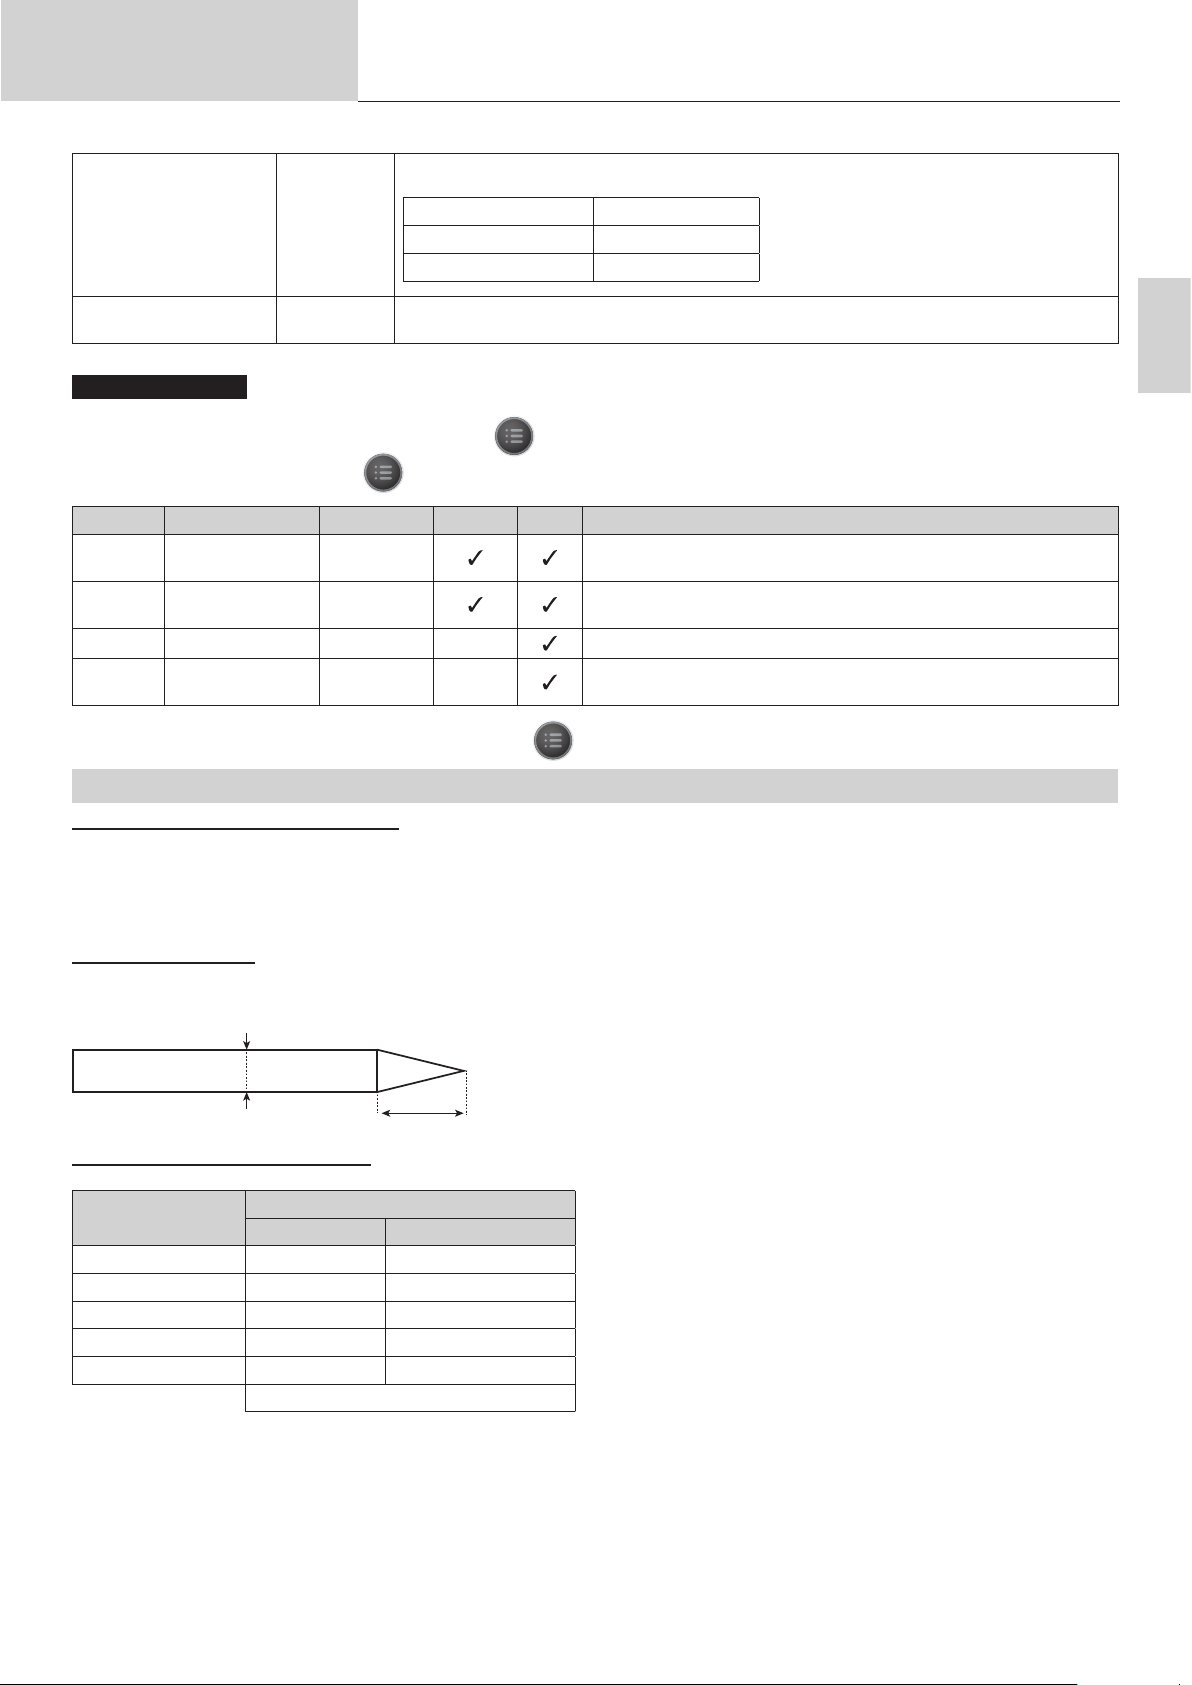
User manual
Pulse frequency 0.4 - 500 Hz
Translation of the original
instructions
Pulsation frequency of the PULSE mode.
The incrementation step depends on the frequency range:
Pulse frequency Incremental step
0.4 Hz - 3 Hz 0.1 Hz
3 Hz - 500 Hz 1 Hz
PROTIG 231 DC FV
Arc Force -10 / +10
MMA - Advanced menu
Additional settings can be accessed in the advanced menu.
These advanced settings are accessed by pressing button for more than 3 seconds, then selecting the «SEt» display by operating the main
incremental encoder and pressing button again. The rotation of the main incremental encoder allows access to the following advanced settings:
Parameter Description Setting Standard Pulse Recommendations
« ASt » AntiSticking ON/OFF
« HSt » HotStart duration 0 - 2 s
« dcy » Duty Cycle 20 % - 80 % Time balance of the hot current (I) of the pulsation
« Ico »
The parameter to be modied is validated by pressing the button . The advanced settings menu can be exited with «ESC».
Cold current/Background current)
20 % - 80 % Second welding current known as «cold» welding current
The Arc Force is an overcurrent delivered when the electrode or drop comes into contact with the
solder bath in order to avoid sticking.
The anti-sticking feature is recommended to safely remove the electrode
in case it is stuck to the metal.
The duration of the HotStart can be adjusted to make the arcing easier
when using dicult electrodes.
TUNGSTEN ELECTRODE WELDING WITH INERT GAS (TIG MODE)
CONNECTIONS AND RECOMMENDATIONS
• The TIG DC welding requires gas shield protection of pure gas (Argon).
• Connect the earth clamp to the positive connector (+). Connect the power cable to the negative plug (–), as well as the torch and the gas connections.
• Ensure that the torch is equipped and ready to weld, and that the consumables (Vice grip, ceramic gas nozzle, collet and collet body) are not damaged.
• The electrode choice depends on the TIG DC process current.
EN
ELECTRODE GRINDING
For optimal operation, it is recommended to use a sharpened electrode as follows:
d
L = 3 x d for a low current.
L = d for a high current
L
CHOICE OF ELECTRODE DIAMETER.
Electrode Ø (mm)
1 10 > 75 10 > 75
1.6 60 > 150 60 > 150
2 75 > 180 100 > 200
2.5 130 > 230 170 > 250
3.2 160 > 310 225 > 330
Pure tungsten Tungsten with oxides
Environ = 80 A per mm Ø
TIG DC
27
Page 28
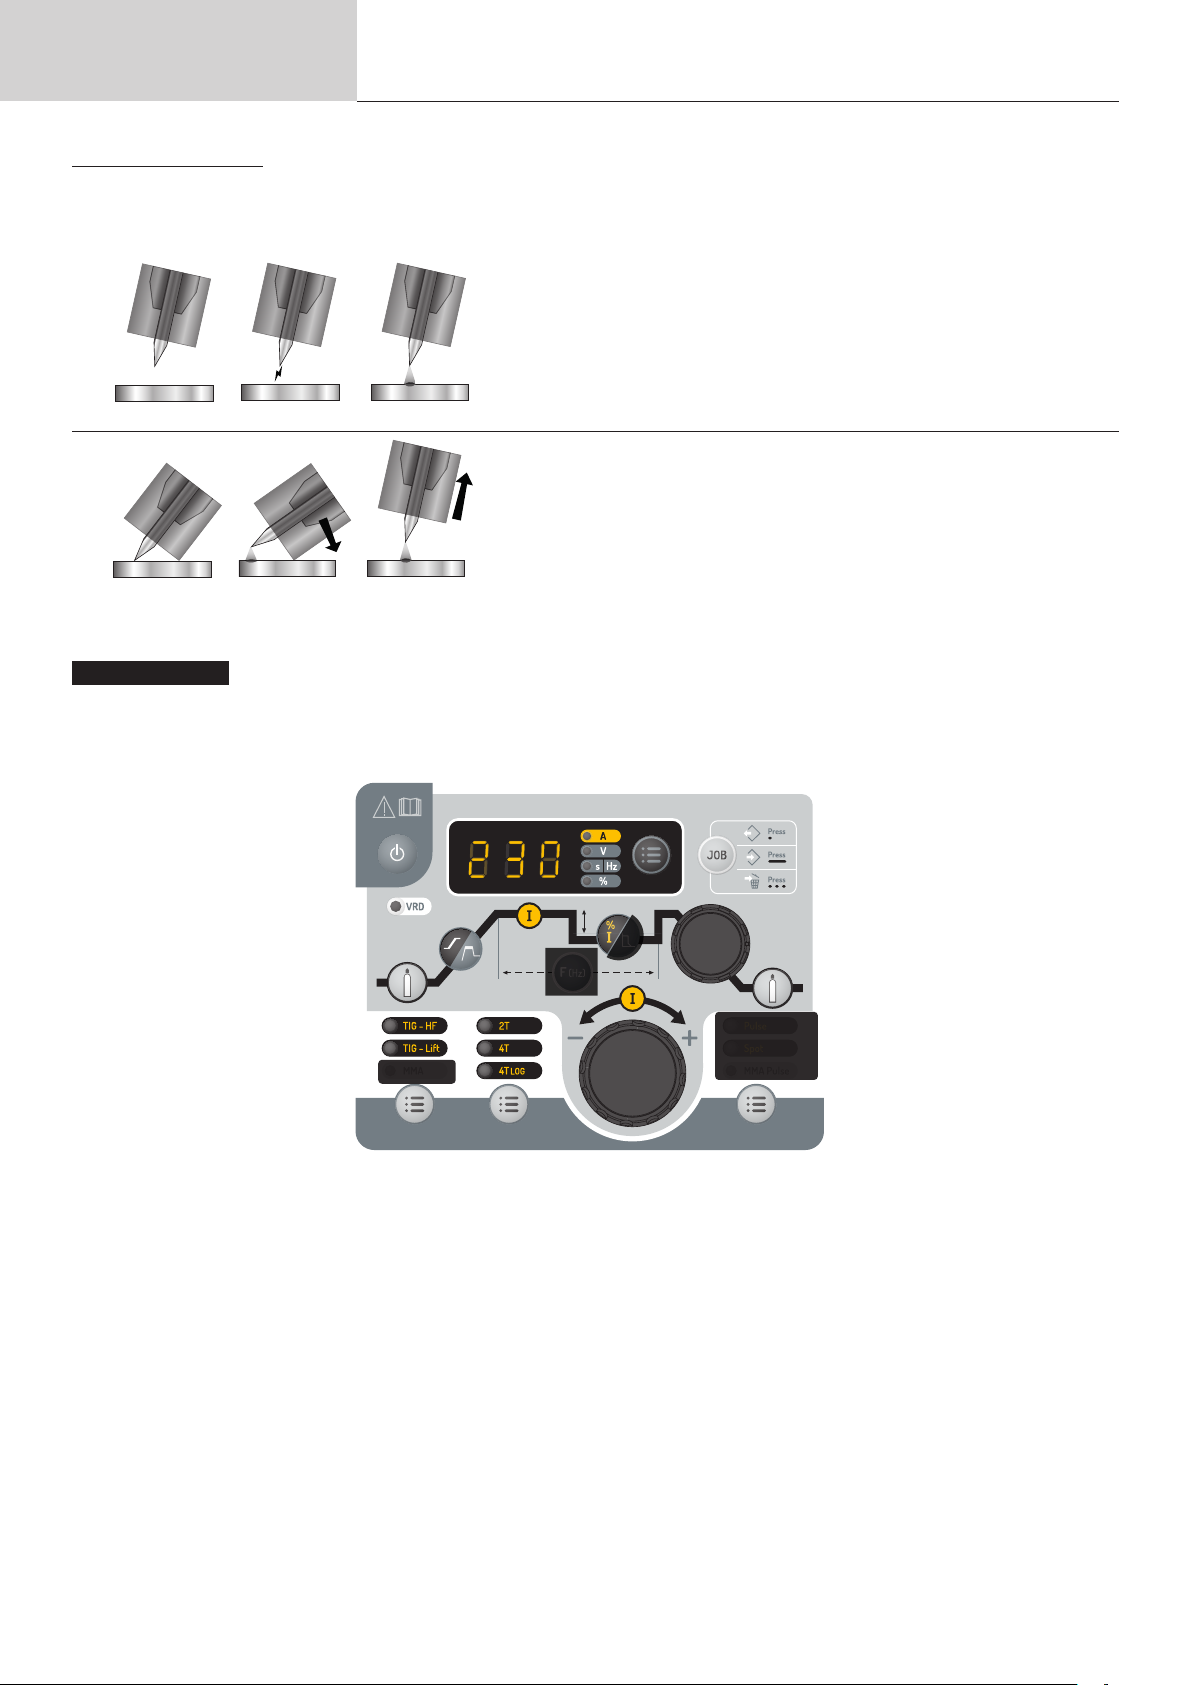
User manual
SELECT IGNITION MODE
TIG HF High Frequency start without contact.
TIG Lift contact ignition (for environments sensitive to HF disturbances).
Translation of the original
instructions
PROTIG 231 DC FV
1 2
TIG HF
1 2
TIG Lift
Warning: Increasing the length of the torch or earth return cables beyond the maximum length specied by the manufacturer will increase the risk of
electric shock.
TIG DC - STANDARD
• StandardThe TIG DC Standard welding process allows high quality welding on most ferrous materials such as steel, stainless steel, but also
copper and its alloys, titanium. The many possibilities of current and gas management allow you to perfectly control your welding operation, from
priming to nal cooling of your welding rod.
3
1- Place the torch in the welding position above the part (distance of about 2-3 mm
between the electrode tip and the part).
2- Press the torch trigger (the arc starts without contact using High Frequency impulsions).
3- The initial welding current circulates, the welding carries on according to the
welding cycle.
3
1- Position the torch nozzle and electrode tip on the part and press the torch button.
2- Tilt the torch until a distance of about 2-3 mm separates the tip of the electrode
from the part. The arc starts.
3- Put the position back into position to start the welding cycle.
28
The grey areas are not useful for this mode.
TIG DC Standard
Page 29
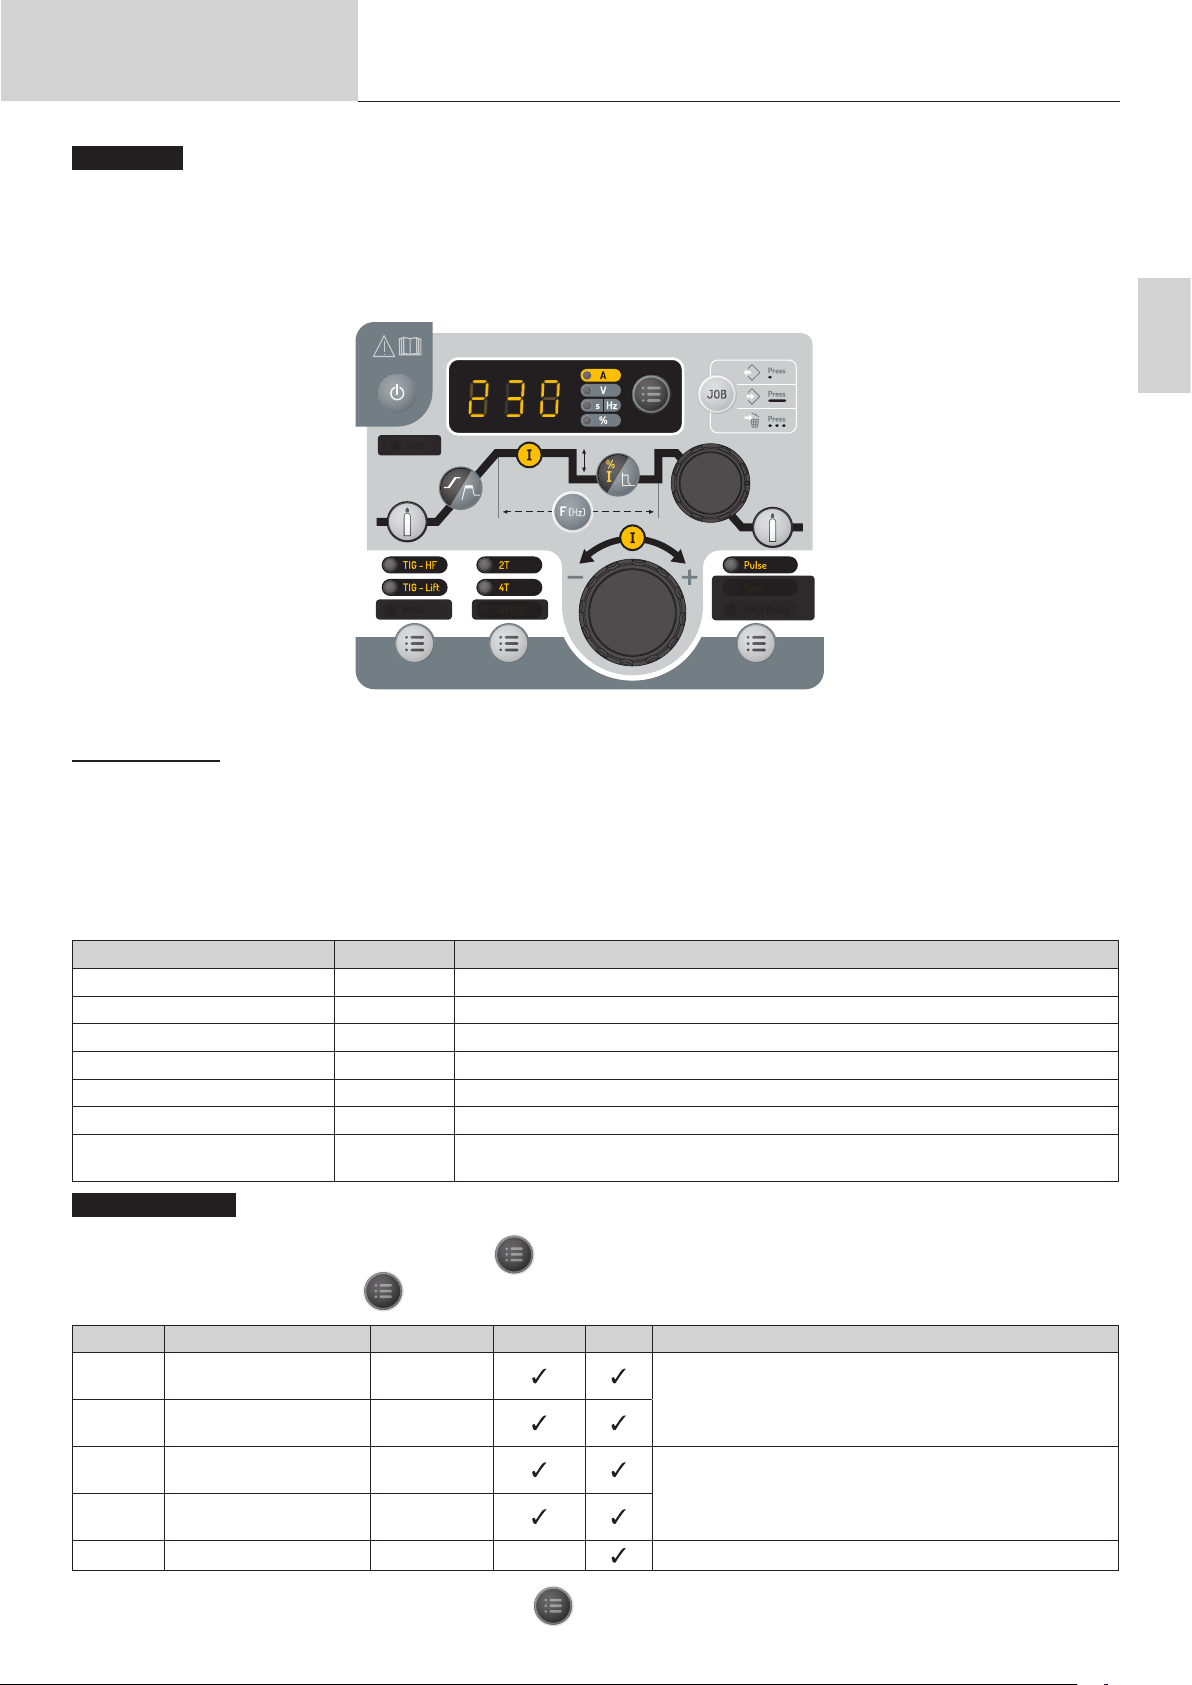
User manual
TIG DC - Pulse
This pulsed current welding mode is a combination of high current pulses (I, welding pulse) and low current pulses (I_Cold, part cooling pulse). This
pulse mode allows to assemble pieces while keeping the machine cool.
Example :
The welding current I is set to a 100A and % (I_cold) = 50%, thus a Cold current of = 50% x 100A = 50A. F(Hz) is set to 2 Hz, the signal period will
be 1/2Hz = 500 ms. Every 250ms, a 100A pulse then a 50A pulse will succeed each other.
Translation of the original
instructions
PROTIG 231 DC FV
EN
The grey areas are not useful for this mode.
Recommendations:
Choice of frequency:
• If welding with manual ller metal, then F(Hz) synchronised to the ller metal action,
• If thin without ller (< 0.8 mm), F(Hz) >> 10Hz
The pulse frequency is adjusted by pressing and releasing the «F(Hz)» button and then activating the main incremental encoder. Frequency value
increases when the incremental encoder is operated clockwise and decreases when it is operated anti-clockwise. Once the setting is set, it is possible
to press and release again the «F(Hz)» button to re-link the main incremental encoder to the current setting or to wait 2 seconds.
Designation Setting Description & advice
Pre-gas 0 - 60 s Time to purge the torch and to protect the area with gas before ignition
Rising current 0 - 60 s Current rise ramp.
Welding current 10 - 230 A Welding current
Cold current/Background current) 20 - 99 % Second welding current known as «cold» welding current
Pulse frequency 0.1 - 2000 Hz Pulse frequency
Evacuation 0 - 60 s Down slope current.
Post-gas 0 - 60 s
TIG - Advanced menu
Additional settings can be accessed in the advanced menu.
These advanced settings are accessed by pressing button for more than 3 seconds, then selecting the «SEt» display by operating the main
incremental encoder and pressing button again. The rotation of the main incremental encoder allows access to the following advanced settings:
Duration for which gas is released after the arc has stopped. It protects the weld pool and
the electrode against oxidisation when the metal is cooling down.
Pulse TIG DC
Parameter Description Setting Standard Pulse Recommendations
« ISa »
« tSa »
« ISo »
« tSo »
« dcy » Duty Cycle 20 % - 80 % Time balance of the hot current (I) of the pulsation
The parameter to be modied is validated by pressing the button . The advanced settings menu can be exited with «ESC».
Current threshold when
starting the weld.
Time threshold when
starting the weld.
Current threshold when
the weld stops.
Time threshold when the
weld stops.
10 % - 200 %
This current threshold is a phase before the current upslope.
0 s - 10 s
10 % - 100 %
This current threshold is a phase before the current upslope.
0 s - 10 s
29
Page 30
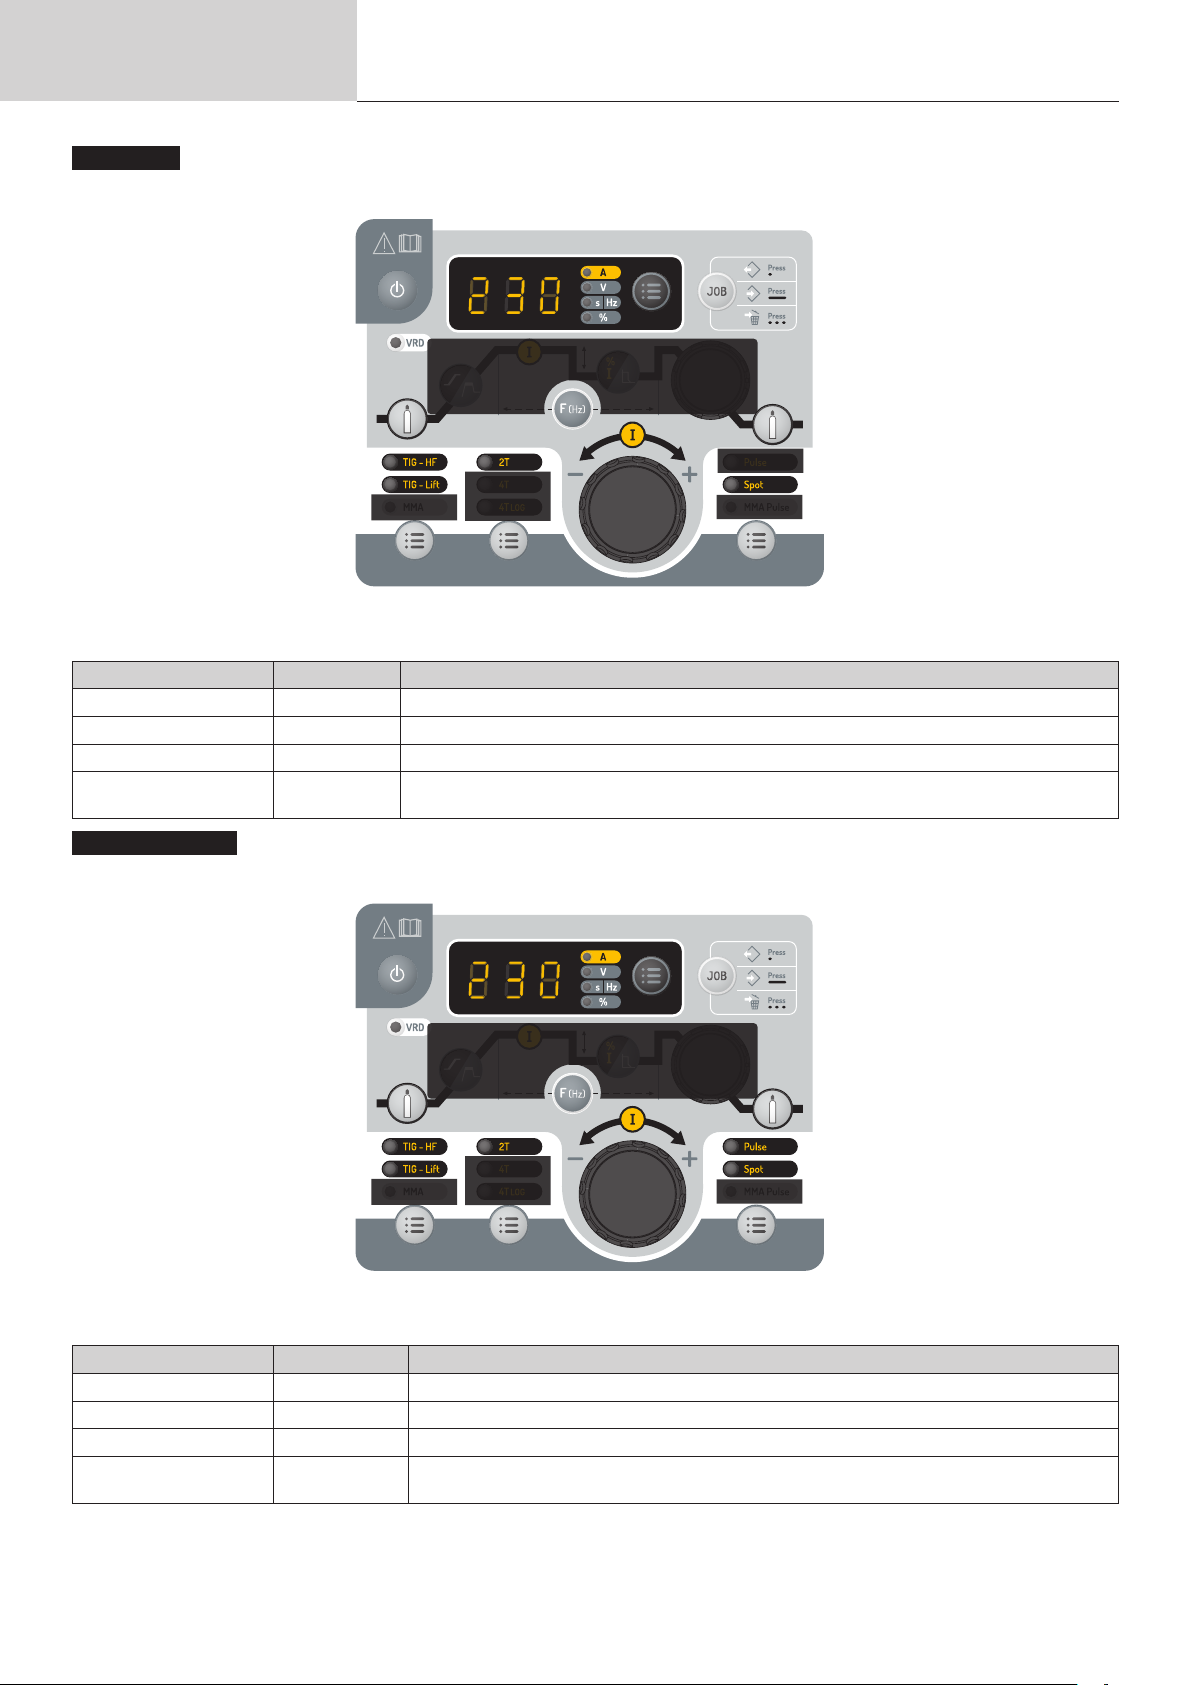
User manual
SPOT welding
This welding mode allows the pre-assembly of parts before welding. Scoring can be manual by trigger or delayed with a predened scoring delay. This
spot timer allows for a better reproducibility and the realisation of non-oxidized spots (accessible with the «F(Hz)» button).
Translation of the original
instructions
PROTIG 231 DC FV
The grey areas are not useful for this mode.
Description Setting Recommendations
Pre-gas 0 - 60 s Time to purge the torch and to protect the area with gas before ignition
Welding current 10 - 230 A Welding current
Spot Man, 0,1 - 60 s Manual or a dened time.
Post-gas 0 - 60 s
SPOT PULSE welding
This welding mode on thin sheet metal allows the pre-assembly of parts before welding. Scoring can be manual by trigger or delayed with a predened
scoring delay. This spot timer allows for a better reproducibility and the realisation of non-oxidized spots (accessible with the «F(Hz)» button).
Duration for which gas is released after the arc has stopped. It protects the weld pool and the electrode against oxidisation when the metal is cooling down.
TIG SPOT
The grey areas are not useful for this mode.
Description Setting Recommendations
Pre-gas 0 - 60 s Time to purge the torch and to protect the area with gas before ignition
Welding current 10 - 230 A Welding current
Spot pulse Man, 0,01 - 60 s Manual or a dened time.
Post-gas 0 - 60 s
Duration for which gas is released after the arc has stopped. It protects the weld pool and the
electrode against oxidisation when the metal is cooling down.
TIG PULSE SPOT
30
Page 31
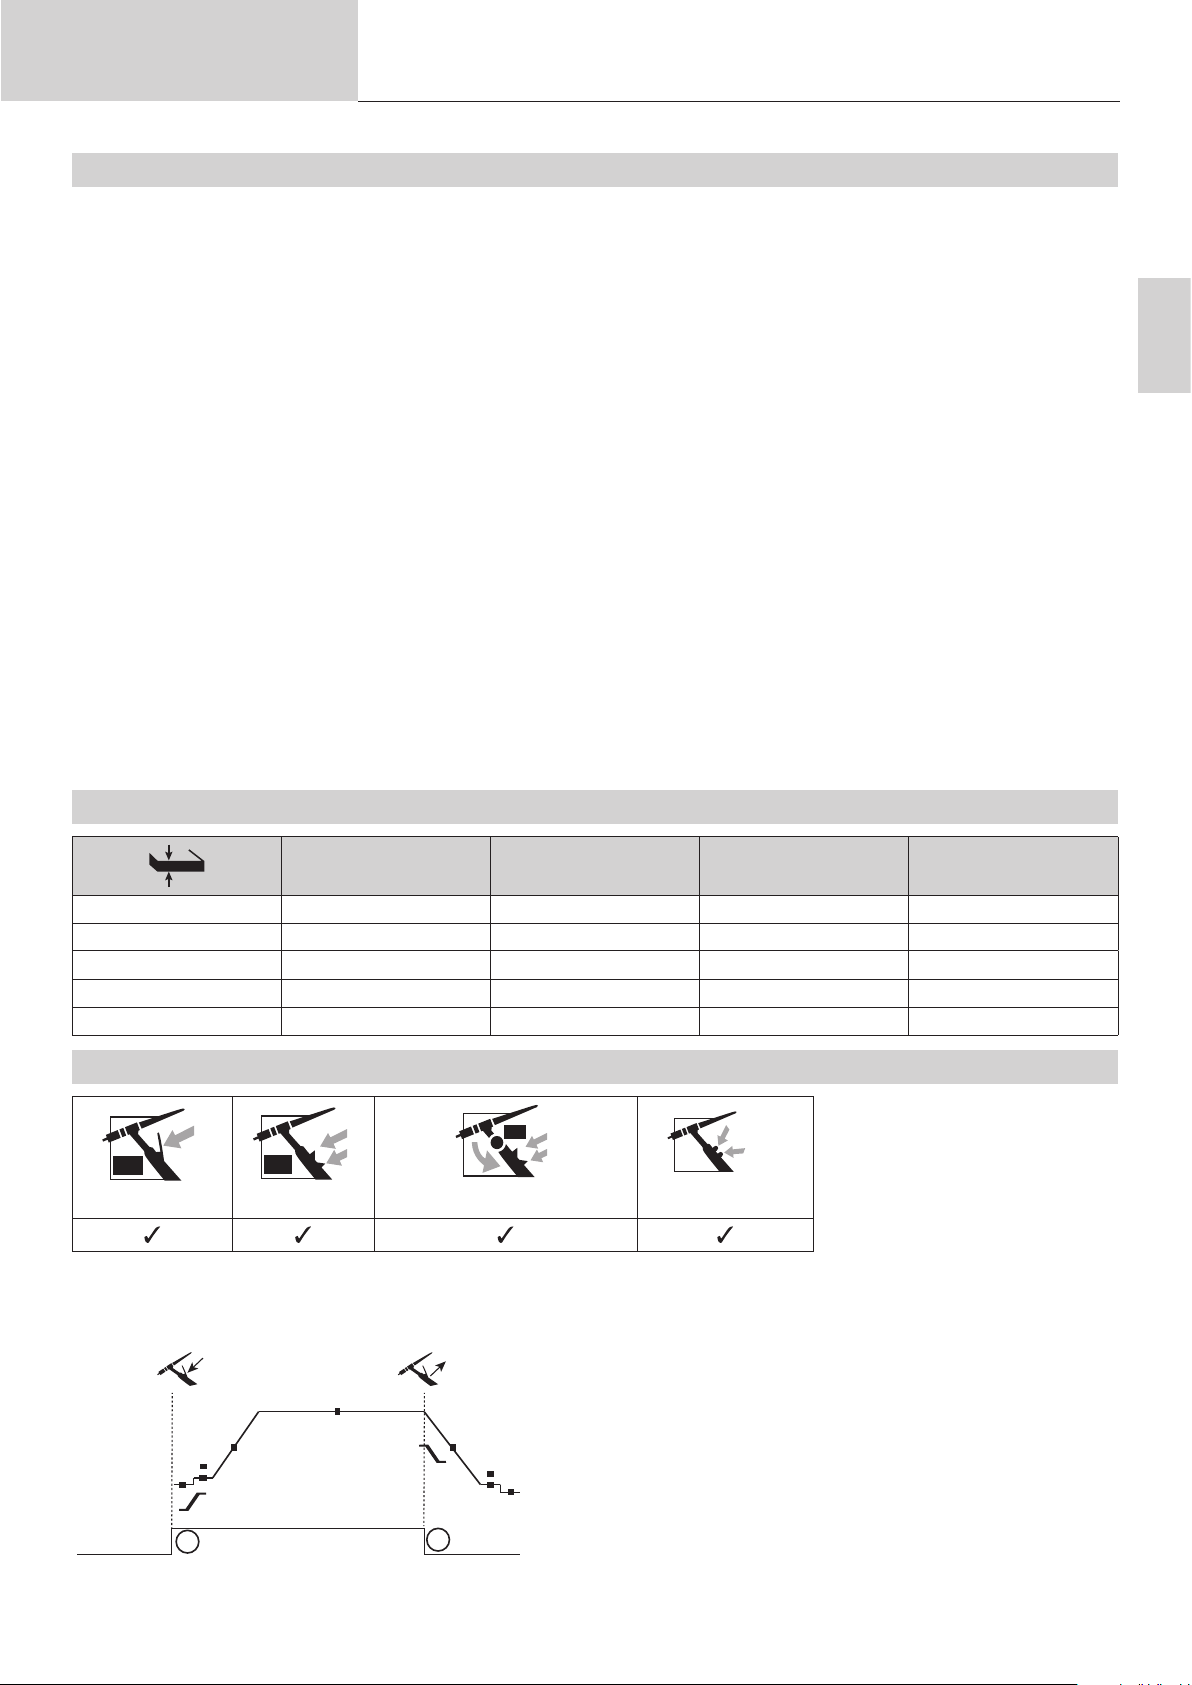
User manual
L
L
DB
L
DB
P
UP
Down
Translation of the original
instructions
PROTIG 231 DC FV
SAVE AND LOAD WELDING SETTINGS
The current settings are automatically saved and loaded at start up. In addition to the current settings, it is possible to save and recall so-called «JOB»
congurations. The « JOB « button is used to save, recall or delete a conguration. 50 Jobs can be stored per welding process.
Job creation
- Adjust all desired welding parameters,
- Press and hold the «JOB» button for more than 3 seconds,
- « IN » appears on the display,
- Select a job number using the incremental encoder. Only numbers that are not already associated with a previously saved job can be selected and
are indicated on the display,
- Once the job number is chosen, press the «JOB» button to validate and save it under the selected number,
- The job number is then displayed, indicating that the job has been saved. The number display continues to ash until another button or the torch
trigger is activated.
Note: If all numbers are already assigned to saved jobs, the HMI displays «Full».
Job recall
Apart from not being in the process of welding, the job recall does not require any particular initial condition:
- Press the «JOB» button briey (not exceeding 2 seconds),
- « OUT » appears on the HMI display,
- With the incremental encoder, select a job number. Only the numbers associated with existing jobs appear on the display If no job is stored, the HMI
displays «- - - -».
- Once the job number is selected, press the «JOB» button to conrm the conguration. The job number then ickers on the display, indicating that
the job was loaded. The number continues to icker until another parameter is changed or until the torch trigger is pressed to start the welding cycle.
EN
Job deletion
- Press the «JOB» button briey (not exceeding 2 seconds),
- « OUT » appears on the HMI display,
- With the incremental encoder, select a job number. Only numbers associated with existing jobs can be displayed,
- Press the « JOB » button 3 consecutive times. The selected job is now deleted and the power source
displays the welding current again.
RECOMMENDED COMBINATIONS
Current (A) Electrode (mm) Shroud (mm) Argon ow rate (L/min)
0.3 - 3 mm 3 - 75 1 6.5 6 - 7
2.4 - 6 mm 60 - 150 1.6 8 6 - 7
4 - 8 mm 100 - 200 2 9.5 7 - 8
6.8 - 8.8 mm 170 - 250 2.4 11 8 - 9
9 - 12 mm 225 - 300 3.2 12.5 9 - 10
COMPATIBLE TORCHES AND TRIGGER BEHAVIOURS
Trigger Double Buttons Double Buttons + Potentiometer Up & Down
For the 1 button torch, the button is called «main button».
For the 2 buttons torch, the rst button is called «main button» and the second button is called «secondary button».
2T MODE
T1 - The main button is pressed, the welding cycle starts (PreGas,
I_Start, UpSlope and welding).
T2 - The main button is released, the welding cycle is stopped
(DownSlope, I_Stop, PostGas).
For the double button torch and in 2T mode only, the secondary button
works like the main button.
Main button
t
t
T1
T2
31
Page 32
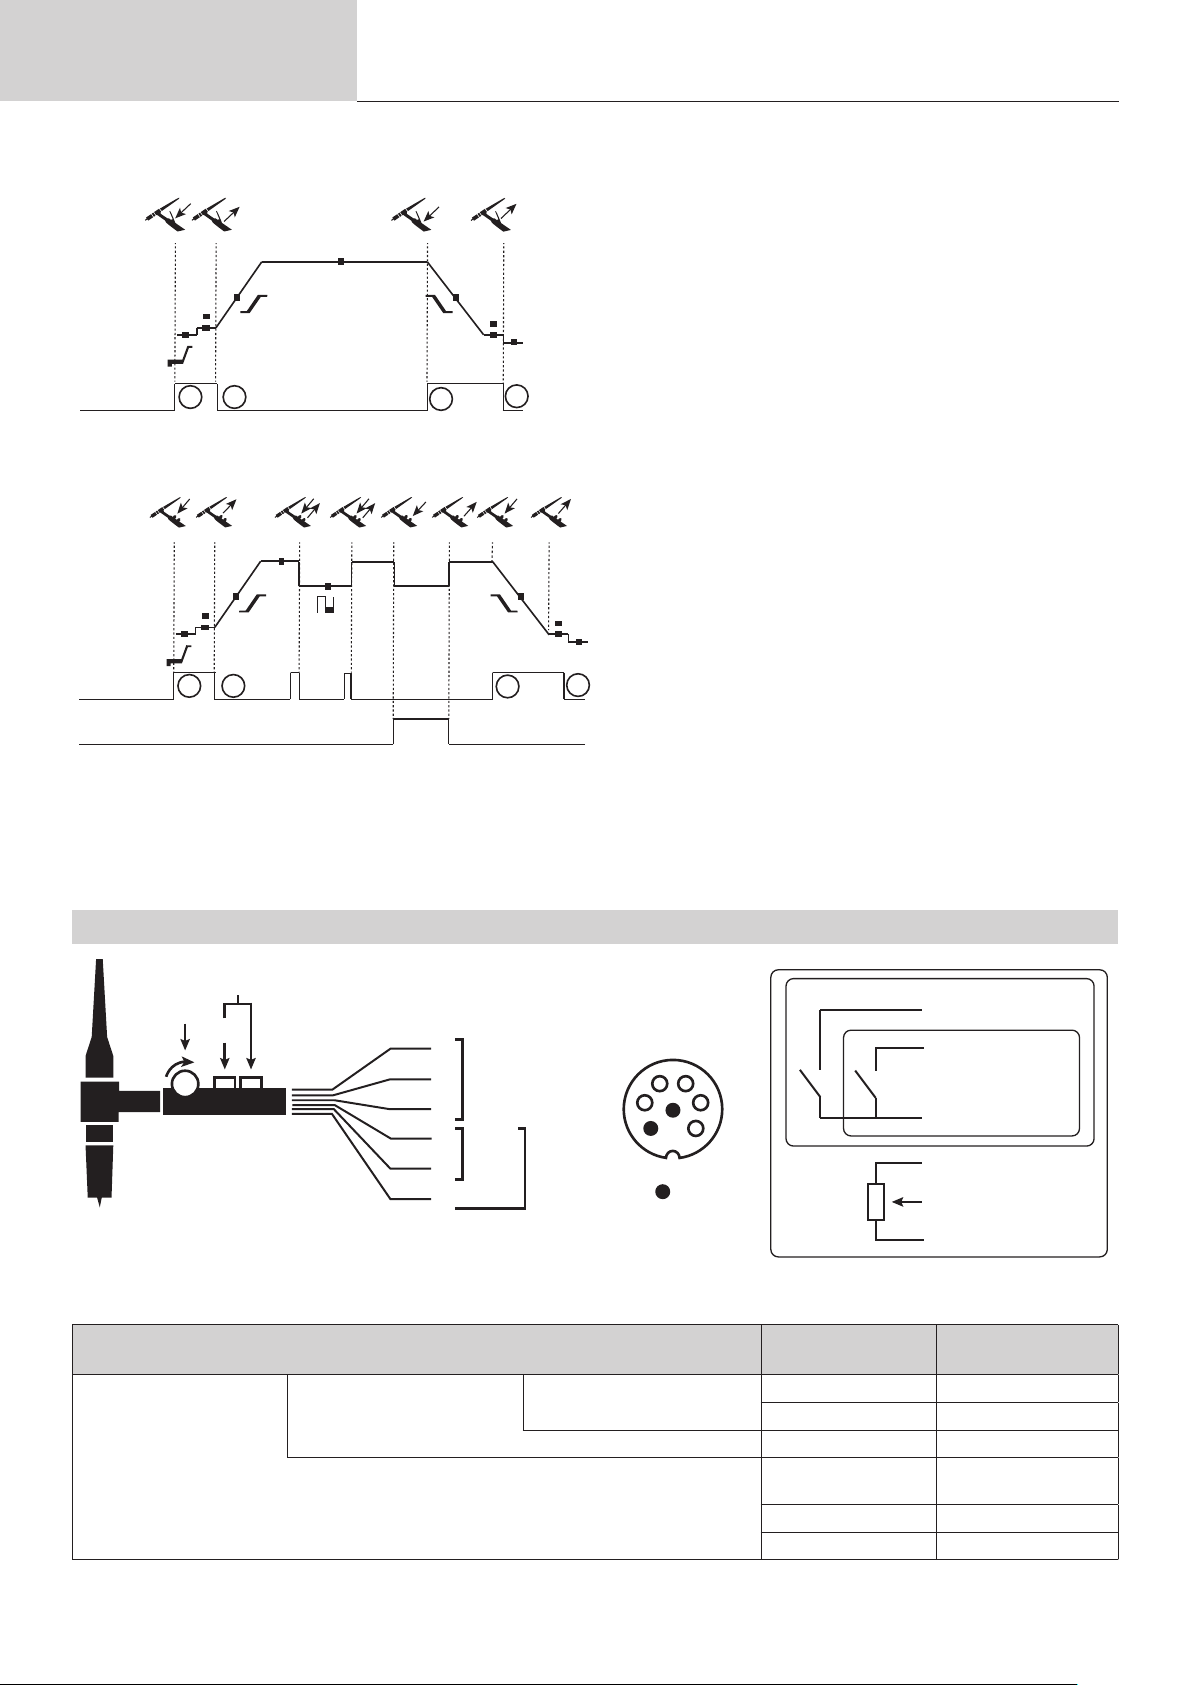
User manual
t
t
T2
T1
Main button
t t
t
t
T2
T1
Main button
T3
T1
Main button
T2
T4
Translation of the original
instructions
4T MODE
t t
PROTIG 231 DC FV
T1 - The main button is pressed, the cycle starts from the PreGas and
stops in the I_Start phase.
T2 - The main button is released, the cycle continues in UpSlope and
in welding.
T3 - The main button is pressed, the cycle switches to DownSlope and
stops in I_Stop.
T4 - The main button is released, the cycle ends with PostGas.
Main button
Main button
T1
T2
4T MODE log
t t
T1
T2
T3
T4
>0.5s<0.5s<0.5s
T3
For the dual-button torch, the secondary button is inactive.
T1 - The main button is pressed, the cycle starts from the PreGas and
stops in the I_Start phase.
T2 - The main button is released, the cycle continues in UpSlope and
in welding.
LOG: this operating mode is used in the welding phase:
- A short press of the main button (<0.5s) switches the current from I
welding to I cold and vice versa.
- the secondary button is kept pressed, the current switches from I
welding to I cold.
the secondary button is released, the current switches from I cold to I
T4
welding.
or
Secondary button
For this mode it may be convenient to use the dual button torch option or dual button with potentiometer. The «up» trigger keeps the same function
as the single button or trigger torch. The «down» button can, when pressed, switch to the cold current. The potentiometer of the torch, where avai-
lable, can control of the welding current from 50% to 100% of the value displayed.
T3 – A long press on the main button (>0.5s), the cycle switches to
DownSlope and stops in the I_Stop phase.
T4 - The main button is released, the cycle ends with PostGas.
TRIGGER COMMAND CONNECTOR
DB
P
L
1
P
5
torch
2
4
L
torch
2
DB
torch
3
4 3
5
6
2
1
NC
3
4
2
2
5
DB torch
L torch
DB + P
torch
1
Wiring diagram according to the type of torch. Electric diagram based on type of torch used.
Torch double button +
potentiometer
Torch type Wire description Pin
Torch double button Torch with trigger
Common/Earth 2
Button 1 4
Button 2 3
Common/Potentiome-
ter earth
10 V 1
Cursor 5
2
32
Page 33
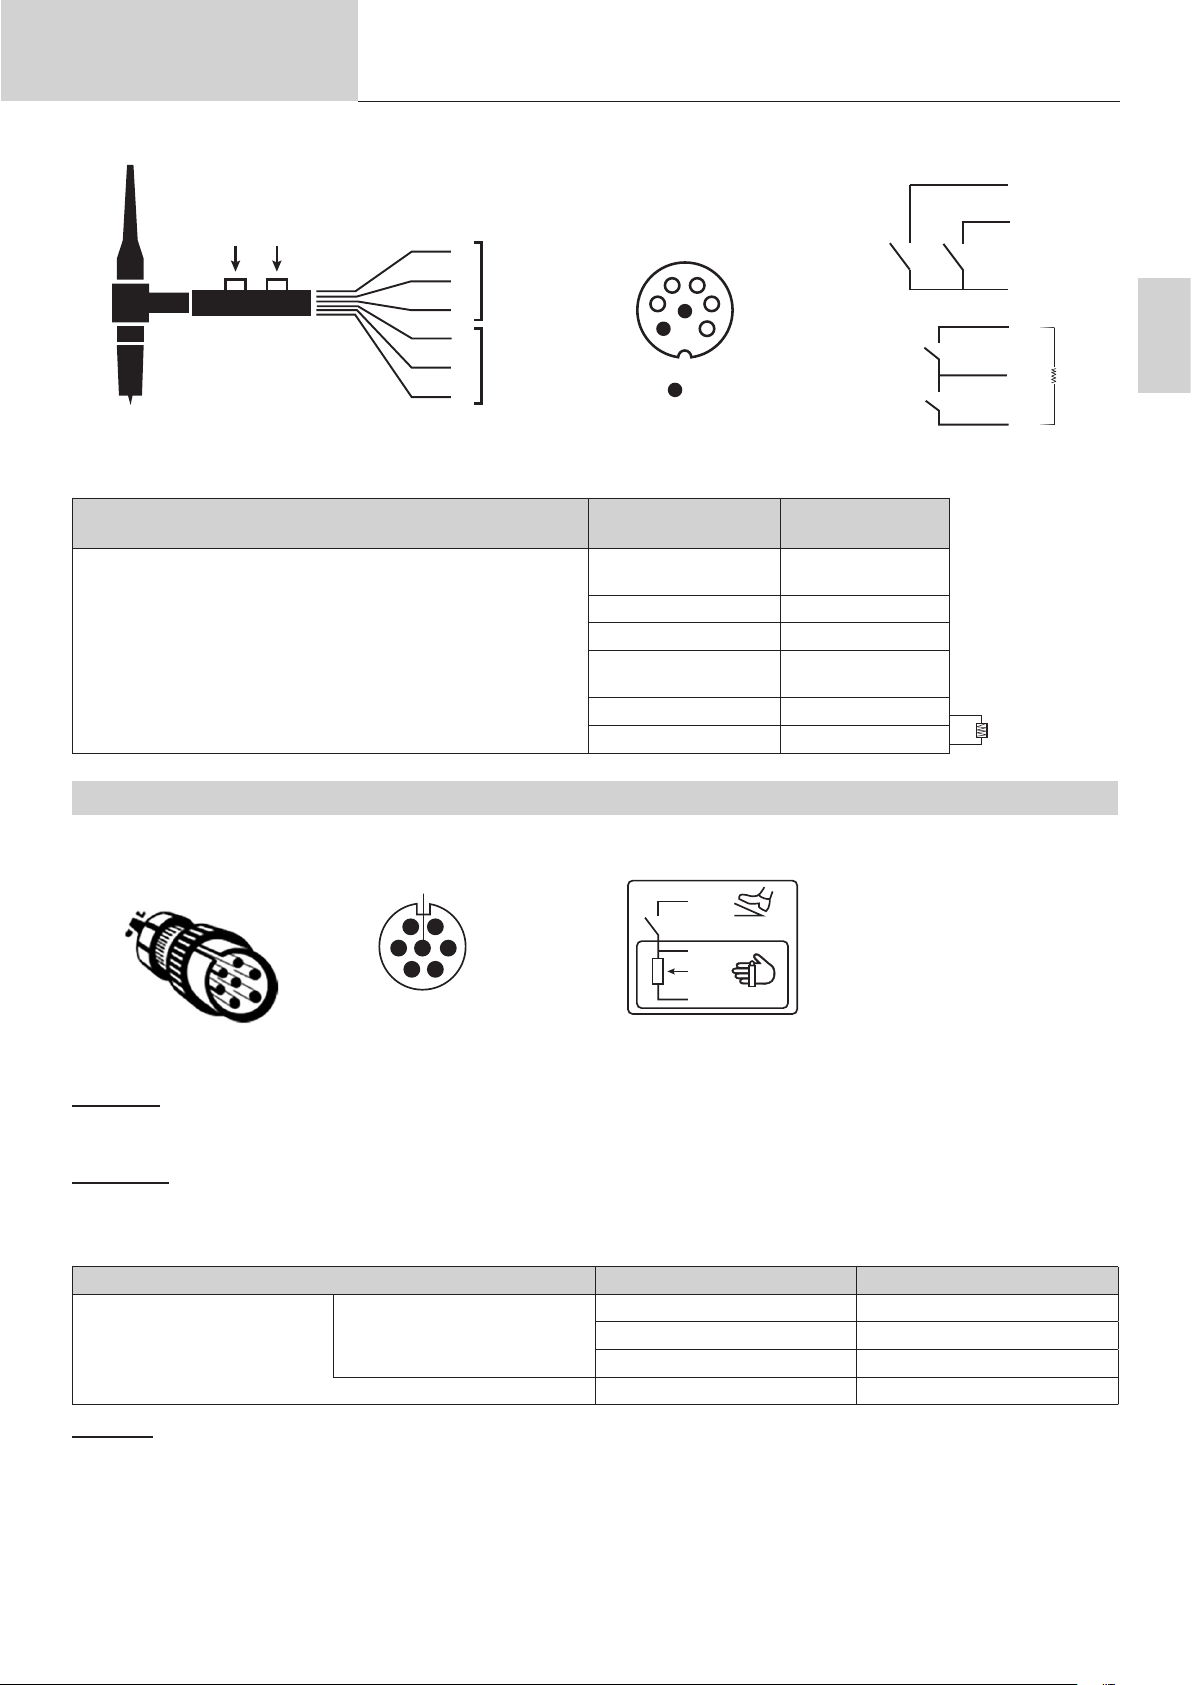
User manual
Translation of the original
instructions
PROTIG 231 DC FV
4
Up
Down
DB
1
5
2
4
2
3
Up & Down
DB
4 3
5
6
NC
2
1
Switch Down
Switch Up
3
Switch 2Switch 1
2
2
5
4.7 kΩ
1
Up & Down torch wiring diagram Up & Down torch electrical diagram
Torch type Wire description Pin
EN
Common
Switch 1 & 2
Switch 1 4
Up & Down Torch
Switch 2 3
Common
Up & Down Switch
Up Switch 1
Down Switch 2
REMOTE CONTROL
The analog remote control operates in TIG and MMA processes.
G
F
A
E
B
CD
Ref. 045699 External view Electric diagram according to the remote control type.
Connection
1- Plug the remote control into the connection at the back of the machine.
2- The HMI detects the presence of a remote control and oers a selection choice accessible by wheel.
D
045682
C
B
045675
A
2
5
4.7 kΩ
Connections
The product is equipped with a female socket for a remote control.
The specic 7 pin male plug (option ref. 045699) allows the connection of dierent types of remote control. For the cabling layout, please see the
diagram below.
Wire description Pin
10 V A
Foot pedal Manual remote control
Operating:
• Manual remote control (option ref. 045675):
The remote control enables the variation of current from 50% to 100% of the set intensity. In this conguration, all modes and functions of the machine are accessible and can be set.
Cursor B
Common/Earth C
Switch D
33
Page 34
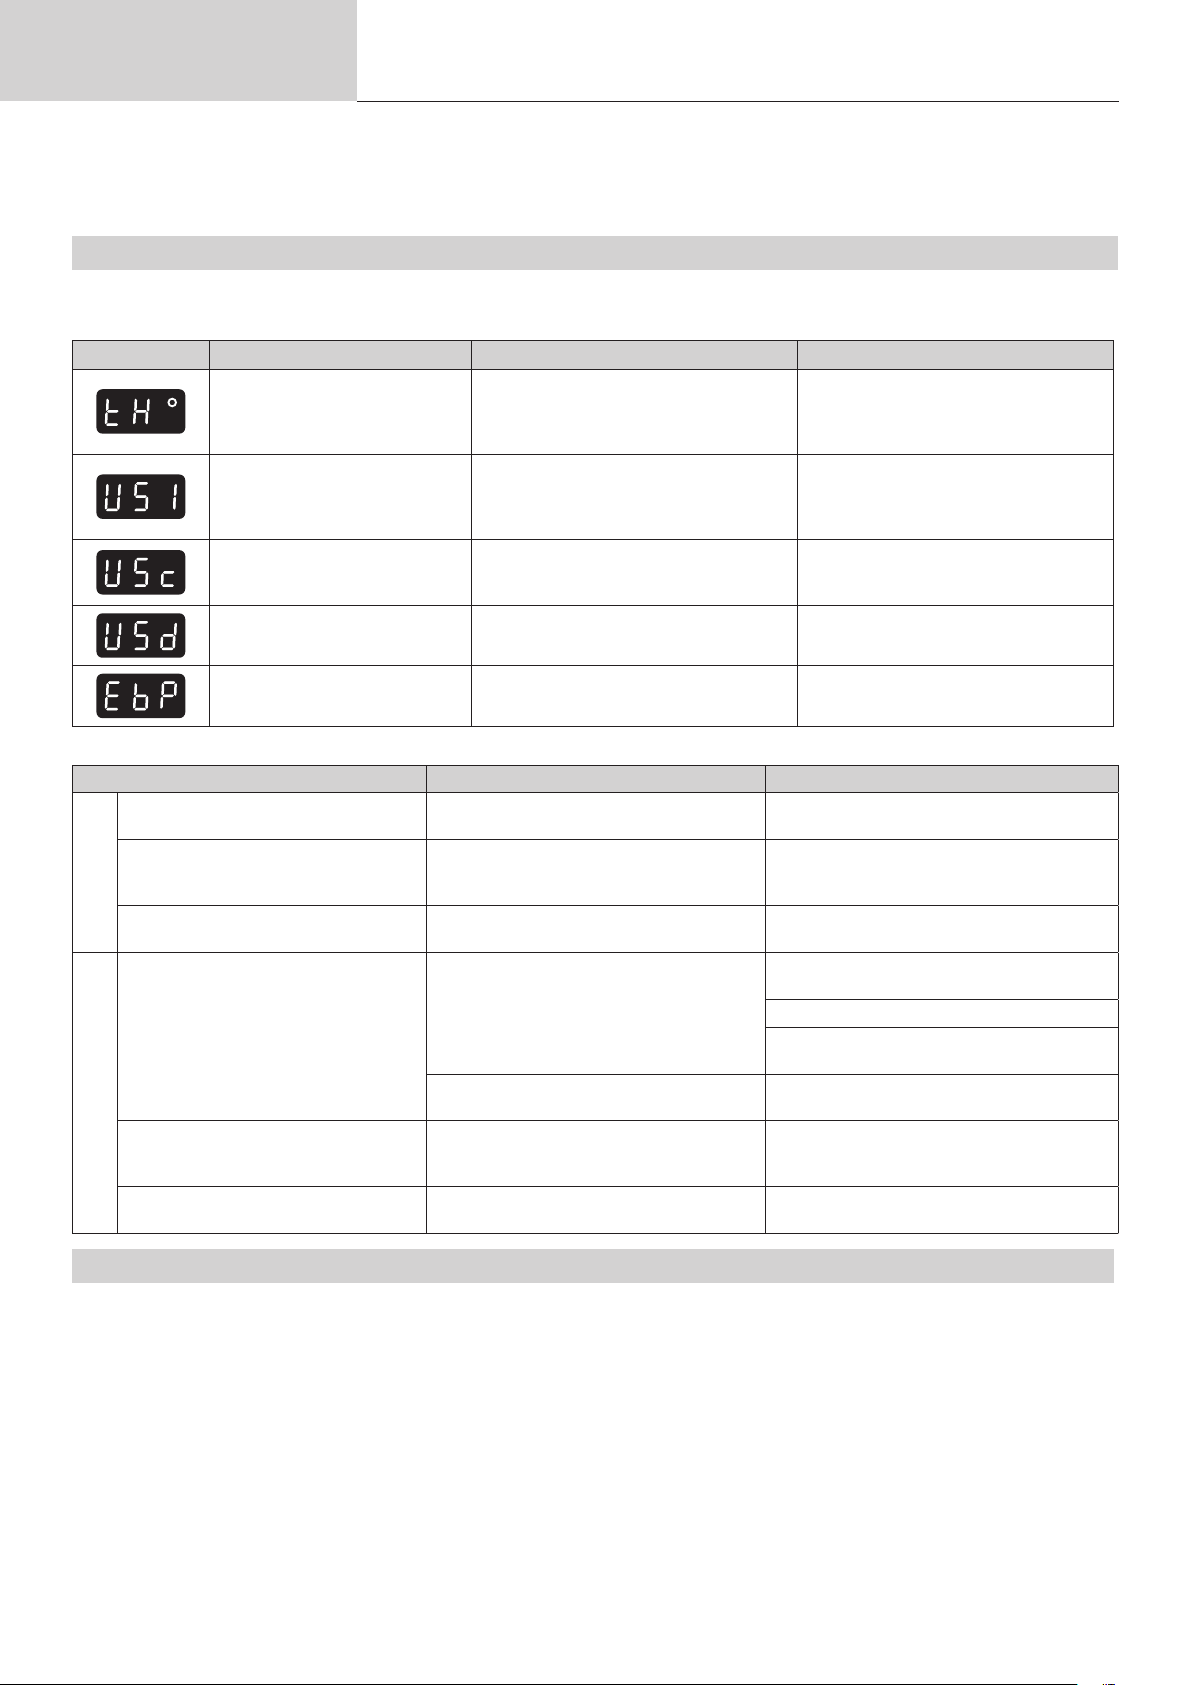
User manual
• Foot pedal (option ref. 045682):
The foot pedal allows the current to be set from 10% to 100% of the set current. In TIG, the welding machine only operates in 2T mode. The
upslope and downslope are not automatically managed by the current source, and are controlled by the user with the foot pedal.
Translation of the original
instructions
PROTIG 231 DC FV
RESOLUTION DES PROBLEMES
This device integrates a default management system.
A series of messages displayed on the control board allows for a fault and anomalies diagnosis.
Error code Meaning CAUSES SOLUTIONS
Thermal protection
The product has gone into a protective mode.
Torch fault Faulty torch(es) trigger(s) / button(s)
Maximum duty cycle reached.
Ambient temprature above 40°C.
Obstructed air input.
A power surge has been detected.
Wait for the indicator to turn o before
resuming welding operations.
Observe the operating factor and ensure
good ventilation
An overvoltage on the electrical network is
at the origin of the message.
Have your electrical installation or generator checked by an accredited person.
Make sure that nothing presses the torch
trigger(s) when the product is switched
on.
Pedal fault The pedal is pressed down
Push button(s) fault Push button(s) short-circuited
Troubleshooting Causes Solutions
The indicator is on but the product does
not deliver any current.
The product is connected to the mains,
you are feeling tingling when touching
the car body.
TIG-MMA
The machine welds poorly. Polarity error
Unstable arc
TIG
The tungsten electrode becomes
oxidized and tainted at the end of the
welding
The electrode melts Polarity error
The earth clamp or the electrode holder is not
connected to the unit.
The earth contact is faulty.
Fault due to the tungsten electrode
Gas ow incorrectly set
Gas problem, or gas ow stops too early
Make sure that nothing presses on the
foot pedal when the product is turned on.
Check that none of the push buttons are
pressed
Check the connections
Check the plug and the earth of your installation.
Check the recommended polarity (+/-) on the
electrode box.
Use an electrode size more suitable to the
thickness of your metal.
Use an tungsten electrode properly prepared.
Use a tungsten electrode that is suitable for
DC.
Check the gas ow rate on the cylinder pres-
sure gauge.
Check and tighten every gas connection. Wait
for the electrode to cool down before switching
o the glas ow.
Check that the earth is connected to the (+) ant
the torche to the (-) of the product
WARRANTY CONDITIONS
The warranty covers defaults or manufacturing defects for 2 years from the date of purchase (parts and labour).
the warranty does not cover:
• Any other damage due to transport.
• Normal wear of parts (eg. : cables, clamps, etc.).
• Damages due to misuse (power supply error, dropping of the equipment, disassembling).
• Environment related failures (pollution, rust, dust).
In the event of a malfunction, return the unit to your dealer, enclosing:
- a dated proof of purchase (till receipt, invoice...)
- An explanatory note of the failure.
34
Page 35
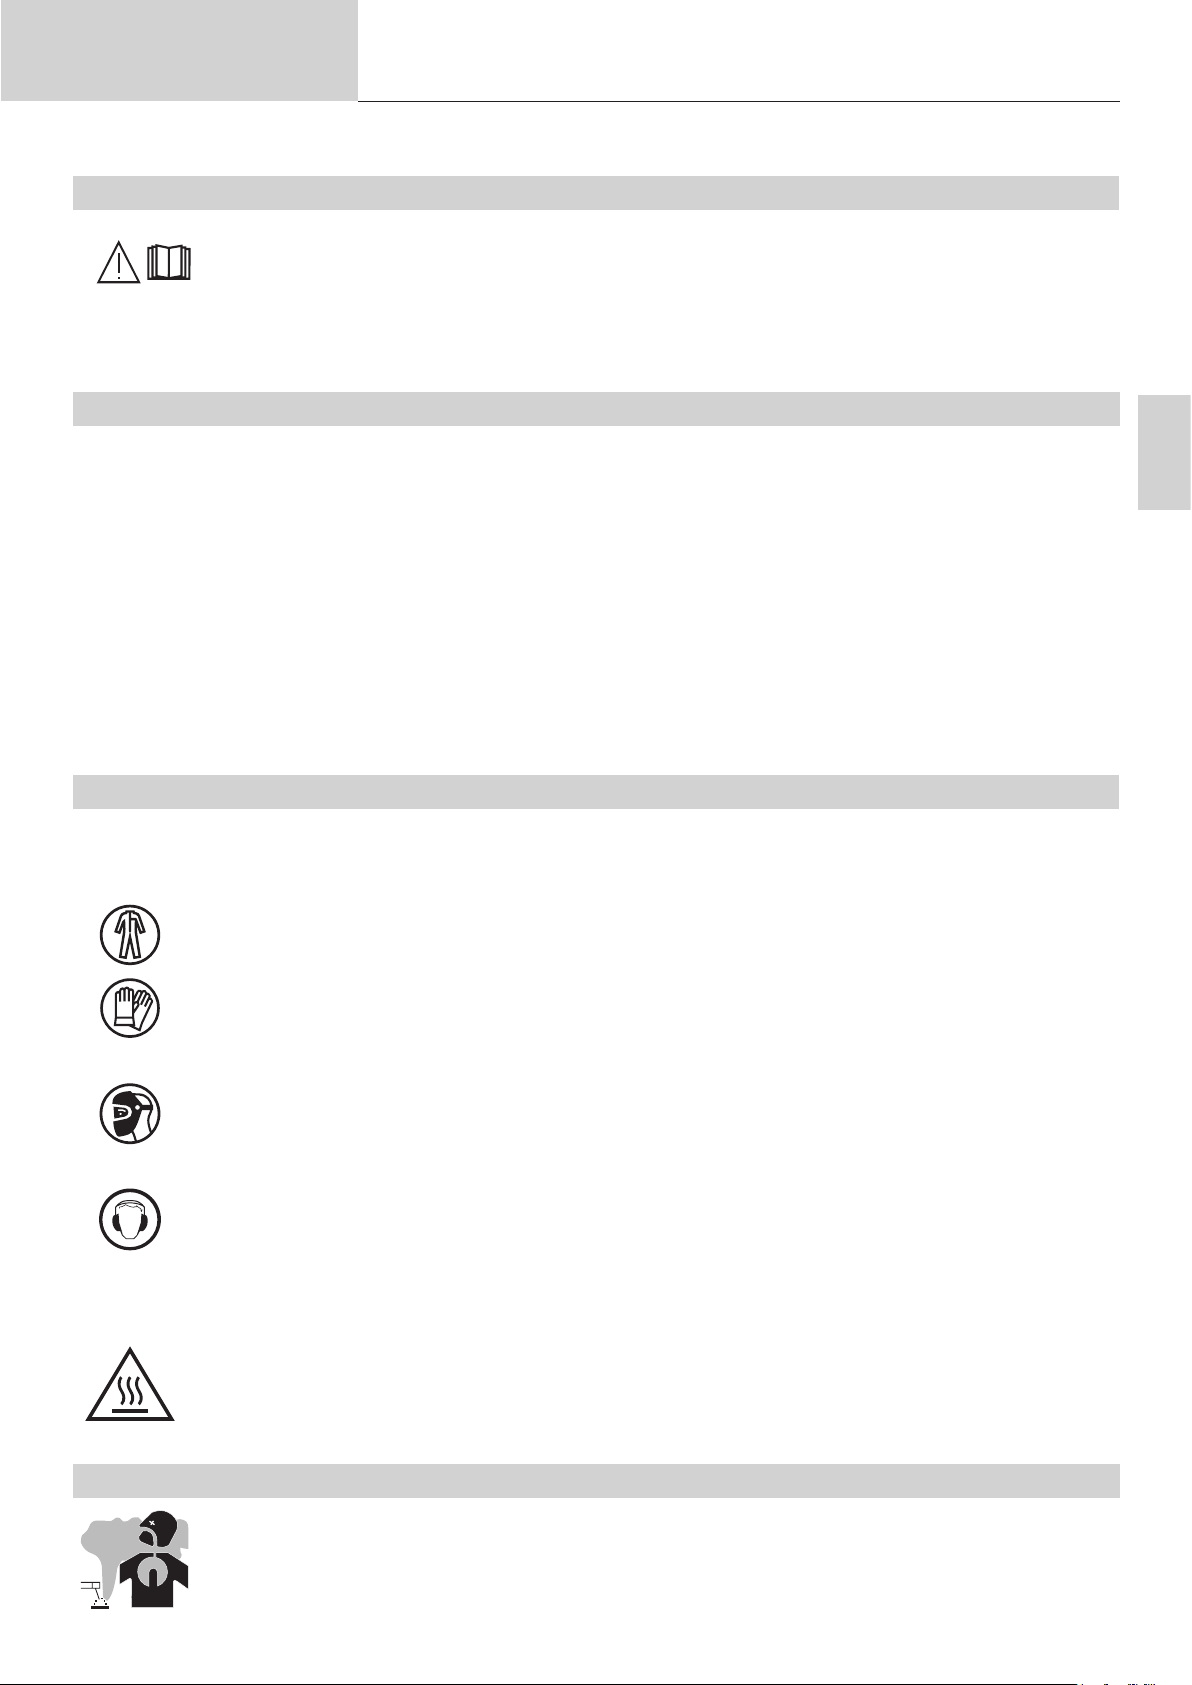
Betriebsanleitung
Übersetzung der
Originalbetriebsanleitung
PROTIG 231 DC FV
WARNUNGEN - SICHERHEITSREGELN
ALLGEMEINER HINWEIS
Diese Anleitung muss vor jeder Inbetriebnahme gelesen und verstanden werden.
Jegliche Änderung oder Wartung, die nicht im Handbuch angegeben ist, darf nicht vorgenommen
werden.
Der Hersteller haftet nicht für Personen- oder Sachschäden, die durch eine unsachgemäße Handhabung der Anweisungen im vorliegenden
Benutzerhandbuch verursacht werden.
Bei Problemen oder Unklarheiten wenden Sie sich bitte an eine qualizierte Person, um die Anlage korrekt zu handhaben.
UMGEBUNG
Dieses Gerät darf nur für Schweißarbeiten innerhalb der auf dem Typenschild und/oder in dem Benutzerbuch angegebenen Einschränkungen
verwendet werden. Die Sicherheitsrichtlinien müssen eingehalten werden. Bei unsachgemäßer oder gefährlicher Verwendung kann der Hersteller
nicht haftbar gemacht werden.
Die Anlage muss in einem Raum verwendet werden, der frei von Staub, Säuren, brennbaren Gasen oder anderen korrosiven Substanzen ist.
Gleiches gilt für die Lagerung. Sorgen Sie während des Betriebs für Luftzirkulation.
Temperaturbereich:
Verwendung zwischen -10 und +40°C (+14 und +104°F).
Lagerung zwischen -20 und +55°C (-4 und 131°F).
DE
Luftfeuchtigkeit:
Weniger als oder gleich 50% bei 40°C (104°F).
Weniger als oder gleich 90% bei 20°C (68°F).
Höhe:
Bis zu 1000 m über dem Meeresspiegel (3280 Fuß)
PERSONENSCHUTZ
Lichtbogenschweißen kann gefährlich sein und zu schweren Verletzungen oder zum Tod führen.
Beim Schweißen sind Personen einer gefährlichen Hitzequelle, der Lichtstrahlung des Lichtbogens, elektromagnetischen Feldern (Vorsicht für Träger
von Herzschrittmachern), der Gefahr eines Stromschlags, Lärm und gasförmigen Dämpfen ausgesetzt.
Befolgen Sie die nachfolgenden Sicherheitshinweise, um sich und andere ordnungsgemäß zu schützen:
Um sich vor Verbrennungen und Strahlung zu schützen, tragen Sie isolierende, trockene, feuerfeste Kleidung in einwandfreiem
Zustand ohne Bündchen, die den ganzen Körper bedeckt.
Verwenden Sie Handschuhe, die eine elektrische und thermische Isolierung gewährleisten.
Verwenden Sie einen Schweißerschutz und/oder eine Schweißerhaube mit ausreichendem Schutzgrad (variabel je nach
Anwendung). Schützen Sie die Augen während der Reinigungsarbeiten. Insbesondere Kontaktlinsen sind verboten.
Manchmal ist es notwendig, die Bereiche mit feuerfesten Vorhängen abzugrenzen, um den Schweißbereich vor den
Lichtbogenstrahlen, Schweißspritzern und glühenden Abfällen zu schützen.
Informieren Sie Personen, die sich im Schweißbereich aufhalten, dass sie Lichtbogenstrahlen oder schmelzenden Teile nicht mit
den Augen xieren dürfen und dass sie geeignete Schutzkleidung tragen müssen.
Verwenden Sie einen Lärmschutzkopfhörer, wenn der Schweißprozess einen Lärmpegel erreicht, der über dem zulässigen
Grenzwert liegt (auch für alle Personen im Schweißbereich).
Halten Sie Hände, Haare und Kleidung von beweglichen Teilen (Lüfter) fern.
Entfernen Sie niemals die Gehäuseschutzvorrichtungen der Kühleinheit, wenn die Schweißstromquelle unter Spannung steht, da
der Hersteller im Falle eines Unfalls nicht haftbar gemacht werden kann.
Die frisch geschweißten Teile sind heiß und können bei ihrer Handhabung Verbrennungen verursachen. Wenn Sie den Brenner
oder den Elektrodenhalter warten, stellen Sie sicher, dass er ausreichend kalt ist, indem Sie mindestens 10 Minuten warten, bevor
Sie ihn warten. Bei Verwendung eines wassergekühlten Brenners muss das Kühlaggregat eingeschaltet sein, damit die Flüssigkeit
keine Verbrennungen verursachen kann.
Es ist wichtig, den Arbeitsbereich vor dem Verlassen zu sichern, um Personen und Sachgüter zu schützen.
SCHWEISSDÄMPFE UND GASE
Die beim Schweißen entstehenden Dämpfe, Gase und Stäube sind gesundheitsgefährdend. Es muss für eine ausreichende
Belüftung gesorgt werden, und manchmal ist eine Luftzufuhr erforderlich. Eine Frischluftmaske kann bei unzureichender
Belüftung eine Lösung sein.
Überprüfen Sie die Wirksamkeit der Ansaugung, indem Sie diese anhand der Sicherheitsnormen überprüfen.
35
Page 36
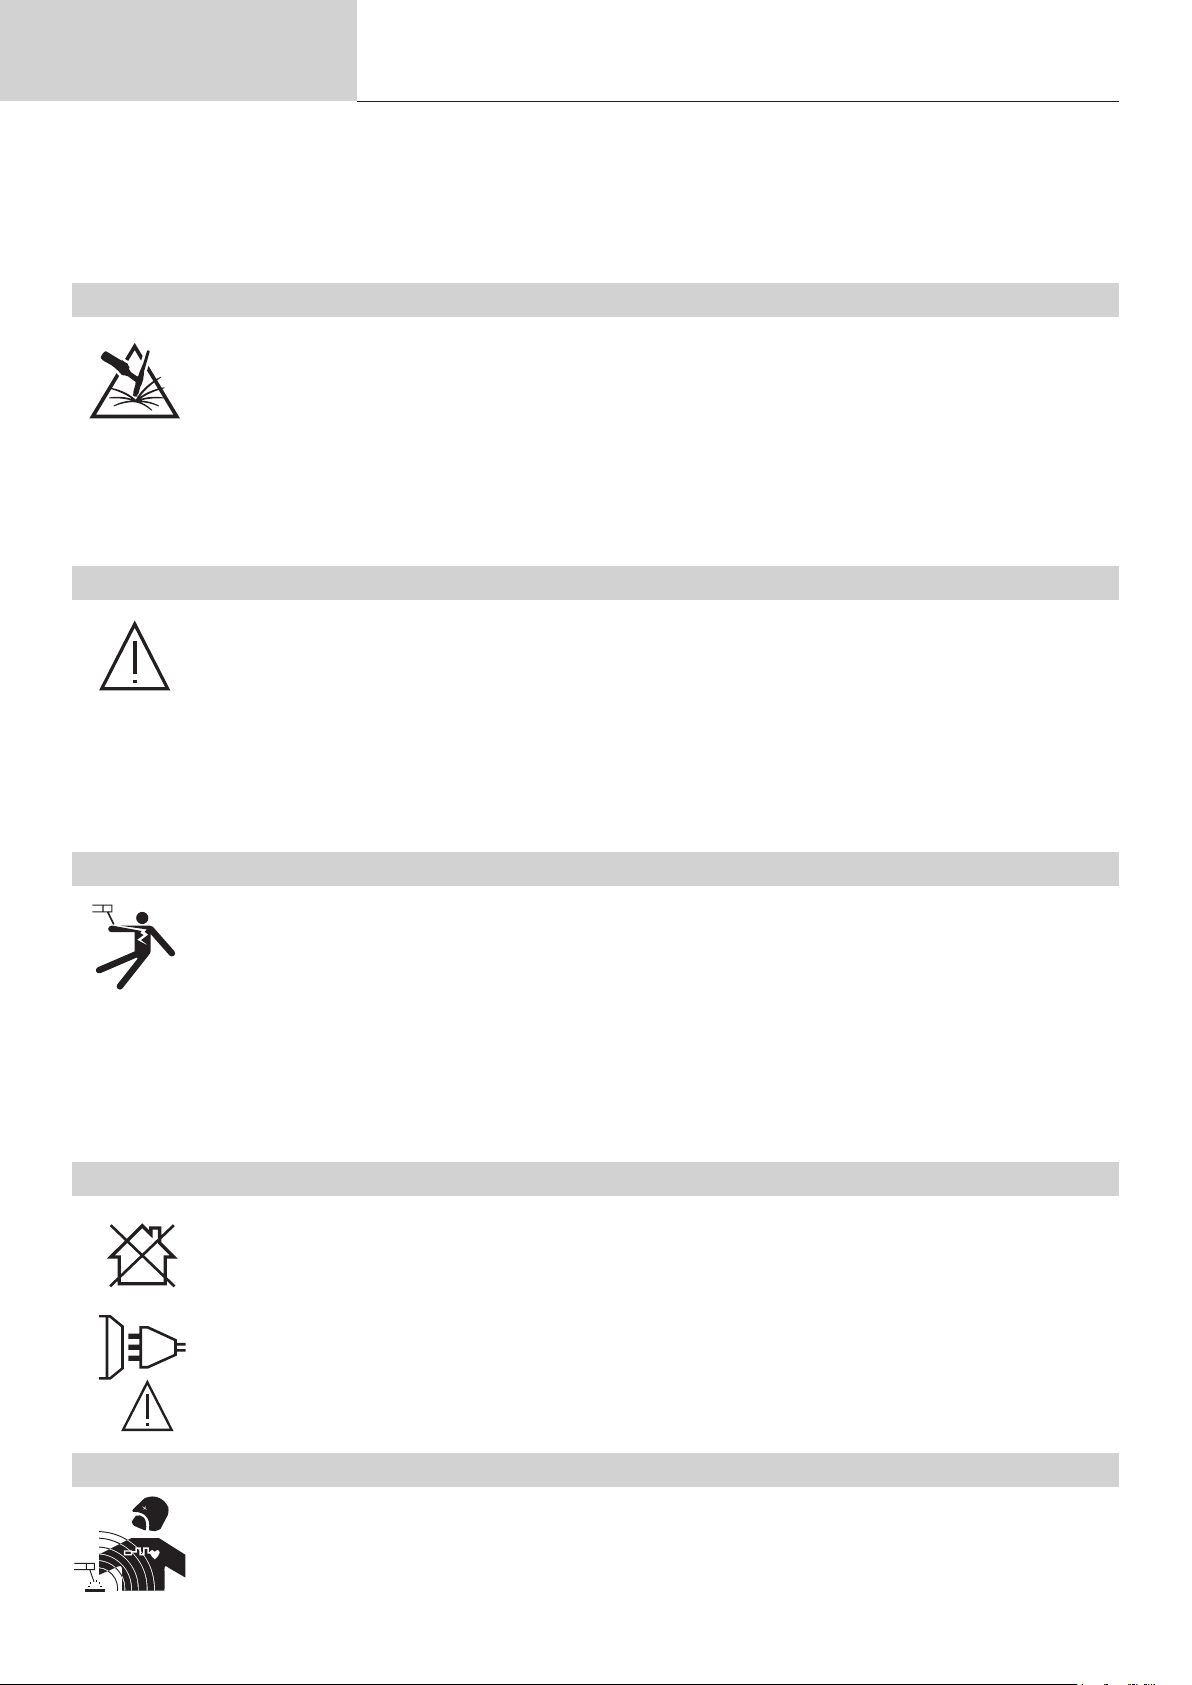
Betriebsanleitung
Achtung: Das Schweißen in kleinen Räumen erfordert eine Überwachung des Sicherheitsabstands. Außerdem kann das Löten bestimmter blei-
, cadmium-, zink- oder quecksilberhaltiger Materialien oder auch Beryllium besonders schädlich sein, daher sollten Sie die Teile vor dem Löten
entfetten.
Flaschen müssen in oenen oder gut belüfteten Bereichen gelagert werden. Sie müssen sich in senkrechter Position benden und an einer Halterung
oder einem Fahrwagen angebracht sein.
Die Schweißung darf nicht in der Nähe von Fett oder Farbe durchgeführt werden.
Übersetzung der
Originalbetriebsanleitung
PROTIG 231 DC FV
BRAND- UND EXPLOSIONSGEFAHR
Der Schweißbereich muss vollständig geschützt sein, brennbare Materialien müssen sich in einer Entfernung von mindestens
11 Metern benden.
In der Nähe von Schweißarbeiten müssen Feuerlöscheinrichtungen vorhanden sein.
Vorsicht vor heißem Material oder Funken, die umhergeschleudert werden und sogar durch Ritzen dringen. Sie können eine Brand- oder
Explosionsquelle darstellen.
Halten Sie Personen, brennbare Gegenstände und unter Druck stehende Behälter in sicherer Entfernung.
Das Schweißen in geschlossenen Behältern oder Rohren ist zu vermeiden, und wenn sie oen sind, müssen sie von jeglichem brennbaren oder
explosiven Material (Öl, Kraftsto, Gasreste ...) entleert werden.
Die Schleifarbeiten dürfen nicht in Richtung der Schweißstromquelle oder der brennbaren Materialien erfolgen.
GASFLASCHEN
Das aus den Flaschen austretende Gas kann bei Konzentration im Schweißbereich eine Erstickungsquelle sein (gut lüften).
Der Transport muss auf sichere Art und Weise erfolgen: Die Flaschen müssen verschlossen und die Schweißstromquelle
ausgeschaltet sein. Sie müssen senkrecht gelagert und durch eine Halterung xiert werden, um die Gefahr des Herunterfallens
zu begrenzen.
Verschließen Sie die Flasche zwischen zwei Anwendungen. Achten Sie auf Temperaturschwankungen und Sonneneinstrahlung.
Die Flasche darf nicht in Kontakt mit einer Flamme, einem Lichtbogen, einem Brenner, einer Erdungsklemme oder einer anderen Wärme- oder
Glühquelle kommen.
Halten Sie sie von Strom- und Schweißkreisen fern und schweißen Sie deshalb niemals mit einer Flasche, die unter Druck steht.
Seien Sie vorsichtig beim Önen des Flaschenventils, halten Sie den Kopf vom Ventil fern und stellen Sie sicher, dass das verwendete Gas für den
Schweißprozess geeignet ist.
ELEKTRISCHE SICHERHEIT
Das verwendete Stromnetz muss geerdet sein. Verwenden Sie die auf dem Typenschild empfohlene Sicherungsgröße.
Ein elektrischer Schlag kann direkt oder indirekt zu schweren Unfällen führen, sogar mit tödlichem Ausgang.
Berühren Sie niemals stromführende Teile innerhalb oder außerhalb der Stromquelle (Brenner, Klemmen, Kabel, Elektroden), da diese mit dem
Schweißstromkreis verbunden sind.
Vor dem Önen der Schweißstromquelle ist diese vom Netz zu trennen. 2 Minuten warten, damit alle Kondensatoren entladen sind.
Berühren Sie nicht gleichzeitig den Brenner oder Elektrodenhalter und die Erdungsklemme.
Sorgen Sie dafür, dass beschädigte Kabel oder Brenner von qualiziertem und autorisiertem Personal ausgetauscht werden. Dimensionieren Sie den
Kabelquerschnitt entsprechend der Anwendung. Verwenden Sie immer trockene, qualitativ hochwertige Kleidung, um sich vom Schweißstromkreis
zu isolieren. Tragen Sie in allen Arbeitsbereichen isoliertes Schuhwerk.
CEM-KLASSIFIZIERUNG DES GERÄTES
Dieses Gerät der Klasse A ist nicht für den Einsatz in Wohnbereichen vorgesehen, in denen die Stromversorgung über das
öentliche Niederspannungsnetz erfolgt. An diesen Standorten kann es aufgrund von leitungsgeführten und gestrahlten
Hochfrequenzstörungen zu potenziellen Störungen bei der Gewährleistung der elektromagnetischen Verträglichkeit kommen.
Unter der Voraussetzung, dass die Impedanz des öentlichen Niederspannungsnetzes am gemeinsamen Kopplungspunkt
kleiner als Zmax = 0,282 Ohm ist, entspricht dieses Gerät der IEC 61000-3-11 und kann an öentliche Niederspannungsnetze
angeschlossen werden. Es liegt in der Verantwortung des Installateurs oder des Benutzers des Geräts, gegebenenfalls durch
Rücksprache mit dem Verteilernetzbetreiber, sicherzustellen, dass die Netzimpedanz die Einschränkungen einhält.
Dieses Gerät entspricht der IEC 61000-3-12.
ELEKTROMAGNETISCHE EMISSIONEN
Elektrischer Strom, der durch einen beliebigen Leiter ießt, erzeugt lokalisierte elektrische und magnetische Felder (EMF). Der
Schweißstrom erzeugt ein elektromagnetisches Feld um den Schweißkreis und das Schweißgerät.
EMF-Felder können bestimmte medizinische Implantate, wie z. B. Herzschrittmacher, stören. Für Personen mit medizinischen Implantaten müssen
Schutzmaßnahmen getroen werden. Zum Beispiel Zugangsbeschränkungen für umstehende Personen oder eine individuelle Risikobeurteilung für
36
Schweißer.
Page 37
Betriebsanleitung
Alle Schweißer sollten die folgenden Verfahren anwenden, um die Exposition gegenüber elektromagnetischen Feldern des Schweißkreises zu
minimieren:
• Positionieren Sie die Schweißkabel zusammen - xieren Sie sie, wenn möglich, mit einer Klemme;
• Positionieren Sie sich (Oberkörper und Kopf) so weit wie möglich vom Schweißstromkreis entfernt;
• Wickeln Sie die Schweißkabel niemals um den Körper;
• Positionieren Sie den Körper nicht zwischen den Schweißkabeln. Halten Sie beide Schweißkabel an der gleichen Seite des Körpers;
• Schließen Sie das Rückführungskabel so nah wie möglich an der zu schweißenden Stelle am Werkstück an;
• Arbeiten Sie nicht neben der Schweißstromquelle, setzen Sie sich nicht darauf und lehnen Sie sich nicht dagegen;
• Schweißen Sie nicht, während Sie die Schweißstromquelle oder den Drahtvorschubkoer transportieren.
Träger von Herzschrittmachern sollten vor der Verwendung dieses Geräts einen Arzt konsultieren.
Die Exposition gegenüber elektromagnetischen Feldern beim Schweißen kann weitere gesundheitliche Auswirkungen haben,
die noch nicht bekannt sind.
Übersetzung der
Originalbetriebsanleitung
PROTIG 231 DC FV
EMPFEHLUNGEN ZUR BEURTEILUNG DES SCHWEISSBEREICHS UND DER ANLAGE
Allgemeines
Der Benutzer ist für die Installation und den Verwendung des Lichtbogenschweißgeräts gemäß den Anweisungen des Herstellers verantwortlich.
Falls elektromagnetische Störungen festgestellt werden, liegt es in der Verantwortung des Benutzers des Lichtbogenschweißgeräts, die Situation
mit technischer Unterstützung des Herstellers zu beheben. In einigen Fällen kann diese Abhilfemaßnahme so einfach sein wie das Erden des
Schweißkreises. In anderen Fällen kann es erforderlich sein, eine elektromagnetische Abschirmung um die Schweißstromquelle und das gesamte
Werkstück herum zu errichten und Eingangslter einzusetzen. In jedem Fall müssen elektromagnetische Störungen reduziert werden, bis sie nicht
mehr stören.
Bewertung des Schweißbereichs
Vor der Installation von Lichtbogenschweißgeräten sollte der Benutzer die potenziellen elektromagnetischen Probleme in der Umgebung bewerten.
Folgendes sollte beachtet werden:
(a) das Vorhandensein von anderen Strom-, Steuer-, Signal- und Telefonkabeln über, unter und neben des Lichtbogenschweißgeräts;
b) Radio- und Fernsehempfänger und -sender;
c) Computer und andere Steuergeräte;
d) sicherheitskritische Geräte, z. B. Schutz von Industrieanlagen;
e) die Gesundheit von benachbarten Personen, z. B. die Verwendung von Herzschrittmachern oder Hörgeräten;
f) die für die Kalibrierung oder Messung verwendeten Geräte;
g) die Störfestigkeit anderer Geräte in der Umgebung.
Der Benutzer muss sicherstellen, dass andere in der Umgebung verwendete Geräte kompatibel sind. Dies kann zusätzliche Schutzmaßnahmen
erfordern;
h) die Tageszeit, zu der die Schweißarbeiten oder andere Tätigkeiten durchgeführt werden sollen.
Die Größe des zu berücksichtigenden Umgebungsbereichs hängt von der Gebäudestruktur und anderen im Gebäude stattndenden Aktivitäten ab.
Die Umgebung kann sich über die Grenzen der Anlage hinaus erstrecken.
Bewertung der Schweißanlage
Zusätzlich zur Bereichsbewertung kann die Beurteilung der Lichtbogenschweißanlagen verwendet werden, um Störungen zu erkennen und zu
beheben. Die Emissionsbewertung sollte gemäß Artikel 10 der CISPR 11 In-situ-Messungen umfassen. In-situ-Messungen können auch verwendet
werden, um die Ezienz von Minderungsmaßnahmen zu bestätigen.
DE
EMPFEHLUNGEN ZU METHODEN ZUR REDUZIERUNG ELEKTROMAGNETISCHER EMISSIONEN
a. Öentliches Versorgungsnetz: Lichtbogenschweißgeräte sollten gemäß den Empfehlungen des Herstellers an das öentliche Stromnetz
angeschlossen werden. Wenn Störungen auftreten, können zusätzliche Präventionsmaßnahmen wie z. B. die Filterung der öentlichen
Stromversorgung erforderlich sein. Es sollte in Erwägung gezogen werden, das Stromkabel in einem Metallrohr oder ähnlichem von fest installierten
Lichtbogenschweißgeräten abzuschirmen. Die elektrische Durchgängigkeit der Abschirmung muss über die gesamte Länge gewährleistet sein. Es
empehlt sich Abschirmung mit der Schweißstromquelle zu verbinden, um einen guten elektrischen Kontakt zwischen der Leitung und dem Gehäuse
der Schweißstromquelle zu gewährleisten.
b. Wartung von Lichtbogenschweißgeräten: Lichtbogenschweißgeräte sollten einer routinemäßigen Wartung gemäß den Empfehlungen
des Herstellers unterzogen werden. Alle Zugänge, Wartungstüren und Abdeckungen sollten geschlossen und ordnungsgemäß verriegelt sein,
wenn das Lichtbogenschweißgerät in Betrieb ist. Das Lichtbogenschweißgerät darf in keiner Weise modiziert werden, mit Ausnahme der in
den Herstelleranweisungen genannten Änderungen und Anpassungen. Insbesondere sollte der Lichtbogenspalter von Lichtbogenzünd- und
Stabilisierungsgeräten nach den Empfehlungen des Herstellers eingestellt und gewartet werden.
c. Schweisskabel: Die Kabel sollten so kurz wie möglich gehalten werden und dicht nebeneinander in Bodennähe oder auf dem Boden verlegt
werden.
d. Potentialausgleich: Es sollte in Betracht gezogen werden, die Verbindung aller Metallgegenstände in der Umgebung zu überwachen. Mit dem zu
schweißenden Werkstück verbundene Metallteile erhöhen jedoch das Risiko eines Stromschlags für den Bediener, wenn er sowohl diese Metallteile
als auch die Elektrode berührt. Der Bediener sollte von solchen Metallgegenständen isoliert sein.
e. Erdung des zu schweißenden Werkstücks: Wenn das zu schweißende Werkstück aus Gründen der elektrischen Sicherheit oder aufgrund
seiner Abmessungen und seines Standorts nicht geerdet ist, was beispielsweise bei Schisrümpfen oder Stahlkonstruktionen von Gebäuden der
Fall ist, kann ein Erdungsanschluss die Emissionen in einigen, aber nicht allen Fällen verringern. Es sollte darauf geachtet werden, dass keine Teile
geerdet werden, die die Verletzungsgefahr für den Benutzer oder die Beschädigung anderer elektrischer Geräte erhöhen könnten. Falls notwendig,
sollte der Anschluss des zu schweißenden Werkstücks an die Erde direkt erfolgen. In einigen Ländern, in denen dieser direkte Anschluss nicht erlaubt
ist, sollte der Anschluss mit einem geeigneten Kondensator erfolgen, der gemäß den nationalen Vorschriften ausgewählt wird.
f. Schutz und Abschirmung: Durch gezielten Schutz und Abschirmung anderer Kabel und Geräte in der Umgebung können Störprobleme
eingeschränkt werden. Für spezielle Anwendungen kann der Schutz des gesamten Schweißbereichs in Betracht gezogen werden.
37
Page 38
Betriebsanleitung
Übersetzung der
Originalbetriebsanleitung
PROTIG 231 DC FV
TRANSPORT UND TRANSIT DER SCHWEISSSTROMQUELLE
Die Schweißstromquelle ist mit einem oberen Gri zum Tragen in der Hand ausgestattet. Achten Sie darauf, dass Sie ihr Gewicht
nicht unterschätzen. Der Gri wird nicht als Anschlagmittel betrachtet.
Verwenden Sie die Kabel oder den Brenner nicht, um die Schweißstromquelle zu bewegen. Sie muss in eine senkrechte Position
gebracht werden.
Heben Sie niemals gleichzeitig eine Gasasche und die Schweißstromquelle an. Ihre Transportnormen sind unterschiedlich.
Führen Sie die Schweißstromquelle nicht über Personen oder Gegenstände.
GERÄTEMONTAGE
• Stellen Sie die Schweißstromquelle auf einen Boden mit einer maximalen Neigung von 10°.
• Sorgen Sie für ausreichend Platz, um die Schweißstromquelle zu belüften und die Bedienelemente zu erreichen.
• Nicht in einer Umgebung mit leitfähigem Metallstaub verwenden.
• Die Schweißstromquelle muss vor Schlagregen geschützt werden und darf nicht der Sonneneinstrahlung ausgesetzt werden.
• Gerät mit Schutzart IP21 bedeutet:
- Schutz vor Zugang zu gefährlichen Teilen von festen Körpern mit einem Durchmesser >12,5mm und,
- Schutz vor senkrecht fallenden Wassertropfen
Netz-, Verlängerungs- und Schweißkabel müssen vollständig abgewickelt werden, um Überhitzung zu vermeiden.
Der Hersteller haftet nicht für Schäden an Personen und Gegenständen, die durch unsachgemäßen und gefährlichen Gebrauch
dieses Gerätes entstehen.
WARTUNG / TIPPS
• Die Wartung sollte nur von einer qualizierten Person durchgeführt werden. Eine jährliche Wartung wird empfohlen.
• Schalten Sie die Stromversorgung durch Ziehen des Steckers aus und warten Sie zwei Minuten, bevor Sie an dem Gerät
arbeiten. Im Inneren sind die Spannungen und Ströme hoch und gefährlich.
• Nehmen Sie die Abdeckung regelmäßig ab und blasen Sie den Staub aus. Nutzen Sie die Gelegenheit, um die elektrischen Anschlüsse mit einem
isolierten Werkzeug durch Fachpersonal überprüfen zu lassen.
• Überprüfen Sie regelmäßig den Zustand des Netzkabels. Falls das Netzkabel beschädigt ist, muss es durch den Hersteller, dessen Kundenservice
oder eine ähnlich qualizierte Person ersetzt werden, um eine Gefährdung zu vermeiden.
• Lassen Sie die Lüftungsschlitze der Schweißstromquelle für den Luftein- und -austritt frei.
• Diese Stromquelle darf nicht zum Auftauen von gefrorenen Wasserleitungen, zur Batterieauadung und zum Starten von Motoren benutzt werden.
INSTALLATION - FUNKTIONSWEISE DES PRODUKTS
Die Installation darf nur von erfahrenem und vom Hersteller autorisiertem Personal durchgeführt werden. Stellen Sie bei der Installation sicher, dass
der Generator vom Netz getrennt ist. Reihen- oder Parallelschaltungen von Generatoren sind nicht zulässig. Es wird empfohlen, die mit dem Gerät
gelieferten Schweißkabel zu verwenden, um die optimalen Einstellungen des Produkts zu erhalten.
BESCHREIBUNG DES GERÄTS (ABB.1)
Bei diesem Gerät handelt es sich um eine Inverter-Schweißstromquelle für Gleichstrom (DC) zum Schweißen mit feuerfester Elektrode (WIG) und
umhüllter Elektrode (Lichtbogenhandschweißen/E-Hand-Schweißen).
Das WIG-Verfahren erfordert einen Gasschutz (Argon).
Das Lichtbogenhandschweißverfahren ermöglicht das Schweißen mit jeder Art von Elektrode: rutil, basisch, Edelstahl und Gusseisen.
1- Buchse mit positiver Polarität 5- Tastatur + inkrementelle Tasten
2- Anschluss für den Brennertaster 6- Gasanschluss
3- Buchse mit negativer Polarität 7- Anschluss für die Fernbedienung
4- Gasanschluss des Brenners 8- Netzkabel
MENSCH-MASCHINE-SCHNITTSTELLE (HMI) (ABB. 2)
1- Prozessauswahl 5- Betriebsanzeige für die Risikominderungsvorrichtung (VRD)
2- Auswahl des Brennertastermodus 6- Anzeige und Optionen
3- Auswahl der Prozessoptionen 7- Standby-Taste
4- Einstellungen der Schweißparameter
STROMVERSORGUNG - INBETRIEBNAHME
• Dieses Gerät wird mit einem 16-A-Stecker des Typs CEE7/7 geliefert und darf nur an einer einphasigen 230 V (50 - 60 Hz) Dreileiter-Strominstal-
lation mit einem an die Erde angeschlossenen Nullleiter verwendet werden. Das PROTIG verfügt über die «Flexible Voltage» Technologie, die den
Anschluss der Geräte an jedes Stromnetz von 110V bis 240V (50-60Hz) ermöglicht. Der eektive absorbierte Strom (I1e) ist auf dem Gerät für
maximale Betriebsbedingungen angegeben. Prüfen Sie, ob die Stromversorgung und ihre Schutzvorrichtungen (Sicherung und/oder Schutzschalter)
mit dem für die Verwendung erforderlichen Strom kompatibel sind. In manchen Ländern kann es erforderlich sein, den Stecker zu wechseln, um den
Betrieb unter maximalen Bedingungen zu ermöglichen.
• Beim Anschluss an das Stromnetz startet das Produkt im Standby-Modus. Die Inbetriebnahme erfolgt durch Drücken der Taste .
• Dieses Gerät geht in den Schutzzustand über, wenn die Versorgungsspannung kleiner oder größer als 15 % der spezizierten Spannungen ist (ein
38
Page 39
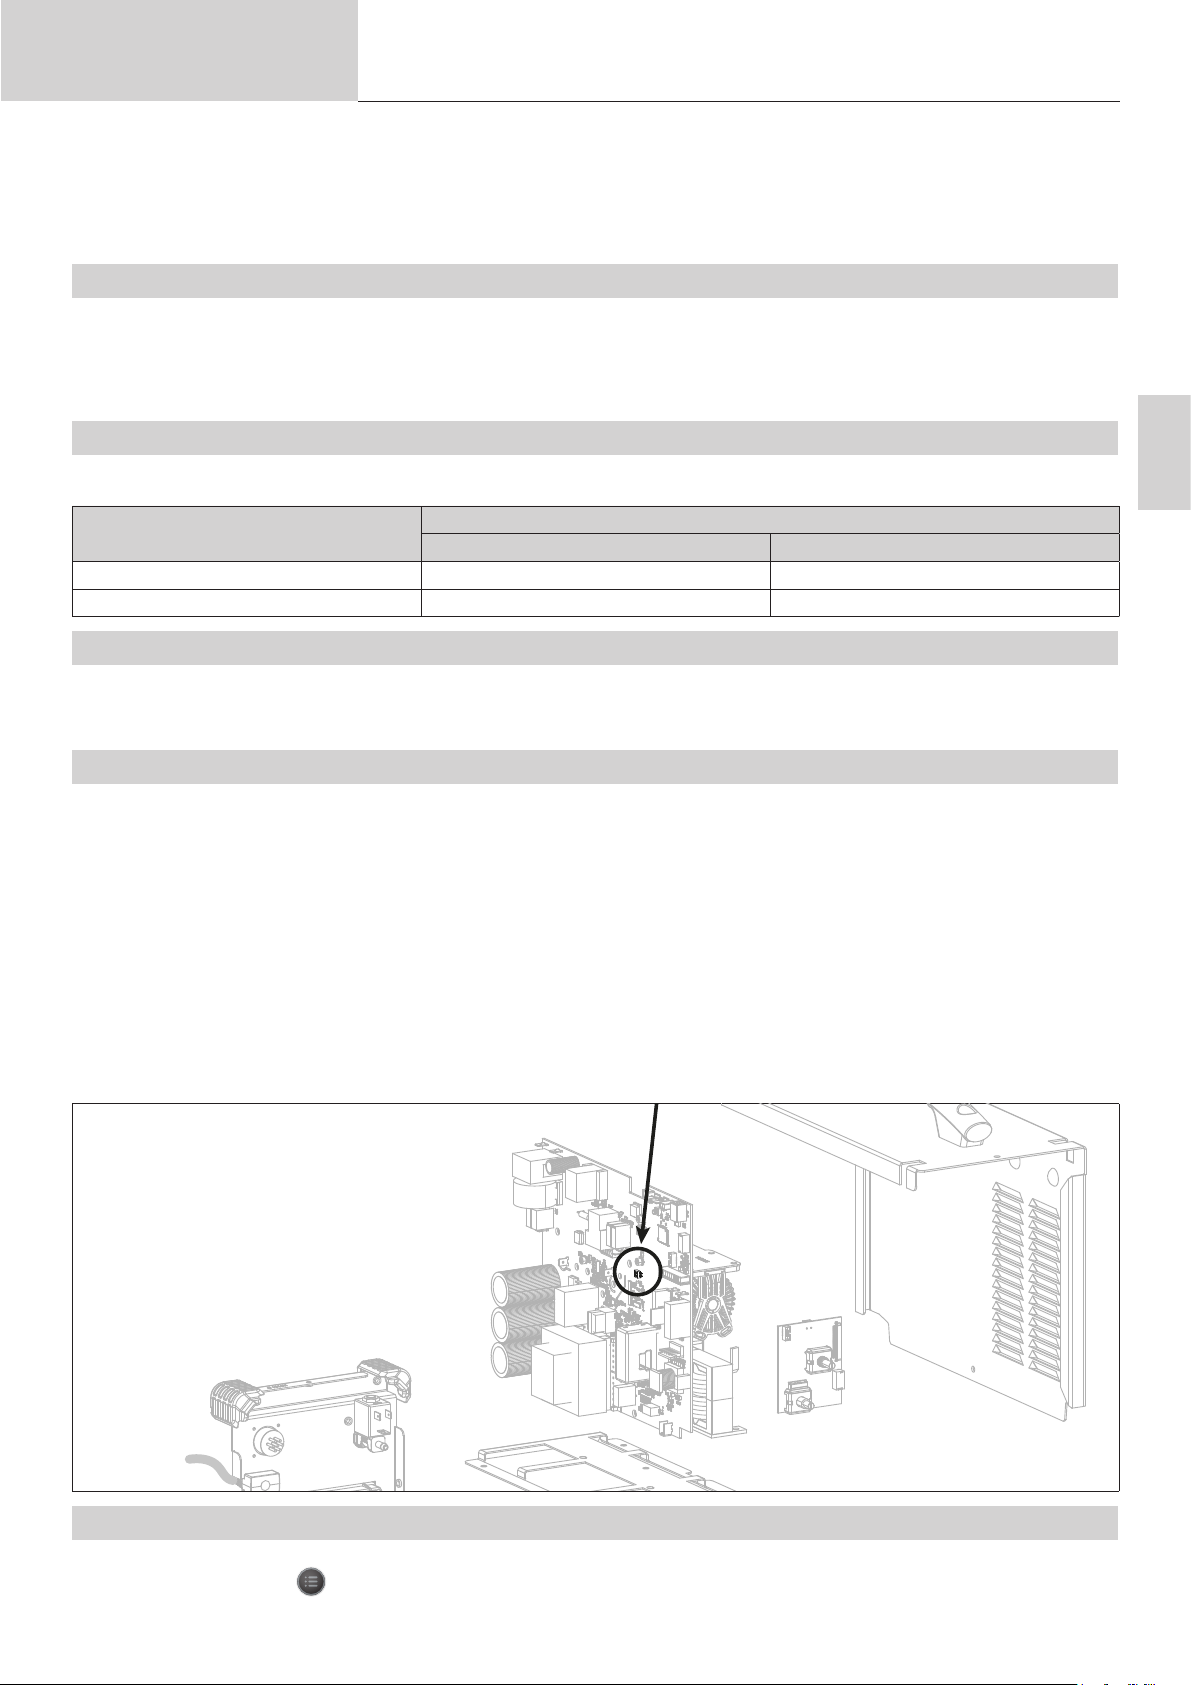
Betriebsanleitung
Fehlercode erscheint auf dem Display des Tastenfelds).
Der Normalbetrieb wird wieder aufgenommen, sobald die Versorgungsspannung in den Nennbereich zurückkehrt.
• Lüfterverhalten: im Lichtbogenhandschweißen-Modus läuft der Lüfter kontinuierlich. Im WIG-Modus arbeitet der Lüfter nur während der Schweißphase und stoppt nach dem Abkühlen.
• Die Lichtbogenzünd- und Stabilisierungseinrichtung ist für den manuellen und mechanisch geführten Betrieb ausgelegt.
Übersetzung der
Originalbetriebsanleitung
PROTIG 231 DC FV
ANSCHLUSS AN DEN GENERATOR
Dieses Gerät kann mit Generatoren betrieben werden, vorausgesetzt, die Hilfsstrom erfüllt die folgenden Anforderungen:
- Es muss Wechselspannung vorliegen, eingestellt wie angegeben und die Spitzenspannung unter 400V liegen,
- Die Frequenz muss zwischen 50 und 60 Hz liegen.
Es ist unbedingt erforderlich, diese Bedingungen zu überprüfen, da viele Generatoren Hochspannungsspitzen erzeugen, die das Gerät beschädigen
können.
VERWENDUNG VON VERLÄNGERUNGSKABELN
Alle Verlängerungskabel müssen in Länge und Querschnitt für die Spannung des Geräts geeignet sein. Verwenden Sie ein Verlängerungskabel, das
den nationalen Vorschriften entspricht.
Eingangsspannung
230 V 2,5 mm² 2,5 mm²
110 V 2,5 mm² 4 mm²
Länge - Abschnitt des Verlängerungskabels
<45 m <100 m
DE
GASANSCHLUSS
Dieses Gerät ist mit zwei Anschlüssen ausgestattet. Einem Flaschenanschluss für den Gaseinlass in der Station und einem Brennergasanschluss für
den Gasauslass am Ende des Brenners. Wir empfehlen Ihnen, die mitgelieferten Adapter zu verwenden, um einen optimalen Anschluss zu gewährleisten.
AKTIVIERUNG DER VRD-FUNKTION (VOLTAGE REDUCTION DEVICE)
Dieses Gerät schützt den Schweißer. Der Schweißstrom wird nur dann geliefert, wenn die Elektrode in Kontakt mit dem Werkstück ist (niedriger Wi-
derstand). Sobald die Elektrode entfernt wird, senkt die VRD-Funktion die Spannung auf einen sehr niedrigen Wert.
Die VRD-Funktion ist standardmäßig deaktiviert. Sie kann jedoch mit einem EIN/AUS-Schalter auf der Steuerplatine des Produkts aktiviert werden.
Um darauf zuzugreifen, führen Sie die folgenden Schritte aus:
1. TRENNEN SIE DAS PRODUKT VOR DER HANDHABUNG VON DER STROMVERSORGUNG.
2. Entfernen Sie die Schrauben, um die Abdeckung des Generators abzunehmen.
3. Suchen Sie den Schalter auf der Hauptplatine (eingekreist in der Abbildung unten).
4. Legen Sie den Schalter auf dieser Steuerplatine um.
5. Die VRD-Funktion ist aktiviert.
6. Schrauben Sie die Abdeckung des Generators wieder an.
7. An der Schnittstelle (Bedienfeld) leuchtet die LED der VRD-Funktion.
Um die VRD-Funktion zu deaktivieren, legen Sie einfach den Schalter auf der Hauptplatine zurück auf OFF.
Die VRD-LED auf dem Bedienfeld der Station erlischt.
RESET DER STATION
Es ist möglich, die Station auf ihre Werkseinstellungen zurückzusetzen. Zugang zu diesem erweiterten Parameter erhalten Sie, indem Sie die Taste
„A oder V Anzeigeumschaltung “ länger als 3 Sekunden gedrückt halten und drücken Sie die AV-Taste erneut, um diese Auswahl zu bestätigen.
Wählen Sie anschließend „Ini“. Die Station zeigt dann „3“, „2“, „1“, „rSt“ an und setzt das Gerät zurück.
39
Page 40
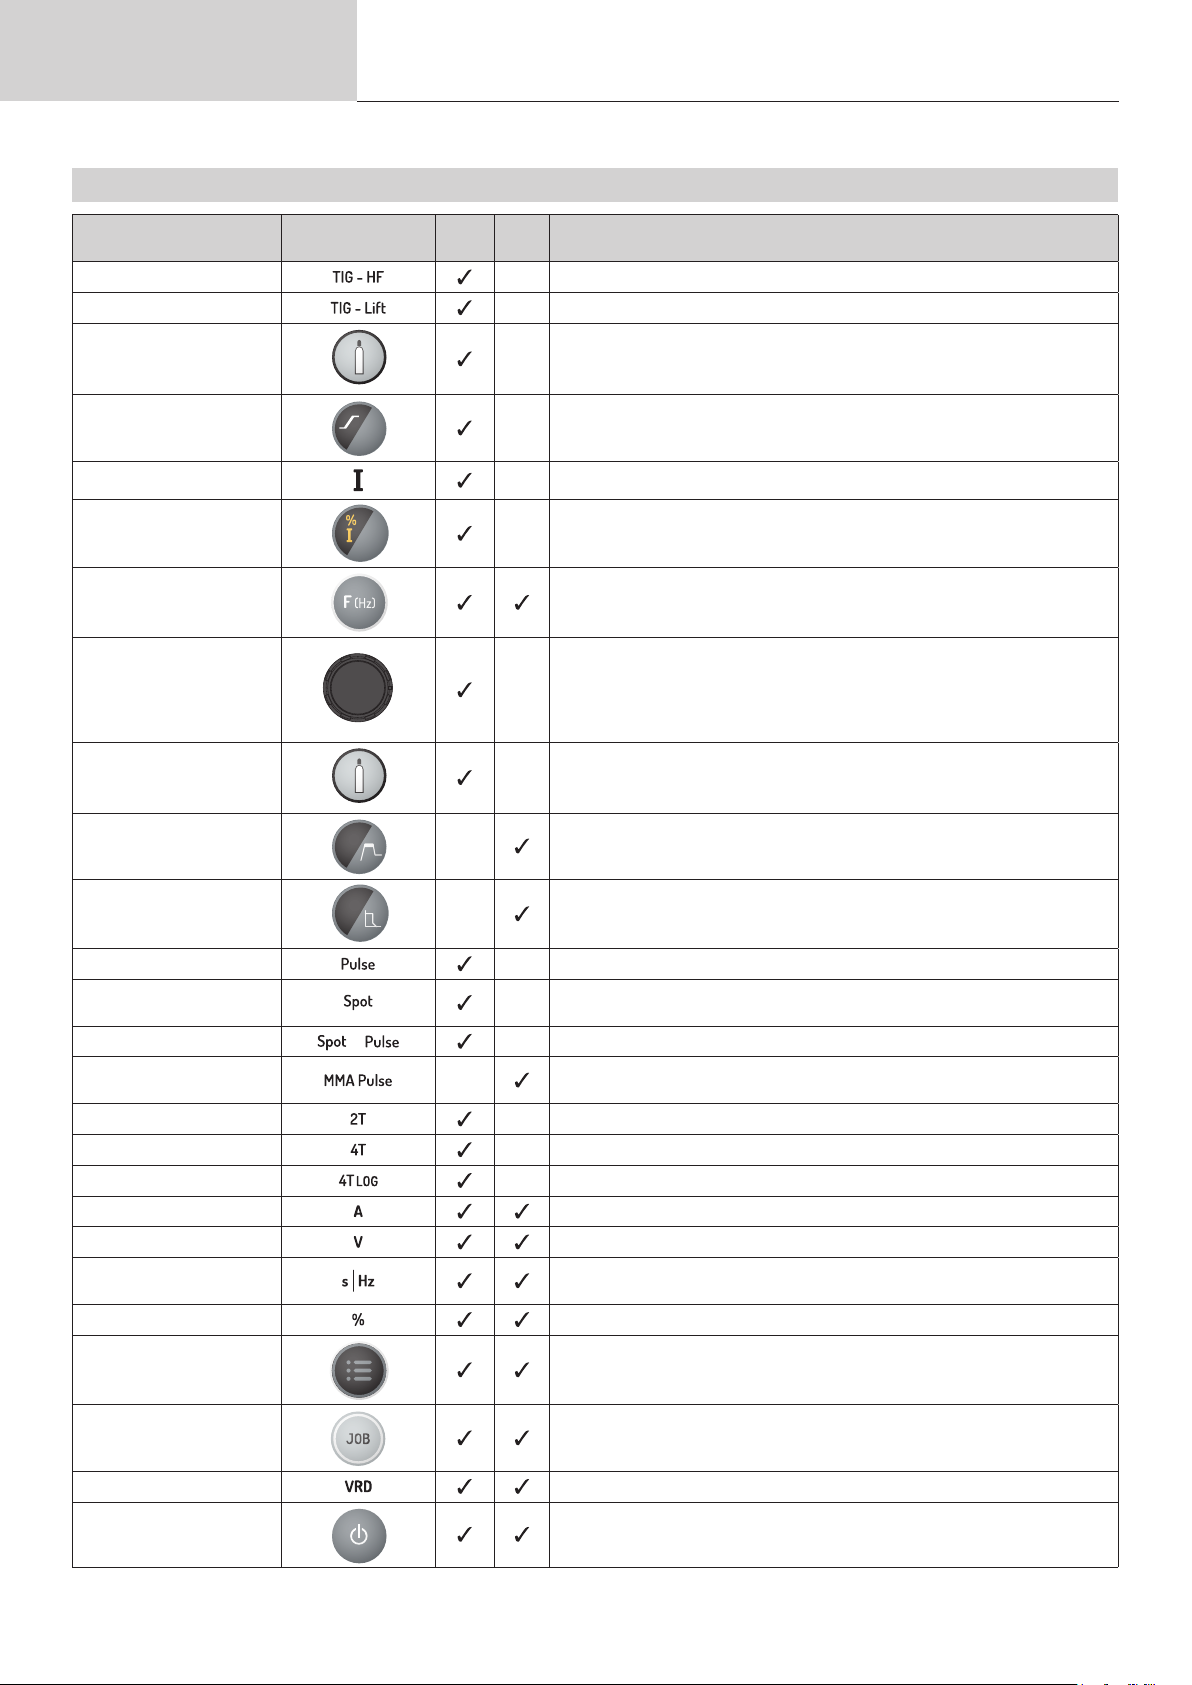
Betriebsanleitung
Übersetzung der
Originalbetriebsanleitung
BESCHREIBUNG DER FUNKTIONEN, MENÜS UND PIKTOGRAMME
PROTIG 231 DC FV
FUNKTION PIKTOGRAMME
HF-Zündung WIG-Verfahren mit HF-Zündung
LIFT-Zündung WIG-Verfahren mit LIFT-Zündung
Pré Gaz (Gasvorströmzeit)
Anstiegstrom Stromanstiegsrampe
Schweißstrom Zweiter Schweißstrom
Kaltstrom Zweiter „kalter“ Schweißstrom in Standard 4TLOG oder PULSE
PULSE-Frequenz Pulsfrequenz des PULSE-Modus (Hz)
Stromschwund Abstiegsrampe zur Vermeidung von Riss- und Kraterbildung (S)
Post Gaz (Gasnachströmzeit)
TIG
MMA Kommentare
DC
Reinigungszeit des Brenners und Erstellung des Gasschutzes vor der Zündung.
Dauer der Aufrechterhaltung des Gasschutzes nach dem Erlöschen des
Lichtbogens. Er schützt das Werkstück und die Elektrode vor Oxidation (S).
HotStart Einstellbarer Überstrom zu Beginn des Schweißens (%)
ArcForce
TIG PULSE (WIG gepulst) Gepulster Modus
TIG SPOT (WIG-Punktschweißen)
TIG SPOT PULSE
MMA PULSE (Lichtbogenhandschweißen, gepulst)
2T 2T-Brennermodus
4T 4T-Brennermodus
4T LOG Brennermodus 4T LOG
Ampere (Einheit) Ampere-Einheit für Schweißstromeinstellungen und -anzeige
Volt (Einheit) Volt-Einheit zur Anzeige der Schweißspannung
Sekunde oder Hertz (Einheiten)
Prozentsatz (Einheit) Prozentuale Einheit für proportionale Einstellungen
Umschalten zwischen Aund V-Anzeige
&
Überstromabgabe beim Schweißen zur Vermeidung von Elektrodenverkleben
im Bad
Punktschweißmodus
Pulsierender Zeigermodus
MMA-Verfahren im Pulsmodus
Einheit der Sekunden oder Hertz für Zeit- oder Frequenzeinstellungen
Umschalten zwischen Strom- und Spannungsanzeige während und nach dem
Schweißen
Zugri auf den Programm-Modus
Risikoreduzierendes Gerät Normatives Symbol, das den Status der VRD-Funktion anzeigt
Standby-Modus Setzen des Produkts auf Standby
Zugri auf das Programmiermenü (SAVE, JOB, ...)
40
Page 41
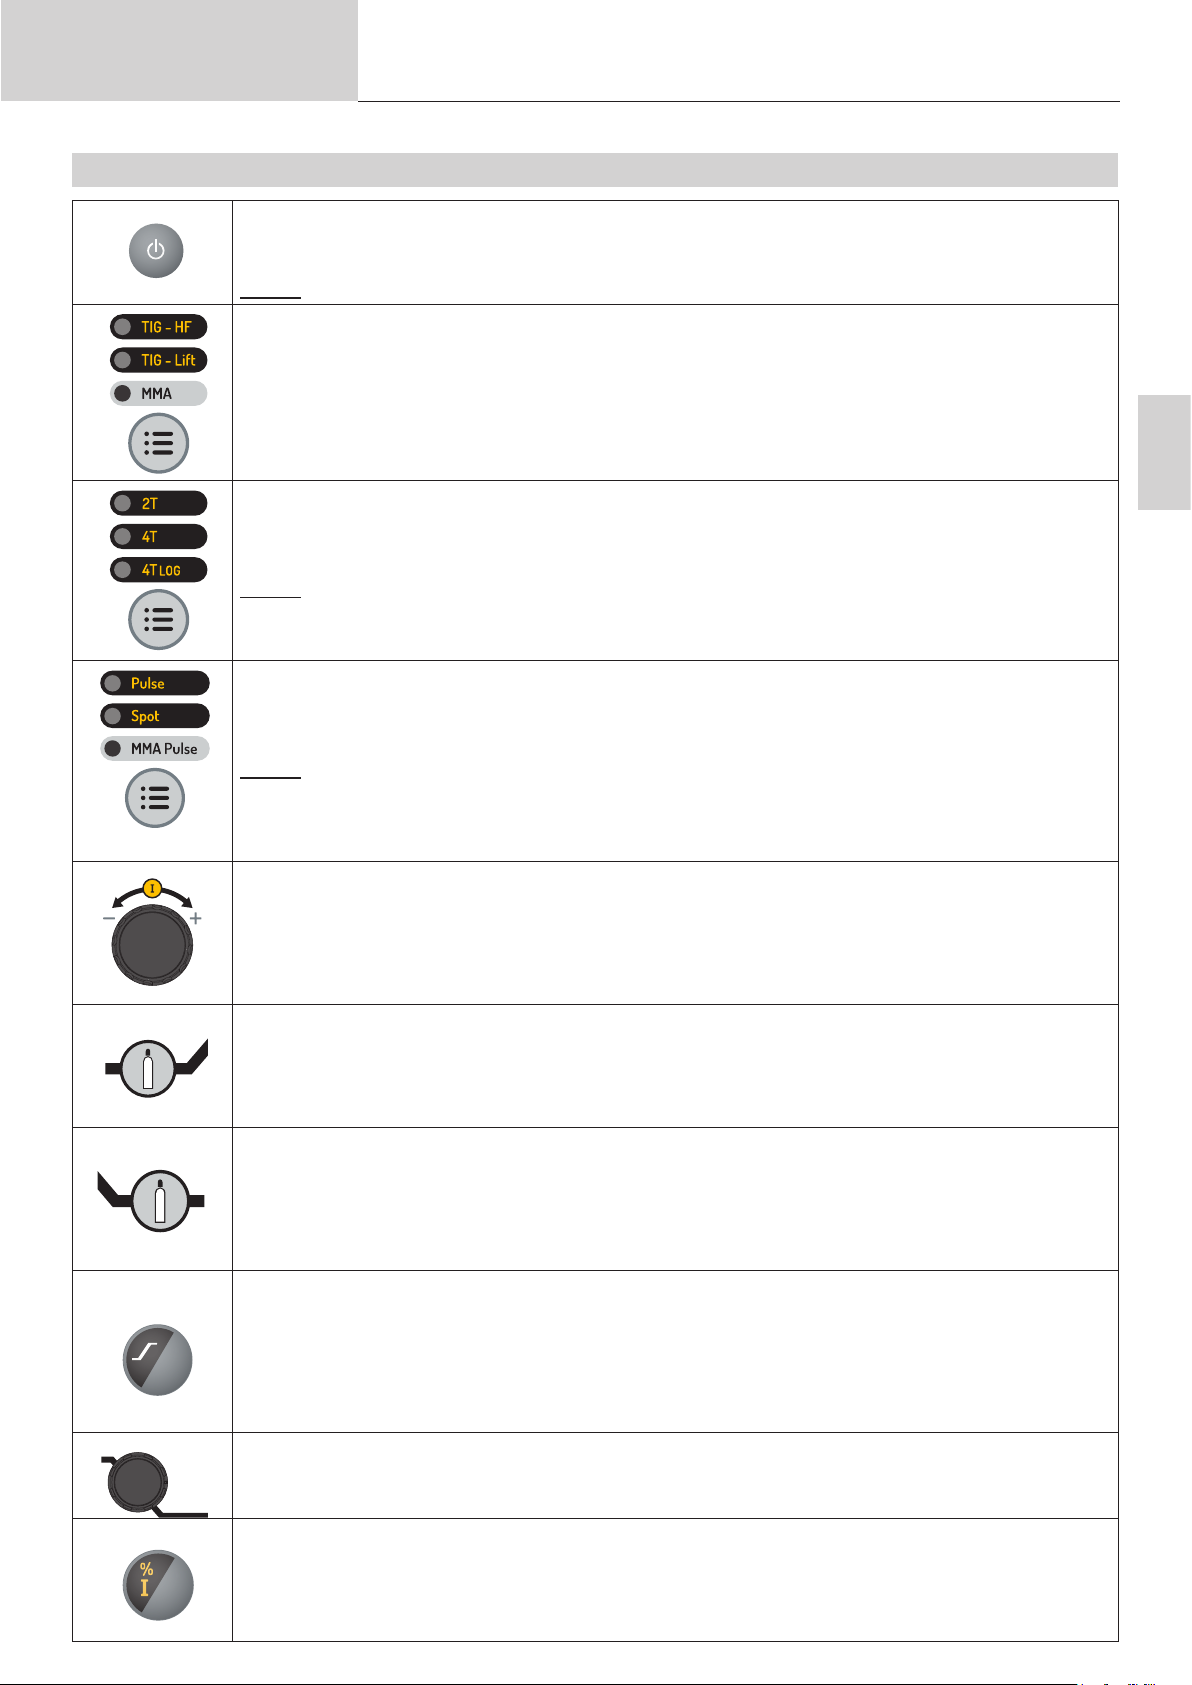
Betriebsanleitung
Übersetzung der
Originalbetriebsanleitung
FUNKTIONSWEISE DES BEDIENFELDES UND BESCHREIBUNG SEINER TASTEN
Standby-/Wiedereinschalt-Taste
Diese Taste dient zum Aktivieren oder Verlassen des Standby-Modus. Der Modus kann nicht aktiviert werden, wenn sich
das Produkt im Schweißzustand bendet.
Hinweis: Beim Einschalten startet das Produkt im Standby-Modus.
Taste zur Auswahl des Schweißprozesses
Mit dieser Taste wird der Schweißprozess ausgewählt. Jedes aufeinanderfolgende Drücken/Loslassen aktiviert das
Umschalten zwischen den folgenden Schweißprozessen: HF TIG / LIFT TIG / MMA. Die LED zeigt den gewählten Prozess
an.
Taste zur Auswahl des Brennertastermodus
Mit dieser Taste wird die Betriebsart des Brennertasters eingestellt. Jedes aufeinanderfolgende Drücken/Loslassen aktiviert das Umschalten zwischen den folgenden Modi: 2T / 4T / 4T LOG. Die LED zeigt den gewählten Modus an.
Hinweis: Der beim Start standardmäßig ausgewählte Brennertastermodus entspricht dem zuletzt verwendeten Modus vor
dem letzten Standby oder Ausschalten. Weitere Informationen nden Sie im Abschnitt „Kompatible Brenner und Brenntasterverhalten“.
PROTIG 231 DC FV
DE
Auswahl der Prozessoptionen
Mit dieser Taste wird der „Unterprozess“ ausgewählt. Jedes aufeinanderfolgende Drücken/Loslassen aktiviert das
Umschalten zwischen den folgenden Unterprozessen: PULSE / SPOT / SPOT PULSE (nur im WIG-Modus) / MMA PULSE
(nur im MMA-Modus). Die LED zeigt den gewählten Prozess an.
Hinweis: Der SPOT-Modus ist in der 4T & 4T LOG Brennertaster-Konguration und im MMA-Schweißmodus nicht verfüg-
bar.
Der PULSE-Modus ist in der 4T LOG Brennertaster-Konguration und im MMA-Schweißmodus nicht verfügbar.
Der beim Start der Station standardmäßig ausgewählte Unterprozess entspricht dem zuletzt verwendeten Unterprozess
vor dem letzten Standby oder Ausschalten.
Haupt-Inkrementalgeber
Der Inkrementalgeber ermöglicht standardmäßig die Einstellung des Schweißstroms. Er wird auch zur Einstellung der
Werte anderer Parameter verwendet, die dann über die zugehörigen Tasten ausgewählt werden. Ist die Parametrierung
abgeschlossen, kann die Taste des gerade eingestellten Parameters erneut gedrückt werden, um den Inkrementalgeber
mit der aktuellen Einstellung zu verknüpfen. Es ist auch möglich, eine andere Taste zu drücken, die sich auf einen anderen
Parameter bezieht, um diesen einzustellen. Wenn 2 Sekunden lang keine Aktion am Bedienfeld erfolgt, wird der Inkrementalgeber wieder mit der Schweißstromeinstellung verknüpft.
„Pre-Gas“-Taste (Gasvorströmtaste)
Die Einstellung der Pre-Gas-Taste erfolgt durch Drücken und Loslassen der Pre-Gas-Taste und anschließendes Betätigen
des Haupt-Inkrementalgebers. Der Gasvorströmwert steigt, wenn der Inkrementalgeber im Uhrzeigersinn betätigt wird, und
sinkt, wenn er gegen den Uhrzeigersinn betätigt wird. Nach der Einstellung können Sie die Pre-Gas-Taste „F(Hz)“ erneut
drücken und loslassen, um den Haupt-Inkrementalgeber mit der aktuellen Einstellung zu verknüpfen oder 2 Sekunden
warten. Der Einstellschritt beträgt 0,1 s. Der Minimalwert ist 0 s und der Maximalwert 25 s.
„Post-Gas“-Taste (Gasnachströmtaste)
Die Einstellung der Post-Gas-Taste erfolgt durch Drücken und Loslassen der Post-GasTaste und anschließendes Betätigen des Haupt-Inkrementalgebers. Der Gasnachströmwert steigt, wenn der Inkrementalgeber im Uhrzeigersinn betätigt
wird, und sinkt, wenn er gegen den Uhrzeigersinn betätigt wird. Nach der Einstellung können Sie die Post-Gas-Taste
erneut drücken und loslassen, um den Haupt-Inkrementalgeber mit der aktuellen Einstellung zu verknüpfen oder 2 Sekunden warten. Der Einstellschritt beträgt 0,1 s. Der Minimalwert ist 0 s und der Maximalwert 25 s. Standardmäßig beträgt der
Wert 6 s.
Einstelltaste für Anstiegstrom oder „UpSlope“
Die Einstellung der Stromanstiegsrampe erfolgt durch Drücken und Loslassen der Stromanstiegsrampentaste und
anschließendes Betätigen des Haupt-Inkrementalgebers. Der Wert der Stromanstiegsrampe steigt, wenn der Inkrementalgeber im Uhrzeigersinn betätigt wird, und sinkt, wenn er gegen den Uhrzeigersinn betätigt wird. Nach der Einstellung
können Sie die Stromanstiegsrampentaste erneut drücken und loslassen, um den Haupt-Inkrementalgeber mit der
aktuellen Einstellung zu verknüpfen oder 2 Sekunden warten. Der Einstellschritt beträgt 0,1 s. Der Minimalwert ist 0 s und
der Maximalwert 25 s. Standardmäßig beträgt der Wert 0 s. Im MMA-Modus ist der Hotstart zwischen 0 und 100 % des
Schweißstroms in 5 %-Schritten einstellbar. Der Standardwert ist 40 %.
Potentiometer zur Einstellung des „DownSlope“
Der Potentiometer „DownSlope“ ermöglicht die Einstellung des aktuellen Stromschwund-Wertes (Inkrementieren im
Uhrzeigersinn und Dekrementieren gegen den Uhrzeigersinn). Der Wert ist in der 7-Segment-Anzeige sichtbar und bleibt
bei Betätigung des Potentiometers für 2 Sekunden angezeigt. Der Minimalwert ist 0 s und der Maximalwert 20 s.
Einstelltaste für Kaltstrom
Wenn eines der 2 Verfahren „WIG HF“ oder „WIG LIFT“ ausgewählt ist, kann mit der Taste für die Kaltstromeinstellung der
Kaltstromwert nur in der Konguration „4T LOG“ oder „PULSE“ eingestellt werden. Der Wert kann zwischen 20 % und 99
% des Schweißstroms eingestellt werden. Der Inkrementierungsschritt beträgt 1 %. Standardmäßig beträgt der Wert 50 %.
Im MMA-Modus wird Arc Force von -10 bis +10 indiziert (-10 = kein Arc Force / von -9 bis +10 = Einstellung des Arc Force
möglich). Standardmäßig ist der indizierte Wert 0.
41
Page 42
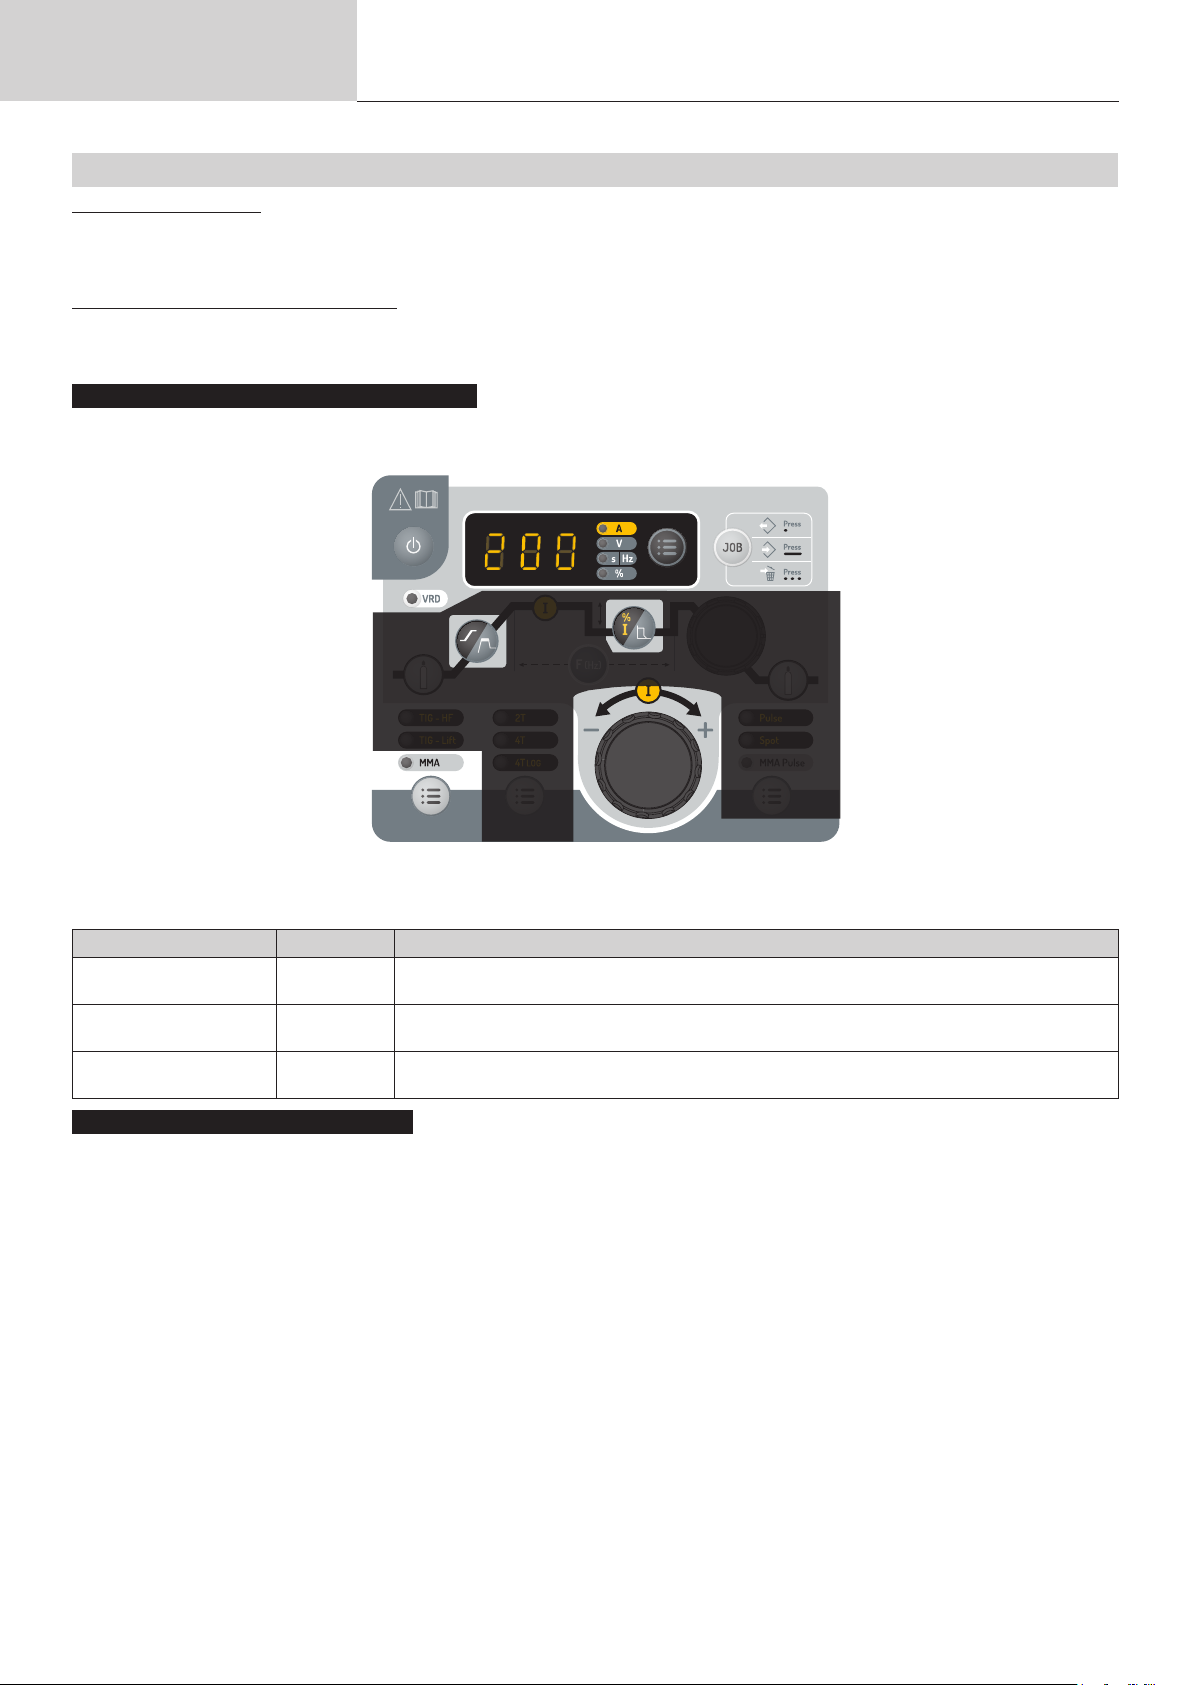
Betriebsanleitung
Übersetzung der
Originalbetriebsanleitung
PROTIG 231 DC FV
SCHWEISSEN MIT UMHÜLLTER ELEKTRODE (MMA-MODUS)
ANSCHLUSS UND TIPPS
• Stecken Sie die Kabel, den Elektrodenhalter und die Erdungsklemme in die Anschlussstecker.
• Beachten Sie die auf den Elektrodenboxen angegebenen Polaritäten und Schweißintensitäten.
• Entnehmen Sie die Elektrode aus dem Elektrodenhalter, wenn die Schweißstromquelle nicht verwendet wird.
AUSWAHL AN UMHÜLLTEN ELEKTRODEN
• Rutil-Elektrode: sehr einfach in der Verwendung. Gleichstrom in jeder Position
• Basische Elektrode: Verwendung in allen mit Gleichstrom durchgeführten Positionen. Ist aufgrund ihrer erhöhten mechanischen Eigenschaften für
Sicherheitsarbeiten geeignet.
MMA STANDARD (LICHTBOGENHANDSCHWEISSEN)
Der Standard-MMA-Schweißmodus ist für die meisten Anwendungen geeignet. Er ermöglicht das Schweißen mit allen umhüllten Elektrodentypen,
rutil, basisch und auf allen Materialien: stahl, rostfreier Stahl und Gusseisen.
Schattierte Bereiche sind in diesem Modus nicht hilfreich.
Bezeichnung Einstellung Beschreibung & Tipp
Prozentsatz des Hot Start
(Heißstart)
Schweißstrom 10 - 200 A
Arc Force -10 / +10
Gepulstes Lichtbogenhandschweißen (MMA)
Der MMA-Pulsschweißmodus ist für das senkrechte Schweißen von unten nach oben (Steigposition, PF) geeignet. Das gepulste Verfahren hält
ein Bad kalt und fördert gleichzeitig den Materialtransfer. Ohne Pulsung erfordert das Steignaht-Schweißen eine „Tannenbaum“-Bewegung, d.h.
eine schwierige Dreiecksbewegung. Bei gepulstem MMA ist diese Bewegung nicht mehr notwendig, da je nach Dicke des Werkstücks eine gerade
Aufwärtsbewegung ausreichen kann. Wenn das Schmelzbad jedoch erweitert werden muss, reicht eine einfache seitliche Bewegung ähnlich wie beim
Flachschweißen. Dieses Verfahren bietet eine größere Kontrolle über den vertikalen Schweißvorgang.
Die Einstellung der Pulsfrequenz erfolgt durch Drücken und Loslassen der Taste „F(Hz)“ und anschließendes Betätigen des Haupt-Inkrementalgebers. Der Frequenzwert steigt, wenn der Inkrementalgeber im Uhrzeigersinn betätigt wird, und sinkt, wenn er gegen den Uhrzeigersinn betätigt wird.
Nach der Einstellung können Sie die Taste „F(Hz)“ erneut drücken und loslassen, um den Haupt-Inkrementalgeber mit der aktuellen Einstellung zu
verknüpfen oder 2 Sekunden warten.
0 - 100 %
Der Hot Start ist ein Überstrom bei der Zündung, der ein Anhaften der Elektrode am Werkstück
verhindert. Er kann in Intensität und Zeit eingestellt werden.
Der Schweißstrom wird entsprechend dem gewählten Elektrodentyp eingestellt (siehe Elektrodenverpackung).
Arc Force ist ein Überstrom, der geliefert wird, wenn die Elektrode oder der Tropfen das Schweißbad berührt, um ein Festkleben zu vermeiden.
MMA Standard
42
Page 43
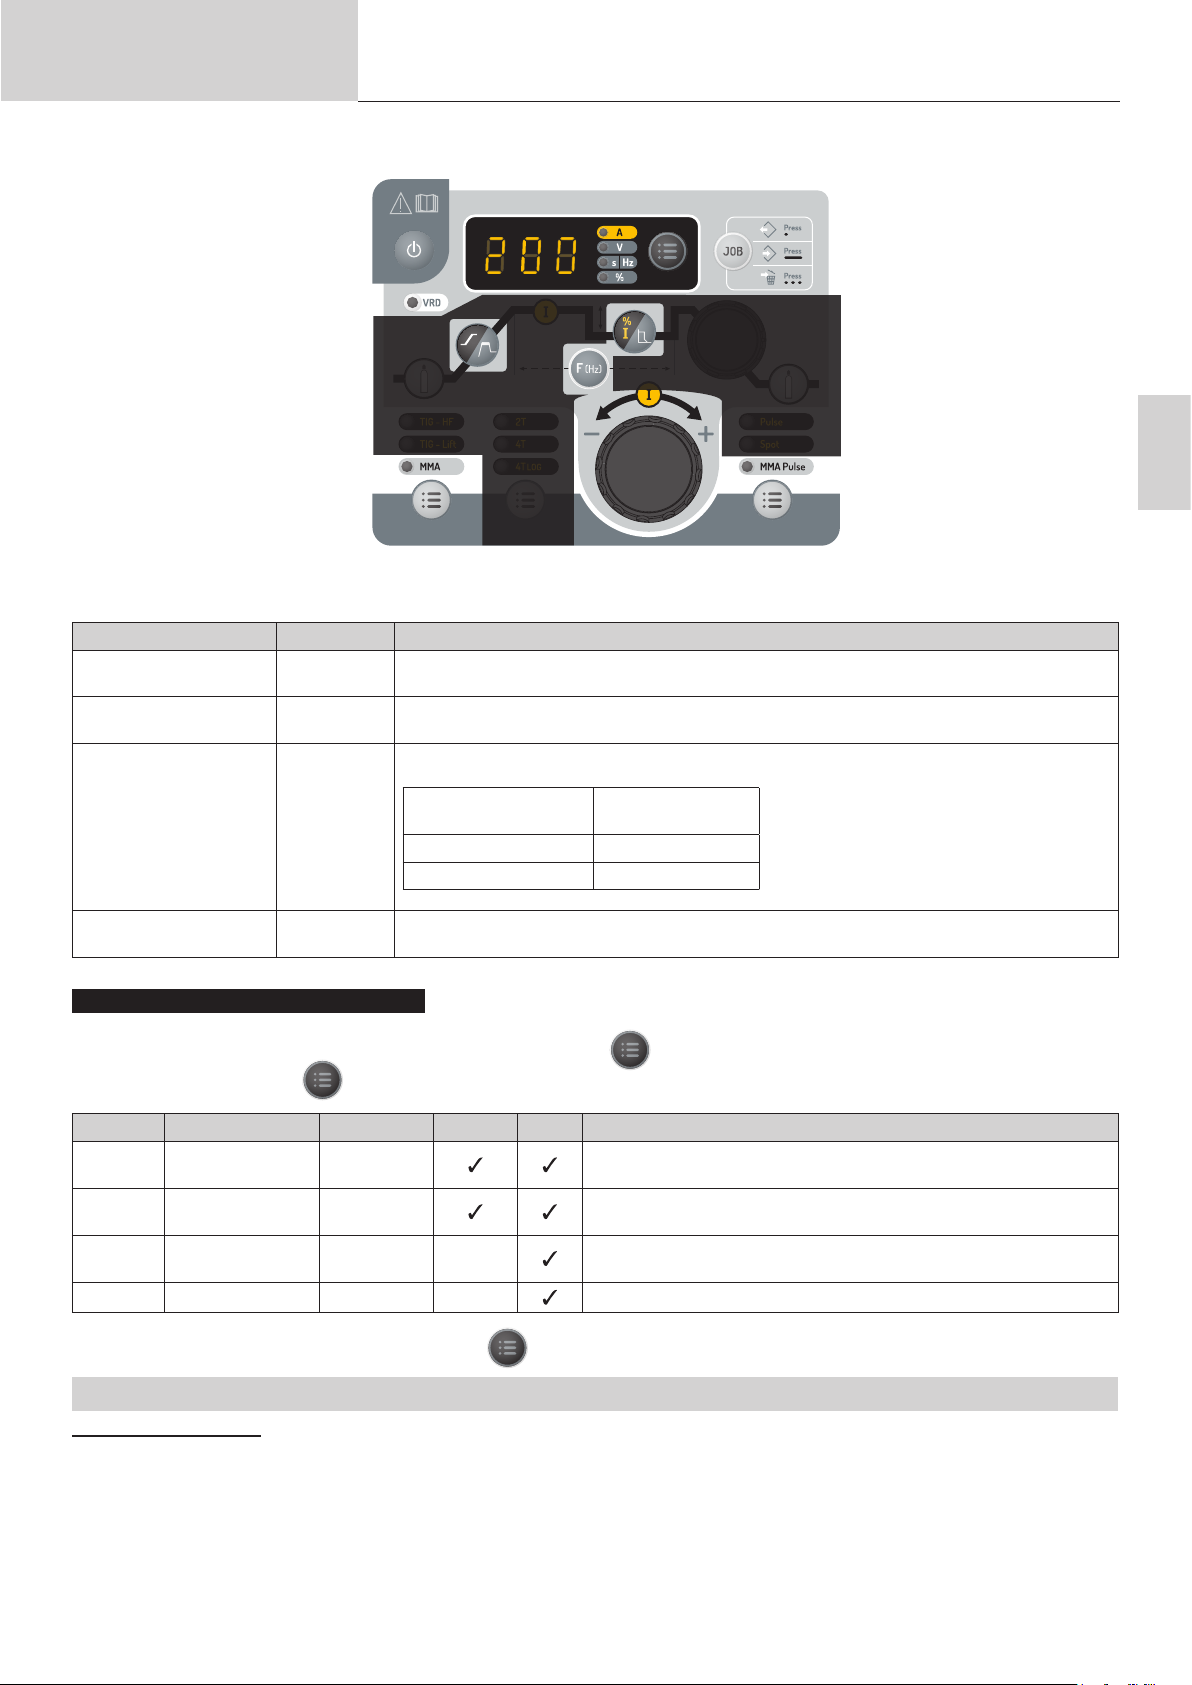
Betriebsanleitung
Bezeichnung Einstellung Beschreibung & Tipp
Prozentsatz des Hot Start
(Heißstart)
Schweißstrom 10 - 200 A
Pulsfrequenz 0,4 - 500 Hz
0 - 100 %
Übersetzung der
Originalbetriebsanleitung
MMA PULSE (Lichtbogenhandschweißen, gepulst)
Schattierte Bereiche sind in diesem Modus nicht hilfreich.
Der Hot Start ist ein Überstrom bei der Zündung, der ein Anhaften der Elektrode am Werkstück
verhindert. Er wird in Intensität und Zeit eingestellt.
Der Schweißstrom wird entsprechend dem gewählten Elektrodentyp eingestellt (siehe Elektrodenverpackung).
Pulsfrequenz des PULSE-Modus.
Der Inkrementierungsschritt variiert je nach Frequenzbereich:
Pulsfrequenz
0,4 Hz - 3 Hz 0,1 Hz
3 Hz - 500 Hz 1 Hz
PROTIG 231 DC FV
DE
Keine Inkremen-
tierung
Arc Force -10 / +10
Lichtbogenhandschweißen - Erweitertes Menü
Weitere Einstellungen können im erweiterten Menü vorgenommen werden.
Der Zugri auf diese erweiterten Einstellungen erfolgt, indem Sie die Taste länger als 3 Sekunden gedrückt halten, dann die Anzeige «SEt»
auswählen und erneut die Taste drücken. Durch Drehen des Drehreglers haben Sie Zugri auf die folgenden erweiterten Einstellungen:
Parameter Beschreibung Einstellung Standard Puls Tipp
„ASt“ AntiSticking EIN/AUS
„HSt“ HotStart-Zeit 0 - 2 s
„dcy“
„Ico“ Kaltstrom 20 % - 80 % Zweiter «kalter» Schweißstrom
Der zu ändernde Parameter wird durch Drücken der Taste bestätigt. Das erweiterte Menü wird durch Drücken von „ESC“ verlassen.
Duty Cycle (PulsPausenzeit)
20 % - 80 % Zeitausgleich des Kaltstromimpulses (I)
Arc Force ist ein Überstrom, der geliefert wird, wenn die Elektrode oder der Tropfen das Schweißbad berührt, um ein Festkleben zu vermeiden.
Der Antihaftschutz wird empfohlen, um die Elektrode bei Anhaftungen am
Werkstück sicher zu entfernen.
Die HotStart-Zeit ermöglicht die Einstellung der Zündung von schwierigen Elektroden.
WOLFRAM-INERTGAS-SCHWEISSEN (WIG-MODUS)
ANSCHLUSS UND TIPPS
• Das WIG-Schweißen mit Gleichstrom erfordert eine Gasabschirmung (Argon).
• Stecken Sie die Erdungsklemme in den positiven (+) Steckanschluss. Schließen Sie das Leistungskabel des Brenners an den negativen (-) Steckanschluss sowie den/die Brennertaste(n) und Gasanschluss/-schlüsse an.
• Vergewissern Sie sich, dass der Brenner gut ausgestattet ist und dass die Verschleißteile (Schraubstock, Kragenhalter, Diusor und Düse) nicht
abgenutzt sind.
• Die Wahl der Elektrode ist abhängig von der Stromstärke des WIG-Verfahrens mit Gleichstrom.
43
Page 44
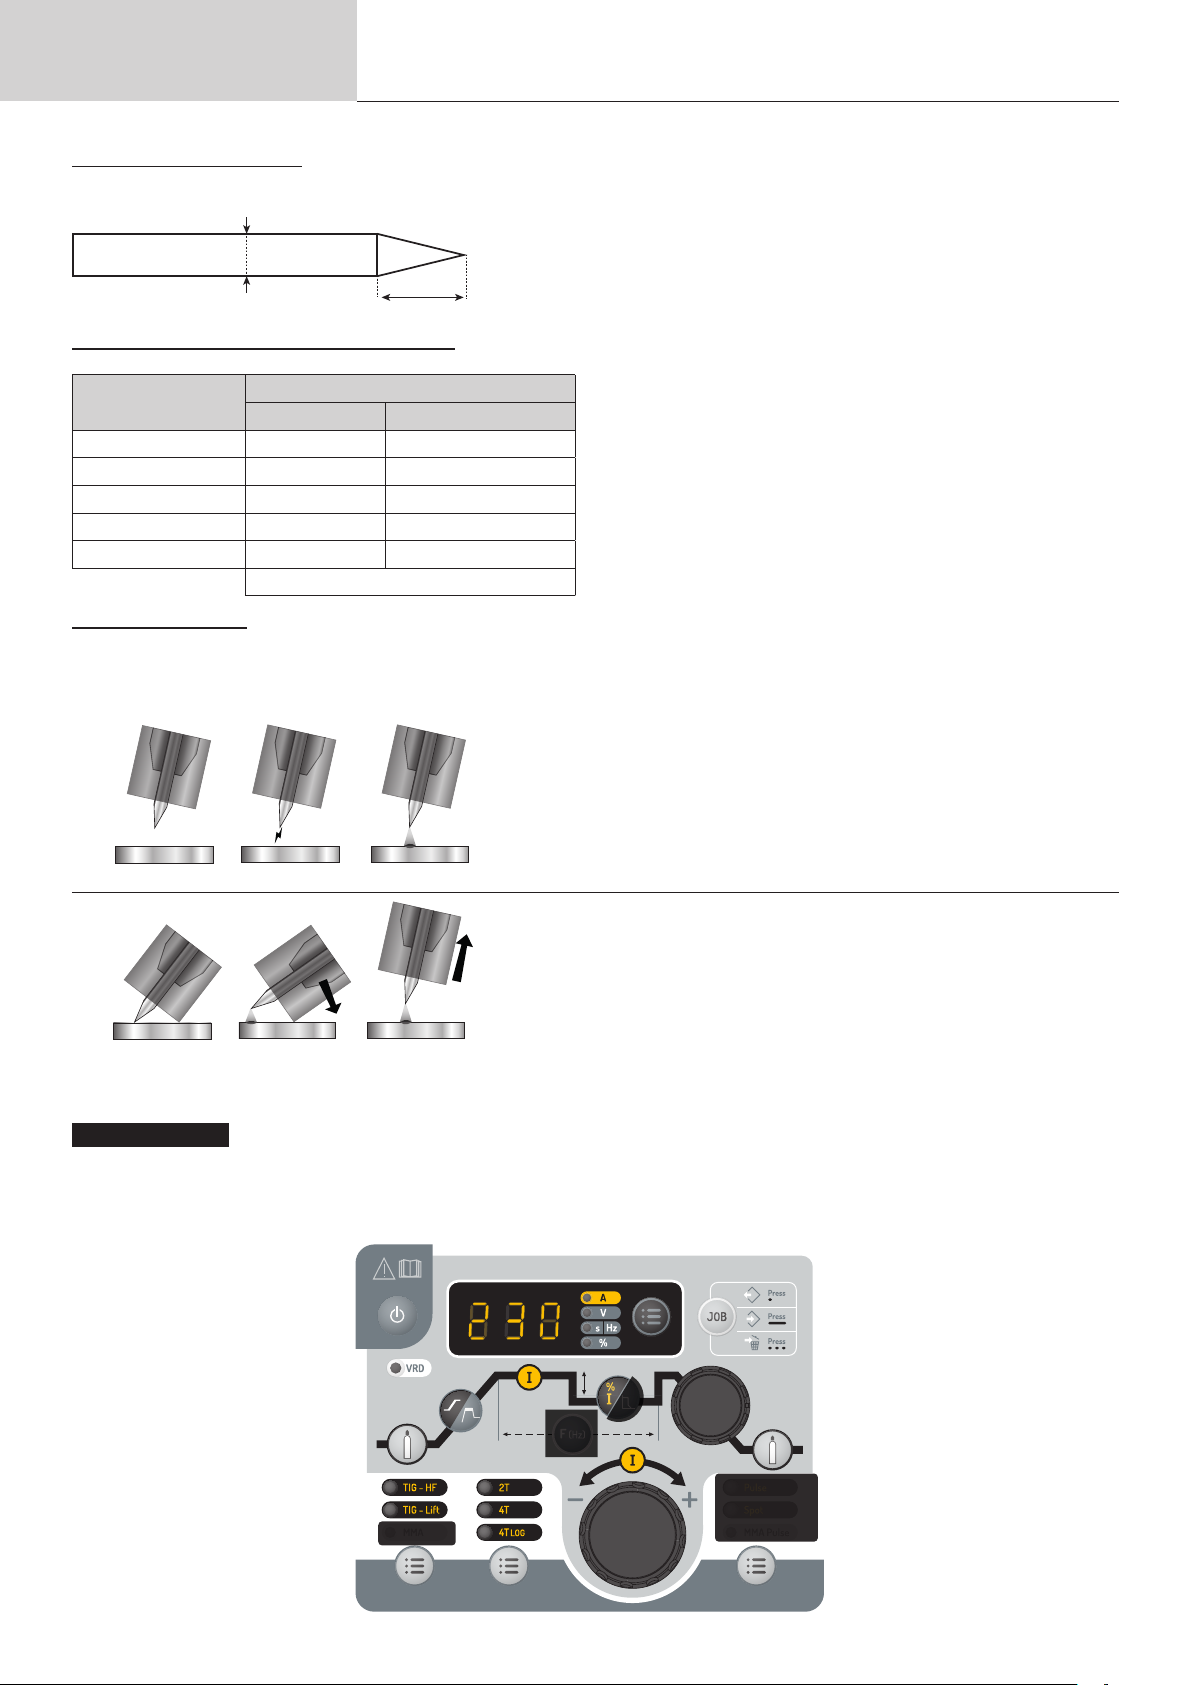
Betriebsanleitung
SCHÄRFEN DER ELEKTRODE
Für einen optimalen Betrieb wird empfohlen, eine wie folgt geschärfte Elektrode zu verwenden:
Übersetzung der
Originalbetriebsanleitung
PROTIG 231 DC FV
d
L = 3 x d für einen schwachen Strom.
L = d für einen starken Strom.
L
WAHL DES DURCHMESSERS DER ELEKTRODE
Ø Elektrode (mm)
1 10 > 75 10 > 75
1,6 60 > 150 60 > 150
2 75 > 180 100 > 200
2,5 130 > 230 170 > 250
3,2 160 > 310 225 > 330
WAHL DES ZÜNDTYPS
HF TIG: berührungslose Hochfrequenzzündung.
LIFT TIG: Kontaktzündung (für Umgebungen, die empndlich auf HF-Störungen reagieren).
1 2
HF TIG:
Reines Wolfram Wolfram mit Oxyden
TIG DC
Ca. = 80 A pro mm Ø
3
1- Bringen Sie den Brenner in die Schweißposition über dem Werkstück (Abstand
von ca. 2-3 mm zwischen der Elektrodenspitze und dem Werkstück).
2- Drücken Sie die Brennertaste (der Lichtbogen wird berührungslos mit Hochspannungs-HF-Zündimpulsen gezündet).
3- Der anfängliche Schweißstrom ießt und die Schweißung wird entsprechend dem
Schweißzyklus fortgesetzt.
1 2
LIFT TIG:
Warnung: Eine Vergrößerung der Länge des Brenners oder der Rückführkabel über die vom Hersteller angegebene Maximallänge hinaus erhöht das
Risiko eines Stromschlags.
TIG DC - STANDARD
Das WIG-Standard-Schweißverfahren mit Gleichstrom (TIG DC Standard) ermöglicht qualitativ hochwertiges Schweißen auf den meisten
Eisenwerkstoen wie Stahl, Edelstahl, aber auch Kupfer und seinen Legierungen, Titan... Die zahlreichen Möglichkeiten des Strom- und Gasmanagements erlauben es Ihnen, Ihren Schweißvorgang perfekt zu steuern, vom Start bis zur endgültigen Abkühlung Ihrer Schweißraupe.
3
1- Positionieren Sie die Brennerdüse und die Elektrodenspitze auf dem Werkstück
und aktivieren Sie die Brennertaste.
2- Neigen Sie den Brenner, bis ein Spalt von ca. 2-3 mm die Elektrodenspitze vom
Werkstück trennt. Der Bogen wird gezündet.
3- Bringen Sie den Brenner wieder in die normale Position, um den Schweißzyklus
zu starten.
44
Schattierte Bereiche sind in diesem Modus nicht hilfreich.
TIG DC Standard
Page 45
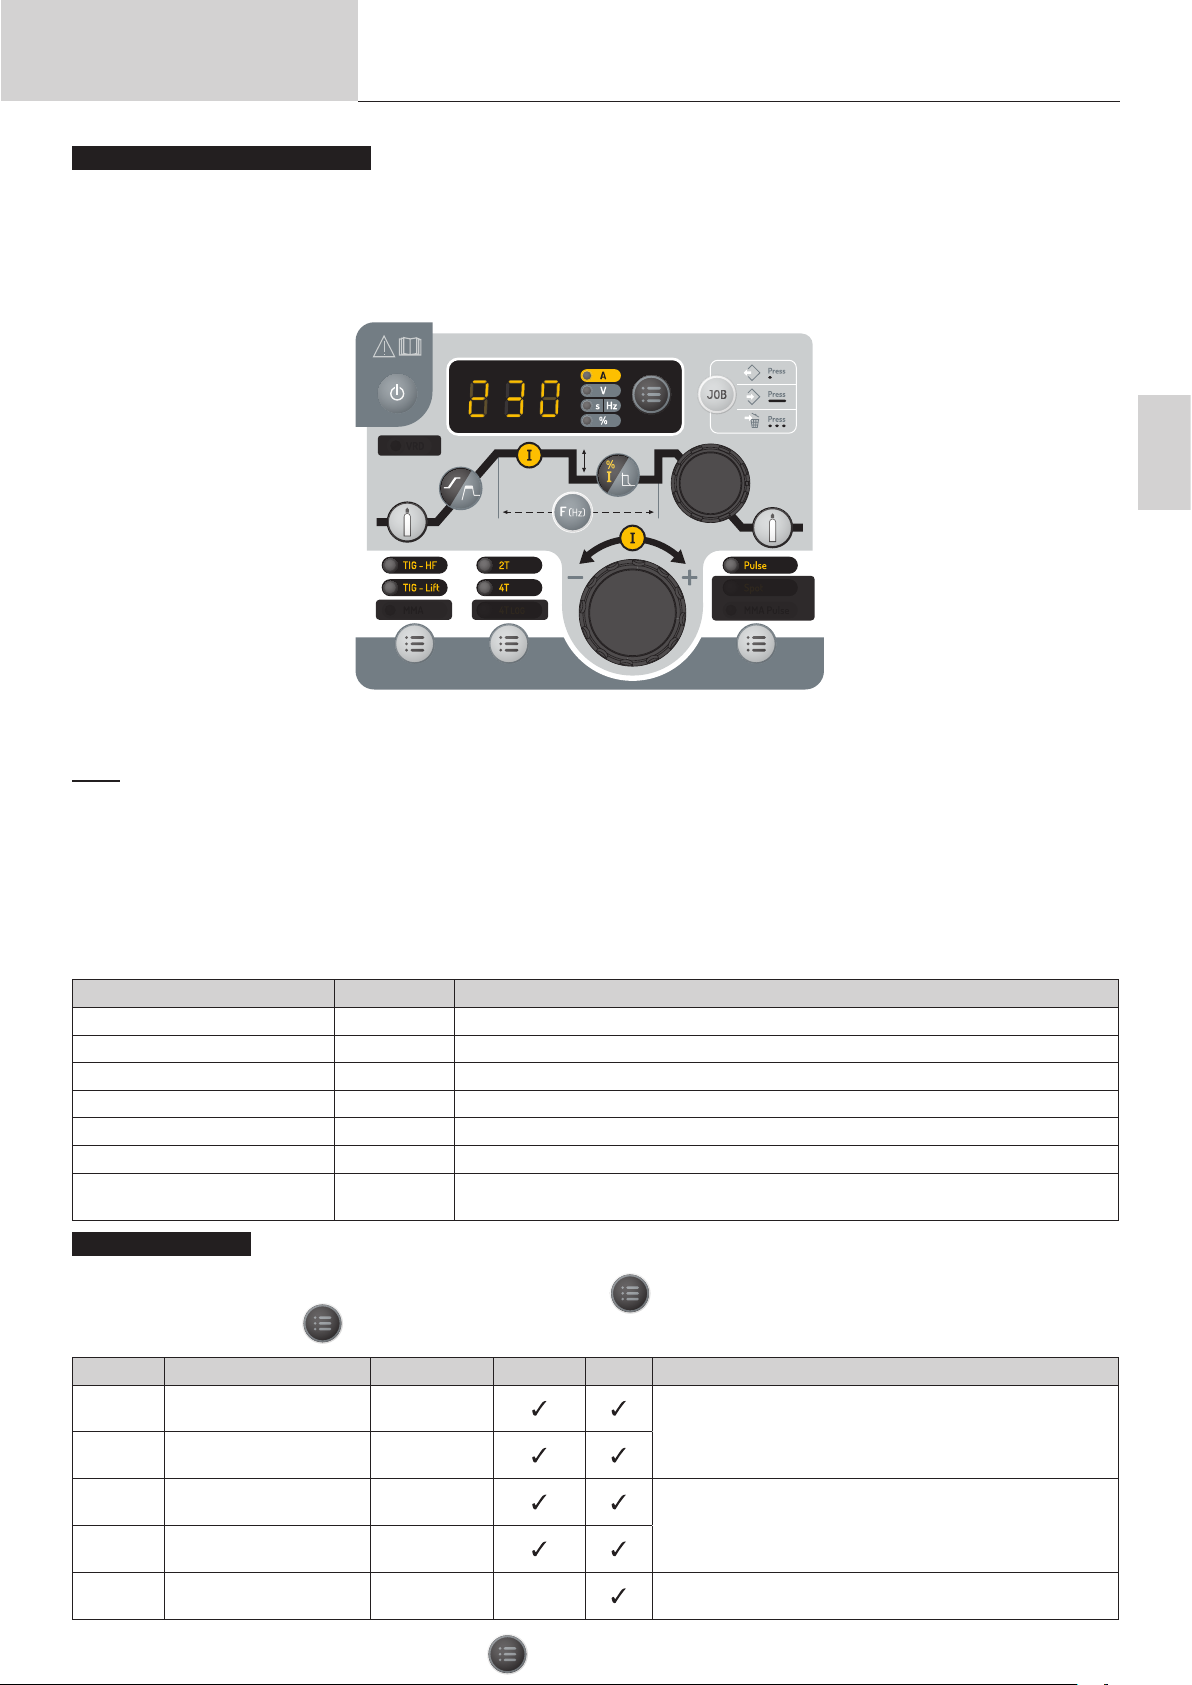
Betriebsanleitung
TIG DC (WIG mit Gleichstrom) - gepulst
Der Pulsstrom-Schweißmodus kombiniert Starkstromimpulse (I, Schweißimpuls) mit Niedrigstromimpulsen (I_Kalt, Werkstückkühlimpuls). Der
gepulste Modus ermöglicht die Montage der Teile bei gleichzeitiger Begrenzung des Temperaturanstiegs.
Beispiel:
Der Schweißstrom I ist auf 100A und % (I_Kalt) = 50% eingestellt, d.h. Kaltstrom = 50% x 100 A = 50 A. F(Hz) wird auf 2 Hz eingestellt, die Signalperiode beträgt 1/2Hz = 500 ms. Alle 250 ms folgt ein Impuls mit 100 A und dann ein weiterer mit 50 A.
Übersetzung der
Originalbetriebsanleitung
PROTIG 231 DC FV
DE
Schattierte Bereiche sind in diesem Modus nicht hilfreich.
Tipps:
Wahl der Frequenz:
• Erfolgt die Schweißung manuell mit Metallauftrag, dann wird die F(Hz) mit dem Auftragsvorgang synchronisiert.
• Bei geringer Dicke ohne Auftrag (< 0,8 mm), F(Hz) >> 10Hz
Die Einstellung der Pulsfrequenz erfolgt durch Drücken und Loslassen der Taste „F(Hz)“ und anschließendes Betätigen des Haupt-Inkrementalgebers. Der Frequenzwert steigt, wenn der Inkrementalgeber im Uhrzeigersinn betätigt wird, und sinkt, wenn er gegen den Uhrzeigersinn betätigt wird.
Nach der Einstellung können Sie die Taste „F(Hz)“ erneut drücken und loslassen, um den Haupt-Inkrementalgeber mit der aktuellen Einstellung zu
verknüpfen oder 2 Sekunden warten.
Bezeichnung Einstellung Beschreibung & Tipp
Pré Gaz (Gasvorströmzeit) 0 - 60 s Reinigungszeit des Brenners und Erstellung des Gasschutzes vor der Zündung.
Stromanstieg 0 - 60 s Stromanstiegsrampe.
Schweißstrom 10 - 230 A Schweißstrom
Kaltstrom 20 - 99 % Zweiter «kalter» Schweißstrom
Pulsfrequenz 0.1 - 2000 Hz Pulsfrequenz
DownSlope 0 - 60 s Stromabstiegsrampe
Post Gaz (Gasnachströmzeit) 0 - 60 s
WIG - Erweitertes Menü
Weitere Einstellungen können im erweiterten Menü vorgenommen werden.
Der Zugri auf diese erweiterten Einstellungen erfolgt, indem Sie die Taste länger als 3 Sekunden gedrückt halten, dann die Anzeige «SEt»
auswählen und erneut die Taste drücken. Durch Drehen des Drehreglers haben Sie Zugri auf die folgenden erweiterten Einstellungen:
Dauer der Aufrechterhaltung des Gasschutzes nach dem Erlöschen des Lichtbogens.
Er schützt das Werkstück und die Elektrode vor Oxidation.
TIG DC gepulst
Parameter Beschreibung Einstellung Standard Puls Tipp
„ISa“
„tSa“
„ISo“
„tSo“
„dcy“
Der zu ändernde Parameter wird durch Drücken der Taste bestätigt. Das erweiterte Menü wird durch Drücken von „ESC“ verlassen.
Lagerstrom bei
Schweißbeginn
Phasenzeit bei Schweißstart
Phasenstrom bei
Schweißstopp
Phasenzeit bei
Schweißstopp
Duty cycle (PulsPausenzeit)
10 % - 200 %
0 s - 10 s
10 % - 100 %
0 s - 10 s
20 % - 80 % Zeitausgleich des Kaltstromimpulses (I)
Bei diesem Phasenstrom handelt es sich um eine Phase vor
dem Stromanstieg.
Bei diesem Phasenstrom handelt es sich um eine Phase nach
dem Stromabstieg.
45
Page 46
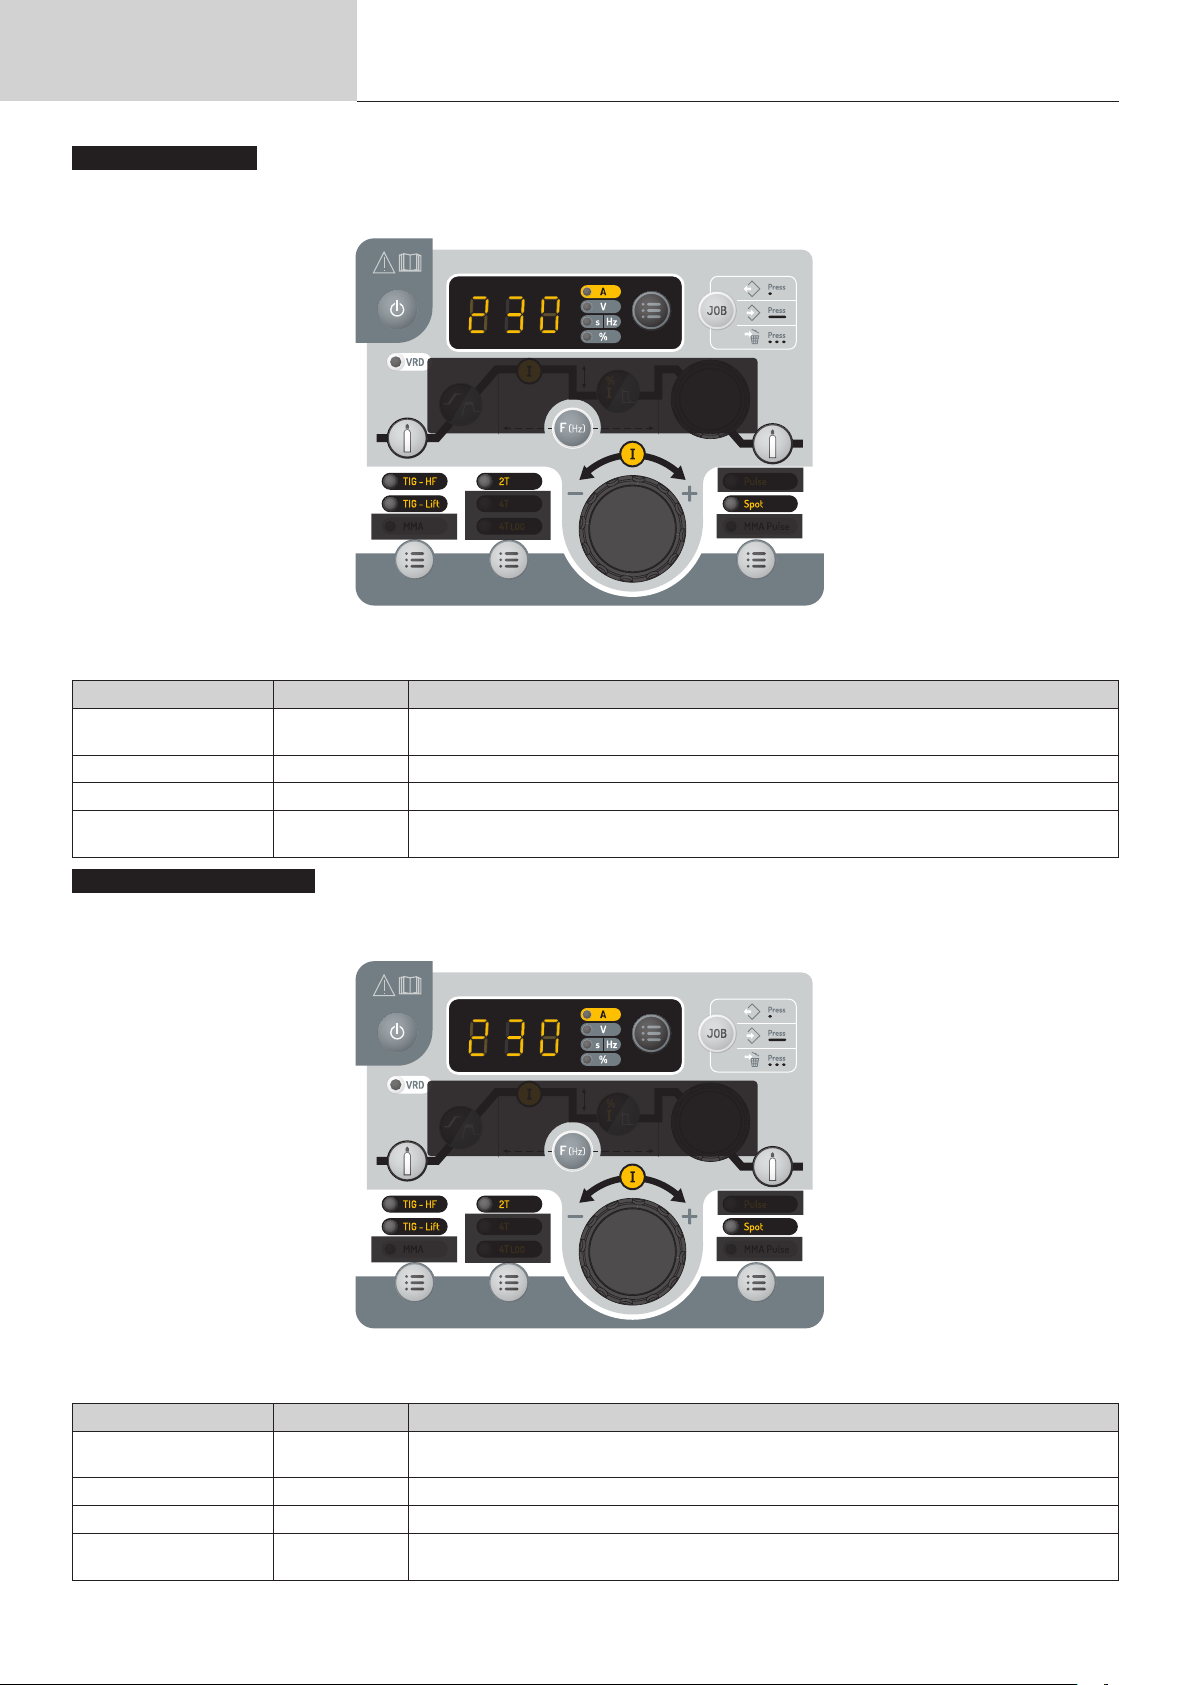
Betriebsanleitung
Punktschweißen (SPOT)
Dieser Schweißmodus ermöglicht die Vormontage der Teile vor dem Schweißen. Das Punktschweißen kann manuell mittels Brennertaster oder
zeitgesteuert mit einer vordenierten Punktschweißzeit erfolgen. Diese Punktschweißzeit ermöglicht eine bessere Reproduzierbarkeit und die Realisierung eines nicht oxidierten Punktes (zugänglich über die Schaltäche «F(Hz)».).
Übersetzung der
Originalbetriebsanleitung
TIG SPOT (WIG-Punktschweißen)
Schattierte Bereiche sind in diesem Modus nicht hilfreich.
PROTIG 231 DC FV
Beschreibung Einstellung Tipp
Pré Gaz
(Gasvorströmzeit)
Schweißstrom 10 - 230 A Schweißstrom
Spot Man, 0,1 - 60 s Manuell oder festgelegte Dauer.
Post Gaz (Gas-
nachströmzeit)
Punktschweißen (SPOT PULSE)
Diese Art des Schweißens auf dünnem Blech ermöglicht das Vormontieren der Teile vor dem Schweißen. Das Punktschweißen kann manuell mittels
Brennertaster oder zeitgesteuert mit einer vordenierten Punktschweißzeit erfolgen. Diese Punktschweißzeit ermöglicht eine bessere Reproduzierbarkeit und die Realisierung eines nicht oxidierten Punktes (zugänglich über die Schaltäche «F(Hz)».).
0 - 60 s Reinigungszeit des Brenners und Erstellung des Gasschutzes vor der Zündung.
0 - 60 s
Dauer der Aufrechterhaltung des Gasschutzes nach dem Erlöschen des Lichtbogens. Er schützt
das Werkstück und die Elektrode vor Oxidation.
TIG SPOT PULSE (WIG-Punktschweißen)
Schattierte Bereiche sind in diesem Modus nicht hilfreich.
Beschreibung Einstellung Tipp
Pre Gaz
(Gasvorströmzeit)
Schweißstrom 10 - 230 A Schweißstrom
Spot Pulse Man, 0,01 - 60 s Manuell oder festgelegte Dauer.
Post Gaz (Gas-
nachströmzeit)
0 - 60 s Reinigungszeit des Brenners und Erstellung des Gasschutzes vor der Zündung.
0 - 60 s
Dauer der Aufrechterhaltung des Gasschutzes nach dem Erlöschen des Lichtbogens. Er schützt
das Werkstück und die Elektrode vor Oxidation.
46
Page 47
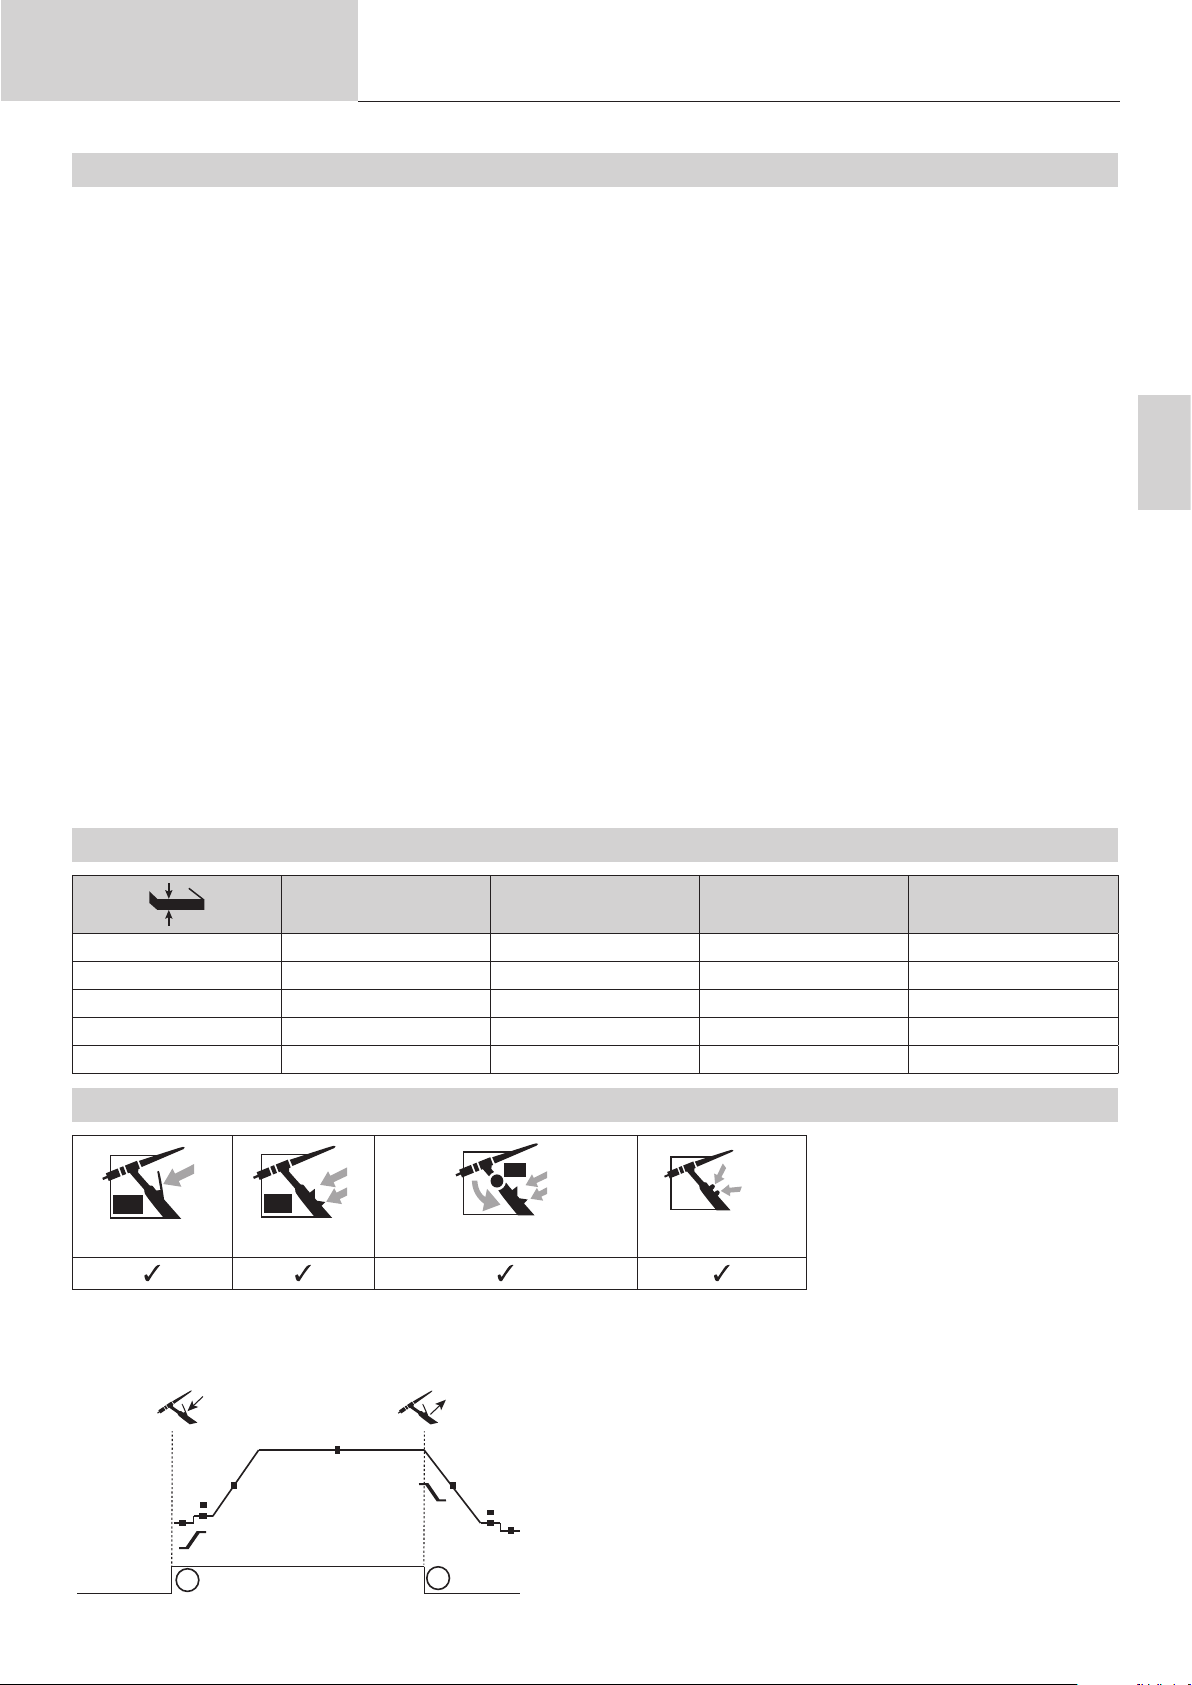
Betriebsanleitung
L
L
DB
L
DB
P
UP
Down
Übersetzung der
Originalbetriebsanleitung
PROTIG 231 DC FV
SPEICHERN UND ABRUFEN VON SCHWEISSKONFIGURATIONEN
Die verwendeten Einstellungen werden automatisch gespeichert und beim nächsten Einschalten des Geräts wieder aufgerufen. Zusätzlich zu den
aktuellen Einstellungen ist es möglich, sogenannte „JOB“-Kongurationen zu speichern und abzurufen. Mit der Taste „JOB“ können Sie eine Konguration speichern, abrufen oder löschen. Pro Schweißprozess können 50 Jobs gespeichert werden.
Job anlegen
- Stellen Sie alle gewünschten Schweißparameter ein.
- Drücken und halten Sie die Taste „JOB“ (länger als 3 Sekunden).
- „IN“ erscheint auf dem Display.
- Wählen Sie mit Hilfe des Inkrementalgebers eine Jobnummer aus. Nur Nummern, die nicht bereits mit einem zuvor gespeicherten Job verbunden
sind, können ausgewählt werden und werden auf dem Display angezeigt.
- Sobald die Jobnummer ausgewählt ist, drücken Sie die Taste „JOB“, um sie zu bestätigen und unter der ausgewählten Nummer zu speichern.
- Anschließend wird die Jobnummer angezeigt, die angibt, dass der Speichervorgang durchgeführt wurde. Die Zahl wird so lange angezeigt, bis eine
andere Taste oder der Brennertaster betätigt wird.
Hinweis: Wenn alle Nummern bereits registrierten Jobs zugewiesen sind, zeigt das Bedienfeld „Full“ an.
Job-Rückruf
Abgesehen davon, dass es sich nicht um einen Schweißvorgang handelt, erfordert der Rückruf eines Jobs keine besondere Ausgangsbedingung:
- Drücken Sie kurz auf die Taste „JOB“ (nicht länger als 2 Sekunden).
- „OUT“ erscheint auf der Anzeige des Bedienfeldes.
- Wählen Sie mit dem Inkrementalgeber eine Jobnummer aus. Auf dem Display werden nur die Nummern angezeigt, die zu den vorhandenen Jobs
gehören. Wenn kein Job gespeichert wird, zeigt das Bedienfeld „ - - - “ an.
- Sobald die Jobnummer ausgewählt ist, drücken Sie die Taste „JOB“, um die Konguration zu bestätigen. Die Jobnummer blinkt auf dem Display und
zeigt damit an, dass der Job geladen wurde. Die Nummer blinkt so lange, bis ein anderer Parameter geändert wird oder bis der Brennertaster zum
Starten des Schweißzyklus betätigt wird.
DE
Löschen eines Jobs
- Drücken Sie kurz auf die Taste „JOB“ (nicht länger als 2 Sekunden).
- „OUT“ erscheint auf der Anzeige des Bedienfeldes.
- Wählen Sie mit dem Inkrementalgeber eine Jobnummer aus. Es können nur Nummern angezeigt werden, die zu bestehenden Jobs gehören,
- Drücken Sie die Taste „JOB“ 3-mal hintereinander. Der ausgewählte Job wird nun gelöscht und der Generator
zeigt wieder den Schweißstrom an.
EMPFOHLENE KOMBINATIONEN
Strom (A) Elektrode (mm) Düse (mm)
0.3 - 3 mm 3 - 75 1 6.5 6 - 7
2.4 - 6 mm 60 - 150 1.6 8 6 - 7
4 - 8 mm 100 - 200 2 9.5 7 - 8
6.8 - 8.8 mm 170 - 250 2.4 11 8 - 9
9 - 12 mm 225 - 300 3.2 12.5 9 - 10
Argon-Durchussmenge
(L/min)
KOMPATIBLE BRENNER UND BRENNERTASTERVERHALTEN
Lamelle Doppeltasten Doppeltasten + Potentiometer Up & Down
Beim 1-Tasten-Brenner wird die Taste als „Haupttaste“ bezeichnet.
Beim 2-Tasten-Brenner wird die erste Taste als „Haupttaste“ und die zweite als „Sekundärtaste“ bezeichnet.
2T-MODUS
T1 - Die Haupttaste wird gedrückt, der Schweißzyklus startet (PreGas,
I_Start, UpSlope und Schweißen).
Haupttaste
t
t
T1
T2
T2 - Die Haupttaste wird losgelassen, der Schweißzyklus wird gestoppt
(DownSlope, I_Stop, PostGaz).
Bei der 2-Tasten-Brenner und nur bei 2T wird die Sekundärtaste wie
die Haupttaste geführt.
47
Page 48
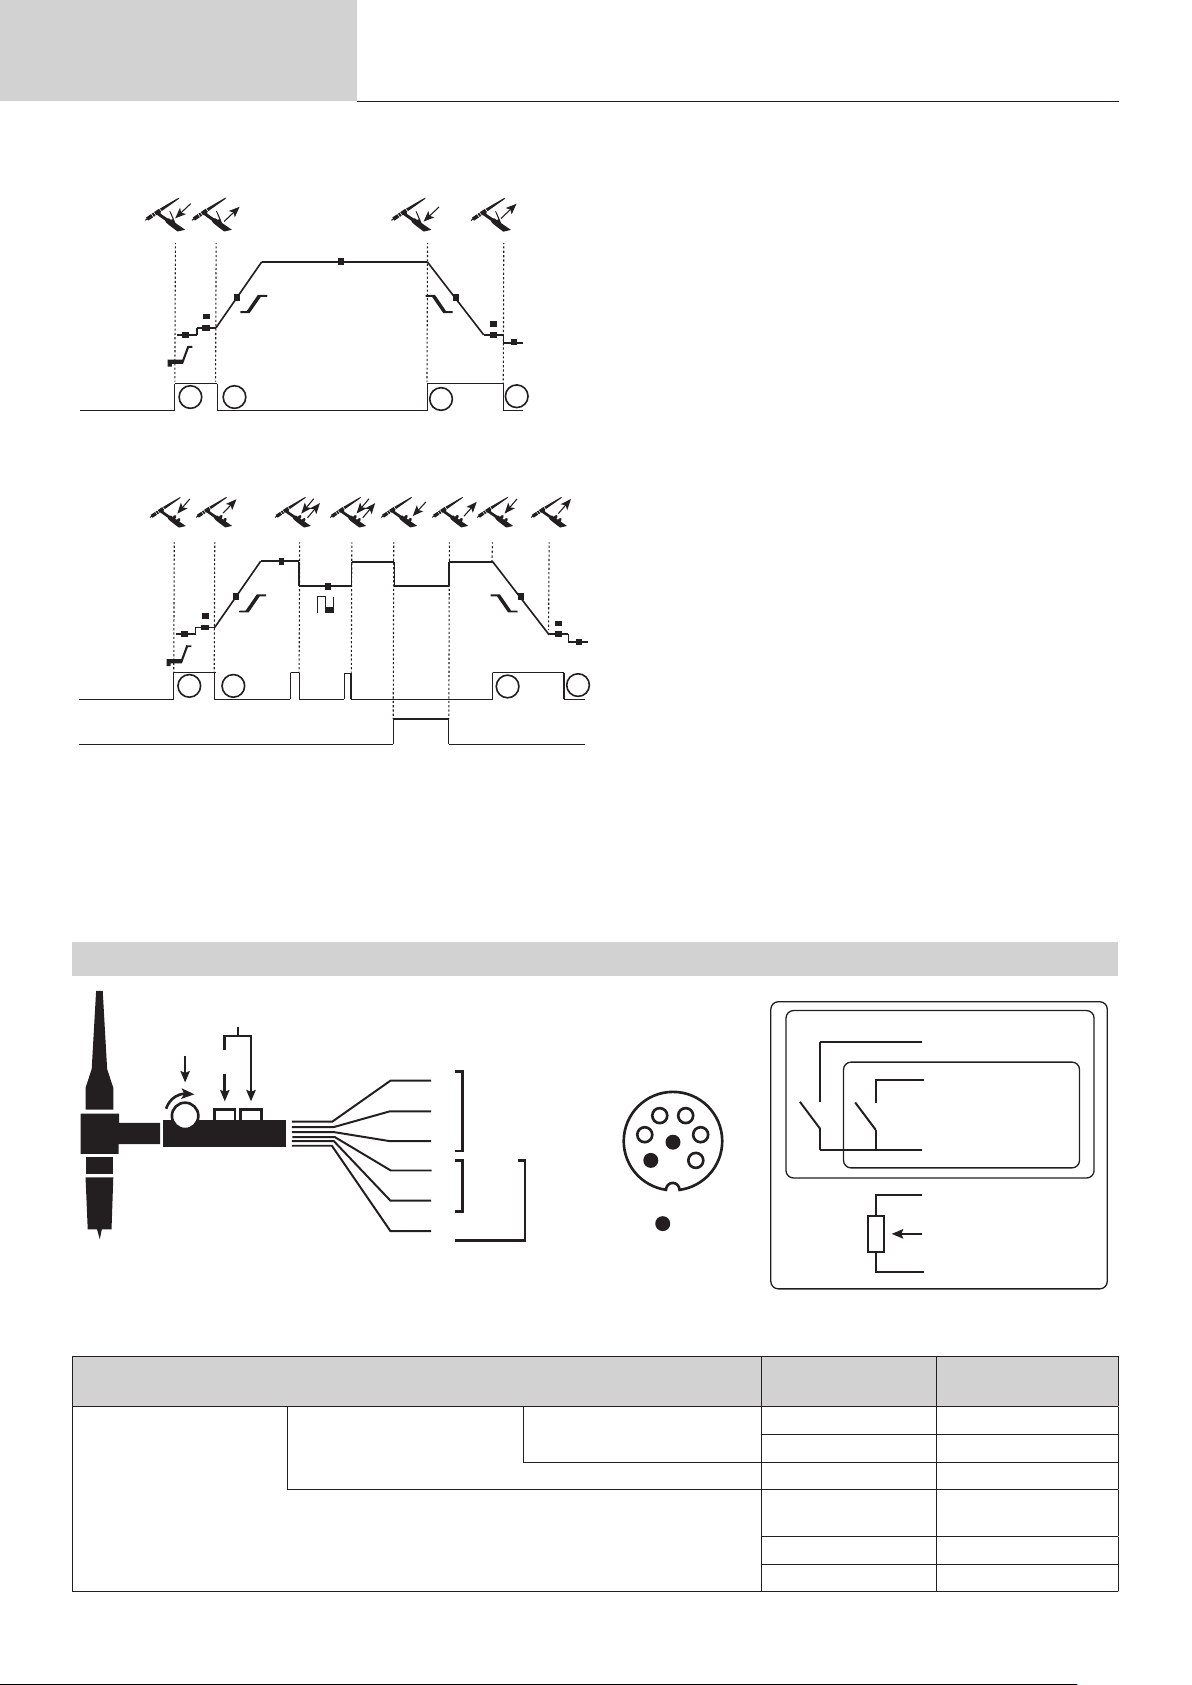
Betriebsanleitung
t
t
T2
T1
Haupttaste
t t
t
t
T2
T1
Haupttaste
T3
T1
Haupttaste
T2
T4
Übersetzung der
Originalbetriebsanleitung
4T-MODUS
t t
PROTIG 231 DC FV
T1 - Die Haupttaste wird gedrückt, der Zyklus startet ab PréGaz und
stoppt in der Phase I_Start.
T2 - Die Haupttaste wird losgelassen, der Zyklus wird in UpSlope und
Schweißen fortgesetzt.
T3 - Die Haupttaste wird gedrückt, der Zyklus geht in DownSlope und
stoppt in der Phase I_Stop.
T4 - Die Haupttaste wird losgelassen, der Zyklus endet mit PostGaz.
Haupttaste
Haupttaste
T1
T2
4T log MODUS
t t
T1
T2
T3
T4
>0.5s<0.5s<0.5s
T3
Beim 2-Tasten-Brenner ist die Sekundärtaste inaktiv.
T1 - Die Haupttaste wird gedrückt, der Zyklus startet ab PreGas und
stoppt in der Phase I_Start.
T2– Die Haupttaste wird losgelassen, der Zyklus wird in UpSlope und
Schweißen fortgesetzt.
LOG: diese Betriebsart wird in der Schweißphase verwendet:
- Ein kurzer Druck auf die Haupttaste (<0,5s) schaltet den Strom von I
Schweißen auf I Kalt und umgekehrt.
- Wird die Sekundärtaste gedrückt gehalten, wechselt der Strom von I
Schweißen auf I Kalt.
- Wird die Sekundärtaste losgelassen, wechselt der Strom von I Kalt
T4
auf I Schweißen.
oder
Sekundär-Taste
Bei Brennern mit Doppeltasten oder Doppel-Brennertaster + Potentiometer hat der „stärkere“ Brennertaster die gleiche Funktionalität wie der Brenner mit einfachem Taster oder Lamellentaster. Der „schwächere“ Brennertaster ermöglicht, wenn er gedrückt gehalten wird, das Umschalten auf
Kaltstrom. Das Potentiometer des Brenners, sofern vorhanden, ermöglicht die Einstellung des Schweißstroms von 50 % bis 100 % des angezeigten
Wertes.
T3 - Wird die Haupttaste lange gedrückt (>0,5 s), schaltet der Zyklus
auf DownSlope und stoppt in der Phase I_Stop.
T4 - Die Haupttaste wird losgelassen und der Zyklus endet mit PostGaz.
ANSCHLUSS FÜR BRENNERTASTERSTEUERUNG
DB
P
3
DB torch
L
Verdrahtungsplan je nach Brennertyp. Elektrischer Schaltplan je nach Brennertyp.
Brenner mit Doppeltasten +
Potentiometer
Brennertypen
Brenner mit Doppeltasten Lamellenbrenner
1
P
5
torch
2
4
L
torch
2
DB
torch
3
4 3
5
6
2
1
NC
4
L torch
2
2
5
DB + P
torch
1
Bezeichnung des
Kabels
Allgemein/Masse 2
Taste 1 4
Taste 2 3
Standard Masse des
Potentiometer
10 V 1
Schieberegler 5
Pin des zugehörigen
Steckers
2
48
Page 49
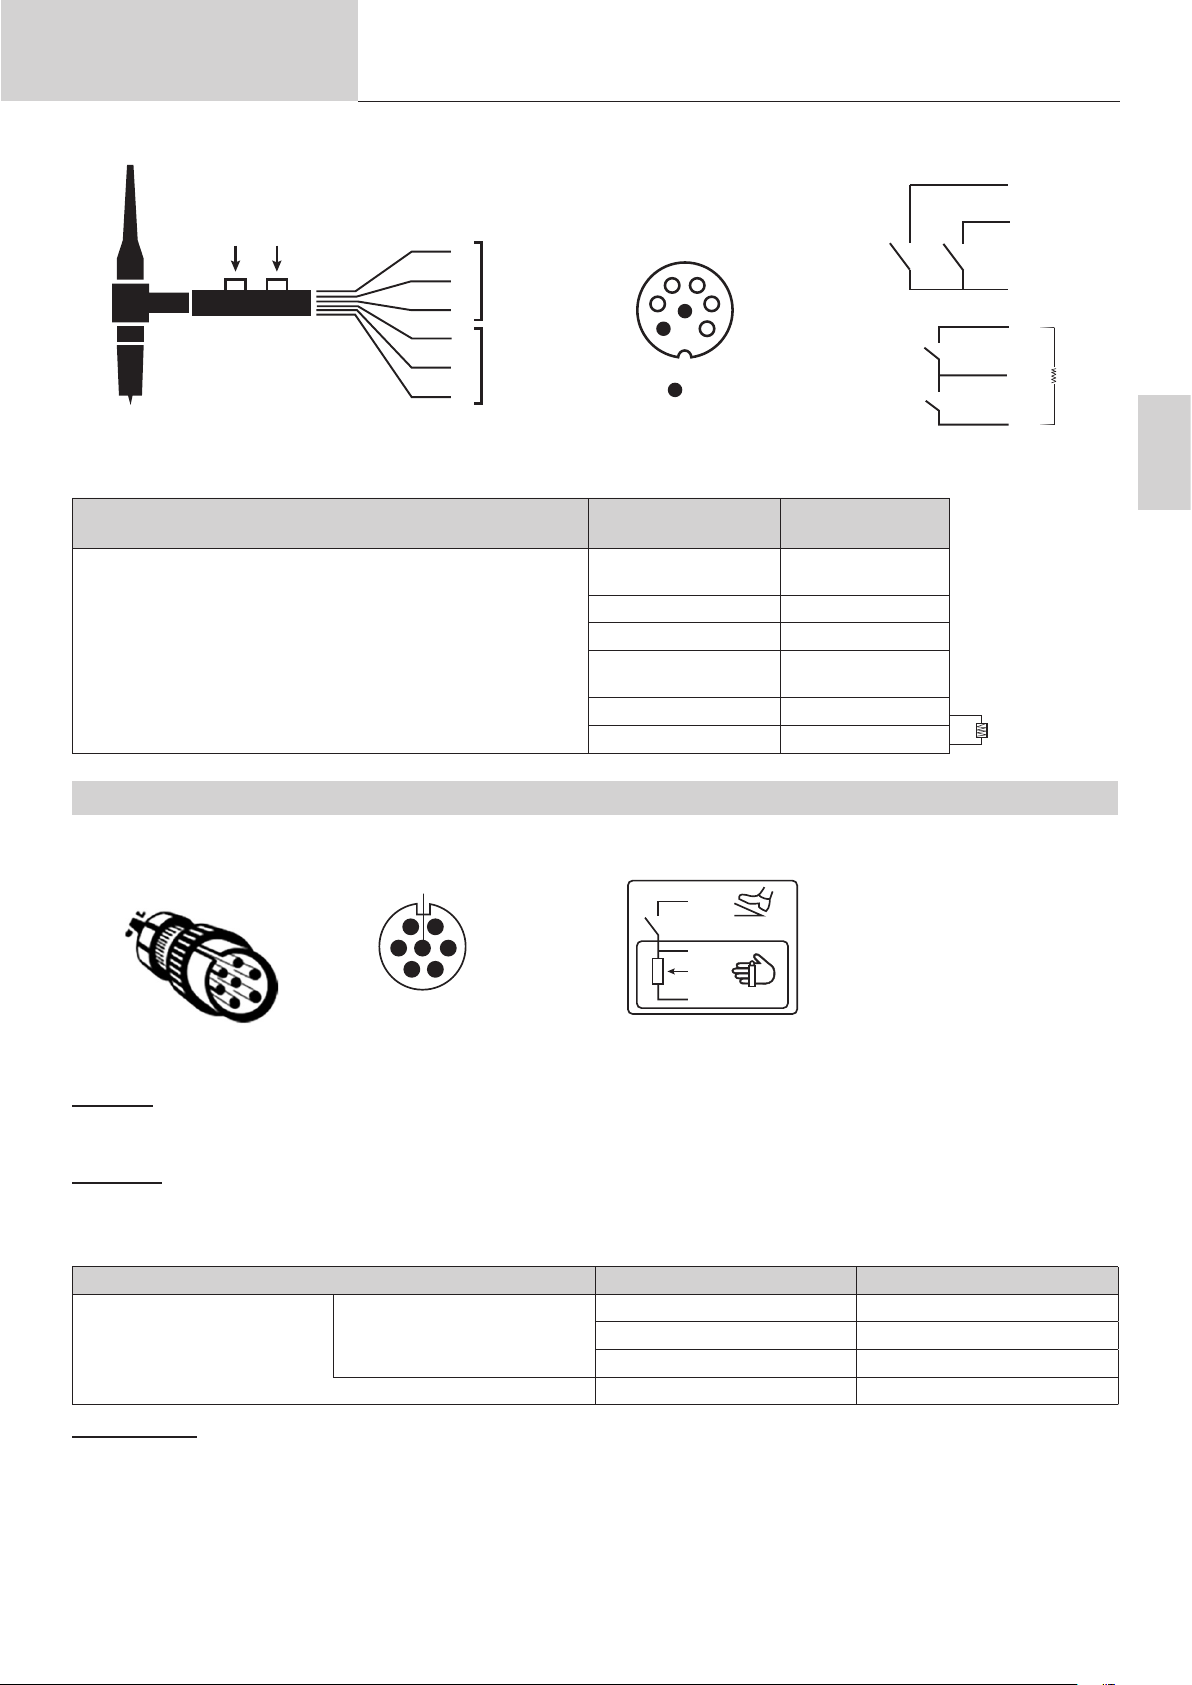
Betriebsanleitung
Up
Down
DB
Übersetzung der
Originalbetriebsanleitung
1
5
Up & Down
2
4
DB
2
3
4 3
5
6
NC
PROTIG 231 DC FV
4
3
Switch 2Switch 1
2
1
Switch Down
Switch Up
2
2
5
4.7 kΩ
1
Verdrahtungsplan für den Up & Down-Brenner Schaltplan für den Up & Down-Brenner
Brennertyp Kabelbezeichnung
Commun
Switch 1 & 2
Schalter 1 4
Up & Down - Brenner
Schalter 2 3
Commun
Switch Up & Down
Puls Up 1
Switch Down 2
Pin des zugehörigen
Steckers
2
5
4.7 kΩ
FERNSTEUERUNG
Die analoge Fernsteuerung funktioniert mit dem WIG- und MMA-Verfahren.
G
F
A
E
B
CD
D
045682
C
B
045675
A
DE
Art.-Nr. 045699 Ansicht von außen Elektrische Schaltpläne entsprechend den Fernbedienungen.
Anschluss
1- Schließen Sie die Fernbedienung an die Rückplatte der Schweißstromquelle an.
2- Das Bedienfeld erkennt das Vorhandensein einer Fernbedienung und schlägt eine Auswahl vor, die über den Drehregler zugänglich ist.
Anschlüsse
Das Produkt ist mit einer Buchse für die Fernsteuerung ausgestattet.
Der spezische 7-Punkt-Stecker (Option Ref. 045699) ermöglicht den Anschluss verschiedener Arten von Fernbedienungen. Für die Verdrahtung
folgen Sie dem nachstehenden Schaltplan.
Bezeichnung des Kabels Pin des zugehörigen Steckers
10 V A
Pedal Manuelle Fernsteuerung
Funktionsweise:
• Manuelle Fernsteuerung (Option Art.-Nr. 045675) :
Mit der manuellen Fernsteuerung kann der Strom von 50 % bis 100 % der eingestellten Intensität variiert werden. In dieser Konguration sind alle
Modi und Funktionen der Schweißstromquelle zugänglich und können parametriert werden.
• Pedal (Option Art.-Nr.045682) :
Mit dem Fußpedal kann der Strom von 10 % bis 100 % der eingestellten Intensität variiert werden. Bei WIG arbeitet die Schweißstromquelle nur
im 2T-Modus. Außerdem werden Stromanstieg und -abfall nicht mehr von der Schweißstromquelle gesteuert (inaktive Funktionen), sondern vom
Schieberegler B
Allgemein/Masse C
Switch / Schalter D
49
Page 50
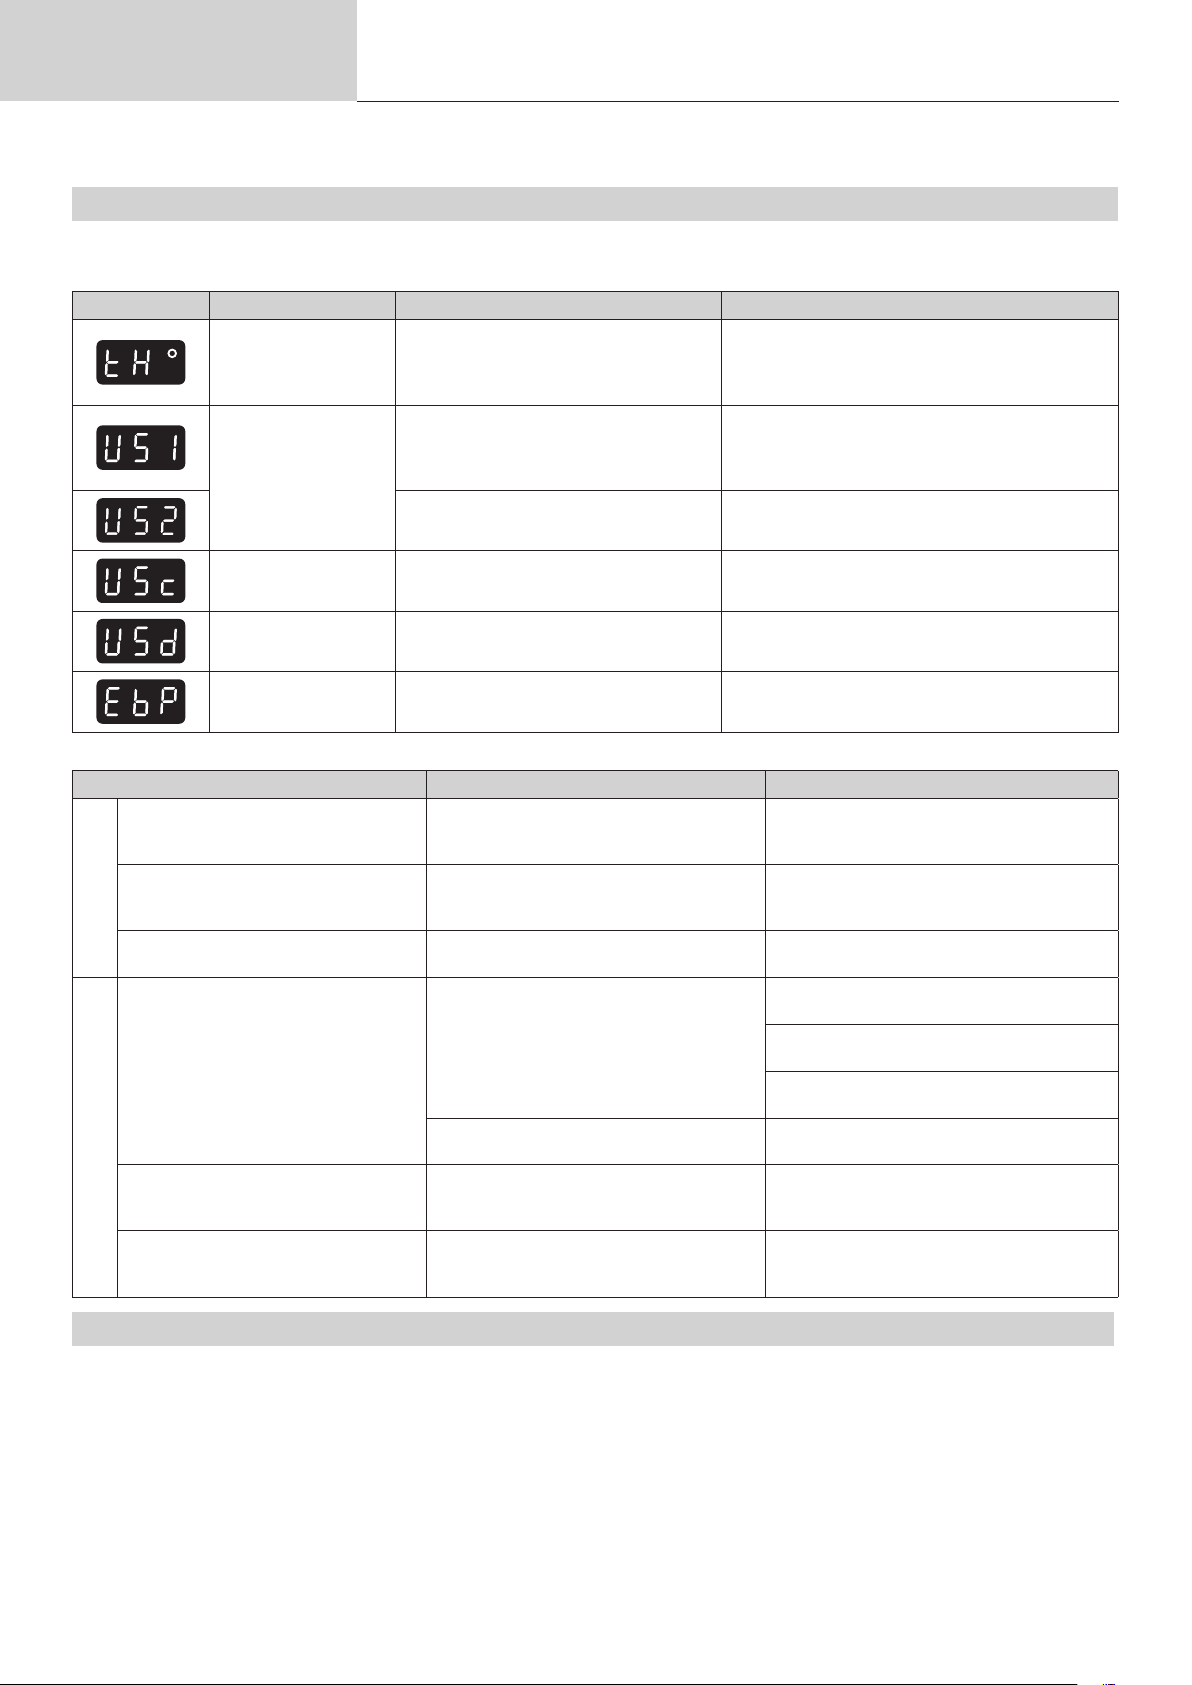
Betriebsanleitung
Benutzer über das Fußpedal.
Übersetzung der
Originalbetriebsanleitung
FEHLERMELDUNGEN, BETRIEBSSTÖRUNGEN, URSACHEN, ABHILFEN
Dieses Gerät verfügt über ein Fehlerüberwachungssystem.
Eine Reihe von Meldungen auf der Bedientastatur ermöglicht die Diagnose von Fehlern und Betriebsstörungen.
Fehlercode Bedeutung URSACHEN ABHILFE
Warten Sie, bis das Licht erloschen ist, bevor Sie mit
dem Schweißen fortfahren.
Halten Sie die Einschaltdauer ein und sorgen Sie für
ausreichende Belüftung.
Eine Überspannung im Stromnetz ist die Ursache für
die Meldung.
Lassen Sie Ihre elektrische Anlage oder Ihren Generator von einer autorisierten Person überprüfen.
Überprüfen Sie die Verkabelung der Steckdose sowie
die Verschraubung der Klemmen.
Überhitzungsschutz
Das Produkt geht in
den Schutzmodus.
Überschreiten der Einschaltdauer
Umgebungstemperatur über 40°C
Verstopfte Lufteinlässe
Es wurde eine Überspannung erkannt.
Eine Unterspannung wurde festgestellt
PROTIG 231 DC FV
Brennerstörung
Fehler am Pedal Das Pedal ist gedrückt.
Fehler an Drucktaste(n) Drucktaste(n) im Stromkreis Prüfen Sie, dass keine der Drucktasten gedrückt ist.
Betriebsstörungen Ursachen Abhilfen
Das Display ist eingeschaltet, aber das
Gerät liefert keinen Strom.
Wird die Station mit Strom versorgt, spüren Sie ein Kribbeln, wenn Sie Ihre Hand
auf das Gehäuse legen.
WIG-MMA
Die Station schweißt schlecht. Polaritätsfehler
Instabiler Bogen
WIG
Die Wolframelektrode oxidiert und stumpft am Ende des Schweißvorgangs ab.
Die Elektrode schmilzt. Polaritätsfehler
Der/die Brennertaster des Brenners sind
defekt.
Das Erdungsklemmkabel, der Brenner oder
der Elektrodenhalter sind nicht an die Station
angeschlossen.
Die Erdung ist defekt.
Defekte Wolframelektrode
Falsche Einstellung der Gasussrate
Gasproblem, oder vorzeitige Gasabschaltung.
Prüfen Sie, ob beim Einschalten des Produkts nichts
auf den/die Brennertaster des Brenners drückt.
Stellen Sie sicher, dass nichts auf das Fußpedal
drückt, wenn das Produkt eingeschaltet ist.
Prüfen Sie die Anschlüsse.
Überprüfen Sie den Stecker und die Erdung
Ihrer Anlage.
Überprüfen Sie die empfohlene Polarität an der
Elektrodenbox.
Verwenden Sie eine entsprechend dimensionierte Wolframelektrode.
Verwenden Sie eine ordnungsgemäß vorbereitete Wolframelektrode.
Verwenden Sie eine Wolframelektrode, die für
Gleichstrom geeignet ist.
Prüfen Sie den Gasuss am Flaschendruckmanometer.
Prüfen Sie alle Gasanschlüsse und ziehen Sie
sie fest. Warten Sie, bis die Elektrode abgekühlt ist, bevor Sie das Gas abschalten.
Prüfen Sie, ob die Erdungsklemme an den
(+) Pol und der Brenner an den (-) Pol des
Produkts angeschlossen ist.
GARANTIE
Die Garantieleistung des Herstellers erfolgt ausschließlich bei Fabrikations- oder Materialfehlern, die binnen 24 Monate nach Kauf angezeigt werden (Nachweis Kaufbeleg).
Die Garantieleistung erfolgt nicht bei:
• Durch Transport verursachten Beschädigungen.
• Normalem Verschleiß der Teile (z.B. : Kabel, Klemmen, usw.) sowie Gebrauchsspuren.
• Von unsachgemäßem Gebrauch verursachten Defekten (Sturz, harte Stöße, Demontage).
• Durch Umwelteinüsse entstandene Defekte (Verschmutzung, Rost, Staub).
Die Reparatur erfolgt erst nach Erhalt einer schriftlichen Akzeptanz (Unterschrift) des zuvor vorgelegten Kostenvoranschlages durch den Besteller.
Im Fall einer Garantieleistung trägt GYS ausschließlich die Kosten für den Rückversand an den Fachhändler.
50
Page 51
Manual de uso
Traducción de las instrucciones
originales
PROTIG 231 DC FV
ADVERTENCIAS - NORMAS DE SEGURIDAD
CONSIGNA GENERAL
Estas instrucciones se deben leer y comprender antes de toda operación.
Toda modicación o mantenimiento no indicado en el manual no se debe llevar a cabo.
Todo daño físico o material debido a un uso no conforme con las instrucciones de este manual no podrá atribuírsele al fabricante.
En caso de problema o de incertidumbre, consulte con una persona cualicada para manejar correctamente el aparato.
ENTORNO
Este material se debe utilizar solamente para realizar operaciones de soldadura dentro de los límites indicados en el aparato y el manual. Se deben
respetar las instrucciones relativas a la seguridad. En caso de uso inadecuado o peligroso, el fabricante no podrá considerarse responsable.
La instalación se debe hacer en un local sin polvo, ni ácido, ni gas inamable u otras sustancias corrosivas. Igualmente para su almacenado. Hay
que asegurarse de que haya una buena circulación de aire cuando se esté utilizando.
Zona de temperatura:
Uso entre -10 et +40°C (+14 et +104°F).
Almacenado entre -20 y +55°C (-4 y 131°F).
Humedad del aire :
Inferior o igual a 50% a 40°C (104°F).
Inferior o igual a 90% a 20°C (68°F).
ES
Altitud:
Hasta 1000 m por encima del nivel del mar (3280 pies).
PROTECCIÓN INDIVIDUAL Y DE LOS OTROS
La soldadura al arco puede ser peligrosa y causar lesiones graves e incluso mortales.
La soldadura expone a los individuos a una fuente peligrosa de calor, de radiación lumínica del arco, de campos electromagnéticos (atención a los
que lleven marcapasos), de riesgo de electrocución, de ruido y de emisiones gaseosas.
Para protegerse correctamente y proteger a los demás, siga las instrucciones de seguridad siguientes:
Para protegerse de quemaduras y de radiaciones, lleve ropas sin solapas, aislantes, secos, ignífugos y en buen estado que cubran
todo el cuerpo.
Utilice guantes que aseguren el aislamiento eléctrico y térmico.
Utilice una protección de soldadura y/o una capucha de soldadura de un nivel de protección suciente (variable según aplicaciones).
Protéjase los ojos durante operaciones de limpieza. Las lentillas de contacto están particularmente prohibidas.
A veces es necesario delimitar las zonas mediante cortinas ignífugas para proteger la zona de soldadura de los rayos del arco,
proyecciones y de residuos incandescentes.
Informe a las personas en la zona de soldadura de que no miren los rayos del arco ni las piezas en fusión y que lleven ropas
adecuadas para protegerse.
Utilice un casco contra el ruido si el proceso de soldadura alcanza un nivel de ruido superior al límite autorizado (así como cualquier
otra persona que estuviera en la zona de soldadura).
Las manos, el cabello y la ropa deben estar a distancia de las partes móviles (ventilador).
No quite nunca el cárter del grupo de refrigeración del aparato estando bajo tensión, el fabricante no podrá ser considerado
responsable en caso de accidente.
Las piezas soldadas están caliente y pueden provocar quemaduras durante su manipulación. Cuando se hace un mantenimiento
de la antorcha o portaelectrodos, se debe asegurar que esta esté lo sucientemente fría y espere al menos 10 minutos antes de
toda intervención. El grupo de refrigeración se debe encender cuando se utilice una antorcha refrigerada por líquido para que el
líquido no pueda causar quemaduras.
Es importante asegurar la zona de trabajo antes de dejarla para proteger las personas y los bienes materiales.
HUMOS DE SOLDADURA Y GAS
El humo, el gas y el polvo que se emite durante la soldadura son peligrosos para la salud. Hay que prever una ventilación
suciente y en ocasiones puede ser necesario un aporte de aire. Una máscara de aire puede ser una solución en caso de
aireación insuciente.
Compruebe que la aspiración es ecaz controlándola conforme a las normas de seguridad.
Atención, la soldadura en los lugares de pequeñas dimensiones requiere una vigilancia a distancia de seguridad. La soldadura de algunos materiales
que contengan plomo, cadmio, zinc, mercurio o berilio pueden ser particularmente nocivos. Desengrase las piezas antes de soldarlas.
Las botellas se deben colocar en locales abiertos o bien aireados. Se deben colocar en posición vertical y sujetadas con un soporte o sobre un carro.
La soldadura no se debe efectuar cerca de grasa o de pintura.
51
Page 52
Manual de uso
Traducción de las instrucciones
originales
PROTIG 231 DC FV
RIESGO DE FUEGO Y DE EXPLOSIÓN
Proteja completamente la zona de soldadura, los materiales inamables deben alejarse al menos 11 metros.
Cerca de la zona de operaciones de soldadura debe haber un anti-incendios.
Atención a las proyecciones de materiales calientes o chispas incluso a través de las suras. Pueden generar un incendio o una explosión.
Aleje las personas, objetos inamables y contenedores a presión a una distancia de seguridad suciente.
La soldadura en contenedores o tubos cerrados está prohibida y en caso de que estén abiertos se les debe vaciar de cualquier material inamable o
explosivo (aceite, carburante, residuos de gas...).
Las operaciones de pulido no se deben dirigir hacia la fuente de energía de soldadura o hacia materiales inamables.
BOTELLAS DE GAS
El gas que sale de la botella puede ser una fuente de sofocamiento en caso de concentración en el espacio de soldadura
(comprobar bien).
El transporte debe realizarse de forma segura: cilindros cerrados y la fuente de energía de soldadura apagada. Se deben colocar
verticalmente y sujetadas con un soporte para limitar el riesgo de caída.
Cierre la botella entre dos usos. Atención a las variaciones de temperatura y a las exposiciones al sol.
La botella no debe entrar en contacto con una llama, un arco eléctrico, una antorcha, una pinza de masa o cualquier otra fuente de calor o de
incandescencia.
Manténgalas alejadas de los circuitos eléctricos y del circuito de soldadura y no efectúe nunca una soldadura sobre una botella a presión.
Cuidado al abrir la válvula de una botella, hay que alejar la cabeza de la válvula y asegurarse de que el gas utilizado es el apropiado para el proceso
de soldadura.
SEGURIDAD ELÉCTRICA
La red eléctrica utilizada de tener imperativamente una conexión a tierra. Utilice el tamaño de fusible recomendado sobre la tabla
de indicaciones.
Una descarga eléctrica puede ser una fuente de accidente grave directo o indirecto, incluso mortal.
No toque nunca las partes bajo tensión tanto en el interior como en el exterior del generador de corriente cuando este está encendido (antorchas,
pinzas, cables, electrodos) ya que están conectadas al circuito de soldadura.
Antes de abrir la fuente de corriente de soldadura, desconéctela de la red y espere 2 minutos para que todos los condensadores se descarguen.
No toque al mismo tiempo la antorcha o el portaelectrodos y la pinza de masa.
Cambie los cables y antorcha si estos están dañados, acudiendo a una persona cualicada. Dimensione la sección de los cables de forma adecuada
a la aplicación. Utilizar siempre ropas secas y en buen estado para aislarse del circuito de soldadura. Lleve zapatos aislantes, sin importar el lugar
donde trabaje.
CLASIFICACIÓN CEM DEL MATERIAL
Este aparato de Clase A no está previstos para ser utilizado en un lugar residencial donde la corriente eléctrica está suministrada
por la red eléctrica pública de baja tensión. En estos lugares puede encontrar dicultades a nivel de potencia para asegurar
una compatibilidad electromagnética, debido a las interferencias propagadas por conducción y por radiación con frecuencia
radioeléctrica.
Bajo condición que la impedancia de la red pública de alimentación baja tensión al punto de acoplamiento sea inferior a Zmax =
0.282 Ohms, este material esta conforme a la CEI 61000-3-11 y puede ser conectado a las redes públicas de alimentación baja
tensión. Es de la responsabilidad del instalador o del usuario del material de asegurarse, consultando el operador de la red de
distribución si fuese necesario, que la impedancia de la red está conforme con las restricciones de impedancia.
Este material es conforme a la norma CEI 61000-3-12.
EMISIONES ELECTROMAGNÉTICAS
La corriente eléctrica que pasa a través de cualquier conductor produce campos eléctricos y magnéticos localizados (EMF). La
corriente de soldadura produce un campo electromagnético alrededor del circuito de soldadura y del material de soldadura.
Los campos electromagnéticos EMF pueden alterar algunos implantes médicos, como los estimuladores cardíacos. Se deben tomar medidas de
protección para personas con implantes médicos. Por ejemplo, restricciones de acceso para las visitas o una evaluación de riesgo individual para
los soldadores.
Todos los soldadores deben utilizar los siguientes procedimientos para minimizar la exposición a los campos electromagnéticos del circuito de
soldadura:
• colocar los cables de soldadura juntos - asegurarlos con un grapo, si es posible;
• Coloque su cabeza y torso lo más lejos posible del circuito de soldadura.
No enrolle cables de soldadura alrededor de su cuerpo.
52
Page 53
Manual de uso
• no coloque su cuerpo entre los cables de soldadura. Sujete los dos cables de soldadura en el mismo lado del cuerpo;
• Conecte el cable de retorno a la pieza lo más cerca posible de la zona a soldar;
• no trabaje junto a la fuente, no se siente o se apoye en la fuente de corriente de soldadura.
• No suelde mientras transporta la fuente de energía de soldadura o el cable de soldadura.
Las personas con marcapasos deben consultar un médico antes de utilizar este aparato.
La exposición a los campos electromagnéticos durante la soldadura puede tener otros efectos sobre la salud que se desconocen
hasta ahora.
Traducción de las instrucciones
originales
PROTIG 231 DC FV
RECOMENDACIONES PARA EVALUAR LA ZONA Y LA INSTALACIÓN DE SOLDADURA
Generalidades
El usuario se responsabiliza de instalar y usar el aparato siguiendo las instrucciones del fabricante. Si se detectan alteraciones electromagnéticas,
el usuario debe resolver la situación siguiendo las recomendaciones del manual de usuario o consultando el servicio técnico del fabricante. En
algunos casos, esta acción correctiva puede ser tan simple como una conexión a tierra del circuito de soldadura. En otros casos, puede ser necesario
construir una pantalla electromagnética alrededor de la fuente de corriente de soldadura y de la pieza entera con ltros de entrada. En cualquier caso,
las perturbaciones electromagnéticas deben reducirse hasta que no sean nocivas.
Evaluación de la zona de soldadura
Antes de instalar el aparato de soldadura al arco, el usuario deberá evaluar los problemas electromagnéticos potenciales que podría haber en la zona
donde se va a instalar. Se debe considerar lo siguiente:
a) la presencia por encima, por debajo y junto al equipo de soldadura por arco de otros cables de alimentación, control, señal y teléfono;
b) receptores y transmisores de radio y televisión;
c) ordenadores y otros equipos de control;
d) equipos críticos para la seguridad, por ejemplo, la protección de equipos industriales;
e) la salud de los vecinos, por ejemplo, el uso de marcapasos o audífonos;
f) el equipo utilizado para la calibración o la medición;
g) la inmunidad de otros equipos en el entorno.
El usuario deberá asegurarse de que los aparatos del local sean compatibles entre ellos. Esto puede requerir medidas de protección adicionales;
h) la hora del día en que se van a realizar las soldaduras u otras actividades.
ES
La dimensión de la zona conjunta a tomar en cuenta depende de la estructura del edicio y de las otras actividades que se lleven a cabo en el lugar.
La zona se puede extender más allá de los límites de las instalaciones.
Evaluación de las instalaciones de soldadura
Además de la evaluación de la zona, la evaluación de las instalaciones de soldadura al arco puede servir para determinar y resolver los problemas de
alteraciones. Conviene que la evaluación de las emisiones incluya las medidas hechas en el lugar como especicado en el Artículo 10 de la CISPR
11. Las medidas hechas en el lugar pueden permitir al mismo tiempo conrmar la ecacia de las medidas de mitigación.
RECOMENDACIONES SOBRE LOS MÉTODOS DE REDUCCIÓN DE EMISIONES ELECTROMAGNÉTICAS
a. Alimentación pública: El equipo de soldadura por arco debe conectarse a la red eléctrica pública de acuerdo con las recomendaciones del
fabricante. Si se produjeran interferencias, podría ser necesario tomar medidas de prevención suplementarias como el ltrado de la red pública de
alimentación eléctrica. Se recomienda apantallar el cable de red eléctrica en un conducto metálico o equivalente para material de soldadura instalado
de forma ja. Conviene asegurar la continuidad eléctrica del apantallado sobre toda la longitud. Se recomienda conectar el cable apantallado al
generador de soldadura para asegurar un buen contacto eléctrico entre el conducto y la fuente de soldadura.
b. Mantenimiento de equipos de soldadura por arco: El equipo de soldadura por arco debe someterse a un mantenimiento rutinario según
las recomendaciones del fabricante. Los accesos, aperturas y carcasas metálicas estén correctamente cerradas cuando se utilice el material de
soldadura al arco. El material de soldadura al arco no se debe modicar de ningún modo, salvo modicaciones y ajustes mencionados en el manual
de instrucciones del fabricante. Se recomienda, en particular, que los dispositivos de cebado y de estabilización de arco se ajusten y se les haga un
mantenimiento siguiendo las recomendaciones del fabricante.
c. Cables de soldadura: Conviene que los cables sean lo más cortos posible, colocados cerca y a proximidad del suelo sobre este.
d. Conexión equipotencial: Hay que tener en cuenta la unión de todos los objetos metálicos de los alrededores. En cualquier caso, los objetos
metálicos junto a la pieza que se va a soldar incrementan el riesgo del operador a sufrir descargas eléctricas si toca estos elementos metálicos y el
hilo a la vez. Conviene aislar al operador de esta clase de objetos metálicos.
e. Puesta a tierra de la pieza: Cuando la pieza no está conectada a tierra por seguridad eléctrica o por su tamaño y ubicación, como en el casco de
un barco o el acero estructural de un edicio, una conexión que conecte a tierra la pieza puede, en algunos casos y no siempre, reducir las emisiones.
Conviene evitar la conexión a tierra de piezas que podrían incrementar el riesgo de heridas para los usuarios o dañar otros materiales eléctricos. Si
necesario, conviene que la conexión a tierra de la pieza a soldar se haga directamente, pero en algunos países no se autoriza este conexión directa,
por lo que conviene que la conexión se haga con un condensador apropiado seleccionado en función de la normativa nacional.
f. Protección y blindaje: La protección selectiva y el apantallamiento de otros cables y equipos en el área circundante pueden limitar los problemas
de interferencia. La protección de toda la zona de soldadura puedes ser necesaria para aplicaciones especiales.
TRANSPORTE Y TRÁNSITO DE LA FUENTE DE CORRIENTE DE SOLDADURA
El aparato está equipado de un mango en la parte superior que permite transportarlo con la mano. No se debe subestimar su
peso. El mango no se debe considerar un modo para realizar la suspensión del producto.
No utilice los cables o la antorcha para desplazar el aparato. Se debe desplazar en posición vertical.
No eleve una botella de gas y el generador al mismo tiempo. Sus normas de transporte son distintas.
No transporte el generador de corriente de soldadura por encima de otras personas u objetos.
53
Page 54
Manual de uso
Traducción de las instrucciones
originales
PROTIG 231 DC FV
INSTALACIÓN DEL MATERIAL
• La fuente de corriente de soldadura se debe colocar sobre una supercie cuya inclinación máxima sea 10°.
• Coloque la máquina en una zona lo sucientemente amplia para airearla y acceder a los comandos.
• No utilice en un entorno con polvos metálicos conductores.
• La máquina debe ser protegida de la lluvia y no se debe exponer a los rayos del sol.
• El equipo con grado de protección IP21 signica :
- une protection contre l’accès aux parties dangereuses des corps solides de diam >12.5mm et,
- une protection contre les chutes verticales de gouttes d’eau
Los cables de alimentación, de prolongación y de soldadura deben estar completamente desenrollados para evitar cualquier sobrecalentamiento.
El fabricante no asume ninguna responsabilidad respecto a daños provocados a personas y objetos debido a un uso incorrecto
y peligroso de este aparato.
MANTENIMIENTO / CONSEJOS
• El mantenimiento sólo debe realizarse por personal cualicado. Se aconseja efectuar un mantenimiento anual.
• Corte el suministro eléctrico, luego desconecte el enchufe y espere 2 minutos antes de trabajar sobre el aparato. En su interior,
la tensión y la intensidad son elevadas y peligrosas.
• De forma regular, quite el capó y desempolve con un soplador de aire. Aproveche la ocasión para pedir a un personal cualicado que compruebe
que las conexiones eléctricas estén bien en sitio con una herramienta aislada.
• Compruebe regularmente el estado del cable de alimentación. Si el cable de alimentación está dañado, debe ser sustituido por el fabricante, su
servicio post-venta o una persona con cualicación similar, para evitar cualquier peligro.
• Deje los oricios del equipo libres para la entrada y la salida de aire.
• No utilice este generador de corriente para deshelar cañerías, recargar baterías/acumuladores o arrancar motores.
INSTALACIÓN - FUNCIONAMIENTO DEL PRODUCTO
Solo el personal experimentado y habilitado por el fabricante puede efectuar la instalación. Durante la instalación, asegúrese que el generador
está desconectado de la red eléctrica. Las conexiones en serie o en paralelo del generador están prohibidas. Se recomienda utilizar los cables de
soldadura suministrados con la maquina para obtener los ajustes adaptados y óptimos para el producto.
DESCRIPCIÓN DEL MATERIAL (FIG-1)
Este equipo es una fuente de energía de soldadura Inverter para la soldadura de electrodos refractarios (TIG) de corriente continua (DC) y la soldadura de electrodos revestidos (MMA).
El proceso TIG requiere una protección gaseosa (Argón).
El proceso MMA puede utilizarse para soldar cualquier tipo de electrodo: rutilo, básicos, de acero inoxidable y de fundición.
1- Conector de polaridad positiva 5- Teclado + botones de ajuste
2- Conector gatillo 6- Conexión gas
3- Conector de polaridad negativa 7- Conector de control a distancia
4- Conexión del gas del antorcha 8- Cable de alimentación eléctrica
INTERFAZ HOMBRE-MÁQUINA (IHM) (FIG-2)
1- Selección de proceso 5- Indicador de funcionamiento del dispositivo reductor de riesgos (VRD)
2- Selección del modo gatillo 6- Pantalla y opciones
3- Selección de las opciones de proceso 7- Botón de stand-by
4- Ajustes de los parámetros de soldadura
RED ELÉCTRICA - PUESTA EN MARCHA
Este material se suministra con una toma de corriente de 16 A de tipo CEE7/7 y se debe conectar a una instalación eléctrica monofásica de 230V
(50-60 Hz) de tres hilos con el neutro conectado a tierra. El PROTIG dispone de un sistema « Flexible Voltage », funciona con una instalación eléctrica CON tierra comprendida entre 110V y 240V (50 - 60 Hz) con tierra. La corriente efectiva absorbida (I1e) está señalada sobre el equipo para
condiciones de uso máximas. Compruebe que la alimentación y sus protecciones (fusible y/o disyuntor) sean compatibles con la corriente necesaria
durante su uso. En algunos países, puede ser necesario. cambiar el enchufe para permitir el funcionamiento en condiciones máximas.
• Cuando se enciende, el producto se pone en modo de suspensión. La puesta en marcha se efectúa presionando el botón .
• Este equipo entrará en protección si la tensión de alimentación es inferior o superior al 15% de la(s) tensión(es) especicada(s) (aparecerá un
código de fallo en la pantalla del teclado).
El funcionamiento normal se recupera en cuanto la tensión de red vuelve a su rango nominal.
• Comportamiento del ventilador En el modo MMA, el ventilador funciona continuamente. En modo TIG, el ventilador funciona solo en fase de soldadura y se detiene tras su enfriamiento.
• El dispositivo de cebado y estabilización del arco está diseñado para un funcionamiento manual y guiado mecánicamente.
CONEXIÓN SOBRE GRUPO ELECTRÓGENO
Este equipo puede funcionar con generadores siempre que la energía auxiliar cumpla los siguientes requisitos:
- La tensión deberá ser alterna, ajustada como se especica, y con una tensión de pico inferior a 400V,
- La frecuencia debe estar entre 50 y 60 Hz.
Es imperativo comprobar estas condiciones, ya que muchos grupos electrógenos producen picos de alta tensión que pueden dañar los aparatos.
54
Page 55
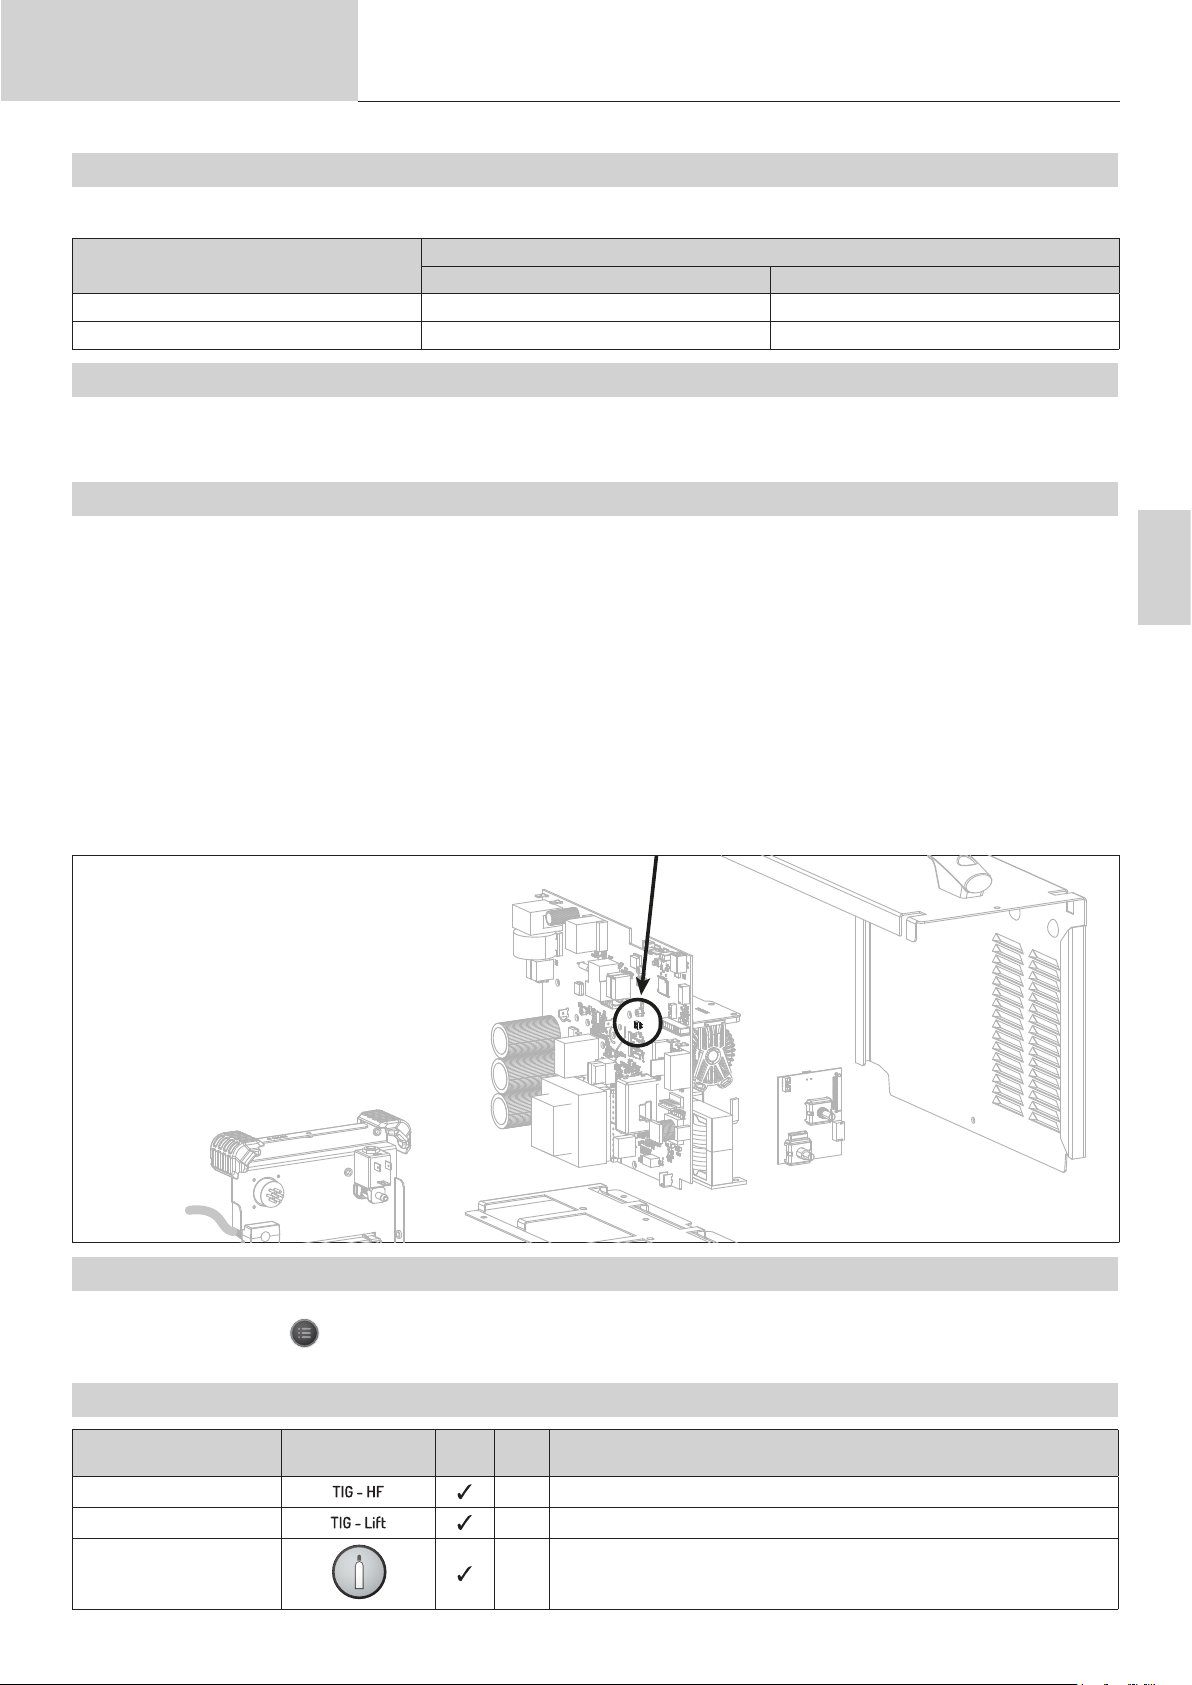
Manual de uso
Traducción de las instrucciones
originales
PROTIG 231 DC FV
USO DE PROLONGADOR ELÉCTRICO
Todos los prolongadores deben tener un tamaño de sección apropiados a la tensión del aparato. Utilice un prolongador que se ajuste a las normativas
nacionales.
Tensión de entrada
230 V 2.5 mm² 2.5 mm²
110 V 2.5 mm² 4 mm²
<45 m <100 m
Longitud - Sección de la prolongación
CONEXIÓN GAS
Este equipo está equipado con dos racores. Un conector de cilindro para la entrada de gas a la estación, y un conector de gas de antorcha para la
salida de gas en el extremo de la antorcha. Le recomendamos utilizar los adaptadores incluidos de origen con su equipo para lograr una conexión
optima.
ACTIVACION DE LA FUNCTION VRD (VOLTAGE REDUCTION DEVICE)
Este dispositivo permite proteger el soldador. La corriente de soldadura esta entregada exclusivamente cuando el electrodo esta contacto con la pieza
(resistencia débil). Cuando se retira el electrodo, la función VRD baja la tensión a un valor extremadamente bajo.
La función VRD no esta activada de origen. Se puede poner en marcha con un interruptor ON/OFF situada en la tarjeta de control de los genera-
dores. Para acceder, siga las siguientes etapas:
ES
1. DESCONECTAR EL PRODUCTO DE LA ALIMENTACIÓN ELÉCTRICA ANTES DE CUALQUIER MANIPULACIÓN.
2. Retire los tornillos para quitar el capo del generador.
3. Localice el interruptor en la placa principal (marcado con un círculo en el diagrama siguiente).
4. Mover el interruptor en ON situado en esta tarjeta de control.
5. La función VRD esta activada.
6. Re atornillar el capo del generador.
7. En la interfaz (HMI), el LED de la función VRD se enciende.
Para desactivar la función VRD, basta con volver a poner el interruptor de la placa base en OFF..
La LED VRD en el IHM del generador se apaga
REINICIALIZACION DEL EQUIPO
Es posible volver a los parámetros de fabrica del generador. Para acceder a este parámetro avanzado, pulse durante más de 3 segundos el botón de
«alternancia de pantalla A o V » A continuación, debe seleccionar «Ini» y pulse de nuevo el botón AV para conrmar esta elección. La maquina
indica «3», «2», «1», «rSt» y reinicia el aparato.
DESCRIPCIÓN DE FUNCIONES, DE MENÚS Y DE PICTOGRAMAS
FUNCIÓN PICTROGRAMA
Cebado HF Proceso TIG con cebado HF
Cebado LIFT Proceso TIG con cebado LIFT
Pre-gas
TIG
MMA Comentarios
DC
Tiempo de purga de la antorcha y de creación de la protección gaseosa antes
del cebado.
55
Page 56
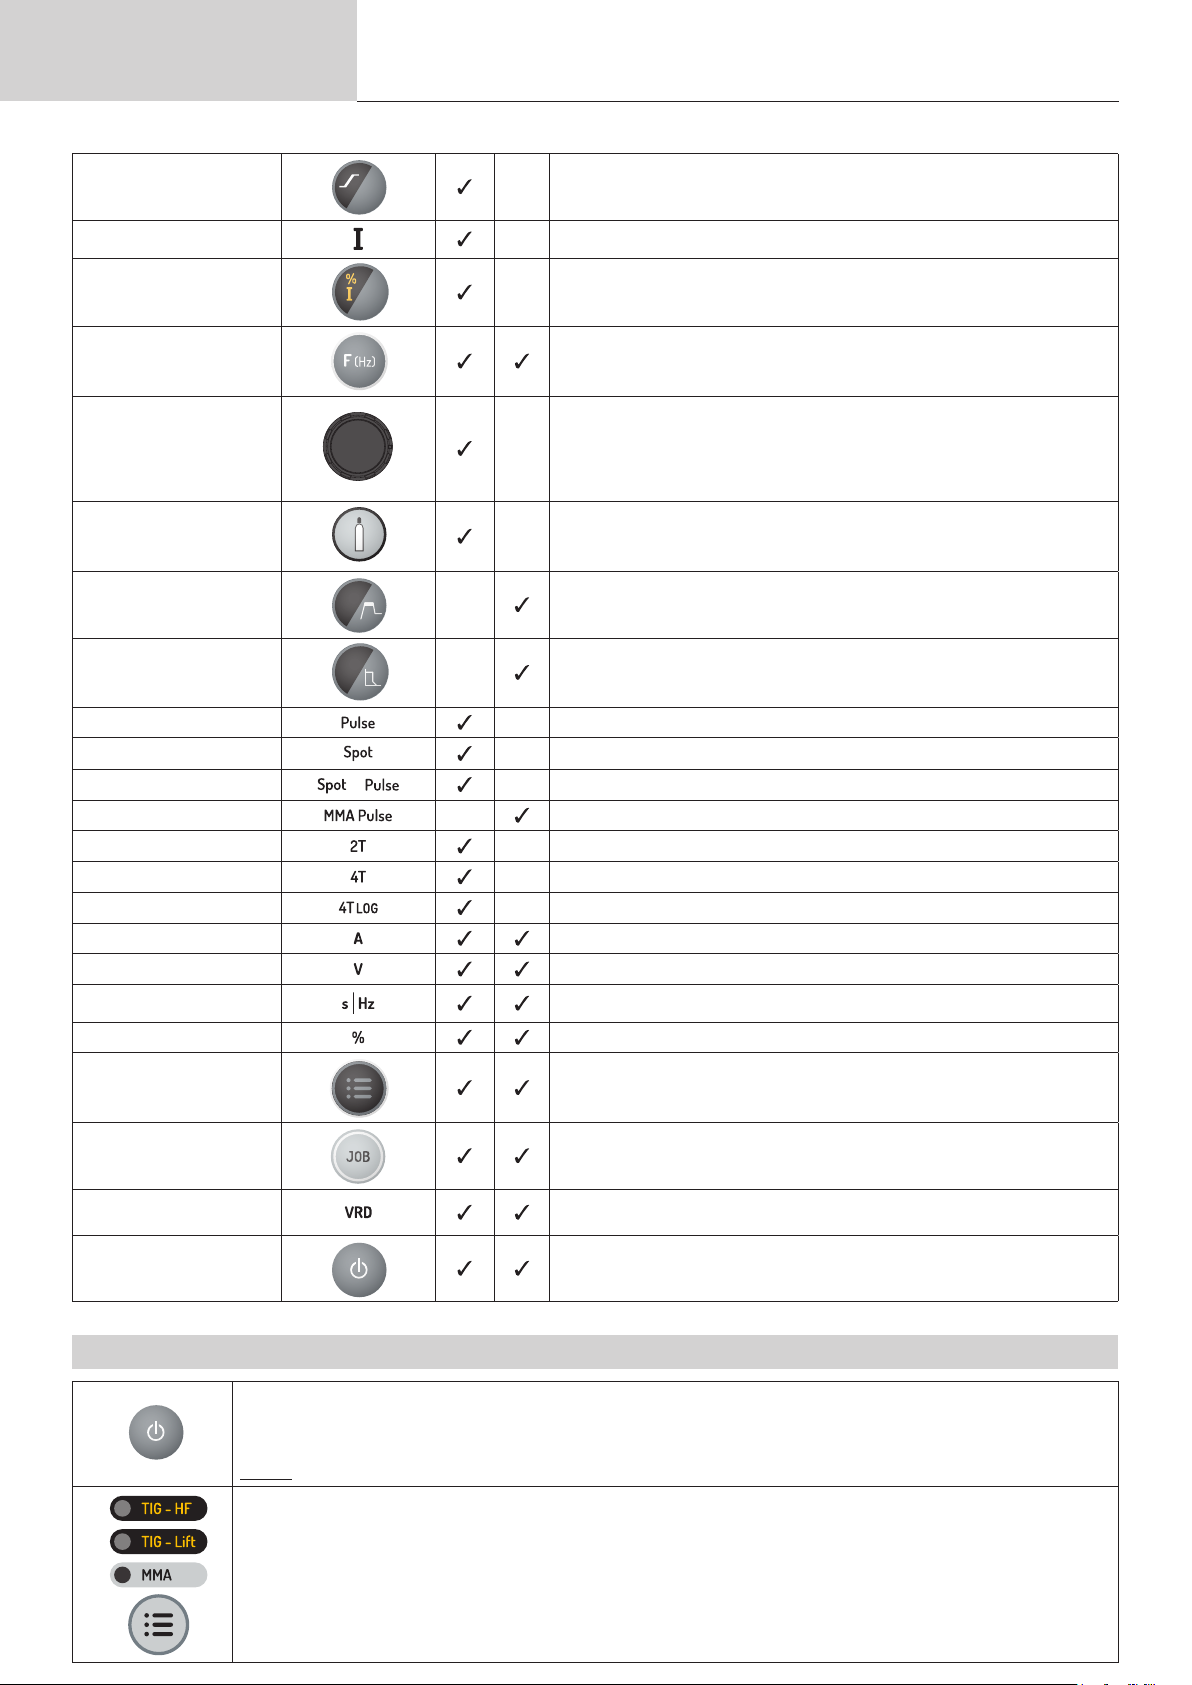
Manual de uso
Corriente de subida Rampa de subida de corriente
Corriente de soldadura Segunda corriente de soldadura
Traducción de las instrucciones
originales
PROTIG 231 DC FV
Corriente fría
Frecuencia PULSE Frecuencia de pulsación del modo PULSE (Hz)
Desvanecimiento de
corriente
Post-gas
HotStart Sobreintensidad ajustable al inicio de la soldadura (%)
ArcForce
TIG PULSADO Modo Pulsado
TIG SPOT Modo Punteado
TIG SPOT PULSE
MMA PULSADO Proceso MMA en modo Pulsado
2T Modo antorcha 2T
4T Modo antorcha 4T
4T LOG Modo antorcha 4T LOG
Amperio (unidad) Unidad de Amperios para los ajustes e indicación de corriente de soldadura
Voltio (unidad) Unidade de Voltios para la indicación de la tensión de soldadura
&
Segunda corriente de soldadura llamada fría en estándar 4TLOG o en PULSE
Rampa de descenso para evitar el efecto de sura y de cráter (S)
Duración del mantenimiento de la protección gaseosa tras el desvanecimiento del arco. Permite proteger tanto la pieza como el electrodo contra las
oxidaciones (S)
Sobreintensidad que impide que el electrodo se pegue cuando entre en el
baño de fusión.
Modo Punteado pulsado
Segundo o Herzio (unidad) Unidad de segundos o hercios de los ajuste de tiempo o de frecuencia
Porcentaje (unidad) Unidad de porcentaje para los ajustes de proporción
Cambio de indicación en
A o V
Acceso al modo programa Acceso al menú de programación (SAVE, JOB, ....)
Dispositivo de reducción
de riesgos
Stand-by Stand-by del producto.
Cambio de indicación de corriente o de tensión durante y tras la soldadura.
Símbolo normativo que indica el estado de la función VRD
FUNCIONAMIENTO DEL IHM Y DESCRIPCIÓN DE SUS BOTONES
Standby / Salida de standby
Este botón sirve para activar o salir del modo de espera. La activación del modo no es posible cuando el equipo está
soldando.
NOTA : Cuando se enciende, el producto se pone en modo de suspensión.
Botón de selección del proceso de soldadura
Este botón se utiliza para seleccionar el proceso de soldadura. Cada pulsación/liberación sucesiva cambia entre los
siguientes procesos de soldadura: TIG HF / TIG LIFT / MMA. La LED indica el proceso seleccionado.
56
Page 57
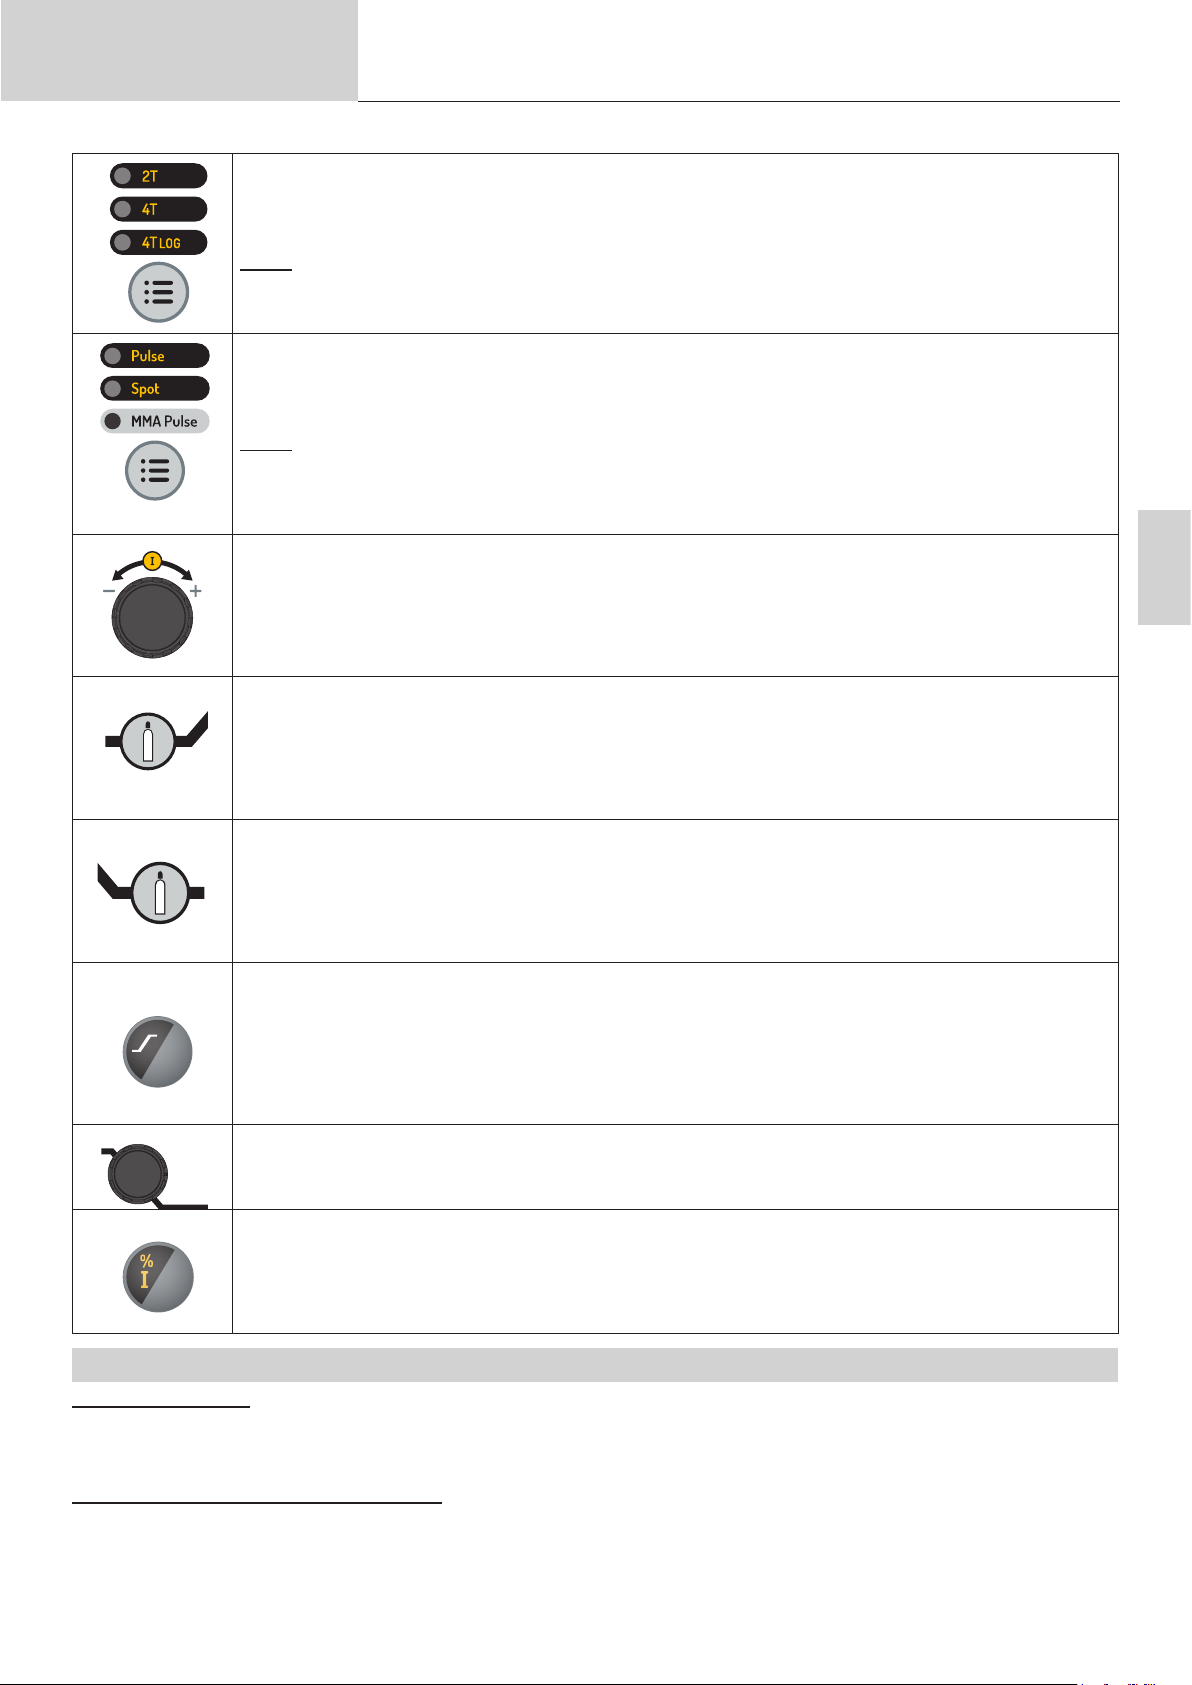
Manual de uso
Traducción de las instrucciones
originales
Botón de selección del modo de disparo
Este botón se utiliza para ajustar el modo de disparo de la linterna. Cada apriete/liberacion sucesiva entrena el cambio
entre los modos siguientes : 2T / 4T / 4T LOG. . La LED indica el modo seleccionado
NOTA : el modo gatillo seleccionado por defecto al encendido de la maquina corresponde al ultimo proceso utilizado antes
de la ultima puesta en standby o puesta fuera de servicio del producto. Para saber más, referirse a la sección « Antorchas
compatibles y comportamientos gatillos».
Botón de selección de opciones de proceso
Este botón se utiliza para seleccionar el «Subproceso». Cada pulsación/liberación sucesiva genera un cambio entre los
siguientes subprocesos: PULSE / SPOT / SPOT PULSE (sólo en modo TIG) / MMA PULSADO (sólo en modo MMA). La
LED indica el proceso seleccionado.
NOTA : El modo SPOT no se puede acceder con la conguración de gatillo 4T & 4T Log y en modo de soldadura MMA
PULSADO.
El modo SPOT no se puede acceder con la conguración de gatillo 4T Log y en modo de soldadura MMA.
El subproceso seleccionado por defecto al encendido de la maquina corresponde al ultimo proceso utilizado antes de la
ultima puesta en standby o puesta fuera de servicio del producto.
Codicador incremental principal
Por defecto, el codicador incremental permite el ajuste de la corriente de soldadura. Se utiliza igualmente para ajustar
los valores de otros parámetros, seleccionados tras las teclas a las cuales son asociados. Una vez el ajuste del paráme-
tro terminado, es posible apretar de nuevo en la tecla del parámetro que acaba de ser ajustado para que el codicador
incremental sea de nuevo vinculado con el ajuste de la corriente de soldadura. Es también posible apretar en una otra
tecla vinculada con un otro paramento para proceder a su ajuste. Si ninguna de las acciones se efectúa en el IHM durante
2 segundos, el codicador incremental se encuentra de nuevo vinculado con el ajuste de la corriente de soldadura.
Botón Pre Gas
El ajuste del Pre-Gas se hace tras un apriete y un relajamiento del botón de Pre-Gas y accionado el codicador incremental principal. La valor del Pre-gas aumenta cuando el codicador incremental se acciona en el sentido de las agujas
del reloj y disminuye cuando se acciona en el sentido contrario. Una vez el ajuste efectuado, es posible apretar de nuevo
y relajar el botón de Pre-Gas para que el codicador incremental principal sea de nuevo vinculado con el ajuste de la
corriente o de esperar 2 segundos. El paso de ajuste es de 0,1 seg. El valor mínimo es 0 seg. y el valor máximo es de 25
segundos.
Botón Post Gas
El ajuste del post-Gas se hace tras un apriete y un relajamiento del botón de Post-Gas y accionado el codicador incremental principal. El valor del Post-gas aumenta cuando el codicador incremental se acciona en el sentido de las agujas
del reloj y disminuye cuando se acciona en el sentido contrario. Una vez el ajuste efectuado, es posible apretar de nuevo
y relajar el botón de Post-Gas para que el codicador incremental principal sea de nuevo vinculado con el ajuste de la
corriente o de esperar 2 segundos. El paso de ajuste es de 0,1 seg. El valor mínimo es de 0 seg. y el valor máximo es de
25 seg. Por defecto, el valor es de 6seg.
Botón de subida de la rampa actual o «UpSlope»
El ajuste de la rampa de subida actual se realiza pulsando y soltando el botón de rampa de subida actual y luego accio-
nando el codicador incremental principal. La valor de la rampa aumenta cuando el codicador incremental se acciona en
el sentido horario y disminuye cuando se acciona en el sentido anti-horario. Una vez el ajuste efectuado, es posible apre-
tar de nuevo y relajar el botón de la rempa de subida para que el codicador incremental principal sea de nuevo vinculado
con el ajuste de la corriente o de esperar 2 segundos. El paso de ajuste es de 0,1 seg. El valor mínimo es de 0 seg. y el
valor máximo es de 25 seg. Por defecto, el valor es de 0seg. En modo MMA, el Hotstart es ajustable entre 0 y 100% de la
corriente de soldadura en pasos de 5%. El valor por defecto es de 40%.
Potenciómetro para el ajuste de desvanecimiento o «DownSlope»
El potenciómetro «DownSlope» se utiliza para ajustar el valor de desvanecimiento actual (incremento en el sentido de las
agujas del reloj y disminución en el sentido contrario). El valor es visible en la pantalla 7 segmentos y permanece durante
2 segundos si una acción en el potenciómetro se realiza. El valor mínimo es de 0 seg. y el valor máximo es de 20 seg.
Pomo de ajuste de la corriente en frío
Cuando se selecciona uno de los 2 procesos «TIG HF» o «TIG LIFT», el botón de ajuste de la corriente en frío permite
ajustar el valor de la corriente en frío sólo en la conguración «4T LOG» o «PULSE». El valor puede ser ajustado entre
20 % y 99 % de la corriente de soldadura. El paso de aumento es de 1 %. Por defecto, el valor es de 50%.
En modo MMA, el Arc Force se indexa de -10 a +10 (-10 = sin Arc Force / -9 a +10 = ajuste del Arc Force posible).
Por defecto, el valor indexado es de 0.
PROTIG 231 DC FV
ES
SOLDADURA CON ELECTRODO REVESTIDO (MODO MMA)
Conexiones y consejos
• Conecte los cables del portaelectrodos y de la pinza de masa en los conectores.
Respete las polaridades e intensidades de soldadura indicadas sobre el embalaje de los electrodos.
• Quite el electrodo del portaelectrodos cuando no se esté usando el equipo.
ELECCIÓN DE LOS ELECTRODOS REVESTIDOS
Electrodos rutilos Muy fácil de utilizar en todas las posiciones en corriente continua
Electrodos básicos Para su uso en todas las posiciones de CC, es adecuado para trabajos de seguridad debido a sus mayores propiedades mecánicas..
57
Page 58
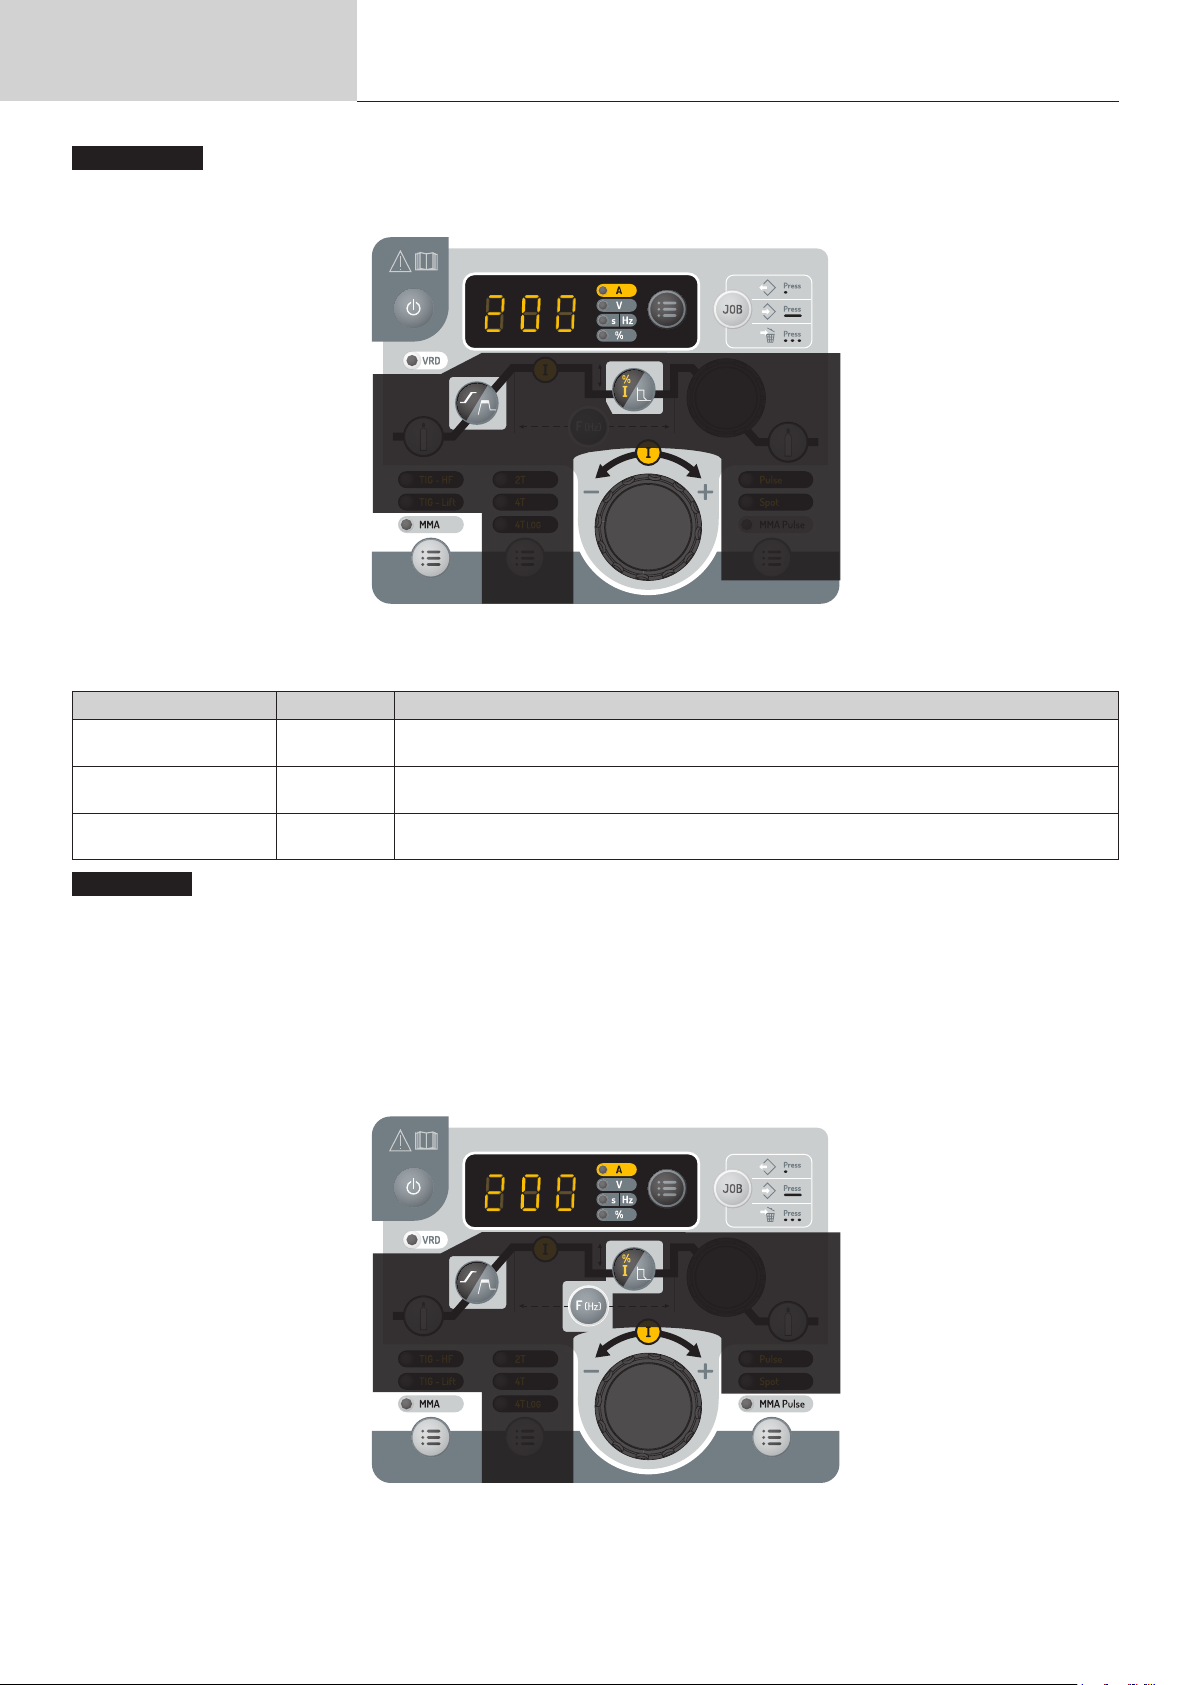
Manual de uso
MMA STANDARD
Este modo de soldadura MMA estándar es adecuado para la mayoría de las aplicaciones. Permite soldar con todo tipo de electrodos revestidos,
rutilos, básicos y sobre todos los materiales:: acero, acero inoxidable y hierro fundido.
Traducción de las instrucciones
originales
PROTIG 231 DC FV
Las zonas en gris no son útiles en este modo.
Designación Ajuste Descripción & consejos
Porcentaje de Hot Start 0 - 100 %
Corriente de soldadura 10 - 200 A
Arc Force -10 / +10
MMA PULSADO
El modo de soldadura MMA Pulsado conviene a aplicaciones en posición vertical ascendente (PF). El pulsado permite conservar un baño frío favore-
ciendo la transferencia de materia. Sin pulsación, la soldadura vertical ascendente requiere un movimiento «de abeto», es decir un desplazamiento
triangular difícil. Mediante el MMA Pulsado ya no es necesario realizar este movimiento, según el grosor de su pieza un desplazamiento recto hacia
arriba puede bastar. Si aun así desea ampliar su baño de fusión, un simple movimiento lateral similar al de soldadura en llano es suciente. Este
proceso ofrece así un mayor control de la operación de soldadura vertical.
La frecuencia de la pulsacion se ajusta pulsando y soltando el botón «F(Hz)» y luego accionando el codicador incremental principal.. El valor de esta
frecuencia aumenta cuando el codicador incremental se acciona en el sentido de las agujas del reloj y disminuye cuando se acciona en el sentido
contrario. Una vez el ajuste efectuado, es posible apretar de nuevo y relajar el botón «F(Hz)» para que el codicador incremental principal sea de
nuevo vinculado con el ajuste de la corriente o de esperar 2 segundos.
El Hot Start es una sobrecorriente durante el cebado para evitar que el electrodo se pegue a la
pieza a soldar. Se puede ajustar en intensidad y tiempo.
La corriente de soldadura se ajusta según el tipo de electrodo elegido (consulte el embalaje de los
electrodos).
El Arc Force una sobrecorriente que se produce cuando el electrodo o la gota entra en contacto con
el baño de soldadura para evitar que se pegue.
MMA STANDARD
58
Las zonas en gris no son útiles en este modo.
MMA PULSADO
Page 59
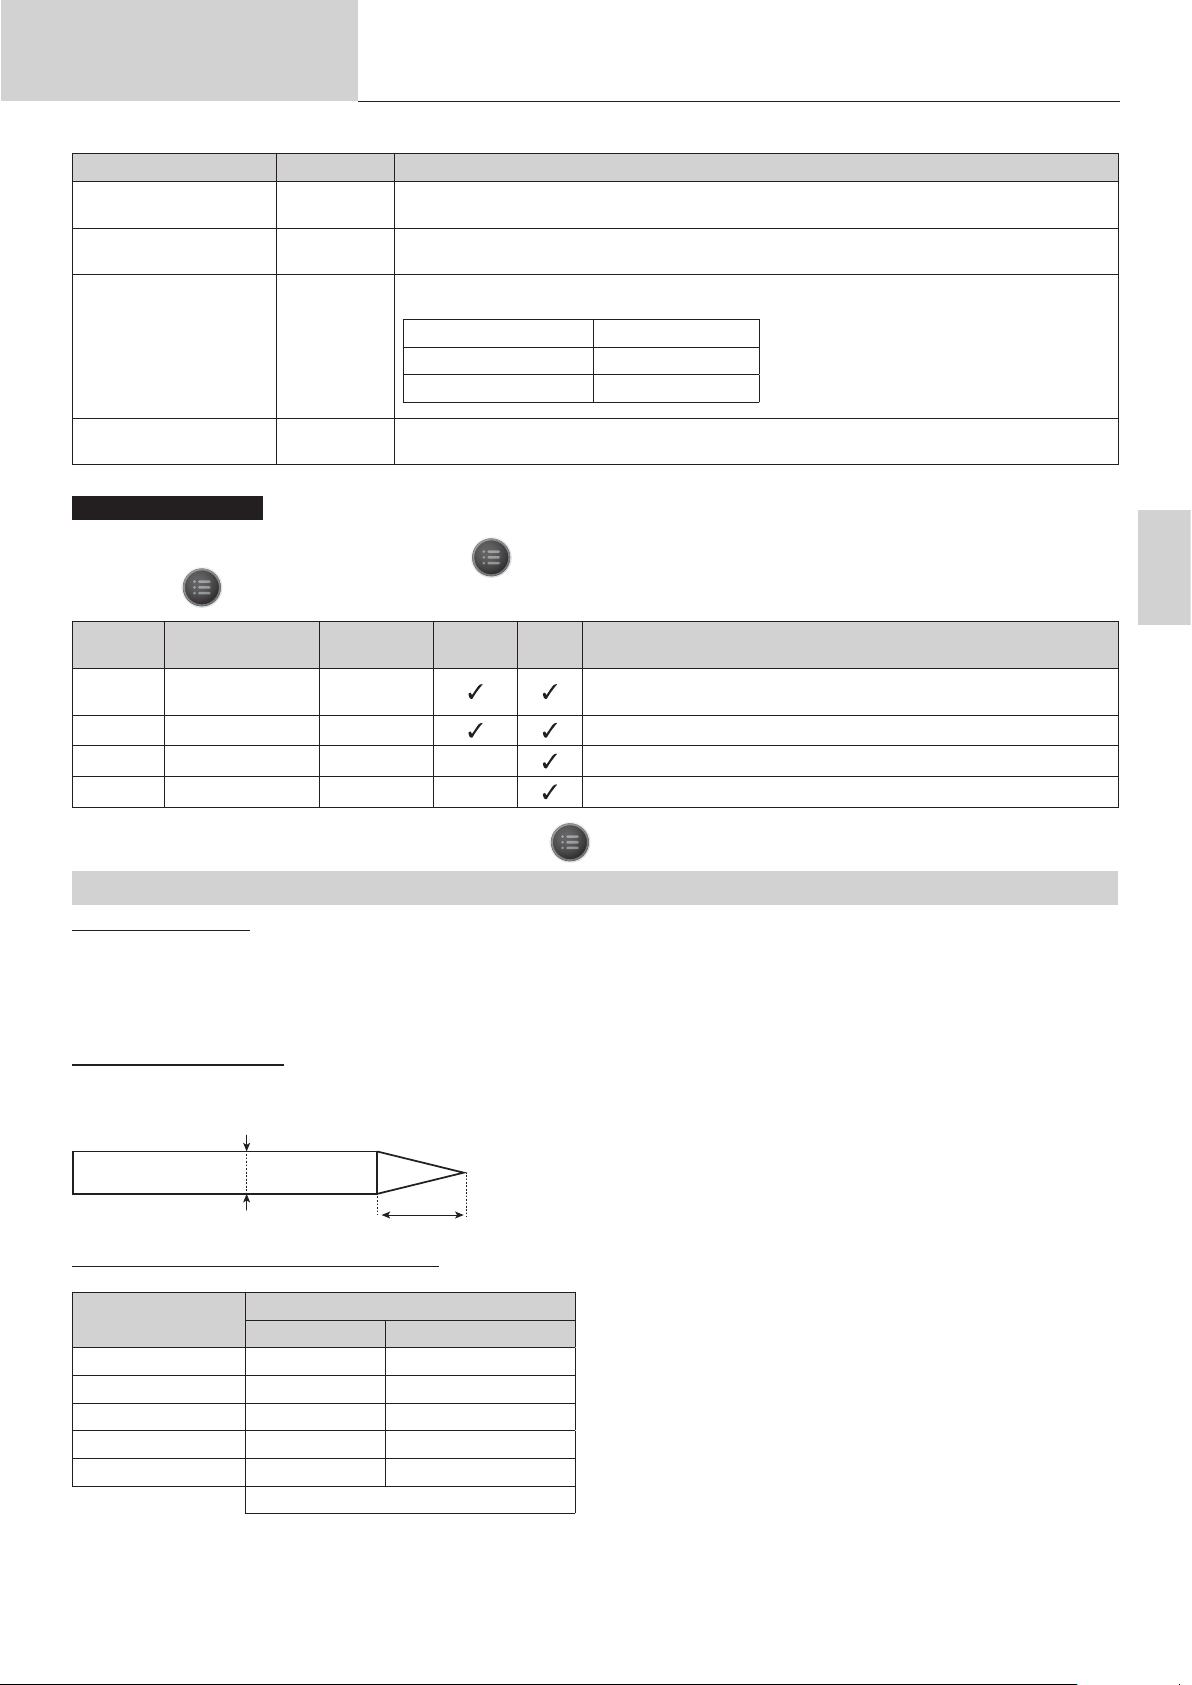
Manual de uso
Designación Ajuste Descripción & consejos
Porcentaje de Hot Start 0 - 100 %
Corriente de soldadura 10 - 200 A
Frecuencia de pulsación 0.4 - 500 Hz
Traducción de las instrucciones
originales
El Hot Start es una sobrecorriente durante el cebado para evitar que el electrodo se pegue a la
pieza a soldar. Se puede ajustar en intensidad y tiempo.
La corriente de soldadura se ajusta según el tipo de electrodo elegido (consulte el embalaje de los
electrodos).
Frecuencia de PULSACIÓN del modo PULSE.
El paso de aumento varia en función de la frecuencia :
Frecuencia de pulsación Sin incremento
0.4 Hz - 3 Hz 0.1 Hz
3 Hz - 500 Hz 1 Hz
PROTIG 231 DC FV
Arc Force -10 / +10
MMA - MENU AVANZADO
Se puede acceder a otros ajustes en el menú avanzado.
A estos ajustes avanzados se accede pulsando el botón durante más de 3 segundos, seleccionando después la pantalla «SEt» y pulsando de
nuevo el botón . Al girar la rueda se puede acceder a los siguientes ajustes avanzados:
Parámetro Descripción Ajuste Estándar
« ASt » AntiSticking ON - OFF
« HSt » Tiempo de HotStart 0 - 2 s El tiempo de HotStart permite el ajuste del cebado de electrodos difíciles.
« dcy » Duty Cycle 20 % - 80 % Equilibrio de tiempo de la corriente caliente (I) de la pulsación
« Ico » Corriente fría 20 % - 80 % Segunda corriente de soldadura «fría»
La validación del parámetro a modicar se realiza pulsando el botón . La salida del menú avanzado se efectúa mediante la validación de «ESC».
El Arc Force una sobrecorriente que se produce cuando el electrodo o la gota entra en contacto con
el baño de soldadura para evitar que se pegue.
Pulsa-
Consejo
do
El anti-pegado se aconseja para retirar el electrodo con toda seguridad
en caso de pegado sobre la pieza a soldar.
SOLDADURA AL ELECTRODO DE TUNGSTENO BAJO GAS INERTE (MODO TIG)
Conexiones y consejos
• La soldadura TIG DC requiere una protección gaseosa (Argón).
• Conecte la pinza de masa en el conector de conexión positivo (+). Conecte el cable de potencia de la antorcha en el conector de conexión negativo
(-) y el conector de gatillo y de gas.
• Asegúrese de que la antorcha está bien equipada y de que los consumibles (mordazas, soporte, difusor, boquilla) no estén desgastados.
• La elección del electrodo depende de la corriente del proceso TIG DC.
ES
AFILADO DEL ELECTRODO
Para un funcionamiento óptimo, debe utilizar un electrodo alado de la siguiente manera:
d
L = 3 x d para una corriente débil.
L = d para una corriente fuerte.
L
ELECCIÓN DEL DIÁMETRO DEL ELECTRODO
Ø Electrodo (mm)
1 10 > 75 10 > 75
1.6 60 > 150 60 > 150
2 75 > 180 100 > 200
2.5 130 > 230 170 > 250
3.2 160 > 310 225 > 330
Tungsteno puro Tungsteno con óxidos
Aproximadamente = 80 A por mm de Ø
TIG DC
59
Page 60
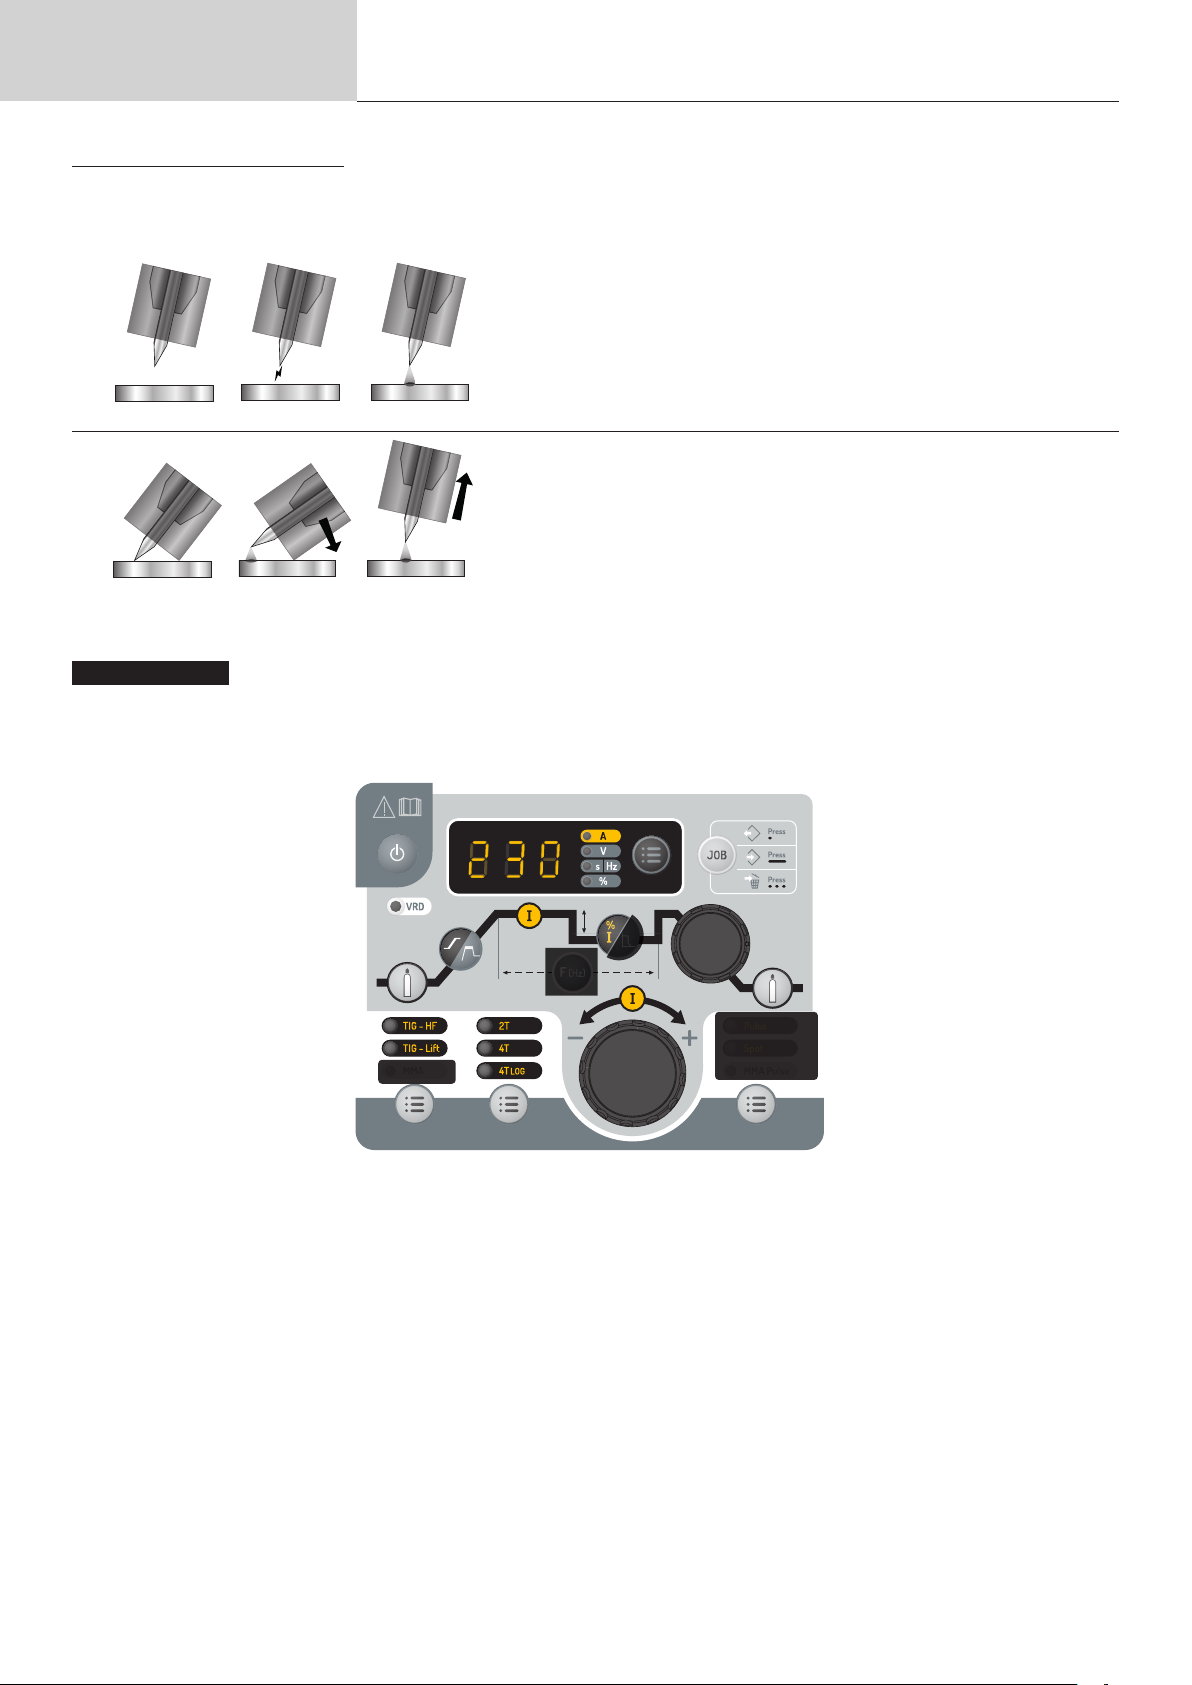
Manual de uso
SELECCIÓN DEL TIPO DE CEBADO
TIG HF cebado de alta frecuencia sin contacto
TIG Lift Cebado por contacto (para entornos sensibles a las perturbaciones de alta frecuencia).
Traducción de las instrucciones
originales
PROTIG 231 DC FV
1 2
TIG HF
1 2
TIG LIFT
Aviso: el aumento de la longitud de la antorcha o de los cables de retorno más allá de la longitud máxima especicada por el fabricante aumentará
el riesgo de descarga eléctrica.
TIG DC - STANDARD
El proceso de soldadura TIG DC Standard permite la soldadura de alta calidad en la mayoría de los materiales ferrosos como el acero, el acero
inoxidable, pero también el cobre y sus aleaciones, el titanio.... Las múltiples posibilidades de gestión de la corriente y del gas le permiten controlar
perfectamente su proceso de soldadura, desde el cebado hasta el enfriamiento nal de su cordón de soldadura.
3
1- Coloque la antorcha en posición de soldadura por encima de la pieza (distancia
de unos 2-3 mm entre la punta del electrodo y la pieza).
2- Presione sobre el botón de la antorcha (el arco se ceba sin contacto con la ayuda
de impulsos de cebado de alta tensión HF).
3- La corriente inicial de soldadura circula, la soldadura continua según el ciclo de
soldadura.
3
1- Coloque la boquilla de la antorcha en la punta del electrodo sobre la pieza
y accione el botón de la antorcha.
2- Incline la antorcha hasta que haya una separación de 2-3 mm entre la punta del
electrodo y la pieza. El arco se ceba.
3- Vuelva a colocar la antorcha en posición normal para iniciar el ciclo de soldadura.
60
Las zonas en gris no son útiles en este modo.
TIG DC - STANDARD
Page 61
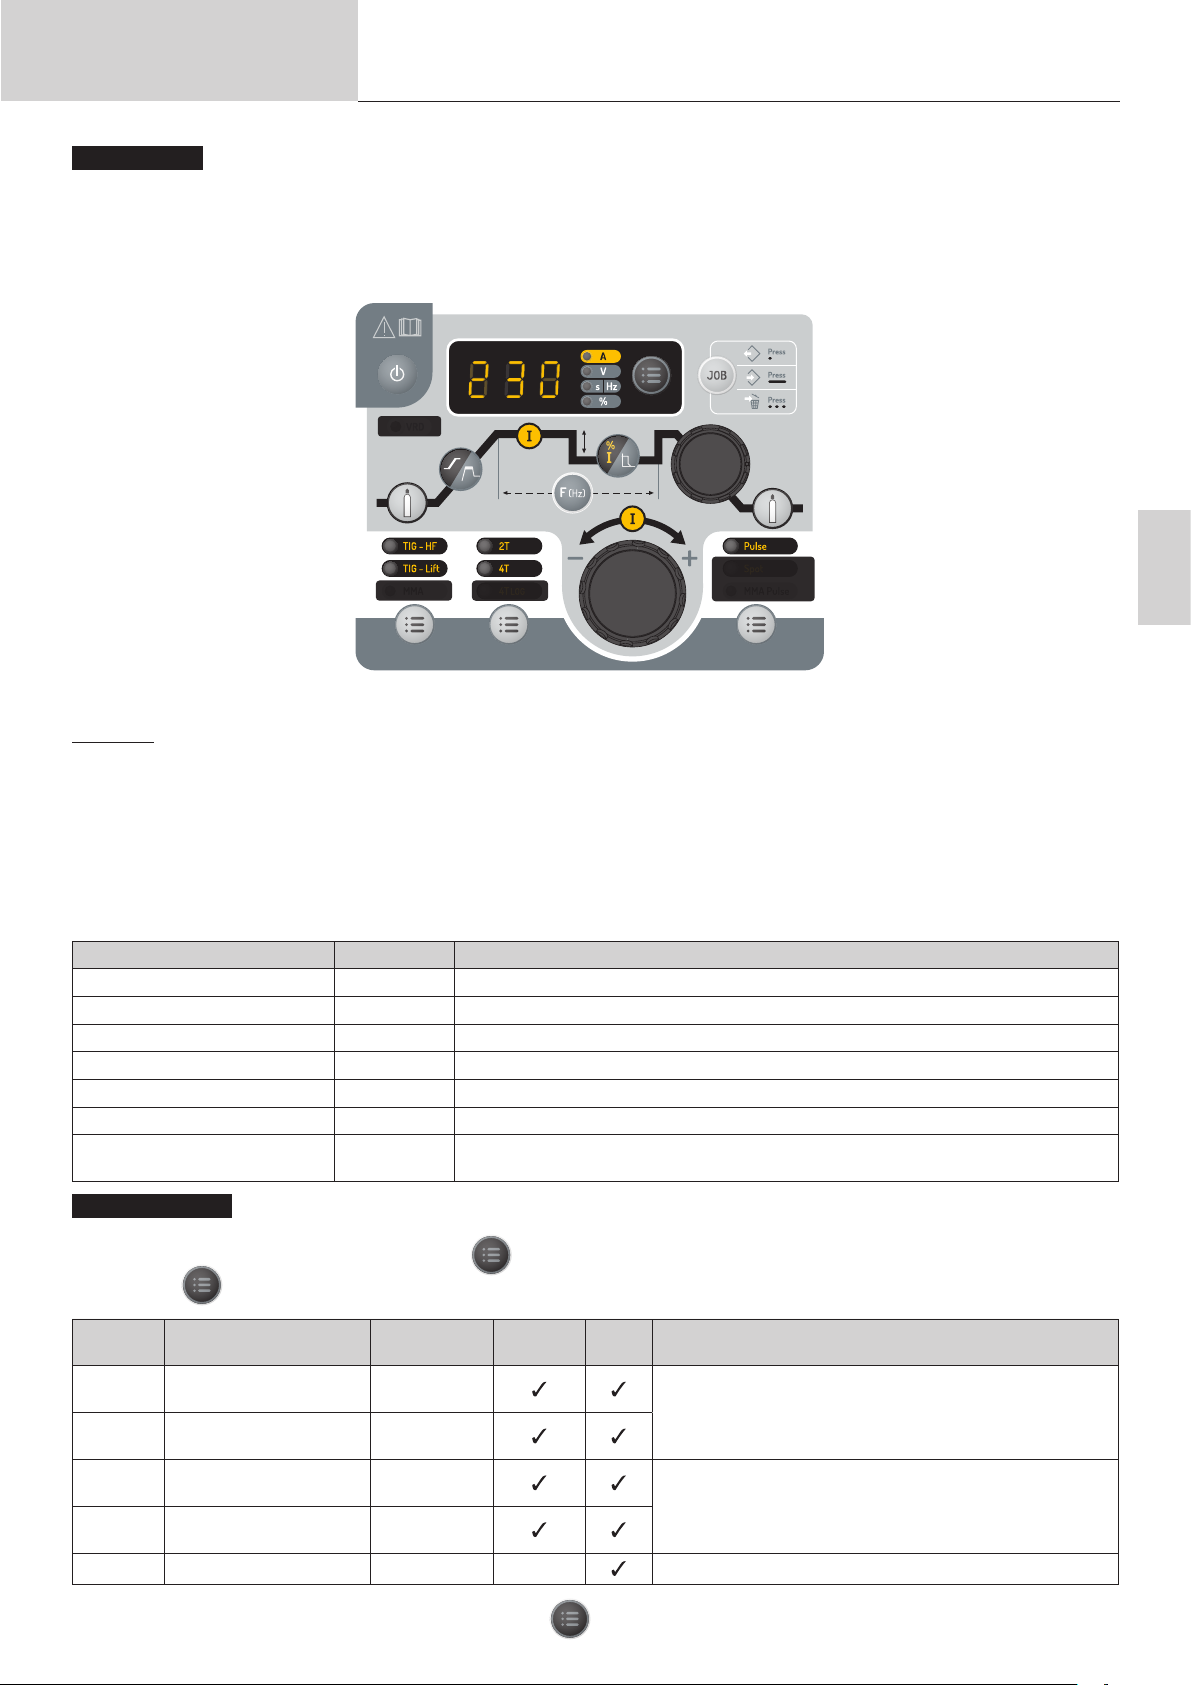
Manual de uso
TIG DC - Pulsado
Este modo de soldadura por corriente pulsada es una combinación de pulsos de alta corriente (I, pulso de soldadura) y pulsos de baja corriente
(I_Frío, pulso de enfriamiento de la pieza). El modo pulse permite ensamblar las piezas limitando el aumento de temperatura.
Ejemplo:
La corriente de soldadura I se ja en 100 A y el % (I_Cold) = 50%, es decir, corriente en frío = 50% x 100 A = 50 A. F(Hz) se ajusta a 2 Hz, el periodo de la señal será de 1/2Hz = 500 ms. Cada 250 ms, le seguirá un impulso a 100 A y luego otro a 50 A.
Traducción de las instrucciones
originales
PROTIG 231 DC FV
ES
Las zonas en gris no son útiles en este modo.
Consejos :
La elección de la frecuencia:
• Si se suelda con aportación manual de metal, entonces F(Hz) se sincroniza con el gesto de aportación,
• Si el espesor es pequeño y no se añade metal (< 0,8 mm), F(Hz) >> 10Hz
La frecuencia de la pulsacion se ajusta pulsando y soltando el botón «F(Hz)» y luego accionando el codicador incremental principal.. El valor de esta
frecuencia aumenta cuando el codicador incremental se acciona en el sentido de las agujas del reloj y disminuye cuando se acciona en el sentido
contrario. Una vez el ajuste efectuado, es posible apretar de nuevo y relajar el botón «F(Hz)» para que el codicador incremental principal sea de
nuevo vinculado con el ajuste de la corriente o de esperar 2 segundos.
Designación Ajuste Descripción & consejos
Pre-gas 0 - 60 s Tiempo de purga de la antorcha y de creación de la protección gaseosa antes del cebado.
Subida de corriente 0 - 60 s Rampa de subida de corriente
Corriente de soldadura 10 - 230 A Corriente de soldadura
Corriente fría 20 - 99 % Segunda corriente de soldadura «fría»
Frecuencia de pulsación 0.1 - 2000 Hz Frecuencia de pulsación
Desvanecimiento 0 - 60 s Rampa de descenso de corriente.
Post-gas 0 - 60 s
TIG - Menu avanzado
Se puede acceder a otros ajustes en el menú avanzado.
A estos ajustes avanzados se accede pulsando el botón durante más de 3 segundos, seleccionando después la pantalla «SEt» y pulsando de
nuevo el botón . Al girar la rueda se puede acceder a los siguientes ajustes avanzados:
Duración del mantenimiento de la protección gaseosa tras el desvanecimiento del arco.
Permite proteger tanto la pieza como el electrodo contra las oxidaciones.
TIG DC - Pulsado
Parámetro Descripción Ajuste Estándar
« ISa »
« tSa »
ISO
« tSo »
« dcy » Duty Cycle 20 % - 80 % Equilibrio de tiempo de la corriente caliente (I) de la pulsación
La validación del parámetro a modicar se realiza pulsando el botón . La salida del menú avanzado se efectúa mediante la validación de «ESC».
Corriente de secuencia de
arranque de soldadura.
Tiempo de secuencia de
arranque de soldadura.
Corriente de secuencia de
interrupción de soldadura
Tiempo de secuencia de
interrupción de soldadura
10 % - 200 %
0 s - 10 s
10 % - 100 %
0 s - 10 s
Pulsa-
do
Consejo
Esta secuencia de corriente es una fase antes de la rampa de
subida de corriente.
Esta secuencia de corriente es una fase tras la rampa de
descenso de corriente.
61
Page 62
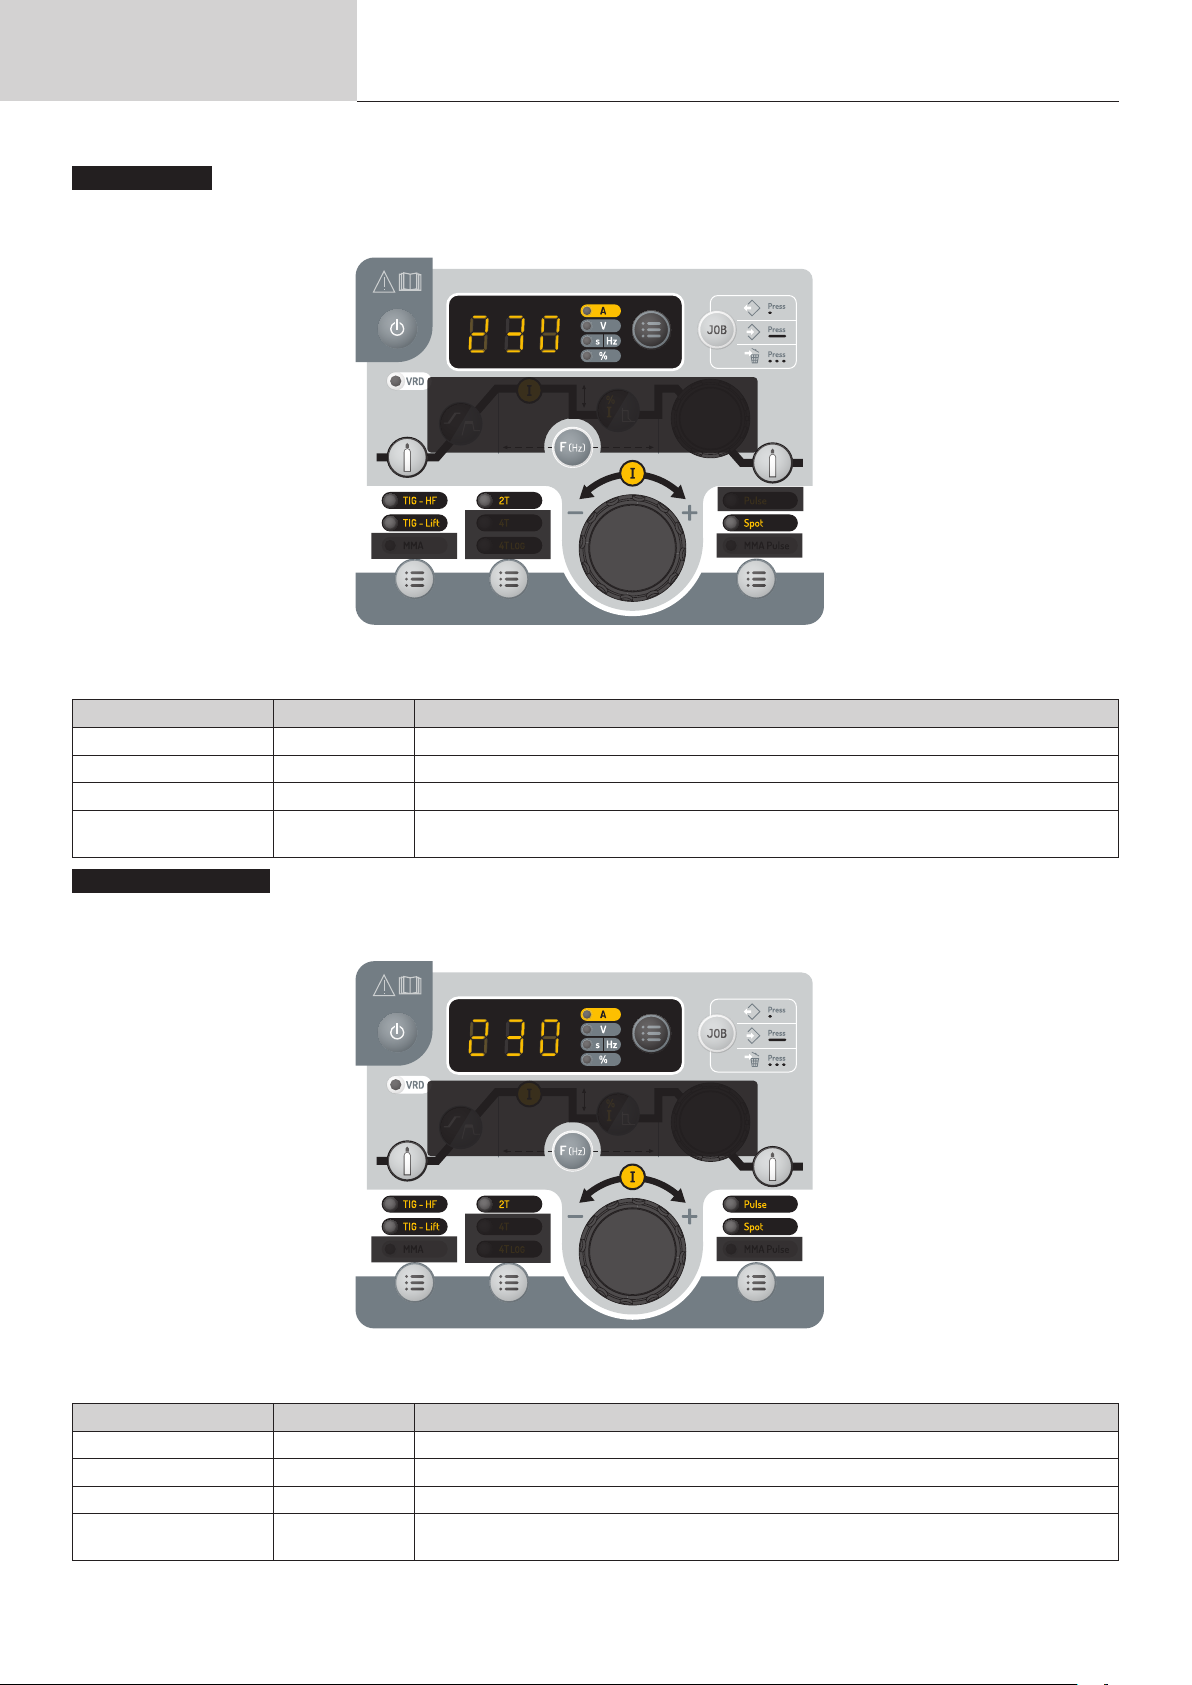
Manual de uso
El punteado-SPOT
Este modo de soldadura permite el premontaje de las piezas antes de soldarlas. El punteado puede ser manual por el gatillo o temporizada con
un retardo de punteado predenido. El tiempo de punteado permite una mejor reproductibilidad y la realización de puntos no oxidados (accesible a
través del botón «F(Hz)»).
Traducción de las instrucciones
originales
PROTIG 231 DC FV
Las zonas en gris no son útiles en este modo.
Descripción Ajuste Consejo
Pre-gas 0 - 60 s Tiempo de purga de la antorcha y de creación de la protección gaseosa antes del cebado.
Corriente de soldadura 10 - 230 A Corriente de soldadura
Spot Man, 0,1 - 60 s Manual o una duración denida.
Post-gas 0 - 60 s
El punteado-SPOT PULSE
Este modo de soldadura de chapas nas permite el premontaje de las piezas antes de soldarlas. El punteado puede ser manual por el gatillo o temporizada con un retardo de punteado predenido. El tiempo de punteado permite una mejor reproductibilidad y la realización de puntos no oxidados
(accesible a través del botón «F(Hz)»).
Duración del mantenimiento de la protección gaseosa tras el desvanecimiento del arco. Permite
proteger tanto la pieza como el electrodo contra las oxidaciones.
TIG SPOT
Las zonas en gris no son útiles en este modo.
Descripción Ajuste Consejo
Pre-gas 0 - 60 s Tiempo de purga de la antorcha y de creación de la protección gaseosa antes del cebado.
Corriente de soldadura 10 - 230 A Corriente de soldadura
Spot pulse Man, 0,01 - 60 s Manual o una duración denida.
Post-gas 0 - 60 s
Duración del mantenimiento de la protección gaseosa tras el desvanecimiento del arco. Permite
proteger tanto la pieza como el electrodo contra las oxidaciones.
TIG SPOT PULSE
62
Page 63
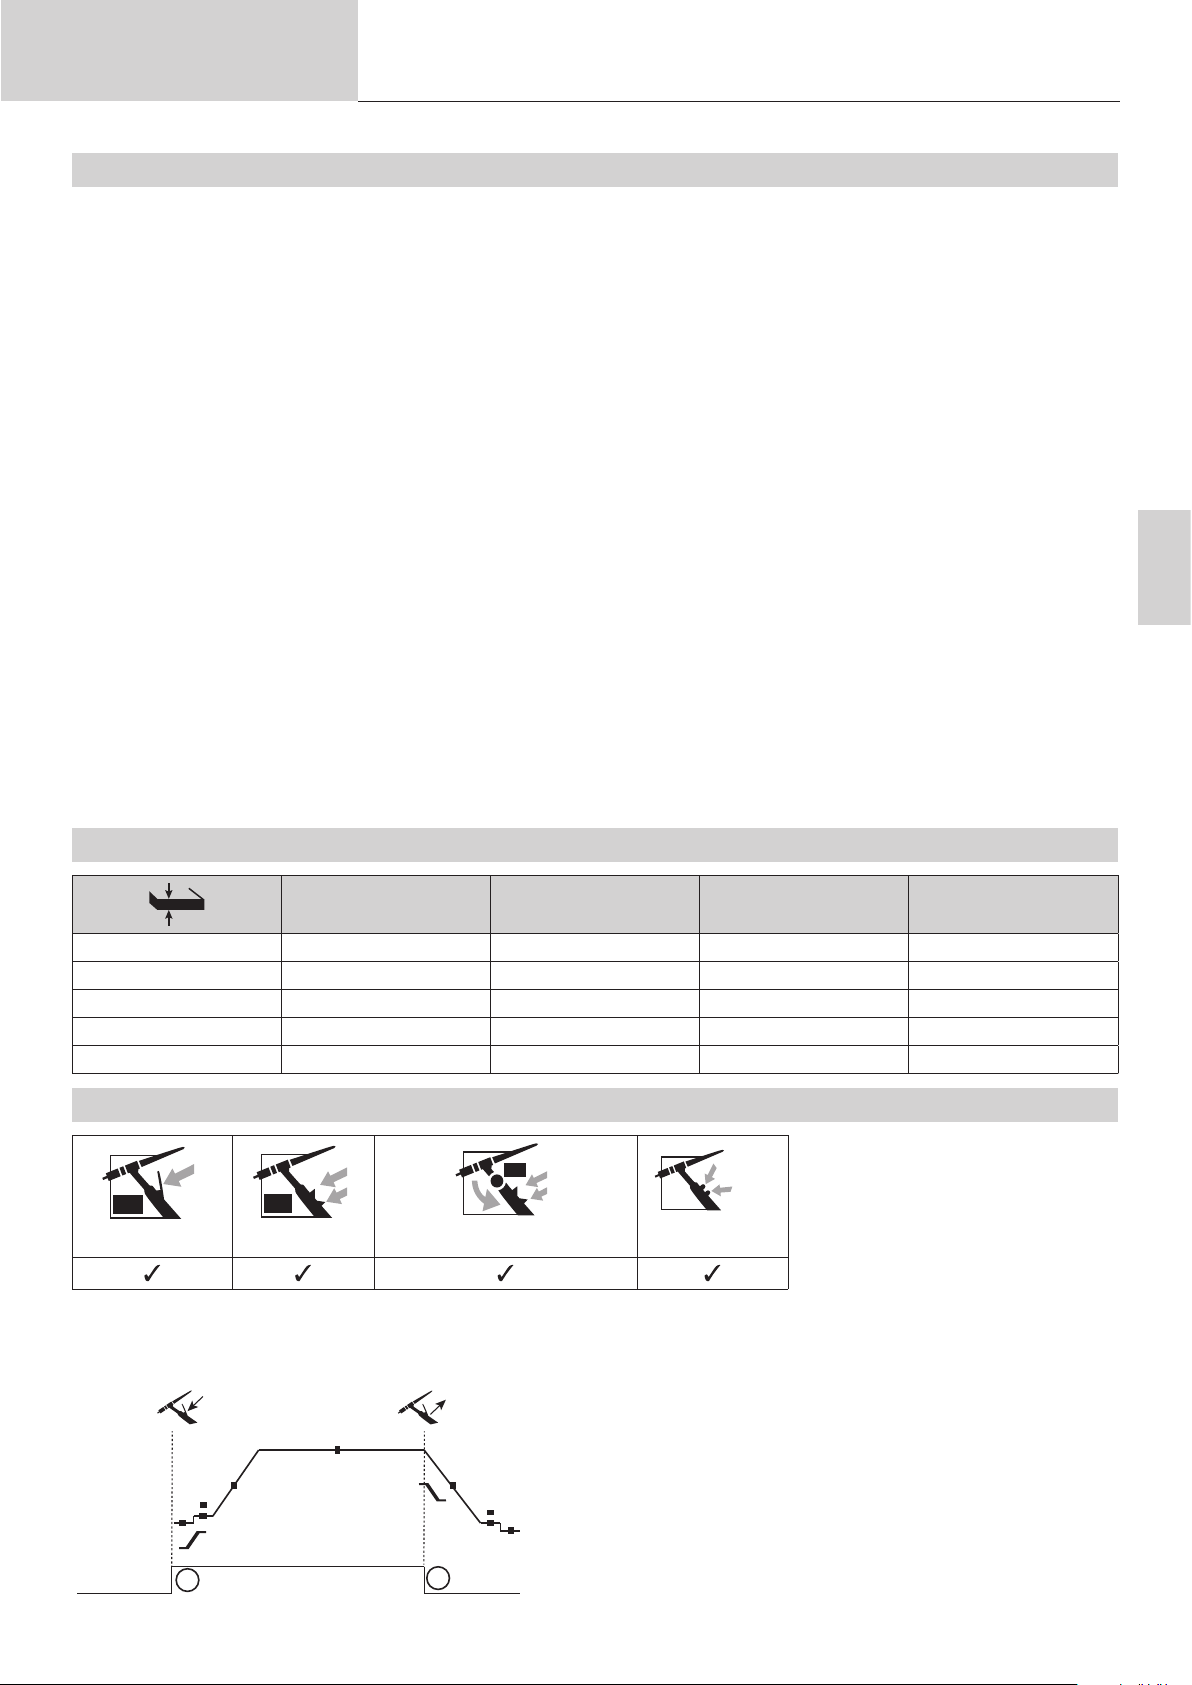
Manual de uso
L
L
DB
L
DB
P
UP
Down
Traducción de las instrucciones
originales
PROTIG 231 DC FV
MEMORIZACIÓN Y USO RÁPIDO DE CONFIGURACIONES DE SOLDADURA
Los parámetros en uso se registran automáticamente y siguen memorizados la próxima vez que se encienda el generador. Además de los parámetros
actuales, es posible guardar y recuperar las conguraciones llamadas «JOB». El botón « JOB » permite grabar, re llamar o borrar una conguración.
50 Jobs se pueden memorizar por proceso de soldadura.
Creación de un job
- Ajuste todos los parámetros de soldadura deseados,
- Mantenga pulsado el botón «JOB» (más de 3 segundos),
- En la pantalla aparece «IN»,
- Seleccione un número de trabajo con el codicador incremental. Sólo pueden seleccionarse aquellos números que no estén ya asociados a un
trabajo previamente registrado y que se indican en la pantalla,
- Una vez seleccionado el número de trabajo, pulse el botón «JOB» para conrmarlo y guardarlo con el número seleccionado,
- A continuación, se muestra el número de trabajo, lo que indica que la acción de copia de seguridad se ha completado. El numero se muestra hasta
que un otro botón o que gatillo de la antorcha sean presionado.
NOTA : Si todos los números ya fueron afectados a jobs grabados, el IHM indica « Full ».
Recuperacion de job
Aparte del hecho de no estar soldando, no hay condiciones iniciales especiales para recuperar un job::
- Pulse brevemente (no más de 2 segundos) el botón «JOB»,
- La indicación «OUT» aparece en la pantalla de la HMI,
- Con el codicador incremental, seleccione un número de trabajo. Solo los números asociados a jobs existentes aparecen en la pantalla. Si ningún
job se ha grabado, el IHM indica « - - - ».
- Una vez el numero de job seleccionado, presionar el botón « JOB » para validar la conguración. El numero de job parpadea entonces en el indicador, mostrando que el job fue cargado. El numero sigue parpadeando hasta que un otro parámetro sea modicado o hasta una presión del gatillo
de la antorcha para lanzar el ciclo de soldadura.
ES
Eliminación d’un job
- Pulse brevemente (no más de 2 segundos) el botón «JOB»,
- La indicación «OUT» aparece en la pantalla de la HMI,
- Con el codicador incremental, seleccione un número de trabajo. Sólo se pueden mostrar los números asociados a los trabajos existentes,
- Pulse el botón «JOB» 3 veces seguidas. El job seleccionado se borra ahora y el generador
muestra de nuevo la corriente de soldadura.
COMBINACIONES ACONSEJADAS
Corriente (A) Electrodo (mm) Boquilla (mm) Caudal Argón (L/min)
0.3 - 3 mm 3 - 75 1 6.5 6 - 7
2.4 - 6 mm 60 - 150 1.6 8 6 - 7
4 - 8 mm 100 - 200 2 9.5 7 - 8
6.8 - 8.8 mm 170 - 250 2.4 11 8 - 9
9 - 12 mm 225 - 300 3.2 12.5 9 - 10
ANTORCHAS COMPATIBLES Y COMPORTAMIENTOS GATILLOS
Lámina Doble Botón Doble Botón + Potenciómetro Up & Down
Para las antorchas de 1 botón, el botón se considera el botón principal.
Para las antorchas de 2 botones, el primer botón se considera botón principal y el segundo se considera botón secundario.
MODO 2T
T1 - Al presionar el botón principal, el ciclo de soldadura inicia (PreGas,
I_Start, UpSlope y soldadura).
Botón principal
t
t
T1
T2
T2 - Al soltar el botón principal, el ciclo de soldadura se detiene
(DownSlope, I_Stop, PostGas).
Para la antorcha de dos botones y solo en modo 2T, el botón secundario funciona como botón principal.
63
Page 64
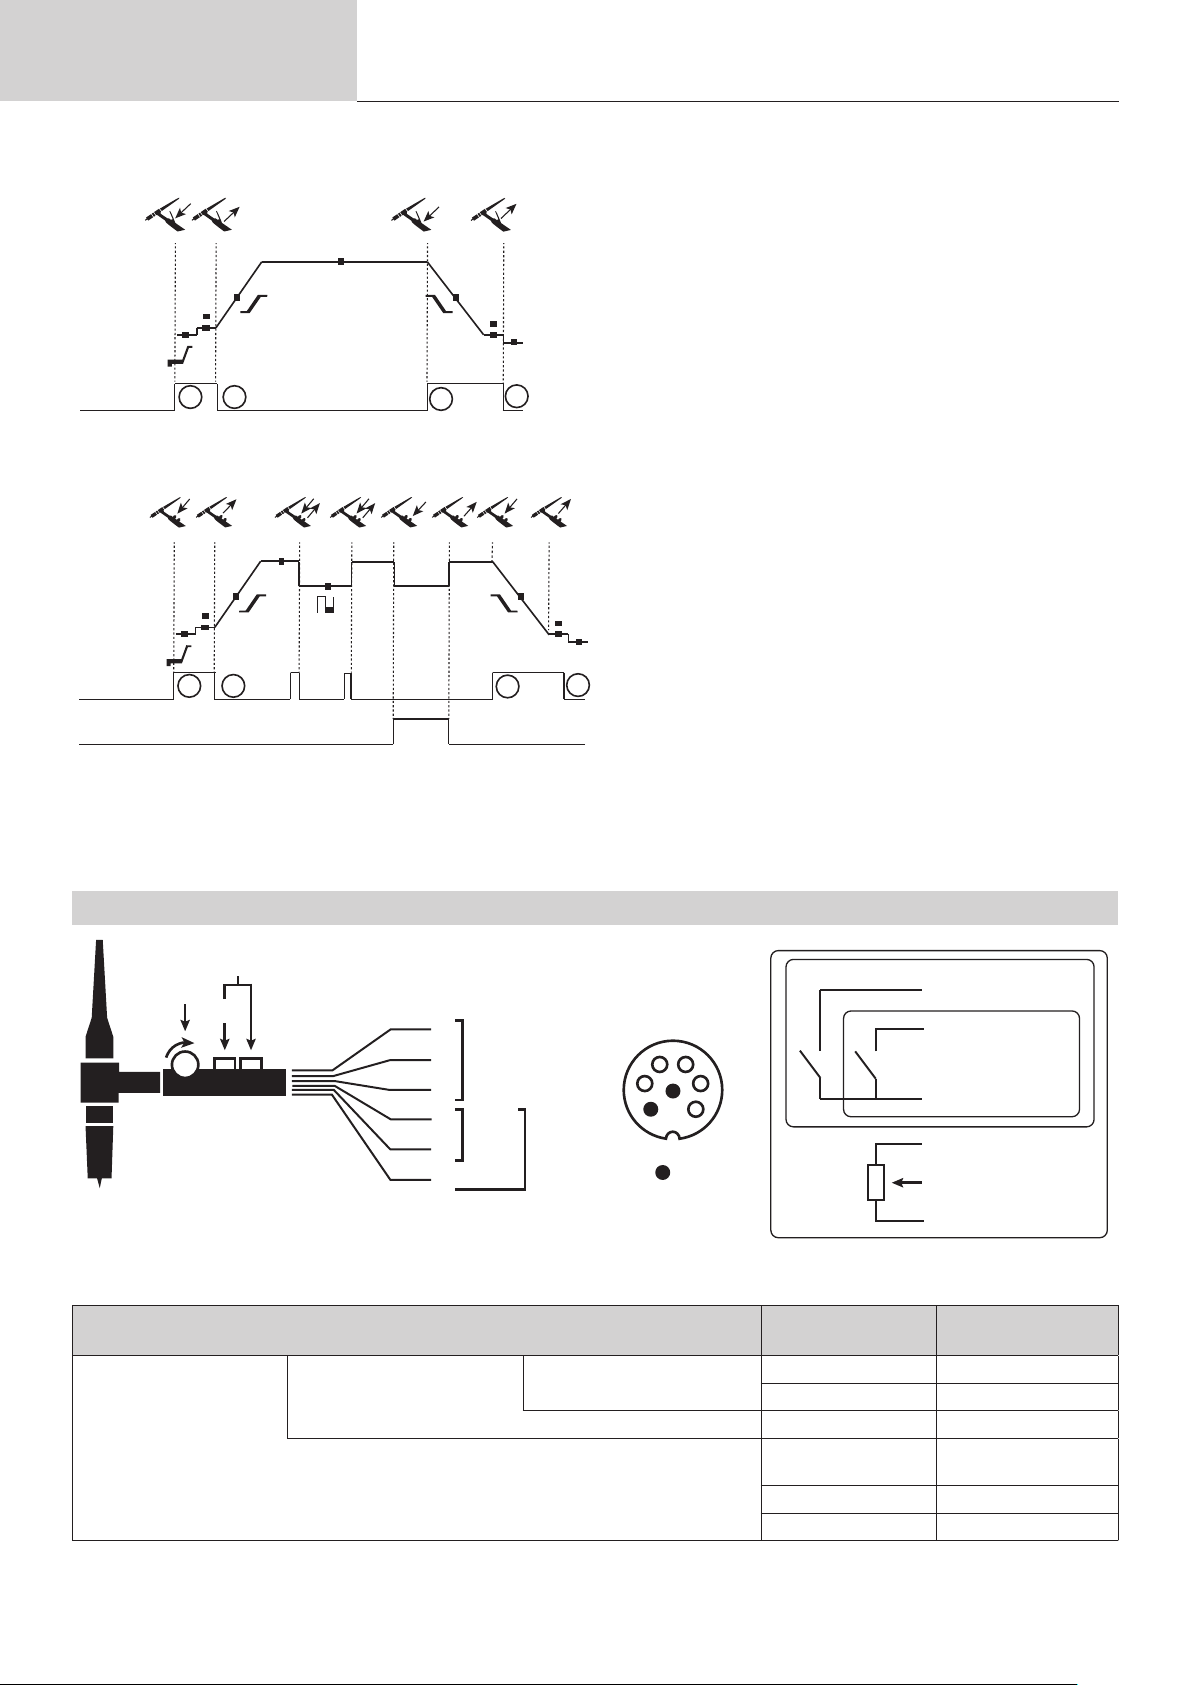
Manual de uso
t
t
T2
T1
Botón principal
t t
t
t
T2
T1
Botón principal
T3
T1
Botón principal
T2
T4
Traducción de las instrucciones
originales
MODO 4T
t t
PROTIG 231 DC FV
T1 - Se pulsa el botón principal, el ciclo comienza desde PreGas y se
detiene en I_Start.
T2 - Se suelta el botón principal, el ciclo continúa en pendiente ascendente y soldadura.
T3 - Al presionar el botón principal, el ciclo pasa a DownSlope y se
detiene en la fase de I_Stop.
T4 - Al soltar el botón principal, el ciclo se acaba mediante el Post-gas.
Botón principal
Botón principal
T1
T2
MODO 4T log
t t
T1
T2
T3
T4
>0.5s<0.5s<0.5s
T3
o
Botón secundario
Para las antorchas de doble botón o doble gatillo + potenciómetro, el gatillo superior tiene la misma funcionalidad que la antorcha de gatillo simple
o El gatillo «inferior» permite, cuando se mantiene presionado, cambiar a corriente fría. El potenciómetro de la antorcha, cuando está presente,
permite ajustar la corriente de soldadura de 50 a 100% del valor indicado.
Para la antorcha de 2 botones, el botón secundario es inactivo.
T1 - Se pulsa el botón principal, el ciclo comienza desde PreGas y se
detiene en I_Start.
T2 - Se suelta el botón principal, el ciclo continúa en pendiente ascendente y soldadura.
LOG este modo de funcionamiento se utiliza en la fase de soldadura :
- este modo de funcionamiento se utiliza en la fase de soldadura :.
- El botón secundario se mantiene presionado, la corriente bascula en
corriente de I soldadura a I fría.
- El botón secundario se mantiene soltado, la corriente bascula de
corriente de I fria a I soldadura.
T4
T3 : Una presión larga en el botón principal (>0,5 seg.), el ciclo pasa en
DownSlope y se para en fase de I_Stop.
T4 - Al soltar el botón principal, el ciclo se acaba mediante el Post-gas.
CONECTOR DE CONTROL POR GATILLO
DB
P
3
DB torch
L
1
P
5
torch
2
4
L
torch
2
DB
torch
3
4 3
5
6
2
1
NC
4
L torch
2
2
5
DB + P
torch
1
64
Diagrama de cableado según el tipo de antorcha. Esquema eléctrico en función de los tipos de antorcha.
Antorcha Doble Botón +
Potenciómetro
Tipos de antorcha
Antorcha Doble Botón Antorcha a lámina
Designación del
cable
Común/Masa 2
Botón 1 4
Botón 2 3
Común/ Masa de
potenciómetro
10 V 1
Cursor 5
Pin del conector
asociado
2
Page 65
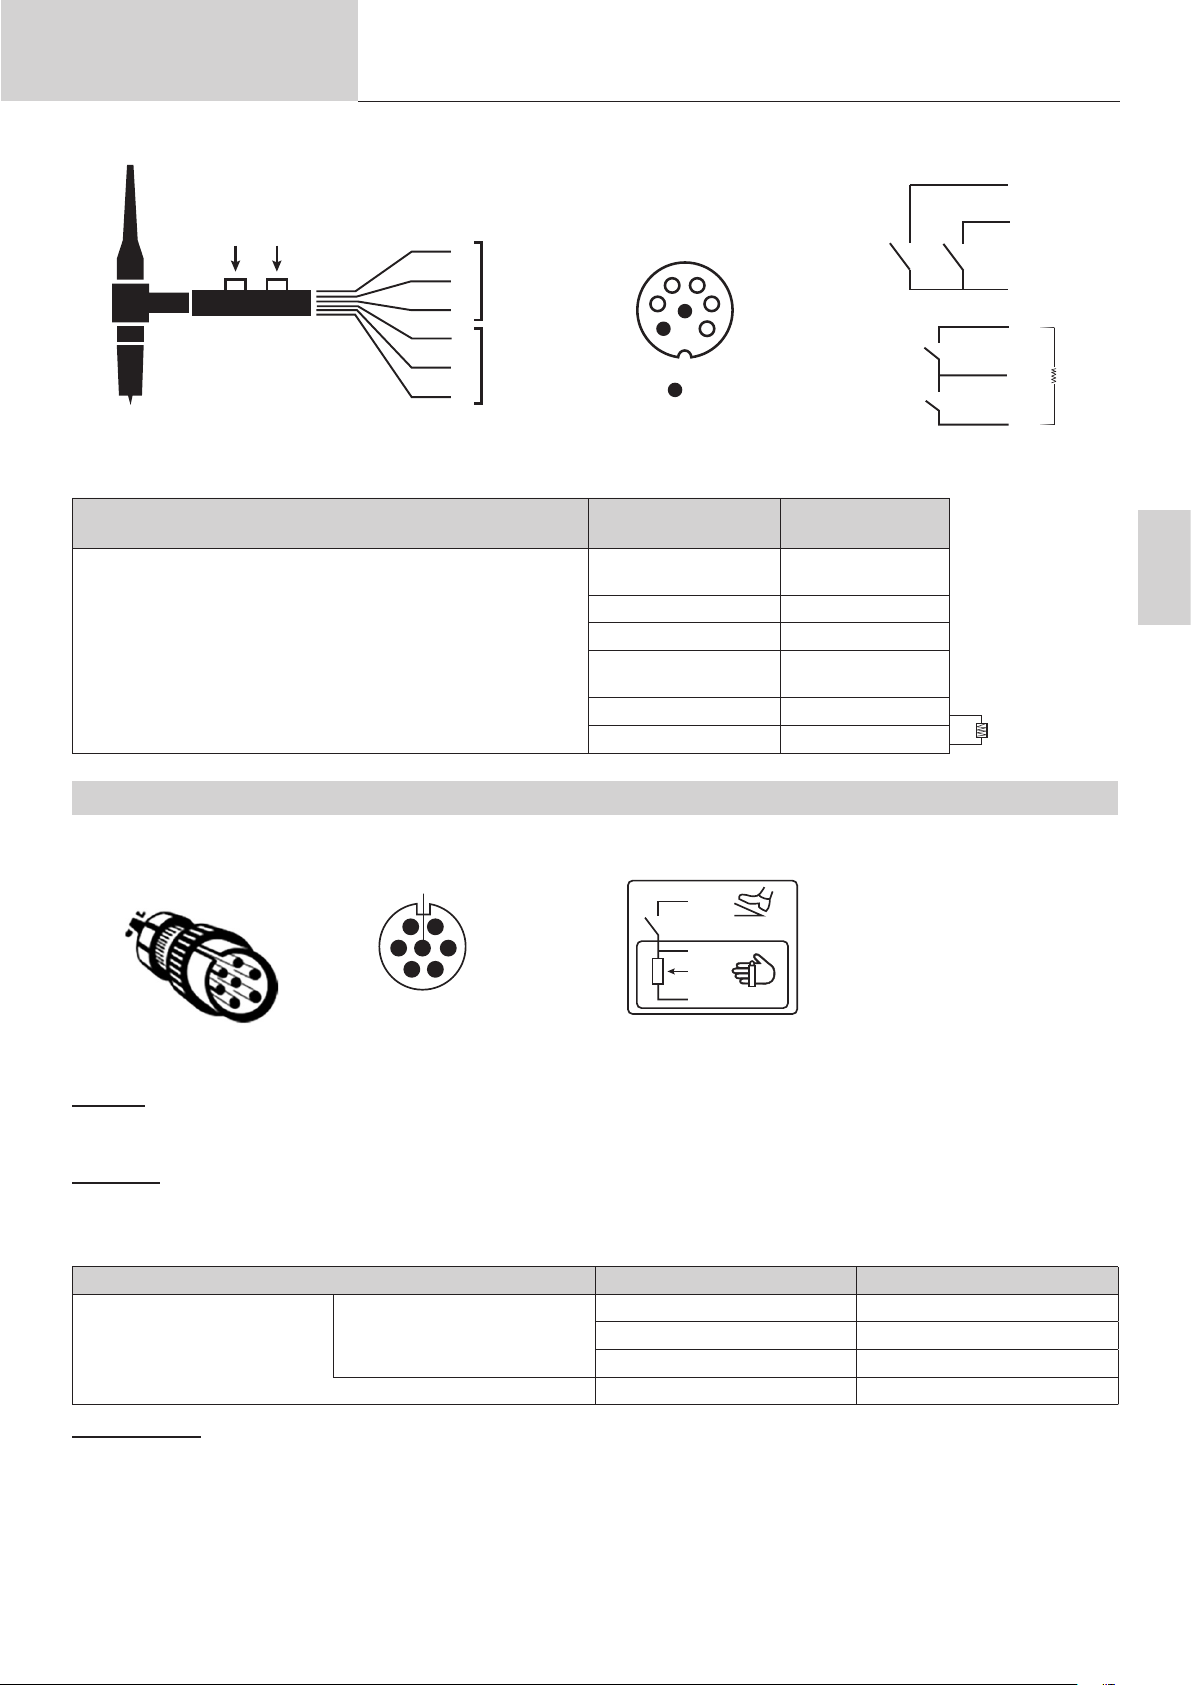
Manual de uso
Traducción de las instrucciones
originales
PROTIG 231 DC FV
4
Up
Down
DB
1
5
2
4
2
3
Up & Down
DB
4 3
5
6
NC
2
1
Switch Down
Switch Up
3
Switch 2Switch 1
2
2
5
4.7 kΩ
1
Esquema de conexión de la antorchaUp & Down Esquema eléctrico de la antorcha Up & Down
Tipos de antorcha Designación del cable
Antorcha Up & Down
CONTROL A DISTANCIA
El control a distancia analógico funciona en modo TIG y MMA.
G
F
A
E
B
CD
ref. 045699 Vista exterior Esquemas eléctricos en función de los tipos de control a distancia.
Pin del conector
asociado
Común
Switch 1 & 2
Interruptor 1 4
Interruptor 2 3
Común
Switch Up & Down
Interruptor Up 1
Interruptor Down 2
D
045682
C
B
045675
A
2
5
4.7 kΩ
ES
Conexión
1- Conecte un control a distancia en la parte trasera de la fuente de corriente de soldadura.
2- La interfaz detecta la presencia de un control a distancia y propone una selección accesible con la ruedecilla de ajuste.
Conectores
El producto posee una conexión hembra para control a distancia.
La clavija especica de 7 puntos (opción ref. 045699) permite la conexión de diferentes tipos de mando a distancia. Para el cableado, seguir el
esquema siguiente:
Designación del cable Pin del conector asociado
10 V A
Pedal Control a distancia manual
Funcionamiento:
• Control a distancia manual (opción ref. 045675) :
El mando a distancia manual permite variar la corriente de 50% a 100% de la intensidad ajustada. En esta conguración, todos los modos y funcionalidades del aparato de soldadura son accesibles y congurables.
• Pedal (opción ref. 045682) :
El pedal permite variar la corriente de 10% a 100% de la intensidad ajustada. En TIG, el generador de corriente de soldadura funciona solo en
modo 2T. Además, la subida y el desvanecimiento de corriente no los gestiona el equipo (funciones inactivas), sino el usuario mediante el pedal.
Cursor B
Común/Masa C
Switch / Interruptor D
65
Page 66
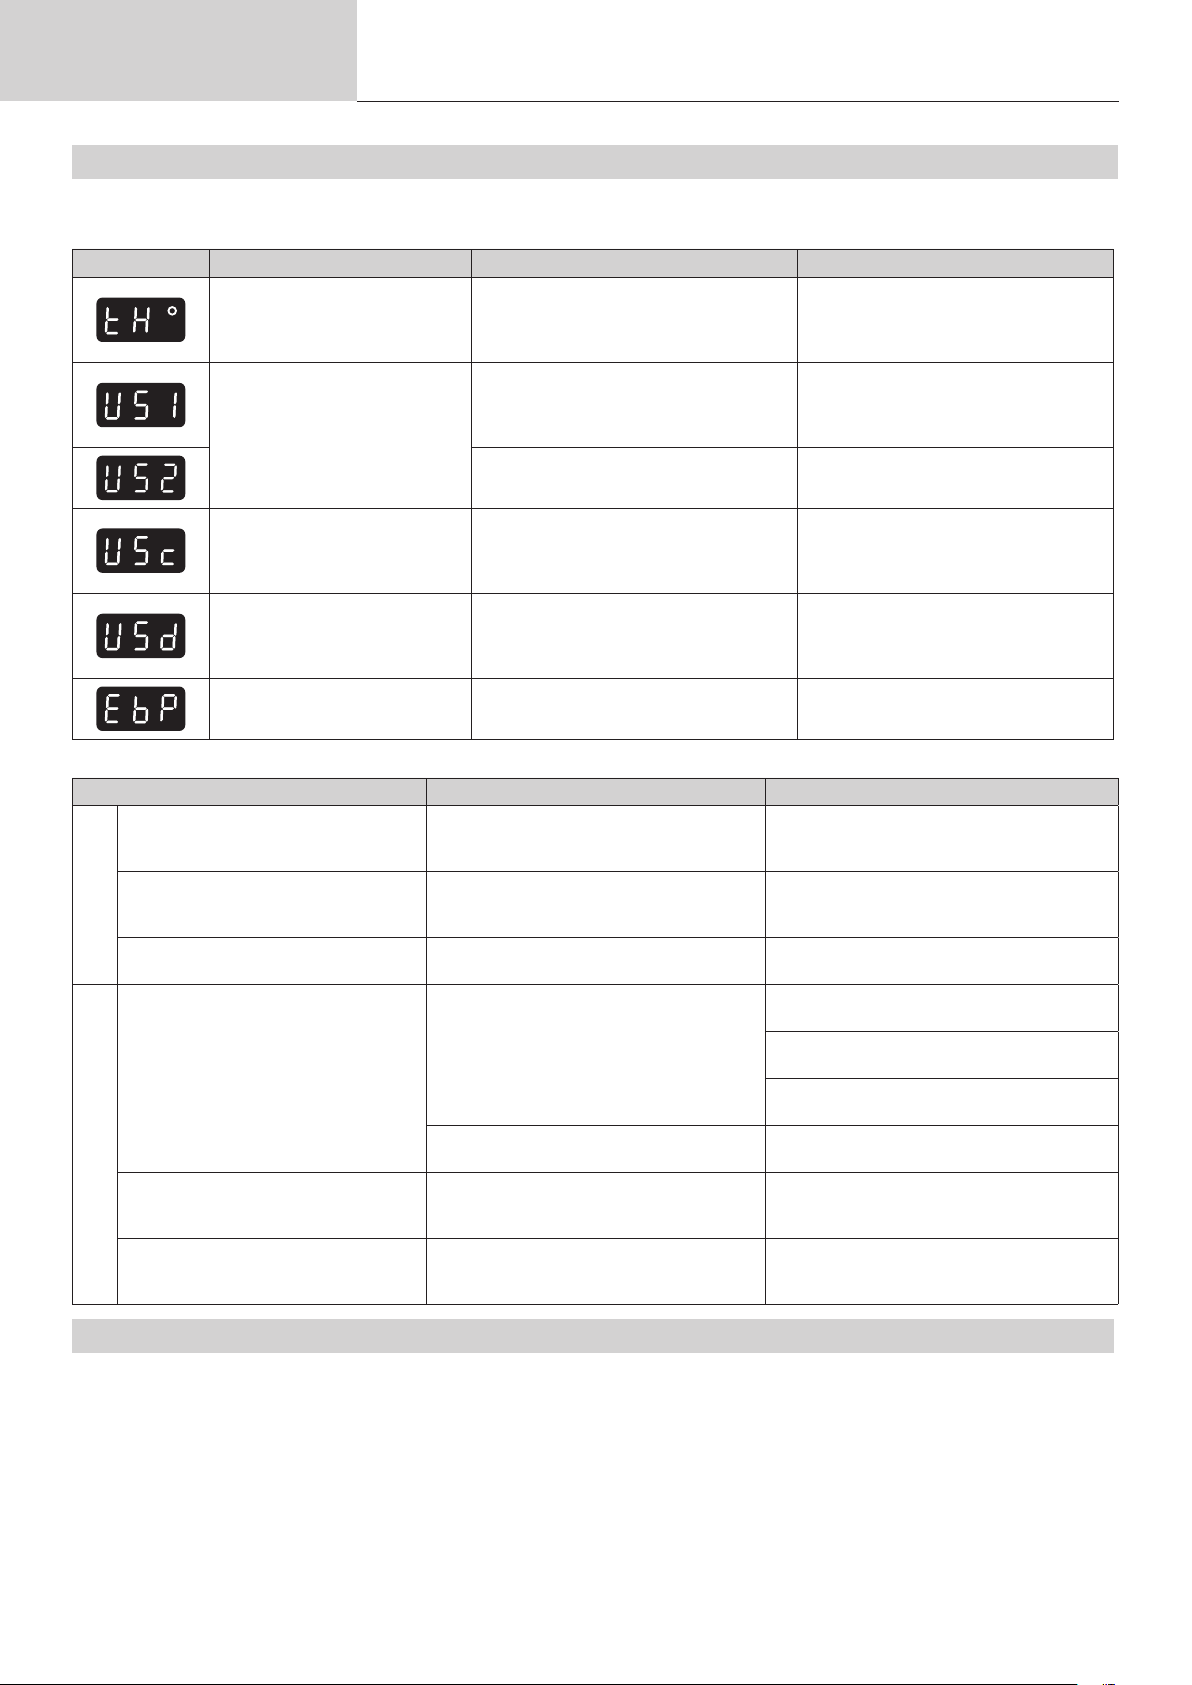
Manual de uso
Traducción de las instrucciones
originales
PROTIG 231 DC FV
MENSAJES DE ERROR, ANOMALÍAS, CAUSAS Y SOLUCIONES
Este material dispone de un sistema de control de fallo.
Una serie de mensaje en el teclado de control permite un diagnóstico de los errores y anomalías.
Código de error Signicado CAUSAS Soluciones
Espere a que se apague el testigo luminoso para reiniciar la soldadura.
Respete el ciclo de trabajo y asegura una
buena ventilación.
Una sobretensión en la red eléctrica es la
causa del mensaje.
Haga que una persona cualicada revise
su instalación eléctrica o su generador.
Compruebe el cableado de la toma eléctrica y el atornillado de los terminales.
Protección térmica
El producto ha pasado a estar
protegido.
Utilización por encima del ciclo de trabajo.
Temperatura ambiente superior a 40ºC.
Entradas de aire obstruidas.
Se ha detectado una subida de tensión.
Se ha detectado una subtensión.
Defecto antorcha
Fallo del pedal Se pisa el pedal
Fallo del pulsador(es) Boton pulsador en curto circuito
Anomalías Causas Soluciones
El indicador se enciende, pero el aparato
no libera corriente.
El equipo está activado y usted siente
un hormigueo cuando toca la carcasa
TIG-MMA
metálica.
El equipo suelda mal Error de polaridad (+/-)
Arco inestable
TIG
El electrodo de tungsteno se oxida y se
humedece al nal de la soldadura
El electrodo se funde Error de polaridad (+/-)
El (o los) gatillos de la antorcha están en
defecto
El cable de la pinza de masa, de la antorcha
o del portaelectrodos no está conectado al
equipo.
La toma de tierra es defectuosa.
El fallo proviene del electrodo de tungsteno
Caudal de gas mal ajustado
Problema de gas o interrupción prematura
del mismo
Asegúrese de que ninguno de los elementos presiona el gatillo o los gatillos
de la antorcha cuando se enciende el
producto.
Asegúrese de que ninguno de los elementos presiona el gatillo o los gatillos
de la antorcha cuando se enciende el
producto.
Compruebe que no se ha pulsado ningún
botón
Compruebe las conexiones.
Compruebe el enchufe y la toma de tierra de
su instalación.
Compruebe la polaridad aconsejada sobre la
caja de electrodos.
Utilice un electrodo de tungsteno del tamaño
apropiado
Utilice un electrodo de tungsteno correctamente preparado
Utilice un electrodo de tungsteno que sea
adecuado al DC
Compruebe el caudal de gas del manometro
de la botella
Compruebe y apriete todas las conexiones de
gas. Espere a que el electrodo se enfríe antes
de cortar el gas.
Compruebe que la pinza de masa está bien
conectada al polo positivo (+) y la antorcha al
polo negativo (-) del equipo
CONDICIONES DE GARANTÍA
La garantía cubre todo fallo o vicio de fabricación durante dos años, a contar a partir de la fecha de compra (piezas y mano de obra).
La garantía no cubre :
• Cualquier otro daño debido al transporte.
• El desgaste normal de las piezas (Ej. : : cables, pinzas, etc.).
• Los incidentes debidos a un mal uso (error de red eléctrica, caída, desmontaje).
• Los fallos debidos al entorno (contaminación, óxido, polvo).
En caso de avería, devuelva la unidad a su distribuidor, adjuntando:
- una prueba de compra fechada (recibo, factura...)
- una nota explicativa de la avería.
66
Page 67
Инструкция по
применению
Перевод оригинальных
инструкций
PROTIG 231 DC FV
ПРЕДОСТЕРЕЖЕНИЯ - ПРАВИЛА БЕЗОПАСНОСТИ
ОБЩИЕ УКАЗАНИЯ
Эти указания должны быть прочтены и поняты до начала любых работ.
Изменения и ремонт, не указанные в этой инструкции, не должны быть осуществлены.
Производитель не несет ответственности за травмы и материальные повреждения связанные с несоответствующим данной инструкции
использованием аппарата.
В случае проблемы или сомнений, обратитесь к квалифицированному профессионалу для правильного подключения.
ОКРУЖАЮЩАЯ СРЕДА
Это оборудование должно быть использовано исключительно для сварочных работ, ограничиваясь указаниями заводской таблички и/или
инструкции. Необходимо соблюдать указания по мерам безопасности. В случае ненадлежащего или опасного использования производитель
не несет ответственности.
Аппарат должен быть установлен в помещении без пыли, кислоты, возгораемых газов, или других коррозийных веществ. Такие же условия
должны быть соблюдены для его хранения. Убедитесь в присутствии вентиляции при использовании аппарата.
Температурный диапазон
Испоьзование между -10 и +40°Ц (+14 и +104°Ф).
Хранение: от -20 до +55°Ц (от -4 до 131°Ф).
Влажность воздуха:
Меньше или равно 50% при 40°Ц (104°Ф)..
90% или ниже при 20°Ц (68°Ф).
Высота над уровнем моря
До 1000м высоты над уровнем моря (3280 футов).
ИНДИВИДУАЛЬНАЯ ЗАЩИТА И ЗАЩИТА ОКРУЖАЮЩИХ
Дуговая сварка может быть опасной и вызвать тяжелые и даже смертельные ранения.
Сварочные работы подвергают пользователя воздействию опасного источника тепла, светового излучения дуги, электромагнитных полей
(особое внимание лицам, имеющим электрокардиостимулятор), сильному шуму, выделениям газа, а также могут стать причиной поражения
электрическим током.
Что бы правильно защитить себя и защитить окружающих, соблюдайте следующие правила безопасности:
Чтобы защитить себя от ожогов и облучения при работе с аппаратом, надевайте сухую рабочую защитную одежду (в
хорошем состоянии) из огнеупорной ткани, без отворотов, которая покрывает полностью все тело.
Работайте в защитных рукавицах, обеспечивающие электро- и термоизоляцию.
Используйте средства защиты для сварки и/или шлем для сварки соответствующего уровня защиты (в зависимости от
использования). Защищайте глаза при операциях очистки. Ношение контактных линз воспрещается.
В некоторых случаях необходимо окружить зону огнеупорными шторами, чтобы защитить зону сварки от лучей, брызг и
накаленного шлака.
Предупредите окружающих не смотреть на дугу и обрабатываемые детали и надевать защитную рабочую одежду.
Носите наушники против шума, если сварочный процесс достигает звукового уровня выше дозволенного (это же относится
ко всем лицам, находящимся в зоне сварки).
RU
Держите руки, волосы, одежду подальше от подвижных частей (двигатель, вентилятор…).
Никогда не снимайте защитный корпус с системы охлаждения, когда источник под напряжением. Производитель не несет
ответственности в случае несчастного случая.
Только что сваренные детали горячи и могут вызвать ожоги при контакте с ними. Во время техобслуживания горелки или
электрододержателя убедитесь, что они достаточно охладились и подождите как минимум 10 минут перед началом работ.
При использовании горелки с жидкостным охлаждением система охлаждения должна быть включена, чтобы не обжечься
жидкостью.
Очень важно обезопасить рабочую зону перед тем, как ее покинуть, чтобы защитить людей и имущество.
СВАРОЧНЫЕ ДЫМ И ГАЗ
Выделяемые при сварке дым, газ и пыль опасны для здоровья. Вентиляция должна быть достаточной, и может
потребоваться дополнительная подача воздуха. При недостаточной вентиляции можно воспользоваться маской
сварщика-респиратором.
Проверьте, чтобы всасывание воздуха было эффективным в соответствии с нормами безопасности.
67
Page 68
Инструкция по
применению
Будьте внимательны: сварка в небольших помещениях требует наблюдения на безопасном расстоянии. Кроме того, сварка некоторых
металлов, содержащих свинец, кадмий, цинк, ртуть или даже бериллий, может быть чрезвычайно вредной. Следует очистить от жира детали
перед сваркой.
Газовые баллоны должны храниться в открытых или хорошо проветриваемых помещениях. Они должны быть в вертикальном положении и
закреплены на стойке или тележке.
Ни в коем случае не варить вблизи жира или краски.
Перевод оригинальных
инструкций
PROTIG 231 DC FV
РИСК ПОЖАРА И ВЗРЫВА
Полностью защитите зону сварки. Возгораемые материалы должны быть удалены как минимум на 11 метров.
Противопожарное оборудование должно находиться вблизи проведения сварочных работ.
Осторожно с брызгами горячего материала или искр. Они могут повлечь за собой пожар или взрыв даже через щели.
Удалите людей, возгораемые предметы и все емкости под давлением на безопасное расстояние.
Ни в коем случае не варите в контейнерах или закрытых трубах. В случае, если они открыты, то перед сваркой их нужно освободить от всех
взрывчатых или возгораемых веществ (масло, топливо, остаточные газы …).
Во время операции шлифования не направляйте инструмент в сторону источника сварочного тока или возгораемых материалов.
ГАЗОВЫЕ БАЛЛОНЫ
Газом, выходящим из газовых баллонов, можно задохнуться в случае его концентрации в помещении сварки (хорошо
проветривайте).
Транспортировка должна быть выполнена безопасно: цилиндры закрыты, а источник сварочного тока выключен. Баллоны
должны быть в вертикальном положении и закреплены на подставке, чтобы ограничить риск падения.
Закрывайте баллон в перерыве между двумя использованиями. Будьте внимательны к изменению температуры и пребыванию на солнце.
Баллон не должен соприкасаться с пламенем, электрической дугой, горелкой, зажимом массы или с любым другим источником тепла или
свечения.
Держите его подальше от электрических и сварочных цепей и, следовательно, никогда не варите баллон под давлением.
Будьте внимательны: при открытии вентиля баллона уберите голову от вентиля и убедитесь, что используемый газ соответствует методу
сварки.
ЭЛЕКТРИЧЕСКАЯ БЕЗОПАСНОСТЬ
Используемая электрическая сеть должна обязательно быть заземленной. Соблюдайте калибр предохранителя
указанный на аппарате.
Электрический разряд может вызвать прямые или косвенные ранения, и даже смерть.
Никогда не дотрагивайтесь до частей под напряжением как внутри, так и снаружи источника, когда он под напряжением (горелки, зажимы,
кабели, электроды), т.к. они подключены к сварочной цепи.
Перед тем, как открыть источник, его нужно отключить от сети и подождать 2 минуты для того, чтобы все конденсаторы разрядились.
Никогда не дотрагивайтесь одновременно до горелки или электрододержателя и до зажима массы.
Если кабели, горелки повреждены, попросите квалифицированных и уполномоченных специалистов их заменить. Размеры сечения
кабелей должны соответствовать применению. Всегда носите сухую одежду в хорошем состоянии для изоляции от сварочной цепи. Носите
изолирующую обувь независимо от той среды, где вы работаете.
КЛАССИФИКАЦИЯ ЭЛЕКТРОМАГНИТНОЙ СОВМЕСТИМОСТИ
Это оборудование класса A не подходит для использования в жилых кварталах, где электрический ток подается
общественной системой питания низкого напряжения. В таких кварталах могут возникнуть трудности обеспечения
электромагнитную совместимость из-за кондуктивных и индуктивных помех на радиочастоте.
При условии, что сопротивление низковольтной сети общего питания в общей точке соединения меньше Zmax = 0.282
ом, это оборудование соответствует IEC 61000-3-11 и может быть подключено к низковольтным сетям общего питания.
Специалист, установивший аппарат, или пользователь, должны убедиться, обратившись при надобности к организации,
отвечающей за эксплуатацию системы питания, в том, что ее полное сопротивление соответствует пределам полного
сопротивления.
Это оборудование соответствует норме CEI 61000-3-12.
МАГНИТНЫЕ ПОЛЯ
Электрический ток, проходящий через любой проводник вызывает локализованные электромагнитные поля (EMF).
Сварочный ток вызывает электромагнитное поле вокруг сварочной цепи и сварочного оборудования.
Электромагнитные поля EMF могут создать помехи для некоторых медицинских имплантатов, например электрокардиостимуляторов. Меры
безопасности должны быть приняты для людей, носящих медицинские имплантаты. Например: ограничение доступа для прохожих, или
оценка индивидуального риска для сварщика.
68
Page 69
Инструкция по
применению
Все сварщики должны использовать следующие процедуры для минимизации воздействия электромагнитных полей:
• расположите сварочные кабели вместе - по возможности закрепите их с помощью зажима;
• держитесь как можно дальше от сварочной цепи
Ни в коем случае не оборачивайте вокруг себя сварочные кабели.
• Не размещайте корпус между сварочными кабелями. Держите оба сварочных кабеля на одной стороне корпуса;
• Подсоедините обратный кабель к заготовке как можно ближе к свариваемому участку;
• Не работайте рядом, не садитесь и не прислоняйтесь к источнику сварочного тока;
• не сваривать при транспортировке источника сварочного тока или устройства подачи проволоки.
Лица, использующие электрокардиостимуляторы, должны проконсультироваться у врача перед работой с данным
оборудованием.
Воздействие электромагнитного поля в процессе сварки может иметь и другие, еще не известные науке, последствия
для здоровья.
Перевод оригинальных
инструкций
PROTIG 231 DC FV
РЕКОМЕНДАЦИИ ДЛЯ ОЦЕНКИ ЗОНЫ СВАРКИ И СВАРОЧНОЙ УСТАНОВКИ
Общие сведения
Пользователь отвечает за установку и использование установки ручной дуговой сварки, следуя указаниям производителя. При обнаружении
электромагнитных излучений пользователь аппарата ручной дуговой сварки должен разрешить проблему с помощью технической поддержки
производителя. В некоторых случаях это корректирующее действие может быть достаточно простым, например заземление сварочной цепи.
В других случаях возможно потребуется создание электромагнитного экрана вокруг источника сварочного тока и всей свариваемой детали
путем монтирования входных фильтров. В любом случае электромагнитные излучения должны быть уменьшены так, чтобы они больше не
создавали помех.
Оценка сварочной зоны
Перед установкой оборудования дуговой сварки пользователь должен оценить возможные электромагнитные проблемы, которые могу
возникнуть в окружающей среде. Что должно быть учтено:
(а) наличие над, под и рядом с оборудованием для дуговой сварки других силовых, управляющих, сигнальных и телефонных кабелей;
б)Приемники и передатчики радио и телевидения.
(в) компьютеры и другое контрольное оборудование;
г) оборудование, имеющее решающее значение для безопасности, например защита промышленного оборудования;
д) здоровье людей, которые находятся поблизости например, при использовании кардиостимуляторов или слуховых аппаратов;
(е) оборудование, используемое для калибровки или измерения;
(ж) невосприимчивость другого оборудования к окружающей среде.
Пользователь должен убедиться в том, что все аппараты в помещении совместимы друг с другом. Это может потребовать дополнительных
защитных мер;
(и) время суток, когда должны проводиться сварочные или другие работы.
Размеры рассматриваемой зоны сварки зависят от структуры здания и других работ, которые в нем проводятся. Рассматриваемая зона
может простираться за пределы размещения установки.
Оценка сварочной установки
Помимо оценки зоны, оценка аппаратов ручной дуговой сварки может помочь определить и решить случаи электромагнитных помех. Оценка
излучений должна учитывать измерения в условиях эксплуатации, как это указано в Статье 10 CISPR 11. Измерения в условиях эксплуатации
могут также позволить подтвердить эффективность мер по смягчению воздействия.
РЕКОМЕНДАЦИИ ПО МЕТОДИКЕ СНИЖЕНИЯ ЭЛЕКТРОМАГНИТНОГО ИЗЛУЧЕНИЯ
a. Общественная сеть снабжения: Оборудование для дуговой сварки должно быть подключено к общественному электроснабжению в
соответствии с рекомендациями производителя. В случае возникновения помех возможно будет необходимо принять дополнительные
предупредительные меры, такие как фильтрация общественной системы питания. Возможно защитить шнур питания аппарата с помощью
экранизирующей оплётки, либо похожим приспособлением (в случае если аппарат ручной дуговой сварки постоянно находится на
определенном рабочем месте). Необходимо обеспечить электрическую непрерывность экранизирующей оплётки по всей длине. Необходимо
подсоединить экранизирующую оплётку к источнику сварочного тока для обеспечения хорошего электрического контакта между шнуром и
корпусом источника сварочного тока.
б. Техническое обслуживание оборудования для дуговой сварки: Оборудование для дуговой сварки должно проходить регулярное
техническое обслуживание в соответствии с рекомендациями производителя. Необходимо, чтобы все доступы, люки и откидывающиеся
части корпуса были закрыты и правильно закреплены, когда аппарат ручной дуговой сварки готов к работе или находится в рабочем
состоянии. Необходимо, чтобы аппарат ручной дуговой сварки не был переделан каким бы то ни было образом, за исключением настроек,
указанных в руководстве производителя. В частности, следует отрегулировать и обслуживать искровой промежуток дуги устройств поджига
и стабилизации дуги в соответствии с рекомендациями производителя.
в. СВАРОЧНЫЕ КАБЕЛИ Силовые кабели : кабели должны быть как можно короче и помещены друг рядом с другом вблизи от пола или
на полу.
г. Эквипотенциальное соединение: Эквипотенциальные соединения: необходимо обеспечить соединение всех металлических предметов
окружающей зоны. Тем не менее, металлические предметы, соединенные со свариваемой деталью, увеличивают риск для пользователя
удара электрическим током, если он одновременно коснется этих металлических предметов и электрода. Оператор должен быть изолирован
от таких металлических предметов.
д. Заземление заготовки: Заземление свариваемой детали: В случае, если свариваемая деталь не заземлена по соображениям
электрической безопасности или в силу своих размеров и своего расположения, как, например, в случае корпуса судна или металлоконструкции
промышленного объекта, то соединение детали с землей, может в некоторых случаях, но не систематически, сократить выбросы. Необходимо
избегать заземление деталей, которые могли бы увеличить для пользователей риск ранений или же повредить другие электроустановки.
При надобности, следует напрямую подсоединить деталь к земле, но в некоторых странах, которые не разрешают прямое подсоединение,
его нужно сделать с помощью подходящего конденсатора, выбранного в зависимости от национального законодательства.
е. Защита и экранирование: Защита и экранизирующая оплётка: выборочная защита и экранизирующая оплётка других кабелей и
оборудования, находящихся в близлежащем рабочем участке, поможет ограничить проблемы, связанные с помехами. Защита всей
сварочной зоны может рассматриваться в некоторых особых случаях.
RU
69
Page 70
Инструкция по
применению
Перевод оригинальных
инструкций
PROTIG 231 DC FV
ТРАНСПОРТИРОВКА И ТРАНЗИТ ИСТОЧНИКА СВАРОЧНОГО ТОКА
Сверху источника сварочного тока есть ручка для транспортировки, позволяющая переносить аппарат. Будьте
внимательны: не недооценивайте вес аппарата. Рукоятка не может быть использована для строповки.
Не пользуйтесь кабелями или горелкой для переноса источника сварочного тока. Его можно переносить только в
вертикальном положении.
Никогда не поднимайте газовый баллон и источник сварочного тока одновременно. Их транспортные нормы различаются.
Не переносить источник сварочного тока над людьми или предметами.
УСТАНОВКА АППАРАТА
• Поставьте источник сварочного тока на пол, максимальный наклон которого 10°.
• Предусмотрите достаточно большое пространство для хорошего проветривания источника сварочного тока и доступа к управлению.
• Не использовать в среде содержащей металлическую пыль-проводник.
• Источник сварочного тока должен быть укрыт от проливного дождя и не стоять на солнце.
• Степень защиты IP21 означает :
- Защита от небольших твердых инородных тел диаметром ≥12.5мм и,
- защита от вертикальных капель воды.
Шнур питания, удлинитель и сварочный кабель должны полностью размотаны во избежание перегрева.
Производитель не несет ответственности относительно ущерба, нанесенного лицам или предметам, из-за неправильного
и опасного использования этого оборудования.
ОБСЛУЖИВАНИЕ / РЕКОМЕНДАЦИИ
• Техническое обслуживание должно производиться только квалифицированным специалистом. Советуется проводить
ежегодное техобслуживание.
• Отключите питание, выдернув вилку из розетки, и подождите 2 минуты перед тем, как приступить к техобслуживанию.
Внутри аппарата высокие и опасные напряжение и ток.
• Регулярно открывайте аппарат и продувайте его, чтобы очистить от пыли. Необходимо также проверять все электрические соединения с
помощью изолированного инструмента. Проверка должна осуществляться квалифицированным специалистом.
• Регулярно проверяйте состояние шнура питания. Если шнур питания поврежден, он должен быть заменен производителем, его сервисной
службой или квалифицированным специалистом во избежание опасности.
• Оставляйте отверстия источника сварочного тока свободными для прохождения воздуха.
• Не использовать данный аппарат для разморозки труб, зарядки батарей/аккумуляторов или запуска двигателей.
УСТАНОВКА И ПРИНЦИП ДЕЙСТВИЯ
Только опытный и уполномоченный производителем специалист может осуществлять установку. Во время установки убедитесь, что источник
отключен от сети. Последовательные или параллельные соединения источника запрещены. Рекомендуется использовать сварочные кабели
идущие в комплекте с аппаратом для оптимальной настройки машины.
ОПИСАНИЕ ОБОРУДОВАНИЯ (РИС-1)
Это оборудование представляет собой инверторный источник сварочного тока для сварки тугоплавким электродом (TIG) постоянным током
(DC) и сварки покрытым электродом (MMA).
Сварка TIG должна осуществляться в среде защитного газа (Аргона).
Процесс MMA может использоваться для сварки любого типа электродов: рутил, базовая обмазка, нержавеющая сталь и чугун.
1- Гнездо Положительной полярности 5- Панель управления + инкрементные кнопки
2- Коннектор триггера 6- Подключение газа
3- Гнездо Отрицательной полярности 7- Коннектор дистанционного управления
4- Коннекторы газа на горелке 8- Шнур питания
ИНТЕРФЕЙС ЧЕЛОВЕК-МАШИНА (IHM) (РИС-2)
1- Выбор метода сварки 5- Индикатор работы Устройства Понижения Напряжения (VRD)
2- Выбор режима триггера 6- Индикация и опции
3- Выбор опций метода сварки 7- Кнопка режима ожидания
4- Настройка сварочных параметров
ПИТАНИЕ - ВКЛЮЧЕНИЕ
Данное оборудование поставляется с вилкой 16 A типа CEE7/7 и должно быть подключено только к однофазной электрической установке
230 В (50 - 60 Гц) с 3 проводами с заземленным нулевым проводом. PROTIG оснащен системой плавающее напряжение Flexible Voltage, он подключаeтся к электрической установке С ЗАЗЕМЛЕНИЕМ с питанием от 110В до 240В (50 - 60 Гц). Эффективное значение
потребляемого тока (I1e) для использования при максимальных условиях указано на аппарате. Проверьте что питание и его защита
(плавкий предохранитель и/или прерыватель) совместимы с током, необходимым для работы аппарата. В некоторых странах возможно
понадобится поменять вилку для использования при максимальных условиях.
• При включении продукт запускается в режиме ожидания. Включение осуществляется нажатием на горелку .
• Данная машина переходит в режим защиты, если напряжение питания выше или ниже 15% от заданного напряжения (на дисплее
70
клавиатуры появится код неисправности).
Page 71
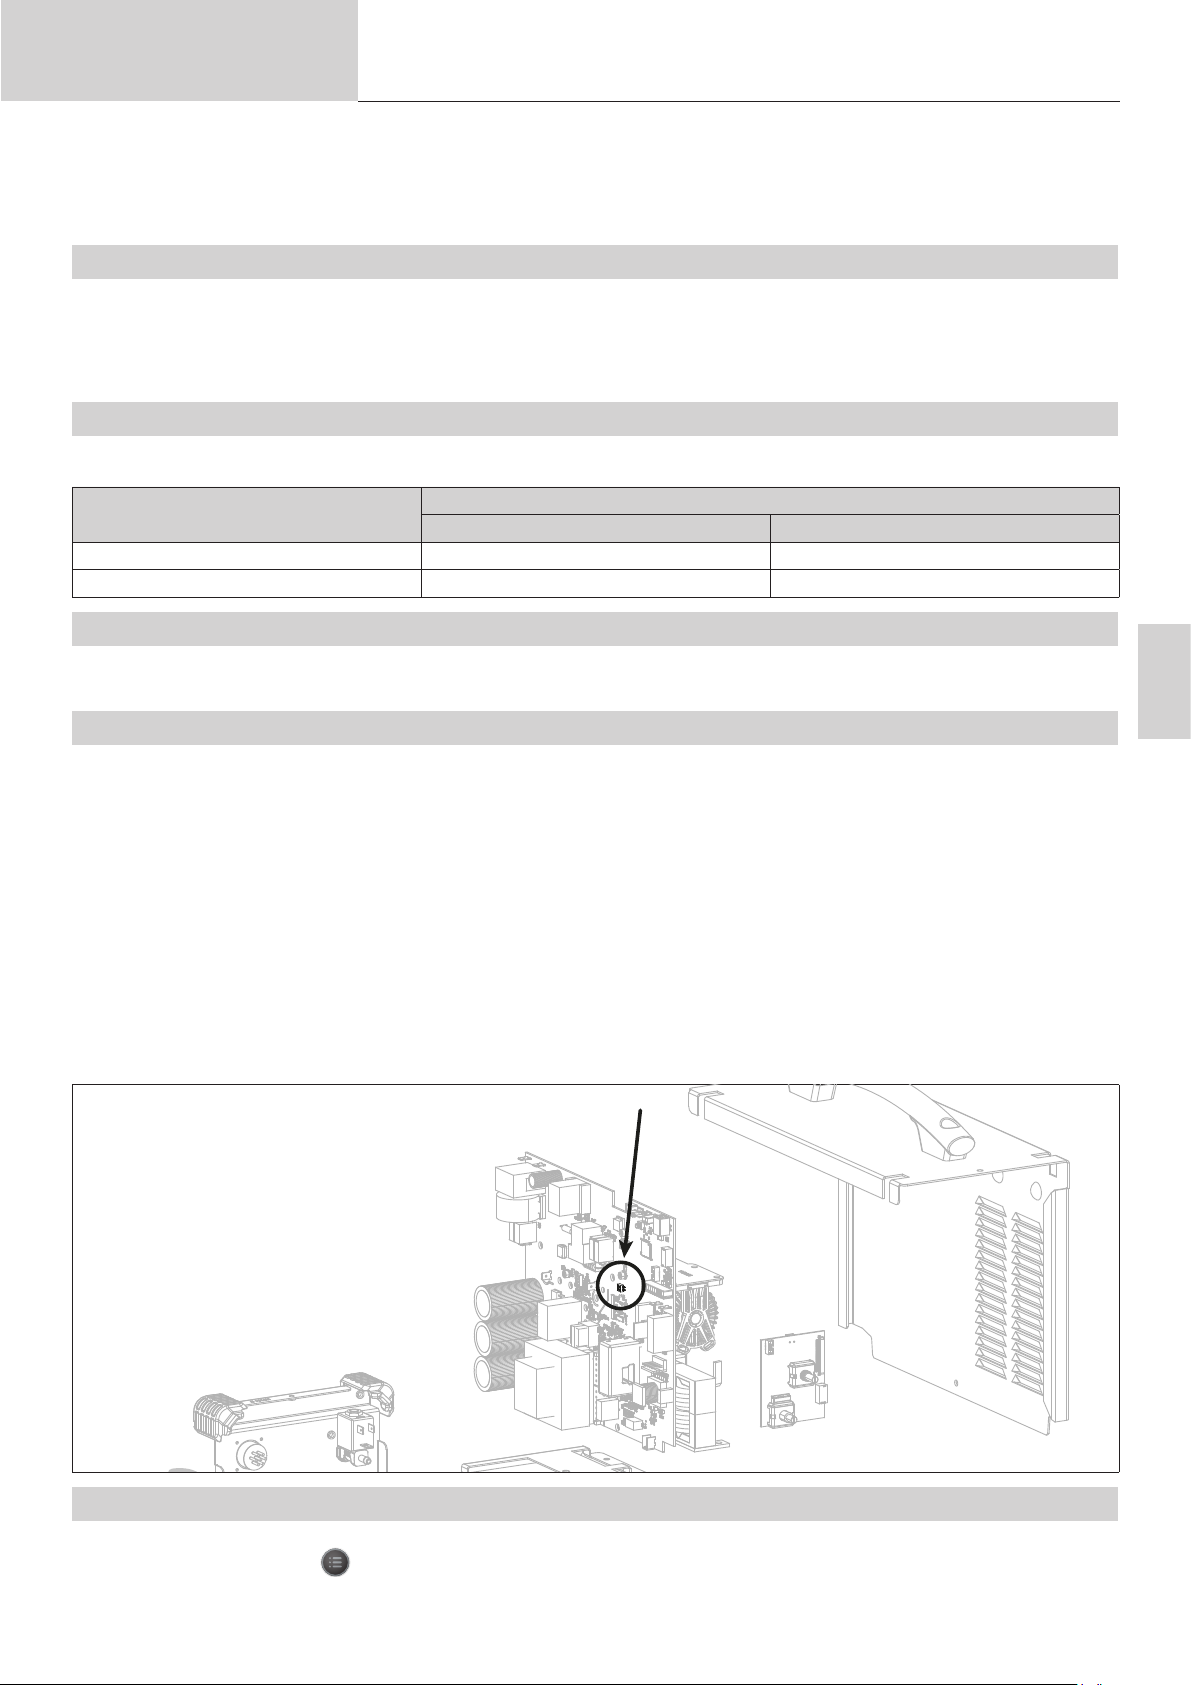
Инструкция по
применению
Как только напряжение питания возвращается в номинальный диапазон, аппарат начинает работать нормально.
• Действия вентилятора: в режиме MMA вентилятор работает непрерывно. В режиме TIG вентилятор работает только во время сварки, затем
останавливается после охлаждения.
• Устройство поджига и стабилизации дуги разработано как для ручного функционирования, так и с механическим направляющим механизмом.
Перевод оригинальных
инструкций
PROTIG 231 DC FV
ПОДКЛЮЧЕНИЕ К ЭЛЕКТРОГЕНЕРАТОРУ
Данное оборудование может эксплуатироваться с генераторами при условии, что вспомогательная энергия отвечает следующим требованиям:
- Напряжение должно быть переменным, установленным в соответствии с заданными параметрами, а пиковое напряжение не должно
превышать 400 В,
- Частота должна быть между 50 и 60 Гц.
Очень важно проверить эти условия, т.к многие электрогенераторы выдают пики напряжения, которые могут повредить оборудование.
ИСПОЛЬЗОВАНИЕ УДЛИНИТЕЛЯ
Удлинители должны иметь длину и сечение в соответствии с напряжением оборудования. Используйте удлинитель, отвечающий нормам
вашей страны.
Напряжение на входе
230 В 2.5мм² 2.5мм²
110 В 2.5мм² 4 мм²
<45 м < 100 м
Длина - Сечение удлинителя
ПОДКЛЮЧЕНИЕ ГАЗА
Это оборудование оснащено двумя соединениями. Один разъем для газового баллона для подачи газа к источнику, и второй разъем для
подачи газа к горелке. Настоятельно рекомендуем использовать входящие в комплект переходники для оптимального соединения.
АКТИВАЦИЯ ФУНКЦИИ VRD (УСТРОЙСТВО СНИЖЕНИЯ НАПРЯЖЕНИЯ)
Это устройство позволяет защитить сварщика. Сварочный ток подается только тогда, когда электрод контактирует с заготовкой (низкое
сопротивление). Как только электрод удален, функция VRD понижает напряжение до очень низкого значения.
Функция VRD изначально отключена. Однако его можно активировать с помощью переключателя ВКЛ / ВЫКЛ,
расположенного на плате управления генератора. Чтобы получить к нему доступ, выполните следующие действия:
1. ОТКЛЮЧИТЕ ПРОДУКТ ОТ БЛОКА ПИТАНИЯ ПЕРЕД НАЧАЛОМ ЛЮБЫХ ДЕЙСТВИЙ.
2. Удалите винты, чтобы снять крышку генератора.
3. Найдите выключатель на главной плате (обведенный на схеме ниже).
4. Смените положение переключателя на этой плате управления.
5. Функция VRD активирована.
6. Снова прикрутите крышку генератора.
7. На интерфейсе (HMI) загорится светодиод VRD.включено.
Чтобы деактивировать функцию VRD, просто переместите переключатель на главной плате обратно в положение OFF.
Светодиод VRD на HMI станции гаснет:
RU
СБРОС ПАРАМЕТРОВ
Можно восстановить заводские настройки аппарата. Доступ к этому расширенному параметру осуществляется нажатием кнопки
переключения дисплея «A или V » дольше 3 секунд. Затем выберите « Ini » и снова нажмите кнопку AV, чтобы подтвердить этот выбор.
Затем на устройстве отобразятся «3», «2», «1», «rSt», а затем устройство перезагрузится.
71
Page 72
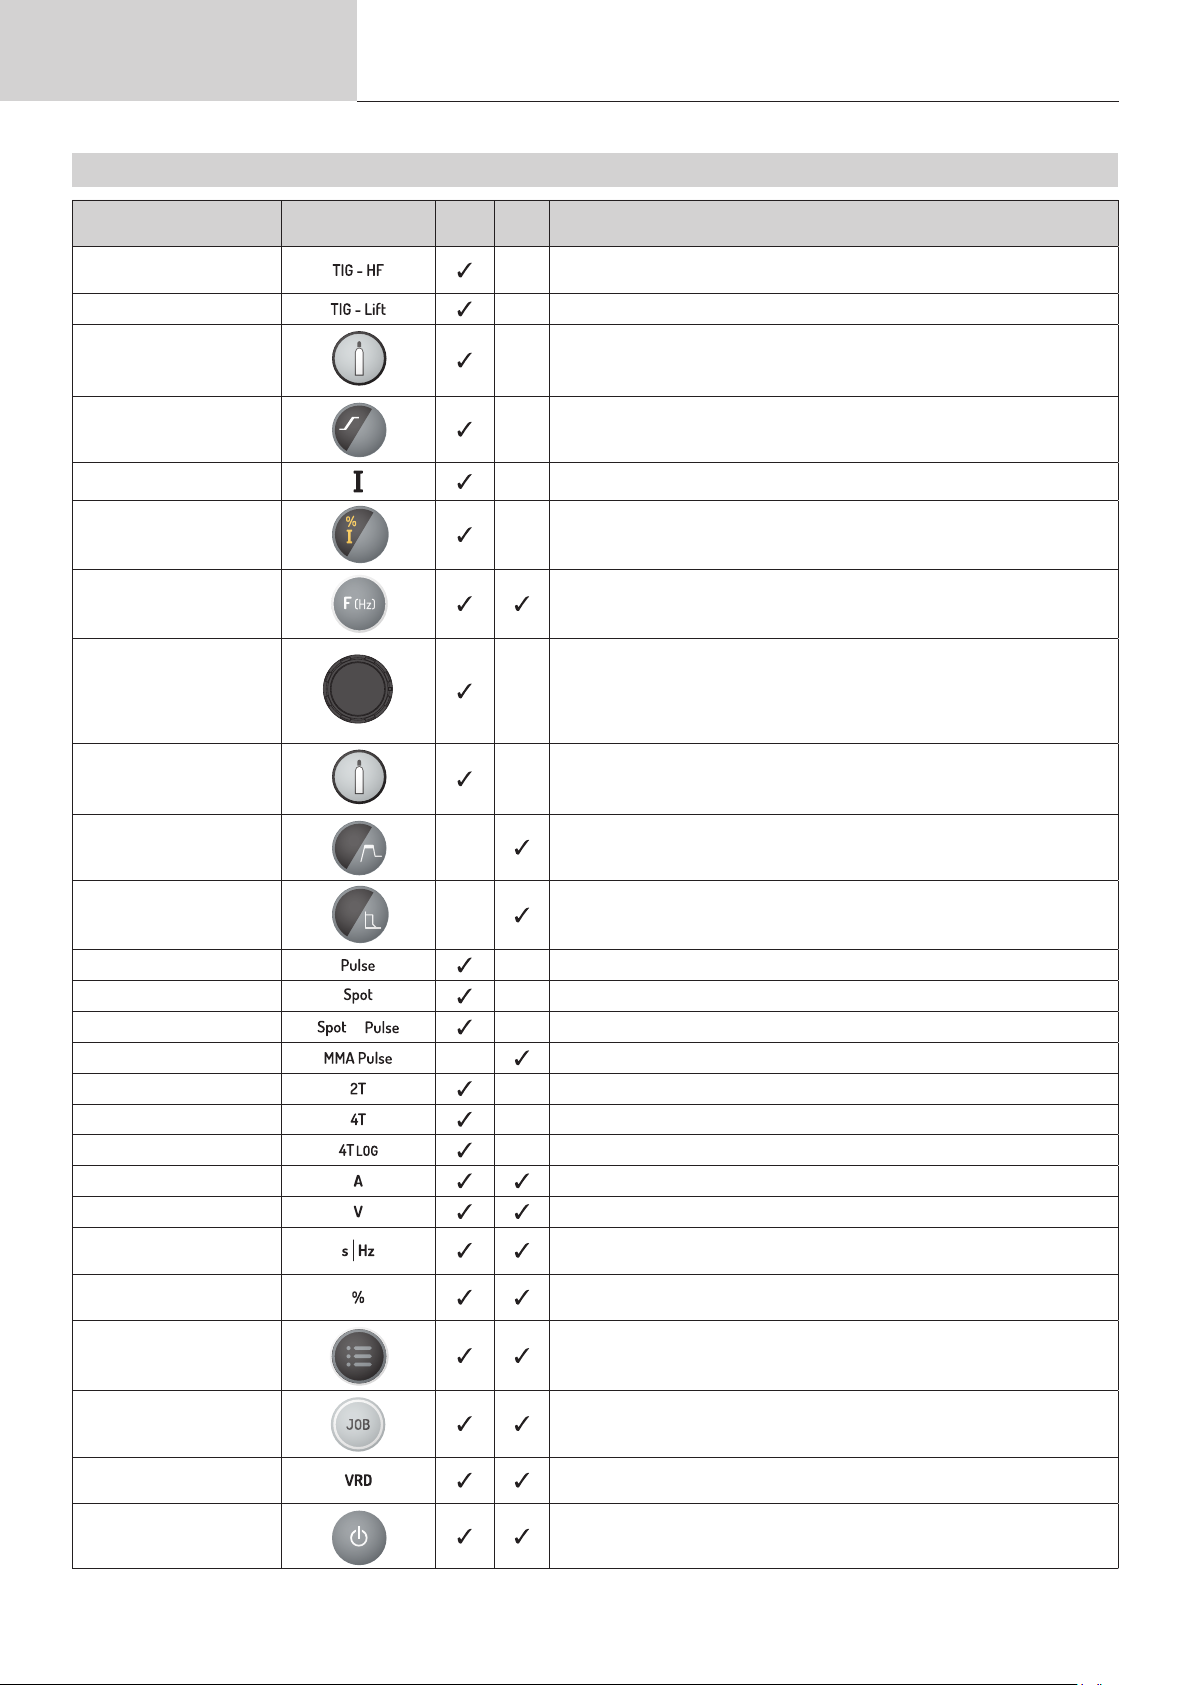
Инструкция по
применению
Перевод оригинальных
инструкций
ОПИСАНИЕ ФУНКЦИЙ, МЕНЮ И СИМВОЛОВ
PROTIG 231 DC FV
ФУНКЦИЯ СИМВОЛЫ
Высокочастотный поджиг
(HF)
Поджиг касанием (LIFT) Сварка TIG с поджигом касанием (LIFT)
Пред-газ (продувка газа
перед сваркой)
Ток нарастания Кривая нарастания тока
Сварочный ток Второй сварочный ток
Холодный ток
Частота PULSE Частота ИМПУЛЬСОВ режима PULSE (Гц)
Затухание тока Кривая затухания тока для избежания трещин и кратеров (S)
Пост-газ
ТИГ
ММА Комментарии
DC
Сварка TIG с высокочастотным поджигом HF
Время удаления воздуха из горелки и установки газовой защиты перед
поджигом.
Второй сварочный, так называемый «холодный», ток в стандартном
режиме 4T LOG или в импульсном режиме PULSE
Поддержание газовой защиты после затухания дуги. Это позволяет
защитить свариваемую деталь и электрод против окисления (S).
HotStart Сверхток, регулируемый в начале сварки (%)
ArcForce (Форсаж Дуги)
TIG PULSE Импульсный режим
TIG SPOT Сварка прихваткой
TIG SPOT PULSE
MMA PULSE Сварка ММА в импульсном режиме
2T 2-тактный Режим Горелки
4T 4-тактный Режим Горелки
4T LOG Режим горелки 4-тактный LOG
Ампер (единица) Единицы Ампер для настройки и индикации сварочного тока
Вольт (единица) Единицы Вольт для индикации сварочного напряжения
Секунда или Герц
(единицы)
Процентное соотношение
(единица)
Переключение индикации
А или V
Доступ к режиму
программ
&
Функция, препятствующая залипанию электрода путем увеличения
сварочного тока в момент касания электродом сварочной ванны.
Импульсный режим наведения
Единицы секунд или Герц для регулировки времени или частоты
Единицы Процентов для настройки пропорций
Переключение индикации тока или напряжения во время и после сварки
Доступ к меню программирования (SAVE, JOB,...)
Устройство для снижения
риска
Переключение в режим
ожидания
72
Нормативный символ, указывающий на статус функции VRD
Переключение аппарата в режим ожидания
Page 73
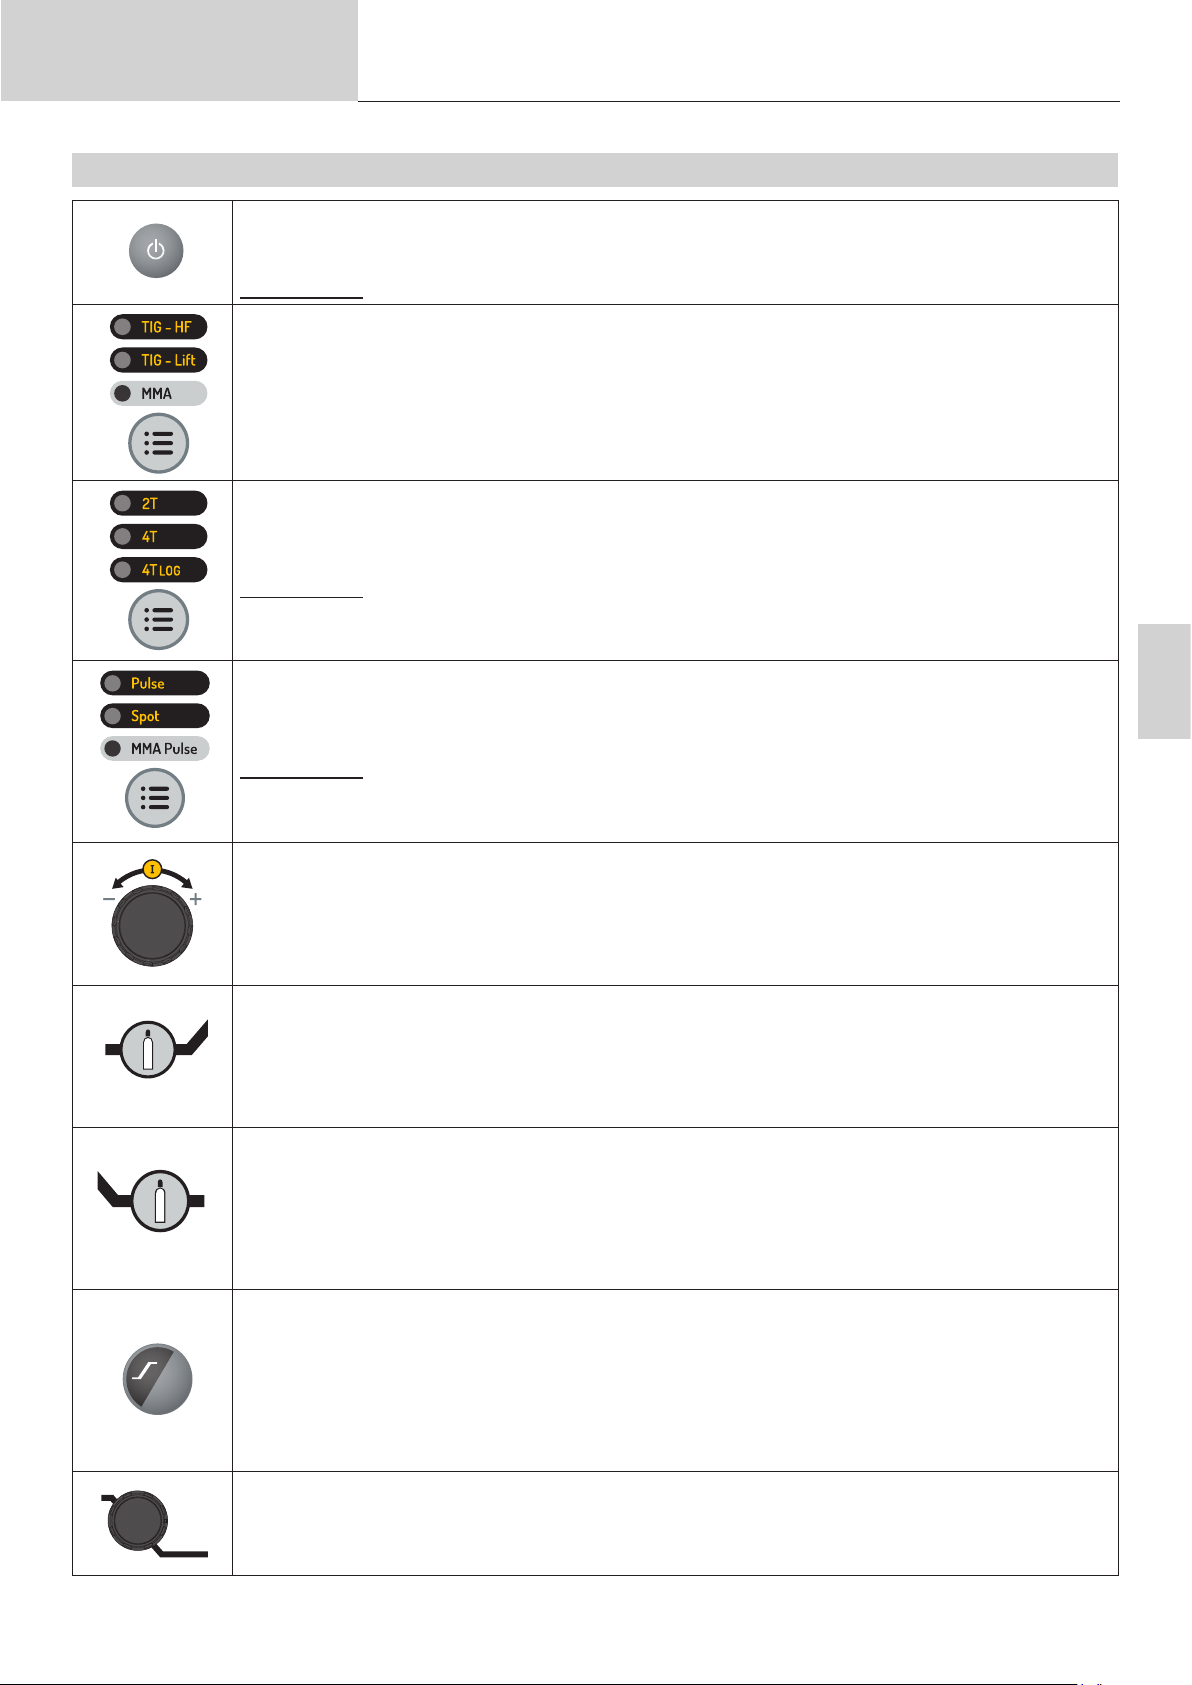
Инструкция по
применению
Перевод оригинальных
инструкций
РАБОТА С ИНТЕРФЕЙСОМ IHM И ОПИСАНИЕ ЕГО КНОПОК
Ожидание / Выход из режима ожидания
Эта кнопка используется для включения или выхода из режима ожидания. Активация режима невозможна, когда
изделие находится в состоянии сварки.
ПРИМЕЧАНИЯ : Примечание. При включении изделие запускается в режиме ожидания.
Кнопка выбора процесса сварки
Эта кнопка используется для выбора процесса сварки. Каждое последующее нажатие/отжатие переключается
между следующими сварочными процессами: TIG HF / TIG LIFT / MMA. Светодиод показывает выбранный процесс.
Кнопка выбора режима триггера
Эта кнопка используется для установки режима курка горелки. Каждое последовательное нажатие генерирует
переключение между следующими режимами: 2T - 4T - 4T LOG Светодиод показывает выбранный режим.
ПРИМЕЧАНИЯ : режим курка, выбранный по умолчанию при запуске станции, соответствует последнему режиму,
который использовался перед последним ожиданием или отключением питания. Для получения дополнительной
информации обратитесь к разделу «Совместимые горелки и поведение триггеров».
PROTIG 231 DC FV
Кнопка выбора параметров процесса
Данная клавиша используется для выбора «Подпроцесса». Каждое последовательное нажатие генерирует
переключение между следующими режимами: PULSE / SPOT / SPOT PULSE (только в режиме TIG) / MMA PULSE
(только в режиме MMA). Светодиод показывает выбранный процесс.
ПРИМЕЧАНИЯ : Режим SPOT недоступен в конфигурации запуска 4T & 4T Log и в режиме сварки MMA PULSE.
ИМПУЛЬСНЫЙ режим недоступен в конфигурации триггера 4T LOG и в режиме сварки MMA.
Примечание. Процесс, выбранный по умолчанию при запуске станции, соответствует последнему процессу,
который использовался перед последним ожиданием или отключением питания.
Главный инкрементальный кодер
По умолчанию инкрементный кодер позволяет настроить сварочный ток. Также для настройки значений других
выбранных параметров можно использовать соответствующие кнопки Как только настройка параметра будет
завершена, можно снова нажать кнопку только что установленного параметра, чтобы инкрементальный датчик
снова был связан с текущей настройкой. Также можно нажать другую клавишу, связанную с другим параметром,
чтобы настроить его. Если в течение 2 секунд не предпринимается никаких действий над l’IHM , инкрементный
кодер снова подключается к настройке сварочного тока.
Кнопка «Pre Gas» («Предварительный газ»)
Регулировка предварительного газа выполняется путем нажатия и отпускания кнопки предварительного газа
(Pré Gaz), а затем путем активации основного инкрементного кодера. Значение Pré Gaz увеличивается, когда
инкрементный кодер приводится в действие по часовой стрелке, и уменьшается, когда оно приводится в
действие против часовой стрелки. После выполнения регулировки можно нажать и отпустить кнопку Pré Gaz,
чтобы основной инкрементальный датчик снова был связан с текущей настройкой или подождал 2 секунды. Шаг
регулировки составляет 0,1 сек. Минимальное значение - 0 сек. а максимальное значение - 25 сек.
Кнопка Post Gas
Регулировка предварительного газа выполняется путем нажатия и отпускания кнопки предварительного газа
(Pré Gaz), а затем путем активации основного инкрементного кодера. Значение Post Gas увеличивается при
вращении инкрементального энкодера по часовой стрелке и уменьшается при вращении против часовой стрелки.
После выполнения регулировки можно нажать и отпустить кнопку предварительного газа, чтобы основной
инкрементальный датчик снова был связан с текущей настройкой или подождал 2 секунды. Шаг регулировки
составляет 0,1 сек. Минимальное значение составляет 0 сек, а максимальное - 25 сек. Значение по умолчанию6сек.
Кнопка регулировки тока «UpSlope»
Текущий темп задается нажатием и отпусканием кнопки текущего темпа, а затем управлением главного
инкрементального датчика. Значение предварительного газа увеличивается, когда инкрементный датчик
приводится в действие по часовой стрелке, и уменьшается, когда оно приводится в действие против часовой
стрелки. После выполнения регулировки можно нажать и отпустить кнопку предварительного газа, чтобы основной
инкрементальный датчик снова был связан с текущей настройкой или подождал 2 секунды. Шаг регулировки
составляет 0,1 сек. Минимальное значение составляет 0 сек, а максимальное - 25 сек. Значение по умолчанию0сек. В режиме MMA Hotstart регулируется в пределах от 0 до 100% сварочного тока с шагом 5%. Значение по
умолчанию 40%.
Потенциометр для регулировки затухания или «DownSlope».
Потенциометр «DownSlope» используется для настройки текущего значения затухания (инкремент по часовой
стрелке и декремент против часовой стрелки). Значение отображается на 7-сегментном дисплее и отображается
в течение 2 секунд, если выполняется действие с инкрементным датчиком. Минимальное значение 0 сек. а
максимальное значение 20 сек.
RU
73
Page 74
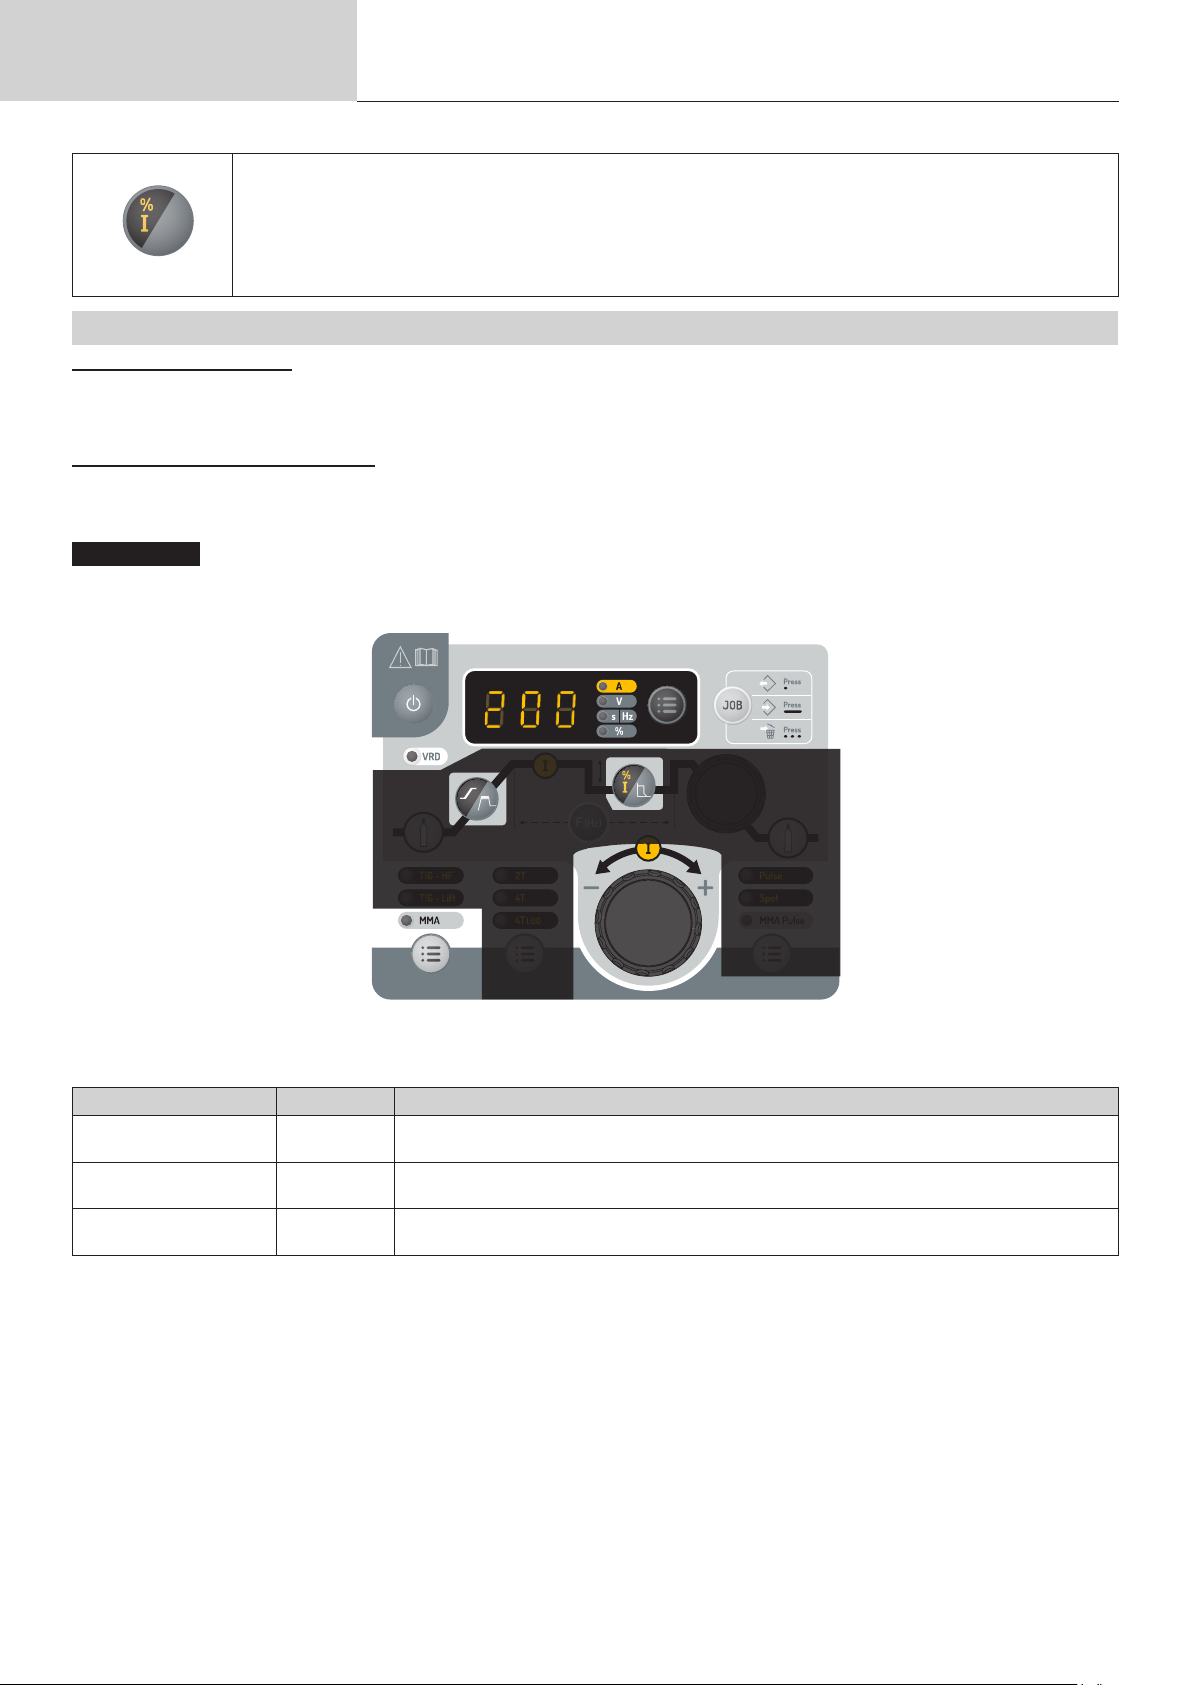
Инструкция по
применению
Кнопка регулировки холодного тока
Когда выбран один из 2 процессов «TIG HF» или «TIG LIFT», клавиша регулировки холодного тока регулирует
значение холодного тока (только в конфигурации триггера «4T LOG» или «PULSE». Значение можно
отрегулировать в пределах от 20% до 99% сварочного тока. Шаг приращения от 1%. Значение по умолчанию 50%.
В режиме MMA сила дуги индексируется от -10 до +10 (-10 = нет силы дуги / от -9 до +10 = возможна регулировка
силы дуги).
По умолчанию индексированное значение равно 0.
Перевод оригинальных
инструкций
PROTIG 231 DC FV
СВАРКА ЭЛЕКТРОДОМ С ОБМАЗКОЙ (РЕЖИМ ММА)
ПОДКЛЮЧЕНИЕ И СОВЕТЫ
• Подключите кабели электрододержателя и зажима массы к коннекторам подсоединения.
• Соблюдайте полярность и сварочный ток, указанные на коробке электродов.
• Снимайте электрод с покрытием с электрододержателя, когда источник сварочного тока не используется.
ВЫБОР ЭЛЕКТРОДОВ С ПОКРЫТИЕМ
Рутиловые электроды: очень прост в использовании в любом положении при постоянном токе
Базовые элетроды: Он может использоваться во всех положениях СС и благодаря своим повышенным механическим свойствам подходит
для выполнения работ по технике безопасности.
MMA СТАНДАРТ
Этот стандартный режим сварки MMA подходит для большинства применений. Позволяет выполнять сварку всеми типами электродов с
покрытием, рутиловым, основным и на всех материалах: сталь, нержавеющая сталь и чугун.
Зоны серого цвета не применяются в данном режиме.
Наименование Настройка Описание и рекомендации
Процентная доля Hot
Start
Сварочный ток 10 - 200 А
Arc Force (Сила Дуги) -10/ +10
0 - 100 %
Hot Start - это сверхток при поджиге, благодаря которому электрод не прилипает к
свариваемой детали. Его можно регулировать по интенсивности и времени.
Сварочный ток регулируется в зависимости от выбранного типа электрода (см. указания на
упаковке электродов).
Arc Force (Сила Дуги) - это сверхток, выдаваемый в момент касания электродом или
капелькой сварочной ванны во избежание залипания.
MMA СТАНДАРТ
74
Page 75
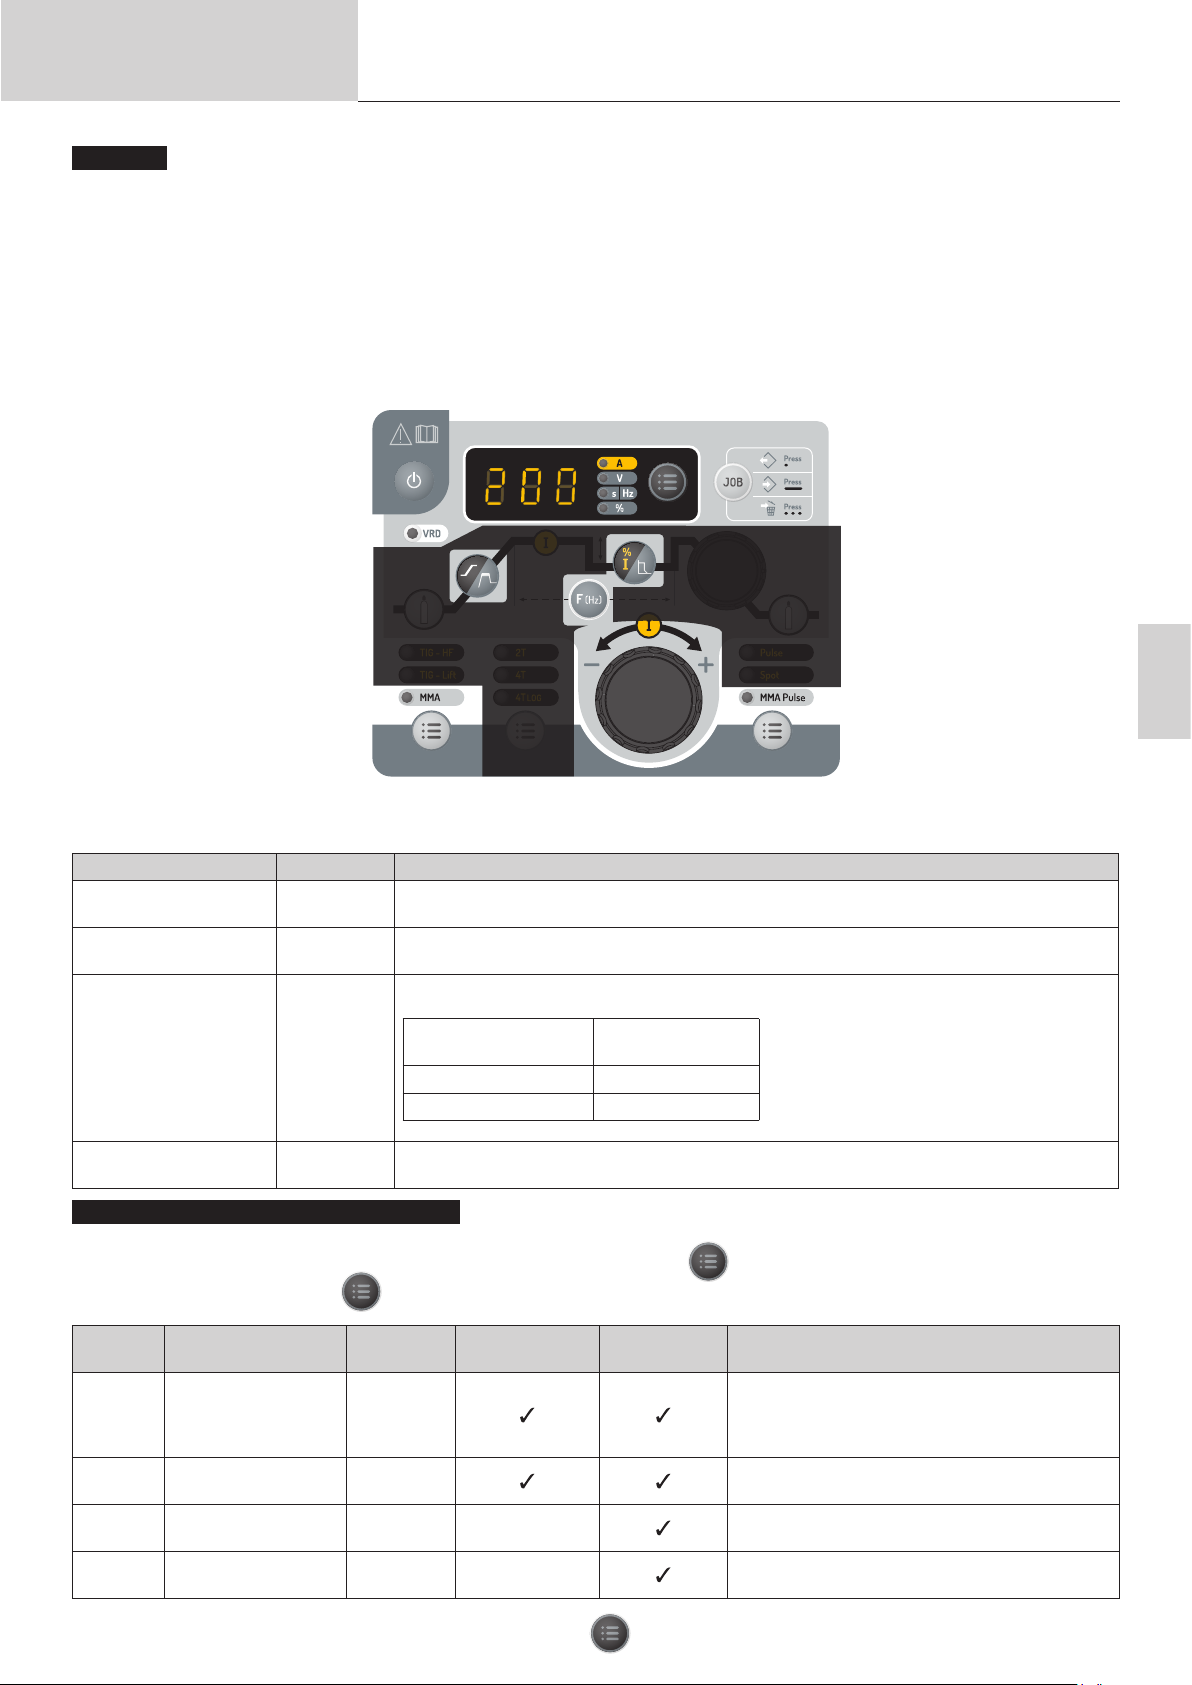
Инструкция по
применению
MMA PULSE
Этот режим импульсной сварки подходит для вертикального применения (PF). Импульсная сварка позволяет сохранять сварную ванну
холодной, способствуя при этом переносу материала. Для реализации вертикальной восходящей сварки без импульса требуется
проделывать шов типа « ёлочка ». Другими словами, очень сложное передвижение треугольником. Благодаря импульсному режиму больше
нет необходимости проделывать это движение. В зависимости от толщины детали прямое перемещение электрода снизу вверх может
быть достаточным. Однако, если необходимо расширить сварочную ванну, достаточно простого бокового перемещения, подобного плоской
сварке. Этот метод сварки обеспечивает больший контроль при вертикальной сварке.
Частота импульсов регулируется нажатием и отпусканием кнопки «F (Гц)», а затем активацией основного инкрементального энкодера.
Значение частоты увеличивается при работе инкрементного энкодера по часовой стрелке и уменьшается при работе против часовой стрелки.
После выполнения настройки можно снова нажать и отпустить кнопку «F (Гц)», чтобы основной инкрементальный энкодер снова был связан
с текущей настройкой, или подождать 2 секунды.
Перевод оригинальных
инструкций
PROTIG 231 DC FV
Зоны серого цвета не применяются в данном режиме.
Наименование Настройка Описание и рекомендации
Процентная доля Hot
Start
Сварочный ток 10 - 200 А
Частота импульсов 0.4 - 500 Гц
Arc Force (Сила Дуги) -10/ +10
ММА - МЕНЮ ДОПОЛНИТЕЛЬНЫХ ПАРАМЕТРОВ
Дополнительные настройки доступны в расширенном меню.
Доступ к этим расширенным настройкам осуществляется путем нажатия кнопки в течение более 3 секунд, затем выбора дисплея
«SEt» и повторного нажатия кнопки . Вращение колеса позволяет получить доступ к следующим дополнительным настройкам:
0 - 100 %
Hot Start - это сверхток при поджиге, благодаря которому электрод не прилипает к
свариваемой детали. Его можно регулировать по интенсивности и времени.
Сварочный ток регулируется в зависимости от выбранного типа электрода (см. указания на
упаковке электродов).
Частота ИМПУЛЬСОВ режима PULSE (Гц)
Шаг приращения изменяется в зависимости от диапазона частот:
Частота импульсов
0,4 Гц - 3 Гц 0,1 Гц
3 Гц - 500 Гц 1 Гц
Arc Force (Сила Дуги) - это сверхток, выдаваемый в момент касания электродом или
капелькой сварочной ванны во избежание залипания.
MMA PULSE
Шаг приращения
составляет
RU
Параметр Описание Настройка
« A St » Антипрлипание on / o
« H St »
« dcy » Рабочий Цикл 20% - 80%
« Ico » Холодный ток 20% - 80%
Проверка изменяемого параметра производится нажатием кнопки . Выход из расширенного меню производится подтверждением
«ESC».
Продолжительность
HotStart
0-2 с
Стандартный
режим
Импульсный
режим
Рекомендации
Функция противо-залипания (anti-stiking)
рекомендуется для легкого отсоединения
электрода в случае его прилипания к
свариваемой детали.
Время HotStart позволяет корректировку поджига
трудносвариваемых электродов.
Баланс продолжительности горячей сварки (I)
импульса.
Второй так называемый «холодный» сварочный
ток.
75
Page 76
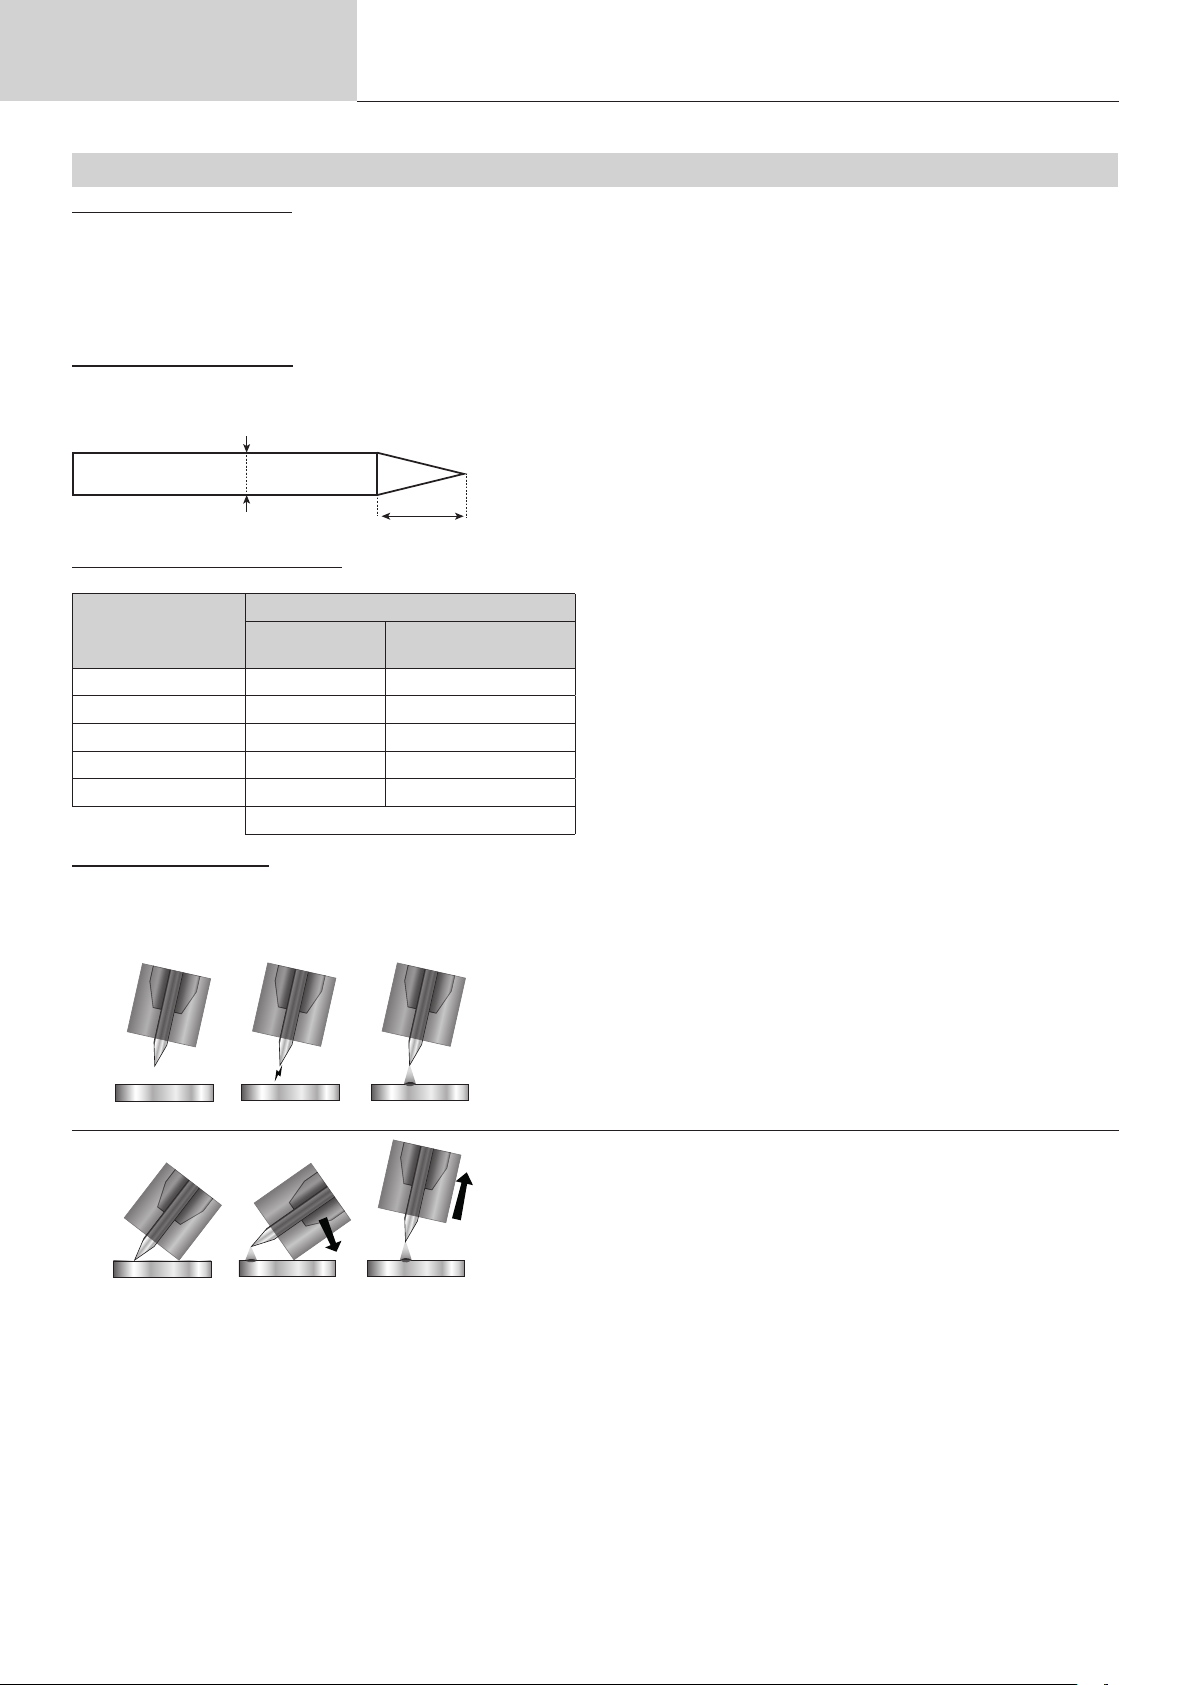
Инструкция по
применению
Перевод оригинальных
инструкций
PROTIG 231 DC FV
СВАРКА ВОЛЬФРАМОВЫМ ЭЛЕКТРОДОМ В СРЕДЕ ИНЕРТНОГО ГАЗА (РЕЖИМ TIG)
ПОДКЛЮЧЕНИЕ И СОВЕТЫ
• Сварка TIG DC должна осуществляться в среде защитного газа (Аргона).
• Подключите зажим массы к положительному коннектору подсоединения (+). Подключите кабель мощности горелки к отрицательному
коннектору подсоединения (–), а также подсоедините кнопку(ки) горелки и газ.
• Убедитесь в том, что горелка правильно оснащена и что расходные комплектующие (ручные тиски, держатель цанги, диффузор и сопло)
не изношены.
• Выбор электрода зависит от тока процесса TIG DC.
ЗАТАЧИВАНИЕ ЭЛЕКТРОДА
Для оптимального функционирования рекомендуется использование электрода, заточенного следующим образом :
d
L = 3 х d для слабого тока.
L = d для высокого тока.
L
ВЫБОР ДИАМЕТРА ЭЛЕКТРОДА
ТИГ DC
Ø Электрода (мм)
1 10 > 75 10 > 75
1.6 60 > 150 60 > 150
2 75 > 180 100 > 200
2.5 130 > 230 170 > 250
3.2 160 > 310 225 > 330
ВЫБОР ВИДА ПОДЖИГА
TIG HF бесконтактная высокочастотная грунтовка.
ТИГ Lift контактное зажигание (для условий чувствительных к высокочастотным помехам).
1 2
TIG HF
Чистый
вольфрам
Приблизительно = 80 А на мм Ø
Вольфрам с окисью
3
1- Перед началом сварки поместите горелку над деталью (на расстоянии
примерно 2-3 мм между кончиком электрода и деталью).
2- Нажмите на кнопку горелки (поджиг дуги происходит бесконтактно с
помощью высокочастотных импульсов ВЧ).
3- Идет начальный сварочный ток, сварочный процесс следует сварочному
циклу.
1 2
TIG LIFT
ПРЕДУПРЕЖДЕНИЕ: Внимание! Увеличение длины кабеля горелки или других кабелей за пределы максимальной длины рекомендуемой
производителем увеличит риск поражения электротоком.
3
1- Поместите сопло горелки и кончик электрода на детали и нажмите на кнопку
горелки.
2- Наклоните горелку так, чтобы кончик электрода был на расстоянии 2-3 мм от
свариваемой детали. Происходит возбуждение дуги.
3- Переведите горелку в нормальное состояние для начала сварочного цикла.
76
Page 77
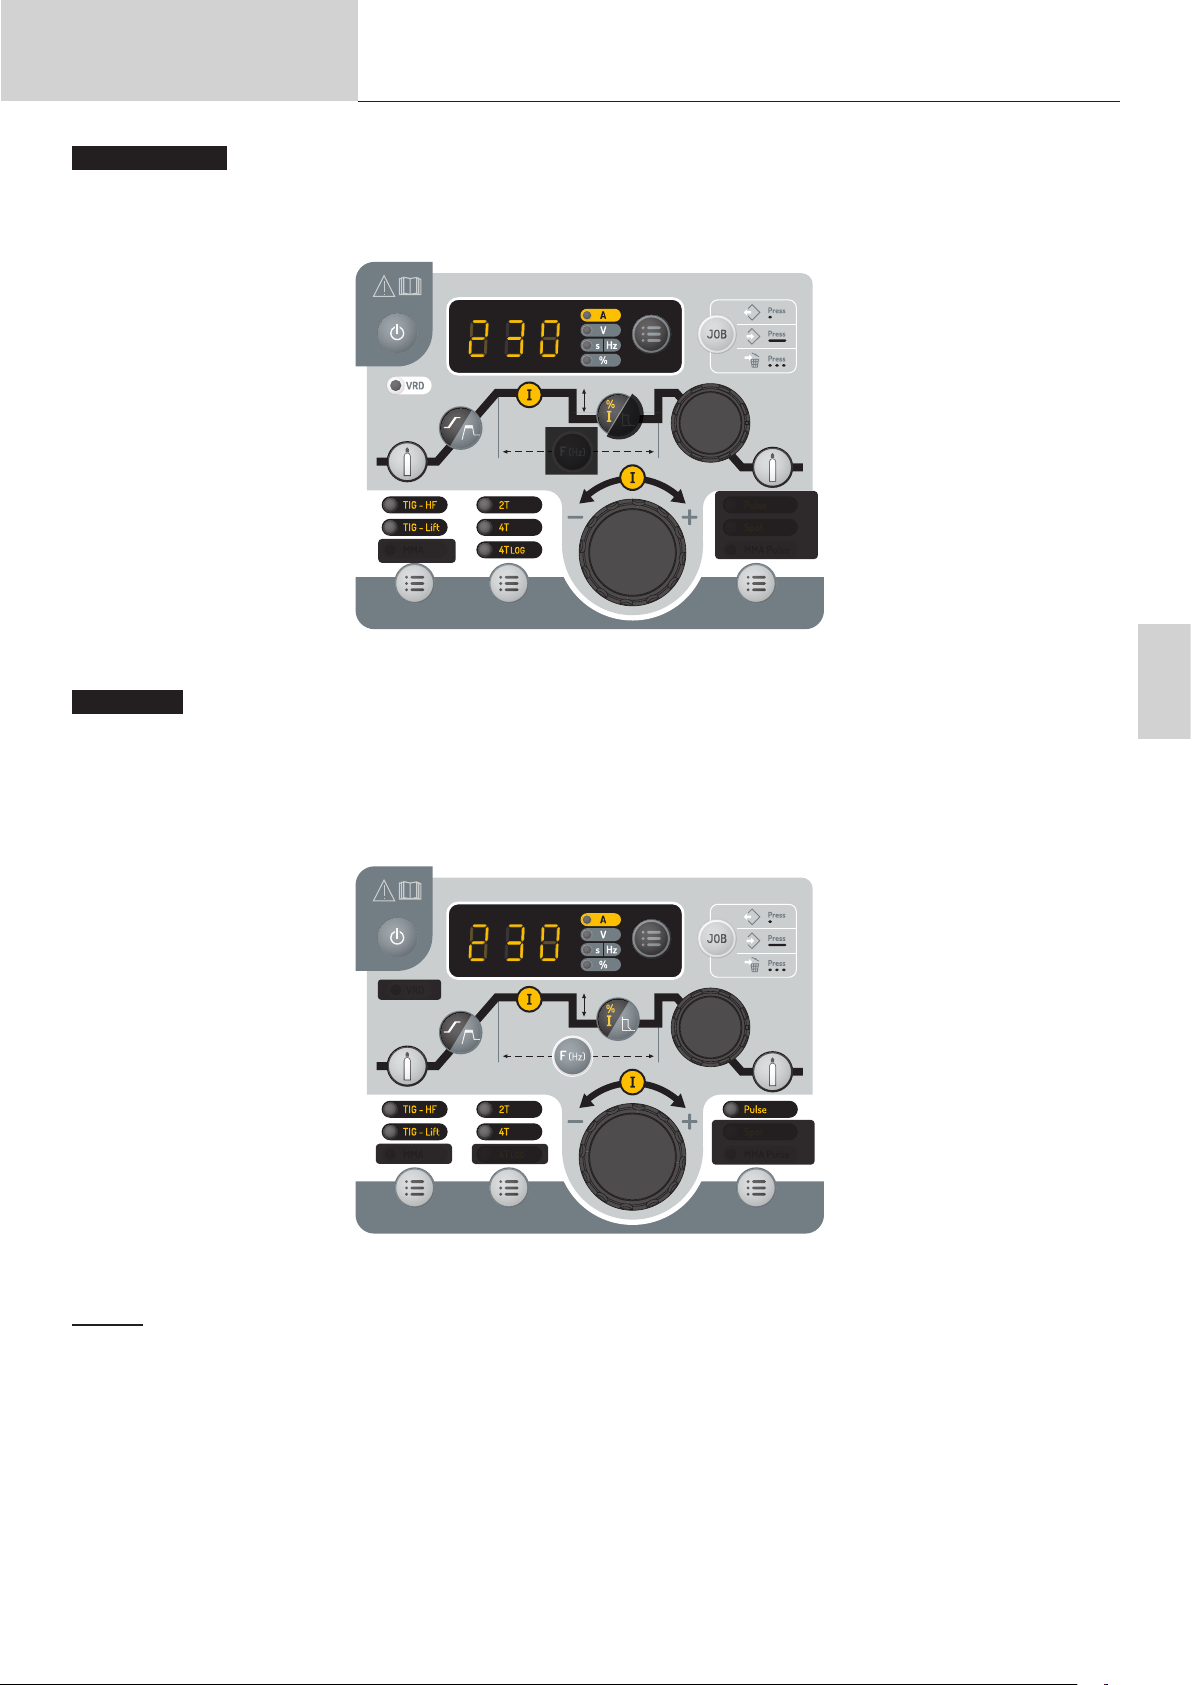
Инструкция по
применению
TIG DC - СТАНДАРТ
Способ сварки TIG DC Standard позволяет производить высококачественную сварку большинства железосодержащих сплавов, например
стали, нержавейки, а также меди и ее сплавов, титана…Многочисленные возможности регулировки тока и расхода газа позволяют
полностью контролировать всю операцию сварки от поджига до охлаждения сварочного шва.
Перевод оригинальных
инструкций
PROTIG 231 DC FV
Зоны серого цвета не применяются в данном режиме.
TIG DC - СТАНДАРТ
TIG DC - Pulse
Данный режим импульсно-дуговой сварки чередует импульсы сильного тока (I, сварочный импульс) и импульсы слабого тока (I_Froid,
импульс охлаждения детали). Этот импульсный режим позволяет соединять детали, ограничивая температуру.
Например:
Сварочный ток I установлен на 100 А и % (I_Cold) = 50%, т.е. холодный ток = 50% x 100 А = 50 А. F(Гц) установлен на 2 Гц, период сигнала
будет 1/2 Гц = 500 мс. В течение этих 250 мс импульс100 А затем еще 50 А будут следовать друг за другом.
RU
Зоны серого цвета не применяются в данном режиме.
TIG DC - Pulse
Советы :
Выбор частоты :
При сварке ручным присадочным металлом F(Гц) синхронизируется с жестом.
• Тонкий без наполнителя (< 0,8 мм), F(Гц) >> 10 Гц
Частота импульсов регулируется нажатием и отпусканием кнопки «F (Гц)», а затем активацией основного инкрементального энкодера.
Значение частоты увеличивается при работе инкрементного энкодера по часовой стрелке и уменьшается при работе против часовой стрелки.
После выполнения настройки можно снова нажать и отпустить кнопку «F (Гц)», чтобы основной инкрементальный энкодер снова был связан
с текущей настройкой, или подождать 2 секунды.
77
Page 78
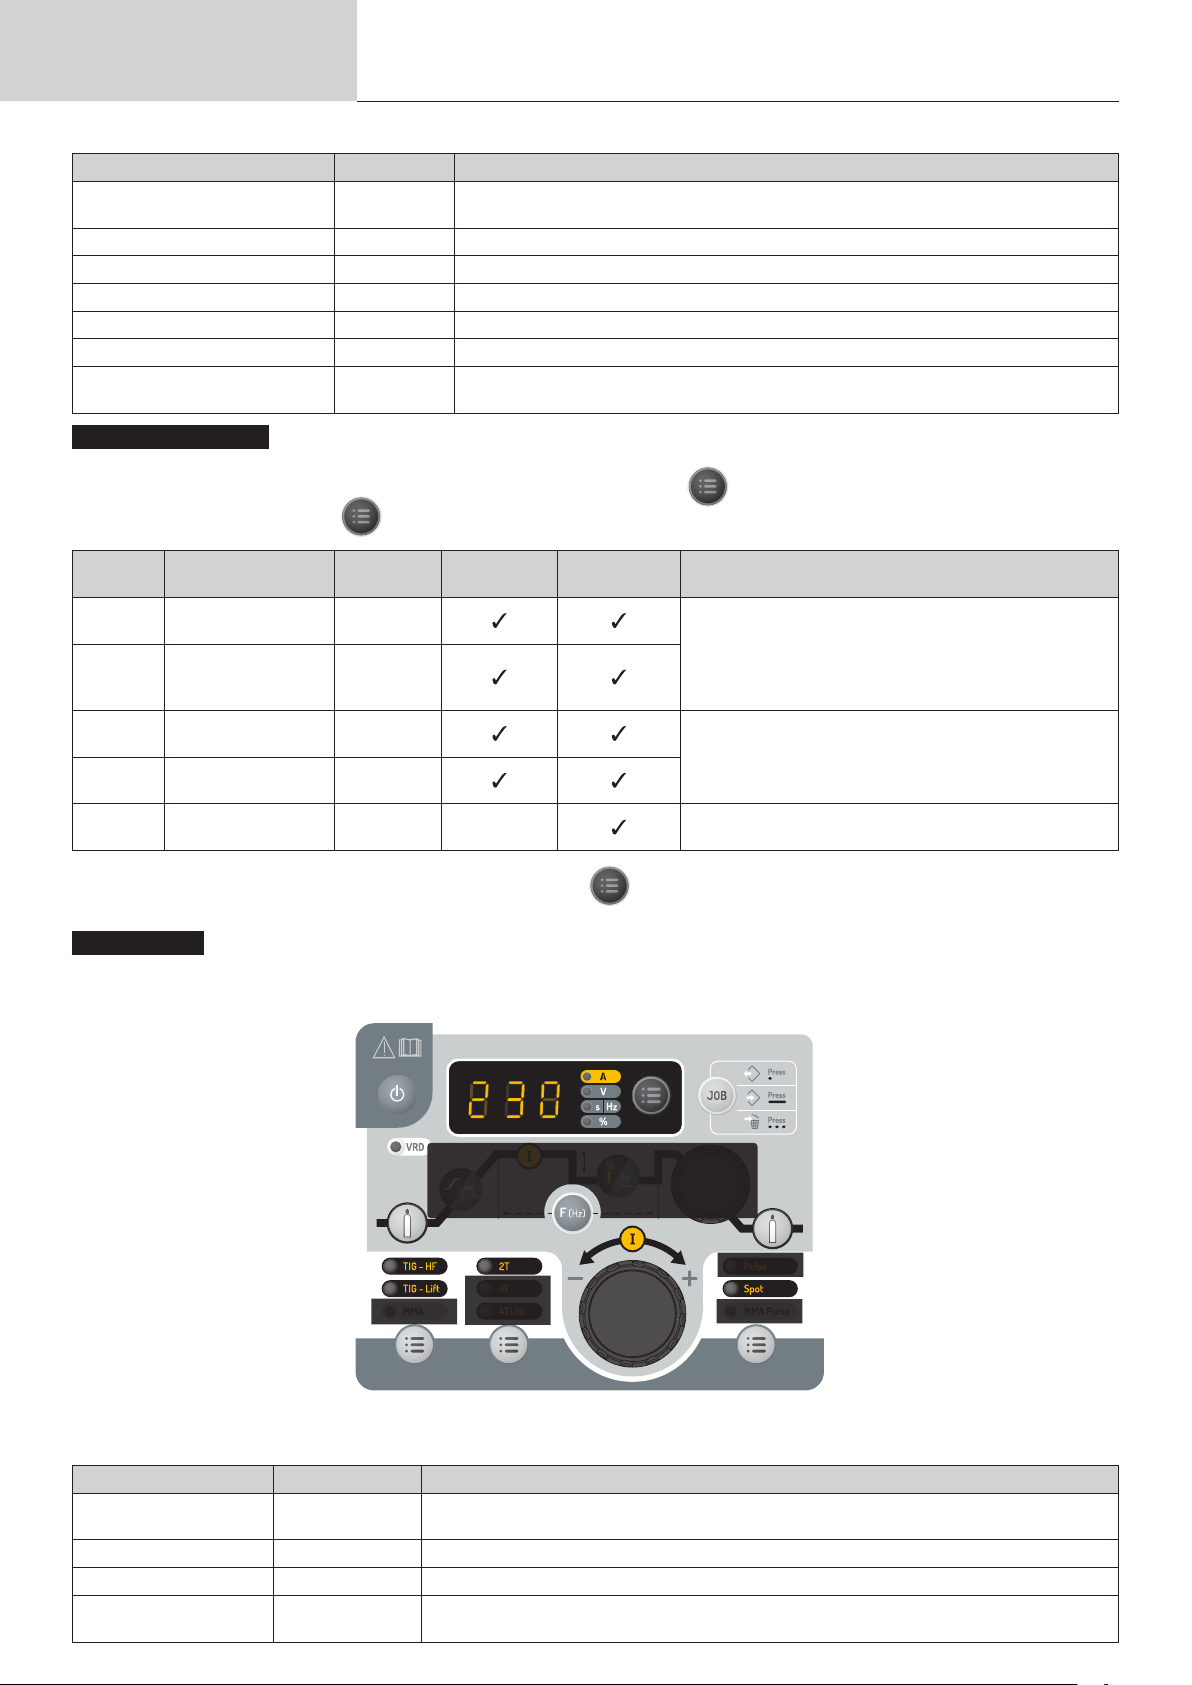
Инструкция по
применению
Наименование Настройка Описание и рекомендации
Пред-газ (продувка газа перед
сваркой)
Наращивания тока 0 - 60 с Кривая нарастания тока.
Сварочный ток 10 - 230 А Сварочный ток.
Холодный ток 20 - 99 % Второй так называемый «холодный» сварочный ток.
Частота импульсов 0.1 - 2000 Гц Частота импульсов
Затухание 0 - 60 с Кривая снижения тока.
Пост-газ 0 - 60 с
TIG - Расширенное меню
Дополнительные настройки доступны в расширенном меню.
Доступ к этим расширенным настройкам осуществляется путем нажатия кнопки в течение более 3 секунд, затем выбора дисплея
«SEt» и повторного нажатия кнопки . Вращение колеса позволяет получить доступ к следующим дополнительным настройкам:
Перевод оригинальных
инструкций
0 - 60 с Время удаления воздуха из горелки и установки газовой защиты перед поджигом.
Поддержание газовой защиты после затухания дуги. Это позволяет защитить
свариваемую деталь и электрод против окисления.
PROTIG 231 DC FV
Параметр Описание Настройка
« ISa «
« tSa »
« ISo »
« tSo »
« dcy » Рабочий Цикл 20% - 80%
Проверка изменяемого параметра производится нажатием кнопки . Выход из расширенного меню производится подтверждением
«ESC».
Прихватка-SPOT
Этот режим сварки позволяет осуществлять предварительную сборку деталей перед сваркой. Прихватка может быть совершена вручную
с помощью триггера или с временной задержкой с заранее определенной продолжительностью прихватки. Эта продолжительность точки
прихватки позволяет достигнуть лучшей воспроизводимости и получения неокисленных точек (доступный через кнопку «F(Hz)»).
Ток ступени при
запуске сварки.
Продолжительность
ступени запуска
сварки.
Ток ступени при
остановке сварки.
Время ступени при
остановке сварки.
10% - 200%
0с -10с
10% - 100%
0с -10с
Стандартный
режим
Импульсный
режим
Рекомендации
Этот ток ступени - это фаза перед кривой нарастания
тока.
Этот ток ступени - это фаза после кривой снижения
тока.
Баланс продолжительности горячей сварки (I)
импульса.
Зоны серого цвета не применяются в данном режиме.
Описание Настройка Рекомендации
Пред-газ (продувка газа
перед сваркой)
Сварочный ток 10 - 230 А Сварочный ток.
Режим Spot Man, 0,1 - 60c Ручное или определенная продолжительность.
Пост-газ 0 - 60с
0 - 60 с Время удаления воздуха из горелки и установки газовой защиты перед поджигом.
Поддержание газовой защиты после затухания дуги. Это позволяет защитить
свариваемую деталь и электрод против окисления.
TIG SPOT
78
Page 79
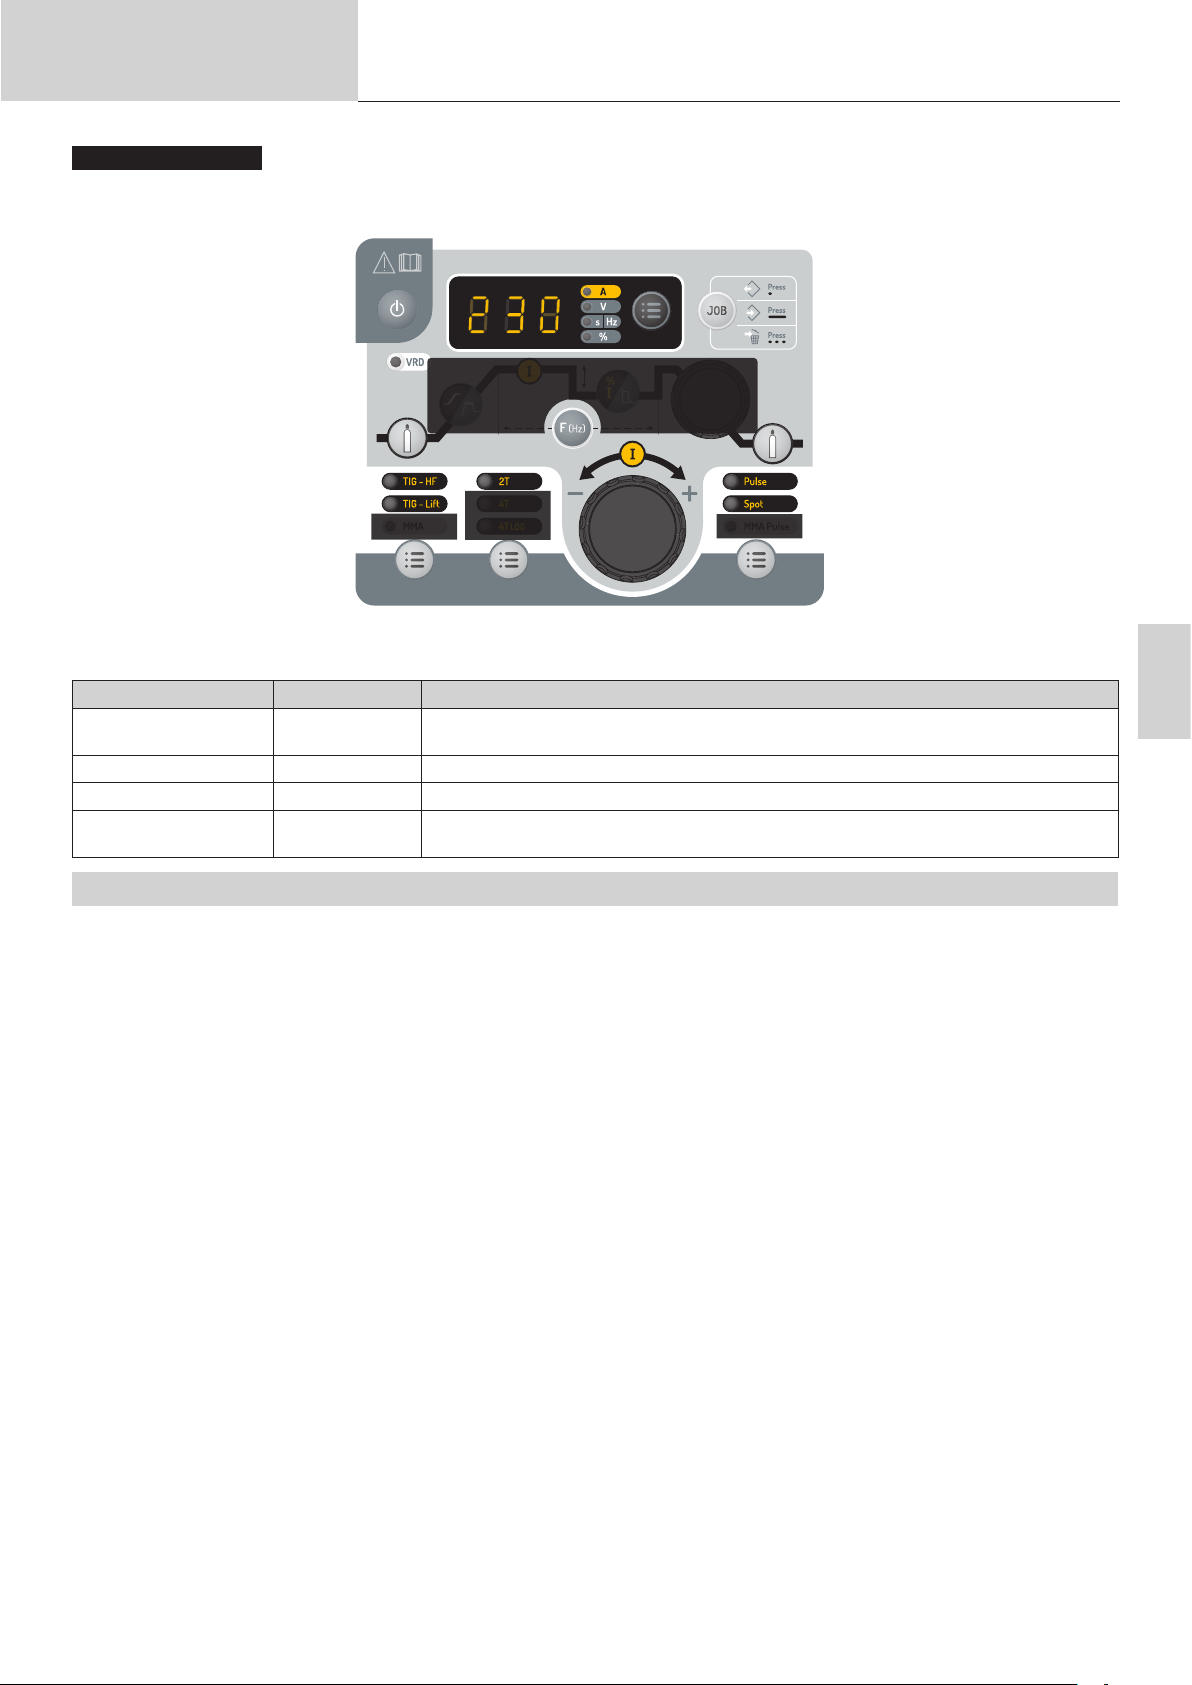
Инструкция по
применению
Прихватка-SPOT PULSE
Этот метод сварки тонких листов позволяет предварительно собирать детали перед сваркой. Прихватка может быть совершена вручную
с помощью триггера или с временной задержкой с заранее определенной продолжительностью прихватки. Эта продолжительность точки
прихватки позволяет достигнуть лучшей воспроизводимости и получения неокисленных точек (доступный через кнопку «F(Hz)»).
Перевод оригинальных
инструкций
PROTIG 231 DC FV
Зоны серого цвета не применяются в данном режиме.
Описание Настройка Рекомендации
Пред-газ (продувка газа
перед сваркой)
Сварочный ток 10 - 230 А Сварочный ток.
Режим Spot pulse Man, 0,01 - 60c Ручное или определенная продолжительность.
Пост-газ 0 - 60с
0 - 60 с Время удаления воздуха из горелки и установки газовой защиты перед поджигом.
Поддержание газовой защиты после затухания дуги. Это позволяет защитить
свариваемую деталь и электрод против окисления.
TIG SPOT PULSE
СОХРАНЕНИЕ И ВЫЗОВ ИЗ ПАМЯТИ НАСТРОЕК СВАРОЧНЫХ ПАРАМЕТРОВ
Во время использования параметры автоматически сохраняются и восстанавливаются при следующем включении. Помимо текущих
параметров, можно сохранять и вызывать конфигурации «JOB». Кнопка «JOB» позволяет сохранить, вызвать или удалить конфигурацию. 50
До 50 «JOB» могут быть сохранены в процессе сварки.
Создание JOB
- Отрегулируйте все необходимые параметры сварки,
- Нажмите и удерживайте кнопку «JOB» более 3 секунд,
- На дисплее появится «IN»,
- Выберите номер задания с помощью инкрементного датчика. Можно выбрать только те номера, которые еще не ассоциированы с ранее
сохраненным заданием и отображаются на дисплее,
- После выбора номера задания нажмите кнопку «JOB», чтобы подтвердить и сохранить его под выбранным номером,
- Затем отображается номер задания, указывающий на то, что действие по резервному копированию завершено. Отображение номера
продолжается до тех пор, пока не будет активирована другая кнопка или триггер горелки.
ПРИМЕЧАНИЯ : Примечание. Если все номера уже назначены для сохраненных заданий, на HMI отобразится «Full».
RU
Напоминание JOB
Кроме того, что он не находится в процессе сварки, напоминание job не требует каких-либо особых исходных условий:
- Нажмите кнопку «JOB» на короткое время (не более 2 секунд),
- OUT» отображается на дисплее программируемого терминала,
- С помощью инкрементального энкодера выберите номер задания. На дисплее отображаются только числа, связанные с существующими
заданиями. Если работа не сохранена, в графическом интерфейсе (IHM ) отображается «- - -».
- После выбора номера job нажмите кнопку «JOB» для подтверждения конфигурации. Номер job затем мигает на дисплее, показывая, что
job было загружено. Число продолжает мигать до тех пор, пока не будет изменен другой параметр или пока не будет нажата кнопка горелки,
чтобы начать цикл сварки.
Удаление job
- Нажмите кнопку «JOB» на короткое время (не более 2 секунд),
- OUT» отображается на дисплее программируемого терминала,
- С помощью инкрементального энкодера выберите номер задания. Отображаются только номера, связанные с существующими заданиями,
- Нажмите кнопку «JOB» 3 раза подряд. Выбранное задание удалено, а генератор
снова отображает сварочный ток.
79
Page 80
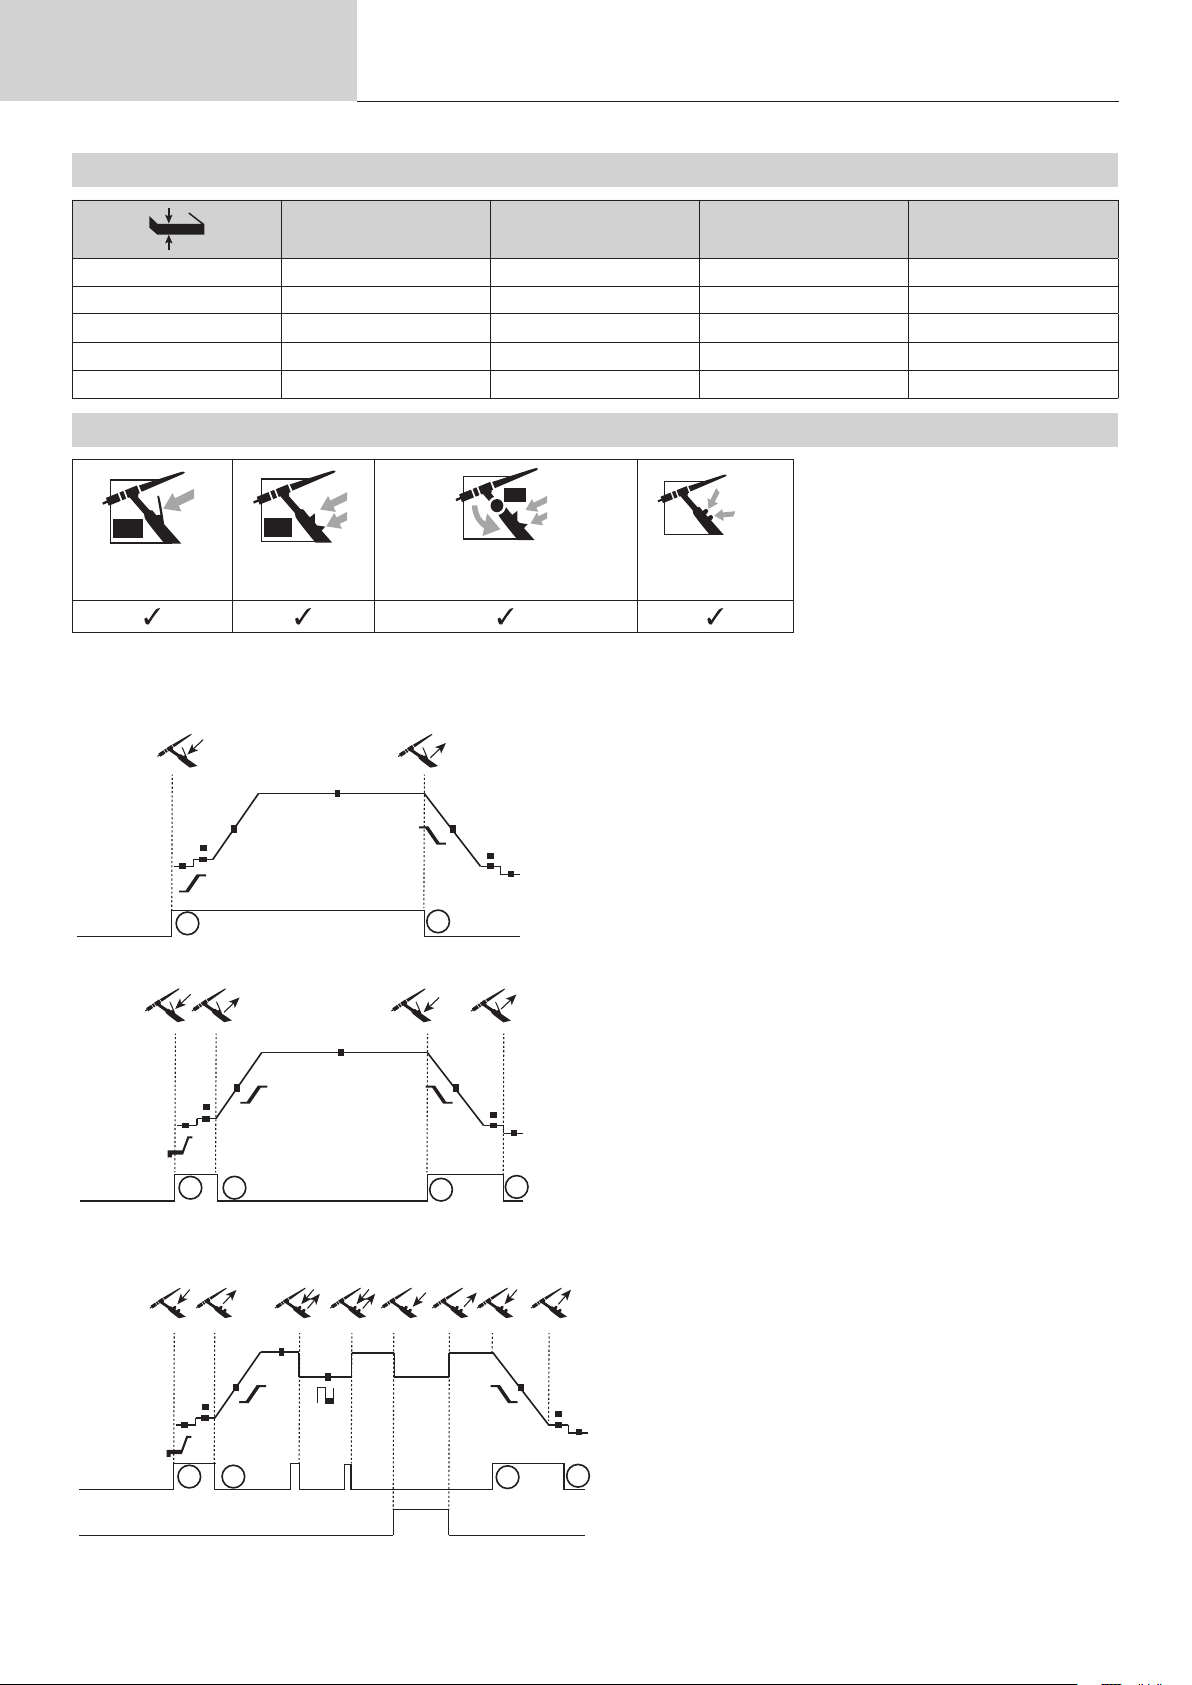
Инструкция по
L
L
DB
L
DB
P
UP
Down
t
t
T2
T1
Главная кнопка
t t
t
t
T2
T1
Главная кнопка
T3
T1
Главная кнопка
T2
T4
применению
Перевод оригинальных
инструкций
РЕКОМЕНДУЕМЫЕ КОМБИНАЦИИ
PROTIG 231 DC FV
Ток (А) Электрод (мм) Сопло (мм)
0.3 - 3 мм 3 - 75 1 6.5 6 - 7
2.4 - 6 мм 60 - 150 1.6 8 6 - 7
4 - 8 мм 100 - 200 2 9.5 7 - 8
6.8 - 8.8 мм 170 - 250 2.4 11 8 - 9
9 - 12 мм 225 - 300 3.2 12.5 9 - 10
ПОДХОДЯЩИЕ ГОРЕЛКИ И ПОВЕДЕНИЕ ТРИГГЕРА
С пластинкой
В случае горелки с 1 кнопкой, кнопка называется «главной кнопкой».
В случае горелки с 2 кнопками первая кнопка называется «главной кнопкой», а вторая «второстепенной кнопкой».
С двумя
кнопками
РЕЖИМ 2T
С двумя кнопками +
потенциометром
Вверх и вниз
T1 - Главная кнопка нажата, начинается сварочный цикл (ПредГаз,
I_Start, UpSlope и сварка).
Расход газа Аргона (л/
мин)
Главная кнопка
Главная кнопка
Главная кнопка
или
Вторичная кнопка
t
T1
РЕЖИМ 4T
t t
T1
T2
T1
T2
РЕЖИМ 4T log
t t
T2 - Главная кнопка отпущена, сварочный цикл прекращается
t
T2
T3
T4
>0.5s<0.5s<0.5s
T3
(DownSlope, I_Stop, PostGaz).
В случае горелки с 2 кнопками и только в режиме 2Т
второстепенная кнопка управляется, как главная.
T1 - Нажата главная кнопка, цикл начинается с PreGas и
останавливается в фазе I_Start.
T2 - Главная кнопка отпущена, цикл продолжается в UpSlope и
сварке.
T3 - Главная кнопка нажата, цикл переходит в DownSlope и
прекращается на этапе I_Stop.
T4 - Главная кнопка отпущена, цикл заканчивается ПостГазом.
Для 2-кнопочной горелки дополнительная кнопка неактивна.
T1 - Нажата главная кнопка, цикл начинается с PreGas и
останавливается в фазе I_Start.
T2 - Главная кнопка отпущена, цикл продолжается в UpSlope и
сварке.
LOG этот режим работы используется на этапе сварки:
- короткое нажатие на главную кнопку (<0,5 с) переключает ток от I
сварки к I холодной и наоборот.
- вторичная кнопка удерживается нажатой,ток переключает ток от I
свраки на холод I.
- вторичная кнопка остается отпущенной, ток переключает ток с
T4
холода I на сварку I.
T3: Длительное нажатие на основную кнопку (> 0,5 сек.), цикл
переходит в режим DownSlope и останавливается в фазе I_Stop.
T4 - Главная кнопка отпущена, цикл заканчивается ПостГазом.
80
Page 81
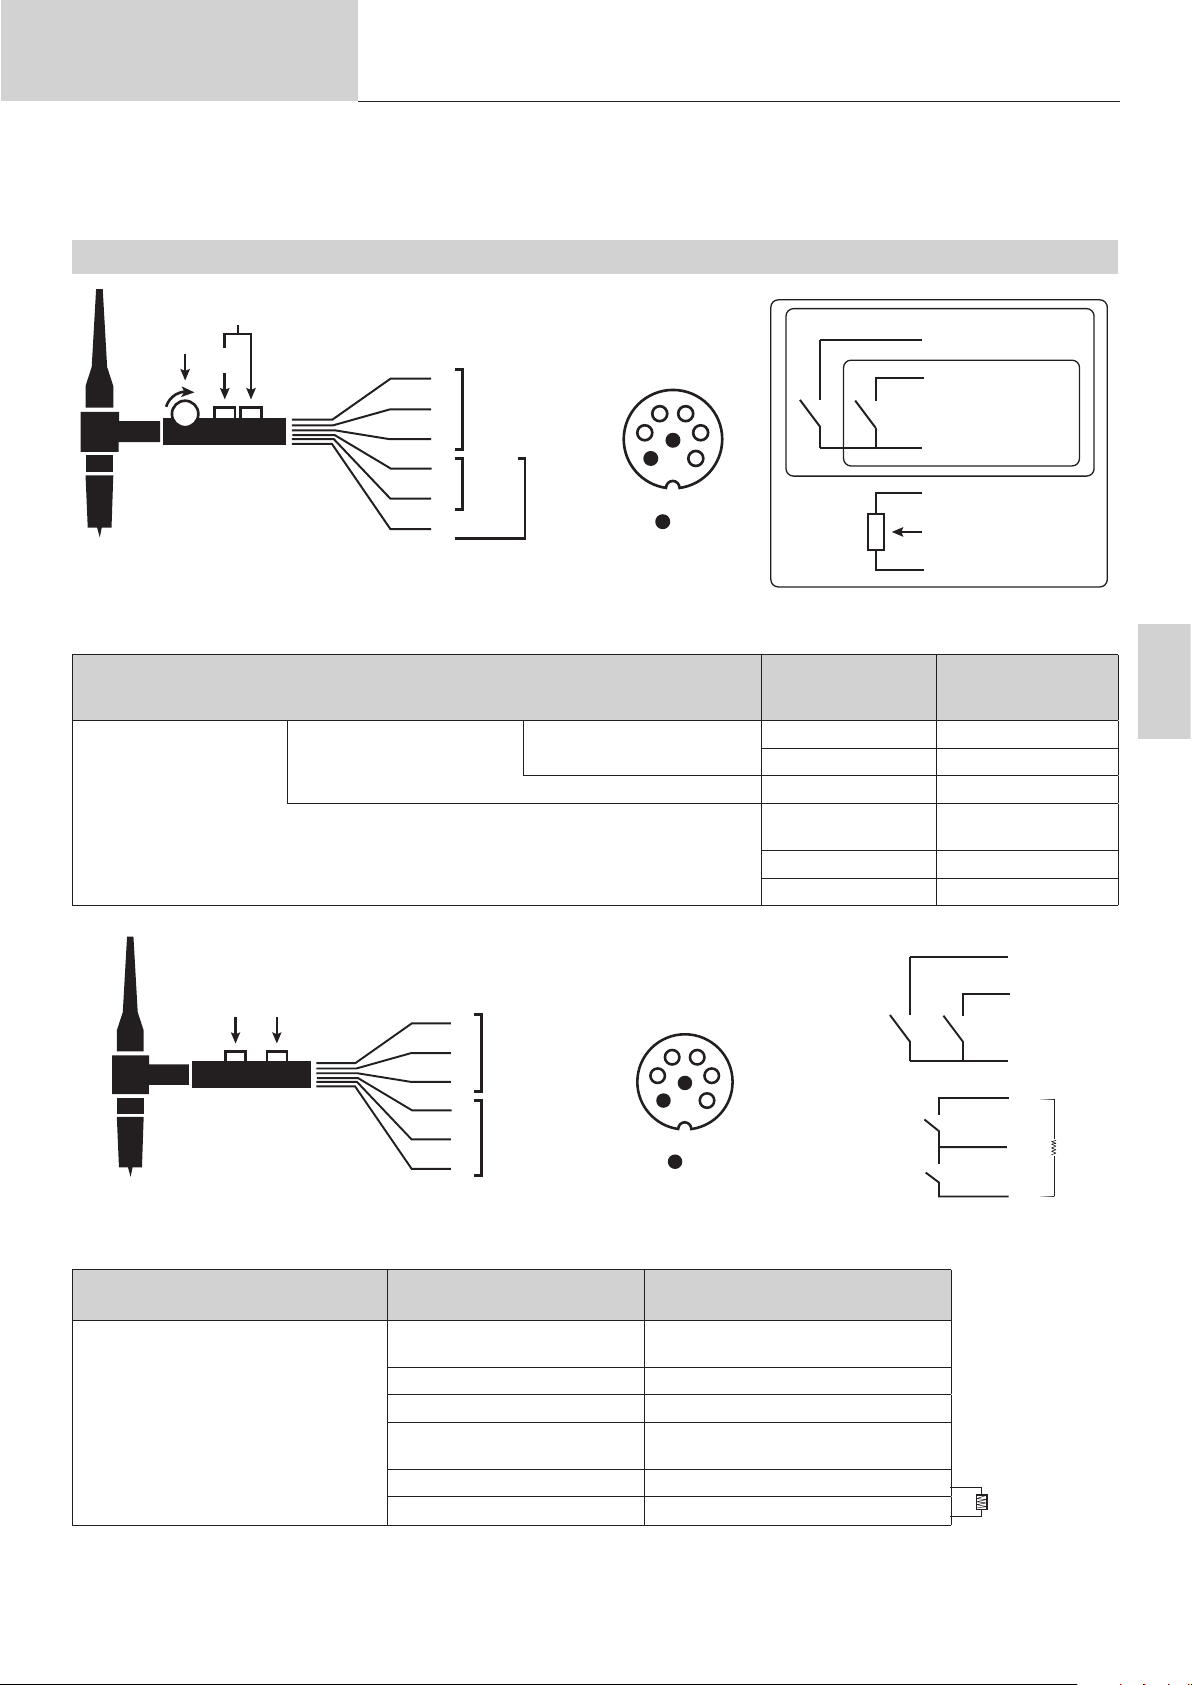
Инструкция по
применению
Для горелок с двумя кнопками или с двумя триггерами + потенциометр, « верхний » триггер сохраняет те же функции, что и на горелке
с одним триггером или с пластинкой. «Нижний» триггер, если его держать нажатым, позволяет перейти к холодному току. Потенциометр
горелки, если он имеется, позволяет регулировать сварочный ток от 50% до 100% от афишированной на дисплее величины.
Перевод оригинальных
инструкций
PROTIG 231 DC FV
КОННЕКТОР УПРАВЛЕНИЯ ТРИГГЕРА
DB
P
3
DB torch
L
1
P
5
torch
2
4
L
torch
2
DB
torch
3
4 3
5
6
2
1
NC
4
L torch
2
2
5
DB + P
torch
1
Схема подключения в зависимости от типа резака. Электрическая схема в зависимости от вида горелки.
Штырь
соответствующего
коннектора
2
Горелка с двумя кнопками
+ потенциометром
Типы горелки
Горелка с двумя кнопками Горелка с пластинкой
Наименование
провода
Общий/Масса 2
Кнопка 1 4
Кнопка 2 3
Общий/ Масса
потенциометра
10 В 1
Курсор 5
4
Up
Down
DB
1
5
2
4
2
3
Up & Down
DB
4 3
5
6
NC
2
1
Switch Down
Switch Up
3
Switch 2Switch 1
2
2
5
4.7 kΩ
1
Схема подключения горелки Up & Down Электрическая схема резака Up & Down
RU
Тип резака Наименование провода
Общий
Переключатель 1 и 2
Переключатель 1 4
Горелка вверх и вниз
Переключатель 2 3
Общий
Переключатель вверх и вниз
Переключатель Вверх 1
Переключатель Вниз 2
соответствующего коннектора
Штырь
2
5
4.7 kΩ
81
Page 82
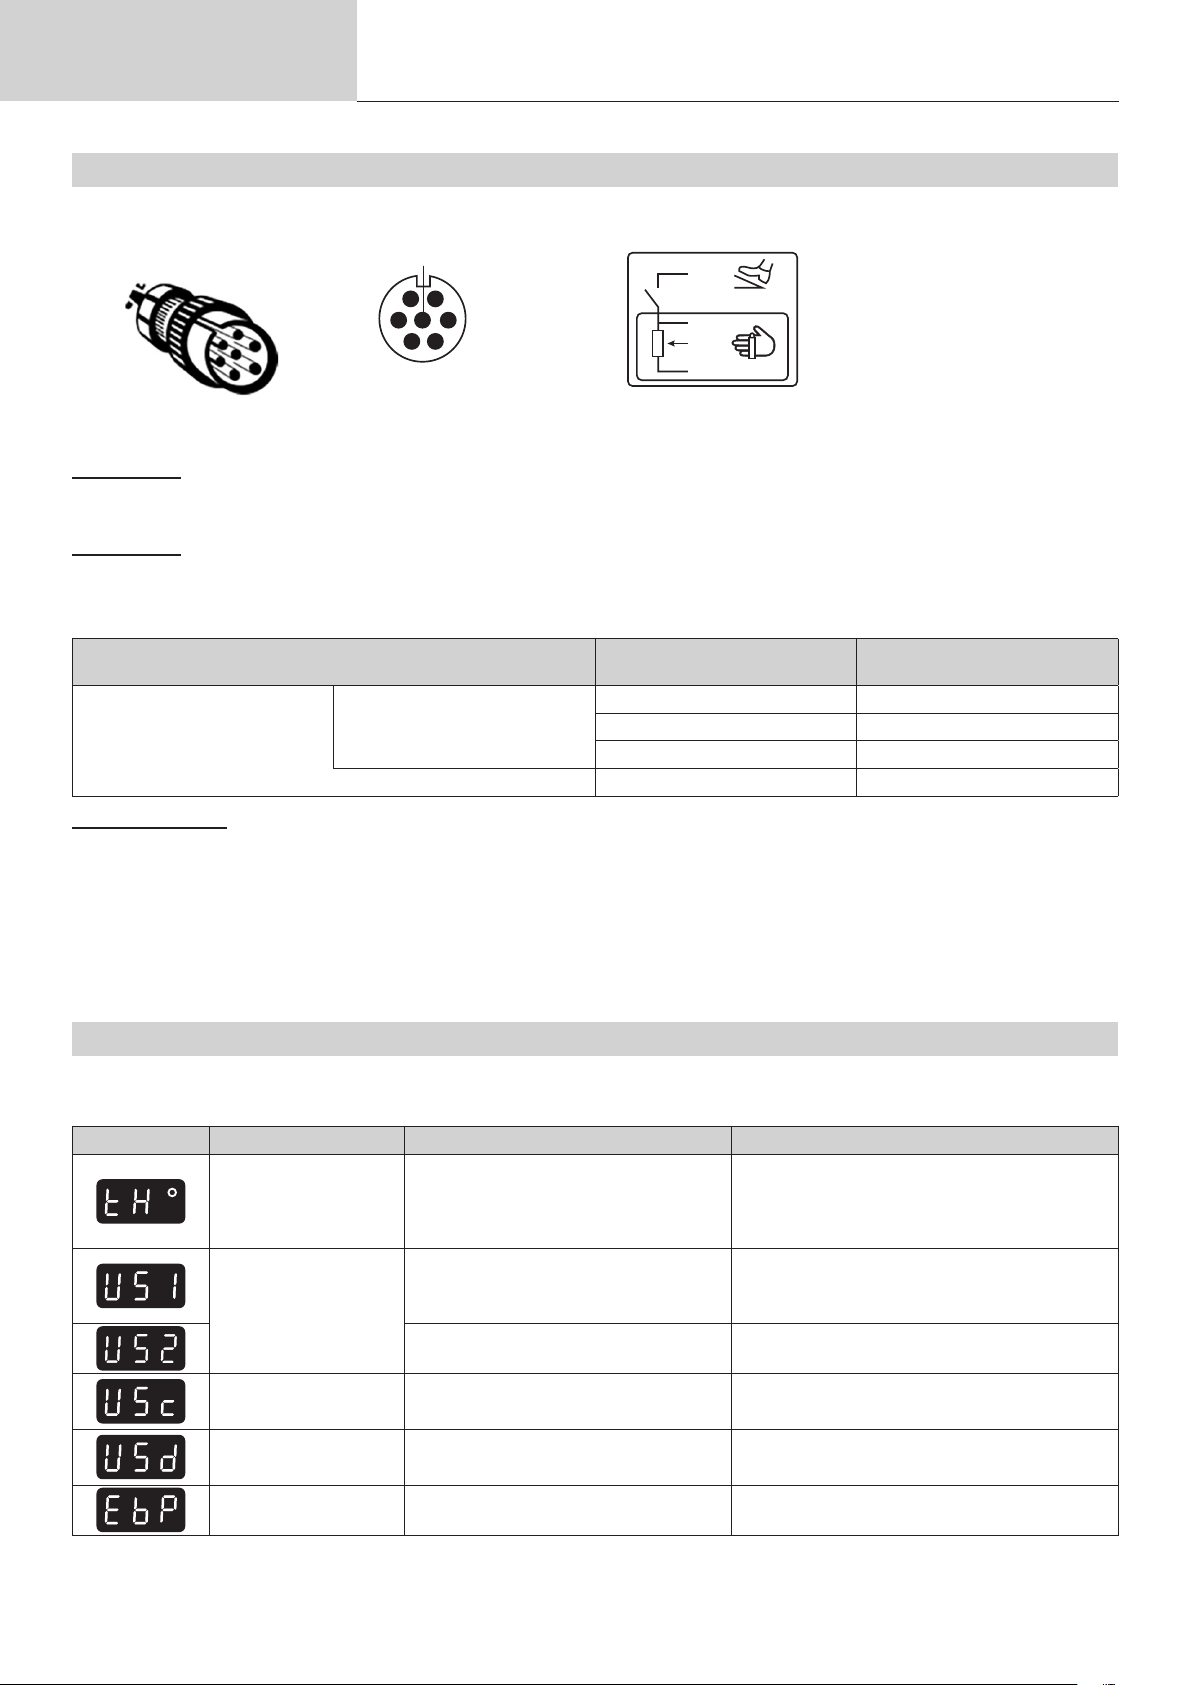
Инструкция по
применению
Перевод оригинальных
инструкций
PROTIG 231 DC FV
ДИСТАНЦИОННОЕ УПРАВЛЕНИЕ
Аналоговое дистанционное управление работает в режимах TIG и MMA.
G
F
A
E
B
CD
Арт. 045699 Внешний вид Электрические схемы в зависимости от дистанционного управления.
Подключение
1- Подключите дистанционное управление к задней панели источника сварочного тока.
2- Интерфейс определяет присутствие дистанционного управления и открывает окошко выбора, доступного с помощью поворотной кнопки.
Подключение
Аппарат имеет гнездовой разъем для дистанционного управления.
Штепсель 7- точечный разъем (опция арт. 045699) позволяет подключать различные типы пультов дистанционного управления. Для
монтажа следуйте приведенной ниже схеме.
D
045682
C
B
045675
A
Наименование провода
Педаль
Принцип действия:
• Ручное дистанционное управление (опция арт. 045675) :
Ручное дистанционное управление позволяет изменять ток от 50% до 100% от заданного тока. В этой конфигурации все режимы и
функции источника сварочного тока являются доступными и регулируемыми.
• Педаль (опция арт. 045682) :
Педаль позволяет варьировать ток от 10% до 100% от заданного тока. В режиме TIG источник сварочного тока работает только в 2-тактном
режиме (2T). К тому же нарастание и затухание тока больше не управляются с источника сварочного тока (функции не активны). Они
управляются оператором с помощью педали.
Ручное дистанционное
управление
Switch / Прерыватель Г
10 В А
Курсор Б
Общий/Масса В
Штырь соответствующего
коннектора
СООБЩЕНИЯ ОБ ОШИБКЕ, НЕИСПРАВНОСТИ, ИХ ПРИЧИНЫ И УСТРАНЕНИЕ
Данное оборудование имеет систему проверки неисправностей.
Различные сообщения на панели управления позволяют выявить неисправности и ошибки.
Код ошибки Значение ПРИЧИНЫ УСТРАНЕНИЕ
Превышение продолжительности
Тепловая защита
Продукт перешел в
режим защиты.
Неисправность горелки Ошибка триггера(ов) горелки
Неисправность педали Педаль нажата
Неисправность кнопок Нажмите кнопку(и) в цепи Убедитесь, что ни одна из кнопок не нажата.
включения.
Температура окружающей среды
превышает 40°C.
Воздухозаборники засорены.
Обнаружен скачок напряжения.
Обнаружено пониженное напряжение.
Подождать пока погаснет светодиод, прежде чем
возобновить сварку.
Соблюдайте рабочий цикл и обеспечивайте
хорошую вентиляцию.
Источник сообщения - скачок напряжения.
Обратитесь к уполномоченному лицу для
проверки вашей электрической установки или
генератора.
Проверьте подключение электрической розетки и
завинчивание клемм.
Убедитесь, что ни один из компонентов не
нажимает на кнопки резака при включении
устройства.
Убедитесь, что ни один из компонентов не
нажимает на кнопки резака при включении
устройства.
82
Page 83
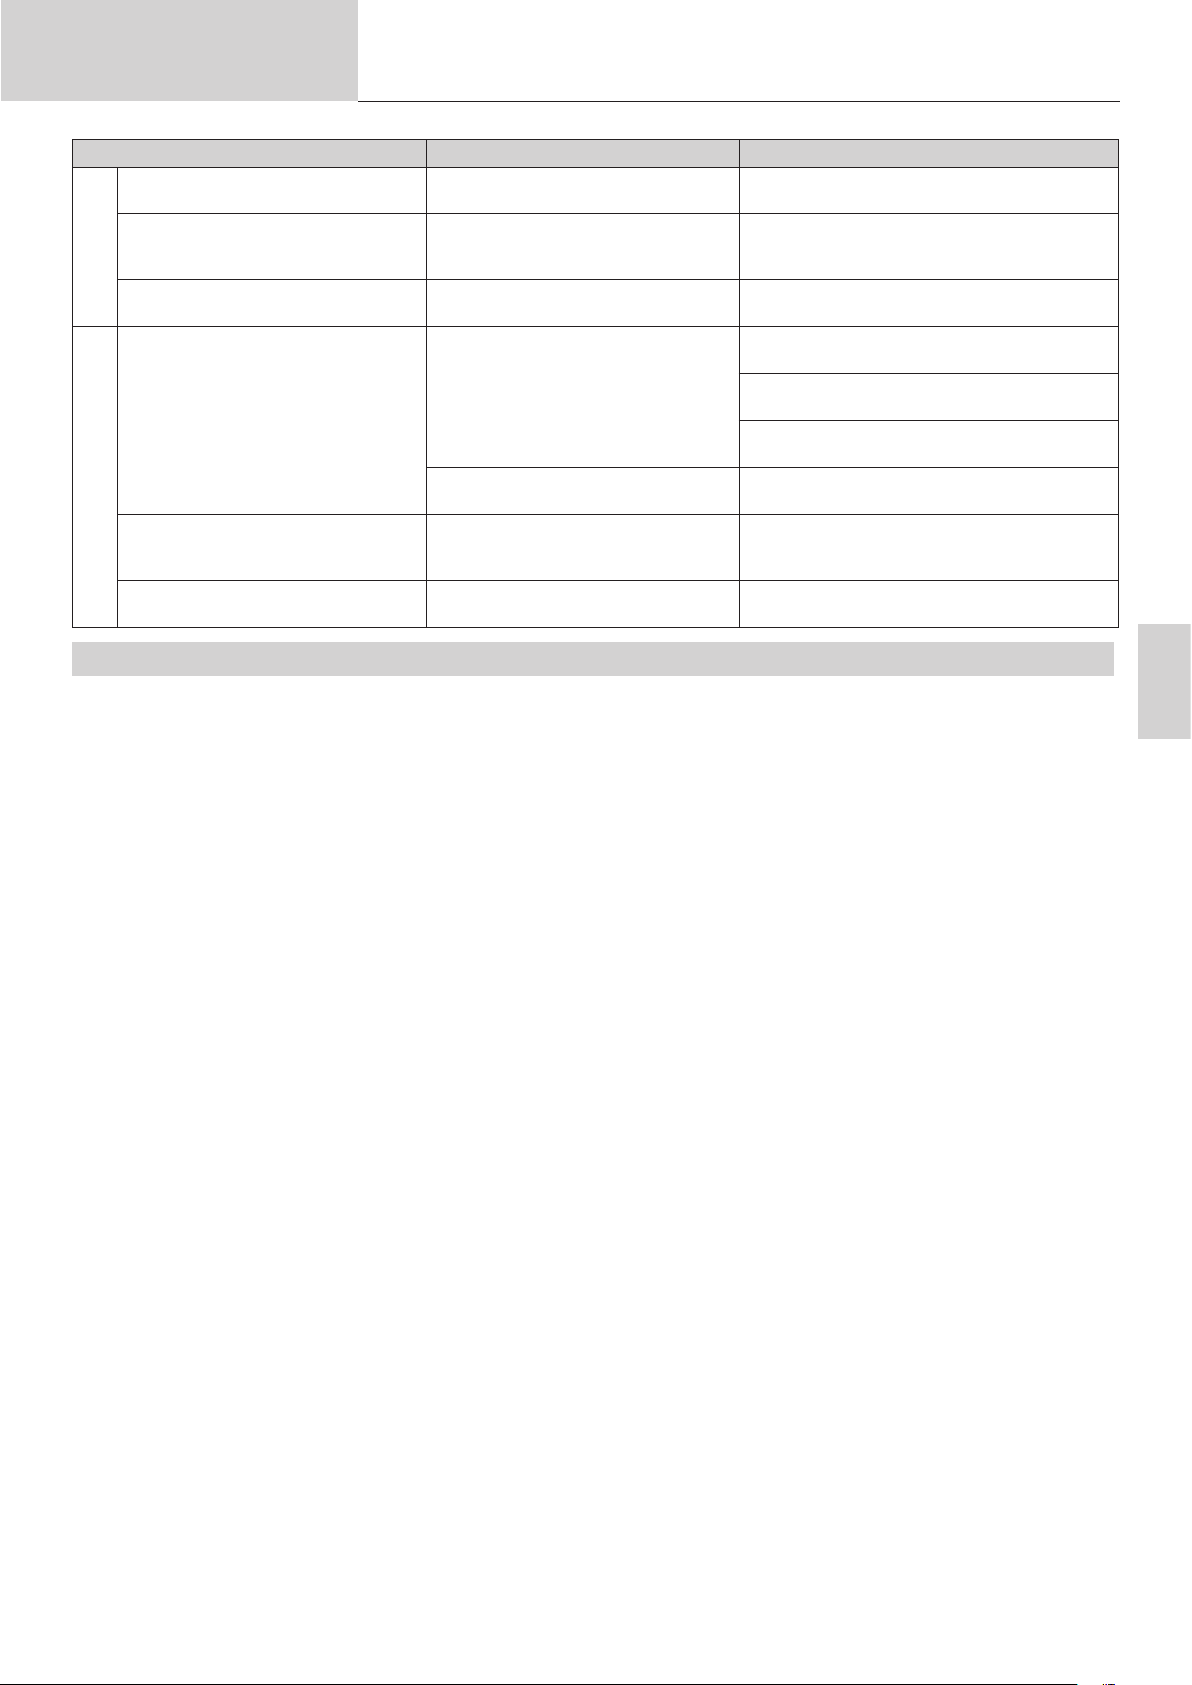
Инструкция по
применению
Неисправности Причины Устранение
Дисплей горит, но аппарат не выдает
ток.
Аппарат включен. Вы ощущаете
покалывание при прикосновении к
корпусу.
TIG-MMA
Аппарат варит с трудом Ошибка полярности
Нестабильная дуга
ТИГ
Вольфрамовый электрод окисляется и
тускнеет в конце сварки
Электрод плавится Ошибка полярности
Перевод оригинальных
инструкций
Кабель зажима массы или держателя
электрода не соединены с аппаратом.
Аппарат не заземлен.
Дефект вольфрамового электрода
Неправильно отрегулированный
расход газа
Проблема подачи газа или газ был
отключен слишком рано
PROTIG 231 DC FV
Проверьте подключения.
Проверьте розетку и заземление вашего
аппарата.
Сверьте полярность с рекомендациями на
коробке с электродами
Используйте вольфрамовый электрод
подходящего размера
Используйте правильно подготовленный
вольфрамовый электрод
Используйте вольфрамовый электрод,
подходящий для постоянного тока (DC)
Проверить расход газа по манометру в баллоне.
Проверьте и затяните все газовые соединения.
Подождать когда электрод остынет и после
этого выключить газ.
Убедитесь, что зажим заземления правильно
подключен к (+), а горелка - к (-) продукта.
УСЛОВИЯ ГАРАНТИИ
Гарантия распространяется на любой заводской дефект или брак в течение 2 лет с даты покупки изделия (запчасти и рабочая сила).
Гарантия не распространяется на:
• Любые повреждения при транспортировке.
• Нормальный износ деталей (Например : : кабели, зажимы и т.д.).
• Случаи неправильного использования (ошибка питания, падение, разборка).
• Случаи выхода из строя из-за окружающей среды (загрязнение воздуха, коррозия, пыль).
В случае поломки, верните устройство обратно к своему дистрибьютору, предоставив:
- доказательство покупки с указанной датой (квитанция, счет-фактура...)
- описание поломки.
RU
83
Page 84
Gebruikershandleiding
Vertaling van de originele handleiding
PROTIG 231 DC FV
WAARSCHUWINGEN - VEILIGHEIDSINSTRUCTIES
ALGEMENE INSTRUCTIES
Voor het in gebruik nemen van dit apparaat moeten deze instructies zorgvuldig gelezen en goed begrepen worden.
Voer geen onderhoud of wijzigingen uit die niet in de handleiding vermeld staan.
Ieder lichamelijk letsel of iedere vorm van materiële schade veroorzaakt door het niet naleven van de instructies in deze handleiding kan niet verhaald
worden op de fabrikant van het apparaat.
Raadpleeg, in geval van problemen of onzekerheid over het gebruik, een gekwaliceerd en bevoegd persoon om het apparaat correct te installeren.
OMGEVING
Dit apparaat mag enkel gebruikt worden om te lassen, en uitsluitend volgens de in de handleiding en/of op het typeplaatje vermelde instructies. De
veiligheidsvoorschriften moeten gerespecteerd worden. In geval van onjuist of gevaarlijk gebruik kan de fabrikant niet aansprakelijk worden gesteld.
De installatie moet worden gebruikt in een stof- en zuur- vrije ruimte, in afwezigheid van ontvlambaar gas of andere corrosieve substanties. Voor de
opslag van deze apparatuur gelden dezelfde voorwaarden. Zorg voor voldoende ventilatie tijdens het gebruik van dit apparaat.
Temperatuurbereik:
Gebruik tussen -10 en +40°C (+14 en +104°F).
Opslag tussen -20 en +55°C (-4 en 131°F).
Luchtvochtigheid:
Lager of gelijk aan 50% bij 40°C (104°F).
Lager of gelijk aan 90% bij 20°C (68°F).
Hoogte :
Tot 1000 m boven de zeespiegel (3280 voet).
PERSOONLIJKE BESCHERMING EN BESCHERMING VAN ANDEREN
Booglassen kan gevaarlijk zijn en ernstige en zelfs dodelijke verwondingen veroorzaken.
Tijdens het lassen worden de individuen blootgesteld aan een gevaarlijke warmtebron, aan de lichtstraling van de lasboog, aan elektro-magnetische
velden (waarschuwing voor dragers van een pacemaker), aan elektrocutie-gevaar, aan lawaai en aan uitstoting van gassen.
Bescherm uzelf en bescherm anderen, respecteer de volgende veiligheidsinstructies :
Draag, om uzelf te beschermen tegen brandwonden en straling, droge, goed isolerende kleding zonder omslagen, brandwerend en
in goede staat, die het gehele lichaam bedekt.
Draag handschoenen die een elektrische en thermische isolatie garanderen.
Draag een lasbescherming en/of een lashelm die voldoende bescherming biedt (afhankelijk van de lastoepassing). Bescherm uw
ogen tijdens schoonmaakwerkzaamheden. Het dragen van contactlenzen is uitdrukkelijk verboden.
Soms is het nodig om het lasgebied met brandwerende schermen af te schermen tegen stralingen, projectie en wegspattende
gloeiende deeltjes.
Informeer de personen in het lasgebied om niet naar de boog of naar gesmolten stukken te staren, en om aangepaste kleding te
dragen die voldoende bescherming biedt.
Gebruik een bescherming tegen lawaai als de laswerkzaamheden een hoger geluidsniveau bereiken dan de toegestane norm (dit
geldt tevens voor alle personen die zich in de las-zone bevinden).
Houd uw handen, haar en kleding op voldoende afstand van bewegende delen (ventilator).
Verwijder nooit de behuizing van de koelgroep wanneer de las-installatie aan een elektrische voedingsbron is aangesloten en onder
spanning staat. Wanneer dit toch gebeurt, kan de fabrikant niet verantwoordelijk worden gehouden in geval van een ongeluk.
De elementen die net gelast zijn zijn heet, en kunnen brandwonden veroorzaken wanneer ze aangeraakt worden. Zorg ervoor dat,
tijdens onderhoudswerkzaamheden aan de toorts of de elektrode-houder, deze voldoende afgekoeld zijn en wacht ten minste 10
minuten alvorens met de werkzaamheden te beginnen. De koelgroep moet in werking zijn tijdens het gebruik van een watergekoelde
toorts, om te voorkomen dat de vloeistof brandwonden veroorzaakt.
Het is belangrijk om, voor vertrek, het werkgebied veilig achter te laten, om mensen en goederen niet in gevaar te brengen.
LASDAMPEN EN GAS
Dampen, gassen en stof uitgestoten tijdens het lassen zijn gevaarlijk voor de gezondheid. Zorg voor voldoende ventilatie, soms
is toevoer van verse lucht tijdens het lassen noodzakelijk. Een lashelm met verse luchtaanvoer kan een oplossing zijn als er
onvoldoende ventilatie is.
Controleer of de afzuigkracht voldoende is, en verieer of deze aan de gerelateerde veiligheidsnormen voldoet.
Waarschuwing: bij het lassen in kleine ruimtes moet de veiligheid op afstand gecontroleerd worden. Bovendien kan het lassen van materialen die
bepaalde stoen zoals lood, cadmium, zink, kwik of beryllium bevatten bijzonder schadelijk zijn. Ontvet de te lassen materialen voor aanvang van
84
de laswerkzaamheden.
Page 85
Gebruikershandleiding
De gasessen moeten worden opgeslagen in een open of goed geventileerde ruimte. Ze moeten in verticale positie gehouden worden, in een houder
of op een trolley.
Lassen in de buurt van vet of verf is verboden.
Vertaling van de originele handleiding
PROTIG 231 DC FV
BRAND EN EXPLOSIE-RISICO
Scherm het lasgebied volledig af, brandbare stoen moeten op minimaal 11 meter afstand geplaatst worden.
Een brandblusinstallatie moet aanwezig zijn in de buurt van laswerkzaamheden.
Pas op voor projectie van hete onderdelen of vonken, zelfs door kieren heen. Ze kunnen brand of explosies veroorzaken.
Houd personen, ontvlambare voorwerpen en containers onder druk op veilige en voldoende afstand.
Het lassen in containers of gesloten buizen moet worden verboden, en als ze open zijn dan moeten ze ontdaan worden van ieder ontvlambaar of
explosief product (olie, brandstof, gas-residuen....).
Slijpwerkzaamheden mogen niet worden gericht naar het lasapparaat, of in de richting van brandbare materialen.
GASFLESSEN
Het gas dat uit de gasessen komt kan, in geval van hoge concentraties in de lasruimte, verstikking veroorzaken (goed ventileren
is absoluut noodzakelijk).
Het transport moet absoluut veilig gebeuren : de essen moeten gesloten zijn en de lasstroombron moet uitgeschakeld zijn.
De essen moeten verticaal bewaard worden en door een ondersteuning rechtop gehouden worden, om te voorkomen dat ze
omvallen.
Sluit de essen na ieder gebruik. Let op temperatuurveranderingen en blootstelling aan zonlicht.
De es mag niet in contact komen met een vlam, een elektrische boog, een toorts, een massa-klem of een andere warmtebron of gloeiend voorwerp.
Houd de es uit de buurt van elektrische circuits en lascircuits, en las nooit een es onder druk.
Wees voorzichtig bij het openen van het ventiel van de es, houd uw hoofd ver verwijderd van het ventiel en controleer voor gebruik of het gas
geschikt is om mee te lassen.
ELEKTRISCHE VEILIGHEID
Het elektrische netwerk dat wordt gebruikt moet altijd geaard zijn. Gebruik het op de veiligheidstabel aanbevolen type zekering.
Een elektrische schok kan, direct of indirect, ernstige en zelfs dodelijke ongelukken veroorzaken.
Raak nooit delen aan de binnen- of buitenkant van de machine aan (toortsen, klemmen, kabels, elektrodes) die onder spanning staan. Deze delen
zijn aangesloten op het lascircuit.
Koppel, voordat u het lasapparaat opent, dit los van het stroom-netwerk en wacht 2 minuten totdat alle condensatoren ontladen zijn.
Raak nooit tegelijkertijd de toorts of de elektrodehouder en de massa-klem aan.
Zorg ervoor dat, als de kabels of toortsen beschadigd zijn, deze vervangen worden door gekwaliceerde en bevoegde personen. Gebruik alleen
kabels met de geschikte doorsnede. Draag altijd droge, in goede staat verkerende kleren om uzelf van het lascircuit te isoleren. Draag isolerend
schoeisel, waar u ook werkt.
EMC CLASSIFICATIE VAN HET MATERIAAL
Dit Klasse A materiaal is niet geschikt voor gebruik in een woonomgeving waar de stroom wordt aangeleverd door een openbaar
laagspanningsnet. Het is mogelijk dat er problemen ontstaan met de elektromagnetische compatibiliteit in deze omgevingen,
vanwege storingen of radio-frequente straling.
NL
Op voorweerde dat de impedantie van het openbare laagspanningsnetwerk op het punt van aansluiting < Zmax = 0.282 Ohms,
is dit materiaal conform aan de norm CEI61000-3-11, en kan het aangesloten worden aan een openbaar laagspanningsnetwerk.
Het valt onder de verantwoordelijkheid van de installateur en de gebruiker van het apparaat om de stroomleverancier te
contacteren en zich ervan te verzekeren dat het apparaat daadwerkelijk op het netwerk aangesloten kan worden.
Dit materiaal voldoet aan de CEI 61000-3-12 norm.
ELEKTROMAGNETISCHE EMISSIES
Elektrische stroom die door geleidend materiaal of kabels gaat veroorzaakt plaatselijk elektrische en magnetische velden (EMF).
De lasstroom wekt een elektromagnetisch veld op rondom de laszone en het lasmateriaal.
De elektromagnetische velden (EMF) kunnen de werking van bepaalde medische apparaten, zoals pacemakers, verstoren. Voor mensen met
medische implantaten moeten speciale veiligheidsmaatregelen in acht genomen worden. Bijvoorbeeld : toegangsbeperking voor voorbijgangers, of
een individuele risico-evaluatie voor de lassers.
Alle lassers zouden de volgende adviezen op moeten volgen om de blootstelling aan elektro-magnetische straling van het lascircuit tot een minimum
te beperken:
85
Page 86
Gebruikershandleiding
• plaats de laskabels samen - bind ze zo mogelijk onderling aan elkaar vast;
• houd uw romp en uw hoofd zo ver mogelijk verwijderd van het lascircuit;
• wikkel de laskabels nooit rond je lichaam;
• ga niet tussen de laskabels in staan. Houd de twee laskabels aan dezelfde kant van uw lichaam;
• sluit de massaklem aan op het werkstuk, zo dicht mogelijk bij de te lassen zone;
• werk niet vlakbij de lasstroombron, ga er niet op zitten en leun er niet tegenaan;
• niet lassen tijdens het verplaatsen van de lasstroombron of het draadaanvoersysteem.
Personen met een pacemaker moeten een arts raadplegen voor gebruik van het apparaat.
Blootstelling aan elektromagnetische straling tijdens het lassen kan gevolgen voor de gezondheid hebben die nog niet bekend
zijn.
Vertaling van de originele handleiding
PROTIG 231 DC FV
AANBEVELINGEN OM DE LASZONE EN DE LASINSTALLATIE TE EVALUEREN
Algemeen
De gebruiker van dit apparaat is verantwoordelijk voor het installeren en het gebruik van het booglasmateriaal volgens de instructies van de fabrikant.
Als elektromagnetische storingen worden geconstateerd, is het de verantwoordelijkheid van de gebruiker van het booglasmateriaal om het probleem
op te lossen, met hulp van de technische dienst van de fabrikant. In sommige gevallen kan de oplossing liggen in een eenvoudige aarding van
het lascircuit. In andere gevallen kan het nodig zijn om met behulp van lters een elektromagnetisch schild rondom de stroomvoorziening en om
het gehele werkvertrek te creëren. In ieder geval moeten de storingen, veroorzaakt door elektromagnetische stralingen, beperkt worden tot een
aanvaardbaar niveau.
Evaluatie van de lasruimte
Voor het installeren van een booglas-installatie moet de gebruiker de eventuele elektro-magnetische problemen in de omgeving evalueren. De
volgende gegevens moeten in aanmerking worden genomen :
a) de aanwezigheid boven, onder en naast het lasmateriaal van andere voedingskabels, besturingskabels, signaleringskabels of telefoonkabels;
b) de aanwezigheid van radio- en televisiezenders en ontvangers;
c) de aanwezigheid van computers en overig besturingsmateriaal;
d) de aanwezigheid van belangrijk beveiligingsmateriaal, voor bijvoorbeeld de beveiliging van industrieel materiaal;
e) de gezondheid van personen in de directe omgeving van het apparaat, en het eventueel dragen van een pacemaker of een gehoorapparaat.
f) materiaal dat wordt gebruikt voor kalibreren of het uitvoeren van metingen;
g) de immuniteit van overig materiaal aanwezig in de omgeving.
De gebruiker moet zich ervan verzekeren dat alle apparatuur in de werkruimte compatibel is. Het is mogelijk dat er extra beschermende maatregelen
nodig zijn;
h) het moment dat het lassen of andere activiteiten plaatsvinden.
De afmeting van het omliggende gebied dat in acht moet worden genomen en/of moet worden beveiligd hangt af van de structuur van het gebouw en
van de overige activiteiten die er plaatsvinden. Dit omliggende gebied kan groter zijn dan de begrenzing van het gebouw.
Een evaluatie van de lasinstallatie
Naast een evaluatie van de laszone kan een evaluatie van de booglasinstallaties elementen aanreiken om storingen vast te stellen en op te lossen.
Bij het evalueren van de emissies moeten de werkelijke meetresultaten worden bekeken, zoals deze zijn gemeten in de reële situatie, zoals vermeld
in Artikel 10 van de CISPR 11. De metingen in de specieke situatie, op een specieke plek, kunnen tevens helpen de doeltreendheid van de
maatregelen te testen.
AANBEVELINGEN VOOR METHODES OM ELEKTROMAGNETISCHE EMISSIES TE REDUCEREN
a. Openbaar stroomnet: U kunt de booglasinstallatie aansluiten op een openbaar stroomnet, met inachtneming van de aanbevelingen van de
fabrikant. Als er storingen plaatsvinden kan het nodig zijn om extra voorzorgsmaatregelen te nemen, zoals het lteren van het openbare stroomnetwerk.
Er kan overwogen worden om de voedingskabel van de lasinstallatie af te schermen in een metalen leiding of een gelijkwaardig materiaal. Het is
wenselijk om de elektrische continuïteit van deze afscherming over de gehele lengte te verzekeren. De bescherming moet aangekoppeld worden
aan de lasstroomvoeding, om er zeker van te zijn dat er een goed elektrisch contact is tussen de geleider en het omhulsel van de lasstroomvoeding.
b. Onderhoud van het booglasmateriaal : De booglasapparatuur moet regelmatig worden onderhouden, volgens de aanwijzingen van de
fabrikant. Alle toegangen, service ingangen en kleppen moeten gesloten en correct vergrendeld zijn wanneer het booglasmateriaal in werking
is. Het booglasmateriaal mag op geen enkele manier gewijzigd worden, met uitzondering van veranderingen en instellingen zoals genoemd in de
handleiding van de fabrikant. Let u er in het bijzonder op dat het vonkenhiaat van de toorts correct afgesteld is en goed onderhouden wordt, volgens
de aanbevelingen van de fabrikant.
c. Laskabels : De kabels moeten zo kort mogelijk zijn, en dichtbij elkaar en vlakbij of, indien mogelijk, op de grond gelegd worden.
d. Equipotentiaal verbinding : Het is wenselijk om alle metalen objecten in en om de werkomgeving te aarden. Waarschuwing : metalen objecten
die verbonden zijn aan het te lassen voorwerp vergroten het risico op elektrische schokken voor de gebruiker, wanneer hij tegelijkertijd deze objecten
en de elektrode aanraakt. Het wordt aangeraden de lasser van deze voorwerpen te isoleren.
e. Aarding van het te lassen onderdeel : Wanneer het te lassen voorwerp niet geaard is, vanwege elektrische veiligheid of vanwege de afmetingen
en de locatie, zoals bijvoorbeeld het geval kan zijn bij scheepsrompen of metalen structuren van gebouwen, kan een verbinding tussen het voorwerp
en de aarde, in sommige gevallen maar niet altijd, de emissies verkleinen. Vermijd het aarden van voorwerpen, wanneer daarmee het risico op
verwondingen van de gebruikers of op beschadigingen van ander elektrisch materiaal vergroot wordt. Indien nodig, is het wenselijk dat het aarden van
het te lassen voorwerp rechtstreeks plaatsvindt, maar in sommige landen waar deze directe aarding niet toegestaan is is het aan te raden te aarden
met een daarvoor geschikte condensator, die voldoet aan de reglementen in het betreende land.
f. Beveiliging en afscherming : Selectieve afscherming en beveiliging van andere kabels en materiaal in de omgeving kan eventuele problemen
verminderen. Voor speciale toepassingen kan de beveiliging van de gehele laszone worden overwogen.
TRANSPORT EN VERVOER VAN DE LASSTROOMBRON
De lasstroombron is uitgerust met een handvat waarmee het apparaat met de hand gedragen kan worden. Let op : onderschat
het gewicht niet. Het handvat mag niet gebruikt worden om het apparaat aan omhoog te hijsen.
Gebruik niet de kabels of de toorts om het apparaat te verplaatsen. Het apparaat moet in verticale positie verplaatst worden.
86
Page 87
Gebruikershandleiding
Til nooit een gases en het apparaat tegelijk op. De vervoersnormen zijn verschillend.
Til nooit het apparaat boven personen of voorwerpen.
Vertaling van de originele handleiding
INSTALLATIE VAN HET MATERIAAL
• Plaats de voeding op een ondergrond met een helling van minder dan 10°.
• Zorg dat er voldoende ruimte is om de machine te ventileren en om toegang te hebben tot het controlepaneel.
• Niet geschikt voor gebruik in een ruimte waar geleidend metaalstof aanwezig is.
• Plaats het lasapparaat niet in de stromende regen, en stel het niet bloot aan zonlicht.
• Het materiaal heeft een beveiligingsgraad IP21, wat betekent :
- beveiligd tegen toegang van gevaarlijke delen van diam en >12,5mm
- beschermd tegen verticaal vallende regendruppels.
Om oververhitting te voorkomen moeten de voedingskabels, verlengsnoeren en laskabels helemaal afgerold worden.
De fabrikant kan niet verantwoordelijk gehouden worden voor lichamelijk letsel of schade aan voorwerpen veroorzaakt door niet
correct of gevaarlijk gebruik van dit materiaal.
ONDERHOUD / ADVIES
• Het onderhoud mag alleen door gekwaliceerd personeel uitgevoerd worden. We raden u aan een jaarlijkse onderhoudsbeurt
uit te laten voeren.
• Haal de stekker uit het stopcontact om de elektriciteitsvoorziening te onderbreken en wacht twee minuten voordat u
werkzaamheden op het apparaat gaat verrichten. De spanning en de stroomsterkte binnen het toestel zijn hoog en gevaarlijk.
PROTIG 231 DC FV
• De kap regelmatig afnemen en met een blazer stofvrij maken. Maak van deze gelegenheid gebruik om met behulp van geïsoleerd gereedschap ook
de elektrische verbindingen te laten controleren door gekwaliceerd personeel.
• Controleer regelmatig de voedingskabel. Als de voedingskabel beschadigd is, moet deze door de fabrikant, zijn reparatie-dienst of een gekwaliceerde
technicus worden vervangen, om zo gevaarlijke situaties te voorkomen.
• Laat de ventilatieopening van de lasstroombron vrij zodat de lucht goed kan circuleren.
• De voeding is niet geschikt voor het ontdooien van leidingen, het opladen van batterijen/accu’s of het opstarten van motoren.
INSTALLATIE - GEBRUIK VAN HET APPARAAT
Alleen ervaren en door de fabrikant gekwaliceerd personeel mag de installatie uitvoeren. Verzekert u zich ervan dat de generator tijdens het
installeren niet op het stroomnetwerk aangesloten is. Seriële en parallelle generator-verbindingen zijn verboden. Om optimale las-omstandigheden te
creëren, wordt aanbevolen om de laskabels te gebruiken die met het apparaat geleverd zijn.
BESCHRIJVING VAN HET MATERIAAL (FIG-1)
De lasstroombron is een Inverter lasstroombron, geschikt voor het lassen met vuurvaste elektroden (TIG) in gelijkstroom (DC), en voor het lassen
met beklede elektroden (MMA).
Bij TIG lassen moet altijd een bescherm-gas (Argon) worden gebruikt.
Met de MMA procedure kunt u alle types elektroden lassen : rutiel, basisch, inox en gietijzer.
1- Positieve Polariteit-aansluiting 5- Toetsenbord + draaiknoppen
2- Aansluiting trekker 6- Gasaansluiting
3- Negatieve polariteit-aansluiting 7- Aansluiting afstandsbediening
4- Aansluiting Toorts-gas 8- Voedingskabel
INTERFACE HUMAN MACHINE (IHM) (FIG-2)
1- Keuze procedure 5- Indicator werking risicobeperkend systeem (VRD)
2- Keuze trekker-module 6- Weergave en keuzes
3- Keuze opties procedures 7- Stand-by knop
4- Ingeven lasinstellingen
NL
ELEKTRISCHE VOEDING - OPSTARTEN
• Dit materiaal wordt geleverd met een 16 A aansluiting type CEE 7/7, en mag alleen gebruikt worden in combinatie met een 230V enkelfase elek-
trische installatie (50 - 60 Hz) met drie kabels waarvan één geaard. De PROTIG integreert een «Flexibel Voltage» systeem, en moet aangesloten
worden aan een 230V elektrische voeding MET geaarde stekker (50-60 Hz). De eectieve stroomafname (l1e) bij optimaal gebruik staat aangege-
ven op het apparaat. Controleer of de stroomvoorziening en de bijbehorende beveiligingen (netzekering en/of hoofdschakelaar) geschikt zijn voor
de stroom die nodig is voor het gebruik van dit apparaat. In sommige landen kan het nodig zijn om de elektrische aansluiting aan te passen, om het
toestel optimaal te kunnen gebruiken.
• Wanneer u het apparaat aanzet zal het opstarten in de stand-by modus. Druk op toets om het apparaat op te starten .
• De lasstroombron schakelt over op beveiliging wanneer de netspanning lager of hoger is dan 15% van de aangegeven spanning(en) (een foutmelding verschijnt dan op het display van het bedieningspaneel).
Het apparaat zal weer normaal gaan functioneren wanneer de voedingsspanning zijn normale waarde weer bereikt.
• Ventilator : in de MMA module zal de ventilator permanent functioneren. In de TIG module functioneert de ventilator alleen tijdens het lassen. De
ventilator zal stoppen nadat het apparaat afgekoeld is.
• Het ontstekingsmechanisme en het stabilisatie-mechanisme van de boog zijn geschikt voor handmatig en mechanisch gebruik.
87
Page 88
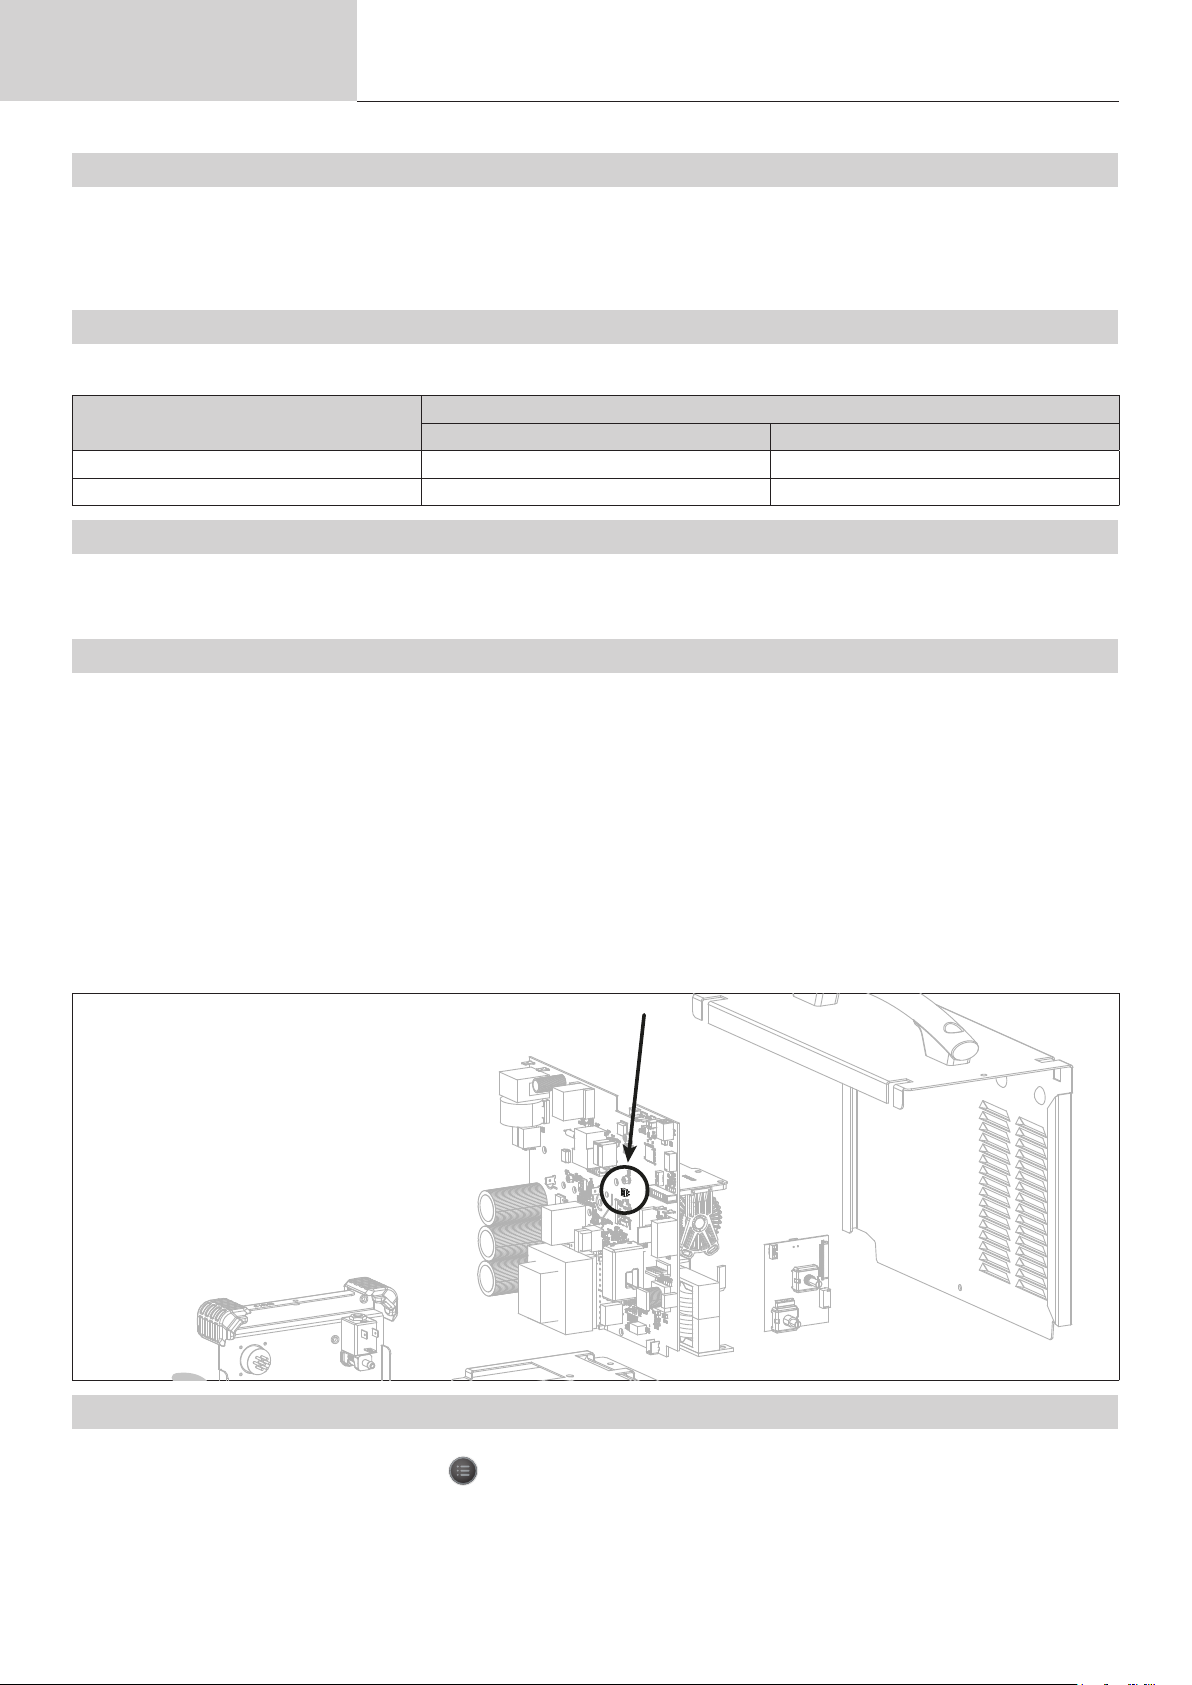
Gebruikershandleiding
Vertaling van de originele handleiding
PROTIG 231 DC FV
AANSLUITEN OP EEN STROOMGENERATOR
Deze apparatuur kan worden gebruikt met een generator, op voorwaarde dat de hulpspanning aan de volgende eisen voldoet :
- De spanning moet wisselspanning zijn, ingesteld zoals voorgeschreven, en de piekspanning moet lager zijn dan 400V,
- De frequentie moet tussen de 50 en 60 Hz liggen.
Het is belangrijk om deze voorwaarden te controleren, omdat veel generatoren hogere spanningspieken produceren, die het materiaal kunnen
beschadigen.
GEBRUIK VAN VERLENGSNOEREN
Alle gebruikte verlengsnoeren moeten de voor het apparaat geschikte lengte en kabelsectie hebben. Gebruik een verlengsnoer dat voldoet aan de
nationale regelgeving.
Ingangsspanning
230 V 2.5 mm² 2.5 mm²
110 V 2.5 mm² 4 mm²
<45 m <100 m
Lengte - Sectie van het verlengsnoer
AANSLUITING GAS
Dit materiaal is uitgerust met twee aansluitingen. Eén aansluiting voor een gases voor de toevoer van het gas naar het lasapparaat, en een aansluiting gas/toorts voor de uitgang van het gas in het uiteinde van de toorts. Het wordt aanbevolen om de met uw lasapparatuur meegeleverde adapters
te gebruiken, om een zo optimaal mogelijke aansluiting te realiseren.
ACTIVEREN VAN DE FUNCTIE VRD (VOLTAGE REDUCTION DEVICE)
Deze maatregelen hebben als doel de lasser te beschermen. De lasstroom wordt alleen geleverd wanneer de elektrode in contact is met het werkstuk
(geringe weerstand). Zodra de elektrode is teruggetrokken, zal de VRD-functie de spanning verlagen tot een zeer laag niveau.
De VRD functie is standaard gedeactiveerd. Deze VRD functie kan worden geactiveerd met een ON/OFF schakelaar die zich op de elektronische
kaart bevindt. Volg, om toegang tot deze kaart te verkrijgen, de volgende stappen op :
1. KOPPEL EERST HET APPARAAT AF VAN DE ELEKTRISCHE STROOMVOORZIENING.
2. Schroef de schroeven los om de behuizing af te nemen.
3. Zoek de schakelaar op de hoofdkaart op (omcirkeld op het hieronderstaande schema).
4. Zet de schakelaar op de elektronische kaart op ON.
5. De VRD-functie is geactiveerd.
6. Schroef de behuizing weer op de generator.
7. Op de interface (IHM) brandt de LED van de VRD functie.
Om de VRD functie te deactiveren moet u de schakelaar op de hoofdkaart op OFF zetten.
De VRD Led op de IHM van het apparaat zal uitgaan.
RE-INITIALISEREN VAN HET APPARAAT
Het is mogelijk om de fabrieksinstellingen van het apparaat te herstellen. U krijgt toegang tot deze geavanceerde instellingen door langer dan 3 se-
conden op de knop « omschakelen weergave A of V » te drukken. U moet vervolgens « Ini » kiezen en druk nogmaals op de AV-toets om deze
keuze te bevestigen. Het apparaat toont dan «3», «2», «1», «rSt» en zal zich opnieuw initialiseren.
88
Page 89
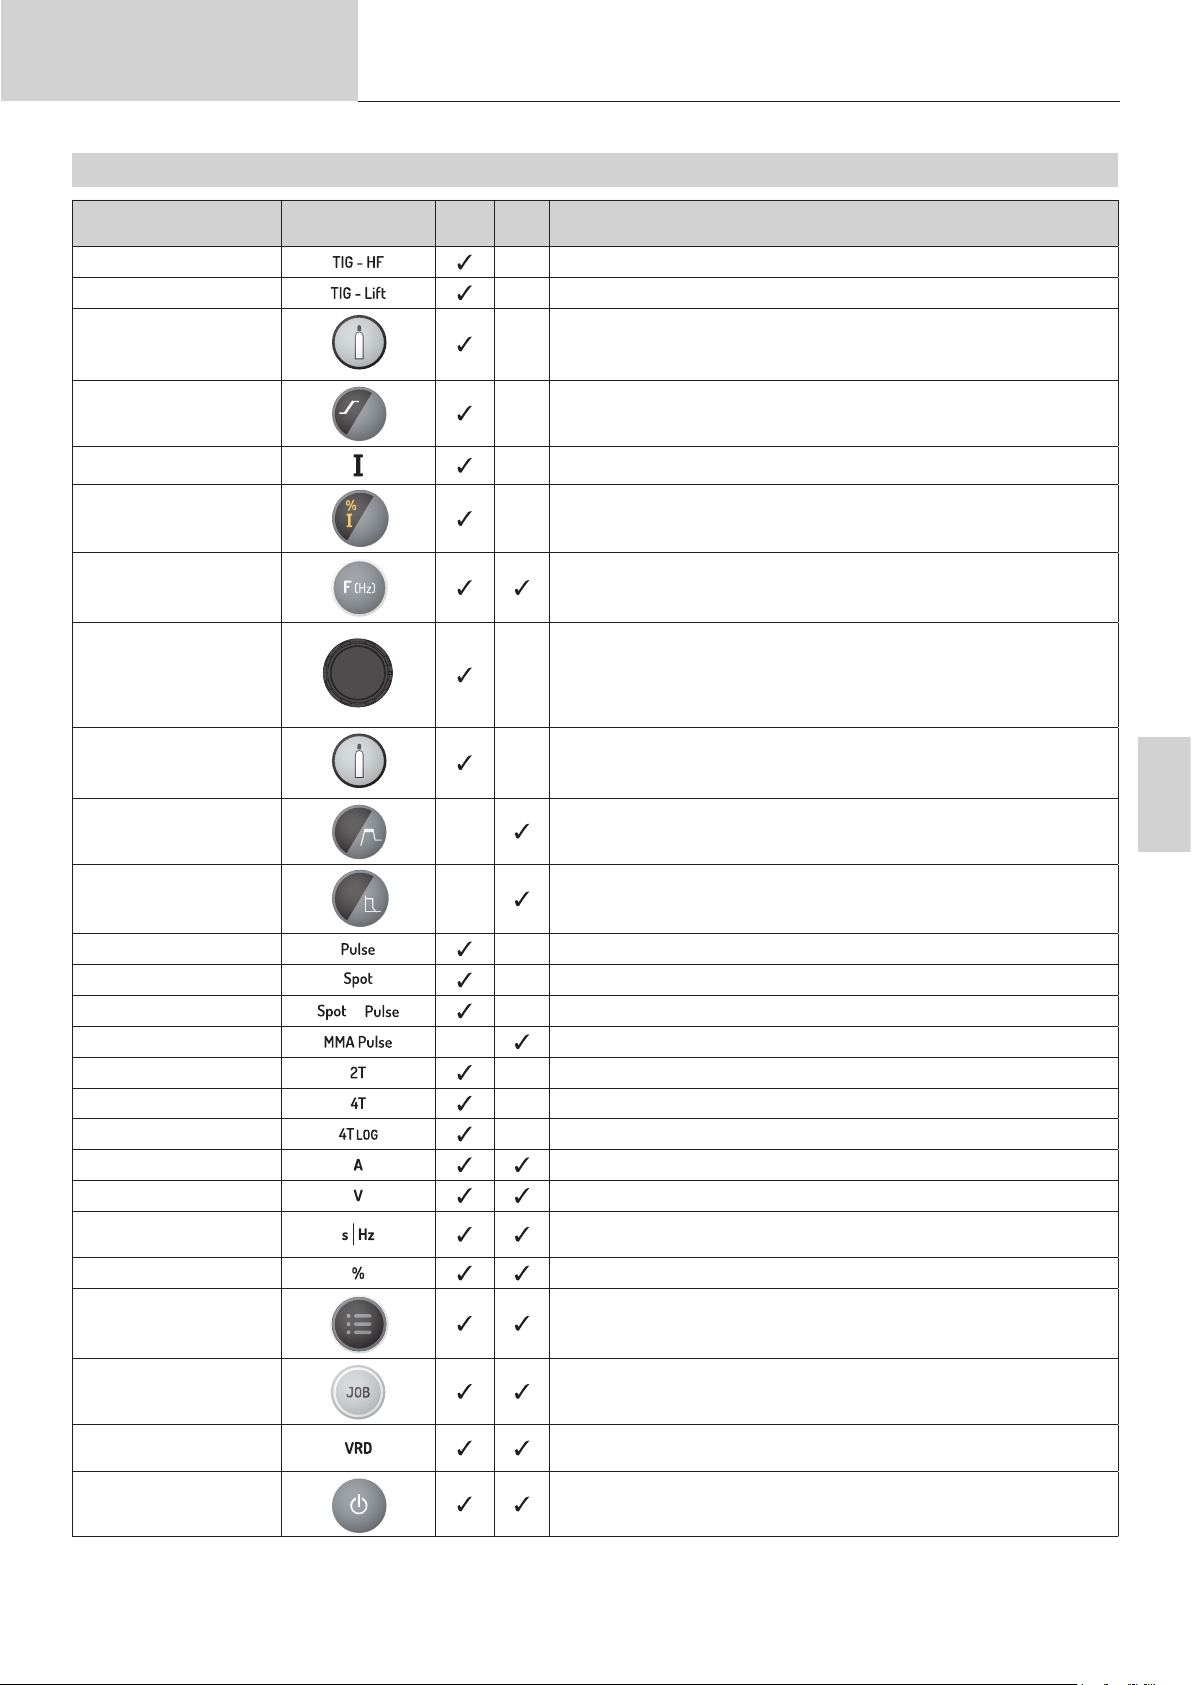
Gebruikershandleiding
Vertaling van de originele handleiding
OMSCHRIJVING VAN FUNCTIES, MENU’S EN ICONEN
PROTIG 231 DC FV
FUNCTIE PICTOGRAM
Ontsteking HF TIG Procedure met HF ontsteking
Ontsteking LIFT TIG Procedure met LIFT ontsteking
Pre-Gas
Up Slope Current Opvoeren van de stroom
Lasstroom Tweede lasstroom
Koude stroom
PULS frequentie Pulsfrequentie van de modus PULS (Hz)
Down Slope Afbouwen van de stroom om barstjes en kraters (S) te voorkomen
Post Gas
HotStart Overstroom, in te stellen aan het begin van het lassen (%)
TIG
MMA Opmerkingen
DC
Duur van het zuiveren van de toorts en het creëren van een beschermgas
voorafgaand aan de ontsteking.
Tweede lasstroom, genoemd «koude» stroom, in standaard 4TLOG of in
PULS
Tijdsduur van het in stand houden van de gasbescherming, na het uitschakelen van de lasboog. Beschermt het werkstuk en de elektrode tegen oxidatie
(S)
NL
ArcForce
TIG PULS Puls modus
TIG SPOT Punt modus
TIG SPOT PULS
MMA PULS MMA prodedure in de Puls modus
2T Module toorts 2T
4T Module toorts 4T
4T LOG Modus toorts 4T LOG
Ampère (eenheid) Eenheid Ampères voor het afstellen en weergave van de lasstroom
Volt (eenheid) Eenheid Volt voor het weergeven van de lasspanning
Seconde of Hertz (eenheden)
Percentage (eenheid) Eenheid van de percentages, voor het proportioneel instellen
Overschakelen weergave
A of V
Toegang tot programma
module
Maatregelen risicobeperking
&
Geleverde overstroom tijdens het lassen, om te voorkomen dat de elektrode
in het smeltbad plakt.
Punt puls modus
Eenheid seconden of Hertz, voor het weergeven van de duur of Frequentie.
Overschakelen van de weergave in stroom of spanning tijdens en na het
lassen
Toegang tot programmeringsmenu (SAVE, JOB, .....)
Normatief symbool dat de staat van de VRD functie aangeeft
Stand-by Stand-by van het apparaat
89
Page 90
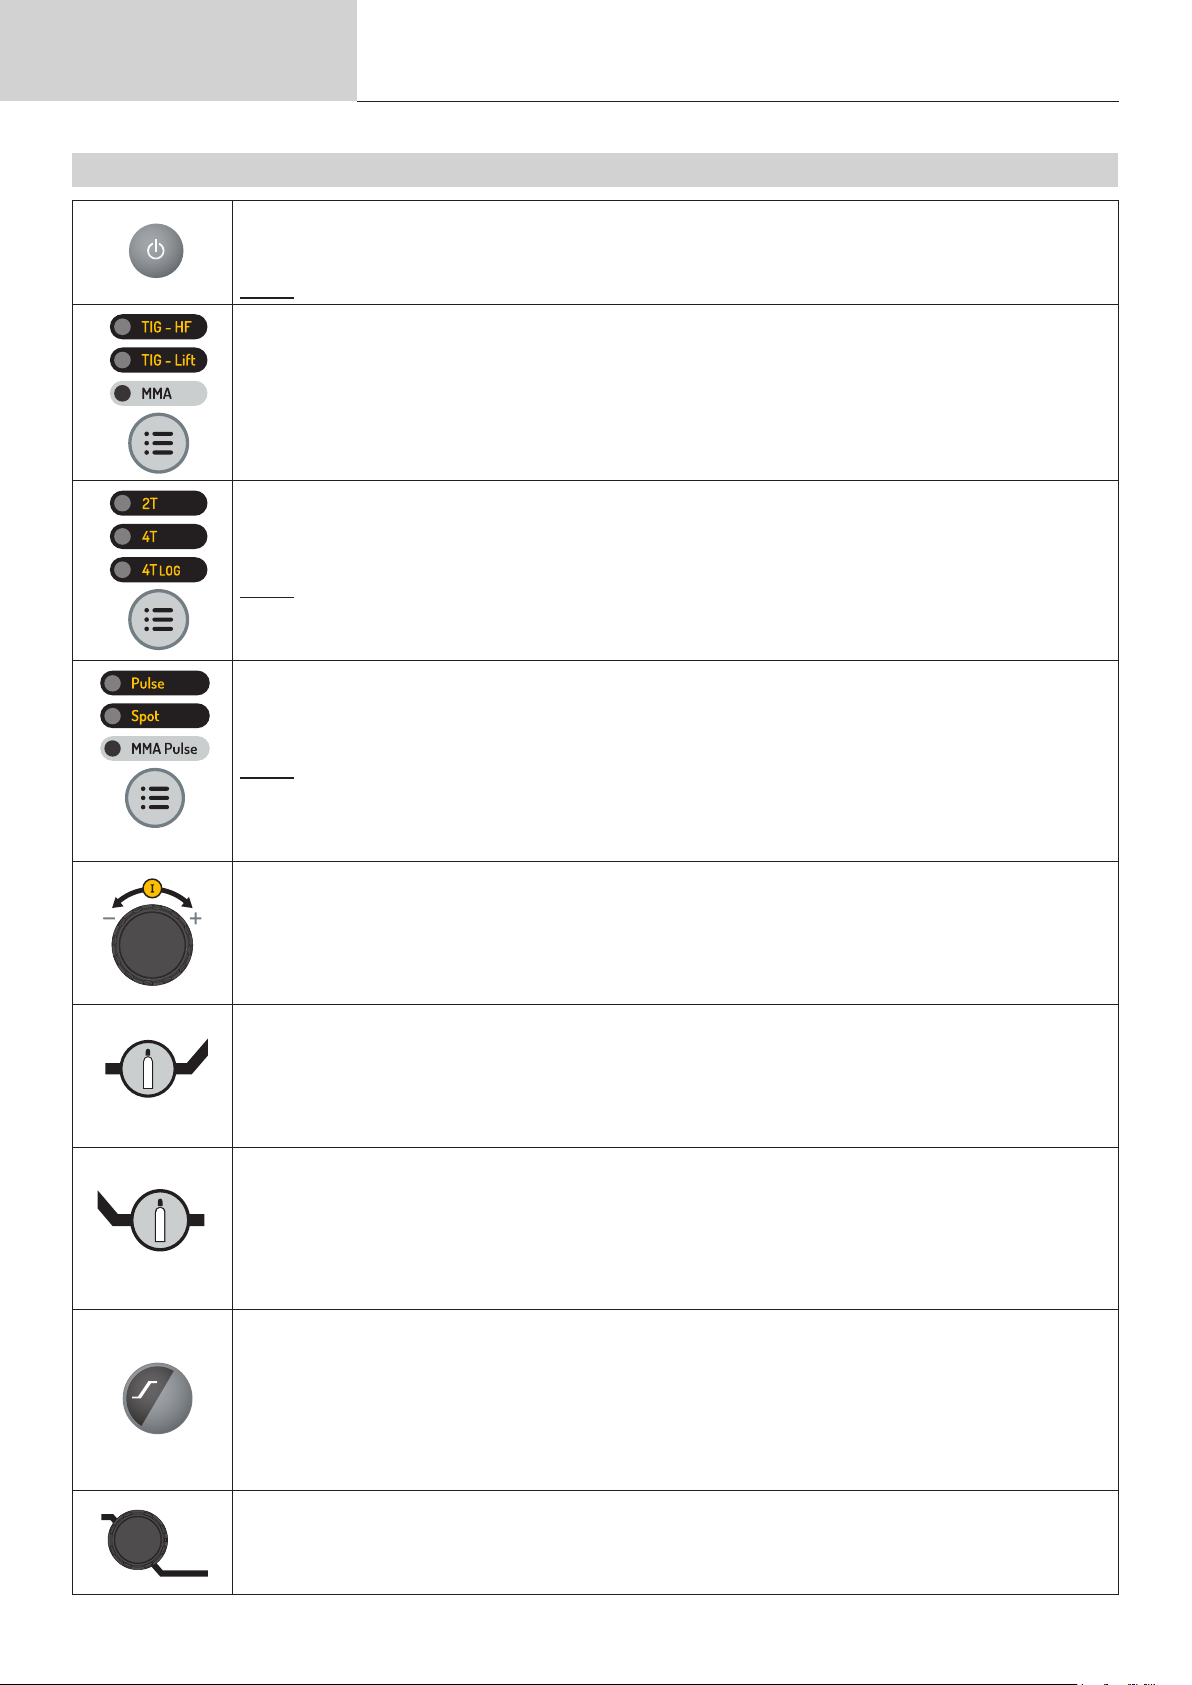
Gebruikershandleiding
Vertaling van de originele handleiding
FUNCTIONEREN VAN DE IHM EN DE BESCHRIJVING VAN DE KNOPPEN
Knop Stand-by / uit Stand-by
Deze toets wordt gebruikt om het apparaat in en uit de stand-by-stand te zetten. Het activeren van de module is niet mogelijk wanneer er met het apparaat gelast wordt.
Let op : Wanneer u het apparaat aanzet zal het opstarten in de stand-by modus.
Keuze-knop lasprocedure
Met deze toets kunt u de lasprocedure kiezen. Met iedere druk op de knop verschijnt er een andere lasprocedure : TIG HF
/ TIG LIFT / MMA. Het LED-lampje geeft de door u gekozen procedure aan.
Keuzeknop trekkermodule
Met deze toets kunt u de gebruiksmodule van de trekker van de toorts instellen. Door meerdere keren op de knop te drukken kunt u kiezen tussen de volgende modules : 2T / 4T / 4T LOG. Het LED-lampje geeft de door u gekozen module aan.
Let op : de trekker-module die wordt weergegeven bij het opstarten van het apparaat was de module die actief was
toen het apparaat de laatste keer in stand-by werd gezet of uitgeschakeld werd. Voor meer informatie kunt u het deel «
Geschikte toortsen en gedrag van de trekker » raadplegen.
PROTIG 231 DC FV
Keuzeknop opties procedures
Met deze knop kunt de « Sub-procedure » kiezen. Door meerdere keren op de knop te drukken kunt u kiezen tussen de
volgende modules : PULSE / SPOT / SPOT-PULSE (elleen in de TIG module) / MMA PULSE (alleen in de MMA module).
Het LED-lampje geeft de door u gekozen procedure aan.
Let op : De SPOT module is niet toegankelijk wanneer de trekker in 4T & 4T Log is ingesteld en in de lasmodule MMA
PULS.
De PULS module is niet toegankelijk wanneer de trekker in 4T Log is ingesteld en in de lasmodule MMA.
De weergegeven sub-procedure bij het opstarten van het apparaat was ook actief toen het apparaat de laatste keer in
stand-by werd gezet of uitgeschakeld werd.
Hoofdknop
Met de draaiknop kunt u standaard de lasstroom regelen. De centrale draaiknop kan tevens worden gebruikt om de
waarden van andere instellingen, gekozen met behulp van de bijbehorende toetsen, te regelen. Wanneer het instellen is
beëindigd, is het mogelijk opnieuw op de toets van de zojuist geregelde instelling te drukken, zodat de draaiknop weer
gebruikt kan worden voor het regelen van de stroom. Het is ook mogelijk om op een andere knop te drukken om naar een
andere instelling over te gaan. Als u geen andere knop heeft gedrukt, zal de draaiknop na 2 seconden weer beschikbaar
zijn voor het instellen van de lasstroom.
Knop « Pré Gaz »
Het instellen van Pre-Gas wordt gedaan door het drukken op en weer loslaten van de Pre-Gas knop, en door vervolgens
te draaien aan de centrale draaiknop. De waarde van Pre-Gas neemt toe wanneer u de centrale draaiknop in de richting
van de wijzers van de klok draait, en neemt af wanneer deze in de tegenovergestelde richting wordt gedraaid. Wanneer
de instelling voltooid is kunt u op de Pre-Gas knop drukken en deze weer los laten, zodat de centrale draaiknop opnieuw
gebruikt kan worden voor het instellen van de stroom (u kunt hiertoe ook 2 seconden wachten). De duur kan telkens met
0,1 seconde verhoogd of verlaagd worden. De minimum waarde is 0 seconden, en de maximum waarde is 25 seconden.
Knop « Post Gaz »
Het instellen van Pre-Gas wordt gedaan door het drukken op en weer loslaten van de Pre-Gas knop, en door vervolgens
te draaien aan de centrale draaiknop. De waarde van Post-Gas neemt toe wanneer u de centrale draaiknop in de richting
van de wijzers van de klok draait, en neemt af wanneer deze in tegengestelde richting wordt gedraaid. Wanneer de
instelling is voltooid, kunt u weer op de Post-Gas drukknop drukken en deze loslaten zodat de centrale draaiknop opnieuw
gebruikt kan worden voor het instellen van de stroom (u kunt hiertoe ook 2 seconden wachten). De duur kan telkens met
0,1 seconde verhoogd of verlaagd worden. De minimum waarde is 0 seconden, en de maximum waarde is 25 seconden.
Standaard is de waarde 6 seconden.
Knop voor het regelen van « UpSlope »
Het instellen van UpSlope wordt gedaan door een druk en het weer loslaten van de Upslope knop, en vervolgens te
draaien aan de centrale draaiknop. De waarde van de Up-slope wordt verhoogd wanneer u de centrale draaiknop in de
richting van de wijzers van de klok draait, en verlaagd wanneer deze in de tegengestelde richting wordt gedraaid. Wanneer
de instelling is beëindigd, is het mogelijk om weer op de Up-slope knop te drukken en deze weer los te laten, zodat de
centrale draaiknop weer gebruikt kan worden voor het instellen van de stroom (u kunt hiertoe ook 2 seconden wachten).
De duur kan telkens met 0,1 seconde verhoogd of verlaagd worden. De minimum waarde is 0 seconden, en de maximum
waarde is 25 seconden. Standaard is de waarde 0 seconden. In de MMA module kunt u Hotstart instellen tussen 0 en
100% van de lasstroom, in stappen van 5%. De standaardwaarde is 40%.
Draaiknop voor het instellen van « DownSlope »
Met de draaiknop « DownSlope » kunt u de stroomwaarde van Downslope regelen (toename met de klok mee, afname
tegen de klok in). De waarde is af te lezen op de display met de 7 segmenten en blijft gedurende 2 seconden zichtbaar
wanneer er een handeling met de draaiknop wordt verricht. De minimum waarde is 0 seconden, en de maximum waarde is
20 seconden.
90
Page 91
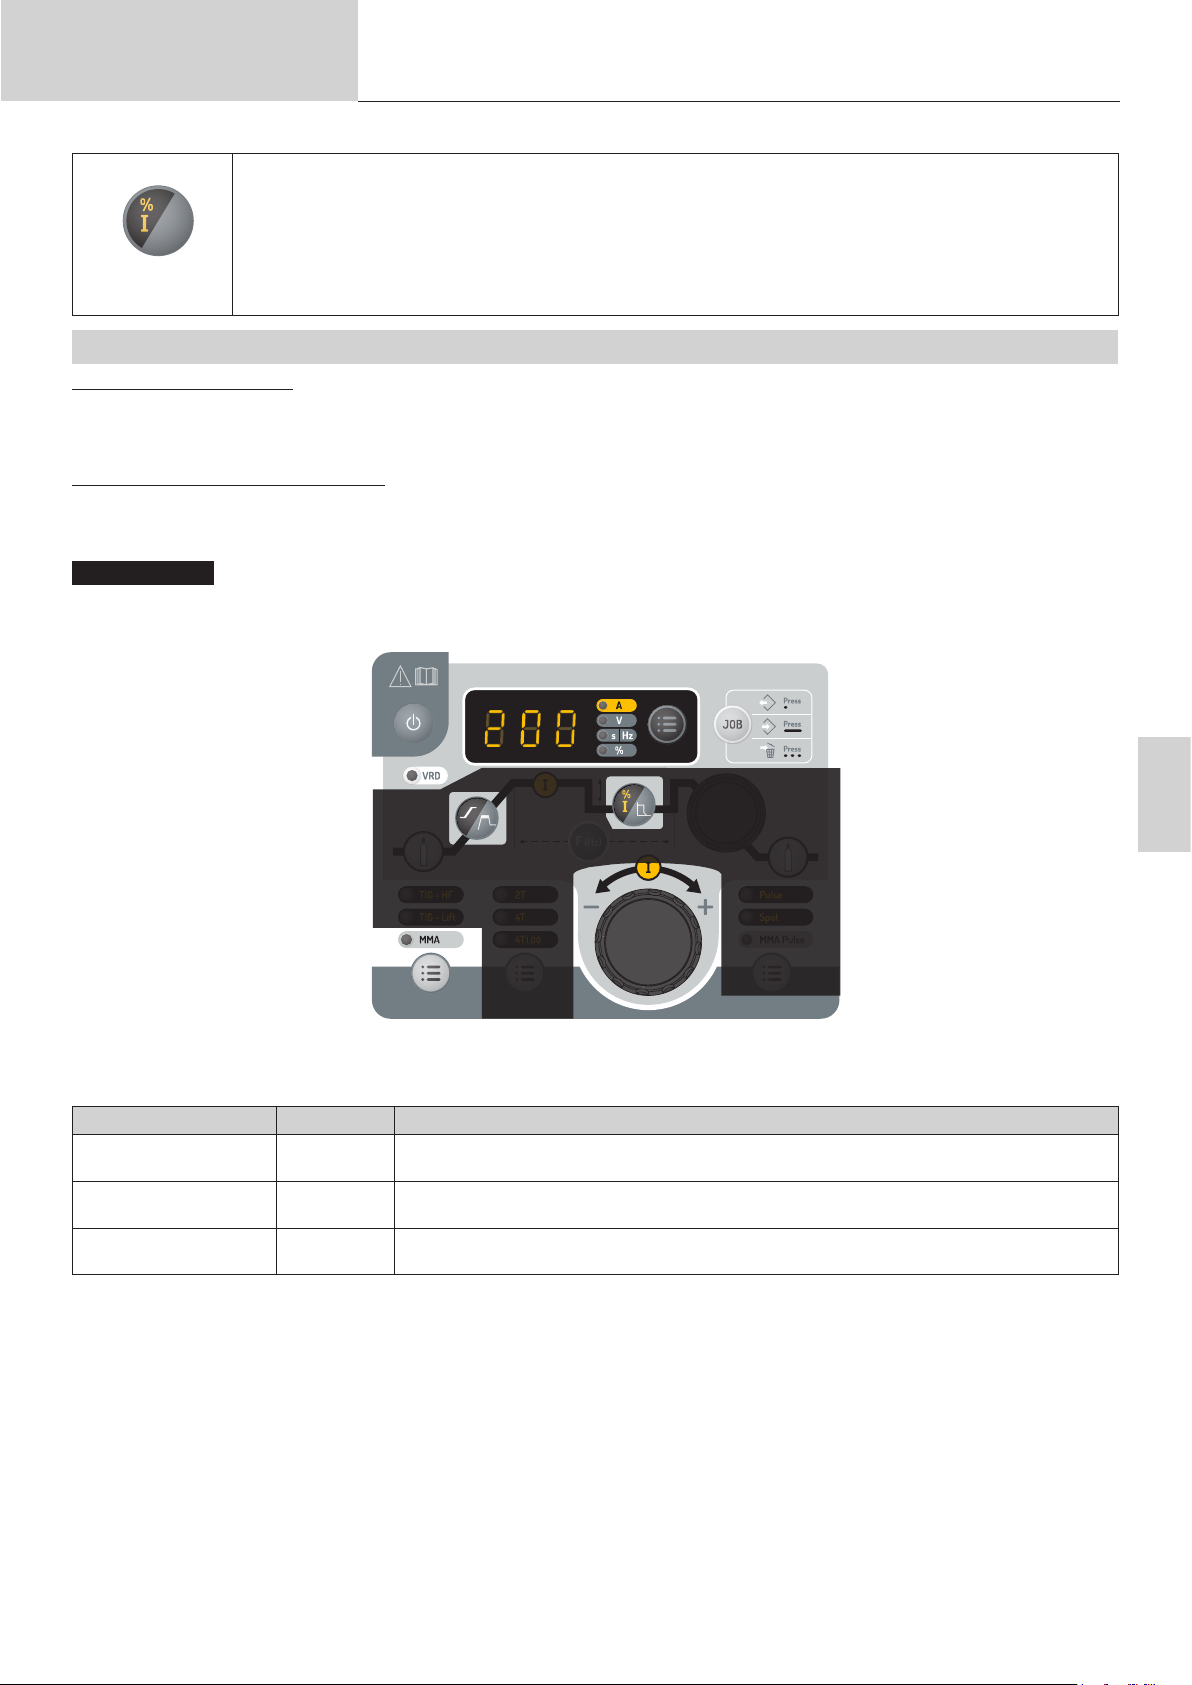
Gebruikershandleiding
Knop voor het regelen van de koude stroom
Wanneer één van de 2 procedures «TIG HF» of «TIG LIFT» wordt gekozen, kunt u met de knop voor het instellen van de
koude stroom de waarde van de koude stroom bijstellen (alleen mogelijk in de conguratie «4T LOG» of «PULSE»). De
waarde kan tussen 20% en 99% van de lasstroom bijgesteld worden. De waarde kan worden gewijzigd met stappen van
1%. Standaard is de waarde 50%.
In de MMA is de Arc Force geïndexeerd van -10 tot +10 (-10 = geen Arc Force / van -9 tot +10 = instellen van de Arc Force
is mogelijk).
Standaard is de geïndexeerde waarde 0.
Vertaling van de originele handleiding
PROTIG 231 DC FV
LASSEN MET BEKLEDE ELEKTRODE (MMA MODULE)
AANSLUITING EN ADVIEZEN
• Sluit de kabels van de elektrode-houder en de massa-klem aan aan de daarvoor bestemde aansluitingen.
• Respecteer de polariteit en de lasstroom aangegeven op de elektrode verpakking,
• Verwijder de beklede elektrode uit de elektrode-houder wanneer het apparaat niet in gebruik is.
KEUZE VAN DE BEKLEDE ELEKTRODES
• Rutiele elektroden : zeer eenvoudig in gebruik in alle posities met stroom CC
• Basische elektroden : voor een gebruik in alle CC-posities, en geschikt voor het realiseren van veiligheidswerkzaamheden dankzij de versterkte
mechanische eigenschappen.
MMA STANDAARD
Deze MMA Standaard lasmodule is geschikt voor de meeste toepassingen. Geschikt voor het lassen met alle soorten beklede elektroden, rutiel,
basisch en op alle soorten materiaal : staal, roestvrijstaal, en gietijzer.
De grijze zones worden niet gebruikt in deze modus.
Omschrijving Instellen Beschrijving & adviezen
Percentage Hot Start 0 - 100 %
Lasstroom 10 - 200 A
Arc Force -10 / +10
De Hot Start geeft een zeer hoge stroom-intensiteit tijdens de ontsteking, die voorkomt dat de
elektrode aan het werkstuk blijft plakken. Kan in intensiteit en duur ingesteld worden.
De instelling van de lasstroom is afhankelijk van het gekozen type elektrode (zie de verpakking van
de elektroden).
De Arc Force geeft een zeer hoge intensiteit wanneer de elektrode of de druppel het smeltbad
raakt, om zo plakken te voorkomen.
MMA STANDAARD
NL
91
Page 92
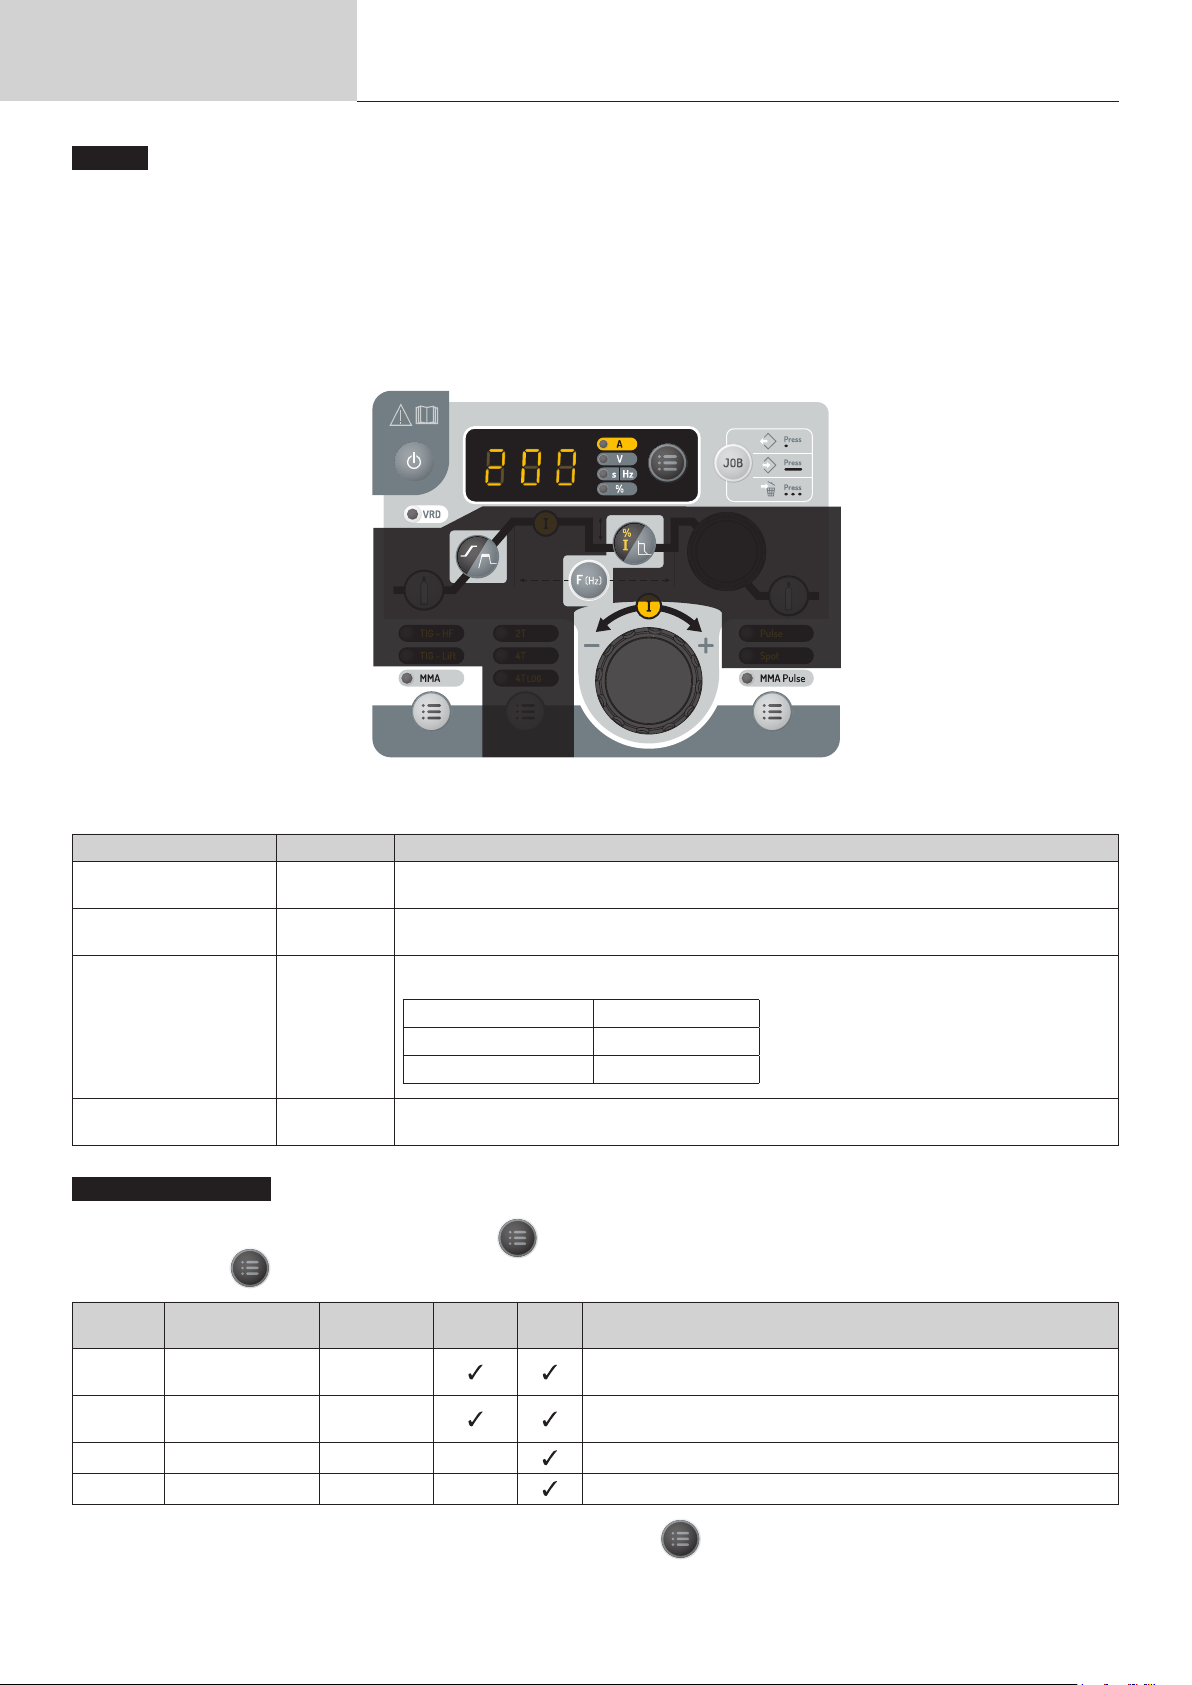
Gebruikershandleiding
MMA Puls
Deze MMA Puls lasmodule is geschikt voor toepassingen waar verticaal opgaand (PF) gelast moet worden. Met de puls-module is het mogelijk om
een koud smeltbad te behouden, dat toch een goede materiaaloverdracht geeft. Zonder puls vereist het verticaal opgaand lassen een «dennenboom»
beweging, dit is een nogal moeilijke driehoeksbeweging. Dankzij MMA Puls is het niet nodig om deze beweging uit te voeren. Afhankelijk van de dikte
van het te lassen materiaal kan één rechte omhooggaande beweging voldoende zijn. Als u toch uw smeltbad wilt vergroten is een eenvoudige laterale
beweging voldoende. Deze procedure geeft de lasser een betere beheersing tijdens het verticaal lassen.
U kunt de pulsfrequentie regelen door op de knop « F(Hz) » te drukken en deze weer los te laten, en door vervolgens aan de centrale draaiknop te
draaien. De waarde van de frequentie wordt verhoogd wanneer de centrale draaiknop in de richting van de wijzers van de klok wordt gedraaid, en
verlaagd wanneer deze in de tegenovergestelde richting wordt gedraaid. Wanneer de instelling is voltooid, kunt u 2 seconden wachten, of weer kort
op de « F(Hz) » knop drukken. U kunt de centrale draaiknop nu weer gebruiken voor het instellen van stroom.
Vertaling van de originele handleiding
PROTIG 231 DC FV
De grijze zones worden niet gebruikt in deze modus.
Omschrijving Instellen Beschrijving & adviezen
Percentage Hot Start 0 - 100 %
Lasstroom 10 - 200 A
Puls-frequentie 0.4 - 500 Hz
Arc Force -10 / +10
MMA - Geavanceerd menu
Het is mogelijk toegang te krijgen tot extra instellingen in het geavanceerde menu.
Deze geavanceerde instellingen zijn toegankelijk door knop langer dan 3 seconden in te drukken, vervolgens het «SEt» scherm te selecteren
en nogmaals op knop te drukken. Door aan deze knop te draaien krijgt u toegang tot de volgende geavanceerde instellingen :
Instelling Beschrijving Instellen
« ASt » AntiSticking ON/OFF
« HSt » Tijdsduur Hotstart 0 - 2 s
« dcy » Duty Cycle 20 % - 80 % Schakelen duur warme puls-stroom (l)
« Ico » Koude stroom 20 % - 80 % Tweede lasstroom, genaamd «koude stoom»
De Hot Start geeft een zeer hoge stroom-intensiteit tijdens de ontsteking, die voorkomt dat de
elektrode aan het werkstuk blijft plakken. Kan in intensiteit en duur ingesteld worden.
De instelling van de lasstroom is afhankelijk van het gekozen type elektrode (zie de verpakking van
de elektroden).
PULS frequentie van de PULS module.
De waarde kan worden gewijzigd, afhankelijk van de frequentie-waarde :
Puls-frequentie Oplopende stappen
0.4 Hz - 3 Hz 0.1 Hz
3 Hz - 500 Hz 1 Hz
De Arc Force geeft een zeer hoge intensiteit wanneer de elektrode of de druppel het smeltbad
raakt, om zo plakken te voorkomen.
Stan-
daard
MMA PULS
Puls Advies
Anti-Sticking wordt aangeraden om de elektrode veilig te verwijderen
wanneer deze aan het te lassen werkstuk plakt.
De mogelijkheid tot het instellen van de duur van HotStart maakt het
ontsteken van moeilijke elektroden eenvoudiger.
Het bevestigen van de te wijzigen instelling wordt gedaan met een druk op te knop . U kunt het geavanceerde menu verlaten met «ESC».
92
Page 93
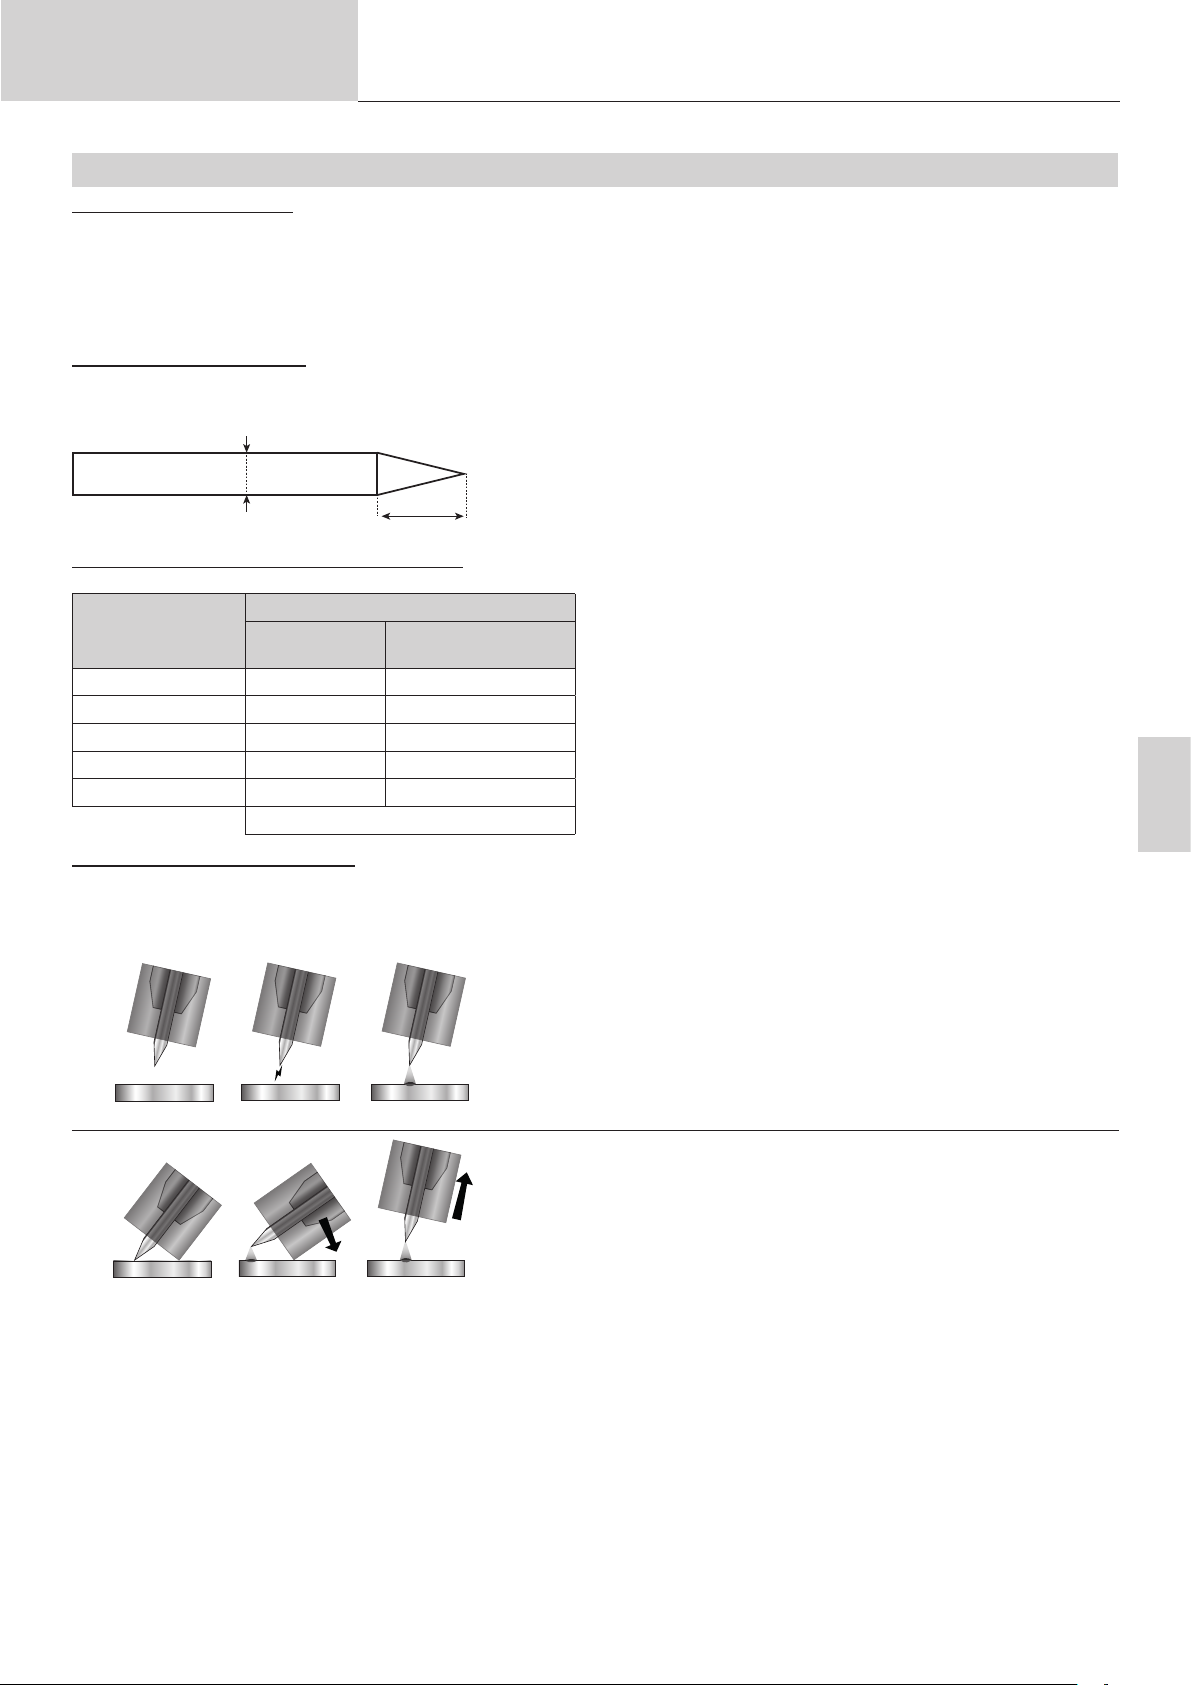
Gebruikershandleiding
Vertaling van de originele handleiding
PROTIG 231 DC FV
LASSEN MET WOLFRAAM ELEKTRODE MET INERT GAS (TIG MODULE)
AANSLUITING EN ADVIEZEN
• Bij TIG lassen moet altijd een beschermgas (Argon) worden gebruikt.
• Sluit de massaklem aan op de positieve (+) aansluiting. Sluit de voedingskabel van de toorts aan op de negatieve (-) aansluiting, evenals de aansluitingen van de knop(pen) van de toorts en van het gas.
• Verzekert u zich ervan dat de toorts correct is uitgerust, en dat de slijtonderdelen (spantang, spantanghouder, verspreider en nozzle) niet versleten
zijn.
• De keuze van de elektrode is afhankelijk van de stroom van de TIG DC lasprocedure.
SLIJPEN VAN DE ELEKTRODE
Voor het optimaal functioneren wordt aangeraden de gebruikte elektroden als volgt te slijpen :
d
L = 3 x d voor een zwakke stroom.
L = d voor sterke stroom
L
KEUZE VAN DE DIAMETER VAN DE ELEKTRODE
TIG DC
Ø Elektrode (mm)
1 10 > 75 10 > 75
1.6 60 > 150 60 > 150
2 75 > 180 100 > 200
2.5 130 > 230 170 > 250
3.2 160 > 310 225 > 330
KEUZE VAN HET TYPE ONTSTEKING
TIG HF : hoge frequentie ontsteking zonder contact.
TIG LIFT : ontsteking door contact (voor omgevingen die gevoelig zijn voor HF storingen).
1 2
TIG HF
Zuivere Wol-
fraam
Ongeveer = 80 A per mm Ø
Wolfraam met oxiden
3
1 - Plaats de toorts in de laspositie, boven het te lassen element (ongeveer 2-3 mm
tussen de punt van de elektrode en het te lassen onderdeel).
2- Druk op de knop van de toorts (de boog ontsteekt zonder contact, met behulp
van een HF opstartpuls).
3- De eerste lasstroom circuleert, het lassen zet zich voort volgens de gekozen
lascyclus.
NL
1 2
TIG LIFT
Waarschuwing : het verlengen van de kabel van de toorts of van de retour-kabels, langer dan de lengte die geadviseerd wordt door de fabrikant,
verhoogt het risico op elektrische schokken.
3
1- Positioneer de nozzle van de toorts en de punt van de elektrode op het werkstuk en activeer de knop van de toorts.
2- Kantel de toorts totdat er een ruimte van 2-3 mm is tussen de punt van de
elektrode en het werkstuk. De boog ontsteekt.
3 - Herplaats de toorts in de normale positie om de lascyclus op te starten.
93
Page 94
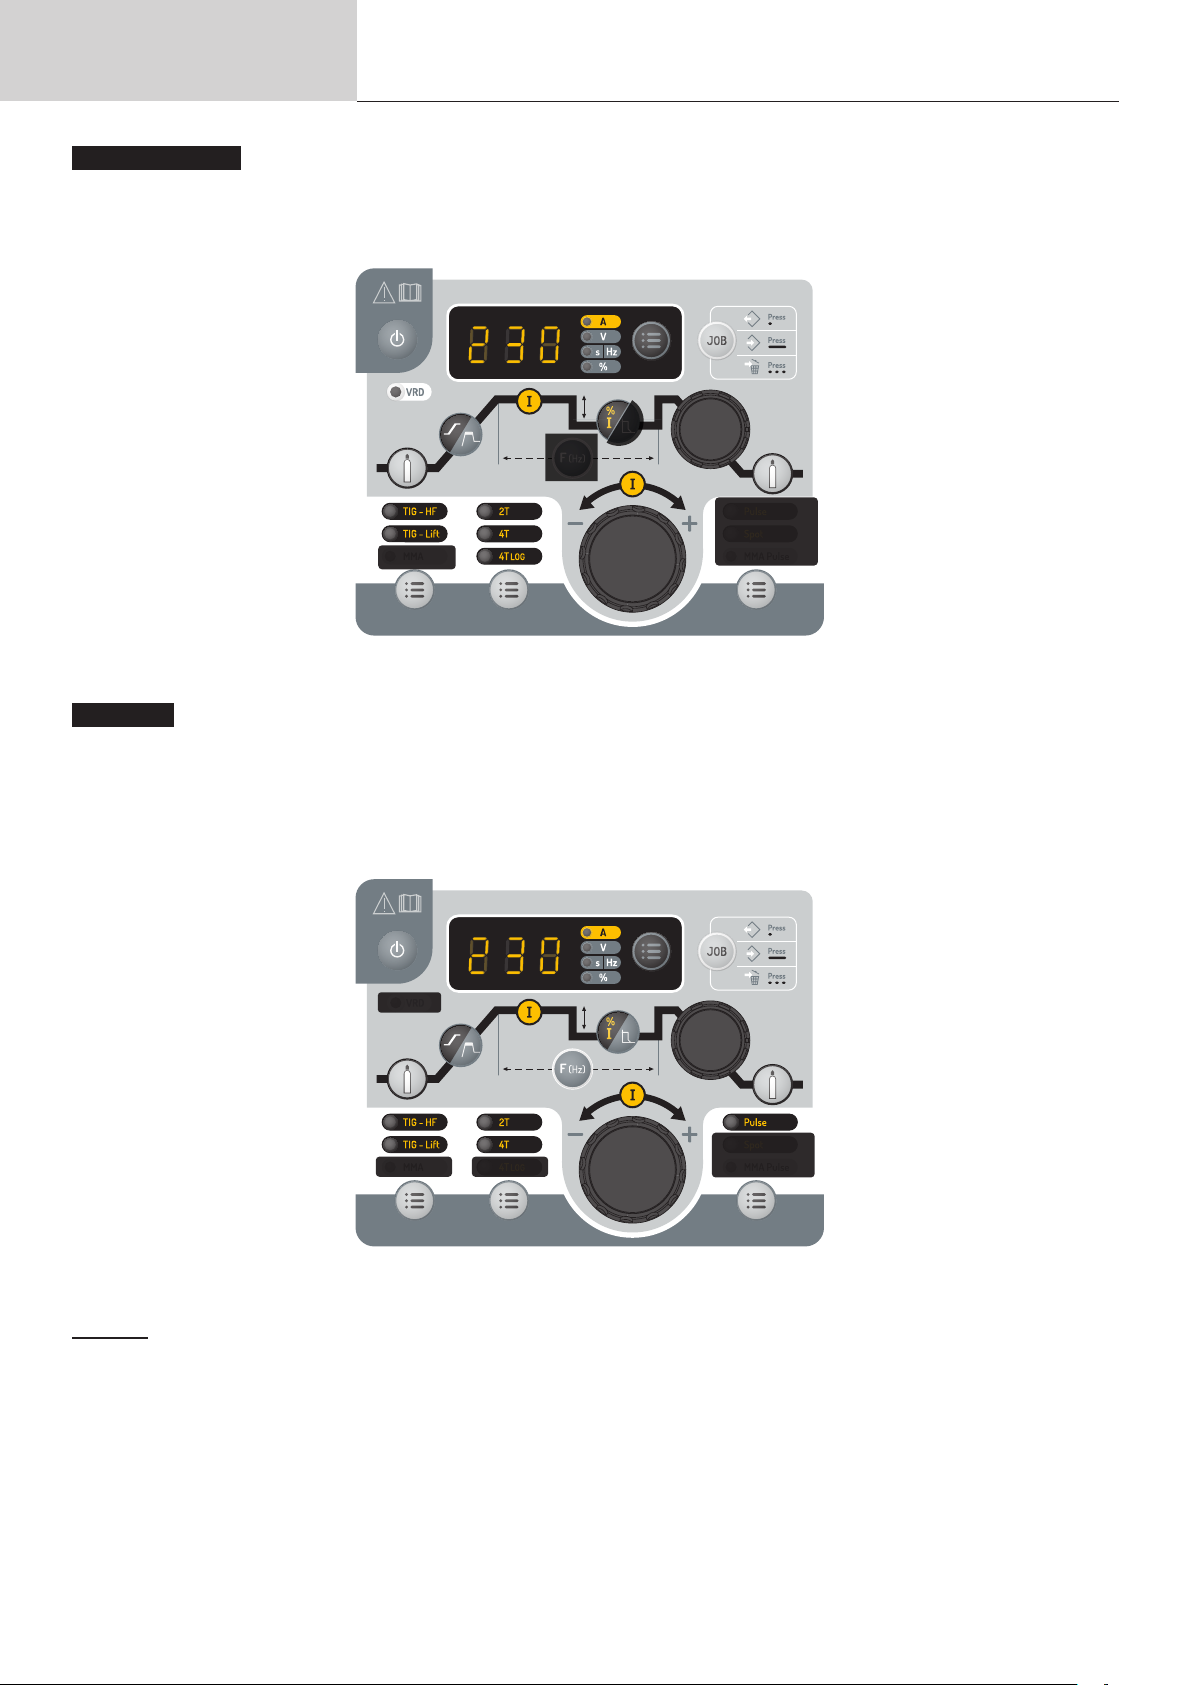
Gebruikershandleiding
TIG DC - STANDAARD
De TIG DC Standaard lasprocedure geeft een hoge laskwaliteit op de meeste ijzerhoudende materialen, zoals staal, rvs, maar ook koper en
koperlegeringen, titaan....... De vele mogelijkheden om stroom en gas te regelen bieden u een perfecte beheersing van uw lasprocedure, vanaf de
ontsteking tot de uiteindelijke afkoeling van de.lasnaad.
Vertaling van de originele handleiding
PROTIG 231 DC FV
De grijze zones worden niet gebruikt in deze modus.
TIG DC - Puls
Deze lasmodule met puls-stroom wisselt sterkere lasstroom (l, laspuls) af met zwakkere stroom (l_Koude puls om het werkstuk af te koelen). De
pulsmodule wordt gebruikt om de te lassen onderdelen samen te voegen met een beperkte stijging van de temperatuur.
Voorbeeld:
De lasstroom I is afgesteld op 100A en % (I_Koud) = 50%, dus een Koude stroom = 50% x 100A = 50A. F(Hz) is afgesteld op 2 Hz, de duur van het
signaal zal 1/2Hz = 500 ms zijn. Iedere 250 ms zullen een impuls van 100A en vervolgens één van 50 A elkaar opvolgen.
TIG DC - STANDAARD
De grijze zones worden niet gebruikt in deze modus.
Adviezen:
De keuze van de frequentie :
• In geval van lassen met handmatig toevoegen van metaal zal F (Hz) worden gesynchroniseerd met de handeling van het toevoegen van metaal,
• Bij dunner plaatwerk zonder toevoegen van materiaal (< 0.8 mm), F(Hz) >> 10Hz
U kunt de pulsfrequentie regelen door op de knop « F(Hz) » te drukken en deze weer los te laten, en door vervolgens aan de centrale draaiknop te
draaien. De waarde van de frequentie wordt verhoogd wanneer de centrale draaiknop in de richting van de wijzers van de klok wordt gedraaid, en
verlaagd wanneer deze in de tegenovergestelde richting wordt gedraaid. Wanneer de instelling is voltooid, kunt u 2 seconden wachten, of weer kort
op de « F(Hz) » knop drukken. U kunt de centrale draaiknop nu weer gebruiken voor het instellen van stroom.
TIG DC - Puls
94
Page 95
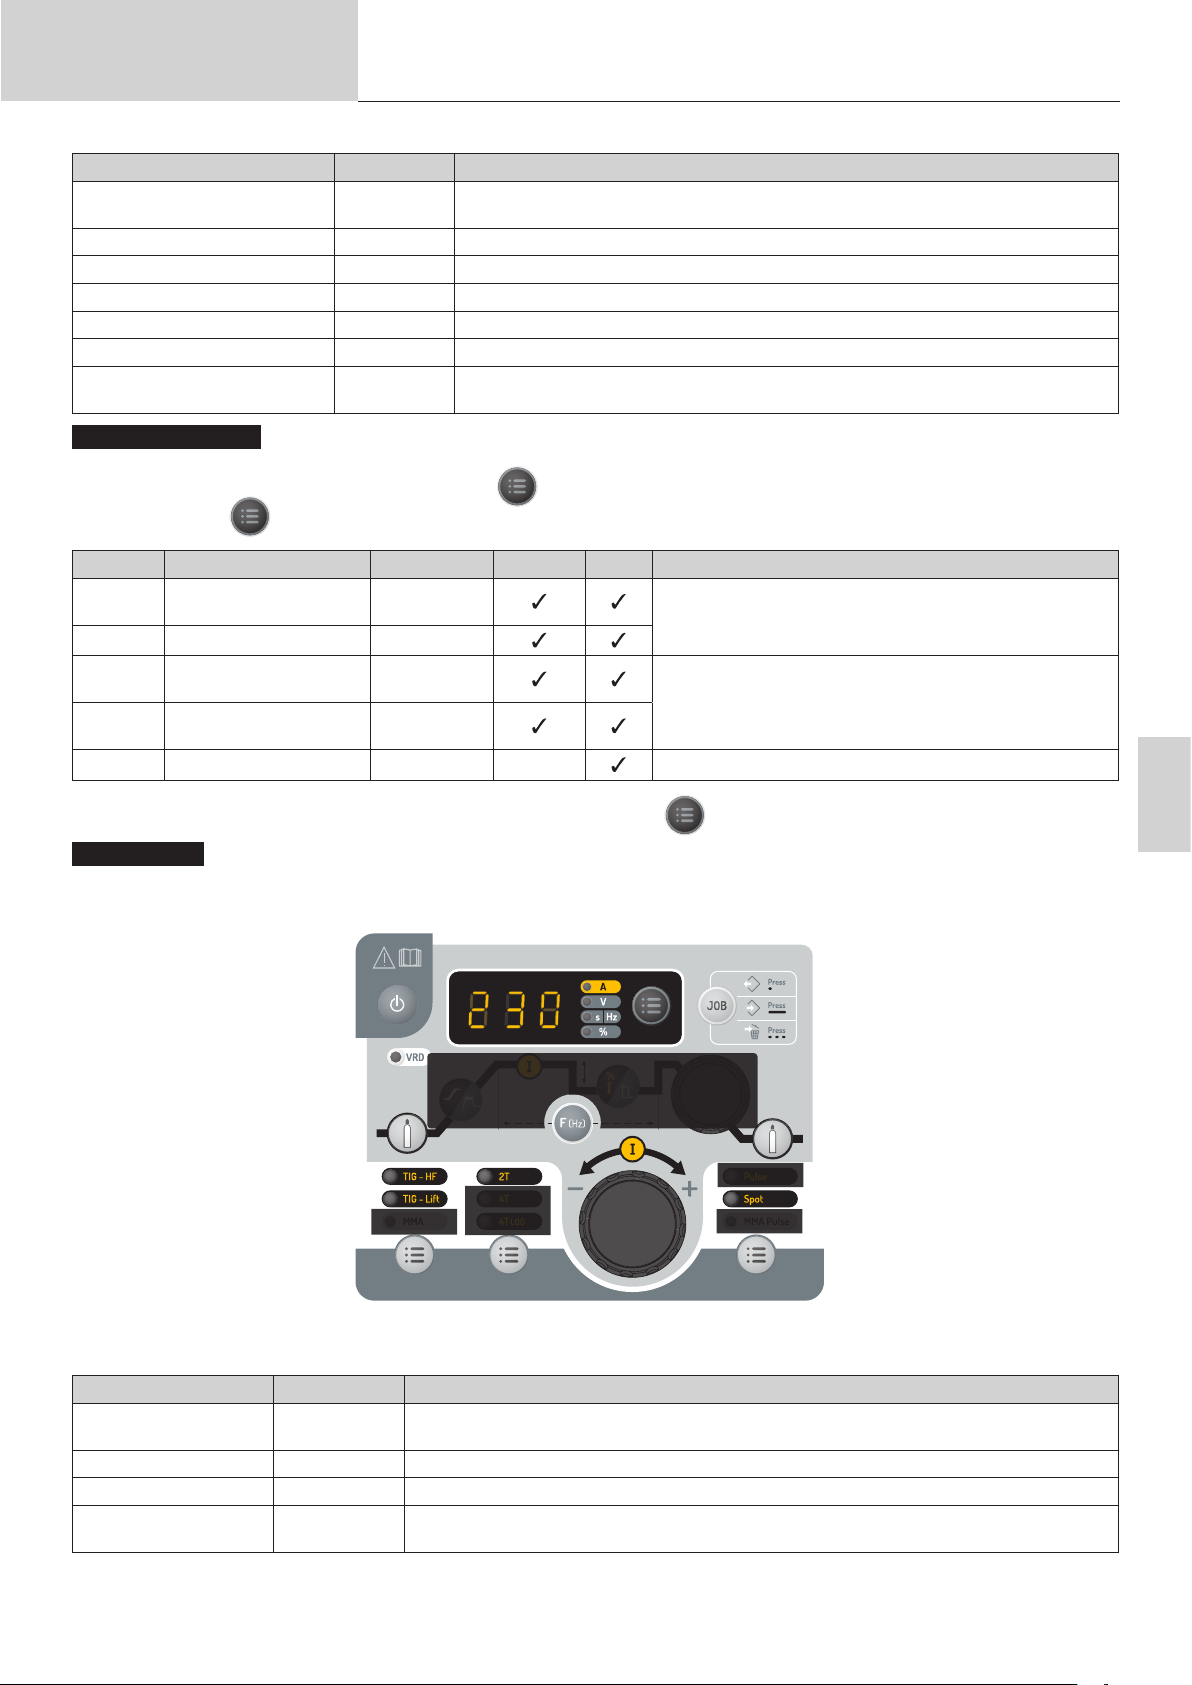
Gebruikershandleiding
Omschrijving Instellen Beschrijving & adviezen
Pre-Gas 0 - 60 s
Stijgende stroom 0 - 60 s Up Slope helling
Lasstroom 10 - 230 A Lasstroom.
Koude stroom 20 - 99 % Tweede lasstroom, genaamd «koude stoom»
Puls-frequentie 0.1 - 2000 Hz Puls-frequentie
Downslope 0 - 60 s Dalende stroom
Post Gas 0 - 60 s
TIG - Geavanceerd menu
Het is mogelijk toegang te krijgen tot extra instellingen in het geavanceerde menu.
Deze geavanceerde instellingen zijn toegankelijk door knop langer dan 3 seconden in te drukken, vervolgens het «SEt» scherm te selecteren
en nogmaals op knop te drukken. Door aan deze knop te draaien krijgt u toegang tot de volgende geavanceerde instellingen :
Instelling Beschrijving Instellen Standaard Puls Advies
« ISa »
« tSa » Duur van opstart-fase. 0 s - 10 s
« ISo »
« tSo »
« dcy » Duty Cycle 20 % - 80 % Schakelen duur warme puls-stroom (l)
Stroom-niveau tijdens de
opstart-fase.
Stroom-niveau bij het
afsluiten van het lassen
Tijdsduur stroom-niveau
bij het afronden.
Vertaling van de originele handleiding
Duur van het zuiveren van de toorts en het creëren van een beschermgas voorafgaand aan
de ontsteking.
Tijdsduur van het in stand houden van de gasbescherming, na het uitschakelen van de
lasboog. Beschermt het werkstuk en de elektrode tegen oxidatie.
10 % - 200 %
10 % - 100 %
0 s - 10 s
PROTIG 231 DC FV
Stroom-niveau voordat de stroom opgevoerd wordt.
Dit stroom-niveau is de fase na het dalen van de stroom.
Het bevestigen van de te wijzigen instelling wordt gedaan met een druk op te knop . U kunt het geavanceerde menu verlaten met «ESC».
SPOT puntlassen
Deze lasmodule is geschikt voor het voor-assembleren van onderdelen, voordat u met het eigenlijke lassen begint. Het punten kan handmatig, per
trekker of getemporiseerd gebeuren, in een van te voren gedenieerd ritme. Deze punt-duur zorgt voor een betere reproduceerbaarheid en het realiseren van niet-geoxideerde punten (toegankelijk met de «F(Hz)» knop).
TIG SPOT
De grijze zones worden niet gebruikt in deze modus.
NL
Beschrijving Instellen Advies
Pre-Gas 0 - 60 s
Lasstroom 10 - 230 A Lasstroom.
Spot Man, 0,1 - 60 s Handmatig of een vooraf bepaalde tijdsduur.
Post Gas 0 - 60 s
Duur van het zuiveren van de toorts en het creëren van een beschermgas voorafgaand aan de
ontsteking.
Tijdsduur van het in stand houden van de gasbescherming, na het uitschakelen van de lasboog.
Beschermt het werkstuk en de elektrode tegen oxidatie.
95
Page 96
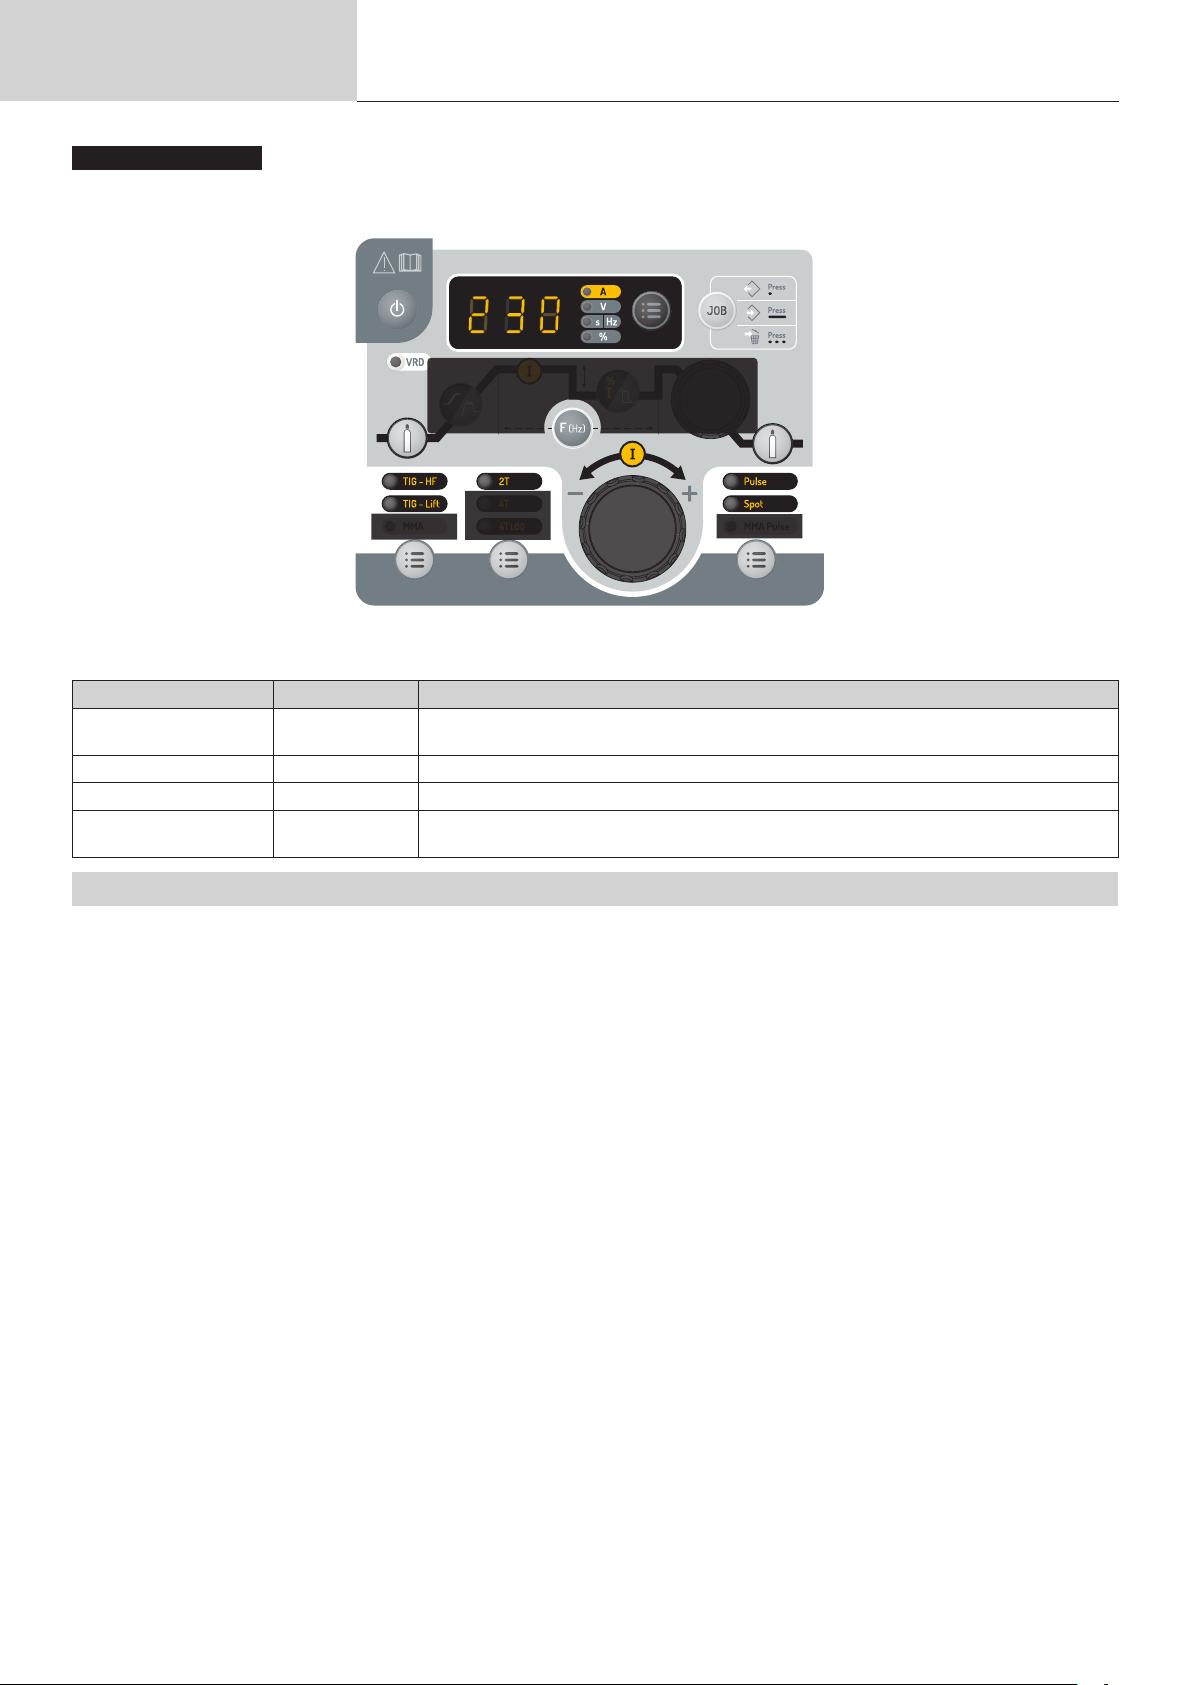
Gebruikershandleiding
SPOT PULSE puntlassen
Deze lasmethode met dunne platen maakt het mogelijk onderdelen voor te assembleren alvorens te lassen. Het punten kan handmatig, per trekker of
getemporiseerd gebeuren, in een van te voren gedenieerd ritme. Deze punt-duur zorgt voor een betere reproduceerbaarheid en het realiseren van
niet-geoxideerde punten (toegankelijk met de «F(Hz)» knop).
Vertaling van de originele handleiding
PROTIG 231 DC FV
De grijze zones worden niet gebruikt in deze modus.
Beschrijving Instellen Advies
Pre-Gas 0 - 60 s
Lasstroom 10 - 230 A Lasstroom.
Spot pulse Man, 0,01 - 60 s Handmatig of een vooraf bepaalde tijdsduur.
Post Gas 0 - 60 s
Duur van het zuiveren van de toorts en het creëren van een beschermgas voorafgaand aan de
ontsteking.
Tijdsduur van het in stand houden van de gasbescherming, na het uitschakelen van de lasboog.
Beschermt het werkstuk en de elektrode tegen oxidatie.
TIG SPOT PULSE
OPSLAAN EN OPROEPEN VAN DE LASINSTELLINGEN
De gebruikte instellingen worden automatisch opgeslagen, en weer opgeroepen wanneer het lasapparaat opnieuw opgestart wordt. Naast de in ge-
bruik zijnde instellingen is het mogelijk om instellingen genaamd « JOBS » op te slaan en weer op te roepen. Met de knop « JOB » kan de lasser een
instelling opslaan, weer oproepen of verwijderen. 50 Jobs kunnen per lasprocedure worden opgeslaan.
Creëren van een job.
- Aanpassen van het geheel van gewenste lasinstellingen,
- Geef een langere druk op de knop « JOB »,(langer dan 3 seconden).
- De melding « IN » verschijnt op de display,
- Kies een job-nummer met behulp van de draaiknop. Alleen de nummers die niet bij een reeds bestaande job horen kunnen worden gekozen, en
zullen worden getoond op de display,
- Wanneer u het nummer van de job hebt gekozen, druk dan op de knop « JOB » om deze te bevestigen en op te slaan onder het gekozen nummer,
- Het nummer van de job blijft vervolgens op het scherm, wat aangeeft dat het opslaan is gelukt. Het nummer blijft op het scherm, totdat er een andere
knop of de trekker van de toorts geactiveerd wordt.
Let op : Als alle nummers al bezet zijn, zal het IHM scherm « Full » tonen.
Oproepen van een job
Het oproepen van een job vereist geen speciale voorwaarden, behalve dat dit niet plaats kan vinden tijdens het lassen :
- Voer een korte druk op de knop « JOB » uit (niet langer dan 2 seconden),
- De aanwijzing « OUT » verschijnt op de display van de IHM,
- Kies, met behulp van de draaiknop, een job-nummer dat u wilt verwijderen. Alleen de nummers geassocieerd aan bestaande jobs zullen worden
getoond op het scherm. Wanneer er geen enkele job is opgeslaan, zal het IHM scherm « - - - » tonen.
- Wanneer u een job-nummer heeft geselecteerd, moet u op de knop « JOB » drukken om de instelling te bevestigen. Het nummer van de job knippert
dan op het scherm : dit geeft aan dat de job geladen wordt. Het nummer blijft knipperen, totdat een andere instelling gewijzigd wordt, of totdat er op
de trekker van de toorts gedrukt wordt om de lascyclus op te starten.
Verwijderen van een job
- Voer een korte druk op de knop « JOB » uit (niet langer dan 2 seconden),
- De aanwijzing « OUT » verschijnt op de display van de IHM,
- Kies, met behulp van de draaiknop, een job-nummer dat u wilt verwijderen. Alleen de nummers die geassocieerd zijn aan een job zullen worden
getoond,
- Druk 3 keer achter elkaar op de « JOB » knop. De gekozen job is nu verwijderd, en de generator
toont opnieuw de lasstroom.
96
Page 97
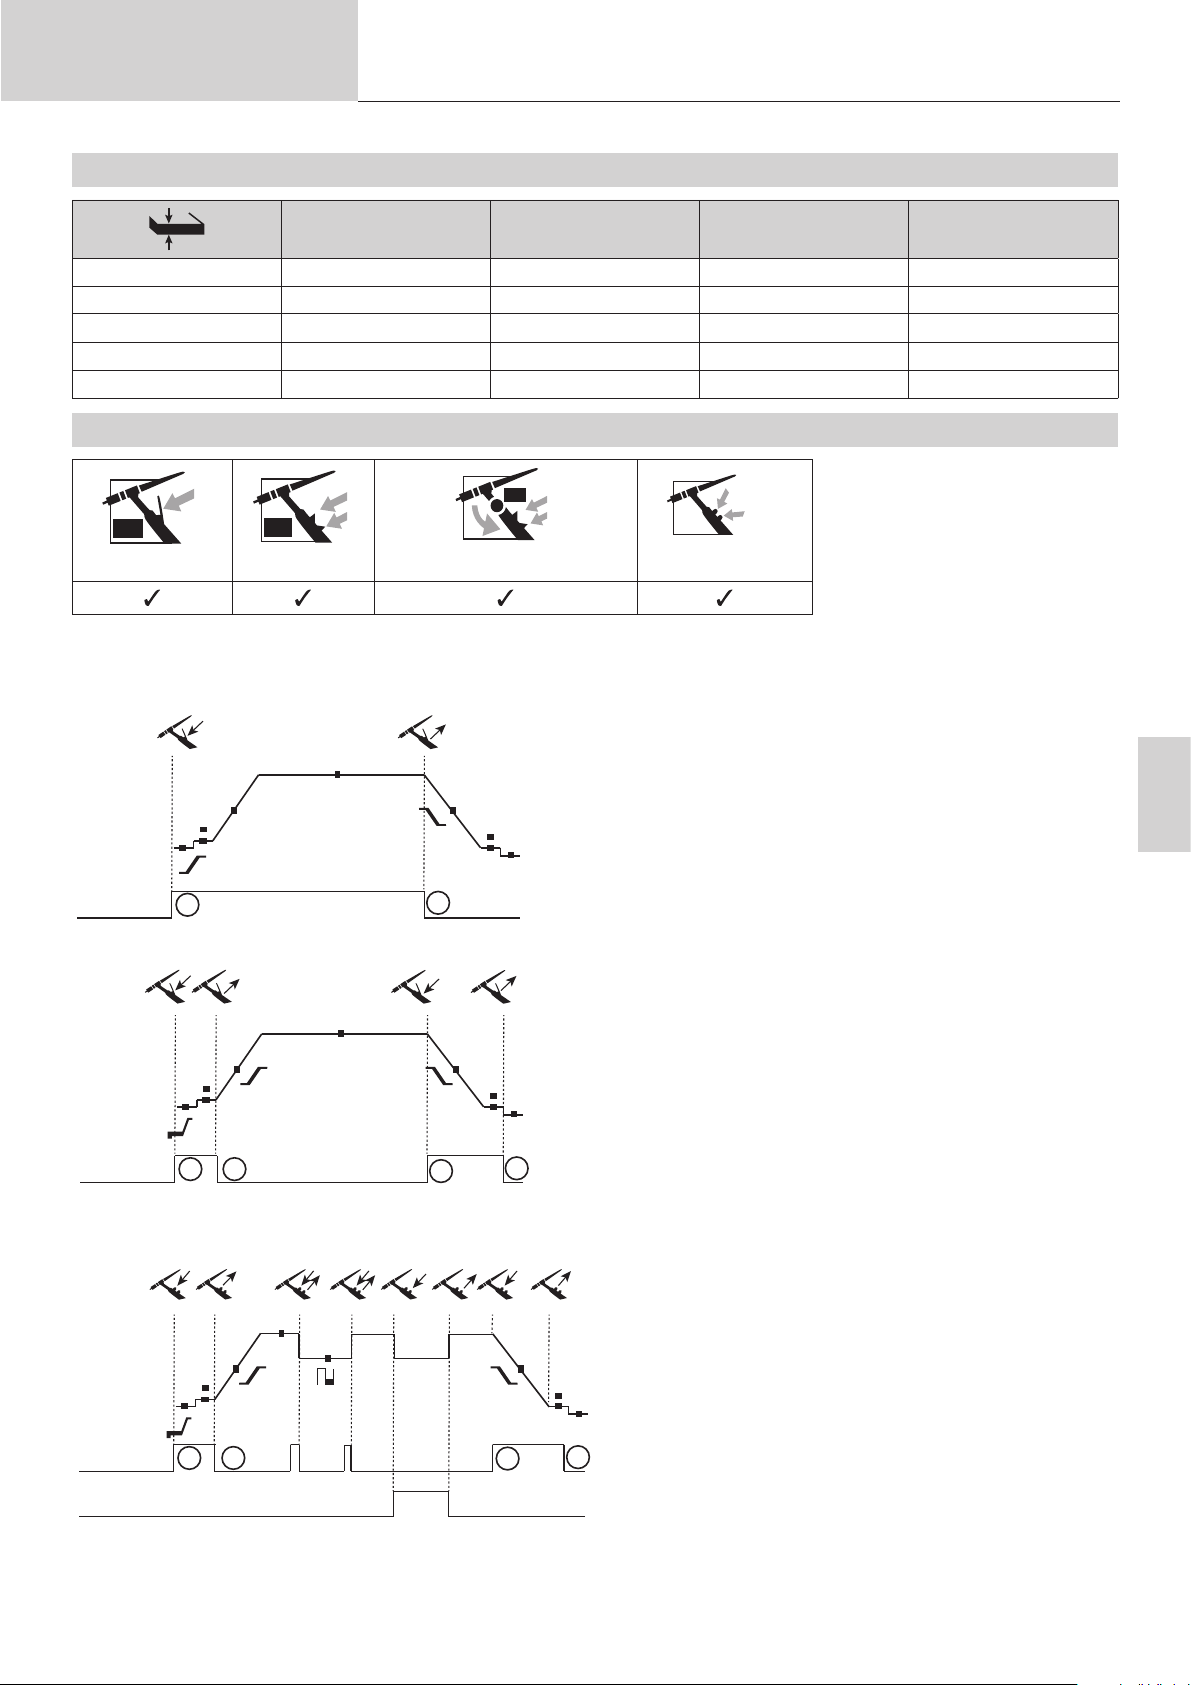
Gebruikershandleiding
L
L
DB
L
DB
P
UP
Down
t
t
T2
T1
Hoofdknop
t t
t
t
T2
T1
Hoofdknop
T3
T1
Hoofdknop
T2
T4
Vertaling van de originele handleiding
PROTIG 231 DC FV
GEADVISEERDE COMBINATIES
Stroom (A) Elektrode (mm) Nozzle (mm) Gastoevoer Argon (L/min)
0.3 - 3 mm 3 - 75 1 6.5 6 - 7
2.4 - 6 mm 60 - 150 1.6 8 6 - 7
4 - 8 mm 100 - 200 2 9.5 7 - 8
6.8 - 8.8 mm 170 - 250 2.4 11 8 - 9
9 - 12 mm 225 - 300 3.2 12.5 9 - 10
GESCHIKTE TOORTSEN EN GEBRUIK VAN DE TREKKERS
Lamel Dubbele knoppen Dubbele Knoppen + draaiknop Up & Down
In geval van een toorts met 1 knop, wordt deze knop «hoofd-knop» genoemd.
Bij een toorts met 2 knoppen wordt de eerste knop «hoofd-knop» genoemd. De tweede knop wordt «secondaire knop» genoemd.
2T MODULE
Hoofdknop
Hoofdknop
Hoofdknop
of
Secundaire knop
t
T1
4T MODULE
t t
T1
T2
4T log MODULE
t t
T1
T2
T1 - De hoofd-knop is ingedrukt, de lascyclus start (Pregas, l_Start,
UpSlope en lassen).
T2 - De hoofd-knop wordt losgelaten, de lascyclus wordt gestopt
t
T2
T3
T4
>0.5s<0.5s<0.5s
T3
(DownSlope, l_Stop, Postgas).
Op de toorts met 2 knoppen, en alleen in 2T, wordt de secundaire knop
gebruikt als hoofd-knop.
T1 - De hoofd-knop is ingedrukt, de cyclus start vanuit Pregas en stopt
in de fase l_Start.
T2 - De hoofd-knop wordt losgelaten, de cyclus gaat over in UpSlope
en in lassen.
T3 - De hoofd-knop is ingedrukt, de cyclus gaat over in Downslope en
stopt in de fase l_Stop.
T4 - De hoofd-knop wordt losgelaten, de cyclus eindigt met Postgas.
Bij gebruik van een toorts met 2 knoppen, wordt de secondaire knop
niet gebruikt.
T1 - De hoofd-knop is ingedrukt, de cyclus start vanuit Pregas en stopt
in de fase l_Start.
T2 - De hoofd-knop wordt losgelaten, de cyclus gaat over in UpSlope
en in lassen.
LOG : deze module wordt gebuikt in de lasfase :
- een korte druk op de hoofdknop (<0.5s) de stroom schakelt van lasstroom l naar koude stroom l en vice versa.
- De tweede knop wordt ingedrukt gehouden, de stroom schakelt over
van I lasstroom naar I koude stroom.
- De tweede knop wordt losgelaten, de stroom schakelt van I koude
T4
stroom naar I lasstroom.
T3 : Een lange druk op de hoofdknop (>0.5s), de cyclus gaat over naar
Down Slope en stopt in de fase I_Stop.
NL
T4 - De hoofd-knop wordt losgelaten, de cyclus eindigt met Postgas.
97
Page 98
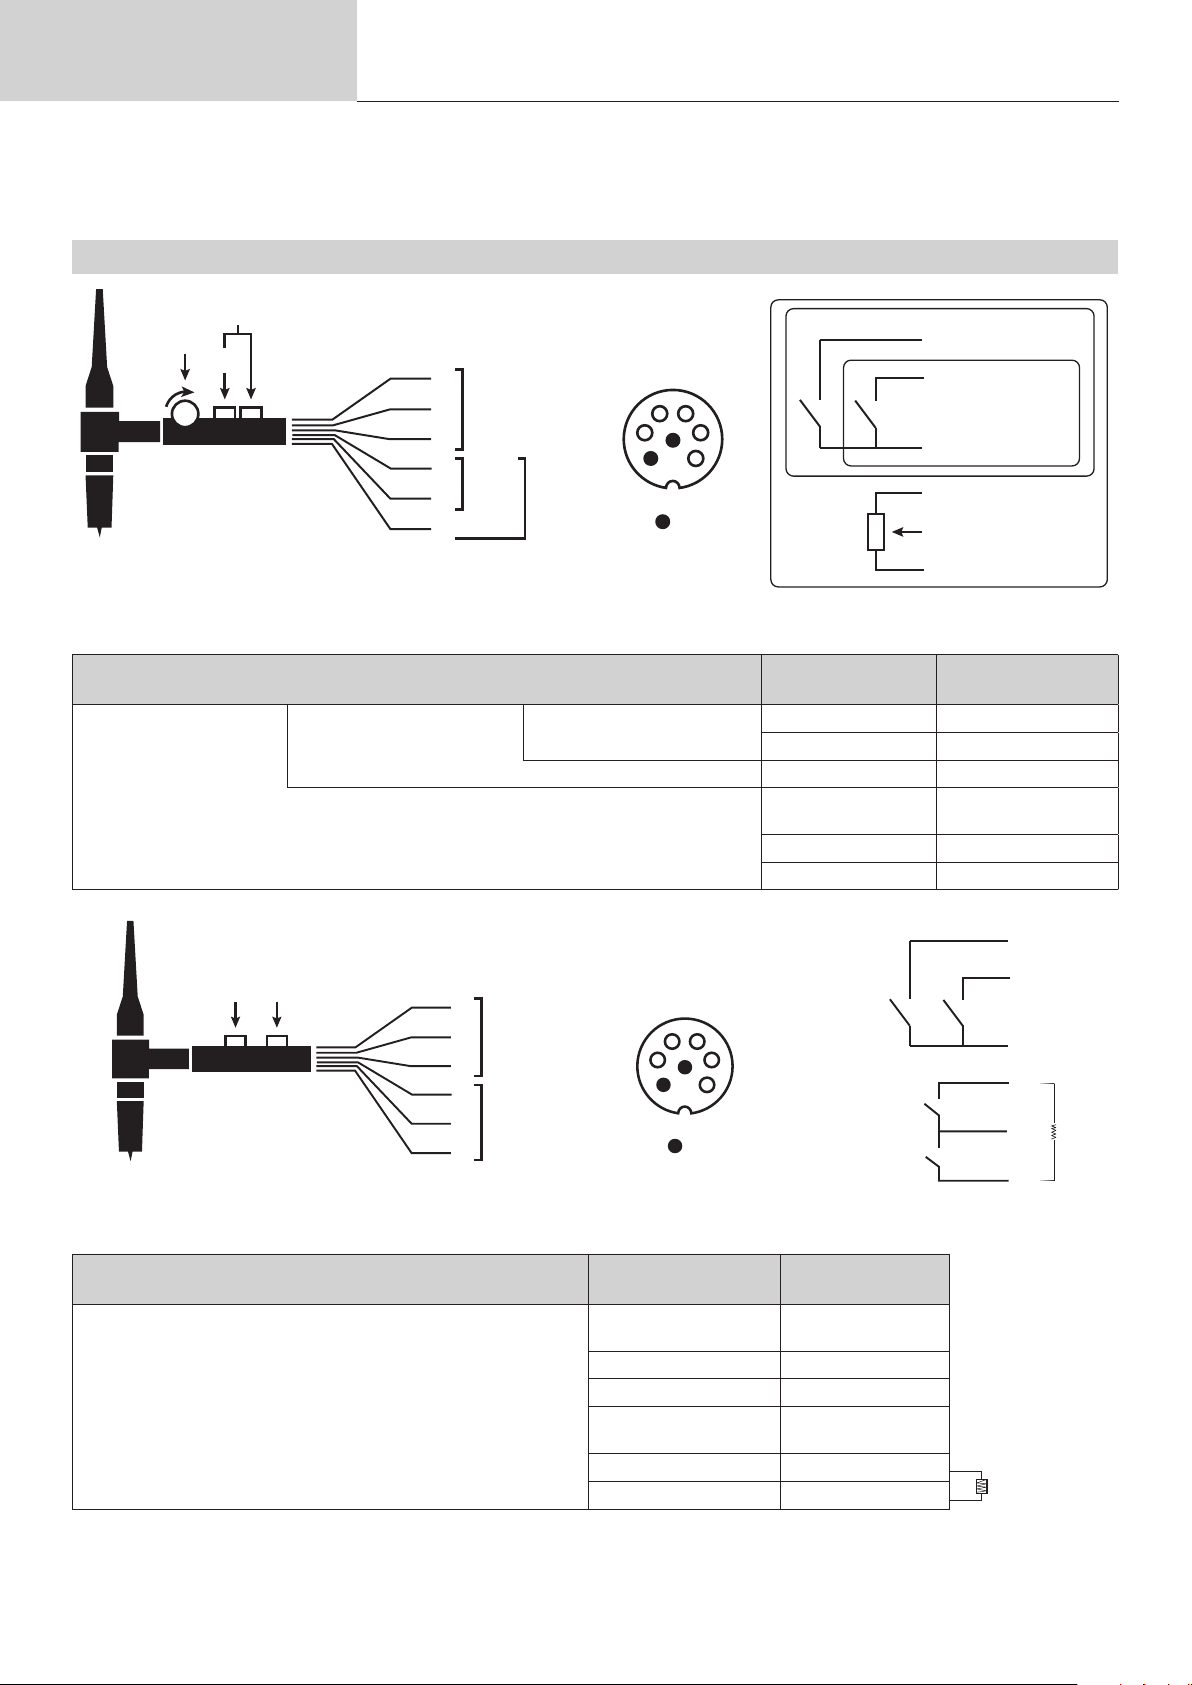
Gebruikershandleiding
Voor de toortsen met dubbele knoppen of dubbele trekkers + potmeter houdt de « bovenste »trekker dezelfde functie als de toorts met maar één
enkele trekker of lamel. Met de « onderste » trekker kan men, wanneer deze ingedrukt wordt gehouden, overschakelen naar koude stroom. Met de
potmeter van de toorts, indien aanwezig, kan de lasstroom afgesteld worden van 50% tot 100% van de getoonde waarde.
Vertaling van de originele handleiding
PROTIG 231 DC FV
CONNECTOR BESTURING TREKKER
DB
P
3
DB torch
L
1
P
5
torch
2
4
L
torch
2
DB
torch
3
4 3
5
6
2
1
NC
4
L torch
2
2
5
DB + P
torch
1
Bedradingsschema volgens toorts type. Elektrisch schema, afhankelijk van het type toorts.
Toorts met dubbele knop +
draaiknop
Types toorts
Toorts met dubbele knop Toorts met lamel
Omschrijving van de
draad
Algemeen/Massa 2
Knop 1 4
Knop 2 3
Algemeen/Massa van
de potentiometer
10 V 1
Cursor 5
Pin bijbehorende
aansluiting
2
4
Up
Down
DB
1
5
2
4
2
3
Up & Down
DB
4 3
5
6
NC
2
1
Switch Down
Switch Up
3
Switch 2Switch 1
2
2
5
4.7 kΩ
1
Bekabelschema van de Up & Down toorts Elektrisch schema Up & Down toorts
98
Type toorts
Toorts Up & Down
Omschrijving van de
draad
Schakelaar
Switch 1 & 2
Switch 1 4
Switch 2 3
Schakelaar
Switch Up & Down
Switch Up 1
Switch Down 2
Pin bijbehorende
aansluiting
2
5
4.7 kΩ
Page 99
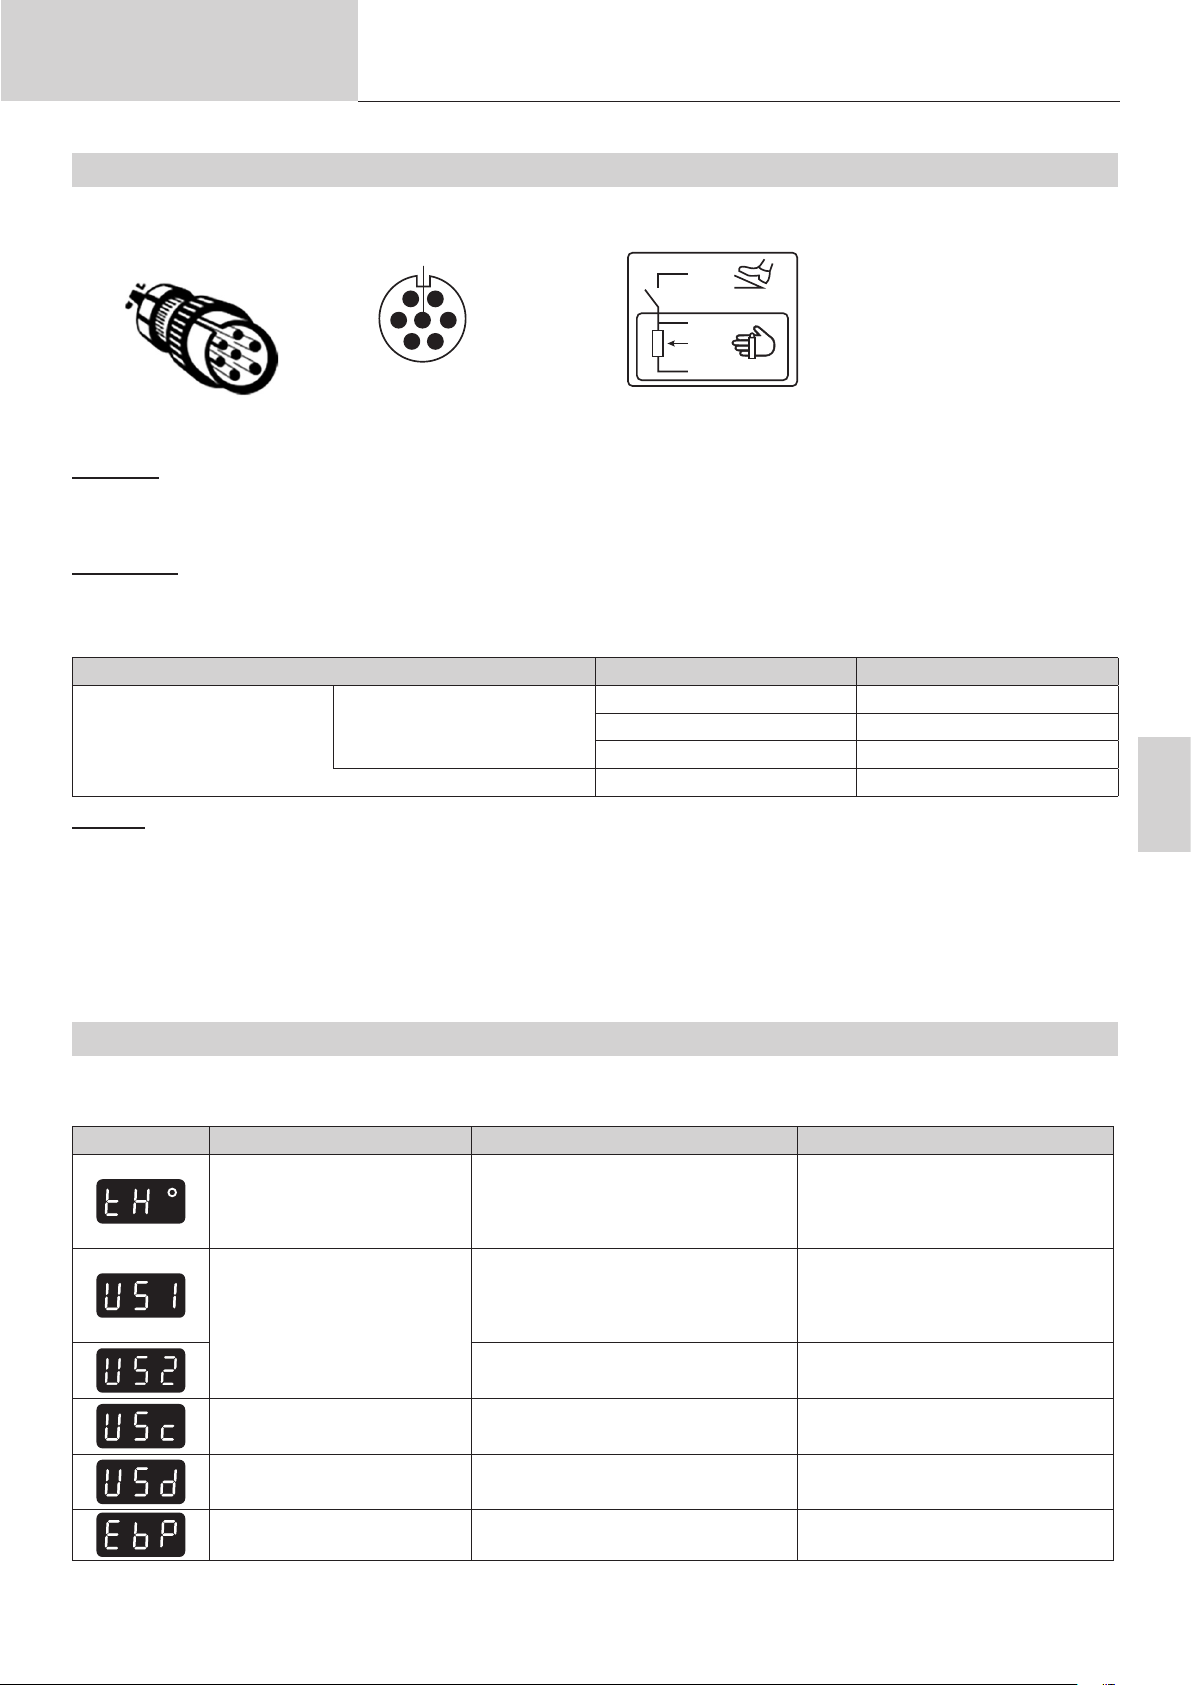
Gebruikershandleiding
Vertaling van de originele handleiding
PROTIG 231 DC FV
AFSTANDSBEDIENING
De analoge afstandsbediening functioneert in de procedures TIG en MMA.
G
F
A
E
B
CD
Art. code 045699 Buitenaanzicht Elektrische schema’s afhankelijk van de afstandsbediening.
Aansluiting
1 - Sluit de afstandsbediening aan op de achterkant van de lasstroombron.
2- De IHM detecteert de aanwezigheid van een afstandsbediening en stelt een aantal keuzes voor, die met behulp van de draaiknop geselecteerd
kunnen worden.
Aansluitingen
Het apparaat is uitgerust met een vrouwelijke aansluiting voor bediening op afstand.
Met de mannelijke 7-punts aansluiting (optioneel, art. code 045699) kunt u verschillende types afstandsbedieningen aansluiten. Volg het hier-onderstaande schema voor de bekabeling.
D
045682
C
B
045675
A
Omschrijving van de draad Pin bijbehorende aansluiting
10 V A
Pedaal Handmatige afstandsbediening
Werking :
• Handmatige afstandsbediening (optioneel art. code 045675) :
Met de handmatige afstandsbediening kan de stroom gevarieerd worden, tussen 50% en 100% ten opzichte van de ingegeven waarde. In deze
conguratie zijn alle modules en functies van de stroombron toegankelijk en instelbaar.
• Pedaal (optioneel art. code 045682) :
Met de pedaal kunt de stroom gevarieerd worden, tussen 10% en 100% ten opzichte van de ingegeven waarde. Bij TIG-lassen functioneert de
lasstroombron alleen in de 2T-modus. Het opvoeren en afzwakken van de stroom wordt niet meer geregeld door de lasstroombron (functies op
non-actief) maar door de gebruiker via het pedaal.
Cursor B
Algemeen/Massa C
Switch/Schakelaar D
FOUTMELDINGEN, AFWIJKINGEN, OORZAKEN, OPLOSSINGEN
Dit materiaal beschikt over een controle-systeem bij storingen.
Met behulp van een serie foutmeldingen op het controlepaneel kan een diagnose van de storing gemaakt worden.
Error code Betekenis OORZAKEN OPLOSSINGEN
Thermische beveiliging
Het apparaat heeft zichzelf
uitgeschakeld.
Defecte toorts Storing in de trekker(s) van de toorts
Storing pedaal Het pedaal is ingedrukt
Storing drukknop(pen) Drukknop(pen) in kortsluiting
Overschrijding inschakelduur
Omgevingstemperatuur hoger dan 40°C.
Luchtinlaatopeningen verstopt.
Een overspanning is gedetecteerd.
Er is een onderspanning gedetecteerd
Wacht tot het waarschuwingslampje uit
is alvorens de laswerkzaamheden te
hervatten.
Respecteer de inschakelduur en zorg
voor de juiste ventilatie
Een overspanning op het elektrisch
netwerk is de oorzaak van de boodschap.
Laat uw elektrische installatie of uw gene-
rator controleren door een gekwaliceerde
persoon.
Controleer de bedrading van het
stopcontact en het vastschroeven van de
klemmen.
Controleer of er geen enkel element drukt
op de trekker(s) van de toorts bij het
inschakelen van het apparaat.
Controleer of er geen enkel element drukt
op de pedaal tijdens het inschakelen van
het apparaat.
Controleer of er geen enkele drukknop
ingedrukt is
NL
99
Page 100
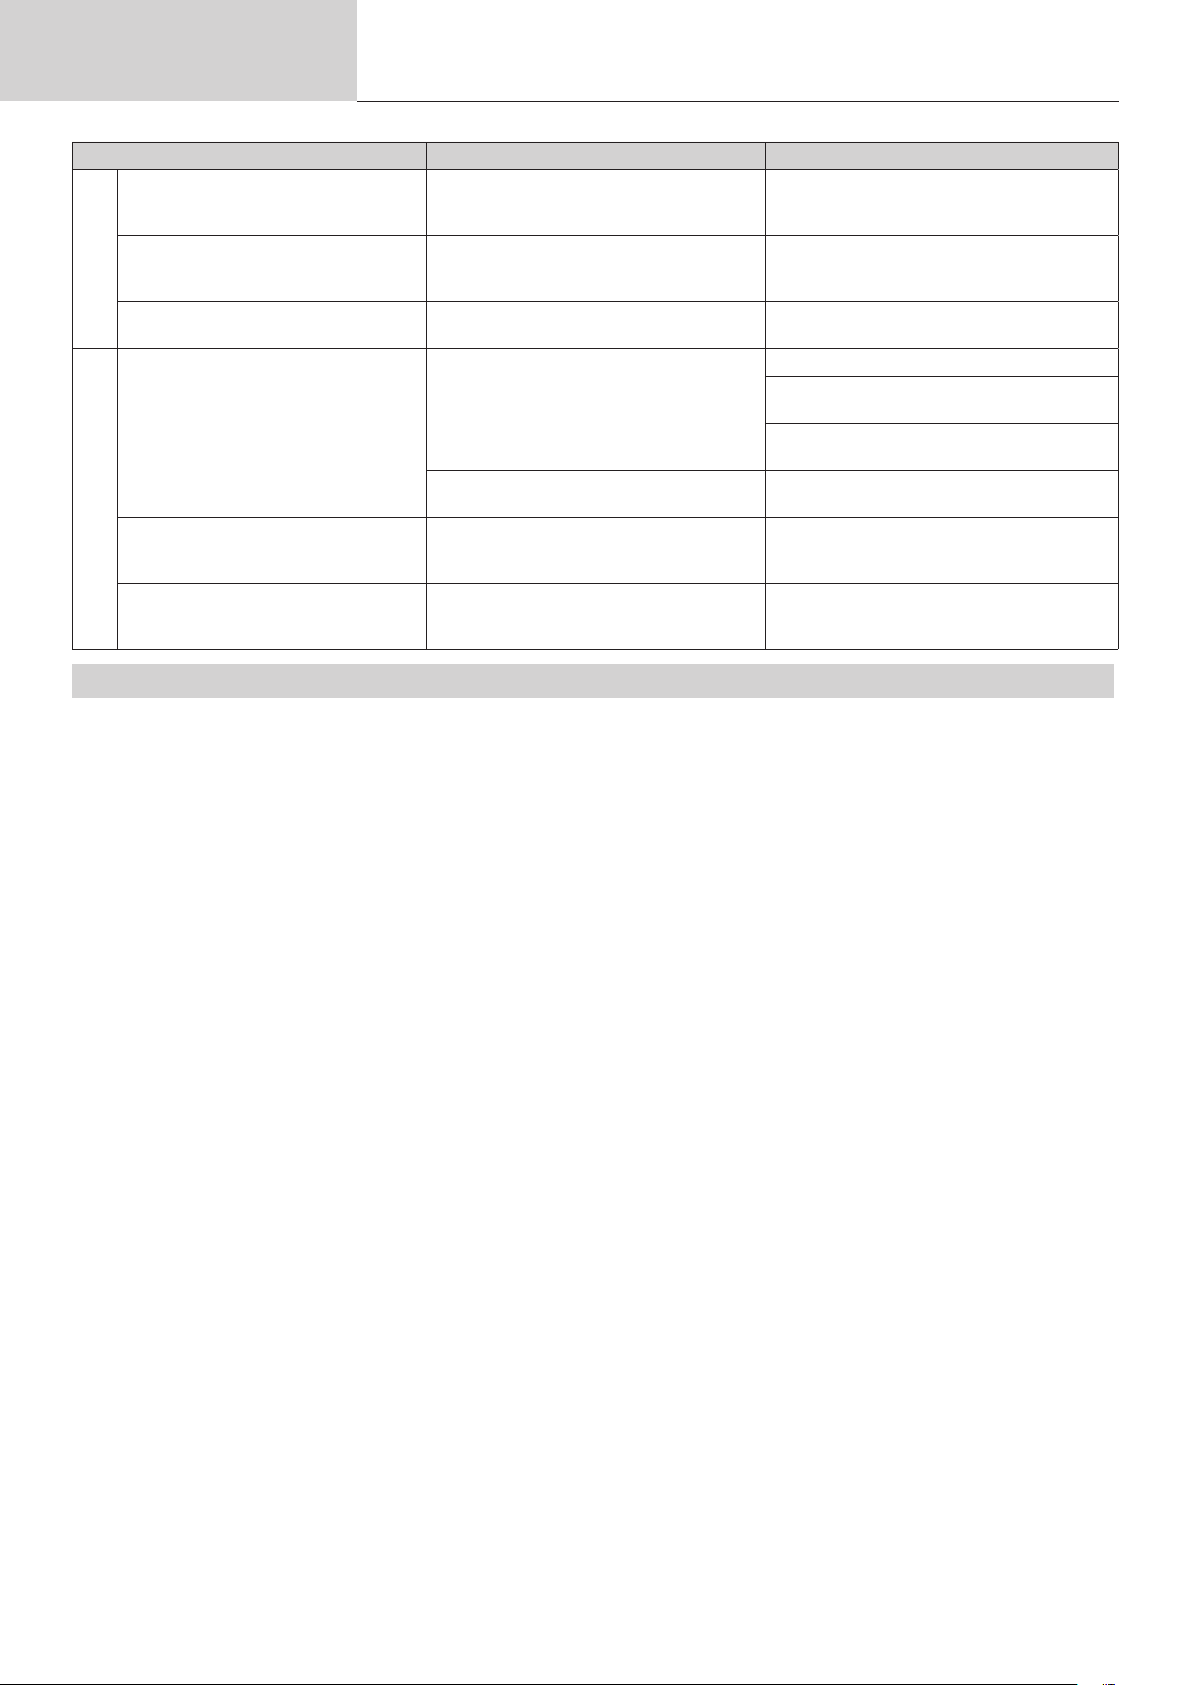
Gebruikershandleiding
Afwijkingen Oorzaken Oplossingen
De display staat aan maar het apparaat
levert geen stroom
Het apparaat wordt gevoed, een tinteling
is voelbaar wanneer u het plaatwerk
TIG-MMA
aanraakt.
Het toestel last niet goed. Verkeerde polariteitsaansluiting
Instabiele lasboog
TIG
De wolfraam elektrode oxideert en bezoedelt aan het einde van het lasproces
Elektrode smelt Verkeerde polariteitsaansluiting
Vertaling van de originele handleiding
De kabel van de aardingsklem, de toorts of
de elektrodehouder is niet goed aangesloten
op het apparaat
De aarding werkt niet correct
Defect veroorzaakt door de wolfraam
elektrode
Gastoevoer niet correct afgesteld
Probleem met gas of te vroege afsluiting van
de gastoevoer
PROTIG 231 DC FV
Controleer de aansluitingen
Controleer het stopcontact en de aarding van
uw installatie.
Controleer de polariteit die aangegeven staat
op de verpakking van de elektroden.
Gebruik de goede maat wolfraamelektrode
Gebruik een correct geprepareerde wolfraam
elektrode
Gebruik een Wolfraam elektrode die geschikt
is voor DC
Controleer de gastoevoer en de drukregelaar
van de gases
Controleer alle gasaansluitingen en draai ze
goed aan. Wacht tot de elektrode is afgekoeld
voor het afsluiten van de gastoevoer.
Controleer of de massaklem correct
aangesloten is op de (+) en de toorts op de (-)
van het apparaat
GARANTIE VOORWAARDEN
De garantie dekt alle gebreken of fabricage-fouten gedurende 2 jaar, vanaf de aankoopdatum (onderdelen en arbeidsloon).
De garantie dekt niet :
• Alle andere schade als gevolg van vervoer.
• De gebruikelijke slijtage van onderdelen (Bijvoorbeeld : : kabels, klemmen, enz.).
• Incidenten als gevolg van verkeerd gebruik (verkeerde elektrische voeding, vallen, ontmanteling).
• Gebreken ten gevolge van de gebruiksomgeving (vervuiling, roest, stof).
In geval van defecten, kunt u het apparaat terugsturen naar de distributeur, vergezeld van :
- een gedateerd aankoopbewijs (factuur, kassabon....)
- een beschrijving van de storing.
100
 Loading...