

Page 1
PL
1-16
PROTIG 200 DC HF
Spawarka TIG i MMA
C73525_V5_19/07/2021
www.gys.fr
Page 2
RYS-1
PROTIG 200 DC HF
1
4
PL
7
RYS-2
3
2
5
I N V E R T E R
WELD E R
7
5
A
A
JOB
6
4
6
1 2 3
2
Page 3
PROTIG 200 DC HF
PL
OSTRZEŻENIA - ZASADY BEZPIECZEŃSTWA
WPROWADZENIE I OPIS OGÓLNY
Uwaga! Przed rozpoczęciem eksploatacji urządzenia należy uważnie przeczytać niniejszą instrukcję
obsługi.
Nie należy podejmować żadnych modykacji bądź prac konserwacyjnych, które nie zostały wymienione w instrukcji.
Producent nie ponosi odpowiedzialności za jakiekolwiek obrażenia ciała lub szkody materialne spowodowane użytkowaniem niezgodnym z treścią
niniejszej instrukcji.
W przypadku jakichkolwiek wątpliwości bądź problemów należy skonsultować się z osobą wykwalikowaną w celu poprawnej instalacji urządzenia.
OTOCZENIE
Urządzenie przeznaczone jest wyłącznie do spawania w granicach wskazanych na tabliczce znamionowej i/lub w instrukcji. Należy przestrzegać
dyrektyw dotyczących bezpieczeństwa. W przypadku niewłaściwego lub niebezpiecznego użycia produktu producent nie ponosi odpowiedzialności.
Stanowisko powinno być używane w pomieszczeniach wolnych od substancji tj. kurz, kwasy, gazy lub innych substancji żrących. W trakcie użytkowania
należy zapewnić odpowiedni przepływ powietrza.
Zakres temperatur:
Użytkowanie od -10 do +40°C (od +14 do + 104°F).
Przechowywanie pomiędzy -20 a +55°C (-4 a 131°F).
Wilgotność powietrza:
Mniejsza lub równa 50%, w temperaturze 40°C (104°F).
Mniejsza lub równa 90%, w temperaturze 20°C (68°F).
Poziom:
Do 1000 m n.p.m. (3280 stóp).
OCHRONA SIEBIE I INNYCH
Spawanie łukowe może być niebezpieczne i doprowadzić do poważnych obrażeń, a nawet śmierci.
Spawanie naraża osoby na promieniowanie niebezpiecznego źródła ciepła, promieniowanie świetlne łuku, pole elektromagnetyczne (uwaga dla osób
posiadających rozrusznik serca), porażenia prądem elektrycznym, hałas i emisję zanieczyszczeń gazowych.
W celu ochrony siebie i innych należy przestrzegać następujących środków ostrożności:
Aby zabezpieczyć się przed oparzeniami i promieniowaniem, należy nosić suchą odzież ochronną, zakrywającą całe ciało, bez
mankietów, izolującą i ognioodporną.
Należy zawsze pamiętać o użyciu odpowiednich rękawic zapewniających izolację elektryczną i termiczną.
Należy stosować odpowiednią ochronę spawalniczą lub przyłbicę zapewniającą wystarczający poziom ochrony (w zależności od
aplikacji). Należy chronić oczy podczas wszystkich etapów czyszczenia. Szkła kontaktowe są szczególnie zabronione.
Czasem konieczne jest ograniczenie obszaru za pomocą zasłon ognioodpornych, aby chronić obszar spawania przed promieniami
łuku, rozpryskami i odpadami radioaktywnymi.
Należy poinformować osoby znajdujące się w stree spawania, aby nie patrzyły ani na łuk spawalniczy, ani na spawane części oraz
aby nosiły odpowiednią odzież ochronną.
Należy używać słuchawek chroniących przed hałasem, jeśli proces spawania osiągnie poziom dźwięku powyżej limitu.
Należy trzymać ręce, włosy i ubrania z daleka od części ruchomych (wentylatorów), rąk, włosów, ubrań.
Gdy zasilanie spawania jest pod napięciem, nigdy nie należy zdejmować obudowy zabezpieczającej agregat. W razie wypadku,
producent nie jest pociągnięty do odpowiedzialności.
Części, które zostały przyspawane, są gorące i mogą spowodować poparzenia przy ich użytkowaniu. Aby przeprowadzić konserwację
palnika, upewnij się, że wystygł on wystarczająco i odczekaj co najmniej 10 minut przed rozpoczęciem. Urządzenie chłodzące musi
być włączone podczas używania palnika chłodzonego wodą, aby ciecz nie spowodowała poparzeń.
Uwaga! Ważne jest, aby zabezpieczyć miejsce pracy przed jego opuszczeniem w celu ochrony ludzi i mienia.
OPARY SPAWALNICZE I GAZ
Dymy, gazy i pyły emitowane podczas spawania są niebezpieczne dla zdrowia. Należy zapewnić odpowiednią wentylację, wlot
powietrza jest czasem konieczny. Maska ze świeżym powietrzem może być dobrym rozwiązaniem w przypadku; gdy wentylacja
nie wystarcza.
Należy sprawdzić, czy ssanie jest skuteczne poprzez kontrolę względem norm bezpieczeństwa.
Uwaga! Spawanie w małym pomieszczeniu wymaga nadzoru z bezpiecznej odległości. Ponadto spawanie niektórych materiałów, takich jak ołów,
kadm, cynk, rtęć lub beryl, może być szczególnie szkodliwe, należy więc odtłuścić części przed ich spawaniem.
Butle należy przechowywać w otwartych lub dobrze wentylowanych pomieszczeniach. Muszą one być w pozycji pionowej i utrzymywane na wsporniku
lub na wózku.
3
Page 4
PROTIG 200 DC HF
Spawanie w pobliżu smarów lub farb jest zabronione.
PL
RYZYKO POŻARU I WYBUCHU
Należy całkowicie chronić obszar spawania, materiały łatwopalne muszą być oddalone o minimum 11 metrów.
Wyposażenie przeciwpożarowe musi znajdować się w pobliżu operacji spawalniczych.
Należy uważać na rozpryski i iskry, nawet przez pęknięcia. Może to być źródłem ognia lub wybuchu.
Osoby, materiały łatwopalne i pojemniki znajdujące się pod ciśnieniem należy trzymać w bezpiecznej odległości.
Należy unikać spawania w zamkniętych pojemnikach lub rurach, a jeśli są otwarte, należy je opróżnić z wszelkich materiałów łatwopalnych lub
wybuchowych (olej, paliwo, gaz...).
Operacje szlifowania nie powinny być zwrócone w kierunku źródła prądu spawania czy też w kierunku materiałów łatwopalnych.
BUTLE Z GAZEM
Wyciekający gaz z butli może spowodować uduszenie w przypadku dużej koncentracji w obszarze spawania (dobrze wentylować
pomieszczenie).
Transport urządzenia musi być w pełni bezpieczny: zamknięte butle z gazem oraz zamknięte źródło zasilania spawalniczego.
Muszą być one w pozycji pionowej i podtrzymywane na wsporniku, aby zmniejszyć ryzyko upadku.
Należy zamknąć zawór butli pomiędzy dwoma użyciami. Należy zwrócić uwagę na zmiany temperatury i ekspozycję na słońce.
Butla nie może być w kontakcie z płomieniami, łukiem elektrycznym, palnikiem, zaciskiem czy innymi źródłami ciepła lub pożaru.
Należy utrzymać odpowiednią odległość od obwodów elektrycznych i spawania, dlatego nigdy nie spawać butli ciśnieniowej.
Uwaga! Przy odkręcaniu zaworu butli, należy odchylić głowę znad zaworu i upewnić się, że stosowany gaz jest odpowiedni dla danego procesu
spawania.
BEZPIECZEŃSTWO ELEKTRYCZNE
Używana sieć elektryczna zawsze musi mieć uziemienie. Należy używać zalecanego rozmiaru bezpiecznika oznaczonego na tablicy
znamionowej.
Porażenie prądem może być źródłem poważnego bezpośredniego lub pośredniego, a nawet śmiertelnego wypadku.
Nigdy nie należy dotykać elementów będących pod napięciem wewnątrz lub na zewnątrz źródła zasilania (palniki, zaciski, kable, elektrody), ponieważ
są one podłączone do obwodu spawania.
Przed otwarciem źródła prądu spawania, należy je odłączyć od sieci i odczekać 2 minuty, aby wszystkie kondensatory były rozładowane.
Nie dotykać w tym samym czasie palnika lub uchwytu elektrody i zacisku uziemienia.
Jeżeli kable lub palnik są uszkodzone, należy pamiętać, że musi je wymieniać osoba wykwalikowana. Przekrój kabla należy dobrać odpowiednio
do zastosowania. Zawsze używaj suchej, dobrej jakości odzieży, aby odizolować się od obwodu spawalniczego. Należy nosić obuwie ochronne we
wszystkich miejscach pracy.
KLASYFIKACJA MATERIAŁÓW EMC
Ten materiał klasy A nie jest przeznaczony do użytku na terenie mieszkalnym, ponieważ dostarczana tam publiczna energia
elektryczna jest niskonapięciowa. W tych miejscach mogą występować potencjalne trudności w zapewnieniu kompatybilności
elektromagnetycznej, ze względu na zaburzenia przewodzenia, a także emitowane częstotliwości radiowe.
Pod warunkiem, że impedancja publicznej sieci zasilającej niskiego napięcia we wspólnym punkcie sprzężenia jest mniejsza
niż Zmax = 0,104 Ohm, to urządzenie jest zgodne z IEC 61000-3-11 i może być podłączone do publicznej sieci zasilającej
niskiego napięcia. Do obowiązków osoby instalującej lub użytkownika urządzenia należy zapewnienie, w razie potrzeby poprzez
konsultacje z operatorem systemu dystrybucyjnego, że impedancja sieci mieści się w granicach ograniczeń impedancji.
Sprzęt ten nie spełnia wymogów normy IEC 61000-3-12 i jest przeznaczony do podłączania do prywatnych sieci niskiego napięcia
podłączonych do publicznej sieci energetycznej tylko na poziomie średniego i wysokiego napięcia. W przypadku podłączenia do
sieci publicznej zasilania o niskim napięciu odpowiedzialnością instalatora lub użytkownikajest upewnienie się, że urządzenie
może zostać podłączone. W tym celu, należy skontaktować się z operatorem sieci dystrybucyjnej.
EMISJE ELEKTROMAGNETYCZNE
Prąd elektryczny przechodzący przez jakikolwiek przewodnik wytwarza zlokalizowane pola elektryczne i magnetyczne (EMF).
Prąd spawania wytwarza pole elektromagnetyczne wokół obwodu spawalniczego i sprzętu do spawania.
Pola elektromagnetyczne EMF mogą zakłócać działanie niektórych implantów medycznych, takich jak rozruszniki serca. Dla osób z implantami
medycznymi muszą zostać podjęte środki ochronne. Na przykład, ograniczenia dostępu dla osób przechodzących lub indywidualna ocena ryzyka dla
spawaczy.
4
Page 5
PROTIG 200 DC HF
Spawacze powinni postępować zgodnie z poniższymi instrukcjami, aby zminimalizować ekspozycję na działanie pól elektromagnetycznych z obwodu
spawania:
• ułożyć kable spawalnicze razem – w miarę możliwości zamocować je za pomocą zacisku;
• ustawić się (tułów i głowę) jak najdalej od obwodu zgrzewania;
• nigdy nie owijać przewodów spawalniczych wokół ciała;
• nie umieszczać ciała pomiędzy kablami spawalniczymi. Trzymać oba kable po jednej stronie ciała;
• podłączyć zacisk uziemiający jak najbliżej spawanego obszaru;
• nie pracować zbyt blisko, nie pochylać się i nie opierać się o spawarkę;
• nie spawać podczas transportu spawarki lub podajnika drutu.
Zaleca się, aby osoby noszące rozruszniki serca skonsultowały się z lekarzem przed rozpoczęciem użytkowania spawarki.
Oddziaływanie pól elektromagnetycznych podczas spawania może powodować inne, nieznane jeszcze skutki zdrowotne.
PL
ZALECENIA DOTYCZĄCE OCENY OBSZARU SPAWANIA
Informacje ogólne
Użytkownik jest odpowiedzialny za instalację i użytkowanie sprzętu do spawania łukowego zgodnie z instrukcją producenta. W przypadku wykrycia
zakłóceń elektromagnetycznych rolą użytkownika sprzętu do spawania łukowego jest rozwiązanie sytuacji z pomocą techniczną producenta. W
niektórych przypadkach to działanie zapobiegawcze może sprowadzać się do czegoś tak prostego, jak uziemienie obwodu spawania. W innych
przypadkach może być konieczne skonstruowanie osłony elektromagnetycznej wokół źródła prądu spawania i całego elementu z zamocowaniem
ltrów wejściowych. We wszystkich przypadkach, zaburzenia elektromagnetyczne muszą być zminimalizowane, aż przestaną być kłopotliwe.
Ocena obszaru spawania
Przed zainstalowaniem sprzętu do spawania łukowego, użytkownik powinien ocenić potencjalne problemy elektromagnetyczne w otaczającym go
obszarze. Należy wziąć pod uwagę następujące elementy:
a) obecność (powyżej, poniżej i obok spawarki łukowej) innych kabli energetycznych, sterowania i telefonicznych;
b) nadajniki i odbiorniki telewizyjne;
c) komputery i inny sprzęt;
d) urządzenia krytyczne dla bezpieczeństwa, takie jak zabezpieczenia maszyn przemysłowych;
e) zdrowie i bezpieczeństwo osób przebywających w danym obszarze, takich jak osoby z kardiostymulatorami lub aparatami słuchowymi;
f) aparatura do kalibracji i pomiarów;
g) odizolowanie innych urządzeń, które znajdują się na tym samym obszarze.
Operator musi upewnić się, że urządzenia i sprzęt używane na tym samym obszarze są ze sobą kompatybilne. Może to wiązać się z dodatkowymi
środkami ostrożności;
h) pora dnia podczas spawania lub wykonywania innych wymaganych czynności.
Należy wziąć pod uwagę wielkość strefy otoczenia, zależną od struktury budynku i innych prac, które mają się tam odbywać. Ta strefa otoczenia może
wykraczać poza granice instalacji.
Ocena obszaru spawania
Oprócz oceny obszaru spawalniczego ocena systemów spawania łukowego może być wykorzystana do identykacji i rozwiązania różnych przypadków
zakłóceń. Wskazane jest, żeby ocena emisji obejmowała pomiary na miejscu, jak określono w artykule 10 CISPR 11. Pomiary na miejscu mogą również
pomóc potwierdzić skuteczność środków ograniczających.
ZALECENIA DOTYCZĄCE METOD REDUKCJI EMISJI ELEKTROMAGNETYCZNEJ
a. Publiczna sieć zasilania: Wskazane jest podłączenie urządzeń spawalniczych do publicznej sieci zasilania zgodnie z zaleceniami producenta.
W przypadku występowania zakłóceń może być konieczne podjęcie dodatkowych środków zapobiegawczych, takich jak ltrowanie publicznej sieci
zasilania. Wskazane jest przewidzieć osłonę kabla zasilającego w przewodzie zainstalowanym na stałe, która będzie z metalu lub innego odpowiednika
materiału do spawania łukowego. Powinno się również zapewnić ciągłość elektryczną osłony na całej jej długości. Należy również połączyć osłonę ze
źródłem prądu spawania w celu zapewnienia dobrego połączenia elektrycznego pomiędzy przewodem i obudową źródła prądu spawania.
b. Konserwacja urządzeń do spawania łukowego: Sprzęt do spawania łukowego wymaga rutynowej konserwacji wedle zaleceń producenta.
Wskazane jest, aby wszystkie wejścia, drzwiczki serwisowe i pokrywy były zamknięte i prawidłowo zablokowane, gdy urządzenie do spawania
łukowego jest włączone. Wskazane jest, aby sprzęt do spawania łukowego nie był w żaden sposób modykowany z wyjątkiem zmian i ustawień
opisanych w instrukcji obsługi producenta. W szczególności wskazane jest, aby urządzenie rozruchowe dozujące i stabilizujące łuk było regulowane i
konserwowane zgodnie z zaleceniami producenta.
c. Kable spawalnicze: Kable te powinny być jak najkrótsze, umieszczone jak najbliżej siebie i blisko ziemi lub całkowicie na podłodze.
d. Uziemienie ekwipotencjalne: Należy rozważyć połączenie wszystkich przedmiotów metalowych w pobliżu. Jednakże metalowe przedmioty
podłączone do przedmiotu obrabianego zwiększają ryzyko porażenia elektrycznego, jeśli operator dotknie zarówno tych metalowych elementów, jak i
elektrody. Wymagane jest odizolowanie operatora od takich metalowych przedmiotów.
e. Uziemienie spawanego elementu: Jeżeli dana część nie jest uziemiona – ze względów bezpieczeństwa elektrycznego lub ze względu najej
rozmiar i położenie (co ma miejsce w przypadku kadłubów statków lub metalowych konstrukcji budowlanych) – uziemienie części może w niektórych
przypadkach, ale nie w sposób systematyczny, obniżyć emisję. Zaleca się unikanie uziemienia części, które mogłoby zwiększyć ryzyko obrażeń
u użytkowników lub uszkodzenia innego sprzętu elektrycznego. W razie potrzeby, połączenie doziemne spawanej części powinno być wykonane
bezpośrednio, ale w niektórych krajach, gdzie to bezpośrednie połączenie nie jest dozwolone, połączenie powinno być wykonane z użyciem
odpowiedniego kondensatora i dobrane zgodnie z krajowymi przepisami. Należy unikać uziemiania części, które mogłyby zwiększyć ryzyko zranienia
użytkownika lub uszkodzenia innych urządzeń elektrycznych. Jeśli to konieczne, właściwe jest połączenie spawanej części bezpośrednio z uziemieniem,
ale w niektórych krajach to połączenie jest zabronione. W razie konieczności wykonać połączenie uziemiające za pośrednictwem odpowiednich
kondensatorów zgodnych z przepisami krajowymi.
f. Ochrona i ekranowanie: Ochrona i selektywne ekranowanie kabli, i urządzeń w okolicy może łagodzić problemy zakłóceń. Ochrona całego
obszaru spawania może być przewidziana do specjalnych zastosowań.
TRANSPORT I PRZENOSZENIE ŹRÓDŁA PRĄDU SPAWANIA
Źródło prądu spawania jest wyposażone w górny uchwyt pozwalający na jego przenoszenie w ręku. Nie należy lekceważyć jego
wagi. Uchwyt nie jest postrzegany jako część do podwieszenia.
Nie wolno używać kabli ani palników do przemieszczania źródła prądu spawalniczego. Musi ono być przemieszczane w pozycji
pionowej.
5
Page 6
PROTIG 200 DC HF
Nigdy nie podnosić butli z gazem i źródła prądu spawania w tym samym czasie. Ich standardy transportowania są różne.
Nie przemieszczać źródła prądu spawania nad ludźmi czy przedmiotami.
PL
INSTALACJA MATERIAŁU
• Umieścić źródło prądu spawania na podłodze, której maksymalne nachylenie wynosi 10 °.
• Zapewnić wystarczającą strefę do chłodzenia źródła prądu spawania i do łatwego dostępu do panelu sterowania.
• Nie stosować w środowisku, gdzie występują pyły metali przewodzących.
• Źródło prądu spawania musi być chronione przed deszczem i nie może być narażone na działanie promieni słonecznych.
Stopień ochrony IP21 oznacza:
- zabezpieczenie przed dostępem do niebezpiecznych części stałych o średnicy> 12,5 mm
- zabezpieczenie przed spadającymi pionowo kroplami wody
Przewody zasilania, przedłużacze i przewody spawalnicze muszą być całkowicie rozwinięte, aby zapobiec przegrzaniu.
Producent nie ponosi żadnej odpowiedzialności za szkody wyrządzone osobom i przedmiotom ze względu na niewłaściwe i
niebezpieczne wykorzystania tego materiału.
KONSERWACJA / PORADY
• Konserwację powinny przeprowadzać wyłącznie osoby z odpowiednimi kwalikacjami. Zalecana jest coroczna konserwacja.
• Odciąć zasilanie, odłączając wtyczkę i odczekać dwie minuty przed rozpoczęciem pracy na urządzeniu. Wewnątrz, napięcie i siła
prądu są wysokie i niebezpieczne.
• Regularnie zdjąć pokrywę i oczyścić z kurzu za pomocą pistoletu ze sprężonym powietrzem. Należy przy tej okazji również zlecić wykwalikowanemu
specjaliście dysponującemu odpowiednim sprzętem sprawdzenie połączeń elektrycznych.
• Regularnie sprawdzać stan techniczny przewodu zasilającego. W celu uniknięcia zagrożenia, uszkodzony kabel zasilający musi zostać wymieniony
przez producenta, jego serwis lub osobę o podobnych kwalikacjach.
• Zostawić odsłoniętą kratkę wentylacyjną źródła spawania dla odpowiedniego wlotu i wylotu powietrza.
• Nie używać tego źródła spawania do rozmrażania rur odpływu kanalizacyjnego, ładowania baterii/akumulatorów lub do rozruchu silnika.
INSTALACJA - FUNKCJONOWANIE URZĄDZENIA
Tylko doświadczony i wykwalikowany przez producenta personel może przeprowadzać instalację. Podczas montażu należy upewnić się, że generator
jest odłączony od sieci. Szeregowe lub równoległe połączenia generatora są zabronione.
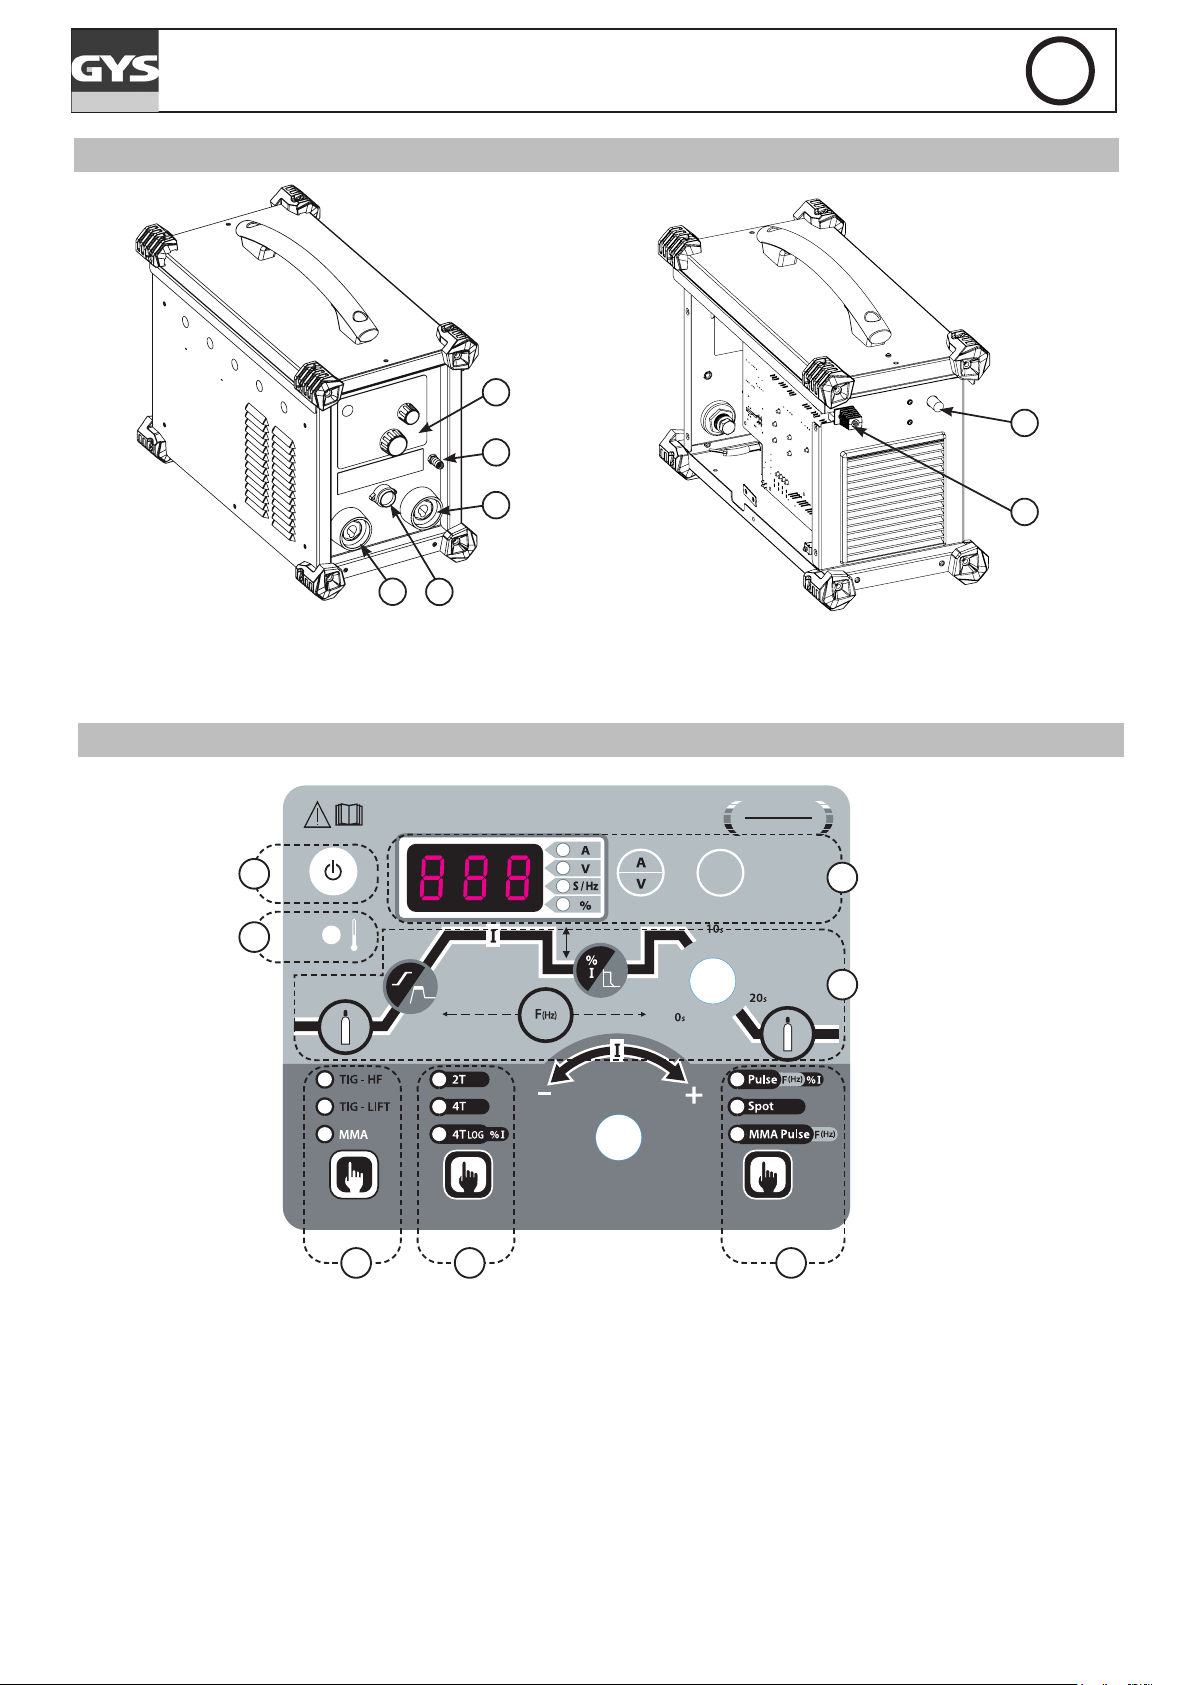
OPIS URZĄDZENIA (RYS-1)
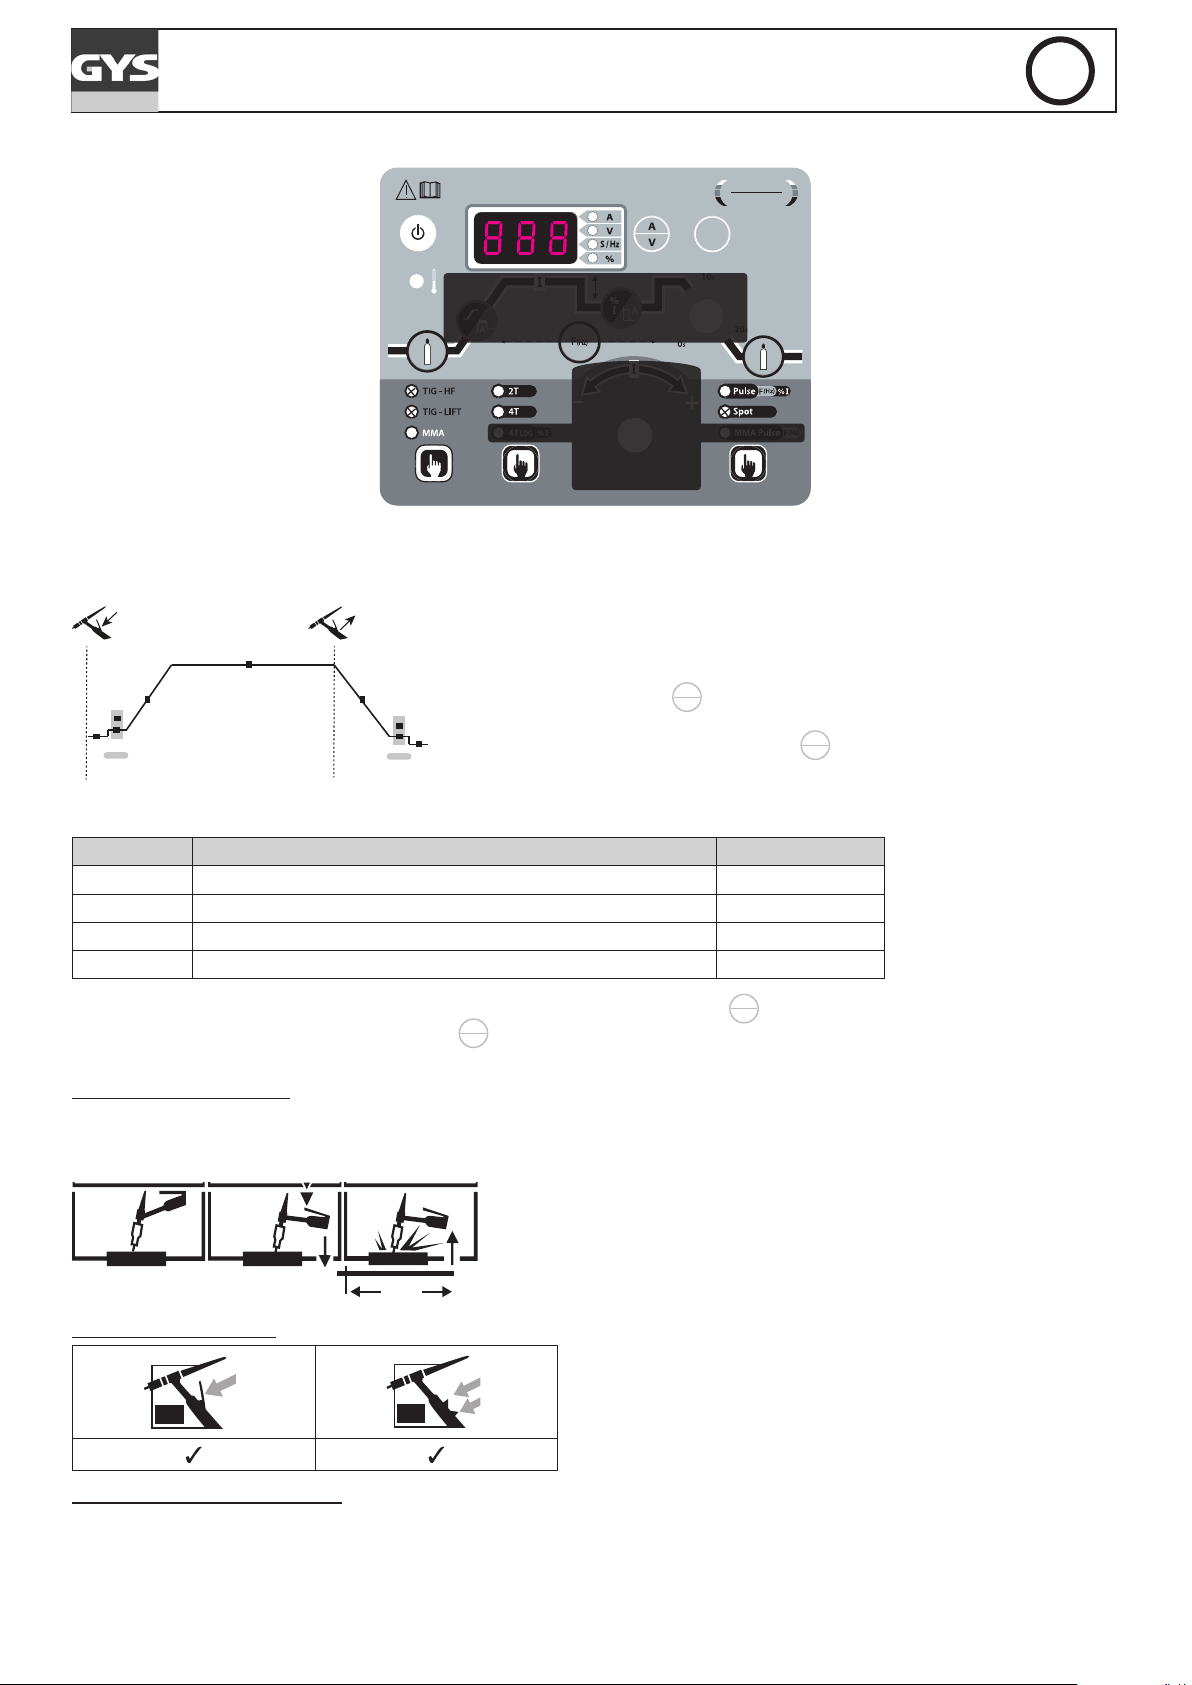
TIG są falownikami źródła prądu spawania do spawania elektrodą ogniotrwałą (TIG) w prądzie stałym (DC) i do spawania elektrodą powlekaną (MMA).
Proces spawania TIG wymaga osłony gazowej (Argon).
Proces spawania MMA pozwala na spawanie każdego rodzaju elektrody: rutylowej, zasadowej, ze stali nierdzewnej i żeliwnej.
1- Klawiatura + przyciski przyrostowe 5- Złącze wyzwalacza / spustu
2- Gniazdo o Polaryzacji Pozytywnej 6- Kabel zasilania
3- Gniazdo o Polaryzacji Ujemnej 7- Przyłącze gazowe
4- Przyłącze gazowe palnika
HUMAN MACHINE INTERFACE (HMI) (RYS-2)
1- Wybór procesu 5- Wskaźnik zabezpieczenia termicznego
2- Wybór trybu spustu 6- Wyświetlacz i opcje
3- Wybór opcji procesu 7- Przycisk «uśpienia»
4- Ustawianie parametrów spawania
PRZYCISK URUCHAMIANIA URZĄDZENIA
• Urządzenie dostarczane jest z wtyczką 16 A typu CEE7/7 i powinno być stosowane wyłącznie na jednofazowej instalacji elektrycznej 230 V (50-60
Hz) z trzema kablami w tym jednym neutralnym uziemionym.
Rzeczywisty prąd absorbowany (I1e) w maksymalnych warunkach wskazany jest na źródle prądu spawania. Sprawdzić, czy zasilacz i jego zabezpieczenie (bezpiecznik i / lub wyłącznik) są kompatybilne z parametrami wymaganego źródła prądu. W niektórych krajach może być konieczna wymiana gniazda zasilania, aby umożliwić maksymalną eksploatację urządzenia. Użytkownik musi się upewnić, że ma odpowiedni dostęp do gniazdka.
• Jeśli napięcie zasilania jest wyższe niż 265V, włącza się zabezpieczenie urządzenia. W celu wskazania tej usterki, na wyświetlaczu pojawi się symbol
. Gdy urządzenie przeszło w tryb ochrony, należy je odłączyć i podłączyć ponownie do gniazdka z odpowiednim napięciem.
• Urządzenie PROTIG 200 DC HF włącza się przyciskiem standby (7). Uwaga! Nigdy nie wyłączaj zasilania, gdy źródło prądu spawania jest
włączone.
• Wentylator: w trybie MMA wentylator pracuje ciągle. W trybie TIG wentylator pracuje wyłącznie w fazie spawania, a następnie wyłącza się po
ochłodzeniu.
• Ostrzeżenie: Przedłużenie palnika lub przewodów więcej niż maksymalna długość określona przez producenta zwiększa ryzyko porażenia prądem.
• Urządzenie do zajarzania i stabilizacji łuku jest przeznaczone do pracy ręcznej i sterowanej mechanicznie.
6
Page 7
PROTIG 200 DC HF
PL
PODŁĄCZENIE DO AGREGATU PRĄDOTWÓRCZEGO
To spawalnicze źródło prądu może być zasilane z generatorów pod warunkiem, że zasilanie dodatkowe spełnia następujące wymagania:
- Napięcie powinno być zmienne, ustawione zgodnie ze specykacją, a napięcie szczytowe mniejsze niż 400V,
- Częstotliwość powinna wynosić od 50 do 60 Hz.
Konieczne jest sprawdzenie warunków, ponieważ wiele generatorów wytwarza wysokie skoki napięcia, które mogą uszkodzić źródło prądu spawania.
UŻYWANIE PRZEDŁUŻACZY
Wszystkie przedłużenia muszą mieć odpowiedni rozmiar i napięcie odpowiednie do urządzenia. Używać przedłużacza zgodnie z przepisami krajowymi.
Napięcie prądu wejś-
ciowego
PROTIG 200 DC HF 230V 2.5 mm²
Długość-odcinek kabla przedłużającego
< 100 m
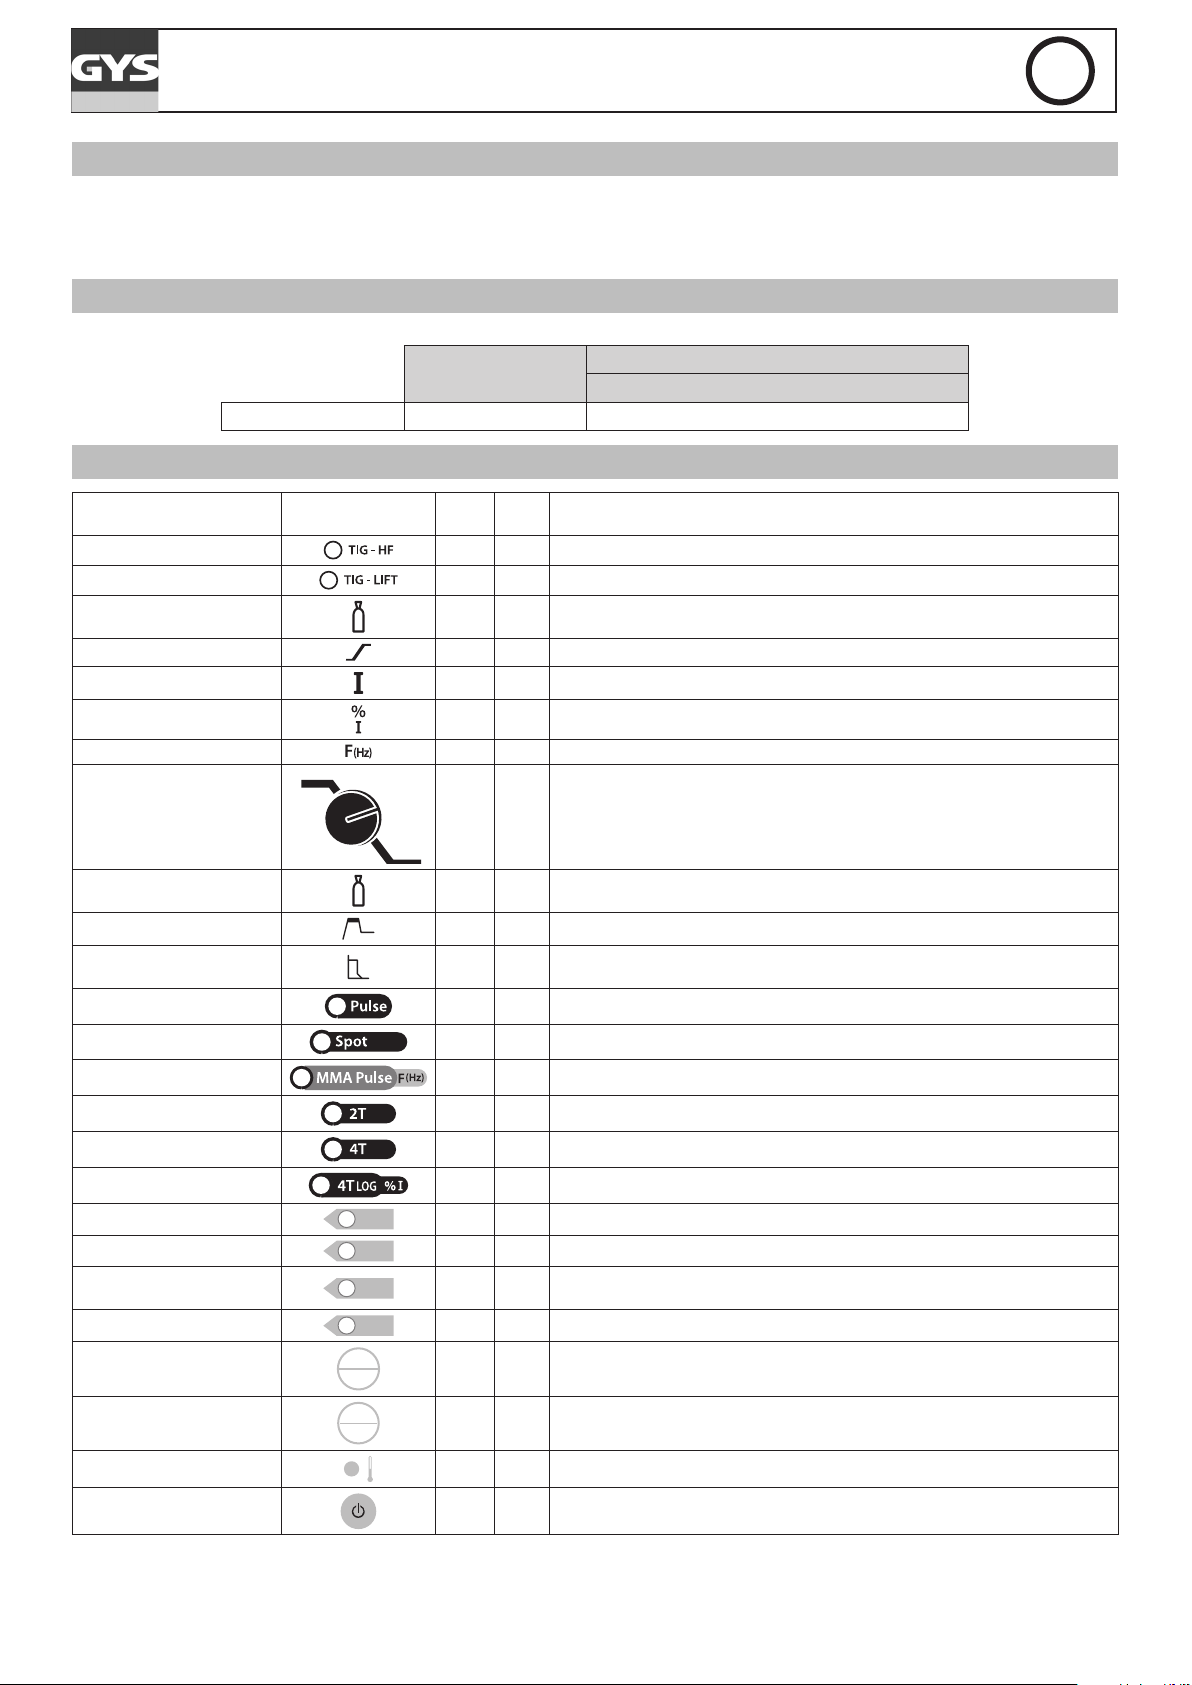
OPIS FUNKCJI, MENU I SYMBOLI
FUNKCJA SYMBOL
Zapłon HF X Proces TIG z zapłonem HF (High Frequence)
Uruchomienie przez LIFT X Proces TIG z zapłonem LIFT
Pre-Gas X Czas oczyszczania palnika i tworzenia ochrony gazowej przed rozruchem.
Prąd narastający X Krzywa narastania prądu
Prąd spawania X Prąd spawania
Zimny prąd X Drugi prąd spawania „na zimno” w standardzie 4TLOG lub PULSE
Częstotliwość impulsów X X Częstotliwość pulsowania w trybie PULSE (Hz)
10s
Zanik prądu
0s
Post Gas
HotStart X Przeciążenia napięcia regulowane na początku spawania (%)
ArcForce X
TIG PULSE X Tryb Pulsacyjny (Pulse)
TIG SPOT X Tryb zgrzewania punktowego
MMA PULSE X Proces MMA w trybie PULSE (IMPULSOWYM)
20s
TIG
MMA Komentarze
DC
X Rampa w celu uniknięcia efektu pęknięć i kraterów (S)
X
Czas utrzymania osłony gazowej po wyłączeniu łuku. Pozwala on na ochronę
zarówno części, jak i elektrody przed utlenianiem (S)
Przeciążenia napięcia wytwarzane podczas spawania, aby zapobiec przyklejaniu się elektrody w jeziorku spawalnicznym
2T X Tryb palnik 2T
4T X Tryb palnik 4T
4T LOG X Tryb palnik 4T LOG
MEM
PROG
A
V
A
V
S / Hz
%
X X Jednostki w Amperach do ustawień i wyświetlania wartości prądu spawania
X X Jednostki Wolt dla wyświetlanych wartości napięcia spawania
X X Jednostki w sekundach lub Hertz do ustawień czasu lub częstotliwości
X X Jednostki w procentach do ustawień proporcji
X X
X X Dostęp do menu ustawień (SAVE, JOB ...)
Przełączanie wyświetlacza z wartości prądu na wartości napięcia w trakcie i po
zakończeniu spawania.
Amper (jednostka)
Wolt (jednostki)
Sekunda lub Hertz (jednostki)
Procent (jednostki)
Przełącznik wyświetlacza
A lub V
Dostęp do menu programów
Zabezpieczenie termiczne X X Normatywny symbol wskazujący stan zabezpieczenia termicznego
Tryb «Uśpienie» X X Tryb «Uśpienie» systemu urządzenia
7
Page 8
PROTIG 200 DC HF
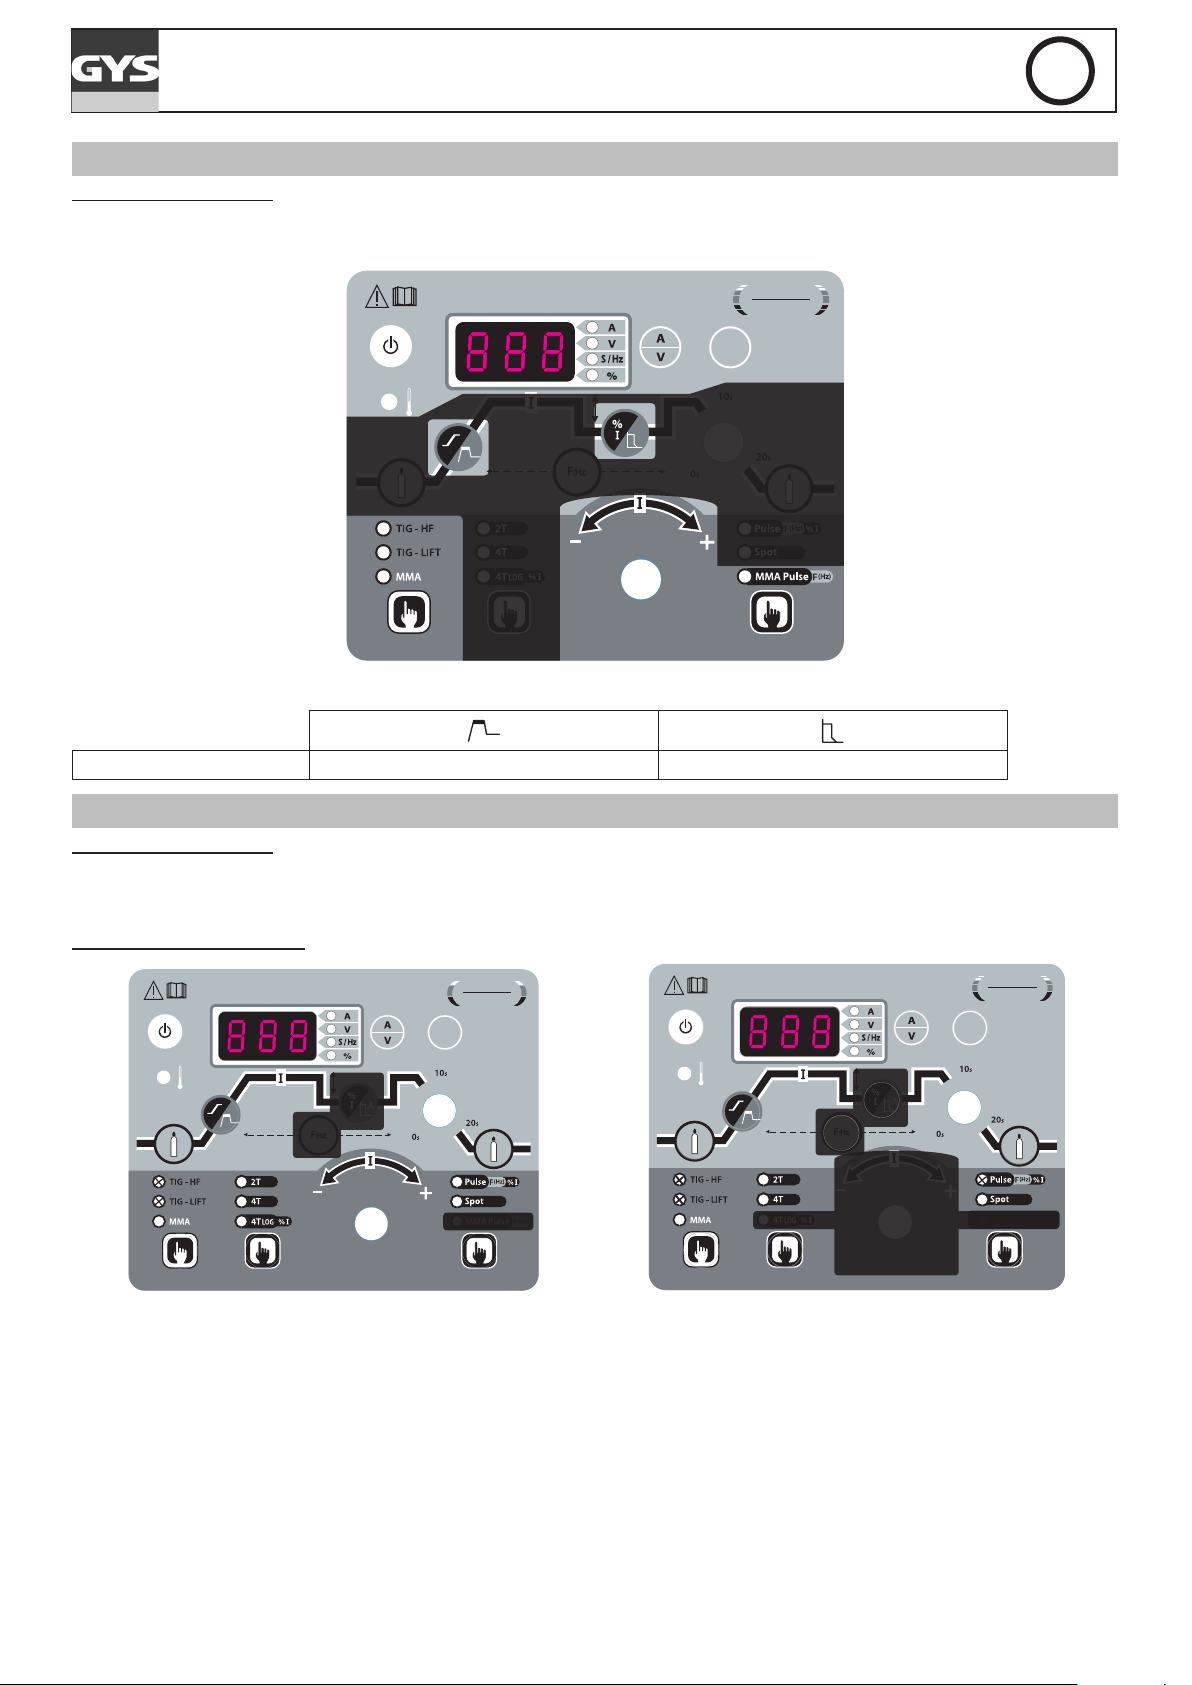
SPAWANIE ELEKTRODĄ OTULONĄ (TRYB MMA)
PODŁĄCZENIE I PORADY
• Podłączyć kable, uchwyt elektrody i zacisk uziemiający w złączach,
• Przestrzegać biegunowości (+/-) i natężenia spawania wskazanych na opakowaniach elektrod,
• Gdy urządzenie nie jest używane, należy usunąć elektrodę z uchwytu.
JOB
A
A
PL
I N VE R T E R
WELD E R
Szare obszary nie są przydatne w tym trybie.
Wartości regulowane 0 - 100% 0 - 100%
SPAWANIE ELEKTRODĄ TUNGSTENE W OSŁONIE GAZU OBOJĘTNEGO (TRYB TIG)
PODŁĄCZENIE I PORADY
Podłączyć zacisk uziemiający do złącza dodatniego (+). Podłączyć przewód zasilający palnika do złącza ujemnego oraz złącze spustu/ów palnika i
gazu.
Upewnić się, że palnik jest odpowiednio wyposażony i że materiały eksploatacyjne (imadło, uchwyt kołnierzowy, dyfuzor i dysza) nie są zużyte.
PROCESY SPAWALNICZE TIG
MMA (MMA PULSE)
JOB
I NV E RT E R
WELD E R
I NV E RT E R
WELD E R
JOB
A
A
A
A
Szare obszary nie są przydatne w tym trybie.
TIG
Szare obszary nie są przydatne w tym trybie.
TIG PULSE
• TIG DC
Tryb z wykorzystaniem prądu stałego jest przeznaczony do spawania metali żelaznych, takich jak stal, a także miedź i jej stopy.
• TIG DC Impulsowy - z pulsem
W tym trybie impulsowym tryb spawania łączy wysokie impulsy prądu (I, impulsy spawania) oraz niskie impulsy prądu (I_Cold, impulsy chłodzące
obrabianą część). Ten tryb impulsowy pozwala na złączenie części przy jednoczesnym ograniczeniu wzrostu temperatury.
Przykład :
Prąd spawania I jest ustawiony na 100A i % (I_Cold) = 50%, tzn. prąd zimny = 50% x 100A = 50A. F (Hz) ustawiona jest na 10 Hz, okres sygnału
będzie wynosił 1 / 10Hz = 100 ms.
Co 100ms, impuls na 100A, a następnie kolejny impuls 50A, będą następować jeden po drugim.
Wybór częstotliwości
- W przypadku spawania ręcznego nośników metalowych, wybrać F(Hz) zsynchronizowany z ruchem wejściowym,
- W przypadku małej grubości bez ruchu wejściowego (< 0.8 mm), F(Hz) >> 10Hz
- Jeśli dany metal wymaga wibracji w jeziorku do odgazowania, to F(Hz) >> 100Hz
8
Page 9
• Punktowanie-SPOT
<1s
L
L
DB
PROTIG 200 DC HF
JOB
I NV E R TE R
WELD E R
PL
A
A
TIG SPOT
Szare obszary nie są przydatne w tym trybie.
• TIG DC - Menu zaawansowane
Można ustawić poziom uruchamiania i zatrzymywania cyklu zgrzewania.
Dostęp do ustawień zaawansowanych odbywa się poprzez przytrzymanie dłużej niż 3
START
sekundy przycisku (X), aż do momentu, gdy wyświetlą się SET, a następnie UP, które
wyświetlają się w sposób ciągły.
Po zwolnieniu przycisku, w rozwiniętym menu, za pomocą pokrętła należy przejść do
«SET» i zatwierdzić wybór naciskając przycisk (X),
STOP
MEM
PROG
MEM
PROG
Poprzez kręcenie pokrętła, dostępne są następujące ustawienia:
Parametr Opis Ustawienia
I_Start Poziom prądu podczas fazy uruchamiania spawania 10% - 200%
T_Start Czas fazy uruchamiania spawania 0s - 10s
I_Stop Poziom prądu podczas fazy zatrzymywania spawania 10% - 100%
T_Stop czas fazy zatrzymywania spawania 0s - 10s
Wybór parametru, który ma zostać zmieniony, odbywa się poprzez naciśnięcie przycisku (X).
należy je zatwierdzić poprzez naciśnięcie przycisku (X).
MEM
PROG
MEM
Po zmianach dokonanych za pomocą pokrętła (I),
PROG
Aby wyjść z menu zaawansowane, należy zatwierdzić «ESC».
WYBÓR TYPU ZAJARZANIA
TIG HF: TIG HF: inicjacja wysokiej częstotliwości (high frequence) bez kontaktu.
TIG LIFT : Inicjacja poprzez kontakt (w środowiskach wrażliwch na HF).
Touch Switch Lift
1- Dotknij elektrodą do obrabianego przedmiotu
2- Naciśnij na spust
3- Podnieść elektrodę.
Pré Gaz 0.5s
PALNIKI KOMPATYBILNE
PALNIKI I ZACHOWANIA SPUSTU
Dla palnika na jeden przycisk, przycisk nazywa się «main button» (przycisk główny).
Dla palnika 2-przyciskowego pierwszy przycisk nazywa się «main button», a drugi nazywa się «secondary button».
9
Page 10
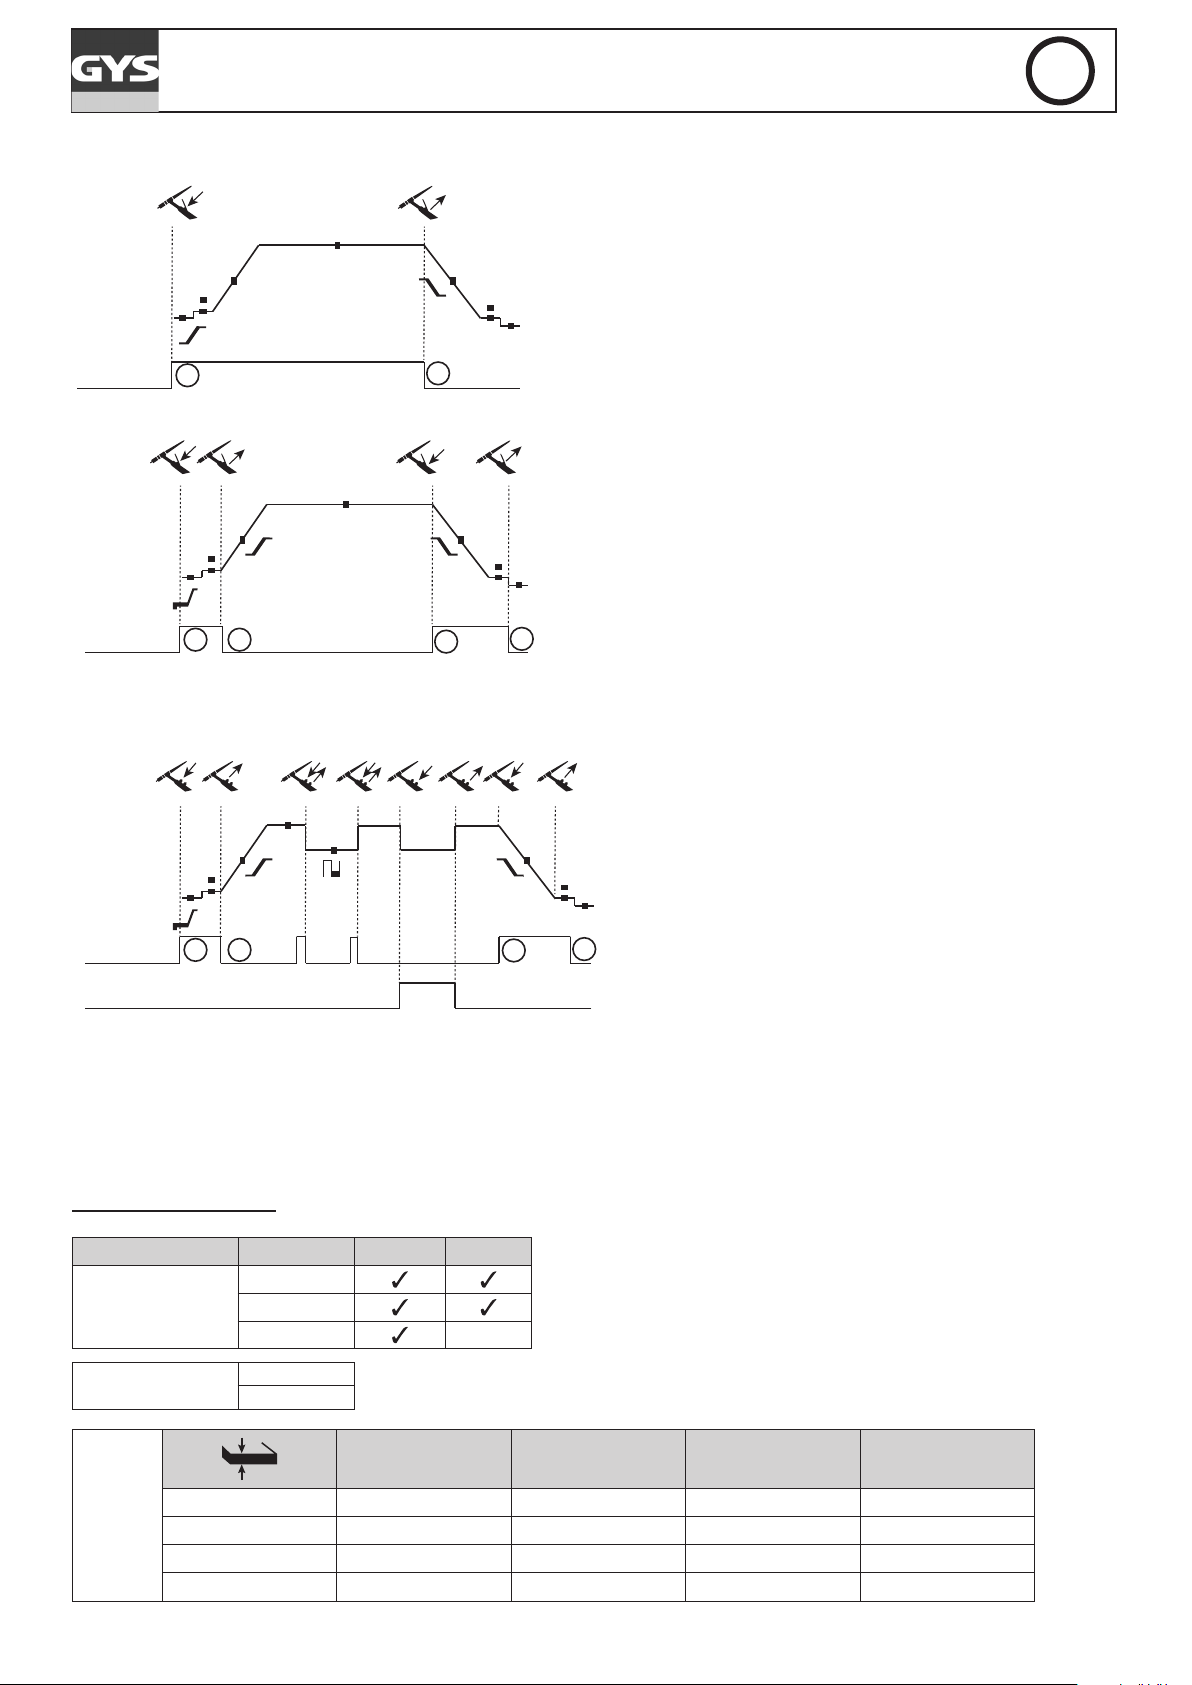
TRYB 2T
t
t
T2
T1
Bouton principal
t t
t
t
T2
T1
Bouton principal
T3
T1
Bouton principal
T2
T4
PROTIG 200 DC HF
T1 - Główny przycisk jest wciśnięty, rozpoczyna się cykl spawania (PreGas, I_Start, UpSlope i spawanie).
T2 - Główny przycisk jest zwolniony, zatrzymuje się cykl spawania
t
(DownSlope, I_Stop, PostGas).
PL
Bouton principal
TRYB 4T
Bouton principal
TRYB 4T log
Bouton principal
ou
Bouton secondaire
t
T1
T2
Dla palnika z dwoma przyciskami i jedynie w trybie 2T przycisk pomocniczy jest zarządzany jak przycisk główny.
T1 - Główny przycisk jest wciśnięty, cykl zaczyna się od PreGas (wstępnego przepływu gazu) i zatrzymuje się w fazie I_Start.
T2 - Zwolnienie głównego przycisku, cykl kontynuowany jest w trybie
Upslope i w spawaniu.
T3 - Główny przycisk jest wciśnięty, przechodzi cykl opadania
t t
(DownSlope) i zatrzymuje się w fazie I_Stop.
T4 - Główny przycisk jest zwolniony, cykl kończy się poprzez PostGas.
Uwaga: dla palników, wyzwalaczy podwójnych i wyzwalaczy podwójnych + potencjometr
T1
T2
T3
T4
=> przycisk « up/welding current » (wysoki/prąd spawania) i potencjometr są zaktywowane,
wyzwalanie «low» nieaktywne.
>0.5s<0.5s<0.5s
T1 - Główny przycisk jest wciśnięty, cykl zaczyna się od PreGas (wstępnego przepływu gazu) i zatrzymuje się w fazie I_Start.
T2 - Zwolnienie głównego przycisku, cykl kontynuowany jest w trybie
Upslope i w spawaniu.
LOG : ten tryb pracy jest wykorzystywany w fazie spawania :
t t
- poprzez krótkie naciśnięcie przycisku głównego (<0,5s), prąd przełącza się z prądu I spawania na I cold i na odwrót.
- gdy przycisk pomocniczy jest wciśnięty, prąd przełącza się z I
zgrzewania na I zimny
- zwolnienie przycisku pomocniczego pozwala na przełączenie się z
T1
T2
T3
T4
prądu I zimnego na I spawalniczy
T3 - Długie wciśnięcie głównego przycisku (>0,5s) powoduje przejście
cyklu na DownSlope i zatrzymanie w fazie I Stop.
T4 - Poprzez zwolnienie głównego przycisku, cykl kończy się na trybie
PostGas.
ZALECANE ZESTAWIENIA
10
Dla palników z dwoma przyciskami i z podwójnym spustem + potencjometrem spust «wysoki» ma taką samą funkcjonalność jak w przypadku
palników z pojedynczym spustem lub palników lamelowych. Gdy «niski» spust pozostaje naciśnięty, pozwala on na przełączenie na prąd zimny. Gdy
potencjometr palnika jest obecny, może on regulować natężenie prądu spawania od 50% do 100% do wyświetlanej wartości.
Proces Typ HF Lift
DC
TIG DC
MMA
Impulsowy
SPOT -
Impulsowy
0.3 - 3 mm 5 - 75 1 6.5 6 - 7
2.4 - 6 mm 60 - 150 1.6 8 6 - 7
STD
STD
Prąd (A) Elektroda (mm) Dysza (mm)
Przepływ Argonu (L
/ min)
4 - 8 mm 100 - 200 2 9.5 7 - 8
6.8 - 10 mm 170 - 200 2.4 11 8 - 9
Page 11
PROTIG 200 DC HF
SZLIF ELEKTRODY
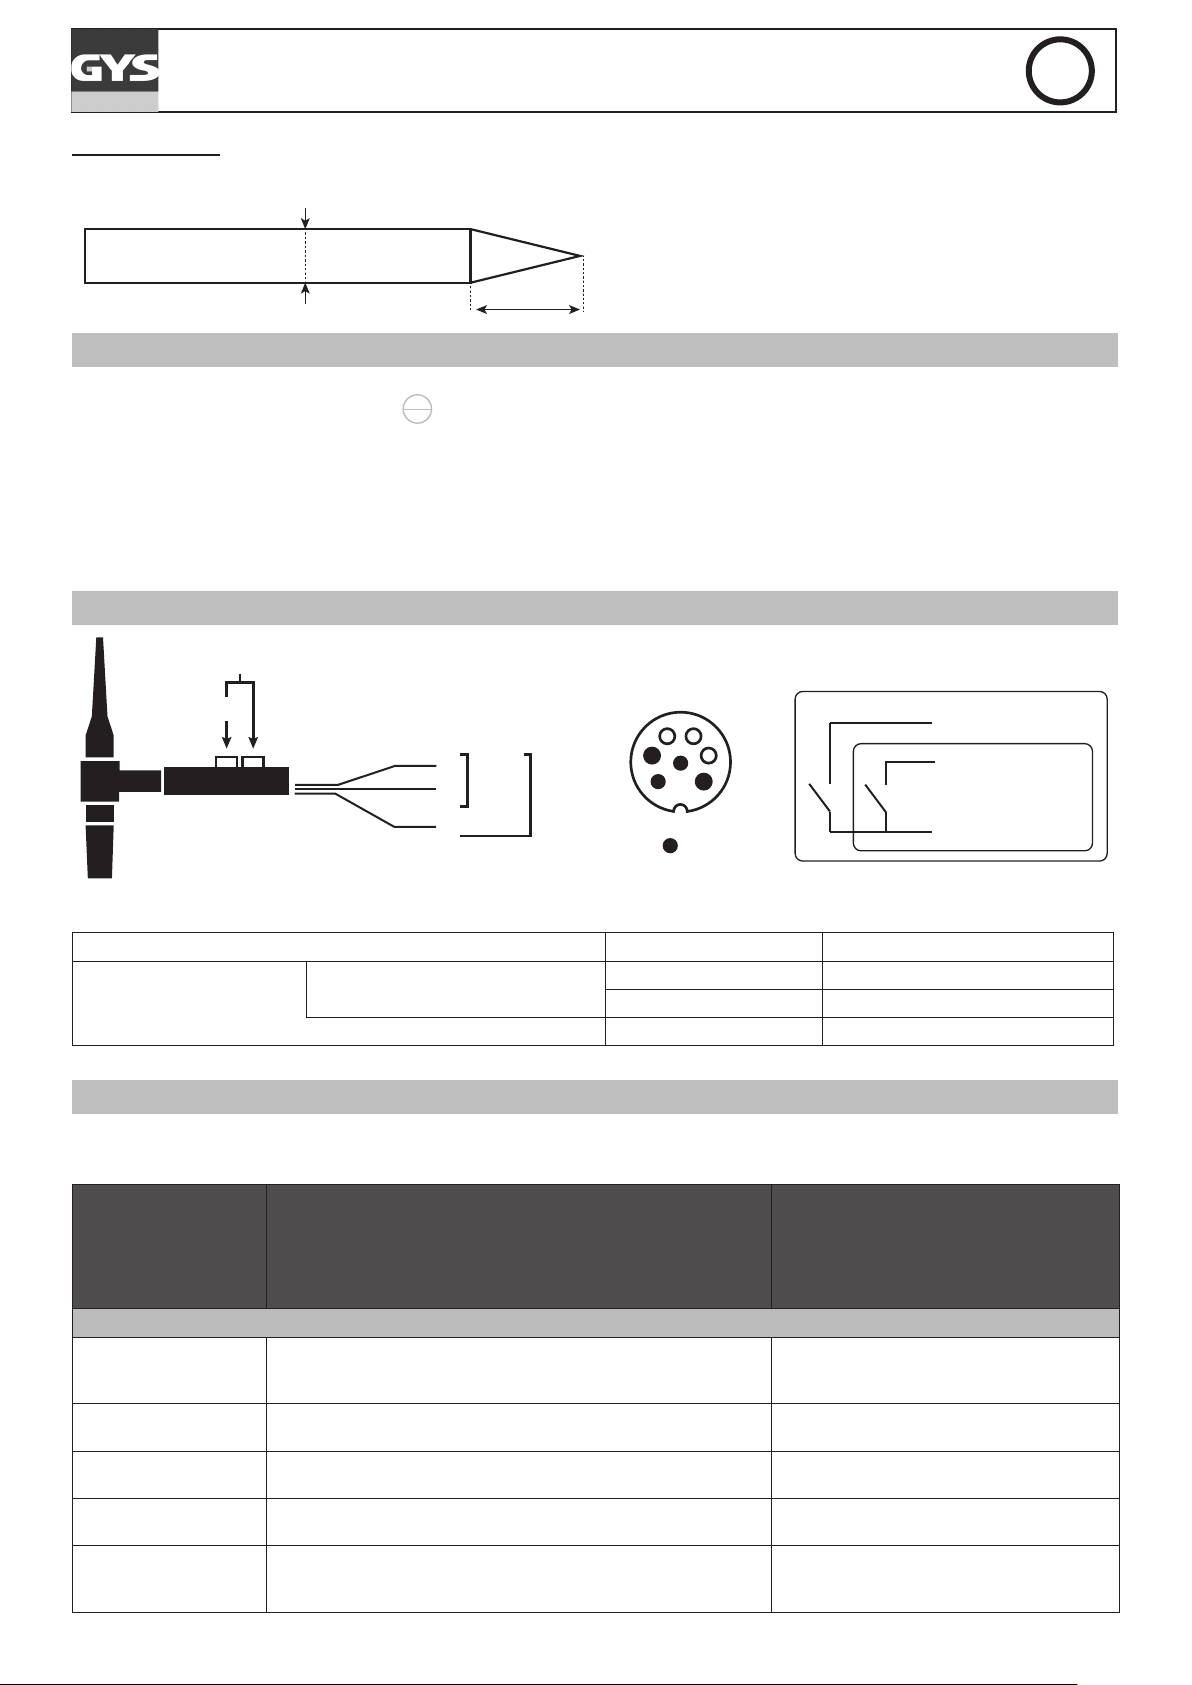
Dla optymalnego działania zaleca się stosować zaostrzone elektrody w następujący sposób:
PL
d
L = 3 x d dla niskiego prądu spawania.
L = d dla wysokiego prądu spawania.
L
ZAPAMIĘTYWANIE I PRZYPOMNIENIA USTAWIEŃ SPAWANIA
Liczba zapamiętanych informacji wynosi 10 w MMA i 10 w TIG DC.
Wejście do menu poprzez wciśnięcie przycisku
Zapisz kongurację
Po wejściu w tryb programowania wybierz i naciśnij przycisk dostępu.
Wybierz numer programu od P1 do P10. Naciśnij przycisk dostępu, a bieżąca konguracja zostaje zapisana.
Przywoływanie istniejącej konguracji
Po wejściu w tryb programowania wybierz i naciśnij przycisk dostępu.
Wybierz numer programu od P1 do P10. Nacisnąć przycisk dostępu i konguracja jest przypominana.
MEM
.
PROG
ZŁĄCZE KONTROLI SPUSTU
DB
L
4
L
torch
2
DB
torch
4 3
5
6
2
1
3
NC
3
4
2
DB torch
L torch
Schemat podłączenia palnika SR17/TIG26. Schemat połączeń elektrycznych wedle typu palnika.
Rodzaje palników Oznaczenie drutu Załączony kołek spawalniczy
Palnik z 2 spustami Palnik z 1 spustem
Wspólny/uziemienie 2 (brązowy i czarny)
Przełącznik spustu 1 4 (szary)
Przełącznik spustu 2 3 (czerwony)
KOMUNIKATY BŁĘDÓW, ANOMALII, PRZYCZYN, ROZWIĄZAŃ
Materiał ten posiada system kontroli awarii i uszkodzeń.
Szereg komunikatów do klawiatury kontrolującej, pozwalających na diagnozę błędów i anomalii.
WADY I KOMUNIKA-
TY W HMI - HUMAN
- MACHINE INTERFACE (INTERFJS
CZŁOWIEK-MASZY-
NA)
«dEF» «1» Brak komunikacji
«dEF» «2» Wadliwy przycisk HMI - Human Machine Interface
«dEF» «3»
«dEF» «4» Przełącznik pedału jest uszkodzony lub nadal aktywny
« - - - » Nastąpiło przepięcie sieci.
Spust lub spusty palnika są uregulowane za pomocą ustawień fabrycznych
PRZYCZYNY ROZWIĄZANIA
ŹRÓDŁO PRĄDU SPAWANIA
Należy sprawdzić wewnętrzne okablowanie
pomiędzy HMI - Interfejsem Człowiek-Maszyna
a kartą zasilającą.
Należy wymienić HMI - Interfejs Człowiek Maszyna
Należy wymienić palnik.
Wymienić pedał lub sprawdzić, czy przełącznik
nie jest wciśnięty.
Przyczyną przepięcia jest
komunikat i rodzaj przerwania
zasilania silnika, piorun...
11
Page 12
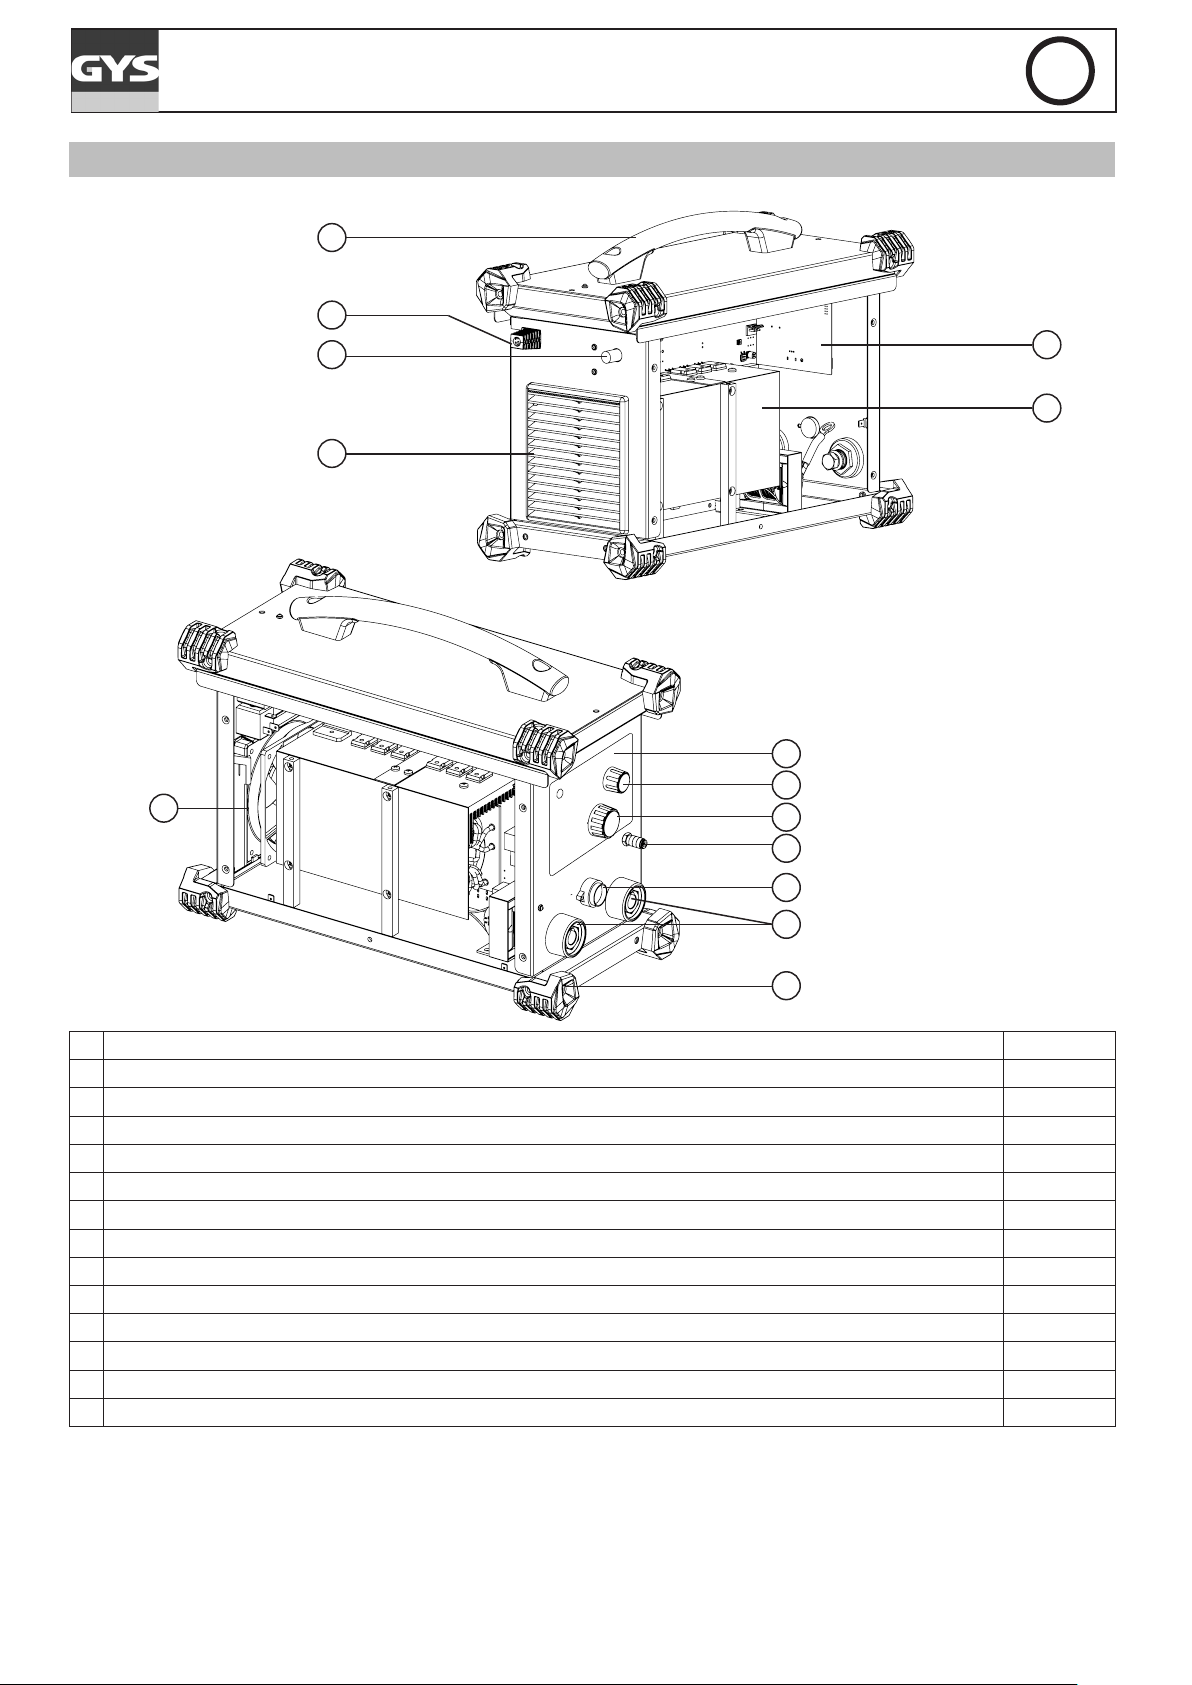
CZĘŚCI ZAMIENNE
PROTIG 200 DC HF
1
2
3
4
PL
6
5
14
13
7
1 Uchwyt 56048
2 Główny kabel 21480 IndX
3 2-drożny zawór elektromagnetyczny 24V 71540
4 Kratka wentylatora 51010
5 Główna karta elektroniczna 53587
6 Karta graczna 53588
7 Wentylator 53586
8 Stopka 56061
9 Złącze żeńskie Texas H21 51461
10 Złącze palnika 51120
11 Łącznik gazu BSP20 55090
12 Czarny przycisk Ø 28 mm 73016
13 Czarny przycisk Ø 15 mm 73011
14 Klawiatura TIG 51965
12
11
10
9
8
12
Page 13
1
2
3
4
1
2
1
2
1
2
1
2
t t
Fan
C51155 71540 C16541
C13740 C13740
C32504
C71424
C31316
C31316
53587
B4067
51120
51965
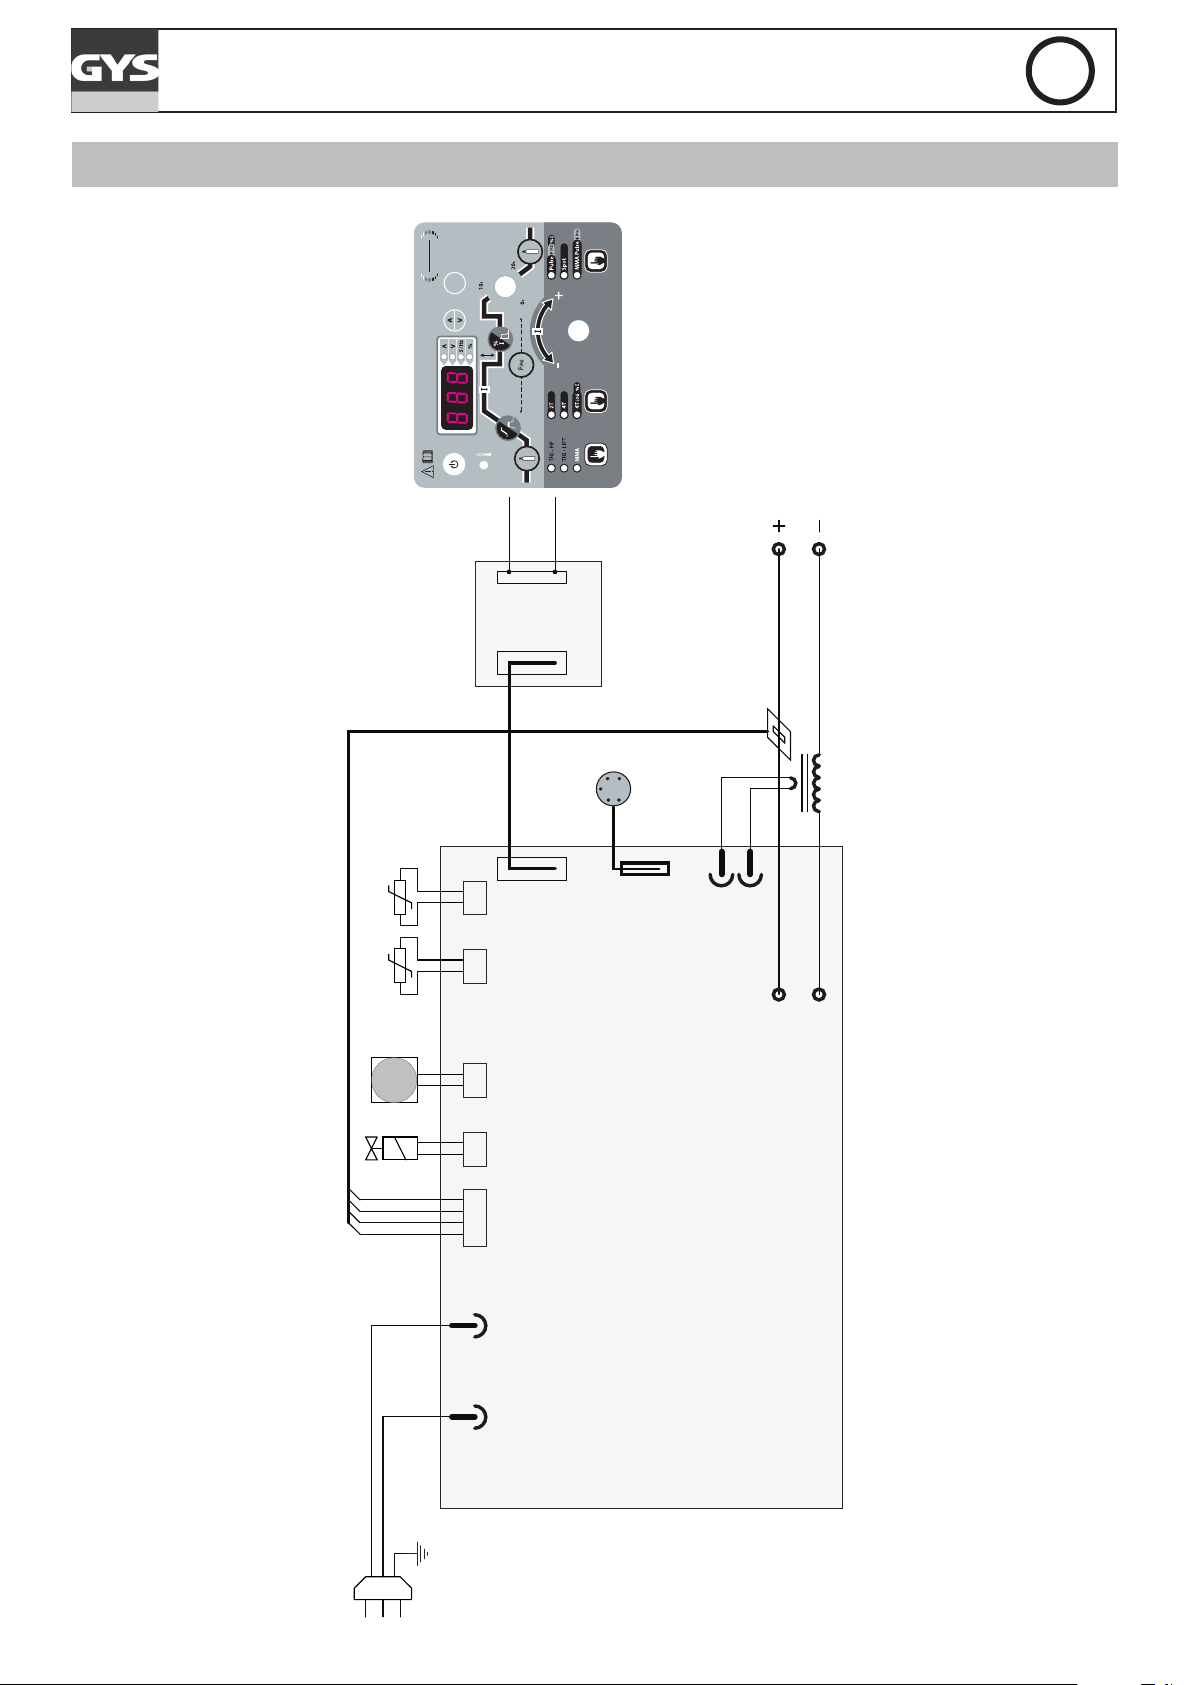
SCHEMAT ELEKTRYCZNY
PROTIG 200 DC HF
IN VE RT ER
WELDE R
JOB
A
A
PL
13
Page 14
PROTIG 200 DC HF
PL
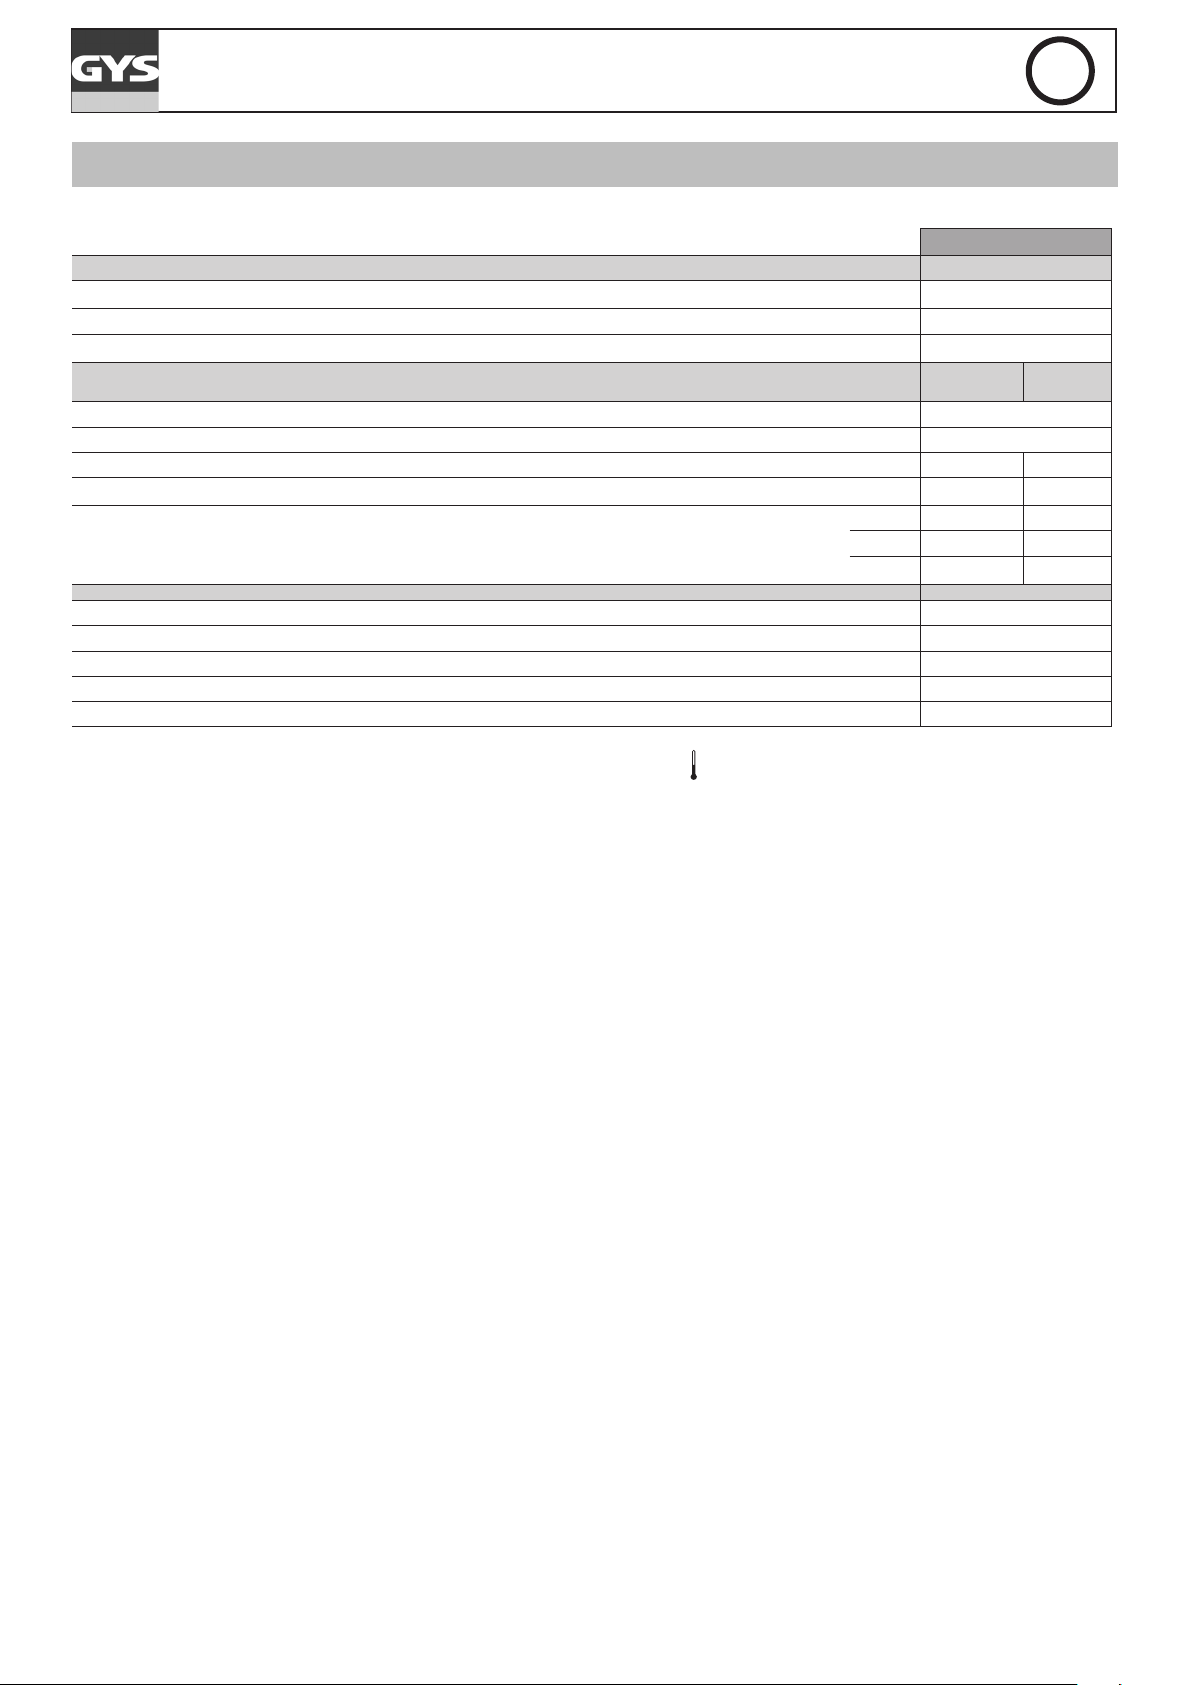
DANE TECHNICZNE
PROTIG 200 DC HF
Podstawowy
Napięcie zasilania
Częstotliwość sieci zasilania 50 / 60 Hz
Wyłącznik bezpieczników
Zapasowy
Napięcie próżniowe
Napięcie szczytowe urządzenia do rozruchu ręcznego (EN60974-3) 9 kV
Nominalny prąd wyjściowy (I2)
Konwencjonalne napięcie wyjściowe (U2)
Cykl pracy w 40°C (10 min)*
Norma EN60974-1.
Temperatura urządzenia podczas pracy -10°C +40°C
Temperatura przechowywania -20°C +55°C
Stopień ochrony IP21
Wymiary (DxSxW) 43.5 x 21.5 x 32.5 cm
Waga 10 kg
*Te cykle robocze wykonane są zgodnie z normą EN60974-1 w temperaturze 40°C i w cyklu 10 min.
Przy intensywnym użytkowaniu (> cykl pracy) może włączyć się ochrona termiczna, w tym przypadku, wyłącza się łuk i zapala się kontrolka.
Należy pozostawić urządzenie podłączone do prądu w celu umożliwienia jego schłodzenia, aż do momentu, gdy wyłączy się zabezpieczenie / ochrona termiczna.
Źródło prądu spawania opisuje spadającą charakterystykę wyjściową.
Imax 20% 20%
60% 115 A 90 A
100% 90 A 70 A
230 V +/- 15%
16 A
TIG
(GTAW)
65 V
5200 A 10160 A
10.2 18 V 20.4 26.4 V
MMA
(SMAW)
14
Page 15
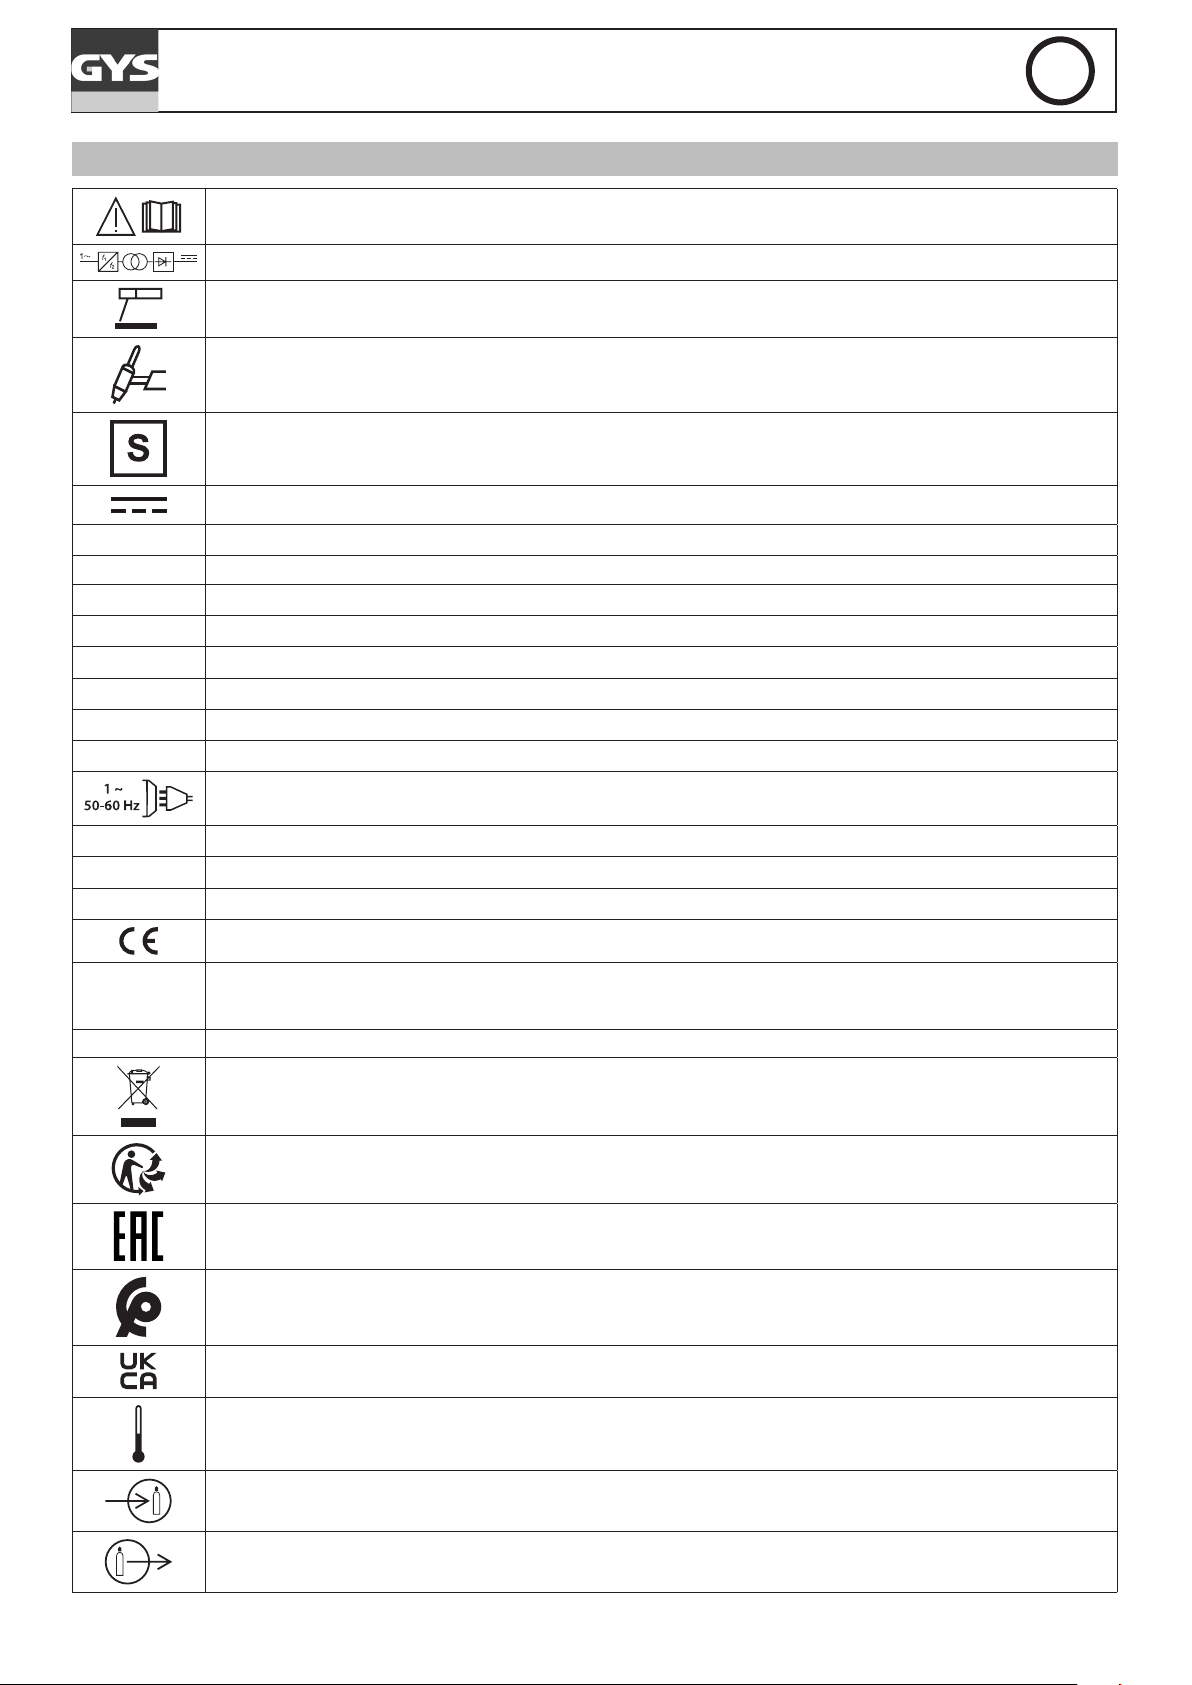
IKONY
PROTIG 200 DC HF
- Uwaga! Przed użyciem należy dokładnie zapoznać się z instrukcją obsługi.
- Źródło prądu o technologi falowej dostarczające prąd ciągły.
- Spawania elektrodami otulonymi (MMA - Manual Metal Arc)
- Spawanie TIG (Tungsten Inert Gaz)
PL
U0
Up
X(40°C)
I2
A
U2
V
Hz
U1
I1max
I1e
IEC 60974-1
IEC 60974 - 10
Klasa A
IEC 60974-3
- Nadaje się również do zgrzewania w warunkach o zwiększonym ryzyku porażenia prądem. Samo źródło prądu nie może jednak być umieszczone w tego typu po-
- Courant de soudage continu - Direct welding current - Gleichschweißstrom - Corriente de soldadura continua - Постоянный сварочный ток. - DC lasstroom - Corrente
- Znamionowe napięcie bez obciążenia
- Szczytowe napięcie znamionowe
- Współczynnik obciążenia zgodny z normą EN60974-1 (10 minut – 40°C).
I2: odpowiedni prąd spawania konwencjonalnego
Ampery
U2: Napięcia konwencjonalne przy odpowiednich obciążeniach
Wolt
Herc
- Jednofazowe zasilanie elektryczne 50Hz lub 60Hz.
- Znamionowe napięcie zasilania
- Maksymalny prąd znamionowy zasilania (wartość skuteczna).
- Maksymalny prąd skuteczny zasilania
- Urządzenie jest zgodne z dyrektywami europejskimi. Deklaracja zgodności UE dostępna jest na naszej stronie internetowej (patrz okładka).
- Źródło prądu zasilania jest zgodne z normą EN60974-1/-10 i klasą A.
- Źródło prądy spawania jest zgodne z normą EN60974-3.
mieszczeniach.
di saldatura continua.
- Urządzenie to podlega selektywnej zbiórce odpadów zgodnie z dyrektywą UE 2012/19/UE. Nie wyrzucać do zwykłego kosza!
- Produkt nadaje się do recyklingu, który podlega instrukcji sortowni.
- Znak zgodności EAC (Euroazjatycka Unia Gospodarcza).
- Urządzenie zgodne ze standardami marokańskimi. Deklaracja zgodności Cم (CMIM) jest dostępna na naszej stronie internetowej (patrz strona tytułowa).
- Sprzęt spełnia wymagania brytyjskie. Brytyjska deklaracja zgodności jest dostępna na naszej stronie internetowej (patrz strona tytułowa).
- Informacja o temperaturze (ochrona termiczna).
- Wlot gazu
- Wylot gazu
15
Page 16
GYS
1, rue de la Croix des Landes - CS 54159
53941 SAINT-BERTHEVIN Cedex
Francja
 Loading...