

Page 1
FR
02-10 / 67-72
PROTIG
160 DC LIFT
EN
DE
ES
RU
NL
IT
PL
11-18 / 67-72
19-26 / 67-72
27-34 / 67-72
35-42 / 67-72
43-50 / 67-72
51-58 / 67-72
59-66 / 67-72
Poste à souder TIG Lift et MMA
TIG Lift (GTAW) and MMA (SMAW) welding machine
Schweissgerät für WIG Lift und E-Hand (MMA)
Equipo de soldadura TIG Lift y MMA
Сварочный аппарат ТИГ Lift и ММА
TIG Lift en MMA lasapparaat
Dispositivo saldatura TIG Lift e MMA
Spawarka TIG Lift i MMA
73502_V2_23/06/2023
www.gys.fr
www.gys.fr
Page 2
PROTIG 160 DC LIFT
I
II
1 2 75
1
2 3
63 4
4 5
6
7
2
Page 3
PROTIG 160 DC LIFT
FR
AVERTISSEMENTS - RÈGLES DE SÉCURITÉ
CONSIGNE GÉNÉRALE
Ces instructions doivent être lues et bien comprises avant toute opération.
Toute modication ou maintenance non indiquée dans le manuel ne doit pas être entreprise.
Tout dommage corporel ou matériel dû à une utilisation non-conforme aux instructions de ce manuel ne pourra être
retenu à la charge du fabricant.
En cas de problème ou d’incertitude, consulter une personne qualiée pour manier correctement l’installation.
ENVIRONNEMENT
Ce matériel doit être utilisé uniquement pour faire des opérations de soudage dans les limites indiquées par la plaque
signalétique et/ou le manuel. Il faut respecter les directives relatives à la sécurité. En cas d’utilisation inadéquate ou
dangereuse, le fabricant ne pourra être tenu responsable.
L’installation doit être utilisée dans un local sans poussière, ni acide, ni gaz inammable ou autres substances corrosives.
Il en est de même pour son stockage. S’assurer d’une circulation d’air lors de l’utilisation.
Plages de température :
Utilisation entre -10 et +40°C (+14 et +104°F).
Stockage entre -20 et +55°C (-4 et 131°F).
Humidité de l’air :
Inférieur ou égal à 50% à 40°C (104°F).
Inférieur ou égal à 90% à 20°C (68°F).
Altitude :
Jusqu’à 1000 m au-dessus du niveau de la mer (3280 pieds).
PROTECTION INDIVIDUELLE ET DES AUTRES
Le soudage à l’arc peut être dangereux et causer des blessures graves voire mortelles.
Le soudage expose les individus à une source dangereuse de chaleur, de rayonnement lumineux de l’arc, de champs
électromagnétiques (attention au porteur de pacemaker), de risque d’électrocution, de bruit et d’émanations gazeuses.
Pour bien se protéger et protéger les autres, respecter les instructions de sécurité suivantes :
An de se protéger de brûlures et rayonnements, porter des vêtements sans revers, isolants, secs, ignifugés et en
bon état, qui couvrent l’ensemble du corps.
Utiliser des gants qui garantissent l’isolation électrique et thermique.
Utiliser une protection de soudage et/ou une cagoule de soudage d’un niveau de protection susant (variable selon
les applications). Protéger les yeux lors des opérations de nettoyage. Les lentilles de contact sont particulièrement
proscrites.
Il est parfois nécessaire de délimiter les zones par des rideaux ignifugés pour protéger la zone de soudage des rayons
de l’arc, des projections et des déchets incandescents.
Informer les personnes dans la zone de soudage de ne pas xer les rayons de l’arc ni les pièces en fusion et de porter
les vêtements adéquats pour se protéger.
Utiliser un casque contre le bruit si le procédé de soudage atteint un niveau de bruit supérieur à la limite autorisée
(de même pour toute personne étant dans la zone de soudage).
Tenir à distance des parties mobiles (ventilateur) les mains, cheveux, vêtements.
Ne jamais enlever les protections carter du groupe froid lorsque la source de courant de soudage est sous tension,
le fabricant ne pourrait être tenu pour responsable en cas d’accident.
Les pièces qui viennent d’être soudées sont chaudes et peuvent provoquer des brûlures lors de leur manipulation.
Lors d’intervention d’entretien sur la torche ou le porte-électrode, il faut s’assurer qu’il/elle soit susamment froid(e)
en attendant au moins 10 minutes avant toute intervention. Le groupe froid doit être allumé lors de l’utilisation d’une
torche refroidie eau an d’être sûr que le liquide ne puisse pas causer de brûlures.
Il est important de sécuriser la zone de travail avant de la quitter an de protéger les personnes et les biens.
3
Page 4
PROTIG 160 DC LIFT
FUMÉES DE SOUDAGE ET GAZ
Les fumées, gaz et poussières émis par le soudage sont dangereux pour la santé. Il faut prévoir une
ventilation susante, un apport d’air est parfois nécessaire. Un masque à air frais peut être une solution
en cas d’aération insusante.
Vérier que l’aspiration est ecace en la contrôlant par rapport aux normes de sécurité.
Attention le soudage dans les environnements réduits nécessite une surveillance à distance de sécurité. Par ailleurs
le soudage de certains matériaux contenant du plomb, cadmium, zinc ou mercure voire du béryllium peuvent être
particulièrement nocifs.
Dégraisser également les pièces avant de les souder.
Les bouteilles doivent être entreposées dans des locaux ouverts ou bien aérés. Elles doivent être en position verticale
et maintenues à un support ou sur un chariot.
Le soudage doit être proscrit à proximité de graisse ou de peinture.
RISQUE DE FEU ET D’EXPLOSION
Protéger entièrement la zone de soudage, les matières inammables doivent être éloignées d’au moins
11 mètres.
Un équipement anti-feu doit être présent à proximité des opérations de soudage.
FR
Attention aux projections de matières chaudes ou d’étincelles, car même à travers des ssures, elles peuvent être source
d’incendie ou d’explosion.
Éloigner les personnes, les objets inammables et les containers sous pressions à une distance de sécurité susante.
Le soudage dans des containers ou des tubes fermés est à proscrire et dans le cas où ils sont ouverts, il faut les vider
de toute matière inammable ou explosive (huile, carburant, résidus de gaz …).
Les opérations de meulage ne doivent pas être dirigées vers la source de courant de soudage ou vers des matières
inammables.
BOUTEILLES DE GAZ
Le gaz sortant des bouteilles peut être source de suocation en cas de concentration dans l’espace
de soudage (bien ventiler).
Le transport doit être fait en toute sécurité : bouteilles fermées et la source de courant de soudage
éteinte. Elles doivent être entreposées verticalement et maintenues par un support pour limiter le
risque de chute.
Fermer la bouteille entre deux utilisations. Attention aux variations de température et aux expositions
au soleil.
La bouteille ne doit pas être en contact avec une amme, un arc électrique, une torche, une pince de
masse ou toutes autres sources de chaleur ou d’incandescence.
Veiller à la tenir éloignée des circuits électriques et de soudage et donc ne jamais souder une bouteille
sous pression.
Attention lors de l’ouverture du robinet de la bouteille, il faut éloigner la tête la robinetterie et s’assurer
que le gaz utilisé est approprié au procédé de soudage.
SÉCURITÉ ÉLECTRIQUE
Le réseau électrique utilisé doit impérativement avoir une mise à la terre. Utiliser la taille de fusible
recommandée sur le tableau signalétique.
Une décharge électrique peut être une source d’accident grave direct ou indirect, voire mortel.
Ne jamais toucher les parties sous tension à l’intérieur comme à l’extérieur de la source de courant sous-tension
(Torches, pinces, câbles, électrodes) car celles-ci sont branchées au circuit de soudage.
Avant d’ouvrir la source de courant de soudage, il faut la déconnecter du réseau et attendre 2 minutes an que
l’ensemble des condensateurs soit déchargé.
Ne pas toucher en même temps la torche ou le porte-électrode et la pince de masse.
Veiller à changer les câbles et torches, par des personnes qualiées et habilitées, si ceux-ci sont endommagés.
Dimensionner la section des câbles en fonction de l’application. Toujours utiliser des vêtements secs et en bon état pour
s’isoler du circuit de soudage. Porter des chaussures isolantes, quel que soit le milieu de travail.
4
Page 5
PROTIG 160 DC LIFT
CLASSIFICATION CEM DU MATÉRIEL
Ce matériel de Classe A n’est pas prévu pour être utilisé dans un site résidentiel où le courant électrique
est fourni par le réseau public d’alimentation basse tension. Il peut y avoir des dicultés potentielles
pour assurer la compatibilité électromagnétique dans ces sites, à cause des perturbations conduites,
aussi bien que rayonnées à fréquence radioélectrique.
Ce matériel n’est pas conforme à la CEI 61000-3-12 et est destiné à être raccordé à des réseaux basse
tension privés connectés au réseau public d’alimentation seulement au niveau moyenne et haute
tension. S’il est connecté à un réseau public d’alimentation basse tension, il est de la responsabilité
de l’installateur ou de l’utilisateur du matériel de s’assurer, en consultant l’opérateur du réseau de
distribution, que le matériel peut être connecté.
ÉMISSIONS ÉLECTROMAGNÉTIQUES
Le courant électrique passant à travers n’importe quel conducteur produit des champs électriques et
magnétiques (EMF) localisés. Le courant de soudage produit un champ électromagnétique autour du
circuit de soudage et du matériel de soudage.
Les champs électromagnétiques EMF peuvent perturber certains implants médicaux, par exemple les stimulateurs
cardiaques. Des mesures de protection doivent être prises pour les personnes portant des implants médicaux. Par
exemple, restrictions d’accès pour les passants ou une évaluation de risque individuelle pour les soudeurs.
FR
Tous les soudeurs doivent utiliser les procédures suivantes an de minimiser l’exposition aux champs électromagnétiques
provenant du circuit de soudage:
• positionner les câbles de soudage ensemble – les xer avec une attache, si possible;
• se positionner (torse et tête) aussi loin que possible du circuit de soudage;
• ne jamais enrouler les câbles de soudage autour du corps;
• ne pas positionner le corps entre les câbles de soudage. Tenir les deux câbles de soudage sur le même côté du corps;
• raccorder le câble de retour à la pièce mise en œuvre aussi proche que possible à la zone à souder;
• ne pas travailler à côté de la source de courant de soudage, ne pas s’assoir dessus ou ne pas s’y adosser ;
• ne pas souder lors du transport de la source de courant de soudage ou du dévidoir.
Les porteurs de stimulateurs cardiaques doivent consulter un médecin avant d’utiliser ce matériel.
L’exposition aux champs électromagnétiques lors du soudage peut avoir d’autres eets sur la santé
que l’on ne connaît pas encore.
DES RECOMMANDATIONS POUR ÉVALUER LA ZONE ET L’INSTALLATION DE SOUDAGE
Généralités
L’utilisateur est responsable de l’installation et de l’utilisation du matériel de soudage à l’arc suivant les instructions du
fabricant. Si des perturbations électromagnétiques sont détectées, il doit être de la responsabilité de l’utilisateur du
matériel de soudage à l’arc de résoudre la situation avec l’assistance technique du fabricant. Dans certains cas, cette
action corrective peut être aussi simple qu’une mise à la terre du circuit de soudage. Dans d’autres cas, il peut être
nécessaire de construire un écran électromagnétique autour de la source de courant de soudage et de la pièce entière
avec montage de ltres d’entrée. Dans tous les cas, les perturbations électromagnétiques doivent être réduites jusqu’à
ce qu’elles ne soient plus gênantes.
Evaluation de la zone de soudage
Avant d’installer un matériel de soudage à l’arc, l’utilisateur doit évaluer les problèmes électromagnétiques potentiels
dans la zone environnante. Ce qui suit doit être pris en compte:
a) la présence au-dessus, au-dessous et à côté du matériel de soudage à l’arc d’autres câbles d’alimentation, de
commande, de signalisation et de téléphone;
b) des récepteurs et transmetteurs de radio et télévision;
c) des ordinateurs et autres matériels de commande;
d) du matériel critique de sécurité, par exemple, protection de matériel industriel;
e) la santé des personnes voisines, par exemple, emploi de stimulateurs cardiaques ou d’appareils contre la surdité;
f) du matériel utilisé pour l’étalonnage ou la mesure;
g) l’immunité des autres matériels présents dans l’environnement.
L’utilisateur doit s’assurer que les autres matériels utilisés dans l’environnement sont compatibles. Cela peut exiger des
mesures de protection supplémentaires;
h) l’heure du jour où le soudage ou d’autres activités sont à exécuter.
La dimension de la zone environnante à prendre en compte dépend de la structure du bâtiment et des autres activités
qui s’y déroulent. La zone environnante peut s’étendre au-delà des limites des installations.
5
Page 6
PROTIG 160 DC LIFT
Evaluation de l’installation de soudage
Outre l’évaluation de la zone, l’évaluation des installations de soudage à l’arc peut servir à déterminer et résoudre les
cas de perturbations. Il convient que l’évaluation des émissions comprenne des mesures in situ comme cela est spécié
à l’Article 10 de la CISPR 11. Les mesures in situ peuvent également permettre de conrmer l’ecacité des mesures
d’atténuation.
RECOMMANDATIONS SUR LES METHODES DE REDUCTION DES EMISSIONS ELECTROMAGNETIQUES
a. Réseau public d’alimentation: Il convient de raccorder le matériel de soudage à l’arc au réseau public d’alimentation
selon les recommandations du fabricant. Si des interférences se produisent, il peut être nécessaire de prendre des
mesures de prévention supplémentaires telles que le ltrage du réseau public d’alimentation. Il convient d’envisager
de blinder le câble d’alimentation dans un conduit métallique ou équivalent d’un matériel de soudage à l’arc installé à
demeure. Il convient d’assurer la continuité électrique du blindage sur toute sa longueur. Il convient de raccorder le
blindage à la source de courant de soudage pour assurer un bon contact électrique entre le conduit et l’enveloppe de
la source de courant de soudage.
b. Maintenance du matériel de soudage à l’arc : Il convient que le matériel de soudage à l’arc soit soumis à
l’entretien de routine suivant les recommandations du fabricant. Il convient que tous les accès, portes de service et
capots soient fermés et correctement verrouillés lorsque le matériel de soudage à l’arc est en service. Il convient que
le matériel de soudage à l’arc ne soit modié en aucune façon, hormis les modications et réglages mentionnés dans
les instructions du fabricant. Il convient, en particulier, que l’éclateur d’arc des dispositifs d’amorçage et de stabilisation
d’arc soit réglé et entretenu suivant les recommandations du fabricant.
c. Câbles de soudage : Il convient que les câbles soient aussi courts que possible, placés l’un près de l’autre à
proximité du sol ou sur le sol.
d. Liaison équipotentielle : Il convient d’envisager la liaison de tous les objets métalliques de la zone environnante.
Toutefois, des objets métalliques reliés à la pièce à souder accroissent le risque pour l’opérateur de chocs électriques
s’il touche à la fois ces éléments métalliques et l’électrode. Il convient d’isoler l’opérateur de tels objets métalliques.
e. Mise à la terre de la pièce à souder : : Lorsque la pièce à souder n’est pas reliée à la terre pour la sécurité
électrique ou en raison de ses dimensions et de son emplacement, ce qui est le cas, par exemple, des coques de navire
ou des charpentes métalliques de bâtiments, une connexion raccordant la pièce à la terre peut, dans certains cas et
non systématiquement, réduire les émissions. Il convient de veiller à éviter la mise à la terre des pièces qui pourrait
accroître les risques de blessure pour les utilisateurs ou endommager d’autres matériels électriques. Si nécessaire, il
convient que le raccordement de la pièce à souder à la terre soit fait directement, mais dans certains pays n’autorisant
pas cette connexion directe, il convient que la connexion soit faite avec un condensateur approprié choisi en fonction
des réglementations nationales.
f. Protection et blindage : La protection et le blindage sélectifs d’autres câbles et matériels dans la zone environnante
peuvent limiter les problèmes de perturbation. La protection de toute la zone de soudage peut être envisagée pour des
applications spéciales.
FR
TRANSPORT ET TRANSIT DE LA SOURCE DE COURANT DE SOUDAGE
La source de courant de soudage est équipée d’une poignée supérieure permettant le portage à la
main. Attention à ne pas sous-évaluer son poids. La poignée n’est pas considérée comme un moyen
d’élingage.
Ne pas utiliser les câbles ou torche pour déplacer la source de courant de soudage. Elle doit être déplacée en position
verticale.
Ne pas faire transiter la source de courant au-dessus de personnes ou d’objets.
Ne jamais soulever une bouteille de gaz et la source de courant en même temps. Leurs normes de transport sont
distinctes.
INSTALLATION DU MATÉRIEL
• Mettre la source de courant de soudage sur un sol dont l’inclinaison maximum est de 10°.
• Prévoir une zone susante pour aérer la source de courant de soudage et accéder aux commandes.
• Ne pas utiliser dans un environnement comportant des poussières métalliques conductrices.
• La source de courant de soudage doit être à l’abri de la pluie battante et ne pas être exposée aux rayons du soleil.
Le matériel est de degré de protection IP21, signiant :
- une protection contre l’accès aux parties dangereuses des corps solides de diam >12.5 mm et,
- une protection contre les chutes verticales de gouttes d’eau
Les câbles d’alimentation, de rallonge et de soudage doivent être totalement déroulés an d’éviter toute surchaue.
Le fabricant n’assume aucune responsabilité concernant les dommages provoqués à des personnes et
6
objets dus à une utilisation incorrecte et dangereuse de ce matériel.
Page 7
PROTIG 160 DC LIFT
ENTRETIEN / CONSEILS
• L’entretien ne doit être eectué que par une personne qualiée. Un entretien annuel est conseillé.
• Couper l’alimentation en débranchant la prise, et attendre deux minutes avant de travailler sur le matériel. A
l’intérieur, les tensions et intensités sont élevées et dangereuses.
• Régulièrement, enlever le capot et dépoussiérer à la souette. En proter pour faire vérier la tenue des
connexions électriques avec un outil isolé par un personnel qualié.
• Contrôler régulièrement l’état du cordon d’alimentation. Si le câble d’alimentation est endommagé, il doit être
remplacé par le fabricant, son service après-vente ou une personne de qualication similaire, an d’éviter tout
danger.
• Laisser les ouïes de la source de courant de soudage libres pour l’entrée et la sortie d’air.
• Ne pas utiliser cette source de courant/tension de soudage pour dégeler des canalisations, recharger des
batteries/accumulateurs ou démarrer des moteurs.
FR
INSTALLATION – FONCTIONNEMENT PRODUIT
Il est recommandé d’utiliser les câbles de soudage fournis avec l’appareil an d’obtenir les réglages optimum du produit.
DESCRIPTION
Le PROTIG 160 DC est un poste de soudure Inverter, portable, ventilé, pour soudage à l’électrode enrobée (MMA) et
à électrode réfractaire (TIG Lift) en courant continu (DC). En MMA, il soude tout type d’électrode : rutile, inox, fonte,
basique. Il fonctionne sur une alimentation électrique monophasée 230 V. En TIG, il soude la plupart des métaux sauf
l’aluminum et ses alliages. Il est protégé pour le fonctionnement sur groupes électrogènes (Alimentation 230 V +- 15%).
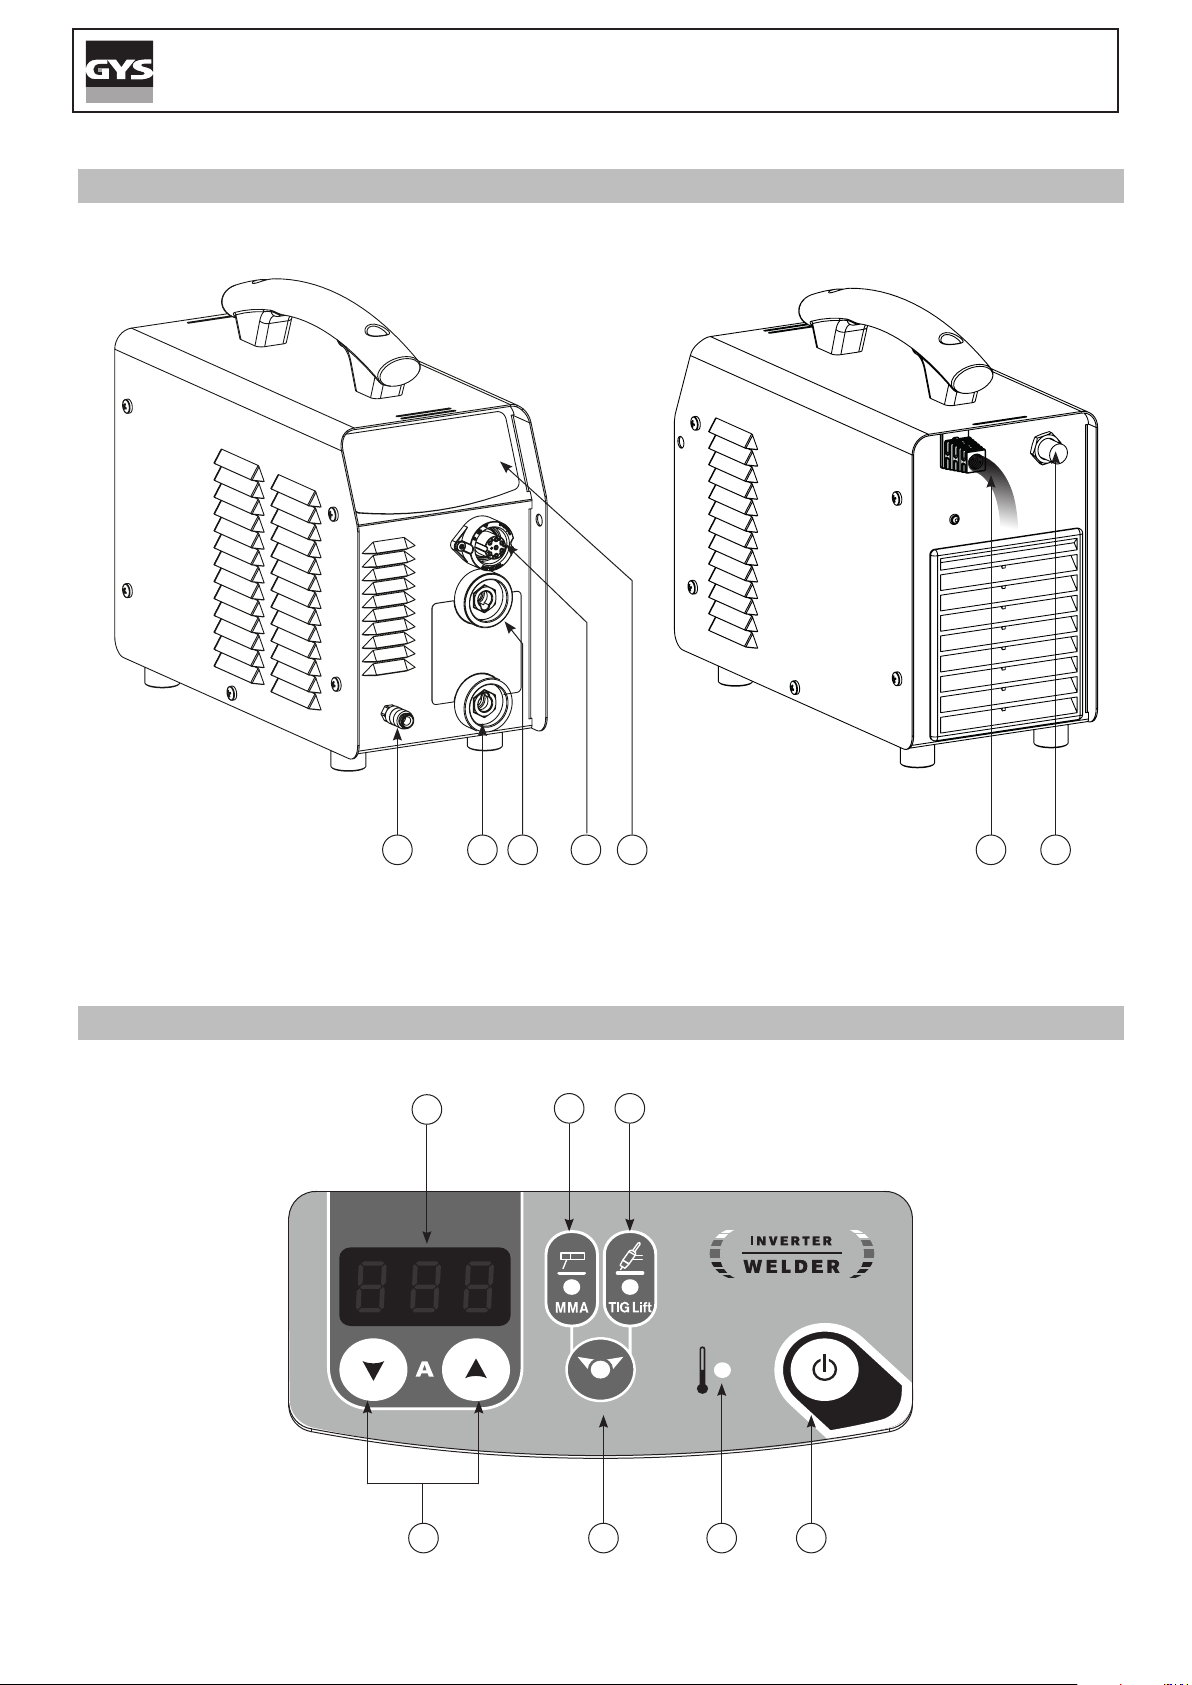
DESCRIPTION DU MATÉRIEL (I)
1- Connectique gaz de la torche 5- Clavier
2- Douille de Polarité Positive 6- Câble d’alimentation (2.2 m)
3- Douille de Polarité Négative 7- Raccord gaz
4- Connecteur gâchette
INTERFACE HOMME MACHINE (II)
1- Acheur 5- Bouton sélection-validation
2- Voyant mode « soudage à l’électrode » (MMA) 6- Voyant de protection thermique
3- Voyant mode « soudage à l’électrode réfractaire» (TIG) 7- Bouton de mise en marche - veille
4- Sélecteur valeur + ou -
ALIMENTATION-MISE EN MARCHE
• Ce matériel est livré avec une prise 16 A de type CEE7/7 et ne doit être utilisé que sur une installation électrique
monophasée 230 V (50 - 60 Hz) à trois ls avec un neutre relié à la terre.
Le courant eectif absorbé (I1e) est indiqué sur l’appareil, pour les conditions d’utilisation maximales. Vérier que
l’alimentation et ses protections (fusible et/ou disjoncteur) sont compatibles avec le courant nécessaire en utilisation.
Dans certains pays, il peut être nécessaire. de changer la prise pour permettre une utilisation aux conditions maximales.
Utiliser de préférence une prise 20 A en utilisation intensive.
• La mise en marche s’eectue par une pression sur la touche « ON / VEILLE ».
L’appareil se met en protection si la tension d’alimentation est supérieure à 265V. Pour indiquer ce défaut, l’acheur
indique .
Le fonctionnement normal reprend une trentaine de seconde après que la tension d’alimentation soit revenue dans sa
plage nominale.
BRANCHEMENT SUR GROUPE ÉLECTROGÈNE
Ce matériel peut fonctionner avec des groupes électrogènes à condition que la puissance auxiliaire réponde aux exigences suivantes :
- La tension doit être alternative, réglée comme spéciée et de tension crête inférieure à 400 V,
- La fréquence doit être comprise entre 50 et 60 Hz.
Il est impératif de vérier ces conditions, car de nombreux groupes électrogènes produisent des pics de haute tension
pouvant endommager le matériel.
7
Page 8
PROTIG 160 DC LIFT
SOUDAGE A L’ÉLECTRODE ENROBEE (MODE MMA)
• Brancher les câbles porte électrode et pince de masse dans les connecteurs. Respecter les polarités indiquées sur
l’emballage des électrodes.
• Respecter les règles classiques du soudage.
Votre appareil est muni de 3 fonctionnalités spéciques aux Inverters :
Le Hot Start (mode réglable, cf ci-dessous) procure une surintensité en début de soudage.
L’Arc Force délivre une surintensité qui évite le collage lorsque l’électrode rentre dans le bain.
L’Anti-Sticking vous permet de décoller facilement votre électrode sans la faire rougir en cas de collage.
Activation du mode MMA et réglage de l’intensité :
- Sélectionner la position MMA (2) avec le sélecteur (5) en appuyant jusqu’à ce que le voyant MMA soit allumé.
- Régler l’intensité souhaitée (acheur (1)) grâce aux touches (4).
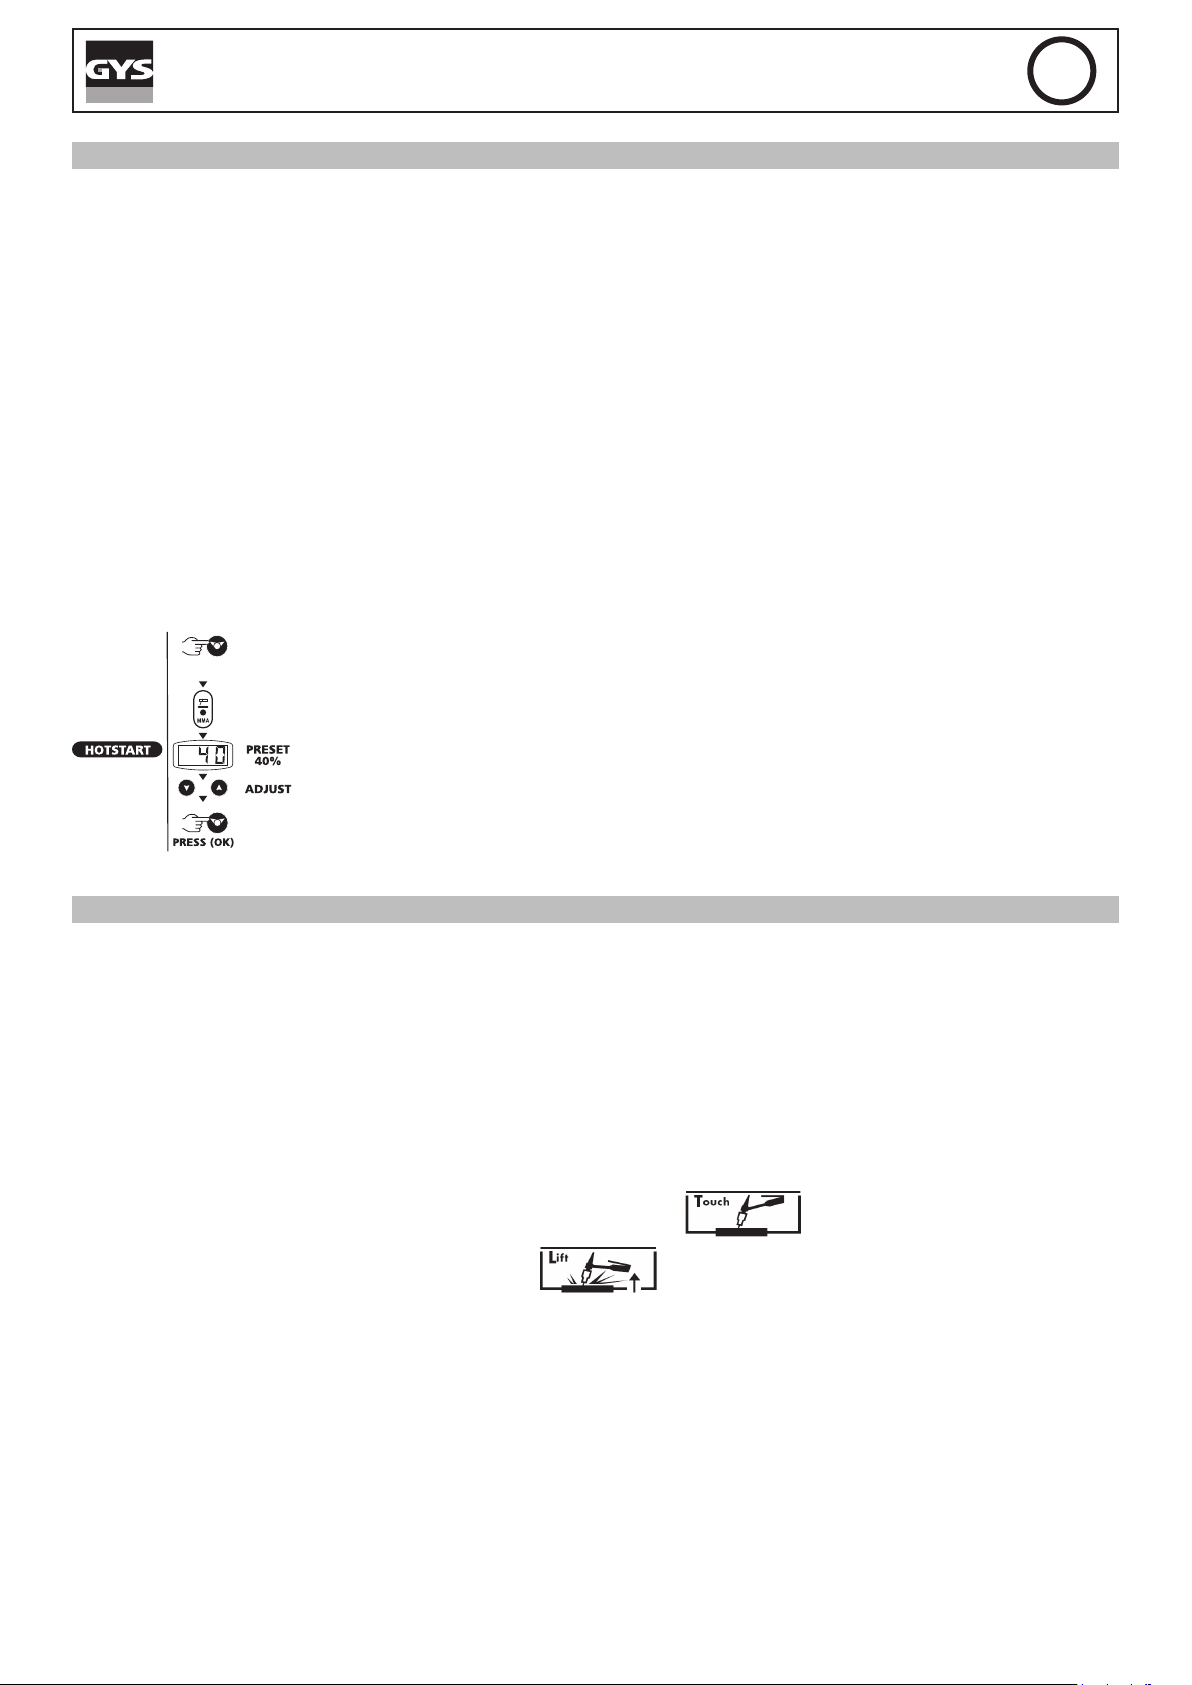
Hot start réglable :
Le Hot Start est réglable de 0 à 60%, dans la limite de 160 A.
Conseils : Hot start faible, pour les tôles nes et Hot start élevé pour les métaux diciles à souder (pièces sales ou
oxydées)
Pour régler le Hot Start, suivre les étapes suivantes :
FR
PRESS 3”
SOUDAGE TIG LIFT (MODE TIG)
Le soudage TIG DC requiert une protection gazeuse (Argon).
Pour souder en TIG, suivre les étapes suivantes :
1. Connecter la pince de masse sur la polarité positive (+).
2. Brancher la torche sur la polarité négative (-), sur le connecteur DIN et sur le connecteur GAZ.
3. Raccorder le tuyau de gaz à l’arrière du poste au manodétendeur de la bouteille de gaz.
4. Sélectionner la position TIG (3) avec le sélecteur (5) en appuyant jusqu’à ce que le voyant TIG soit allumé.
5. Régler l’intensité souhaitée (acheur (1)) grâce aux touches (4), selon l’épaisseur à souder (30A/mm).
6. Régler le débit de gaz sur le manodétendeur de la bouteille de gaz.
7. Pour amorcer :
a- Toucher l’électrode sur la pièce à souder, appuyer sur la gachette.
- Appui bref sur le sélecteur (5).
- Le voyant « MMA » clignote et l’acheur indique la valeur du Hotstart.
- Régler le pourcentage souhaité (acheur (1)) grâce aux touches (4) .
- Valider la valeur souhaitée en pressant sur le sélecteur (5).
- Le voyant MMA est allumé en continu.
b- Relever l’électrode 2 à 5 mm de la pièce à souder
8. En n de soudure : Relachement gachette, evanouissement, post gaz.
Réglage de l’évanouissement de l’arc (DownSlope)
Activation de la fonction :
Cela correspond en n de soudure au temps nécessaire après relachement pour la baisse progressive du courant de
soudage jusqu’à l’arrêt de l’arc. Cette fonction permet d’éviter les ssures et les cratères de n de soudure.
8
Page 9
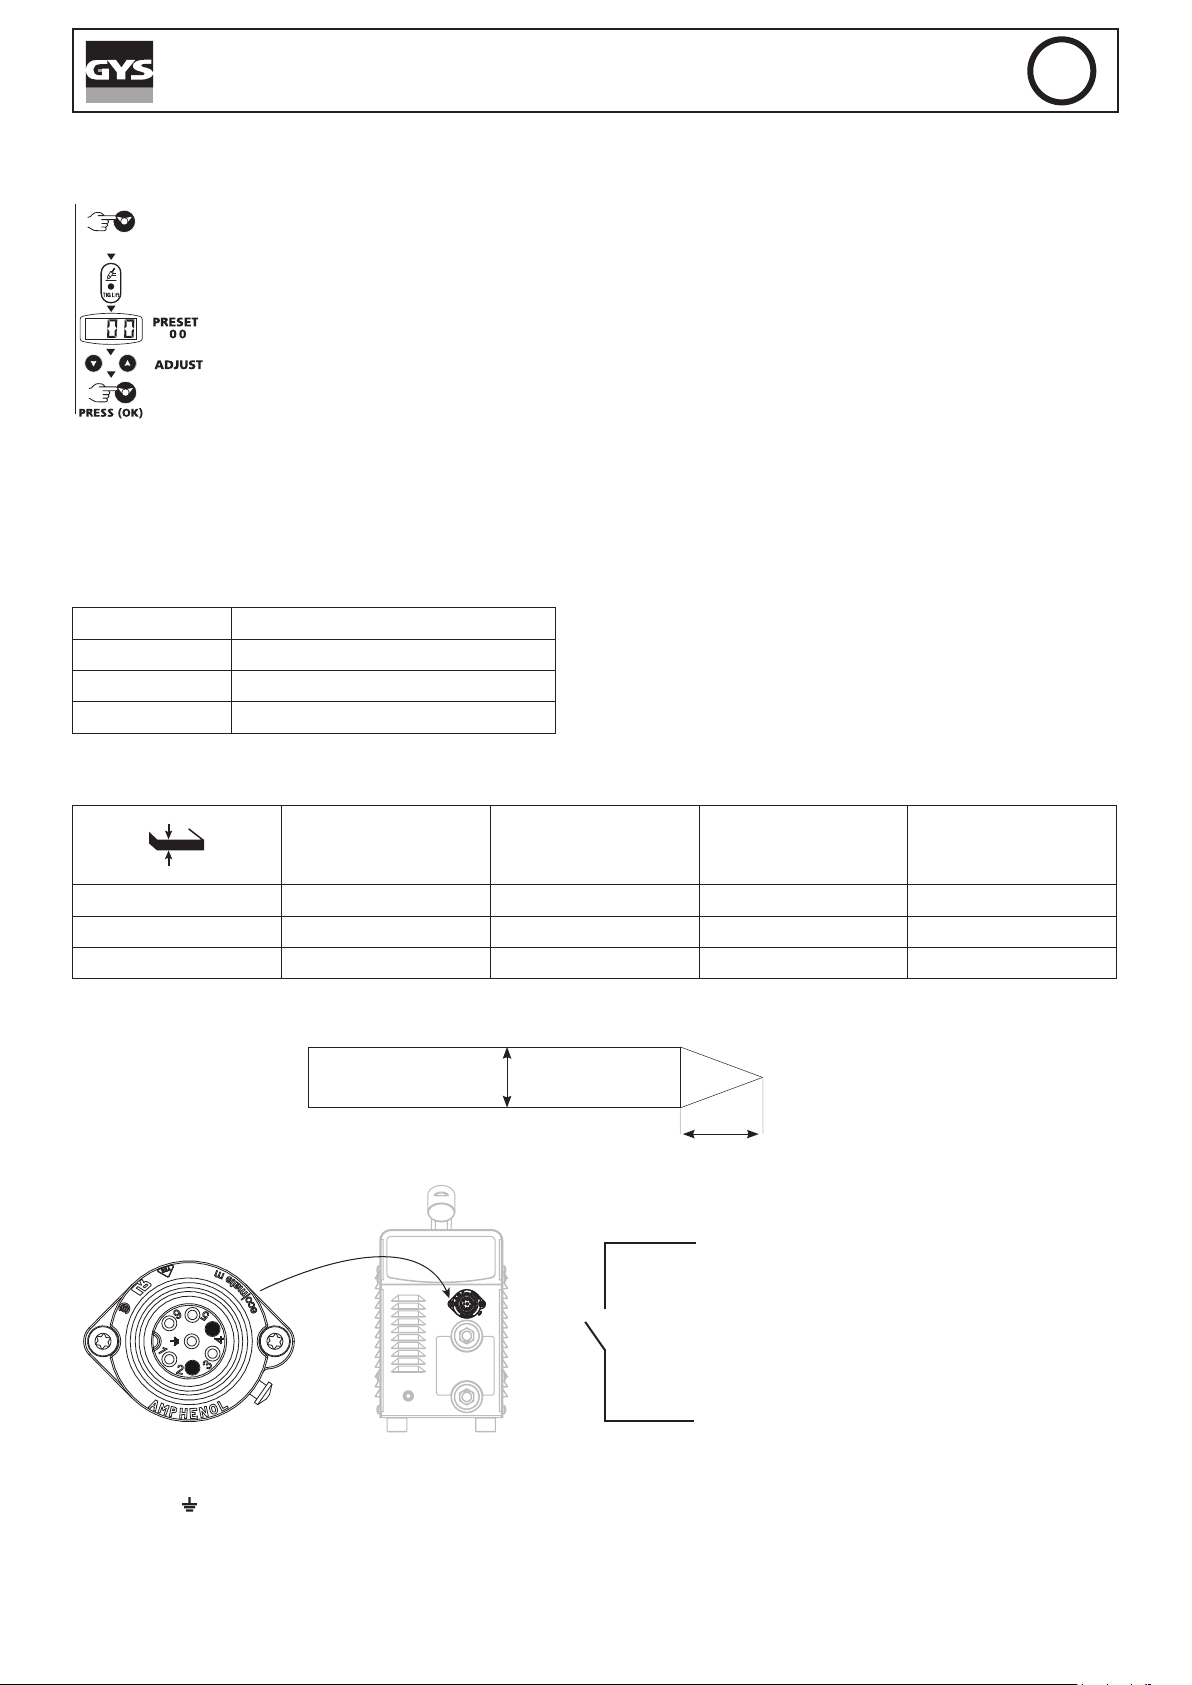
Pour l’activer, procéder comme suit:
PROTIG 160 DC LIFT
FR
PRESS 3”
PostGaz automatique
Le PostGaz maintient la protection gazeuse après extinction de l’arc. Il permet de protéger la pièce ainsi que l’électrode
contre les oxydations. Aucun réglage n’est nécessaire puisque la durée du PostGaz s’ajuste automatiquement en fonc-
tion du courant.
Exemples :
Courant Durée du PostGaz (automatique)
10 A 6,5 secondes
100 A 11 secondes
160 A 14 secondes
Combinaisons conseillées / autage électrode
1- Appui bref sur le sélecteur (5).
2- Le voyant « TIG » clignote et l’acheur indique la durée de l’évanouisseur.
‘’
3- Régler le temps d’évanouissement souhaité de 0 à 10 sec (acheur (1)) grâce aux touches (4).
4- Valider la valeur souhaitée en pressant sur le sélecteur (5). Le voyant TIG est allumé en continu.
Courant (A) Ø Electrode (mm)
0.3 - 3 mm 5 - 75 1 6,5 6 - 7
2.4 - 6 mm 60 - 150 1.6 8 6 - 7
4 - 8 mm 100 - 200 2 9.5 7 - 8
Pour un fonctionnement optimal vous devez utiliser une électrode aûtée de la manière suivante :
L = 2,5 x d.
d
Ø Buse
(mm)
L
Connecteur de commande gâchette
2
Débit
(Argon l/mn)
1, 3, 5, 6 et : non connectés.
4
9
Page 10
PROTIG 160 DC LIFT
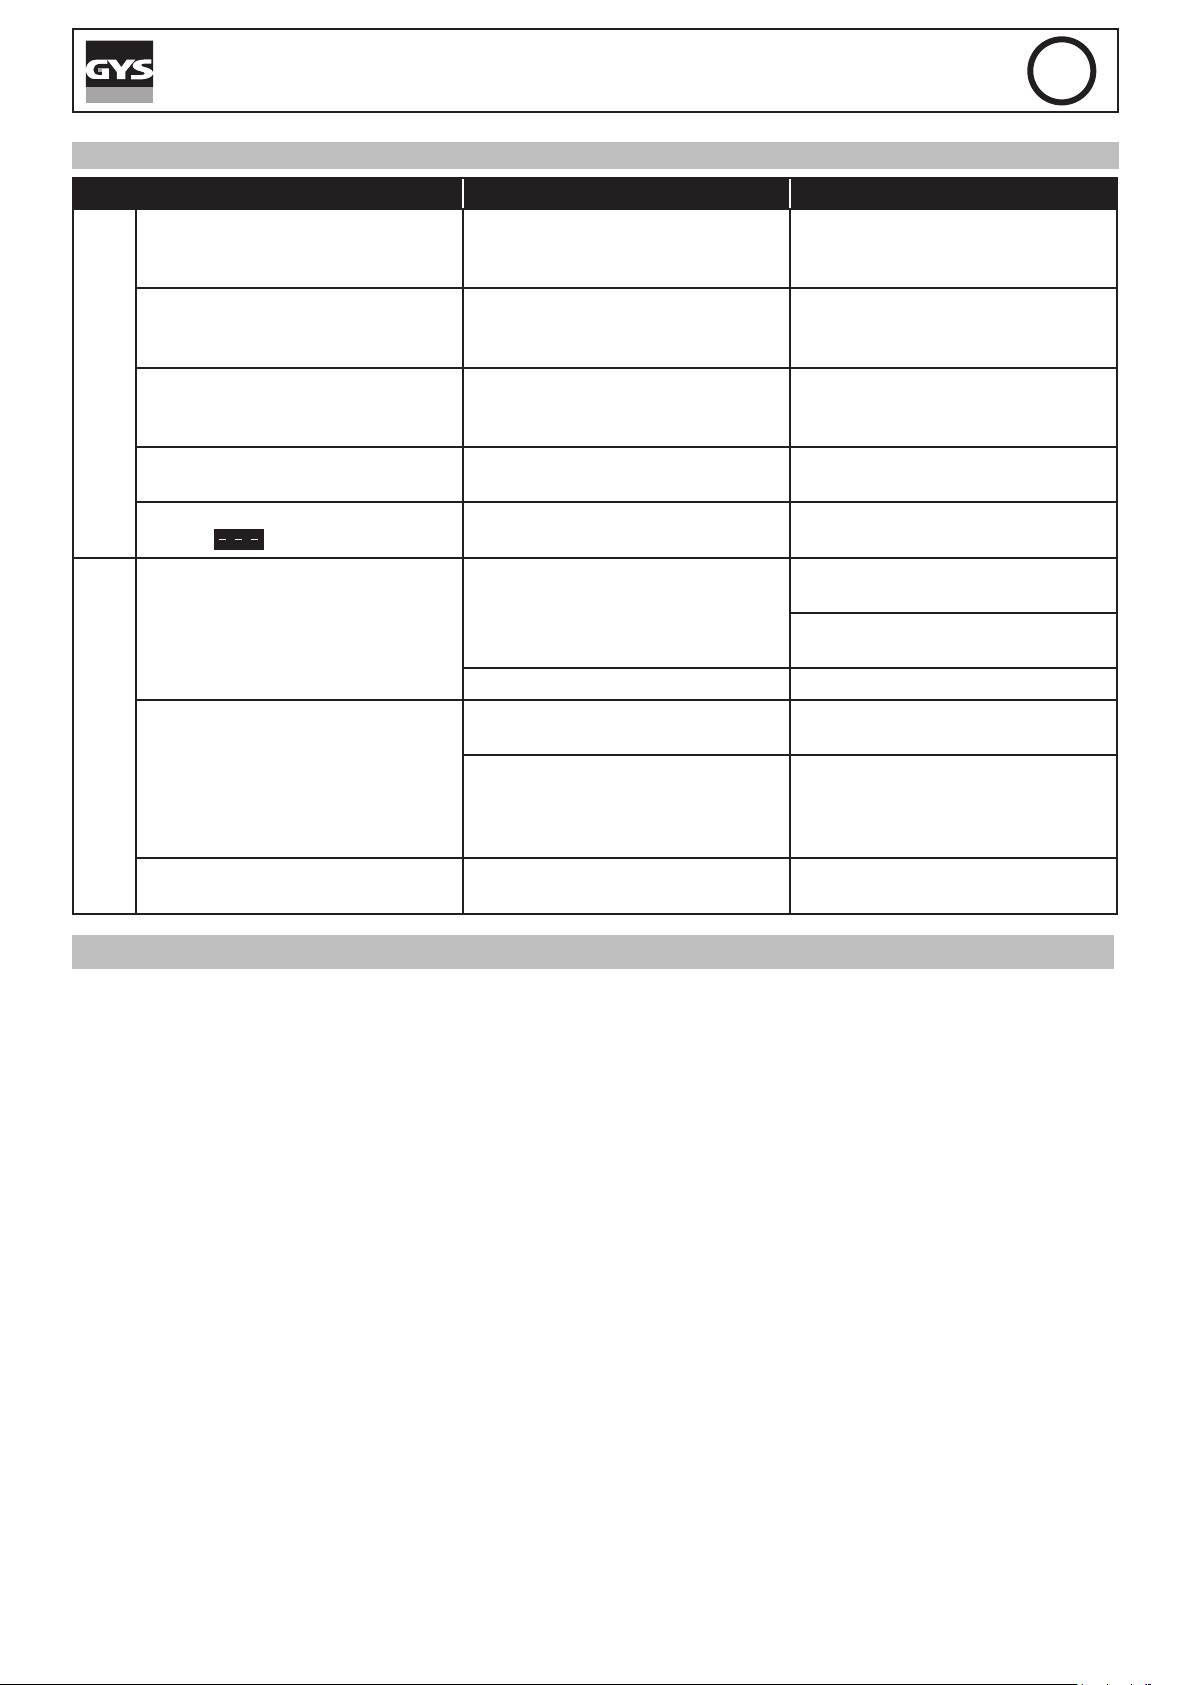
ANOMALIE, CAUSE, REMÈDE
Anomalies Causes Remèdes
L’appareil ne délivre pas de courant et le voyant jaune de défaut
thermique est allumé (6).
L’acheur est allumé mais l’appa-
reil ne délivre pas de courant.
Le poste est alimenté, vous ressentez des picotements en posant
MMA-TIG
la main sur la carrosserie.
Le poste soude mal Erreur de polarité
Lors de la mise en route, l’acheur
indique .
Arc instable
TIG
L’électrode en tungstène s’oxyde et
se ternit en n de soudage
L'électrode fond Erreur de polarité
La protection thermique du poste
s’est enclenchée.
Le câble de pince de masse ou
porte électrode n’est pas connecté
au poste.
La mise à la terre est défectueuse.
La tension d’alimentation n’est pas
respectée (230 V +/-15%)
Défaut provenant de l'électrode en
tungstène
Débit de gaz trop important Réduire le débit de gaz
Zone de soudage.
Problème de gaz, ou coupure prématurée du gaz
FR
Attendre la n de la période de
refroidissement, environ 2 min.
Le voyant (6) s’éteint.
Vérier les branchements.
Contrôler la prise et la terre de
votre installation.
Vérier la polarité conseillée sur la
boîte d'électrode.
Vérier votre installation électrique
ou votre groupe électrogène
Utiliser une électrode en tungstène
de taille appropriée
Utiliser une électrode en tungstène
correctement préparée
Protéger la zone de soudage
contre les courants d'air.
Contrôler et serrer tous les rac-
cords de gaz. Attendre que l'élec-
trode refroidisse avant de couper
le gaz.
Vérier que la pince de masse est
bien reliée au +
CONDITIONS DE GARANTIE
La garantie couvre tous défauts ou vices de fabrication pendant 2 ans, à compter de la date d’achat (pièces et main
d’œuvre).
La garantie ne couvre pas :
• Toutes autres avaries dues au transport.
• L’usure normale des pièces (Ex. : câbles, pinces, etc.).
• Les incidents dus à un mauvais usage (erreur d’alimentation, chute, démontage).
• Les pannes liées à l’environnement (pollution, rouille, poussière).
En cas de panne, retourner l’appareil à votre distributeur, en y joignant :
- un justicatif d’achat daté (ticket de sortie de caisse, facture…)
- une note explicative de la panne.
10
Page 11
PROTIG 160 DC LIFT
EN
WARNING - SAFETY RULES
GENERAL INSTRUCTIONS
Read and understand the following safety recommendations before using or servicing the unit.
Any change or servicing that is not specied in the instruction manual must not be undertaken.
The manufacturer is not liable for any injury or damage caused due to non-compliance with the instructions featured
in this manual .
In the event of problems or uncertainties, please consult a qualied person to handle the installation properly.
ENVIRONMENT
This equipment must only be used for welding operations in accordance with the limits indicated on the descriptive panel
and/or in the user manual. The operator must respect the safety precautions that apply to this type of welding. In case
of inedaquate or unsafe use, the manufacturer cannot be held liable for damage or injury.
This equipment must be used and stored in a place protected from dust, acid or any other corrosive agent. Operate the
machine in an open, or well-ventilated area.
Operating temperature:
Use between -10 and +40°C (+14 and +104°F).
Store between -20 and +55°C (-4 and 131°F).
Air humidity:
Lower or equal to 50% at 40°C (104°F).
Lower or equal to 90% at 20°C (68°F).
Altitude:
Up to 1000 meters above sea level (3280 feet).
INDIVIDUAL PROTECTIONS AND OTHERS
Arc welding can be dangerous and can cause serious and even fatal injuries.
Welding exposes the user to dangerous heat, arc rays, electromagnetic elds, noise, gas fumes, and electrical shocks.
People wearing pacemakers are advised to consult with their doctor before using this device.
To protect oneself as well as the other, ensure the following safety precautions are taken:
In order to protect you from burns and radiations, wear clothing without cus. These clothes must be
insulated, dry, reproof and in good condition, and cover the whole body.
Wear protective gloves which guarantee electrical and thermal insulation.
Use sucient welding protective gear for the whole body: hood, gloves, jacket, trousers... (varies depending on the application/operation). Protect the eyes during cleaning operations. Do not operate whilst
wearing contact lenses.
It may be necessary to install reproof welding curtains to protect the area against arc rays, weld spatters
and sparks.
Inform the people around the working area to never look at the arc nor the molten metal, and to wear
protective clothes.
Ensure ear protection is worn by the operator if the work exceeds the authorised noise limit (the same
applies to any person in the welding area).
Stay away from moving parts (e.g. engine, fan...) with hands, hair, clothes etc...
Never remove the safety covers from the cooling unit when the machine is plugged in - The manufacturer is not responsible for any accident or injury that happens as a result of not following these safety
precautions.
The pieces that have just been welded are hot and may cause burns when manipulated. During mainte-
nance work on the torch or the electrode holder, you should make sure it’s cold enough and wait at least
10 minutes before any intervention. The cooling unit must be on when using a water cooled torch in order
to ensure that the liquid does not cause any burns.
ALWAYS ensure the working area is left as safe and secure as possible to prevent damage or accidents.
11
Page 12
PROTIG 160 DC LIFT
WELDING FUMES AND GAS
The fumes, gases and dust produced during welding are hazardous. It is mandatory to ensure adequate
ventilation and/or extraction to keep fumes and gases away from the work area. An air fed helmet is
recommended in cases of insucient air supply in the workplace.
Check that the air intake is in compliance with safety standards.
Care must be taken when welding in small areas, and the operator will need supervision from a safe distance. Welding
certain pieces of metal containing lead, cadmium, zinc, mercury or beryllium can be extremely toxic. The user will also
need to degrease the workpiece before welding.
Gas cylinders must be stored in an open or ventilated area. The cylinders must be in a vertical position secured to a
support or trolley.
Do not weld in areas where grease or paint are stored.
FIRE AND EXPLOSIONS RISKS
Protect the entire welding area. Compressed gas containers and other inammable material must be
moved to a minimum safe distance of 11 meters.
A re extinguisher must be readily available.
Be careful of spatter and sparks, even through cracks. It can be the source of a re or an explosion.
Keep people, ammable objects and containers under pressure at a safe distance.
Welding of sealed containers or closed pipes should not be undertaken, and if opened, the operator must remove any
inammable or explosive materials (oil, petrol, gas...).
Grinding operations should not be directed towards the device itself, the power supply or any ammable materials.
EN
GAS BOTTLE
Gas leaking from the cylinder can lead to suocation if present in high concentrations around the work
area.
Transport must be done safely: Cylinders closed and product o. Always keep cylinders in an upright
position securely chained to a xed support or trolley.
Close the bottle after any welding operation. Be wary of temperature changes or exposure to sunlight.
Cylinders should be located away from areas where they may be struck or subjected to physical damage.
Always keep gas bottles at a safe distance from arc welding or cutting operations, and any source of
heat, sparks or ames.
Be careful when opening the valve on the gas bottle, it is necessary to remove the tip of the valve and
make sure the gas meets your welding requirements.
ELECTRIC SAFETY
The machine must be connected to an earthed electrical supply. Use the recommended fuse size.
An electrical discharge can directly or indirectly cause serious or deadly accidents .
Do not touch any live part of the machine (inside or outside) when it is plugged in (Torches, earth cable, cables,
electrodes) because they are connected to the welding circuit.
Before opening the device, it is imperative to disconnect it from the mains and wait 2 minutes, so that all the capacitors
are discharged.
Do not touch the torch or electrode holder and earth clamp at the same time.
Damaged cables and torches must be changed by a qualied and skilled professional. Make sure that the cable cross
section is adequate with the usage (extensions and welding cables). Always wear dry clothes in good condition, in order
to be insulated from the electrical circuit. Wear insulating shoes, regardless of the environment in which you work in.
EMC CLASSIFICATION
These Class A devices are not intended to be used on a residential site where the electric current is
supplied by the public network, with a low voltage power supply. There may be potential diculties in
ensuring electromagnetic compatibility on these sites, because of the interferences, as well as radio
frequencies.
12
Page 13
PROTIG 160 DC LIFT
This equipment does not comply with IEC 61000-3-12 and is intended to be connected to private
low-voltage systems interfacing with the public supply only at the medium- or high-voltage level. On
a public low-voltage power grid, it is the responsibility of the installer or user of the device to ensure,
by checking with the operator of the distribution network, which device can be connected.
ELECTROMAGNETIC INTERFERENCES
The electric currents owing through a conductor cause electrical and magnetic elds (EMF). The
welding current generates an EMF eld around the welding circuit and the welding equipment.
The EMF elds may disrupt some medical implants, such as pacemakers. Protection measures should be taken for
people wearing medical implants. For example, access restrictions for passers-by or an individual risk evaluation for the
welders.
All welders should take the following precautions in order to minimise exposure to the electromagnetic elds (EMF)
generated by the welding circuit::
• position the welding cables together – if possible, attach them;
• keep your head and torso as far as possible from the welding circuit;
• never enroll the cables around your body;
• never position your body between the welding cables. Hold both welding cables on the same side of your body;
• connect the earth clamp as close as possible to the area being welded;
• do not work too close to, do not lean and do not sit on the welding machine
• do not weld when you’re carrying the welding machine or its wire feeder.
People wearing pacemakers are advised to consult their doctor before using this device.
Exposure to electromagnetic elds while welding may have other health eects which are not yet
known.
EN
RECOMMENDATIONS TO ASSESS THE WELDING AREA AND WELDING INSTALLATION
Overview
The user is responsible for installing and using the arc welding equipment in accordance with the manufacturer’s
instructions. If electromagnetic disturbances are detected, it is the responsibility of the user of the arc welding equipment
to resolve the situation with the manufacturer’s technical assistance. In some cases, this remedial action may be as
simple as earthing the welding circuit. In other cases, it may be necessary to construct an electromagnetic shield around
the welding power source and around the entire piece by tting input lters. In all cases, electromagnetic interferences
must be reduced until they are no longer bothersome.
Welding area assessment
Before installing the machine, the user must evaluate the possible electromagnetic problems that may arise in the area
where the installation is planned.
. In particular, it should consider the following:
a) the presence of other power cables (power supply cables, telephone cables, command cable, etc...)above, below and
on the sides of the arc welding machine.
b) television transmitters and receivers ;
c) computers and other hardware;
d) critical safety equipment such as industrial machine protections;
e) the health and safety of the people in the area such as people with pacemakers or hearing aids;
f) calibration and measuring equipment
g)The isolation of the equipment from other machinery.
The user will have to make sure that the devices and equipments that are in the same room are compatible with each
other. This may require extra precautions;
h) make sure of the exact hour when the welding and/or other operations will take place.
The surface of the area to be considered around the device depends on the the building’s structure and other activities
that take place there. The area taken in consideration can be larger than the limits determined by the companies.
Welding area assessment
Besides the welding area, the assessment of the arc welding systems intallation itself can be used to identify and resolve
cases of disturbances. The assessment of emissions must include in situ measurements as specied in Article 10 of
CISPR 11. In situ measurements can also be used to conrm the eectiveness of mitigation measures.
13
Page 14
PROTIG 160 DC LIFT
RECOMMENDATION ON METHODS OF ELECTROMAGNETIC EMISSIONS REDUCTION
a. National power grid: The arc welding machine must be connected to the national power grid in accordance with
the manufacturer’s recommendation. If interferences occur, it may be necessary to take additional preventive measures
such as the ltering of the power suplly network. Consideration should be given to shielding the power supply cable in a
metal conduit. It is necessary to ensure the shielding’s electrical continuity along the cable’s entire length. The shielding
should be connected to the welding current’s source to ensure good electrical contact between the conduct and the
casing of the welding current source.
b. Maintenance of the arc welding equipment: The arc welding machine should be be submitted to a routine
maintenance check according to the manufacturer’s recommendations. All accesses, service doors and covers should be
closed and properly locked when the arc welding equipment is on.. The arc welding equipment must not be modied
in any way, except for the changes and settings outlined in the manufacturer’s instructions. The spark gap of the arc
start and arc stabilization devices must be adjusted and maintained according to the manufacturer’s recommendations.
c. Welding cables: Cables must be as short as possible, close to each other and close to the ground, if not on the
ground.
d. Electrical bonding : consideration shoud be given to bonding all metal objects in the surrounding area. However,
metal objects connected to the workpiece increase the riskof electric shock if the operator touches both these metal
elements and the electrode. It is necessary to insulate the operator from such metal objects.
e. Earthing of the welded part : When the part is not earthed - due to electrical safety reasons or because of its size
and its location (which is the case with ship hulls or metallic building structures), the earthing of the part can, in some
cases but not systematically, reduce emissions It is preferable to avoid the earthing of parts that could increase the risk
of injury to the users or damage other electrical equipment. If necessary, it is appropriate that the earthing of the part
is done directly, but in some countries that do not allow such a direct connection, it is appropriate that the connection
is made with a capacitor selected according to national regulations.
f. Protection and plating : The selective protection and plating of other cables and devices in the area can reduce
perturbation issues. The protection of the entire welding area can be considered for specic situations.
EN
TRANSPORT AND TRANSIT OF THE WELDING MACHINE
The machine is tted with handle to facilitate transportation. Be careful not to underestimate the
machine’s weight. The handle cannot be used for slinging.
Do not use the cables or torch to move the machine. The welding equipment must be moved in an
upright position.
Never lift the machine while there is a gas cylinder on the support shelf. A clear path is available when moving the item.
Do not place/carry the unit over people or objects.
EQUIPMENT INSTALLATION
• Put the machine on the oor (maximum incline of 10°.)
• Ensure the work area has sucient ventillation for welding, and that there is easy access to the control panel.
• The machine must not be used in an area with conductive metal dusts.
• The machine must be placed in a sheltered area away from rain or direct sunlight.
• The machine protection level is IP21, which means :
- Protection against acess to dangerous parts from solid bodies of a ≥12.5mm diameter and,
- Protection against vertically falling drops.
The power cables, extensions and welding cables must be fully uncoiled to prevent overheating.
The manufacturer does not incur any responsability regarding damages to both objects and persons
that result from an incorrect and/or dangerous use of the machine.
MAINTENANCE / RECOMMENDATIONS
14
• Maintenance should only be carried out by a qualied person. Annual maintenance is recommended.
• Ensure the machine is unplugged from the mains, and wait for two minutes before carrying out main-
tenance work. DANGER High Voltage and Currents inside the machine.
• Remove the casing 2 or 3 times a year to remove any excess dust. Take this opportunity to have the
electrical connections checked by a qualied person, with an insulated tool.
• Regularly check the condition of the power supply cable. If the power cable is damaged, it must be
replaced by the manufacturer, its after sales service or an equally qualied person.
• Ensure the ventilation holes of the device are not blocked to allow adequate air circulation.
• Do not use this equipment to thaw pipes, to charge batteries, or to start any engine.
Page 15
PROTIG 160 DC LIFT
EN
INSTALLATION – PRODUCT OPERATION
It is recommended to use the welding cables supplied with the unit in order to obtain the optimum product settings.
DESCRIPTION
The PROTIG 160 DC LIFT is a portable Inverter welder, for electrode welding (MMA) and TIG Lift in DC. It allows welding with rutile, basic, stainless steel and cast iron electrodes. It works on a single phase 230V power supply. In TIG, it
will weld most of metals except aluminium and alloys. It is protected for a use on electric generators (230V /+- 15%).
EQUIPMENT DESCRIPTION (I)
1- Gas connection for torch 5- Keyboard
2- Positive polarity plug 6- Power supply cable (2.2 m)
3- Negative polarity plug 7- Gas inlet
4- Trigger connection
INTERFACE (HMI)
1- Display 5- Button selection-validation
2- Mode indicator « electrode welding » (MMA) 6- Thermal protection indicator
3- Mode indicator « non consumable electrode welding» (TIG) 7- Button on-stand by
4- Select button « + or – »
POWER SUPPLY – STARTING UP
• This device is delivered with a 16A plug type EEC7/7. It must be connected on a 230 V (50-60Hz) socket WITH earth.
The absorbed eective current (I1e) is 16A, for maximal using conditions. Check the power supply and its protection
(fuse and/or circuit-breaker) are compatible with the required current during use. In some countries, changing the plug
can be necessary to allow a use at maximal conditions. Use a 20A plug for intensive use. The device must be placed so
that the power supply is accessible.
•To turn on the machine press ON / STAND BY.
•The device will turn on in protection mode if the power supply voltage is over 265V.
To indicate this fault the screen displays . Normal operation will resume after thirty seconds when the voltage has
returned to within its normal range.
CONNECTION ON A GENERATOR
The machine can work with generators as long as the auxiliary power matches these requirements :
- The voltage must be AC, always set as specied, and the peak voltage below 400V,
- The frequency must be between 50 and 60 Hz.
It is imperative to check these requirements as several generators generate high voltage peaks that can damage these
machines.
ELECTRODE WELDING (MMA MODE)
• Connect the earth and electrode-holder cables. Respect the polarity indicated on the electrodes’ packaging.
• Apply the usual welding rules.
• Your machine is equipped with 3 specic functions :
Hot Start (adjustable mode, see below) increases the current at the beginning of the welding.
Arc Force increases the current in order to avoid sticking when the electrode enters the weld pool.
Anti Sticking allows you to easily remove your electrode without damaging it in case of sticking.
Selection of MMA Mode and intensity setting :
- Select the MMA position (2) with the selector (5) until the MMA indicator illuminates.
- Adjust the desired current (display (1)) using the key (4).
15
Page 16
PROTIG 160 DC LIFT
EN
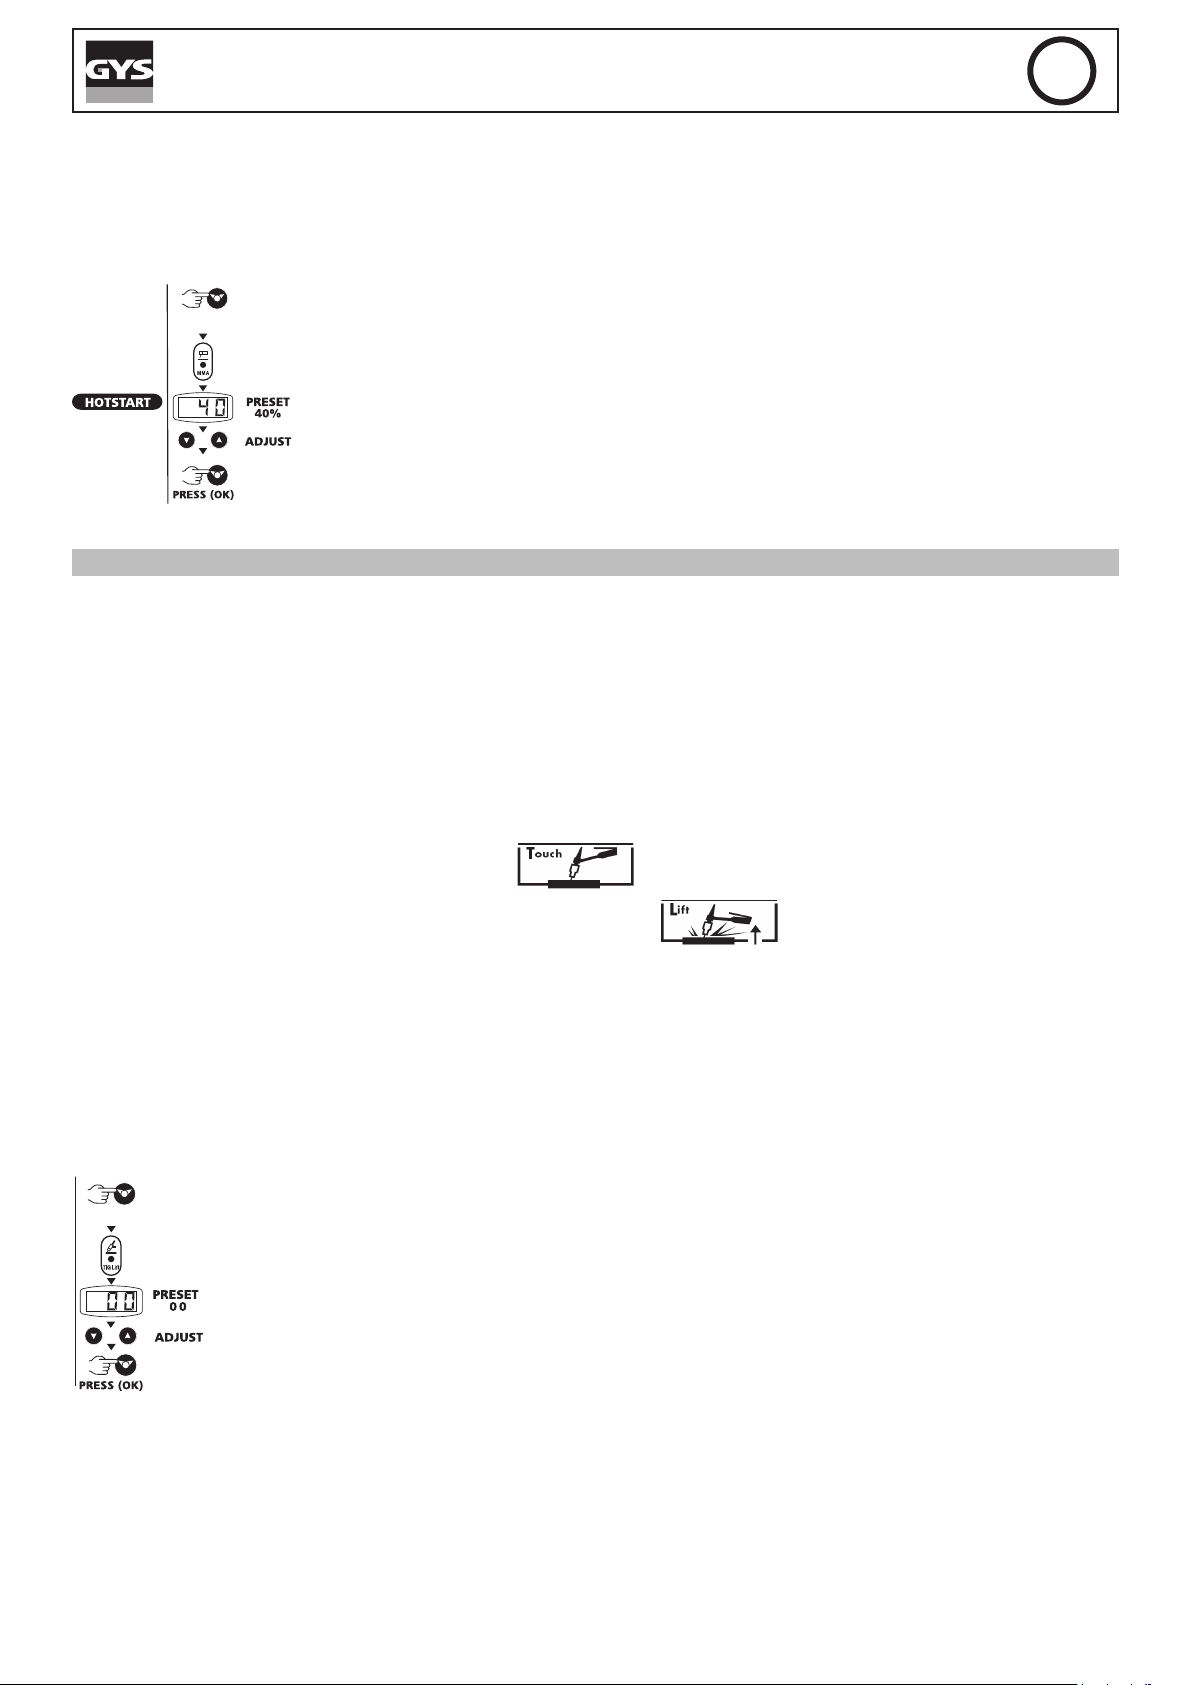
Hot Start adjustment
Hot Start is adjustable from 0 to 60% within the limit of 160A.
Advice: low Hot Start: for thin metal sheets – high Hot Start for metals that are dicult to weld (dirty or oxidized
parts).
To adjust the Hot Start follow these steps:
PRESS 3”
- The «MMA» LED starts ashing and the display indicates the current Hot Start value.
- Set the required percentage (display (1)) using keys (4).
- Validate the required gure by pressing the selector button (5).
- The «MMA» LED remains illuminated.
TIG WELDING (TIG LIFT MODE)
The DC TIG welding requires a protective gas (argon).
Follow the steps below:
1. Connect the earth clamp to the positive socket (+).
2. Connect the torch to the negative socket (-), the DINSE connector and the gas connector.
3. Connect the gas pipe from the rear of the welder to the owmeter of the gas cylinder
4. Select TIG mode (3) using the selector button (5), press until the TIG indicator illuminates..
5. Adjust the desired current (display(1)) using the keys (4), according to the thickness of the metal workpiece (30A /
mm).
6. Set the gas ow on owmeter.
7. To start
a- Touch the electrode on the welding workpiece.
- Press the selector (5) briey.
b- Raise the electrode to between 2 - 5 mm from the workpiece.
8. When nished : Release the trigger, downslope, post-gas.
Adjustment of downslope
Function activation:
This function allows the user to adjust the time required at the end of welding for the gradual decline in the welding
current until the arc stops. This function helps to avoid cracks and craters at end of welding.
To activate it, proceed as follows:
PRESS 3”
1- Press the selector button (5) for 3 seconds.
2- The TIG indicator starts ashing and the display indicates the current downslope time
‘’
3- Set the automatic arc downslope you wish from 0 to 10 sec (display(1)) using key (4).
4- Validate your choice pressing button (5). The TIG indicator remains illuminated.
16
Page 17
PROTIG 160 DC LIFT
Automatic Post-Gas
The Post-Gas maintains the gas protection after the arc is extinguished, which protects the workpiece and the electrode
from oxidation. No adjustment is required, as the Post-Gas time is automatically adjusted according to the current.
Examples:
Current Post-Gas duration (automatic)
10 A 6.5 seconds
100 A 11 seconds
160 A 14 seconds
Recommended combinations / Electrode grinding
EN
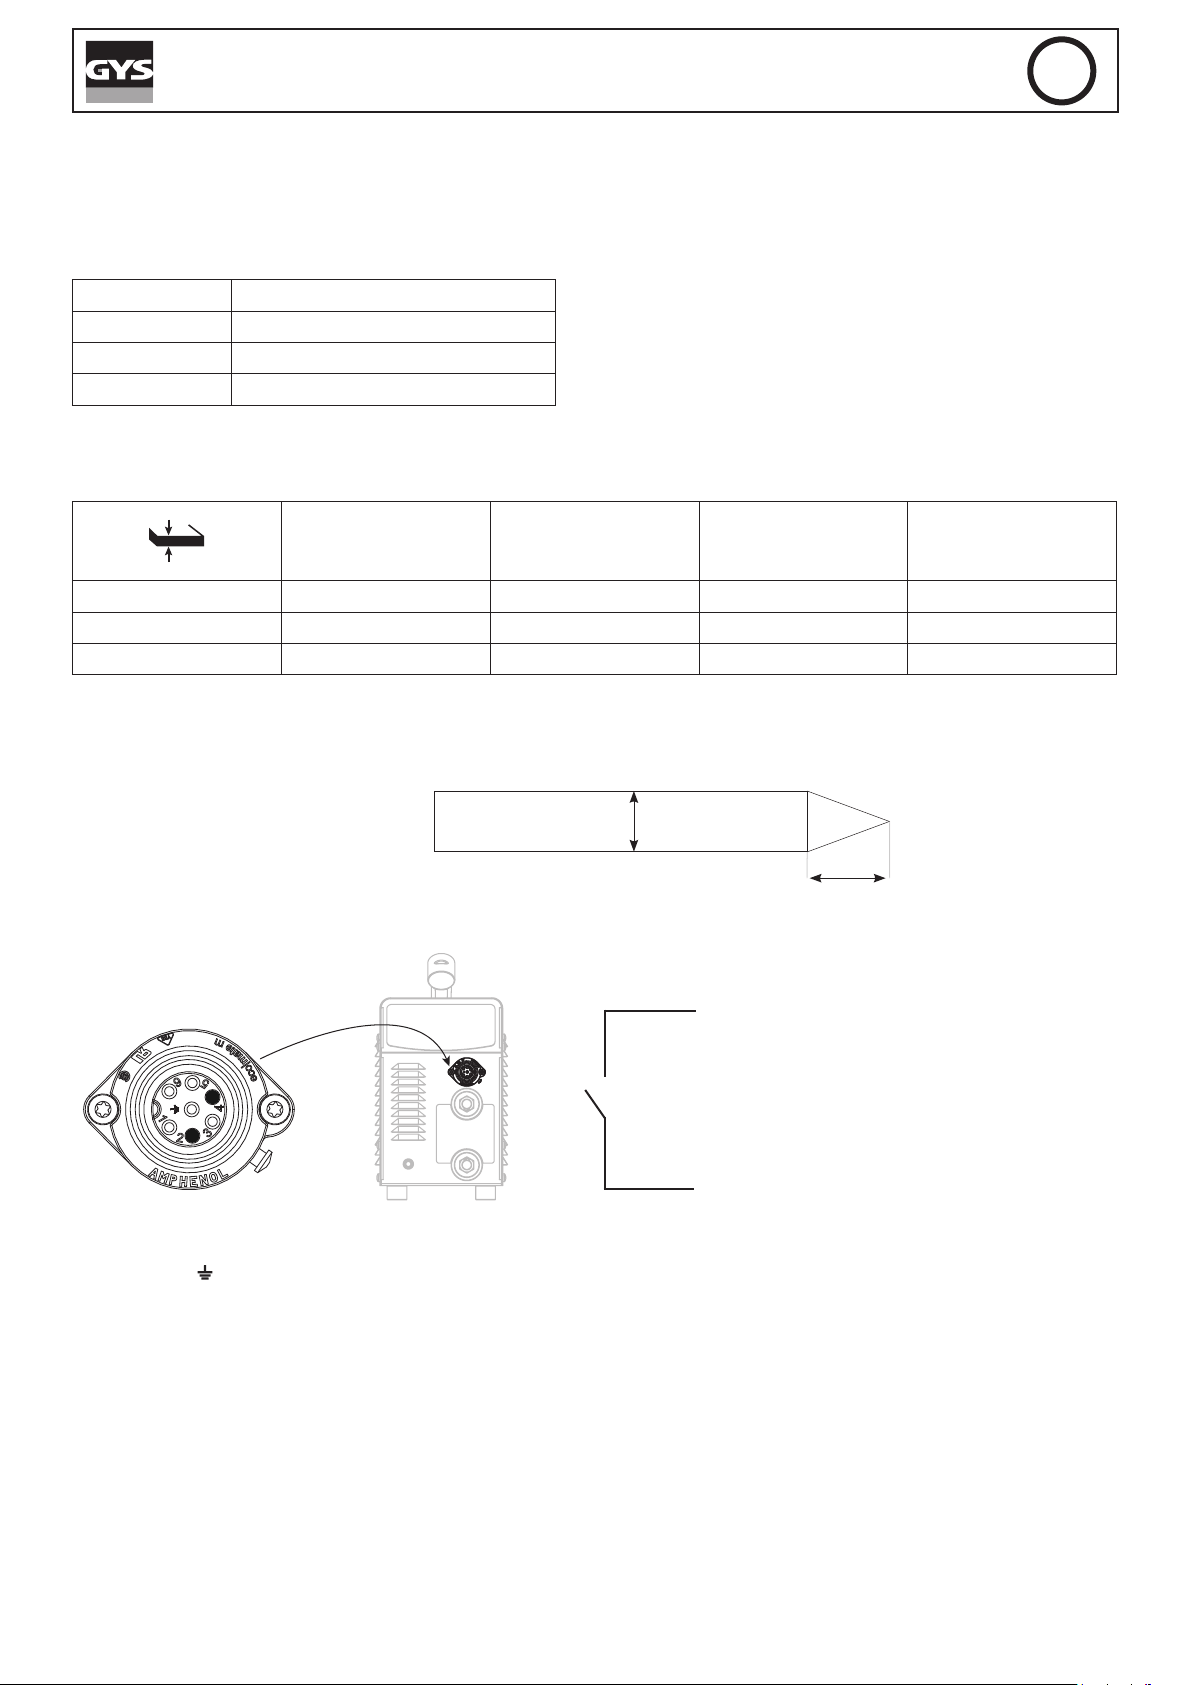
Current (A) Ø Electrode (mm) Ø Nozzle (mm)
0.3 - 3 mm 5 - 75 1 6,5 6 - 7
2.4 - 6 mm 60 - 150 1.6 8 6 - 7
4 - 8 mm 100 - 200 2 9.5 7 - 8
To optimise the welding process, it is recommended to grind the electrode prior to welding as described in
the diagram below:
L = 3 x d for a low current
L = d for a strong current
d
Flow rate
(Argon L/mn)
L
Trigger-control connection
2
1, 3, 5, 6 and : not connected
4
17
Page 18
PROTIG 160 DC LIFT
TROUBLESHOOTING
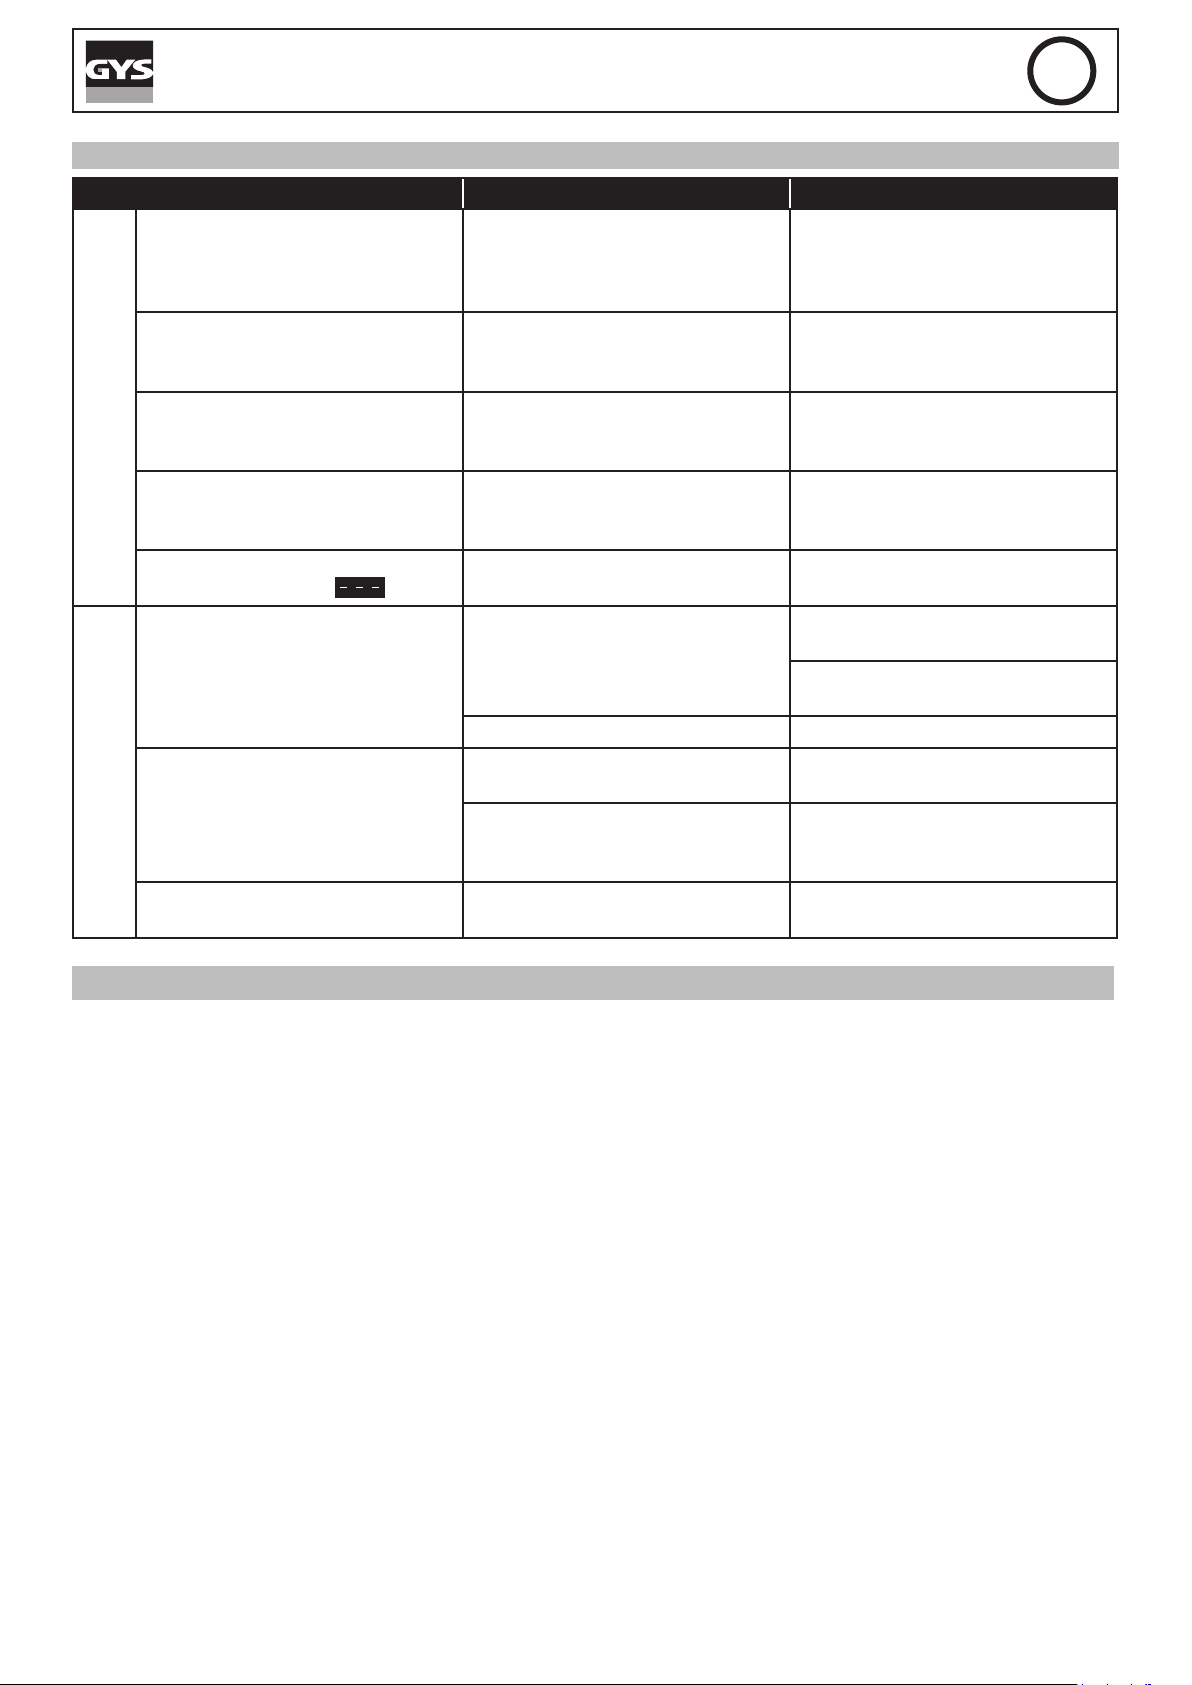
Anomalies Causes Remedies
The device does not deliver any
current and the yellow indicator
lamp of thermal defect (6) lights
up.
The display is on but the device
does not deliver any current.
If, when the unit is on and you put
your hand on the welding unit’s
MMA-TIG
body, you feel tingling sensation.
The display is on but the device
does not deliver any current.
When starting up,
the display indicates .
Instable arc
TIG
The tungsten electrode gets
oxidised and tern at the end of
welding.
The electrode melts Polarity error
The welder thermal protection has
turned on.
The cable of the earth clamp or
electrode holder is not connected
to the welder.
The welding unit is not correctly
connected to the earth.
The cable of the earth clamp or
electrode holder is not connected
to the welder.
The voltage is not included in the
range (230 V +/-15%)
Default coming from the tungsten
electrode
Too important gas ow rate Reduce gas ow rate
Welding zone
Default coming from post-gas or
the gas has been stopped prematurely.
EN
Wait for the end of the cooling
time, around 2 minutes. The indi-
cator lamp (6) turns o.
Check the connections.
Check the plug and the earth of
your electrical network.
Check the connections.
Have the electrical installation
checked.
Use a tungsten electrode with the
adequate size
Use a well prepared tungsten
electrode
Protect welding zone against air
ows
Check and tighten all gas connec-
tions. Wait until the electrode cools
down before stopping the gas.
Check that the earth clamp is
really connected to +
WARRANTY
The warranty covers faulty workmanship for 2 years from the date of purchase (parts and labour).
The warranty does not cover:
• Transit damage.
• Normal wear of parts (eg. : cables, clamps, etc..).
• Damages due to misuse (power supply error, dropping of equipment, disassembling).
• Environment related failures (pollution, rust, dust).
In case of failure, return the unit to your distributor together with:
- The proof of purchase (receipt etc ...)
- A description of the fault reported.
18
Page 19
PROTIG 160 DC LIFT
DE
SICHERHEITSANWEISUNGEN
ALLGEMEIN
Die Missachtung dieser Anweisungen und Hinweise kann zu schweren Personen- und Sachschäden
führen.
Nehmen Sie keine Wartungarbeiten oder Veränderungen am Gerät vor, die nicht explizit in der Anlei-
tung gennant werden.
Der Hersteller haftet nicht für Verletzungen oder Schäden, die durch unsachgemäße Handhabung dieses Gerätes enstanden sind.
Bei Problemen oder Fragen zum korrekten Gebrauch dieses Gerätes, wenden Sie sich bitte an entsprechend qualiziertes und geschultes Fachpersonal.
UMGEBUNG
Dieses Gerät darf ausschließlich für Schweißarbeiten für die auf dem Siebdruck-Aufdruck bzw. dieser Anleitung angegebenen Materialanforderungen (Material, Materialstärke, usw) verwendet werden. Es wurde allein für die sachgemäße
Anwendung in Übereinstimmung mit konventionellen Handelspraktiken und Sicherheitsvorschriften konzipiert. Der Hersteller ist nicht für Schäden bei fehlerhaften oder gefährlichen Verwendung nicht verantwortlich.
Verwenden Sie das Gerät nicht in Räumen, in denen sich in der Luft metallische Staubpartikel benden, die Elektrizität
leiten können. Achten Sie sowohl beim Betrieb als auch bei der Lagerung des Gerätes auf eine Umgebung, die frei von
Säuren, Gasen und anderen ätzenden Substanzen ist. Achten Sie auf eine gute Belüftung und ausreichenden Schutz
bzw. Ausstattung der Räumlichkeiten.
Betriebstemperatur:
zwischen -10 und +40°C (+14 und +104°F).
Lagertemperatur zwischen -20 und +55°C (-4 und 131°F).
Luftfeuchtigkeit:
Niedriger oder gleich 50% bis 40°C (104°F).
Niedriger oder gleich 90% bis 20°C (68°F).
Das Gerät ist bis in einer Höhe von 1000m über NN (3280 Fuß) einsetzbar.
SICHERHEITSHINWEISE
Lichtbogenschweißen kann gefährlich sein und zu schweren - unter Umständen auch tödlichen - Verletzungen führen.
Beim Lichtbogen ist der Anwender einer Vielzahl potentieller Risiken ausgesetzt: gefährliche Hitzequelle, Lichtbogenstrahlung, elektromagnetische Störungen (Personen mit Herzschnittmacher oder Hörgerät sollten sich vor Arbeiten in der
Nähe der Maschinen von einem Arzt beraten lassen), elektrische Schläge, Schweißlärm und -rauch.
Schützen Sie daher sich selbst und andere. Beachten Sie unbedingt die folgenden Sicherheitshinweise:
Die Strahlung des Lichtbogens kann zu schweren Augenschäden und Hautverbrennungen führen. Die
Haut muss durch geeignete, trockene Schutzbekleidung (Schweißerhandschuhe, Lederschürze, Si-
cherheitsschuhe) geschützt werden.
Tragen Sie bitte elektrisch- und wärmeisolierende Schutzhandschuhe.
Tragen Sie bitte Schweißschutzkleidung und einen Schweißschutzhelm mit einer ausreichenden
Schutzstufe (je nach Schweißart und -strom). Schützen Sie Ihre Augen bei Reinigungsarbeiten. Kontaktlinsen sind ausdrücklich verboten!
Schirmen Sie den Schweißbereich bei enstprechenden Umgebungsbedingungen durch Schweißvorhänge
ab, um Dritte vor Lichtbogenstrahlung, Schweißspritzern, usw. zu schützen.
In der Nähe des Lichtbogens bendliche Personen müssen ebenfalls auf Gefahren hingewiesen werden
und mit den nötigen Schutz ausgerüstet werden.
Bei Gebrauch des Schweißgerätes ensteht sehr großer Lärm, der auf Dauer das Gehör schädigt. Tragen
Sie daher im Dauereinsatz ausreichend Gehörschutz und schützen Sie in der Nähe arbeitende Personen.
Achten Sie auf einen ausreichenden Abstand mit ungeschützten Hände, Haaren und Kleidungstücken
zum Lüfter.
Entfernen Sie unter keinen Umständen das Gerätegehäuse, wenn dieses am Stromnetz angeschlossen
ist. Der Hersteller haftet nicht für Verletzungen oder Schäden, die durch unsachgemäße Handhabung
dieses Gerätes bzw. Nichteinhaltung der Sicherheitshinweise entstanden sind.
19
Page 20
PROTIG 160 DC LIFT
ACHTUNG! Das Werkstück ist nach dem Schweißen sehr heiß! Seien Sie daher im Umgang mit dem
Werkstück vorsichtig, um Verbrennungen zu vermeiden. Achten Sie vor Instandhaltung / Reinigung eines
wassergekühlten Brenners darauf, dass Kühlaggregat nach Schweißende ca. 10min weiterlaufen zu lassen, damit die Kühlüssigkeit entsprechend abkühlt und Verbrennungen vermieden werden.
Der Arbeitsbereich muss zum Schutz von Personen und Geräten vor dem Verlassen gesichert werden.
SCHWEISSRAUCH/-GAS
Beim Schweißen entstehen Rauchgase bzw. toxische Dämpfe, die zu Sauerstomangel in der Atemluft
führen können. Sorgen Sie daher immer für ausreichend Frischluft, technische Belüftung (oder ein
zugelassenes Atmungsgerät).
Verwenden Sie die Schweßanlagen nur in gut belüfteten Hallen, im Freien oder in geschlossenen Räu-
men mit einer den aktuellen Sicherheitsstandards entsprechender Absaugung.
Achtung! Bei Schweißarbeiten in kleinen Räumen müssen Sicherheitsabstände besonders beachtet werden. Beim
Schweißen von Blei, auch in Form von Überzügen, verzinkten Teilen, Kadmium, «kadmierte Schrauben», Beryllium
(meist als Legierungsbestandteil, z.B. Beryllium-Kupfer) und andere Metalle entstehen giftige Dämpfe. Erhöhte Vorsicht
gilt beim Schweißen von Behältern. Entleeren und reinigen Sie diese zuvor. Um die Bildung von Giftgasen zu vermeiden
bzw. zu verhindern, muss der Schweißbereich des Werkstückes von Lösungs- und Entfettungsmitteln gereinigt werden.
Die zum Schweißen benötigten Gasaschen müssen in gut belüfteter, gesicherter Umgebung aufbewahrt werden. Lagern
Sie sie ausschließlich in vertikaler Position und sichern Sie sie z.B. mithilfe eines entsprechenden Gasaschenfahrwagens
gegen Umkippen. Informationen zum richtigen Umgang mit Gasaschen erhalten Sie von Ihrem Gaselieferanten.
Schweißarbeiten in unmittelbarer Nähe von Fett und Farben sind grundsätzlich verboten!
DE
BRAND- UND EXPLOSIONSGEFAHR
Sorgen Sie für ausreichenden Schutz des Schweißbereiches. Der Sicherheitsabstand für Gasaschen
(brennbare Gase) und andere brennbare Materialien beträgt mindestens 11 Meter.
Brandschutzausrüstung muss am Schweißbplatz vorhanden sein.
Beachten Sie die beim Schweißen entstehende heiße Schlacke, Spritzer und Funken. Sie sind eine potentielle
Entstehungsquelle für Feuer oder Explosionen.
Behalten Sie einen Sicherheitsabstand zu Personen, entammbaren Gegenständen und Druckbehältern.
Schweißen Sie keine Behälter, die brennbare Materialien enthalten (auch keine Reste davon) -> Gefahr entammbarer
Gase). Bei geöneten Behältern müssen vorhandene Reste entammbarer oder explosiver Stoe entfernt werden.
Arbeiten Sie bei Schleifarbeiten immer in entgegengesetzer Richtung zu diesem Gerät und entammbaren Materialen.
GASDRUCKAUSRÜSTUNG
Austretendes Gas kann in hoher Konzentration zum Erstickungstod führen. Sorgen Sie daher immer für
eine gut belüftete Arbeits- und Lagerumgebung.
Achten Sie darauf, dass die Gasaschen beim Transport verschlossen sind und das Schweißgerät
ausgeschaltet ist. Lagern Sie die Gasaschen ausschließlich in vertikaler Position und sichern Sie sie z.B.
mithilfe eines entsprechenden Gasaschenfahrwagens gegen Umkippen.
Verschließen Sie die Flaschen nach jedem Schweißvorgang. Schützen Sie sie vor direkter
Sonneneinstrahlung, oenem Feuer und starken Temperaturschwankungen (z.B. sehr tiefen
Temperaturen).
Positionieren Sie die Gasaschen stets mit ausreichendem Abstand zu Schweiß- und Schleifarbeiten
bzw. jeder Hitze-, Funken- und Flammenquelle.
Halten Sie mit den Gasaschen Abstand zu Hochspannung und Schweißarbeiten. Das Schweißen einer
Druckglasasche ist untersagt.
Bei Erstönung des Gasventils muss der Plastikverschluss/Garantiesiegel von der Flasche entfernt
werden. Verwenden Sie ausschließlich Gas, das für die Schweißarbeit mit den von Ihnen ausgewählten
Materialen geeignet ist.
ELEKTRISCHE SICHERHEIT
Das Schweißgerät darf ausschließlich an einer geerdeten Netzversorgung betrieben werden. Verwenden
Sie nur die empfohlenen Sicherungen.
Das Berühren stromführender Teile kann tödliche elektrische Schläge, schwere Verbrennungen bis zum
Tod verursachen.
Berühren Sie daher UNTER KEINEN UMSTÄNDEN Teile des Geräteinneren oder das geönete Gehäuse, wenn das Gerät
im Betrieb ist.
20
Trennen Sie das Gerät IMMER vom Stromnetz und warten Sie zwei weitere Minuten BEVOR Sie das Gerät önen, damit
Page 21
PROTIG 160 DC LIFT
sich die Spannung der Kondensatoren entladen kann.
Berühren Sie niemals gleichzeitig Brenner und Masseklemme!
Der Austausch von beschädigten Kabeln oder Brennern darf nur von qualiziertem und geschultem Fachpersonal
vorgenommen werden. Tragen Sie beim Schweißen immer trockene, unbeschädigte Kleidung. Tragen Sie unabhängig
von den Umgebungsbedingungen immer isolierendes Schuhwerk.
CEM-KLASSE DES GERÄTES
ACHTUNG! Dieses Gerät wird als Klasse A Gerät eingestuft. Es ist nicht für den Einsatz in Wohngebieten bestimmt, in denen die lokale Energieversorgung über das öentliche Niederspannungsnetz geregelt wird. In diesem Umfeld ist es auf Grund von Hochfrequenz-Störungen und Strahlungen schwierig
die elektromagnetische Verträglichkeit zu gewährleisten.
ACHTUNG! Dieses Gerät ist nicht mit der Norm IEC 61000-3-12 konform. Es ist dafür bestimmt, an
private Niederspannungsnetze angeschloßen zu werden, die an öentliche Stromnetze mit mittlerer
und hoher Spannung angeschlossen. Bei Betrieb am öentlichen Niederspannungsnetz, muss der
Betreiber des Geräts sich beim Versorgungsnetzbetreiber informieren, ob das Gerät für den Betrieb
geeignet ist.
ELEKTROMAGNETISCHE FELDER UND STÖRUNGEN
DE
Der durch Leiter ießende elektrische Strom erzeugt lokale elektrische und magnetische Felder (EMF).
Beim Betrieb von Lichtbogenschweißanlagen kann es zu elektromagnetischen Störungen kommen.
Durch den Betrieb dieses Gerätes können elektromedizinische, informationstechnische und andere Geräte in ihrer
Funktionsweise beeinträchtigt werden. Personen, die Herzschrittmacher oder Hörgeräte tragen, sollten sich vor Arbeiten
in der Nähe der Maschine, von einem Arzt beraten lassen. Zum Beispiel Zugangseinschränkungen für Passanten oder
individuelle Risikobewertung für Schweißer.
Alle Schweißer sollten gemäß dem folgenden Verfahren die Exposition zu elektromagnetischen Feldern aus
Lichtbogenschweißgeräten minimieren :
• Elektrodenhalter und Massekabel bündeln, wenn möglich machen Sie sie mit Klebeband fest;
• Achten Sie darauf, dass ihren Oberkörper und Kopf sich so weit wie möglich von der Schweißarbeit entfernt benden;
• Achten Sie darauf, dass sich die Kabel, der Brenner oder die Masseklemme nicht um Ihren Körper wickeln;
• Stehen Sie niemals zwischen Masse- und Brennerkabel. Die Kabel sollten stets auf einer Seite liegen;
• Verbinden Sie die Massezange mit dem Werkstück möglichst nahe der Schweißzone;
• Arbeiten Sie nicht unmittelbar neben der Schweißstromquelle;
• Während des Transportes der Stromquelle oder des Drahtvorschubkoer nicht schweißen.
Personen, die Herzschrittmacher oder Hörgeräte tragen, sollten sich vor Arbeiten in der Nähe der
Maschine, von einem Arzt beraten lassen.
Durch den Betrieb dieses Gerätes können elektromedizinische, informationstechnische und andere
Geräte in Ihrer Funktionsweise beeinträchtigt werden.
HINWEIS ZUR PRÜFUNG DES SCHWEISSPLATZES UND DER SCHWEISSANLAGE
Allgemein
Der Anwender ist für den korrekten Gebrauch des Schweißgerätes und des Zubehörs gemäß der Herstellerangaben
verantwortlich. Die Beseitigung bzw. Minimierung auftretender elektromagnetischer Störungen liegt in der Verantwortung
des Anwenders, ggf. mit Hilfe des Herstellers. Die korrekte Erdung des Schweißplatzes inklusive aller Geräte hilft in
vielen Fällen. In einigen Fällen kann eine elektromagnetische Abschirmung des Schweißstroms erforderlich sein. Eine
Reduzierung der elektromagntische Störungen auf ein niedriges Niveau ist auf jeden Fall erforderlich.
Prüfung des Schweißplatzes
Das Umfeld sollte vor der Einrichtung der Lichtbogenschweißeinrichtung auf potenzielle elektromagnetische Probleme
geprüfen werden. Zur Bewertung potentieller elektromagnetischer Probleme in der Umgebung muss folgendes berück-
sichtigt werden:
a) Netz-, Steuer-, Signal-, und Telekommunikationsleitungen;
b) Radio- und Fernsehgeräte;
c) Computer und andere Steuereinrichtungen;
d) Sicherheitseinrichtungen, zum Beispiel, Industriematerialschutz;
e) die Gesundheit benachbarter Personen, insbesondere wenn diese Herzschrittmacher oder Hörgeräte tragen;
f) Kalibrier- und Messeinrichtungen;
g) die Störfestigkeit anderer Einrichtungen in der Umgebung.
Der Anwender muss prüfen, ob andere Werkstoe in der Umgebung benutzt werden können. Weitere Schutzmaßnah-
21
Page 22
PROTIG 160 DC LIFT
men können dadurch erforderlich sein;
h) die Tageszeit, zu der die Schweißarbeiten ausgeführt werden müssen.
Die Größe der zu beachtenden Umgebung ist von der Struktur des Gebäudes und der anderen dort stattndenden Aktivitäten abhängig. Die Umgebung kann sich auch außerhalb der Grenzen der Schweißanlagen erstrecken.
Prüfung des Schweißgerätes
Neben der Überprüfung des Schweißplatzes kann eine Überprüfung des Schweißgerätes weitere Probleme lösen. Die
Prüfung sollte gemäß Art. 10 der IEC/CISPR 11 durchgeführt werden. In-situ Messungen können auch die Wirksamkeit
der Minderungsmaßnahmen bestätigen.
HINWEIS ÜBER DIE METHODEN ZUR REDUZIERUNG ELEKTROMAGNETISCHER FELDE
a. Öentliche Stromversorgung: Es wird empfohlen das Lichtbogenschweißgerät gemäß der Hinweise des Herstellers
an die öentliche Versorgung anzuschließen. Falls Interferenzen auftreten, können weitere Maßnahmen erforderlich sein
(z.B. Netzlter). Eine Abschirmung der Versorgungskabel durch ein Metallrohr kann erforderlich sein. Kabeltrommeln
sollten vollständig abgerollt werden. Abschirmung von anderen Einrichtungen in der Umgebung oder der gesamten
Schweißeinrichtung können erforderlich sein.
b. Wartung des Gerätes und des Zubehörs: Es wird empfohlen das Lichtbogenschweißgerät gemäß der Hinweise
des Herstellers an die öentliche Versorgung anzuschließen. Alle Zugänge, Betriebstüren und Deckel müssen
geschlossen und korrekt verriegelt sein, wenn das Gerät in Betrieb ist. Das Schweißgerät und das Zubehör sollten in
keiner Weise geändert werden mit Ausnahme der in den Anweisungen des Geräteherstellers erwähnten Änderungen
und Einstellungen. Für die Einstellung und Wartung der Lichtbogenzünd- und stabilisierungseinrichtungen müssen die
Anweisungen des Geräteherstellers besonders zu beachten.
c. Schweißkabel: Schweißkabel sollten so kurz wie möglich und eng zusammen am Boden verlaufen.
d. Potenzialausgleich: Alle metallischen Teile des Schweißplatzes sollten des Schweißplatzes sollten in den
Potentialausgleich einbezogen werden. Es besteht trotzdem die Gefahr eines elektrischen Schlages, wenn Elektrode und
Metallteile gleichzeitig berührt werden. Der Anwender muss sich von metallischen Bestückungen isolieren.
e. Erdung des Werkstücks: Die Erdung des Werkstücks kann in bestimmte Fällen die Störung reduzieren. Die Erdung
von Werkstücken, die Verletzungsrisiken für Anwender oder Beschädigung anderer elektrischen Materialen erhöhen
können, sollte vermieden werden. Die Erdung kann direkt oder über einen Kondensator erfolgen. Der Kondensator muss
gemäß der nationalen Normen gewählt werden.
f. Schutz und Trennung: Eine Abschirmung von anderen Einrichtungen in der Umgebung oder der gesamten
Schweißeinrichtung kann die Störungen reduzieren. Die Abschirmung der ganen Schweißzone kann für Spezialanwendungen
in Betracht gezogen werden.
DE
TRANSPORT UND TRANSIT DER SCHWEISSSTROMQUELLE
Die Schweißstromquelle lässt sich mit dem Tragegri auf der Geräteoberseite bequem heben.
Unterschätzen Sie jedoch nicht das Eigengewicht! Der Handgri ist jedoch kein Lastaufnahmemittel.
Ziehen Sie niemals an Brenner oder Kabeln, um das Gerät zu bewegen. Das Gerät darf ausschließlich in
vertikaler Position transportiert werden.
Heben Sie niemals gleichzeitig eine Gasasche und die Schweißstromquelle. Halten Sie sich unbedingt an die
unterschiedlichen Transportrichtlinien für Schweißgeräte und Gasaschen. Für beide gibt es unterschiedliche Vorschriften
für den Transport.
Das Gerät darf nicht über Personen oder Objekte hinweg gehoben werden.
AUFSTELLUNG
• Stellen Sie das Gerät ausschließlich auf festen und sicheren Untergrund, mit einem Neigungswinkel nicht größer als 10°.
• Achten Sie auf eine gute Belüftung und ausreichend Schutz bzw. Ausstattung der Räumlichkeiten. Der Netzstecker
muss zu jeder Zeit frei zugänglich sein.
• Verwenden Sie das Gerät nicht in einer elektromagnetisch sensiblen Umgebung.
• Schützen Sie das Gerät vor Regen und direkter Sonneneinstrahlung.
• Das Gerät ist IP21 konform, d. h:
- das Gerät schützt die eingebauten Teile vor Berührungen und mittelgroße Fremdkörpern mit einem Durchmesser
>12,5 mm,
- Schutzgitter gegen senkrecht fallendes Tropfwasser
Die Versorgungs-, Verlängerungs- und Schweißkabel müssen komplett abgerollt werden, um ein Überhitzungsrisiko zu
verhindern.
22
Der Hersteller GYS haftet nicht für Verletzungen oder Schäden, die durch unsachgemäße Handhabung
dieses Gerätes entstanden sind.
Page 23
PROTIG 160 DC LIFT
WARTUNG / HINWEISE
• Alle Wartungsarbeiten müssen von qualiziertem und geschultem Fachpersonal durchgeführt werden. Eine
jährliche Wartung/Überprüfung ist empfohlen.
• Ziehen Sie den Netzstecker, bevor Sie Arbeiten an dem Gerät vornehmen. Warten Sie bis der Lüfter nicht
mehr läuft. Die Spannungen und Ströme in dem Gerät sind hoch und gefährlich.
• Nehmen Sie regelmäßig (mindenstens 2 bis 3 Mal im Jahr) das Gehäuse ab und reinigen Sie das Innere
des Gerätes mit Pressluft. Lassen Sie regelmäßig Prüfungen des GYS Gerätes auf seine elektrische Betriebssicherheit von qualiziertem Techniker durchführen.
• Prüfen Sie regelmäßig den Zustand der Netzzuleitung. Wenn diese beschädigt ist, muss sie durch den Hersteller, seinen Reparaturservice oder eine qualizierte Person ausgetauscht werden, um Gefahren zu vermeiden.
• Lüftungsschlitze nicht bedecken.
• Diese Stromquelle darf nicht zum Auftauen von gefrorenen Wasserleitungen, zur Batterieauadung und zum
Starten von Motoren benutzt werden.
DE
MONTAGE - PRODUKTANWENDUNG
Es wird empfohlen, die mit dem Gerät mitgelieferten Schweißkabel zu verwenden, um die optimalen Produkteinstellungen zu erhalten.
VERSORGUNG - EIN- UND AUSSCHALTEN
Das PROTIG 160 DC LIFT ist ein tragbares, luftgekühltes Schweißinverter, konzipiert um Schweißarbeiten an ummantelten- (MMA) und hitzebeständigen (WIG Lift) Elektroden bei Gleichstrom (DC) durchführen zu können. Im MMA Modus
können alle gängigen Rutil-, Edelstahl-, Guss-, und basischen Stabelektroden verschweißt werden. Das Gerät wird an
eine 230V- einphasige Stromversorgung angeschlossen. Im WIG Modus ist es möglich die meisten Metalle mit Ausnahme von Legierungen und Aluminium zu schweißen. Diese Geräte sind generatortauglich und gegen Überspannung
geschützt (230V +/- 15%).
BESCHREIBUNG (I)
1- Gasanschluss Brenner 5- Bedienfeld
2- Schweißkabelbuchse (+) 6- Netzleitung (2.2 m)
3- Schweißkabelbuchse (-) 7- Gas-Anschluss
4- Brenneranschluss
BEDIENFELD (II)
1- Anzeige 5- Button-Auswahl - Validierung
2- Schweißmodusanzeige MMA 6- Gelbe Übertemperaturanzeige
3- Schweißmodusanzeige «WIG Kontaktzündung» (TIG) 7- EIN- AUS- Taste
4- Wahl Drucktaster + oder -
GERÄTEBESCHREIBUNG
• Das Gerät wird mit einem 16A Schuko-Stecker geliefert (EEC7/7) und benötigt einen Netzanschluss von 230V/16A
(50-60 Hz) + Schutzleiter.
• Die angegebene Einschaltdauer bezieht sich auf eine 230V/16A Versorgung mit träger Absicherung. In einigen Ländern ist es notwendig, die Absicherung zu ändern oder gegebenenfalls durch Austauschen der Zuleitung auf ein höher
abgesichertes Netz (20 A) zu wechseln, um eine maximale Leistung zu erzielen.
(Achtung: diese Arbeiten dürfen nur von einem autorisierten Fachmann durchgeführt werden!)
• Zum Starten drücken Sie die Standby/EIN Taste.
• Das Gerät hat einen Überspannungsschutz, welcher beim Überschreiten 265V Netzspannung in den Stand-By-Modus
schaltet. Dieser Fehler wird mit angezeigt. Sinkt die Netzspannung innerhalb von 30 Sek. wieder unter den maximalen Spannungswert, geht das Gerät automatisch in Betriebsbereitschaft.
BETRIEB AN EINEM GENERATOR
Diese Maschine kann an Generatoren mit geregelter Ausgangsspannung betrieben werden, solange:
- der Generator die 400V mit der nötigen Leistung abgeben kann.
- die Frequenz zwischen 50 und 60Hz liegt.
Diese Bedingungen müssen eingehalten werden. Alte Generatoren mit hohen Spitzenspannungen können die Maschine
beschädigen und sind nicht erlaubt.
23
Page 24
PROTIG 160 DC LIFT
SCHWEISSEN MIT UMHÜLLTEN ELEKTRODEN (MMA MODUS)
• Schließen Sie Elektroden- und Massekabel an die entsprechenden Anschlüsse an. Beachten Sie die auf der Elektrodenpackung beschriebenen Polaritätsangaben.
•Beachten Sie die allgemeinen Regeln zur Unfallprävention beim Schweißen.
• Ihr Schweißgerät ist mit drei spezischen Funktionen zur Verbesserung der Schweißeigenschaften aus-
gerüstet:
Hot Start : Erhöht den Schweißstrom beim Zünden der Elektrode
Arc Force : Erhöht kurzzeitig den Schweißstrom. Ein mögliches Festbrennen (Sticking) der Elektrode am Werkstück
während des Eintauchens ins Schweißbad wird verhindert.
Anti Sticking: Verbessert den Einbrand und verhindert mögliches Festbrennen
Auswahl der Betriebsart und Stromstärke:
- Wählen Sie mit der Drucktaste (5) den MMA Modus (2) aus.
- Wählen Sie mit der Drucktaste (4) die gewünschte Stromstärke (Anzeige (1)) aus
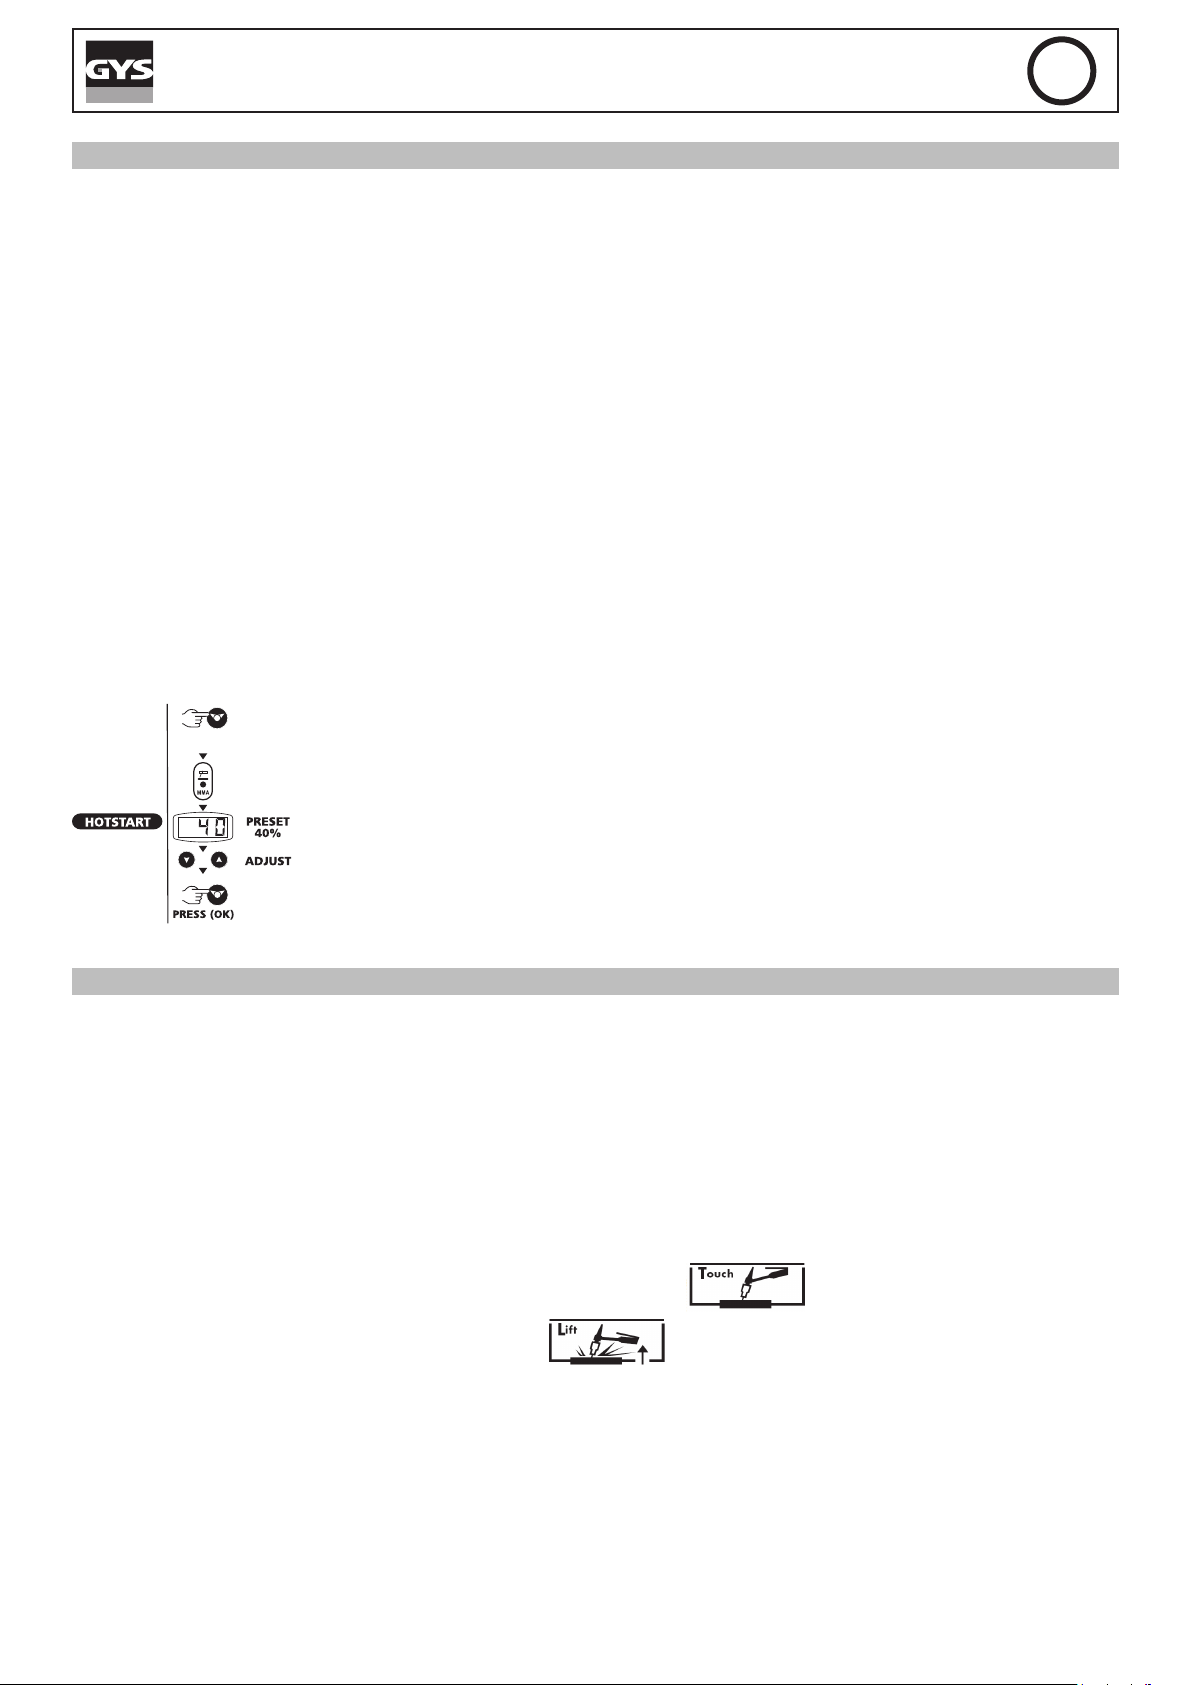
Konguration Hot Start
Der Hot Start ist zwischen 0 und 60% einstellbar. Die Stromgrenze liegt bei 160A.
Hinweis: Niedriger Hot Start für dünne Metallbleche; hoher Hot Start für schwer zu schweißende Metalle mit ver-
schmutzen oder oxidierten Stellen.
DE
Um Hot Start einzustellen, gehen Sie wie folgt vor:
PRESS 3”
WIG KONTAKTZÜNDUNG
Verwenden Sie beim WIG DC- Schweißen Argon- Schutzgas.
Um im WIG Modus zu schweißen, gehen Sie bitte wie folgt vor:
1. Schließen Sie die Masseklemme an der (+) Schweißbuchse an
2. Schließen Sie einen Brenner an der (-) Buchse, der DIN Brennerbuchse, und der gasbuchse an.
3. Verbinden Sie die Gasleitung hinter dem Gerât direkt an der Drückminderer.
4. Wählen Sie mithilfe des Drucktasters (5) den WIG Modus (3) an
5. Stellen Sie den gewünschten Schweißstrom (Anzeige (1)) mithilfe des Drucktasters (4) ein (30A pro Millimeter Werkstückstärke).
6. Stellen Sie die Gasdurchussmenge mit dem Manometer ein
7. Gehen Sie danach wie folgt vor:
a- Werkstück mit der Elektrode berühren und Brennertaster drücken
b- Brenner 2 bis 5mm über dem Werkstück anheben
- Drücken Sie die Taste (5)
- Die Anzeige MMA blinkt, dann erscheint der Wert des Hot Start
- Stellen Sie den Prozentsatz (Anzeige(1)) mithilfe der Taste (4) ein
- Bestätigen Sie die gewünschte Einstellung mit der Taste (5)
- Die Anzeige MMA leuchtet
8. Zum Schweißende : Brennertaster loslassen, Absenkung (Downslope), Gasnachströmung (Post-Gas).
Einstellung der Stromabsenkfunktion
Start der Funktion:
Am Ende des Schweißprozesses wird der Strom in denierter Zeit stufenlos heruntergefahren. Diese Funktion hilft,
Sprünge und Krater am Ende der Schweißnaht zu vermeiden. Diese Funktion ist zunächst inaktiv (Zeit 0 Sek.).
24
Page 25
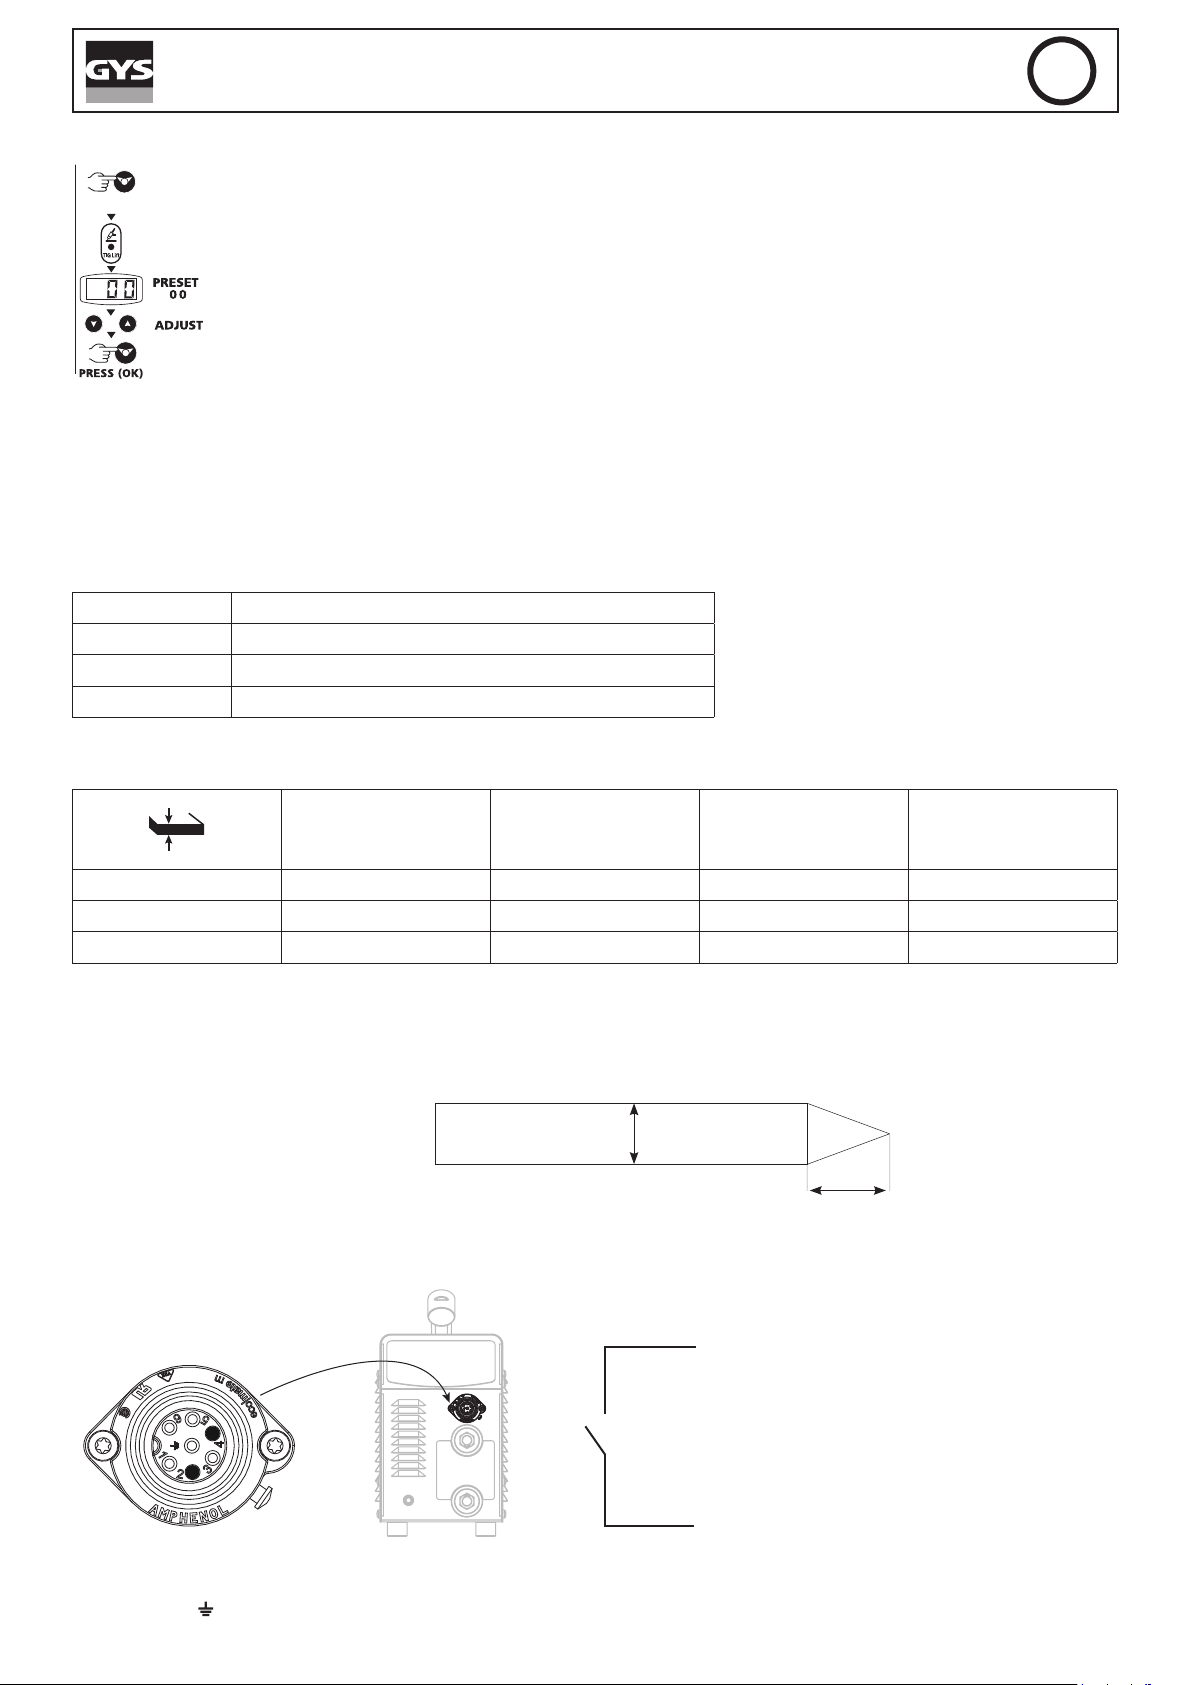
PROTIG 160 DC LIFT
Um sie zu aktivieren, gehen Sie bitte wie folgt vor:
DE
PRESS 3”
Automatisches Gasnachströmen
Das Gasnachströmen hält den Gasschutz nach Erlöschen des Lichtbogens aufrecht. Dadurch werden sowohl das Werkstück als auch die Elektrode vor Oxydation geschützt. Es sind keine manuellen Einstellungen erforderlich, da sich die
Nachströmdauer automatisch an den Strom anpasst.
Beispiele:
Schweißstrom Dauer der Gasnachströmzeit (automatisch)
10 A 6,5 Sekunden
100 A 11 Sekunden
160 A 14 Sekunden
Empfohlene Schweißeinstellungen/ Elektrode schleifen
1- Drücken Sie die Taste (5).
2- Die Anzeige TIG blinkt, dann erscheint der Wert dieser Funktion
‘’
3- Stellen Sie die gewünschte Absenkzeit zwischen 0 und 10 Sek.
(Anzeige (1)) mit der Taste (4) ein
4- Bestätigen Sie die gewünschte Einstellung mit der Taste (5).
Strom (A) Ø Elektrode (mm) Ø Düse (mm)
0.3 - 3 mm 5 - 75 1 6,5 6 - 7
2.4 - 6 mm 60 - 150 1.6 8 6 - 7
4 - 8 mm 100 - 200 2 9.5 7 - 8
Um einen optimalen Schweißverlauf zu gewährleisten, nutzen Sie nur Elektroden, welche nach folgendem Vorbild geschlien wurden:
L = 3 x d für niedrigen Schweißstrom
L = d für hohen Schweißstrom
d
Gasströmung
(Argon l/min)
L
Anschluss zur steuerung des brennertasters
2
1, 3, 5, 6 und : nicht angeschlossen
4
25
Page 26
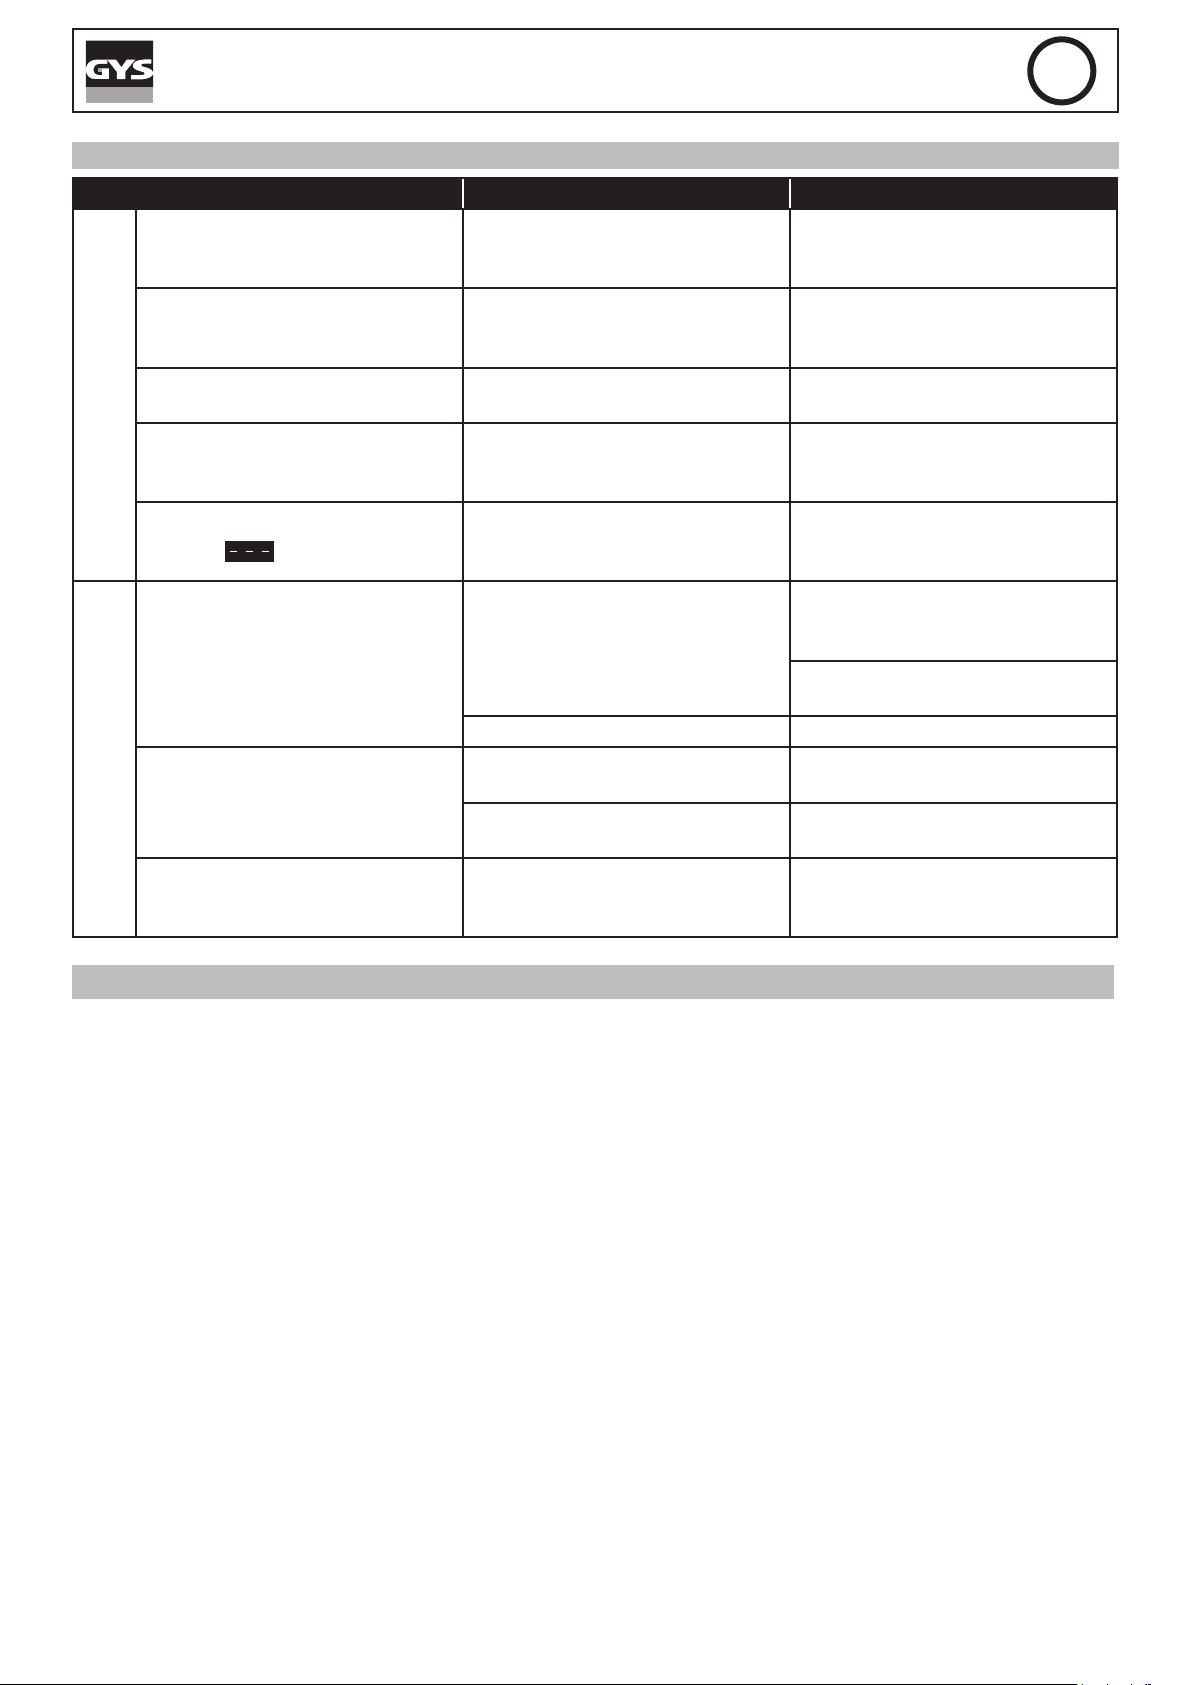
PROTIG 160 DC LIFT
FEHLERSUCHE
Fehler Ursache Lösungen
Das Gerät liefert keinen Schweißstrom und die gelbe Übertemperaturanzeige (6) leuchtet.
Die Anzeige ist an, das Gerät liefert jedoch keinen Schweißstrom.
Bei Berührung des Gerätes, vers-
püren Sie ein leichtes Kribbeln.
MMA-TIG
Die Maschine schweißt nicht korrekt.
Beim Start zeigt das Display für
eine Sek .
Unstabiler Lichtbogen.
TIG
Die Wolfram-Elektrode oxidiert
und verfärbt sich am Ende des
Schweißvorgangs dunkel.
Die Elektrode glüht. Polaritätsfehler.
Der Übertemperaturschutz wurde
ausgelöst.
Masseklemme oder Elektrodenhalter- Kabel sind nicht korrekt mit
dem Gerät verbunden.
Das Gerät ist nicht korrekt geerdet.
Polaritätsfehler.
Die Spannung liegt außerhalb des
Spannungstoleranzbereiches:
230 V +/-15%
Schlechte Wolfram-Elektrode.
Zu hohe Gasströmung. Reduzieren Sie die Gasmenge.
Schweißumgebung.
Fehler wird durch Gasnachströmen
oder defektes Gasventil verursacht.
DE
Warten Sie ca. 2 min bis der Kühlvorgang abgeschlossen ist. Die
Anzeige (6) erlischt danach.
Überprüfen Sie die Anschlüsse.
Überprüfen Sie den Netzanschluss
und die Erdverbindung.
Überprüfen Sie die vom Hersteller
angegebene Polarität der Elektroden.
Überprüfen Sie die Netzspannung.
Benutzen Sie eine Wolfram-
Elektrode von angemessener
Länge.
Benutzen Sie eine sauber anges-
chliene Elektrode.
Schützen Sie die Schweißumge-
bung vor Wind oder Luftzug.
Überprüfen Sie die Gasanschlüsse.
Überprüfen Sie ob die Mas-
seklemme an der (+) Buchse
angeschlossen ist.
GARANTIE
Die Garantieleistung des Herstellers erfolgt ausschließlich bei Fabrikations- oder Materialfehlern, die binnen 24 Monate
nach Kauf angezeigt werden (Nachweis Kaufbeleg).
Die Garantieleistung erfolgt nicht bei:
• Durch Transport verursachten Beschädigungen.
• Normalem Verschleiß der Teile (z.B. : Kabel, Klemmen, usw.) sowie Gebrauchsspuren.
• Von unsachgemäßem Gebrauch verursachten Defekten (Sturz, harte Stöße, Demontage).
• Durch Umwelteinüsse entstandene Defekte (Verschmutzung, Rost, Staub).
Die Reparatur erfolgt erst nach Erhalt einer schriftlichen Akzeptanz (Unterschrift) des zuvor vorgelegten Kostenvoranschlages durch den Besteller. Im Fall einer Garantieleistung trägt GYS ausschließlich die Kosten für den Rückversand an
den Fachhändler.
26
Page 27
PROTIG 160 DC LIFT
ES
ADVERTENCIAS - NORMAS DE SEGURIDAD
CONSIGNA GENERAL
Estas instrucciones se deben leer y comprender antes de toda operación.
Toda modicación o mantenimiento no indicado en el manual no se debe llevar a cabo.
Todo daño físico o material debido a un uso no conforme con las instrucciones de este manual no podrá atribuírsele al
fabricante.
En caso de problema o de incertidumbre, consulte con una persona cualicada para manejar correctamente el aparato.
ENTORNO
Este material se debe utilizar solamente para realizar operaciones de soldadura dentro de los límites indicados en el
aparato y el manual. Se deben respetar las instrucciones relativas a la seguridad. En caso de uso inadecuado o peligroso,
el fabricante no podrá considerarse responsable.
La instalación se debe hacer en un local sin polvo, ni ácido, ni gas inamable u otras sustancias corrosivas incluso donde
se almacene el producto. Hay que asegurarse de que haya una buena circulación de aire cuando se esté utilizando.
Zona de temperatura :
Uso entre -10 y +40°C (+14 y +104°F).
Almacenado entre -20 y +55°C (-4 y 131°F).
Humedad del aire :
Inferior o igual a 50% a 40°C (104°F).
Inferior o igual a 90% a 20°C (68°F).
Altitud:
Hasta 1000 m por encima del nivel del mar (3280 pies).
PROTECCIÓN INDIVIDUAL Y DE LOS DEMÁS
La soldadura al arco puede ser peligrosa y causar lesiones graves e incluso mortales.
La soldadura expone a los individuos a una fuente peligrosa de calor, de radiación lumínica del arco, de campos elec-
tromagnéticos (atención a los que lleven marcapasos), de riesgo de electrocución, de ruido y de emisiones gaseosas.
Para protegerse correctamente y proteger a los demás, siga las instrucciones de seguridad siguientes:
Para protegerse de quemaduras y de radiaciones, lleve ropas sin solapas, aislantes, secos, ignífugos y en
buen estado que cubran todo el cuerpo.
Utilice guantes que aseguren el aislamiento eléctrico y térmico.
Utilice una protección de soldadura y/o una capucha de soldadura de un nivel de protección suciente
(variable según aplicaciones). Protéjase los ojos durante operaciones de limpieza. Las lentillas de contacto
están particularmente prohibidas.
A veces es necesario delimitar las zonas mediante cortinas ignífugas para proteger la zona de soldadura
de los rayos del arco, proyecciones y de residuos incandescentes.
Informe a las personas en la zona de soldadura de que no miren los rayos del arco ni las piezas en fusión
y que lleven ropas adecuadas para protegerse.
Utilice un casco contra el ruido si el proceso de soldadura alcanza un nivel de ruido superior al límite
autorizado (así como cualquier otra persona que estuviera en la zona de soldadura).
Las manos, el cabello y la ropa deben estar a distancia de las partes móviles (ventilador).
No quite nunca el cárter del grupo de refrigeración del aparato estando bajo tensión, el fabricante no
podrá ser considerado responsable en caso de accidente.
Las piezas soldadas están caliente y pueden provocar quemaduras durante su manipulación. Cuando se
hace un mantenimiento de la antorcha o portaelectrodos, se debe asegurar que esta esté lo suciente-
mente fría y espere al menos 10 minutos antes de toda intervención. El grupo de refrigeración se debe
encender cuando se utilice una antorcha refrigerada por líquido para que el líquido no pueda causar
quemaduras.
Es importante asegurar la zona de trabajo antes de dejarla para proteger las personas y los bienes materiales.
27
Page 28
PROTIG 160 DC LIFT
HUMOS DE SOLDADURA Y GAS
El humo, el gas y el polvo que se emite durante la soldadura son peligrosos para la salud. Hay que
prever una ventilación suciente y en ocasiones puede ser necesario un aporte de aire. Una máscara de
aire puede ser una solución en caso de aireación insuciente.
Compruebe que la aspiración es ecaz controlándola conforme a las normas de seguridad.
Atención, la soldadura en los lugares de pequeñas dimensiones requiere una vigilancia a distancia de seguridad. La
soldadura de algunos materiales que contengan plomo, cadmio, zinc, mercurio o berilio pueden ser particularmente
nocivos. Desengrase las piezas antes de soldarlas.
Las botellas se deben colocar en locales abiertos o bien aireados. Se deben colocar en posición vertical y sujetadas con
un soporte o sobre un carro.
La soldadura no se debe efectuar cerca de grasa o de pintura.
RIESGOS DE FUEGO Y DE EXPLOSIÓN
Proteja completamente la zona de soldadura, los materiales inamables deben alejarse al menos 11
metros.
Cerca de la zona de operaciones de soldadura debe haber un anti-incendios.
Atención a las proyecciones de materiales calientes o chispas incluso a través de las suras. Pueden generar un incendio
o una explosión.
Aleje las personas, objetos inamables y contenedores a presión a una distancia de seguridad suciente.
La soldadura en contenedores o tubos cerrados está prohibida y en caso de que estén abiertos se les debe vaciar de
cualquier material inamable o explosivo (aceite, carburante, residuos de gas...).
Las operaciones de pulido no se deben dirigir hacia la fuente de energía de soldadura o hacia materiales inamables.
ES
BOTELLAS DE GAS
El gas que sale de las botella puede ser una fuente de sofocamiento en caso de concentración en el
espacio de soldadura (comprobar bien).
El transporte de este se debe hacer con toda seguridad: botellas cerradas y el aparato apagado. Se
deben colocar verticalmente y sujetadas con un soporte para limitar el riesgo de caída.
Cierre la botella entre dos usos. Atención a las variaciones de temperatura y a las exposiciones al sol.
La botella no debe entrar en contacto con una llama, un arco eléctrico, una antorcha, una pinza de masa
o cualquier otra fuente de calor o de incandescencia.
Manténgalas alejadas de los circuitos eléctricos y del circuito de soldadura y no efectúe nunca una soldadura sobre una botella a presión.
Cuidado al abrir la válvula de una botella, hay que alejar la cabeza de la válvula y asegurarse de que el
gas utilizado es el apropiado para el proceso de soldadura.
SEGURIDAD ELÉCTRICA
La red eléctrica utilizada de tener imperativamente una conexión a tierra. Utilice el tamaño de fusible
recomendado sobre la tabla de indicaciones.
Una descarga eléctrica puede ser una fuente de accidente grave directo o indirecto, incluso mortal.
No toque nunca las partes bajo tensión tanto en el interior como en el exterior del generador de corriente cuando este
está encendido (antorchas, pinzas, cables, electrodos) ya que están conectadas al circuito de soldadura.
Antes de abrir el aparato, es necesario desconectarlo de la red eléctrica y esperar dos minutos, para que el conjunto de
los condensadores se descarguen.
No toque al mismo tiempo la antorcha o el portaelectrodos y la pinza de masa.
Cambie los cables y antorcha si estos están dañados, acudiendo a una persona cualicada. Dimensione la sección de
los cables de forma adecuada a la aplicación. Utilizar siempre ropas secas y en buen estado para aislarse del circuito de
soldadura. Lleve zapatos aislantes, sin importar el lugar donde trabaje.
28
CLASIFICACIÓN CEM DEL MATERIAL
Este aparato de Clase A no está previstos para ser utilizado en un lugar residencial donde la corriente
eléctrica está suministrada por la red eléctrica pública de baja tensión. En estos lugares puede
encontrar dicultades a nivel de potencia para asegurar una compatibilidad electromagnética, debido
a las interferencias propagadas por conducción y por radiación con frecuencia radioeléctrica.
Page 29
PROTIG 160 DC LIFT
Este material no se ajusta a la norma CEI 61000-3-12 y está destinado a ser usado en redes de
baja tensión privadas conectadas a la red pública de alimentación de media y alta tensión. En una
red eléctrica pública de baja tensión, es responsabilidad del instalador o del usuario del material
asegurarse, si fuera necesario consultando al distribuidor, de que el aparato se puede conectar.
EMISIONES ELECTROMAGNÉTICAS
La corriente eléctrica causa campos electromagnéticos (EMF) localizados al pasar por cualquier
conductor. La corriente de soldadura produce un campo electromagnético alrededor del circuito de
soldadura y del material de soldadura.
Los campos electromagnéticos EMF pueden alterar algunos implantes médicos, como los estimuladores cardíacos. Se
deben tomar medidas de protección para personas con implantes médicos. Por ejemplo, restricciones de acceso para
las visitas o una evaluación de riesgo individual para los soldadores.
Todos los soldadores deberían utilizar los procedimiento siguientes para minimizar la exposición a los campos
electromagnéticos que provienen del circuito de soldadura:
• Coloque los cables de soldadura juntos - fíjelos con una brida si es posible;
• Coloque su torso y su cabeza lo más lejos posible del circuito de soldadura;
• No enrolle nunca los cables de soldadura alrededor de su cuerpo;
• No coloque su cuerpo entre los cables de soldadura. Mantenga los dos cables de soldadura sobre el mismo lado de
su cuerpo;
• conecte el cable a la pieza lo más cerca posible de zona a soldar;
• no trabaje junto al generador, no se siente sobre este, ni se coloque muy cerca de este.
• no suelde cuando transporte el generador de soldadura o la devanadera.
Las personas con marcapasos deben consultar un médico antes de utilizar este aparato.
La exposición a los campos electromagnéticos durante la soldadura puede tener otros efectos sobre la
salud que se desconocen hasta ahora.
ES
RECOMENDACIONES PARA EVALUAR LA ZONA Y LA INSTALACIÓN DE SOLDADURA
Generalidades
El usuario se responsabiliza de instalar y usar el aparato siguiendo las instrucciones del fabricante. Si se detectan
alteraciones electromagnéticas, el usuario debe resolver la situación siguiendo las recomendaciones del manual de
usuario o consultando el servicio técnico del fabricante. En algunos casos, esta acción correctiva puede ser tan simple
como una conexión a tierra del circuito de soldadura. En otros casos, puede ser necesario construir una pantalla
electromagnética alrededor de la fuente de corriente de soldadura y de la pieza entera con ltros de entrada. En
cualquier caso, las perturbaciones electromagnéticas deben reducirse hasta que no sean nocivas.
Evaluación de la zona de soldadura
Antes de instalar el aparato de soldadura al arco, el usuario deberá evaluar los problemas electromagnéticos potenciales
que podría haber en la zona donde se va a instalar. Lo que se debe tener en cuenta:
a) la presencia, encima, abajo y en los laterales del material de soldadura al arco de otros cables de red eléctrica,
control, de señalización y de teléfono;
b) receptores y transmisores de radio y televisión;
c) ordenadores y otros materiales de control;
d) material crítico, por ejemplo, protección de material industrial;
e) la salud de personas cercanas, por ejemplo, que lleven estimuladores cardíacos o aparatos de audición;
f) material utilizado para el calibrado o la medición;
g) la inmunidad de los otros materiales presentes en el entorno.
El usuario deberá asegurarse de que los aparatos del local sean compatibles entre ellos. Ello puede requerir medidas de
protección complementarias;
h) la hora del día en el que la soldadura u otras actividades se ejecutan.
La dimensión de la zona conjunta a tomar en cuenta depende de la estructura del edicio y de las otras actividades que
se lleven a cabo en el lugar. La zona se puede extender más allá de los límites de las instalaciones.
Evaluación de la instalación de soldadura
Además de la evaluación de la zona, la evaluación de las instalaciones de soldadura al arco puede servir para determinar
y resolver los problemas de alteraciones. Conviene que la evaluación de las emisiones incluya las medidas hechas en
el lugar como especicado en el Artículo 10 de la CISPR 11. Las medidas hechas en el lugar pueden permitir al mismo
tiempo conrmar la ecacia de las medidas de mitigación.
29
Page 30
PROTIG 160 DC LIFT
RECOMENDACIONES SOBRE LOS MÉTODOS DE REDUCCIÓN DE EMISIONES ELECTROMAGNÉTICAS.
a. Red eléctrica pública: conviene conectar el equipo de soldadura a la red eléctrica pública según las recomendaciones
del fabricante. Si se produjeran interferencias, podría ser necesario tomar medidas de prevención suplementarias como
el ltrado de la red pública de alimentación eléctrica. Se recomienda apantallar el cable de red eléctrica en un conducto
metálico o equivalente para material de soldadura instalado de forma ja. Conviene asegurar la continuidad eléctrica
del apantallado sobre toda la longitud. Se recomienda conectar el cable apantallado al generador de soldadura para
asegurar un buen contacto eléctrico entre el conducto y la fuente de soldadura.
b. Mantenimiento del material de soldadura al arco: conviene que el material de soldadura al arco esté sometido
a un mantenimiento regular según las recomendaciones del fabricante. Los accesos, aperturas y carcasas metálicas
estén correctamente cerradas cuando se utilice el material de soldadura al arco. El material de soldadura al arco no
se debe modicar de ningún modo, salvo modicaciones y ajustes mencionados en el manual de instrucciones del
fabricante. Se recomienda, en particular, que los dispositivos de cebado y de estabilización de arco se ajusten y se les
haga un mantenimiento siguiendo las recomendaciones del fabricante.
c. Cables de soldadura: Conviene que los cables sean lo más cortos posible, colocados cerca y a proximidad del suelo
sobre este.
d. Conexión equipotencial: Se recomienda comprobar los objetos metálicos de la zona de alrededor que pudieran
crear un paso de corriente. En cualquier caso, los objetos metálicos junto a la pieza que se va a soldar incrementan el
riesgo del operador a sufrir descargas eléctricas si toca estos elementos metálicos y el hilo a la vez. Conviene aislar al
operador de esta clase de objetos metálicos.
e. Conexión a tierra de la pieza a soldar: Cuando la pieza a soldar no está conectada a tierra para la seguridad
eléctrica o debido a su dimensiones y lugar, como es el caso, por ejemplo de carcasas metálicas de barcos o en la
carpintería metálica de edicios, una conexión a tierra de la pieza puede reducir en algunos casos las emisiones. Conviene
evitar la conexión a tierra de piezas que podrían incrementar el riesgo de heridas para los usuarios o dañar otros
materiales eléctricos. Si fuese necesario, conviene que la conexión a tierra de la pieza a soldar se haga directamente,
pero en algunos países no se autoriza este conexión directa, por lo que conviene que la conexión se haga con un
condensador apropiado seleccionado en función de la normativa nacional.
f. Protección y blindaje: La protección y el blindaje selectivo de otros cables y materiales de la zona puede limitar
los problemas de alteraciones. La protección de toda la zona de soldadura puedes ser necesaria para aplicaciones
especiales.
ES
TRANSPORTE Y TRÁNSITO DE LA FUENTE DE CORRIENTE DE SOLDADURA
El aparato está equipado de un mango en la parte superior que permite transportarlo con la mano. No
se debe subestimar su peso. El mango no se debe considerar un modo para realizar la suspensión del
producto.
No utilice los cables o la antorcha para desplazar el aparato. Se debe desplazar en posición vertical.
No eleve una botella de gas y el generador al mismo tiempo. Sus normas de transporte son distintas.
No transporte el generador de corriente de soldadura por encima de otras personas u objetos.
INSTALACIÓN DEL MATERIAL
• La fuente de corriente de soldadura se debe colocar sobre una supercie cuya inclinación máxima sea 10°.
• Coloque la máquina en una zona lo sucientemente amplia para airearla y acceder a los comandos.
• No utilice en un entorno con polvos metálicos conductores.
• La máquina debe ser protegida de la lluvia y no se debe exponer a los rayos del sol.
• El material tiene un grado de protección IP21, lo cual signica:
- una protección contra el acceso a las partes peligrosas con objetos sólidos con un diámetro superior a 12.5mm.
- una protección contra gotas de agua verticales.
Los cables de alimentación, de prolongación y de soldadura deben estar completamente desenrollados para evitar
cualquier sobrecalentamiento.
El fabricante no asume ninguna responsabilidad respecto a daños provocados a personas y objetos
debido a un uso incorrecto y peligroso de este aparato.
30
Page 31
PROTIG 160 DC LIFT
MANTENIMIENTO / CONSEJOS
• El mantenimiento sólo debe realizarlo un personal cualicado. Se aconseja efectuar un mantenimiento anual.
• Corte el suministro eléctrico, luego desconecte el enchufe y espere 2 minutos antes de trabajar sobre el aparato. En su interior, la tensión y la intensidad son elevadas y peligrosas.
• De forma regular, quite el capó y desempolve con un soplador de aire. Aproveche la ocasión para pedir a
un personal cualicado que compruebe que las conexiones eléctricas estén bien en sitio con una herramienta
aislada.
• Compruebe regularmente el estado del cable de alimentación. Si el cable de alimentación está dañado, debe
ser sustituido por el fabricante, su servicio post-venta o una persona con cualicación similar, para evitar cualquier peligro.
• Deje los oricios del equipo libres para la entrada y la salida de aire.
• No utilice este generador de corriente para deshelar cañerías, recargar baterías/acumuladores o arrancar
motores.
ES
INSTALACIÓN - FUNCIONAMIENTO DEL PRODUCTO
Se recomienda utilizar los cables de soldadura suministrados con la unidad para obtener los ajustes óptimos del producto.
DESCRIPCIÓN
El PROTIG 160 DC LIFT es un aparato de soldadura Inverter, portable, con ventilación, para la soldadura con electrodos
recubiertos (MMA) y con electrodos refractarios (TIG Lift) en corriente continua (DC). Funciona con una red eléctrica
monofásica 230V. En modo MMA, permite soldar todo tipo de electrodos: rutile, inox, hierro colado y básico. En modo
Tig, permiten soldar la mayor parte de los metales excepto aluminio y sus aleaciones. Está protegido para el funciona-
miento con grupos electrógenos (230 V +- 15%).
DESCRIPCIÓN DEL MATERIAL (I)
1- Conexión del gas del antorcha 5- Teclado
2- Conector de polaridad positiva 6- Cable de alimentación eléctrica (2.2 m)
3- Conector de polaridad negativa 7- Conexión gas
4- Conector gatillo
INTERFAZ HOMBRE-MÁQUINA (IHM) (II)
1- Indicador 5- Botón selección - validación
Indicador modo « soldadura con electrodo recu-
2-
bierto» (MMA)
Indicador modo « soldadura con electrodo refrac-
3-
tario» (TIG)
4- Selector valor + o -
RED ELÉCTRICA - PUESTA EN MARCHA
• Este aparato incluye una toma de corriente de 16A de tipo CEE7/7. Debe conectarse a un enchufe eléctrico de 230V
(50/60Hz), CON toma de tierra. La corriente efectiva absorbida (I1e) es de 16A para condiciones de uso máximas.
Compruebe que el suministro eléctrico y sus protecciones (fusible y/o disyuntor) sean compatibles con la corriente
necesaria durante su uso. En ciertos países puede ser necesario cambiar la toma de corriente para condiciones de uso
máximas. Utilice preferentemente una toma de corriente de 20A para un uso intensivo. El aparato tiene que ser colocado
de tal manera que el enchufe de toma de corriente sea accesible.
• La puesta en marcha se efectua aprietando el botón « ON / STAND BY ».
• El aparato se pone en protección cuando la tensión de alimentación supera los 265V.
Para señalar esta anomalia, la pantalla indica . El funcionamiento normal reanuda de nuevo unos 30 segundos
despues de que la tension regrese a su campo nominal
6- Indicador luminoso amarillo de protección térmica
7- Puesta en marcha - stand by
31
Page 32
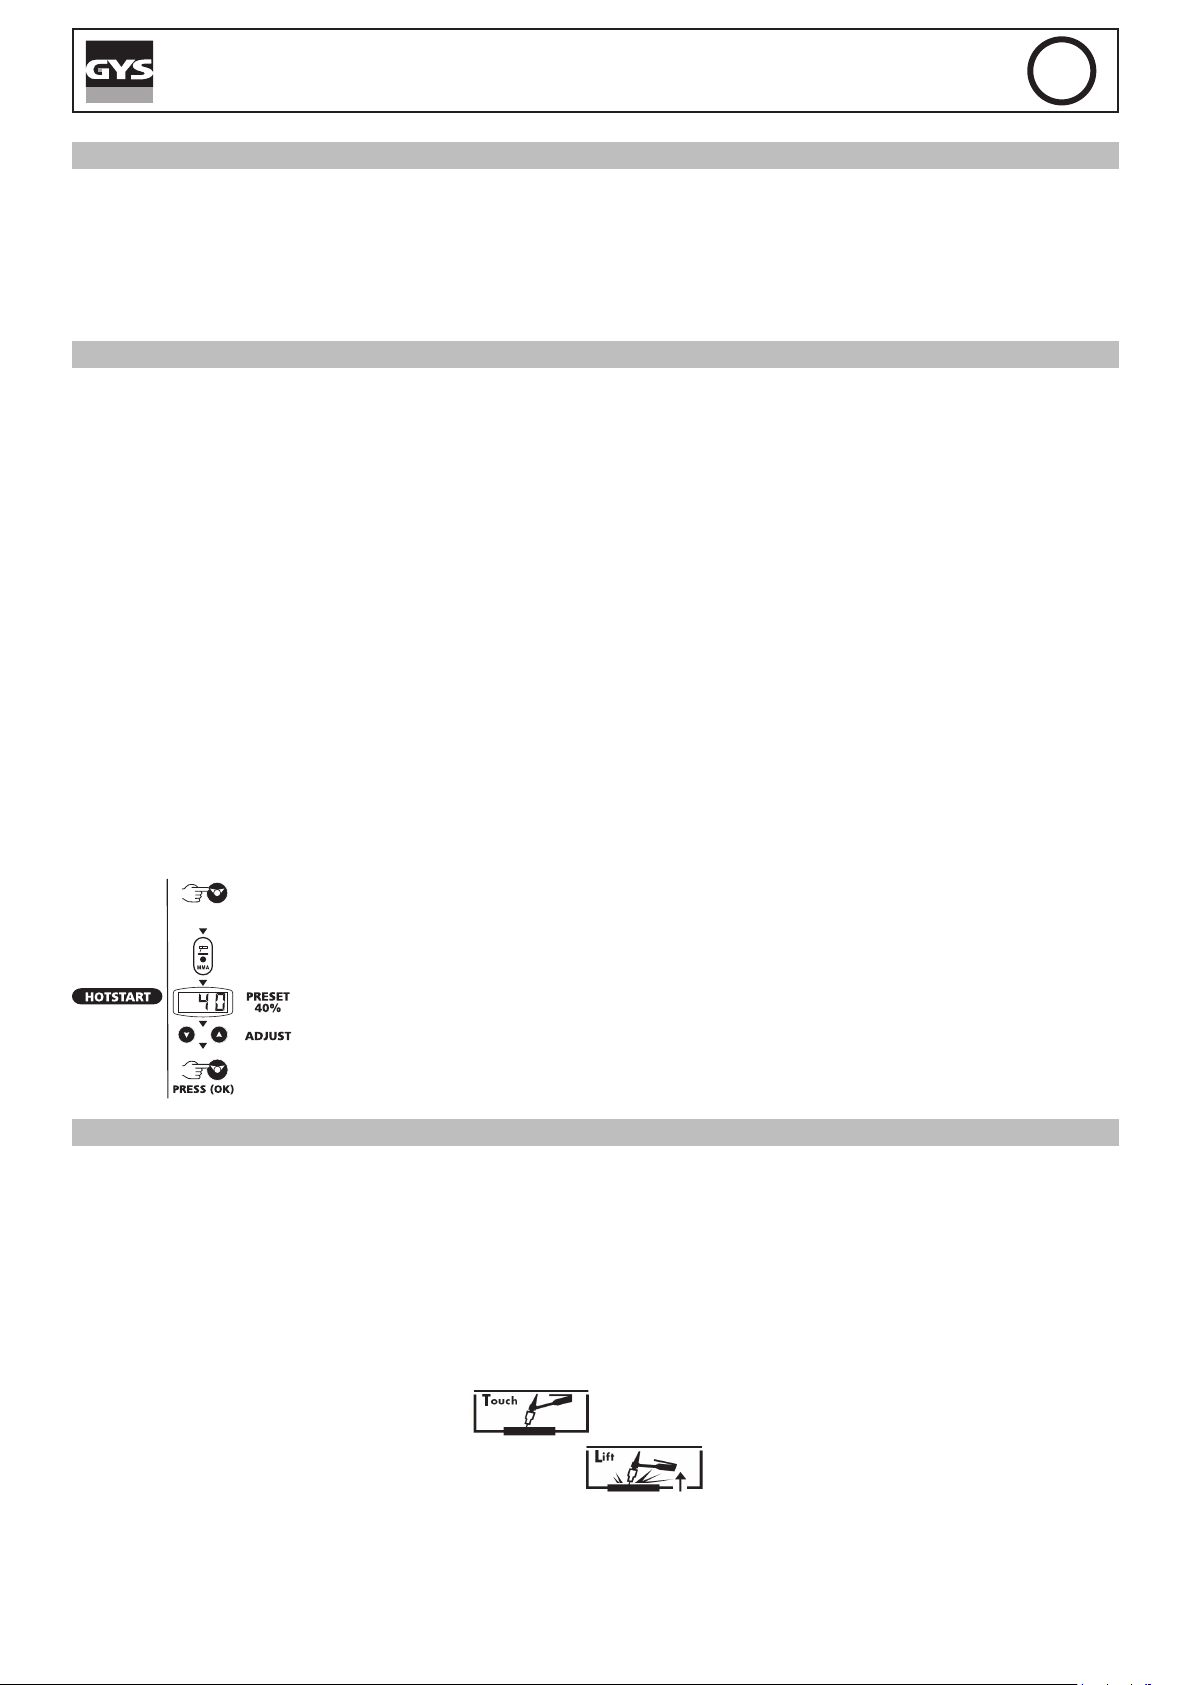
PROTIG 160 DC LIFT
CONEXIÓN SOBRE GRUPO ELECTRÓGENO
Este material puede funcionar con grupos electrógenos siempre y cuando la potencia auxiliar responda a las exigencias
siguientes:
- La tensión debe ser alterna, ajustada como se especica y la tensión pico inferior a 400V.
- La frecuencia debe estar entre 50 y 60 Hz.
Es imperativo comprobar estas condiciones, ya que muchos grupos electrógenos producen picos de alta tensión que
pueden dañar los aparatos.
SOLDADURA CON ELECTRODO RECUBIERTO (MODO MMA)
• Conectar los cables portaelectrodo y pinza de masa a los conectadores. Respetar las polaridades indicadas sobre el
embalaje de los electrodos.
• Respetar las prácticas clásicas de la soldadura.
• Su aparato conta con 3 funcionalidades especícas a los Inverters :
El Hot Start procura una sobreintensidad a la cebora (modo regulable, ver más abajo).
El Arc Force procura una sobreintensidad para evitar la pegadura cuando el electrodo entra en el baño.
El Anti-Sticking le permite despegar facilmente su electrodo sin que se ponga roja en caso de pegadura.
Puesta en marcha del modo MMA y reglaje de la intensidad:
- Elegir la posición MMA (2) con la tecla de selección (5).
- Elegir la intensidad deseada (indicador (1)) gracias a las teclas (4).
ES
Hot start & Arc force regulables:
El Hot Start puede regularse:
- de 0 a 60 %, en el límite de 160 A.
Aconsejo: Hot start bajo para las nas chapas – Hot start elevado para los metales difíciles a soldar
(partes sucias u oxidadas).
Para regular el Hot Start, seguir las etapas siguientes:
PRESS 3”
SOLDADURA TIG LIFT (MODO TIG)
La soldadura TIG DC requiere una atmósfera gaseosa (Argon).
Para soldar con el TIG, seguir las etapas siguientes:
1. Conectar la pinza de masa sobre la polaridad positiva (+).
2. Conectar una antorcha sobre la polaridad negativa (-), el conector de gatillo y el conector de gas
3. Conectar un tubo de gas desde el aparato (conector trasero) hasta el manometro
4. Elegir la posición TIG (3) con la tecla de selección (5), pulsa do hasta que se enciende el indicador TIG
5. Ajustar la intensidad deseada (indicador (1)) gracias a las teclas (4), según el metal que soldar (30A/mm)
6. Regular el caudal de gas con el manometro de la bombona de gas
7. Para cebar :
a. Tocar con el electrodo el metal que soldar
- Pulsar sobre la tecla de selección (5)
- El indicador TIG parpadea y el valor dem Hot Start aparece
- Ajustar el porcentaje deseado (indicador (1)) gracias a las teclas (4).
- Validar el valor deseado pulsando la tecla de selección (5).
b. Levantar el electrodo de 2 a 5mm del metal que soldar
8. Al nal de la soldadura : Al soltar el gatillo, desvanecimiento, post-gas
32
Page 33
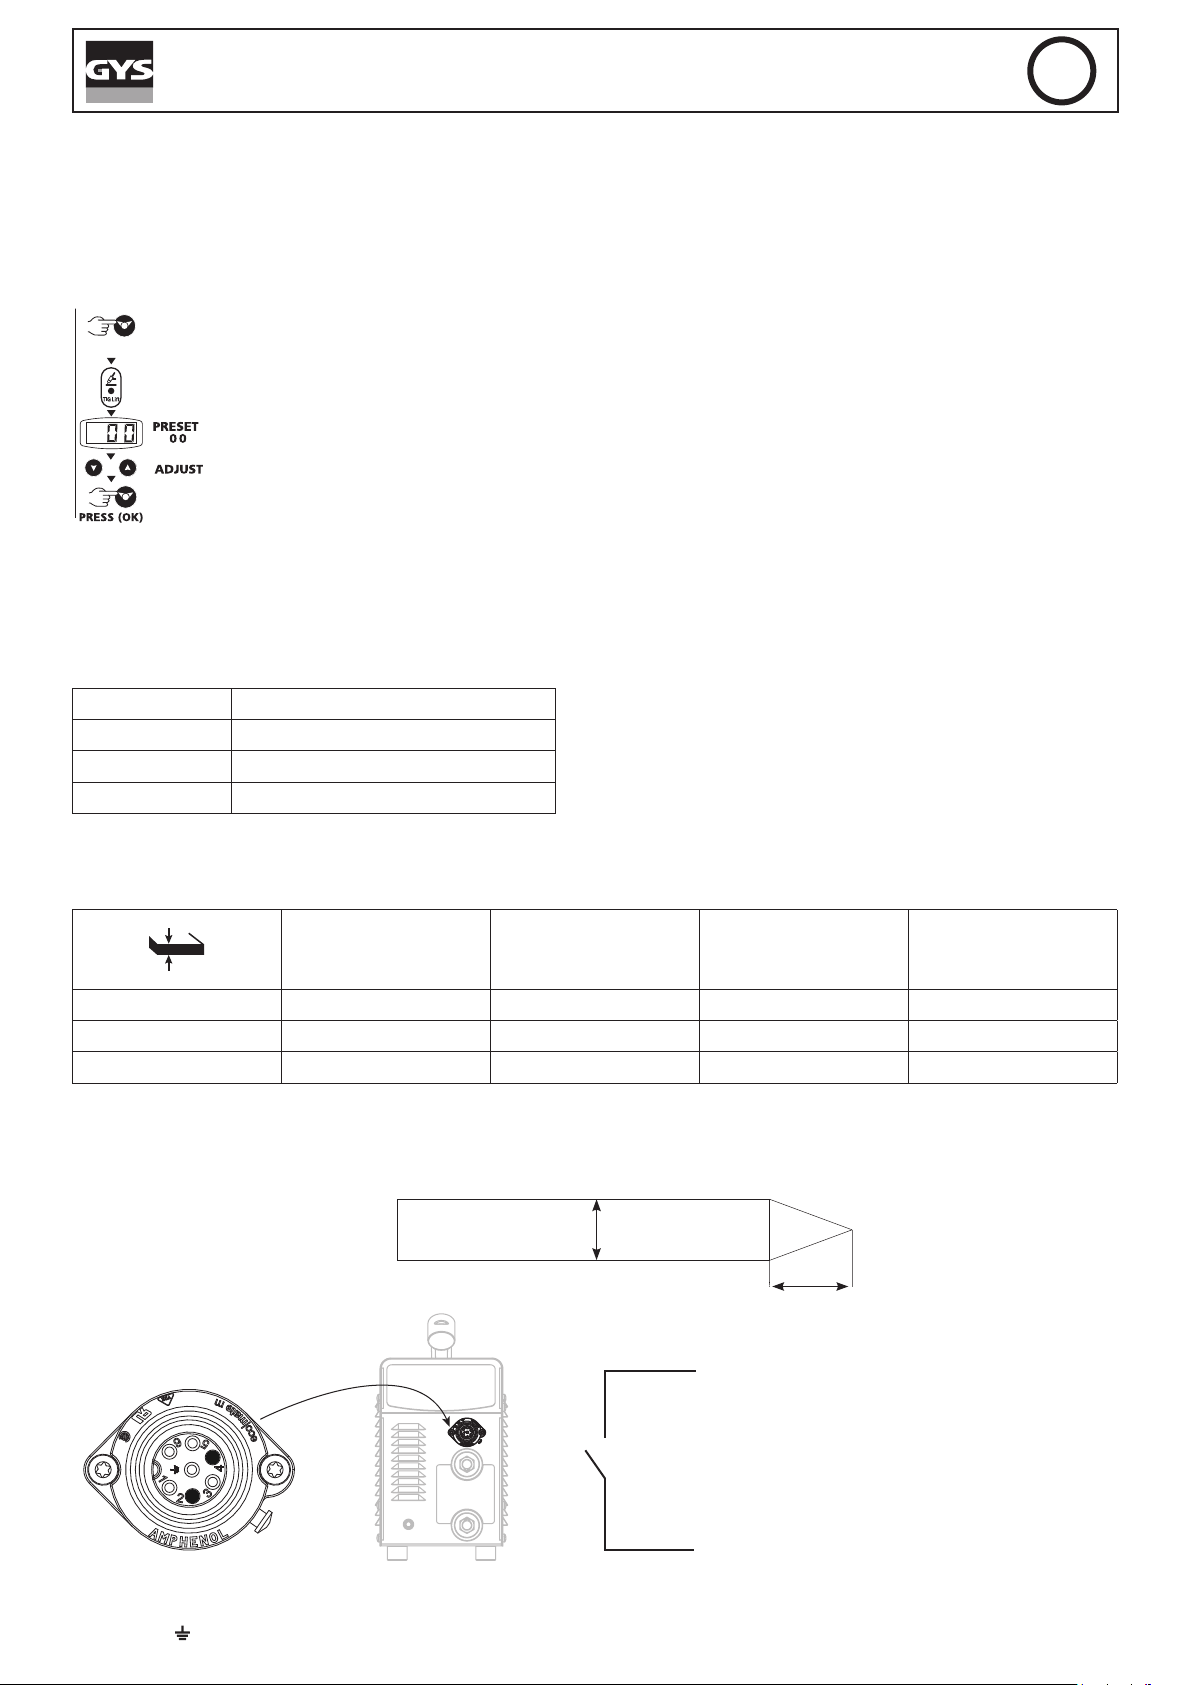
PROTIG 160 DC LIFT
Regulacion del desvanecimiento del arco
Activación de la función:
Al nal de la soldadura, corresponde al tiempo necesario para una baja progresiva de la corriente de soldadura hasta el
paro del arco. Esta función permite evitar las grietas y cráteres de nales de soldadura.
Para activarla, seguir las etapas siguientes:
ES
PRESS 3”
Automático PostGas
El PostGas mantiene la protección de gas después de extinguirse el arco. Protege la pieza y el electrodo de la oxidación.
No es necesario ningún ajuste, ya que el tiempo PostGas se ajusta automáticamente en función de la corriente.
Ejemplos:
Corriente Duración del Postgas (automático)
10 A 6,5 segundos
100 A 11 segundos
160 A 14 segundos
Combinaciones aconsejadas / aladura electrodoos
1- Pulsar la tecla de selección (5)
2- El indicador TIG parpadea y la pantalla indca el tiempo de desvanecimiento
‘’
3- Ajustar el tiempo de desvanecimiento deseado de 0 a 10 seg (indicador (1)) gracias a las teclas (4)
4- Validar el valor deseado pulsando la tecla (5).
Corriente (A) Ø Electrodo (mm)
0.3 - 3 mm 5 - 75 1 6,5 6 - 7
2.4 - 6 mm 60 - 150 1.6 8 6 - 7
4 - 8 mm 100 - 200 2 9.5 7 - 8
Para un funcionamiento optimal, debe utilizar un electrodo alado de manera siguiente:
L = 3 x d para una corriente débil.
L = d para una corriente fuerte.
Conector de control por gatillo
d
Ø Boquilla
(mm)
L
2
Caudal
(Argon l/mn)
1, 3, 5, 6 y : no son utilizados
4
33
Page 34
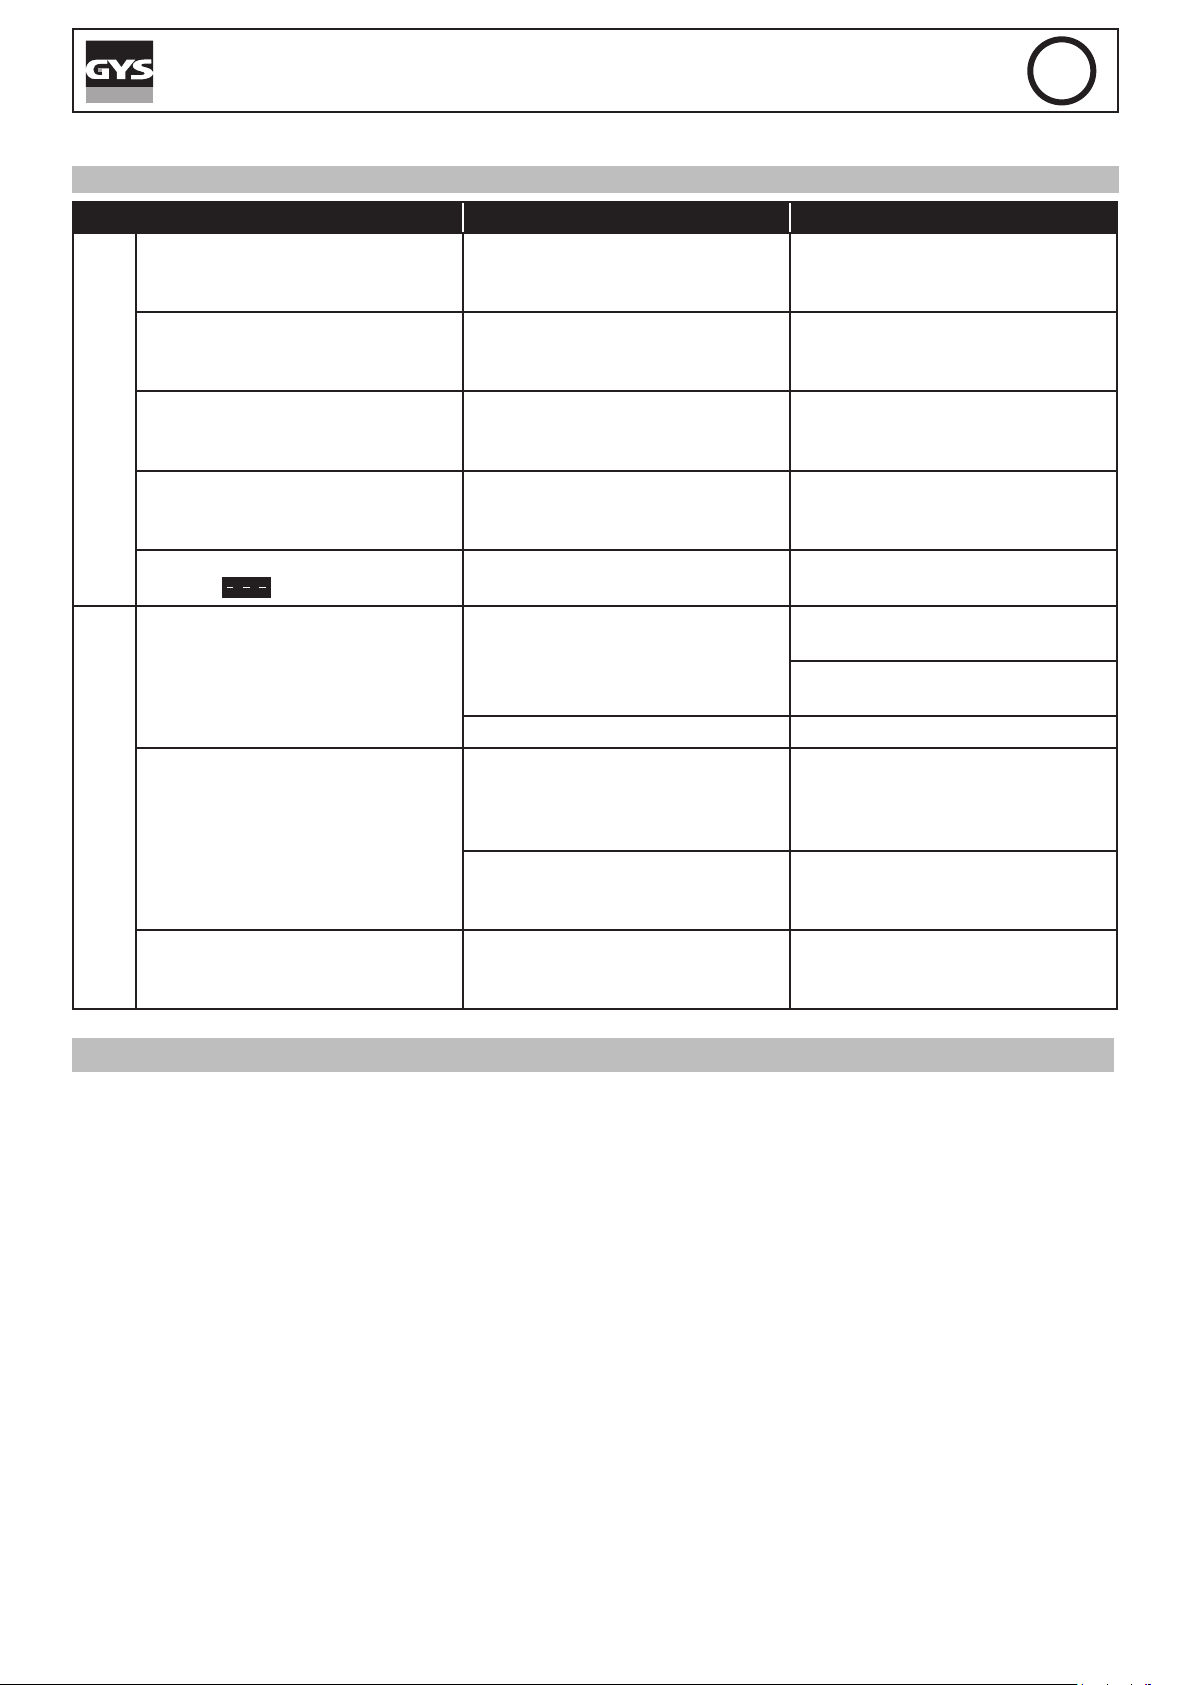
PROTIG 160 DC LIFT
ANOMALÍAS, CAUSAS, SOLUCIONES
Anomalías Causas Soluciones
El aparato no libera corriente y el
indicador amarillo de fallo térmico
se ha encendido (6).
El indicador se enciende, pero el
aparato no libera corriente.
El equipo está activado y usted
siente un hormigueo cuando toca
MMA-TIG
la carcasa metálica.
El equipo suelda mal Error de polaridad (+/-)
Cuando se enciende, el indicador
muestra
Arco inestable
El electrodo de tungsteno se oxida
TIG
y se humedece al nal de la solda-
dura
El electrodo se funde Error de polaridad (+/-)
La protección térmica del equipo
se ha activado.
El cable de la pinza de masa o del
portaelectrodos no está conectado
al equipo.
La toma de tierra no funciona.
La tensión de la red eléctrica no es
correcta (230V +/-15%)
El fallo proviene del electrodo de
tungsteno
Caudal de gas demasiado alto Reduzca el caudal de gas
Zona de soldadura.
Problema de gas o interrupción
prematura del mismo
ES
Espere a que acabe el tiempo de
enfriamiento, alrededor de 2 minutos. El indicador (6) se apaga.
Compruebe las conexiones.
Compruebe el enchufe y la toma
de tierra de su instalación.
Compruebe la polaridad (+/-)
aconsejada sobre la caja de electrodos.
Compruebe su instalación eléctrica
o su grupo electrógeno
Utilice un electrodo de tungsteno
del tamaño apropiado
Utilice un electrodo de tungsteno
correctamente preparado
Compruebe y apriete todas las
conexiones de gas. Espere a que el
electrodo se enfríe antes de cortar
el gas.
Compruebe que la pinza de masa
está bien conectada al polo positivo (+)
Compruebe que la pinza de masa
está bien conectada al polo positivo (+)
GARANTÍA
La garantía cubre todos los defectos o vicios de fabricación durante 2 años, a partir de la fecha de compra (piezas y
mano de obra)
La garantía no cubre:
• Todas las otras averías resultando del transporte
• El desgaste normal de las piezas (cables, pinzas…)
• Los incidentes resultando de un mal uso (error de alimentación, caída, desmontaje)
• Los fallos relacionados con el entorno (polución, oxidación, polvo…)
En caso de fallo, regresen la maquina a su distribuidor, adjuntando:
• Un justicativo de compra con fecha (recibo, factura…)
• Una nota explicativa del fallo.
34
Page 35
PROTIG 160 DC LIFT
RU
ПРЕДОСТЕРЕЖЕНИЯ - ПРАВИЛА БЕЗОПАСНОСТИ
ОБЩИЕ УКАЗАНИЯ
Эти указания должны быть прочтены и поняты до начала сварочных работ.
Изменения и ремонт, не указанные в этой инструкции, не должны быть предприняты.
Производитель не несет ответственности за травмы и материальные повреждения связанные с несоответствующим
данной инструкции использованием аппарата.
В случае проблемы или сомнений, обратитесь к квалифицированному специалисту для правильного использования
установки.
ОКРУЖАЮЩАЯ СРЕДА
Это оборудование должно быть использовано исключительно для сварочных работ, ограничиваясь указаниями заводской
таблички и/или инструкции. Необходимо соблюдать директивы по мерам безопасности. В случае неадекватного или
опасного использования производитель не несет ответственности.
Аппарат должен быть установлен в помещении без пыли, кислоты, возгораемых газов, или других коррозийных
веществ. Такие же условия должны быть соблюдены для его хранения. Убедитесь в присутствии вентиляции при
использовании аппарата.
Температурные пределы:
Использование: от -10 до +40°C (от +14 до +104°F).
Хранение: от -20 до +55°C (от -4 до 131°F).
Влажность воздуха:
50% или ниже при 40°C (104°F).
90% или ниже при 20°C (68°F).
Высота над уровнем моря:
До 1000м высоты над уровнем моря (3280 футов).
ИНДИВИДУАЛЬНАЯ ЗАЩИТА И ЗАЩИТА ОКРУЖЕНИЯ
Дуговая сварка может быть опасной и вызвать тяжелые и даже смертельные ранения.
Сварочные работы подвергают пользователя воздействию опасного источника тепла, светового излучения дуги,
электромагнитных полей (особое внимание лицам, имеющим электрокардиостимулятор), сильному шуму, выделениям
газа, а также могут стать причиной поражения электрическим током.
Что бы правильно защитить себя и защитить окружающих, соблюдайте следующие правила безопасности:
Чтобы защитить себя от ожогов и облучения при работе с аппаратом, надевайте сухую рабочую
защитную одежду (в хорошем состоянии) из огнеупорной ткани, без отворотов, которая покрывает
полностью все тело.
Работайте в защитных рукавицах, обеспечивающие электро- и термоизоляцию.
Используйте средства защиты для сварки и/или шлем для сварки соответствующего уровня защиты
(в зависимости от использования). Защитите глаза при операциях очистки. Ношение контактных линз
воспрещается.
В некоторых случаях необходимо окружить зону огнеупорными шторами, чтобы защитить зону сварки
от лучей, брызг и накаленного шлака.
Предупредите окружающих не смотреть на дугу и обрабатываемые детали и надевать защитную
рабочую одежду.
Носите наушники против шума, если сварочный процесс достигает звукового уровня выше дозволенного
(это же относится ко всем лицам, находящимся в зоне сварки).
Держите руки, волосы, одежду подальше от подвижных частей (двигатель, вентилятор…).
Никогда не снимайте защитный корпус с системы охлаждения, когда источник под напряжением.
Производитель не несет ответственности в случае несчастного случая.
Только что сваренные детали горячи и могут вызвать ожоги при контакте с ними. Во время
техобслуживания горелки или электрододержателя убедитесь, что они достаточно охладились и
подождите как минимум 10 минут перед началом работ. При использовании горелки с жидкостным
охлаждением система охлаждения должна быть включена, чтобы не обжечься жидкостью.
Очень важно обезопасить рабочую зону перед тем, как ее покинуть, чтобы защитить людей и имущество.
35
Page 36
PROTIG 160 DC LIFT
RU
СВАРОЧНЫЕ ДЫМ И ГАЗ
Выделяемые при сварке дым, газ и пыль опасны для здоровья. Вентиляция должна быть достаточной,
и может потребоваться дополнительная подача воздуха. При недостаточной вентиляции можно
воспользоваться маской сварщика-респиратором.
Проверьте, чтобы всасывание воздуха было эффективным в соответствии с нормами безопасности.
Будьте внимательны: сварка в небольших помещениях требует наблюдения на безопасном расстоянии. Кроме того,
сварка некоторых металлов, содержащих свинец, кадмий, цинк, ртуть или даже бериллий, может быть чрезвычайно
вредной. Следует очистить от жира детали перед сваркой.
Газовые баллоны должны быть складированы в открытых или хорошо проветриваемых помещениях. Они должны быть
в вертикальном положении и закреплены на стойке или тележке.
Ни в коем случае не варить вблизи жира или краски.
РИСК ПОЖАРА И ВЗРЫВА
Полностью защитите зону сварки. Возгораемые материалы должны быть удалены как минимум на 11
метров.
Противопожарное оборудование должно находиться вблизи проведения сварочных работ.
Удалите людей, возгораемые предметы и все емкости под давлением на безопасное расстояние.
Ни в коем случае не варите в контейнерах или закрытых трубах. В случае, если они открыты, то перед сваркой их
нужно освободить от всех взрывчатых или возгораемых веществ (масло, топливо, остаточные газы …).
Шлифовальные работы не должны быть направлены в сторону аппарата или в сторону возгораемых материалов.
ГАЗОВЫЕ БАЛЛОНЫ
Газом, выходящим из газовых баллонов, можно задохнуться в случае его концентрации в помещении
сварки (хорошо проветривайте).
Транспортировка должна быть безопасной : при закрытых газовых баллонов и выключенном источнике.
Баллоны должны быть в вертикальном положении и закреплены на подставке, чтобы ограничить риск
падения.
Закрывайте баллон в перерыве между двумя использованиями. Будьте внимательны к изменению
температуры и пребыванию на солнце.
Баллон не должен соприкасаться с пламенем, электрической дугой, горелкой, зажимом массы или с
любым другим источником тепла или свечения.
Держите его подальше от электрических и сварочных цепей и, следовательно, никогда не варите
баллон под давлением.
Будьте внимательны: при открытии вентиля баллона уберите голову от вентиля и убедитесь, что
используемый газ соответствует методу сварки.
ЭЛЕКТРИЧЕСКАЯ БЕЗОПАСНОСТЬ
Используемая электрическая сеть должна обязательно быть заземленной. Соблюдайте калибр
предохранителя указанный на аппарате.
Электрический разряд может вызвать прямые или косвенные ранения, и даже смерть.
Никогда не дотрагивайтесь до частей под напряжением как внутри, так и снаружи источника, когда он под напряжением
(горелки, зажимы, кабели, электроды), т.к. они подключены к сварочной цепи.
Перед тем, как открыть источник, его нужно отключить от сети и подождать 2 минуты для того, чтобы все конденсаторы
разрядились.
Никогда не дотрагивайтесь одновременно до горелки или электрододержателя и до зажима массы.
Если кабели, горелки повреждены, попросите квалифицированных и уполномоченных специалистов их
заменить. Размеры сечения кабелей должны соответствовать применению. Всегда носите сухую одежду в
хорошем состоянии для изоляции от сварочной цепи. Носите изолирующую обувь независимо от той среды, где
вы работаете.
36
КЛАССИФИКАЦИЯ ЭЛЕКТРОМАГНИТНОЙ СОВМЕСТИМОСТИ
Это оборудование класса A не подходит для использования в жилых кварталах, где электрический ток
подается общественной системой питания низкого напряжения. В таких кварталах могут возникнуть
трудности обеспечения электромагнитную совместимость из-за кондуктивных и индуктивных помех
на радиочастоте.
Page 37
PROTIG 160 DC LIFT
Этот аппарат не соответствует директиве CEI 61000-3-12 и предназначен для работы от частных
электросетей, подведенных к общественным электросетям только среднего и высокого напряжения.
Специалист, установивший аппарат, или пользователь, должны убедиться, обратившись при
надобности к организации, отвечающей за эксплуатацию системы питания, в том, что он может к
ней подключиться.
RU
ЭЛЕКТРОМАГНИТНЫЕ ИЗЛУЧЕНИЯ
Электрический ток, проходящий через любой проводник, вызывает локализованные электромагнитные
поля (EMF). Сварочный ток вызывает электромагнитное поле вокруг сварочной цепи и сварочного
оборудования.
Электромагнитные поля EMF могут создать помехи для некоторых медицинских имплантатов, например
электрокардиостимуляторов. Меры безопасности должны быть приняты для людей, носящих медицинские имплантаты.
Например, ограничение доступа для прохожих или оценка индивидуального риска для сварщика.
Чтобы свести к минимуму воздействие электромагнитных полей сварочных цепей, сварщики должны следовать
следующим указаниям:
• сварочные кабели должны находиться вместе; если возможно соедините их хомутом;
• ваше туловище и голова должны находиться как можно дальше от сварочной цепи;
• не обматывайте сварочные кабели вокруг вашего тела;
• ваше тело не должно быть расположено между сварочными кабелями. Оба сварочных кабеля должны быть
расположены по одну сторону от вашего тела;
• закрепите кабель заземления на свариваемой детали как можно ближе с зоне сварки;
• не работаете рядом, не сидите и не облокачивайтесь на источник сварочного тока;
• не варите, когда вы переносите источник сварочного тока или устройство подачи проволоки.
Лица, использующие электрокардиостимуляторы, должны проконсультироваться у врача перед
работой с данным оборудованием.
Воздействие электромагнитного поля в процессе сварки может иметь и другие, еще не известные
науке, последствия для здоровья.
РЕКОМЕНДАЦИИ ДЛЯ ОЦЕНКИ СРЕДЫ ДЛЯ СВАРОЧНОЙ УСТАНОВКИ
Общие положения
Пользователь отвечает за установку и использование установки ручной дуговой сварки, следуя указаниям
производителя. При обнаружении электромагнитных излучений пользователь аппарата ручной дуговой сварки должен
разрешить проблему с помощью технической поддержки производителя. В некоторых случаях это корректирующее
действие может быть достаточно простым, например заземление сварочной цепи. В других случаях возможно
потребуется создание электромагнитного экрана вокруг источника сварочного тока и всей свариваемой детали путем
монтирования входных фильтров. В любом случае электромагнитные излучения должны быть уменьшены так, чтобы
они больше не создавали помех.
Оценка зоны сварки
Перед установкой оборудования дуговой сварки пользователь должен оценить возможные электромагнитные
проблемы, которые могу возникнуть в окружающей среде. Следующие моменты должны быть приняты во внимание:
а) наличие над, под или рядом с оборудованием для дуговой сварки, других кабелей питания, управления, сигнализации
и телефона;
b) приемники и передатчики радио и телевидения;
c) компьютеров и других устройств управления;
d) оборудование для безопасности, например, защита промышленного оборудования;
e) здоровье находящихся по-близости людей, например, использующих кардиостимуляторы и устройства от глухоты;
f) инструмент, используемый для калибровки или измерения;
g) помехоустойчивость другого оборудования, находящегося поблизости.
Пользователь должен убедиться в том, что все аппараты в помещении совместимы друг с другом. Это может потребовать
соблюдения дополнительных мер защиты:
h) определенное время дня, когда сварка или другие работы можно будет выполнить.
Размеры окружающей среды, которые надо учитывать, зависят от конструкции здания и других работ, которые в нем
проводятся. Рассматриваемая зона может простираться за пределы размещения установки.
Оценка сварочной установки
Помимо оценки зоны, оценка аппаратов ручной дуговой сварки может помочь определить и решить случаи
электромагнитных помех. Оценка излучений должна учитывать измерения в условиях эксплуатации, как это указано
в Статье 10 CISPR 11. Измерения в условиях эксплуатации могут также позволить подтвердить эффективность мер по
смягчению воздействия.
37
Page 38
PROTIG 160 DC LIFT
RU
РЕКОМЕНДАЦИИ ПО МЕТОДИКЕ СНИЖЕНИЯ ЭЛЕКТРОМАГНИТНОГО ИЗЛУЧЕНИЯ
a. Общественная система питания: аппарат ручной дуговой сварки нужно подключить к общественной сети
питания, следуя рекомендациям производителя. В случае возникновения помех возможно будет необходимо принять
дополнительные предупредительные меры, такие как фильтрация общественной системы питания. Возможно
защитить шнур питания аппарата с помощью экранизирующей оплётки, либо похожим приспособлением (в случае
если аппарат ручной дуговой сварки постоянно находится на определенном рабочем месте). Необходимо обеспечить
электрическую непрерывность экранизирующей оплётки по всей длине. Необходимо подсоединить экранизирующую
оплётку к источнику сварочного тока для обеспечения хорошего электрического контакта между шнуром и корпусом
источника сварочного тока.
b. Техобслуживание аппарата ручной дуговой сварки: аппарат ручной дуговой сварки нужно необходимо
периодически обслуживать согласно рекомендациям производителя. Необходимо, чтобы все доступы, люки и
откидывающиеся части корпуса были закрыты и правильно закреплены, когда аппарат ручной дуговой сварки готов
к работе или находится в рабочем состоянии. Необходимо, чтобы аппарат ручной дуговой сварки не был переделан
каким бы то ни было образом, за исключением настроек, указанных в руководстве производителя. В частности, следует
отрегулировать и обслуживать искровой промежуток дуги устройств поджига и стабилизации дуги в соответствии с
рекомендациями производителя.
c. Сварочные кабели : кабели должны быть как можно короче и помещены друг рядом с другом вблизи от пола
или на полу.
d. Эквипотенциальные соединения: необходимо обеспечить соединение всех металлических предметов
окружающей зоны. Тем не менее, металлические предметы, соединенные со свариваемой деталью, увеличивают
риск для пользователя удара электрическим током, если он одновременно коснется этих металлических предметов и
электрода. Оператор должен быть изолирован он таких металлических предметов.
e. Заземление свариваемой детали: В случае, если свариваемая деталь не заземлена по соображениям
электрической безопасности или в силу своих размеров и своего расположения, как, например, в случае корпуса
судна или металлоконструкции промышленного объекта, то соединение детали с землей, может в некоторых случаях,
но не систематически, сократить выбросы. Необходимо избегать заземление деталей, которые могли бы увеличить
для пользователей риски ранений или же повредить другие электроустановки. При надобности, следует напрямую
подсоединить деталь к земле, но в некоторых странах, которые не разрешают прямое подсоединение, его нужно
сделать с помощью подходящего конденсатора, выбранного в зависимости от национального законодательства.
f. Защита и экранизирующая оплётка: выборочная защита и экранизирующая оплётка других кабелей и
оборудования, находящихся в близлежащем рабочем участке, поможет ограничить проблемы, связанные с помехами.
Защита всей сварочной зоны может рассматриваться в некоторых особых случаях.
ТТРАНСПОРТИРОВКА И ТРАНЗИТ ИСТОЧНИКА СВАРОЧНОГО ТОКА
Сверху источника сварочного тока есть ручка для транспортировки, позволяющая переносить
аппарат. Будьте внимательны: не недооценивайте вес аппарата. Рукоятка не может быть
использована для строповки.
Не пользуйтесь кабелями или горелкой для переноса источника сварочного тока. Его можно
переносить только в вертикальном положении.
Никогда не поднимайте газовый баллон и источник сварочного тока одновременно. Их транспортные нормы
различаются.
Не переносить источник сварочного тока над людьми или предметами.
УСТАНОВКА АППАРАТА
• Поставьте источник сварочного тока на пол, максимальный наклон которого 10°.
• Предусмотрите достаточно большое пространство для хорошего проветривания источника сварочного тока и
доступа к управлению.
• Не использовать в среде содержащей металлическую пыль-проводник.
• Источник сварочного тока должен быть укрыт от проливного дождя и не стоять на солнце.
• Оборудование имеет защиту IP21, что означает:
- Защиту от попадания в опасные зоны твердых тел диаметром >12,5мм и,
- Защиту от вертикальных капель воды.
Шнур питания, удлинитель и сварочный кабель должны полностью размотаны во избежание перегрева.
38
Производитель не несет ответственности относительно ущерба, нанесенного лицам или предметам,
из-за неправильного и опасного использования этого оборудования.
Page 39
PROTIG 160 DC LIFT
ОБСЛУЖИВАНИЕ / СОВЕТЫ
• Техническое обслуживание должно производиться только квалифицированным специалистом. Советуется
проводить ежегодное техобслуживание.
• Отключите питание, выдернув вилку из розетки, и дождитесь остановки вентилятора перед тем, как
приступить к техобслуживанию. Внутри аппарата высокие и опасные напряжение и ток.
• Регулярно открывайте аппарат и продувайте его, чтобы очистить от пыли. Необходимо также проверять
все электрические соединения с помощью изолированного инструмента. Проверка должна осуществляться
квалифицированным специалистом.
• Регулярно проверяйте состояние провода питания. Если шнур питания поврежден, он должен быть заменен
производителем, его сервисной службой или квалифицированным специалистом во избежание опасности.
• Оставляйте отверстия источника сварочного тока свободными для прохождения воздуха.
• Не использовать данный аппарат для разморозки труб, зарядки батарей/аккумуляторов или запуска
двигателей.
RU
УСТАНОВКА И ПРИНЦИП ДЕЙСТВИЯ
Для получения оптимальных настроек изделия рекомендуется использовать сварочные кабели,
поставляемые в комплектес устройством.
ОПИСАНИЕ АППАРАТОВ
PROTIG 160 DC LIFT являeтся малогабаритным сварочным инвертором со встроенным вентилятором для сварки
электродом с обмазкой (MMA) и тугоплавким электродом (TIG Lift) на постоянном токе (DC). Он работает на
электрическом питании, однофазном в 230В. При сварке МMA аппарат позволяет варить любым видом электрода:
с рутиловой обмазкой (электроды для сварки на переменном токе), с основной обмазкой (электроды для сварки
на постоянном токе), электродами для сварки чугуна, электродами для сварки нержавеющей стали и др. В
режиме Tig, он варит большую часть металлов за исключением алюминия и его сплавов. Он может работать от
электрогенератора (230В +- 15%).
ОПИСАНИЕ ОБОРУДОВАНИЯ (I)
1- Коннекторы для газа на горелке 5- Панель управления
2- Гнездо Положительной полярности 6- Шнур питания (2.2 m)
3- Гнездо Отрицательной полярности 7- Подключение газа
4- Коннектор триггера
ИНТЕРФЕЙС ЧЕЛОВЕК/МАШИНА (IHM) (II)
1- Индикатор 5- Клавиша выбора - подтверждения
2- Лампочка режима MMA 6- Желтый индикатор температурной защиты
3- Лампочка режима TIG 7- Кнопка включение - вахтенный режим
4- Клавиши выбора + или –
ПИТАНИЕ - ВКЛЮЧЕНИЕ
Данное оборудование поставляется с вилкой 16 A типа CEE7/7 и должны быть подсоединены к электрической
установке на 3 провода, 230 В (50 - 60 Гц), с заземленной нейтралью.
Эффективное значение потребляемого тока (I1e) для использования при максимальных условиях указано на
аппарате. Проверьте что питание и его защиты (плавкий предохранитель и/или прерыватель) совместимы с
током, необходимым для работы аппарата. В некоторых странах возможно понадобится поменять вилку для
использования при максимальных условиях.
• Запуск в роботу осуществляется нажатием на кнопку « ON / VEILLE ».
• Защита срабатывает и останавливает аппарат, если напряжение питания превышает 265В.
Для обозначения данного действия экран афиширует .Аппарат переходит на нормальное функционирование
через 30 сек после того как напряжение питания вернулось к номинальному значению.
ПОДКЛЮЧЕНИЕ К ЭЛЕКТРОГЕНЕРАТОРУ
Эти аппараты могут работать от электрогенераторов при условии, что вспомогательная мощность отвечает
следующим требованиям :
- Напряжение должно быть переменным, настроенным согласно указаниям и пиковое напряжение ниже 400 В,
- Частота должна быть 50 - 60 Гц.
Очень важно проверить эти условия, тк многие электрогенераторы выдают пики напряжения, которые могут
повредить аппараты.
39
Page 40
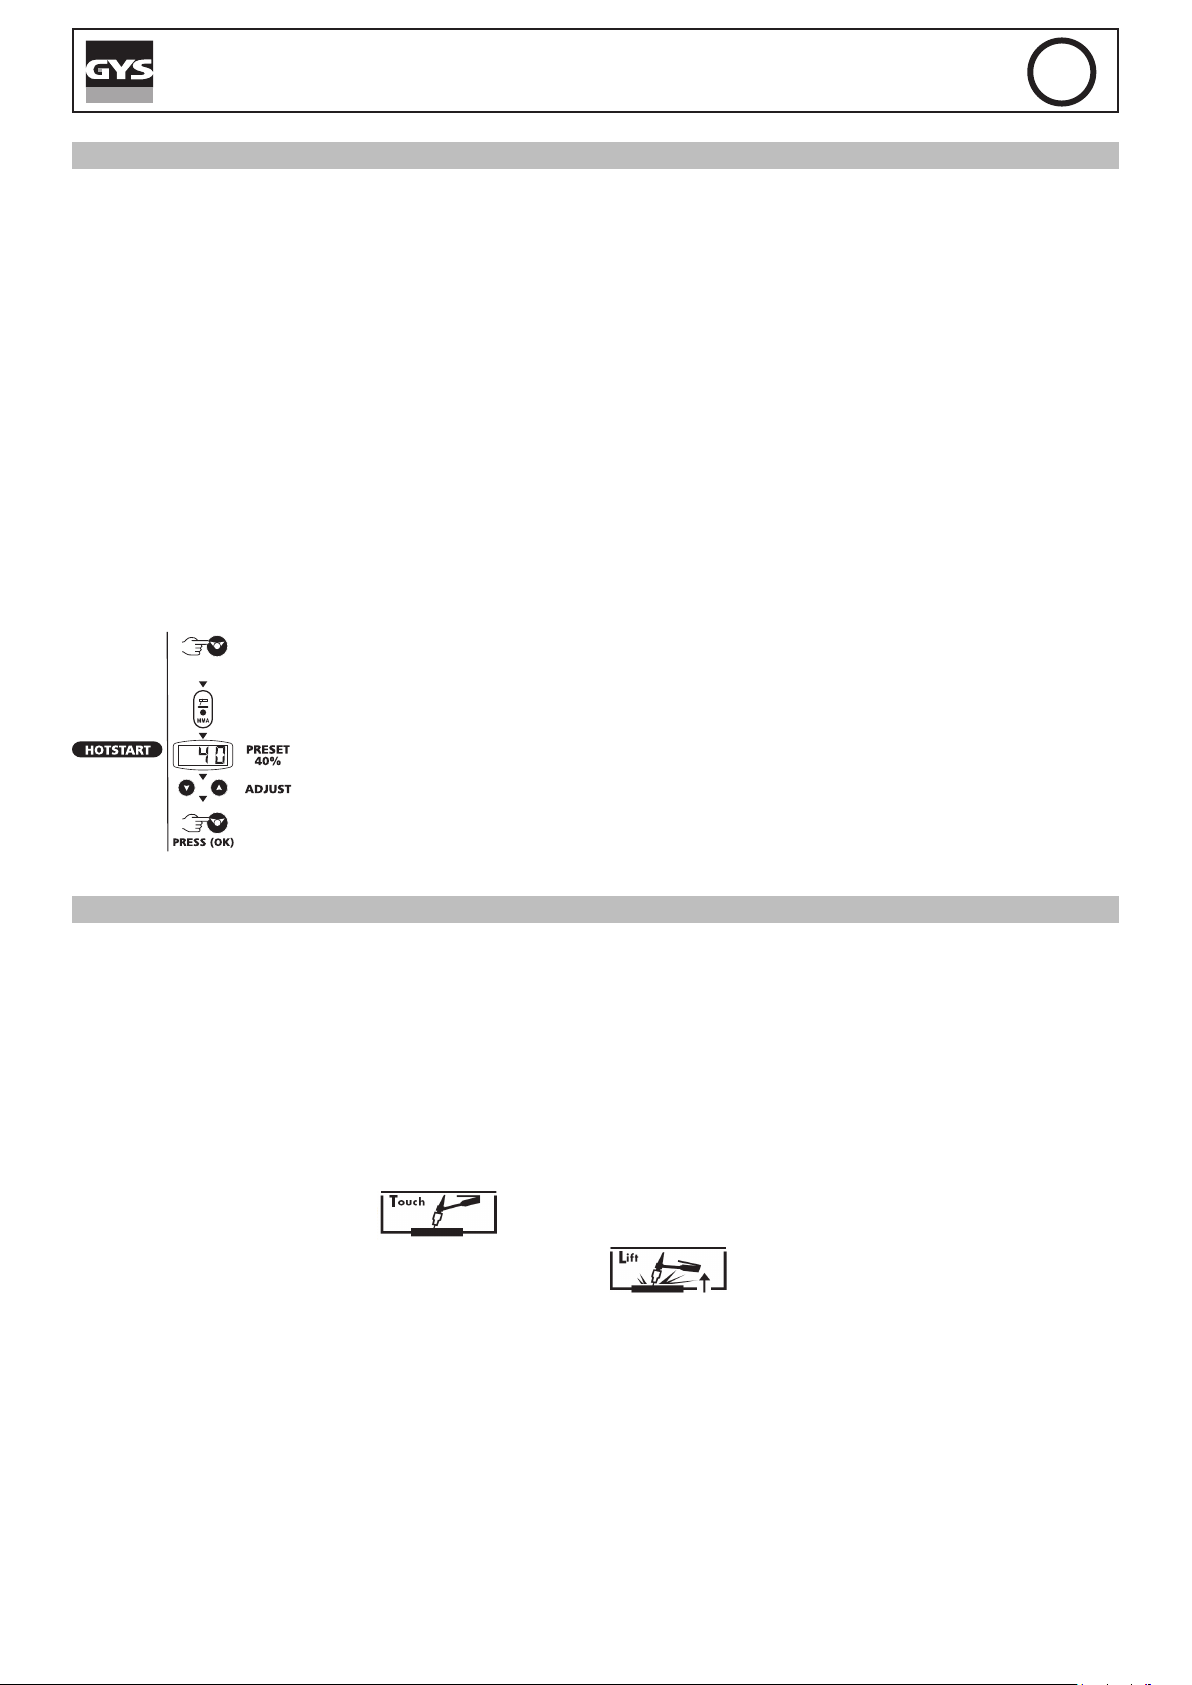
PROTIG 160 DC LIFT
СВАРКА ЭЛЕКТРОДОМ С ОБМАЗКОЙ (РЕЖИМ МMA)
• Подключите кабель электорододержателя и зажима массы в коннекторы. Соблюдайте полярность указанную
на упаковке с электродами.
• Следуйте общепринятым правилам сварки.
• Ваш аппарат снабжен 3 функциями свойственными инвертору :
Hot Start выдает импульс высокого тока (по сравнению с током сварки) в момент пожига дуги
Arc Force выдает сверхток препятствующий привариванию электрода в момент его погружения в жидкий металл
Anti-Sticking позволяет легко отделить электрод не вызывая его приваривания в случае замыкания электрода на
землю.
Активирование режима MMA и регулировка интенсивности :
- Выбрать позицию MMA (2) с помощью кнопки (5), нажав на нее пока не загориться лампочка MMA
- Отрегулировать желаемую интенсивность (индикатор (1)) с помощью кнопок (4).
Регулируемые Hot start:
Hot Start регулируется от 0 до 60% в пределах 160A.
Наш совет : Слабый Hot start, для тонких листов металла – повышенный Hot start для трудно свариваемых
металлов (плохо очищенные или окисленные детали).
Для регулировки Hot Start иt Arc Force следуйте следующим этапам:
RU
PRESS 3”
СВАРКА TIG LIFT (РЕЖИМ TIG) (АРГОНОДУГОВАЯ СВАРКА)
Сварка TIG DC (при постоянном токе) требует использования защитного газа (Aргон).
Для сварки в режиме TIG, следуйте следующим этапам:
1. Подключите зажим массы на положительную полярность (+).
2. Подсоедините горелку к отрицательной полярности (-), коннектор DIN и коннектор газа
3. Подсоедините газовую трубку сзади аппарата к газовому баллону
4. Выберите позицию TIG (3) с помощью кнопки (5), пока лампочка TIG не останится зажженной
5. Отрегулируйте желаемую силу тока (индикатор (1)) с помощью кнопок (4).
Наш совет: Взять за основу 30A / мм и настроить в зависимости от свариваемой детали
6. Отрегулируйте расход газа на редукторе газового баллона
7. Для пожига дуги:
a- коснитесь детали электродом
- Нажать 3 секунды на кнопку (5)
- индикатор MMA мигает и затем появляется цифра Hot Start.
- Укажите желаемое процентное соотношение (индикатор (1)) с помощью кнопок (4)
- Подтвердите выбранное значение нажатием кнопки (5)
- индикатор MMA горит беспрерывно
b- поднимите электрод на 2-5мм от свариваемой детали
8. Окончание сварки : Отпускается курок, затухание, продувка газа
Затухание дуги с регулируемой длительностью
Активация функции:
Данное действие соответствует времени необходимому для постепенного снижения сварочного тока при
окончании сварки для затухания дуги. Эта функция позволяет избежать образования трещин и кратеров при
окончании сварки.
40
Page 41
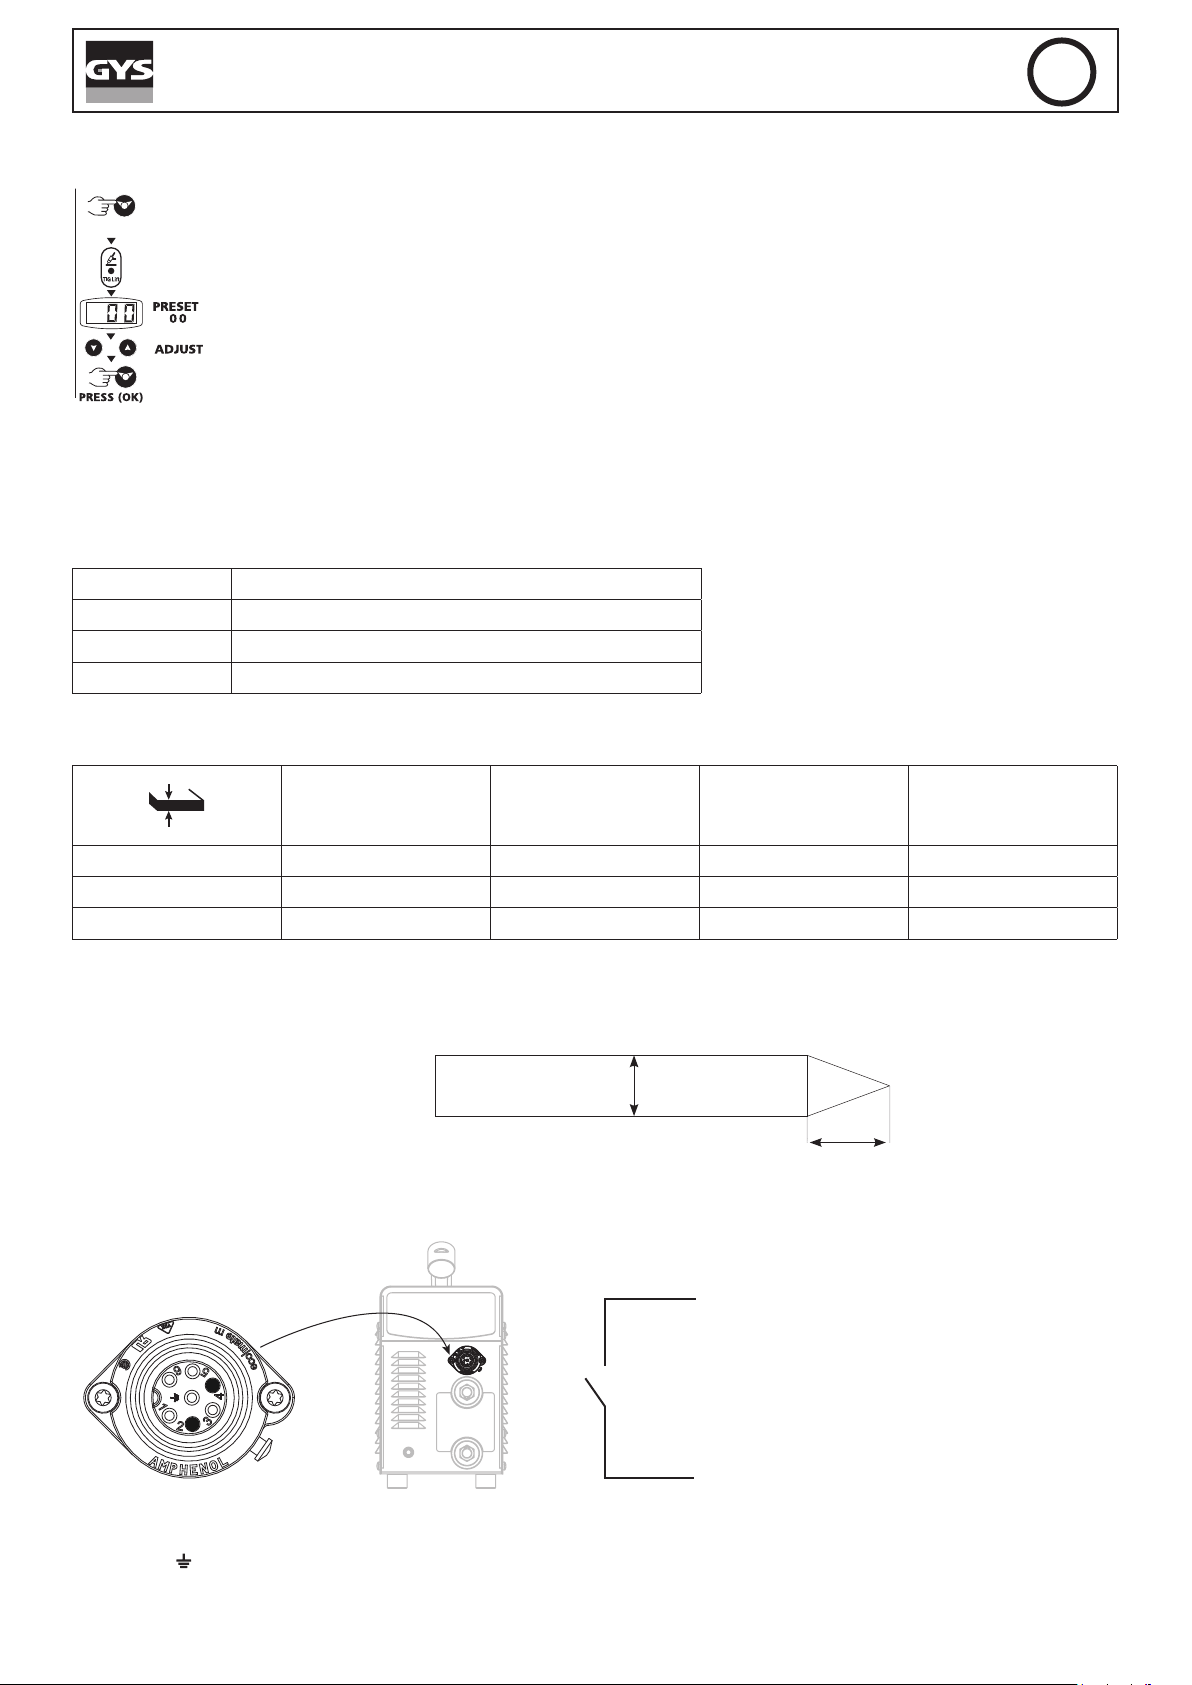
Для активации проделайте следующее :
PROTIG 160 DC LIFT
RU
PRESS 3”
PostGas Автоматическая
PostGas сохраняет газовую защиту после гашения дуги. Он защищает заготовку и электрод от окисления.
Настройка не требуется, так как время PostGas автоматически регулируется в зависимости от тока.
Примеры:
Ток Продолжительность PostGas (автоматическая)
10 A 6,5 секунд
100 A 11 секунд
160 A 14 секунд
Советуемые комбинации / затачивание электрода
1. Нажмите на кнопку (5) в течении 3 сек.
2. индикатор TIG мигает и затем появляется цифра.
‘’
3. Отрегулируйте желаемое время затухания от 0 до 10 сек (индикатор (1)) с помощью кнопок
(4).
4. Подтвердите выбранное значение нажатием кнопки (5).
Ток (A) Ø Электрод (мм)
Ø Сопло
(мм)
Подача газа
(Аргон л/мин)
0.3 - 3 mm 5 - 75 1 6,5 6 - 7
2.4 - 6 mm 60 - 150 1.6 8 6 - 7
4 - 8 mm 100 - 200 2 9.5 7 - 8
Для оптимального функционирования вы должны использовать электрод, заточенный следующим образом:
L = 3 x d для слабого тока.
L = d для сильного тока.
d
L
Коннектор управления конпки
2
1, 3, 5, 6 и : не подключены
4
41
Page 42
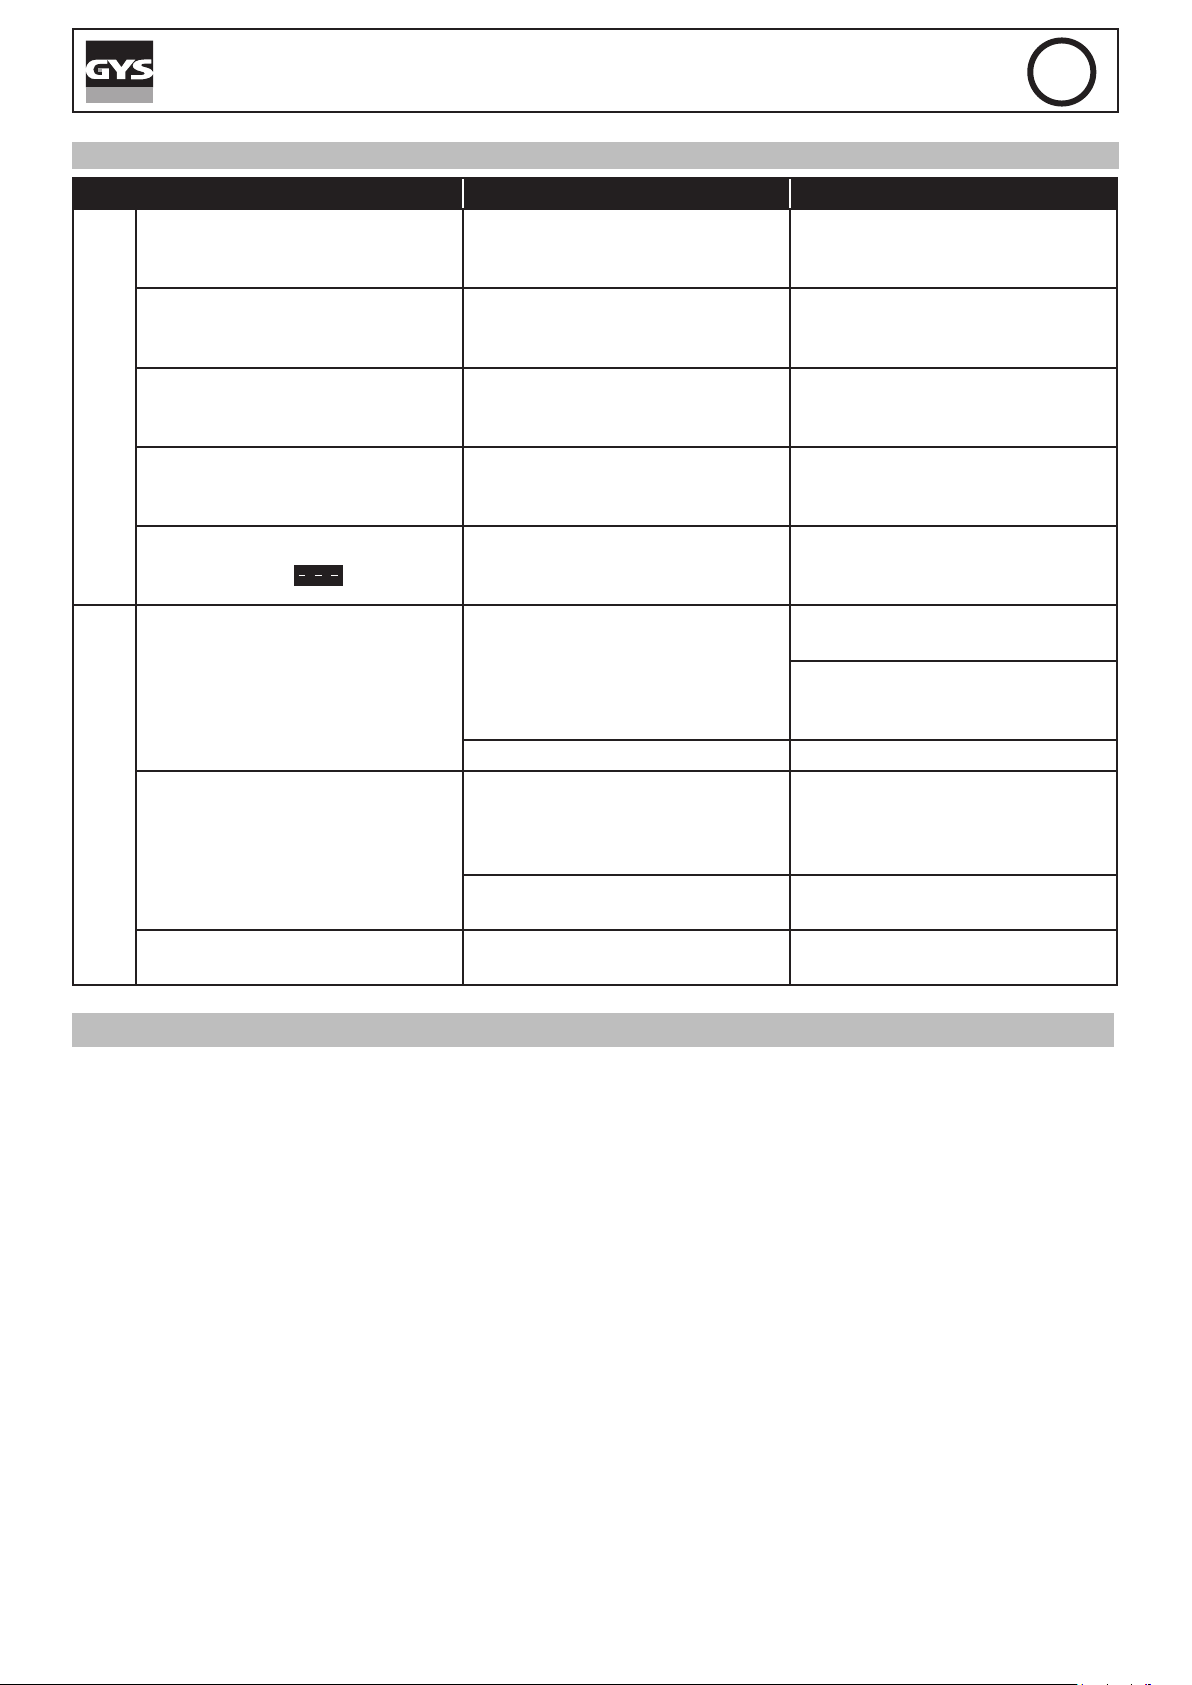
PROTIG 160 DC LIFT
НЕИСПРАВНОСТЬ, ПРИЧИНА, УСТРАНЕНИЕ
Неисправности Причины Устранение
Аппарат не выдает сварочный
ток, при этом горит желтая
лампочка термозащиты (6).
Дисплей горит, но аппарат не
выдает ток.
Аппарат включен. Вы ощущаете
покалывание при прикосновении
к корпусу.
MMA-TIG
Аппарат варит с трудом Ошибка полярности
При включении на дисплеи
высвечивается .
Нестабильная дуга
TIG
Вольфрамовый электрод
окисляется и тускнеет в конце
сварки
Электрод плавится Ошибка полярности
Сработала тепловая защита
аппарата.
Кабель зажима массы или
держателя электрода не
соединены с аппаратом.
Аппарат не заземлен.
Не соблюдено напряжение
питания (230В +/-15%)
Дефект вольфрамового
электрода
Слишком большой расход газа Уменьшить расход газа
Зона сварки
Проблема подачи газа или газ
был отключен слишком рано
RU
Ждите охлаждения в течение
приблизительно 2 минут.
Лампочка (6) выключается.
Проверьте подключение
сварочных кабелей.
Проверьте розетку и заземление
вашего аппарата.
Проверьте рекомендованную
полярность на коробке с
электродами.
Проверьте электрическую
проводку или генераторную
установку
Используйте вольфрамовый
электрод подходящего размера
Используйте правильно
подготовленный вольфрамовый
электрод
Проверить и затянуть все
газовые соединения. Подождать
когда электрод остынет и после
этого выключить газ.
Проверить, что зажим массы
подсоединен к +
Проверить, что зажим массы
подсоединен к +
ГАРАНТИЯ
Гарантия распространяется на любой заводской дефект или брак в течение 2х лет с даты покупки изделия
(запчасти и рабочая сила).
Гарантия не распространяется на:
• Любые поломки, вызванные транспортировкой.
• Нормальный износ деталей (Например : кабели, зажимы и т.д.).
• Случаи неправильного использования (ошибка питания, падение, разборка).
• Случаи выхода из строя из-за окружающей среды (загрязнение воздуха, коррозия, пыль).
При выходе из строя, обратитесь в пункт покупки аппарата с предъявлением следующих документов:
- документ, подтверждающий покупку (с датой): кассовый чек, инвойс....
- описание поломки.
42
Page 43
PROTIG 160 DC LIFT
NL
WAARSCHUWING - VEILIGHEIDSINSTRUCTIES
ALGEMENE INSTRUCTIES
Voor het in gebruik nemen van het product moeten deze instructies gelezen en goed begrepen worden.
Voer geen wijzigingen of onderhoud uit die niet in de handleiding vermeld staan.
Geen enkel lichamelijk letsel of schade, veroorzaakt door het niet naleven van de instructies in deze handleiding, kan
verhaald worden op de fabrikant van het apparaat.
Raadpleeg, in geval van problemen of onzekerheid over het gebruik, een bevoegd persoon om het apparaat correct te
installeren.
OMGEVING
Dit apparaat mag enkel gebruikt worden om te lassen, en uitsluitend volgens de in de handleiding en/of op het typeplaatje vermelde instructies. De veiligheidsvoorschriften moeten gerespecteerd worden. In geval van onjuist of gevaarlijk
gebruik kan de fabrikant niet aansprakelijk worden gesteld.
De installatie mag alleen worden gebruikt en bewaard in een stof- en zuurvrije ruimte, en in afwezigheid van ontvlambaar gas of andere corrosieve substanties. Zorg voor voldoende luchtstroom tijdens het gebruik.
Gebruikstemperatuur :
Gebruik tussen -10 en +40°C (+14 en +104°F).
Opslag tussen -20 en +55°C (-4 en 131°F).
Luchtvochtigheid :
Lager of gelijk aan 50% bij 40°C (104°F).
Lager of gelijk aan 90% bij 20°C (68°F).
Hoogte :
Tot 1000 m boven de zeespiegel (3280 voet).
PERSOONLIJKE BESCHERMING EN BESCHERMING VAN ANDEREN
Booglassen kan gevaarlijk zijn en ernstige en zelfs dodelijke verwondingen veroorzaken.
Tijdens het lassen worden de individuen blootgesteld aan een gevaarlijke warmtebron, aan de lichtstraling van de lasboog, aan elektro-magnetische velden (waarschuwing voor dragers van een pacemaker), aan elektrocutie gevaar, aan
lawaai en aan uitstoting van gassen.
Bescherm uzelf en bescherm anderen, respecteer de volgende veiligheidsinstructies :
Draag, om uzelf te beschermen tegen brandwonden en straling, droge, goed isolerende kleding zonder
omslagen, brandwerend en in goede staat, die het gehele lichaam bedekt.
Draag handschoenen die de elektrische en thermische isolatie garanderen.
Draag een lasbescherming en/of een lashelm die voldoende bescherming biedt (afhankelijk van de lastoepassing). Bescherm uw ogen tijdens schoonmaakwerkzaamheden. Contactlenzen zijn speciek verboden.
Soms is het nodig om het lasgebied met brandwerende gordijnen af te schermen tegen stralingen, projectie en wegspattende gloeiende deeltjes.
Informeer de personen in het lasgebied om niet naar de boog of naar gesmolten stukken te staren, en om
aangepaste kleding te dragen die voldoende bescherming biedt.
Gebruik een bescherming tegen lawaai als het lassen een hoger geluidsniveau bereikt dan de toegestane
norm (dit geldt tevens voor alle personen die zich in de las-zone bevinden).
Houd uw handen, haar en kleding op voldoende afstand van bewegende delen (ventilator).
Verwijder nooit de behuizing van het koelelement wanneer de las-installatie aan een elektrische voedingsbron is aangesloten en onder spanning staat. De fabrikant kan in dit geval niet verantwoordelijk worden
gehouden in geval van een ongeluk.
De elementen die net gelast zijn zijn heet en kunnen brandwonden veroorzaken bij het aanraken. Zorg
ervoor dat, tijdens onderhoudswerkzaamheden aan de toorts of de elektrode-houder, deze voldoende afgekoeld zijn en wacht ten minste 10 minuten alvorens met de werkzaamheden te beginnen. De koelgroep
moet in werking zijn tijdens het gebruik van een watergekoelde toorts, om te voorkomen dat de vloeistof
brandwonden veroorzaakt.
43
Page 44
PROTIG 160 DC LIFT
LASDAMPEN EN GAS
Dampen, gassen en stof uitgestoten tijdens het lassen zijn gevaarlijk voor de gezondheid. Zorg voor
voldoende ventilatie, soms is toevoer van verse lucht tijdens het lassen noodzakelijk. Een lashelm met
verse luchtaanvoer kan een oplossing zijn als er onvoldoende ventilatie is.
Controleer of de zuigkracht voldoende is, en verieer of deze aan de gerelateerde veiligheidsnormen
voldoet.
Waarschuwing: bij het lassen in kleine ruimtes moet de veiligheid op afstand gecontroleerd worden. Bovendien kan het
lassen van materialen die bepaalde stoen zoals lood, cadmium, zink, kwik of beryllium bevatten bijzonder schadelijk
zijn. Ontvet de te lassen materialen voor aanvang van de laswerkzaamheden.
De gasessen moeten worden opgeslagen in een open of goed geventileerde ruimte. Ze moeten in verticale positie
gehouden worden, in een houder of op een trolley.
Het lassen in de buurt van vet of verf is verboden.
BRAND- EN EXPLOSIEGEVAAR
Scherm het lasgebied volledig af, brandbare stoen moeten minimaal op 11 meter afstand geplaatst
worden.
Een brandblusinstallatie moet aanwezig zijn in de buurt van laswerkzaamheden.
Pas op voor projectie van hete onderdelen of vonken, zelfs door kieren heen. Ze kunnen brand of explosies veroorzaken.
Houd personen, ontvlambare voorwerpen en containers onder druk op veilige en voldoende afstand.
Het lassen in containers of gesloten buizen moet worden verboden, en als ze open zijn dan moeten ze ontdaan worden
van ieder ontvlambaar of explosief product (olie, brandstof, gas residuen....).
Slijpwerkzaamheden mogen niet worden gericht naar de lasapparaat, of in de richting van brandbare materialen.
NL
GASFLESSEN
Het gas dat uit de gasessen komt kan, in geval van hoge concentratie in de lasruimte, verstikking
veroorzaken (goed ventileren).
Vervoer moet veilig gebeuren: de essen goed afgesloten en het lasapparaat uitgeschakeld. Deze moeten
verticaal bewaard worden en door een ondersteuning rechtop gehouden worden, om te voorkomen dat
ze omvallen.
Sluit de es na ieder gebruik. Let op temperatuurveranderingen en blootstelling aan zonlicht.
De es mag niet in contact komen met een vlam, een elektrische boog, een toorts, een aardingsklem of
een andere warmtebron of gloeiend voorwerp.
Uit de buurt houden van elektrische leidingen en lasinstallaties, en nooit een es onder druk lassen.
Wees voorzichtig bij het openen van het ventiel van de es, houd uw hoofd ver verwijderd van het
ventiel en controleer of het gas geschikt is om mee te lassen.
ELEKTRISCHE VEILIGHEID
Het elektrische netwerk dat gebruikt wordt moet altijd geaard zijn. Gebruik het op de veiligheidstabel
aanbevolen type zekering.
Een elektrische schok kan, direct of indirect, ernstige en zelfs dodelijke ongelukken veroorzaken.
Raak nooit delen aan de binnen- of buitenkant van de machine aan (toortsen, klemmen, kabels, elektrodes) die onder
spanning staan. Deze delen zijn aangesloten op het lascircuit.
Koppel, voor het openen van het lasapparaat, dit los van het stroom-netwerk en wacht 2 minuten totdat alle condensatoren
ontladen zijn.
Raak nooit tegelijkertijd de toorts of de elektrodehouder en de massaklem aan.
Zorg ervoor dat, als de kabels of toortsen beschadigd zijn, deze vervangen worden door gekwaliceerde en bevoegde
personen. Gebruik alleen kabels met de geschikte doorsnede. Draag altijd droge, in goede staat verkerende kleren om
uzelf van het lascircuit te isoleren. Draag isolerend schoeisel, waar u ook werkt.
44
EMC CLASSIFICATIE VAN HET MATERIAAL
Dit Klasse A materiaal is niet geschikt voor gebruik in een woonomgeving waar de stroom wordt
geleverd door een openbare laagspanningsnet. Het is mogelijk dat er problemen ontstaan met de
elektromagnetische compatibiliteit in deze omgevingen, vanwege storingen of radiofrequente straling.
Page 45
PROTIG 160 DC LIFT
Dit materiaal is niet conform aan de CEI 61000-3-12 norm en is bedoeld om aangesloten te worden
op private laagspanningsnetwerken, aangesloten op een openbaar netwerk met uitsluitend midden of
hoogspanning. Als het apparaat aangesloten wordt op een openbaar laagspanningsnetwerk is het de
verantwoordelijkheid van de installateur of de gebruiker van het apparaat om de stroomleverancier te
contacteren en zich ervan te verzekeren dat het apparaat daadwerkelijk op het netwerk aangesloten
kan worden.
ELEKTROMAGNETISCHE EMISSIES
Elektrische stroom die door een geleider gaat veroorzaakt elektrische en magnetische velden. De lasstroom wekt een elektromagnetisch veld op rondom de laszone en het lasmateriaal.
De elektromagnetische velden, EMF, kunnen de werking van bepaalde medische apparaten, zoals pacemakers, verstoren.
Veiligheidsmaatregelen moeten in acht worden genomen voor mensen met medische implantaten. Bijvoorbeeld :
toegangsbeperking voor voorbijgangers of een individuele risico-evaluatie voor de lassers.
Alle lassers zouden de volgende procedures moeten opvolgen, om een blootstelling aan elektromagnetische straling
veroorzaakt door het lassen zo beperkt mogelijk te houden :
• plaats de laskabels dicht bij elkaar – bind ze indien mogelijk aan elkaar;
• houd uw hoofd en uw romp zo ver mogelijk van het lascircuit af;
• wikkel nooit de kabels om uw lichaam;
• zorg ervoor dat u zich niet tussen de laskabels bevindt. Houd de twee laskabels aan dezelfde kant van uw lichaam;
• bevestig de geaarde kabel zo dicht als mogelijk is bij de lasplek;
• voer geen werkzaamheden uit dichtbij de laszone, ga niet zitten op of leun niet tegen het lasapparaat;
• niet lassen wanneer u het lasapparaat of het draadaanvoersysteem draagt.
Personen met een pacemaker moeten een arts raadplegen voor gebruik van het apparaat.
De blootstelling aan elektromagnetische straling tijdens het lassen kan gevolgen voor de gezondheid
hebben die nog niet bekend zijn.
NL
AANBEVELINGEN OM DE LASWERKPLEK EN DE INSTALLATIE TE EVALUEREN
Algemene aanbevelingen
De gebruiker is verantwoordelijk voor het installeren en het gebruik van het booglasmateriaal volgens de instructies
van de fabrikant. Als elektromagnetische storingen worden geconstateerd, is het de verantwoordelijkheid van de
gebruiker van het booglasmateriaal om het probleem op te lossen, met hulp van de technische dienst van de fabrikant.
In sommige gevallen kan de oplossing liggen in een eenvoudige aarding van het lascircuit. In andere gevallen kan het
nodig zijn om met behulp van lters een elektromagnetisch schild rondom de stroomvoorziening en om het vertrek te
creëren. In ieder geval moeten de storingen veroorzaakt door elektromagnetische stralingen beperkt worden tot een
aanvaardbaar niveau.
Evaluatie van de las-zone
Voor het installeren van een booglas-installatie moet de gebruiker de mogelijke elektro-magnetische problemen in de
omgeving evalueren. Daarbij moeten de volgende gegevens in acht genomen worden :
a) de aanwezigheid boven, onder, of naast het booglasmateriaal van andere voedingskabels, van besturingskabels,
signaleringskabels of telefoonkabels;
b) ontvangers en zenders voor radio en televisie;
c) computers en ander besturingsapparatuur;
d) essentieel veiligheidsmateriaal, zoals bijvoorbeeld bescherming van industriële apparatuur;
e) de gezondheid van personen in de omgeving, bijvoorbeeld bij gebruik van pacemakers of gehoorapparaten;
f) materiaal dat gebruikt wordt bij het kalibreren of meten;
g) de immuniteit van overig aanwezig materiaal.
De gebruiker moet zich ervan verzekeren dat alle apparatuur in de werkruimte compatibel is. Dit kan aanvullende
veiligheidsmaatregelen vereisen;
h) het tijdstip waarop het lassen of andere activiteiten kunnen plaatsvinden.
De afmeting van het omliggende gebied dat in acht genomen moet worden hangt af van de structuur van het gebouw
en van de overige activiteiten die er plaatsvinden. Het omliggende gebied kan groter zijn dan de begrenzing van de
installatie.
Evaluatie van de lasinstallatie
Naast een evaluatie van de laszone kan een evaluatie van de booglasinstallaties elementen aanreiken om storingen vast
te stellen en op te lossen. Bij het evalueren van de emissies moeten de werkelijke resultaten worden bekeken, zoals die
zijn gemeten in de reële situatie, zoals gestipuleerd in Artikel 10 van de CISPR 11. De metingen in de specieke situatie,
op een specieke plek, kunnen tevens helpen de eciëntie van de maatregelen te bevestigen.
45
Page 46
PROTIG 160 DC LIFT
AANBEVELINGEN BETREFFENDE METHODES OM ELEKTROMAGNETISCHE EMISSIES TE REDUCEREN
a. Openbare spanningsnet : het lasmateriaal moet aangesloten worden op het openbare net volgens de aanbevelingen
van de fabrikant. Als er storingen plaatsvinden kan het nodig zijn om extra voorzorgsmaatregelen te nemen, zoals het
lteren van het openbare stroomnetwerk. Er kan overwogen worden om de voedingskabel van de lasinstallatie af
te schermen in een metalen omhulsel of een equivalent daarvan. Het is wenselijk de elektrische continuïteit van het
omhulsel te verzekeren over de hele lengte. De bescherming moet aangekoppeld worden aan de lasstroomvoeding, om
er zeker van te zijn dat er een goed elektrisch contact is tussen de geleider en het omhulsel van de lasstroomvoeding.
b. Onderhoud van het booglasapparaat : onderhoud regelmatig het booglasmateriaal, en volg daarbij de
aanbevelingen van de fabrikant op. Alle toegangen, service ingangen en kleppen moeten gesloten en correct
vergrendeld zijn wanneer het booglasmateriaal in werking is. Het booglasmateriaal mag op geen enkele wijze veranderd
worden, met uitzondering van veranderingen en instellingen zoals genoemd in de handleiding van de fabrikant. Let u
er in het bijzonder op dat het vonkenhiaat van de toorts correct afgesteld is en goed onderhouden wordt, volgens de
aanbevelingen van de fabrikant.
c. Laskabels : De kabels moeten zo kort mogelijk zijn, en dichtbij elkaar en vlakbij of, indien mogelijk, op de grond
gelegd worden
d. Aarding : Het is wenselijk om alle metalen objecten in en om de werkomgeving te aarden. Waarschuwing :
de metalen objecten verbonden aan het te lassen voorwerp vergroten het risico op elektrische schokken voor de
gebruiker, wanneer hij tegelijkertijd deze objecten en de elektrode aanraakt. Het wordt aangeraden de gebruiker van
deze voorwerpen te isoleren.
NL
e. Aarding van het te lassen voorwerp : wanneer het te lassen voorwerp niet geaard is, vanwege elektrische
veiligheid of vanwege de afmetingen en de locatie, zoals bijvoorbeeld het geval kan zijn bij scheepsrompen of metalen
structuren van gebouwen, kan een verbinding tussen het voorwerp en de aarde, in sommige gevallen maar niet altijd,
de emissies verkleinen. Vermijd het aarden van voorwerpen, wanneer daarmee het risico op verwondingen van de
gebruikers of op beschadigingen van ander elektrisch materiaal vergroot wordt. Indien nodig, is het wenselijk dat het
aarden van het te lassen voorwerp rechtstreeks plaatsvindt, maar in sommige landen waar deze directe aarding niet
toegestaan is is het aan te raden te aarden met een daarvoor geschikte condensator, die voldoet aan de reglementen
in het betreende land.
f. Beveiliging en afscherming : Selectieve afscherming en bescherming van andere kabels en materiaal in de
omgeving kan problemen verminderen. De beveiliging van de gehele laszone kan worden overwogen voor speciale
toepassingen.
TRANSPORT EN VERVOER VAN DE LASSTROOMVOEDING
De lasstroombron is uitgerust met een handvat waarmee het apparaat met de hand gedragen kan
worden. Let op : onderschat het gewicht niet. Het handvat mag niet gebruikt worden om het apparaat
aan omhoog te hijsen.
Gebruik niet de kabels of de toorts om het apparaat te verplaatsen. Het apparaat moet in verticale
positie verplaatst worden.
Til nooit een gases en het apparaat tegelijk op. De vervoersnormen zijn verschillend.
Til nooit het apparaat boven personen of voorwerpen.
INSTALLATIE VAN HET APPARAAT
• Plaats de voeding op een ondergrond met een helling van minder dan 10°.
• Zorg voor voldoende ruimte om de machine te ventileren en om toegang te hebben tot het controle board.
• Niet geschikt voor gebruik in een ruimte waar stroomgeleidend metaalstof aanwezig is.
• Plaats het lasapparaat niet in de stromende regen, en stel het niet bloot aan zonlicht.
• Het apparaat heeft een beveiligingsgraad IP21, wat betekent dat :
- het beveiligd is tegen toegang in gevaarlijke delen van solide voorwerpen waarvan de diameter >12.5 mm en,
- dat het beveiligd is tegen verticaal vallende waterdruppels
De voedingskabels, verlengsnoeren en lassnoeren moeten helemaal afgerold worden, om oververhitting te voorkomen.
46
De fabrikant kan niet verantwoordelijk gesteld worden voor lichamelijk letsel of schade aan voorwerpen
veroorzaakt door niet correct of gevaarlijk gebruik van dit materiaal.
Page 47
PROTIG 160 DC LIFT
ONDERHOUD/ADVIES
• Het onderhoud kan alleen door gekwaliceerd personeel uitgevoerd worden. Een jaarlijkse onderhoudsbeurt
wordt aangeraden.
• Haal de stekker uit het stopcontact om de elektriciteitsvoorziening te onderbreken, en wacht twee minuten
alvorens werkzaamheden op het apparaat te verrichten. De spanning en de stroomsterkte binnen het toestel
zijn hoog en gevaarlijk.
• De kap regelmatig afnemen en met een blazer stofvrij maken. Maak van deze gelegenheid gebruik om met
behulp van geïsoleerd gereedschap ook de elektrische verbindingen te laten controleren door gekwaliceerd
personeel.
• Controleer regelmatig de staat van het elektrische snoer. Als dit snoer beschadigd is, moet het door de fabrikant, zijn reparatie dienst of een gekwaliceerde technicus worden vervangen, om ieder gevaar te vermijden.
• Laat de ventilatieopening vrij zodat de lucht gemakkelijk kan circuleren.
• De voeding is niet geschikt voor het ontdooien van leidingen, het opladen van batterijen/accu’s of het ops-
tarten van motoren.
NL
INSTALLEREN - GEBRUIK VAN HET PRODUCT
Het wordt aanbevolen om de bij het apparaat geleverde laskabels te gebruiken om de optimale productinstellingen te verkrijgen.
OMSCHRIJVING
De PROTIG 160 DC is een draagbaar geventileerd Inverter lasapparaat, geschikt voor het lassen met beklede elektroden
(MMA) en met boogontsteking elektroden (TIG Lift), in gelijkstroom (DC). In MMA, kan er met ieder type elektrode
gelast worden : rutiel, rvs, gietijzer, basisch. Het apparaat moet aangesloten worden op een enkelfase 230V elektriciteitsnet. In TIG last het apparaat het meerendeel van de metalen behalve aluminium en aluminiumlegeringen. Het
apparaat is beveiligd bij generatorgebruik (Alim 230 V +- 15%).
BESCHRIJVING VAN HET MATERIAAL (I)
1- Aansluiting Toorts-gas 5- Toetsenbord
2- Positieve Polariteit-aansluiting 6- Voedingskabel (2.2 m)
3- Negatieve polariteit-aansluiting 7- Gasaansluiting
4- Aansluiting trekker
HUMAN MACHINE INTERFACE (HMI) (II)
1- Display 5- Selectie-validatie knop
2- Lampje voor « booglassen met beklede elektrode » (MMA) 6- Lampje voor thermische beveiliging
Lampje voor « booglassen met niet-afsmeltende elektrode
3-
» (TIG)
4- Selectie waarde + of -
STROOMVOORZIENING - OPSTARTEN
• De PROTIG 160 DC Lift is geleverd met een 16A zekering type CEE7/7. Het moet aangesloten worden aan een 230V
(50-60Hz) netspanning met geaard stopcontact. Het maximaal gebruik van de elektrische stroom is 16A. Controleer
of de stroomvoorziening en zijn beschermingen (netzekering en/of uitschakelaar) compatibel zijn met de elektrische
stroom die nodig is voor gebruik. In bepaalde landen, kan het nodig zijn om het stopcontact aan te passen om het
toestel maximaal te kunnen gebruiken. Bij intensief gebruik, bij voorkeur een 20A netzekering gebruiken. Het toestel
moet geplaatst worden zodat het stopcontact altijd toegankelijk is.
• Voor opstarten druk op « AAN / STAND BY » knop
• Het apparaat slaat af als de voedingsspanning hoger is dan 265V. Om dit defect aan te geven toont het display.
De normale werking wordt hervat dertig seconden nadat de elektrische voeding naar zijn nominale bereik is teruggekeerd.
7- Aan-uit knop
AANSLUITEN OP EEN GENERATOR
Dit materiaal kan functioneren met generators, mits de hulpstroom aan de volgende voorwaarden voldoet :
- De spanning moet wisselspanning zijn, afgesteld zoals gespeciceerd en met een topspanning lager dan 400V
- De frequentie moet tussen de 50 en de 60 Hz. liggen.
Het is belangrijk om deze omstandigheden te controleren, daar veel generators hoge spanningspieken produceren die
het materiaal kunnen beschadigen.
47
Page 48
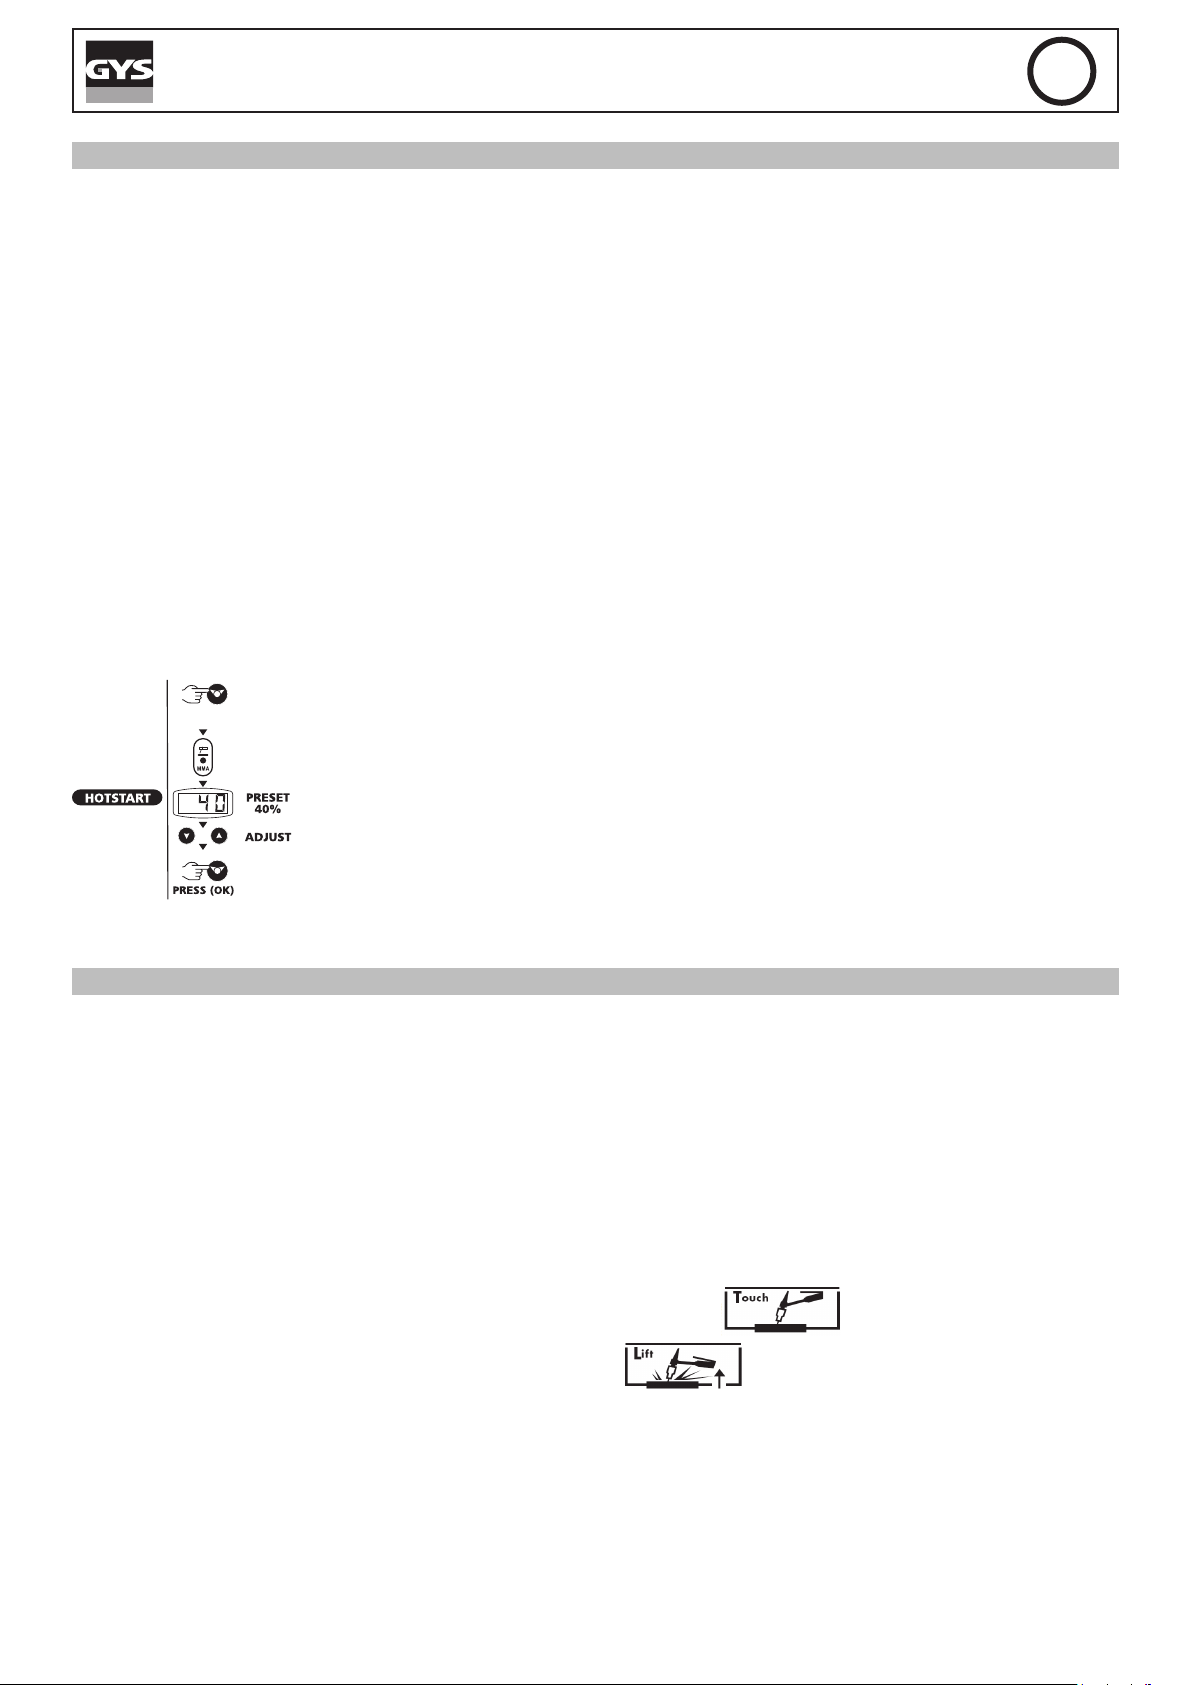
PROTIG 160 DC LIFT
LASSEN MET BEKLEDE ELEKTRODE (MMA)
• Sluit de elektrodehouderkabel en de massakabel aan aan de connectoren. Respecteer de polariteit zoals aangegeven
op de elektrode verpakking.
• Volg de gebruikelijke lasregels op.
• Uw toestel is uitgerust met 3 specieke Inverter-functies :
De Hot Start (instelbaar modus, zie hieronder) geeft een hoge stroomintensiteit aan het begin van het lassen.
De Arc Force geeft een hoge stroomintensiteit, die voorkomt dat de elektrode plakt wanneer deze in het smeltbad komt.
De Anti-Sticking vergemakkelijkt het losmaken van de elektrode zonder uitgloeien in het geval van plakken.
Activeren van de MMA stand en instellen van de stroomintensiteit :
- Kies met de selectieknop de MMA stand (2) druk op de knop totdat het MMA lichtje brandt (5)
- Stel de gewenste intensiteit in (display (1)) met behulp van de knoppen (4).
Hot start instelbaar :
De Hot Start is instelbaar van 0 tot 60%, binnen de grenzen van 160 A.
Advies : Lage Hot start voor dunne platen- Hoge Hot start voor de moeilijk te lassen metalen (geoxideerde of vervuilde stukken).
Voor het afstellen van Hot Start , volg de volgende stappen :
NL
PRESS 3”
TIG LIFT LASSEN (TIG STAND)
Bij TIG DC lassen wordt altijd een beschermgas gebruikt (Argon).
Voor het TIG lassen, volg de volgende stappen:
1. Sluit de aardklem aan aan de positieve pool (+).
2. Sluit de toorts aan aan de negatieve pool (-), aan de DIN aansluiting en aan de gas aansluiting..
3. Sluit de gasslang aan de achterkant van het apparaat aan aan de drukregelaar van de gases.
4. Kies de stand TIG (3) met de selectieknop (5) druk op de selectieknop tot het TIG lampje gaat branden.
5. Stel de gewenste intensiteit in (display(1)) met de knoppen (4), naar gelang de dikte van het te lassen voorwerp
(30A/mm).
6. Stel de gasstroom in met behulp van de drukregelaar op de gases.
- Druk kort op de selectieknop (5)
- Het «MMA» lampje knippert en de display toont de waarde van Hotstart
- Stel het gewenste percentage in (display (1)) met behulp van de knoppen (4)
- Druk op de selectie knop om de gewenste waarde in te stellen (5).
- Het MMA lampje brandt onafgebroken
7. Boogontsteking:
a- raak het te lassen voorwerp met de elektrode aan, druk op de hendel.
b- til de elektrode op, 2 tot 5 mm van het te lassen voorwerp.
8. Aan het eind van het lasproces : Laat de hendel los,down slope, post-gas.
Afstellen downslope
Activering van de functie:
Dit correspondeert aan de benodigde tijd voor de stroomafbouw aan het eind van het las proces. Deze functie maakt
mogelijk om de schuren en de kratervormig aan het einde van het lasproces te voorkomen.
48
Page 49
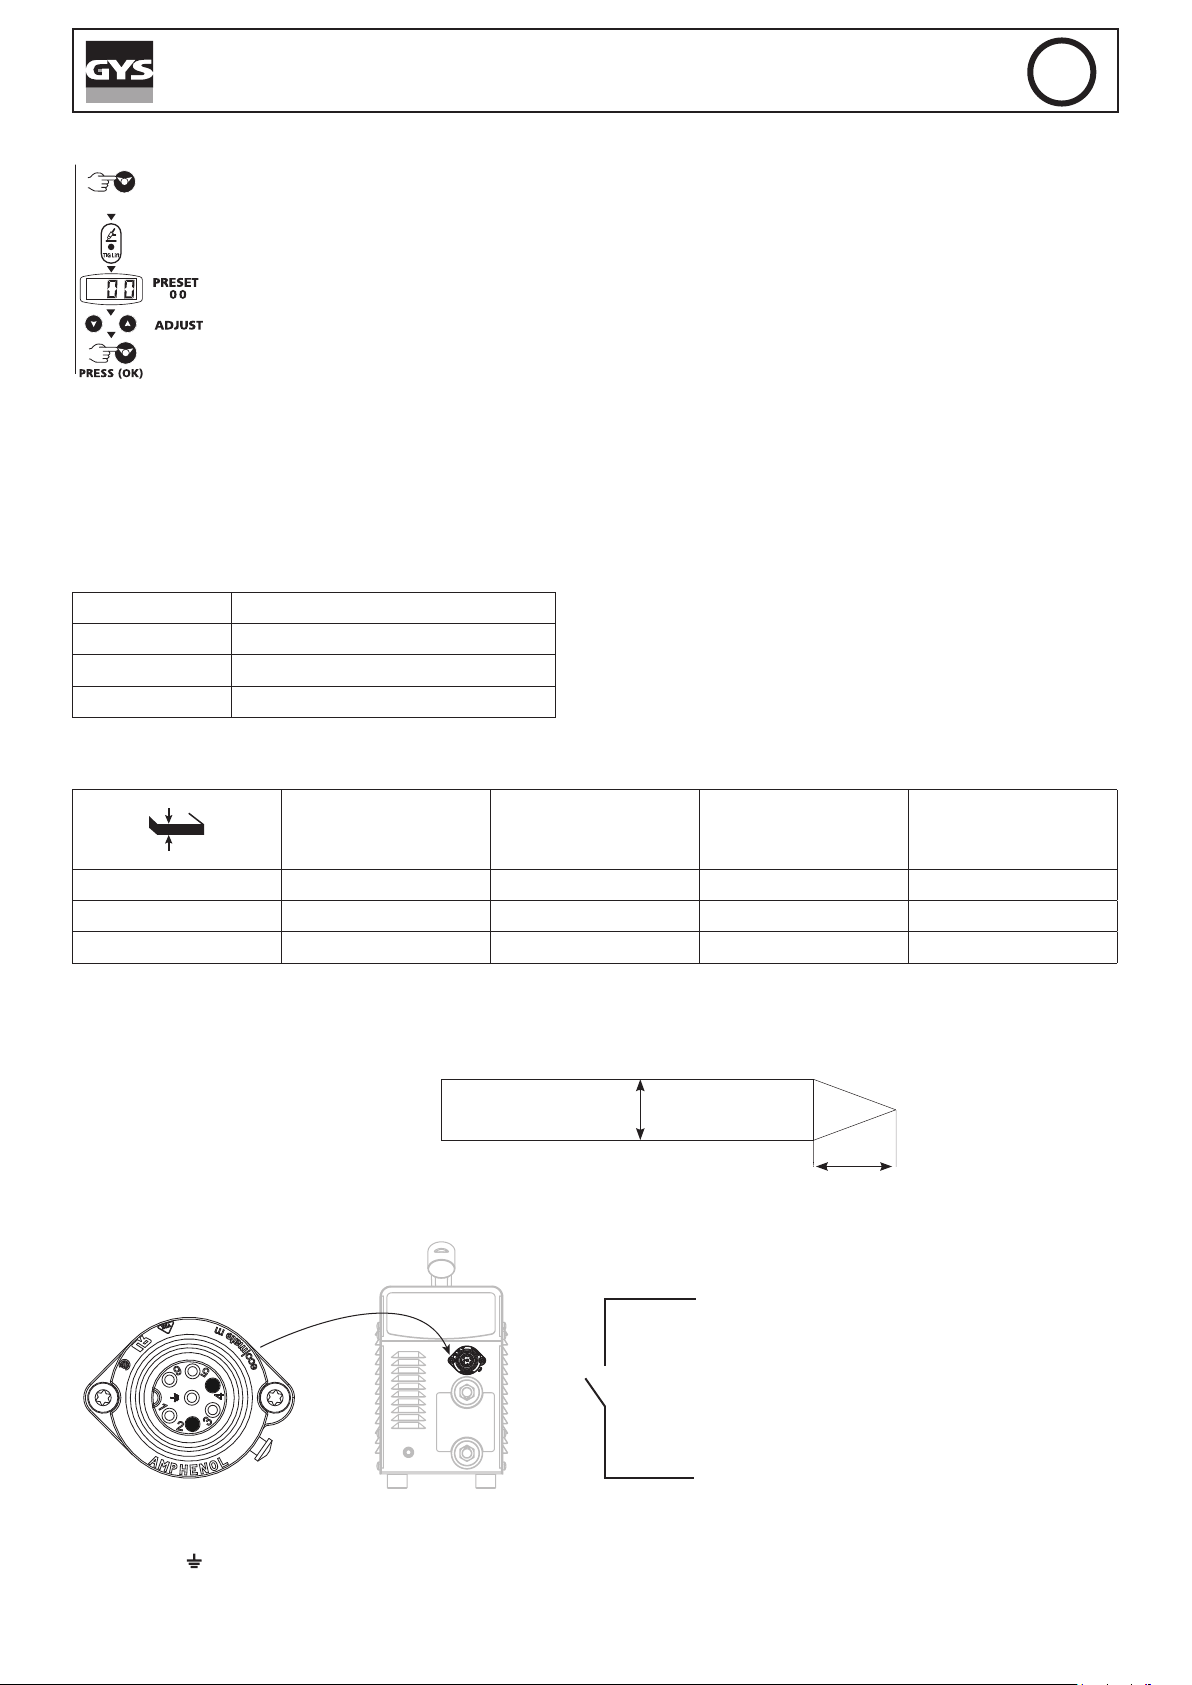
PROTIG 160 DC LIFT
Activeren van deze functie:
PRESS 3”
1- Druk kort op de selectieknop (5)
2- Het «TIG» lampje knippert en de display toont de duur van de «down slope»
‘’
3- Stel de stroomafbouw tijd in van 1 tot 10 sec (display (1)) met behulp van de knopjes (4)
4- Druk op de selectieknop (5) om de gewenste waarde in te stellen. Het TIG lampje brandt
ononderbroken.
Automatische PostGas
De PostGas functie houdt de gasbescherming in stand, tot na het uitdoven van de boog. Beschermt het werkstuk en
de elektrode tegen oxidatie. Geen enkele instelling is nodig, de duur van PostGas wordt automatisch aangepast aan de
stroom.
Voorbeelden:
Stroom Duur PostGas (automatisch)
10 A 6,5 seconden
100 A 11 seconden
160 A 14 seconden
NL
Geadviseerde combinaties / elektrode slijpen
Lasstroom (A) ØElektrode (mm)
0.3 - 3 mm 5 - 75 1 6,5 6 - 7
2.4 - 6 mm 60 - 150 1.6 8 6 - 7
4 - 8 mm 100 - 200 2 9.5 7 - 8
Voor optimaal gebruik slijp de elektroden als volgt:
L = 3 x d para una corriente débil.
L = d para una corriente fuerte.
d
Ø Buis
(mm)
L
Connector besturing trekker
2
Gasstoom
(Argon l/mn)
1, 3, 5, 6 en : niet aangesloten.
4
49
Page 50
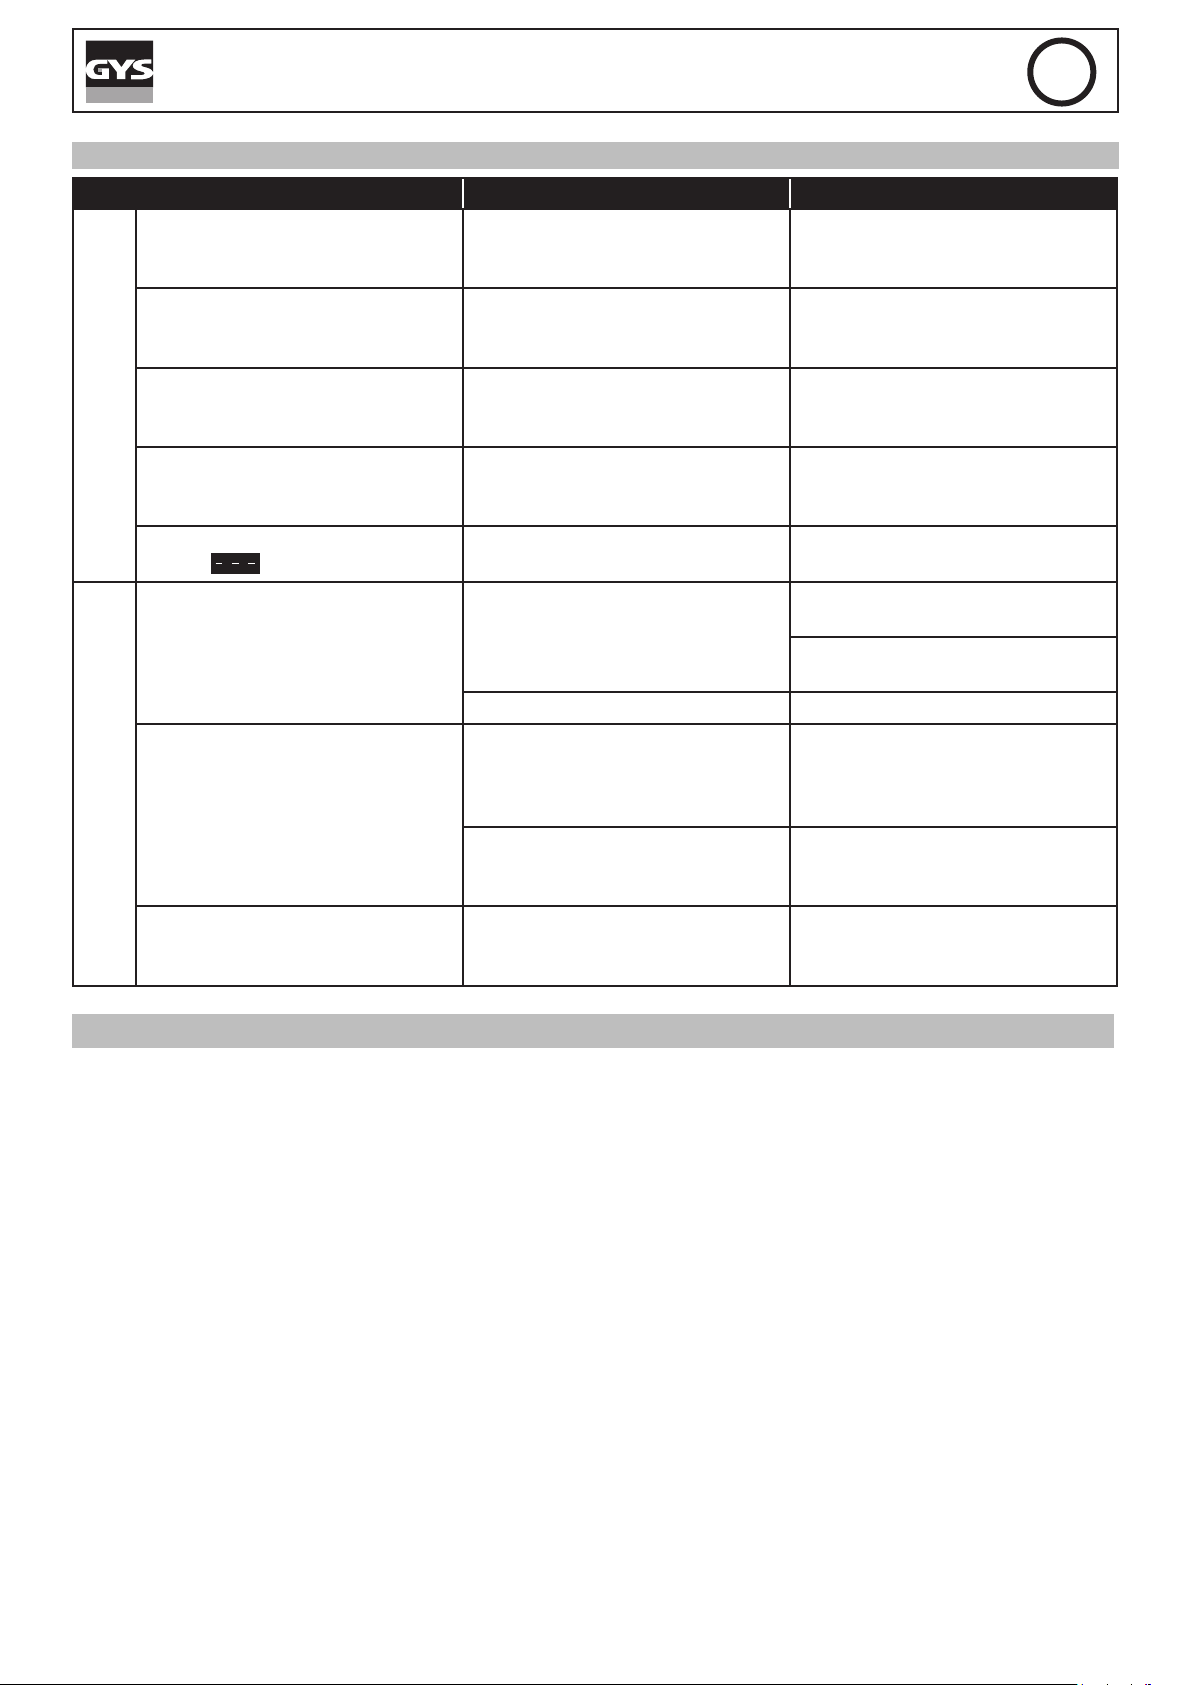
PROTIG 160 DC LIFT
AFWIJKINGEN, OORZAKEN, OPLOSSINGEN
Afwijkingen Oorzaken Oplossingen
Het apparaat geeft geen stroom
af en het gele thermisch defect
lampje brandt (6).
De display staat aan maar het
lasapparaat levert geen stroom.
Het apparaat wordt gevoed, een
tinteling is voelbaar als u het
MMA-TIG
plaatwerk aanraakt.
Het toestel last niet goed. Verkeerde polariteitsaansluiting
Tijdens het opstarten toont het
display .
Instabiele lasboog
TIG
De wolfraam elektrode oxideert en
bezoedelt aan het einde van het
lasproces
Elektrode smelt Verkeerde polariteitsaansluiting
De thermische beveiliging van het
apparaat is in werking.
De kabel van de aardingsklem
of elektrodehouder is niet goed
aangesloten aan het apparaat.
De aarde-aansluiting is defect.
De voedingsspanning wordt niet
gerespecteerd (230V +/-15%)
Defect komt vanuit de wolfraamelektrode
Te hoge gastoevoer Reduceer de gastoevoer
Laszones
Probleem met gas of te vroege
afsluiting van de gastoevoer
NL
Wacht ongeveer 2 minuten tot
het lasapparaat afgekoeld is. Het
lampje (6) gaat uit.
Controleer de aansluitingen.
Controleer het stopcontact en de
aarding van uw installatie.
Controleer de geadviseerde polariteit, zoals aangegeven op de
elektrode doos.
Controleer uw elektrische installa-
tie of uw generator
Gebruik de goede maat wolfraamelektrode
Gebruik een correct geprepareerde
wolfraamelektrode
Controleer alle gasaansluitingen en
draai ze goed aan. Wacht tot de
elektrode is afgekoeld voor u de
gasstroom afsluit.
Controleer of de massakabel
aangesloten is aan de positieve
pool (+).
Controleer of de massakabel
aangesloten is aan de positieve
pool (+).
GARANTIE
De garantie dekt alle gebreken en fabricagefouten gedurende twee jaar vanaf de aankoopdatum (onderdelen en arbeidsloon).
De garantie dekt niet :
• Alle overige schade als gevolg van vervoer.
• De gebruikelijke slijtage van onderdelen (Bijvoorbeeld : kabels, klemmen, enz.).
• Incidenten als gevolg van verkeerd gebruik (verkeerde elektrische voeding, vallen, ontmanteling).
• Gebreken ten gevolge van de gebruiksomgeving (vervuiling, roest, stof).
In geval van storing moet het apparaat teruggestuurd worden naar uw distributeur, samen met:
- Een gedateerd aankoopbewijs (betaalbewijs, factuur ...).
- Een beschrijving van de storing.
50
Page 51
PROTIG 160 DC LIFT
IT
AVVERTENZE - AVVERTENZE DI SICUREZZA
ISTRUZIONI GENERALI
Queste istruzioni devono essere lette e comprese prima dell’uso.
Ogni modica o manutenzione non indicata nel manuale non deve essere eettuata.
Ogni danno sico o materiale dovuto ad un uso non conforme alle istruzioni presenti in questo manuale non potrà essere
considerata a carico del fabbricante.
In caso di problema o incertezza, consultare una persona qualicata per manipolare correttamente l’installazione.
AMBIENTE
Questo materiale deve essere usato soltanto per eseguire operazioni di saldatura entro i limiti indicati sulla targhetta
indicativa e/o sul manuale. Bisogna rispettare le direttive relative alla sicurezza. In caso di uso inadeguato o pericoloso,
il fabbricante non potrà essere ritenuto responsabile.
Il dispositivo deve essere usato in un locale senza polvere, né accido, né gas inammabili o altre sostanze corrosive, e
lo stesso vale per il suo stoccaggio. Assicurarsi della circolazione dell’aria durante l’utilizzo.
Intervallo di temperatura :
Utilizzo tra -10 e +40°C (+14 e +104°F).
Stoccaggio fra -20 e +55°C (-4 e 131°F).
Umidità de l’aria:
Inferiore o uguale a 50% a 40°C (104°F).
Inferiore o uguale a 90% a 20°C (68°F).
Altitudine :
Fino a 1000 m al di sopra del livello del mare (3280 piedi).
PROTEZIONI INDIVIDUALI E DEI TERZI
La saldatura ad arco può essere pericolosa e causare ferite gravi o mortali.
La saldatura espone gli individui ad una fonte pericolosa di caldo , di radiazione luminosa dell’arco, di campi elettroma-
gnetici (attenzione ai portatori di pacemaker), di rischio di elettrocuzione, di rumore e di emanazioni gassose.
Per protteggersi bene e proteggere gli altri, rispettare le istruzioni di sicurezza che seguono:
Per proteggersi ne di brucciature per proteggere da ustioni e radiazioni, indossare indumenti senza polsini, isolamento, asciutto, ignifugo e in buone condizioni, che coprono tutto il corpo.
Usare guanti che garantiscono l’isolamento elettrico e termico.
Utilizzare una protezione di saldatura e/o un casco d«per saldatura i livello di protezione sucente (cariabile a seconda delle applicazioni). Proteggere gli occhi durante le operazioni di pulizia. Le lenti a contatto
sono particolarmente sconsigliate.
Potrebbe essere necessario limitare le aree con delle tende ignifughe per proteggere la zona di saldatura
dai raggi dell’arco, dalle proiezioni e dalle scorie incandescenti.
Informare le persone della zona di saldatura di non ssare le radiazioni d’arco nemmeno i pezzi in fusione
e di portare vestiti adeguati per proteggersi.
Utilizzare un casco contro il rumore se le procedure di saldatura arrivani ad un livello sonoro superiore al
limite autorizzati (fare lo stesso per tutte le persone presenti sulla zona di saldatura).
Mantenere a distanza delle parti mobili (ventilatore) le mani, i capelli, i vestiti.
Non togliere mai le protezioni carter dall’unità di refrigerazione quando la fonte di corrente di saldatura è
collegata alla presa di corrente, il fabbricante non potrà essere ritenuto responsabile in caso d’incidente.
I pezzi appena saldati sono caldi e possono causare ustioni durante la manipolazione. QUando s’interviene sulla torcia o sul porta-elettrodo, bisogna assicurarsi che questi siano sucientemente freddi e
aspettare almeno 10 minuti prima di qualsiasi intervento. L’unità di refrigerazione deve essere accesa
prima dell’uso di una torcia a rareddamento liquido per assicurarsi che il liquido non causi ustioni.
È importate rendere sicura la zona di lavoro prima di uscire per proteggere le persone e gli oggetti.
51
Page 52
PROTIG 160 DC LIFT
FUMI DI SALDATURA E GAS
I fumi, gas e polveri emesse dalla saldatura sono pericolosi per la salute. È necessario prevedere una
ventilazione suciente e a volte è necessario un apporto d’aria. Una maschera ad aria fresca potrebbe
essere una soluzione in caso di aerazione insuciente.
Vericare che l’aspirazione sia ecace controllandola in relazione alle norme di sicurezza.
Attenzione, la saldatura in ambienti di piccola dimensione ha bisogno di una sorveglianza a distanza di sicurezza. Inoltre
il taglio di certi materiali contenenti piombo, cadmio, zinco, mercurio o berillio può essere particolarmente nocivo; pulire
e sgrassare le parti prima di tagliarle.
Le bombole devono essere messe in locali aperti ed aerati. Devono essere in posizione verticale e mantenute ad un
supporto o carrello.
La saldatura è proibita se in vicinanza a grasso o vernici.
PERICOLI DI INCENDIO ED ESPLOSIONI
Proteggere completamente la zona di saldatura, i materiali inammabili devono essere allontanati di
almeno 11 metri.
Un’attrezzatura antincendio deve essere presente in prossimità delle operazioni di saldatura.
Attenzione alle proiezioni di materia calda o di scintille anche attraverso le fessure, queste possono essere causa di
incendio o di esplosione.
Allontanare le persone, gli oggetti inammabili e i container sotto pressione ad una distanza di sicurezza suciente.
La saldatura nei container o tubature chiuse è proibita e se essi non aperti devono prima essere svuotati di ogni
materiale inammabile o esplosivo (olio, carburante, residui di gas...).
Le operazioni di molatura non devono essere dirette verso la fonte di corrente di saldatura o verso dei materiali
inammabili.
IT
BOMBOLE DI GAS
Il gas uscendo dalle bombole potrebbe essere fonte di soocazione in caso di concentrazioni in spazi di
saldatura (ventilare correttamente).
Il trasporto deve essere fatto in sicurezza: bombole chiuse e dispositivo spento. Devono essere messi
verticalmente e mantenuto da un supporto per limitare il rischio di cadute.
Chiudere la bombola negli intervalli d’uso. Attenzione alle variazioni di temperatura e alle esposizioni al
sole.
La bombola non deve essere in contatto con le amme, arco elettrico, torce, morsetti di terra o ogni
altre fonte di calore o d’incandescenza.
Tenerla lontano dai circuiti elettrici e di saldatura e mai saldare una bombola sotto pressione.
Attenzione durante l’apertura della valvola di una bombola, bisogna allontanare la testa dai raccordi e
assicurarsi che il gas usato sia appropriato al procedimento di saldatura.
SICUREZZA ELETTRICA
La rete elettrica usata deve imperativamente avere una messa a terra. Usare la taglia del fusibile
consigliato sulla tabella segnaletica.
Una scarica elettrica potrebbe essere fonte di un incidente grave diretto, indiretto, o anche mortale.
Mai toccare le parti sotto tensione all’interno e all’esterno del dispositivo quando quest’ultimo *e collegato alla presa di
corrente (torce, morsetti, cavi, elettrodi), poiché esse sono collegate al circuito di saldatura.
Prima di aprire la fonte di corrente di saldatura, bisogna disconneterla dalla rete e attendere 2 minuti anché l’insieme
dei condensatori sia scaricato.
Non toccare allo stesso momento la torcia e il morsetto di massa.
Cambiare i cavi e le torce se questi ultimi sono dannegiati. Chiedere ausilio a persone abilitate e qualicate. Dimensionare
la sezione dei cavi a seconda dell’applicazione. Sempre usare vestiti secchi e in buono stato per isolarsi dal circuito di
saldatura. Portare scape isolanti, indierentemente dell’ambiente di lavoro.
52
CLASSIFICAZIONE CEM DEL MATERIALE
Questo materiale di Classe A non è fatto per essere usato in una zona residenziale dove la corrente
elettrica è fornita dal sistema pubblico di alimentazione di basa tensione. Potrebbero esserci dicoltà
potenziali per assicurare la compatibilità elettromagnetica in questi siti, a causa delle perturbazioni
condotte o irradiate.
Page 53
PROTIG 160 DC LIFT
Questo materiale non è conforme alla CEI 61000-3-12 ed è destinato ad essere collegato alle reti
private di bassa tensione collegate a loro volta alla rete pubblica di alimentazione soltanto a livello
di media e alta tensione. Se è collegato al sistema pubblico di alimentazione di bassa tensione, è di
responsabilità dell’installatore o dell’utilizzatore del materiale di assicurarsi, consultando l’operatore
della rete pubblica di distribuzione, che il materiale possa essere collegato ad esso.
EMISSIONI ELETTROMAGNETICHE
La corrente elettrica passando attraverso a qualunque conduttore prodotto dai campi elettrici e magnetici (EMF) localizzati. La corrente di saldatura produce un campo elettromagnetico attorno al circuito di
saldatura e al dispositivo di saldatura.
I campi elettromagnetici EMF possono disturbare alcuni impianti medici, per esempio i pacemaker. Devono essere
attuate delle misure di protezione per le persone che portano impianti medici. Ad esempio, restrizioni d’accesso per i
passanti oppure una valutazione di rischio individuale per i saldatori.
Tutti i saldaturi dovrebbero utilizzare le procedure di accesso che seguono per minimizzare l’esposizione ai campi
elettromagnetici provenienti dai circuiti di saldatura:
• posizionare i cavi di saldatura insieme – ssarli con una fascetta, se possibile;
• posizionarsi (busto e testa) il più lontano possibile dal circuito di saldatura;
• non avvolgere mai i cavi di saldatura attorno al vostro corpo;
• non posizionare il vostro corpo tra i cavi si saldatura Mantenere entrambi i cavi di saldatura sullo stesso lato del corpo;
• collegare il cavo di ritorno al pezzo da lavorare il più vicino possibile alla zona da saldare;
• non lavorare a anco, né sedersi sopra, o addossarsi alla fonte di corrente di saldatura;
• non saldare durante il trasporto della fonte di corrente di saldatura o trainalo.
I portatori di pacemaker devono consultare un medico prima di usare questo materiale.
L’esposizione ai campi elettromagnetici durante la saldatura potrebbe avere altri eetti sulla salute che
non sono ancora conosciuti.
IT
CONSIGLI PER VALUTARE LA ZONA E L’INSTALLAZIONE DI SALDATURA
Generalità
L’utente è responsabile dell’installazione e dell’uso del materiale di saldatura all’arco secondo le istruzioni del fabbricante.
Se delle perturbazioni elettromagnetiche sono rivelate, è responsabilità dell’utente del dispositivo di saldatura all’arco
di risolvere la situazione con l’assistenza tecnica del fabbricante. In certi casi, questa azione correttiva potrebbe essere
molto semplice come ad esempio la messa a terra di un circuito di saldatura. In altri casi, potrebbe essere necessario
costruire uno schermo elettromagnetico intorno alla fonte di corrente di saldatura e del pezzo completo con montaggio
di ltri d’entrata. In ogni caso, le perturbazioni elettromagnetiche devono essere ridotte no a che esse non siano più
fastidiose.
Valutazione della zona di saldatura
Prima di installare un dispositivo di saldatura all’arco, l’utente deve valutare i potenziali problemi elettromagnetici nella
zona circostante. Bisogna tenere conto di ciò che segue:
a) la presenza sopra, sotto e accanto al dispositivo di saldatura all’arco di altri cavi di alimentazione, di comando, di
segnalazione e telefonici;
b) di ricettori e trasmettitori radio e televisione;
c) di computer e altri dispositivi di comando;
d) di dispositivi critici di sicurezza, per esempio, protezione di dispositivi industriali;
e) la salute delle persone vicine, per esempio, l’azione di pacemaker o di apparecchi uditivi;
f) di dispositivi utilizzati per la calibratura o la misurazione;
g) l’immunità degli altri dispositivi presenti nell’ambiente.
L’utente deve assicurarsi che gli altri dispositivi usati nell’ambiente siano compatibili. Questo potrebbe richiedere delle
misure di protezione supplementari;
h) l’orario della giornata in cui la saldatura o delle altre attività devono essere eseguite.
La dimensione della zona circostante da prendere in considerazione dipende dalla struttura degli edici e dalle altre
attività svolte sul posto. La zona circostante può stendersi oltre i limiti delle installazioni.
53
Page 54
PROTIG 160 DC LIFT
Valutazione della zona di saldatura
Oltre alla valutazione della zona, la valutazione delle installazioni di saldatura all’arco possono servire a determinare e
risolvere i casi di interferenze. Conviene che la valutazione delle emissioni comprenda misure in situ come specicato
all’articolo 10 della CISPR 11. Le misure in situ possono anche permettere di confermare l’ecacia delle misure di
attenuazione.
CONSIGLI SUI METODI DI RIDUZIONE DELLE EMISSIONI ELETTROMAGNETICHE
a. Rete pubblica di alimentazione: conviene collegare il materiale di saldatura all’arco a una rete pubblica di ali-
mentazione secondo le raccomandazioni del fabbricante. Se ci sono interferenze, potrebbe essere necessario prendere
misure di prevenzione supplementari, come il ltraggio della rete pubblica di rifornimento [elettrico]. Converrebbe prendere in considerazione il rinforzo del cavo della presa elettrica passandolo in un condotto metallico o equivalente di un
materiale di saldatura all’arco ssati stabilmente. Converrebbe anche assicurarsi della continuità elettrica del blindaggio
su tutta la lunghezza. Conviene collegare il blindaggio alla fonte di corrente di saldatura per assicurare il buon contatto
elettrico fra il condotto e l’involucro della fonte di corrente di saldatura.
b. Manutenzione del materiale di saldatura all’arco: è opportuno che il materiale di saldatura all’arco sia sommesso alla manutenzione seguendo le raccomandazioni del fabbricante. È opportuno che ogni accesso, porte di servizio
e coperchi siano chiusi e correttamente bloccati quando il materiale di saldatura all’arco è in funzione. È opportuno che
il materiale di saldatura all’arco non sia modicato in alcun modo, tranne le modiche e regolazioni menzionati sulle
istruzioni del fabbricante. È opportuno, in particolar modo, che lo spinterometro dell’arco dei dispositivi di avviamento e
di stabilizzazione siano regolati e mantenuti secondo le raccomandazioni del fabbricante.
c. Cavi di saldatura: è opportuno che i cavi siano i più corti possibili, piazzati l’uno dopo l’altro in prossimità del suolo
o sul suolo.
d. Collegamento equipotenziale: converrebbe considerare il collegamento di tutti gli oggetti metallici della zona circostante. Tuttavia, oggetti metallici collegati al pezzo da saldare potrebbero accrescere il rischio per l’operatore di scosse
elettriche se costui tocca contemporaneamente questi oggetti metallici e l’elettrodo. È opportuno isolare l’operatore di
tali oggetti metallici.
e. Messa a terra del pezzo da saldare: quando il pezzo da saldare non è collegato a terra per sicurezza elettrica
o a causa delle dimensioni e del posto dove si trova, come, ad esempio, gli sca delle navi o le strutture metalliche di
edici, una connessione collegando il pezzo alla terra può, in certi casi e non sistematicamente, ridurre le emissioni. È
opportuno vegliare alla messa a terra dei pezzi che potrebbero accrescere i rischi di ferire gli utenti o danneggiare altri
materiali elettrici. Se necessario, è opportuno che collegamento fra il pezzo da saldare la terra sia fatto direttamente, ma
in certi paesi che non autorizzano questo collegamento diretto, si consiglia che la connessione sia fatta con un condensatore appropriato scelto in funzione delle regole nazionali
f. Protezione e blindaggio: La protezione e il blindaggio selettivi di altri cavi e materiali nella zona circostante possono limitare i problemi di perturbazioni. La protezione di tutta la zona di saldatura può essere considerata per delle
applicazioni speciali.
IT
TRASPORTO E TRANSITO DELLA FONTE DI CORRENTE DI SALDATURA
La fonte di corrente di saldatura è dotata di maniglia superiore che permette di portarla a mano.
Attenzione a non sottovalutarne il peso. L’impugnatura non è considerata come un mezzo di imbragatura.
Non usare i cavi o la torcia per spostare la fonte di corrente di saldatura. Deve essere spostata in
posizione verticale.
Mai sollevare una bombola di gas e la fonte di corrente di saldatura nello stesso momento. Le loro norme di trasporto
sono distinte.
Non far passare la fonte di corrente di saldatura sopra a persone o oggetti.
INSTALLAZIONE DEL MATERIALE
• Mettere la fonte di corrente di saldatura su un suolo inclinato al massimo di 10°.
• Prevedere una zona suciente per aerare il dispositivo di corrente di saldatura e accedere ai comandi.
• Non usare in un ambiente con polveri metalliche conduttrici.
• La fonte di corrente di saldatura deve essere al riparo della pioggia e non deve essere esposto ai raggi del sole.
• Il materiale è di grado di protezione IP21, che signica:
- aree pericolose protette per impedire l’accesso di materiale solido di diam >12.5 mm e,
- protezione contro le cadute verticali di gocce d’acqua
I cavi di alimentazione, di prolunga e di saldatura devono essere totalmente srotolati, per evitare il surriscaldamento.
Il fabbricante non assume nessuna responsabilità circa i danni provocati a persone e oggetti dovuti ad
un uso incorretto e pericoloso di questo dispositivo..
54
Page 55
PROTIG 160 DC LIFT
MANUTENZIONE / CONSIGLI
• La manutenzione deve essere eettuata da una persona qualicata. È consigliata una manutenzione annuale.
• Interrompere l’alimentazione staccando la presa, e attendere due minuti prima di lavorare sul dispositivo.
All’interno, le tensioni e intensità sono elevate e pericolose.
• Regolarmente, togliere il coperchio e spolverare all’aiuto del soatore. Cogliere l’occasione per far vericare
le connessioni elettriche con un utensile isolato da persone qualicate.
• Controllare periodicamente lo stato del cavo di alimentazione. Se il cavo di alimentazione è danneggiato, esso
deve essere sostituito dal fabbricante, dal suo servizio post-vendita o da persone di qualiche simili per evitare
pericoli.
• Lasciare le uscite d’aria della fonte di corrente del dispositivo libere per l’entrata e l’uscita d’aria.
• Non usare questa fonte di corrente di saldatura per scongelare tubature, ricaricare batterie/accumulatori né
per avviare motori.
IT
NSTALLAZIONE - FUNZIONAMENTO DEL PRODOTTO
Si raccomanda di utilizzare i cavi di saldatura forniti con l’unità per ottenere le impostazioni ottimali del
prodotto.
DESCRIZIONE
Il PROTIG 160 DC è un dispositivo di saldatura Inverter, portatile, ventilato, per saldatura ad elettrodo rivestito (MMA)
e ad elettrodo refrattario (TIG Lift) in coorrente continua (DC). In MMA, salda tutti i tipi di elettrodo: rutile, inox, ghisa,
basico. Funziona su un’alimentazione elettrica monofase da 230V. In TIG, salda la maggior parte dei metalli tranne
l’alluminio e le sue leghe. È protetto per il funzionamento su generatore (Alim 230 V +- 15%).
DESCRIZIONE DEL MATERIALE (I)
1- Connettore gas della torcia 5- Tastiera
2- Presa di Polarità Positiva 6- Cavo di alimentazione (2.2 m)
3- Presa di Polarità Negativa 7- Connessione gas
4- Connettore pulsante
INTERFACCIA UOMO-MACCHINA (IHM) (II)
1- Display 5- Pulsante di selezione di convalida
2- Vedendo moda «saldatura ad elettrodo» (MMA) 6- Protezione termica LED
3- Vedendo moda «elettrodo di saldatura refrattario» (TIG) 7- Pulsante di avvio - sonno
4- Valore del selettore + o -
ALIMENTAZIONE - ACCENSIONE
• Questo dispositivo è fornito con una presa da 16A di tipo CEE7/7. Deve essere collegato ad una presa d 230 V (50
- 60 Hz) con messa a terra. La corrente eettiva assorbita è di 16A per delle condizioni d’uso ottimali. Vericare che
l’alimentazione e le protezioni (fusibile e/o disgiuntore) siano compatibili con la corrente necessaria per l’uso. In certi
paesi, potrebbe essere necessario cambiare la presa per permettere l’uso del dispositivo in condizioni ottimali. Utilizzare
preferibilmente una presa da 20 A in uso intensivo. Il dispositivo deve essere posizionado in modo tale che la spina di
alimentazione sia sempre accessibile.
• L’accensione si eettua premendo il tasto «ON / STANDBY»
• Il dispositivo si mette in protezione se la tensione di alimentazione è superiore a 265 V.
Per segnalare questo problema, lo schermo indica .
Il funzionamento normale ricomincia una trentina di secondi dopo che la tensione di alimentazione è tornata al suo
valore nominale.
COLLEGAMENTO AL GENERATORE
Questo dispositivo può funzionare con dei moto generatori a condizione che la potenza ausiliaria risponda alle esigenze
seguenti:
- La tensione deve essere alternativa, regolata come specicato e di tensione di picco inferiore a 400V,
- La frequenza deve essere compresa tra i 50 e i 60 Hz.
È obbligatorio vericare queste condizioni, perché molti dei generatori producono dei picchi di alta tenzione che possono
danneggiare il dispositivo.
55
Page 56
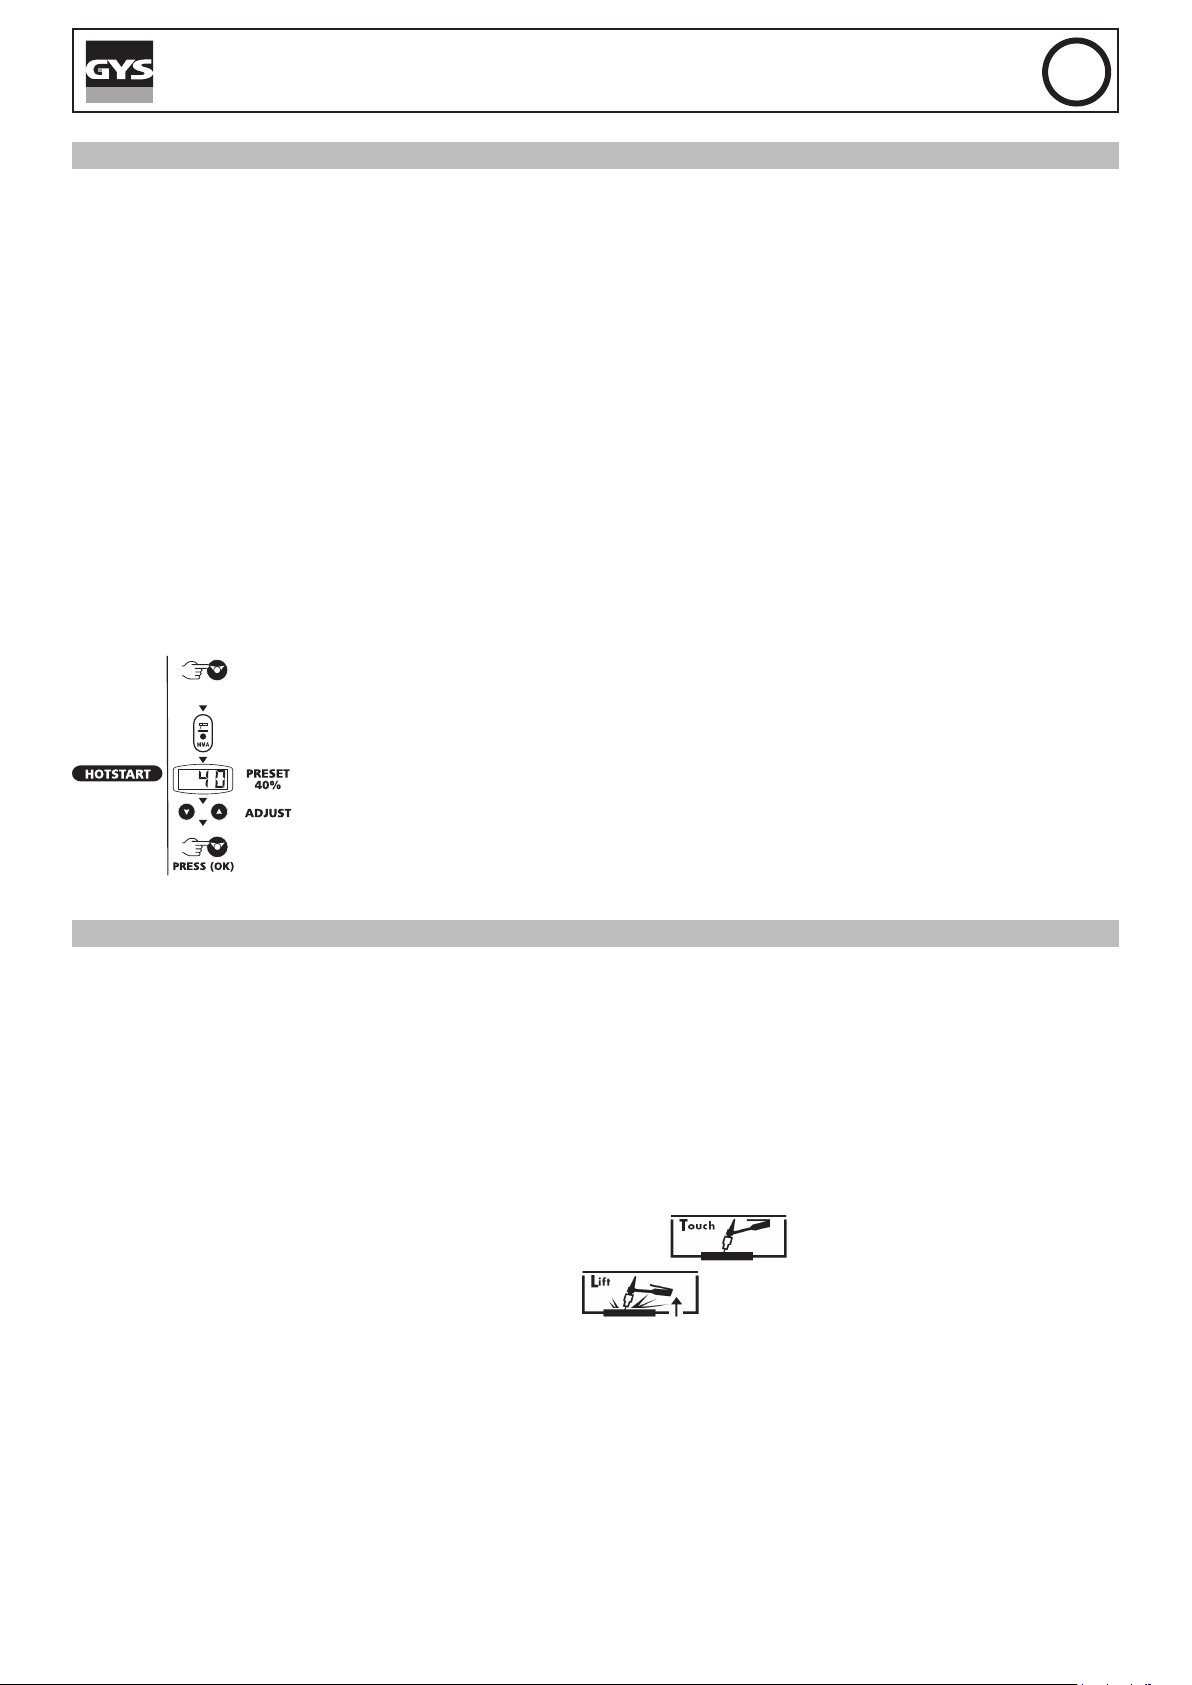
PROTIG 160 DC LIFT
SALDATURA AD ELETTRODO RIVESTITO (MODALITÀ MMA)
• Collegare i cavi porta-elettrodo e il morsetto di terra nei connettori. Rispettare le polarità indicate sulle scatole degli
elettrodi.
• Rispettare le regole classiche di saldatura.
• Il dispositivo è dotato di 3 funzionalità speciche agli inverter:
L’Hot Start (modalità regolabile, cf qui in basso) fornisce una sovracorrente all’inizio della saldatura.
L’Arc Force libera una sovracorrente che evita l’incollaggio quando l’elettrodo rientra nel bagno di fusione.
L’Anti-Sticking vi permette di scollare facilmente il vostro elettrodo senza farlo diventare incandescente in caso di
incollaggio.
Attivazione della modalità MMA e regolazione dell’intensità:
- Selezionare la posizione MMA (2) con il selettore (5) premento nché la spia MMA non si illumina.
- Regolare l’intensità desiderata (schermo (1)) usando i tasti (4).
Hot start regolabile :
L’Hot Start è regolabile dallo 0 al 60%, entro il limite di 160 A.
Consigli : Hot Start basso, per le lamiere sottili- Hot Start elevato per i metalli dicili da saldare (pezzi sporchi o
ossidati)
Per regolare l’Hot Start, seguire la procedura seguente :
IT
PRESS 3”
SALDATURA TIG LIFT (MODALITÀ TIG)
La saldatura TIG DC richiede una protezione gas (Argon).
Per saldare in TIG, seguire la procedura sottostante:
1. Collegare il morsetto alla polarità positiva (+).
2. Collegare la torcia alla polarità negativa (-), al connettore DIN e al connettore GAS.
3. Collegare il tubo del gas sulla parte posteriore del dispositivo al manometro della bombola di gas.
4. Selezionare la posizione TIG (3) con il selettore (5) appoggiando nché la spia TIG non si illumina.
5. Regolare l’intensità desiderata (schermo(1)) usando i tasti (4), a seconda dello spessore da saldare (30A/mm).
6. Regolare il usso di gas del manometro della bombola di gas.
7. Per innescare:
a- Toccare con l’elettrodo il pezzo da saldare, premere sul pulsante .
- Pressione breve sul selettore (5).
- La spia « MMA » lampeggia e lo schermo indica il valore dell’Hotstart
- Regolare la percentuale desiderata (schermo (1) usando i tasti (4)
- Confermare il valore desiderato premendo sul tasto selettore (5)
- La spia MMA è illuminata continuamente
b- Sollevare l’elettrodo da 2 a 5 mm dal pezzo da saldare .
8. A ne saldatura : Rilascio del pulsante, evanescenza, post gas.
Regolazione dell’evanescenza dell’arco
Attivazione della funzione:
Ciò corrisponde al termine della saldatura al tempo necessario dopo il rilascio per la discesa progressiva di corrrente
di saldatura no all’arresto dell’arco. Questa funzione permette di evitare fessurazioni e imperfezioni di ne saldatura.
56
Page 57
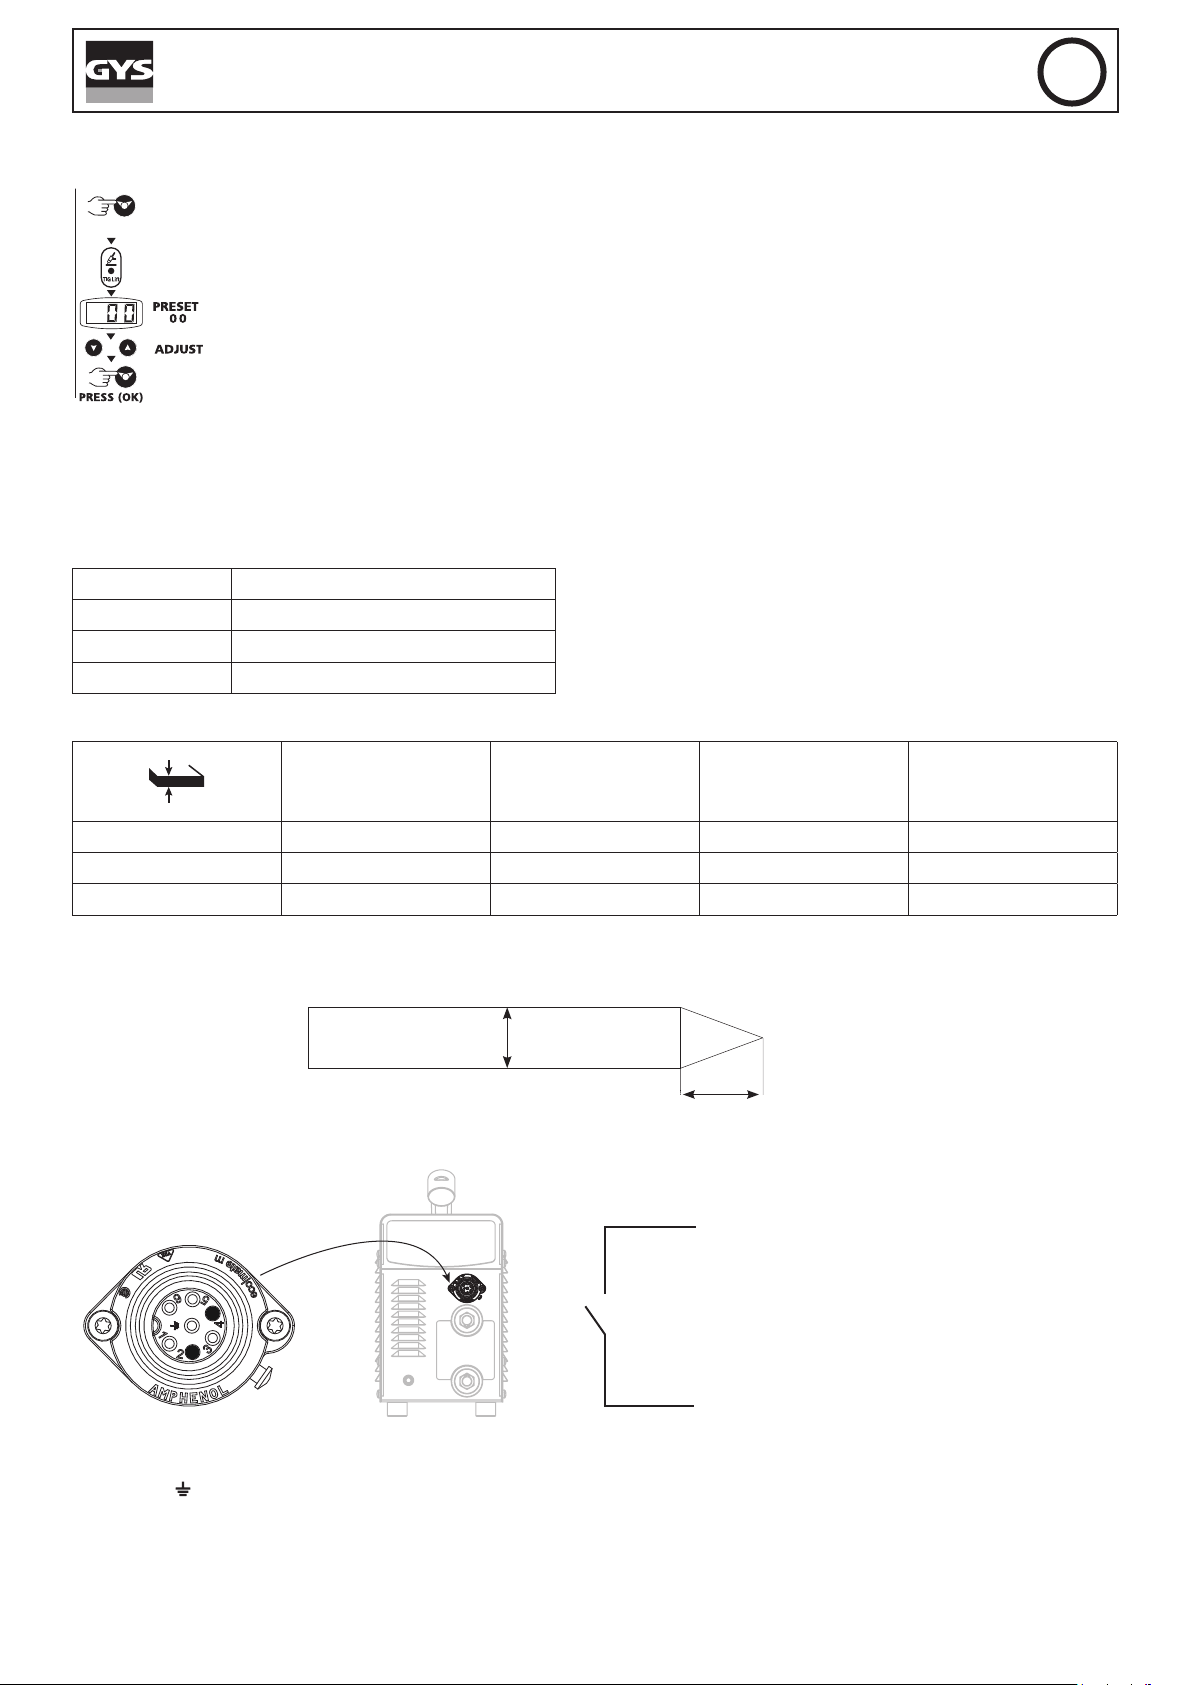
Per attivarla, procedere come segue:
PROTIG 160 DC LIFT
IT
PRESS 3”
PostGas automatico
Il PostGas mantiene la protezione del gas dopo lo spegnimento dell’arco e protegge il pezzo e l’elettrodo dall’ossidazione.
Non è necessaria alcuna regolazione, poiché il tempo di PostGas viene regolato automaticamente in base alla corrente.
Esempi:
Corrente Durata del post-gas (automatico)
10 A 6,5 secondi
100 A 11 secondi
160 A 14 secondi
Combinazioni consigliate / alatura elettrodo
1- Pressione breve sul selettore (5).
2- La spia « TIG » lampeggia e lo schermo indica la durata dell’evanescenza.
‘’
3- Regolare il tempo di evanescenza desiderato fra 0 e 10 sec (schermo (1)) usando i tasti (4).
4- Confermare il valore desiderato premendo sul selettore (5). La spia TIG è illuminata continua-
mente.
Corrente (A) Ø Elettrodo (mm)
Ø Condotto
(mm)
Flusso
(Argon l/mn)
0.3 - 3 mm 5 - 75 1 6,5 6 - 7
2.4 - 6 mm 60 - 150 1.6 8 6 - 7
4 - 8 mm 100 - 200 2 9.5 7 - 8
Per un funzionamento ottimale dovete utilizzare un elettrodo alato come segue:
L = 2,5 x d.
d
L
Connettore di controllo del pulsante
2
4
1, 3, 5, 6 e : non connessi.
57
Page 58
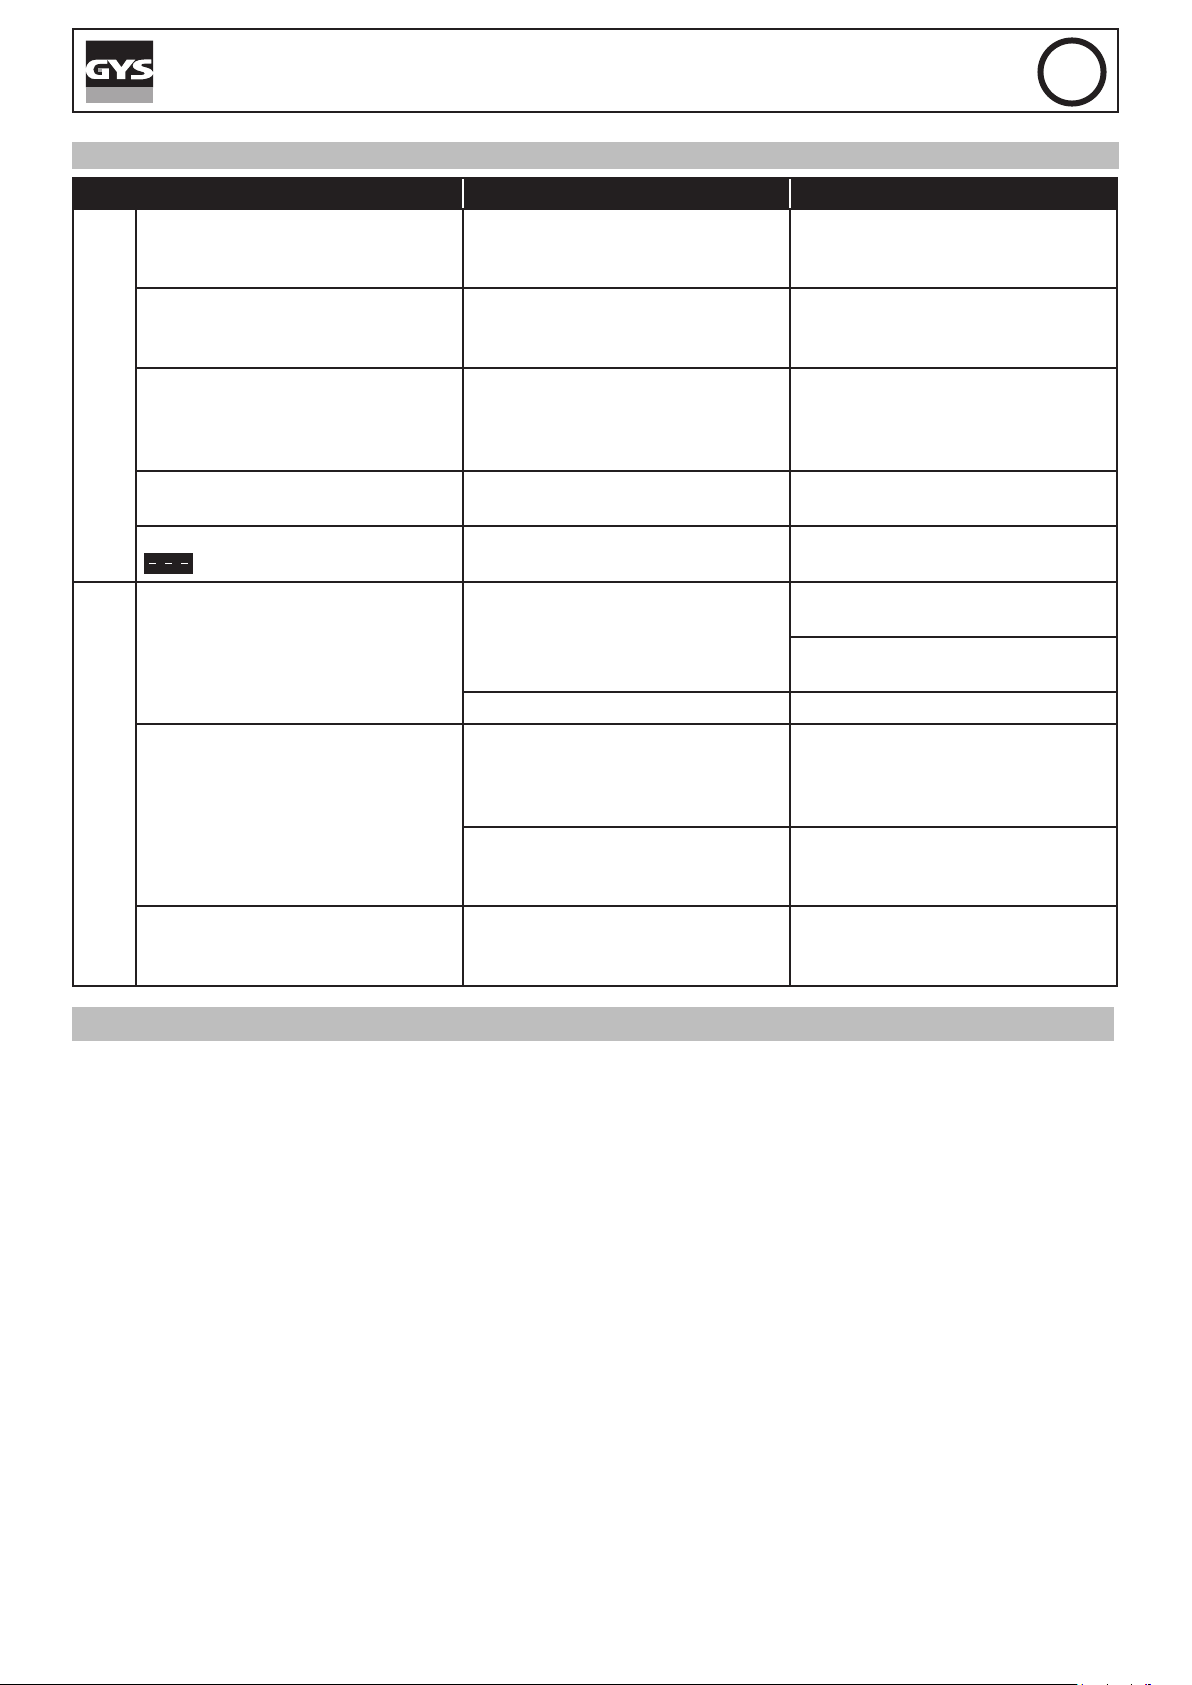
PROTIG 160 DC LIFT
ANOMALIE, CAUSE, RIMEDI
Anomalie Cause Rimedi
Il dispositivo non eroga corrente
e la spia gialla di guasto termico è
accesa (6).
Lo schermo è acceso ma il dispositivo non eroga nessuna corrente.
Il dispositivo è alimentato, e si
possono sentire formicolii sulla
MMA-TIG
mano quando essa è in contatto
con la carrozzeria.
Il dispositivo salda male Errore di polarità
All'accensione, il display indica
Arco instabile
L'elettrodo in tungsteno si ossida e
TIG
si annerisce alla ne della salda-
tura
L'elettrodo fonde Errore di polarità
La protezione termica del dispositivo si è attivata.
Il cavo del morsetto di massa o il
porta elettrodo non sono connessi
al dispositivo.
La messa a terra è diettosa.
La tensione di alimentazione non è
rispettata (4230V +/-15%)
Difetto proveniente dall'elettrodo in
tungsteno
Flusso di gas troppo elevato Ridurre il usso di gas
Zona di saldatura.
Problema di gas, o interruzione
prematura del gas
IT
Aspettare la ne del periodo di
rareddamento, circa 2 minuti. La
spia (6) si spegne.
Vericare le connessioni.
Controllare la presa e la messa a
terra del vostro impianto.
Vericare la polarità consigliata
sulla scatola dell'elettrodo.
Vericare l'impianto elettrico o il
motogeneratore
Usare un elettrodo in tungsteno di
taglia appropriata
Usare un elettrodo in tungsteno
correttamente preparato
Controllare e stringere tutte le
connessioni gas. Aspettare che
l'elettrodo si rareddi prima di
interrompere il gas.
Controllare che il morsetto di
massa sia correttamente collegato
al +
Controllare che il morsetto di
massa sia correttamente collegato
al +
GARANZIA
La garanzia copre qualsiasi difetto di fabbricazione per 2 anni, a partire dalla data d’acquisto (pezzi e mano d’opera).
La garanzia non copre:
• Danni dovuti al trasporto.
• La normale usura dei pezzi (Es. : cavi, morsetti, ecc.).
• Gli incidenti causati da uso improprio (errore di alimentazione, cadute, smontaggio).
• I guasti legati all’ambiente (inquinamento, ruggine, polvere).
In caso di guasto, rinviare il dispositivo al distributore, allegando:
- la prova d’acquisto con data (scontrino, fattura...)
- una nota esplicativa del guasto.
58
Page 59
PROTIG 160 DC LIFT
PL
OSTRZEŻENIA - ZASADY BEZPIECZEŃSTWA
WPROWADZENIE I OPIS OGÓLNY
Uwaga! Przed rozpoczęciem eksploatacji urządzenia należy uważnie przeczytać niniejszą instrukcję
obsługi.
Nie należy podejmować żadnych modykacji bądź prac konserwacyjnych, które nie zostały wymie-
nione w instrukcji.
Producent nie ponosi odpowiedzialności za jakiekolwiek obrażenia ciała lub szkody materialne spowodowane
użytkowaniem niezgodnym z treścią niniejszej instrukcji.
W przypadku jakichkolwiek wątpliwości bądź problemów należy skonsultować się z osobą wykwalikowaną w celu
poprawnej instalacji urządzenia.
OTOCZENIE
Urządzenie przeznaczone jest wyłącznie do spawania w granicach wskazanych na tabliczce znamionowej i/lub w instrukcji. Należy przestrzegać dyrektyw dotyczących bezpieczeństwa. W przypadku niewłaściwego lub niebezpiecznego
użycia produktu producent nie ponosi odpowiedzialności.
Stanowisko powinno być używane w pomieszczeniach wolnych od substancji tj. kurz, kwasy, gazy lub innych substancji
żrących. W trakcie użytkowania należy zapewnić odpowiedni przepływ powietrza.
Zakres temperatur:
Użytkowanie od -10 do +40°C (od +14 do + 104°F).
Przechowywanie pomiędzy -20 a +55°C (-4 a 131°F).
Wilgotność powietrza:
Mniejsza lub równa 50%, w temperaturze 40°C (104°F).
Mniejsza lub równa 90%, w temperaturze 20°C (68°F).
Poziom:
Do 1000 m n.p.m. (3280 stóp).
ZABEZPIECZENIA SIEBIE I INNYCH
Spawanie łukowe może być niebezpieczne i doprowadzić do poważnych obrażeń, a nawet śmierci.
Spawanie naraża osoby na promieniowanie niebezpiecznego źródła ciepła, promieniowanie świetlne łuku, pole elektromagnetyczne (uwaga dla osób posiadających rozrusznik serca), porażenia prądem elektrycznym, hałas i emisję
zanieczyszczeń gazowych.
W celu ochrony siebie i innych należy przestrzegać następujących środków ostrożności:
Aby zabezpieczyć się przed oparzeniami i promieniowaniem, należy nosić suchą odzież ochronną,
zakrywającą całe ciało, bez mankietów, izolującą i ognioodporną.
Należy zawsze pamiętać o użyciu odpowiednich rękawic zapewniających izolację elektryczną i termiczną.
Należy stosować odpowiednią ochronę spawalniczą lub przyłbicę zapewniającą wystarczający poziom
ochrony (w zależności od aplikacji). Należy chronić oczy podczas wszystkich etapów czyszczenia. Szkła
kontaktowe są szczególnie zabronione.
Czasem konieczne jest ograniczenie obszaru za pomocą zasłon ognioodpornych, aby chronić obszar
spawania przed promieniami łuku, rozpryskami i odpadami radioaktywnymi.
Należy poinformować osoby znajdujące się w stree spawania, aby nie patrzyły ani na łuk spawalniczy,
ani na spawane części oraz aby nosiły odpowiednią odzież ochronną.
Należy używać słuchawek chroniących przed hałasem, jeśli proces spawania osiągnie poziom dźwięku
powyżej limitu.
Należy trzymać ręce, włosy i ubrania z daleka od części ruchomych (wentylatorów), rąk, włosów, ubrań.
Gdy zasilanie spawania jest pod napięciem, nigdy nie należy zdejmować obudowy zabezpieczającej agregat. W razie wypadku, producent nie jest pociągnięty do odpowiedzialności.
59
Page 60
PROTIG 160 DC LIFT
Części, które zostały przyspawane, są gorące i mogą spowodować poparzenia przy ich użytkowaniu. Aby przeprowadzić
konserwację palnika, upewnij się, że wystygł on wystarczająco i odczekaj co najmniej 10 minut przed rozpoczęciem.
Urządzenie chłodzące musi być włączone podczas używania palnika chłodzonego wodą, aby ciecz nie spowodowała
poparzeń.
Uwaga! Ważne jest, aby zabezpieczyć miejsce pracy przed jego opuszczeniem w celu ochrony ludzi i mienia.
OPARY SPAWALNICZE I GAZ
Dymy, gazy i pyły emitowane podczas spawania są niebezpieczne dla zdrowia. Należy zapewnić
odpowiednią wentylację, wlot powietrza jest czasem konieczny. Maska ze świeżym powietrzem może
być dobrym rozwiązaniem w przypadku; gdy wentylacja nie wystarcza.
Należy sprawdzić, czy ssanie jest skuteczne poprzez kontrolę względem norm bezpieczeństwa.
Uwaga! Spawanie w małym pomieszczeniu wymaga nadzoru z bezpiecznej odległości. Ponadto spawanie niektórych
materiałów, takich jak ołów, kadm, cynk, rtęć lub beryl, może być szczególnie szkodliwe, należy więc odtłuścić części
przed ich spawaniem.
Butle należy przechowywać w otwartych lub dobrze wentylowanych pomieszczeniach. Muszą one być w pozycji pionowej
i utrzymywane na wsporniku lub na wózku.
Spawanie w pobliżu smarów lub farb jest zabronione.
RYZYKO POŻARU LUB WYBUCHU
PL
Należy całkowicie chronić obszar spawania, materiały łatwopalne muszą być oddalone o minimum 11
metrów.
Wyposażenie przeciwpożarowe musi znajdować się w pobliżu operacji spawalniczych.
Należy uważać na rozpryski i iskry, nawet przez pęknięcia. Może to być źródłem ognia lub wybuchu.
Osoby, materiały łatwopalne i pojemniki znajdujące się pod ciśnieniem należy trzymać w bezpiecznej odległości.
Należy unikać spawania w zamkniętych pojemnikach lub rurach, a jeśli są otwarte, należy je opróżnić z wszelkich
materiałów łatwopalnych lub wybuchowych (olej, paliwo, gaz...).
Operacje szlifowania nie powinny być zwrócone w kierunku źródła prądu spawania czy też w kierunku materiałów
łatwopalnych.
BUTLE Z GAZEM
Wyciekający gaz z butli może spowodować uduszenie w przypadku dużej koncentracji w obszarze
spawania (dobrze wentylować pomieszczenie).
Transport urządzenia musi być w pełni bezpieczny: zamknięte butle z gazem oraz zamknięte źródło
zasilania spawalniczego. Muszą być one w pozycji pionowej i podtrzymywane na wsporniku, aby
zmniejszyć ryzyko upadku.
Należy zamknąć zawór butli pomiędzy dwoma użyciami. Należy zwrócić uwagę na zmiany temperatury
i ekspozycję na słońce.
Butla nie może być w kontakcie z płomieniami, łukiem elektrycznym, palnikiem, zaciskiem czy innymi
źródłami ciepła lub pożaru.
Należy utrzymać odpowiednią odległość od obwodów elektrycznych i spawania, dlatego nigdy nie
spawać butli ciśnieniowej.
Uwaga! Przy odkręcaniu zaworu butli, należy odchylić głowę znad zaworu i upewnić się, że stosowany
gaz jest odpowiedni dla danego procesu spawania.
BEZPIECZEŃSTWO ELEKTRYCZNE
Używana sieć elektryczna zawsze musi mieć uziemienie. Należy używać zalecanego rozmiaru bezpiecznika oznaczonego na tablicy znamionowej.
Porażenie prądem może być źródłem poważnego bezpośredniego lub pośredniego, a nawet śmiertelnego
wypadku.
Nigdy nie należy dotykać elementów będących pod napięciem wewnątrz lub na zewnątrz źródła zasilania (palniki,
zaciski, kable, elektrody), ponieważ są one podłączone do obwodu spawania.
Przed otwarciem źródła prądu spawania, należy je odłączyć od sieci i odczekać 2 minuty, aby wszystkie kondensatory
były rozładowane.
Nie dotykać w tym samym czasie palnika lub uchwytu elektrody i zacisku uziemienia.
60
Page 61
PROTIG 160 DC LIFT
Jeżeli kable lub palnik są uszkodzone, należy pamiętać, że musi je wymieniać osoba wykwalikowana. Przekrój kabla
należy dobrać odpowiednio do zastosowania. Zawsze używaj suchej, dobrej jakości odzieży, aby odizolować się od
obwodu spawalniczego. Należy nosić obuwie ochronne we wszystkich miejscach pracy.
KLASYFIKACJA KOMPATYBILNOŚCI ELEKTROMAGNETYCZNEJ MATERIAŁÓW EMC
Ten materiał klasy A nie jest przeznaczony do użytku na terenie mieszkalnym, ponieważ dostarczana
tam publiczna energia elektryczna jest niskonapięciowa. W tych miejscach mogą występować
potencjalne trudności w zapewnieniu kompatybilności elektromagnetycznej, ze względu na zaburzenia
przewodzenia, a także emitowane częstotliwości radiowe.
Sprzęt ten nie spełnia wymogów normy IEC 61000-3-12 i jest przeznaczony do podłączania do
prywatnych sieci niskiego napięcia podłączonych do publicznej sieci energetycznej tylko na poziomie
średniego i wysokiego napięcia. W przypadku podłączenia do sieci publicznej zasilania o niskim
napięciu, odpowiedzialnością instalatora lub użytkownika
jest upewnienie się, że urządzenie może zostać podłączone.W tym celu należy skontaktować się z
operatorem sieci dystrybucyjnej.
EMISJE ELEKTROMAGNETYCZNE
Prąd elektryczny przechodzący przez jakikolwiek przewodnik wytwarza zlokalizowane pola elektryczne
i magnetyczne (EMF). Prąd spawania wytwarza pole elektromagnetyczne wokół obwodu spawalnic-
zego i sprzętu do spawania.
PL
Pola elektromagnetyczne EMF mogą zakłócać działanie niektórych implantów medycznych, takich jak rozruszniki serca.
Dla osób z implantami medycznymi muszą zostać podjęte środki ochronne. Na przykład, ograniczenia dostępu dla osób
przechodzących lub indywidualna ocena ryzyka dla spawaczy.
Spawacze powinni postępować zgodnie z poniższymi instrukcjami, aby zminimalizować ekspozycję na działanie pól
elektromagnetycznych z obwodu spawania:
• ułożyć kable spawalnicze razem – w miarę możliwości zamocować je za pomocą zacisku;
• ustawić się (tułów i głowę) jak najdalej od obwodu zgrzewania;
• nigdy nie owijać przewodów spawalniczych wokół ciała;
• nie umieszczać ciała pomiędzy kablami spawalniczymi. Trzymać oba kable po jednej stronie ciała;
• podłączyć zacisk uziemiający jak najbliżej spawanego obszaru;
• nie pracować zbyt blisko, nie pochylać się i nie opierać się o spawarkę;
• nie spawać podczas transportu spawarki lub podajnika drutu.
Zaleca się, aby osoby noszące rozruszniki serca skonsultowały się z lekarzem przed rozpoczęciem
użytkowania spawarki.
Narażenia na działania pól elektromagnetycznych podczas spawania mogą mieć inne skutki, konsekwencje zdrowotne, które nie są jeszcze znane.
ZALECENIA DO OCENY OBSZARU I MONTAŻU SPAWALNICZEGO
Informacje ogólne
Użytkownik jest odpowiedzialny za instalację i użytkowanie sprzętu do spawania łukowego zgodnie z instrukcją
producenta. W przypadku wykrycia zakłóceń elektromagnetycznych rolą użytkownika sprzętu do spawania łukowego
jest rozwiązanie sytuacji z pomocą techniczną producenta. W niektórych przypadkach to działanie zapobiegawcze może
sprowadzać się do czegoś tak prostego, jak uziemienie obwodu spawania. W innych przypadkach może być konieczne
skonstruowanie osłony elektromagnetycznej wokół źródła prądu spawania i całego elementu z zamocowaniem ltrów
wejściowych. We wszystkich przypadkach, zaburzenia elektromagnetyczne muszą być zminimalizowane, aż przestaną
być kłopotliwe.
Ocena obszaru spawania
Przed zainstalowaniem sprzętu do spawania łukowego, użytkownik powinien ocenić potencjalne problemy
elektromagnetyczne w otaczającym go obszarze. Należy wziąć pod uwagę następujące elementy:
a) obecność (powyżej, poniżej i obok spawarki łukowej) innych kabli energetycznych, sterowania i telefonicznych;
b) nadajniki i odbiorniki telewizyjne;
c) komputery i inny sprzęt;
d) urządzenia krytyczne dla bezpieczeństwa, takie jak zabezpieczenia maszyn przemysłowych;
e) zdrowie i bezpieczeństwo osób przebywających w danym obszarze, takich jak osoby z kardiostymulatorami lub
aparatami słuchowymi;
f) aparatura do kalibracji i pomiarów;
g) odizolowanie innych urządzeń, które znajdują się na tym samym obszarze.
61
Page 62
PROTIG 160 DC LIFT
Operator musi upewnić się, że urządzenia i sprzęt używane na tym samym obszarze są ze sobą kompatybilne. Może to
wiązać się z dodatkowymi środkami ostrożności;
h) pora dnia podczas spawania lub wykonywania innych wymaganych czynności.
Należy wziąć pod uwagę wielkość strefy otoczenia, zależną od struktury budynku i innych prac, które mają się tam
odbywać. Ta strefa otoczenia może wykraczać poza granice instalacji.
Ocena obszaru spawania
Oprócz oceny obszaru spawalniczego ocena systemów spawania łukowego może być wykorzystana do identykacji
i rozwiązania różnych przypadków zakłóceń. Wskazane jest, żeby ocena emisji obejmowała pomiary na miejscu,
jak określono w artykule 10 CISPR 11. Pomiary na miejscu mogą również pomóc potwierdzić skuteczność środków
ograniczających.
ZALECENIA DOTYCZĄCE METOD REDUKCJI EMISJI ELEKTROMAGNETYCZNEJ
a. Publiczna sieć zasilania: Wskazane jest podłączenie urządzeń spawalniczych do publicznej sieci zasilania zgodnie
z zaleceniami producenta. W przypadku występowania zakłóceń może być konieczne podjęcie dodatkowych środków
zapobiegawczych, takich jak ltrowanie publicznej sieci zasilania. Wskazane jest przewidzieć osłonę kabla zasilającego w
przewodzie zainstalowanym na stałe, która będzie z metalu lub innego odpowiednika materiału do spawania łukowego.
Powinno się również zapewnić ciągłość elektryczną osłony na całej jej długości. Należy również połączyć osłonę ze
źródłem prądu spawania w celu zapewnienia dobrego połączenia elektrycznego pomiędzy przewodem i obudową źródła
prądu spawania.
b. Konserwacja urządzeń do spawania łukowego: Sprzęt do spawania łukowego wymaga rutynowej konserwacji
wedle zaleceń producenta. Wskazane jest, aby wszystkie wejścia, drzwiczki serwisowe i pokrywy były zamknięte i
prawidłowo zablokowane, gdy urządzenie do spawania łukowego jest włączone. Wskazane jest, aby sprzęt do spawania
łukowego nie był w żaden sposób modykowany z wyjątkiem zmian i ustawień opisanych w instrukcji obsługi producenta.
W szczególności wskazane jest, aby urządzenie rozruchowe dozujące i stabilizujące łuk było regulowane i konserwowane
zgodnie z zaleceniami producenta.
c. Kable spawalnicze: Kable te powinny być jak najkrótsze, umieszczone jak najbliżej siebie i blisko ziemi lub całkowicie
na podłodze.
d. Uziemienie ekwipotencjalne: Należy rozważyć połączenie wszystkich przedmiotów metalowych w pobliżu.
Jednakże metalowe przedmioty podłączone do przedmiotu obrabianego zwiększają ryzyko porażenia elektrycznego,
jeśli operator dotknie zarówno tych metalowych elementów, jak i elektrody. Wymagane jest odizolowanie operatora od
takich metalowych przedmiotów.
e. Uziemienie spawanego elementu: Jeżeli dana część nie jest uziemiona – ze względów bezpieczeństwa elektrycznego
lub ze względu najej rozmiar i położenie (co ma miejsce w przypadku kadłubów statków lub metalowych konstrukcji
budowlanych) – uziemienie części może w niektórych przypadkach, ale nie w sposób systematyczny, obniżyć emisję.
Zaleca się unikanie uziemienia części, które mogłoby zwiększyć ryzyko obrażeń u użytkowników lub uszkodzenia innego
sprzętu elektrycznego. W razie potrzeby, połączenie doziemne spawanej części powinno być wykonane bezpośrednio,
ale w niektórych krajach, gdzie to bezpośrednie połączenie nie jest dozwolone, połączenie powinno być wykonane z
użyciem odpowiedniego kondensatora i dobrane zgodnie z krajowymi przepisami. Należy unikać uziemiania części, które
mogłyby zwiększyć ryzyko zranienia użytkownika lub uszkodzenia innych urządzeń elektrycznych. Jeśli to konieczne,
właściwe jest połączenie spawanej części bezpośrednio z uziemieniem, ale w niektórych krajach to połączenie jest
zabronione. W razie konieczności wykonać połączenie uziemiające za pośrednictwem odpowiednich kondensatorów
zgodnych z przepisami krajowymi.
f. Ochrona i ekranowanie: Ochrona i selektywne ekranowanie kabli, i urządzeń w okolicy może łagodzić problemy
zakłóceń. Ochrona całego obszaru spawania może być przewidziana do specjalnych zastosowań.
PL
TRANSPORT I PRZENOSZENIE ŹRÓDŁA PRĄDU SPAWANIA
Źródło prądu spawania jest wyposażone w dodatkowy uchwyt do przenoszenia w ręku. Nie należy
lekceważyć jego wagi. Uchwyt nie jest postrzegany jako część do podwieszenia.
Nie wolno używać kabli ani palników do przemieszczania źródła prądu spawalniczego. Musi ono być
przemieszczane w pozycji pionowej.
Nigdy nie podnosić butli z gazem i źródła prądu spawania w tym samym czasie. Ich standardy transportowania są różne.
Nie przemieszczać źródła prądu spawania nad ludźmi czy przedmiotami.
INSTALACJA MATERIAŁU
• Umieścić źródło prądu spawania na podłodze, której maksymalne nachylenie wynosi 10 °.
• Zapewnić wystarczającą strefę do chłodzenia źródła prądu spawania i do łatwego dostępu do panelu sterowania.
• Nie stosować w środowisku, gdzie występują pyły metali przewodzących.
• Źródło prądu spawania musi być chronione przed deszczem i nie może być narażone na działanie promieni słonecznych.
• Urządzenie należy ustawiać i eksploatować wyłącznie zgodnie z informacjami o stopniu ochrony IP21, to znaczy:
- zabezpieczenie przed dostępem do niebezpiecznych części stałych o średnicy > 12,5 mm i,
- zabezpieczenie przed spadającymi pionowo kroplami wody
62
Page 63
PROTIG 160 DC LIFT
Przewody zasilania, przedłużacze i przewody spawalnicze muszą być całkowicie rozwinięte, aby zapobiec przegrzaniu.
Producent nie ponosi żadnej odpowiedzialności za szkody wyrządzone osobom i przedmiotom ze względu
na niewłaściwe i niebezpieczne wykorzystania tego materiału.
KONSERWACJA / PORADY
• Konserwację powinny przeprowadzać wyłącznie osoby z odpowiednimi kwalikacjami. Zalecana jest coroczna
konserwacja.
• Odciąć zasilanie, odłączając wtyczkę i odczekać dwie minuty przed rozpoczęciem pracy na urządzeniu.
Wewnątrz, napięcie i siła prądu są wysokie i niebezpieczne.
• Regularnie zdjąć pokrywę i oczyścić z kurzu za pomocą pistoletu ze sprężonym powietrzem. Należy przy
tej okazji również zlecić wykwalikowanemu specjaliście dysponującemu odpowiednim sprzętem sprawdzenie
połączeń elektrycznych.
• Regularnie sprawdzać stan techniczny przewodu zasilającego. W celu uniknięcia zagrożenia, uszkodzony
kabel zasilający musi zostać wymieniony przez producenta, jego serwis lub osobę o podobnych kwalikacjach.
• Zostawić odsłoniętą kratkę wentylacyjną źródła spawania dla odpowiedniego wlotu i wylotu powietrza.
• Nie używać tego źródła spawania do rozmrażania rur odpływu kanalizacyjnego, ładowania baterii/akumulatorów lub do rozruchu silnika.
PL
INSTALACJA - FUNKCJONOWANIE URZĄDZENIA
W celu zapewnienia optymalnego połączenia zaleca się stosowanie adapterów dostarczonych wraz z
zestawem.
OPIS
To przenośne i wentylowane stanowisko spawalnicze Inverter, przeznaczone jest do zgrzewania elektrodami powlekanymi (MMA) oraz elektrodami ogniotrwałymi (TIG Lift) w prądzie stałym (DC). W MMA spawa się wszystkimi rodzajami
elektrod: rutylową, ze stali nierdzewnej, żeliwną, zasadową. Pracuje na zasilaniu jednofazowym 230V. W TIG, spawa
ono większość metali z wyjątkiem aluminium i jego stopów. Są one zabezpieczone do korzystania z generatorów (Zasil.
230V +- 15%).
OPIS URZĄDZENIA (I)
1- Przyłącze gazowe palnika 5- Klawiatura
2- Gniazdo o Polaryzacji Pozytywnej 6- Kabel zasilania (2.2 m)
3- Gniazdo o Polaryzacji Ujemnej 7- Przyłącze gazowe
4- Złącze spustu
INTERFEJS CZŁOWIEK-MASZYNA (II)
1- Wyświetlacz 5- Przycisk wyboru-zatwierdzenia
2- Kontrolka trybu «spawanie elektrodą» (MMA) 6- Kontrolka zabezpieczenia termicznego
3- Kontrolka trybu «spawanie elektrodą ogniotrwałą» (TIG) 7- Przycisk ON-Stan czuwania
4- Wybór wartości + lub -
PRZYCISK URUCHAMIANIA URZĄDZENIA
• Urządzenie to jest dostarczane z wtyczką 16 A typu CEE7/7 i powinno być używana wyłącznie na jednofazowej instalacji elektrycznej 230V (50-60Hz) o trzech kablach w tym jednym neutralnym uziemionym.
Pochłaniany prąd skuteczny (I1e) dla maksymalnych warunków użytkowania wyświetlany jest na urządzeniu. Sprawdzić,
czy zasilacz i jego zabezpieczenie (bezpiecznik i / lub wyłącznik) są kompatybilne z parametrami wymaganego źródła
prądu. W niektórych krajach może być konieczna wymiana gniazda zasilania, aby umożliwić maksymalną eksploatację
urządzenia.
Zaleca się stosowanie gniazda 20 A przy intensywnym użytkowaniu. Urządzenie należy umieścić tak, aby dostępne było
gniazdo.
• Rozruch odbywa się poprzez naciśnięcie przycisku «ON / STAN WSTRZYMANIA».
Jeśli napięcie zasilania jest wyższe niż 265V, włącza się zabezpieczenie urządzenia.
W celu wskazania tej usterki, na wyświetlaczu pojawi się symbol .
Normalna praca zostaje wznowiona około 30 sekund po powrocie napięcia zasilania do nominalnego zakresu.
63
Page 64
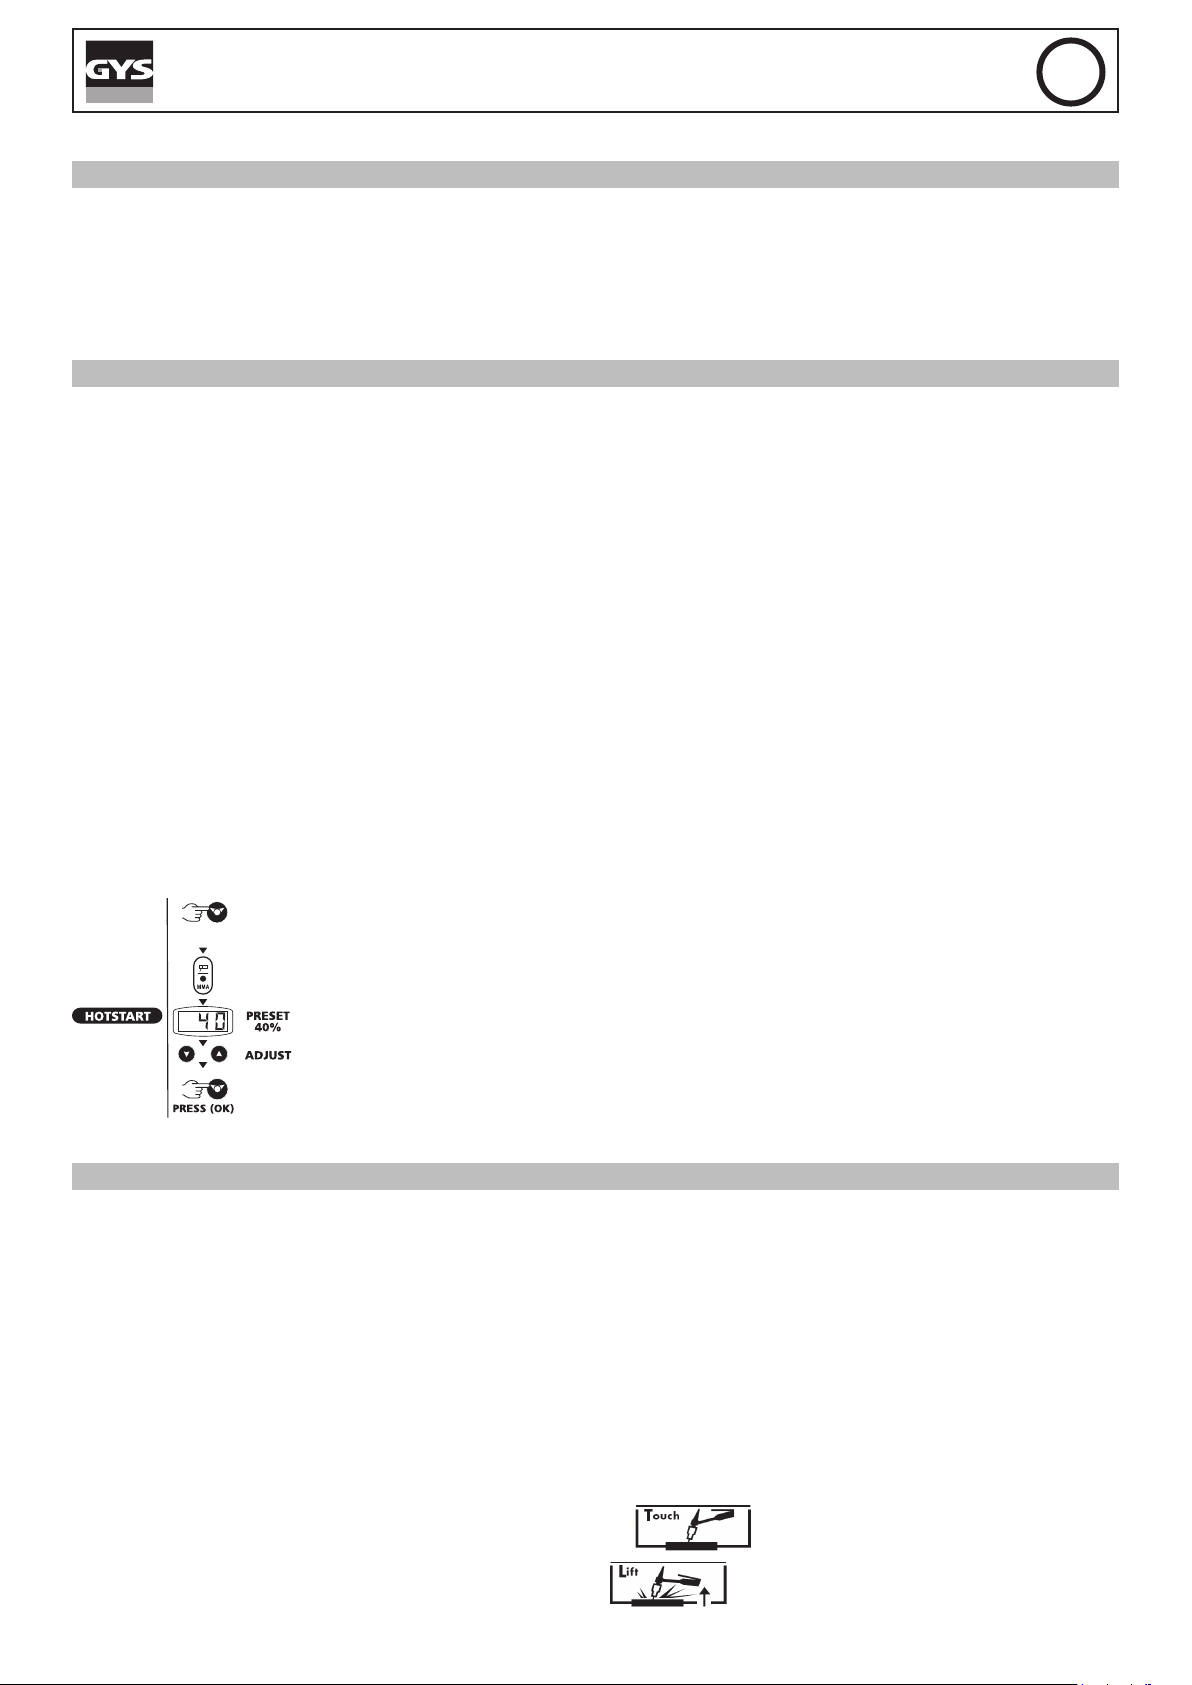
PROTIG 160 DC LIFT
PODŁĄCZENIE DO AGREGATU PRĄDOTWÓRCZEGO
Urządzenie to może być zasilane z generatorów pod warunkiem, że zasilanie pomocnicze spełnia następujące wymagania:
- Napięcie powinno być zmienne, ustawione zgodnie ze specykacją, a napięcie szczytowe mniejsze niż 400 V,
- Częstotliwość powinna wynosić od 50 do 60 Hz.
Konieczna jest werykacja tychże warunków, ponieważ wiele generatorów wytwarza impulsy wysokiego napięcia, co
może spowodować uszkodzenie sprzętu.
SPAWANIE ELEKTRODĄ OTULONĄ (TRYB MMA)
• Podłączyć kable uchwytu elektrody i zacisku masy na złączach. Należy przestrzegać polaryzacji wskazanej na opakowaniu elektrod.
• Stosować się do standardowych zasad dotyczących spawania.
Urządzenia te wyposażone są w 3 specyczne funkcje dla Inwertorów:
Hot Start zapewnia przetężenie na początku spawania.
Arc Force zapewnia przetężenia, które zapobiegają przywieraniu elektrody, gdy elektroda ta wchodzi do jeziorka spawal-
niczego.
Anti-Sticking pozwala łatwo odkleić elektrodę bez jej zaczerwieniania w przypadku jej
przyklejenia.
Włączanie trybu MMA i ustawianie intensywności:
- Wybierz pozycję MMA (2) za pomocą selektora (5), naciskając do momentu zapalenia się wskaźnika MMA.
- Ustawić żądany procent (wyświetlacz 1)) za pomocą przycisków (4).
PL
Regulowany Hot start:
Hot Start jest regulowany od 0 do 60% w granicach 160 A.
Nasze porady: Niski Hot start (gorący start) do cienkich blach i wysoki Hot Start (gorący start) dla metali ciężkich do
spawania (brudne lub utlenione części).
Aby wyregulować Hot Start, wykonaj następujące kroki:
PRESS 3”
SPAWANIE TIG LIFT (TRYB TIG)
Spawanie TIG DC wymaga gazu osłonowego (Argon).
Do spawania metodą TIG, wykonaj następujące kroki:
1. Podłączyć zacisk uziemienia na dodatniej polaryzacji (+).
2. Podłączyć palnik do biegunowości ujemnej (-), do złącza DIN i do złącza GAS.
3. Podłączyć wąż gazowy do tylnej części stacji roboczej i do regulatora ciśnienia butli gazowej.
4. Wybrać pozycję TIG (3) za pomocą selektora (5), naciskając do momentu zapalenia się wskaźnika TIG.
- Krótko nacisnąć przełącznik wyboru (5).
- Kontrolka «MMA» miga, a na wyświetlaczu pojawia się wartość Hotstart.
- Ustawić żądany procent (wyświetlacz 1) za pomocą przycisków (4).
- Potwierdzić żądaną wartość naciskając przełącznik (5).
- Kontrolka MMA świeci się w sposób ciągły.
5. Wyregulować żądane napięcie (wyświetlacz (1)) za pomocą przycisków (4), w zależności od grubości, która ma być
spawana (30A/mm).
6. Ustawić przepływ gazu w reduktorze ciśnienia butli.
7. W celu zajarzenia łuku:
a- Dotknij elektrodą do obrabianego przedmiotu, naciśnij spust .
b- Podnieś elektrodę 2 do 5 mm od obrabianego przedmiotu .
8. Na końcu spawania: Zwolnić spust, aby uruchomić opadanie prądu i rozpocząć końcową fazę podawania gazu.
64
Page 65
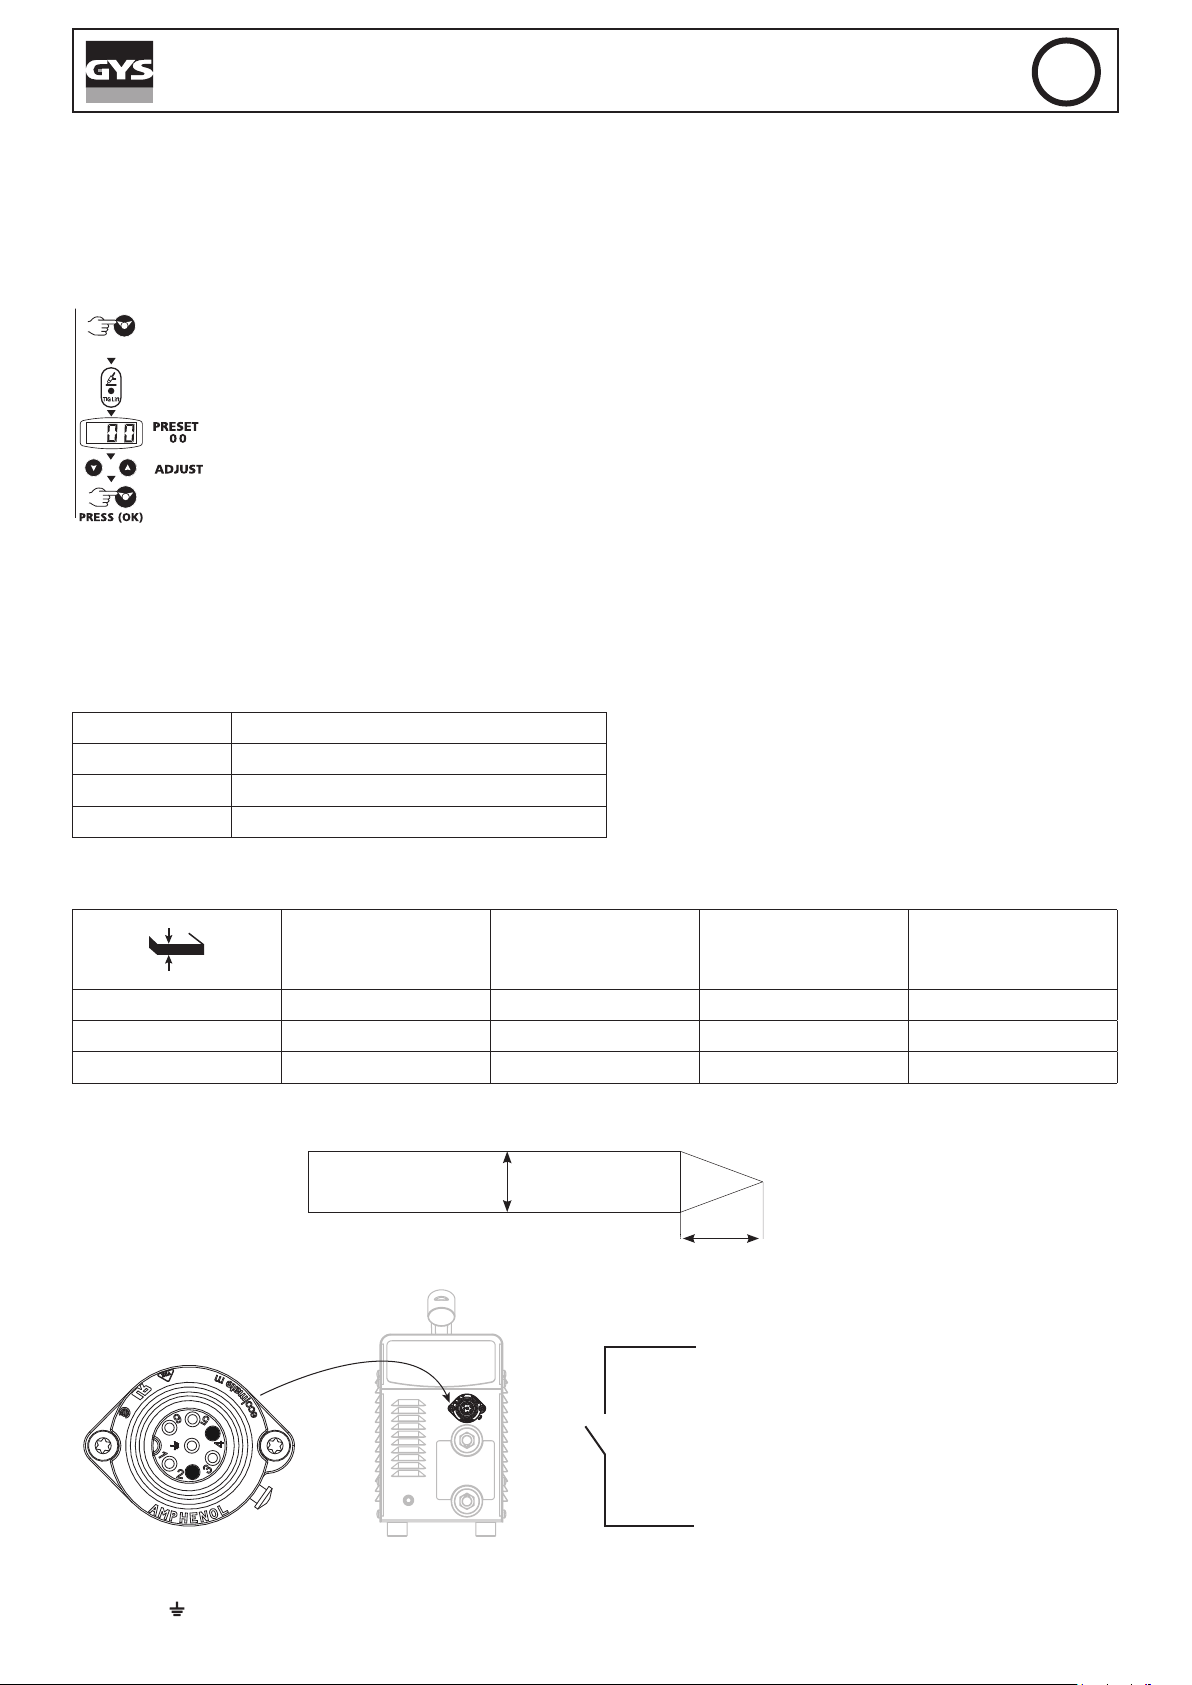
PROTIG 160 DC LIFT
Regulacja zaniku łuku
Aktywacja funkcji:
Na końcu spoiny odpowiada to czasowi wymaganemu po wyzwoleniu zbocza opadającego, aby stopniowo zmniejszyć
prąd spawania aż do zatrzymania łuku. Funkcja ta pozwala zapobiegać pęknięciom i wgłębieniom spawania końcowego.
Aby ją aktywować, należy postępować w następujący sposób:
PL
PRESS 3”
Automatyczny PostGaz
PostGas utrzymuje ochronę gazową po zgaszeniu łuku. Chroni on zarówno obrabiany przedmiot, jak i elektrodę przed
utlenianiem. Nie jest wymagana żadna regulacja, ponieważ czas PostGas automatycznie dostosowuje się do prądu.
Przykłady :
Prąd Czas trwania postGazu (automatyczny)
10 A 6,5 sekund
100 A 11 sekund
160 A 14 sekund
Zalecane kombinacje / ostrzenie elektrod
1- Krótko nacisnąć przełącznik wyboru (5).
2- Kontrolka «TIG» miga, a na wyświetlaczu pojawia się czas zanikania.
‘’
3- Ustawienie żądanego czasu rozjaśniania od 1 do 10 sekund (wyświetlacz (1)), za pomocą przycisków (4).
4- Potwierdzić żądaną wartość naciskając przełącznik (5). Kontrolka TIG świeci się w sposób ciągły.
Prąd (A) Ø Elektroda (mm)
0.3 - 3 mm 5 - 75 1 6,5 6 - 7
2.4 - 6 mm 60 - 150 1.6 8 6 - 7
4 - 8 mm 100 - 200 2 9.5 7 - 8
W celu uzyskania optymalnej wydajności należy używać zaostrzonej elektrody w następujący sposób:
L = 2,5 x d.
d
Ø Dysza
(mm)
(Argon l/mn)
L
Złącze kontroli spustu
2
Przepływ
1, 3, 5, 6 i : niepodłączone.
4
65
Page 66
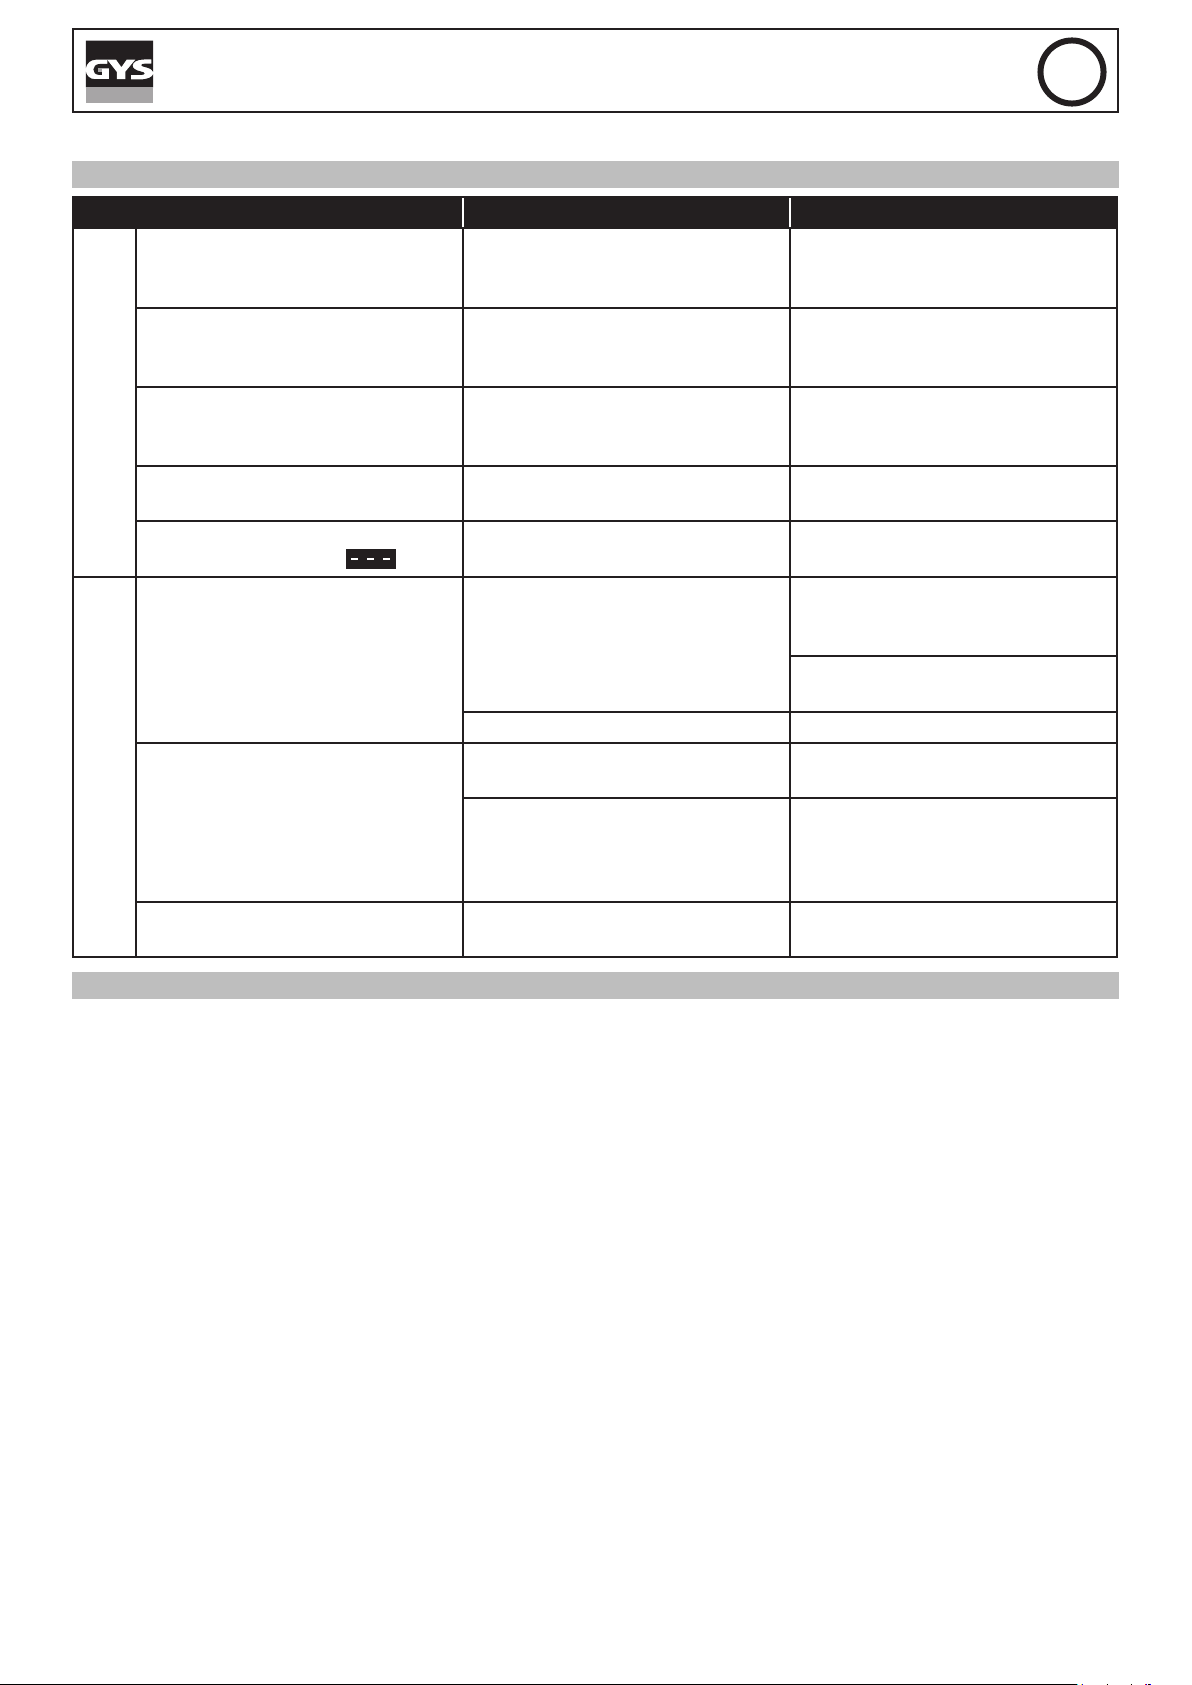
PROTIG 160 DC LIFT
BŁĘDY, PRZYCZYNY, ROZWIĄZANIA
Błędy Przyczyny Rozwiązania
Urządzenie nie dostarcza prądu i
świeci się na żółto kontrolka błędu
termicznego (6).
Wyświetlacz jest włączony, ale
urządzenie nie dostarcza prądu.
Stanowisko jest zasilane, a Ty
czujesz mrowienie, kładąc rękę na
MMA-TIG
karoserii.
Urządzenie źle spawa Błąd polaryzacji
Po włączeniu, na wyświetlaczu
pojawia się komunikat
Niestabilny łuk
TIG
Elektroda wolframowa utlenia się i
matowieje na końcu spawania
Elektroda się topi Błąd polaryzacji
.
Włączyło się zabezpieczenie termiczne urządzenia.
Kabel zacisku uziemienia lub
uchwyt elektrody nie jest
podłączony do stanowiska.
Połączenie uziemienia jest uszko-
dzone.
Nie jest przestrzegane napięcie
zasilania (230 V +/-15%)
Błąd pochodzący z elektrody wol-
framowej (tungstene)
Nadmierny przepływ gazu Zmniejszyć zużycie gazu
Obszar spawania.
Problem gazu lub przedwczesne
odcięcie gazu
Poczekać do końca okresu
chłodzenia, około 2 minuty.
Kontrolka (6) gaśnie.
Sprawdzić połączenia.
Należy sprawdzić wtyczkę i uziemienie państwa instalacji.
Sprawdzić zalecenia polaryzacji na
opakowaniu elektrod.
Sprawdź swoją instalację
elektryczną lub agregat
Stosować elektrodę wolframową
odpowiednich rozmiarów
(tungstene)
Używać właściwie przygotowanej
elektrody wolframowej (tungstene)
Chronić strefę spawania przed
przeciągami.
Sprawdzić i dokręcić wszystkie połączenia gazowe. Przed
odcięciem gazu zaczekać, aż
schłodzi się elektroda.
Sprawdzić, czy zacisk masy jest
dobrze podłączony do +
PL
GWARANCJA
Gwarancja obejmuje wszystkie usterki lub wady produkcyjne przez okres 2 lat od daty zakupu (części i robocizna).
Gwarancja nie obejmuje:
• Wszelkich innych szkód spowodowanych transportem.
• Zwykłego zużycia części (Np. : kabli, zacisków, itp.).
• Przypadków nieodpowiedniego użycia (błędów zasilania, upadków czy demontażu).
• Uszkodzenia związane ze środowiskiem (zanieczyszczenia, rdza, kurz).
W przypadku usterki należy zwrócić urządzenie do dystrybutora, załączając:
- dowód zakupu z datą (paragon skalny, fakturę....)
- notatkę z wyjaśnieniem usterki.
66
Page 67
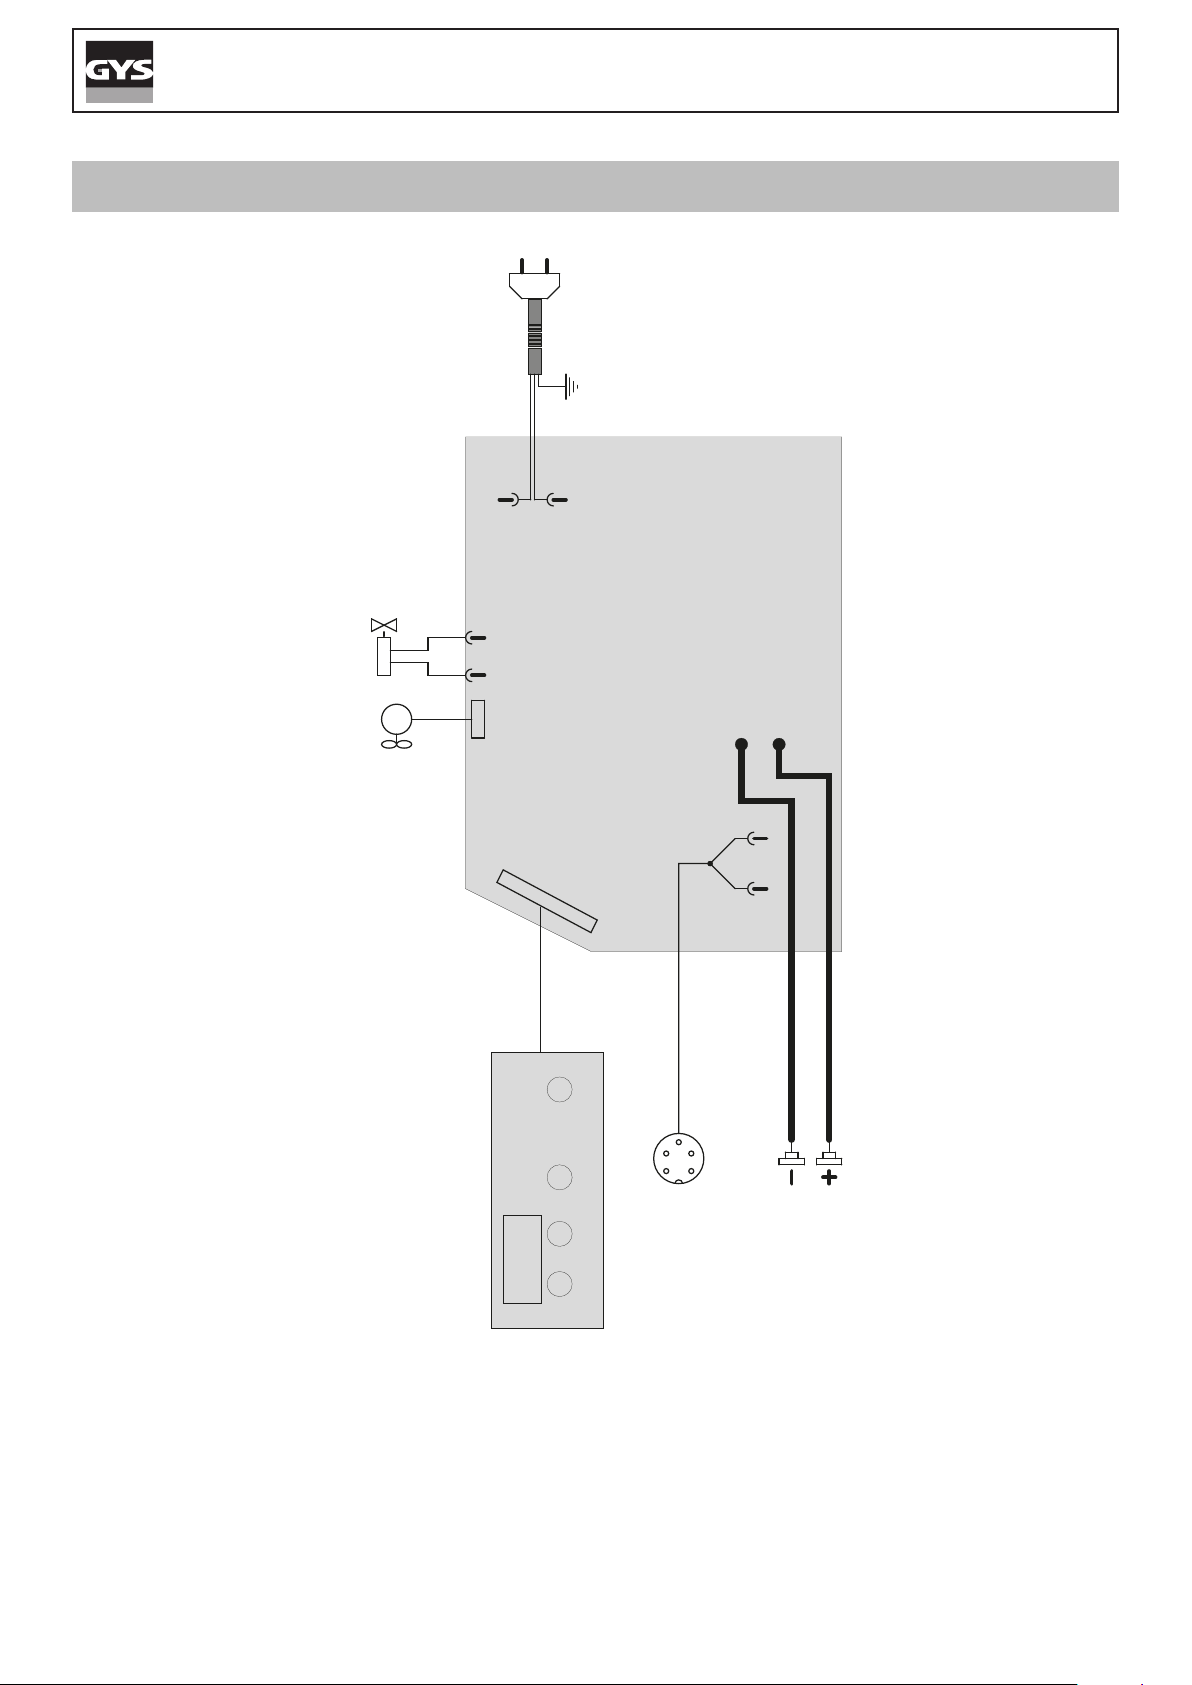
PROTIG 160 DC LIFT
SCHÉMA ÉLECTRIQUE / CIRCUIT DIAGRAM /SCHALTPLAN/ DIAGRAMA ELECTRICO
/ЭЛЕКТРИЧЕСКАЯ СХЕМА / ELEKTRISCHE SCHEMA / SCEMA ELETTRICO / SCHEMAT ELEKTRYCZNY
7
6
10
M
9
2
3
2
4
67
Page 68
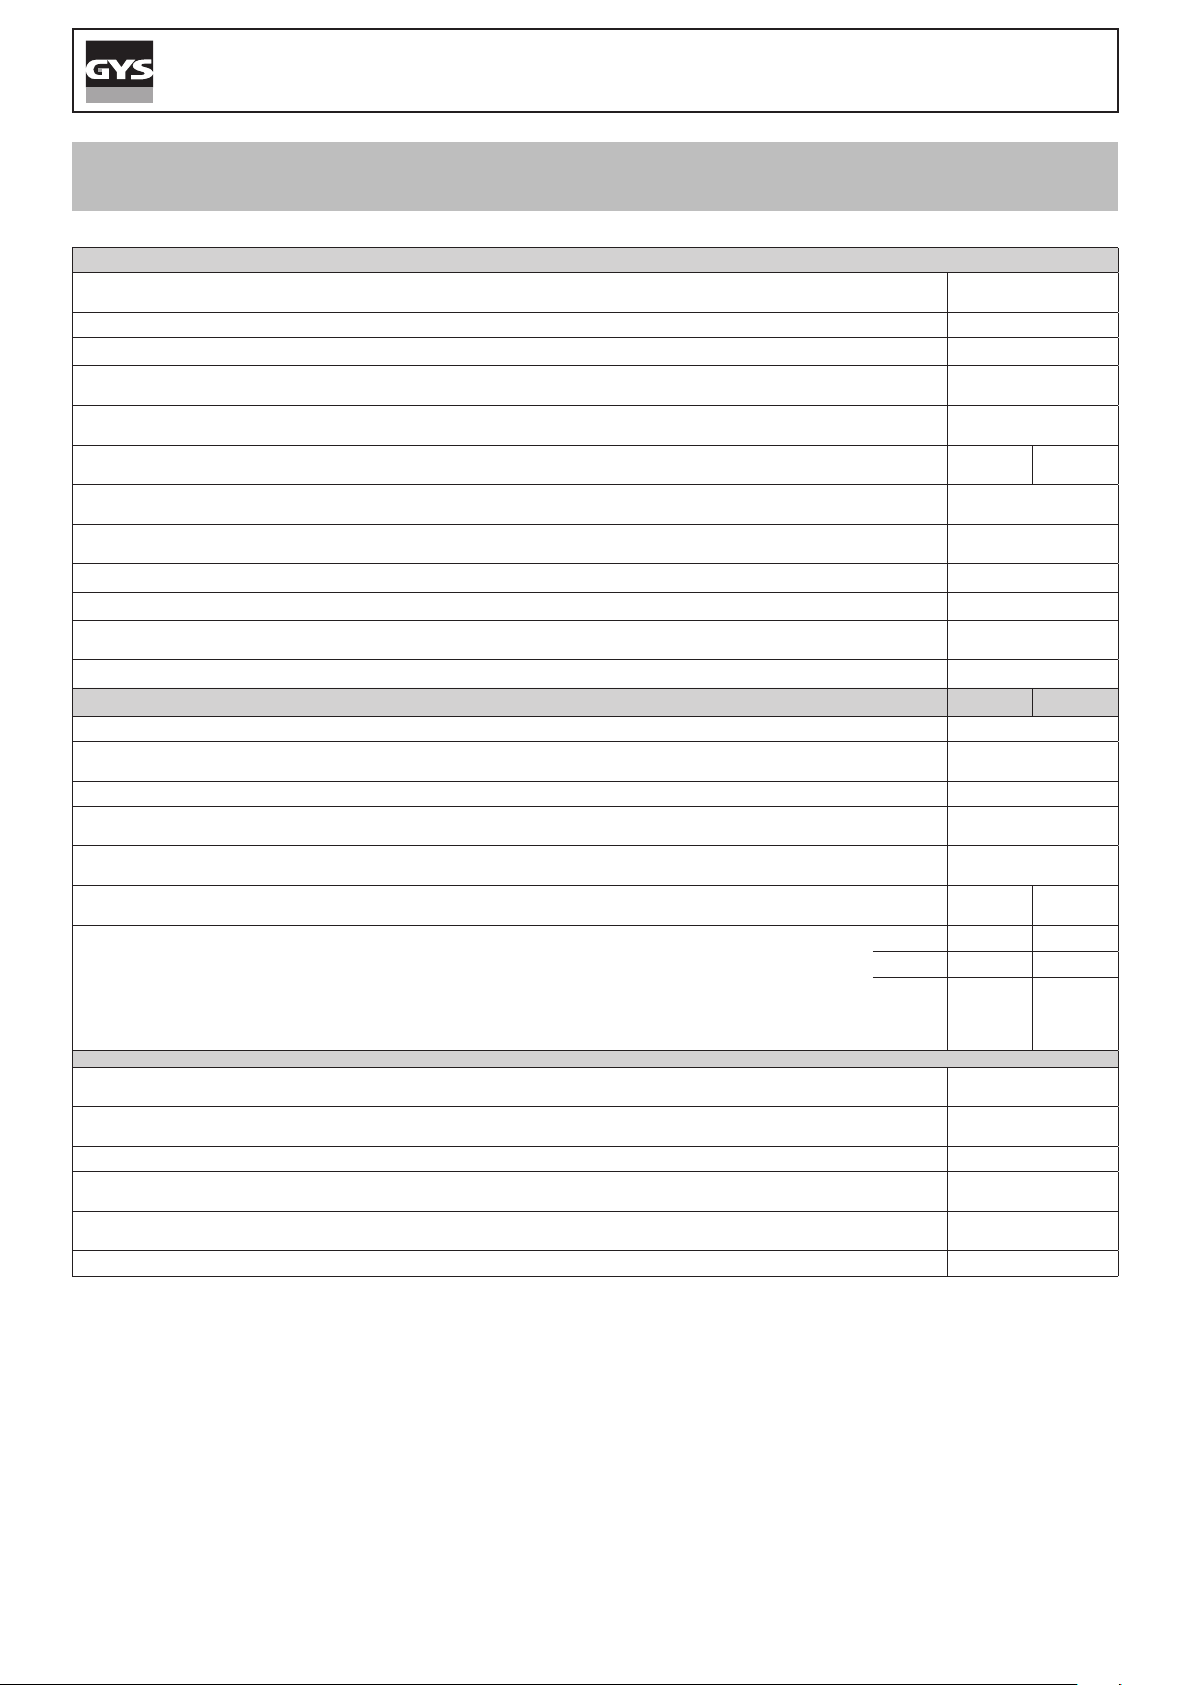
PROTIG 160 DC LIFT
SPÉCIFICATIONS TECHNIQUES / TECHNICAL SPECIFICATIONS / TECHNISCHE DATEN /
ESPECIFICACIONES TÉCNICAS / ТЕХНИЧЕСКИЕ СПЕЦИФИКАЦИИ / TECHNISCHE GEGEVENS /
SPECIFICHE TECNICHE / DANE TECHNICZNE
Primaire / Primary / Primär / Primario / Первичка / Primaire / Primario / Podstawowy
Tension d’alimentation / Power supply voltage / Stromversorgung / Tensión de red eléctrica / Напряжение питания / Voedingsspanning / Tensione di alimentazione / Napięcie zasilania
Fréquence secteur / Mains frequency / Netzfrequenz / Frecuencia / Частота сети / Frequentie sector / Frequenza settore / Częstotliwość sieci zasilania 50 / 60 Hz
Nombre de phases / Number of phases / Anzahl der Phasen / Número de fases / Количество фаз / Aantal fasen / Numero di fase / Liczba faz 1
Fusible disjoncteur / Fuse / Sicherung / Fusible disyuntor / Fusible disyuntor / Плавкий предохранитель прерывателя / Zekering hoofdschakelaar / Fusibile
disgiuntore / Wyłącznik bezpieczników
Courant d’alimentation eectif maximal I1e / Maximum eective supply current I1e / Corriente de alimentación efectiva máxima I1e / Maximale eectieve
voedingsstroom I1e / Corrente di alimentazione eettiva massima I1e / Maksymalny efektywny prąd zasilania I1e
Courant d’alimentation maximal I1max / Maximum supply current I1max / Corriente de alimentación máxima I1max / Maximale voedingsstroom I1max / Corrente
di alimentazione massima I1max / Maksymalny prąd zasilania I1max
Section du cordon secteur / Mains cable section / Sectie netsnoer / Sección del cable de alimentación / Sezione del cavo di alimentazione / Odcinek przewodu
zasilającego
Puissance active maximale consommée / Maximum active power consumed / Consumo máximo de energía activa / Maximale actieve verbruikte vermogen /
Potenza attiva massima consumata / Maksymalny pobór mocy czynnej
Consommation au ralenti / Idle consumption / Consumo en ralentizado / Stationair verbruik / Consumo al minimo / Zużycie na biegu jałowym 12.4 W
Rendement à I2max / Eciency at I2max / Eciencia a I2máx / Rendement bij I2max / Ecienza a I2max / Sprawność przy I2max 84 %
Facteur de puissance à I2max (λ) / Power factor at I2max (λ) / Factor de potencia a I2max (λ) / Inschakelduur bij I2max (λ) / Ciclo di potenza a I2max (λ) /
Współczynnik mocy przy I2max (λ)
Classe CEM / EMC class / Classe CEM / Klasse CEM / Classe CEM / Klasa EMC A
Secondaire / Secondary / Sekundär / Secundario / Вторичка / Secondair / Secondario / Zapasowy MMA TIG
Tension à vide / No load voltage / Leerlaufspannung / Tensión al vacío / Напряжение холостого хода / Nullastspanning / Tensione a vuoto / Napięcie próżniowe 78 V
Nature du courant de soudage / Type of welding current / Tipo de corriente de soldadura / Type lasstroom / Tipo di corrente di saldatura / Rodzaj prądu spawa-
nia
Modes de soudage / Welding modes / Modos de soldadura / Lasmodules / Modalità di saldatura / Tryby spawania MMA, TIG
Courant de soudage minimal / Minimum welding current / Corriente mínima de soldadura / Minimale lasstroom / Corrente minima di saldatura / Minimalny prąd
spawania
Courant de sortie nominal (I2) / Normal current output (I2) / nominaler Ausgangsstrom (I2) / Corriente de salida nominal (I2) / Номинальный выходной ток (I2)
/ Nominale uitgangsstroom (I2) / Corrente di uscita nominale (I2) / Nominalny prąd wyjściowy (I2)
Tension de sortie conventionnelle (U2) / Conventional voltage output (U2) / entsprechende Arbeitsspannung (U2) / Tensión de salida convencional (U2) / Условное
выходные напряжения (U2) / Conventionele uitgangsspanning (U2) / Tensione di uscita convenzionale (U2) / Konwencjonalne napięcie wyjściowe (U2)
Facteur de marche à 40°C (10 min)*
Norme EN60974-1.
Duty cycle at 40°C (10 min)*
Standard EN60974-1.
Einschaltdauer @ 40°C (10 min)*
EN60974-1 -Norm.
Ciclo de trabajo a 40°C (10 min)*
Norma EN60974-1
ПВ% при 40°C (10 мин)*
Норма EN60974-1.
Inschakelduur bij 40°C (10 min)*
Norm EN60974-1.
Ciclo di lavoro a 40°C (10 min)*
Norma EN60974-1.
Cykl pracy w 40°C (10 min)*
Norma EN60974-1.
Imax 17 % 22 %
60% 80 A 95 A
100% 65 A 85 A
230 V +/- 15%
16 A
14.5 A
33.5 A 23.6 A
3 x 1.5 mm²
5210 W
0.63
DC
20 A
20 - 160 A
20.8 V -
26.4 V
10.8 V -
16.4 V
Température de fonctionnement / Functionning temperature / Betriebstemperatur / Temperatura de funcionamiento / Рабочая температура / Gebruikstemperatuur / Temperatura di funzionamento / Temperatura urządzenia podczas pracy
Température de stockage / Storage temperature / Lagerungstemperatur / Temperatura de almacenaje / Температура хранения / Bewaartemperatuur / Tempera-
tura di stoccaggio / Temperatura przechowywania
Degré de protection / Protection level / Schutzgrad / Grado de protección / Степень защиты / Beschermingsklasse / Grado di protezione / Stopień ochrony IP21
Classe d’isolation minimale des enroulements / Minimum coil insulation class / Clase mínima de aislamiento del bobinado / Minimale isolatieklasse omwikkelingen
/ Classe minima di isolamento degli avvolgimenti / Minimalna klasa izolacji okablowania
Dimensions (Lxlxh) / Dimensions (Lxlxh) / Abmessung (LxBxH) / Dimensiones (Lxlxh) / Размеры (ДхШхВ) / Afmetingen (Lxlxh) / Dimensioni (Lxlxh) / Wymiary
(DxSxW)
Poids / Weight / Gewicht / Peso / Вес / Gewicht / Peso / Waga 5.1 kg
68
-10°C +40°C
-20°C +55°C
B
28 x 13 x 25 cm
Page 69
PROTIG 160 DC LIFT
*Les facteurs de marche sont réalisés selon la norme EN60974-1 à 40°C et sur un cycle de 10 min.
Lors d’utilisation intensive (> au facteur de marche) la protection thermique peut s’enclenchée, dans ce cas, l’arc s’éteint et le témoin
Laissez le matériel alimenté pour permettre son refroidissement jusqu’à annulation de la protection.
La source de courant de soudage décrit une caractéristique de sortie tombante.
*The duty cycles are measured according to standard EN60974-1 à 40°C and on a 10 min cycle.
While under intensive use (> to duty cycle) the thermal protection can turn on, in that case, the arc swictes o and the indicator
Keep the machine’s power supply on to enable cooling until thermal protection cancellation.
The welding power source describes an external drooping characteristic.
*Einschaltdauer gemäß EN60974-1 (10 Minuten - 40°C).
Bei sehr intensivem Gebrauch (>Einschaltdauer) kann der Thermoschutz ausgelöst werden. In diesem Fall wird der Lichtbogen abgeschaltet und die entsprechende
Warnung erscheint
Das Gerät entspricht in seiner Charakteristik einer Spannungsquelle mit fallender Kennlinie.
*Los ciclos de trabajo están realizados en acuerdo con la norma EN60974-1 a 40ºC y sobre un ciclo de diez minutos.
Durante un uso intensivo (superior al ciclo de trabajo), se puede activar la protección térmica. En este caso, el arco se apaga y el indicador
Deje el aparato conectado para permitir que se enfríe hasta que se anule la protección.
La fuente de corriente de soldadura posee una salida de tipo corriente constante.
*ПВ% указаны по норме EN60974-1 при 40°C и для 10-минутного цикла.
При интенсивном использовании (> ПВ%) может включиться тепловая защита. В этом случае дуга погаснет и загорится индикатор
Оставьте аппарат подключенным к питанию, чтобы он остыл до полной отмены защиты.
Источник сварочного тока описывает падающую внешнюю характеристику.
*De inschakelduur is gemeten volgens de norm EN60974-1 bij een temperatuur van 40°C en bij een cyclus van 10 minuten.
Bij intensief gebruik (superieur aan de inschakelduur) kan de thermische beveiliging zich in werking stellen. In dat geval gaat de boog uit en gaat het beveiligingslampje
gaat branden.
Laat het apparaat aan de netspanning staan om het te laten afkoelen, totdat de beveiliging afslaat.
Het beschreven lasapparaat heeft een output karakteristiek van «constante at» type.
*I cicli di lavoro sono realizzati secondo la norma EN60974-1 a 40°C e su un ciclo di 10 min.
Durante l’uso intensivo (> al ciclo di lavoro) la protezione termica può attivarsi, in questo caso, l’arco si spegne e la spia
Lasciate il dispositivo collegato per permettere il suo rareddamento no all’annullamento della protezione.
La fonte di corrente di saldatura presenta una caratteristica di uscita spiovente.
auf der Anzeige. Das Gerät zum Abkühlen nicht ausschalten und laufen lassen bis das Gerät wieder bereit ist.
si illumina.
s’allume.
switches on.
se enciende.
.
*Te cykle robocze wykonane są zgodnie z normą EN60974-1 w temperaturze 40°C i w cyklu 10 min.
Przy intensywnym użytkowaniu (> cykl pracy) może włączyć się ochrona termiczna, w tym przypadku, wyłącza się łuk i zapala się kontrolka.
Należy pozostawić urządzenie podłączone do prądu w celu umożliwienia jego schłodzenia, aż do momentu, gdy wyłączy się zabezpieczenie / ochrona termiczna.
Źródło prądu spawania opisuje spadającą charakterystykę wyjściową.
69
Page 70
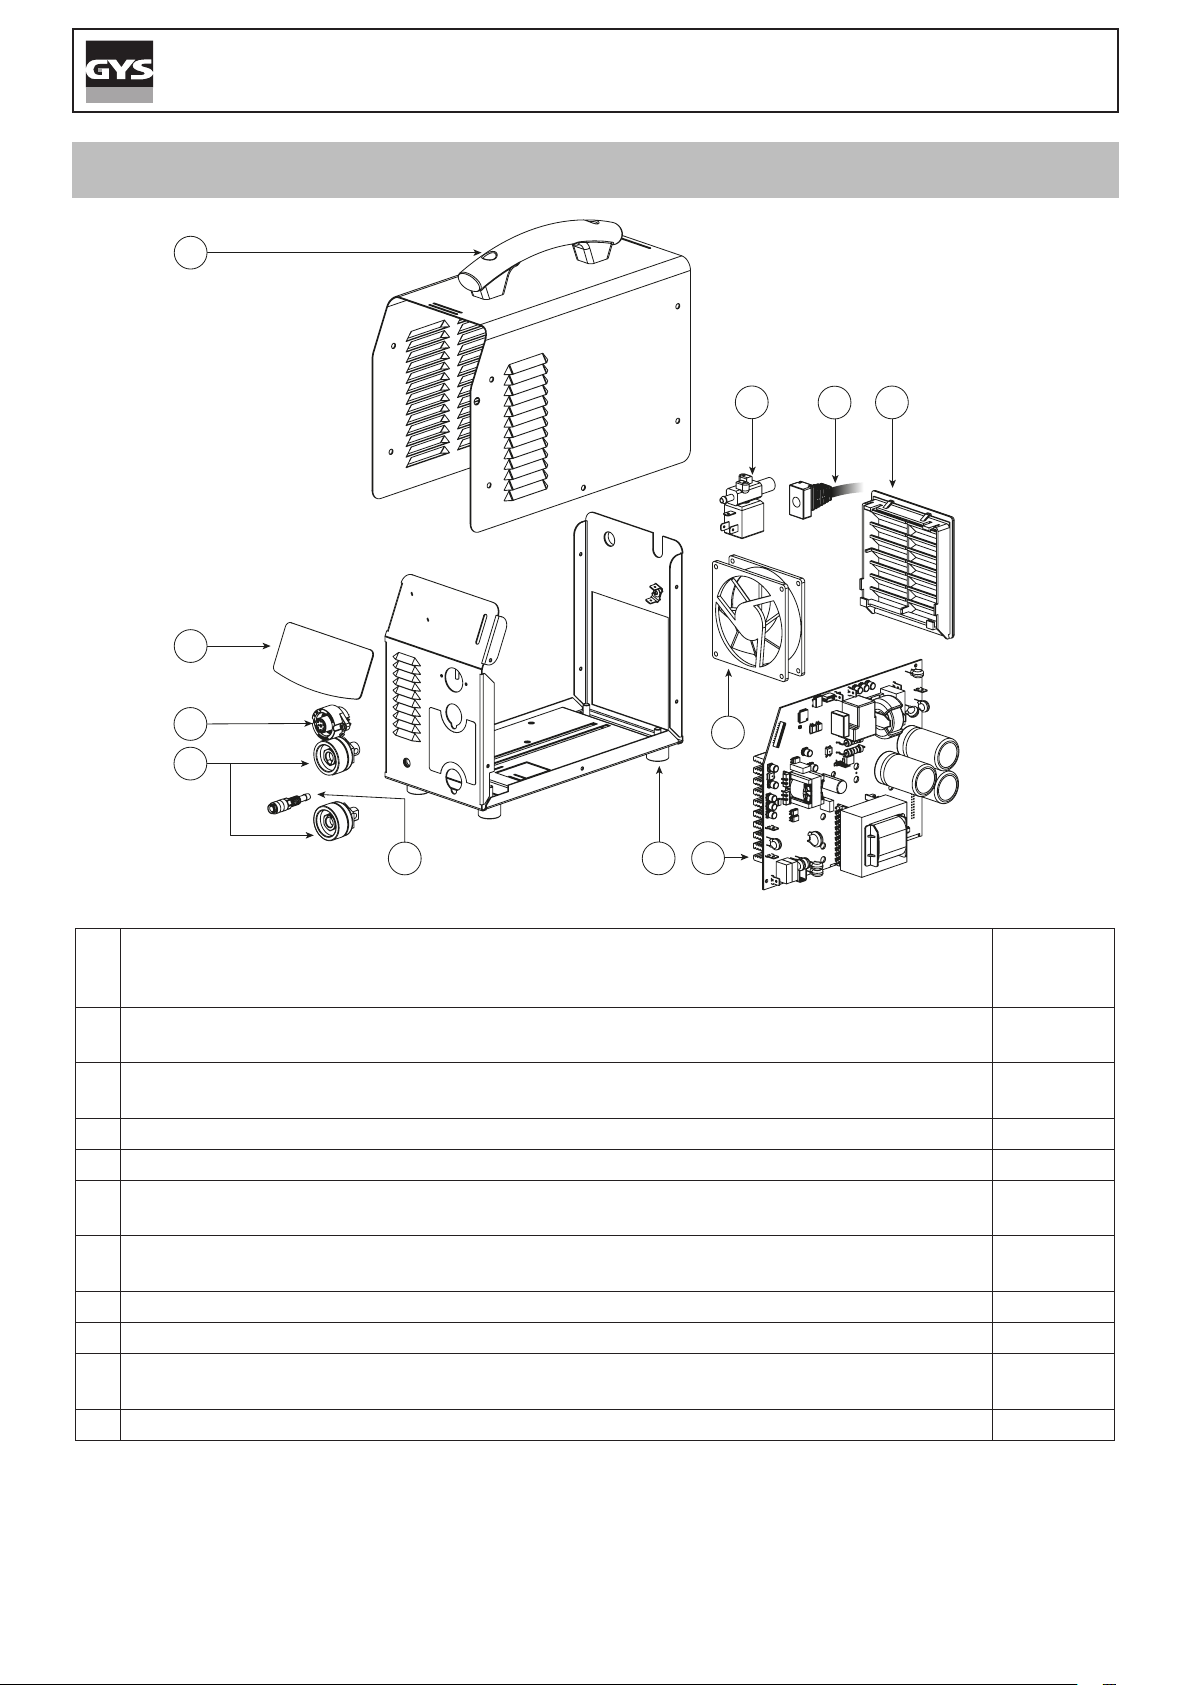
PROTIG 160 DC LIFT
PIÈCES DE RECHANGE / SPARE PARTS / ERSATZTEILE / PIEZAS DE REPUESTO / ЗАПАСНЫЕ
ЧАСТИ / RESERVE ONDERDELEN / PEZZI DI RICAMBIO / CZĘŚCI ZAMIENNE
5
6
4
3
2
1
11
9
10
8
7
Connecteur gaz torche / Gas connection for torch / Gasanschluss des Brenners / Conexión de
1
gas de la antorcha / Коннекторы для газа на горелке / Aansluiting gas toorts / Connettore gas
C31322
torcia / Złącze gazu palnika
Douilles / Connectors / Schweißbuchsen / Conectores / Коннекторы / Fitting / Connettori /
2
Gniazda
Connecteur gachette / Trigger connector / Brenneranschlussbuchse / Conector gatillo / Trekker
3
aansluiting / Connettore pulsante / Złącze spustu
51469
F0985
4 Clavier / Display / Anzeige / Teclado / Дисплей / Bedieningspaneel / Tastiera / Klawiatura 51924IND1
5 Poignée / Handle / Handgri / Mango / Ручка / Handvat / Impugnatura / Uchwyt 56047
Electrovanne / Solenoid valve / Magnetventil / Electroválvula / Электроклапан / Magneetventiel
6
/ Elettrovalvola / Zawór elektromagnetyczny
Cordon secteur / Power cord / Netzkabel / Cable de conexión / Сетевой шнур /
7
Elektrische snoer / Cavo corrente / Główny kabel
2 m 21487
71542
8 Grille / Protective screen / Ventilator- Grill / rejilla / Решетка / Afrastering / Griglia / Kratka 51011
9 Ventillateur / Fan / Ventilator / Ventilador / Вентилятор / Ventilator / Ventilatore / Wentylator 51048
Carte électronique / Electronic card / PCB- Elektronikplatine Tarjeta / electrónica / Электронная
10
плата / Print plaat / Scheda elettronica / Karta elektroniczna
97177
11 Pieds / Feets / Füsse / Pies / Ножки / Poten / Piedi / Stopki 71140
70
Page 71
PROTIG 160 DC LIFT
ICÔNES / SYMBOLS / ZEICHENERKLÄRUNG / SÍMBOLOS / СИМВОЛЫ / PICTOGRAMMEN / ICONA
FR
Attention ! Lire le manuel d’instruction avant utilisation. EN Warning ! Read the user manual before use. DE ACHTUNG ! Lesen Sie diese Anleitung sorgfältig durch vor
Inbetriebnahme des Geräts. ES ¡Atención! Lea el manual de instrucciones antes de su uso. RU Внимание! Прочтите инструкцию перед использованием. NL Let op! Lees
aandachtig de handleiding. IT Attenzione! Leggere il manuale d’istruzioni prima dell’uso. PT Atenção! Ler o manual de instruções antes de usar. PL Uwaga! Przed użyciem
należy uważnie przeczytać instrukcję obsługi.
FR
Source de courant de technologie onduleur délivrant un courant continu. EN Undulating current technology based source delivering direct curent. DE Invertergleichstromquelle. ES Fuente de corriente de tecnología ondulador que libera corriente continua. RU Источник тока с технологией преобразователя, выдающий постоянный ток. NL
Stroombron met UPS technologie, levert gelijkstroom. IT Fonte di corrente con tecnologia inverter che rilascia una corrente continua. PT Fonte de energia da tecnologia do
inversor que fornece uma corrente contínua. PL Źródło prądu technologii falownika dostarczającego prąd stały.
FR
Soudage à l’électrode enrobée - MMA (Manual Metal Arc) EN MMA welding (Manual Metal Arc) DE Schweißen mit umhüllter Elektrode (E-Handschweißen) ES Soldadura
con electrodo revestido (MMA - Manual Metal Arc) RU Сварка электродом с обмазкой: MMA (Manual Metal Arc) NL Lassen met beklede elektrode - MMA (Manual Metal
Arc) IT Saldatura all’elettrodo rivestito - MMA (Manual Metal Arc) PT Soldadura a eletrodo revestido (MMA – Manual Metal Arc) PL Spawanie elektrodami otulonymi (MMA Manual Metal Arc)
FR
Soudage TIG (Tungsten Inert Gaz) EN TIG welding (Tungsten Inert Gas) DE TIG- (WIG-)Schweißen (Tungsten (Wolfram) Inert Gas) ES Soldadura TIG (Tungsten Inert
Gaz) RU Сварка TIG (Tungsten Inert Gaz) NL TIG lassen (Tungsten Inert Gaz) IT Saldatura TIG (Tungsten Inert Gaz) PT Soldadura TIG (Tungsten Inert Gaz) PL Spawanie
TIG ( Wolfram Gazu Obojętnego)
FR
Convient au soudage dans un environnement avec risque accru de choc électrique. La source de courant elle-même ne doit toutefois pas être placée dans de tels locaux.
EN
Suitable for welding in an environment with an increased risk of electric shock. However this a machine should not placed in such an environment. DE Geeignet für
Schweißarbeiten im Bereich mit erhöhten elektrischen Risiken. ES Adaptado para soldadura en lugar con riesgo de choque eléctrico. Sin embargo, la fuente eléctrica no debe
estar presente en dichos lugares. RU Подходит для сварки в среде с повышенным риском удара током. В этом случае источник тока не должен находиться в том же
самом помещении. NL Geschikt voor het lassen in een ruimte met verhoogd risico op elektrische schokken. De voedingsbron zelf moet echter niet in dergelijke ruimte worden
geplaatst. IT Conviene alla saldatura in un ambiente a grande rischio di scosse elettriche. L’origine della corrente non deve essere localizzata in tale posto. PT Adequado para
soldadura em um ambiente com maior risco de choque elétrico. A fonte de energia em si, no entanto, não deve ser colocada em tais premissas. PL Nadaje się do spawania w
środowisku o zwiększonym ryzyku porażenia prądem. Samo źródło prądu nie może jednak być umieszczone w tego typu pomieszczeniach.
FR
Courant de soudage continu EN Direct welding current DE Gleichschweißstrom ES Corriente de soldadura continua. RU Постоянный сварочный ток NL Gelijkstroom IT
Corrente di saldatura continuo PT Corrente de soldadura contínua PL Stały prąd spawania.
FR
U0
X(40°C)
I2
A
U2
V
Hz
U1
I1max
I1eff
Tension assignée à vide EN Open circuit voltage DE Leerlaufspannung ES Tensión asignada en vacío RU Номинальное напряжение холостого хода NL Nullastspanning IT Tensione nominale a vuoto PT Tensão sem carga PL Znamionowe napięcie próżniowe
FR
Facteur de marche selon la norme EN60974-1 (10 minutes – 40°C). EN Duty cycle according to standard EN 60974-1 (10 minutes – 40°C). DE Einschaltdauer: 10 min
- 40°C, richtlinienkonform EN60974-1. ES Ciclo de trabajo según la norma EN60974-1 (10 minutos – 40°C). RU ПВ% согласно норме EN 60974-1 (10 минут – 40°C). NL
Inschakelduur volgens de norm EN60974-1 (10 minuten – 40°C). IT Ciclo di lavoro conforme alla norma EN60974-1 (10 minuti – 40°C). PT Ciclo de trabalho de acordo com a
norma EN60974-1 (10 minutos – 40°C). PL Cykl pracy zgodny z normą EN60974-1 (10 minut - 40 ° C)
FR
Courant de soudage conventionnel correspondant EN Corresponding conventional welding current DE Entsprechender Schweißstrom ES Corriente de soldadura convencional correspondiente. RU Соответствующий номинальный сварочный ток NL Corresponderende conventionele lasstroom IT Corrente di saldatura convenzionale PT
Corrente de soldadura convencional correspondente PL Odpowiedni konwencjonalny prąd spawania
FR
Ampères EN Amperes DE Ampere ES Amperios RU Амперы NL Ampère IT Amper PT Ampères PL Ampery
FR
Tensions conventionnelles en charges correspondantes EN Conventional voltage in corresponding loads. DE Entsprechende Arbeitsspannung ES Tensiones convencionales en cargas correspondientes. RU Номинальные напряжения при соответствующих нагрузках. NL Conventionele spanning in corresponderende belasting IT Tensioni
convenzionali in cariche corrispondenti PT Tensões convencionais em cargas correspondentes PL Napięcia konwencjonalne przy odpowiednich obciążeniach
FR
Volt EN Volt DE Volt ES Voltio RU Вольт NL Volt IT Volt PT Volt PL Wolt
FR
Hertz EN Hertz DE Hertz ES Hercios RU Герц NL Hertz IT Hertz PT Hertz PL Herc
FR
Alimentation électrique monophasée 50 ou 60Hz EN Single phase power supply 50 or 60 Hz DE Einphasige Netzversorgung mit 50 oder 60Hz ES Alimentación eléctrica
monofásica 50 o 60Hz RU Однофазное электропитание 50 или 60Гц NL Enkelfase elektrische voeding 50Hz of 60Hz. IT Alimentazione elettrica monofase 50 o 60Hz PT
Alimentação monofásica 50/60Hz PL Zasilanie jednofazowe 50 lub 60Hz
FR
Tension assignée d’alimentation EN Assigned voltage DE Netzspannung ES Tensión asignada de alimentación eléctrica. RU Номинальное напряжение питания NL
Nominale voedingsspanning IT Tensione nominale d’alimentazione PT Tensão de alimentação PL Napięcie znamionowe zasilania.
FR
Courant d’alimentation assigné maximal (valeur efcace) EN Maximum rated power supply current (effective value). DE Maximaler Versorgungsstrom ES Corriente de
alimentación eléctrica asignada máxima (valor ecaz). RU Максимальный сетевой ток (эффективное значение) NL Maximale nominale voedingsstroom (effectieve waarde)
IT
Corrente d’alimentazione nominale massima (valore effettivo) PT Corrente de alimentação nominal máxima de alimentação (valor ecaz) PL Maksymalny prąd znamio-
nowy zasilania (wartość skuteczna).
FR
Courant d’alimentation effectif maximal EN Maximum effective power supply current. DE Maximaler effektiver Versorgungsstrom ES Corriente de alimentación eléctrica
máxima. RU Максимальный эффективный сетевой ток NL Maximale effectieve voedingsstroom IT Corrente effettivo massimo di alimentazione PT Corrente de alimentação efetivo máxima PL Maksymalny skuteczny prąd zasilania
FR
Matériel conforme aux Directives européennes. La déclaration UE de conformité est disponible sur notre site (voir à la page de couverture). EN Device complies with
europeans directives, The EU declaration of conformity is available on our website (see cover page). DE Gerät entspricht europäischen Richtlinien. Die Konformitätserklärung
nden Sie auf unsere Webseite. ES Aparato conforme a las directivas europeas. La declaración de conformidad UE está disponible en nuestra página web (dirección en
la portada). RU Устройство соответствует директивам Евросоюза. Декларация о соответствии доступна для просмотра на нашем сайте (ссылка на обложке). NL
Apparaat in overeenstemming met de Europese richtlijnen. De verklaring van overeenstemming is te downloaden op onze website (adres vermeld op de omslag). IT Materiale
in conformità alle Direttive europee. La dichiarazione di conformità è disponibile sul nostro sito (vedere sulla copertina). PT Aparelho conforme às diretivas européias A
declaração de conformidade da UE está disponível no nosso site (ver capa). PL Urzadzenie jest zgodne z dyrektywami europejskimi. Deklaracja Zgodności UE jest dostępna
na naszej stronie internetowej (patrz strona tytułowa).
FR
Matériel conforme aux exigences britanniques. La déclaration de conformité britannique est disponible sur notre site (voir à la page de couverture). EN Equipment in
compliance with British requirements. The British Declaration of Conformity is available on our website (see home page). DE Das Gerät entspricht den britischen Richtlinien
und Normen. Die Konformitätserklärung für Grossbritannien ist auf unserer Internetseite verfügbar (siehe Titelseite). ES Equipo conforme a los requisitos británicos. La
Declaración de Conformidad Británica está disponible en nuestra página web (véase la portada). RU Материал соответствует требованиям Великобритании. Заявление о
соответствии для Великобритании доступно на нашем веб-сайте (см. главную страницу) NL Materiaal conform aan de Britse eisen. De Britse verklaring van overeenkomt
is beschikbaar op onze website (zie omslagpagina). IT Materiale conforme alla esigenze britanniche. La dichiarazione di conformità britannica è disponibile sul nostro sito
(vedere pagina di copertina). PT O equipamento atende às exigências britânicas. A Declaração de Conformidade do Reino Unido está disponível em nosso site (ver página de
capa). PL Wyposażenie spełnia wymogi brytyjskie. Brytyjska Deklaracja Zgodności jest dostępna na naszej stronie internetowej (patrz strona tytułowa).
71
Page 72
IEC 60974-1
IEC 60974-10
Class A
PROTIG 160 DC LIFT
FR
Matériel conforme aux normes Marocaines. La déclaration Cم (CMIM) de conformité est disponible sur notre site (voir à la page de couverture). EN Equipment in
conformity with Moroccan standards. The declaration Cم (CMIM) of conformity is available on our website (see cover page). DE Das Gerät entspricht die marokkanischen
Standards. Die Konformitätserklärung Cم (CMIM) ist auf unserer Webseite verfügbar (siehe Titelseite). ES Equipamiento conforme a las normas marroquíes. La declaración
de conformidad Cم (CMIM) está disponible en nuestra página web (ver página de portada). RU Товар соответствует нормам Марокко. Декларация Cم (CMIM) доступна
для скачивания на нашем сайте (см на титульной странице). NL Dit materiaal voldoet aan de Marokkaanse normen. De verklaring Cم (CMIM) van overeenstemming is
beschikbaar op onze internet site (vermeld op de omslag). IT Materiale conforme alle normative marocchine. La dichiarazione Cم (CMIM) di conformità è disponibile sul nostro
sito (vedi scheda del prodotto). PT Equipamento em conformidade com as normas marroquinas. A declaração de conformidade Cم (CMIM) está disponível no nosso site (ver
página de rosto). PL Urządzenie zgodne ze standardami marokańskimi . Deklaracja zgodności Cم (CMIM) jest dostępna na naszej stronie internetowej (patrz strona tytułowa).
FR
Ce matériel faisant l’objet d’une collecte sélective selon la directive européenne 2012/19/UE. Ne pas jeter dans une poubelle domestique ! EN This hardware is subject to
waste collection according to the European directives 2012/19/EU. Do not throw out in a domestic bin ! DE Für die Entsorgung Ihres Gerätes gelten besondere Bestimmungen
(sondermüll) gemäß europäische Bestimmung 2012/19/EU. Es darf nicht mit dem Hausmüll entsorgt werden! ES Este material requiere una recogida de basuras selectiva se-
gún la directiva europea 2012/19/UE. ¡No tirar este producto a la basura doméstica! RU Это оборудование подлежит переработке согласно директиве Евросоюза 2012/19/
UE. Не выбрасывать в общий мусоросборник! NL Afzonderlijke inzameling vereist volgens de Europese richtlijn 2012/19/UE. Gooi het apparaat niet bij het huishoudelijk
afval ! IT Questo materiale è soggetto alla raccolta differenziata seguendo la direttiva europea 2012/19/UE. Non smaltire coni riuti domestici! PT Este produto está sujeito à
coleta seletiva de acordo com a diretiva europeia 2012/19 / UE. Não jogar no lixo doméstico. PL Urządzenie to podlega selektywnej zbiórce odpadów zgodnie z dyrektywą UE
2012/19/UE. Nie wyrzucać do zwykłego kosza!
FR
Produit recyclable qui relève d’une consigne de tri. EN This product should be recycled appropriately DE Recyclingprodukt, das gesondert entsorgt werden muss. ES
Producto reciclable que requiere una separación determinada. RU Этот аппарат подлежит утилизации. NL Product recyclebaar, niet bij het huishoudelijk afval gooien IT
Prodotto riciclabile soggetto a raccolta differenziata. PT Produto reciclável que se enquadra em uma ordem de classicação. PL Produkt nadaje się do recyklingu zgodnie z
instrukcjami sortowni.
FR
Marque de conformité EAC (Communauté économique Eurasienne) EN EAEC Conformity marking (Eurasian Economic Community). DE EAC-Konformitätszeichen
(Eurasische Wirtschaftsgemeinschaft) ES Marca de conformidad EAC (Comunidad económica euroasiática). RU Знак соответствия EAC (Евразийское экономическое
сообщество) NL EAC (Euraziatische Economische Gemeenschap) merkteken van overeenstemming IT Marca di conformità EAC (Comunità Economica Eurasiatica) PT
Marca de conformidade EAC (Comunidade Econômica da Eurásia) PL Znak zgodności EAC (Euroazjatyckiej wspólnoty Gospodarczej)
FR
Information sur la température (protection thermique) EN Temperature information (thermal protection) DE Information zur Temperatur (Thermoschutz) ES Información
sobre la temperatura (protección térmica) RU Информация по температуре (термозащита). NL Informatie over de temperatuur (thermische beveiliging) IT Informazione
sulla temperatura (protezione termiche) PT Informação de temperatura (proteção térmica) PL Informacja o temperaturze (ochrona termiczna)
FR
Entrée de gaz EN Gas input DE Gaseingang ES Entrada de gas RU Подача газа NL Ingang gas IT Entrata di gas PT Entrada gás PL Wlot gazu
FR
Sortie de gaz EN Gas output DE Gasausgang ES Salida de gas RU Выход газа NL Uitvoer gas IT Uscita di gas PT Saída gás PL Wylot gazu
FR
Le dispositif de déconnexion de sécurité est constitué par la prise secteur en coordination avec l’installation électrique domestique. L’utilisateur doit s’assurer de l’accessibilité de la prise EN The safety disconnection device is a combination of the power socket in coordination with the electrical installation. The user has to make sure that the plug
can be reached. DE Die Stromunterbrechung erfolgt durch Trennen des Netzsteckers vom häuslichen Stromnetz. Der Gerätanwender sollte den freien Zugang zum Netzstec-
ker immer gewährleisten. ES El dispositivo de desconexión de seguridad se constituye de la toma de la red eléctrica en coordinación con la instalación eléctrica doméstica.
El usuario debe asegurarse de la accesibilidad de la toma de corriente. RU Устройство безопасности отключения состоит из вилки, соответствующей домашней
электросети. Пользователь должен обеспечить доступ к вилке. NL De veiligheidsontkoppeling van het apparaat bestaat uit de stekker samen met de elektrische installatie.
De gebruiker moet zich ervan verzekeren dat de elektrische aansluitingen goed toegankelijk zijn. IT Il dispositivo di scollegamento di sicurezza è costituito dalla presa in
coordinazione con l’installazione elettrica domestica. L’utente deve assicurarsi dell’accessibilità della presa PT O dispositivo de desconexão de segurança é constituído pela
tomada de rede em coordenação com a instalação elétrica doméstica. O usuário deve garantir a acessibilidade da tomada. PL Rozłącznik bezpiecznikowy składa się z wtyczki
sieciowej skoordynowanej z domową instalacją elektryczną. Użytkownik musi upewnić się, że ma odpowiedni dostęp do gniazdka.
FR
Nombre d’électrodes normalisées soudables en 1 heure en continu, avec 20 secondes entre chacune, divisé par le nombre d’électrodes soudables dans les mêmes
conditions sans disjonction thermique. EN Number of standard electrodes that can be welded continuously in 1 hour, with a 20s stop time between each electrode, divided
by the number of weldable electrodes under the same conditions without any thermal protection activating. DE Anzahl an Elektroden, die innerhalb einer Arbeitsstunde
verschweißt werden können, geteilt durch Elektroden- Anzahl die tatsächlich verschweißt wurden(Abkühlphasen des Geräts). ES Número de electrodos que se pueden
soldar en una hora con un tiempo de pausa de 20s entre cada electrodo dividido por el número de electrodos soldables en las mismas condiciones sin disyunción térmica.
RU
Нормализированное количество использованных электродов за 1 час, с перерывом на 20 сек между электродами, разделенное на количество электродов
использованных при таких же условиях без включения защиты от перегрева. NL Aantal gestandaardiseerde elektroden lasbaar in 1 uur continu, met 20 seconden tussen
elke elektrode, gedeeld door het aantal elektroden lasbaar bij dezelfde omstandigheden zonder thermische uitschakeling. IT Numero di elettrodi alla norma saldabili in 1 ora
continuata, con 20 secondi di pausa fra ogni elettrodo, diviso per il numero di elettrodi saldabili nelle stesse condizioni senza arresto termico. PT Número de eletrodos padrão
soldáveis em 1 hora continuamente, com 20 segundos entre cada um, dividido pelo número de eletrodos soldáveis nas mesmas condições sem disjunção térmica. PL Liczba
standardowych elektrod, które można zgrzać w ciągu 1 godziny w sposób ciągły, z 20 sekundową przerwą między kolejnymi, podzielona przez liczbę elektrod, które można
zgrzać w tych samych warunkach bez rozłączenia termicznego.
FR
Nombre d’électrodes normalisées soudables en 1 heure, à 20°C, avec un temps d’arrêt de 20 s. entre chaque électrode. EN Number of standard electrodes that can be
welded in 1 hour, at 20°C, with a 20s stop time between each electrode. DE Anzahl der Standard-Elektroden, die in 1 Stunde bei 20°C verschweißt werden können mit einer
Pause von 20s zwischen jeder Elektrode. ES Número de electrodos que se pueden soldar en una hora a 20ºC de temperatura con un tiempo de pausa de 20s entre cada
electrodo. RU Нормализированное количество использованных электродов за 1 час при 20°C с перерывом на 20 сек между электродами. NL Aantal gestandaar-
diseerde elektroden lasbaar in 1 uur, bij 20°C, met een pauze van 20 s. tussen iedere elektrode. IT Numero di elettrodi a norma saldabili in 1 ora, a 20°C, con un intervallo di
20 s. tra ogni elettrodo. PT Número de eletrodos padronizados soldáveis em 1 hora, a 20 ° C, com tempo de interrupção de 20 s. entre cada eletrodo. PL Liczba możliwych do
zgrzania elektrod standardowych w ciągu 1 godziny, w temperaturze 20°C, z 20-sekundowym czasem przerwy pomiędzy każdą elektrodą.
72
SAS GYS
1, rue de la Croix des Landes
CS 54159
53941 SAINT-BERTHEVIN Cedex
France
 Loading...