

Page 1
NO
01-28
KRONOS
250T / 320T
MIG/MAG - TIG - MMA sveisemaskin
73502 V1 17/01/2023
Find more languages of user manuals
www.gys.fr
Page 2
Brukermanual
Oversetting av
originalmanualen
KRONOS 250T / 320T
1
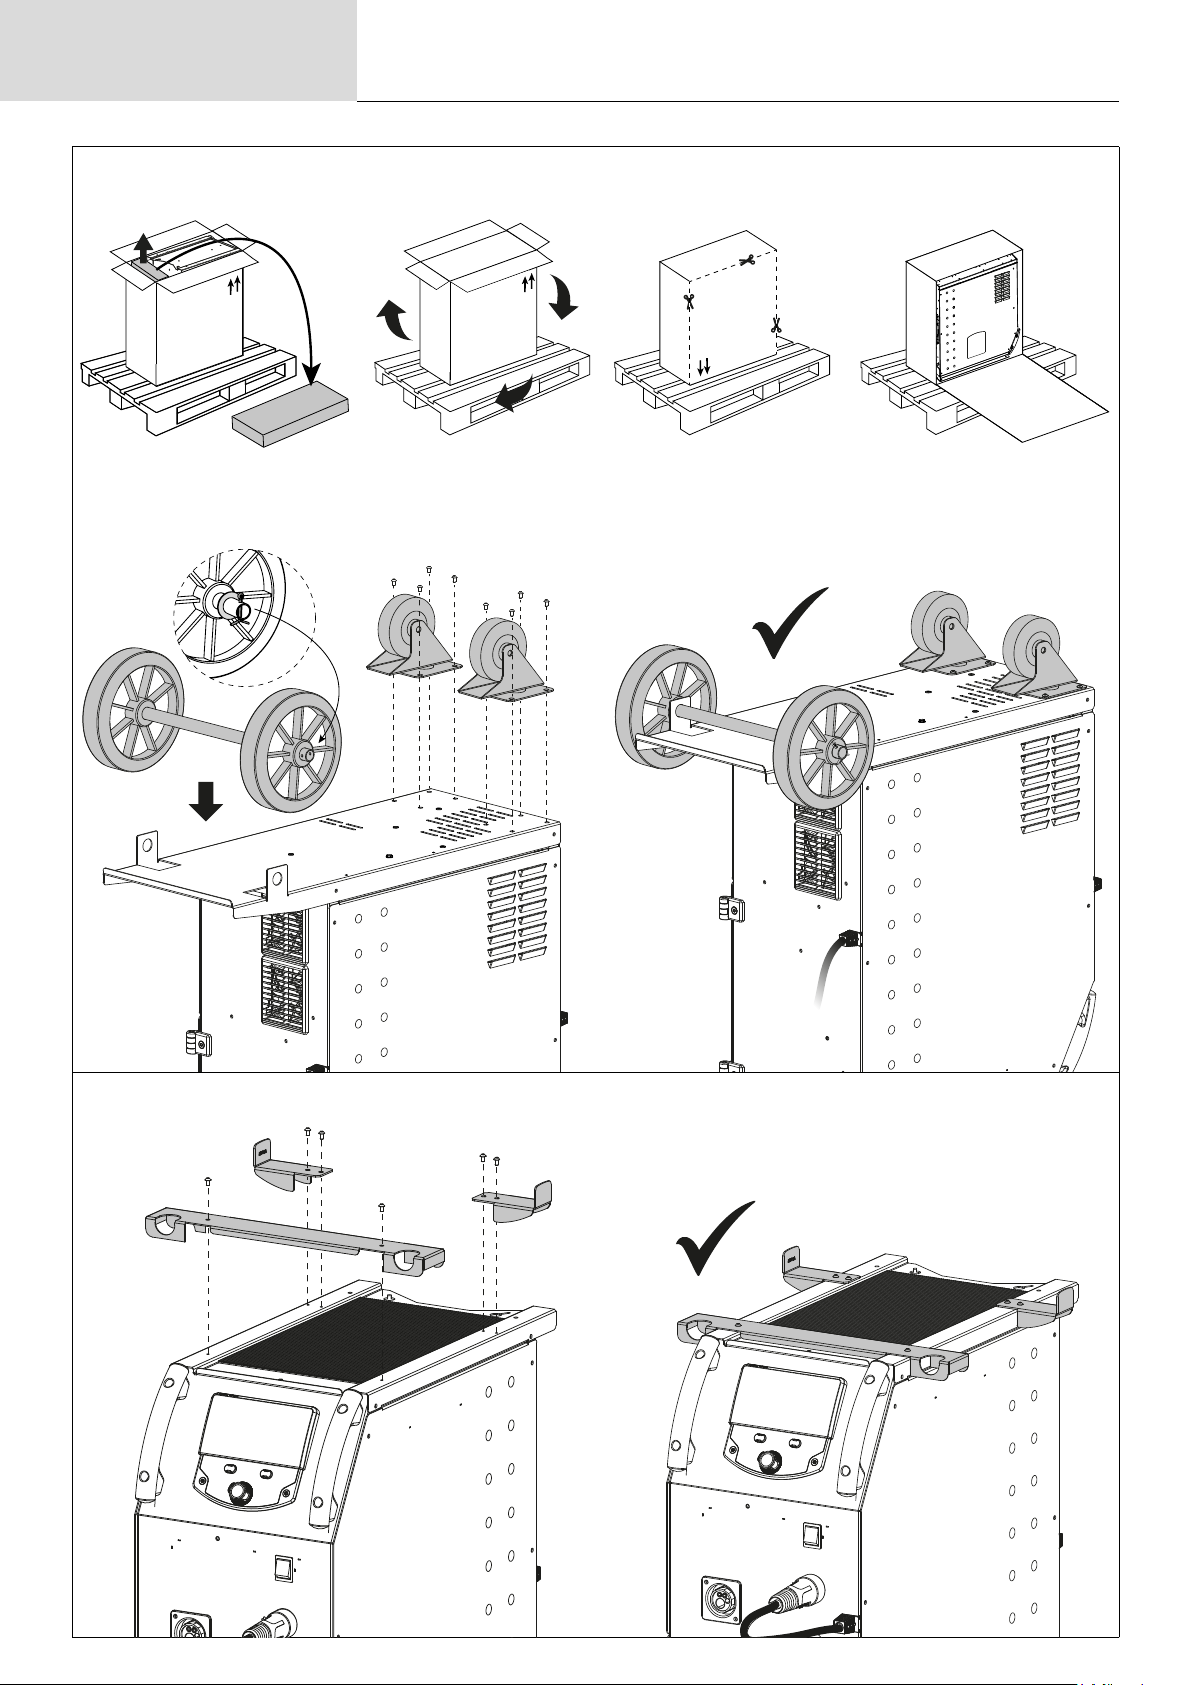
M8x16 (x8)
2
3
4
M4x10 (x6)
2
Page 3
Brukermanual
x2
FLASKESTØTTE
Oversetting av
originalmanualen
KRONOS 250T / 320T
4 m3 max
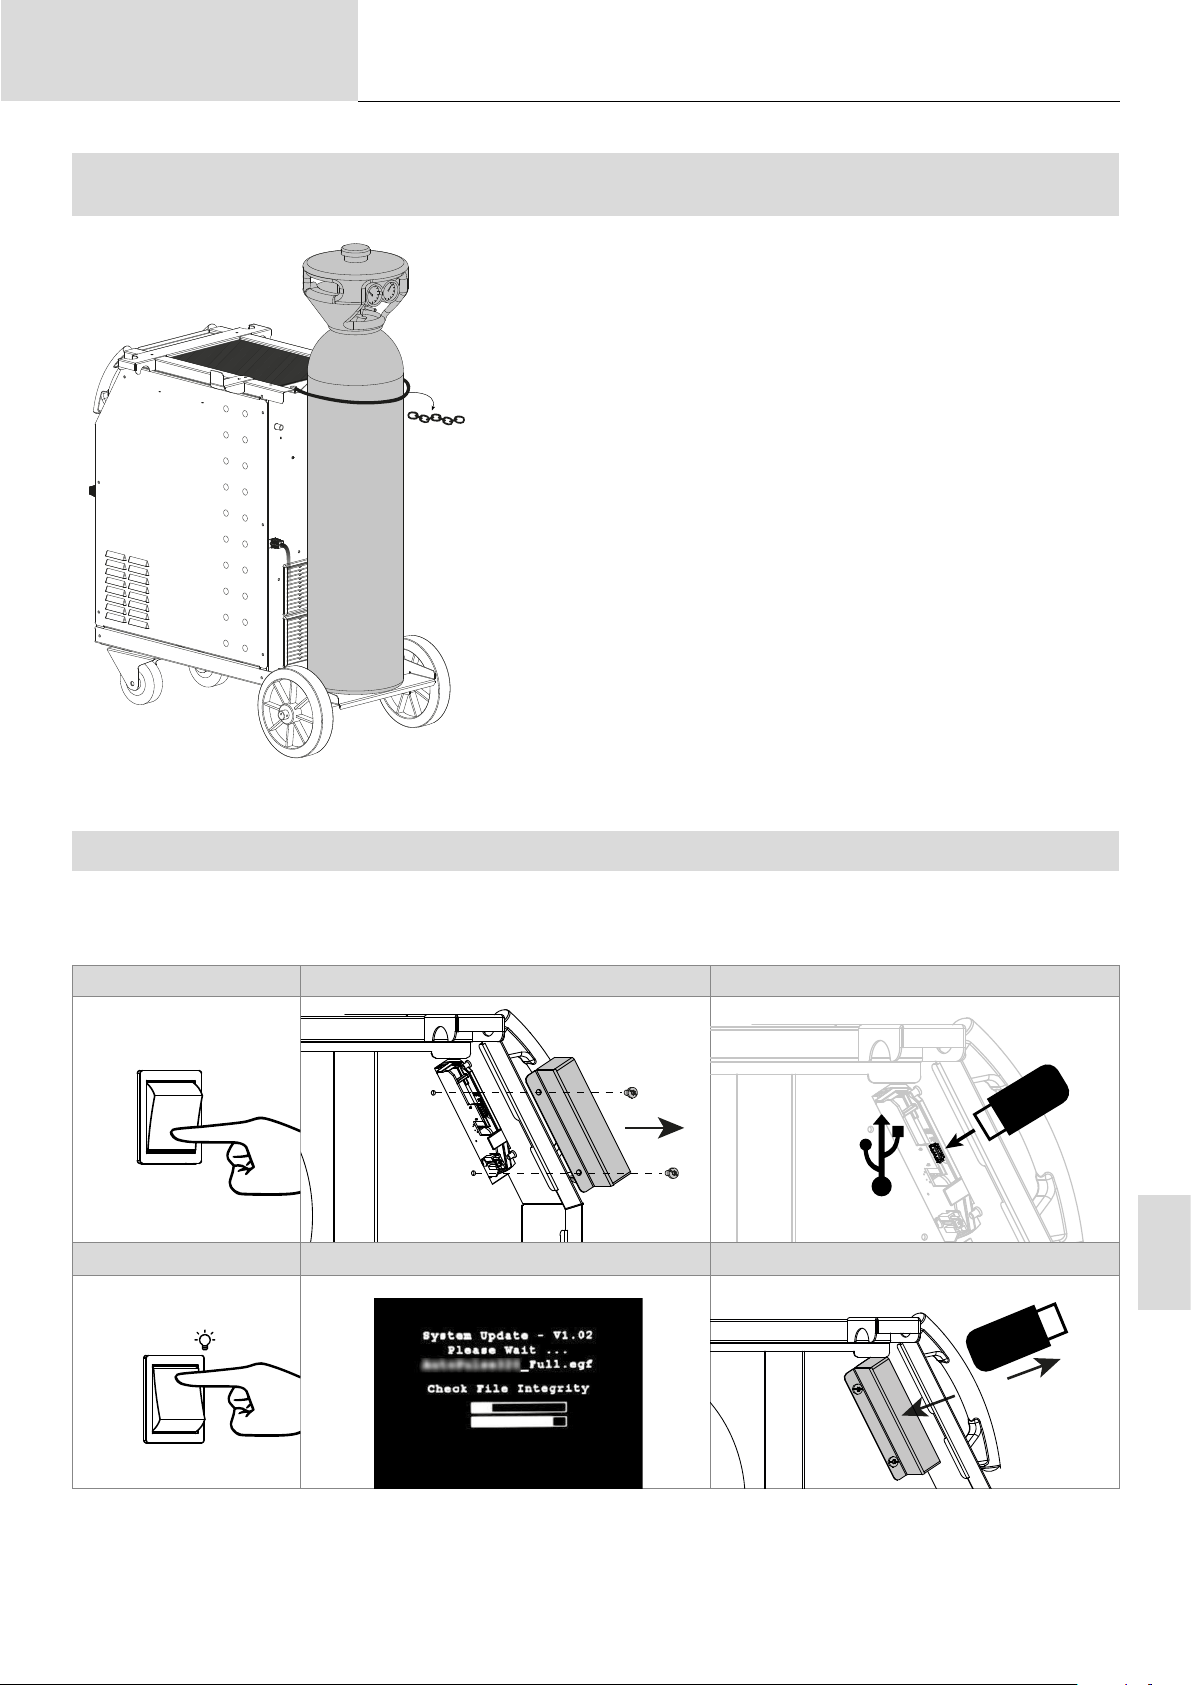
OPPDATERINGSPROSEDYRE
USB-nøkkel følger ikke med.
Oppdater programvare tilgjengelig på GYS-nettstedet, ettersalgsseksjonen.
1 2 3
STOP
4 5 6
START
M5x10
NO
3
Page 4
Brukermanual
I
Oversetting av
originalmanualen
KRONOS 250T / 320T
Stål
A
II
250T / 320T
1
Stålkappe
B
3
4
5
6
7
8
Aluminium
Kapillærrør
C
Teon slire
11
12
90950
14
15
2
9
13
10
4
Page 5
Brukermanual
Oversetting av
originalmanualen
KRONOS 250T / 320T
ADVARSLER - SIKKERHETSINSTRUKSJONER
GENERELLE INSTRUKSJONER
Disse instruksjonene må leses og forstås fullt ut før bruk.
Ikke utfør endringer eller vedlikeholdsarbeid som ikke er direkte spesisert i denne håndboken.
Produsenten skal ikke holdes ansvarlig for skader på personer eller eiendom som følge av bruk som ikke er i samsvar med instruksjonene i denne
håndboken.
I tilfelle problemer eller spørsmål, vennligst kontakt en kvalisert fagperson for å installere produktet på riktig måte.
MILJØ
Dette utstyret skal kun brukes til sveiseoperasjoner utført innenfor grensene som er angitt på informasjonspanelet og/eller i denne håndboken. Disse
sikkerhetsretningslinjene må følges. Produsenten kan ikke holdes ansvarlig i tilfelle feil eller farlig bruk.
Maskinen må settes opp et sted fritt for støv, syre, brennbare gasser eller andre etsende stoer. Dette gjelder også maskinens oppbevaring. Sørg for
god luftsirkulasjon under bruk.
Temperaturspenn:
Bruk mellom -10 og 40°C (14 og 104°F).
Oppbevares mellom -20 og 55 °C (-4 og 131 °F).
Luftfuktighet:
Lavere enn eller lik 50 % ved 40°C (104°F).
Lavere enn eller lik 90 % ved 20°C (68°F).
Høyde:
Opp til 1000 meter over havet (3280 fot).
BESKYTTELSE AV DEG SELV OG ANDRE
Buesveising kan være farlig og forårsake alvorlig skade eller død.
Sveising utsetter mennesker for en farlig varmekilde, lysstråling fra lysbuen, elektromagnetiske felt (forsiktig for de som bruker pacemakere) og risiko
for elektrisk støt, samt støy og røyk.
For å beskytte deg selv og andre, følg følgende sikkerhetsinstruksjoner:
For å beskytte deg mot brannskader og stråling, bruk isolerende, tørre og brannsikre klær uten jakkeslag. Sørg for at klærne er i
god stand og dekker hele kroppen.
Bruk vernehansker som gir elektrisk og termisk isolasjon.
Bruk sveisebeskyttelse og/eller sveisehjelm med tilstrekkelig beskyttelsesnivå (avhengig av spesikk bruk). Beskytt øynene under
rengjøringsprosedyrer. Kontaktlinser er spesielt forbudt.
Det kan være nødvendig å skjære av sveiseområdet med brannsikre gardiner for å beskytte området mot lysbuestråling og
varmesprut.
Informer personer i sveiseområdet om ikke å stirre på lysbuestrålene eller smeltede deler og å bruke passende klær for beskyttelse.
Bruk støybeskyttende hodetelefoner hvis sveiseprosessen blir høyere enn den tillatte grensen (dette gjelder også for alle andre i
sveiseområdet).
Hold hender, hår og klær unna bevegelige deler (for eksempel ventilasjonsviften).
Fjern aldri kjøleenhetens husbeskyttelse når sveisestrømkilden er strømførende, produsenten kan ikke holdes ansvarlig i tilfelle en
ulykke.
NO
Nysveisede deler er varme og kan forårsake brannskader ved håndtering. Når det utføres vedlikeholdsarbeid på brenneren eller
elektrodeholderen, sørg for at den er tilstrekkelig kald ved å vente minst 10 minutter før du utfører noe arbeid. Kjøleaggregatet må
være slått på ved bruk av vannkjølt brenner for å sikre at væsken ikke kan forårsake brannskader.
Det er viktig å sikre arbeidsområdet før man forlater det, for å beskytte mennesker og eiendom.
SVEISERØK OG GASS
Røykene, gassene og støvet som slippes ut ved sveising er helseskadelige. Det må sørges for tilstrekkelig ventilasjon og ekstra
lufttilførsel kan være nødvendig. En luftmatet maske kan være en løsning i situasjoner der det er utilstrekkelig ventilasjon.
Kontroller avsugssystemets ytelse mot de relevante sikkerhetsstandardene.
Forsiktig: Sveising i trange rom krever sikkerhetsovervåking fra sikker avstand. I tillegg kan sveising av visse materialer som inneholder bly, kadmium,
sink, kvikksølv eller til og med beryllium være spesielt skadelig. Fjern eventuelt fett fra delene før sveising.
5
Page 6
Brukermanual
Sylindere bør oppbevares i åpne eller godt ventilerte områder. De bør oppbevares i oppreist stilling og oppbevares på stativ eller vogn.
Sveising bør ikke utføres i nærheten av fett eller maling.
Oversetting av
originalmanualen
KRONOS 250T / 320T
RISIKO FOR BRANN OG EKSPLOSJONER
Skjerm sveiseområdet fullstendig, brennbare materialer bør holdes minst 11 meter unna.
Brannslokkingsutstyr bør oppbevares i nærheten av hvor enn sveiseaktivitetene utføres.
Pass på utstøting av varme sprut eller gnister, selv gjennom sprekker, som kan forårsake brann eller eksplosjoner.
Hold personer, brennbare gjenstander og trykkbeholdere på trygg avstand.
Sveising i lukkede beholdere eller rør skal unngås. Hvis beholderne eller rørene er åpne, må de tømmes for alle brennbare eller eksplosive materialer
(olje, drivsto, gassrester osv.).
Slipearbeid må ikke rettes mot kilden til sveisestrømmen eller mot brennbare materialer.
GASSSYLINDRE
Gass som renner ut fra sylindere kan forårsake kvelning hvis det er for høy konsentrasjon av den i sveiseområdet (sørg for god
ventilasjon).
Maskinen må transporteres i full sikkerhet: gassasker må være lukket og sveisestrømkilden slått av. De bør oppbevares oppreist
og støttes for å begrense risikoen for å falle.
Lukk sylinderen mellom bruk. Vær oppmerksom på temperaturvariasjoner og eksponering for sol.
Sylinderen må ikke komme i kontakt med ammer, lysbuer, fakler, jordklemmer eller andre varme- eller antennelseskilder.
Sørg for å holde den unna elektriske og sveisekretser. Sveis aldri en trykksylinder.
Når du åpner sylinderventilen, hold hodet unna ventilen og sørg for at gassen som brukes er egnet for sveiseprosessen.
ELEKTRISK SIKKERHET
Det elektriske nettverket som brukes må være jordet. Bruk anbefalt sikringsstørrelse fra typeskiltet.
Et elektrisk støt kan være kilden til en alvorlig ulykke, enten direkte eller indirekte, eller til og med død.
Berør aldri spenningsførende deler som er koblet til strømførende strøm, verken på innsiden eller utsiden av strømkildens husenhet (brennere,
klemmer, kabler, elektroder), da disse elementene er koblet til sveisekretsen.
Før du åpner sveisemaskinens strømkilde, koble den fra strømnettet og vent to minutter for å sikre at alle kondensatorene er helt utladet.
Ikke berør brenneren eller elektrodeholderen og jordklemmen samtidig.
Hvis kablene eller brennerne blir skadet, må de skiftes ut av en kvalisert og autorisert person. Mål kabeltverrsnittet i henhold til tiltenkt bruk. Bruk alltid
tørre og faktiske klær for å isolere deg fra sveisekretsen. Ved siden av dette, bruk godt isolert fottøy i alle arbeidsmiljøer.
EMC-KLASSIFISERING
Denne klasse A-enheten er ikke beregnet for bruk i et boligmiljø der strøm leveres av det oentlige lavspente lokale
forsyningsnettverket. Det kan være vanskelig å sikre elektromagnetisk kompatibilitet på disse stedene på grunn av ledet, så vel
som utstrålt, radiofrekvensinterferens.
Dette utstyret er ikke i samsvar med IEC 61000-3-12 og er ment å kobles til private lavspentsystemer som har grensesnitt med
oentlig forsyning kun på mellom- eller høyspenningsnivå. På et oentlig lavspent strømnett er det installatøren eller brukeren
av enhetens ansvar å sikre, ved å sjekke med operatøren av distribusjonsnettet, hvilken enhet som kan kobles til.
Dette utstyret er i samsvar med IEC 61000-3-11-standarden.
ELEKTROMAGNETISKE FORSTYRRELSER
En elektrisk strøm som går gjennom en hvilken som helst leder produserer lokaliserte elektriske og magnetiske felt (EMF).
Sveisestrømmen produserer et elektromagnetisk felt rundt sveisekretsen og sveiseutstyret.
Elektromagnetiske felt (EMF) kan forstyrre enkelte medisinske enheter, for eksempel pacemakere. Det må iverksettes beskyttelsestiltak for personer
med medisinske implantater. For eksempel begrenset tilgang for tilskuere eller en individuell risikovurdering for sveisere.
Alle sveisere bør bruke følgende retningslinjer for å minimere eksponering for sveisekretsens elektromagnetiske felt:
• plasser sveisekablene sammen - fest dem med en klemme hvis mulig;
• plasser deg selv (hode og kropp) så langt unna sveisekretsen som mulig,
• vikle aldri sveisekablene rundt kroppen din,
• ikke plasser deg selv mellom sveisekablene. og hold begge sveisekablene på samme side,
6
Page 7
Brukermanual
• koble returkabelen til arbeidsstykket, så nært som mulig til området som skal sveises,
• ikke arbeid ved siden av, sitt eller len deg på kilden til sveisestrømmen,
• ikke transporter sveisestrømkilden eller trådmateren under sveising.
Pacemakerbrukere bør konsultere lege før bruk av dette utstyret.
Eksponering for elektromagnetiske felt under sveising kan ha andre helseeekter som ennå ikke er kjent.
Oversetting av
originalmanualen
KRONOS 250T / 320T
ANBEFALINGER FOR VURDERING AV SVEISEOMRÅDE OG UTSTYR
Generell informasjon
Det er brukerens ansvar å installere og bruke lysbuesveiseutstyret i henhold til produsentens anvisninger. Hvis elektromagnetiske forstyrrelser
oppdages, er det brukerens ansvar å løse situasjonen ved hjelp av produsentens tekniske støtte. I noen tilfeller kan denne korrigerende handlingen
være så enkel som å jorde sveisekretsen. I andre tilfeller kan det være nødvendig å bygge et elektromagnetisk skjold rundt sveisestrømkilden og rundt
hele arbeidsstykket ved å sette opp inngangsltre. I alle fall bør elektromagnetisk interferens reduseres til det ikke lenger er til ulempe.
Vurdering av sveiseområdet
Før du installerer lysbuesveiseutstyr, bør brukeren vurdere potensielle elektromagnetiske problemer i området rundt. Følgende bør tas i betraktning:
a) tilstedeværelsen av strøm-, kontroll-, signal- og telefonkabler over, under og ved siden av lysbuesveiseutstyret,
b) radio- og fjernsynsmottakere og -sendere,
c) datamaskiner og annet kontrollutstyr,
d) kritisk sikkerhetsutstyr, for eksempel beskyttelse av industrielt utstyr,
e) helsen til personer i nærheten, f.eks. de som bruker pacemakere eller høreapparater,
f) utstyret som brukes til kalibrering eller måling,
g) beskyttelse av annet omkringliggende utstyr.
Operatøren må sørge for at enhetene og utstyret som brukes i samme område er kompatible med hverandre. Dette kan kreve ytterligere
beskyttelsestiltak;
h) tidspunktet på dagen da sveising eller andre operasjoner skal utføres.
Størrelsen på området rundt det skal tas hensyn til vil avhenge av byggets struktur og den øvrige virksomheten som foregår der. Området rundt kan
strekke seg utover grensene til lokalene.
Vurdering av sveiseutstyret
I tillegg til vurdering av området rundt, kan lysbuesveiseutstyrets vurdering brukes til å identisere og løse tilfeller av interferens. Det er hensiktsmessig
at vurderingen av eventuelle utslipp bør inkludere in situ-prosedyrer som spesisert i artikkel 10 i CISPR 11. In situ-målinger kan også brukes til å
bekrefte eektiviteten til avbøtende tiltak.
RETNINGSLINJER OM HVORDAN DU REDUSERER ELEKTROMAGNETISKE UTSLIPP
en. Strømnettet: Buesveiseutstyr skal kobles til strømnettet i henhold til produsentens anbefalinger. Hvis det oppstår interferens, kan det være
nødvendig å ta ytterligere forholdsregler som å ltrere strømforsyningen. Vurder å beskytte strømkablene til permanent installert lysbuesveiseutstyr
i et metallrør eller et lignende foringsrør. Strømkabelen skal beskyttes i hele lengden. Skjermen bør kobles til sveisestrømkilden for å sikre at det er
god elektrisk kontakt mellom røret og sveisestrømkildekapslingen.
b. Vedlikehold av lysbuesveiseutstyr: Buesveiseutstyr bør være gjenstand for rutinemessig vedlikehold som anbefalt av produsenten. Alle
tilgangspunkter, serviceåpninger og panser skal være lukket og riktig låst når lysbuesveiseutstyret er i bruk. Buesveiseutstyret skal ikke modiseres på
noen måte, bortsett fra de modikasjonene og justeringene som er nevnt i produsentens instruksjoner. Gnistgapet til lysbuestartere og stabilisatorer
bør justeres og vedlikeholdes i henhold til produsentens anbefalinger.
c. Sveisekabler: Kabler skal være så korte som mulig, plassert tett sammen enten nær eller på bakken.
d. Ekvpotensialbinding: Det bør vurderes å koble sammen alle metallgjenstander i området rundt. Men metallgjenstander koblet til arbeidsstykket
øker risikoen for elektrisk støt for brukeren hvis de berører både disse metalldelene og elektroden. Det er nødvendig å isolere operatøren fra slike
metallgjenstander.
e. Jording av arbeidsstykket: I tilfeller hvor delen som skal sveises er jordet av elektriske sikkerhetsmessige årsaker eller på grunn av størrelse
og plassering, for eksempel skipsskrog eller stålkonstruksjoner, kan en jordet forbindelse redusere utslippene i noen tilfeller, men ikke alltid. Det bør
utvises forsiktighet for å unngå jording av deler som kan øke risikoen for skade på brukere eller skade på annet elektrisk utstyr. Om nødvendig bør
arbeidsstykkets tilkobling jordes direkte, men i enkelte land hvor direkte tilkobling ikke er tillatt, bør tilkoblingen gjøres med en passende kondensator
valgt i henhold til nasjonale forskrifter.
f. Beskyttelse og beskyttelseshylster: Selektiv beskyttelse og innkapsling av andre kabler og utstyr i området rundt kan begrense
forstyrrelsesproblemer. Sikring av hele sveiseområdet kan vurderes for spesielle bruksområder.
NO
TRANSPORT OG FLYTTING AV MASKINENS STRØKILDE
Ikke bruk kablene eller brenneren til å ytte sveisestrømkilden. Den skal yttes i oppreist stilling.
Ikke bær eller transporter strømkilden over personer eller gjenstander.
Løft aldri en gassaske og sveisestrømkilden samtidig. Transportkravene deres er forskjellige.
Det anbefales å fjerne trådspolen før du løfter eller transporterer sveisestrømkilden.
7
Page 8
Brukermanual
Oversetting av
originalmanualen
KRONOS 250T / 320T
OPPSETT AV UTSTYRET
• Plasser sveisestrømkilden på et gulv med en maksimal helning på 10°.
• Sørg for tilstrekkelig plass til å ventilere sveisestrømkilden og få tilgang til kontrollene.
• Ikke bruk i et område med ledende metallstøv.
• Sveisestrømkilden skal beskyttes mot kraftig regn og ikke utsettes for direkte sollys.
• Maskinen er IP23S-klassisert, noe som betyr:
- dens farlige deler er beskyttet mot å komme inn av gjenstander større enn 12,5 mm og,
- den er beskyttet mot regn som faller i en vinkel på opptil 60° fra vertikalen, forutsatt at eventuelle bevegelige deler (vifte) står stille.
Dette produktet kan derfor oppbevares utendørs i henhold til beskyttelsesgraden IP23.
Stramløse sveisestrømmer kan ødelegge jordingsledere, skade elektrisk utstyr og enheter og føre til overoppheting av
komponenter og brann.
- Alle sveiseforbindelser må sikres godt og kontrolleres regelmessig!
- Sørg for at gjenstandens feste er fast og sikkert, uten elektriske problemer!
- Sammen eller heng opp eventuelle elektrisk ledende deler av sveisekilden som ramme, vogn og løftesystemer slik at de er isolert!
- Ikke plasser annet utstyr som bor eller slipeutstyr etc. på sveisekilden, trallen eller løftesystemene med mindre de er isolert!
- Plasser alltid sveisebrennere eller elektrodeholdere på en isolert overate når den ikke er i bruk!
Strømkablene, skjøteledningene og sveisekablene må være helt avviklet for å forhindre overoppheting.
Produsenten påtar seg intet ansvar for skade på personer eller gjenstander forårsaket av feil og farlig bruk av dette utstyret.
VEDLIKEHOLD / ANBEFALINGER
• Vedlikehold skal kun utføres av en kvalisert person. Årlig vedlikehold anbefales.
• Slå av strømforsyningen ved å trekke ut støpselet og vent to minutter før du arbeider med utstyret. Inne i maskinen er
spenningene og strømmene høye og farlige.
• Fjern dekselet regelmessig og blås ut eventuelt støv. Benytt muligheten til å få kontrollert de elektriske koblingene med et isolert verktøy av en
kvalisert fagperson.
Kontroller regelmessig tilstanden til strømkabelen. Hvis strømkabelen er skadet, må den skiftes ut av produsenten, ettersalgsserviceteamet eller
en like kvalisert person for å unngå fare.
• La sveisestrømkildens ventiler være frie for luftinntak og utstrømning.
• Ikke bruk denne sveisestrømkilden til å tine rør, lade batterier/lagringsbatterier eller startmotorer.
INSTALLASJON - BRUKE PRODUKTET
Kun erfarent personell, autorisert av produsenten, kan utføre maskinens oppsett. Under oppsett, sørg for at strømkilden er koblet fra strømnettet.
Seriekoblinger eller parallelle strømkilder er ikke tillatt. Det anbefales å bruke sveisekablene som følger med enheten for å oppnå best mulig
produktytelse.
BESKRIVELSE
Denne maskinen er en trefase strømkilde for halvautomatisk, programvarestøttet sveising (MIG eller MAG), belagt elektrodesveising (MMA) og ildfast
elektrodesveising (TIG). Den aksepterer 200 og 300 mm diameter trådspoler.
BESKRIVELSE AV UTSTYRET (II)
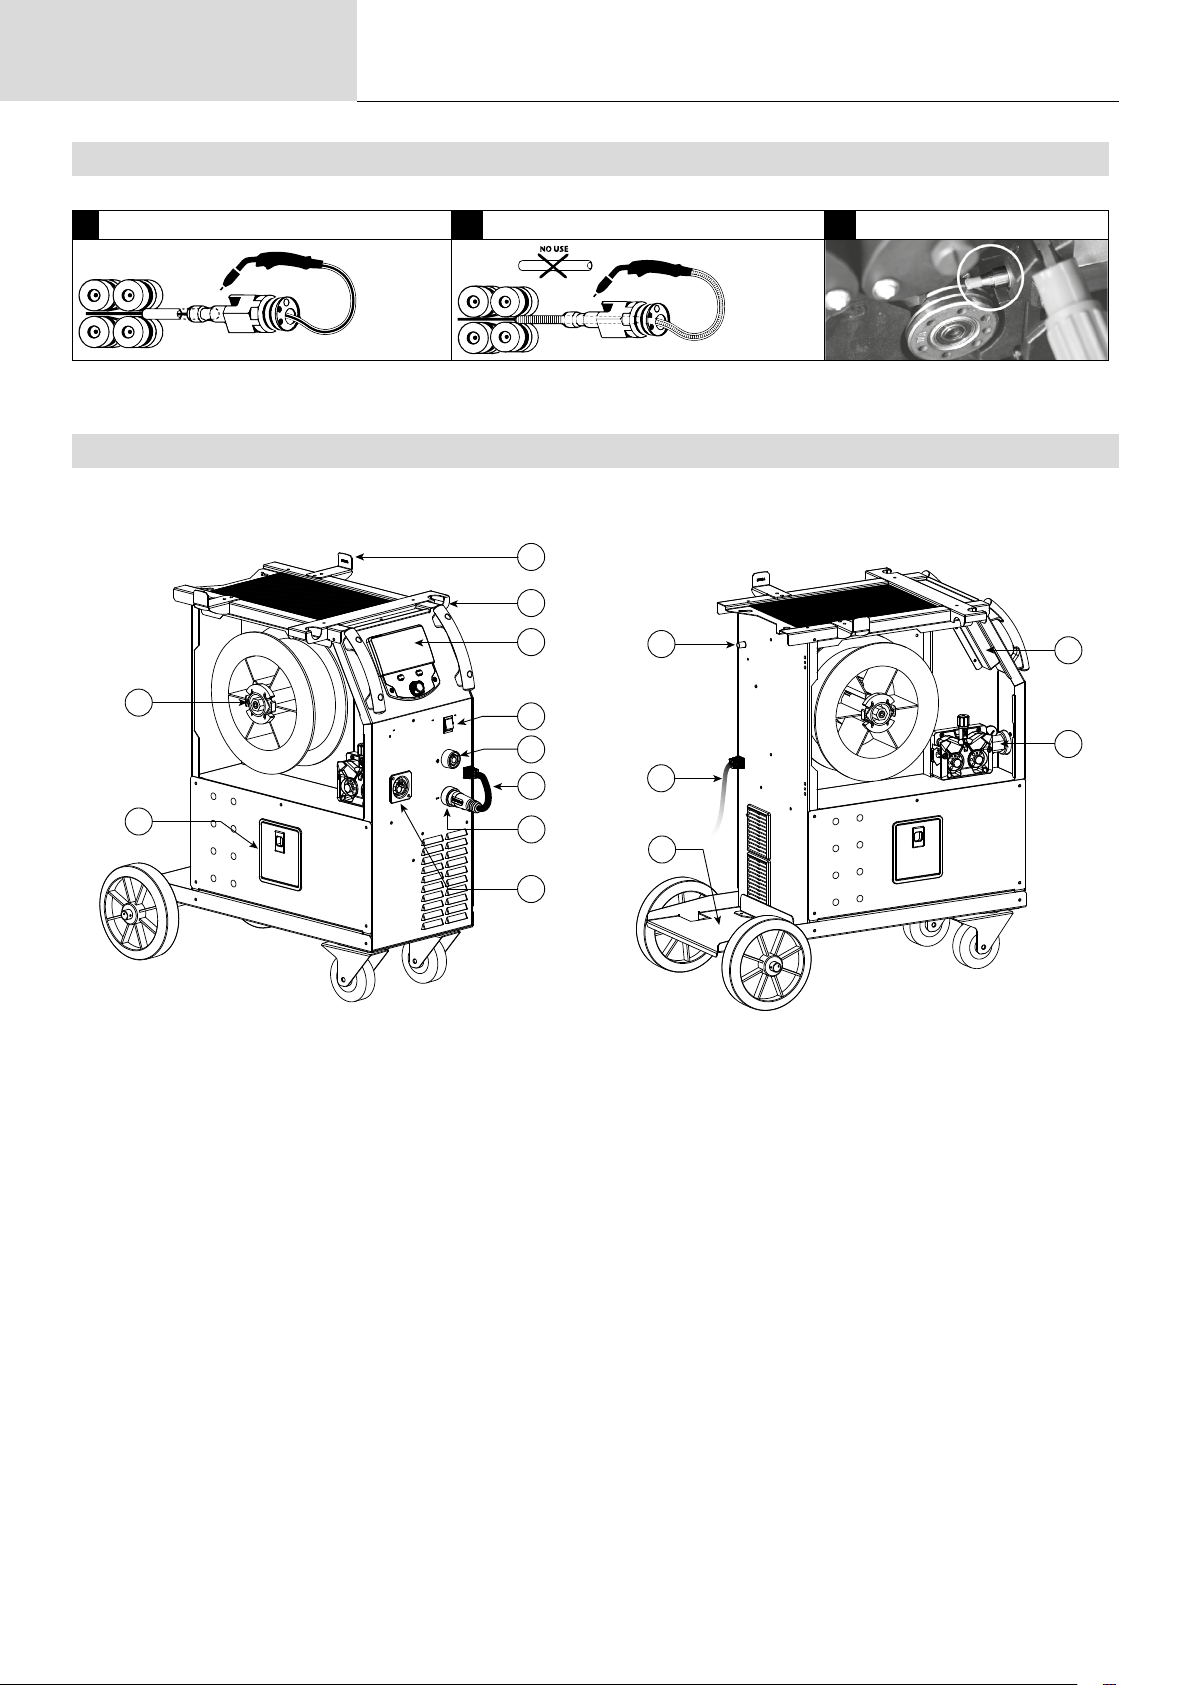
1- Spolestøtte Ø 200/300 mm 9- Negativ polaritetskontakt
2- Tilbehørsboksluke 10- Euro-kontakt (lykt)
3- Kabelstøtte 11- Gasskontakt
4- Lommelyktstøtte 12- Nettkabel (5 m)
5- HMI (Human Machine Interface) 1. 3- Flaskeholder 4 m
6- START/STOPP-bryter 14- USB-luke
7- Positiv polaritetskontakt 15- Trådmatingsmotor
8- Polaritetsreverseringskabel
3
HUMAN-MASKINE GRENSESNITT (HMI)
Vennligst les grensesnittbrukerhåndboken (HMI) som utgjør en del av hele produktlitteraturen.
HMI
8
Page 9
Brukermanual
a
b
c
a
Oversetting av
originalmanualen
KRONOS 250T / 320T
STRØMBRYTEREN
Denne maskinen er utstyrt med en 16A stikkontakt type EN 60309-1 som kun må brukes på en trefaset 400 V (50-60 Hz) releder jordet elektrisk
installasjon.
Den absorberte eektive strømmen (I1e) er angitt på enheten for optimale driftsforhold. Kontroller at strømforsyningen og dens sikringer (sikring og/
eller strømbryter) er kompatible med den elektriske strømmen som brukes. I noen land kan det være nødvendig å bytte støpsel for å tillate bruk med
maksimale innstillinger.
• Strømkilden er konstruert for å fungere ved 400 V /- 15 %. Enheten går inn i beskyttelsesmodus hvis forsyningsspenningen er mindre enn 330 Vrms
eller større enn 490 Vrms. (En feilkode vises på skjermen).
• Start gjøres ved å trykke på START/STOPP-bryteren (På), og stopp gjøres ved å trykke på samme bryter (Av). Advarsel! Slå aldri av
strømforsyningen mens enheten er belastet.
KOBLE TIL EN STRØMBILDE
Dette utstyret kan drives med elektriske generatorer forutsatt at hjelpestrømforsyningen oppfyller følgende krav:
- Spenningen skal være vekselvis med en RMS-verdi på 400V /- 15% og en toppspenning på mindre enn 700V.
– Frekvensen skal være mellom 50 og 60 Hz.
Det er viktig å sjekke disse forholdene siden mange generatorer produserer høye spenningstopper som kan skade utstyr.
BRUKE SKJØTEKADINGER
Alle skjøteledninger skal ha en passende lengde og bredde som passer til utstyrets spenning. Bruk en skjøteledning som er i samsvar med nasjonale
sikkerhetsforskrifter.
Inngangsspenning Lengde - Tverrsnitt av skjøtekabelen (lengde < 45m)
400 V 2,5 mm²
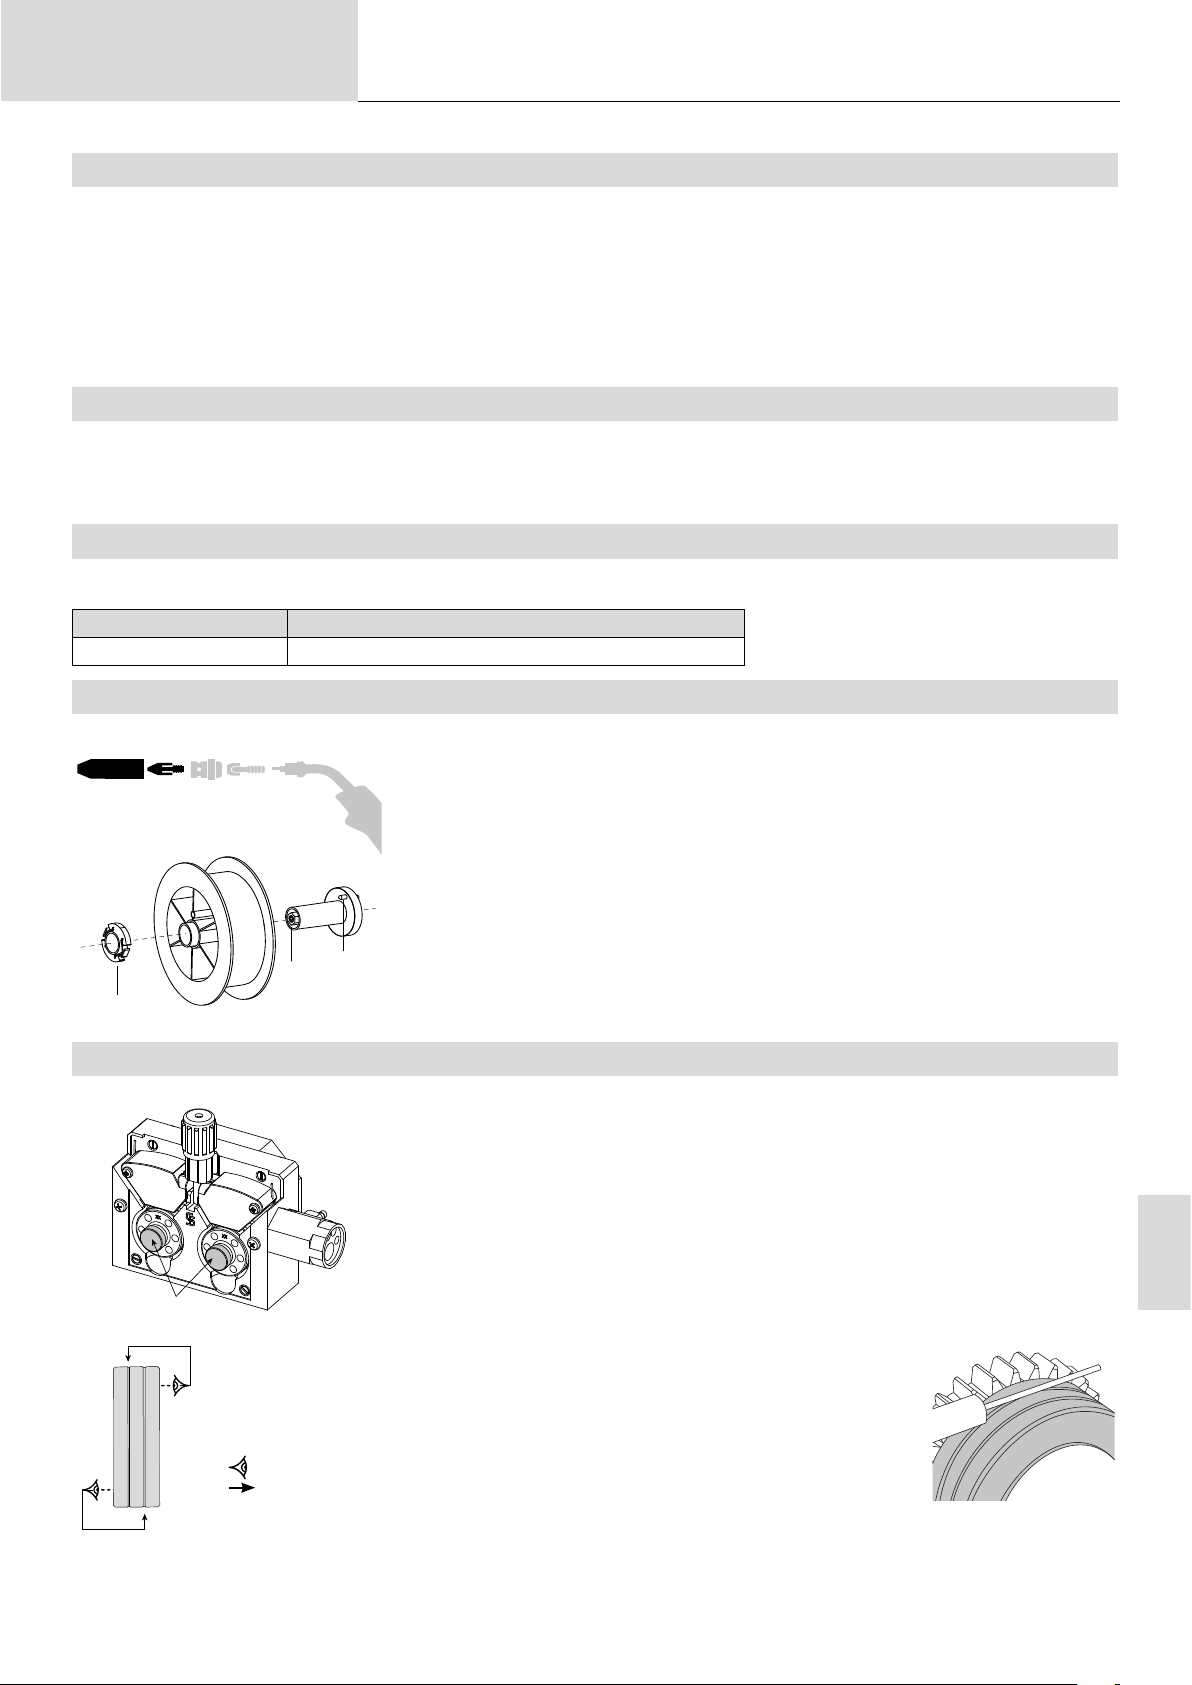
OPPSETTING AV SPILEN
a b
LASTING AV PÅFYLLTRÅDEN
- Fjern munnstykket (a) og kontaktrøret (b) fra MIG/MAG-brenneren.
Åpne strømkildens luke.
- Plasser spolen på holderen.
- Ta med i betraktning trommelstativets drivklakke (c). For å montere en 200 mm snelle,
stram plastspoleholderen (a) maksimalt.
- Juster bremsehjulet (b) for å forhindre at den ikke-bevegelige spolen oker seg sammen
i tråden når sveisingen stopper. Ikke stram for mye, da dette vil føre til at strømkilden overopphetes.
For å bytte rullene, gjør følgende:
- Løsne knotten (a) maksimalt og senk den.
- Lås opp rullene ved å fjerne festeskruene (b)
- Monter de riktige drivrullene for bruken din og stram festeskruene igjen.
Rullene som følger med er doble sporruller:
- stål Ø 1,0/1,2
NO
b
- Sjekk inskripsjonen på valsen for å sikre at valsene er egnet for tråddiameteren og trådmaterialet
(for Ø 1,0 tråd, bruk Ø 1,0 sporet).
- Bruk V-rillede ruller for stål og andre harde ledninger.
- Bruk U-rillede ruller for aluminium og andre myke, legerte ledninger.
: synlig inskripsjon på valsen (eksempel: 10 = Ø 1,0)
: spor som skal brukes
9
Page 10
Brukermanual
a
Merknader:
- For smal kappe kan føre til problemer med utrulling og kan føre til overoppheting av motoren.
- Brennerforbindelsen må også være skikkelig strammet for å hindre at den overopphetes.
- Pass på at verken ledningen eller spolen berører enhetens mekanisme, ellers er det fare for kortslutning av maskinen.
Oversetting av
originalmanualen
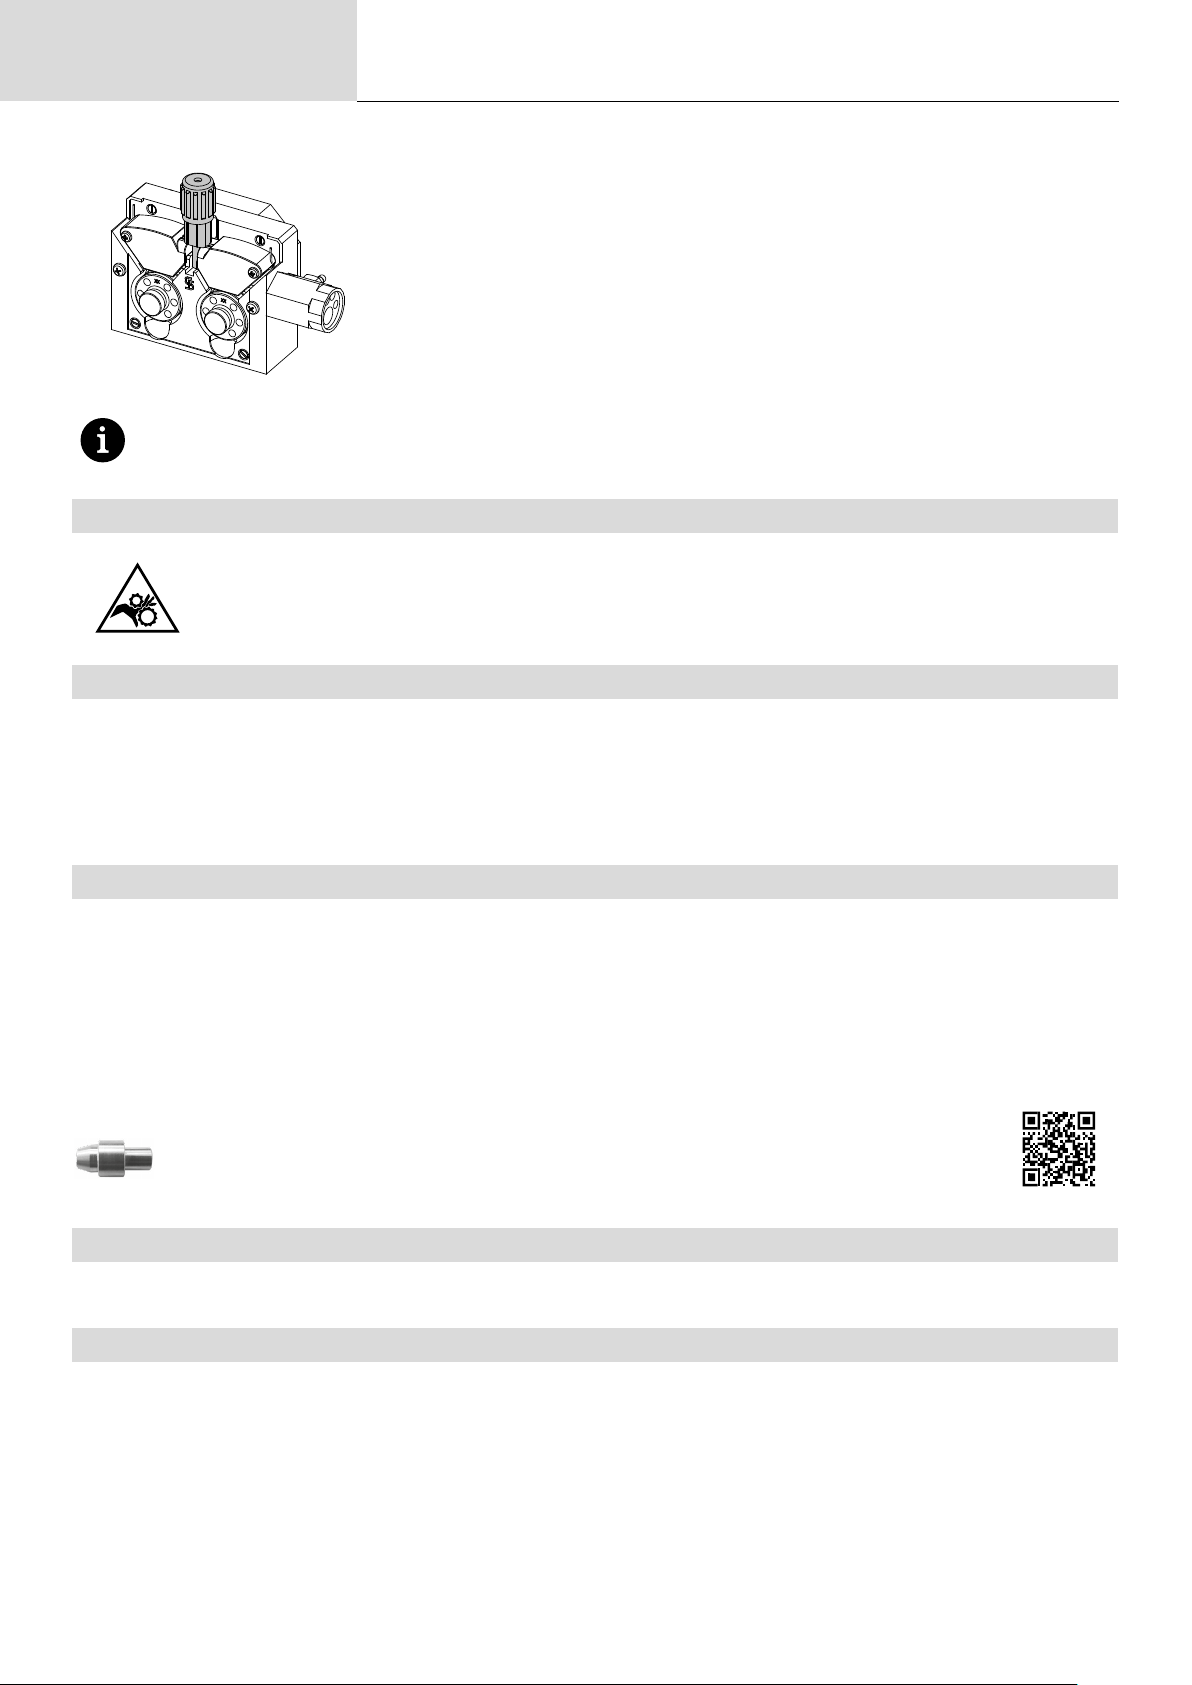
Følg trinnene nedenfor for å installere ledningen:
- Løsne knotten maksimalt og senk den.
- Sett inn ledningen, lukk deretter motorspolen og stram knotten som vist.
- Trykk på avtrekkeren til fakkelen for å aktivere motoren, og prosedyren vil vises på skjermen.
RISIKO FOR SKADE FRA KOMPONENTER I BEVEGELSE
Snellene har bevegelige deler som kan fange hender, hår, klær eller verktøy og forårsake skader!
- Ikke berør roterende, bevegelige eller drivende deler av maskinen!
• Sørg for at husdekslene eller beskyttelsesdekslene forblir helt lukket når de er i drift.
• Ikke bruk hansker når du trer påfyllingstråden eller skifter trådens spole.
KRONOS 250T / 320T
HALVAUTOMATISK SVEISING AV STÅL/RUSTFRITT STÅL (MAG-MODUS)
Denne maskinen kan sveise stål og rustfri ståltråd fra Ø 0,6 til 1,2 mm (IA). Aggregatet leveres med Ø 1,0/1,2 ruller for stål eller rustfritt stål som
standard. Kontaktspissen, den rillede rullen og brennerkappen er designet for denne applikasjonen.
For drift på stål kreves en spesikk sveisegass (Ar CO2). Mengden CO2 kan variere avhengig av typen gass som brukes. For rustfritt stål, bruk en
2 % CO2-blanding. Ved sveising med ren CO2 er det nødvendig å koble en gassforvarmer til gassasken. For spesikke gassproblemer, venn-
ligst kontakt din gassdistributør. Gassstrømningshastigheten for stål er mellom 8 og 15 liter per minutt avhengig av omgivelsene. For å sjekke
gassstrømhastigheten på manometeret uten å vikle av sveisetråden, trykk og hold nede trykknapp n°1 og følg prosedyren på skjermen. Denne
kontrollen bør gjøres med jevne mellomrom for å sikre best mulig sveising. Se HMI-håndboken.
HALVAUTOMATISK ALUMINIUMSVEISING (MIG-MODUS)
Enheten kan sveise aluminiumstråd fra Ø 0,8 til 1,2 mm (IB).
For bruk med aluminium kreves ren argongass (Ar). Søk råd fra en gassdistributør for et bredt utvalg av gasser. Gassstrømningshastigheten for
aluminium er mellom 15 og 20 l/min avhengig av omgivelsene og sveiserens erfaring.
Forskjellene mellom stål- og aluminiumsbehandling er som følger:
- Bruk spesikke ruller for aluminiumsveising.
- Legg minimumstrykk på den motoriserte snellens trykkruller for ikke å knuse tråden.
- Bruk kun kapillarrøret (for å føre ledningen mellom matevalsene og EURO-koblingen) for sveising av stål/rustfritt stål (IB)
- Bruk en spesiell aluminiumslykt. Denne aluminiumslykten har et teonbelegg for å redusere friksjonen. IKKE kutt bort belegget på tuppen av kontakten! Dette belegget brukes til å lede ledningen fra rullene.
- Kontaktspisser: bruk en SPESIAL kontaktspiss av aluminium som passer til ledningens diameter.
Ved bruk av rød eller blå kappe (for aluminiumsveising) anbefales det å bruke tilbehøret 90950 (IC). Denne kappelederen i rustfritt stål forbedrer sentreringen av kappen og letter strømmen av ledningen.
Video
HALVAUTOMATISK SVEISING I CUSI OG CUAL (LODEMODUS)
Enheten kan sveise Ø 0,8 og 1,0 mm CuSi og CuAl tråd.
På samme måte som med stål skal det settes opp et kapillarrør og det skal benyttes en brenner med stålkappe. For lodding bør ren argon (Ar) brukes.
HALVAUTOMATISK SVEISING MED KJERNETRÅD
Enheten kan sveise ux-kjernetråd fra Ø 0,9 til 1,6 mm. De originale valsene må erstattes av spesikke trådruller med kjerne (tilgjengelig som
ekstrautstyr). Sveising av usskjernet tråd med standard munnstykke kan føre til overoppheting og skade på brenneren. Fjern originaldysen fra
MIG-MAG-lykten.
10
Page 11
Brukermanual
Oversetting av
originalmanualen
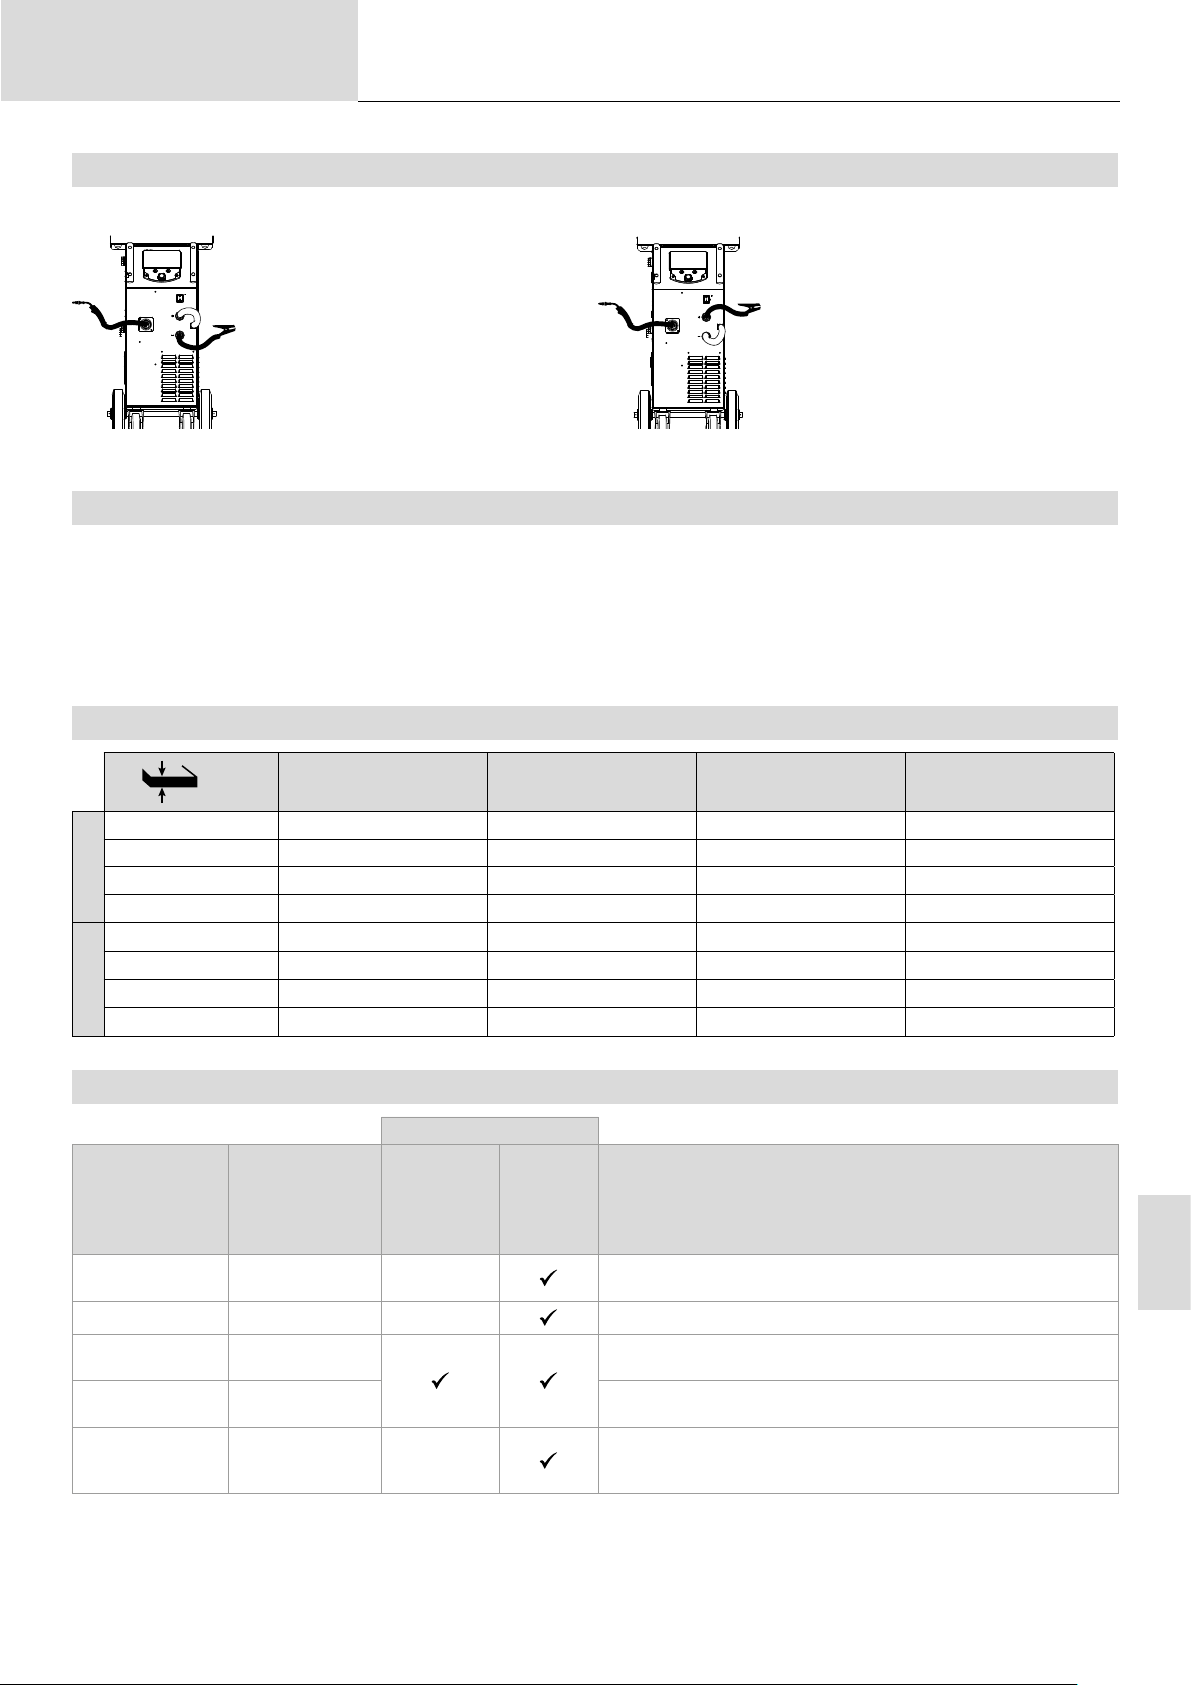
Å VELGE EN POLARITET
Polaritet Polaritet -
KRONOS 250T / 320T
Gassskjermet MIG/MAG-sveising krever
generelt positiv polaritet.
I alle fall, se ledningsprodusentens anbefalinger for valg av polaritet for MIG-MAG-lykten.
MIG/MAG-sveising uten gassskjerming
(ingen gass) krever generelt negativ
polaritet.
GASS TILFØRSEL
- Monter en passende trykkregulator på gassasken. Koble den til sveisestasjonen med det medfølgende røret. Fest de to slangeklemmene for å
forhindre lekkasjer.
- Sørg for at gassasken holdes sikkert på plass med en kjede festet til strømkilden.
- Still inn gassstrømningshastigheten ved å justere skiven på trykkregulatoren.
NB: For å justere gassstrømmen lettere, bruk rullene på den motoriserte spolen ved å trykke på avtrekkeren på brenneren (løsne bremsehjulet på
den motoriserte spolen slik at ingen wire trekkes inn). Maksimalt gasstrykk: 0,5 MPa (5 bar).
Denne prosedyren gjelder ikke for sveising i «Ingen gass»-modus.
ANBEFALT KOMBINASJONER
Nåværende (A) Ø Ledning (mm) Ø dyse (mm) Strømning (L/min)
MIG
MAG
(mm)
0,8-2 20-100 0,8 12 10-12
2-4 100-200 1.0 12-15 12-15
4-8 200-300 1.0/1.2 15-16 15-18
8-15 300-500 1,2/1,6 16 18-25
0,6-1,5 15-80 0,6 12 8-10
1,5-3 80-150 0,8 12-15 10-12
3-8 150-300 1.0/1.2 15-16 12-15
8-20 300-500 1,2/1,6 16 15-18
MIG / MAG (GMAW/FCAW) SVEISEMODUS
Sveiseprosesser
Innstillinger Innstillinger
Håndbok
Dreiemoment
materiale/gass
Tråddiameter Ø 0,8 > Ø 1,6 mm - Valg av tråddiameter
Bruker avtrekkeren 2T, 4T Valg av trigger-sveisestyringsmodus
Spot-modus Spot, Spot-Delay Velge spot-modus
Første innstilling
Tilgang til noen av sveiseparametrene avhenger av valgt visningsmodus: Innstillinger/Visningsmodus: Enkel eller Ekspert. Se HMI-håndboken.
- FeAr 15 % CO2
- ...
Tykkelse
Oppstart
Hastighet
-
-
Synergier
rinnstillinger)
(forhåndsins-
tallerte bruke-
Valg av materiale som skal sveises.
Synergiske sveiseparametere
Velge hovedinnstillingen som skal vises (tykkelse på arbeidsstykket,
gjennomsnittlig sveisestrøm eller trådhastighet).
NO
11
Page 12
Brukermanual
SVEISEPROSESSER
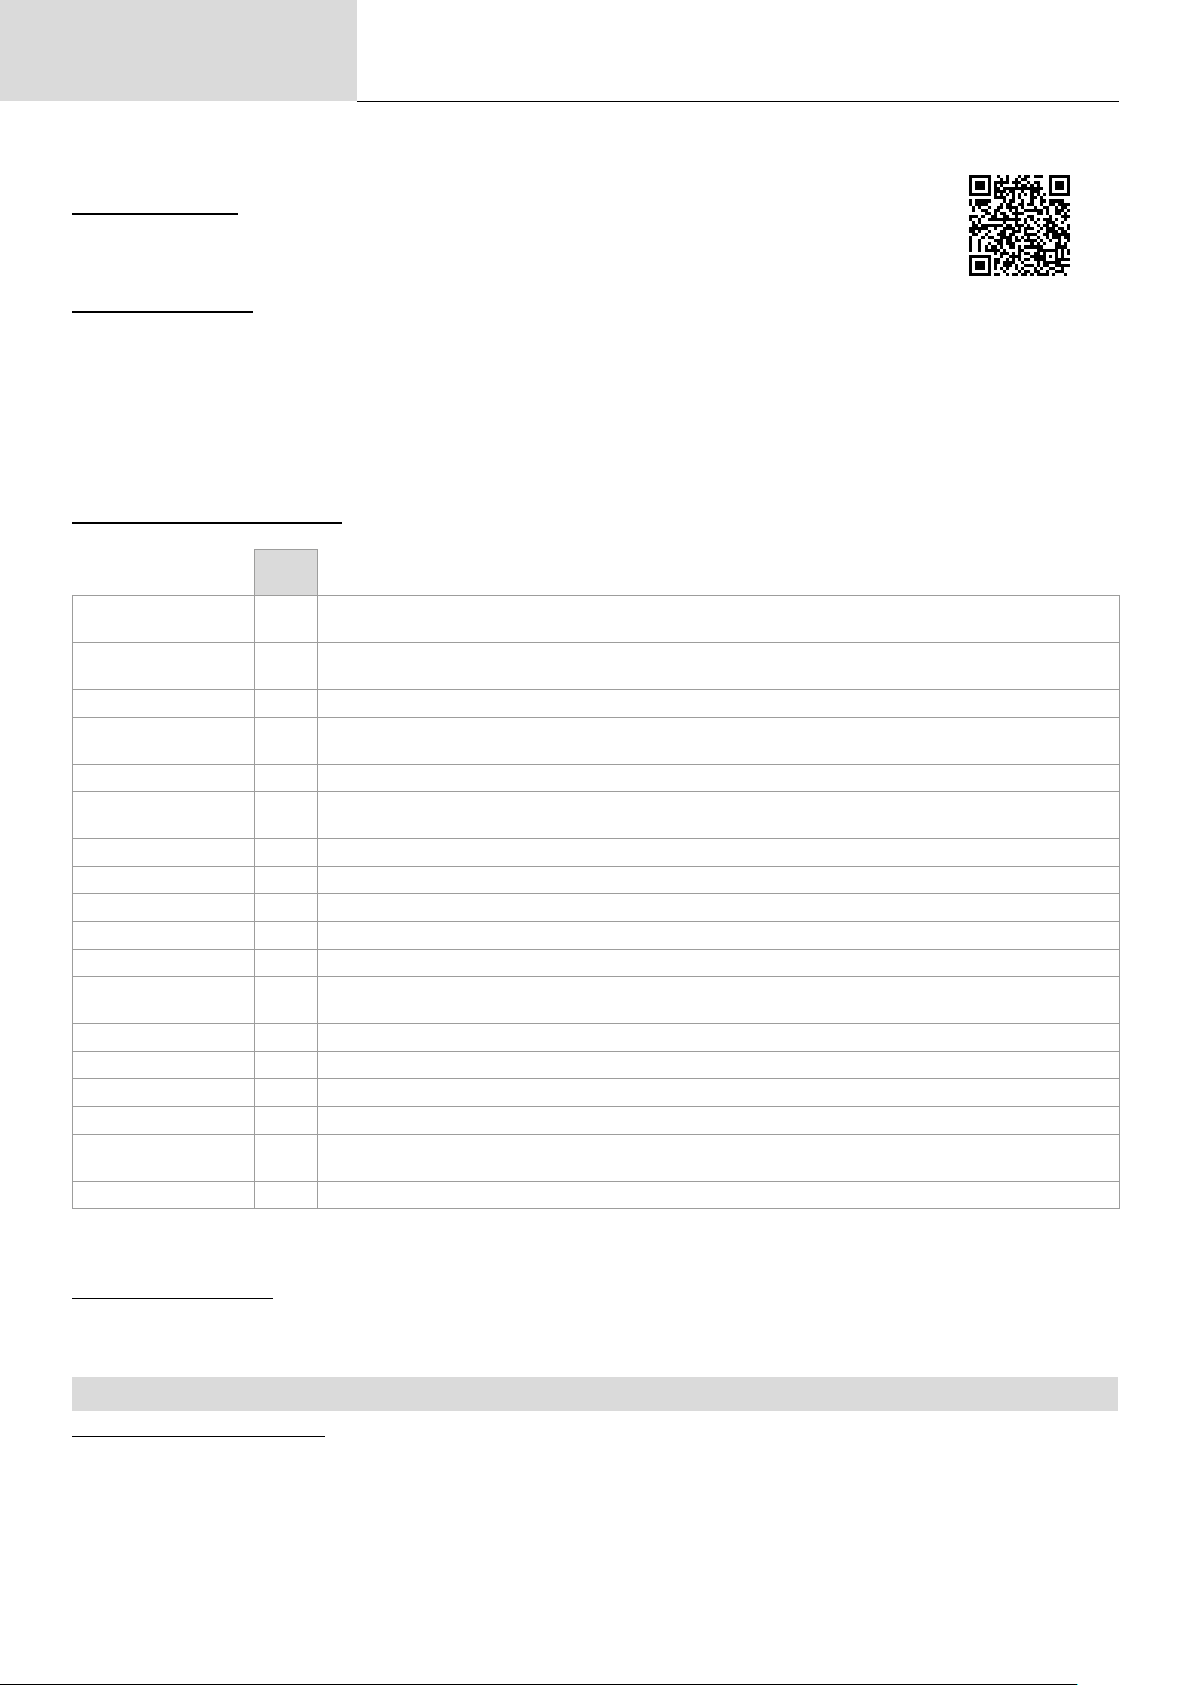
For mer informasjon om GYS forhåndsinstallerte brukerinnstillinger og sveiseprosesser, skann QR-koden:
PUNKTSVEISEMODUS
• Få øye på
Denne sveisemodusen tillater forhåndsmontering av deler før sveising. Punktsveising kan gjøres manuelt ved hjelp av utløseren eller tidsbestemt med
en forhåndsdenert punktsveiseperiode. Punktsveising gir bedre reproduksjon og ikke-oksiderte sveisepunkter.
• Spot-Delay
Dette er en sveisemodus som ligner på punktsveising, men med forhåndsdenerte sveise- og hviletider, så lenge avtrekkeren holdes nede. Denne
funksjonen tillater sveising av svært tynne stål- eller aluminiumsplater, noe som begrenser risikoen for gjennomboring og forvrengning (spesielt for
aluminiumsveising).
KONFIGURERE INNSTILLINGENE
Enhe-
ter
Burnback -
Kraterfyller %/s
Forsinkelse s Tid mellom slutten av et punkt (ekskludert etter-gass) og starten på et nytt punkt (inkludert pre-gass).
Tykkelse mm
Kraterfyllingsfunksjon s Nedgående strøm.
Varm start %/s
Nåværende EN Sveisestrømmen justeres i henhold til type tråd som brukes og materialet som skal sveises.
Jeg begynner - Justering av tenningsstrømmen.
Buelengde - Brukes til å justere avstanden mellom enden av tråden og sveisebassenget (strekkjustering).
Pre-gass s Når fakkelen er luftet og gassskjoldet er opprettet før tenning.
Heftesveising s Angi varighet.
Post-gass s
Selvinduksjonsspole - Reduserer sveisestrømmen mer eller mindre. Stilles inn i henhold til sveiseposisjonen.
Punktsveising s Angi varighet.
Spenning V Kontroll over ledningens bredde.
Oppoverbakke s Oppgående strøm
Tilnærmingshastighet -
Trådhastighet m/min Mengde fyllmetall avsatt og følgelig sveiseintensitet og penetrasjon.
Oversetting av
originalmanualen
Funksjon for å forhindre at ledningen fester seg til perlen. Dette er tidsbestemt til å falle sammen med tråden
som stiger opp fra sveisebassenget.
Denne tomgangsstrømmen er neste fase etter at strømmen er senket.
Intensiteten (% av sveisestrømmen) og tiden (sekunder) kan programmeres.
De forhåndsinstallerte brukerinnstillingene (syngergier) gir mulighet for et helautomatisk oppsett. Endring av
tykkelsesinnstillingen stiller automatisk inn riktig trådspenning og hastighet.
Hot Start er en overstrøm som brukes i starten som forhindrer at ledningen fester seg til arbeidsstykket. Intensiteten (% av sveisestrømmen) og tiden (sekunder) kan programmeres.
Varighet av gassbeskyttelsen etter at lysbuen er slukket. Den beskytter arbeidsstykket og elektroden mot
oksidasjon.
Progressiv garnhastighet. Før priming beveger ledningen seg sakte for å skape den første kontakten uten å
støte.
KRONOS 250T / 320T
Tilgang til noen av sveiseinnstillingene avhenger av den valgte sveiseprosessen (manuell, standard, etc.) og valgt visningsmodus (Enkel, Ekspert
eller Avansert). Se HMI-håndboken.
GASSSTRØMKONTROLL
For å sjekke gassstrømhastigheten på manometeret uten å vikle av sveisetråden, trykk og hold nede trykknapp n°1 og følg prosedyren på skjermen.
Denne kontrollen bør gjøres med jevne mellomrom for å sikre best mulig sveising. Se HMI-håndboken.
TIG (GTAW) SVEISEMODUS
INSTALLASJON OG VEILEDNING
• DC TIG-sveising krever et beskyttende gassskjold (argon).
• Koble jordklemmen til den positive ( ) pluggkontakten. Koble den valgfrie TIG-brenneren (ref. 046108) til EURO-kontakten på strømkilden og polaritetsreverseringskabelen til den negative (-) kontakten.
• Forsikre deg om at brenneren er riktig montert og at forbruksmateriell (skruetang, spennhylse, diusorer og dyser) ikke er utslitt.
• Valget av elektrode vil avhenge av strømmen til DC TIG-prosessen.
12
Page 13
Brukermanual
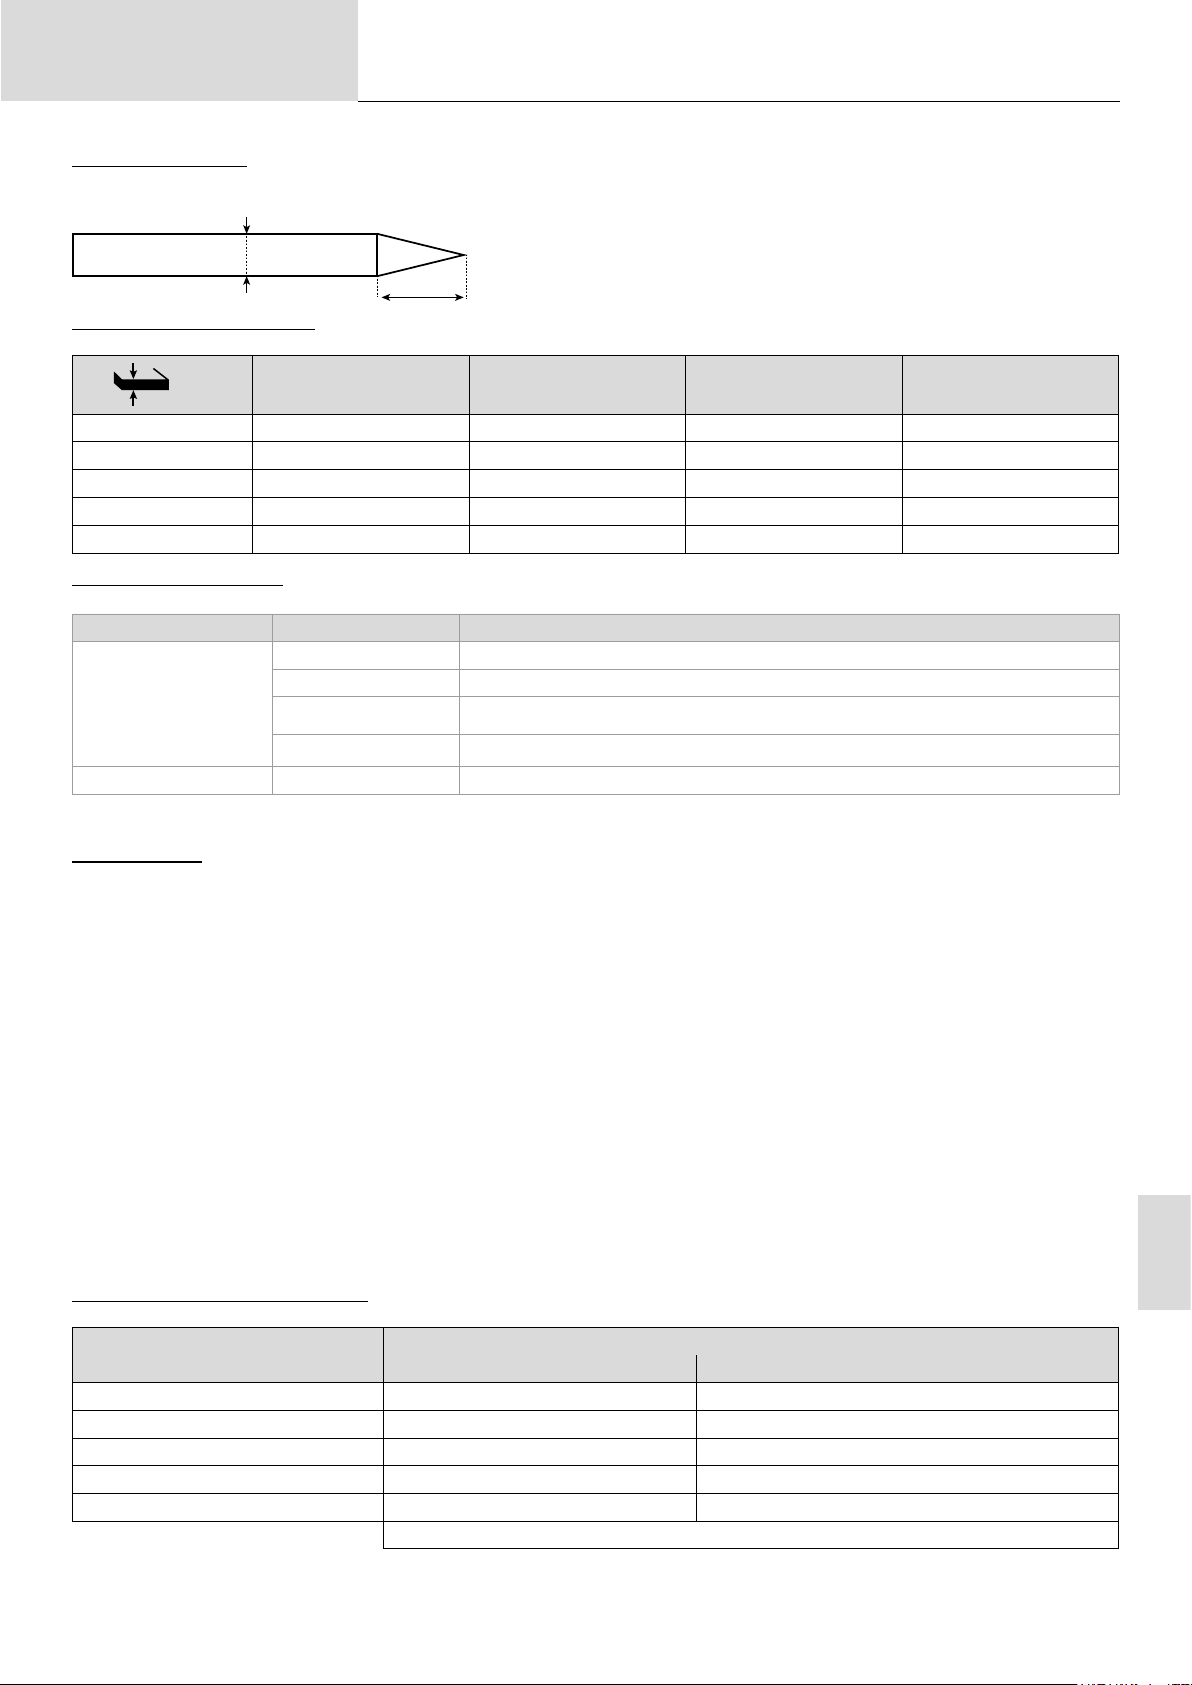
ELEKTRODESKIPPING
For optimale resultater anbefales det å bruke en elektrode som er slipt på følgende måte:
Oversetting av
originalmanualen
KRONOS 250T / 320T
d
L = 3 xd for lav strøm.
L = d for høy strøm
L
ANBEFALT KOMBINASJONER
(mm)
0,3 - 3 3 - 75 1 6.5 6 - 7
2,4 - 6 60 - 150 1.6 8 6 - 7
4 - 8 100 - 200 2 9.5 7 - 8
6,8 - 8,8 170 - 250 2.4 11 8 - 9
9 - 12 225 - 300 3.2 12.5 9 - 10
PROSESSINNSTILLINGER
Innstillinger Innstillinger
Sveiseprosess
Utløsermodus 2T, 4T, Ventil Valg av trigger-sveisestyringsmodus.
Tilgang til noen av sveiseparametrene avhenger av valgt visningsmodus: Innstillinger/Visningsmodus: Enkel eller Ekspert. Se HMI-håndboken.
Nåværende (A) Ø Elektrode (mm) Ø dyse (mm)
Standard Glatt strøm
Pulserende Pulserende strøm
Punktsveising Glatt overslag
Spot-Pulse Pulserende slag
Argonstrømningshastighet
(L/min)
INNSTILLINGER
• Standard
Standard DC TIG-sveiseprosessen tillater høykvalitetssveising på de este jernholdige materialer som stål og rustfritt stål, men også kobber og dets
legeringer inkludert titan. De ulike strøm- og gassstyringsmulighetene lar deg perfekt kontrollere sveiseoperasjonen, fra grunning til den endelige
avkjølingen av sveisesømmen.
• Puls
Denne pulsstrømsveisemodusen kombinerer høye strømpulser (I = sveisepulser) med lave strømpulser (kald I, arbeidsstykkekjølepulser). Den pulserende modusen gjør at deler kan monteres samtidig som temperaturstigning og vridning begrenses. Ideell for bruk på stedet.
Eksempel:
Sveisestrømmen (I) settes til 100 A og % (kald I) = 50 %, dvs. kaldstrøm = 50 % x 100 A = 50.
F(Hz) er satt til 10 Hz, signalperioden vil være 1/10 Hz = 100 ms -> en 100 A puls hver 100 ms deretter fulgt av en annen ved 50 A.
• Få øye på
Denne sveisemodusen tillater forhåndsmontering av deler før sveising. Punktsveising kan gjøres manuelt ved hjelp av avtrekkeren eller tidsbestemt
med en forhåndsdenert punktsveiseperiode. Punktsveising gir bedre reproduksjon og ikke-oksiderte sveisepunkter.
• Spot-Pulse
Denne sveisemetoden brukes til å forhåndsmontere tynne metallplater før selve sveiseprosessen. Punktsveising kan gjøres manuelt ved hjelp av
utløseren eller tidsbestemt med en forhåndsdenert punktsveiseperiode. Punktsveising gir bedre reproduksjon og ikke-oksiderte sveisepunkter.
VALG AV ELEKTRODENS DIAMETER
Elektrode Ø (mm)
1 10 > 75 10 > 75
1.6 60 > 150 60 > 150
2 75 > 180 100 > 200
2.5 130 > 230 170 > 250
3.2 160 > 310 225 > 330
Ren wolfram Wolfram med oksider
DC TIG
Ca. = 80 A pr mm Ø
NO
13
Page 14
Brukermanual
t
t
T2
T1
Bouton principal
t t
t
t
T2
T1
Bouton principal
T3
T1
Bouton principal
T2
T4
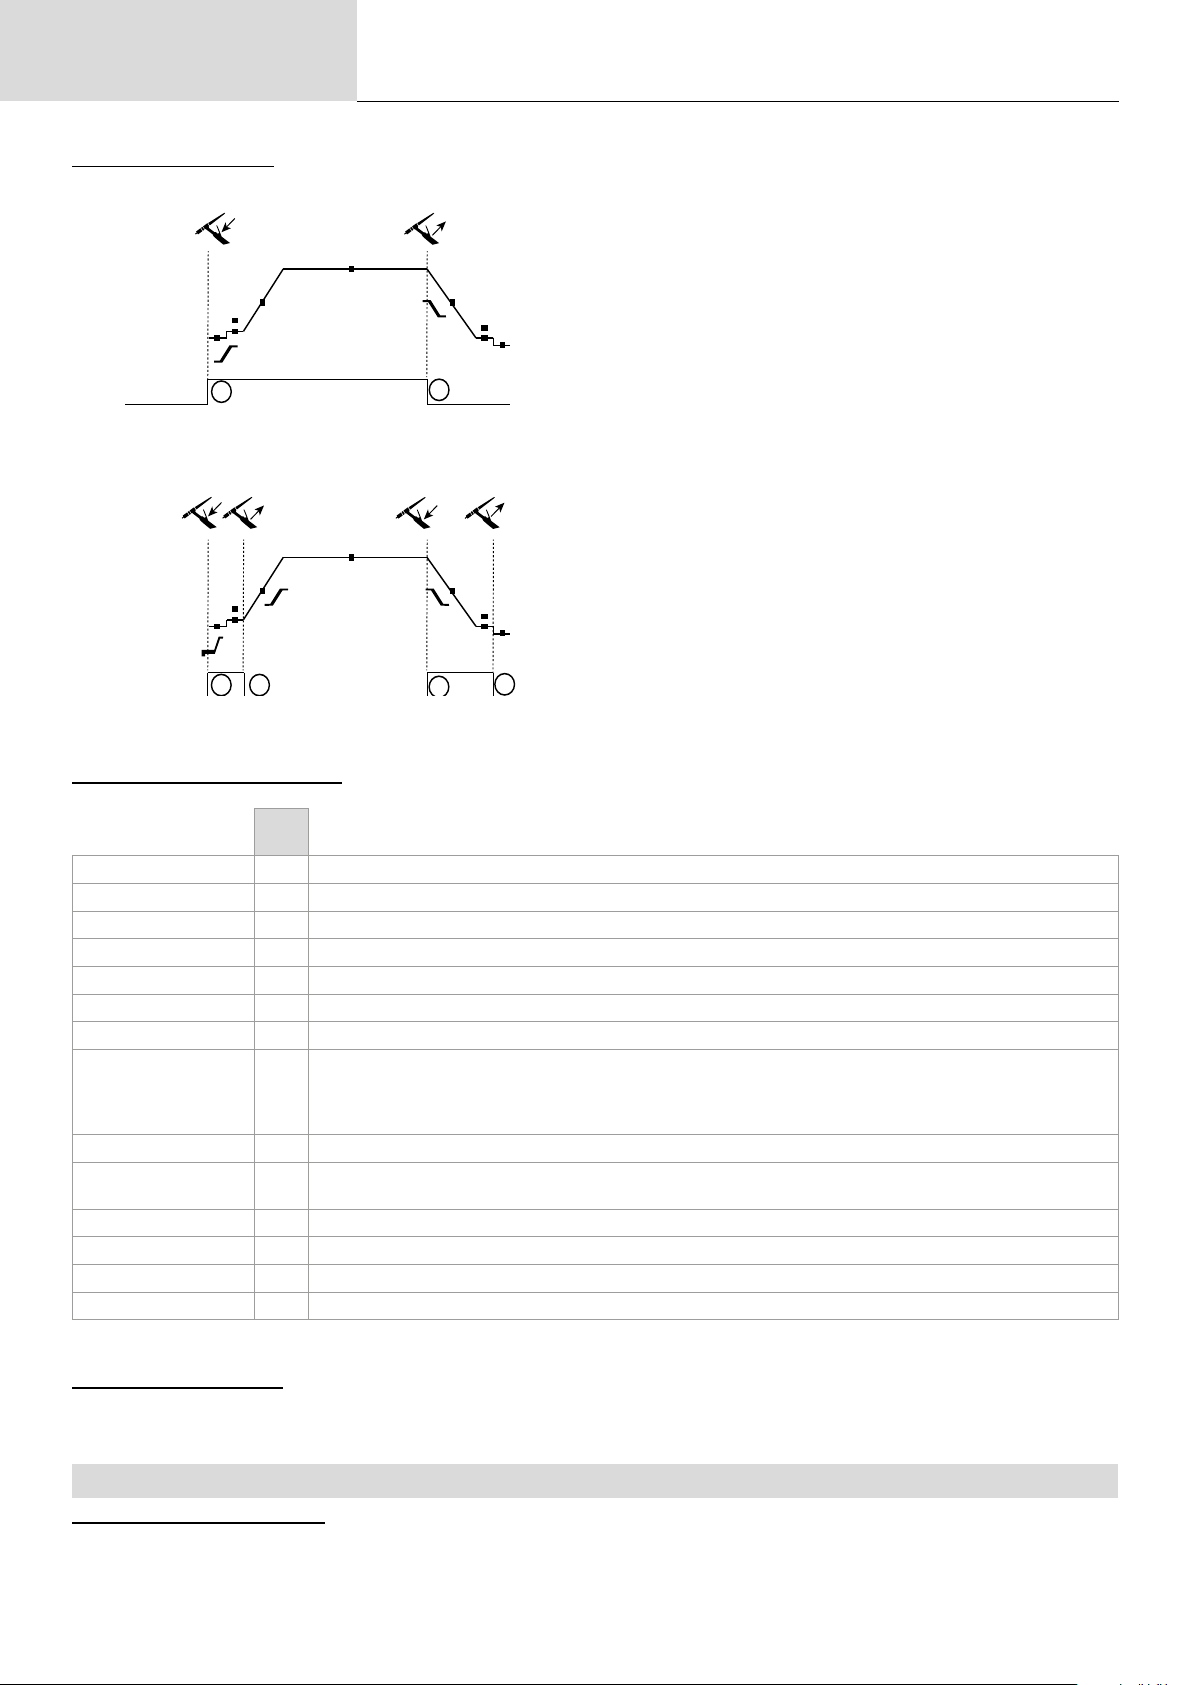
BRUKER AVTREKKEREN
• 2T
• 4T
Oversetting av
originalmanualen
KRONOS 250T / 320T
T1 - Hovedknappen trykkes inn, sveisesyklusen starter (Pre-Gas,
I_Start, upslope og sveising).
T2 - Hovedknappen slippes, sveisesyklusen stoppes (nedoverbakke, I_Stop, Post-Gas).
For to-knapps lommelykter kun i T2, behandles sekundærknappen
som hovedknappen.
T1 - Hovedknappen trykkes inn, syklusen starter fra Pre-Gas og
stopper ved I_Start-fasen.
T2 - Hovedknappen slippes, syklusen fortsetter å gå oppover og
sveise.
T3 - Hovedknappen trykkes inn, syklusen går til nedoverbakke og
stopper i I_Stop-fasen.
T4 - Hovedknappen slippes, syklusen avsluttes med Post-Gas.
NB: for lommelykter, doble knapper og dobbelknapppotensiometer
=> «opp/sveisestrøm»-knappen slår på potensiometeret, «ned»-knappen slår det av.
For lommelykter med to knapper eller to avtrekkere, beholder den «høye» utløseren samme funksjonalitet som enkeltutløserlykten. «Lav»-utløseren
er ikke aktiv.
KONFIGURERE INNSTILLINGENE
En-
heter
Slutt gjeldende % Denne tomgangsstrømmen er neste fase etter at strømmen er senket.
Startstrøm % Denne oppstartsbærestrømmen er en oppvarmingsfase før strømmen heves.
Sveisestrøm EN Sveisestrøm.
Kald strøm % Andre sveisestrøm kjent som en «kald» sveisestrøm.
Puls varighet s Manuell eller tidsstyrt punktpulsfase
Spot varighet s Enten manuell eller satt tid.
Kraterfyllingsfunksjon s Unngår kratering på slutten av sveising og risiko for sprekker, spesielt i lette legeringer.
Pulsfrekvens (retningslinjer for innstillinger):
Frekvens
Frekvens
- Ved sveising med manuell fyllmetall, er F(Hz) synkronisert med fyllvirkningen,
Hz
- Hvis metallet er tynt og uten fyllsto (< 0,8 mm), F(Hz) > 10Hz
- Hvis sveising i posisjon, så F(Hz) < 100Hz
Stigende strøm s Tillater en gradvis økning i sveisestrømmen.
Post-gass s
Varighet av gassbeskyttelsen etter at lysbuen er slukket. Den beskytter arbeidsstykket og elektroden mot oksi-
dasjon under avkjøling.
Pre-gass s Når fakkelen er luftet og gassskjoldet er opprettet før tenning.
Stoppetid s Denne tomgangstiden er en fase som kommer etter at strømmen er senket.
Starttid s Starttid før strømmen heves.
Kaldt vær % Pulserende varmstrøm (I) tidsbalanse
Tilgang til noen av sveiseparametrene avhenger av valgt visningsmodus: Innstillinger/Visningsmodus: Enkel eller Ekspert. Se HMI-håndboken.
14
MANUELL GASSRENSING
Tilstedeværelsen av oksygen i fakkelen kan føre til en reduksjon i mekanisk kvalitet og kan resultere i mindre korrosjonsbestandighet. For å skylle ut
gassen fra fakkelen, trykk og hold inne knapp nr. 1 og følg prosedyren på skjermen. Se HMI-håndboken.
MMA (SMAW) SVEISEMODUS
INSTALLASJON OG VEILEDNING
• Plugg kablene, elektrodeholderen og jordklemmen inn i pluggforbindelsene.
• Respekter de elektriske polaritetene og styrken til sveiseeekten som er angitt på elektrodeboksene.
• Fjern den belagte elektroden fra elektrodeholderen når sveisestrømkilden ikke er i bruk.
• Utstyret er utstyrt med 3 omformerspesikke funksjoner:
- Hot Start gir en overstrøm i begynnelsen av sveiseprosessen.
- Arc Force skaper en overstrøm som forhindrer at elektroden fester seg til sveisebassenget.
- Anti-Stick-teknologien gjør det lettere å løsne elektroden fra metallet.
Page 15
Brukermanual
PROSESSINNSTILLINGER
Innstillinger Innstillinger Standard
Type elektrode
Anti-klebing PÅ AV
Tilgang til noen av sveiseparametrene avhenger av valgt visningsmodus: Innstillinger/Visningsmodus: Enkel eller Ekspert. Se HMI-håndboken.
SVEISEPROSESSER
• Standard
Denne standard MMA-sveisemodusen er egnet for de este sveiseapplikasjoner. Den muliggjør sveising med alle typer belagte, rutil-, basis- og celluloseelektroder, samt på alle materialer: stål, rustfritt stål og støpejern.
• Puls
Den pulserende MMA-sveisemodusen er egnet for stående (PF) applikasjoner. Den pulserende innstillingen holder sveisebassenget kaldt samtidig
som det fremmer materialoverføring. Uten pulsering krever vertikal sveising oppover en «juletre»-bevegelse, dvs. en vanskelig trekantbevegelse.
Takket være Pulsed MMA-sveising er det ikke lenger nødvendig å utføre denne bevegelsen. Avhengig av tykkelsen på arbeidsstykket ditt, bør en rett
bevegelse oppover være tilstrekkelig. Men hvis du ønsker å forstørre sveisebassenget ditt, er en enkel sideveis bevegelse som ligner på nedholdt
sveising tilstrekkelig. I dette tilfellet kan du stille inn frekvensen til pulsstrømmen på skjermen. Denne metoden gir større kontroll over den vertikale
sveiseoperasjonen.
Rutil
Grunnleggende
Oversetting av
originalmanualen
Sveiseprosesser
KRONOS 250T / 320T
Pulse-
rende
Elektrodetypen bestemmer innstillingene for å optimalisere sveisbarheten avhengig av typen elektrode som brukes.
Anti-stick-funksjonen anbefales for å fjerne elektroden på en sikker
måte i tilfelle den fester seg til arbeidsstykket (strømmen kuttes automatisk).
VELG BETRAKTE ELEKTRODER
• Rutilelektroder: veldig enkle å bruke i alle posisjoner.
• Grunnelektroder: den kan brukes i alle posisjoner og er egnet for sikkerhetsarbeid på grunn av sine økte mekaniske egenskaper.
KONFIGURERE INNSTILLINGENE
En-
heter
Arc Force
Sveisestrøm EN Sveisestrømmen bestemmes av hvilken type elektrode som er valgt (se elektrodepakning).
Varighet av Hot Start s
Puls
Frekvens
Prosentvis Hot Start %
Prosentandel jeg
forkjøler
Kaldt vær s
Tilgang til noen av sveiseparametrene avhenger av valgt visningsmodus: Innstillinger/Visningsmodus: Enkel eller Ekspert. Se HMI-håndboken.
JUSTERING AV SVEISEINTENSITETEN
Arc Force er en overstrøm som administreres for å hindre at den fester seg når elektroden eller sveisestrengen
berører sveisebassenget.
Hot Start er en overstrøm på tenningstrinnet som hindrer elektroden i å feste seg til arbeidsstykket. Intensiteten
(% av sveisestrømmen) og tiden (sekunder) kan programmeres.
Hz PULS-modusens PULSINGSfrekvens.
Hot Start er en overstrøm på tenningstrinnet som hindrer elektroden i å feste seg til arbeidsstykket. Intensiteten
(% av sveisestrømmen) og tiden (sekunder) kan programmeres.
%
NO
Følgende innstillinger tilsvarer gjeldende strømområde avhengig av typen og diameteren til elektroden som brukes. Disse områdene er ganske store
da de avhenger av bruken og sveiseposisjonen.
elektrode Ø (mm) Rutil E6013 (A) Basic E7018 (A)
1.6 30-60 30-55
2.0 50-70 50-80
2.5 60-100 80-110
3.15 80-150 90-140
4.0 100-200 125-210
5 150-290 200-260
6.3 200-385 220-340
JUSTERING AV BUEKRAFTEN
Det anbefales å sette Arc Force til midtposisjon (0) for å starte sveisingen og deretter justere den i henhold til oppnådde resultater og individuelle
sveisepreferanser. Merk: Justeringsområdet til Arc Force er spesikt for typen elektrode som er valgt.
15
Page 16
Brukermanual
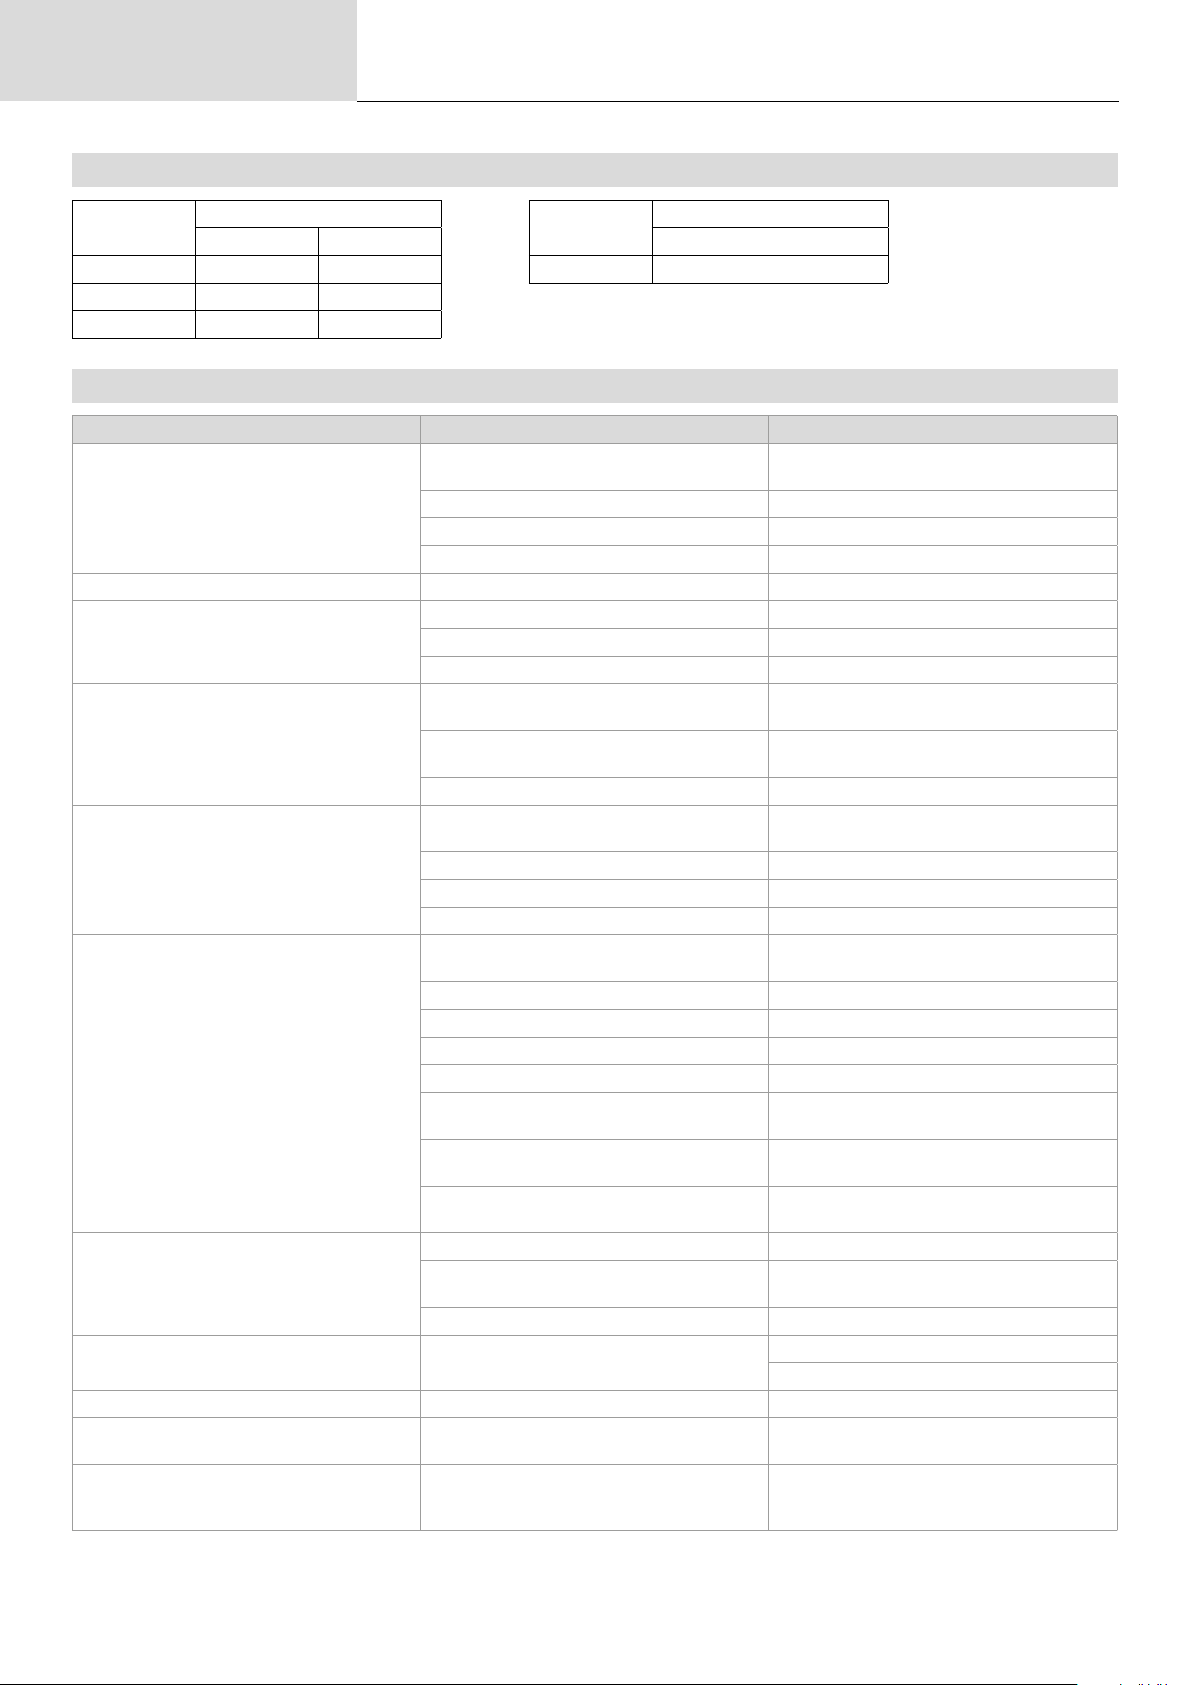
RULLER (B) VALGFRI
Oversetting av
originalmanualen
KRONOS 250T / 320T
Diameter
ø 0,6/0,8 042353 - ø 0,9/1,2 042407
ø 0,8/1,0 042360 042377
ø 1,0/1,2 046849 040915
Referanse (x2)
Stål Aluminium Flux-kjernet ledning
Diameter
Referanse (x2)
DEFEKTER: ÅRSAKER OG LØSNINGER
SYMPTOMER MULIGE ÅRSAKER LØSNINGER
Tresko blokkerer åpningen.
Strømningshastigheten til sveisetråden er ikke
konstant.
Avviklingsmekanismen fungerer ikke. Spolens bremse eller rulle er for stram. Løsne bremsen og rullene.
Feil avvikling av ledningen.
Ingen strøm eller feil sveisestrøm.
Tråden sitter fast etter å ha passert gjennom
valsene.
Sveisestrengen er porøs.
Overdreven gnister.
Ingen gass kommer fra fakkelen. Dårlig gassforbindelse.
Feil under nedlasting. Dataene på USB-pinnen er feil eller ødelagt. Sjekk dataene dine.
Sikkerhetskopieringsfeil.
Automatisk sletting av JOBS.
Wiren glir på rullene. Påfør non-stick-produktet på nytt.
En av rullene snurrer. Kontroller at rulleskruen er stram.
Brennerkabelen er vridd. Brennerkabelen skal være så rett som mulig.
Skitten eller skadet ledningsføring. Rengjør eller skift ut.
Rullenøkkel mangler. Plasser pinnen på nytt i sporet.
Spolens bremse er for stram. Slipp bremsen.
Feil stikkontakt.
Dårlig jordforbindelse.
Ingen makt. Sjekk brennerens utløser.
Føringskappe for knust tråd.
Trådblokkering i fakkelen. Bytt ut eller rengjør.
Ingen kapillærrør. Sjekk at kapillarrøret er tilstede.
Ledningshastigheten er for høy. Reduser trådhastigheten.
Gassstrømmen er utilstrekkelig.
Gassaske tom. Erstatt det.
Utilfredsstillende gasskvalitet. Erstatt det.
Luftsirkulasjon eller vindpåvirkning. Unngå trekk og beskytt sveiseområdet.
Gassdysen er for tett. Rengjør eller skift ut gassdysen.
Dårlig ledningskvalitet.
Tilstanden til sveiseaten er for dårlig (rustet
osv.).
Gassen er ikke tilkoblet.
Lysbuespenningen er for lav eller for høy. Se sveiseinnstillinger.
Dårlig jordforbindelse.
Utilstrekkelig gassbeskyttelse. Juster gassstrømmen.
Du har overskredet maksimalt antall sikkerhetskopier.
Noen av JOBBene dine har blitt slettet fordi de
var inkompatible med de nye forhåndsinstallerte brukerinnstillingene (synergier).
Rengjør kontaktrøret eller bytt det ut med nonstick materiale.
Kontroller støpseltilkoblingen og kontroller at
støpselet er koblet til strømforsyningen.
Kontroller jordingskabelen (tilkoblingen og
tilstanden til klemmen).
Kontroller trådføringshylsen og hoveddelen til
fakkelen..
Justeringsområde fra 15 til 20 L/min.
Rengjør grunnmetallet.
Bruk en tråd som er egnet for MIG/MAG-sveising.
Rengjør arbeidsstykket før sveising.
Kontroller at gassen er koblet til strømkildens
inntak.
Kontroller og plasser jordklemmen så nært
området som skal sveises som mulig.
Kontroller koblingene til gassinntakene.
Sjekk at magnetventilen fungerer.
Du må slette noen programmer.
Antall sikkerhetskopier er begrenset til 200.
-
16
Page 17
Brukermanual
Oversetting av
originalmanualen
KRONOS 250T / 320T
USB-nøkkelfeil.
Filfeil.
Oppdateringsproblem
Det er ingen JOBB oppdaget på USB-pinnen. -
Produktets minneplass er full. Frigjør litt plass på USB-nøkkelen.
Filen samsvarer ikke med de forhåndsinstallerte brukerinnstillingene (synergiene) som er
lastet ned til produktet.
USB-pinnen gjenkjennes ikke. Visualiseringen
av trinn 5 i oppdateringsprosedyren vises ikke
på skjermen.
GARANTIBETINGELSER
Garantien dekker eventuelle feil eller produksjonsfeil i to år fra kjøpsdato (deler og arbeid).
Garantien dekker ikke:
• Eventuelle andre skader forårsaket under transport.
• Generell slitasje på deler (dvs. kabler, klemmer osv.).
• Hendelser forårsaket av feil bruk (feil strømforsyning, fall eller demontering).
• Miljørelaterte feil (f.ekssom forurensning, rust og støv).
I tilfelle et sammenbrudd, vennligst returner apparatet til din distributør, sammen med:
- datert kjøpsbevis (kvittering, faktura, etc.),
et notat som forklarer feilen.
Filen ble opprettet med forhåndsinstallerte
brukerinnstillinger (synergier) som ikke nnes
på maskinen.
1- Sett USB-nøkkelen inn i kontakten.
2- Slå på strømkilden.
3- Hold nede på HMI-tommelhjulet for å fremtvinge oppdateringen.
17
NO
Page 18
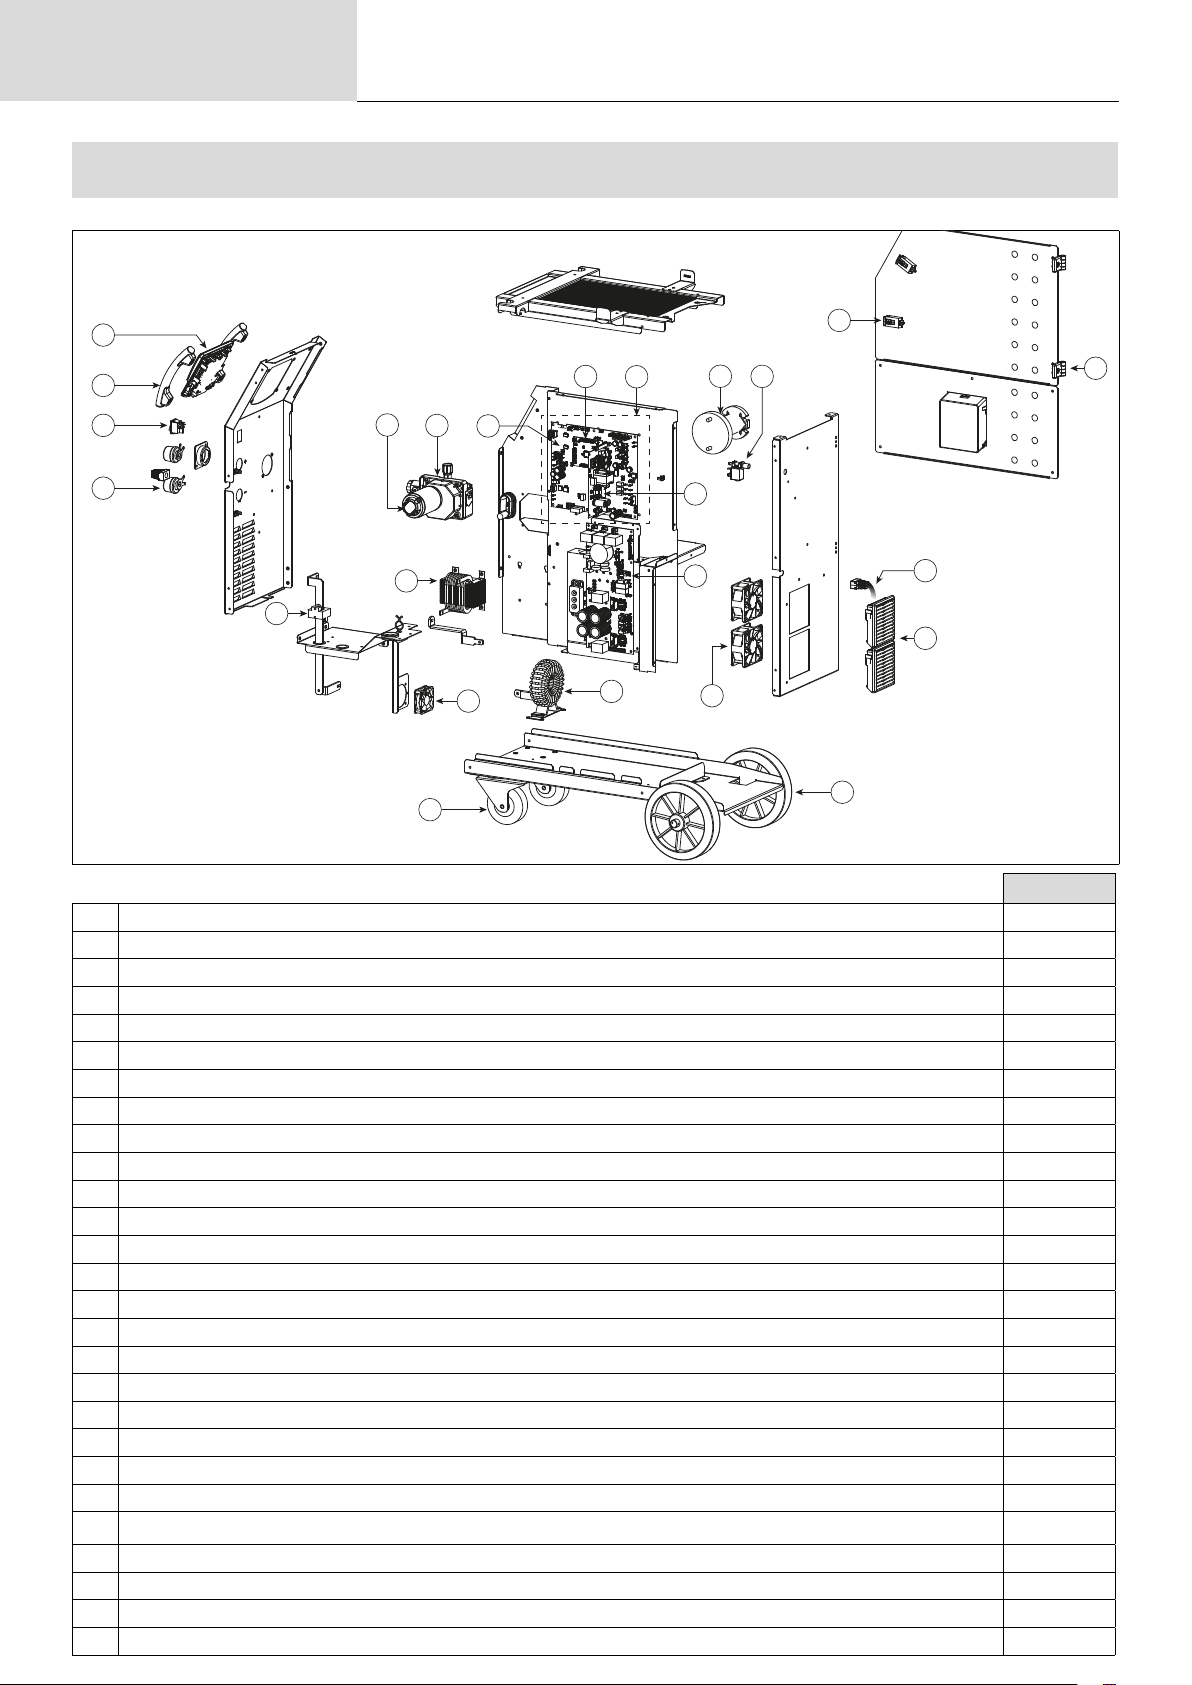
Pièces de rechange
KRONOS 250T / 320T
SPARE PARTS / ERSATZTEILE / PIEZAS DE REPUESTO / ЗАПАСНЫЕ ЧАСТИ / RESERVE
ONDERDELEN / PEZZI DI RICAMBIO
250T
4
18
12
3
2
1
7
1 Embase Texas Femelle / Femal Texas Socket 51468
2 Interrupteur bipolaire / Two-pole switch 52472
3 Poignée plastique / Plastic handle 56047
4 IHM / HMI E0123C
5 Motodévidoir / Wire feeder motor 51208
6 Carte tachymétrie / Tachometer board E0153C
7 Capteur de courant / Current sensor 64463
8 Self de sortie / Output Choke 63739
9 Ventilateur 60x60x20 / Fan 60x60x20 51018
10 Transformateur / Transformer 63833
11 Bloc faible courant / Low-current block E5049
12 Carte contrôle / Control board E0124C
13 Carte alimentation / Power supply board E0167C
14 Carte principale / Primary board E0129C
15 Carte de puissance / Power board E0127C
16 Ventilateur 92x92x38 / Fan 92x92x38 50999
17 Electrovanne / Solenoid valve 70991
18 Support bobine / Reel Holder 71613
19 Grille plastique ventilateur / Plastic fan grill 51011
20 Cordon secteur / Mains cable 21585
21 Verrou aeurant / Flush lock 71003
22 Charnière / Plastic hinge 56239
23 Roue pivotante / Castor whell 71360
24 Roue de diamètre 200 / Wheel diameter 200 71375
25 Module IGBT / IGBT module 52203
26 Module doides secondaires / Secondary diode module 52225
27 Module Pont de diodes / Diode Bridge module 52196
18
6
5
14
8
9
23
11
13
15
10
17
16
21
20
19
24
22
250T
Page 19
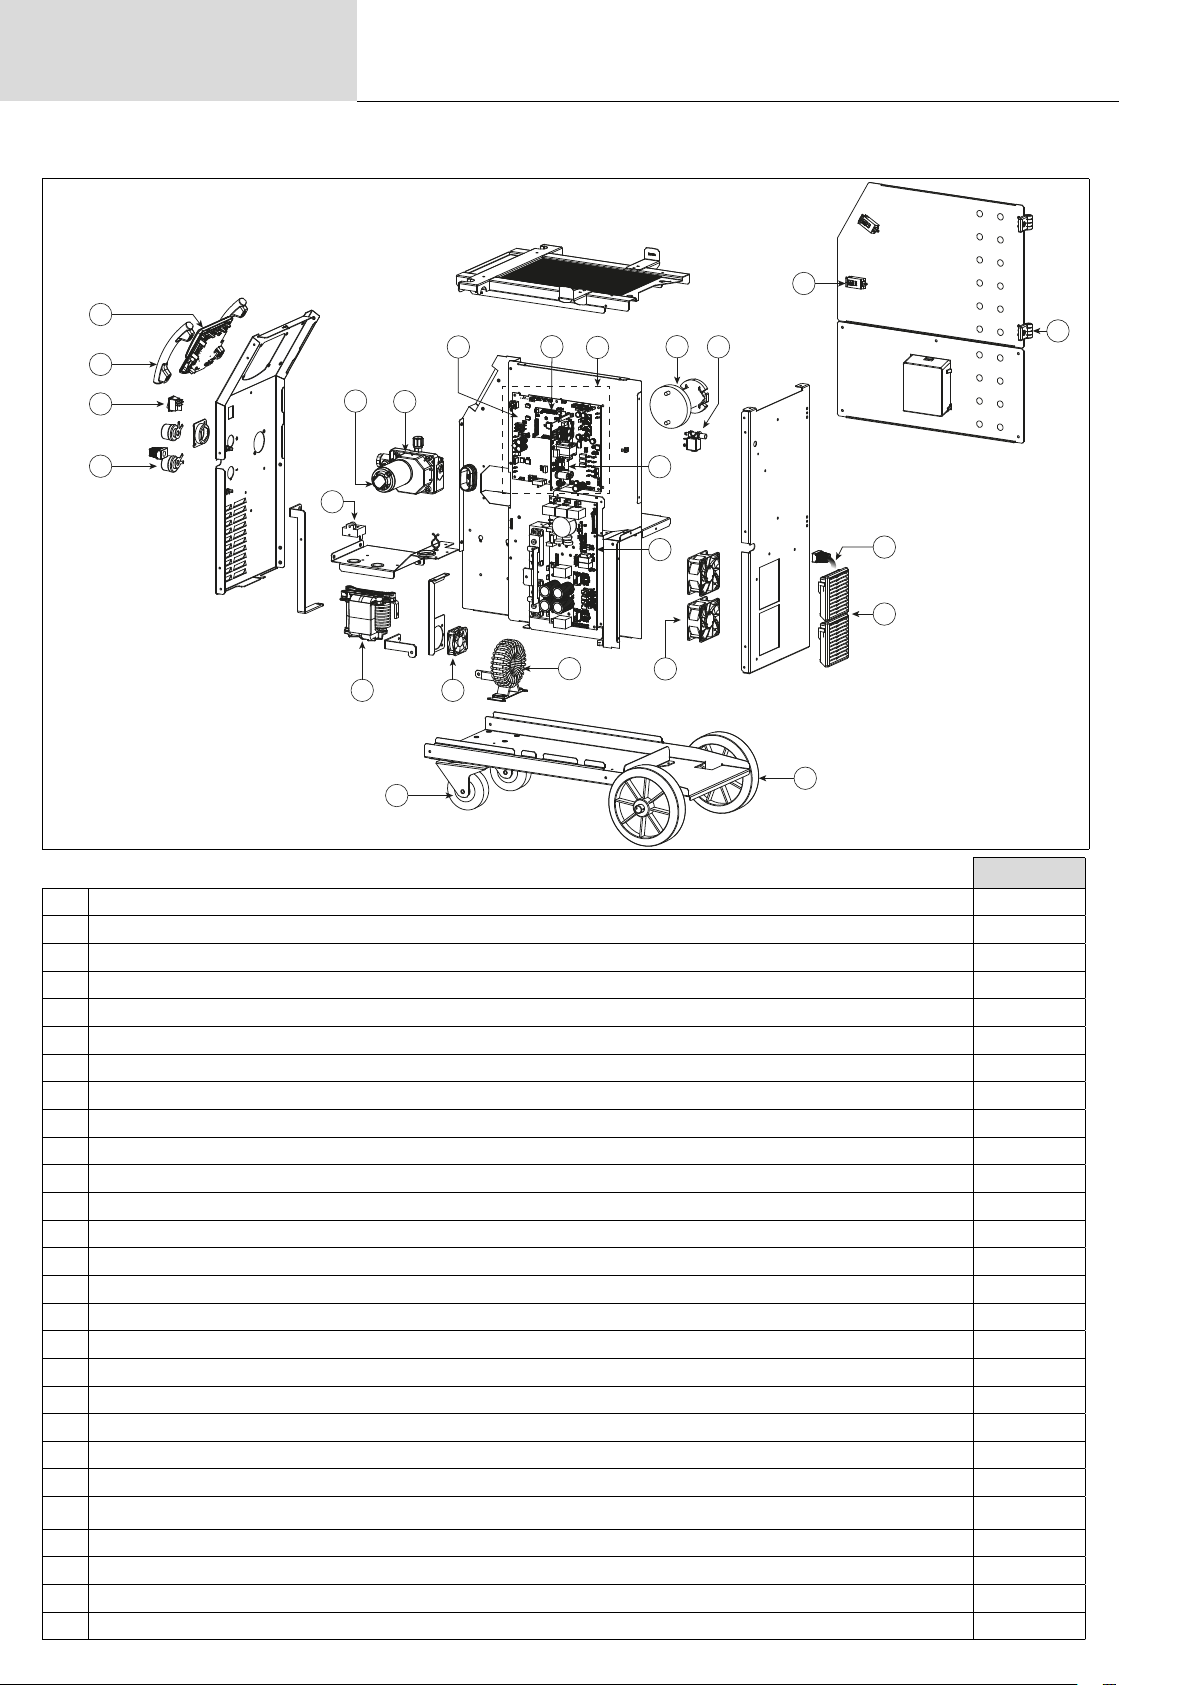
Pièces de rechange
320T
4
3
2
KRONOS 250T / 320T
21
14
6
5
12
11
18
17
22
1
7
10
98
23
1 Embase Texas Femelle / Femal Texas Socket 51468
2 Interrupteur bipolaire / Two-pole switch 52472
3 Poignée plastique / Plastic handle 56047
4 IHM / HMI E0123C
5 Motodévidoir / Wire feeder motor 51208
6 Carte tachymétrie / Tachometer board E0153C
7 Capteur de courant / Current sensor 64463
8 Self de sortie / Output Choke 96143
9 Ventilateur 60x60x20 / Fan 60x60x20 51018
10 Transformateur / Transformer 63834
11 Bloc faible courant / Low-current block E5050
12 Carte contrôle / Control board E0124C
13 Carte alimentation / Power supply board E0167C
14 Carte principale / Primary board E0137C
15 Carte de puissance / Power board E0136C
16 Ventilateur 92x92x38 / Fan 92x92x38 50999
17 Electrovanne / Solenoid valve 70991
18 Support bobine / Reel Holder 71613
19 Grille plastique ventilateur / Plastic fan grill 51011
20 Cordon secteur / Mains cable 21587
21 Verrou aeurant / Flush lock 71003
22 Charnière / Plastic hinge 56239
23 Roue pivotante / Castor whell 71360
24 Roue de diamètre 200 / Wheel diameter 200 71375
25 Module IGBT / IGBT module 52204
26 Module doides secondaires / Secondary diode module 52228
27 Module Pont de diodes / Diode Bridge module 52196
13
15
20
19
16
24
320T
19
Page 20
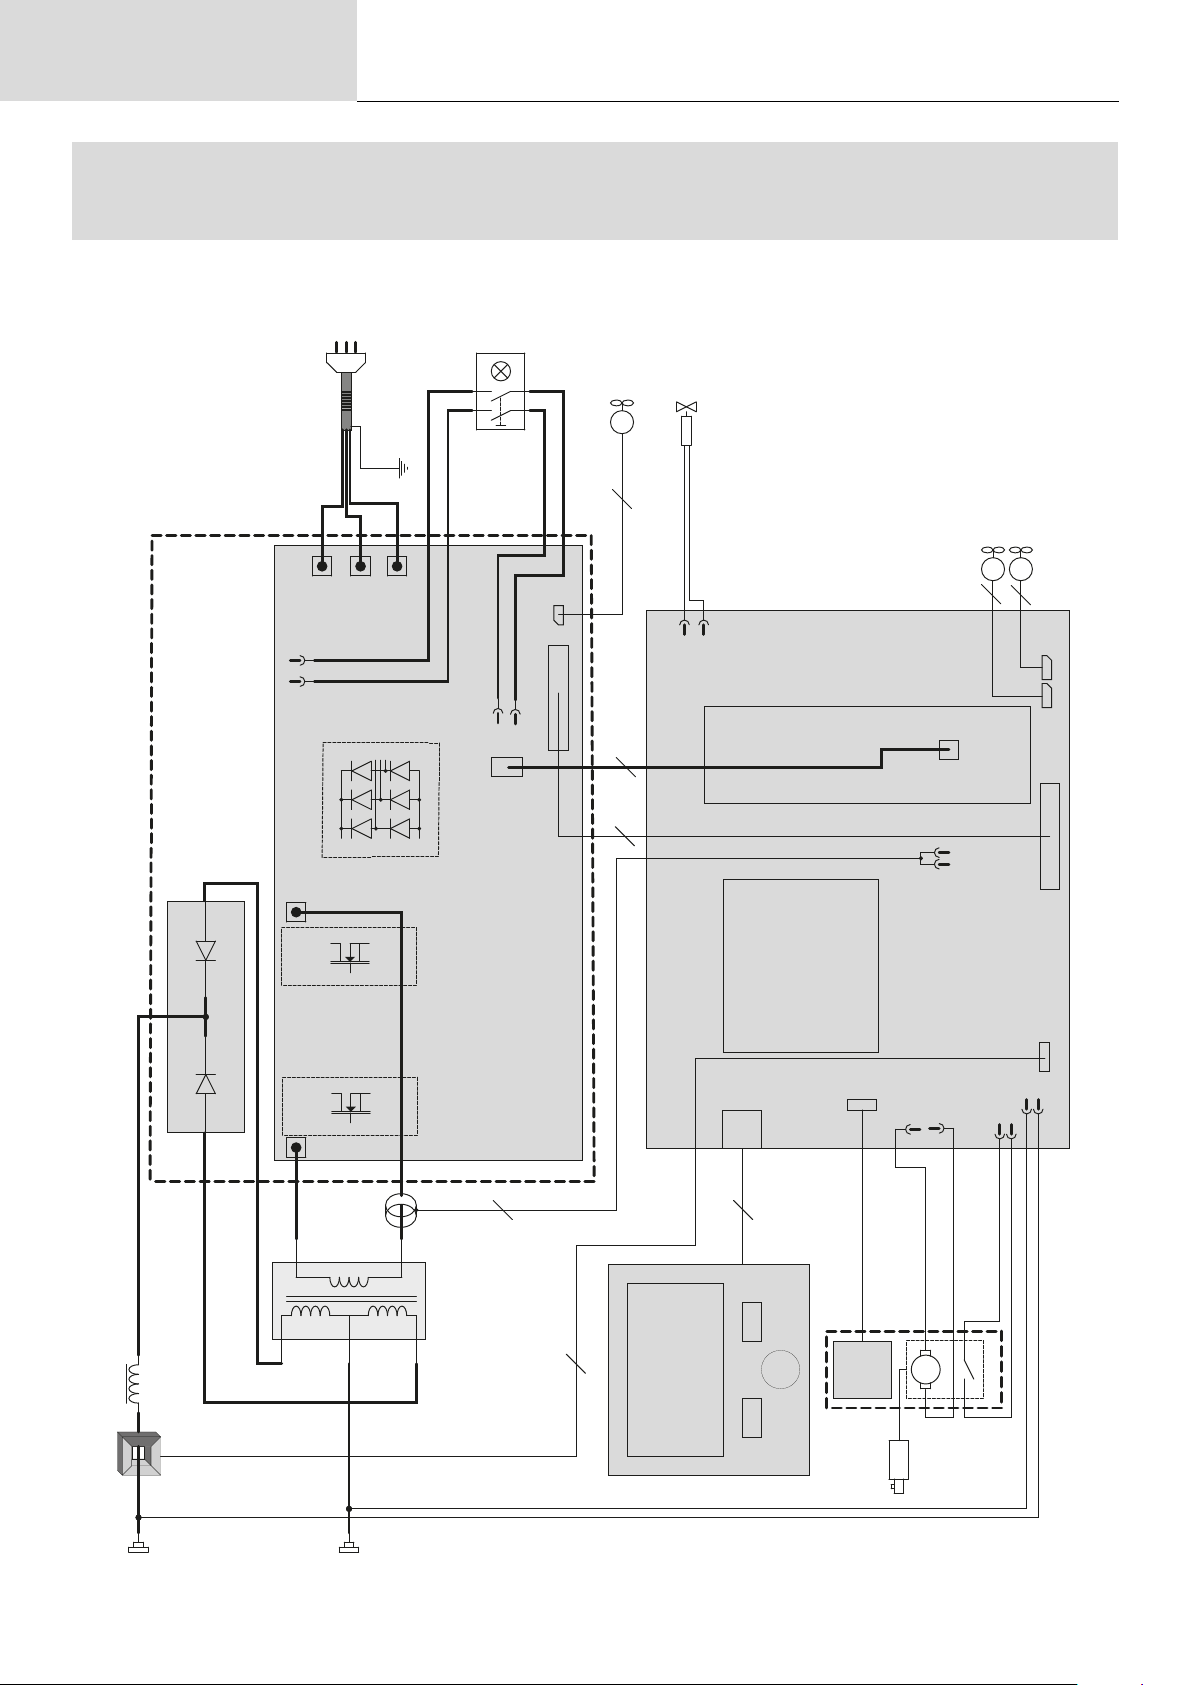
Schéma électrique
KRONOS 250T / 320T
CIRCUIT DIAGRAM / SCHALTPLAN / DIAGRAMA ELECTRICO / ЭЛЕКТРИЧЕСКАЯ СХЕМА /
ELEKTRISCHE SCHEMA / SCEMA ELETTRICO
250T
20
27
2
9
M
3
4
26
17
16
16
M
M
4
4
13
25
26
25
15
2
4
14
5
8
12
6
M
5
7
4
20
1
1 10
Page 21
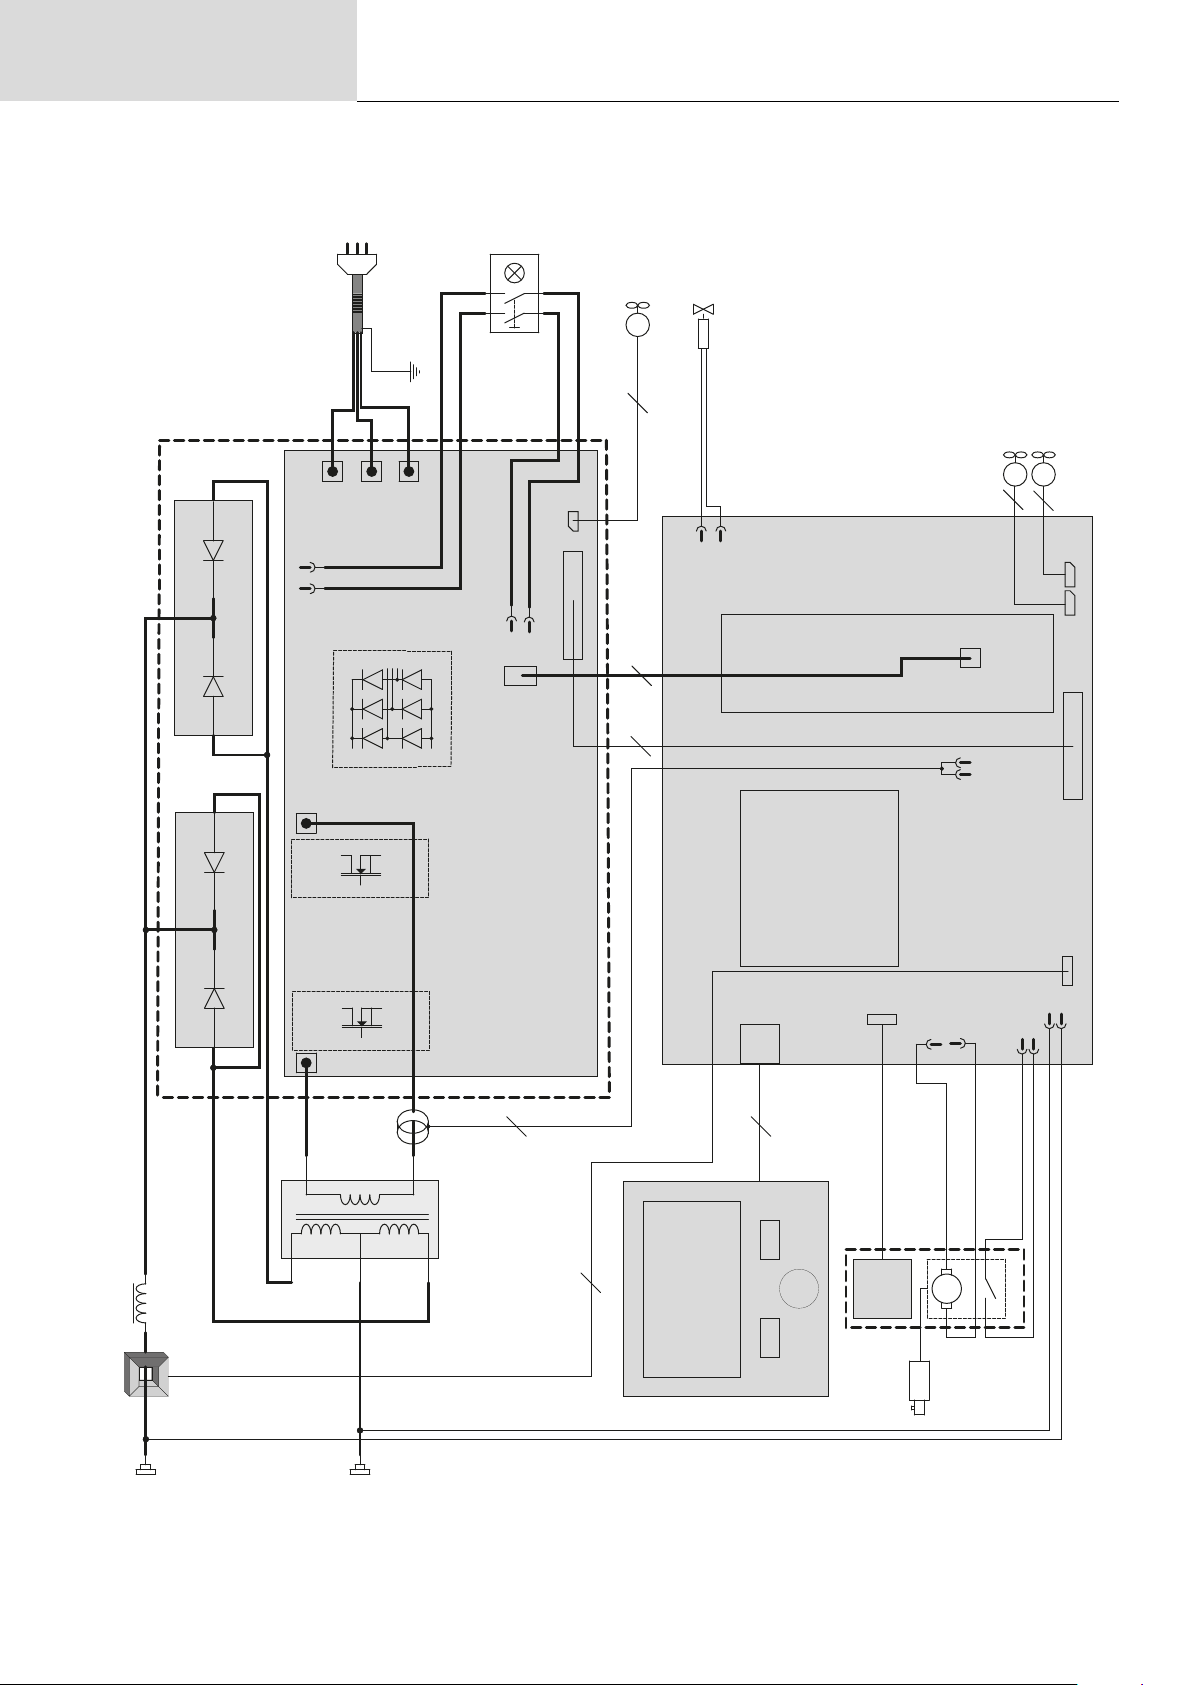
Schéma électrique
320T
KRONOS 250T / 320T
20
2
9
M
3
4
17
16
16
M
M
4
4
13
26
27
26
25
26
25
15
2
4
14
5
8
12
6
M
5
7
4
1
1 10
21
Page 22
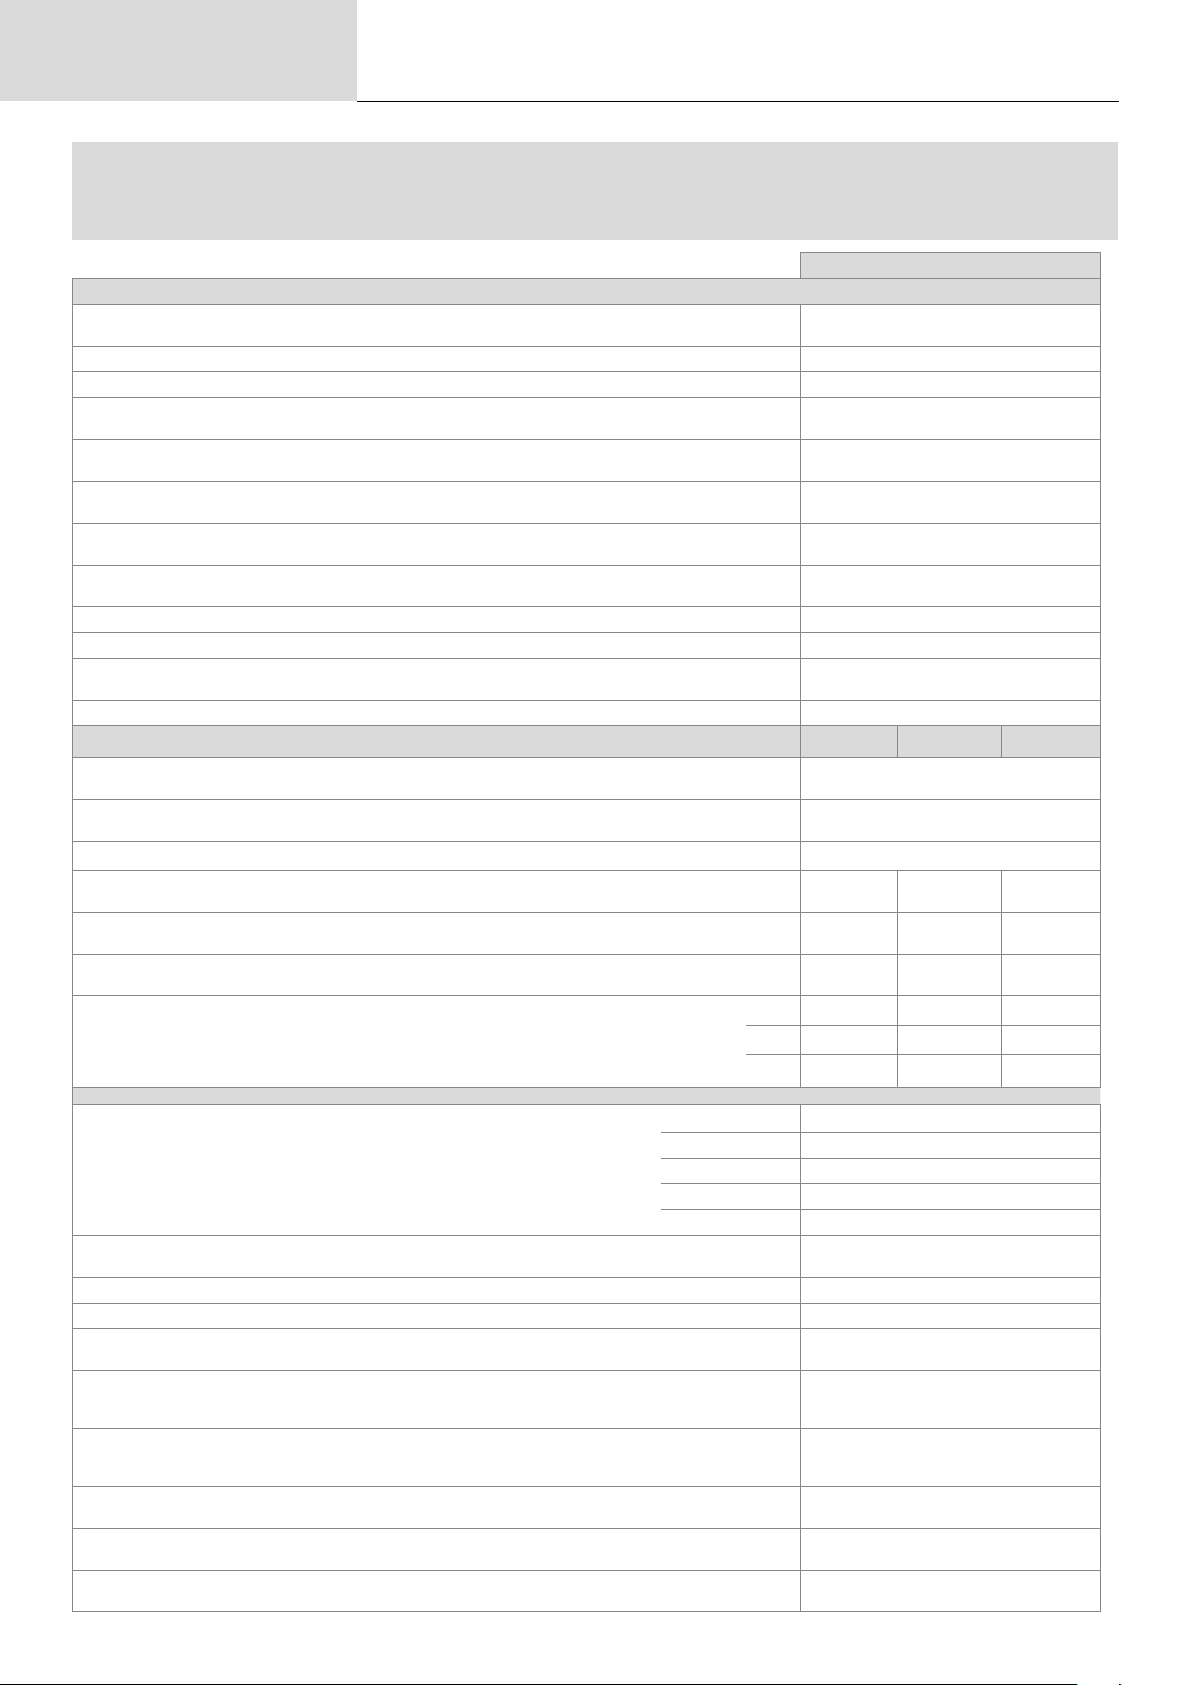
Spécications
Techniques
TECHNICAL SPECIFICATIONS / TECHNISCHE DATEN / ESPECIFICACIONES TÉCNICAS /
ТЕХНИЧЕСКИЕ СПЕЦИФИКАЦИИ / TECHNISCHE GEGEVENS / SPECIFICHE TECNICHE
Primaire / Primary / Primär / Primario / Первичка / Primaire / Primario
Tension d’alimentation / Power supply voltage / Versorgungsspannung / Tensión de red eléctrica / Напряжение питания / Voedingss-
panning / Tensione di alimentazione
Fréquence secteur / Mains frequency / Netzfrequenz / Frecuencia / Частота сети / Frequentie sector / Frequenza settore
Nombre de phases / Number of phases / Anzahl der Phasen / Número de fases / Количество фаз / Aantal fasen / Numero di fase
Fusible disjoncteur / Fuse / Sicherung / Fusible disyuntor / Плавкий предохранитель прерывателя / Zekering hoofdschakelaar / Fusibile
disgiuntore
Courant d’alimentation effectif maximal / Maximum effective supply current / Corriente de alimentación efectiva máxima / Maximale
effectieve voedingsstroom / Corrente di alimentazione effettiva massima / Maksymalny efektywny prąd zasilania
Courant d’alimentation maximal / Maximum supply current / Corriente de alimentación máxima / Maximale voedingsstroom / Corrente
di alimentazione massima / Maksymalny prąd zasilania
Section du cordon secteur / Mains cable section / Sectie netsnoer / Sección del cable de alimentación / Sezione del cavo di alimenta-
zione / Odcinek przewodu zasilającego
Puissance active maximale consommée / Maximum active power consumed / Consumo máximo de energía activa / Maximale actieve verbruikte
vermogen / Potenza attiva massima consumata / Maksymalny pobór mocy czynnej
Consommation au ralenti / Idle consumption / Consumo en ralentizado / Stationair verbruik / Consumo al minimo / Zużycie na biegu jałowym
Rendement à I2max / Efciency at I2max / Eciencia a I2máx / Rendement bij I2max / Efcienza a I2max / Sprawność przy I2max
Facteur de puissance à I2max / Power factor at I2max / Factor de potencia a I2max / Inschakelduur bij I2max / Ciclo di potenza a
I2max / Współczynnik mocy przy I2max
Classe CEM / EMC class / Classe CEM / Klasse CEM / Classe CEM / Klasa EMC A
Secondaire / Secondary / Sekundär / Secundario / Вторичка / Secondair / Secondario
Tension à vide / No load voltage / Leerlaufspannung / Tensión al vacío / Напряжение холостого хода / Nullastspanning / Tensione a
vuoto
Nature du courant de soudage / Type of welding current / Tipo de corriente de soldadura / Type lasstroom / Tipo di corrente di saldatura
/ Rodzaj prądu spawania
Modes de soudage / Welding modes / Modos de soldadura / Lasmodules / Modalità di saldatura / Tryby spawania MMA, TIG, MIG-MAG
Courant de soudage minimal / Minimum welding current / Corriente mínima de soldadura / Minimale lasstroom / Corrente minima di
saldatura / Minimalny prąd spawania
Courant de sortie nominal / Rate current output / nominaler Arbeitsstrom / Corriente de salida nominal / Номинальный выходной ток /
Nominale uitgangsstroom / Corrente di uscita nominale
Tension de sortie conventionnelle / Conventional voltage output / entsprechende Arbeitsspannung / Условное выходные напряжения
/ Tensión de salida convencional / Conventionele uitgangsspanning / Tensione di uscita convenzionale
Facteur de marche à 40°C (10 min), Norme EN60974-1 / Duty cycle at 40°C (10 min), Standard EN60974-1.
*
Einschaltdauer @ 40°C (10 min), EN60974-1-Norm / Ciclo de trabajo a 40°C (10 min), Norma EN60974-1/ ПВ% при 40°C (10
мин), Норма EN60974-1. / Inschakelduur bij 40°C (10 min), Norm EN60974-1, Ciclo di lavoro a 40°C (10 min), Norma EN60974-1.
U1
I1eff
I1max
λ
MMA
(SMAW)
U0
(TCO)
20 A 20 A 15 A
I2
20 250 A 20 250 A 15 250 A
U2
20.8 30 V 10.8 20 V 14.75 26.5 V
Imax 35 % 35 % 35 %
60 % 200 A 200 A 200 A
100 % 170 A 170 A 170 A
KRONOS 250T / 320T
250T
400 V +/- 15%
50 / 60 Hz
3
16 A
11.25 A
19 A
4 x 1.5 mm²
8.74 kW
21.6 W
86 %
0.66
TIG
(GTAW)
69 V
DC
MIG-MAG
(GMAW-FCAW)
Diamètre minimal et maximal du l d’apport / Minimum and maximum diameter of ller wire / Minimaler und maximaler Durchmesser des Schweißfülldrahtes / Diámetro mínimo y máximo del hilo de soldadura / Минимальный и
максимальный диаметр присадочной проволоки / Minimale en maximale diameter van het lasdraad / Diametro
minimo e massimo del lo d’apporto
Connectique de torche / Torch connector / Brenneranschluss / Conexiones de antorcha / Соединения горелки / Aansluiting toorts / Connettori
della torcia
Type de galet / Drive roller type / Drahtführungsrolle-Typ / Tipo de rodillo / Тип ролика / Type draadaanvoerrol / Tipo di rullo
Vitesse de dévidage / Motor speed / Motor-Drehzahl / Velocidad de motor / Скорость двигателя / Snelheid motor / Velocità del motore
Puissance du moteur / Motor power / Leistung des Motors / Potencia del motor / Vermogen van de motor / Potenza del
motore
Diamètre maximal de la bobine d’apport / Maximum diameter of the supply reel / Maximaler Durchmesser der Schweißfülldrahtspule / Diámetro
máximo de la bobina de alambre / Максимальный диаметр проволочной бобины / Maximale diameter van de spoel / Diametro massimo della
bobina d’apporto
Poids maximal de la bobine de l d’apport / Maximum weight of the ller wire reel / Maximales Gewicht der Schweißfülldrahtspule / Peso máximo
de la bobina de alambre / Максимальный вес проволочной бобины / Maximale gewicht van de spoel / Peso massimo della bobina del lo
d’apporto
Pression maximale de gaz / Maximum gas pressure / Maximaler Gasdruck / Presión máxima del gas / Максимальное давление газа /
Maximale gasdruk / Pressione massima del gas
Température de fonctionnement / Functionning temperature / Betriebstemperatur / Temperatura de funcionamiento / Рабочая температура /
Gebruikstemperatuur / Temperatura di funzionamento
Température de stockage / Storage temperature / Lagertemperatur / Temperatura de almacenaje / Температура хранения / Bewaartemperatuur /
Temperatura di stoccaggio
Fil fourré / Wire cored
22
Acier / Steel
Inox / Stainless
Aluminium
CuSi / CuA
0.6 1.2 mm
0.6 1.2 mm
0.8 1.2 mm
0.9 1.6 mm
0.8 1.0 mm
Euro
B
1.5 20 m/min
50 W
Ø 300 mm
18 kg
0.5 MPa (5 bar)
-10°C +40°C
-20°C +55°C
Page 23
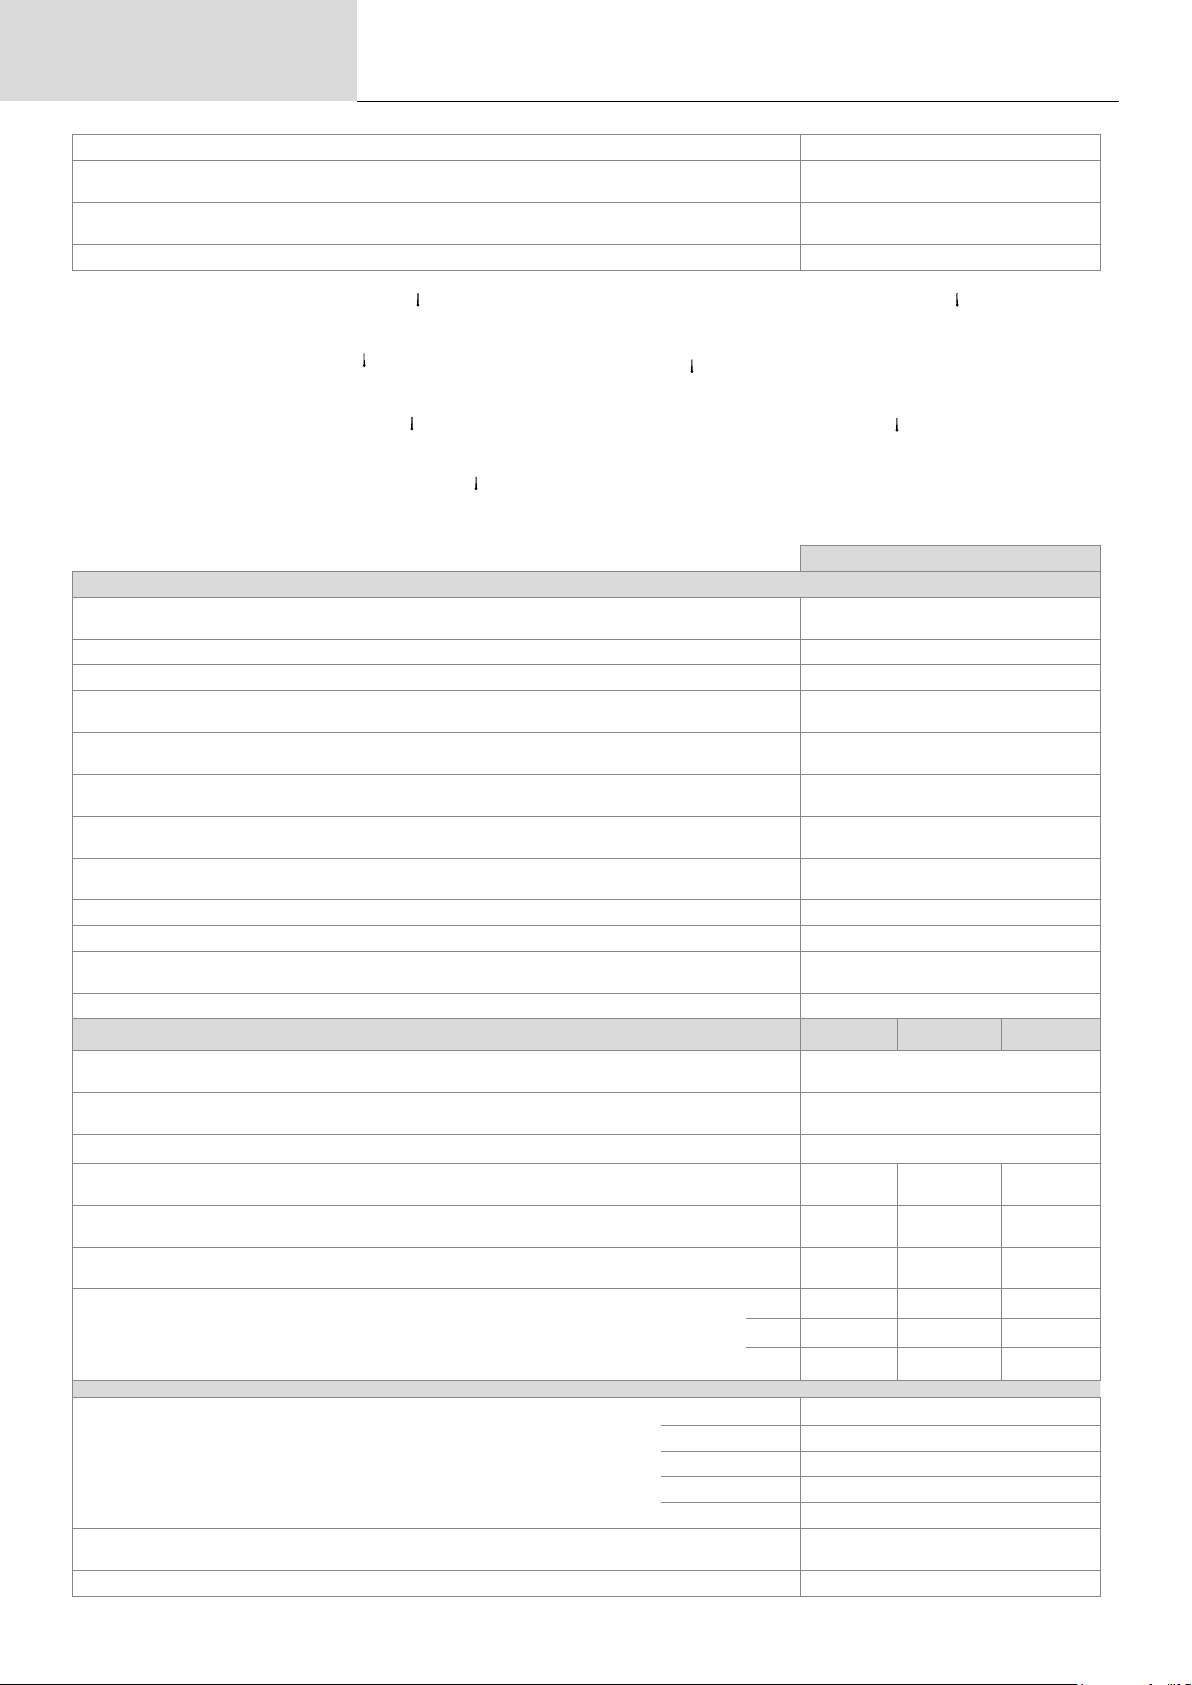
Spécications
Techniques
KRONOS 250T / 320T
Degré de protection / Protection level / Schutzart / Grado de protección / Степень защиты / Beschermingsklasse / Grado di protezione
Classe d’isolation minimale des enroulements / Minimum coil insulation class / Clase mínima de aislamiento del bobinado / Minimale isolatieklasse
omwikkelingen / Classe minima di isolamento degli avvolgimenti / Minimalna klasa izolacji okablowania
Dimensions (Lxlxh) / Dimensions (LxWxH) / Abmessungen (Lxbxt) / Dimensiones (Lxlxh) / Размеры (ДхШхВ) / Afmetingen (Lxlxh) / Dimensioni
(Lxlxh)
Poids / Weight / Gewicht / Вес / Peso / Gewicht / Peso
*Les facteurs de marche sont réalisés selon la norme EN60974-1 à 40°C et sur un cycle de 10 min. Lors d’utilisation intensive (supérieur au facteur
de marche) la protection thermique peut s’enclencher, dans ce cas, l’arc s’éteint et le témoin s’allume. Laissez l’appareil alimenté pour permettre
son refroidissement jusqu’à annulation de la protection. La source de courant décrit une caractéristique de sortie de type tombante. La source de
courant décrit une caractéristique de sortie de type plate. Dans certains pays, U0 est appelé TCO.
*The duty cycles are measured according to standard EN60974-1 à 40°C and on a 10 min cycle. While under intensive use (> to duty cycle) the
thermal protection can turn on, in that case, the arc swictes off and the indicator switches on. Keep the machine’s power supply on to enable cooling
until thermal protection cancellation. The welding power source describes an external drooping characteristic. The power supply shows a at output
pattern.. In some countries, U0 is called TCO.
* Einschaltdauer gemäß EN60974-1 (10 Minuten - 40°C). Bei sehr intensivem Gebrauch (>Einschaltdauer) kann der Thermoschutz ausgelöst
werden. In diesem Fall wird der Lichtbogen abgeschaltet und die entsprechende Warnung erscheint auf der Anzeige. Das Gerät zum Abkühlen
nicht ausschalten und laufen lassen bis das Gerät wieder bereit ist. Das Gerät entspricht in seiner Charakteristik einer Spannungsquelle mit fallender
Kennlinie. Die Stromquelle hat eine ache Kennliniencharakteristik. In einigen Ländern wird U0 als TCO bezeichnet.
*Los ciclos de trabajo están realizados en acuerdo con la norma EN60974-1 a 40ºC y sobre un ciclo de diez minutos. Durante un uso intensivo (su-
perior al ciclo de trabajo), se puede activar la protección térmica. En este caso, el arco se apaga y el indicador se enciende. Deje el aparato conec-
tado para permitir que se enfríe hasta que se anule la protección. La fuente de corriente de soldadura posee una salida de tipo corriente constante.
La fuente de corriente describe una característica de salida de tipo plano. En algunos países, U0 se llama TCO.
*ПВ% указаны по норме EN60974-1 при 40°C и для 10-минутного цикла. При интенсивном использовании (> ПВ%) может
включиться тепловая защита. В этом случае дуга погаснет и загорится индикатор . Оставьте аппарат подключенным к
питанию, чтобы он остыл до полной отмены защиты. Аппарат описывает падающую характеристику на выходе. Источник тока
имеет выходную характеристику типа «плоская характеристика». В некоторых странах U0 называется TCO.
*De inschakelduur is gemeten volgens de norm EN60974-1 bij een temperatuur van 40°C en bij een cyclus van 10 minuten. Bij intensief
gebruik (superieur aan de inschakelduur) kan de thermische beveiliging zich in werking stellen. In dat geval gaat de boog uit en gaat het
beveiligingslampje gaat branden. Laat het apparaat aan de netspanning staan om het te laten afkoelen, totdat de beveiliging afslaat.
Het apparaat heeft een uitgaande dalende eigenschap. De stroombron heeft een vlakke uitgangskarakteristiek. In sommige landen
wordt U0 TCO genoemd.
*I cicli di lavoro sono realizzati secondo la norma EN60974-1 a 40°C e su un ciclo di 10 min. Durante l’uso intensivo (> al ciclo di lavoro)
la protezione termica può attivarsi, in questo caso, l’arco si spegne e la spia si illumina. Lasciate il dispositivo collegato per permetterne
il raffreddamento no all’annullamento della protezione. La fonte di corrente di saldatura presenta una caratteristica di uscita spiovente.
La fonte di corrente descrive una caratteristica di uscita di tipo piatto. In alcuni Paesi, U0 viene chiamata TCO.
IP23S
B
75 x 45 x 80 cm
46 kg
320T
Primaire / Primary / Primär / Primario / Первичка / Primaire / Primario
Tension d’alimentation / Power supply voltage / Versorgungsspannung / Tensión de red eléctrica / Напряжение питания / Voedingss-
panning / Tensione di alimentazione
Fréquence secteur / Mains frequency / Netzfrequenz / Frecuencia / Частота сети / Frequentie sector / Frequenza settore
Nombre de phases / Number of phases / Anzahl der Phasen / Número de fases / Количество фаз / Aantal fasen / Numero di fase
Fusible disjoncteur / Fuse / Sicherung / Fusible disyuntor / Плавкий предохранитель прерывателя / Zekering hoofdschakelaar / Fusibile
disgiuntore
Courant d’alimentation effectif maximal / Maximum effective supply current / Corriente de alimentación efectiva máxima / Maximale
effectieve voedingsstroom / Corrente di alimentazione effettiva massima / Maksymalny efektywny prąd zasilania
Courant d’alimentation maximal / Maximum supply current / Corriente de alimentación máxima / Maximale voedingsstroom / Corrente
di alimentazione massima / Maksymalny prąd zasilania
I1max
Section du cordon secteur / Mains cable section / Sectie netsnoer / Sección del cable de alimentación / Sezione del cavo di alimenta-
zione / Odcinek przewodu zasilającego
Puissance active maximale consommée / Maximum active power consumed / Consumo máximo de energía activa / Maximale actieve verbruikte
vermogen / Potenza attiva massima consumata / Maksymalny pobór mocy czynnej
Consommation au ralenti / Idle consumption / Consumo en ralentizado / Stationair verbruik / Consumo al minimo / Zużycie na biegu jałowym
Rendement à I2max / Efciency at I2max / Eciencia a I2máx / Rendement bij I2max / Efcienza a I2max / Sprawność przy I2max
Facteur de puissance à I2max / Power factor at I2max / Factor de potencia a I2max / Inschakelduur bij I2max / Ciclo di potenza a
I2max / Współczynnik mocy przy I2max
U1
I1eff
λ
400 V +/- 15%
50 / 60 Hz
3
16 A
15.4 A
26.1 A
4 x 2.5 mm²
12.2 kW
21.1 W
87 %
0.67
Classe CEM / EMC class / Classe CEM / Klasse CEM / Classe CEM / Klasa EMC A
Secondaire / Secondary / Sekundär / Secundario / Вторичка / Secondair / Secondario
Tension à vide / No load voltage / Leerlaufspannung / Tensión al vacío / Напряжение холостого хода / Nullastspanning / Tensione a
vuoto
Nature du courant de soudage / Type of welding current / Tipo de corriente de soldadura / Type lasstroom / Tipo di corrente di saldatura
/ Rodzaj prądu spawania
MMA
(SMAW)
U0
(TCO)
TIG
(GTAW)
69 V
DC
Modes de soudage / Welding modes / Modos de soldadura / Lasmodules / Modalità di saldatura / Tryby spawania MMA, TIG, MIG-MAG
Courant de soudage minimal / Minimum welding current / Corriente mínima de soldadura / Minimale lasstroom / Corrente minima di
saldatura / Minimalny prąd spawania
Courant de sortie nominal / Rate current output / nominaler Arbeitsstrom / Corriente de salida nominal / Номинальный выходной ток /
Nominale uitgangsstroom / Corrente di uscita nominale
Tension de sortie conventionnelle / Conventional voltage output / entsprechende Arbeitsspannung / Условное выходные напряжения
/ Tensión de salida convencional / Conventionele uitgangsspanning / Tensione di uscita convenzionale
Facteur de marche à 40°C (10 min), Norme EN60974-1 / Duty cycle at 40°C (10 min), Standard EN60974-1.
*
Einschaltdauer @ 40°C (10 min), EN60974-1-Norm / Ciclo de trabajo a 40°C (10 min), Norma EN60974-1/ ПВ% при 40°C (10
мин), Норма EN60974-1. / Inschakelduur bij 40°C (10 min), Norm EN60974-1, Ciclo di lavoro a 40°C (10 min), Norma EN60974-1.
Imax 35 % 35 % 35 %
60 % 240 A 240 A 240 A
100 % 190 A 190 A 190 A
20 A 20 A 15 A
I2
20 320 A 20 320 A 15 320 A
U2
20.8 32.8 V 10.8 22.8 V 14.75 30 V
MIG-MAG
(GMAW-FCAW)
Acier / Steel
Diamètre minimal et maximal du l d’apport / Minimum and maximum diameter of ller wire / Minimaler und maximaler Durchmesser des Schweißfülldrahtes / Diámetro mínimo y máximo del hilo de soldadura / Минимальный и
максимальный диаметр присадочной проволоки / Minimale en maximale diameter van het lasdraad / Diametro
minimo e massimo del lo d’apporto
Inox / Stainless
Aluminium
Fil fourré / Wire cored
CuSi / CuA
Connectique de torche / Torch connector / Brenneranschluss / Conexiones de antorcha / Соединения горелки / Aansluiting toorts / Connettori
della torcia
0.6 1.2 mm
0.6 1.2 mm
0.8 1.2 mm
0.9 1.6 mm
0.8 1.0 mm
Euro
Type de galet / Drive roller type / Drahtführungsrolle-Typ / Tipo de rodillo / Тип ролика / Type draadaanvoerrol / Tipo di rullo B
23
Page 24
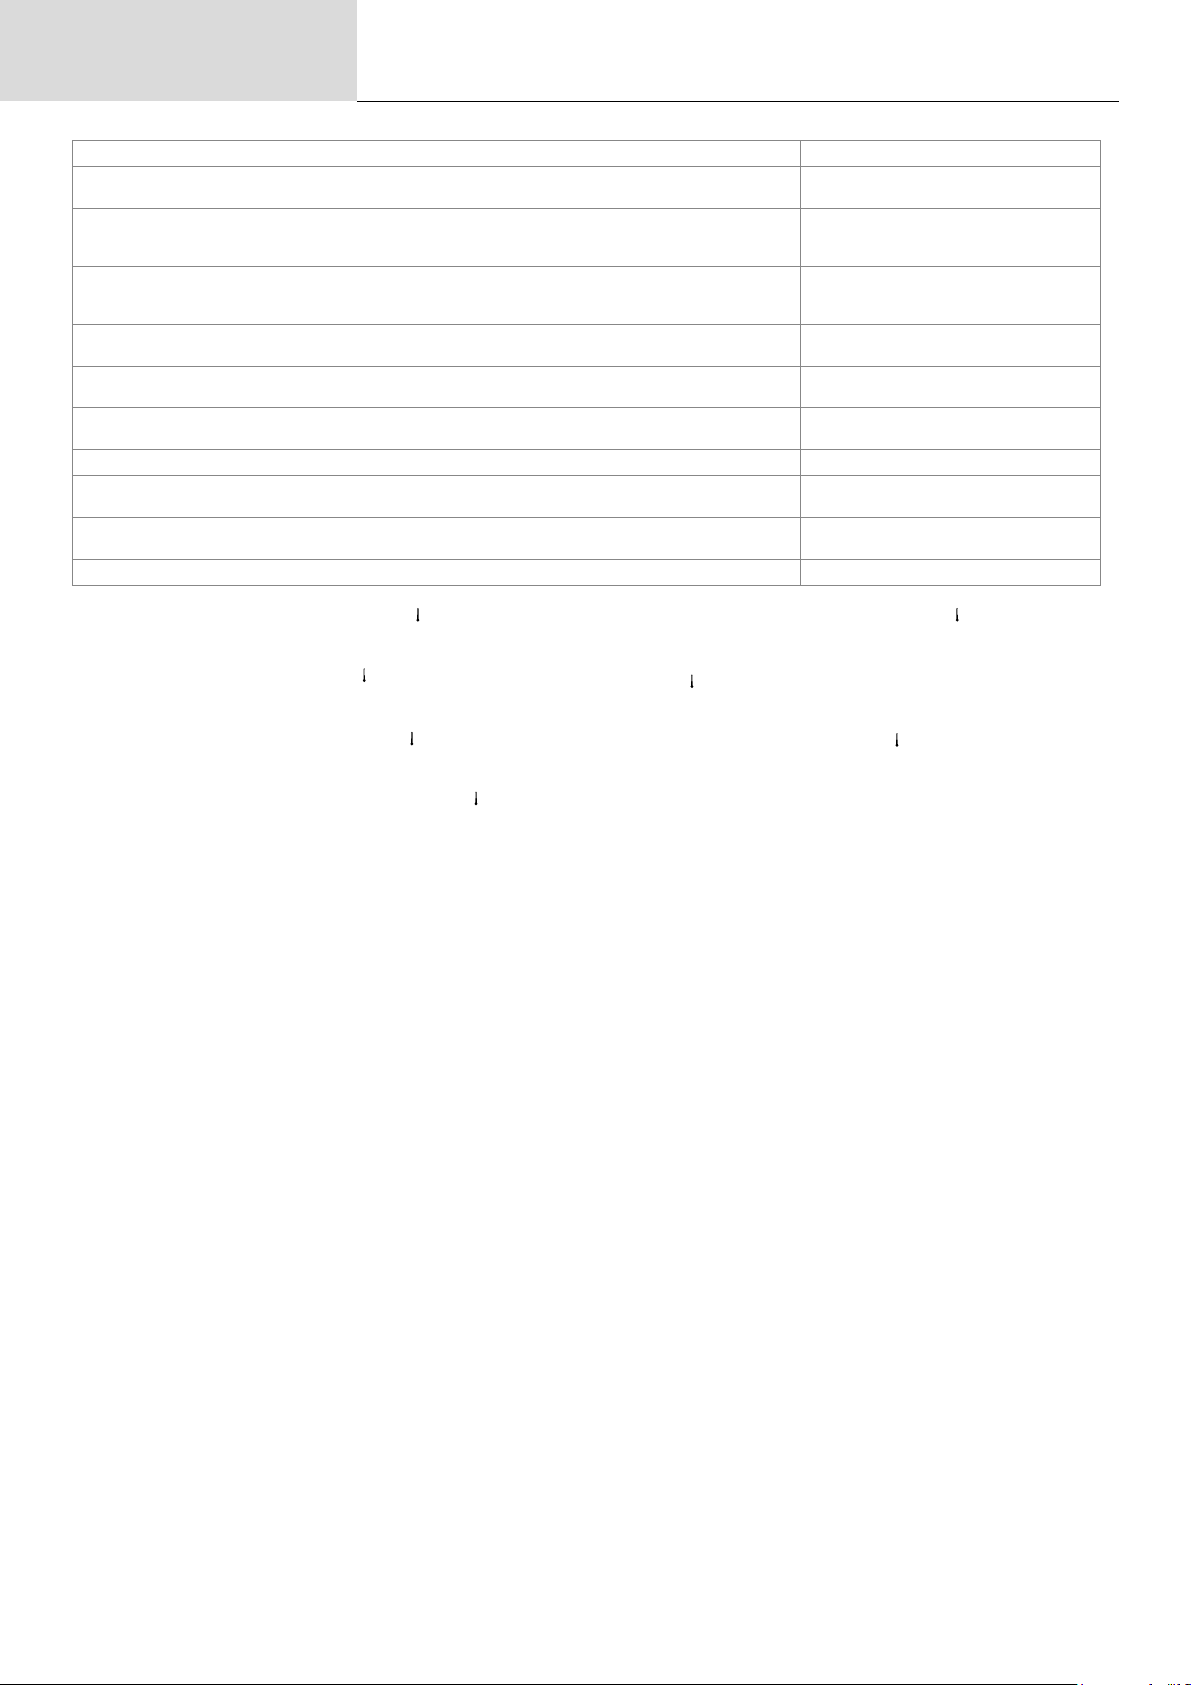
Spécications
Techniques
KRONOS 250T / 320T
Vitesse de dévidage / Motor speed / Motor-Drehzahl / Velocidad de motor / Скорость двигателя / Snelheid motor / Velocità del motore
Puissance du moteur / Motor power / Leistung des Motors / Potencia del motor / Vermogen van de motor / Potenza del
motore
1.5 20 m/min
50 W
Diamètre maximal de la bobine d’apport / Maximum diameter of the supply reel / Maximaler Durchmesser der Schweißfülldrahtspule / Diámetro
máximo de la bobina de alambre / Максимальный диаметр проволочной бобины / Maximale diameter van de spoel / Diametro massimo della
Ø 300 mm
bobina d’apporto
Poids maximal de la bobine de l d’apport / Maximum weight of the ller wire reel / Maximales Gewicht der Schweißfülldrahtspule / Peso máximo
de la bobina de alambre / Максимальный вес проволочной бобины / Maximale gewicht van de spoel / Peso massimo della bobina del lo
18 kg
d’apporto
Pression maximale de gaz / Maximum gas pressure / Maximaler Gasdruck / Presión máxima del gas / Максимальное давление газа /
Maximale gasdruk / Pressione massima del gas
Température de fonctionnement / Functionning temperature / Betriebstemperatur / Temperatura de funcionamiento / Рабочая температура /
Gebruikstemperatuur / Temperatura di funzionamento
Température de stockage / Storage temperature / Lagertemperatur / Temperatura de almacenaje / Температура хранения / Bewaartemperatuur /
Temperatura di stoccaggio
Degré de protection / Protection level / Schutzart / Grado de protección / Степень защиты / Beschermingsklasse / Grado di protezione
0.5 MPa (5 bar)
-10°C +40°C
-20°C +55°C
IP23S
Classe d’isolation minimale des enroulements / Minimum coil insulation class / Clase mínima de aislamiento del bobinado / Minimale isolatieklasse
omwikkelingen / Classe minima di isolamento degli avvolgimenti / Minimalna klasa izolacji okablowania
Dimensions (Lxlxh) / Dimensions (LxWxH) / Abmessungen (Lxbxt) / Dimensiones (Lxlxh) / Размеры (ДхШхВ) / Afmetingen (Lxlxh) / Dimensioni
(Lxlxh)
75 x 45 x 80 cm
Poids / Weight / Gewicht / Вес / Peso / Gewicht / Peso 46 kg
*Les facteurs de marche sont réalisés selon la norme EN60974-1 à 40°C et sur un cycle de 10 min. Lors d’utilisation intensive (supérieur au facteur
de marche) la protection thermique peut s’enclencher, dans ce cas, l’arc s’éteint et le témoin s’allume. Laissez l’appareil alimenté pour permettre
son refroidissement jusqu’à annulation de la protection. La source de courant décrit une caractéristique de sortie de type tombante. La source de
courant décrit une caractéristique de sortie de type plate. Dans certains pays, U0 est appelé TCO.
*The duty cycles are measured according to standard EN60974-1 à 40°C and on a 10 min cycle. While under intensive use (> to duty cycle) the
thermal protection can turn on, in that case, the arc swictes off and the indicator switches on. Keep the machine’s power supply on to enable cooling
until thermal protection cancellation. The welding power source describes an external drooping characteristic. The power supply shows a at output
pattern.. In some countries, U0 is called TCO.
* Einschaltdauer gemäß EN60974-1 (10 Minuten - 40°C). Bei sehr intensivem Gebrauch (>Einschaltdauer) kann der Thermoschutz ausgelöst
werden. In diesem Fall wird der Lichtbogen abgeschaltet und die entsprechende Warnung erscheint auf der Anzeige. Das Gerät zum Abkühlen
nicht ausschalten und laufen lassen bis das Gerät wieder bereit ist. Das Gerät entspricht in seiner Charakteristik einer Spannungsquelle mit fallender
Kennlinie. Die Stromquelle hat eine ache Kennliniencharakteristik. In einigen Ländern wird U0 als TCO bezeichnet.
*Los ciclos de trabajo están realizados en acuerdo con la norma EN60974-1 a 40ºC y sobre un ciclo de diez minutos. Durante un uso intensivo (su-
perior al ciclo de trabajo), se puede activar la protección térmica. En este caso, el arco se apaga y el indicador se enciende. Deje el aparato conec-
tado para permitir que se enfríe hasta que se anule la protección. La fuente de corriente de soldadura posee una salida de tipo corriente constante.
La fuente de corriente describe una característica de salida de tipo plano. En algunos países, U0 se llama TCO.
*ПВ% указаны по норме EN60974-1 при 40°C и для 10-минутного цикла. При интенсивном использовании (> ПВ%) может
включиться тепловая защита. В этом случае дуга погаснет и загорится индикатор . Оставьте аппарат подключенным к
питанию, чтобы он остыл до полной отмены защиты. Аппарат описывает падающую характеристику на выходе. Источник тока
имеет выходную характеристику типа «плоская характеристика». В некоторых странах U0 называется TCO.
*De inschakelduur is gemeten volgens de norm EN60974-1 bij een temperatuur van 40°C en bij een cyclus van 10 minuten. Bij intensief
gebruik (superieur aan de inschakelduur) kan de thermische beveiliging zich in werking stellen. In dat geval gaat de boog uit en gaat het
beveiligingslampje gaat branden. Laat het apparaat aan de netspanning staan om het te laten afkoelen, totdat de beveiliging afslaat.
Het apparaat heeft een uitgaande dalende eigenschap. De stroombron heeft een vlakke uitgangskarakteristiek. In sommige landen
wordt U0 TCO genoemd.
*I cicli di lavoro sono realizzati secondo la norma EN60974-1 a 40°C e su un ciclo di 10 min. Durante l’uso intensivo (> al ciclo di lavoro)
la protezione termica può attivarsi, in questo caso, l’arco si spegne e la spia si illumina. Lasciate il dispositivo collegato per permetterne
il raffreddamento no all’annullamento della protezione. La fonte di corrente di saldatura presenta una caratteristica di uscita spiovente.
La fonte di corrente descrive una caratteristica di uscita di tipo piatto. In alcuni Paesi, U0 viene chiamata TCO.
B
24
Page 25
Pictogrammes
SYMBOLS / ZEICHENERKLÄRUNG / ICONOS / СИМВОЛЫ / PICTOGRAMMEN / ICONE
FR
Attention ! Lire le manuel d’instruction avant utilisation. EN Warning ! Read the user manual before use. DE ACHTUNG ! Lesen Sie diese Anleitung sorgfältig durch vor
Inbetriebnahme des Geräts. ES ¡Atención! Lea el manual de instrucciones antes de su uso. RU Внимание! Прочтите инструкцию перед использованием. NL Let op! Lees
aandachtig de handleiding. IT Attenzione! Leggere il manuale d’istruzioni prima dell’uso. PL Uwaga! Przed użyciem należy uważnie przeczytać instrukcję obsługi.
FR
Symbole de la notice EN User manual symbol DE Symbole in der Bedienungsanleitung ES Símbolo del manual RU Символы, использующиеся в инструкции NL
Symbool handleiding IT Simbolo del manuale PL Symbol ulotki
FR
Source de courant de technologie onduleur délivrant un courant continu. EN Undulating current technology based source delivering direct curent. DE Invertergleichstromquelle. ES Fuente de corriente de tecnología ondulador que libera corriente continua. RU Источник тока с технологией преобразователя, выдающий постоянный ток. NL
Stroombron met UPS technologie, levert gelijkstroom. IT Fonte di corrente con tecnologia inverter che rilascia una corrente continua. PT Fonte de energia da tecnologia do
inversor que fornece uma corrente contínua. PL Źródło prądu technologii falownika dostarczającego prąd stały.
FR
Soudage à l’électrode enrobée - MMA (Manual Metal Arc) EN MMA welding (Manual Metal Arc) DE Schweißen mit umhüllter Elektrode (E-Handschweißen) ES Soldadura
con electrodo revestido (MMA - Manual Metal Arc) RU Сварка электродом с обмазкой: MMA (Manual Metal Arc) NL Lassen met beklede elektrode - MMA (Manual Metal
Arc) IT Saldatura all’elettrodo rivestito - MMA (Manual Metal Arc) PT Soldadura a eletrodo revestido (MMA – Manual Metal Arc) PL Spawanie elektrodami otulonymi (MMA Manual Metal Arc)
FR
Soudage TIG (Tungsten Inert Gaz) EN TIG welding (Tungsten Inert Gas) DE TIG- (WIG-)Schweißen (Tungsten (Wolfram) Inert Gas) ES Soldadura TIG (Tungsten Inert
Gaz) RU Сварка TIG (Tungsten Inert Gaz) NL TIG lassen (Tungsten Inert Gaz) IT Saldatura TIG (Tungsten Inert Gaz) PT Soldadura TIG (Tungsten Inert Gaz) PL Spawanie
TIG ( Wolfram Gazu Obojętnego)
FR
Soudage à MIG / MAG EN MIG / MAG welding DE MIG / MAG-Schweißen ES Soldadura MIG / MAG RU Сварка MIG / MAG NL MIG/ MAG lassen IT Saldatura MIG /
MAG PT Soldagem MIG / MAG PL Spawanie MIG / MAG
FR
Convient au soudage dans un environnement avec risque accru de choc électrique. La source de courant elle-même ne doit toutefois pas être placée dans de tels locaux.
EN
Suitable for welding in an environment with an increased risk of electric shock. However this a machine should not placed in such an environment. DE Geeignet für
Schweißarbeiten im Bereich mit erhöhten elektrischen Risiken. ES Adaptado para soldadura en lugar con riesgo de choque eléctrico. Sin embargo, la fuente eléctrica no debe
estar presente en dichos lugares. RU Подходит для сварки в среде с повышенным риском удара током. В этом случае источник тока не должен находиться в том же
самом помещении. NL Geschikt voor het lassen in een ruimte met verhoogd risico op elektrische schokken. De voedingsbron zelf moet echter niet in dergelijke ruimte worden
geplaatst. IT Conviene alla saldatura in un ambiente a grande rischio di scosse elettriche. L’origine della corrente non deve essere localizzata in tale posto. PL Nadaje się do
spawania w środowisku o zwiększonym ryzyku porażenia prądem. Samo źródło prądu nie może jednak być umieszczone w tego typu pomieszczeniach.
FR
Courant de soudage continu EN Direct welding current DE Gleichschweißstrom ES Corriente de soldadura continua. RU Постоянный сварочный ток NL Gelijkstroom IT
Corrente di saldatura continuo PL Stały prąd spawania.
FR
U0
X(40°C)
I2
A
U2
V
Hz
Tension assignée à vide EN Open circuit voltage DE Leerlaufspannung ES Tensión asignada en vacío RU Номинальное напряжение холостого хода NL Nullastspanning IT Tensione nominale a vuoto PL Znamionowe napięcie próżniowe
FR
Facteur de marche selon la norme EN60974-1 (10 minutes – 40°C). EN Duty cycle according to standard EN 60974-1 (10 minutes – 40°C). DE Einschaltdauer: 10
min - 40°C, richtlinienkonform EN60974-1. ES Ciclo de trabajo según la norma EN60974-1 (10 minutos – 40°C). RU ПВ% согласно норме EN 60974-1 (10 минут – 40°C).
NL
Inschakelduur volgens de norm EN60974-1 (10 minuten – 40°C). IT Ciclo di lavoro conforme alla norma EN60974-1 (10 minuti – 40°C). PL Cykl pracy zgodny z normą
EN60974-1 (10 minut - 40 ° C)
FR
Courant de soudage conventionnel correspondant EN Corresponding conventional welding current DE Entsprechender Schweißstrom ES Corriente de soldadura convencional correspondiente. RU Соответствующий номинальный сварочный ток NL Corresponderende conventionele lasstroom IT Corrente di saldatura convenzionale. PL
Odpowiedni konwencjonalny prąd spawania
FR
Ampères EN Amperes DE Ampere ES Amperios RU Амперы NL Ampère IT Amper
FR
Tensions conventionnelles en charges correspondantes EN Conventional voltage in corresponding loads. DE Entsprechende Arbeitsspannung ES Tensiones convencionales en cargas correspondientes. RU Номинальные напряжения при соответствующих нагрузках. NL Conventionele spanning in corresponderende belasting IT Tensioni
convenzionali in cariche corrispondenti PL Ampery
FR
Volt EN Volt DE Volt ES Voltio RU Вольт NL Volt IT Volt PL Wolt
FR
Hertz EN Hertz DE Hertz ES Hercios RU Герц NL Hertz IT Hertz PL Herc
KRONOS 250T / 320T
m/min
U1
I1max
I1eff
FR
Vitesse du l EN Wire speed DE Drahtgeschwindigkeit ES Velocidad de hilo RU Скорость проволоки NL Draadsnelheid IT Velocità di lo PL Prędkość drutu
FR
Mètre par minute EN Meter per minute DE Meter pro Minute ES Metro por minuto RU Метр в минуту NL Meter per minuut IT Metro per minuto PL Metr na minutę
FR
Alimentation électrique triphasée 50 ou 60Hz EN Three-phase power supply 50 or 60Hz DE Dreiphasige Netzversorgung mit 50 oder 60Hz ES Alimentación eléctrica trifásica 50 o 60Hz RU Трехфазное электропитание 50 или 60Гц NL Driefasen elektrische voeding 50Hz of 60Hz. IT Alimentazione elettrica trifase 50 o 60Hz PL Trójfazowe
zasilanie elektryczne 50 lub 60Hz
FR
Tension assignée d’alimentation EN Assigned voltage DE Netzspannung ES Tensión asignada de alimentación eléctrica. RU Номинальное напряжение питания NL
Nominale voedingsspanning IT Tensione nominale d’alimentazione PL Napięcie znamionowe zasilania.
FR
Courant d’alimentation assigné maximal (valeur efcace) EN Maximum rated power supply current (effective value). DE Maximaler Versorgungsstrom ES Corriente de
alimentación eléctrica asignada máxima (valor ecaz). RU Максимальный сетевой ток (эффективное значение) NL Maximale nominale voedingsstroom (effectieve waarde)
IT
Corrente d’alimentazione nominale massima (valore effettivo) PL Maksymalny prąd znamionowy zasilania (wartość skuteczna).
FR
Courant d’alimentation effectif maximal EN Maximum effective power supply current. DE Maximaler effektiver Versorgungsstrom ES Corriente de alimentación eléctrica
máxima. RU Максимальный эффективный сетевой ток NL Maximale effectieve voedingsstroom IT Corrente effettivo massimo di alimentazione PL Maksymalny skuteczny
prąd zasilania
FR
Matériel conforme aux Directives européennes. La déclaration UE de conformité est disponible sur notre site (voir à la page de couverture). EN Device complies with europeans directives, The EU declaration of conformity is available on our website (see cover page). DE Gerät entspricht europäischen Richtlinien. Die Konformitätserklärung nden
Sie auf unsere Webseite. ES Aparato conforme a las directivas europeas. La declaración de conformidad UE está disponible en nuestra página web (dirección en la portada).
RU
Устройство соответствует директивам Евросоюза. Декларация о соответствии доступна для просмотра на нашем сайте (ссылка на обложке). NL Apparaat in overeenstemming met de Europese richtlijnen. De verklaring van overeenstemming is te downloaden op onze website (adres vermeld op de omslag). IT Materiale in conformità
alle Direttive europee. La dichiarazione di conformità è disponibile sul nostro sito (vedere sulla copertina). PL Urzadzenie jest zgodne z dyrektywami europejskimi. Deklaracja
Zgodności UE jest dostępna na naszej stronie internetowej (patrz strona tytułowa).
25
Page 26
Pictogrammes
IEC 60974-1
IEC 60974-10
Class A
IEC 60974-5
KRONOS 250T / 320T
FR
Matériel conforme aux exigences britanniques. La déclaration de conformité britannique est disponible sur notre site (voir à la page de couverture). EN Equipment in
compliance with British requirements. The British Declaration of Conformity is available on our website (see home page). DE Das Gerät entspricht den britischen Richtlinien
und Normen. Die Konformitätserklärung für Grossbritannien ist auf unserer Internetseite verfügbar (siehe Titelseite). ES Equipo conforme a los requisitos británicos. La
Declaración de Conformidad Británica está disponible en nuestra página web (véase la portada). RU Материал соответствует требованиям Великобритании. Заявление о
соответствии для Великобритании доступно на нашем веб-сайте (см. главную страницу) NL Materiaal conform aan de Britse eisen. De Britse verklaring van overeenkomt
is beschikbaar op onze website (zie omslagpagina). IT Materiale conforme alla esigenze britanniche. La dichiarazione di conformità britannica è disponibile sul nostro sito
(vedere pagina di copertina). PL Wyposażenie spełnia wymogi brytyjskie. Brytyjska Deklaracja Zgodności jest dostępna na naszej stronie internetowej (patrz strona tytułowa).
FR
Matériel conforme aux normes Marocaines. La déclaration Cم (CMIM) de conformité est disponible sur notre site (voir à la page de couverture). EN Equipment in conformity
with Moroccan standards. The declaration Cم (CMIM) of conformity is available on our website (see cover page). DE Das Gerät entspricht die marokkanischen Standards. Die
Konformitätserklärung Cم (CMIM) ist auf unserer Webseite verfügbar (siehe Titelseite). ES Equipamiento conforme a las normas marroquíes. La declaración de conformidad C
م (CMIM) está disponible en nuestra página web (ver página de portada). RU Товар соответствует нормам Марокко. Декларация Cم (CMIM) доступна для скачивания на
нашем сайте (см на титульной странице). NL Dit materiaal voldoet aan de Marokkaanse normen. De verklaring Cم (CMIM) van overeenstemming is beschikbaar op onze
internet site (vermeld op de omslag). IT Materiale conforme alle normative marocchine. La dichiarazione Cم (CMIM) di conformità è disponibile sul nostro sito (vedi scheda del
prodotto). PL Urządzenie zgodne ze standardami marokańskimi . Deklaracja zgodności Cم (CMIM) jest dostępna na naszej stronie internetowej (patrz strona tytułowa).
FR
L’appareil respecte la norme EN60974-1 et EN 60971-10 appareil de classe A. EN The device is compliant with standard EN60974-1 and EN60971-10 class A device. DE
Das Gerät erfüllt die Norm EN 60974-1 und EN 60971-10 der Geräteklasse A ES El aparato se ajusta a la norma EN60974-1 y EN 60971-10, aparato de clase A. RU Аппарат
соответствует нормам EN60974-1 и EN60971-10 аппарат класса A. NL Dit klasse A apparaat voldoet aan de EN60974-1 en EN60971-10 normen. IT Il dispositivo rispetta
la norma EN60974-1 e EN 60971-10 dispositivo classe A. PL Urządzenie jest zgodne z normami EN60974-1 i EN60971-10 dla urządzeń klasy A
FR
L’appareil respecte la norme EN 60974-5. EN This product is compliant with standard EN 60974-5. DE Das Gerät entspricht der Norm EN 60974-5. ES El aparato es
conforme a las normas EN60974-5. RU Аппарат соблюдает нормы EN 60974-5. NL Het apparaat voldoet aan de norm EN 60974-5. IT Il disposittivo rispetta la norma EN
60974-5. PL Urządzenie spełnia wymagania normy EN 60974-5.
FR
Ce matériel faisant l’objet d’une collecte sélective selon la directive européenne 2012/19/UE. Ne pas jeter dans une poubelle domestique ! EN This hardware is subject to
waste collection according to the European directives 2012/19/EU. Do not throw out in a domestic bin ! DE Für die Entsorgung Ihres Gerätes gelten besondere Bestimmungen
(sondermüll) gemäß europäische Bestimmung 2012/19/EU. Es darf nicht mit dem Hausmüll entsorgt werden! ES Este material requiere una recogida de basuras selectiva
según la directiva europea 2012/19/UE. ¡No tirar este producto a la basura doméstica! RU Это оборудование подлежит переработке согласно директиве Евросоюза
2012/19/UE. Не выбрасывать в общий мусоросборник! NL Afzonderlijke inzameling vereist volgens de Europese richtlijn 2012/19/UE. Gooi het apparaat niet bij het huishoudelijk afval ! IT Questo materiale è soggetto alla raccolta differenziata seguendo la direttiva europea 2012/19/UE. Non smaltire coni riuti domestici! PL Urządzenie to podlega
selektywnej zbiórce odpadów zgodnie z dyrektywą UE 2012/19/UE. Nie wyrzucać do zwykłego kosza!
FR
Produit recyclable qui relève d’une consigne de tri. EN This product should be recycled appropriately DE Recyclingprodukt, das gesondert entsorgt werden muss. ES
Producto reciclable que requiere una separación determinada. RU Этот аппарат подлежит утилизации. NL Product recyclebaar, niet bij het huishoudelijk afval gooien IT
Prodotto riciclabile soggetto a raccolta differenziata. PL Produkt nadaje się do recyklingu zgodnie z instrukcjami sortowni.
FR
Marque de conformité EAC (Communauté économique Eurasienne) EN EAEC Conformity marking (Eurasian Economic Community). DE EAC-Konformitätszeichen
(Eurasische Wirtschaftsgemeinschaft) ES Marca de conformidad EAC (Comunidad económica euroasiática). RU Знак соответствия EAC (Евразийское экономическое
сообщество) NL EAC (Euraziatische Economische Gemeenschap) merkteken van overeenstemming IT Marca di conformità EAC (Comunità Economica Eurasiatica) PL
Znak zgodności EAC (Euroazjatyckiej wspólnoty Gospodarczej)
FR
Information sur la température (protection thermique) EN Temperature information (thermal protection) DE Information zur Temperatur (Thermoschutz) ES Información
sobre la temperatura (protección térmica) RU Информация по температуре (термозащита). NL Informatie over de temperatuur (thermische beveiliging) IT Informazione
sulla temperatura (protezione termiche) PL Informacja o temperaturze (ochrona termiczna)
FR
Entrée de gaz EN Gas input DE Gaseingang ES Entrada de gas RU Подача газа NL Ingang gas IT Entrata di gas
FR
Sortie de gaz EN Gas output DE Gasausgang ES Salida de gas RU Выход газа NL Uitvoer gas IT Uscita di gas PL Wylot gazu
FR
Marche (mise sous tension) EN On (power on) DE Ein (Einschalten) ES On (encendido) RU Вкл (включение) NL Aan (stroom aan) IT On (accensione) PT Ligar (ligar)
PL
On (accensione) DA On (tændt)
FR
Arrêt (mise hors tension) EN Off (power off) DE Aus (Ausschalten) ES Off (apagado) RU Выкл (выключение) NL Uit (stroom uit) IT Off (spegnimento) PT Desligar
(desligar) PL Off (spegnimento) DA Off (slukket)
FR
Le dispositif de déconnexion de sécurité est constitué par la prise secteur en coordination avec l’installation électrique domestique. L’utilisateur doit s’assurer de l’accessibilité de la prise EN The safety disconnection device is a combination of the power socket in coordination with the electrical installation. The user has to make sure that the plug
can be reached. DE Die Stromunterbrechung erfolgt durch Trennen des Netzsteckers vom häuslichen Stromnetz. Der Gerätanwender sollte den freien Zugang zum Netzstecker
immer gewährleisten. ES El dispositivo de desconexión de seguridad se constituye de la toma de la red eléctrica en coordinación con la instalación eléctrica doméstica.
El usuario debe asegurarse de la accesibilidad de la toma de corriente. RU Устройство безопасности отключения состоит из вилки, соответствующей домашней
электросети. Пользователь должен обеспечить доступ к вилке. NL De veiligheidsontkoppeling van het apparaat bestaat uit de stekker samen met de elektrische installatie.
De gebruiker moet zich ervan verzekeren dat de elektrische aansluitingen goed toegankelijk zijn. IT Il dispositivo di scollegamento di sicurezza è costituito dalla presa in
coordinazione con l’installazione elettrica domestica. L’utente deve assicurarsi dell’accessibilità della presa PT O dispositivo de desconexão de segurança é constituído pela
tomada de rede em coordenação com a instalação elétrica doméstica. O usuário deve garantir a acessibilidade da tomada. PL Rozłącznik bezpiecznikowy składa się z wtyczki
sieciowej skoordynowanej z domową instalacją elektryczną. Użytkownik musi upewnić się, że ma odpowiedni dostęp do gniazdka.
26
Page 27
Page 28
GYS France
Siège social / Headquarter
1, rue de la Croix des Landes - CS 54159
53941 Saint-berthevin Cedex
France
www.gys.fr
+33 2 43 01 23 60
service.client@gys.fr
GYS UK
Filiale / Subsidiary
Unit 3
Great Central Way
CV21 3XH - Rugby - Warwickshire
United Kingdom
www.gys-welding.com
+44 1926 338 609
uk@gys.fr
GYS Italia
Filiale / Filiale
Vega – Parco Scientico Tecnologico di
Venezia
Via delle Industrie, 25/4
30175 Marghera - VE
Italia
www.gys-welding.com
+39 041 53 21 565
italia@gys.fr
GYS China
Filiale / 子公司
6666 Songze Road,
Qingpu District
201706 Shanghai
China
www.gys-china.com.cn
+86 6221 4461
contact@gys-china.com.cn
GYS GmbH
Filiale / Niederlassung
Professor-Wieler-Straße 11
52070 Aachen
Deutschland
www.gys-schweissen.com
+49 241 / 189-23-710
aachen@gys.fr
GYS Iberica
Filiale / Filial
Avenida Pirineos 31, local 9
28703 San Sebastian de los reyes
España
www.gys-welding.com
+34 917.409.790
iberica@gys.fr
 Loading...