

Fronius TP 1500, TP 1500 VRD, TP 1500 RC, TP 1500 TIG, TP 1500 TIG VRD Operating Instruction [it, es, pt]
Page 1
/ Battery Charging Systems / Welding Technology / Solar Electronics
TransPocket 1500
TransPocket 1500 VRD
TransPocket 1500 RC
TransPocket 1500 TIG
TransPocket 1500 TIG VRD
Istruzioni d‘impiego
Lista parti di ricambio
ITESPT
Fuente de corriente para soldadura manual con electrodos
Instrucciones de uso
Lista de repuestos
Fonte elettrica manuale E
Manual de instruções
Lista de peças sobresselentes
Soldadura manual por eléctrodos
42,0410,0820 005-08112013
Page 2
Page 3
Egregio Cliente!
Introduzione
La ringraziamo per la fiducia dimostrataci e ci congratuliamo con Lei per aver preferito
un prodotto di alta tecnologia Fronius. Le presenti istruzioni La aiuteranno a conoscere
meglio il prodotto che ha acquistato. Leggendo attentamente le istruzioni conoscerà le
molteplici potenzialità del Suo apparecchio Fronius. Solo così potrà sfruttarne al meglio
le caratteristiche.
La invitiamo ad osservare attentamente le norme di sicurezza e ad assicurarsi che il
luogo d‘impiego del prodotto sia il più sicuro possibile. Un utilizzo corretto del Suo
apparecchio ne favorirà la durata e l’affidabilità, che sono i presupposti per l’ottenimento
dei migliori risultati.
IT
ud_fr_st_et_00519 01/2012
Page 4
Page 5
Norme di sicurezza
PERICOLO!
AVVISO!
PRUDENZA!
AVVERTENZA!
Importante!
„PERICOLO!“ indica un pericolo direttamente incombente.Se non lo si
evita, le conseguenze possono essere la morte o ferite molto gravi.
„AVVISO!“ indica una situazione potenzialmente pericolosa. Se non la si
evita, le conseguenze possono essere la morte o ferite molto gravi.
„PRUDENZA!“ indica una situazione potenzialmente pericolosa. Se non la
si evita è possibile che si producano danni di leggera entità a persone e
cose.
„AVVERTENZA!“ indica la possibilità che si creino situazioni di lavoro
pericolose e che si producano danni alle attrezzature.
„Importante!“ indica consigli per l’utilizzo dell’attrezzatura o altre informazioni particolarmente utili. Non si tratta della segnalazione di una situazione pericolosa o che può
generare danni.
Se nel capitolo „Norme di sicurezza“ trovate uno dei simboli raffigurati, dovete prestare
particolare attenzione.
IT
Indicazioni
generali
L’apparecchio è costruito secondo lo stato più avanzato della tecnica e nel
rispetto delle norme di sicurezza riconosciute. Comunque, in caso di utilizzo
non conforme o errato esiste pericolo per
- l’incolumità e la vita dell’utente o di terzi,
- l’apparecchio ed altri beni materiali dell’utente,
- l’efficienza di utilizzo dell’apparecchio.
Tutte le persone che hanno a che fare con la messa in funzione, l’utilizzo, la
riparazione e la manutenzione dell’apparecchio devono
- possedere una qualifica adeguata,
- conoscere i procedimenti di saldatura e
- leggere attentamente le presenti istruzioni, attenendovisi scrupolosamente.
Le istruzioni d’uso devono sempre essere conservate sul luogo d’impiego
dell’apparecchio. In aggiunta alle istruzioni d’uso dovranno essere messe a
disposizione e osservate le norme generali e locali per la prevenzione degli
infortuni e la tutela dell’ambiente.
Tutte le indicazioni di sicurezza e di pericolo che si trovano sull’apparecchio
- dovranno essere mantenute leggibili
- non dovranno essere danneggiate, non dovranno essere rimosse
- non dovranno essere coperte con adesivi o scritte.
Le posizioni delle indicazioni di sicurezza e di pericolo sull’apparecchio sono
descritte nel capitolo „Indicazioni generali“ delle istruzioni d’uso.
I guasti che possono pregiudicare la sicurezza devono essere riparati prima
di accendere l’apparecchio.
Si tratta della vostra sicurezza!
I
ud_fr_st_sv_00469 012013
Page 6
Uso appropriato
L‘apparecchio deve essere usato esclusivamente per eseguire i lavori per i
quali l’apparecchio è finalizzato.
L‘apparecchio è destinato all‘uso esclusivamente secondo il sistema di
saldatura indicato sulla targhetta.
Un utilizzo diverso o che vada oltre i campi d’impiego descritti sopra è da
considerarsi inappropriato. In questo caso il costruttore non sarà responsabile dei danni.
Per uso appropriato dell’apparecchio si intendono anche i seguenti punti:
- la lettura completa di tutte le indicazioni contenute nelle istruzioni d’uso
e il loro rispetto
- la lettura completa di tutte le indicazioni relative alla sicurezza e ai
pericoli e il loro rispetto
- l’esecuzione dei controlli e dei lavori di manutenzione.
Non usare mai l’apparecchio per:
- scongelare tubature
- caricare batterie/accumulatori
- far partire motori.
L’apparecchio è concepito per l’impiego nell’industria e nei laboratori artigiani. Il costruttore non risponderà dei danni provocati dall’uso dell’apparecchio
in ambito domestico.
Condizioni
ambientali
Il produttore non si assume alcuna responsabilità nemmeno per risultati di
lavorazione scadenti o difettosi.
L’utilizzo o la conservazione dell’apparecchio in condizioni non conformi a
quelle riportate di seguito verranno considerati come uso improprio. In
questo caso il costruttore non risponderà dei danni.
Temperature dell’aria dell’ambiente:
- durante il funzionamento: da -10 °C a + 40 °C (da 14 °F a 104 °F)
- per il trasporto e l’immagazzinamento: da - 25 °C a + 55 °C (da -13 °F a
131 °F)
Umidità relativa dell’aria:
- fino al 50 % a 40 °C (104 °F)
- fino al 90 % a 20 °C (68 °F)
Caratteristiche dell’aria: l’aria deve essere priva di polvere, acidi, gas o
sostanze corrosive, ecc.
Altitudine sul livello del mare: fino a 2000 m (6500 piedi)
Obblighi del
responsabile
ud_fr_st_sv_00469 012013
Il responsabile si impegna a lasciar lavorare con l’apparecchio solamente
quelle persone che
- conoscono bene le norme di base di sicurezza e di prevenzione degli
infortuni e che maneggiano l’apparecchio con dimestichezza
- hanno letto, capito e controfirmato il capitolo „Norme di sicurezza“ e le
avvertenze delle presenti istruzioni d’uso
- hanno la preparazione necessaria richiesta dal livello dei risultati da
ottenere.
L’applicazione delle norme di sicurezza da parte del personale che lavora
dovrà essere controllata periodicamente.
II
Page 7
Obblighi del
personale
Tutte le persone incaricate di utilizzare l’apparecchio si impegnano, prima
dell’inizio dei lavori, a rispettare le seguenti regole:
- attenersi alle norme di base di sicurezza e di prevenzione degli infortuni
- leggere il capitolo „Norme di sicurezza“ e le avvertenze contenute nelle
presenti istruzioni d’uso e confermare, apponendo la propria firma, di
averle capite e di essere pronte a rispettarle.
Prima di lasciare il posto di lavoro prendere le dovute precauzioni affinchè,
anche in assenza del personale, non si verifichino danni a persone o cose.
Collegamento
alla rete
Protezione
individuale e di
terzi
Gli apparecchi con potenza elevata possono influire sulla qualità
dell’energia della rete per via del loro assorbimento di corrente.
Ciò può riguardare alcuni tipi di apparecchi sotto forma di:
- limitazioni di collegamento
- requisiti concernenti l’impedenza di rete massima consentita
- requisiti concernenti la potenza di cortocircuito minima richiesta
*)
Ognuno sull’interfaccia verso la rete pubblica.
*)
*).
Vedere i dati tecnici.
In questo caso il gestore o l’utente dell’apparecchio deve assicurarsi che il
dispositivo possa essere collegato, consultandosi eventualmente con
l’azienda di erogazione dell’energia elettrica.
Durante la fase di saldatura si presentano diversi pericoli, quali ad esempio:
- formazione di scintille, diffusione di particelle di metallo caldo
nell’ambiente
- radiazioni prodotte dall’arco, che possono danneggiare occhi e pelle
- campi elettromagnetici dannosi, che potrebbero mettere in pericolo la
vita dei portatori di pace-maker
IT
- pericoli derivanti dalla corrente di rete e dalla corrente di saldatura
- elevata rumorosità
- fumi e gas di saldatura dannosi
Le persone che durante il processo di saldatura lavorano sul pezzo devono
indossare indumenti protettivi adeguati, che abbiano le seguenti
caratteristiche:
- essere ignifughi
- essere isolanti e asciutti
- coprire tutto il corpo, essere integri e in buono stato.
- esse devono, inoltre, indossare
- un casco di protezione
- pantaloni senza risvolti
III
ud_fr_st_sv_00469 012013
Page 8
Protezione
individuale e di
terzi
(continuazione)
Per la protezione personale dovranno essere adottate anche le seguenti
misure:
- protezione di occhi e viso tramite schermo dotato di cartuccia-filtro a
norma per la neutralizzazione degli effetti dei raggi UV, del calore e delle
scintille
- occhiali a norma, con protezioni laterali, da indossare dietro lo schermo
- calzature resistenti, che garantiscano anche l’isolamento dall’acqua
- guanti di tipo appropriato a protezione delle mani (in grado di garantire
l’isolamento elettrico e termico).
- Indossare cuffie protettive per ridurre gli effetti del rumore e per proteggersi da possibili lesioni.
Durante il funzionamento degli apparecchi e durante il processo di saldatura
le persone - soprattutto i bambini - devono essere tenute distanti. Se
comunque dovessero trovarsi persone nelle vicinanze,
- queste devono essere informate di tutti i pericoli esistenti (possibilità di
disturbi alla vista provocati dall’arco elettrico, possibilità di ferite da
scintille, possibilità di intossicazione da fumi di saldatura, possibilità di
danni all’udito causati dal rumore, pericolosità della corrente di rete o di
quella di saldatura, ...). Inoltre,
- dovranno essere messi a disposizione mezzi di protezione adeguati
oppure
- dovranno essere predisposte adeguate barriere o teloni di protezione.
Dati sui valori di
emissione di
rumori
Pericoli derivanti
da gas e vapori
nocivi
L’apparecchio produce un livello massimo di potenza sonora pari a
<80dB(A) (rif. 1pW) in condizione di funzionamento a vuoto e nella fase di
raffreddamento dopo il funzionamento in base al punto di lavoro ammesso
in presenza di carico normale conformemente alla norma EN 60974-1.
Non è possibile indicare un valore di emissione riferito al luogo di lavoro per
la saldatura (e il taglio), poiché esso è influenzato dal processo e dalle
condizioni ambientali. Esso dipende da svariati parametri come, ad esempio, il processo di saldatura (saldatura MIG/MAG, TIG), il tipo di corrente
selezionato (corrente continua, corrente alternata), l’intervallo di potenza, il
tipo di deposito di saldatura, il comportamento di risonanza del pezzo da
lavorare, l’ambiente del luogo di lavoro, ecc.
Il fumo che si produce durante la saldatura contiene gas e vapori nocivi per
la salute.
Il fumo che si produce durante la saldatura contiene sostanze che, in
determinate circostanze, possono causare il cancro o danni al feto nelle
donne in stato di gravidanza.
Tenere la testa lontana dai gas e dai fumi di saldatura.
I fumi e i gas nocivi
- non devono essere inalati
- devono essere aspirati dal posto di lavoro con l’impiego di mezzi adeguati.
ud_fr_st_sv_00469 012013
Garantire un apporto sufficiente di aria fresca.
In caso di aerazione insufficiente utilizzare maschere dotate di respiratori.
Se esistono dubbi in merito all’efficacia dell’aspirazione, confrontare i valori
di emissione delle sostanze nocive con i valori massimi ammessi.
Se non si deve saldare, chiudere la valvola della bombola del gas inerte o
l'alimentazione centralizzata del gas.
IV
Page 9
Pericoli derivanti
da gas e vapori
nocivi
(continuazione)
Il grado di nocività dei fumi di saldatura è determinato, fra l’altro, dai seguenti componenti:
- metalli impiegati per il pezzo da lavorare
- elettrodi
- rivestimenti
- prodotti usati per la pulizia, sgrassanti e simili.
Si raccomanda, pertanto, di tener conto delle relative schede tecniche di
sicurezza dei materiali e delle indicazioni fornite dai produttori dei suddetti
componenti.
Tenere i vapori infiammabili (ad esempio, i vapori delle soluzioni) lontano
dall’arco di saldatura.
Pericoli da
scintille
Le scintille possono causare incendi ed esplosioni.
Non saldare mai nelle vicinanze di materiali infiammabili.
I materiali infiammabili devono trovarsi ad almeno 11 metri (35 piedi) di
distanza dall’arco di saldatura oppure essere efficaciemente coperti.
Tenere pronti estintori appropriati ed efficienti.
Le scintille e le particelle di materiale incandescente possono raggiungere le
zone circostanti anche attraverso scalfiture o piccole aperture. Prendere gli
opportuni provvedimenti per evitare che vi siano ferimenti di persone o
sviluppo di incendi.
Non saldare in zone dove esiste pericolo di incendio ed esplosione e nemmeno su serbatoi chiusi, recipienti o tubature, se questi non sono opportunamente predisposti secondo quanto previsto dalle norme nazionali e
internazionali.
E’ vietato eseguire saldature su recipienti nei quali siano stati o siano conservati gas, carburanti, oli minerali e consimili. I residui potrebbero causare
esplosioni.
IT
Pericoli derivanti
dalla corrente di
rete o di saldatura
Uno shock elettrico costituisce sempre un pericolo di morte e può avere esiti
mortali.
Non toccare le parti conduttrici di corrente fuori e dentro l’apparecchio.
Nella saldatura MIG/MAG e WIG conducono corrente anche il filo di saldatura, la bobina del filo, i rulli motori e tutte le parti metalliche collegate al filo di
saldatura.
Collocare sempre il dispositivo di avanzamento filo su un piano sufficientemente isolato. Per la sistemazione del dispositivo di avanzamento filo usare,
in alternativa, un supporto isolante adeguato.
Utilizzare, per proteggere adeguatamente se stessi e gli altri, un basamento
o un riparo asciutti, sufficientemente isolati contro il potenziale di terra e di
massa. Il basamento o il riparo devono ricoprire integralmente la zona posta
fra il corpo e il potenziale di terra o di massa.
Tutti i cavi e le condutture devono essere ben fissati, integri, isolati ed
opportunamente dimensionati. Sostituire immediatamente i collegamenti
non ben fissati e i cavi laschi, danneggiati o sottodimensionati.
V
ud_fr_st_sv_00469 012013
Page 10
Pericoli derivanti
dalla corrente di
rete o di saldatura
(continuazione)
Fare in modo che cavi o condutture non circondino il corpo o parti di esso.
Gli elettrodi da saldatura (elettrodi a barra, elettrodi di wolframio, filo di
saldatura, ...)
- non devono mai essere immersi in liquidi per raffreddarli
- non devono mai essere toccati con il generatore di corrente inserito.
Fra gli elettrodi di saldatura di due apparecchi può generarsi, ad esempio, la
doppia tensione a vuoto di uno dei due apparecchi. Se si entra in contatto
contemporaneamente con i potenziali di entrambi gli apparecchi può esserci, in determinate circostanze, pericolo di morte.
La funzionalità del conduttore di protezione dei cavi di alimentazione della
rete e dell’apparecchio deve essere controllata periodicamente da un esperto.
L’apparecchio può essere allacciato solamente ad una rete dotata di conduttore di protezione attraverso una presa dotata di contatto di protezione.
Far funzionare l’apparecchio allacciandolo a una rete non dotata di conduttore di protezione e a una presa senza contatto di protezione è una negligenza grave. Il costruttore non risponderà dei danni che si produrranno in
questo caso.
Predisporre, se necessario, una messa a terra adeguata del pezzo da
lavorare.
Correnti di
saldatura vaganti
Spegnere gli apparecchi non utilizzati.
In caso di lavori ad altezze elevate, indossare un’imbracatura anticaduta
adeguata.
Prima di lavorare sull’apparecchio, spegnerlo e staccare la spina di rete.
Fare in modo che l’apparecchio non venga riacceso e la spina non venga
inserita apponendo sullo stesso un cartello chiaramente leggibile e ben
comprensibile.
Una volta aperto l’apparecchio
- scaricare tutti gli elementi che immagazzinano cariche elettriche
- fare in modo che vi sia assenza di corrente in tutti gli elementi che
compongono l’apparecchio.
Se è necessario eseguire lavori su parti sotto tensione, chiamare un assistente che possa, in caso di necessità, staccare per tempo l’interruttore
generale.
Se vengono ignorate le seguenti avvertenze, è possibile che si producano
correnti di saldatura vaganti, che possono
- causare incendi
- causare il surriscaldamento dei componenti collegati al pezzo da lavorare
- danneggiare i conduttori di protezione
- danneggiare l’apparecchio e altri dispositivi elettrici.
ud_fr_st_sv_00469 012013
Controllare che il morsetto che viene collegato al pezzo sia fissato bene.
Fissare i morsetti collegati al pezzo quanto più possibile vicino al punto da
saldare.
Se il pavimento è fatto di materiale che conduce elettricità, provvedere ad
isolare bene l’apparecchio dal pavimento stesso.
VI
Page 11
Correnti di
saldatura vaganti
(continuazione)
Se vengono usate apparecchiature di distribuzione della corrente, supporti a
testa doppia, ecc., non bisogna dimenticare che anche sull’elettrodo del
cannello o sul portaelettrodo non utilizzati c’è potenziale. Pertanto sarà
necessario dotare il cannello/portaelettrodo di un supporto isolante sufficientemente efficace.
In caso di applicazioni MIG/MAG automatizzate, il passaggio del filo di
saldatura dal fusto del filo, la bobina grossa o la bobina filo verso
l’avanzamento filo deve essere isolato.
Classificazioni di
compatibilità
elettromagnetica
degli apparecchi
Misure relative
alla compatibilità
elettromagnetica
Gli apparecchi di Classe A:
- sono previsti solo per l’impiego negli ambienti industriali
- possono causare, in altri ambienti, interferenze di alimentazione e
dovute a radiazioni.
li apparecchi di Classe B:
- soddisfano i requisiti concernenti le emissioni per gli ambienti domestici
e industriali. Ciò vale anche per gli ambienti domestici in cui
l’approvvigionamento di energia ha luogo dalla rete a bassa tensione
pubblica.
Classificazione di compatibilità elettromagnetica degli apparecchi secondo
la targhetta o i dati tecnici.
In casi particolari è possibile che, nonostante si rispettino i valori limite
standardizzati delle emissioni, si verifichino comunque interferenze
nell’ambiente di impiego previsto (per es., se nel luogo di installazione sono
presenti apparecchi sensibili, oppure se il luogo di installazione si trova nelle
vicinanze di ricevitori radio o televisivi).
In questo caso il gestore è tenuto ad adottare le misure necessarie per
l’eliminazione di tali interferenze.
Controllare e valutare i possibili problemi e il grado di protezione contro i
disturbi delle apparecchiature vicine al posto di lavoro in base alle norme
nazionali e internazionali:
- dispositivi di sicurezza
- cavi di rete, di segnale e di trasmissione dati
- impianti di elaborazione elettronica dati e di telecomunicazione
- dispositivi di misura e calibratura
IT
Misure di supporto per evitare problemi causati dai campi elettromagnetici:
a) Alimentazione dalla rete
- Se, nonostante l’allacciamento alla rete eseguito nel rispetto delle
norme, si manifestano disturbi di carattere elettromagnetico, è necessario adottare ulteriori provvedimenti (ad esempio, filtri di rete adeguati).
b) Condutture di saldatura
- devono essere tenute il più possibile corte
- devono trovarsi il più possibile le une vicino alle altre (anche per evitare
problemi di campi elettromagnetici)
- devono essere disposte lontano dalle altre condutture
c) Compensazione del potenziale
d) Messa a terra del pezzo da lavorare
- Se necessario, allestire una messa a terra con l’impiego di opportuni
condensatori.
e) Schermatura, se necessaria
- Schermare gli altri impianti nelle vicinanze
- Schermare tutto l’impianto di saldatura
VII
ud_fr_st_sv_00469 012013
Page 12
Misure e protezione dai campi
elettromagnetici
I campi elettromagnetici possono arrecare danni alla salute non ancora noti,
come:
- effetti sulla salute delle persone che lavorano nelle vicinanze, ad es.
portatori di pace-maker o di apparecchi acustici.
- per potersi trattenere nelle immediate vicinanze degli apparecchi e nei
luoghi in cui vengono eseguite le operazioni di saldatura, i portatori di
pace-maker devono consultare preventivamente il loro medico.
- per motivi di sicurezza tenere la maggior distanza possibile tra i cavi di
saldatura e la testa e il tronco dell‘operatore addetto alla saldatura
- non tenere i cavi di saldatura e le manichette sulle spalle nè avvolgerli
attorno al corpo o a parti del corpo.
Punti particolarmente pericolosi
Tenere mani, capelli, indumenti e attrezzi lontano dalle parti in movimento,
quali ad esempio:
- ventilatori
- ruote dentate
- rulli e alberi
- bobine filo e fili di saldatura.
Non intervenire sulle ruote dentate del dispositivo di avanzamento filo
quando questo è in movimento.
I coperchi e le protezioni laterali possono essere aperti/rimossi solamente
per la durata dei lavori di manutenzione e riparazione.
Per l’utilizzo dell’apparecchio
- verificare che tutti i coperchi siano chiusi e che tutte le protezioni laterali
siano correttamente montate;
- tenere chiusi tutti i coperchi e le protezioni laterali.
La fuoriuscita del filo di saldatura dal cannello comporta un alto rischio di
infortunio (ferimento delle mani, ferite al viso e agli occhi, ...). Tenere pertanto il cannello distante dal corpo (apparecchi con avanzamento filo).
Dopo aver effettuato la saldatura non toccare il pezzo lavorato (pericolo di
scottature).
ud_fr_st_sv_00469 012013
Dai pezzi lavorati che si stanno raffreddando potrebbero staccarsi scorie.
Per questo è necessario continuare ad indossare l’attrezzatura di protezione
prescritta anche quando si eseguono i lavori di finitura dei pezzi e provvedere adeguatamente anche all’incolumità di terze persone.
Prima di lavorare sui cannelli di saldatura e sugli altri componenti dell’apparecchio che funzionano ad alte temperature, lasciare che questi si raffreddino.
Per i locali a rischio di incendio ed esplosione valgono norme particolari.
Osservare la normativa vigente, sia nazionale che internazionale.
I generatori di corrente che vengono impiegati per lavorare in locali ad alto
rischio elettrico (ad esempio, caldaie) devono essere contrassegnati dal
simbolo (Safety). Il generatore, comunque, non deve trovarsi in questi
locali.
Pericolo di scottature da fuoriuscita di refrigerante. Spegnere il radiatore
prima di staccare gli attacchi di mandata e ritorno dell‘acqua.
VIII
Page 13
Punti particolarmente pericolosi
(continuazione)
Per il trasporto degli apparecchi mediante gru utilizzare esclusivamente
strumenti adatti del produttore.
- Fissare le catene o le corde su tutti i punti previsti del dispositivo di
aggancio.
- Le catene e le corde devono presentare un angolo di inclinazione
minimo rispetto alla verticale.
- Togliere le bombole del gas e il dispositivo di avanzamento filo (apparecchi MIG/MAG e WIG).
Nel caso in cui, durante la saldatura, il dispositivo di avanzamento filo
rimanga sospeso su una gru, utilizzare sempre un gancio isolante di tipo
adeguato (apparecchi MIG/MAG e WIG).
Se l’apparecchio è dotato di una cinghia per il trasporto o di una maniglia, la
maniglia serve solamente per il trasporto a mano. La cinghia non è adatta
per il trasporto dell’apparecchio tramite gru, carrello elevatore o altro dispositivo meccanico di sollevamento.
Tutti i dispositivi di imbragatura (cinghie, fibbie, catene, ecc.) che vengono
utilizzati insieme all’apparecchio o ai suoi componenti devono essere
controllati a intervalli regolari (ad es. per verificare la presenza di danni
meccanici, corrosione o modifiche dovute a fattori ambientali).
Gli intervalli e la portata dei controlli devono essere conformi almeno alle
norme e direttive nazionali di volta in volta in vigore.
IT
Compromissione
dei risultati di
saldatura
Pericoli legati
alle bombole di
gas inerte
Pericolo di una fuoriuscita inavvertita di gas inerte incolore e inodore, nel
caso in cui si usi un adattatore per l’attacco del gas. Prima del montaggio
assicurare la tenuta ermetica del filetto dell’adattatore dell’attacco sul lato
dell’apparecchio usando, a tal fine, un nastro di teflon.
Perché il sistema di saldatura funzioni in modo regolare e sicuro, occorre
soddisfare i seguenti requisiti per quanto concerne la qualità del gas inerte:
- dimensione delle particelle solide <40µm
- pressione di condensazione <-20°C
- contenuto di olio max. <25mg/m³
All’occorrenza, è necessario utilizzare filtri.
AVVERTENZA! Il pericolo di impurità sussiste soprattutto con le
tubazioni circolari.
Le bombole del gas inerte contengono gas sotto pressione e possono
esplodere nel caso in cui vengano danneggiate. Poichè queste bombole
sono parte integrante dell’attrezzatura di saldatura, è necessario maneggiarle con molta attenzione.
Le bombole contenenti gas inerte sotto pressione devono essere protette
dalle temperature troppo elevate, dagli urti meccanici, dalle scorie, dalle
fiamme libere, dalle scintille e dagli archi elettrici.
Montare le bombole verticalmente e fissarle secondo le istruzioni, in modo
che non possano rovesciarsi.
Tenere le bombole lontane dai circuiti di saldatura e dagli altri circuiti di corrente.
Non poggiare mai il cannello su una bombola.
Non consentire mai che una bombola entri in contatto con un elettrodo di
saldatura.
IX
ud_fr_st_sv_00469 012013
Page 14
Pericoli legati
alle bombole di
gas inerte
(continuazione)
Non eseguire mai saldature su una bombola contenente gas sotto pressione: potrebbe verificarsi un’esplosione.
Usare sempre, per i vari tipi di applicazione, le bombole adatte e gli accessori appropriati (regolatore di pressione, manichette e raccordi, ...). Usare
solamente bombole e accessori in buono stato.
Scostare la faccia dal punto di fuoriuscita del gas quando si apre la valvola
di una bombola.
Se non si sta saldando, chiudere la valvola della bombola.
Se la bombola non è allacciata, lasciare al proprio posto il cappuccio di
protezione della valvola della bombola.
Attenersi alle indicazioni del costruttore della bombola e rispettare le norme
nazionali e internazionali relative alle bombole e ai loro accessori.
Misure di sicurezza da adottare
sul luogo di
installazione e
durante il trasporto
Un apparecchio che cade può mettere in pericolo la vostra vita! Installare
l’apparecchio su un piano stabile, a prova di caduta.
- Angolo massimo di inclinazione consentito: 10°.
Per i locali a rischio di incendio ed esplosione valgono norme particolari.
- Osservare la normativa vigente, sia nazionale che internazionale.
Garantire, attraverso controlli e istruzioni interne, che l’ambiente circostante
la zona di lavoro sia sempre pulito e che vi sia sempre la necessaria visibilità.
Montare e utilizzare l’apparecchio solamente con il grado di protezione
indicato sulla targa.
Montare l’apparecchio in modo tale che intorno ad esso vi siano almeno 0,5
m (1,6 piedi) di spazio libero, così che l’aria di raffreddamento possa entrare
e uscire liberamente.
Per il trasporto dell’apparecchio osservare le direttive e le norme di sicurezza nazionali e regionali, e in particolare le direttive riferite alla pericolosità
legata alla spedizione e al trasporto dell’apparecchio.
Prima di effettuarne la spedizione, svuotare completamente l’apparecchio
dal refrigerante e smontare i seguenti componenti:
- Avanzamento filo
- Bobina filo
- Bombola del gas.
Misure di sicurezza per il
normale funzionamento
ud_fr_st_sv_00469 012013
Prima della messa in funzione dopo il trasporto controllare visivamente
l’apparecchio, in modo da accertare che non abbia subito danni. Qualsiasi
danno dovrà essere riparato dal personale di manutenzione addestrato.
Utilizzare l’apparecchio solamente se tutti i dispositivi di protezione sono
completamente funzionanti. Dispositivi di protezione non perfettamente
funzionanti possono
- essere pericolosi per la vita dell’utente o di terzi,
- danneggiare l’apparecchio o altri oggetti
- compromettere l’efficienza dell’apparecchio.
Riparare tutti i dispositivi di protezione non perfettamente funzionanti prima
di accendere l’apparecchio.
X
Page 15
Misure di sicurezza per il
normale funzionamento
(continuazione)
Non bypassare mai i dispositivi di sicurezza o metterli fuori uso.
Prima di accendere l’apparecchio assicurarsi che non vi sia pericolo per
nessuno.
- Controllare l’apparecchio almeno una volta per settimana, al fine di
verificare che non ci siano danni visibili e che i dispositivi di sicurezza
siano tutti perfettamente funzionanti.
- Fissare sempre bene la bombola del gas inerte e rimuoverla sempre
prima di trasportare l’apparecchio con gru.
- Solo il refrigerante originale del produttore è adatto, per le sue proprietà
(conducibilità elettrica, proprietà antigelo, compatibilità con i vari materiali, infiammabilità, ...), ad essere impiegato nei nostri apparecchi.
- Usare solamente il refrigerante originale del produttore adatto.
- Non mescolare il refrigerante originale del produttore ad altri refrigeranti.
- Se l’uso di altri refrigeranti produce danni, il costruttore non ne sarà
responsabile e qualsiasi diritto relativo alla garanzia verrà a cadere.
- Il refrigerante, in particolari circostanze, diventa infiammabile. Trasportare il refrigerante nei contenitori originali e tenerlo lontano da fonti di
infiammabilità.
- Smaltire il refrigerante esaurito secondo quanto prescritto dalle norme
nazionali e internazionali. Potrete ricevere un data sheet di sicurezza dal
vostro punto di assistenza o scaricarlo dalla homepage del produttore.
- Prima di iniziare qualsiasi lavoro di saldatura controllare, a impianto
freddo, il livello del refrigerante.
IT
Manutenzione e
riparazione
Verifiche tecniche per la sicurezza
Per le parti non originali non esiste garanzia che siano sicure e in grado di
resistere alle sollecitazioni. Usare solamente ricambi e materiali di consumo
originali (ciò vale anche per le parti standard).
Non eseguire modifiche e nemmeno inserire o aggiungere parti
all’apparecchio senza l’autorizzazione del costruttore.
Sostituire immediatamente i componenti non in perfetto stato.
Quando ordinate i pezzi di ricambio, indicate l’esatta denominazione e il
codice dei pezzi stessi riportati sulla lista delle parti di ricambio, nonchè il
numero di serie del vostro apparecchio.
Il produttore consiglia di far eseguire sull’apparecchio verifiche tecniche per
la sicurezza con frequenza almeno annuale.
Nel corso dei suddetti intervalli di 12 mesi, il produttore consiglia una calibratura dei generatori.
Si consiglia di far eseguire le verifiche tecniche per la sicurezza da un
elettricista qualificato
- dopo qualsiasi modifica
- dopo l’aggiunta di pezzi o adattamenti
- dopo interventi di riparazione, cura e manutenzione
- almeno una volta l’anno.
Attenersi alle norme e alle disposizioni nazionali e internazionali vigenti in
materia di verifiche tecniche per la sicurezza.
Informazioni più dettagliate sulle verifiche tecniche per la sicurezza e sulla
calibratura sono disponibili presso il proprio centro di assistenza, che mette
a disposizione dei richiedenti la documentazione necessaria.
XI
ud_fr_st_sv_00469 012013
Page 16
Smaltimento
Non gettare l’apparecchio tra i rifiuti domestici.
Conformemente alla Direttiva Europea 2002/96/CE relativa ai rifiuti di
apparecchiature elettriche ed elettroniche e alla rispettiva applicazione
nell’ambito giuridico nazionale, le apparecchiature elettroniche usate devono essere raccolti separatamente e recuperate ecologicamente. Provvedere
alla restituzione dell’apparecchio usato presso il proprio rivenditore oppure
informarsi sull’eventuale presenza di un sistema di raccolta e smaltimento
autorizzato nella propria zona.
La mancata osservanza di questa Direttiva UE può avere ripercussioni
potenzialmente pericolose sull’ambiente e sulla salute!
Marchio di sicurezza
Sicurezza dati
Copyright
Gli apparecchi con il marchio CE sono conformi ai requisiti di base della
direttiva relativa alle apparecchiature a bassa tensione e alla compatibilità
elettromagnetica (ad es. Norme di prodotto rilevanti, appartenenti alle serie
di norme EN 60 974).
Gli apparecchi contrassegnati dal marchio CSA sono conformi alle relative
norme vigenti in Canada e USA.
L’utente è responsabile della protezione dei dati settati in fabbrica. Il
produttore non risponde della perdita di eventuali regolazioni personalizzate.
Il copyright per le presenti istruzioni d’uso appartiene al produttore.
Il testo e le figure corrispondono allo stato della tecnica nel momento in cui
le istruzioni venivano stampate. Riservato il diritto di apportare modifiche. Il
contenuto delle presenti istruzioni non giustifica alcuna pretesa da parte
dell’acquirente. Ringraziamo per le proposte di miglioramento che vorrete
inviarci e per la segnalazione di eventuali errori.
ud_fr_st_sv_00469 012013
XII
Page 17
Indice
Descrizione generale ..................................................................................................................................... 3
Principio ................................................................................................................................................... 3
Caratteristiche dell'apparecchio ..................................................................................................................... 4
Descrizione generale ................................................................................................................................4
TP 1500 RC .............................................................................................................................................. 4
TP 1500 TIG ............................................................................................................................................. 4
VRD .......................................................................................................................................................... 5
Campi d'utilizzo ............................................................................................................................................. 5
Saldatura ad elettrodi ................................................................................................................................ 5
Saldatura WIG .......................................................................................................................................... 5
Descrizione dei comandi ................................................................................................................................ 6
Sicurezza ................................................................................................................................................. 6
Fonte elettrica .......................................................................................................................................... 6
Messa in funzione della saldatrice ................................................................................................................. 8
Sicurezza ................................................................................................................................................. 8
Utilizzo proprio .......................................................................................................................................... 8
Norme per il montaggio ............................................................................................................................. 8
Attacco alla rete ....................................................................................................................................... 8
Saldatrice con elettrodo a barra ..................................................................................................................... 9
Sicurezza ................................................................................................................................................. 9
Preparazione ............................................................................................................................................ 9
Selezione della procedura......................................................................................................................... 9
Regolazione della corrente di saldatura, accensione dell‘arco voltaico .....................................................10
Funzione di partenza a caldo ...................................................................................................................10
Funzione Anti-Stick ..................................................................................................................................10
IT
Saldatura WIG .............................................................................................................................................. 11
Sicurezza ................................................................................................................................................ 11
In generale ............................................................................................................................................... 11
Preparazione ........................................................................................................................................... 11
Regolazione della quantità di gas inerte ..................................................................................................12
Selezione della procedura........................................................................................................................12
Regolazione della corrente di saldatura, accensione dell‘arco voltaico ..................................................... 12
Funzione TIG-Comfort-Stop ......................................................................................................................13
Il menu' di settaggio ......................................................................................................................................16
Possibilità di regolazione .........................................................................................................................16
Principio di funzionamento .......................................................................................................................16
Regolazione dei parametri .......................................................................................................................16
Parametro dinamica (per la modalita' di saldatura con elettrodo a barra) ................................................. 17
Parametro curva caratterisitica (per la modalita' di saldatura con elettrodo a barra CEL) ......................... 17
Parametro TIG Comfort-Stop (per la modalita' di saldatura WIG) ..............................................................18
Parametro frequenza (per la modalità di saldatura con arco voltaico ad impulsi WIG).............................. 19
Tabella regolazione in fabbrica dei parametri ............................................................................................19
Funzionamento con il generatore ..................................................................................................................19
Requisiti .................................................................................................................................................. 19
Cura, manutenzione e smaltimento ..............................................................................................................20
In generale ...............................................................................................................................................20
Ad ogni messa in funzione ......................................................................................................................20
Ogni 2 mesi .............................................................................................................................................20
Ogni 6 mesi .............................................................................................................................................20
Smaltimento ............................................................................................................................................20
Dati tecnici ................................................................................................................................................... 21
Sicurezza ................................................................................................................................................21
TP 1500, TP 1500 VRD, TP 1500 RC, TP 1500 TIG, TP 1500 TIG VRD ................................................... 21
1
Page 18
TP 1500 VRD, TP 1500 TIG VRD .................................................................................................................. 22
In generale ...............................................................................................................................................22
Principio di sicurezza del TP 1500 VRD, TP 1500 TIG VRD ....................................................................22
Segnalazione in caso di sospensione del limite di tensione ....................................................................22
Ricerca degli errori e soluzione .....................................................................................................................23
Sicurezza ................................................................................................................................................23
Diagnosi dei guasti TP 1500, TP 1500 RC, TP 1500 TIG .........................................................................23
Schema
Lista parti di ricambio
Fronius Wordwide
2
Page 19
Descrizione generale
Principio
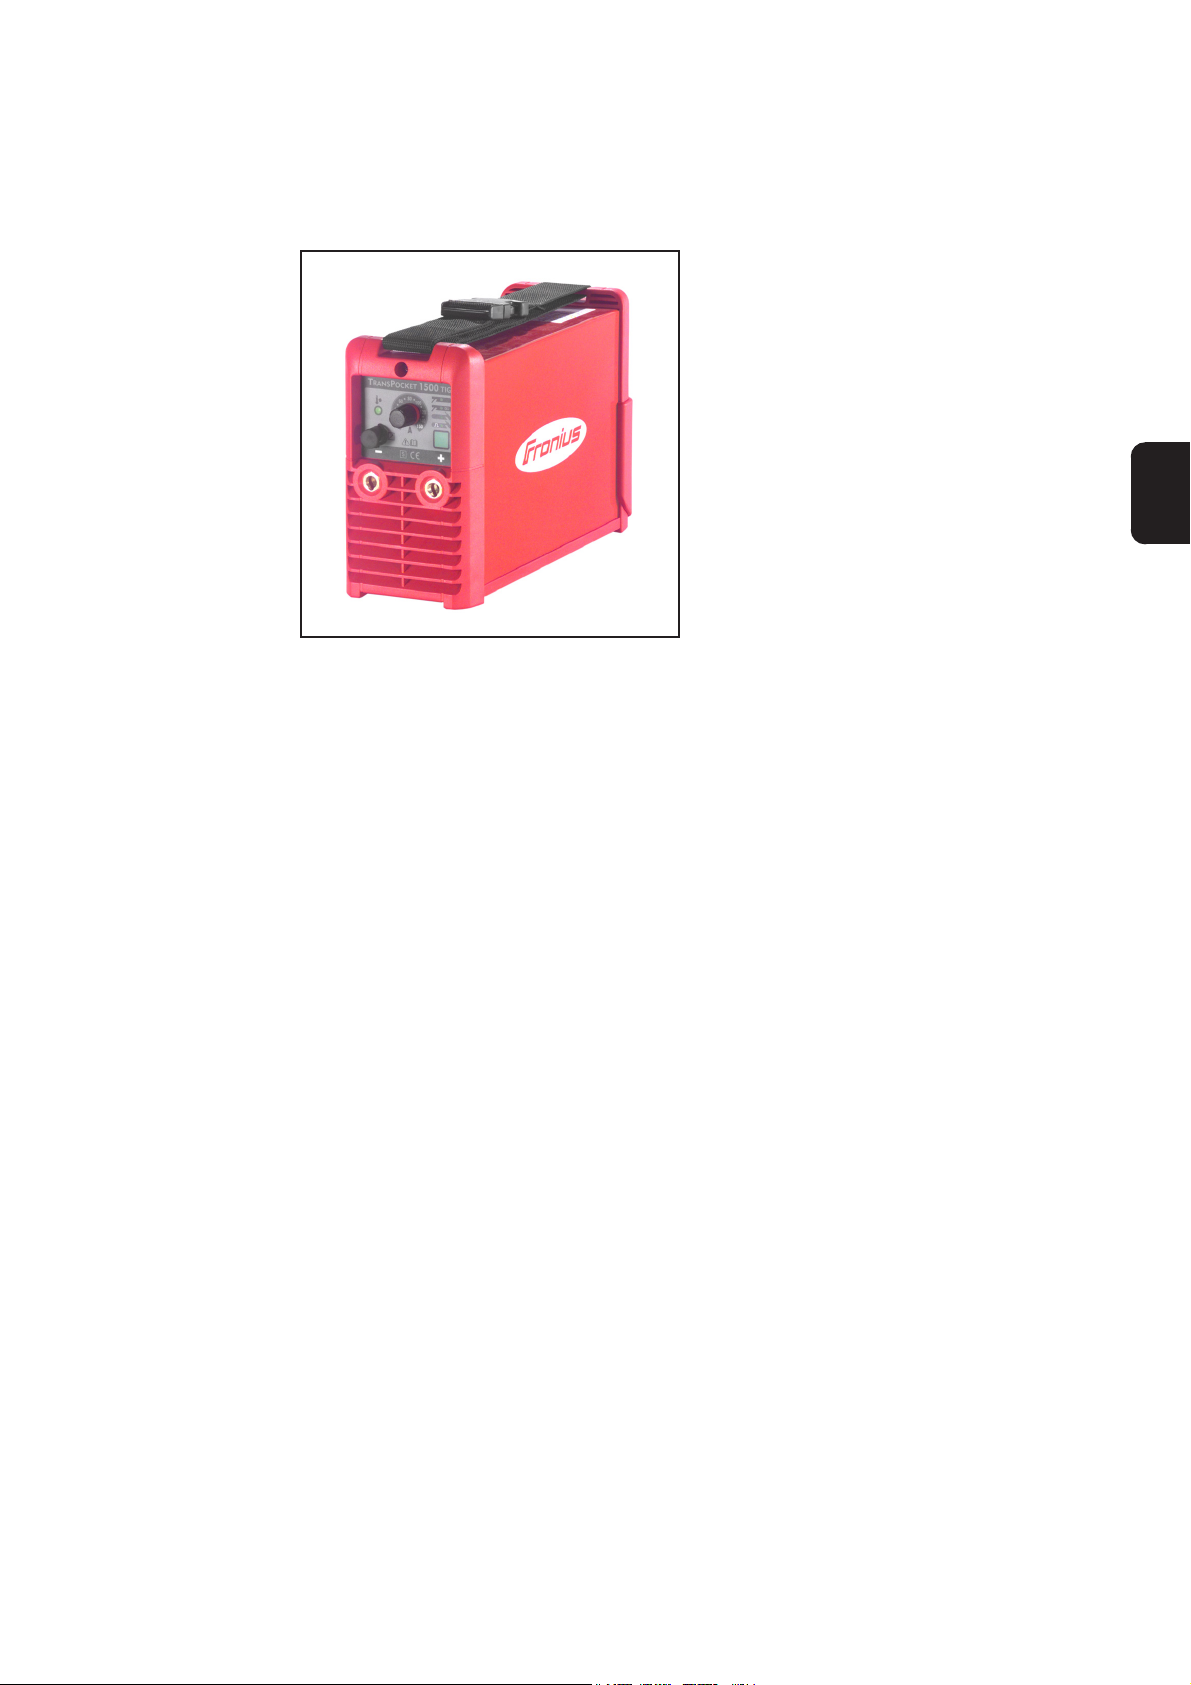
La fonte elettrica TP 1500 è un altro
elemento della nuova generazione di
raddrizzatori per saldatura. Grazie al
potente dispositivo elettronico si è potuto
realizzare uno speciale raddrizzatore dal
peso di soli 4,7 kg.
La TP 1500 funziona in base al principio
dell'inversore di risonanza. La tensione di
rete viene raddrizzata, quindi la tensione
continua viene invertita ad una frequenza
che arriva fino a 150 kHz. La tensione di
lavorazione desiderata viene prodotta
dopo il trasformatore di saldatura e arriva
raddrizzata alle prese d'uscita.
Ill.1 Saldatrice TP 1500
Per adattare il principio di funzionamento dell'inversore di risonanza alla fonte elettrica
TP 1500 sono stati applicati sistemi completamente nuovi. Invece di un semplice interruttore a transistor, usato ad es. per la modulazione dell'ampiezza degli impulsi ai fini di
produrre la tensione primaria ad alta frequenza, è stato infatti utilizzato il principio di un
conversore di risonanza.
Nonostante la sua complessa regolazione, il principio della conversione di risonanza
presenta tutta una serie di vantaggi ai fini della saldatura:
- grazie alla struttura della risonanza è possibile realizzare una "curva caratteristica
d'uscita" pressoché ideale
- le minori perdite da accensione consentono più elevate frequenze d'accensione
con un grado ottimale d'efficacia
- si riscontrano eccellenti proprietà d'accensione e saldatura per una macchina
ultraleggera e di misure estremamente ridotte.
IT
Un regolatore elettronico adatta la caratteristica della fonte elettrica all'elettrodo di
saldatura. Per l'uso con elettrodo a cellulosa (CEL), l'apposita modalità di funzionamento assicura risultati di saldatura perfetti.
Il notevole ampliamento dei campi d'utilizzo ed applicazione dell'appa-recchio consente
la possibilità di effettuare saldature secondo la modalità WIG con accensione a contatto.
3
Page 20
Caratteristiche dell'apparecchio
Descrizione
generale
TP 1500 RC La fonte elettrica TP 1500 RC consente il collegamento al telecomando TR 1500 e al
TP 1500 TIG
Oltre all'ampia dotazione del modello standard della fonte elettrica TP 1500, le versioni TP
1500 VRD, TP 1500 RC, TP 1500 TIG e TP 1500 TIG VRD offrono una funzionalità ancora
maggiore.
Tutte e 5 i modelli della fonte elettrica TP 1500 hanno misure ridotte ma sono costruiti in
modo da poter funzionare affidabilmente anche in condizioni difficili. La carrozzeria in
lamiera verniciata a polvere, i comandi protetti da telai in plastica e gli attacchi con
chiusura a baionetta soddisfano anche le esigenze più particolari. La cintura consente
un facile trasporto dell'apparecchio sia in officina come all'esterno, nei cantieri.
telecomando a pedale TR 1500 F.
I regolatori a distanza collegabili alla presa d'attacco al telecomando della fonte elettrica
TP 1500 RC servono a regolare la corrente di saldatura durante la lavorazione.
Oltre alle dotazioni della fonte elettrica TP 1500 RC, la TP 1500 TIG offre una funzionalità
ancora maggiore per la saldatura WIG.
Il cannello TTG 1600 A per la saldatura WIG (con ugello del gas applicabile) è appositamente studiato per aumentare la funzionalità della fonte elettrica TP 1500 TIG. Il cannello di saldatura dispone inoltre di un potenziometro per la regolazione della corrente di
saldatura durante la lavorazione.
La nuova modalità di funzionamento di "saldatura con arco voltaico ad impulsi WIG" è
particolarmente adatta per ottenere
- una migliore giunzione delle fenditure
- saldature con struttura a scaglie.
Un ulteriore ampliamento dei campi e delle possibilità d'uso è dato dalle possibilità
applicazione e utilizzo della saldatura WIG con possibilità d'accensione e l'esclusivo
Comfort Stop TIG.
La funzione Comfort Stop TIG consente per la prima volta di abbassare in continuo la
corrente di saldatura (downslope) alla fine della saldatura senza richiedere l'uso di un
cannello complicato con tasto del cannello e linee di comando.
La curva discendente viene innescata semplicemente alzando ed abbassando il cannello di saldatura. Abbassando in continuo la corrente di saldatura si garantisce una
protezione affidabile attraverso l'afflusso del gas di cratere finale, cioé tramite l'effettivo
riempimento del cratere finale.
Un comando intelligente del flusso di gas assicura una protezione ottimale della saldatura. Come per la funzione TIG-Comfort-Stop anche questa avviene senza tasto del
cannello né comandi. All'accensione dell'arco voltaico il gas protettivo viene attivato e
spento automaticamente al termine della saldatura.
La velocità di flusso finale del gas va da 3 a 12 secondi, a seconda della corrente
regolata (da 10 A a 150 A).
4
Page 21
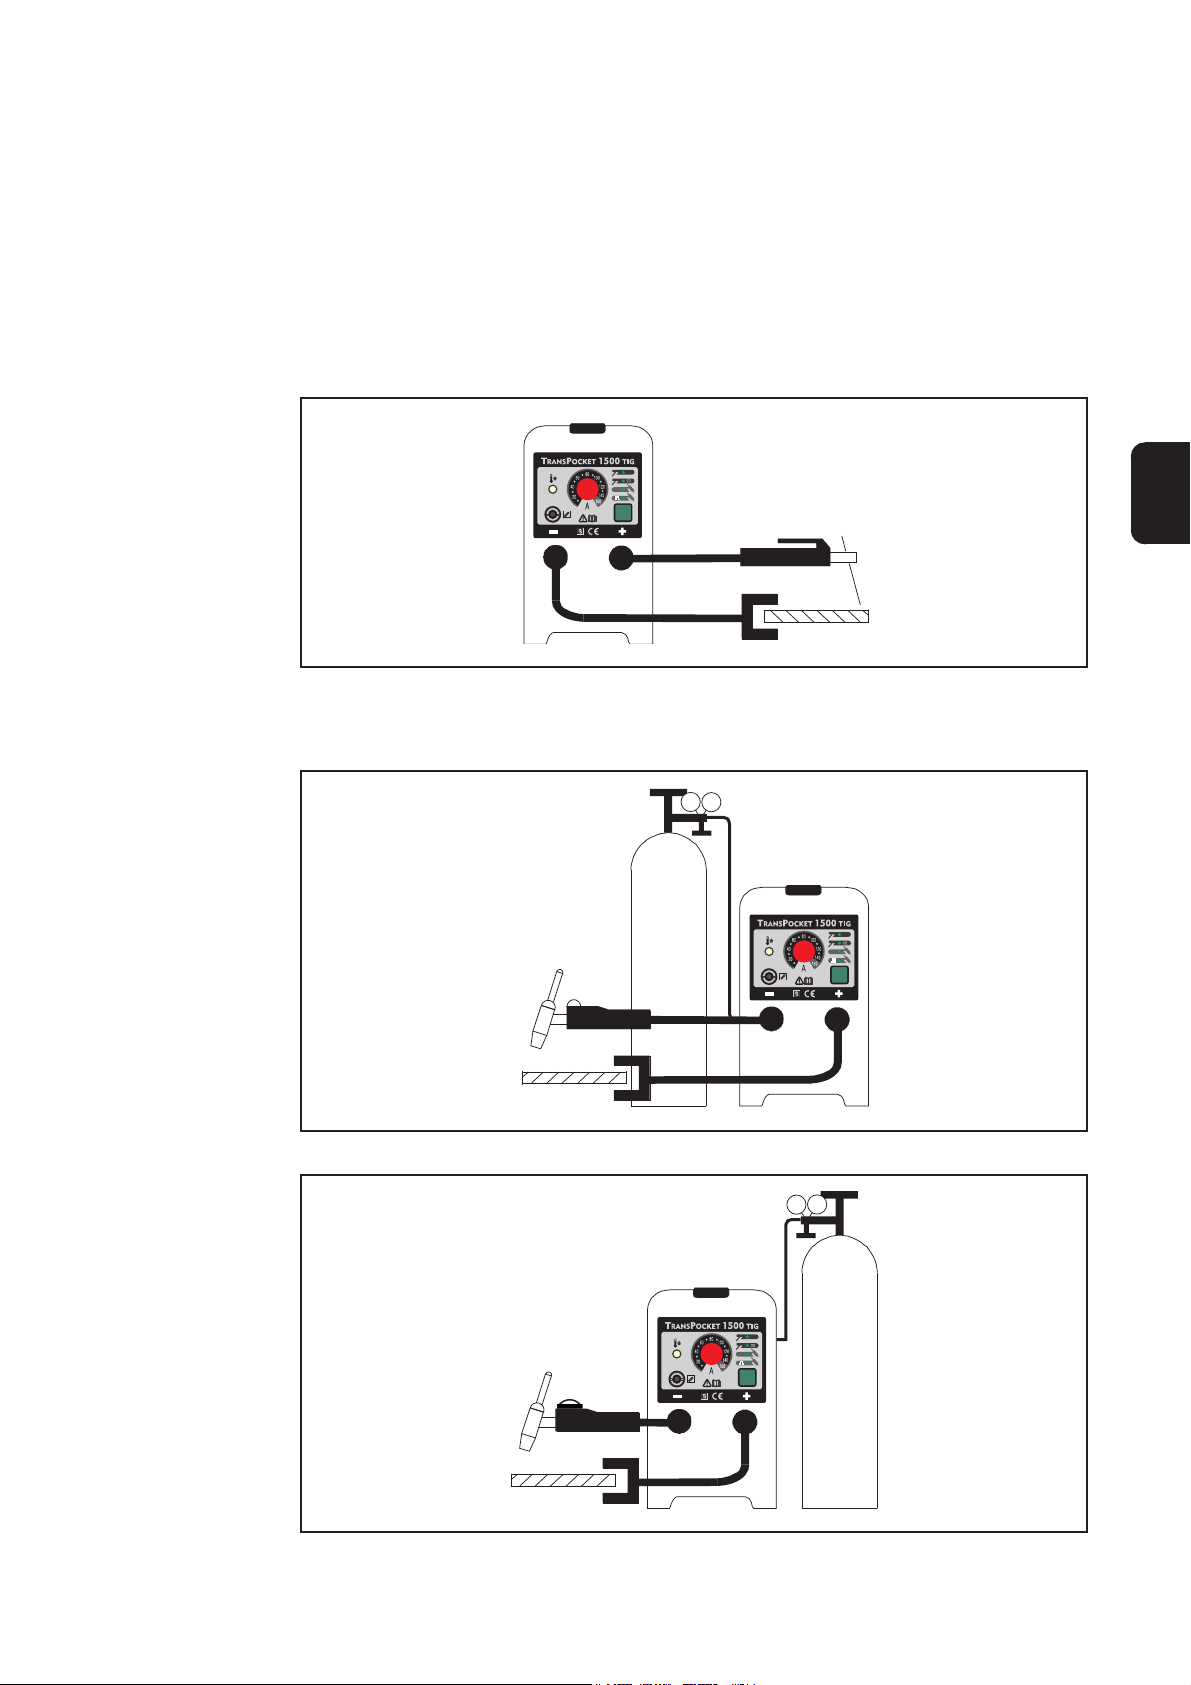
VRD Il VRD è un‘apparecchiatura supplementare di sicurezza. VRD = Voltage Reduction
Device = dispositivo per la riduzione della tensione. Il VRD impedisce quando possibile le
tensioni in uscita che possono costituire dei pericoli (vedere TP 1500 VRD, TP 1500 TIG
VRD).
Campi d'utilizzo
Saldatura ad
elettrodi
Ill.2 La TP 1500 con gli accessori per la saldatura ad elettrodi
IT
Saldatura WIG
Ill.3 La TP 1500 con gli accessori per la saldatura WIG
Ill.4 La TP 1500 TIG con il cannello di saldatura TTG 1600 A
5
Page 22
Descrizione dei comandi
Avviso! Il cattivo uso dell’apparechio può causare gravi danni alle personne e
alle cose. Utilizzare le funzioni descritte soltano dop aver letto e compreso
complemntare i seguentu documenti:
- queste istruzioni per l’uso
- stutte le istruzioni per l’uso dei componenti del sistema, specialmente le
norme di sicurezza
Sicurezza
Fonte elettrica
Avvertenza! Per la presenza di agiornamenti del software possono essere
disponibili nel Vostro apparecchio delle funzioni non descritte in queste istruzioni
per l’uso o viceversa. Inoltre le singole figure possono discostarsi leggermente
dagli elementi di commando presenti sul Vostro apparecchio. Il funzionamento di
questi elementi di commando è tuttavia identico.
(1)
(2)
(3)
(5)
(4)
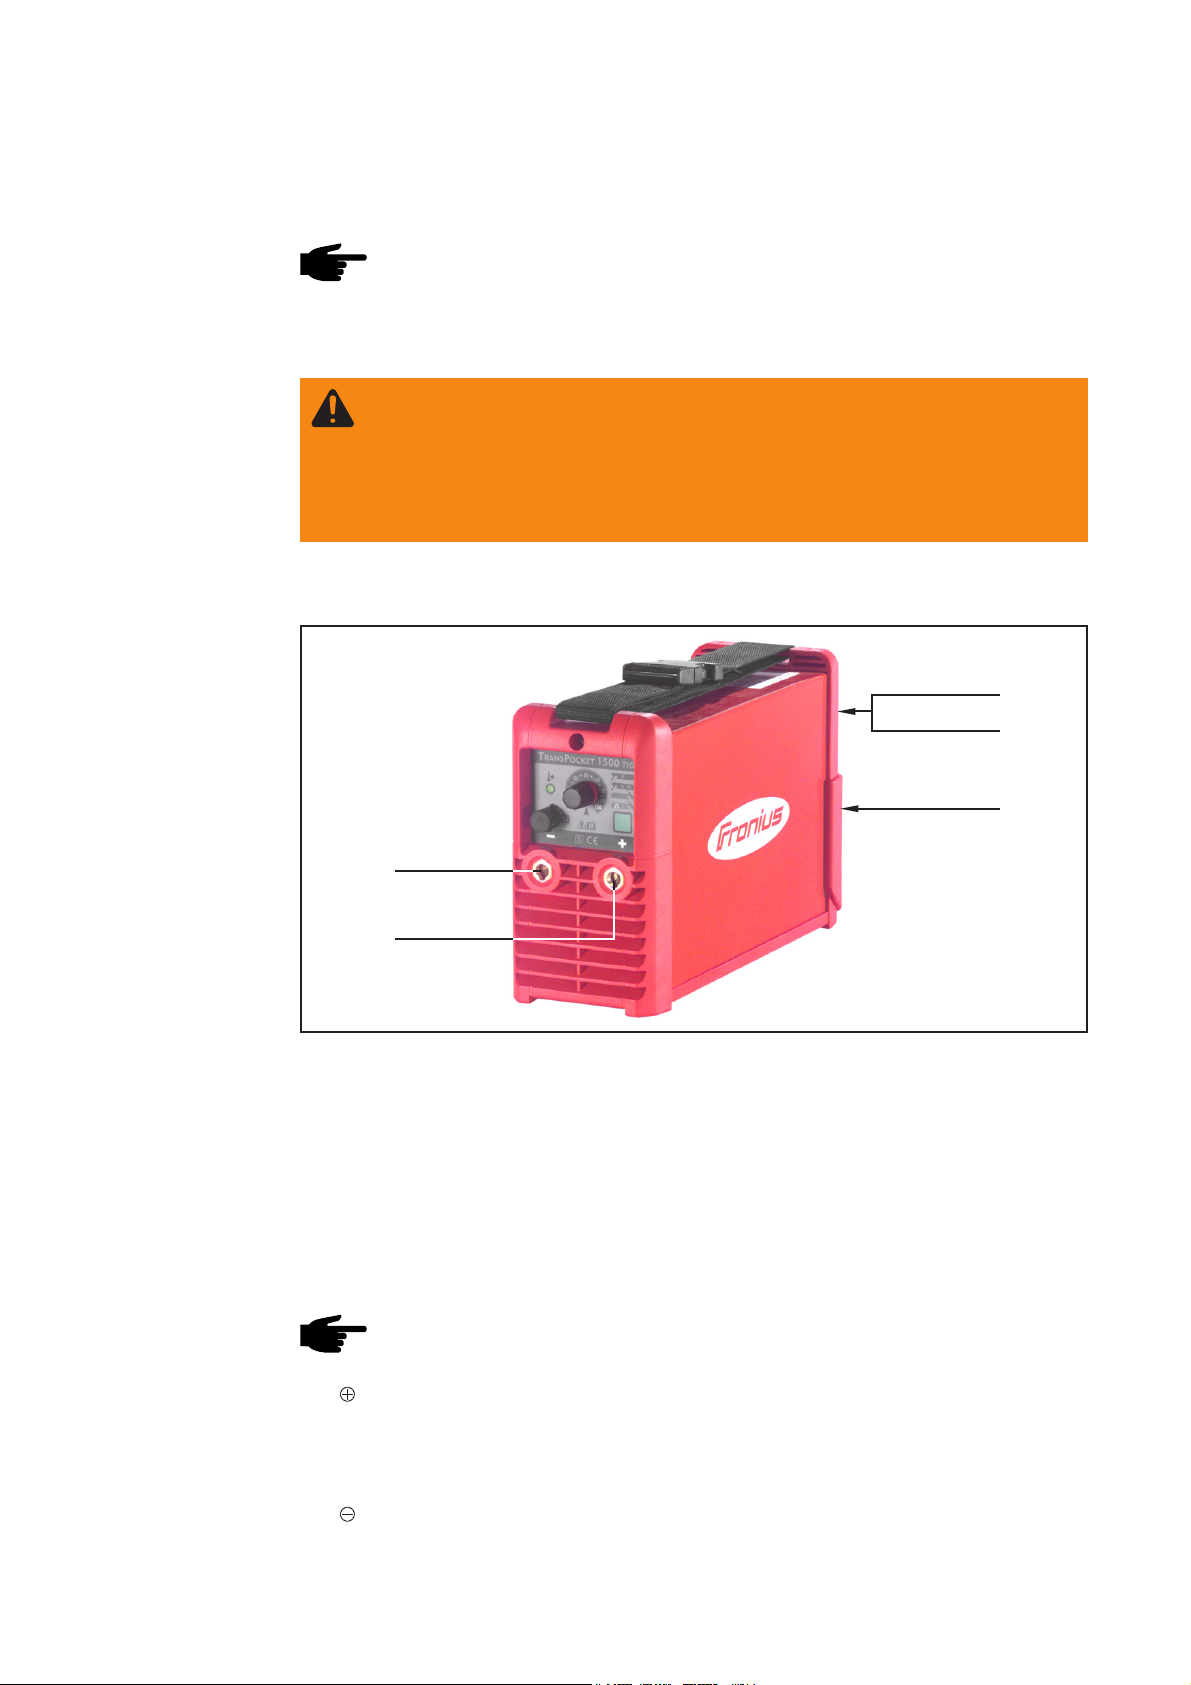
Ill.5 Fronte e retro della TP 1500
(1) Interruttore di rete
(2) Presa d'attacco del gas protettivo (soltanto per il TP 1500 TIG) ... serve per
collegare il tubo del gas
- per utilizzare un cannello di saldatura TTG 1600 A
(3) Filtro della polvere ... nella sezione d'aspirazione della ventola
- impedisce l'accumulo d'impurità all'interno della carrozzeria dovute a forte
polvere
Avvertenza! Si consiglia di far funzionare la fonte elettrica esclusivamente con
il filtro per la polvere.
(4) - Presa di corrente con chiusura a baionetta ... serve a collegare
- il cavo dell'elettrodo a barra e il cavo di massa per la saldatura con elettrodo a barra
(a seconda del tipo d'elettrodo)
- il cavo di massa durante la saldatura WIG
(5) - Presa di corrente con chiusura a baionetta ... serve a collegare
- il cavo dell'elettrodo a barra e il cavo di massa per la saldatura con elettrodo a
barra (a seconda del tipo d'elettrodo)
- il cannello di saldatura durante la saldatura WIG (attacco alla corrente)
6
Page 23
Fonte elettrica
(continuazione)
(11)
(10)
(9)
(12)
(8)
(7)
(13)
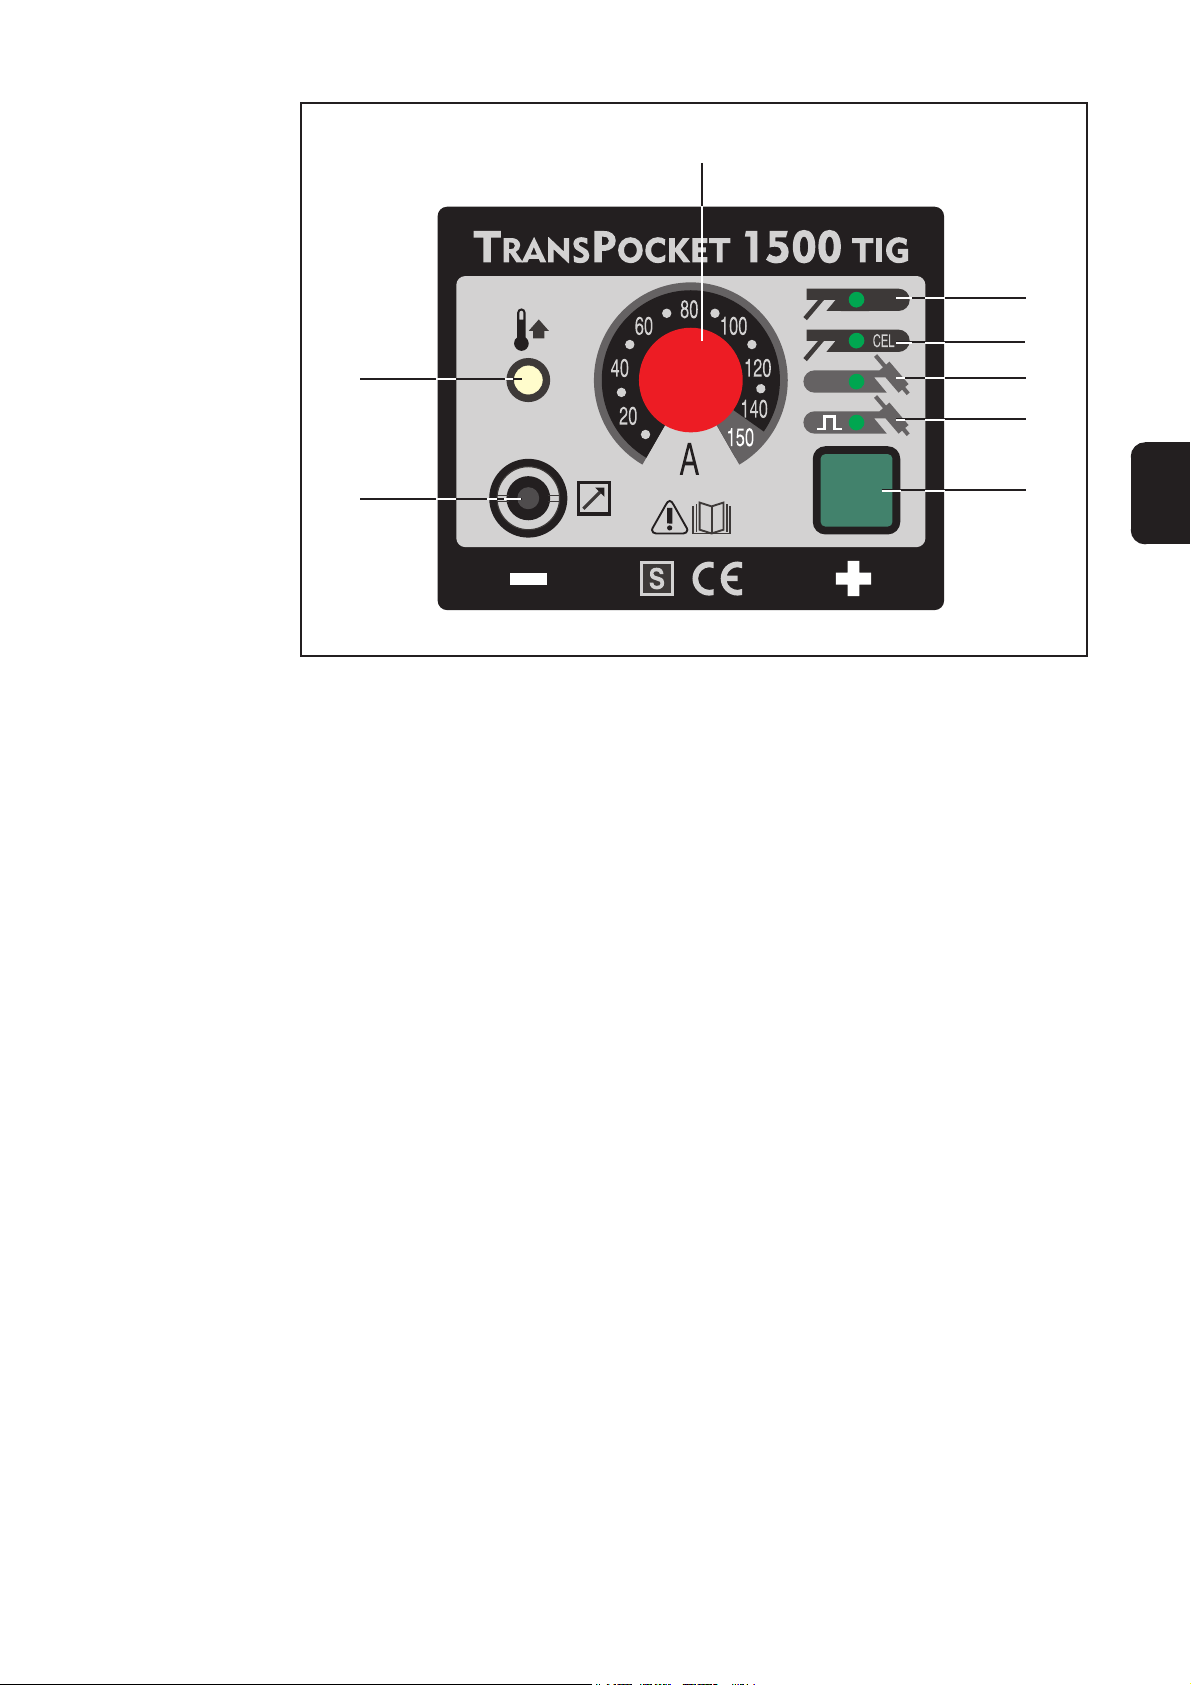
Ill.6 Fonte elettrica TP 1500 TIG: comandi e spie del pannello dei comandi
(6)
(6) Tasto modalità ... serve a selezionare la modalità di saldatura
- saldatura con elettrodo a barra (10)
- saldatura con elettrodo a barra con elettrodo CEL (9)
- saldatura WIG (8)
- saldatura con arco voltaico ad impulsi WIG (7) (soltanto nella TP 1500 TIG)
Importante! La modalità di saldatura selezionata resta in memoria anche dopo aver
staccato la spina di rete.
(11) Regolatore della corrente di saldatura ... possibilità di regolazione in continuo
della velocità di saldatura
IT
(12) La spia d'errore si accende se l'apparecchio ha raggiunto una temperatura supe-
riore al consentito
(13) Presa d'attacco per il telecomando ... serve a collegare
- un telecomando (soltanto per i modelli TP 1500 RC e TP 1500 TIG)
- la linea di comando di un cannello di saldatura TTG 1600 A (soltanto per il modello
TP 1500 TIG)
7
Page 24
Messa in funzione della saldatrice
Avviso! Il cattivo uso dell’apparechio può causare gravi danni alle personne e
alle cose. Utilizzare le funzioni descritte soltano dop aver letto e compreso
complemntare i seguentu documenti:
- queste istruzioni per l’uso
- stutte le istruzioni per l’uso dei componenti del sistema, specialmente le
norme di sicurezza
Avviso! Il ribaltamento o la caduta degli apparechi puo costituire un pericolo di
morte. Disporre la macchina in modo sicuro su una base piana e solida.
Sicurezza
Utilizzo proprio
Norme per il
montaggio
La fonte elettrica è destinata esclusivamente alla saldatura con elettrodo a barra e WIG.
Qualsiasi utilizzo diverso o ulteriore va considerato improprio. Il produttore non risponde di
eventuali danni da esso derivanti.
L'utilizzo proprio della saldatrice prevede inoltre
- il rispetto di tutte le avvertenze indicate nelle istruzioni per l'uso
- l'osservazione degli interventi d'ispezione e manutenzione.
La fonte elettrica ha ottenuto il collaudo per la classe di protezione IP23, ha
cioé una:
- protezione contro la penetrazione di corpi estranei solidi di diametro superiore ai Ø
12,5 mm (.49 in.)
- protezione contro spruzzi d'acqua fino ad un angolo di 60° sulla verticale.
Grazie al tipo di protezione IP23 è possibile montare e utilizzare la saldatrice all'aperto
avendo tuttavia l'avvertenza di proteggere le parti elettriche incorporate dagli effetti
dell'umidità diretta.
Il canale d'aerazione costituisce un elemento di sicurezza molto importante. La macchina va collocata in modo da permettere la libera fuoriuscita ed entrata dell'aria di raffreddamento. La polvere metallica accumulata (prodotta ad es. durante i lavori di smerigliatura) non deve essere direttamente aspirata dall'apparecchio.
Attacco alla rete
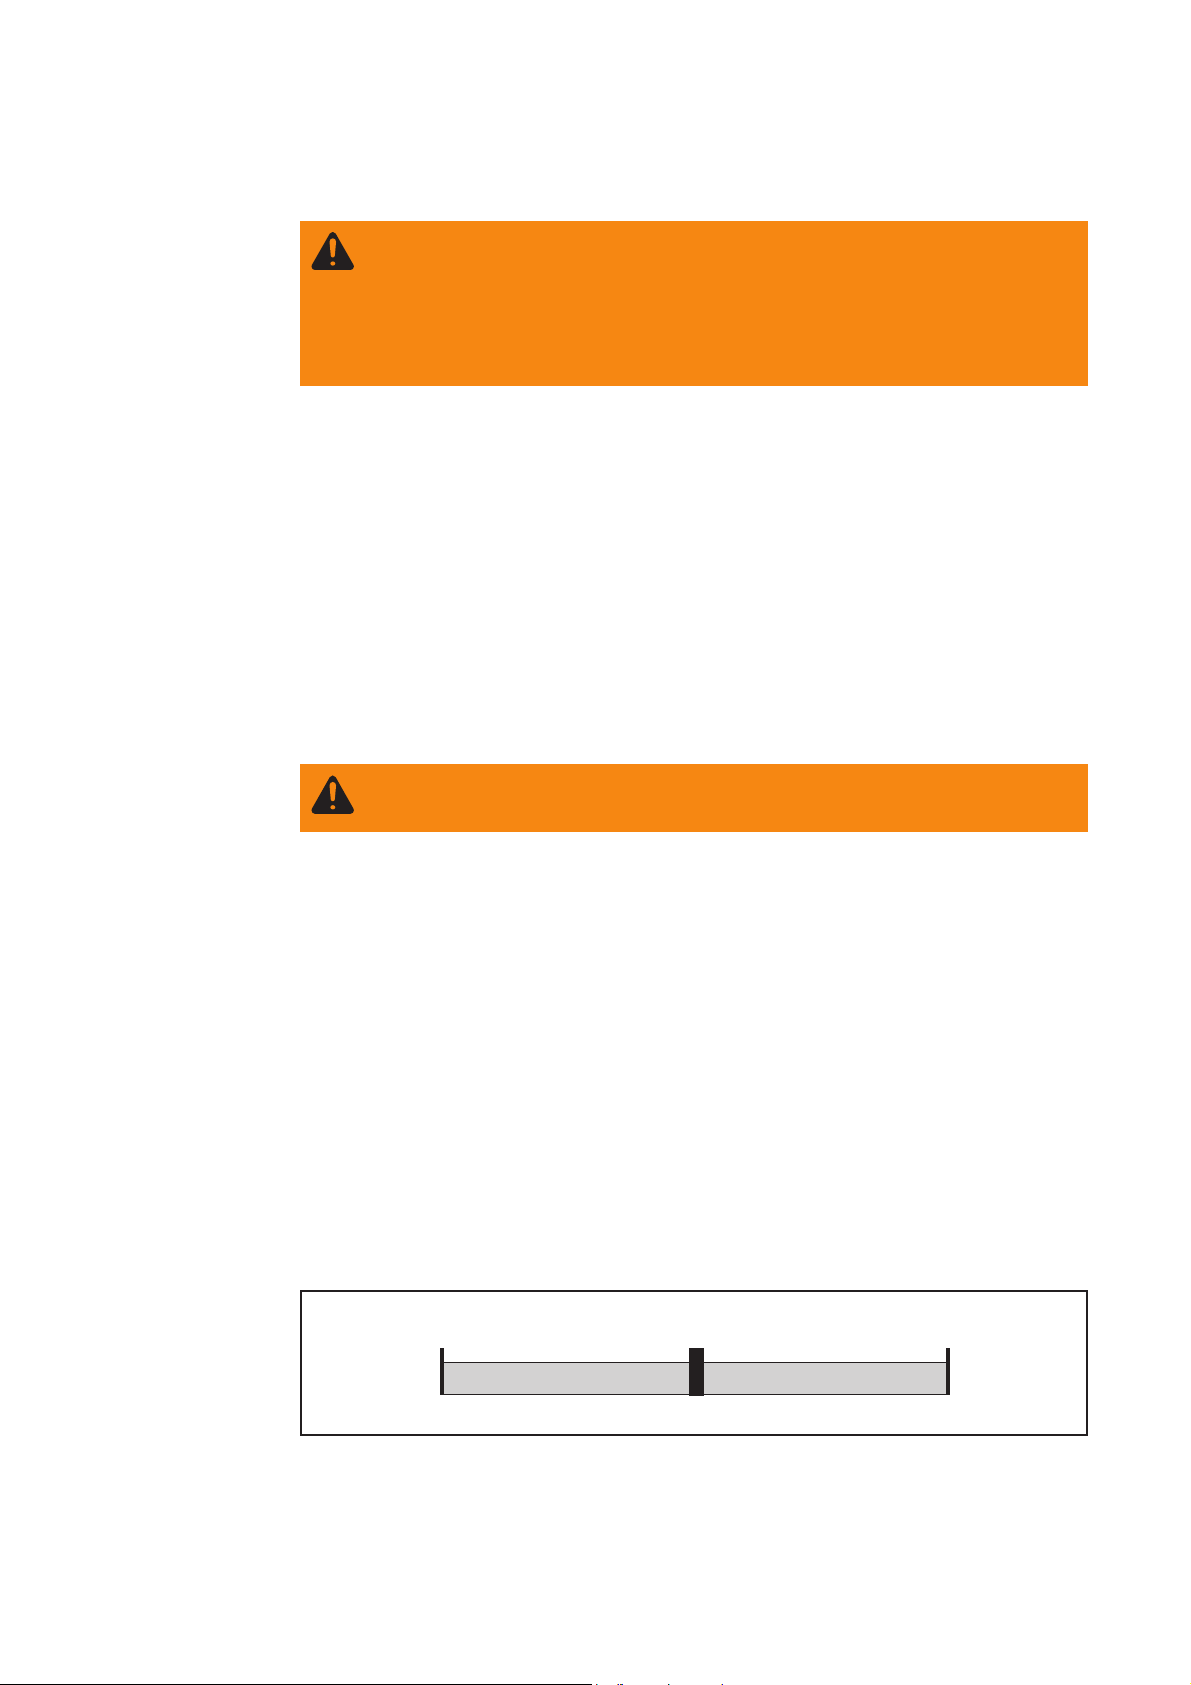
Gli apparecchi sono predisposti per il funzionamneto con la tensione di rete indicata sulla
rispettiva targhetta.
230 V~
-15%
Ill.7 Gamme di tolleranza della tensione di rete
Gli apparecchi possono funzionare di serie con una tensione di rete di 230 V~ (+/15%).In una gamma di tolleranze compresa tra +/- 15% può funzionare anche a 220 V~ e
240 V~ di rete.
8
265 V~195 V~
+15%
Page 25
Attacco alla rete
Avviso! Uno schock elettrico può avere esiti mortali. Se l’apparecchio è collega-
to alla rete durante l’installazione esiste il pericolo di gravi danni alle persone e
alle cose. Efettuare tutti i lavori all’apparecchio soltano se
- l’interrutore di rete si trova in posizione „O“,
- l’apparecchio è staccato dalla corrente.
Avviso! Il cattivo uso dell’apparechio può causare gravi danni alle personne e
alle cose. Utilizzare le funzioni descritte soltano dop aver letto e compreso
complemntare i seguentu documenti:
- queste istruzioni per l’uso
- stutte le istruzioni per l’uso dei componenti del sistema, specialmente le
norme di sicurezza
Prudenza! Pericolo di danni alle persone e alle cose dovuto a schock elettrico.
Quando l’interrutore di rete è in posizione „I“ l’elettrodo a barra del supporto
elettrodo è conduttore di tensione. Accertarsi quindi che l’elettrodo a barra non
entri in contatto con persone o pezzi conduttori d’eletricità o messi a terra (ad
es. carcasse ecc.)
(continuazione)
Se non ci sono cavi o spine nella versione del Vostro apparecchio essi vanno montani nel
rispetto delle norme nazionali. La protezione del cavo di rete è indicata nei dati tecnici.
Avvertenza! Se messa in funzione con una tensione di rete sbagliata la macchina perde tutti i diritti di garanzia.
Avvertenza! Le installazioni elettriche sottodimensionate possono determinare
gravi danni alle cose. Il cavo di rete e la relativa protezione devono essere adeguati. Valgono i dati tecnici indicati sulla targhetta.
Saldatrice con elettrodo a barra
Sicurezza
IT
Preparazione
Selezione della
procedura
- Inserire il cavo di saldatura secondo il tipo d'elettrodo nella presa di corrente (4) o
(5) e bloccarlo girando verso destra
- Inserire l'interruttore di rete
- Mettere l'interruttore di rete (1) in posizione "I"
- Con il tasto modalità di funzionamento (6) selezionare una delle seguenti procedure:
- modalità di saldatura con elettrodo a barra (10)
- si accende la seguente spia:
- modalità di saldatura con elettrodo CEL (9)
- si accende la seguente spia:
9
Page 26
Regolazione
della corrente di
saldatura, accensione dell‘arco
voltaico
- selezionare la potenza della corrente con il regolatore della corrente di saldatura (11)
- effettuare la saldatura.
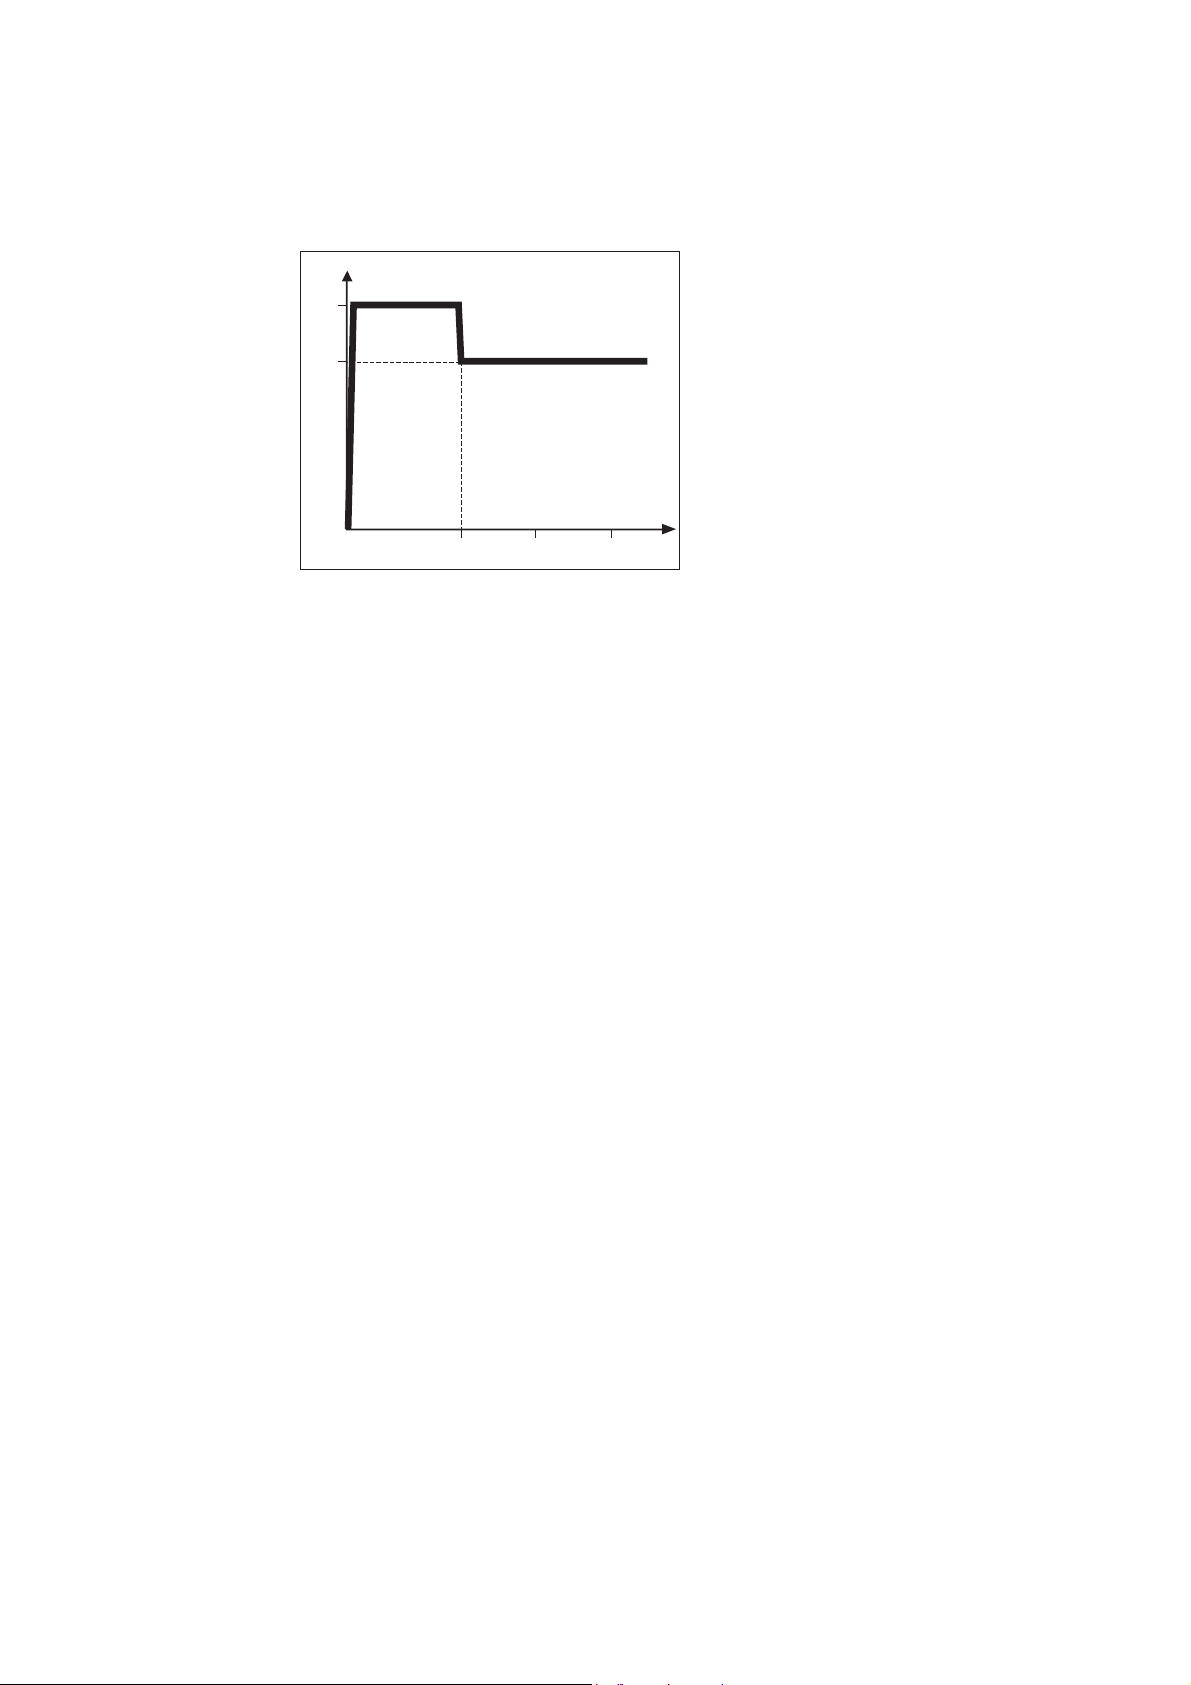
Funzione di
partenza a caldo
I (A)
120A
Vantaggi:
- miglioramento della proprietà di
saldatura, anche per elettrodi con
cattive proprietà d'accensione
- migliore fusionedel materiale base
90A
nella fase di partenza quindi meno
punti freddi
- assenza costante d'inclusione di
scorie
0,5 s 1 s 1,5 s
Ill.7a Esempio della funzione di "partenza a caldo"
t
Funzionamento:
In mezzo secondo la corrente di saldatura sale ad un valore determinato superiore di un
terzo rispetto alla corrente di saldatura regolata (ill.7a)
Esempio: nel regolatore di corrente il valore predeterminato è di 90 A. La corrente di
partenza a caldo è pari a 90 A + (90 A / 3) = 120 A
Importante! Se la corrente di saldatura regolata è pari a 120 A o superiore a questo
valore, la corrente di partenza a caldo viene limitata a 160 A.
Funzione AntiStick
Se l'arco voltaico si accorcia la tensione di saldatura si abbassa finché l'elettrodo a
barra non tende ad aderire.
La funzione anti-stick impedisce la bruciatura. Se l'elettrodo a barra inizia ad aderire, la
fonte elettrica interrompe la corrente di saldatura dopo 1,5 secondi. Dopo aver alzato
l'elettrodo a barra dal pezzo da lavorare è possibile continuare senza problemi la
saldatura.
10
Page 27
Saldatura WIG
Avviso! Uno schock elettrico può avere esiti mortali. Se durante l‘installazione
l‘apparecchio è collegato alla rete esiste il rischio di gravi danni alle persone e
alle cose. Effettuare tutti i lavori all‘apparecchio solo se
- l‘interruttore di rete si trova in posizione „O“,
- l‘apparecchio è staccato dalla rete.
Avviso! L‘uso improprio dell‘apparecchio può causare gravi danni alle persone e
alle cose. Utilizzare le funzioni descritte solo dopo aver letto e capito completamente i seguenti documenti:
- le presenti istruzioni per l‘uso
- tutte le istruzioni per l‘uso dei componenti del sistema e in particolare le
norme di sicurezza
Sicurezza
IT
In generale
Preparazione
Avvertenza! Se è stata selezionata la modalità di funzionamento WIG (8) e la
saldatura con arco voltaico ad impulsi WIG (7) (TP 1500 TIG) non si devono
utilizzare elettrodi Wolfram puri (colore di riconoscimento: verde).
Indicazione valida per la fonte elettrica TP 1500 TIG: tutte le funzioni di saldatura WIG
sono garantite soltanto con l'utilizzo del cannello di saldatura TTG 1600 A.
- Inserire l'interruttore di rete del cannello di saldatura WIG nella presa di corrente e
bloccarlo girando verso destra.
- Inserire la spina di rete del cavo di massa nella presa di corrente - e bloccarla
girando verso destra.
- Applicare il cannello di saldatura (vedere le istruzioni per l'uso del cannello di
saldatura).
- Alla presa d'attacco del telecomando (13) (TP 1500 RC e TP 1500 TIG) collegare:
- il telecomando
- e/o la linea di comando del cannello di saldatura TTG 1600 A.
- Creare il collegamento a massa con il pezzo da lavorare
- Fissare il regolatore di pressione alla bombola del gas protettivo.
Se si utilizza un cannello con erogazione di gas:
- collegare il tubo del gas al regolatore di pressione.
Se si utilizza il cannello di saldatura TTG 1600 A (solo per il TP 1500 TIG):
- collegare il regolatore di pressione tramite il tubo del gas alla presa d'attacco del
gas protettivo (2)
- stringere il dado per raccordi
- aprire la valvola della bombola del gas
- inserire la spina di rete
11
Page 28
Prudenza! Pericolo di danni alle persone e alle cose dovuto a schock elettrico.
Quando l’interrutore di rete è in posizione „I“ l’elettrodo al tungsteno del cannello
di saldatura è conduttore di tensione. Accertarsi quindi che l’elettrodo al tungsteno non entri in contatto con persone o pezzi conduttori d’eletricità o messi a
terra (ad es. carcasse ecc.)
Regolazione
della quantità di
gas inerte
- mettere l'interruttore di rete (1) in posizione "I
Se si utilizza un cannello con erogazione di gas:
- aprire la valvola di chiusura del gas sul cannello, premere il tasto del cannello e
regolare la quantità di gas desiderata nel regolatore di pressione.
Se si utilizza il cannello di saldatura TTG 1600 A (solo per il TP 1500 TIG) per regolare la
quantità di gas:
- mettere l'interruttore di rete (1) in posizione "O"
- premere il tasto modalità di funzionamen to (6) e contemporaneamente mettere
l'interruttore di rete in posizione "I"
- tutte le spie sul pannello dei comandi lampeggiano
- si accende la ventola
- regolare la quantità di gas protettivo desiderata nel regolatore di pressione
- premere il tasto modalità di funzionamento (6)
- le spie del pannello dei comandi smettono di lampeggiare
- la ventola si spegne (se la temperatura lo consente).
Selezione della
procedura
Regolazione
della corrente di
saldatura, accensione dell‘arco
voltaico
Importante! Se non viene interrotta prima tramite il tasto modalità di funzionamento (6)
si attiva la prova di flusso del gas, che dura al massimo 15 secondi.
- Con il tasto modalità di funzionamento (6) selezionare una delle seguenti funzioni:
- modalità di saldatura WIG (8)
- si accende la seguente spia:
- modalità di funzionamento con arco voltaico ad impulsi WIG (7)
- si accende la seguente spia:
- selezionare la potenza della corrente con il regolatore di corrente (11) auswählen
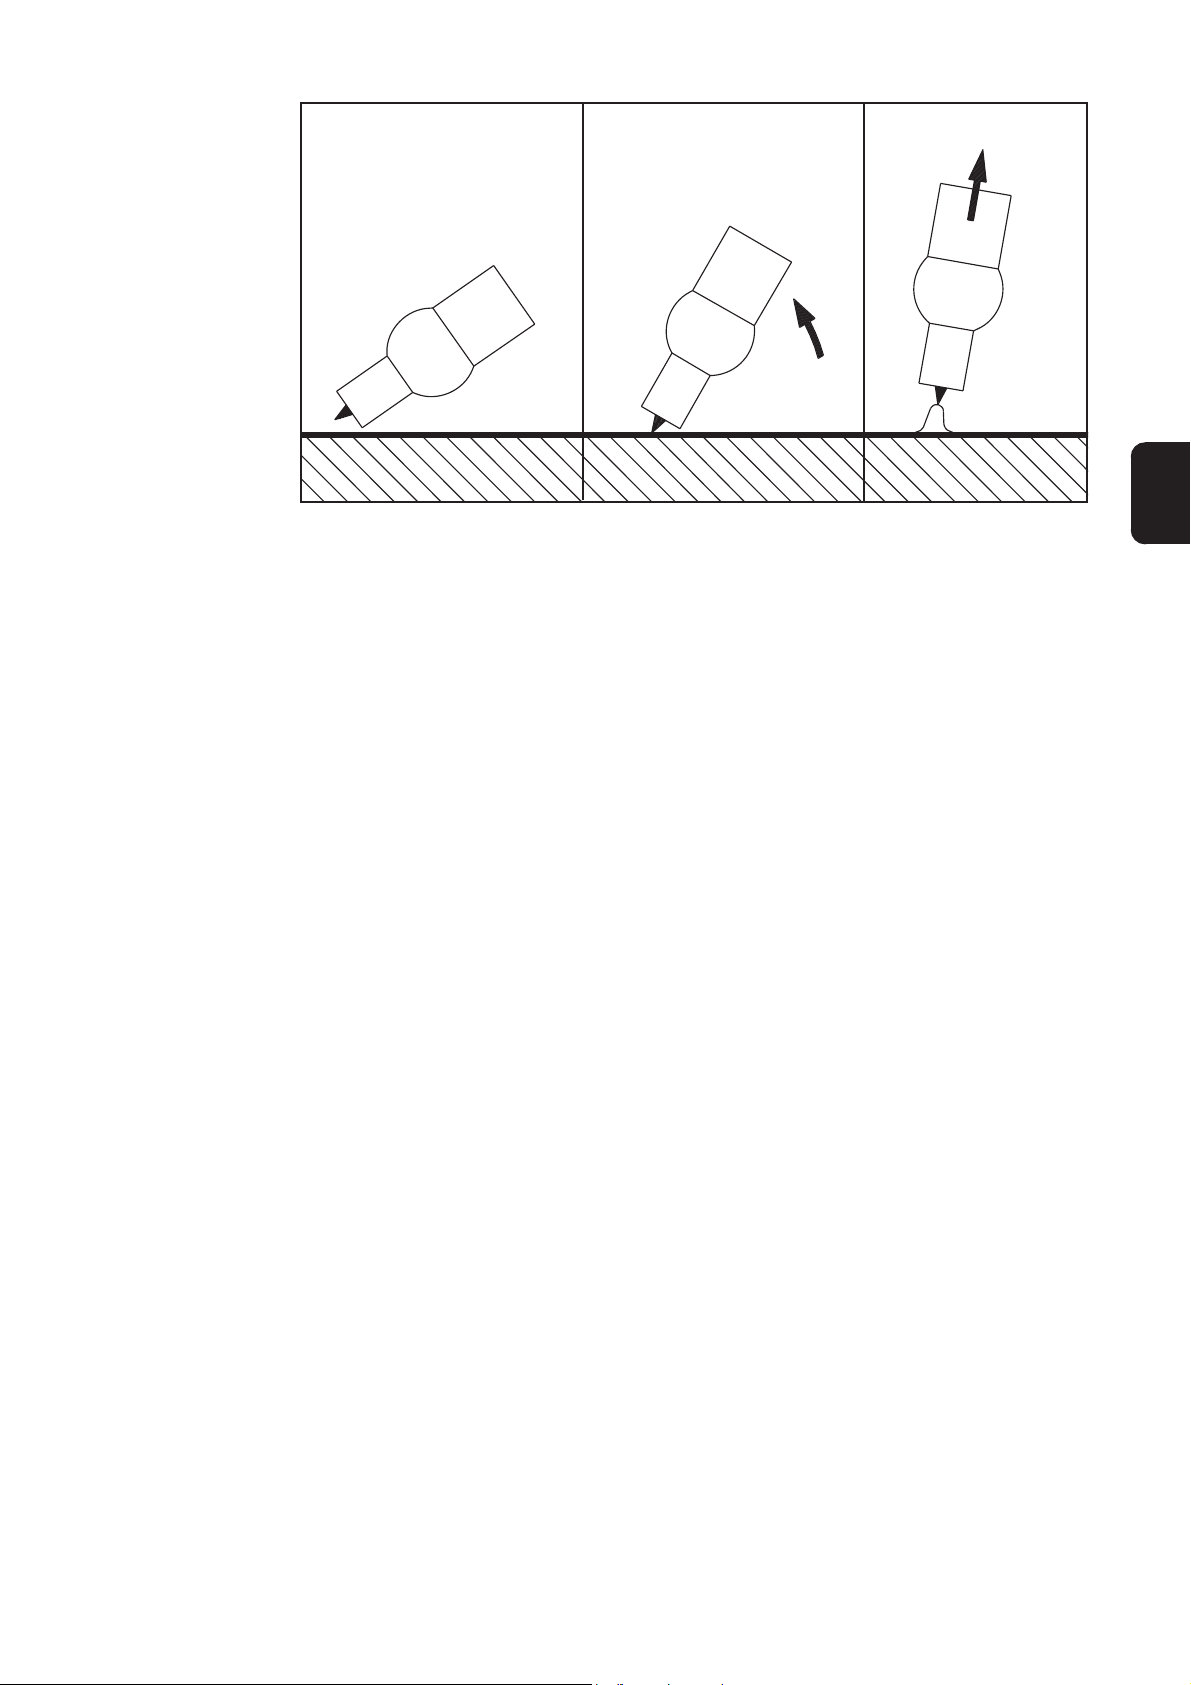
- mettere l'ugello del gas ad una distanza di 2-3 mm (.08-.12 in.) tra la punta del
Wolfram e il pezzo da lavorare (vedere ill. 8a).
- spostare lentamente il cannello di saldatura finché l'ago del Wolfram non vada a
toccare il pezzo da lavorare (vedere ill. 8b).
Importante! per il cannello di saldatura TTG 1600 A (solo con la TP 1500 TIG): finché il
cannello di saldatura resta a contatto con il pezzo da avorare si ha l'attivazione automatica del flusso di gas preliminare.
Se il contatto dura oltre 3 secondi la corrente di saldatura viene spenta automaticamente. Rimettere l'ugello del gas sul punto d'accensione
- sollevare il cannello di saldatura e portarlo in posizione normale - si accende l'arco
voltaico (vedere ill. 8c)
- effettuare la saldatura
12
Page 29
Regolazione
della corrente di
saldatura, accensione dell‘arco
voltaico
(continuazione)
a) ugello del gas sopra b) accensione tramite contatto con il
pezzo da lavorare
Ill.8 Posizionamento del cannello
c) arco voltaico acceso
La funzione "TIG-Comfort-Stop" è disponibile soltanto nella fonte elettrica TP 1500 TIG.
Importante! La funzione TIG-Comfort-Stop è disattivata di serie (capitolo "funzione TIG
Comfort-Stop").
Se la funzione TIG-Comfort-Stop è disattivata non si verifica il riempimento di fine
cratere tramite abbassamento della corrente cioé non c'è la protezione del cratere finale
per mezzo del gas:
IT
Funzione TIGComfort-Stop
- interrompere il processo di saldatura (la funzione TIG-Comfort-Stop è disattivata)
- alzare il cannello di saldatura dal pezzo da lavorare finché non si spegne l'arco
voltaico
- interrompere il processo di saldatura (la funzione TIG-Comfort-Stop è attiva)
- capitolo "funzione TIG-Comfort-Stop"
La funzione "TIG-Comfort-Stop" è disponibile soltanto per la fonte elettrica TP 1500 TIG.
Importante! L'attivazione e la regolazione della funzione TIG-Comfort-Stop è descritta
nel capitolo "Menù di settaggio".
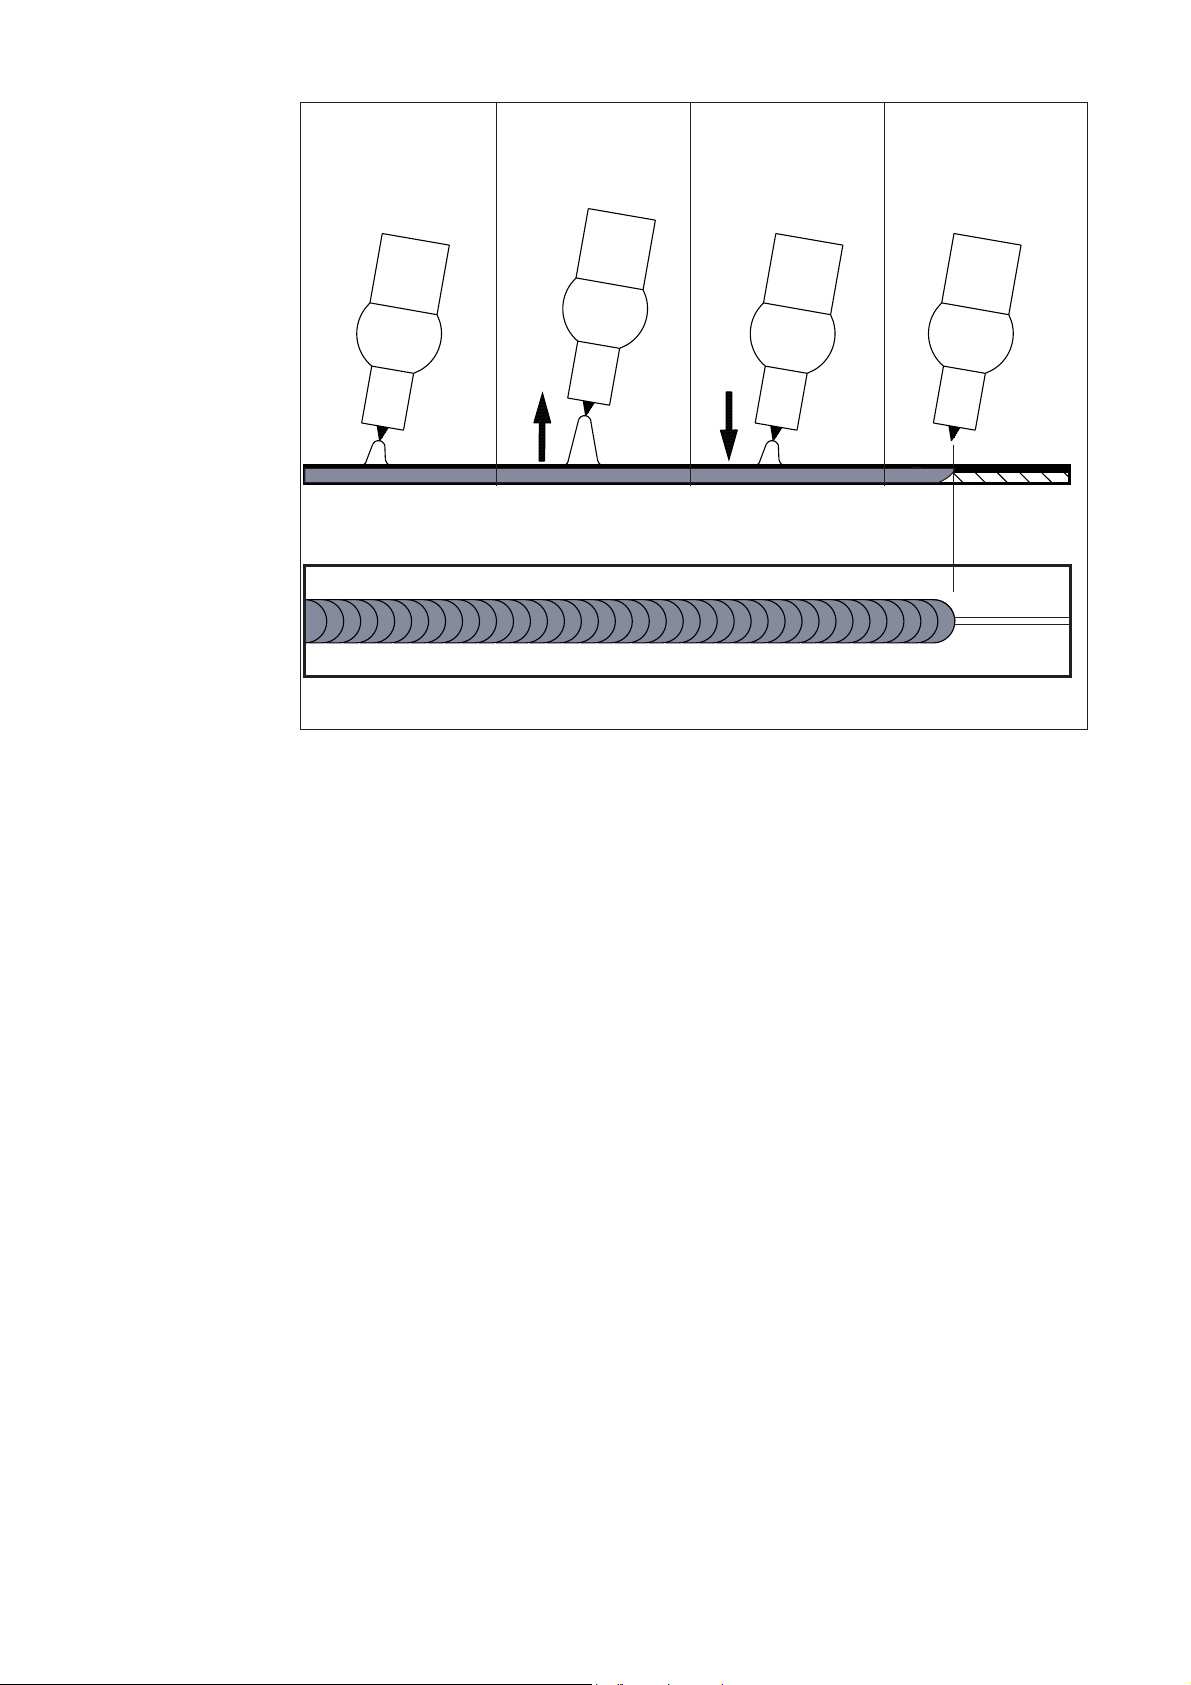
(1) Effettuare la saldatura
(2) Durante la saldatura alzare il cannello
- l'arco voltaico risulterà notevolmente allungato
(3) Abbassare il cannello
- L'arco voltaico risulterà nettamente accorciato
- Si attiva la funzione TIG-Comfort-Stop
(4) Mantenere l'altezza del cannello di saldatura
- La corrente di saldatura viene abbassata (downslope) seguendo un andamento
a rampa fino al livello di corrente minima (10 A).
- La corrente di saldatura minima viene mantenuta costante per 0,2 secondi.
- L'arco voltaico si spegnerà
(5) Far trascorrere il tempo di flusso finale e sollevare il cannello di saldatura dal pezzo
da lavorare
13
Page 30
Funzione TIGComfort-Stop
(continuazione)
(1) Effettuare la saldatura (2) Sollevare il cannello (3) Abbassare il cannello (4) Mantenere l'altezza
(5) Allontanare il cannello
Ill.9 TIG-Comfort-Stop
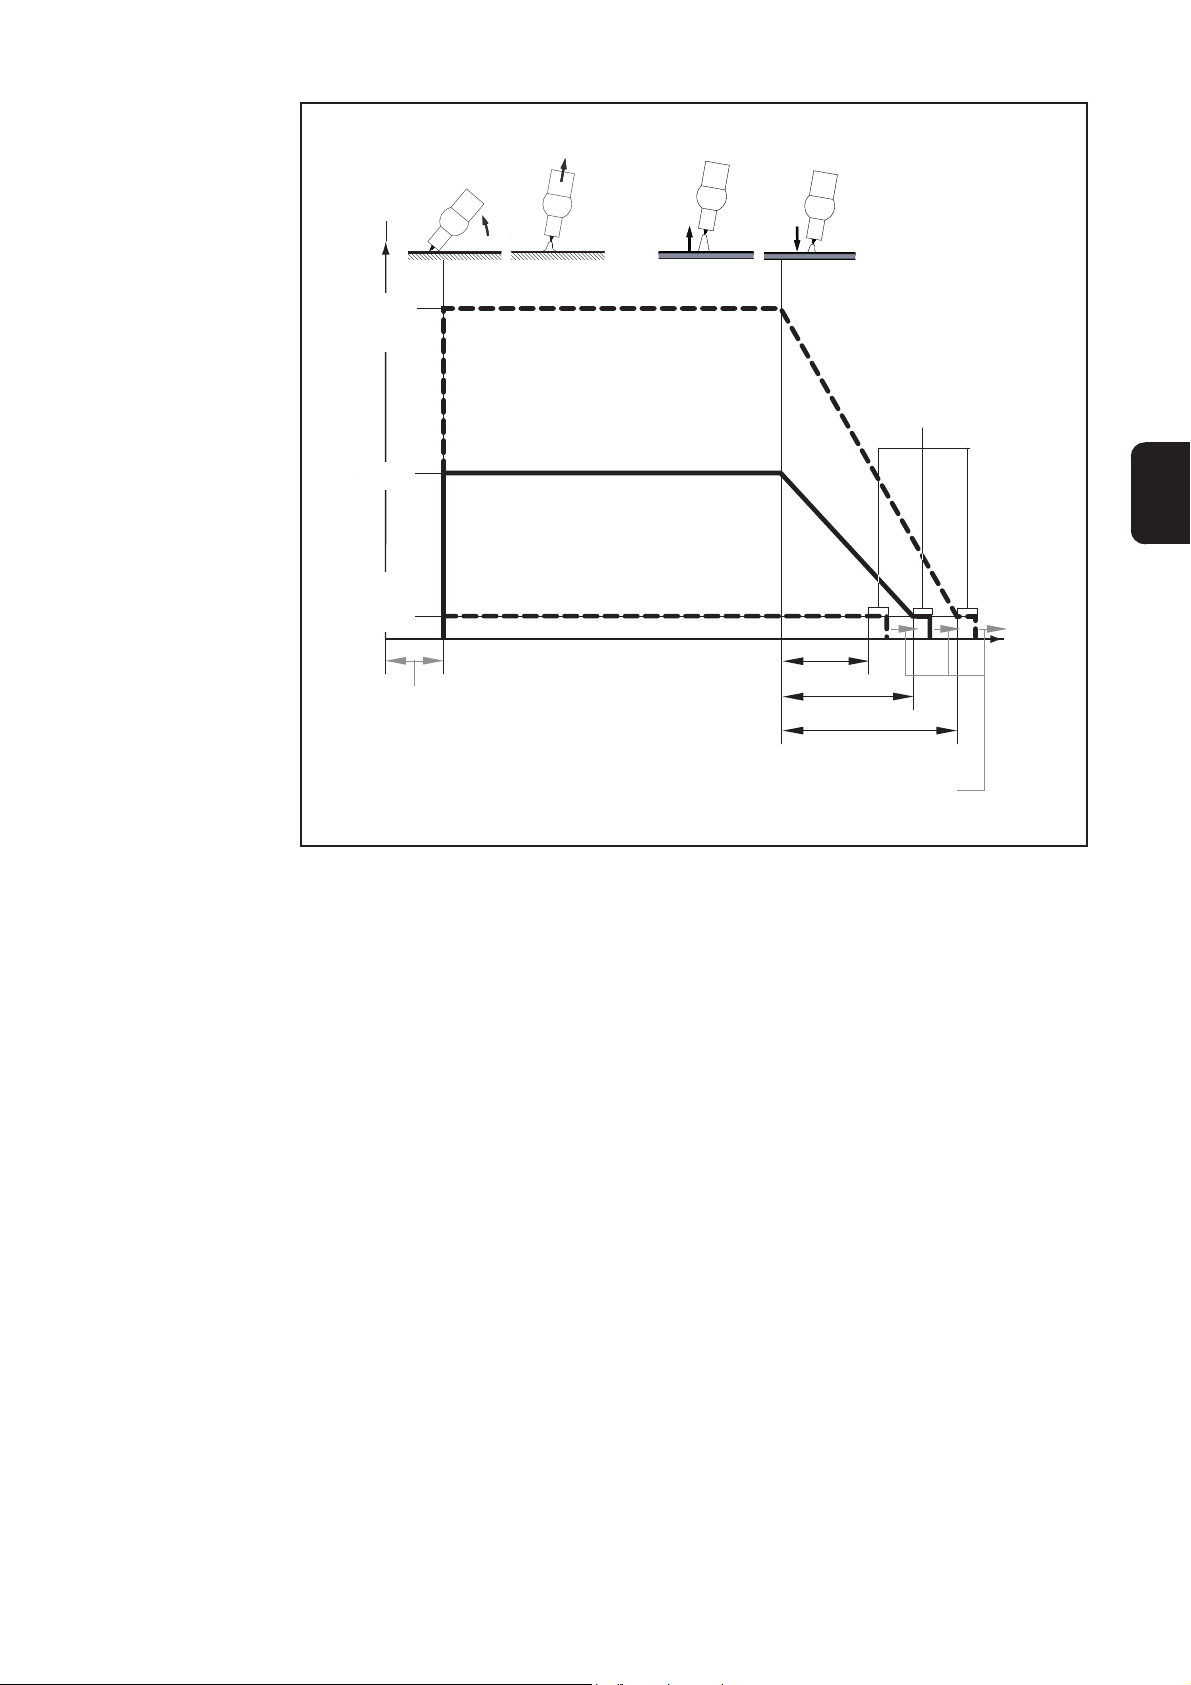
Curva discendente (Downslope):
La curva discendente varia a seconda dalla corrente di saldatura selezionata e non può
essere regolata.
- Curva discendente a corrente di saldatura minima
(10 A): 1 secondo
- Curva discendente a corrente di saldatura massima
(150A): 2 secondi
Esempio: ad una corrente di saldatura media pari a 70 la curva discendente avviene a
1,5 secondi.
Tempo di flusso finale del gas:
Il tempo di flusso finale del gas dipende dalla corrente di saldatura selezionata e non
può essere regolato.
- Tempo di flusso finale del gas a corrente di saldatura minima
(10 A): 3 secondi
- Tempo di flusso finale del gas corrente di saldatura massima
(150A): 12 secondi
Esempio: con una corrente di saldatura media di 70 A il tempodi flusso finale del gas è
pari a 7,5 secondi.
Lo schema illustrato di seguito mostra l'andamento della corente di saldatura e il flusso
del gas con la funzione TIG-Comfort-Stop attivata:
14
Page 31
Funzione TIGComfort-Stop
(continuazione)
I
150 A
(Max.)
0,2 s
70 A
IT
10 A
(Min.)
Flusso preliminare del gas
Ill.10 TIG-Comfort-Stop: corrente di saldatura e flusso finale del gas
1 s
1,5 s
2 s
Flusso finale del gas
t
15
Page 32
Il menu' di settaggio
Possibilità di
regolazione
Principio di
funzionamento
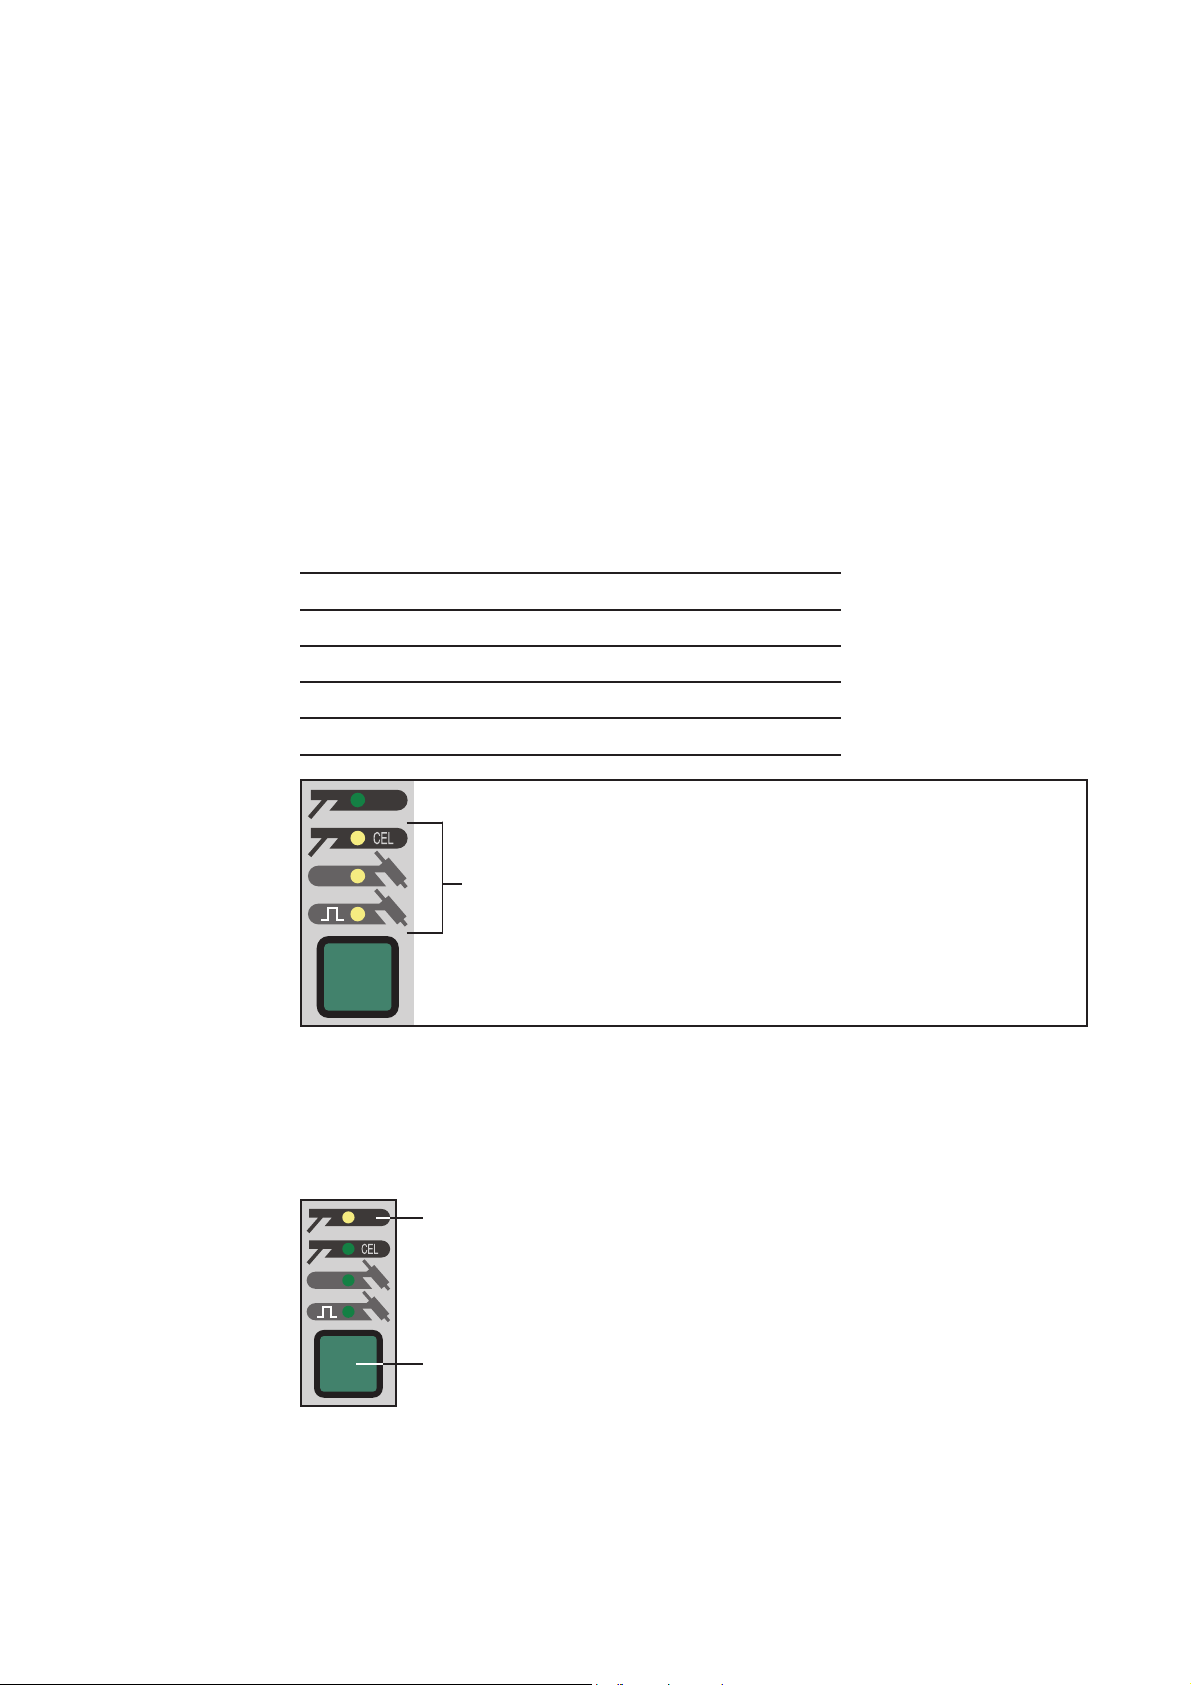
Regolare i seguenti parametri tramite il menù di settaggio:
- dinamica (per la modalità di funzionamento saldatura con elettrodo a barra)
- curva caratteristica (per la modalità di funzionamento saldatura con elettrodo a
barra CEL)
- Comfort Stop TIG (per la modalità di funzionamento saldatura WIG - soltanto per la
TP 1500 TIG)
- frequenza (per la modalità di funzionamento saldatura con arco voltaico ad impulsi
WIG - soltanto per la TP 1500 TIG).
I parametri sono regolabili in 4 livelli (TP 1500 / TP 1500 RC) e in 5 livelli (TP 1500 TIG).
Il numero delle spie accese corrisponde al livello regolato.
Spie accese: Regolazione
nessuna livello 0
una livello 1
due livello 2
tre livello 3
quattro (soltano per la TP 1500 TIG) livello 4
Esempio:
se sono accese tre spie è attivato il livello 3
Regolazione dei
parametri
livello 3
Ill.11 Esempio di spia livello (ill. riferita alla TP 1500 TIG)
La descrizione della regolazione (parametro dinamica) si riferisce alla modalità di
saldatura con elettrodo a barra.
(10)
(6)
- la regolazione del livello del parametro dinamica viene memorizzata
- viene visualizzata la modalità di saldatura con elettrodo a barra.
- Con il tasto modalità di saldatura (6) selezionare la modalità
saldatura con elettrodo a barra (10) e tenere premuto il tasto
modalità di saldatura (6)
- Viene visualizzato per 1 secondo il livello preselezionato.
Tenendo premuto il tasto modalità di funzionamento (6) il parametro dinamica sale di un livello al secondo.
- Se viene visualizzato il livello desiderato
- lasciare il tasto modalità di funzionamento (6)
Importante! La regolazione dei parametri resta memorizzata anche dopo aver staccato
la spina di rete.
16
Page 33
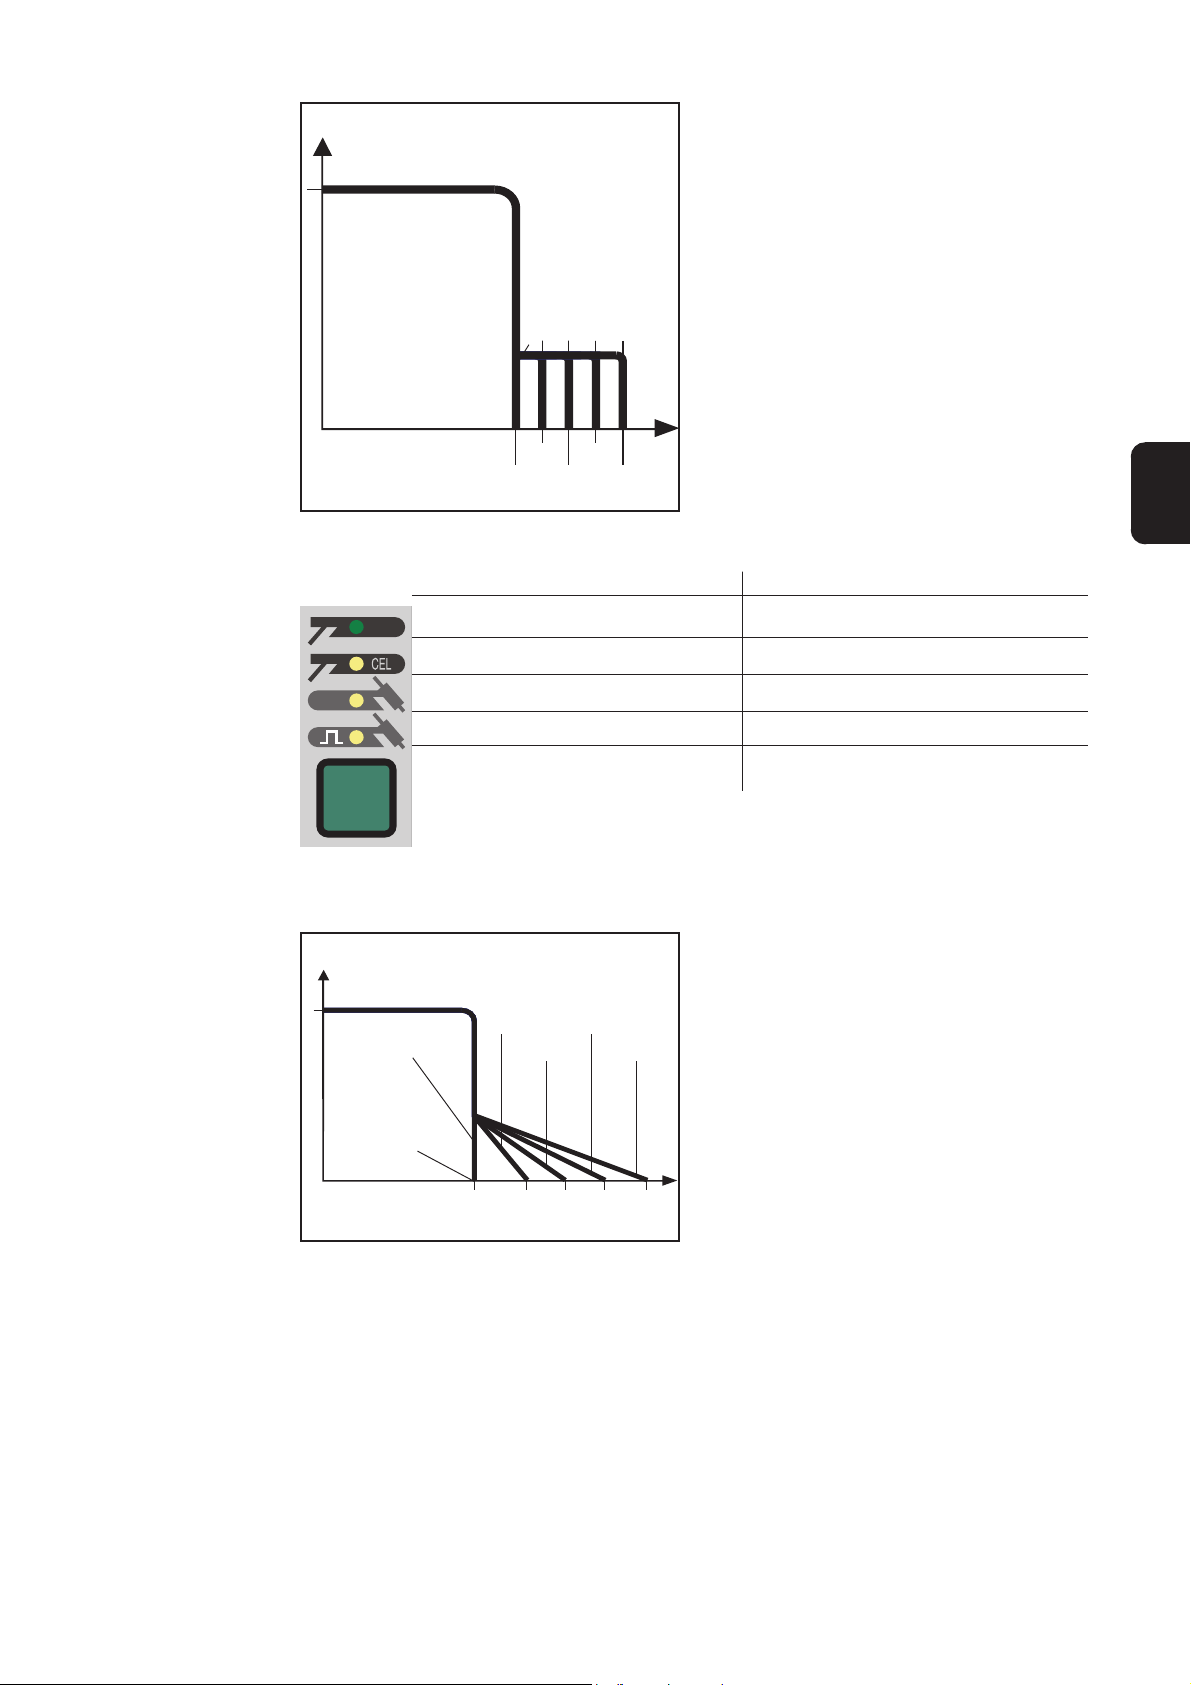
Parametro dinamica (per la
modalita' di
saldatura con
elettrodo a barra)
U (V)
Il parametro dinamica serve a modificare
la potenza della corrente di corto circuito
al momento della trasformazione in gocce.
Se l'elettrodo a barra tende ad aderire al
pezzo è necessario regolare il parametro
dinamica al un livello superiore.
Livello:
1234
0
Tensione di corsa a vuoto
I (A)
+10A
+30A
Corrente di saldatura regolata
Ill.12 Saldatura con elettrodo a barra: regolazione
parametro dinamica
+20A
+40A
40 A (Regolazione in fabbrica)
0 A (nessun LED)
- Livello 0 ...............arco voltaico partico-
larmente morbido e con pochi
spruzzi
- Livello 3 e 4 ......... arco voltaico partico-
larmente duro e stabile
IT
TP 1500 / 1500 RCTP 1500 TIG
-
40 A (Regolazione in fabbrica)30 A
27 A20 A
13 A10 A
0 A (nessun LED)
Parametro curva
caratterisitica
(per la modalita'
di saldatura con
elettrodo a barra
CEL)
U (V)
regolare l'inclinazione della curva caratteristica discendente della corrente di
Il parametro curva caratteristica serve a
saldatura. Per le saldature effettuate con
elettrodo a cellulosa l'inclinazione della
curva caratteristica è un criterio fonda-
Corrente costante
1 A/V
2 A/V
3 A/V
4 A/V
mentale per la determinazione delle
Corrente di
saldatura regolata
I (A)
proprietà di saldatura.
Se l'elettrodo a cellulosa tende ad aderire
al pezzo occorre regolare il parametro
Tensione di corrente a vuoto
Ill.13 Saldatura CEL: regolazione del parametro
Livello: 12340
curva caratteristica
curva caratteristica ad un livello più alto
(curva caratteristica piatta).
- Livello 0 ............... arco voltaico morbido e con pochi spruzzi
(curva caratteristica verticale = corrente costante)
- Livello 3 e 4 .........arco voltaico più duro e stabile
(curva caratteristica piatta)
17
Page 34
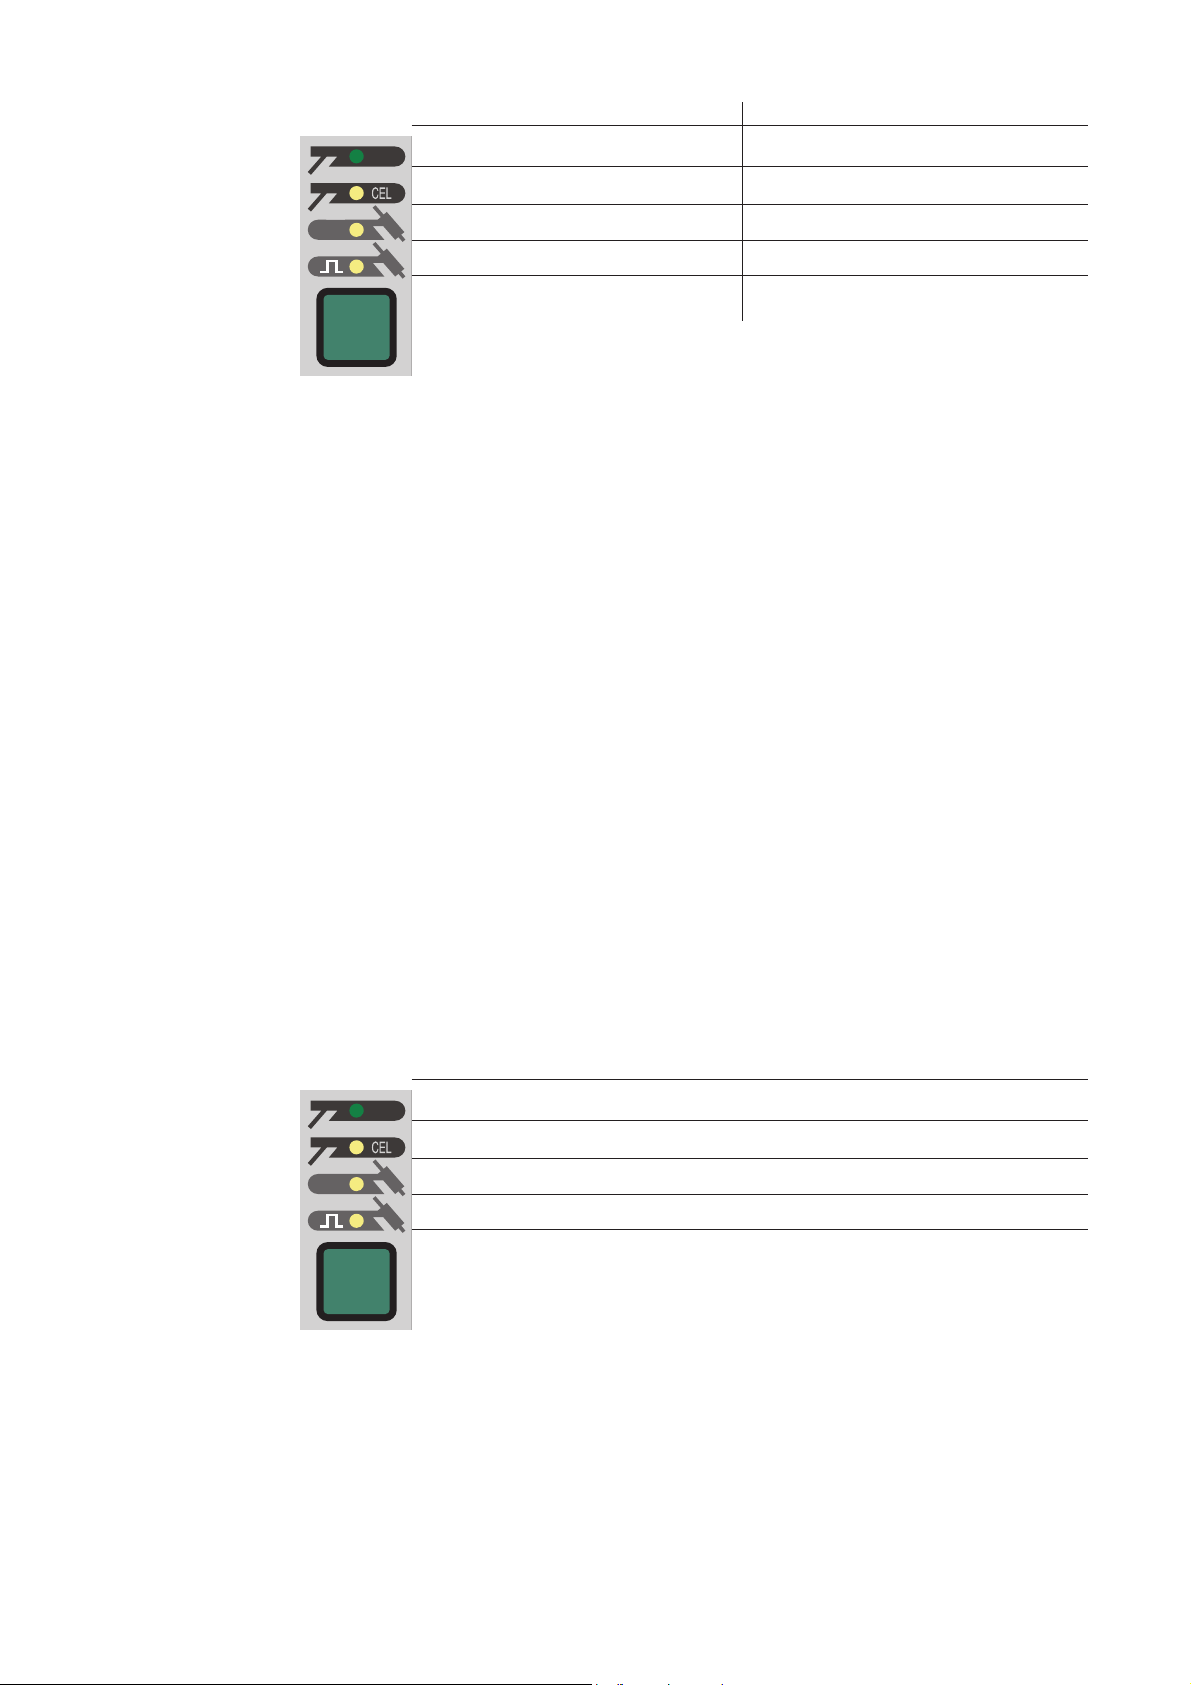
Parametro curva
caratterisitica
(per la modalita'
di saldatura con
elettrodo a barra
CEL)
(continuazione)
4 A/V (regolazione in fabricca)
TP 1500 / 1500 RCTP 1500 TIG
-
4 A/V (regolazione in fabbrica)3 A/V
2,7 A/V2 A/V
1,3 A/V1 A/V
Parametro TIG
Comfort-Stop
(per la modalita'
di saldatura WIG)
0 A/V (nessun LED = corrente
0 A/V (nessun LED)
costante)
Importante! il parametro "TIG Comfort Stop" è disponibile soltanto per la fonte di
corrente TP 1500 TIG.
Nelle fonti elettriche TP 1500 / TP 1500 RC il funzionamento alla fine della lavorazione
WIG corrisponde a quello con la funzione Comfort Stop TIG disattivata.
Il parametro Comfort Stop TIG serve a regolare la funzione Comfort Stop TIG.
Importante! La regolazione del parametro Comfort Stop TIG vale anche per la modalità
di "saldatura con arco voltaico ad impulsi WIG" (10) (soltanto per la TP 1500 TIG).
Quanto sia necessario alzare rapidamente il cannello per attivare la funzione TIG
Comfort Stop dipende dalla regolazione del parametro Comfort Stop TIG.
Se la saldatura s'interrompe spesso in modo non intenzionale è necessario regolare il
parametro TIG Comfort Stop ad un valore più alto.
- Livello 0 ...............Funzione fine WIG disattivata.
- Livello 1 ...............Attivazione della funzione Comfort Stop TIG già ad allungamento
minimo e successivo accorciamento dell'arco voltaico.
- Livello 3 e 4 ......... Attivazione della funzione Comfort Stop TIG solo con allungamento
estremo e successivo accorciamento dell'arco voltaico.
TP 1500 TIG, necessario prima dell'attivazione tramite
l'accorciamento dell'arco voltaico:
Allungamento estremo dell'arco voltaico
Notevole allungamento dell'arco voltaico
Allungamento contenuto dell'arco voltaico
Allungamento minimo dell'arco voltaico
Disattivazione (regolazione in fabbrica)
18
Page 35
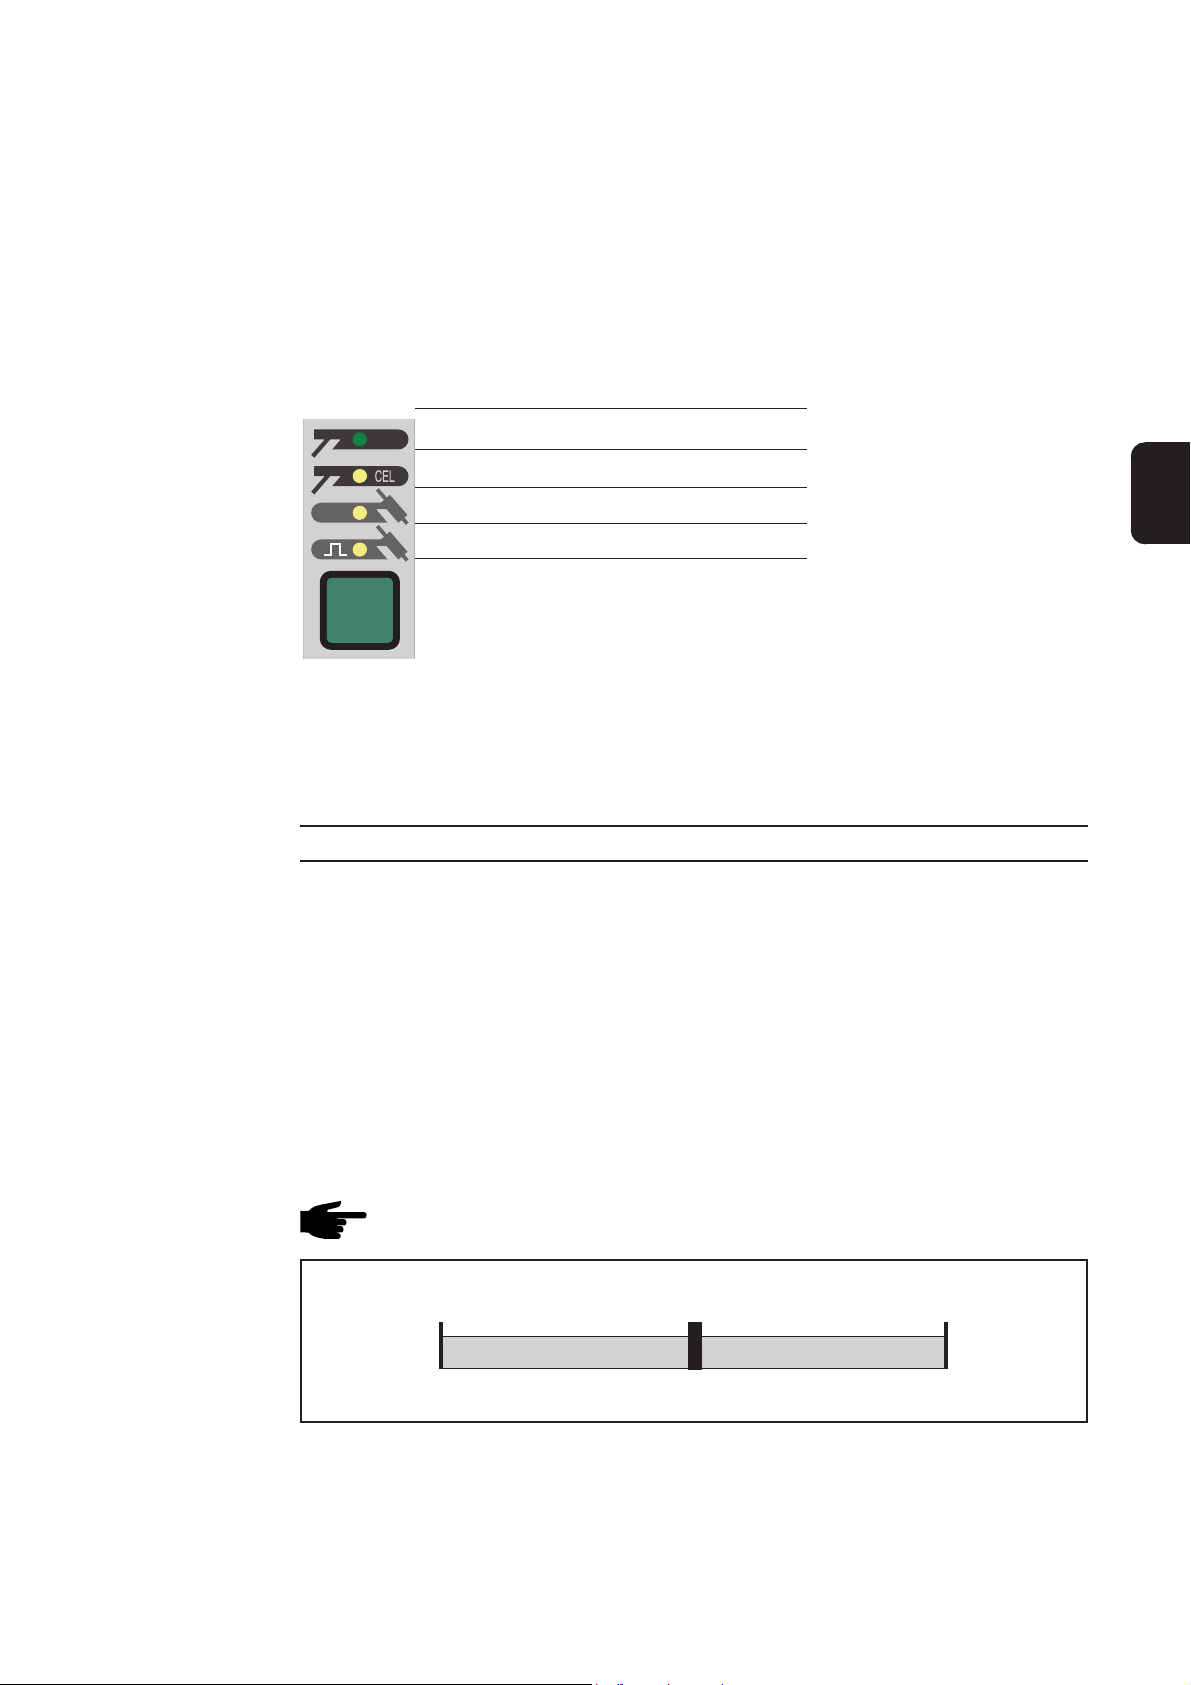
Parametro frequenza (per la
modalità di
saldatura con
arco voltaico ad
impulsi WIG)
Importante! II parametro frequenza è disponibile soltanto per la fonte elettrica TP 1500
TIG.
Il parametro frequenza serve a regolare la frequenza dell'arco voltaico ad impulsi.
La frequenza dell'arco voltaico ad impulsi è un criterio fondamentale per le proprietà
delle saldature effettuate con arco voltaico ad impulsi WIG.
- Livello 0 ............... bassa frequenza
- Livello 4 ............... alta frequenza
TP 1500 TIG
60 Hz
4 Hz
2 Hz
1 Hz (regolazione in fabbrica)
0,5 Hz
Tabella regolazione in fabbrica dei
parametri
Importante! Nella tabella riportata di seguito sono indicate le regolazioni in fabbrica
relative ai parametri descritti sopra.
„Dinamica“ „Curva caratt.“ „TIG-Comfort-Stop“ „Frequenza“
TP 1500 TIG 40 A 4 A/V disattivata 1 Hz
TP 1500 / 1500 RC 40 A 4 A/V - -
Funzionamento con il generatore
IT
Requisiti
Le fonti elettriche TP 1500 / TP 1500 RC e TP 1500 TIG possono assolutamente funzionare con un generatore purché la potenza apparente massima emessa dal generatore
sia almeno pari a 10 kVA.
Avvertenza! La tensione emessa dal generatore non deve assolutamente mai
superare né essere inferiore alle gamme di valori indicati nell.
265 V~195 V~
-15%
Ill.14 Gamme di tolleranza della tensione di rete
19
230 V~
+15%
Page 36
Avviso! Uno schock elettrico può avere esiti mortali. Prima di aprire
l’apparecchio
- mettere l’interruttore di rete in posizione „O“
- staccare l’apparecchio dalla rete
- apporvi sopra un cartello di segnalazione comprensibile con il divieto di
riaccendere la macchina
- con l’ausilio di uno strumento di misurazione adeguato accertarsi che i
componenti caricati elettricamente (ad es. i condensatori) siano scarichi.
Cura, manutenzione e smaltimento
In generale
Ad ogni messa in
funzione
In normali condizioni d’uso l’impianto necessita solo di piccole attenzioni per la sua cura
e manutenzione. E’ tuttavita indispensabile osservare alcuni punti per mantenere per molti
anni la costante funzionalità dell’apparecchio.
- Controllare se la spina di rete, il cavo di rete, il canello di saldatura, la manchietta di
collegamento e il collegamento a massa sono danneggiati
- Verificare se tutt’attorno all’apparecchio è mantenuta una distanza di 0,5 m (1ft. 8in.)
rispetto agli altri oggetti. Ciò consente un afflusso e un deflusso libero dell’aria di
raffreddamento.
Avvertenza! Inoltre le aperture d’entrata ed uscita dell’aria non devono mai
essere coperte nemmeno parzialmente.
Ogni 2 mesi
Ogni 6 mesi
Smaltimento
- se presenti: pulire il filtro d’aria
- smontare la parte laterale dell’apparecchio e insufflare l’interno dell’apparecchio con
aria asciutta e ridotta per pulirlo
Avvertenza! Pericolo di danneggiare i componenti elettronici. Non insufflare i
componenti elettronici da breve distanza.
- In presenza di forti quantitativi di polvere pulire i canali dell’aria di raffreddamento.
Lo smaltimento va effettuato soltano nel rispetto disposizioni nazionali e regionali vigenti.
20
Page 37
Dati tecnici
Sicurezza
TP 1500, TP 1500
VRD, TP 1500 RC,
TP 1500 TIG, TP
1500 TIG VRD
Avvertenza! Le installazioni elettriche sottodimensionate possono determinare
gravi danni alle cose. Il cavo di rete e la relativa protenzione vanno predisposti
adeguatamente considarno i dati tecnici indicati sulla targhetta.
Tensione di rete 230 V
Protezione di rete (ritardata) 16 A
Allacciamento alla rete
1)
Limitazione possibile
Cos fi (a 140 A) 0,99
Rendimento (a 80 A) 86,8 %
Gamma di corrente di saldatura
elettrodo - DC 10 - 140 A
WIG - DC 10 - 150 A
Gamma di corrente di saldatura
10 min/40°C (104°F) 25% d.a.
10 min/40°C (104°F) 30% d.a.
10 min/40°C (104°F) 60% d.a.
10 min/40°C (104°F) 100% d.a.
2)
2)
2)
2)
150 A
140 A
100 A
80 A
Potenza di saldatura
30% d.a.
60% d.a.
100% d.a.
2)
2)
2)
6,9 kVA
4,8 kVA
3,6 kVA
IT
Tensione di corrente a vuoto
Versione standard 92 V
Versione da 50V 50 V
TP 1500 VRD, TP 1500 TIG VRD 12 V
Tensione di lavoro a norma
elettrodo 20,4 - 25,6 V
WIG 10,4 - 16 V
Protezione tipo IP 23
Raffreddamento AF
Classe d'isolamento B
Marchio di collaudo S, CE
1) Alle reti pubbliche con 230/400 V e 50 Hz
2) Durata d'accensione
21
Page 38
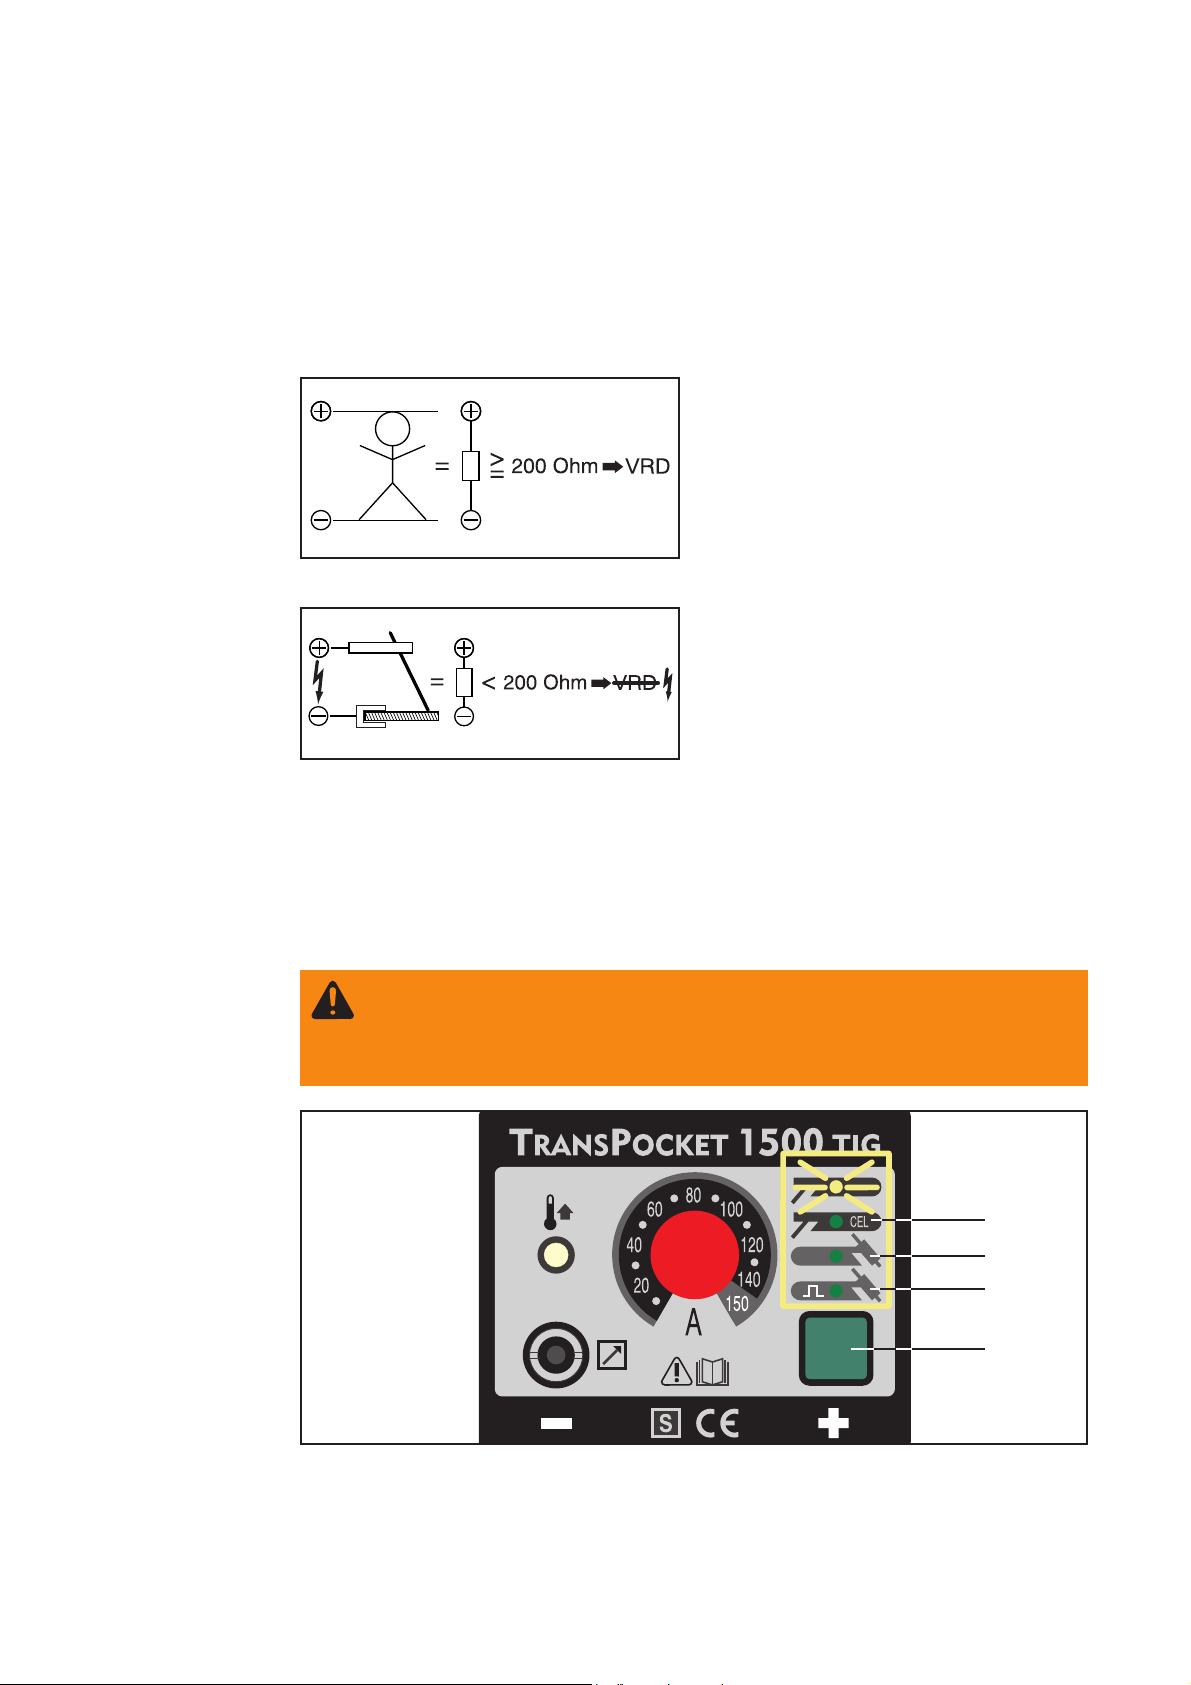
TP 1500 VRD, TP 1500 TIG VRD
Avviso! La tensione di saldatura può rappresentare un pericolo mortale. A
seconda delle procedure selezionate i LED (14) possono accendersi. I lED
lampeggianti simboleggiano che il VRD è inattivo. In tal caso non avviene limitazione della tensione in uscita.
In generale Il VRD è un‘apparecchiatura supplementare di sicurezza. VRD = Voltage Reduction
Device = dispositivo per la riduzione della tensione. Il VRD impedisce quando possibile le
tensioni in uscita che possono costituire dei pericoli.
Principio di
sicurezza del TP
1500 VRD, TP
1500 TIG VRD
La resistenza del circuito di saldatura è
maggiore della resistenza minima del
corpo (maggiore o uguale a 200 Ohm):
- il VRD è attivo
- la tensione di funzionamento a vuoto è
limitata a 12 V
- esempio: contatto inavvertito delle due
Fig.15 Il VRD è attivo
Fig.16 Il VRD non è attivo
Importante! Entro 0,3 secondi dopo la fine della della saldatura:
- Il VRD è di nuovo attivo
- Si ripristina il limite della tensione in uscita a 12 V.
prese di saldatura contemporaneamente (non comporta pericolo)
La resistenza del circuito di saldatura è
inferiore alla resistenza minima del corpo
(inferiore ai 200 Ohm):
- il VRD non è attivo
- nessun limite della tensione in uscita
per garantire una potenza di saldatura
sufficiente
- esempio: partenza di saldatura
Segnalazione in
caso di sospensione del limite
di tensione
(10)
(9)
(8)
(7)
Fig.17 I LED lampeggianti segnalano che il VRD non è attivo
22
Page 39
Ricerca degli errori e soluzione
Avviso! Uno schock elettrico puo`avere esiti mortali. Prima di aprire
l’apparecchio
- mettere lìnterruttore di rete in posizione „O“
- staccare l’Apparecchio dalla rete
- apporvi sopra un cartello di segnalazione comprensibile con il divieto di
riaccendere la macchina
- con l’ausilio di uno strumento di misurazione adeguato accertarsi che i
componenti caricati elettricamente (ad es. i condensatori) siano scarici.
Prudenza! Un collegamento insufficiente con il cavo di protezione può causare
gravi danni alle persone e alle cose. Le viti della carcassa rappresentano una
protenzione adatta per la messa a terra della carcassa e non possono in nessun
caso essere sostitute da altre viti senza adeguata protezione.
Sicurezza
IT
Diagnosi dei
guasti TP 1500,
TP 1500 RC, TP
1500 TIG
Corrente di saldatura assente
Ad interruttore di rete acceso non si accende la spia di selezione della modalità di
funzion.
Causa: Linea di rete interrotta
Soluzione: Controllare la linea e la tensione di rete
Corrente di saldatura assente
Ad interruttore di rete acceso si accende la spia di selezione della modalità di funzion.
Causa: Collegamenti del cavo di rete interrotti
Soluzione: Controllare i collegamenti a spina
Causa: Massa difettosa o assente
Soluzione: Collegare con il pezzo da lavorare
Corrente di saldatura assente
Ad interruttore di rete inserito si accendono la spia della modalità di funzionamento
selezionata e la spia di segnalazione d'errore
Causa: Durata d'accensione oltre il limite - apparecchio sovraccarico -ventilatore
acceso
Soluzione: Tenere l'apparecchio acceso non oltre il tempo prescritto
Causa: Il dispositivo automatico di sicurezza termica è scattato, il ventilatore è
acceso, il sensore termico è difettoso
Soluzione: Attendere la fase di raffreddamento, l'appa-recchio si riaccende da solo
dopo breve tempo, in caso contrario mandarlo al servizio assistenza
Causa: Insufficiente afflusso d'aria fredda
Soluzione: Assicurare un sufficiente afflusso d'aria
Causa: Filtro polvere sporco
Soluzione: Pulire il filtro della polvere
Causa: Pezzo molto sporco
Soluzione: Aprire l'apparecchio e soffiare con aria compressa asciutta (vedere cura e
manutenzione!)
23
Page 40
Diagnosi dei
guasti TP 1500,
TP 1500 RC, TP
1500 TIG
(continuazione)
Corrente di saldatura assente
Ad interruttore di rete acceso si accende la spia di selezione della modalità di funzionamento e lampeggia la spia d'errore
Causa: Errore pezzo
Soluzione: Spegnere e riaccendere l'apparecchio. Se l'errore si ripete mandare
l'apparecchio al servizio assistenza
Corrente di saldatura assente
Dopo l'accensione tutte le spie restano costantemente accese (per più di 2 secondi)
Causa: Corto circuito (lato secondario)
Soluzione: Eliminare il corto circuito (collegare il cavo dell'elettrodo a barra o il cavo
di massa alla presa dicorrente a baionetta), se l'errore persiste mandare
l'apparecchio al servizio assistenza
Cattiva accensione durante la saldatura con elettrodo a barra
Causa: Modalità di lavorazione selezionata sbagliata
Soluzione: Selezionare la modalità di funzionamento "Saldatura con elettrodo a
barra" e "Saldatura con elettrodo a barra CEL"n
L'arco voltaico si rompe occasionalmente durante la saldatura
Causa: A modalità di saldatura WIG selezionata, il parametro TIG Comfort Stop è
regolato su di un valore troppo basso
Soluzione: Regolare ad un valore più alto il parametro WIG-Ende/fine del menù di
settaggio
Causa: Tensione di combustione troppo elevata dell'elettrodo (ad es. elettrodo
scanalato)
Soluzione: Utilizzare possibilmente un altro elettrodo oppure utilizzare la saldatrice
ad una v elocità di saldatura più elevata
Causa: Sottotensione di rete
Soluzione: Misurare la tensione di rete nell'apparecchio, aumentare in diametro la
sezione della linea
Causa: Modalità di saldatura selezionata sbagliata
Soluzione: Selezionare la modalità di funzionamento "Saldatura WIG" o "Saldatura
ad arco voltaico ad impulsi WIG "
L'elettrodo a barra tende ad aderire al pezzo
Causa: Il parametro dinamica (saldatura con elettrodo a barra) o il parametro curva
caratteristica (saldatura con elettrodo a barra CEL)sono regolati su di un
valore troppo basso
Soluzione: Regolare il parametro dinamica o la curva caratteristica su di un valore
più alto nel menù di settaggio
Salta la protezione di rete o il dispositivo automatico di sicurezza
Causa: Protezione di rete troppo bassa /dispositivo automatico sbagliato
Soluzione: Fornire un'adeguata protezione alla rete (vedere dati tecnici)
Causa: La protezione di rete salta durante il funzionamento a vuoto
Soluzione: Mandare l'apparecchio al servizio assistenza
24
Page 41
Diagnosi dei
guasti TP 1500,
TP 1500 RC, TP
1500 TIG
(continuazione)
Forte rumorosità
e possibile scatto della protezione di rete e del dispositivo automatico di protezione
Causa: Il varistore (protezione contro sovratensione) è scattato, errore di tensione
di rete
Soluzione: Sostituire il varistore - da effettuarsi soltanto da personale specializzato o
mandando l'apparecchio al servizio assistenza
Cattiva qualità della saldatura
(forte formazione di spruzzi)
Causa: Polo sbagliato dell'elettrodo
Soluzione: Cambiare il polo all'elettrodo (osservando le indicazioni del produttore)
Causa: Cattivo collegamento a massa
Soluzione: Fissare i morsetti di massa direttamente al pezzo da lavorare
Causa: Regolazione non ottimale del settaggio per la modalità di funzionamento
selezionata
Soluzione: Ottimizzare la regolazione a seconda della modalità di funzionamento
selezionata nel menù di settaggio
Saldatura WIG
Fusione dell'elettrodo Wolfram - inclusioni del Wolfram nel materiale base durante la
fase d'accensione
IT
Causa: Polo sbagliato dell'elettrodo Wolfram
Soluzione: Collegare il cannello di saldatura WIG al polo negativo
Causa: Gas protettivo sbagliato o assente
Soluzione: Utilizzare gas protettivo inerte (argon)
Causa: Modalità di saldatura selezionata sbagliata
Soluzione: Selezionare la modalità di funzionamento saldatura WIG o saldatura con
arco voltaico ad impulsi WIG (TP 1500 TIG)
25
Page 42
26
Page 43
Estimado lector
Introducción
Le agradecemos la confianza que ha depositado en nosotros y le felicitamos por haber
adquirido este producto de primera calidad de Fronius. Estas instrucciones de uso le
ayudarán a familiarizarse con su uso. Mediante la lectura atenta de las instrucciones
conocerá las diversas posibilidades de uso de su producto Fronius. Solo así podrá
aprovechar al máximo sus múltiples ventajas.
Por favor tenga en cuenta también las normas de seguridad y procure usted de este
modo más seguridad en el lugar de aplicación del producto. Un manejo cuidadoso del
producto ayudará a aumentar su duración y su fiabilidad de uso. Esto son requisitos
importantes para alcanzar unos resultados extraordinarios.
ES
ud_fr_st_et_00520 01/2012
Page 44
Page 45
Normativa de seguridad
¡PELIGRO!
¡ADVERTENCIA!
¡PRECAUCIÓN!
¡OBSERVACIÓN!
¡Importante!
„¡PELIGRO!“ Indica un peligro inminente. Si no se evita, las consecuen-
cias son la muerte o lesiones muy graves.
„¡ADVERTENCIA!“ Indica un situación potencialmente peligrosa. Si no se
evita, las consecuencias pueden ser la muerte o lesiones muy graves.
„¡PRECAUCIÓN!“ Indica una situación potencialmente dañina. Si no se
evita, las consecuencias pueden ser lesiones ligeras o daños materiales.
„¡OBSERVACIÓN!“ Indica el riesgo de resultados insatisfactorios del
trabajo y posibles daños del equipamiento.
ES
„¡Importante!“ Indica consejos de aplicación y otras informaciones particularmente
útiles. No es un término indicativo de situaciones dañinas o peligrosas.
Cuando vea uno de los símbolos representados en el capítulo „Indicaciones de seguridad“, será necesario aumentar las precauciones.
Generalidades
El aparato ha sido fabricado según el estado de la técnica y las reglas de
técnica de seguridad reconocidas. Sin embargo, en caso de una manipulación incorrecta, hay peligros para
- la integridad física y la vida del usuario o de terceros,
- el aparato y otros bienes del operador,
- el trabajo eficaz con el aparato.
Todas las personas relacionadas con la puesta en servicio, el manejo, el
mantenimiento y la reparación del aparato, deben
- tener la capacitación correspondiente,
- tener conocimientos de soldadura y
- haber leído este manual de instrucciones y seguirlo al pie de la letra.
Las Instrucciones de servicio deben guardarse siempre en el lugar de
utilización del NCD 67. Como complemento del manual de instrucciones se
debe disponer de, y observar, las reglas generales y locales aplicables para
la prevención de accidentes y la protección del medio ambiente.
Todas las indicaciones de seguridad y de peligro en el aparato
- se deben mantener en estado legible
- se deben preservar intactas, no deben ser retiradas
- no se deben cubrir, tapar con adhesivos o pintar.
Las ubicaciones de las indicaciones de seguridad y de peligro en el aparato
están descritas en el capítulo „Generalidades“ del manual de instrucciones
del aparato.
Las averías que pudiesen afectar la seguridad deben ser solucionadas
antes de encender el aparato.
¡Se trata de su seguridad!
I
ud_fr_st_sv_00503 012013
Page 46
Empleo conforme a lo establecido
El aparato debe ser utilizada exclusivamente para trabajar según el uso
previsto por el diseño constructivo.
El aparato está concebido exclusivamente para el procedimiento de soldadura indicado en la placa indicadora de potencia.
Toda utilización diferente se considera como no prevista por la construcción.
El fabricante no asume responsabilidad alguna por los daños que resulten
de ello.
También forman parte del uso previsto:
- la lectura íntegra y la observación de todas las indicaciones del manual
de instrucciones
- la lectura íntegra y la observación de todas las indicaciones de seguridad y de peligros
- la observación de los trabajos de mantenimiento y de revisión.
No utilizar nunca el aparato para los siguientes usos:
- Deshielo de tuberías
- Carga de baterías/acumuladores
- Puesta en marcha de motores
El aparato está diseñado para el trabajo industrial. El fabricante no asume
la responsabilidad de daños causados por el uso en el ámbito doméstico.
El fabricante no se responsabiliza de los resultados del trabajo imperfectos
o defectuosos.
Condiciones del
entorno
Obligaciones del
operador
La operación o el almacenamiento fuera de la zona indicada se considera
como no previsto por la construcción. El fabricante no asume responsabilidad alguna por los daños que resulten de ello.
Campo de temperatura del aire del entorno:
- durante el funcionamiento: -10 °C hasta + 40 °C (14 °F hasta 104 °F)
- Transporte y almacenamiento - 25 °C hasta + 55 °C (-13 °F hasta 131 °F)
Humedad relativa:
- 50% a 40% a 104°C (104 °)
- 90% a 20% a 68°C (104 °)
Aire del entorno: sin polvo, ácidos, gases o sustancias corrosivas, etc.
Altura sobre el nivel del mar: hasta 2000 m (6500 pies)
El operador se compromete a encomendar el trabajo con el aparato exclusivamente a personas que
- estén familiarizadas con las reglamentaciones de seguridad de trabajo y
de prevención de accidentes, y que hayan sido instruidas en el manejo
del aparato
- hayan leído, comprendido y confirmado con su firma el capítulo „Indicaciones de seguridad“ y las indicaciones de aviso en este manual de
instrucciones
- cuenten con una formación que sea conforme a las exigencias que
requieren los resultados del trabajo.
ud_fr_st_sv_00503 012013
Se debe comprobar regularmente que el personal trabaje conforme a las
normativas de seguridad.
II
Page 47
Obligaciones del
personal
Todas las personas encargadas de trabajar con el aparato se comprometen,
antes de iniciar estos trabajos,
- a observar las normativas básicas de seguridad en el trabajo y de
prevención de accidentes
- a leer el capítulo „Indicaciones de seguridad“ y las indicaciones de aviso
en este manual de instrucciones y confirmar con su firma que las han
comprendido y las observarán.
Antes de dejar el puesto de trabajo es necesario asegurarse de que no
puedan producirse daños personales o materiales en ausencia del usuario.
Conexión de red Por su consumo de corriente, los aparatos de alta potencia pueden repercu-
tir sobre la calidad de energía de la red.
Esta característica puede afectar a algunos tipos de aparato y manifestarse
como sigue:
- Limitaciones de conexión
- Requisitos respecto a la máxima impedancia de la red admisible
- Requisitos respecto a la mínima potencia de cortocircuito necesaria
*)
*)
Protección
propia y de
personas
*)
En cada caso, en la interfaz a la red pública
Ver los datos técnicos
En este caso, el empresario o el usuario del aparato deben asegurarse de
que la conexión del aparato está permitida y, si fuera necesario, deben
consultar el caso con la correspondiente empresa suministradora de energía.
La actividad de soldar implica una cantidad de peligros, como p.ej.:
- salto de chispas, desprendimiento de piezas metálicas calientes
- radiación de arco voltaico dañina para los ojos y la piel
- campos electromagnéticos dañinos, que significan un riesgo mortal para
los portadores de marcapasos
- peligro eléctrico por la corriente de red y la corriente de soldadura
- incremento de la carga acústica
ES
- humos de soldadura y gases nocivos
Las personas que trabajen en la pieza durante la soldadura, deben llevar la
ropa de protección adecuada, con las propiedades siguientes:
- difícilmente inflamable
- aislante y seca
- cubriendo la totalidad del cuerpo, intacta y en buen estado
- casco de protección
- pantalones sin vuelta (reborde)
III
ud_fr_st_sv_00503 012013
Page 48
Protección
propia y de
personas
(Continuación)
Entre otros, también se considera parte de la vestimenta de protección:
- proteger los ojos y el rostro de los rayos UV, el calor y las chispas por
medio de una pantalla con el filtro prescrito.
- detrás de la pantalla, llevar gafas de protección reglamentarias con
protectores laterales.
- llevar calzado firme, aislante también en condiciones de humedad.
- proteger las manos con guantes adecuados (aislante eléctrico, protección térmica).
- Llevar cascos de protección de los oídos para reducir la carga acústica
y evitar posibles lesiones.
- Llevar cascos de protección de los oídos para reducir la carga acústica
y evitar posibles lesiones.
Durante el uso de los aparatos y el proceso de soldadura, mantener alejadas a todas las personas, en particular a los niños. Si a pesar de todo hay
personas en la cercanía,
- hay que informarles sobre los peligros (peligro de ser cegado por el
arco de luz, peligro de lesiones por chispas, humo de soldadura tóxico,
carga acústica, posible peligro debido a corriente de red o de soldadura,
...
- poner a disposición los medios de protección adecuados, o
- montar tabiques de protección ocortinas adecuados
Indicaciones
sobre valores de
emisión de
ruidos
Peligro por gases
y vapores dañinos
El aparato genera un máximo nivel de potencia acústica < 80 dB(A) (ref. 1
pW) en marcha sin carga, así como en la fase de enfriamiento después del
servicio según el máximo punto de trabajo admisible con carga normal
según EN 60974-1.
No es posible indicar un valor de emisión relacionado con el puesto de
trabajo para la soldadura (y el corte), ya que éste varía en función del
procedimiento y del entorno. Este valor depende de los parámetros más
diversos como, por ejemplo, el procedimiento de soldadura (soldadura MIG/
MAG, soldadura TIG), del tipo de corriente seleccionado (corriente continua,
corriente alterna), de la gama de potencia, del tipo de producto de soldadura, del comportamiento de resonancia de la pieza de trabajo, del entorno del
puesto de trabajo, etc.
Al soldar se genera humo con gases y vapores perjudiciales para la salud.
El humo de soldadura contiene sustancias que eventualmente pueden
provocar enfermedades congénitas y causar cáncer.
Mantener la cabeza alejada del humo y los gases de soldadura.
El humo y los gases nocivos
- no se deben inhalar
- se deben apirar fuera del sitio de trabajo con medios adecuados.
ud_fr_st_sv_00503 012013
Asegurar una aportación suficiente de aire fresco.
En caso de ventilación insuficiente, utilizar una máscara de respiración con
alimentación de aire.
En caso de duda sobre la capacidad de aspiración, comparar los valores de
emisión de sustancias dañinas con los valores límites admitidos.
Cerrar la válvula de la bombona de gas protector o la alimentación de gas
central si no se realizan trabajos de soldadura.
IV
Page 49
Peligro por gases
y vapores dañinos
(Continuación)
Los componentes siguientes, entre otros, son responsables del grado de
nocividad del humo de soldadura:
- metales utilizados para la pieza a soldar
- electrodos
- revestimientos
- limpiadores, desengrasantes y similares
Por este motivo se deben tener en cuenta las hojas de datos de seguridad
de los materiales y las indicaciones de los fabricantes que hacen referencia
a los componentes citados.
Mantener los vapores inflamables (p.ej. vapores de solventes) alejados del
ámbito de radiación del arco voltaico.
Peligro por
proyección de
chispas
Peligros por
corriente de red y
corriente de
soldadura
La proyección de chispas puede causar incendios y explosiones.
Nunca soldar cerca de materiales inflamables.
Los materiales inflamables deben estar a por lo menos 11 metros (35 pies)
del arco voltaico, o llevar una cobertura homologada.
Tener preparado un extintor adecuado y certificado.
Las chispas y piezas de metal caliente también pueden pasar a otras zonas
del entorno a través de pequeñas ranuras y aperturas. Tomar las medidas
necesarias para evitar que haya riesgos de lesiones y de fuego.
No soldar en zonas con riesgo de inflamación o de explosión, ni en depósitos, recipientes o tubos cerrados, si éstos no estuvieran preparados según
las normas nacionales e internacionales.
No está permitido soldar en recipientes que contengan o hubieran contenido gases, carburantes, aceites minerales y similares. Hay peligro de explosión debido a los residuos.
Por lo general, una descarga eléctrica puede resultar mortal.
No tocar las piezas bajo tensión dentro y fuera del aparato.
En la soldadura MIG/MAG y TIG también llevan tensión el alambre de
soldar, la bobina de alambre, los rodillos de accionamiento, así como todas
las piezas metálicas que están en contacto con el alambre de soldar.
ES
Colocar siempre el avance de alambre sobre una superficie suficientemente
aislada, o sobre un soporte adecuado de avance de alambre con aislamiento.
Proporcionar una protección adecuada para el propio usuario y las personas, frente al potencial de tierra o de masa, con una base o cubierta seca y
aislante. La base o cubierta debe cubrir completamente toda la zona entre
el cuerpo y el potencial de masa.
Todos los cables y conductos deben ser resistentes, estar intactos, aislados
y tener un tamaño suficiente. Las conexiones flojas, los cables o conductos
chamuscados, dañados o de tamaño insuficiente deben ser sustituidos
inmediatamente.
V
ud_fr_st_sv_00503 012013
Page 50
Peligros por
corriente de red y
corriente de
soldadura
(Continuación)
No colocar los cables o conductos alrededor del cuerpo o de miembros.
El electrodo de soldar (varilla, electrodo de tungsteno, alambre de soldar,...)
- nunca se debe sumergir en líquidos para enfriarlo
- nunca se debe tocar con la fuente de corriente encendida.
Entre los electrodos de soldar de dos aparatos de soldar puede haber, p.ej.
el doble de la tensión de marcha sin carga de una aparato de soldar. Al
tocar simultáneamente los potenciales de ambos electrodos puede eventualmente haber un riesgo de muerte.
Hacer comprobar regularmente por un electricista el funcionamiento del
conductor de alimentación de red y del aparato.
Utilizar el aparato solamente en una red con conductor protector y una base
de enchufe con contacto de conductor protector.
Si el aparato se utilizase en una red sin conductor protector y en una base
de enchufe sin contacto de conductor protector, esto se consideraría una
negligencia grave. El fabricante no asume responsabilidad alguna por los
daños que resulten de ello.
Si es necesario, con los medios adecuados se proporcionará la conexión de
tierra suficiente de la pieza a soldar.
Corrientes de
fuga
Desconectar los aparatos que no se utilicen.
Al realizar trabajos a una gran altura, llevar un arnés de seguridad para
evitar caídas.
Antes de trabajar en el aparato, desconectarlo y desenchufarlo de la red.
Asegurar el aparato con un letrero legible y comprensible para evitar que
sea enchufado y encendido indebidamente.
Después de abrir el aparato:
- descargar todos los componentes que almacenan carga eléctrica
- asegurar que todos los componentes estén sin corriente.
Si fuera necesario trabajar en piezas bajo tensión, recurrir a una segunda
persona que desconectase a tiempo el interruptor principal.
Si no se observan las indicaciones siguientes, es posible que se generen
corrientes vagabundas, que pueden causar lo siguiente:
- peligro de incendio
- calentamiento excesivo de componentes, que están unidos a la pieza a
soldar
- destrucción de conductores protectores
- daños al aparato y a otras instalaciones eléctricas
ud_fr_st_sv_00503 012013
Establecer una unión firme de la pinza con la pieza a soldar.
Sujetar la pinza de la pieza a soldar lo más cerca posible del punto de
soldadura.
En el caso de un suelo conductor, colocar el aparato con un aislamiento
suficiente respecto al suelo.
Al utilizar distribuidores de corriente, tomas de doble cabezal, etc. tenga en
cuenta lo siguiente: el electrodo del soplete para soldar/portaelectrodos no
VI
Page 51
Corrientes de
fuga
(Continuación)
utilizado también es conductor de potencia. Procure que el lugar de almacenamiento del soplete para soldar/portaelectrodos no utilizado esté
suficientemente aislado.
En caso de aplicaciones MIG/MAG automatizadas, el electrodo de soldadura aislado sólo se debe conducir desde el bidón de hilo de soldadura, la
bobina grande o la bobina de hilo hacia el avance de hilo.
Clasificaciones
de aparatos CEM
Medidas de
compatibilidad
electromagnética
(CEM)
Aparatos de la clase de emisión A:
- Sólo están destinados al uso en zonas industriales.
- Pueden provocar perturbaciones condicionadas a la línea e irradiadas
en otras regiones.
Aparatos de la clase de emisión B:
- Cumplen los requisitos de emisión en zonas residenciales e industria-
les. Lo mismo es aplicable a zonas residenciales en las que se produce
el suministro de energía desde una red de baja tensión pública.
Clasificación de aparatos CEM según la placa de características o los datos
técnicos
En casos especiales puede ocurrir que, a pesar de cumplir valores límite de
emisión normalizados, se produzcan influencias para el campo de aplicaciones previsto (por ejemplo, cuando hay aparatos sensibles en el lugar de
emplazamiento o cuando el lugar de emplazamiento se encuentra cerca de
receptores de radio o televisión).
En este caso, el empresario está obligado a tomar unas medidas adecuadas para eliminar las perturbaciones.
Comprobar y evaluar los posibles problemas y la resistencia a interferencias de las instalaciones del entorno, según las normativas nacionales e
internacionales:
- dispositivos de seguridad
- conductores de red, de señales y de transmisión de datos
- instalaciones de informática y de telecomunicaciones
- instalaciones de medición y calibración
ES
Medidas de apoyo para evitar problemas de compatibilidad electromagnética:
a) alimentación de red
- si se presentaran interferencias electromagnéticas a pesar de una
conexión de red reglamentaria, tomar medidas adicionales (p.ej. utilizando filtros de red adecuados).
b) conductores de soldadura
- mantenerlos lo más cortos posible
- tenderlos bien juntos (también para evitar los problemas electromagnéticos)
- y alejados de otros conductores
c) compensación de potencial
d) conexión a tierra de la pieza
- si fuera necesario, establecer la tierra a través de condensadores
adecuados.
e) blindaje, si fuera necesario
- blindar otras instalaciones en el entorno.
- blindar toda la instalación de soldar.
VII
ud_fr_st_sv_00503 012013
Page 52
Medidas de
campos electromagnéticos
Los campos electromagnéticos pueden causar daños a la salud, que aún
no se conocen.
- efectos nocivos para la salud de personas en la proximidad, p.ej. portadores de marcapasos y de aparatos auditivos
- los portadores de marcapasos deben consultar a su médico antes de
acercarse o permanecer en la cercanía del aparato y del proceso de
soldadura.
- por razones de seguridad, mantener la máxima distancia posible entre
los cables de soldadura y la cabeza/torso del soldador.
- no llevar los cables de soldadura ni el haz de cables sobre el hombro y
no enrollarlos en el cuerpo o partes del cuerpo.
Puntos de peligro especiales
Mantener las manos, el pelo, la ropa y las herramientas alejadas de las
piezas móviles, como por ejemplo:
- ventiladores
- engranajes
- Rodillos
- ejes
- bobinas de alambre y alambres de soldar
No introducir la mano en las ruedas dentadas del accionamiento de alambre.
Las cubiertas y las piezas laterales sólo pueden ser retiradas/abiertas
durante los trabajos de mantenimiento y reparación.
Durante el funcionamiento:
- asegurar que todas las cubiertas estén cerradas y que todos los laterales estén montados correctamente.
- mantener todas las cubiertas y los laterales cerrados.
La salida del alambre de soldar del soplete implica un alto riesgo de lesiones (perforación de la mano, lesiones de la cara y los ojos...). Por eso
mantener siempre el soplete alejado del cuerpo (aparatos con avance de
alambre).
No tocar la pieza durante y después de la soldadura - peligro de quemadura.
ud_fr_st_sv_00503 012013
Mientras las piezas se enfrían pueden desprender escoria. Llevar el equipo
de protección reglamentario y asegurar la seguridad de otras personas
también durante el tratamiento posterior de piezas.
Dejar enfriar el soplete y otros componentes del equipo con alta temperatura de trabajo, antes de trabajar en los mismos.
En los espacios con riesgos de fuego y de explosión se aplican reglas
especiales; observar las correspondientes normativas nacionales e internacionales.
Las fuentes de corriente para trabajos en espacios con elevado riesgo
eléctrico (p.ej. calderas) deben estar marcadas con el signo (Safety). Sin
embargo, la fuente de corriente no debe encontrarse en estos recintos.
Peligro de escaldadura a causa de la salida de agente refrigerante. Antes
de desenchufar las conexiones del avance o retorno del agua, desconectar
el aparato refrigerador.
VIII
Page 53
Puntos de peligro especiales
(Continuación)
Utilizar sólo los adecuados mecanismos prensores de carga del fabricante
para el transporte por grúa de aparatos.
- Colgar las cadenas olos cables en los puntos de sujeción previstos del
medio de sujeción de carga adecuado.
- Cadenas oLos cables deberán tener el ángulo más pequeño posible
respecto a la vertical.
- Quitar la bombona de gas y el avance de alambre (aparatos MIG/MAG y
TIG).
Al suspender el avance de alambre de una grúa durante la soldadura,
utilizar siempre un dispositivo de suspensión de avance de alambre adecuado y aislante (aparatos MIG/MAG y TIG).
Si el aparato está equipado con una correa de transporte o un asa de
transporte, éstas sólo deberían utilizarse para el transporte manual. La
correa de transporte no es apta para el transporte por medio de una grúa,
carretilla elevadora u otras herramientas elevadoras mecánicas.
Comprobar periódicamente todos los medios de fijación (correas, hebillas,
cadenas, etc.) que se utilicen en relación con el equipo o sus componentes
(por ejemplo, con respecto a daños mecánicos, corrosión o cambios provocados por otras influencias ambientales).
El intervalo y alcance de las pruebas deben cumplir al menos las normas y
directivas nacionales vigentes en cada momento.
ES
Merma de los
resultados de
soldadura
Peligro por
bombonas de
gas protector
Peligro de escape imperceptible del gas protector (incoloro e inodoro), en
caso de que se utilice un adaptador para conectar el gas protector. La rosca
del adaptador para conectar el gas protector, que se encuentra en un lado
del aparato, se tiene que obturar, antes del montaje, con una cinta de teflón
apropiada.
Se deben cumplir las siguientes especificaciones relativas a la calidad del
gas protector para garantizar un funcionamiento seguro y correcto del
sistema de soldadura:
- Tamaño de las partículas sólidas <40µm
- Punto de rocío de presión <-20°C
- Máx. contenido de aceite <25mg/m³
Utilizar filtros si fuera necesario.
¡OBSERVACIÓN! Existe peligro de suciedad especialmente en
caso de conductos anulares.
Las bombonas de gas protector contiene gas bajo presión y pueden explotar en caso de daño. Dado que las bombonas de gas protector forman parte
del equipo de soldar, deben ser tratadas con sumo cuidado.
Proteger las bombonas de gas protector con gas comprimido contra el
exceso de calor, los golpes mecánicos, la escoria, las llamas abiertas, las
chispas y los arcos voltaicos.
Montar las bombonas de gas protector verticalmente y sujetarlas según las
instrucciones, para que no puedan volcar.
Mantener las bombonas de gas protector alejadas de los circuitos de
corriente de soldadura y otros de tipo eléctrico.
IX
ud_fr_st_sv_00503 012013
Page 54
Peligro por
bombonas de
gas protector
(Continuación)
Nunca colgar un soplete sobre una bombona de gas protector.
Nunca tocar una bombona de gas protector con un electrodo de soldar.
Peligro de explosión - nunca soldar en una bombona de gas protector bajo
presión.
Utilizar siempre únicamente las bombonas de gas protector adecuadas para
la aplicación, con los accesorios correspondientes (reguladores, mangueras
y valvulería...) . Utilizar solamente bombonas de gas protector y accesorios
en buen estado.
Al abrir la válvula de una bombona de gas protector, apartar la cara de la
salida.
Cuando no se esté soldando, cerrar la válvula de gas protector.
Cuando la bombona de gas protector no esté conectada, dejar puesta la
tapa en la válvula de la misma.
Observar las instrucciones del fabricante y las correspondientes normativas
nacionales e internacionales para bombonas de gas protector y accesorios.
Medidas de
seguridad en el
sitio de colocación y durante el
transporte
¡Un aparato que vuelque puede ser un peligro mortal! Colocar el aparato de
modo estable, sobre una base plana y firme.
- Se admite un ángulo de inclinación máxima de 10º.
En los recintos con riesgo de incendio y de explosión se aplican reglamen-
taciones especiales
- observar las correspondientes normativas nacionales e internacionales.
Por medio de instrucciones y controles internos, asegurarse de que el
entorno del puesto de trabajo siempre esté limpio y ordenado.
Colocar y manejar el aparato solo de conformidad con el tipo de protección
indicado en la placa indicadora de potencia.
Al colocar el aparato, dejar una distancia en torno a él de 0,5 m aprox.,
para que el aire de refrigeración pueda circular sin problemas.
Al transportar el aparato, asegurarse que se respeten las normativas nacionales y regionales aplicables y el reglamento de prevención de accidentes.
Esto se aplica especialmente a las directrices relativas a los peligros durante el transporte y el desplazamiento.
Antes de transportar el aparato, dejar salir por completo el refrigerante y
desmontar los siguientes componentes:
- Aparato de avance del alambre
- Bobina de alambre
- Superficie de atmósfera protectora
ud_fr_st_sv_00503 012013
Después del transporte y antes de la puesta en marcha, realizar siempre un
examen visual del aparato para comprobar si hay algún daño. Antes de la
puesta en marcha, hacer reparar los daños que se puedan descubrir por
personal debidamente formado.
X
Page 55
Medidas de
seguridad durante el servicio
normal
Utilizar el aparato solamente cuando todos los dispositivos de protección
estén plenamente funcionales. Si los dispositivos de protección no están
plenamente funcionales, hay peligros para
- la integridad física y la vidad del operario o terceros,
- el aparato y otros bienes del operador
- el trabajo eficiente con el trabajo.
Reparar los dispositivos de protección que no funcionen perfectamente,
antes de encender el aparato.
Nunca rodear los dispositivos de protección ni ponerlos fuera de servicio.
Antes de encender el aparato, asegurarse de que nadie esté en peligro.
- Revisar el aparato al menos un vez por semana, para detectar daños
externos y comprobar la aptitud funcional de los dispositivos de protección.
- Siempre sujetar bien la bombona de gas protector y quitarla para el
transporte con grúa.
- Solamente el refrigerante original del fabricante es apto, gracias a sus
propiedades (conductividad eléctrica, anticongelante, compatibilidad con
material, inflamabilidad...), para el uso en nuestros aparatos.
- Utilizar exclusivamente el refrigerante original del fabricante adecuado.
- No mezclar los refrigerantes originales del fabricante con otros productos refrigerantes.
- En caso de daños al utilizar otros refrigerantes, el fabricante no asume
la responsabilidad y la garantía pierde su validez.
- En determinadas condiciones, el refrigerante es inflamable. Transportar
el refrigerante solamente en los envases originales cerrados y mantenerlo alejado de fuentes de inflamación.
- Eliminar correctamente el refrigerante usado, según las normativas
nacionales e internacionales. Su centro de servicio o la página web del
fabricante le proporcionarán la hoja de datos de seguridad.
- Comprobar el nivel de refrigerante en el equipo frío, antes de cada inicio
de soldadura.
ES
Mantenimiento y
reparación
En el caso de piezas de otras marcas no se garantiza que éstas fueran
diseñadas y fabricadas para los requisitos de carga y de seguridad. Utilizar
exclusivamente repuestos y consumibles originales (aplicable también a
piezas normalizadas).
Sin la correspondiente autorización del fabricante, no efectuar ningún tipo
de modificaciones en el aparato.
Cambiar inmediatamente los componentes que no estén en perfecto estado.
Para los pedidos, indicar la denominación exacta y la referencia de la lista
de repuestos, así como el número de serie de su aparato.
XI
ud_fr_st_sv_00503 012013
Page 56
Comprobación
relacionada con
la técnica de
seguridad
El fabricante recomienda encomendar, al menos cada 12 meses, una
comprobación relacionada con la técnica de seguridad del aparato.
El fabricante recomienda realizar una calibración de las fuentes de corriente
en un intervalo de 12 meses.
Se recomienda que un electricista especializado homologado realice una
comprobación relacionada con la técnica de seguridad en los siguientes
casos
- Tras cualquier cambio
- Tras montajes o transformaciones
- Tras reparación, cuidado y mantenimiento
- Al menos cada doce meses.
Para la comprobación relacionada con la técnica de seguridad se deben
observar las normas y directivas nacionales e internacionales.
Su centro de servicio le proporcionará información más detallada para la
comprobación relacionada con la técnica de seguridad y la calibración. Bajo
demanda, también le proporcionará la documentación necesaria.
Eliminación
Identificación de
seguridad
¡No tire este aparato junto con el resto de las basuras domésticas!
De conformidad con la Directiva europea 2002/96/CE sobre residuos de
aparatos eléctricos y electrónicos y su transposición al derecho nacional,
los aparatos eléctricos usados deben ser recogidos por separado y reciclados respetando el medio ambiente. Asegúrese de devolver el aparato usado
al distribuidor o solicite información sobre los sistemas de desecho y recogida locales autorizados.
¡Hacer caso omiso de la presente directiva europea puede acarrear posibles efectos sobre el medio ambiente y su salud!
Los aparatos con el marcado CE cumplen con los requisitos básicos de la
directriz de baja tensión y compatibilidad electromagnética (p.e., las normas
de producto relevantes de la serie de normas EN 60 974).
Los aparatos con la marca de certificación CSA cumplen con los requisitos
de las normas aplicables para Canadá y EE.UU.
Seguridad de
datos
Derecho de
propiedad intelectual
ud_fr_st_sv_00503 012013
El usuario es el responsable de garantizar la seguridad de los datos frente a
cambios en los ajustes de fábrica. El fabricante no se hace responsable en
el caso de que se borren los ajustes individuales.
La propiedad intelectual de este manual de instrucciones pertenece al
fabricante.
El texto y las ilustraciones corresponden al estado de la técnica en la fecha
de impresión. Queda reservado el derecho a realizar modificaciones. El
contenido del manual de instrucciones no justifica ningún tipo de derecho
por parte del comprador. Agradecemos todas las sugerencias de mejoras y
la indicación de errores en el manual de instrucciones.
XII
Page 57
Tabla de contendio
Generalidades................................................................................................................................................ 3
Principio ................................................................................................................................................... 3
Concepción del aparato ................................................................................................................................. 4
Generalidades .......................................................................................................................................... 4
TP 1500 RC .............................................................................................................................................. 4
TP 1500 TIG ............................................................................................................................................. 4
VRD .......................................................................................................................................................... 5
Campos de aplicación.................................................................................................................................... 5
Soldeo con electrodo de varilla ................................................................................................................. 5
Soldadura WIG ......................................................................................................................................... 5
Elementos de mando y conexiones ............................................................................................................... 6
Seguridad ................................................................................................................................................. 6
Fuente de corriente ................................................................................................................................... 6
Antes de la puesta en marcha ....................................................................................................................... 8
Seguridad ................................................................................................................................................. 8
Utilización acorde con el diseño ............................................................................................................... 8
Directrices de emplazamiento .................................................................................................................. 8
Conexión a la red eléctrica ....................................................................................................................... 8
Soldeo con electrodo de varilla ...................................................................................................................... 9
Seguridad ................................................................................................................................................. 9
Preparación .............................................................................................................................................. 9
Seleccionar el procedimiento .................................................................................................................... 9
Ajustar la corriente de soldadura, encender el arco voltaico ....................................................................10
Función Hot-Start.....................................................................................................................................10
Función Anti-Stick....................................................................................................................................10
ES
Soldeo WIG .................................................................................................................................................. 11
Seguridad ................................................................................................................................................ 11
Generalidades ......................................................................................................................................... 11
Preparación ............................................................................................................................................. 11
Ajustar la cantidad de gas protector ........................................................................................................12
Seleccionar el procedimiento ...................................................................................................................12
Ajustar la corriente de soldadura, encender el arco voltaico ....................................................................12
Función TIG Comfort-Stop ........................................................................................................................13
El menú Setup ..............................................................................................................................................16
Posibilidades de ajuste ............................................................................................................................16
Principio de funcionamiento .....................................................................................................................16
Ajustar parámetros ..................................................................................................................................16
Parámetro Dinámica (para el procedimiento de soldeo de electrodo de varilla) ........................................17
El parámetro curva característica (para procedimiento soldeo de electrodo de varilla con electrodo CEL)17
Parámetro TIG Comfort-Stop (para el procedimiento de soldeo WIG) .......................................................18
Parámetro Frecuencia (para el procedimiento de soldeo WIG por arco voltaico pulsado) ........................19
Tabla de ajustes por defecto de los parámetros .......................................................................................19
Servicio generador ........................................................................................................................................19
Requisitos ...............................................................................................................................................19
Cuidado, mantenimiento y eliminación.......................................................................................................... 20
Generalidades .........................................................................................................................................20
Con cada puesto en servicio ....................................................................................................................20
Cada 2 meses .........................................................................................................................................20
Cada 6 meses .........................................................................................................................................20
Eliminación ..............................................................................................................................................20
Datos técnicos .............................................................................................................................................21
Seguridad ................................................................................................................................................21
TP 1500, TP 1500 VRD, TP 1500 RC, TP 1500 TIG, TP 1500 TIG VRD ................................................... 21
1
Page 58
TP 1500 VRD, TP 1500 TIG VRD .................................................................................................................. 22
Generalidades .........................................................................................................................................22
Principio de seguridad TP 1500 VRD, TP 1500 TIG VRD ......................................................................... 22
Visualización en caso de que no exista un limitador de tensión ..............................................................22
Diagnóstico y corrección de fallos ................................................................................................................23
Seguridad ................................................................................................................................................23
Diagnóstico de fallos TP 1500, TP 1500 RC, TP 1500 TIG .......................................................................23
Esquema de cableado
Lista de repuestos
Fronius Worldwide
2
Page 59
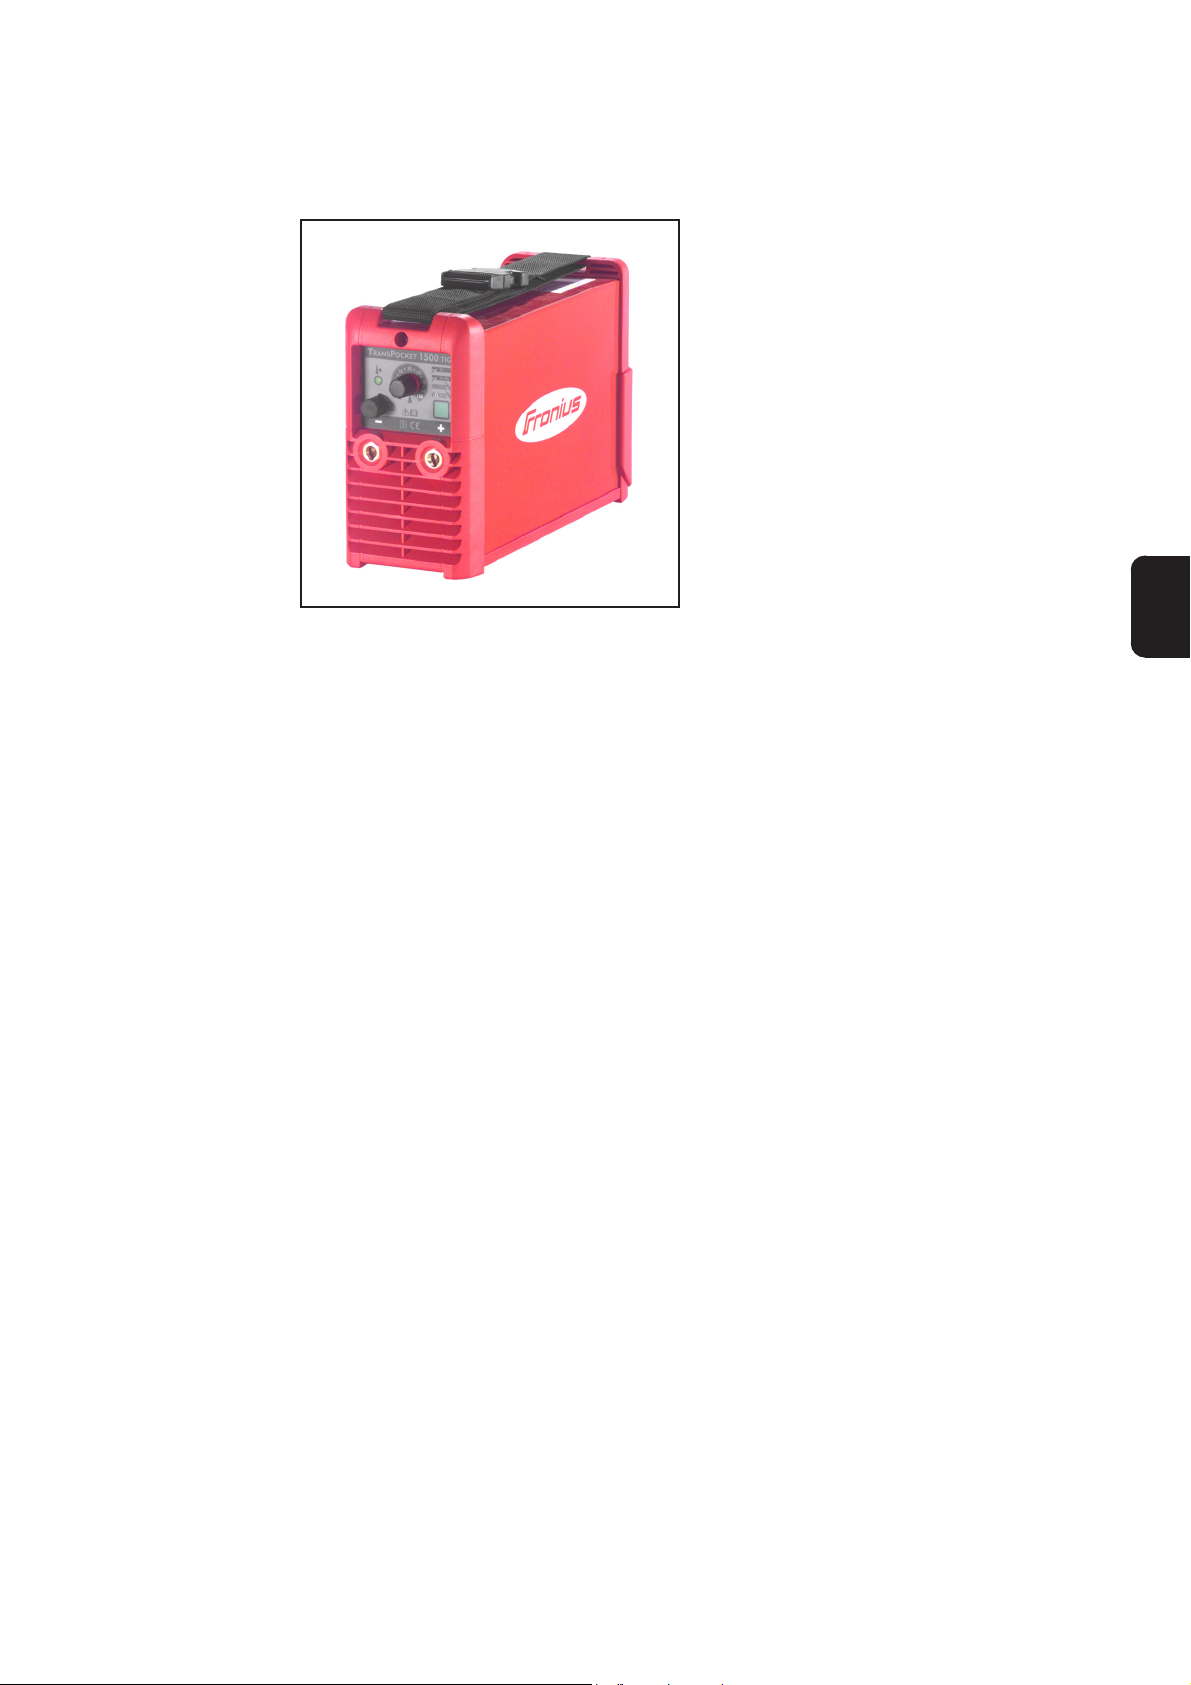
Generalidades
Principio
La Fuente de corriente TP 1500 representa un nuevo eslabón de la última generación de rectificadores de soldadura.
Gracias a su electrónica de alto rendimiento, se logró crear un rectificador único
en su tipo, con un peso de sólo 4,7 kg.
La TP 1500 funciona según el principio
del inversor por resonancia. La tensión de
la red eléctrica es rectificada. A continuación tiene lugar una inversión de la
tensión continua, con una frecuencia de
hasta 150 kHz. Después del transformador de soldadura se obtiene la tensión de
trabajo deseada, que se suministra
rectificada a las salidas.
Ilustr.1 Aparato de soldar TP 1500
En el desarrollo del principio del inversor destinado al inversor por resonancia se
tomaron rumbos completamente nuevos para la Fuente de corriente TP 1500. En lugar
de un simple conmutador de transistor o de una modulación de anchos de impulsos, se
utiliza el principio del convertidor por resonancia para la generación de la tensión
primaria de alta frecuencia.
A pesar de su regulación complicada para la aplicación en soldadura, el principio del
convertidor por resonancia ofrece una serie de ventajas:
- Gracias a la estructura de resonancia se puede realizar una "curva característica
inicial casi ideal"
- La reducción de las pérdidas en conmutación permite frecuencias de conmutación
más altas acompañadas por un rendimiento óptimo
- Excelentes propiedades de encendido y soldadura con el mínimo peso posible y
las dimensiones más reducidas
ES
Un regulador electrónico adapta las características de la fuente de corriente al electrodo a soldar. Al utilizar electrodos de celulosa (CEL), un modo de operación seleccionable específicamente asegura resultados de soldadura perfectos.
La posibilidad de efectuar soldaduras WIG (volframio) con encendido por contacto
representa una ampliación notable del campo de uso y aplicación.
3
Page 60
Concepción del aparato
Generalidades Además del completo equipamiento de la Fuente de corriente TP 1500 estándar, las
versiones TP 1500 VRD, TP 1500 RC, TP 1500 TIG y TP 1500 TIG VRD ofrecen una
funcionalidad incrementada.
Las 5 versiones de la Fuente de corriente TP 1500 son de tamaño reducido, pero están
construidas para funcionar de modo fiable incluso en condiciones muy difíciles. Los
chasis de chapa revestidos al polvo, la protección de los elementos de control por un
bastidor de plástico y los manguitos de conexión con cierre bayoneta satisfacen los más
altos requisitos. La correa de transporte permite un transporte cómodo, en la empresa o
en las obras.
TP 1500 RC La Fuente de corriente TP 1500 RC ofrece una posibilidad de conexión para el mando a
distancia TR 1500 y para el mando a distancia de pedal TR 1500 F.
Los telerreguladores que pueden ser conectados a la toma de mando a distancia de la
Fuente de corriente TP 1500 RC sirven para ajustar la corriente de soldadura durante el
trabajo.
TP 1500 TIG Adicionalmente al equipamiento de la Fuente de corriente TP 1500 RC, el modelo TP
1500 TIG ofrece una funcionalidad ampliada para la soldadura WIG (gas inerte, electrodo de volframio).
El soplete de soldar WIG tipo TTG 1600 A (chiclé enchufable) está diseñado específicamente para la funcionalidad ampliada de la Fuente de corriente TP 1500 TIG. Además,
el soplete dispone de un potenciómetro para ajustar la corriente de soldadura durante
el proceso de soldadura.
El modo de operación adicional "Soldeo WIG por arco voltaico pulsado" es especialmente apto para:
- Mejor cubrición de fisuras
- Aspecto escamado del cordón de soldadura
Una ampliación considerable del campo de uso y aplicación es la posibilidad de realizar
un soldeo WIG con encendido por contacto y del inigualable TIG-Comfort-Stop.
La función TIG-Comfort-Stop permite por primera vez una reducción continua de la
corriente de soldeo (Downslope) al terminar la soldadura, sin necesidad de un soplete
complicado con tecla de soplete y conducciones de control.
El Downslope se dispara simplemente levantando y bajando el soplete. El descenso
continuo de la corriente de soldeo asegura una protección antigás fiable para el cráter
final o un llenado eficaz del cráter.
El control inteligente del flujo de gas asegura la óptima protección antigás del cordón de
soldadura. Al igual que la función TIG-Comfort-Stop, tampoco requiere tecla de soplete
y conducciones de control. Al encender el arco se activa el gas protector, y al finalizar la
soldadura se desconecta automáticamente.
Dependiendo de la corriente de soldeo seleccionada (10 A hasta 150 A), el tiempo de
flujo posterior de gas es de 3 hasta 12 segundos.
4
Page 61
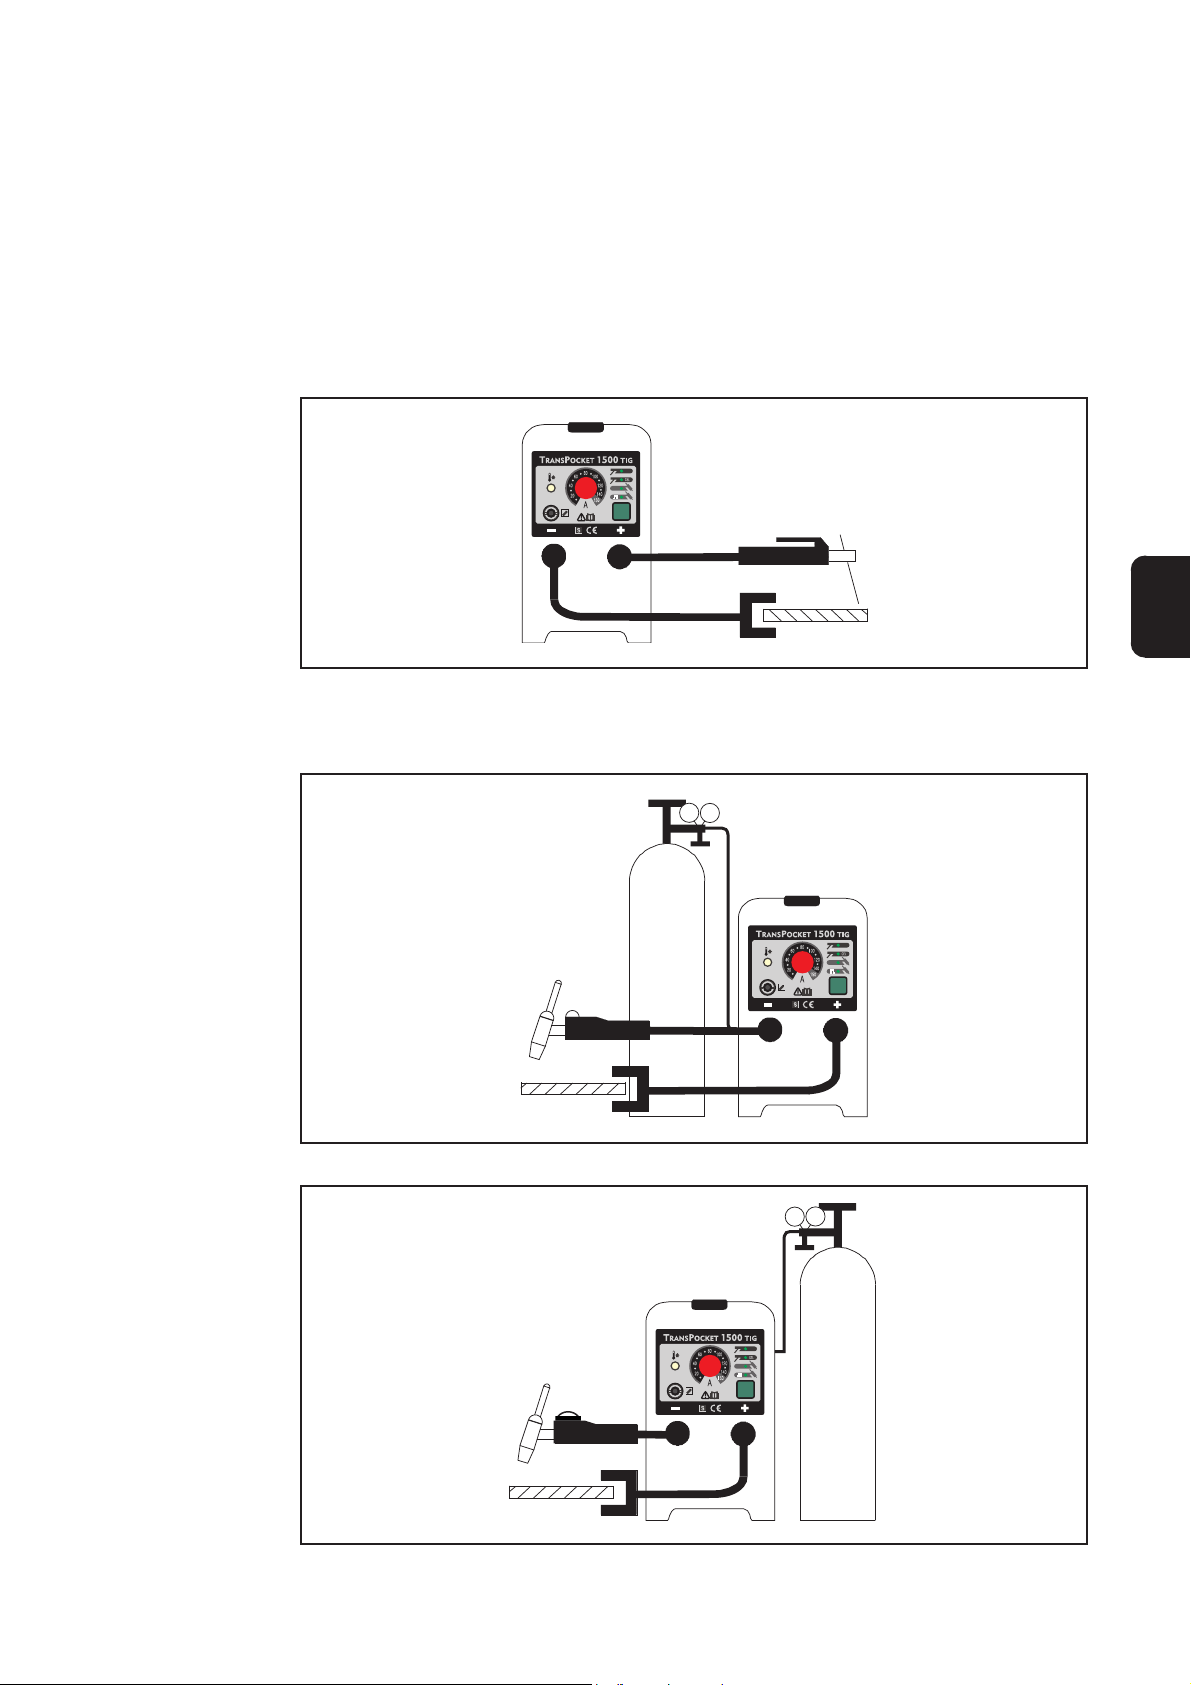
VRD VRD es un dispositivo de seguridad adicional. VRD = Voltage Reduction Device = disposi-
tivo de reducción de la tensión. VRD evita, en la medida de lo posible, las tensiones de
salida que pueden ser peligrosas para las personas (ver „TP 1500 VRD, TP 1500 TIG
VRD“).
Campos de aplicación
Soldeo con
electrodo de
varilla
Illustr.2 TP 1500 equipado para soldeo con electrodo de varilla
ES
Soldadura WIG
Illustr.3 TP 1500 equipado para soldadura WIG
Illustr.4 TP 1500 TIG equipado con soplete de soldeo TTG 1600 A
5
Page 62
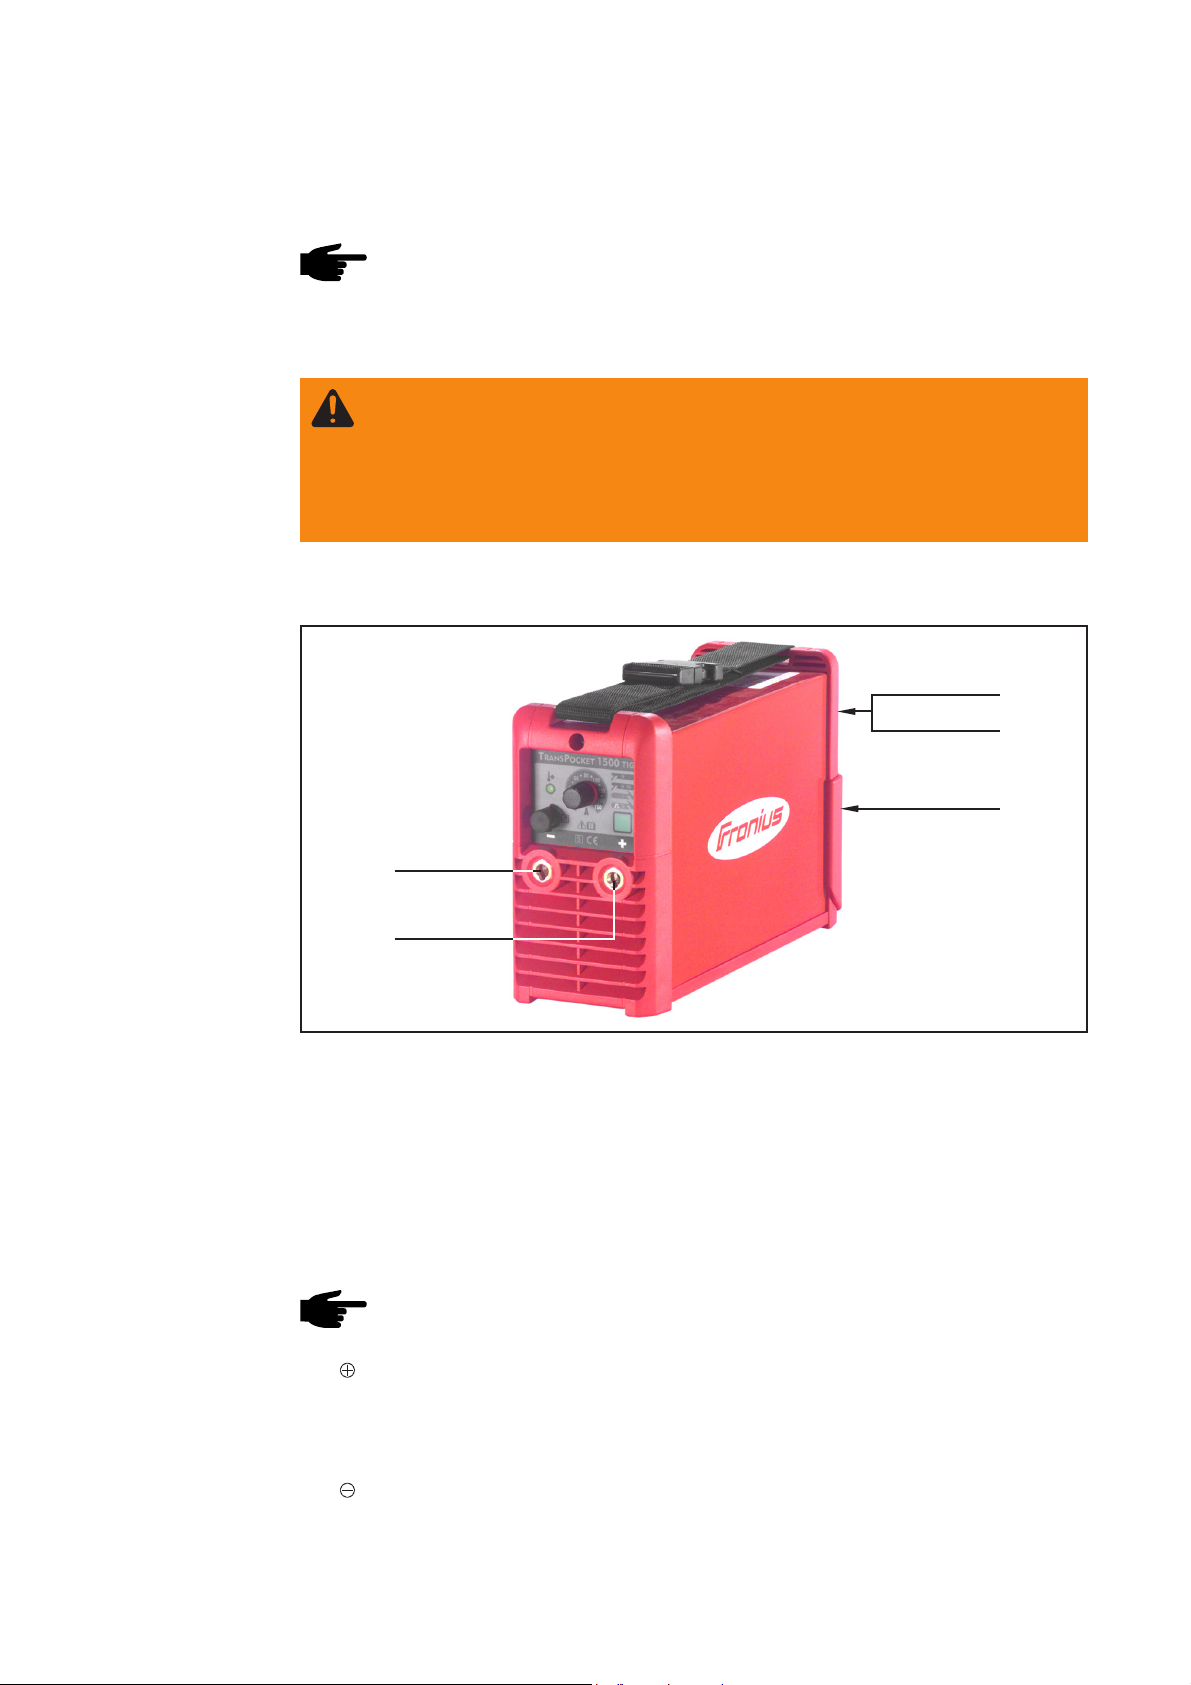
Elementos de mando y conexiones
¡Advertencia! El manejo incorrecto puede causar graves daños personales y
materiales. No utilice las funciones descritas hasta haber leído y comprendido
los documentos siguientes en su totalidad:
- este manual de instrucciones
- y todos los manuales de instrucciones de los componentes del sistema, en
particular las indicaciones de seguridad
Seguridad
Fuente de corriente
¡Nota! Debido a las actualizaciones de software puede haber funciones disponi-
bles en su aparato, aunque aún no estén descritas en este manual, y también
es posible el caso inverso. Además, alguna ilustración puede variar ligeramente
con respecto a los elementos de mando de su aparato. No obstante, el funcionamiento de los elementos de mando es idéntico.
(1)
(2)
(3)
(5)
(4)
Ilustr.5 Vista anterior y posterior TP 1500
(1) Interruptor de corriente
(2) Enchufe para gas protector (sólo con TP 1500 TIG) ... para conectar la manguera
de gas
- Al utilizar un soplete de soldeo TTG 1600 A
(3) Filtro antipolvo ... en la zona de aspiración del ventilador
- Reduce la suciedad en el interior del chasis en condiciones de mucho polvo
¡Nota! Se recomienda utilizar la fuente de corriente con el filtro antipolvo
siempre colocado.
(4) - Enchufe con cierre bayoneta ... para la conexión de:
- Cable de electrodo de varilla o de masa para soldeo con electrodo de varilla
(según tipo de electrodo)
- Cable de masa con soldeo WIG
(5) - Enchufe con cierre bayoneta ... para la conexión de:
- Cable de electrodo de varilla o de masa para soldeo con electrodo de varilla
(según tipo de electrodo)
- Soplete con soldeo WIG (conexión de corriente)
6
Page 63
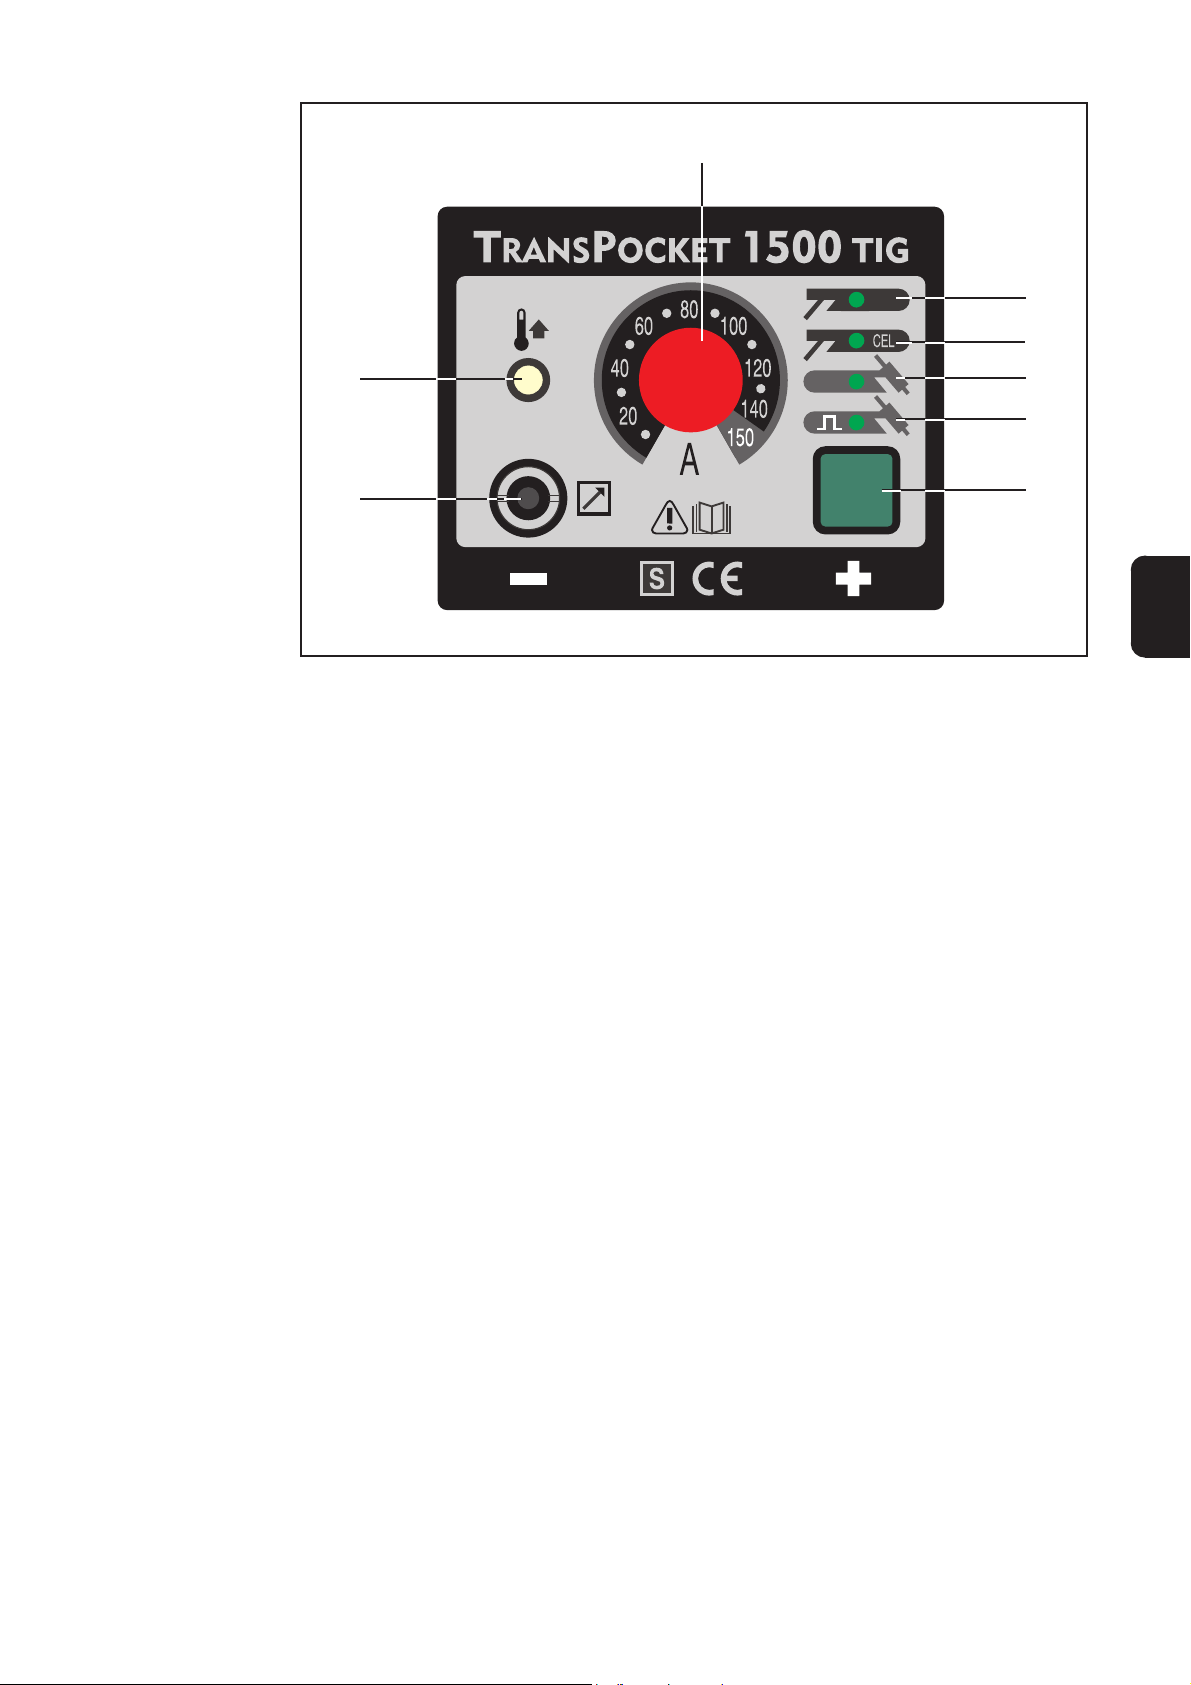
Fuente de corriente
(continuación)
(11)
(10)
(9)
(12)
(8)
(7)
(13)
Ilustr. 6 Fuente de corriente TP 1500 TIG: Elementos de manejo e indicadores en el panel de mando
(6)
(6) Tecla Procedimiento ... para seleccionar el procedimiento de soldeo
- Soldeo de electrodos de varilla (7)
- Soldeo de electrodos de varilla con electrodo CEL (8)
- Soldeo WIG (9)
- Soldeo WIG por arco voltaico pulsado (10) (sólo con TP 1500 TIG)
¡Importante! El procedimiento de soldeo seleccionado queda guardado aún después
de desconectar de la red.
(11) Corriente de soldeo seleccionada ... posibilidad de ajuste continuo de la corrien-
te de soldeo
ES
(12) Indicador de fallo, se ilumina en caso de sobrecarga térmica del aparato
(13) Enchufe de mando a distancia ... para la conexión de:
- Un mando a distancia (sólo con TP 1500 RC y TP 1500 TIG)
- La conducción de control de un soplete TTG 1600 A (sólo con TP 1500 TIG)
7
Page 64
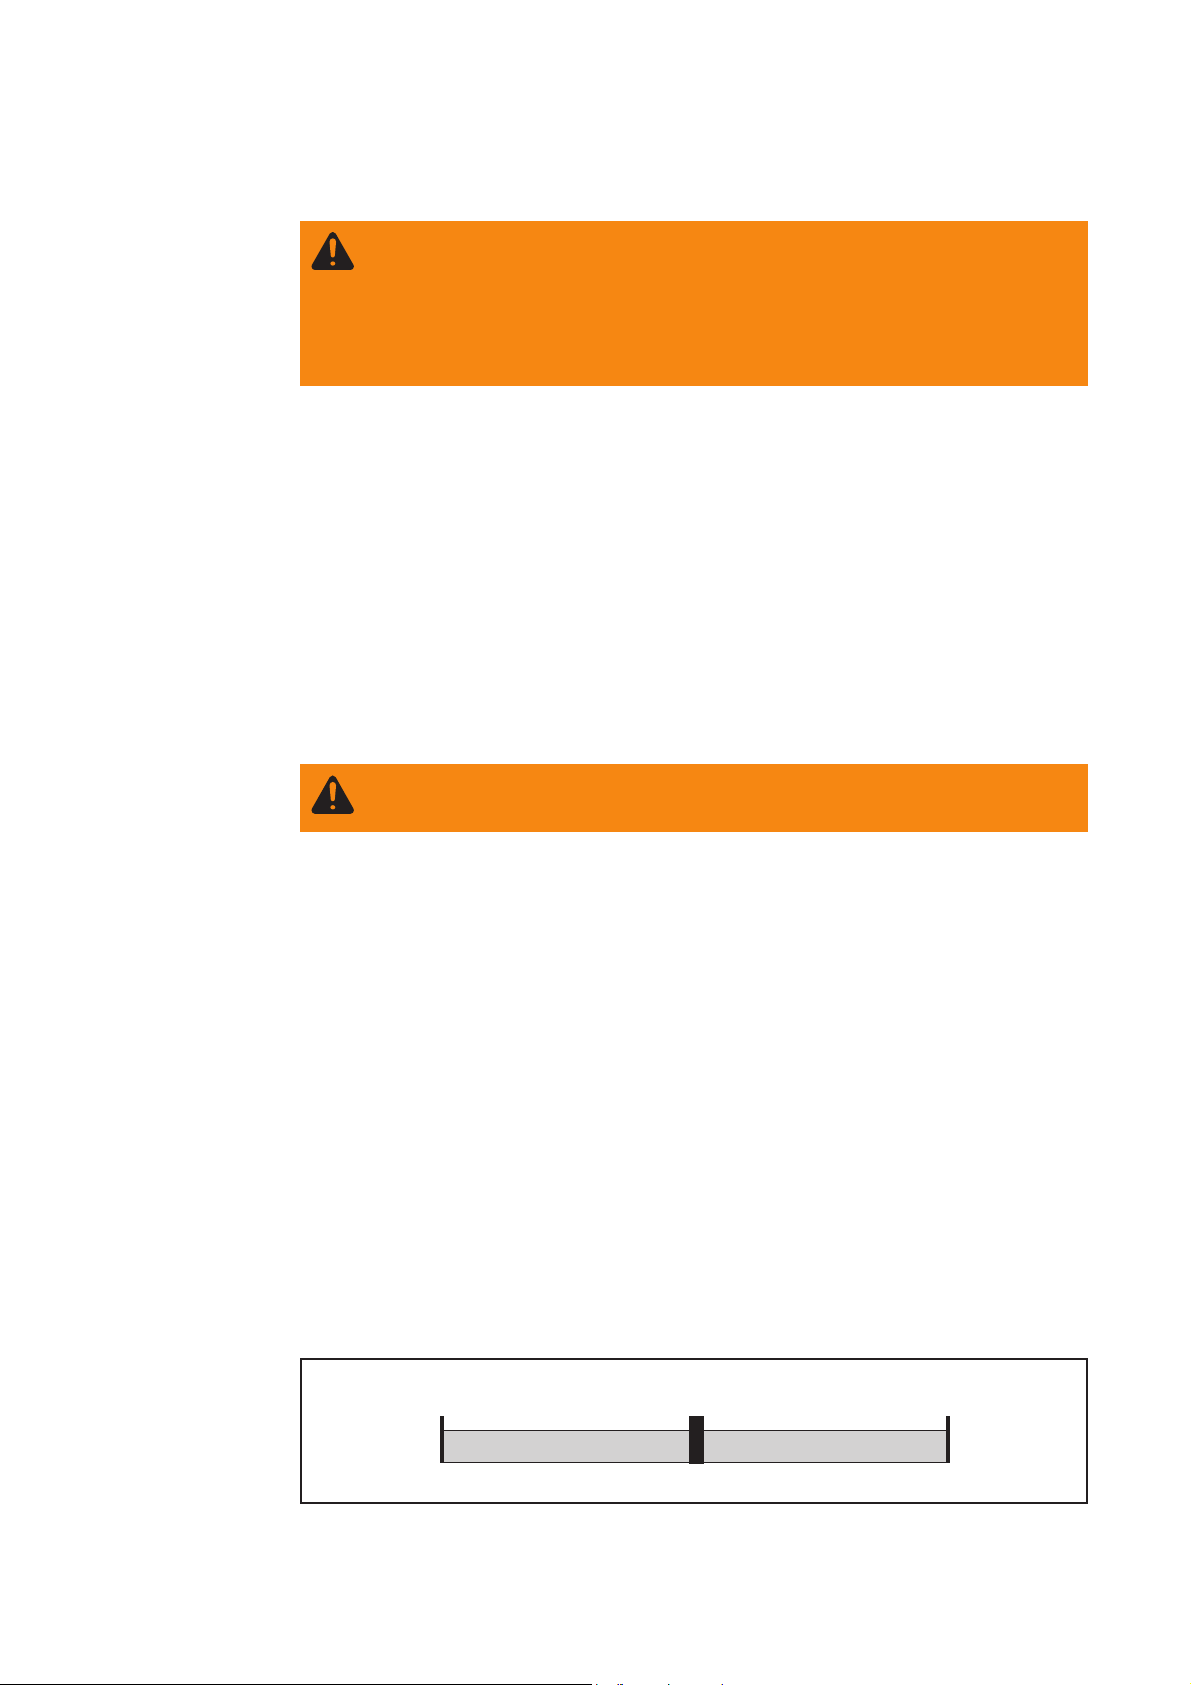
Antes de la puesta en marcha
¡Advertencia! El manejo incorrecto puede causar graves daños personales y
materiales. No utilice las funciones descritas hasta haber leído y comprendido
los documentos siguientes en su totalidad:
- este manual de instrucciones
- y todos los manuales de instrucciones de los componentes del sistema, en
particular las indicaciones de seguridad
¡Advertencia! La caída de un aparato puede representar un peligro mortal.
Coloque los aparatos sobre una base firme y nivelada.
Seguridad
Utilización acorde con el diseño
Directrices de
emplazamiento
La fuente de corriente está diseñada exclusivamente para la soldadura de electrodos
de varilla y WIG. Cualquier otro uso se considera como no previsto. El fabricante no
asumirá ninguna responsabilidad por los daños subsecuentes.
También forma parte de la utilización prevista:
- la observación de todas las indicaciones del manual de instrucciones
- la observación de los trabajos de revisión y mantenimiento
La fuente de corriente está certificada según la clase de protección IP23, lo que significa:
- protección contra penetración de cuerpos extraños Ø 12,5 mm (.49 in.)
- protección contra salpicaduras de agua hasta un ángulo de 60° respecto a la
vertical
Por lo tanto, según la clase de protección IP23, puede colocar y operar la máquina de
soldar en el exterior. No obstante, se debe proteger los componentes eléctricos incorporados de la acción directa del agua.
El canal de ventilación representa un dispositivo de seguridad esencial. Por este motivo, al elegir un emplazamiento observe que el aire refrigerante pueda circular libremente por las ranuras de ventilación situadas en la parte anterior y posterior. El posible
polvo metálico (p.ej. producido por trabajos de esmerilado) no debe ser aspirado
directamente por la instalación.
Conexión a la red
eléctrica
Los aparatos están construidos para la tensión de red indicata en la placa de cracterísticas.
230 V~
-15%
Ilustr.7 Márgenes de tolerancia de la tensión de red
La soldadora puede funcionar de serie con una tensión eléctrica de 230 V~ (+/- 15%).
8
265 V~195 V~
+15%
Page 65
Conexión a la
¡Advertencia! La electrucucion puede ser mortal. Si durante la instalación el
aparato está conectado a la red, hay riesgo de graves daños personales y
materiales. Para efectuar trabajos en el aparato, es imprescindible:
- poner el interruptor de red en la posición „O“,
- desenchufar el aparato de la red.
¡Advertencia! El manejo incorrecto puede causar graves daños personales y
materiales. No utilice las funciones descritas hasta haber leído y comprendido
los documentos siguientes en su totalidad:
- este manual de instrucciones
- y todos los manuales de instrucciones de los componentes del sistema, en
particular las indicaciones de seguridad
¡Precaución! Peligro de daños personales o materiales debido a elelctrocución.
En cuanto ponga el interruptor de red en la posición „I“, el electrodo de varilla
lleva tensión. Observe que el elctrodo de varilla no entre en contacto con personas o con piezas con conductividad eléctrica o conectadas a tierra (p.ej. cuerpo
del aparato, etc.).
red eléctrica
(continuación)
En función del margen de tolerancia de +/- 15% también puede funcionar en una red de
220 V~ o 240 V~.
¡Nota! En caso de utilizar una tensión de red equivocada, la garantía queda sin
validez.
Si su modelo de aparato no viniese con cable de alimentación o clavija para la red, éstos
se deben montar observando las correspondientes normativas nacionales. Los fusibles
necesarios para la alimentación de red se especifican en los Datos Técnicos.
¡Nota! Una installación eléctrica sin las dimensiones adecudas puede causere
graves daños materiales. Observe la alimentación eléctrica y los fusibles. Rigen
los Datos Técnicos indicados en las placa de características.
Soldeo con electrodo de varilla
Seguridad
Preparación
Seleccionar el
procedimiento
ES
- Según el tipo de electrodo, introduzca el cable de soldeo en el enchufe (4) ó (5) y
bloquéelo girando hacia la derecha
- Enchufe a la red
- Ponga el interruptor de red (1) en posición "I"
- Con la tecla Procedimiento (6) seleccione uno de los procedimientos siguientes:
- Procedimiento soldeo electrodo de varilla (10)
- Se iluminará el siguiente indicador:
- Procedimiento soldeo electrodo de varilla con electrodo CEL (9)
- Se iluminará el siguiente indicador:
9
Page 66
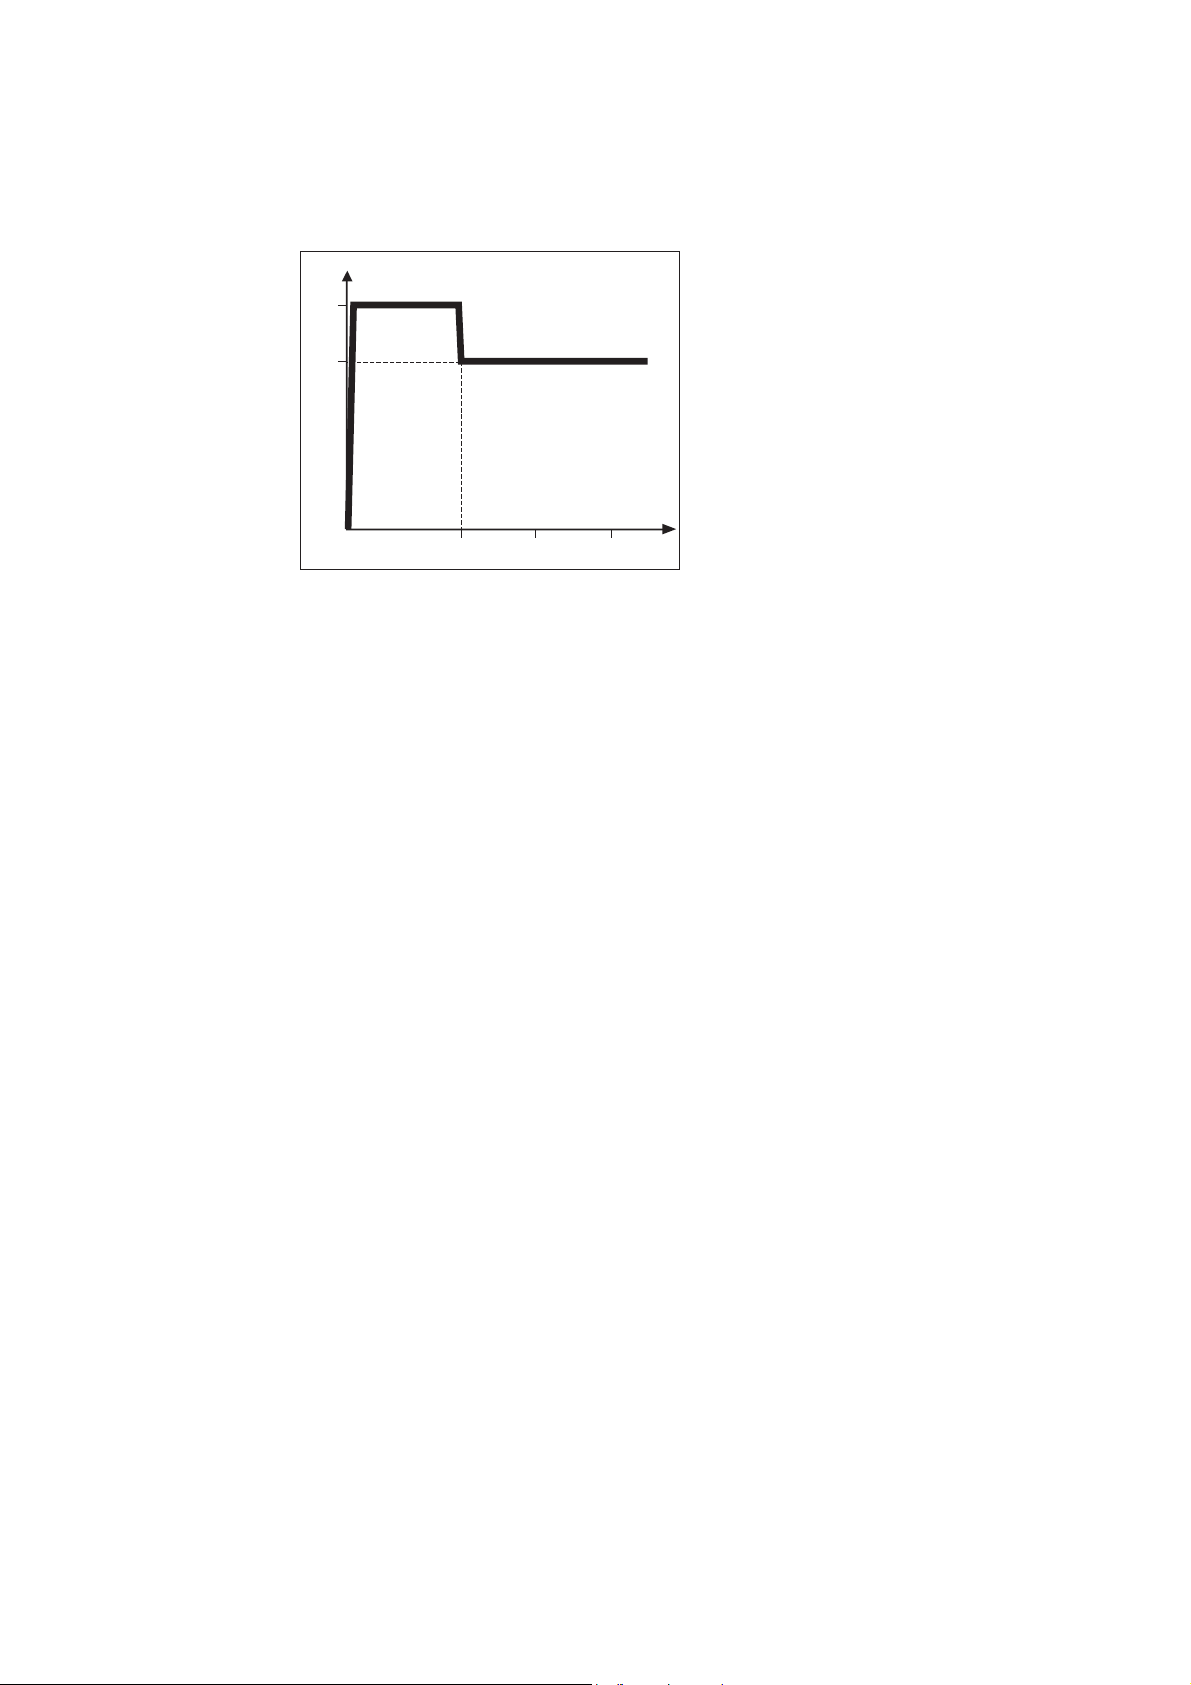
Ajustar la corriente de soldadura, encender el
arco voltaico
- Seleccione la intensidad de corriente con el regulador de corriente de soldeo (11)
- Efectúe la soldadura
Función Hot-Start
I (A)
120A
Ventajas:
- Mejora de las propiedades de encendido, también con electrodos con
pobres propiedades de encendido
- Fusión mejorada del material base,
90A
por este motivo hay menos puntos
fríos
- Las oclusiones por escoria se evitan
en gran medida
0,5 s 1 s 1,5 s
Ilustr.7a Ejemplo de la función "Hot-Start"
t
Funcionamiento:
Durante medio segundo la corriente de soldeo es incrementada a un valor determinado.
Este valor es un tercio más alto que el valor de corriente seleccionado (Ilustr. 7a)
Ejemplo: con el regulador se ajustó 90 A. La corriente Hot-Start es de 90 A + (90 A / 3) =
120 A
¡Importante! Con un ajuste de corriente de soldeo de 120 A o mayor, la corriente HotStart queda limitada a 160 A.
Función AntiStick
Al acortarse el arco, la tensión de soldeo puede caer hasta que el electrodo de varilla
tienda a quedarse pegado.
La función Anti-Stick impide el recocido. Si el electrodo de varilla comienza a quedarse
pegado, la fuente de corriente desconecta la corriente de soldeo después de 1,5 segundos. Después de levantar el electrodo de varilla de la pieza de trabajo, se puede
continuar el proceso de soldeo sin problemas.
10
Page 67
Soldeo WIG
¡Advertencia! La electrucucion puede ser mortal. Si durante la instalación el
aparato está conectado a la red, hay riesgo de graves daños personales y
materiales. Para efectuar trabajos en el aparato, es imprescindible:
- poner el interruptor de red en la posición „O“,
- desenchufar el aparato de la red.
¡Advertencia! El manejo incorrecto puede causar graves daños personales y
materiales. No utilice las funciones descritas hasta haber leído y comprendido
los documentos siguientes en su totalidad:
- este manual de instrucciones
- y todos los manuales de instrucciones de los componentes del sistema, en
particular las indicaciones de seguridad
Seguridad
Generalidades
ES
¡Nota! Con el procedimiento de soldeo WIG seleccionado (8), o soldeo WIG de
arco voltaico pulsado (7) (TP 1500 TIG), no se puede utilizar un electrodo puro
de volframio (marcado en verde).
Preparación
Para la Fuente de corriente TP 1500 TIG: la función completa de soldeo WIG sólo está
asegurada cuando se utiliza el soplete TTG 1600 A.
- Enchufe la clavija de corriente del soplete WIG en la toma de corriente y bloquéela
girando hacia la derecha
- Enchufe la clavija de corriente del cable de masa en la toma de corriente y
bloquéela girando hacia la derecha
- Equipe el soplete (ver las instrucciones de uso del soplete)
- Conecte el mando a distancia (13) (TP 1500 RC y TP 1500 TIG) en la toma correspondiente:
- Mando a distancia
- o conducción de control soplete TTG 1600 A
- Establezca la conexión de masa con la pieza a soldar
- Coloque el regulador de presión en la bombona de gas a protector
Al utilizar un soplete con estrangulación de gas:
- Una la manguera de gas con el regulador de presión
Al utilizar el soplete TTG 1600 A (sólo con TP 1500 TIG):
- Conecte el regulador de presión a la toma de gas protector (2) por medio de la
manguera de gas
- Apriete la tuerca racor
- Abra la válvula de la bombona de gas
- Enchufe a la red
11
Page 68
¡Precaución! Peligro de daños personales o materiales debido a elelctrocución.
En cuanto ponga el interruptor de red en la posición „I“, el electrodo de tungsteno lleva tensión. Observe que el elctrodo de tungsteno no entre en contacto con
personas o con piezas con conductividad eléctrica o conectadas a tierra (p.ej.
cuerpo del aparato, etc.).
Ajustar la cantidad de gas
protector
- Ponga el interruptor de red (1) en posición "I"
Al utilizar un soplete con estrangulación de gas:
- Abra la válvula de control del soplete o pulse la tecla del soplete y ajuste la cantidad deseada de gas en el regulador de presión
Al utilizar el soplete TTG 1600 A (sólo con TP 1500 TIG) para ajustar la cantidad de gas:
- Ponga en el interruptor de red (1) en posición "O"
- Pulse la tecla procedimiento (6) y al mismo tiempo ponga el interruptor de corriente
en posición "I"
- Todos los indicadores del panel de mando pasan a intermitencia
- El ventilador se pone en marcha
- Am Druckregler die gewünschte Schutzgasmenge einstellen
- Ajuste la cantidad deseada de gas protector en el regulador de presión
- Pulse la tecla procedimiento (6)
- La intermitencia de los indicadores del panel se detiene
- El ventilador se para (si la temperatura lo permite)
Seleccionar el
procedimiento
Ajustar la corriente de soldadura, encender el
arco voltaico
¡Importante! El flujo de prueba del gas será de un máximo de 15 segundos, cuando se
efectúe una cancelación prematura por medio de la tecla procedimiento (6).
- Con la tecla Procedimiento (6) seleccione uno de los siguientes procedimientos:
- Procedimiento de soldeo WIG (8)
- Se ilumina el siguiente indicador:
- Procedimiento de soldeo WIG arco voltaico pulsado (7)
- Se ilumina el siguiente indicador:
- Elija la intensidad de corriente con el regulador de corriente de soldeo (11)
- Coloque el chiclé de gas en el punto de encendido, de manera que entre la punta
de volframio y la pieza haya una distancia de 2-3 mm (.08-.12 in.) Abstand besteht
(ver Ill. 8a)
- Enderece lentamente el soplete hasta que la punta de volframio toque la pieza a
soldar (ver Ilustr. 8b)
¡Importante! Soplete TTG 1600 A (sólo con TP 1500 TIG): mientras el soplete toque la
pieza habrá un avance automático de flujo de gas.
Con un contacto de más de 3 segundos, la corriente de soldeo se desconecta automáticamente. Vuelva a colocar el chiclé en el punto de encendido.
- Levante el soplete y colóquelo en posición normal - el arco se enciende (ver Ilustr.
8c)
- Efectúe la soldadura
12
Page 69
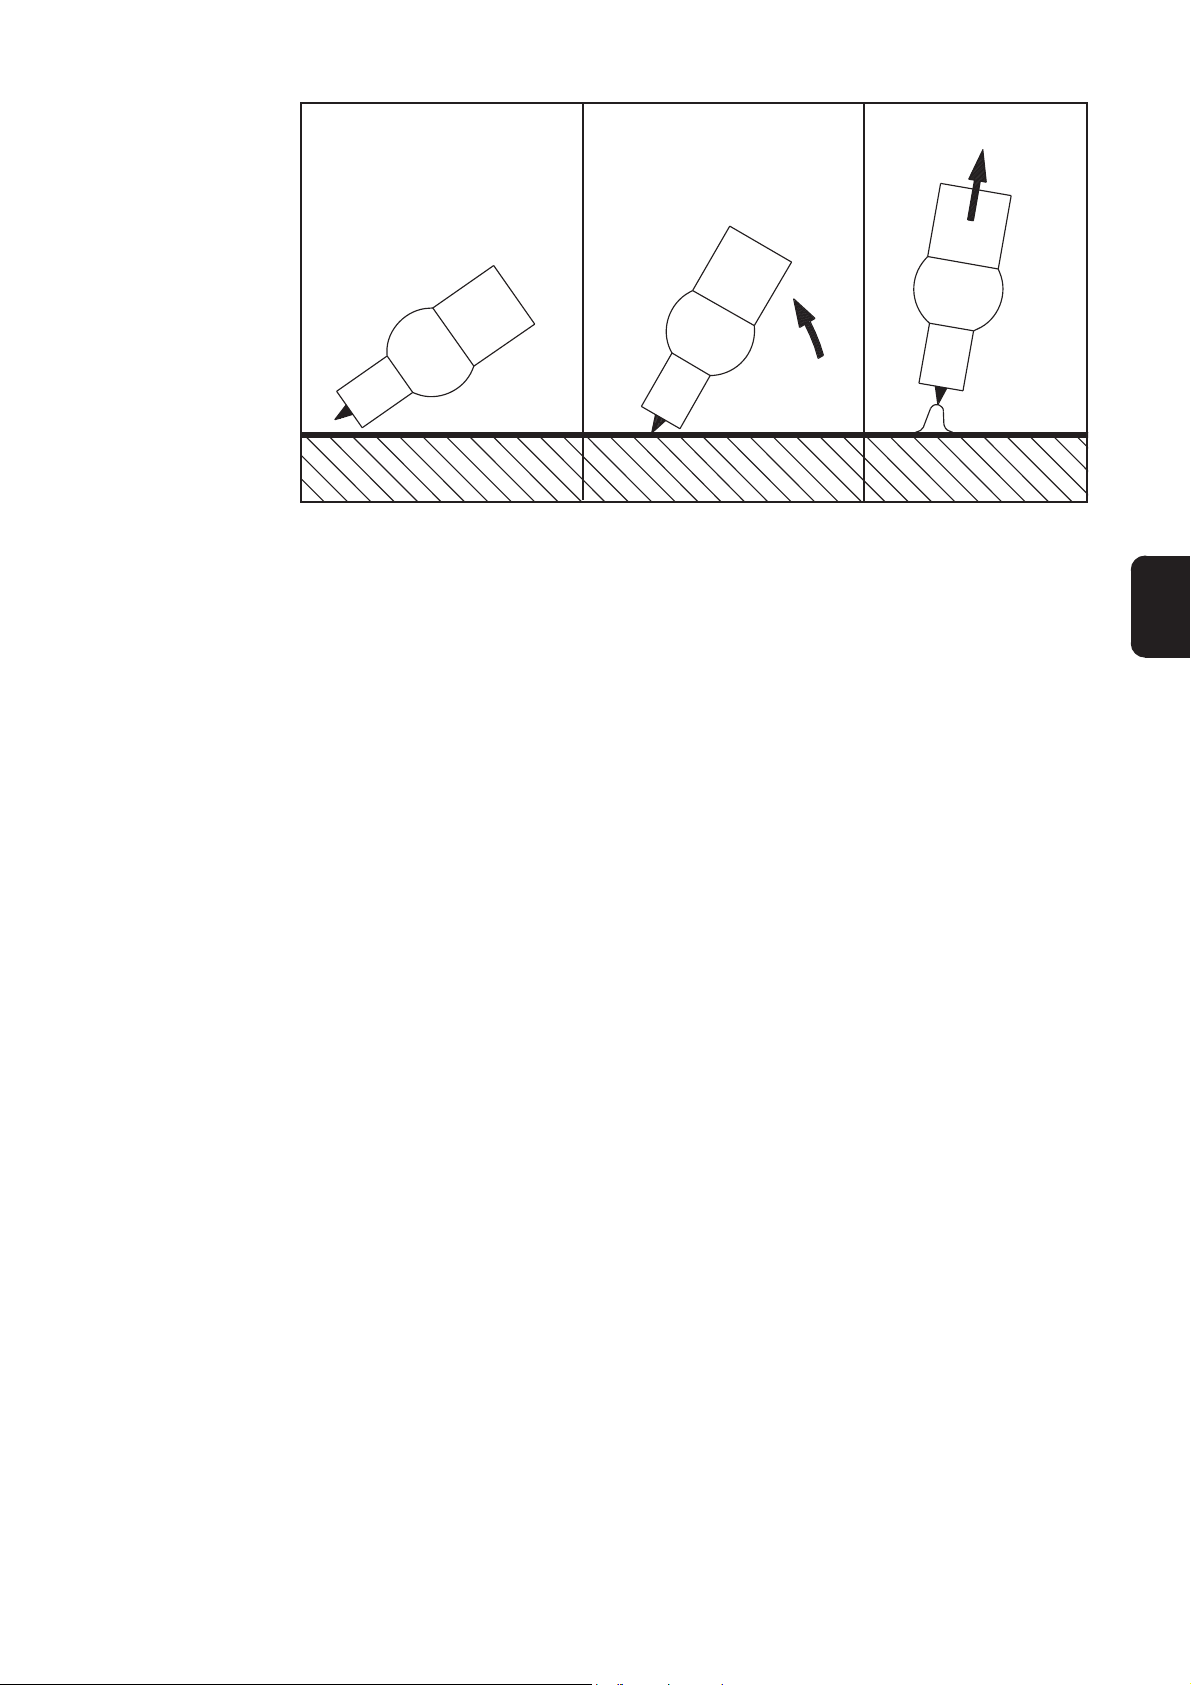
Ajustar la corriente de soldadura, encender el
arco voltaico
(continuación)
a) Apoye el chiclé b) Encendido por contacto con la
pieza a soldar
Ilustr.8 Posicionamiento del soplete
c) Arco encendido
La función "TIG Comfort-Stop" sólo está disponible para la Fuente de corriente TP 1500
TIG.
Función TIG
Comfort-Stop
¡Importante! Por defecto, la función TIG Comfort-Stop (Capítulo "Función TIG Comfort-
Stop") está desactivada.
Con la función TIG-Comfort-Stop desactivada no se da el llenado del cráter final por
medio de la reducción de corriente, o antigás del cráter final.
- Interrumpir el proceso de soldeo (función TIG-Comfort-Stop desacti-vada)
- Levantar el soplete de la pieza a soldar hasta que se extinga el arco
- Interrumpir el proceso de soldeo (función TIG-Comfort-Stop activada)
- Capítulo "Función TIG Comfort-Stop"
La función "TIG Comfort-Stop" sólo está disponible con la Fuente de corriente TP 1500
TIG.
¡Importante! El capítulo "El menú Setup" describe cómo activar y ajustar la función
TIG-Comfort-Stop.
(1) Soldar
(2) Durante el soldeo, levantar el soplete
- El arco se alarga notablemente
(3) Bajar el soplete
- El arco se acorta notablemente
- Se activa la función TIG-Comfort-Stop
(4) Mantener la altura del soplete
- La corriente de soldadura se reduce en forma de rampa hasta la corriente
mínima de soldadura (10 A) (Downslope)
- La corriente mínima de soldadura se mantiene constante durante 0,2 segundos
- El arco se apaga
(5) Esperar el tiempo de flujo posterior de gas y levantar el soplete de la pieza a soldar
ES
13
Page 70
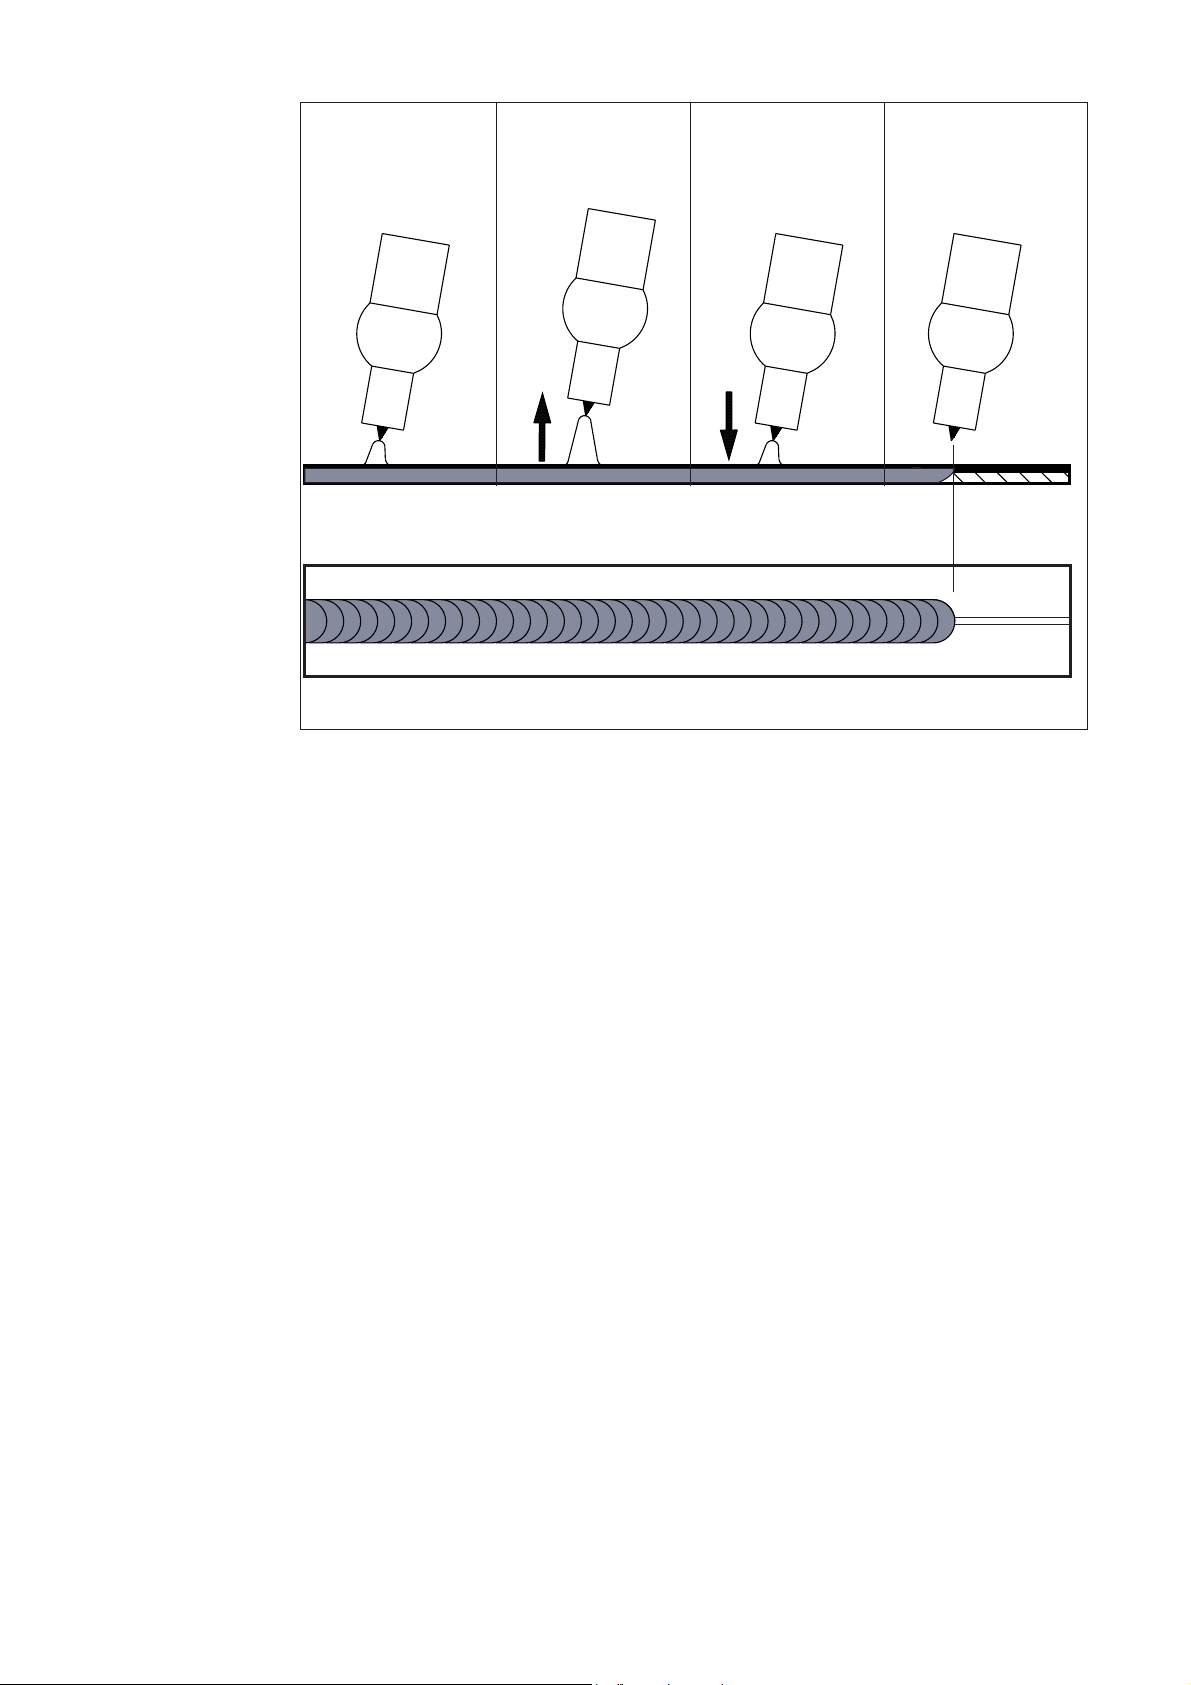
Función TIGComfort-Stop
(continuación)
(1) Soldar (2) Levantar soplete (3) Bajar soplete (4) Mantener altura
(5) Retirar soplete
Ilustr.9 TIG-Comfort-Stop
Downslope:
La rampa de reducción depende de la corriente de soldadura seleccionada y no puede
ser ajustada.
- Rampa con corriente mínima de soldadura
(10 A): 1 segundo
- Rampa con corriente máxima de soldadura
(150A): 2 segundos
Ejemplo: Con una corriente media de soldadura de 70 A, la rampa es de 1,5 segundos.
Tiempo de flujo posterior de gas:
El tiempo de flujo posterior de gas depende de la corriente de soldadura seleccionada y
no puede ser ajustado.
- Tiempo de flujo posterior de gas con corriente mínima de soldadura (10 A): 3
segundos
- Tiempo de flujo posterior de gas con corriente máxima de soldadura (150A): 12
segundos
Ejemplo: Con una corriente media de soldadura de 70 A el tiempo de flujo posterior de
gas es de 7,5 segundos.
La ilustración siguiente muestra el desarrollo de la corriente de soldadura y el desarrollo
del flujo de gas, con la función TIG-Comfort-Stop activada:
14
Page 71
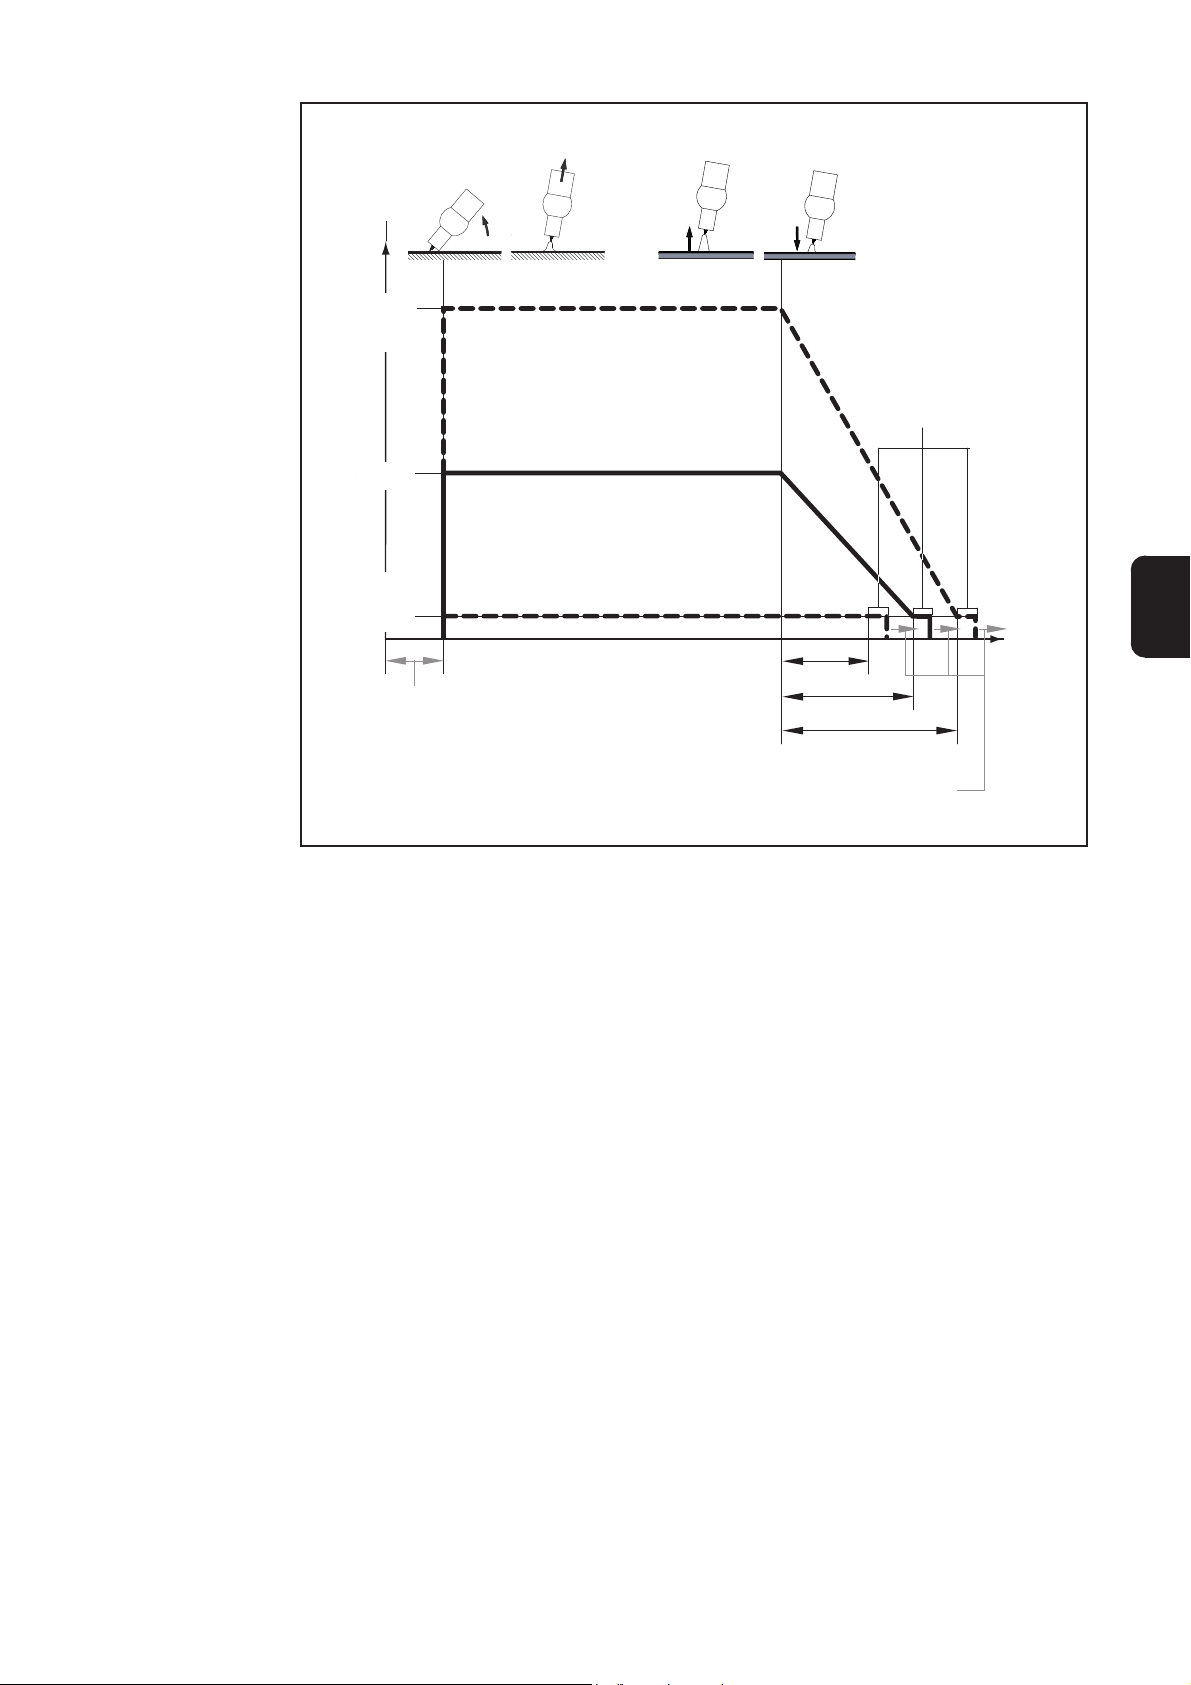
Función TIG
Comfort-Stop
(continuación)
I
150 A
(Max.)
70 A
10 A
(Min.)
0,2 s
ES
Flujo previo de gas
Ilustr.10 TIG-Comfort-Stop: Corriente de soldadura y flujo de gas
1 s
1,5 s
2 s
Flujo posterior de gas
t
15
Page 72
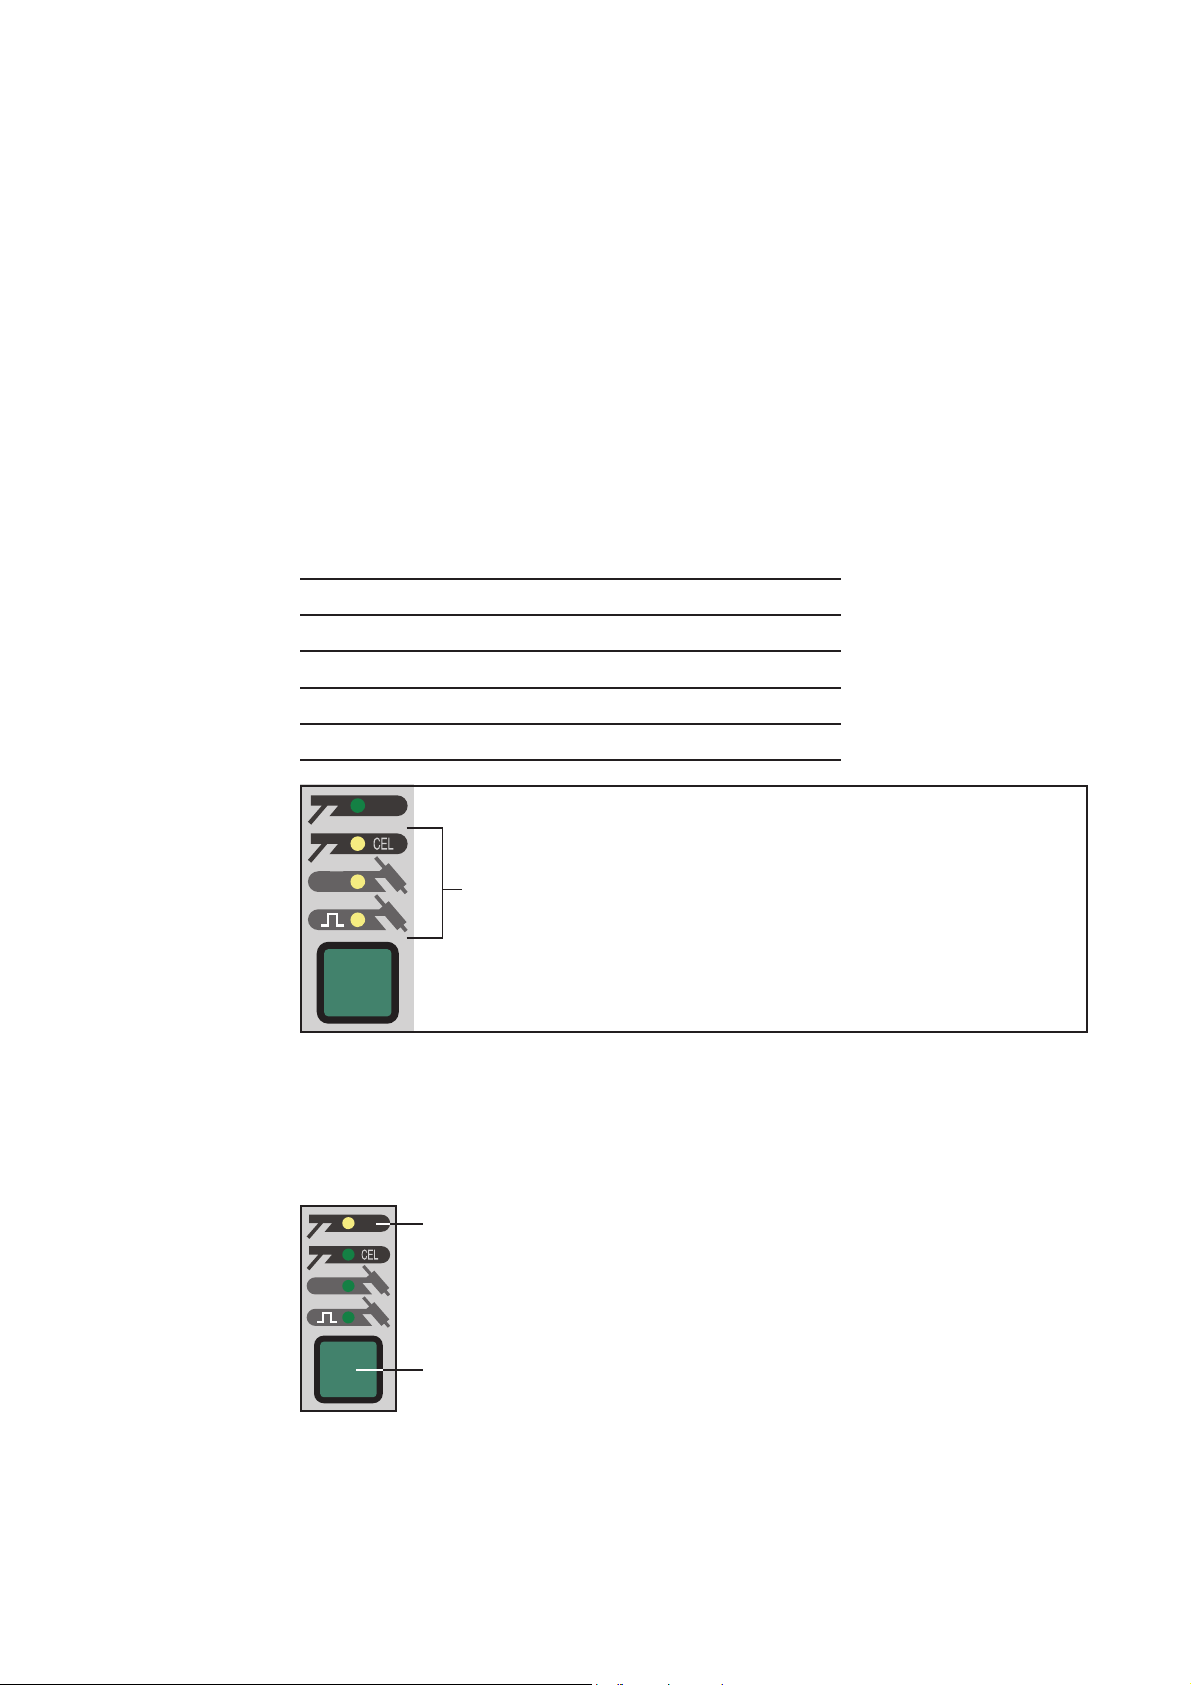
El menú Setup
Posibilidades de
ajuste
Principio de
funcionamiento
Con el menú Setup puede ajustar los parámetros siguientes:
- Dinámica (para el procedimiento de soldeo de electrodo de varilla)
- Curva caraterística (para el procedimiento soldeo electrodo de varilla con electrodo
CEL)
- TIG-Comfort-Stop (para el procedimiento de soldeo WIG - sólo con TP 1500 TIG)
- Frecuencia (para el procedimiento de soldeo WIG arco voltaico pulsado - sólo con
TP 1500 TIG)
Los parámetros se pueden ajustar en 4 (TP 1500 / TP 1500 RC) o en 5 escalas (TP
1500 TIG).
La cantidad de indicadores iluminados corresponde a la escala ajustada.
Indicadores iluminados: Ajuste
ninguno Escala 0
uno Escala 1
dos Escala 2
tres Escala 3
cuatro (sólo con TP 1500 TIG) Escala 4
Ejemplo:
3 indicadores iluminados = ajuste en escala 3
Ajustar parámetros
Escala 3
Ilustr.11 Ejemplo de indicación de la escala ajustada (Ilustr. para TP 1500 TIG)
Se describe el ajuste del parámetro Dinámica para el procedimiento de soldeo de
electrodo de varilla.
(10)
(6)
- La escala ajustada para el parámetro Dinámica queda guardada
- Se indica el procedimiento soldeo de electrodo de varilla
- Con la tecla Procedimiento (6), seleccionar el procedimiento
soldeo de electrodo de varilla (10) y mantener pulsada la tecla
Procedimiento (6)
- Durante 1 segundo se indica la escala preseleccionada
Mientras permanece pulsada la tecla procedimiento (6), el parámetro Dinámica aumenta un escala cada segundo.
- Cuando se indica la escala deseada
- Soltar la tecla Procedimiento (6)
¡Importante! Los parámetros seleccionados quedan guardados aún después de
desconectar de la red.
16
Page 73
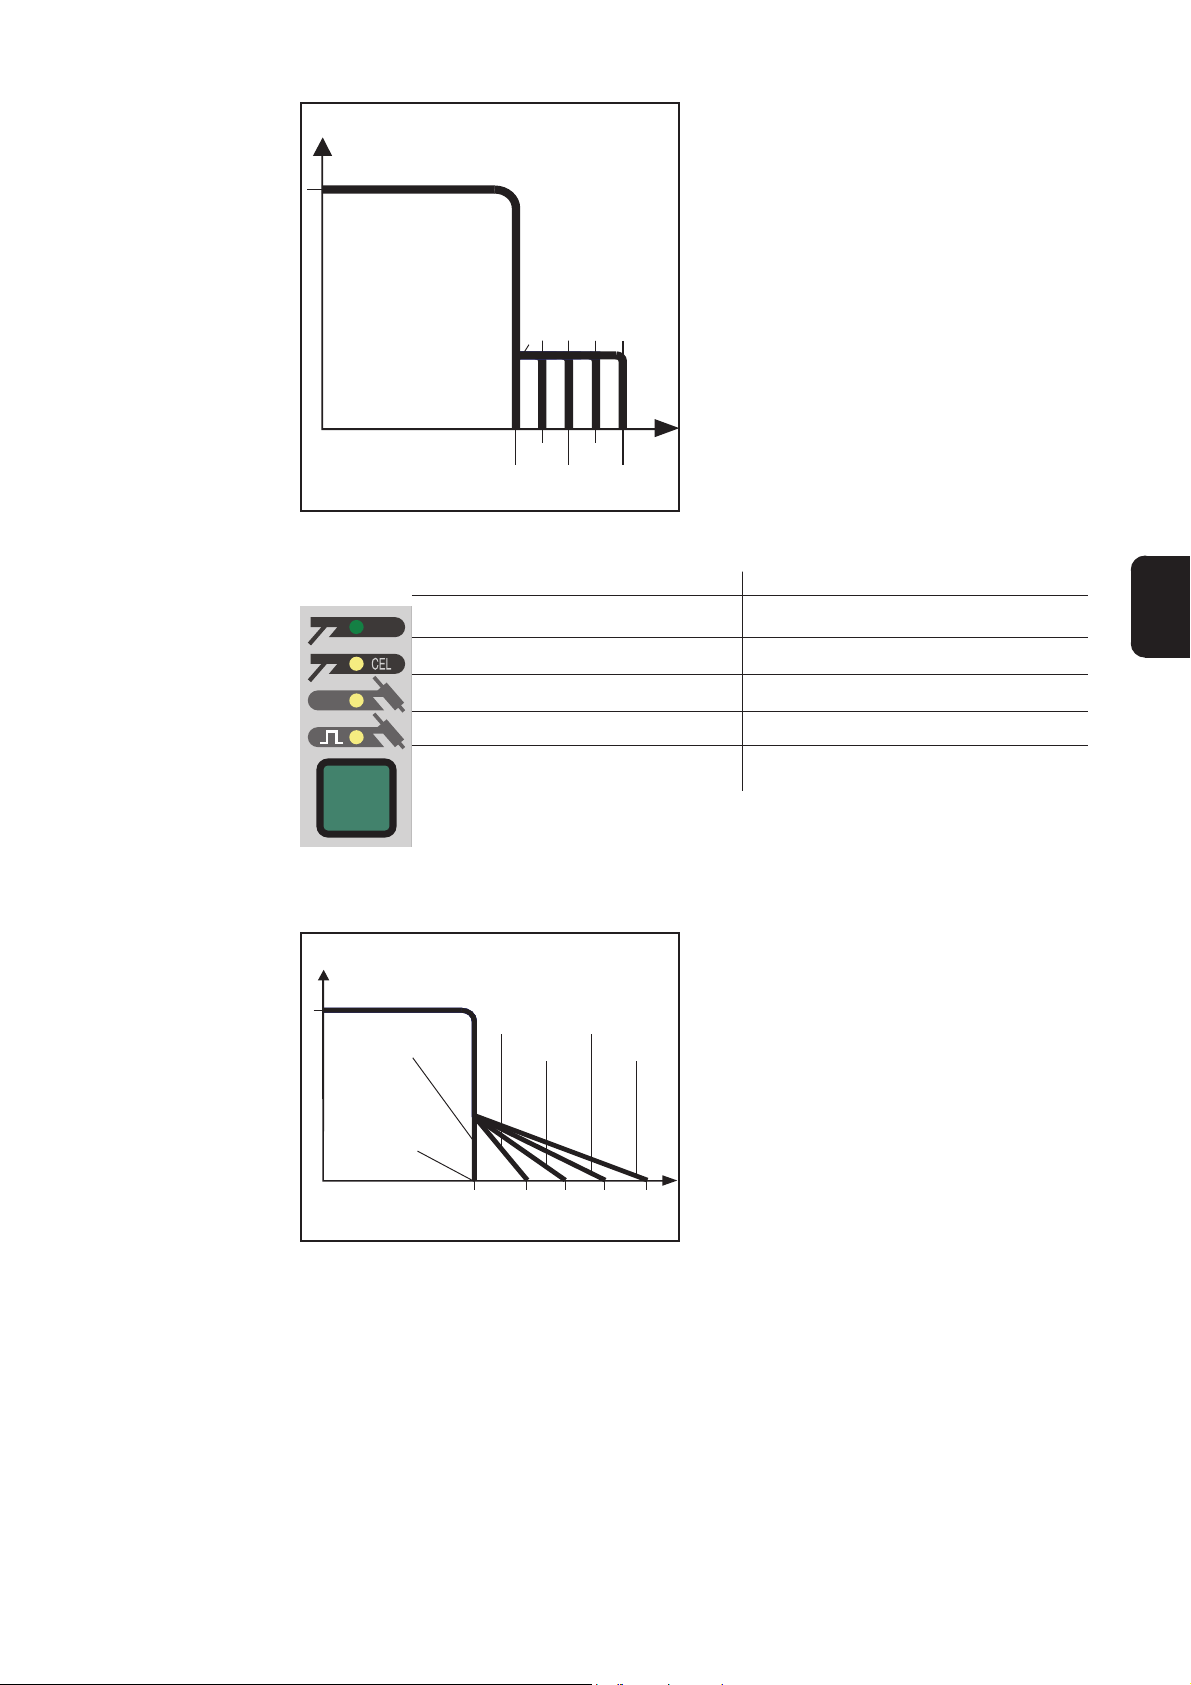
Parámetro Dinámica (para el
procedimiento de
soldeo de electrodo de varilla)
U (V)
Escala
1234
0
Tensión de marcha en vacío
+10A
+30A
Corriente de soldeo
seleccionada
Ilustr.12 Soldeo con electrodo de varilla: Ajuste del
parámetro Dinámica
+20A
I (A)
+40A
40 A (por defecto)
El parámetro dinámica sirve para actuar
sobre la intensidad de corriente de cortocircuito en el momento de la transición de
gota.
Cuando el electrodo de varilla tendiera a
quedarse pegado, ajustar el parámetro
Dinámica a una escala más alta.
- Escala 0 .............. Arco voltaico especi-
almente suave y con pocas salpicaduras
- Escala 3 ó 4 ........Arco voltaico especi-
almente duro y estable
TP 1500 / 1500 RCTP 1500 TIG
-
40 A (por defecto)30 A
ES
El parámetro
curva característica (para procedimiento soldeo
de electrodo de
varilla con electrodo CEL)
0 A (ningún LED)
U (V)
Corriente
constante
Corriente de
soldeo
seleccionada
Tensión de marcha en vacío
Ilustr.13 Soldeo CEL: Ajuste del parámetro Curva
Escala: 12340
característica
1 A/V
2 A/V
3 A/V
4 A/V
I (A)
27 A20 A
13 A10 A
0 A (ningún LED)
El parámetro Curva característica sirve
para ajustar la inclinación de la curva
característica de corriente. En el soldeo
de electrodos de celulosa, la inclinación
de la curva característica es un criterio
decisivo para las propiedades de soldadura.
Si el electrodo de celulosa tendiera a
quedarse pegado, ajuste el parámetro
Curva característica a una escala más
alta (curva característica plana).
- Escala 0 .............. Arco voltaico suave y con pocas salpicaduras (curva característica
vertical = corriente constante)
- Escala 3 o 4 ........Arco voltaico duro y estable (curva característica plana)
17
Page 74
El parámetro
curva característica (para procedimiento soldeo
de electrodo de
varilla con electrodo CEL)
(continuación)
4 A/V (por defecto)
0 A/V (ningún LED = corriente
constante)
TP 1500 / 1500 RCTP 1500 TIG
-
4 A/V (por defecto)3 A/V
2,7 A/V2 A/V
1,3 A/V1 A/V
0 A/V (ningún LED)
Parámetro TIG
Comfort-Stop
(para el procedimiento de soldeo
WIG)
¡Importante! El parámetro "TIG-Comfort-Stop" sólo está disponible para la Fuente de
corriente TP 1500 TIG.
Con la Fuente de corriente TP 1500 / TP 1500 RC, el comportamiento al final WIG
corresponde al comportamiento con la función TIG-Comfort-Stop desactivada.
El parámetro TIG-Comfort-Stop sirve para ajustar la función TIG-Comfort-Stop.
¡Importante! El ajuste del parámetro TIG-Comfort-Stop también se aplica al procedimiento "soldeo WIG por arco voltaico pulsado" (10) (sólo con TP 1500 TIG).
El ajuste del parámetro TIG-Comfort-Stop determina hasta qué altura se deb levantar
brevemente el soplete para activar la función TIG-Comfort-Stop.
Si hubiera frecuentes paros accidentales del proceso de soldeo, ajuste el parámetro
TIG-Comfort-Stop a un valor más alto.
- Escala 0 .............. Función TIG-Comfort-Stop desactivada
- Escala 1 .............. Activación de la función TIG-Comfort-Stop a partir de una muy
pequeña prolongación seguida de acorta-miento del arco voltaico
- Escala 3 ou 4 ......Activación de la función TIG-Comfort-Stop sólo con una prolonga-
ción muy grande seguida de acortamiento del arco voltaico
TP 1500 TIG, antes de la activación por acortamiento del arco se
requiere:
Prolongación muy grande del arco
Gran prolongación del arco
Poca prolongación del arco
Muy pequeña prolongación del arco
desactivado (por defecto)
18
Page 75
Parámetro Frecuencia (para el
procedimiento de
soldeo WIG por
arco voltaico
pulsado)
¡Importante! El parámetro Frecuencia sólo está disponible para la Fuente de corriente
TP 1500 TIG.
El parámetro Frecuencia sirve para ajustar la frecuencia del arco voltaico pulsado.
La frecuencia del arco voltaico pulsado es un criterio decisivo para las propiedades de
soldadura con el soldeo WIG por arco voltaico pulsado.
- Escala 0 .............. frecuencia baja
- Escala 4 .............. frecuencia alta
TP 1500 TIG
60 Hz
4 Hz
2 Hz
1 Hz (por defecto)
0,5 Hz
ES
Tabla de ajustes
por defecto de
¡Importante! La siguiente tabla presenta los ajustes de fábrica ("por defecto") de los
parámetros descritos anteriormente.
los parámetros
TP 1500 TIG 40 A 4 A/V desactivado 1 Hz
TP 1500 / 1500 RC 40 A 4 A/V - -
Servicio generador
Requisitos
La Fuente de corriente TP 1500 / TP 1500 RC y TP 1500 TIG es totalmente apta para el
uso con generador, cuando la potencia aparente máxima suministrada por el generador
es de por lo menos 10 kVA .
¡Nota! La potencia suministrada por el generador nunca debe sobrepasar o
quedar por debajo del margen indicado en la.
„Dinámica“ „Curva car.“ „TIG-Comfort-Stop“ „Frecuencia“
230 V~
265 V~195 V~
-15%
Ilustr.14 Márgenes de tolerancia de la tensión de red
19
+15%
Page 76
¡Advertencia! La electrocución puede ser mortal. Antes de abrir el aparato:
- Ponga el interruptor de red en la posición „O“
- Desenchufe el aparato de la red
- Coloque un rótulo de aviso claro y legible para imperir la conexión
- Con un medidor adecuado, asegúrese de que los componentes con carga
eléctrica (p.ej. condensadores) estén descargados.
Cuidado, mantenimiento y eliminación
Generalidades
Con cada puesto
en servicio
En condiciones normales, la fuente de corriente sólo requiere un mínimo de cuidados y
mantenimiento. Sin embargo, es indispensable observar algunos para conservar el equipo
a punto a lo largo de los años.
- Comprobar cable y clavija de red, daños en soplete, paquete de mangueras de
conexión de masa
- Comprobar que haya un esoacio 0,5 m (1ft. 8in.) alrededor del aparato, para que el
aire refrigerante pueda circular libremente
¡Observación! Las entradas y salidas de aire nunca deben estar tapadas, ni
siquiera parcialmente.
Cada 2 meses
Cada 6 meses
Eliminación
- Si estuviera disponible: limpiar del filtro de aire
- Desmontar los laterales del aparato y soplar el interior del mismo con aire comprimido seco, con fuerza reducida.
¡Observación! Riesgo de dañar componentes electrónicos. No soplar desde
una distancia corta sobre los componentes electrónicos.
- En caso de ambientes polvorientos, limpiar los canales de aire de refrigeración.
Efectuar la elomminación observando las normas nacionales y regionales aplicables.
20
Page 77
Datos técnicos
Seguridad
TP 1500, TP 1500
VRD, TP 1500 RC,
TP 1500 TIG, TP
1500 TIG VRD
¡Nota! Si el aparato estuviera diseñado para una tensión especial, se aplica
los Datos Técnicos de la placa de tipo. Se requiere la alimentación y los
fusibles correspondientes.
Tensión de red 230 V
Fusibles (de acción lenta) 16 A
Acoplamiento a la red
1)
Restricciones posibles
Cos phi (con 140 A) 0,99
Grado de rendimiento (con 80 A) 86,8 %
Campo de corriente de soldadura EL - DC
Electrodo - DC 10 - 140 A
WIG - DC 10 - 150 A
Corriente de soldeo con
10 min/40°C (104°F) 25% t.e.
10 min/40°C (104°F) 30% t.e.
10 min/40°C (104°F) 60% t.e.
10 min/40°C (104°F) 100% t.e.
2)
2)
2)
2)
150 A
140 A
100 A
80 A
Potencia apparente con
30% t.e.
60% t.e.
100% t.e.
2)
2)
2)
6,9 kVA
4,8 kVA
3,6 kVA
ES
Tensión de marcha en vacío
Versión estándar 92 V
Versión 50V 50 V
TP 1500 VRD, TP 1500 TIG VRD 12 V
Tension de trabajo normalizada
Elektrode 20,4 - 25,6 V
WIG 10,4 - 16 V
Clase de protección IP 23
Tipo de refrigeración AF
Clase de aislamiento B
Marcas de control S, CE
1) En redes de corriente públicas con 230/400 V y 50 Hz
2) Tiempo de encendido
21
Page 78
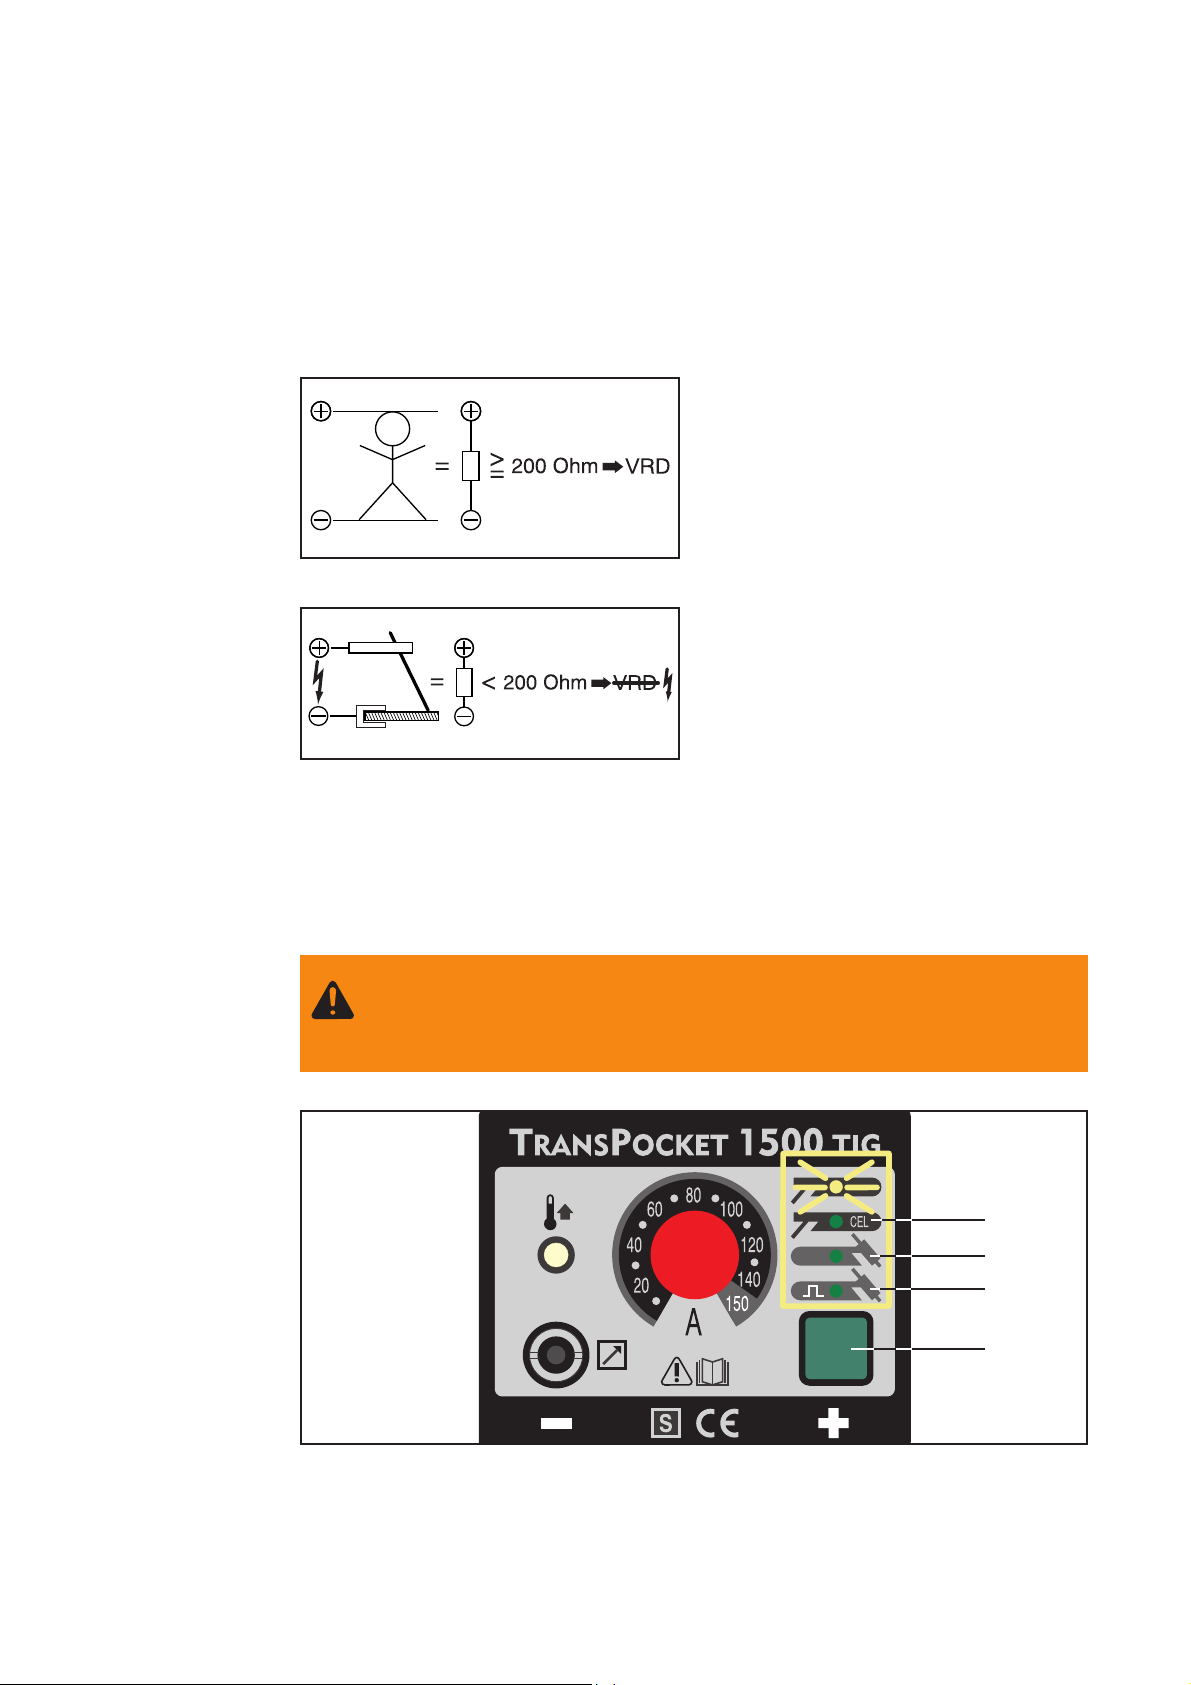
TP 1500 VRD, TP 1500 TIG VRD
¡Advertencia! La tensión de soldadura puede ser mortal. Según el procedimien-
to seleccionado pueden parpadear los indicadores LED (3) hasta (5) (TP 1500
VRD) o (3) hasta (6) (TP 1500 TIG VRD). Si los indicadores LED parpadean,
esto significa que: el VRD o está activo. En este caso, no existirá limitación
Generalidades VRD es un dispositivo de seguridad adicional. VRD = Voltage Reduction Device =
dispositivo de reducción de la tensión. VRD evita, en la medida de lo posible, las
tensiones de salida que pueden ser peligrosas para las personas.
Principio de
seguridad TP
1500 VRD, TP
1500 TIG VRD
La resistencia del circuito de soldadura es
mayor que la resistencia del cuerpo (mayor
o igual que 200 ohmios)
- VRD está activo
- la tensión en vacío está limitada a 12 V
- ejemplo: contacto casual de dos
casquillos de soldar a la vez
Ilustr.15 VRD está activo
La resistencia del circuito de soldadura es
menor que la resistencia del cuerpo (menor
de 200 ohmios)
- VRD no está activo
- No existe ninguna limitación de la
tensión de salida que garantice una
Ilustr.16 VRD no está activo
¡Importante! Tras 0,3 segundos del fin de soldadura:
- El VRD está nuevamente activo
- La limitación de la tensión de salida quedará garantizada
potencia de soldadura suficiente
- ejemplo: inicio de soldadura
Visualización en
caso de que no
exista un limitador de tensión
(10)
(9)
(8)
(7)
Ilustr. 17 LEDs intermitentes indican que: el VRD no está activo
22
Page 79
Diagnóstico y corrección de fallos
¡Advertencia! La electrocución puede ser mortal. Antes de abrir el aparato:
- Ponga el interruptor de red en la posición „O“
- Desenchufe el aparato de la red
- Coloque un rótulo de aviso claro y legible para imperir la conexión
- Con un medidor adecuado, asegúrese de que los componentes con carga
eléctrica (p.ej. condensadores) estén descargados.
¡Precaución! Una conexión inapropiada del conductor de protección puede
causar graves daños personales o materiales. Los tornillos del cuerpo del
aparato constituyen una conexión adecuada de protección para la tierra del
cuerpo, y nunca deben ser sustituidos por otros tornillos sin una conducción de
protección fiable.
Seguridad
Diagnóstico de
fallos TP 1500,
TP 1500 RC, TP
1500 TIG
No hay corriente de soldeo
Interruptor en posición de marcha, indicador de modo de operación no iluminado
Causa: Alimentación de red interrumpida
Solución: Controlar la alimentación y tensión de red
ES
No hay corriente de soldeo
Interruptor en posición de marcha, indicador de modo de operación iluminado
Causa: Conexión de cable de soldeo interrumpida
Solución: Comprobar las conexiones enchufables
Causa: Fallo o ausencia de toma de tierra
Solución: Establecer la conexión con la pieza a soldar
No hay corriente de soldeo
Interruptor en posición de marcha, indicador de modo de operación iluminado, indicador
de fallo iluminado
Causa: Tiempo de encendido excedido - sobrecarga aparato - ventilador en
marcha
Solución: Respetar el tiempo de funcionamiento
Causa: El automático de seguridad térmica efectuó desconexión - ventilador en
marcha; sensor térmico defectuoso
Solución: Deje enfriar el aparato; al poco tiempo se pondrá en marcha él mismo. En
caso contrario, envíelo al Servicio Técnico.
Causa: Abastecimiento aire de refrigeración insuficiente
Solución: Proveer suficiente aire de refrigeración
Causa: Filtro antipolvo sucio
Solución: Limpiar el filtro antipolvo
Causa: Pieza conductora muy sucia
Solución: Abrir el aparato y soplar con aire comprimido seco (¡Ver Cuidado y
mantenimiento!)
23
Page 80
Diagnóstico de
fallos TP 1500,
TP 1500 RC, TP
1500 TIG
(continuación)
No hay corriente de soldeo
Interruptor en posición de marcha, indicador de modo de operación iluminado, indicador
de fallo intermitente
Causa: Fallo de pieza conductora
Solución: Parar y volver a poner en marcha el aparato; si el fallo se presenta con
frecuencia, llevarlo al Servicio Técnico
No hay corriente de soldeo
Después de encender el aparato, todos los indicadores quedan iluminados (más de 2
segundos)
Causa: Cortocircuito (lado secundario)
Solución: Reparar cortocircuito (conectar cable de electrodo de varilla o de masa en
el enchufe bayoneta); si el fallo persiste, llevar e aparato al Servicio
Técnico
Malas propiedades con soldeo de electrodos de varilla
Causa: Seleccionado un procedimiento erróneo
Solución: Seleccionar modo de operación "Soldeo electrodo de varilla" o "Soldeo
electrodo de varilla con electrodo CEL"
El arco voltaico se interrumpe durante el proceso de soldeo
Causa: Con el parámetro soldeo WIG seleccionado, el parámetro TIG Comfort-
Stop está ajustado a un valor demasiado bajo
Solución: Ajustar el parámetro TIG Comfort-Stop a un valor más alto en el menú
Setup
Causa: Tensión de fusión del electrodo demasiado alta (p.ej. electrodo acanalado)
Solución: Si es posible, usar un electrodo alternativo o utilizar el aparato con más
potencia
Causa: Tensión insuficiente de red
Solución: Medir la tensión de red en el aparato, aumen-tar la sección de la línea de
alimentación
Causa: Seleccionado un procedimiento erróneo
Solución: Seleccionar el modo de operación "soldeo WIG" o "Soldeo WIG por arco
voltaico pulsado"
El electrodo de varilla tiende a quedarse pegado
Causa: Se ajustó un valor demasiado bajo para el parámetro Dinámica (soldeo
electrodo varilla) o el parámetro Curva característica (soldeo electrodo
varilla con electrodo CEL)
Solución: En el menú Setup, ajustar el parámetro Dinámica o el parámetro Curva
característica a un valor más alto
El fusible de red o el automático se dispara
Causa: Fusible demasiado débil / automático erróneo
Solución: Asegurar correctamente la red (ver datos técnicos)
Causa: El fusible de red se dispara con marcha en vacío
Solución: Aparato al Servicio Técnico
Estallido fuerte
posiblemente debido a disparo de fusible o automático de seguridad
Causa: El varistor (protección de sobretensión) se ha disparado - error de tensión
de red
Solución: Cambiar Varistor - sólo personal capacitado o Servicio Técnico
24
Page 81
Diagnóstico de
fallos TP 1500, TP
1500 RC, TP 1500
TIG
(continuación)
Pobre comportamiento de soldadura
(salpicaduras fuertes)
Causa: Polaridad equivocada del electrodo
Solución: Cambiar polaridad del electrodo (observar las indicaciones del fabricante)
Causa: Mala conexión a tierra
Solución: Sujetar los bornes de tierra directamente en pieza
Causa: Configuración poco apropiada para el modo de operación seleccionado
Solución: En el menú Setup, optimizar el ajuste para el modo de operación selec-
cionado
Soldeo WIG
El electrodo de volframio se funde - oclusiones por volframio en material base durante
la fase de encendido
Causa: Polaridad errónea del electrodo volframio
Solución: Conectar soplete de soldeo WIG en "Polo - "
Causa: Gas protector equivocado o ausente
Solución: Utilizar gas protector inerte (argón)
Causa: Se seleccionó curva característica equivocada
Solución: Seleccionar modo de operación soldeo WIG o soldeo WIG por arco
voltaico pulsado (TP 1500 TIG)
ES
25
Page 82
26
Page 83
Estimado leitor
Introdução
Agradecemos-lhe a confiança que depositou em nós e felicitamo-lo por ter adquirido
este produto Fronius de primeira qualidade. Estas instrução de uso ajudá-lo-ão a familiarizar-se com a sua tradução. A partir da leitura atenta das instruções ficará a conhecer
as diversas possibilidade de utilização do seu produto Fronius. Só assim poderá aproveitar ao máximo as suas múltiplas vantagens.
Respeite também as normas de segurança e garanta uma maior segurança no local de
utilização do produto. Um manuseamento cuidadoso do produto contribuirá para um
aumento da durabilidade e fiabilidade da sua utilização. Tratam-se de requisitos importantes para alcançar resultados extraordinários.
PT
ud_fr_st_et_00521 012012
Page 84
Page 85
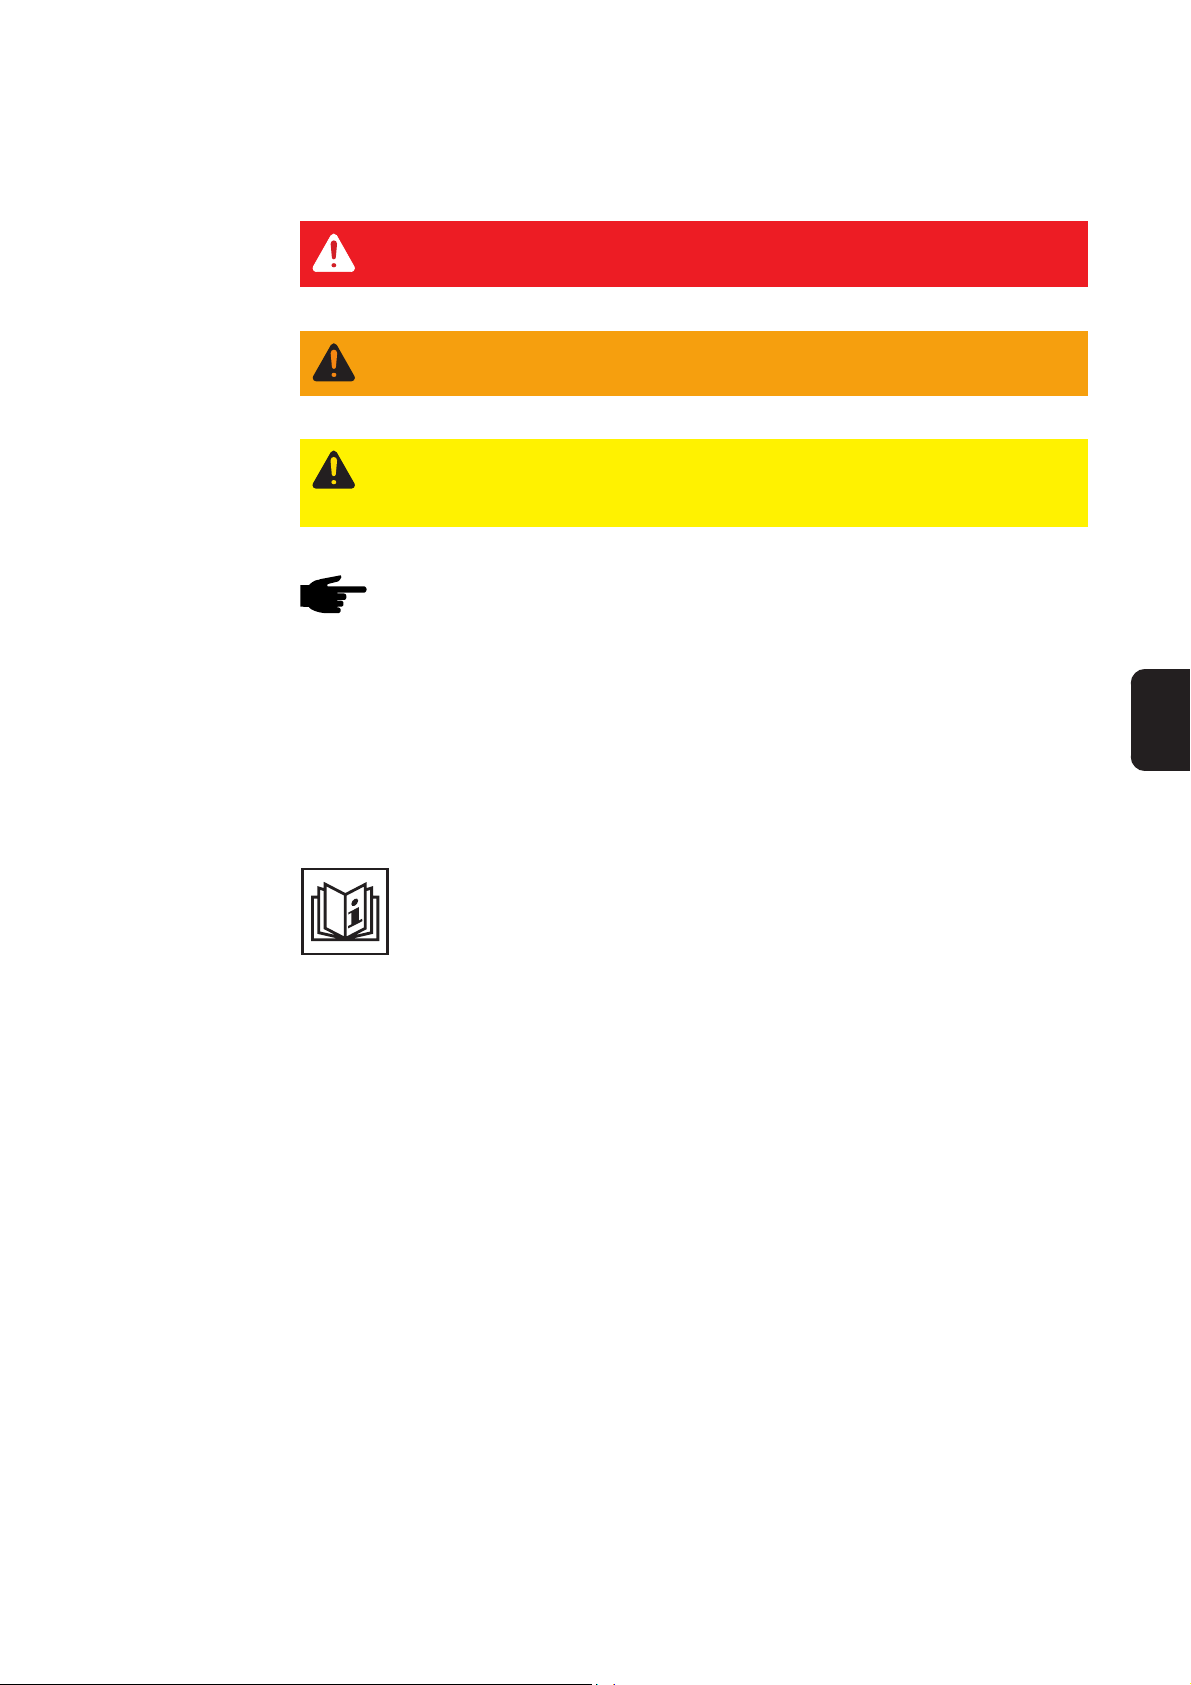
Normas de segurança
PERIGO!
ALERTA!
CUIDADO!
AVISO!
Importante!
„PERIGO!“ significa um perigo iminente. Se não for evitado, as conse-
quências serão a morte ou ferimentos muito graves.
„ALERTA!“ significa uma situação potencialmente perigosa. Se não for
evitada, as consequências podem ser a morte ou ferimentos muito graves.
„CUIDADO!“ significa uma situação possívelmente prejudicial. Se não for
evitada, as consequências podem ser ferimentos ligeiros ou também
danos materiais.
„AVISO!“ significa o perigo de maus resultados do trabalho e possíveis
danos no equipamento.
„Importante!“ significa indicações relevantes à utilização e outras informações excepcionalmente úteis. Não se trata de uma palavra de advertência para uma situação
prejudicial ou perigosa.
Quando ver um dos símbolos indicados nas normas de segurança, deverá prestar uma
atenção especial.
PT
Generalidades
O aparelho foi fabricado de acordo com o mais recente nível tecnológico e
os regulamentos técnicos de segurança reconhecidas. Apesar disso a sua
operação ou uso incorrecto representam risco para
- a saúde e a vida do utilizador ou de terceiros,
- o aparelho e outros bens materiais do proprietário,
- o trabalho eficiente com o aparelho.
Todas as pessoas envolvidas na colocação em serviço, operação, manutenção e conservação do aparelho têm de
- possuir qualificação adequada,
- possuir conhecimentos sobre soldadura e
- ler inteiramente e respeitar rigorosamente as presentes instruções de
serviço.
As instruções de serviço devem ser sempre quardadas no local de utilização do aparelho. Para completar as instruções de serviço devem ser postas
à disposição e respeitadas as normas gerais como também as normas
locais para evitar acidentes e da protecção do ambiente.
Todas as indicações de segurança e de perigo no aparelho
- devem ser mantidas em estado legível
- não devem ser danificadas, nem removidas
- não devem ser tapadas nem cobertas com autocolantes nem pintadas.
As posições das indicações de segurança e de perigo no aparelho podem ser
vistas no capítulo „Generalidades“ das instruções de serviço do aparelho.
Eliminar anomalias que possam prejudicar a segurança antes de ligar o
aparelho.
Trata-se da sua segurança!
I
ud_fr_st_sv_00470 012013
Page 86
Utilização correcta
O aparelho deverá ser exclusivamente utilizada para trabalhos no âmbito de
uma utilização segundo a finalidade a que se destina.
O aparelho é adequado exclusivamente para o processo de soldadura,
indicado na chapa indicadora de potência.
Uma outra utilização ou uma utilização além da acima indicada é considerada como incorrecta. O fabricante não se responsabiliza para danos daí
resultantes.
No conceito de utilização correcta também se insere
- a leitura completa e o cumprimento de todas as indicações constantes
do manual de instruções
- a leitura completa e o cumprimento de todas as indicações de segurança e de perigo
- a realização dos trabalhos de inspecção e de manutenção
Nunca utilizar o aparelho para as seguintes utilizações:
- descongelar tubos
- carregar baterias/acumuladores
- arrancar motores
O aparelho foi concebido para ser utilizado na indústria. O fabricante não se
responsabiliza por danos decorrentes da utilização a nível doméstico.
O fabricante não se responsabiliza igualmente por resultados de trabalho
deficientes ou incorrectos.
Condições do
ambiente
Deveres do
proprietário da
máquina
O funcionamento e o armazenamento do aparelho fora da gama indicada são
considerados como incorrectos. O fabricante não se responsabiliza por danos
daí decorrentes.
Gama de temperaturas do ar ambiente:
- durante o funcionamento: - 10 °C a + 40 °C (14 °F a 104 °F)
- durante o transporte e o armazenamento: - 25 °C a + 55 °C (-13 °F a 131 °F)
Humidade reltiva do ar:
- até 50 % a 40 °C (104 °F)
- até 90 % a 20 °C (68 °F)
Ar ambiente: isento de poeiras, ácidos, gases ou substâncias corrosivas, etc.
Altitude acima do nível do mar: até 2000 m (6500 ft)
O proprietário da máquina compromete-se a deixar trabalhar na fonte de
alimentação apenas pessoas
- familiarizadas com as normas básicas sobre segurança no trabalho e
protecção de acidentes e com competência para manipular a fonte de
alimentação
- que tenham lido e compreendido o capítulo de segurança e as advertências constantes deste manual de instruções, confirmando-o por meio
de assinatura
- que receberam a formação em conformidade com as exigências dos
resultados de trabalho
ud_fr_st_sv_00470 012013
Verificar regularmente se o pessoal está ciente das normas de segurança
no trabalho.
II
Page 87
Deveres do
pessoal
Todas as pessoas encarregues de trabalhos no aparelho comprometem-se
a, antes do início do trabalho,
- respeitar as normas básicas de segurança no trabalho e prevenção de
acidentes
- ler o capítulo „Normas de Segurança“ e as advertências constantes
deste manual de instruções e confirmar por meio de assinatura que as
compreenderam e que as irão respeitar.
Antes de deixar o local de trabalho, deve ser assegurado que mesmo
durante a ausência não possam ocorrer danos pessoais ou materiais.
Ligação à rede Os aparelhos com potência elevada podem ter influência na qualidade da
rede, devido ao seu consumo de energia.
Este facto pode afectar alguns tipos de aparelhos das seguintes formas:
- limitações nas ligações
- requisitos relativos à impedância de rede máxima permitida
- requisitos relativos à potência de curto-circuito mínima necessária
*
Para a interface com a rede pública
*
*
Ver Características técnicas
Neste caso, o operador ou o utilizador do aparelho deve assegurar que
pode ligar de facto o aparelho, contactando, se necessário, a respectiva
companhia de electricidade.
PT
Equipamento de
protecção pessoal
Durante a soldadura os perigos são numerosos como, por exemplo:
- lançamento de faíscas e de peças quentes de metal
- radiação ultra violeta nocíva aos olhos e à pele
- campos electromagnéticos prejudiciais, que podem significar um perigo
de vida para os portadores de pacemaker
- risco eléctrico proveniente de correntes de rede e de soldadura
- elevada poluição sonora
- fumos de soldadura e gases nocivos
As pessoas encarregues de trabalhos na peça durante a soldadura devem
utilizar vestuário de protecção adequado com as caracterísicas seguintes:
- dificilmente inflammável
- isolante e seco
- cobrindo todo o corpo, não danificado e em bom estado
- capacete de protecção
- calças sem dobras
III
ud_fr_st_sv_00470 012013
Page 88
Equipamento de
protecção pessoal
(Continuação)
Como vestuário de protecção incluem-se também:
- Proteger os olhos e a face contra radiação ultravioleta, calor e lançamento de faíscas por meio de viseira com filtro conforme as disposições.
- por detrás da viseira devem ser utilizados óculos com protecção lateral
conforme as disposições.
- utilizar calçado robusto e isolante inclusive sobre piso molhado
- Proteger as mãos com luvas adequadas (isolantes contra a corrente
eléctrica e o calor).
- Para reduzir a poluição sonora e para proteger contra ferimentos utilizar
protecção para os ouvidos.
Manter afastadas as pessoas, em especial crianças, durante a operação
dos aparelhos e do processo de soldadura. Em caso de se encontrarem
pessoas na vizinhança
- informá-las sobre todos os perigos (encandeamento pelo arco voltaico,
perigo de ferimento por lançamento de faíscas, fumos de soldadura
nocívos à saúde, poluição sonora, possibilidade de perigos provenientes de correntes de rede e de soldadura, ...),
- pôr à disposição meios de protecção adequados, ou seja,
- montar biombos ou cortinas de protecção adequadas.
Informações
sobre valores de
emissão de
ruídos
Risco proveniente de gases e
vapores nocivos
O aparelho produz uma potência acústica máxima de <80dB(A) (ref. 1pW)
em ponto morto, bem como na fase de resfriamento após a operação, de
acordo com o ponto de funcionamento máximo permitido com carga normal,
conforme NE 60974-1.
Não é possível fornecer um valor de emissão referente ao local de trabalho
no caso de soldagem (e corte), pois este está sujeito ao tipo de processo
MIG e às condições do ambiente. O valor depende de diferentes parâmetros, como o método de soldagem (soldagem MIG/MAG ou TIG), o tipo de
corrente adotada (corrente contínua, corrente alternada), a margem de
potência, o tipo de material de fundição, o comportamento de ressonância
do material de trabalho, as condições do local de trabalho, entre outros.
O fumo que se forma durante a soldadura contém gases e vapores nocivos
à saúde.
O fumo da soldadura contém substâncias que podem, em certas circunstâncias, provocar deformações no feto e cancro.
Manter a cabeça afastada do fumo e dos gases formados no processo.
O Fumo e os gases
- não devem ser inalados
- devem ser aspirados do local de trabalho com meios adequados.
ud_fr_st_sv_00470 012013
Providenciar para que haja entrada de ar fresco suficiente.
Em caso de insuficiência de ar fresco, utilizar máscara protectora com
alimentação própria de ar.
Em caso de dúvida sobre se a aspiração é adequada, comparar os valores
apurados das emissões com os valores máximos permitidos.
Quando não estiver a soldar, fechar a válvula da garrafa de gás inerte ou
fechar a abastecimento de gás central.
IV
Page 89
Risco proveniente de gases e
vapores nocivos
(Continuação)
Os componentes seguintes são responsáveis, entre outros, pelo grau de
nocividade do fumo de soldadura:
- os componentes metálicos da peça
- os eléctrodos
- os revestimentos
- produtos de limpeza, de desengordurar e similares
Por esta razão, considerar os folhetos de segurança dos materiais e as
indicações dos fabricantes dos componentes acima mencionados.
Afastar os vapores inflamáveis (por ex. de solventes) da zona de radiação
do arco voltaico.
Risco proveniente do lançamento
de faíscas
Riscos provenientes da corrente
de rede e de
soldadura
O lançamento de faíscas pode provocar incêndios e explosões.
Nunca soldar perto de materiais inflamáveis.
Os materiais inflamáveis devem estar a uma distância de pelo menos 11
metros (35 pés) do arco voltaico ou cobertos com uma cobertura aprovada.
Ter à disposição um extintor adequado e aprovado.
Faíscas e pedaços metálicos quentes podem atingir zonas adjacentes
através de pequenas fendas e aberturas. Tomar as medidas correspondentes para que não possam ocorrer perigos de ferimentos ou de incêndio.
Não soldar em zonas com perigo de incêndio e de explosão nem em tanques e em depósitos e canos fechados quando estes não tiverem sido
devidamente preparados segundo as normas nacionais e internacionais.
Não pode ser realizada soldadura em recipientes que contenham ou tenham contido gases, combustíveis, óleos minerais e semelhantes. A existência de eventuais resíduos constitui perigo de explosão.
Um choque eléctrico é por princípio perigoso e pode ser mortal.
Não tocar em peças conductoras de corrente dentro ou fora do aparelho.
No processo de soldadura MIG/MAG e TIG o arame de soldadura, a bobina
do arame, os rolos propulsores, como também todos os componentes
metálicos em contacto com o arame de soldadura encontram-se sob tensão
eléctrica.
PT
Sempre colocar a unidade de alimentação de arame sobre um chão isolado
ou utilizar uma plataforma adequada e isoladora para a unidade de alimentação de arame.
Providenciar uma protecção própria e pessoal adequadas com uma base
ou cobertura de isolamento suficiente, seca, contra o potencial da terra ou
da massa. A base ou a cobertura deve tapar completamente toda a zona
entre o corpo e o potencial da terra ou da massa.
Todos os cabos e condutores devem ser firmes, estar intactos, isolados e
adequadamente dimensionados. Conexões soltas, cabos e condutores
queimados, danificados ou sub-dimensionados devem ser imediatamente
substituídos.
Não enrolar cabos ou condutores à volta do corpo nem à volta de membros
do corpo.
V
ud_fr_st_sv_00470 012013
Page 90
Riscos provenientes da corrente
de rede e de
soldadura
(continuação)
O eléctrodo de soldadura (eléctrodo, eléctrodo de tungsténio, arame de
soldadura, ...)
- nunca deve ser mergulhado em líquidos para arrefecimento
- nunca deve ser tocado quando a fonte de alimentação eléctrica está
ligada.
Entre dois eléctrodos de dois aparelhos de soldadura pode ocorrer, por
exemplo, o dobro da tensão em vazio de um aparelho de soldadura. Tocando nos potenciais de dois eléctrodos em simultâneo pode implicar em
princípio um risco de vida.
Mandar verificar regularmente a alimentação da rede e dos aparelhos por
um electricista quanto à operacionalidade dos condutores de protecção.
O aparelho deve ser sempre e só ligado a uma rede com condutor de
protecção e a uma tomada com ligação à terra.
Se o aparelho for ligado a uma rede sem condutor de protecção ou a uma
tomada sem ligação à terra, isso será considerado negligência. O fabricante
não se responsabiliza por danos decorrentes desta situação.
Em caso de necessidade, providenciar uma ligação à terra adequada da peça.
Desligar aparelhos não utilizados.
Correntes parasitas de soldadura
Ao trabalhar a grandes alturas, usar equipamento de suspensão para evitar
quedas.
Desligar o aparelho e tirar a ficha da tomada da rede antes de efectuar
trabalhos no aparelho.
Proteger o aparelho contra a reintrodução da ficha na tomada de rede e
uma religação, afixando uma placa de adventência bem legível e bem
compreensível.
Depois de abrir o aparelho:
- descarregar todos os componentes que acumulam carga eléctrica
- certifique-se de que todos os componentes do aparelho se encontram
isentos de corrente.
Se forem necessários trabalhos em peças sob tensão, chamar uma segunda pessoa que possa desligar o interruptor principal em caso de emergência.
Se os avisos apresentados a seguir não forem respeitados, pode ocorrer a
presença de correntes parasitas, que podem provocar o seguinte:
- perigo de incêndio
- Sobreaquecimento de componentes ligados à peça
- destruição de condutores de protecção
- danificação do aparelho e de outras instalações eléctricas
ud_fr_st_sv_00470 012013
Providenciar uma ligação firme da pinça da peça com a peça de trabalho.
Fixar a pinça da peça o mais perto possível do ponto a soldar.
No caso de um chão condutor de electricidade, instalar o aparelho com
isolamento suficiente relativamente ao chão.
Se o aparelho estiver equipado com uma correia de transporte, esta só
deverá usar-se para o transporte à mão. A correia de transporte não está
VI
Page 91
Correntes parasitas de soldadura
(continuação)
apta para o transporte mediante uma grua, carreta elevadora ou outras
ferramentas elevadoras mecânicas.
Em aplicações MIG/MAG automatizadas, conduzir o eléctrodo de arame
para o avanço de arame apenas estando isolado do recipiente do arame de
soldadura, da bobina grande ou da bobina de arame.
Classificações
dos aparelhos
relativas à compatibilidade
electromagnética
Medidas de
compatibilidade
electromagnética
Os aparelhos da classe de emissão A:
- destinam-se apenas a utilização em zonas industriais
- podem provocar, noutras zonas, interferências radiadas e em circuitos
ligados à rede.
Os aparelhos da classe de emissão B:
- cumprem os requisitos de emissão para zonas residenciais e industriais.
Estes requisitos aplicam-se também nas zonas residenciais cuja alimentação eléctrica é fornecida por uma rede pública de baixa tensão.
Classificação dos aparelhos relativa à compatibilidade electromagnética de
acordo com a placa indicadora de potência ou as características técnicas
Em casos particulares, podem verificar-se interferências na zona de utilização prevista apesar de serem cumpridos os limites de emissão normalizados (por exemplo, quando se encontram aparelhos sensíveis no local de
instalação ou quando o local de instalação se encontra na proximidade de
receptores de rádio ou televisão).
Neste caso, o operador tem obrigação de encontrar medidas para resolver
estas interferências.
Verificar e avaliar os possíveis problemas electromagnéticos e a resistência
às interferências de equipamentos vizinhos de acordo com as disposições
nacionais e internacionais:
- Dispositivos de segurança
- Cabos de rede, de sinal e de transferência de dados
- Aparelhos informáticos e de telecomunicações
- Dispositivo de medição e calibração
PT
Medidas auxiliares para prevenção de problemas de incompatibilidade
electromagnética:
a) Alimentação da rede
- Se ocorrerem interferências electromagnéticas apesar de a ligação à
rede estar conforme as disposições, tomar medidas adicionais (por ex.,
filtros de rede)
b) Cabos de soldadura
- Devem ser tão curtos quanto possível
- Devem andar tão juntos quanto possível (nomeadamente para evitar
problemas electromagnéticos)
- Devem ser instalados em local distante de outros cabos
c) Compensação do potencial
d) Ligação à terra da peça a trabalhar
- Se necessário, estabelecer a ligação à terra através de condensadores
adequados
e) Blindagem, caso seja necessária
- Blindar outros aparelhos que se encontrem nas imediações
- Blindar toda a instalação de soldadura
VII
ud_fr_st_sv_00470 012013
Page 92
Medidas de
Campos electromagnéticos
Campos electromagnéticos podem causar danos ainda desconhecidos à
saúde.
- Efeitos à saúde de pessoas próximas, por ex., portadores de pacemakers e aparelhos auditivos
- Os portadores de pacemakers devem consultar o médico antes de
permanecerem próximo do local da soldadura
- Por motivos de segurança, as distâncias entre os cabos de soldadura e
a cabeça/o tronco do operador deviam ser mantidas maior possível
- Não levar os cabos de soldadura e os pacotes de mangueiras nos
ombros e/ou não enrolá-los à volta do corpo ou de partes do corpo
Locais especiais
de perigo
Manter afastados os cabelos, vestuário e ferramenta de componentes em
movimento como, por exemplo:
- Ventiladores
- Carretos
- Rolos
- Veios
- Bobinas e arames de soldadura
Não tocar nas rodas dentadas em rotação do accionamento do arame.
Coberturas e tampas laterais só podem ser abertas ou retiradas durante o
tempo necessário para os trabalhos de manutenção e de reparação.
Durante a operação
- certifique-se de que todas as coberturas estão fechadas e que todas a
tampas laterais estão bem montadas.
- Manter as coberturas e tampas laterais fechadas.
A saída do arame de soldadura do queimador representa um elevado risco
de ferimentos (perfuração da mão, ferimentos no rosto e olhos, etc.). Por
esta razão, afastar sempre o queimador do corpo (aparelhos com dispositivo de avanço de arame).
Durante e após a soldadura, não tocar na peça - perigo de queimadura.
As peças trabalhadas podem lançar escorias durante o arrefecimento. Por
esta razão deve-se, quando efectuar trabalhos a seguir, continuar a utilizar
o equipamento de protecção segundo as disposições vigentes e assegurar
a protecção adequada de outras pessoas.
Deixar arrefecer maçaricos e outros componentes do equipamento com
altas temperaturas de serviço antes de trabalhar neles.
Em espaços fechados que apresentem risco de incêndio ou de explosão
aplicam-se normas especiais - respeitar as disposições nacionais e internacionais correspondentes.
As fontes de alimentação de corrente para trabalhos em salas com elevado
perigo eléctrico (por exemplo, caldeira) têm que ser assinaladas com a letra
(Safety (Segurança)). Contudo, a fonte de corrente não pode situar-se
nesses locais.
Perigo de queimadura devido ao agente de refrigeração que transborda.
Antes de alinhar as ligações para o avanço ou recuo da água, desligar o
aparelho de refrigeração.
ud_fr_st_sv_00470 012013
VIII
Page 93
Locais especiais
de perigo
(continuação)
Utilizar apenas os mecanismos prensores de carga do fabricante adequados para o transporte por grua de aparelhos.
- Engatar as correntes ou os cabos em todos os sítios de engate previstos no dispositivo de suspensão de carga adequado.
- As correntes ou os cabos devem formar um ângulo o mais pequeno
possível em relação à vertical.
- retirar a garrafa de gás e o dispositivo de avanço do arame (aparelhos
MIG/MAG e TIG).
Caso o dispositivo de avanço do arame seja suspenso por grua, usar
sempre uma suspensão de avanço do arame isolante durante a soldadura
(aparelhos MIG/MAG e TIG).
Se o aparelho estiver equipado com uma correia de transporte, esta só
deverá usar-se para o transporte à mão. A correia de transporte não está
apta para o transporte mediante uma grua, carreta elevadora ou outras
ferramentas elevadoras mecânicas.
Todos os meios de fixação (correias, fivelas, correntes, etc.), utilizados
juntamente com o aparelho ou os seus componentes, devem ser regularmente verificados (por exemplo, quanto a danos mecânicos, corrosão ou
alterações devido a influências ambientais). Os intervalos e a abrangência
das verificações devem satisfazer, pelo menos, as respectivas normas e
directivas nacionais aplicáveis.
Prejuízo dos
resultados de
soldadura
Riscos provenientes de garrafas
de gás inerte
Quando se utiliza um adaptador para a ligação de gás inerte, há perigo de
sair despercebidamente gás inerte incolor e inodoro. Antes da montagem,
vedar a rosca do adaptador do lado do aparelho, para a ligação do gás
inerte, com fita de Teflon adequada.
Para o funcionamento correcto e seguro do sistema de soldadura devem
ser respeitadas as seguintes especificações relativamente à qualidade do
gás de protecção.
- Tamanho das partículas sólidas <40µm
- Ponto de condensação da pressão <-20°C
- Teor máx. de óleo <25mg/m³
Se necessário, utilizar filtros.
NOTA! Existe perigo de sujidade especialmente em circuitos em anel.
Garrafas de gás inerte contêm gás sob pressão e podem explodir quando
danificadas. Como as garrafas de gás inerte fazem parte do equipamento
de soldadura, essas devem ser tratadas com grande cuidado.
Proteger as garrafas com gás inerte comprimido contra excesso de temperatura, pancadas mecânicas, escorias, chamas vivas, faíscas e arcos voltaicos.
PT
Montar as garafas de gás inerte em posição vertical e fixá-las como indicado nas instruções, para evitar que elas tombam.
Manter as garrafas de gás inerte afastadas de circuitos de correntes de
soldadura ou de outros circuitos de correntes eléctricos.
Nunca pendurar um maçarico numa garrafa de gás inerte.
Nunca tocar numa garrafa de gás inerte com um eléctrodo de soldadura.
Perigo de explosão - nunca soldar numa garrafa de gás inerte sob pressão.
IX
ud_fr_st_sv_00470 012013
Page 94
Riscos provenientes de garrafas
de gás inerte
(continuação)
Unicamente utilizar garrafas de gás inerte adequadas para a aplicação em
questão e os respectivos acessórios adequados (reguladores, mangueiras,
connectores, etc.). Só utilizar as garrafas de gás inerte e os acessórios se
se encontrarem em bom estado.
Quando abrir uma válvula de uma garrafa de gás inerte, afastar a cara da
saída do gás.
Quando não estiver a soldar, fechar a válvula da garrafa de gás inerte.
Manter a tampa sobre a válvula em garrafas de gás inerte não utilizadas.
Respeitar as indicações do fabricante, assim como as respectivas disposições nacionais e internacionais para garrafas de gás inerte e os acessórios.
Medidas de
segurança no
local de instalação e durante o
transporte
A queda de um aparelho pode significar um perigo de vida! Instalar o
aparelho em chão plano e firme, de forma estável
- O ângulo de inclinação máximo admitido é 10°.
Em espaços fechados que apresentem risco de incêndio ou de explosão
aplicam-se normas especiais - respeitar as disposições nacionais e internacionais correspondentes.
Mediante instruções e controlos internos da empresa, certifique-se de que
as imediações do local de trabalho estão sempre limpas e arrumadas.
Instalar e manusear o aparelho apenas de acordo com o modo de protecção indicado na chapa indicadora de potência.
Ao instalar o aparelho, deixar um intervalo de 0,5 m (1,6 pés) à volta, para
que o ar frio possa entrar e sair sem obstáculos.
Ao transportar o aparelho respeitar sempre as directivas vigentes nacionais
e regionais e as normas de prevenção de acidentes. Isto aplica-se sobretudo nas directivas referentes ao perigo durante o transporte e expedição.
Antes de transportar o aparelho, esvaziar totalmente o agente de refrigeração, bem como desmontar os seguintes componentes:
- avanço do fio
- bobina do fio
- garrafa do gás de protecção
Medidas de
segurança em
serviço normal
ud_fr_st_sv_00470 012013
Antes da colocação em serviço, após o transporte, verificar impreterivelmente
através de um exame visal se o aparelho tem danos. Mandar reparar eventuais
danos antes da colocação em serviço ao pessoal especializado do fabricante.
Operar apenas a fonte de alimentação quando todos os dispositivos de
protecção se encontrarem em perfeitas condições de funcionamento.
No caso de os dispositivos de protecção não se encontrarem em perfeitas
condições de funcionamento, existe perigo para
- a saúde e a vida do operador e de terceiros,
- o aparelho e outros bens do operador
- o trabalho eficiente com o aparelho.
Reparar os dispositivos de segurança que não se encontram em perfeito
estado de funcionamento antes de ligar o aparelho.
Nunca eliminar ou deixar inoperacionais os dispositivos de protecção.
X
Page 95
Medidas de
segurança em
serviço normal
(continuação)
Antes de ligar o aparelho de soldadura assegurar-se de que não coloca em
risco quaisquer pessoas.
- Verificar, pelo menos uma vez por semana, se o aparelho apresenta
sinais exteriores de danos bem como a operacionalidade dos dispositivos de segurança.
- Fixar sempre bem a garrafa de gás inerte e, no caso de transporte por
grua, retirá-la previamente.
- Devido às suas características (condutividade eléctrica, protecção
contra congelação, compatibilidade com as peças a trabalhar, inflamabilidade, etc.), só o agente de refrigeração original do fabricante é adequado para utilizar nos nossos aparelhos.
- Utilizar unicamente um agente de refrigeração original do fabricante.
- Não misturar o agente de refrigeração original do fabricante com outros
agentes.
- Se ocorrerem danos devido à utilização de outros agentes de refrigeração, o fabricante não se responsabiliza por estes e todas as garantias
perdem a validade.
- Em determinadas condições, o agente de refrigeração é inflamável.
Transporte sempre o agente de refrigeração nas embalagens originais
fechadas e mantenha-o afastado de fontes de ignição.
- O agente de refrigeração usado deve ser eliminado de forma adequada,
em conformidade com as normas nacionais. Consultar o folheto com
informações sobre segurança do seu serviço de assistência técnica ou
no homepage do fabricante.
- Antes de cada início de soldadura, verificar o nível do agente de refrigeração com o aparelho arrefecido.
PT
Manutenção e
reparação
Verificação
técnica de segurança
No caso de peças não originais não está garantido que estas tenham sido
fabricadas e feitas de acordo com os requisitos e a segurança. Utilizar
apenas peças sobressalentes e de desgaste originais (o mesmo se aplica
às peças normalizadas).
Não efectuar quaisquer modificações ou alterações na fonte de alimentação
sem a aprovação prévia do fabricante.
Substituir imediatamente as peças que não se encontrem em perfeitas condições.
Ao efectuar uma encomenda, indicar a designação exacta e o número de
referência de acordo com a lista de peças sobressalentes, bem como o
número de série do seu aparelho.
O fabricante recomenda executar pelo menos a cada 12 meses uma verificação técnica de segurança no aparelho.
Durante o mesmo intervalo de 12 meses, o fabricante recomenda uma
calibragem das fontes de solda.
É recomendada uma verificação técnica de segurança por um eletricista
autorizado
- após alteração,
- após montagens ou adaptações,
- após reparo, conservação e manutenção e
- pelo menos a cada doze meses.
Para a verificação técnica de segurança, seguir as respectivas normas e
diretrizes nacionais e internacionais.
Informações mais detalhadas sobre a verificação técnica de segurança e a
calibragem podem ser obtidas em sua assistência técnica. Esta pode
disponibilizar o suporte necessário mediante sua solicitação.
XI
ud_fr_st_sv_00470 012013
Page 96
Eliminação
Não elimine este aparelho juntamente com o lixo doméstico!
De acordo com a Directiva Europeia 2002/96/EG relativa a resíduos de
equipamentos eléctricos e electrónicos e respectiva implementação de
acordo com a lei nacional, o equipamento eléctrico que atingiu o fim da sua
vida útil deve ser recolhido separadamente e entregue em instalações de
reciclagem ambientalmente compatíveis. Entregue o aparelho usado ao seu
revendedor ou obtenha informações sobre um sistema de recolha e eliminação local autorizado.
O não cumprimento desta Directiva Europeia poderá ter efeitos adversos
para o ambiente e para a saúde!
Marca de segurança
Protecção de
dados
Direitos de autor
Aparelhos com a marca CE satisfazem as exigências fundamentais da
directiva relativa a baixas tensões e à compatibilidade electromagnética
(p.ex., as normas de produto relevantes da série de normas EN 60 974).
Aparelhos com a marca CSA satisfazem as exigências das normas relevantes para o Canadá e para os EUA.
O utilizador é responsável pela protecção de dados de alterações aos
ajustes de fábrica. O fabricante não se responsabiliza pelo apagamento de
ajustes pessoais.
Os direitos de autor destas instruções de serviço permanecem na posse do
fabricante.
O texto e as figuras correspondem ao nível técnico na data da impressão.
Reserva-se o direito a alterações.O contéudo das instruções não pode dar
razões a quaisquer exigências por parte do comprador. Ficaremos gratos
por sugestões de melhoramentos e indicações de erros nas instruções de
serviço.
ud_fr_st_sv_00470 012013
XII
Page 97
Ìndice
Generalidades................................................................................................................................................ 3
Princípio ................................................................................................................................................... 3
Conceito do aparelho ..................................................................................................................................... 4
Generalidades .......................................................................................................................................... 4
TP 1500 RC .............................................................................................................................................. 4
TP 1500 TIG ............................................................................................................................................. 4
VRD .......................................................................................................................................................... 5
Âmbitos de aplicação .................................................................................................................................... 5
Soldadura com eléctrodos de barra .......................................................................................................... 5
Soldadura TIG ........................................................................................................................................... 5
Elementos de comando e ligações ................................................................................................................ 6
Segurança ................................................................................................................................................ 6
Fonte de corrente ..................................................................................................................................... 6
Antes da colocação em funcionamento ......................................................................................................... 8
Segurança ................................................................................................................................................ 8
Utilização adequada ................................................................................................................................. 8
Disposições de montagem ....................................................................................................................... 8
Ligação à rede .......................................................................................................................................... 8
Soldadura por eléctrodos de barra ................................................................................................................. 9
Segurança ................................................................................................................................................ 9
Preparação ............................................................................................................................................... 9
Selecção do processo .............................................................................................................................. 9
Ajuste da corrente de soldadura, ignição do arco voltaico .......................................................................10
Função Hot-Start .....................................................................................................................................10
Função Anti-Stick ....................................................................................................................................10
PT
Soldadura WIG ............................................................................................................................................. 11
Segurança ............................................................................................................................................... 11
Generalidades ......................................................................................................................................... 11
Preparação .............................................................................................................................................. 11
Ajuste da quantidade de gás inerte.......................................................................................................... 12
Selecção do processo .............................................................................................................................12
Ajuste da corrente de soldadura, ignição do arco voltaico .......................................................................12
Função Comfort-Stop TIG.........................................................................................................................13
O Menu Setup ..............................................................................................................................................16
Opções de ajuste ....................................................................................................................................16
Princípio de funcionamento ......................................................................................................................16
Ajustar os parâmetros .............................................................................................................................16
Parâmetro Dinâmica (para o processo de soldadura por eléctrodos de barra) ......................................... 17
Parâmetro Curva Característica (para o processo de soldadura por eléctrodo de barra com eléctrodo CEL)
17
Parâmetro TIG Comfort-Stop (para o processo de soldadura WIG) ..........................................................18
Parâmetro Frequência (para o processo de soldadura WIG por arco de impulsos) ..................................19
Tabla de ajustes por defecto de los parámetros .......................................................................................19
Funcionamento do gerador............................................................................................................................ 19
Requisitos ...............................................................................................................................................19
Cuidado, manutenção e eliminacao ..............................................................................................................20
Generalidades .........................................................................................................................................20
Manutenção da fonte de corrente............................................................................................................. 20
De 2 em 2 meses ....................................................................................................................................20
De 6 em 6 meses ....................................................................................................................................20
Eliminação............................................................................................................................................... 20
Características técnicas ............................................................................................................................... 21
Segurança ...............................................................................................................................................21
TP 1500, TP 1500 VRD, TP 1500 RC, TP 1500 TIG, TP 1500 TIG VRD ................................................... 21
1
Page 98
TP 1500 VRD, TP 1500 TIG VRD .................................................................................................................. 22
Generalidades .........................................................................................................................................22
Princípio de segurança do TP 1500 VRD e do TP 1500 TIG VRD ............................................................ 22
Indicação quando não há limitação de tensão ......................................................................................... 22
Diagnóstico e resolução de falhas ................................................................................................................ 23
Segurança ...............................................................................................................................................23
Diagnóstico TP 1500, TP 1500 RC, TP 1500 TIG .....................................................................................23
Esquema de conexões
Lista de peças sombresselentes
Fronius Worldwide
2
Page 99
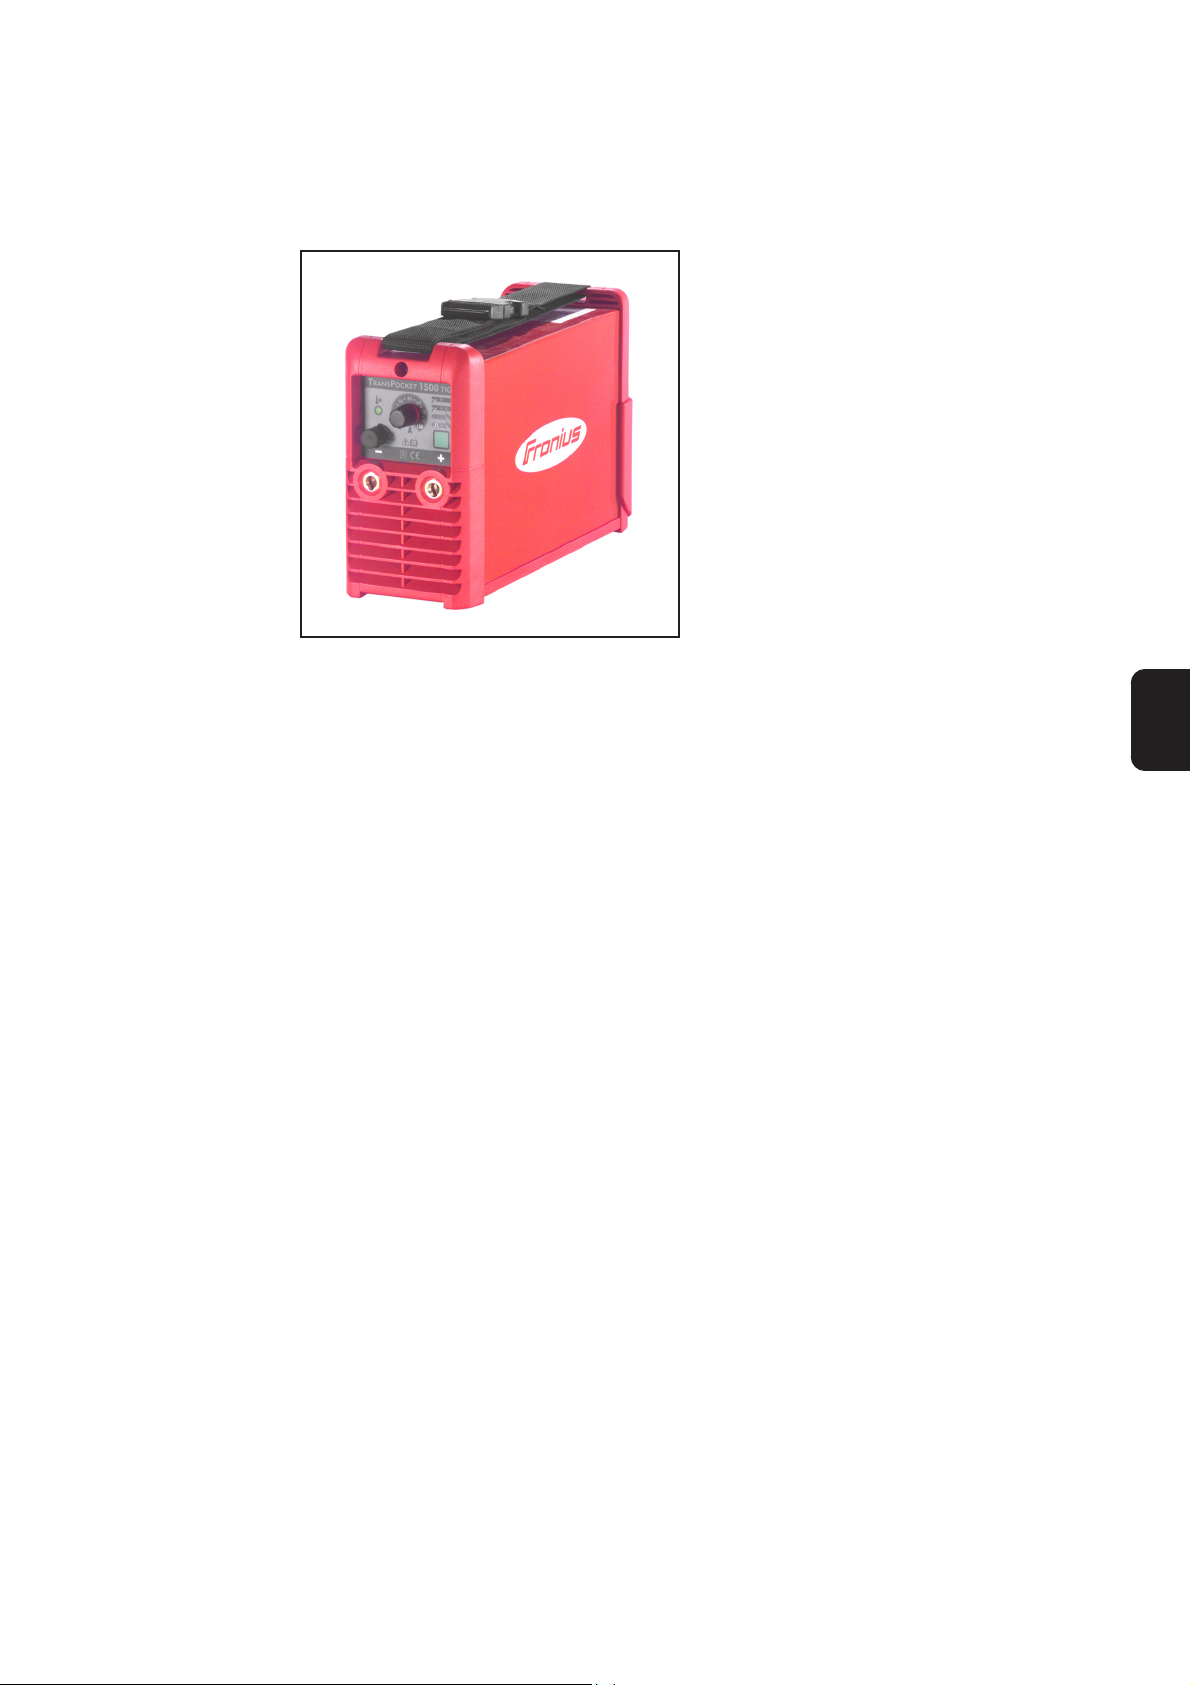
Generalidades
Princípio
A fonte de corrente TP 1500 constitui um
novo elo na nova geração de rectificadores de soldadura. Com a ajuda do sistema
electrónico de alta potência criou-se um
rectificador único que pesa apenas 4,7 kg.
O TP 1500 funciona de acordo com o
princípio de um inversor de ressonância.
A tensão da rede é rectificada. De seguida ocorre uma rectificação inversa da
tensão contínua com uma frequência até
150 kHz. Após o transformador de soldadura produz-se a tensão de trabalho
pretendida, que é rectificada e transmitida
aos conectores de saída.
Fig.1 Aparelho de soldadura TP 1500
Para o aperfeiçoamento do princípio de inversão relativamente ao inversor de ressonância
para a fonte de corrente TP 1500, foram percorridos caminhos totalmente novos. No lugar
de um interruptor simples de transístor ou de uma modulação de duração de impulsos, é
aplicado o princípio de um conversor de ressonância para a geração de uma tensão
primária de alta frequência.
Apesar da complexa regulação, o princípio do conversor de ressonância proporciona
uma série de vantagens para aplicação em soldadura:
- Com a ajuda da estrutura de ressonância é quase possível realizar uma "curva
característica de saída ideal"
- As reduzidas perdas por comutação permitem frequências de comutação mais
elevadas com uma eficiência ideal
- Excelentes características de ignição e de soldadura com um peso menor possível
e dimensões mínimas
PT
O regulador electrónico adapta a curva característica da fonte de corrente ao eléctrodo
a soldar. Se forem utilizados eléctrodos de celulose (CEL), existe um modo de funcionamento que pode ser seleccionado propositadamente para este efeito e que garante
resultados de soldadura perfeitos.
Uma ampliação essencial do âmbito de utilização e de aplicação é possibilitada com a
soldadura TIG com ignição por contacto.
3
Page 100
Conceito do aparelho
Generalidades A par de uma vasta gama de acessórios para a fonte de alimentação standard TP 1500,
as versões TP 1500 VRD, TP 1500 RC, TP 1500 TIG e TP 1500 TIG VRD oferecem
funções muito mais aperfeiçoadas.
Apesar de as 5 versões do TP 1500 apresentarem pequenas dimensões, foram construídas de modo a trabalhar com segurança mesmo sob condições de utilização desfavoráveis. A sua caixa de chapa revestida com pó, os seus elementos de comando protegidos
por armação de plástico e os seus conectores de corrente com fecho de baioneta satisfazem as mais elevadas exigências. A correia de suporte permite o transporte mais fácil
quer dentro da empresa quer na obra.
TP 1500 RC O TP 1500 RC oferece uma possibilidade de ligação para o comando à distância TR 1500
e o comando à distância de pedal TR 1500 F.
Os reguladores à distância com opção de ligação aos conectores de corrente do
comando à distância do TP 1500 RC são indicados para ajustar a corrente de soldadura durante a soldadura.
TP 1500 TIG
Para além da gama de acessórios do TP 1500 RC, o TP 1500 TIG oferece adicionalmente
uma função ampliada para a soldadura TIG.
O queimador de soldadura TIG TTG 1600 A (bocal de gás encaixável) foi especialmente
concebido para a função ampliada da fonte de alimentação TP 1500 TIG. Para além
disso, o queimador de soldadura dispõe de um potenciómetro para ajuste da corrente
de soldadura durante o processo de soldadura.
O modo de funcionamento adicional "soldadura TIG por arco voltaico" é especialmente
indicado para
- uma melhor conexão em ponte para entreferro
- um melhor aspecto da costura escamosa
A possibilidade de soldadura TIG com ignição por contacto e a singular função ConfortStop TIG constituem uma ampliação essencial do âmbito de utilização e de aplicação.
A função Comfort-Stop TIG permite a redução contínua da corrente de soldadura
(Downslope), no final da soldadura, sem que seja necessário recorrer a um queimador
de soldadura dispendioso com tecla de queimador e cabos de comando.
Para activar a função Downslope basta levantar e baixar o queimador de soldadura. A
redução contínua da corrente de soldadura garante um gás inerte eficaz para a cratera
final, ou seja, o enchimento efectivo da cratera.
Um dispositivo inteligente de controlo da corrente de gás providencia um gás inerte
ideal para a costura de soldadura. À semelhança do funcionamento do Comfort-Stop
TIG, este modo de funcionamento também não requer uma tecla de queimador nem
cabos de comando. Durante a ignição do arco voltaico, o gás inerte é activado, sendo
desligado automaticamente no final da operação de soldadura.
Consoante a corrente de soldadura ajustada (10 A até 150 A) a pós-corrente de gás é
de 3 a 12 segundos.
4
 Loading...