

Page 1
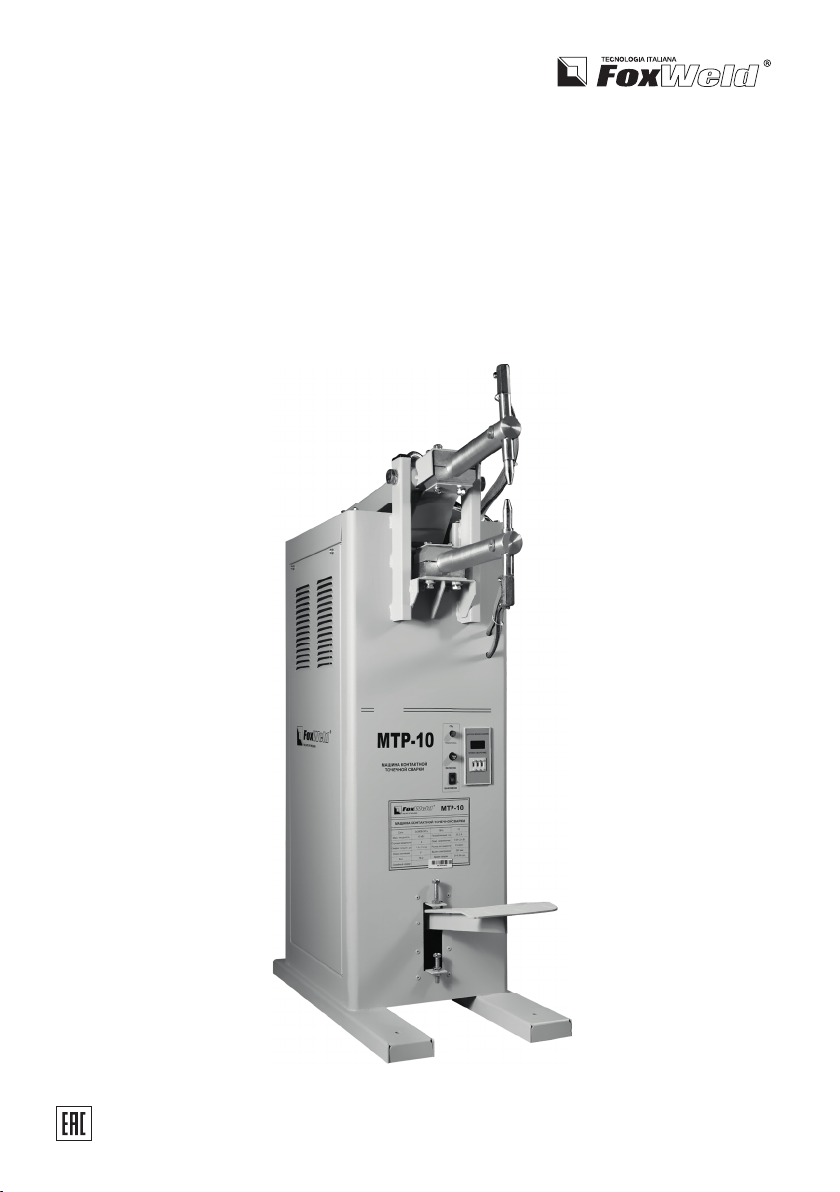
МАШИНА КОНТАКТНОЙ СВАРКИ СЕРИЯ МТР
МТР-10/16/25/35
ИНСТРУКЦИЯ ПО ЭКСПЛУАТАЦИИ
Перед началом эксплуатации аппарата внимательно изучите
данное руководство и храните его в доступном месте.
Page 2
СОДЕРЖАНИЕ
Введение. Нормы безопасности .......................................................................................................3
Технические характеристики.............................................................................................................5
Подготовка к работе, эксПлуатация .........................................................................................................5
• Подготовка .......................................................................................................................................5
• Процесс сварки .................................................................................................................................6
• После работы ....................................................................................................................................6
установка машины ...............................................................................................................................6
Подключение .......................................................................................................................................6
• ЗаЗемление .......................................................................................................................................6
• Подключение Питания ......................................................................................................................6
диагностика неисПравностей...............................................................................................................7
ПринциПиальная электрическая схема .................................................................................................7
техническое обслуживание ....................................................................................................................8
• Периодичность техобслуживания машин ........................................................................................... .9
Гарантийные обязательства ............................................................................................................10
Руководство по эксплуатации
2
Page 3
ВВЕДЕНИЕ. НОРМЫ БЕЗОПАСНОСТИ
Мы благодарим за внимание к нашей продукции и надеемся, что она обеспечит выполнение
сварочных работ в полном объеме.
При правильной эксплуатации данное устройство гарантирует безопасную работу, поэтому
мы настоятельно рекомендуем соблюдать нормы безопасности при проведении сварочных работ.
ВАЖНО: Данное руководство должно быть прочитано пользователем до подключения или
использования сварочного аппарата. В случае затруднений обращайтесь в службу сервиса
организации, через которую был приобретен аппарат.
ЭЛЕКТРОМАГНИТНАЯ СОВМЕСТИМОСТЬ
Перед установкой сварочного оборудования пользователю необходимо оценить
возможные электромагнитные проблемы в окружающем пространстве. Следует
обращать внимание на:
- Другие сетевые кабели, кабели и провода управления, телефонные и охранные
кабели вверху, внизу и рядом со сварочным оборудованием.
- Радио и телевизионные приемники и передатчики.
- Компьютеры и другую оргтехнику.
- Оборудование, отвечающее за безопасность производственных объектов.
- Устройства, связанные со здоровьем окружающих людей (напр. электронные стимуляторы
сердца, слуховые аппараты).
- Электронные контрольно-измерительные приборы.
ЗАЩИТА ОТ ОЖОГОВ
Искры, шлак, горячий металл и излучение дуги могут нанести серьезный вред
глазам и коже, причём, чем ближе человек находится к сварочной дуге, тем серьезнее могут быть травмы. Поэтому и сварщику, и другим людям, находящимся в зоне
проведения сварочных работ, необходимо иметь соответствующие средства защиты.
Мы настоятельно рекомендуем использование головного убора, перчаток / краг сварщика, огнезащитного костюма / куртки и штанов, ботинок / cапог, которые должны закрывать все
участки тела.
ЗАЩИТА ОТ ОБЛУЧЕНИЯ
Ультрафиолетовое излучение сварочной дуги может нанести непоправимый
вред глазам и коже, поэтому обязательно используйте сварочную маску / щиток и
защитную одежду. Маска должна быть оборудована светофильтром со степенью
затемнения С3 (DIN 10) и выше, соответственно току сварки. Маска должна быть
полностью исправна, в противном случае её следует заменить, поскольку излучение сварочной
дуги может нанести вред глазам. Считается опасным смотреть незащищенными глазами на дугу
на расстоянии менее 15 метров.
ЗАЩИТА ОРГАНОВ ДЫХАНИЯ
Некоторые хлорсодержащие растворители под воздействием ультрафиолетового излучения дуги могут выделять отравляющий газ (фосген). Избегайте использования этих растворителей на свариваемых материалах; удалите ёмкости с этими
и другими растворителями из ближайшей зоны сварки.
Металлы, имеющие в составе или покрытии свинец, кадмий, цинк, ртуть и бериллий, могут выделять ядовитые газы в опасных концентрациях под воздействием сварочной дуги. При
необходимости сварки таких материалов обязательно должно быть либо наличие вытяжной
вентиляции, либо наличие индивидуальных средств защиты органов дыхания, обеспечивающих фильтрацию или подачу чистого воздуха. Если покрытие из таких материалов невозможно
удалить с места сварки и средства защиты отсутствуют, проводить сварку таких материалов
ЗАПРЕЩЕНО.
ЗАЩИТА ОТ ПОРАЖЕНИЯ ЭЛЕКТРИЧЕСКИМ ТОКОМ
Любое поражение током имеет вероятность смертельного исхода, поэтому
всегда избегайте касания открытых токопроводящих частей электрододержателя,
проводов, свариваемого изделия. Используйте изолирующие коврики и перчатки;
одежда должна быть всегда сухой. Старайтесь не проводить сварочные работы в
местах с избыточной влажностью.
Регулярно проводите визуальный осмотр сетевого шнура от аппарата на наличие повреждений, при обнаружении произведите замену кабеля. При замене кабеля, а также в случаях
снятия крышки с аппарата, обязательно отсоедините аппарат от сети. При подключении к сети
убедитесь в наличии предохранительных устройств (сетевых автоматов, УЗО и пр.) и наличия
заземления.
ВСЕГДА производите ремонт в авторизованных сервисных центрах. При их отсутствии, к
ремонту должны допускаться лица, имеющие соответствующую квалификацию и представление
о степени риска работы с высоким напряжением.
ЗАЩИТА ОТ ВЗРЫВА ГАЗОВЫХ БАЛЛОНОВ
Баллоны с газом находятся под давлением, любое неаккуратное обращение с
баллоном может привести к взрыву. При проведении сварочных работ придерживайтесь следующих правил:
- не проводите сварочные работы рядом с баллонами.
- всегда устанавливайте баллоны в горизонтальном положении на ровной поверхности или
размещайте баллоны на специальной тележке, исключив возможность падения баллонов.
- используйте стандартный редуктор и шланги.
ПРИ ПРОВЕДЕНИИ СВАРОЧНЫХ РАБОТ СУЩЕСТВУЕТ ВЕРОЯТНОСТЬ ВОСПЛАМЕНЕНИЯ
И ВЗРЫВА. РЕКОМЕНДУЕМ ДЕРЖАТЬ ОГНЕТУШИТЕЛЬ РЯДОМ С ПЛОЩАДКОЙ ДЛЯ СВАРОЧНЫХ РАБОТ, А ТАКЖЕ ДРУГИЕ СРЕДСТВА ПОЖАРОТУШЕНИЯ, ПОЗВОЛЯЮЩИЕ ПОГАСИТЬ ПЛАМЯ.
ПОЖАРО-, ВЗРЫВОБЕЗОПАСНОСТЬ
Убедитесь, что средства пожаротушения (огнетушитель, вода, песок, пр.) доступны в ближней зоне сварки. Все огне-, взрывоопасные материалы должны быть
удалены на минимальное расстояние 10 метров от места проведения сварочных
работ.
Никогда не сваривайте закрытые ёмкости, содержащие токсические или потенциально
взрывчатые вещества (напр. бензобак автомобиля) – в таких случаях необходимо провести
предварительную тщательную очистку ёмкости до сварки.
Никогда не проводите сварочные работы в атмосфере с большой концентрацией пыли, огнеопасного газа или испарений горючих жидкостей.
После каждой операции убедитесь, что свариваемое изделие достаточно остыло, прежде
чем касаться его руками или горючими / взрывоопасными материалами.
ЭЛЕКТРОННЫЕ УСТРОЙСТВА ЖИЗНЕОБЕСПЕЧЕНИЯ
Людям, использующим жизнеобеспечивающие электронные приборы (напр.
электронный стимулятор сердца), настоятельно рекомендуется проконсультироваться со своим лечащим врачом перед тем, как проводить или находиться в непосредственной близости от сварочных работ.
Правильное функционирование оборудования гарантируется лишь при правильном подключении. Убедитесь, что напряжение в сети соответствует напряжению питания, указанному на
аппарате.
ВСЕГДА подсоединяйте заземление.
ПРАВИЛЬНОЕ ФУНКЦИОНИРОВАНИЕ ОБОРУДОВАНИЯ ГАРАНТИРУЕТСЯ ЛИШЬ ПРИ
ПРАВИЛЬНОМ ПОДКЛЮЧЕНИИ. УБЕДИТЕСЬ, ЧТО НАПРЯЖЕНИЕ В СЕТИ СООТВЕТСТВУЕТ НАПРЯЖЕНИЮ ПИТАНИЯ, УКАЗАННОМУ НА АППАРАТЕ. ВСЕГДА ПОДСОЕДИНЯЙТЕ
ЗАЗЕМЛЕНИЕ.
3 4
Руководство по эксплуатации
Руководство по эксплуатации
Page 4
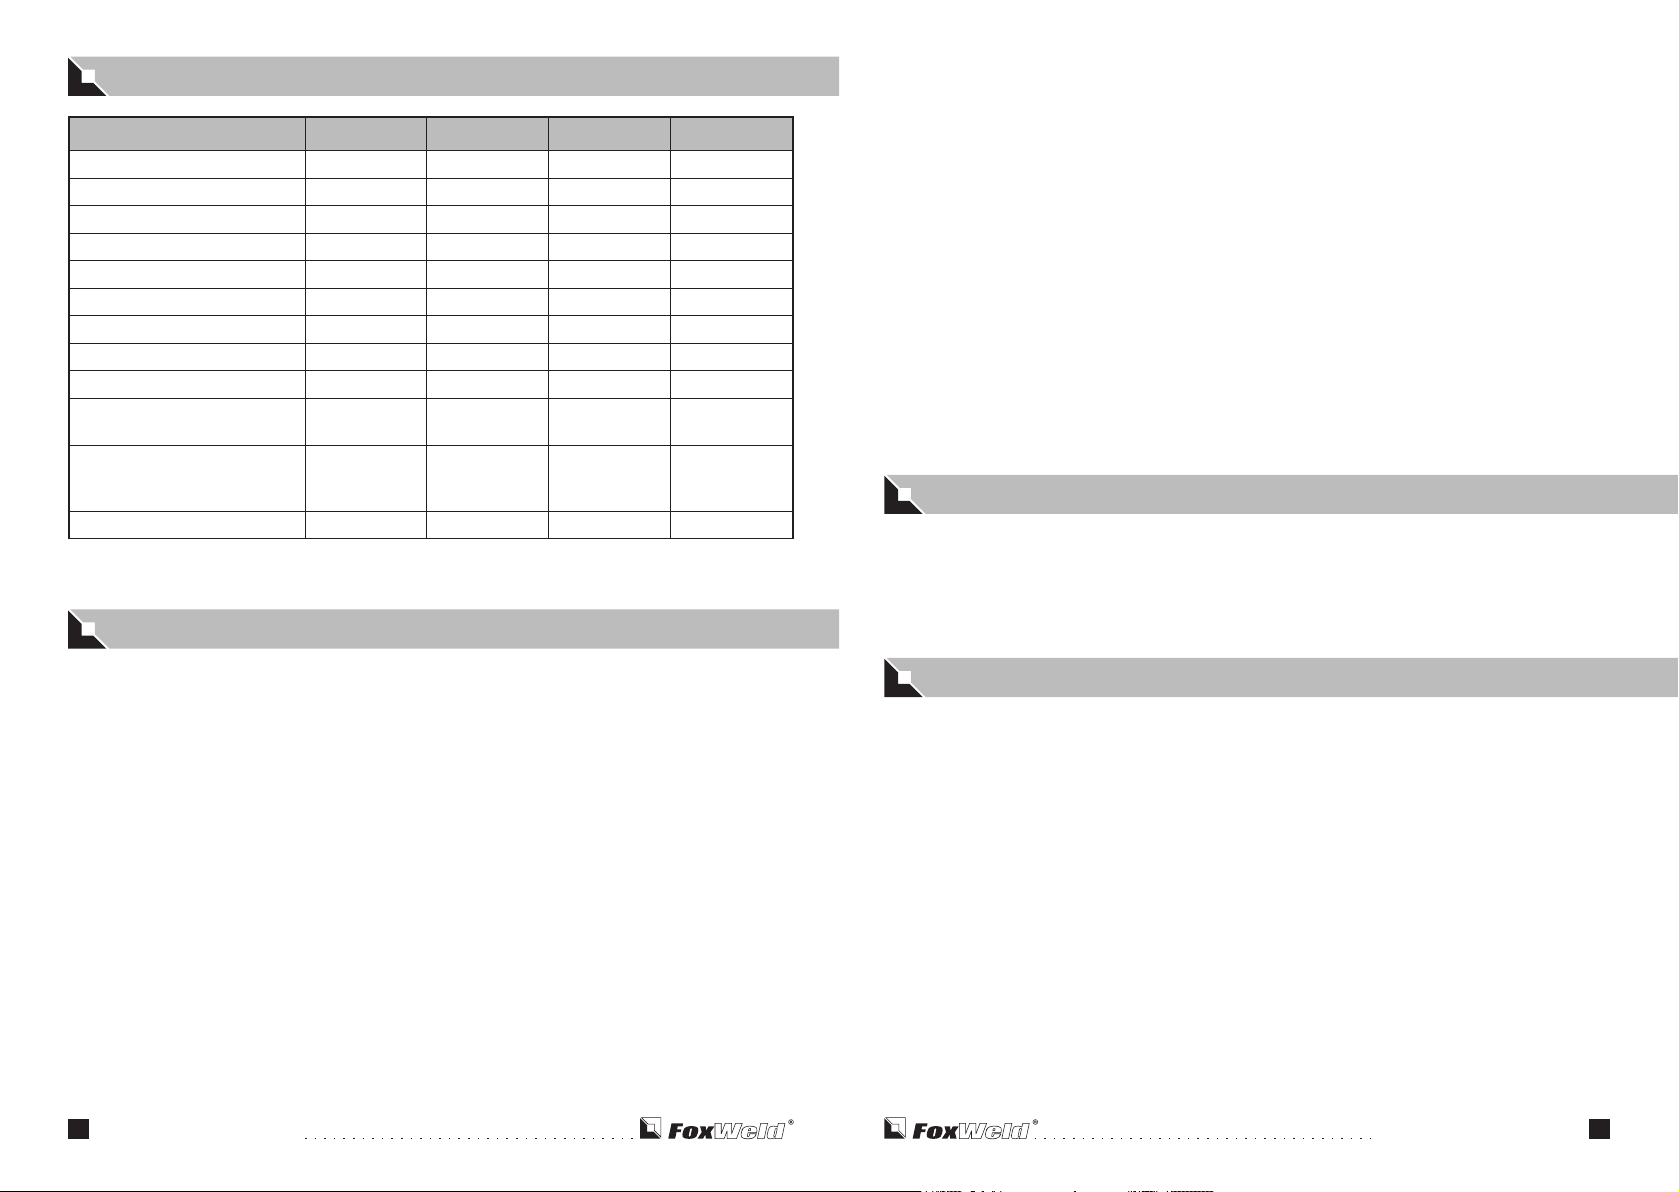
ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ
МОДЕЛЬ МТР-10 МТР-16 МТР-25 МТР-35
Номинальная мощность 10 кВа 16 кВа 25 кВа 35 кВа
Входное напряжение 380 В 380 В 380 В 380 В
Номинальный первичный ток, А 26,3 42,1 66 92
ПВ 10% 10% 10% 10%
Холостое напряжение 1,65–2,4 В 2,6–4,2 В 2,3–3,55 В 1,98–3,55 В
Ступени регулировки тока 4 4 4 4
Время сварки 0– 9,99 с 0– 9,99 с 0– 9,99 с 0– 9,99 с
Вылет электродов 260 мм 280 мм 280 мм 280 мм
Привод сжатия электродов Ножной Ножной Ножной Ножной
Толщина свариваемых листов
1,5+1,5 2+2 мм 2,5+2,5 мм 3,5+3,5 мм
(низк.углер)
Тип охлаждения:
Трансформатор
Электроды
воздушное
водяное
воздушное
водяное
воздушное
водяное
воздушное
водяное
Вес, кг 70 89 96 108
ПОДГОТОВКА К РАБОТЕ, ЭКСПЛУАТАЦИЯ
• ПРОЦЕСС СВАРКИ
1. Включите машину (загорится лампа индикации питания).
2. Установка сварочного тока: установите четырёх позиционный переключатель тока от низкого к высокому.
3. Установка времени сварки: установите время сварки от 0.01– 9.99 с.
4. Установка сжатия: После регулировки ограничения хода верхнего и нижнего электродов на
педали сжатия закройте регулировочные места и приступайте к пробной сварке.
5. Приступайте к работе.
- Убедитесь, что толщина и тип материала соответствует установленным параметрам. По-
верхности свариваемых деталей должны быть чистыми, не содержать окислов, краски и пр.
- Убедитесь, что при нажатии педали электроды попадают на деталь, а не друг на друга.
• ПОСЛЕ РАБОТЫ
1. Сбросьте реле времени и переключатель режимов.
2. Выключите машину, выключите защитный автомат.
3. Выключите охладитель или перекройте краны водяного охлаждения. Если машина выключается на длительное время, слейте воду из патрубков.
УСТАНОВКА МАШИНЫ
Следите за следующими требованиями к месту установки машины:
1. Сухое закрытое помещение.
2. Горизонтальная, ровная поверхность, отсутствие внешних вибраций, расстояние от стен не
менее 20 см.
3. Отсутствие вблизи токопроводящей пыли, паров легковоспламеняющихся жидкостей.
Машины предназначены для сварки листов, прутков, проволоки из низкоуглеродистой и
углеродистой стали.
1. Производите подбор параметров сварки от малого к большему. Время – от короткого к продолжительному, сварочного тока – от малого к большему, усилия – от малого к большему.
2. Не переключайте режимы во время сварки.
3. Удаляйте загрязнения и окислы с поверхностей деталей для сварки. Для стабильного качества сварных соединений вовремя затачивайте или меняйте электроды. Налипание на электроды инородного металла может вызывать прогар свариваемых деталей.
4. При постоянной работе машины используйте охлаждение электродов, расход воды должен
быть не менее 2 л/мин.
Принцип контактной точечной сварки основан на кратковременном нагреве электрическим
током большой мощности и последующей пластической деформации сжатием.
ПОДКЛЮЧЕНИЕ
• ЗАЗЕМЛЕНИЕ
Клемма подключения заземления находится в нижней части задней стороны машины. Для
заземления используйте медный кабель сечением не менее 8 мм2 .
Сопротивление контура заземления должно быть < 10 Ом при входном напряжении 380 В.
• ПОДКЛЮЧЕНИЕ ПИТАНИЯ
Машина должна быть подключена к отдельному автомату:
для МТР 10 – 32 А ,сечение кабеля не менее 4 мм
для МТР 16 – 63 А ,сечение кабеля не менее 6 мм
для МТР 25 – 80 А ,сечение кабеля не менее 8 мм
для МТР 35 – 125 А,сечение кабеля не менее 12 мм
2
2
2
2
• ПОДГОТОВКА
1. Подсоедините шланги водяного охлаждения и откройте краны.
2. Осмотрите состояние электродов – при необходимости заточите/поменяйте электроды.
Верхний и нижний наконечники электродов должны быть гладкими и чистыми, при износе
следует заточить наконечники электродов, после заточки обезжирить. Убедитесь, что электроды сходятся соосно.
5 6
Руководство по эксплуатации
Руководство по эксплуатации
Page 5
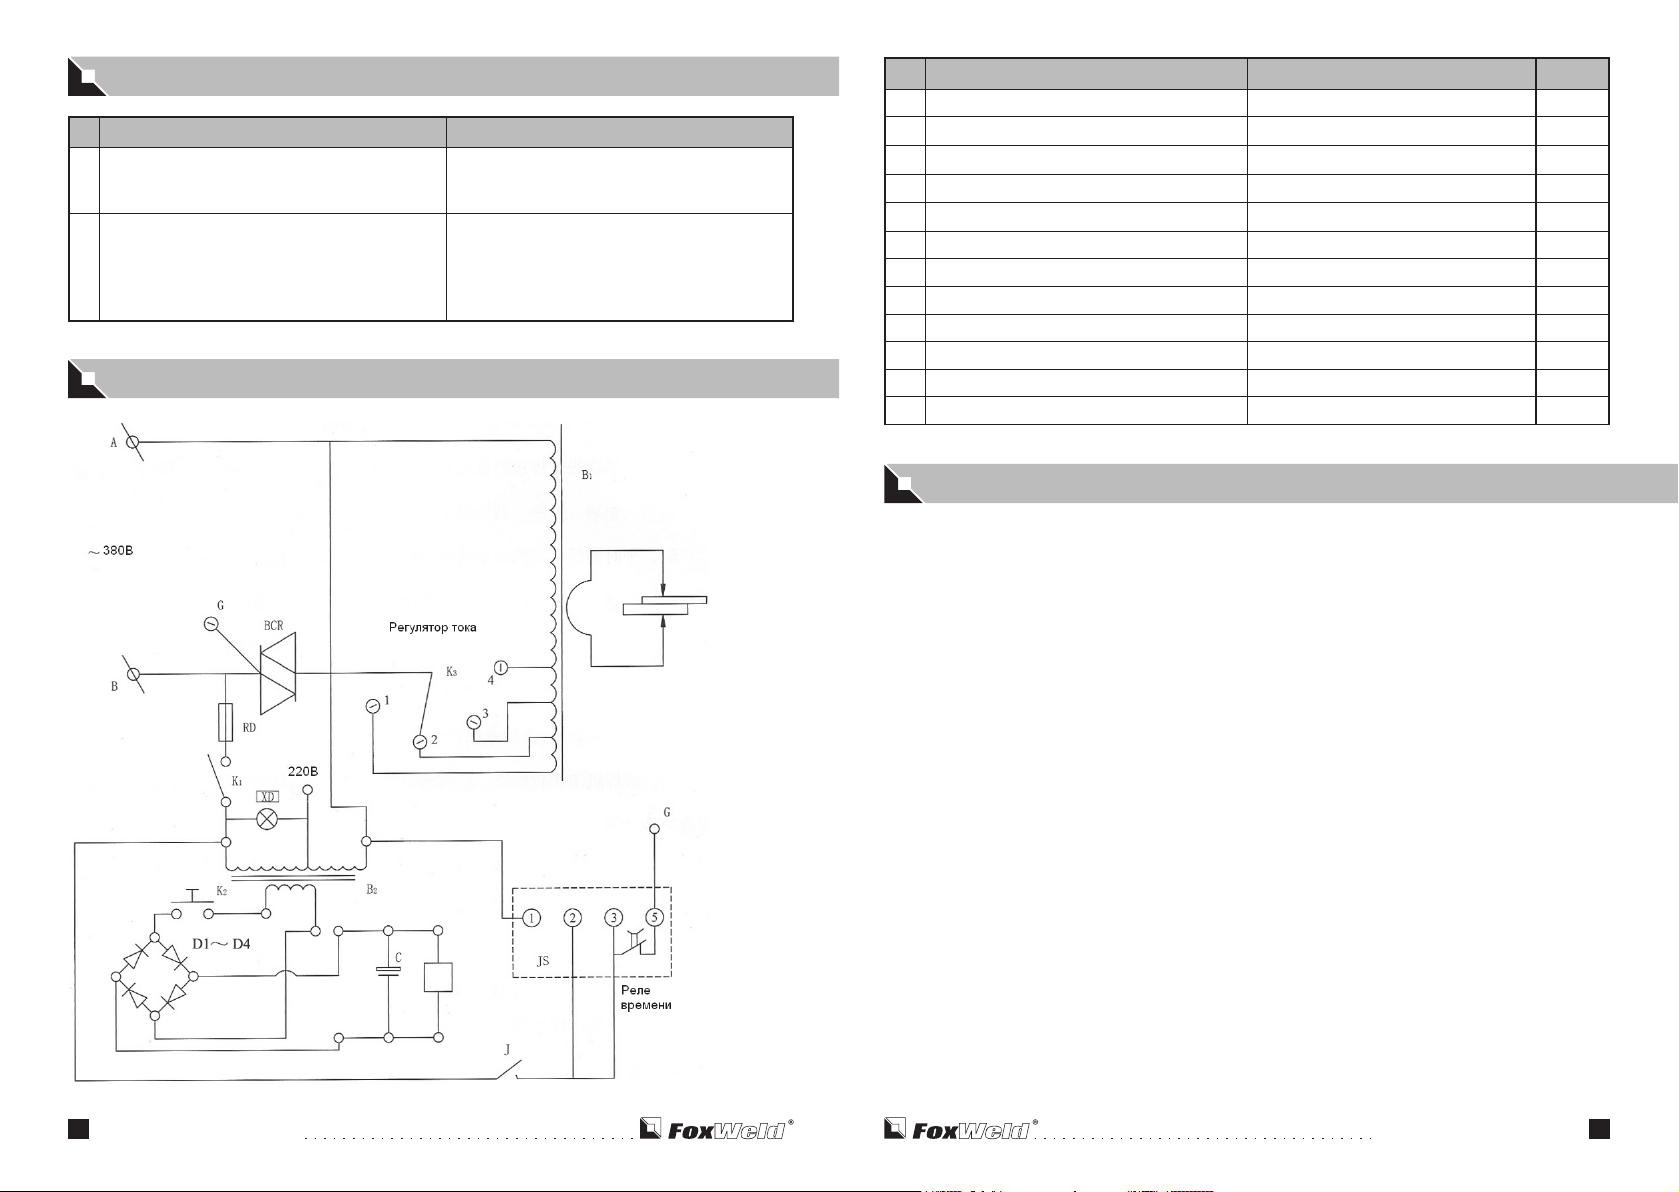
ДИАГНОСТИКА НЕИСПРАВНОСТЕЙ
№ ПРОБЛЕМА РЕШЕНИЕ
1 Аппарат не работает:
Лампочка питания не горит
- Проверьте питание машины на входе (автомат,
предохранитель на передней панели).
- Проверьте обрывы в соответствии со схемой
2 Не происходит нормальный сварочный процесс - Проверьте входное напряжение (380 В).
- Проверьте нижний и верхний электрод, возможно
они изношены. (Пятно контакта слишком большое)
- Проверьте контакт между электродом и
свариваемой деталью. Удалить грязь и ржавчину
ПРИНЦИПИАЛЬНАЯ ЭЛЕКТРИЧЕСКАЯ СХЕМА
№ СИМВОЛ ЗНАЧЕНИЕ КОЛ-ВО
1 BCR Тиристоры 1
2 K
3
Регулятор тока 1
3 RD Предохранитель 1
4 K
1
Выключатель питания 1
5 XD Лампа индикации 1
6 B
2
7 K
2
8 D1 – D
4
Трансформатор управления 1
Включатель электродов 1
Диоды 1
9 C Конденсатор 1
10 J Реле пост.тока 1
11 JS Реле времени 1
12 B
1
Трансформатор 1
ТЕХНИЧЕСКОЕ ОБСЛУЖИВАНИЕ
ВСЕГДА производите ремонт в авторизованных сервисных центрах. При их отсутствии, к ремонту должны допускаться лица, имеющие соответствующую квалификацию и представление о
степени риска работы с высоким напряжением.
ВНИМАНИЕ: все работы по обслуживанию машины, устранению мелких неисправностей и
контролю состояния отдельных узлов и деталей должны проводится при снятом напряжении,
притом обязательно двумя операторами.
Убедитесь, что сетевой кабель отключен от сети, прежде чем Вы откроете корпус.
1. Используйте сухой чистый сжатый воздух, чтобы периодически удалять пыль из аппарата. Если сварочный аппарат работает в условиях сильно загрязненной окружающей среды,
проводите очистку два раза в месяц.
2. При продувке будьте осторожны: сильное давление воздуха может повредить небольшие
части аппарата.
3. Проверяйте состояние клемм и контактов: если есть ржавчина или расшатавшиеся контакты, используйте наждачную бумагу для удаления ржавчины или окислов, и повторно
закрепите их.
4. Не допускайте попадания воды или водяного пара во внутренние части сварочного аппарата.
5. Если аппарат долгое время не используется, поместите его в коробку и храните в сухом месте.
Работы по техническому обслуживанию должны проводится в соответствие с настоящей
инструкцией.
7 8
Руководство по эксплуатации
Руководство по эксплуатации
Page 6
• ПЕРИОДИЧНОСТЬ ТЕХОБСЛУЖИВАНИЯ МАШИН
НАИМЕНОВАНИЕ
УЗЛОВ МАШИНЫ
Механическая
часть и машина в
целом
Сварочный
контур, выпрямительные блоки
и трансформатор
НАИМЕНОВАНИЕ РАБОТ ПЕРИОДИЧНОСТЬ
Внешний осмотр, обтирание от пыли, удаление ненужной смазки.
Проверка внешним осмотром и подтяжкой болтов надежности заземления машины.
Проверка герметичности всей системы охлаждения, протекания воды по всем
каналам и температуры воды на выходе.
Проверка смазки всех трущихся деталей, состояния пресс-масленок, наличия масла и
регулировки маслораспылителя.
Проверка шума в подвижных и вращающихся узлах и деталях.
Проверка нагрева вращающихся и трущихся деталей и вторичного контура.
Проверка работы сигнальных устройств.
Проверка установки режима сварки
Проверка смазки в узлах.
Осмотр привода усилий, проверка работы движущихся частей, их взаимодействия и
смазки.
Продувка машины и шкафов управления сухим сжатым воздухом.
Продувка системы охлаждения сжатым воздухом
Смазка всех узлов привода усилий.
Проверка шпоночных соединений узлов и деталей.
Проверка сопротивления изоляции схемы.
Проверка состояния посадочных гнезд в электрододержателях.
Продувка сухим воздухом внутренних частей машины.
Проверка затяжки болтов контактных соединений вторичного контура.
Проверка затяжки болтов всех болтовых соединений
Проверка состояния изоляции всех элементов Раз в 3 месяца
Проверка и регулировка пускорегулирующей аппаратуры.
Измерение сопротивления изоляции машины и шкафов управления
Проверка (и исправление) формы концов электродов и роликов, прямолинейности
губок и плит.
Проверка соосности концов электродов.
Проверка нагрева вторичного контура, и особенно болтовых и гибких соединений,
гибких кабелей подвесных машин.
Проверка герметичности системы охлаждения, протекания воды по всем каналам
охлаждения сварочного контура
Проверка затяжки болтов выпрямительных блоков ключом с регулируемым крутящим
моментом.
Осмотр трансформатора, проверка системы охлаждения
Подтягивание болтов разъемных соединений токоведущих элементов контура, очистка
от пыли и грязи.
Проверка износа скользящих контактов шовных машин.
Проверка сопротивления контура постоянному току (не должно превышать паспортных
данных более чем на 15 —20% для однофазных машин, 5 —10% для трехфазных с
выпрямлением тока и 3—5% для импульсных машин).
При увеличении сопротивления — зачистка токоведущих контактных поверхностей и
подтягивание болтов.
Проверка сопротивления изоляции сварочного трансформатора. Проверка расхода
воды через систему охлаждения.
Проверка правильности конусов электрододержателей точечных машин.
Осмотр переключателя ступеней, проверка плотности прилегания контактов, фиксации рукояток, надежности соединения проводов
Проверка и подтягивание болтов, поджимающих дисков первичной обмотки к виткам
вторичной обмотки, крепления блока обмоток на сердечнике.
Проверка затяжки болтов вторичного контура.
Проверка затяжки крепящих болтов и гибких соединений выпрямительных блоков
Ежедневно
Еженедельно
Ежемесячно
Раз в 6 месяцев
Ежедневно
Ежедневно
Ежемесячно
Раз в 3 месяца
Электрическая
схема, аппаратура и шкафы
управления
Контроль
параметров
Осмотр электрической схемы, аппаратуры и шкафов управления, проверка шума в
электромагнитных устройствах.
Проверка отсутствия постоянных составляющих при работе тпристорных и игнитронных контакторов.
Осмотр фазорезонансных стабилизаторов
Проверка рабочего напряжения.
Проверка системы стабилизации первичного напряжения по модели.
Проверка работы тиристорного или игнитронного контактора, отсутствия пропусков
зажигания, протекания воды.
Проверка работы электродвигателей и электроаппаратуры.
Проверка в конце смены нагрева катушек электроаппаратуры, контактных соединений, подшипников электродвигателей
Осмотр и прочистка шкафов управления и пусковой аппаратуры.
Прочистка и промывка контактов реле, проверка их прилегания.
Продувка аппаратуры и станции управления сухим сжатым воздухом.
Проверка сопротивления изоляции электрической схемы.
Проверка переключателей ступеней, плотности прилегания контактов, фиксации
ручек, надежности присоединения проводников Проверка надежности соединений
элементов схемы.
Проверка тока на одной из ступеней.
Проверка длительности сварочного тока.
Проверка работы аппаратуры управления по циклу.
Проверка зазора между статором и ротором (якорем и магнитной системой) электродвигателей.
Очистка и продувка электродвигателей (без разборки), проверка и смазка подшипников, проверка сопротивления изоляции выводных концов и обмоток, надежности
контактных соединений, плавких вставок и тока уставки нагревательных элементов
тепловых реле.
Подтягивание всех болтовых и контактных соединений электросхем и аппаратуры
Проверка системы стабилизации тока Раз в 3 месяца
Осмотр ирегулировка пусковой аппаратуры: педалей, электромагнитных пусктелей,
переключателей кнопок и т.д.
Измерение сопртивления вторичного контура Еженедельно
Измерение сварочного и ковочного усилия.
Проверка работы аппаратуры по циклу.
Измерение сварочного тока на одной из ступеней.
Измерение длительности сварочного тока.
Измерение времени приложения ковочного усилия и длительности его нарастания
Проверка соответствия параметров машины паспортным данным Раз в 3 месяца
Ежедневно
Ежедневно
Ежемесячно
Раз в 6 месяцев
Ежемесячно
ГАРАНТИЙНЫЕ ОБЯЗАТЕЛЬСТВА
Гарантийные обязательства обеспечиваются гарантийным талоном, выданным продавцом.
Транспортные расходы не входят в объем гарантийного обслуживания.
Адреса гарантийных сервисных центров вы можете посмотреть на сайте: foxweld.ru
E-mail сервисного центра: help@foxweld.ru
9 10
Руководство по эксплуатации
Руководство по эксплуатации
Page 7
 Loading...