

Page 1
FMB
minimag 18
Содержание
Направляющая труба/телескопическая труба между загрузочным магазином
Maschinenbau
0. Указания по технической безопасности при эксплуатации загрузочного магазина ...... 4
0.1 Обслуживание................................................................................................................ 4
0.2 Техническое обслуживание и ремонт ........................................................................... 6
0.3 Использование согласно предписанию ........................................................................ 6
0.4 Объяснение символов и указаний ................................................................................ 7
0.5 Защита прав ................................................................................................................... 7
0.6 Меры безопасности ....................................................................................................... 8
0.7 Предохранительные устройства ................................................................................... 9
Серия 4
0.7.1 Кожухи................................................................................................................. 9
0.7.2
и токарным автоматом ...................................................................................... 10
1. Технические данные и средства производства .................................................................. 13
1.1 Технические данные/ условия хранения на складе .................................................... 13
1.2 Электрическое соединение загрузочного магазина с токарным автоматом ............. 14
1.3 Заливка масла .............................................................................................................. 14
1.4 Требования к заготовкам (пруткам) и их подготовке .................................................. 15
0.7.2.1 Токарный автомат с подвижной передней бабкой............................... 10
0.7.2.2 Токарный автомат с неподвижной передней бабкой ........................... 11
0.7.3 Устройство аварийного отключения ................................................................ 12
0.7.4 Защитные кожухи токарного автомата............................................................. 12
1.5 Ограничения числа оборотов ....................................................................................... 17
2. Транспортировка при монтаже и демонтаже ....................................................................... 18
2.1 Подготовка загрузочного магазина к транспортировке............................................... 18
2.1.1 Транспортировка электрошкафа ...................................................................... 19
Page 2
2.2 Транспортировка краном .............................................................................................. 20
2.3 Транспортировка с помощью автопогрузчика с вильчатым захватом ....................... 21
Руководство по эксплуатации
Издание 04/07
Страница 1
2.4 Транспортировка другими средствами ........................................................................ 22
3. Монтаж ....................................................................................................................................... 23
3.1 План монтажа ............................................................................................................... 23
3.2 Качество пола ............................................................................................................... 25
3.3 Выравнивание загрузочного магазина ........................................................................ 25
3.4 Крепление к полу .......................................................................................................... 26
3.5 Подключение сжатого воздуха ..................................................................................... 26
3.6 Электрическое подключение ....................................................................................... 27
3.7 Обеспечение свободного доступа ............................................................................... 27
3.8 Ремонтные работы токарного автомата ...................................................................... 27
3.9 Упор для подающей штанги вперёд ............................................................................ 28
3.10 Синхронизатор ............................................................................................................ 30
4. Пояснения к переходному устройству (интерфейсу)......................................................... 32
4.1 Контакты с токарного автомата на загрузочный магазин ........................................... 32
4.2 Контакты с загрузочного автомата на токарный автомат ........................................... 33
4.3 Предложение программы для токарного автомата .................................................... 34
с RM-№.: 595178
Page 3
minimag 18
FMB
Серия 4
5. Ввод в эксплуатацию загрузочного магазина ..................................................................... 35
Maschinenbau
5.1 Условия для ввода в эксплуатацию ............................................................................. 35
5.1.1 Закрепление загрузочного магазина – работы по плану монтажа ................. 35
5.1.2 Соединение с токарным автоматом ................................................................. 35
5.1.3 Снабжающие среды .......................................................................................... 35
5.1.4 Заливка масла ................................................................................................... 35
5.1.5 Механические регулировочные работы ........................................................... 36
5.1.6 Инструктаж персонала / изучение руководства по эксплуатации .................. 36
5.2 Первое включение установки....................................................................................... 37
5.3 Регулировочные работы над управлением ................................................................. 38
5.3.1 Установка позиции отрезания (конец первой вставки) ................................... 38
5.3.2 Установка интервальной вставки при обработке многогранной заготовки .... 39
5.3.3 Установить параметры для конца заготовки (прутка) ..................................... 40
5.3.4 Установка параметра „ПОЗ. ПЕРЕКЛЮЧЕНИЕ ЧИСЛА ОБОРОТОВ
ОБРАТНОГО ХОДА“ ......................................................................................... 40
5.3.5 Обработка двух различных длин детали (опция) ............................................ 41
5.4 Список параметров ....................................................................................................... 42
5.5 Обзор позиций для установки параметров ................................................................. 43
6. Описание модулей ................................................................................................................... 44
6.1 Основание ..................................................................................................................... 44
6.2 Панель управления ...................................................................................................... 45
6.3 Уровни меню панели управления ................................................................................ 46
6.3.1 Переключение уровней управления ................................................................ 47
6.3.2 Ручной режим Меню 1....................................................................................... 48
6.3.3 Меню: УПРАВЛЕНИЕ (ДЕТАЛЬ) (СЕРВИС) (СИЛА) ........................................ 49
6.3.3.1 Меню: ДЕТАЛЬ стандартные настройки............................................... 50
Page 4
6.3.3.2 Меню: ДЕТАЛЬ специальные настройки .............................................. 51
6.3.3.3 Меню: ДЕТАЛЬ счётчик/время .............................................................. 52
Страница 2
Издание 04/07
Руководство по эксплуатации
6.3.3.4 Меню: ДЕТАЛЬ ВЫБОР (ОПЦИЯ) ........................................................ 52
6.3.4 Меню: СЕРВИС ................................................................................................. 53
6.3.5 Ручной режим Меню 2....................................................................................... 56
6.3.6 Автоматический режим Меню 1........................................................................ 57
6.3.7 Автоматический режим Меню 2........................................................................ 58
6.4 Включение и выключение установки ........................................................................... 59
6.4.1 Включение установки ........................................................................................ 59
6.4.2 Выключение установки ..................................................................................... 59
6.4.3 Эксплуатация со счётчиком деталей ............................................................... 59
6.4.4 Эксплуатация с запрограммированным рабочим временем .......................... 60
6.5 Люнет ............................................................................................................................ 60
6.6 Захват – функционирование и принцип действия ...................................................... 62
6.7 Боковая подставка для материала .............................................................................. 63
6.7.1 Установка диаметра заготовки ......................................................................... 63
6.8 Привод........................................................................................................................... 64
6.8.1 Муфта ................................................................................................................ 64
6.8.2 Двигатель .......................................................................................................... 64
6.8.2.1 Двигатель с червячной передачей ....................................................... 64
6.8.2.2 Регулятор числа оборотов .................................................................... 64
6.8.3 Зубчатый ремень .............................................................................................. 65
6.8.4 Кривошип ........................................................................................................... 65
с RM-№.: 595178
Page 5
FMB
Maschinenbau
Направляющая труба/телескопическая труба между загрузочным магазином
6.9 Переналадка магазина ................................................................................................. 66
minimag 18
Серия 4
6.9.1 Подающая штанга ............................................................................................. 66
6.9.2 Зажимные втулки / зажимные оправки / центрирующие втулки –
функционирование и применение .................................................................... 66
6.9.2.1 Работа с зажимной втулкой .................................................................. 67
6.9.2.2 Работа с зажимной оправкой ................................................................ 68
6.9.2.3 Работа с центрирующей втулкой .......................................................... 68
6.9.2.4 Цанговый зажим токарного автомата ................................................... 69
6.9.3
и токарным автоматом ...................................................................................... 70
6.9.3.1 Токарный автомат с подвижной передней бабкой............................... 70
6.9.3.2 Токарный автомат с неподвижной передней бабкой ........................... 71
6.9.4 Выбор и переналадка направляющего канала ................................................ 71
6.9.4.1 Замена переходных прокладок ............................................................. 72
6.9.4.2 Замена подающей штанги..................................................................... 73
6.9.4.3 Замена направляющей трубы............................................................... 74
6.9.4.4 Замена переходных вкладышей в телескопической трубе ................. 75
6.10 Подача масла ............................................................................................................. 76
7. Описание функций ................................................................................................................... 77
7.1 Принцип действия......................................................................................................... 77
7.2 Автоматический режим работы ................................................................................... 78
7.3 Сообщения о неисправностях...................................................................................... 81
8. Извлечение заготовки из направляющего канала .............................................................. 83
8.1 Тестовый режим (ОПЦИЯ) ........................................................................................... 84
9. Техническое обслуживание и регулировочные работы.................................................... 85
Page 6
9.1 Регулярно проводимое техническое обслуживание ................................................... 85
9.2 Модуль технического обслуживания ........................................................................... 86
Руководство по эксплуатации
Издание 04/07
Страница 3
9.3 Муфта подачи –KY1 – техническое обслуживание ..................................................... 87
9.4 Батарея ......................................................................................................................... 88
9.4.1 Замена батареи ................................................................................................. 89
9.5 Демонтаж или монтаж Е/А - модуля ............................................................................ 90
9.5.1 Демонтаж элемента клеммной панели ............................................................ 91
9.5.2 Демонтаж модуля .............................................................................................. 92
9.5.3 Монтаж модуля ................................................................................................. 92
9.5.4 Монтаж элемента клеммной панели ................................................................ 92
9.6 Новая программа для программируемого контроллера ............................................. 93
10. Электрические и пневматические приборы ...................................................................... 94
10.1 Изображение электрических и пневматических приборов ....................................... 95
11. Спецификация пневматических деталей ........................................................................... 96
11.1 Пневматическая схема ............................................................................................... 97
с RM-№.: 595178
Page 7
minimag 18
FMB
автомата располагалась точно по прямой (была сосной) с осевой линией подающей штанги
Перед вводом в эксплуатацию проверить электрическое переходное устройство и рабочее
Перед вводом в эксплуатацию залить 50 литров рекомендованной под пунктом 1.3 данного
Серия 4
Maschinenbau
0. Указания по технической безопасности при
эксплуатации загрузочного магазина
0.1 Обслуживание
• Предохранительные устройства такие, как дверки, защитные кожухи и кожухи, нельзя ни
демонтировать, ни выводить из строя. Перед эксплуатацией они должны быть закрыты, и
их нельзя открывать во время эксплуатации.
• О возникновении изменений в загрузочном магазине, которые наносят вред безопасности,
следует немедленно сообщить ответственным лицам.
• Во время выполнения программы не отключать загрузочный магазин главным
выключателем. Как следствие, могут возникнуть повреждения.
• Кнопку аварийного отключения нажимать только в случае опасности для персонала или
установки (и перед техническим обслуживанием и ремонтными работами).
• При транспортировке обратить внимание на надёжное крепление и достаточную
устойчивость загрузочного магазина (смотри пункт 2).
• Установить загрузочный магазин так, чтобы осевая линия (линия центров) шпинделя
(смотри пункт 3).
•
напряжение (смотри пункт 4).
•
руководства марки масла.
Page 8
• Не бросать в масло отходы.
Страница 4
Издание 04/07
Руководство по эксплуатации
• Следует учитывать ограничения числа оборотов (вибрация, шум), которые появляются изза размеров детали и непрямолинейности заготовок.
с RM-№.: 595178
Page 9
FMB
Maschinenbau
При работах на открытом направляющем канале
Внимание!
minimag 18
Серия 4
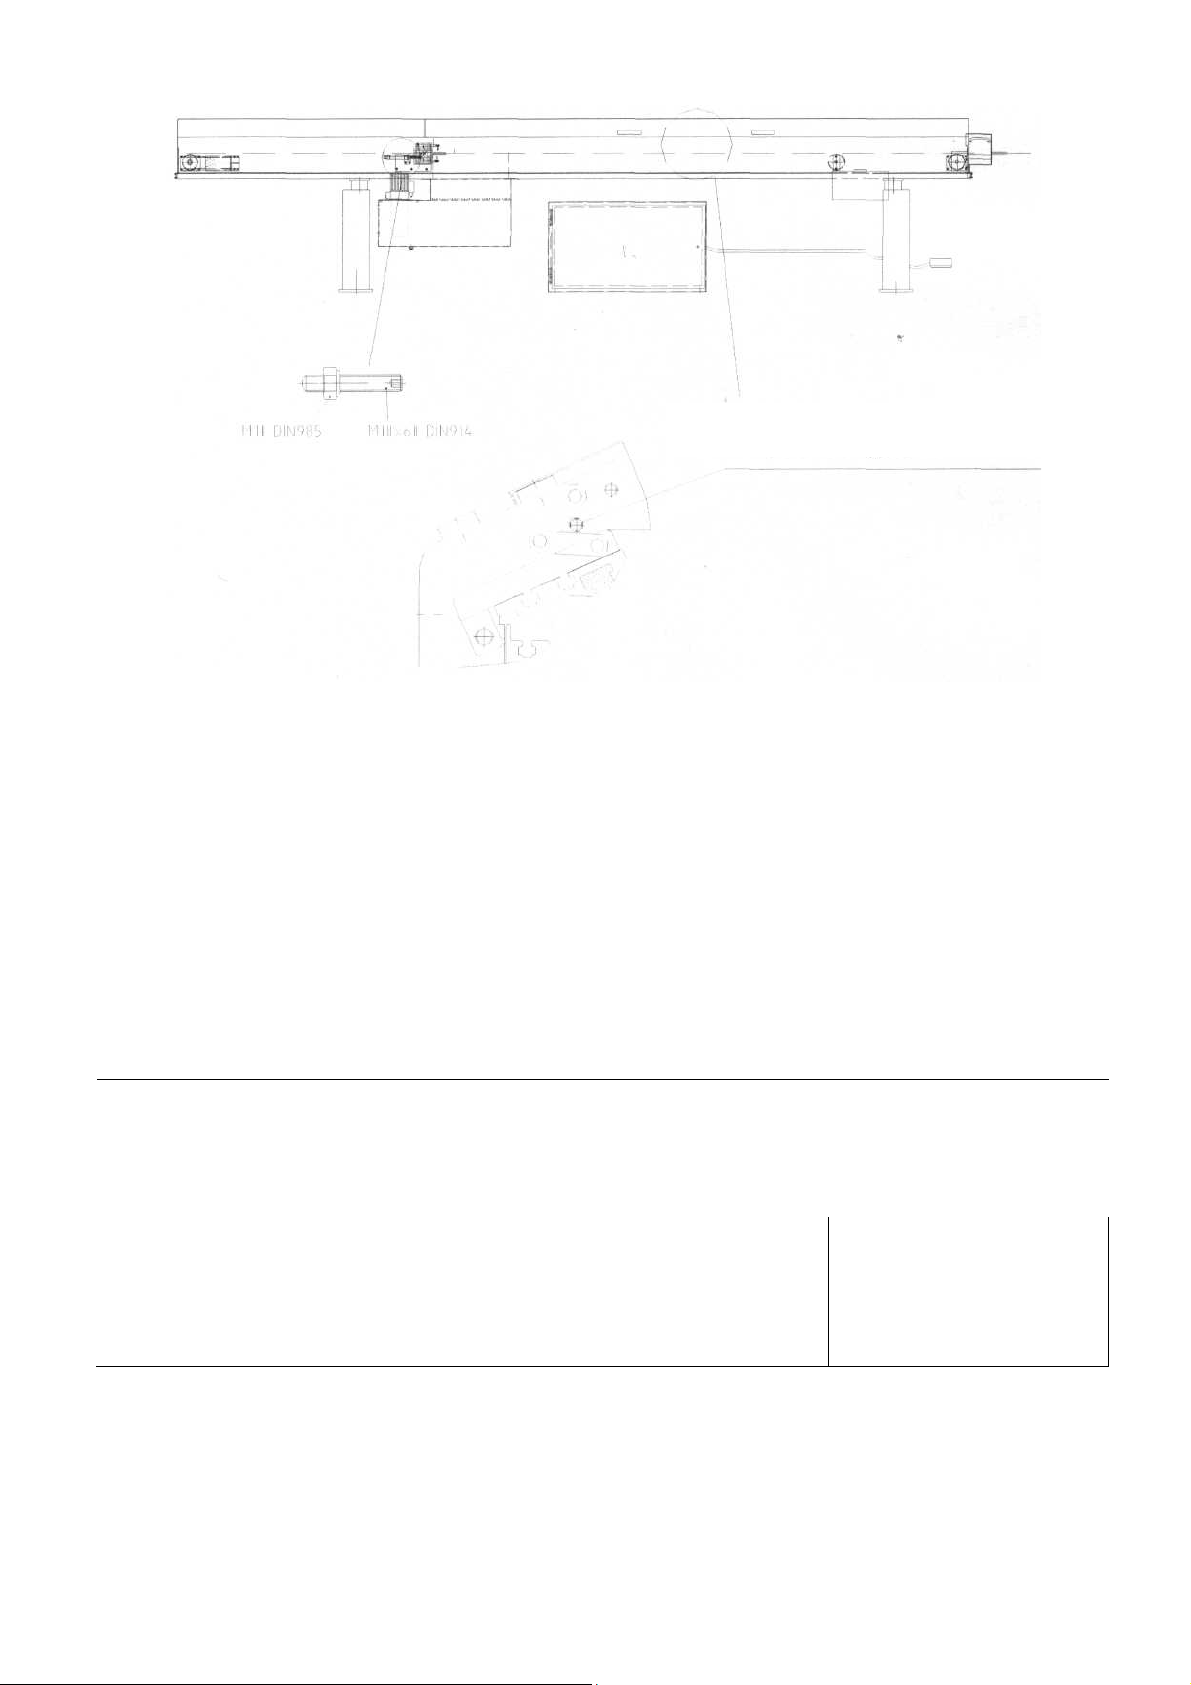
следует вставить предохранительный болт (помечен красным)!
Открутить предохранительный болт М 10х60 и
вставить длинной резьбовой стороной в отверстие Ø10.
Page 10
Руководство по эксплуатации
Издание 04/07
Страница 5
FMB
Направляющий канал предохранён
с RM-№.: 595178
minimag 18
Серия 4
Maschinenbau
Page 11
0.2 Техническое обслуживание и ремонт
только в сухих помещениях при температуре воздуха от +15 °С до +40°С и влажности воздуха
• Техническое обслуживание, капитальный ремонт и текущий ремонт могут проводиться
только квалифицированным или специально обученным персоналом.
• При всех работах на загрузочном магазине, особенно при открытых кожухах, нажать кнопку
аварийного отключения или закрыть запорный клапан сжатого воздуха на загрузочном
магазине. Для технического обслуживания и ремонтных работ следует отключить главный
выключатель токарного автомата. Установка должна быть без давления и не под
напряжением.
• При ремонтных работах электрических устройств следует учитывать соответствующие
предписания. (DIN EN 60 204 (VDE 0113), DIN VDE 0100; DIN EN 50178 (VDЕ0160);
правила техники безопасности профессиональных объединений).
• Если при определённых ремонтных работах установка должна находиться в состоянии
готовности к эксплуатации, то следует действовать с особой осторожностью. Следует
убедиться, что в опасной зоне нет людей.
• Удалённые в целях ремонта или технического обслуживания предохранительные
устройства следует установить сразу по окончании работ.
• Следует использовать только чистые масла, соответствующие рекомендованным под
пунктом 1.3 данного руководства.
0.3 Использование согласно предписанию
Загрузочный магазин предназначен для монтажа со станками и служит исключительно для
загрузки стержневых и трубчатых круглых, четырёх- или шестигранных заготовок в токарный
автомат.
Ввод в эксплуатацию запрещён до тех пор, пока не установлено, что установка соответствует
действующим положениям «ЕС - предписания по станкам».
Диаметр сырья по разделу «Технические данные».
Другие профильные материалы только по согласованию с производителем.
Далее использование согласно предписанию следует из технических данных, а также из
требований к заправке масла, к заготовкам и ограничениям количества оборотов (смотри пункт
1. Технические данные с подпунктами). Если указанные производителем требования
выполняются, то загрузочный магазин работает ниже максимально допустимого уровня
звукового давления.
Любое другое применение считается не соответствующим предписанию. За возникшие в
результате такого использования неисправности производитель ответственности не несёт;
убытки берёт на себя сам потребитель. Использование загрузочного магазина допустимо
от 30% до 75% (без конденсации).
Высота не должна превышать 1000 м над нормальным нулём.
В использование согласно предписанию входит также соблюдение предписанных
производителем условий эксплуатации, технического обслуживания и ремонта.
Загрузочный магазин может использоваться, обслуживаться и ремонтироваться только
Page 12
лицами, которые хорошо с ним ознакомлены и проинструктированы об опасностях. Следует
соблюдать специальные инструкции по технике безопасности, а также все другие
Страница 6
Издание 04/07
Руководство по эксплуатации
общепризнанные правила техники безопасности. Самовольные изменения в загрузочном
магазине исключают ответственность производителя за вытекающие отсюда неисправности.
с RM-№.: 595178
Page 13
FMB
Maschinenbau
Этот символ Вы найдёте в данном руководстве по эксплуатации
Этот символ стоит в тех местах руководства по эксплуатации, на
!
Внимание !
0.4 Объяснение символов и указаний
возле всех указаний по безопасности труда, в которых речь идёт об
опасности для жизни персонала. Обратите внимание на эти указания
и будьте осторожны в таких случаях.
которые необходимо обратить особое внимание, чтобы были
соблюдены директивы, предписания, указания и правильная
последовательность работ, и чтобы были предотвращены
повреждения и разрушения установки.
0.5 Защита прав
minimag 18
Серия 4
Мы сохраняем за собой право собственности на руководство по эксплуатации и на
прилагающиеся документы.
Без нашего письменного разрешения их нельзя копировать, размножать или передавать,
соответственно, предоставлять в распоряжение третьим лицам.
Page 14
Руководство по эксплуатации
Издание 04/07
с RM-№.: 595178
Страница 7
FMB
Загрузочный магазин может эксплуатироваться, обслуживаться и
по эксплуатации и действующими предписаниями по безопасности труда
!
!
minimag 18
Серия 4
Maschinenbau
0.6 Меры безопасности
Безупречная и надёжная работа загрузочного магазина предполагает надлежащую
транспортировку, технически правильную установку и ввод в эксплуатацию, а также
тщательное обслуживание и уход.
Это руководство по эксплуатации прочитать до ввода загрузочного
магазина в эксплуатацию и точно соблюдать!
Загрузочный магазин произведён в соответствии с уровнем техники и безопасен в работе. Но
загрузочный магазин может быть источником опасности, если он используется
неквалифицированным персоналом ненадлежащим образом или не по назначению.
ремонтироваться только лицами, которые ознакомлены с руководством
и технике безопасности.
Page 15
Несоблюдение следующих пунктов может привести к телесным повреждениям или
Страница 8
Издание 04/07
Руководство по эксплуатации
FMB
материальному ущербу. Поэтому следует удостовериться в том, что руководство по
эксплуатации прочитано и соблюдается операторами.
При производстве загрузочного магазина и составлении документации учитывались
следующие предписания:
ЕС – предписания по станкам (2006/42/ЕС)
DIN EN ISO 12100
DIN EN 60 204
DIN EN 62709
При поставке в рамках ЕС на загрузочном магазине нанесён «СЕ – знак» и приложена «ЕС –
декларация соответствия».
Внимание: Мы указываем на то, что пользователь установки должен обеспечить «СЕ –
соответствие», если существенно изменяются составные части.
с RM-№.: 595178
minimag 18
Maschinenbau
Серия 4
0.7 Предохранительные устройства
0.7.1 Кожухи
В соответствии с действующими предписаниями загрузочный магазин защищён кожухами,
которые препятствуют контакту с движущимися деталями. Кожух над боковой подставкой для
материала контролируется задействуемым путём геометрического (кинематического)
замыкания, принудительно отпирающимся переключателем с предохранительной функцией.
Существует возможность, не создавая опасность, открыть защиту над боковой подставкой для
материала в автоматическом режиме во время шагов с 17 по 20, чтобы дозагружать прутки.
Page 16
Переключателем с предохранительной функцией –S74 и посредством реле с принудительным
управлять электромагнитным
Перед открытием кожуха (кроме случаев, когда производится
Кожухи любого рода (защитные кожухи и т.д.) во время эксплуатации
Руководство по эксплуатации
Издание 04/07
Страница 9
FMB
перекрывает расстояние между передним концом
!
СБОЙ: КОЖУХ НЕ ЗАКРЫТ
!
!
контактом –К20 отключается подача питания для электромагнитных клапанов. Исключение
составляют только клапаны –Y1.1 (закрыть направляющий канал), - Y7 (люнет) и – Y9 (возврат
в исходное положение пускового переключателя), управление которыми осуществляется и
далее, чтобы обеспечить надёжное продолжение обработки заготовки, находящейся в
направляющем канале. Дополнительно открытое положение кожуха анализируется в
программируемом контроллере. Если загрузочный магазин не в автоматическом режиме или в
автоматическом режиме, но не на шагах с 17 по 20, то при открытом кожухе на дисплее панели
управления выводится сообщение о сбое:
Автоматический режим отключается.
В режиме ручной эксплуатации при открытом кожухе невозможно
клапаном посредством функциональных кнопок на панели управления.
При работах по переналадке следует соблюдать заданную в этом
руководстве последовательность работ.
дозагрузка заготовок на шагах программы с 17 до 20) нажать кнопку
аварийного отключения и закрыть запорный клапан сжатого воздуха
на загрузочном магазине, чтобы удалить воздух из установки.
загрузочного магазина не должны быть ни демонтированы, ни
выведены из строя. То же самое действительно и для всех не
контролируемых электричеством и жёстко привинченных деталей
кожуха.
minimag 18
Серия 4
с RM-№.: 595178
Maschinenbau
0.7.2 Направляющая труба/телескопическая труба между загрузочным магазином и
токарным автоматом
0.7.2.1 Токарный автомат с подвижной передней бабкой
Направляющая труба/телескопическая труба
загрузочного магазина и концом шпинделя токарного автомата. Она служит в качестве
защитного элемента и препятствует выходу вращающихся деталей.
Page 17
Перед вводом в эксплуатацию следует смонтировать
предусмотренную направляющую трубу/телескопическую трубу
Токарные автоматы с подвижной передней бабкой нельзя
Внутренний диаметр направляющей трубы/телескопической трубы зависит от встроенной
!
!
Внимание !
между шпинделем автомата и загрузочным магазином. Во время
эксплуатации загрузочного магазина направляющая
труба/телескопическая труба должна быть в наличии.
эксплуатировать без телескопической трубы или стационарной
редукцией шпинделя, которые выступают из загрузочного магазина в
шпиндель токарного автомата.
Монтаж телескопической трубы в соответствии с прилагающимся
чертежом. Данный чертёж может быть затребован у фирмы FMB с
указанием соответствующего номера для заказа.
подающей штанги.
Стационарная редукция шпинделя:
Если монтаж телескопической трубы невозможен, то токарный автомат может
эксплуатироваться со стационарной редукцией шпинделя. При этом имеющаяся в комплекте
для переналадки направляющая труба загрузочного магазина сдвигается в шпиндель.
Максимально возможный диаметр штанги, тем самым, ограничивается.
Следует обратить внимание на следующие пункты:
• Внешний диаметр направляющей трубы должен быть на 1-2 мм меньше, чем внутренний
диаметр шпинделя.
• Длина направляющей трубы должна устанавливаться так, чтобы она перекрывала
пространство между загрузочным магазином и шпинделем, и исключалось разрушение
шпинделя.
• Внутренний диаметр направляющей трубы должен быть на 2 мм больше, чем
вмонтированный диаметр подающей штанги.
• Наименьшая толщина стенки направляющей трубы должна составлять минимум 2 мм.
Page 18
Страница 10
Издание 04/07
с RM-№.: 595178
Руководство по эксплуатации
FMB
яние между передним концом загрузочного магазина
загрузочным магазином. Во время эксплуатации загрузочного магазина
!
minimag 18
Maschinenbau
0.7.2.2 Токарный автомат с неподвижной передней бабкой
Направляющая труба перекрывает рассто
и концом шпинделя токарного автомата. Она служит в качестве защитного элемента и
препятствует выходу вращающихся деталей.
Перед вводом в эксплуатацию следует смонтировать
предусмотренную направляющую трубу между шпинделем автомата и
направляющая труба/телескопическая труба должна быть в наличии.
Серия 4
Page 19
Внутренний диаметр направляющей трубы зависит от встроенной подающей штанги. Длина
Руководство по эксплуатации
Издание 04/07
Страница 11
FMB
направляющей трубы должна учитываться при монтаже загрузочного магазина (смотри пункт
6.9.4.3). Она устанавливается так, чтобы между концом шпинделя автомата и передним
концом направляющей трубы имелся промежуток максимум 5 мм, или направляющая труба
вдавалась в шпиндель автомата. Данный зазор не должен быть доступен оператору!
minimag 18
Серия 4
с RM-№.: 595178
Maschinenbau
Page 20
0.7.3 Устройство аварийного отключения
Страница 12
Издание 04/07
Руководство по эксплуатации
АВАРИЙНОЕ ОТКЛЮЧЕНИЕ
В соответствии с требованием DIN EN60204 (VDE 0113) на загрузочном магазине есть
устройство аварийного отключения. Нажатием кнопки аварийного отключения –S69 на панели
управления отключается подача питания 24 V постоянного тока для всех выходов
программируемых контроллеров.
На дисплее панели управления появляется сообщение:
Вторым переключающим элементом кнопки аварийного отключения сообщение об аварийном
отключении передаётся также и на токарный автомат и должно быть там обработано согласно
предписанию.
Если задействуется кнопка аварийного отключения на токарном автомате, то должен
выключаться и загрузочный магазин.
0.7.4 Защитные кожухи токарного автомата
Если от токарного автомата имеется контакт «Защитный кожух закрыт», то при размыкании
данного контакта отключается подача электропитания для элементов защиты двигателя -К2, К3, для аналогового модуля и для узла усилителя –N3, который управляет муфтой –KY1.
Таким образом, движение подающей штанги с заготовкой больше невозможно.
Тем самым, полностью исключена опасность для персонала со стороны заготовки в рабочем
пространстве токарного автомата при незакрытом защитном кожухе.
с RM-№.: 595178
Page 21
FMB
minimag 18
1. Технические данные и средства производства
Проход материала в направляющем
2 до 13 (16) мм
Условия эксплуатации
В соответствии с требованием DIN E N 60204 (VDE 0113) напряжение при продолжительном
Maschinenbau
Серия 4
1.1 Технические данные/ условия хранения на складе
канале:
(макс. диаметр подающей штанги 18 мм)
Требуемая мощность:
1,5кВт
Усилие подачи:
макс. 300 Н (бесступенчатая регулировка)
Скорость вталкивания:
0 до 300 мм/сек (регулируемая)
Скорость обратного хода:
макс. 600 мм/сек
Вместимость накопителя:
180 мм ( например: 90 стержней, Ø 2 мм)
Длина остатка:
макс. 420 мм
Размеры:
смотри план монтажа пункт 3
Вес:
3,2 м – 500 кг
4.2 м – 600 кг
Время загрузки:
Заливка масла:
• Температурный диапазон окружающей среды от +15°C до +40°C (определяется вязкостью
масла)
• Влажность воздуха от 30% до 75% (без конденсата).
• Высота не должна превышать 1000 м над нормальным нулём.
Условия хранения на складе:
Загрузочный магазин может храниться только в сухих помещениях с температурой
окружающей среды от -20 °C до +65 °C.
Рабочее напряжение:
без масла, упаковки и сырья
около 22 сек. (при 3200 мм заготовках)
50 л масла (вязкость: 100 cSt при + 40 °С)
не входит в комплект поставки
3 х 400 В/50 Гц стандартное исполнение (200 В на заказ)
Page 22
(непрерывном) режиме работы должно находиться в пределах 100% ± 10% сетевого
напряжения. Частота должна находиться в пределах от 0.99 до 1.01 номинальной частоты.
Напряжение управления:
24 В DC (постоянного тока)
Руководство по эксплуатации
Издание 04/07
Страница 13
FMB
Подключение сжатого воздуха:
Расход воздуха:
Шумовая эмиссия:
minimag 18
Серия 4
мин. 0,6 мПа (6 бар) макс. 1,0 мПа (10 бар)
около 3 литров за одну операцию загрузки
около 0,3 литра за двойной ход люнета
макс. 48 ± 5 дБ (во время смены заготовки)
с RM-№.: 595178
Maschinenbau
Page 23
1.2 Электрическое соединение загрузочного магазина с
Масло
Тип
ARAL
MOTANOL HK 100
ESSO
NUTO H 100
SHELL
MORLINA 100
MOBIL
VACTRA OIL HE AVY
Страница 14
Издание 04/07
Руководство по эксплуатации
токарным автоматом
Подробные указания по электрическому соединению и электроснабжению загрузочного
магазина Вы найдёте в документации по электричеству. Подключение электричества должно
производиться имеющим разрешение специалистом-электриком, при этом должны
учитываться как VDE – предписания, так и местные положения, особенно, в отношении
защитных мер.
1.3 Заливка масла
Для заливки масла предписаны масла в соответствии с:
DIN 51 517 – 2 CL 100
DIN 51 524 – 1 HL 100
DIN 51 519 ISO VG 100
Мы рекомендуем следующие сорта масел:
Указание:
Изготовитель
100cSt DIN 51 562
2
При +40°C мм
/сек.
Интервалы замены масла устанавливаются в зависимости от степени загрязнённости.
Должны соблюдаться законодательные нормы при утилизации отработанного масла.
с RM-№.: 595178
Page 24
FMB
minimag 18
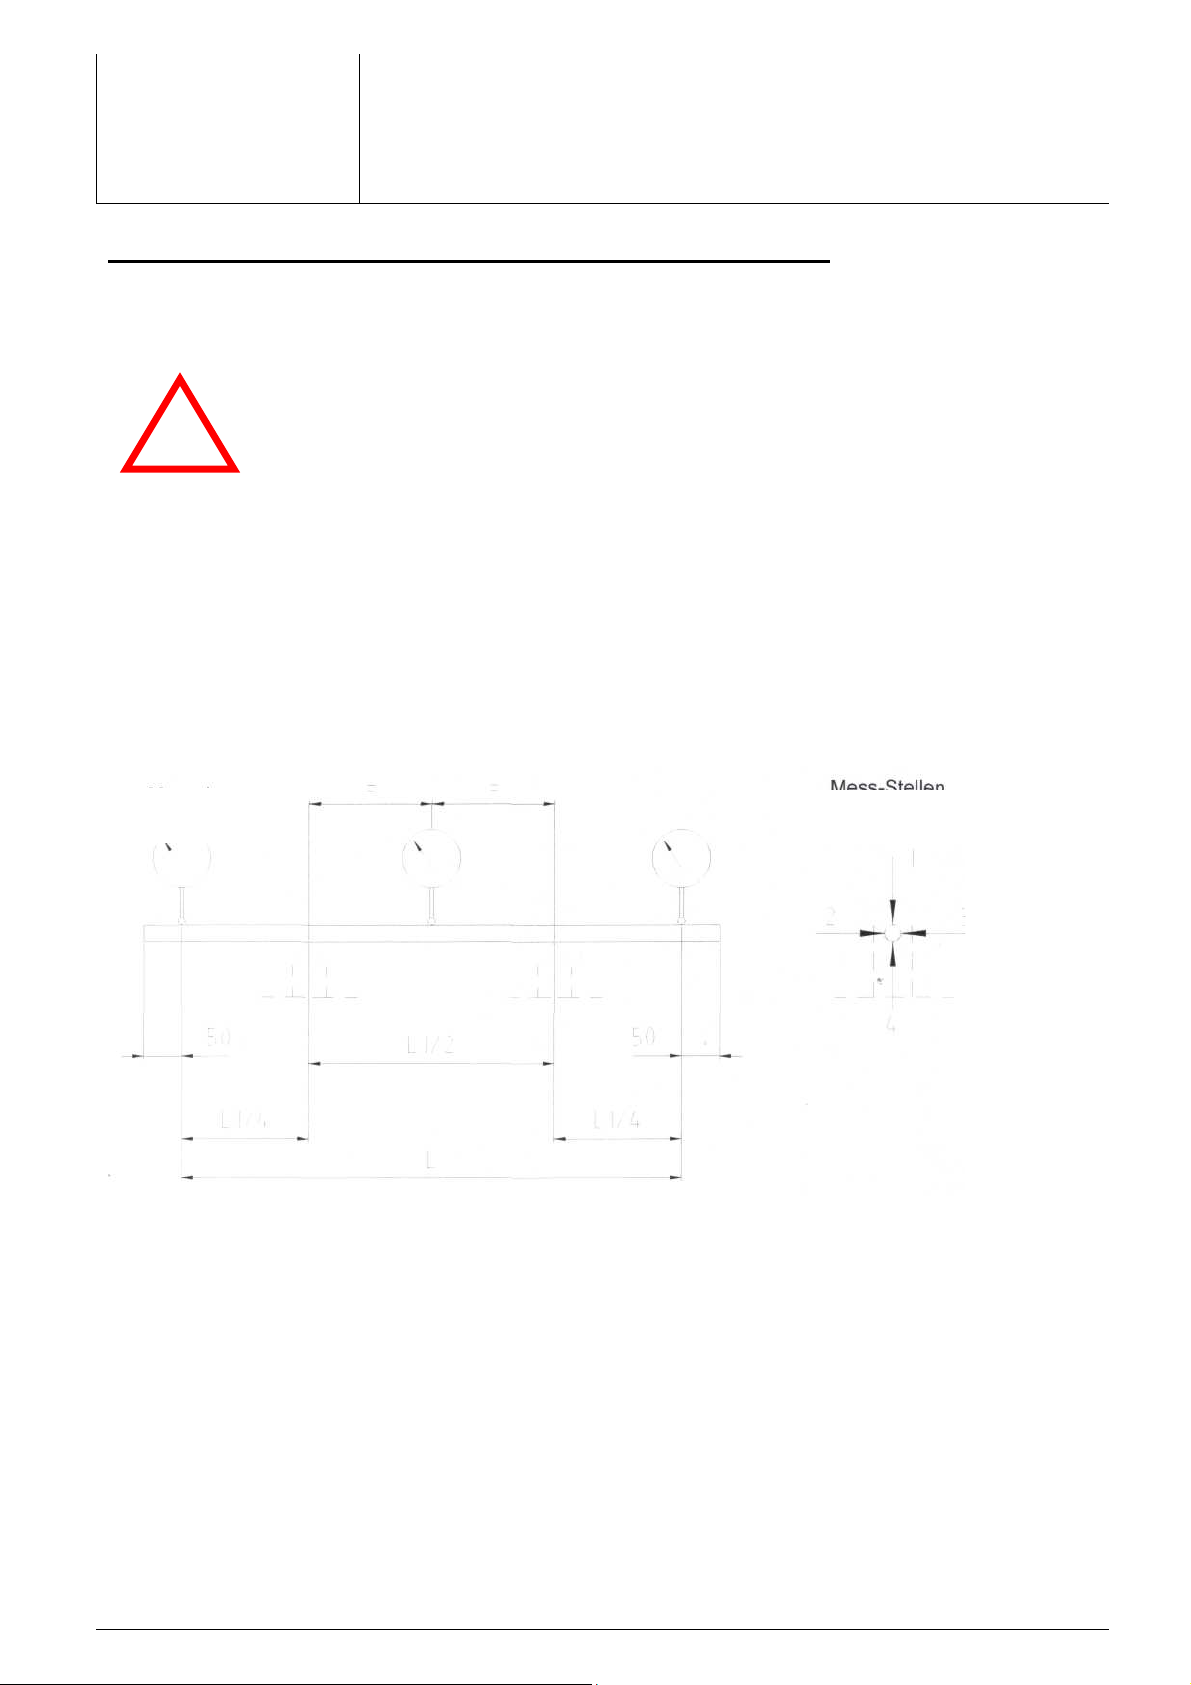
Непрямолинейность заготовки очень сильно влияет на доступное
!
Индикатор
часового типа
Точки замера
Maschinenbau
Серия 4
1.4 Требования к заготовкам и их подготовке
Достижимое с заготовкой число оборотов зависит от точности её геометрической формы.
число оборотов.
При профильном сырье следует принимать в расчёт ограничения
числа оборотов.
Негативное влияние непрямолинейности возрастает при увеличивающемся диаметре. Наряду
с прямолинейностью на доступное число оборотов влияют также некруглость и
неуравновешенность (дебаланс).
Непрямолинейность не должна превышать допуск в 0,5 мм на м.
Параметр «мм на м» касается равномерной кривизны по измеряемому участку в 1 м, и ни в
коем случае не короткого изгиба в пределах одного метра.
• Для автоматического введения заготовки в шпиндель и цанговый зажим токарного
автомата начало заготовки должно быть без заусенцев. Это необходимо, потому что
цанговые зажимы открываются лишь на несколько миллиметров.
• Конец заготовки не должен быть погнут или деформирован в процессе
отрезания.
• Заготовки не должны быть загрязнены стружками, песком и т.п.
• Не допустимо, чтобы четырёх- и шестигранные заготовки вследствие
автоматического введения в цанговый зажим имели оборотной фаски, но они
должны иметь ровную (плоскую) торцевую поверхность, которая отпилена,
обточена или чисто отрезана.
Page 25
Руководство по эксплуатации
Издание 04/07
Страница 15
FMB
заготовка поднимается захватом на середину подающей штанги и
minimag 18
Серия 4
Если концы заготовки с округлым поперечным сечением, то заострения или снятия фасок, в
общем, не требуется, так как
вводящим конусом зажимной втулки надёжно вдавливается в неё.
Если диаметр заготовок приближен к диаметру подающей штанги, и поэтому тонкостенная
зажимная втулка больше не обнаруживает вводящий конус, то рекомендуется снятие фасок
с RM-№.: 595178
Maschinenbau
Page 26
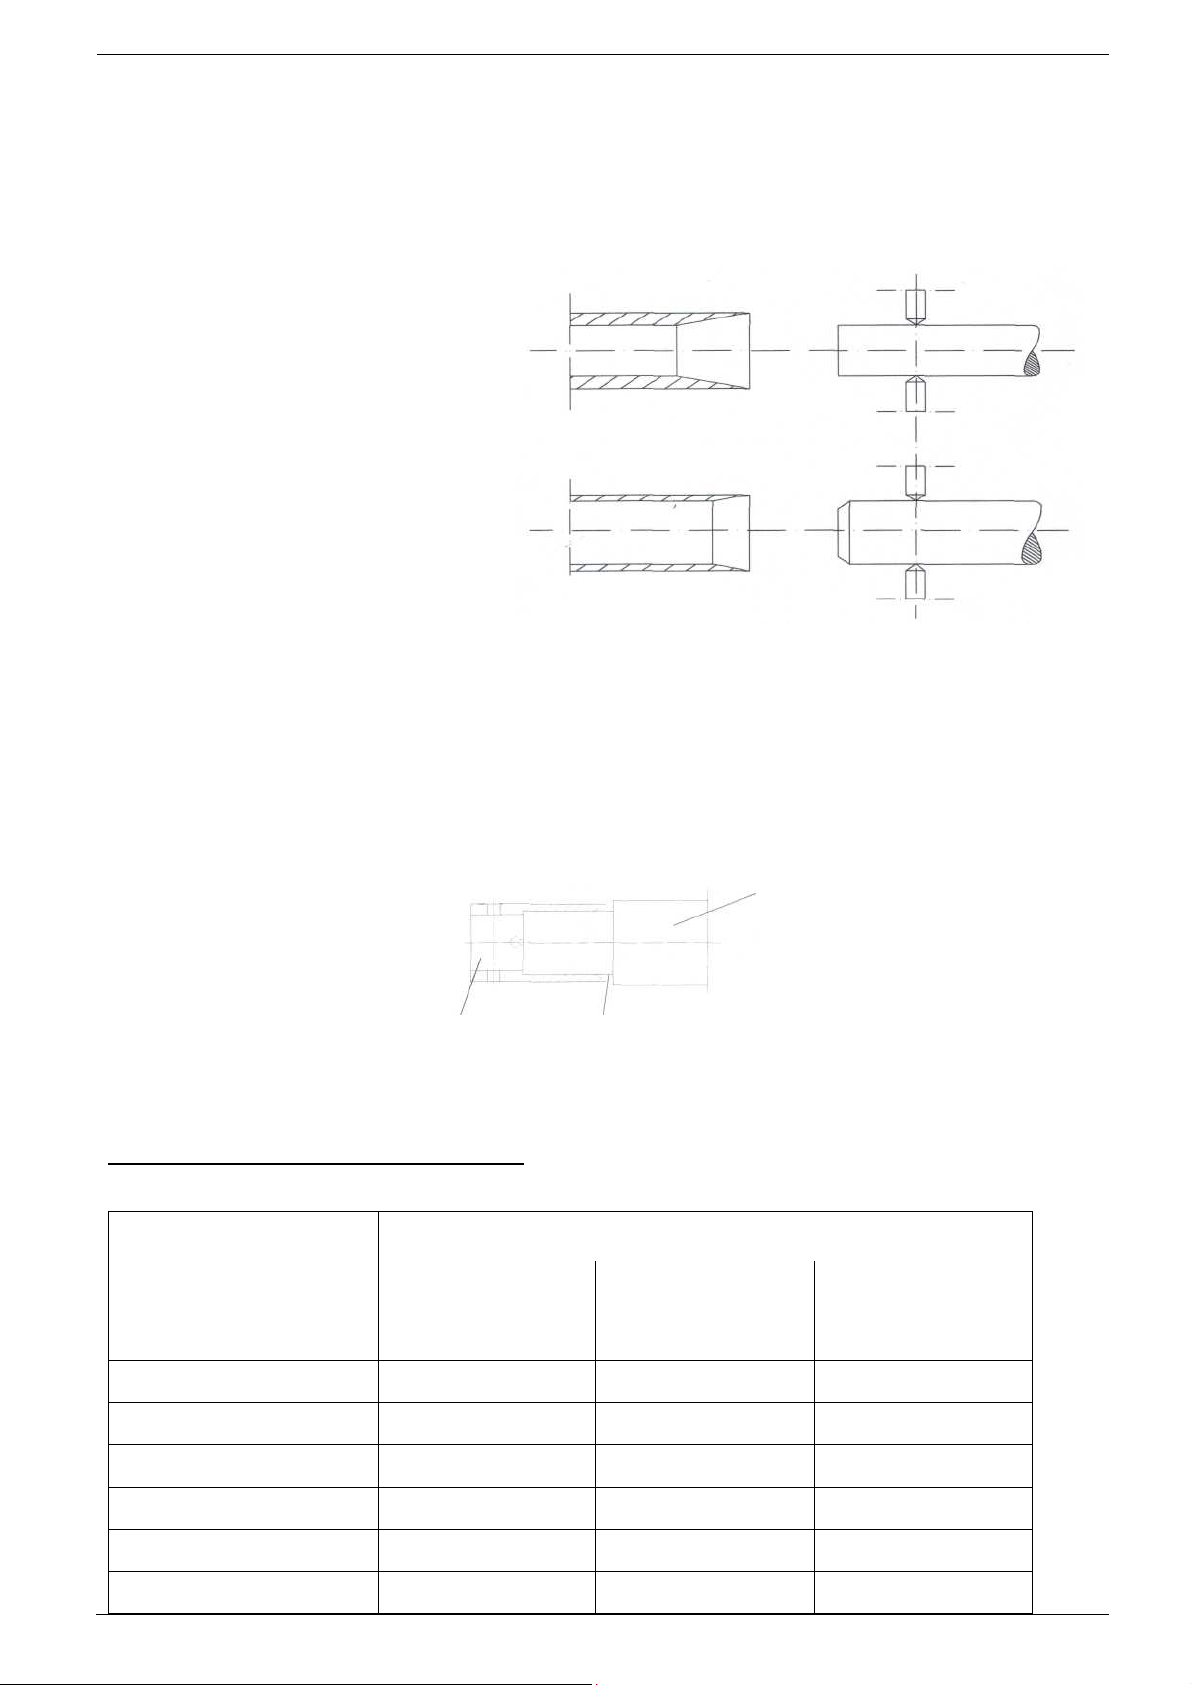
или заострение конца заготовки.
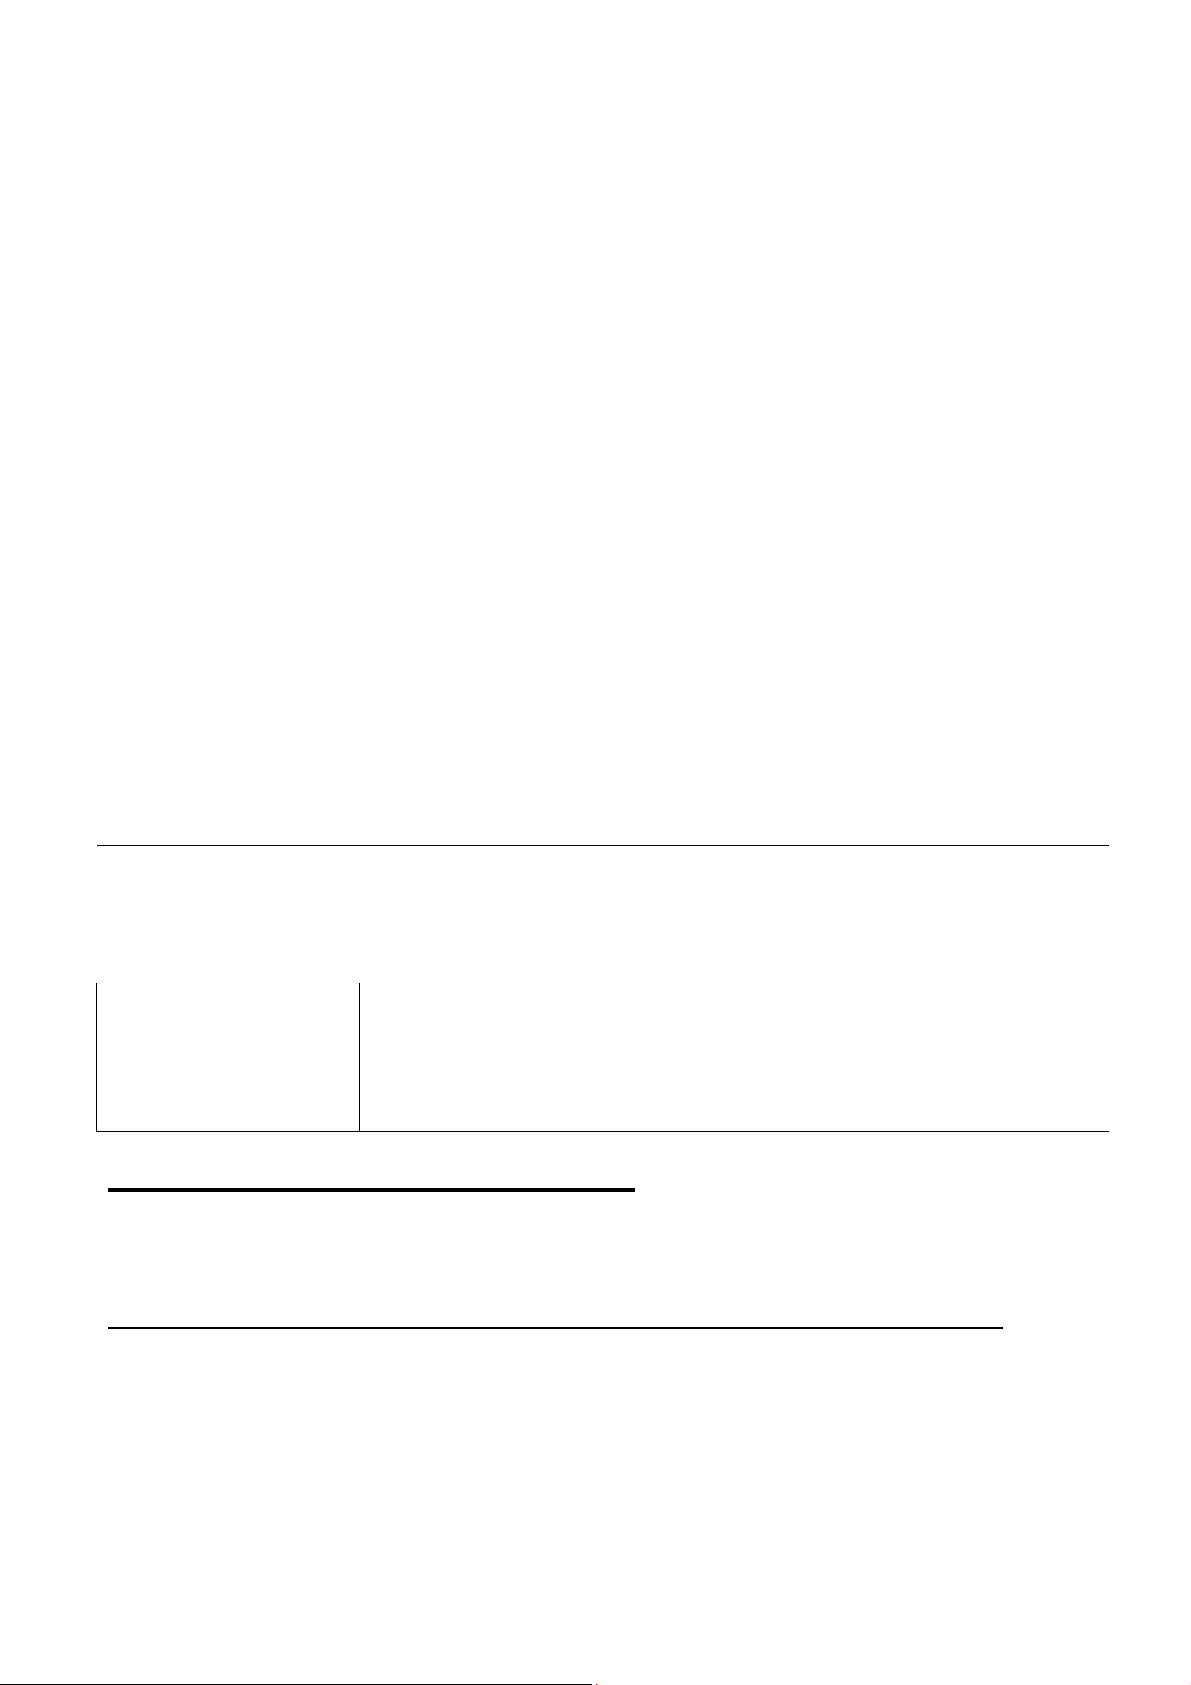
Диаметр заготовки значительно
Пропускное
загружаемые размеры заготовок
Шестигранный
Четырёхгранные
18
16 (18)
14
12
16
14 (16)
12
10
15
13 (15)
11 9 13
11 (13)
9,5
7
10
8 (10)
6,5
5
7
5 (7)
4
3,5
Зажимная втулка Проточка
Диаметр заготовки
= макс. номинальное
меньше, чем диаметр подающей
штанги
Диаметр заготовки приближен к
диаметру подающей штанги
Если направляющий канал используется до полного пропускного отверстия, то концы заготовок
следует проточить для закрепления в зажимной втулке. При этом следует обратить внимание
на то, что подающая штанга никогда не может быть больше, чем максимальный
обрабатываемый токарным автоматом диаметр заготовки. (Смотри пункт 6.9.2.1)
Стандартные направляющие каналы:
отверстие D
Круглые Ø
размер под ключ
пропускное
размер под ключ
Page 27
Страница 16
Издание 04/07
Руководство по эксплуатации
FMB
() Размер в скобках при проточке конца заготовки
с RM-№.: 595178
minimag 18
Maschinenbau
Серия 4
1.5 Ограничения числа оборотов
Загрузочный магазин не во всех ситуациях может быть нагружен полным числом оборотов
токарного автомата.
Ограничения числа оборотов могут быть необходимы по следующим причинам:
• Непрямые заготовки
• Неподходящий выбор направляющего канала
• Неподходящий выбор направляющих кулачков
• Использование охлаждающих смазочных средств с вязкостью < 100 cSt в загрузочном
магазине
Page 28
• Применение центрирующих втулок
• Обрабатываемый материал (например, медь, алюминий)
Перечисленные под пунктом 9.1 работы по техническому
!
• Трубы с неравномерной толщиной стенки
• Трубы без пробок (дебаланс из-за охлаждающего смазочного средства и стружки в
трубе)
• Профильное сырьё
• Превышение максимально разрешённого уровня шума 80 дБ
• Опасность для людей и техники
Следует учитывать, что негативные факторы суммируются.
обслуживанию следует проводить регулярно.
Возможное количество оборотов должно быть установлено так, чтобы
исключить возможность причинения вреда технике и персоналу.
При возникновении опасности установка должна быть выключена.
Лишь после того, как будет полностью устранена причина, её можно
снова вводить в эксплуатацию.
Если недостаточно возможностей сделать это на месте, то следует
проконсультироваться со специалистом (FMB сервис- техник).
Page 29
Руководство по эксплуатации
Издание 04/07
Страница 17
FMB
Используемые подъёмные устройства и транспортные средства
Внимание !
с RM-№.: 595178
minimag 18
Серия 4
Maschinenbau
2. Транспортировка при монтаже и демонтаже
Загрузочный магазин при первичной поставке с FMB закреплён на паллете. Каждая опора
загрузочного магазина соединена с паллетой двумя шестигранными шурупами 8х80 DIN
571 и двумя шайбами А8 DIN 9021. Паллету можно удалить лишь после того, как
загрузочный магазин был поставлен за токарный автомат. Для поднятия загрузочного
магазина с паллеты шестигранные шурупы следует удалить!
должны отвечать действующим предписаниям.
В поворотной зоне и зоне работ не должны находиться люди.
Операторы подъёмного устройства и захвата должны иметь
необходимые путевые листы.
Page 30
Транспортные средства и транспортные пути должны быть так подготовлены, чтобы не
был причинён ущерб ни имуществу, ни персоналу. При необходимости они должны быть
проверены перед транспортировкой.
2.1 Подготовка загрузочного магазина к транспортировке
Следует произвести следующие работы:
1. Извлечь имеющиеся заготовки полностью (подставка и канал должны быть
пустыми)
2. Отвести подающую штангу до конца назад.
3. Отсоединить синхронизирующую штангу от передней бабки.
4. Загрузочный магазин оставить в состоянии покоя как минимум 8 часов для того,
чтобы масло по возможности полностью стекло в резервуар для масла.
5. Опустошить резервуар для масла, и утилизировать масло, соблюдая
законодательные нормы. Разъединённые соединения масляных шлангов
должны быть предохранены от утечки остаточного масла.
6. Отключить главный выключатель токарного автомата.
7. Разъединить электрическое подсоединение к токарному автомату и все
электрические соединения от загрузочного магазина к электрошкафу
(разъединить штекерные соединения).
8. Убрать давление из линии подачи сжатого воздуха к загрузочному магазину (кран
ответвления, главный кран и т.д.).
9. Удалить воздух из загрузочного магазина посредством закрытия запорного
клапана на обслуживающем блоке и разъединить шланговые соединения.
10. Навесить электрошкаф на опору и закрепить четырьмя цилиндрическими
винтами М 8х20 DIN 912 и четырьмя Nord Lock шайбами на предусмотренных
планках (смотри пункт 2.1.1).
11. Отсоединить жёсткое крепление на основании (полу) (удалить шестигранные гайки
UPAT – дюбелей).
12. Крепление всех поставленных в комплекте фирмой FMB частей для
транспортировки краном (смотри пункт 2.2) и демонтаж всех соединений загрузочного
магазина со стационарными частями.
13. Подъём загрузочного магазина с помощью крана (смотри пункт 2.2) или
автопогрузчика с вильчатым захватом (смотри пункт 2.3).
14. Если загрузочный магазин должен транспортироваться не краном, то он должен
быть установлен на паллету фирмы FMB и жёстко присоединён к ней как минимум
четырьмя шестигранными шурупами 8х80 DIN 571 и четырьмя шайбами А8 DIN 9021
через имеющиеся дюбельные отверстия в основаниях опор.
15. Сразу после подъёма загрузочного магазина торчащие из основания (пола)
дюбели следует сровнять с полом соответствующими средствами или удалить из
основания (пола). (Опасность споткнуться)
Page 31
Страница 18
Издание 04/07
с RM-№.: 595178
Руководство по эксплуатации
FMB
Если электрошкаф остаётся на опоре во время эксплуатации
Внимание !
minimag 18
Maschinenbau
2.1.1 Транспортировка электрошкафа
Электрошкаф закреплён на опоре (основании) загрузочного магазина только для
транспортировки. Перед вводом в эксплуатацию он должен быть поставлен на пол, чтобы
избежать повреждений электронных узлов управления вибрацией.
Следует выполнить следующие этапы:
• Подпереть электрошкаф подходящими подъёмными устройствами (например, тележка с
грузоподъёмным устройством, автопогрузчик с вильчатым захватом)
• Открутить 4 цилиндрических винта М 8х20 DIN 912
Серия 4
• Сдвинуть электрошкаф в сторону и отцепить
• Осторожно опустить электрошкаф и поставить на пол
загрузочного магазина, FMB не несёт никакой ответственности за
возникшие повреждения управления.
Электрошкаф весит 100 кг. Для опускания необходимы специальные
подходящие подъёмные устройства.
Page 32
Руководство по эксплуатации
Издание 04/07
Страница 19
FMB
с RM-№.: 595178
minimag 18
Серия 4
2.2 Транспортировка краном
Могут использоваться только соответствующие предписанию захваты, которые выдерживают
указанные нагрузки. Они должны быть прикреплены в соответствии с транспортировочной
схемой. (Паллета весит около 200 кг).
При транспортировке краном с закреплённой на магазине FMB паллетой, следует учитывать
больший вес. Паллета должна быть закреплена в соответствии с пунктом 2.1.
Места прикрепления тросов изображены на транспортировочной схеме.
Входящие в комплект FMB поставки транспортировочные балки (траверсы) чертёж № 23-2118-
1376-Е (ид. номер 2015-634) монтировать согласно схеме.
Maschinenbau
Page 33
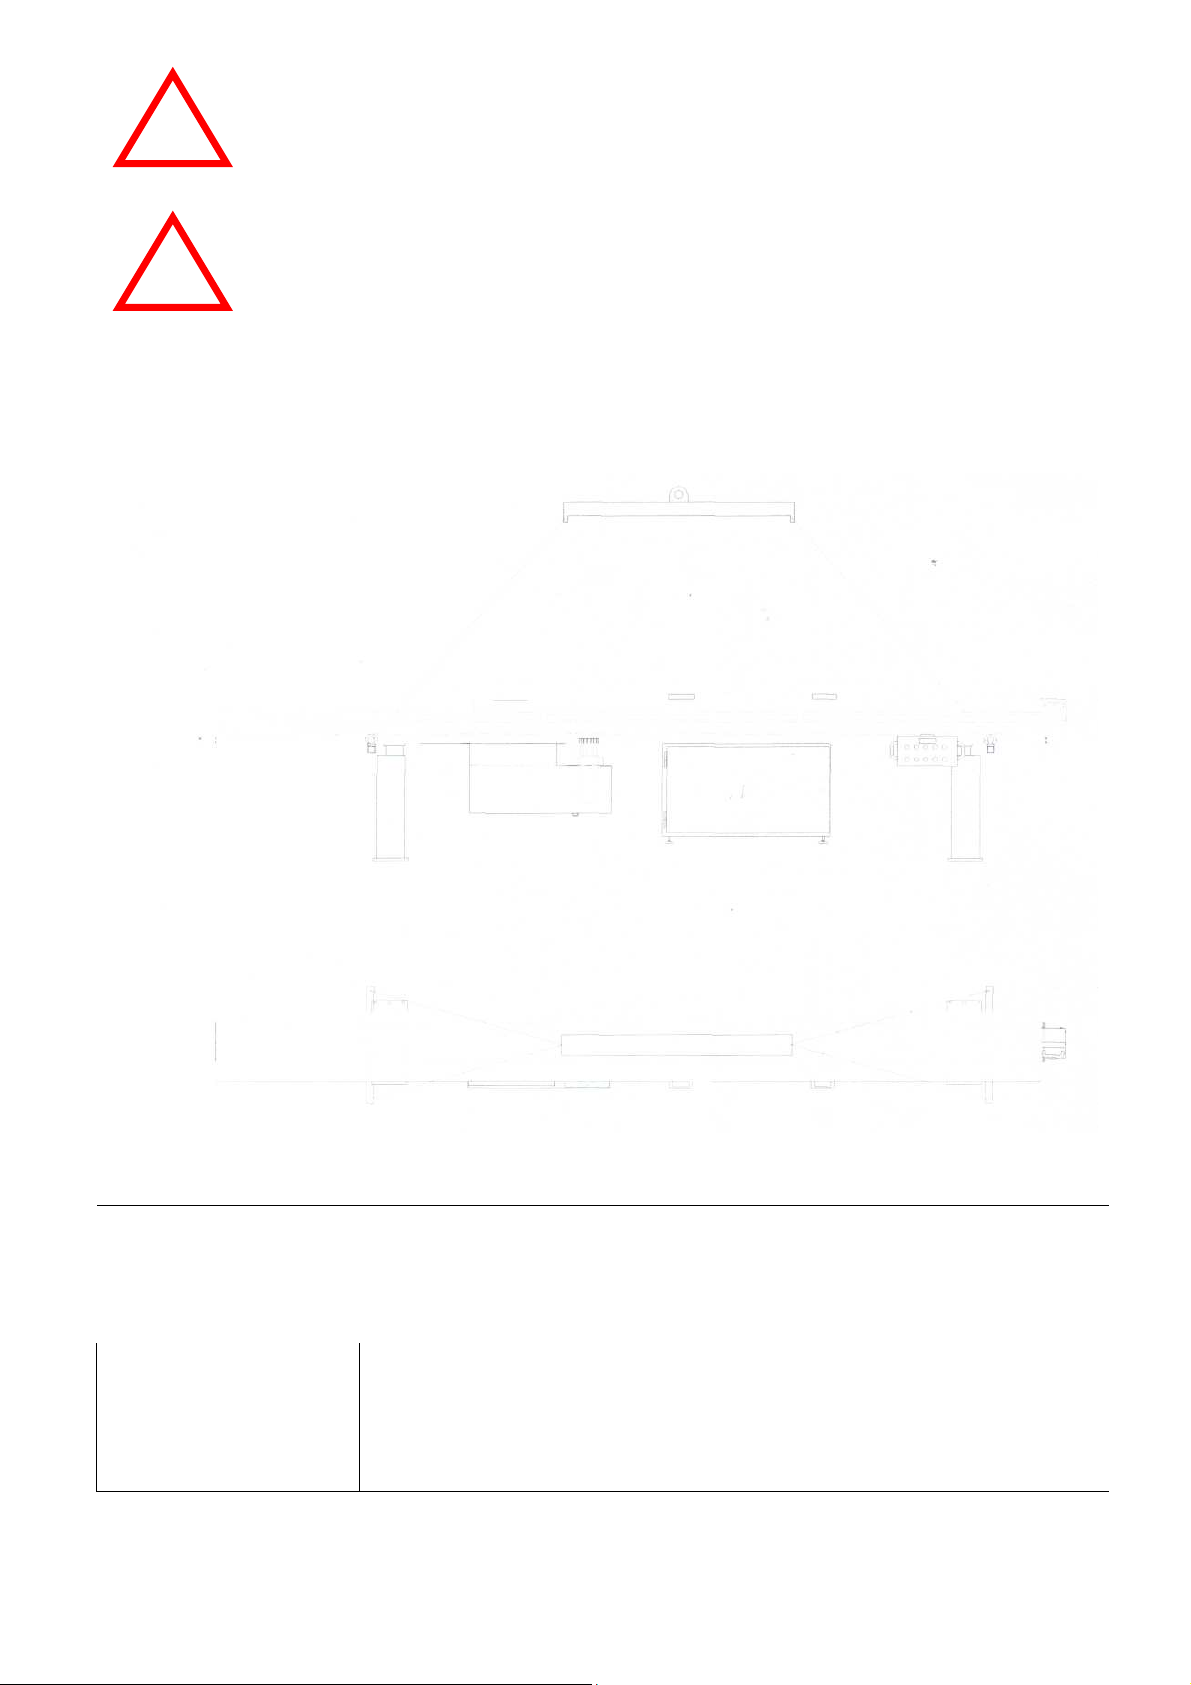
Крепёжные болты рассчитаны не как несущие болты.
Транспортировочная балка должна прилегать к опоре (основанию)
Перед подъёмом загрузочного магазина следует проконтролировать,
Страница 20
Издание 04/07
Руководство по эксплуатации
FMB
!
!
согласно транспортировочной схеме.
подготовлен ли он в соответствии с пунктом 2.1, и не находятся ли в
опасной зоне люди.
Входящие в комплект поставки детали рассчитаны только для
указанных родов нагрузки. Резервуар для масла должен быть
пустым.
Вставить тросы в рым-болты (4 штуки).
с RM-№.: 595178
Maschinenbau
minimag 18
Серия 4
Page 34
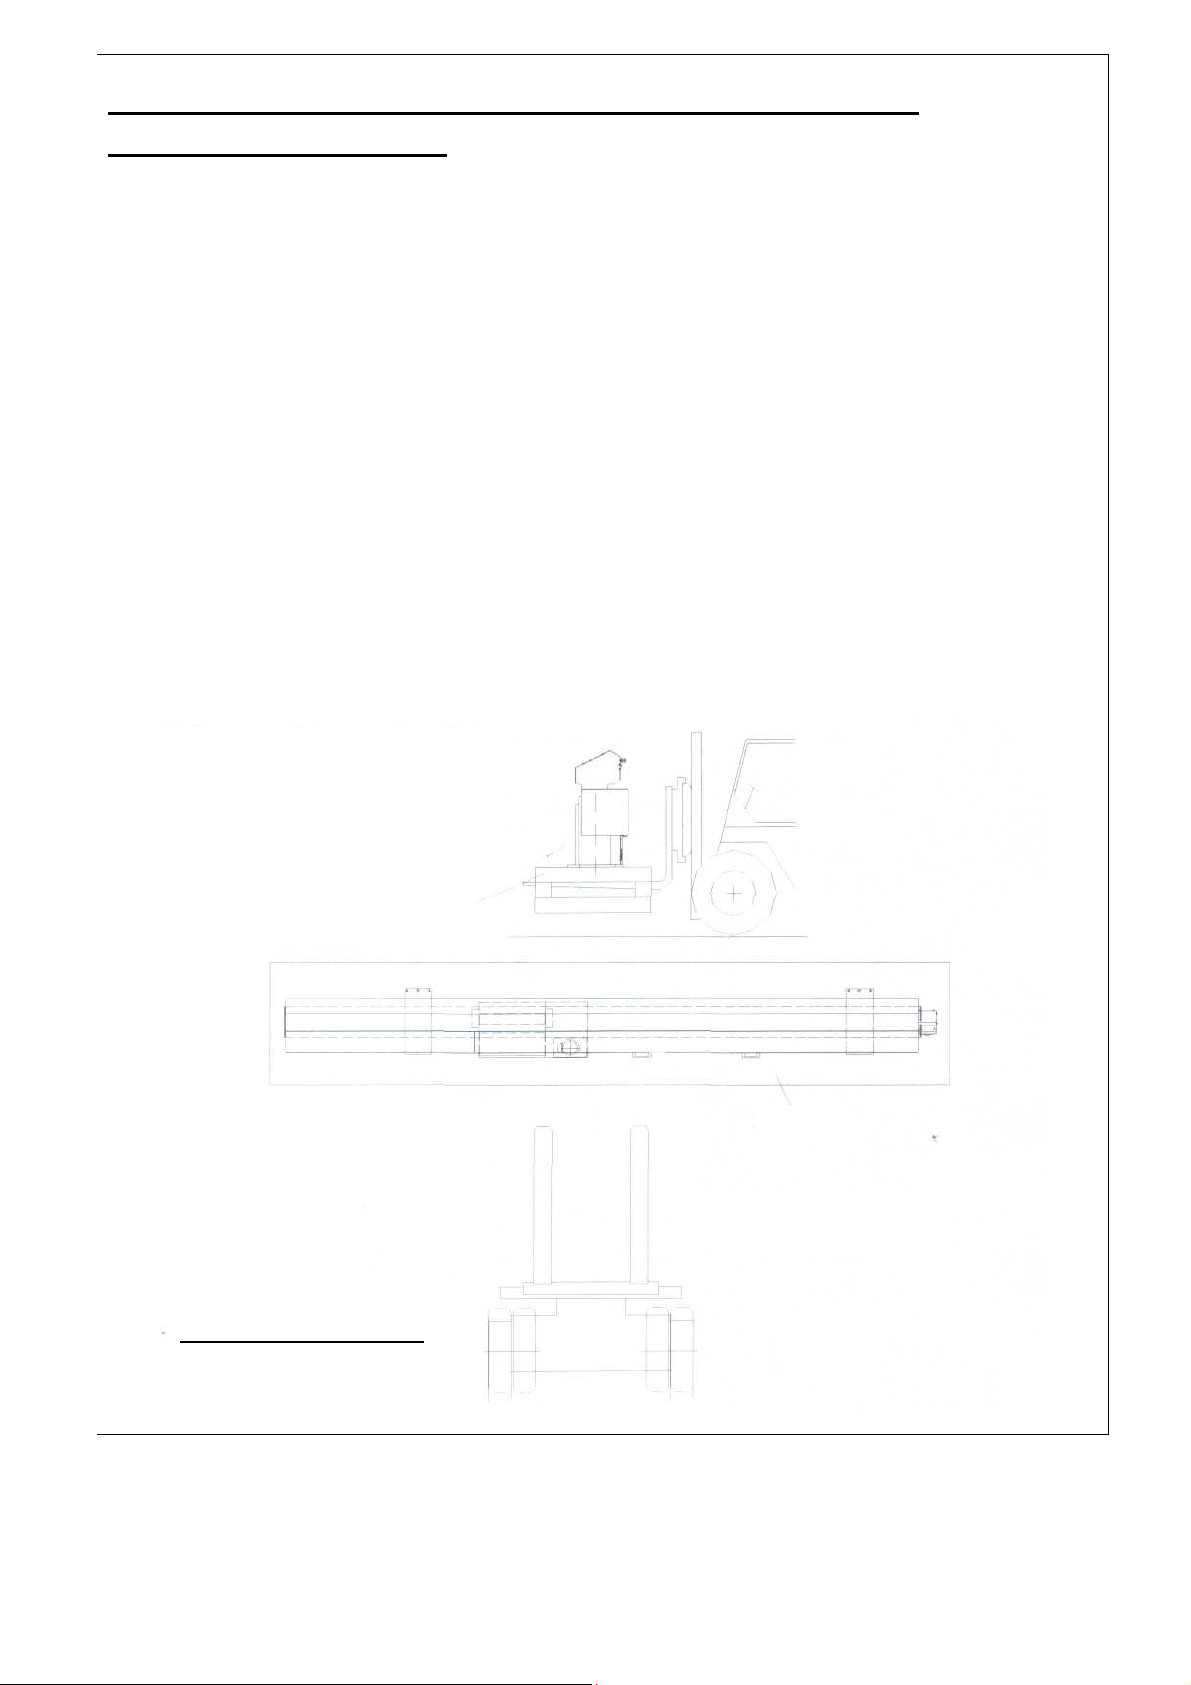
2.3 Транспортировка с помощью автопогрузчика с
Для транспортировки с помощью автопогрузчика с вильчатым захватом следует использовать
Руководство по эксплуатации
Издание 04/07
Страница 21
При транспортировке определить центр
тяжести, при необходимости утя
переднюю часть.
Закрепить магазин на паллете четырьмя
Паллета
Паллета
Балки как можно дальше
друг от друга
Учитывать центр тяжести!
вильчатым захватом
Для транспортировки с помощью автопогрузчика с вильчатым захватом загрузочный магазин
должен быть подготовлен в соответствии с пунктом 2.1.
паллету, которая соединена с загрузочным магазином в соответствии с пунктом 2.1. Паллета
может быть предоставлена фирмой
Вильчатые захваты должны быть поставлены под центр тяжести груза.
Если нужно, то определить центр тяжести заново для того, чтобы груз не соскользнул.
При транспортировке в опасной зоне не должны находиться люди.
FMB.
Должен учитываться поднимаемый вес ( смотри пункт 1.1).
желить
с RM-№.: 595178
Page 35
minimag 18
FMB
Натяжные ремни
Серия 4
Maschinenbau
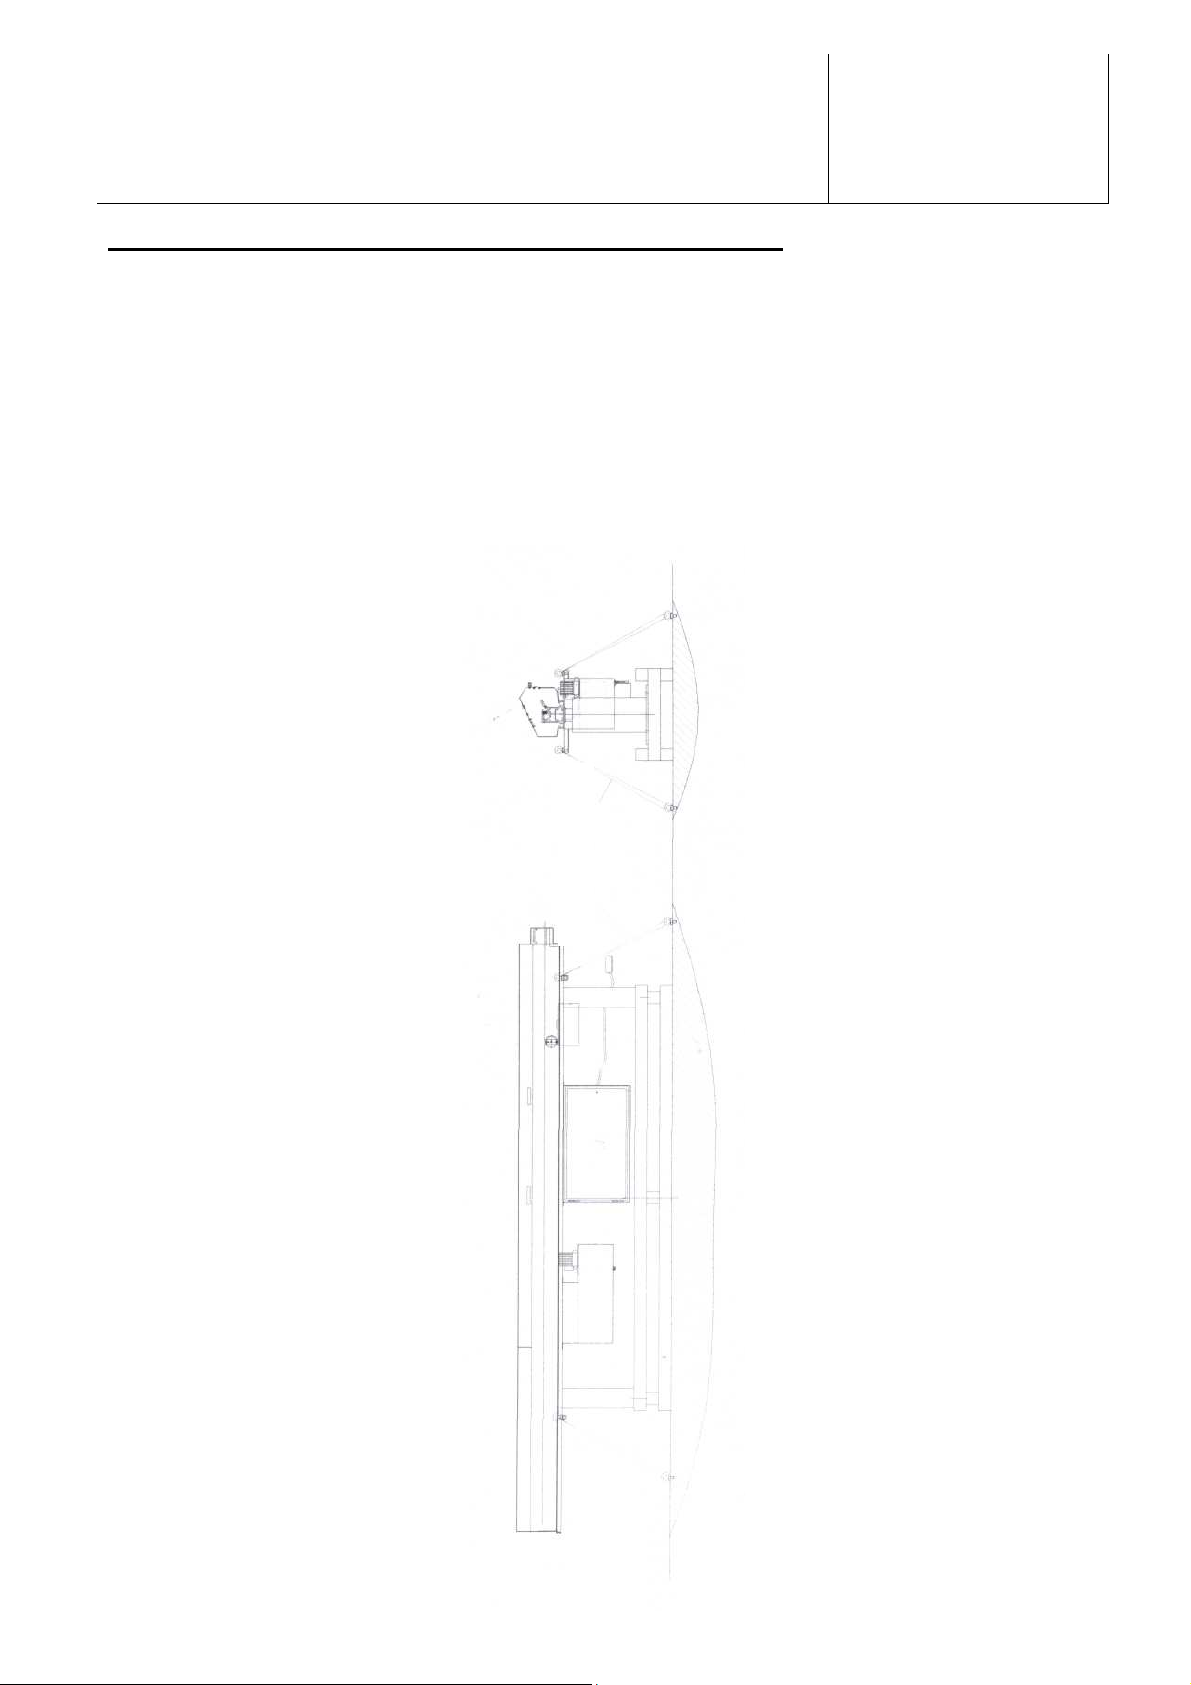
2.4 Транспортировка другими средствами
При всех способах транспортировки, исключая транспортировку краном, загрузочный магазин
должен быть поставлен на FMB паллету и закреплён в соответствии с пунктом 2.1.
Перед каждой транспортировкой загрузочный магазин должен быть подготовлен в
соответствии с пунктом 2.1. Паллета может быть предоставлена фирмой FMB.
При транспортировке движущимися транспортными средствами (к примеру, грузовой
автомобиль, корабль, контейнер) дополнительно защитить паллету с загрузочным магазином
от возникающей силы инерции. При транспортировке в опасной зоне не должно быть людей.
Page 36
Страница 22
Издание 04/07
Руководство по эксплуатации
FMB
Maschinenbau
с RM-№.: 595178
minimag 18
Серия 4
Page 37
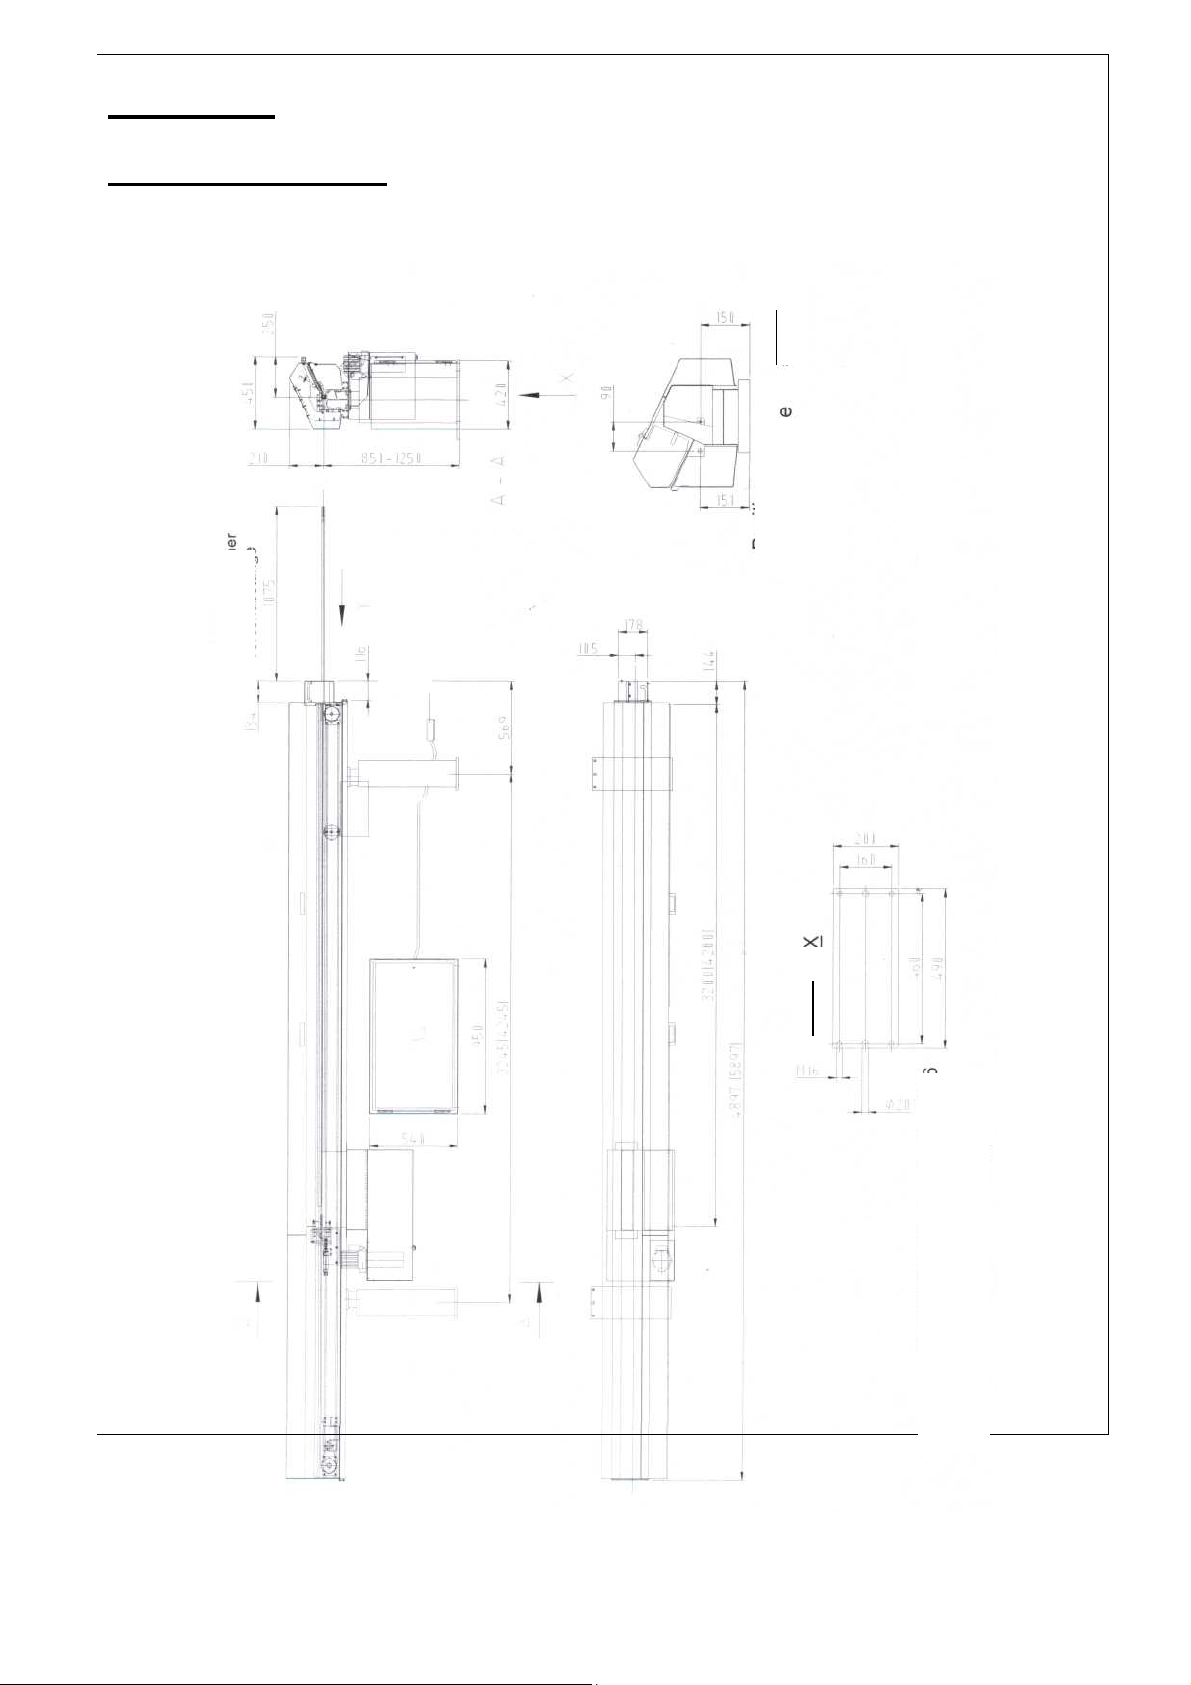
3 Монтаж
Руководство по эксплуатации
Издание 04/07
Страница 23
При выведенной
подающей штанге
Вид Y
М 1 10
Позиция
Синхронизи
рующая штанга
Право на технические изменения сохранены!
UPАT-UKA3 соединительный анкер М16
(4 штуки на один магазин) в комплект
Кабель со штекером
от переднего края
Вид Х
3.1 План монтажа
Варианты А; D
-
с RM-№.: 595178
Page 38
minimag 18
FMB
Серия 4
Варианты В; С
Maschinenbau
Page 39
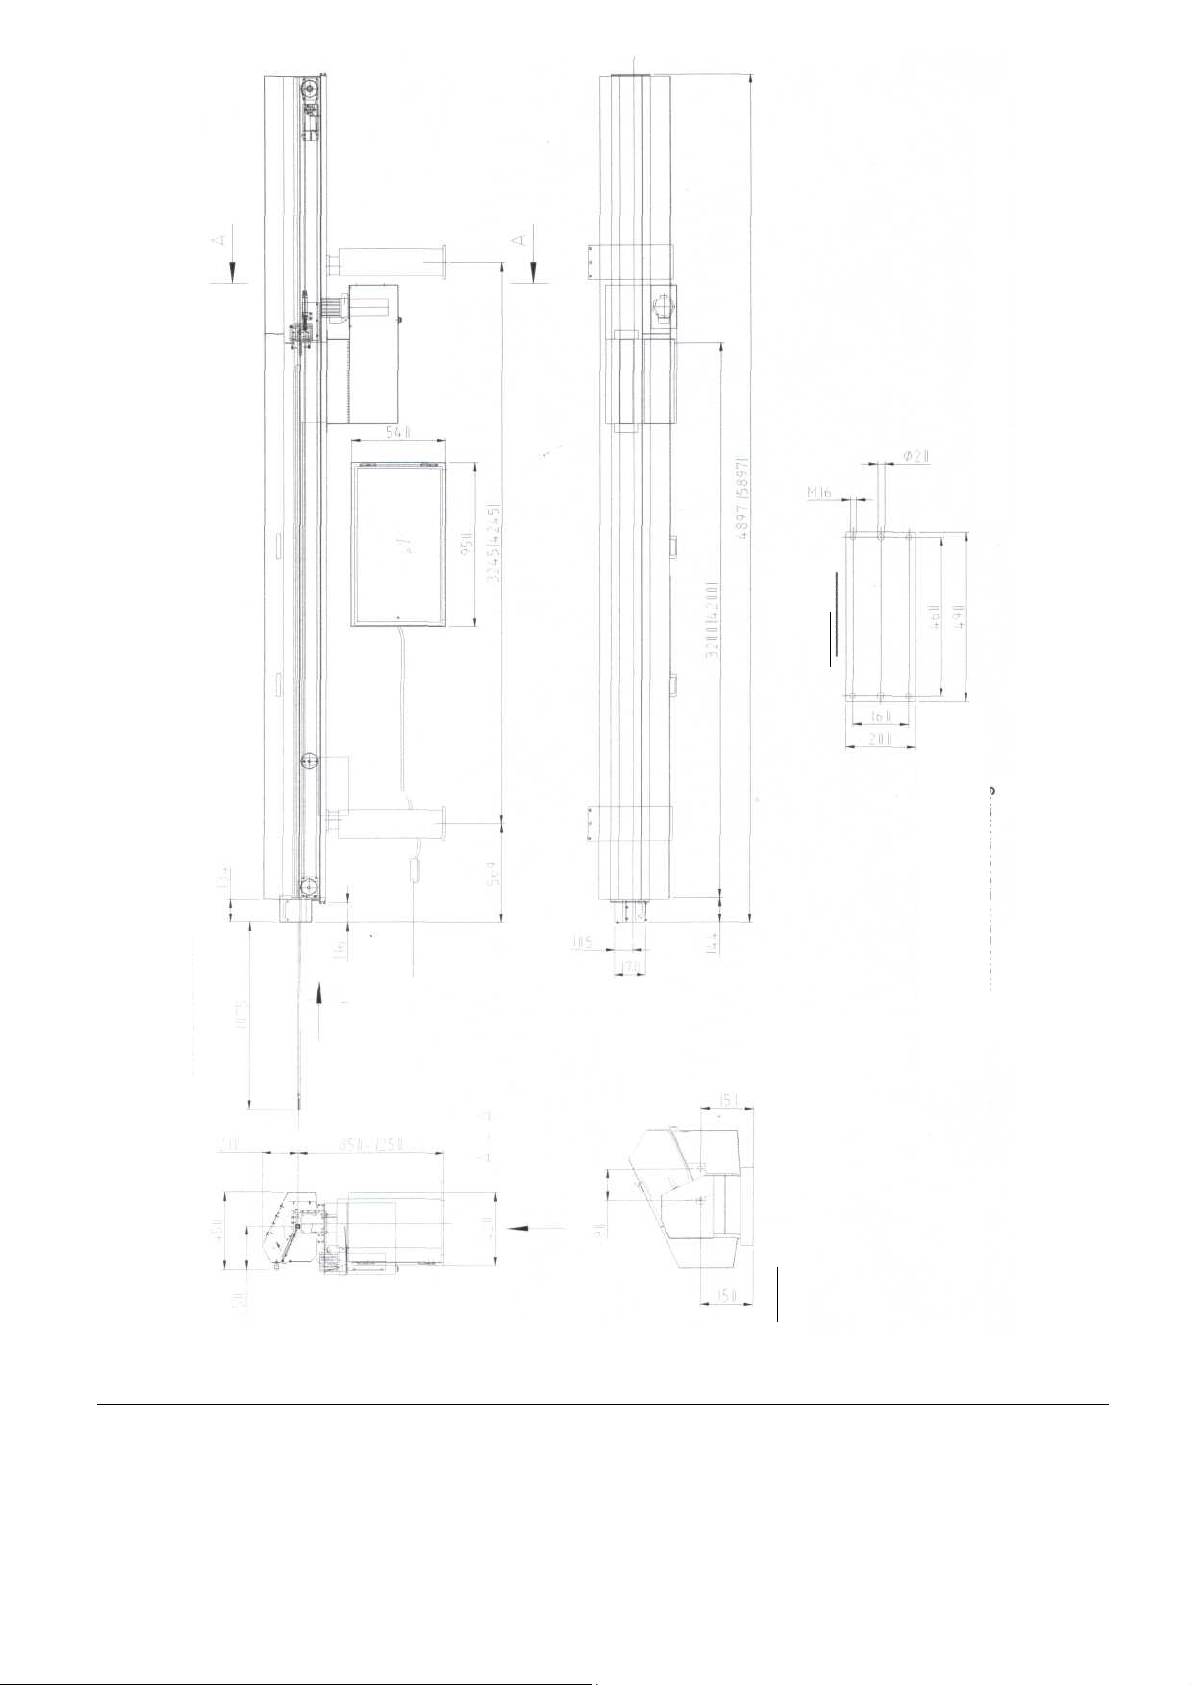
Страница 24
Издание 04/07
Руководство по эксплуатации
Право на технические изменения сохранены!
UPАT-UKA3 соединительный анкер М16
(4 штуки на один магазин) в комплект
Вид Х
Вид Y
М 1 10
Позиция
Синхронизи
-
рующая штанга
При выведенной
подающей штанге Кабель со штекером
от переднего края
с RM-№.: 595178
Page 40
FMB
minimag 18
Maschinenbau
Серия 4
3.2 Качество пола
Характеристики токарного автомата следует заимствовать из документации к станку. Здание,
предусмотренное для установки загрузочного магазина, должно быть рассчитано под
возникающие нагрузки. Должны быть учтены возможные грузовые и эксплуатационные
нагрузки, вызванные загрузочным магазином в соединении с токарным автоматом.
Готовый к работе загрузочный магазин весит:
• minimag 18 загружен Ø16 / длина 3200 вес около 700 кг
• minimag 18 загружен Ø16 / длина 4200 вес около 850 кг
Здание должно быть пригодным для размещения установки. Если имеются сомнения, то
следует посоветоваться со специалистом. Проводку любых видов (электропроводку,
водопроводную и другие проводки) нельзя прокладывать под загрузочным магазином.
3.3 Выравнивание загрузочного магазина
Загрузочный магазин установить таким образом, чтобы осевая линия шпинделя автомата
находилась точно на одной прямой с осевой линией подающей штанги. Если нет
расположения на одной прямой (соосности), то при функционировании загрузочного магазина
возникнут проблемы (заедание подающей штанги в шпинделе, сильная вибрация,
повреждение шпинделя автомата).
Следует произвести следующие работы:
1. Предварительный монтаж опор и контейнера для остатков с масляным насосом на
основе магазина (обратная последовательность пункт 2.1)
2. Грубое выравнивание центра загрузочного магазина в боковом (поперечном)
направлении.
3. Грубое регулирование по высоте с помощью ходового винта М 20 на опорах
(подкладывать входящие в комплект поставки опорные диски).
4. Установка предусмотренного для загрузочного магазина комплекта переналадки.
5. В продольном направлении магазин должен быть поставлен за токарным автоматом и
как можно ближе к нему.
6. Точное выравнивание магазина предпочтительно с помощью оптики фирмы
Брайтхаупт в Касселе. Для этого подающая штанга должна точно юстироваться в
заднем и переднем положениях.
7. Монтаж поставленных в комплекте производителем загрузочного магазина
направляющей трубы/телескопической трубы между магазином и токарным
автоматом в соответствии с пунктами 6.9.4.3 или 6.9.4.4.
Page 41
8. Монтаж упора для подающей штанги смотри пункт 3.9.
Так как выравнивание загрузочного магазина является решающим
Руководство по эксплуатации
Издание 04/07
Страница 25
FMB
После выравнивания загрузочного магазина по шпинделю автомата (пункт 3.3) он должен быть
Для этого нужно вогнать дюбели в пол и закрепить загрузочный магазин соединительными
Внимание !
!
Внимание !
для его функционирования, то рекомендуется поручить выполнение
данных работ сервис-техникам фирмы
загрузочного магазина должен осуществляться в соответствии с
пунктом 5.
FMB. Ввод в эксплуатацию
с RM-№.: 595178
minimag 18
Серия 4
3.4 Крепление к полу
закреплён четырьмя соединительными анкерами М 16 (рекомендация UPAT-UKA3-16) на
предусмотренных местах на полу.
Крепёжные элементы в комплект поставки не входят.
Maschinenbau
анкерами на полу. Неровности пола могут быть сглажены с помощью установочного винта М
16х60 (4х/опора).
Если используются другие методы крепления, то они должны иметь такое же действие, как
описано выше.
Несущие части конструкции здания и другого оборудования не
должны быть повреждены дюбелями.
Page 42
Перед просверливанием отверстий для дюбелей следует проверить
пол на наличие снабжающих проводок (электрокабеля, водо- и
Страница 26
Издание 04/07
Руководство по эксплуатации
FMB
!
!
газопроводных линий и т.д.). Они не должны быть просверлены. При
необходимости проконсультироваться со специалистом.
3.5 Подключение сжатого воздуха
Подключение сжатого воздуха осуществляется через 1/4 '' шланговую насадку на
обслуживающем узле загрузочного магазина. Перед загрузочным магазином должен быть
установлен запорный вентиль.
Подключение сжатого воздуха должно удовлетворять следующим параметрам:
• Давление: 0,6 мПа – 1,0 мПа.
• Потребление воздуха: около 3 литров на каждую операцию загрузки
около 0,3 литра на каждый двойной ход люнета
Воздух должен быть сухим и профильтрованным.
Соединительная линия должна быть проложена таким образом, чтобы
не возникало опасности для людей или материальных ценностей.
с RM-№.: 595178
Maschinenbau
minimag 18
Серия 4
Page 43
3.6 Электрическое подключение
эксплуатации должно находиться в пределах 100% ± 10% номинального напряжения. Частота
Проконтролируйте соответствие переходного устройства
После того как токарный автомат был подготовлен к навешиванию загрузочного магазина,
Масляный насос должен вращаться по направлению стрелки на
Перед первым вводом в эксплуатацию обязательно
Внимание !
Внимание !
Внимание !
Электрическое соединение между магазином и токарным автоматом представлено на
странице 3 (переходное устройство(сопряжение)) прилагающейся документации по электрике.
Распределение штекеров и рабочее напряжение определяется токарным автоматом и уже
произведены заводом соответствующим образом.
В соответствии с DIN EN 60204 (VDE
в пределах от 0,99 до 1,01 номинальной частоты.
следует, после создания электрического соединения, проконтролировать направление
вращения масляного насоса.
(интерфейса) с документацией по электрике и с пояснениями под
пунктом 4 данного руководства.
крышке вентилятора. Если масляный насос вращается в
неправильном направлении, то масло не закачивается в канал.
Направление вращения может быть изменено переключением на
другую клемму двух жил соединительной проводки. Для
переключения на другую клемму главный выключатель на токарном
автомате должен быть выключен.
0113) напряжение при продолжительной (непрерывной)
проконтролировать функционирование устройства аварийного
отключения и контролируемые электрически защитные кожухи
(смотри пункты 0.7.1 и 0.7.3).
3.7 Обеспечение свободного доступа
Загрузочный магазин должен быть установлен таким образом, чтобы он был доступен для
проведения работ по техническому обслуживанию, ремонтных и других работ со всех сторон в
любое время. Все органы управления должны быть доступны, и приводиться в действие без
проблем.
Нужно, чтобы электрошкаф мог быть открыт в любой момент. Следует учитывать станки или
агрегаты, размещённые в непосредственной близости. При всех работах на загрузочном
магазине должна быть исключена опасность для людей или материальных ценностей.
3.8 Ремонтные работы на токарном автомате
Если на токарном автомате должны быть произведены крупные ремонтные работы
надлежащего качества и без вреда для персонала и материальных ценностей, то заранее в
наличии должно иметься достаточно места. Это значит, что загрузочный магазин, при
необходимости, должен быть убран со своего места. При этом всегда следует учитывать
указания по транспортировке и монтажу (пункты 2 и 3).
Page 44
Руководство по эксплуатации
Издание 04/07
с RM-№.: 595178
Страница 27
FMB
штанги вперёд, чтобы препятствовать тому, что она попадёт в рабочее пространство токарного
minimag 18
Серия 4
Maschinenbau
3.9 Упор для подающей штанги вперёд
Перед вводом в эксплуатацию загрузочного магазина должен быть ограничен ход подающей
автомата. Она может быть зажата и приведена во вращение или может столкнуться с
инструментом и подвижными частями станка, что, как следствие, приводит к повреждениям
загрузочного магазина и токарного автомата.
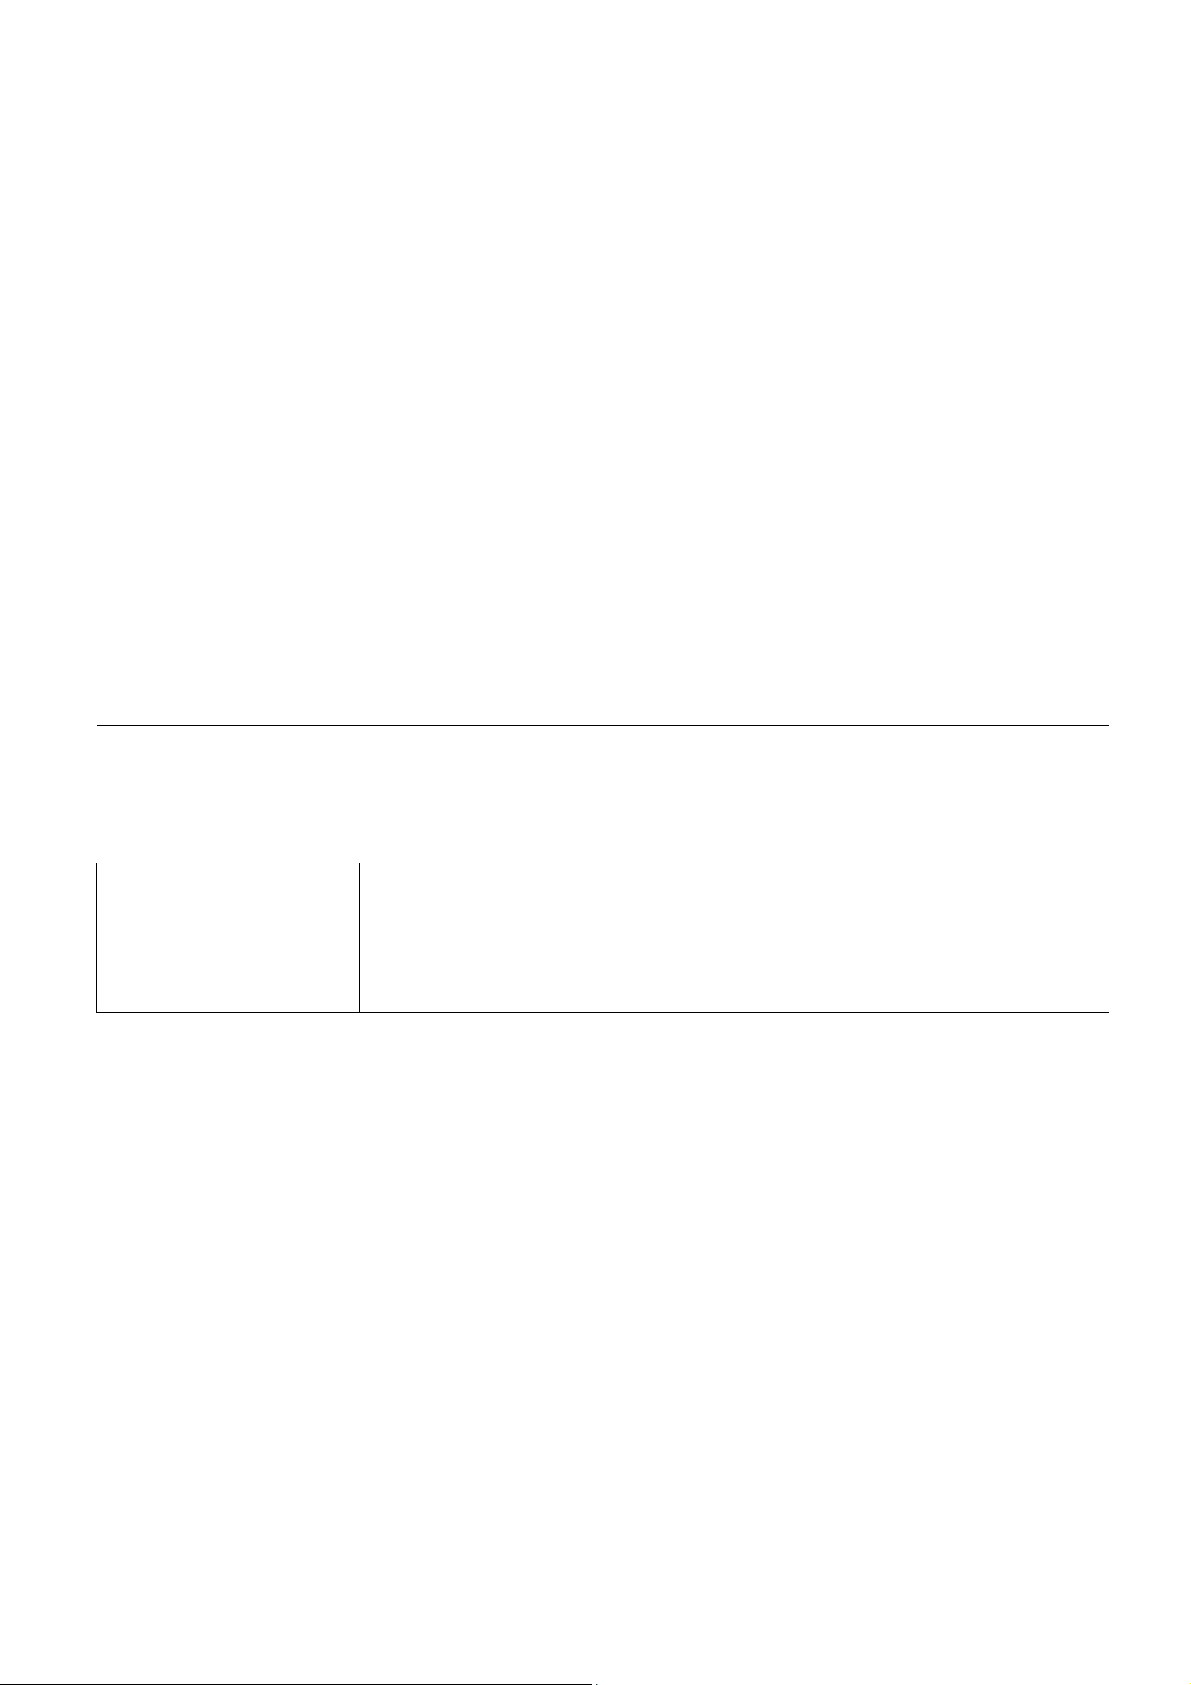
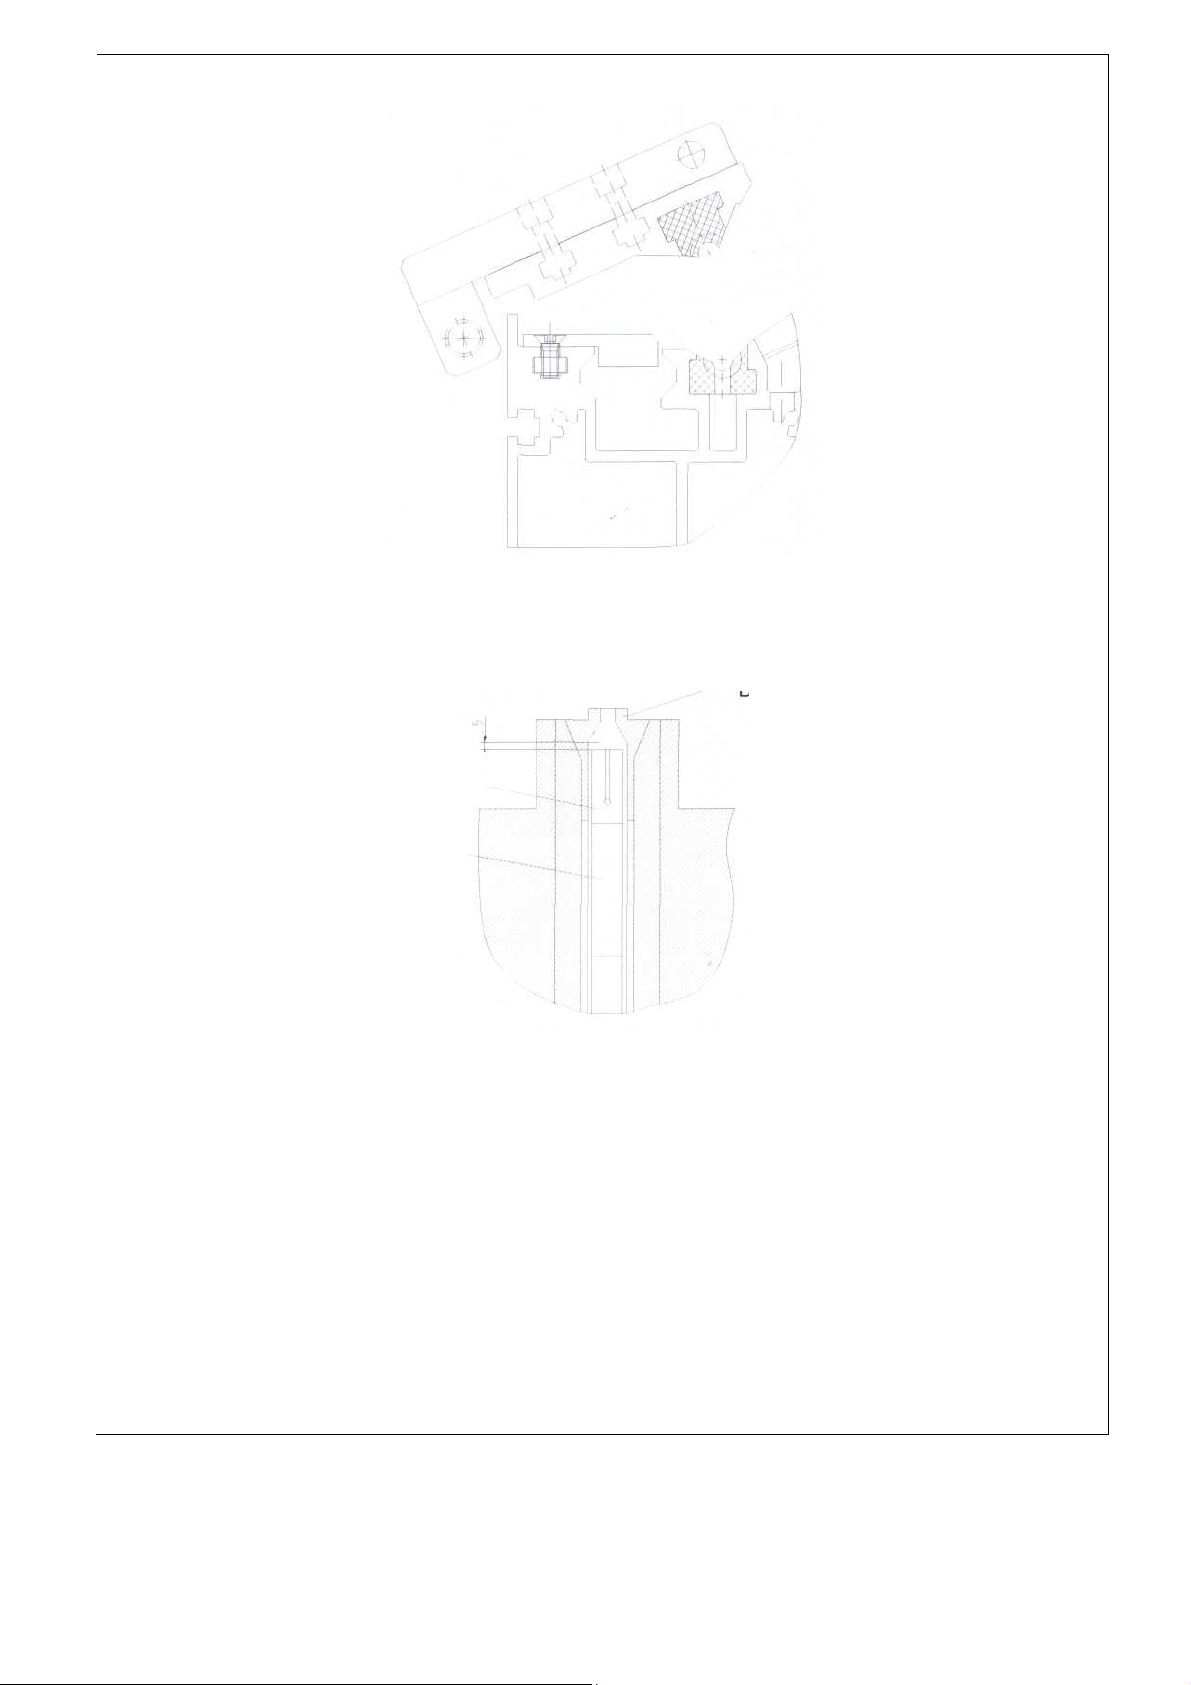
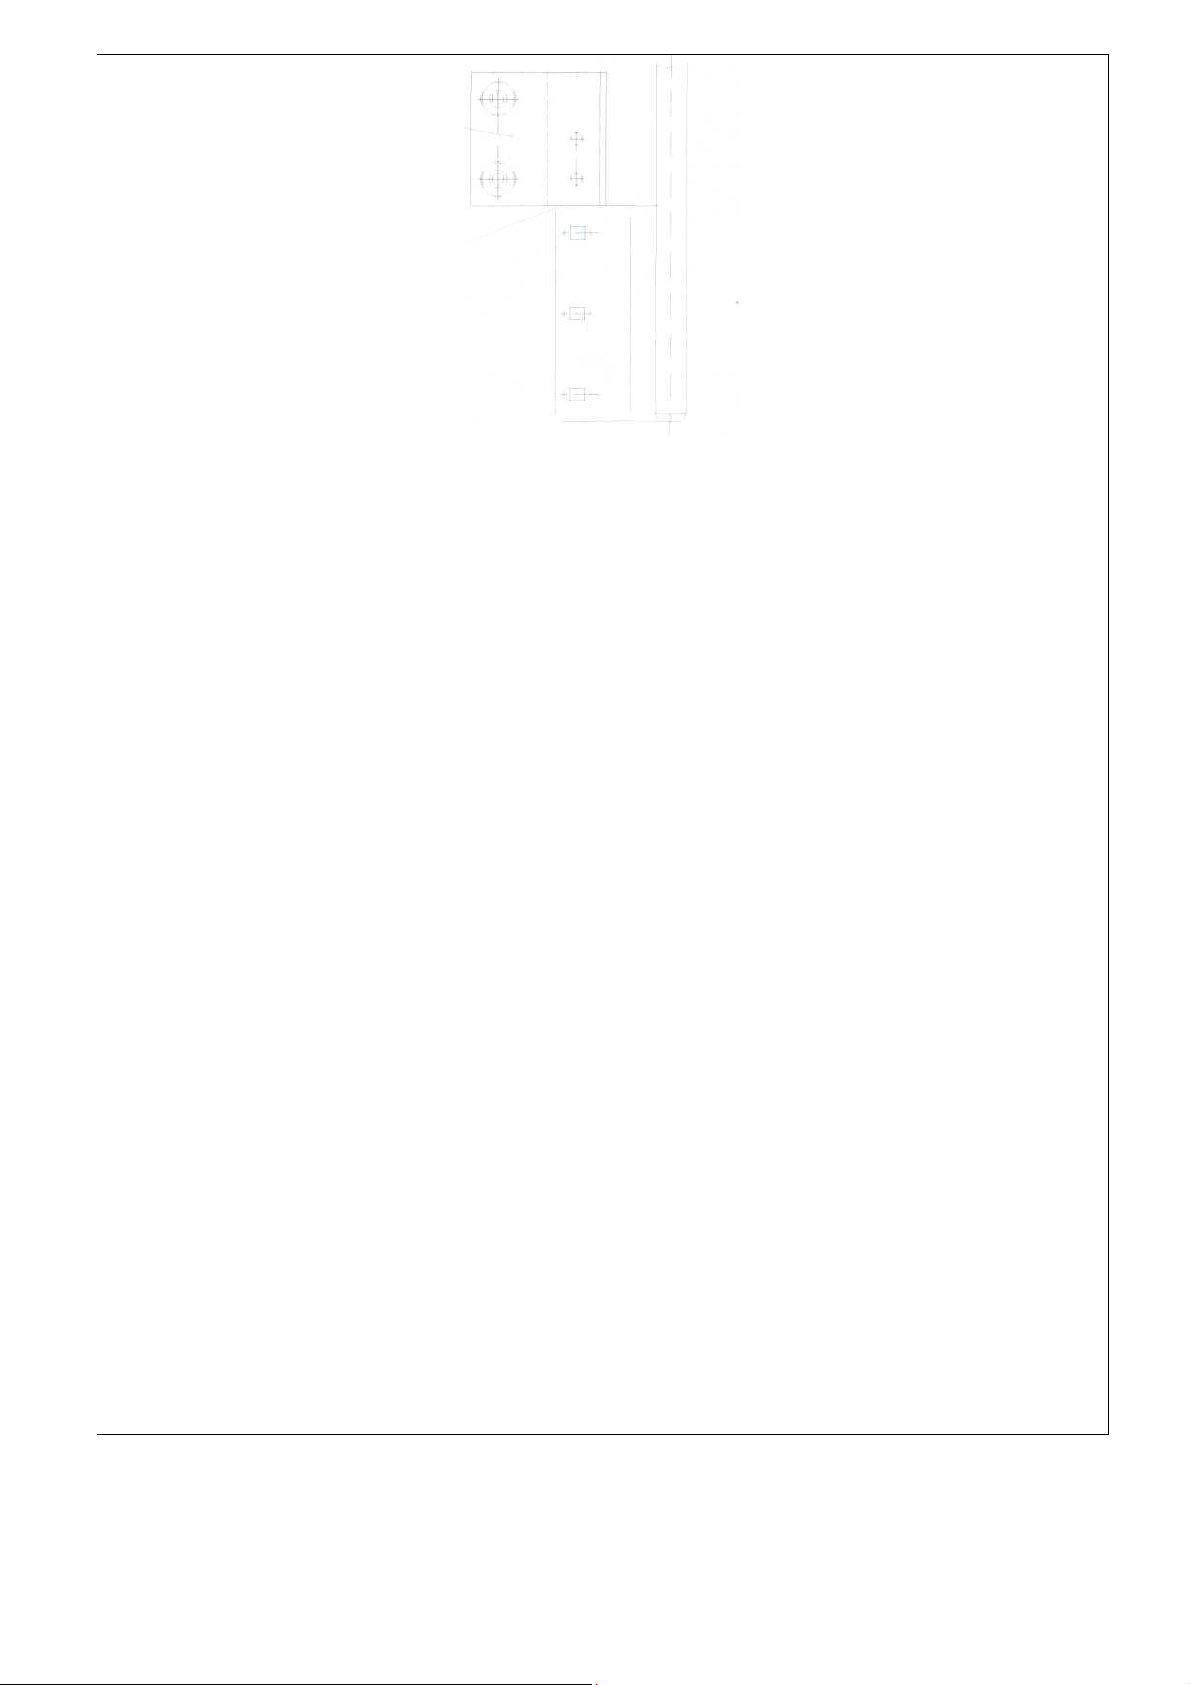
Для ограничения хода подающей штанги, после закрепления и выравнивания, в
направляющую каретки (салазок) загрузочного магазина монтируется упор.
При этом следует произвести следующие работы:
(смотри схему на следующей странице)
1. Включить загрузочный магазин в ручном режиме эксплуатации.
2. Открыть направляющий канал.
3. Нажать кнопку аварийного отключения и закрыть запорный клапан сжатого воздуха на
магазине, чтобы удалить воздух из установки.
4. Открыть защиту.
5. Извлечь имеющееся сырьё из направляющего канала.
6. Закрыть защиту, отжать кнопку аварийного отключения, открыть запорный клапан
сжатого воздуха и удалить сбой.
7. Вести подающую штангу в соответствии со схемой на следующей странице в
цанговый зажим токарного автомата.
8. Нажать кнопку аварийного отключения и закрыть запорный клапан сжатого воздуха.
9. Открыть защиту.
10. Предохранить направляющий канал при помощи предохранительного болта (смотри
страницу 5).
11. Отпустить предварительно смонтированный упор впереди с помощью угловой
отвёртки (длина 12 мм) и сдвинуть до каретки. Снова закрепить позиционированный
упор (смотри схему на следующей странице).
12. Удалить предохранительный болт.
Page 45
13. Закрыть защиту, отжать кнопку аварийного отключения, открыть запорный клапан
сжатого воздуха и удалить (стереть) сбой.
Страница 28
Издание 04/07
Руководство по эксплуатации
FMB
с RM-№.: 595178
minimag 18
Maschinenbau
Серия 4
Page 46
Зажимная втулка подающей штанги
Цанговый зажим токарного
автомата
Макс. выведенная подающая штанга
Учитывать продольный ход
Page 47
Руководство по эксплуатации
Издание 04/07
Страница 29
Упор иден. номер 2031-179
при установке магазина закреплён
Передний край каретки при макс. выведенной
подающей штанге
Передний край салазок при макс.
выведенной подающей штанге
с RM-№.: 595178
Page 48
minimag 18
FMB
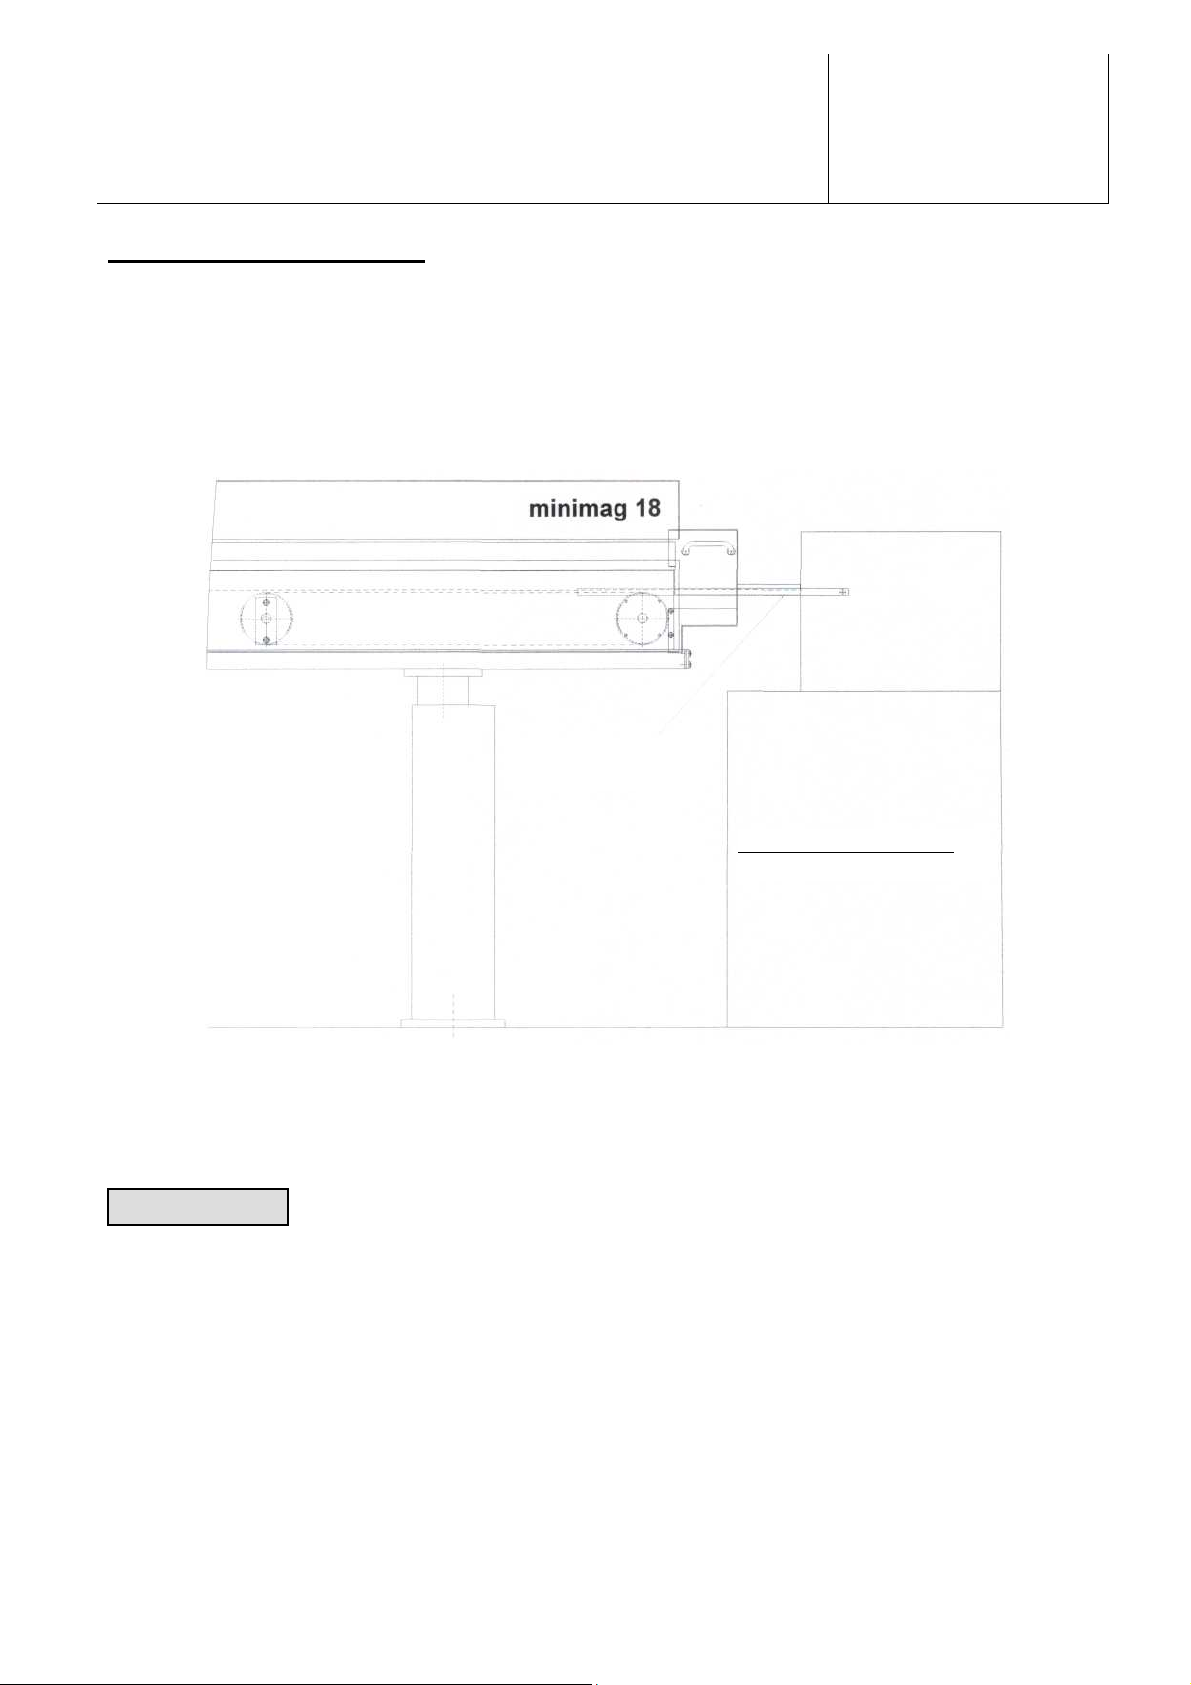
продольных токарных автоматах (подвижная передняя бабка) синхронизирующая
Установить синхронизатор таким образом, чтобы синхронизирующая
Внимание !
Синхронизирующая
штанга
Продольное точение
Серия 4
3.10 Синхронизатор
На фасонноштанга должна крепиться на передней бабке (смотри схему).
Maschinenbau
штанга была соосна направлению вращения каретки продольной
обточки (передняя бабка).
Page 49
Страница 30
Издание 04/07
Руководство по эксплуатации
FMB
Maschinenbau
с RM-№.: 595178
minimag 18
Серия 4
Page 50
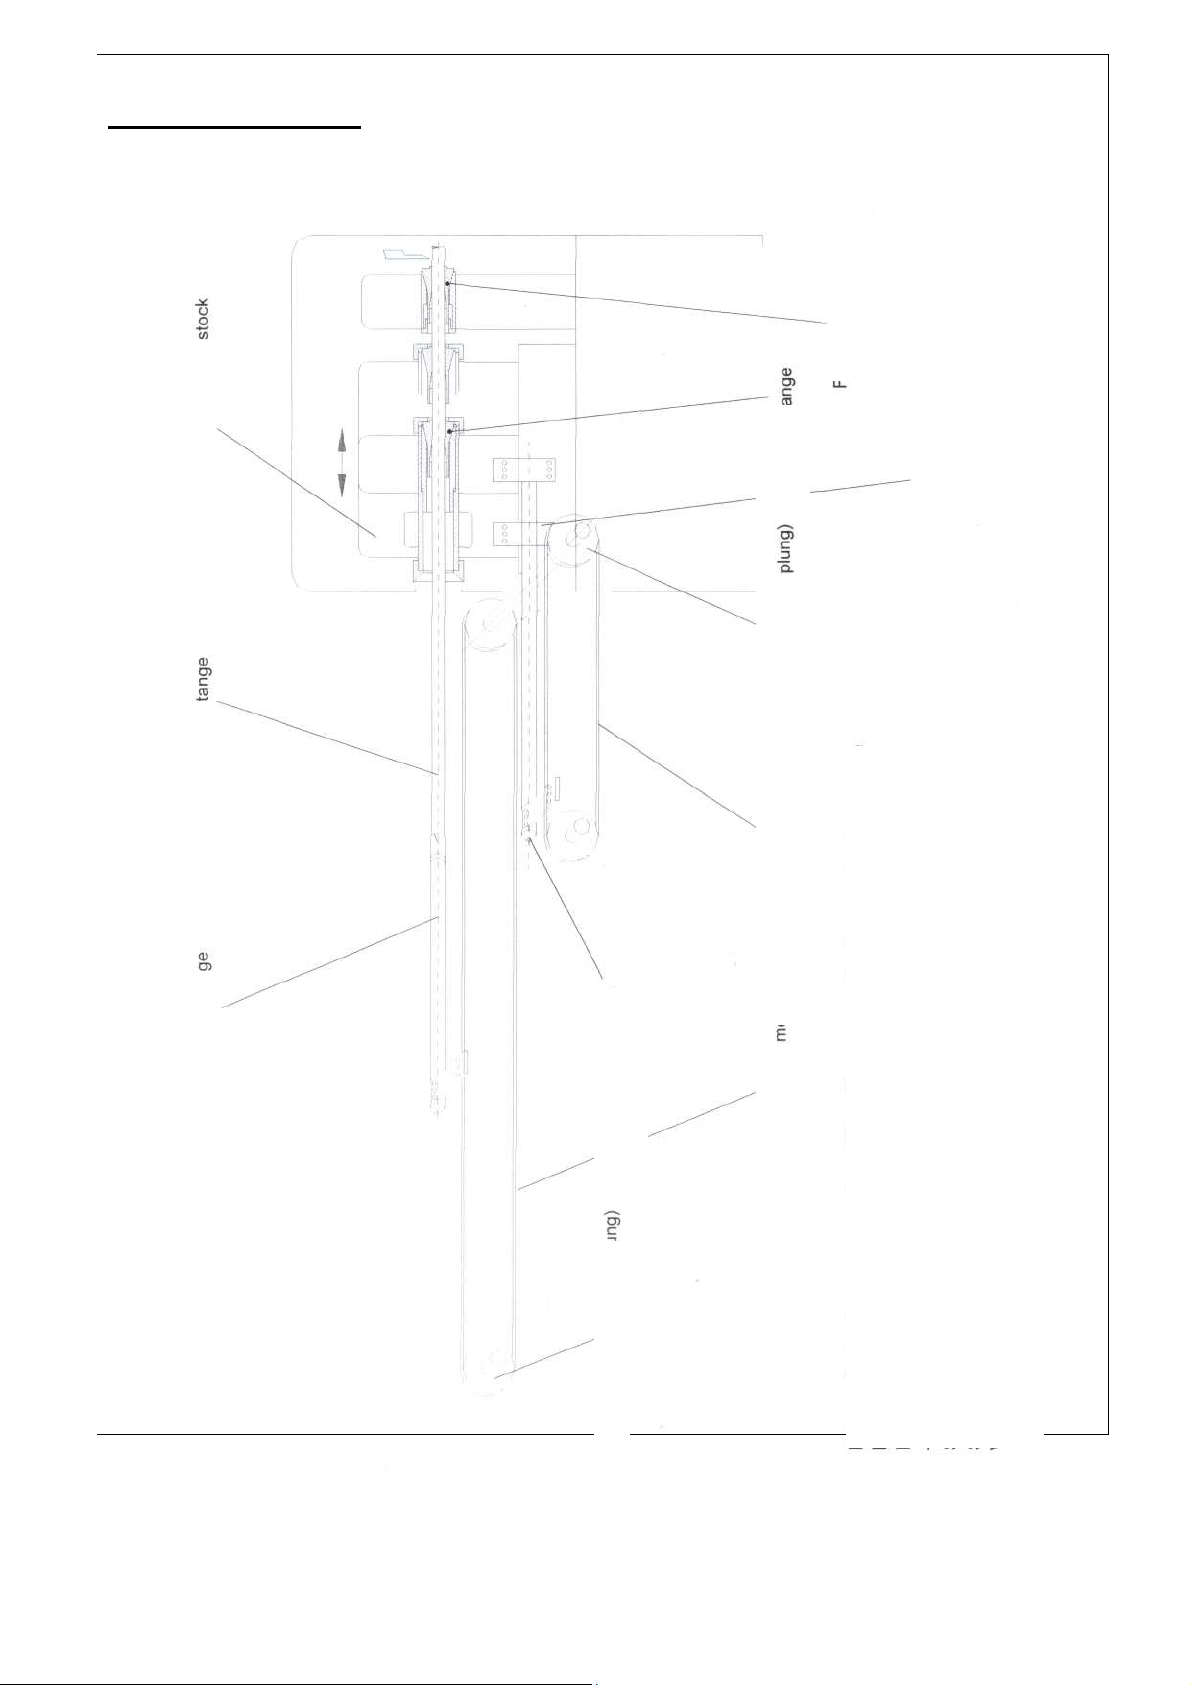
Схема синхронизатора
Руководство по эксплуатации
Издание 04/07
Страница 31
Заготовка
Цанговый
зажим
Подающая штанга
Подвижная передняя бабка
Синхронизирующая
штанга
-KY1 (подающая муфта)
Подающий зубчатый
ремень
Синхронизирующий
зубчатый ремень
-KY6 (синхронизирующая
муфта)
Направляющая втулка
Закрепление синхронизирующей штанги
на передней бабке
При открытом цанговом зажиме -KY1 присоединяется низким давлением,
чтобы держать заготовку на позиции, если передняя бабка передвигается.
При закрытом цанговом
6 присоединяется.
–
синхронизирующей штангой.
Она идёт синхронно с подающим зубчатым ремнём и закреплённой на
нём подающей штангой не оказывая давления на заготовку
зажиме -KY1 отпускается и –KY
KY6 связана с передней бабкой синхронизирующим зубчатым ремнём и
с RM-№.: 595178
Page 51
minimag 18
FMB
Стандартное подключение адаптируется к автомату. Обозначения
Внимание !
Серия 4
Maschinenbau
4. Пояснения к переходному устройству (интерфейсу)
реле и контактов, а также расположение выводов штекера смотри в
схеме электрических соединений.
Page 52
4.1 Контакты с токарного автомата на загрузочный магазин
• Зажимное устройство открыто:
Данным контактом включается подающее устройство загрузочного магазина.
• Конец цикла, смена заготовки старт:
На токарных автоматах с передачей управления контакт должен находиться в
начальной (входной) программе заготовки до «Цанговый зажим открыт».
• Токарный автомат готов к работе, деблокирование автоматического режима
эксплуатации
Только если имеется этот контакт, загрузочный магазин может переключаться на
автоматическое функционирование.
• Загрузочный магазин ВКЛ. (опция)
Посредством данного контакта (импульса) токарный автомат может запускать
автоматическое функционирование загрузочного магазина.
• Защитный кожух закрыт
Только если имеется этот контакт, может последовать движение подачи через
магазин.
• Аварийное отключение токарного автомата:
Беспотенциальный контакт от токарного автомата. Этот контакт включён в контур тока
аварийного отключения магазина.
Page 53
Страница 32
Издание 04/07
Руководство по эксплуатации
FMB
Maschinenbau
с RM-№.: 595178
minimag 18
Серия 4
Page 54
4.2 Контакты с загрузочного магазина на токарный автомат
Руководство по эксплуатации
Издание 04/07
Страница 33
• Нет сбоя загрузочный магазина (-К30):
Сбоя нет, контакт закрыт. Сбой, контакт открыт. Если есть сообщение о сбое, то
шпиндель токарного автомата не должен иметь возможность вращаться.
• Конец смены заготовки, старт программы (-К1):
Контакт в зависимости от управления токарного автомата может выдаваться
магазином в качестве импульса или продолжительного контакта. Сигналом для
токарного автомата, что заготовка перемещена в токарный автомат, является
деблокирование ввода данных, старт программы.
• Старт с мены заготовки, или остановка программы (-К9):
Контакт в зависимости от токарного автомата может выдаваться магазином в
качестве размыкающего или замыкающего контакта.
Замыкание контакта во время обработки последней детали или после окончания
обработки последней детали. Сигнал для токарного автомата, что заготовка
обработана.
• Конец заготовки длинной детали (-К9.1) (опция)
При работах с двумя различными длинами детали этот сигнал выдаётся при
достижении конца длинной детали (вводить длинную деталь под длино
й детали 1).
Если сигнал «КОНЕЦ ЗАГОТОВКИ» (-К9) ещё не выдан, то короткие детали (вводить
короткую деталь под длино
й детали 2) могут ещё изготавливаться.
• Автоматика ВКЛ. (-К1М) (опция)
Контакт закрыт, если магазин в автоматическом режиме эксплуатации.
• Аварийное отключение загрузочного магазина:
Беспотенциальный контакт от магазина. Этот контакт включён в контур тока
аварийного отключения токарного автомата.
с RM-№.: 595178
Page 55
minimag 18
FMB
Серия 4
Maschinenbau
4.3 Предложение программы для токарного автомата
Управляющая программа (обработки детали)
• Привести револьверную головку в позицию
• Зажимное устройство открыто (сигнал на загрузочный магазин)
• Длительность обработки (подвинуть заготовки)
• Зажимное устройство закрыть
Обработка
Запрос конец заготовки Да / Нет (-К9)
Переход – начальная программа заготовки
Начало предложения (набора) управляющей программы (обработки детали)
Начальная программа заготовки
• Привести револьверную головку в позицию
• Число оборотов шпинделя (необходимо около 50 об/мин при профильном сырье)
• Зажимное устройство открыто
• Сигнал старт смены заготовки (конец программного цикла)
• Токарный автомат должен ждать до тех пор, пока не будет подведена новая
заготовка и не появится сигнал «-К1».
• Зажимное устройство закрыть
• Отрезание начала заготовки
Page 56
• Возврат в управляющую программу (обработки детали)
Страница 34
Издание 04/07
Руководство по эксплуатации
FMB
Внимание !
Данный пример приведён исключительно для информации!
с RM-№.: 595178
minimag 18
Серия 4
Page 57
Maschinenbau
5. Ввод в эксплуатацию загрузочного магазина
Все необходимые для работы детали должны быть смонтированы надлежащим образом. Если
Целесообразно поручить проведение ввода в эксплуатацию
соосность и расстояние загрузочного магазина (смотри пункт
Внимание !
5.1 Условия для ввода в эксплуатацию
Загрузочный магазин должен соответствовать состоянию первичной поставки с фирмы FMB.
по данному вопросу существуют сомнения, то следует обратиться за консультацией в фирму
FMB.
5.1.1 Закрепление загрузочного магазина – работы по плану монтажа
Перед вводом в эксплуатацию загрузочный магазин должен быть установлен и закреплён в
соответствии с пунктом 3.
5.1.2 Соединение с токарным автоматом
Должны быть проконтролированы
3) от токарного автомата. Электрический соединительный кабель должен быть подключён
надлежащим образом (смотри пункт 3.6).
5.1.3 Снабжающие среды
Должно быть обеспечено снабжение сжатым воздухом (смотри пункт 1). Перед вводом в
эксплуатацию проверить пневмоустановку загрузочного магазина на герметичность (для этого
может быть использован мыльный раствор). Не должно возникать потери давления. На
обслуживающем блоке (смотри пункт 9) следует установить давление в 0,6 мПа.
Пневматический переключатель –S11 устанавливает управление на сбой, если давление
опускается ниже 0,4 мПа.
сервисной службе фирмы FMB.
5.1.4 Заливка масла
Перед вводом в эксплуатацию масляный резервуар должен быть заполнен 50 литрами
указанного под пунктом 1.3 сорта масла. Перед заливкой масляный резервуар следует
проверить на герметичность. Смонтированные масляные шланги и трубопроводы не должны
быть ни надломлены, ни закупорены. Циркуляции масла ничто не должно препятствовать.
Обратные трубопроводы должны быть проложены под сильным уклоном. Перед вводом в
эксплуатацию следует провести пробный пуск масляного насоса (30 мин), при котором должны
быть проконтролированы следующие пункты:
• Направление вращения масляного насоса (при необходимости, перекинуть
клеммы в соответствии с пунктом 3.6)
• Проверить протекание масла в направляющем канале (по истечении короткого
времени должен быть полностью заполнен).
• Проверить герметичность загрузочного магазина, особенно при ходе вперёд и назад
подающей штанги, когда направляющий канал полон масла.
• Проверить обратное течение масла в масляный резервуар.
Page 58
При обработке трубки должно гарантироваться, что охлаждающая жидкость не попадёт в
масляную систему загрузочного магазина. Опасность переполнения масляного резервуара!
Руководство по эксплуатации
Издание 04/07
Страница 35
FMB
Конец трубки предохранить от вытекания охлаждающей жидкости.
minimag 18
Серия 4
с RM-№.: 595178
Maschinenbau
Page 59
5.1.5 Механические регулировочные работы
Внимание !
Перед вводом в эксплуатацию должны быть отрегулированы для обработки сырья следующие
модули.
• Направляющий канал (смотри пункт 6.9)
• Люнет (смотри пункт 6.5)
• Боковая подставка (накопитель) под материал (смотри пункт 6.7)
5.1.6 Инструктаж персонала / Изучение руководства по эксплуатации
Перед вводом в эксплуатацию ответственный за обслуживание персонал должен быть
проинструктирован.
Основой для этого служит данное руководство по эксплуатации.
Оно должно быть тщательно изучено каждым оператором.
Целесообразно поручить проведение инструктажа и обучения
персонала сервисной службе фирмы FMB.
Page 60
Страница 36
Издание 04/07
Руководство по эксплуатации
FMB
с RM-№.: 595178
minimag 18
Серия 4
Page 61
Maschinenbau
5.2 Первое включение установки
Загрузочный магазин должен быть полностью смонтирован, и электрические и пневматические
соединения должны быть инсталлированы в надлежащем порядке.
Механические регулировочные работы, перечисленные под пунктами с 5.1.1 до 5.1.5, должны
быть завершены.
Направляющая труба/телескопическая труба ( пункт 6.9.4.3 или пункт 6.9.4.4) должна быть
смонтирована.
1. Включить главный выключатель на токарном автомате.
2. Токарный автомат подготовлен (опорная точка старта для первой детали, смотри
инструкцию для операторов к токарному автомату).
3. Подготовить загрузочный магазин. Так как при транспортировке может измениться
позиция подающей штанги, то счётчик расстояния (перемещения) программируемого
контроллера должен быть установлен на «0». Для этого в меню ручного режима нажимать
на кнопку F7 (RÜL), пока подающая штанга не будет находиться в заднем конечном
положении.
4. Теперь с меню «СЕРВИС» в разделе меню «ПОЗИЦИИ» должны быть установлены
значения «ХОД ПЕРВОЙ ВСТАВКИ», «ПОЗИЦИЯ ПЕРЕДНЕГО КОНЕЧНОГО
ПОЛОЖЕНИЯ», «ПЕРЕМЕЩЕНИЕ ИНТЕРВАЛ ВКЛ.» и «ПОЗИЦИЯ ПЕРЕКЮЧЕНИЯ
ЧИСЛА ОБОРОТОВ ОБРАТНОГО ХОДА». Для этого подающая штанга с зажимной
втулкой в меню 1 ручного режима отводится с помощью кнопки
«RÜL» в соответствующую позицию. Если сейчас нажимается кнопка HLP, то на дисплее в
верхней строке появится актуальная позиция. Данное значение должно быть введено в
разделе меню «ПОЗИЦИИ».
F7 «VORL» или кнопки F7
5. Затем в разделе меню «ПОЗИЦИИ» может быть выбрана функция синхронизирующей
муфты.
6. В меню «ДЕТАЛЬ» под «СТАНДАРТНЫМИ УСТАНОВКАМИ» в «ДЛИНЕ ДЕТАЛИ»
должна вводиться длина изготавливаемой токарным автоматом детали в мм. С этим
значением программируемый контроллер рассчитывает конец заготовки (смотри пункт 5.3.3).
7. Теперь, после переключения на меню автоматического режима, в зависимости от
применения, можно выбрать люнет, тормоз, интервальную вставку или функционирование
без захвата.
8. Кнопкой F3 «S.1» или кнопкой F4 «S.17» теперь выбирается шаг, с которым должен быть
запущен автоматический режим. Выбранный шаг индицируется в первой строке дисплея.
Запуск с шага 1, если в зажимной втулке
есть остаток или нет сырья.
Запуск с шага 17, если есть заготовка в шпинделе автомата и должна обрабатываться
дальше.
9. Кнопкой F2 «ПУСК» запускается автоматический режим эксплуатации.
Зелёный светодиод в кнопке F2 светится.
10. Если смена заготовок была запущена без остатка, программа продолжается без
Page 62
сообщения о сбое, если на шагах с 1 по 4 нажимают кнопку CLR.
11. Если установка включается в начале работы, то продолжает работать с того шага, на
Руководство по эксплуатации
Издание 04/07
Страница 37
котором она была выключена.
ОПЦИЯ:
11. Если установка в конце работы выключается на шаге 17, то её можно запустить с шага
17.
с RM-№.: 595178
Page 63
minimag 18
FMB
Серия 4
Maschinenbau
5.3 Регулировочные работы над управлением
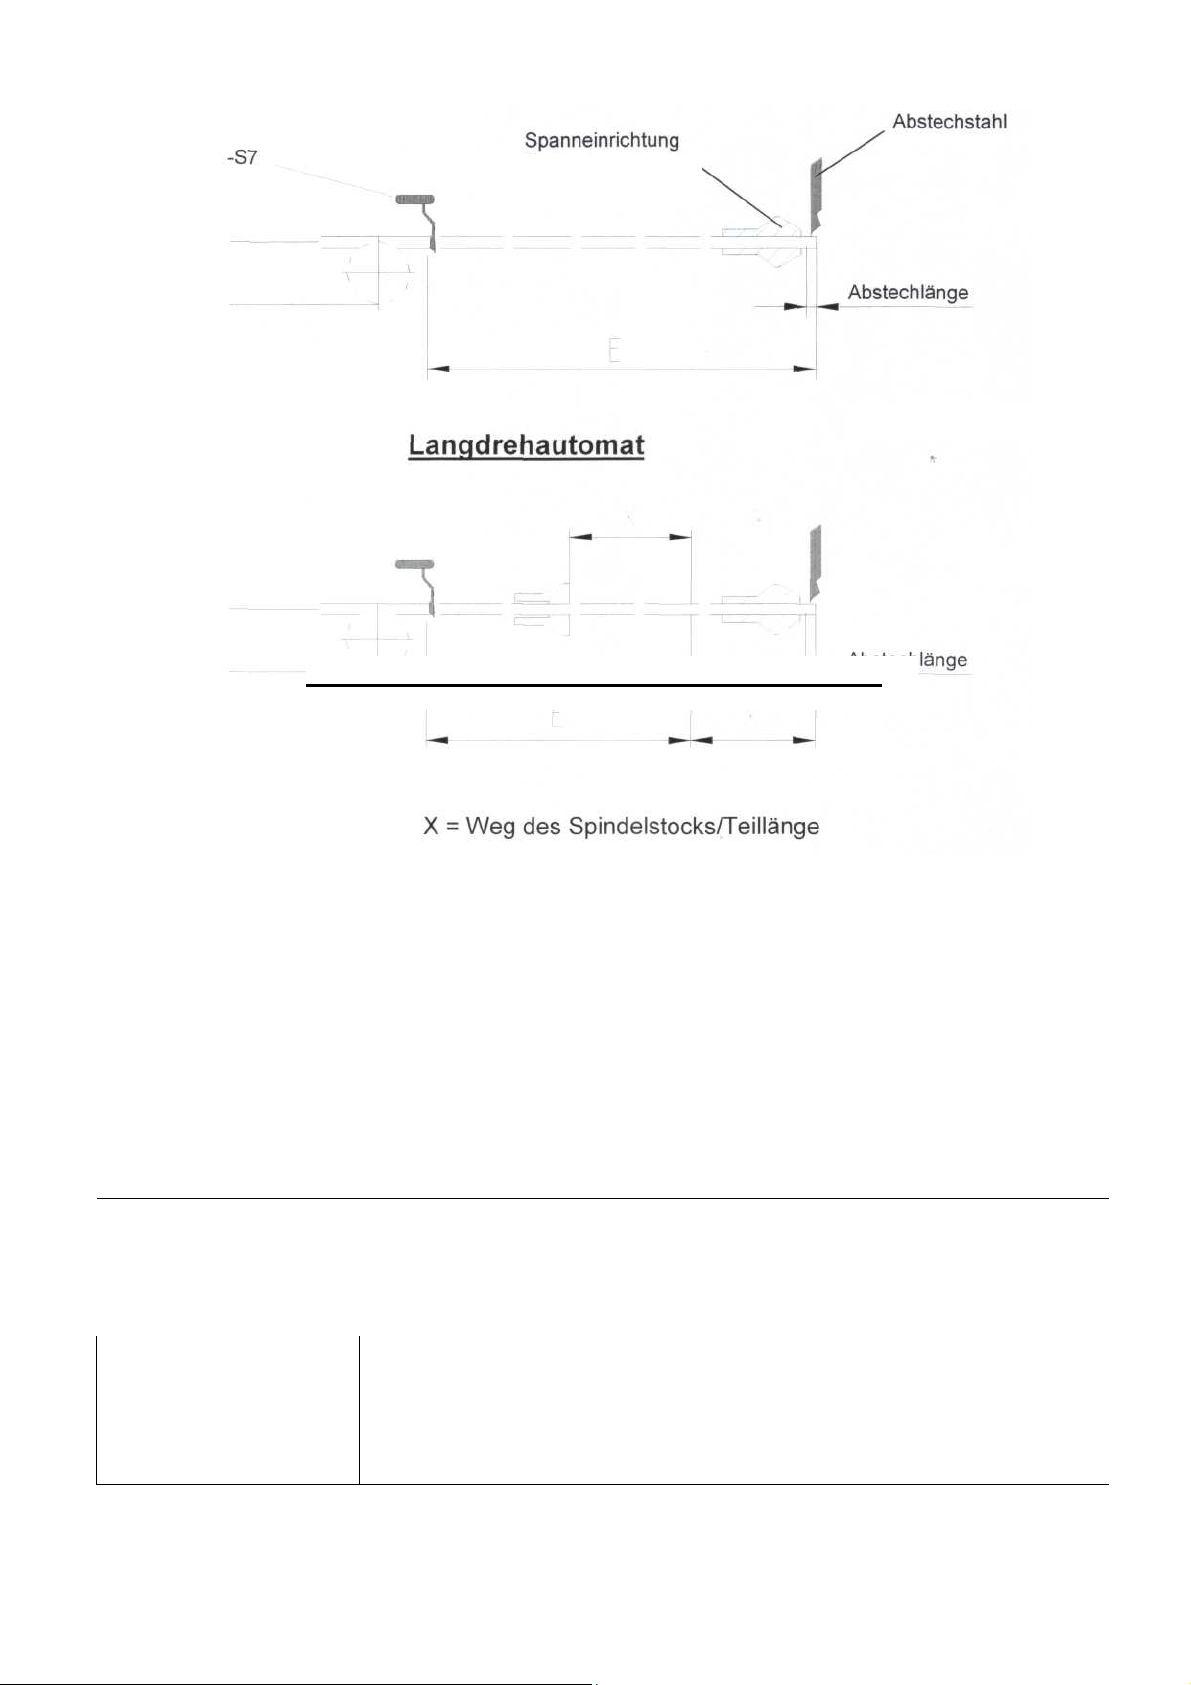
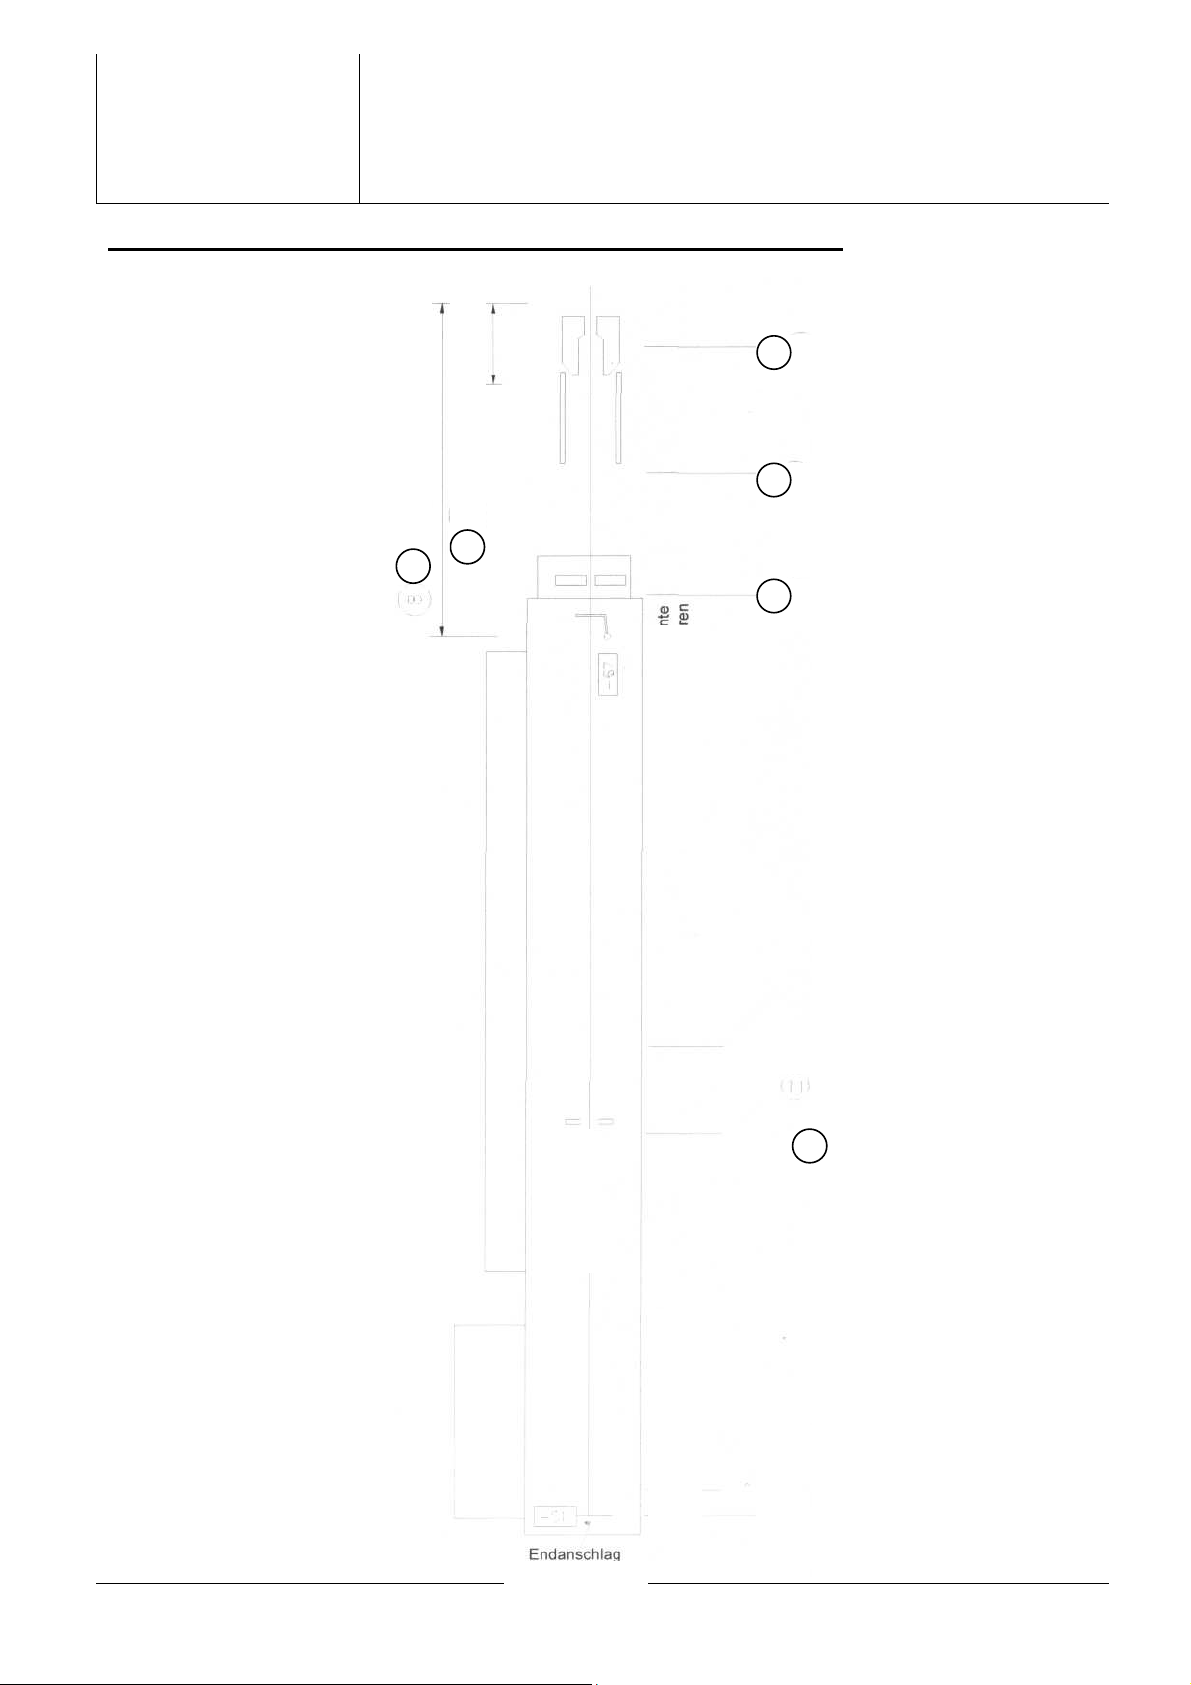
5.3.1 Установка позиции отрезания (конец первой вставки)
• В меню ручного режима 1 кнопкой F6 «SERV» переключить на меню «СЕРВИС»
• В разделе меню «ПОЗИЦИИ» в «ПУТЬ ПЕРВОЙ ВСТАВКИ» ввести размер Е в
мм.
Размер Е это отрезок от переключающего клапана пускового переключателя -S7 до
позиции отрезания.
• Затем в автоматическом режиме рассмотреть позицию отрезания.
• Если с позицией что-то не в порядке, то подкорректировать введённое значение.
• Ввод на панели управления описан под пунктом 6.2.
Page 64
Страница 38
Издание 04/07
Руководство по эксплуатации
FMB
Отрезная сталь
Зажимное устройство
Отрезная длина
Отрезная длина
Фасонно-продольный токарный автомат
Х = перемещение (путь) передней бабки / длина детали
с RM-№.: 595178
Maschinenbau
minimag 18
Серия 4
Page 65
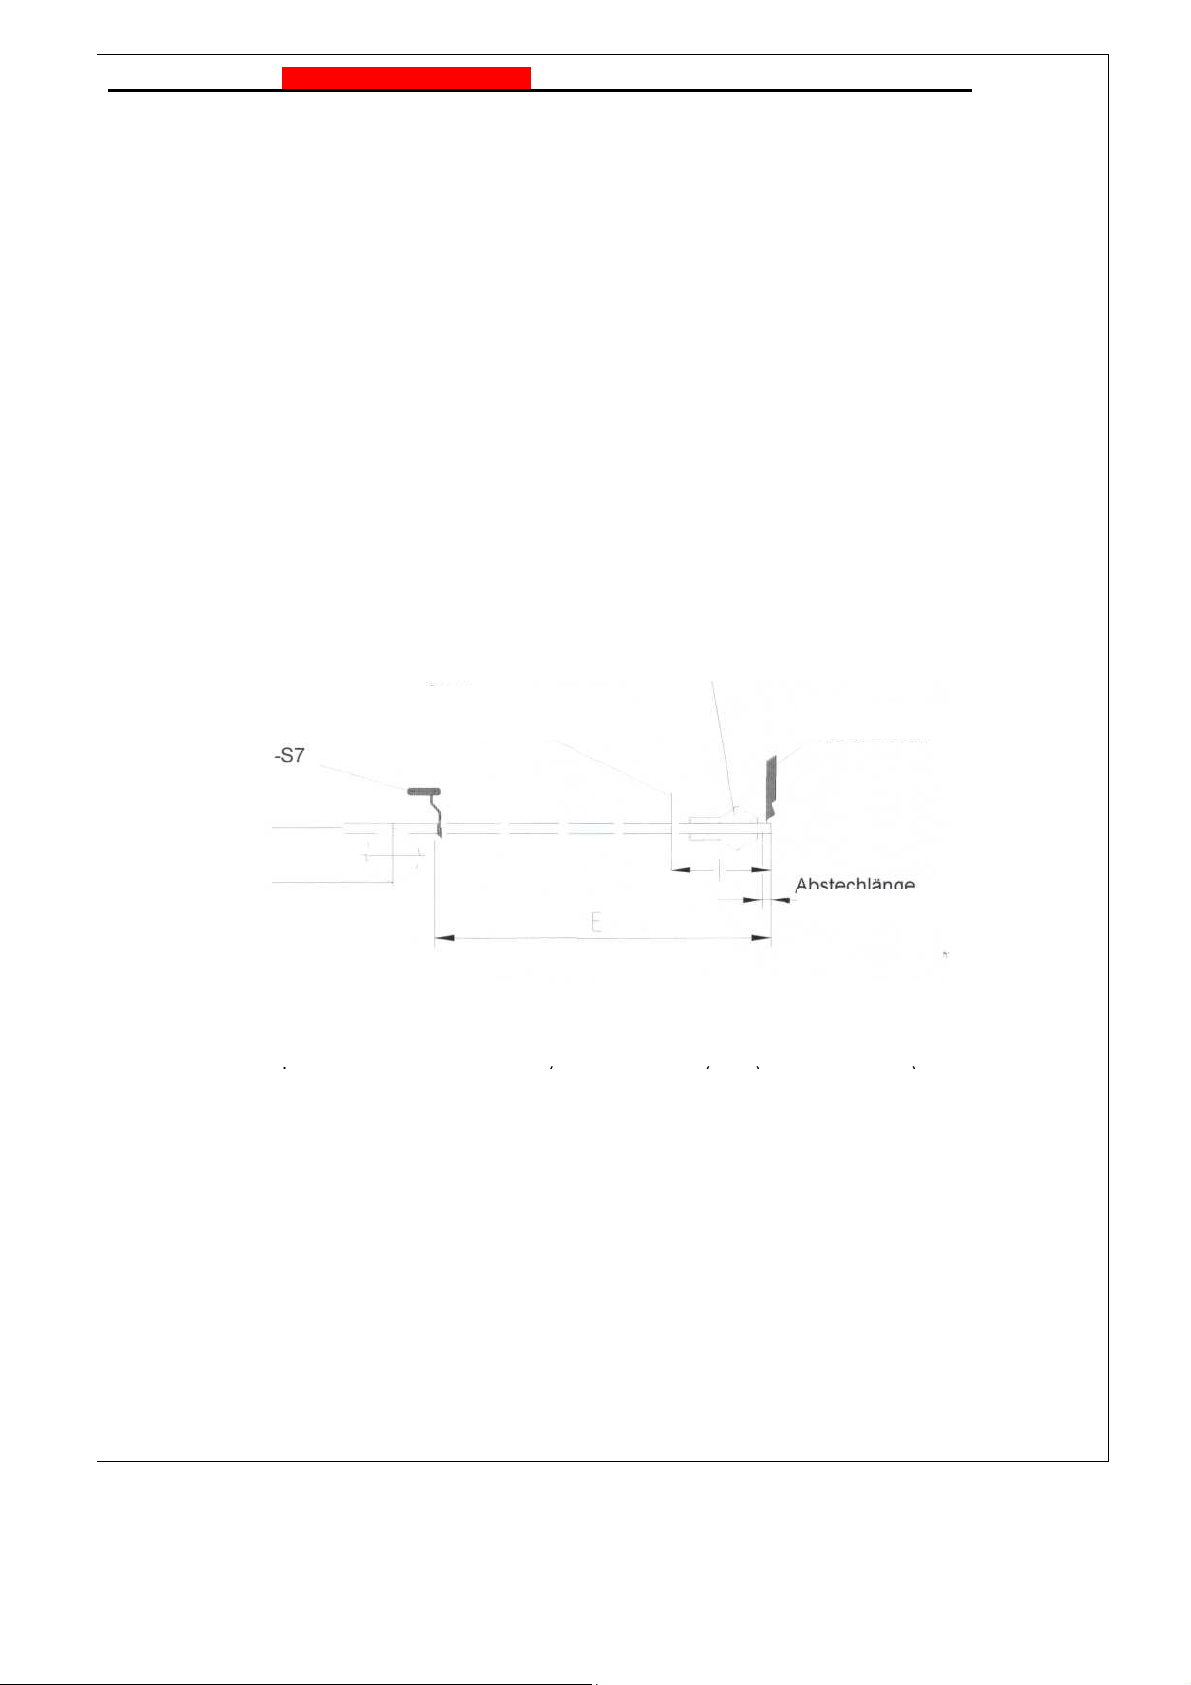
5.3.2 Установка интервальной вставки при обработке многогранной заготовки
на передний и обратный ход. Функция интервальной
Руководство по эксплуатации
Издание 04/07
Страница 39
Е = перемещение (путь) первой вставки
Зажимное устройство
Отрезная сталь
Отрезная длина
Старт
Для лучшего введения многогранных заготовок в цанговый зажим автомата существует
возможность управлять подающим движением штанги при первой вставке с интервалами. При
этом привод переключается тактообразно
вставки включается кнопкой F7 «INT V» в меню 1 автоматического режима. Отрезок (участок)
тактированного движения подачи вводится в меню «СЕРВИС» в разделе меню «ПОЗИЦИИ»
под «ПЕРЕМЕЩЕНИЕМ ИНТЕРВАЛ ВКЛ.».
Старт тактированного движения подачи рассчитывается программируемый контроллер,
вычитая введённое значение из позиции отрезания. В меню «ДЕТАЛЬ» под
«СПЕЦНАСТРОЙКАМИ» вводятся время переднего хода «ПРОДОЛЖИТЕЛЬНОСТЬ ТАКТА
ИНТЕРВАЛ ВКЛ.» и время обратного хода «ПРОДОЛЖИТЕЛЬНОСТЬ ТАКТА ИНТЕРВАЛ
ВЫКЛ.» перемещения. Временное значение вводится в 1/10 сек.
с RM-№.: 595178
Page 66
minimag 18
FMB
Перед тем, как установить конец заготовки, счётчик расстояния
Внимание !
Серия 4
5.3.3 Установить параметры для конца заготовки (прутка)
(перемещения) на программируемом контроллере должен быть
установлен на «0». ( смотри пункт 5.2)
Maschinenbau
Page 67
Подающую штангу с зажимной втулкой завести в цанговый зажим автомата.
Нажатием HLP – кнопки вызвать индикацию актуальной (текущей) позиции и ввести данное
значение минус 3 мм в меню «СЕРВИС» разделе меню «ПОЗИЦИИ» в «ПОЗИЦИЯ
ПЕРЕДНЕГО КОНЕЧНОГО ПОЛОЖЕНИЯ». Затем в меню «ДЕТАЛЬ» в «СТАНДАРТНЫХ
НАСТРОЙКАХ» в «ДЛИНА ДЕТАЛИ» ввести величину длины изготавливаемой детали.
Программируемый контроллер отнимает величину длины от переднего конечного положения и,
тем самым, вычисляет значение конца заготовки.
Если при автоматической обработке при продвижении детали достигается значение конца
заготовки, или даже превышается, то цепь шагов переключается на шаг 18. С помощью реле –
К9 токарному автомату передаётся сигнал о конце заготовки.
«ПОЗИЦИИЯ ПЕРЕДНЕГО КОНЕЧНОГО ПОЛОЖЕНИЯ» в изменении больше не нуждается.
Значение «ДЛИНА ДЕТАЛИ» должно всегда подгоняться под актуальный размер детали.
5.3.4 Установка параметра « ПОЗ. ПЕРЕКЛЮЧЕНИЯ ЧИСЛА ОБОРОТОВ ОБРАТНОГО
ХОДА»
При смене заготовки подающая штанга с остатком уходит с пониженным числом оборотов. С
установленного значения «ПОЗ. ПЕРЕКЛЮЧЕНИЯ ЧИСЛА ОБОРОТОВ ОБРАТНОГО ХОДА»
двигатель переключается на более высокое число оборотов.
Должна быть определена позиция, на которой заготовка покинула шпиндель автомата. После
определения значения ввести его в меню «СЕРВИС» разделе меню «ПОЗИЦИИ» в «ПОЗ.
ПЕРЕКЛЮЧЕНИЕ ЧИСЛА ОБОРОТОВ ОБРАТНОГО ХОДА».
Page 68
Страница 40
Издание 04/07
Руководство по эксплуатации
FMB
Maschinenbau
с RM-№.: 595178
minimag 18
Серия 4
Page 69
5.3.5 Обработка двух различных длин детали (опция)
Если при продвижении длины детали одновременно распознаётся КОНЕЦ ЗАГОТОВКИ длины
Руководство по эксплуатации
Издание 04/07
Страница 41
ДЛИНА ДЕТАЛИ 1: 200 мм
ОК? ДА-ENT НЕТ-CLR ДАЛЬШЕ ↑↓
ДЛИНА ДЕТАЛИ 2: 50 мм
ОК? ДА-ENT НЕТ-CLR ДАЛЬШЕ ↑↓
При данной опции существует возможность вводить две различные длины детали на панели
управления.
Длина детали 1 (длинная деталь) с возможностью ввода.
Длина детали 2 (короткая деталь) с возможностью ввода.
На токарный автомат передаётся сообщение о двух контактах КОНЦА ЗАГОТОВКИ.
Конец заготовки длинная деталь –К9.1
Конец заготовки короткая деталь –К9
Рабочий процесс:
Если при продвижении длины детали распознаётся КОНЕЦ ЗАГОТОВКИ длины детали 1
(длинная деталь), то реле –К9.1 сообщает об этом на токарный автомат. Токарный автомат
должен ещё изготовить эту (длинную) деталь. При последующем продвижении загрузочный
магазин проталкивает вперёд длину детали 2 (короткую деталь). Токарный автомат должен
выполнить управляющую программу (обработки детали) для коротких деталей. Если теперь
при продвижении длины детали распознаётся КОНЕЦ ЗАГОТОВКИ длины детали 2 (короткая
деталь), то реле –К9 сообщает об этом на токарный автомат. Токарный автомат производит
последнюю деталь и затем выдаёт сигнал « Конец цикла, Старт Смены заготовки».
детали 1 и длины детали 2, то после обработки последней длинной детали начинается смена
заготовок.
Если работают только с одной длиной детали, то она должна вводиться в длине детали 1, а в
длине детали 2 необходимо внести «0».
с RM-№.: 595178
Page 70
minimag 18
FMB
Серия 4
Maschinenbau
5.4 Список параметров
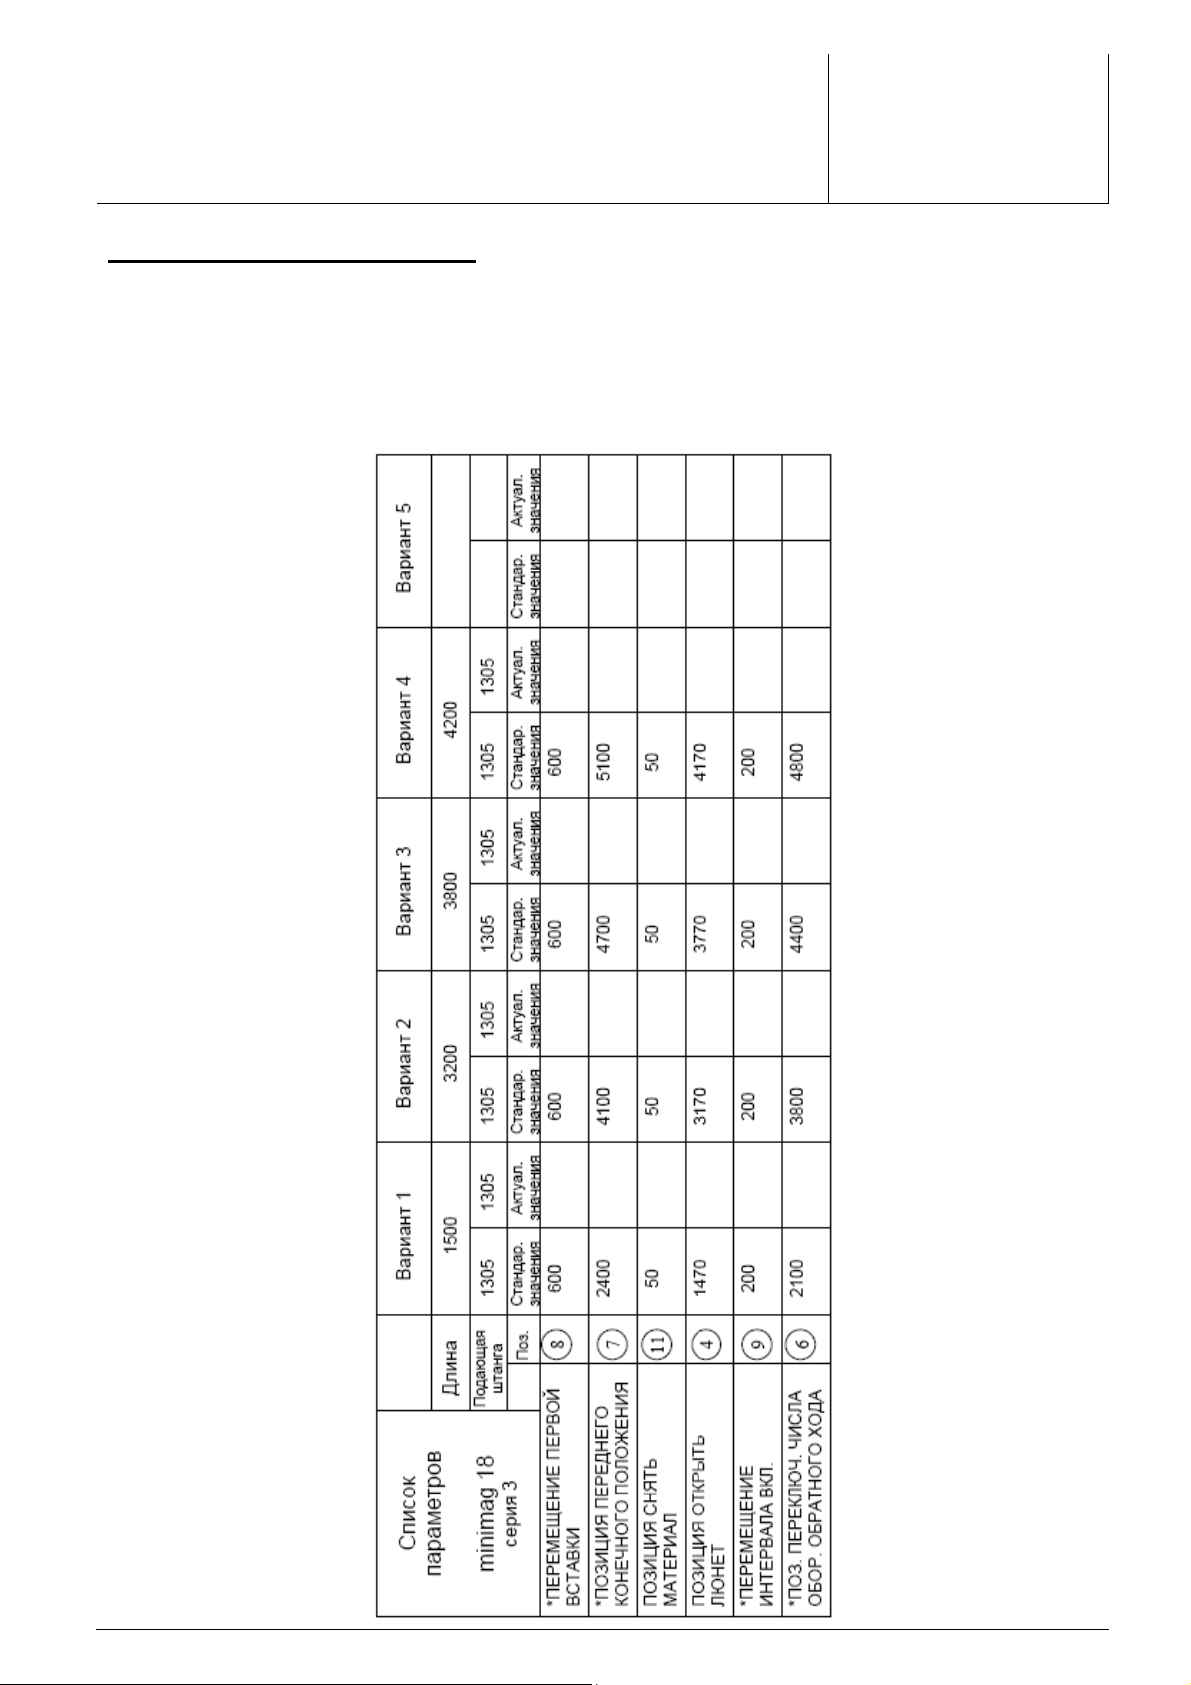
В списке указаны стандартные параметры.
Отмеченные * значения следует определить, как описано под пунктом 5.3 после монтажа
загрузочного магазина, ввести на панели управления и записать в следующий список. Ввод на
панели управления описан в пункте 6.2.
Page 71
Страница 42
Издание 04/07
Руководство по эксплуатации
с RM-№.: 595178
Page 72
FMB
minimag 18
ПОЗ. ЗАГОТОВКА НАЖАТА
Концевой упор
ПОЗ. ЗАДНЕГО КОНЕЧНОГО ПОЛОЖЕНИЯ
Позиция толкатель (ползуна)
на концевом упоре Нож захвата
Поз. передним краем
подвести к зажимной втулке
8
ПЕРЕМЕЩЕНИЕ ПЕРВОЙ
9
ПЕРЕМЕЩЕНИЕ ИНТЕРВАЛА
7
6
4
ПОЗИЦИЯ МЕДЛЕННОЕ ПЕРЕКЛЮЧЕНИЕ
ЧИСЛА ОБОРОТОВ
11
ПОЗИЦИЯ СНЯТЬ МАТЕРИАЛ
Maschinenbau
5.5 Обзор позиций для установки параметров
ПОЗИЦИЯ ПЕРЕДНЕГО КОНЕЧНОГО
ПОЗИЦИЯ ПЕРЕКЛЮЧЕНИЯ ЧИСЛА
ПОЗИЦИЯ ЛЮНЕТ ОТКРЫТЬ
Серия 4
Page 73
Руководство по эксплуатации
Издание 04/07
Страница 43
FMB
minimag 18
Серия 4
с RM-№.: 595178
Maschinenbau
Page 74
6. Описание модулей
Каждая опора может регулироваться по высоте с помощью резьбового винта М 20. Неровности
Страница 44
Издание 04/07
Руководство по эксплуатации
6.1 Основание
Основание образуют модули несущей основы, опор и масляного резервуара остатков.
На несущей основе монтируются все детали загрузочного магазина. Она же в свою очередь
скреплена болтами с регулируемыми по высоте опорами.
пола могут быть исправлены с помощью 4 регулировочных винтов М 16х60, которые должны
стоять во входящих в комплект поставки опорных дисках.
Опоры после выравнивания крепятся к полу с помощью крепёжных анкеров М 16 (смотри пункт
3).
Масляный резервуар вмещает 50 литров масла (смотри пункты 1 и 5) и смонтирован на
несущей основе загрузочного магазина. Он соединён с масляным насосом и запорным
клапаном для циркуляции масла.
Электрошкаф размещается отдельно под загрузочным магазином. В него вмонтирован
программируемый контроллер.
с RM-№.: 595178
Page 75
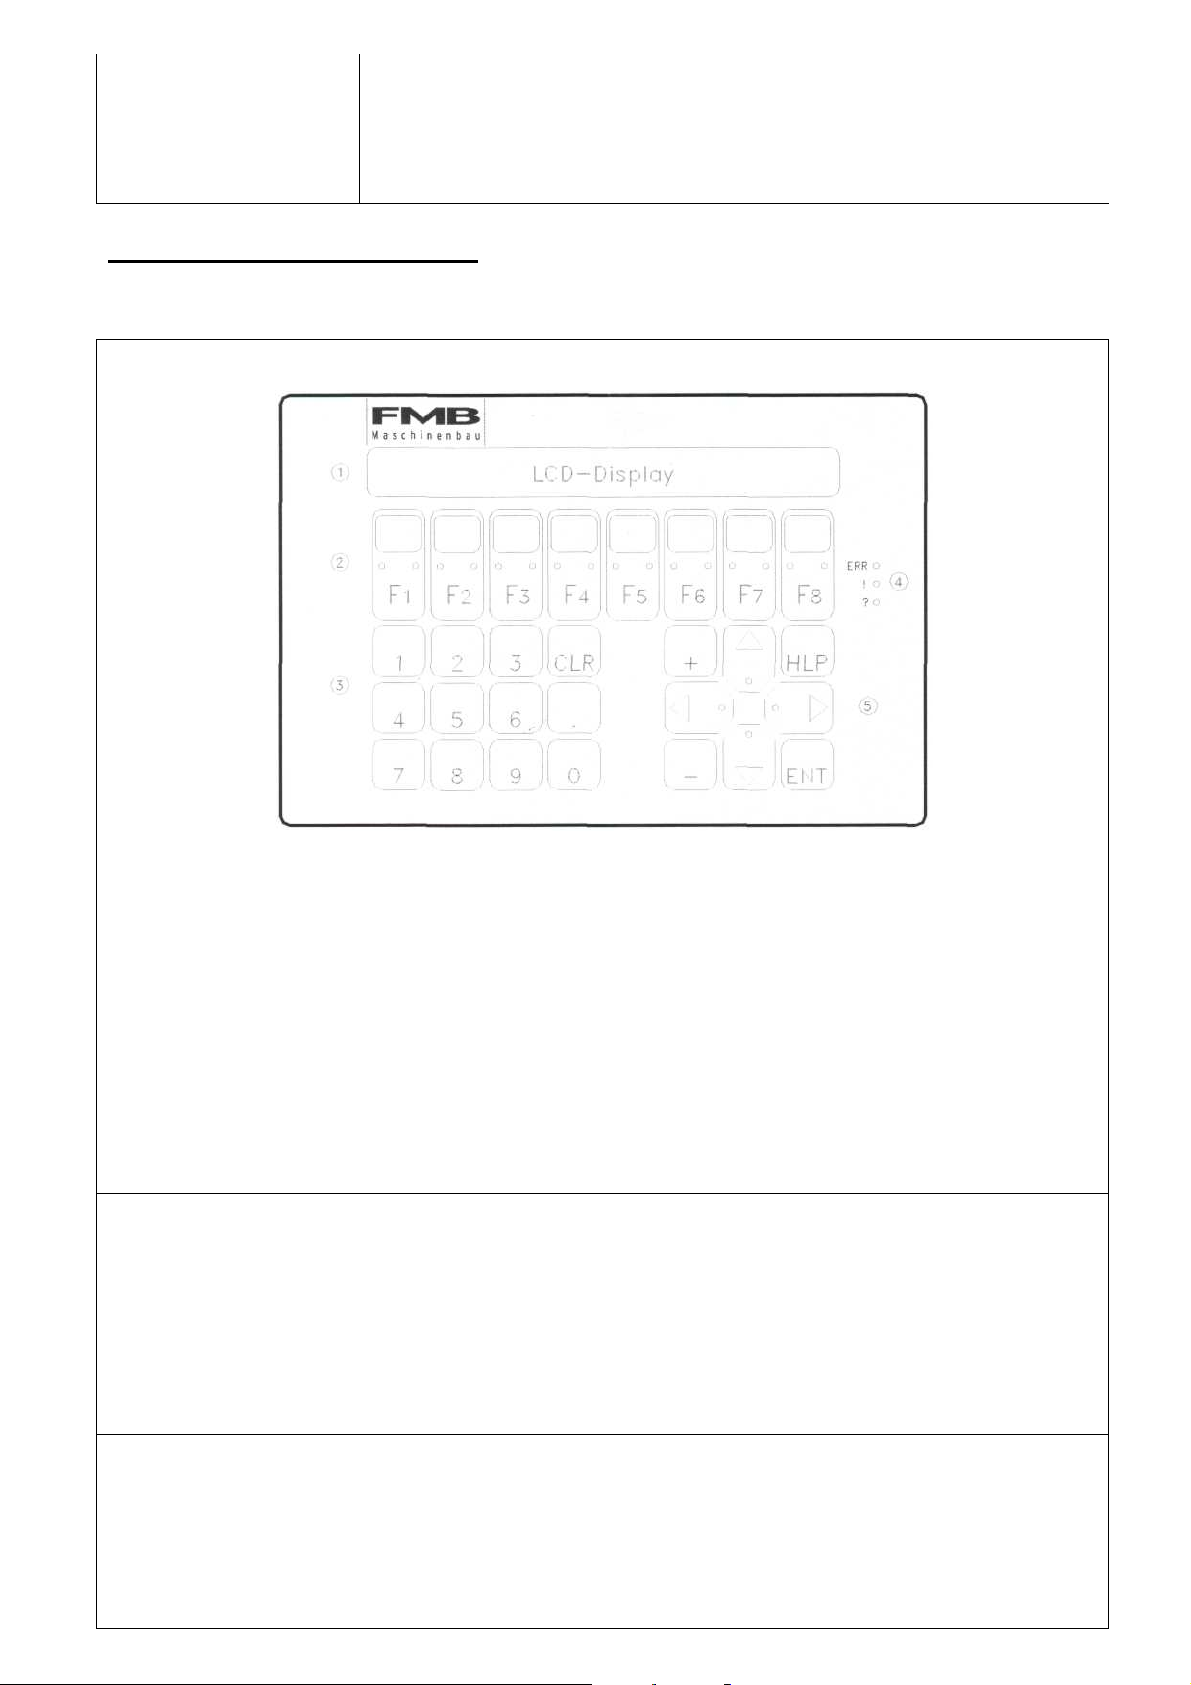
FMB
Maschinenbau
6.2 Панель управления
minimag 18
Серия 4
= Жидкокристаллический дисплей, 2-строчный с 40 знаками на каждой строке.
= Функциональные кнопки (так же в качестве программируемых кнопок) F1…F8 с желтым и зелёным
сигнальными светодиодными индикаторами
= Десятичная клавиатура для ввода номинальных параметров
= Важные информационные светодиодные индикаторы для PCS-статуса
= Клавиши управления курсором со светодиодными и управляющими кнопками для меню и ввода
номинальных параметров
=
=
= Английский язык
=
=
=
=
= Французский язык
=
Page 76
=
Руководство по эксплуатации
Издание 04/07
Страница 45
FMB
с RM-№.: 595178
minimag 18
Серия 4
Maschinenbau
Page 77
6.3 Уровни меню панели управления
F1 F2 F3 F4 F5 F6 F7 F8
F1 F2 F3 F4 F5 F6 F7 F8
F1 F2 F3 F4 F5 F6 F7 F8
Индикатор Цанговый зажим ОТКР./ ЗАКР.
Индикатор Цанговый зажим ОТКР./ ЗАКР.
Индикатор Цанговый зажим ОТКР./ ЗАКР.
Меню автоматического режима 1, смотри пункт 6.3.6
Остаток отвести и вытолкнуть
Остаток отвести, и насадить новый пруток
Меню Деталь, смотри пункт 6.3.3
Меню Сервис, смотри пункт 6.3.4
Обратный ход (обратный ход быстро F7 и кнопка +)
Передний ход (передний ход быстро F8 и кнопка +)
Передний ход (передний ход быстро F8 и кнопка +)
Обратный ход (обратный ход быстро F7 и кнопка +)
Люнет ОТКР. при ручном и автоматическом режимах
Масляный насос ВКЛ. при ручном режиме
Открыть направляющий канал
Закрыть нож захвата
Автоматический режим Меню 1
Интервал Вставка ВКЛ./ВЫКЛ
Меню Усилие подачи Деталь пододвинуть
Актуальная индикация шага
Ручной режим Меню 1
РУЧНОЙ РЕЖИМ МЕНЮ1 МЕНЮ2 ↓ SPZ: AUF
-А- REAB STAU TEIL SERV RÜL VORL
Ручной режим Меню 2
РУЧНОЙ РЕЖИМ МЕНЮ2 МЕНЮ1 ↑ SPZ: AUF
-А- GREI KANA ÖLP LÜN RÜL VORL
Автоматический режим Меню 1
АВТО ШАГ1 ОБРАТ. ХОД SPZ: AUF
-Н- STRT S.1 S.17 S.SW LUN INTV KRAFT
Page 78
Страница 46
Издание 04/07
Руководство по эксплуатации
F1 F2 F3 F4 F5 F6 F7 F8
Индикатор Цанговый зажим ОТКР./ ЗАКР.
Руч ной режим Меню 1
Ручной режим Меню 1
Старт автоматического режима
Старт автоматического режима
Предварительно выбрать шаг 1 (обратный ход)
Предварительно выбрать шаг 17 (производство детали)
Выбор шага поэтапно (прерывисто)
Люнет ОТКР. при ручном и автоматическом режимах
Тормоз ВКЛ (держать позиция)
Без или с захватом (при зелёном светодиоде без захвата / переключение возможно
Актуальная индикация шага
Автоматический режим Меню 2
АВТО ШАГ1 ОБРАТ. ХОД SPZ: AUF
-Н- STRT M-OG BREM
с RM-№.: 595178
Page 79
FMB
minimag 18
АКТУАЛЬНАЯ ПОЗИЦИЯ + ___________ мм
↑АВТО-МЕНЮ 1 ↓ АВТО-МЕНЮ 2 ЦАНГ. ЗАЖ.: откр./закр.
Maschinenbau
6.3.1 Переключение уровней управления
а) Переключение с ручного режима Меню 1 на ручной режим Меню 2 нажатием кнопки
управления курсором ↓.
b) Переключение с ручного режима Меню 2 на ручной режим Меню 1 нажатием кнопки
управления курсором ↑.
с) Переключение с меню ручного режима на автоматический режим Меню 1
производится функциональной кнопкой F1 (-А-) из ручного режима Меню 1 или из
ручного режима Меню 2.
d) Переключение с автоматического режима Меню 1 на автоматический режим Меню 2
нажатием кнопки управления курсором ↓.
e) Переключение с автоматического режима Меню 2 на автоматический режим Меню 1
нажатием кнопки управления курсором ↑.
Серия 4
f) Переключение с меню автоматического режима на меню ручного режима
производится функциональной кнопкой F1 (-Н-) из автоматического режима Меню 1 или из
автоматического режима Меню 2.
При нажатии HLP – кнопки в обоих меню ручного режима в первой строке экрана
появляется индикация:
Во второй строке стоит текст к сокращению функциональной кнопки F1. Если HLP – кнопку
продолжать держать нажатой, то кнопками управления курсором ↑ или ↓ можно листать
текст вперёд или назад.
Во всех меню автоматического режима при нажатии HLP – кнопки появляется индикация:
Индицируются актуальные (текущие) значения.
Как и во всех меню ручного режима, посредством кнопок управления курсором может быть
выбран текст к сокращениям функциональных кнопок.
Page 80
Руководство по эксплуатации
Издание 04/07
Страница 47
с RM-№.: 595178
Page 81
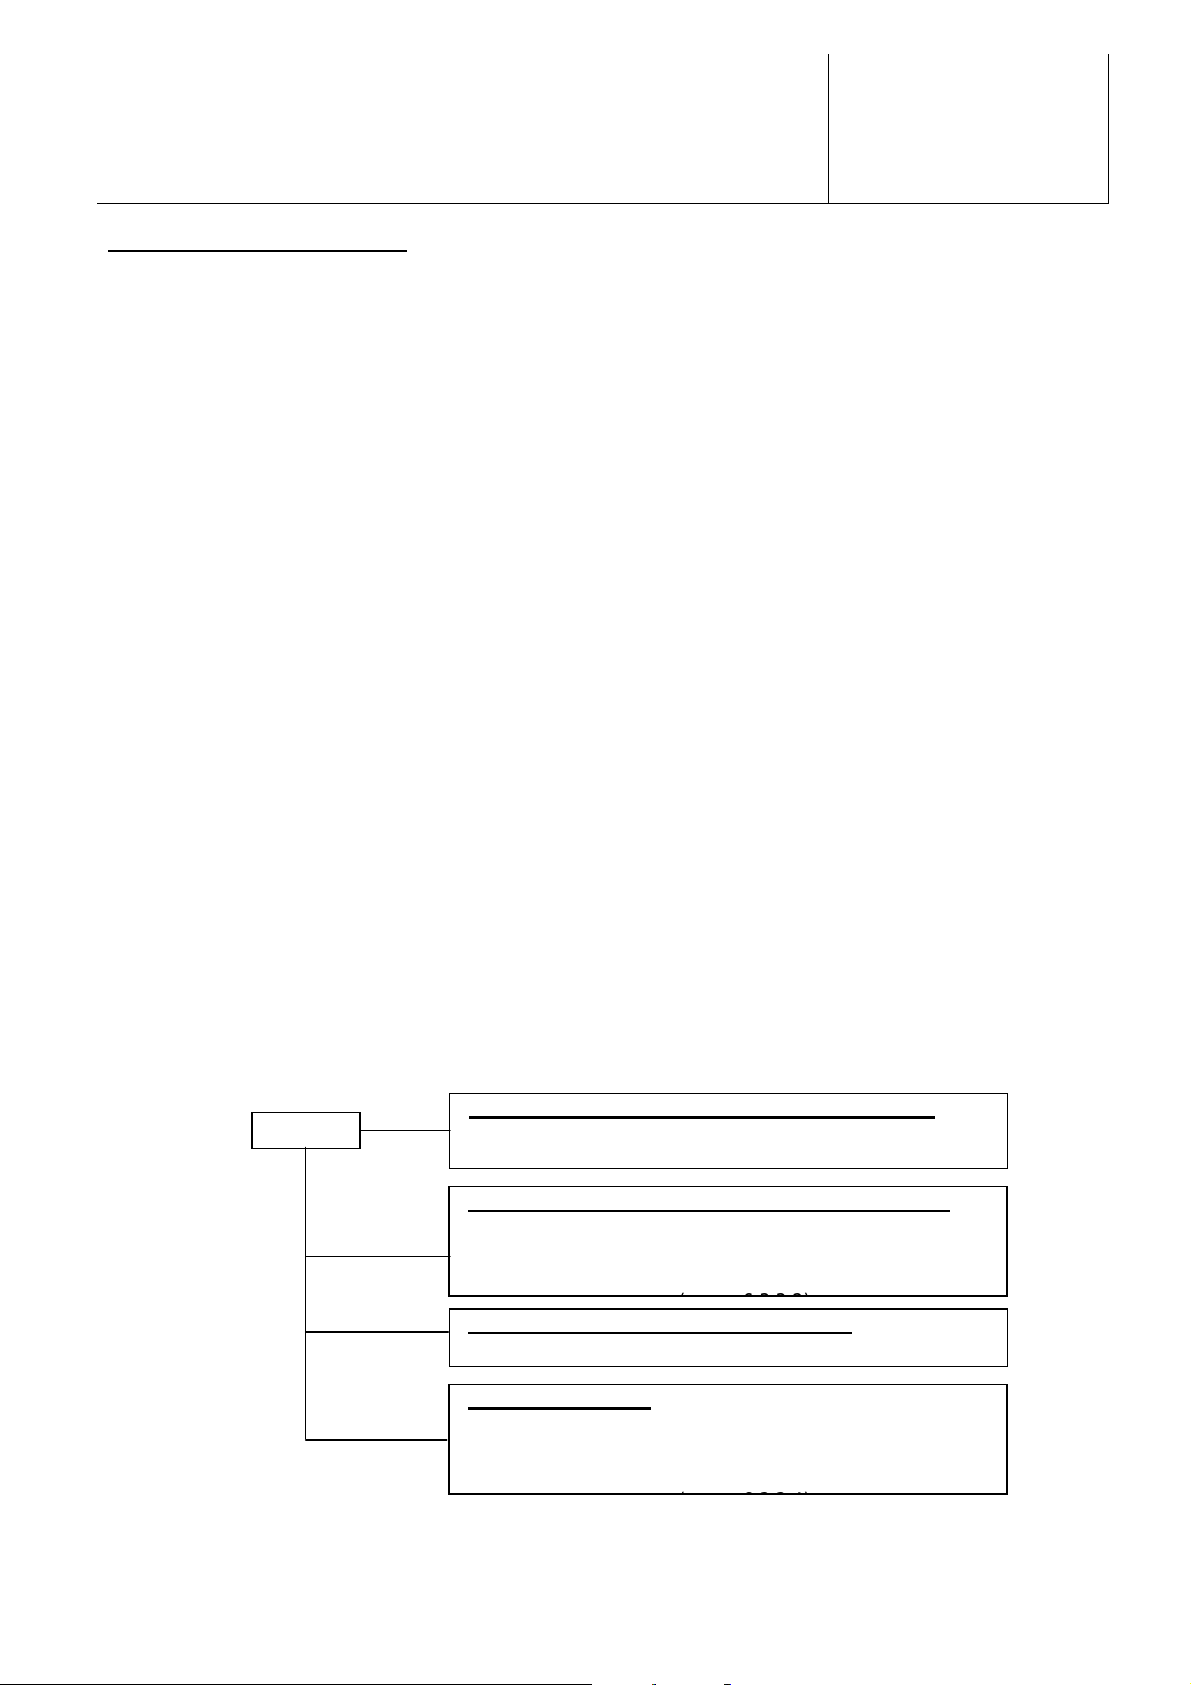
minimag 18
FMB
-А-
REAB
STAU
Вынуть остаток и надеть новый пруток. Подающая штанга отводится назад,
остаток выбрасывается, новый пруток отделяется от остальных и вдавливается в
F4
TEIL
Переход в меню: ДЕТАЛЬ
Стандартная настройка кнопкой курсора ↓
• Параметры могут в любое время меняться
Специальная настройка кнопкой курсора →
Счётчик/Время кнопкой курсора ←
Выбор ↑ (Опция)
ДЕТАЛЬ
Серия 4
6.3.2 Ручной режим Меню 1
Переключение на Меню 1 автоматического режима
F1
Вынуть остаток. Подающая штанга отводится назад. Остаток вытягивается из
F2
зажимной втулки и выбрасывается.
Maschinenbau
F3
зажимную втулку.
ОПЦИЯ:
Выбрав в меню ДЕТАЛЬ «ВЫБОР ФУНКЦИИ STAU: БЕЗ ПЕРВОЙ ВСТАВКИ», при
вдавливании нового прутка функция STAU отключается.
Выбрав в меню ДЕТАЛЬ «ВЫБОР ФУНКЦИИ STAU: С ПЕРВОЙ ВСТАВКОЙ»,
новый пруток после придавливания задвигается в токарный автомат на позицию
отрезания. После этого функция STAU отключается. Теперь можно выбрать Меню
автоматического режима и запустить загрузочный магазин с шага 15. Выдаётся
сигнал КОНЕЦ СМЕНЫ ЗАГОТОВКИ (-К).
Без функции
F5
• Выбор определённых дополнительных функций.
Необходимо затребовать деблокирование, смотри
• Выбор определённых дополнительных функций.
Необходимо затребовать деблокирование, смотри
Page 82
SERV
F6
Переход в меню: СЕРВИС (см. п. 6.3.4)
RÜL
VORL
Страница 48
Издание 04/07
Руководство по эксплуатации
FMB
Параметры должны меняться только при установке
СЕРВИС
Подающая штанга медленно премещается назад. При одновременном нажатии
F7
F8
Maschinenbau
кнопки F7 и кнопки + быстрый обратный ход.
Подающая штанга медленно премещается вперёд. При одновременном нажатии
кнопки F8 и кнопки + быстрый ход вперёд.
(монтаже), или сервисной службой!
с RM-№.: 595178
minimag 18
Серия 4
Page 83
6.3.3 Меню: УПРАВЛЕНИЕ (ДЕТАЛЬ) (СЕРВИС) (СИЛА)
Руководство по эксплуатации
Издание 04/07
Страница 49
а) Соответствующей кнопкой вызвать Меню.
b) Кнопками со стрелками выбрать соответствующий пункт меню.
с) Если параметр мигает, то его можно переписать сразу. Если параметр не мигает, то
следует затребовать деблокирование. Деблокирование запрашивается с помощью
одновременного нажатия кнопок + и - .
d) Ввести значения.
e) Если было задано неправильное значение, то клавишей CLR может быть возвращено
прежнее значение.
f) Несколько параметров могут быть изменены друг за другом.
g) Если введённые параметры ОК, то кнопкой ENT можно покинуть меню. Лишь при
выходе из меню с помощью кнопки ENT, изменённые параметры перенимаются в
управлении.
h) Если выход из меню производится кнопкой F1, то изменённые параметры не
перенимаются, и действительными остаются старые параметры.
i) При наборе параметров Синхронизирующей муфты после затребования
деблокирования с помощью кнопок + и - может быть выбран другой вид
синхронизирующей муфты. (смотри пункт 6.3.4 Меню: СЕРВИС: ПОЗИЦИИ).
Указание:
Параметры в меню СЕРВИС должны меняться только при установке (монтаже)
сервисной службой производителя загрузочного магазина.
с RM-№.: 595178
Page 84
FMB
minimag 18
Серия 4
Maschinenbau
Page 85
6.3.3.1 Меню: ДЕТАЛЬ Стандартные настройки
Руководство по эксплуатации
Издание 04/07
Страница 50
МЕНЮ-ДЕТАЛЬ ВЫБОР ↑* СТАНДАРТНЫЕ НАСТРОЙКИ ↓
ДЛИНА ДЕТАЛИ1: ________________ мм
ДЛИНА ДЕТАЛИ2: ________________ мм
УСИЛИЕ ПОДАЧИ ПОДОДВИНУТЬ ДЕТАЛЬ: %
УСИЛИЕ ПОДАЧИ ПЕРВАЯ ВСТАВКА: %
УСИЛИЕ ПОДАЧИ ДЛЯ НАЖАТИЯ: ___ %
СКОРОСТЬ ПОДОДВИНУТЬ ДЕТАЛЬ: мм/сек
МЕНЮ: ДЕТАЛЬ ОК?
*ОПЦИЯ
ОПЦИЯ
↓ СТАНДАРТНЫЕ НАСТРОЙКИ
с RM-№.: 595178
Page 86
FMB
Maschinenbau
УДЛИННЕНИЕ ПЕРВАЯ ВСТАВКА:___ . мм
МИН. ДЛИНУ ДЕТАЛИ ПОДОДВИНУТЬ: . мм
МАКС. ДЛИНУ ДЕТАЛИ ПОДОДВИНУТЬ: . мм
ЗАМЕДЛЕНИЕ ЦАНГОВЫЙ ЗАЖИМ ОТКР.: 10/с
ЗАМЕДЛЕНИЕ ЦАНГОВЫЙ ЗАЖИМ ЗАКР.: 10/с
ВРЕМЯ ТАКТА ИНТЕРВАЛ ВКЛ.: 10/с
ВРЕМЯ ТАКТА ИНТЕРВАЛ ВЫКЛ.: 10/с
ВЫБОР М-OG: БЕЗ НАЖАТИЯ
ВРЕМЯ ТАКТА ШПИНДЕЛЬ ВКЛ.: 10/с
ВРЕМЯ ТАКТА ШПИНДЕЛЬ ВЫКЛ.: 10/с
КОНТРОЛ. SPZ ОТКРЫТ: 10/с
КОНТРОЛ. SPZ ЗАКРЫТ: 10/с
ОПЦИЯ:
6.3.3.2 Меню: ДЕТАЛЬ Специальные настройки
→СПЕЦИАЛЬНЫЕ НАСТРОЙКИ
minimag 18
Серия 4
• БЕЗ НАЖАТИЯ
• С НАЖАТИЕМ
Page 87
Руководство по эксплуатации
Издание 04/07
с RM-№.: 595178
Страница 51
FMB
minimag 18
Серия 4
Maschinenbau
Page 88
6.3.3.3 Меню: ДЕТАЛЬ Счётчик/Время
Руководство по эксплуатации
Издание 04/07
Страница 52
СЧЁТЧИК ДЕТАЛЕЙ ЗАДАНО: _______ ФАКТИЧЕСКИ:
ВРЕМЯ РАБОТЫ ЗАДАНО: __.__Ч ___ ФАКТИЧЕСКИ: __.__Ч
ВЫБОР ПЕРВАЯ ВСТАВКА: СТАНДАРТ •
ВЫБОР ФУНКЦИИЯ STAU: БЕЗ ПЕРВОЙ ВСТАВКИ •
см.так же пункт 6.4.3
см.так же пункт 6.4.4
• ПО УПОРУ
Поле ввода мигает. Затем
• С ПЕРВОЙ ВСТАВКОЙ
← СЧЁТЧИК/ВРЕМЯ
__.__STD В поле ввода мигают 2 поля слева от точки. Здесь могут быть введены
часы. Для того, чтобы можно было ввести минуты в 2 поля справа от
точки, нужно нажать кнопку управления курсором →.
6.3.3.4 Меню: ВЫБОР ДЕТАЛИ (ОПЦИЯ)
ВЫБОР ↑
Выбор одновременным
нажатием кнопки + и -.
Выбор одновременным
нажатием кнопки + и -. Поле
ввода мигает. Затем
с RM-№.: 595178
Page 89
FMB
Maschinenbau
М-СЕРВИС: СКОРОСТЬ ← УСИЛИЕ ПОДАЧИ →
ПЕРЕМЕЩЕНИЕ ПЕРВОЙ ВСТАВКИ: _ . мм
ПОЗ. ПРЕДНЕЕ КОНЕЧНОЕ ПОЛОЖЕНИЕ: мм
ПОЗИЦИЯ МАТЕРИАЛ ОТВЕСТИ: мм
ПОЗИЦИЯ ЛЮНЕТ ОТКРЫТЬ: мм
ПЕРЕМЕЩЕНИЕ ИНТЕРВАЛ ВКЛ.: мм
ПОЗ. ПРЕКЛЮЧ. ЧИСЛА ОБОР. ОБРАТНЫЙ ХОД: мм
СИНХРОНИЗИРУЮЩАЯ МУФТА: БЕЗ СИНХР. МУФ.
• БЕЗ СИНХР. МУФТЫ
6.3.3.4 Меню: СЕРВИС
↓ ПОЗИЦИИ
minimag 18
Серия 4
• ПОДТЯГИВАНИЕ
• СПЕЦ
Выбор одновременным
нажатием кнопки + и -.
Поле ввода мигает. Затем
Page 90
Руководство по эксплуатации
Издание 04/07
Страница 53
ВЫБОР ТЕСТОВОЙ ФУНКЦИИ: ВЫКЛ
• ВКЛ
ВНИМАНИЕ! Применение
ОПЦИЯ:
Выбор смотри выше
с RM-№.: 595178
Page 91
minimag 18
FMB
УСИЛИЕ ПОДАЧИ ОБРАТНЫЙ ХОД: _ %
УСИЛИЕ ПОДАЧИ ПОДОДВИНУТЬ ДЕТАЛЬ: %
АКТУАЛЬНЫЕ ПОЗИЦИИ: ± . мм
УСИЛИЕ ПОДАЧИ ПЕРВАЯ ВСТАВКА: %
УСИЛИЕ ПОДАЧИ ДЛЯ НАЖАТИЯ: ___ %
Серия 4
→ УСИЛИЕ ПОДАЧИ
Maschinenbau
↑ АКТУАЛЬНЫЕ ПОЗИЦИИ
Page 92
Руководство по эксплуатации
Издание 04/07
Страница 54
FMB
Maschinenbau
с RM-№.: 595178
minimag 18
Серия 4
Page 93
← СКОРОСТЬ
Руководство по эксплуатации
Издание 04/07
Страница 55
СКОРОСТЬ ОБРАТНЫЙ ХОД А.ШПИНДЕЛЬ: мм/сек
СКОРОСТЬ ОБРАТНЫЙ ХОД ВЫСОКАЯ: мм/сек
СКОРОСТЬ ПЕРВОЙ ВСТАВКИ: мм/сек
СКОРОСТЬ ПЕРВОЙ ВСТАВКИ НИЗКАЯ: мм/сек
с RM-№.: 595178
Page 94
minimag 18
FMB
-А-
GREI
KANA
ÖLP
LÜN
RÜL
VORL
Серия 4
6.3.5 Ручной режим Меню 2
Переключение на Меню 1 автоматического режима
F1
Нож захвата закрыть / открыть
F2
Maschinenbau
F3
F4
F5
F6
F7
F8
Без функции
Направляющий канал открыть / закрыть
Включение / выключение масляного насоса в ручном режиме
Включение / выключение функции люнета в ручном и автоматическом режимах
Подающая штанга медленно премещается назад. При одновременном нажатии
кнопки F7 и кнопки + быстрый обратный ход.
Подающая штанга медленно премещается вперёд. При одновременном нажатии
кнопки F8 и кнопки + быстрый ход вперёд.
Page 95
Страница 56
Издание 04/07
Руководство по эксплуатации
FMB
-H-
STRT
S.1
S.17
Maschinenbau
с RM-№.: 595178
minimag 18
Серия 4
6.3.6 Автоматический режим Меню 1
Переключение на Меню 1 ручного режима
F1
Старт автоматического режима
F2
Выбор с шага 1: обратный ход подающей штанги из шпинделя автомата.
F3
Выбор с шага 17: производство деталей
F4
Page 96
S.SW
F5
LÜN
INTV
KRAFT
Возможность изменения усилия подачи для пододвигания детали. Изменение
Руководство по эксплуатации
Издание 04/07
Страница 57
FMB
-H-
STRT
F6
F7
F8
Дальнейшее поэтапное включение с шага 1 до шага 20
Включение / выключение функции люнета в ручном и автоматическом режимах
Включение интервальной вставки
возможно при выключенном и включённом автоматическом режиме. Настройка
описана под пунктом 6.3.3 ( меню: УПРАВЛЕНИЕ).
с RM-№.: 595178
minimag 18
Серия 4
6.3.7 Автоматический режим Меню 2
Переключение на Меню 1 ручного режима
Maschinenbau
F1
Старт автоматического режима
F2
Page 97
F3
M-OG
Выбор: с или без функции захвата
ом. Подающая штанга возвращается,
новая заготовка отделяется от остальных, и зажимная втулка подводится к концу
заготовки. Магазин в шаге 12 ждёт сигналов « Зажимная цанга открыта» и « Конец
ы заготовки». Если токарный автомат выдаёт такие сигналы, то
BREM
LÜN
Страница 58
Издание 04/07
Руководство по эксплуатации
FMB
Без функции
F4
(жёлтый светодиод с захватом – зелёный светодиод без захвата)
Функция переключаема только при одновременном нажатии кнопок + и - .
Дополнительно в меню «ДЕТАЛЬ» в специальных настройках в «ВЫБОР М-OG»
можно выбрать «БЕЗ НАЖАТИЯ» , «С НАЖАТИЕМ» или «С НАЖАТИЕМ +
СМЕНА ЗАГОТОВКИ».
При работе с центрирующей втулкой выбрать «БЕЗ НАЖАТИЯ». При работе с
зажимной втулкой здесь может быть выбрано «С НАЖАТИЕМ». Однако остаток
должен удерживаться в токарном автомате перед началом смены заготовки с
помощью противодействующего шпинделя.
ОПЦИЯ:
При выборе «С НАЖАТИЕМ + СМЕНА ЗАГОТОВКИ» смена заготовки запускается
после зажимания последней детали магазин
цикла, Старт смен
новая заготовка (пруток) задвигается в токарный автомат.
Тормоз вкл. Подающая штанга удерживается на позиции.
F5
Без функции
F6-F8
с RM-№.: 595178
minimag 18
Серия 4
Page 98
Maschinenbau
6.4 Включение и выключение установки
Выключение автоматического режима эксплуатации с помощью
вращается, от после включения счётчик перемещения программируемого контроллера должен
Для сброса заданного значения в подпункте меню «СЧЁТЧИК ДЕТАЛЕЙ» ввести «0» или новое
Внимание !
6.4.1 Включение установки
Главный выключатель на токарном автомате должен быть включён. Если токарный автомат
готов к работе, то автоматический режим эксплуатации может быть запущен в меню 1
автоматического режима посредством кнопки F2.
Тогда загрузочный магазин работает далее в том шаге, в котором он был выключен. Если в
выключенном состоянии были произведены какие-либо изменения, то включение
осуществляется в той последовательности, которая описана под пунктом 5.2.
6.4.2 Выключение установки
Установка выключается на токарном автомате.
кнопки F2 «СТОП» предпочтительно после осуществлённой смены
заготовки и производства нескольких деталей при закрытом
зажимном устройстве.
Самостоятельное выключение автоматического режима эксплуатации после выработки
(расхода) запаса заготовок или срабатывания предохранительных устройств токарного
автомата или загрузочного магазина. Если установка отключается в то время, как двигатель
быть установлен на «0» ( смотри пункт 5.2).
6.4.3 Режим работы со счётчиком деталей
С помощью кнопки F1 «-Н-» выбрать меню 1 ручного режима. С помощью кнопки F5 «ДЕТАЛЬ»
выбрать меню «ДЕТАЛЬ», а с помощью кнопки управления курсором ← перейти в подпункт
меню «СЧЁТЧИК ДЕТАЛЕЙ», ввести заданное значение и покинуть меню с помощью кнопки
ENT. Запустить автоматический режим, после достижения заданного значения счётчик
отключает автоматику и над кнопкой F2 мигает жёлтый светодиод. До сброса фактического
значения или заданного и фактического значения автоматика больше не может быть
запущена.
Для сброса фактического значения в подпункте меню «СЧЁТЧИК ДЕТАЛЕЙ» нажать кнопку
CLR.
заданное значение (0 = счётчик выкл.).
Page 99
Руководство по эксплуатации
Издание 04/07
Страница 59
FMB
minimag 18
Серия 4
с RM-№.: 595178
Maschinenbau
Page 100
6.4.4 Эксплуатация с запрограммированным рабочим временем
Открытое положение люнета следует настроить так, чтобы подающая штанга могла пройти, но
Направляющие кулачки
Идент. номер
Ø обрабатываемого материала
D19
2048-270
от 16 мм до 18 мм
D17
2034-986
от 13 мм до 16 мм
D14
2030-826
от 11 мм до 13 мм
D12
2030-827
от 9 мм до 11 мм
D10
2030-828
от 7 мм до 9 мм
D8
2030-829
от 5 мм до 7 мм
С помощью кнопки F1 «-Н-» выбрать меню 1 ручного режима. С помощью кнопки F5 «ДЕТАЛЬ»
выбрать меню «ДЕТАЛЬ», а с помощью кнопки управления курсором ← перейти в подпункт
меню «СЧЁТЧИК ДЕТАЛЕЙ», здесь с помощью кнопки управления курсором ↓ выбрать
подпункт меню «ВРЕМЯ РАБОТЫ». Ввести заданное значение и покинуть меню с помощью
кнопки ENT. Запустить автоматический режим, после достижения заданного значения время
работы отключает автоматику, жёлтый светодиод над кнопкой F2 мигает. До сброса
фактического значения или заданного и фактического значения автоматика больше не может
быть запущена.
Для сброса фактического значения в подпункте меню «ВРЕМЯ РАБОТЫ» нажать кнопку CLR.
Для сброса заданного значения в подпункте меню «ВРЕМЯ РАБОТЫ» ввести «0» в часах и
минутах или новое заданное значение (часы и минуты 0 = время работы выкл.).
Переключение с часов на минуты с помощью кнопки управления курсором → .
6.5 Люнет
Люнет ведёт заготовку (пруток) между направляющим каналом и направляющей трубой. При
входе в подающую штангу, которая в большинстве случаев имеет больший диаметр, чем
заготовка, люнет открывается. Позиция для открытия вводится в меню ручного режима
«СЕРВИС» в «ПОЗИЦИЯХ» в «ПОЗИЦИИ ЛЮНЕТ ОТКРЫТЬ».
В закрытом положении направляющие кулачки сжимаются (спрессовываются).
при этом испытывала всё же лёгкое направление направляющими кулачками. Для этого
вмонтирован регулировочный винт (рис.).
Замена направляющих кулачков
Направляющие кулачки люнета должны быть адаптированы к диаметру заготовки. Выбор
осуществляется таким образом, чтобы диаметр кулачка не был больше, чем диаметр
шпинделя автомата, но был на 1мм до 2 мм больше, чем диаметр обрабатываемого
материала (прутка).
Их замена производится посредством откручивания винтов с цилиндрическими головками.
Имеются направляющие кулачки следующих размеров:
 Loading...