

Page 1
02/24
, Rev.-Nr.:
5,5
DEU Gebrauchsinformation
25 x 160 g
40125
1000 ml
40129
5 x 160 g + 250 ml
40126P
A
llgemeine
Gefahrensymbol warnt in
Hinweise
Vor Gebrauch sorgfältig lesen
FINOVEST SPEED C+B
Einbettmasse Pulver/Anmischflüssigkeit
40125/40129/40126P
Pos: 1.1 /Gebrauchsanweisungen/Allge meine Module/Anwendungsbereiche/Bitt e das gesamte Dokument durchlesen. @ 6\mod_1462343396919_6.docx @ 32579 @ @ 1
Bitte lesen Sie das gesamte Dokument
durch, bevor Sie die Einbettmassen anwen-
Pos: 1.3 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/(1. Überschrift)/Üb erschrift Zweckbestimmung (1. Übersc hrift) @ 12\mod_1501655442429_6.d ocx @ 55862 @ @ 1
1. Zweckbestimmung
Pos: 2 /Gebrauchsanweisungen/Material-Pr odukte/Einbettmassen/Zweckbesti mmung/Zweckbestimmung FINOVEST S PEED C + B @ 14\mod_154157173708 2_6.docx @ 64856 @ @ 1
Phosphatgebundene, graphitfreie PräzisionsEinbettmasse für die Kronen- und Brückentechnik. Konventionell und schnell aufheizbar.
Pos: 4 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Üb erschriften 1. Ebene/Überschrift Indikati on (Folgeüberschrift) @ 13\mod_1513 173085703_6.docx @ 60010 @ @ 1
2. Indikation
Pos: 5 /Gebrauchsanweisungen/Material-Pr odukte/Einbettmassen/(Kontra-)Indi kation/Indikation FINOVEST SPEED C + B @ 14\mod_1541572148788_6.docx @ 64888 @ @ 1
Dentale Gusseinbettmasse für alle EM- und
NEM-Legierungen, sowie Press- und Überpresskeramik.
Pos: 6.2 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/(1. Überschrift)/Üb erschrift Kontraindikation (1. Überschrif t) @ 13\mod_1513173238255_6.docx @ 60027 @ @ 1
2.1 Kontraindikation
Pos: 6.3 /Gebrauchsanweisungen/Allge meine Module/Sonstige Hinweise/Nicht b ekannt. @ 1\mod_1424958736293_6.d ocx @ 19487 @ @ 1
Nicht bekannt.
Pos: 6.4 /Gebrauchsanweisungen/Allge meine Module/(Kontra-)Indikation/Kontrai ndikation Allergische Reaktion auf Best adteile können nicht ausgeschlossen werden. @ 6\mod_1463484213831_6.d ocx @ 33089 @ @ 1
Allergische Reaktionen auf Produktbestandteile,
können bei empfindlichen Personen nicht ausgeschlossenen werden.
Pos: 6.6 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift An wendungsbereiche (Folgeüberschrift) @ 7 \mod_1470832915990_6.docx @ 377 45 @ @ 1
3. Anwendungsbereiche
Pos: 6.7 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/(1. Überschrift)/Üb erschrift Allgemein (1. Überschrift) @ 7\mod_1469523176539_6.docx @ 36 808 @ @ 1
3.1 Allgemein
Pos: 6.8 /Gebrauchsanweisungen/Allge meine Module/Anwendungsbereiche/N ur zur bestimmungsgemäßen Verarbeitu ng in der Zahntechnik. @ 14\mod_15415 71978648_6.docx @ 64872 @ @ 1
Nur zur bestimmungsgemäßen Verarbeitung in
der Zahntechnik.
Pos: 6.9 /Gebrauchsanweisungen/Allge meine Module /Auflistungen z u Anwendung en/Verwendu ng bei Garantie- und Haftungsa nsprüche @ 4 \mod_1450443 247327_6.docx @ 28035 @ @ 1
• Bei nicht bestimmungsgemäßer Verwendung
erlöschen sämtliche Garantie- und Haftungsansprüche!
Pos: 6.10 /Gebrauchsanweisungen/Allg emeine Module/Auflistungen zu Anwen dungen/Haltbarkeit zu Verbrauchsmat erial @ 4\mod_1450359048344_6.docx @ 27651 @ @ 1
• Haltbarkeit: Verbrauchsmaterial sollte generell
nach Öffnen der Originalverpackung zügig und
umgehend innerhalb weniger Monate aufgebraucht werden.
Pos: 6.11 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/Überschrift (Folg eüberschrift) Zielgruppe @ 1\mod_1 424958584489_6.docx @ 19463 @ @ 1
3.2 Zielgruppe
Pos: 6.12 /Gebrauchsanweisungen/Allg emeine Module/Anwendungsbereiche/A nwenderzielgruppen der Produkte @ 1 6\mod_1579254126495_6.docx @ 7212 8 @ @ 1
Anwenderzielgruppen der Einbettmassen sind:
Pos: 6.13 /Gebrauchsanweisungen/Allg emeine Module/Auflistungen zu Anwen dungen/Dental - Anwenderzielgruppen @ 16\mod_1580127416136_6.docx @ 7 2496 @ @ 1
• Zahnarzt
den.
• Zahntechniker
Pos: 6.14 /Gebrauchsanweisungen/Allg emeine Module/Anwendungsbereiche/P atientenzielgruppe zur Dentalbehandlu ng unterziehen @ 15\mod_1558527606 086_6.docx @ 68718 @ @ 1
Patientenzielgruppe der Einbettmassen sind Patienten die sich im Rahmen einer Dentalbehandlung unterziehen.
Pos: 6.15 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/Überschrift Rei nigung (Folgeüberschrift) @ 4\mod_145 0359670290_6.docx @ 27675 @ @ 1
3.3 Reinigung
Pos: 6.16 /Gebrauchsanweisungen/Allg emeine Module/Wartung und Pflege/Reinig ung zum einmaligen Gebrauch. @ 4\ mod_1451300566589_6.docx @ 282 84 @ @ 1
Einbettmassen sind Produkte zum einmaligen
Gebrauch. Sie bedürfen keiner Reinigung.
Pos: 6.17 /Gebrauchsanweisungen/Allg emeine Module/Wartung und Pflege/Desi nfektion nicht vorgesehen. @ 16\mod _1583333022148_6.docx @ 72934 @ @ 1
Einbettmassen sind nicht zur Desinfektion vorgesehen.
Pos: 6.19 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift G efahrenhinweise (Folgeüberschrift) @ 0\m od_1407482558169_6.docx @ 2035 @ @ 1
4. Gefahrenhinweise
Pos: 6.20 /Gebrauchsanweisungen/Allg emeine Module/Gewährleistung/Bedingu ng zur Benutzung nach nationalen ges etzlichen Bestimmungen @ 16\mod_15 80205438531_6.docx @ 72578 @ @ 1
Bei der Benutzung sind die nationalen gesetzlichen Bestimmungen zu beachten, insbesondere:
Pos: 6.21 /Gebrauchsanweisungen/Allg emeine Module/Auflistungen zu Anwen dungen/Verpflichtung des Anwenders z um Arbeitsschutz @ 16\mod_1583828 469568_6.docx @ 73052 @ @ 1
• die geltenden Arbeitsschutzbestimmungen
• die geltenden Unfallverhütungsmaßnahmen
Pos: 7 /Gebrauchsanweisungen/Allge meine Module/Sonstige Hinweise/Keine besonders zu erwähnenden Gefahren. @ 1\mod_1424964153125_6.docx @ 19 701 @ @ 1
Keine besonders zu erwähnenden Gefahren.
Pos: 9 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Üb erschriften 1. Ebene/Überschrift Anl eitung (Folgeüberschrift) @ 0\mod_140748 2739127_6.docx @ 2046 @ @ 1
5. Anleitung
Pos: 10 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/(1. Überschrift)/Ü berschrift Vorbereitung (1. Überschrift) @ 1\mod_1424958829160_6.docx @ 1 9499 @ @ 1
5.1 Vorbereitung
Pos: 11 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Vorbereitung/Anleitung Vorbereitung FIN OVEST SPEED C + B @ 14\mod_ 1541572449350_6.docx @ 64920 @ @ 1
Anrührbecher, Spatel und Rührwerk auf Einbettmassereste oder andere Verunreinigungen prüfen, ggf. säubern oder austauschen.
Muffelformer ebenfalls auf Einbettmassereste
oder andere Verunreinigungen prüfen.
Nochmals die Höhe, Lage, Anstiftung usw. der
Wachsmodellation prüfen. Zu Muffelrand und oberkante muss ein Abstand von mindestens
5 mm bestehen.
Bei Verwendung von Wachsentspanner dürfen
an der Modellation keine Flüssigkeitsreste haften.
Kunststoffmodellationen müssen dünn mit
Wachs überzogen werden.
Pos: 12 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 2. Ebene/Überschrift Abm essen der Anmischflüssigkeit (Folgeübersc hrift) @ 14\mod_1536299049477_6.d ocx @ 63268 @ @ 1
5.2 Abmessen der Anmischflüssigkeit
Pos: 13 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abmessung der Anmischflüssigkeit/Anl eitung Abmessen der Anmischflüssig keit FINOCERAM PRESS Einbettmasse 1 /4 und FINOVEST+SPEED C + B @ 1 4\mod_1536299110740_6.docx @ 63 294 @ @ 1
Die Expansion der Einbettmasse lässt sich durch
die Konzentration der Anmischflüssigkeit beeinflussen.
Je höher die Konzentration der Flüssigkeit, desto
höher die Gesamtexpansion der Einbettmasse.
Pos: 14 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Press keramik (Schicht- und Maltechnik) (1. Ü berschrift) @ 14\mod_1541573089759 _6.docx @ 64936 @ @ 1
5.2.1 Presskeramik (Schicht- und Maltechnik)
Pos: 15 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abmessung der Anmischflüssigkeit/Anl eitung Abmessen der Anmischflüssig keit Presskeramik (Schicht- und Maltec hnik) FINOVEST SPEED C +B @ 14\mod_ 1541573666371_6.docx @ 64952 @ @ 1
• Zweiflächiges Inlay 60-70 %*
• MOD-Inlay 70-80 %*
• Kronen, Schalen, Brücken 75-85 %*
Pos: 16 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Über presskeramik (Metall) (Folgeüberschrift) @ 14\mod_1541574604028_6.docx @ 64968 @ @ 1
5.2.2 Überpresskeramik (Metall)
Pos: 17 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abmessung der Anmischflüssigkeit/Anl eitung Abmessen der Anmischflüssig keit Überpresskeramik (Metall) FINOVEST SPEED C + B @ 14\mod_154157520 9188_6.docx @ 64984 @ @ 1
• Für alle Indikationen 70 %*
Pos: 18 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Über presskeramik (Zirkon) (Folgeüberschrift) @ 14\mod_1541575400888_6.docx @ 65000 @ @ 1
5.2.3 Überpresskeramik (Zirkon)
Pos: 19 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abmessung der Anmischflüssigkeit/Anl eitung Abmessen der Anmischflüssig keit Überpresskeramik (Zirkon) FINOVE ST SPEED C + B @ 14\mod_154157560 1298_6.docx @ 65032 @ @ 1
• Für alle Indikationen max. 40 %*
Pos: 20 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Krone n und Brückentechnik (Folgeüberschrift) @ 14\mod_1541575486992_6.doc x @ 65016 @ @ 1
5.2.4 Kronen und Brückentechnik
Pos: 21 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abmessung der Anmischflüssigkeit/Anl eitung Abmessen der Anmischflüssig keit Kronen und Brückentechnik FINOVEST SPEED C + B @ 14\mod_15415757 18826_6.docx @ 65048 @ @ 1
• Inlays/Teilkronen aus Wachs ohne Druck
35 %*
• Inlays/Teilkronen aus Wachs mit Druck
(4 bar) 40 %*
• Kronen/Brücken/Primärteile in EM aus
Wachs ohne Druck 45 %*
• Kronen/Brücken/Primärteile in EM aus
Wachs mit Druck (4 bar) 50 %*
• Kronen/Brücken/Primärteile in EM-Aufbrenn-
legierung aus Wachs ohne Druck 50 %*
• Kronen/Brücken/Primärteile in EM-Aufbrenn-
legierung aus Wachs mit Druck (4 bar) 60 %*
• Sekundärteil in EM (Konus/Ring-/Vollteles-
kopkronen) aus Kunststoff ohne Druck
45-75 %*
• Sekundärteil in EM (Konus/Ring-/Vollteles-
kopkronen) aus Kunststoff mit Druck (4 bar)
50-80 %*
• Kronen/Brücken in CoCr-Aufbrennlegie-
rungen aus Wachs ohne Druck 75-85 %*
• Kronen/Brücken in CoCr-Aufbrennlegie-
rungen aus Wachs mit Druck (4 bar) 80-90 %*
• Kronen/Brücken in NiCr-Aufbrennlegierungen
aus Wachs ohne Druck 70-75 %*
• Kronen/Brücken in NiCr-Aufbrennlegierungen
aus Wachs mit Druck (4 bar) 75-80 %*
• Edelmetallfreie Doppelkronen (Außenteile)
aus Kunststoff ohne Druck 90-100 %*
Pos: 22 /Gebrauchsanweisungen/Allg emeine Module/Anleitung/*Richtwerte @ 14\mod_1541576019075_6.docx @ 650 64 @ @ 1
*Richtwerte
Pos: 23 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 2. Ebene/Überschrift Ein betten mit Metall-Muffelringen (Folgeüb erschrift) @ 14\mod_1541576359210_6.doc x @ 65080 @ @ 1
5.3 Einbetten mit Metall-Muffelringen
Pos: 24 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zu m Aus-, oder Einbetten/Anleitung Einbe tten mit Metall-Muffelringen FINOVEST SPEED C + B @ 14\mod_15415770099 91_6.docx @ 65096 @ @ 1
1 Streifen Muffelvlies für die Muffelgrößen 1 + 3.
2 Streifen Muffelvlies für die Muffelgrößen 6 + 9,
sowie für edelmetallfreie Legierungen.
Die Streifen müssen ca. ½ cm länger als der Umfang der Muffel sein. Die leicht angefeuchteten
Streifen im Muffelring so andrücken, dass diese
überlappen und mit dem oberen Rand des Muffelrings abschließen. Über die Modellation stülpen und den unteren Rand des Muffelrings in den
Gussmuldenformer drücken.
Pos: 25 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/Überschrift An mischen (Folgeüberschrift) @ 14\mod_ 1536300193861_6.docx @ 63358 @ @ 1
5.4 Anmischen
Pos: 26 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zu m Anmischen/Anleitung Anmischen FIN OVEST SPEED C + B @ 14\mod_154 1577147387_6.docx @ 65112 @ @ 1
Die Anmischflüssigkeit genau dosieren und in einen leicht angefeuchteten Rührbecher geben.
Trockene Becher können 2-3 ml Flüssigkeit entziehen.
Den Beutelinhalt dazugeben, ca. 30 Sekunden
sorgfältig vormischen, Rührbecher schließen und
wenn möglich den Becher für weitere
30 Sekunden unter Vakuum stellen. Unter Vakuum weitere 60 Sekunden maschinell anmischen.
Weitere 30 Sekunden ohne rühren unter Vakuum
halten.
Alle Werte sind auf die Rührgeschwindigkeit 350
1/min. ausgelegt! Abweichungen können zu anderen Ergebnissen führen!
Pos: 27 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/Überschrift Ei nbetten (Folgeüberschrift) @ 0\mod_14213 24071677_6.docx @ 17198 @ @ 1
5.5 Einbetten
Pos: 28 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zu m Aus-, oder Einbetten/Anleitung Einbe tten FINOVEST SPEED C + B @ 14\ mod_1541577547436_6.docx @ 65128 @ @ 1
Den Rüttler auf hohe Schwingfrequenz und geringe Intensität einstellen.
Die gesamte Modellation mit Einbettmasse bedecken. Sobald diese bedeckt ist, den Rüttler abstellen. Die Muffel anschließend bis zum Rand
mit Einbettmasse auffüllen. Nach dem Füllen
nicht mehr nachrütteln!
Beim ringlosen Einbetten Muffel nach ca. 15 Minuten entformen.
Bei Pressmuffeln ist nach dem Befüllen bis zum
vollständigen Abbinden der Einbettmasse eine
Ruhezeit von 25-30 Minuten einzuhalten. Jegliche Verformung z.B. durch Transport oder zu frühes Entformen kann zu Mikrorissen in der Einbettmasse führen, die ein Platzen der Muffeln
beim Pressen verursachen können.
Pos: 29 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 2. Ebene/Überschrift Abbin dezeit (Folgeüberschrift) @ 14\mod_1536 301202073_6.docx @ 63406 @ @ 1
FINO GmbH · Mangelsfeld 18 · D-97708 Bad Bocklet · Tel. +49 97 08 90 94 20 · Fax +49 97 08 90 94 21
[email protected] · www.fino.com
5.6 Abbindezeit
Pos: 30 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Kon ventionelles Aufheizverfahren (1. Überschrif t) @ 14\mod_1536301301648_6.docx @ 63422 @ @ 1
5.6.1 Konventionelles Aufheizverfahren
Pos: 31 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abbindezeit/Anleitung Abbindezeit K onventionelles Aufheizverfahren FINOVES T SPEED C + B @ 14\mod_15415804 29762_6.docx @ 65144 @ @ 1
Aushärtezeit min.d.: 30 Minuten
Pos: 32 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Schnell- Aufheizverfahren (Folgeüberschrift) @ 14\mod_1536301445753_6.docx @ 63 438 @ @ 1
5.6.2 Schnell-Aufheizverfahren
Pos: 33 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abbindezeit/Anleitung Abbindezeit Sc hnell-Aufheizverfahren FINOVEST SPEED C + B @ 14\mod_1541580506924_6.d ocx @ 65160 @ @ 1
Beim Schnell-Aufheizverfahren genügt eine Aushärtezeit von 20 Minuten.
Pos: 34 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 2. Ebene/Überschrift Vor wärmen (Folgeüberschrift) @ 14\mod_15 36301897615_6.docx @ 63486 @ @ 1
5.7 Vorwärmen
Pos: 35 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zu m Vorwärmen/Anleitung Vorwärmen FIN OVEST SPEED C + B @ 14\mod_15 41580554444_6.docx @ 65176 @ @ 1
Achtung: Beim Vorwärmen entstehende Verbrennungsgase gefährden die Gesundheit und
müssen über einen geeigneten Rauchabzug ins
Freie geleitet werden.
Pos: 36 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Kon ventionelles Vorwärmen (1. Überschrift) @ 14\mod_1541581293323_6.docx @ 65 192 @ @ 1
5.7.1 Konventionelles Vorwärmen
Pos: 37 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abbindezeit/Anleitung Abbindezeit K onventionelles Vorwärmen FINOVEST S PEED C + B @ 14\mod_154158202094 1_6.docx @ 65224 @ @ 1
Einlegetemperatur: Raumtemperatur (oder
250°C)*; Haltestufe: 250°C (mit 5°C/min.)**;
Endtemperatur: 250°C (mit 7°C/min.)**; Edelmetall: 700°C; Edelmetall-Aufbrennlegierungen:
850°C; EMF-Legierungen: 900°C; Presskeramik: max. 900°C; Überpresskeramik: 850°C;
Haltezeit: 30-60 min. (je nach Größe/Anzahl der
Muffeln.
*Gilt für Öfen mit konventioneller Steuerung.
**Gilt für Öfen mit Computer-Steuerung.
Pos: 38 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Schnell es Vorwärmen (Folgeüberschrift) @ 1 4\mod_1541581355816_6.docx @ 6520 8 @ @ 1
5.7.2 Schnelles Vorwärmen
Pos: 39 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abbindezeit/Anleitung Abbindezeit Sc hnelles Vorwärmen FINOVEST SPEED C + B @ 14\mod_1541582060095_6.doc x @ 65240 @ @ 1
Im Speed-Verfahren sollte der Vorwärmeofen
nur mit der Hälfte der sonst üblichen Anzahl Muffeln bestückt werden. Einlegetemperatur: 900°C.
Endtemperatur:
Edelmetall: 700°C; Edelmetall-Aufbrennlegierungen: 850°C; EMF-Legierungen: 900°C; Presskeramik: max. 900°C; Überpresskeramik: 850°C;
Haltezeit: 30-60 min. (je nach Größe/Anzahl der
Muffeln).
Beim Überpressen von Edelmetall mit Keramik
die Muffeln normal oder schnell, bei NEM-Legierungen nur schnell vorwärmen.
Die Endhaltezeit für eine 3er-Muffel beträgt
30 Minuten. Für jede weitere 3er-Muffel verlängert sich die Haltezeit um 10 Minuten. Bei 1erMuffeln verringert sich die Haltezeit um
10 Minuten bei 6er-Muffeln verlängert sich die
Haltezeit um 30 Minuten.
Achtung: Nach dem Aufsetzen sollte der Ofen innerhalb der ersten 15 Minuten nicht geöffnet werden, es besteht Verbrennungsgefahr durch die
mögliche Bildung von Stichflammen.
Zur Vermeidung eines Temperaturabfalls sollten
in den ersten 15 Minuten ebenfalls keine weiteren Muffeln nachgelegt werden.
Pos: 40 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 2. Ebene/Überschrift Ausbett en (Folgeüberschrift) @ 14\mod_1536 302617501_6.docx @ 63574 @ @ 1
5.8 Ausbetten
Pos: 41 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zu m Aus-, oder Einbetten/Anleitung Ausb etten FINOVEST SPEED C + B @ 14\m od_1541583522039_6.docx @ 65272 @ @ 1
Nach dem Pressen die Muffel an der Luft auf
Raumtemperatur abkühlen lassen.
Die Muffel auf keinen Fall mit kaltem Wasser abkühlen.
Um Staub beim Ausbetten zu vermeiden, die
nach dem Guss völlig ausgekühlte Muffel in Wasser legen, bis diese durchfeuchtet ist.
Pos: 43 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift Lageru ng (Folgeüberschrift) @ 0\mod_14074 82805973_6.docx @ 2057 @ @ 1
6. Lagerung
Pos: 44 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Vor Frost schütze n. @ 8\mod_1471007774691_6.docx @ 38566 @ @ 1
Vor Frost schützen.
Pos: 46 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift Ph ysikalische Daten (Folgeüberschrift) @ 0\ mod_1407492442520_6.docx @ 2108 @ @ 1
7. Physikalische Daten
Pos: 47 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Physikalisch e Daten/Physikalische Daten FINOVEST SPEED C + B @ 14\mod_1541583 740250_6.docx @ 65288 @ @ 1
Mischverhältnis 160g : 40ml; Verarbeitungstemperatur 20°C; Verarbeitungszeit 4-5 min.*; Erstarrungsbeginn 10 min.*; Abbindeexpansion ca.
1,2-2,5%*; Thermische Expansion ca. 0,8-0,9%*;
Gesamtexpansion ca. 1,7-2,2%*; Druckfestigkeit
(nach 2 Std.) ca. 4,2-5,1 N/mm²*.
*je nach Liquid-Konzentration und Verarbeitungstemperatur
Dieses Produkt wurde nach DIN EN ISO 15912
gefertigt und entspricht in allen Punkten ihren Anforderungen.
Pos: 48.2 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift Li eferformen (Folgeüberschrift) @ 0\mod_1 407492521145_6.docx @ 2130 @ @ 1
8. Lieferformen
Pos: 48.3 /Gebrauchsanweisungen/Allg emeine Module/Lieferform/Lieferumfang i m Gebinde @ 16\mod_15828761485 75_6.docx @ 72752 @ @ 1
Gebindeeinheiten zu Einbettmassen sind:
Pos: 48.4 /Gebrauchsanweisungen/Allg emeine Module/Auflistungen zu Anwen dungen/Lieferumfang des Produkts und der Autonome-Beilage @ 16\mod_1580 127602880_6.docx @ 72512 @ @ 1
• Einbettmasse Pulver/Anmischflüssigkeit
• Gebrauchsinformation
Pos: 48.5 /Gebrauchsanweisungen/Allg emeine Module/Lieferform/Lieferumfang j edes einzelnen Produktes @ 9\mod_1 473431270847_6.docx @ 45882 @ @ 1
Lieferumfang jedes einzelnen Produktes besteht
aus:
Pos: 49 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Lieferform en/Lieferformen FINOVEST SPEED C+B @ 14\mod_1541584305324_6.doc x @ 65304 @ @ 1
FINOVEST SPEED C+B Einbettmasse
FINOVEST SPEED LIQUID Anmischflüs-
sigkeit
FINOVEST SPEED C+B Probepackung
Pos: 50 /Produktbilder aus Fremddatei /Produkt ist in der Abbildung dargestellt @ 15\mod_1556547782674_6.docx @ 6 8132 @ @ 1
Einbettmasse Pulver/Anmischflüssigkeit ist in der
Abbildung dargestellt:
Pos: 51 /Produktbilder aus Fremddatei /Einbettmassen/Abb. zu FINOVEST C+B Einbettmasse und Anmischflüssigkeit @ 17\mod_1706263505722_0.docx @ 82330 @ @ 1
Pos: 52 /Gebrauchsanweisungen/Allg emeine Module/Lieferform/Lieferform ohne Zubehör @ 4\mod_1448898140077 _6.docx @ 27462 @ @ 1
Einbettmassen werden ohne Zubehör ausgeliefert.
Pos: 53.2 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift G ewährleistung (Folgeüberschrift) @ 0\m od_1407492553499_6.docx @ 2141 @ @ 1
9. Gewährleistung
Pos: 53.3 /Gebrauchsanweisungen/Allg emeine Module/Gewährleistung/Ge währleistung alle Gebrauchsanweisungen @ 0\mod_1407482460335_6.docx @ 2 022 @ @ 1
Unsere anwendungstechnischen Empfehlungen
beruhen auf unseren eigenen Erfahrungen und
Versuchen und stellen lediglich Richtwerte dar.
Es obliegt der Sachkenntnis des Anwenders, die
von uns gelieferten Produkte auf ihre Eignung für
die beabsichtigten Verfahren und Zwecke zu prüfen. Unsere Produkte unterliegen einer kontinuierlichen Weiterentwicklung. Wir behalten uns
deshalb Änderungen in Konstruktion und Zusammensetzung vor. Selbstverständlich gewährleisten wir die einwandfreie Qualität unserer Produkte.
Pos: 53.4 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene der Geräte/Ü berschrift Haftungsausschluss (Folgeübersc hrift) @ 10\mod_1487604370728_6. docx @ 49793 @ @ 1
10. Haftungsausschluss
Pos: 53.5 /Gebrauchsanweisungen/Allg emeine Module/Gewährleistung/Rechtes vorbehalt der Dokumentationen @ 4\m od_1451298949107_6.docx @ 28218 @ @ 1
Alle Rechte vorbehalten. Dieses Dokument darf
weder grafisch, elektronisch oder mechanisch,
einschließlich insbesondere in Form von Fotokopien, Aufnahmen, Informationsspeicherung und verarbeitung in Systemen, ohne die vorherige
schriftliche Genehmigung von FINO GmbH vervielfältigt, übermittelt, übertragen, verteilt, geändert, zusammengefasst oder in eine andere
Sprache übersetzt werden. Kopien von der Systemsoftware sind unzulässig.
Pos: 53.7 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift E ntsorgung (Folgeüberschrift) @ 0\mod_1 407492634370_6.docx @ 2152 @ @ 1
11. Entsorgung
Pos: 53.8 /Gebrauchsanweisungen/Allg emeine Module/GHS Gefahrenhinweis e/P-Sätze/P 500-Reihe: Entsorgung/P501 @ 1\mod_1424958171474_6.doc x @ 19439 @ @ 1
P501 Entsorgung des Inhalts/des Behälters gemäß den örtlichen/regionalen/nationalen/ internationalen Vorschriften.
Pos: 53.10 /Gebrauchsanweisungen/Allg emeine Module/Entsorgung/Überschrift EAK-Abfallschlüssel Produkt (1. Überschrif t) @ 14\mod_1539244787612_6.doc x @ 64154 @ @ 1
219497
11.1 EAK-Abfallschlüssel Produkt
Pos: 54 /Gebrauchsanweisungen/Allg emeine Module/Entsorgung/Abfallschlüssel /Entsorgung EAK Abfallschlüssel 160 303 @ 13\mod_1513174439003_6.doc x @ 60098 @ @ 1
160303 ABFÄLLE, DIE NICHT ANDERSWO IM
VERZEICHNIS AUFGEFÜHRT SIND; Fehlchargen und ungebrauchte Erzeugnisse; anorganische Abfälle, die gefährliche Stoffe enthalten; gefährlicher Abfall.
Pos: 55.2 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift S ymbolerläuterung (Folgeüberschrift) @ 17 \mod_1605699270380_6.docx @ 746 96 @ @ 1
12. Symbolerläuterung
Pos: 55.3 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/(1. Überschrift)/Ü berschrift Herstellung (1. Überschrift) @ 17\mod_1613372827487_6.docx @ 75466 @ @ 1
12.1 Herstellung
Pos: 55.4 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Herstellung Arti kelnummer @ 17\mod_161348636919 4_6.docx @ 75596 @ @ 1
Pos: 55.5 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Herstellung Ch argencode @ 12\mod_15015962114 59_6.docx @ 55826 @ @ 1
Pos: 55.6 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Herstellung Halt barkeit @ 12\mod_1501594524764_6 .docx @ 55809 @ @ 1
Pos: 55.7 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Herstellung Uns teril @ 12\mod_1501581436533_6.doc x @ 55692 @ @ 1
Pos: 55.8 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Verpackung Ei nheit in der Verpackung @ 9\mod_148 5528339067_6.docx @ 49226 @ @ 1
Pos: 55.9 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Herstellung Herst eller @ 17\mod_1605766566372_6.d ocx @ 74716 @ @ 1
Pos: 55.10 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GA s/Überschriften 2. Ebene/Überschrift Anwendung (Folgeüberschrift) @ 1\mod _1424958889625_6.docx @ 19511 @ @ 1
Pos: 55.11 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Anwendung Warnhinweise @ 8\mod_14709236957 02_6.docx @ 38218 @ @ 1
Pos: 55.12 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Anwendung Hin weis @ 4\mod_1450366944605_6.doc x @ 27808 @ @ 1
Pos: 55.13 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Anwendung Wichtige Informationen @ 14\mod_15 39338375366_6.docx @ 64432 @ @ 1
Pos: 55.14 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Verwendung vor Gebrauch sorgfältig lesen Aufbe wahren zum Nachschlagen @ 11\mod_14 88533361869_6.docx @ 52609 @ @ 1
Pos: 55.15 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Verwendung Ni cht wiederverwenden @ 12\mod_15 01583366138_6.docx @ 55732 @ @ 1
Pos: 55.16 /Gebrauchsanweisungen/Allg emeine Module/GHS Gefahrenhinweise /P-Sätze/P 400-Reihe: Aufbewahrung/Üb erschrift Lagerung (Folgeüberschrift) @ 17\mod_1613375784827_6.docx @ 75482 @ @ 1
Pos: 55.17 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Lagerung Te mperaturbegrenzung @ 12\mod_15015 92399650_6.docx @ 55792 @ @ 1
Pos: 55.18 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Lagerung Vo n Sonnenlicht schützen @ 12\mod_150 1585386087_6.docx @ 55749 @ @ 1
Pos: 55.19 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Lagerung Vor N ässe schützen @ 12\mod_15015822 56023_6.docx @ 55709 @ @ 1
Pos: 55.20 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Lagerung aufr echt lagern @ 17\mod_160518567898 1_6.docx @ 74574 @ @ 1
Pos: 55.21 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Lagerung Vorsic ht zerbrechlich @ 17\mod_16051850 45934_6.docx @ 74558 @ @ 1
=== Ende der Liste f�r Textmarke Inh alt ===
Artikelnummer
Chargencode
Haltbarkeit
Unsteril
Einheit in der Verpackung
Hersteller
12.2 Anwendung
Verbindung mit den Warnworten
VORSICHT, WARNUNG oder GEFAHR
vor dem Risiko ernster Verletzungen
Wichtige Informationen
Aufbewahren zum Nachschlagen
Nicht wiederverwenden
12.3 Lagerung
Temperaturbegrenzung
Von Sonnenlicht fernhalten
Vor Nässe schützen
oben - aufrecht lagern
Vorsicht zerbrechlich
Page 2
02/24
, Rev.-Nr.:
5,5
ENG User Information
25 x 160 g
40125
1000 ml
40129
5 x 160 g + 250 ml
40126P
General danger symbol warns of the risk
Notes
Please read carefully before use
FINOVEST SPEED C+B
Investment Material Powder/Mixing
Liquid
40125/40129/40126P
Pos: 1.1 /Gebrauchsanweisungen/Allge meine Module/Anwendungsbereiche/Bitt e das gesamte Dokument durchlesen. @ 6\mod_1462343396919_46.docx @ 3 2580 @ @ 1
Please read the entire document before us-
ing the Investment materials.
Pos: 1.3 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/(1. Überschrift)/Üb erschrift Zweckbestimmung (1. Übersc hrift) @ 12\mod_1501655442429_46. docx @ 55863 @ @ 1
1. Intended purpose
Pos: 2 /Gebrauchsanweisungen/Material-Pr odukte/Einbettmassen/Zweckbesti mmung/Zweckbestimmung FINOVEST S PEED C + B @ 14\mod_154157173708 2_46.docx @ 64862 @ @ 1
Phosphate-bonded, graphite-free precision investment material for the crown and bridge technique. Can be heated conventionally and quickly.
Pos: 4 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Üb erschriften 1. Ebene/Überschrift Indikati on (Folgeüberschrift) @ 13\mod_1513 173085703_46.docx @ 60011 @ @ 1
2. Indication
Pos: 5 /Gebrauchsanweisungen/Material-Pr odukte/Einbettmassen/(Kontra-)Indi kation/Indikation FINOVEST SPEED C + B @ 14\mod_1541572148788_46.doc x @ 64894 @ @ 1
Dental casting investment material for all PM and
NPM alloys as well as pressed and press-on ceramics.
Pos: 6.2 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/(1. Überschrift)/Üb erschrift Kontraindikation (1. Überschrif t) @ 13\mod_1513173238255_46.doc x @ 60028 @ @ 1
2.1 Contraindication
Pos: 6.3 /Gebrauchsanweisungen/Allge meine Module/Sonstige Hinweise/Nicht b ekannt. @ 1\mod_1424958736293_4 6.docx @ 19489 @ @ 1
Not known.
Pos: 6.4 /Gebrauchsanweisungen/Allge meine Module/(Kontra-)Indikation/Kontrai ndikation Allergische Reaktion auf Best adteile können nicht ausgeschlossen werden. @ 6\mod_1463484213831_46. docx @ 33091 @ @ 1
In case of allergic reactions to product components, sensitive individuals cannot be excluded.
Pos: 6.6 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift An wendungsbereiche (Folgeüberschrift) @ 7 \mod_1470832915990_46.docx @ 37 746 @ @ 1
3. Fields of application
Pos: 6.7 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/(1. Überschrift)/Üb erschrift Allgemein (1. Überschrift) @ 7\mod_1469523176539_46.docx @ 3 6810 @ @ 1
3.1 General
Pos: 6.8 /Gebrauchsanweisungen/Allge meine Module/Anwendungsbereiche/N ur zur bestimmungsgemäßen Verarbeitu ng in der Zahntechnik. @ 14\mod_15415 71978648_46.docx @ 64878 @ @ 1
Only for processing in the dental technology according to the intended use.
Pos: 6.9 /Gebrauchsanweisungen/Allge meine Module/Auflistungen zu Anwend ungen/Verwendung bei Garantie- und Haf tungsansprüc he @ 4\mod _1450443247327_46.docx @ 28037 @ @ 1
• In the event of use other than intended, all war-
ranty and liability claims become void!
Pos: 6.10 /Gebrauchsanweisungen/Allg emeine Module/Auflistungen zu Anwen dungen/Haltbarkeit zu Verbrauchsmat erial @ 4\mod_1450359048344_46.docx @ 27653 @ @ 1
• Shelf life: Consumables should generally be
used up quickly and promptly within a few
months after opening the original packaging.
Pos: 6.11 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/Überschrift (Folg eüberschrift) Zielgruppe @ 1\mod_1 424958584489_46.docx @ 19465 @ @ 1
3.2 Target group
Pos: 6.12 /Gebrauchsanweisungen/Allg emeine Module/Anwendungsbereiche/A nwenderzielgruppen der Produkte @ 1 6\mod_1579254126495_46.docx @ 721 34 @ @ 1
The target user groups for Investment materials
are:
Pos: 6.13 /Gebrauchsanweisungen/Allg emeine Module/Auflistungen zu Anwen dungen/Dental - Anwenderzielgruppen @ 16\mod_1580127416136_46.docx @ 72502 @ @ 1
• Dentists
• Dental technicians
Pos: 6.14 /Gebrauchsanweisungen/Allg emeine Module/Anwendungsbereiche/P atientenzielgruppe zur Dentalbehandlu ng unterziehen @ 15\mod_1558527606 086_46.docx @ 68724 @ @ 1
The patient target group for Investment materials
includes patients receiving as part of dental treatment.
Pos: 6.15 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/Überschrift Rei nigung (Folgeüberschrift) @ 4\mod_145 0359670290_46.docx @ 27677 @ @ 1
3.3 Cleaning
Pos: 6.16 /Gebrauchsanweisungen/Allg emeine Module/Wartung und Pflege/Reinig ung zum einmaligen Gebrauch. @ 4\ mod_1451300566589_46.docx @ 28 286 @ @ 1
Investment materials are products intended for
single use. They do not require cleaning.
Pos: 6.17 /Gebrauchsanweisungen/Allg emeine Module/Wartung und Pflege/Desi nfektion nicht vorgesehen. @ 16\mod _1583333022148_46.docx @ 72940 @ @ 1
Investment materials are not intended for disinfection.
Pos: 6.19 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift G efahrenhinweise (Folgeüberschrift) @ 0\m od_1407482558169_46.docx @ 2037 @ @ 1
4. Safety precautions
Pos: 6.20 /Gebrauchsanweisungen/Allg emeine Module/Gewährleistung/Bedingu ng zur Benutzung nach nationalen ges etzlichen Bestimmungen @ 16\mod_15 80205438531_46.docx @ 72584 @ @ 1
The national legal regulations must be observed
during use, in particular:
Pos: 6.21 /Gebrauchsanweisungen/Allg emeine Module/Auflistungen zu Anwen dungen/Verpflichtung des Anwenders z um Arbeitsschutz @ 16\mod_1583828 469568_46.docx @ 73058 @ @ 1
• the applicable health and safety regulations
• the applicable accident prevention measures
Pos: 7 /Gebrauchsanweisungen/Allge meine Module/Sonstige Hinweise/Keine besonders zu erwähnenden Gefahren. @ 1\mod_1424964153125_46.docx @ 1 9703 @ @ 1
No particular hazards worth mentioning.
Pos: 9 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Üb erschriften 1. Ebene/Überschrift Anl eitung (Folgeüberschrift) @ 0\mod_140748 2739127_46.docx @ 2048 @ @ 1
5. Processing instructions
Pos: 10 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/(1. Überschrift)/Ü berschrift Vorbereitung (1. Überschrift) @ 1\mod_1424958829160_46.docx @ 19501 @ @ 1
5.1 Preparation
Pos: 11 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Vorbereitung/Anleitung Vorbereitung FIN OVEST SPEED C + B @ 14\mod_ 1541572449350_46.docx @ 64926 @ @ 1
Check mixing beaker, spatula and agitator for investment material residues or other impurities,
clean or replace if necessary.
Also check the investment ring former for investment material residues or other impurities.
Check the height, position, sprue, etc. of the waxup again. There must be a distance of at least
5 mm to the edge and top of the investment ring.
When using wax surface tension reducing
agents, no liquid residues may adhere to the model.
Acrylic models must be thinly covered with wax.
Pos: 12 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 2. Ebene/Überschrift Abm essen der Anmischflüssigkeit (Folgeübersc hrift) @ 14\mod_1536299049477_46. docx @ 63274 @ @ 1
5.2 Measuring the mixing liquid
Pos: 13 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abmessung der Anmischflüssigkeit/Anl eitung Abmessen der Anmischflüssig keit FINOCERAM PRESS Einbettmasse 1 /4 und FINOVEST+SPEED C + B @ 1 4\mod_1536299110740_46.docx @ 6 3300 @ @ 1
The expansion of the investment material can be
influenced by the concentration of the mixing liquid.
The higher the concentration of the liquid, the higher the overall expansion of the investment material.
Pos: 14 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Press keramik (Schicht- und Maltechnik) (1. Ü berschrift) @ 14\mod_1541573089759 _46.docx @ 64942 @ @ 1
5.2.1 Pressed ceramics (layering and staining
technique)
Pos: 15 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abmessung der Anmischflüssigkeit/Anl eitung Abmessen der Anmischflüssig keit Presskeramik (Schicht- und Maltec hnik) FINOVEST SPEED C +B @ 14\mod_ 1541573666371_46.docx @ 64958 @ @ 1
• Dihedral inlay 60-70 %*
• MOD inlay 70-80 %*
• Crowns, shells, bridges 75-85 %*
Pos: 16 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Über presskeramik (Metall) (Folgeüberschrift) @ 14\mod_1541574604028_46.doc x @ 64974 @ @ 1
5.2.2 Press-on ceramics (metal)
Pos: 17 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abmessung der Anmischflüssigkeit/Anl eitung Abmessen der Anmischflüssig keit Überpresskeramik (Metall) FINOVEST SPEED C + B @ 14\mod_154157520 9188_46.docx @ 64990 @ @ 1
• For all indications 70 %*
Pos: 18 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Über presskeramik (Zirkon) (Folgeüberschrift) @ 14\mod_1541575400888_46.doc x @ 65006 @ @ 1
5.2.3 Press-on ceramics (zirconium)
Pos: 19 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abmessung der Anmischflüssigkeit/Anl eitung Abmessen der Anmischflüssig keit Überpresskeramik (Zirkon) FINOVE ST SPEED C + B @ 14\mod_154157560 1298_46.docx @ 65038 @ @ 1
• For all indications max. 40 %*
Pos: 20 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Krone n und Brückentechnik (Folgeüberschrift) @ 14\mod_1541575486992_46.docx @ 65022 @ @ 1
5.2.4 Crown and bridge technique
Pos: 21 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abmessung der Anmischflüssigkeit/Anl eitung Abmessen der Anmischflüssig keit Kronen und Brückentechnik FINOVEST SPEED C + B @ 14\mod_15415757 18826_46.docx @ 65054 @ @ 1
• Inlays/partial crowns made of wax without
pressure 35 %*
• Inlays/partial crowns made of wax with pres-
sure (4 bar) 40 %*
• Crowns/bridges/primary parts in PM made of
wax without pressure 45 %*
• Crowns/bridges/primary parts in PM made of
wax with pressure (4 bar) 50 %*
• Crowns/bridges/primary parts in PM ceramic
alloy made of wax without pressure 50 %*
• Crowns/bridges/primary parts in PM ceramic
alloy made of wax with pressure (4 bar) 60 %*
• Abutment in PM (cone/ring/full telescope
crowns) made of acrylic without pressure
45-75 %*
• Abutment in PM (cone/ring/full telescope
crowns) made of acrylic with pressure (4 bar)
50-80 %*
• Crowns/bridges in CoCr ceramic alloys made
of wax without pressure 75-85 %*
• Crowns/bridges in CoCr ceramic alloys made
of wax with pressure (4 bar) 80-90 %*
• Crowns/bridges in NiCr ceramic alloys made
of wax without pressure 70-75 %*
• Crowns/bridges in NiCr ceramic alloys made
of wax with pressure (4 bar) 75-80 %*
• Precious metal-free double crowns (external
parts) made of acrylic without pressure
90-100 %*
Pos: 22 /Gebrauchsanweisungen/Allg emeine Module/Anleitung/*Richtwerte @ 14\mod_1541576019075_46.docx @ 65 070 @ @ 1
*Reference values
Pos: 23 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 2. Ebene/Überschrift Ein betten mit Metall-Muffelringen (Folgeüb erschrift) @ 14\mod_1541576359210_46.d ocx @ 65086 @ @ 1
5.3 Investing with metal investment rings
Pos: 24 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zu m Aus-, oder Einbetten/Anleitung Einbe tten mit Metall-Muffelringen FINOVEST SPEED C + B @ 14\mod_15415770099 91_46.docx @ 65102 @ @ 1
1 strip of ring liner for ring sizes 1 + 3.
2 strips of ring liner for ring sizes 6 + 9 and for
non-precious alloys.
The strips must be approx. ½ cm longer than the
circumference of the investment ring.
Press the slightly moistened strips into the investment ring so that they overlap and close with the
upper edge of the investment ring. Place over the
model and press the lower edge of the investment ring into the casting mould former.
Pos: 25 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/Überschrift An mischen (Folgeüberschrift) @ 14\mod_ 1536300193861_46.docx @ 63364 @ @ 1
5.4 Mixing
Pos: 26 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zu m Anmischen/Anleitung Anmischen FIN OVEST SPEED C + B @ 14\mod_154 1577147387_46.docx @ 65118 @ @ 1
Dose the mixing liquid exactly and put it into a
slightly moistened stirring beaker. Dry beakers
can remove 2-3 ml of liquid.
Add the contents of the bag, mix carefully for approx. 30 seconds, close the stirring beaker and if
possible, place the beaker under vacuum for a
further 30 seconds. Mix mechanically under vacuum for a further 60 seconds.
Hold under vacuum for a further 30 seconds without stirring.
All values are calculated for a stirring speed of
350 1/min.! Deviations can lead to different results!
Pos: 27 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/Überschrift Ei nbetten (Folgeüberschrift) @ 0\mod_14213 24071677_46.docx @ 17200 @ @ 1
5.5 Investing
Pos: 28 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zu m Aus-, oder Einbetten/Anleitung Einbe tten FINOVEST SPEED C + B @ 14\ mod_1541577547436_46.docx @ 65134 @ @ 1
Set the shaker to high vibration frequency and
low intensity.
Cover the entire model with investment material.
As soon as this is covered, switch off the shaker.
Then fill the investment ring up to the edge with
investment material. Do not shake after filling!
For ringless investment, demould the investment
ring after approx. 15 minutes.
For pressed investment rings, a rest period of 2530 minutes must be observed after filling until the
investment material has set completely. Any deformation, e.g. due to transport or premature demoulding, can lead to microcracks in the investment material, which can cause the investment
rings to split during pressing.
Pos: 29 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 2. Ebene/Überschrift Abbin dezeit (Folgeüberschrift) @ 14\mod_1536 301202073_46.docx @ 63412 @ @ 1
5.6 Setting time
Pos: 30 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Kon ventionelles Aufheizverfahren (1. Überschrif t) @ 14\mod_1536301301648_46.doc x @ 63428 @ @ 1
5.6.1 Conventional heating process
Pos: 31 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abbindezeit/Anleitung Abbindezeit K onventionelles Aufheizverfahren FINOVES T SPEED C + B @ 14\mod_15415804 29762_46.docx @ 65150 @ @ 1
Curing time min.: 30 minutes
Pos: 32 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Schnell- Aufheizverfahren (Folgeüberschrift) @ 14\mod_1536301445753_46.docx @ 6 3444 @ @ 1
5.6.2 Rapid heating process
Pos: 33 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abbindezeit/Anleitung Abbindezeit Sc hnell-Aufheizverfahren FINOVEST SPEED C + B @ 14\mod_1541580506924_46. docx @ 65166 @ @ 1
For the rapid heating process, a curing time of
20 minutes is sufficient.
Pos: 34 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 2. Ebene/Überschrift Vor wärmen (Folgeüberschrift) @ 14\mod_15 36301897615_46.docx @ 63492 @ @ 1
FINO GmbH · Mangelsfeld 18 · D-97708 Bad Bocklet · Tel. +49 97 08 90 94 20 · Fax +49 97 08 90 94 21
[email protected] · www.fino.com
5.7 Preheating
Pos: 35 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zu m Vorwärmen/Anleitung Vorwärmen FIN OVEST SPEED C + B @ 14\mod_15 41580554444_46.docx @ 65182 @ @ 1
Caution: combustion gases produced during
preheating pose a health hazard and must be
discharged into the open air via a suitable smoke
extractor.
Pos: 36 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Kon ventionelles Vorwärmen (1. Überschrift) @ 14\mod_1541581293323_46.docx @ 6 5198 @ @ 1
5.7.1 Conventional preheating
Pos: 37 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abbindezeit/Anleitung Abbindezeit K onventionelles Vorwärmen FINOVEST S PEED C + B @ 14\mod_154158202094 1_46.docx @ 65230 @ @ 1
Insertion temperature: room temperature (or
250°C)*; holding step: 250°C (with 5°C/min.)**;
final temperature: 250°C (with 7°C/min.)**; precious metal: 700°C; precious metal ceramic alloys:
850°C; PMF alloys: 900°C; press ceramics: max.
900°C; press-on ceramics: 850°C; hold time:
30-60 min. (depending on size/number of investment rings.
*Applies to furnaces with conventional control.
**Applies to furnaces with computer control.
Pos: 38 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Schnell es Vorwärmen (Folgeüberschrift) @ 1 4\mod_1541581355816_46.docx @ 652 14 @ @ 1
5.7.2 Rapid preheating
Pos: 39 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abbindezeit/Anleitung Abbindezeit Sc hnelles Vorwärmen FINOVEST SPEED C + B @ 14\mod_1541582060095_46.d ocx @ 65246 @ @ 1
In the speed process, the preheating furnace
should only be equipped with half the usual number of investment rings. Insertion temperature:
900°C
Final temperature:
Precious metal: 700°C; precious metal ceramic
alloys: 850°C; PMF alloys: 900°C; press ceramics: max. 900°C; press-on ceramics: 850°C; hold
time: 30-60 min. (depending on size/number of
investment rings)
When pressing ceramic over precious metal, preheat the investment rings normally or quickly, in
the case of NPM alloys only quickly.
The final holding time for a size 3 investment ring
is 30 minutes. The holding time extends by
10 minutes for each additional size 3 investment
ring. The holding time reduces by 10 minutes in
the case of size 1 investment rings and the holding time extends by 30 minutes in the case of size
6 investment rings.
Attention: after insertion, the furnace should not
be opened within the first 15 minutes; there is a
5.8 Devesting
Pos: 41 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zu m Aus-, oder Einbetten/Anleitung Ausb etten FINOVEST SPEED C + B @ 14\m od_1541583522039_46.docx @ 65278 @ @ 1
After pressing, allow the investment ring to cool
to room temperature in the air.
Under no circumstances should the investment
ring be cooled with cold water.
To avoid dust when divesting, place the completely cooled investment ring in water after casting
until it is thoroughly moistened.
Pos: 43 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift Lageru ng (Folgeüberschrift) @ 0\mod_14074 82805973_46.docx @ 2059 @ @ 1
6. Storage
Pos: 44 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Vor Frost schütze n. @ 8\mod_1471007774691_46.doc x @ 38568 @ @ 1
Protect against frost.
Pos: 46 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift Ph ysikalische Daten (Folgeüberschrift) @ 0\ mod_1407492442520_46.docx @ 2110 @ @ 1
7. Physical data
Pos: 47 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Physikalisch e Daten/Physikalische Daten FINOVEST SPEED C + B @ 14\mod_1541583 740250_46.docx @ 65294 @ @ 1
Mixing ratio 160g : 40ml; processing temperature
20°C; processing time 4-5 min.*; start of solidification 10 min.*; setting expansion approx.
1.2-2.5%*; thermal expansion approx. 0.8-0.9%*;
total expansion approx. 1.7-2.2%*; compressive
strength (after 2 hours) approx. 4.2-5.1 N/mm²*.
*depending on liquid concentration and processing temperature
This product has been manufactured according
to DIN EN ISO 15912 and meets all its requirements.
Pos: 48.2 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift Li eferformen (Folgeüberschrift) @ 0\mod_1 407492521145_46.docx @ 2132 @ @ 1
8. Delivery forms
Pos: 48.3 /Gebrauchsanweisungen/Allg emeine Module/Lieferform/Lieferumfang i m Gebinde @ 16\mod_15828761485 75_46.docx @ 72758 @ @ 1
Packaging units for Investment materials are:
Pos: 48.4 /Gebrauchsanweisungen/Allg emeine Module/Auflistungen zu Anwen dungen/Lieferumfang des Produkts und der Autonome-Beilage @ 16\mod_1580 127602880_46.docx @ 72518 @ @ 1
• Investment Material Powder/Mixing Liquid
• User Information
Pos: 48.5 /Gebrauchsanweisungen/Allg emeine Module/Lieferform/Lieferumfang j edes einzelnen Produktes @ 9\mod_1 473431270847_46.docx @ 45884 @ @ 1
The scope of delivery of each individual product
consists of:
Pos: 49 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Lieferform en/Lieferformen FINOVEST SPEED C+B @ 14\mod_1541584305324_46.docx @ 65310 @ @ 1
FINOVEST SPEED C+B investment material
FINOVEST SPEED LIQUID mixing liquid
FINOVEST SPEED C + B sample pack
Pos: 50 /Produktbilder aus Fremddatei /Produkt ist in der Abbildung dargestellt @ 15\mod_1556547782674_46.doc x @ 68138 @ @ 1
Investment Material Powder/Mixing Liquid are
shown in the illustration:
Pos: 51 /Produktbilder aus Fremddatei /Einbettmassen/Abb. zu FINOVEST C+B Einbettmasse und Anmischflüssigkeit @ 17\mod_1706263505722_0.docx @ 82336 @ @ 1
risk of burns due to the possible formation of flash
fires.
To avoid a drop in temperature, don´t add further
investment rings during the first 15 minutes.
Pos: 40 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 2. Ebene/Überschrift Ausbett en (Folgeüberschrift) @ 14\mod_1536 302617501_46.docx @ 63580 @ @ 1
Pos: 52 /Gebrauchsanweisungen/Allg emeine Module/Lieferform/Lieferform ohne Zubehör @ 4\mod_1448898140077 _46.docx @ 27464 @ @ 1
Investment materials are supplied without accessories.
Pos: 53.2 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift G ewährleistung (Folgeüberschrift) @ 0\m od_1407492553499_46.docx @ 2143 @ @ 1
9. Guarantee
Pos: 53.3 /Gebrauchsanweisungen/Allg emeine Module/Gewährleistung/Ge währleistung alle Gebrauchsanweisungen @ 0\mod_1407482460335_46.docx @ 2024 @ @ 1
Our technical recommendations of application
are based on our own experiences and tests and
should only be regarded as guidelines. It rests
with the skills and experience of the user to verify
that the products supplied by us are suitable for
the intended procedures. Our products are undergoing a continuous further development. We
reserve the right of changes in construction and
composition. It is understood that we guarantee
the impeccable quality of our products.
Pos: 53.4 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene der Geräte/Ü berschrift Haftungsausschluss (Folgeübersc hrift) @ 10\mod_1487604370728_4 6.docx @ 49795 @ @ 1
10. Exclusion of liability
Pos: 53.5 /Gebrauchsanweisungen/Allg emeine Module/Gewährleistung/Rechtes vorbehalt der Dokumentationen @ 4\m od_1451298949107_46.docx @ 2822 0 @ @ 1
All rights reserved. This document may not be reproduced, transmitted, transferred, distributed,
modified, summarised or translated into any
other language graphically, electronically or mechanically, including but not limited to photocopying, recording, information storage and processing in systems, without the prior written consent
of FINO GmbH. Copies of the system software
are not permitted.
Pos: 53.7 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift E ntsorgung (Folgeüberschrift) @ 0\mod_1 407492634370_46.docx @ 2154 @ @ 1
11. Disposal
Pos: 53.8 /Gebrauchsanweisungen/Allg emeine Module/GHS Gefahrenhinweis e/P-Sätze/P 500-Reihe: Entsorgung/P501 @ 1\mod_1424958171474_46.docx @ 19441 @ @ 1
P501 Dispose of contents/container in accordance with local/regional/national/ international regulations.
Pos: 53.10 /Gebrauchsanweisungen/Allg emeine Module/Entsorgung/Überschrift EAK-Abfallschlüssel Produkt (1. Überschrif t) @ 14\mod_1539244787612_46.d ocx @ 64160 @ @ 1
11.1 EWC waste code product
Pos: 54 /Gebrauchsanweisungen/Allg emeine Module/Entsorgung/Abfallschlüssel /Entsorgung EAK Abfallschlüssel 160 303 @ 13\mod_1513174439003_46.doc x @ 60099 @ @ 1
160303 WASTES NOT OTHERWISE SPECIFIED IN THE LIST; off-specification batches
and unused products; inorganic wastes containing hazardous substances; hazardous waste.
Pos: 55.2 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift S ymbolerläuterung (Folgeüberschrift) @ 17 \mod_1605699270380_46.docx @ 74 702 @ @ 1
12. Symbols explanation
Pos: 55.3 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/(1. Überschrift)/Ü berschrift Herstellung (1. Überschrift) @ 17\mod_1613372827487_46.docx @ 75472 @ @ 1
12.1 Manufacturing
Pos: 55.4 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Herstellung Arti kelnummer @ 17\mod_161348636919 4_46.docx @ 75602 @ @ 1
Pos: 55.5 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Herstellung Ch argencode @ 12\mod_15015962114 59_46.docx @ 55827 @ @ 1
Pos: 55.6 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Herstellung Halt barkeit @ 12\mod_1501594524764_4 6.docx @ 55810 @ @ 1
Pos: 55.7 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Herstellung Uns teril @ 12\mod_1501581436533_46.d ocx @ 55693 @ @ 1
Pos: 55.8 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Verpackung Ei nheit in der Verpackung @ 9\mod_148 5528339067_46.docx @ 49228 @ @ 1
Pos: 55.9 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Herstellung Herst eller @ 17\mod_1605766566372_4 6.docx @ 74722 @ @ 1
Pos: 55.10 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GA s/Überschriften 2. Ebene/Überschrift Anwendung (Folgeüberschrift) @ 1\mod _1424958889625_46.docx @ 19513 @ @ 1
Pos: 55.11 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Anwendung Warnhinweise @ 8\mod_14709236957 02_46.docx @ 38219 @ @ 1
Pos: 55.12 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Anwendung Hin weis @ 4\mod_1450366944605_46.d ocx @ 27810 @ @ 1
Pos: 55.13 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Anwendung Wichtige Informationen @ 14\mod_15 39338375366_46.docx @ 64448 @ @ 1
Pos: 55.14 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Verwendung vor Gebrauch sorgfältig lesen Aufbe wahren zum Nachschlagen @ 11\mod_14 88533361869_46.docx @ 52610 @ @ 1
Pos: 55.15 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Verwendung Ni cht wiederverwenden @ 12\mod_15 01583366138_46.docx @ 55733 @ @ 1
Pos: 55.16 /Gebrauchsanweisungen/Allg emeine Module/GHS Gefahrenhinweise /P-Sätze/P 400-Reihe: Aufbewahrung/Üb erschrift Lagerung (Folgeüberschrift) @ 17\mod_1613375784827_46.doc x @ 75488 @ @ 1
Pos: 55.17 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Lagerung Te mperaturbegrenzung @ 12\mod_15015 92399650_46.docx @ 55793 @ @ 1
Pos: 55.18 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Lagerung Vo n Sonnenlicht schützen @ 12\mod_150 1585386087_46.docx @ 55750 @ @ 1
Pos: 55.19 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Lagerung Vor N ässe schützen @ 12\mod_15015822 56023_46.docx @ 55710 @ @ 1
Pos: 55.20 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Lagerung aufr echt lagern @ 17\mod_160518567898 1_46.docx @ 74580 @ @ 1
Pos: 55.21 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Lagerung Vorsic ht zerbrechlich @ 17\mod_16051850 45934_46.docx @ 74564 @ @ 1
=== Ende der Liste f�r Textmarke Inh alt ===
Item numbers
Lot code
Shelf life
non-sterile
Unit in the packaging
Manufacturer
12.2 Application
of serious injury in conjunction with the
warning words CAUTION, WARNING or
DANGER
Important information
Keep for referral purposes
Do not reuse
12.3 Storage
Temperature limit
Keep away from direct sunlight
Protect against moisture
top - store upright
Caution fragile
219497
Page 3
02/24
, Rev.-Nr.:
5,5
FRA Mode d'emploi
25 x 160 g
40125
1000 ml
40129
5 x 160 g + 250 ml
40126P
Le symbole de danger général avertit en
FINOVEST SPEED C+B
revêtement poudre / liquide de
mélange
40125/40129/40126P
Pos: 1.1 /Gebrauchsanweisungen/Allge meine Module/Anwendungsbereiche/Bitt e das gesamte Dokument durchlesen. @ 6\mod_1462343396919_53.docx @ 3 2581 @ @ 1
Prière de lire l’ensemble du document avant
d’utiliser les masses de revêtement.
Pos: 1.3 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/(1. Überschrift)/Üb erschrift Zweckbestimmung (1. Übersc hrift) @ 12\mod_1501655442429_53. docx @ 55864 @ @ 1
1. Destination
Pos: 2 /Gebrauchsanweisungen/Material-Pr odukte/Einbettmassen/Zweckbesti mmung/Zweckbestimmung FINOVEST S PEED C + B @ 14\mod_154157173708 2_53.docx @ 64866 @ @ 1
Revêtement exempt de graphite à liant phosphate de précision pour couronnes et bridges.
Méthode de chauffe rapide et conventionnelle.
Pos: 4 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Üb erschriften 1. Ebene/Überschrift Indikati on (Folgeüberschrift) @ 13\mod_1513 173085703_53.docx @ 60012 @ @ 1
2. Indication
Pos: 5 /Gebrauchsanweisungen/Material-Pr odukte/Einbettmassen/(Kontra-)Indi kation/Indikation FINOVEST SPEED C + B @ 14\mod_1541572148788_53.doc x @ 64898 @ @ 1
Revêtement de coulée dentaire pour tous les alliages en métaux précieux et métaux non
précieux ainsi que pour la céramique pressée et
surpressée.
Pos: 6.2 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/(1. Überschrift)/Üb erschrift Kontraindikation (1. Überschrif t) @ 13\mod_1513173238255_53.doc x @ 60029 @ @ 1
2.1 Contre-indications
Pos: 6.3 /Gebrauchsanweisungen/Allge meine Module/Sonstige Hinweise/Nicht b ekannt. @ 1\mod_1424958736293_5 3.docx @ 19490 @ @ 1
Aucune connue.
Pos: 6.4 /Gebrauchsanweisungen/Allge meine Module/(Kontra-)Indikation/Kontrai ndikation Allergische Reaktion auf Best adteile können nicht ausgeschlossen werden. @ 6\mod_1463484213831_53. docx @ 33092 @ @ 1
En cas de réactions allergiques aux composants
du produit, les personnes sensibles ne peuvent
être exclues.
Pos: 6.6 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift An wendungsbereiche (Folgeüberschrift) @ 7 \mod_1470832915990_53.docx @ 37 747 @ @ 1
3. Domaine d'utilisation
Pos: 6.7 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/(1. Überschrift)/Üb erschrift Allgemein (1. Überschrift) @ 7\mod_1469523176539_53.docx @ 3 6811 @ @ 1
3.1 Généralités
Pos: 6.8 /Gebrauchsanweisungen/Allge meine Module/Anwendungsbereiche/N ur zur bestimmungsgemäßen Verarbeitu ng in der Zahntechnik. @ 14\mod_15415 71978648_53.docx @ 64882 @ @ 1
Uniquement pour le traitement dans la technologie dentaire selon l'usage prévu.
Pos: 6.9 /Gebrauchsanweisungen/Allge meine Module /Auflistungen z u Anwendung en/Verwendu ng bei Garantie- und Haftungsa nsprüche @ 4 \mod_1450443 247327_53.docx @ 28038 @ @ 1
• Toute garantie et responsabilité s’éteint en cas
d’utilisation non conforme!
Pos: 6.10 /Gebrauchsanweisungen/Allg emeine Module/Auflistungen zu Anwen dungen/Haltbarkeit zu Verbrauchsmat erial @ 4\mod_1450359048344_53.docx @ 27654 @ @ 1
• Durée de conservation : le consommable doit
de manière générale être rapidement utilisé
dans les mois qui suivent l’ouverture de son
emballage d’origine.
Pos: 6.11 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/Überschrift (Folg eüberschrift) Zielgruppe @ 1\mod_1 424958584489_53.docx @ 19466 @ @ 1
3.2 Groupe-cible
Pos: 6.12 /Gebrauchsanweisungen/Allg emeine Module/Anwendungsbereiche/A nwenderzielgruppen der Produkte @ 1 6\mod_1579254126495_53.docx @ 721 38 @ @ 1
Les groupes d’utilisateurs cibles des masses de
revêtement sont les suivants :
Pos: 6.13 /Gebrauchsanweisungen/Allg emeine Module/Auflistungen zu Anwen dungen/Dental - Anwenderzielgruppen @ 16\mod_1580127416136_53.docx @ 72506 @ @ 1
• Dentiste
• Prothésiste dentaire
Pos: 6.14 /Gebrauchsanweisungen/Allg emeine Module/Anwendungsbereiche/P atientenzielgruppe zur Dentalbehandlu ng unterziehen @ 15\mod_1558527606 086_53.docx @ 68728 @ @ 1
Le groupe de patients cible des masses de revêtement sont les patients qui subissent dans le
cadre d’un traitement dentaire.
Pos: 6.15 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/Überschrift Rei nigung (Folgeüberschrift) @ 4\mod_145 0359670290_53.docx @ 27678 @ @ 1
3.3 Nettoyage
Pos: 6.16 /Gebrauchsanweisungen/Allg emeine Module/Wartung und Pflege/Reinig ung zum einmaligen Gebrauch. @ 4\ mod_1451300566589_53.docx @ 28 287 @ @ 1
Les masses de revêtement sont des produits à
usage unique. Elles ne nécessitent aucun nettoyage.
Pos: 6.17 /Gebrauchsanweisungen/Allg emeine Module/Wartung und Pflege/Desi nfektion nicht vorgesehen. @ 16\mod _1583333022148_53.docx @ 72944 @ @ 1
Les masses de revêtement ne sont pas destinées à la désinfection.
Pos: 6.19 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift G efahrenhinweise (Folgeüberschrift) @ 0\m od_1407482558169_53.docx @ 2038 @ @ 1
4. Mises en garde
Pos: 6.20 /Gebrauchsanweisungen/Allg emeine Module/Gewährleistung/Bedingu ng zur Benutzung nach nationalen ges etzlichen Bestimmungen @ 16\mod_15 80205438531_53.docx @ 72588 @ @ 1
Les dispositions légales nationales doivent être
respectées dans le cadre de l’utilisation, et
notamment :
Pos: 6.21 /Gebrauchsanweisungen/Allg emeine Module/Auflistungen zu Anwen dungen/Verpflichtung des Anwenders z um Arbeitsschutz @ 16\mod_1583828 469568_53.docx @ 73062 @ @ 1
• les dispositions en vigueur en matière de sé-
curité au travail
• les mesures de prévention des accidents en vi-
gueur
Pos: 7 /Gebrauchsanweisungen/Allge meine Module/Sonstige Hinweise/Keine besonders zu erwähnenden Gefahren. @ 1\mod_1424964153125_53.docx @ 1 9704 @ @ 1
Aucun danger particulier à mentionner.
Pos: 9 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Üb erschriften 1. Ebene/Überschrift Anl eitung (Folgeüberschrift) @ 0\mod_140748 2739127_53.docx @ 2049 @ @ 1
5. Mise en œuvre
Pos: 10 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/(1. Überschrift)/Ü berschrift Vorbereitung (1. Überschrift) @ 1\mod_1424958829160_53.docx @ 19502 @ @ 1
5.1 Préparation
Pos: 11 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Vorbereitung/Anleitung Vorbereitung FIN OVEST SPEED C + B @ 14\mod_ 1541572449350_53.docx @ 64930 @ @ 1
Vérifier que le bol de malaxage, la spatule et le
batteur ne présentent aucun résidu de revêtement ni autre impureté, le cas échéant nettoyer
ou remplacer.
Vérifier également que le cylindre de coulée ne
présente aucun résidu de revêtement ou autre
impureté.
Vérifier encore une fois la hauteur, la position, la
mise sur tige, etc. du modèle en cire. Il convient
de respecter un écart d’au moins 5 mm avec le
bord et le bord supérieur du moufle.
Si un détendeur de cire est utilisé, aucun reste de
liquide ne doit adhérer au modèle.
Les modelages en résine doivent être recouverts
d’une fine couche de cire.
Pos: 12 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 2. Ebene/Überschrift Abm essen der Anmischflüssigkeit (Folgeübersc hrift) @ 14\mod_1536299049477_53. docx @ 63288 @ @ 1
5.2 Mesure du liquide de mélange
Pos: 13 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abmessung der Anmischflüssigkeit/Anl eitung Abmessen der Anmischflüssig keit FINOCERAM PRESS Einbettmasse 1 /4 und FINOVEST+SPEED C + B @ 1 4\mod_1536299110740_53.docx @ 6 3304 @ @ 1
L'expansion du revêtement peut être influencée
par la concentration du liquide de mélange.
Plus la concentration du liquide est élevée, plus
l'expansion globale du revêtement est importante.
Pos: 14 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Press keramik (Schicht- und Maltechnik) (1. Ü berschrift) @ 14\mod_1541573089759 _53.docx @ 64946 @ @ 1
5.2.1 Céramique pressée (technique de stratification et de maquillage)
Pos: 15 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abmessung der Anmischflüssigkeit/Anl eitung Abmessen der Anmischflüssig keit Presskeramik (Schicht- und Maltec hnik) FINOVEST SPEED C +B @ 14\mod_ 1541573666371_53.docx @ 64962 @ @ 1
• Inlay double face 60 à 70 %*
• Inlay MOD 70 à 80 %*
• Couronnes, veneers, bridges 75 à 85 %*
Pos: 16 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Über presskeramik (Metall) (Folgeüberschrift) @ 14\mod_1541574604028_53.doc x @ 64978 @ @ 1
5.2.2 Céramique surpressée (métallique)
Pos: 17 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abmessung der Anmischflüssigkeit/Anl eitung Abmessen der Anmischflüssig keit Überpresskeramik (Metall) FINOVEST SPEED C + B @ 14\mod_154157520 9188_53.docx @ 64994 @ @ 1
• Pour toutes les indications 70 %*
Pos: 18 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Über presskeramik (Zirkon) (Folgeüberschrift) @ 14\mod_1541575400888_53.doc x @ 65010 @ @ 1
5.2.3 Céramique surpressée (zircone)
Pos: 19 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abmessung der Anmischflüssigkeit/Anl eitung Abmessen der Anmischflüssig keit Überpresskeramik (Zirkon) FINOVE ST SPEED C + B @ 14\mod_154157560 1298_53.docx @ 65042 @ @ 1
• Pour toutes les indications max. 40 %*
Pos: 20 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Krone n und Brückentechnik (Folgeüberschrift) @ 14\mod_1541575486992_53.docx @ 65026 @ @ 1
5.2.4 Couronnes et bridges
Pos: 21 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abmessung der Anmischflüssigkeit/Anl eitung Abmessen der Anmischflüssig keit Kronen und Brückentechnik FINOVEST SPEED C + B @ 14\mod_15415757 18826_53.docx @ 65058 @ @ 1
• Inlays/couronnes partielles en cire sans pres-
sion 35 %*
• Inlays/couronnes partielles en cire avec pres-
sion (4 bar) 40 %*
• Couronnes/bridges/éléments primaires en
métaux précieux en cire sans pression 45 %*
• Couronnes/bridges/éléments primaires en
métaux précieux en cire avec pression (4 bar)
50 %*
• Couronnes/bridges/éléments primaires en al-
liage céramique de métaux précieux en cire
sans pression 50 %*
• Couronnes/bridges/éléments primaires en al-
liage céramique de métaux précieux en cire
avec pression (4 bar) 60 %*
• Élément secondaire en métaux précieux
(cône/couronnes télescopiques ouvertes/entièrement télescopiques) de résine sans pression 45 à 75 %*
• Élément secondaire en métaux précieux
(cône/couronnes télescopiques ouvertes/entièrement télescopiques) en résine avec pression (4 bar) 50 à 80 %*
• Couronnes/bridges en alliages céramiques
de CoCr en cire sans pression 75 à 85 %*
• Couronnes/bridges en alliages céramiques
de CoCr en cire avec pression (4 bar) 80 à
90 %
• Couronnes/bridges en alliages céramiques
de NiCr en cire sans pression 70 à 75 %*
• Couronnes/bridges en alliages céramiques
de NiCr en cire avec pression (4 bar) 75 à
80 %
• Couronnes doubles exemptes de métaux
précieux (parties externes) en résine sans
pression 90 à 100 %*
Pos: 22 /Gebrauchsanweisungen/Allg emeine Module/Anleitung/*Richtwerte @ 14\mod_1541576019075_53.docx @ 65 074 @ @ 1
*Valeurs indicatives
Pos: 23 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 2. Ebene/Überschrift Ein betten mit Metall-Muffelringen (Folgeüb erschrift) @ 14\mod_1541576359210_53.d ocx @ 65090 @ @ 1
5.3 Mise en revêtement avec cylindres métalli-
ques
Pos: 24 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zu m Aus-, oder Einbetten/Anleitung Einbe tten mit Metall-Muffelringen FINOVEST SPEED C + B @ 14\mod_15415770099 91_53.docx @ 65106 @ @ 1
1 bande de garniture de cylindre pour les tailles
1 + 3.
2 bandes de garniture de cylindre pour les tailles
6 + 9, ainsi que pour les alliages exempts de
métaux précieux.
Les bandes doivent mesurer environ 0,5 cm de
plus que le pourtour du moufle. Appuyer les bandes légèrement humidifiées dans le cylindre de
telle manière qu’elles se recouvrent et affleurent
au bord supérieur du cylindre. Rabattre sur le
modelage et appuyer le bord inférieur du cylindre
dans le cône de coulée.
Pos: 25 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/Überschrift An mischen (Folgeüberschrift) @ 14\mod_ 1536300193861_53.docx @ 63368 @ @ 1
5.4 Mélange
Pos: 26 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zu m Anmischen/Anleitung Anmischen FIN OVEST SPEED C + B @ 14\mod_154 1577147387_53.docx @ 65122 @ @ 1
Doser précisément le liquide de mélange et le
verser dans un bol de mélange légèrement
humide. Un bol sec peut absorber 2 à 3 ml de
liquide.
Verser le contenu du sachet, mélanger soigneusement pendant env. 30 secondes, fermer le bol
de mélange et si possible, le placer sous vide
pendant encore 30 secondes. Mélanger mécaniquement sous vide pendant 60 secondes supplémentaires.
Laisser sous vide pendant 30 secondes supplémentaires sans malaxage.
Toutes les valeurs sont basées sur une vitesse
de malaxage de 350 tr/min. ! Des écarts peuvent
entraîner des résultats différents !
Pos: 27 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/Überschrift Ei nbetten (Folgeüberschrift) @ 0\mod_14213 24071677_53.docx @ 17201 @ @ 1
FINO GmbH · Mangelsfeld 18 · D-97708 Bad Bocklet · Tel. +49 97 08 90 94 20 · Fax +49 97 08 90 94 21
[email protected] · www.fino.com
5.5 Mise en revêtement
Pos: 28 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zu m Aus-, oder Einbetten/Anleitung Einbe tten FINOVEST SPEED C + B @ 14\ mod_1541577547436_53.docx @ 65138 @ @ 1
Régler le vibreur à la fréquence d’oscillation supérieure à un faible niveau d’intensité.
Recouvrir l’ensemble du modelage de revêtement. Arrêter le vibreur dès qu’il est recouvert.
Puis, remplir le moufle de revêtement jusqu’au
bord. Ne plus agiter suite au remplissage !
Démouler après env. 15 minutes en cas d’utilisation de moufle de revêtement sans cylindre.
Pour les moufles de pressée, un temps de repos
de 25 à 30 minutes doit être respecté suite au
remplissage jusqu’à la prise intégrale du revêtement. Toute déformation due au transport ou à
un démoulage trop précoce peut provoquer l’apparition de micro-fissures dans le revêtement
susceptibles de provoquer un éclatement des
moufles lors de la pressée.
Pos: 29 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 2. Ebene/Überschrift Abbin dezeit (Folgeüberschrift) @ 14\mod_1536 301202073_53.docx @ 63416 @ @ 1
5.6 Temps de prise
Pos: 30 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Kon ventionelles Aufheizverfahren (1. Überschrif t) @ 14\mod_1536301301648_53.doc x @ 63432 @ @ 1
5.6.1 Mise en température classique
Pos: 31 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abbindezeit/Anleitung Abbindezeit K onventionelles Aufheizverfahren FINOVES T SPEED C + B @ 14\mod_15415804 29762_53.docx @ 65154 @ @ 1
Temps de durcissement min. : 30 minutes
Pos: 32 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Schnell- Aufheizverfahren (Folgeüberschrift) @ 14\mod_1536301445753_53.docx @ 6 3448 @ @ 1
5.6.2 Mise en température rapide
Pos: 33 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abbindezeit/Anleitung Abbindezeit Sc hnell-Aufheizverfahren FINOVEST SPEED C + B @ 14\mod_1541580506924_53. docx @ 65170 @ @ 1
Pour une mise en température rapide, un temps
de durcissement de 20 min. suffit.
Pos: 34 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 2. Ebene/Überschrift Vor wärmen (Folgeüberschrift) @ 14\mod_15 36301897615_53.docx @ 63496 @ @ 1
5.7 Préchauffage
Pos: 35 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zu m Vorwärmen/Anleitung Vorwärmen FIN OVEST SPEED C + B @ 14\mod_15 41580554444_53.docx @ 65186 @ @ 1
Attention : le préchauffage engendre l’émission
de gaz de combustion nocifs pour la santé qui
doivent être réacheminés vers l’extérieur au
moyen d’une installation d’évacuation des fumées appropriée.
Pos: 36 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Kon ventionelles Vorwärmen (1. Überschrift) @ 14\mod_1541581293323_53.docx @ 6 5202 @ @ 1
5.7.1 Préchauffage conventionnel
Pos: 37 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abbindezeit/Anleitung Abbindezeit K onventionelles Vorwärmen FINOVEST S PEED C + B @ 14\mod_154158202094 1_53.docx @ 65234 @ @ 1
Température d’enfournement : température ambiante (ou 250 °C)*; étape de maintien : 250 °C
(avec 5 °C/min.)**; température finale : 250 °C
(avec 7 °C/min.)**; métaux précieux : 700 °C ;
alliages céramiques de métaux précieux :
850 °C ; alliages exempts de métaux précieux :
900 °C ; céramique pressée : max. 900 °C ; céramique surpressée : 850 °C ; palier : 30 à
60 min. (en fonction de la taille/du nombre de
moufles).
*Convient aux fours à commande convention-
*Convient aux fours à commande informatisée.
Pos: 38 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Schnell es Vorwärmen (Folgeüberschrift) @ 1 4\mod_1541581355816_53.docx @ 652 18 @ @ 1
5.7.2 Préchauffage rapide
Pos: 39 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abbindezeit/Anleitung Abbindezeit Sc hnelles Vorwärmen FINOVEST SPEED C + B @ 14\mod_1541582060095_53.d ocx @ 65250 @ @ 1
Dans le cadre de la procédure accélérée, le four
de préchauffage doit uniquement contenir la moitié du nombre normal de moufles. Température
d’enfournement : 900 °C.
Température finale :
Métaux précieux : 700 °C; alliages céramiques
de métaux précieux : 850 °C ; alliages exempts
de métaux précieux : 900 °C ; céramique pressée : max. 900 °C ; céramique surpressée :
850 °C ; palier : 30 à 60 min. (en fonction de la
taille/du nombre de moufles)
Dans le cadre de la surpressée de métaux précieux avec de la céramique, procéder à un préchauffage normal ou rapide des moufles, et uniquement à un préchauffage rapide pour les alliages de métaux non précieux.
Le palier final pour un moufle de 3 s’élève à
30 minutes. Le palier est prolongé de 10 minutes
pour chaque autre moufle de 3. Le palier diminue
de 10 minutes pour les moufles de 1 et est prolongé de 30 minutes pour les moufles de 6.
Attention : suite à la pose, ne pas ouvrir le four
au cours des 15 premières minutes, il existe un
risque de brûlure impliqué par l’éventuelle formation de jets de flammes.
Afin d’éviter toute chute de la température, ne poser aucun autre moufle au cours des 15 premières minutes.
Pos: 40 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 2. Ebene/Überschrift Ausbett en (Folgeüberschrift) @ 14\mod_1536 302617501_53.docx @ 63584 @ @ 1
5.8 Démoulage
Pos: 41 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zu m Aus-, oder Einbetten/Anleitung Ausb etten FINOVEST SPEED C + B @ 14\m od_1541583522039_53.docx @ 65282 @ @ 1
Après la pressée, laisser le moufle refroidir à l’air
à température ambiante.
Ne jamais refroidir le moufle avec de l’eau froide.
Afin de prévenir toute génération de poussières
lors du démoulage, plonger le moufle entièrement refroidie dans de l’eau après la coulée
jusqu’à ce qu’il soit entièrement humidifié.
Pos: 43 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift Lageru ng (Folgeüberschrift) @ 0\mod_14074 82805973_53.docx @ 2060 @ @ 1
6. Stockage
Pos: 44 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Vor Frost schütze n. @ 8\mod_1471007774691_53.doc x @ 38569 @ @ 1
Protéger du gel.
Pos: 46 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift Ph ysikalische Daten (Folgeüberschrift) @ 0\ mod_1407492442520_53.docx @ 2111 @ @ 1
nelle.
7. Données techniques
Pos: 47 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Physikalisch e Daten/Physikalische Daten FINOVEST SPEED C + B @ 14\mod_1541583 740250_53.docx @ 65298 @ @ 1
Rapport de mélange 160 g : 40 ml ; température
de manipulation 20 °C ; temps de manipulation
4 à 5 min.* ; début de prise 10 min.* ; expansion
de prise env. 1,2 à 2,5 %* ; expansion thermique
env. 0,8 à 0,9 %* ; expansion totale env. 1,7 à
2,2 %* ; résistance à la pression (après 2h) env.
4,2 à 5,1 N/mm²*.
*En fonction de la concentration de liquide et de
la température de traitement
Ce produit a été fabriqué selon la norme EN ISO
15192 et satisfait l’ensemble de ses exigences.
Pos: 48.2 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift Li eferformen (Folgeüberschrift) @ 0\mod_1 407492521145_53.docx @ 2133 @ @ 1
8. Conditionnement
Pos: 48.3 /Gebrauchsanweisungen/Allg emeine Module/Lieferform/Lieferumfang i m Gebinde @ 16\mod_15828761485 75_53.docx @ 72762 @ @ 1
Les unités de conditionnement des masses de
revêtement sont :
Pos: 48.4 /Gebrauchsanweisungen/Allg emeine Module/Auflistungen zu Anwen dungen/Lieferumfang des Produkts und der Autonome-Beilage @ 16\mod_1580 127602880_53.docx @ 72522 @ @ 1
• revêtement poudre / liquide de mélange
• Mode d'emploi
Pos: 48.5 /Gebrauchsanweisungen/Allg emeine Module/Lieferform/Lieferumfang j edes einzelnen Produktes @ 9\mod_1 473431270847_53.docx @ 45885 @ @ 1
La livraison de chaque produit comprend :
Pos: 49 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Lieferform en/Lieferformen FINOVEST SPEED C+B @ 14\mod_1541584305324_53.docx @ 65314 @ @ 1
Revêtement FINOVEST SPEED C+B
Liquide de mélange FINOVEST SPEED LI-
QUID
Paquet-essai FINOVEST SPEED C+B
Pos: 50 /Produktbilder aus Fremddatei /Produkt ist in der Abbildung dargestellt @ 15\mod_1556547782674_53.doc x @ 68142 @ @ 1
Les revêtement poudre / liquide de mélange sont
représentés dans l’illustration :
Pos: 51 /Produktbilder aus Fremddatei /Einbettmassen/Abb. zu FINOVEST C+B Einbettmasse und Anmischflüssigkeit @ 17\mod_1706263505722_0.docx @ 82340 @ @ 1
Pos: 52 /Gebrauchsanweisungen/Allg emeine Module/Lieferform/Lieferform ohne Zubehör @ 4\mod_1448898140077 _53.docx @ 27465 @ @ 1
Les masses de revêtement sont fournies sans
accessoire.
Pos: 53.2 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift G ewährleistung (Folgeüberschrift) @ 0\m od_1407492553499_53.docx @ 2144 @ @ 1
9. Prestation de garantie
Pos: 53.3 /Gebrauchsanweisungen/Allg emeine Module/Gewährleistung/Ge währleistung alle Gebrauchsanweisungen @ 0\mod_1407482460335_53.docx @ 2025 @ @ 1
Nos recommandations d’application technique
reposent sur nos propres expériences et nos essais, elles sont uniquement à titre indicatif. Il incombe à l’utilisateur compétent d’examiner les
produits que nous livrons en vue de leur aptitude
aux procédés et buts poursuivis.
Nos produits sont continuellement perfectionnés.
C’est pourquoi nous nous réservons le droit d’en
modifier la construction et la composition. Nous
vous garantissons, naturellement, la qualité irréprochable de nos produits.
Pos: 53.4 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene der Geräte/Ü berschrift Haftungsausschluss (Folgeübersc hrift) @ 10\mod_1487604370728_5 3.docx @ 49796 @ @ 1
10. Clause de non-responsabilité
Pos: 53.5 /Gebrauchsanweisungen/Allg emeine Module/Gewährleistung/Rechtes vorbehalt der Dokumentationen @ 4\m od_1451298949107_53.docx @ 2822 1 @ @ 1
Tous droits réservés. Sans le consentement écrit
et préalable de FINO GmbH, le présent
document ne saurait être dupliqué, transmis,
transféré, diffusé, modifié, compilé ni traduit dans
une autre langue, que cela soit sous forme graphique, électronique, mécanique, y compris par
le biais de photocopies, d’enregistrements, de
sauvegarde et de traitement d’informations sur
divers systèmes. Les copies du logiciel système
sont interdites.
Pos: 53.7 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift E ntsorgung (Folgeüberschrift) @ 0\mod_1 407492634370_53.docx @ 2155 @ @ 1
11. Élimination
Pos: 53.8 /Gebrauchsanweisungen/Allg emeine Module/GHS Gefahrenhinweis e/P-Sätze/P 500-Reihe: Entsorgung/P501 @ 1\mod_1424958171474_53.docx @ 19442 @ @ 1
P501 Éliminer le contenu / récipient conformément la réglementation locale / régionale / nationale / internationale.
Pos: 53.10 /Gebrauchsanweisungen/Allg emeine Module/Entsorgung/Überschrift EAK-Abfallschlüssel Produkt (1. Überschrif t) @ 14\mod_1539244787612_53.d ocx @ 64164 @ @ 1
11.1 Code des déchets (EWC) produit
Pos: 54 /Gebrauchsanweisungen/Allg emeine Module/Entsorgung/Abfallschlüssel /Entsorgung EAK Abfallschlüssel 160 303 @ 13\mod_1513174439003_53.doc x @ 60100 @ @ 1
160303 DÉCHETS NON DÉCRITS AILLEURS
SUR LA LISTE; loupés de fabrication et produits
non utilisés; déchets d'origine minérale
contenant des substances dangereuses; déchet
dangereux.
Pos: 55.2 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift S ymbolerläuterung (Folgeüberschrift) @ 17 \mod_1605699270380_53.docx @ 74 706 @ @ 1
12. Explication des symboles
Pos: 55.3 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/(1. Überschrift)/Ü berschrift Herstellung (1. Überschrift) @ 17\mod_1613372827487_53.docx @ 75476 @ @ 1
12.1 Fabrication
Pos: 55.4 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Herstellung Arti kelnummer @ 17\mod_161348636919 4_53.docx @ 75606 @ @ 1
Pos: 55.5 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Herstellung Ch argencode @ 12\mod_15015962114 59_53.docx @ 55828 @ @ 1
Pos: 55.6 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Herstellung Halt barkeit @ 12\mod_1501594524764_5 3.docx @ 55811 @ @ 1
Pos: 55.7 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Herstellung Uns teril @ 12\mod_1501581436533_53.d ocx @ 55694 @ @ 1
Pos: 55.8 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Verpackung Ei nheit in der Verpackung @ 9\mod_148 5528339067_53.docx @ 49229 @ @ 1
Pos: 55.9 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Herstellung Herst eller @ 17\mod_1605766566372_5 3.docx @ 74726 @ @ 1
Pos: 55.10 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GA s/Überschriften 2. Ebene/Überschrift Anwendung (Folgeüberschrift) @ 1\mod _1424958889625_53.docx @ 19514 @ @ 1
Pos: 55.11 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Anwendung Warnhinweise @ 8\mod_14709236957 02_53.docx @ 38220 @ @ 1
Numéros d'articles
Numéro de lot
Durée de conservation
non stérile
Unité dans le paquet
Producteur
12.2 Utilisation
association avec les mots d’avertissement PRUDENCE, AVERTISSEMENT
ou DANGER du risque de blessures sérieuses
219497
Page 4
02/24
, Rev.-Nr.:
5,5
Notes
À lire attentivement avant toute utili-
SPA Instrucciones de uso
Pos: 55.12 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Anwendung Hin weis @ 4\mod_1450366944605_53.d ocx @ 27811 @ @ 1
Pos: 55.13 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Anwendung Wichtige Informationen @ 14\mod_15 39338375366_53.docx @ 64452 @ @ 1
Pos: 55.14 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Verwendung vor Gebrauch sorgfältig lesen Aufbe wahren zum Nachschlagen @ 11\mod_14 88533361869_53.docx @ 52611 @ @ 1
Pos: 55.15 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Verwendung Ni cht wiederverwenden @ 12\mod_15 01583366138_53.docx @ 55734 @ @ 1
Pos: 55.16 /Gebrauchsanweisungen/Allg emeine Module/GHS Gefahrenhinweise /P-Sätze/P 400-Reihe: Aufbewahrung/Üb erschrift Lagerung (Folgeüberschrift) @ 17\mod_1613375784827_53.doc x @ 75492 @ @ 1
Pos: 55.17 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Lagerung Te mperaturbegrenzung @ 12\mod_15015 92399650_53.docx @ 55794 @ @ 1
Pos: 55.18 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Lagerung Vo n Sonnenlicht schützen @ 12\mod_150 1585386087_53.docx @ 55751 @ @ 1
Pos: 55.19 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Lagerung Vor N ässe schützen @ 12\mod_15015822 56023_53.docx @ 55711 @ @ 1
Pos: 55.20 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Lagerung aufr echt lagern @ 17\mod_160518567898 1_53.docx @ 74584 @ @ 1
Pos: 55.21 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Lagerung Vorsic ht zerbrechlich @ 17\mod_16051850 45934_53.docx @ 74568 @ @ 1
=== Ende der Liste f�r Textmarke Inh alt ===
Importantes informations
sation
À conserver comme référence
Ne pas réutiliser
12.3 Stockage
Limite de température
Tenir éloigné de la lumière du soleil
Protéger de l’humidité
haut - stocker debout
Prudemment fragiles
FINO GmbH · Mangelsfeld 18 · D-97708 Bad Bocklet · Tel. +49 97 08 90 94 20 · Fax +49 97 08 90 94 21
[email protected] · www.fino.com
Los grupos objetivo de las mezcla de rvestimiento son pacientes a los que se les realiza en
FINOVEST SPEED C+B
revestimiento polvo/líquido de
mezcla
40125/40129/40126P
Pos: 1.1 /Gebrauchsanweisungen/Allge meine Module/Anwendungsbereiche/Bitt e das gesamte Dokument durchlesen. @ 6\mod_1462343396919_80.docx @ 3 2582 @ @ 1
Lea el documento completo antes de utilizar
las mezcla de rvestimiento.
Pos: 1.3 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/(1. Überschrift)/Üb erschrift Zweckbestimmung (1. Übersc hrift) @ 12\mod_1501655442429_80. docx @ 55865 @ @ 1
1. Finalidad prevista
Pos: 2 /Gebrauchsanweisungen/Material-Pr odukte/Einbettmassen/Zweckbesti mmung/Zweckbestimmung FINOVEST S PEED C + B @ 14\mod_154157173708 2_80.docx @ 64863 @ @ 1
Masa de revestimiento de precisión unida con
fosfato y sin grafito para la técnica de coronas y
puentes. Calentamiento convencional y rápido.
Pos: 4 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Üb erschriften 1. Ebene/Überschrift Indikati on (Folgeüberschrift) @ 13\mod_1513 173085703_80.docx @ 60013 @ @ 1
2. Indicación
Pos: 5 /Gebrauchsanweisungen/Material-Pr odukte/Einbettmassen/(Kontra-)Indi kation/Indikation FINOVEST SPEED C + B @ 14\mod_1541572148788_80.doc x @ 64895 @ @ 1
Masa de revestimiento dental de colado para todas las aleaciones de metales nobles y no nobles
y para cerámica de prensado y sobreprensado.
Pos: 6.2 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/(1. Überschrift)/Üb erschrift Kontraindikation (1. Überschrif t) @ 13\mod_1513173238255_80.doc x @ 60030 @ @ 1
2.1 Contraindicación
Pos: 6.3 /Gebrauchsanweisungen/Allge meine Module/Sonstige Hinweise/Nicht b ekannt. @ 1\mod_1424958736293_8 0.docx @ 19491 @ @ 1
No se conocen.
Pos: 6.4 /Gebrauchsanweisungen/Allge meine Module/(Kontra-)Indikation/Kontrai ndikation Allergische Reaktion auf Best adteile können nicht ausgeschlossen werden. @ 6\mod_1463484213831_80. docx @ 33093 @ @ 1
En caso de reacciones alérgicas a componentes
del producto, no se puede excluir a las personas
sensibles.
Pos: 6.6 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift An wendungsbereiche (Folgeüberschrift) @ 7 \mod_1470832915990_80.docx @ 37 748 @ @ 1
3. Ámbito de aplicación
Pos: 6.7 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/(1. Überschrift)/Üb erschrift Allgemein (1. Überschrift) @ 7\mod_1469523176539_80.docx @ 3 6812 @ @ 1
3.1 General
Pos: 6.8 /Gebrauchsanweisungen/Allge meine Module/Anwendungsbereiche/N ur zur bestimmungsgemäßen Verarbeitu ng in der Zahntechnik. @ 14\mod_15415 71978648_80.docx @ 64879 @ @ 1
Procesamiento únicamente conforme al uso previsto en el tecnología odontológico.
Pos: 6.9 /Gebrauchsanweisungen/Allge meine Module/Auflistungen zu Anwend ungen/Verwendung bei Garantie- und Haf tungsansprüche @ 4\mod_1450443 247327_80.docx @ 28039 @ @ 1
• ¡En caso de un uso inadecuado se anularán
todos los derechos de garantía y responsabilidad!
Pos: 6.10 /Gebrauchsanweisungen/Allg emeine Module/Auflistungen zu Anwen dungen/Haltbarkeit zu Verbrauchsmat erial @ 4\mod_1450359048344_80.docx @ 27655 @ @ 1
• Vida útil: por lo general, el material debe con-
sumirse en un breve espacio de tiempo una
vez abierto, y como máximo en unos cuantos
meses.
Pos: 6.11 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/Überschrift (Folg eüberschrift) Zielgruppe @ 1\mod_1 424958584489_80.docx @ 19467 @ @ 1
3.2 Grupo destinatario
Pos: 6.12 /Gebrauchsanweisungen/Allg emeine Module/Anwendungsbereiche/A nwenderzielgruppen der Produkte @ 1 6\mod_1579254126495_80.docx @ 721 35 @ @ 1
Los grupos objetivo de usuarios de las mezcla de
rvestimiento son:
Pos: 6.13 /Gebrauchsanweisungen/Allg emeine Module/Auflistungen zu Anwen dungen/Dental - Anwenderzielgruppen @ 16\mod_1580127416136_80.docx @ 72503 @ @ 1
• Dentistas
• Protésicos dentales
Pos: 6.14 /Gebrauchsanweisungen/Allg emeine Module/Anwendungsbereiche/P atientenzielgruppe zur Dentalbehandlu ng unterziehen @ 15\mod_1558527606 086_80.docx @ 68725 @ @ 1
el contexto de un tratamiento dental.
Pos: 6.15 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/Überschrift Rei nigung (Folgeüberschrift) @ 4\mod_145 0359670290_80.docx @ 27679 @ @ 1
3.3 Limpieza
Pos: 6.16 /Gebrauchsanweisungen/Allg emeine Module/Wartung und Pflege/Reinig ung zum einmaligen Gebrauch. @ 4\ mod_1451300566589_80.docx @ 28 288 @ @ 1
Las mezcla de rvestimiento son productos de un
solo uso. No es necesario limpiarlas.
Pos: 6.17 /Gebrauchsanweisungen/Allg emeine Module/Wartung und Pflege/Desi nfektion nicht vorgesehen. @ 16\mod _1583333022148_80.docx @ 72941 @ @ 1
Las mezcla de rvestimiento no están previstas
para la desinfección.
Pos: 6.19 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift G efahrenhinweise (Folgeüberschrift) @ 0\m od_1407482558169_80.docx @ 2039 @ @ 1
4. Indicaciones sobre los peligros
Pos: 6.20 /Gebrauchsanweisungen/Allg emeine Module/Gewährleistung/Bedingu ng zur Benutzung nach nationalen ges etzlichen Bestimmungen @ 16\mod_15 80205438531_80.docx @ 72585 @ @ 1
Durante el uso deben observarse las disposiciones legales nacionales, en particular:
Pos: 6.21 /Gebrauchsanweisungen/Allg emeine Module/Auflistungen zu Anwen dungen/Verpflichtung des Anwenders z um Arbeitsschutz @ 16\mod_1583828 469568_80.docx @ 73059 @ @ 1
• las disposiciones vigentes de seguridad y
salud laboral
• las medidas vigentes de prevención de acci-
dentes
Pos: 7 /Gebrauchsanweisungen/Allge meine Module/Sonstige Hinweise/Keine besonders zu erwähnenden Gefahren. @ 1\mod_1424964153125_80.docx @ 1 9705 @ @ 1
Sin riesgos de especial mención.
Pos: 9 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Üb erschriften 1. Ebene/Überschrift Anl eitung (Folgeüberschrift) @ 0\mod_140748 2739127_80.docx @ 2050 @ @ 1
5. Instrucciones
Pos: 10 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/(1. Überschrift)/Ü berschrift Vorbereitung (1. Überschrift) @ 1\mod_1424958829160_80.docx @ 19503 @ @ 1
5.1 Preparación
Pos: 11 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Vorbereitung/Anleitung Vorbereitung FIN OVEST SPEED C + B @ 14\mod_ 1541572449350_80.docx @ 64927 @ @ 1
Comprobar si el vaso de mezcla, la espátula o el
agitador tienen restos de la masa de revestimiento u otros residuos y, dado el caso, limpiarlos o sustituirlos.
Comprobar también si el molde para mufla tiene
restos u otros residuos.
Verificar de nuevo la altura, la posición, la colocación de los bebederos etc. del modelado en
cera. Debe quedar una distancia de como
mínimo 5 mm respecto al margen y al borde superior de la mufla.
Si se utilizan separadores de cera, en el modelo
no debe haber restos de líquidos.
Las modelaciones de resina se deben cubrir con
una fina capa de cera.
Pos: 12 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 2. Ebene/Überschrift Abm essen der Anmischflüssigkeit (Folgeübersc hrift) @ 14\mod_1536299049477_80. docx @ 63275 @ @ 1
5.2 Medición del líquido de mezcla
Pos: 13 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abmessung der Anmischflüssigkeit/Anl eitung Abmessen der Anmischflüssig keit FINOCERAM PRESS Einbettmasse 1 /4 und FINOVEST+SPEED C + B @ 1 4\mod_1536299110740_80.docx @ 6 3301 @ @ 1
La expansión de la masa de revestimiento se puede modificar mediante la concentración del
líquido de mezcla.
Cuanto mayor es la concentración de líquido,
mayor es la expansión total de la masa de revestimiento.
Pos: 14 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Press keramik (Schicht- und Maltechnik) (1. Ü berschrift) @ 14\mod_1541573089759 _80.docx @ 64943 @ @ 1
5.2.1 Cerámica prensada (técnica de estratificación y de maquillaje)
Pos: 15 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abmessung der Anmischflüssigkeit/Anl eitung Abmessen der Anmischflüssig keit Presskeramik (Schicht- und Maltec hnik) FINOVEST SPEED C +B @ 14\mod_ 1541573666371_80.docx @ 64959 @ @ 1
• Inlay de dos caras 60-70 %*
• Inlay MOD 70-80 %*
• Coronas, carillas, puentes 75-85 %*
Pos: 16 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Über presskeramik (Metall) (Folgeüberschrift) @ 14\mod_1541574604028_80.doc x @ 64975 @ @ 1
5.2.2 Cerámica sobreprensada (metal)
Pos: 17 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abmessung der Anmischflüssigkeit/Anl eitung Abmessen der Anmischflüssig keit Überpresskeramik (Metall) FINOVEST SPEED C + B @ 14\mod_154157520 9188_80.docx @ 64991 @ @ 1
• Para todas las indicaciones 70 %*
Pos: 18 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Über presskeramik (Zirkon) (Folgeüberschrift) @ 14\mod_1541575400888_80.doc x @ 65007 @ @ 1
5.2.3 Cerámica sobreprensada (circonio)
Pos: 19 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abmessung der Anmischflüssigkeit/Anl eitung Abmessen der Anmischflüssig keit Überpresskeramik (Zirkon) FINOVE ST SPEED C + B @ 14\mod_154157560 1298_80.docx @ 65039 @ @ 1
• Para todas las indicaciones máx. 40 %*
Pos: 20 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Krone n und Brückentechnik (Folgeüberschrift) @ 14\mod_1541575486992_80.docx @ 65023 @ @ 1
5.2.4 Técnica de coronas y puentes
Pos: 21 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abmessung der Anmischflüssigkeit/Anl eitung Abmessen der Anmischflüssig keit Kronen und Brückentechnik FINOVEST SPEED C + B @ 14\mod_15415757 18826_80.docx @ 65055 @ @ 1
• Inlays/coronas parciales de cera sin presión
35 %*
• Inlays/coronas parciales de cera con presión
(4 bar) 40 %*
• Coronas/puentes/componentes primarios en
metales nobles de cera sin presión 45 %*
• Coronas/puentes/componentes primarios en
metales nobles de cera con presión (4 bar)
50 %*
• Coronas/puentes/componentes primarios en
aleaciones metalocerámicas de cera sin presión 50 %*
• Coronas/puentes/componentes primarios en
aleaciones metalocerámicas de cera con presión (4 bar) 60 %*
• Pilar de metal noble (coronas cónicas/con
anillo/telescópicas) de resina sin presión
45-75 %*
• Pilar de metal noble (coronas cónicas/con
anillo/telescópicas) de resina con presión
(4 bar) 50-80 %*
• Coronas/puentes en aleaciones metalo-
cerámicas de CoCr de cera sin presión
75-85 %*
• Coronas/puentes en aleaciones metalo-
cerámicas de CoCr de cera con presión
(4 bar) 80-90 %*
• Coronas/puentes en aleaciones metalo-
cerámicas de NiCr de cera sin presión
70-75 %*
• Coronas/puentes en aleaciones metalo-
cerámicas de NiCr de cera con presión (4 bar)
75-80 %*
219497
• Coronas dobles sin metales nobles (compo-
nentes exteriores) de resina sin presión 90100 %*
Pos: 22 /Gebrauchsanweisungen/Allg emeine Module/Anleitung/*Richtwerte @ 14\mod_1541576019075_80.docx @ 65 071 @ @ 1
*Valores indicativos
Pos: 23 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 2. Ebene/Überschrift Ein betten mit Metall-Muffelringen (Folgeüb erschrift) @ 14\mod_1541576359210_80.d ocx @ 65087 @ @ 1
5.3 Revestimiento con cilindros metálicos
Pos: 24 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zu m Aus-, oder Einbetten/Anleitung Einbe tten mit Metall-Muffelringen FINOVEST SPEED C + B @ 14\mod_15415770099 91_80.docx @ 65103 @ @ 1
1 tira de fieltro para mufla para los tamaños de
mufla 1 + 3.
2 tiras de fieltro para mufla para los tamaños de
mufla 6 + 9, y para aleaciones sin metales nobles.
Las tiras deben ser aprox. ½ cm más largas que
el diámetro de la mufla. Presionar las tiras ligeramente humedecidas en el cilindro de modo que
se solapen y coincidan con el borde superior del
cilindro. Cubrir con ellas la modelación y presionar el borde inferior del cilindro en el modelador
del molde de fundición.
Pos: 25 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/Überschrift An mischen (Folgeüberschrift) @ 14\mod_ 1536300193861_80.docx @ 63365 @ @ 1
5.4 Mezcla
Pos: 26 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zu m Anmischen/Anleitung Anmischen FIN OVEST SPEED C + B @ 14\mod_154 1577147387_80.docx @ 65119 @ @ 1
Dosificar de manera exacta el líquido de mezcla
y verterlo en un vaso de mezcla ligeramente
humedecido. Los vasos secos pueden retener
entre 2 y 3 ml del líquido.
Añadir el contenido de la bolsa, premezclar minuciosamente durante aprox. 30 segundos, cerrar el vaso de mezcla y, si es posible, mantenerlo
bajo vacío durante 30 segundos más. Mezclar
automáticamente durante 60 segundos más bajo
vacío.
Mantener otros 30 segundos más al vacío sin
mezclar.
¡Todos los valores están ajustados a la velocidad
de mezcla de 350 r.p.m.! ¡Las desviaciones pueden dar resultados diferentes!
Pos: 27 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/Überschrift Ei nbetten (Folgeüberschrift) @ 0\mod_14213 24071677_80.docx @ 17202 @ @ 1
5.5 Revestimiento
Pos: 28 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zu m Aus-, oder Einbetten/Anleitung Einbe tten FINOVEST SPEED C + B @ 14\ mod_1541577547436_80.docx @ 65135 @ @ 1
Ajustar el vibrador a alta frecuencia de vibración
e intensidad baja.
Cubrir toda la modelación con masa de revestimiento. Apagar el vibrador tan pronto como la
modelación esté cubierta. A continuación llenar
la mufla con la masa de revestimiento hasta el
borde. ¡Después del llenado no someterla a más
vibraciones!
Page 5
02/24
, Rev.-Nr.:
5,5
25 x 160 g
40125
1000 ml
40129
5 x 160 g + 250 ml
40126P
Símbolo general de precaución que,
Notas
Leer detenidamente antes del uso
Si el revestimiento es sin anillo, desmoldar la
mufla transcurridos aprox. 15 minutos.
En el caso de las muflas prensadas, después del
llenado se debe esperar entre 25-30 minutos
hasta el fraguado completo de la masa de revestimiento. Las deformaciones, p. ej. por el transporte o por un desmoldado prematuro, pueden
provocar microgrietas en la masa de revestimiento que pueden causar la rotura de la mufla
durante el prensado.
Pos: 29 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 2. Ebene/Überschrift Abbin dezeit (Folgeüberschrift) @ 14\mod_1536 301202073_80.docx @ 63413 @ @ 1
5.6 Tiempo de fraguado
Pos: 30 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Kon ventionelles Aufheizverfahren (1. Überschrif t) @ 14\mod_1536301301648_80.doc x @ 63429 @ @ 1
5.6.1 Procedimiento de calentamiento convenci-
onal
Pos: 31 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abbindezeit/Anleitung Abbindezeit K onventionelles Aufheizverfahren FINOVES T SPEED C + B @ 14\mod_15415804 29762_80.docx @ 65151 @ @ 1
Tiempo de endurecimiento mín.: 30 minutos
Pos: 32 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Schnell- Aufheizverfahren (Folgeüberschrift) @ 14\mod_1536301445753_80.docx @ 6 3445 @ @ 1
5.6.2 Procedimiento de calentamiento rápido
Pos: 33 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abbindezeit/Anleitung Abbindezeit Sc hnell-Aufheizverfahren FINOVEST SPEED C + B @ 14\mod_1541580506924_80. docx @ 65167 @ @ 1
En el procedimiento de calentamiento rápido es
suficiente un tiempo de endurecimiento de 20 minutos.
Pos: 34 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 2. Ebene/Überschrift Vor wärmen (Folgeüberschrift) @ 14\mod_15 36301897615_80.docx @ 63493 @ @ 1
5.7 Precalentamiento
Pos: 35 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zu m Vorwärmen/Anleitung Vorwärmen FIN OVEST SPEED C + B @ 14\mod_15 41580554444_80.docx @ 65183 @ @ 1
Atención: Los gases de combustión que se generan durante el precalentamiento son nocivos
para la salud y se deben expulsar al exterior a
través de un evacuador de humos adecuado.
Pos: 36 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Kon ventionelles Vorwärmen (1. Überschrift) @ 14\mod_1541581293323_80.docx @ 6 5199 @ @ 1
5.7.1 Precalentamiento convencional
Pos: 37 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abbindezeit/Anleitung Abbindezeit K onventionelles Vorwärmen FINOVEST S PEED C + B @ 14\mod_154158202094 1_80.docx @ 65231 @ @ 1
Temperatura de introducción: temperatura
ambiental (o 250 °C)*; nivel de mantenimiento:
250 °C (con 5 °C/min.)**; temperatura final:
250 °C (con 7 °C/min.)**; metal noble: 700 °C;
aleaciones de metales nobles: 850 °C;
aleaciones de metales no preciosos: 900 °C;
cerámica de prensado: máx. 900 °C; cerámica
sobre prensada: 850 °C; tiempo de
mantenimiento: 30-60 min. (según el tamaño/el
número de las muflas)
*Válido para hornos con control convencional.
*Válidos para hornos con control por ordenador.
Pos: 38 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Schnell es Vorwärmen (Folgeüberschrift) @ 1 4\mod_1541581355816_80.docx @ 652 15 @ @ 1
5.7.2 Precalentamiento rápido
Pos: 39 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abbindezeit/Anleitung Abbindezeit Sc hnelles Vorwärmen FINOVEST SPEED C + B @ 14\mod_1541582060095_80.d ocx @ 65247 @ @ 1
En el procedimiento rápido (speed), en el horno
de precalentado solo se debe colocar la mitad del
número habitual de muflas. Temperatura de introducción: 900 °C.
Temperatura final:
Metal noble: 700 °C; aleaciones de metales
nobles: 850 °C; aleaciones de metales no
preciosos: 900 °C; cerámica de prensado: máx.
900 °C; cerámica sobreprensada: 850 °C;
tiempo de mantenimiento: 30-60 min. (según el
tamaño/el número de las muflas)
En el sobreprensado de metales nobles con
cerámica, precalentar las muflas de manera
normal o rápida, y en las aleaciones de metales
no nobles el precalentado solo debe ser rápido.
El tiempo de mantenimiento final para una mufla
de 3 es de 30 minutos. Para cada mufla de
3 adicional el tiempo de mantenimiento se
incrementa en 10 minutos. En la mufla de 1, el
tiempo de mantenimiento se reduce 10 minutos
y en una mufla de 6 se prolonga en 30 minutos.
Atención: Después de introducir las muflas, el
horno no se debe abrir en los siguientes
15 minutos. Existe peligro de quemaduras por la
posible formación de llamaradas.
Para evitar una bajada brusca de la temperatura,
en los primeros 15 minutos tampoco se deben
introducir más muflas.
Pos: 40 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 2. Ebene/Überschrift Ausbett en (Folgeüberschrift) @ 14\mod_1536 302617501_80.docx @ 63581 @ @ 1
5.8 Desenmuflado
Pos: 41 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zu m Aus-, oder Einbetten/Anleitung Ausb etten FINOVEST SPEED C + B @ 14\m od_1541583522039_80.docx @ 65279 @ @ 1
Después del prensado dejar que la mufla se enfríe al aire hasta alcanzar la temperatura ambiente.
En ningún caso enfriar la mufla con agua fría.
Para evitar el polvo durante el desmuflado sumergir en agua la mufla totalmente enfriada después del colado hasta que esté totalmente
húmeda.
Pos: 43 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift Lageru ng (Folgeüberschrift) @ 0\mod_14074 82805973_80.docx @ 2061 @ @ 1
6. Almacenamiento
Pos: 44 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Vor Frost schütze n. @ 8\mod_1471007774691_80.doc x @ 38570 @ @ 1
Proteger contra las heladas.
Pos: 46 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift Ph ysikalische Daten (Folgeüberschrift) @ 0\ mod_1407492442520_80.docx @ 2112 @ @ 1
7. Datos físicos
Pos: 47 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Physikalisch e Daten/Physikalische Daten FINOVEST SPEED C + B @ 14\mod_1541583 740250_80.docx @ 65295 @ @ 1
Proporción de la mezcla 160 g : 40 ml; temperatura de manipulación 20 °C; tiempo de manipulación 4-5 min.*; inicio del fraguado 10 min.*; expansión de fraguado aprox. 1,2-2,5 %*; expansión térmica aprox. 0,8-0,9 %*; expansión total aprox. 1,7-2,2 %*; resistencia a la compresión
(después de 2 h) aprox. 4,2-5,1 N/mm²*.
*según la concentración del líquido y la temperatura de procesamiento
Este producto se ha fabricado conforme a DIN
EN ISO 15912 y cumple con todos los requisitos
en todos los aspectos.
Pos: 48.2 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift Li eferformen (Folgeüberschrift) @ 0\mod_1 407492521145_80.docx @ 2134 @ @ 1
8. Formas de suministro
Pos: 48.3 /Gebrauchsanweisungen/Allg emeine Module/Lieferform/Lieferumfang i m Gebinde @ 16\mod_15828761485 75_80.docx @ 72759 @ @ 1
Los tamaños de caja de las mezcla de rvestimiento son:
Pos: 48.4 /Gebrauchsanweisungen/Allg emeine Module/Auflistungen zu Anwen dungen/Lieferumfang des Produkts und der Autonome-Beilage @ 16\mod_1580 127602880_80.docx @ 72519 @ @ 1
• revestimiento polvo/líquido de mezcla
• Instrucciones de uso
Pos: 48.5 /Gebrauchsanweisungen/Allg emeine Module/Lieferform/Lieferumfang j edes einzelnen Produktes @ 9\mod_1 473431270847_80.docx @ 45886 @ @ 1
El volumen de la entrega de cada producto incluye:
Pos: 49 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Lieferform en/Lieferformen FINOVEST SPEED C+B @ 14\mod_1541584305324_80.docx @ 65311 @ @ 1
Masa de revestimiento FINOVEST SPEED
C+B
Líquido de mezcla FINOVEST SPEED LIQUID
Paquete de muestra FINOVEST SPEED
C+B
Pos: 50 /Produktbilder aus Fremddatei /Produkt ist in der Abbildung dargestellt @ 15\mod_1556547782674_80.doc x @ 68139 @ @ 1
El revestimiento polvo/líquido de mezcla aparece
representado en la imagen:
Pos: 51 /Produktbilder aus Fremddatei /Einbettmassen/Abb. zu FINOVEST C+B Einbettmasse und Anmischflüssigkeit @ 17\mod_1706263505722_0.docx @ 82337 @ @ 1
Pos: 52 /Gebrauchsanweisungen/Allg emeine Module/Lieferform/Lieferform ohne Zubehör @ 4\mod_1448898140077 _80.docx @ 27466 @ @ 1
Las mezcla de rvestimiento se entregan sin accesorios.
Pos: 53.2 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift G ewährleistung (Folgeüberschrift) @ 0\m od_1407492553499_80.docx @ 2145 @ @ 1
9. Garantía
Pos: 53.3 /Gebrauchsanweisungen/Allg emeine Module/Gewährleistung/Ge währleistung alle Gebrauchsanweisungen @ 0\mod_1407482460335_80.docx @ 2026 @ @ 1
Estos consejos de uso técnico se basan en nuestra larga experiencia y experimentos. Representan únicamente valores que sirven para
orientar al usuario. El usuario, acorde con su conocimiento específico de la materia, debe comprobar si los productos que le hemos suministrado son apropiados para el procedimiento y los
fines intencionados. Nuestros productos están
sometidos a un proceso continuo de investigación y desarrollo, por lo cual nos reservamos
el derecho de hacer cambios en su construcción.
Por supuesto, garantizamos una impecable calidad de nuestros productos.
Pos: 53.4 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene der Geräte/Ü berschrift Haftungsausschluss (Folgeübersc hrift) @ 10\mod_1487604370728_8 0.docx @ 49797 @ @ 1
10. Exención de responsabilidad:
Pos: 53.5 /Gebrauchsanweisungen/Allg emeine Module/Gewährleistung/Rechtes vorbehalt der Dokumentationen @ 4\m od_1451298949107_80.docx @ 2822 2 @ @ 1
Quedan reservados todos los derechos. Este
documento no se debe reproducir, transferir,
transmitir, distribuir, modificar, resumir ni traducir
a otro idioma, ya sea de manera gráfica,
electrónica o mecánica, incluyendo en forma de
fotocopias, grabaciones, almacenamiento y tratamiento de información, sin la previa autorización por escrito de FINO GmbH. No están permitidas las copias del software del sistema.
Pos: 53.7 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift E ntsorgung (Folgeüberschrift) @ 0\mod_1 407492634370_80.docx @ 2156 @ @ 1
11. Eliminación
Pos: 53.8 /Gebrauchsanweisungen/Allg emeine Module/GHS Gefahrenhinweis e/P-Sätze/P 500-Reihe: Entsorgung/P501 @ 1\mod_1424958171474_80.docx @ 19443 @ @ 1
P501 Eliminar el contenido/el recipiente de acuerdo con las normas locales/regionales/ nacionales/internacionales.
Pos: 53.10 /Gebrauchsanweisungen/Allg emeine Module/Entsorgung/Überschrift EAK-Abfallschlüssel Produkt (1. Überschrif t) @ 14\mod_1539244787612_80.d ocx @ 64161 @ @ 1
11.1 N.º del código de residuo del producto
Pos: 54 /Gebrauchsanweisungen/Allg emeine Module/Entsorgung/Abfallschlüssel /Entsorgung EAK Abfallschlüssel 160 303 @ 13\mod_1513174439003_80.doc x @ 60101 @ @ 1
160303 RESIDUOS NO ESPECIFICADOS EN
OTRO CAPÍTULO DE LA LISTA; Lotes de productos fuera de especificación y productos no
utilizados; Residuos inorgánicos que contienen
sustancias peligrosas; residuo peligroso.
Pos: 55.2 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift S ymbolerläuterung (Folgeüberschrift) @ 17 \mod_1605699270380_80.docx @ 74 703 @ @ 1
12. Explicación de los símbolos
Pos: 55.3 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/(1. Überschrift)/Ü berschrift Herstellung (1. Überschrift) @ 17\mod_1613372827487_80.docx @ 75473 @ @ 1
12.1 Producción
Pos: 55.4 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Herstellung Arti kelnummer @ 17\mod_161348636919 4_80.docx @ 75603 @ @ 1
Pos: 55.5 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Herstellung Ch argencode @ 12\mod_15015962114 59_80.docx @ 55829 @ @ 1
Pos: 55.6 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Herstellung Halt barkeit @ 12\mod_1501594524764_8 0.docx @ 55812 @ @ 1
Pos: 55.7 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Herstellung Uns teril @ 12\mod_1501581436533_80.d ocx @ 55695 @ @ 1
Pos: 55.8 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Verpackung Ei nheit in der Verpackung @ 9\mod_148 5528339067_80.docx @ 49230 @ @ 1
Número del artículo
Código de lote
Tiempo de conservación
no estéril
FINO GmbH · Mangelsfeld 18 · D-97708 Bad Bocklet · Tel. +49 97 08 90 94 20 · Fax +49 97 08 90 94 21
[email protected] · www.fino.com
Pos: 55.9 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Herstellung Herst eller @ 17\mod_1605766566372_8 0.docx @ 74723 @ @ 1
Pos: 55.10 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GA s/Überschriften 2. Ebene/Überschrift Anwendung (Folgeüberschrift) @ 1\mod _1424958889625_80.docx @ 19515 @ @ 1
Pos: 55.11 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Anwendung Warnhinweise @ 8\mod_14709236957 02_80.docx @ 38221 @ @ 1
La unidad en el paquete
Productor
12.2 Aplicación
combinado con las palabras de advertencia CUIDADO, ADVERTENCIA o
PELIGRO, advierte del riesgo de lesiones graves
Pos: 55.12 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Anwendung Hin weis @ 4\mod_1450366944605_80.d ocx @ 27812 @ @ 1
Pos: 55.13 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Anwendung Wichtige Informationen @ 14\mod_15 39338375366_80.docx @ 64449 @ @ 1
Pos: 55.14 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Verwendung vor Gebrauch sorgfältig lesen Aufbe wahren zum Nachschlagen @ 11\mod_14 88533361869_80.docx @ 52612 @ @ 1
Pos: 55.15 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Verwendung Ni cht wiederverwenden @ 12\mod_15 01583366138_80.docx @ 55735 @ @ 1
Pos: 55.16 /Gebrauchsanweisungen/Allg emeine Module/GHS Gefahrenhinweise /P-Sätze/P 400-Reihe: Aufbewahrung/Üb erschrift Lagerung (Folgeüberschrift) @ 17\mod_1613375784827_80.doc x @ 75489 @ @ 1
Pos: 55.17 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Lagerung Te mperaturbegrenzung @ 12\mod_15015 92399650_80.docx @ 55795 @ @ 1
Pos: 55.18 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Lagerung Vo n Sonnenlicht schützen @ 12\mod_150 1585386087_80.docx @ 55752 @ @ 1
Pos: 55.19 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Lagerung Vor N ässe schützen @ 12\mod_15015822 56023_80.docx @ 55712 @ @ 1
Pos: 55.20 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Lagerung aufr echt lagern @ 17\mod_160518567898 1_80.docx @ 74581 @ @ 1
Pos: 55.21 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Lagerung Vorsic ht zerbrechlich @ 17\mod_16051850 45934_80.docx @ 74565 @ @ 1
=== Ende der Liste f�r Textmarke Inh alt ===
Información importante
Guardar para consultas posteriores
No reutilizar
12.3 Almacenamiento
Límite de temperatura
Mantener lejos de la luz solar
Proteger de la humedad
arriba - tienda en posición vertical
Cautelosamente frágil
219497
Page 6
02/24
, Rev.-Nr.:
5,5
ITA Foglio illustrativo
25 x 160 g
40125
1000 ml
40129
5 x 160 g + 250 ml
40126P
Il simbolo generale di pericolo, unita-
Note
Leggere attentamente prima dell’uso
FINOVEST SPEED C+B
rivestimento polvere/liquido di
miscelazione
40125/40129/40126P
Pos: 1.1 /Gebrauchsanweisungen/Allge meine Module/Anwendungsbereiche/Bitt e das gesamte Dokument durchlesen. @ 6\mod_1462343396919_87.docx @ 3 2583 @ @ 1
Leggere attentamente il presente documento
in tutte le sue parti prima di utilizzare i
miscelazione di rivestimento.
Pos: 1.3 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/(1. Überschrift)/Üb erschrift Zweckbestimmung (1. Übersc hrift) @ 12\mod_1501655442429_87. docx @ 55866 @ @ 1
1. Uso previsto
Pos: 2 /Gebrauchsanweisungen/Material-Pr odukte/Einbettmassen/Zweckbesti mmung/Zweckbestimmung FINOVEST S PEED C + B @ 14\mod_154157173708 2_87.docx @ 64867 @ @ 1
Rivestimento di precisione a legante fosfatico,
privo di grafite, per la tecnica di realizzazione di
ponti e corone. Indicato per riscaldamento convenzionale e rapido.
Pos: 4 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Üb erschriften 1. Ebene/Überschrift Indikati on (Folgeüberschrift) @ 13\mod_1513 173085703_87.docx @ 60014 @ @ 1
2. Indicazione
Pos: 5 /Gebrauchsanweisungen/Material-Pr odukte/Einbettmassen/(Kontra-)Indi kation/Indikation FINOVEST SPEED C + B @ 14\mod_1541572148788_87.doc x @ 64899 @ @ 1
Rivestimento dentale per fusioni, per tutte le leghe nobili e non nobili, nonché per ceramica
pressata e sovrapressata.
Pos: 6.2 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/(1. Überschrift)/Üb erschrift Kontraindikation (1. Überschrif t) @ 13\mod_1513173238255_87.doc x @ 60031 @ @ 1
2.1 Controindicazioni
Pos: 6.3 /Gebrauchsanweisungen/Allge meine Module/Sonstige Hinweise/Nicht b ekannt. @ 1\mod_1424958736293_8 7.docx @ 19492 @ @ 1
Nessuna nota.
Pos: 6.4 /Gebrauchsanweisungen/Allge meine Module/(Kontra-)Indikation/Kontrai ndikation Allergische Reaktion auf Best adteile können nicht ausgeschlossen werden. @ 6\mod_1463484213831_87. docx @ 33094 @ @ 1
In caso di reazioni allergiche ai componenti del
prodotto, non è possibile escludere individui sensibili.
Pos: 6.6 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift An wendungsbereiche (Folgeüberschrift) @ 7 \mod_1470832915990_87.docx @ 37 749 @ @ 1
3. Destinazione d’uso
Pos: 6.7 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/(1. Überschrift)/Üb erschrift Allgemein (1. Überschrift) @ 7\mod_1469523176539_87.docx @ 3 6813 @ @ 1
3.1 Informazioni generali
Pos: 6.8 /Gebrauchsanweisungen/Allge meine Module/Anwendungsbereiche/N ur zur bestimmungsgemäßen Verarbeitu ng in der Zahntechnik. @ 14\mod_15415 71978648_87.docx @ 64883 @ @ 1
Solo per la lavorazione nell'odontotecnica secondo l'uso previsto.
Pos: 6.9 /Gebrauchsanweisungen/Allge meine Module /Auflistungen z u Anwendung en/Verwendu ng bei Garantie- und Haftungsa nsprüche @ 4 \mod_1450443 247327_87.docx @ 28040 @ @ 1
• L'uso improprio comporta la cessazione di tutti
i diritti di garanzia!
Pos: 6.10 /Gebrauchsanweisungen/Allg emeine Module/Auflistungen zu Anwen dungen/Haltbarkeit zu Verbrauchsmat erial @ 4\mod_1450359048344_87.docx @ 27656 @ @ 1
• Conservazione: dopo l'apertura della confezi-
one originale applicare rapidamente il materiale di consumo ed utilizzarlo entro alcuni mesi.
Pos: 6.11 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/Überschrift (Folg eüberschrift) Zielgruppe @ 1\mod_1 424958584489_87.docx @ 19468 @ @ 1
3.2 Gruppo di destinazione
Pos: 6.12 /Gebrauchsanweisungen/Allg emeine Module/Anwendungsbereiche/A nwenderzielgruppen der Produkte @ 1 6\mod_1579254126495_87.docx @ 721 39 @ @ 1
Gli utilizzatori destinatari dei miscelazione di rivestimento sono:
Pos: 6.13 /Gebrauchsanweisungen/Allg emeine Module/Auflistungen zu Anwen dungen/Dental - Anwenderzielgruppen @ 16\mod_1580127416136_87.docx @ 72507 @ @ 1
• odontoiatri
• odontotecnici
Pos: 6.14 /Gebrauchsanweisungen/Allg emeine Module/Anwendungsbereiche/P atientenzielgruppe zur Dentalbehandlu ng unterziehen @ 15\mod_1558527606 086_87.docx @ 68729 @ @ 1
I pazienti destinatari dei miscelazione di rivestimento sono quelli che si sottopongono nell'ambito di un trattamento dentale.
Pos: 6.15 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/Überschrift Rei nigung (Folgeüberschrift) @ 4\mod_145 0359670290_87.docx @ 27680 @ @ 1
3.3 Pulizia
Pos: 6.16 /Gebrauchsanweisungen/Allg emeine Module/Wartung und Pflege/Reinig ung zum einmaligen Gebrauch. @ 4\ mod_1451300566589_87.docx @ 28 289 @ @ 1
I miscelazione di rivestimento sono prodotti monouso. Non necessitano di pulizia.
Pos: 6.17 /Gebrauchsanweisungen/Allg emeine Module/Wartung und Pflege/Desi nfektion nicht vorgesehen. @ 16\mod _1583333022148_87.docx @ 72945 @ @ 1
088
Non è prevista la disinfezione die miscelazione di
rivestimento.
Pos: 6.19 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift G efahrenhinweise (Folgeüberschrift) @ 0\m od_1407482558169_87.docx @ 2040 @ @ 1
4. Indicazioni di pericolosità
Pos: 6.20 /Gebrauchsanweisungen/Allg emeine Module/Gewährleistung/Bedingu ng zur Benutzung nach nationalen ges etzlichen Bestimmungen @ 16\mod_15 80205438531_87.docx @ 72589 @ @ 1
Quando si utilizza il prodotto osservare le norme
di legge nazionali, in particolare:
Pos: 6.21 /Gebrauchsanweisungen/Allg emeine Module/Auflistungen zu Anwen dungen/Verpflichtung des Anwenders z um Arbeitsschutz @ 16\mod_1583828 469568_87.docx @ 73063 @ @ 1
• le norme vigenti di sicurezza sul lavoro
• le misure antinfortunistiche vigenti
Pos: 7 /Gebrauchsanweisungen/Allge meine Module/Sonstige Hinweise/Keine besonders zu erwähnenden Gefahren. @ 1\mod_1424964153125_87.docx @ 1 9706 @ @ 1
Nessun pericolo particolare da segnalare.
Pos: 9 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Üb erschriften 1. Ebene/Überschrift Anl eitung (Folgeüberschrift) @ 0\mod_140748 2739127_87.docx @ 2051 @ @ 1
5. Istruzioni
Pos: 10 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/(1. Überschrift)/Ü berschrift Vorbereitung (1. Überschrift) @ 1\mod_1424958829160_87.docx @ 19504 @ @ 1
5.1 Preparazione
Pos: 11 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Vorbereitung/Anleitung Vorbereitung FIN OVEST SPEED C + B @ 14\mod_ 1541572449350_87.docx @ 64931 @ @ 1
Controllare che la tazza di miscelazione, la spatola e il miscelatore non presentino residui di rivestimento o altre impurità ed eventualmente pulirli o sostituirli.
Controllare che anche il cilindro non presenti residui di rivestimento o altre impurità.
Verificare nuovamente l’altezza, la posizione,
l’imperniatura, ecc., del modellato in cera. Deve
esservi una distanza di almeno 5 mm dai margini
e dal bordo superiore del cilindro.
Se si utilizza un antitensivo per cera, la modellazione non deve presentare residui di liquido
adesi.
I modellati in resina devono essere rivestiti con
un sottile strato di cera.
Pos: 12 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 2. Ebene/Überschrift Abm essen der Anmischflüssigkeit (Folgeübersc hrift) @ 14\mod_1536299049477_87. docx @ 63289 @ @ 1
5.2 Dosaggio del liquido di miscelazione
Pos: 13 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abmessung der Anmischflüssigkeit/Anl eitung Abmessen der Anmischflüssig keit FINOCERAM PRESS Einbettmasse 1 /4 und FINOVEST+SPEED C + B @ 1 4\mod_1536299110740_87.docx @ 6 3305 @ @ 1
L'espansione del rivestimento è influenzata dalla
concentrazione del liquido di miscelazione.
Maggiore è la concentrazione del liquido, maggiore sarà l'espansione totale del rivestimento.
Pos: 14 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Press keramik (Schicht- und Maltechnik) (1. Ü berschrift) @ 14\mod_1541573089759 _87.docx @ 64947 @ @ 1
5.2.1 Pressoceramica (tecnica di stratificazione e
di pittura)
Pos: 15 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abmessung der Anmischflüssigkeit/Anl eitung Abmessen der Anmischflüssig keit Presskeramik (Schicht- und Maltec hnik) FINOVEST SPEED C +B @ 14\mod_ 1541573666371_87.docx @ 64963 @ @ 1
• Inlay a due superfici 60-70 %*
• Inlay MOD 70-80 %*
• Corone, faccette, ponti 75-85 %*
Pos: 16 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Über presskeramik (Metall) (Folgeüberschrift) @ 14\mod_1541574604028_87.doc x @ 64979 @ @ 1
5.2.2 Ceramica sovrapressata (metallo)
Pos: 17 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abmessung der Anmischflüssigkeit/Anl eitung Abmessen der Anmischflüssig keit Überpresskeramik (Metall) FINOVEST SPEED C + B @ 14\mod_154157520 9188_87.docx @ 64995 @ @ 1
• Per tutte le indicazioni 70 %*
Pos: 18 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Über presskeramik (Zirkon) (Folgeüberschrift) @ 14\mod_1541575400888_87.doc x @ 65011 @ @ 1
5.2.3 Ceramica sovrapressata (zirconia)
Pos: 19 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abmessung der Anmischflüssigkeit/Anl eitung Abmessen der Anmischflüssig keit Überpresskeramik (Zirkon) FINOVE ST SPEED C + B @ 14\mod_154157560 1298_87.docx @ 65043 @ @ 1
• Per tutte le indicazioni max 40 %*
Pos: 20 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Krone n und Brückentechnik (Folgeüberschrift) @ 14\mod_1541575486992_87.docx @ 65027 @ @ 1
5.2.4 Tecnica per corone e ponti
Pos: 21 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abmessung der Anmischflüssigkeit/Anl eitung Abmessen der Anmischflüssig keit Kronen und Brückentechnik FINOVEST SPEED C + B @ 14\mod_15415757 18826_87.docx @ 65059 @ @ 1
• Inlay/corone parziali in cera senza pressione
35 %*
• Inlay/corone parziali in cera con pressione
(4 bar) 40 %*
• Corone/ponti/componenti primarie di metallo
nobile in cera senza pressione 45 %*
• Corone/ponti/componenti primarie di metallo
nobile in cera con pressione (4 bar) 50 %*
• Corone/ponti/componenti primarie di lega no-
bile per ceramica in cera senza pressione
50 %*
• Corone/ponti/componenti primarie di lega no-
bile per ceramica in cera con pressione
(4 bar) 60 %*
• Componente secondaria in metallo nobile
(corone coniche/telescopiche ad anello/ complete) in resina senza pressione 45-75 %*
• Componente secondaria in metallo nobile
(corone coniche/telescopiche ad anello/ complete) in resina con pressione (4 bar) 50-80 %
• Corone/ponti di leghe CoCr per ceramica in
cera senza pressione 75-85 %*
• Corone/ponti di leghe CoCr per ceramica in
cera con pressione (4 bar) 80-90 %*
• Corone/ponti di leghe NiCr per ceramica in
cera senza pressione 70-75 %*
• Corone/ponti di leghe NiCr per ceramica in
cera con pressione (4 bar) 75-80 %*
• Doppie corone in leghe non nobili (parti
esterne) in resina senza pressione 90-100 %*
Pos: 22 /Gebrauchsanweisungen/Allg emeine Module/Anleitung/*Richtwerte @ 14\mod_1541576019075_87.docx @ 65 075 @ @ 1
*Valori indicativi
Pos: 23 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 2. Ebene/Überschrift Ein betten mit Metall-Muffelringen (Folgeüb erschrift) @ 14\mod_1541576359210_87.d ocx @ 65091 @ @ 1
5.3 Messa in rivestimento con cilindri metallici
Pos: 24 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zu m Aus-, oder Einbetten/Anleitung Einbe tten mit Metall-Muffelringen FINOVEST SPEED C + B @ 14\mod_15415770099 91_87.docx @ 65107 @ @ 1
1 striscia di fibra per cilindro per i cilindri di misura
1 e 3.
2 strisce di fibra per cilindro per i cilindri di misura
6 e 9, nonché per le leghe non nobili.
Le strisce devono essere circa ½ cm più lunghe
della circonferenza del cilindro. Disporre e premere leggermente le strisce leggermente inumidite nel cilindro in modo che si sovrappongano e
terminino a filo con il bordo superiore del cilindro.
Ripiegarle sul modellato e inserire il bordo inferiore del cilindro nella base del cilindro.
Pos: 25 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/Überschrift An mischen (Folgeüberschrift) @ 14\mod_ 1536300193861_87.docx @ 63369 @ @ 1
5.4 Miscelazione
Pos: 26 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zu m Anmischen/Anleitung Anmischen FIN OVEST SPEED C + B @ 14\mod_154 1577147387_87.docx @ 65123 @ @ 1
Dosare con precisione il liquido di miscelazione
e versarlo in una scodella di miscelazione leg-
germente inumidita. Le scodelle asciutte possono sottrarre 2-3 ml di liquido.
Versare il contenuto della busta, premiscelare
con cura per circa 30 secondi, chiudere la scodella di miscelazione e se possibile porre la scodella sotto vuoto per altri 30 secondi. Miscelare
meccanicamente sotto vuoto per altri 60 secondi.
Tenere sotto vuoto per altri 30 secondi senza miscelare.
Tutti i valori si intendono per una velocità di miscelazione di 350 giri 1/min.! Eventuali discrepanze possono generare risultati differenti!
Pos: 27 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/Überschrift Ei nbetten (Folgeüberschrift) @ 0\mod_14213 24071677_87.docx @ 17203 @ @ 1
5.5 Messa in rivestimento
Pos: 28 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zu m Aus-, oder Einbetten/Anleitung Einbe tten FINOVEST SPEED C + B @ 14\ mod_1541577547436_87.docx @ 65139 @ @ 1
Impostare il vibratore a elevata frequenza di
oscillazione e bassa intensità.
Coprire tutto il modellato con rivestimento. Non
appena è coperto, spegnere il vibratore. Poi riempire il cilindro fino al bordo con il rivestimento.
Dopo il riempimento non vibrare ulteriormente!
In caso di messa in rivestimento ad espansione
libera, sformare il cilindro dopo circa 15 minuti.
Nel caso di cilindri per pressatura, dopo il riempimento occorre rispettare un tempo di riposo di
25-30 minuti fino alla presa completa del rivestimento.
FINO GmbH · Mangelsfeld 18 · D-97708 Bad Bocklet · Tel. +49 97 08 90 94 20 · Fax +49 97 08 90 94 21
[email protected] · www.fino.com
Qualsiasi deformazione, dovuta a esempio al trasporto o ad una sformatura precoce, può produrre microincrinature nel rivestimento che possono provocare lo scoppio del cilindro al momento della pressatura.
Pos: 29 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 2. Ebene/Überschrift Abbin dezeit (Folgeüberschrift) @ 14\mod_1536 301202073_87.docx @ 63417 @ @ 1
5.6 Tempo di presa
Pos: 30 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Kon ventionelles Aufheizverfahren (1. Überschrif t) @ 14\mod_1536301301648_87.doc x @ 63433 @ @ 1
5.6.1 Processo di riscaldamento convenzionale
Pos: 31 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abbindezeit/Anleitung Abbindezeit K onventionelles Aufheizverfahren FINOVES T SPEED C + B @ 14\mod_15415804 29762_87.docx @ 65155 @ @ 1
Tempo di indurimento: minimo 30 minuti
Pos: 32 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Schnell- Aufheizverfahren (Folgeüberschrift) @ 14\mod_1536301445753_87.docx @ 6 3449 @ @ 1
5.6.2 Processo di riscaldamento rapido
Pos: 33 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abbindezeit/Anleitung Abbindezeit Sc hnell-Aufheizverfahren FINOVEST SPEED C + B @ 14\mod_1541580506924_87. docx @ 65171 @ @ 1
Nel processo di riscaldamento rapido è sufficiente un tempo di indurimento di 20 minuti.
Pos: 34 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 2. Ebene/Überschrift Vor wärmen (Folgeüberschrift) @ 14\mod_15 36301897615_87.docx @ 63497 @ @ 1
5.7 Preriscaldo
Pos: 35 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zu m Vorwärmen/Anleitung Vorwärmen FIN OVEST SPEED C + B @ 14\mod_15 41580554444_87.docx @ 65187 @ @ 1
Attenzione: i gas di combustione che si formano
nel preriscaldamento rappresentano un pericolo
per la salute e devono essere convogliati
all’aperto tramite un sistema adeguato di aspirazione fumi.
Pos: 36 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Kon ventionelles Vorwärmen (1. Überschrift) @ 14\mod_1541581293323_87.docx @ 6 5203 @ @ 1
5.7.1 Preriscaldamento convenzionale
Pos: 37 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abbindezeit/Anleitung Abbindezeit K onventionelles Vorwärmen FINOVEST S PEED C + B @ 14\mod_154158202094 1_87.docx @ 65235 @ @ 1
Temperatura di introduzione: temperatura ambiente (o 250°C)*; stadio di mantenimento:
250°C (con 5°C/min.)**; temperatura finale:
250°C (con 7°C/min.)**; metallo nobile: 700 °C;
leghe nobili per ceramica: 850 °C; leghe non nobili: 900 °C; pressoceramica: max 900 °C; Ceramica sovrapressata: 850 °C; tempo di mantenimento: 30-60 min. (a seconda di grandezza e
quantità dei cilindri)
*Per forni a comando convenzionale.
**Per forni a comando computerizzato.
Pos: 38 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Schnell es Vorwärmen (Folgeüberschrift) @ 1 4\mod_1541581355816_87.docx @ 652 19 @ @ 1
5.7.2 Preriscaldamento rapido
Pos: 39 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abbindezeit/Anleitung Abbindezeit Sc hnelles Vorwärmen FINOVEST SPEED C + B @ 14\mod_1541582060095_87.d ocx @ 65251 @ @ 1
Nel procedimento speed il forno di preriscaldamento deve essere riempito solo con metà del
numero di cilindri consueto. Temperatura di introduzione: 900 °C.
Temperatura finale:
Metallo nobile: 700 °C; leghe nobili per ceramica:
850 °C; leghe non nobili: 900 °C; pressoceramica: max 900 °C; ceramica sovrapressata:
850 °C; tempo di mantenimento: 30-60 min.
(a seconda di grandezza e quantità dei cilindri)
Per la sovrapressatura di metallo nobile con ceramica, preriscaldare i cilindri in modo normale o
rapido, con le leghe non nobili utilizzare solo il
procedimento di preriscaldamento rapido.
Il tempo di mantenimento finale per un cilindro di
misura 3 è di 30 minuti. Per ogni ulteriore cilindro
di misura 3 il tempo di mantenimento si prolunga
di 10 minuti. Per i cilindri di misura 1 il tempo di
mantenimento si riduce di 10 minuti, per i cilindri
di misura 6 il tempo di mantenimento si prolunga
di 30 minuti.
Attenzione: dopo essere stato allestito, il forno
non deve essere aperto nei primi 15 minuti, in
quanto vi è pericolo di ustioni per la possibile formazione di fiammate.
Inoltre, per evitare un calo di temperatura, nei
primi 15 minuti non devono essere aggiunti altri
cilindri.
Pos: 40 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 2. Ebene/Überschrift Ausbett en (Folgeüberschrift) @ 14\mod_1536 302617501_87.docx @ 63585 @ @ 1
5.8 Smuffolatura
Pos: 41 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zu m Aus-, oder Einbetten/Anleitung Ausb etten FINOVEST SPEED C + B @ 14\m od_1541583522039_87.docx @ 65283 @ @ 1
Dopo la pressatura lasciare raffreddare il cilindro
all’aria a temperatura ambiente.
Non raffreddare assolutamente il cilindro con acqua fredda.
Per evitare che si formi polvere in fase di smuffolatura, immergere in acqua il cilindro completamente raffreddato dopo la colata finché non è interamente bagnato.
Pos: 43 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift Lageru ng (Folgeüberschrift) @ 0\mod_14074 82805973_87.docx @ 2062 @ @ 1
6. Conservazione
Pos: 44 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Vor Frost schütze n. @ 8\mod_1471007774691_87.doc x @ 38571 @ @ 1
Proteggere dal gelo.
Pos: 46 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift Ph ysikalische Daten (Folgeüberschrift) @ 0\ mod_1407492442520_87.docx @ 2113 @ @ 1
7. Dati fisici
Pos: 47 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Physikalisch e Daten/Physikalische Daten FINOVEST SPEED C + B @ 14\mod_1541583 740250_87.docx @ 65299 @ @ 1
Rapporto di miscelazione 160 g : 40 ml; temperatura di lavorazione 20 °C; tempo di lavorazione
4-5 min.*; inizio della solidificazione 10 min.*;
espansione di presa circa 1,5-2,5%*; espansione
termica circa 0,8-0,9%*; espansione complessiva circa 1,7-2,2%*; resistenza a compressione
(dopo 2 ore) circa 4,2-5,1 N/mm²*.
*a seconda della concentrazione del liquido e
della temperatura di lavorazione
Questo prodotto è stato fabbricato in conformità
a DIN EN ISO 15912 e soddisfa i suoi requisiti in
ogni punto.
Pos: 48.2 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift Li eferformen (Folgeüberschrift) @ 0\mod_1 407492521145_87.docx @ 2135 @ @ 1
8. Forme di fornitura
Pos: 48.3 /Gebrauchsanweisungen/Allg emeine Module/Lieferform/Lieferumfang i m Gebinde @ 16\mod_15828761485 75_87.docx @ 72763 @ @ 1
Le unità di confezione per i miscelazione di rivestimento sono:
Pos: 48.4 /Gebrauchsanweisungen/Allg emeine Module/Auflistungen zu Anwen dungen/Lieferumfang des Produkts und der Autonome-Beilage @ 16\mod_1580 127602880_87.docx @ 72523 @ @ 1
• rivestimento polvere/liquido di miscelazione
• Foglio illustrativo
Pos: 48.5 /Gebrauchsanweisungen/Allg emeine Module/Lieferform/Lieferumfang j edes einzelnen Produktes @ 9\mod_1 473431270847_87.docx @ 45887 @ @ 1
La fornitura di ogni singolo prodotto comprende:
Pos: 49 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Lieferform en/Lieferformen FINOVEST SPEED C+B @ 14\mod_1541584305324_87.docx @ 65315 @ @ 1
FINOVEST SPEED C+B rivestimento
FINOVEST SPEED LIQUID liquido di mi-
scelazione
FINOVEST SPEED C+B confezione di
prova
Pos: 50 /Produktbilder aus Fremddatei /Produkt ist in der Abbildung dargestellt @ 15\mod_1556547782674_87.doc x @ 68143 @ @ 1
I rivestimento polvere/liquido di miscelazione
sono raffigurati nell'immagine:
Pos: 51 /Produktbilder aus Fremddatei /Einbettmassen/Abb. zu FINOVEST C+B Einbettmasse und Anmischflüssigkeit @ 17\mod_1706263505722_0.docx @ 82341 @ @ 1
Pos: 52 /Gebrauchsanweisungen/Allg emeine Module/Lieferform/Lieferform ohne Zubehör @ 4\mod_1448898140077 _87.docx @ 27467 @ @ 1
I miscelazione di rivestimento sono forniti senza
accessori.
Pos: 53.2 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift G ewährleistung (Folgeüberschrift) @ 0\m od_1407492553499_87.docx @ 2146 @ @ 1
9. Garanzia
Pos: 53.3 /Gebrauchsanweisungen/Allg emeine Module/Gewährleistung/Ge währleistung alle Gebrauchsanweisungen @ 0\mod_1407482460335_87.docx @ 2027 @ @ 1
I nostri consigli per l’utilizzo si basano sulle
nostre esperienze e ricerche e hanno solamente
valore indicativo. È responsabilità dell’utente
verificare se i prodotti da noi forniti sono adatti
alle tecniche e ai lavori previsti. I nostri prodotti
sono soggetti a continui sviluppi. Possono quindi
cambiare la costruzione o la composizione.
Naturalmente possiamo sempre garantire la
perfetta qualità dei nostri prodotti.
Pos: 53.4 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene der Geräte/Ü berschrift Haftungsausschluss (Folgeübersc hrift) @ 10\mod_1487604370728_8 7.docx @ 49798 @ @ 1
10. Esclusione di responsabilità
Pos: 53.5 /Gebrauchsanweisungen/Allg emeine Module/Gewährleistung/Rechtes vorbehalt der Dokumentationen @ 4\m od_1451298949107_87.docx @ 2822 3 @ @ 1
Tutti i diritti riservati. È vietato riprodurre, inoltrare, trasmettere, distribuire, modificare o riassumere il presente documento meccanicamente
o elettronicamente, anche mediante fotocopie,
fotografie, salvataggio ed elaborazione in
sistemi, nonché tradurlo in altre lingue, salvo previa autorizzazione scritta di FINO GmbH. Non è
consentito copiare il software del sistema.
Pos: 53.7 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift E ntsorgung (Folgeüberschrift) @ 0\mod_1 407492634370_87.docx @ 2157 @ @ 1
11. Smaltimento
Pos: 53.8 /Gebrauchsanweisungen/Allg emeine Module/GHS Gefahrenhinweis e/P-Sätze/P 500-Reihe: Entsorgung/P501 @ 1\mod_1424958171474_87.docx @ 19444 @ @ 1
P501 Smaltire il prodotto/recipiente in conformità
con le norme locali/regionali/nazionali/ internazionali.
Pos: 53.10 /Gebrauchsanweisungen/Allg emeine Module/Entsorgung/Überschrift EAK-Abfallschlüssel Produkt (1. Überschrif t) @ 14\mod_1539244787612_87.d ocx @ 64165 @ @ 1
11.1 Codice rifiuti CER
Pos: 54 /Gebrauchsanweisungen/Allg emeine Module/Entsorgung/Abfallschlüssel /Entsorgung EAK Abfallschlüssel 160 303 @ 13\mod_1513174439003_87.doc x @ 60102 @ @ 1
160303 RIFIUTI NON SPECIFICATI ALTRIMENTI NELL'ELENCO; prodotti fuori specifica e
prodotti inutilizzati; rifiuti inorganici contenenti
sostanze pericolose; rifiuto pericoloso.
Pos: 55.2 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift S ymbolerläuterung (Folgeüberschrift) @ 17 \mod_1605699270380_87.docx @ 74 707 @ @ 1
12. Spiegazione di simboli
Pos: 55.3 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/(1. Überschrift)/Ü berschrift Herstellung (1. Überschrift) @ 17\mod_1613372827487_87.docx @ 75477 @ @ 1
12.1 Realizzazione
Pos: 55.4 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Herstellung Arti kelnummer @ 17\mod_161348636919 4_87.docx @ 75607 @ @ 1
Pos: 55.5 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Herstellung Ch argencode @ 12\mod_15015962114 59_87.docx @ 55830 @ @ 1
Pos: 55.6 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Herstellung Halt barkeit @ 12\mod_1501594524764_8 7.docx @ 55813 @ @ 1
Pos: 55.7 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Herstellung Uns teril @ 12\mod_1501581436533_87.d ocx @ 55696 @ @ 1
Pos: 55.8 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Verpackung Ei nheit in der Verpackung @ 9\mod_148 5528339067_87.docx @ 49231 @ @ 1
Pos: 55.9 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Herstellung Herst eller @ 17\mod_1605766566372_8 7.docx @ 74727 @ @ 1
Pos: 55.10 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GA s/Überschriften 2. Ebene/Überschrift Anwendung (Folgeüberschrift) @ 1\mod _1424958889625_87.docx @ 19516 @ @ 1
Pos: 55.11 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Anwendung Warnhinweise @ 8\mod_14709236957 02_87.docx @ 38222 @ @ 1
Pos: 55.12 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Anwendung Hin weis @ 4\mod_1450366944605_87.d ocx @ 27813 @ @ 1
Pos: 55.13 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Anwendung Wichtige Informationen @ 14\mod_15 39338375366_87.docx @ 64453 @ @ 1
Pos: 55.14 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Verwendung vor Gebrauch sorgfältig lesen Aufbe wahren zum Nachschlagen @ 11\mod_14 88533361869_87.docx @ 52613 @ @ 1
Pos: 55.15 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Verwendung Ni cht wiederverwenden @ 12\mod_15 01583366138_87.docx @ 55736 @ @ 1
Pos: 55.16 /Gebrauchsanweisungen/Allg emeine Module/GHS Gefahrenhinweise /P-Sätze/P 400-Reihe: Aufbewahrung/Üb erschrift Lagerung (Folgeüberschrift) @ 17\mod_1613375784827_87.doc x @ 75493 @ @ 1
Articolo numero
Cod. lotto
Durata di conservazione
non sterile
Unità nel pacchetto
Produttore
12.2 Applicazione
mente agli avvisi PRUDENZA,
AVVERTENZA o PERICOLO, informa
del rischio di lesioni gravi
Informazioni importanti
Da conservare per consultazione futura
Non riutilizzare
219497
Page 7
02/24
, Rev.-Nr.:
5,5
NLD Gebruiksaanwijzing
12.3 Conservazione
Pos: 55.17 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Lagerung Te mperaturbegrenzung @ 12\mod_15015 92399650_87.docx @ 55796 @ @ 1
Pos: 55.18 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Lagerung Vo n Sonnenlicht schützen @ 12\mod_150 1585386087_87.docx @ 55753 @ @ 1
Pos: 55.19 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Lagerung Vor N ässe schützen @ 12\mod_15015822 56023_87.docx @ 55713 @ @ 1
Pos: 55.20 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Lagerung aufr echt lagern @ 17\mod_160518567898 1_87.docx @ 74585 @ @ 1
Pos: 55.21 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Lagerung Vorsic ht zerbrechlich @ 17\mod_16051850 45934_87.docx @ 74569 @ @ 1
=== Ende der Liste f�r Textmarke Inh alt ===
Limite di temperatura
Tenere lontano dalla luce solare
Proteggere dall'umidità
top - stoccare in posizione verticale
Cautamente fragile
FINO GmbH · Mangelsfeld 18 · D-97708 Bad Bocklet · Tel. +49 97 08 90 94 20 · Fax +49 97 08 90 94 21
[email protected] · www.fino.com
Patiëntendoelgroep van inbedmassa was zijn patiënten die een tandheelkundige behandeling on-
FINOVEST SPEED C+B
inbedmassa poeder/mengvloeistof
40125/40129/40126P
Pos: 1.1 /Gebrauchsanweisungen/Allge meine Module/Anwendungsbereiche/Bitt e das gesamte Dokument durchlesen. @ 6\mod_1462343396919_134.docx @ 32584 @ @ 1
Lees voordat u de inbedmassa was gebruikt
het volledige document door.
Pos: 1.3 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/(1. Überschrift)/Üb erschrift Zweckbestimmung (1. Übersc hrift) @ 12\mod_1501655442429_134.d ocx @ 55867 @ @ 1
1. Bestemming
Pos: 2 /Gebrauchsanweisungen/Material-Pr odukte/Einbettmassen/Zweckbesti mmung/Zweckbestimmung FINOVEST S PEED C + B @ 14\mod_154157173708 2_134.docx @ 64860 @ @ 1
Fosfaatgebonden, grafietvrije precisieinbedmassa voor de kroon- en brugtechniek.
Conventioneel en snel te verhitten.
Pos: 4 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Üb erschriften 1. Ebene/Überschrift Indikati on (Folgeüberschrift) @ 13\mod_1513 173085703_134.docx @ 60015 @ @ 1
2. Indicatie
Pos: 5 /Gebrauchsanweisungen/Material-Pr odukte/Einbettmassen/(Kontra-)Indi kation/Indikation FINOVEST SPEED C + B @ 14\mod_1541572148788_134.doc x @ 64892 @ @ 1
Tandheelkundige inbedmassa voor alle
edelmetaal- en niet-edelmetaallegeringen en
voor pers- en overperskeramiek.
Pos: 6.2 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/(1. Überschrift)/Üb erschrift Kontraindikation (1. Überschrif t) @ 13\mod_1513173238255_134.do cx @ 60032 @ @ 1
2.1 Contra-indicatie
Pos: 6.3 /Gebrauchsanweisungen/Allge meine Module/Sonstige Hinweise/Nicht b ekannt. @ 1\mod_1424958736293_1 34.docx @ 19493 @ @ 1
Geen interacties bekend.
Pos: 6.4 /Gebrauchsanweisungen/Allge meine Module/(Kontra-)Indikation/Kontrai ndikation Allergische Reaktion auf Best adteile können nicht ausgeschlossen werden. @ 6\mod_1463484213831_134.d ocx @ 33095 @ @ 1
In geval van allergische reacties op productcomponenten, kunnen gevoelige personen niet worden uitgesloten.
Pos: 6.6 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift An wendungsbereiche (Folgeüberschrift) @ 7 \mod_1470832915990_134.docx @ 3 7750 @ @ 1
3. Toepassingen
Pos: 6.7 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/(1. Überschrift)/Üb erschrift Allgemein (1. Überschrift) @ 7\mod_1469523176539_134.docx @ 36814 @ @ 1
3.1 Algemeen
Pos: 6.8 /Gebrauchsanweisungen/Allge meine Module/Anwendungsbereiche/N ur zur bestimmungsgemäßen Verarbeitu ng in der Zahntechnik. @ 14\mod_15415 71978648_134.docx @ 64876 @ @ 1
Uitsluitend voor verwerking in de tandtechniek
overeenkomstig de bestemming.
Pos: 6.9 /Gebrauchsanweisungen/Allge meine Module/Auflistungen zu Anwend ungen/Verwend ung bei Gar antie- und Haftu ngsansprüch e @ 4\mod_1450 443247327_134.docx @ 28041 @ @ 1
• Als het product niet wordt gebruikt waar het
voor bedoeld is, vervallen alle garantie- en
aansprakelijkheidsclaims!
Pos: 6.10 /Gebrauchsanweisungen/Allg emeine Module/Auflistungen zu Anwen dungen/Haltbarkeit zu Verbrauchsmat erial @ 4\mod_1450359048344_134.doc x @ 27657 @ @ 1
• Houdbaarheid: verbruiksmateriaal dient over
het algemeen na openen van de originele verpakking snel en direct binnen enkele maanden
te worden opgebruikt.
Pos: 6.11 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/Überschrift (Folg eüberschrift) Zielgruppe @ 1\mod_1 424958584489_134.docx @ 19469 @ @ 1
3.2 Doelgroep
Pos: 6.12 /Gebrauchsanweisungen/Allg emeine Module/Anwendungsbereiche/A nwenderzielgruppen der Produkte @ 1 6\mod_1579254126495_134.docx @ 72 132 @ @ 1
Gebruikersdoelgroepen van inbedmassa was
zijn:
Pos: 6.13 /Gebrauchsanweisungen/Allg emeine Module/Auflistungen zu Anwen dungen/Dental - Anwenderzielgruppen @ 16\mod_1580127416136_134.docx @ 72500 @ @ 1
• tandarts
• tandtechnicus
Pos: 6.14 /Gebrauchsanweisungen/Allg emeine Module/Anwendungsbereiche/P atientenzielgruppe zur Dentalbehandlu ng unterziehen @ 15\mod_1558527606 086_134.docx @ 68722 @ @ 1
dergaan.
Pos: 6.15 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/Überschrift Rei nigung (Folgeüberschrift) @ 4\mod_145 0359670290_134.docx @ 27681 @ @ 1
3.3 Reiniging
Pos: 6.16 /Gebrauchsanweisungen/Allg emeine Module/Wartung und Pflege/Reinig ung zum einmaligen Gebrauch. @ 4\ mod_1451300566589_134.docx @ 2 8290 @ @ 1
inbedmassa was is een product bedoeld voor
eenmalig gebruik. Hij hoeft niet te worden gereinigd.
Pos: 6.17 /Gebrauchsanweisungen/Allg emeine Module/Wartung und Pflege/Desi nfektion nicht vorgesehen. @ 16\mod _1583333022148_134.docx @ 72938 @ @ 1
inbedmassa was is niet bedoeld voor desinfectie.
Pos: 6.19 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift G efahrenhinweise (Folgeüberschrift) @ 0\m od_1407482558169_134.docx @ 204 1 @ @ 1
4. Gevareninstructies
Pos: 6.20 /Gebrauchsanweisungen/Allg emeine Module/Gewährleistung/Bedingu ng zur Benutzung nach nationalen ges etzlichen Bestimmungen @ 16\mod_15 80205438531_134.docx @ 72582 @ @ 1
Bij het gebruik moeten de nationale wettelijke bepalingen worden nageleefd, met name:
Pos: 6.21 /Gebrauchsanweisungen/Allg emeine Module/Auflistungen zu Anwen dungen/Verpflichtung des Anwenders z um Arbeitsschutz @ 16\mod_1583828 469568_134.docx @ 73056 @ @ 1
• de geldige wettelijke maatregelen ter bescher-
ming van werknemers
• de geldige maatregelen ter preventie van on-
gevallen
Pos: 7 /Gebrauchsanweisungen/Allge meine Module/Sonstige Hinweise/Keine besonders zu erwähnenden Gefahren. @ 1\mod_1424964153125_134.docx @ 19707 @ @ 1
Geen gevaren die vermeld hoeven te worden.
Pos: 9 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Üb erschriften 1. Ebene/Überschrift Anl eitung (Folgeüberschrift) @ 0\mod_140748 2739127_134.docx @ 2052 @ @ 1
5. Instructie
Pos: 10 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/(1. Überschrift)/Ü berschrift Vorbereitung (1. Überschrift) @ 1\mod_1424958829160_134.doc x @ 19505 @ @ 1
5.1 Voorbereiding
Pos: 11 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Vorbereitung/Anleitung Vorbereitung FIN OVEST SPEED C + B @ 14\mod_ 1541572449350_134.docx @ 64924 @ @ 1
Controleer of de mengbeker, de spatel of het
mengapparaat resten van de inbedmassa of
andere verontreinigingen bevatten en reinig of
vervang ze indien nodig.
Controleer ook de moffelvormer op resten
inbedmassa of andere verontreinigingen.
Controleer opnieuw de hoogte, de positie, de
gietkanalen etc. van de wasmodellatie. De
afstand tot de moffelrand en bovenkant van de
moffel moet minimaal 5 mm zijn.
Bij gebruik van een wasontspanningsmiddel
mogen er op de modellatie geen vloeistofresten
achterblijven.
Over kunststofmodellaties moet een dunne laag
was worden aangebracht.
Pos: 12 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 2. Ebene/Überschrift Abm essen der Anmischflüssigkeit (Folgeübersc hrift) @ 14\mod_1536299049477_134 .docx @ 63272 @ @ 1
5.2 Afmeten van de mengvloeistof
Pos: 13 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abmessung der Anmischflüssigkeit/Anl eitung Abmessen der Anmischflüssig keit FINOCERAM PRESS Einbettmasse 1 /4 und FINOVEST+SPEED C + B @ 1 4\mod_1536299110740_134.docx @ 63298 @ @ 1
De expansie van de inbedmassa kan worden
beïnvloed door de concentratie van de mengvloeistof.
Hoe hoger de concentratie van de vloeistof, hoe
hoger de totale expansie van de inbedmassa uitvalt.
Pos: 14 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Press keramik (Schicht- und Maltechnik) (1. Ü berschrift) @ 14\mod_1541573089759 _134.docx @ 64940 @ @ 1
5.2.1 Perskeramiek (laag- en stainstechniek)
Pos: 15 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abmessung der Anmischflüssigkeit/Anl eitung Abmessen der Anmischflüssig keit Presskeramik (Schicht- und Maltec hnik) FINOVEST SPEED C +B @ 14\mod_ 1541573666371_134.docx @ 64956 @ @ 1
• Tweevlaksinlay 60-70 %*
• MOD-inlay 70-80 %*
• Kronen, veneers, bruggen 75-85 %*
Pos: 16 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Über presskeramik (Metall) (Folgeüberschrift) @ 14\mod_1541574604028_134.docx @ 64972 @ @ 1
5.2.2 Overperskeramiek (metaal)
Pos: 17 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abmessung der Anmischflüssigkeit/Anl eitung Abmessen der Anmischflüssig keit Überpresskeramik (Metall) FINOVEST SPEED C + B @ 14\mod_154157520 9188_134.docx @ 64988 @ @ 1
• Voor alle indicaties 70 %*
Pos: 18 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Über presskeramik (Zirkon) (Folgeüberschrift) @ 14\mod_1541575400888_134.docx @ 65004 @ @ 1
5.2.3 Overperskeramiek (zirkonium)
Pos: 19 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abmessung der Anmischflüssigkeit/Anl eitung Abmessen der Anmischflüssig keit Überpresskeramik (Zirkon) FINOVE ST SPEED C + B @ 14\mod_154157560 1298_134.docx @ 65036 @ @ 1
• Voor alle indicaties max. 40 %*
Pos: 20 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Krone n und Brückentechnik (Folgeüberschrift) @ 14\mod_1541575486992_134.doc x @ 65020 @ @ 1
5.2.4 Kroon- en brugtechniek
Pos: 21 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abmessung der Anmischflüssigkeit/Anl eitung Abmessen der Anmischflüssig keit Kronen und Brückentechnik FINOVEST SPEED C + B @ 14\mod_15415757 18826_134.docx @ 65052 @ @ 1
• Inlays/gedeeltelijke kronen van was zonder
druk 35 %*
• Inlays/gedeeltelijke kronen van was met druk
(4 bar) 40 %*
• Kronen/bruggen/primaire onderdelen in
edelmetaal van was zonder druk 45 %*
• Kronen/bruggen/primaire onderdelen in
edelmetaal van was met druk (4 bar) 50 %*
• Kronen/bruggen/primaire onderdelen in
edelmetaal-opbaklegering van was zonder
druk 50 %*
• Kronen/bruggen/primaire onderdelen in
edelmetaal-opbaklegering van was met druk
(4 bar) 60 %*
• Secundair onderdeel in edelmetaal (conische
/ring-/volledige telescoopkronen) van
kunststof zonder druk 45-75 %*
• Secundair onderdeel in edelmetaal (conische
/ring-/volledige telescoopkronen) van
kunststof met druk (4 bar) 50-80 %*
• Kronen/bruggen in CoCr-opbaklegeringen
van was zonder druk 75-85 %*
• Kronen/bruggen in CoCr-opbaklegeringen
van was met druk (4 bar) 80-90 %*
• Kronen/bruggen in NiCr-opbaklegeringen van
was zonder druk 70-75 %*
• Kronen/bruggen in NiCr-opbaklegeringen van
was met druk (4 bar) 75-80 %*
• Edelmetaalvrije dubbele kronen (buitendelen)
van kunststof zonder druk 90-100 %*
Pos: 22 /Gebrauchsanweisungen/Allg emeine Module/Anleitung/*Richtwerte @ 14\mod_1541576019075_134.docx @ 6 5068 @ @ 1
*Richtcijfers
Pos: 23 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 2. Ebene/Überschrift Ein betten mit Metall-Muffelringen (Folgeüb erschrift) @ 14\mod_1541576359210_13 4.docx @ 65084 @ @ 1
5.3 Inbedden met metalen moffelringen
Pos: 24 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zu m Aus-, oder Einbetten/Anleitung Einbe tten mit Metall-Muffelringen FINOVEST SPEED C + B @ 14\mod_15415770099 91_134.docx @ 65100 @ @ 1
1 strook moffelvlies voor de moffelmaten 1 + 3.
219497
2 stroken moffelvlies voor de moffelmaten 6 + 9
en voor edelmetaalvrije legeringen.
De stroken moeten ca. ½ cm langer zijn dan de
omtrek van de moffel. Druk de iets bevochtigde
stroken in de moffelring zo aan dat ze overlappen
en gelijk eindigen met de bovenste rand van de
moffelring. Plaats hem over de modellatie en
druk de onderste rand van de moffelring in de
giettrechtervormer.
Pos: 25 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/Überschrift An mischen (Folgeüberschrift) @ 14\mod_ 1536300193861_134.docx @ 63362 @ @ 1
5.4 Mengen
Pos: 26 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zu m Anmischen/Anleitung Anmischen FIN OVEST SPEED C + B @ 14\mod_154 1577147387_134.docx @ 65116 @ @ 1
Doseer de mengvloeistof nauwkeurig en doe
hem in een licht bevochtigde mengbeker. Droge
bekers kunnen 2-3 ml vloeistof onttrekken.
Voeg de inhoud van de zak toe en meng het
geheel ca. 30 seconden zorgvuldig. Sluit de
mengbeker en houdt hem indien mogelijk nog
eens 30 seconden onder vacuüm. Meng de
inbedmassa nog eens 60 seconden machinaal,
onder vacuüm.
Houd de inbedmassa nog eens 30 seconden
onder vacuüm, zonder roeren.
Alle waarden zijn afgestemd op een
mengsnelheid van 350 1/min.! Afwijkingen
kunnen tot andere resultaten leiden!
Pos: 27 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/Überschrift Ei nbetten (Folgeüberschrift) @ 0\mod_14213 24071677_134.docx @ 17204 @ @ 1
5.5 Inbedden
Pos: 28 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zu m Aus-, oder Einbetten/Anleitung Einbe tten FINOVEST SPEED C + B @ 14\ mod_1541577547436_134.docx @ 6513 2 @ @ 1
Stel het trilapparaat op hoge trillingsfrequentie en
lage intensiteit.
Bedek de volledige modellatie met inbedmassa.
Zet het trilapparaat af zodra deze bedekt is. Vul
de moffel vervolgens tot aan de rand met
inbedmassa. Na het vullen niet meer trillen!
Ontvorm bij het inbedden zonder ring de moffel
na ca. 15 minuten.
Bij persmoffels moet na het vullen tot de volledige
uitharding van de inbedmassa een rusttijd van
25-30 minuten worden aangehouden. Iedere
vervorming, bijv. door vervoer of te vroeg
ontvormen kan leiden tot microscheurtjes in de
inbedmassa, waardoor de moffel tijdens het
persen kan barsten.
Pos: 29 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 2. Ebene/Überschrift Abbin dezeit (Folgeüberschrift) @ 14\mod_1536 301202073_134.docx @ 63410 @ @ 1
5.6 Uithardingsduur
Pos: 30 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Kon ventionelles Aufheizverfahren (1. Überschrif t) @ 14\mod_1536301301648_134.do cx @ 63426 @ @ 1
5.6.1 Conventionele verhittingsprocedure
Pos: 31 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abbindezeit/Anleitung Abbindezeit K onventionelles Aufheizverfahren FINOVES T SPEED C + B @ 14\mod_15415804 29762_134.docx @ 65148 @ @ 1
Uithardingsduur min.: 30 minuten
Pos: 32 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Schnell- Aufheizverfahren (Folgeüberschrift) @ 14\mod_1536301445753_134.doc x @ 63442 @ @ 1
Page 8
02/24
, Rev.-Nr.:
5,5
25 x 160 g
40125
1000 ml
40129
5 x 160 g + 250 ml
40126P
Algemeen gevaarsymbool waarschuwt in
Notities
Voor gebruik aandachtig lezen
CES Návod na použití
5.6.2 Snelle verhitting
Pos: 33 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abbindezeit/Anleitung Abbindezeit Sc hnell-Aufheizverfahren FINOVEST SPEED C + B @ 14\mod_1541580506924_13 4.docx @ 65164 @ @ 1
Bij snelle verhitting is een uithardingsduur van
20 minuten voldoende.
Pos: 34 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 2. Ebene/Überschrift Vor wärmen (Folgeüberschrift) @ 14\mod_15 36301897615_134.docx @ 63490 @ @ 1
5.7 Voorverwarmen
Pos: 35 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zu m Vorwärmen/Anleitung Vorwärmen FIN OVEST SPEED C + B @ 14\mod_15 41580554444_134.docx @ 65180 @ @ 1
Let op: verbrandingsgassen die bij het
voorverwarmen ontstaan zijn gevaarlijk voor de
gezondheid en moeten via een geschikte
rookafvoer naar buiten worden geleid.
Pos: 36 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Kon ventionelles Vorwärmen (1. Überschrift) @ 14\mod_1541581293323_134.docx @ 65196 @ @ 1
5.7.1 Conventioneel voorverwarmen
Pos: 37 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abbindezeit/Anleitung Abbindezeit K onventionelles Vorwärmen FINOVEST S PEED C + B @ 14\mod_154158202094 1_134.docx @ 65228 @ @ 1
Inlegtemperatuur: kamertemperatuur (of
250°C)*; baktemperatuurniveau: 250°C (met
5°C/min.)**; eindtemperatuur: 250°C (met
7°C/min.)**; edelmetaal: 700°C; edelmetaalopbaklegeringen: 850°C; edelmetaalvrije
legeringen: 900°C; perskeramiek: max. 900°C;
overperskeramiek: 850°C; houdtijd: 30-60 min.
(afhankelijk van maat/aantal moffels)
*Geldt voor ovens met conventionele besturing.
**Geldt voor ovens met computerbesturing.
Pos: 38 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Schnell es Vorwärmen (Folgeüberschrift) @ 1 4\mod_1541581355816_134.docx @ 65 212 @ @ 1
5.7.2 Snel voorverwarmen
Pos: 39 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abbindezeit/Anleitung Abbindezeit Sc hnelles Vorwärmen FINOVEST SPEED C + B @ 14\mod_1541582060095_13 4.docx @ 65244 @ @ 1
Bij de speed-methode mag de voorverwarmoven
slechts met de helft van het normale aantal
moffels worden gevuld. Inlegtemperatuur:
900°C.
Eindtemperatuur:
Edelmetaal: 700°C; edelmetaalopbaklegeringen: 850°C; edelmetaalvrije
legeringen: 900°C; perskeramiek: max. 900°C;
overperskeramiek: 850°C; houdtijd: 30-60 min.
(afhankelijk van maat/aantal moffels)
Verwarm bij het overpersen van edelmetaal met
keramiek de moffels normaal of snel voor, bij
niet-edelmetaallegeringen alleen snel.
De uiteindelijke houdtijd voor een moffel met
maat 3 bedraagt 30 minuten. Voor iedere extra
moffel met maat 3 wordt de houdtijd met
10 minuten verlengd. Bij moffels met maat 1 is de
houdtijd 10 minuten korter, bij moffels met maat
6 is de houdtijd 30 minuten langer.
Let op: na het plaatsen mag de oven de eerste
15 minuten niet worden geopend.
Er bestaat gevaar voor verbranding door de
mogelijke vorming van steekvlammen.
Om een plotselinge daling van de temperatuur te
voorkomen mogen de eerste 15 minuten ook
geen extra moffels worden bijgevuld.
Pos: 40 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 2. Ebene/Überschrift Ausbett en (Folgeüberschrift) @ 14\mod_1536 302617501_134.docx @ 63578 @ @ 1
5.8 Uitbedden
Pos: 41 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zu m Aus-, oder Einbetten/Anleitung Ausb etten FINOVEST SPEED C + B @ 14\m od_1541583522039_134.docx @ 65276 @ @ 1
Laat de moffel na het persen buiten de oven
afkoelen tot kamertemperatuur.
Koel de moffel nooit af met koud water.
Leg na het gieten de volledig afgekoelde moffel
in water tot deze helemaal vochtig is om tijdens
het uitbedden stof te vermijden.
Pos: 43 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift Lageru ng (Folgeüberschrift) @ 0\mod_14074 82805973_134.docx @ 2063 @ @ 1
6. Opslag
Pos: 44 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Vor Frost schütze n. @ 8\mod_1471007774691_134.d ocx @ 38572 @ @ 1
Beschermen tegen vorst.
Pos: 46 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift Ph ysikalische Daten (Folgeüberschrift) @ 0\ mod_1407492442520_134.docx @ 2114 @ @ 1
7. Fysische gegevens
Pos: 47 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Physikalisch e Daten/Physikalische Daten FINOVEST SPEED C + B @ 14\mod_1541583 740250_134.docx @ 65292 @ @ 1
Mengverhouding 160g : 40ml;
verwerkingstemperatuur 20°C; verwerkingstijd
4-5 min.*; uithardingsbegin 10 min.*;
uithardingsexpansie ca. 1,2-2,5%*; thermische
expansie ca. 0,8-0,9%*; volledige expansie ca.
1,7-2,2%*; druksterkte (na 2 uur) ca. 4,2-5,1
N/mm²*.
*afhankelijk van de vloeistofconcentratie en
verwerkingstemperatuur
Dit product is gemaakt conform DIN EN ISO
15912 en voldoet in alle opzichten aan de eisen
ervan.
Pos: 48.2 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift Li eferformen (Folgeüberschrift) @ 0\mod_1 407492521145_134.docx @ 2136 @ @ 1
8. Verpakkingen
Pos: 48.3 /Gebrauchsanweisungen/Allg emeine Module/Lieferform/Lieferumfang i m Gebinde @ 16\mod_15828761485 75_134.docx @ 72756 @ @ 1
Verpakkingseenheden van inbedmassa was zijn:
Pos: 48.4 /Gebrauchsanweisungen/Allg emeine Module/Auflistungen zu Anwen dungen/Lieferumfang des Produkts und der Autonome-Beilage @ 16\mod_1580 127602880_134.docx @ 72516 @ @ 1
• inbedmassa poeder/mengvloeistof
• Gebruiksaanwijzing
Pos: 48.5 /Gebrauchsanweisungen/Allg emeine Module/Lieferform/Lieferumfang j edes einzelnen Produktes @ 9\mod_1 473431270847_134.docx @ 45888 @ @ 1
De verpakking van elk los product bestaat uit:
Pos: 49 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Lieferform en/Lieferformen FINOVEST SPEED C+B @ 14\mod_1541584305324_134.doc x @ 65308 @ @ 1
FINOVEST SPEED C+B inbedmassa
FINOVEST SPEED LIQUID mengvloeistof
FINOVEST SPEED C+B proefverpakking
Pos: 50 /Produktbilder aus Fremddatei /Produkt ist in der Abbildung dargestellt @ 15\mod_1556547782674_134.docx @ 68136 @ @ 1
inbedmassa poeder/mengvloeistof worden op de
afbeelding weergegeven:
Pos: 51 /Produktbilder aus Fremddatei /Einbettmassen/Abb. zu FINOVEST C+B Einbettmasse und Anmischflüssigkeit @ 17\mod_1706263505722_0.docx @ 82334 @ @ 1
Pos: 52 /Gebrauchsanweisungen/Allg emeine Module/Lieferform/Lieferform ohne Zubehör @ 4\mod_1448898140077 _134.docx @ 27468 @ @ 1
inbedmassa was wordt geleverd zonder accessoires.
Pos: 53.2 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift G ewährleistung (Folgeüberschrift) @ 0\m od_1407492553499_134.docx @ 2147 @ @ 1
9. Garantie
Pos: 53.3 /Gebrauchsanweisungen/Allg emeine Module/Gewährleistung/Ge währleistung alle Gebrauchsanweisungen @ 0\mod_1407482460335_134.docx @ 2 028 @ @ 1
Onze toepassingstechnische aanbevelingen berusten op eigen ervaringen en onderzoek, en zijn
slechts richtwaarden. De gebruiker dient op basis
van eigen deskundigheid de door ons geleverde
producten te testen op hun geschiktheid voor de
beoogde procedures en doeleinden. Wij werken
continu aan de verdere ontwikkeling van onze
producten. Wij behouden ons derhalve het recht
voor wijzigingen aan te brengen in de constructie
en samenstelling van onze producten. Vanzelfsprekend garanderen wij de hoge kwaliteit
van onze producten.
Pos: 53.4 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene der Geräte/Ü berschrift Haftungsausschluss (Folgeübersc hrift) @ 10\mod_1487604370728_1 34.docx @ 49799 @ @ 1
10. Disclaimer
Pos: 53.5 /Gebrauchsanweisungen/Allg emeine Module/Gewährleistung/Rechtes vorbehalt der Dokumentationen @ 4\m od_1451298949107_134.docx @ 282 24 @ @ 1
Alle rechten voorbehouden. Zonder voorafgaande schriftelijke toestemming van FINO
GmbH mag dit document noch grafisch, noch
elektronisch of mechanisch gereproduceerd, doorgegeven, overgebracht, verdeeld, gewijzigd,
samengevat of in een andere taal vertaald worden, onder meer vooral in de vorm van fotokopieën, opnamen, informatieopslag en -verwerking in systemen. Kopieën van de systeemsoftware zijn niet toegestaan.
Pos: 53.7 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift E ntsorgung (Folgeüberschrift) @ 0\mod_1 407492634370_134.docx @ 2158 @ @ 1
11. Afvalverwijdering
Pos: 53.8 /Gebrauchsanweisungen/Allg emeine Module/GHS Gefahrenhinweis e/P-Sätze/P 500-Reihe: Entsorgung/P501 @ 1\mod_1424958171474_134.doc x @ 19445 @ @ 1
P501 Inhoud/verpakking afvoeren volgens de
plaatselijke/regionale/nationale/internationale
voorschriften.
Pos: 53.10 /Gebrauchsanweisungen/Allg emeine Module/Entsorgung/Überschrift EAK-Abfallschlüssel Produkt (1. Überschrif t) @ 14\mod_1539244787612_134. docx @ 64158 @ @ 1
11.1 Afvalcode product (Europese afvalcatalogus):
Pos: 54 /Gebrauchsanweisungen/Allg emeine Module/Entsorgung/Abfallschlüssel /Entsorgung EAK Abfallschlüssel 160 303 @ 13\mod_1513174439003_134.d ocx @ 60103 @ @ 1
160303 NIET ELDERS IN DE LIJST GENOEMD
AFVAL; afgekeurde charges en ongebruikte producten; anorganisch afval dat gevaarlijke stoffen
bevat; gevaarlijk afval.
Pos: 55.2 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift S ymbolerläuterung (Folgeüberschrift) @ 17 \mod_1605699270380_134.docx @ 7 4700 @ @ 1
12. Uitleg over de symbolen
Pos: 55.3 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/(1. Überschrift)/Ü berschrift Herstellung (1. Überschrift) @ 17\mod_1613372827487_134.doc x @ 75470 @ @ 1
12.1 Vervaardiging
Pos: 55.4 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Herstellung Arti kelnummer @ 17\mod_161348636919 4_134.docx @ 75600 @ @ 1
Pos: 55.5 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Herstellung Ch argencode @ 12\mod_15015962114 59_134.docx @ 55831 @ @ 1
Pos: 55.6 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Herstellung Halt barkeit @ 12\mod_1501594524764_1 34.docx @ 55814 @ @ 1
Pos: 55.7 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Herstellung Uns teril @ 12\mod_1501581436533_134. docx @ 55697 @ @ 1
Pos: 55.8 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Verpackung Ei nheit in der Verpackung @ 9\mod_148 5528339067_134.docx @ 49232 @ @ 1
Pos: 55.9 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Herstellung Herst eller @ 17\mod_1605766566372_1 34.docx @ 74720 @ @ 1
Pos: 55.10 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GA s/Überschriften 2. Ebene/Überschrift Anwendung (Folgeüberschrift) @ 1\mod _1424958889625_134.docx @ 19517 @ @ 1
Pos: 55.11 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Anwendung Warnhinweise @ 8\mod_14709236957 02_134.docx @ 38223 @ @ 1
Artikelnummers
Chargecode
Houdbaarheid
niet steriel
Eenheid in het pakket
Producent
12.2 Toepassing
combinatie met de waarschuwende
woorden LET OP, WAARSCHUWING of
GEVAAR voor het risico van ernstige letsels
Pos: 55.12 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Anwendung Hin weis @ 4\mod_1450366944605_13 4.docx @ 27814 @ @ 1
Pos: 55.13 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Anwendung Wichtige Informationen @ 14\mod_15 39338375366_134.docx @ 64446 @ @ 1
Pos: 55.14 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Verwendung vor Gebrauch sorgfältig lesen Aufbe wahren zum Nachschlagen @ 11\mod_14 88533361869_134.docx @ 52614 @ @ 1
Pos: 55.15 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Verwendung Ni cht wiederverwenden @ 12\mod_15 01583366138_134.docx @ 55737 @ @ 1
Pos: 55.16 /Gebrauchsanweisungen/Allg emeine Module/GHS Gefahrenhinweise /P-Sätze/P 400-Reihe: Aufbewahrung/Üb erschrift Lagerung (Folgeüberschrift) @ 17\mod_1613375784827_134.docx @ 75486 @ @ 1
Pos: 55.17 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Lagerung Te mperaturbegrenzung @ 12\mod_15015 92399650_134.docx @ 55797 @ @ 1
Pos: 55.18 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Lagerung Vo n Sonnenlicht schützen @ 12\mod_150 1585386087_134.docx @ 55754 @ @ 1
Pos: 55.19 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Lagerung Vor N ässe schützen @ 12\mod_15015822 56023_134.docx @ 55714 @ @ 1
Pos: 55.20 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Lagerung aufr echt lagern @ 17\mod_160518567898 1_134.docx @ 74578 @ @ 1
Pos: 55.21 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Lagerung Vorsic ht zerbrechlich @ 17\mod_16051850 45934_134.docx @ 74562 @ @ 1
=== Ende der Liste f�r Textmarke Inh alt ===
Belangrijke informatie
Bewaren om later nog eens na te
slaan
Niet hergebruiken
12.3 Opslag
Temperatuurbegrenzing
Uit de buurt van zonlicht houden
Beschermen tegen vocht
bovenzijde - rechtopstaand opslaan
Behoedzaamzaam fragiele
FINO GmbH · Mangelsfeld 18 · D-97708 Bad Bocklet · Tel. +49 97 08 90 94 20 · Fax +49 97 08 90 94 21
[email protected] · www.fino.com
Cílovou skupinou zatmelovací hmota mezi pacienty jsou pacienti, kteří v rámci zubního
FINOVEST SPEED C+B
zatmelovací hmota prášek/míchací
kapalina
40125/40129/40126P
Pos: 1.1 /Gebrauchsanweisungen/Allge meine Module/Anwendungsbereiche/Bitt e das gesamte Dokument durchlesen. @ 6\mod_1462343396919_161.docx @ 32585 @ @ 1
Před použitím zatmelovací hmota si prosím
přečtěte kompletní dokument.
Pos: 1.3 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/(1. Überschrift)/Üb erschrift Zweckbestimmung (1. Übersc hrift) @ 12\mod_1501655442429_161.d ocx @ 55868 @ @ 1
1. Účel použití
Pos: 2 /Gebrauchsanweisungen/Material-Pr odukte/Einbettmassen/Zweckbesti mmung/Zweckbestimmung FINOVEST S PEED C + B @ 14\mod_154157173708 2_161.docx @ 64858 @ @ 1
Fosfátová, přesná zatmelovací hmota bez
obsahu grafitu pro zhotovování korunek a
můstků. Konvenční a rychlý ohřev.
Pos: 4 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Üb erschriften 1. Ebene/Überschrift Indikati on (Folgeüberschrift) @ 13\mod_1513 173085703_161.docx @ 60016 @ @ 1
2. Indikace
Pos: 5 /Gebrauchsanweisungen/Material-Pr odukte/Einbettmassen/(Kontra-)Indi kation/Indikation FINOVEST SPEED C + B @ 14\mod_1541572148788_161.doc x @ 64890 @ @ 1
Dentální licí zatmelovací hmota pro všechny
slitiny z ušlechtilých a neušlechtilých kovů, jakož
i lisovanou a přelisovanou keramiku.
Pos: 6.2 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/(1. Überschrift)/Üb erschrift Kontraindikation (1. Überschrif t) @ 13\mod_1513173238255_161.do cx @ 60033 @ @ 1
2.1 Kontraindikace
Pos: 6.3 /Gebrauchsanweisungen/Allge meine Module/Sonstige Hinweise/Nicht b ekannt. @ 1\mod_1424958736293_1 61.docx @ 19494 @ @ 1
Není známo.
Pos: 6.4 /Gebrauchsanweisungen/Allge meine Module/(Kontra-)Indikation/Kontrai ndikation Allergische Reaktion auf Best adteile können nicht ausgeschlossen werden. @ 6\mod_1463484213831_161.d ocx @ 33096 @ @ 1
V případě alergických reakcí na složky výrobku
nelze vyloučit citlivé osoby.
Pos: 6.6 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift An wendungsbereiche (Folgeüberschrift) @ 7 \mod_1470832915990_161.docx @ 3 7751 @ @ 1
3. Oblast použití
Pos: 6.7 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/(1. Überschrift)/Üb erschrift Allgemein (1. Überschrift) @ 7\mod_1469523176539_161.docx @ 36815 @ @ 1
3.1 Obecně
Pos: 6.8 /Gebrauchsanweisungen/Allge meine Module/Anwendungsbereiche/N ur zur bestimmungsgemäßen Verarbeitu ng in der Zahntechnik. @ 14\mod_15415 71978648_161.docx @ 64874 @ @ 1
Pouze ke zpracování v dentální technice k
danému účelu.
Pos: 6.9 /Gebrauchsanweisungen/Allge meine Module /Auflistungen z u Anwendung en/Verwendu ng bei Garantie- und Haftungsa nsprüche @ 4 \mod_1450443 247327_161.docx @ 28042 @ @ 1
• Při použití v rozporu s určením zanikají
veškeré nároky ze záruky a odpovědnosti!
Pos: 6.10 /Gebrauchsanweisungen/Allg emeine Module/Auflistungen zu Anwen dungen/Haltbarkeit zu Verbrauchsmat erial @ 4\mod_1450359048344_161.doc x @ 27658 @ @ 1
• Trvanlivost: Spotřební materiál by se měl
obecně po otevření originálního obalu
spotřebovat rychle a neodkladně do několika
měsíců.
Pos: 6.11 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/Überschrift (Folg eüberschrift) Zielgruppe @ 1\mod_1 424958584489_161.docx @ 19470 @ @ 1
3.2 Cílová skupina
Pos: 6.12 /Gebrauchsanweisungen/Allg emeine Module/Anwendungsbereiche/A nwenderzielgruppen der Produkte @ 1 6\mod_1579254126495_161.docx @ 72 130 @ @ 1
Cílovou skupinou uživatelů zatmelovací hmota
jsou:
Pos: 6.13 /Gebrauchsanweisungen/Allg emeine Module/Auflistungen zu Anwen dungen/Dental - Anwenderzielgruppen @ 16\mod_1580127416136_161.docx @ 72498 @ @ 1
• zubaři
• zubní technici
Pos: 6.14 /Gebrauchsanweisungen/Allg emeine Module/Anwendungsbereiche/P atientenzielgruppe zur Dentalbehandlu ng unterziehen @ 15\mod_1558527606 086_161.docx @ 68720 @ @ 1
ošetření.
Pos: 6.15 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/Überschrift Rei nigung (Folgeüberschrift) @ 4\mod_145 0359670290_161.docx @ 27682 @ @ 1
3.3 Čištění
Pos: 6.16 /Gebrauchsanweisungen/Allg emeine Module/Wartung und Pflege/Reinig ung zum einmaligen Gebrauch. @ 4\ mod_1451300566589_161.docx @ 2 8291 @ @ 1
zatmelovací hmota prášek/míchací kapalina jsou
produkty určené pro jednorázové použití. Nevyžadují žádné čištění.
Pos: 6.17 /Gebrauchsanweisungen/Allg emeine Module/Wartung und Pflege/Desi nfektion nicht vorgesehen. @ 16\mod _1583333022148_161.docx @ 72936 @ @ 1
zatmelovací hmota nejsou určené k dezinfekci.
Pos: 6.19 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift G efahrenhinweise (Folgeüberschrift) @ 0\m od_1407482558169_161.docx @ 204 2 @ @ 1
4. Upozornění
Pos: 6.20 /Gebrauchsanweisungen/Allg emeine Module/Gewährleistung/Bedingu ng zur Benutzung nach nationalen ges etzlichen Bestimmungen @ 16\mod_15 80205438531_161.docx @ 72580 @ @ 1
Při používání je nutné dodržovat národní
zákonná ustanovení, zejména pak:
Pos: 6.21 /Gebrauchsanweisungen/Allg emeine Module/Auflistungen zu Anwen dungen/Verpflichtung des Anwenders z um Arbeitsschutz @ 16\mod_1583828 469568_161.docx @ 73054 @ @ 1
• platné předpisy BOZP
• platná opatření úrazové prevence
Pos: 7 /Gebrauchsanweisungen/Allge meine Module/Sonstige Hinweise/Keine besonders zu erwähnenden Gefahren. @ 1\mod_1424964153125_161.docx @ 19708 @ @ 1
Žádné zvláštní nebezpečí.
Pos: 9 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Üb erschriften 1. Ebene/Überschrift Anl eitung (Folgeüberschrift) @ 0\mod_140748 2739127_161.docx @ 2053 @ @ 1
5. Návod
Pos: 10 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/(1. Überschrift)/Ü berschrift Vorbereitung (1. Überschrift) @ 1\mod_1424958829160_161.doc x @ 19506 @ @ 1
5.1 Příprava
Pos: 11 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Vorbereitung/Anleitung Vorbereitung FIN OVEST SPEED C + B @ 14\mod_ 1541572449350_161.docx @ 64922 @ @ 1
Míchací nádobku, špachtli a míchadlo
zkontrolovat, zda neobsahují zbytky zatmelovací
hmoty nebo jiné nečistoty, popř. je očistit nebo
vyměnit.
Kroužkové manžety rovněž zkontrolovat, zda
neobsahují zbytky zatmelovací hmoty nebo jiné
nečistoty.
Ještě jednou zkontrolovat výšku, polohu,
načepování apod. voskové modelace. K okraji
manžety a horní hraně musí být vzdálenost
minimálně 5 mm.
Při použití prostředku na uvolňování vosku nesmí
být na modelaci žádné zbytky kapaliny.
Pryskyřičné modelace se musí tence potáhnout
voskem.
Pos: 12 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 2. Ebene/Überschrift Abm essen der Anmischflüssigkeit (Folgeübersc hrift) @ 14\mod_1536299049477_161 .docx @ 63270 @ @ 1
5.2 Odměření míchací kapaliny
Pos: 13 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abmessung der Anmischflüssigkeit/Anl eitung Abmessen der Anmischflüssig keit FINOCERAM PRESS Einbettmasse 1 /4 und FINOVEST+SPEED C + B @ 1 4\mod_1536299110740_161.docx @ 63296 @ @ 1
Expanze zatmelovací hmoty se může ovlivnit
prostřednictvím koncentrace míchací kapaliny.
Čím vyšší je koncentrace kapaliny, tím vyšší je
celková expanze zatmelovací hmoty.
Pos: 14 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Press keramik (Schicht- und Maltechnik) (1. Ü berschrift) @ 14\mod_1541573089759 _161.docx @ 64938 @ @ 1
5.2.1 Lisovaná keramika (vrstvící a dobarvovací
technika)
Pos: 15 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abmessung der Anmischflüssigkeit/Anl eitung Abmessen der Anmischflüssig keit Presskeramik (Schicht- und Maltec hnik) FINOVEST SPEED C +B @ 14\mod_ 1541573666371_161.docx @ 64954 @ @ 1
• Dvouplošná inlej 60-70 %*
• MOD-inlej 70-80 %*
• Korunky, fazety, můstky 75-85 %*
Pos: 16 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Über presskeramik (Metall) (Folgeüberschrift) @ 14\mod_1541574604028_161.docx @ 64970 @ @ 1
5.2.2 Přelisovaná keramika (kov)
Pos: 17 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abmessung der Anmischflüssigkeit/Anl eitung Abmessen der Anmischflüssig keit Überpresskeramik (Metall) FINOVEST SPEED C + B @ 14\mod_154157520 9188_161.docx @ 64986 @ @ 1
• Pro všechny indikace 70 %*
Pos: 18 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Über presskeramik (Zirkon) (Folgeüberschrift) @ 14\mod_1541575400888_161.docx @ 65002 @ @ 1
5.2.3 Přelisovaná keramika (zirkon)
Pos: 19 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abmessung der Anmischflüssigkeit/Anl eitung Abmessen der Anmischflüssig keit Überpresskeramik (Zirkon) FINOVE ST SPEED C + B @ 14\mod_154157560 1298_161.docx @ 65034 @ @ 1
• Pro všechny indikace max. 40 %*
Pos: 20 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Krone n und Brückentechnik (Folgeüberschrift) @ 14\mod_1541575486992_161.doc x @ 65018 @ @ 1
5.2.4 Zhotovování korunek a můstků
Pos: 21 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abmessung der Anmischflüssigkeit/Anl eitung Abmessen der Anmischflüssig keit Kronen und Brückentechnik FINOVEST SPEED C + B @ 14\mod_15415757 18826_161.docx @ 65050 @ @ 1
• Inleje/částečné korunky z vosku bez tlaku
35 %*
• Inleje/ částečné korunky z vosku s tlakem
(4 bar) 40 %*
• Korunky/můstky/primární díly v ušlechtilém
kovu z vosku bez tlaku 45 %*
• Korunky/můstky/primární díly v ušlechtilém
kovu z vosku s tlakem (4 bar) 50 %*
• Korunky/můstky/primární díly v napalovací
slitině z vosku bez tlaku 50 %*
• Korunky/můstky/primární díly v napalovací
slitině z vosku s tlakem (4 bar) 60 %*
• Sekundární díl v ušlechtilém kovu
(konusové/kruhové/plné teleskopické korunky) z pryskyřice bez tlaku 45-75 %*
• Sekundární díl v ušlechtilém kovu
(konusové/kruhové/plné teleskopické korunky) z pryskyřice s tlakem (4 bar)
50-80 %*
• Korunky/můstky v CoCr-napalovací slitině z
vosku bez tlaku 75-85 %*
• Korunky/můstky v CoCr-napalovací slitině z
vosku s tlakem (4 bar) 80-90 %*
• Korunky/můstky v NiCr-napalovací slitině z
vosku bez tlaku 70-75 %*
• Korunky/můstky v NiCr-napalovací slitině z
vosku s tlakem (4 bar) 75-80 %*
• Dvojité korunky z náhradních kovů (vnější
části) z pryskyřice bez tlaku 90-100 %*
Pos: 22 /Gebrauchsanweisungen/Allg emeine Module/Anleitung/*Richtwerte @ 14\mod_1541576019075_161.docx @ 6 5066 @ @ 1
*Směrové hodnoty
Pos: 23 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 2. Ebene/Überschrift Ein betten mit Metall-Muffelringen (Folgeüb erschrift) @ 14\mod_1541576359210_16 1.docx @ 65082 @ @ 1
5.3 Zatmelení s kovovými licími kroužky
Pos: 24 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zu m Aus-, oder Einbetten/Anleitung Einbe tten mit Metall-Muffelringen FINOVEST SPEED C + B @ 14\mod_15415770099 91_161.docx @ 65098 @ @ 1
1 pás vložky do licích kroužků pro velikosti
kroužku 1 + 3.
2 pásy vložky do licích kroužků pro velikosti
kroužku 6 + 9, jakož i pro slitiny z náhradních
kovů.
219497
Pásy musí být cca. o ½ cm delší než obvod
kroužku. Lehce navlhčené pásy v licím kroužku
přitisknout tak, aby se překrývaly a končily u
horní hrany licího kroužku. Nasadit přes
modelaci a spodní okraj licího kroužku umístit do
podložky s předtvarem lící prohlubně.
Pos: 25 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/Überschrift An mischen (Folgeüberschrift) @ 14\mod_ 1536300193861_161.docx @ 63360 @ @ 1
5.4 Míchání
Pos: 26 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zu m Anmischen/Anleitung Anmischen FIN OVEST SPEED C + B @ 14\mod_154 1577147387_161.docx @ 65114 @ @ 1
Míchací kapalinu přesně dávkovat a dát do lehce
navlhčené míchací nádobky. Suché nádobky
mohou odejmout 2-3 ml kapaliny.
Přidat obsah sáčku, cca. 30 sekund pečlivě
promíchat, míchací nádobku uzavřít a pokud
možno dát nádobku do vakua na dalších
30 sekund. Ve vakuu strojně míchat dalších
60 sekund.
Dalších 30 sekund nechat ve vakuu bez míchání.
Všechny hodnoty se vztahují na rychlost míchání
350 1/min.! Odchylky mohou vést k jiným
výsledkům!
Pos: 27 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/Überschrift Ei nbetten (Folgeüberschrift) @ 0\mod_14213 24071677_161.docx @ 17205 @ @ 1
5.5 Zatmelování
Pos: 28 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zu m Aus-, oder Einbetten/Anleitung Einbe tten FINOVEST SPEED C + B @ 14\ mod_1541577547436_161.docx @ 6513 0 @ @ 1
Míchadlo nastavit na vysokou frekvenci vibrace a
malou intenzitu.
Celou modelaci pokrýt zatmelovací hmotou.
Jakmile je modelace pokrytá, tak míchadlo
odstavit. Licí kroužek následně naplnit
zatmelovací hmotou až po okraj. Po naplnění již
nemíchat!
U zatmelování s kroužkovými manžetami mufli
po ca. 15 minutách vyjmout.
U lisovaných muflí je třeba po naplnění až do
úplného ztuhnutí zatmelovací hmoty dodržet
dobu odpočinku 25-30 minut. Případná
deformace např. v důsledku dopravy nebo příliš
brzkého vyjmutí může vést k mikrotrhlinám v
zatmelovací hmotě, které mohou způsobit
prasknutí mufle při lisování.
Pos: 29 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 2. Ebene/Überschrift Abbin dezeit (Folgeüberschrift) @ 14\mod_1536 301202073_161.docx @ 63408 @ @ 1
5.6 Doba tuhnutí
Pos: 30 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Kon ventionelles Aufheizverfahren (1. Überschrif t) @ 14\mod_1536301301648_161.do cx @ 63424 @ @ 1
5.6.1 Konvenční postup ohřevu
Pos: 31 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abbindezeit/Anleitung Abbindezeit K onventionelles Aufheizverfahren FINOVES T SPEED C + B @ 14\mod_15415804 29762_161.docx @ 65146 @ @ 1
Doba tuhnutí min.: 30 minut
Pos: 32 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Schnell- Aufheizverfahren (Folgeüberschrift) @ 14\mod_1536301445753_161.doc x @ 63440 @ @ 1
5.6.2 Postup rychlého ohřevu
Pos: 33 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abbindezeit/Anleitung Abbindezeit Sc hnell-Aufheizverfahren FINOVEST SPEED C + B @ 14\mod_1541580506924_16 1.docx @ 65162 @ @ 1
Při rychlém postupu ohřevu stačí doba tuhnutí 20
minut.
Pos: 34 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 2. Ebene/Überschrift Vor wärmen (Folgeüberschrift) @ 14\mod_15 36301897615_161.docx @ 63488 @ @ 1
Page 9
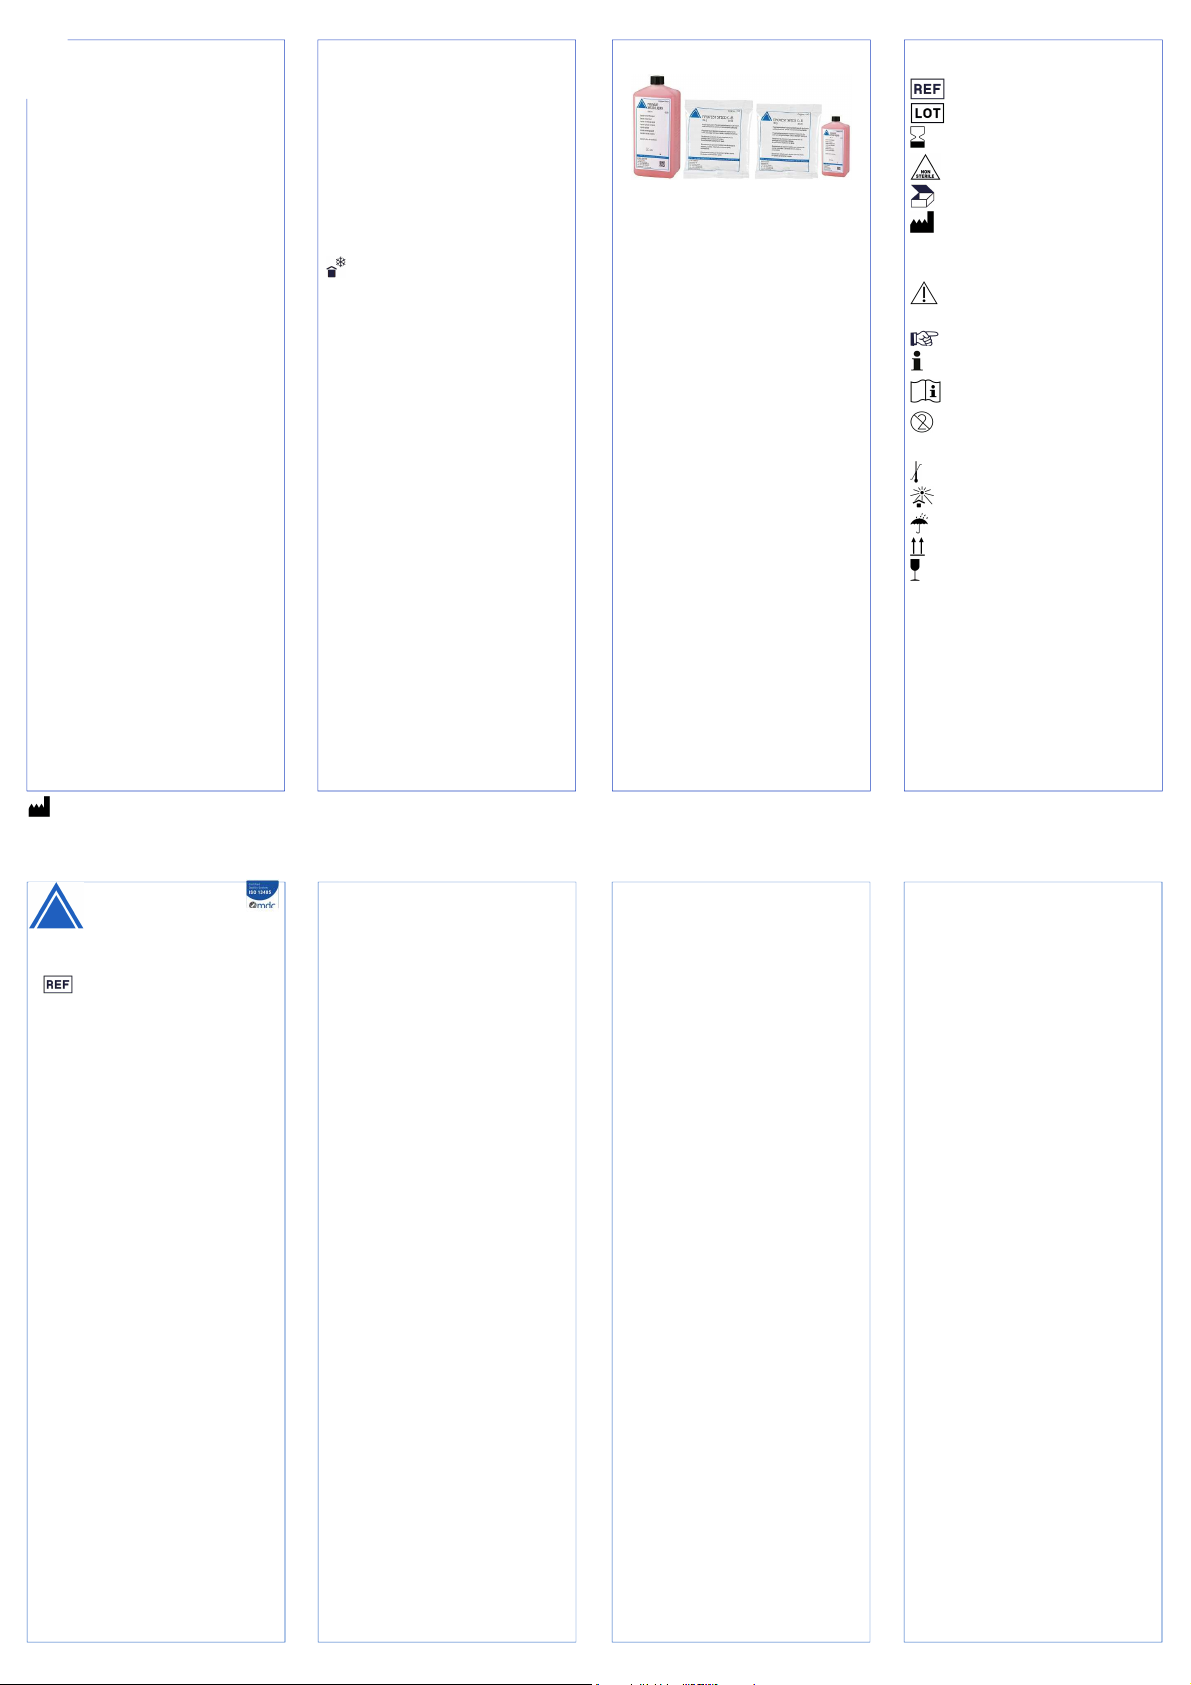
02/24
, Rev.-Nr.:
5,5
25 x 160 g
40125
1000 ml 40129
5 x 160 g + 250 ml
40126P
Obecný výstražný symbol varuje ve spo-
jení s výstražnými slovy POZOR,
Poznámky
Před použitím pečlivě přečíst
POL Inst
rukcja stosowania
5.7 Předehřev
Pos: 35 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zu m Vorwärmen/Anleitung Vorwärmen FIN OVEST SPEED C + B @ 14\mod_15 41580554444_161.docx @ 65178 @ @ 1
Pozor: Spaliny vzniklé při předehřátí poškozují
zdraví a musí být odvedeny ven vhodným
odtahem kouře.
Pos: 36 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Kon ventionelles Vorwärmen (1. Überschrift) @ 14\mod_1541581293323_161.docx @ 65194 @ @ 1
5.7.1 Konvenční předehřátí
Pos: 37 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abbindezeit/Anleitung Abbindezeit K onventionelles Vorwärmen FINOVEST S PEED C + B @ 14\mod_154158202094 1_161.docx @ 65226 @ @ 1
Teplota vložení: pokojová teplota (nebo 250°C)*;
stupeň prodlevy: 250°C (s 5°C/min.)**; koncová
teplota: 250°C (s 7°C/min.)**; ušlechtilý kov:
700°C; napalovací slitiny z ušlechtilého kovu:
850°C; slitiny z obecných kovů: 900°C; lisovaná
keramika: max. 900°C; přelisovaná keramika:
850°C; prodleva: 30-60 min. (dle velikosti/počtu
muflí)
*Platí pro pec s běžným řízením.
**Platí pro pec s počítačovým řízením.
Pos: 38 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Schnell es Vorwärmen (Folgeüberschrift) @ 1 4\mod_1541581355816_161.docx @ 65 210 @ @ 1
5.7.2 Rychlé předehřátí
Pos: 39 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abbindezeit/Anleitung Abbindezeit Sc hnelles Vorwärmen FINOVEST SPEED C + B @ 14\mod_1541582060095_16 1.docx @ 65242 @ @ 1
V postupu speed by se předehřívací pec měla
osadit pouze polovinou jinak běžného počtu
licích kroužků. Teplota při vložení: 900°C.
Koncová teplota:
Ušlechtilý kov: 700°C; napalovací slitiny z
ušlechtilého kovu: 850°C; slitiny z obecných
kovů: 900°C; lisovaná keramika: max. 900°C;
přelisovaná keramika: 850°C; prodleva:
30-60 min. (vždy podle velikosti/počtu licích
kroužků)
Při přelisování ušlechtilého kovu keramikou licí
kroužek předehřát normálně nebo rychle, u slitin
z neušlechtilých kovů pouze rychle.
Koncová doba prodlevy pro trojici licích kroužků
činí 30 minut. Pro každou další trojici licích
kroužků se doba prodlevy prodlužuje o 10 minut.
U jednoho licího kroužku se doba prodlevy
snižuje o 10 minut, u šestice licích kroužků se
doba prodlevy prodlužuje o 30 minut.
Pozor: Po vložení se pec nesmí v průběhu
prvních 15 minut otvírat, je zde nebezpečí
popálení v důsledku možné tvorby ostrých
plamenů.
K zabránění poklesu teploty se v prvních
15 minutách rovněž nesmí přidávat žádné další
licí kroužky.
Pos: 40 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 2. Ebene/Überschrift Ausbett en (Folgeüberschrift) @ 14\mod_1536 302617501_161.docx @ 63576 @ @ 1
5.8 Dekyvetace
Pos: 41 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zu m Aus-, oder Einbetten/Anleitung Ausb etten FINOVEST SPEED C + B @ 14\m od_1541583522039_161.docx @ 65274 @ @ 1
Po lisování licí kroužek nechat ochladit na
vzduchu při pokojové teplotě.
Licí kroužky v žádném případě nechladit
studenou vodou.
Aby se zabránilo prachu při dekyvetaci, tak
kyvety zcela zchlazené po lití položit do vody,
dokud se neprovlhčí.
Pos: 43 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift Lageru ng (Folgeüberschrift) @ 0\mod_14074 82805973_161.docx @ 2064 @ @ 1
6. Uskladnění
Pos: 44 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Vor Frost schütze n. @ 8\mod_1471007774691_161.d ocx @ 38573 @ @ 1
Chránit před mrazem.
Pos: 46 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift Ph ysikalische Daten (Folgeüberschrift) @ 0\ mod_1407492442520_161.docx @ 2115 @ @ 1
7. Fyzikální údaje
Pos: 47 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Physikalisch e Daten/Physikalische Daten FINOVEST SPEED C + B @ 14\mod_1541583 740250_161.docx @ 65290 @ @ 1
Poměr mísení 160g : 40ml; teplota zpracování
20°C; doba zpracování 4-5 min.*; začátek tuhnutí
10 min.*; expanze při tuhnutí cca. 1,2-2,5%*;
tepelná expanze cca. 0,8-0,9%*; celková
expanze cca. 1,7-2,2%*; pevnost v tlaku
(po 2 hod.) cca. 4,2-5,1 N/mm²*.
*vždy dle koncentrace kapaliny a teploty
zpracování
Tento výrobek byl zhotoven dle DIN EN ISO
15912 a odpovídá ve všech bodech požadavkům
této normy.
Pos: 48.2 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift Li eferformen (Folgeüberschrift) @ 0\mod_1 407492521145_161.docx @ 2137 @ @ 1
8. Forma dodání
Pos: 48.3 /Gebrauchsanweisungen/Allg emeine Module/Lieferform/Lieferumfang i m Gebinde @ 16\mod_15828761485 75_161.docx @ 72754 @ @ 1
Obalové jednotky zatmelovací hmota:
Pos: 48.4 /Gebrauchsanweisungen/Allg emeine Module/Auflistungen zu Anwen dungen/Lieferumfang des Produkts und der Autonome-Beilage @ 16\mod_1580 127602880_161.docx @ 72514 @ @ 1
• zatmelovací hmota prášek/míchací kapalina
• Návod na použití
Pos: 48.5 /Gebrauchsanweisungen/Allg emeine Module/Lieferform/Lieferumfang j edes einzelnen Produktes @ 9\mod_1 473431270847_161.docx @ 45889 @ @ 1
Rozsah dodávky každého jednotlivého produktu:
Pos: 49 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Lieferform en/Lieferformen FINOVEST SPEED C+B @ 14\mod_1541584305324_161.doc x @ 65306 @ @ 1
FINOVEST SPEED C+B zatmelovací
hmota
FINOVEST SPEED LIQUID míchací
kapalina
FINOVEST SPEED C+B zkušební balení
Pos: 50 /Produktbilder aus Fremddatei /Produkt ist in der Abbildung dargestellt @ 15\mod_1556547782674_161.docx @ 68134 @ @ 1
zatmelovací hmota prášek/míchací kapalina jsou
znázorněny na obrázku:
Pos: 51 /Produktbilder aus Fremddatei /Einbettmassen/Abb. zu FINOVEST C+B Einbettmasse und Anmischflüssigkeit @ 17\mod_1706263505722_0.docx @ 82332 @ @ 1
Pos: 52 /Gebrauchsanweisungen/Allg emeine Module/Lieferform/Lieferform ohne Zubehör @ 4\mod_1448898140077 _161.docx @ 27469 @ @ 1
zatmelovací hmota se dodávají bez
příslušenství.
Pos: 53.2 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift G ewährleistung (Folgeüberschrift) @ 0\m od_1407492553499_161.docx @ 2148 @ @ 1
9. Záruka
Pos: 53.3 /Gebrauchsanweisungen/Allg emeine Module/Gewährleistung/Ge währleistung alle Gebrauchsanweisungen @ 0\mod_1407482460335_161.docx @ 2 029 @ @ 1
Naše doporučení ke zpracování spočívají na
našich vlastních zkušenostech a slouží pouze k
orientaci. Uživatel musí sám na základě svých
odborných znalostí prověřit způsob použití. Naše
výrobky podléhají kontinuálnímu vývoji. Vyhrazujeme si proto změny v konstrukci a složení. Samozřejmě garantujeme výbornou kvalitu našich
produktů.
Pos: 53.4 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene der Geräte/Ü berschrift Haftungsausschluss (Folgeübersc hrift) @ 10\mod_1487604370728_1 61.docx @ 49800 @ @ 1
10. Vyloučení ze záruky
Pos: 53.5 /Gebrauchsanweisungen/Allg emeine Module/Gewährleistung/Rechtes vorbehalt der Dokumentationen @ 4\m od_1451298949107_161.docx @ 282 25 @ @ 1
Všechna práva vyhrazena. Tento dokument
nesmí být bez písemného schválení ze strany
FINO GmbH graficky, elektronicky ani mechanicky kopírován, zasílán, přenášen, šířen, upravován, souhrně publikován ani překládán do jiného jazyka, včetně zejména formou fotokopií,
nahrávek, ukládání a zpracování informací v systémech. Kopie systémového softwaru jsou
nepřípustné.
Pos: 53.7 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift E ntsorgung (Folgeüberschrift) @ 0\mod_1 407492634370_161.docx @ 2159 @ @ 1
11. Likvidace
Pos: 53.8 /Gebrauchsanweisungen/Allg emeine Module/GHS Gefahrenhinweis e/P-Sätze/P 500-Reihe: Entsorgung/P501 @ 1\mod_1424958171474_161.doc x @ 19446 @ @ 1
P501 Obsah/obal odstraňte v souladu s místními/regionálními/národními/mezinárodními
předpisy.
Pos: 53.10 /Gebrauchsanweisungen/Allg emeine Module/Entsorgung/Überschrift EAK-Abfallschlüssel Produkt (1. Überschrif t) @ 14\mod_1539244787612_161. docx @ 64156 @ @ 1
11.1 EAK-klíčové číslo pro třídění odpadu
produktu
Pos: 54 /Gebrauchsanweisungen/Allg emeine Module/Entsorgung/Abfallschlüssel /Entsorgung EAK Abfallschlüssel 160 303 @ 13\mod_1513174439003_161.d ocx @ 60104 @ @ 1
160303 ODPADY JINDE V TOMTO SEZNAMU
NEUVEDENÉ; Vadné šarže a nepoužité
výrobky; Anorganické odpady obsahující nebezpečné látky; nebezpečný odpad.
Pos: 55.2 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift S ymbolerläuterung (Folgeüberschrift) @ 17 \mod_1605699270380_161.docx @ 7 4698 @ @ 1
12. Vysvětlení symbolů
Pos: 55.3 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/(1. Überschrift)/Ü berschrift Herstellung (1. Überschrift) @ 17\mod_1613372827487_161.doc x @ 75468 @ @ 1
12.1 Zhotovení
Pos: 55.4 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Herstellung Arti kelnummer @ 17\mod_161348636919 4_161.docx @ 75598 @ @ 1
Pos: 55.5 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Herstellung Ch argencode @ 12\mod_15015962114 59_161.docx @ 55832 @ @ 1
Pos: 55.6 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Herstellung Halt barkeit @ 12\mod_1501594524764_1 61.docx @ 55815 @ @ 1
Pos: 55.7 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Herstellung Uns teril @ 12\mod_1501581436533_161. docx @ 55698 @ @ 1
Pos: 55.8 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Verpackung Ei nheit in der Verpackung @ 9\mod_148 5528339067_161.docx @ 49233 @ @ 1
Pos: 55.9 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Herstellung Herst eller @ 17\mod_1605766566372_1 61.docx @ 74718 @ @ 1
Pos: 55.10 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GA s/Überschriften 2. Ebene/Überschrift Anwendung (Folgeüberschrift) @ 1\mod _1424958889625_161.docx @ 19518 @ @ 1
Pos: 55.11 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Anwendung Warnhinweise @ 8\mod_14709236957 02_161.docx @ 38224 @ @ 1
Pos: 55.12 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Anwendung Hin weis @ 4\mod_1450366944605_16 1.docx @ 27815 @ @ 1
Pos: 55.13 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Anwendung Wichtige Informationen @ 14\mod_15 39338375366_161.docx @ 64434 @ @ 1
Pos: 55.14 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Verwendung vor Gebrauch sorgfältig lesen Aufbe wahren zum Nachschlagen @ 11\mod_14 88533361869_161.docx @ 52615 @ @ 1
Pos: 55.15 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Verwendung Ni cht wiederverwenden @ 12\mod_15 01583366138_161.docx @ 55738 @ @ 1
Pos: 55.16 /Gebrauchsanweisungen/Allg emeine Module/GHS Gefahrenhinweise /P-Sätze/P 400-Reihe: Aufbewahrung/Üb erschrift Lagerung (Folgeüberschrift) @ 17\mod_1613375784827_161.docx @ 75484 @ @ 1
Pos: 55.17 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Lagerung Te mperaturbegrenzung @ 12\mod_15015 92399650_161.docx @ 55798 @ @ 1
Pos: 55.18 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Lagerung Vo n Sonnenlicht schützen @ 12\mod_150 1585386087_161.docx @ 55755 @ @ 1
Pos: 55.19 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Lagerung Vor N ässe schützen @ 12\mod_15015822 56023_161.docx @ 55715 @ @ 1
Pos: 55.20 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Lagerung aufr echt lagern @ 17\mod_160518567898 1_161.docx @ 74576 @ @ 1
Pos: 55.21 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Lagerung Vorsic ht zerbrechlich @ 17\mod_16051850 45934_161.docx @ 74560 @ @ 1
=== Ende der Liste f�r Textmarke Inh alt ===
Čísla položek
Kód šarže
Trvanlivost
nesterilní
Objem balení
Výrobce
12.2 Použití
VÝSTRAHA nebo NEBEZPEČÍ před rizikem závažných poranění
Důležité informacce
Uložit k vyhledávání informací
Opakovaně nepoužívat
12.3 Uskladnění
Teplotní omezení
Chránit před slunečním zářením
Chránit před vlhkem
Skladovat ve vzpřímené poloze
Opatrnost křehká
FINO GmbH · Mangelsfeld 18 · D-97708 Bad Bocklet · Tel. +49 97 08 90 94 20 · Fax +49 97 08 90 94 21
[email protected] · www.fino.com
Docelową grupą pacjentów korzystających z
masa osłaniająca są pacjenci poddawani w ra-
FINOVEST SPEED C+B
masa osłaniająca proszek/płyn do
rozrabiania
40125/40129/40126P
Pos: 1.1 /Gebrauchsanweisungen/Allge meine Module/Anwendungsbereiche/Bitt e das gesamte Dokument durchlesen. @ 6\mod_1462343396919_242.docx @ 32587 @ @ 1
Przed użyciem masa osłaniająca należy
przeczytać cały dokument.
Pos: 1.3 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/(1. Überschrift)/Üb erschrift Zweckbestimmung (1. Übersc hrift) @ 12\mod_1501655442429_242.d ocx @ 55871 @ @ 1
1. Określenie przeznaczenia
Pos: 2 /Gebrauchsanweisungen/Material-Pr odukte/Einbettmassen/Zweckbesti mmung/Zweckbestimmung FINOVEST S PEED C + B @ 14\mod_154157173708 2_242.docx @ 64865 @ @ 1
Precyzyjna, fosforanowa masa osłaniająca
niezawierająca grafitu do techniki koron i
mostów. Z możliwością konwencjonalnego lub
szybkiego podgrzewania.
Pos: 4 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Üb erschriften 1. Ebene/Überschrift Indikati on (Folgeüberschrift) @ 13\mod_1513 173085703_242.docx @ 60019 @ @ 1
2. Wskazanie do stosowania
Pos: 5 /Gebrauchsanweisungen/Material-Pr odukte/Einbettmassen/(Kontra-)Indi kation/Indikation FINOVEST SPEED C + B @ 14\mod_1541572148788_242.doc x @ 64897 @ @ 1
Dentystyczna masa osłaniająca do wszystkich
stopów metali szlachetnych i nieszlachetnych
oraz do ceramiki prasowanej i nadprasowanej.
Pos: 6.2 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/(1. Überschrift)/Üb erschrift Kontraindikation (1. Überschrif t) @ 13\mod_1513173238255_242.do cx @ 60035 @ @ 1
2.1 Przeciwwskazanie
Pos: 6.3 /Gebrauchsanweisungen/Allge meine Module/Sonstige Hinweise/Nicht b ekannt. @ 1\mod_1424958736293_2 42.docx @ 19497 @ @ 1
Nieznane.
Pos: 6.4 /Gebrauchsanweisungen/Allge meine Module/(Kontra-)Indikation/Kontrai ndikation Allergische Reaktion auf Best adteile können nicht ausgeschlossen werden. @ 6\mod_1463484213831_242.d ocx @ 33098 @ @ 1
W przypadku reakcji alergicznych na składniki
produktu nie można wykluczyć osób wrażliwych.
Pos: 6.6 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift An wendungsbereiche (Folgeüberschrift) @ 7 \mod_1470832915990_242.docx @ 3 7754 @ @ 1
3. Zakres stosowania
Pos: 6.7 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/(1. Überschrift)/Üb erschrift Allgemein (1. Überschrift) @ 7\mod_1469523176539_242.docx @ 36817 @ @ 1
3.1 Informacje ogólne
Pos: 6.8 /Gebrauchsanweisungen/Allge meine Module/Anwendungsbereiche/N ur zur bestimmungsgemäßen Verarbeitu ng in der Zahntechnik. @ 14\mod_15415 71978648_242.docx @ 64881 @ @ 1
Tylko do obróbki w technice dentystycznej zgodnie z przeznaczeniem.
Pos: 6.9 /Gebrauchsanweisungen/Allge meine Module/Auflistungen zu Anwend ungen/Verwend ung bei Gar antie- und Haftu ngsansprüch e @ 4\mod_1450 443247327_242.docx @ 28044 @ @ 1
• W przypadku użytkowania niezgodnego z
przeznaczeniem wszelkie roszczenia z tytułu
gwarancji i odpowiedzialności tracą ważność!
Pos: 6.10 /Gebrauchsanweisungen/Allg emeine Module/Auflistungen zu Anwen dungen/Haltbarkeit zu Verbrauchsmat erial @ 4\mod_1450359048344_242.doc x @ 27660 @ @ 1
• Okres trwałości: materiały eksploatacyjne
należy zasadniczo zużyć szybko i bezzwłocznie w ciągu kilku miesięcy od otwarcia
oryginalnego opakowania.
Pos: 6.11 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/Überschrift (Folg eüberschrift) Zielgruppe @ 1\mod_1 424958584489_242.docx @ 19473 @ @ 1
3.2 Grupa docelowa
Pos: 6.12 /Gebrauchsanweisungen/Allg emeine Module/Anwendungsbereiche/A nwenderzielgruppen der Produkte @ 1 6\mod_1579254126495_242.docx @ 72 137 @ @ 1
Docelowe grupy użytkowników masa osłaniająca
to:
Pos: 6.13 /Gebrauchsanweisungen/Allg emeine Module/Auflistungen zu Anwen dungen/Dental - Anwenderzielgruppen @ 16\mod_1580127416136_242.docx @ 72505 @ @ 1
• lekarz stomatolog
• technik dentystyczny
Pos: 6.14 /Gebrauchsanweisungen/Allg emeine Module/Anwendungsbereiche/P atientenzielgruppe zur Dentalbehandlu ng unterziehen @ 15\mod_1558527606 086_242.docx @ 68727 @ @ 1
mach leczenia stomatologicznego.
Pos: 6.15 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/Überschrift Rei nigung (Folgeüberschrift) @ 4\mod_145 0359670290_242.docx @ 27684 @ @ 1
3.3 Czyszczenie
Pos: 6.16 /Gebrauchsanweisungen/Allg emeine Module/Wartung und Pflege/Reinig ung zum einmaligen Gebrauch. @ 4\ mod_1451300566589_242.docx @ 2 8293 @ @ 1
masa osłaniająca proszek/płyn do rozrabiania są
produktami do jednorazowego użytku. Nie
wymagają czyszczenia.
Pos: 6.17 /Gebrauchsanweisungen/Allg emeine Module/Wartung und Pflege/Desi nfektion nicht vorgesehen. @ 16\mod _1583333022148_242.docx @ 72943 @ @ 1
masa osłaniająca proszek/płyn do rozrabiania
nie są przeznaczone do dezynfekcji.
Pos: 6.19 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift G efahrenhinweise (Folgeüberschrift) @ 0\m od_1407482558169_242.docx @ 204 5 @ @ 1
4. Wskazówki dotyczące zagrożeń
Pos: 6.20 /Gebrauchsanweisungen/Allg emeine Module/Gewährleistung/Bedingu ng zur Benutzung nach nationalen ges etzlichen Bestimmungen @ 16\mod_15 80205438531_242.docx @ 72587 @ @ 1
Podczas użytkowania należy przestrzegać
krajowych przepisów prawnych, w szczególności:
Pos: 6.21 /Gebrauchsanweisungen/Allg emeine Module/Auflistungen zu Anwen dungen/Verpflichtung des Anwenders z um Arbeitsschutz @ 16\mod_1583828 469568_242.docx @ 73061 @ @ 1
• obowiązujących przepisów bezpieczeństwa i
higieny pracy
• obowiązujących środków zapobiegania
wypadkom
Pos: 7 /Gebrauchsanweisungen/Allge meine Module/Sonstige Hinweise/Keine besonders zu erwähnenden Gefahren. @ 1\mod_1424964153125_242.docx @ 19711 @ @ 1
Brak szczególnych zagrożeń, które trzeba by wymienić.
Pos: 9 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Üb erschriften 1. Ebene/Überschrift Anl eitung (Folgeüberschrift) @ 0\mod_140748 2739127_242.docx @ 2056 @ @ 1
5. Instrukcja
Pos: 10 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/(1. Überschrift)/Ü berschrift Vorbereitung (1. Überschrift) @ 1\mod_1424958829160_242.doc x @ 19509 @ @ 1
5.1 Przygotowanie
Pos: 11 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Vorbereitung/Anleitung Vorbereitung FIN OVEST SPEED C + B @ 14\mod_ 1541572449350_242.docx @ 64929 @ @ 1
Sprawdzić, czy w kubku do mieszania i
rozrabiania, na szpatułce lub na mieszalniku
znajdują się resztki masy osłaniającej lub inne
zabrudzenia, ewentualnie usunąć je lub
wymienić te elementy.
Sprawdzić, czy na formierzu i szablonie do mufli
są resztki masy osłaniającej albo inne
zabrudzenia.
Jeszcze raz sprawdzić wysokość, położenie,
zamocowanie modelu sztyftami itd. Odległość od
brzegu mufli oraz od górnej krawędzi mufli musi
wynosić co najmniej 5 mm.
Przy zastosowaniu środka zmniejszającego
napięcie powierzchniowe wosku do modeli nie
mogą przylegać żadne resztki płynu.
Na modele z tworzywa sztucznego trzeba
nałożyć cienką warstwę wosku.
Pos: 12 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 2. Ebene/Überschrift Abm essen der Anmischflüssigkeit (Folgeübersc hrift) @ 14\mod_1536299049477_242 .docx @ 63287 @ @ 1
5.2 Odmierzanie płynu do mieszania i
rozrabiania
Pos: 13 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abmessung der Anmischflüssigkeit/Anl eitung Abmessen der Anmischflüssig keit FINOCERAM PRESS Einbettmasse 1 /4 und FINOVEST+SPEED C + B @ 1 4\mod_1536299110740_242.docx @ 63303 @ @ 1
Na ekspansję masy osłaniającej ma wpływ
stężenie płynu do mieszania i rozrabiania.
Im wyższa stężenie tego płynu, tym wyższa jest
łączna ekspansja masy osłaniającej.
Pos: 14 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Press keramik (Schicht- und Maltechnik) (1. Ü berschrift) @ 14\mod_1541573089759 _242.docx @ 64945 @ @ 1
5.2.1 Ceramika prasowana (technika warstwowa
i technika malowania)
Pos: 15 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abmessung der Anmischflüssigkeit/Anl eitung Abmessen der Anmischflüssig keit Presskeramik (Schicht- und Maltec hnik) FINOVEST SPEED C +B @ 14\mod_ 1541573666371_242.docx @ 64961 @ @ 1
• Dwupowierzchniowy inlay 60-70 %*
• Inlay MOD 70-80 %*
• Korony, licówki, mosty 75-85 %*
Pos: 16 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Über presskeramik (Metall) (Folgeüberschrift) @ 14\mod_1541574604028_242.docx @ 64977 @ @ 1
5.2.2 Ceramika nadprasowana (metal)
Pos: 17 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abmessung der Anmischflüssigkeit/Anl eitung Abmessen der Anmischflüssig keit Überpresskeramik (Metall) FINOVEST SPEED C + B @ 14\mod_154157520 9188_242.docx @ 64993 @ @ 1
• Do wszystkich wskazań 70 %*
Pos: 18 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Über presskeramik (Zirkon) (Folgeüberschrift) @ 14\mod_1541575400888_242.docx @ 65009 @ @ 1
5.2.3 Ceramika nadprasowana (cyrkon)
Pos: 19 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abmessung der Anmischflüssigkeit/Anl eitung Abmessen der Anmischflüssig keit Überpresskeramik (Zirkon) FINOVE ST SPEED C + B @ 14\mod_154157560 1298_242.docx @ 65041 @ @ 1
• Do wszystkich wskazań maks. 40 %*
Pos: 20 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Krone n und Brückentechnik (Folgeüberschrift) @ 14\mod_1541575486992_242.doc x @ 65025 @ @ 1
5.2.4 Technika koron i mostów
Pos: 21 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abmessung der Anmischflüssigkeit/Anl eitung Abmessen der Anmischflüssig keit Kronen und Brückentechnik FINOVEST SPEED C + B @ 14\mod_15415757 18826_242.docx @ 65057 @ @ 1
• Wkłady (inlays)/korony częściowe z wosku
bez ciśnienia 35 %*
• Wkłady (inlays)/korony częściowe z wosku z
ciśnieniem (4 bary) 40 %*
• Korony/mosty/części pierwotne w metalu
szlachetnym z wosku bez ciśnienia 45 %*
• Korony/mosty/części pierwotne w metalu
szlachetnym z ciśnieniem (4 bary) 50 %*
• Korony/mosty/części pierwotne w stopie me-
tali szlachetnych z wosku bez ciśnienia
50 %*
• Krony/mosty/części pierwotne w stopie metali
szlachetnych z wosku z ciśnieniem (4 bary)
60 %*
• Część wtórna w metalu szlachetnym (korony
stożkowe/cylindryczne/w pełni teleskopowe)
z tworzywa sztucznego bez ciśnienia
45-75 %*
• Część wtórna w metalu szlachetnym (korony
stożkowe/cylindryczne/w pełni teleskopowe)
z tworzywa sztucznego z ciśnieniem (4 bary)
50-80 %*
• Korony/mosty w stopach CoCr do napalania z
wosku bez ciśnienia 75-85 %*
• Korony/mosty w stopach CoCr do napalania z
wosku z ciśnieniem (4 bary) 80-90 %*
• Korony/mosty w stopach NiCr do napalania z
wosku bez ciśnienia 70-75 %*
• Korony/mosty w stopach NiCr do napalania z
wosku z ciśnieniem (4 bary) 75-80 %*
219497
• Korony podwójne niezawierające metali
szlachetnych (części zewnętrzne) z tworzywa
sztucznego bez ciśnienia 90-100 %*
Pos: 22 /Gebrauchsanweisungen/Allg emeine Module/Anleitung/*Richtwerte @ 14\mod_1541576019075_242.docx @ 6 5073 @ @ 1
* Wartości orientacyjne
Pos: 23 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 2. Ebene/Überschrift Ein betten mit Metall-Muffelringen (Folgeüb erschrift) @ 14\mod_1541576359210_24 2.docx @ 65089 @ @ 1
5.3 Osłanianie z użyciem metalowych pierścieni
odlewniczych
Pos: 24 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zu m Aus-, oder Einbetten/Anleitung Einbe tten mit Metall-Muffelringen FINOVEST SPEED C + B @ 14\mod_15415770099 91_242.docx @ 65105 @ @ 1
1 pasek flizeliny na pierścienie do wielkości
pierścienia 1 + 3.
2 paski flizeliny na pierścienie do wielkości
pierścienia 6 + 9 oraz do stopów
niezawierających metali szlachetnych.
Paski muszą być dłuższe o ok. ½ cm niż obwód
mufli (pierścienia). Lekko zwilżone paski należy
w taki sposób docisnąć w pierścieniu, by
nachodziły na siebie i kończyły się równo z górną
krawędzią mufli (pierścienia). Nasadzić na model
i wcisnąć dolną krawędź pierścienia w formierz
odlewniczy (mould former).
Pos: 25 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/Überschrift An mischen (Folgeüberschrift) @ 14\mod_ 1536300193861_242.docx @ 63367 @ @ 1
5.4 Mieszanie i rozrabianie
Pos: 26 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zu m Anmischen/Anleitung Anmischen FIN OVEST SPEED C + B @ 14\mod_154 1577147387_242.docx @ 65121 @ @ 1
Płyn do mieszania i rozrabiania należy dokładnie
dozować i wlać do lekko zwilżonego kubka do
mieszania. Suche kubki mogą wchłonąć 2-3 ml
płynu.
Dodać zawartość woreczka, wykonać starannie
wstępnie mieszanie (mieszać przez ok.
30 sekund), zamknąć kubek do mieszania i jeśli
to możliwe wstawić kubek do próżni na następne
30 sek. Następnie mieszać maszynowo w próżni
przez kolejne 60 sekund.
Zostawić w próżni bez mieszania na następne
30 sekund.
Wszystkie wartości są podane w odniesieniu do
prędkości mieszania wynoszącej 350 1/min.!
Odstępstwa mogą skutkować innymi wynikami!
Pos: 27 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/Überschrift Ei nbetten (Folgeüberschrift) @ 0\mod_14213 24071677_242.docx @ 17208 @ @ 1
5.5 Osłanianie
Pos: 28 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zu m Aus-, oder Einbetten/Anleitung Einbe tten FINOVEST SPEED C + B @ 14\ mod_1541577547436_242.docx @ 6513 7 @ @ 1
Ustawić wibrator na wysoką częstotliwość drgań
i niską intensywność.
Cały model przykryć masą osłaniającą. Gdy tylko
jest on przykryty, należy wyłączyć wibrator.
Następnie wypełnić muflę masą osłaniającą aż
do krawędzi. Po napełnieniu nie używać więcej
wibratora i nie potrząsać!
Page 10
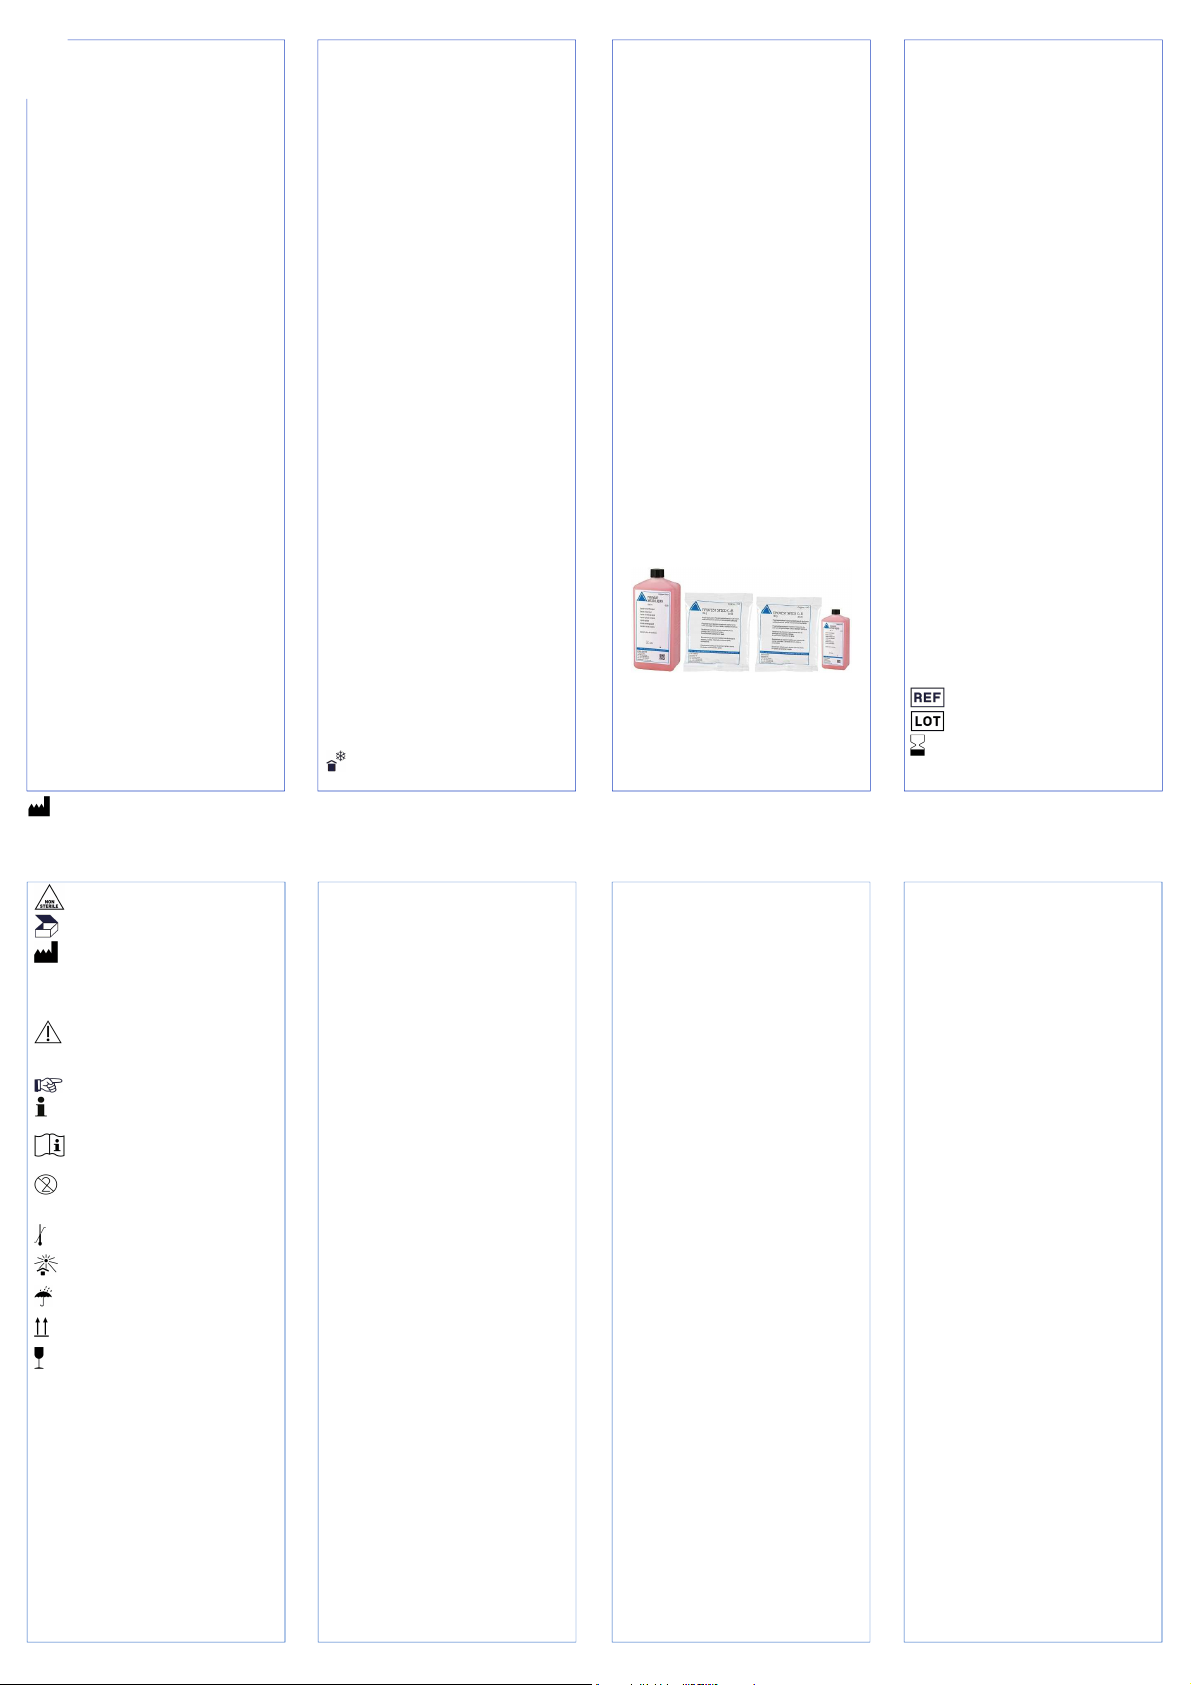
02/24
, Rev.-Nr.:
5,5
25 x 160 g
40125
1000 ml
40129
5 x 160 g + 250 ml
40126P
Ogólny symbol niebezpieczeństwa ostrz-
Notatki
Przed uży
ciem dokładnie przeczytać.
Trzymać z dala od światła
góra -
przechowywać ustawione
pi-
Przy osłanianiu bezpierścieniowym po upływie
ok. 15 minut wyjąć muflę z formy.
Przy zastosowaniu pierścieni do tłoczenia po
napełnieniu do całkowitego związania masy
osłaniającej należy przestrzegać czasu
spoczynku wynoszącego od 25 do 30 minut.
Każda deformacja np. w wyniku transportu lub
zbyt szybkiego wyjęcia z formy może skutkować
powstaniem mikro rys w masie osłaniającej,
które mogą z kolej spowodować pęknięcie mufli
podczas tłoczenia.
Pos: 29 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 2. Ebene/Überschrift Abbin dezeit (Folgeüberschrift) @ 14\mod_1536 301202073_242.docx @ 63415 @ @ 1
5.6 Czas wiązania
Pos: 30 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Kon ventionelles Aufheizverfahren (1. Überschrif t) @ 14\mod_1536301301648_242.do cx @ 63431 @ @ 1
5.6.1 Konwencjonalna procedura podgrzewania
Pos: 31 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abbindezeit/Anleitung Abbindezeit K onventionelles Aufheizverfahren FINOVES T SPEED C + B @ 14\mod_15415804 29762_242.docx @ 65153 @ @ 1
Czas twardnienia co najmniej 30 minut.
Pos: 32 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Schnell- Aufheizverfahren (Folgeüberschrift) @ 14\mod_1536301445753_242.doc x @ 63447 @ @ 1
5.6.2 Procedura szybkiego podgrzewania
Pos: 33 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abbindezeit/Anleitung Abbindezeit Sc hnell-Aufheizverfahren FINOVEST SPEED C + B @ 14\mod_1541580506924_24 2.docx @ 65169 @ @ 1
W ramach szybkiej procedury podgrzewania
wystarczy czas twardnienia wynoszący 20 minut.
Pos: 34 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 2. Ebene/Überschrift Vor wärmen (Folgeüberschrift) @ 14\mod_15 36301897615_242.docx @ 63495 @ @ 1
5.7 Podgrzewanie wstępne
Pos: 35 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zu m Vorwärmen/Anleitung Vorwärmen FIN OVEST SPEED C + B @ 14\mod_15 41580554444_242.docx @ 65185 @ @ 1
Uwaga: Gazy powstające podczas wygrzewania
wstępnego stanowią zagrożenie dla zdrowia i
trzeba je odprowadzać na zewnątrz za pomocą
odpowiedniego wyciągu.
Pos: 36 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Kon ventionelles Vorwärmen (1. Überschrift) @ 14\mod_1541581293323_242.docx @ 65201 @ @ 1
5.7.1 Konwencjonalne wygrzewanie wstępne!
Pos: 37 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abbindezeit/Anleitung Abbindezeit K onventionelles Vorwärmen FINOVEST S PEED C + B @ 14\mod_154158202094 1_242.docx @ 65233 @ @ 1
Temperatura podczas wkładania: temperatura
pokojowa (lub 250°C)*; stopień przetrzymania:
250°C (z 5°C/min.)**; temperatura końcowa:
250°C (z 7°C/min.)**; metal szlachetny: 700°C;
stopy metali szlachetnych do napalania: 850°C;
stopy niezawierające metali szlachetnych:
900°C; ceramika prasowana: maks. 900°C;
ceramika nadprasowana: 850°C; czas
trzymania: 30-60 min. (w zależności od
rozmiaru/liczby mufli)
* Dotyczy pieców wyposażonych w sterowanie
konwencjonalne.
**Dotyczy pieców wyposażonych w sterowanie
komputerowe.
Pos: 38 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Schnell es Vorwärmen (Folgeüberschrift) @ 1 4\mod_1541581355816_242.docx @ 65 217 @ @ 1
5.7.2 Szybkie wygrzewanie wstępne
Pos: 39 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abbindezeit/Anleitung Abbindezeit Sc hnelles Vorwärmen FINOVEST SPEED C + B @ 14\mod_1541582060095_24 2.docx @ 65249 @ @ 1
W procedurze typu speed piec do wygrzewania
należy napełnić tylko połową zwyklej ilości
mufli/pierścieni. Temperatura podczas
wkładania: 900°C.
Temperatura końcowa:
Metal szlachetny: 700°C; stopy metali
szlachetnych do napalania: 850°C; stopy
niezawierające metali szlachetnych: 900°C;
ceramika prasowana: maks. 900°C; ceramika
nadprasowana: 850°C; czas trzymania:
30-60 min. (w zależności od rozmiaru/liczby
mufli)
Podczas nadprasowania metalu szlachetnego z
ceramiką mufle/pierścienie należy wstępnie
podgrzewać normalnie albo szybko, natomiast
przy stopach metali nieszlachetnych tylko
szybko.
Końcowy czas trzymania dla potrójnej mufli
wynosi 30 minut. Dla każdej kolejnej potrójnej
mufli czas ten przedłuża się o 10 minut. Przy
pojedynczych muflach czas trzymania zmniejsza
się o 10 minut, a w przypadku mufli
sześciokrotnych czas trzymania przedłuża się o
30 min.
Uwaga: Po włożeniu do pieca nie należy otwierać
go przez pierwsze 15 minut, ponieważ grozi to
pożarem w wyniku powstania słupa ognia.
Aby uniknąć spadku temperatury, w ciągu
pierwszych 15 minut nie należy dokładać
kolejnych mufli.
Pos: 40 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 2. Ebene/Überschrift Ausbett en (Folgeüberschrift) @ 14\mod_1536 302617501_242.docx @ 63583 @ @ 1
5.8 Uwalnianie
Pos: 41 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zu m Aus-, oder Einbetten/Anleitung Ausb etten FINOVEST SPEED C + B @ 14\m od_1541583522039_242.docx @ 65281 @ @ 1
Po tłoczeniu mufle/pierścienie należy odstawić
do ostygnięcia na powietrzu, aż osiągną
temperaturę pokojową.
W żadnym wypadku nie wolno chłodzić ich wodą.
Aby uniknąć kurzu podczas osłaniania,
pierścień/muflę, która całkowicie ostygła pod
dokonaniu odlewu, należy włożyć do wody, aż
całkowicie przejdzie wilgocią.
Pos: 43 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift Lageru ng (Folgeüberschrift) @ 0\mod_14074 82805973_242.docx @ 2067 @ @ 1
6. Przechowywanie
Pos: 44 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Vor Frost schütze n. @ 8\mod_1471007774691_242.d ocx @ 38575 @ @ 1
Chronić przed mrozem.
Pos: 46 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift Ph ysikalische Daten (Folgeüberschrift) @ 0\ mod_1407492442520_242.docx @ 2118 @ @ 1
7. Dane fizyczne
Pos: 47 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Physikalisch e Daten/Physikalische Daten FINOVEST SPEED C + B @ 14\mod_1541583 740250_242.docx @ 65297 @ @ 1
Stosunek mieszaniny 160g : 40ml; temperatura
obróbki 20°C; czas obróbki 4-5 min.*; początek
krzepnięcia/zastygania: 10 min.*; ekspansja
wiązania: ok. 1,2-2,5%*; ekspansja termiczna:
ok. 0,8-0,9%*; ekspansja całkowita: ok.
1,7-2,2%*; wytrzymałość na ściskanie
(po 2 godz.) ok. 4,2-5,1 N/mm²*.
* w zależności od stężenia płynu i temperatury
obróbki
Ten produkt został wyprodukowany zgodnie z
normą DIN EN ISO 15912 i we wszystkich
punktach jest zgodny z jej wymogami.
Pos: 48.2 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift Li eferformen (Folgeüberschrift) @ 0\mod_1 407492521145_242.docx @ 2140 @ @ 1
8. Formy dostawy
Pos: 48.3 /Gebrauchsanweisungen/Allg emeine Module/Lieferform/Lieferumfang i m Gebinde @ 16\mod_15828761485 75_242.docx @ 72761 @ @ 1
Jednostki opakowania dla masa osłaniająca to:
Pos: 48.4 /Gebrauchsanweisungen/Allg emeine Module/Auflistungen zu Anwen dungen/Lieferumfang des Produkts und der Autonome-Beilage @ 16\mod_1580 127602880_242.docx @ 72521 @ @ 1
• masa osłaniająca proszek/płyn do rozrabiania
• Instrukcja stosowania
Pos: 48.5 /Gebrauchsanweisungen/Allg emeine Module/Lieferform/Lieferumfang j edes einzelnen Produktes @ 9\mod_1 473431270847_242.docx @ 45891 @ @ 1
Zakres dostawy poszczególnych produktów obejmuje następujące elementy:
Pos: 49 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Lieferform en/Lieferformen FINOVEST SPEED C+B @ 14\mod_1541584305324_242.doc x @ 65313 @ @ 1
Masa osłaniająca FINOVEST SPEED C+B
Płyn do mieszania i rozrabiania FINOVEST
SPEED LIQUID
Opakowanie próbne FINOVEST SPEED
C+B
Pos: 50 /Produktbilder aus Fremddatei /Produkt ist in der Abbildung dargestellt @ 15\mod_1556547782674_242.docx @ 68141 @ @ 1
Na ilustracji przedstawiono masa osłaniająca
proszek/płyn do rozrabiania:
Pos: 51 /Produktbilder aus Fremddatei /Einbettmassen/Abb. zu FINOVEST C+B Einbettmasse und Anmischflüssigkeit @ 17\mod_1706263505722_0.docx @ 82339 @ @ 1
Pos: 52 /Gebrauchsanweisungen/Allg emeine Module/Lieferform/Lieferform ohne Zubehör @ 4\mod_1448898140077 _242.docx @ 27471 @ @ 1
masa osłaniająca proszek/płyn do rozrabiania są
dostarczane bez wyposażenia dodatkowego.
Pos: 53.2 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift G ewährleistung (Folgeüberschrift) @ 0\m od_1407492553499_242.docx @ 2151 @ @ 1
9. Gwarancja
Pos: 53.3 /Gebrauchsanweisungen/Allg emeine Module/Gewährleistung/Ge währleistung alle Gebrauchsanweisungen @ 0\mod_1407482460335_242.docx @ 2 032 @ @ 1
Zalecenia odnośnie zastosowania opierają się na
naszych własnych doświadczeniach i badaniach
i stanowią wyłącznie wytyczne. Użytkownik
zobowiązany jest sprawdzić dostarczone przez
nas produkty pod kątem przewidzianej metody i
zastosowania. Nasze produkty są stale udoskonalane, dlatego zastrzegamy sobie prawo do
zmian w konstrukcji i składzie. Oczywiście
gwarantujemy doskonałą jakość naszych produktów.
Pos: 53.4 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene der Geräte/Ü berschrift Haftungsausschluss (Folgeübersc hrift) @ 10\mod_1487604370728_2 42.docx @ 49802 @ @ 1
10. Wyłączenie odpowiedzialności
Pos: 53.5 /Gebrauchsanweisungen/Allg emeine Module/Gewährleistung/Rechtes vorbehalt der Dokumentationen @ 4\m od_1451298949107_242.docx @ 282 27 @ @ 1
Wszystkie prawa zastrzeżone. Niniejszego dokumentu nie wolno powielać, przesyłać, przekazywać, rozpowszechniać, modyfikować, streszczać ani tłumaczyć na jakikolwiek inny język w
sposób graficzny, elektroniczny lub mechaniczny, w tym między innymi poprzez fotokopiowanie, nagrywanie, przechowywanie informacji i
przetwarzanie w systemach, bez uprzedniej
pisemnej zgody firmy FINO GmbH. Kopiowanie
oprogramowania systemowego jest niedozwolone.
Pos: 53.7 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift E ntsorgung (Folgeüberschrift) @ 0\mod_1 407492634370_242.docx @ 2162 @ @ 1
11. Utylizacja
Pos: 53.8 /Gebrauchsanweisungen/Allg emeine Module/GHS Gefahrenhinweis e/P-Sätze/P 500-Reihe: Entsorgung/P501 @ 1\mod_1424958171474_242.doc x @ 19449 @ @ 1
P501 Zawartość/pojemnik usuwać zgodnie z
przepisami miejscowymi/regionalnymi/ narodowymi/międzynarodowymi.
Pos: 53.10 /Gebrauchsanweisungen/Allg emeine Module/Entsorgung/Überschrift EAK-Abfallschlüssel Produkt (1. Überschrif t) @ 14\mod_1539244787612_242. docx @ 64163 @ @ 1
11.1 Klucz produktowy według europejskiego
katalogu odpadów EWC
Pos: 54 /Gebrauchsanweisungen/Allg emeine Module/Entsorgung/Abfallschlüssel /Entsorgung EAK Abfallschlüssel 160 303 @ 13\mod_1513174439003_242.d ocx @ 60106 @ @ 1
160303 ODPADY NIEUJĘTE W INNYCH GRUPACH W WYKAZIE; partie produktów nieodpowiadających wymaganiom i produkty nieprzydatne do użytku; odpady nieorganiczne zawierające substancje niebezpieczne; odpady
niebezpieczne.
Pos: 55.2 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift S ymbolerläuterung (Folgeüberschrift) @ 17 \mod_1605699270380_242.docx @ 7 4705 @ @ 1
12. Objaśnienie symboli
Pos: 55.3 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/(1. Überschrift)/Ü berschrift Herstellung (1. Überschrift) @ 17\mod_1613372827487_242.doc x @ 75475 @ @ 1
12.1 Wykonywanie
Pos: 55.4 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Herstellung Arti kelnummer @ 17\mod_161348636919 4_242.docx @ 75605 @ @ 1
Pos: 55.5 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Herstellung Ch argencode @ 12\mod_15015962114 59_242.docx @ 55834 @ @ 1
Pos: 55.6 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Herstellung Halt barkeit @ 12\mod_1501594524764_2 42.docx @ 55817 @ @ 1
Pos: 55.7 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Herstellung Uns teril @ 12\mod_1501581436533_242. docx @ 55700 @ @ 1
Numery rtykułu
Kod serii
Okres przydatności do użycia
FINO GmbH · Mangelsfeld 18 · D-97708 Bad Bocklet · Tel. +49 97 08 90 94 20 · Fax +49 97 08 90 94 21
[email protected] · www.fino.com
niesterylny
Pos: 55.8 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Verpackung Ei nheit in der Verpackung @ 9\mod_148 5528339067_242.docx @ 49235 @ @ 1
Pos: 55.9 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Herstellung Herst eller @ 17\mod_1605766566372_2 42.docx @ 74725 @ @ 1
Pos: 55.10 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GA s/Überschriften 2. Ebene/Überschrift Anwendung (Folgeüberschrift) @ 1\mod _1424958889625_242.docx @ 19521 @ @ 1
Pos: 55.11 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Anwendung Warnhinweise @ 8\mod_14709236957 02_242.docx @ 38226 @ @ 1
Pos: 55.12 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Anwendung Hin weis @ 4\mod_1450366944605_24 2.docx @ 27817 @ @ 1
Pos: 55.13 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Anwendung Wichtige Informationen @ 14\mod_15 39338375366_242.docx @ 64451 @ @ 1
Pos: 55.14 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Verwendung vor Gebrauch sorgfältig lesen Aufbe wahren zum Nachschlagen @ 11\mod_14 88533361869_242.docx @ 52617 @ @ 1
Pos: 55.15 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Verwendung Ni cht wiederverwenden @ 12\mod_15 01583366138_242.docx @ 55740 @ @ 1
Pos: 55.16 /Gebrauchsanweisungen/Allg emeine Module/GHS Gefahrenhinweise /P-Sätze/P 400-Reihe: Aufbewahrung/Üb erschrift Lagerung (Folgeüberschrift) @ 17\mod_1613375784827_242.docx @ 75491 @ @ 1
Pos: 55.17 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Lagerung Te mperaturbegrenzung @ 12\mod_15015 92399650_242.docx @ 55800 @ @ 1
Pos: 55.18 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Lagerung Vo n Sonnenlicht schützen @ 12\mod_150 1585386087_242.docx @ 55757 @ @ 1
Pos: 55.19 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Lagerung Vor N ässe schützen @ 12\mod_15015822 56023_242.docx @ 55717 @ @ 1
Pos: 55.20 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Lagerung aufr echt lagern @ 17\mod_160518567898 1_242.docx @ 74583 @ @ 1
Pos: 55.21 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Lagerung Vorsic ht zerbrechlich @ 17\mod_16051850 45934_242.docx @ 74567 @ @ 1
=== Ende der Liste f�r Textmarke Inh alt ===
Jednostka w opakowaniu
Producent
12.2 Zastosowanie
ega przed ryzykiem poważnych obrażeń
w połączeniu ze słowami ostrzegawczymi OSTROŻNIE, OSTRZEŻENIE
lub NIEBEZPIECZEŃSTWO
Ważne informacje
Zachować instrukcję, by móc
później do niej zajrzeć.
Nie używać ponownie
12.3 Przechowywanie
Ograniczenie temperatury
słonecznego
Chronić przed wilgocią
onowo
Ostrożny i delikatny
219497
Page 11
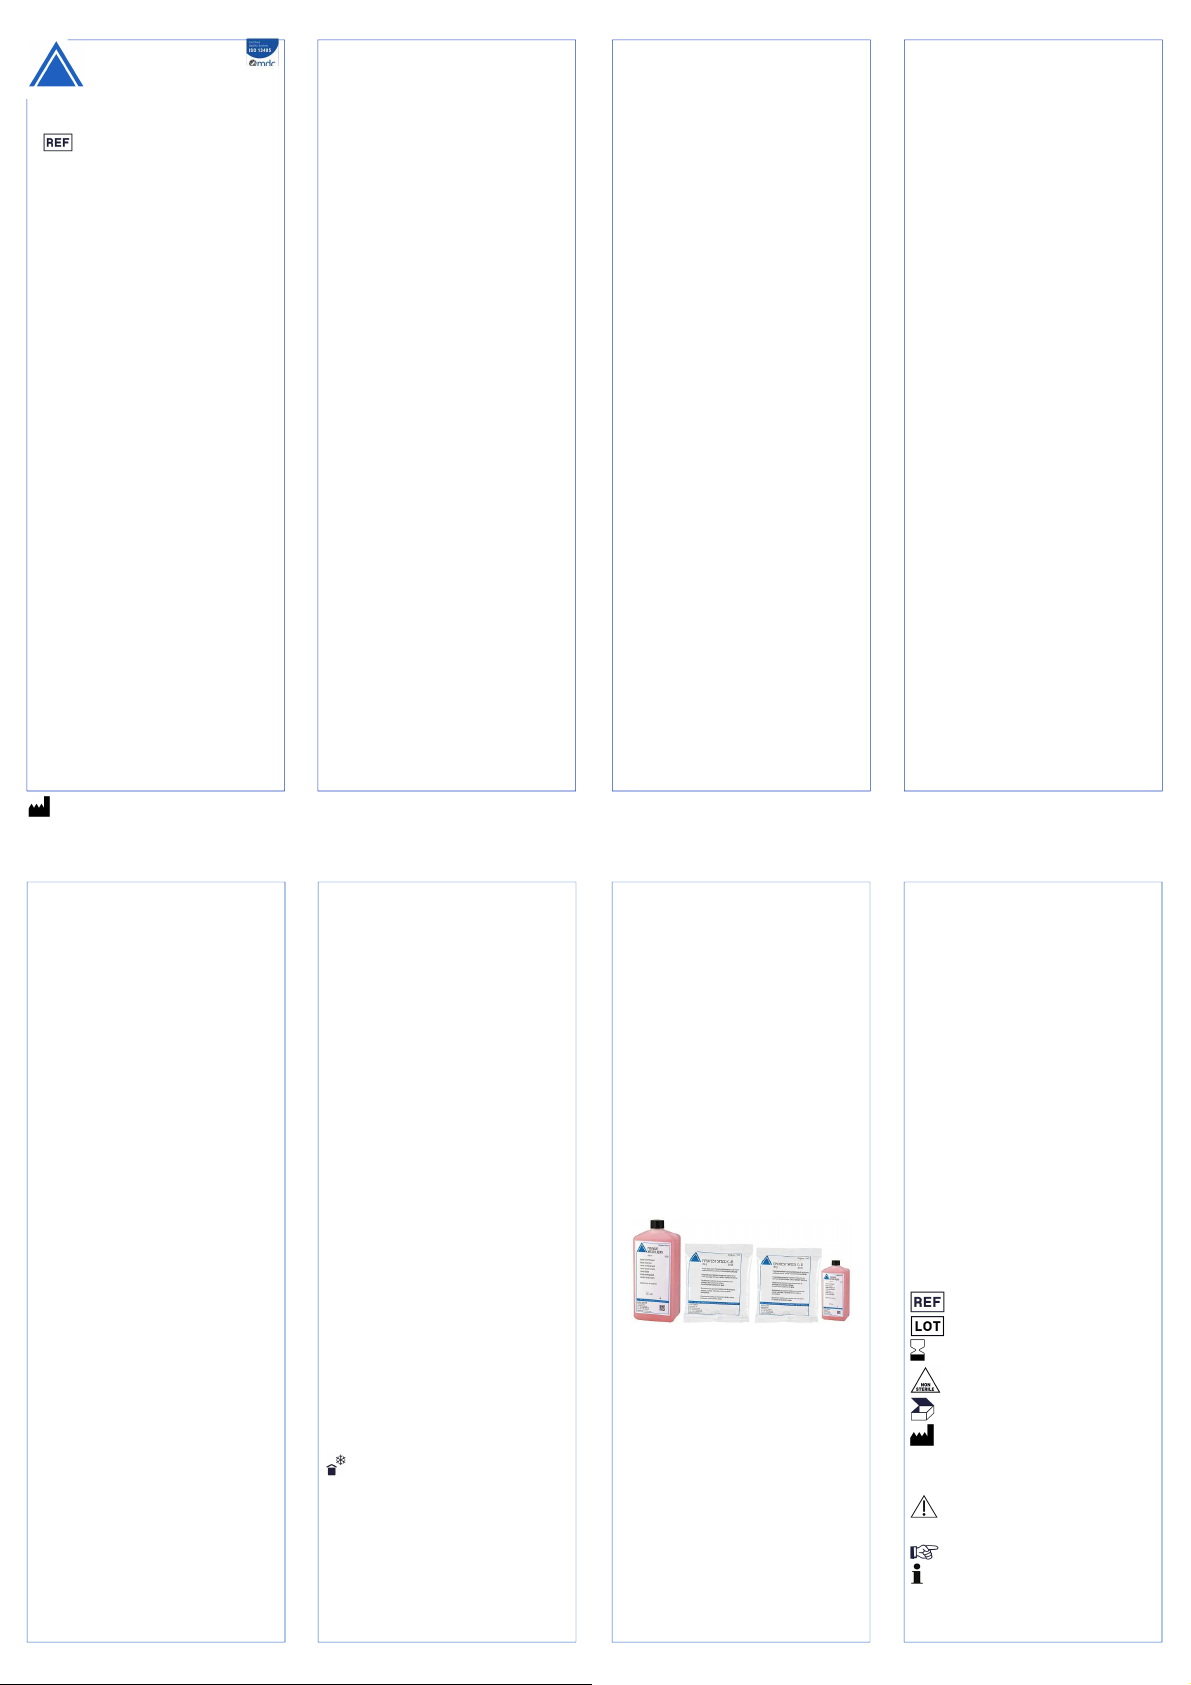
02/24
, Rev.-Nr.:
5,5
HUN Használati tájékoztatás
25 x 160 g
40125
1000 ml
40129
5 x 160 g + 250 ml
40126P
Az általános ve
szély szimbólum a súlyos
Megjeg
yzés
FINOVEST SPEED C+B
beágyazómassza por/keverőfolyadék
40125/40129/40126P
Pos: 1.1 /Gebrauchsanweisungen/Allge meine Module/Anwendungsbereiche/Bitt e das gesamte Dokument durchlesen. @ 6\mod_1462343396919_215.docx @ 32588 @ @ 1
Kérjük, a beágyazómassza használata előtt
olvassa végig a dokumentumot.
Pos: 1.3 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/(1. Überschrift)/Üb erschrift Zweckbestimmung (1. Übersc hrift) @ 12\mod_1501655442429_215.d ocx @ 55870 @ @ 1
1. Alkalmazási területek
Pos: 2 /Gebrauchsanweisungen/Material-Pr odukte/Einbettmassen/Zweckbesti mmung/Zweckbestimmung FINOVEST S PEED C + B @ 14\mod_154157173708 2_215.docx @ 64868 @ @ 1
Foszfátkötésű, grafitmentes precíziós beágyazómassza a korona- és hídtechnikához.
Hagyományosan és gyorsan felmelegíthető.
Pos: 4 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Üb erschriften 1. Ebene/Überschrift Indikati on (Folgeüberschrift) @ 13\mod_1513 173085703_215.docx @ 60018 @ @ 1
2. Javallat
Pos: 5 /Gebrauchsanweisungen/Material-Pr odukte/Einbettmassen/(Kontra-)Indi kation/Indikation FINOVEST SPEED C + B @ 14\mod_1541572148788_215.doc x @ 64900 @ @ 1
Fogászati kiöntő beágyazómassza minden nemesfém és nem nemesfém ötvözethez, valamint
prés- és felülpréselt kerámiákhoz.
Pos: 6.2 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/(1. Überschrift)/Üb erschrift Kontraindikation (1. Überschrif t) @ 13\mod_1513173238255_215.do cx @ 60036 @ @ 1
2.1 Ellenjavallat
Pos: 6.3 /Gebrauchsanweisungen/Allge meine Module/Sonstige Hinweise/Nicht b ekannt. @ 1\mod_1424958736293_2 15.docx @ 19496 @ @ 1
Nem ismeretes.
Pos: 6.4 /Gebrauchsanweisungen/Allge meine Module/(Kontra-)Indikation/Kontrai ndikation Allergische Reaktion auf Best adteile können nicht ausgeschlossen werden. @ 6\mod_1463484213831_215.d ocx @ 33099 @ @ 1
A termékkomponensekre adott allergiás reakciók
esetén az érzékeny egyének nem zárhatók ki.
Pos: 6.6 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift An wendungsbereiche (Folgeüberschrift) @ 7 \mod_1470832915990_215.docx @ 3 7753 @ @ 1
3. Alkalmazási területek
Pos: 6.7 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/(1. Überschrift)/Üb erschrift Allgemein (1. Überschrift) @ 7\mod_1469523176539_215.docx @ 36818 @ @ 1
3.1 Általános megfontolások
Pos: 6.8 /Gebrauchsanweisungen/Allge meine Module/Anwendungsbereiche/N ur zur bestimmungsgemäßen Verarbeitu ng in der Zahntechnik. @ 14\mod_15415 71978648_215.docx @ 64884 @ @ 1
Kizárólag fogtechnikai technológia történő rendeltetésszerű alkalmazásra.
Pos: 6.9 /Gebrauchsanweisungen/Allge meine Module /Auflistungen z u Anwendung en/Verwendu ng bei Garantie- und Haftungsa nsprüche @ 4 \mod_1450443 247327_215.docx @ 28045 @ @ 1
• Nem rendeltetésszerű használat esetén min-
den garancia- és felelősségi igény érvényét
veszti!
Pos: 6.10 /Gebrauchsanweisungen/Allg emeine Module/Auflistungen zu Anwen dungen/Haltbarkeit zu Verbrauchsmat erial @ 4\mod_1450359048344_215.doc x @ 27661 @ @ 1
• Szavatossági idő: A fogyóeszközöket
általában gyorsan és azonnal, az eredeti csomagolás felbontását követő néhány hónapon
belül fel kell használni.
Pos: 6.11 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/Überschrift (Folg eüberschrift) Zielgruppe @ 1\mod_1 424958584489_215.docx @ 19472 @ @ 1
3.2 Célcsoport
Pos: 6.12 /Gebrauchsanweisungen/Allg emeine Module/Anwendungsbereiche/A nwenderzielgruppen der Produkte @ 1 6\mod_1579254126495_215.docx @ 72 140 @ @ 1
A beágyazómassza célcsoportjai:
Pos: 6.13 /Gebrauchsanweisungen/Allg emeine Module/Auflistungen zu Anwen dungen/Dental - Anwenderzielgruppen @ 16\mod_1580127416136_215.docx @ 72508 @ @ 1
• Fogorvosok
• Fogtechnikusok
Pos: 6.14 /Gebrauchsanweisungen/Allg emeine Module/Anwendungsbereiche/P atientenzielgruppe zur Dentalbehandlu ng unterziehen @ 15\mod_1558527606 086_215.docx @ 68730 @ @ 1
A beágyazómassza célcsoportja a fogászati kezelésen részt vevő betegek.
Pos: 6.15 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/Überschrift Rei nigung (Folgeüberschrift) @ 4\mod_145 0359670290_215.docx @ 27685 @ @ 1
3.3 Tisztítás
Pos: 6.16 /Gebrauchsanweisungen/Allg emeine Module/Wartung und Pflege/Reinig ung zum einmaligen Gebrauch. @ 4\ mod_1451300566589_215.docx @ 2 8294 @ @ 1
A beágyazómassza egyszeri használatos
termékek. Tisztításra nincs szükség.
Pos: 6.17 /Gebrauchsanweisungen/Allg emeine Module/Wartung und Pflege/Desi nfektion nicht vorgesehen. @ 16\mod _1583333022148_215.docx @ 72946 @ @ 1
A beágyazómassza nem fertőtleníthetőek.
Pos: 6.19 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift G efahrenhinweise (Folgeüberschrift) @ 0\m od_1407482558169_215.docx @ 204 4 @ @ 1
4. Veszélyútmutató
Pos: 6.20 /Gebrauchsanweisungen/Allg emeine Module/Gewährleistung/Bedingu ng zur Benutzung nach nationalen ges etzlichen Bestimmungen @ 16\mod_15 80205438531_215.docx @ 72590 @ @ 1
A használat során be kell tartani a nemzeti jogi
előírásokat, különösen:
Pos: 6.21 /Gebrauchsanweisungen/Allg emeine Module/Auflistungen zu Anwen dungen/Verpflichtung des Anwenders z um Arbeitsschutz @ 16\mod_1583828 469568_215.docx @ 73064 @ @ 1
• a vonatkozó egészségügyi és biztonsági
előírásokat
• a vonatkozó balesetmegelőzési intézkedése-
ket
Pos: 7 /Gebrauchsanweisungen/Allge meine Module/Sonstige Hinweise/Keine besonders zu erwähnenden Gefahren. @ 1\mod_1424964153125_215.docx @ 19710 @ @ 1
Nincsenek különösebben említendő ves-zélyek.
Pos: 9 /Gebrauchsanweisungen/Allge meine Module/Überschriften FINO-GAs/Üb erschriften 1. Ebene/Überschrift Anl eitung (Folgeüberschrift) @ 0\mod_140748 2739127_215.docx @ 2055 @ @ 1
5. Használati utasítás
Pos: 10 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/(1. Überschrift)/Ü berschrift Vorbereitung (1. Überschrift) @ 1\mod_1424958829160_215.doc x @ 19508 @ @ 1
5.1 Előkészítés
Pos: 11 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Vorbereitung/Anleitung Vorbereitung FIN OVEST SPEED C + B @ 14\mod_ 1541572449350_215.docx @ 64932 @ @ 1
Ellenőrizze, hogy nem maradtak-e a keverőpoháron, a spatulán és a keverőgépen beágyazómassza-maradványok vagy más szennyeződések. Szükség esetén végezzen tisztítást
vagy cserét.
Ellenőrizze azt is, hogy nem maradtak-e a
tégelyformázón beágyazómassza-maradványok
vagy más szennyeződések.
Ellenőrizze ismét a viaszmintázás magasságát,
pozícióját, feltételét stb. A tégely peremétől és
felső szélétől legalább 5 mm-es távolságnak kell
lennie.
Viasz-feszültségmentesítő használata esetén a
modelláción nem maradhatnak folyadékmaradványok.
A műanyag modellációkat vékony viaszbevonattal kell ellátni.
Pos: 12 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 2. Ebene/Überschrift Abm essen der Anmischflüssigkeit (Folgeübersc hrift) @ 14\mod_1536299049477_215 .docx @ 63290 @ @ 1
5.2 A keverőfolyadék kimérése
Pos: 13 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abmessung der Anmischflüssigkeit/Anl eitung Abmessen der Anmischflüssig keit FINOCERAM PRESS Einbettmasse 1 /4 und FINOVEST+SPEED C + B @ 1 4\mod_1536299110740_215.docx @ 63306 @ @ 1
A beágyazómassza tágulása a keverőfolyadék
koncentrációján keresztül befolyásolható. Minél
nagyobb a folyadék koncentrációja, annál
nagyobb a beágyazómassza teljes tágulása.
Minél nagyobb a folyadék koncentrációja, annál
nagyobb a beágyazómassza teljes tágulása.
Pos: 14 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Press keramik (Schicht- und Maltechnik) (1. Ü berschrift) @ 14\mod_1541573089759 _215.docx @ 64948 @ @ 1
5.2.1 Préskerámia (rétegezési és festési technika)
Pos: 15 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abmessung der Anmischflüssigkeit/Anl eitung Abmessen der Anmischflüssig keit Presskeramik (Schicht- und Maltec hnik) FINOVEST SPEED C +B @ 14\mod_ 1541573666371_215.docx @ 64964 @ @ 1
• Két felszínű inlay 60–70%*
• MOD inlay 70–80%*
• Koronák, héjak, hidak 75–85%*
Pos: 16 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Über presskeramik (Metall) (Folgeüberschrift) @ 14\mod_1541574604028_215.docx @ 64980 @ @ 1
5.2.2 Felülpréselt kerámia (fém)
Pos: 17 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abmessung der Anmischflüssigkeit/Anl eitung Abmessen der Anmischflüssig keit Überpresskeramik (Metall) FINOVEST SPEED C + B @ 14\mod_154157520 9188_215.docx @ 64996 @ @ 1
• Minden javallathoz 70%*
Pos: 18 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Über presskeramik (Zirkon) (Folgeüberschrift) @ 14\mod_1541575400888_215.docx @ 65012 @ @ 1
5.2.3 Felülpréselt kerámia (cirkon)
Pos: 19 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abmessung der Anmischflüssigkeit/Anl eitung Abmessen der Anmischflüssig keit Überpresskeramik (Zirkon) FINOVE ST SPEED C + B @ 14\mod_154157560 1298_215.docx @ 65044 @ @ 1
• Minden javallathoz max. 40%*
Pos: 20 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Krone n und Brückentechnik (Folgeüberschrift) @ 14\mod_1541575486992_215.doc x @ 65028 @ @ 1
5.2.4 Korona- és hídtechnika
Pos: 21 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abmessung der Anmischflüssigkeit/Anl eitung Abmessen der Anmischflüssig keit Kronen und Brückentechnik FINOVEST SPEED C + B @ 14\mod_15415757 18826_215.docx @ 65060 @ @ 1
• Inlay-k/részleges koronák (viaszból, nyomás
nélkül) 35%*
• Inlay-k/részleges koronák (viaszból,
nyomással (4 bar) 40%*
• Nemesfém koronák/hidak/primer részek
(viaszból, nyomás nélkül) 45%*
• Nemesfém koronák/hidak/primer részek
(viaszból, nyomással (4 bar) 50%*
• Ráégethető nemesfém ötvözetből készült ko-
ronák/hidak/primer részek (viaszból, nyomás
nélkül) 50%*
• Ráégethető nemesfém ötvözetből készült ko-
ronák/hidak/primer részek (viaszból,
nyomással (4 bar) 60%*
• Nemesfém szekunder rész (kúpos/kör-/teljes
teleszkóp koronák) (műanyagból, nyomás nélkül) 45–75%*
• Nemesfém szekunder rész (kúpos/kör-/teljes
teleszkóp koronák) (műanyagból, nyomással
(4 bar) 50–80%*
• Ráégethető CoCr-ötvözetekből készült ko-
ronák/hidak (viaszból, nyomás nélkül)
75–85%*
• Ráégethető CoCr-ötvözetekből készült ko-
ronák/hidak (viaszból, nyomással (4 bar) 80–
90%*
• Ráégethető NiCr-ötvözetekből készült ko-
ronák/hidak (viaszból, nyomás nélkül)
70–75%*
• Ráégethető NiCr-ötvözetekből készült ko-
ronák/hidak (viaszból, nyomással (4 bar) 75–
80%*
• Nemesfémmentes dupla koronák (külső
részek) (műanyagból, nyomás nélkül)
90–100 %*
Pos: 22 /Gebrauchsanweisungen/Allg emeine Module/Anleitung/*Richtwerte @ 14\mod_1541576019075_215.docx @ 6 5076 @ @ 1
*irányértékek
Pos: 23 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 2. Ebene/Überschrift Ein betten mit Metall-Muffelringen (Folgeüb erschrift) @ 14\mod_1541576359210_21 5.docx @ 65092 @ @ 1
5.3 Beágyazás fém öntőgyűrűkkel
Pos: 24 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zu m Aus-, oder Einbetten/Anleitung Einbe tten mit Metall-Muffelringen FINOVEST SPEED C + B @ 14\mod_15415770099 91_215.docx @ 65108 @ @ 1
1 csík tégelybélés 1-es és 3-as tégelymérethez.
2 csík tégelybélés 6-os és 9-es tégelymérethez,
valamint nemesfémmentes ötvözetekhez.
A csíkoknak kb. ½ cm-rel hosszabbnak kell len-
nie a tégely kerületénél. Az enyhén benedvesített
csíkokat úgy nyomja bele az öntőgyűrűbe, hogy
átfedjék egymást, és az öntőgyűrű felső
pereménél végződjenek. Tegye rá a modellációra, és az öntőgyűrű alsó peremét nyomja
bele az öntőtégely-formázóba.
Pos: 25 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/Überschrift An mischen (Folgeüberschrift) @ 14\mod_ 1536300193861_215.docx @ 63370 @ @ 1
5.4 Keverés
Pos: 26 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zu m Anmischen/Anleitung Anmischen FIN OVEST SPEED C + B @ 14\mod_154 1577147387_215.docx @ 65124 @ @ 1
Adagolja ki pontosan a keverőfolyadékot, és
tegye egy enyhén megnedvesített keverőpohárba. A száraz poharak elvonhatnak 2–3 ml
folyadékot.
Adja hozzá a tasak tartalmát, végezzen alapos
előkeverést kb. 30 másodpercig, zárja le a
keverőpoharat, és ha lehet, állítsa a poharat további 30 másodpercre vákuum alá. A vákuum
alatt végezzen további 60 másodpercig gépi
keverést.
További 30 másodpercig keverés nélkül tartsa a
vákuum alatt.
Minden érték 350 1/perces keverési sebességre
van tervezve! Az ettől való eltérés más
eredményekhez vezethet!
Pos: 27 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/Überschrift Ei nbetten (Folgeüberschrift) @ 0\mod_14213 24071677_215.docx @ 17207 @ @ 1
5.5 Beágyazás
Pos: 28 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zu m Aus-, oder Einbetten/Anleitung Einbe tten FINOVEST SPEED C + B @ 14\ mod_1541577547436_215.docx @ 6514 0 @ @ 1
Állítsa be a rázógépet magas rezgési frekvenciára és alacsony intenzitásra.
Fedje be a teljes modellációt beágyazómasszával. Amint a modelláció befedése megtörtént, állítsa le a rázógépet. Ezután a tégelyt
töltse fel a pereméig beágyazómasszával. A feltöltést követően utólag már ne rázza!
Gyűrű nélküli beágyazás esetén a tégelyt kb.
15 perc után vegye ki az öntőformából.
FINO GmbH · Mangelsfeld 18 · D-97708 Bad Bocklet · Tel. +49 97 08 90 94 20 · Fax +49 97 08 90 94 21
[email protected] · www.fino.com
Préstégelyek esetében a feltöltés után a beágyazómassza teljes megkötéséig
25–30 perces pihenési időt kell biztosítani.
Bármely, pl. szállítás vagy az öntőformából való
túl korai kiemelés miatti alakváltozás következtében a beágyazómasszában
mikrorepedések keletkezhetnek, amelyek préseléskor a tégelyek szétrobbanását okozhatják.
Pos: 29 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 2. Ebene/Überschrift Abbin dezeit (Folgeüberschrift) @ 14\mod_1536 301202073_215.docx @ 63418 @ @ 1
5.6 Kötési idő
Pos: 30 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Kon ventionelles Aufheizverfahren (1. Überschrif t) @ 14\mod_1536301301648_215.do cx @ 63434 @ @ 1
5.6.1 Hagyományos melegítési eljárás
Pos: 31 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abbindezeit/Anleitung Abbindezeit K onventionelles Aufheizverfahren FINOVES T SPEED C + B @ 14\mod_15415804 29762_215.docx @ 65156 @ @ 1
Minimális keményedési idő: 30 perc
Pos: 32 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Schnell- Aufheizverfahren (Folgeüberschrift) @ 14\mod_1536301445753_215.doc x @ 63450 @ @ 1
5.6.2 Gyors melegítési eljárás
Pos: 33 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abbindezeit/Anleitung Abbindezeit Sc hnell-Aufheizverfahren FINOVEST SPEED C + B @ 14\mod_1541580506924_21 5.docx @ 65172 @ @ 1
Gyors melegítési eljárás esetén elegendő a
20 perces keményedési idő.
Pos: 34 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 2. Ebene/Überschrift Vor wärmen (Folgeüberschrift) @ 14\mod_15 36301897615_215.docx @ 63498 @ @ 1
5.7 Előmelegítés
Pos: 35 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zu m Vorwärmen/Anleitung Vorwärmen FIN OVEST SPEED C + B @ 14\mod_15 41580554444_215.docx @ 65188 @ @ 1
Figyelem! Az előmelegítés során keletkező égéstermékek veszélyeztetik az egészséget, ezért ezeket egy megfelelő füstelszívóval ki kell vezetni
a szabadba.
Pos: 36 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Kon ventionelles Vorwärmen (1. Überschrift) @ 14\mod_1541581293323_215.docx @ 65204 @ @ 1
5.7.1 Hagyományos előmelegítés
Pos: 37 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abbindezeit/Anleitung Abbindezeit K onventionelles Vorwärmen FINOVEST S PEED C + B @ 14\mod_154158202094 1_215.docx @ 65236 @ @ 1
Behelyezési hőmérséklet: szobahőmérséklet
(vagy 250 °C)*; tartási szakasz: 250 °C
(5 °C/perccel)**; véghőmérséklet: 250 °C
(7 °C/perccel)**; nemesfém: 700 °C; ráégethető
nemesfém ötvözetek: 850 °C; nemesfémmentes
ötvözetek: 900 °C; préskerámia: max. 900 °C;
felülpréselt kerámia: 850 °C; tartási idő:
30–60 perc (a tégelyek mérete/száma szerint)
*A hagyományos vezérlésű kemencékre
érvényes.
**A számítógép-vezérlésű kemencékre
érvényes.
Pos: 38 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 3. Ebene/Überschrift Schnell es Vorwärmen (Folgeüberschrift) @ 1 4\mod_1541581355816_215.docx @ 65 220 @ @ 1
5.7.2 Gyors előmelegítés
Pos: 39 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zur Abbindezeit/Anleitung Abbindezeit Sc hnelles Vorwärmen FINOVEST SPEED C + B @ 14\mod_1541582060095_21 5.docx @ 65252 @ @ 1
A gyors eljárás során az előmelegítő kemencébe
csak az egyébként szokásos számú tégely felét
szabad behelyezni. Behelyezési hőmérséklet:
900 °C.
Véghőmérséklet:
Nemesfém: 700 °C; ráégethető nemesfém ötvözetek: 850 °C; nemesfémmentes ötvözetek:
900 °C; préskerámia: max. 900 °C; felülpréselt
kerámia: 850 °C; tartási idő: 30–60 perc (a
tégelyek mérete/száma szerint)
Nemesfém kerámiával történő felülpréselése esetén a tégelyek normál vagy gyors
előmelegítési eljárással kezelhetők, nem nemesfém ötvözetek esetén kizárólag gyors
előmelegítés végezhető.
Véghőmérsékleten a tartási idő 3-as tégely
behelyezése esetén 30 perc. Minden további 3as tégely behelyezése 10 perccel meghosszabbítja a tartási időt. 1-es tégely esetén a tartási
idő 10 perccel csökken, 6-os tégely esetén pedig
30 perccel nő.
Figyelem! Az elhelyezés után a kemencét az első
15 percben nem szabad kinyitni, mert az esetlegesen felcsapó lángnyelvek égési sérüléseket okozhatnak.
A hőmérséklet-csökkenés megelőzése
érdekében az első 15 percben nem szabad további tégelyeket behelyezni.
Pos: 40 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/Üb erschriften 2. Ebene/Überschrift Ausbett en (Folgeüberschrift) @ 14\mod_1536 302617501_215.docx @ 63586 @ @ 1
5.8 Kiágyazás
Pos: 41 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Anleitung/zu m Aus-, oder Einbetten/Anleitung Ausb etten FINOVEST SPEED C + B @ 14\m od_1541583522039_215.docx @ 65284 @ @ 1
Préselés után hagyja a tégelyt a levegőn,
szobahőmérsékleten lehűlni.
Semmiképpen sem szabad a tégelyt hideg vízzel
lehűteni.
A kiágyazás során a por elkerülése érdekében a
kiöntés után teljesen lehűlt tégelyt tegye vízbe,
amíg át nem nedvesedik.
Pos: 43 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift Lageru ng (Folgeüberschrift) @ 0\mod_14074 82805973_215.docx @ 2066 @ @ 1
6. Tárolás
Pos: 44 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Vor Frost schütze n. @ 8\mod_1471007774691_215.d ocx @ 38576 @ @ 1
Fagytól védendő.
Pos: 46 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift Ph ysikalische Daten (Folgeüberschrift) @ 0\ mod_1407492442520_215.docx @ 2117 @ @ 1
7. Fizikai adatok
Pos: 47 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Physikalisch e Daten/Physikalische Daten FINOVEST SPEED C + B @ 14\mod_1541583 740250_215.docx @ 65300 @ @ 1
Keverési arány: 160 g : 40 ml; megmunkálási
hőmérséklet: 20 °C; megmunkálási idő: 4–
5 perc*; a megszilárdulás kezdete: 10 perc*;
kötési tágulás: kb. 1,2–2,5%*; hőtágulás: kb.
0,8–0,9%*; teljes tágulás: kb. 1,7–2,2%*;
nyomószilárdság: (2 óra elteltével): kb. 4,2–
5,1 N/mm²*.
*a folyadékkoncentrációtól és a megmunkálási
hőmérséklettől függően
A termék a DIN EN ISO 15912 szerint készült, és
teljes mértékben megfelel a követelményeinek.
Pos: 48.2 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift Li eferformen (Folgeüberschrift) @ 0\mod_1 407492521145_215.docx @ 2139 @ @ 1
8. Kiszerelések
Pos: 48.3 /Gebrauchsanweisungen/Allg emeine Module/Lieferform/Lieferumfang i m Gebinde @ 16\mod_15828761485 75_215.docx @ 72764 @ @ 1
A beágyazómassza csomagolási egységei:
Pos: 48.4 /Gebrauchsanweisungen/Allg emeine Module/Auflistungen zu Anwen dungen/Lieferumfang des Produkts und der Autonome-Beilage @ 16\mod_1580 127602880_215.docx @ 72524 @ @ 1
• beágyazómassza por/keverőfolyadék
• Használati tájékoztatás
Pos: 48.5 /Gebrauchsanweisungen/Allg emeine Module/Lieferform/Lieferumfang j edes einzelnen Produktes @ 9\mod_1 473431270847_215.docx @ 45892 @ @ 1
Az egyes termékek szállítási terjedelme a következőkből áll:
Pos: 49 /Gebrauchsanweisungen/Mat erial-Produkte/Einbettmassen/Lieferform en/Lieferformen FINOVEST SPEED C+B @ 14\mod_1541584305324_215.doc x @ 65316 @ @ 1
FINOVEST SPEED C+B beágyazómassza
FINOVEST SPEED LIQUID keverőfolyadék
FINOVEST SPEED C+B próbacsomag
Pos: 50 /Produktbilder aus Fremddatei /Produkt ist in der Abbildung dargestellt @ 15\mod_1556547782674_215.docx @ 68144 @ @ 1
A beágyazómassza por/keverőfolyadék az ábrán
található:
Pos: 51 /Produktbilder aus Fremddatei /Einbettmassen/Abb. zu FINOVEST C+B Einbettmasse und Anmischflüssigkeit @ 17\mod_1706263505722_0.docx @ 82342 @ @ 1
Pos: 52 /Gebrauchsanweisungen/Allg emeine Module/Lieferform/Lieferform ohne Zubehör @ 4\mod_1448898140077 _215.docx @ 27472 @ @ 1
A beágyazómassza tartozékok nélkül kerülnek
forgalomba.
Pos: 53.2 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift G ewährleistung (Folgeüberschrift) @ 0\m od_1407492553499_215.docx @ 2150 @ @ 1
9. Szavatosság
Pos: 53.3 /Gebrauchsanweisungen/Allg emeine Module/Gewährleistung/Ge währleistung alle Gebrauchsanweisungen @ 0\mod_1407482460335_215.docx @ 2 031 @ @ 1
A felhasználástechnikai ajánlásaink saját tapasztalatainkon, ill. kísérleteinken nyugszanak, és
csupán útmutatóként szolgálnak. A felhasználó
szaktudását kötelezi azonban termékeink rendeltetésszerű alkalmazása, valamint ellenőrzése.
Termékeinket folyamatosan továbbfejlesztjük.
Éppen ezért fenntartjuk magunknak a műszaki,
ill. szerkezeti változtatások jogát. Természetesen
szavatoljuk termékeink kifogástalan minőségét.
Pos: 53.4 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene der Geräte/Ü berschrift Haftungsausschluss (Folgeübersc hrift) @ 10\mod_1487604370728_2 15.docx @ 49803 @ @ 1
219497
10. Felelősséget kizáró nyilatkozat
Pos: 53.5 /Gebrauchsanweisungen/Allg emeine Module/Gewährleistung/Rechtes vorbehalt der Dokumentationen @ 4\m od_1451298949107_215.docx @ 282 28 @ @ 1
Minden jog fenntartva. Ezt a dokumentumot a
FINO GmbH előzetes írásbeli hozzájárulása
nélkül tilos grafikusan, elektronikusan vagy mechanikusan (beleértve, de nem kizárólagosan a
fénymásolást, a rögzítést, az információtárolást
és a rendszerekben történő feldolgozást) sokszorosítani, továbbítani, átruházni, terjeszteni,
módosítani, összefoglalni vagy más nyelvre lefordítani. A rendszerszoftver másolása nem megengedett.
Pos: 53.7 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift E ntsorgung (Folgeüberschrift) @ 0\mod_1 407492634370_215.docx @ 2161 @ @ 1
11. Hulladékba helyezés
Pos: 53.8 /Gebrauchsanweisungen/Allg emeine Module/GHS Gefahrenhinweis e/P-Sätze/P 500-Reihe: Entsorgung/P501 @ 1\mod_1424958171474_215.doc x @ 19448 @ @ 1
P501 A tartalom/edeny elhelyezese hulladekkent
a helyi/teru&leti/orszagos/nemzetko&zi
elo'irasoknak megfelelo'en.
Pos: 53.10 /Gebrauchsanweisungen/Allg emeine Module/Entsorgung/Überschrift EAK-Abfallschlüssel Produkt (1. Überschrif t) @ 14\mod_1539244787612_215. docx @ 64166 @ @ 1
11.1 EWC hulladékkóddal ellátott termék
Pos: 54 /Gebrauchsanweisungen/Allg emeine Module/Entsorgung/Abfallschlüssel /Entsorgung EAK Abfallschlüssel 160 303 @ 13\mod_1513174439003_215.d ocx @ 60107 @ @ 1
160303 A HULLADÉKJEGYZÉKBEN KÖZELEBBRŐL MEG NEM HATÁROZOTT HULLADÉK; az előírásoktól eltérő minőségű és nem
használt termékek; veszélyes anyagokat tartalmazó szervetlen hulladék; veszélyes hulladék.
Pos: 55.2 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 1. Ebene/Überschrift S ymbolerläuterung (Folgeüberschrift) @ 17 \mod_1605699270380_215.docx @ 7 4708 @ @ 1
12. A szimbólumok magyarázata
Pos: 55.3 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GAs/Ü berschriften 2. Ebene/(1. Überschrift)/Ü berschrift Herstellung (1. Überschrift) @ 17\mod_1613372827487_215.doc x @ 75478 @ @ 1
12.1 Előállításához
Pos: 55.4 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Herstellung Arti kelnummer @ 17\mod_161348636919 4_215.docx @ 75608 @ @ 1
Pos: 55.5 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Herstellung Ch argencode @ 12\mod_15015962114 59_215.docx @ 55835 @ @ 1
Pos: 55.6 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Herstellung Halt barkeit @ 12\mod_1501594524764_2 15.docx @ 55818 @ @ 1
Pos: 55.7 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Herstellung Uns teril @ 12\mod_1501581436533_215. docx @ 55701 @ @ 1
Pos: 55.8 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Verpackung Ei nheit in der Verpackung @ 9\mod_148 5528339067_215.docx @ 49236 @ @ 1
Pos: 55.9 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Herstellung Herst eller @ 17\mod_1605766566372_2 15.docx @ 74728 @ @ 1
Pos: 55.10 /Gebrauchsanweisungen/Allg emeine Module/Überschriften FINO-GA s/Überschriften 2. Ebene/Überschrift Anwendung (Folgeüberschrift) @ 1\mod _1424958889625_215.docx @ 19520 @ @ 1
Pos: 55.11 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Anwendung Warnhinweise @ 8\mod_14709236957 02_215.docx @ 38227 @ @ 1
Pos: 55.12 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Anwendung Hin weis @ 4\mod_1450366944605_21 5.docx @ 27818 @ @ 1
Pos: 55.13 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Anwendung Wichtige Informationen @ 14\mod_15 39338375366_215.docx @ 64454 @ @ 1
Pos: 55.14 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Verwendung vor Gebrauch sorgfältig lesen Aufbe wahren zum Nachschlagen @ 11\mod_14 88533361869_215.docx @ 52618 @ @ 1
Tételszámok
Gyártási tétel kódja
Szavatossági idő
nem steril
Egység a csomagolásban
Gyártó
12.2 Alkalmazás
sérülés veszélyére figyelmeztet a
VIGYÁZAT, FIGYELEM vagy VESZÉLY
figyelmeztető szavakkal együtt
Fontos információk
Page 12
02/24
, Rev.-Nr.:
5,5
Olvassa el figyelmesen a
használat előtt
Őrizze meg a későbbi megte-
Pos: 55.15 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Verwendung Ni cht wiederverwenden @ 12\mod_15 01583366138_215.docx @ 55741 @ @ 1
Pos: 55.16 /Gebrauchsanweisungen/Allg emeine Module/GHS Gefahrenhinweise /P-Sätze/P 400-Reihe: Aufbewahrung/Üb erschrift Lagerung (Folgeüberschrift) @ 17\mod_1613375784827_215.docx @ 75494 @ @ 1
Pos: 55.17 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Lagerung Te mperaturbegrenzung @ 12\mod_15015 92399650_215.docx @ 55801 @ @ 1
Pos: 55.18 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Lagerung Vo n Sonnenlicht schützen @ 12\mod_150 1585386087_215.docx @ 55758 @ @ 1
Pos: 55.19 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Lagerung Vor N ässe schützen @ 12\mod_15015822 56023_215.docx @ 55718 @ @ 1
Pos: 55.20 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Lagerung aufr echt lagern @ 17\mod_160518567898 1_215.docx @ 74586 @ @ 1
Pos: 55.21 /Gebrauchsanweisungen/Allg emeine Module/Symbole/Lagerung Vorsic ht zerbrechlich @ 17\mod_16051850 45934_215.docx @ 74570 @ @ 1
=== Ende der Liste f�r Textmarke Inh alt ===
kintéshez
Tilos újrafelhasználni
12.3 Tárolás
Hőmérsékletkorlátozás
Napfénytől védve tartandó
Nedvességtől óvandó
fent - Álló helyzetben tárolandó
Óvatosság törékeny
FINO GmbH · Mangelsfeld 18 · D-97708 Bad Bocklet · Tel. +49 97 08 90 94 20 · Fax +49 97 08 90 94 21
[email protected] · www.fino.com
219497
 Loading...