

Page 1
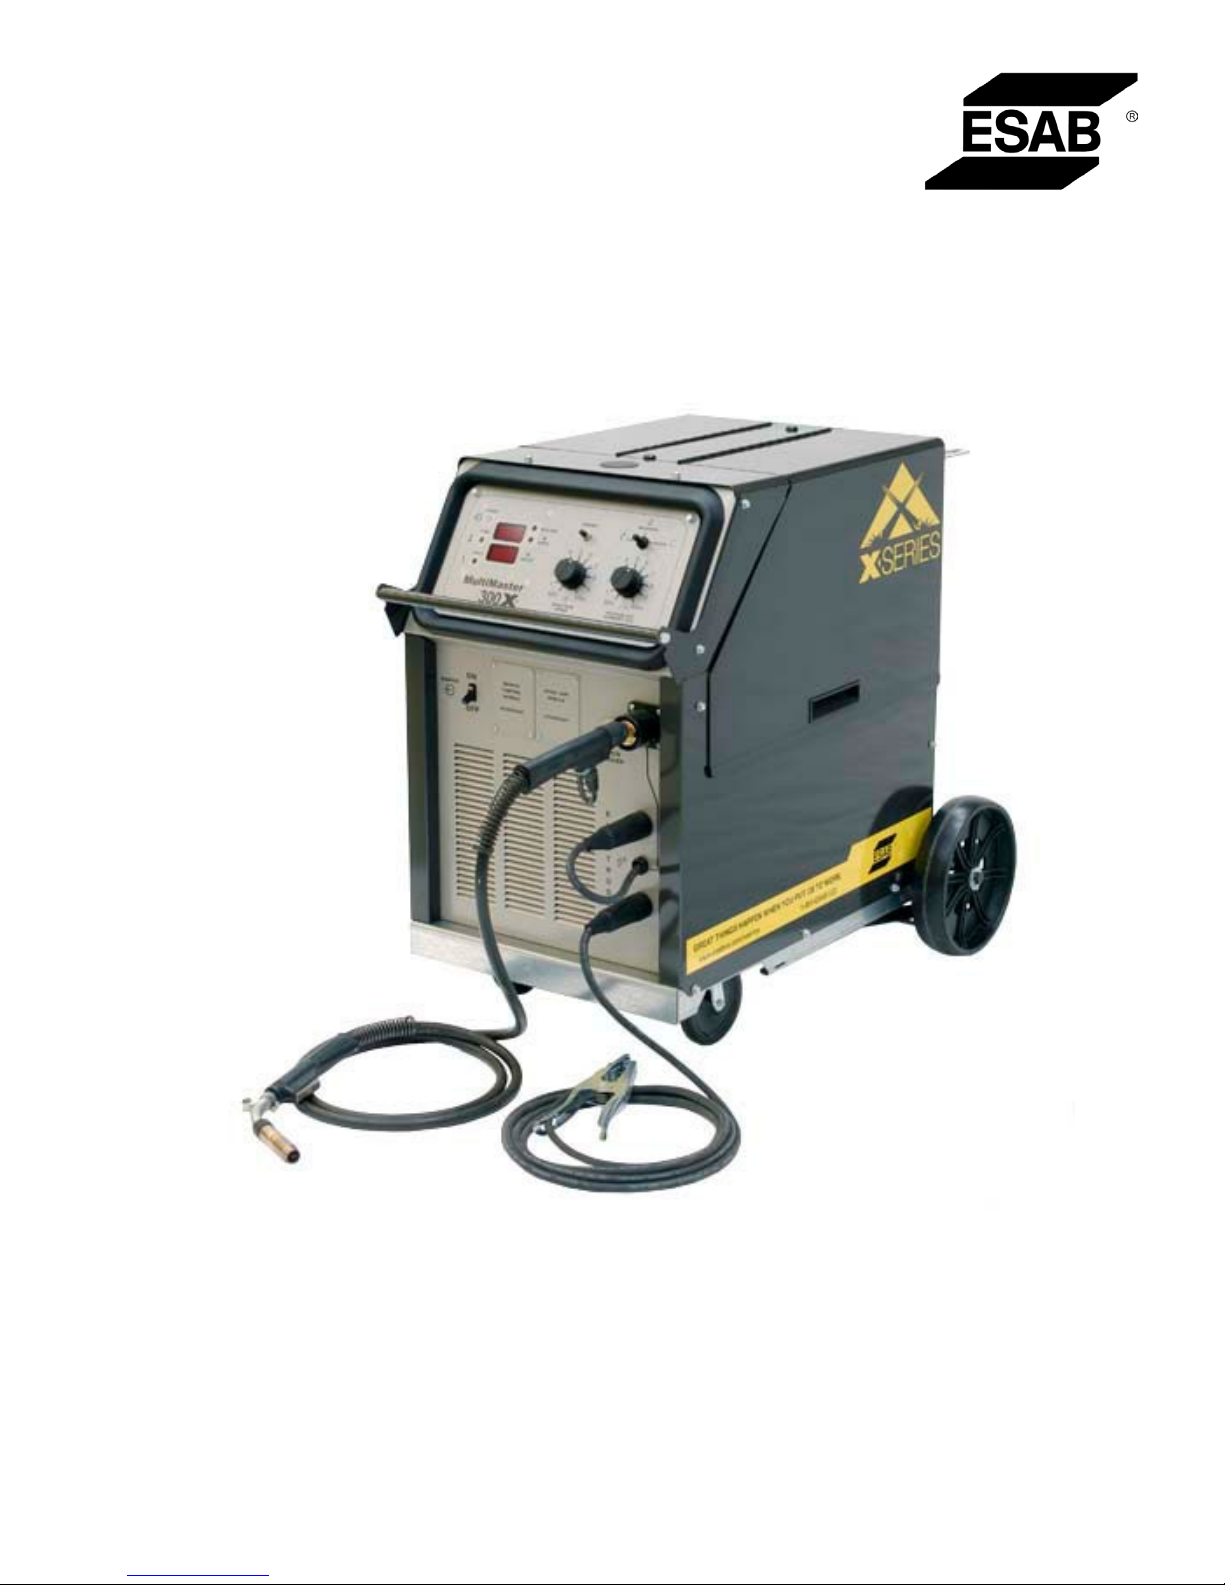
Multimaster 300/300X
MIG/TIG/STICK WELDING PACKAGE
Instruction Manual
0558007770 06/2010
Page 2
BE SURE THIS INFORMATION REACHES THE OPERATOR.
YOU CAN GET EXTRA COPIES THROUGH YOUR SUPPLIER.
CAUTION
These INSTRUCTIONS are for experienced operators. If you are not fully familiar with the
principles of operation and safe practices for arc welding and cutting equipment, we urge
you to read our booklet, “Precautions and Safe Practices for Arc Welding, Cutting, and
Gouging,” Form 52-529. Do NOT permit untrained persons to install, operate, or maintain
this equipment. Do NOT attempt to install or operate this equipment until you have read
and fully understand these instructions. If you do not fully understand these instructions,
contact your supplier for further information. Be sure to read the Safety Precautions before installing or operating this equipment.
USER RESPONSIBILITY
This equipment will perform in conformity with the description thereof contained in this manual and accompanying labels and/or inserts when installed, operated, maintained and repaired in accordance with the instructions provided. This equipment must be checked periodically. Malfunctioning or poorly maintained equipment
should not be used. Parts that are broken, missing, worn, distorted or contaminated should be replaced immediately. Should such repair or replacement become necessary, the manufacturer recommends that a telephone
or written request for service advice be made to the Authorized Distributor from whom it was purchased.
This equipment or any of its parts should not be altered without the prior written approval of the manufacturer.
The user of this equipment shall have the sole responsibility for any malfunction which results from improper
use, faulty maintenance, damage, improper repair or alteration by anyone other than the manufacturer or a service facility designated by the manufacturer.
READ AND UNDERSTAND THE INSTRUCTION MANUAL BEFORE INSTALLING OR OPERATING.
PROTECT YOURSELF AND OTHERS!
2
Page 3
TABLE OF CONTENTS
Section / Title Page
ENGLISH .............................................................................................................................................. 1
1.0 Safety Precautions . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .5
1.1 Safety - English . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .5
1.2 Safety - Spanish . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .9
1.3 Safety - French . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .13
2.0 Description . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .17
2.1 General . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . 20
2.2 Receiving - Handling. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . 20
2.3 Safety . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . 20
2.4 Description. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . 20
3.0 Installation. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . 23
3.1 Location. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . 23
3.2 Handle Assembly Installation. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . 23
3.3 Electrical Input Connections . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .24
3.4 Voltage Changeover . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .24
3.5 Secondary Output Connections . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . 25
3.6 “NAS” Torch Connections . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . 26
3.7 Wire Feeder Mechanism . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . 26
3.8 Connection of Shielding Gas Supply . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .27
4.0 Operation . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . 29
4.1 Standard Controls . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . 29
4.2 Optional Controls. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .31
4.3 Mig Welding Set-up. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .32
4.4 Tig Welding Set-up . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . 34
4.5 Stick Welding Set-up. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .35
4.6 Handling the Tig Torch. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . 36
5.0 Maintenance. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . 63
5.1 Maintenance and Service . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . 63
5.2 Inspection and Service. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . 63
6.0 Replacement Parts . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . 65
6.1 General . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . 65
6.2 Ordering . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . 65
FRENCH-CANADIAN ..........................................................................................................................37
3
Page 4
TABLE OF CONTENTS
4
Page 5
SECTION 1 SAFETY PRECAUTIONS
1.0 Safety Precautions
WARNING: These Safety Precautions are
for your protection. They summarize precautionary information from the references
listed in Additional Safety Information section. Before performing any installation or operating
procedures, be sure to read and follow the safety precautions listed below as well as all other manuals, material
safety data sheets, labels, etc. Failure to observe Safety
Precautions can result in injury or death.
PROTECT YOURSELF AND OTHERS -Some welding, cutting, and gouging
processes are noisy and require ear
protection. The arc, like the sun, emits
ultraviolet (UV) and other radiation
and can injure skin and eyes. Hot metal can cause
burns. Training in the proper use of the processes
and equipment is essential to prevent accidents.
Therefore:
1. Always wear safety glasses with side shields in any
work area, even if welding helmets, face shields, and
goggles are also required.
2. Use a face shield tted with the correct lter and
cover plates to protect your eyes, face, neck, and
ears from sparks and rays of the arc when operating
or observing operations. Warn bystanders not to
watch the arc and not to expose themselves to the
rays of the electric-arc or hot metal.
3. Wear ameproof gauntlet type gloves, heavy long-
sleeve shirt, cuess trousers, high-topped shoes,
and a welding helmet or cap for hair protection, to
protect against arc rays and hot sparks or hot metal.
A ameproof apron may also be desirable as protection against radiated heat and sparks.
4. Hot sparks or metal can lodge in rolled up sleeves,
trouser cus, or pockets. Sleeves and collars should
be kept buttoned, and open pockets eliminated from
the front of clothing.
5. Protect other personnel from arc rays and hot
sparks with a suitable non-ammable partition or
curtains.
6. Use goggles over safety glasses when chipping slag
or grinding. Chipped slag may be hot and can y far.
Bystanders should also wear goggles over safety
glasses.
1.1 Safety - English
FIRES AND EXPLOSIONS -- Heat from
ames and arcs can start res. Hot
slag or sparks can also cause res and
explosions. Therefore:
1. Remove all combustible materials well away from
the work area or cover the materials with a protective non-ammable covering. Combustible materials
include wood, cloth, sawdust, liquid and gas fuels,
solvents, paints and coatings, paper, etc.
2. Hot sparks or hot metal can fall through cracks or
crevices in oors or wall openings and cause a hidden smoldering re or res on the oor below. Make
certain that such openings are protected from hot
sparks and metal.“
3. Do not weld, cut or perform other hot work until the
workpiece has been completely cleaned so that there
are no substances on the workpiece which might
produce ammable or toxic vapors. Do not do hot
work on closed containers. They may explode.
4. Have re extinguishing equipment handy for instant
use, such as a garden hose, water pail, sand bucket,
or portable re extinguisher. Be sure you are trained
in its use.
5. Do not use equipment beyond its ratings. For example, overloaded welding cable can overheat and
create a re hazard.
6. After completing operations, inspect the work area
to make certain there are no hot sparks or hot metal
which could cause a later re. Use re watchers when
necessary.
7. For additional information, refer to NFPA Standard
51B, "Fire Prevention in Use of Cutting and Welding
Processes", available from the National Fire Protection Association, Batterymarch Park, Quincy, MA
02269.
ELECTRICAL SHOCK -- Contact with
live electrical parts and ground can
cause severe injury or death. DO NOT
use AC welding current in damp areas,
if movement is conned, or if there is
danger of falling.
5
Page 6
SECTION 1 SAFETY PRECAUTIONS
1. Be sure the power source frame (chassis) is connected to the ground system of the input power.
2. Connect the workpiece to a good electrical
ground.
3. Connect the work cable to the workpiece. A poor
or missing connection can expose you or others
to a fatal shock.
4. Use well-maintained equipment. Replace worn or
damaged cables.
5. Keep everything dry, including clothing, work
area, cables, torch/electrode holder, and power
source.
6. Make sure that all parts of your body are insulated
from work and from ground.
7. Do not stand directly on metal or the earth while
working in tight quarters or a damp area; stand
on dry boards or an insulating platform and wear
rubber-soled shoes.
8. Put on dry, hole-free gloves before turning on the
power.
3. Welders should use the following procedures to
minimize exposure to EMF:
A. Route the electrode and work cables together.
Secure them with tape when possible.
B. Never coil the torch or work cable around your
body.
C. Do not place your body between the torch and
work cables. Route cables on the same side of
your body.
D. Connect the work cable to the workpiece as close
as possible to the area being welded.
E. Keep welding power source and cables as far
away from your body as possible.
FUMES AND GASES -- Fumes and
gases, can cause discomfort or harm,
particularly in conned spaces. Do
not breathe fumes and gases. Shielding gases can cause asphyxiation.
Therefore:
9. Turn o the power before removing your gloves.
10. Refer to ANSI/ASC Standard Z49.1 (listed on
next page) for specic grounding recommendations. Do not mistake the work lead for a ground
cable.
ELECTRIC AND MAGNETIC FIELDS
— May be dangerous. Electric current owing through any conductor causes localized Electric and
Magnetic Fields (EMF). Welding and
cutting current creates EMF around welding cables
and welding machines. Therefore:
1. Welders having pacemakers should consult their
physician before welding. EMF may interfere with
some pacemakers.
2. Exposure to EMF may have other health eects which
are unknown.
1. Always provide adequate ventilation in the work area
by natural or mechanical means. Do not weld, cut, or
gouge on materials such as galvanized steel, stainless steel, copper, zinc, lead, beryllium, or cadmium
unless positive mechanical ventilation is provided.
Do not breathe fumes from these materials.
2. Do not operate near degreasing and spraying operations. The heat or arc rays can react with chlorinated
hydrocarbon vapors to form phosgene, a highly
toxic gas, and other irritant gases.
3. If you develop momentary eye, nose, or throat irritation while operating, this is an indication that
ventilation is not adequate. Stop work and take
necessary steps to improve ventilation in the work
area. Do not continue to operate if physical discomfort persists.
4. Refer to ANSI/ASC Standard Z49.1 (see listing below)
for specic ventilation recommendations.
6
Page 7
SECTION 1 SAFETY PRECAUTIONS
5. WARNING: This product, when used for welding
or cutting, produces fumes or gases
which contain chemicals known to
the State of California to cause birth
defects and, in some cases, cancer.
(California Health & Safety Code
§25249.5 et seq.)
CYLINDER HANDLING -- Cylinders,
if mishandled, can rupture and violently release gas. Sudden rupture
of cylinder, valve, or relief device can
injure or kill. Therefore:
1. Use the proper gas for the process and use the
proper pressure reducing regulator designed to
operate from the compressed gas cylinder. Do not
use adaptors. Maintain hoses and ttings in good
condition. Follow manufacturer's operating instructions for mounting regulator to a compressed gas
cylinder.
1. Always have qualied personnel perform the installation, troubleshooting, and maintenance work.
Do not perform any electrical work unless you are
qualied to perform such work.
2. Before performing any maintenance work inside a
power source, disconnect the power source from
the incoming electrical power.
3. Maintain cables, grounding wire, connections, power
cord, and power supply in safe working order. Do
not operate any equipment in faulty condition.
4. Do not abuse any equipment or accessories. Keep
equipment away from heat sources such as furnaces,
wet conditions such as water puddles, oil or grease,
corrosive atmospheres and inclement weather.
5. Keep all safety devices and cabinet covers in position
and in good repair.
6. Use equipment only for its intended purpose. Do
not modify it in any manner.
2. Always secure cylinders in an upright position by
chain or strap to suitable hand trucks, undercarriages, benches, walls, post, or racks. Never secure
cylinders to work tables or xtures where they may
become part of an electrical circuit.
3. When not in use, keep cylinder valves closed. Have
valve protection cap in place if regulator is not connected. Secure and move cylinders by using suitable
hand trucks. Avoid rough handling of cylinders.
4. Locate cylinders away from heat, sparks, and ames.
Never strike an arc on a cylinder.
5. For additional information, refer to CGA Standard P-1,
"Precautions for Safe Handling of Compressed Gases
in Cylinders", which is available from Compressed
Gas Association, 1235 Jeerson Davis Highway,
Arlington, VA 22202.
EQUIPMENT MAINTENANCE -- Faulty or
improperly maintained equipment can
cause injury or death. Therefore:
ADDITIONAL SAFETY INFORMATION -- For
more information on safe practices for
electric arc welding and cutting equipment, ask your supplier for a copy of
"Precautions and Safe Practices for Arc
Welding, Cutting and Gouging", Form
52-529.
The following publications, which are available from
the American Welding Society, 550 N.W. LeJuene Road,
Miami, FL 33126, are recommended to you:
1. ANSI/ASC Z49.1 - "Safety in Welding and Cutting"
2. AWS C5.1 - "Recommended Practices for Plasma Arc
Welding"
3. AWS C5.2 - "Recommended Practices for Plasma Arc
Cutting"
4. AWS C5.3 - "Recommended Practices for Air Carbon
Arc Gouging and Cutting"
7
Page 8
SECTION 1 SAFETY PRECAUTIONS
5. AWS C5.5 - "Recommended Practices for Gas Tungsten Arc Welding“
6. AWS C5.6 - "Recommended Practices for Gas Metal
Arc Welding"“
7. AWS SP - "Safe Practices" - Reprint, Welding Handbook.
8. ANSI/AWS F4.1, "Recommended Safe Practices for
Welding and Cutting of Containers That Have Held
Hazardous Substances."
MEANING OF SYMBOLS - As used
throughout this manual: Means Attention! Be Alert! Your safety is involved.
Means immediate hazards which,
if not avoided, will result in immediate, serious personal injury
or loss of life.
Means potential hazards which
could result in personal injury or
loss of life.
Means hazards which could result
in minor personal injury.
8
Page 9
SECTION 1 SEGURIDAD
1.2 Safety - Spanish
ADVERTENCIA: Estas Precauciones de Se-
guridad son para su protección. Ellas hacen
resumen de información proveniente de las
referencias listadas en la sección "Información Adicional Sobre La Seguridad". Antes de hacer cualquier
instalación o procedimiento de operación , asegúrese
de leer y seguir las precauciones de seguridad listadas
a continuación así como también todo manual, hoja
de datos de seguridad del material, calcomanias, etc.
El no observar las Precauciones de Seguridad puede
resultar en daño a la persona o muerte.
PROTEJASE USTED Y A LOS DEMAS-Algunos procesos de soldadura, corte
y ranurado son ruidosos y requiren
protección para los oídos. El arco,
como el sol , emite rayos ultravioleta
(UV) y otras radiaciones que pueden dañar la piel
y los ojos. El metal caliente causa quemaduras. EL
entrenamiento en el uso propio de los equipos y
sus procesos es esencial para prevenir accidentes.
Por lo tanto:
1. Utilice gafas de seguridad con protección a los lados
siempre que esté en el área de trabajo, aún cuando
esté usando careta de soldar, protector para su cara
u otro tipo de protección.
2. Use una careta que tenga el ltro correcto y lente
para proteger sus ojos, cara, cuello, y oídos de las
chispas y rayos del arco cuando se esté operando y
observando las operaciones. Alerte a todas las personas cercanas de no mirar el arco y no exponerse
a los rayos del arco eléctrico o el metal fundido.
3. Use guantes de cuero a prueba de fuego, camisa
pesada de mangas largas, pantalón de ruedo liso,
zapato alto al tobillo, y careta de soldar con capucha
para el pelo, para proteger el cuerpo de los rayos y
chispas calientes provenientes del metal fundido.
En ocaciones un delantal a prueba de fuego es
necesario para protegerse del calor radiado y las
chispas.
4. Chispas y partículas de metal caliente puede alojarse
en las mangas enrolladas de la camisa , el ruedo del
pantalón o los bolsillos. Mangas y cuellos deberán
mantenerse abotonados, bolsillos al frente de la
camisa deberán ser cerrados o eliminados.
5. Proteja a otras personas de los rayos del arco y chis-
pas calientes con una cortina adecuada no-amable
como división.
6. Use careta protectora además de sus gafas de segu-
ridad cuando esté removiendo escoria o puliendo.
La escoria puede estar caliente y desprenderse con
velocidad. Personas cercanas deberán usar gafas
de seguridad y careta protectora.
FUEGO Y EXPLOSIONES -- El calor de
las amas y el arco pueden ocacionar
fuegos. Escoria caliente y las chispas
pueden causar fuegos y explosiones.
Por lo tanto:
1. Remueva todo material combustible lejos del área
de trabajo o cubra los materiales con una cobija a
prueba de fuego. Materiales combustibles incluyen
madera, ropa, líquidos y gases amables, solventes,
pinturas, papel, etc.
2. Chispas y partículas de metal pueden introducirse en
las grietas y agujeros de pisos y paredes causando
fuegos escondidos en otros niveles o espacios.
Asegúrese de que toda grieta y agujero esté cubierto
para proteger lugares adyacentes contra fuegos.
3. No corte, suelde o haga cualquier otro trabajo
relacionado hasta que la pieza de trabajo esté totalmente limpia y libre de substancias que puedan
producir gases inamables o vapores tóxicos. No
trabaje dentro o fuera de contenedores o tanques
cerrados. Estos pueden explotar si contienen vapores
inamables.
4. Tenga siempre a la mano equipo extintor de fuego para uso instantáneo, como por ejemplo una
manguera con agua, cubeta con agua, cubeta con
arena, o extintor portátil. Asegúrese que usted esta
entrenado para su uso.
5. No use el equipo fuera de su rango de operación. Por
ejemplo, el calor causado por cable sobrecarga en
los cables de soldar pueden ocasionar un fuego.
6. Después de termirar la operación del equipo, inspeccione el área de trabajo para cerciorarse de que las
chispas o metal caliente ocasionen un fuego más
tarde. Tenga personal asignado para vigilar si es
necesario.
7. Para información adicional , haga referencia a la
publicación NFPA Standard 51B, "Fire Prevention in
Use of Cutting and Welding Processes", disponible
a través de la National Fire Protection Association,
Batterymarch Park, Quincy, MA 02269.
CHOQUE ELECTRICO -- El contacto
con las partes eléctricas energizadas
y tierra puede causar daño severo o
muerte. NO use soldadura de corri-
ente alterna (AC) en áreas húmedas,
de movimiento connado en lugares estrechos o
si hay posibilidad de caer al suelo.
9
Page 10
SECTION 1 SEGURIDAD
1. Asegúrese de que el chasis de la fuente de poder
esté conectado a tierra através del sistema de
electricidad primario.
2. Conecte la pieza de trabajo a un buen sistema de
tierra física.
3. Conecte el cable de retorno a la pieza de trabajo.
Cables y conductores expuestos o con malas
conexiones pueden exponer al operador u otras
personas a un choque eléctrico fatal.
4. Use el equipo solamente si está en buenas condiciones. Reemplaze cables rotos, dañados o con
conductores expuestos.
5. Mantenga todo seco, incluyendo su ropa, el área de
trabajo, los cables, antorchas, pinza del electrodo,
y la fuente de poder.
6. Asegúrese que todas las partes de su cuerpo están
insuladas de ambos, la pieza de trabajo y tierra.
7. No se pare directamente sobre metal o tierra mientras trabaja en lugares estrechos o áreas húmedas;
trabaje sobre un pedazo de madera seco o una
plataforma insulada y use zapatos con suela de
goma.
8. Use guantes secos y sin agujeros antes de energizar
el equipo.
9. Apage el equipo antes de quitarse sus guantes.
10. Use como referencia la publicación ANSI/ASC
Standard Z49.1 (listado en la próxima página) para
recomendaciones especícas de como conectar el
equipo a tierra. No confunda el cable de soldar a
la pieza de trabajo con el cable a tierra.
CAMPOS ELECTRICOS Y MAGNETICOS - Son peligrosos. La corriente
eléctrica uye através de cualquier
conductor causando a nivel local
Campos Eléctricos y Magnéticos
(EMF). Las corrientes en el área de corte y soldadura,
crean EMF alrrededor de los cables de soldar y las
maquinas. Por lo tanto:
1. Soldadores u Operadores que use marca-pasos para
el corazón deberán consultar a su médico antes de
soldar. El Campo Electromagnético (EMF) puede
interferir con algunos marca-pasos.
2. Exponerse a campos electromagnéticos (EMF) puede
causar otros efectos de salud aún desconocidos.
3. Los soldadores deberán usar los siguientes procedimientos para minimizar exponerse al EMF:
A. Mantenga el electrodo y el cable a la pieza de
trabajo juntos, hasta llegar a la pieza que usted
quiere soldar. Asegúrelos uno junto al otro con
cinta adhesiva cuando sea posible.
B. Nunca envuelva los cables de soldar alrededor
de su cuerpo.
C. Nunca ubique su cuerpo entre la antorcha y el
cable, a la pieza de trabajo. Mantega los cables a
un sólo lado de su cuerpo.
D. Conecte el cable de trabajo a la pieza de trabajo
lo más cercano posible al área de la soldadura.
E. Mantenga la fuente de poder y los cables de soldar
lo más lejos posible de su cuerpo.
HUMO Y GASES -- El humo y los
gases, pueden causar malestar o
daño, particularmente en espacios
sin ventilación. No inhale el humo
o gases. El gas de protección puede
causar falta de oxígeno.
Por lo tanto:
1. Siempre provea ventilación adecuada en el área
de trabajo por medio natural o mecánico. No solde,
corte, o ranure materiales con hierro galvanizado,
acero inoxidable, cobre, zinc, plomo, berílio, o cadmio a menos que provea ventilación mecánica
positiva . No respire los gases producidos por
estos materiales.
2. No opere cerca de lugares donde se aplique sub-
stancias químicas en aerosol. El calor de los rayos
del arco pueden reaccionar con los vapores de
hidrocarburo clorinado para formar un fosfógeno,
o gas tóxico, y otros irritant es.
3. Si momentáneamente desarrolla inrritación de
ojos, nariz o garganta mientras est á operando, es
indicación de que la ventilación no es apropiada.
Pare de trabajar y tome las medidas necesarias
para mejorar la ventilación en el área de trabajo.
No continúe operando si el malestar físico persiste.
4. Haga referencia a la publicación ANSI/ASC Standard
Z49.1 (Vea la lista a continuación) para recomendaciones especícas en la ventilación.
10
Page 11
SECTION 1 SEGURIDAD
5. ADVERTENCIA-- Este producto cuando se utiliza para soldaduras o cortes,
produce humos o gases, los
cuales contienen químicos
conocidos por el Estado de California de causar defectos en el
nacimiento, o en algunos casos,
Cancer. (California Health &
Safety Code §25249.5 et seq.)
MANEJO DE CILINDROS-- Los
cilindros, si no son manejados
correctamente, pueden romperse y liberar violentamente
gases. Rotura repentina del
cilindro, válvula, o válvula de
escape puede causar daño o
muerte. Por lo tanto:
1. Utilize el gas apropiado para el proceso y utilize
un regulador diseñado para operar y reducir la
presión del cilindro de gas . No utilice adaptadores. Mantenga las mangueras y las conexiones
en buenas condiciones. Observe las instrucciones
de operación del manufacturero para montar el
regulador en el cilindro de gas comprimido.
2. Asegure siempre los cilindros en posición vertical
y amárrelos con una correa o cadena adecuada
para asegurar el cilindro al carro, transportes, tablilleros, paredes, postes, o armazón. Nunca asegure
los cilindros a la mesa de trabajo o las piezas que
son parte del circuito de soldadura . Este puede ser
parte del circuito elélectrico.
3. Cuando el cilindro no está en uso, mantenga la
válvula del cilindro cerrada. Ponga el capote de
protección sobre la válvula si el regulador no
está conectado. Asegure y mueva los cilindros
utilizando un carro o transporte adecuado. Evite
el manejo brusco de los
1. Siempre tenga personal cualicado para efectuar l a instalación, diagnóstico, y mantenimiento
del equipo. No ejecute ningún trabajo eléctrico a
menos que usted esté cualicado para hacer el
trabajo.
2. Antes de dar mantenimiento en el interior de la
fuente de poder, desconecte la fuente de poder
del suministro de electricidad primaria.
3. Mantenga los cables, cable a tierra, conexciones,
cable primario, y cualquier otra fuente de poder
en buen estado operacional. No opere ningún
equipo en malas condiciones.
4. No abuse del equipo y sus accesorios. Mantenga
el equipo lejos de cosas que generen calor como
hornos, también lugares húmedos como charcos
de agua , aceite o grasa, atmósferas corrosivas y
las inclemencias del tiempo.
5. Mantenga todos los artículos de seguridad y
coverturas del equipo en su posición y en buenas
condiciones.
6. Use el equipo sólo para el propósito que fue
diseñado. No modique el equipo en ninguna
manera.
INFORMACION ADICIONAL DE SEGURIDAD -- Para más información sobre las
prácticas de seguridad de los equipos de
arco eléctrico para soldar y cortar, pregunte
a su suplidor por una copia de "Precautions
and Safe Practices for Arc Welding, Cutting
and Gouging-Form 52-529.
Las siguientes publicaciones, disponibles através de
la American Welding Society, 550 N.W. LeJuene Road,
Miami, FL 33126, son recomendadas para usted:
1. ANSI/ASC Z49.1 - "Safety in Welding and Cutting"
2. AWS C5.1 - "Recommended Practices for Plasma Arc
Welding"
MANTENIMIENTO DEL EQUIPO -- Equipo
defectuoso o mal mantenido puede
causar daño o muerte. Por lo tanto:
3. AWS C5.2 - "Recommended Practices for Plasma Arc
Cutting"
4. AWS C5.3 - "Recommended Practices for Air Carbon
Arc Gouging and Cutting"
11
Page 12
SECTION 1 SEGURIDAD
SIGNIFICADO DE LOS SIMBOLOS
-- Según usted avanza en la lectura
de este folleto: Los Símbolos Signican ¡Atención! ¡Esté Alerta! Se
trata de su seguridad.
Signica riesgo inmediato que,
de no ser evadido, puede resultar
inmediatamente en serio daño
personal o la muerte.
Signica el riesgo de un peligro
potencial que puede resultar en
serio daño personal o la muerte.
Signica el posible riesgo que
puede resultar en menores daños
a la persona.
12
Page 13
SECTION 1 SÉCURITÉ
1.3 Safety - French
AVERTISSEMENT : Ces règles de sécurité
ont pour but d'assurer votre protection. Ils
récapitulent les informations de précaution
provenant des références dans la section
des Informations de sécurité supplémentaires. Avant
de procéder à l'installation ou d'utiliser l'unité, assurezvous de lire et de suivre les précautions de sécurité cidessous, dans les manuels, les ches d'information sur la
sécurité du matériel et sur les étiquettes, etc. Tout défaut
d'observer ces précautions de sécurité peut entraîner
des blessures graves ou mortelles.
PROTÉGEZ-VOUS -- Les processus de
soudage, de coupage et de gougeage
produisent un niveau de bruit élevé et
exige l'emploi d'une protection auditive. L'arc, tout
comme le soleil, émet des rayons ultraviolets en plus
d'autre rayons qui peuvent causer des blessures à la
peau et les yeux. Le métal incandescent peut causer
des brûlures. Une formation reliée à l'usage des
processus et de l'équipement est essentielle pour
prévenir les accidents. Par conséquent:
1. Portez des lunettes protectrices munies d'écrans la-
téraux lorsque vous êtes dans l'aire de travail, même
si vous devez porter un casque de soudeur, un écran
facial ou des lunettes étanches.
2. Portez un écran facial muni de verres ltrants et de
plaques protectrices appropriées an de protéger
vos yeux, votre visage, votre cou et vos oreilles des
étincelles et des rayons de l'arc lors d'une opération
ou lorsque vous observez une opération. Avertissez
les personnes se trouvant à proximité de ne pas regarder l'arc et de ne pas s'exposer aux rayons de l'arc
électrique ou le métal incandescent.
3. Portez des gants ignifugiés à crispin, une chemise
épaisse à manches longues, des pantalons sans rebord
et des chaussures montantes an de vous protéger des
rayons de l'arc, des étincelles et du métal incandescent,
en plus d'un casque de soudeur ou casquette pour
protéger vos cheveux. Il est également recommandé
de porter un tablier ininammable an de vous protéger des étincelles et de la chaleur par rayonnement.
4. Les étincelles et les projections de métal incandescent
risquent de se loger dans les manches retroussées,
les rebords de pantalons ou les poches. Il est recommandé de garder boutonnés le col et les manches et
de porter des vêtements sans poches en avant.
5. Protégez toute personne se trouvant à proximité des
étincelles et des rayons de l'arc à l'aide d'un rideau ou
d'une cloison ininammable.
6. Portez des lunettes étanches par dessus vos lunettes
de sécurité lors des opérations d'écaillage ou de
meulage du laitier. Les écailles de laitier incandescent
peuvent être projetées à des distances considérables.
Les personnes se trouvant à proximité doivent également porter des lunettes étanches par dessus leur
lunettes de sécurité.
INCENDIES ET EXPLOSIONS -- La
chaleur provenant des ammes ou de
l'arc peut provoquer un incendie. Le
laitier incandescent ou les étincelles
peuvent également provoquer un
incendie ou une explosion. Par conséquent :
1. Éloignez susamment tous les matériaux combustibles de l'aire de travail et recouvrez les matériaux
avec un revêtement protecteur ininammable. Les
matériaux combustibles incluent le bois, les vêtements, la sciure, le gaz et les liquides combustibles,
les solvants, les peintures et les revêtements, le
papier, etc.
2. Les étincelles et les projections de métal incandescent peuvent tomber dans les ssures dans
les planchers ou dans les ouvertures des murs et
déclencher un incendie couvant à l'étage inférieur
Assurez-vous que ces ouvertures sont bien protégées
des étincelles et du métal incandescent.
3. N'exécutez pas de soudure, de coupe ou autre travail à chaud avant d'avoir complètement nettoyé la
surface de la pièce à traiter de façon à ce qu'il n'ait
aucune substance présente qui pourrait produire
des vapeurs inammables ou toxiques. N'exécutez
pas de travail à chaud sur des contenants fermés
car ces derniers pourraient exploser.
4. Assurez-vous qu'un équipement d'extinction
d'incendie est disponible et prêt à servir, tel qu'un
tuyau d'arrosage, un seau d'eau, un seau de sable
ou un extincteur portatif. Assurez-vous d'être bien
instruit par rapport à l'usage de cet équipement.
5. Assurez-vous de ne pas excéder la capacité de
l'équipement. Par exemple, un câble de soudage
surchargé peut surchauer et provoquer un incendie.
6. Une fois les opérations terminées, inspectez l'aire de
travail pour assurer qu'aucune étincelle ou projection de métal incandescent ne risque de provoquer
un incendie ultérieurement. Employez des guetteurs
d'incendie au besoin.
7. Pour obtenir des informations supplémentaires,
consultez le NFPA Standard 51B, "Fire Prevention in
Use of Cutting and Welding Processes", disponible au
National Fire Protection Association, Batterymarch
Park, Quincy, MA 02269.
CHOC ÉLECTRIQUE -- Le contact avec
des pièces électriques ou les pièces
de mise à la terre sous tension peut
causer des blessures graves ou mor-
telles. NE PAS utiliser un courant de
soudage c.a. dans un endroit humide, en espace
restreint ou si un danger de chute se pose.
13
Page 14
SECTION 1 SÉCURITÉ
1. Assurez-vous que le châssis de la source
d'alimentation est branché au système de mise à
la terre de l'alimentation d'entrée.
2. Branchez la pièce à traiter à une bonne mise de
terre électrique.
3. Branchez le câble de masse à la pièce à traiter et
assurez une bonne connexion an d'éviter le risque
de choc électrique mortel.
4. Utilisez toujours un équipement correctement
entretenu. Remplacez les câbles usés ou endommagés.
5. Veillez à garder votre environnement sec, incluant
les vêtements, l'aire de travail, les câbles, le porteélectrode/torche et la source d'alimentation.
6. Assurez-vous que tout votre corps est bien isolé
de la pièce à traiter et des pièces de la mise à la
terre.
7. Si vous devez eectuer votre travail dans un espace
restreint ou humide, ne tenez vous pas directement sur le métal ou sur la terre; tenez-vous sur
des planches sèches ou une plate-forme isolée et
portez des chaussures à semelles de caoutchouc.
8. Avant de mettre l'équipement sous tension, isolez
vos mains avec des gants secs et sans trous.
9. Mettez l'équipement hors tension avant d'enlever
vos gants.
10. Consultez ANSI/ASC Standard Z49.1 (listé à
la page suivante) pour des recommandations
spéciques concernant les procédures de mise à
la terre. Ne pas confondre le câble de masse avec
le câble de mise à la terre.
CHAMPS ÉLECTRIQUES ET MAGNÉTIQUES — comportent un risque de
danger. Le courant électrique qui
passe dans n'importe quel conduc-
teur produit des champs électriques
et magnétiques localisés. Le soudage et le courant de coupage créent des champs électriques
et magnétiques autour des câbles de soudage et
l'équipement. Par conséquent :
1. Un soudeur ayant un stimulateur cardiaque doit
consulter son médecin avant d'entreprendre une
opération de soudage. Les champs électriques et
magnétiques peuvent causer des ennuis pour certains stimulateurs cardiaques.
2. L'exposition à des champs électriques et magné-
tiques peut avoir des eets néfastes inconnus pour
la santé.
3. Les soudeurs doivent suivre les procédures suivantes
pour minimiser l'exposition aux champs électriques
et magnétiques :
A. Acheminez l'électrode et les câbles de masse
ensemble. Fixez-les à l'aide d'une bande adhésive
lorsque possible.
B. Ne jamais enrouler la torche ou le câble de masse
autour de votre corps.
C. Ne jamais vous placer entre la torche et les câbles
de masse. Acheminez tous les câbles sur le même
côté de votre corps.
D. Branchez le câble de masse à la pièce à traiter le
plus près possible de la section à souder.
E. Veillez à garder la source d'alimentation pour le
soudage et les câbles à une distance appropriée
de votre corps.
LES VAPEURS ET LES GAZ -- peuvent
causer un malaise ou des dommages
corporels, plus particulièrement
dans les espaces restreints. Ne respirez pas les vapeurs et les gaz. Le
gaz de protection risque de causer
l'asphyxie. Par conséquent :
1. Assurez en permanence une ventilation adéquate
dans l'aire de travail en maintenant une ventilation naturelle ou à l'aide de moyens mécanique.
N'effectuez jamais de travaux de soudage, de
coupage ou de gougeage sur des matériaux tels que
l'acier galvanisé, l'acier inoxydable, le cuivre, le zinc,
le plomb, le berylliym ou le cadmium en l'absence
de moyens mécaniques de ventilation ecaces. Ne
respirez pas les vapeurs de ces matériaux.
2. N'eectuez jamais de travaux à proximité d'une
opération de dégraissage ou de pulvérisation. Lorsque la chaleur
ou le rayonnement de l'arc entre en contact avec les
vapeurs d'hydrocarbure chloré, ceci peut déclencher
la formation de phosgène ou d'autres gaz irritants,
tous extrêmement toxiques.
3. Une irritation momentanée des yeux, du nez ou de la
gorge au cours d'une opération indique que la ventilation n'est pas adéquate. Cessez votre travail an
de prendre les mesures nécessaires pour améliorer
la ventilation dans l'aire de travail. Ne poursuivez
pas l'opération si le malaise persiste.
4. Consultez ANSI/ASC Standard Z49.1 (à la page
suivante) pour des recommandations spéciques
concernant la ventilation.
14
Page 15
SECTION 1 SÉCURITÉ
5. AVERTISSEMENT : Ce produit, lorsqu'il est utilisé
dans une opération de soudage ou de
coupage, dégage des vapeurs ou des
gaz contenant des chimiques considéres par l'état de la Californie comme
étant une cause des malformations
congénitales et dans certains cas, du
cancer. (California Health & Safety
Code §25249.5 et seq.)
MANIPULATION DES CYLINDRES --
La manipulation d'un cylindre, sans
observer les précautions nécessaires,
peut produire des fissures et un
échappement dangereux des gaz.
Une brisure soudaine du cylindre, de la soupape ou
du dispositif de surpression peut causer des blessures graves ou mortelles. Par conséquent :
1. Utilisez toujours le gaz prévu pour une opération
et le détendeur approprié conçu pour utilisation
sur les cylindres de gaz comprimé. N'utilisez jamais
d'adaptateur. Maintenez en bon état les tuyaux et
les raccords. Observez les instructions d'opération
du fabricant pour assembler le détendeur sur un
cylindre de gaz comprimé.
2. Fixez les cylindres dans une position verticale, à
l'aide d'une chaîne ou une sangle, sur un chariot
manuel, un châssis de roulement, un banc, un mur,
une colonne ou un support convenable. Ne xez
jamais un cylindre à un poste de travail ou toute autre
dispositif faisant partie d'un circuit électrique.
3. Lorsque les cylindres ne servent pas, gardez les
soupapes fermées. Si le détendeur n'est pas branché, assurez-vous que le bouchon de protection de
la soupape est bien en place. Fixez et déplacez les
cylindres à l'aide d'un chariot manuel approprié.
Toujours manipuler les cylindres avec soin.
4. Placez les cylindres à une distance appropriée
de toute source de chaleur, des étincelles et des
ammes. Ne jamais amorcer l'arc sur un cylindre.
5. Pour de l'information supplémentaire, consultez
CGA Standard P-1, "Precautions for Safe Handling
of Compressed Gases in Cylinders", mis à votre disposition par le Compressed Gas Association, 1235
Jeerson Davis Highway, Arlington, VA 22202.
ENTRETIEN DE L'ÉQUIPEMENT -- Un équipement entretenu de façon défectueuse ou
inadéquate peut causer des blessures
graves ou mortelles. Par conséquent :
1. Efforcez-vous de toujours confier les tâches
d'installation, de dépannage et d'entretien à un
personnel qualié. N'eectuez aucune réparation
électrique à moins d'être qualié à cet eet.
2. Avant de procéder à une tâche d'entretien à
l'intérieur de la source d'alimentation, débranchez
l'alimentation électrique.
3. Maintenez les câbles, les ls de mise à la terre,
les branchements, le cordon d'alimentation et la
source d'alimentation en bon état. N'utilisez jamais un équipement s'il présente une défectuosité
quelconque.
4. N'utilisez pas l'équipement de façon abusive. Gardez
l'équipement à l'écart de toute source de chaleur,
notamment des fours, de l'humidité, des aques
d'eau, de l'huile ou de la graisse, des atmosphères
corrosives et des intempéries.
5. Laissez en place tous les dispositifs de sécurité et
tous les panneaux de la console et maintenez-les
en bon état.
6. Utilisez l'équipement conformément à son usage
prévu et n'eectuez aucune modication.
INFORMATIONS SUPPLÉMENTAIRES RELATIVES À LA SÉCURITÉ -- Pour obtenir de
l'information supplémentaire sur les règles
de sécurité à observer pour l'équipement
de soudage à l'arc électrique et le coupage,
demandez un exemplaire du livret "Precautions and Safe Practices for Arc Welding,
Cutting and Gouging", Form 52-529.
Les publications suivantes sont également recommandées et mises à votre disposition par l'American Welding
Society, 550 N.W. LeJuene Road, Miami, FL 33126 :
1. ANSI/ASC Z49.1 - "Safety in Welding and Cutting"
2. AWS C5.1 - "Recommended Practices for Plasma Arc
Welding"
3. AWS C5.2 - "Recommended Practices for Plasma Arc
Cutting"
4. AWS C5.3 - "Recommended Practices for Air Carbon
Arc Gouging and Cutting"
15
Page 16
SECTION 1 SÉCURITÉ
SIGNIFICATION DES SYMBOLES
Ce symbole, utilisé partout dans ce manuel,
signie "Attention" ! Soyez vigilant ! Votre
sécurité est en jeu.
DANGER
Signie un danger immédiat. La situation peut
entraîner des blessures graves ou mortelles.
AVERTISSEMENT
Signie un danger potentiel qui peut entraîner des
blessures graves ou mortelles.
ATTENTION
Signie un danger qui peut entraîner des blessures
corporelles mineures.
16
Page 17
SECTION 2 DESCRIPTION
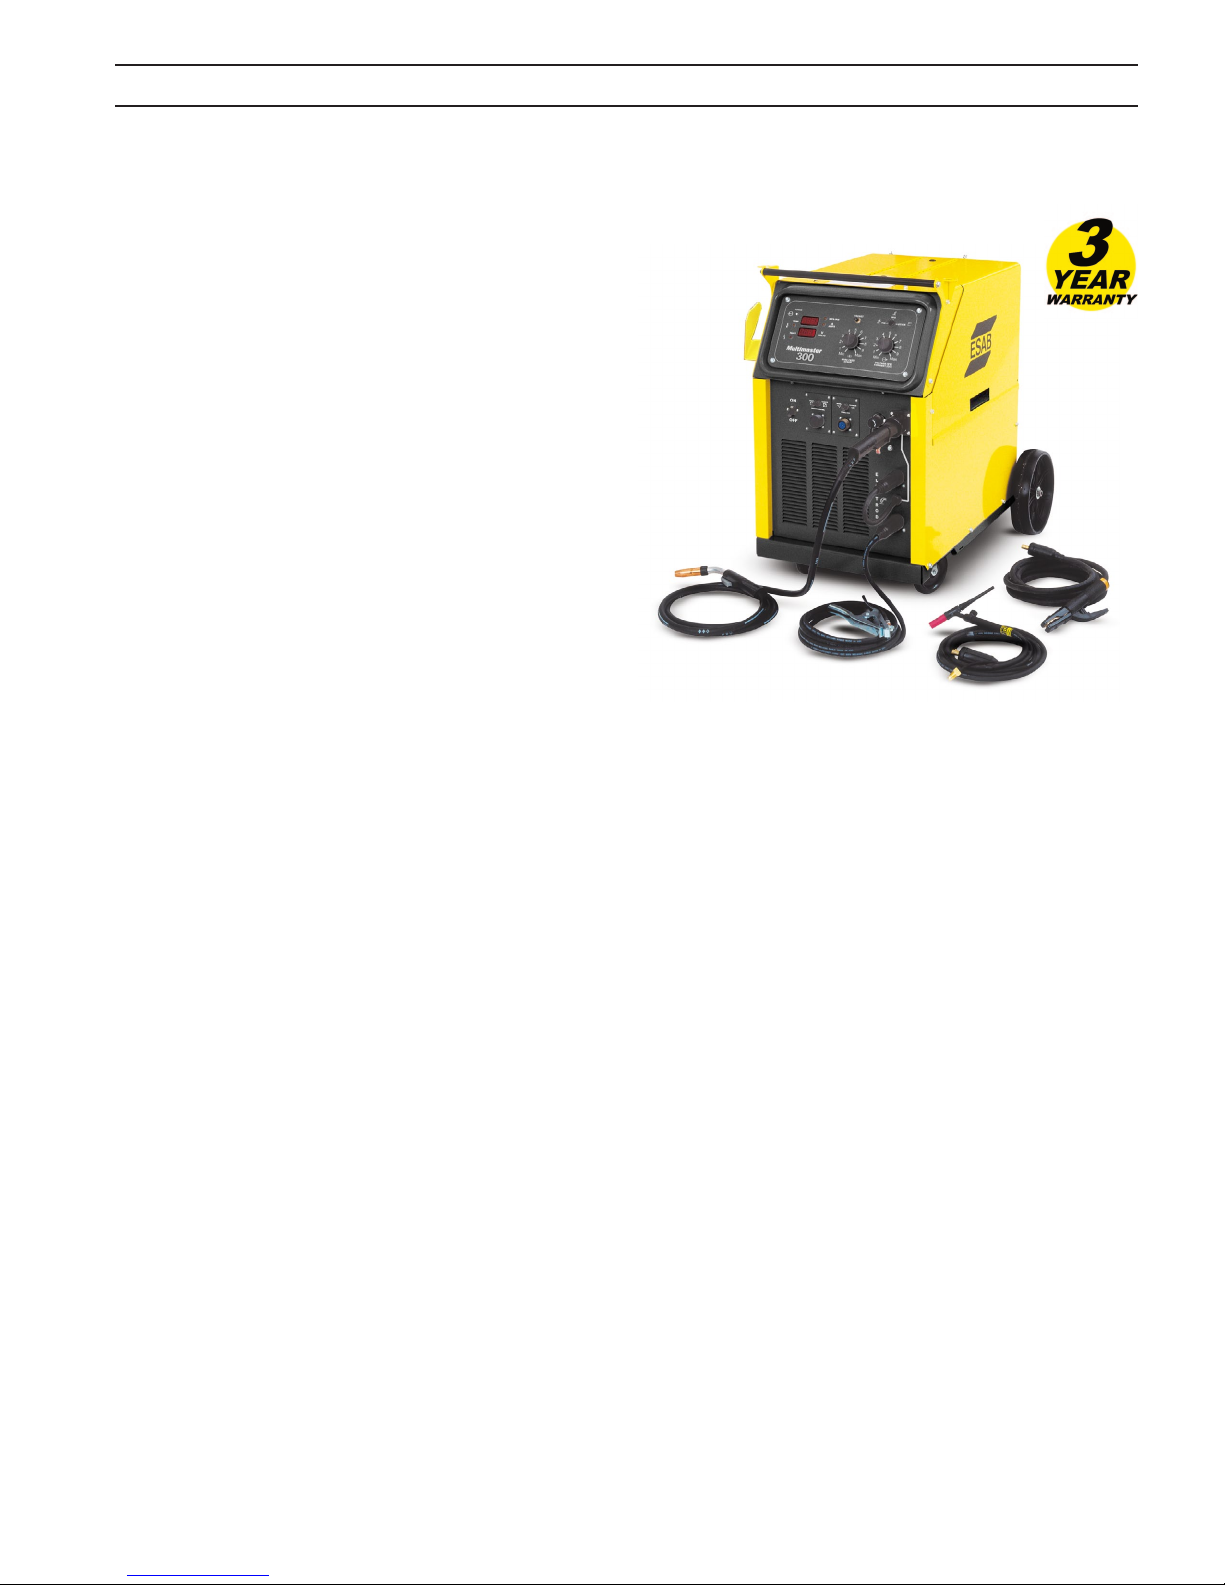
Industrial Ready-To-Weld Multi-Process Package MultiMaster® 300
• Advanced SuperSwitchTM technology makes multiprocess welding a breeze. Simplied setup makes it
easy to select Mig, Tig, or Stick
• DC welding output from 15 to 300 amps; rated 260
amps at 50% duty cycle
• Output Pre-Set Capability for Quick Set-Up
• Two Digital Meters for Easy Fine Tuning
• Heavy Duty Four Drive Roll Stand
• Convenient, Large Capacity Built-In Tool Box
• Dual “Easy-On” Cylinder Tray
• Pulse Mig Capability with optional module
Ordering Information
MultiMaster® 300 cvcc Multi-Process Packages
Each of the following packages are set ready to run .035/.045 diameter
wire. Packages include power source with built-in four roll wire feeder;
factory installed undercarriage & cylinder rack; Gun Master Mig Torch;
Gas regulator/owmeter with hose; Work cable & clamp; Primary input
cable; Mig Welding Handbook; 10# sample of .035 86HP III Wire and 5#
sample Stick Electrodes. See optional accessories.
Packages with 12ft. GM-250 Torch
0558101415 ..................................................MULTMSTR 300 230V NAS 12FT ARG
0558101416 ..................................................MULTMSTR 300 230V NAS 12FT CO2
0558101425 ..................................................MULTMSTR 300 575V NAS 12FT ARG
0558101426 ..................................................MULTMSTR 300 575V NAS 12FT CO2
Packages with 12ft. GM-250 Torch & MT-250SG
0558101418 .....................................................MM 300 230V NAS 12FT MT250-SG
0558101428 .....................................................MM 300 575V NAS 12FT MT250-SG
Packages with 12ft. GM-250 Torch & ST-23A
0558101420 ........................................................... MM 300 230V NAS 12FT ST-23A
0558101430 ........................................................... MM 300 575V NAS 12FT ST-23A
Packages with 15ft. GM-250 Torch
0558101410 ..................................................MULTMSTR 300 230V NAS 15FT ARG
0558101417 ............................................................MULTMSTR 300 230V 15FT CO2
0558101411 ..................................................MULTMSTR 300 575V NAS 15FT ARG
0558101427 ..................................................MULTMSTR 300 575V NAS 15FT CO2
Packages with 15ft. GM-250 Torch & MT-250SG
0558101419 .....................................................MM 300 230V NAS 15FT MT250-SG
0558101429 .....................................................MM 300 575V NAS 15FT MT250-SG
Packages with 15ft. GM-250 Torch & ST-23A
0558101421 ........................................................... MM 300 230V NAS 15FT ST-23A
0558101431 ........................................................... MM 300 575V NAS 15FT ST-23A
Packages with 12 or 15ft. GM-400 Torch
0558101423 .................................................MM300-GM400X12-FT, 230V ARGON
0558101424 .................................................MM300-GM400X15-FT, 230V ARGON
Packages with 15ft. GM-250 Torch & TIG/Stick w/ Remote
0558101412 .......................................................... MM300 230V DLUX MTS W/REM
0558101413 ................................................. MM300 208-575V DLUX MTS W/REM
Packages without Torch
0558101422 ................................................................ MM 300 230V W/OUT TORCH
Specications
Rated DCCV or DCCC Output (10 min base)
50% duty cycle (NEMA Class I) ..................................260 amps @ 27 vdc
Output Current Range
Mig (GMAW) .................................................................................35-300 amps
Tig (GTAW) .................................................................................... 10-300 amps
Stick (SMAW)................................................................................40-300 amps
Open Circuit Voltage
Mig (MGAW)...........................................................................................39.0 vdc
Tig (TGAW).................................................................................................20 vdc
Stick (SMAW).............................................................................................70 vdc
Primary Input Voltage & Current @ 260 amp rated load
208/230 vac, 60 Hz, 1 ph .................................................................57/52 amps
Wire Feed Range ..............................................65-675 ipm (1.6 - 17.3 m/min)
Net Weight ................................................................................250 lbs. (112.5 kg)
Shipping Weight .....................................................................290 lbs. (130.5 kg)
W x L x H ................... 25.3 in. (64 cm) x 39.5 in. (100 cm) x 33.5 in. (85 cm)
17
Page 18
SECTION 2 DESCRIPTION
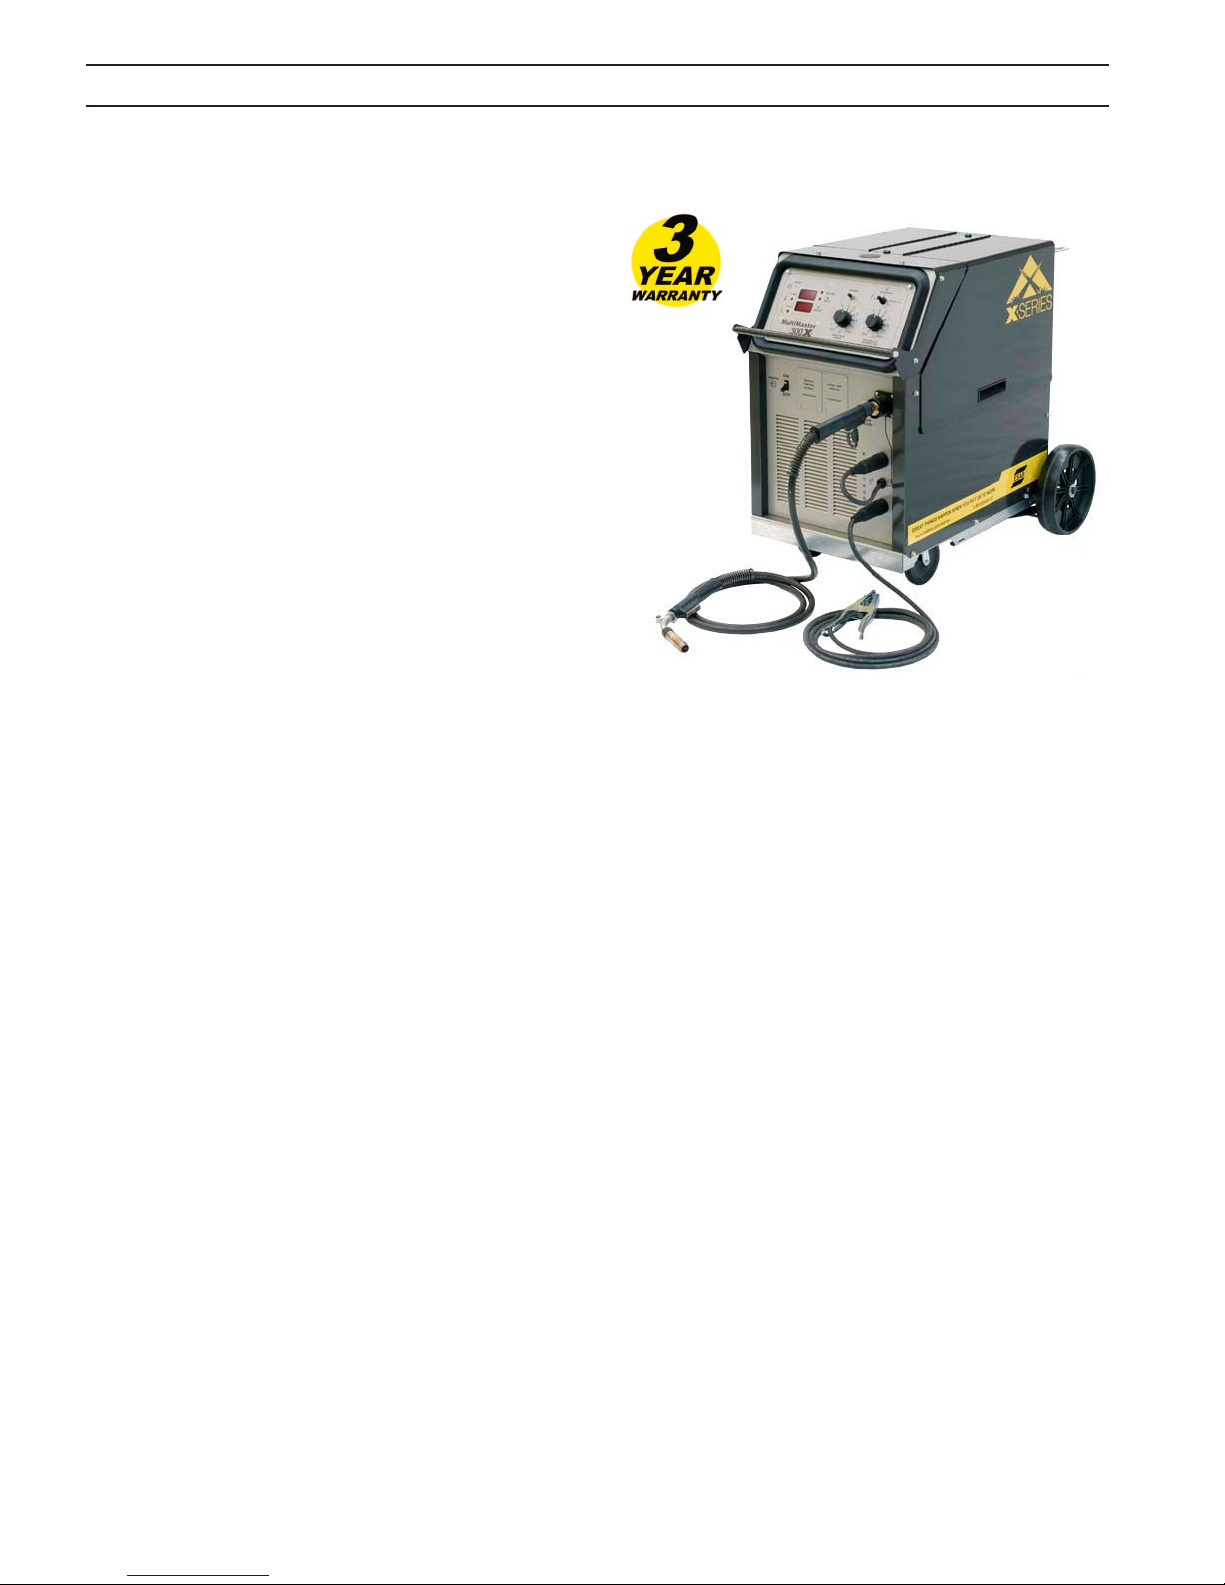
Industrial Ready-To-Weld Multi-Process Package MultiMaster® 300X
• Advanced SuperSwitchTM technology makes welding
with DualShield X Series a breeze.
• DC welding output from 15 to 300 amps; rated 260 amps
at 50% duty cycle
• Output pre-set control with two digital meters makes for
quick set-up straight from the DualShield X Series quick
set up card.
• 400 Amp 15ft. gun set up for DualShield X Series wires in
045" and .052" diameters.
• Heavy Duty Four Drive Roll stand with serrated DualShield X drive rolls for .045" and .052" dia.
• Convenient, large capacity built-in tool box
• Dual “Easy-On” cylinder tray
• Can be congured to run from Marathon paks
• Fan on demand
• Pulse Mig Capability with optional module
Ordering Information
MultiMaster® 300X cvcc Packages
Each of the following packages are set ready to run .045" diameter
DualShield X Series wire. Packages include power source with built-in
four roll wire feeder with .045-.052-1/16" knurled feed rolls; factory
installed undercarriage & cylinder rack; Gun Master 400 Amp Mig
Torch; Contact Tips for .045", R-33-FM320 - CO2 regulator/owmeter;
6' gas hose; Electrode holder and plug; 15' Work cable & clamp; 10'
Primary input cable; Mig Welding Handbook; 33# spool of .045"
DualShield 710X wire and 5# sample assortment of Stick Electrodes.
See next page for options and accessories.
MultiMaster
230-575 vac, 1 phase 50/60 Hz. .............................................0558007779
If TIG Set with Thumb Control Remote is desired for the above, add one of the
TIG/Stick sets listed on the next page. If you wish to have TIG Set with Foot
Control, order one of the below outts.
MultiMaster® 300X cvcc Multi-Process Package
MultiMaster® 300X w/15ft. GunMaster-400 & 25ft. HW-17v2TL
208/230 vac, 1 phase 50/60 Hz ............................................. 0558007780
230-575 vac, 1 phase 50/60 Hz ...............................................0558007781
Comes complete with items listed above plus:
HW-17v-2TL Heliarc Torch, 25 ft. Heliarc Torch Accessory Kit
Remote Control Panel FC-5C Foot Control, 30 f t.
Electrode Cable & Holder, 15 ft. TIG Welding Handbook
R33-FM 580 Flowmeter/Regulator
®
300X w/15 ft. GM- 400 “NAS” torch
208/230 vac, 1 phase 50/50 Hz. ............................................0558007778
Specications
Rated DCCV or DCCC Output (10 min base)
50% duty cycle (NEMA Class I) ............................................260 amps @ 27 vdc
Output Current Range
Mig/Fluxcore (GMAW/FCAW) ..........................................................35-300 amps
Tig (GTAW) ................................................................................... 10-300 amps
Stick (SMAW) ...............................................................................40-300 amps
Open Circuit Voltage
Mig/Fluxcore (MGAW/FCAW) .......................................................................39 vdc
Tig (TGAW) ................................................................................................20 vdc
Stick (SMAW) ....................................................................................................... 70 vdc
Primary Input Voltage & Current @ 260 amp rated load
208/230 vac, 60 Hz, 1 ph...........................................................57/52 amps
Wire Feed Range ..................................................65-675 ipm (1.6 - 17.3 m/min)
Net Weight.....................................................................................250 lbs. (112.5 kg)
Shipping Weight ...........................................................................300 lbs. (xx.x kg)
W x L x H .......................25.3 in. (64 cm) x 39.5 in. (100 cm) x 33.5 in. (85 cm)
18
Page 19
SECTION 2 DESCRIPTION
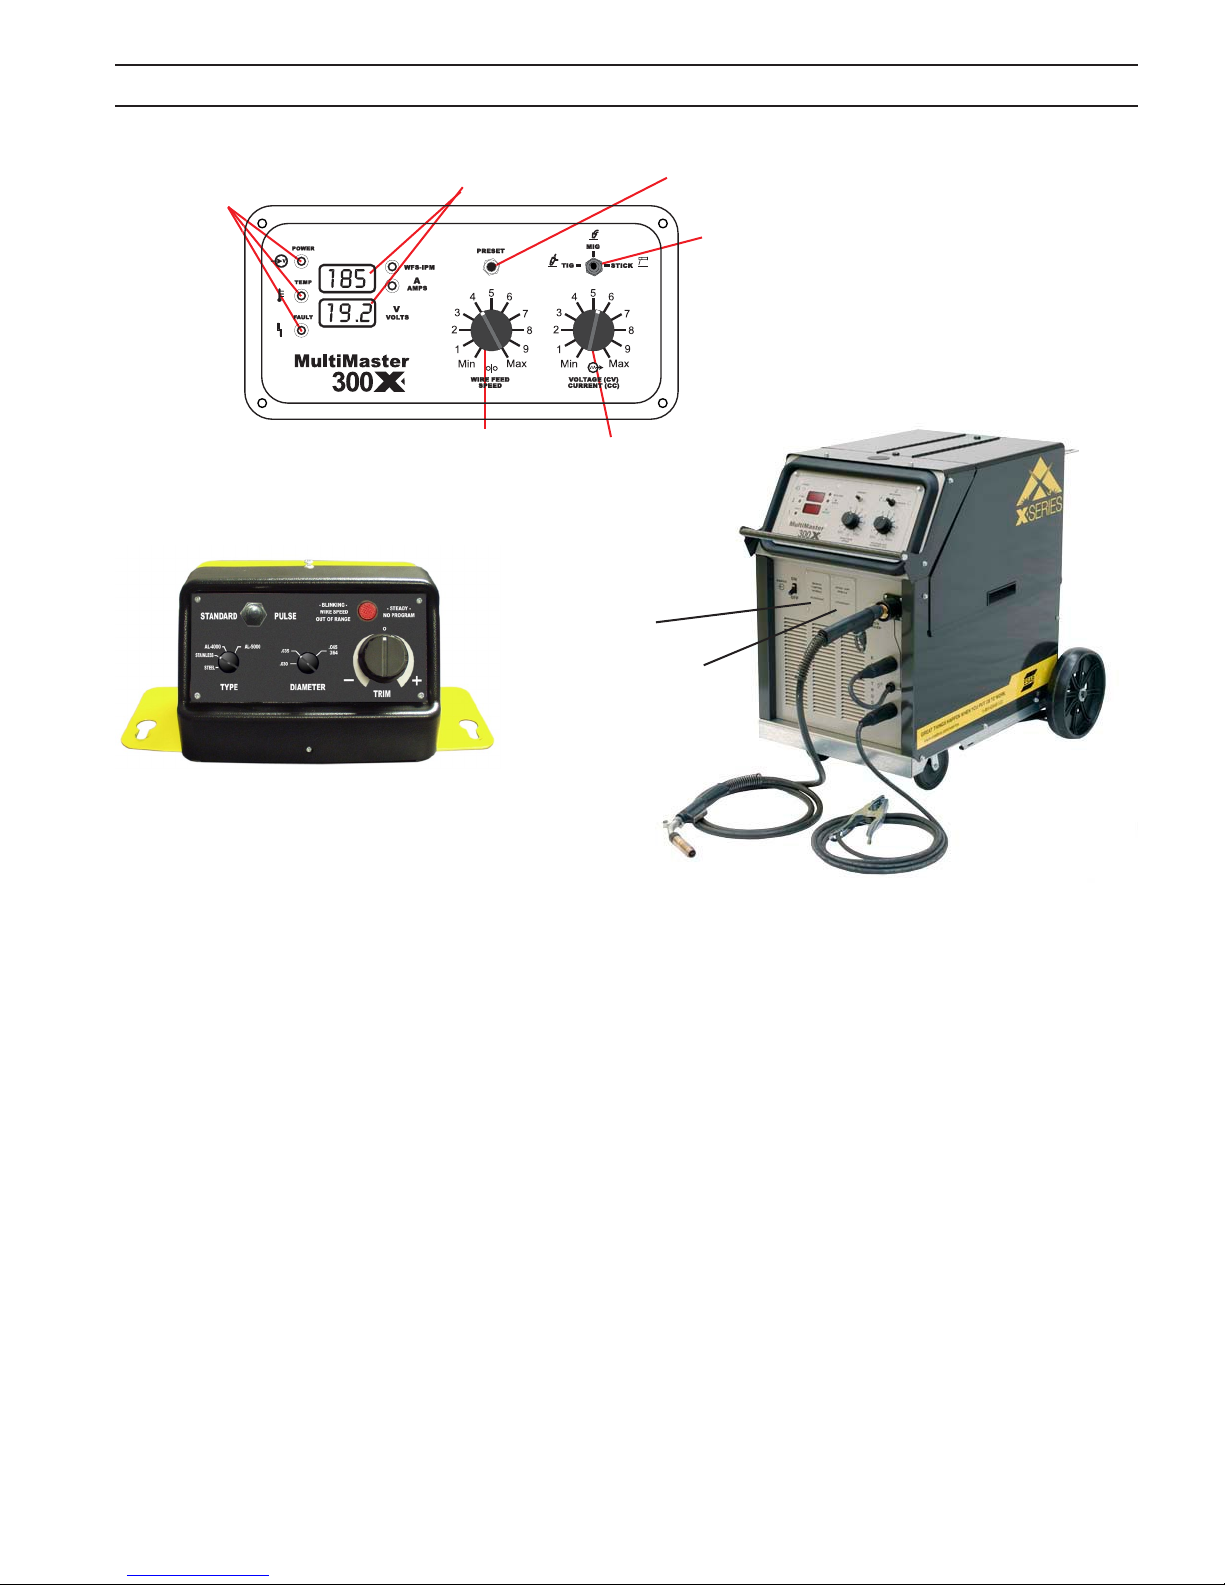
Digital Meter
Status Indicators
Volts, Amps, and Wire feed speed
Voltage Preset
Process Selector
Wire Feed Speed
Control
Voltage/Current
Control
Remote Control
Option
“Spool-on-Gun”
Option
Pulse Module Option
Pulse Mig Welding of Carbon Steel, Stainless
Steel and Aluminum
Optional Equipment
Pre/Post Flow/Spot/Burnback module ....................................0558002889
Inductance Control Module .......................................................... 0558002888
Remote Control Module ................................................................. 0558002605
FC-5C Foot Control - 30 ft. (9.1 m) cable ...................................0558004234
Provides remote current control and connector (on/o) control and
requires
Remote Control Module ..............................................
TC-2B Thumb Control - 25 ft. ......................................................................33839
Provides remote current control and connector (on/o) control and
requires
Remote Control Module ..............................................
Spool Gun Module .............................................................................0558002606
MT-250SG Spool Gun .................................................................................... 36779
Requires Spool Gun module .................................................. 0558002606
ST-23A Spool Gun ........................................................................................... 19164
Requires Adapter 37301 and Spool Gun module .............. 0558002606
Pulse Module Option ......................................................................... 0558002604
HW-17V-2TL (w/valve) Heliarc® Tig Torch
HW-17V-2TL (w/valve) Heliarc® Tig Torch
Tig weld without disconnecting the Mig torch.
HW-17 Torch Accessory Kit ......................................................................999126
Work Cable & Clamp (15 ft.) ......................................................................... 35881
Electrode Holder Assembly - 175 amp (15 ft.) .........................0558001791
(Includes holder, cable and quick connector)
Electrode Holder Assembly - 300 Amp (15 ft.) ................................... 21226
(Includes holder, cable and quick connector)
60 deg. 12.5 ft.
60 deg. 25 ft.
0558002605
0558002605
...................35857
......................35856
EURO CC Retrot Kit ......................................................................... 0558001082
NAS to Euro Adapter ..........................................................................0558002622
Primary Extension Cord (25 ft.) 50 amp ................................................. 37833
TIG Welding Handbook .............................................................................. 781F29
MIG Welding Handbook ............................................................................ 791F18
Gas Meter (measures gas ow at the gun) ..............................................19043
Marathon Pak Inlet Adapter (ts QCA 899F50) ......................0558002354
Refer to Marathon Pak brochures for Cap and Conduit selections
50 mm Connectors - quick-acting twist lock connectors for
attaching output power cables or torches to power source:
Male for 1/0 to 4/0 cable ................................................................ 13792513
Female for 1/0 to 4/0 cable ........................................................... 13735631
Male for #2 AWG to 1/0 cable ......................................................13733936
Female for #2 AWG to 1/0 cable ..................................................13735632
Quick connector with 1/2 in. threaded stud ..........................13735501
Tee connector - 1 male, 2 female ............................................... 13792804
Tig/Stick Sets
Includes 15 ft. Electrode Holder, 12.5 ft. or 25 ft. HW-17V-2TL
Torch, Torch Accessory Kit, Remote Control Module, TC-2B
Thumb Control and TIG Handbook.
TIG/Stick Set 12.5 ft. .................................................................0558004449
TIG/Stick Set 25 ft. ..................................................................... 0558004450
19
Page 20
SECTION 2 DESCRIPTION
2.1 GENERAL
This manual has been prepared for experienced welders. Do
NOT permit untrained persons to install, operate or maintain
this equipment. Do NOT attempt to install or operate this
equipment until you have read and fully understand these
instructions.
This manual is intended for use in familiarizing person nel with
the design and operation of this equipment. All information
presented here should be read careful ly before installing and
using this equipment.
2.2 RECEIVING-HANDLING
Upon receipt of this equipment, clean all packing material
from around the unit and immediately inspect for any damage that may have occurred during shipment. Any claims
for loss or damage occurring in transit must be led with
the carrier. The carrier will furnish a copy of the bill of lading
and the freight bill on request, if the need to le a damage
claim arises.
When requesting information regarding this equipment,
make sure that you include product name, part num ber, and
serial number.
2.4.1 POWER SOURCE
The power source is a secondary chopper DC output designed
for single phase primary connec tions. An output controlled
fan provides proper cooling during normal welding operations and shuts o four minutes after welding stops. The fan
will automatically re-start when welding resumes and proper
machine temperatures will be maintained.
2.4.2 WIRE FEEDER
The four (4) roll drive wire feeder is built into the power source
cabinet, housed separately from the welding machine electrical components. Cooling air is not drawn through the wire
feeder compartment or electronic controls reducing exposure
to dirt and dust which improves product performance and
reliability.
The wire feeder pushes wire at speeds from 65 to 675 ipm
(inches per minute).
2.4.3 CONTROLS
The Multimaster 300/300X can be used to weld solid and ux
cored wires. The operator selects the process desired on a
three position switch located on the front panel. A detailed
description of the power source controls is included in Section
4 (Operation) of this manual.
2.3 SAFETY
The safety section at the front of this manual should be read
completely before attempting to install and operate this
equipment. Both equipment and person nel hazards are
reduced if proper safety precautions are taken. If you are
unsure of yourself in any situa tion, ask your supervisor or
other experi enced person nel for help.
Means immediate hazards which, if not
avoided, will result in immediate, serious
personal injury or loss of life.
Means potential hazards which could result
in personal injury or loss of life.
Means hazards which could result in minor
personal injury.
2.4 DESCRIPTION
The Multimaster 300/300X is a DC welding system designed
for Mig (GMAW), Tig (GTAW) or Stick (SMAW) welding. In the
Mig mode this unit is capable of operating with short arc or
spray arc transfer and handles both solid wires and tubular
cored wires. This unit is suitable for carbon steel, stainless steel,
aluminum and many other alloys. It provides a power source
with built in wire feeder and undercarriage with provisions
for two gas cylinders.
2.4.4 BUILT-IN TOOL BOX
The Multimaster 300/300X is designed with a lockable storage
space on the left side of the machine for welding accessories
such as contact tips, gas nozzles, small grinder, spare parts,
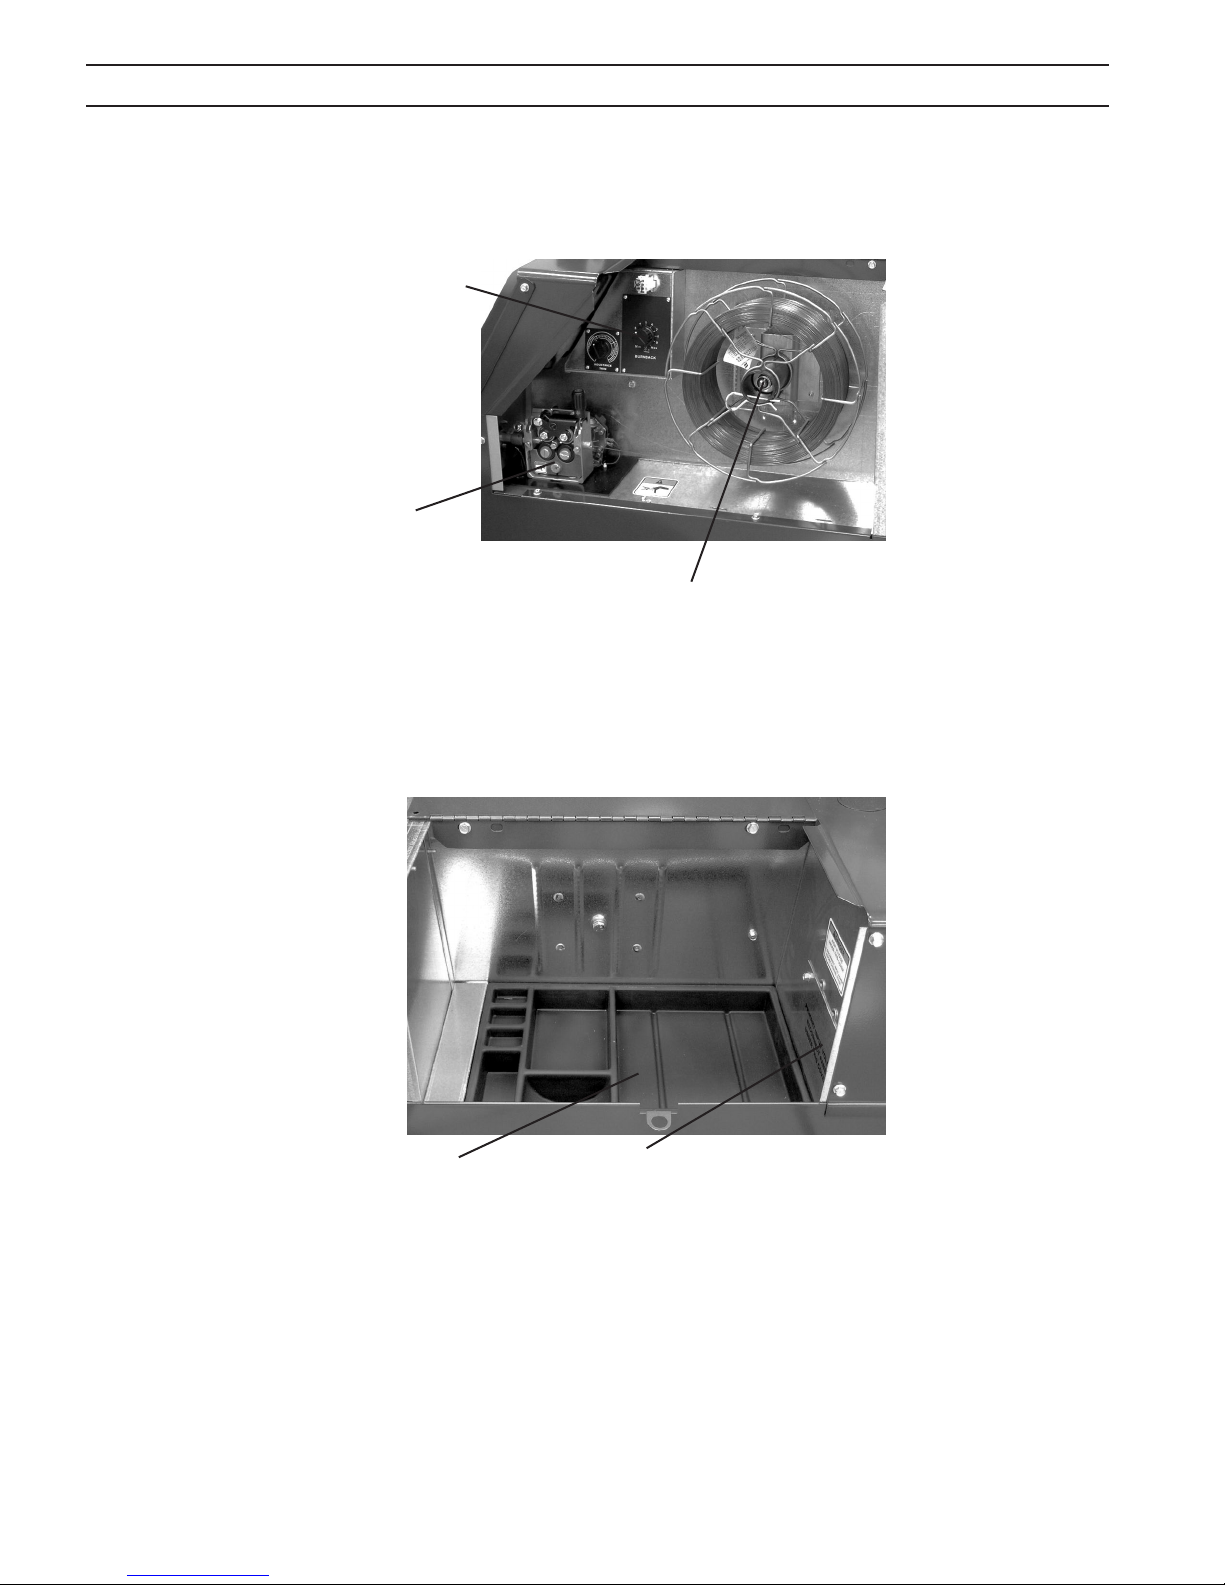
welding hood and protective clothing. (Figure 1B)
2.4.5 GUN MASTER 250 MIG GUN
This air-cooled welding gun is supplied complete and ready
to weld .045 / .052 in. Fluxcored wire. Other wire sizes can
be used. Refer to Table 6 in Section 6, for other wire size and
alloy accessories.
2.4.6 RUNNING GEAR
The Multimaster 300/300X is equipped with running gear with
swivel front wheels and a dual gas cylinder support.
20
Page 21
SECTION 2 DESCRIPTION
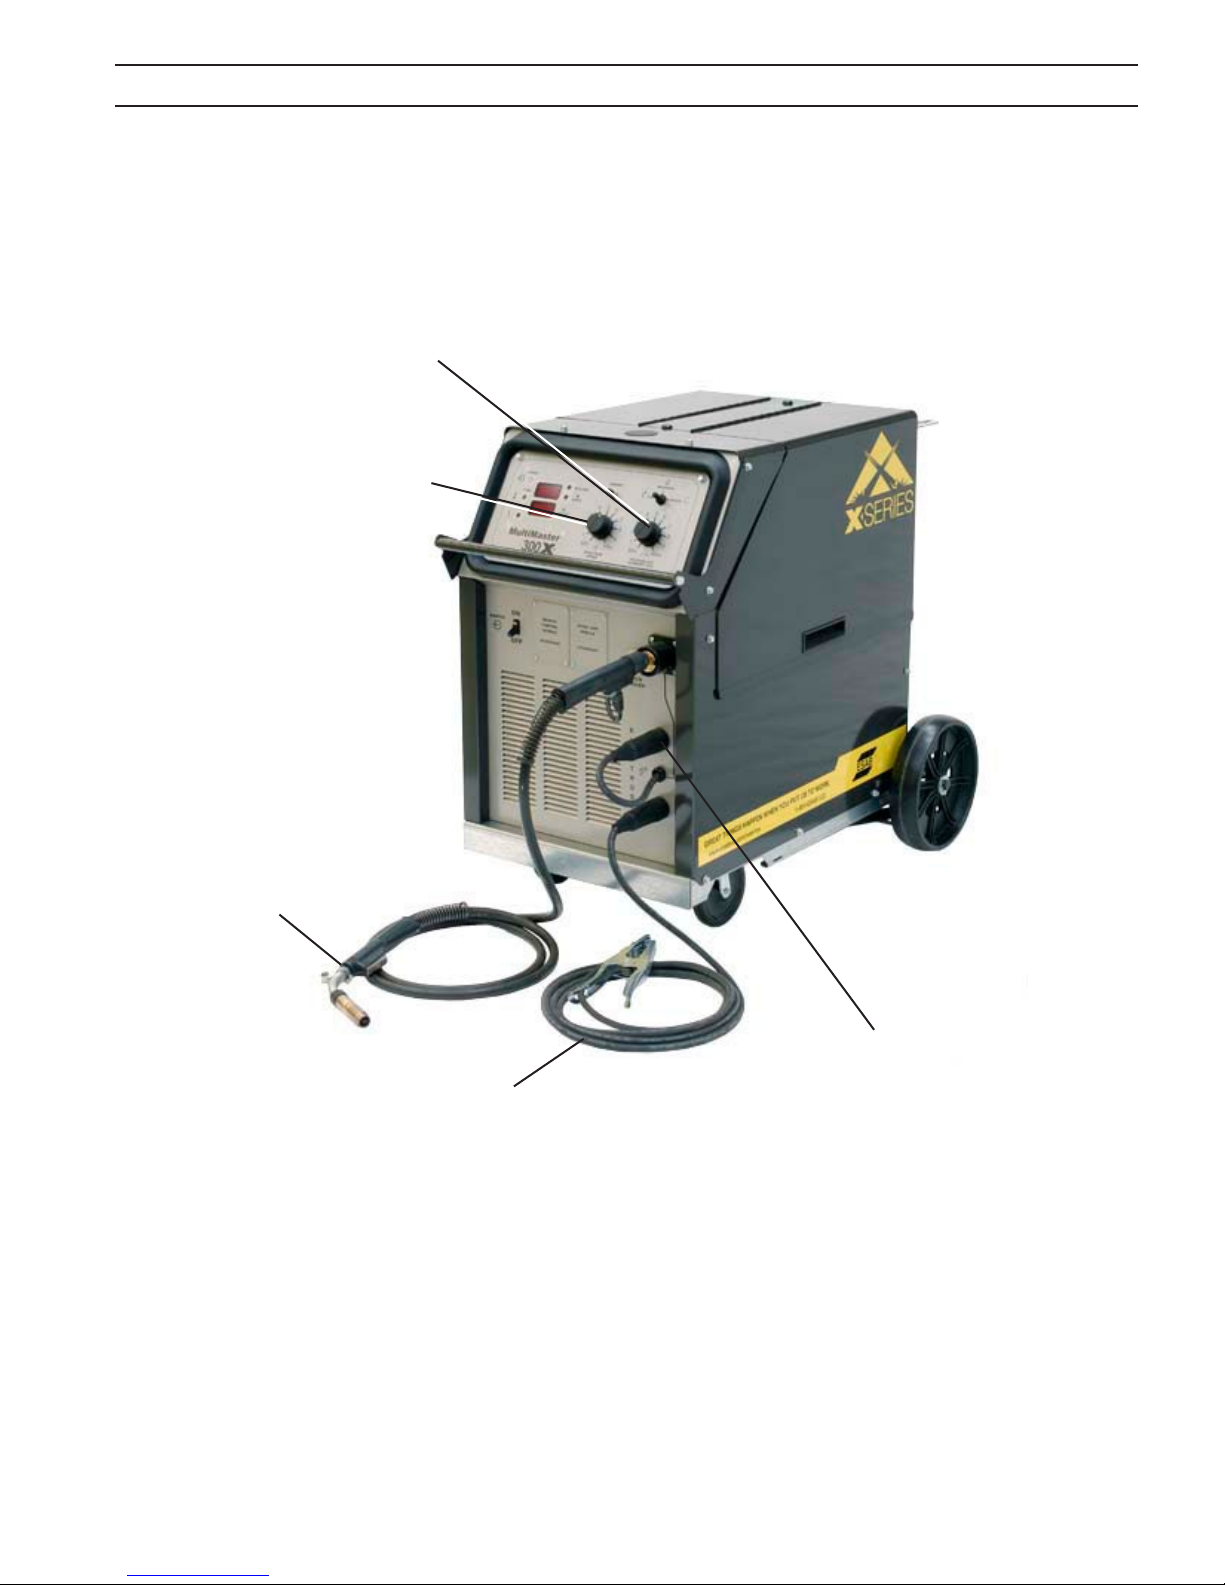
Simple To Use Weld
Controls
Large, Easy To Read
Digital Displays for Wire
Speed, Amps and Volts
Gun Master 400 Mig Gun
Simple and quick
polarity change-over
15’ Work Cable
and Clamp
Figure 1A - Components
21
Page 22
SECTION 2 DESCRIPTION
Inductance Burnback
Preow/postow
Spot (Options)
4 Roll
Drive Stand
Adaptable
Spindle Assembly
Tool Box with Small
Parts Tray
Primary Input Voltage
Reconnect Panel
(under this cover)
Figure 1B - Components
22
Page 23
SECTION 3 INSTALLATION
3.0 INSTALLATION
3.1 LOCATION
Several factors should be considered when selecting an installation site. Adequate ventilation is necessary to provide
cooling, and the amount of dirt and dust to which the machine
is exposed should be minimized. There should be at least 18
inches of unrestricted space between the machine’s side and
rear panels and the nearest obstruction to provide freedom
of air movement through the power source.
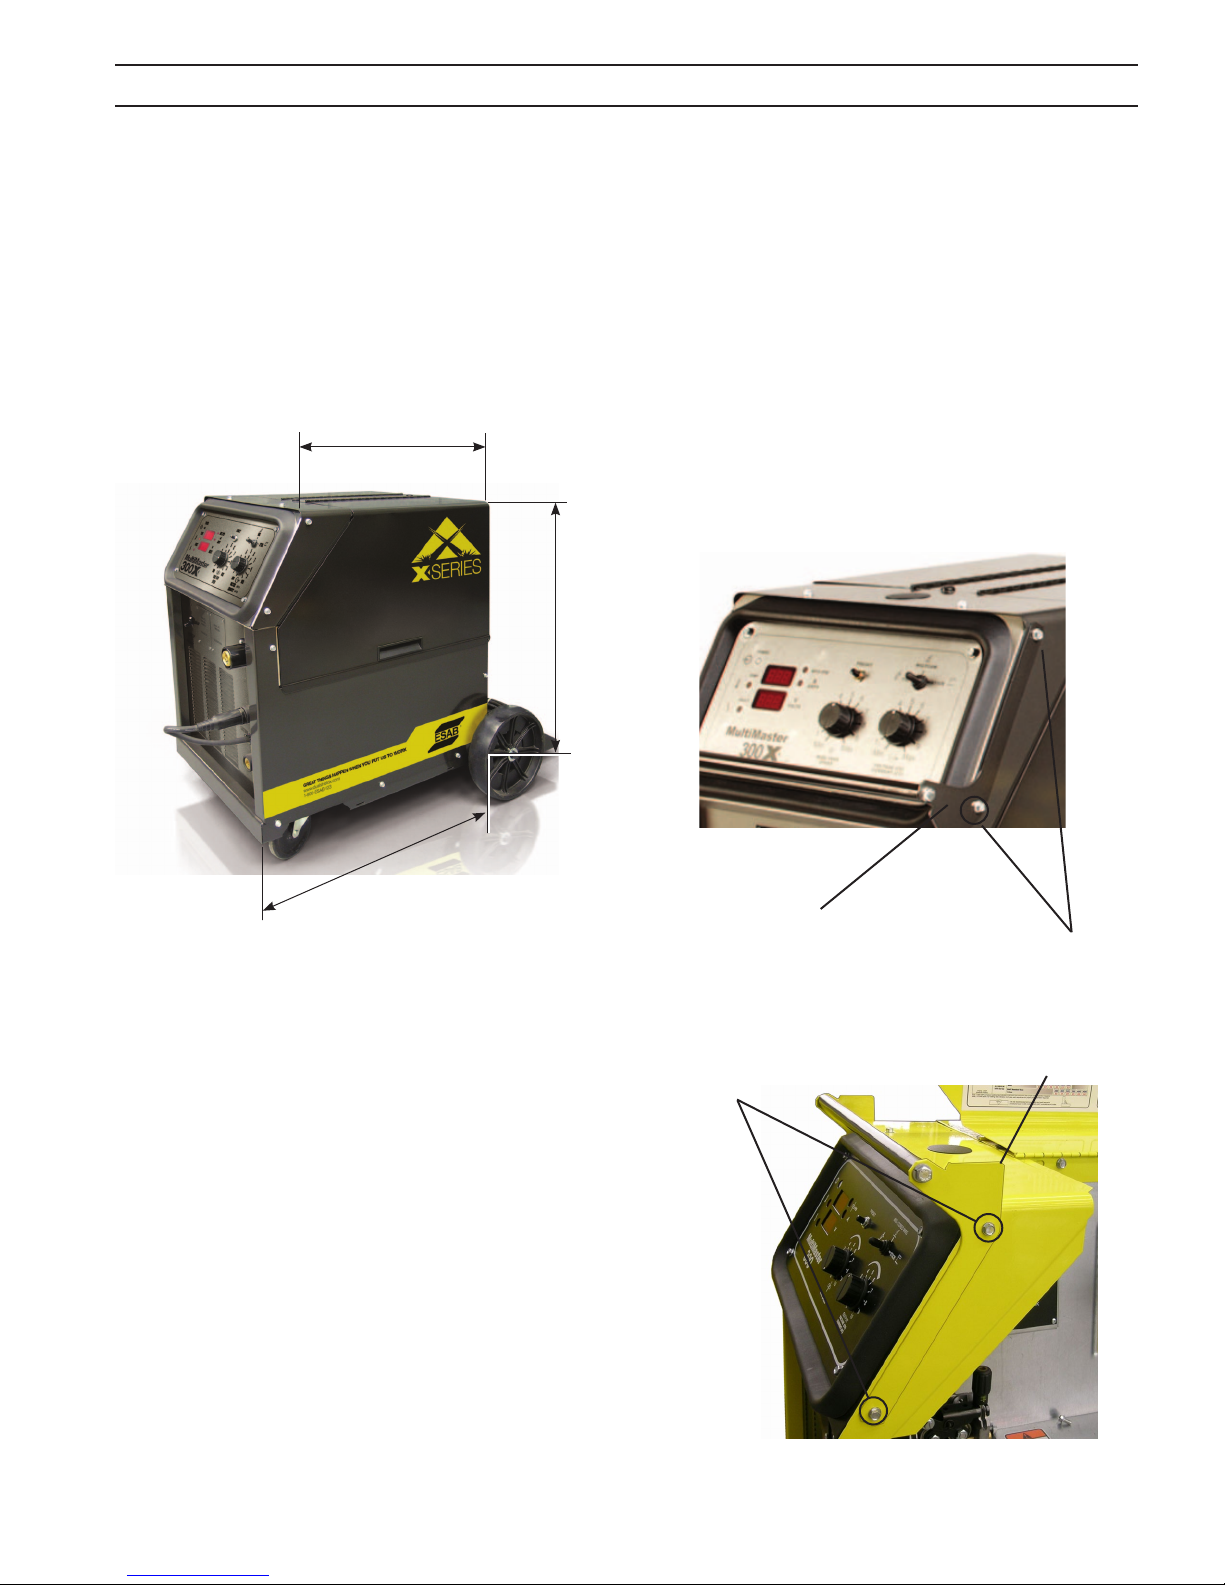
20”
32”
3.2 HANDLE ASSEMBLY INSTALLATION
The Multimaster 300/300X is factory assembled except for
the front handle assembly which is mounted to the machine
upside down for shipping purposes. The handle assembly
consists of two brackets and a cross bar. To install the handle
in its proper position, do the following:
A. Remove the two sheet metal screws from the brackets on
each side of the front handle assembly. See Figure 3A.
B. Remove front handle assembly and reverse sides with the
mounting brackets. This will put the handle assembly in
the proper orientation. Reattach brackets using the sheet
metal screws removed in Step A. See Figure 3B.
42”
Figure 2 - Dimensions
The installation site should permit easy removal of the machine’s outer enclosure for maintenance. Installing or placing
any type of ltering device will restrict the volume of intake
air, thus subjecting the internal components to overheating.
Warranty is void if any type of ltering device is used.
Handle Bracket
Sheet metal
Screws
Figure 3A - Handle Assembly Removal
Handle Bracket
Sheet metal Screws
Figure 3B - Handle Assembly Installation
23
Page 24
SECTION 3 INSTALLATION
3.3 ELECTRICAL INPUT CONNECTIONS
In order to provide a safe and convenient means to completely remove all electrical power from the machine, it is highly
recommended that a line disconnect switch be installed in
the input circuit of the machine.
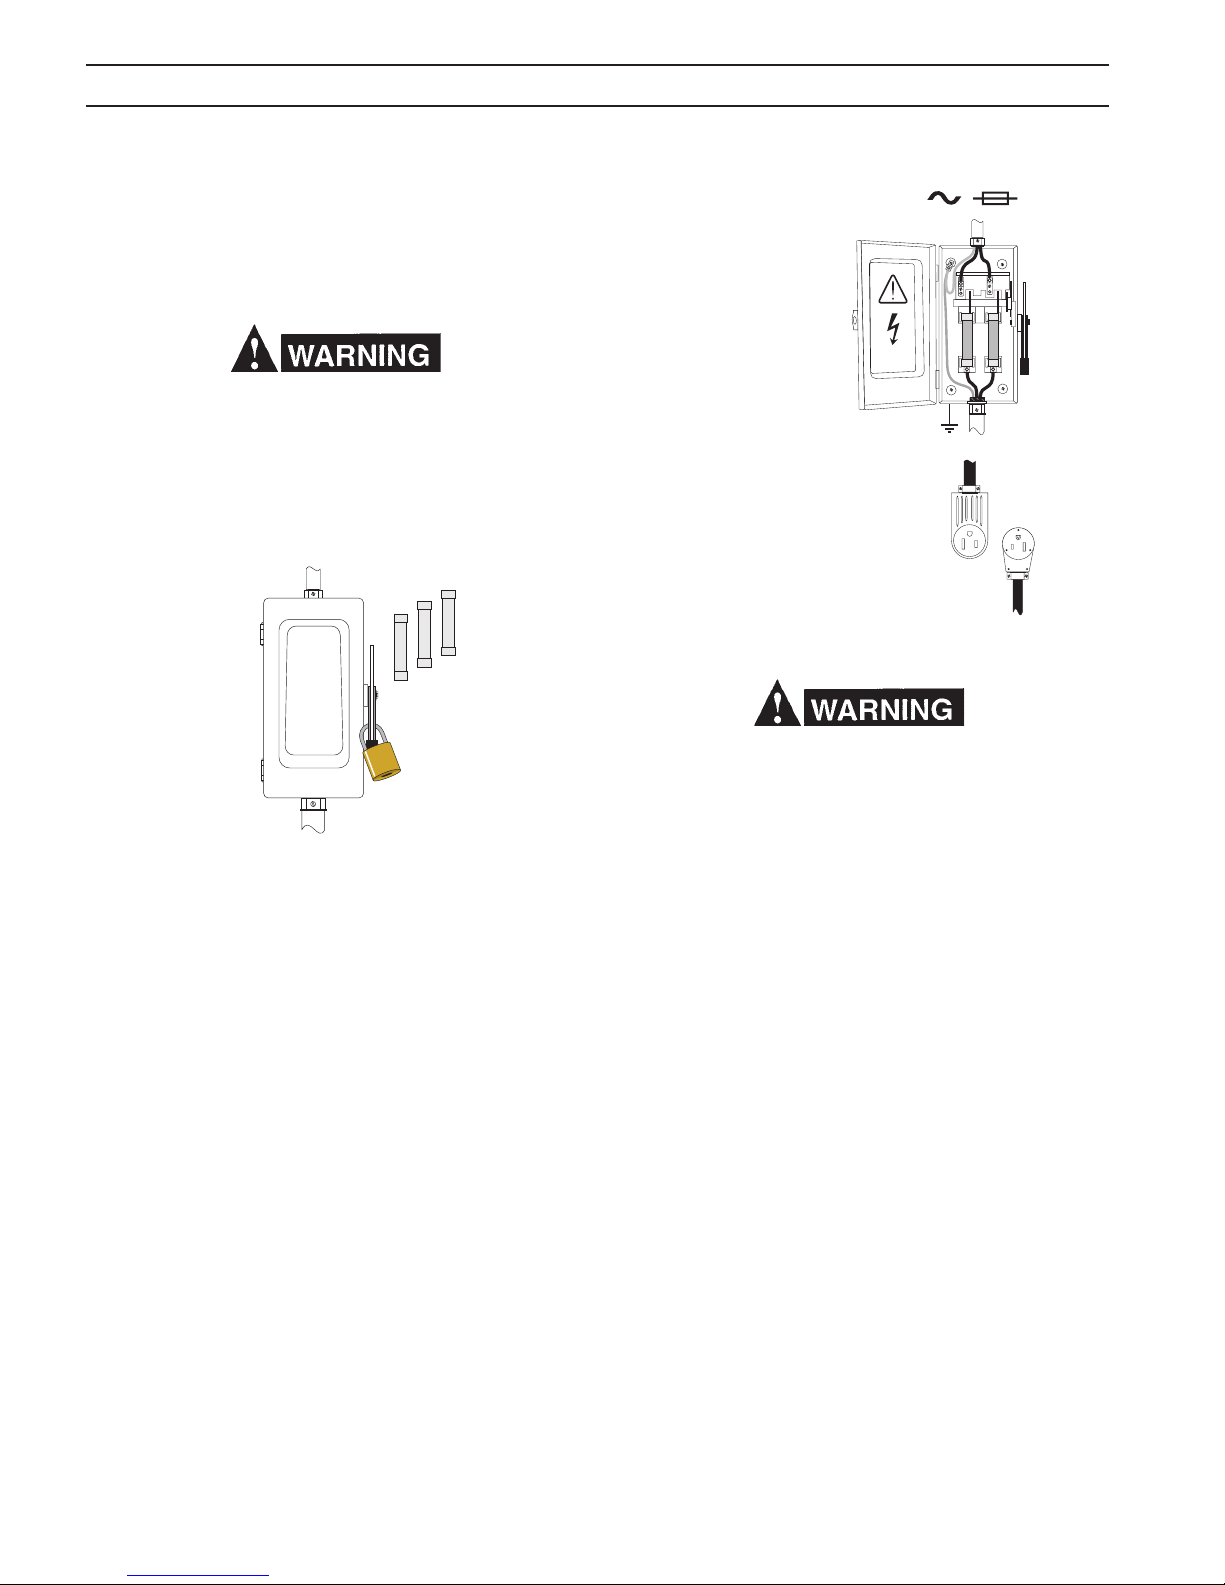
Before making electrical input connections to the welding machine, unplug the unit or use “Machinery Lockout
Procedures”. If the connections are to be made from a line
disconnect switch, the switch should be padlocked in the
o position. If the connection is to be made from a fusebox, remove the fuses and padlock the cover closed.
Typical Installation -
User Supplied Power
Disconnect Box,
Receptacle and Plug
3.3.1 INPUT ELECTRICAL REQUIREMENTS
The primary input voltage requirements are shown on the
power source nameplate. The power source is designed
to be operated from 208/230 vac single phase 50/60 Hz or
230/460/575 vac single phase 50/60 Hz.
3.3.2 INPUT PLUG
The input power cord is provided with an attachment plug.
The plug will mate with a 250 volt, 50 Amp receptacle conforming to NEMA 6-50R congura tion (208/230 vac model only).
The receptacle should be wired to a separately fused disconnect or circuit breaker by an electrician. This disconnect
or breaker can be wired to a single phase system or two
conductors of a three phase system. A third conductor for
grounding must be connected between the disconnect and
the receptacle.
The termi nal labeled GRD is connected to the power source
chassis and is for ground purposes only. This must be
connected to a good electrical ground. Do not connect
a conductor from the terminal labeled GRD to any one of
the L1, L2 terminals as this will result in an electrically hot
machine chassis.
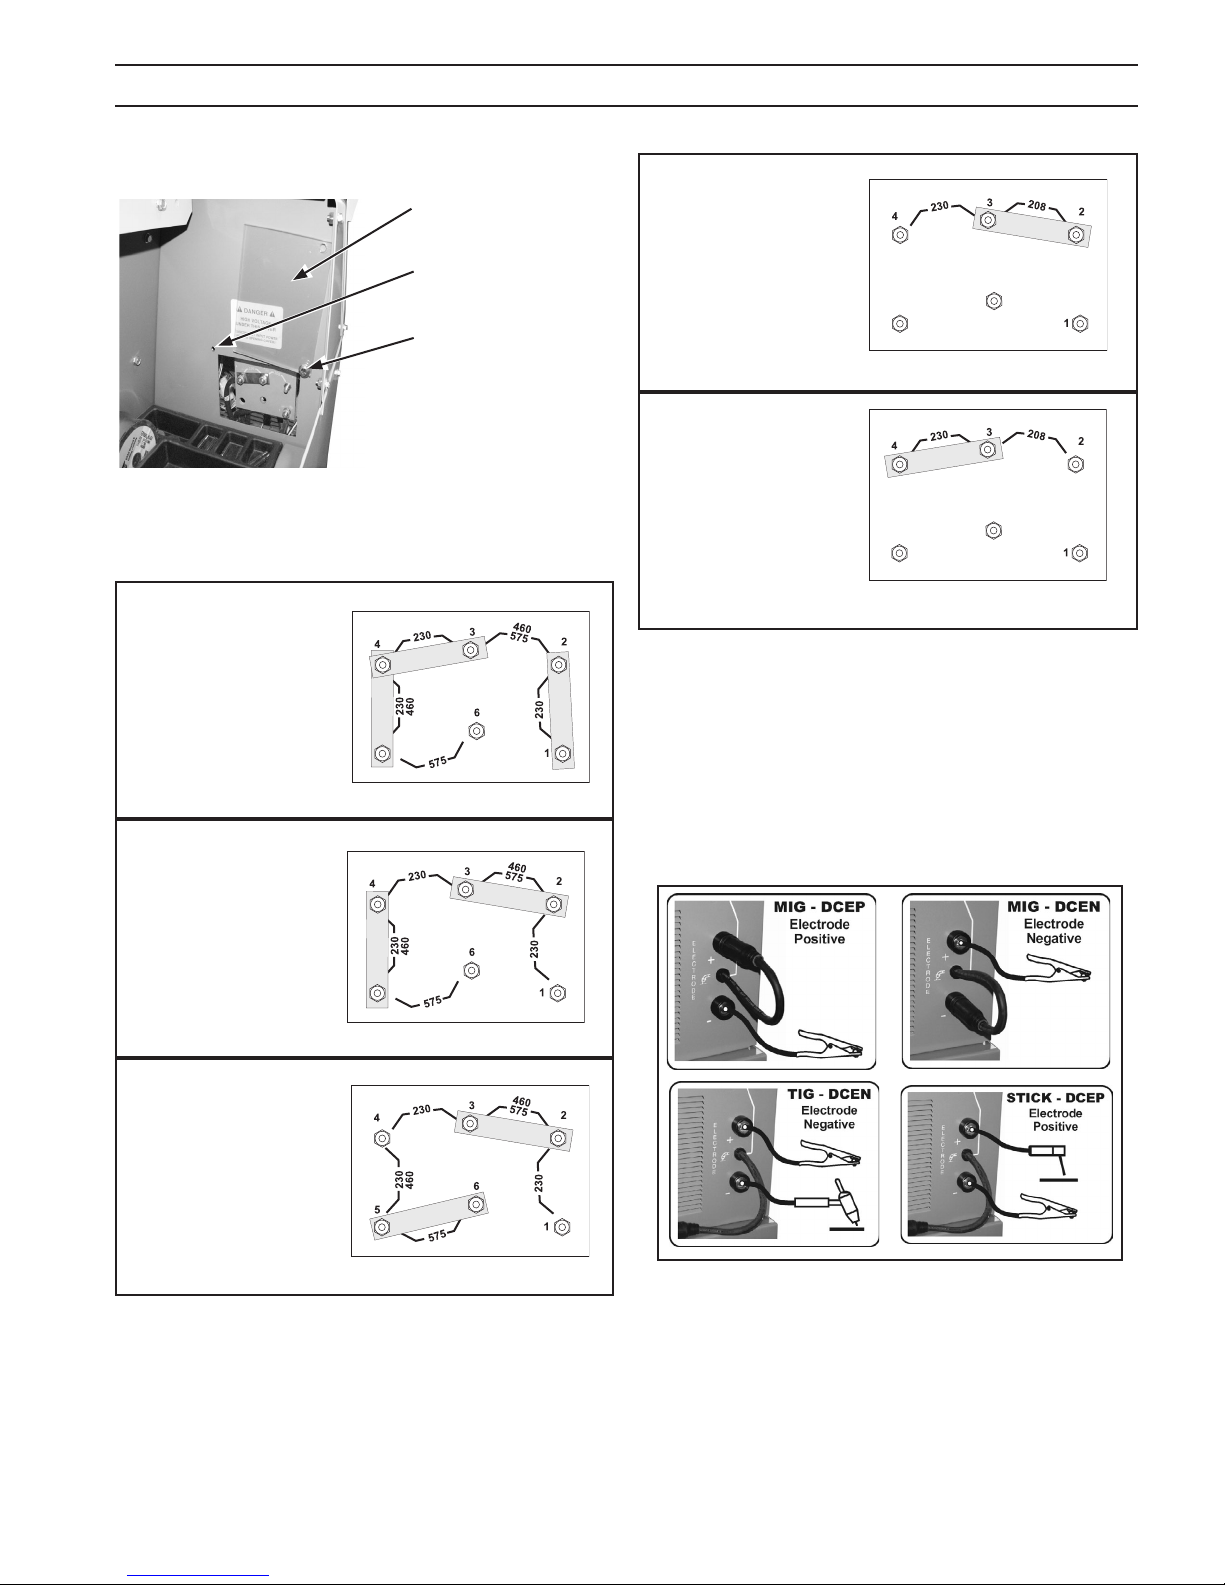
3.4 VOLTAGE CHANGEOVER (Figure 4)
The voltage changeover terminal board is located in the tool
compartment on the left side of the machine. As shipped from
the factory, the Multimaster 300/300X is congured for the
highest connectable voltage. If using the other input voltages,
the links on the terminal board (TB) inside the unit must be
repositioned for the appropriate input voltage. See gures
4A - 4E for 60Hz input voltage congurations. To gain access
to the terminal board, open the access panel on the left side.
To change voltages, perform the following:
A. Remove the left screw ONLY and swing plexiglass door
upward.
B. Adjust the copper bar links to the primary voltage being
used.
C. Swing clear panel down and secure with screw.
24
Page 25
SECTION 3 INSTALLATION
Clear Panel Hinges on
corner screw
Remove this screw only
This screw must remain
in place
DO NOT REMOVE
Figure 4 - Voltage Changeover Terminal Board
208/230 Version Shown Installed
Figure 4D -
Input Terminal Board
208/230 Vac Model
208 Vac Conguration
Figure 4E -
Input Terminal Board
208/230 Vac Model
230 Vac Conguration
Figure 4A -
Input Terminal Board
230/460/575 Vac Model
230 Vac Conguration
Figure 4B -
Input Terminal Board
230/460/575 Vac Model
460 Vac Conguration
Figure 4C -
Input Terminal Board
230/460/575 Vac Model
575 Vac Conguration
3.5 SECONDARY OUTPUT CONNEC TIONS (Figure 5)
The Multimaster 300/300X Welding System is completely selfcontained so that the front panel gun/torch connections are
internally connected to the welding polarity (DCEP or DCEN)
via the secondary output terminals depending on the welding
process being used.
Figure 5 - Polarity Set-up
25
Page 26
SECTION 3 INSTALLATION
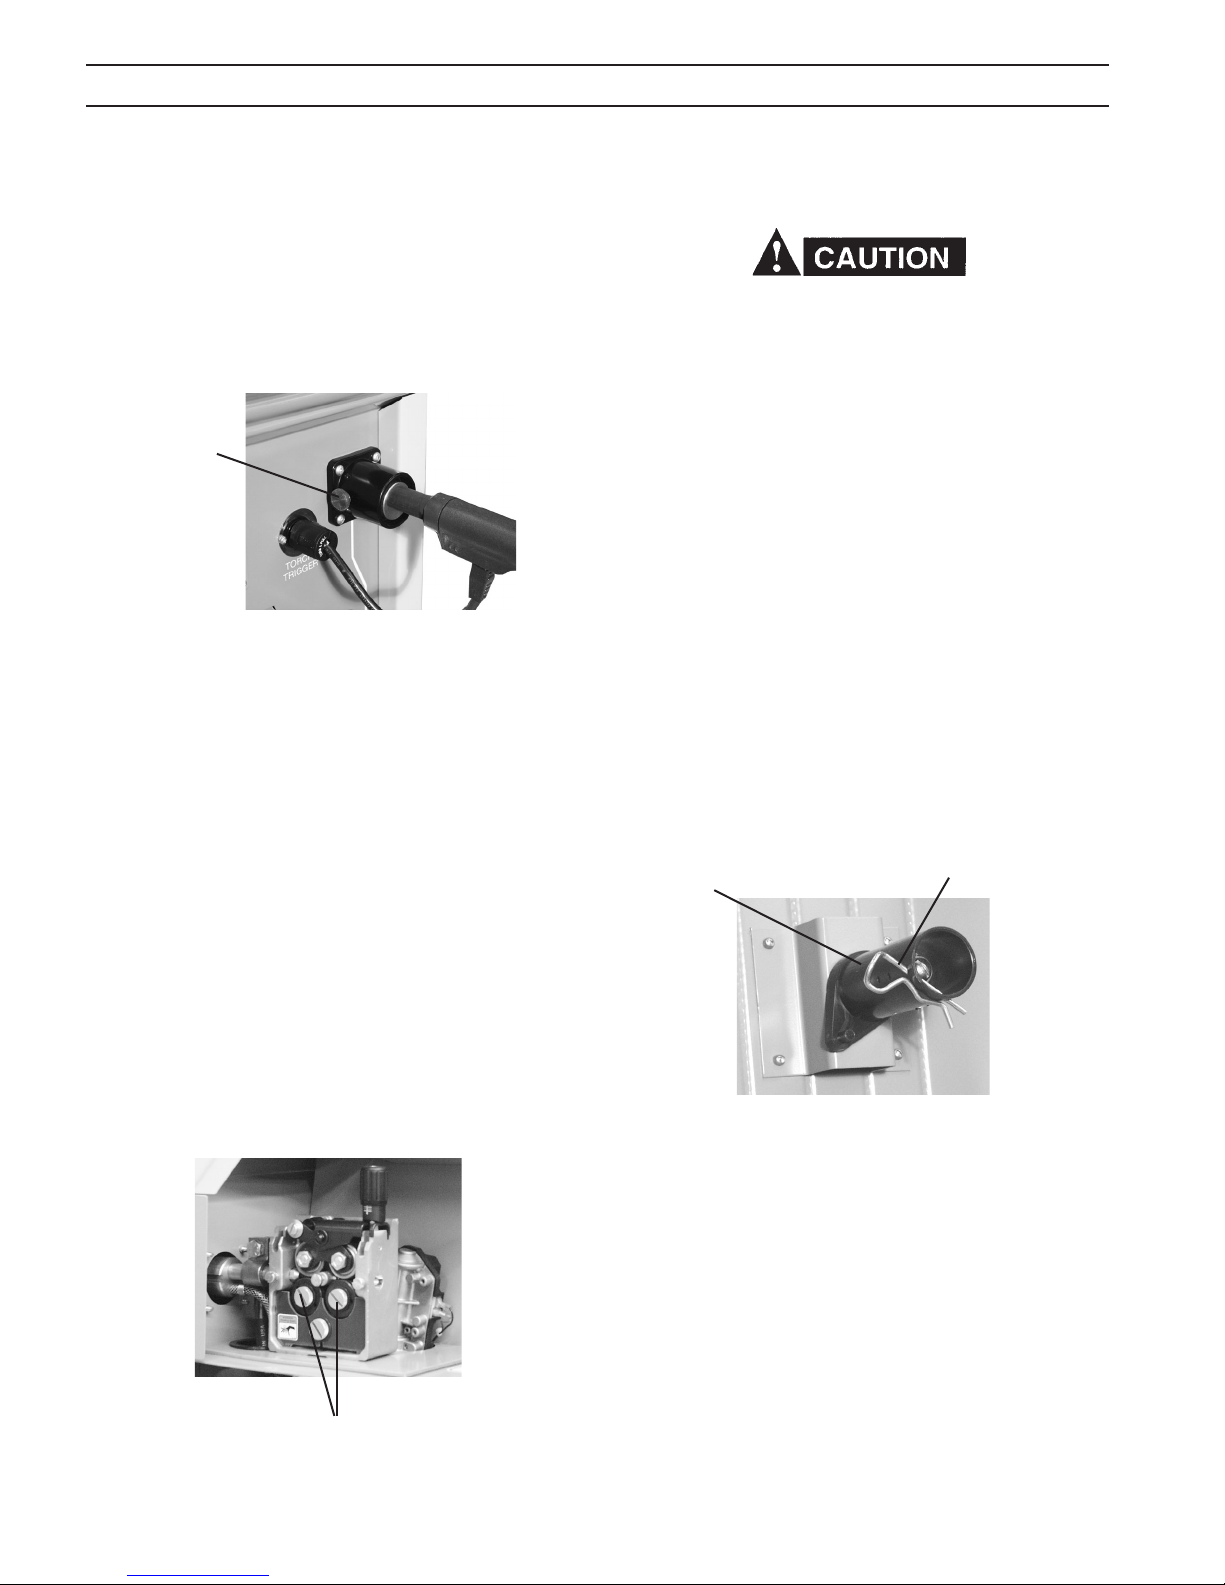
3.6 “NAS” TORCH CONNECTIONS (Figure 6)
To install a Gun Master Mig Gun 400, remove the locking
knob on the side of the NAS connector and insert the male
power pin of the gun. Be sure the o-rings are securely seated
by pushing inward on the power pin while tightening the
locking knob.
Locking Knob
Figure 6 - NAS Gun Connector
3.7 WIRE FEEDER MECHANISM
3.7.1 DRIVE ROLLS (Figure 7 and 9)
The drive roll has two grooves:
for the MultiMaster 300 - the small groove feeds .045 in.
diameter wire, the large groove feeds .052 in. wire.
for the MultiMaster 300X - the small groove feeds .035 in.
diameter wire, the large groove feeds .045 in. wire.
The groove nearest the gear motor feeds the wire. If the
required groove is not correctly positioned, perform the following:
3.7.2 WELDING WIRE SPOOL INSTALLATION
As with any work area, make sure safety glasses with side
shields are worn when handling or changing wire or clipping wire o at the spool or at the end of the torch. Hold
onto the wire coming o the spool with one hand before
clipping. Serious eye injury can result due to the resilience
of the wire which can quickly unravel, or a cut wire end
which may shoot across the room.
Install a spool of welding wire on the spindle as follows:
A. Remove the locking pin from the spindle (Figure 8).
B. Place wire spool on the spindle to rotate clockwise as
wire is unwound; spindle brake pin must engage hole in
spool.
C. Replace the locking pin into the spindle hole closest to
the spool.
3.7.3 THREADING WELDING WIRE
A. Turn o power switch.
B. Release pressure drive roll assembly. Check that proper
wire diameter grooves are in the inner position.
Spool Spindle
Locking Pin
A. Release the pressure drive roll lever.
B. Remove the two (2) screws holding the drive rolls to the
gears.
C. Reverse the drive roll on the drive roll shaft.
D. Replace the screws and tighten.
E. Secure the pressure drive roll assembly.
Feed Roll Release Screws
Figure 7 - Wire Feeder Mechanism
Figure 8 - Spindle Assembly
26
Page 27
SECTION 3 INSTALLATION
3.8 CONNECTION OF SHIELDING GAS SUPPLY
Before threading welding wire, make sure chisel point and
burrs have been removed from wire end to prevent wire
from jamming in gun or liner.
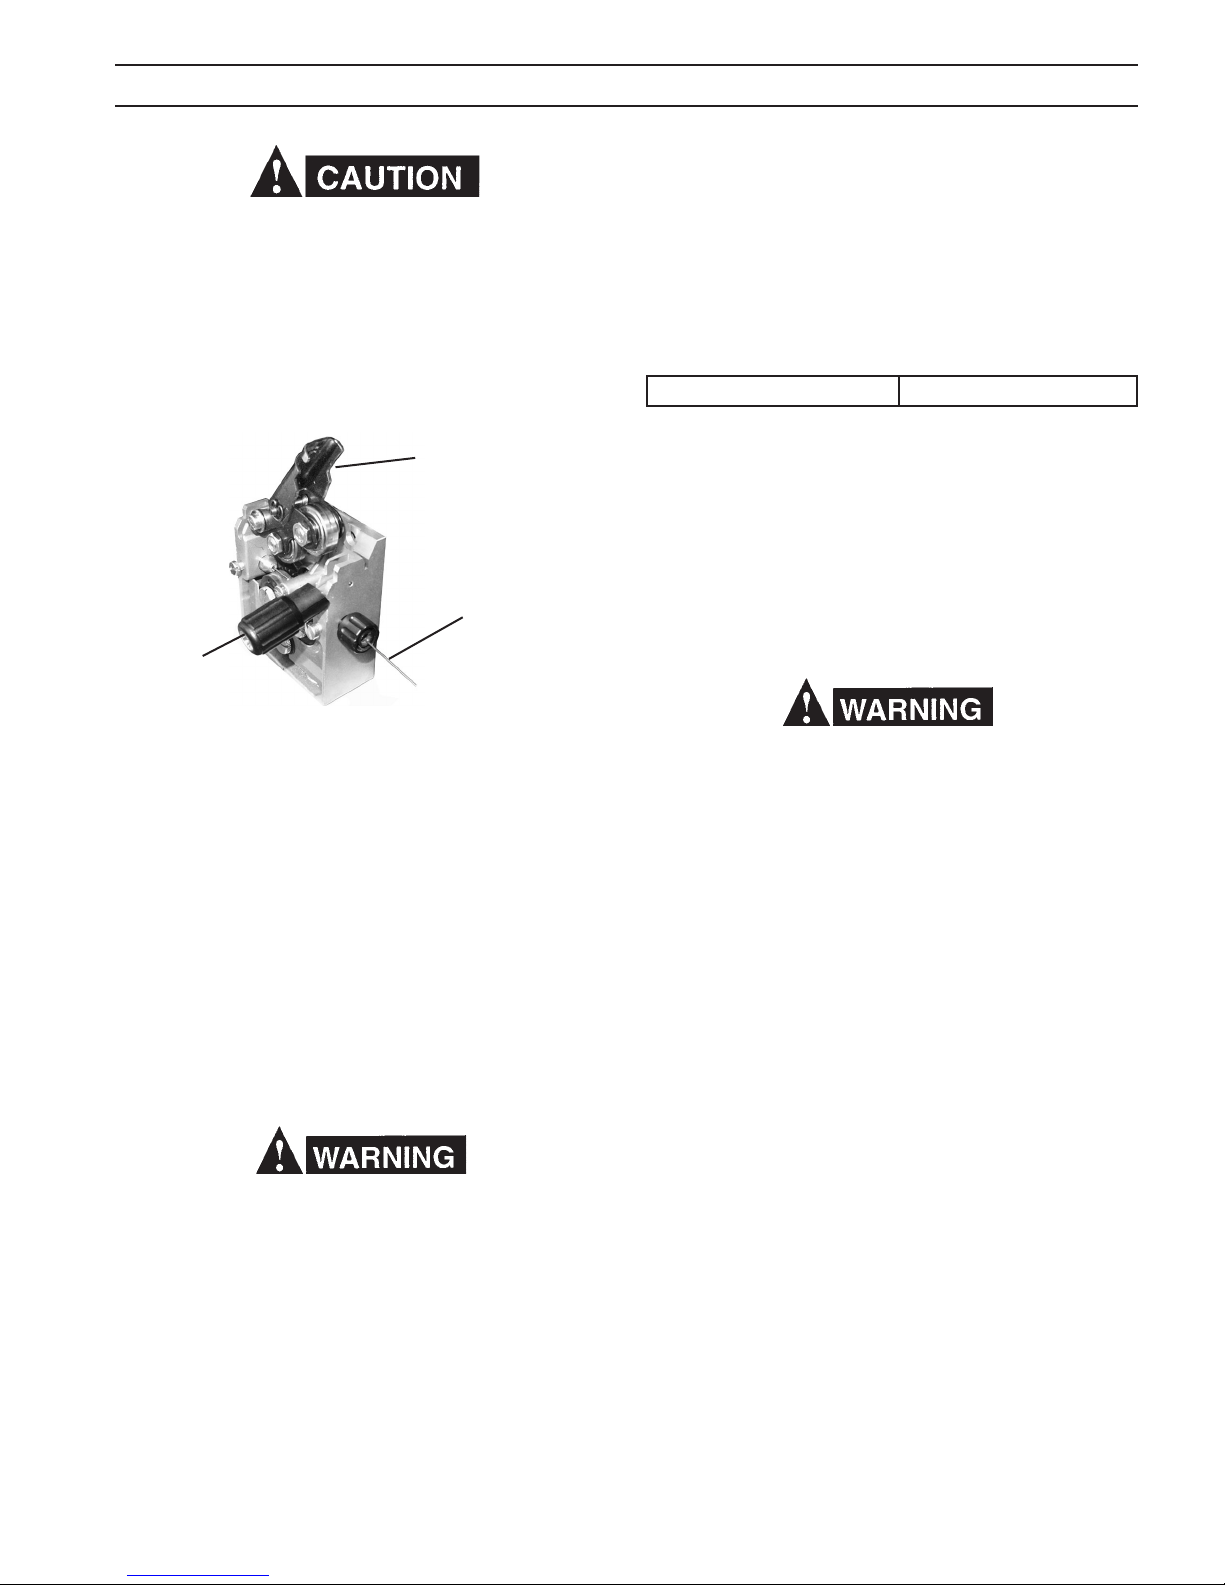
C. Feed the wire from the spool through the inlet guide,
across the drive roll grooves and center guide into the
outlet guide and NAS connection tube.
Pressure Roll Assembly
3.8.1 R-33-FM-320 Flowmeter / Regulator
The R-33-FM-320 Flowmeter / Regulator is an adjustable
regulator designed for use with CO
gas service. Table 2
2
provides the recommended ow ranges for the R-33-FM-320
Flowmeter / Regulator.
CO2 20-50 cfh
Table 2 - Typical Flow Rates
Threading the wire
through the inlet
guide
Pressure Release
Lever
Figure 9 - Threading the Wire
Make sure that the proper “outlet guide tube” is inserted into
the front-panel gun tting for the size and type of wire being
used, see Table 6 in the Replacement Parts section for wire
feed accessories.
To ensure proper wire feeding, it is important that the wire be
kept clean and that the drive rolls be periodi cally cleaned of
any chips or scale that might be carried into the gun liner.
D. Lower pressure roll assembly and secure. Turn the power
“on” and feed wire through to gun tip using the gun trigger to start wire feeding.
When the power switch is on, and gun trigger is depressed, the electrode wire becomes electrically hot, and
the wire drive rolls will rotate.
A. With the cylinder cap in place, CAREFULLY slide the cylinder
of gas onto the Multimaster 300/300X cylinder rack.
B. Secure the cylinder to the unit using the chain provid ed.
C. Unscrew the cylinder cap.
Do not clamp regulator cap in a vise or grip it with a pair
of pliers. Distortion of cap can jam the internal parts and
cause excessively high delivery pressure as well as weaken
the threaded joint to the regulator body. This may cause
the cap to y o and possibly injure personnel in area.
D. Open the cylinder valve slightly, for an instant, to blow
out any dust or dirt that may have collected in the valve
outlet. BE SURE to keep your face away from the valve
outlet to protect your eyes.
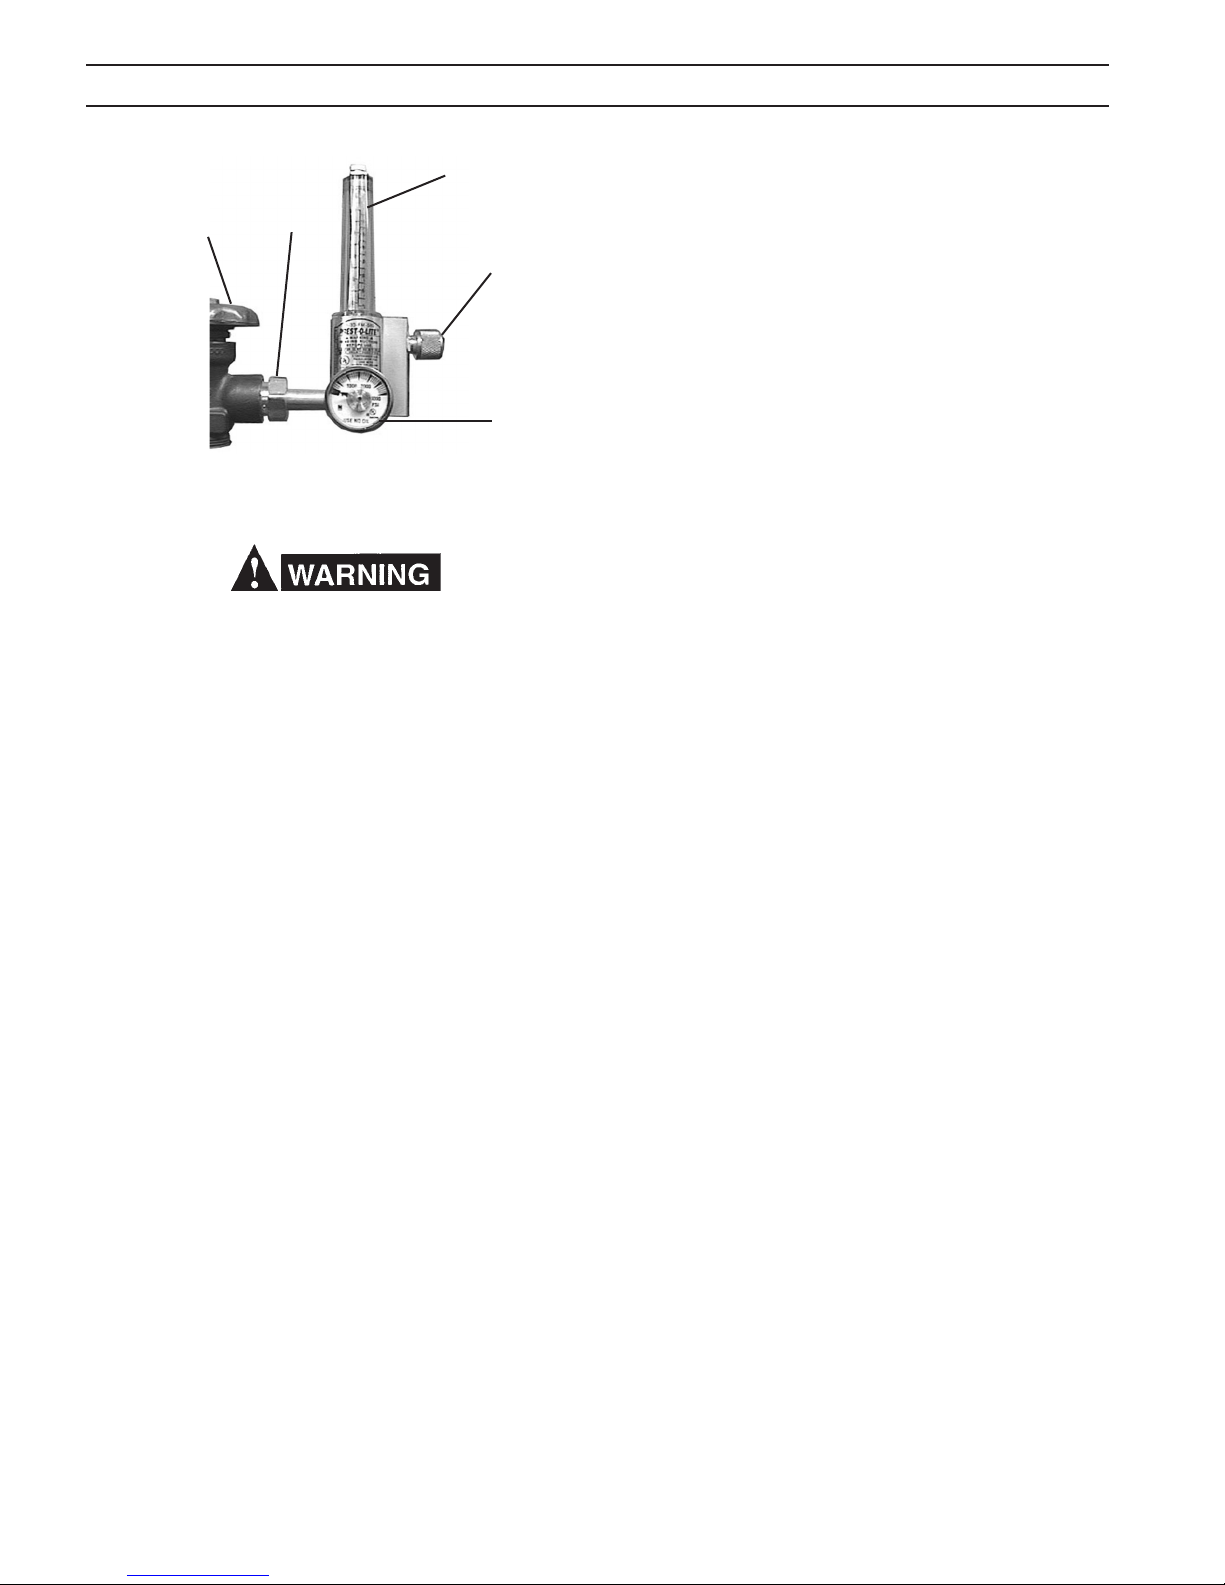
E. Attach the regulator to the cylinder valve. Align the regula-
tor so that the owmeter is vertical and then tighten the
connection nut with a 1-1/8 in. open end or adjustable
wrench. To prevent damaging the O-ring seals and plastic
tube, do not use the owmeter tube as a ‘handle’ when
attaching the regulator.
F. Close the ow control valve on the owmeter.
G. Attach the gas hose from the rear of the Multimaster
300/300X to the regulator outlet connection.
3.7.4 SPOOL BRAKE DRAG ADJUSTMENT
Spool brake disc friction should provide enough drag to keep
the wire spool from spinning freely after wire feed stops. If
adjustment is required, turn the adjusting screw inside the
spindle housing clockwise to increase drag or counterclockwise to decrease it. Drag should be just enough to limit
wire overrun.
27
Page 28
SECTION 3 INSTALLATION
Flow Tube
Cylinder Valve
Never stand directly in front of or behind the regulator
when opening the cylinder valve. Always stand to one
side.
Connection
Nut
Control Valve
Pressure
Gauge
Figure 10 - R-33 Regulator
H. Open the cylinder valve SLOWLY a fraction of a turn. This
will prevent damage to the gauge and critical components
in the regulator. When the gauge needle stops moving,
then open the cylinder valve fully.
I. Using a leak test solution, such as P/N 998771 (8 oz. ctr)
or soapy water, test for leakage around the cylinder valve
stem, the regulator inlet connection, and the hose connections at the regulator. Correct any leaks before starting
work.
3.8.1 TO REGULATE FLOW
Flow is controlled by adjusting the owmeter valve until desired ow is indicated by the ball oat in the owmeter tube.
Always take the reading across the TOP of the ball.
28
Page 29
SECTION 4 OPERATION
4.0 OPERATION
Comply with all ventilation, re and other safety requirements for arc welding as established in the SAFETY Section
at the front of this manual.
4.1 STANDARD CONTROLS
4.1.1 POWER ON/OFF SWITCH & LAMP (Figures 12 &13)
The main power switch is located on the front panel in the
upper left-hand corner. This switch energizes the main transformer, control circuitry and illuminates the Power “ON” lamp.
4.1.2 FAULT LAMP (Figure 12)
The fault lamp is congured for future use and is not currently
activated.
4.1.3 TEMP LAMP (Figure 12)
The TEMP lamp illuminates if an over temperature condition
occurs within the Multimaster 300/300X. This condition may
be caused by excessive duty cycle or over-current conditions.
When an over temperature condition occurs, the welding
output is turned o and the unit must be allowed to cool.
The machine will automatically reset when the temperature
falls to a safe level.
4.1.4 PROCESS SELECTOR SWITCH (Figure 12)
The three position process selector switch is located in the
upper righthand corner of the control panel. The process
selector switch provides the visual indication of which process
(Mig, Tig or Stick) has been selected.
4.1.5 SECONDARY WELDING CONNECTIONS
The secondary output welding terminals, POS (+) and NEG
(-) are located in the lower right of the front panel, directly
beneath the NAS Mig Gun Connector (Figure 13). See 4.4, 4.5,
and 4.6 for Setup Guides for specic application.
4.1.6 DIGITAL DISPLAYS (WFS, AMPS & VOLTS)
The digital displays located on the left side of the control
panel are multi-functional depending on the welding process
being used.
4.1.8 TIG and STICK WELDING
In the TIG and STICK process mode, you must depress and hold
the PRESET button while presetting the welding current in the
top display. Releasing the preset button causes the display to
return to zero. Once welding begins, the display will show average welding current and volts in the top and bottom display,
respectively. After welding stops, the display will again return
to zero. There is no “HOLD” circuit for the display when using
the TIG and STICK process modes.
4.1.9 WIRE FEED SPEED CONTROL (Figure 12)
The wire feed speed control potentiometer allows wire feed
speed adjustments between 65 and 675 inches per minute
(IPM). Selecting the Mig process and pressing the PRESET
switch allows the wire feed speed to be preset in the top digital
display by turning the wire speed knob.
4.1.10 VOLTAGE/CURRENT TRIM (Figure 12)
The arc voltage is controlled with this knob when the Process
Selector Switch is in the MIG position. The Mig arc voltage
can be preset by pressing the preset button and reading the
preset arc volts in the bottom digital display while turning
this knob.
The arc current is controlled with this knob when the WELD
PROCESS SWITCH is in the TIG or STICK position. The welding
current can be preset in amperes by pressing the preset button
and reading the preset amps in the top digital display while
turning this knob. The actual arc voltage will be displayed
during welding.
4.1.11 BURNBACK CONTROL (Figure 11)
The burnback control is located inside the wire spool compartment above the wire feed motor. The control knob adjusts
the time between when the wire feed brake is applied and
the welding contactor is turned “o”. This determines how far
the wire will burnback towards the contact tip after welding
is stopped. If the wire is sticking in the weld pool then turn
the knob clockwise a small amount and retest. Continue this
procedure until the wire clears the top of the weld pool or
burns back the desired amount.
4.1.7 MIG WELDING
In the Mig process mode, the digital displays will read preset
wire feed speed in inches per minute and preset arc volts
when the PRESET button is pressed. Once welding begins,
the displays will show average welding current and volts in
the top and bottom display, respectively. The displays have
a “HOLD” circuit that retains the welding conditions. After
welding stops, the display will continue to show the last
welding current and voltage sampled for 10 seconds, then
returns to “0”.
Figure 11 - Burnback Control
29
Page 30
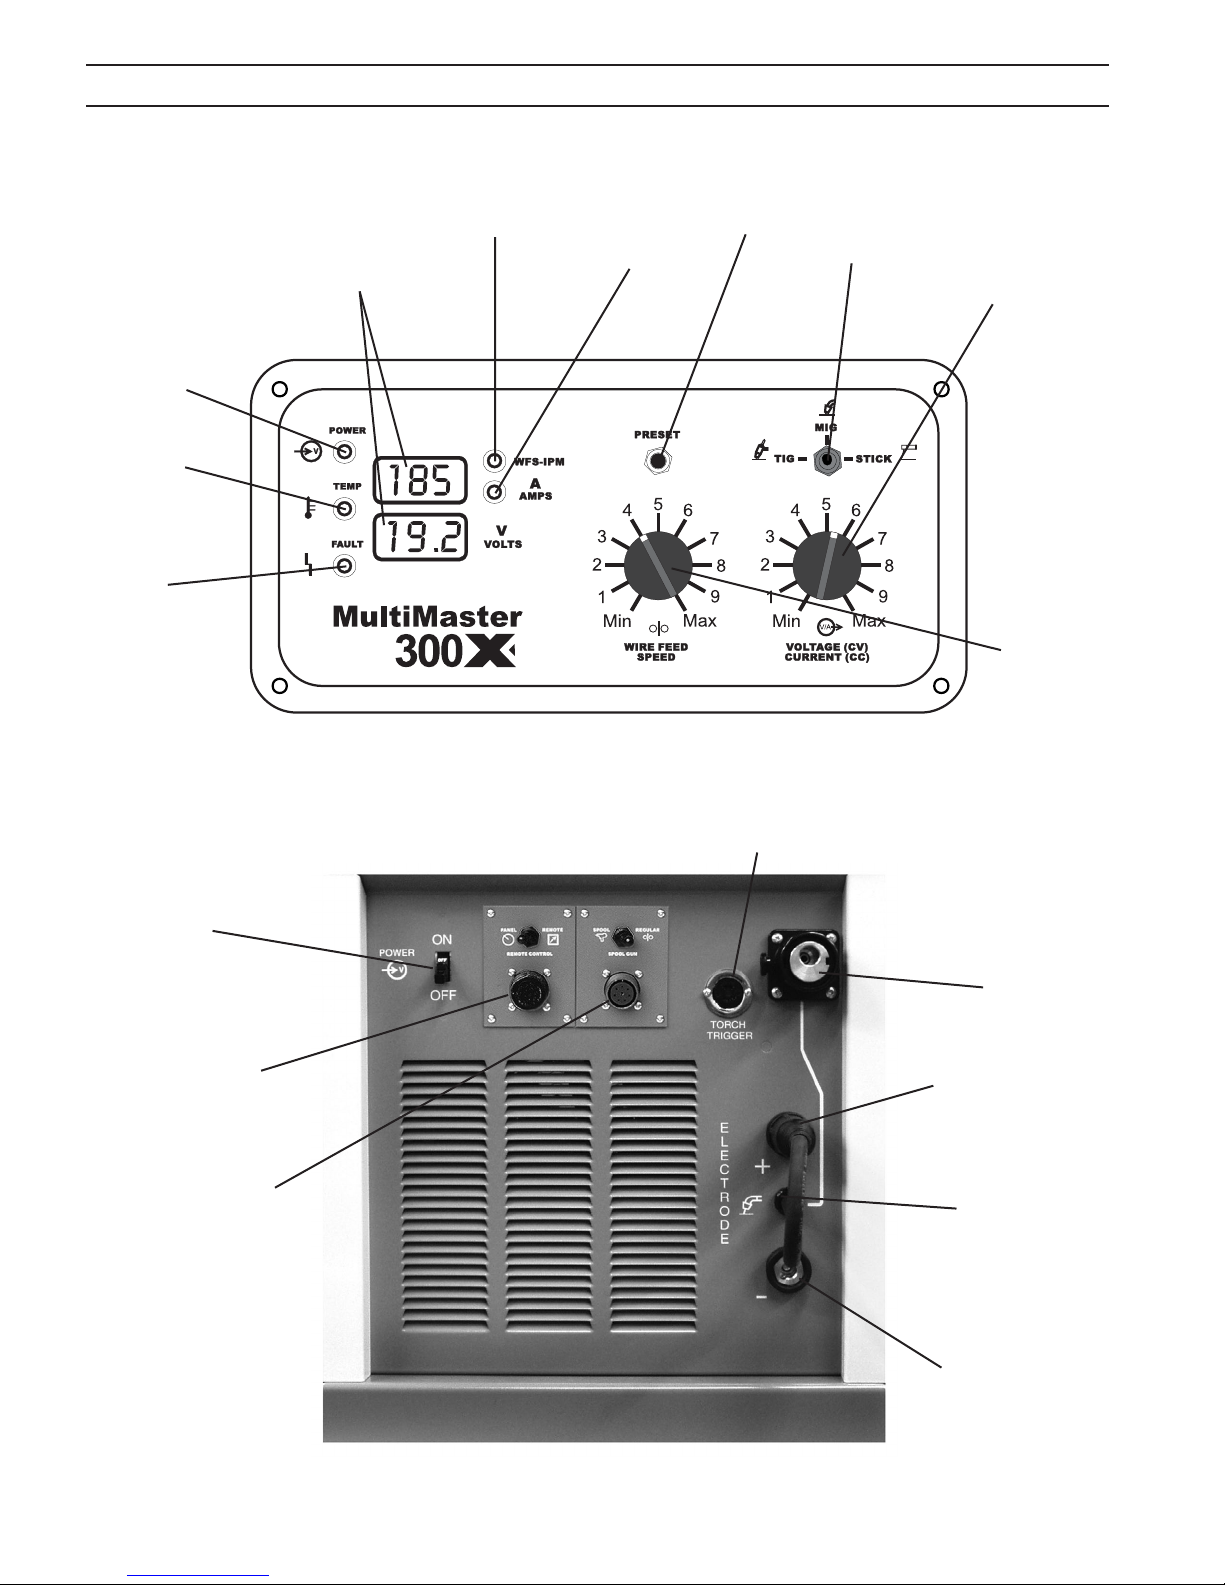
SECTION 4 OPERATION
Power “ON”
Lamp
Temperature
Lamp
Fault
Lamp
Digital Meters
Amps/Volts/WFS
WFS - IPM
Lamp
Amps
Lamp
Figure 12 - Control Panel
Preset
Button
Weld Process
Switch
Voltage Set - MIG
Current Set - STICK/TIG
Wire Feed
Speed Trim
IPM
Main
Power
Switch
Remote Control
Module
(Option)
Spool Gun Control
Module
(Option)
Mig Gun Trigger
Receptacle
Mig Gun
NAS
Connection
Positive Output
Connection
Polarity
Switching
Connector
Negative Output
Connection
Figure 13 - Front Panel
30
Page 31
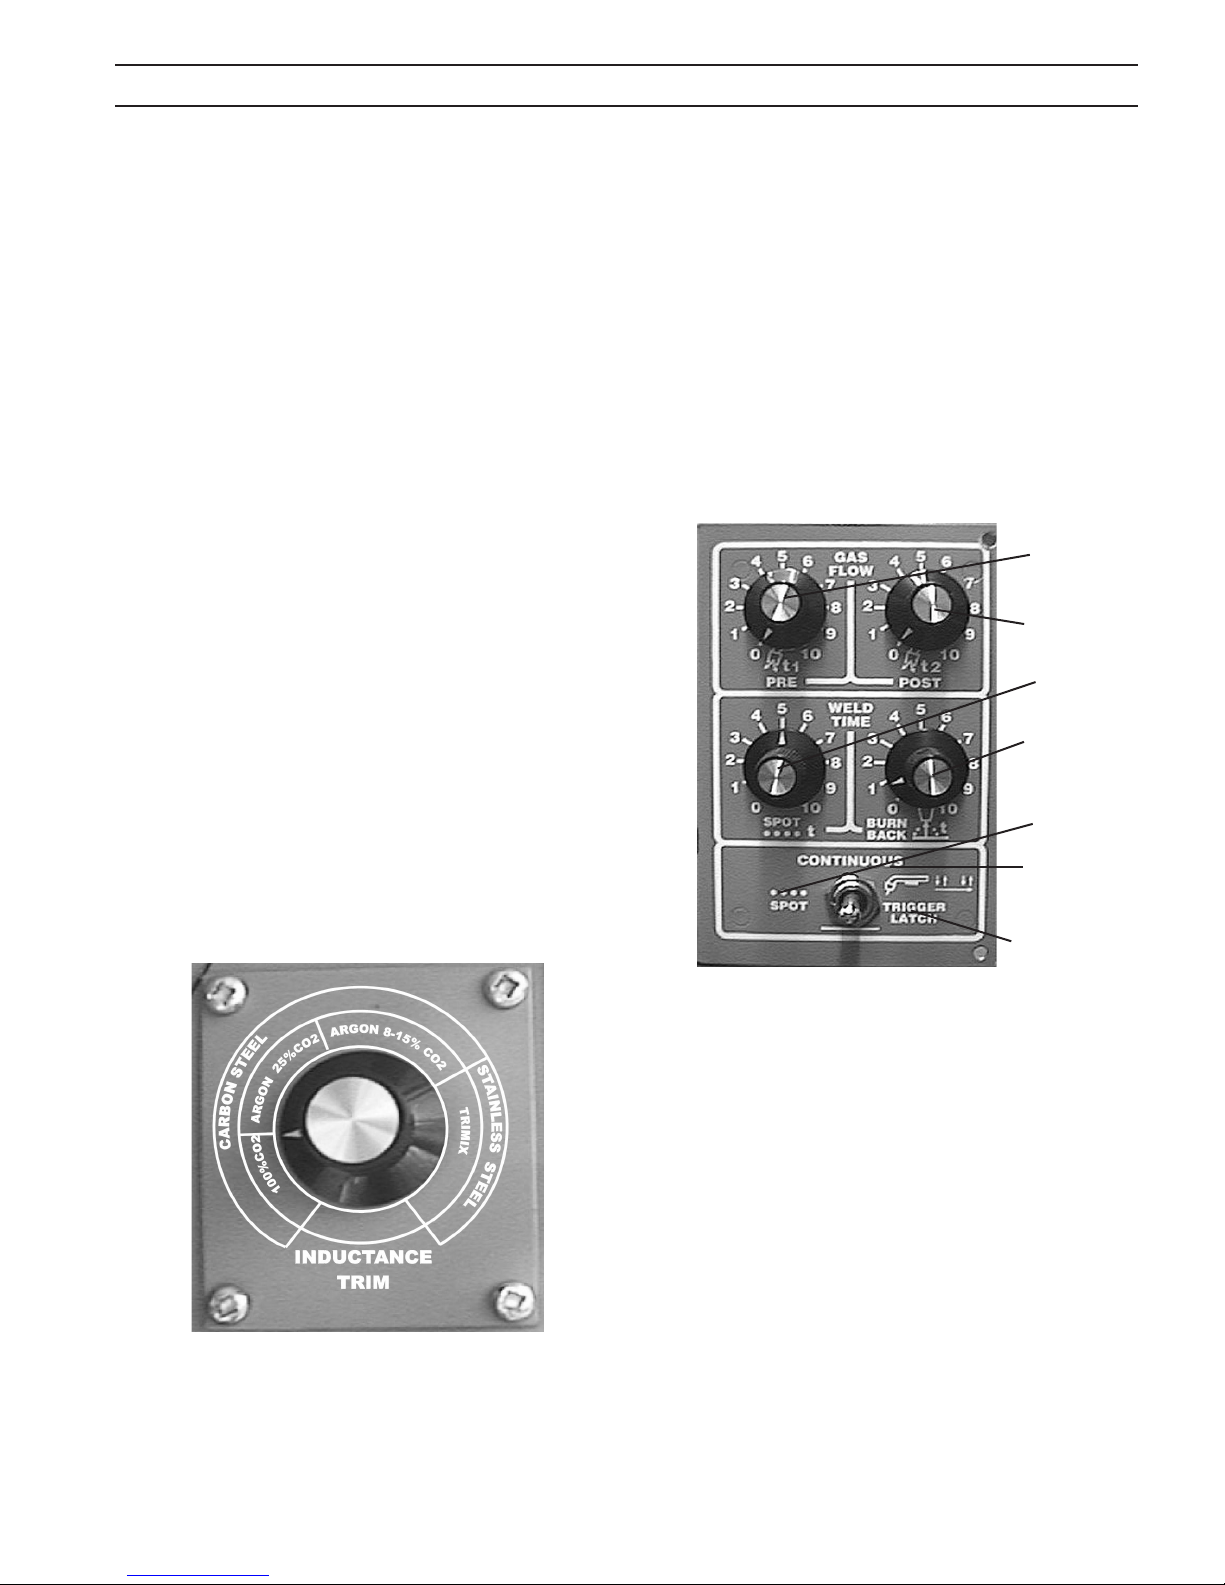
SECTION 4 OPERATION
4.2 OPTIONAL CONTROLS
4.2.1 INDUCTANCE TRIM (OPTIONAL)
PN-0558002888 (Figure 14)
Inductance is used to optimize short circuiting arc performance by changing the current rise and fall time of each short
circuit. This results in improved spatter control, weld bead
wetting and arc stability. It is HIGHLY RECOMMENDED that
the Inductance Trim option be used for optimum short arc
welding performance with stainless steel wires.
The INDUCTANCE TRIM is installed inside the wire spool compartment, above the wire feed motor, to the left of the Burnback adjustment. The “easy to set” dial is calibrated by wire
alloy (Carbon Steel and Stainless Steel) and Shielding gas:
100% CO
Argon - 25% CO
Argon - 8 to 15% CO
2
2
2
Trimix (Stainless Helium Mixtures)
The short circuiting Mig arc performance will change from
a high short circuit frequency, fast reacting arc, to a lower
short circuit frequency, soft and less spattering arc as the
dial is turned clockwise. The optimized arc performances
will vary depending on shielding gas, wire diameter and
alloy. Gases and alloys other than those indicated can also
be optimized with this control. The operator can adjust this
control as desired to optimize personal preferences of welding characteristics.
4.2.2 PREFLOW/POSTFLOW/SPOT/BURNBACK
(OPTIONAL) PN-0558002889 (Figure 15)
This optional control is mounted in place of the standard
burnback control inside the wire spool compartment. A
description of the module follows:
A. Preow/Postow - The PREFLOW control sets the time of
the preow shielding gas before the wire starts feeding
(0-1.5 sec.). The POSTFLOW control sets the time the
shielding gas remains “ON” after the arc is turned “OFF”
(0-7.5 sec.).
B. Spot Weld Time - This dial sets the spot weld time from 0 to
5 seconds and is controlled by a current detect switch.
Preow
Time
Postow Time
Spot Time
Burnback
Time
Spot “ON”
Continuous
“ON”
Figure 14 - Inductance Trim
Trigger Latch
“ON”
Figure 15 - Preow/Postow/Spot/Burnback
The timer does not start until current is detected to insure
consistent results.
C. Burnback Control - See 4.1.11
D. Spot Weld Switch Position - With the toggle switch in the
SPOT (left) position, the SPOT timer is turned “ON”, and
the spot weld time is controlled by the SPOT WELD TIMER
dial.
E. Continuous Position - With the toggle switch in the CON-
TINUOUS (center) position, the welding continues as long
as the Mig gun trigger is depressed.
F. Trigger Lock Position - With the toggle switch in the
TRIGGER LOCK (right) position, the welding process begins
when the gun trigger is depressed. Once the welding
process has started, the gun trigger may be released with-
out aecting the welding process. To stop the welding
operation, the gun trigger must be depressed a second
time. This allows a continuous weld without having to
continuously depress the gun trigger.
31
Page 32
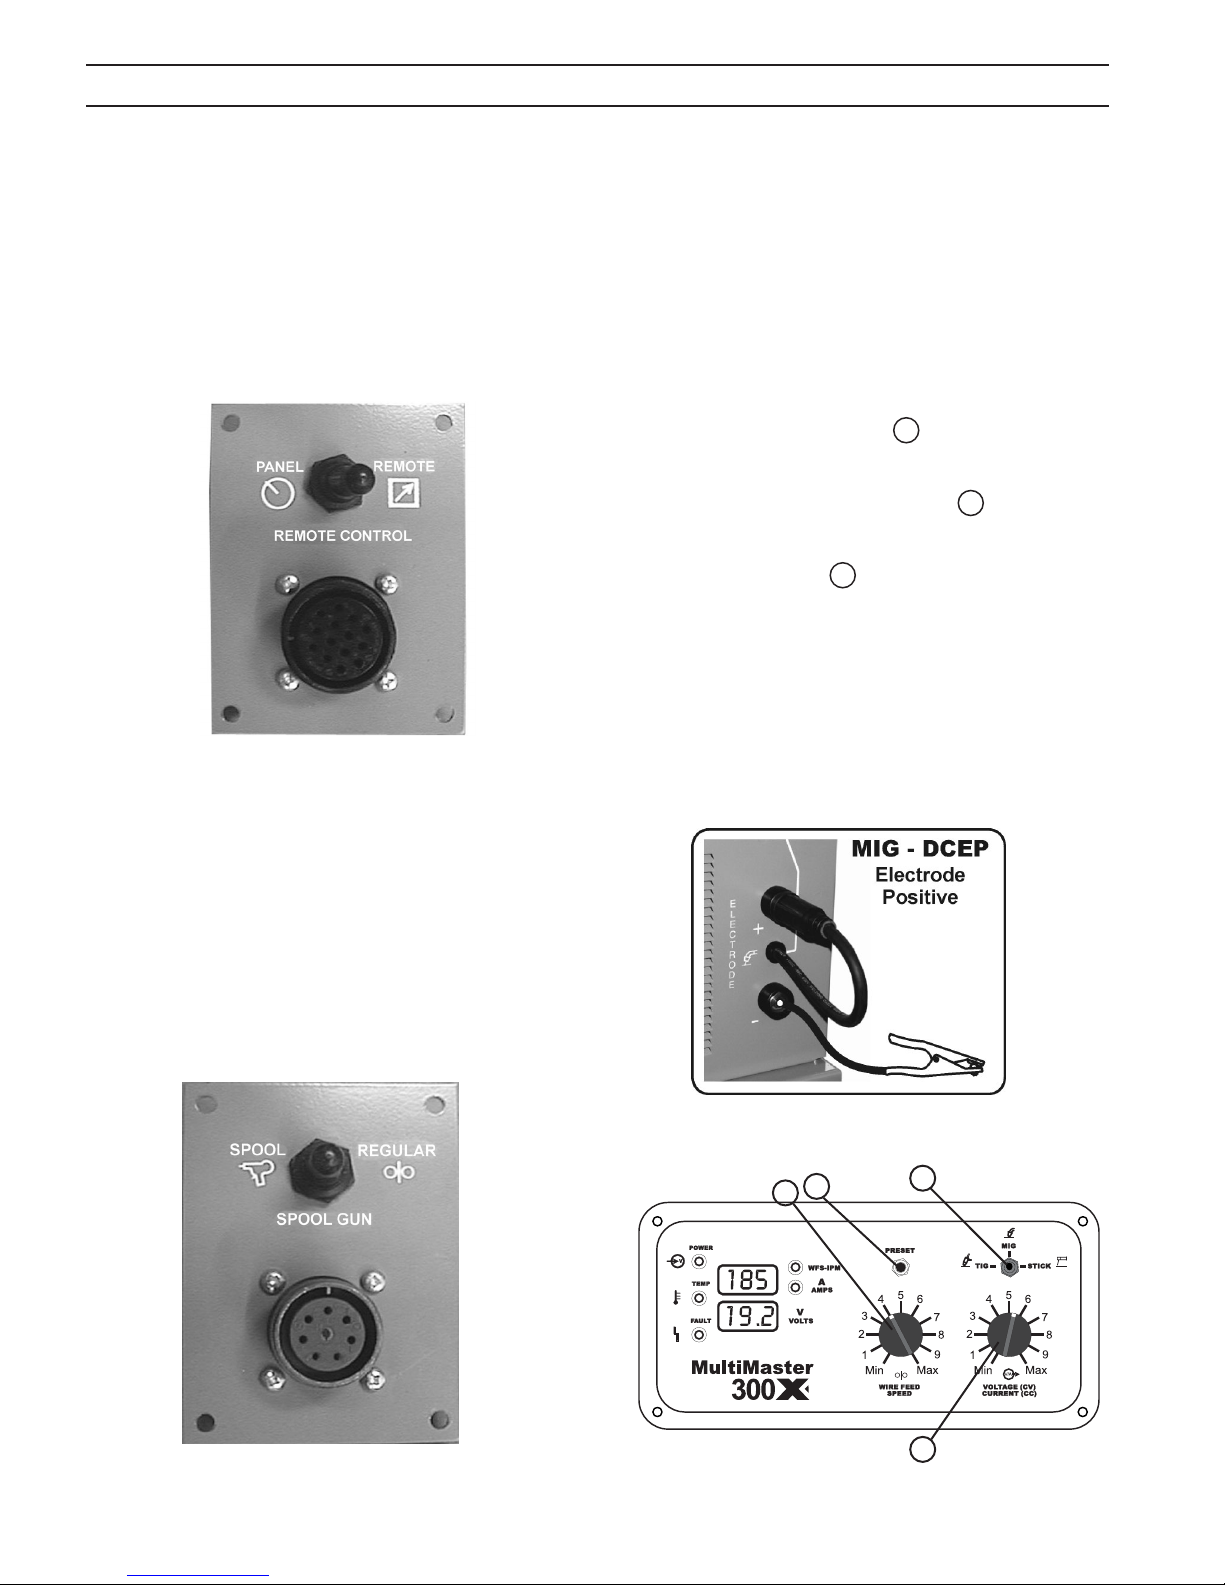
SECTION 4 OPERATION
4.2.3 REMOTE CONTROL MODULE (OPTIONAL)
PN-0558002605 (Figure 16)
This optional control panel mounts to the front of the power
source to the right of the main power switch (see Figure 13).
The remote receptacle is designed for Tig current control
using a foot pedal or manual thumb control. The module
includes a toggle switch to select between PANEL or REMOTE
control of the welding current and contactor. See Instruction
Literature F15-618.
4.3 MIG WELDING SET-UP
When the PROCESS switch is placed in the MIG position the
Multimaster 300/300X is set to turn ”ON” when the Mig Gun
trigger is depressed.
Step 1. Choose the weld parameters based of the wire alloy,
diameter, material thickness and shielding gas from
Table 3 - MIG PARAMETERS CHART. Set the polarity
as shown in Table 3 for the process being used.
Step 2. Place the WELD PROCESS 1 switch in the MIG (cen-
ter) position then press the PRESET button.
Step 3. Turn the Wire Feed Speed Knob 3 to the desired
speed in the top digital display window.
Step 4. Turn the VOLTAGE 4 knob to the desired arc voltage
in the bottom digital display window.
Step 5. Set the shielding gas ow rate to 35 cfh by pulling
the gun trigger and turning the adjustment knob on
the R-33-FM-320 Flowmeter / Regulator.
Figure 16 Remote Control Module
4.2.4 SPOOL GUN CONTROL MODULE (OPTIONAL) PN0558002606 (Figure 17)
This module mounts to the front panel just left of the Mig Gun
trigger connectors and allows the use of either the MT-250SG
or ST-23A spool guns with the Multimaster 300/300X (ST-23A
requires adaptor P/N 37301). The module has a switch to select
either spool gun or regular Mig gun operation. See Table 3 for
MIG Spool Gun Parameters. See Instruction Literature F15-619.
Step 6. Pull the gun trigger and start welding. Trim the wire
speed and volts as needed for the desired arc characteristics.
Figure 18 - MIG Polarity Connection
2
3
1
Figure 17 - Spool Gun Control Module
4
Figure 19 - Mig Front Control Panel
32
Page 33
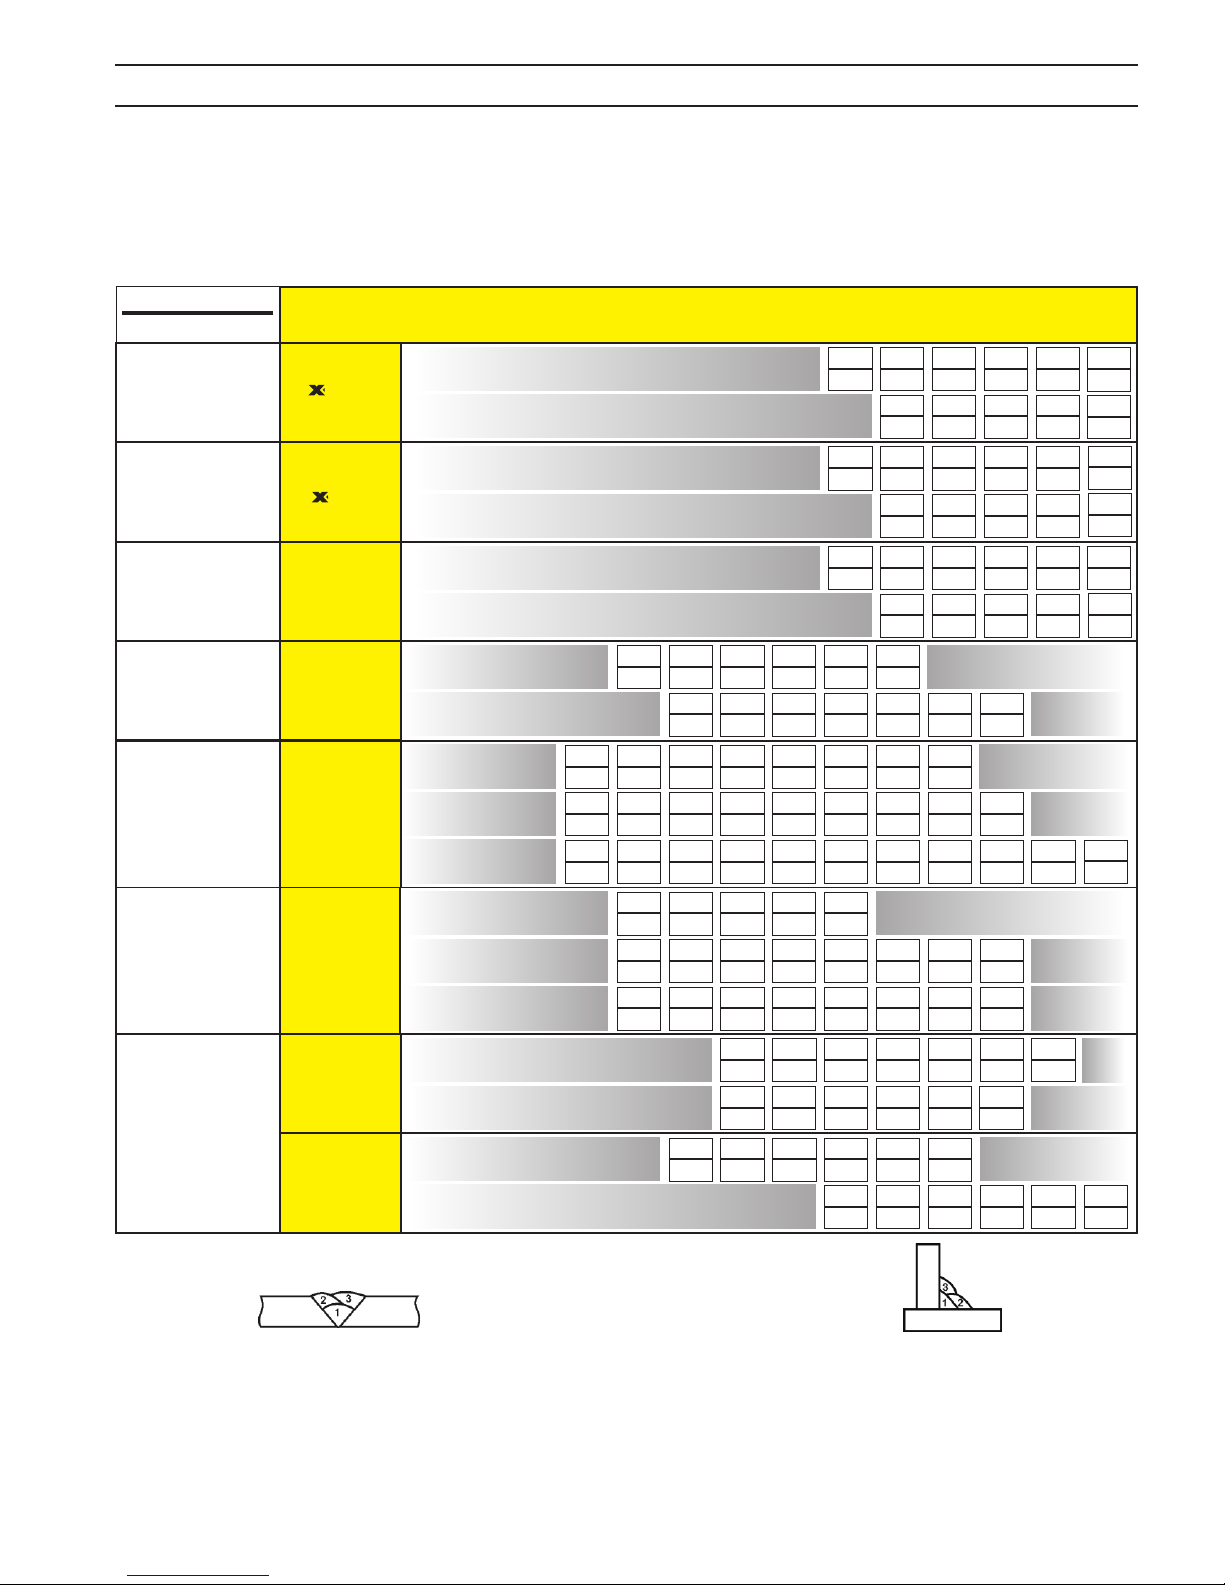
SECTION 4 OPERATION
Table Legend
19.2
185
3
4
1
2
300
MultiMaster
1. Determine initial settings from TIG Data Table based on material
thickness.
2. Place WELD PROCESS switch to the TIG (left) position.
3. While holding the PRESET button, adjust the CURRENT
knob to set desired weld current in the upper digital display window.
4. Touch the tungsten electrode to the workpiece momentarily to
establish the arc. Adjust the welding current as needed for the
desired puddle control.
Note: The WIRE SPEED knob has no effect in TIG mode.
TIG SET-UP
1. Determine initial settings from Stick Electrode Data Table based
on electrode type and diameter.
2. Place the WELD PROCESS switch to the STICK (right) position.
3. While holding the PRESET button, adjust the CURRENT
knob to set the desired weld current in the upper digital display
window.
4. Strike the electrode and start welding. Adjust the welding current as
needed for the desired puddle control.
Note: The WIRE SPEED knob has no effect in STICK mode.
STICK SET-UP
Welding Polarity - DCEP
(Electrode Positive)
Welding Polarity - DCEN
(Electrode Negative)
Shielding gas flow rate
POLARITY CONNECTION GUIDE
1. Determine initial settings from MIG Data Table based on wire
type, diameter, material thickness and shielding gas.
2. Place WELD PROCESS switch to MIG (center) then press
PRESET button.
3. Turn the WIRE SPEED knob to set desired speed in the
upper digital display window.
4. Turn the VOLTAGE knob to set desired voltage in the lower
digital display.
5. Pull gun trigger and start welding. Fine tune wire speed and
volts as needed for desired arc characteristics.
MIG/FCAW SET-UP
1
2
3
4
(Refer to Instruction Literature 0558007770 for more detailed information regarding Safety, Installation, and Operation)
MIG/FCAW
Wire Feed Speed
(Electrode Positive)
75% Argon/25% CO
as recommended in
(Electrode Positive)
No Shield Gas
(Electrode Negative)
75% Argon/25% CO
For 100% CO2 add 2 volts
98% Argon - 2% CO
(Electrode Positive)
Note 1: MIG 3/8" and above setting data indicates multi-pass weld sequence with proper joint preparation required.
Note 2: FCAW above 1/2" setting data indicates multi-pass weld sequence with proper joint preparation required.
Volts
Shield Gas
100% CO
2
Polarity - DCEP
Shield Gas
Polarity - DCEP
(Electrode Positive)
Argon-25% CO
or 100% CO
product data sheet
Polarity - DCEP
Required
Polarity - DCEN
Shield Gas
Polarity - DCEP
(Electrode Positive)
Shield Gas
Helium TriMix
For thicknesses
above 3/16” use
Polarity - DCEP
(Electrode Positive)
Shield Gas
100% Argon
Polarity - DCEP
2
2
Thickness
CORED WIRE
Dual Shield
Series
CORED WIRE
2
Dual Shield
Series
CORED WIRE
Dual Shield
7100 Ultra
7100 LC
Self-Shielding
CORED WIRE
CoreShield 11
(Multi Pass)
CoreShield 15
(Single Pass)
CARBON
STEEL
2
Spoolarc 82
Spoolarc 85
Spoolarc 87
Spoolarc 86
STAINLESS
STEEL
Arcaloy
308L, LSi, H
2
309L, LSi, H
316L, LSi, H
ALUMINUM
4000 Series
ALUMINUM
5000 Series
Material
710X
II 711X
II 712X
FC 717
Table 3 - MIG PARAMETERS CHART
Gauge
Inches
Metric
.045”
1.2
mm
.052”
1.4
mm
.045”
1.2
mm
.052”
1.4
mm
.035”
.9
mm
.045”
1.2
mm
.035”
.9
mm
.045”
1.2mm
.030
.8mm
.035
.9mm
.045
1.2mm
.030
.8mm
.035
.9mm
.045
.9mm
.035 Spool Gun
.9mm
3/64” Standard Gun
1.2mm
.035
Spool Gun
.9mm
3/64”Standard Gun
1.2mm
22ga.
20ga.
.036”
.9mm
.030”
.8mm
Use only recommended joint preparation and weld sequence
procedures found in AWS, ANSI, ASME, ASNT publications and codes.
18ga.
.048”
1.2mm
90
14
85
15
80
16
16ga.
.060”
1.5mm
80
15
130
15
120
15
100
16
185
19.5
180
20
180
20
14ga.
.075”
1.9mm
110
16
54
15
180
15
160
16
120
17
195
20
230
21
230
21
375
21
12ga.
.105”
2.7mm
150
16
70
16
230
16
200
16
140
18
230
21
300
21
300
21
265
22
215
24
400
22
11ga.
1/8”
3.2mm
170
17
80
16
280
16
240
17
160
19
250
21
325
22
325
22
320
23
290
26
440
22
10ga.
.135”
3.5mm
200
24
200
23
280
22
220
17
100
17
330
17
280
17
180
19
280
21
350
22
350
22
380
24
320
26
550
23
220
22
3/16”
4.8mm
250
25
200
25
275
24
175
23
380
25
200
28
360
17
125
18
400
18
320
18
200
20
400
25
400
25
400
24
350
26
600
23
280
23
1/4”
6.4mm
300
26
300
26
350
25
250
24
460
26
300
29
13018130
500
19
360
19
220
21
450
25.5
450
25.5
430
25
370
27
680
23
320
25
5/16”
8.0mm
425
29
400
28
450
26
300
25
600
27
400
30
18
400
20
240
22
475
26
475
26
500
26
430
28
380
25
3/8”
9.6mm
475
30
450
29
500
27
350
26
700
28
500
33
270
23
520
26
400
26
1/2” Up
12mm
550
30
500
30
600
29
400
27
785
29
550
33
270
23
400
26
33
Page 34
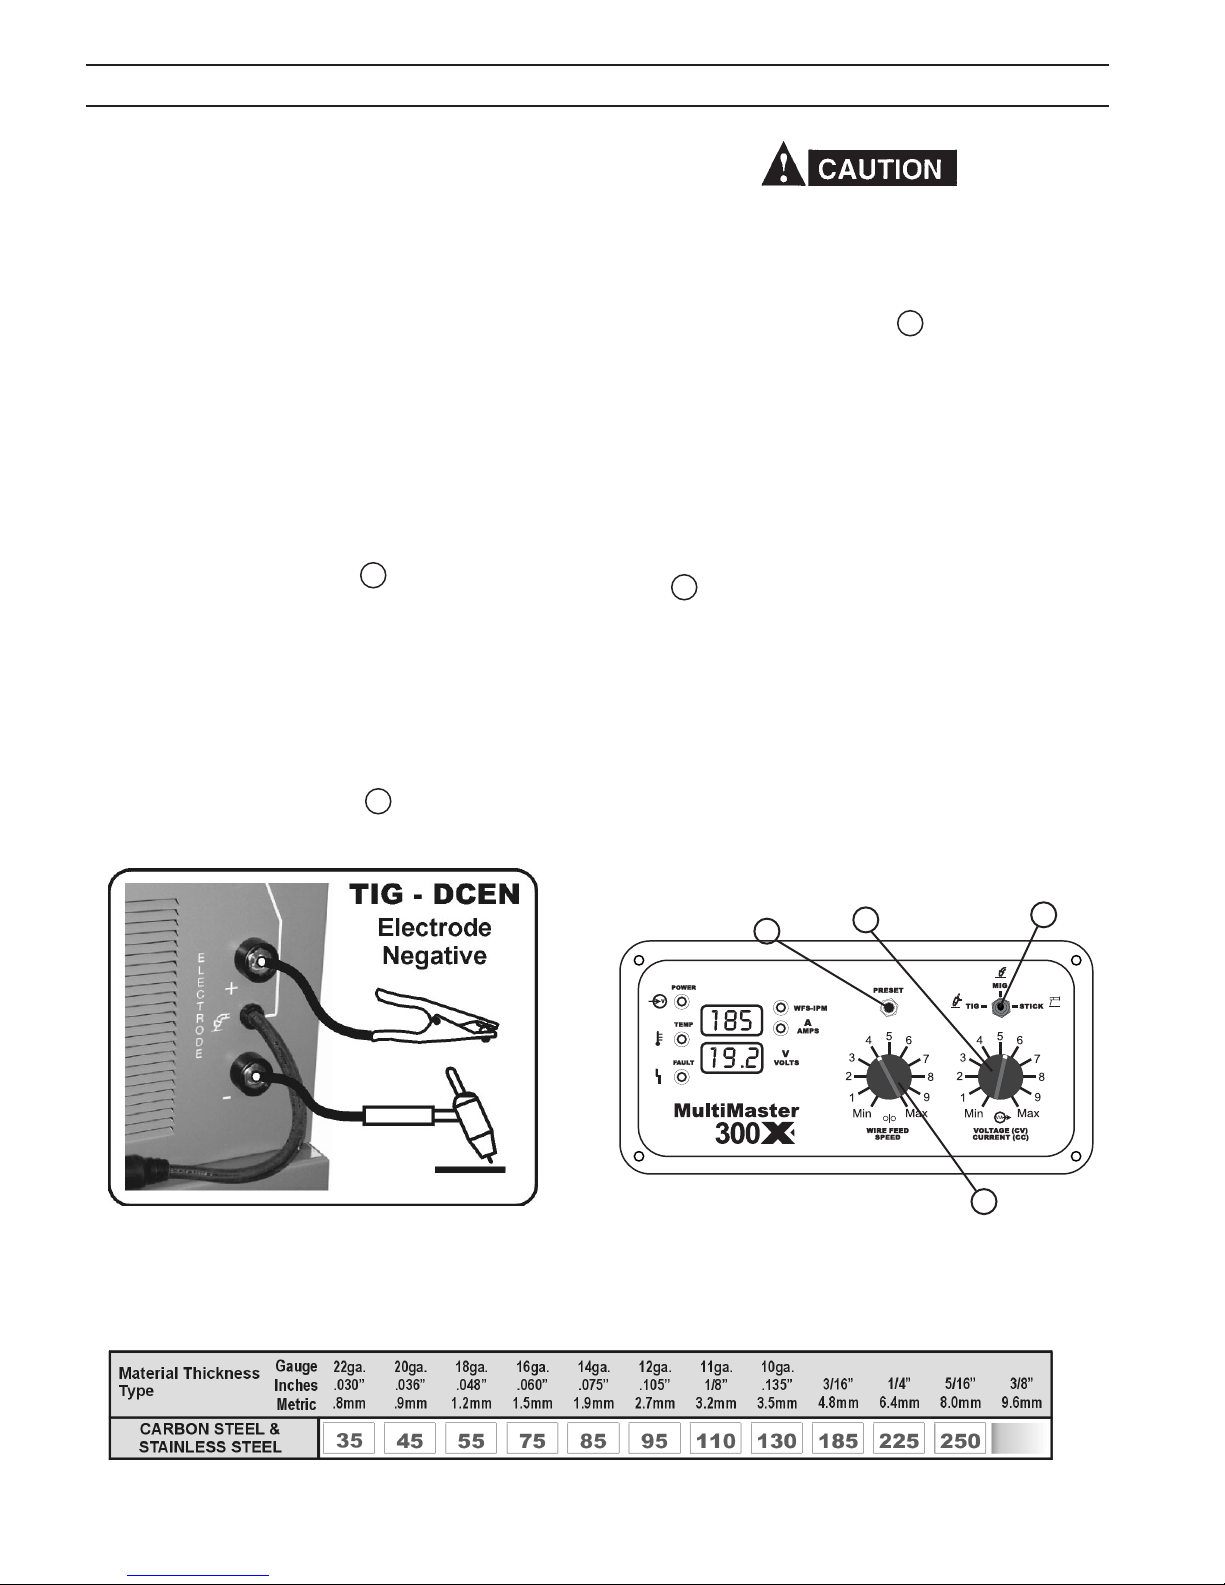
SECTION 4 OPERATION
4.4 TIG WELDING SETUP
When the PROCESS switch is placed in the TIG position, the
Multimaster 300/300X turns “ON” the weld contactor so that
power is immediately available to the output connection. The
Touch TIG starting system is then enabled.
Step 1. Determine the weld parameters based on the metal
thickness in Table 4 or use the ESAB TIG Welding
Handbook (optional) for suggested welding parameters.
Step 2. Be sure to set the polarity to DCEN (Electrode Nega-
tive) by placing the Heliarc Torch in the Negative
connection terminal on the front of the power source
as shown in Figure 20.
Step 3. Place the WELD PROCESS 1 switch in the TIG (left)
position.
When the WELD PROCESS switch is moved to the TIG or
STICK position, electrode becomes electrically “HOT”. Do
not allow the electrode to contact ground potential until
you are ready to make a weld.
Step 4. While holding the PRESET 2 button, turn the VOLT-
AGE/CURRENT knob to the desired weld current on
the top digital display window.
Step 5. Set the shielding gas ow rate to 20 cfh by opening
the manual gas valve on the Heliarc torch and adjusting the control knob on the R-33-FM-580 owmeter.
Step 6. Touch the tungsten electrode to the workpiece
momentarily to establish the welding arc. Trim the
current as desired by turning the VOLTAGE/CURRENT
4 knob.
NOTE: The Wire Feed Speed knob 3 has no eect in the TIG
mode.
Figure 20 - TIG Polarity Connection
Table 4 - TIG PARAMETERS CHART
2
Figure 21- TIG Front Control Panel
4
3
1
34
Page 35
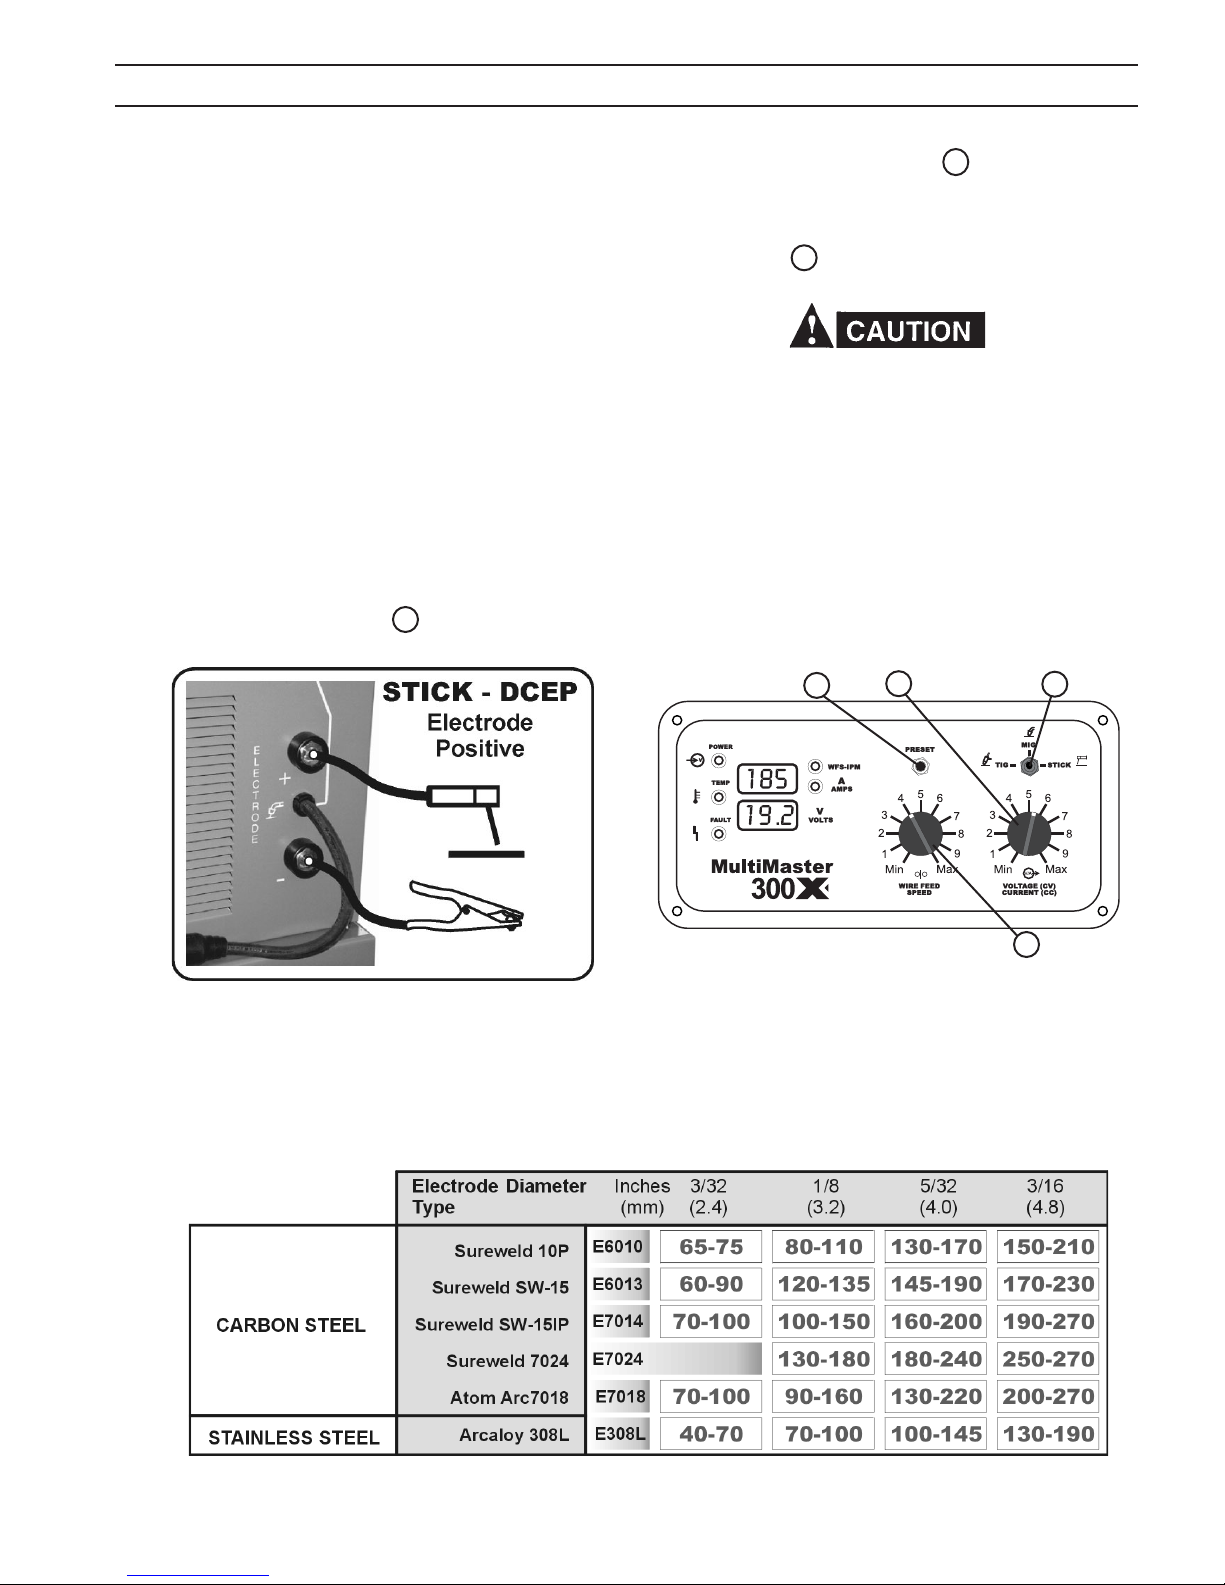
SECTION 4 OPERATION
4.5 STICK WELDING SET-UP
When the PROCESS switch is placed in the STICK position, the
Multimaster 300/300X turns “ON” the weld contactor so that
power is immediately available to the output connection.
This means that the STICK electrode holder is “HOT”, and an
arc will strike when the electrode comes in contact with the
workpiece or any other object at ground potential.
Step 1. Choose the weld parameters based on the Stick
Electrode and diameter being used from Table 5 STICK PARAMETERS CHART.
Step 2. Be sure to set the polarity to DCEP (Electrode Posi-
tive) by placing the Electrode Holder cable in the
positive connection terminal on the front of the
power source.
NOTE: The Wire Feed Speed knob 3 has no eect in the TIG
mode.
Step 3. Place the WELD PROCESS 1 switch in the STICK
(right) position.
Step 4. While holding the PRESET button, turn the VOLTAGE/
CURRENT 4 knob to the desired weld current in the
top digital display window.
When the WELD PROCESS switch is moved to the TIG or
STICK position, electrode becomes electrically “HOT”. Do
not allow the electrode to contact ground potential until
you are ready to make a weld.
Step 5. Strike the electrode and start welding. Trim the
welding current as needed for the desired puddle
control.
2
4
1
Figure 22 - STICK Polarity Connection
Table 5 - STICK PARAMETERS CHART
3
Figure 23 - STICK Front Control Panel
NOTE: Due to built in “Arc Force” control the “Actual” current while weld-
ing may dier from the “Pre-set” value. If the welding voltage falls
below 23 volts, the actual welding current will be greater than the
preset value.
35
Page 36
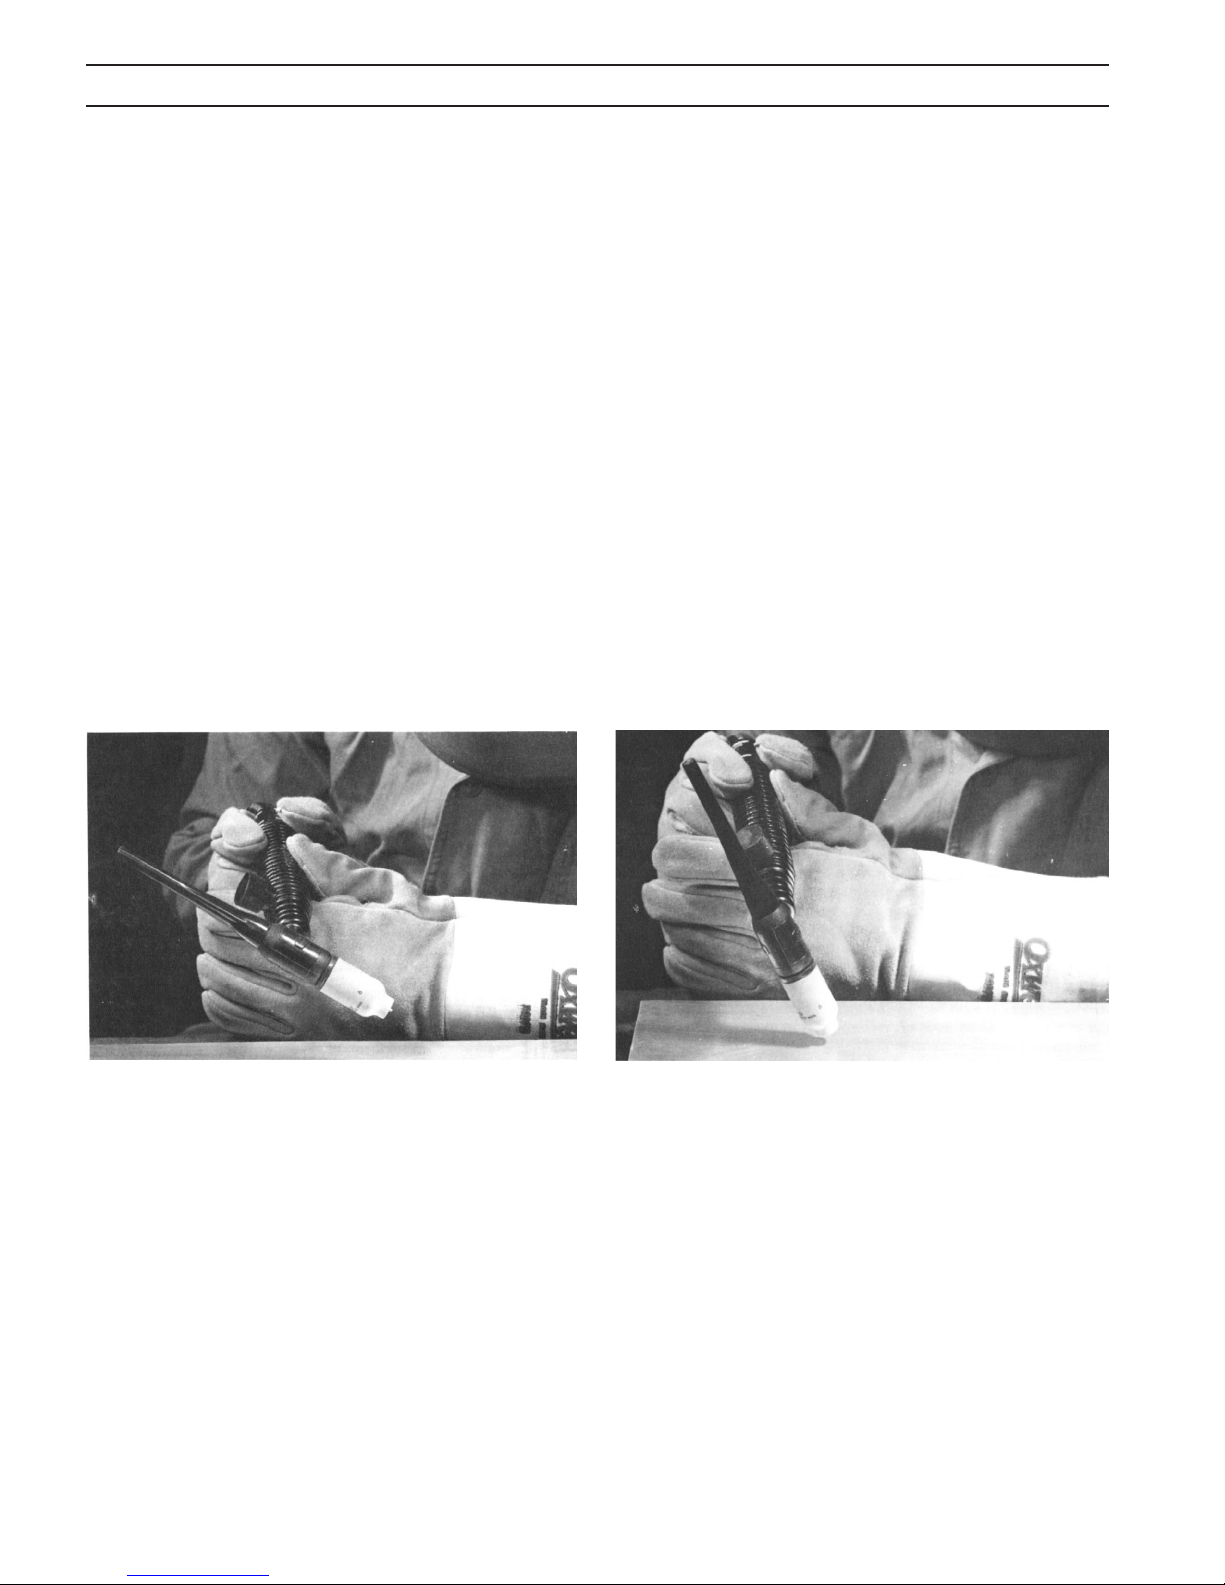
SECTION 4 OPERATION
4.6 HANDLING THE TIG TORCH
Starting the Arc
There is nothing dicult or technical about starting an arc in
the proper manner. We recommend the particular procedure
outlined briey below, to ensure maximum protection of the
workpiece from the atmosphere at the start of welding operations. In DC welding, when striking an arc the electrode must
touch the workpiece in order for the arc to start. As soon as the
arc is struck, withdraw the electrode approximately 1/8 inch
above the workpiece to avoid contaminating the electrode
in the molten puddle.
To strike an arc, rst turn on the power supply and hold
the torch in a horizontal position about 1 inch above the
workpiece or starting block, as shown in Example A below.
Then quickly swing the end of the torch down toward the
workpiece, so that the end of the electrode touches the plate.
The arc will then strike. Once the electrode “scratches” the
plate retract the torch approximately 1/8”. This will establish
the arc.
The arc can be struck on the workpiece itself or on a heavy
piece of copper or scrap steel, and then carried to the starting
point of the weld. Do not use a carbon block for starting the
arc, as the electrode becomes contaminated causing the arc
to wander. When starting to weld with a hot electrode, the
action must be very rapid as the arc tends to strike before the
torch is in proper welding position.
To stop an arc, merely snap the electrode quickly back up
to the horizontal position. This motion must be made rapidly so the arc will not mar or damage the weld surface or
workpiece.
The use of hand or foot controls allows the operator to strike
the arc, vary welding current and terminate the arc without
moving the torch. This is strongly recommended for proper
TIG welding.
Example A
Example B
36
Page 37
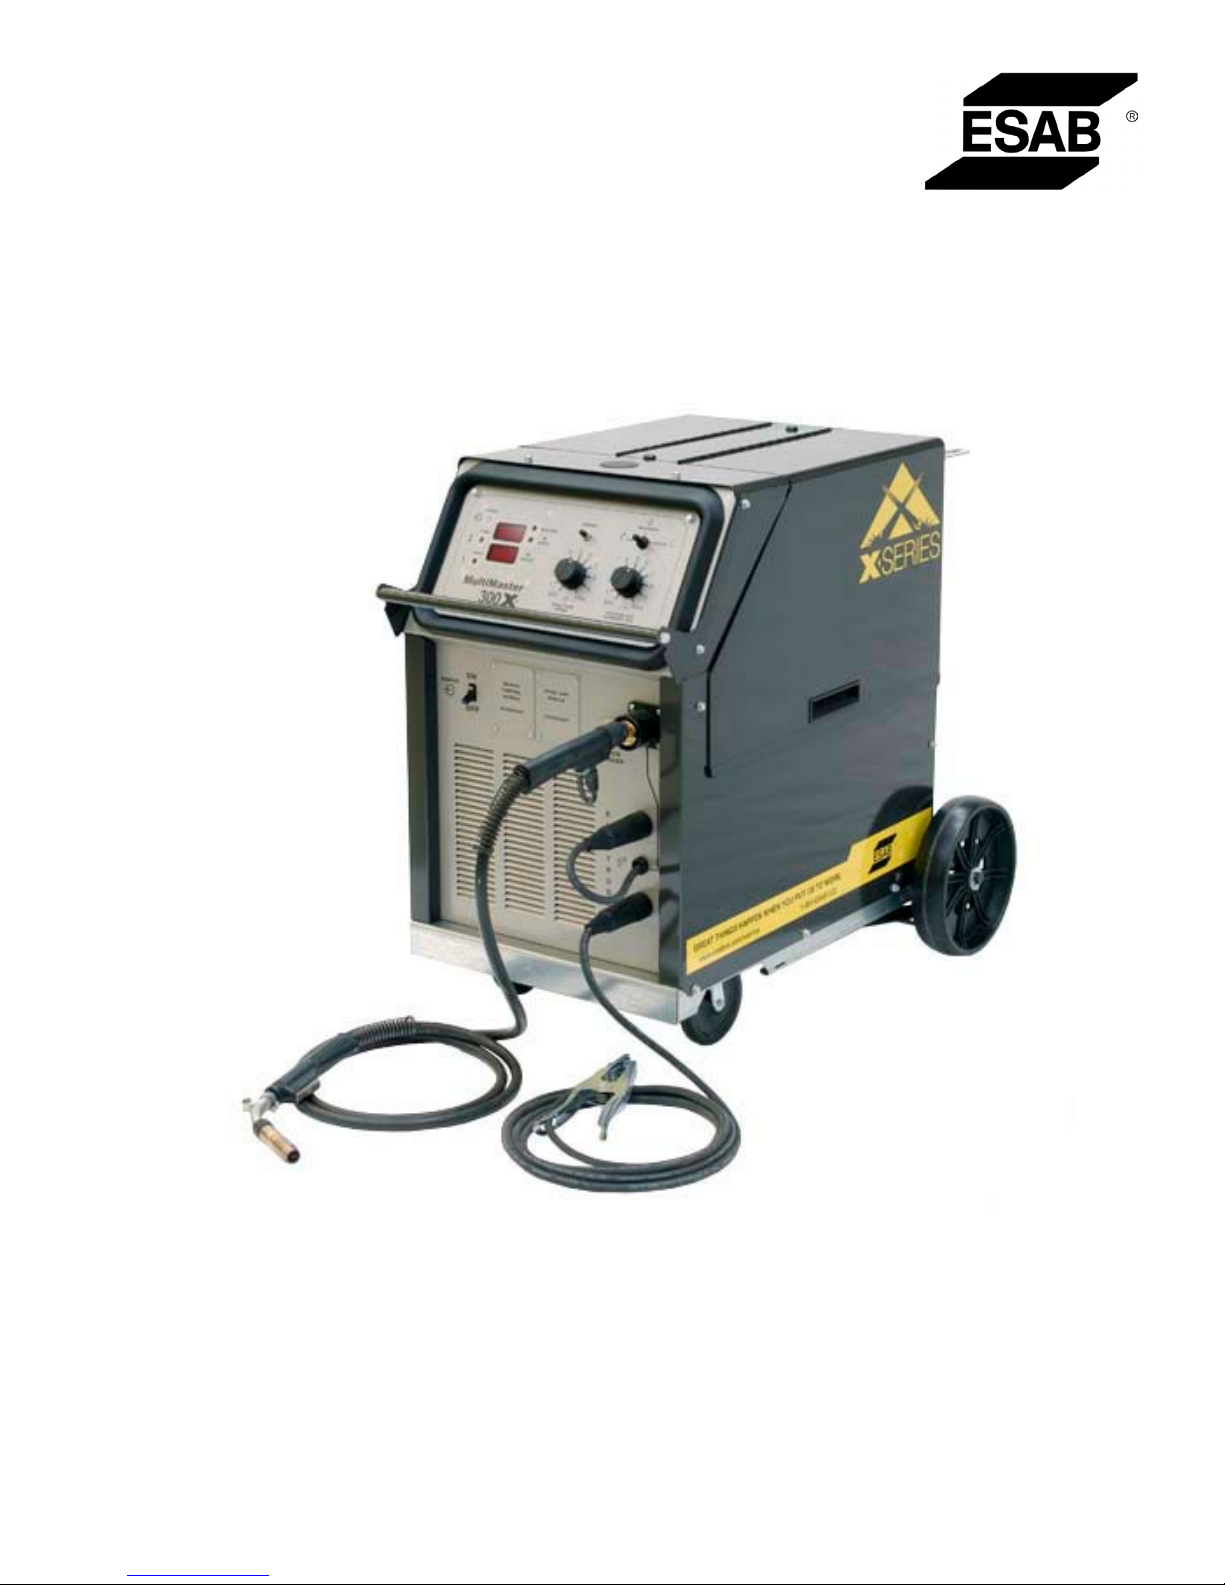
Multimaster 300/300X
POSTE DE SOUDAGE MIG/TIG OU À ÉLECTRODE ENROBÉE
Manuel d’instructions (FR-CAN)
0558007770 06/2010
Page 38
ASSUREZVOUS QUE CETTE INFORMATION EST DISTRIBUÉE À L'OPÉRATEUR.
VOUS POUVEZ OBTENIR DES COPIES SUPPLÉMENTAIRES CHEZ VOTRE FOURNISSEUR.
ATTENTION
Les INSTRUCTIONS suivantes sont destinées aux opérateurs qualiés seulement. Si
vous n’avez pas une connaissance approfondie des principes de fonctionnement et des
règles de sécurité pour le soudage à l’arc et l’équipement de coupage, nous vous
suggérons de lire notre brochure « Precautions and Safe Practices for Arc Welding, Cutting and Gouging, » Formulaire 52-529. Ne permettez PAS aux personnes non qualiées
d’installer, d’opérer ou de faire l’entretien de cet équipement. Ne tentez PAS d’installer
ou d’opérer cet équipement avant de lire et de bien comprendre ces instructions. Si vous
ne comprenez pas bien les instructions, communiquez avec votre fournisseur pour plus
de renseignements. Assurez-vous de lire les Règles de Sécurité avant d’installer ou
d’opérer cet équipement.
RESPONSABILITÉS DE L'UTILISATEUR
Cet équipement opérera conformément à la description contenue dans ce manuel, les étiquettes
d’accompagnement et/ou les feuillets d’information si l’équipement est installé, opéré, entretenu
et réparé selon les instructions fournies. Vous devez faire une vérication périodique de
l’équipement. Ne jamais utiliser un équipement qui ne fonctionne pas bien ou n’est pas bien
entretenu. Les pièces qui sont brisées, usées, déformées ou contaminées doivent être remplacées
immédiatement. Dans le cas où une réparation ou un remplacement est nécessaire, il est
recommandé par le fabricant de faire une demande de conseil de service écrite ou par téléphone
chez le Distributeur Autorisé de votre équipement.
Cet équipement ou ses pièces ne doivent pas être modiés sans permission préalable écrite par
le fabricant. L’utilisateur de l’équipement sera le seul responsable de toute défaillance résultant
d’une utilisation incorrecte, un entretien fautif, des dommages, une réparation incorrecte ou une
modication par une personne autre que le fabricant ou un centre de service désigné par le
fabricant.
ASSUREZ-VOUS DE LIRE ET DE COMPRENDRE LE MANUEL D'UTILISATION AVANT
D'INSTALLER OU D'OPÉRER L'UNITÉ.
PROTÉGEZ-VOUS ET LES AUTRES !
38
Page 39
TABLE DES MATIÈRES
Section/titre Page
1.0 Mesures de sécurité . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .41
2.0 Description . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . 43
2.1 Renseignements généraux. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . 46
2.2 Réception et manutention . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . 46
2.3 Mesures de sécurité. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . 46
2.4 Description. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . 46
3.0 Installation. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . 49
3.1 Emplacement. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . 49
3.2 Installation de la poignée . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . 49
3.3 Connexions d’entrée électriques . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . 50
3.4 Réglage de la tension . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . 50
3.5 Connections de sortie secondaires . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .51
3.6 Connecteurs torches pour « NAS ». . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .52
3.7 Mécanisme de dévidoir . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .52
3.8 Connexions du débit de gaz de protection. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .53
4.0 Fonctionnement . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .55
4.1 Commandes standards . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .55
4.2 Commandes facultatives . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . 57
4.3 Procédé pour le soudage Mig . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . 58
4.4 Procédé pour le soudage Tig. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . 60
4.5 Procédé pour le soudage avec électrode enrobée. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .61
4.6 Utilisation de la torche Tig . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . 62
5.0 Entretien. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . 63
5.1 Entretien et réparation . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . 63
5.2 Inspection et réparation . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . 63
6.0 Remplacement des pièces. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . 65
6.1 Renseignements généraux. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . 65
6.2 Pour commander . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . 65
39
Page 40
TABLE DES MATIÈRES
40
Page 41
SECTION 1 PRÉCAUTIONS DE SÉCURITÉ
1.0 Précautions de sécurité
Les utilisateurs du matériel de soudage et de coupage plasma ESAB ont la responsabilité ultime d'assurer que
toute personne qui opère ou qui se trouve dans l'aire de travail observe les précautions de sécurité pertinentes. Les
précautions de sécurité doivent répondre aux exigences applicables à ce type de matériel de soudage ou de coupage
plasma. Les recommandations suivantes doivent être observées en plus des règles standard qui s'appliquent au lieu
de travail.
Tous les travaux doivent être eectués par un personnel qualié possédant de bonnes connaissances par rapport
au fonctionnement du matériel de soudage et de coupage plasma. Un fontionnement incorrect du matériel peut
produire des situations dangereuses qui peuvent causer des blessures à l'opérateur ou des dommages au matériel.
1. Toute personne travaillant avec le matériel de soudage ou de coupage plasma doit connaître :
- son fonctionnement;
- l'emplacement des interrupteurs d'arrêt d'urgence;
- sa fonction;
- les précautions de sécurité pertinentes;
- les procédures de soudage et/ou de coupage plasma.
2. L'opérateur doit assurer que :
- seules les personnes autorisées à travailler sur l'équipement se trouvent dans l'aire de travail lors de la mise en
marche de l'équipement;
- toutes les personnes dans l'aire de travail sont protégées lorsque l'arc est amorcé.
3. Le lieu de travail doit être :
- aménagé convenablement pour acquérir le matériel en toute sécurité;
- libre de courants d'air.
4. Équipement de sécurité personnelle
- Vous devez toujours utiliser un équipement de sécurité convenable tels que les lunettes de protection, les
vêtement ininammables et des gants de protection.
- Vous ne devez jamais porter de vêtements amples, tels que foulards, bracelets, bagues, etc., qui pourraient
se prendre dans l'appareil ou causer des brûlures.
5. Précautions générales :
- Assurez-vous que le câble de retour est bien branché.
- La réparation d'un équipement de haute tension doit être eectuée par un électricien qualié
seulement.
- Un équipement d'extinction d'incendie approprié doit être à proximité de l'appareil et l'emplacement doit
être clairement indiqué.
- Vous ne devez jamais procéder à la lubrication ou l'entretien du matériel lorsque l'appareil est en marche.
Classe de boîtier
Le code IP indique la classe du boîtier, à savoir le niveau de protection oert contre toute pénétration par
des objets solides ou de l’eau. La protection est fournie contre le contact d’un doigt, la pénétration d’objets
solides d’une taille supérieure à 12mm et contre l’eau pulvérisée jusqu’à 60 degrés de la verticale. L’équipement
marqué IP23S peut être stocké mais ne doit pas être utilisé à l’extérieur quand il pleut à moins d’être sous abri.
ATTENTION
Si l’équipement est placé sur une surface inclinée
de plus de 15°, il y a danger de basculement et en
conséquence, des blessures personnelles et/ou des
dommages importants à l’équipement.
Inclinaison
maximum
autorisée
15°
41
Page 42
SECTION 1 PRÉCAUTIONS DE SÉCURITÉ
LE SOUDAGE ET LE COUPAGE À L'ARC PEUVENT CAUSER DES
BLESSURES À L'OPÉRATEUR OU LES AUTRES PERSONNES
SE TROUVANT DANS L'AIRE DE TRAVAIL. ASSUREZ-VOUS
AVERTISSEMENT
CHOC ÉLECTRIQUE - peut être mortel.
- Assurez-vous que l'unité de soudage ou de coupage plasma est installée et mise à la terre conformément
aux normes applicables.
- Ne touchez pas aux pièces électriques sous tension ou les électrodes si vos mains ne sont pas bien
protégées ou si vos gants ou vos vêtements sont humides.
- Assurez-vous que votre corps est bien isolé de la mise à la terre et de la pièce à traiter.
- Assurez-vous que votre position de travail est sécure.
VAPEURS ET GAZ - peuvent être danereux pour la santé.
- Gardez votre tête éloignée des vapeurs.
- Utilisez un système de ventilation et/ou d'extraction à l'arc pour évacuer les vapeurs et les gaz de votre
zone respiratoire.
RAYONS DE L'ARC - peuvent endommager la vue ou brûler la peau.
- Protégez vos yeux et votre corps. Utilisez un écran de soudage/coupage plasma convenable équipé de
lentilles teintées et portez des vêtements de protection.
- Protégez les personnes se trouvant dans l'aire de travail à l'aide d'un écran ou d'un rideau protecteur
convenable.
DE PRENDRE TOUTES LES PRÉCAUTIONS NÉCESSAIRES
LORS D'UNE OPÉRATION DE SOUDAGE OU DE COUPAGE.
DEMANDEZ À VOTRE EMPLOYEUR UNE COPIE DES
MESURES DE SÉCURITÉ QUI DOIVENT ÊTRE ÉLABORÉES À
PARTIR DES DONNÉES DES RISQUE DU FABRICANT.
RISQUE D'INCENDIE
- Les étincelles (projections) peuvent causer un incendie. Assurez-vous qu'il n'y a pas de matériel
inammable à proximité de l'appareil.
BRUIT - un bruit excessif peut endommager la capacité auditive.
- Protégez vos oreilles. Utilisez des protecteurs d'oreilles ou un autre type de protection auditive.
- Avertissez les personnes se trouvant dans l'aire de travail de ce risque.
FONCTIONNEMENT DÉFECTUEUX - Dans le cas d'un fonctionnement défectueux demandez l'aide d'une
personne qualiée.
ASSUREZ-VOUS DE LIRE ET DE COMPRENDRE LE MANUEL D'UTILISATION AVANT
D'INSTALLER OU D'OPÉRER L'UNITÉ. PROTÉGEZ-VOUS ET LES AUTRES !
Ce produit est uniquement destiné à la découpe du plasma. Toute autre
ATTENTION
utilisation peut entraîner des blessures ou endommager l’équipement.
ATTENTION
Pour éviter toute blessure personnelle et/ou endommagement à l’équipement, soulever à l’aide
de la méthode et des points d’attache indiqués ici.
42
Page 43
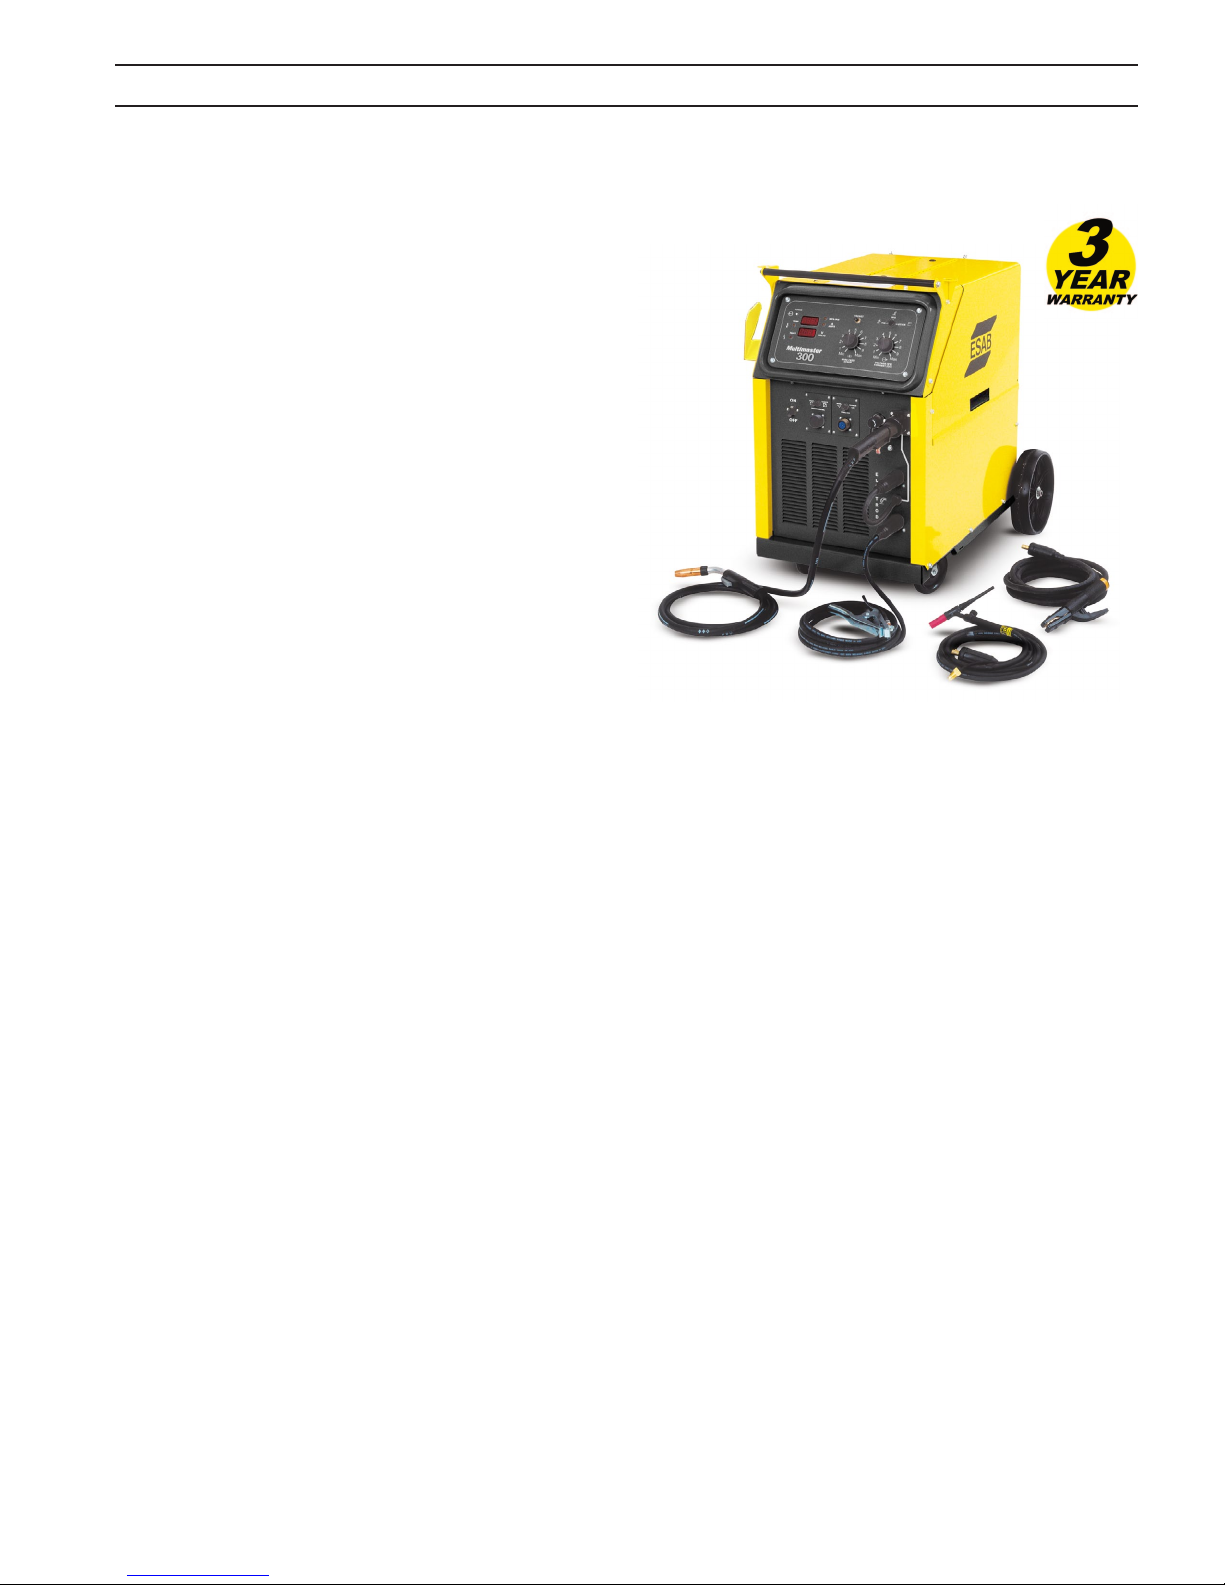
SECTION 2 DESCRIPTION
Industrial Ready-To-Weld Multi-Process Package MultiMaster® 300
• Advanced SuperSwitchTM technology makes multiprocess welding a breeze. Simplied setup makes it
easy to select Mig, Tig, or Stick
• DC welding output from 15 to 300 amps; rated 260
amps at 50% duty cycle
• Output Pre-Set Capability for Quick Set-Up
• Two Digital Meters for Easy Fine Tuning
• Heavy Duty Four Drive Roll Stand
• Convenient, Large Capacity Built-In Tool Box
• Dual “Easy-On” Cylinder Tray
• Pulse Mig Capability with optional module
Ordering Information
MultiMaster® 300 cvcc Multi-Process Packages
Each of the following packages are set ready to run .035/.045 diameter
wire. Packages include power source with built-in four roll wire feeder;
factory installed undercarriage & cylinder rack; Gun Master Mig Torch;
Gas regulator/owmeter with hose; Work cable & clamp; Primary input
cable; Mig Welding Handbook; 10# sample of .035 86HP III Wire and 5#
sample Stick Electrodes. See optional accessories.
Packages with 12ft. GM-250 Torch
0558101415 ..................................................MULTMSTR 300 230V NAS 12FT ARG
0558101416 ..................................................MULTMSTR 300 230V NAS 12FT CO2
0558101425 ..................................................MULTMSTR 300 575V NAS 12FT ARG
0558101426 ..................................................MULTMSTR 300 575V NAS 12FT CO2
Packages with 12ft. GM-250 Torch & MT-250SG
0558101418 .....................................................MM 300 230V NAS 12FT MT250-SG
0558101428 .....................................................MM 300 575V NAS 12FT MT250-SG
Packages with 12ft. GM-250 Torch & ST-23A
0558101420 ........................................................... MM 300 230V NAS 12FT ST-23A
0558101430 ........................................................... MM 300 575V NAS 12FT ST-23A
Packages with 15ft. GM-250 Torch
0558101410 ..................................................MULTMSTR 300 230V NAS 15FT ARG
0558101417 ............................................................MULTMSTR 300 230V 15FT CO2
0558101411 ..................................................MULTMSTR 300 575V NAS 15FT ARG
0558101427 ..................................................MULTMSTR 300 575V NAS 15FT CO2
Packages with 15ft. GM-250 Torch & MT-250SG
0558101419 .....................................................MM 300 230V NAS 15FT MT250-SG
0558101429 .....................................................MM 300 575V NAS 15FT MT250-SG
Packages with 15ft. GM-250 Torch & ST-23A
0558101421 ........................................................... MM 300 230V NAS 15FT ST-23A
0558101431 ........................................................... MM 300 575V NAS 15FT ST-23A
Packages with 12 or 15ft. GM-400 Torch
0558101423 .................................................MM300-GM400X12-FT, 230V ARGON
0558101424 .................................................MM300-GM400X15-FT, 230V ARGON
Packages with 15ft. GM-250 Torch & TIG/Stick w/ Remote
0558101412 .......................................................... MM300 230V DLUX MTS W/REM
0558101413 ................................................. MM300 208-575V DLUX MTS W/REM
Packages without Torch
0558101422 ................................................................ MM 300 230V W/OUT TORCH
Specications
Rated DCCV or DCCC Output (10 min base)
50% duty cycle (NEMA Class I) ..................................260 amps @ 27 vdc
Output Current Range
Mig (GMAW) .................................................................................35-300 amps
Tig (GTAW) .................................................................................... 10-300 amps
Stick (SMAW)................................................................................40-300 amps
Open Circuit Voltage
Mig (MGAW)...........................................................................................39.0 vdc
Tig (TGAW).................................................................................................20 vdc
Stick (SMAW).............................................................................................70 vdc
Primary Input Voltage & Current @ 260 amp rated load
208/230 vac, 60 Hz, 1 ph .................................................................57/52 amps
Wire Feed Range ..............................................65-675 ipm (1.6 - 17.3 m/min)
Net Weight ................................................................................250 lbs. (112.5 kg)
Shipping Weight .....................................................................290 lbs. (130.5 kg)
W x L x H ................... 25.3 in. (64 cm) x 39.5 in. (100 cm) x 33.5 in. (85 cm)
43
Page 44
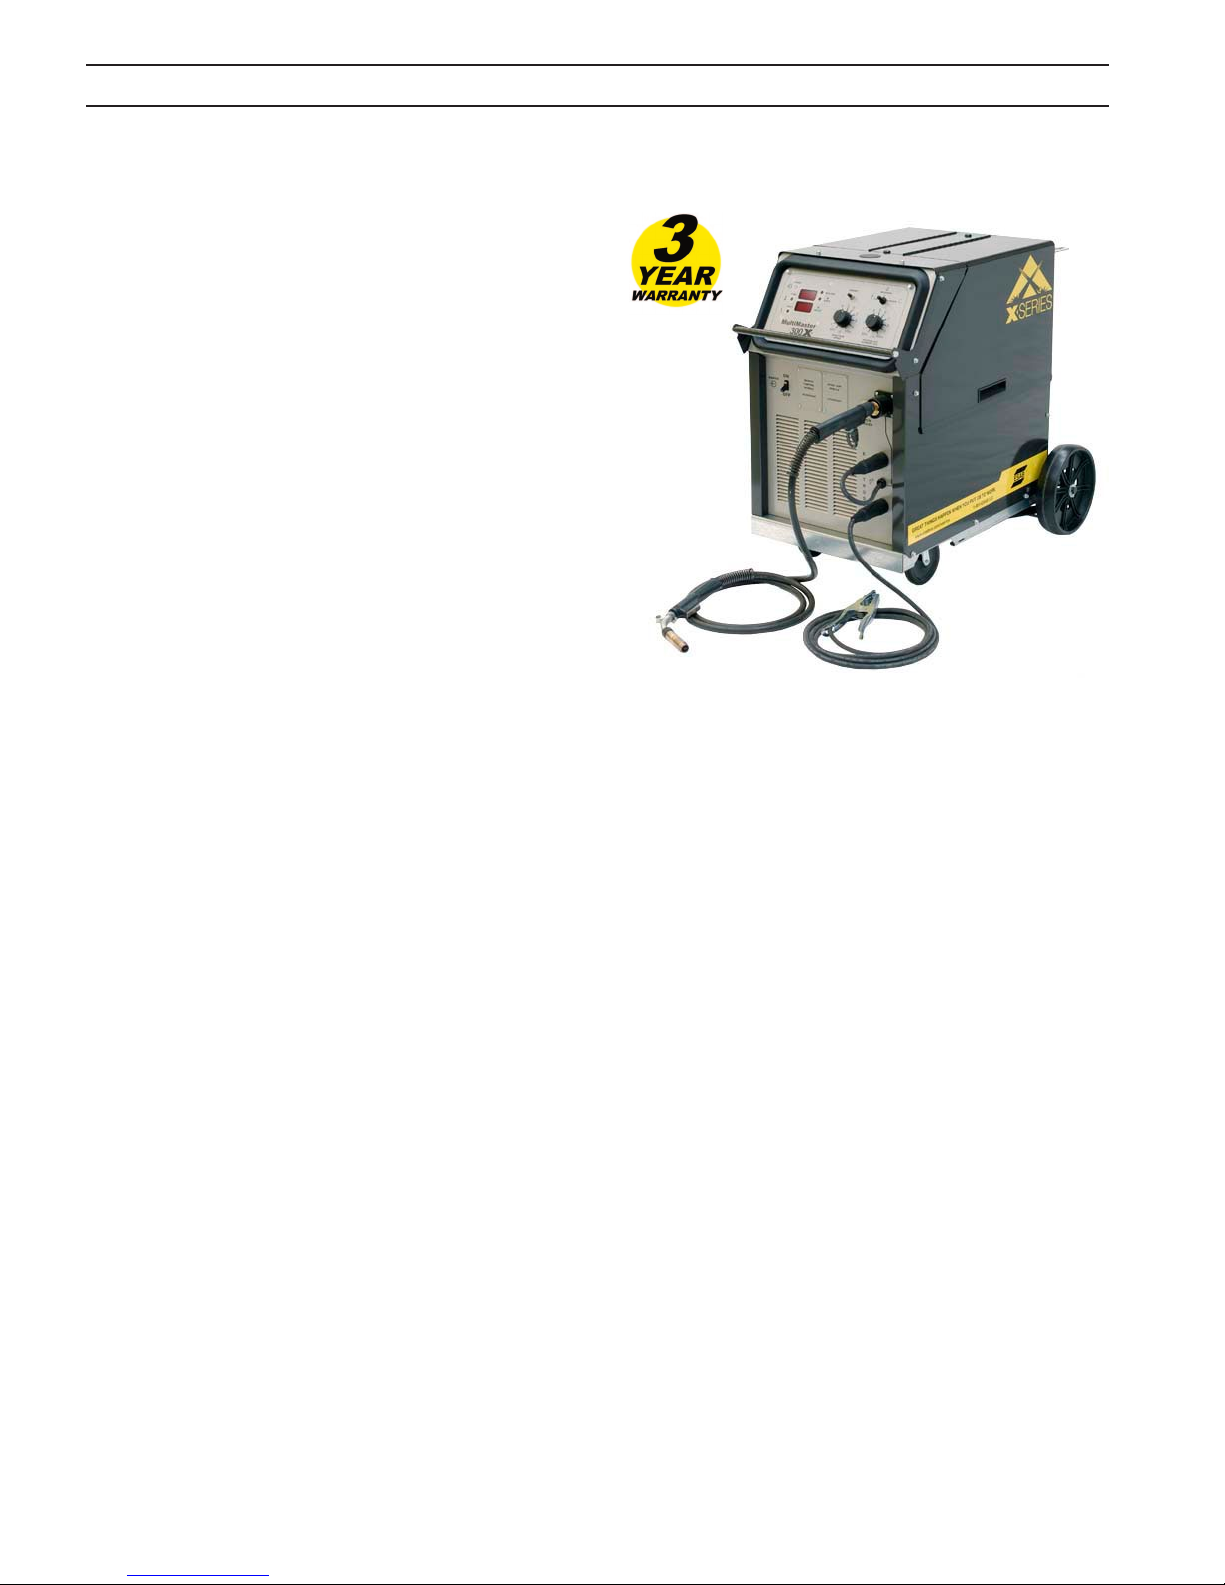
SECTION 2 DESCRIPTION
Industrial Ready-To-Weld Multi-Process Package MultiMaster® 300X
• Advanced SuperSwitchTM technology makes welding
with DualShield X Series a breeze.
• DC welding output from 15 to 300 amps; rated 260 amps
at 50% duty cycle
• Output pre-set control with two digital meters makes for
quick set-up straight from the DualShield X Series quick
set up card.
• 400 Amp 15ft. gun set up for DualShield X Series wires in
045" and .052" diameters.
• Heavy Duty Four Drive Roll stand with serrated DualShield X drive rolls for .045" and .052" dia.
• Convenient, large capacity built-in tool box
• Dual “Easy-On” cylinder tray
• Can be congured to run from Marathon paks
• Fan on demand
• Pulse Mig Capability with optional module
Ordering Information
MultiMaster® 300X cvcc Packages
Each of the following packages are set ready to run .045" diameter
DualShield X Series wire. Packages include power source with built-in
four roll wire feeder with .045-.052-1/16" knurled feed rolls; factory
installed undercarriage & cylinder rack; Gun Master 400 Amp Mig
Torch; Contact Tips for .045", R-33-FM320 - CO2 regulator/owmeter;
6' gas hose; Electrode holder and plug; 15' Work cable & clamp; 10'
Primary input cable; Mig Welding Handbook; 33# spool of .045"
DualShield 710X wire and 5# sample assortment of Stick Electrodes.
See next page for options and accessories.
MultiMaster
230-575 vac, 1 phase 50/60 Hz. .............................................0558007779
If TIG Set with Thumb Control Remote is desired for the above, add one of the
TIG/Stick sets listed on the next page. If you wish to have TIG Set with Foot
Control, order one of the below outts.
MultiMaster® 300X cvcc Multi-Process Package
MultiMaster® 300X w/15ft. GunMaster-400 & 25ft. HW-17v2TL
208/230 vac, 1 phase 50/60 Hz ............................................. 0558007780
230-575 vac, 1 phase 50/60 Hz ...............................................0558007781
Comes complete with items listed above plus:
HW-17v-2TL Heliarc Torch, 25 ft. Heliarc Torch Accessory Kit
Remote Control Panel FC-5C Foot Control, 30 f t.
Electrode Cable & Holder, 15 ft. TIG Welding Handbook
R33-FM 580 Flowmeter/Regulator
®
300X w/15 ft. GM- 400 “NAS” torch
208/230 vac, 1 phase 50/50 Hz. ............................................0558007778
Specications
Rated DCCV or DCCC Output (10 min base)
50% duty cycle (NEMA Class I) ............................................260 amps @ 27 vdc
Output Current Range
Mig/Fluxcore (GMAW/FCAW) ..........................................................35-300 amps
Tig (GTAW) ................................................................................... 10-300 amps
Stick (SMAW) ...............................................................................40-300 amps
Open Circuit Voltage
Mig/Fluxcore (MGAW/FCAW) .......................................................................39 vdc
Tig (TGAW) ................................................................................................20 vdc
Stick (SMAW) ....................................................................................................... 70 vdc
Primary Input Voltage & Current @ 260 amp rated load
208/230 vac, 60 Hz, 1 ph...........................................................57/52 amps
Wire Feed Range ..................................................65-675 ipm (1.6 - 17.3 m/min)
Net Weight.....................................................................................250 lbs. (112.5 kg)
Shipping Weight ...........................................................................300 lbs. (xx.x kg)
W x L x H .......................25.3 in. (64 cm) x 39.5 in. (100 cm) x 33.5 in. (85 cm)
44
Page 45
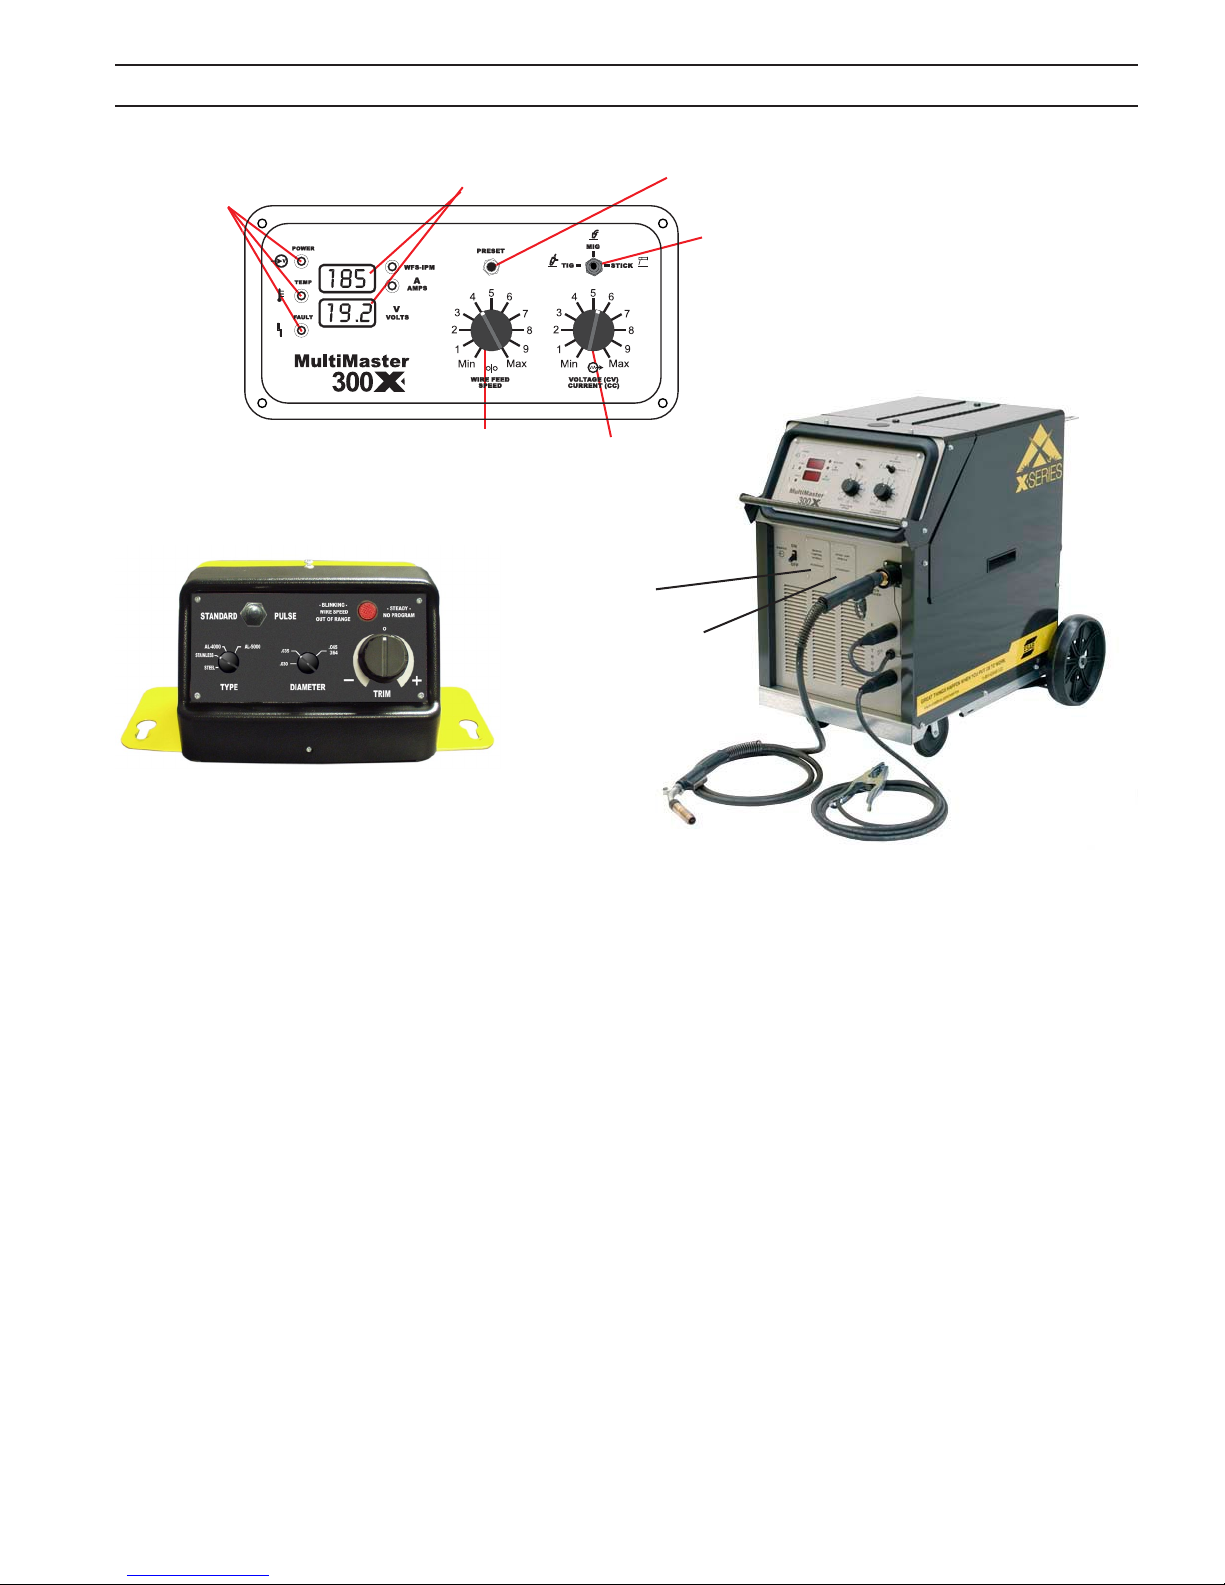
SECTION 2 DESCRIPTION
compteur numérique
indicateurs
de fonctionnement
voltmètre, ampèremètre et vitesse
de dévidage du l
préréglage de la tension
sélecteur de procédé
vitesse de dévidage
du l
commande de tension
et de courant
télécommande en
Pistolet à bobine
intégrée en option
module de pulsation en option
Permet le soudage Mig par pulsation de l’acier ordinaire,
de l’acier inoxydable et de l’aluminium
Optional Equipment
Pre/Post Flow/Spot/Burnback module ....................................0558002889
Inductance Control Module .......................................................... 0558002888
Remote Control Module ................................................................. 0558002605
FC-5C Foot Control - 30 ft. (9.1 m) cable ................................... 0558004234
Provides remote current control and connector (on/o) control and
requires
Remote Control Module ..............................................
TC-2B Thumb Control - 25 ft. ......................................................................33839
Provides remote current control and connector (on/o) control and
requires
Remote Control Module ..............................................
Spool Gun Module .............................................................................0558002606
MT-250SG Spool Gun .................................................................................... 36779
Requires Spool Gun module .................................................. 0558002606
ST-23A Spool Gun ........................................................................................... 19164
Requires Adapter 37301 and Spool Gun module .............. 0558002606
Pulse Module Option ......................................................................... 0558002604
HW-17V-2TL (w/valve) Heliarc® Tig Torch
HW-17V-2TL (w/valve) Heliarc® Tig Torch
Tig weld without disconnecting the Mig torch.
HW-17 Torch Accessory Kit ......................................................................999126
Work Cable & Clamp (15 ft.) ......................................................................... 35881
Electrode Holder Assembly - 175 amp (15 ft.) ......................... 0558001791
(Includes holder, cable and quick connector)
Electrode Holder Assembly - 300 Amp (15 ft.) ................................... 21226
(Includes holder, cable and quick connector)
60 deg. 12.5 ft.
60 deg. 25 ft.
0558002605
0558002605
...................35857
......................35856
option
EURO CC Retrot Kit ......................................................................... 0558001082
NAS to Euro Adapter ..........................................................................0558002622
Primary Extension Cord (25 ft.) 50 amp ................................................. 37833
TIG Welding Handbook .............................................................................. 781F29
MIG Welding Handbook ............................................................................ 791F18
Gas Meter (measures gas ow at the gun) ..............................................19043
Marathon Pak Inlet Adapter (ts QCA 899F50) ......................0558002354
Refer to Marathon Pak brochures for Cap and Conduit selections
50 mm Connectors - quick-acting twist lock connectors for
attaching output power cables or torches to power source:
Male for 1/0 to 4/0 cable ................................................................ 13792513
Female for 1/0 to 4/0 cable ........................................................... 13735631
Male for #2 AWG to 1/0 cable ......................................................13733936
Female for #2 AWG to 1/0 cable ..................................................13735632
Quick connector with 1/2 in. threaded stud ..........................13735501
Tee connector - 1 male, 2 female ............................................... 13792804
Tig/Stick Sets
Includes 15 ft. Electrode Holder, 12.5 ft. or 25 ft. HW-17V-2TL
Torch, Torch Accessory Kit, Remote Control Module, TC-2B
Thumb Control and TIG Handbook.
TIG/Stick Set 12.5 ft. .................................................................0558004449
TIG/Stick Set 25 ft. ..................................................................... 0558004450
45
Page 46
SECTION 2 DESCRIPTION
2.1 RENSEIGNEMENTS GÉNÉRAUX
Ce manuel a été préparé pour des soudeurs expérimentés. NE
permettez à aucune personne ne possédant pas la formation
requise d’installer, d’opérer ou de faire l’entretien de cet équipement. NE tentez PAS d’installer ou d’opérer cet équipement
avant d’avoir lu et entièrement compris ces instructions.
Ce manuel a été conçu spéciquement pour permettre à
l’opérateur de se familiariser avec les caractéristiques et le
fonctionnement de cet équipement. Tous les renseignements
présentés ici doivent être lus attentivement avant l’installation
ou l’utilisation de cet équipement.
2.2 RÉCEPTION ET MANUTENTION
Au moment de la réception de cet équipement, retirez tout le
matériel d’emballage entourant l’appareil et inspectez-le pour
vous assurer qu’il n’a pas été endommagé lors du transport.
Toute demande en dommages-intérêts ou en pertes doivent
être présentées à la compagnie de transport par le client. Si
vous devez présenter une telle demande, la compagnie de
transport vous fournira une copie du connaissement et de la
facture de transport sur demande.
Lorsque vous faites une demande de renseignements à propos
de cet équipement, assurez-vous d’inclure le nom du produit,
le numéro de la pièce et le numéro de série.
2.3 SÉCURITÉ
La section sur la sécurité au début de ce manuel devrait
être lue en entier avant de tenter d’installer ou d’opérer cet
équipement. Prendre les mesures de sécurité appropriées
permettra de réduire les risques encourus par l’équipement
et le personnel. Si, à tout moment, vous n’êtes pas sûr(e) de
vous-même, demandez de l’aide à votre superviseur ou à tout
autre membre du personnel d’expérience.
DANGER
Indique un danger immédiat qui causera des
blessures graves, voire mortelles si rien n’est
fait pour l’éviter.
2.4.1 GÉNÉRATRICE
La génératrice fonctionne à circuit de tension périodique de
sortie à courant continu secondaire et est conçue pour une
connexion primaire monophasée. Un ventilateur contrôlé
par une connexion de sortie fournit l’aération nécessaire
durant les opérations normales de soudage et s’arrête quatre
minutes après la n de l’opération de soudage. Le ventilateur
se remet automatiquement en marche lorsque les opérations
de soudage reprennent an de maintenir une température
de fonctionnement adéquate.
2.4.2 DÉVIDOIR
Le dévidoir à quatre galets d’entraînement est intégré
dans l’armoire de la génératrice et est situé dans un
compartiment séparé des autres composants électriques. L’air
de refroidissement ne circule pas à travers le compartiment
du dévidoir ou des composants électroniques réduisant
ainsi l’accumulation de saleté et de poussières ce qui a pour
conséquence d’améliorer la performance et la abilité du
produit.
Le dévidoir pousse le l à une vitesse variant entre 65 et
675ppm (pouces par minute).
2.4.3 COMMANDES
Le Multimaster 300/300X peut être utilisé pour souder des
fils pleins ainsi que les fils avec âme en flux. L’opérateur
sélectionne le procédé désiré sur un commutateur à bascule
à trois positions situé sur le panneau avant. Une description
détaillée des commandes de la génératrice est incluse dans
la section 4 (Fonctionnement) de ce manuel.
2.4.4 BOÎTE À OUTILS INTÉGRÉE
Le Multimaster 300/300X est équipé d’une boîte à outils à
verrouillage située au côté gauche de l’appareil pour ranger les
accessoires de soudage tels que les tubes contacts, les buses à
gaz, une petite meule, des pièces de rechange, le masque de
soudeur et les vêtements de protection (gure 1B)
MISE EN
GARDE
ATTENTION
Indique un danger potentiel pouvant causer
des blessures graves, voire mortelles.
Indique un danger potentiel pouvant causer
des blessures légères.
2.4 DESCRIPTION
Le Multimaster 300/300X est un système de soudage à courant
continu conçu pour le soudage Mig (GMAW), Tig (GTAW) ou à
électrode enrobée (SMAW). En fonction Mig, cet appareil peut
être utilisé pour un transfert d’arc court ou allongé et peut être
utilisé avec un l plein ou un l à tube support. Cet appareil est
idéal pour le soudage de l’acier non allié, de l’aluminium ainsi
que de nombreux autres alliages. Il est muni d’une génératrice
équipée d’un dévidoir intégré et d’un chariot permettant
d’accueillir deux bouteilles de gaz.
2.4.5 PISTOLET MIG GUN MASTER 250
Ce pistolet à souder à refroidissement par jet d’air est expédié
tout prêt à souder les ls avec âme en ux de 0,045/0,052
pouce. Des ls de d’autres grosseurs peuvent aussi être utilisés.
Référez-vous à la section 6 pour les autres dimensions de ls
et les accessoires d’alliage pouvant être utilisés.
2.4.6 CHARIOT
Le MultiMaster est équipé d’un chariot avec des roulettes avant
pivotantes et un support pour deux bouteilles de gaz.
46
Page 47
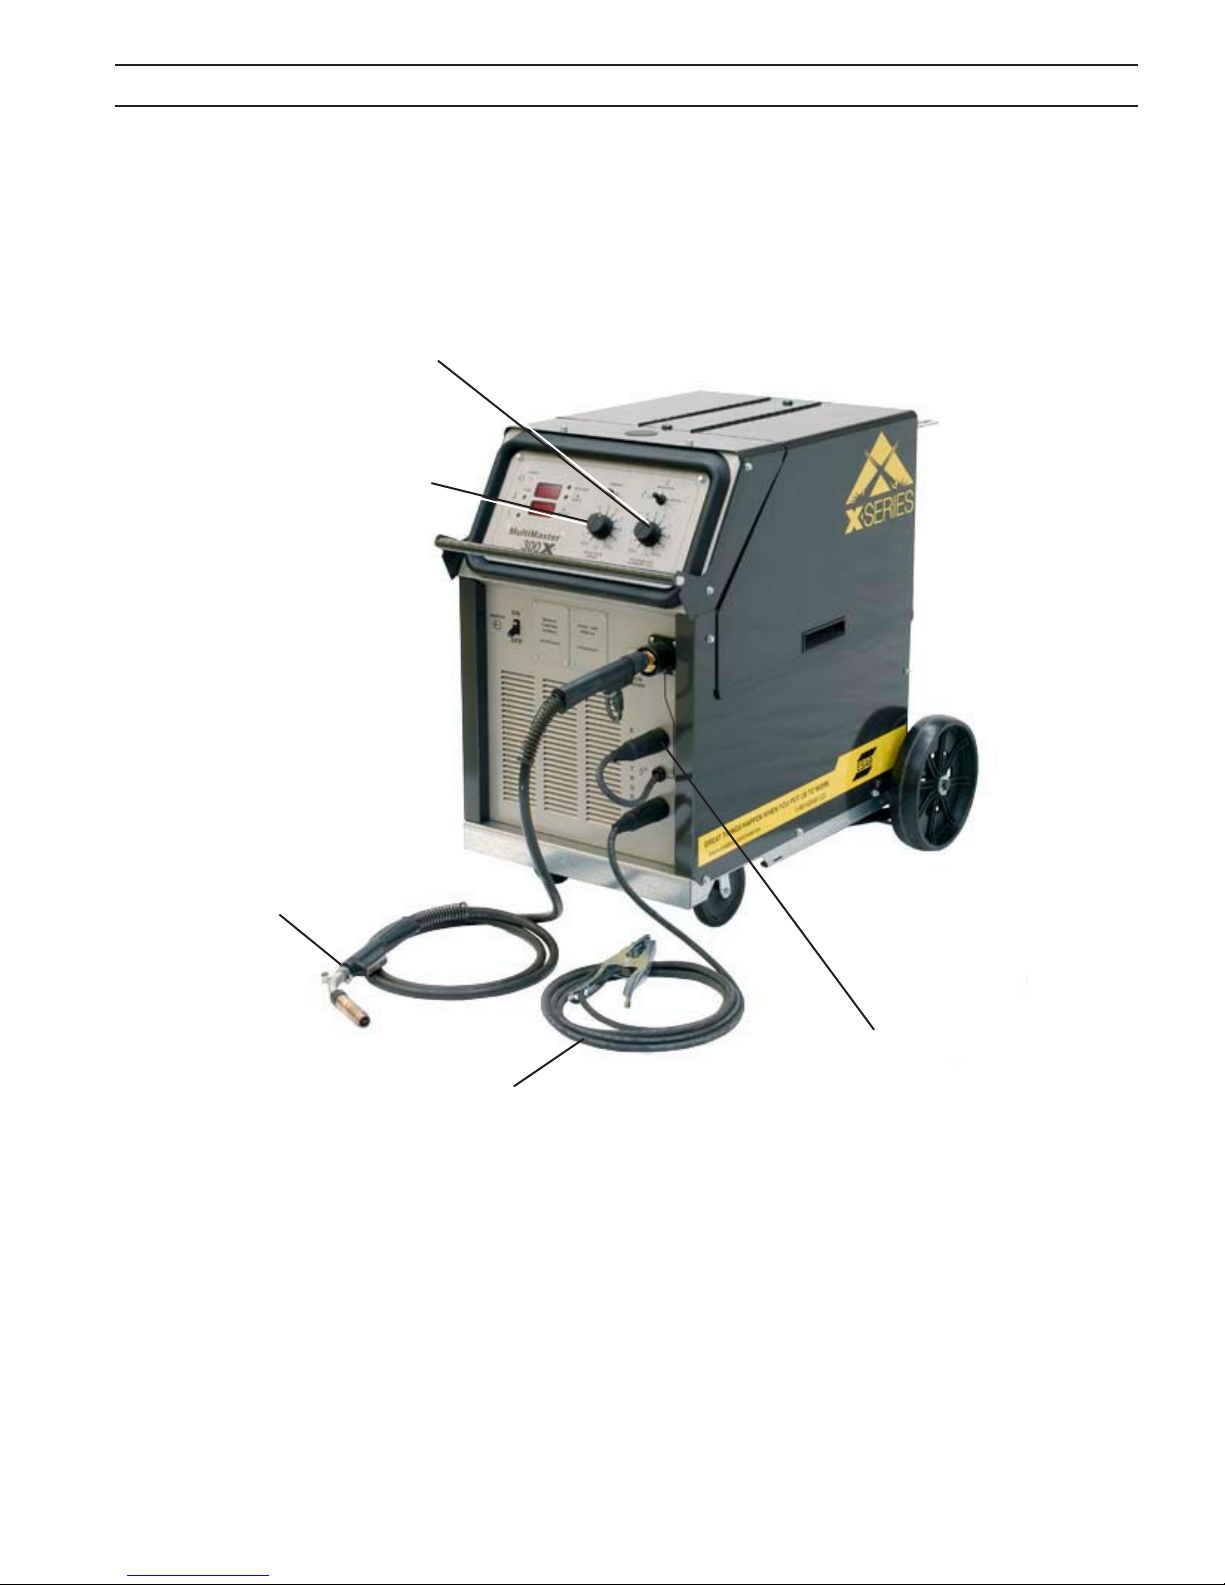
SECTION 2 DESCRIPTION
Commandes de
soudage faciles
à utiliser
Achage numérique
large pour la vitesse du
câble, l’ampèremètre et
le voltmètre facile à lire
Pistolet Mig
Gun Master 400
Câble de travail de
15’ avec pince
Changement de
polarité simple
et rapide
Figure 1A – Composants
47
Page 48
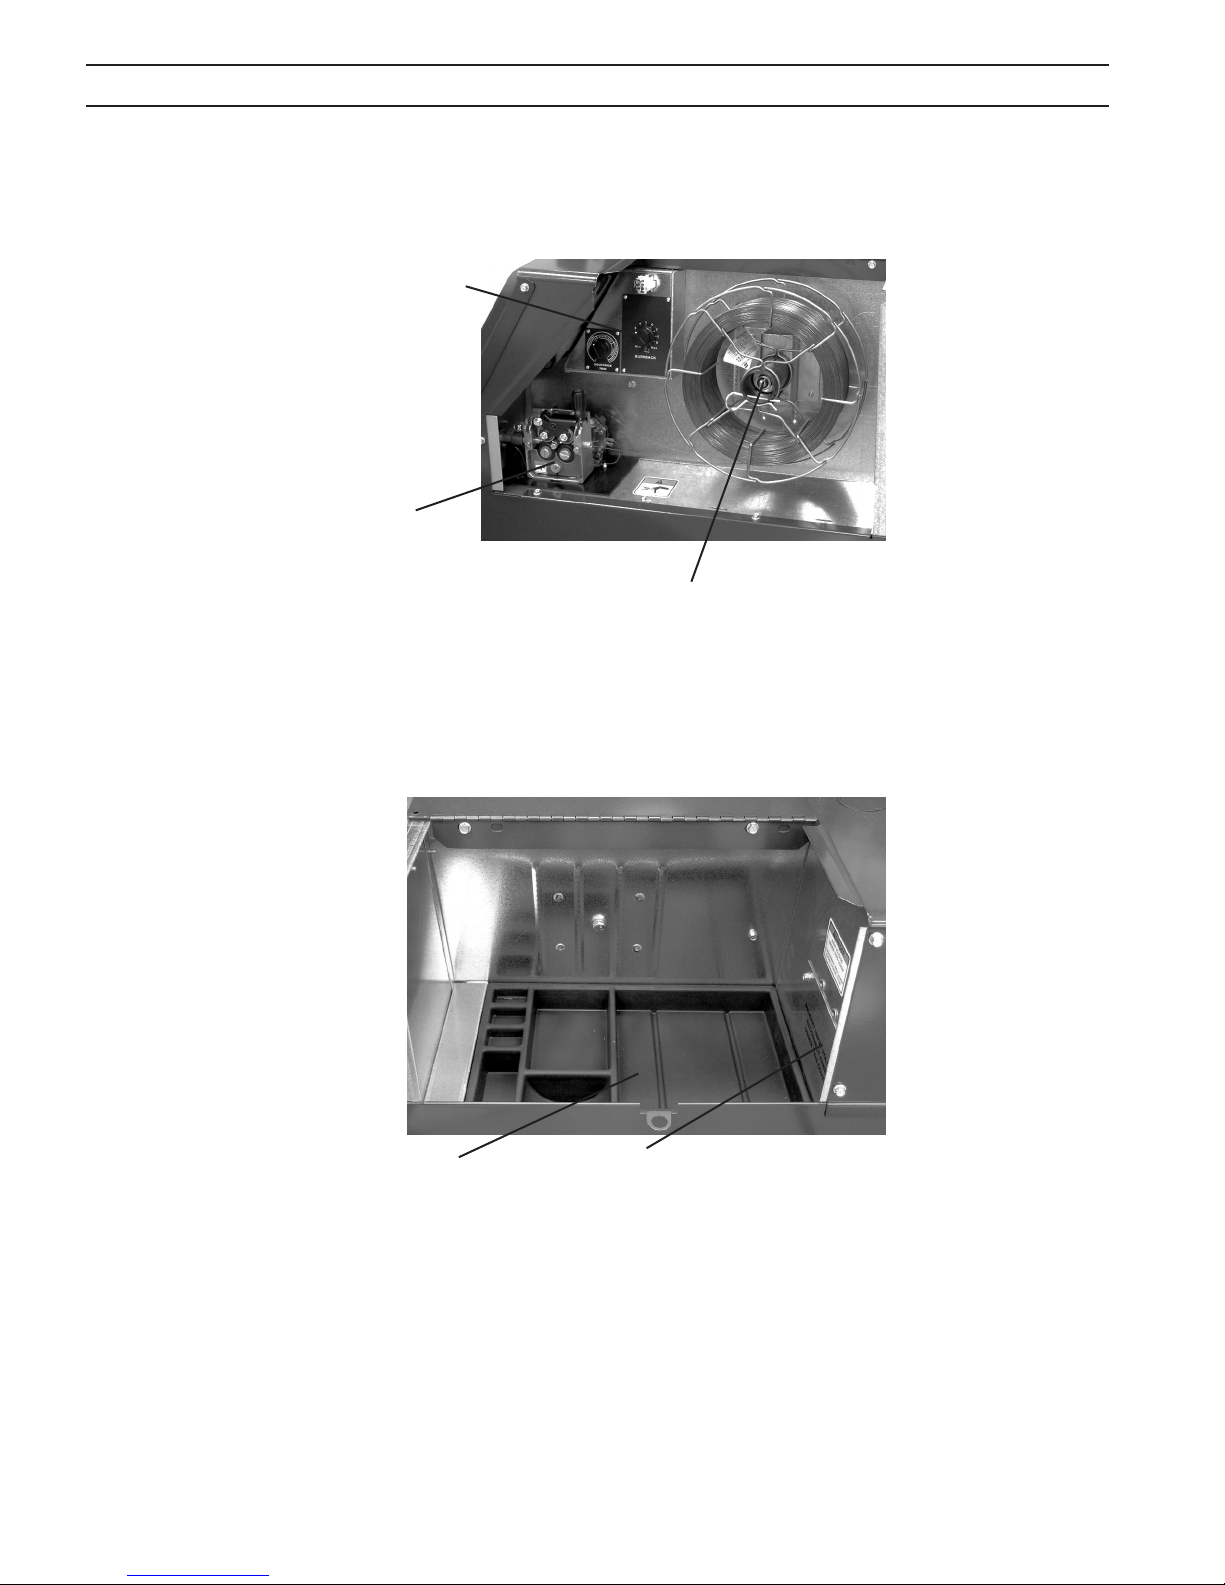
SECTION 2 DESCRIPTION
prédébit/postdébit/
soudage par points/
anticollage (en option)
Support
pour 4 galets
d’entraînement
Ensemble de l’axe adaptable
Boîte à outils avec
un petit plateau
à pièces
Panneau
de raccordement
de la tension
d’entrée principale
(sous ce couvercle)
Figure 1B – Composants
48
Page 49
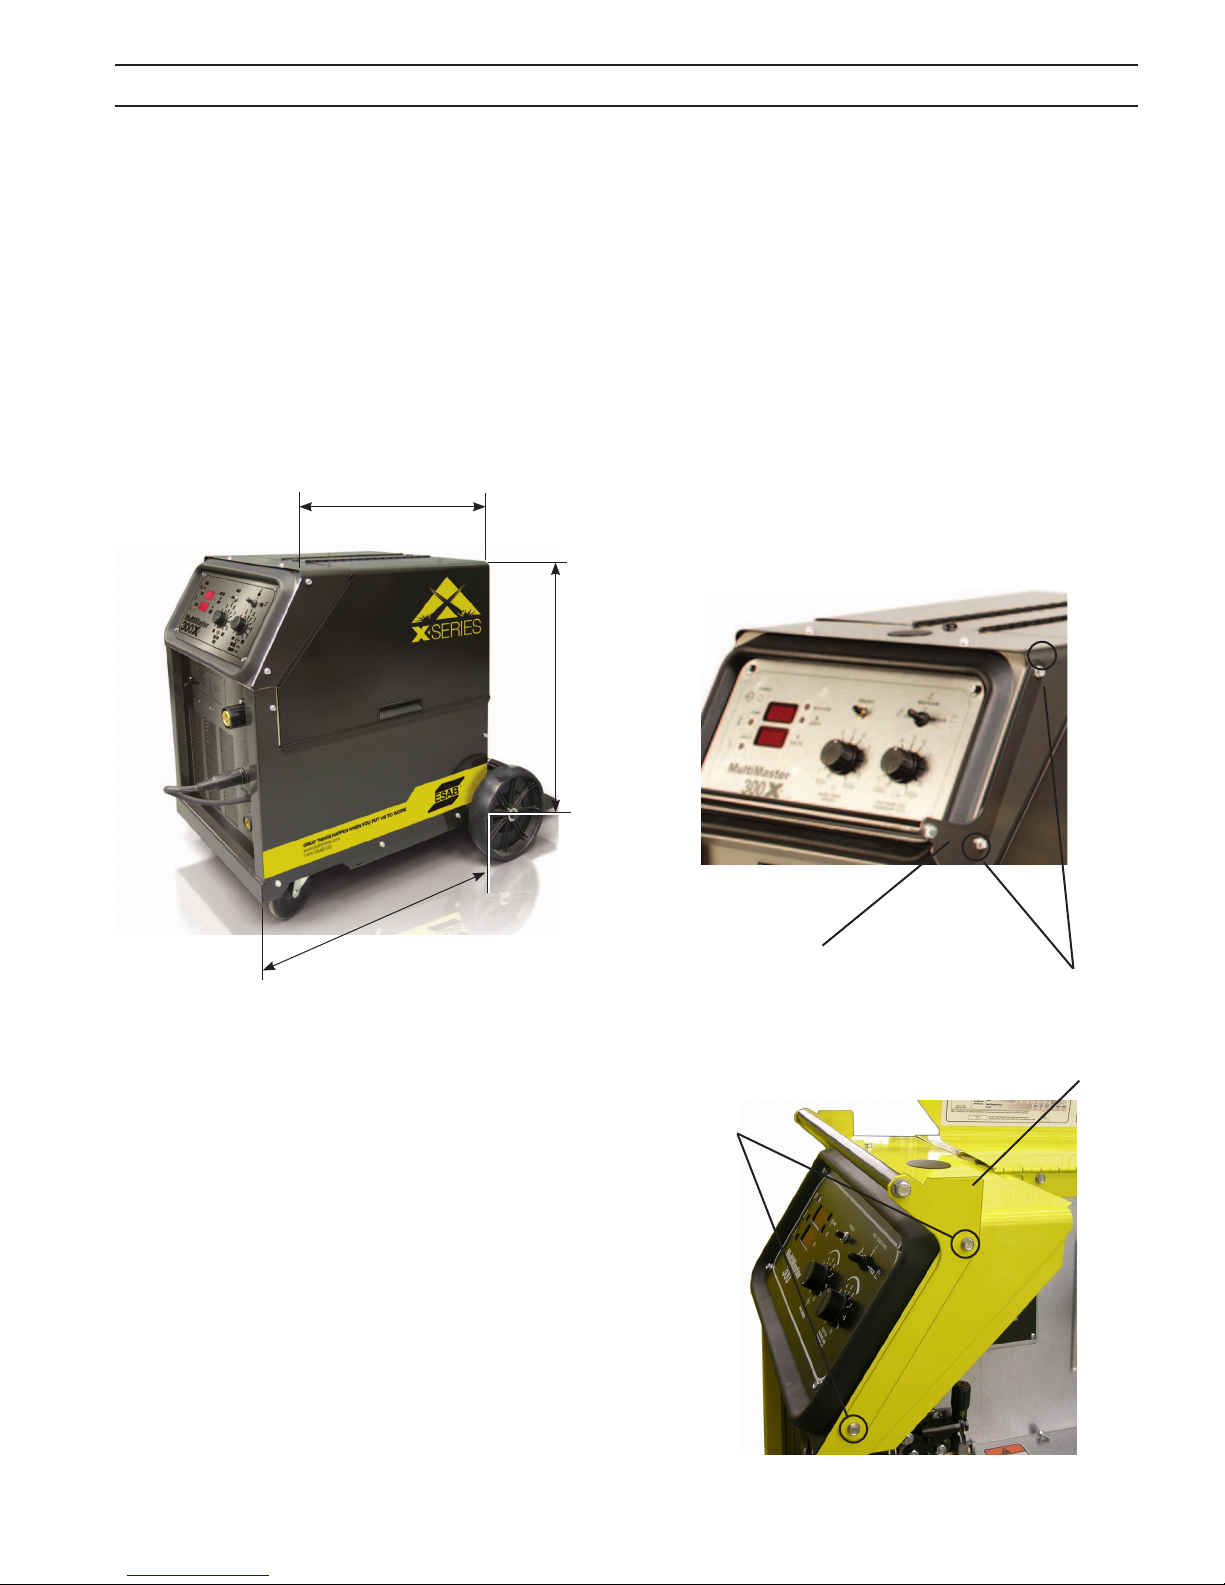
SECTION 3 INSTALLATION
3.0 INSTALLATION
3.1 EMPLACEMENT
Plusieurs facteurs doivent être pris en considération avant de
choisir un endroit d’installation. Il est important que l’endroit
d’installation permette à l’air de facilement circuler à travers
l’appareil an de permettre le refroidissement de l’appareil et
minimiser l’exposition à la saleté et aux poussières pouvant
pénétrer dans l’appareil. Il devrait y avoir au moins 18 pouces
d’espace d’accès non limité entre le côté de l’appareil et les
panneaux arrière et l’obstruction la plus près an de permettre
la circulation de l’air à travers la génératrice.
20”
32”
3.2 INSTALLATION DE LA POIGNÉE
Le Multimaster 300/300X est expédié tout assemblé, à
l’exception de la poignée avant, laquelle est installée de façon
inversée an de faciliter le transport. L’assemble de la poignée
comprend deux pattes de xation et une barre de retenue.
Pour installer la poignée dans la bonne position, suivez les
étapes suivantes :
A. Enlevez les deux vis à tôle des pattes de xation se trouvant
de chaque côté de l’assemblage de la poignée avant. Voir
la gure 3A.
B. Enlevez l’assemble de la poignée avant et retournez-la
avec les pattes de xation. Cela permettra d’orienter
la poignée comme il se doit. Rattachez les pattes de
xation en utilisant les vis à tôle que vous avez enlevées
à l’étapeA. Voir la gure 3B.
42”
Figure 2 – Dimensions
L’endroit d’installation doit permettre le retrait facile du boîtier
de l’appareil an de pouvoir facilement en eectuer l’entretien.
Installer ou placer un dispositif de ltrage aura pour eet de
réduire le volume d’entrée d’air et, par le fait même, aura pour
eet de faire surchauer les composants internes. La garantie
sera annulée si un dispositif de ltrage est utilisé.
patte de xation de la poignée
vis à tôle
Figure 3A – Enlèvement de l’assemblage de la poignée
patte de xation de la poignée
vis à tôle
Figure 3B – Installation de la poignée
49
Page 50
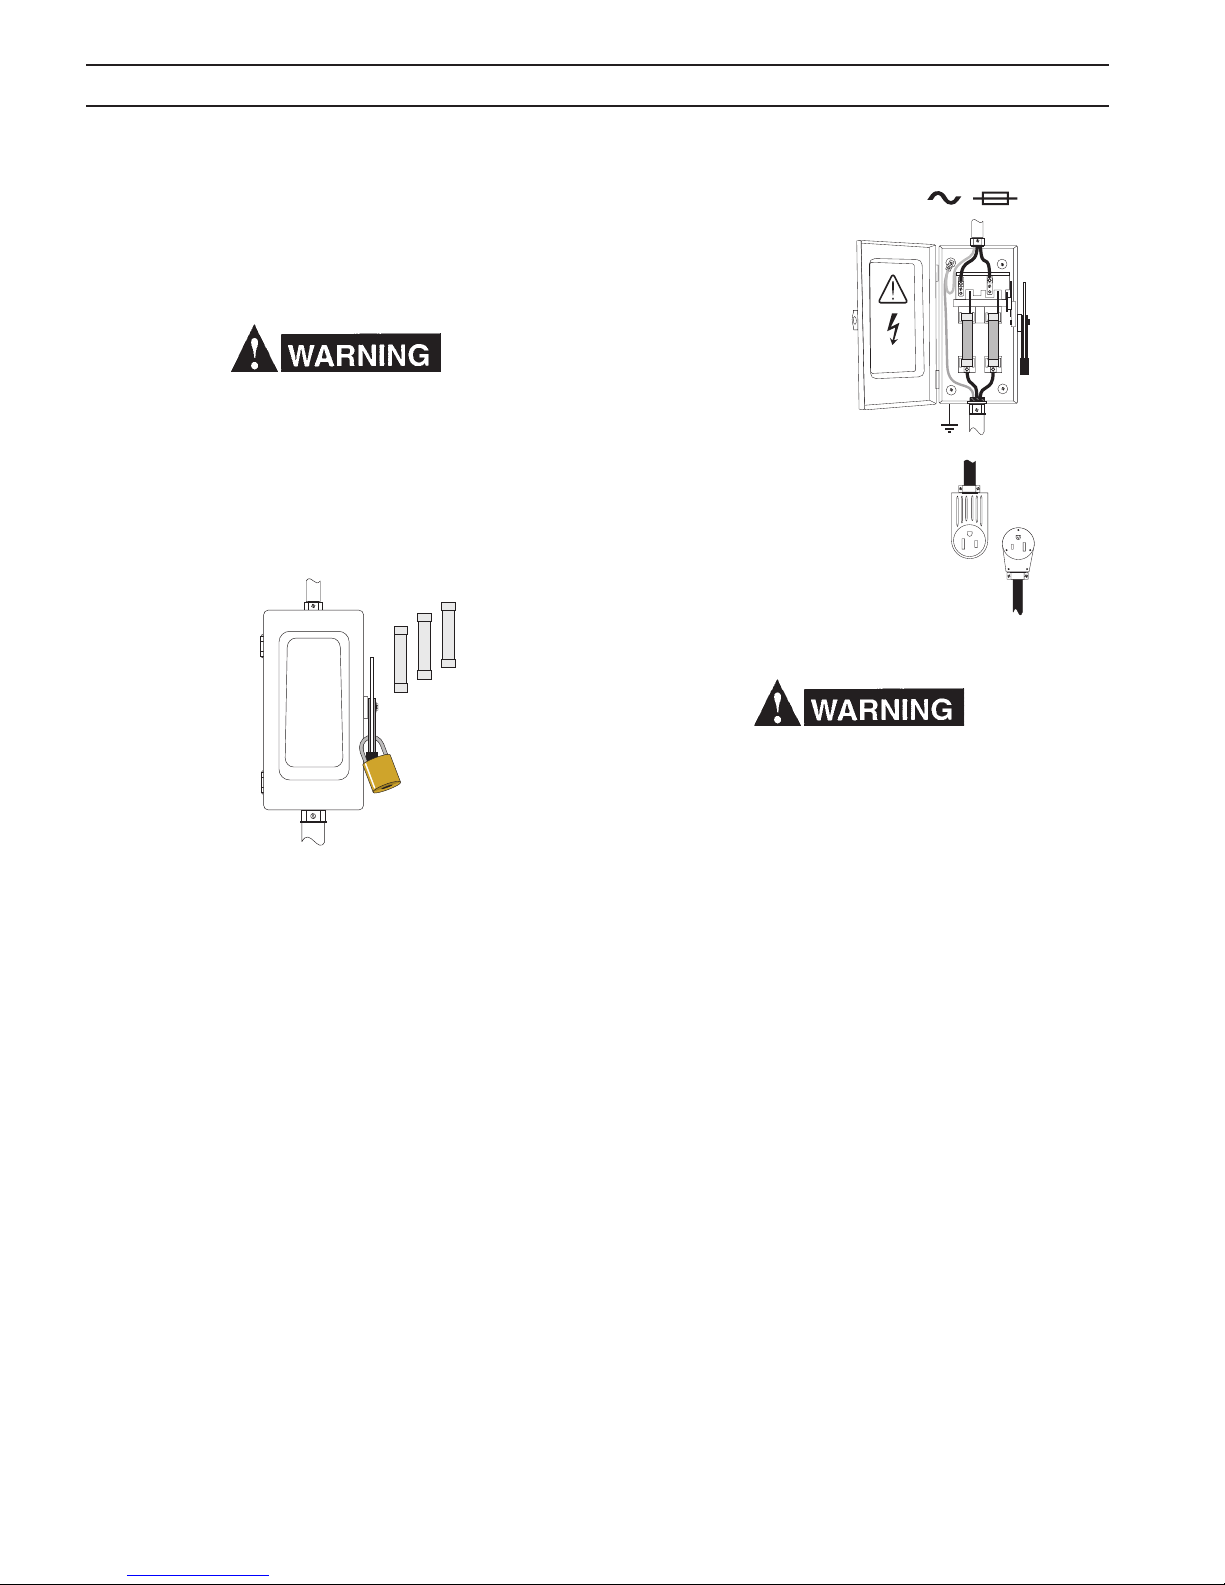
SECTION 3 INSTALLATION
3.3 CONNEXIONS D’ENTRÉE ÉLECTRIQUES
Afin d’offrir un moyen sécuritaire et pratique de couper
tout le courant d’alimentation de l’appareil, il est fortement
recommandé d’ajouter un sectionneur au circuit d’alimentation
de l’appareil.
Avant d’alimenter l’appareil, débranchez le ou utilisez
« le système de verrouillage de l’équipement ». Si les
connexions doivent être faites à partir d’un sectionneur,
ce dernier devrait être verrouillé à l’aide d’un cadenas en
position « OFF ». Si la connexion doit être faite à partir
d’une boîte de fusibles, enlevez les fusibles et fermez et
verrouillez le couvercle à l’aide d’un cadenas.
3.3.1 EXIGENCES ÉLECTRIQUES DE L’ENTRÉE
Les exigences quant à la tension d’alimentation primaire sont
indiquées sur la plaque indicatrice de l’appareil. La source
d’alimentation est conçue pour être utilisée avec une tension
monophasée de 208/230 vca à 50/60 Hz ou avec une tension
monophasée de 230/460/575 vca à 50/60 Hz.
3.3.2 FICHE D’ALIMENTATION
Le câble d’alimentation est fourni avec une che d’alimentation.
La che s’adapte à une prise de 250 V, 50 A conformément à la
conguration NEMA 6-50R (pour les modèles de 208/230vca
seulement).
La prise devrait être branchée par un électricien à un
sectionneur ou disjoncteur muni de ses propres fusibles.
Ce sectionneur ou disjoncteur peut être branché soit à un
système monophasé, soit à deux conducteurs triphasés. Un
troisième conducteur assurant la mise à terre doit être branché
entre le sectionneur et la prise.
Installation typique –
La boîte de sectionneur
de courant, la prise et la
che fournis à l’utilisateur
La borne étiquetée GRD est branchée à la masse de
l’appareil de soudage et n’est là que pour la mise à la
terre. Elle doit être branchée à une mise à la terre able.
Ne branchez pas un conducteur figurant sur la borne
étiquetée GRD à une des bornes de L1 ou L2 car cela aura
pour résultat de causer à la masse de l’appareil de soudage
de devenir alimentée.
3.4 RÉGLAGE DE LA TENSION (Figure 4)
La plaquette des bornes pour le réglage de la tension est
située dans la boîte à outils du côté gauche de l’appareil.
Sortant de l’usine, le Multimaster 300/300X est conguré
pour la tension connectable la plus élevée. Si vous utilisez les
autres tensions d’entrée, les liens sur la plaquette des bornes
(TB) à l’intérieur de l’appareil doivent être repositionnés pour
la tension d’entrée appropriée. Voir les gures 4A à 4E pour
les congurations pour une tension d’entrée de 60 Hz. Pour
avoir accès à la plaquette des bornes, ouvrez le panneau
d’accès du côté gauche. Pour changer la tension, suivez les
étapes suivantes :
A. Enlevez SEULEMENT la vis située à gauche et ouvrez le
panneau en plexiglas.
B. Réglez les barreaux de cuivre à la tension primaire
voulue.
C. Refermez le panneau et revissez la vis en place.
50
Page 51
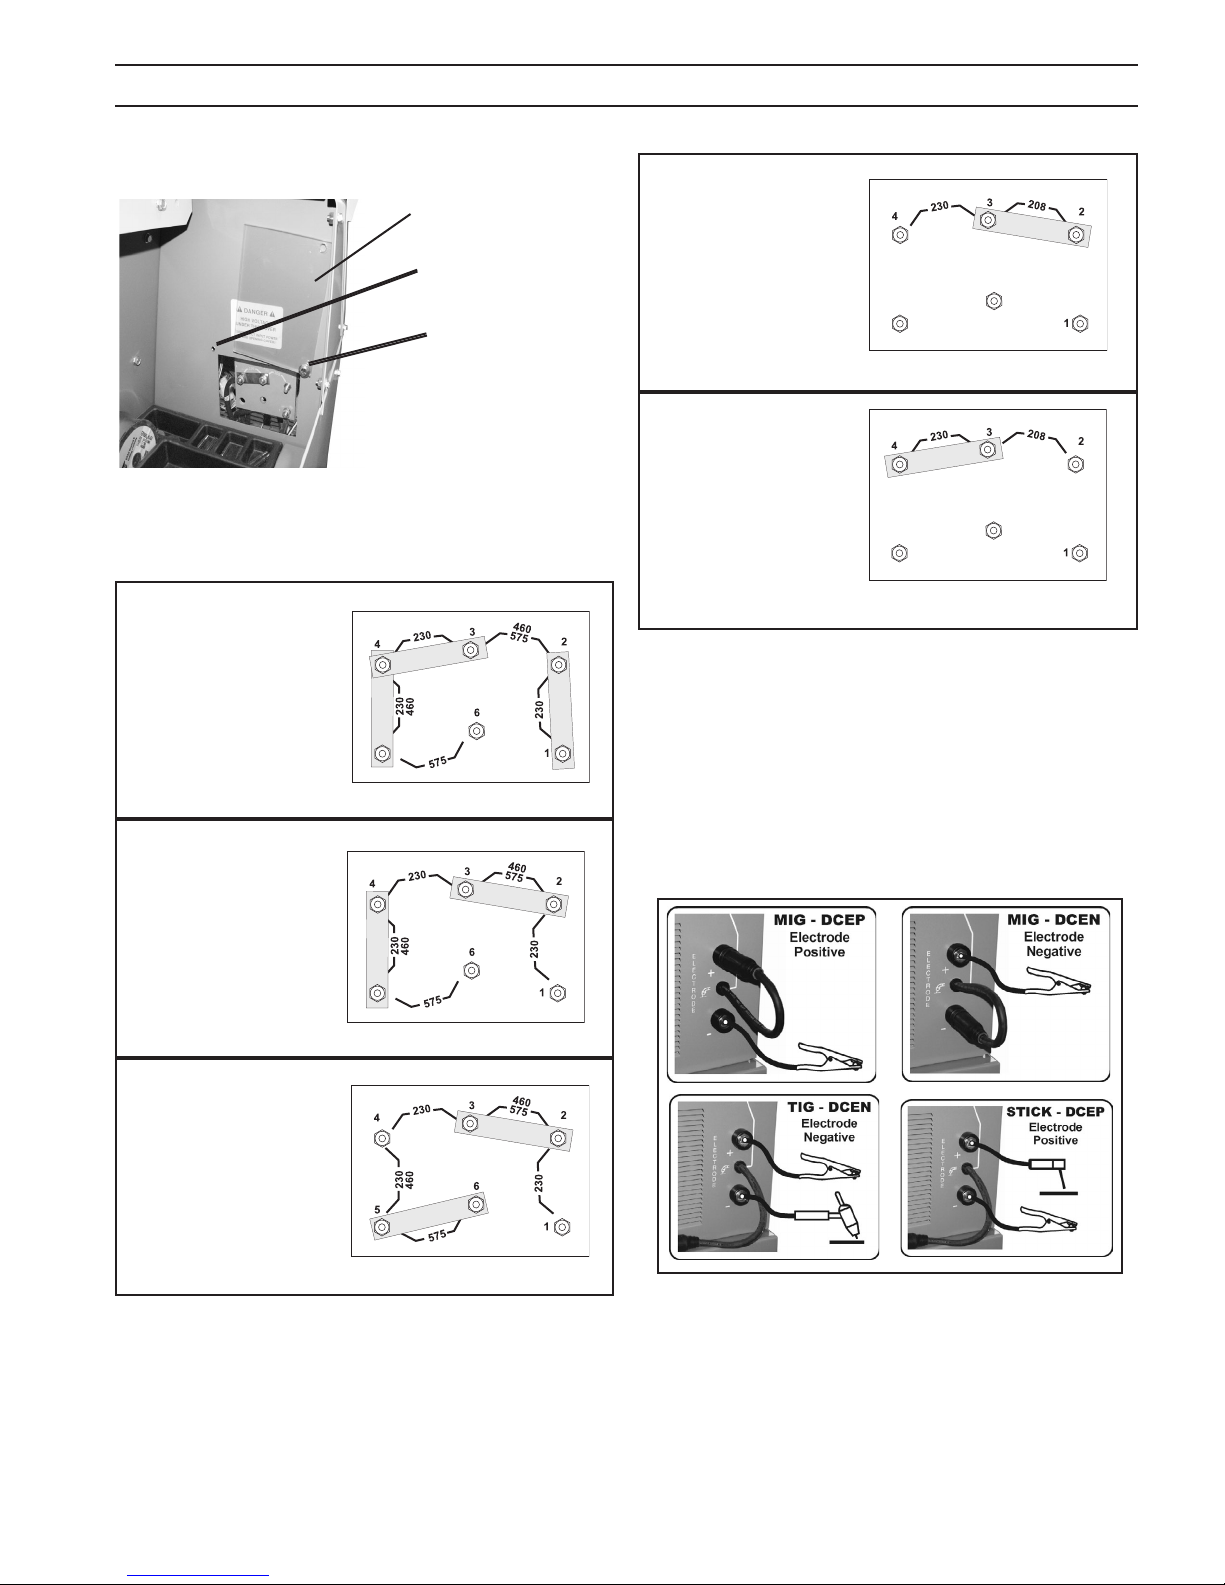
SECTION 3 INSTALLATION
Dégagez les charnières
du panneau sur la vis
du coin.
Enlevez seulement
cette vis.
Cette vis doit
demeurer en place.
Ne pas enlever.
Figure 4D - borne d’entrée
modèle 208/230 vca
Conguration 208 vca
Figure 4E - borne d’entrée
modèle 230/460/575 vca
Figure 4 – Réglage de la tension plaquette des bornes
Version 208/230 montrée installée
Figure 4A – borne d’entrée
modèle 230/460/575 vca
Conguration 230 vca
Figure 4B – borne d’entrée
modèle 230/460/575 vca
Conguration 460 vca
conguration 230 vca
3.5 CONNEXIONS DE SORTIE SECONDAIRES (Figure 5)
Le poste de soudage Multimaster 300/300X est un système
autonome. Les connexions du chalumeau/pistolet situées
au panneau avant sont branchées à l’interne, à la polarité
de soudage (courant continu-électrode positive ou courant
continu-électrode négative) par les bornes de sortie
secondaires selon l’opération de soudage.
Figure 4C - borne d’entrée
modèle 208/230 vca
Conguration 575 vca
Figure 5 – Réglage de la polarité
51
Page 52
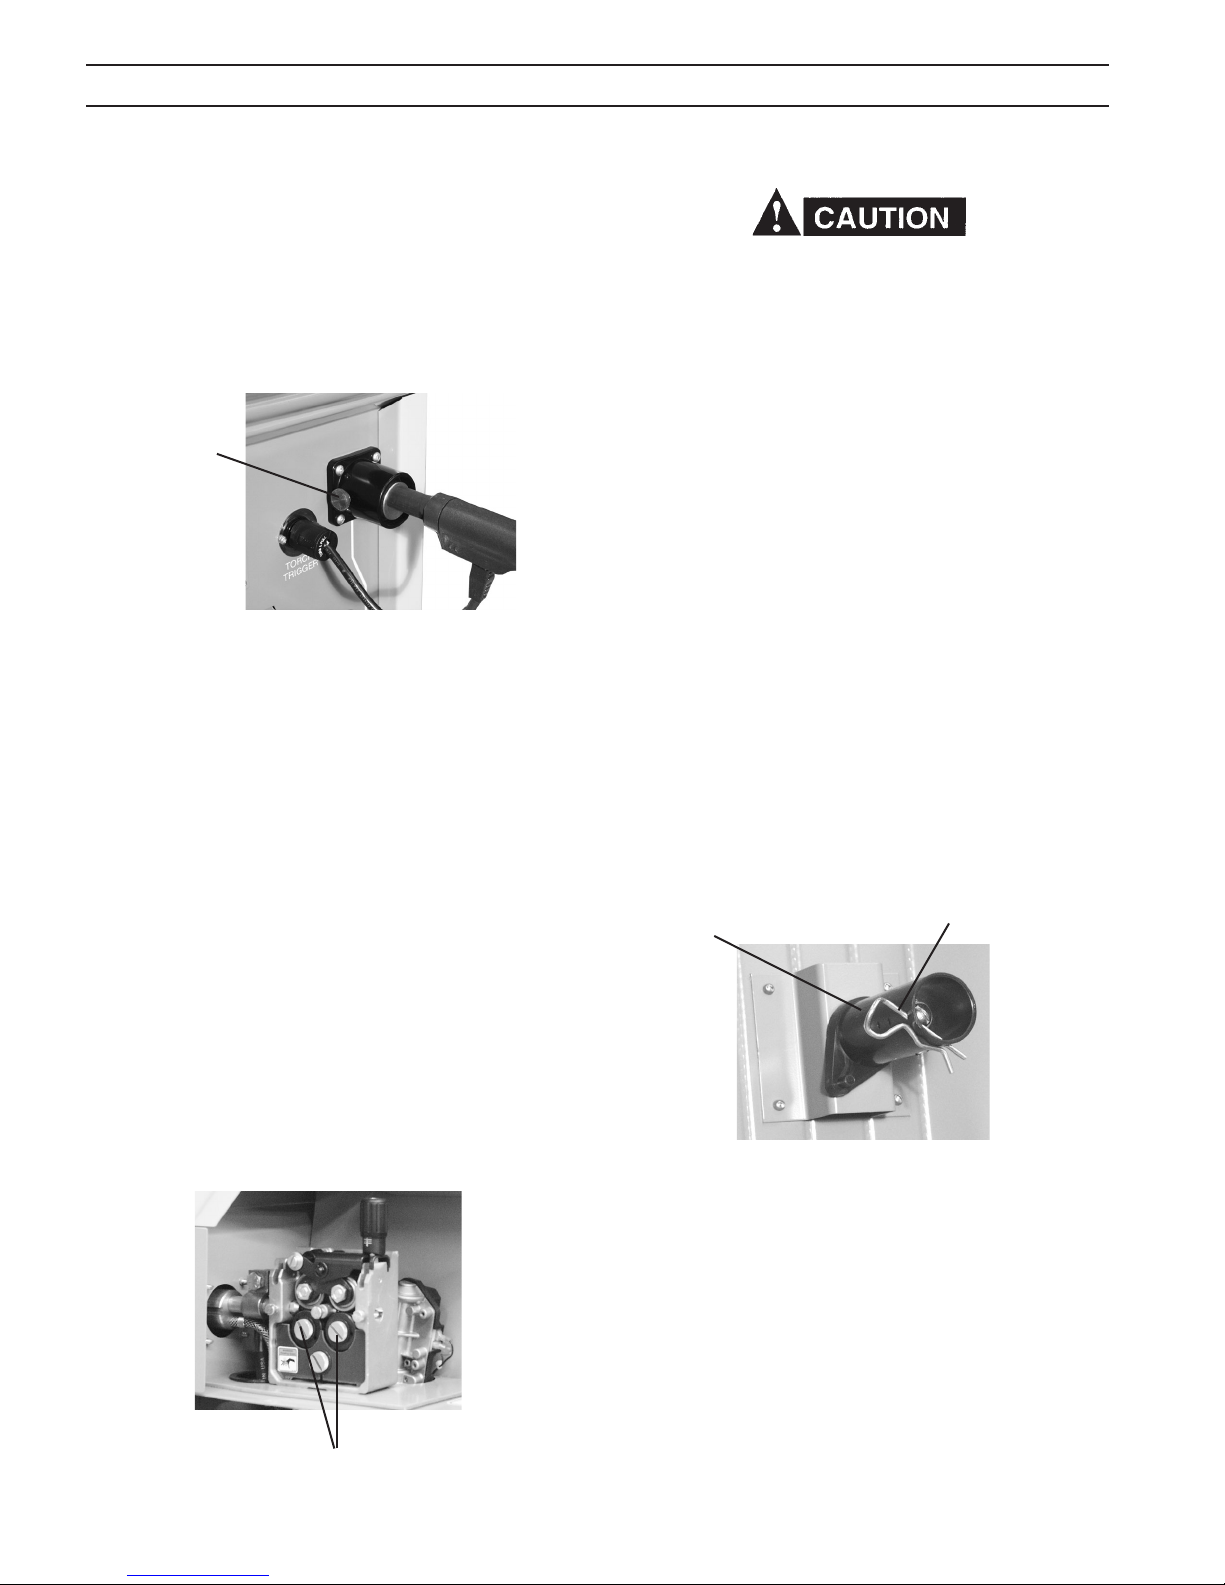
SECTION 3 INSTALLATION
3.6 CONNECTIONS DE LA TORCHE « NAS » (gure 6)
Pour installer un pistolet Mig Gun Master 400, enlevez le
dispositif de verrouillage situé au côté du connecteur NAS en
insérez-y le bout mâle de la che de connexion du pistolet.
Assurez-vous que les joints toriques sont xés fermement en
place en poussant vers l’intérieur sur la broche d’alimentation
tout en serrant le dispositif de verrouillage.
dispositif de
verrouillage
Figure 6 - Connecteur de pistolet NAS
3.7 MÉCANISME DE DÉVIDOIR
3.7.1 GALETS D’ENTRAÎNEMENT (gures 7 et 9)
Le dévidoir est muni de deux gorges :
300X - la petite gorge est destinée au l d’un diamètre de
0,045 po. tandis que la plus large entraîne le l d’un diamètre
de 0,052 po.
300 - la petite gorge est destinée au l d’un diamètre de 0,035
po. tandis que la plus large entraîne le l d’un diamètre de
0,045 po.
La gorge la plus rapprochée du motoréducteur entraîne le l.
Si la gorge que vous souhaitez utiliser n’est pas dans la bonne
position, suivez les étapes suivantes :
3.7.2 INSTALLATION DE LA BOBINE DU FIL DE SOUDAGE
Comme dans tout environnement de travail, il faut toujours
porter des lunettes de protection munies d’écrans latéraux
lorsque vous changez ou coupez du l au bout de la bobine
ou au bout de la torche. Tenez le l qui se dévide de la
bobine dans une main avant de la couper. L’elochage du
l et les projections des bouts de l pendant le coupage
peuvent causer des blessures sérieuses aux yeux si vous
ne portez pas de lunettes de protection.
Pour installer une bobine de l sur le galet d’entraînement
suivez les étapes suivantes :
A. Dévissez l’écrou de verrouillage du noyau de l’axe.
(gure 8)
B. Fixez la bobine de l de façon à ce qu’elle se dévide vers
la droite en vous assurant que l’ergot s’engage dans le
trou de la bobine.
C. Remplacez l’écrou de verrouillage dans le trou du galet
le plus proche de la bobine.
3.7.3 ENFILAGE DU FIL DE SOUDAGE
A. Mettez l’interrupteur à la position de repos « OFF ».
B. Relâchez l’ensemble du galet d’entraînement. Vériez que
la gorge de diamètre de l nécessaire est à la position
intérieure.
axe de bobine
écrou de verrouillage
A. Relâchez le bras de pression à ressort.
B. Enlevez les deux (2) vis qui retiennent le galet
d’entraînement à la pignonnerie.
C. Inversez le galet d’entraînement sur l’axe de la bobine.
D. Replacez les vis et serrez-les fermement.
E. Fixez fermement l’ensemble.
vis de rappel du dévidoir
Figure 7 - Mécanisme de dévidoir
Figure 8 - Assemblage de la bobine
52
Page 53
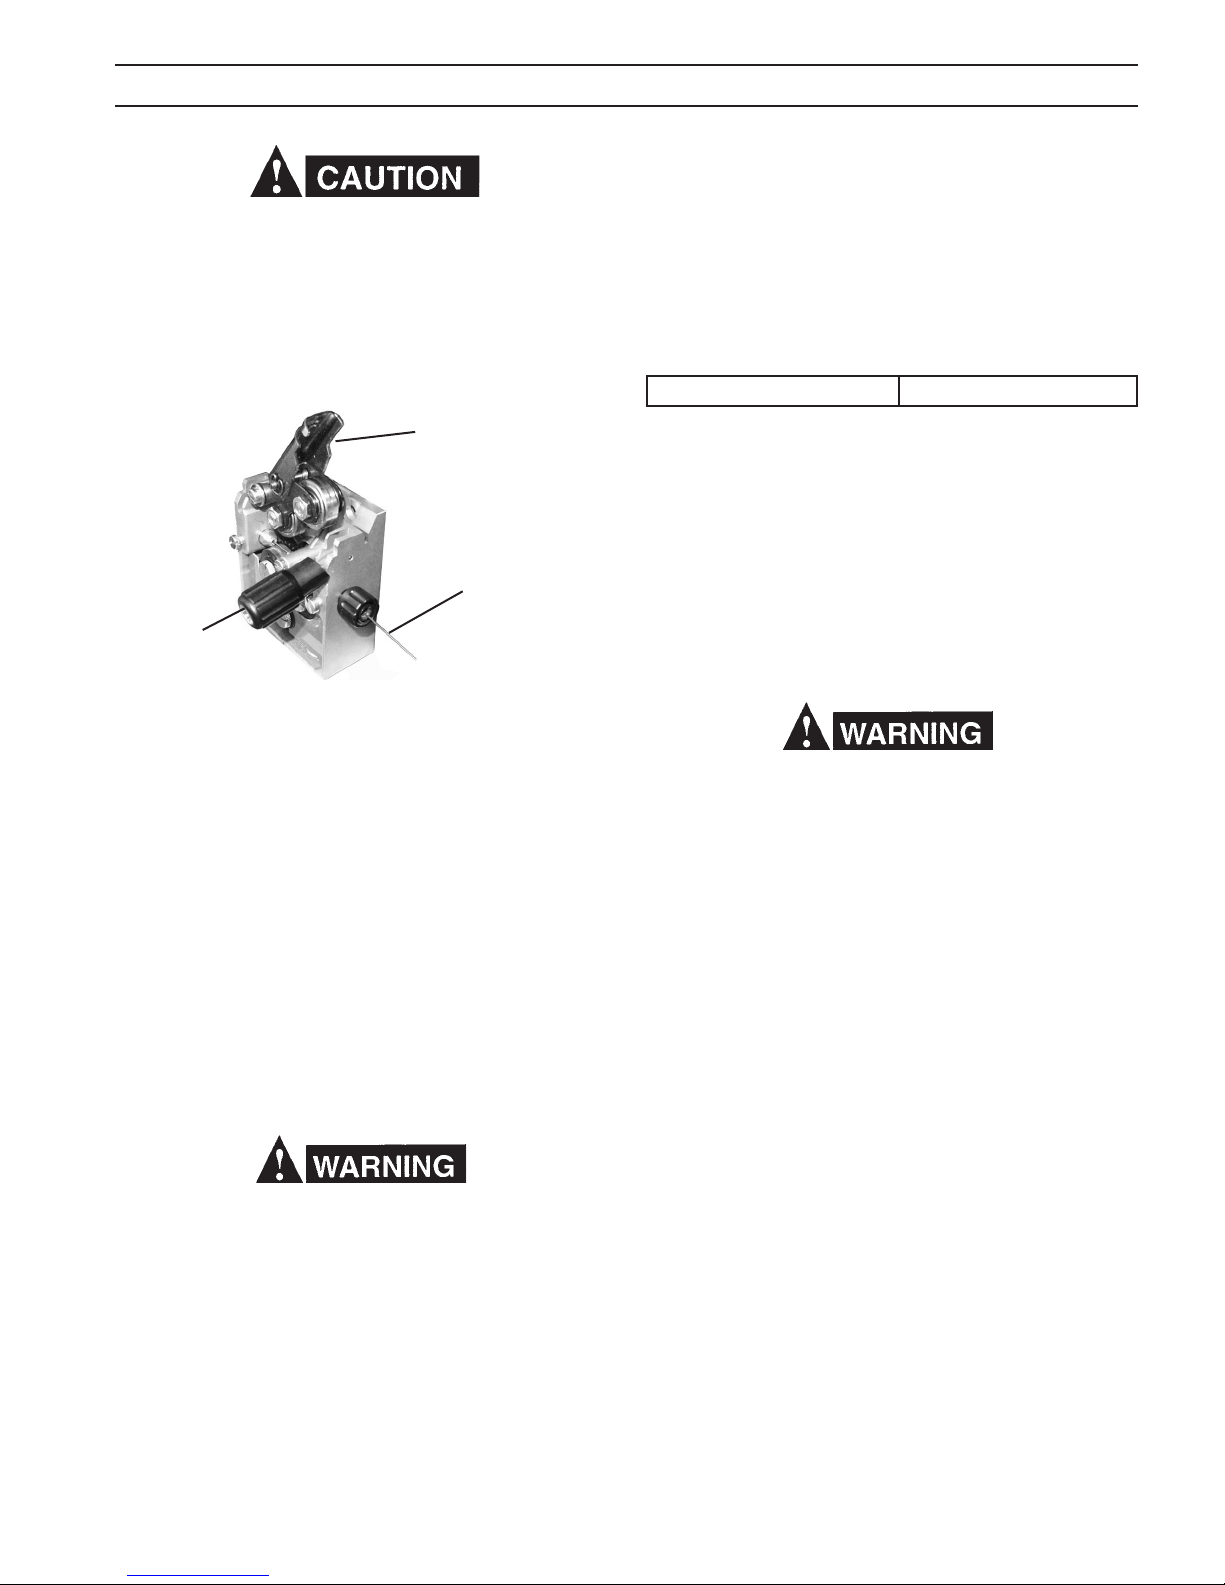
SECTION 3 INSTALLATION
3.8 CONNEXION DU DÉBIT DE GAZ DE PROTECTION
Avant d’enler le l de soudage à travers le boîtier, assurezvous d’avoir enlevé l’ébarbure et le morl du l an qu’il
ne se bloque pas dans le boîtier ou la doublure.
C. Entraînez le l de la bobine à travers le tube guide d’entrée,
par-dessus les gorges du galet d’entraînement et du
guide de centrage jusqu’au guide de sortie et au tube de
connexion NAS.
galet
3.8.1 Débitmètre/régulateur R-33-FM-320
Le débitmètre/régulateur R-33-FM-320 est un régulateur
réglable conçu pour être utilisé avec un branchement de gaz
CO2. Voir le tableau 2 pour les niveaux de débit suggérés pour
le débitmètre/régulateur R-33-FM-320.
CO
20-50 cfh
2
Tableau 2 – Niveaux de débit typiques
enler le l à travers
le boîtier
manette à
ressort de rappel
Figure 9 - Enlage du l de soudage
Assurez-vous que le « tube guide de sortie » qui est inséré
dans le pistolet du panneau avant est d’un diamètre
adéquat pour le type de l utilisé, voir le tableau 6 de la
section Remplacement des pièces des accessoires pour
l’entraînement de l.
Pour vous assurez d’un bon entraînement de fil, il est
important que le l soit libre de saleté et que le dévidoir
soit nettoyé périodiquement an d’enlever les écailles qui
pourraient se trouver dans la doublure du pistolet.
D. Baissez l’ensemble du galet de pression et xez-le
fermement en place. Avec l’interrupteur à la position
« ON » entraînez le l jusqu’au bout du pistolet en
appuyant sur la gâchette du pistolet.
Si vous appuyez sur la gâchette du pistolet lorsque
l’interrupteur est en position « ON », le l de l’électrode
est sous tension et le dévidoir est en marche.
3.7.4 RÉGLAGE DU SYSTÈME DE FREINAGE
La friction du disque de freinage devrait produire un traînage
susant pour empêcher à la bobine ou au noyau de continuer
à tourner une fois que l’entraînement du l est interrompu.
S’il faut ajuster le freinage, tournez la vis vers la droite pour
produire un plus long traînage et vers la gauche pour le
raccourcir. Le traînage devrait être susamment bas pour
empêcher au l de trop se dévider.
A. Assurez-vous que le capuchon de la bouteille de gaz est
en place et glissez MINUTIEUSEMENT la bouteille sur le
support de bouteille du Multimaster 300/300X.
B. Fixez fermement la bouteille à l’appareil en utilisant la
chaîne qui est fournie.
C. Dévissez le capuchon de la bouteille.
Ne mettez pas le capuchon du détenteur dans un étau et
ne le saisissez pas avec des pinces. Une déformation du
capuchon peut causer un blocage des composants internes,
une pression de détente excessive et l’aaiblissement du
joint fileté qui se rattache au détenteur. Le capuchon
risque de devenir desserré et d’être projeté, ce qui pourrait
causer des blessures aux personnes à proximité.
D. Ouvrez légèrement le capuchon de la bouteille pour
un instant an de déblayer la saleté et la poussière qui
aurait pu s’accumuler autour de l’ouverture du robinet.
ASSUREZ-VOUS d’éloigner votre visage du robinet an
de protéger vos yeux.
E. Attachez le détenteur au robinet de la bouteille.
Alignez le régulateur de sorte que le débitmètre soit à
la position verticale et serrez l’écrou de raccord à laide
d’une clé à fourche de 1 1/8 po. ou d’une clé anglaise.
Afin de ne pas endommager ni le joint torique ni le tube
plastique, n’utilisez pas le tube du débitmètre comme
une «poignée » lorsque vous raccordez le régulateur.
F. Fermez le robinet de réglage du débitmètre.
G. Raccordez le tuyau de gaz de l’arrière du Multimaster
300/300X au raccord de sortie du régulateur.
53
Page 54
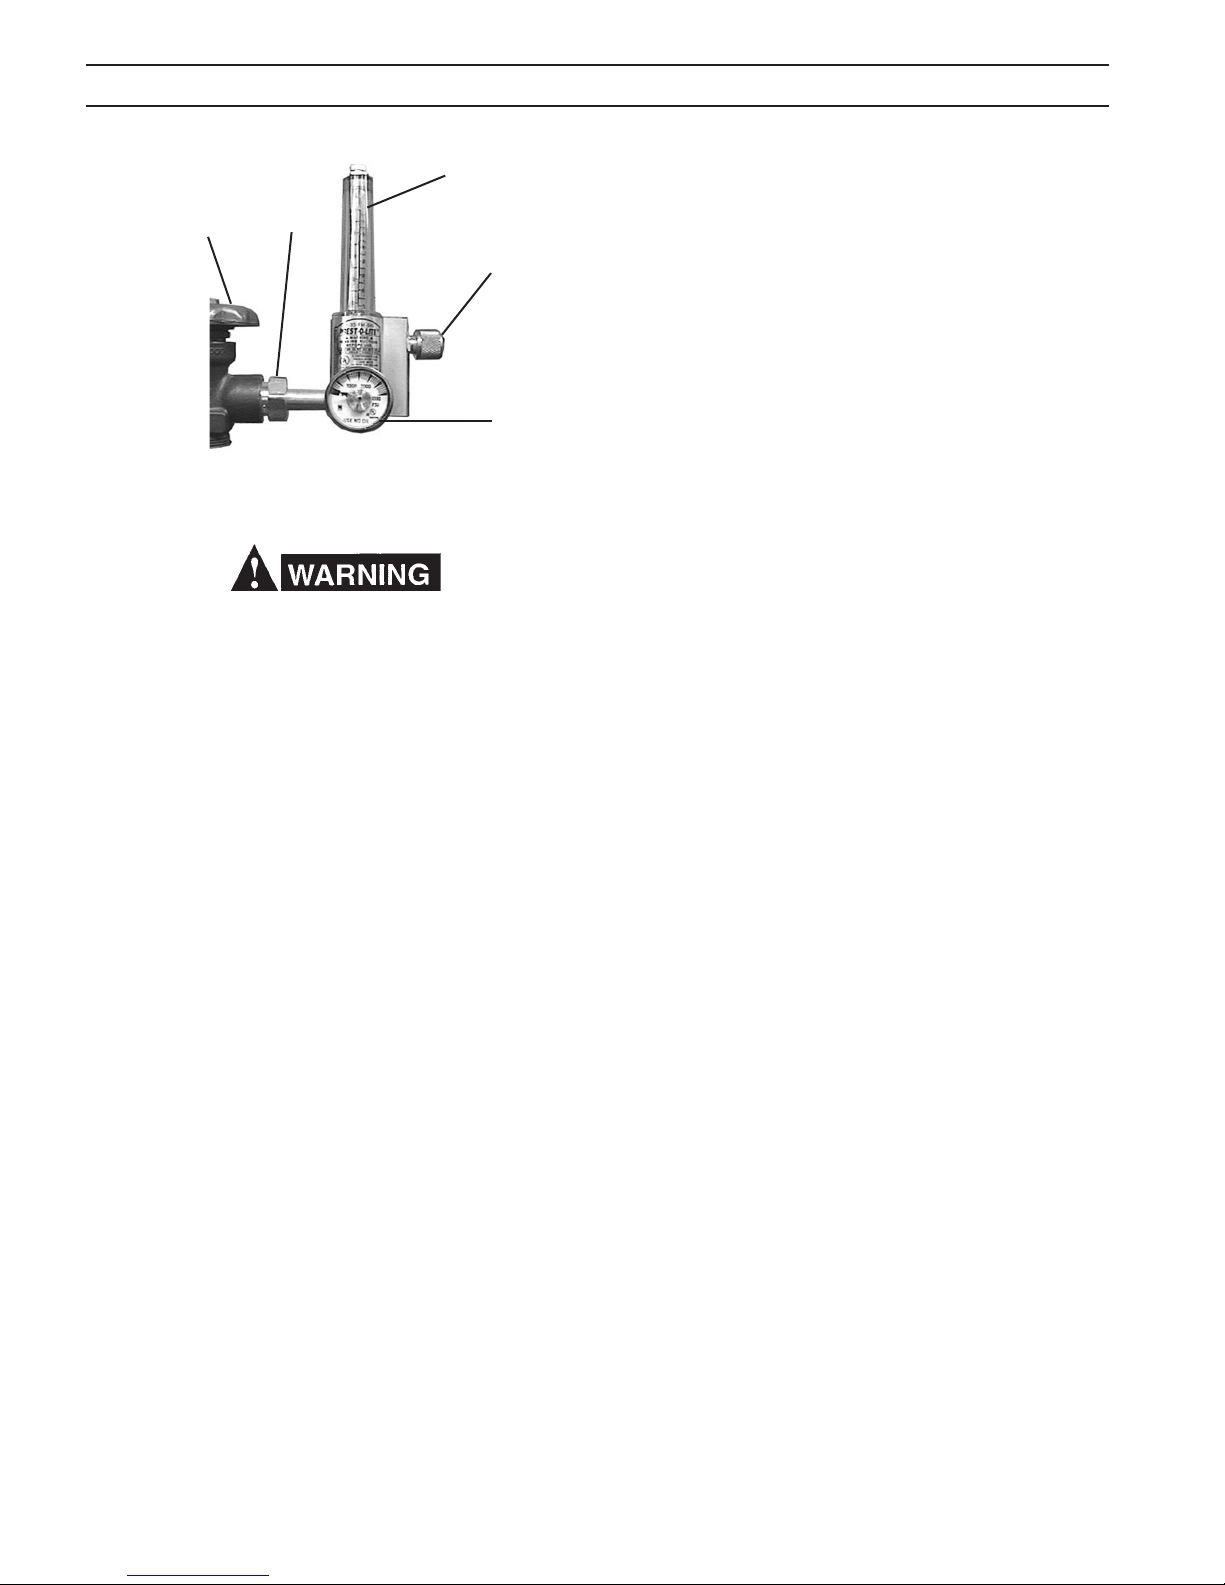
SECTION 3 INSTALLATION
tube de circulation
robinet du
cylindre
Figure 10 - Régulateur R-33
Ne vous tenez jamais directement devant ou derrière
le régulateur lorsque vous ouvrez le robinet de la
bouteille. Tenez-vous toujours au côté.
écrou
de raccord
robinet de
réglage
jauge de
pression
H. Ouvrez LENTEMENT le robinet d’un quart de tour. Ceci
empêchera d’endommager l’indicateur ainsi que les
composants importants à l’intérieur du régulateur. Lorsque
l’aiguille de l’indicateur ne bouge plus, ouvrez le robinet
de la bouteille à fond.
I. En utilisant une solution pour essai d’étanchéité, telle que
la partie numéro 998771 (8 oz rce) ou de l’eau savonneuse,
vériez qu’il n’y a aucune fuite autour de la tige du robinet
de la bouteille de gaz, du raccord d’entrée du régulateur
et des raccords entre les tuyaux et le régulateur. Réparez
les fuites avant de commencer le soudage.
3.8.1 RÉGLAGE DU DÉBIT
Le débit est contrôlé en réglant le débitmètre jusqu’à ce
que la pression voulue soit indiquée par le otteur à boule à
l’intérieur du tube du débitmètre. Faites toujours la lecture en
observant le DESSUS de la boule.
54
Page 55
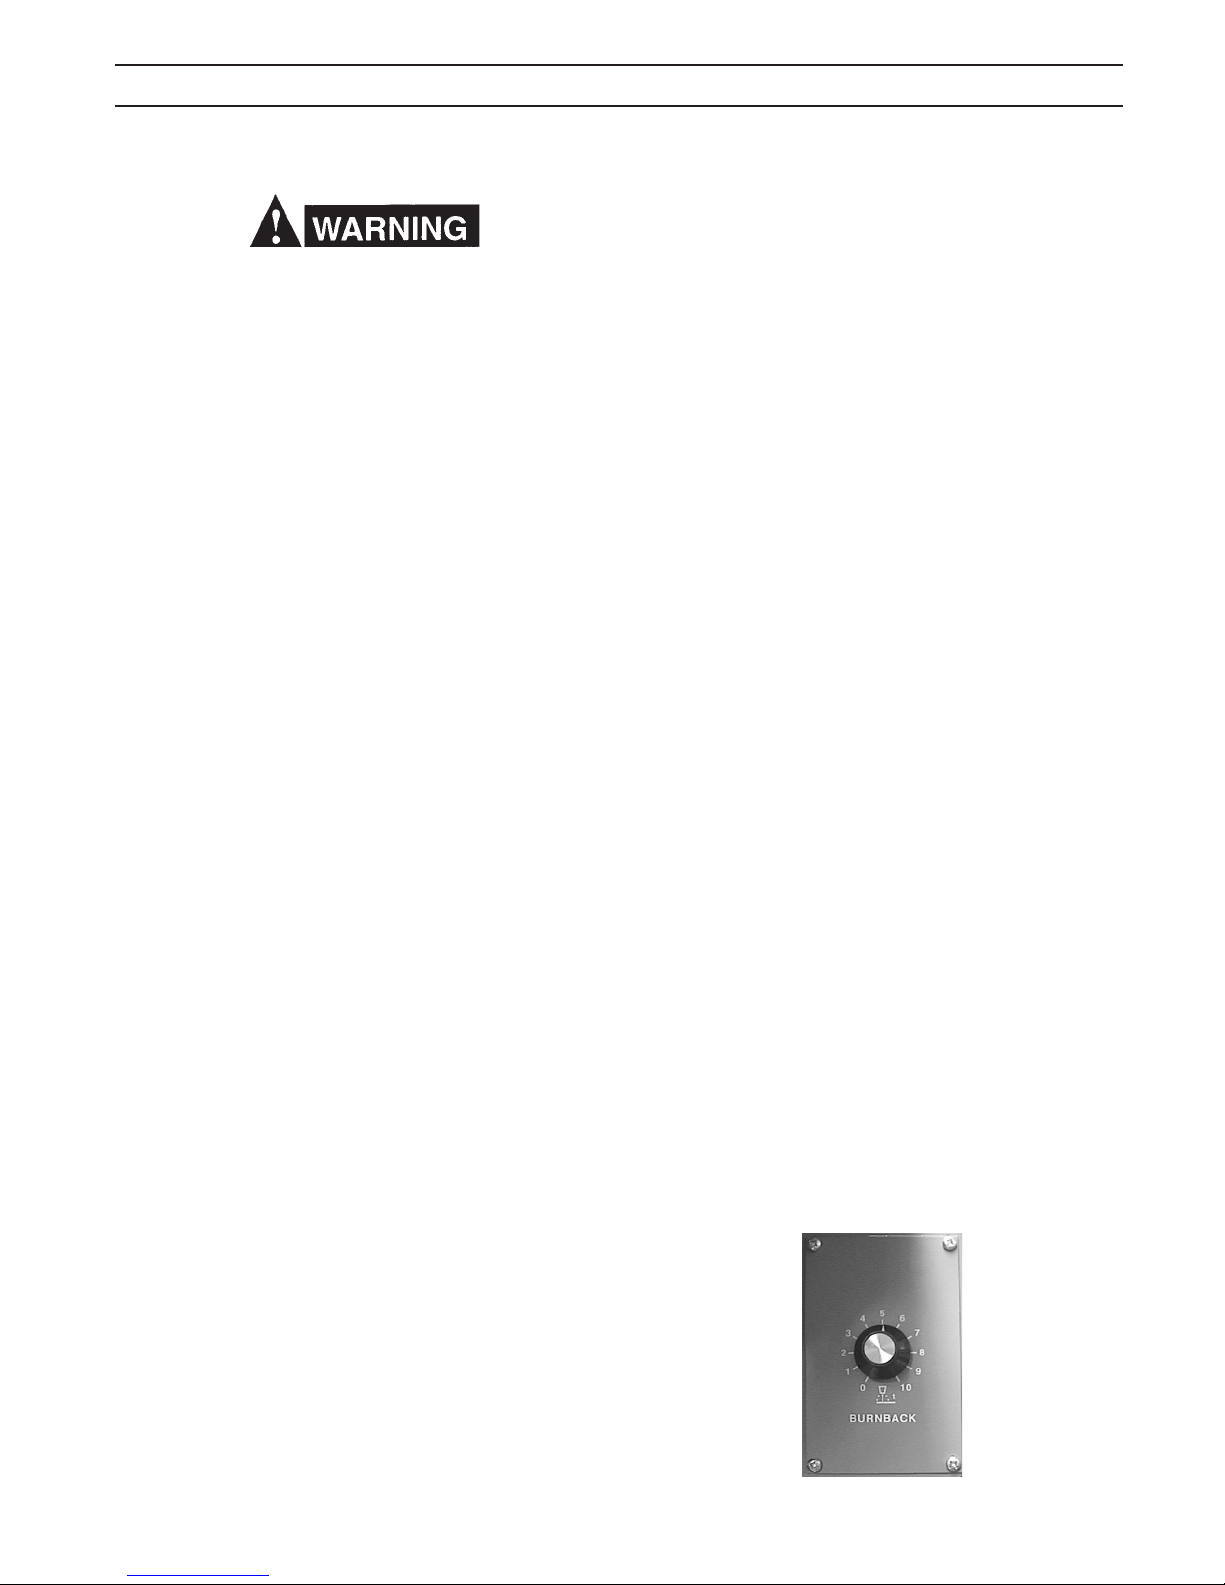
SECTION 4 FONCTIONNMENT
4.0 FONCTIONNMENT
Observez toutes les règles de sécurité concernant la
ventilation, le feu et autres variables pour le soudage à
l’arc, telles qu’indiquées au début du manuel, à la section
Précautions de sécurité.
4.1 COMMANDES STANDARDS
4.1.1 INTERRUPTEUR ET INDICATEUR LUMINEUX
DE MISE EN MARCHE
L’interrupteur principal est situé en haut et à gauche du panneau
avant. Cet interrupteur met en marche le transformateur
principal, les circuits des commandes et l’indicateur lumineux
de mise en marche « ON ». (gures 12 et 13)
4.1.2
INDICATEUR LUMINEUX DE DÉFECTUOSITÉ (gure 12)
Cet indicateur est conçu pour un usage à venir et n’a pas de
fonction actuelle.
4.1.3 INDICATEUR LUMINEUX DE TEMPÉRATURE (gure 12)
Cet indicateur s’allume en cas de surchaue du Multimaster
300/300X. Un surchauage peut être causé par un régime
d’utilisation excessif ou par une surintensité de courant.
Lorsqu’il y a un surchauage, l’appareil se ferme et vous devez
le laisser se refroidir avant de reprendre votre travail. L’appareil
se remettra en marche automatiquement une fois qu’il aura
atteint une température de fonctionnement sécuritaire.
4.1.4 SÉLECTEUR DE PROCÉDÉ (gure 12)
Le sélecteur de procédé à trois positions est situé dans la partie
supérieure droite du panneau avant. Ce sélecteur indique lequel
des procédés (Mig, Tig ou électrode enrobée) est en fonction.
4.1.5 CONNEXIONS DE SOUDAGE SECONDAIRE
Les bornes de sortie secondaire, POS (+) et NÉG (-) sont dans
la partie inférieure droite du panneau avant, directement
au-dessus du connecteur de pistolet NAS Mig (gure 13).
Voir les sections 4.4, 4.5 et 4.6 pour les guides d’installation
d’applications spéciques.
4.1.6 INDICATEURS NUMÉRIQUES (WFS, AMPÈRES
ET TENSION)
Les indicateurs numériques situés au côté gauche du panneau
avant sont multifonctionnels selon le procédé de soudage.
4.1.8 SOUDAGE TIG ET ÉLECTRODE ENROBÉE
En fonction TIG et ÉLECTRODE ENROBÉE, vous devez appuyer
et maintenir l’appui sir le bouton « PRESET » pendant que
vous présélectionnez le courant de soudage qui est aché
sur l’écran supérieur. L’indicateur se remettra à « 0 » quand le
bouton de préréglage sera relâché. Lorsque vous commencez
l’opération de soudage, l’indicateur ache la moyenne de
la tension et du courant de soudage sur l’écran supérieur et
sur l’écran inférieur respectivement. Après que l’opération de
soudage soit terminée, les indicateurs se remettront à « 0 ». Le
circuit de « MAINTIEN » n’est pas activé lorsque vous travaillez
en mode TIG et ÉLECTRODE ENROBÉE.
4.1.9 COMMANDE DE VITESSE DU DÉVIDOIR (gure 12)
Le pentiomètre de la commande de vitesse d’entraînement
de l permet un réglage de vitesse de 65 à 675 pouces par
minutes (PPM). En mode MIG, appuyez sur l’interrupteur de
préréglage « PRESET » et tournez le bouton de réglage de
vitesse an de prérégler la vitesse d’entraînement de l qui
est indiquée sur l’écran supérieur.
4.1.10 RÉGLAGE DE TENSION ET DE COURANT (gure 12)
Ce bouton permet de régler la tension d’arc lorsque le
sélecteur de procédé est à la position MIG. La tension d’arc MIG
peut être préréglée en appuyant sur le bouton de préréglage
et en le tournant tout en regardant l’indicateur d’ampères sur
l’écran inférieur.
Ce bouton permet de régler le courant d’arc lorsque le SÉLECTEUR DE PROCÉDÉ est à la position TIG ou ÉLECTRODE ENROBÉE. L’intensité du courant de soudage peut être préréglée en
appuyant sur le bouton de préréglage et en e tournant tout en
regardant l’indicateur d’ampères sur l’écran supérieur. Le courant
de soudage actuel est aché pendant l’opération de soudage.
4.1.11 COMMANDE D’ANTICOLLAGE (gure 11)
Ce bouton de commande est situé à l’intérieur du compartiment
de la bobine, au-dessus du moteur du dévidoir. Il sert à régler
l’intervalle de temps entre l’activation du frein du dévidoir et
l’arrêt du contacteur de soudage. Ceci détermine de quelle
distance le l de soudage recule vers le tube-contact après que
l’opération de soudage soit terminée. Si le l reste trempé dans
le bain de fusion, tournez le bouton de réglage légèrement
vers la droite et essayez de nouveau. Continuez ce procédé
jusqu’à ce que le l se maintienne au-dessus du bain de fusion
ou qu’il recule susamment.
4.1.7 SOUDAGE MIG
En fonction Mig, les indicateurs numériques montrent la vitesse
d’entraînement du l préréglée quand le bouton « PRESET »
est sélectionné. Une fois l’opération de soudage commencée,
l’indicateur achera la moyenne de la tension et du courant de
soudage sur l’écran supérieur et l’écran inférieur respectivement.
Les indicateurs sont équipés d’un circuit de « MAINTIEN » qui sert
à mémoriser les conditions de soudage sélectionnées. Après
que l’opération de soudage soit terminée, les dernières lectures
de la tension et su soudage resteront achées pour une durée
de 10 secondes avant de se remettre à « 0 ».
Figure 11 - Commande d’anticollage
55
Page 56
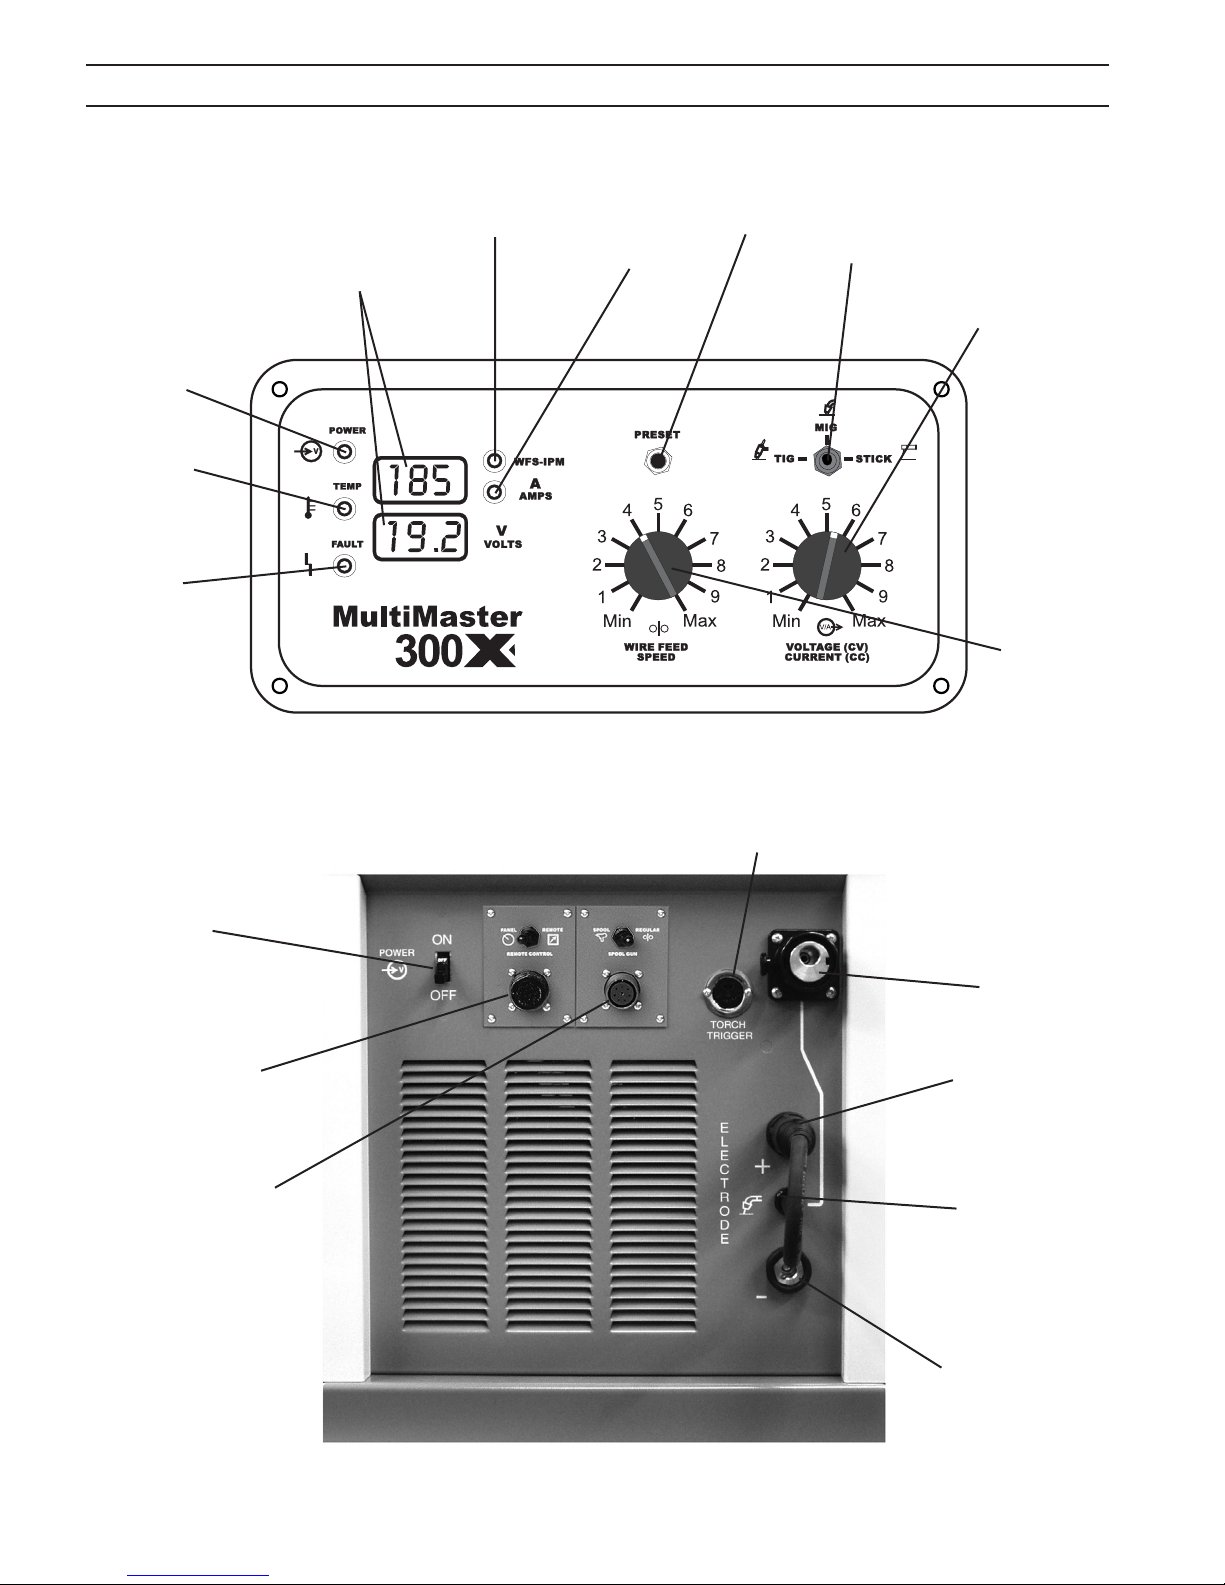
SECTION 4 FONCTIONNEMENT
indicateur
lumineux
de mise en
marche
indicateur
lumineux de
température
indicateur
lumineux de
défectuosité
indicateurs numériques
(ampères, volts, WFS)
indicateur lumineux
WFS – PPM
indicateur
lumineux ampérage
Figure 12 – Panneau de commande
Bouton
« preset »
Sélecteur
de procédé
Réglage de la tension –
MIG Réglage du courant –
Électrode enrobée/mig
Fonction
de vitesse du
dévidoir PPM
interrupteur
d’alimentation
principal
module de
télécommande
(facultatif)
module de
commande pour
pistolet à dévidoir
(facultatif)
prise de la gâchette
du pistolet MIG
connexion NAS
du pistolet MIG
connexion
d’entrée positive
connecteur
de changement
de polarité
connexion
d’entrée négative
Figure 13 – panneau avant
56
Page 57
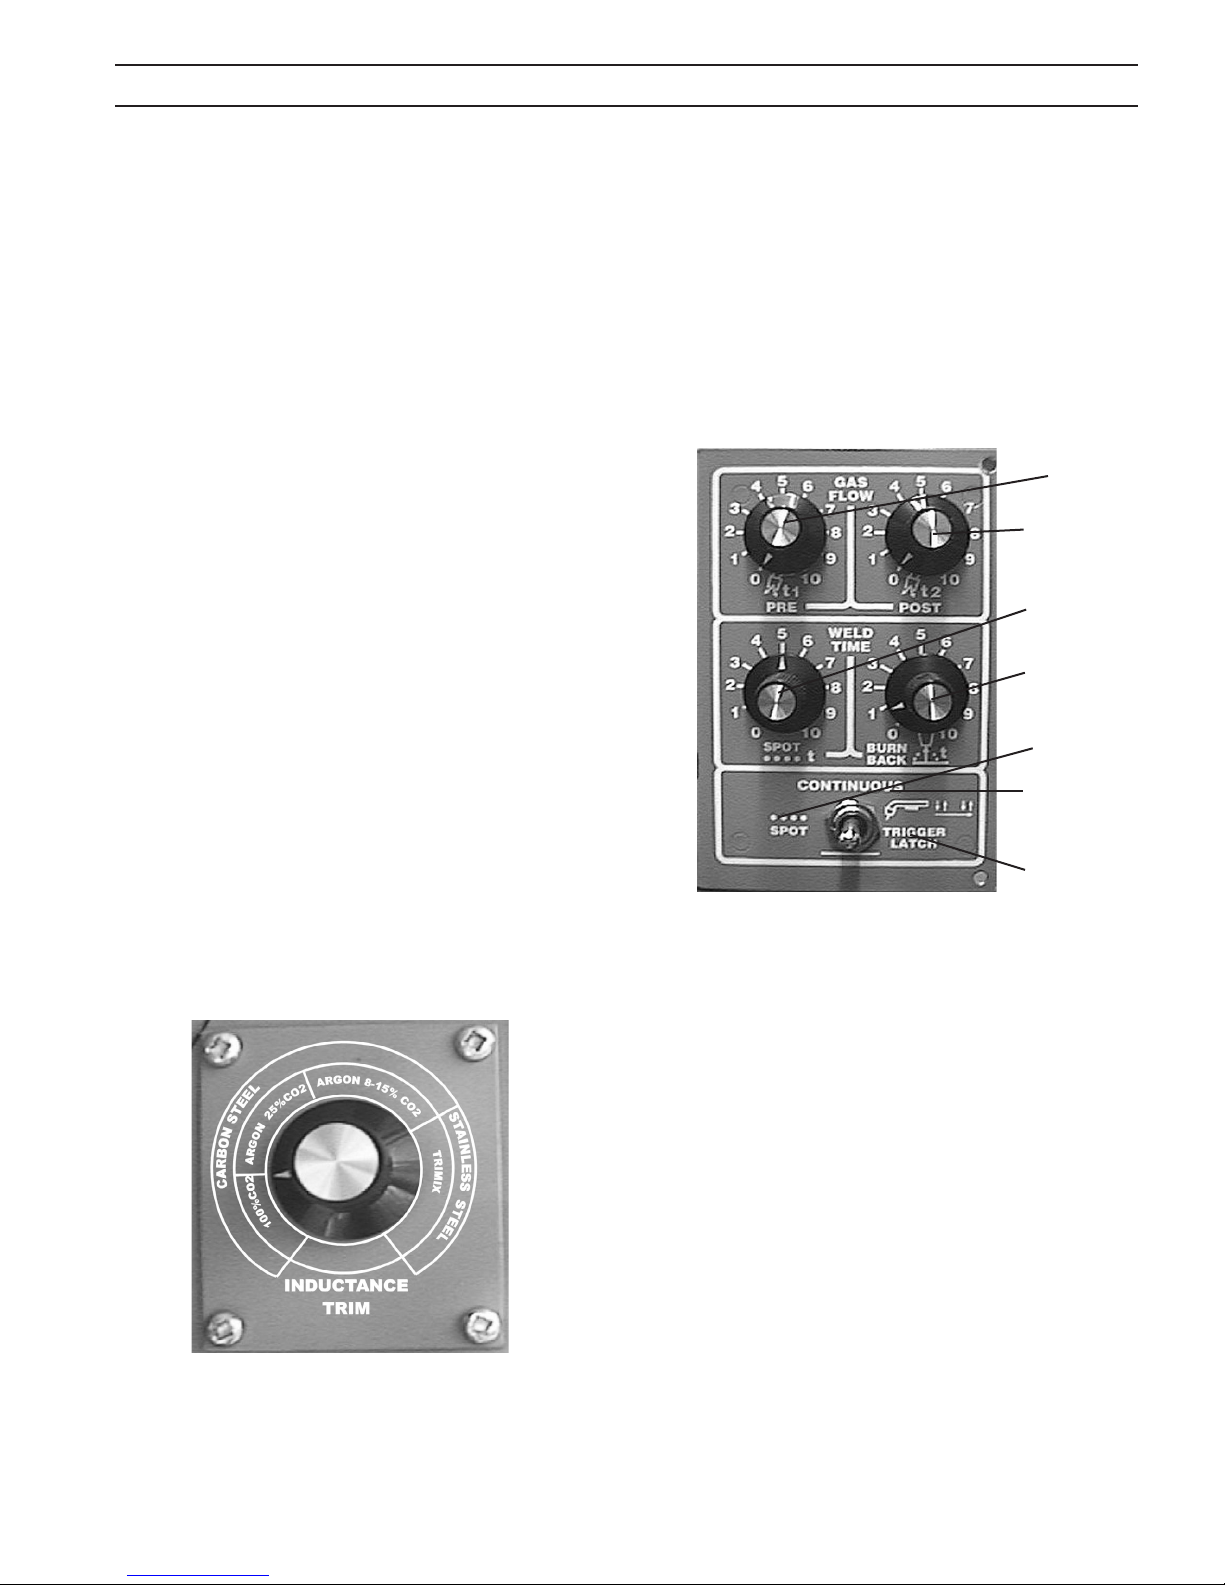
SECTION 4 FONCTIONNEMENT
4.2 COMMANDES FACULTATIVES
4.2.1 COMMANDE DE RÉGLAGE D’INDUCTANCE
(FACULTATIVE) NP- 0558002888 (gure 14)
L’inductance sert à optimiser le fonctionnement de l’arc à courtcircuit en en changeant l’augmentation du courant de chaque
court-circuit. Ceci aide au mouillage du cordon de soudure
ainsi qu’à stabiliser l’arc tout en réduisant l’accumulation
d’éclaboussures. Il est FORTEMENT RECOMMANDÉ d’utiliser
cette commande à inductance an d’optimaliser le rendement
du soudage à l’arc court avec le l d’acier inoxydable.
La COMMANDE DE RÉGLAGE D’INDUCTANCE est située à
l’intérieur du compartiment de la bobine, directement audessus du moteur du dévidoir et à la gauche de la commande
du réglage d’anticollage. Le cadran de sélection « facilement
réglable » est étalonné par le l en alliage (d’acier carboné et
d’acier inoxydable) et par le gaz de protection :
100% CO
argon – 25% CO
argon – 8 à 15% CO
2
2
2
Trimix (mélange d’hélium non tachant)
The short circuiting Mig arc performance will change from a
Lorsque l’opérateur tourne le cadran vers la droite, la fonction
de court-circuitage à haute-fréquence et à arc pénétrant à un
court-circuitage à fréquence basse et à arc doux qui produit
moins d’éclaboussures. Le rendement peut varier selon le
gaz de protection, le diamètre du l et l’alliage en utilisation.
D’autres gaz et alliages peuvent aussi être optimisés avec cette
commande. L’opérateur peut régler cette commande selon ses
spécications d’applications de soudage personnelles.
4.2.2 PRÉDÉBIT/POSTDÉBIT/SOUDAGE PAR POINTS/
ANTICOLLAGE
A. Prédébit/postdébit – La commande de PRÉDÉBIT sert
à régler l’intervalle de temps pendant lequel le gaz de
protection s’écoulera avant que le l commence à se
dévider (de 0 à 1,5 secondes). La commande de POSTDÉBIT
sert à régler l’intervalle de temps pendant lequel le gaz de
protection continuera à s’écouler une fois que le soudage
est arrêté (de 0 à 7,5 secondes).
B. Réglage de temps pour le soudage par points – Cette
commande, contrôlée par un détecteur de courant, sert à
régler la durée du soudage par points, de 0 à 5 secondes.
compteur
de durée du
prédébit
compteur
de durée du
postdébit
compteur
de durée du
soudage par
points
compteur
de durée
d’anticollage
soudage par
points activé
sélecteur
continu activé
verrou de la
gâchette activé
Figure 15 – Prédébit/postdébit/soudage par points/
anticollage
Figure 14 – Commande de réglage d’inductance
(FACULTATIF) NP- 0558002889 (gure 15)
Cette commande facultative est installée à la place de la
commande d’anticollage standard à l’intérieur du compartiment
de la bobine. Une description du module suit :
Le compteur ne démarre que lorsque le courant est détecté
an d’assurer des résultats constants.
C. Compteur de durée d’anticollage – Voir la section 4.1.11
D. Sélecteur de soudage par points – Lorsque le commuta-
teur à bascule est réglé à la position « SPOT » (position
gauche), le compteur de soudage par points « SPOT » est
activé et la durée du soudage par points est contrôlée par
le cadran « SPOT WELD TIMER ».
E. Sélecteur continu « CONTINUOUS » - Lorsque le commu-
tateur à bascule est réglé à la position « CONTINUOUS »
(position du milieu), le soudage continu jusqu’à ce que
la gâchette du pistolet Mig soit relâché.
F. Position de verrouillage de la gâchette « TRIGGER LOCK »
(position droite), le procédé de soudage commence quand
on appuis sur la gâchette. Une fois que le procédé est en
fonction, on peut relâcher la gâchette sans interrompre
l’opération de soudage. Pour arrêter ce procédé, il faut
appuyer sur la gâchette une seconde fois. Cette commande
permet une opération de soudage continue sans besoin
d’appuyer sur la gâchette continuellement.
57
Page 58
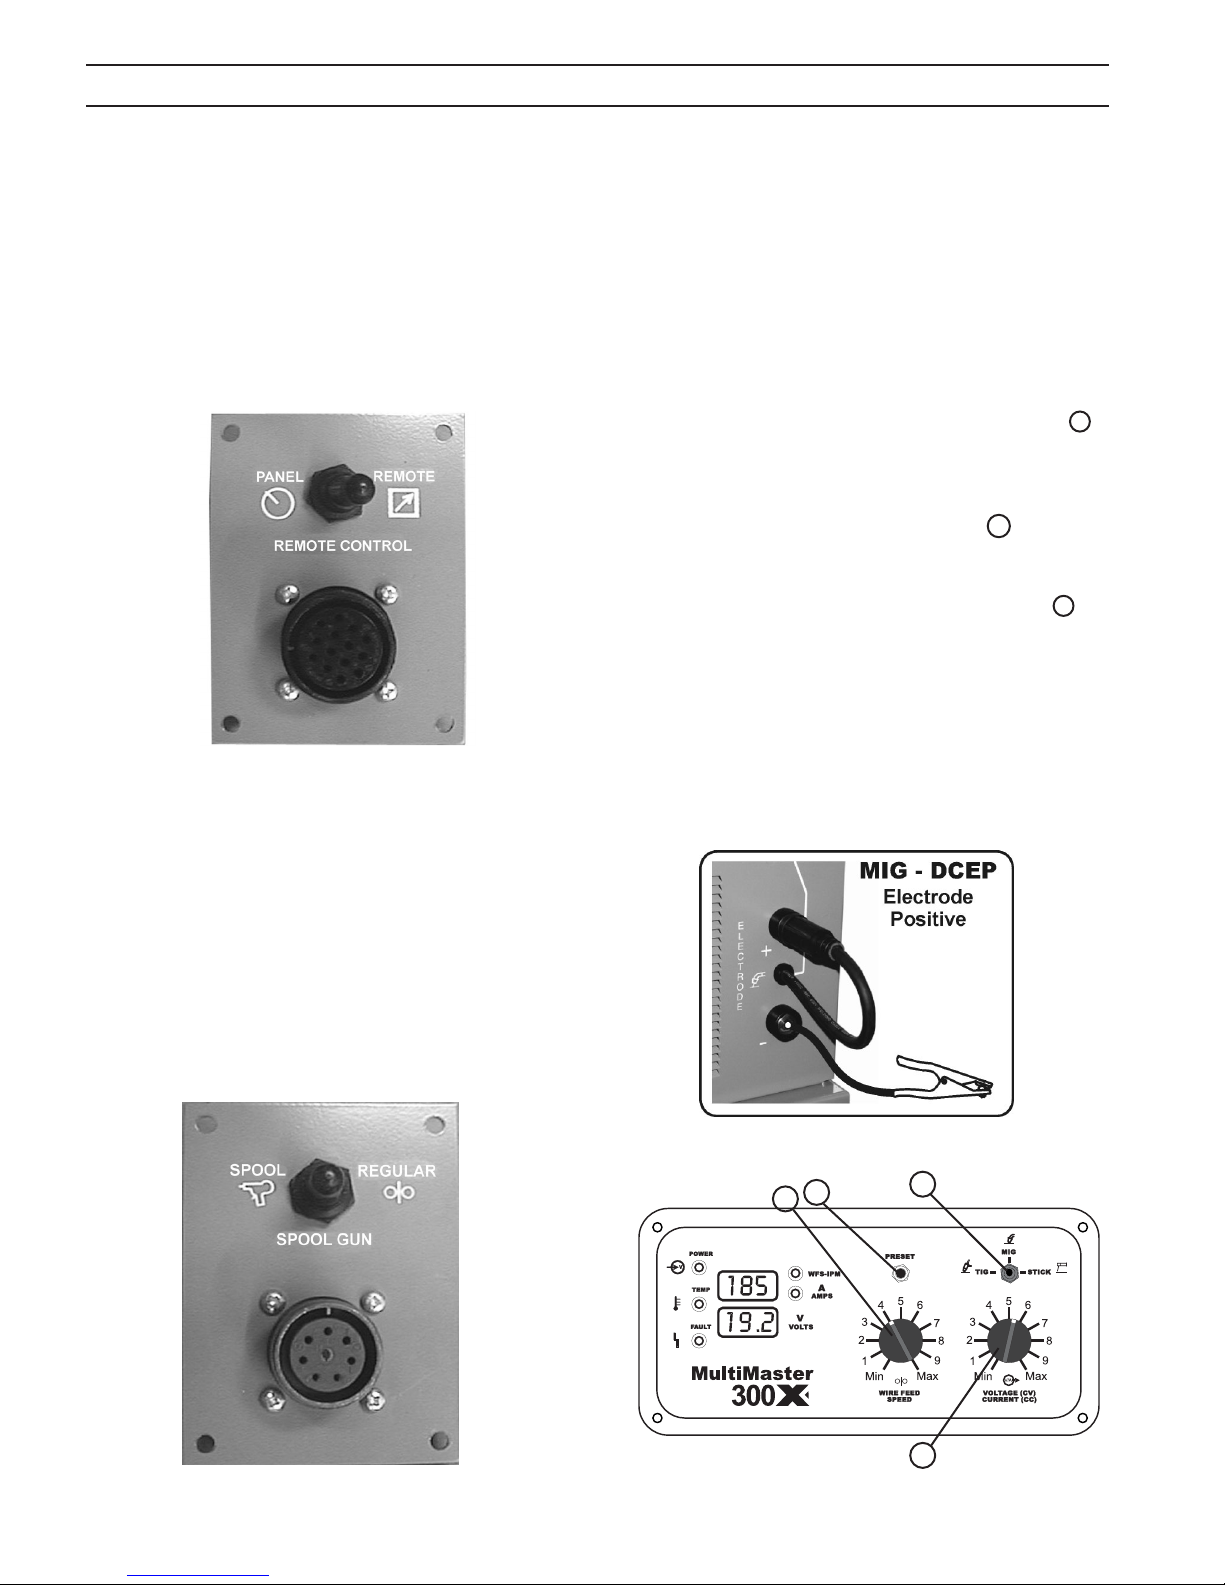
SECTION 4 FONCTIONNEMENT
4.2.3 MODULE DE TÉLÉCOMMANDE NP- 0558002605
(gure 16)
Ce panneau de commande facultatif s’adapte au devant de la
génératrice, à la droite de l’interrupteur d’alimentation principal (voir la gure 13). Le réceptacle à distance est conçu pour
une commande de courant Tig à pied ou au pouce. Le module
est muni d’un commutateur à bascule pour sélectionner entre
la commande du panneau « PANEL » ou la télécommande
«REMOTE » du courant de soudage et du contacteur. Voir la
documentation d’information F15-618.
Figure 16 – Module de télécommande
4.2.4 MODULE DE COMMANDE POUR PISTOLET À
DÉVIDOIR (FACULTATIF) NP-0558002606 (gure 17)
Ce module s’adapte au panneau avant, à la gauche des
connecteurs de pistolets Mig. Il permet à l’opérateur d’utiliser soit le pistolet à dévidoir MT-250SG ou ST-23A avec le
Multimaster 300/300X (ST-23A nécessite un adaptateur N/P
37301). Ce module est muni d’un commutateur à bascule pour
sélectionner une opération de soudage à pistolet à dévidoir
ou une opération de soudage à pistolet Mig standard. Voir le
tableau 3 pour les paramètres du pistolet Mig à bobine. Voir
la documentation d’information F15-619.
4.3 MIG WELDING SET-UP
Lorsque le sélecteur de procédé « PROCESS » est réglé à la
position MIG, le Multimaster 300/300X est prêt à s’activer
quand on appuie sur la gâchette du pistolet Mig.
Étape 1. Sélectionnez les paramètres de soudage selon l’alliage
du l, le diamètre du l, l’épaisseur de la pièce de travail
et le gaz de protection en vous basant sur le tableau
3 – TABLEAU DES PARAMÈTRES POUR SOUDAGE MIG.
Réglez la polarité selon le procédé comme indiqué au
tableau 3.
Étape 2. Régler le sélecteur de procédé de soudage 1 à
la position Mig (centre) et appuyez sur le bouton
« PRESET ».
Étape 3. Réglez le sélecteur de réglage de vitesse d’entraî-
nement du l « WIRE FEED SPEED » 3 à la vitesse
désirée (la vitesse est indiquée sur l’écran d’achage
numérique supérieur).
Étape 4. Réglez le sélecteur de tension « VOLTAGE » 4 à la
tension d’arc désirée (la tension est indiquée sur
l’écran d’achage numérique inférieur).
Étape 5. Réglez le débit du gaz de protection à 35 cfh en
appuyant sur la gâchette du pistolet et en réglant le
bouton du débitmètre/régulateur R-33-FM-320.
Étape 6. Appuyez sur la gâchette du pistolet et commencez
le soudage. Réglez la vitesse d’entraînement du l et
la tension en fonction de l’opération de soudage.
Figure 17 – Module de commande pour pistolet à dévidoir
58
Figure 18 – connexion de polarité Mig
2
3
Figure 19 – panneau de commande avant Mig
1
4
Page 59
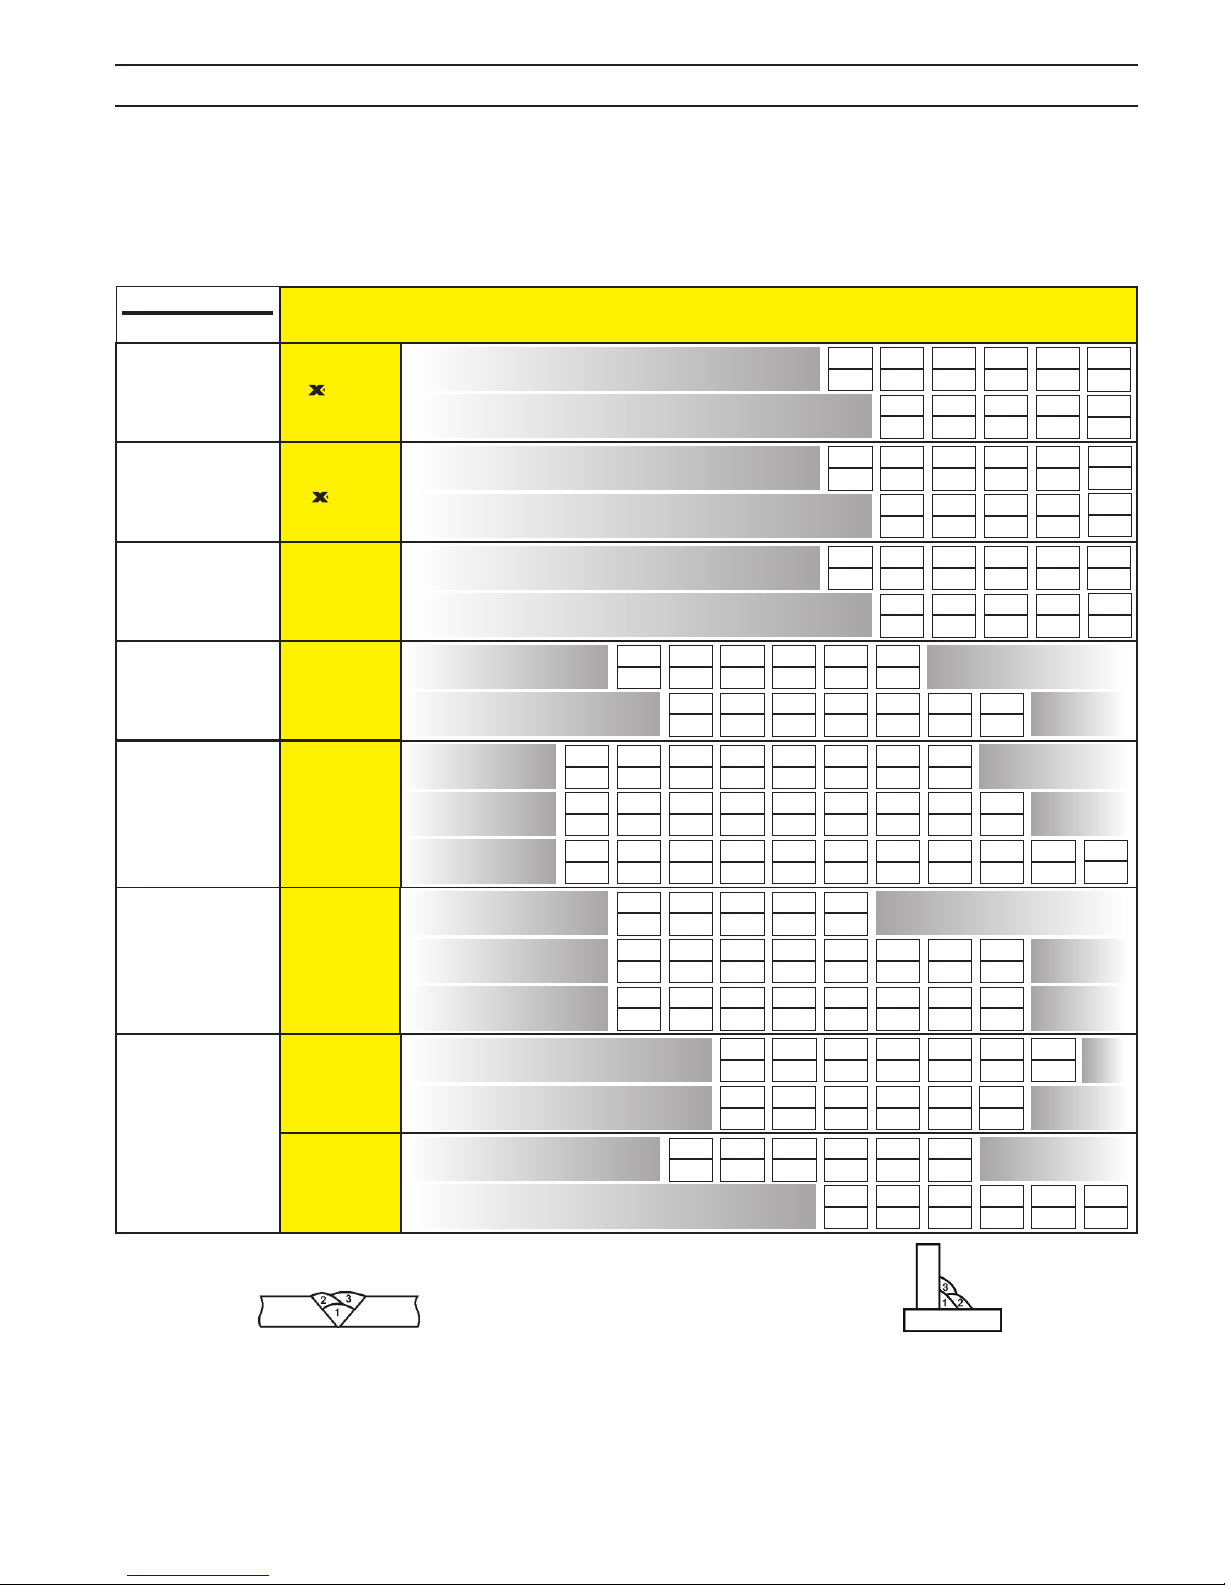
SECTION 4 FONCTIONNEMENT
Table Legend
19.2
185
3
4
1
2
300
MultiMaster
1. Determine initial settings from TIG Data Table based on material
thickness.
2. Place WELD PROCESS switch to the TIG (left) position.
3. While holding the PRESET button, adjust the CURRENT
knob to set desired weld current in the upper digital display window.
4. Touch the tungsten electrode to the workpiece momentarily to
establish the arc. Adjust the welding current as needed for the
desired puddle control.
Note: The WIRE SPEED knob has no effect in TIG mode.
TIG SET-UP
1. Determine initial settings from Stick Electrode Data Table based
on electrode type and diameter.
2. Place the WELD PROCESS switch to the STICK (right) position.
3. While holding the PRESET button, adjust the CURRENT
knob to set the desired weld current in the upper digital display
window.
4. Strike the electrode and start welding. Adjust the welding current as
needed for the desired puddle control.
Note: The WIRE SPEED knob has no effect in STICK mode.
STICK SET-UP
Welding Polarity - DCEP
(Electrode Positive)
Welding Polarity - DCEN
(Electrode Negative)
Shielding gas flow rate
POLARITY CONNECTION GUIDE
1. Determine initial settings from MIG Data Table based on wire
type, diameter, material thickness and shielding gas.
2. Place WELD PROCESS switch to MIG (center) then press
PRESET button.
3. Turn the WIRE SPEED knob to set desired speed in the
upper digital display window.
4. Turn the VOLTAGE knob to set desired voltage in the lower
digital display.
5. Pull gun trigger and start welding. Fine tune wire speed and
volts as needed for desired arc characteristics.
MIG/FCAW SET-UP
1
2
3
4
(Refer to Instruction Literature 0558007770 for more detailed information regarding Safety, Installation, and Operation)
MIG/FCAW
Wire Feed Speed
(Electrode Positive)
75% Argon/25% CO
as recommended in
(Electrode Positive)
No Shield Gas
(Electrode Negative)
75% Argon/25% CO
For 100% CO2 add 2 volts
98% Argon - 2% CO
(Electrode Positive)
Note 1: MIG 3/8" and above setting data indicates multi-pass weld sequence with proper joint preparation required.
Note 2: FCAW above 1/2" setting data indicates multi-pass weld sequence with proper joint preparation required.
Volts
Shield Gas
100% CO
2
Polarity - DCEP
Shield Gas
Polarity - DCEP
(Electrode Positive)
Argon-25% CO
or 100% CO
product data sheet
Polarity - DCEP
Required
Polarity - DCEN
Shield Gas
Polarity - DCEP
(Electrode Positive)
Shield Gas
Helium TriMix
For thicknesses
above 3/16” use
Polarity - DCEP
(Electrode Positive)
Shield Gas
100% Argon
Polarity - DCEP
2
2
Tableau 3 – TABLEAU DES PARAMÈTRES POUR SOUDAGE MIG
Gauge
Inches
Metric
.045”
1.2
mm
.052”
1.4
mm
.045”
1.2
mm
.052”
1.4
mm
.035”
.9
mm
.045”
1.2
mm
.035”
.9
mm
.045”
1.2mm
.030
.8mm
.035
.9mm
.045
1.2mm
.030
.8mm
.035
.9mm
.045
.9mm
.035 Spool Gun
.9mm
3/64” Standard Gun
1.2mm
.035
Spool Gun
.9mm
3/64”Standard Gun
1.2mm
Thickness
CORED WIRE
Dual Shield
Series
CORED WIRE
2
Dual Shield
Series
CORED WIRE
Dual Shield
7100 Ultra
7100 LC
Self-Shielding
CORED WIRE
CoreShield 11
(Multi Pass)
CoreShield 15
(Single Pass)
CARBON
STEEL
2
Spoolarc 82
Spoolarc 85
Spoolarc 87
Spoolarc 86
STAINLESS
STEEL
Arcaloy
308L, LSi, H
2
309L, LSi, H
316L, LSi, H
ALUMINUM
4000 Series
ALUMINUM
5000 Series
Material
710X
II 711X
II 712X
FC 717
22ga.
20ga.
.036”
.9mm
.030”
.8mm
Use only recommended joint preparation and weld sequence
procedures found in AWS, ANSI, ASME, ASNT publications and codes.
18ga.
.048”
1.2mm
90
14
85
15
80
16
16ga.
.060”
1.5mm
80
15
130
15
120
15
100
16
185
19.5
180
20
180
20
14ga.
.075”
1.9mm
110
16
54
15
180
15
160
16
120
17
195
20
230
21
230
21
375
21
12ga.
.105”
2.7mm
150
16
70
16
230
16
200
16
140
18
230
21
300
21
300
21
265
22
215
24
400
22
11ga.
1/8”
3.2mm
170
17
80
16
280
16
240
17
160
19
250
21
325
22
325
22
320
23
290
26
440
22
10ga.
.135”
3.5mm
200
24
200
23
280
22
220
17
100
17
330
17
280
17
180
19
280
21
350
22
350
22
380
24
320
26
550
23
220
22
3/16”
4.8mm
250
25
200
25
275
24
175
23
380
25
200
28
360
17
125
18
400
18
320
18
200
20
400
25
400
25
400
24
350
26
600
23
280
23
1/4”
6.4mm
300
26
300
26
350
25
250
24
460
26
300
29
13018130
500
19
360
19
220
21
450
25.5
450
25.5
430
25
370
27
680
23
320
25
5/16”
8.0mm
425
29
400
28
450
26
300
25
600
27
400
30
18
400
20
240
22
475
26
475
26
500
26
430
28
380
25
3/8”
9.6mm
475
30
450
29
500
27
350
26
700
28
500
33
270
23
520
26
400
26
1/2” Up
12mm
550
30
500
30
600
29
400
27
785
29
550
33
270
23
400
26
59
Page 60
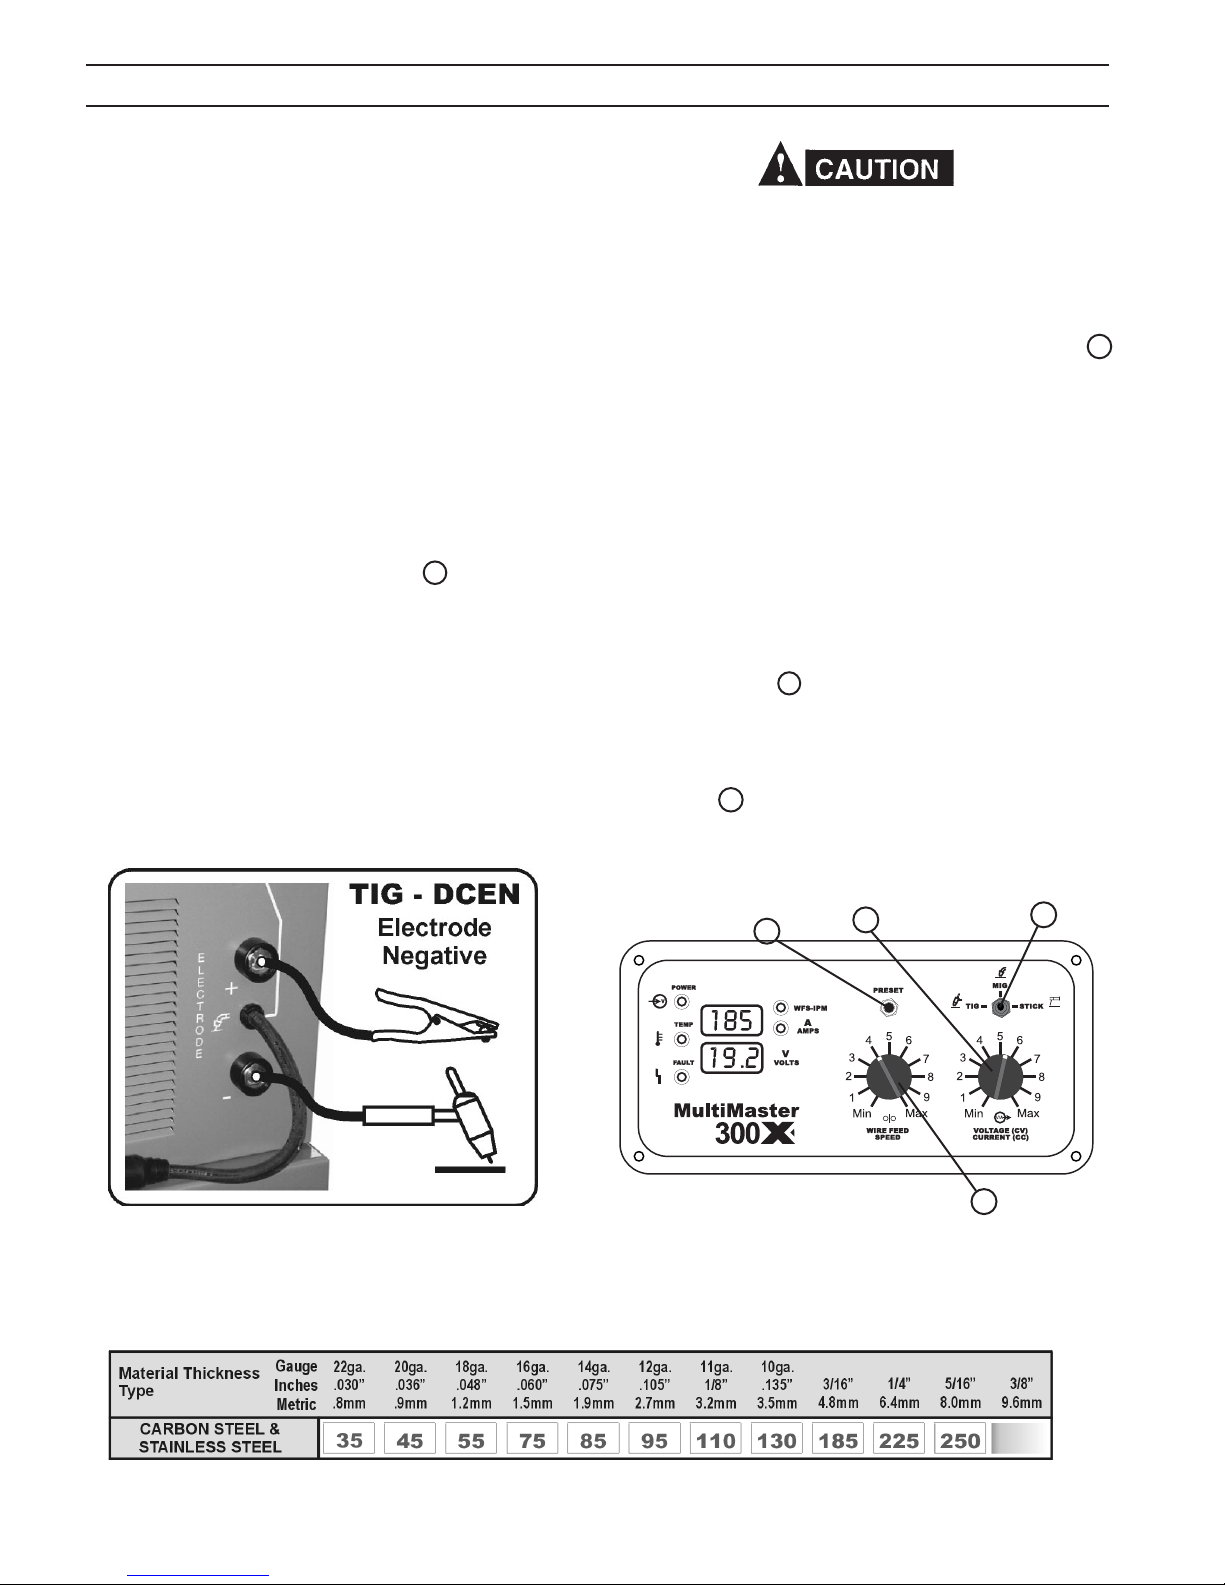
SECTION 4 FONCTIONNEMENT
4.4 PROCÉDÉ POUR LE SOUDAGE TIG
Lorsque le sélecteur de procédé est réglé à la position Tig, le
Multimaster 300/300X déclenche le contacteur de soudage et
la connexion de sortie est alimentée. Le circuit de démarrage
« TOUCH TIG » est maintenant activé.
Étape 1. Determine the weld parameters based on the
metal thickness in Table 4 or use the ESAB TIG
Welding Handbook (optional) for suggested welding parameters.
Étape 2. Réglez la polarité au courant-électrode négative en
branchant la torche Heliarc à la borne de connexion
négative située au panneau avant de la génératrice
(voir la gure 20).
Étape 3. Réglez le sélecteur de procédé 1 à la position
Tig (gauche).
Lorsque le sélecteur de procédé est à la position TIG ou
ÉLECTRODE ENROBÉE, l’électrode est chargée. L’électrode ne doit pas venir au contact du potentiel de terre
avant que vous soyez prêt(e) à commencer l’opération
de soudage.
Étape 4. Appuyez sur le sélecteur de préréglage « PRESET » 2
et, sans le relâcher, tournez le bouton sélecteur de
tension/courant « VOLTAGE/COURANT » à la position
désirée (la tension est indiquée sur l’écran d’achage
numérique supérieur).
Étape 5. Réglez le débit du gaz de protection à 20 cfh en tour-
nant manuellement le robinet de la torche Heliarc et
en réglant le bouton du débitmètre R-33-FM-580.
Étape 6. Mettez l’électrode tungstène en contact avec la pièce
de travail brièvement pour amorcer l’arc. Réglez le
courant selon le besoin en tournant le bouton sélecteur de réglage de tension/courant « VOLTAGE/
CURRENT » 4
REMARQUE : le bouton sélecteur de réglage de vitesse d’entraînement du l 3 n’est pas activé en fonction Tig.
4
3
Figure 20 – Connexion de polarité Tig
2
Figure 21 – Panneau de commande avant Tig
Tableau 4 – TABLEAU DES PARAMÈTRES POUR SOUDAGE TIG
1
60
Page 61
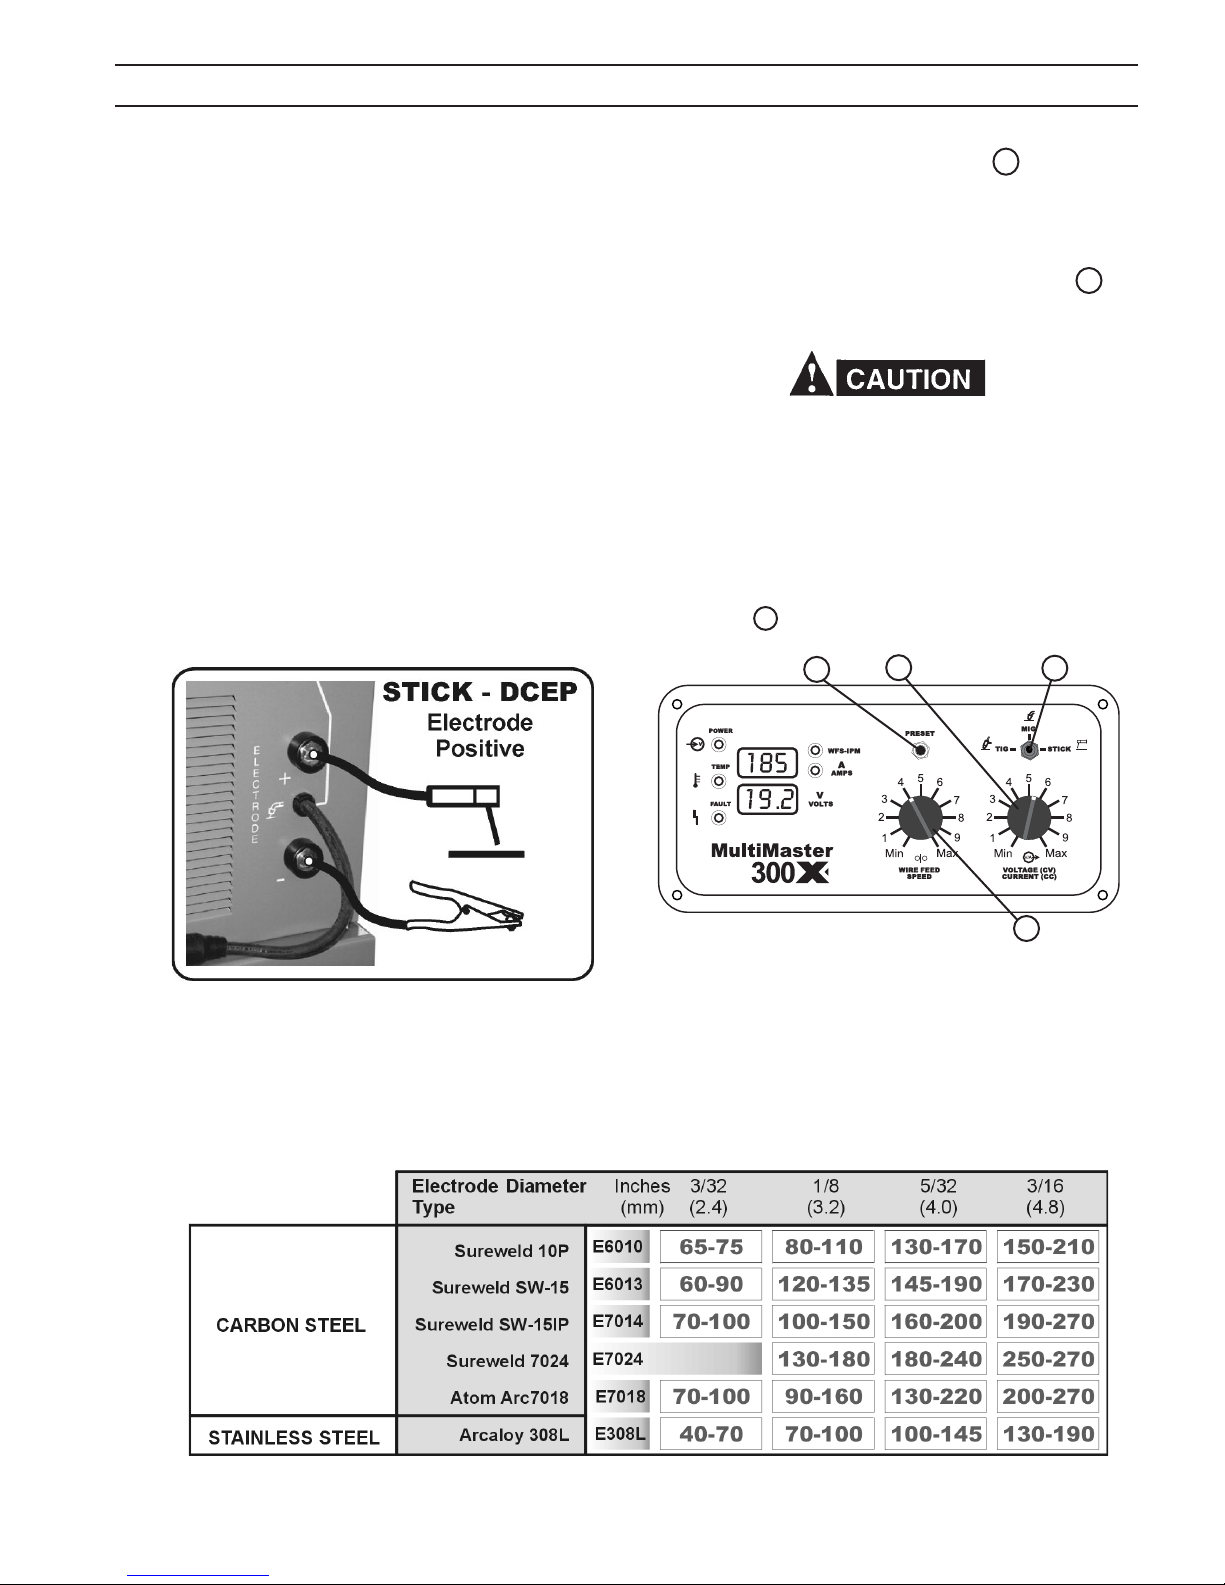
SECTION 4 FONCTIONNEMENT
4.5 PROCÉDÉ POUR LE SOUDAGE AVEC ÉLECTRODE
ENROBÉE
Lorsque le sélecteur de procédé est réglé à la position
« STICK », le Multimaster 300/300X déclenche le contacteur
de soudage et la connexion de sortie est alimentée. Le
porte-électrode est maintenant chargé et un amorçage
d’arc se produira lorsque l’électrode vient en contact avec
la pièce de travail ou tout autre objet à potentiel de terre.
Étape 3. Réglez le sélecteur de procédé 3 à la position
« STICK » (droite).
Étape 4. Appuyez sur le sélecteur de préréglage « PRESET »
et, sans le relâcher, tournez le bouton sélecteur
de tension/courant « VOLTAGE/COURANT » 4 à la
position désirée (la tension est indiquée sur l’écran
d’achage numérique supérieur).
Étape 1. Déterminez les paramètres de l’opération de soudage
selon l’électrode enrobée et son diamètre (voir
le tableau 5 – TABLEAU DES PARAMÈTRES POUR
ÉLECTRODE ENROBÉE).
Lorsque le sélecteur de procédé est à la position TIG ou
ÉLECTRODE ENROBÉE, l’électrode est chargée. L’électrode
ne doit pas venir au contact du potentiel de terre avant que
vous soyez prêt(e) à commencer l’opération de soudage.
Étape 2. Réglez la polarité au courant continu-électrode po-
sitive en branchant le câble du porte-électrode à la
borne de connexion positive située au panneau avant
de la génératrice.
Étape 5. Amorcez l’arc et commencez l’opération de soudage.
Réglez le courant de soudage selon le besoin pour
contrôler le bain de fusion.
REMARQUE : Le bouton sélecteur de réglage de vitesse d’entraînement du l 3 n’est pas activé en fonction « STICK ».
2
4
1
Figure 22 – Connexion de polarité pour le soudage
avec électrode enrobée
Tableau 5 – TABLEAU DES PARAMÈTRES POUR ÉLECTRODE ENROBÉE
3
Figure 23 – Panneau de commande avant pour le
soudage avec électrode enrobée
REMARQUE : À cause de la commande « force d’arc » intégrée dans l’appareil,
le courant réel peut ne pas correspondre au courant préréglé.
Si la tension de soudage devient inférieure à 23 V, le courant
de soudage réel sera supérieur au courant préréglé.
61
Page 62
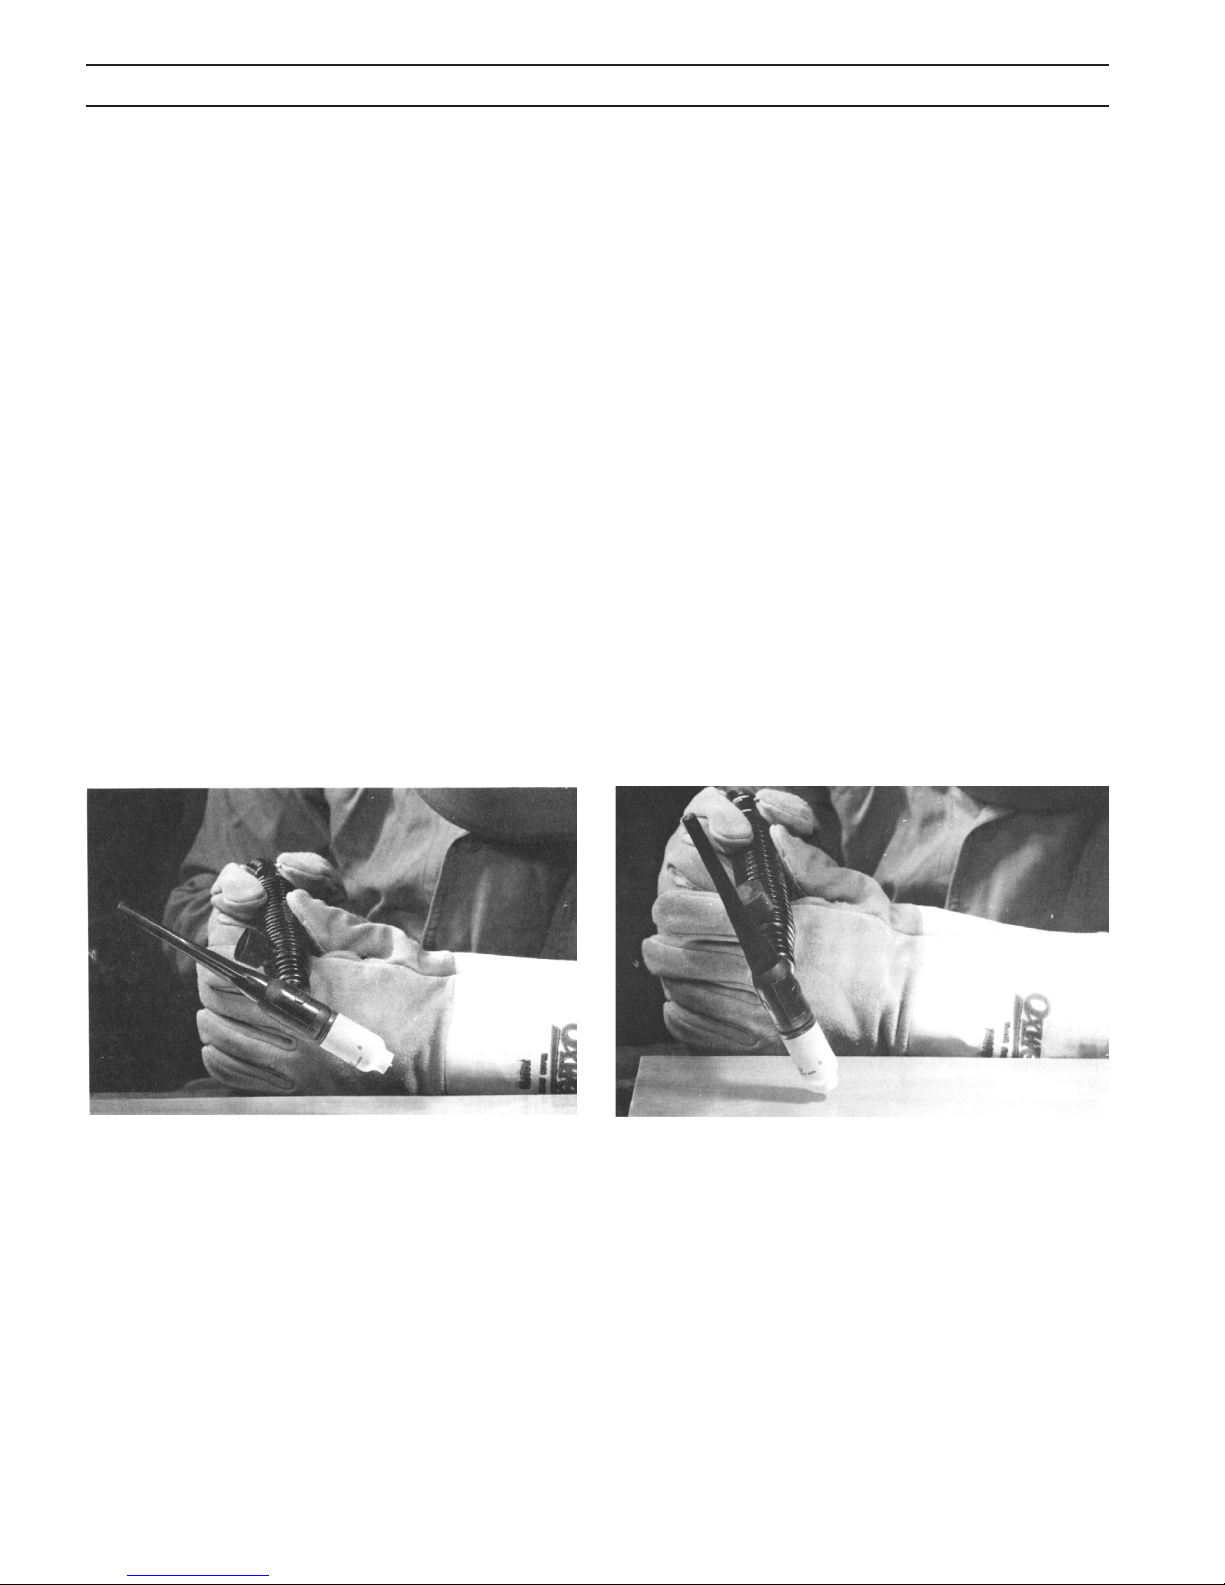
SECTION 4 FONCTIONNEMENT
4.6 UTILISATION DE LA TORCHE TIG
Amorçage de l’arc
Il n’est pas dicile d’amorcer un arc correctement. An d’assurer dès le début de l’opération de soudage une protection
maximale de la pièce de travail contre la poussière et la
saleté qui peut circuler dans le milieu de travail, nous vous
recommandons de suivre le procédé décrit ci-dessous. Avec
le soudage à c.c., il est nécessaire que l’électrode touche la
pièce de travail an d’amorcer l’arc. Dès que l’amorçage d’arc
a eu lieu, retirez l’électrode de façon à ce qu’elle soit à une
distance d’environ 1/8 pouce au-dessus de la pièce de travail
an de ne pas contaminer l’électrode en la trempant dans le
bain de fusion.
Pour amorcer l’arc, mettez la génératrice en marche et tenez
la torche en position horizontale à environ 1 pouce au-dessus
de la pièce de travail ou du bloc d’amorçage, voir l’exemple A
ci-dessous. Ensuite, amenez rapidement le bout de la torche
vers la pièce de travail de façon à ce que l’extrémité de l’électrode touche la plaquette. L’amorçage de l’arc se produira. Dès
que l’amorçage d’arc a eu lieu, retirez l’électrode de façon à ce
qu’elle soit à environ 1/8’’. Cela permettra d’établir l’arc.
On peut amorcer l’arc en touchant la pièce de travail ou une
pièce de cuivre ou de métal en le ramenant ensuite à l’endroit
de travail. N’utilisez pas une plaquette de carbone pour amorcer l’arc car ceci aurait pour eet de contaminer l’électrode
et l’arc deviendrait instable. Lorsque vous commencez le
soudage avec une électrode incandescente, il faut travailler
rapidement car l’arc a tendance à s’amorcer avant que vous
n’ayez la chance de positionner la torche correctement.
Pour arrêter l’arc, repositionner l’électrode à l’horizontale avec
un mouvement brusque. Ce mouvement doit être rapide
an d’empêcher à l’arc de gâcher la surface de la soudure ou
d’endommager la pièce de travail.
Avec le soudage TIG, il est fortement suggéré d’utiliser des
commandes à la main ou au pied pour que l’opérateur puisse
amorcer l’arc, régler le courant de soudage et arrêter l’arc sans
avoir à repositionner la torche.
Exemple A
Exemple B
62
Page 63
SECTION 5 MAINTENANCE
5.0 MAINTENANCE
5.1 MAINTENANCE AND SERVICE
IF UNINSULATED CABLE AND PARTS ARE NOT RE‑
PLACED, AN ARC CAUSED BY A BARE CABLE OR PART
TOUCHING A GROUNDED SURFACE MAY DAMAGE
BE SURE THAT THE BRANCH CIRCUIT OR MAIN DISCON‑
NECT SWITCH AND MULTIMASTER POWER SWITCH ARE
OFF OR ELECTRICAL INPUT FUSES ARE REMOVED BEFORE
ATTEMPT ING ANY INSPECTION OR WORK INSIDE THE
POWER SOURCE. PLACING THE POWER SWITCH ON THE
POWER SOURCE IN THE OFF POSITION DOES NOT REMOVE
ALL POWER FROM INSIDE THE EQUIPMENT.
UNPROTECTED EYES OR START A FIRE. BODY CONTACT
WITH A BARE CABLE, CONNECTOR, OR UNCOVERED
CONDUCTOR CAN CAUSE A FATAL SHOCK.
Keep power cables dry, free of oil and grease, and protected at all times from damage by hot metal and sparks.
Clean dirt and metal particles from drive roll groove
weekly; replace roll if badly worn.
5.2.1 POWER SOURCE
INSPECTION, TROUBLESHOOTING AND REPAIR OF THIS
EQUIPMENT MAY ORDINARILY BE UN DERTAKEN BY A
COMPETENT INDIVIDUAL HAV ING AT LEAST GENERAL
EXPERIENCE IN THE MAINTENANCE AND REPAIR OF
SEMI‑CONDUC TOR ELECTRONIC EQUIPMENT. MAINTE‑
NANCE OR REPAIR SHOULD NOT BE UNDERTAKEN BY
ANYONE NOT HAVING SUCH QUALIFICATIONS.
Shut OFF shielding gas supply at source.
5.2 INSPECTION AND SERVICE
Keep equipment in clean and safe operating condition free of
oil, grease, and (in electrical part) liquid and metallic particles
which can cause short circuits.
Regularly check cylinder valves, regulators, hoses, and gas
connections for leaks with soap solution or leak test solution
(P/N 998771).
Check for and tighten loose hardware including elec trical
connections. Loose power connections overheat during
welding.
Immediately replace all worn or damaged power cables and
connectors. Check for frayed and cracked insu lation, particularly in areas where conductors enter equipment.
The electrode wire and all metal parts in contact with it are
electrically energized while welding. Inspect these parts periodically for defective insulation and other electrical hazards.
5.2.1.1 RECTIFIERS AND TRANSISTORS
It is recommended that the internal components be
cleaned occasionally by blowing them out with low pressure compressed air. This cleaning operation is necessary
so that maximum cooling will be accomplished by the air
stream. This should be done periodically, depending upon
the location of the unit and the amount of dust and dirt
in the atmosphere.
The hermetically sealed diodes and transistors are specially
designed for welding machine use and will not age or
deteriorate with use. The rectiers are mounted on heat
sinks. A periodic cleaning of dust and dirt from these is
neces sary to insure cooling of the rectiers. Should any
rectier need replacement, it can be quickly re moved
from the heat sink.
5.2.1.2 FAN MOTOR
All models are equipped with an exhaust fan and rely on
forced draft for adequate cooling for high duty cycles and
overloads.
Do not use lters on this unit as they would restrict
the volume of intake air. Output ratings on this unit
are based on an unobstructed supply of cooling air
drawn over its internal components. Warranty is void
if any type of ltering device is used.
63
Page 64
SECTION 5 MAINTENANCE
5.2.1.3 TRANSFORMER
Occasional blowing out of the dust and dirt from around the
transformer is recommended. This should be done periodically
depending upon the location of the unit and the amount of
dust and dirt in the atmo sphere. The Power Source case cover
should be removed and a clean, dry low pressure air stream
should be used for this cleaning operation.
5.2.1.4 OVER‑TEMPERATURE PRO TECTION
The Power Source is protected from high internal temperatures by thermal switches. When the Power Source is operated under high current applications for long periods, the
thermal switches may reach a high temperature causing it to
de-energize the contactor. These thermal switches will reset
auto matically after the heat sink or transformer windings have
cooled to a safe level. While de-energized, the contactor can
not be oper ated. But, if the gun trigger is depressed, the unit
will still feed wire and the solenoid will operate.
5.2.2 WIRE FEEDER
As soft wire is fed, the drive rolls may pick up metal from the
wire surface. Accumulation on the rolls may score the wire
with resulting unwanted friction and improper feeding.
Inspect the rolls regularly and clean them with a ne-wire
power brush. Avoid roughening, or removing the hardness of
groove surfaces in grooved rolls. Any roughening may score
the wire, just as the accumula tion being removed may do.
NOTE:
Schematics and Wiring Diagrams on 279.4mm x 431.8mm
(11” x 17”) paper are included inside the back cover of this manual.
64
Page 65
SECTION 6 REPLACEMENT PARTS
6.0 Replacement Parts
6.1 General
Always provide the serial number of the unit on which the parts will be used. The serial number is stamped on the
unit nameplate.
6.2 Ordering
To ensure proper operation, it is recommended that only genuine ESAB parts and products be used with this
equipment. The use of non-ESAB parts may void your warranty.
Replacement parts may be ordered from your ESAB Distributor.
Be sure to indicate any special shipping instructions when ordering replacement parts.
Refer to the Communications Guide located on the back page of this manual for a list of customer service phone
numbers.
Note
Items listed in the following Bill of Materials that do not have a part num-
ber shown are not available from ESAB as a replaceable item and cannot be
ordered. Descriptions are shown for reference only. Please use local retail
hardware outlets as a source for these items.
Multimaster 300 & 300X Bill of Material part numbers
0558007776 Multimaster 300X Console 208/230V
0558007777 Multimaster 300X Console 230/460/575V
0558009600 Multimaster 300 Console 208/230V NAS
0558009601 Multimaster 300 Console 230/460/575V NAS
65
Page 66
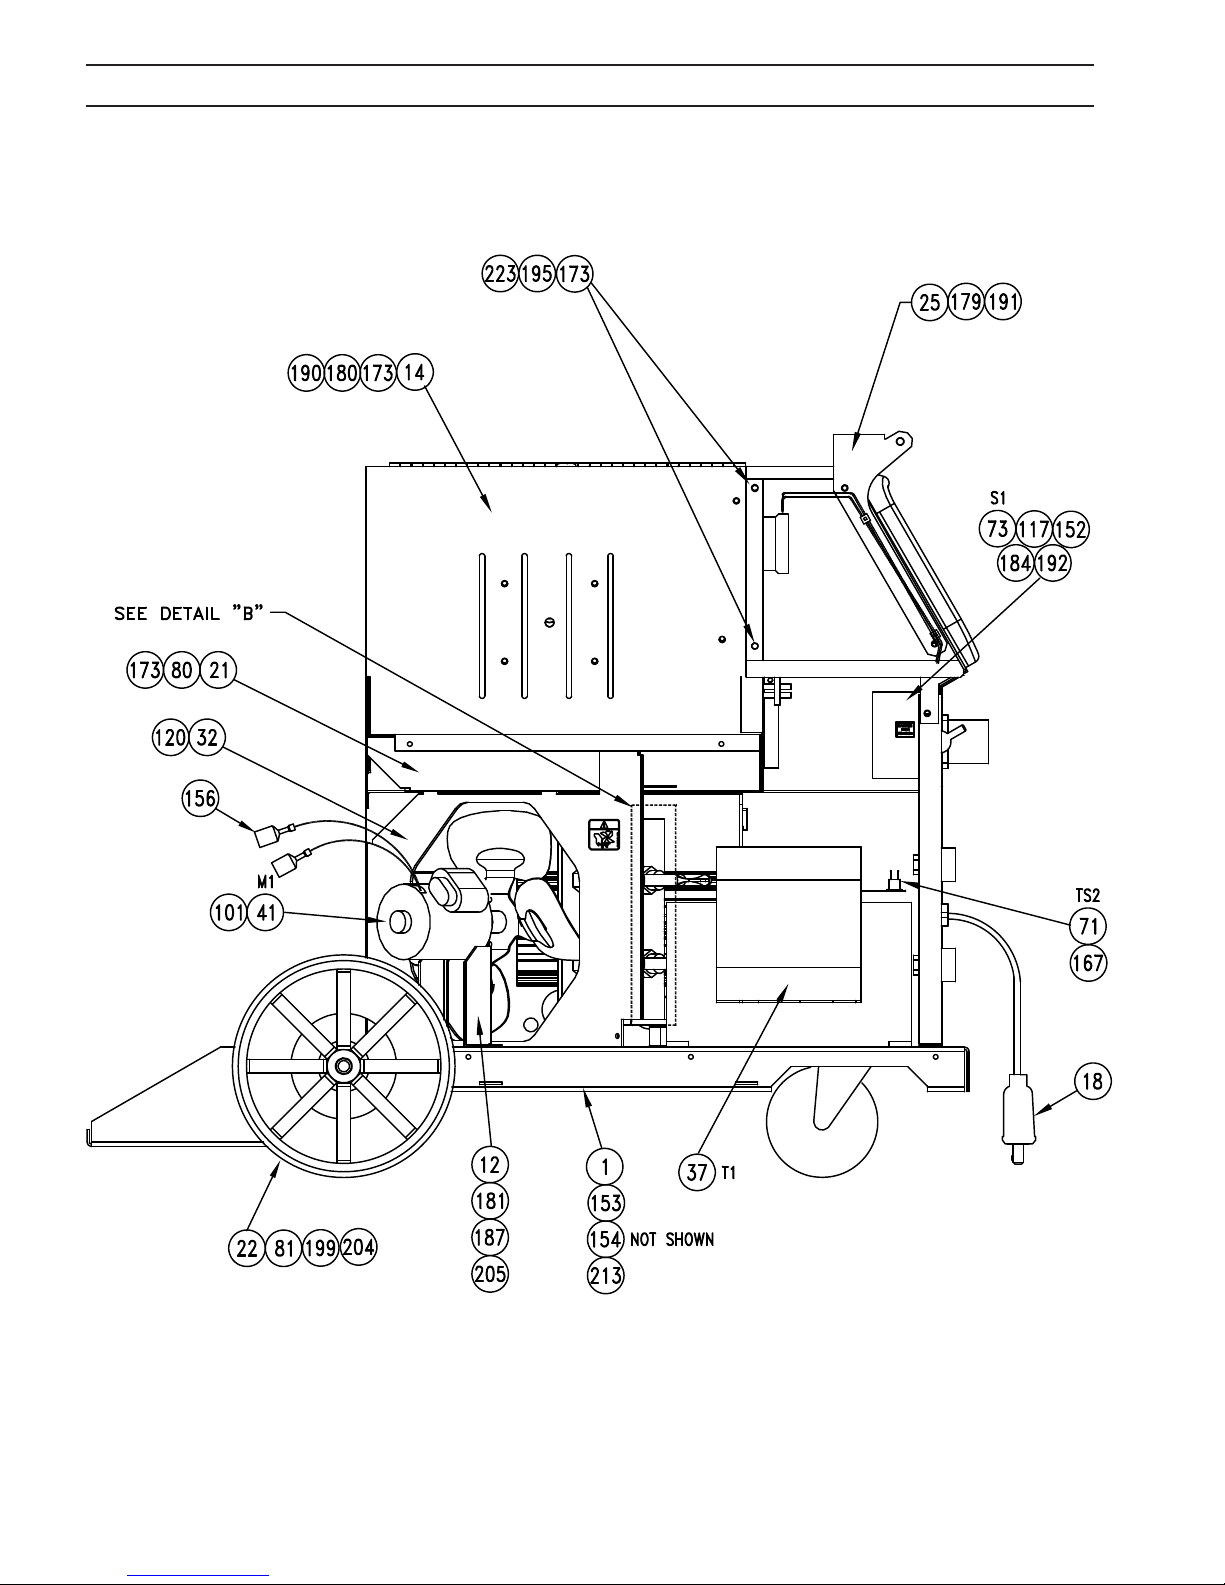
SECTION 6 REPLACEMENT PARTS
66
Page 67
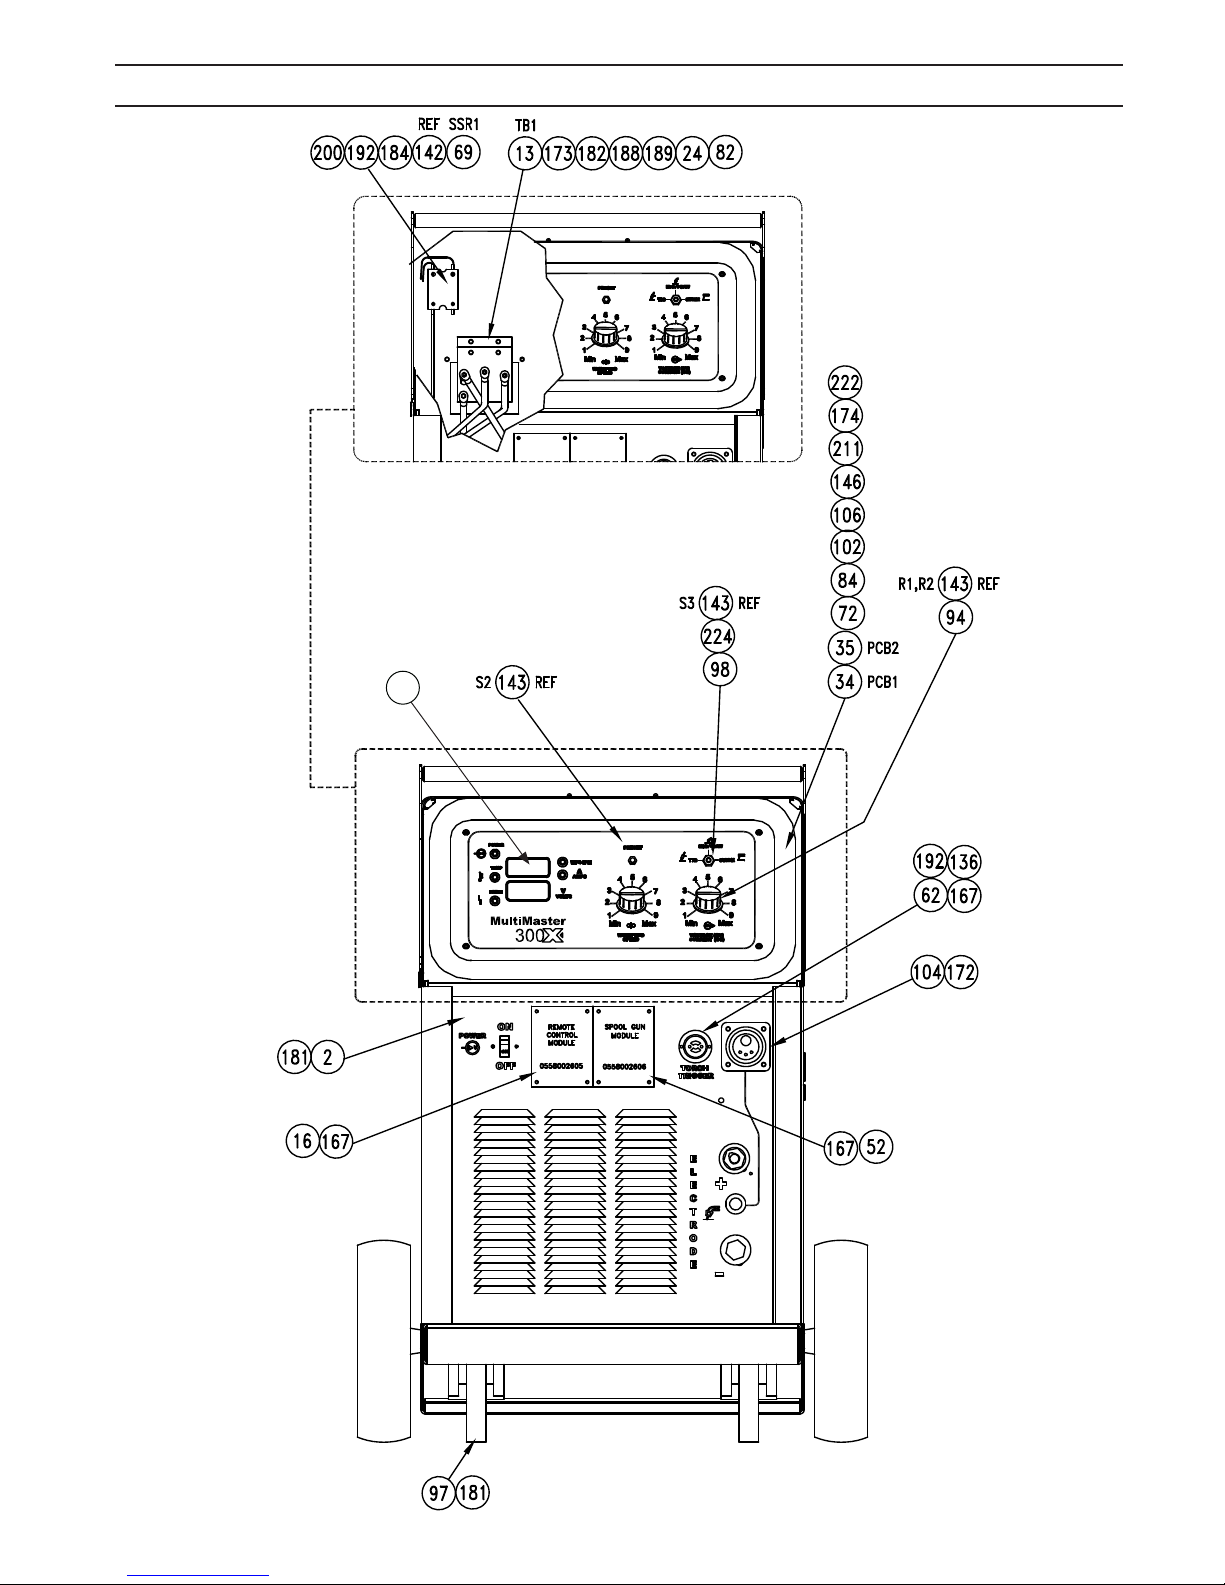
SECTION 6 REPLACEMENT PARTS
26
67
Page 68
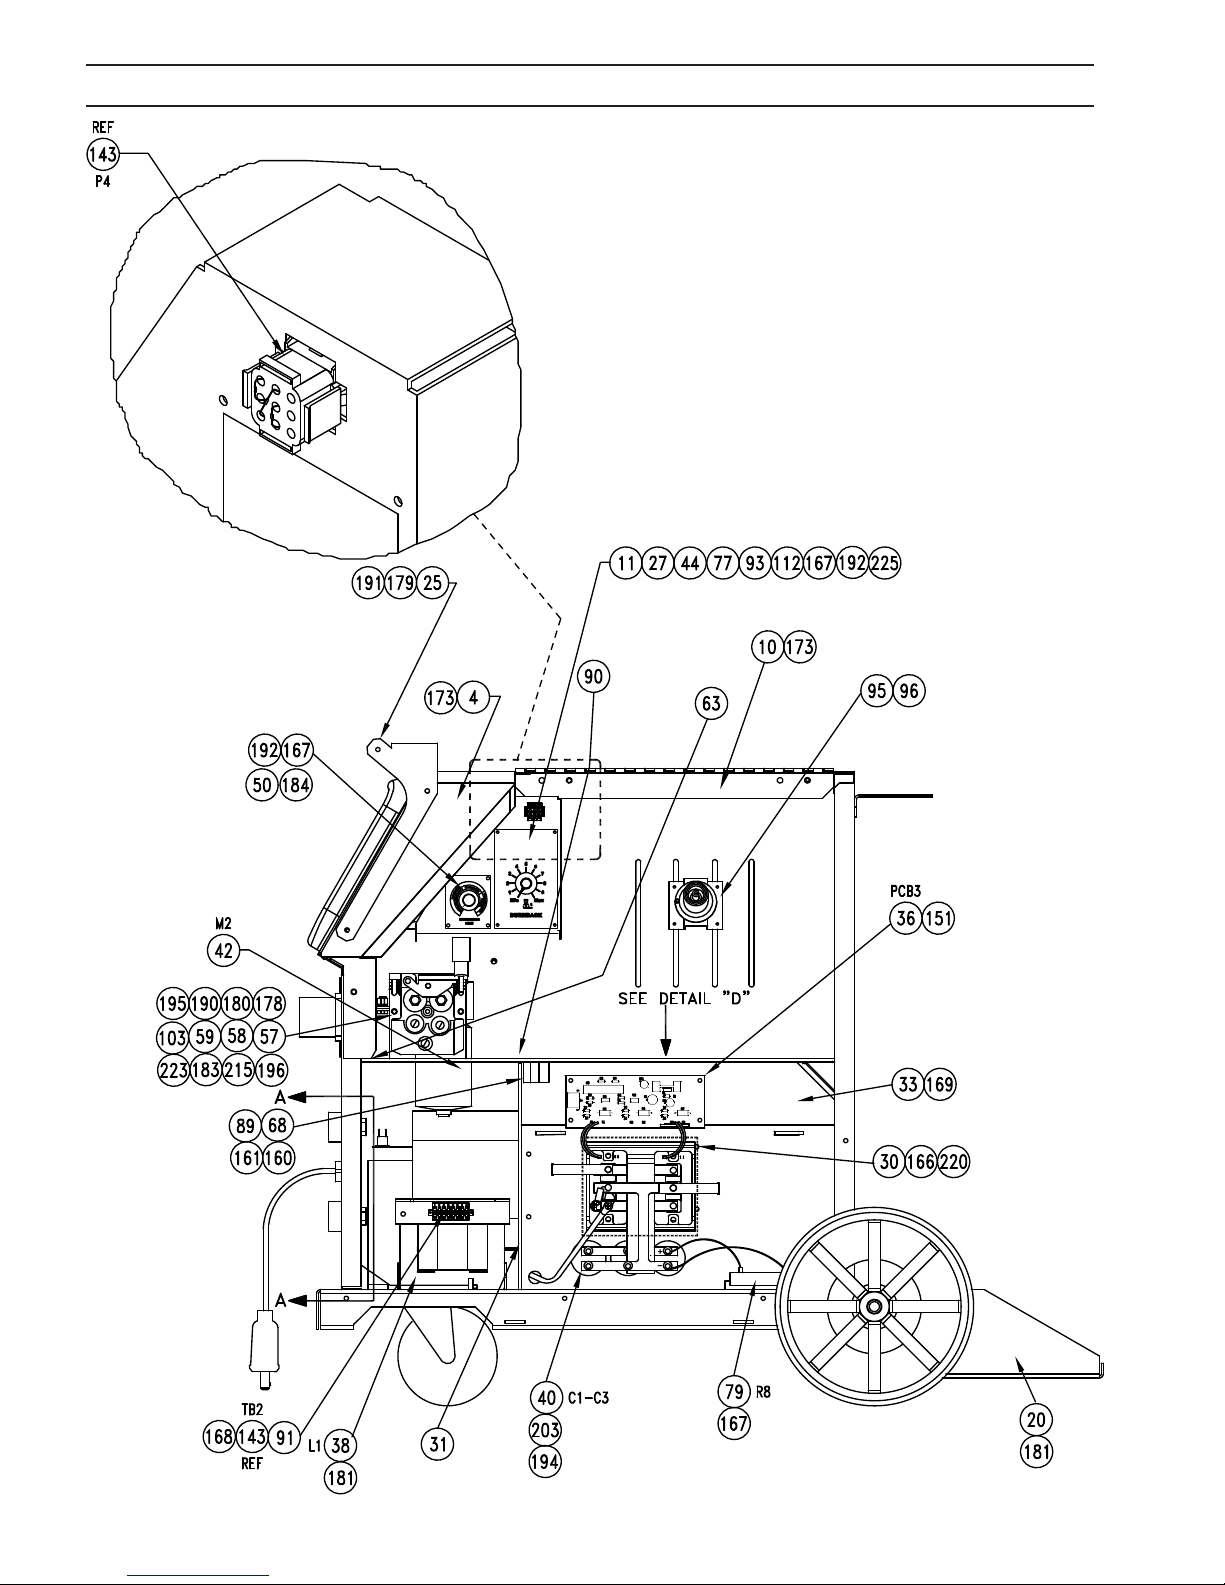
SECTION 6 REPLACEMENT PARTS
68
Page 69
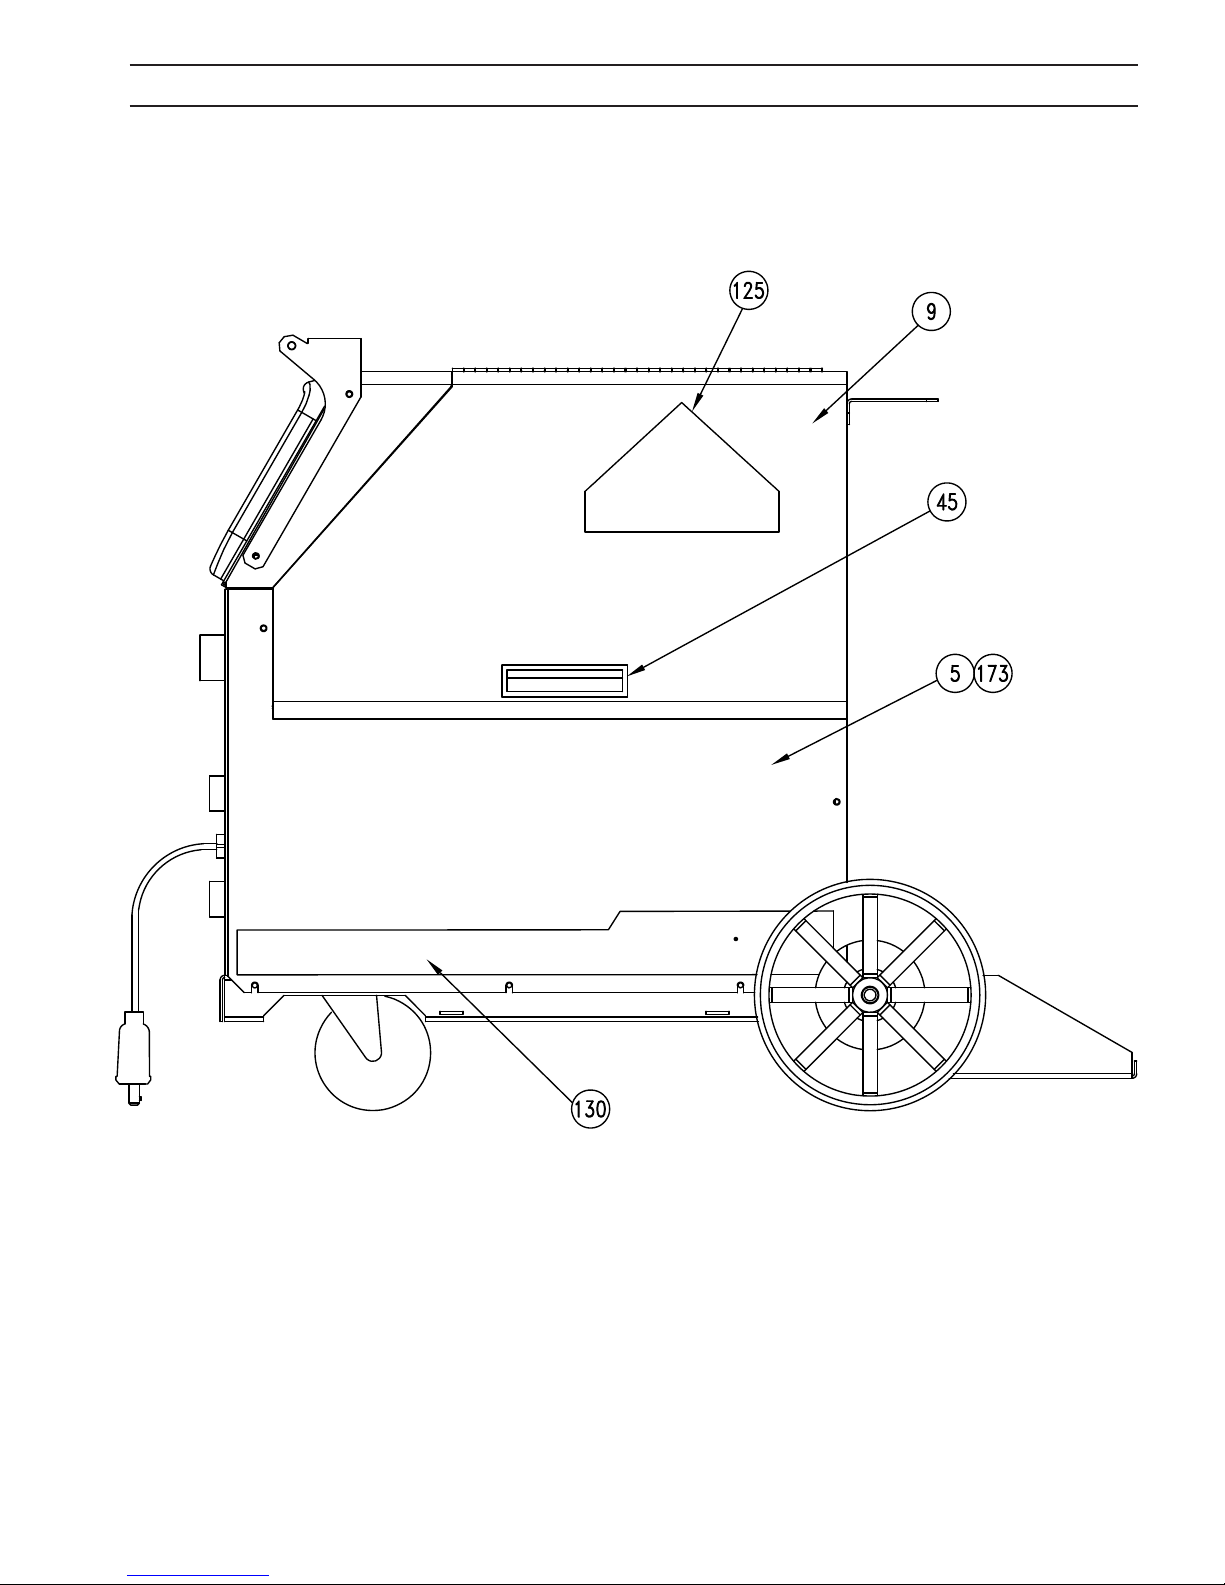
SECTION 6 REPLACEMENT PARTS
69
Page 70
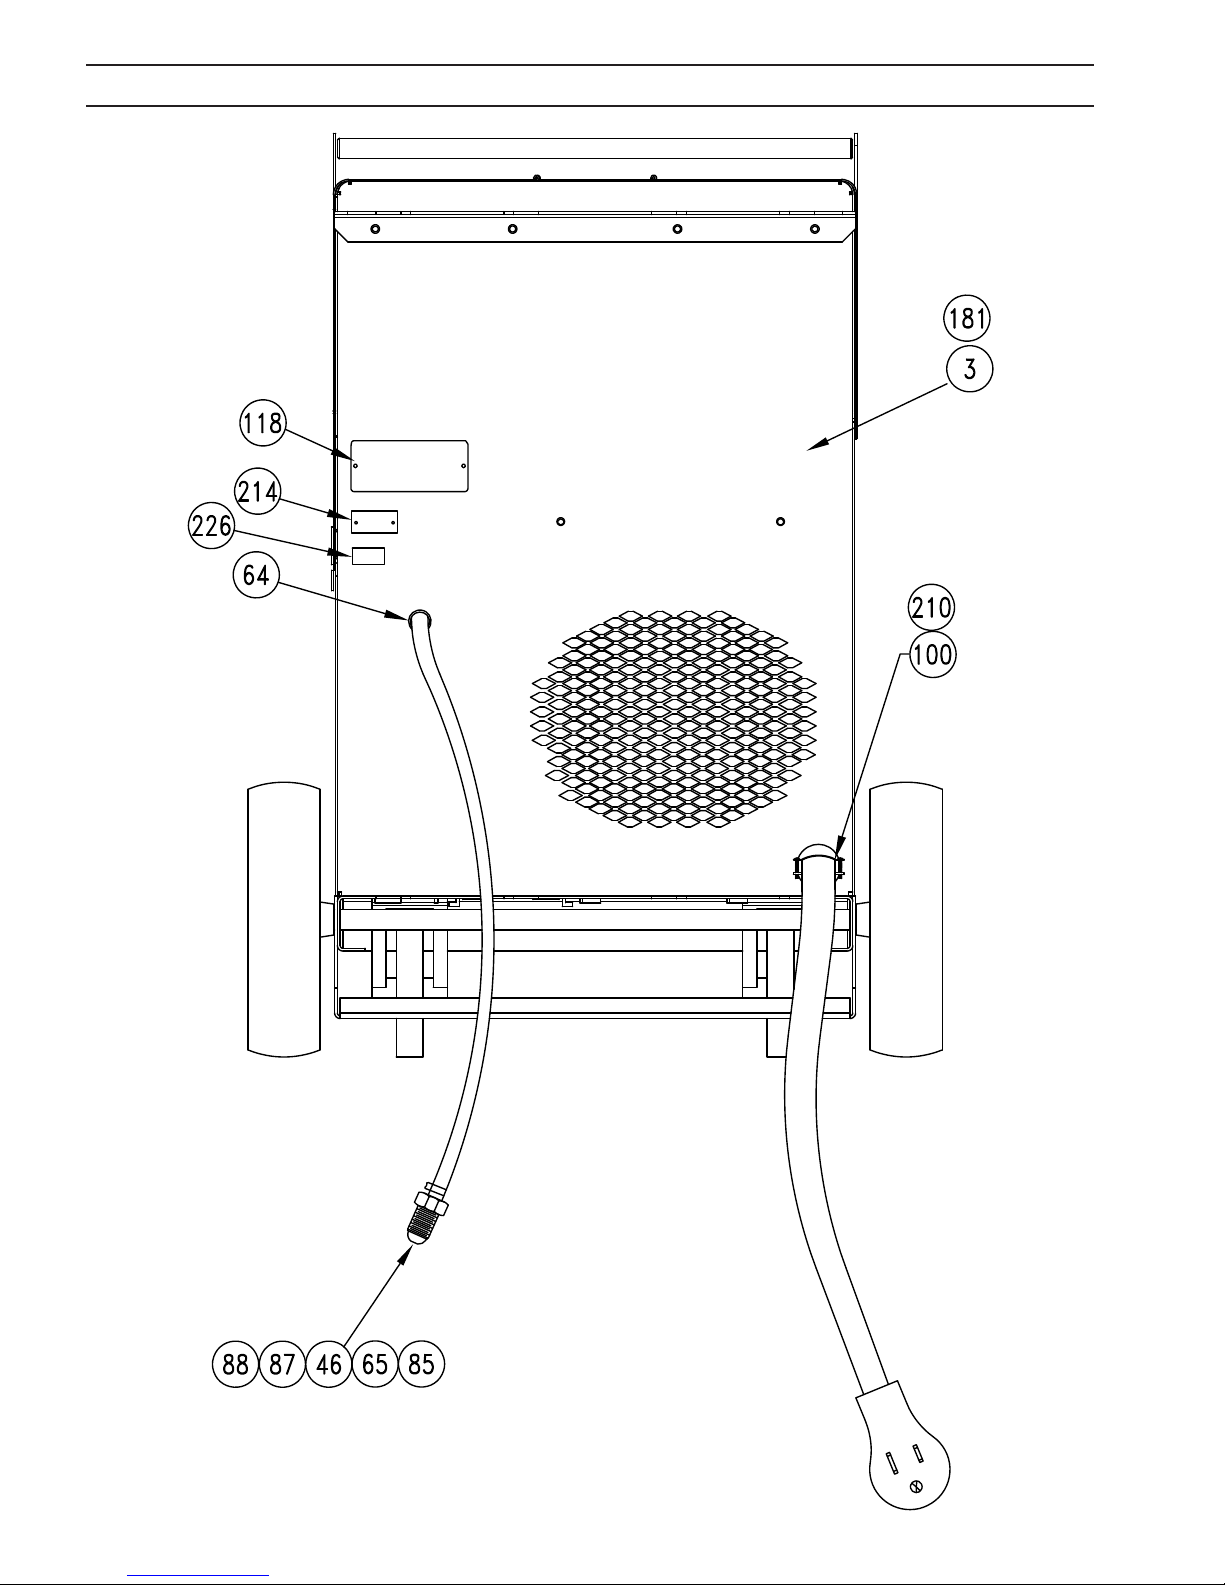
SECTION 6 REPLACEMENT PARTS
70
Page 71
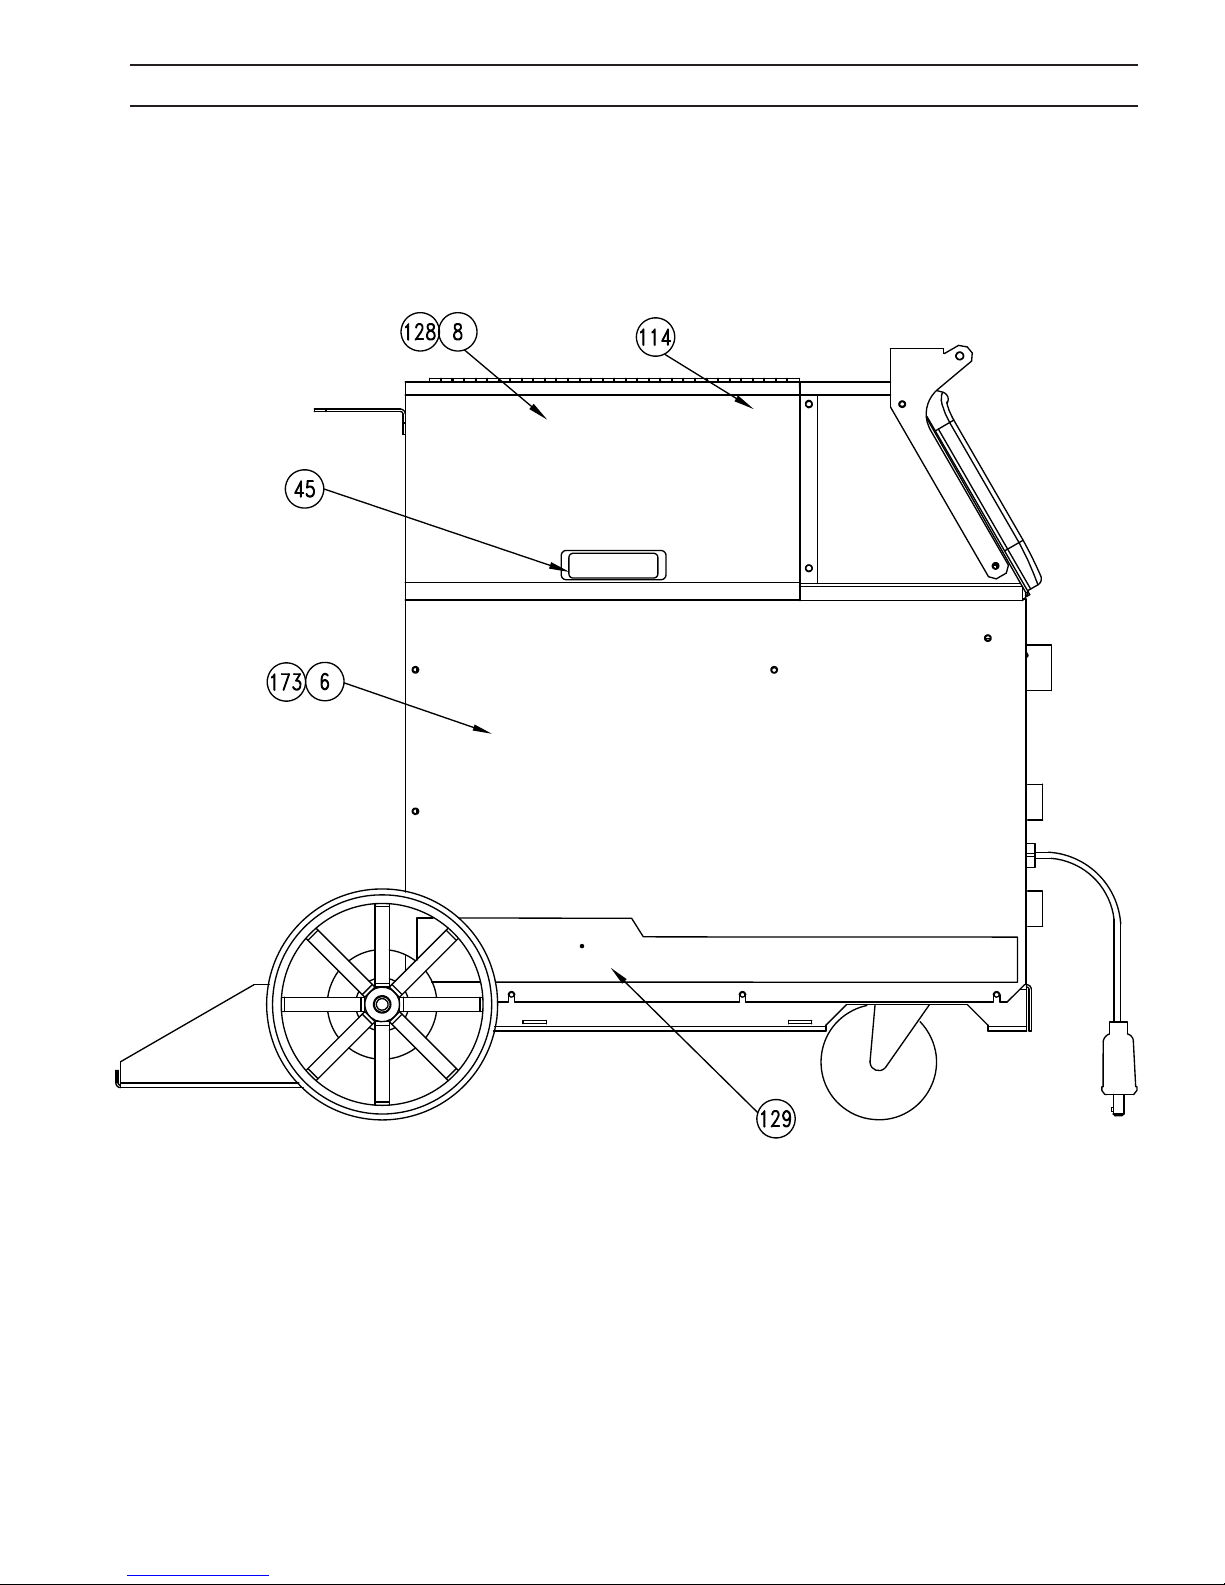
SECTION 6 REPLACEMENT PARTS
71
Page 72
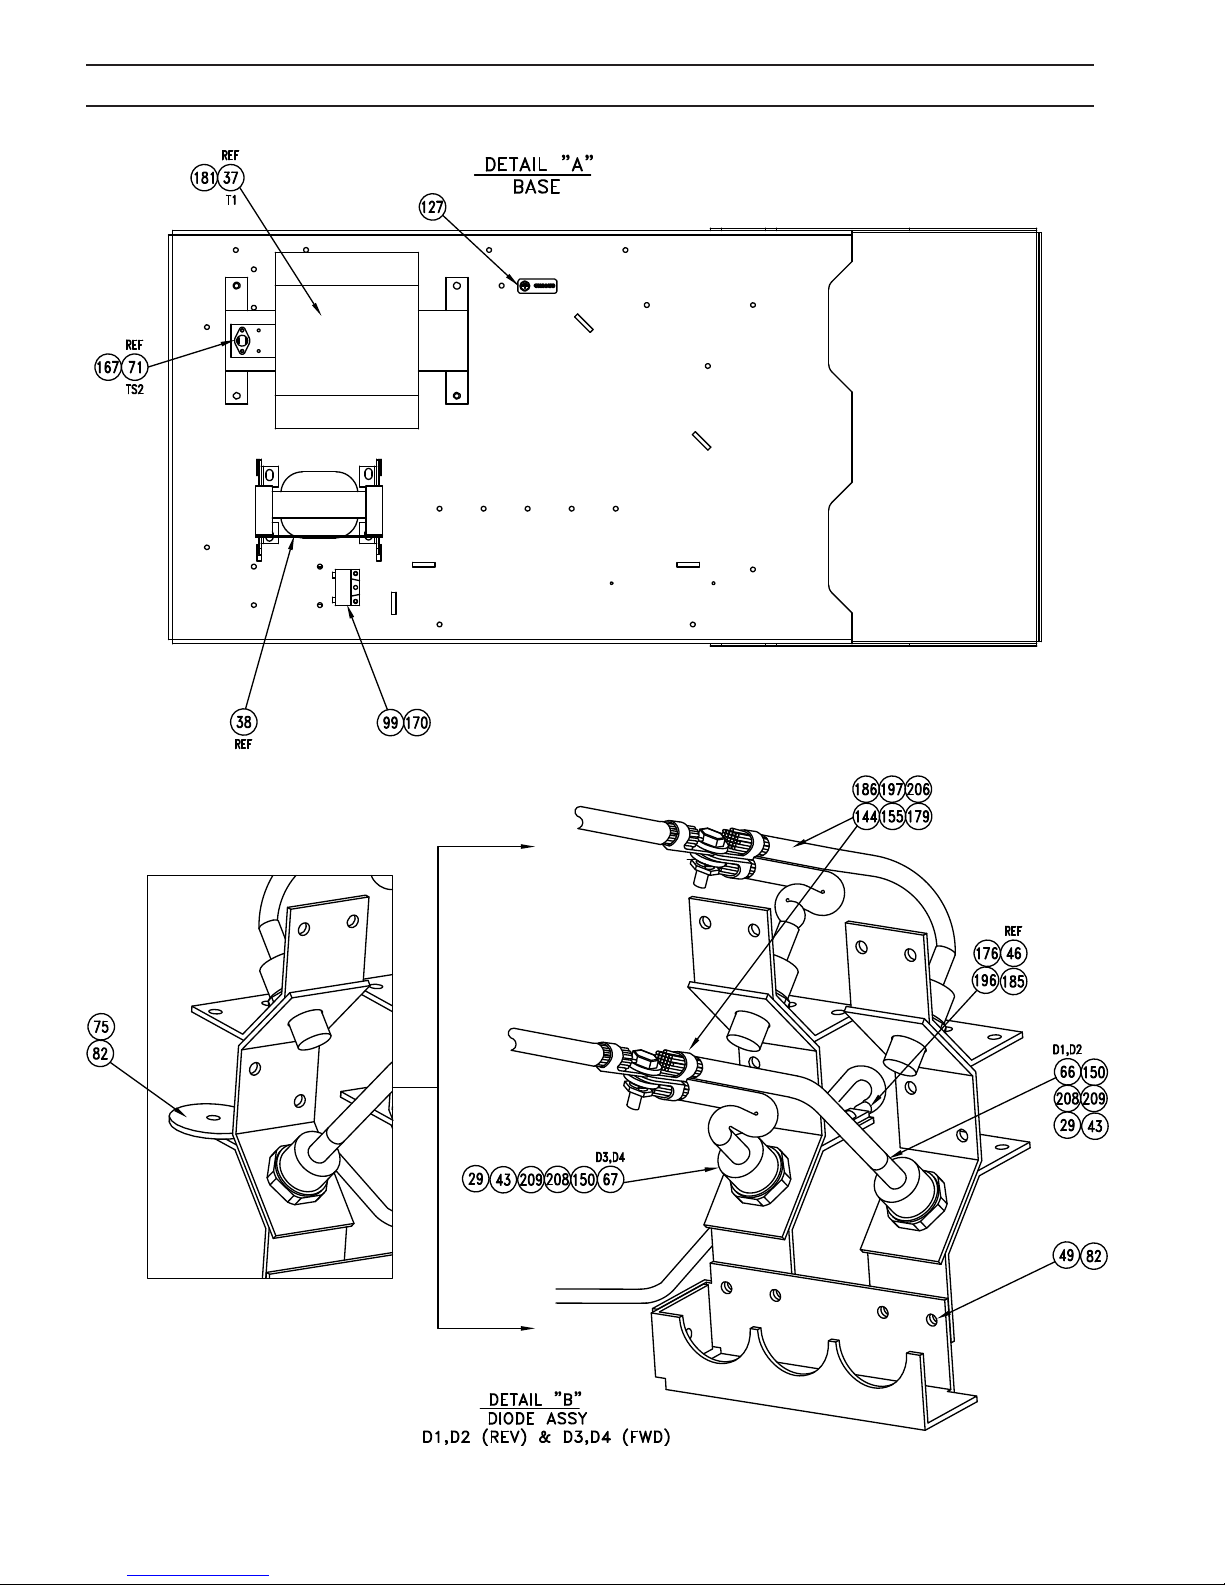
SECTION 6 REPLACEMENT PARTS
72
Page 73
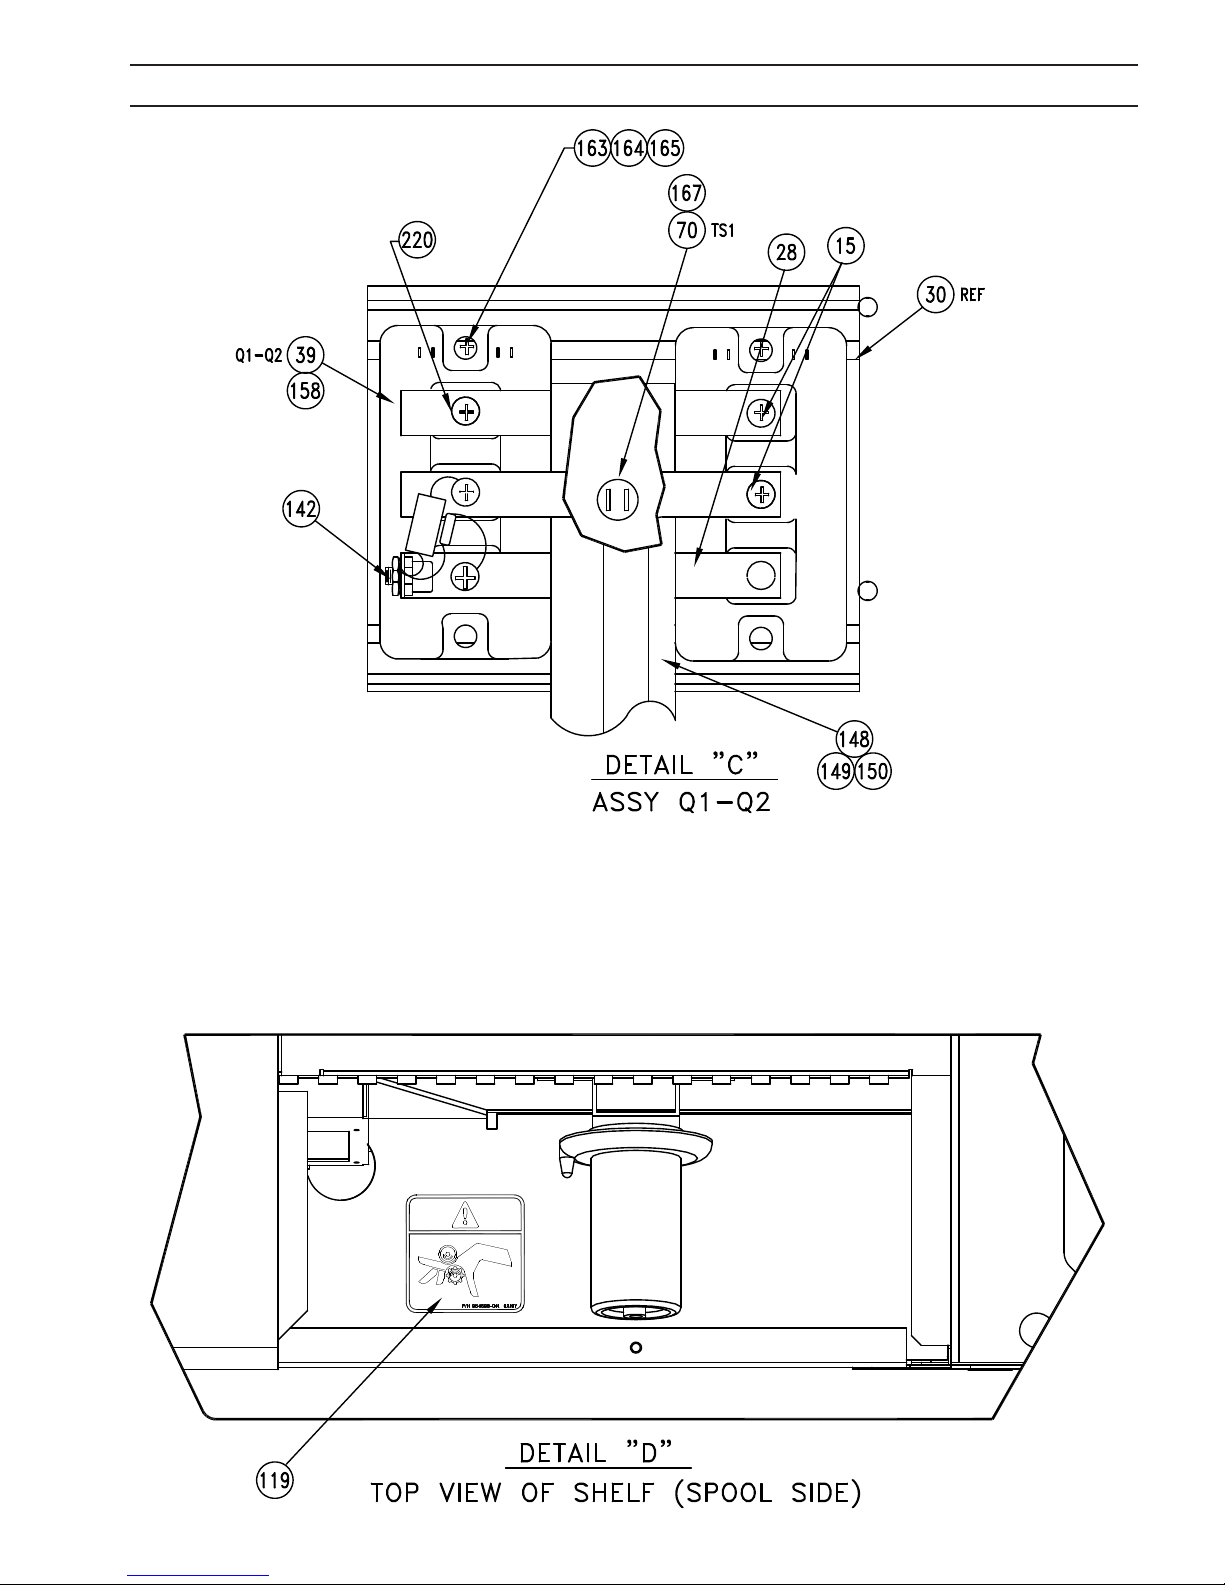
SECTION 6 REPLACEMENT PARTS
73
Page 74
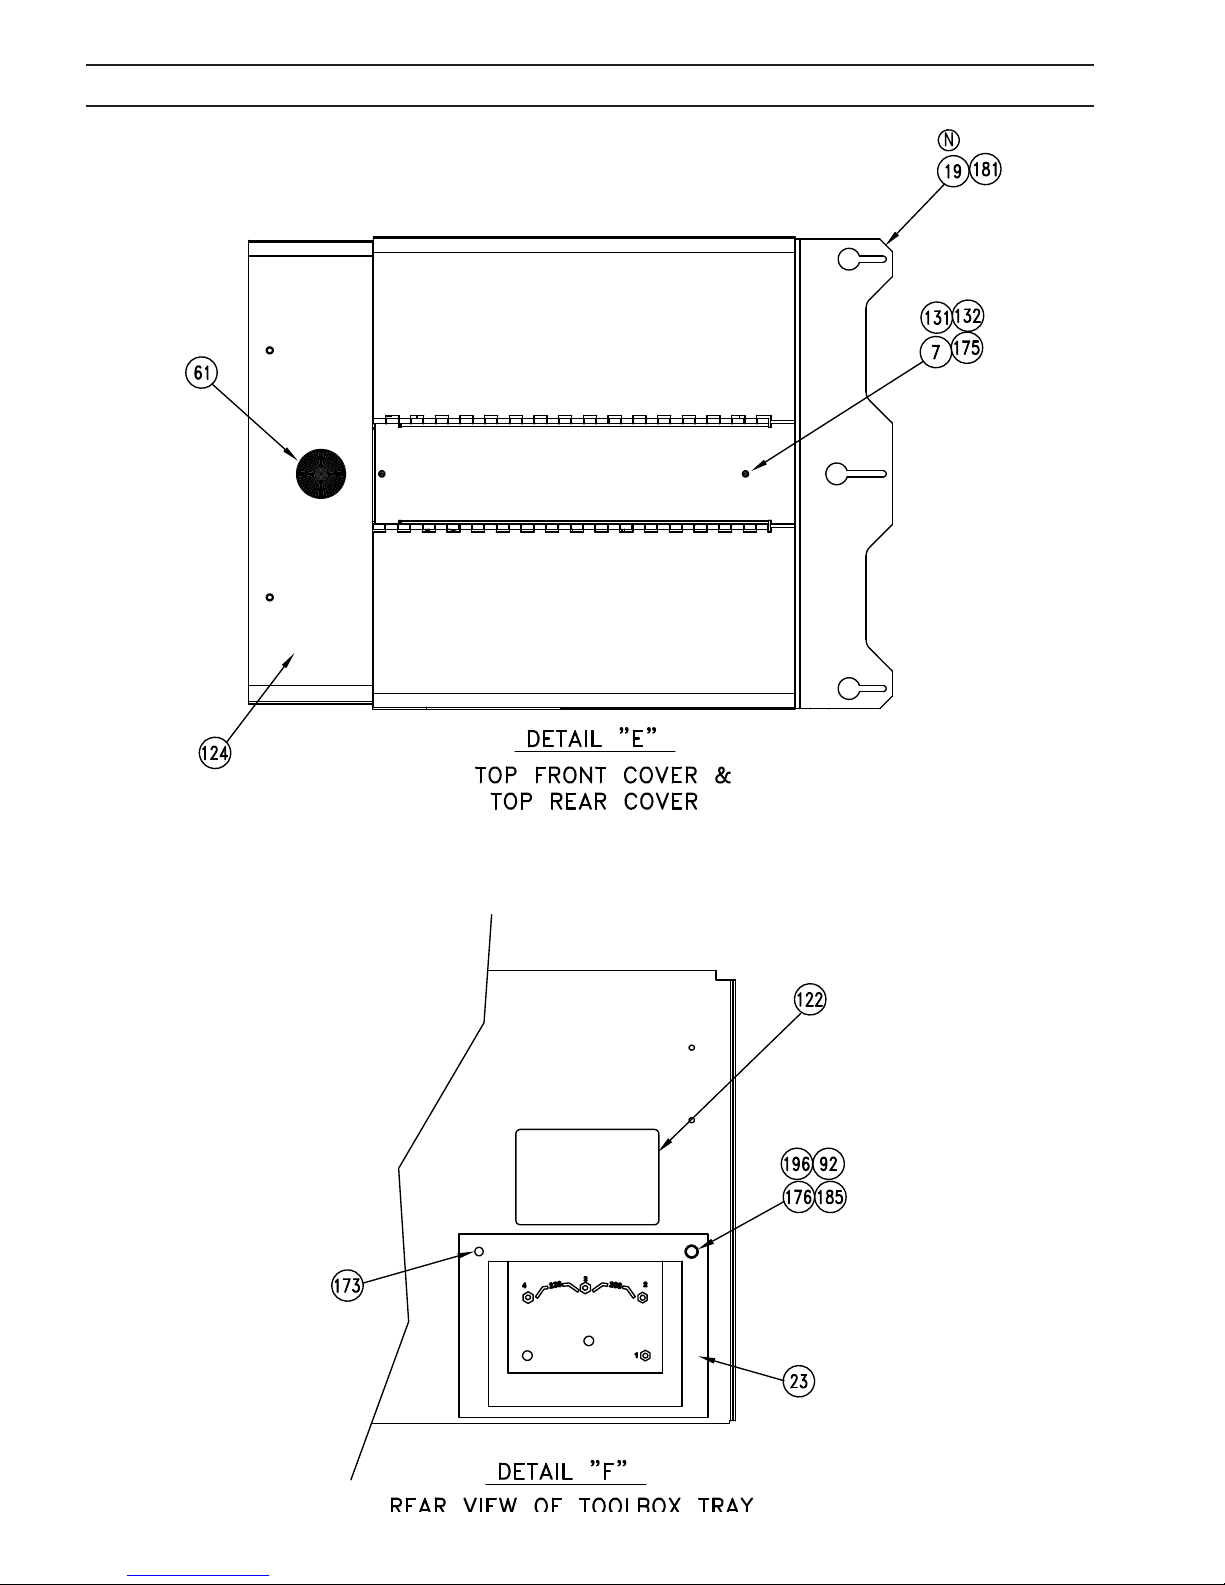
SECTION 6 REPLACEMENT PARTS
74
Page 75
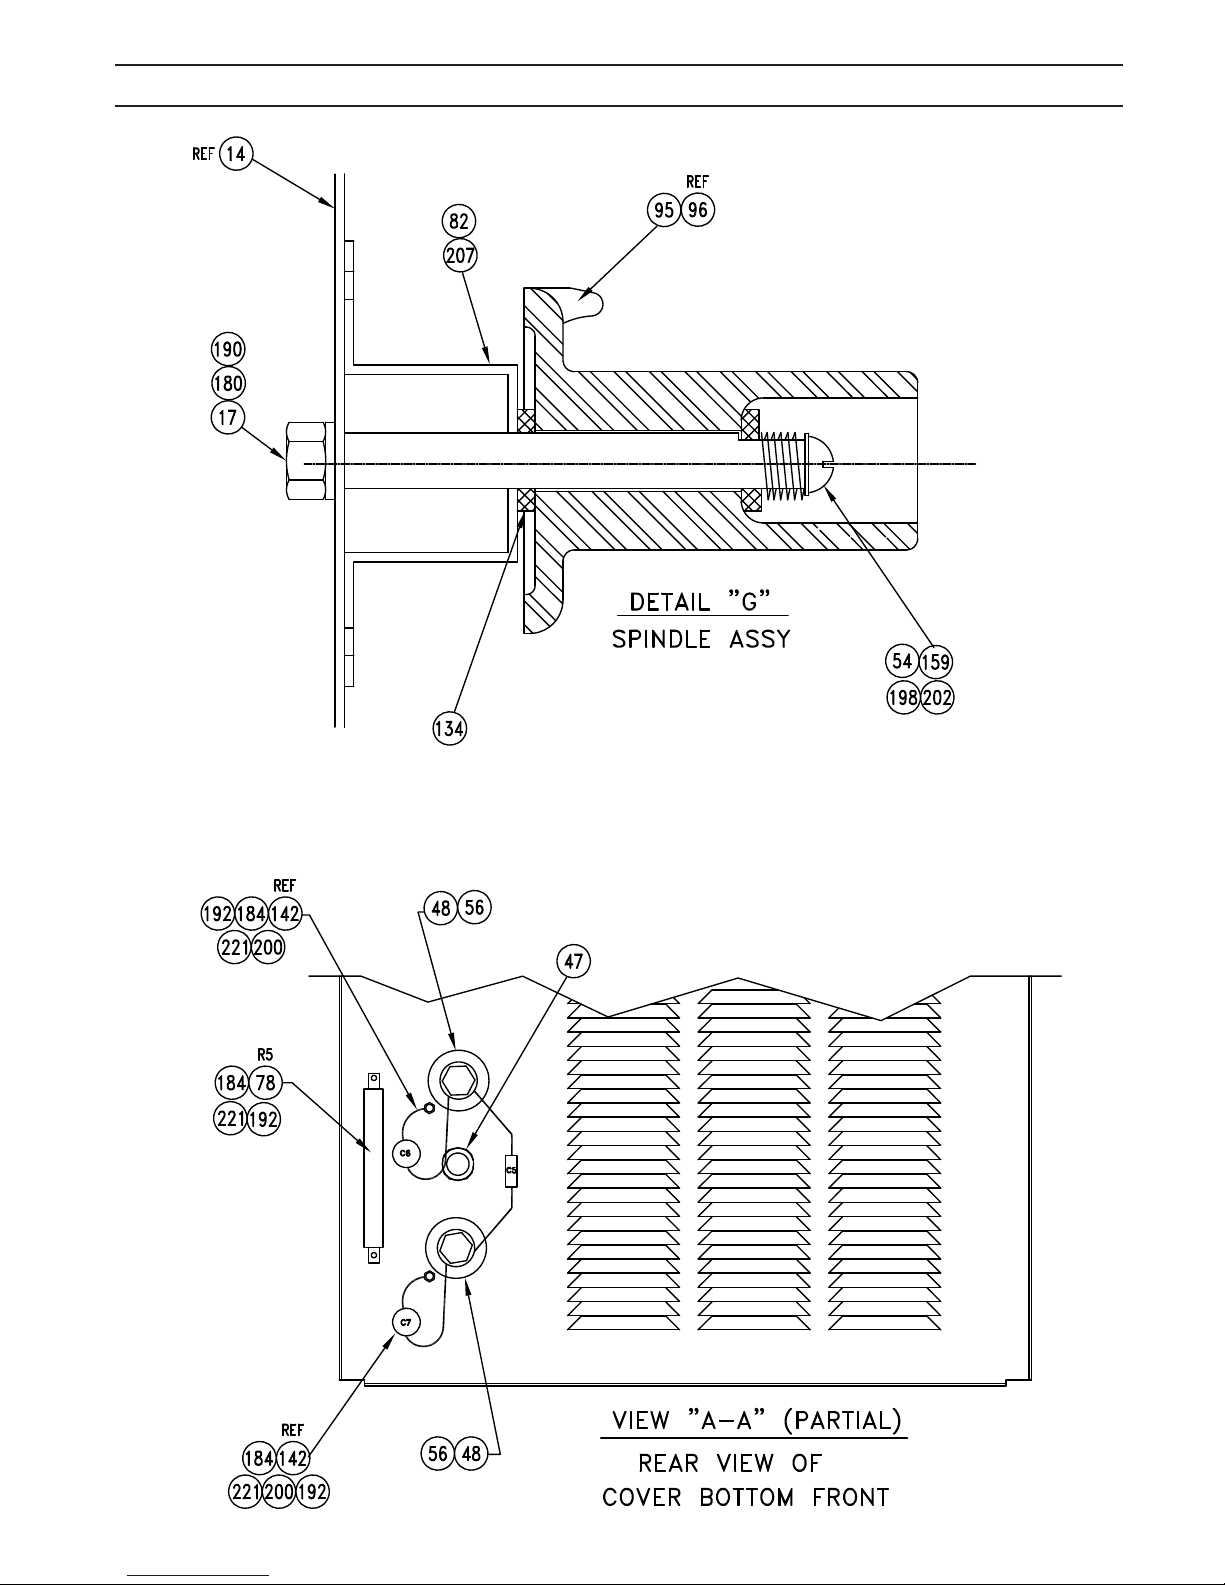
SECTION 6 REPLACEMENT PARTS
75
Page 76
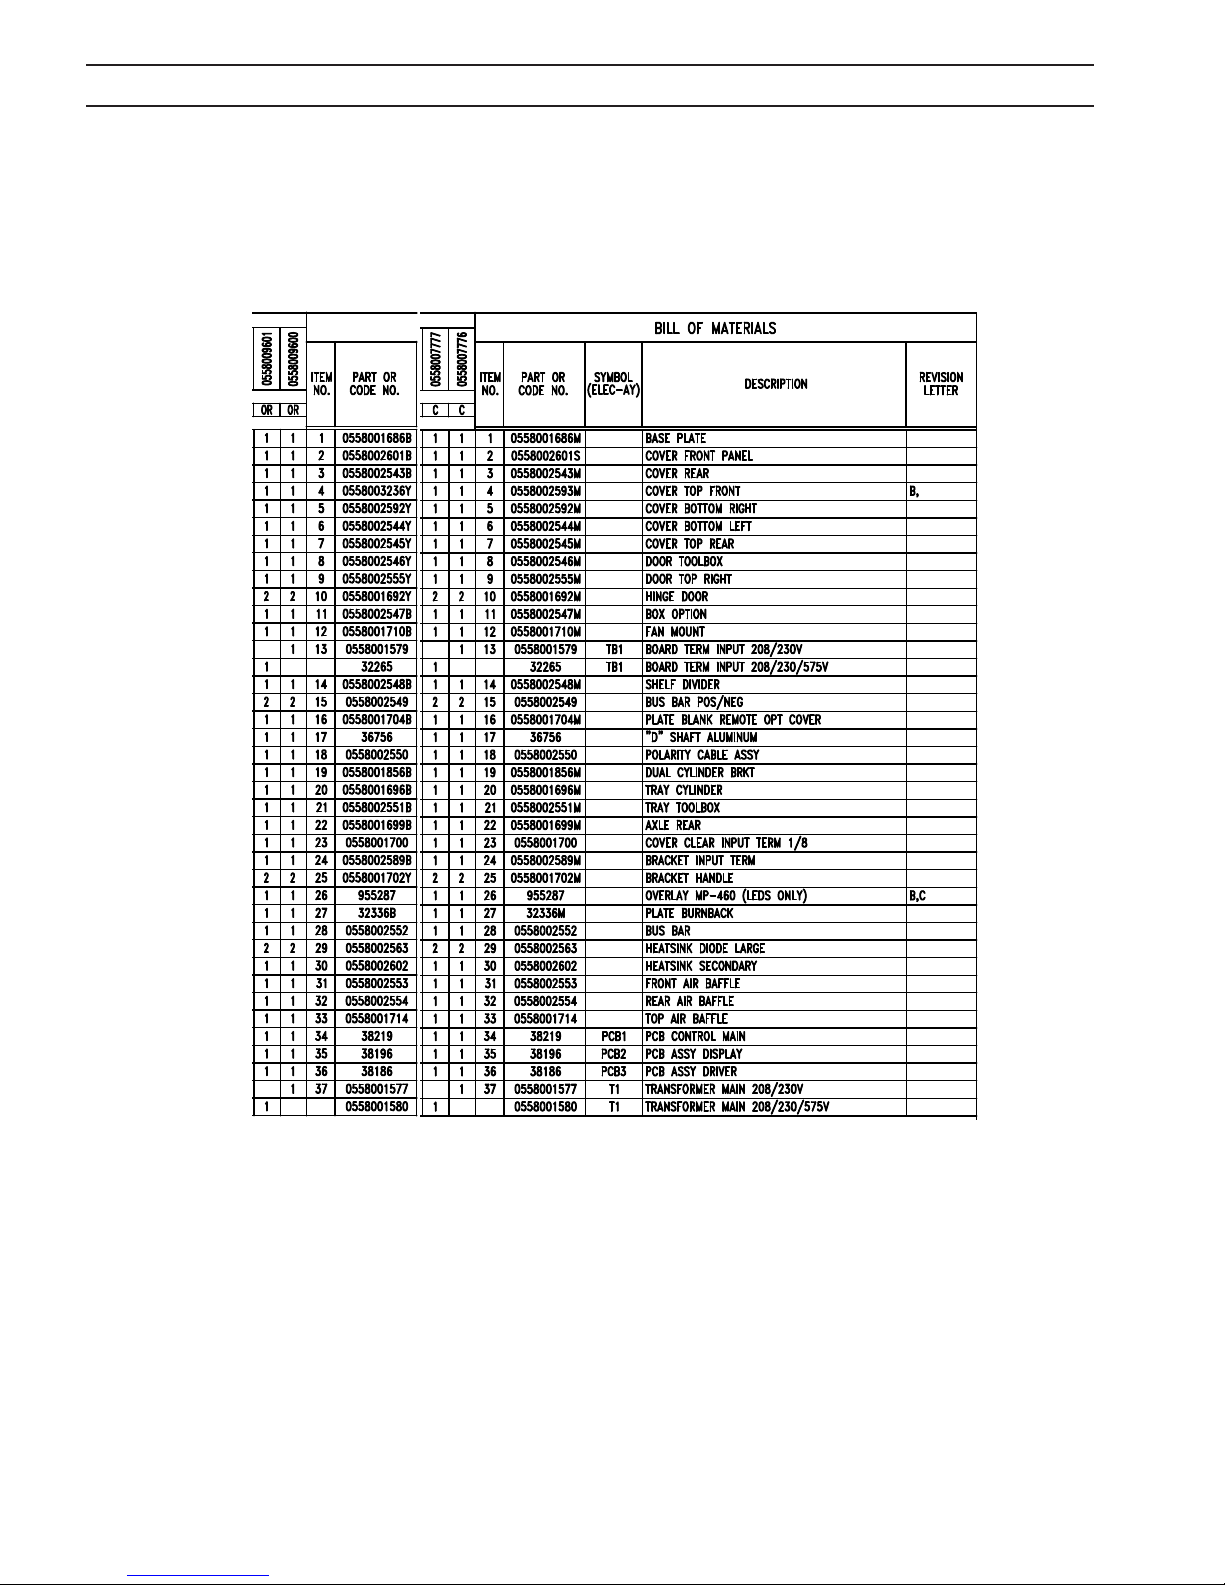
SECTION 6 REPLACEMENT PARTS
Mulitmaster
300
300X
Mulitmaster
76
Page 77
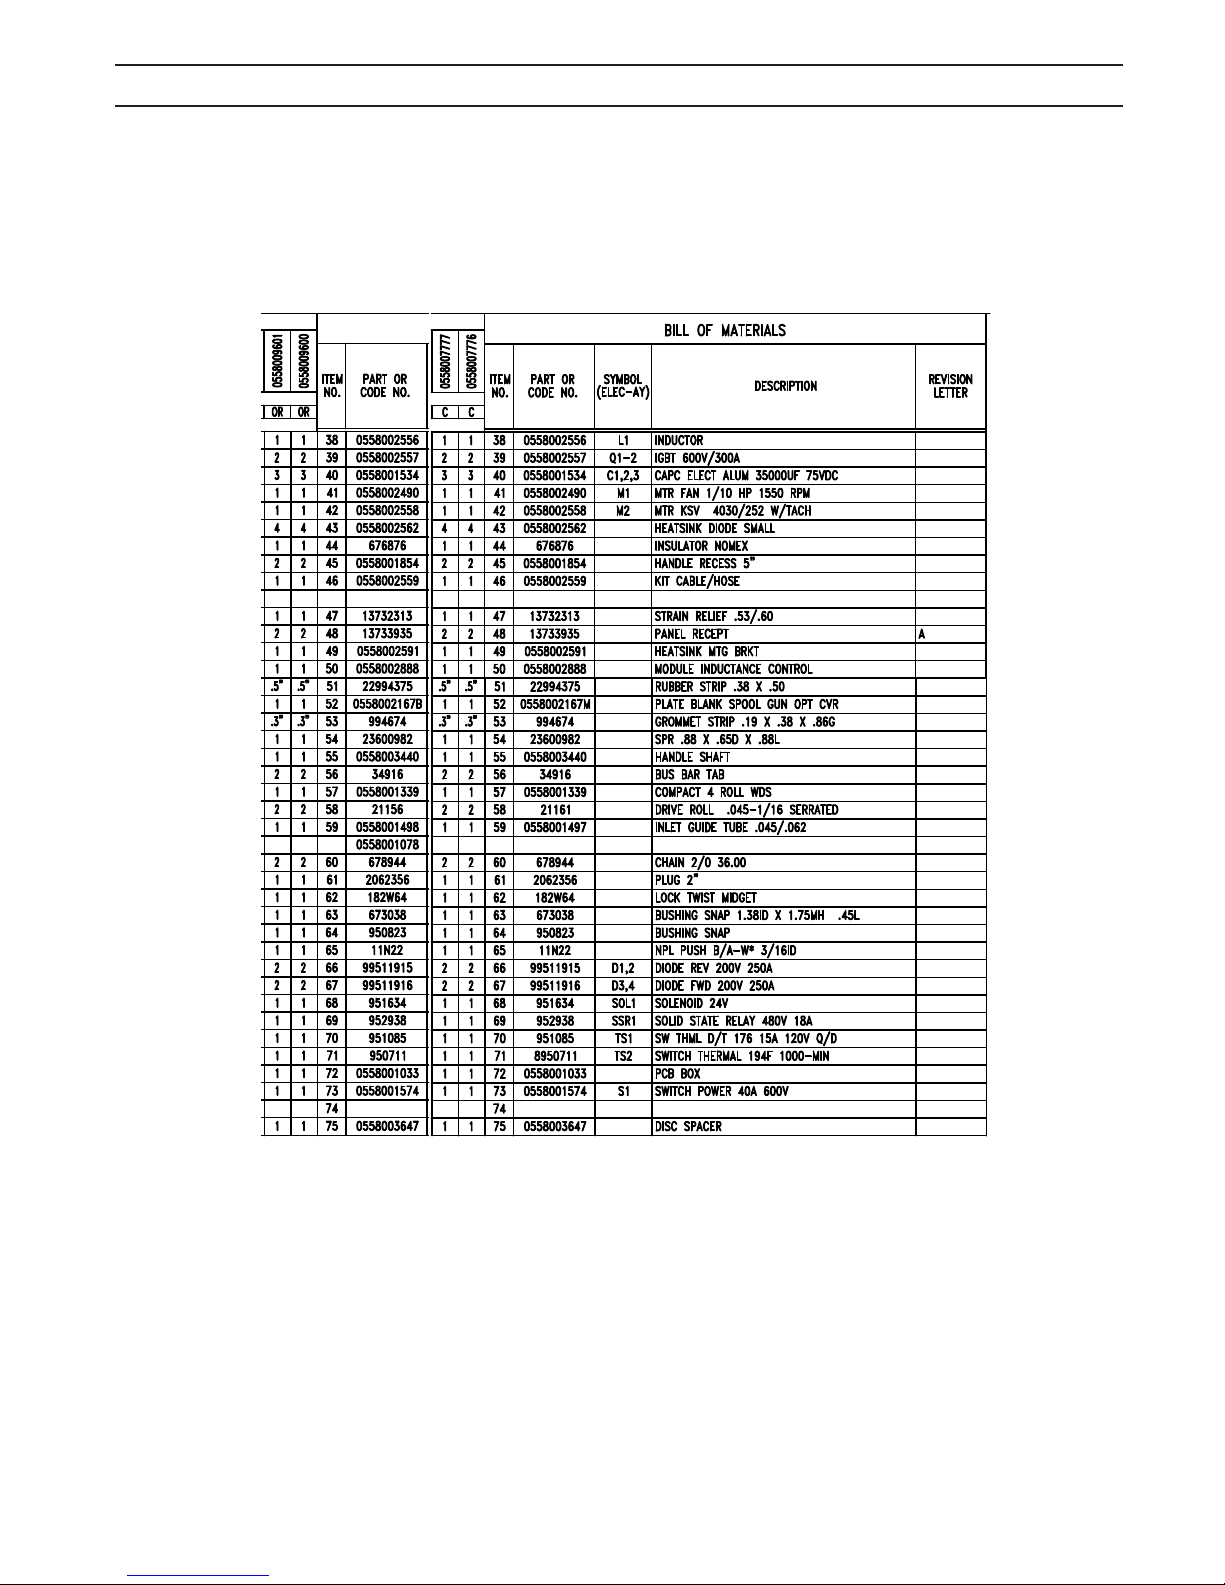
SECTION 6 REPLACEMENT PARTS
Mulitmaster
300
300X
Mulitmaster
77
Page 78
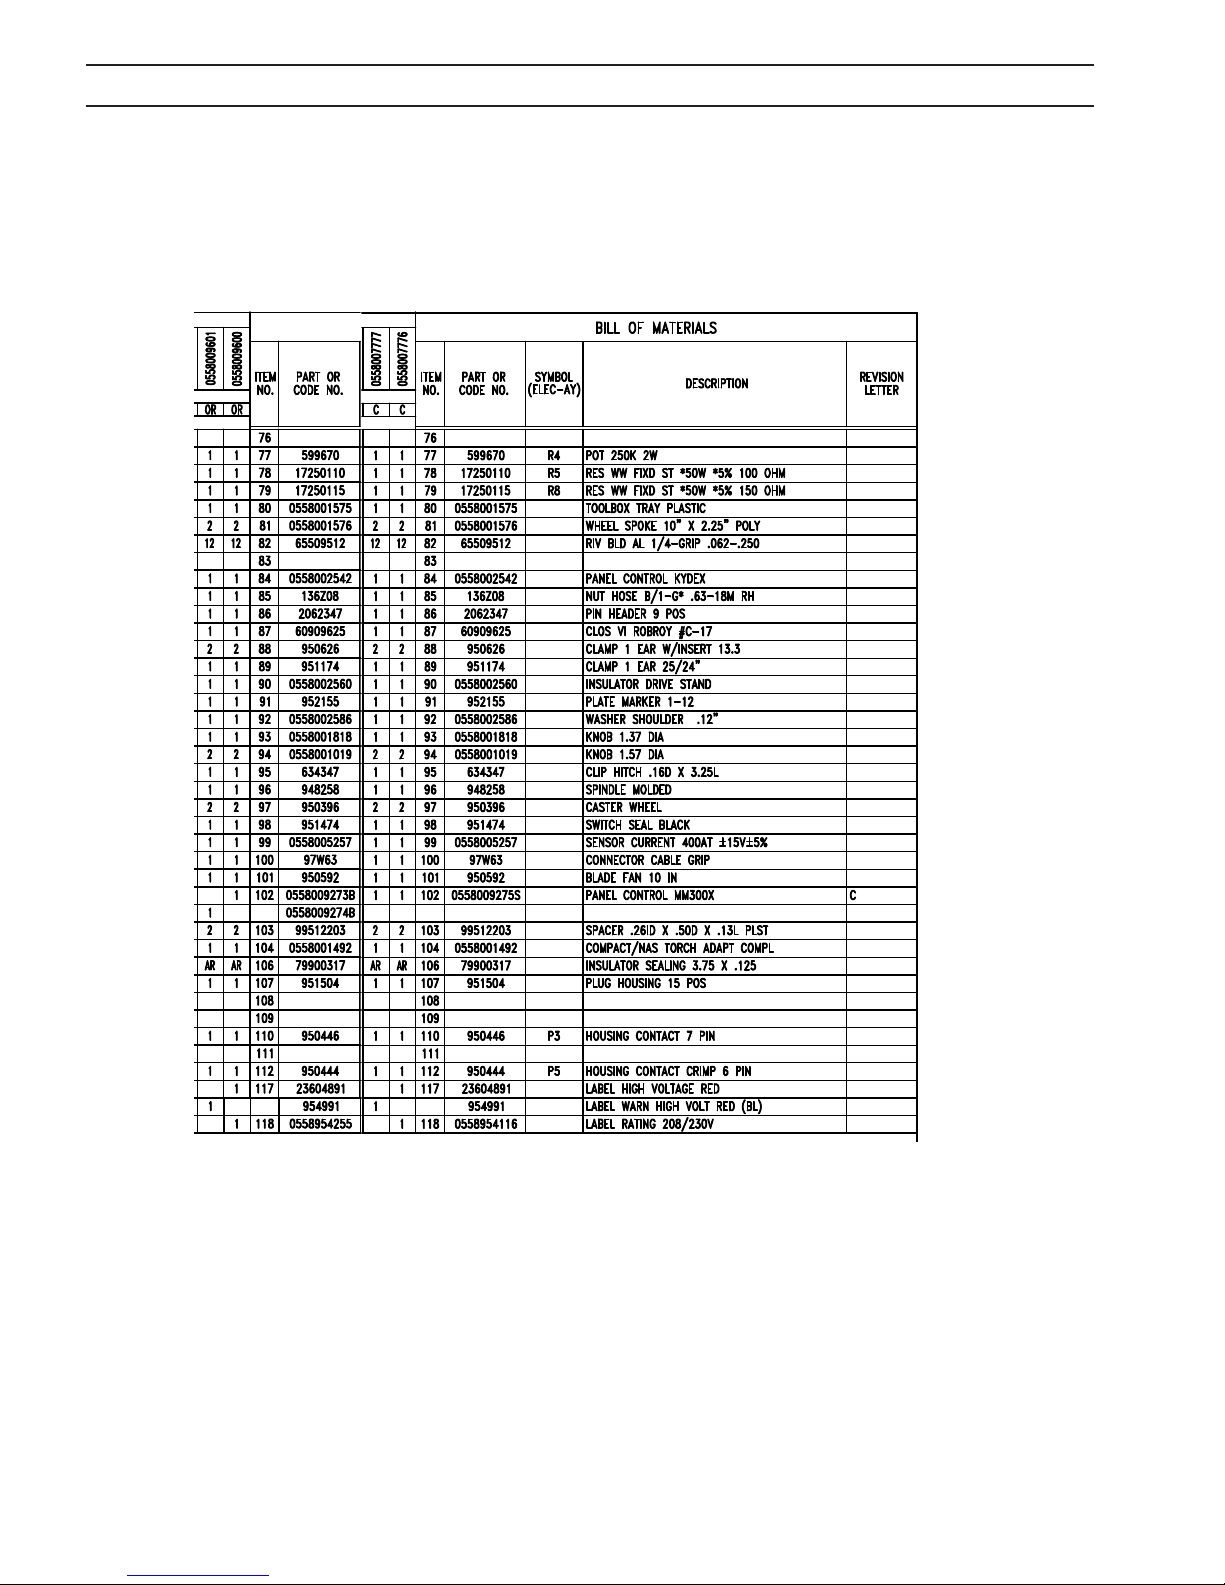
SECTION 6 REPLACEMENT PARTS
Mulitmaster
300
300X
Mulitmaster
78
Page 79
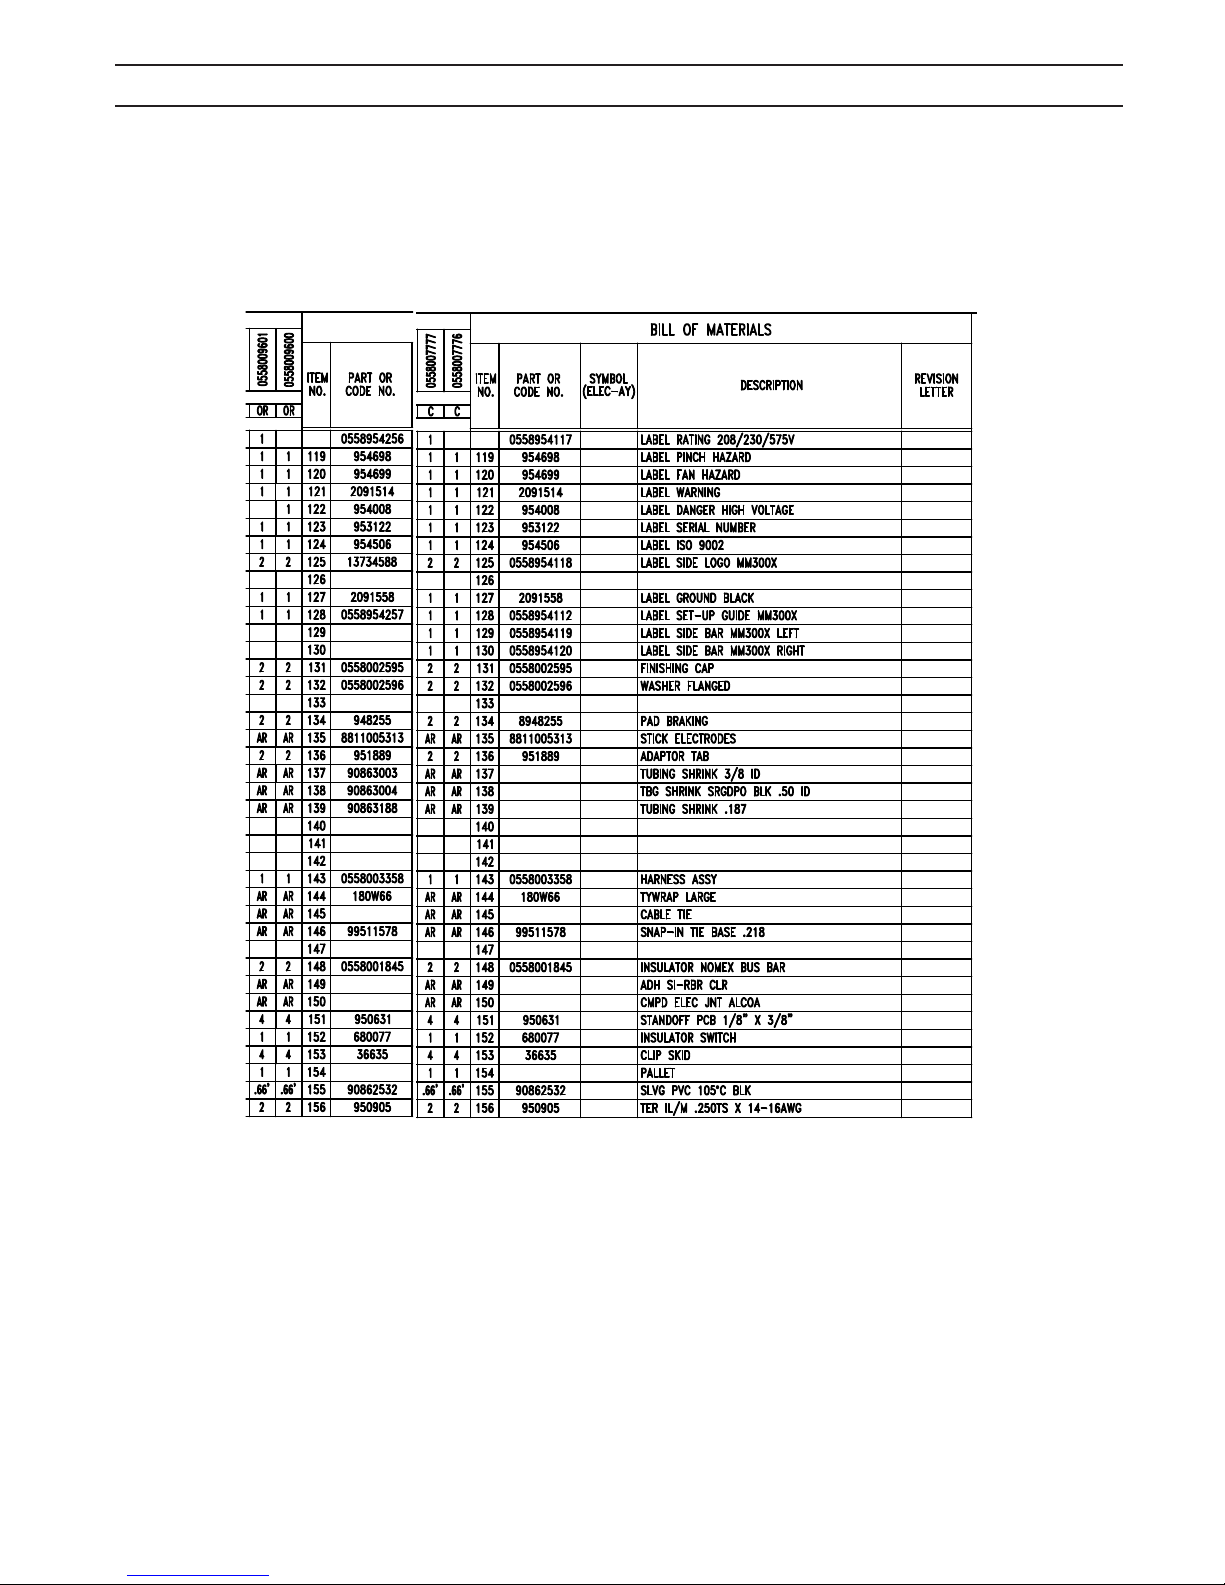
SECTION 6 REPLACEMENT PARTS
Mulitmaster
300
300X
Mulitmaster
79
Page 80
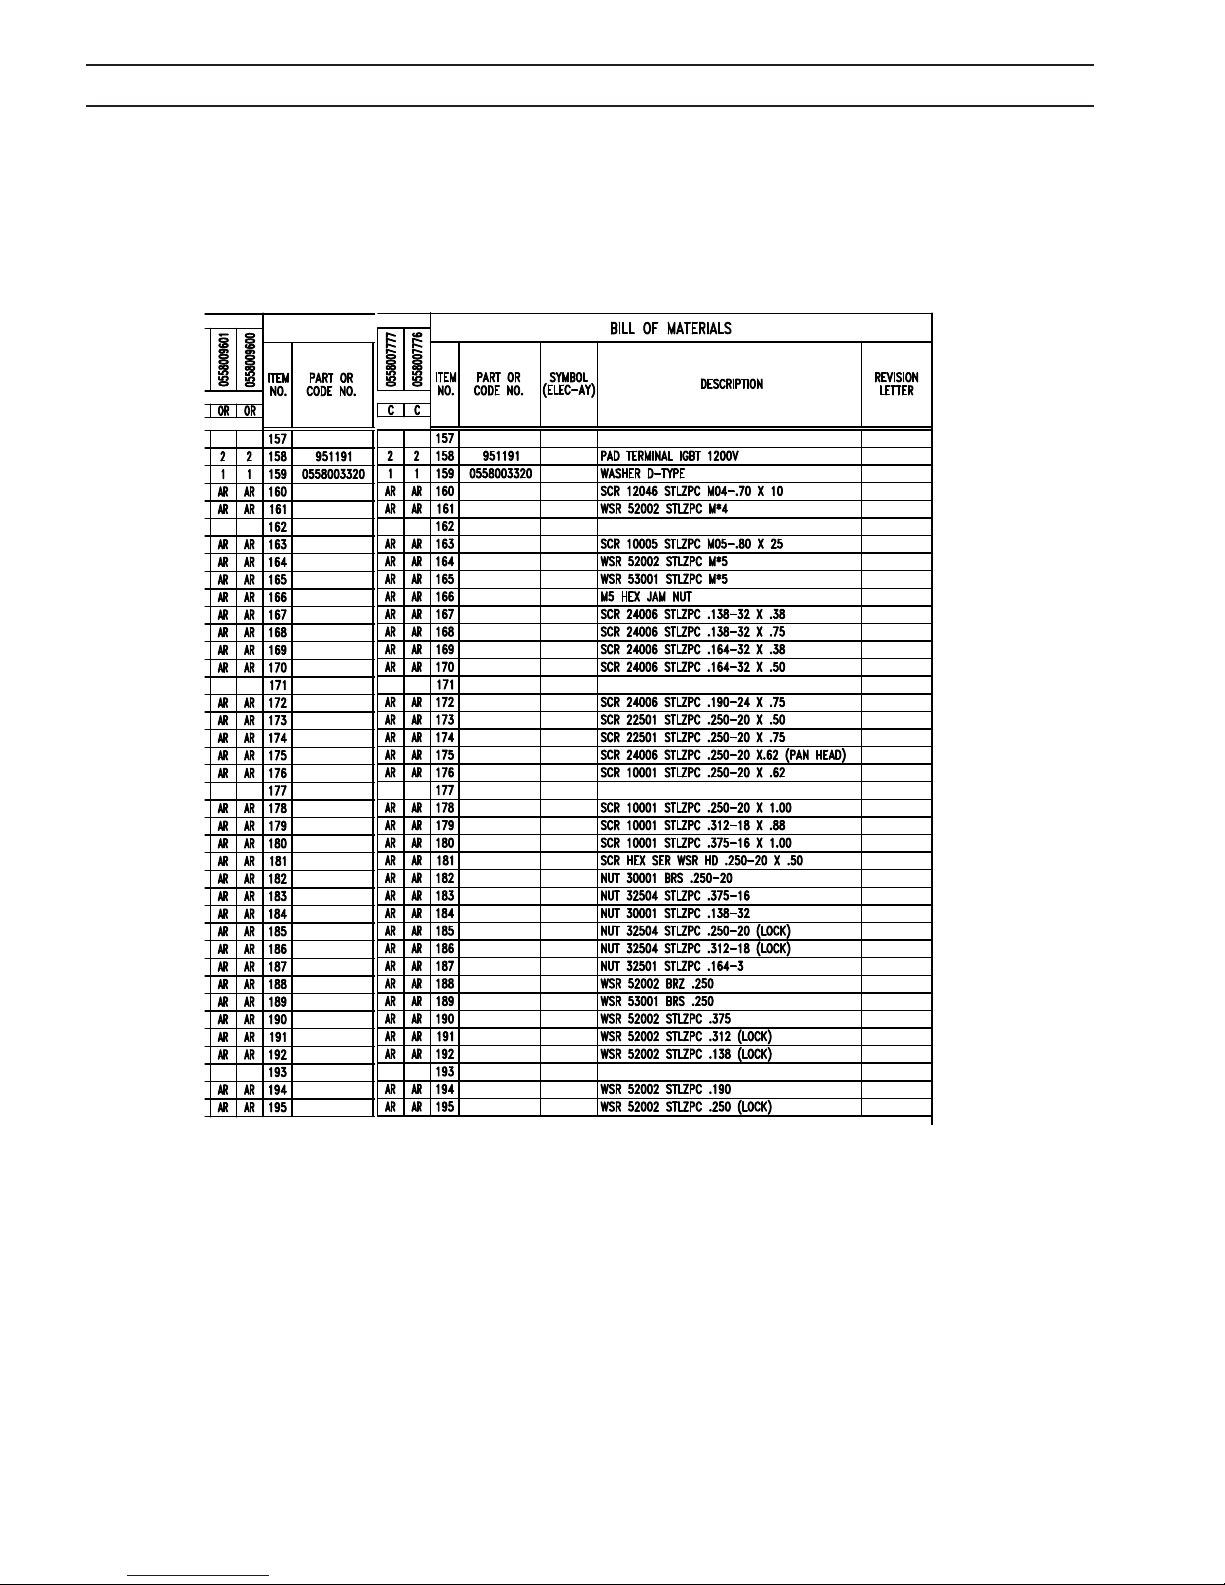
SECTION 6 REPLACEMENT PARTS
Mulitmaster
300
300X
Mulitmaster
80
Page 81
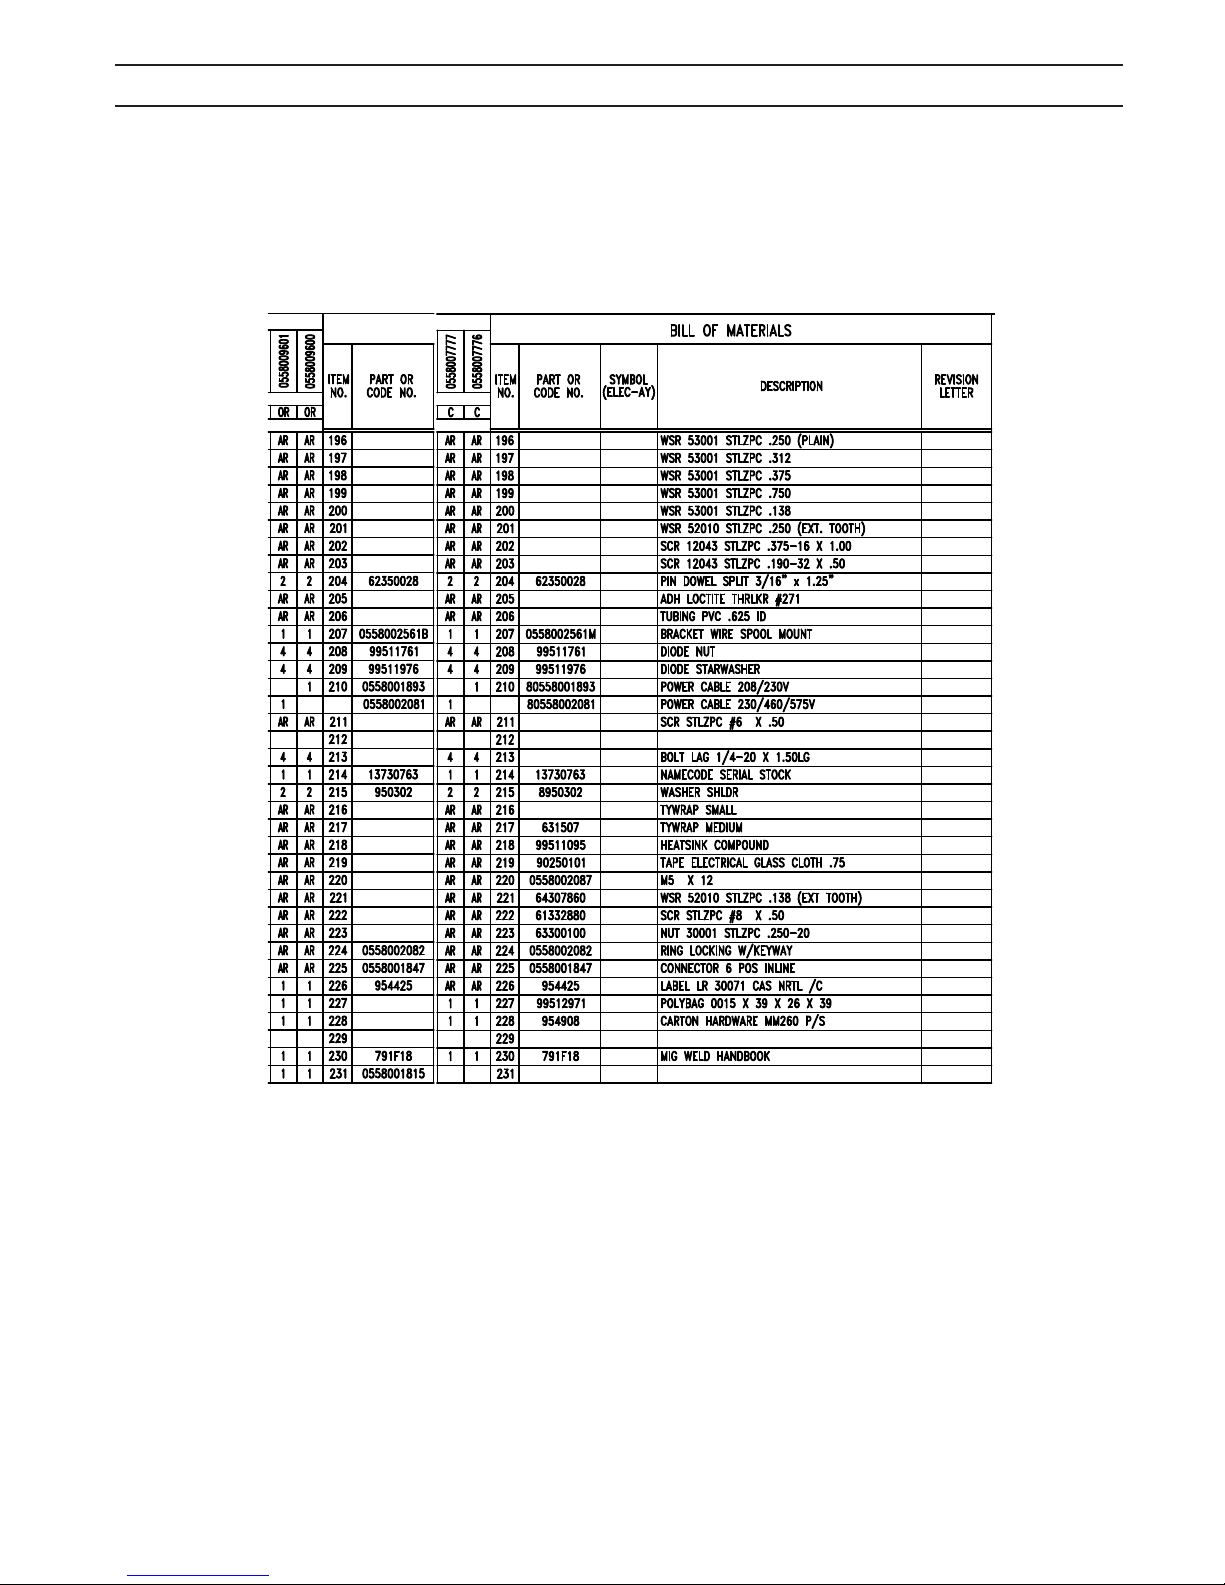
SECTION 6 REPLACEMENT PARTS
Mulitmaster
300
300X
Mulitmaster
81
Page 82
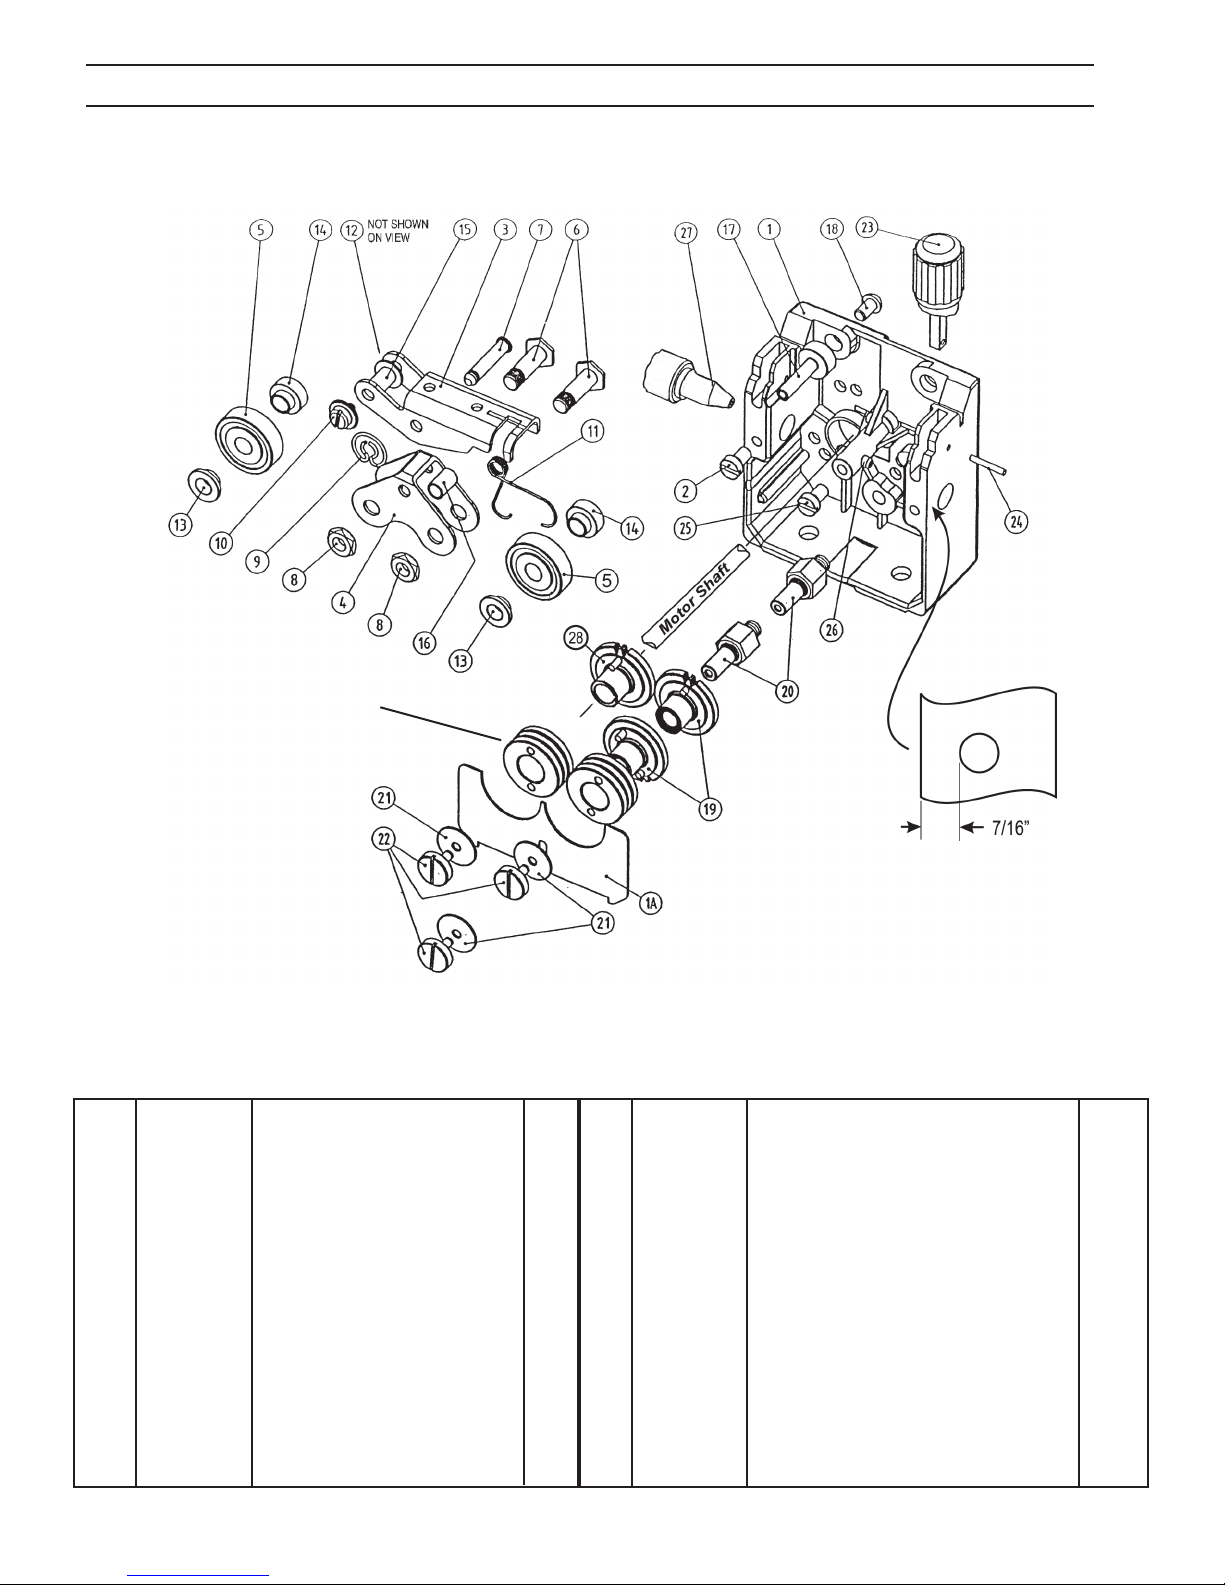
SECTION 6 REPLACEMENT PARTS
DRIVE ROLLS
(See Drive Roll & Guide Tube Selection
Guide on Following Pages)
Auto‑Lift Mini Four Roll Geared Wire Drive System ‑ 055800133
ITEM
1
1A
2
3
4
5
6
7
8
9
10
11
12
13
14
PART NO
0558001743
0558001744
952927
0558001745
0558001746
23612368
23612477
0558001747
23612474
23612472
34609
0558001748
0558001749
0558003538
0558003539
DESCRIPTION
.
Feed Plate
Safety Guard
Screw, Thumb (M6X12)
Pressure Arm
Bogie
Pressure Roll
Axle Pressure Roll
Locating Pin
Nut, Pressure Roll Axle
Circlip
Retaining Screw Pressure Arm
Spring Bogie Auto Lift
Spring to Pressure Arm Auto Lift
Spacer Tube, Small
Spacer Tube, Big
QTY.
1
1
1
1
1
2
2
1
2
1
1
1
1
2
2
ITEM
15
16
17
18
19
20
21
22
23
24
25
26
27
28
PART NO
0558001752
0558001753
0558001754
0558001755
23612386
0558003540
34608
952925
23612460
23612470
23612462
0558001757
0558001895
0558001758
0558003542
.
NOTE: Measure hole placement
to distinguish between early & current version drive stands
DESCRIPTION
Spacer Tube Pressure Arm Auto Lift
Spacer Tube Bogie
Axle Pressure Arm
Allen Screw
Gear Adaptor Feed Roll
Axle Gear Adaptor Feed Roll
Washer, Retaining Screw
Knurled Screw
Pressure Device W/Scale
Locating Pin, 2.5 x 12 Pressure Device
Screw Intermediate Guide
Center Guide (Hard Wire)
Center Guide for (Aluminum)
Inlet Guide (Aluminum & Steel)
Main Gear Drive
QTY.
1
1
1
1
2
2
3
3
1
Pkt. 5
1
1
1
1
1
82
Page 83
SECTION 6 REPLACEMENT PARTS
Table 6 ‑ Drive Roll and Guide Tube Selection
Wire Type
& Diameter
Hard Wires (“V” groove)
.023 in. (0.6 mm)
.030 in. (0.8 mm)
.035 in. (0.9 mm)
.045 in. (1.2 mm)
Cored Wires (Knurled “V” groove)
.030 in. (0.8 mm)
.035 in. (0.9 mm)
.040 in. (1.0 mm)
.045 in. (1.2 mm)
.052 in. (1.4 mm)
1/16 in. (1.6 mm)
5/64 in. (2.0 mm)
Soft (aluminum) Wire (“U” groove)
.030 in. (0.8 mm)
.035 in. (0.9 mm)
3/64 in. (1.2 mm)
1/16 in. (1.6 mm)
* Two drive rolls are required for four roll drive systems.
Roll Drive*
21155
21155
21156
21156
21160
21160
21161
21161
21161
21161
21162
21158
21158
21159
21159
Guide Tube
NAS
0558001499
0558001499
0558001498
0558001498
0558001499
0558001498
0558001498
0558001498
0558001497
0558001497
0558001497
0558001902
0558001903
0558001904
0558001904
83
Page 84
SECTION 6 REPLACEMENT PARTS
Page 85
REVISION HISTORY
1. Original release April, 2008
2. revision June, 2009 - updated replacement parts per ECN #093115.
3. revision June, 2010 - changed name to 300/300X, updated BOM’s.
Page 86
ESAB Welding & Cutting Products, Florence, SC
COMMUNICATION GUIDE ‑ CUSTOMER SERVICES
A. CUSTOMER SERVICE QUESTIONS:
Telephone: (800)362-7080 / Fax: (800) 634-7548 Hours: 8:00 AM to 7:00 PM EST
Order Entry Product Availability Pricing Order Information Returns
B. ENGINEERING SERVICE:
Telephone: (843) 664-4416 / Fax : (800) 446-5693 Hours: 7:30 AM to 5:00 PM EST
Warranty Returns Authorized Repair Stations Welding Equipment Troubleshooting
C. TECHNICAL SERVICE:
Telephone: (800) ESAB-123/ Fax: (843) 664-4452 Hours: 8:00 AM to 5:00 PM EST
Part Numbers Technical Applications Specications Equipment Recommendations
D. LITERATURE REQUESTS:
Telephone: (843) 664-5562 / Fax: (843) 664-5548 Hours: 7:30 AM to 4:00 PM EST
E. WELDING EQUIPMENT REPAIRS:
Telephone: (843) 664-4487 / Fax: (843) 664-5557 Hours: 7:30 AM to 3:30 PM EST
Repair Estimates Repair Status
F. WELDING EQUIPMENT TRAINING
Telephone: (843)664-4428 / Fax: (843) 679-5864 Hours: 7:30 AM to 4:00 PM EST
Training School Information and Registrations
G. WELDING PROCESS ASSISTANCE:
Telephone: (800) ESAB-123 Hours: 7:30 AM to 4:00 PM EST
H. TECHNICAL ASST. CONSUMABLES:
Telephone : (800) 933-7070 Hours: 7:30 AM to 5:00 PM EST
IF YOU DO NOT KNOW WHOM TO CALL
Telephone: (800) ESAB-123
Fax: (843) 664-4462
Hours: 7:30 AM to 5:00 PM EST
or
visit us on the web at http://www.esabna.com
The ESAB web site oers
Comprehensive Product Information
Material Safety Data Sheets
Warranty Registration
Instruction Literature Download Library
Distributor Locator
Global Company Information
Press Releases
Customer Feedback & Support
 Loading...