

Page 1
RU
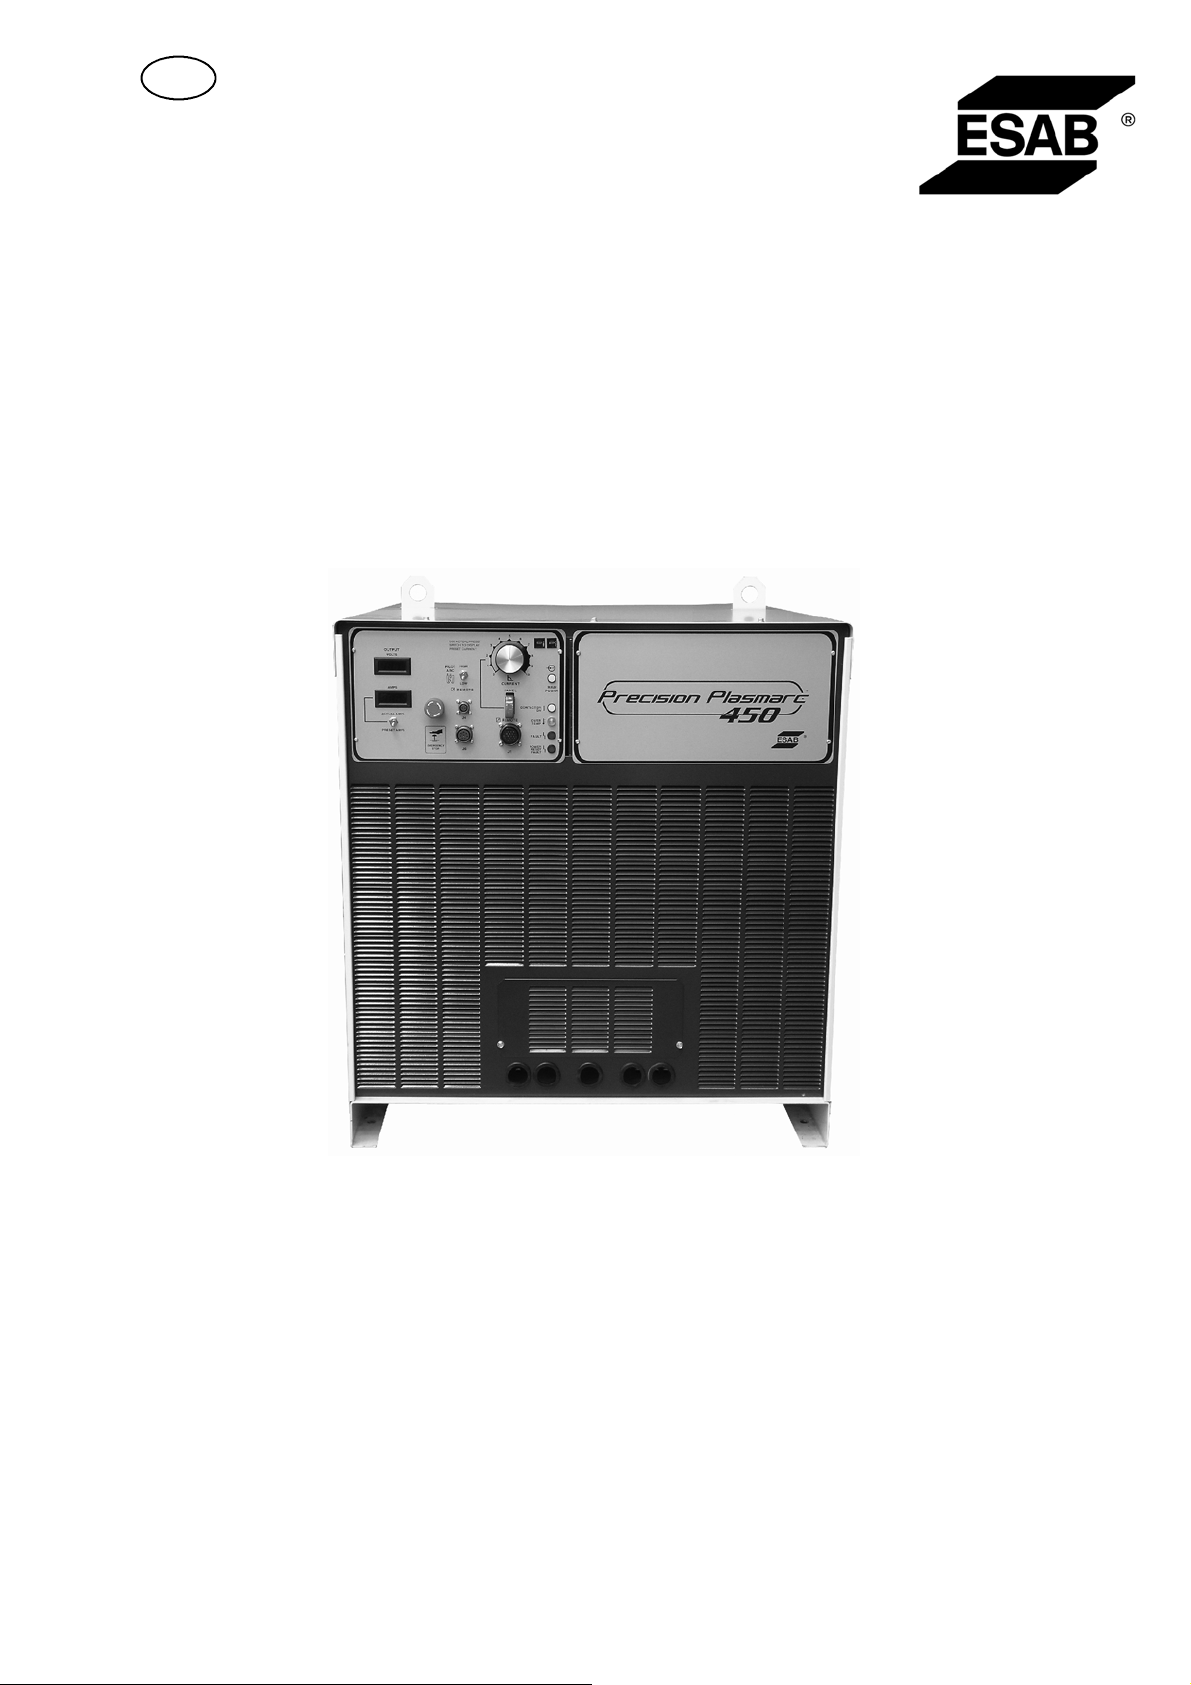
EPP-450
Инструкция по эксплуатации
Valid for serial no. 015-xxx-xxxx0463 150 086 RU 20110706
Page 2
1 МЕРЫ ПРЕДОСТОРОЖНОСТИ 3.....................................
2 ВВЕДЕНИЕ 5........................................................
2.1 Оборудование 5..........................................................
2.2 Функциональные возможности 5..........................................
3 ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ 5................................
4 УСТАНОВКА 6......................................................
4.1 Инструкция по подъему 7.................................................
4.2 Проверка после поставки 7...............................................
4.3 Расположение 7...........................................................
4.4 Сетевое питание 8........................................................
4.4.1 Рекомендуемые номиналы предохранителей и минимальные сечения
кабелей 8............................................................
4.4.2 Подсоединение входного сетевого кабеля 8..........................
4.4.3 Выходные кабели (покупаются пользователем)9.....................
4.4.4 Подсоединение сварочного и обратного кабеля при работе от одного
4.5 Параллельная установка 10................................................
4.5.1 Параллельное соединение двух источников питания 11...............
4.5.2 Маркировка с использованием двух источников питания 15...........
источника питания 9..................................................
5 ПОРЯДОК РАБОТЫ 17...............................................
5.1 Соединения и устройства управления 17...................................
5.1.1 Условные обозначения 18.............................................
5.1.2 Панель управления 18.................................................
5.1.3 Режимы работы: резка с относительно низким током и маркировка 20.
5.2 Последовательность работы 21............................................
6 ТЕХНИЧЕСКОЕ ОБСЛУЖИВАНИЕ 22..................................
6.1 Проверка и чистка 23.......................................................
6.2 Смазка 23..................................................................
7 ПОИСК И УСТРАНЕНИЕ НЕИСПРАВНОСТЕЙ 23.......................
8 ЗАКАЗ ЗАПАСНЫХ ЧАСТЕЙ 24.......................................
СХЕМА 25..............................................................
НОМЕР ЗАКАЗА 38......................................................
Оставляем за собой право изменять спецификацию без предупреждения.
TOCr
-2-
Page 3
RU
1 МЕРЫ ПРЕДОСТОРОЖНОСТИ
Пользователи оборудования ESAB отвечают за выполнение правил техники безопасности лицами, работающими на
оборудовании и рядом с ним. Правила техники безопасности должны отвечать требованиям к безопасной
эксплуатации оборудования этого типа. Помимо стандартных правил техники безопасности и охраны труда на
рабочем месте рекомендуется следующее.
Все работы должны выполняться подготовленными лицами, знакомыми с эксплуатацией оборудования.
Неправильная эксплуатация оборудования может вызвать опасные ситуации, приводящие к травмированию
персонала и повреждению оборудования.
1. Bсе лица, использующие сварочное оборудование, должны знать:
S инструкции по эксплуатации
S расположение органов аварийного останова
S назначение оборудования
S правила техники безопасности
S технологию сварки и резки
2. Оператор обеспечивает:
S удаление посторонних лиц из рабочей зоны оборудования при его запуске
S защиту всех лиц от воздействия сварочной дуги
3. Рабочее место должно:
S отвечать условиям эксплуатации
S не иметь сквозняков
4. Средства защиты персонала:
S Во всех случаях используйте рекомендованные средства индивидуальной защиты, такие как защитные
очки, огнестойкую одежду, защитные перчатки.
S При сварке запрещается носить свободную одежду, украшения и т.д., например шарфы, браслеты, кольца,
которые могут попасть в сварочное оборудование или вызвать ожоги.
5. Общие меры предосторожности:
S Проверьте надежность подключения обратного кабеля.
S Работы на оборудовании с высоким напряжением должны производиться только квалифицированным
электриком.
S В пределах доступа должны находиться соответствующие средства пожаротушения, имеющие ясную
маркировку.
S
Запрещается проводить смазку и техническое обслуживание оборудования во время эксплуатации.
bp09dr1 -3-
© ESAB AB 2007
Page 4
RU
ВНИМАНИЕ!
Дугoвaя cвapкa и peзкaoпacны кaкдляиcпoлнитeля paбот, тaкидляпоcтopoнних лиц.
Требуйте соблюдения всех правил безопасности, действующихнаобъекте, которые
должны учитывать сведения об опасностях, представленные изгоTговителем.
ОПАСНОСТЬ СМЕРТЕЛЬНОГО ПОРАЖЕНИЯ ЭЛЕКТРИЧЕСКИМ ТОКОM
S Агрегат устанавливается и заземляется в соответствии с действующими нормами и правилами.
S Не допускайте контакта находящихся под напряжением деталей и электродов с незащищенными
частями тела, мокрыми рукавицами и мокрой одеждой.
S Обеспечьте электрическую изоляцию от земли и свариваемых деталей.
S Обеспечьте соблюдение безопасных рабочих расстояний.
ДЫМЫ И ГАЗЫ могут быть опасны для человека
S Исключите возможность воздействия дымов.
S Для исключения вдыхания дымов во время сварки организуется общая вентиляция помещения, а
также вытяжная вентиляция из зоны сварки.
ИЗЛУЧЕНИЕ ДУГИ вызывает поражение глаз и ожоги кожи
S Защитите глаза и кожу. Для этого используйте защитные щитки, цветные линзы и защитную
спецодежду.
S Для защиты посторонних лиц применяются защитные экраны или занавеси.
ПОЖАРООПАСНОСТЬ
S Искры (брызги металла) могут вызвать пожар. Убедитесь в отсутствии горючих материалов
поблизости от места сварки.
- чрезмерный шум может привести к повреждению органов слуха
ШУМ
S Примите меры для защиты слуха. Используйте беруши для ушей или другие средства защиты слуха.
S Предупредите посторонних лиц об опасности.
НЕИСПРАВНОСТИ - при неисправности обратитесь к специалистам по сварочному
оборудованию
Перед началом монтажа и эксплуатации внимательно изучите соответствующие
инструкции.
ЗАЩИТИТЕ СЕБЯ И ДРУГИХ!
ВНИМАНИЕ!
Запрещается использовать источник питания для оттаивания труб.
ОСТОРОЖНО!
Оборудование Class А не предназначено для использования в
жилых помещениях, где электроснабжение осуществляется из
бытовых сетей низкого напряжения. В таких местах могут
появиться потенциальные трудности обеспечение
электромагнитной совместимости оборудования Class А
вследствие кондуктивных и радиационных помех.
ОСТОРОЖНО!
bp09dr1
Данное изделие предназначено только для дуговой
-4-
© ESAB AB 2007
Page 5
RU
ОСТОРОЖНО!
Перед началом монтажа и эксплуатации
внимательно изучите соответствующие
инструкции.
Eliminação de equipamento electrónico nas instalações de reciclagem!
De acordo com a Directiva Europeia 2002/96/CE relativa a resíduos de
equipamentos eléctricos e electrónicos e respectiva implementação em
conformidade com o direito nacional, o equipamento eléctrico e/ou electrónico que
atingiu o fim da sua vida útil deve ser eliminado em instalações de reciclagem.
Como responsável pelo equipamento, faz parte das suas funções informar-se sobre
estações de recolha aprovadas.
Para mais informações, contacte o revendedor mais perto de si.
2 ВВЕДЕНИЕ
Источник питания для плазменной резки EPP-450 предназначен для
маркировки и высокоскоростной плазменной механической резки. Он может
использоваться с таким изделиями, как горелки PT-15, PT-19XLS, PT-600 и
PT-36, совместно с Smart Flow II, компьютеризированной системой коммутации
и регулирования газа.
2.1 Оборудование
Источник питания поставляется с:
S Руководство
2.2 Функциональные возможности
S Охлаждение вентилятором
S Защита в случае подключения к ошибочному питанию
S Тепловая защита от перегрузки
S Могут соединяться параллельно для расширения диапазона тока.
3 ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ
EPP-450
Напряжение электросети:
Первичный ток I
Установка диапазона 10 A / 84 В- 450 A / 200
Допустимая нагрузка, коэффициент
использования 100 %
Выходная мощность, коэффициент
использования 100 %
резка в режиме высокого тока
резка в режиме низкого тока
маркировка в режиме низкого тока
макс.
3~ 380 В, 400 В,+/–10 %, 50 Гц
167 A при 380 В, 159 A при 400 В
450 A / 200 В
50 A при 100 В / 450 A при 200 В
35 A при 94 В / 100 A при 120 В
10 A при 84 В / 100 A при 120 В
bp09dr1 -5-
© ESAB AB 2007
Page 6
RU
EPP-450
Макс. потребляемая мощность
при коэффициенте использования 100 %
Напряжение холостого хода U
резка в режиме высокого тока
резка в режиме низкого тока
маркировка
Рабочая температура от -10 до 40 °
Температура для транспортировки от -20 до 55 °
Размеры, д x ш x в 114,3 x 94,6 x 102,2 мм
Вес 850 kg
Класс герметизации IP 21
Рабочий цикл
Рабочий цикл представляет собой долю (в %%) десятиминутного интервала, в течение
которой можно производить сварку или резку при определенной нагрузке без перегрузки.
Рабочий цикл указан для температуры 40° C.
0
90 кВт
406 Впри380 В
427 Впри400 В
430 Впри380 В
427 Впри400 В
414 Впри380 В
413 Впри400 В
360 Впри380 В
369 Впри400 В
Класс кожуха
Нормы IP указывают класс кожуха, т.е., степень защиты от проникновения твердых объектов
иводы. Оборудование, маркированное как IP 21, предназначено для работы в закрытом
помещении.
4 УСТАНОВКА
Ввод в эксплуатацию должен производиться квалифицированным
специалистом.
ВНИМАНИЕ!
ПОРАЖЕНИЕ ЭЛЕКТРИЧЕСКИМ ТОКОМ МОЖЕТ БЫТЬ СМЕРТЕЛЬНЫМ!
Предпримите меры предосторожности против поражения электрическим
током. Убедитесь, что все источники питания отключены
выключатель на настенной розетке и выдерните кабель питания
оборудования из розетки перед выполнением любых электрических
подключений к источнику питания.
ВНИМАНИЕ!
Очень важно подсоединить шасси к электрическому заземлению, чтобы
избежать поражения электрическим током и других несчастных случаев,
связанных с электричеством. Убедитесь, что защитное заземление не
подключено по ошибке ни к какому фазовому проводнику.
–отключите
ОСТОРОЖНО!
Настоящее изделие предназначено для промышленного использования. При
использовании в бытовых условиях оно может создавать радиочастотные
помехи. Пользователь отвечает за принятие соответствующих мер
предосторожности.
bp09dr1 -6-
© ESAB AB 2007
Page 7
RU
ОСТОРОЖНО!
Проводящая пыль и загрязнение внутри источника питания может привести к
электрическому пробою
и повреждению оборудования. Если допустить накапливание пыли внутри
источника питания, может возникнуть короткое замыкание (см. главу
относительно технического обслуживания).
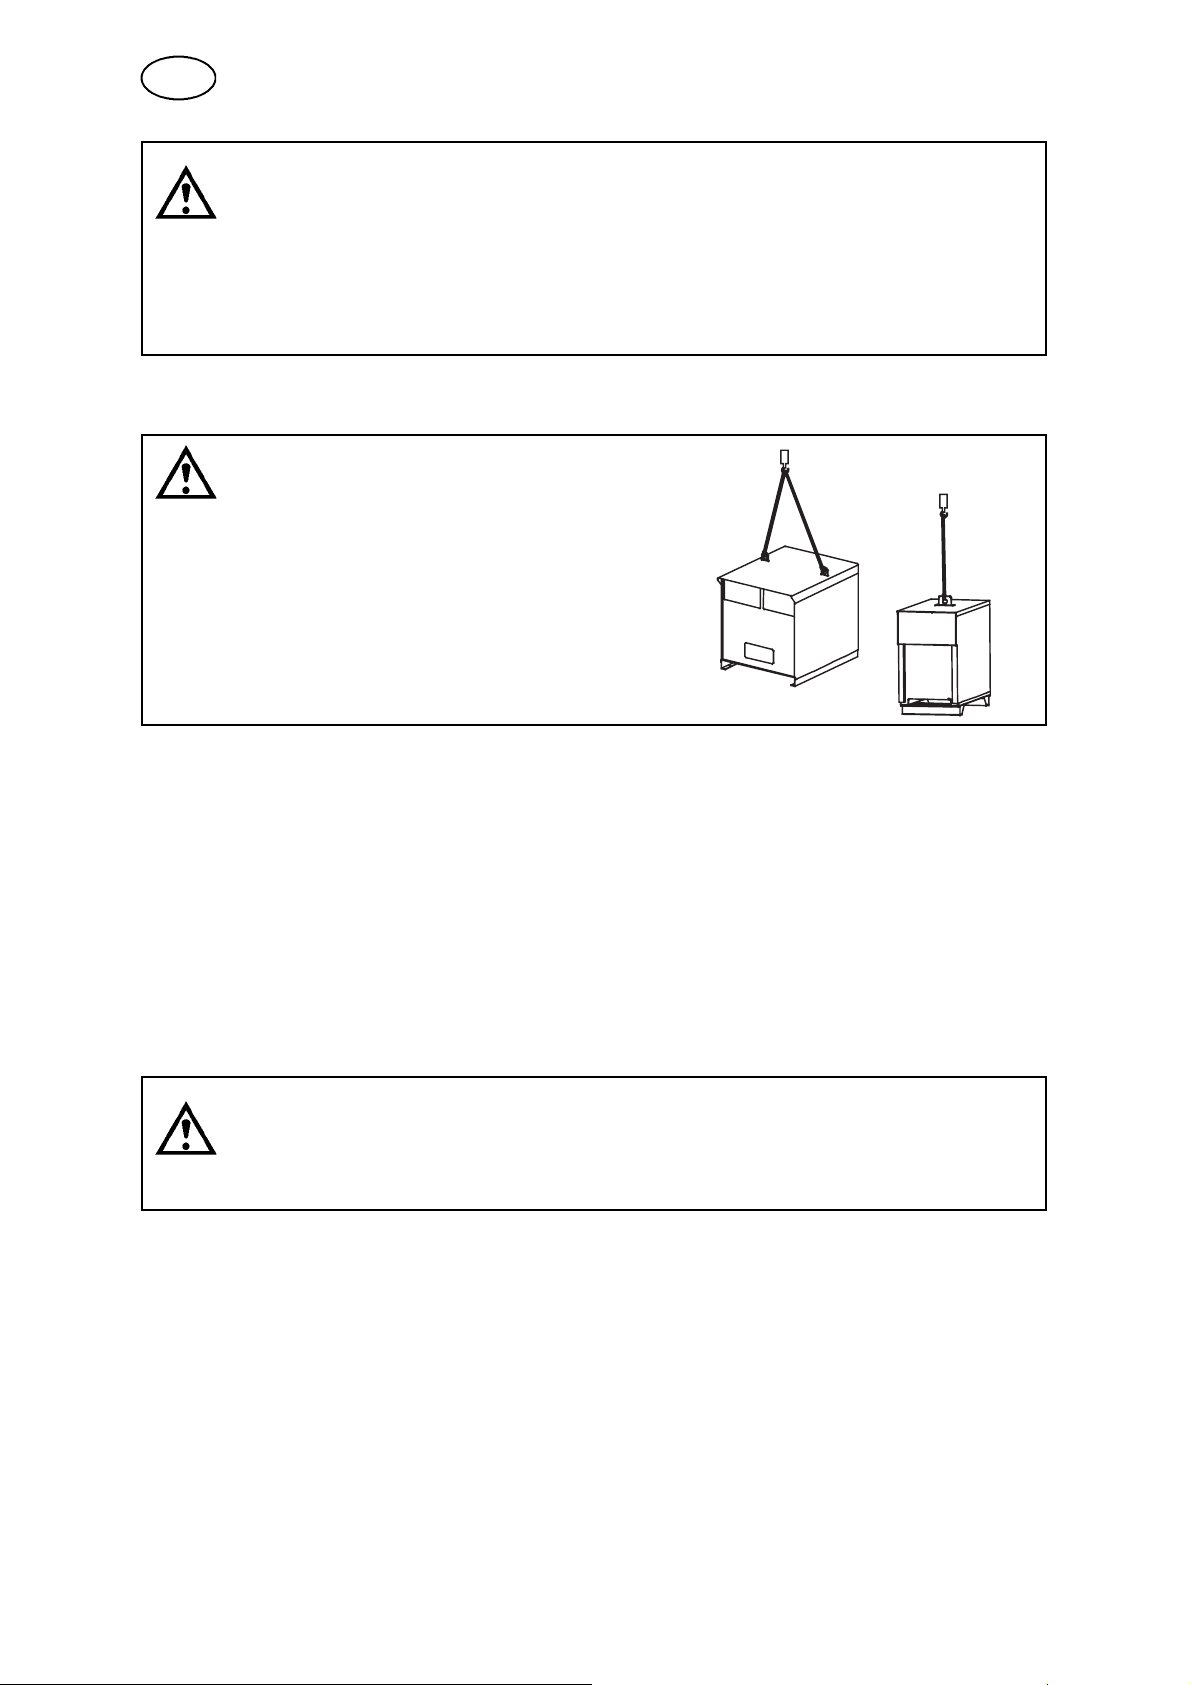
4.1 Инструкция по подъему
ВНИМАНИЕ!!
Оборудование необходимо поднимать с
помощью грузоподъемника следующим
образом:
4.2 Проверка после поставки
1. Снимите упаковку и осмотрите оборудование на предмет повреждений,
которые возможно не были замечены сразу при получении.
Немедленно сообщите о любых повреждениях компании-поставщику.
2. Перед отправкой упаковки на повторное использование проверьте, чтобы
онабылапуста.
3. Проверьте зазоры воздушного охлаждения и убедитесь,что они свободны.
4.3 Расположение
ОСТОРОЖНО!
При подъеме источника питания краном используйте обе подъемные проушины.
S Минимально допустимое расстояние до стен или других преград для
холодного воздуха спереди и позади источника питания составляет 1 м.
S Расположите источник питания так, чтобы обеспечить съем верхней и
боковых панелей для обслуживания, чистки и осмотра.
S Расположите источник питания на относительно небольшом расстоянии от
защищенной предохранителем сетевой розетки.
S Содержите поверхность под источником питания в чистоте, чтобы
загрязнения не попали внутрь с воздухом охлаждения.
S Вокруг оборудования по возможности не должно быть пыли и пара, аэто
место должно быть как можно более холодным. Эти факторы влияют на
охлаждающую способность.
bp09dr1 -7-
© ESAB AB 2007
Page 8
RU
4.4 Сетевое питание
Источник питания подключается к 3-фазной сети. Источник питания должен
питаться от розетки, оборудованной в соответствии с местными требованиями
выключателем, защитой от пульсаций или автоматическим выключателем.
4.4.1 Рекомендуемые номиналы предохранителей и минимальные
сечения кабелей
EPP-450 50 Гц
Напряжение электросети: 380 В 400 В
Сечение сетевого кабеля,
2
мм
Ток фазы, I
Предохранитель,
устойчивый к пульсациям
тока
*) Поставляется потребителем.
эфф
ПРИМЕЧАНИЕ! Приведенные выше значения площади поперечного сечения силовых
кабелей и номиналы предохранителей соответствуют шведским нормам. Эксплуатация
источника тока должна осуществляться в соответствии с действующими национальными
нормативными документами.
4 G 90*) 4 G 90*)
167 A 159 A
200 A 200 A
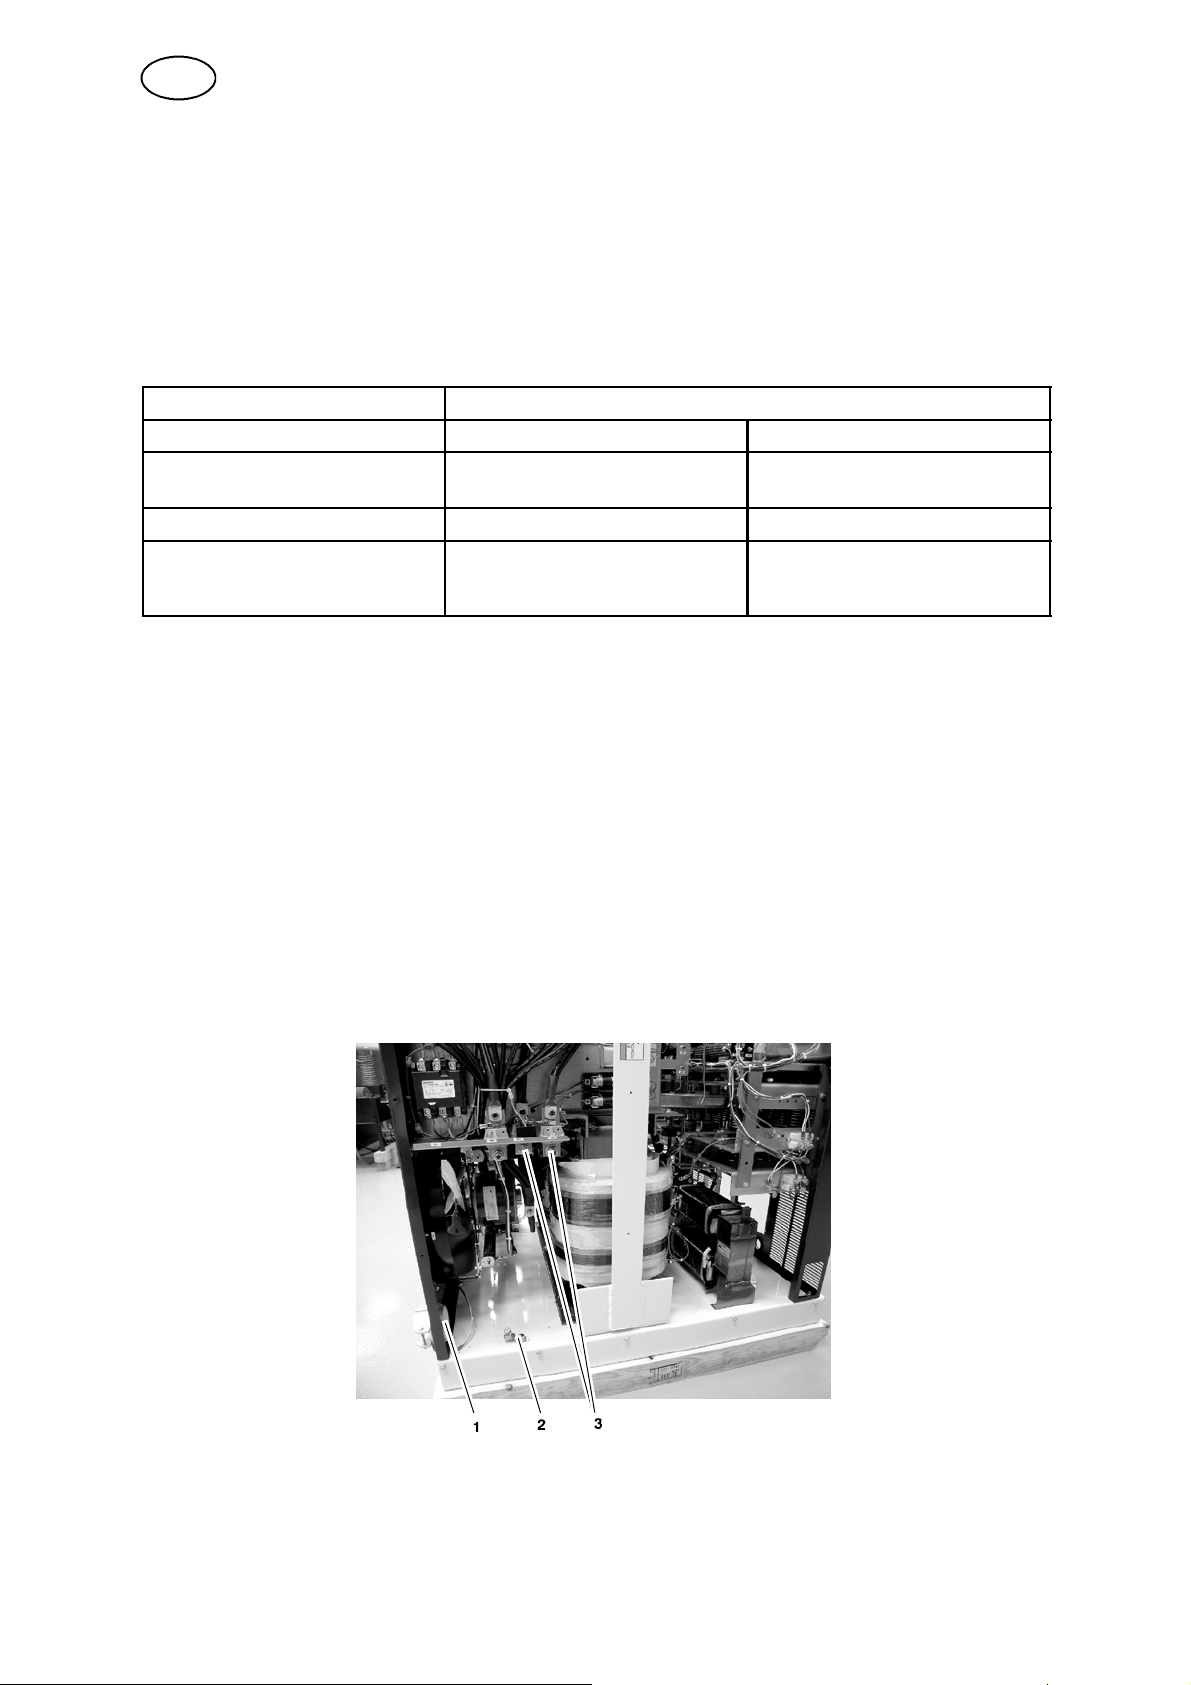
4.4.2 Подсоединение входного сетевого кабеля
1. Снимите левую боковую панель
2. Вставьте сетевой кабель через отверстие (1) в задней панели
3. Закрепите кабель возле отверстия без натяжения
4. Подсоедините защитное заземление к клемме основного заземления
шасси
5. Подсоедините фазные проводники к фазным клеммам
1 Отверстия в задней панели для сетевого
кабеля
bp09dr1
2 Клемма
-8-
3 Клеммы фаз
основного
заземления
© ESAB AB 2007
Page 9
RU
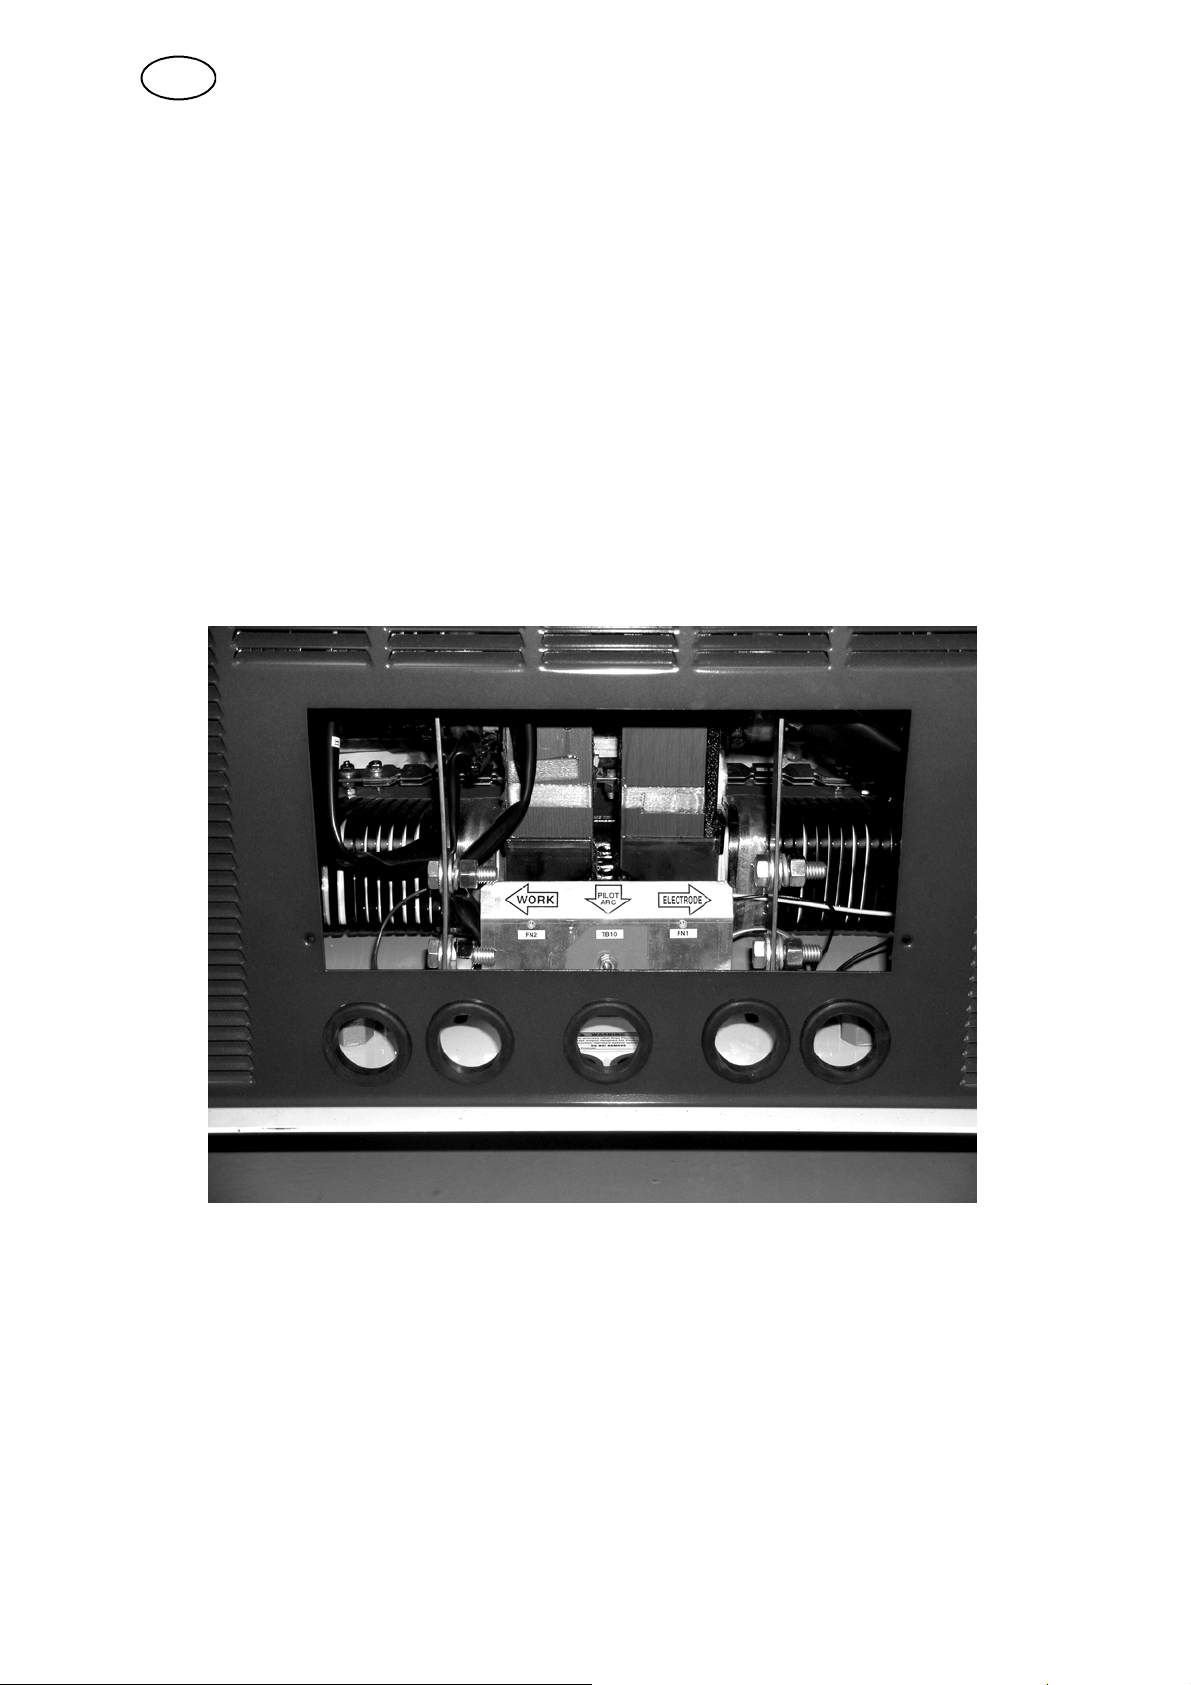
4.4.3 Выходные кабели (покупаются пользователем)
Выберите для выходных кабелей плазменной резки (покупаются
пользователем) изолированный медный кабель, исходя из расчета один кабель
сечением 105 мм2, рассчитанный на напряжение изоляции 600 В, на ток 400 А.
Для тока 450 А при коэффициенте использования 100% нужно использовать
два кабеля сечением 70 мм2с напряжением изоляции 600 В, соединенные
параллельно.
4.4.4 Подсоединение сварочного и обратного кабеля при работе от
одного источника питания
1. Снимите защитную панель с передней стороны источника питания.
2. Вставьте кабели через отверстия снизу передней панели или снизу
источника питания сразу за передней панелью.
3. Подсоедините кабели к выходным клеммам в источнике питания.
4. Установите на место защитную панель с передней стороны источника
питания.
Снятая защитная панель
bp09dr1
-9-
© ESAB AB 2007
Page 10
RU
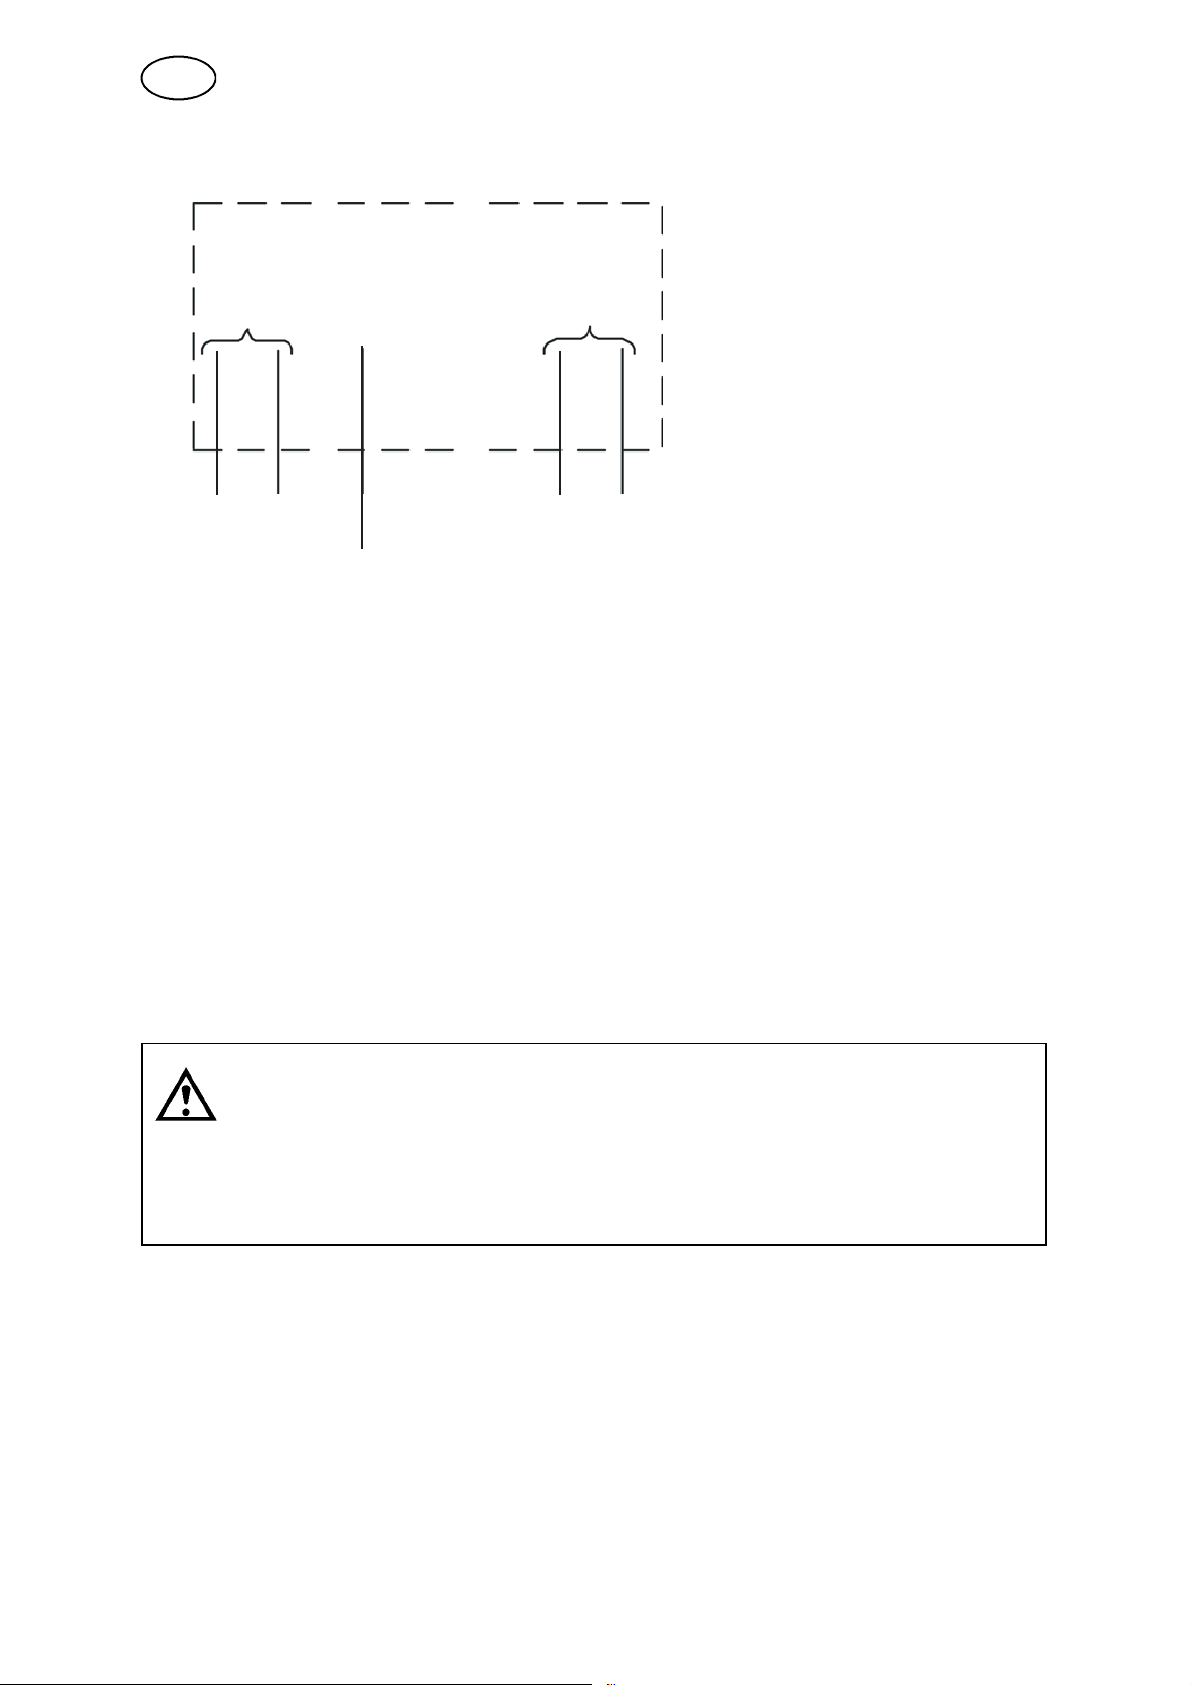
EPP-450
Источник питания
к детали к электроду *Два параллельных проводника
(+)
(--)
сечением 70 мм
2
рекомендуются
для тока 450 A и коэффициента
вспомогател
ьная дуга
использования 100%. Для работы с
током менее 400 Апри
коэффициенте использования
менее 100% используется один из
проводов 4/0. Для работы с током
450 А при коэффициенте
использования 80% и менее
используется один из проводов
сечением 105 мм
2
. Коэффициент
использования 80% означает, что в
течение 10 минут источник питания
используется не более 8 минут.
* 2 - 105 мм
2
600 В
положительный провод к
детали
* 2 - 105 мм
отрицательный провод в
блок зажигания дуги
2
600 В
(высокочастотный
генератор)
1-2,1мм
2
600 В
провод к соединению
вспомогательной дуги
в блок зажигания дуги
(высокочастотный генератор)
4.5 Параллельная установка
Два источника питания могут соединяться параллельно для расширения
диапазона выходного тока.
ОСТОРОЖНО!
Для резки с током до 100 А нужно использовать один источник питания.
Рекомендуется отсоединить отрицательный провод от дополнительного
источника питания перед тем, как работать с током менее 100 А.
Отсоединенный провод нужно безопасно изолировать, чтобы предотвратить
поражение электрическим током.
bp09dr1 -10-
© ESAB AB 2007
Page 11
RU
4.5.1 Параллельное соединение двух источников питания
ОСТОРОЖНО!
В цепи электрода ( отрицательный провод) источника питания имеется
перемычка. В обратной цепи (положительный провод) источника питания имеется
перемычка.
1. Подсоедините выходные отрицательные кабели к блоку зажигания дуги
(высокочастотный генератор).
2. Подключите обратные положительные кабели к обрабатываемому
изделию.
3. Соедините положительные и отрицательные кабели между источниками
питания.
4. Подсоедините кабель вспомогательной дуги к клемме вспомогательной
дуги в источнике питания. Дополнительный источник питания для
вспомогательной дуги не используется. Цепь вспомогательной дуги не
соединяется параллельно.
5. Установите переключатель вспомогательной дуги (с обозначением
HIGH/LOW) на дополнительном источнике питания в положение LOW.
6. Установите переключатель вспомогательной дуги (с обозначением
HIGH/LOW) на основном источнике питания в положение HIGH.
7. Если выходной ток управляется дистанционно с помощью опорного
напряжения 0,00–10,00 В, один сигнал опорного напряжения должен
подсоединяться к обоим источникам питания. Соедините клеммы J1-G
(плюс опорного напряжения 0,00 - 10,00 В) и J1-P (минус) обоих источников
питания. При использовании обоих источников питания выходной ток
рассчитывается по следующей формуле:(выходной ток)=(опорное
напряжение) x 160 в области высокого тока.
В источнике питания нет сетевого выключателя. Поэтому сетевое питание
выключается на сетевой розетке.
bp09dr1 -11-
© ESAB AB 2007
Page 12
RU
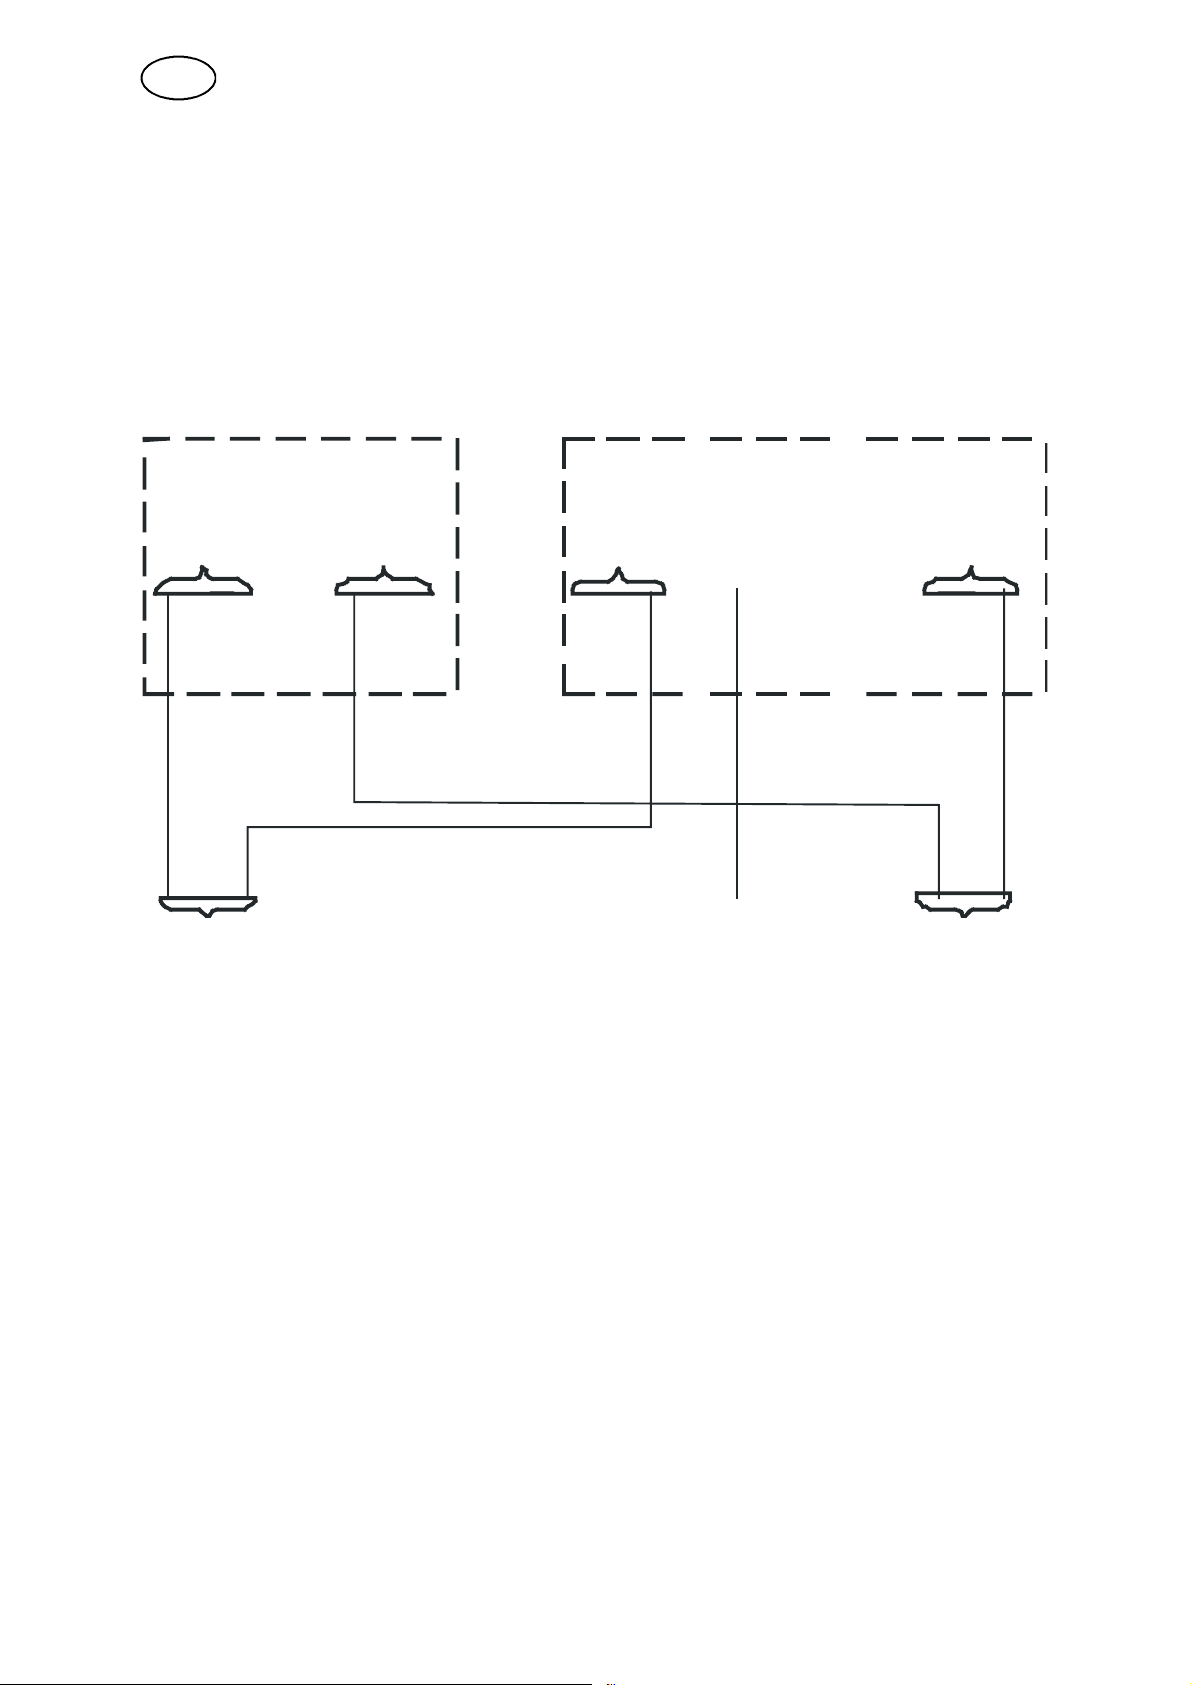
Параллельное соединение двух источников питания, когда оба источника
питания используются.
Показанное ниже соединение подходит для параллельного использования двух
источников с током до 800 А при коэффициенте использования 100% или с
током 900 А при коэффициенте использования менее 80%. Коэффициент
использования 80% означает, что в течение 10 минут источник питания
используется 8 минут.
EPP-450 EPP-450
Дополнительный источник
питания
к детали к
электрод
у
(+) (-) (+) вспомогател
2-105 мм
положительные
2
600 В
провода
к детали
детали
1-2,5мм
провод к соединению
вспомогательной дуги
в блок зажигания дуги
(высокочастотный
Основной источник питания
к
ьная дуга
2
600 В
генератор)
к
электроду
(-)
2 - 105 мм
отрицательные
в блок зажигания дуги
(высокочастотный
2
600 В
провода
генератор)
bp09dr1 -12-
© ESAB AB 2007
Page 13
RU
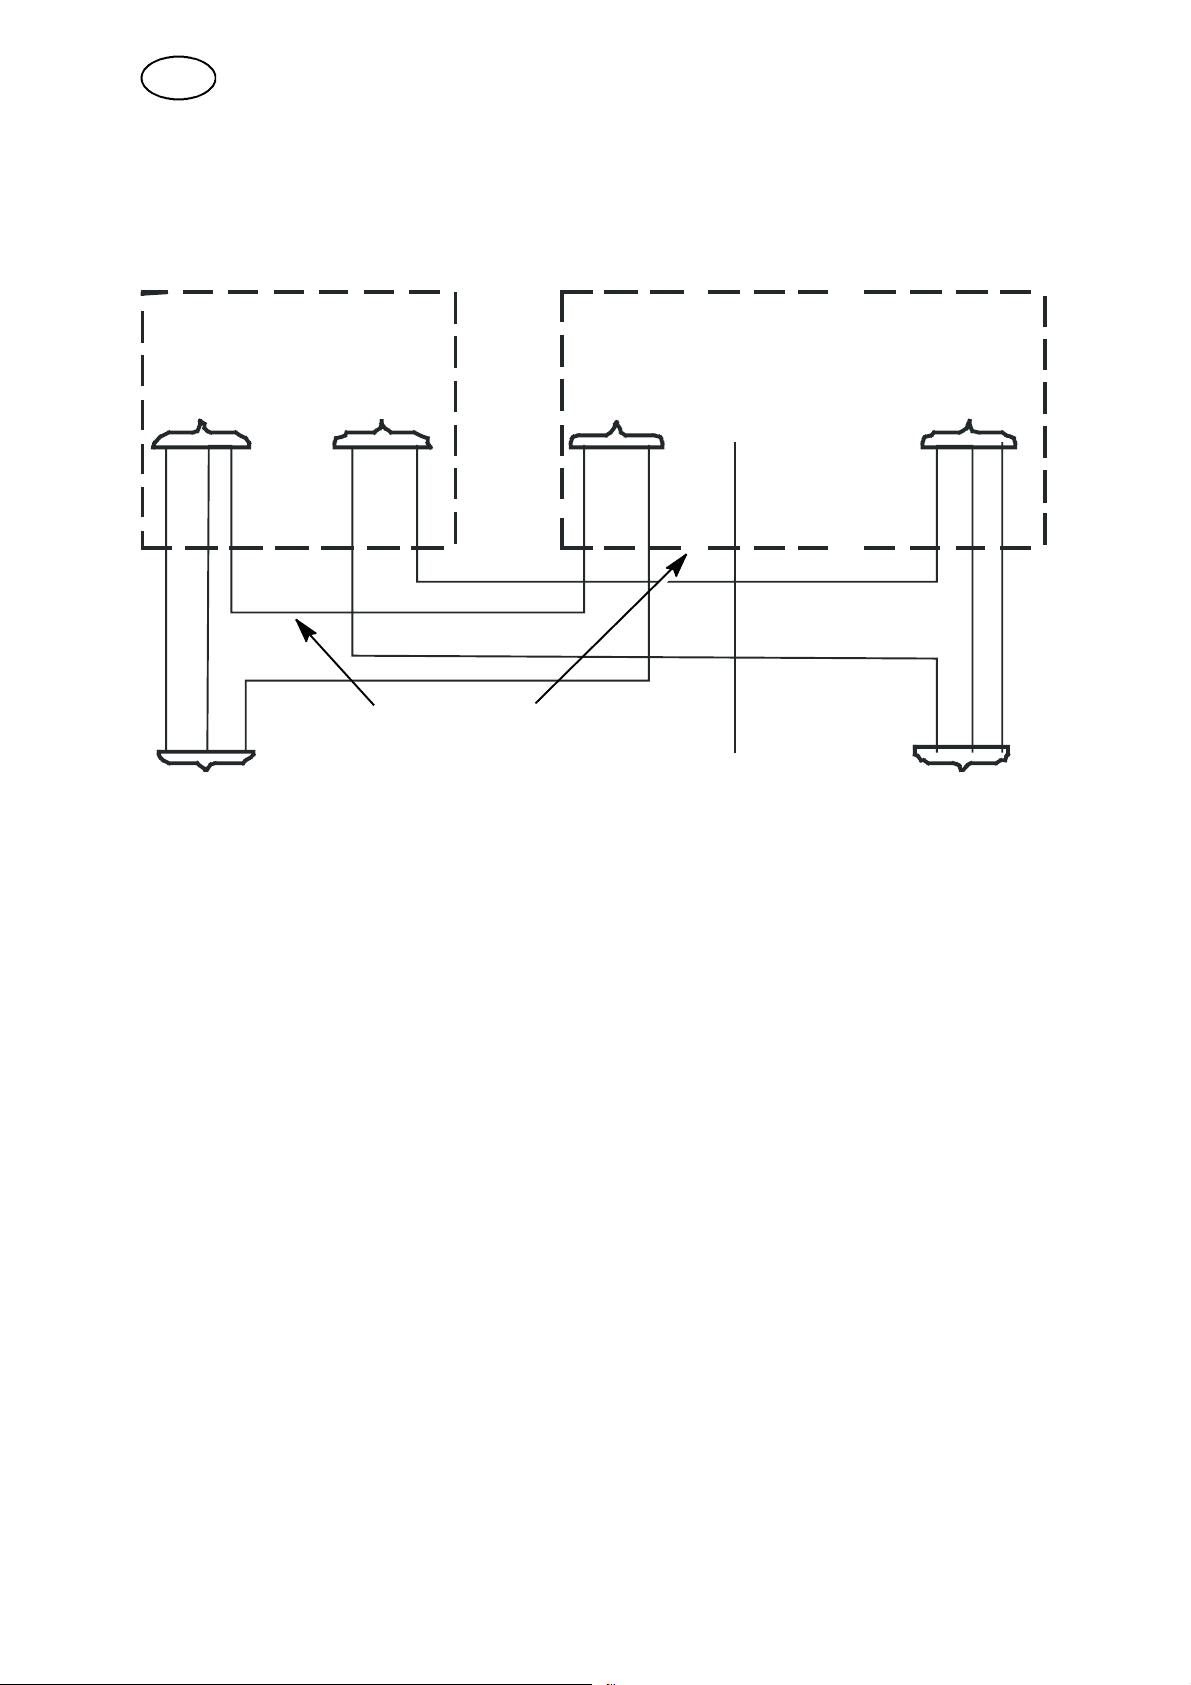
Для работы с коэффициентом использования 100% и с током более 800 А
обратитесь к показанной ниже схеме.
EPP-450 EPP-450
Дополнительный источник
Основной источник питания
питания
к детали к
электрод
к
детали
у
(+) (-) (+) вспомогател
ьная дуга
2
70 мм
600 В
кабельные перемычки
между источниками
1-2,5мм
2
600 В
провод к соединению
3-70 мм
2
600 В
положительные
провода
к детали
вспомогательной дуги
в блок зажигания дуги
(высокочастотный
генератор)
к
электроду
(-)
3-70мм
2
600 В
отрицательные
провода
в блок зажигания дуги
(высокочастотный
генератор)
bp09dr1 -13-
© ESAB AB 2007
Page 14
RU
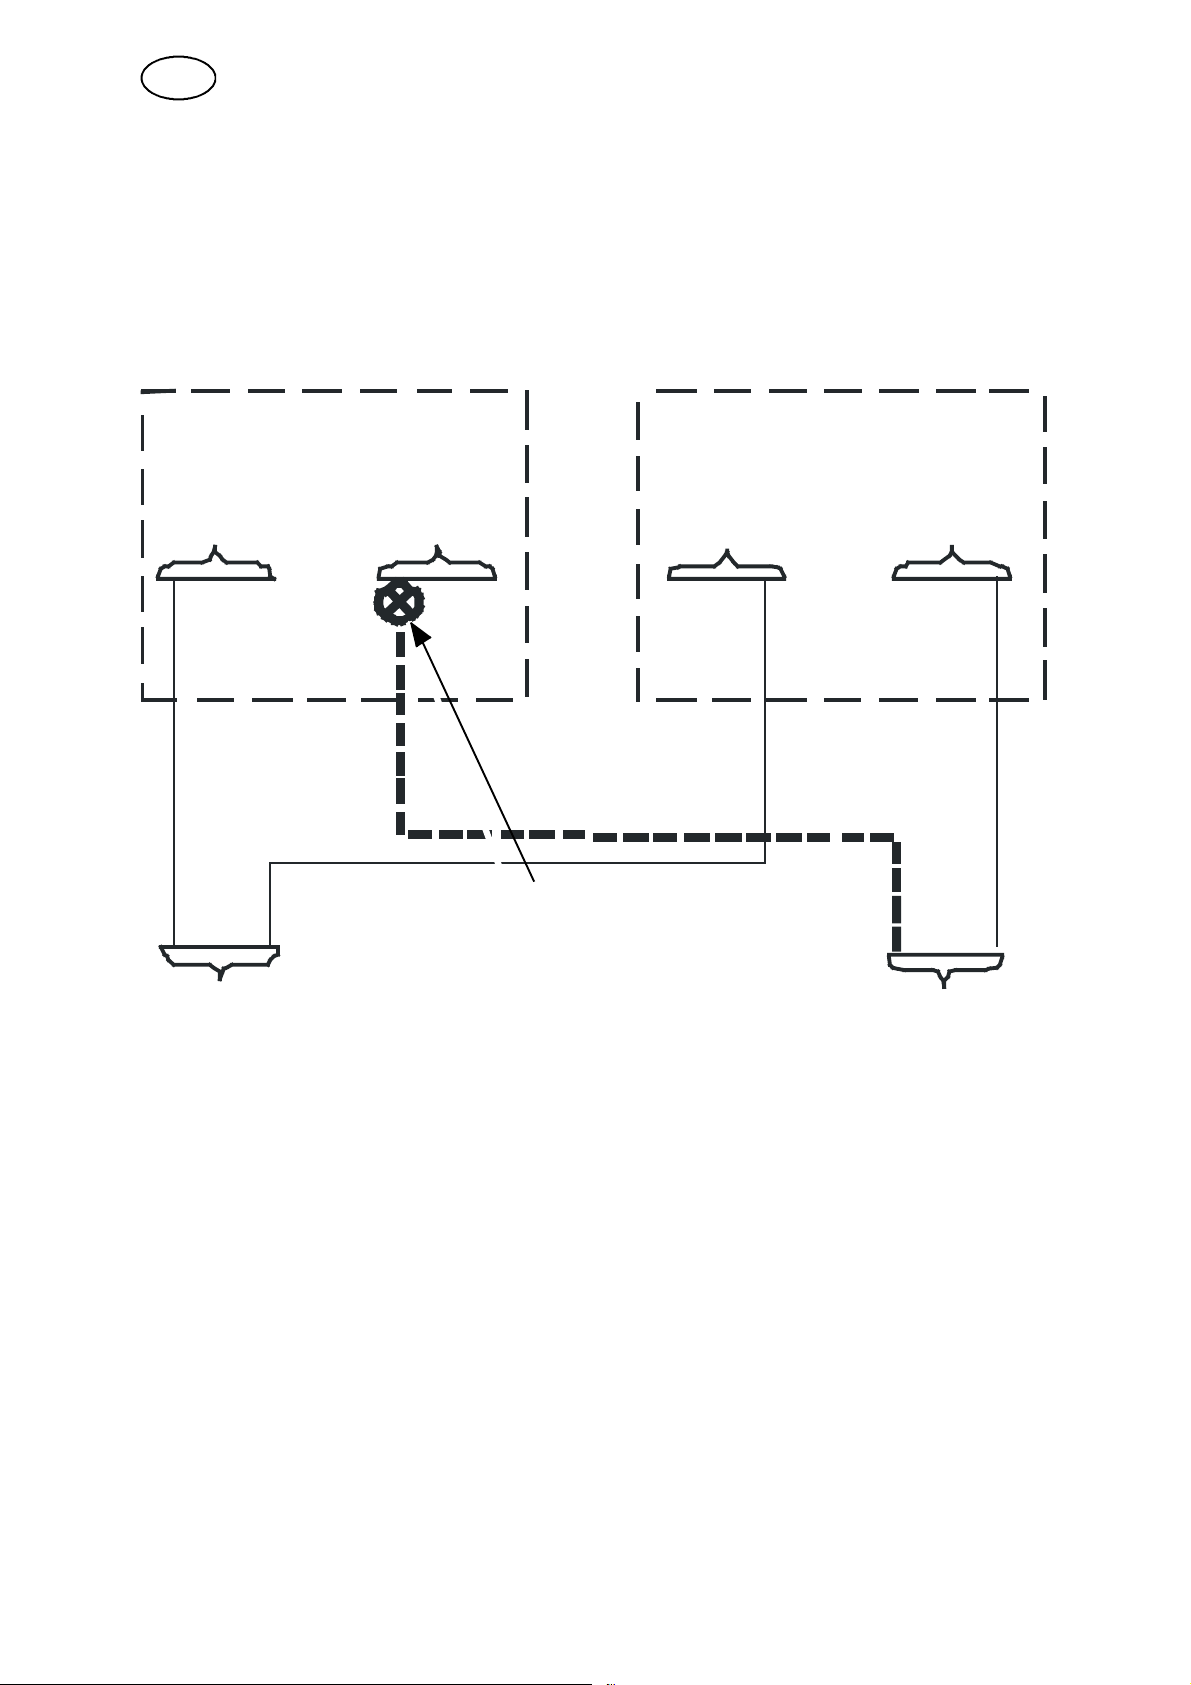
Параллельное соединение двух источников питания, когда используются
один источник питания.
Соединения для работы в режиме от одного источника питания с током до 400
А и коэффициентом использования 100% или с током 450 А и коэффициентом
использования 80%. Коэффициент использования 80% означает, что в течение
10 минут источник питания используется не более 8 минут.
EPP-450 EPP-450
Дополнительный источник
питания
к детали к
электроду
(+) (-) (+) (-)
Чтобы перейти от работы с двумя
источниками питания к работе с одним
источником питания, отсоедините и
изолируйте отрицательный провод от
дополнительного источника питания
3-70мм
положительные
2
600 В
провода
к детали
Основной источник питания
к детали к
отрицательные провода в блок
(высокочастотный генератор)
электроду
3-70мм
зажигания дуги
2
600 В
bp09dr1 -14-
© ESAB AB 2007
Page 15
RU
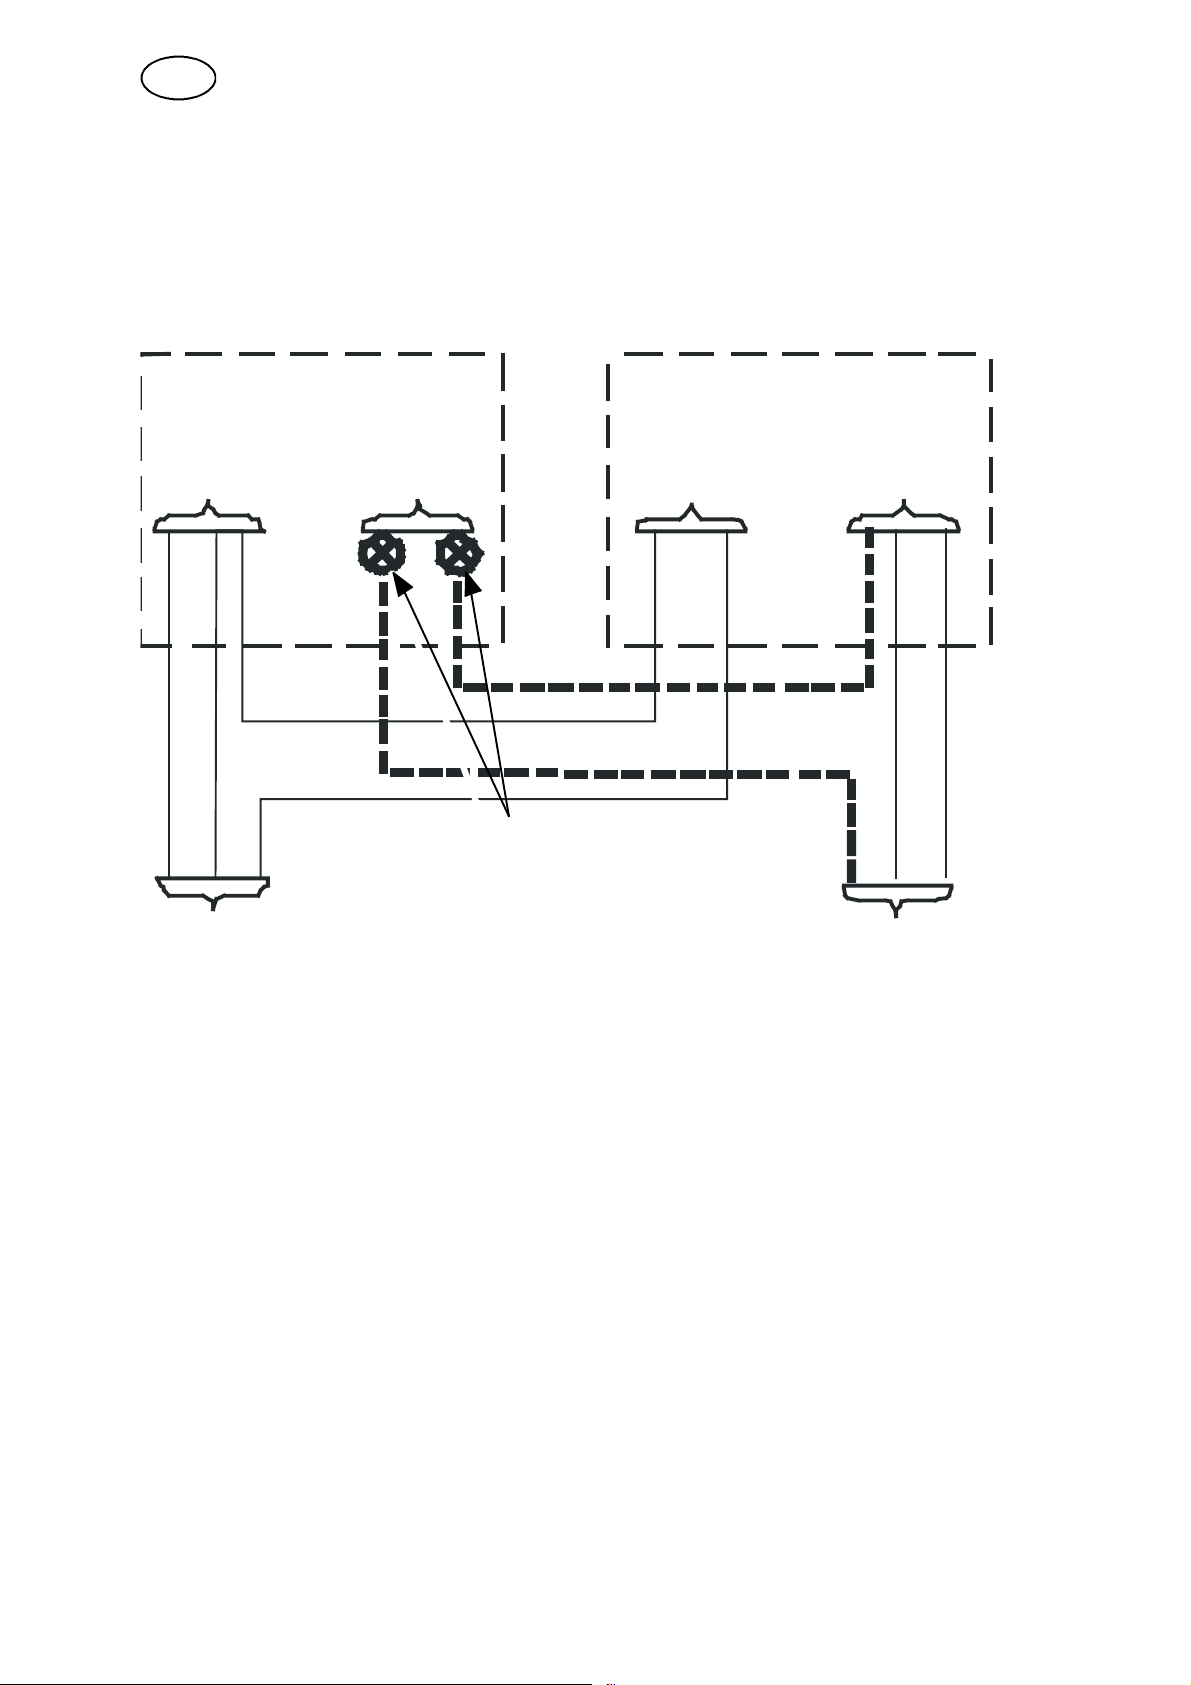
Параллельное соединение двух источников питания, когда используются
один источник питания.
На следующей схеме показана работа от одного источника питания с током до
450 А и коэффициентом использования 100%.
EPP-450 EPP-450
Дополнительный источник
питания
к детали к
электроду
(+) (-) (+) (-)
Чтобы перейти от работы с двумя
источниками питания к работе с одним
источником питания, отсоедините и
изолируйте отрицательный провод от
дополнительного источника питания
3-70мм
положительные
2
600 В
провода
к детали
Основной источник питания
к детали к
отрицательные провода в блок
(высокочастотный генератор)
электроду
3-70мм
зажигания дуги
2
600 В
4.5.2 Маркировка с использованием двух источников питания
Два соединенных параллельно источника питания могут использоваться для
выполнения маркировки с током от 20 А и резки с током от 100 до 1000 А.
Чтобы получить возможность маркировки с током от 10 А, в дополнительный
источник питания нужно внести два изменения. Изменения нужно вносить
только для тока маркировки менее 20 А.
Изменения, вносимые на месте эксплуатации для получения
возможности маркировки с током от 10 A:
1. Изменения в основном источнике питания: Нет
2. Изменения в дополнительном источнике питания:
a. Отсоединить БЕЛЫЙ провод от обмотки K12
b. Снять перемычку между TB7-7 и TB7-8. Перемычка установлена на
клеммной колодке.
bp09dr1 -15-
© ESAB AB 2007
Page 16
RU
ПРИМЕЧАНИЕ:
После внесения изменений выходной ток дополнительного источника
питания будет отключаться только в режиме маркировки. Изменения не
повлияют на выходной ток дополнительного источника питания во время
резки в режимах с высоким (HI) инизким(LOW) током резки.
Работа с помощью двух параллельных источников питания
1. На основной и дополнительный источник питания поступают сигналы для
включения и выключения контакторов, переключений маркировка/резка и
диапазон тока высокий/низкий. На оба источника питания должен поступать
один и тот же опорный сигнал.
2. При маркировке с параллельными источниками питания, когда в
дополнительный источник питания не внесено изменений, передаточная
функция управления мощностью равна сумме передаточных функций
управления мощностью каждого источника питания:I
=20xV
out
источник питания будет потреблять одинаковую мощность.
При маркировке с параллельными источниками питания, когда в
дополнительный источник питания внесены изменения, передаточная
функция управления мощностью равна передаточной функции управления
мощностью основного источника:I
=10xV
out
. При получении сигнала
ref
включаются контакторы обоих источников, однако в режиме маркировки
выход дополнительного источника питания отключен.
. Каждый
ref
3. При выполнении резки в диапазоне низкого тока общая передаточная
функция управления мощностью равна сумме передаточных функций
регулировки тока обоих источников питания:I
=20xV
out
. Для тока менее
ref
100 А отсоедините отрицательный кабель(и) от дополнительного источника
питания и изолируйте наконечники, чтобы не допустить поражения
электрическим током. При отсоединенном дополнительном источнике
питания передаточная функция регулировки тока равна передаточной
функции регулировки тока основного источника:I
=10xV
out
ref.
4. При выполнении резки в диапазоне высокого тока общая передаточная
функция управления мощностью равна сумме передаточных функций
регулировки тока обоих источников питания:I
= 160 x V
out
. Для тока менее
ref
100 А отсоедините отрицательный кабель(и) от дополнительного источника
питания и изолируйте наконечники, чтобы не допустить поражения
электрическим током. Используйте рабочий режим низкого тока.
bp09dr1
-16-
© ESAB AB 2007
Page 17
RU
5 ПОРЯДОК РАБОТЫ
Общие правила техники безопасности при работе с оборудованием
приводятся на стр. 3. Прочтите их до использования оборудования!
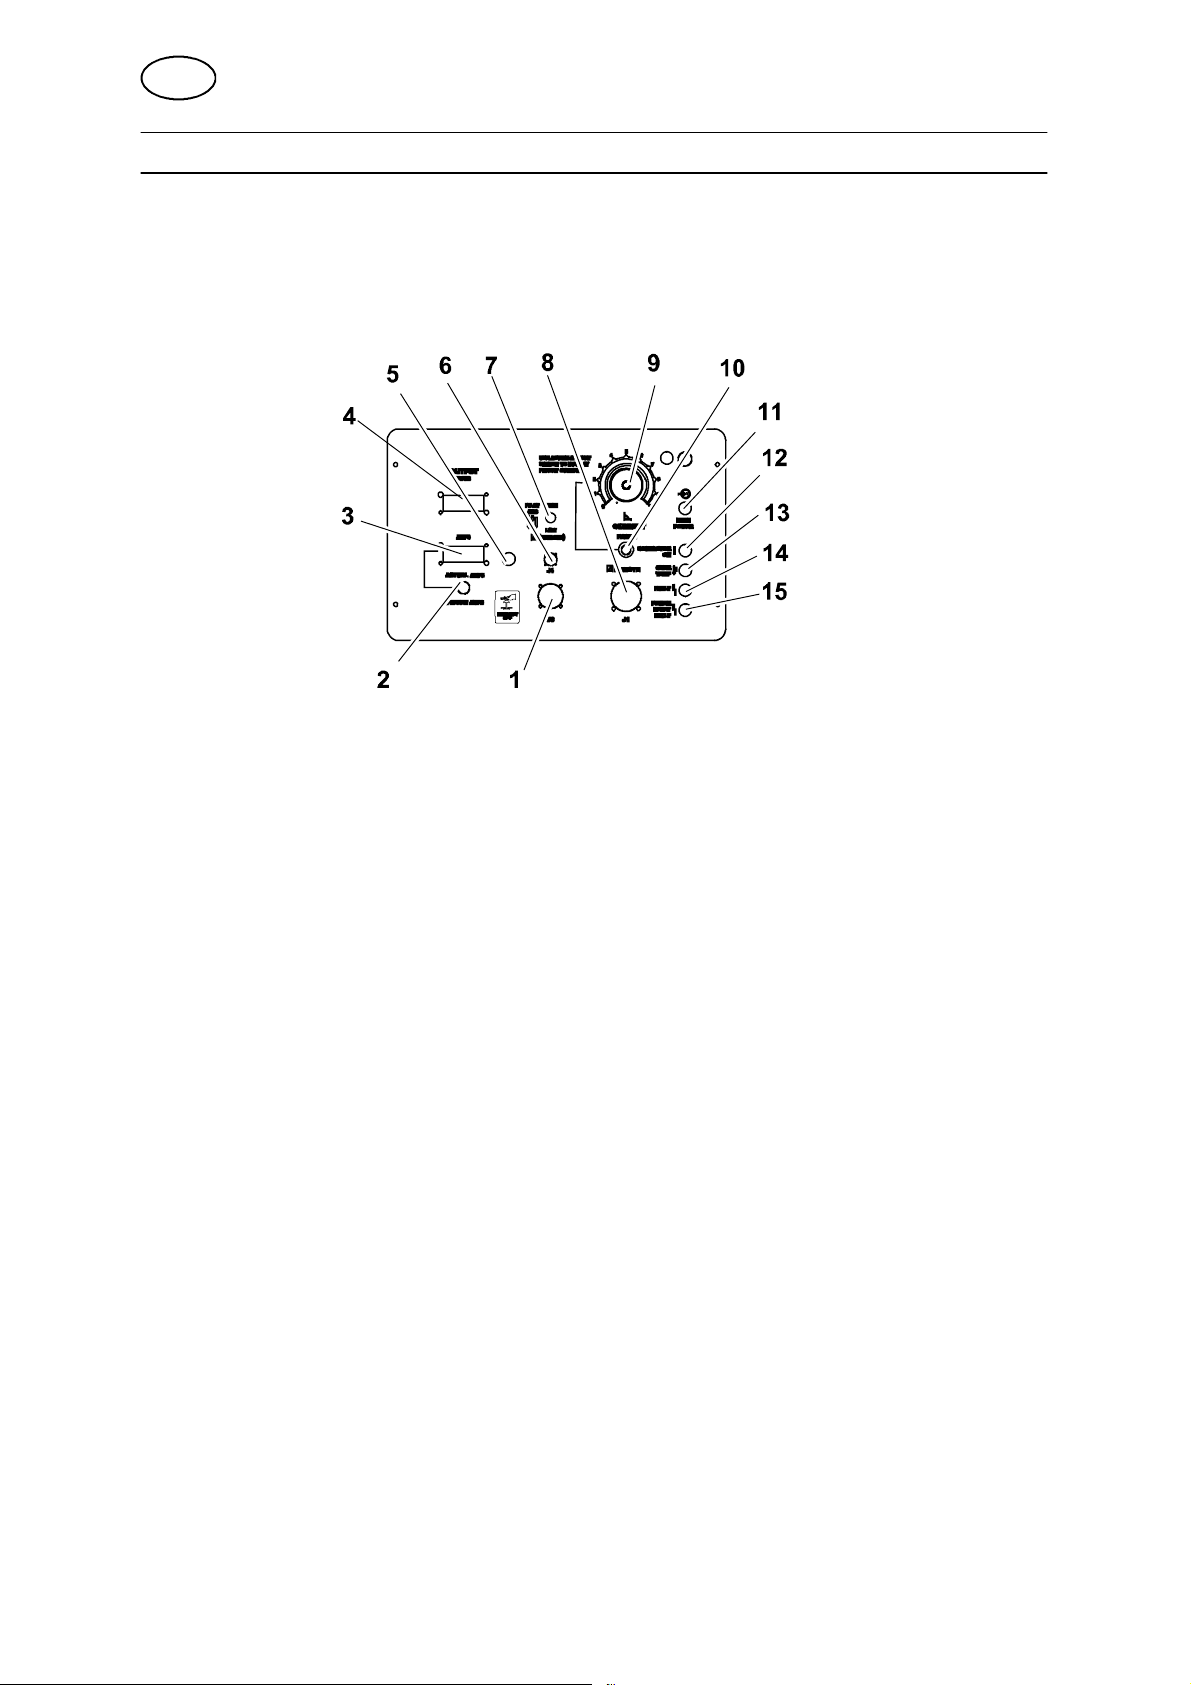
5.1 Соединения и устройства управления
1 Подсоединение к охлаждающему
устройству
2 Переключатель для дисплея
фактического и заданного значения
3 Амперметр 11 Белая индикаторная лампа - включение
4 Вольтметр 12 Белая индикаторная лампа - замыкание
5 Аварийный останов 13 Оранжевая индикаторная лампа -
6 Соединение для аварийного останова 14 Красная индикаторная лампа, отказ
7 Переключатель для высокого или низкого
тока вспомогательной дуги
8 Соединение для пульта дистанционного
управления, блок CNC
9 Регуляторы тока
10 Переключатель для работы с панели
управления или с пульта дистанционного
управления
питания
контактора
перегрев
15 Красная индикаторная лампа, ошибка
перезапуска
bp09dr2 -17-
© ESAB AB 2007
Page 18
RU
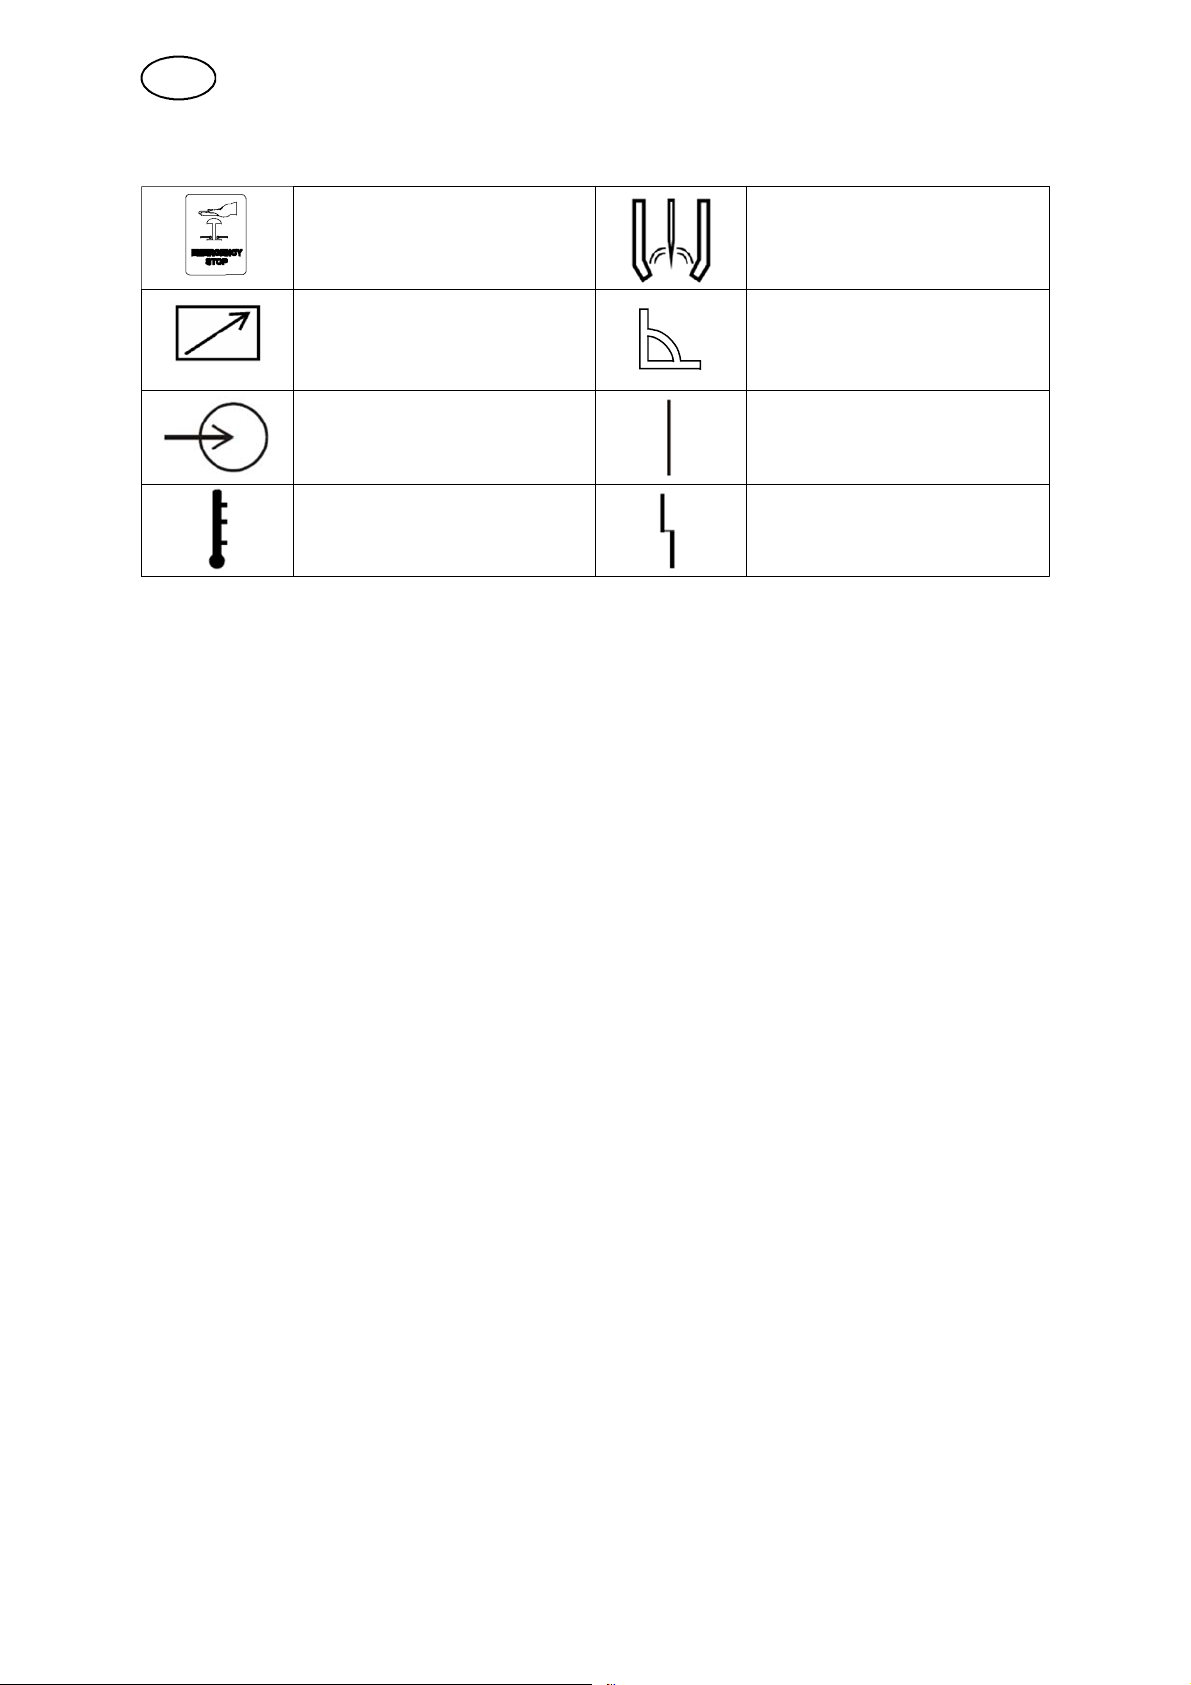
5.1.1 Условные обозначения
Аварийный останов (5)
Дистанционное
управление (8)
Сетевое напряжение
(11)
Перегрев (13)
Ток вспомогательной
дуги (7)
Ток (9)
Замыкание контактора
(12)
Индикация отказа (14,
15)
5.1.2 Панель управления
Индикатор сетевого напряжения (11)
Светится при подключении устройства к сети.
Замыкание контактора (12)
Светится при замыкании контактора сетевого напряжения
Защита от перегрева (13)
Светится при перегреве источника питания
Индикация ошибки (14)
Светится при невозможности нормального выполнения процесса резки или при
отклонении входного сетевого напряжения более чем на 10 % от номинального
значения.
Индикация ошибки, после которой требуется перезапуск (15)
Светится в случае появления серьезной ошибки. Нужно выключить входное
сетевое напряжение, выдержать паузу не менее 5 секунд и включить снова.
Потенциометр регулировки тока (9)
Ток источника питания можно установить от 10 до 100 А в диапазоне низкого
тока и от 50 до 600 А в диапазоне высокого тока. Используется только в
режиме “PANEL” (местное управление).
Переключатель режима управления местное/дистанционное (10)
Переключатель используется для выбора режима управления током.
S Если переключатель установлен в режим местного управления (режим
PANEL), используется потенциометр регулировки тока на панели
управления.
S Если переключатель установлен в режим дистанционного управления
(режим REMOTE), ток управляется внешним сигналом (CNC).
bp09dr2
-18-
© ESAB AB 2007
Page 19
RU
Переключатель HIGH/LOW (НИЗКИЙ/ВЫСОКИЙ) для вспомогательной дуги
(7)
Используется для установки нужного тока вспомогательной дуги. Режим LOW
обычно лучше использовать для тока резки до 100 А, однако это очень зависит
от типа используемого газа, горелки и материала. Рекомендации по установке
низкого/высокого режима содержатся в данных по резке инструкции для
пользователя горелки. При использовании источника питания для маркировки
этот переключатель нужно устанавливать в LOW.
Соединение аварийного останова (6)
Соединение аварийного останова предоставляет доступ к размыкающимся
контактам аварийного останова. Контакт подключается к J4-A и J4-B, и
размыкается при нажатии кнопки аварийного останова. На оборудование
плазменной резки передается сигнал, указывающий на то, что источник
питания находится в режиме аварийного останова.
Кнопка аварийного останова (5)
Кнопка аварийного останова управляет выключателем аварийного останова.
При нажатой кнопке аварийного останова включается статус аварийного
останова. В этом случае с источника питания не поступает ток даже при
наличии сигнала запуска.
Окно дисплея (3, 4)
В этом окне дисплея отображается напряжение и ток во время резки и
маркировки. Амперметр можно переключить с отображения фактического
значения уставки перед началом резки на отображение измеряемого тока
резки.
Переключатель дисплея фактическое/заданное значение (2)
Переключатель дисплея имеет положения: фактическое значение, ACTUAL
AMPS и уставка, PRESET AMPS. Переключатель подпружинен и возвращается
в верхнее положение, ACTUAL AMPS. В режиме ACTUAL AMPS фактическое
значение тока резки отображается в окне отображения тока.
В режиме PRESET AMPS (нижнее положение) отображается приблизительное
значение уставки тока резки.
Значение получается с помощью измерения
напряжения опорного сигнала Vref от 0 до 10 Впост. тока. Опорный сигнал
приходит от потенциометра регулировки тока, когда переключатель
PANEL/REMOTE находится в режиме местного управления PANEL (верхнее
положение), или от внешнего опорного сигнала (J1-J / J1-L(+)), когда
переключатель находится в режиме дистанционного управления,REMOTE
(нижнее положение). И в режиме высокого и в режиме низкого тока
отображается приблизительное значение уставки для фактического
полученного на этот момент значения.
Переключатель можно устанавливать в положения ACTUAL AMPS и PRESET
AMPS в любое время, не нарушив процесс резки.
bp09dr2
-19-
© ESAB AB 2007
Page 20
RU
5.1.3 Режимы работы: резка с относительно низким током и маркировка
1. В источнике питания имеется два режима резки: высокийтокинизкийток. В
режиме низкого тока используется диапазон от 35 до 100 А, что
соответствует опорному напряжению V
высокого тока ток резки регулируется бесступенчато от 50 до 450 A с
помощью потенциометра регулировки тока на панели или с помощью
внешнего опорного сигнала, подключаемого к J1. В источнике питания
используется режим низкого тока в качестве стандартной установки.Ifthe
high current mode is used, 115 VAC must supply J1-T by connecting an isolated
contact between J1-T and J1-R.
При использовании внешнего опорного сигнала току 50 А соответствует
1,00 Впост. тока, атоку450 A соответствует 9,00 Впост. тока. Если
напряжение внешнего опорного сигнала превышает 9,00 В, внутренние
цепи ограничения ограничивают ток резки максимальным значением 475 A.
В источнике питания используется режим резки в качестве стандартной
установки. Сигнал управления для переключения в режим маркировки
подается от пульта дистанционного управления.
от 3,50 до 10,00 В. Врежиме
ref
2. Переключатель устанавливается в режим маркировки с помощью внешнего
изолированного реле или переключателя, который замыкает контакт J1-R
(115 Впер. тока) с J1-M. Электрическая принципиальная схема приведена
изнутри на задней панели. Замыкание контактов для режима маркировки
должно выполняться как минимум за 50 мс до команды запуска.
В режиме маркировки выходной ток источника питания может
регулироваться бесступенчато от 10 до 100 А с помощью потенциометра
регулировки тока на панели управления или с помощью внешнего опорного
сигнала, подключаемого к J1. В режиме маркировки источник питания
автоматически переключается в режим низкого тока.
При дистанционном управлении в режиме низкого тока 10 А соответствуют
напряжению 1,00 Впост. тока и 100 А соответствуют 10,00 В. При
дистанционном управлении в режиме высокого тока 50 A соответствует
опорному напряжению (V
)1,00Впост. тока, аток450 A соответствует
ref
напряжению 9,00 Впост. тока. Если напряжение внешнего опорного
сигнала превышает 9,00 В, внутренние цепи ограничивают ток резки
максимальным значением 475 A.
В режиме маркировки для поджигания дуги используется вспомогательная
цепь в выключенном режиме резки. Результирующее напряжение холостого
хода составляет около 360 В при номинальном сетевом напряжении*. К12
замыкается и соединяет резисторы с R60 по R67 в выходной цепи. Эти
резисторы стабилизируют ток в режиме маркировки низким током. Источник
питания может работать в режиме маркировки в полном диапазоне тока от
10 до 100 А с коэффициентом использования 100%.
Выходной ток 10 А получается с помощью резисторов от R60 до R67.
Установка по умолчанию наименьшего начального тока (с помощью
переключателя SW2) равна 3A.При стандартной установке позиции 5, 6, 7
и 8 многопозиционного переключателя 2(SW2)на карте управления за
дверцей для обслуживания справа на передней панели выключены.
* Приблиз. 345 В версии 380/400 В при работе с сетевым напряжением 380
В.
bp09dr2
-20-
© ESAB AB 2007
Page 21
RU
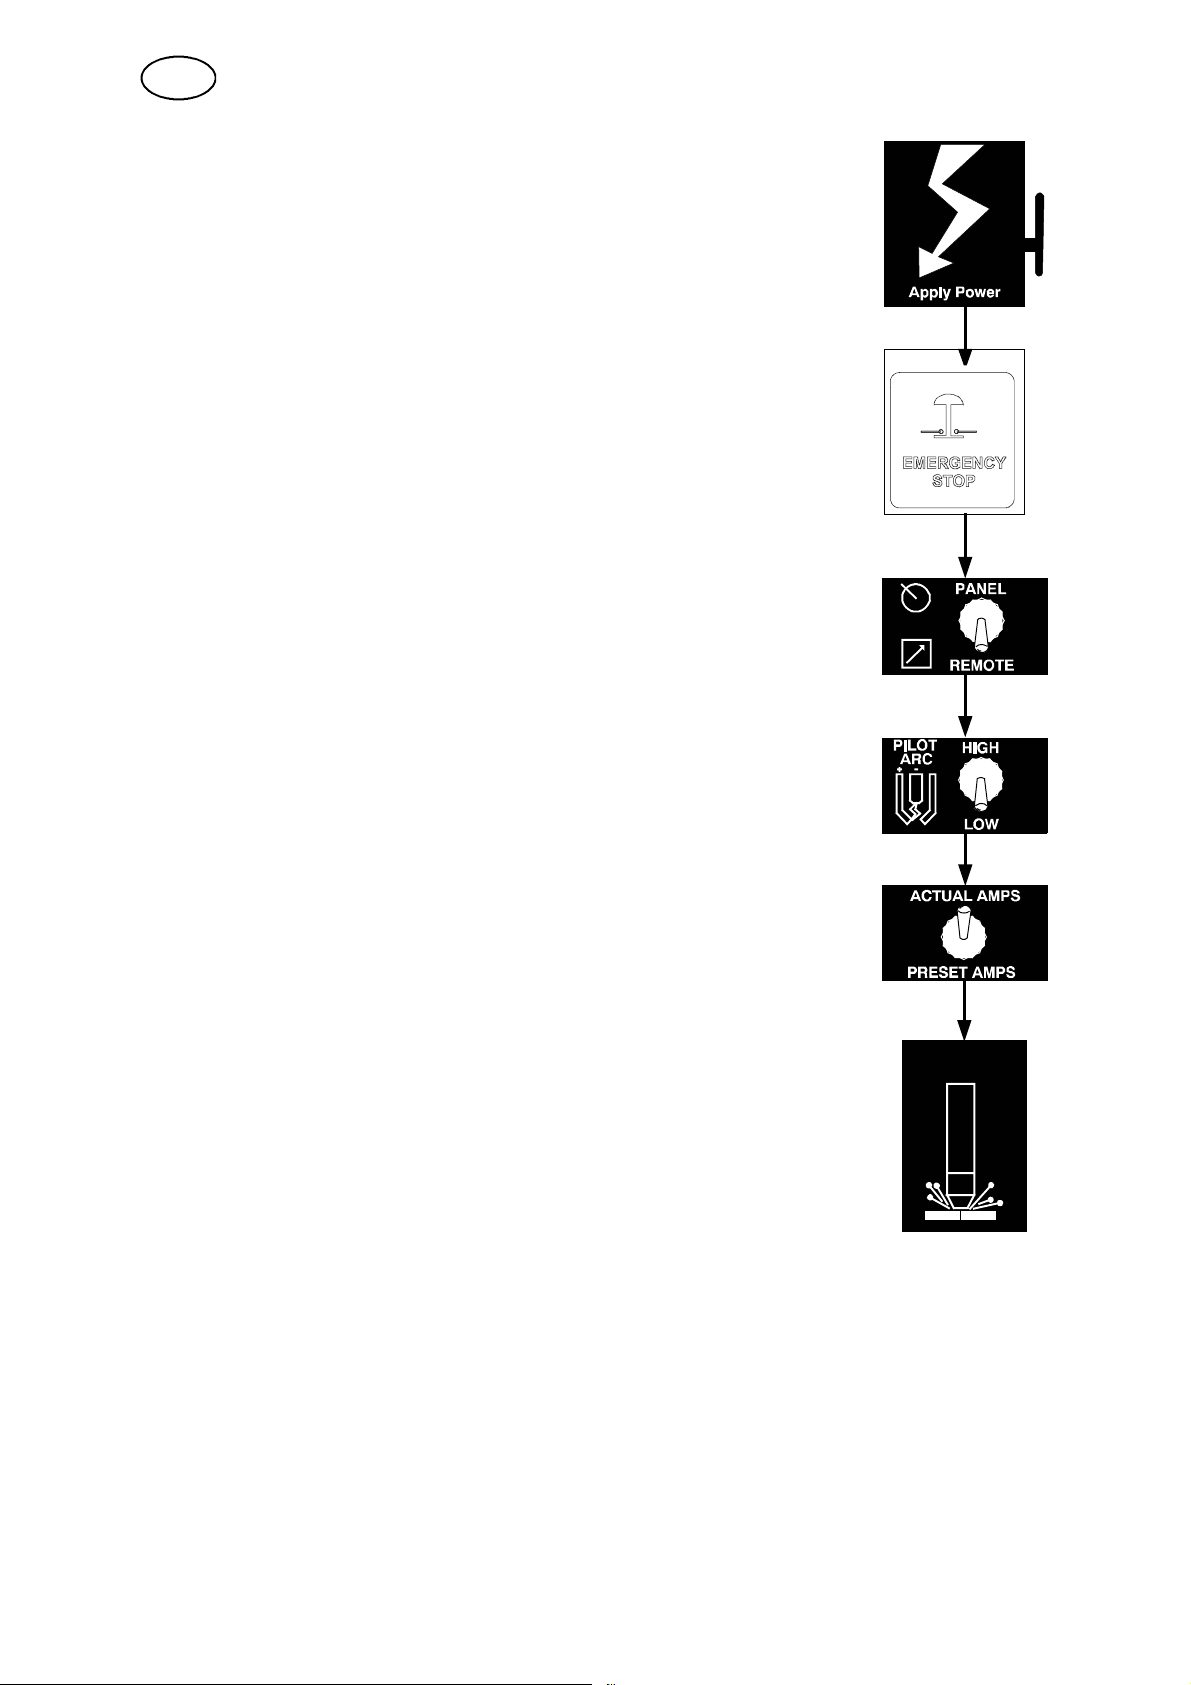
5.2 Последовательность работы
1. Подайте питание на оборудование с помощью
выключателя на сетевой розетке (на источнике питания не
имеется сетевого выключателя). Загорится лампа сетевого
питания, а лампа индикации ошибки загорится и погаснет.
2. Вытяните кнопку аварийного останова.
3. Выберите режим работы на панели управления и пульте
дистанционного управления.
4. Установите переключатель вспомогательной дуги в нужный
режим (HIGH или LOW). Если режим HIGH или LOW для
вспомогательной дуги будет устанавливаться
дистанционно, переключатель на панели должен
находиться в режиме LOW (см. данные по резке в
руководстве к горелке).
5. Во время работы с панели управления на дисплей можно
вывести уставку тока с помощью переключателя ACTUAL
AMPS/PRESET AMPS. Отрегулируйте уставку тока так,
чтобы в окне тока дисплея отображалось нужное значение.
При использовании дистанционного управления
переключатель дисплея нужно установить в режим PRESET
AMPS для отображения уставки тока, сначала
установленной в системе дистанционного управления.
6. Начните плазменную резку. На этом этапе может
потребоваться ручная установка других опций в
зависимости от конфигурации оборудования и задачи.
7. При использовании панели управления отрегулируйте
нужный ток с начала резки.
8. Если резку и маркировку начать не удается, проверьте
лампы индикации ошибки. Если горит какая-либо лампа
индикации ошибки, перейдите к главе выявления
неисправностей.
Примечание:
Лампа индикации ошибки мигает при первом замыкании
контактора, указывая на нормальную подачу питания на
токовую шину.
bp09dr2 -21-
© ESAB AB 2007
Page 22
с
RU
6 ТЕХНИЧЕСКОЕ ОБСЛУЖИВАНИЕ
ВНИМАНИЕ!
ПОРАЖЕНИЕ ЭЛЕКТРИЧЕСКИМ ТОКОМ МОЖЕТ ОКАЗАТЬСЯ СМЕРТЕЛЬНЫМ
Перед выполнением технического обслуживания выключите питание на
сетевой розетке.
ВНИМАНИЕ!
Опасность поражения глаз во время продувки сжатым воздухом.
S
При чистке источника питания используйте средства защиты глаз с
боковыми щитками.
S
Допускается использовать только сжатый воздух под низким
давлением.
ВНИМАНИЕ!
ПОРАЖЕНИЕ ЭЛЕКТРИЧЕСКИМ ТОКОМ МОЖЕТ ОКАЗАТЬСЯ СМЕРТЕЛЬНЫМ
Перед включением источника питания обязательно установите на место
все крышки, снятые при выполнении технического обслуживания.
ОСТОРОЖНО!
Все гарантийные обязательства поставщика теряют свою силу в том случае, е
заказчик предпринимает самостоятельные попытки устранить неисправность в
период действия гарантийных обязательств.
ОСТОРОЖНО!
Если поток холодного воздуха по каким-либо причинам заблокирован, источник
питания может перегреваться.
В такой ситуации будут срабатывать тепловые выключатели.
Не используйте воздушные фильтры на этом источнике питания.
Содержите воздушные проходы и воздуховоды для охлаждения чистыми от пыли
и засорения.
Регулярное техническое обслуживание имеет важное значение для
обеспечения безопасности и надежности.
Только лица, имеющие квалификацию электрика (аттестованный персонал),
имеют право снимать панели, обеспечивающие безопасность работы.
bp09dr2 -22-
© ESAB AB 2007
Page 23
RU
6.1 Проверка и чистка
Следующие пункты на источнике питания должны регулярно проверяться и/или
очищаться.
1. Проверьте подключите обратного кабеля к обрабатываемому изделию.
2. Проверьте, чтобы защитное заземление обрабатываемого изделия было
надежно подключено к заземлению шасси источника питания.
3. Проверьте защиту от высокой температуры горелки. Замените ее, если она
повреждена.
4. Ежедневно проверяйте электрод горелки и сопло на предмет износа.
Удалите любые брызги, при необходимости замените электрод и сопло.
5. Проверьте, чтобы кабели и шланги не были повреждены или изогнуты.
6. Проверьте надежное соединение всех вилок, разъемов и клеммы
заземления.
7. С помощью сухого и чистого сжатого воздуха под низким давлением
выдуйте пыль со всех воздушных проходов всех компонентов, особенно с
ребер охлаждения в передней части источника питания. Пыль является
теплоизолятором и снижает охлаждающую способность. Используйте
средства защиты глаз.
8. Убедитесь, что сетевое питание отключено. Надевайте защитные очки и
маску и очистите источник питания с помощью продувки, используя сухой
сжатый воздух при низком давлении.
6.2 Смазка
S Вентиляторы некоторых источников питания оснащены масляными
шлангами. Эти вентиляторы должны ежегодно смазываться маслом.
S НавседругиеисточникипитанияEPP-450 установлены двигатели
вентилятора с герметичными подшипниками, которые не требуют
периодического техобслуживания.
7 ПОИСК И УСТРАНЕНИЕ НЕИСПРАВНОСТЕЙ
ВНИМАНИЕ!
ПОРАЖЕНИЕ ЭЛЕКТРИЧЕСКИМ ТОКОМ МОЖЕТ ОКАЗАТЬСЯ СМЕРТЕЛЬНЫМ
Никогда не допускайте, чтобы другие лица, кроме лиц с
соответствующими знаниями, проверяли или ремонтировали
оборудование. Электрические работы могут выполняться только
уполномоченными электриками.
bp09dr2 -23-
© ESAB AB 2007
Page 24
RU
ОСТОРОЖНО!
Немедленно остановите все работы, если источник питания не работает
надлежащим образом.
Выполнять поиск причины неисправности оборудования допускается только
квалифицированному персоналу.
Используйте только рекомендуемые запасные части.
Прежде чем вызывать авторизованного специалиста по техническому
обслуживанию, попробуйте самостоятельно выполнить рекомендуемые ниже
проверки.
Тип неисправности Рекомендуемые меры
Отсутствие дуги. S Проверьте, включен ли выключатель
питания.
S Проверьте, правильно ли подключены
обратные кабели.
S Проверьте, правильно ли задана
величина тока.
Прерывание тока во время резки. S Проверьте, не сработали ли реле защиты
от тепловой перегрузки (срабатывание
реле определяется по загоранию
оранжевой лампы на лицевой панели).
S Проверьте предохранители в цепи
сетевого питания.
Частое срабатывание реле защиты от
тепловой перегрузки.
Низкая эффективность резки. S Проверьте, правильно ли подключены
S Убедитесь в том, что не превышены
номинальные значения параметров
источника питания (т.е. что устройство
работает без перегрузки).
обратные кабели.
S Проверьте, правильно ли задана
величина тока.
S Убедитесь в том, что используется
электрод требуемого типа.
S Проверьте предохранители в цепи
сетевого питания.
8 ЗАКАЗ ЗАПАСНЫХ ЧАСТЕЙ
Работы по ремонту и электрическому монтажу должны выполняться
квалифицированным специалистом ESAB .
Необходимо использовать только запасные части, выпущенные фирмой
ESAB.
При заказе запасных частей всегда указывайте серийный номер устройства.
Серийный номер указывается на паспортной табличке.
Запасные части можно заказтъ у ближайшего к Вам ESAB, (см. переченъ на
последней странице данной брошюры).
bp09dr2 -24-
© ESAB AB 2007
Page 25
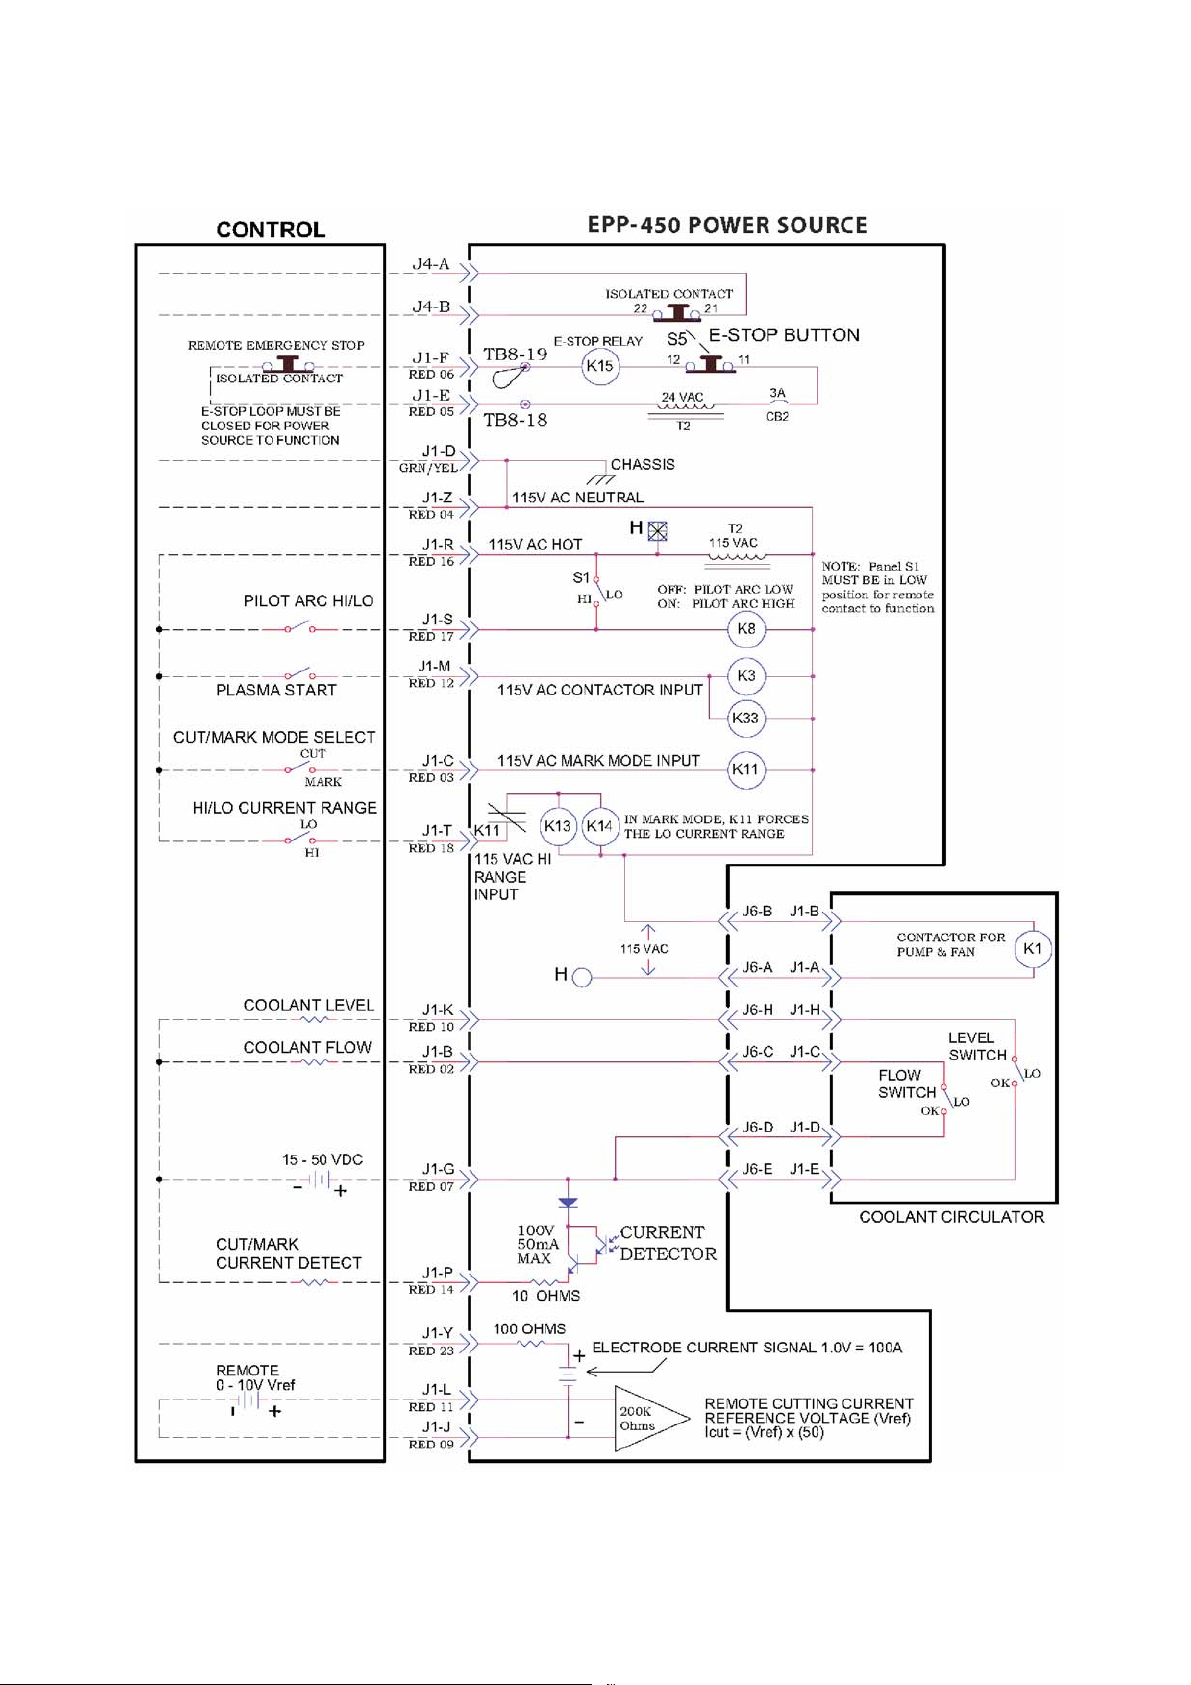
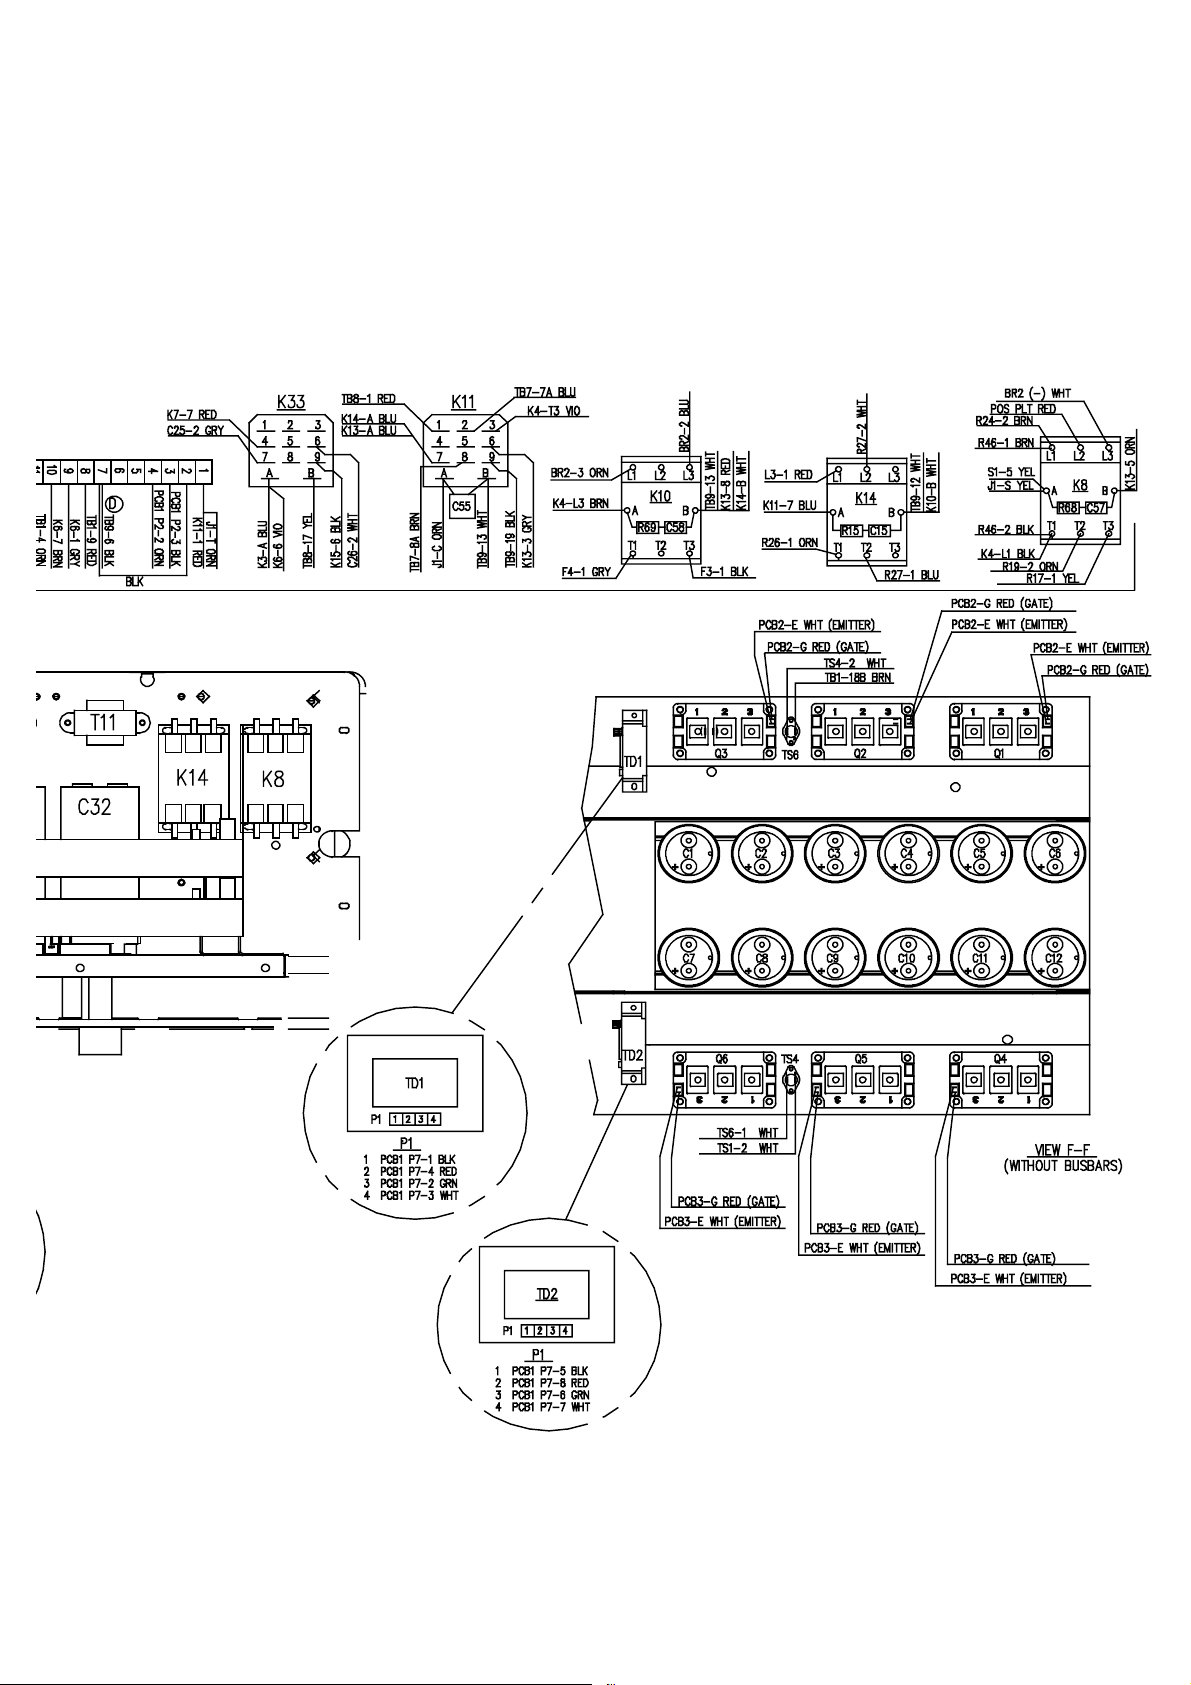
Схема
bp09e -25-
© ESAB AB 2007
Page 26
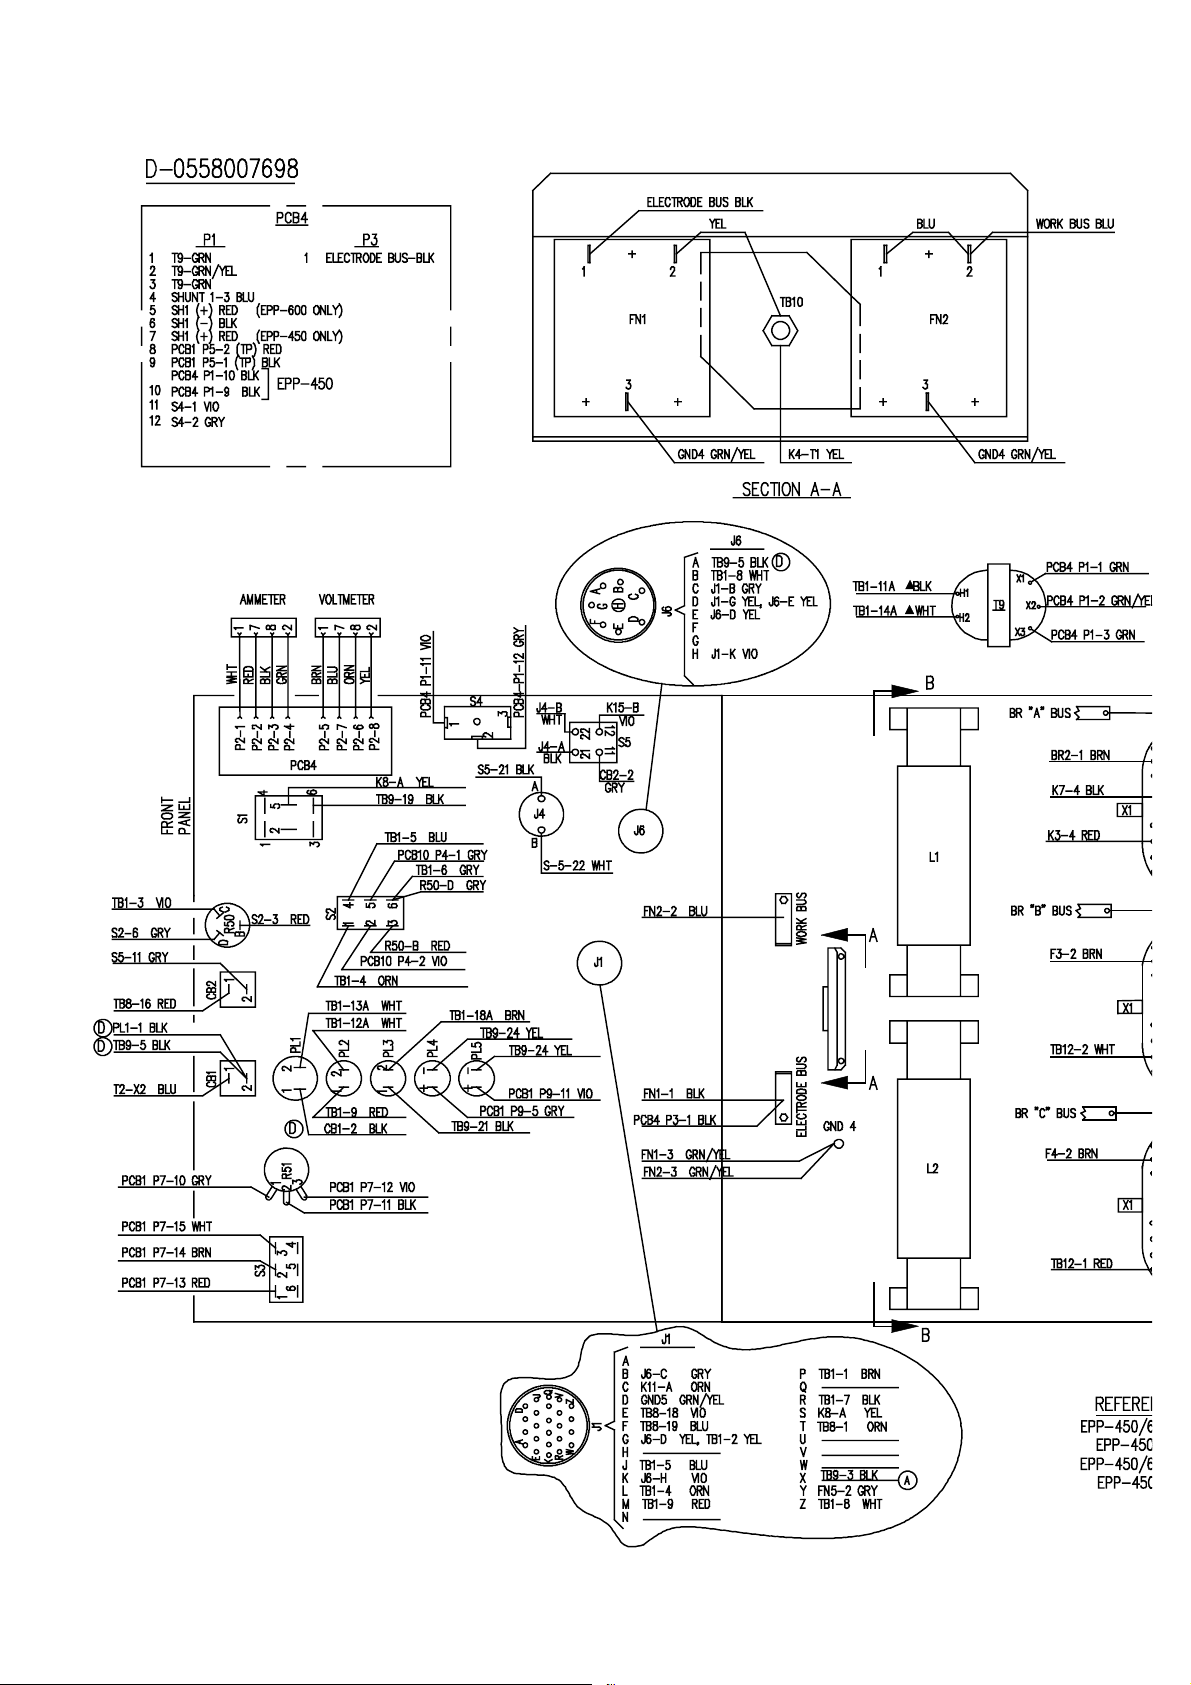
bp09e -26-
© ESAB AB 2007
Page 27
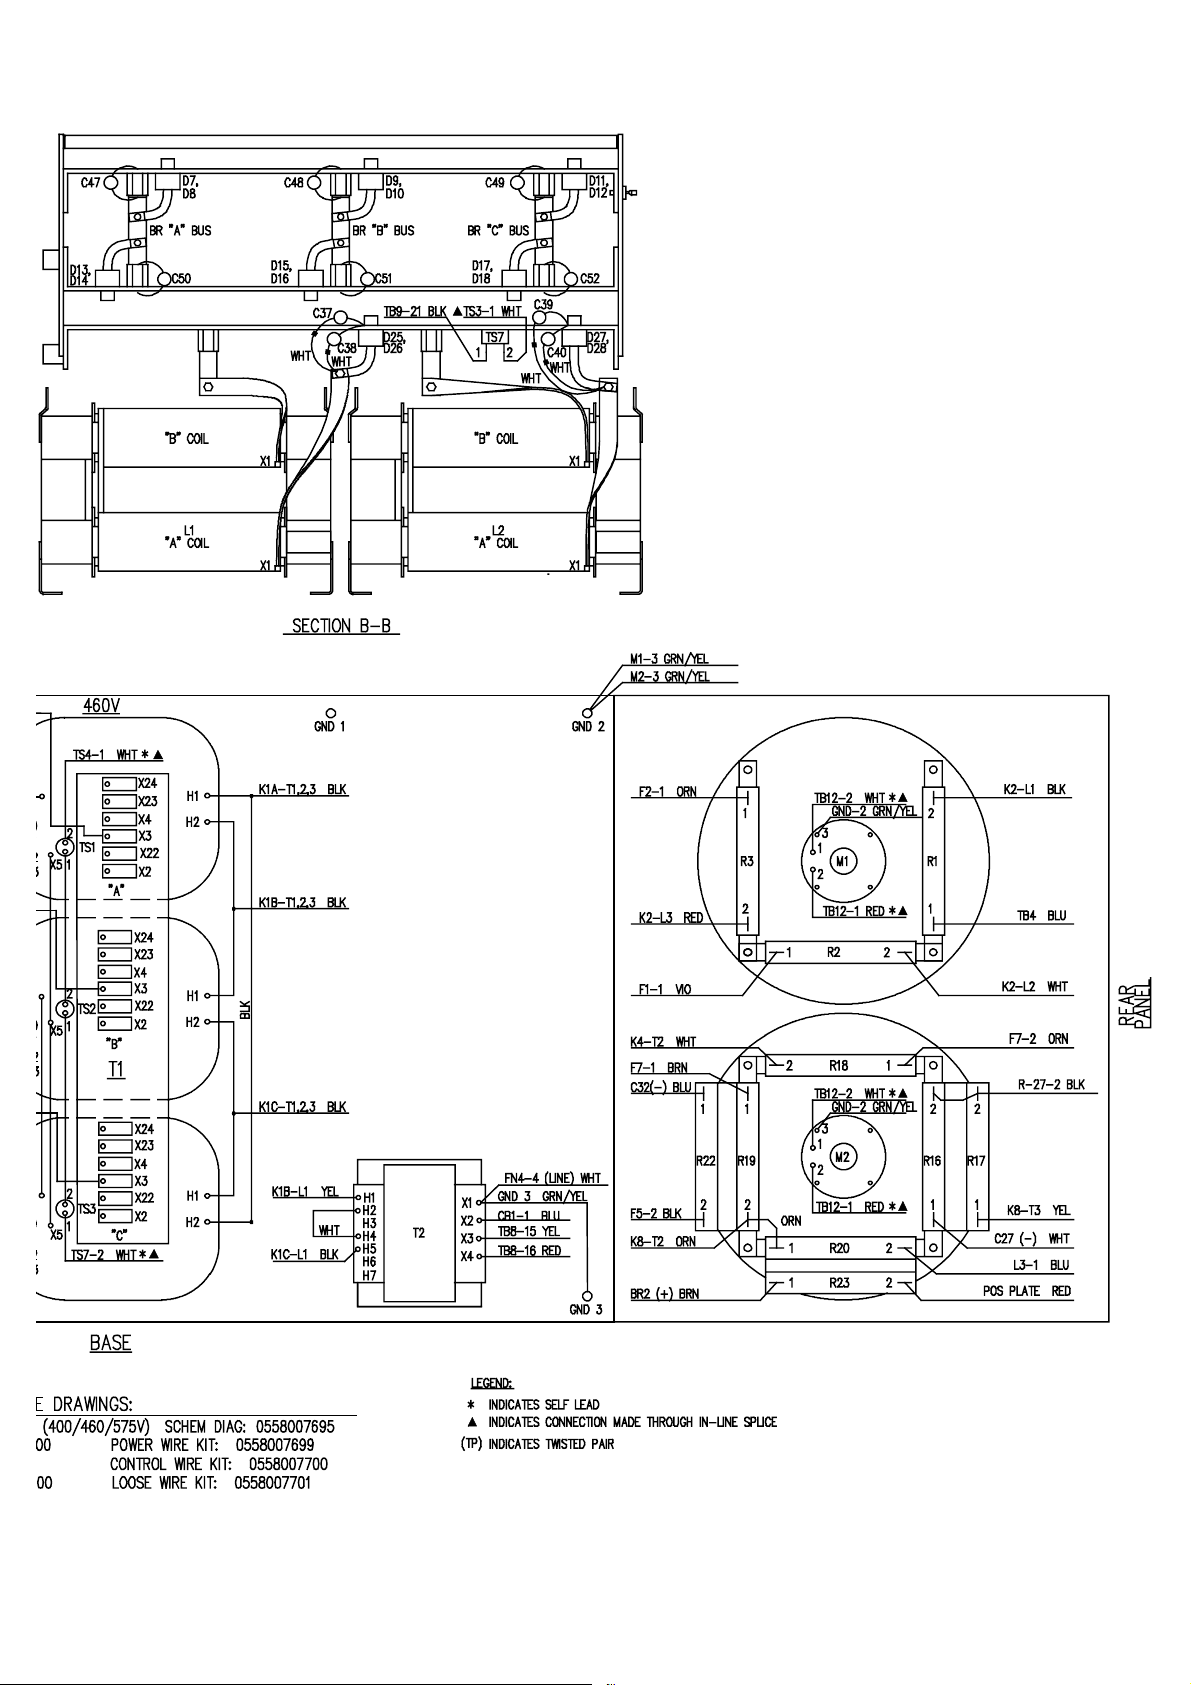
bp09e -27-
© ESAB AB 2007
Page 28
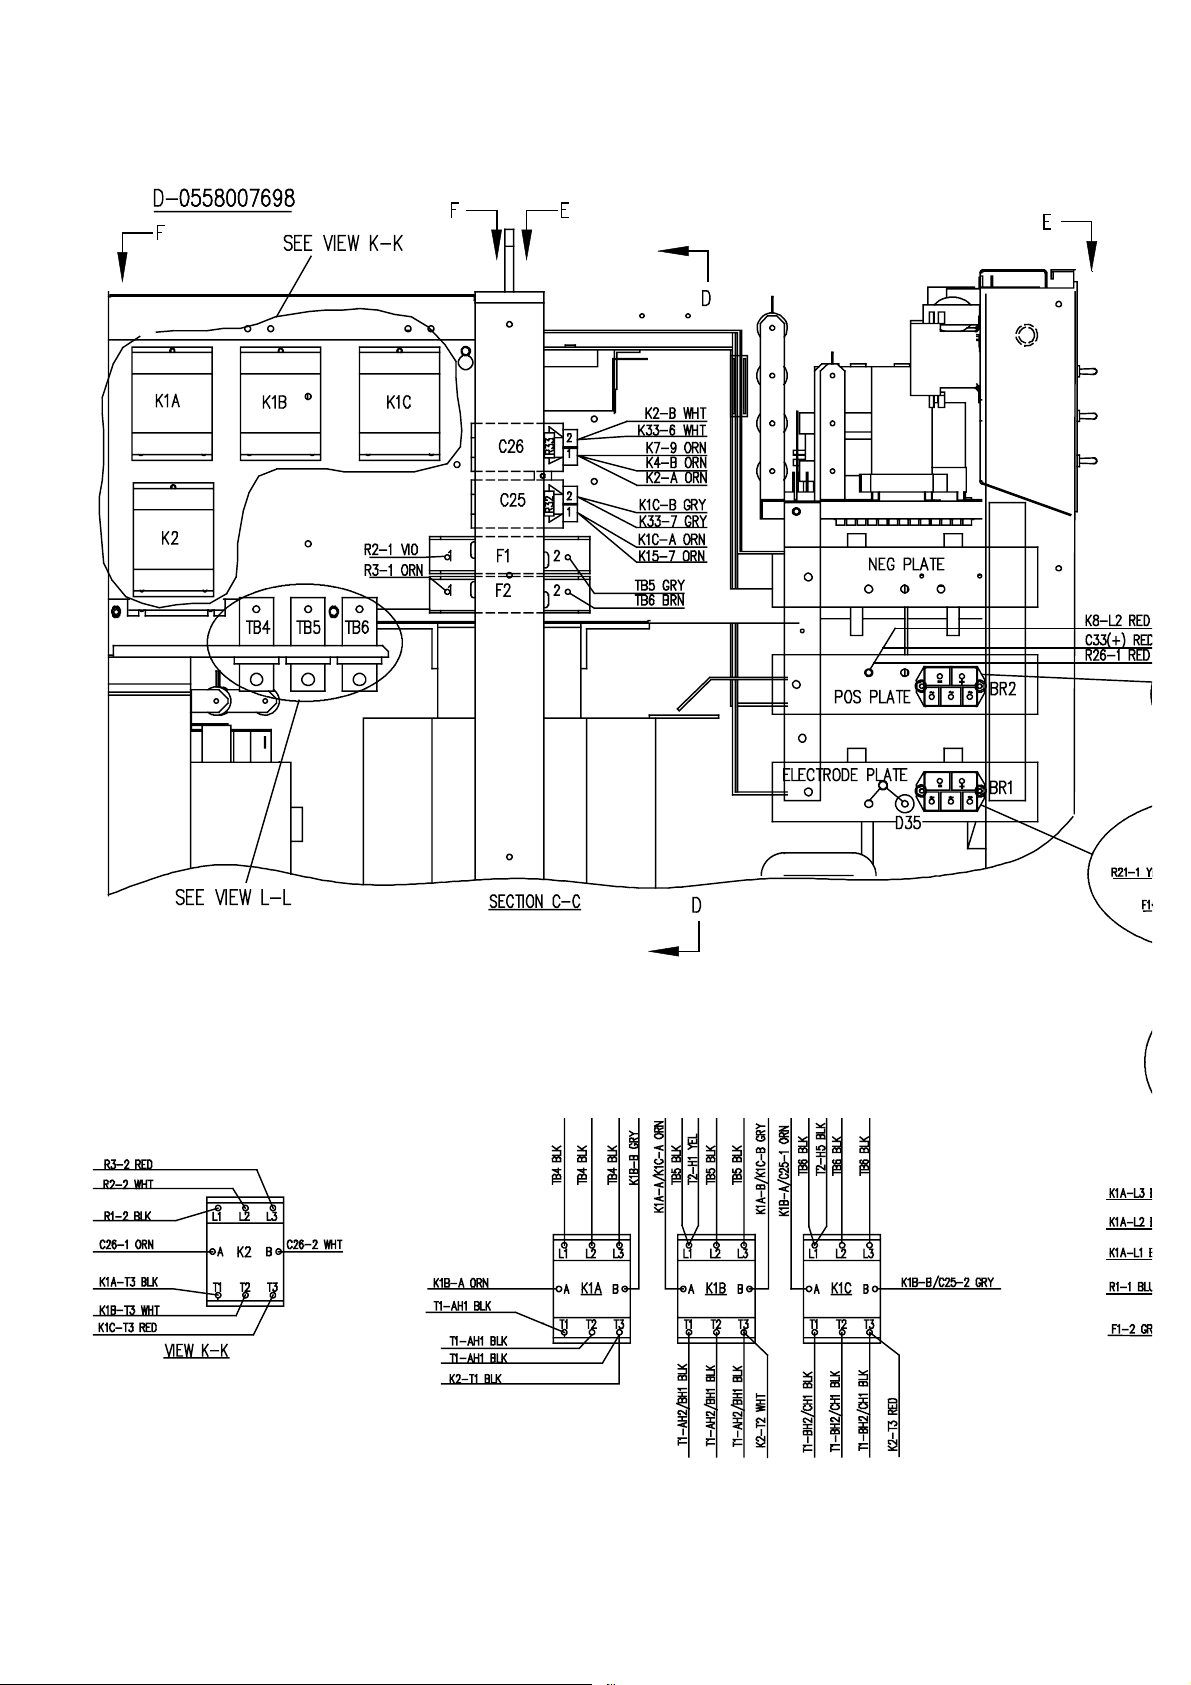
bp09e -28-
© ESAB AB 2007
Page 29
bp09e -29-
© ESAB AB 2007
Page 30
bp09e -30-
© ESAB AB 2007
Page 31
bp09e -31-
© ESAB AB 2007
Page 32
bp09e -32-
© ESAB AB 2007
Page 33
bp09e -33-
© ESAB AB 2007
Page 34
bp09e -34-
© ESAB AB 2007
Page 35
bp09e -35-
© ESAB AB 2007
Page 36
bp09e -36-
© ESAB AB 2007
Page 37
bp09e -37-
© ESAB AB 2007
Page 38
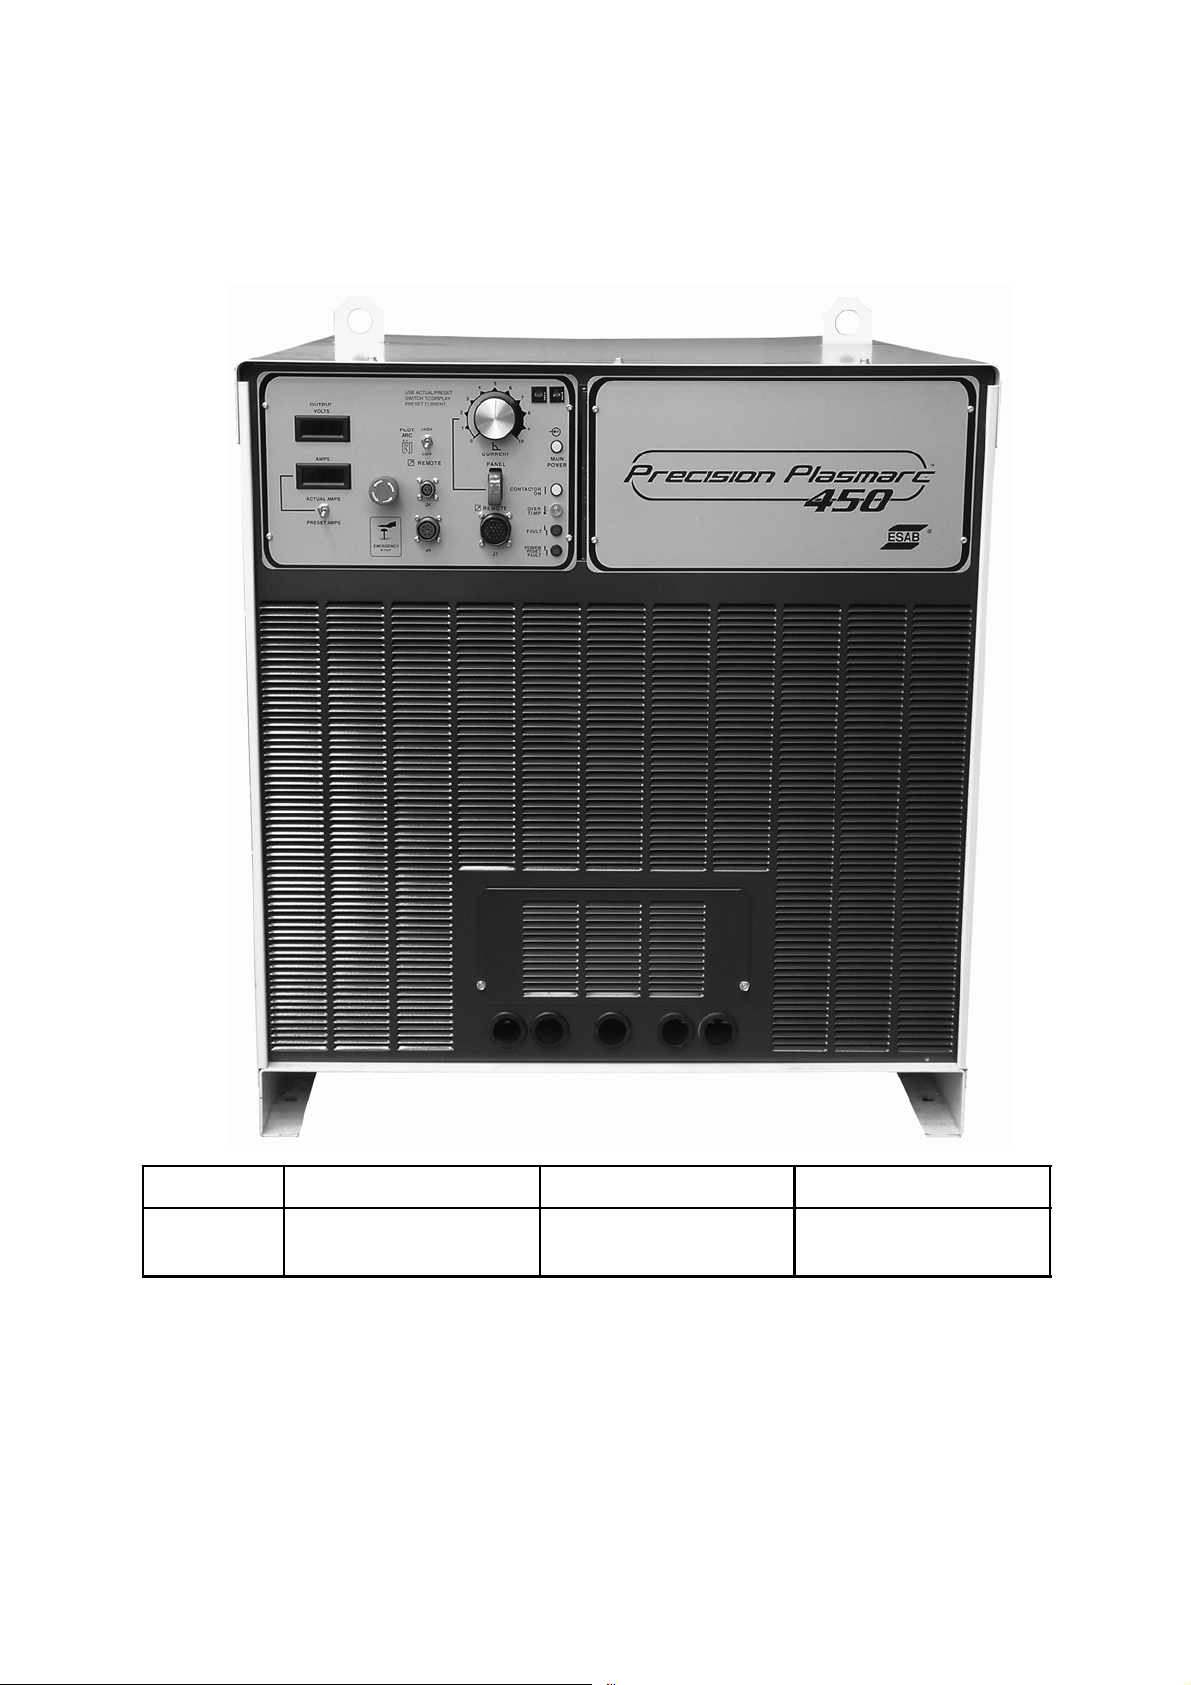
EPP-450
Номер заказа
Ordering no. Denomination Type Notes
0558 007 730 Plasma cutting EPP-450 380 V, 400 V, 50 Hz
0463 150 086 Instruction manual RU EPP-450
Instruction manuals are available on the Internet at www.esab.com
bp09o -38-
© ESAB AB 2007
Page 39
NOTES
.............................................................................................................................................................
.............................................................................................................................................................
.............................................................................................................................................................
.............................................................................................................................................................
.............................................................................................................................................................
.............................................................................................................................................................
.............................................................................................................................................................
.............................................................................................................................................................
.............................................................................................................................................................
.............................................................................................................................................................
.............................................................................................................................................................
.............................................................................................................................................................
.............................................................................................................................................................
.............................................................................................................................................................
.............................................................................................................................................................
.............................................................................................................................................................
.............................................................................................................................................................
.............................................................................................................................................................
.............................................................................................................................................................
.............................................................................................................................................................
.............................................................................................................................................................
.............................................................................................................................................................
.............................................................................................................................................................
.............................................................................................................................................................
.............................................................................................................................................................
.............................................................................................................................................................
.............................................................................................................................................................
.............................................................................................................................................................
.............................................................................................................................................................
.............................................................................................................................................................
.............................................................................................................................................................
notes -39-
Page 40
ESAB subsidiaries and representative offices
Europe
AUSTRIA
ESAB Ges.m.b.H
Vienna-Liesing
Tel: +43 1 888 25 11
Fax: +43 1 888 25 11 85
BELGIUM
S.A. ESAB N.V.
Brussels
Tel: +32 2 745 11 00
Fax: +32 2 745 11 28
BULGARIA
ESAB Kft Representative Office
Sofia
Tel/Fax: +359 2 974 42 88
THE CZECH REPUBLIC
ESAB VAMBERK s.r.o.
Vamberk
Tel: +420 2 819 40 885
Fax: +420 2 819 40 120
DENMARK
Aktieselskabet ESAB
Herlev
Tel:+4536300111
Fax:+4536304003
FINLAND
ESAB Oy
Helsinki
Tel: +358 9 547 761
Fax: +358 9 547 77 71
FRANCE
ESAB France S.A.
Cergy Pontoise
Tel:+33130755500
Fax:+33130755524
GERMANY
ESAB GmbH
Solingen
Tel: +49 212 298 0
Fax: +49 212 298 218
GREAT BRITAIN
ESAB Group (UK) Ltd
Waltham Cross
Tel: +44 1992 76 85 15
Fax: +44 1992 71 58 03
ESAB Automation Ltd
Andover
Tel: +44 1264 33 22 33
Fax: +44 1264 33 20 74
HUNGARY
ESAB Kft
Budapest
Tel:+3612044182
Fax:+3612044186
ITALY
ESAB Saldatura S.p.A.
Bareggio (Mi)
Tel:+390297968.1
Fax:+390297968701
NORWAY
AS ESAB
Larvik
Tel:+4733121000
Fax:+4733115203
POLAND
ESAB Sp.zo.o.
Katowice
Tel: +48 32 351 11 00
Fax: +48 32 351 11 20
PORTUGAL
ESAB Lda
Lisbon
Tel: +351 8 310 960
Fax: +351 1 859 1277
ROMANIA
ESAB Romania Trading SRL
Bucharest
Tel: +40 316 900 600
Fax: +40 316 900 601
RUSSIA
LLC ESAB
Moscow
Tel: +7 (495) 663 20 08
Fax: +7 (495) 663 20 09
SLOVAKIA
ESAB Slovakia s.r.o.
Bratislava
Tel:+421744882426
Fax:+421744888741
SPAIN
ESAB Ibérica S.A.
Alcalá de Henares (MADRID)
Tel: +34 91 878 3600
Fax: +34 91 802 3461
SWEDEN
ESAB Sverige AB
Gothenburg
Tel:+4631509500
Fax:+4631509222
ESAB international AB
Gothenburg
Tel:+4631509000
Fax:+4631509360
SWITZERLAND
ESAB AG
Dietikon
Tel: +41 1 741 25 25
Fax: +41 1 740 30 55
UKRAINE
ESAB Ukraine LLC
Kiev
Tel: +38 (044) 501 23 24
Fax: +38 (044) 575 21 88
North and South America
ARGENTINA
CONARCO
Buenos Aires
Tel: +54 11 4 753 4039
Fax: +54 11 4 753 6313
BRAZIL
ESAB S.A.
Contagem-MG
Tel:+553121914333
Fax: +55 31 2191 4440
CANADA
ESAB Group Canada Inc.
Missisauga, Ontario
Tel: +1 905 670 02 20
Fax:+19056704879
MEXICO
ESAB Mexico S.A.
Monterrey
Tel: +52 8 350 5959
Fax:+5283507554
USA
ESAB Welding & Cutting Products
Florence, SC
Tel: +1 843 669 44 11
Fax:+18436645748
Asia/Pacific
CHINA
Shanghai ESAB A/P
Shanghai
Tel:+862123263000
Fax: +86 21 6566 6622
INDIA
ESAB India Ltd
Calcutta
Tel:+91334784517
Fax: +91 33 468 18 80
INDONESIA
P.T. ESABindo Pratama
Jakarta
Tel:+62214600188
Fax: +62 21 461 2929
JAPAN
ESAB Japan
Tokyo
Tel:+81456707073
Fax: +81 45 670 7001
MALAYSIA
ESAB (Malaysia) Snd Bhd
USJ
Tel: +603 8023 7835
Fax: +603 8023 0225
SINGAPORE
ESAB Asia/Pacific Pte Ltd
Singapore
Tel: +65 6861 43 22
Fax: +65 6861 31 95
SOUTH KOREA
ESAB SeAH Corporation
Kyungnam
Tel:+82552698170
Fax: +82 55 289 8864
UNITED ARAB EMIRATES
ESAB Middle East FZE
Dubai
Tel: +971 4 887 21 11
Fax: +971 4 887 22 63
Africa
EGYPT
ESAB Egypt
Dokki-Cairo
Tel: +20 2 390 96 69
Fax: +20 2 393 32 13
SOUTH AFRICA
ESAB Africa Welding & Cutting Ltd
Durbanvill 7570 - Cape Town
Tel: +27 (0)21 975 8924
Distributors
For addresses and phone
numbers to our distributors in
other countries, please visit our
home page
www.esab.com
THE NETHERLANDS
ESAB Nederland B.V.
Amersfoort
Tel: +31 33 422 35 55
Fax: +31 33 422 35 44
www.esab.com
110426© ESAB AB
 Loading...