

Page 1
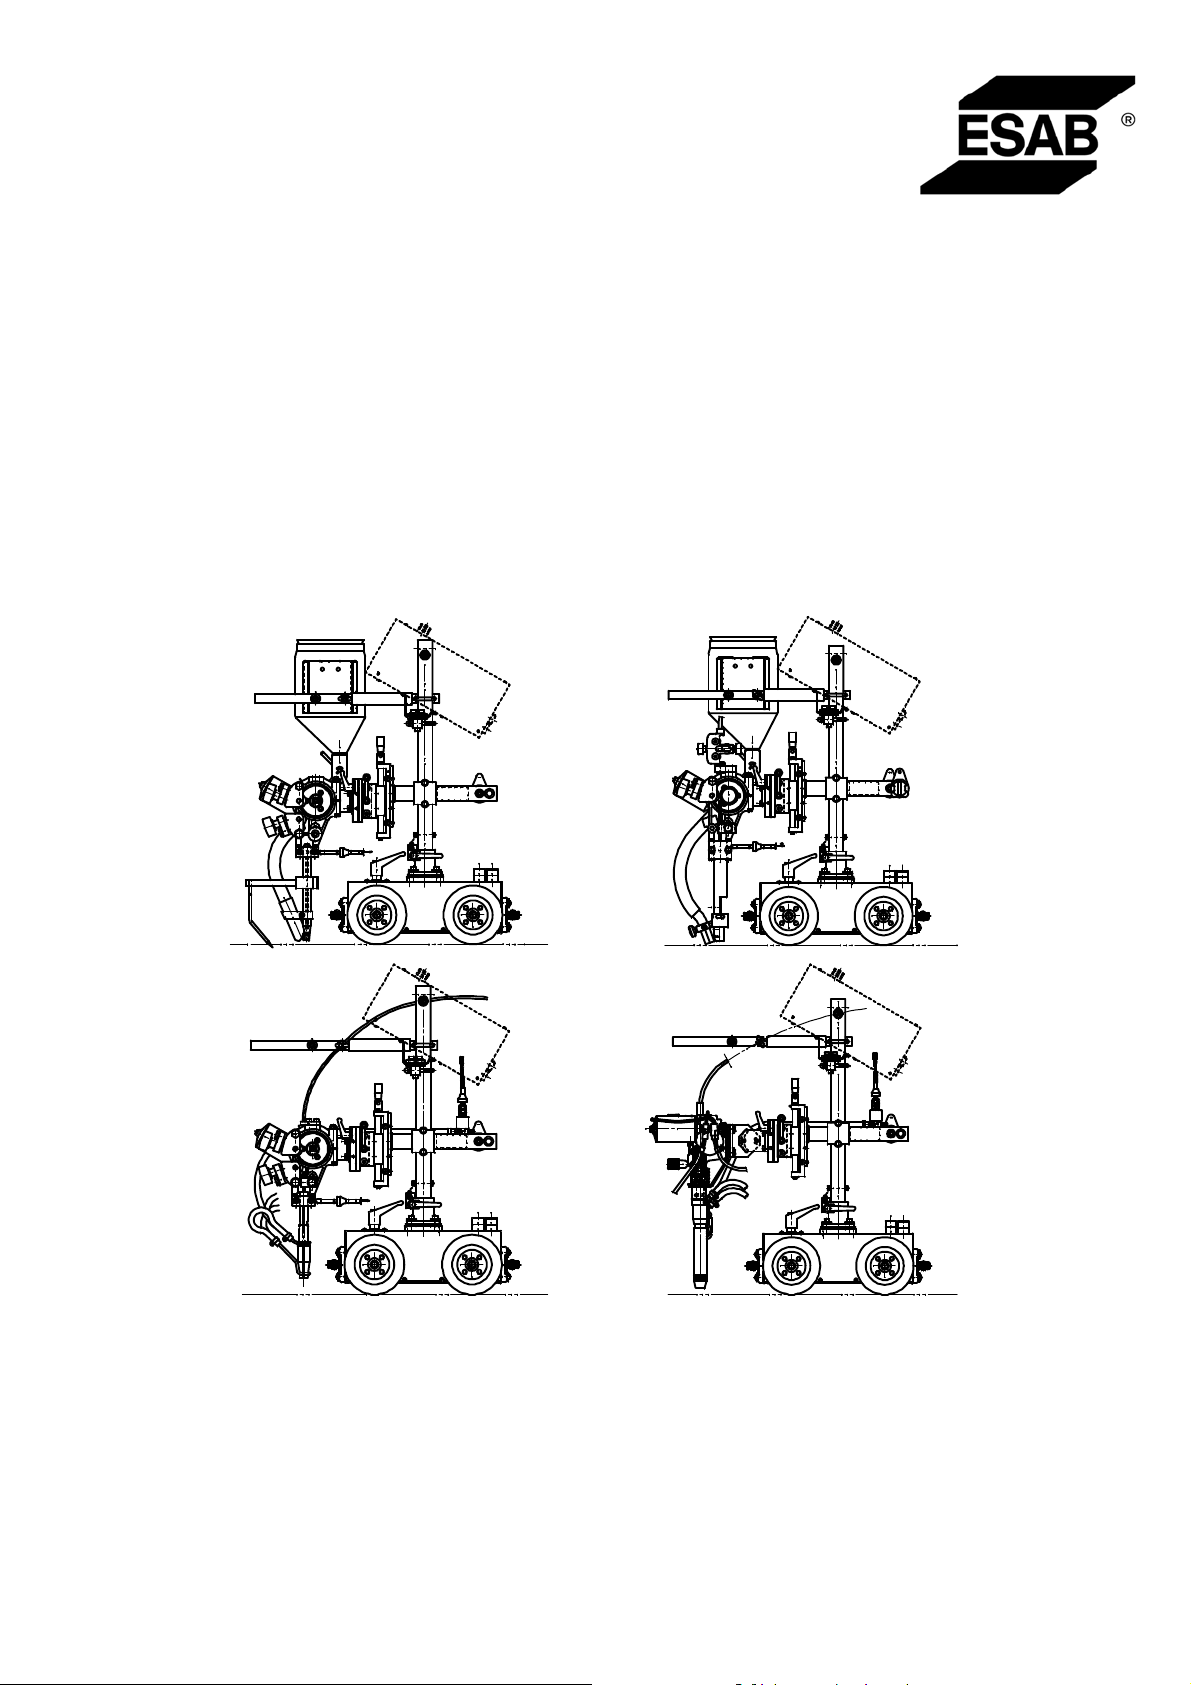
A2 Automatic
welding machines
A2 TF/ A2 TF (Twin)/ A2 TG/
A2 TG 4WD
101103105107109111102021110025108024042106023061104022041100020040060001
Bruksanvisning
Brugsanvisning
Bruksanvisning
Käyttöohjeet
Instruction manual
Betriebsanweisung
Manuel d’instructions
Gebruiksaanwijzing
Instrucciones de uso
Istruzioni per l’uso
Manual de instruções
ПдзгЯет чсЮуещт
Valid for serial no. 136--xxx--xxxx0449 165 001 2005--09--06
Page 2
SVENSKA 3..............................................
DANSK 24................................................
NORSK 45................................................
SUOMI 66................................................
ENGLISH 87..............................................
DEUTSCH 108.............................................
FRANÇAIS 129.............................................
NEDERLANDS 150.........................................
ESPAÑOL 171..............................................
ITALIANO 192..............................................
PORTUGUÊS 213..........................................
ЕЛЛЗНЙКБ 234.............................................
Rätt till ändring av specifikationer utan avisering förbehålles.
Ret til ændring af specifikationer uden varsel forbeholdes.
Rett til å endre spesifikasjoner uten varsel forbeholdes.
Oikeudet muutoksiin pidätetään.
Rights reserved to alter specifications without notice.
Änderungen vorbehalten.
Sous réserve de modifications sans avis préalable.
Recht op wijzigingen zonder voorafgaande mededeling voorbehouden.
Reservado el derecho de cambiar las especificaciones sin previo aviso.
Ci riserviamo il diritto di variare le specifiche senza preavviso.
Reservamo--nos o direito de alterar as especificações sem aviso prévio.
ДйбфзсеЯфбй фп дйкбЯщмб фспрпрпЯзузт рспдйбгсбцюн ЧщсЯт рспейдпрпЯзуз.
-- 2 --
Page 3
ITALIANO
1 DIRETTIVA 193........................................................
2 SICUREZZA 193.......................................................
3 INTRODUZIONE 195...................................................
3.1 Generalità 195................................................................
3.2 Metodi di Saldatrice automatica 195.............................................
3.3 Definizioni 195................................................................
3.4 Dati tecnici 196...............................................................
3.5 Componenti principali A2 TF (UP) 197...........................................
3.6 Componenti principali A2 TG, A2 TG 4WD (MIG/MAG) 197.........................
3.7 Descrizione dei Componenti Principali 198........................................
4 INSTALLAZIONE 199...................................................
4.1 Generalità 199................................................................
4.2 Montaggio 199................................................................
4.3 Regolazione del mozzo del freno 199............................................
4.4 Collegamenti 200..............................................................
5USO 203..............................................................
5.1 Generalità 203................................................................
5.2 Carica del filo di saldatura (A2 TF, A2 TG) 204....................................
5.3 Carica del filo di saldatura (A2 TG 4WD) 205......................................
5.4 Sostituzione del rullo traina (A2 TF, A2 TG) 206...................................
5.5 Sostituzione del rullo di alimentazione (A2 TG 4WD) 206...........................
5.6 Attrezzature di contatto per saldatura UP. 207.....................................
5.7 Attrezzature di contatto per saldatura MIG/MAG. 208..............................
5.8 Carica della polvere di saldatura (saldatura UP) 210...............................
5.9 Spostamento della saldatrice automatica 210.....................................
5.10 Conversione dell’A2 TF (saldatura UP) per la saldatura MIG/MAG. 210...............
5.11 Conversione dell’A2 TF (saldatura UP) per Twin--arc (filo doppio). 210................
6 MANUTENZIONE 211...................................................
6.1 Generalità 21 1................................................................
6.2 Ogni giorno 21 1...............................................................
6.3 Periodica 21 1.................................................................
7 RICERCA GUASTI 212.................................................
7.1 Generalità 212................................................................
7.2 Possibili guasti 212............................................................
8 ORDINAZIONE RICAMBIO 212..........................................
DIMENSIONI 255..........................................................
ELENCO RICAMBI 257....................................................
TOCi
-- 1 9 2 --
Page 4
IT
1 DIRETTIVA
DICHIARAZIONE DI CONFORMITA
Esab Welding Equipment AB, S--695 81 Laxå Svezia, dichiara sotto la propria responsabilità che una apparecchio per saldatura A2 TF/ A2 TG / A2 TG 4WD con numero di serie a partire da 136 è conforme alla norma EN 60292 e EN 60204 come
previsto dalla direttiva (89/392/CEE) e successive integrazioni (93/68/CEE).
-- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -------Laxå 2001--11-- 23
Göran Palmqvist
Design Manager, Automation & Engineering
ESAB AB, Welding Automation
695 81 LAXÅ
SWEDEN Tel: + 46 584 81000 Fax: + 46 584 411721
2 SICUREZZA
L’utilizzatore di un impianto per saldatura ESAB è responsabile delle misure di sicurezza per il personale che opera con il sistema o nelle vicinanze dello stesso. Le misure di sicurezza devono soddisfare le norme previste per questo tipo di impianto per saldatura. Queste indicazioni sono da considerarsi un complemento alle norme di sicurezza vigenti sul posto di lavoro.
Il sistema di saldatura automatica deve essere manovrato secondo quanto indicato nelle istruzioni
e solo da personale adeguatamente addestrato. Una manovra erronea, causata da un intervento
sbagliato, oppure l’attivazione di una sequenza di funzioni non desiderata, può provocare anomalie
che possono causare danni all’operatore o all’impianto.
1. Tutto il personale che opera con saldatrici automatiche deve conoscere:
S l’uso e il funzionamento dell’apparecchiatura
S la posizione dell’arresto di emergenza
S il suo funzionamento
S le vigenti disposizioni di sicurezza
S l’attività di saldatura
2. L’operatore deve accertarsi:
S che nessun estraneo si trovi all’interno dell’area di lavoro dell’impianto per saldatura prima
che questo venga messo in funzione
S che nessuno si trovi esposto al momento di far scoccare l’arco luminoso
3. La stazione di lavoro deve essere:
S adeguata alla funzione
S senza correnti d’aria
4. Abbigliamento protettivo
S Usare sempre l’abbigliamento di sicurezza previsto, per es. occhiali di protezione, abiti non
infiammabili, guanti protettivi.
S Non usare abiti troppo ampi o accessori quali cinture, bracciali o anelli che possano impi-
gliarsi o provocare ustioni.
5. Alltro
S Controllare che i previsti cavi di ritorno siano correttamente collegati.
S Ogni intervento sui componenti elettrici deve essere effettuato solo da personale specia-
lizzato.
S Le attrezzature antincendio devono essere facilmente accessibili in luogo adeguatamente
segnalato.
S Non eseguire mai lubrificazioni e interventi di manutenzione sull’impianto per saldatura
quando è in esercizio.
fha9safi
-- 1 9 3 --
Page 5
IT
ATTENZIONE
I LAVORI EFFETTUATI CON LA SALDATURA AD ARCO E LA FIAMMA OSSIDRICA SONO PERICOLOSI. PROCEDERE CON CAUTELA. SEGUIRE LE DISPOSIZIONI DI SICUREZZA BASATE SUI
CONSIGLI DEL FABBRICANTE.
CHOCK ELETTRICO -- Può essere mortale
S Installare e mettere a terra l’elettrosaldatrice secondo le norme.
S Non toccare particolari sotto carico o gli elettrodi a mani nude o con attrezzatura di protezione
bagnata.
S Isolarsi dalla terra e dal pezzo in lavorazione.
S Assicurarsi che la posizione di lavoro assunta sia sicura.
FUMO E GAS -- Possono essere dannosi
S Tenere il volto lontano dai fumi di saldatura.
S Ventilare l’ambiente e allontanare i fumi dall’ambiente di lavoro.
IL RAGGIO LUMINOSO -- Puo causare ustioni e danni agli occhi
S Proteggere gli occhi e il corpo. Usare un elmo protettivo per saldatura adeguato e abiti di prote-
zione.
S Proteggere l’ambiente circostante con paraventi o schermature adeguate.
PERICOLO D’INCENDIO
S Le scintille della saldatrice possono causare incendi. Allontanare tutti gli oggetti infiammabili dal
luogo di saldatura.
RUMORE -- Un rumore eccessivo può comportare lesioni dell’udito
S Proteggere l’udito. Utilizzare cuffie acustiche oppure altre protezioni specifiche.
S Informare colleghi e visitatori di questo rischio.
IN CASO DI GUASTO -- Contattare il personale specializzato.
LEGGERE ATTENTAMENTE LE ISTRUZIONI PRIMA DELL’INSTALLAZIONE E DELL’USO.
PROTEGGETE VOI STESSI E GLI ALTRI!
fha9safi
-- 1 9 4 --
Page 6
IT
3 INTRODUZIONE
3.1 Generalità
La saldatrice automatica A2 TF e studiata per Saldatrice automatica arco sommerso
di giunti di testa e d’angolo.
La saldatrice automatica A2TG/A2TG4WDe studiata per Saldatrice automatica
MIG/MAG di giunti di testa e d’angolo.
E’ vietato ogni altro utilizzo.
La saldatrice automatica e sono designate ad essere usate assieme alla centralina
di comando A2--A6 Process Controller (PEH) ed ai generatori di corrente per
saldatura LAF oppure TAF.
3.2 Metodi di Saldatrice automatica
3.2.1 Saldatrice automatica UP
Per la saldatura ad arco sommerso si usa sempre la saldatrice automatica A2 TF.
S UP Light duty
UP light duty con connettore Ø 20 mm per un carico fino a 800 A (100%).
Questa versione può essere provvista di rulli di alimentazione per la Saldatrice
automatica con filo singolo oppure con filo doppio (twinarc). Per filo tubolare ci sono
dei rulli di alimentazione speciali zigrinati i quali garantiscono una sicura
alimentazione del filo senza che questo si deformi a causa di alta pressione di
alimentazione.
3.2.2 Saldatrice automatica M IG/MAG
Per la saldatura MIG/MAG, si usa la saldatrice automatica A2 TG oppure
A2 TG 4WD la quale consiste di un alimentatore di filo azionato da quattro ruote.
In Saldatrice automatica MIG/MAG il cordone di Saldatrice automatica viene protetto
con il gas di protezione.
La saldatrice automatica è raffreddata ad acqua e l’acqua di raffreddamento viene
fornita tramite flessibili ai raccordi previsti.
3.3 Definizioni
Saldatrice automatica ad arco
sommerso
Durante la Saldatrice automatica il cordone di Saldatrice
automatica è protetto dal flusso.
UP Light duty Questa versione permette un carico di corrente minore e di
conseguenza viene usato un filo più sottile per la Saldatrice
automatica.
Saldatrice automatica MIG/MAG
Saldatrice automatica Twin--arc
fha9d1ia
Durante la Saldatrice automatica il cordone di Saldatrice
automatica è p rotetto dal gas di protezione.
Saldatrice automatica con due fili nella medesima tesata
saldatrice.
-- 1 9 5 --
Page 7
IT
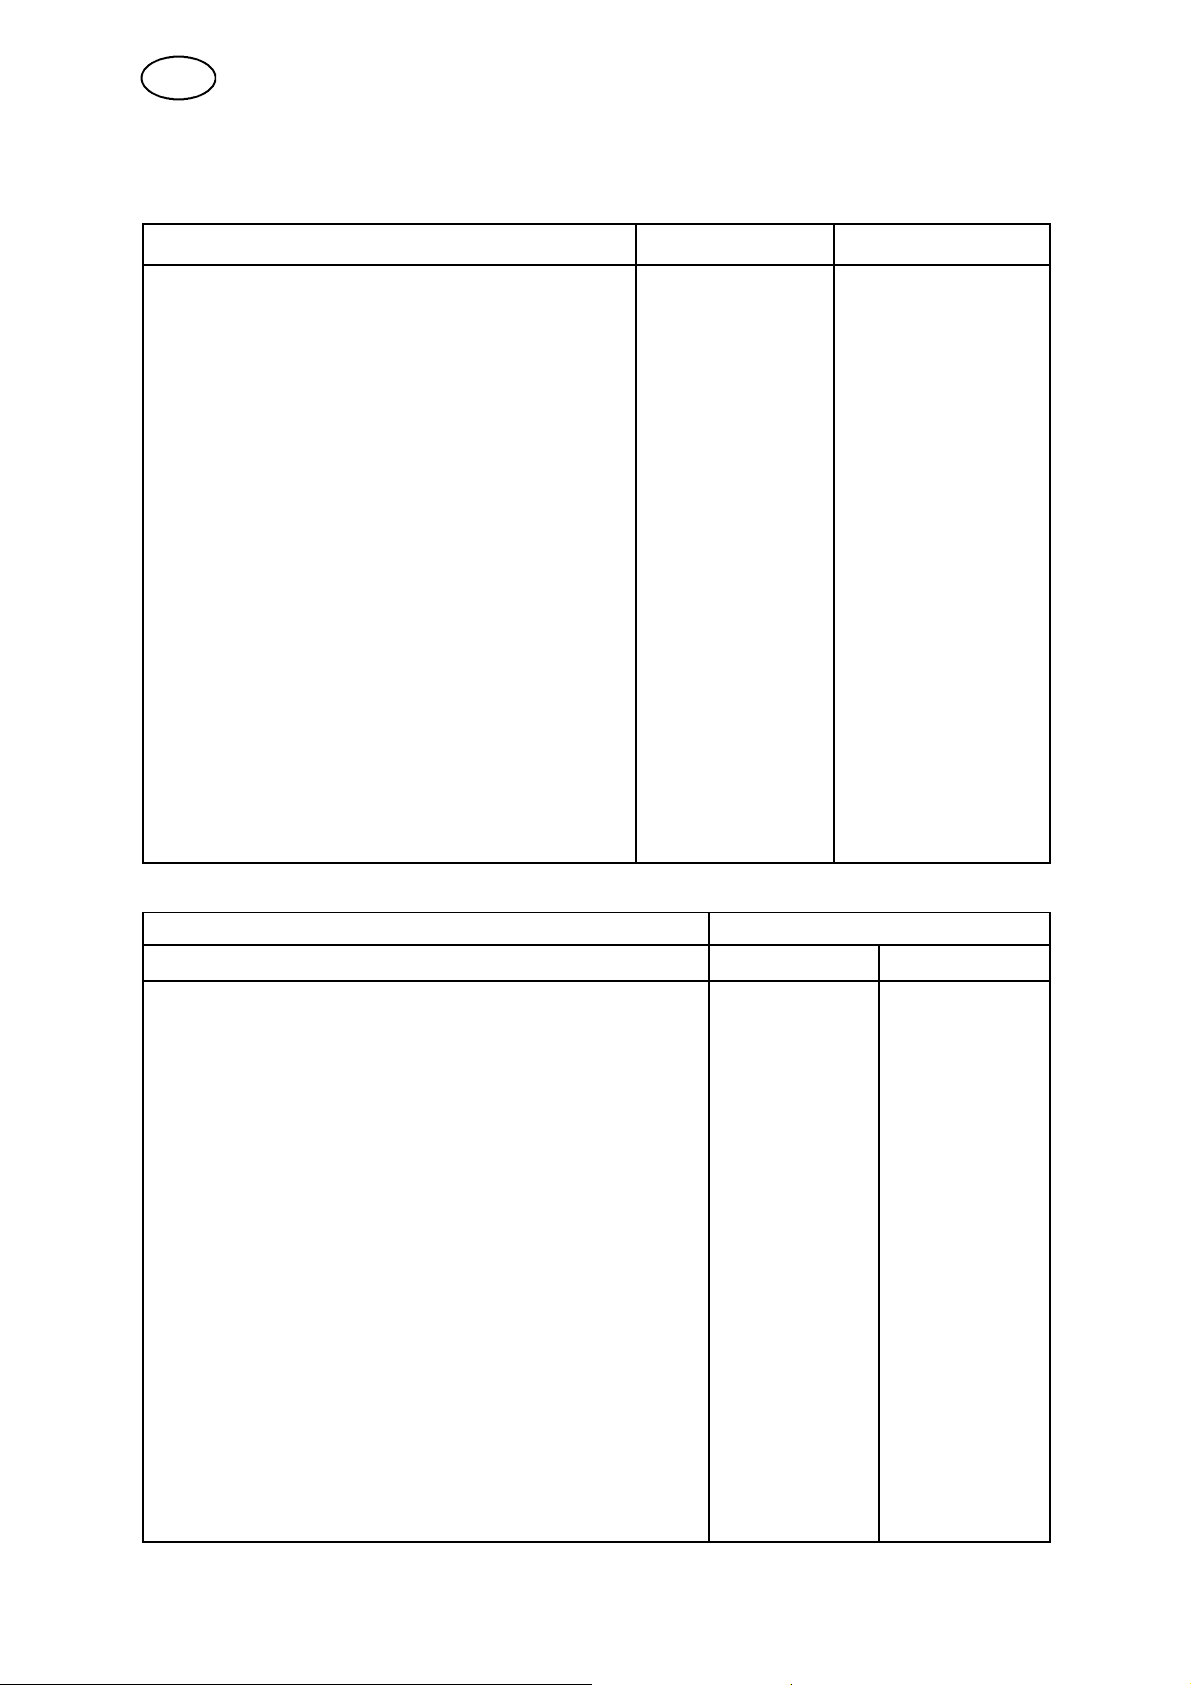
3.4 Dati tecnici
3.4.1 A2 TF oppure A2 TG
A2 TF (UP) A2 TG (MIG/MAG)
Tensione di collegamento 42 V CA 42 V CA
Carico consentito 100 % 800 A CC 600 A CC
Dimensioni degli elettrodi:
pieno filo singolo
filoatubo
filo doppio
Velocità di alimentazione dell’elettrodo, max 9m/min 16 m/min
Momento frenante del mozzo del freno 1,5 Nm 1,5 Nm
Velocità di marcia 0,1--2,0 m/min 0,1--2,0 m/min
1,6--4,0 mm
1,6--4,0 mm
2x1,2--2,0 mm
0,8--2,5 mm
1,2--3,2 mm
-- --
Raggio di curvatura per Saldatrice automatica in
tondo, min
Diametro del tubo per Saldatrice automatica in terna di giunti, min
Peso dell’elettrodo, max 30 kg 30 kg
Volume del contenitore del fondente
(Non rifornire con fondente preriscaldato)
Peso (elettrodo e fondente esclusi) 46 kg 46 kg
Inclinazione trasversale max. (unità completa)
1500 mm 1500 mm
1 100 mm 1 100 mm
6l -- --
25_ 25_
3.4.2 A2 TG 4WD
A2 TG 4WD (MIG/MAG)
Tipo di gas: Miscela/Ar CO
Tensione di collegamento 42 V CA 42 V CA
Carico consentito 100 % 600 A DC 650 A DC
Dimensioni degli elettrodi:
Non legato/Leggermente legato
Acciaio inossidabile
Filoatubo
Alluminio
1,0--1,6 mm
1,0--1,6 mm
1,0--2,4 mm
1,0 -- 2,0 mm
2
1,0--1,6 mm
1,0--2,4 mm
Velocità di alimentazione dell’elettrodo, max 25 m/min 25 m/min
Campo di regolazione per il dispositivo di contatto ± 45˚ ± 45˚
Momento frenante del mozzo del freno 1,5 Nm 1,5 Nm
Velocità di marcia 0,1--2,0 m/min 0,1--2,0 m/min
Raggio di curvatura per Saldatrice automatica in tondo,
min
Diametro del tubo per Saldatrice automatica interna di
giunti, min
Peso dell’elettrodo, max 30 kg 30 kg
Peso, escluso elettrodo 46 kg 46 kg
Inclinazione trasversale max. (unità completa) 25˚ 25˚
-- 1 9 6 --
fha9d1ia
1500 mm 1500 mm
1 100 mm 1 100 mm
Page 8
IT
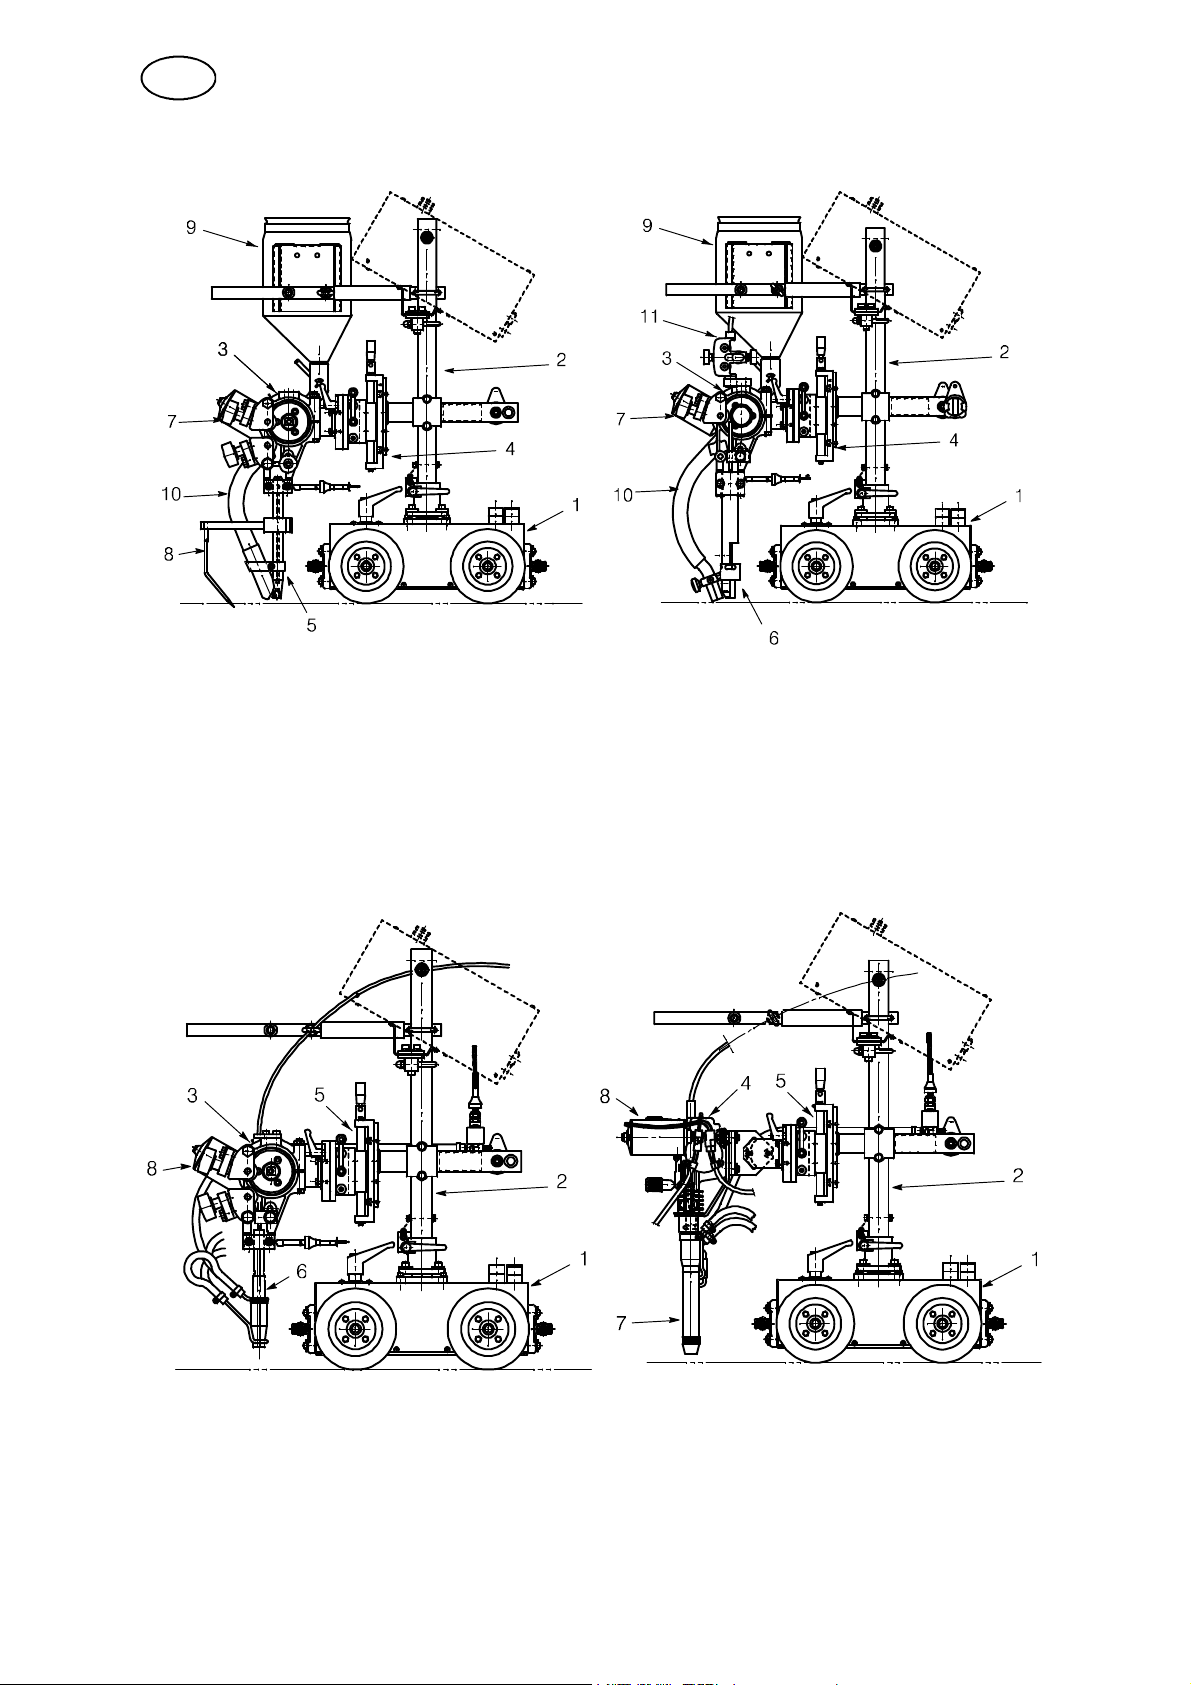
3.5 Componenti principali A2 TF (UP)
1. Carrello
2. Telaio
3. Rullo raddrizzatore
4. Unità slitte
manuali
5. Tubo di contatto
6. Connettore (Twin)
7. Motore
alimentazione filo
8. Perno di guida
9. Contenitore per
polvere
10. Tubo per polvere
1 1. Raddrizzatore per
filo dolce
3.6 Componenti principali A2 TG, A2 TG 4WD (MIG/MAG)
1. Carrello
2. Telaio
3. Rullo raddrizzatore
4. Rullo raddrizzatore 4WD
5. Unità slitte manuali
6. Connettore (A2 TG)
7. Connettore (A2 TG 4WD)
8. Motore alimentazione filo
Vedi a pagina 198 per una descrizione dei componenti principali.
fha9d1ia
-- 1 9 7 --
Page 9
IT
3.7 Descrizione dei Componenti Principali
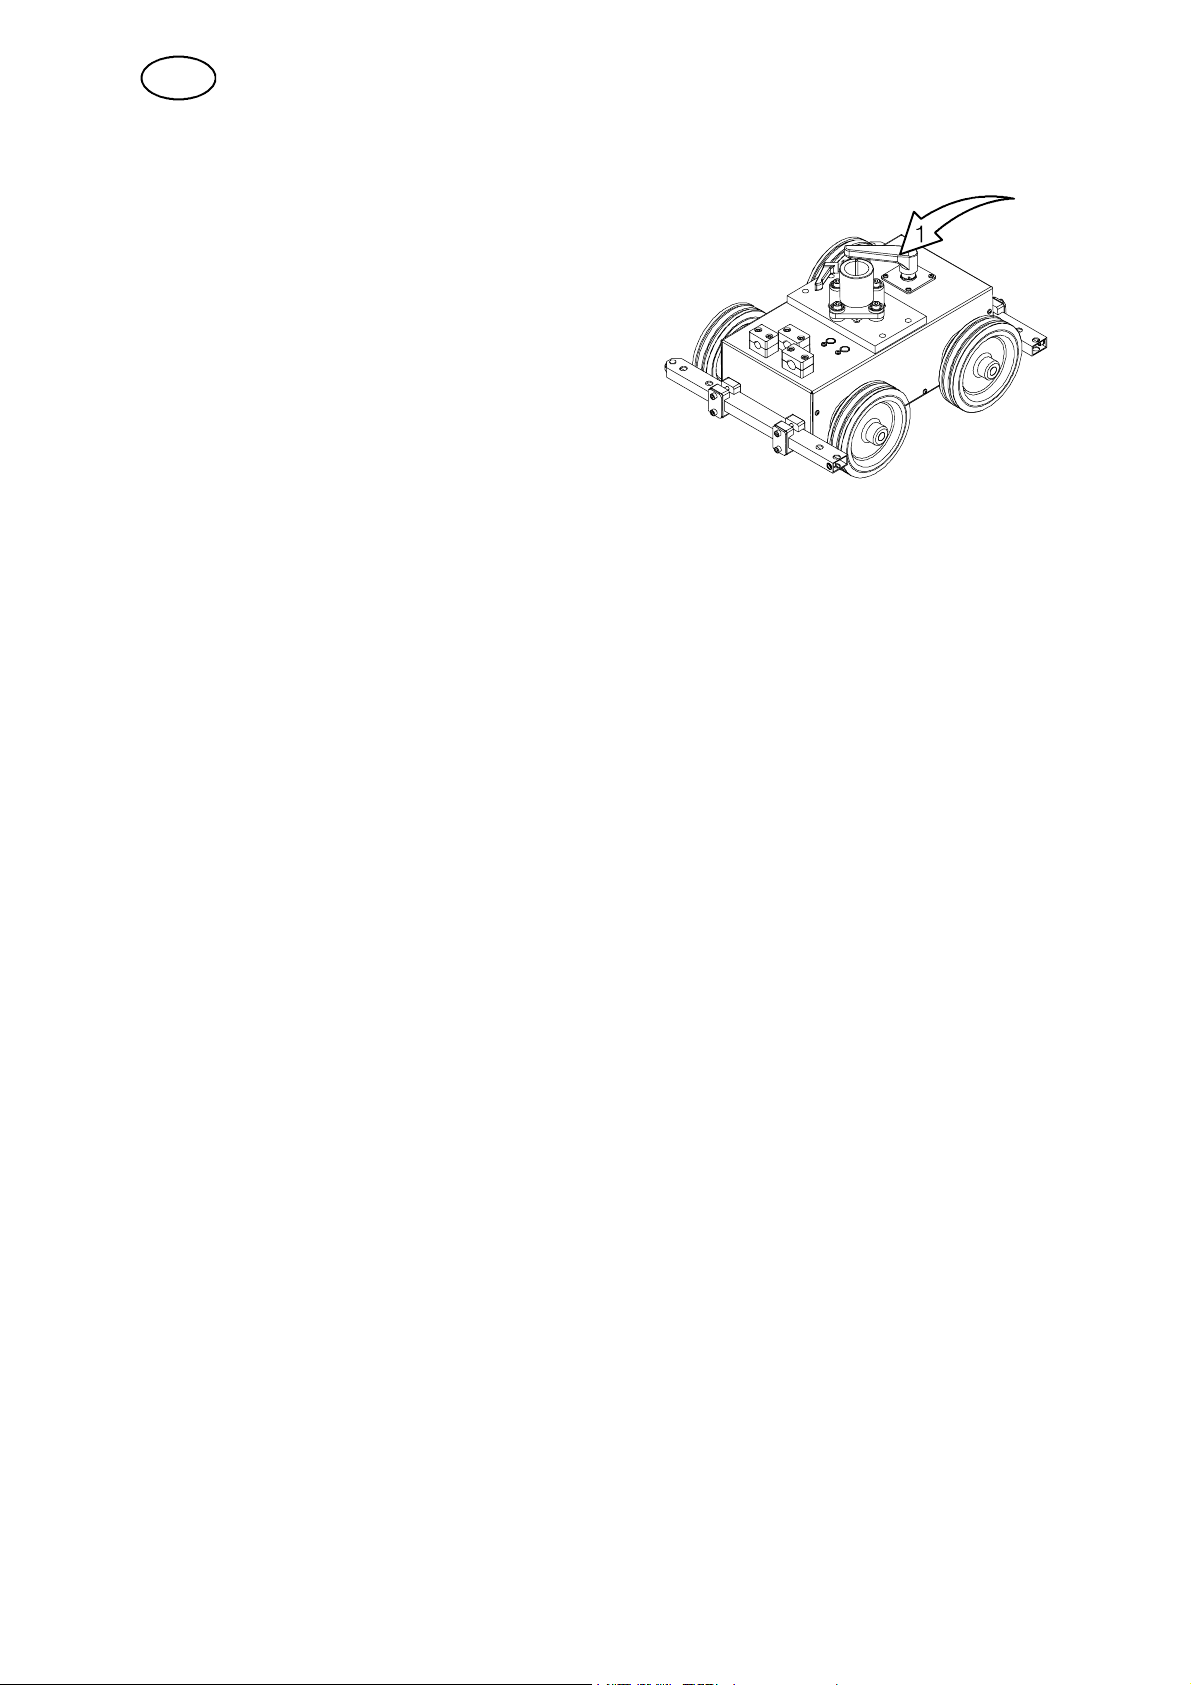
3.7.1 Carrello
Il carrello è azionato da quattro ruote. Questo può
essere bloccato mediante la leva di bloccaggio (1).
3.7.2 Telaio
Sul telaio è alloggiato tra l’altro il quadro di
comando, l’unità di alimentazione filo, e la
tramoggia di flusso.
3.7.3 Rullo raddrizzatore/ Rullo raddrizzatore (da qu attro rulli).
L’unità è usata per la guida e l’alimentazione del filo di saldatura giù all’interno del
tubo di contatto/connettore.
3.7.4 Unità slitte manuali
La posizione orizzontale e quella verticale, della testa di saldatura, è regolata
mediante le slitte lineari. Il movimento angolare può essere liberamente regolato
mediante la slitta rotante.
3.7.5 Tubo di contatto / Connettore
Trasferisce la corrente di saldatura al filo durante la saldatura.
3.7.6 Motore alimentazione filo
Il motore di alimentazione del filo è usato per l’alimentazione del filo di saldatura.
3.7.7 Perno di guida
Il perno di guida è usato come aiuto per posizionare la testa di saldatura nel giunto.
3.7.8 Contenitore per polvere/ Tubo per polvere
Il flusso è introdotto nella tramoggia ed è poi trasferito al pezzo in lavorazione
tramite il tubo del flusso.
La quantità di flusso da far scendere è controllata tramite una valvola di regolazione
situata sulla tramoggia.
Vedi la descrizione per il “Carica d el flusso di saldatura” a pagina 210.
3.7.9 Raddrizzatore per filo dolce
L’unità è usata per raddrizzare il filo sottile.
fha9d1ia
-- 1 9 8 --
Page 10
IT
4 INSTALLAZIONE
4.1 Generalità
La connessio n e a rete d eve essere eseguita da personale adeg u atamente ad destrato.
ATTENZIONE!
Attenzione alle parti girevoli. Rischio di schiacciamento.
4.2 Montaggio
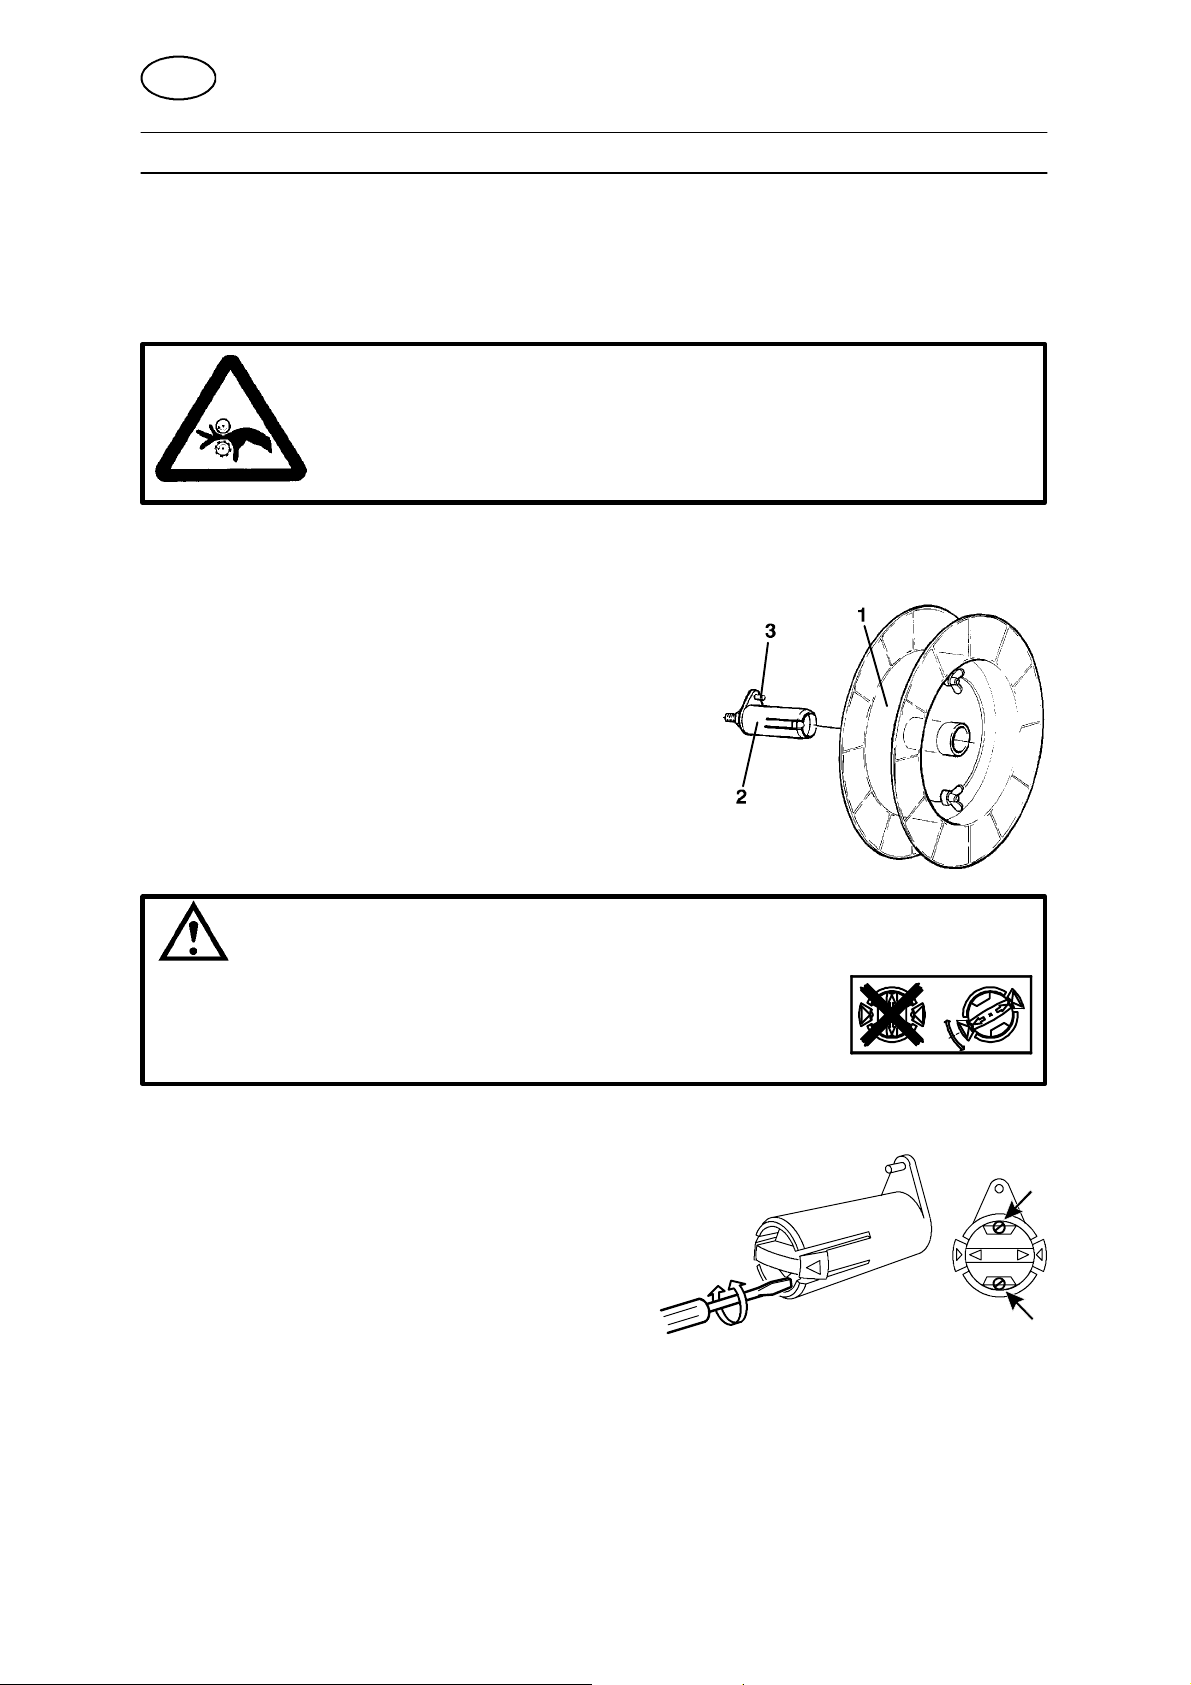
4.2.1 Bobina del filo (Accessorio)
Montare la bobina del filo (1) sul mozzo del freno (2).
S Assicurarsi che il supporto (3)sia
orientato all’insù.
NOTA -- L’inclinazione massima per la bobina
difiloè25°.
Un’inclinazione eccessiva provoca l’usura del
meccanismo di bloccaggio del mozzo del freno
e la bobina di filo può scivolare dal mozzo.
ATTENZIONE!
Per evitare che la bobina esca dal mozzo.
S
Bloccare la bobina girando il volantino rosso, come
raffigurato sul contrassegno di sicurezza situato vicino al
mozzo del freno.
4.3 Regolazione del mozzo del freno
Il mozzo viene regolato al momento della consegna
da parte del fabbricante; se è necessario regolarlo
nuovamente, procedere come segue. Regolare il
mozzo del freno in modo che il filo risulti leggermente
lento quando si arresta il trascinamento.
S Regolazione della coppia frenante:
S Ruotare la maniglia rossa in posizione di blocco.
S Inserire un cacciavite nelle molle del mozzo.
Ruotare le molle in senso orario per ridurre la coppia frenante.
Ruotare le molle in senso antiorario per aumentare la coppia frenante.
NB: Regolare entrambe le molle ruotandole dello stesso valore.
fha9i1ia
-- 1 9 9 --
Page 11
IT
4.4 Collegamenti
4.4.1 Generalità
S A2-- A6 Process Controller (PEH) deve essere collegata da personale addestrato.
S Per il collegamento del generatore di corrente di saldatura LAF oppure TAF, vedi
l’istruzione per l’uso separata.
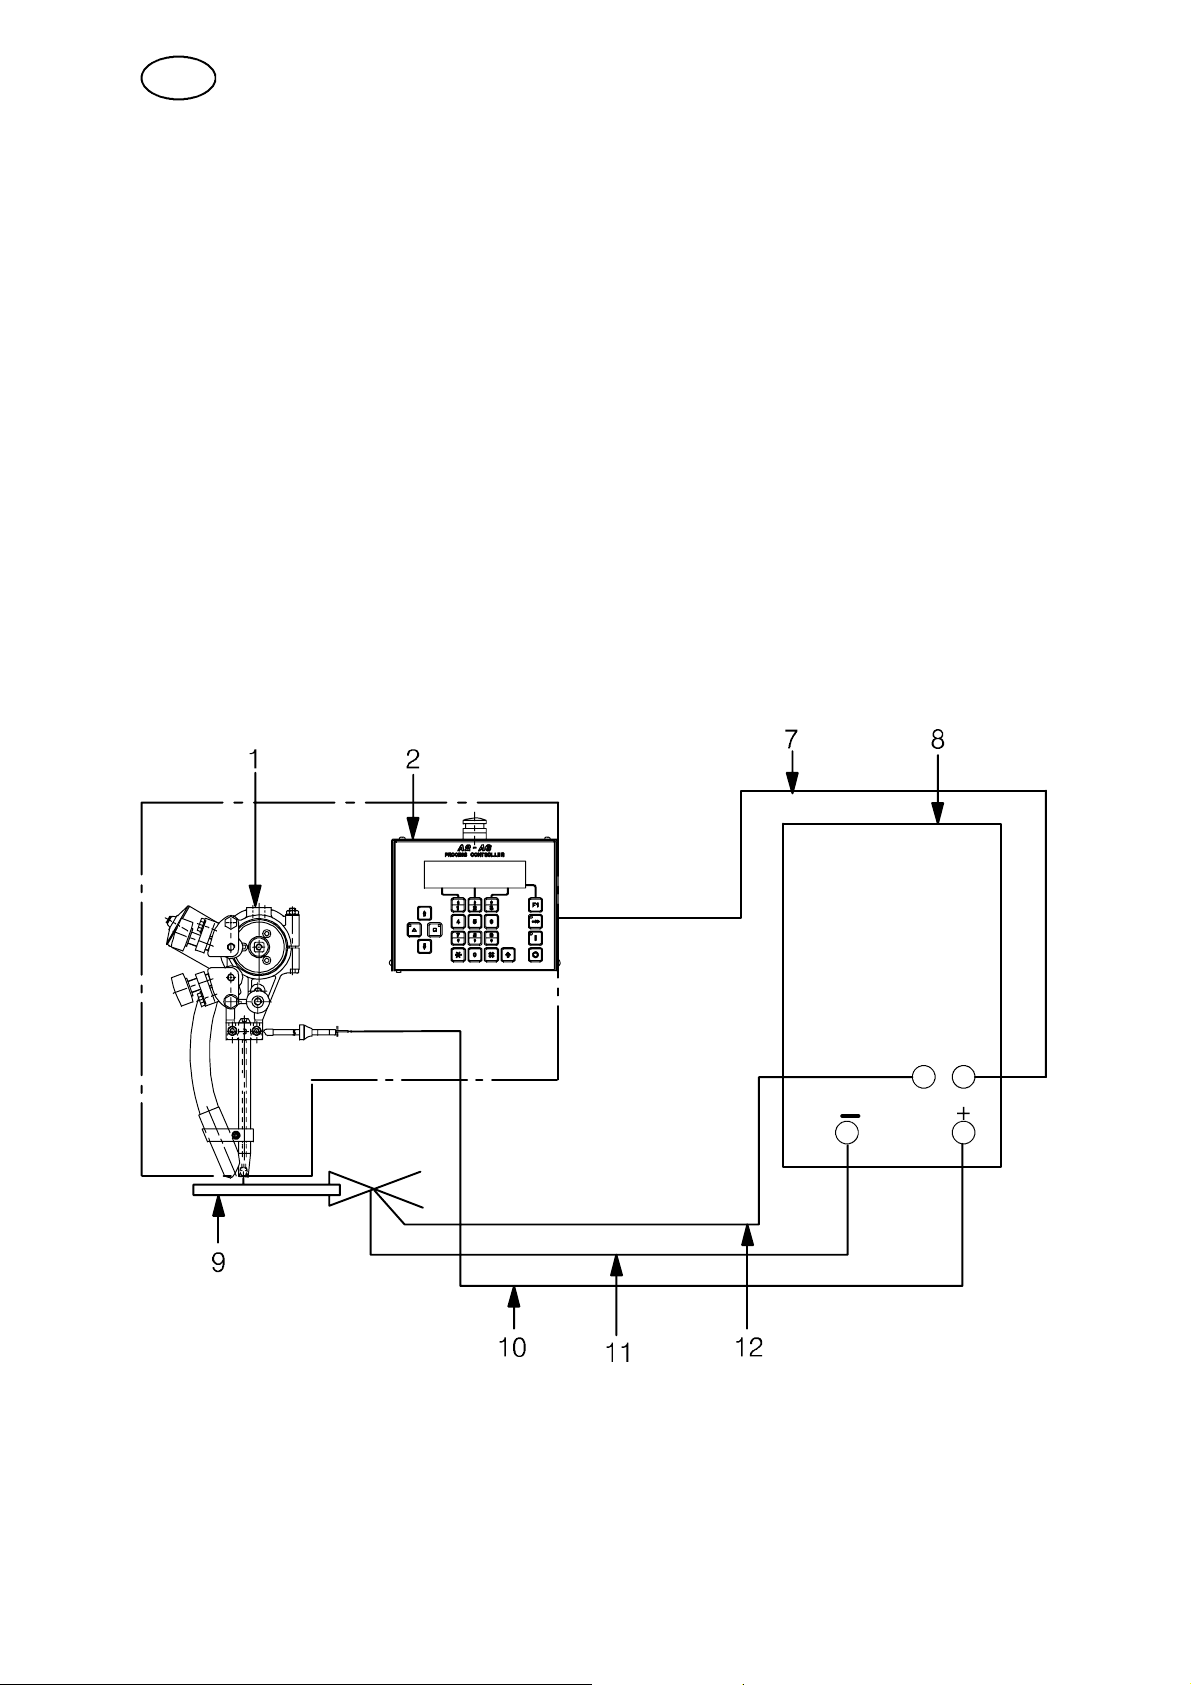
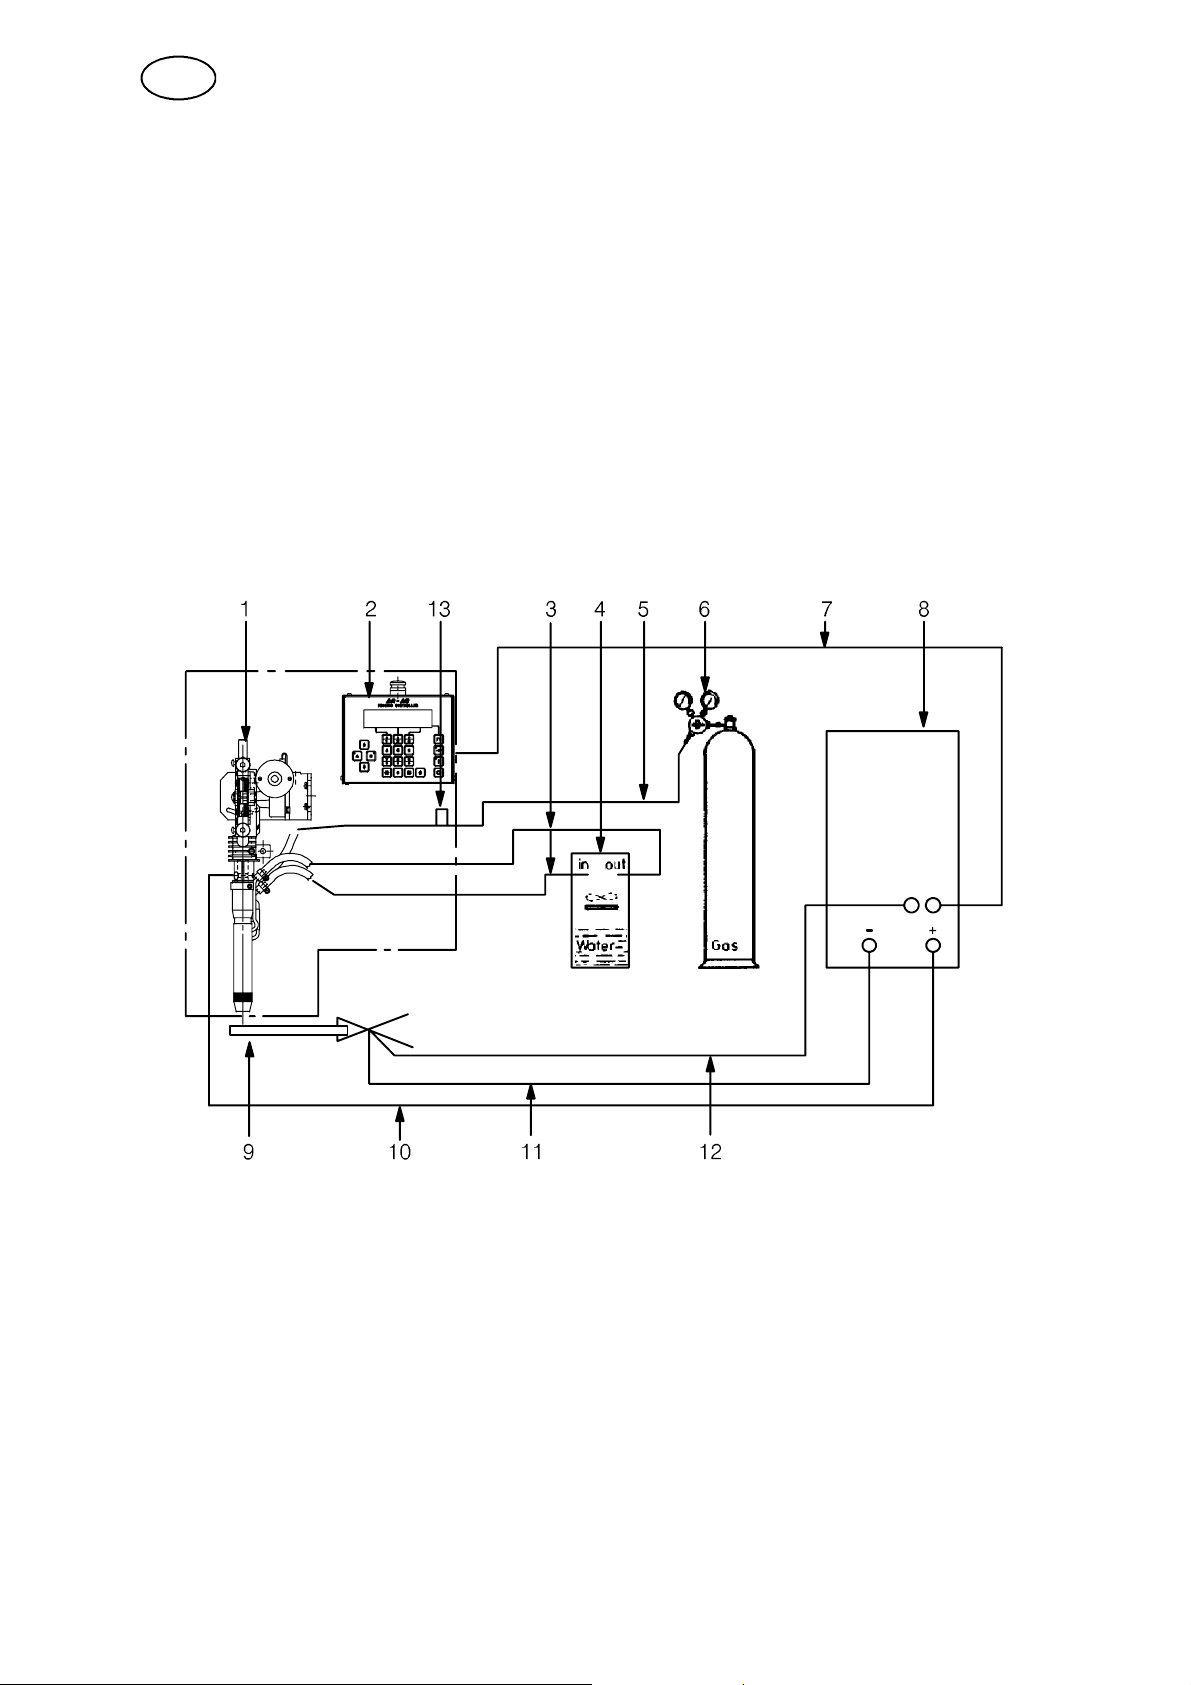
4.4.2 La saldatrice automatica A2 TF (Saldatura ad arco sommerso, UP)
1. Collegare il cavo di manovra (7) tra il generatore di corrente per saldatura (8)ed
il pannello di comando A2--A6 Process Controller (2).
2. Collegare il conduttore di ritorno (11) tra il generatore di corrente per
saldatura (8) ed il pezzo (9).
3. Collegare il cavo di saldatura (10) tra il generatore di corrente per saldatura (8)e
la saldatrice automatica (1).
4. Collegare il cavo di misurazione (12) tra il generatore di corrente per
saldatura (8) ed il pezzo (9).
fha9i1ia
-- 2 0 0 --
Page 12
IT
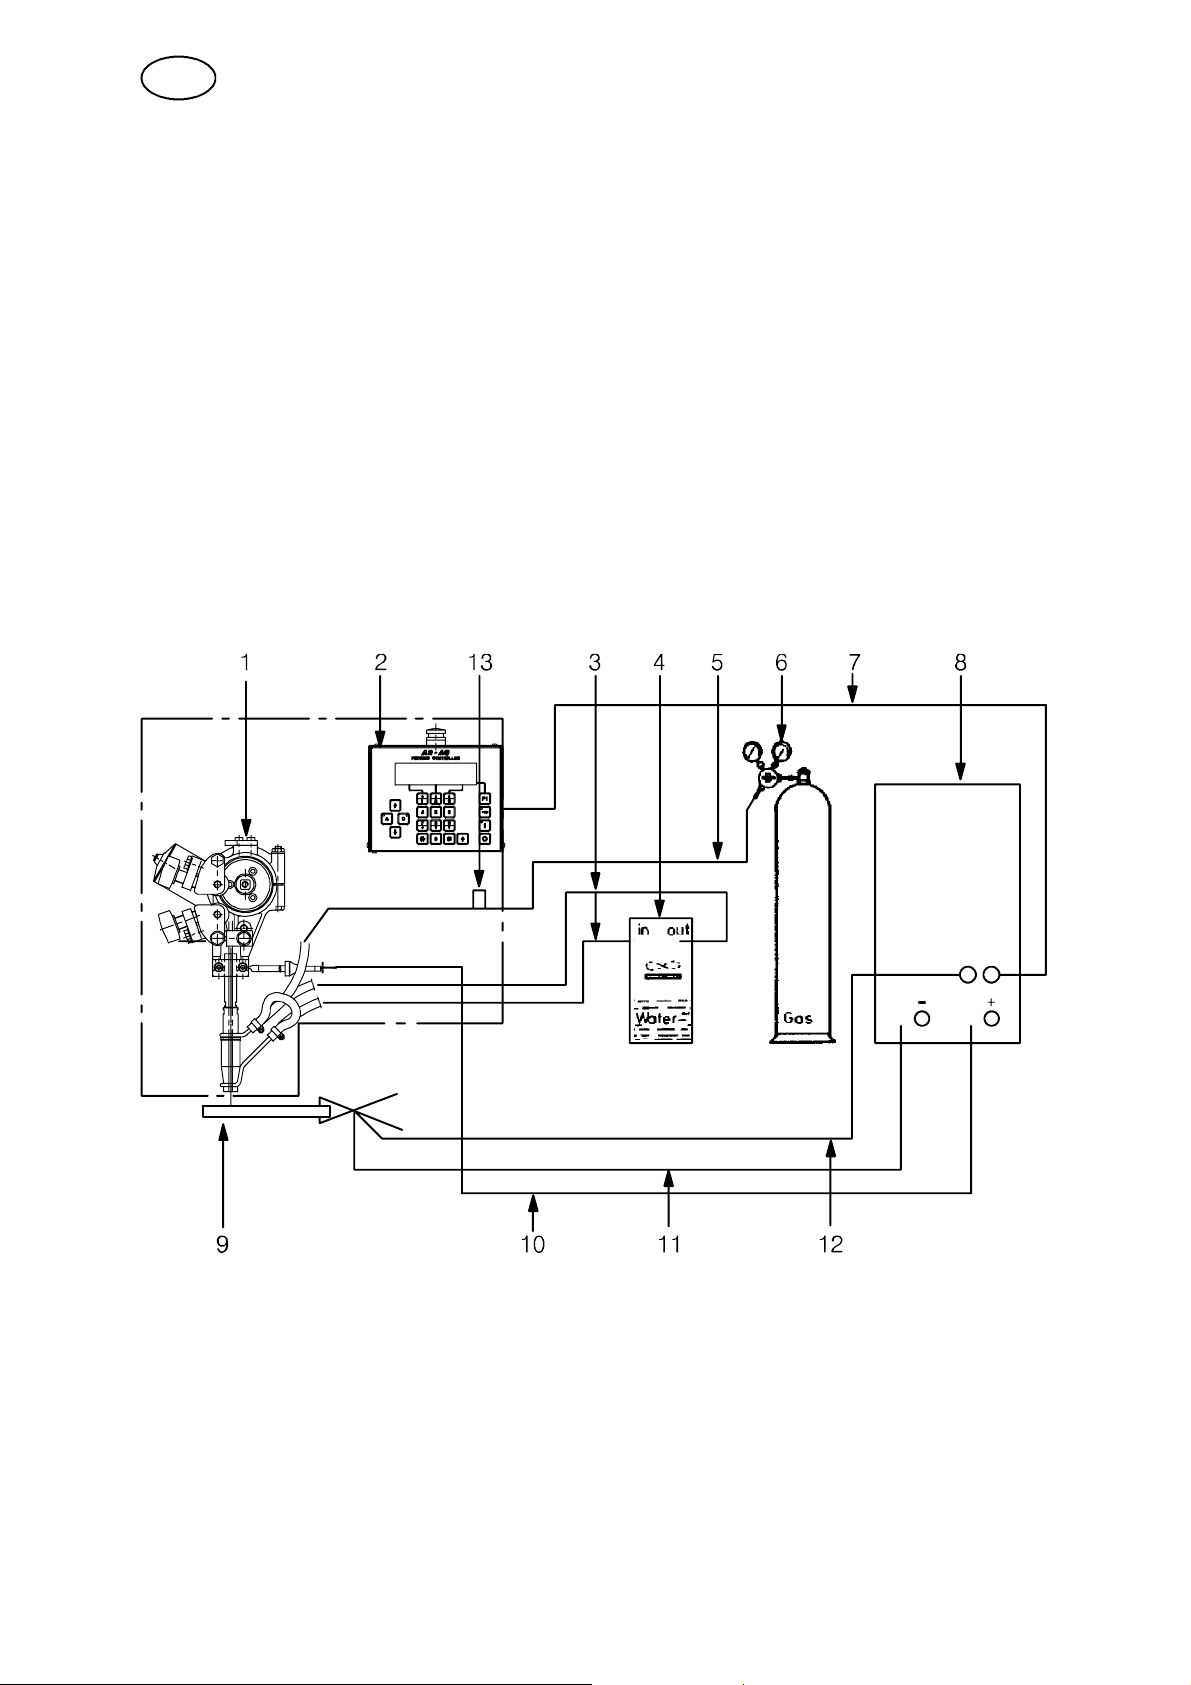
4.4.3 La saldatrice automatica A2 TG (Saldatura ad arco sotto gas,
MIG/MAG)
1. Collegare il cavo di manovra (7) tra il generatore di corrente per saldatura (8)ed
il pannello di comando A2--A6 Process Controller (2).
2. Collegare il conduttore di ritorno (11) tra il generatore di corrente per
saldatura (8) ed il pezzo (9).
3. Collegare il cavo di saldatura (10) tra il generatore di corrente per saldatura (8)e
la saldatrice automatica (1).
4. Collegare il flessibile del gas (5) fra la valvola di riduzione (6) ed il raccordo del
gas (13) della saldatrice automatica.
5. Collegare i flessibili dell’acqua di raffreddamento (3) fra il gruppo di
raffreddamento (4) e la saldatrice automatica (1).
6. Collegare il cavo di misurazione (12) tra il generatore di corrente per
saldatura (8) ed il pezzo (9).
fha9i1ia
-- 2 0 1 --
Page 13
IT
4.4.4 La saldatrice automatica A2 TG 4WD (Saldatura ad arco sotto gas,
MIG/MAG)
1. Collegare il cavo di comando (7) fra il generatore (8) ed il quadro di comando
A2--A6 Process Controller (2).
2. Collegare il cavo di massa (11) fra il generatore (8) ed il pezzo (9).
3. Collegare il cavo di saldatura (10) fra il generatore (8)e
la saldatrice automatica (1).
4. Collegare il flessibile del gas (5) fra la valvola riduttrice (6) e la valvola del gas
della saldatrice automatica (13).
5. Collegare i flessibili dell’acqua di raffreddamento (3) fra il gruppo di
raffreddamento (4) e la saldatrice automatica (1).
6. Collegare il cavo di misurazione (12) fra il generatore (8) ed il pezzo (9).
fha9i1ia
-- 2 0 2 --
Page 14
IT
5USO
5.1 Generalità
Avvertimento:
Hai letto e capito le informazioni di sicurezza?
Non devi far funzionare l’impianto senza prima aver letto e
capito le informazioni di sicurezza!
Le norme generali di sicurezza per utilizzare questo impianto son o descritte a
pagina 193, leggerle attentamente prima dell’uso dell’impianto.
S Scegliere il tipo di elettrodo e la polvere oppure il gas protettivo aventi
composizione più adatta al materiale da saldare.
S Selezionare quindi le dimensioni dell’elettrodo ed i dati di saldatura in base alle
raccomandazioni dei produttori di materiale di apporto.
S Il buon risultato della saldatura dipende da una preparazione accurata del
giunto.
NOTA -- Non sono consentite variazioni della luce fra i giunti.
S Per prevenire il rischio di crepe dovute al calore eccessivo è necessario che la
larghezza della saldatura sia superiore alla profondità di penetrazione.
S Saldare sempre un campione avente tipo di giunto e spessore del materiale
simili a quello del pezzo da saldare.
S Per il comando e la regolazione della saldatrice automatica e del generatore si
rimanda alle istruzioni per l’uso dell’A2--A6 Process Controller (PEH)
fha9o1ia
-- 2 0 3 --
Page 15
IT
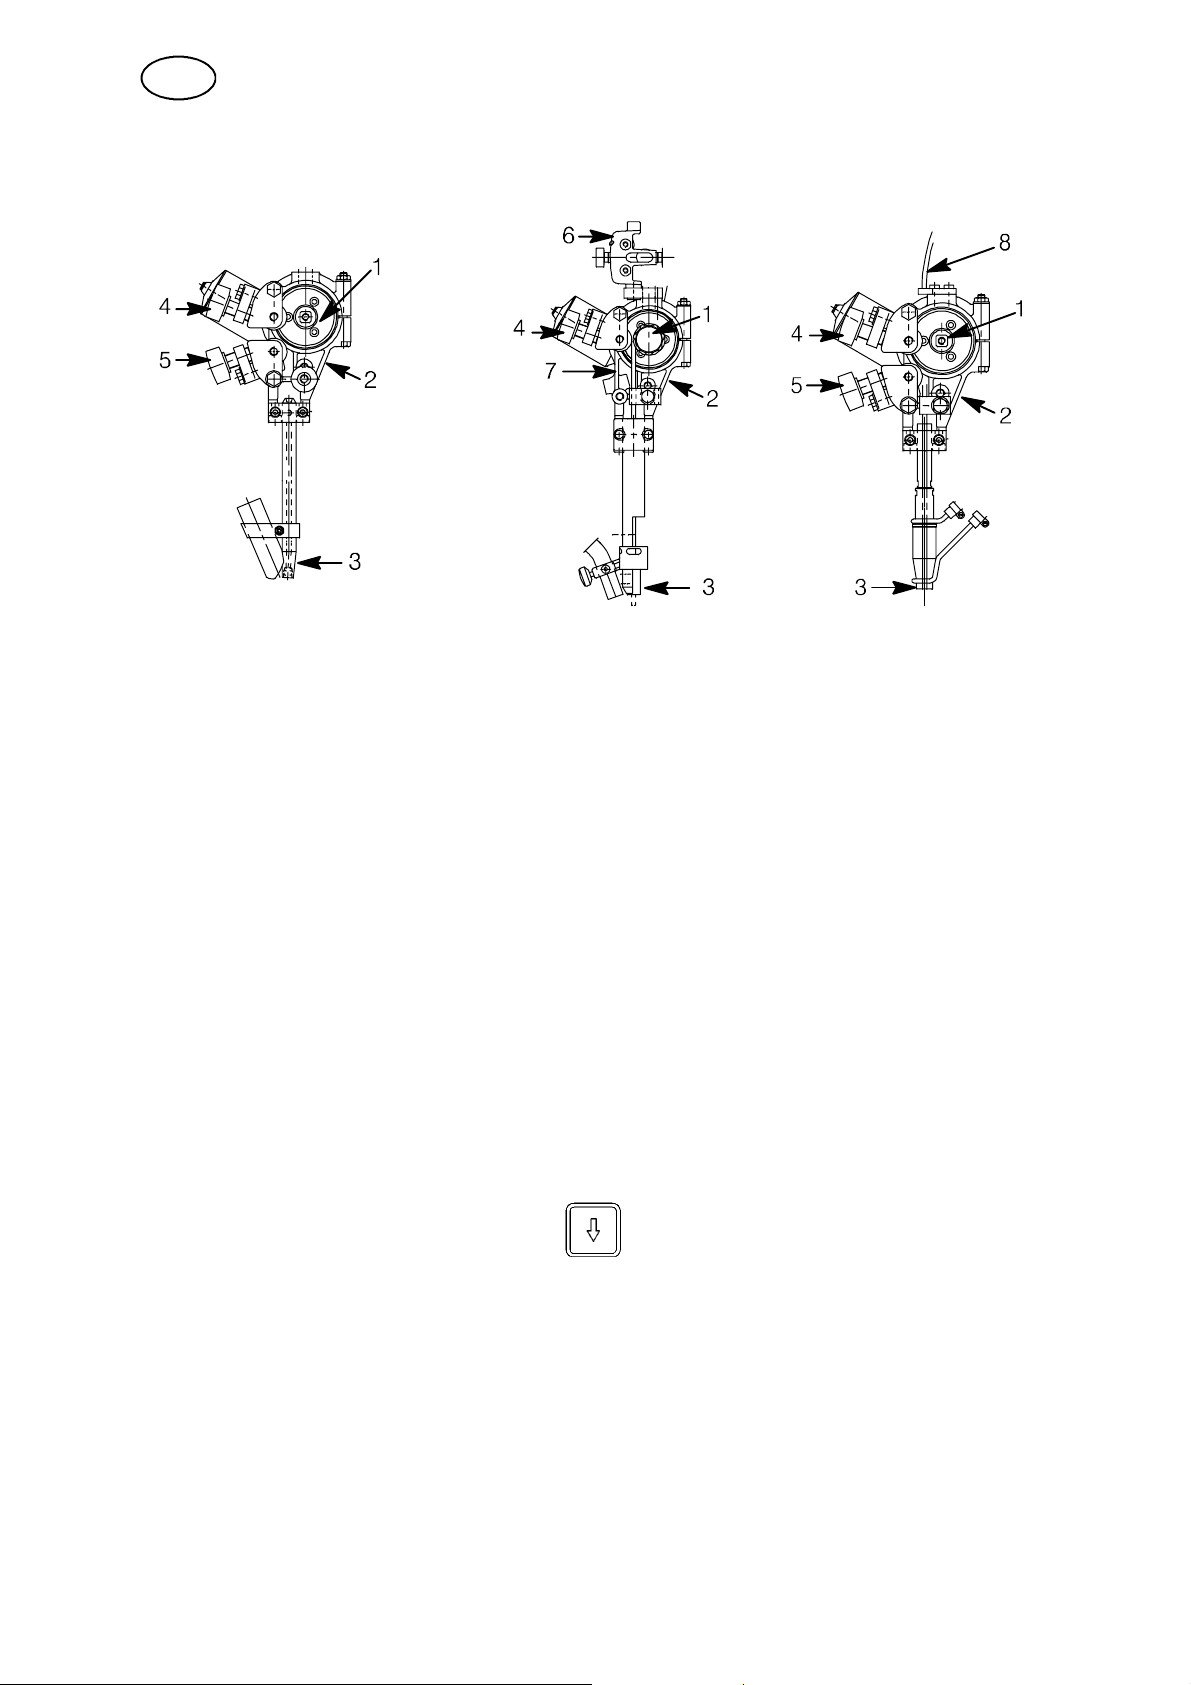
5.2 Carica del filo di saldatura (A2 TF, A2 TG)
A2 TF (UP) A2 TF (UP, Twin) A2 TG (MIG/MAG)
1. Montare la bobina del filo secondo le istruzioni a pagina 199.
2. Accertarsi che il rullo traina (1) e le ganasce oppure l’ugello di contatto (3) siano
di dimensioni corrette rispetto al filo.
3. PerA2TF(Twin)eA2TG:
S Introdurre il filo dentro alla sua guida (8).
4. Per saldatura con filo sottile :
S Introdurre il filo dentro all’unità d’alimentazione Filo sottile (6).
Accertarsi che l’effetto di regolamento sia regolato correttamente in modo
che il filo esca diritto dalle ganasce o dall’ugello di contatto ( 3).
5. Fare avanzare l’estremità del filo nel rullo raddrizzatore (2).
S Per il filo di un diametro superiore a 2 mm, raddrizzare 0,5 m di filo ed
infilarlo manualmente nel rullo raddrizzatore.
6. Sistemare l’estremità del filo nella scanalatura del rullo di alimentazione (1).
7. Impostare la pressione del filo sul rullo di alimentazione con l’ausilio della
manopola (4).
S NOTA -- Tendere quanto basta per ottenere un’alimentazione sicura.
8. Alimentare 30 mm di filo premendo sul quadro di comando
A2--A6 Process Controller (PEH).
9. Raddrizzare il filo agendo sulla manopola (5).
S Utilizzare sempre il tubo guida (7) per l’alimentazione corretta del filo sottile
(1,6 -- 2,5 mm).
S Per la saldatura M IG/MAG con filo di dimensione < 1,6 mm è necessario
applicare una spirale guida inserita nel tubo guida (7).
fha9o1ia
-- 2 0 4 --
Page 16
IT
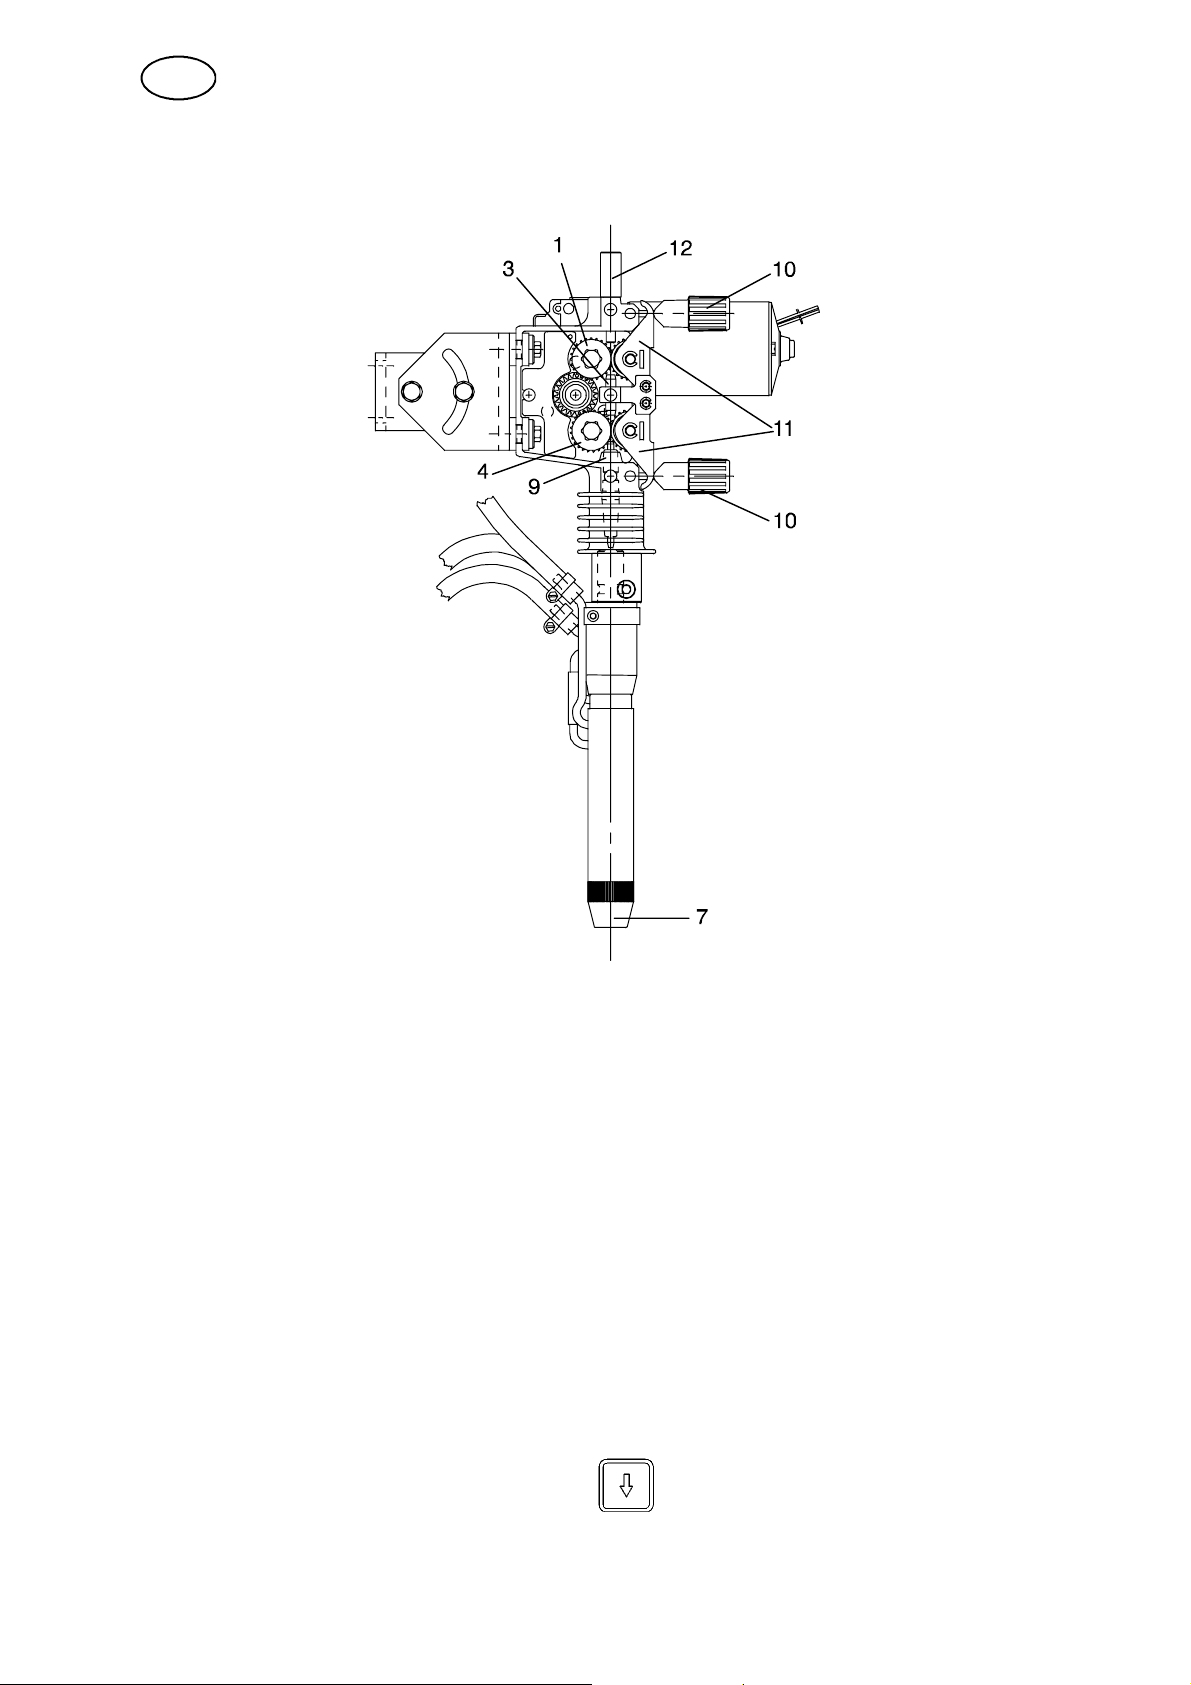
5.3 Carica del filo di saldatura (A2 TG 4WD)
1. Controllare che i rulli di alimentazione (1, 4) e l’ugello di contatto (7) abbiano
un’idonea dimensione per la dimensione scelta del filo.
OSSERVARE!
I rulli di alimentazione sono contrassegnati con i rispettivi diametri (D) della sede
sulla parte opposta del rullo.
2. Allentare il sensore di pressione (10) e sollevare i bracci di pressione (11).
3. Tirare fuori l’estremità del filo attraverso il raccordo del guidafilo (12).
4. Posizionare l’estremità del filo sulla sede del rullo di alimentazione (1) ed infilare
il filo d’apporto attraverso l’ugello intermediario (3).
5. Posizionare il filo d’apporto nella sede dell’altro rullo di alimentazione ed infilarlo
nell’ugello di uscita (9).
6. Abbassare i bracci di pressione (11) e regolare la pressione del filo contro i rulli
di alimentazione (1, 4) avvitando il sensore di pressione (10).
È molto importante che la pressione non sia troppo elevata.
7. Fare avanzare il filo 30 mm premendo sull’unità di comando
A2--A6 Process Controller (PEH).
fha9o1ia
-- 2 0 5 --
Page 17
IT
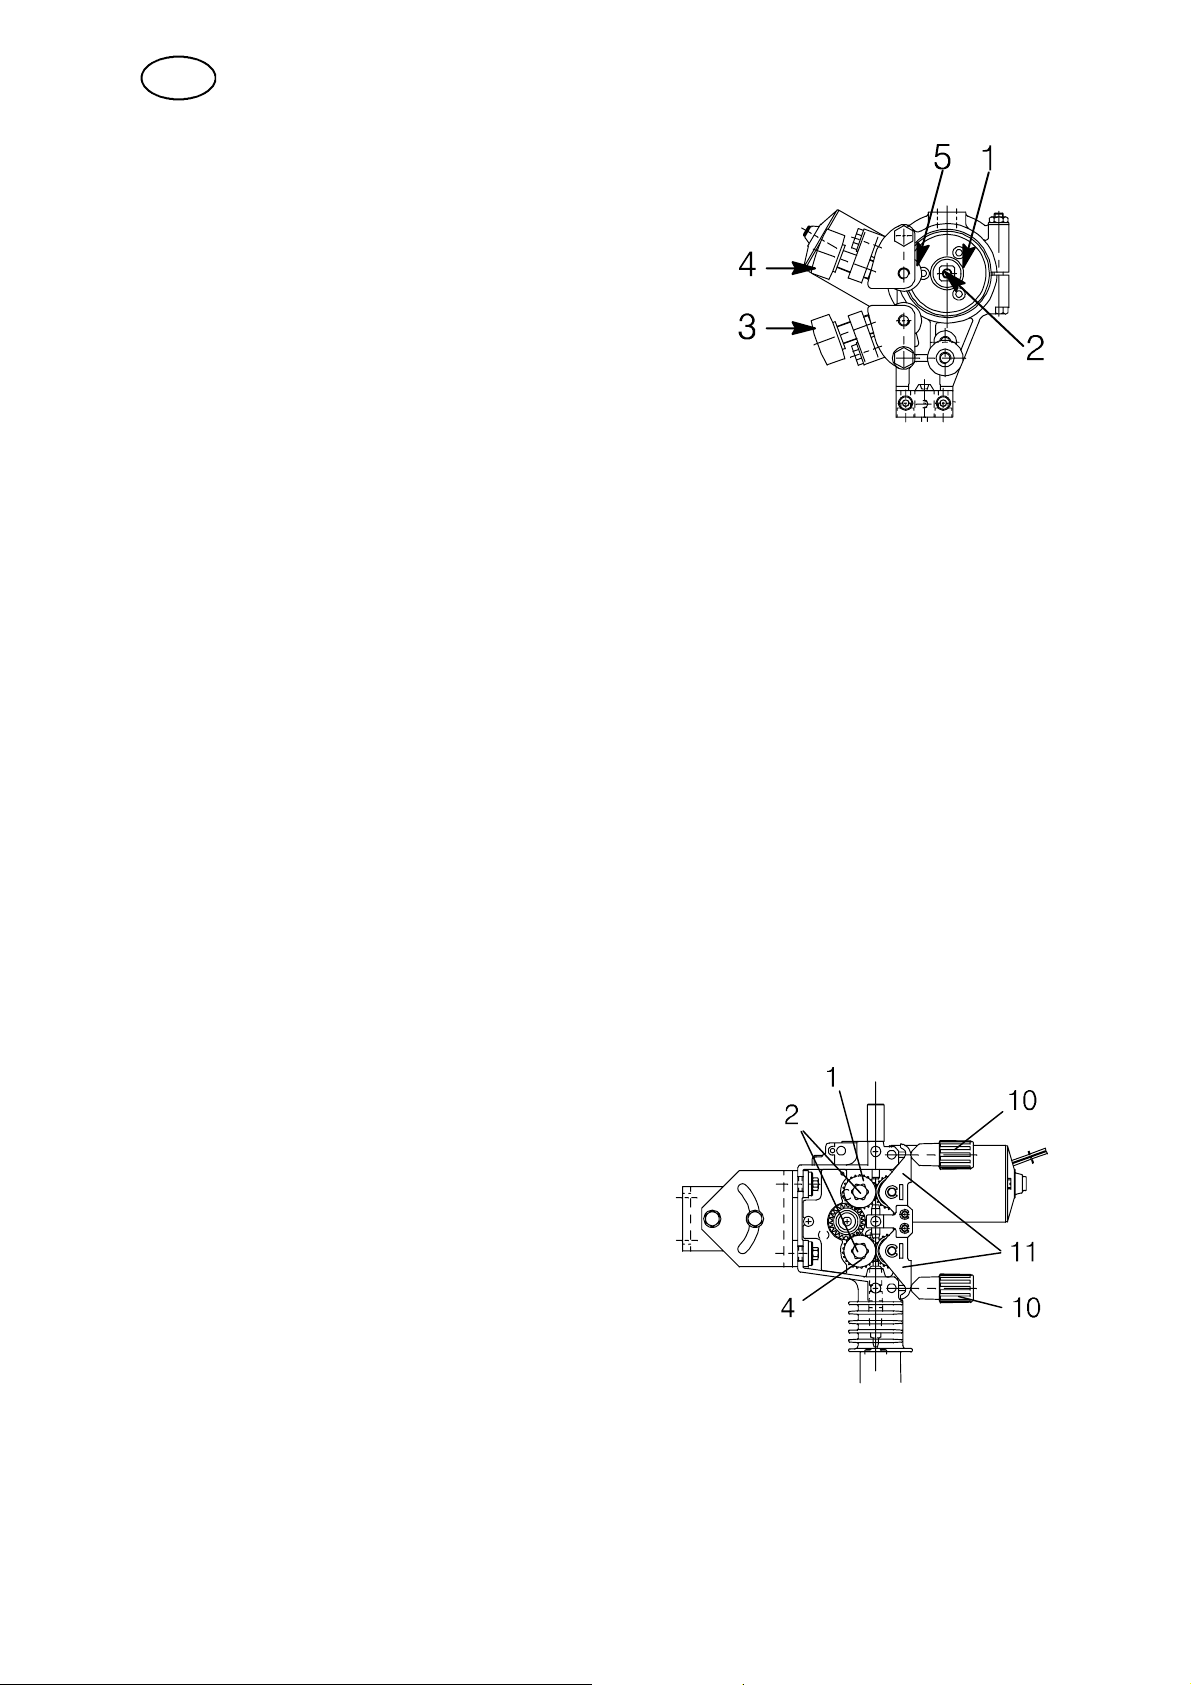
5.4 Sostituzione del rullo traina (A2 TF, A2 TG)
Filo singolo
S Allentare le manopole (3)e(4).
S Allentare il volantino (2).
S Sostituire il rullo traina (1).
Su ogni rullo è riportata la dimensione del
filo.
Filo doppio (Twin arc)
S Sostituire il rullo di alimentazione (1). Su ogni rullo è riportata la dimensione del
filo.
S NOTA -- Sostituire anche il rullo di pressione (5). Lo speciale rullo di pressione
sferico per doppio filo sostituisce il rullo di pressione standard per filo singolo.
S Installare il rullo di pressione con il perno speciale assiale ( no. di codice 0146
253 001).
Filo animato per rulli zigrinati (Accessorio)
S Sostituire il rullo di alimentazione (1) ed il rullo di pressione (5) ambedue come
una coppia nel rispetto delle dimensioni del relativo filo.
NOTA -- Per il rullo di pressione è necessario installare anche lo speciale perno
assiale (codice 0212 901 101).
S Serrare la vite di pressione (4) senza forzare al fine di non deformare il filo
animato.
5.5 Sostituzione del rullo di alimentazione (A2 TG 4WD)
S Allentare il sensore di pressione (10).
S Sollevare i bracci di pressione (11).
S Allentare le viti di bloccaggio (2) dei rulli di
alimentazione.
S Sostituire i rulli di alimentazione (1, 4).
S Regolare la pressione del filo contro i
nuovi rulli di alimentazione.
fha9o1ia
-- 2 0 6 --
Page 18
IT
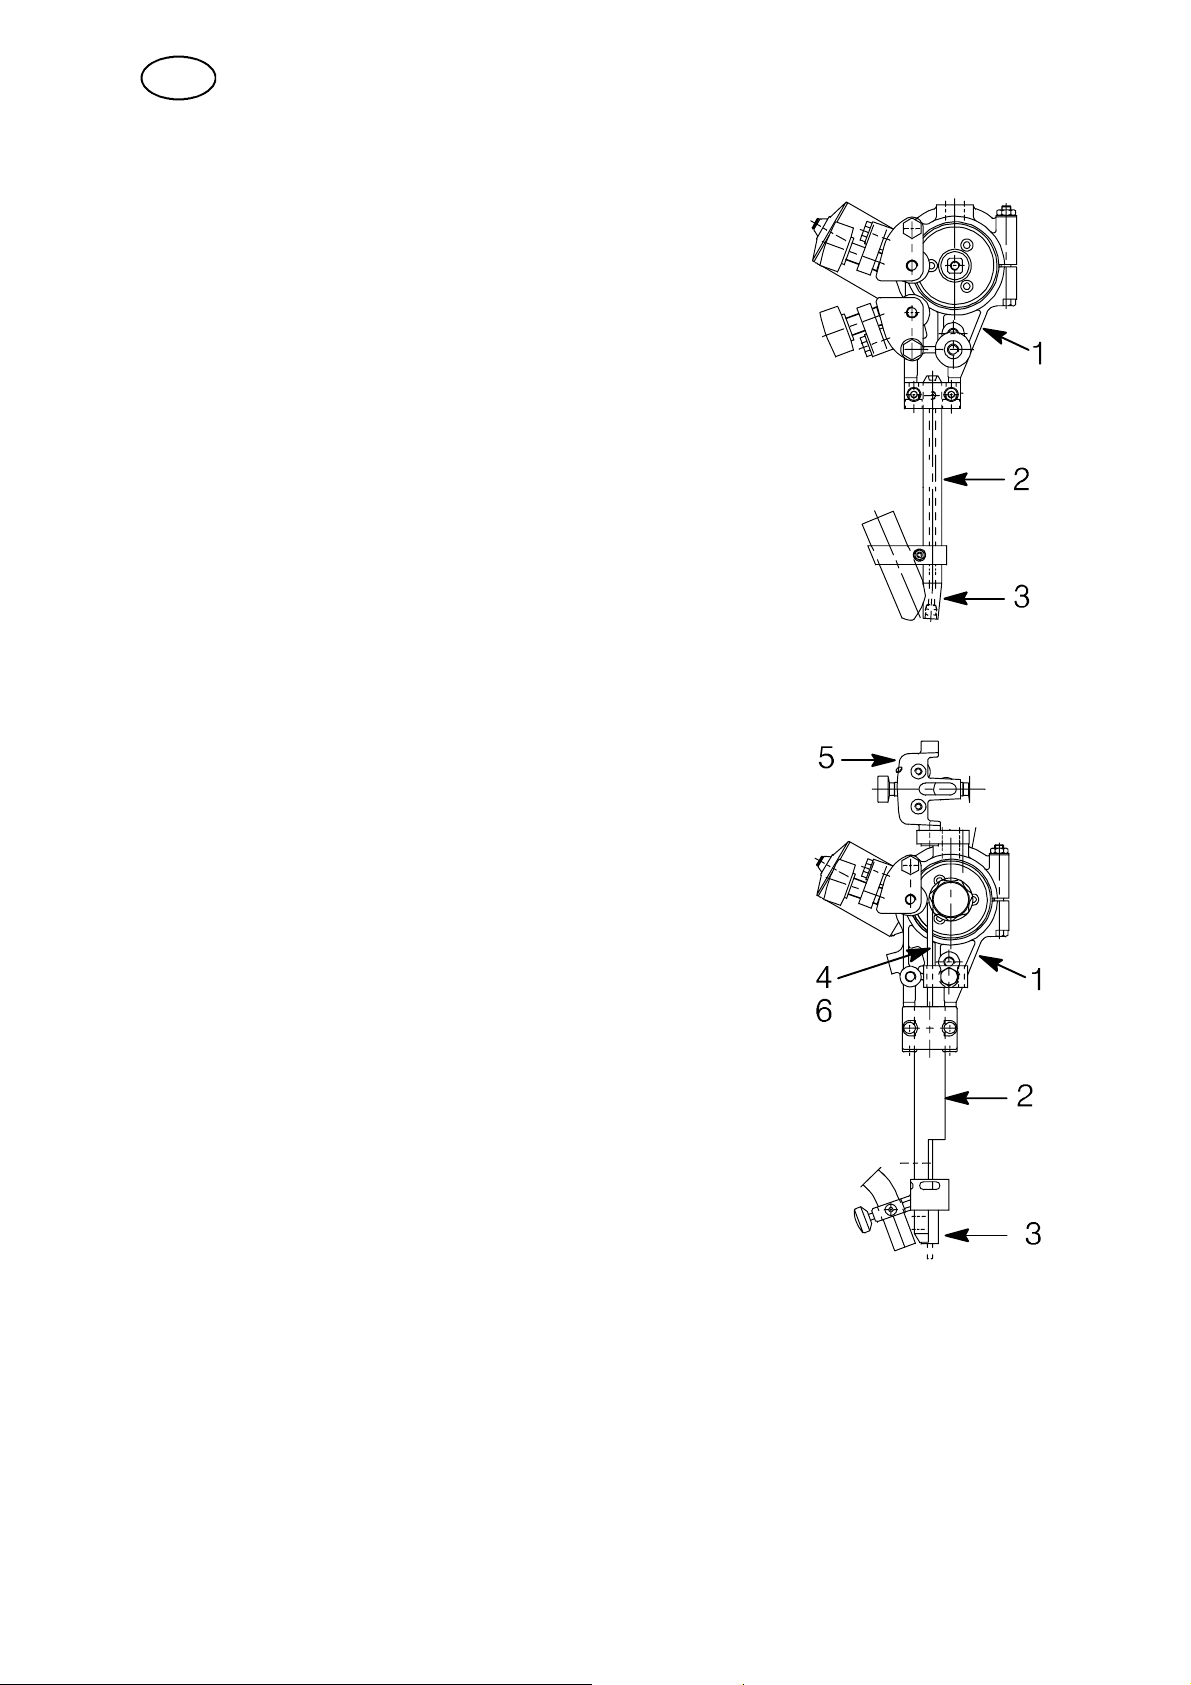
5.6 Attrezzature di contatto per saldatura UP.
5.6.1 Per filo singolo 1,6 -- 4,0 mm. Light duty (D20)
Usare la saldatrice automatica A2 TF (UP)
provvista di quanto segue:
S Rullo raddrizzatore. (1)
S Connettore (2)D20
S Ugello di contatto (3) (filettatura M12).
Serrare gli ugelli di contatto (3) con una chiave al fine
di ottenere un buon contatto.
5.6.2 Per filo doppio 2 x 1,2 -- 2,0 mm, Light Twin (D35)
Usare la saldatrice automatica A2 TF (UP, Twin)
provvista di quanto segue:
S Rullo raddrizzatore. (1)
S Connettore (2)D35
S Ugello di contatto (3) (filettatura M6).
S Raddrizzatore per filo dolce (5)
S Tubo guida (4, 6).
Regolazione del filo per saldatura Twinarc:
S Per ottenere risultati di saldatura ottimali è necessario regolare i fili nel giunto
ruotando il connettore. I due fili possono essere girati in modo da essere allineati
al giunto, uno dietro l’altro, oppure in qualsiasi posizione con un angolo massimo
di 90_rispetto al giunto, cioè un filo per lato del giunto.
fha9o1ia
-- 2 0 7 --
Page 19
IT
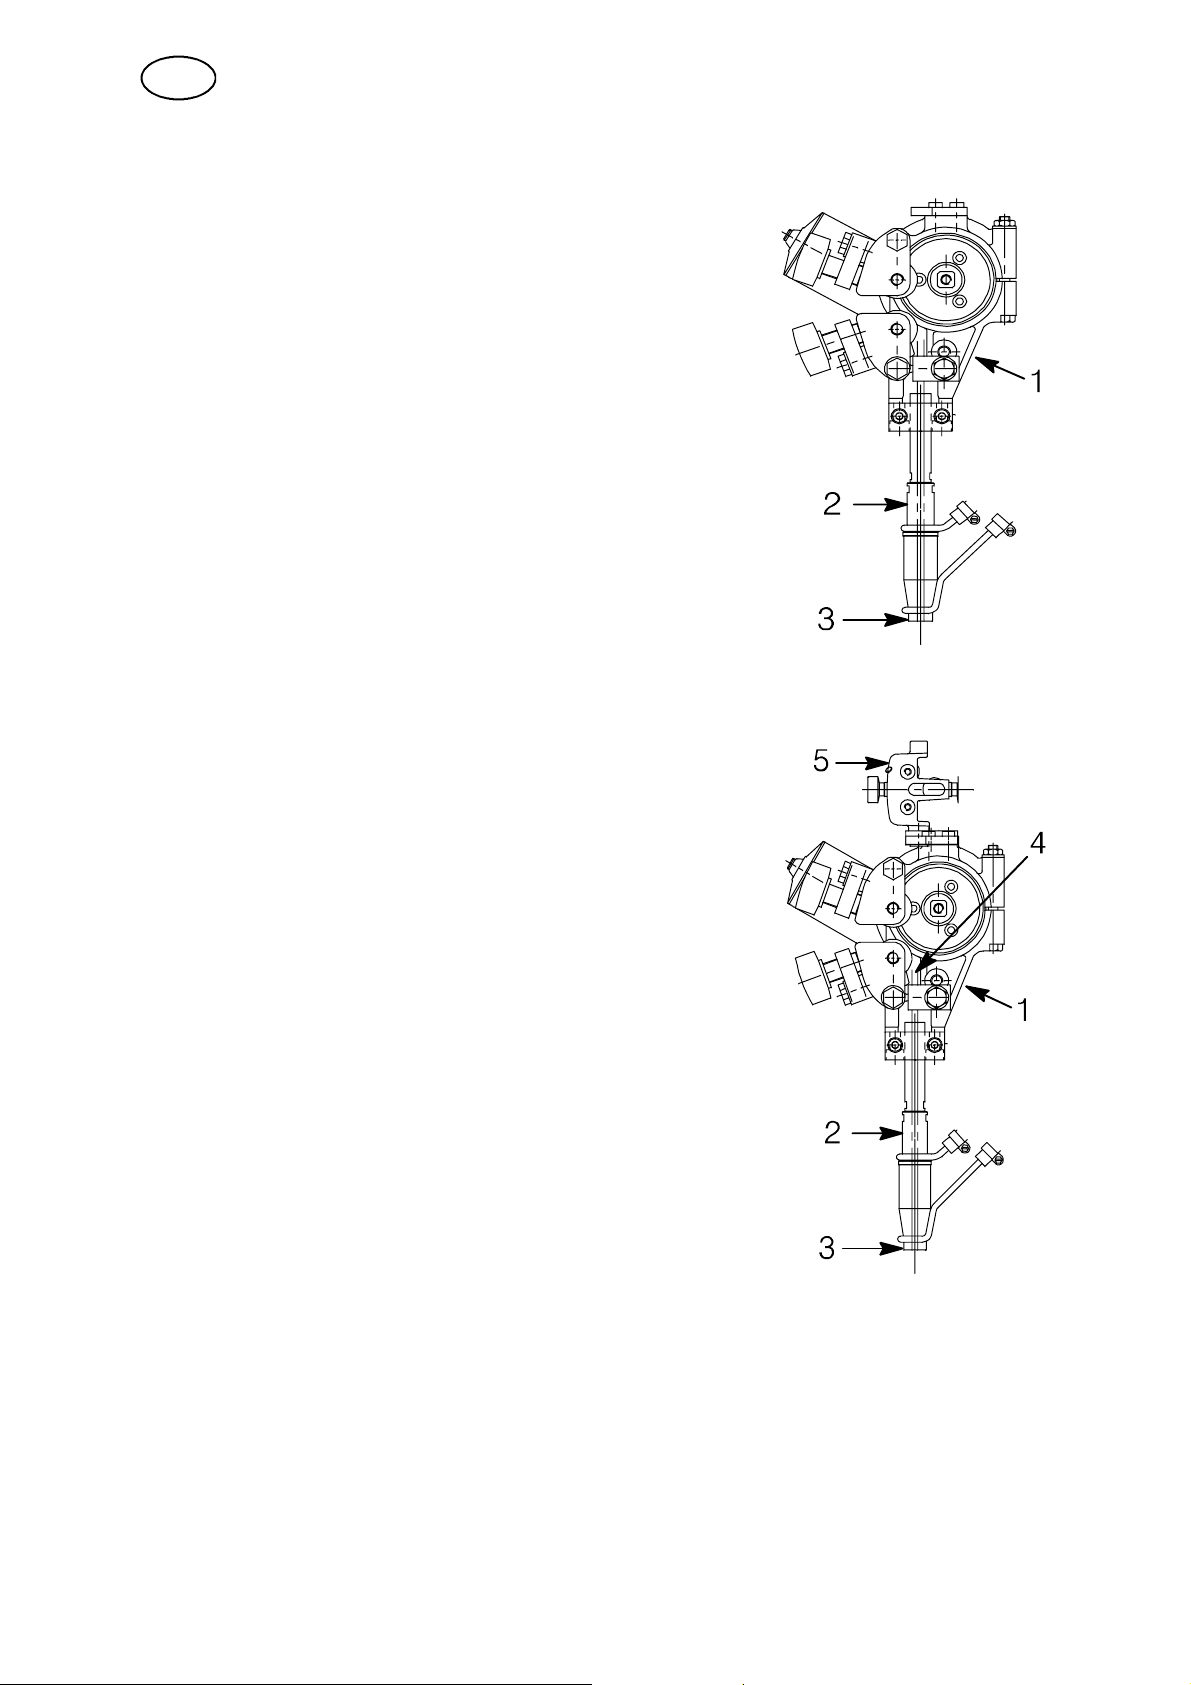
5.7 Attrezzature di contatto per saldatura MIG/MAG.
5.7.1 Per filo singolo 1,6 -- 2,5 mm (D35)
Usare la saldatrice automatica A2 TG (MIG/MAG)
provvista di quanto segue:
S Rullo raddrizzatore. (1)
S Connettore (2)D35
S Ugello di contatto (3) (filettatura M10).
Serrare gli ugelli di contatto (3) con una chiave al
fine di ottenere un buon contatto.
5.7.2 Per filo singolo < 1,6 mm (D35)
Usare la saldatrice automatica A2 TG (MIG/MAG)
provvista di quanto segue:
S Rullo raddrizzatore. (1)
S Connettore (2)D35
S Ugello di contatto (3) (filettatura M12).
S Tubo guida (4)
Serrare gli ugelli di contatto (3) con una chiave al
fine di ottenere un buon contatto.
Usare i seguenti accessori :
S Il gruppo raddrizzatore (5) deve essere situato sopra il
fissaggio dell’unità di alimentazione filo (1).
S La guida a spirale deve essere inserita dentro il tubo di guida (4).
fha9o1ia
-- 2 0 8 --
Page 20
IT
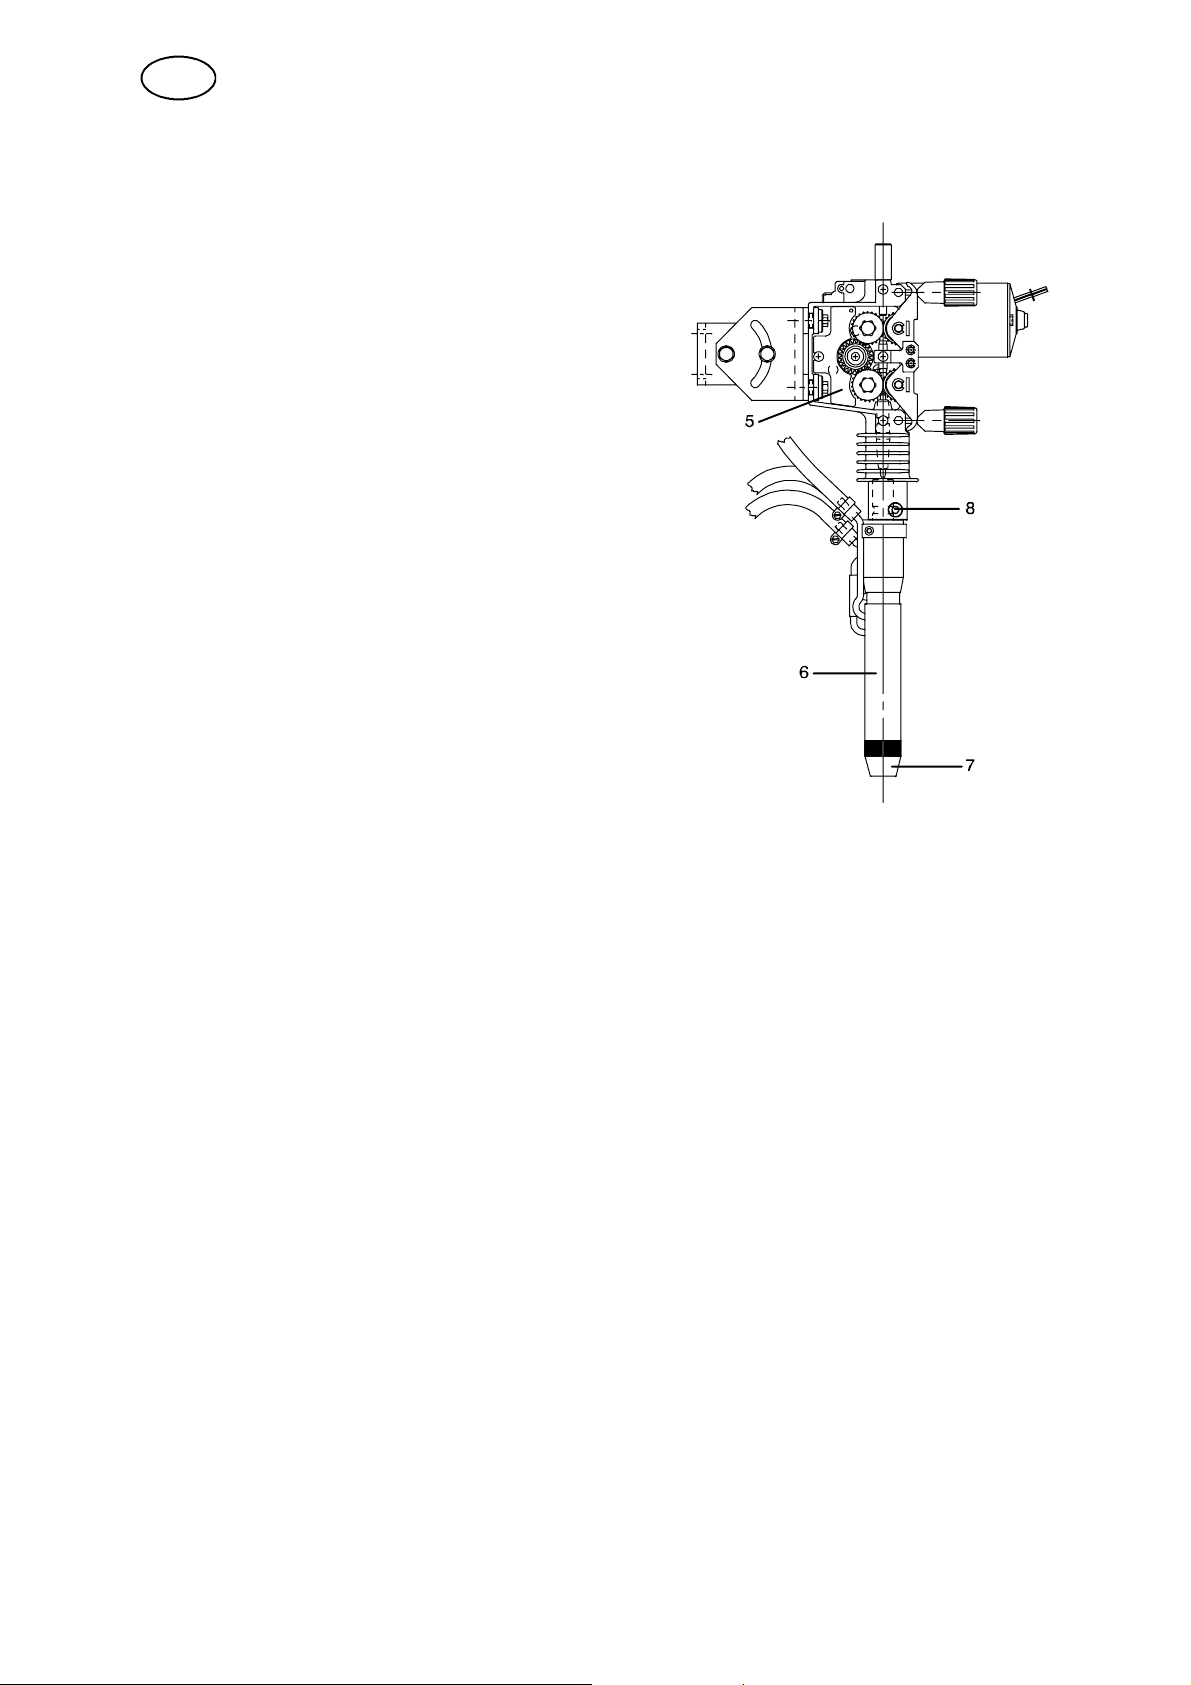
5.7.3 Per filo singolo 1,0 -- 2,4 mm (Unità di alimentazione dell’elettrodo
azionata da quattro rulli)
Usare la saldatrice automatica A2 TG 4WD (MIG/MAG)
provvista di quanto segue :
S L’unità di alimentazione del filo (5),
S Dispositivo di contatto D35 (6)
Bloccare il dispositivo di contatto (6)
con una vite ad esagono incassato (8).
S L’ugello di contatto (7).
Bloccare l’ugello di contatto in modo di
ottenere un buon contatto.
Scegliere l’inserto del guidafilo di idonea
dimensione secondo il tipo di filo, vedere le
istruzioni d’uso per il dispositivo di
contatto MTW 600 (0449 006 XXX).
fha9o1ia
-- 2 0 9 --
Page 21
IT
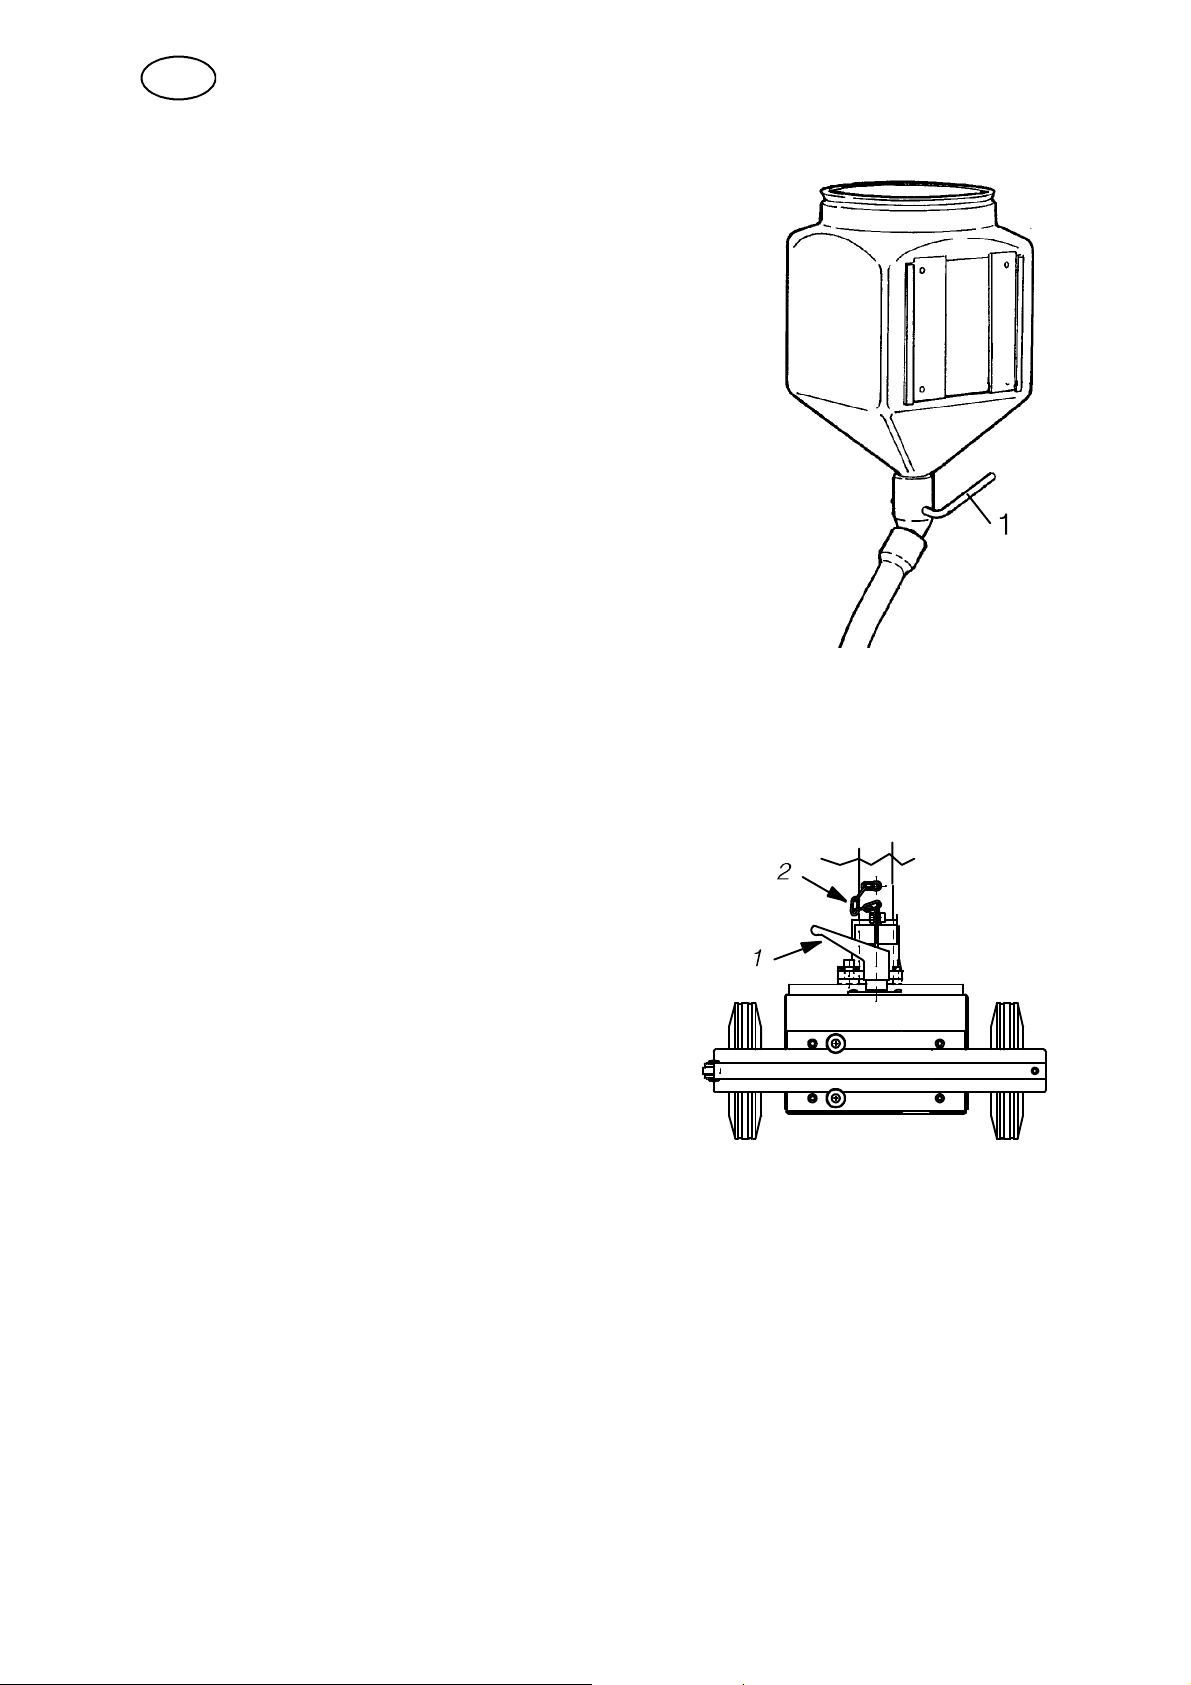
5.8 Carica della polvere di saldatura (saldatura UP)
1. Chiudere la valvola (1) della polvere sul relativo
contenitore.
2. Staccare eventualmente il ciclone dell’aspiratore di
polvere.
3. Caricare la polvere di saldatura.
NOTA -- La polvere di saldatura deve essere
asciutta. Evitare se possibile l’utilizzo di polvere di
saldatura all’aperto ed in ambienti umidi.
4. Posizionare il flessibile del flusso in maniera che
questo non si pieghi.
5. Regolare l’altezza dell’ugello della polvere rispetto
alla saldatura in modo da ottenere una quantità
corretta di polvere.
Lo strato di polvere deve essere sufficientemente alto
da prevenire il passaggio dell’arco elettrico.
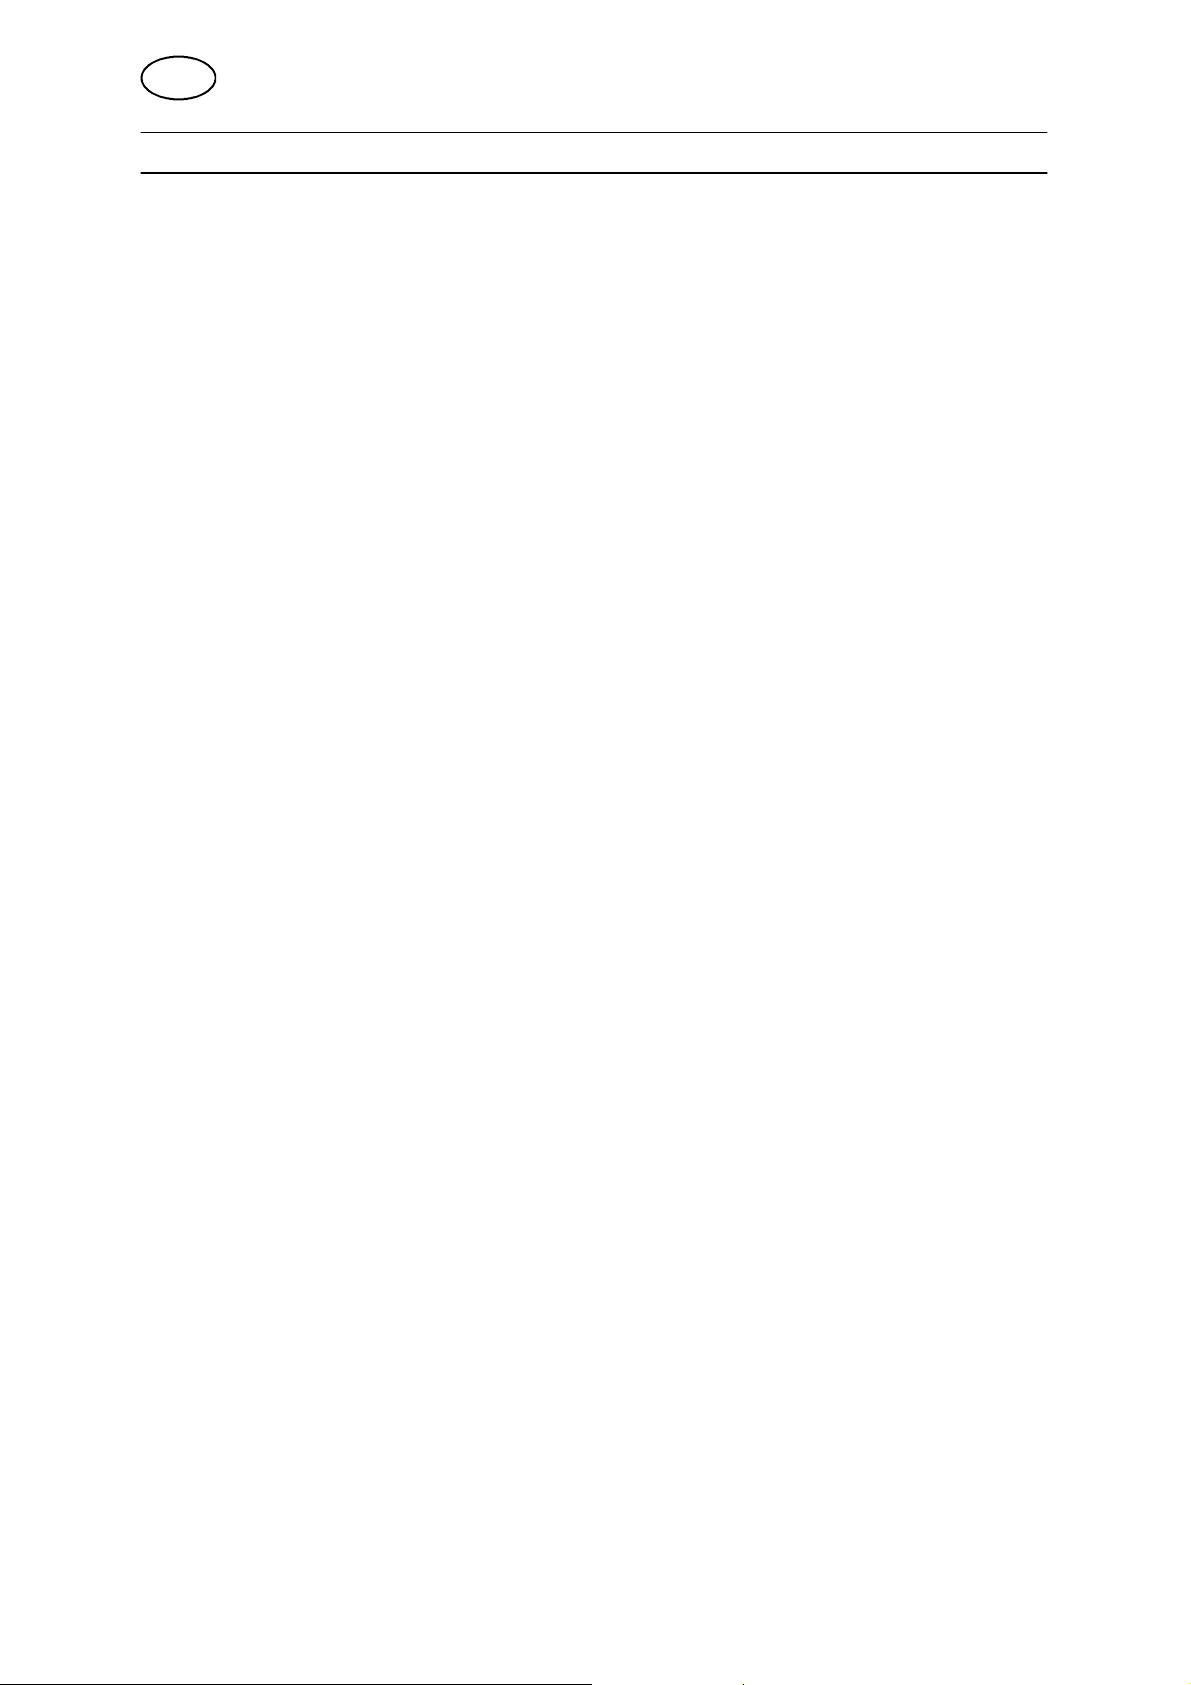
5.9 Spostamento della saldatrice automatica
S Liberare le ruote girando la leva di bloccaggio (1).
S Assicurarsi che la catena di sicurezza (2)sia
bloccata. Questo per evitare un incidente, se ad
esempio il telaio non è bloccato
accuratamente al fissaggio di base del carrello.
Per il trasporto attraverso un passo
d’uomo, si può togliere la catena.
5.10 Conversione dell’A2 TF (saldatura UP) per la saldatura
MIG/MAG.
Rispettare le istruzioni per l’uso allegate al kit di conversione.
5.11 Conversione dell’A2 TF (saldatura UP) per Twin--arc (filo
doppio).
Rispettare le istruzioni per l’uso allegate al kit di conversione.
fha9o1ia
-- 2 1 0 --
Page 22
IT
6 MANUTENZIONE
6.1 Generalità
NOTA!
Tutti gli impegni di garanzia assunti dal fornitore cessano di valere se il cliente
stesso, durante il periodo di garanzia, interviene nell’impianto per riparare eventuali
avarie.
OSSERVARE! Prima di eseguire delle manutenzioni, assicurarsi che la tensione a
rete sia disinserita.
Per la m anutenzione del pannello di comando A2--A6 Process Controller (PEH),
vedere le istruzioni d’uso 0443 745 xxx.
6.2 Ogni giorno
S Tenere pulite da polvere e fondente per saldatura le parti in movimento della
saldatrice automatica.
S Controllare che l’ugello di contatto e tutti i cavi elettrici siano collegati.
S Controllare che tutti i raccordi a vite siano strinti, accertandosi inoltre che i rulli di
trazione e la guida non siano usurati o danneggiati.
S Controllare il momento frenante del mozzo del freno. Esso non deve risultare
talmente basso da permettere che il tamburo dell’elettrodo continui a ruotare
all’arresto dell’alim entaz ione dell’elettrodo, ma nemmeno tanto elevato da far
scivolare i rulli di alimentazione. Il valore guida del momento frenante per un
tamburo dell’elettrodo di 30 kg è pari a 1,5 Nm.
Regolazione del momento frenante vedere a pagina 199.
6.3 Periodica
S Controllare la guida dell’elettrodo dell’alimentatore di elettrodo, i rulli di guida e
l’ugello di contatto.
S Sostituire le componenti usurate o danneggiate.
S Controllare le slitte ed ingrassarle se sono grippate.
S Ingrassare la catena.
S Tensione della catena del carrello dall’albero anteriore all’alb ero posteriore.
S Rimuovere le ruote del carrello e le rosette. Allentare le viti dei cuscinetti a
flangia Y.
S Tendere la catena spostando l’albero posteriore del carrello parallelamente
all’albero anteriore.
S Reinstallare le parti rimosse nell’ordine inverso.
S Tensione della catena del carrello dall’albero anteriore al motoriduttore.
S Tendere la catena spostando il motoriduttore.
fha9m1ia
-- 2 11 --
Page 23
IT
7 RICERCA GUASTI
7.1 Generalità
Attrezzatura
S Manuale dell’operatore pannello di comando A2-- A6 Process Controller (PEH).
Controllare
S che il generatore di corrente per saldatura sia commutato alla tensione di rete
corretta
S che tutte le 3 fasi siano conduttrici (la sequenza delle fasi non ha importanza)
S che i cavi di saldatura ed i relativi collegamenti non presentino danni
S che i comandi siano nella posizione desiderata
S
che la tensione di rete sia disin serita prima di iniziare eventuali riparazioni
7.2 Possibili guasti
1. Sintomo Il valore di ampere e volt evidenzia notevoli variazioni sul
display numerico.
Causa 1.1 Le ganasce e l’ugello di contatto sono usurati o di dimensioni non
corrette.
Provvedimento Sostituire le ganasce o l’ugello di contatto.
Causa 1.2 La pressione sui rulli di alimentazione è insufficiente.
Provvedimento Aumentare la pressione sui rulli di alimentazione.
2. Sintomo L’alimentazione degli elettrodi è irregolare.
Causa 2.1 La pressione sui rulli di alimentazione non è impostata
correttamente.
Provvedimento Modificare la pressione sui rulli di alimentazione.
Causa 2.2 I rulli di alimentazione non sono di dimensioni corrette.
Provvedimento Sostituire i rulli di alimentazione.
Causa 2.3 Le scanalature dei rulli di alimentazione sono usurate.
Provvedimento Sostituire i rulli di alimentazione.
3. Sintomo I cavi di saldatura si surriscaldano.
Causa 3.1 I contatti elettrici sono difettosi.
Provvedimento Pulire e stringere tutti i contatti elettrici.
Causa 3.2 I cavi di saldatura sono di dimensioni insufficienti.
Provvedimento Aumentare le dimensioni dei cavi o utilizzare cavi paralleli.
8 ORDINAZIONE RICAMBIO
Le parti di ricambio vengono ordinate dal più vicino rappresentante ESAB, vedere
sull’ultima pagina di questo manuale. All’ordinazione indicare tipo di macchina e numero di serie, descrizione e numero del ricambio secondo la lista delle parti di ricambio a pagina 257.
Ciò semplifica l’espletamento dell’ordine e assicura forniture corrette.
fha9f1ia
-- 2 1 2 --
Page 24
ESAB subsidiaries and representative offices
Europe
AUSTRIA
ESAB Ges.m.b.H
Vienna--Liesing
Tel: +43 1 888 25 11
Fax: +43 1 888 25 11 85
BELGIUM
S.A. ESAB N.V .
Brussels
Tel: +32 2 745 11 00
Fax: +32 2 745 11 28
THE CZECH REPUBLIC
ESAB VAMBERK s.r.o.
Prague
Tel: +420 2 819 40 885
Fax: +420 2 819 40 120
DENMARK
Aktieselskabet ESAB
Copenhagen--Valby
Tel:+4536300111
Fax:+4536304003
FINLAND
ESAB Oy
Helsinki
Tel: +358 9 547 761
Fax: +358 9 547 77 71
FRANCE
ESAB France S.A.
Cergy Pontoise
Tel:+33130755500
Fax:+33130755524
GERMANY
ESAB GmbH
Solingen
Tel: +49 212 298 0
Fax: +49 212 298 218
GREAT BRITAIN
ESAB Group (UK) Ltd
Waltham Cross
Tel: +44 1992 76 85 15
Fax: +44 1992 71 58 03
ESAB Automation Ltd
Andover
Tel: +44 1264 33 22 33
Fax: +44 1264 33 20 74
HUNGARY
ESAB Kft
Budapest
Tel:+3612044182
Fax:+3612044186
ITALY
ESAB Saldatura S.p.A.
Mesero (Mi)
Tel:+3902979681
Fax:+390297289181
THE NETHERLANDS
ESAB Nederland B.V.
Utrecht
Tel: +31 30 2485 377
Fax: +31 30 2485 260
NORWAY
AS ESAB
Larvik
Tel:+4733121000
Fax:+4733115203
POLAND
ESAB Sp.zo.o.
Katowice
Tel: +48 32 351 11 00
Fax: +48 32 351 11 20
PORTUGAL
ESAB Lda
Lisbon
Tel: +351 8 310 960
Fax: +351 1 859 1277
SLOVAKIA
ESAB Slovakia s.r.o.
Bratislava
Tel:+421744882426
Fax:+421744888741
SPAIN
ESAB Ibérica S.A.
Alcalá de Henares (MADRID)
Tel: +34 91 878 3600
Fax: +34 91 802 3461
SWEDEN
ESAB Sverige AB
Gothenburg
Tel:+4631509500
Fax:+4631509222
ESAB International AB
Gothenburg
Tel:+4631509000
Fax:+4631509360
SWITZERLAND
ESAB AG
Dietikon
Tel: +41 1 741 25 25
Fax: +41 1 740 30 55
North and South America
ARGENTINA
CONARCO
Buenos Aires
Tel: +54 11 4 753 4039
Fax: +54 11 4 753 6313
BRAZIL
ESAB S.A.
Contagem--MG
Tel: +55 31 2191 4333
Fax: +55 31 2191 4440
CANADA
ESAB Group Canada Inc.
Missisauga, Ontario
Tel: +1 905 670 02 20
Fax: +1 905 670 48 79
MEXICO
ESAB Mexico S.A.
Monterrey
Tel: +52 8 350 5959
Fax: +52 8 350 7554
USA
ESAB Welding & Cutting Products
Florence, SC
Tel: +1 843 669 44 11
Fax: +1 843 664 57 48
Asia/Pacific
CHINA
Shanghai ESAB A/P
Shanghai
Tel: +86 21 5308 9922
Fax: +86 21 6566 6622
INDIA
ESAB India Ltd
Calcutta
Tel: +91 33 478 45 17
Fax: +91 33 468 18 80
INDONESIA
P.T. ESABindo Pratama
Jakarta
Tel: +62 21 460 0188
Fax: +62 21 461 2929
JAPAN
ESAB Japan
Tokyo
Tel: +81 3 5296 7371
Fax: +81 3 5296 8080
MALAYSIA
ESAB (Malaysia) Snd Bhd
Shah Alam Selangor
Tel: +60 3 5511 3615
Fax: +60 3 5512 3552
SINGAPORE
ESAB Asia/Pacific Pte Ltd
Singapore
Tel: +65 6861 43 22
Fax: +65 6861 31 95
SOUTH KOREA
ESAB SeAH Corporation
Kyungnam
Tel: +82 55 269 8170
Fax: +82 55 289 8864
UNITED ARAB EMIRATES
ESAB Middle East FZE
Dubai
Tel: +971 4 887 21 11
Fax: +971 4 887 22 63
Representative offices
BULGARIA
ESAB Representative Office
Sofia
Tel/Fax: +359 2 974 42 88
EGYPT
ESAB Egypt
Dokki--Cairo
Tel: +20 2 390 96 69
Fax: +20 2 393 32 13
ROMANIA
ESAB Representative Office
Bucharest
Tel/Fax: +40 1 322 36 74
RUSSIA-- CIS
ESAB Representative Office
Moscow
Tel:+70959379820
Fax: +7 095 937 95 80
ESAB Representative Office
St Petersburg
Tel:+78123254362
Fax: +7 812 325 66 85
Distributors
For addresses and phone
numbers to our distributors in
other countries, please visit our
home page
www.esab.com
ESAB AB
SE--695 81 LAXÅ
SWEDEN
Phone +46 584 81 000
www.esab.com
041227
 Loading...