

Page 1
L2206 Rev. O 05/97
IMPORTANT RECEIVING INSTRUCTIONS
Visually inspect all components for shipping damage. If any shipping damage is found,
notify carrier at once. Shipping damage is NOT covered by warranty. The carrier is
responsible for all repair or replacement costs resulting from damage in shipment.
CONTENTS
ENGLISH................... 1 ESPAÑOL....................... 31
DEUTSCH ............... 11 ITALIANO ..................... 41
FRANÇAIS.............. 21 NEDERLANDS.............. 51
DESCRIPTION
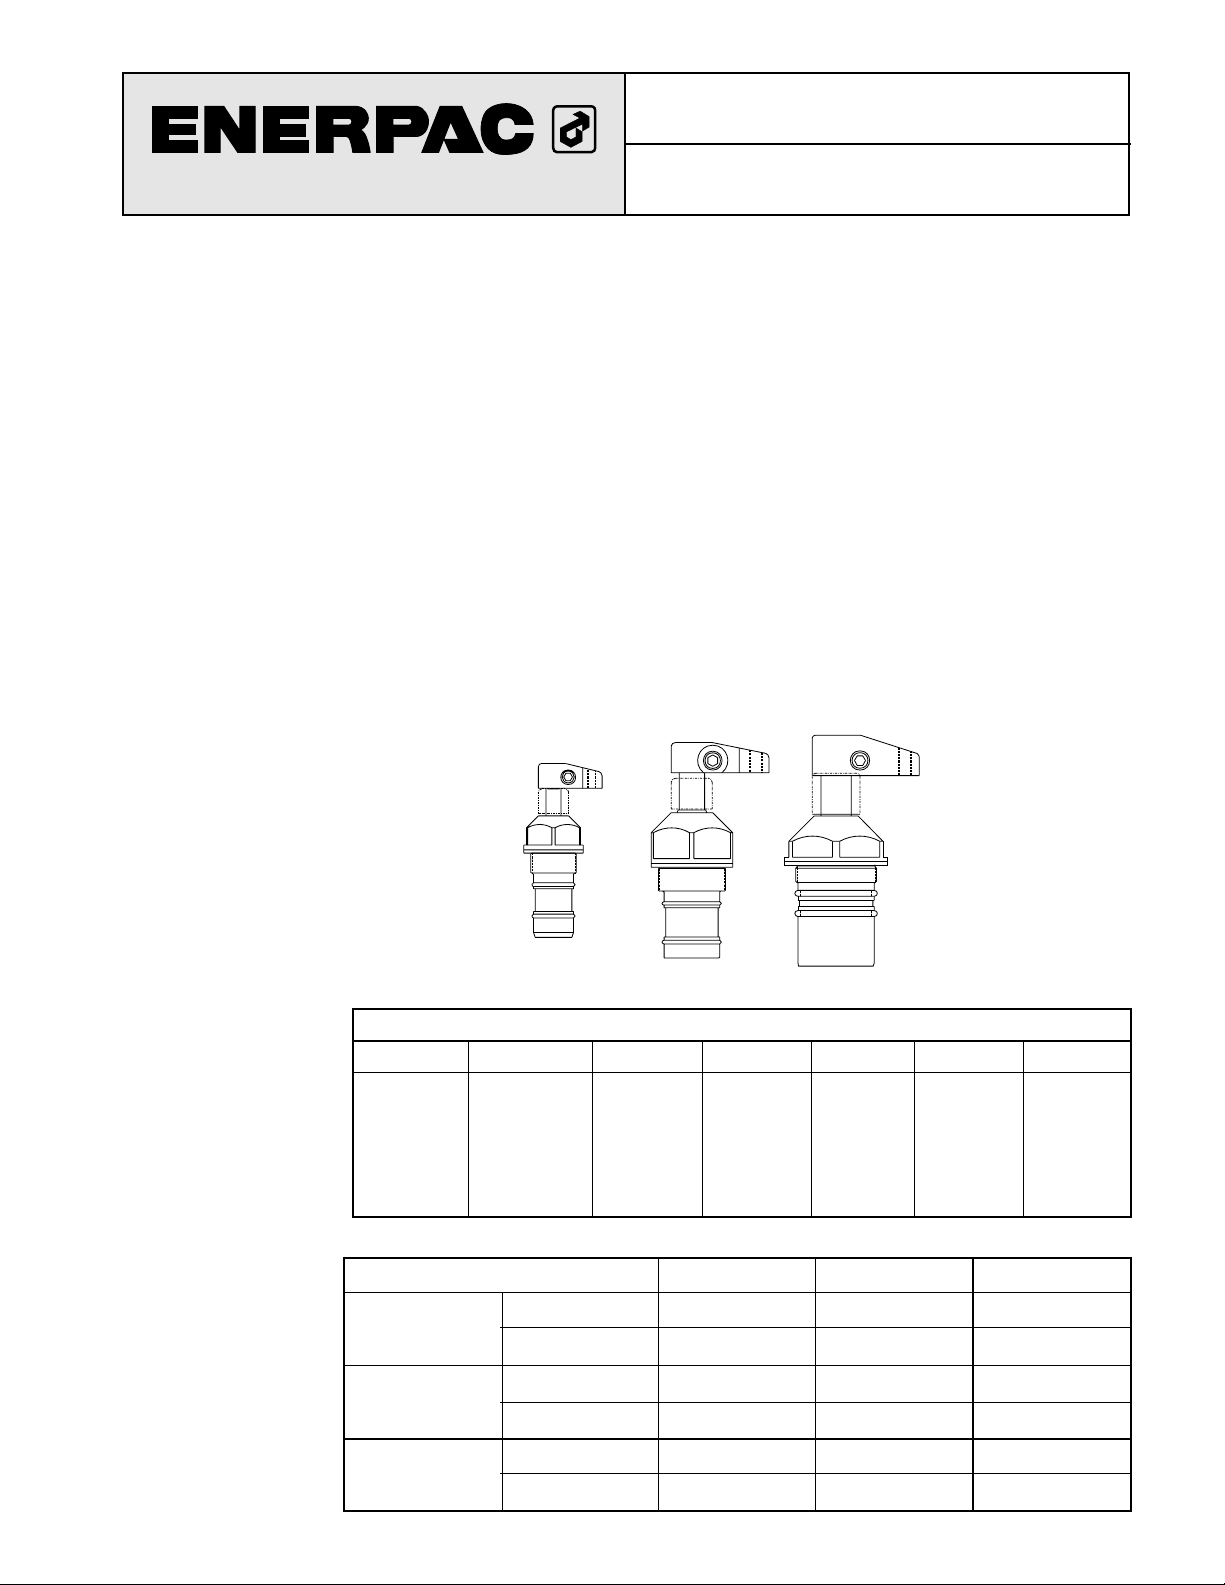
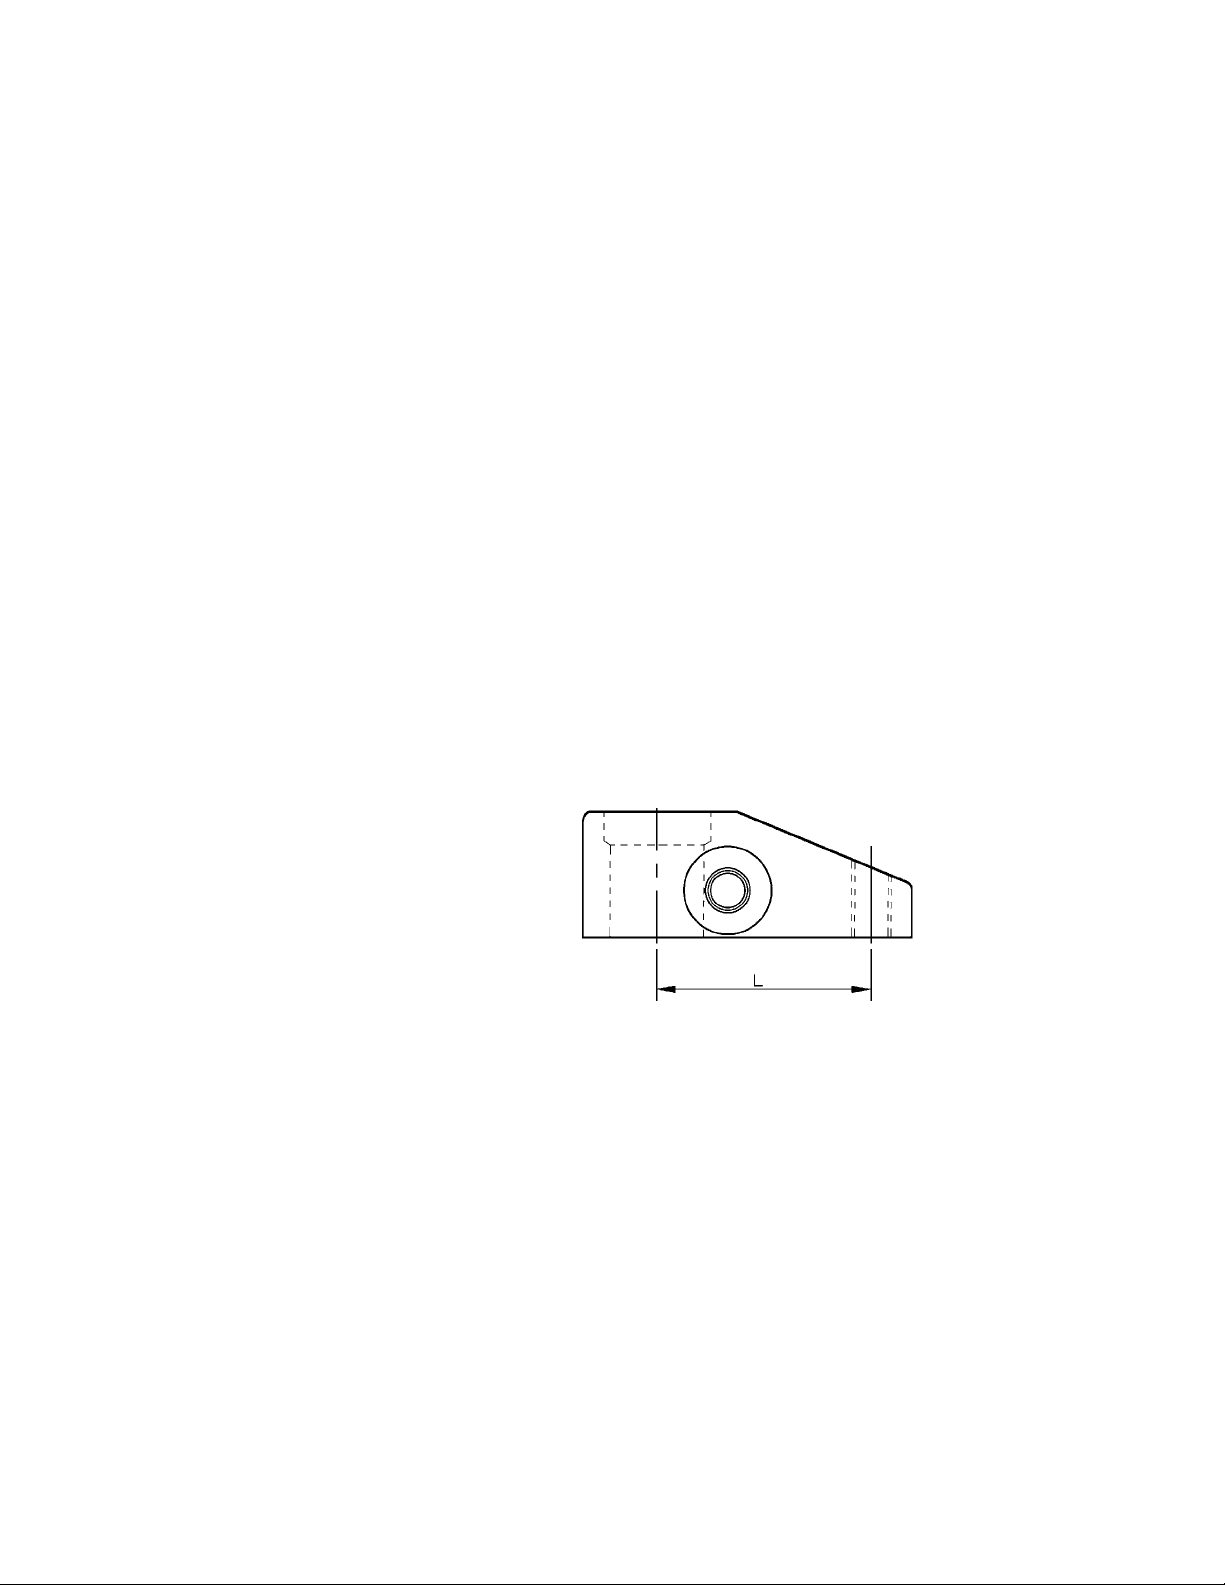
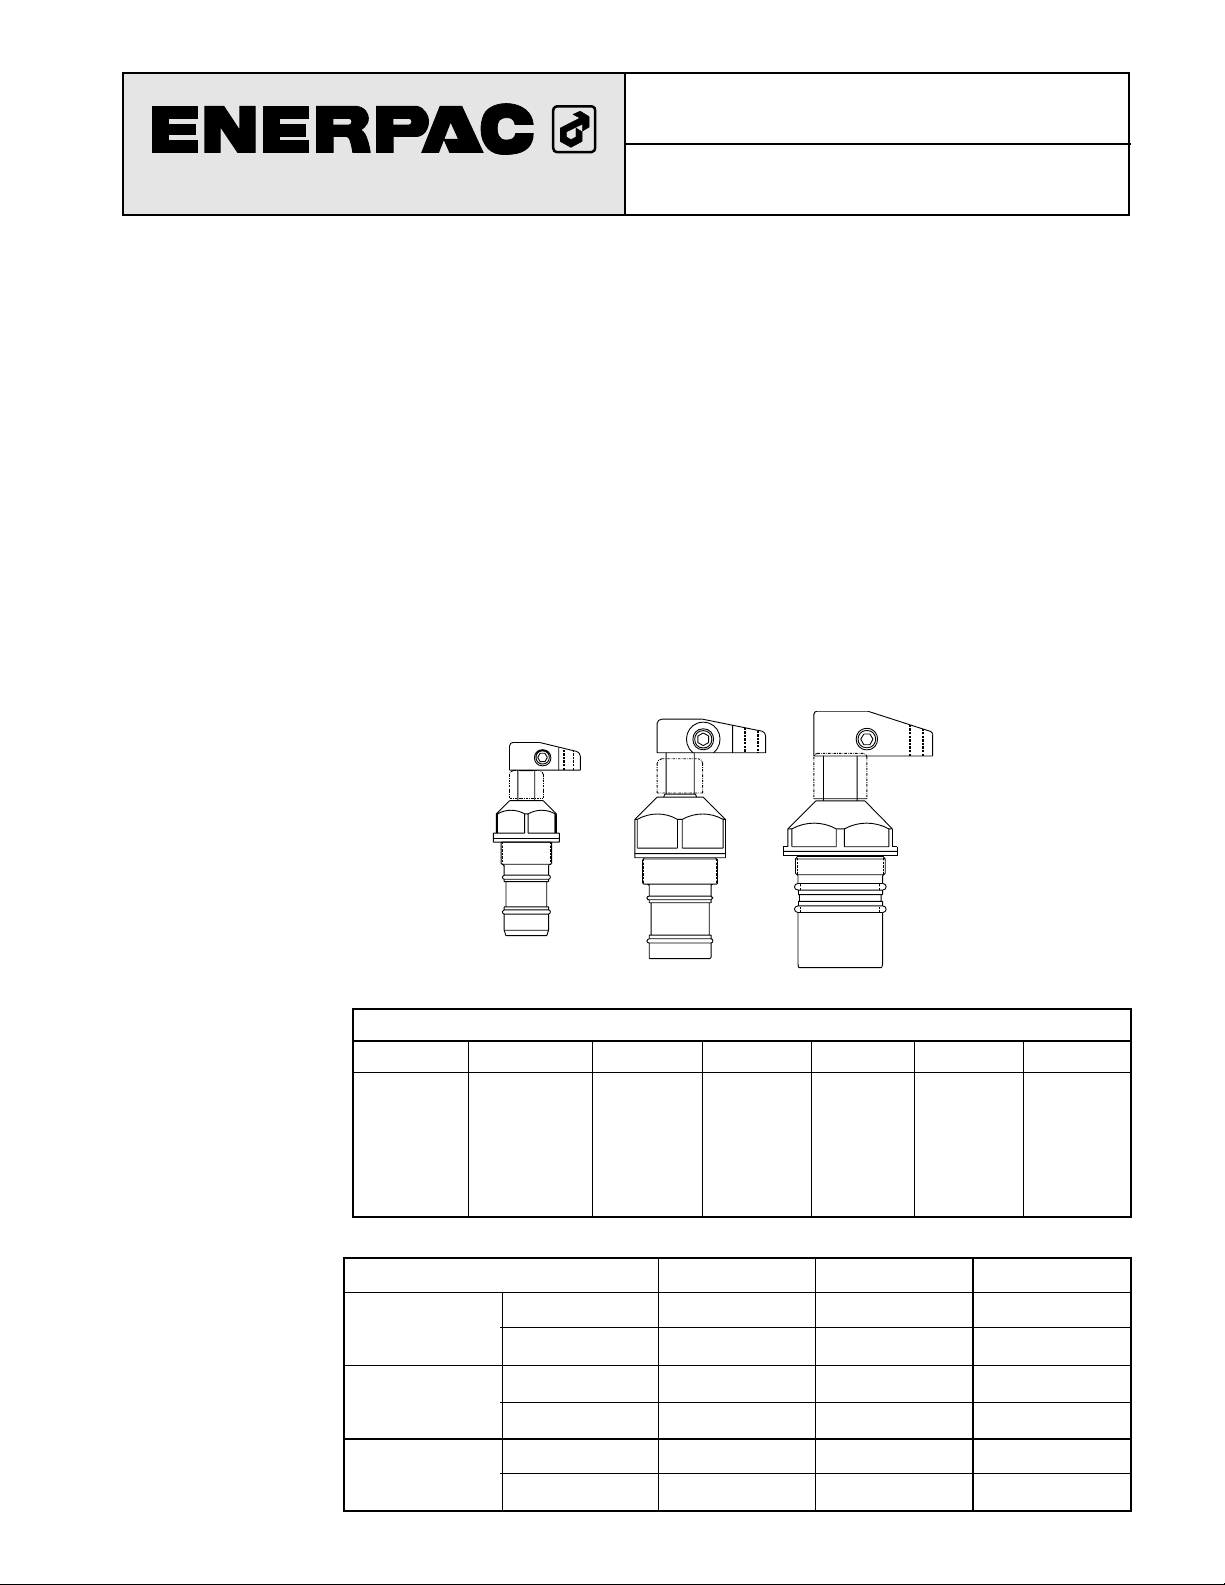
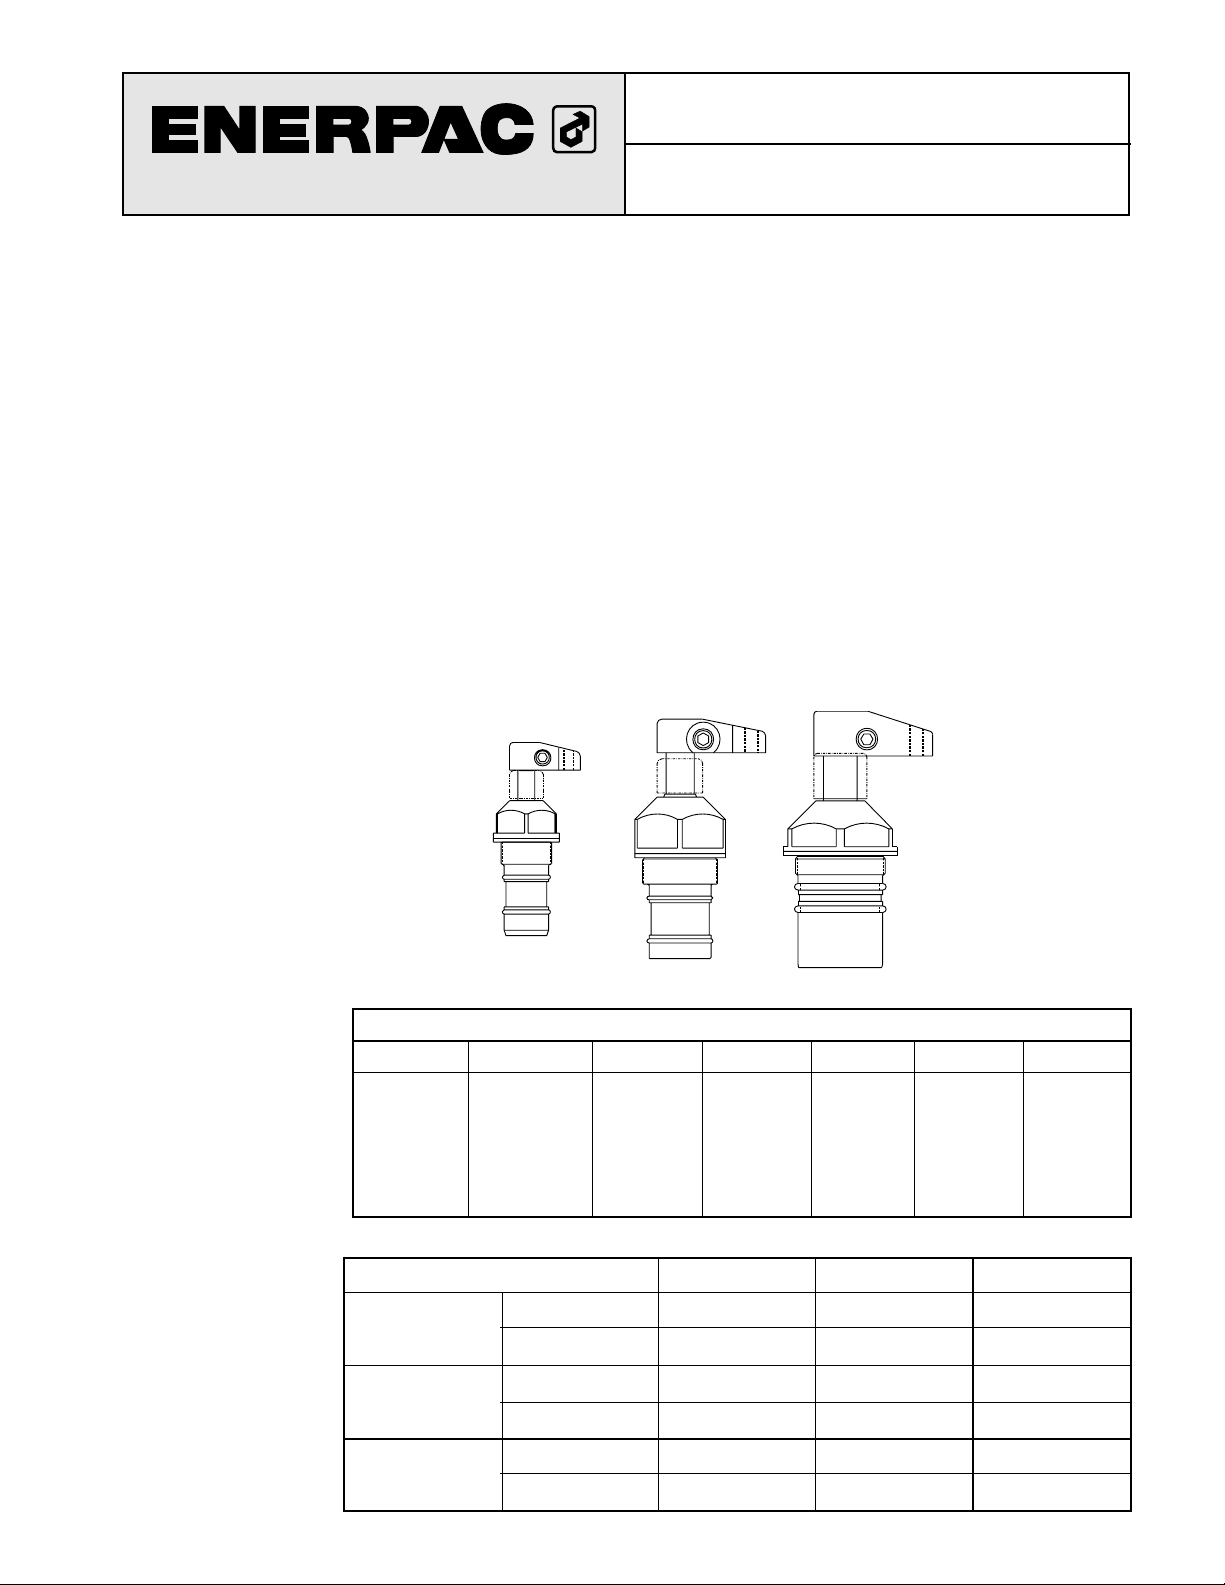
These swing cylinders are designed to swing 90° in a clockwise or counter-clockwise
direction. Single-acting and double-acting swing cylinders are available. Clamp arms
are not supplied with cylinders. Clamp arms can be purchased separately or made
according to the specifications on page 60.
®
Instruction Sheet
Cartridge Style Swing Cylinders
Model Number Code
1 2 3 4 5 6 Optional
R = Right
S = Single-
acting
2 = 2,2 kN
V = Viton
S = Swing
Cylinder
L = Left
D = Double-
acting
5 = 5,6 kN
2 = Metric
C = Cartridge
S = Straight
12=11,6 kN
Capacity [kN (lb)]
2,2 (500) 5,6 (1250) 11,6 (2600)
Hydraulic Stroke
[mm (in.)]
Clamp 8,1 (0.32) 9,9 (0.39) 12,7 (0.50)
Total 16,5 (0.65) 22,6 (0.89) 28,4 (1.12)
Effective Area
[cm2(in.2)]
Clamp 1,22 (0.19) 1,81 (0.28) 4,06 (0.63)
Unclamp 1,55 (0.24) 3,81 (0.59) 7,94 (1.23)
Oil Capacity
[cm3(in.3)]
Clamp 1,25 (0.073) 4,05 (0.247) 11,4 (0.70)
Unclamp 2,54 (0.155) 8,59 (0.524) 22,9 (1.40)
11,6 kN (2600 lb.)
2,2 kN (500 lb.) 5,6 kN (1250 lb.)
SPECIFICATIONS
Page 2
SPECIFICATIONS
(continued)
2
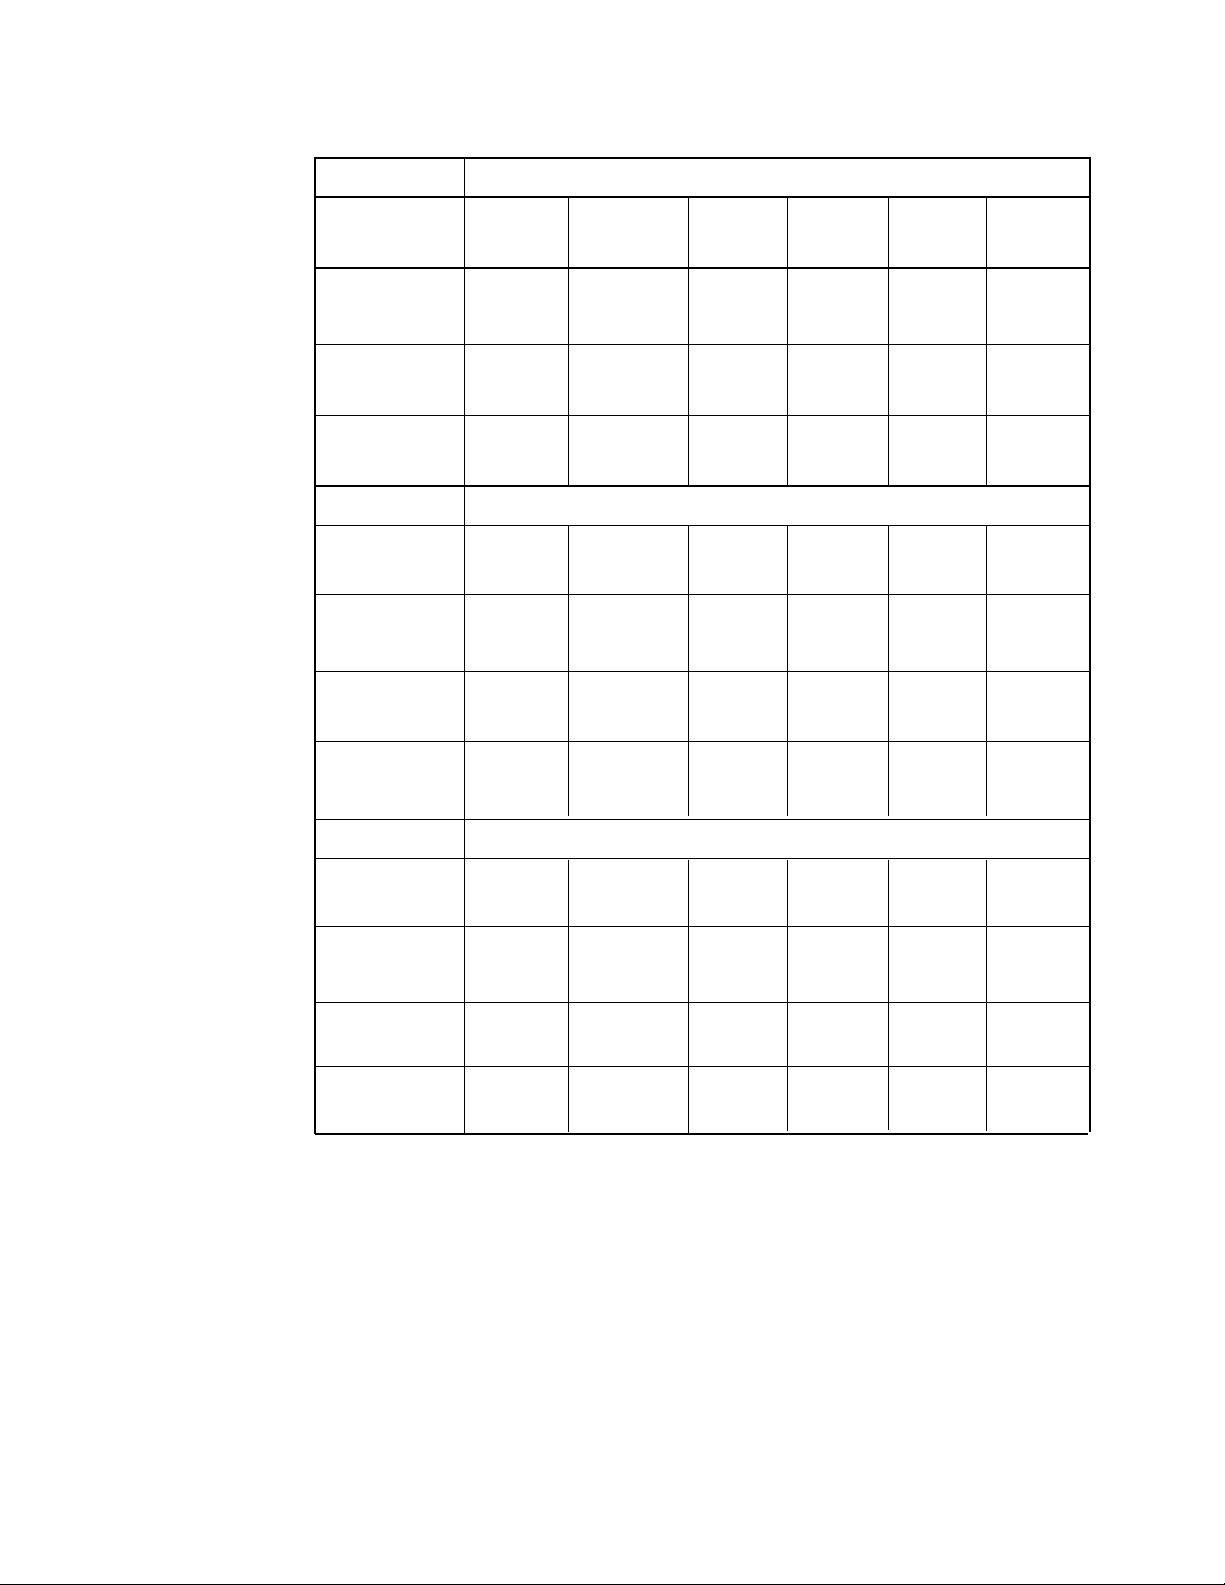
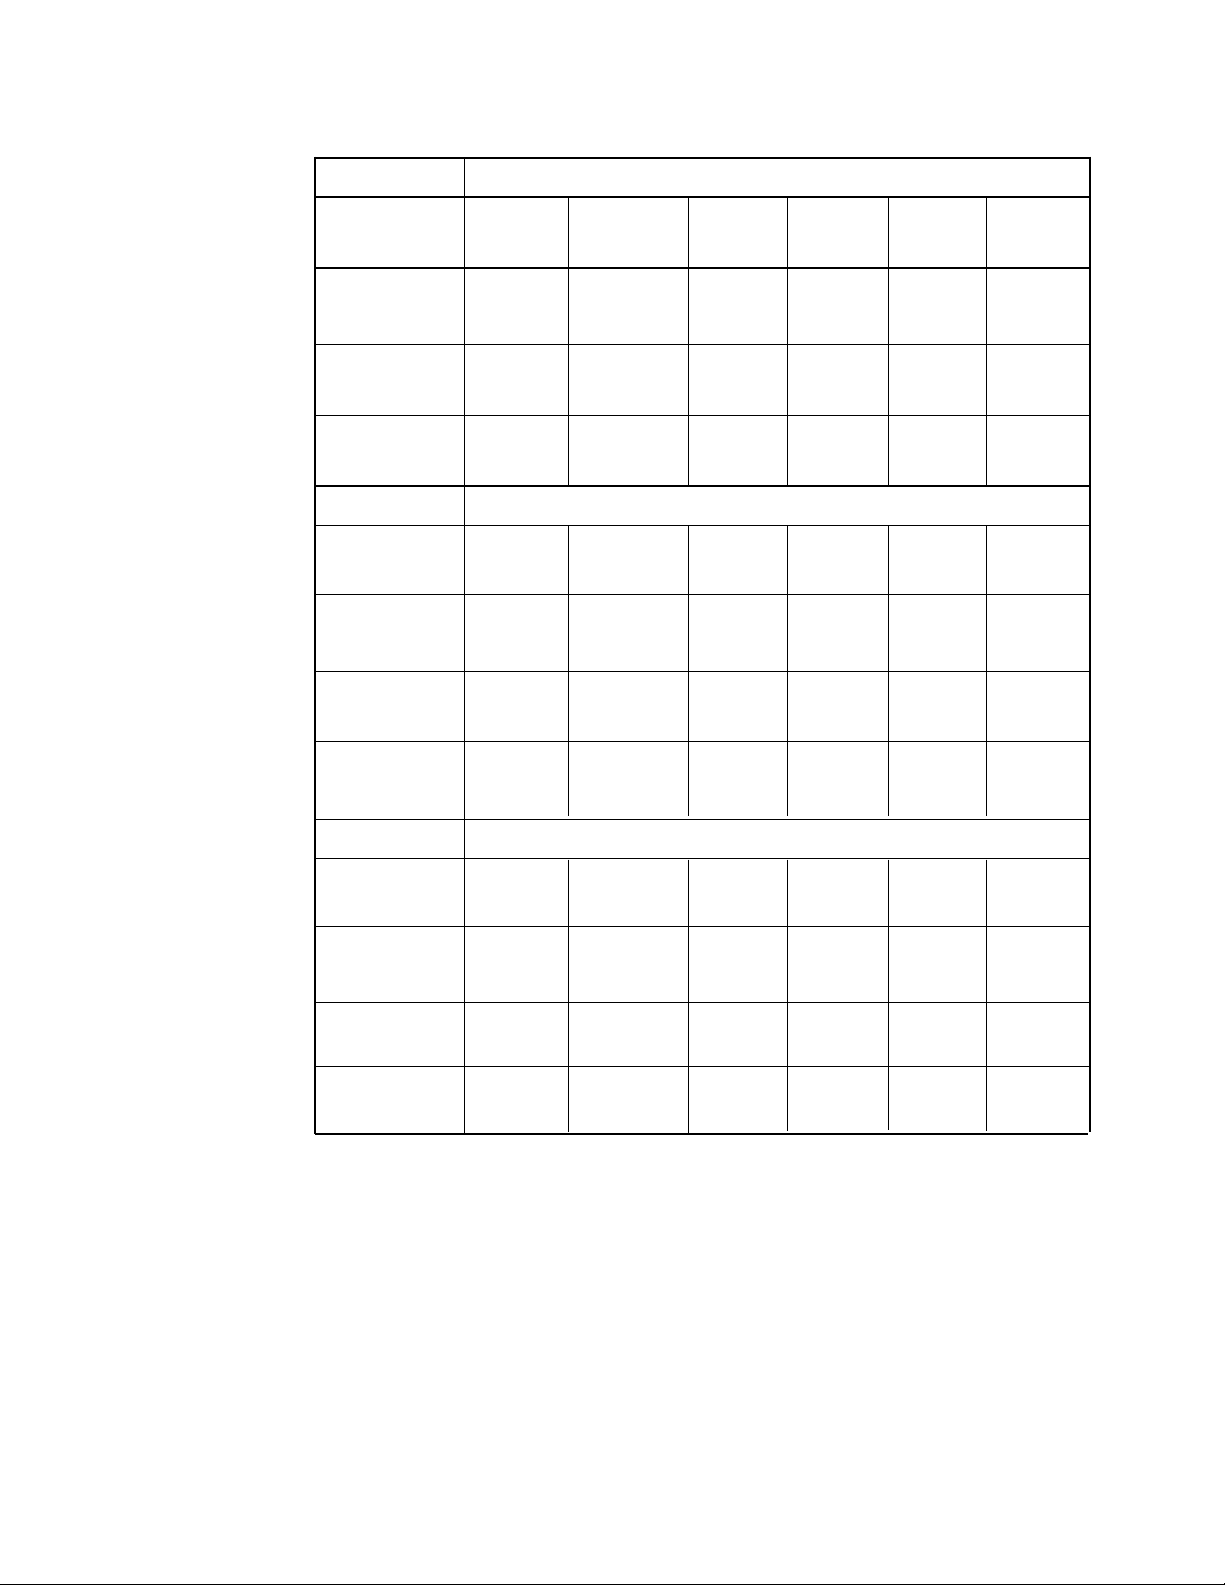
2,2 kN (500 lb) — Maximum Clamp Arm Length is 76 mm (3 in.)
Arm Length
[mm (in.)]
straight pull
25 (0.97)
standard arm
38 (1.5)
extended
51 (2.0)
extended
64 (2.5)
extended
76 (3.0)
extended
Max. Flow
[cc/min (in3/min)]
197 (12) 197 (12) 98 (6) 98 (6) 98 (6) 98 (6)
Max. Pressure
[bar (psi)]
350 (5000) 350 (5000) 207 (3000) 145 (2100) 128 (1850) 107 (1550)
Clamping Force
[kN (lb)]
2,6 (585) 2,2 (500) 1,2 (275) 0,8 (175) 0,7 (150) 0,5 (110)
5,6 kN (1250 lb) — Maximum Clamp Arm Length is 127 mm (5 in.)
Arm Length
[mm (in.)]
straight pull
40 (1.58)
standard arm
51 (2.0)
extended
76 (3.0)
extended
102 (4.0)
extended
127 (5.0)
extended
Max. Flow
[cc/min (in3/min)]
410 (25) 410 (25) 197 (12) 197 (12) 197 (12) 197 (12)
Max. Pressure
[bar (psi)]
350 (5000) 350 (5000) 262 (3800) 172 (2500) 131 (1900) 103 (1500)
Clamping Force
[kN (lb)]
6,2 (1390) 5,0 (1100) 3,3 (750) 2,0 (450) 1,2 (275) 0,9 (200)
Clamping Force
[kN (lb)]
Max. Pressure
[bar (psi)]
Max. Flow
[cc/min (in3/min)]
Arm Length
[mm (in.)]
13,8 (3100)
350 (5000)
1639 (100)
straight pull
11,6 kN (2600 lb) — Maximum Clamp Arm Length is 152,4 mm (6 in.)
11,6 (2600)
350 (5000)
1639 (100)
51 (2.0)
standard arm
7,1 (1600)
235 (3400)
820 (50)
76 (3.0)
extended
4,9 (1100)
179 (2600)
820 (50)
102 (4.0)
extended
3,3 (750)
138 (2000)
820 (50)
127 (5.0)
extended
2,7 (600)
117 (1700)
820 (50)
152 (6.0)
extended
Page 3
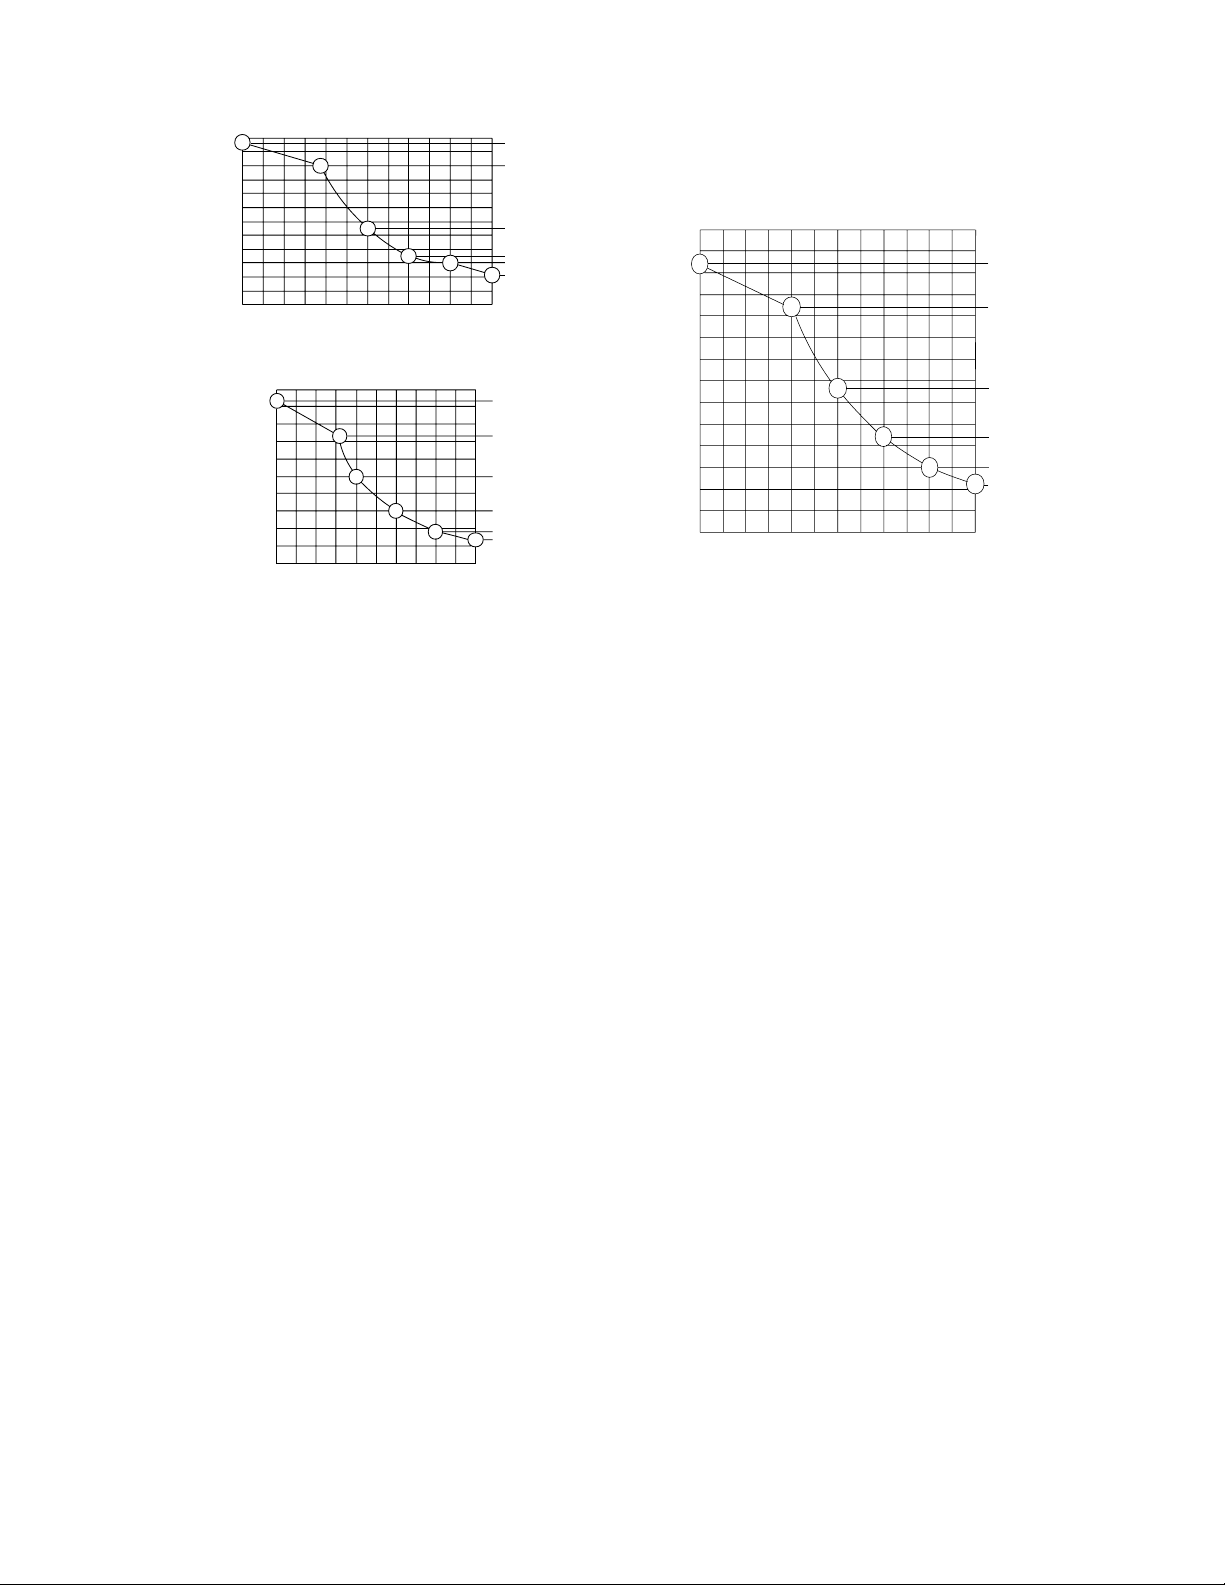
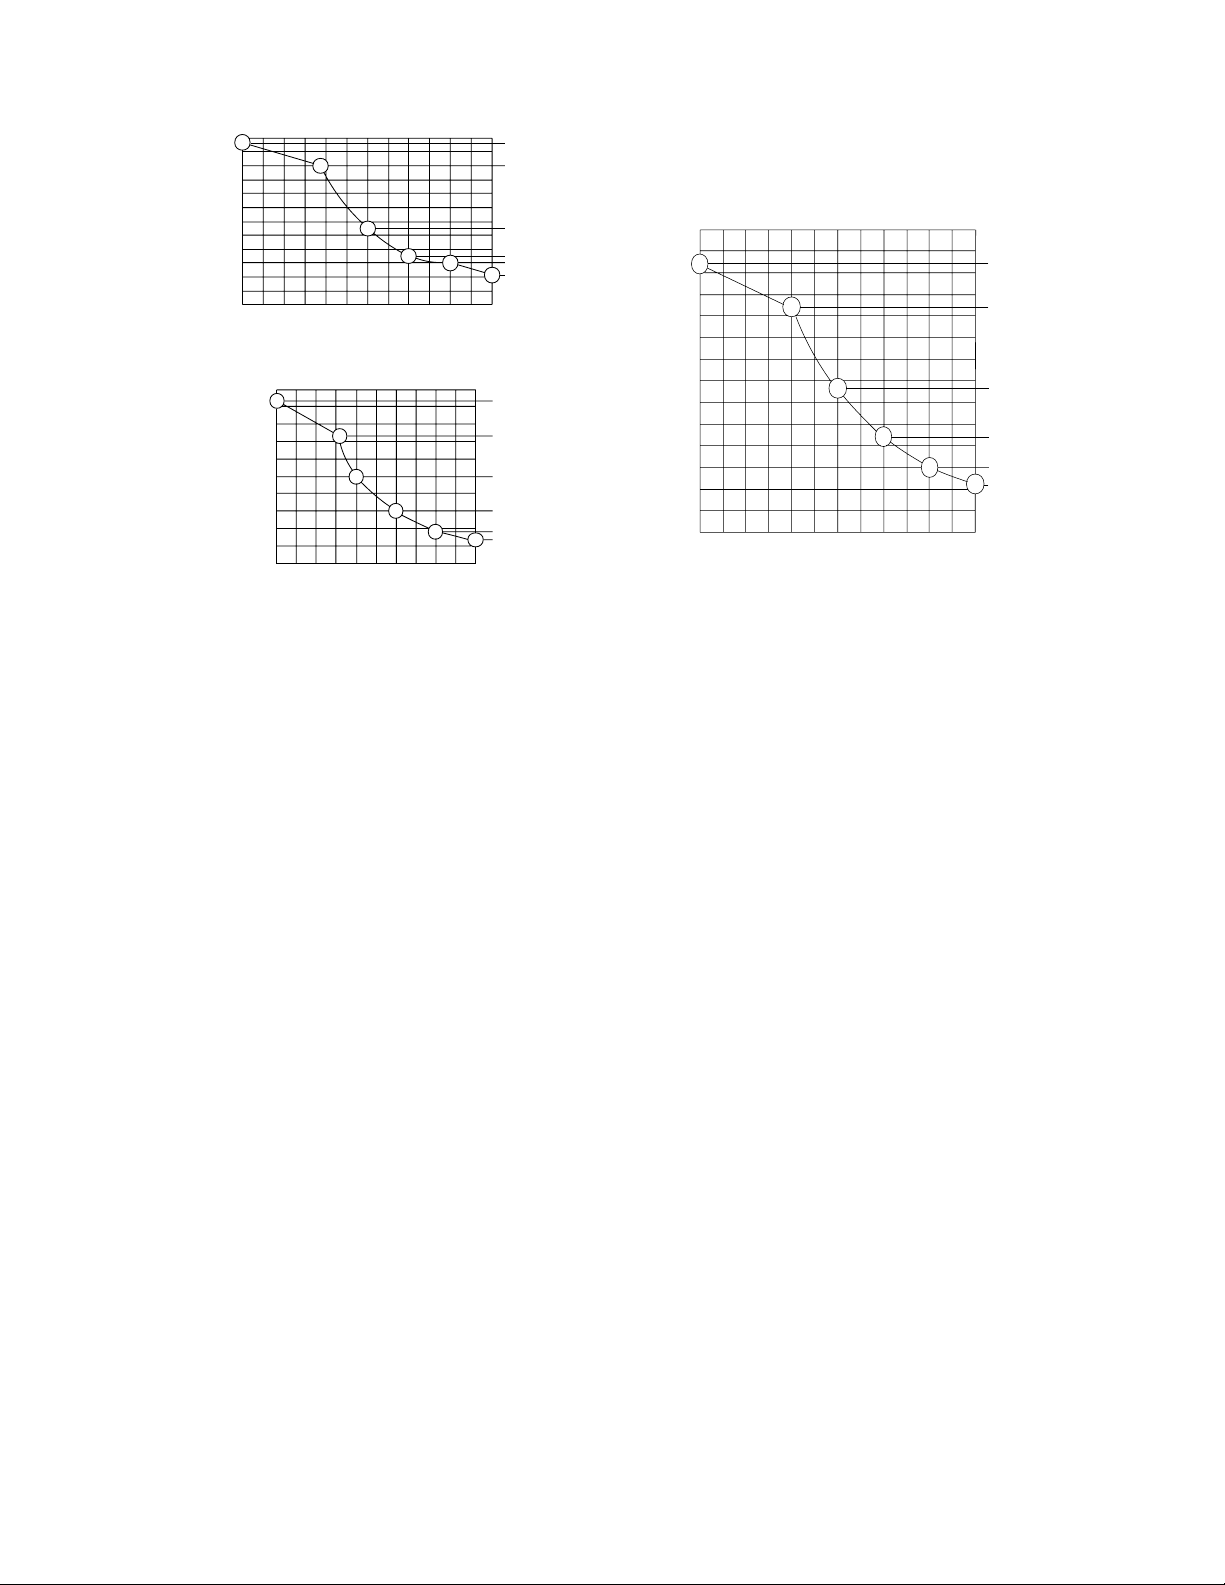
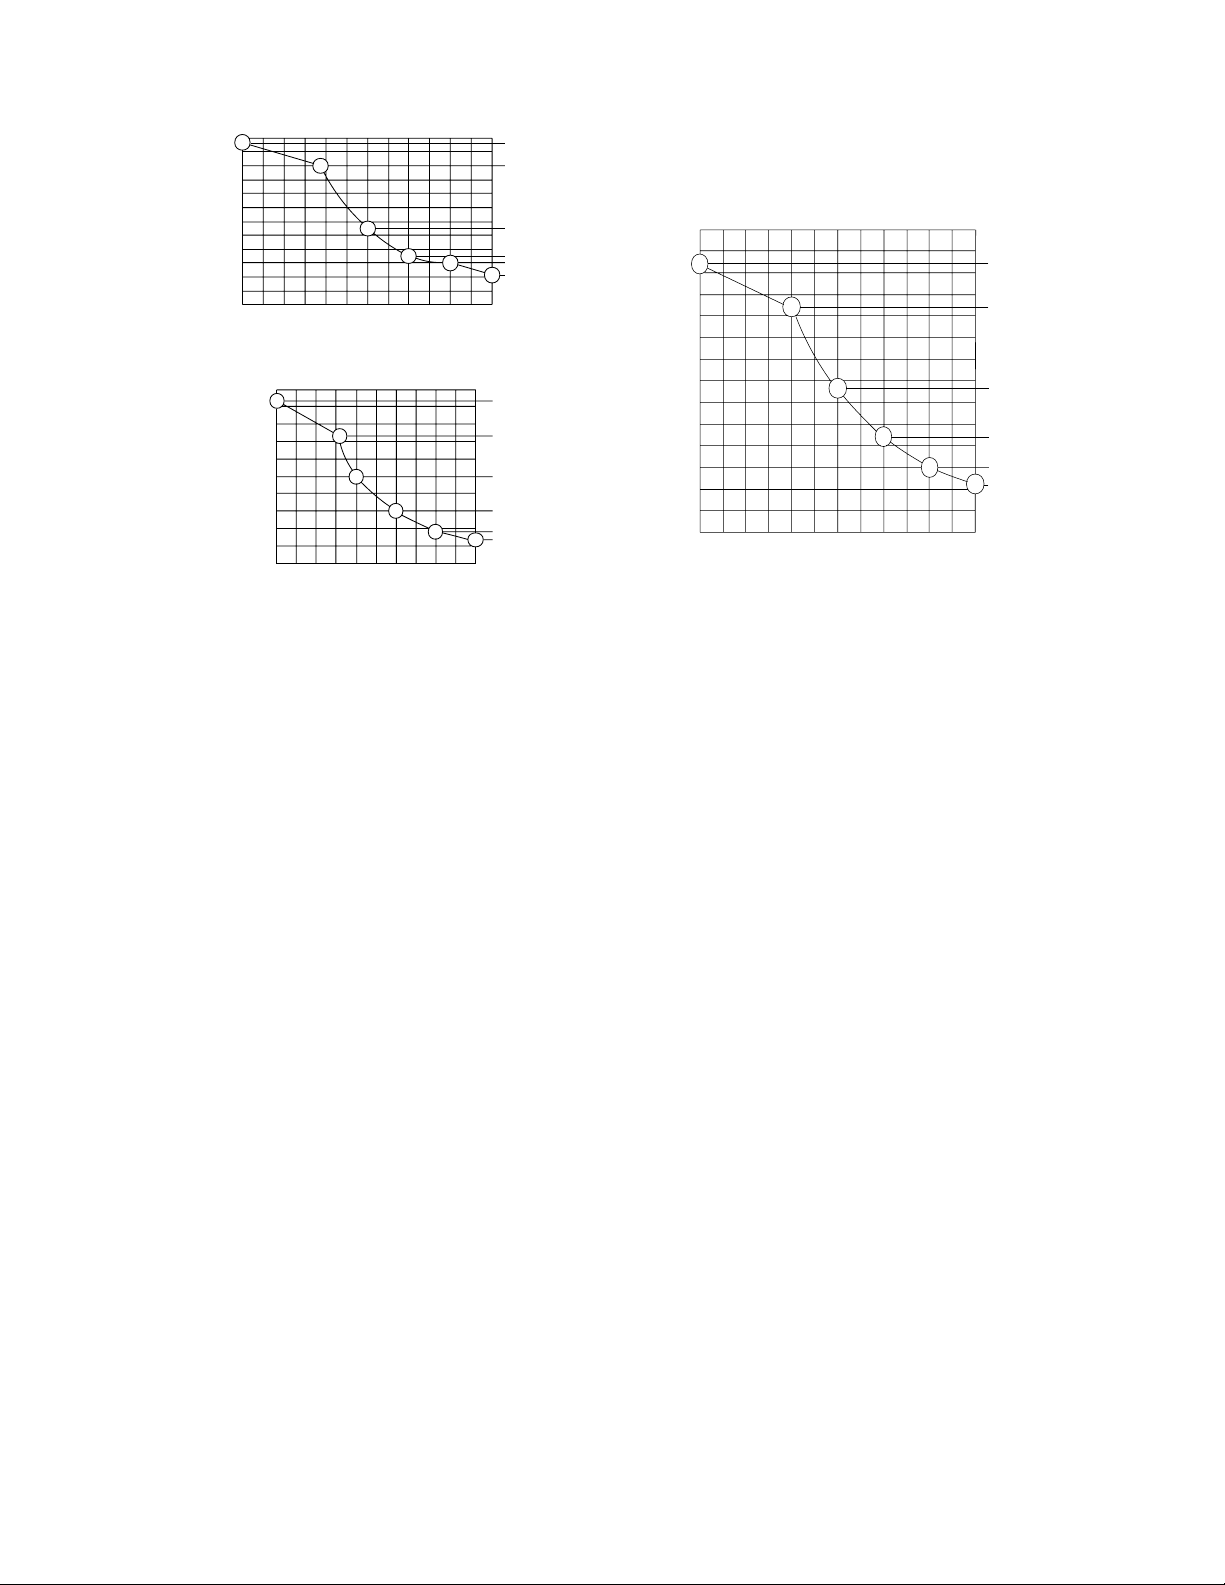
Clamping Force -v- Arm Length Graphs
PRELIMINARY INFORMATION
IMPORTANT: Failure to read and follow these directions may lead to system malfunction or product failure, and could invalidate your warranty.
(1) High flow rates can lead to excessive cylinder speed which can cause cylinder
damage. Hydraulic pressure and cylinder speed must be adjusted to match the
length of the clamp arm. The clamping force also varies with the length of the
clamp arm. Refer to page 2 for operating specifications.
(2) Flow controls with return checks should be used to reduce swing cylinder speed
to the recommended rate. The return checks help minimize back pressure that
could lead to an unclamp malfunction on single-acting systems.
(3) When using single-acting cylinders, limit the return flow back pressure to 3,5
bar (50 psi) maximum. Large diameter tubing (10 mm [.39 in.] O.D. or larger)
and flow controls with free flow return checks help minimize back pressure.
Consult Enerpac for proper system design.
(4) Excessive return flow back pressure can also damage double-acting swing cylin-
ders. Limit the return flow back pressure to 42 bar (600 psi) maximum.
Double-acting systems should be set up for a metered-in with reverse free flow
in the clamp port.
(5) Clamping of the part should occur at the midpoint of the vertical travel. No
clamping of the part shall occur while the swing clamp is turning. Clamp arm
should freely travel during the 90° rotation (avoid contact with cutter heads,
tools, etc.).
(6) Attaching clamp arm to cylinder plunger must be done according to the instruc-
tions on page 7.
3
1
25
[1.00]51[2.00]76[3.00]
102
[4.00]
127
[5.00]
1,33 [300]
2
5
4
0
3
6,67 [1500]
0
5,34 [1200]
4,00[900]
2,67 [600]
350 [5000]
350 [5000]
262 [3800]
131 [1900]
103 [1500]
172 [2500]
76
[3.00]
13
[.50]25[1.00]38[1.50]51[2.00]64[2.50]
0,67 [150]
0
0
1
1,34 [300]
2,00 [450]
2,67 [600]
2
3
5
350 [5000]
350 [5000]
207 [3000]
145 [2100]
128 [1850]
107 [1550]
4
152,4
[6.00]
3,3 [500 ]
0
127,0
[5.00]
50,8
[2.00]
25,4
[1.00]
101,6
[4.00]
76,2
[3.00]
4,44 [1000]
6,66 [1500]
8,89 [2000]
11,11 [2500]
15,55 [3500]
13,33 [3000]
0
5
4
3
2
1
350 [5000]
235 [3400]
138 [2000]
117 [1700]
179 [2600]
350 [5000]
Figure 1
2,2 kN (500 lb.) Models
Clamping Force [kN (lb.)]
Clamping Force [kN (lb.)]
Clamping Force [kN (lb.)]
Max. Clamp Pressure [bar (psi)]
Max. Clamp Pressure [bar (psi)]
Max. Clamp Pressure [bar (psi)]
11,6 kN (2600 lb.) Models
5,6 kN (1250 lb.) Models
Page 4
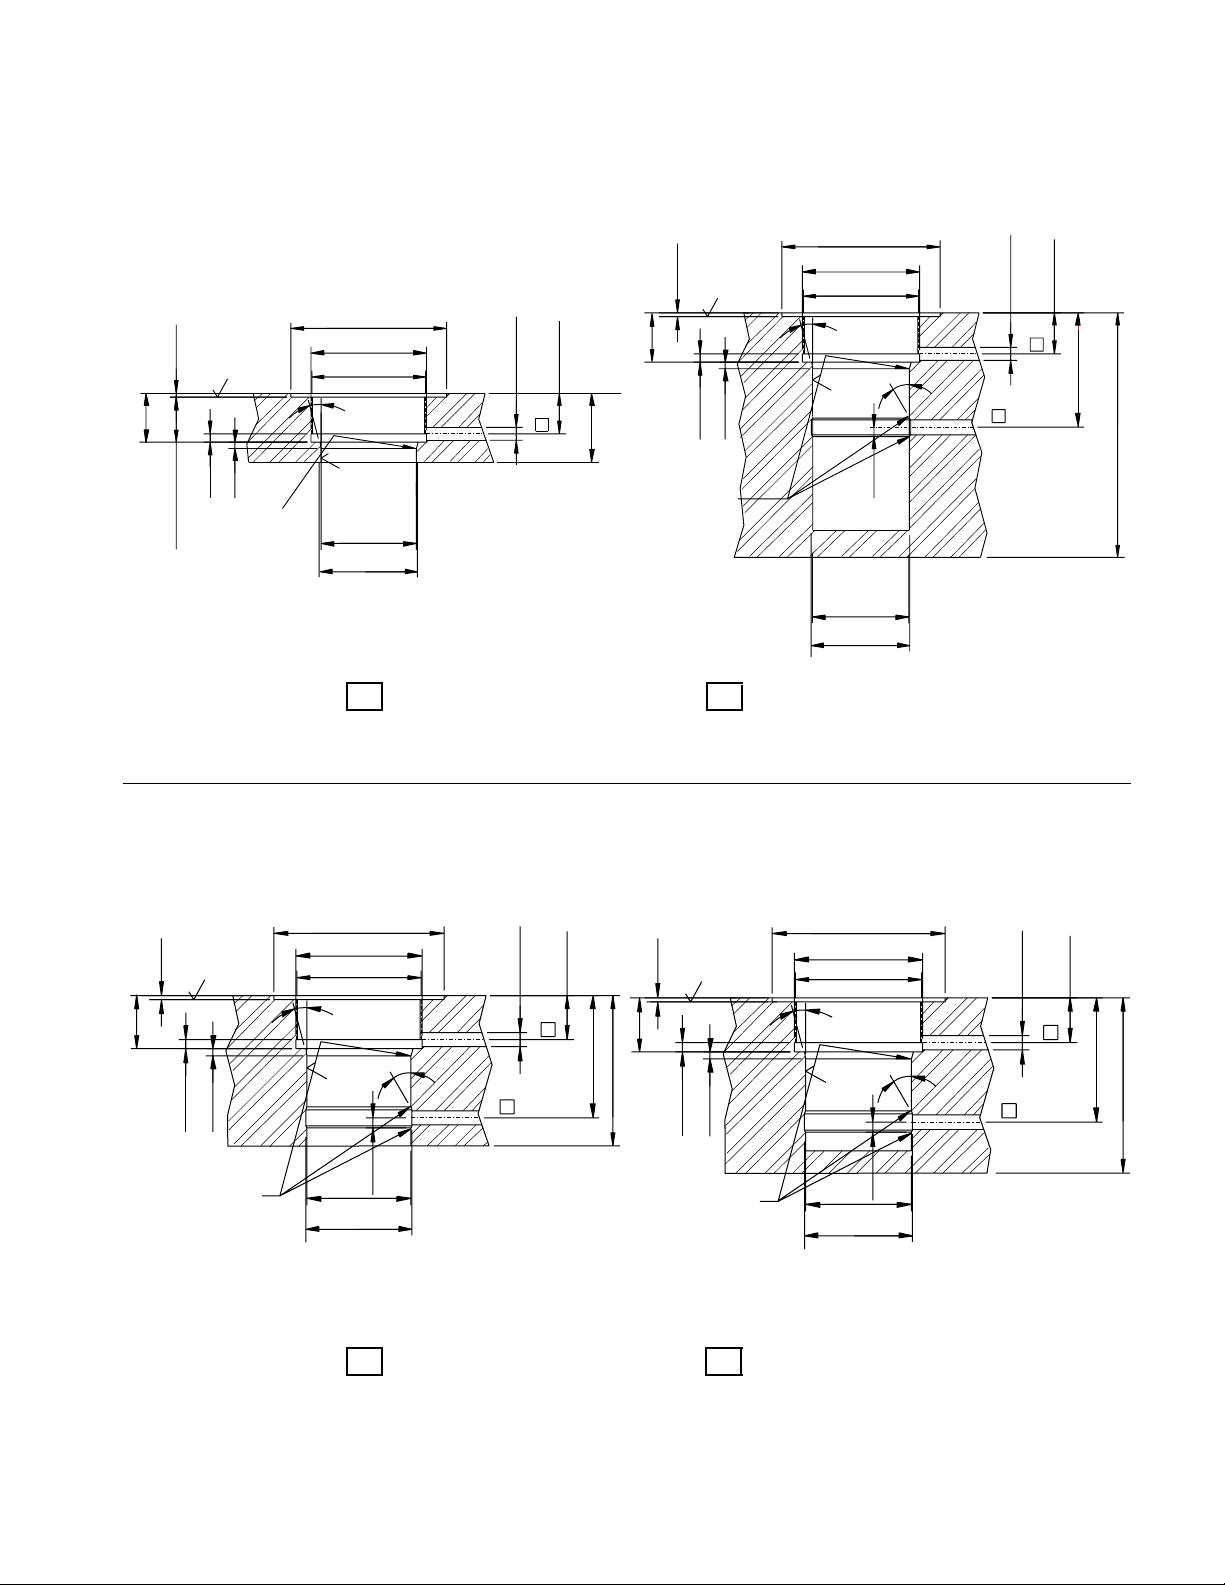
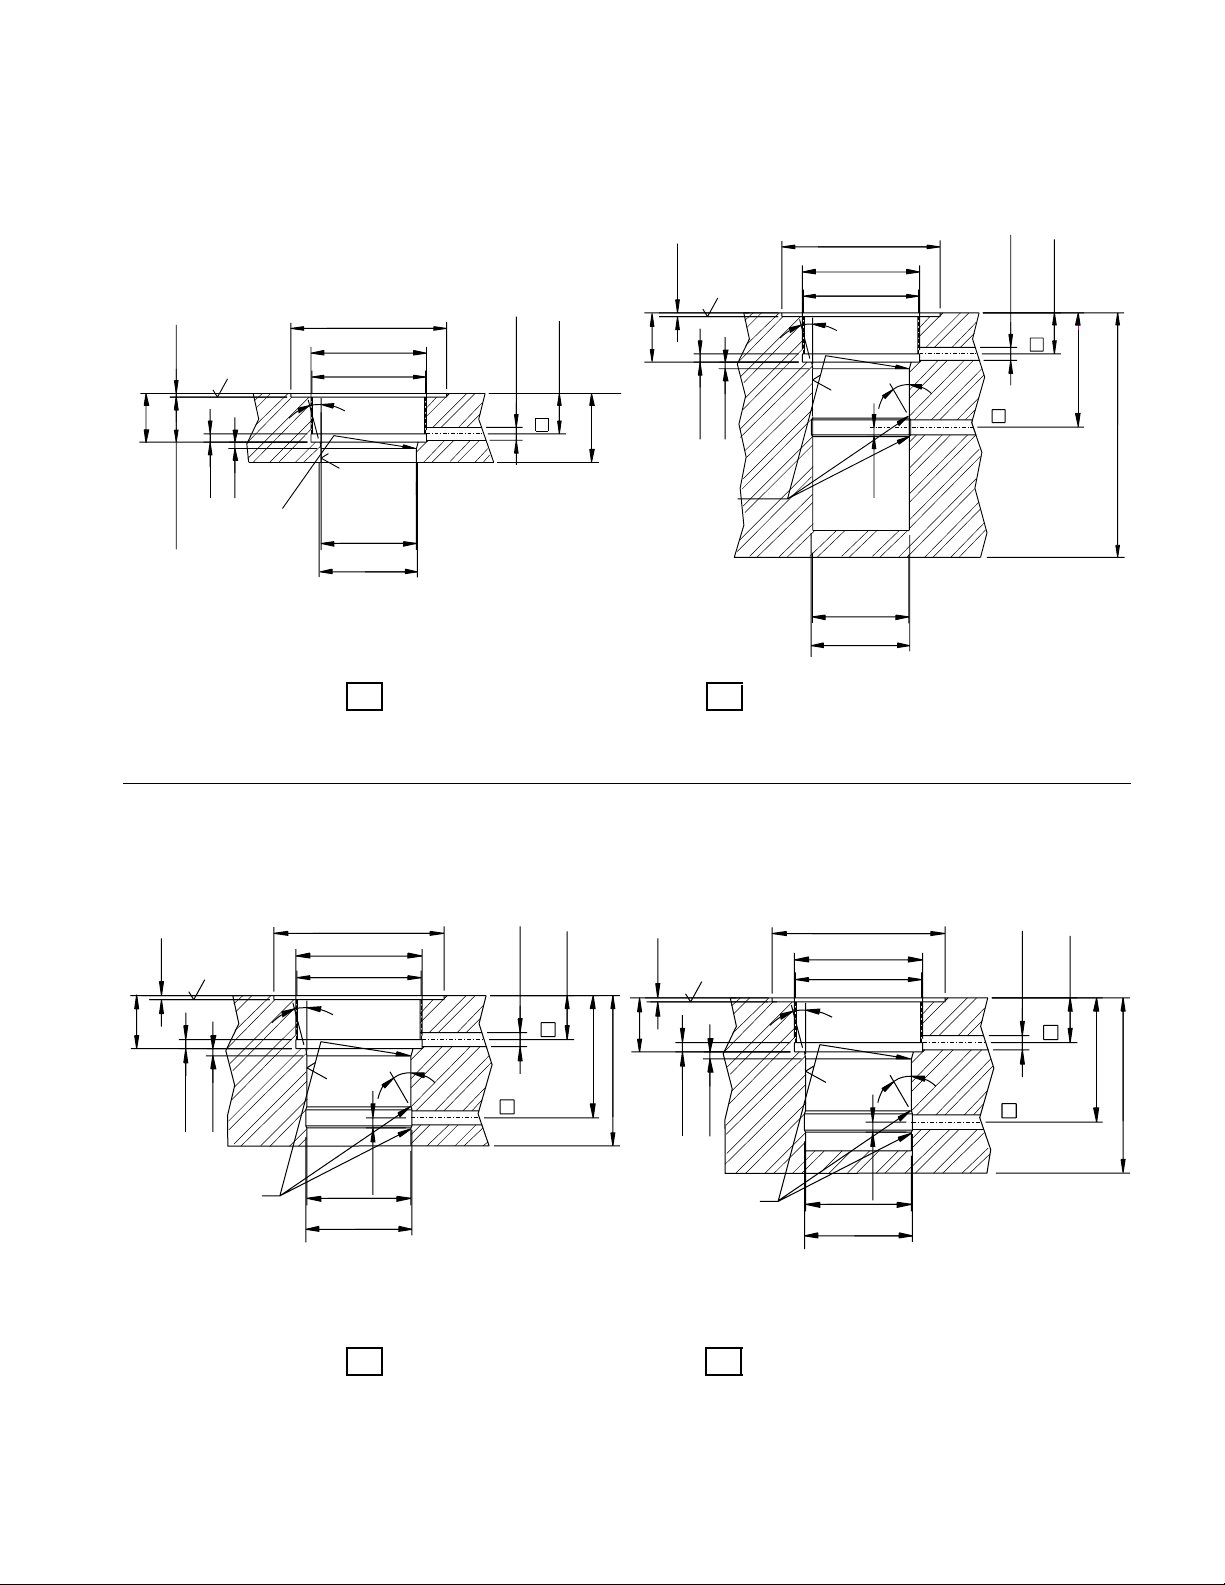
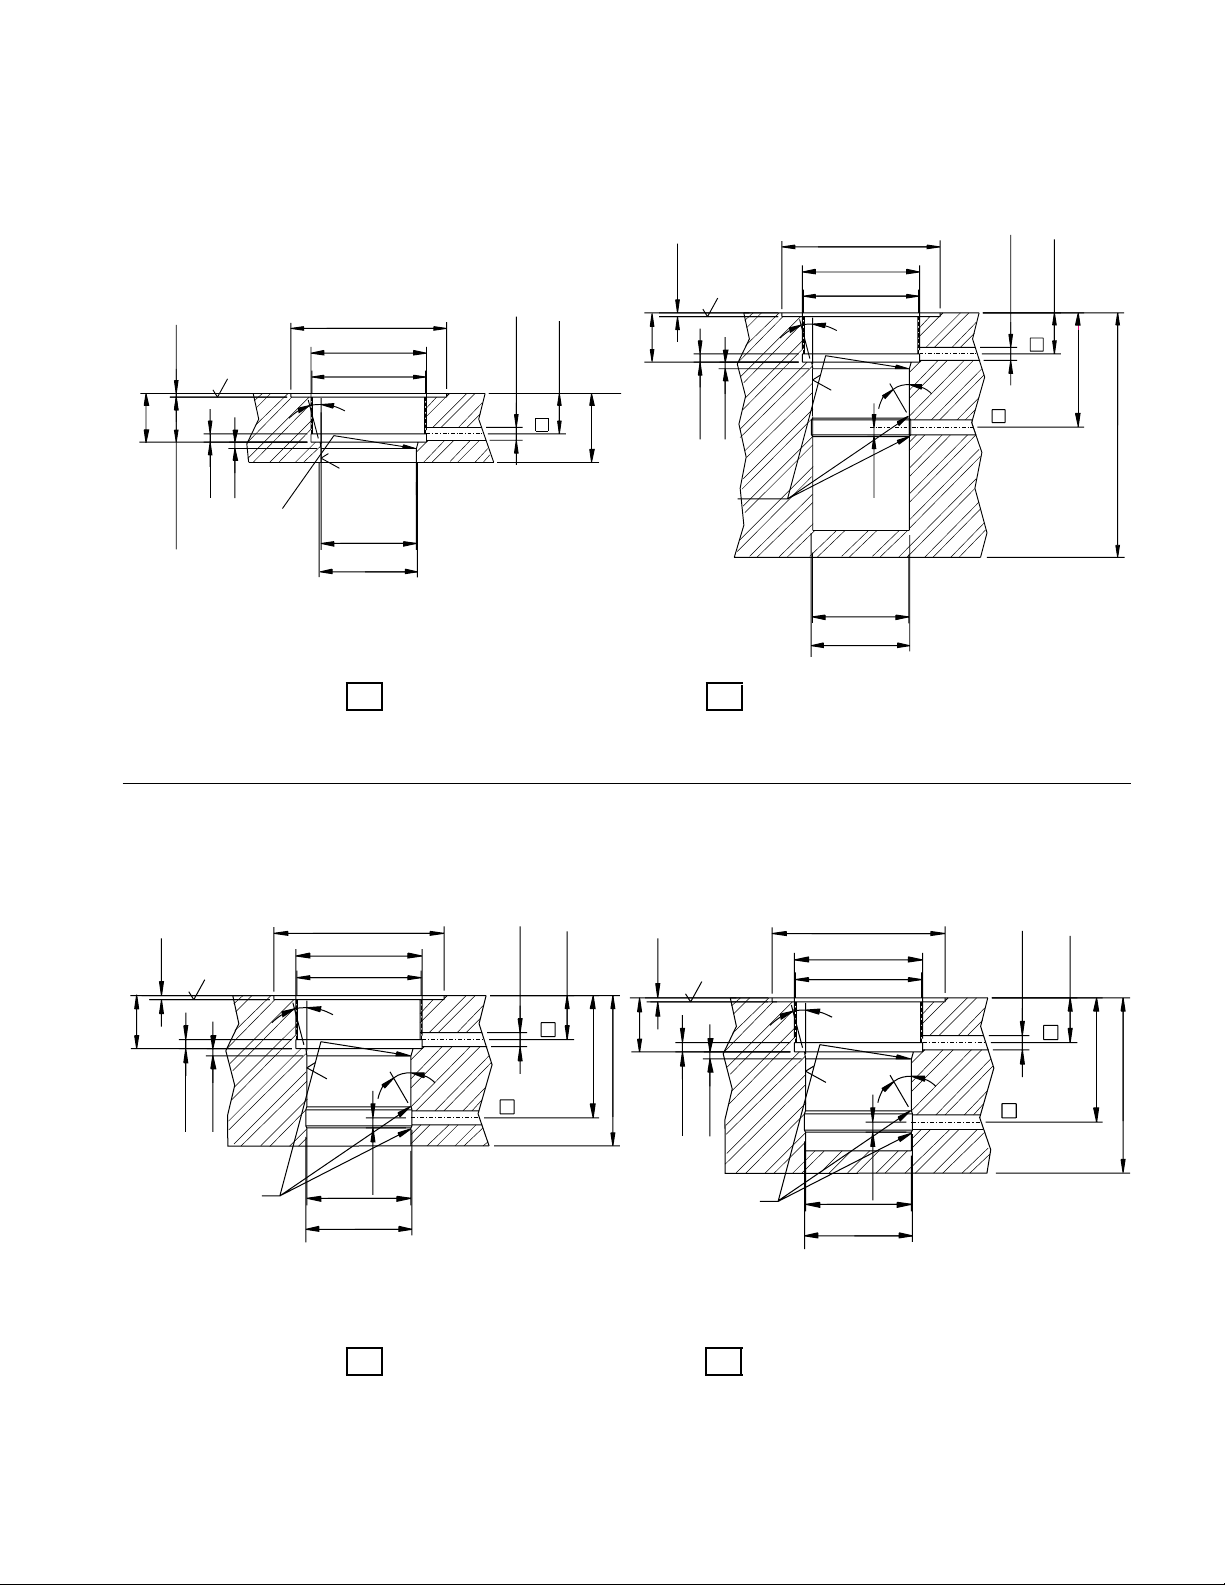
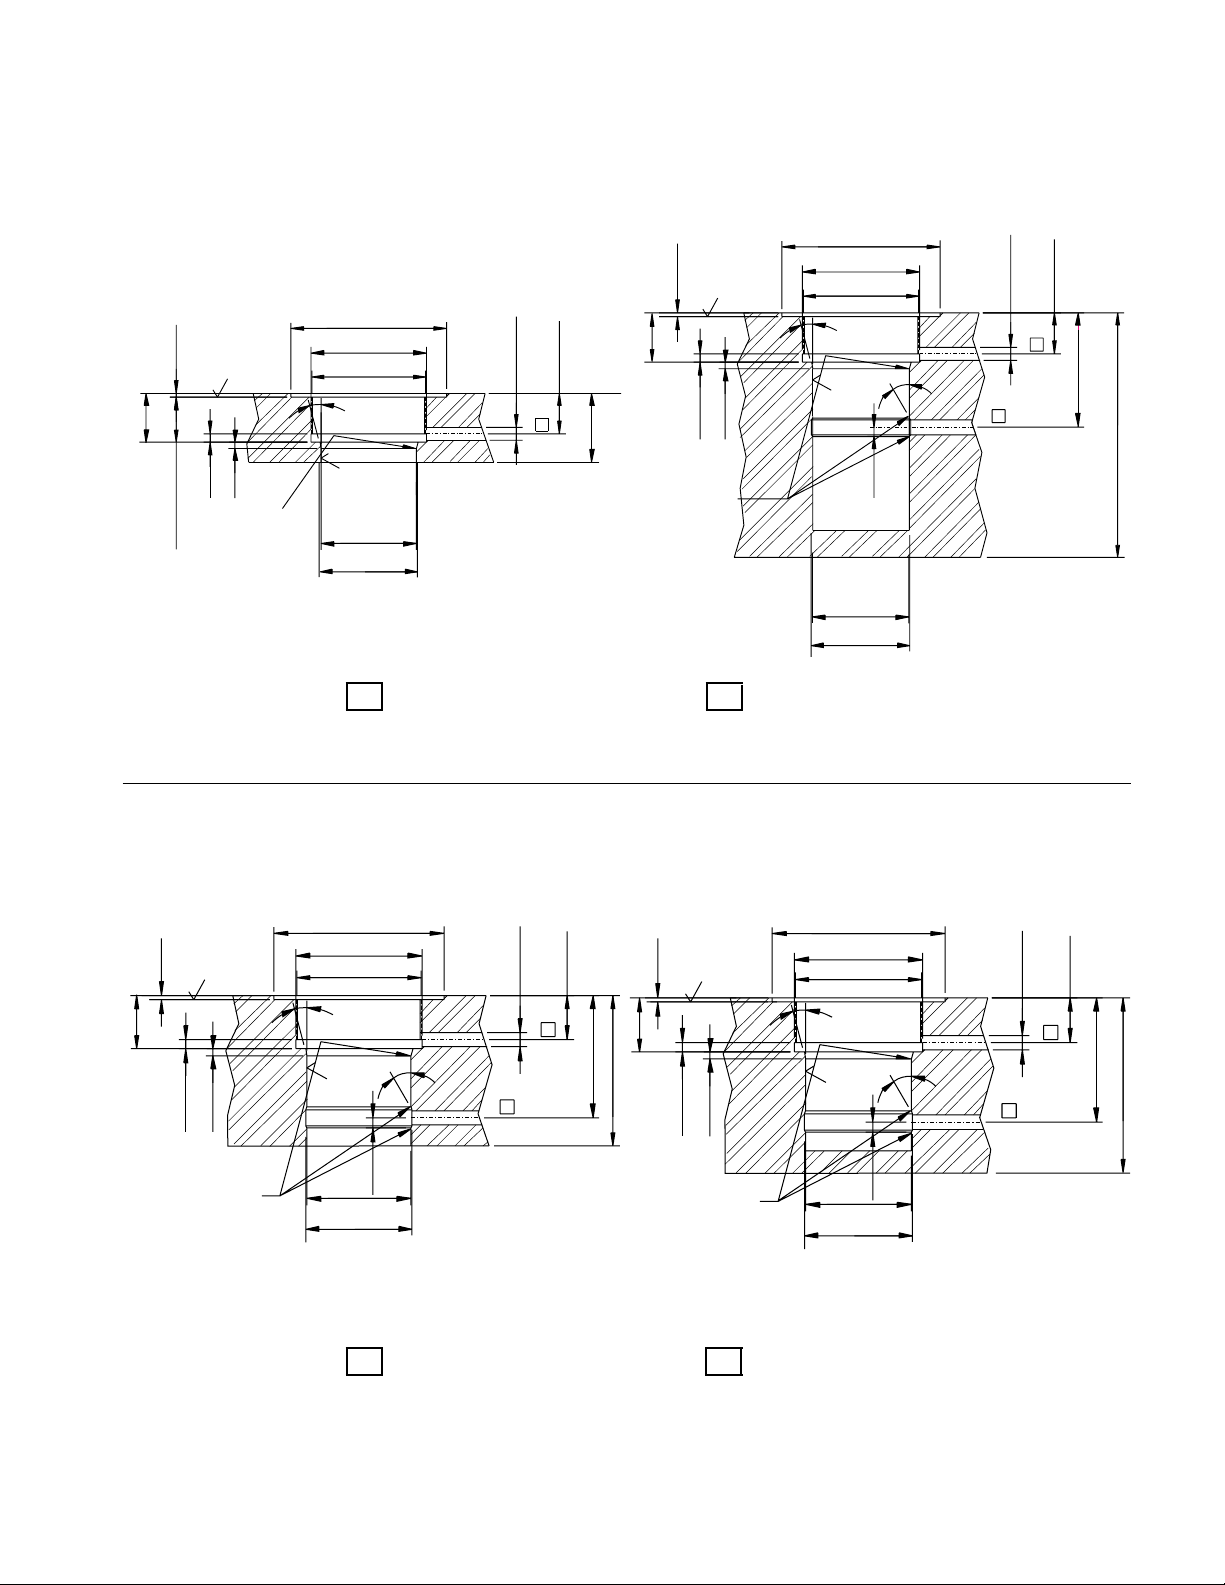
MOUNTING SPECIFICATIONS
4
C
B
K
J
H
63 [1,6]
15˚-20˚
L
M
E
D
[1,6]
63
A
I
A
G
C
B
K
J
63 [1,6]
15˚-20˚
F
P
N
28˚-32˚
L
M
E
D
[1,6]
63
A
H
I
B
A
C
B
K
J
63 [1,6]
15˚-20˚
N
28˚-32˚
L
M
E
D
[1,6]
63
A
H
I
B
A
F
O
Figure 2
Figure 3
Figure 4
C
B
K
J
63 [1,6]
15˚-20˚
F
O
N
28˚-32˚
L
M
E
D
[1,6]
63
A
H
I
B
A
Figure 5
A Clamp B Air Vent
A Clamp B Unclamp
Double-Acting Double-Acting in Blind Cavity
Single-Acting Single-Acting in Blind Cavity
R. & Blend
R. & Blend
R. & Blend
R. & Blend
Page 5
5
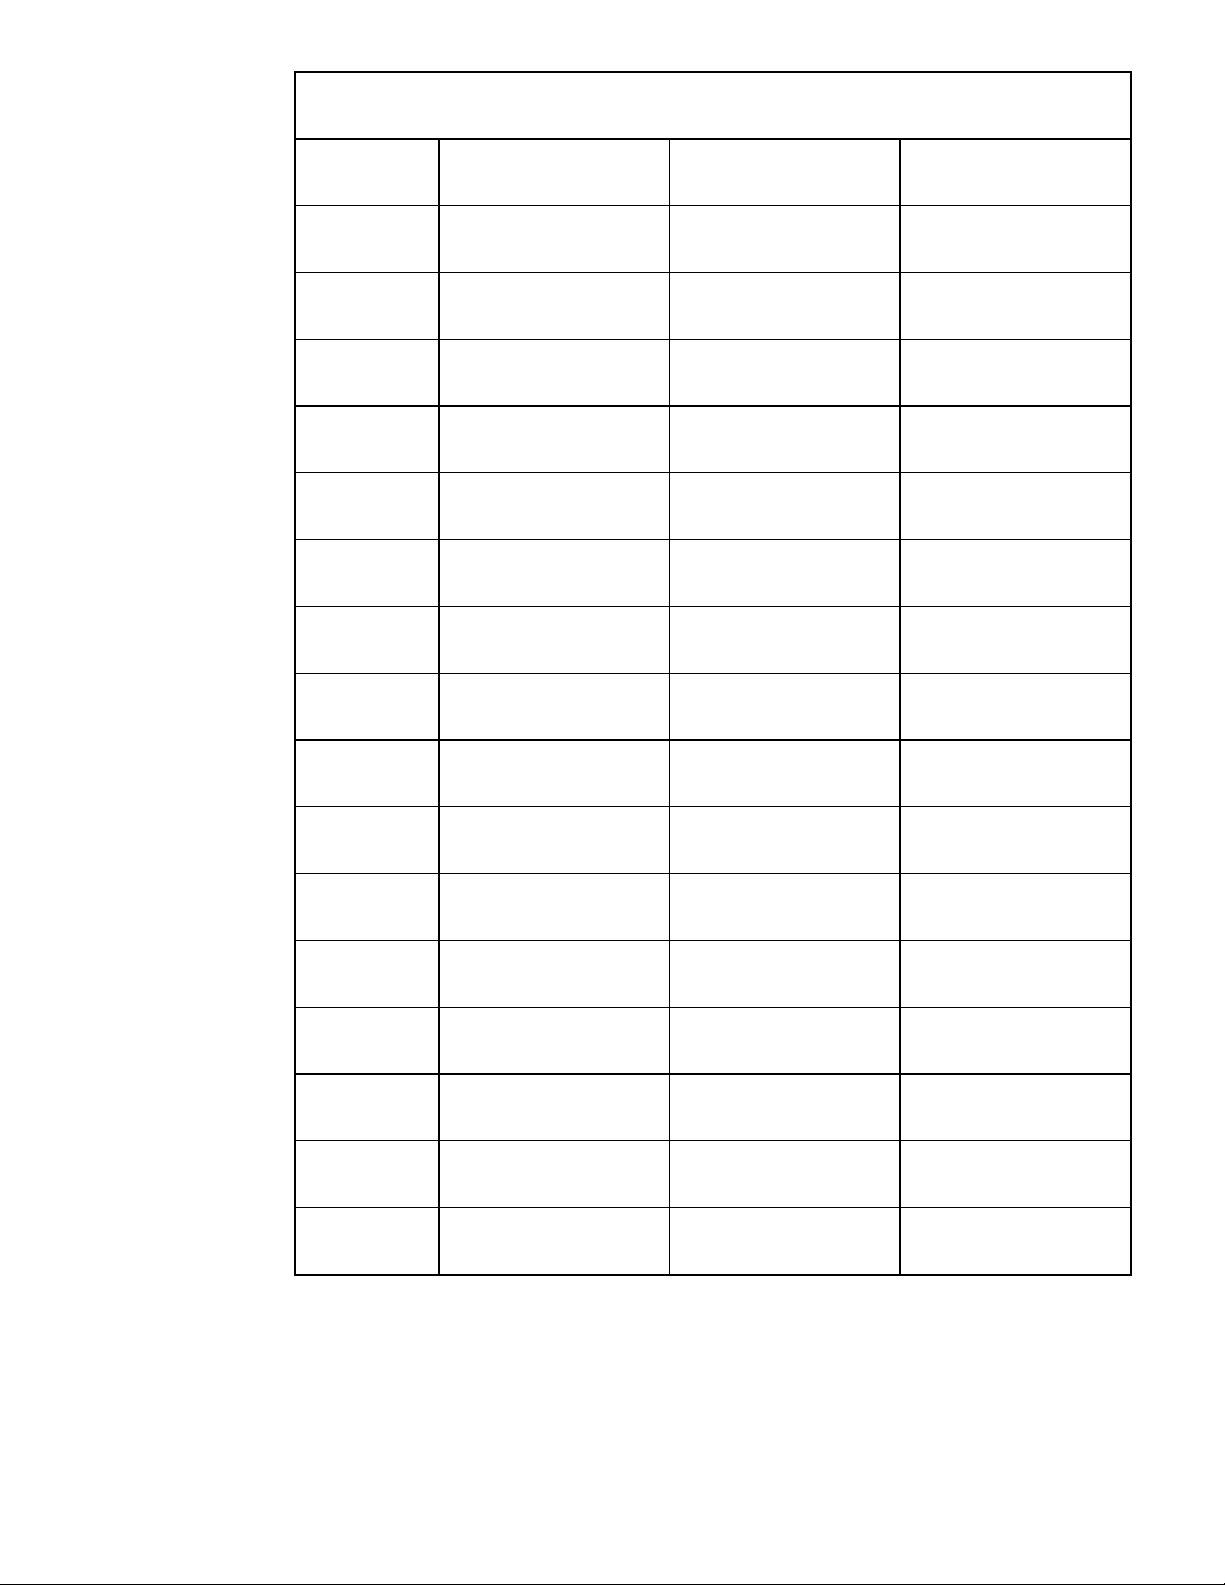
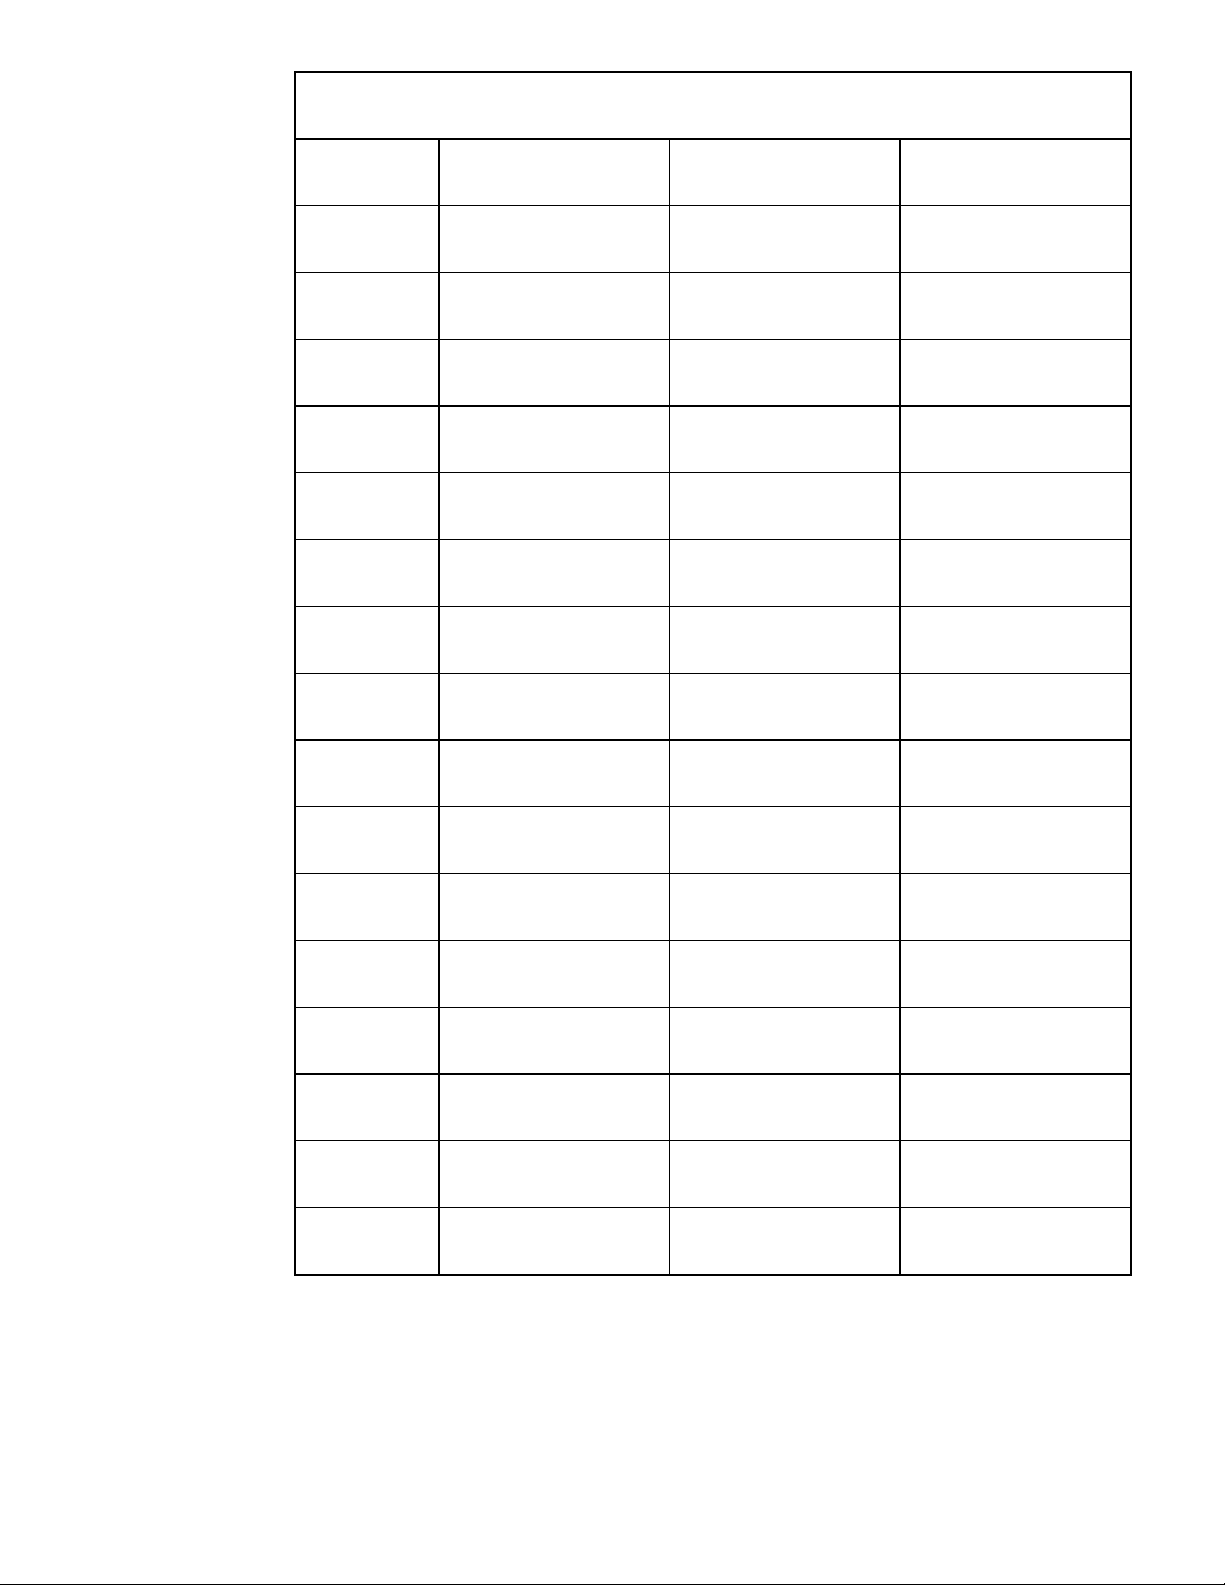
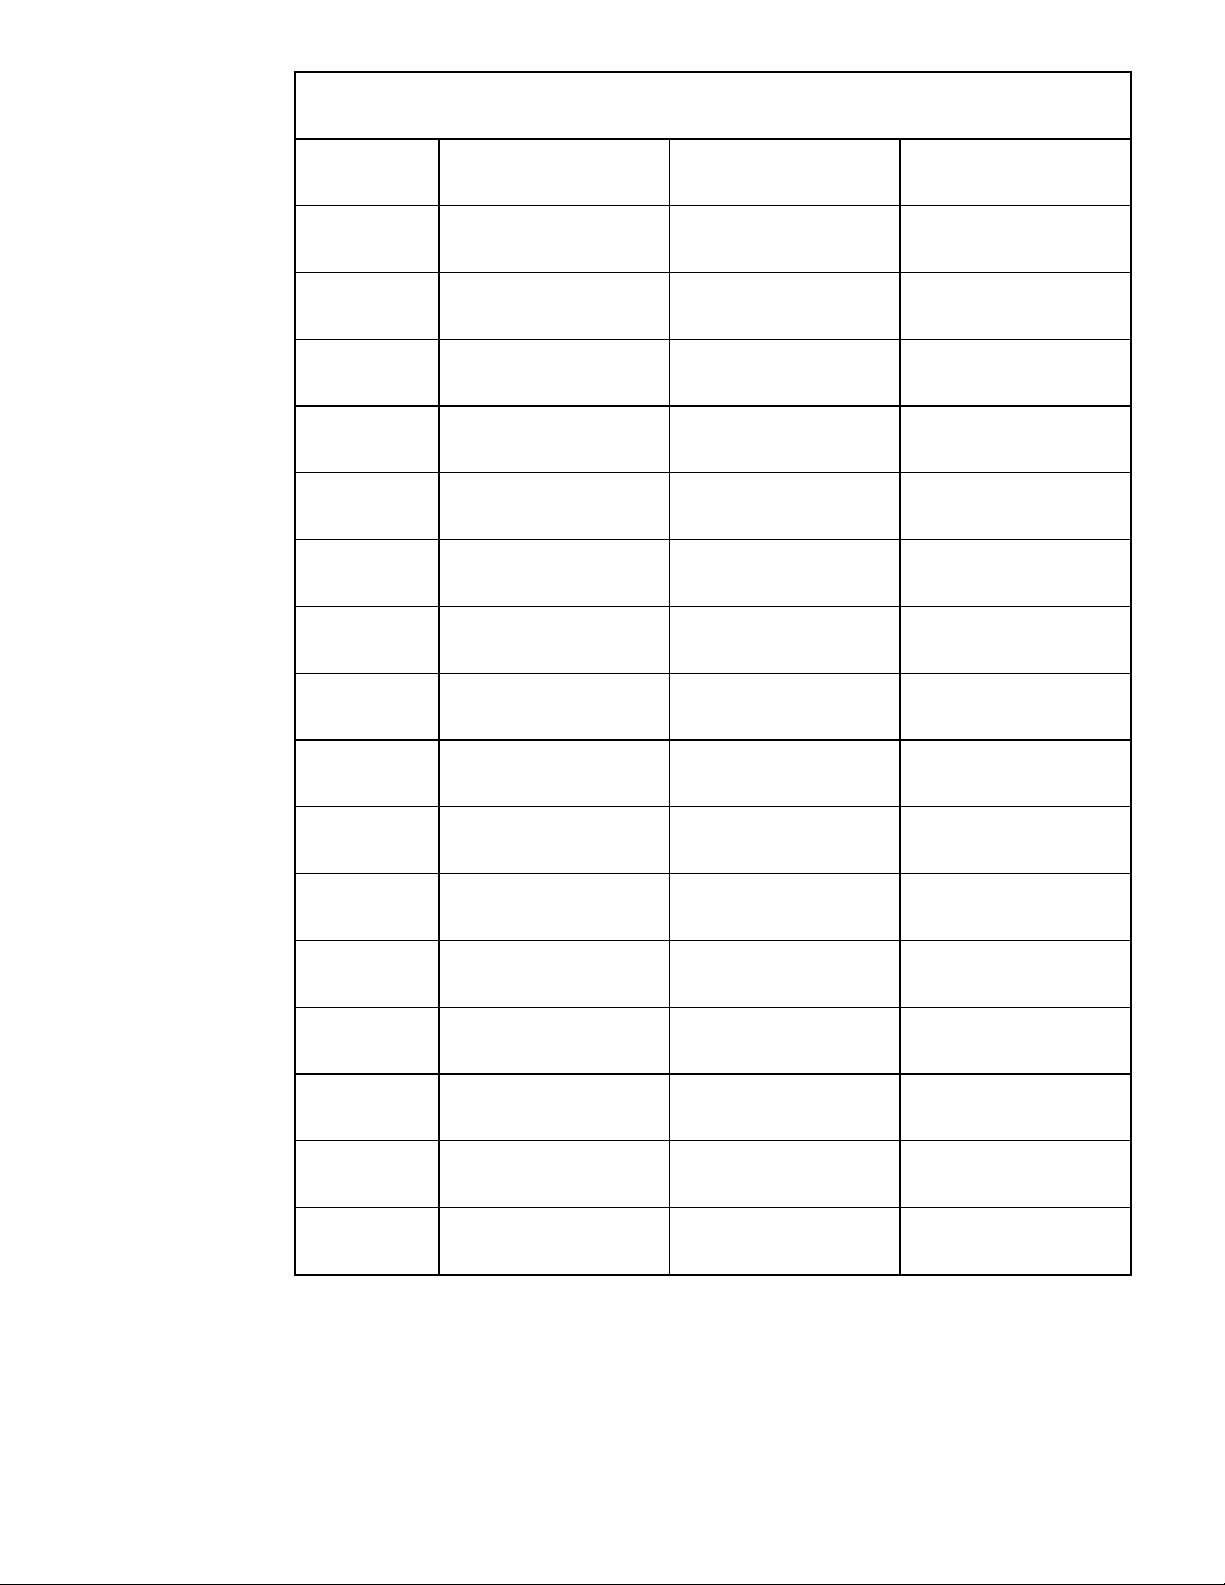
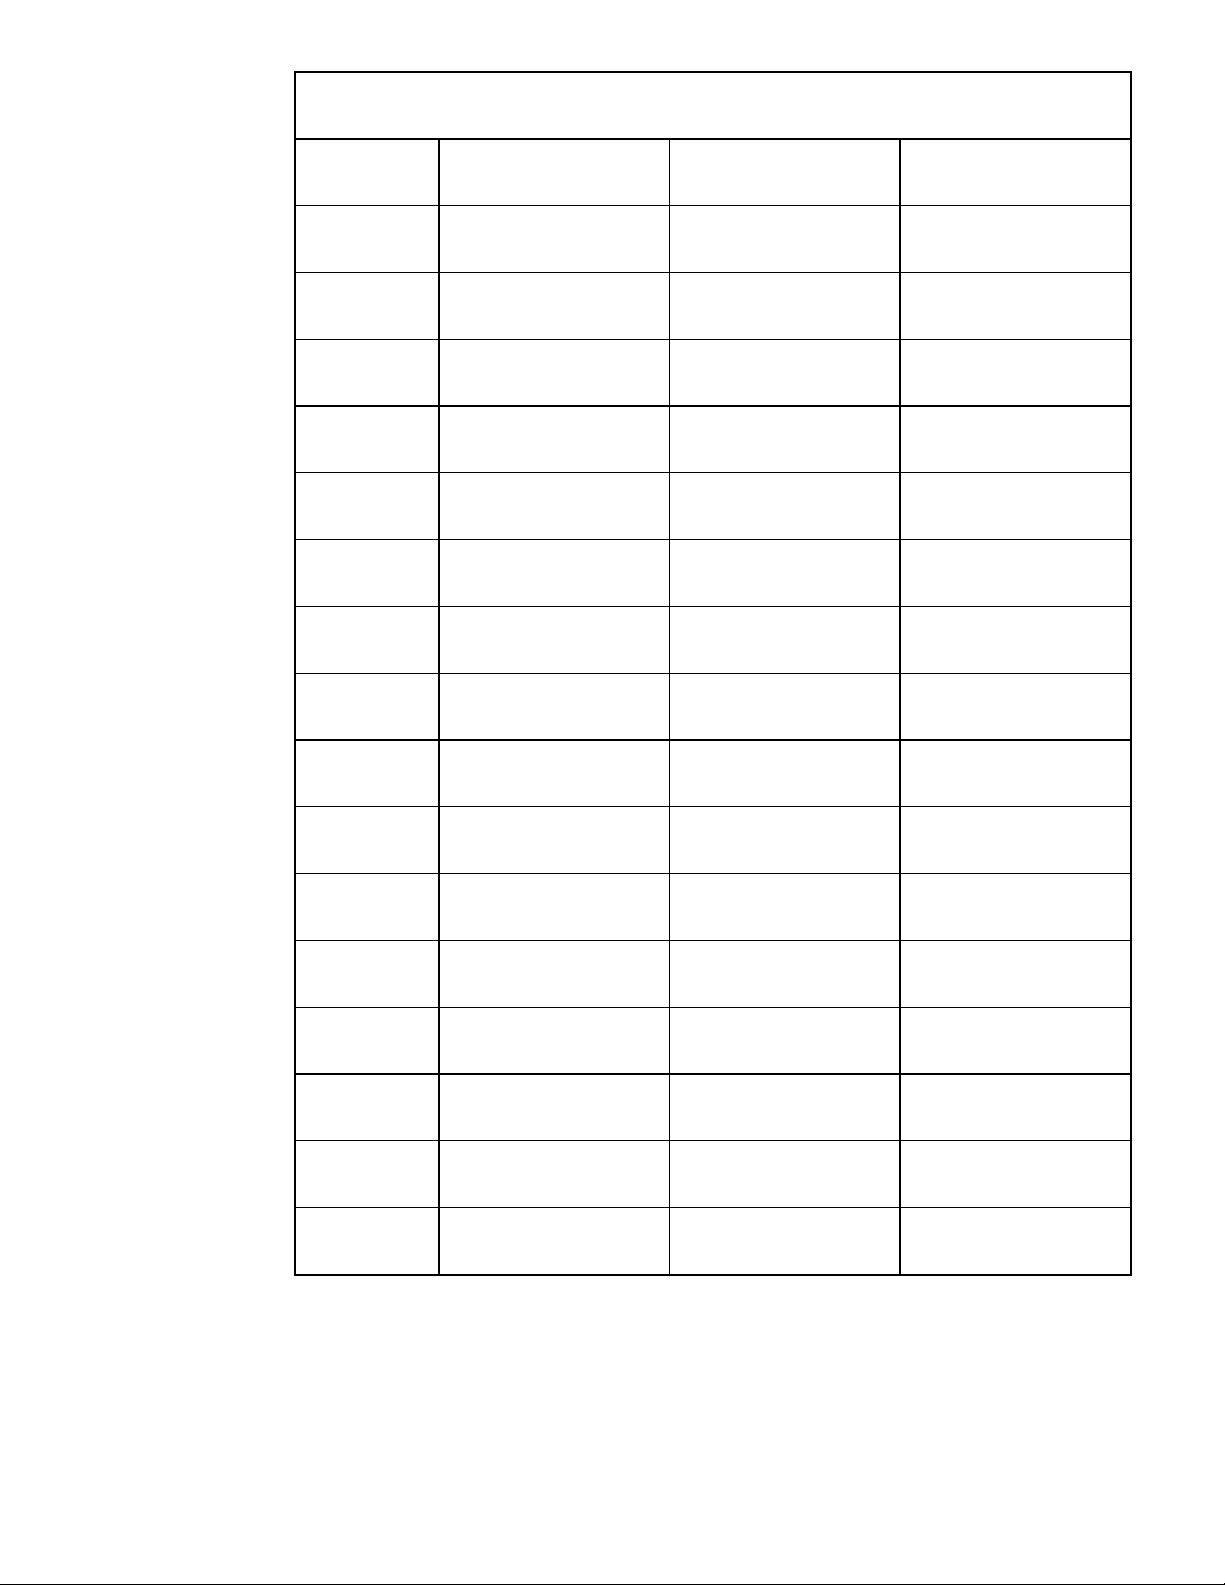
Mounting Specifications
2,2 kN (500 lb.)
Models
5,6 kN (1250 lb.)
Models
11,6 kN (2600 lb.)
Models
A
Ø 38,4 - 38,8 mm
(1.51-1.53 in.)
Ø 57,5 - 57,9 mm
(2.26 - 2.28 in.)
Ø 76,5 - 76,9 mm
(3.01 - 3.03 in.)
B
Ø 30,3 - 30,7 mm
(1.19 - 1.20 in.)
Ø 42,5 - 42,9 mm
(1.67 - 1.69 in.)
Ø 60,5 - 60,9 mm
(2.38 - 2.40 in.)
C
M28 x 1,5 -6H M42 x 1,5-6H M60 x 1,5 - 6H
D TYP.
Ø 1,8 - 2,2 mm
(.07 - .09 in.)
Ø 4,6 - 5,0 mm
(.18 - .20 in.)
Ø 4,6 - 5,0 mm
(.18 - .20 in.)
E
15,8-16,5 mm
(.62 - .65 in.)
14,5 - 14,9 mm
(.57 - .59 in.)
13,8 - 14,2 mm
(.54 - .56 in.)
F
27,2 - 36,3 mm
(1.07 - 1.43 in.)
30,3 - 41,1 mm
(1.19 - 1.62 in.)
30,0 - 30,4 mm
(1.18 - 1.20 in.)
G Minimum
25,4 mm (1.00 in.) 25,4 mm (1.00 in.) 25,4 mm (1.00 in.)
H
17,3 - 17,7 mm
(.68 - .70 in.)
16,3 - 16,7 mm
(.64 - .66 in.)
15,0 - 15,4 mm
(.59 - .61 in.)
I
1,3 - 1,7 mm
(.05 - .07 in.)
1,6 - 2,0 mm
(.06 - .08 in.)
1,3 - 1.7 mm
(.05 - .07 in.)
J Maximum
3,0 mm (.12 in.) 3, 0 mm (.12 in.) 3,0 mm (.12 in)
K
1,3 - 1,7 mm
(.05 - .07 in.)
2,1 - 2,5 mm
(.08 - .10 in.)
2,1 - 2,5 mm
(.08 - .10 in.)
L
Ø 25,40 - 25,45 mm
(1.000-1.002 in.)
Ø 34,93 - 34,97 mm
(1.375 - 1.377 in.)
Ø 57,15 - 57,20 mm
(2.250 - 2.252 in.)
M
Ø 27,0 - 27,4 mm
(1.06 - 1.08 in.)
Ø 35,6 - 36,0 mm
(1.40 - 1.42 in.)
Ø 58,5 - 58,9 mm
(2.30 - 2.32 in.)
P Minimum
O Minimum
N TYP.
47,8 mm (1.88 in.)
56,6 mm (2.23 in.)
2,1 - 2,5 mm
(.08 - .10 in.)
50,8 mm (2.00 in.)
59,7 mm (2,35 in.)
2,8 - 3,3 mm
(.11 - .13 in.)
41,1 mm (1.62 in.)
78,2 mm (3.08 in.)
3,9 - 4,3 mm
(.15 - .17 in.)
Mounting Specifications
Page 6
INSTALLATION
These swing cylinders are designed so that you can set the radial position of the clamp
arm after mounting the cylinder. If you need to change the rotation direction, do it
before mounting the cylinder.
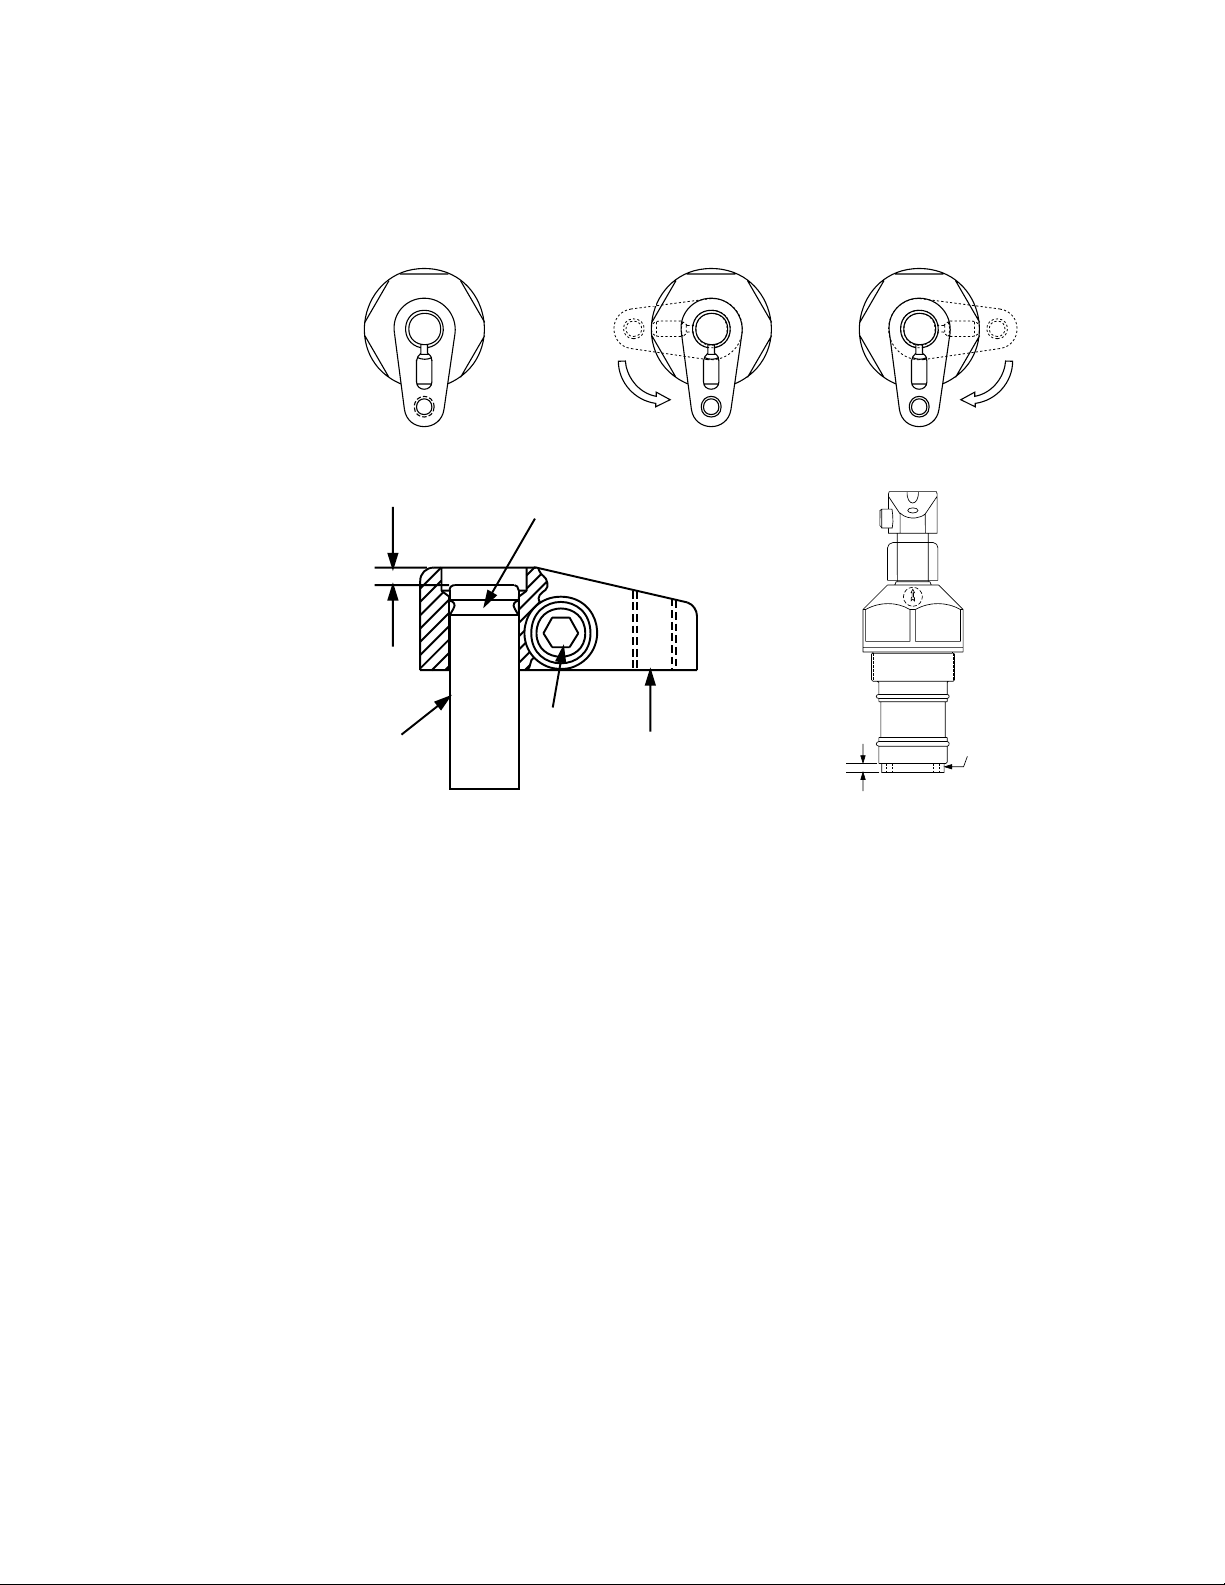
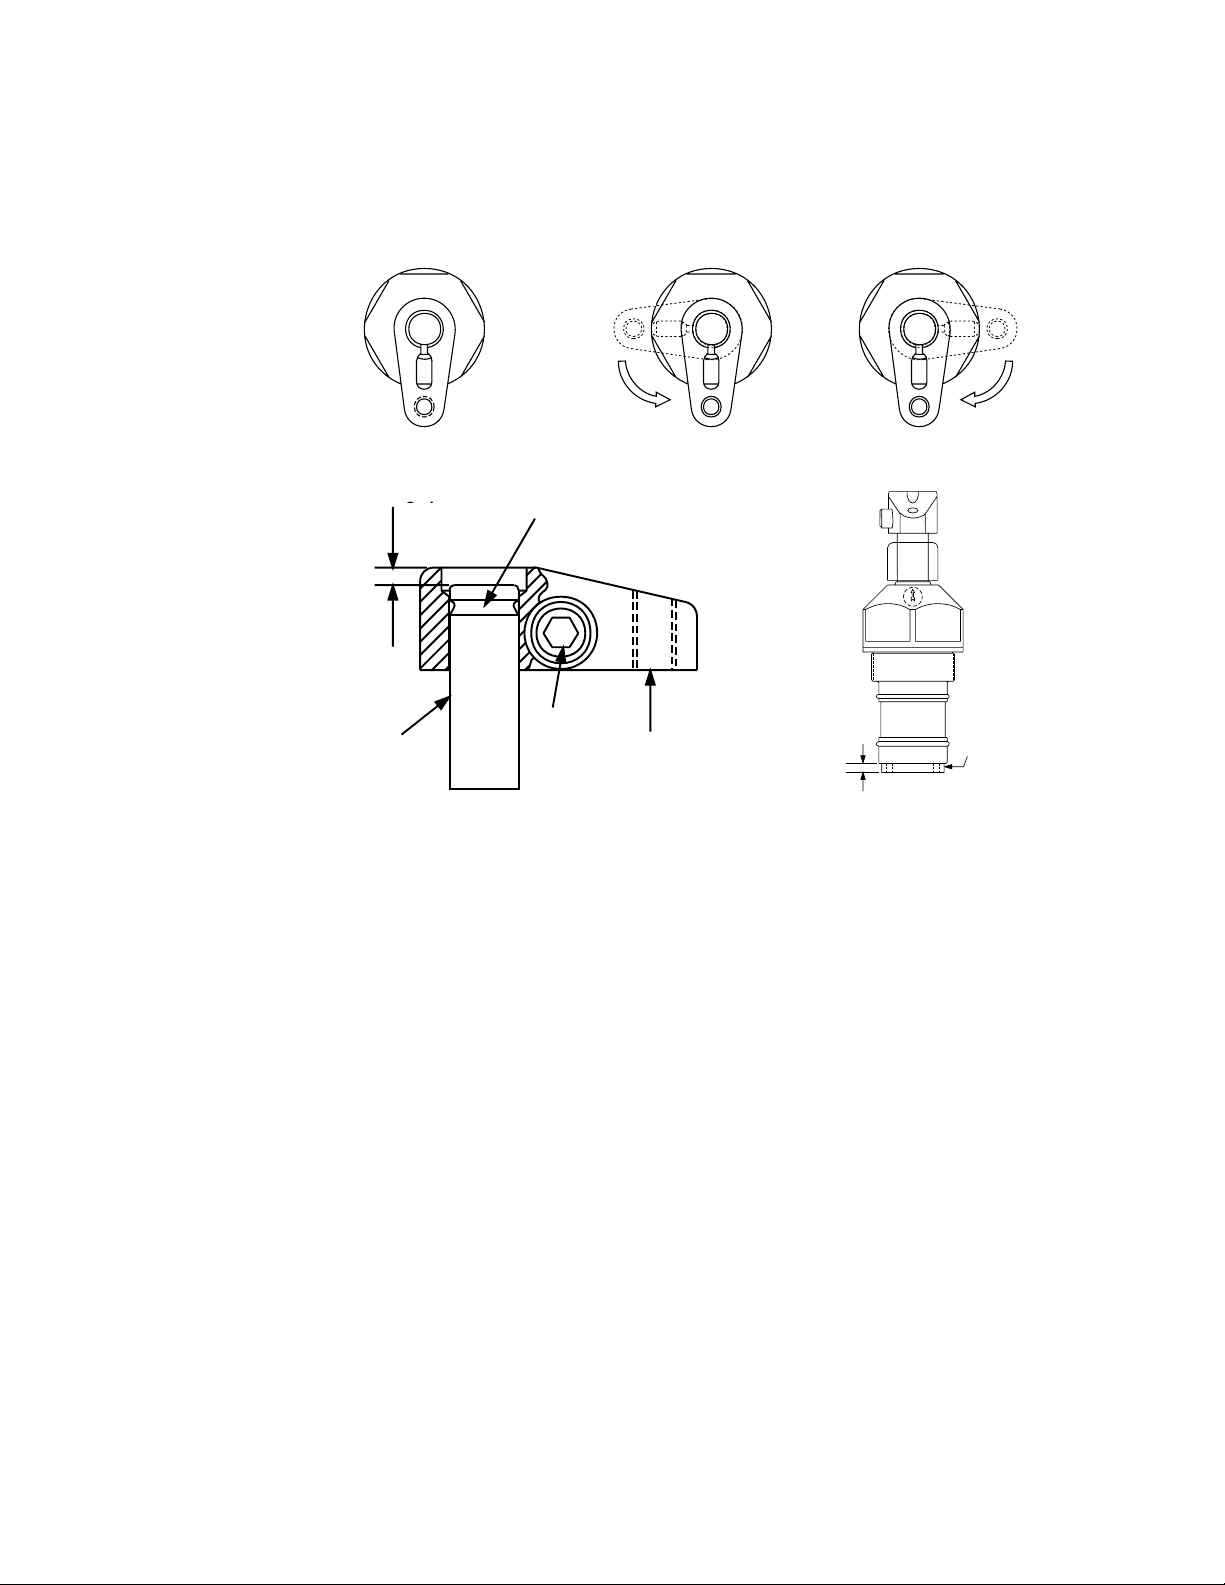
Changing Plunger Rotation (if needed)
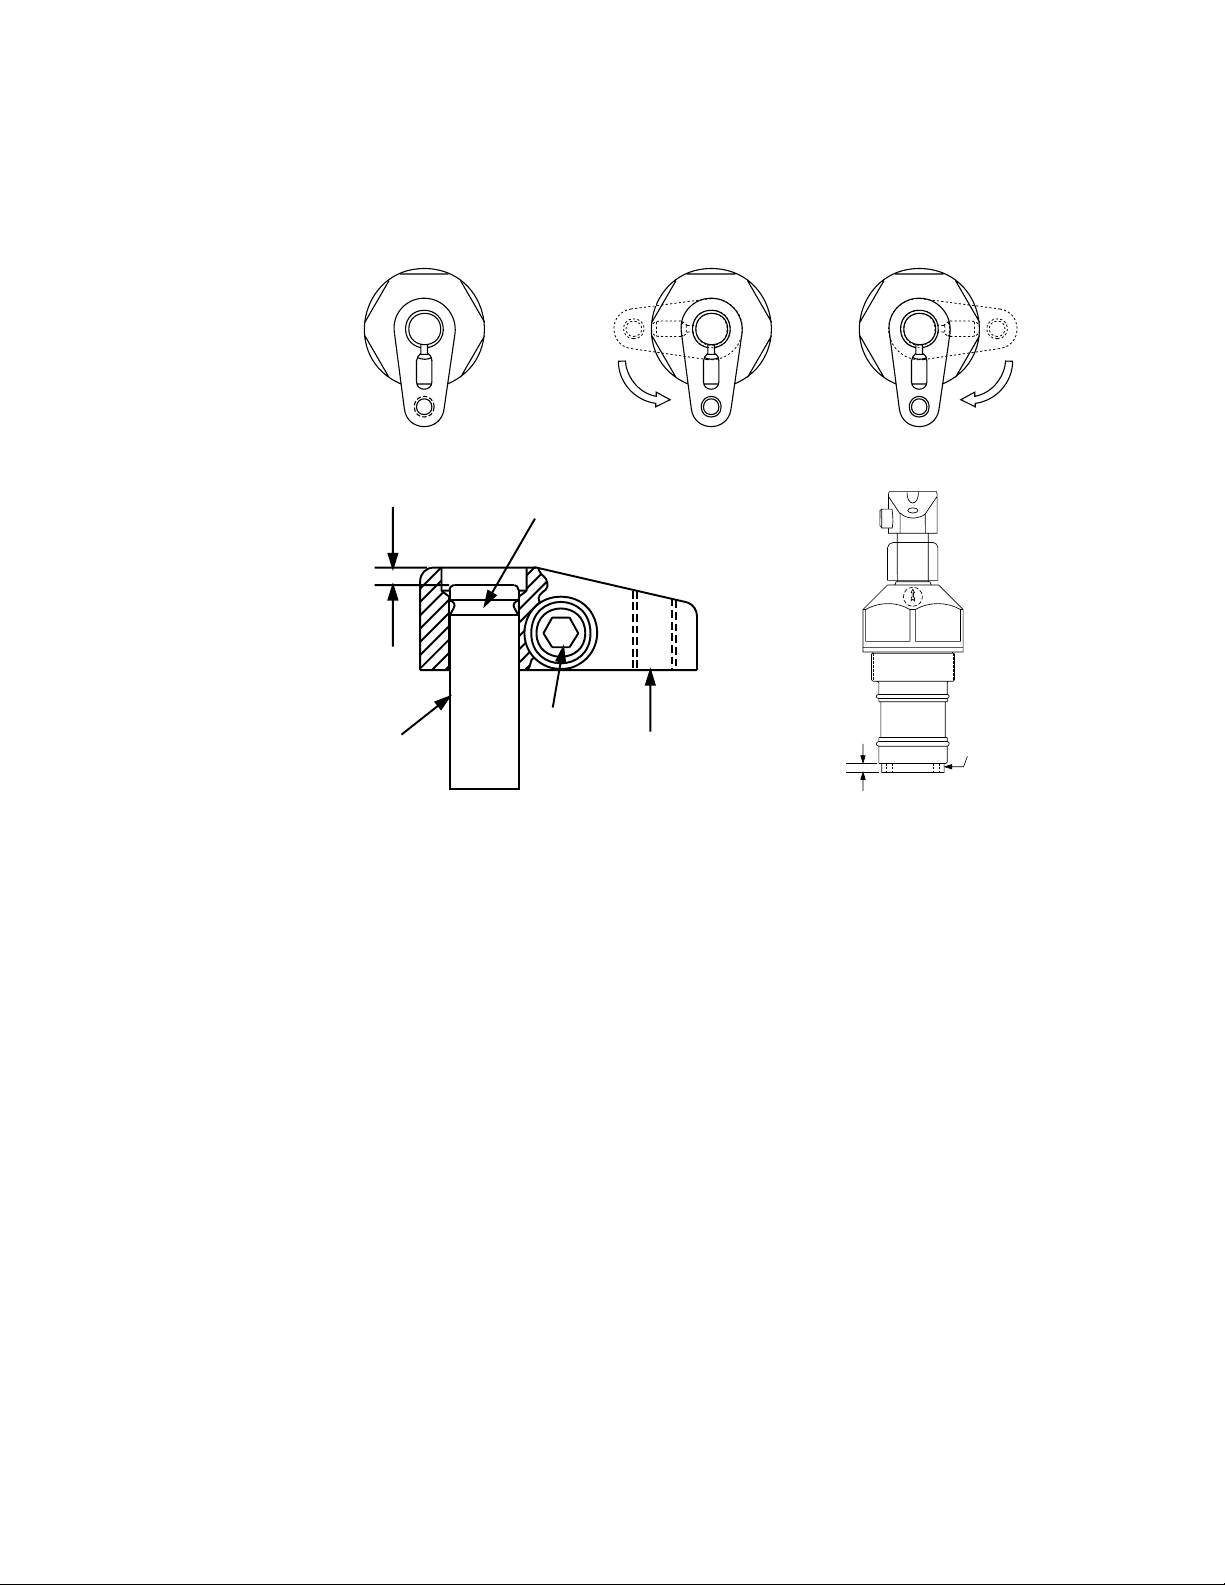
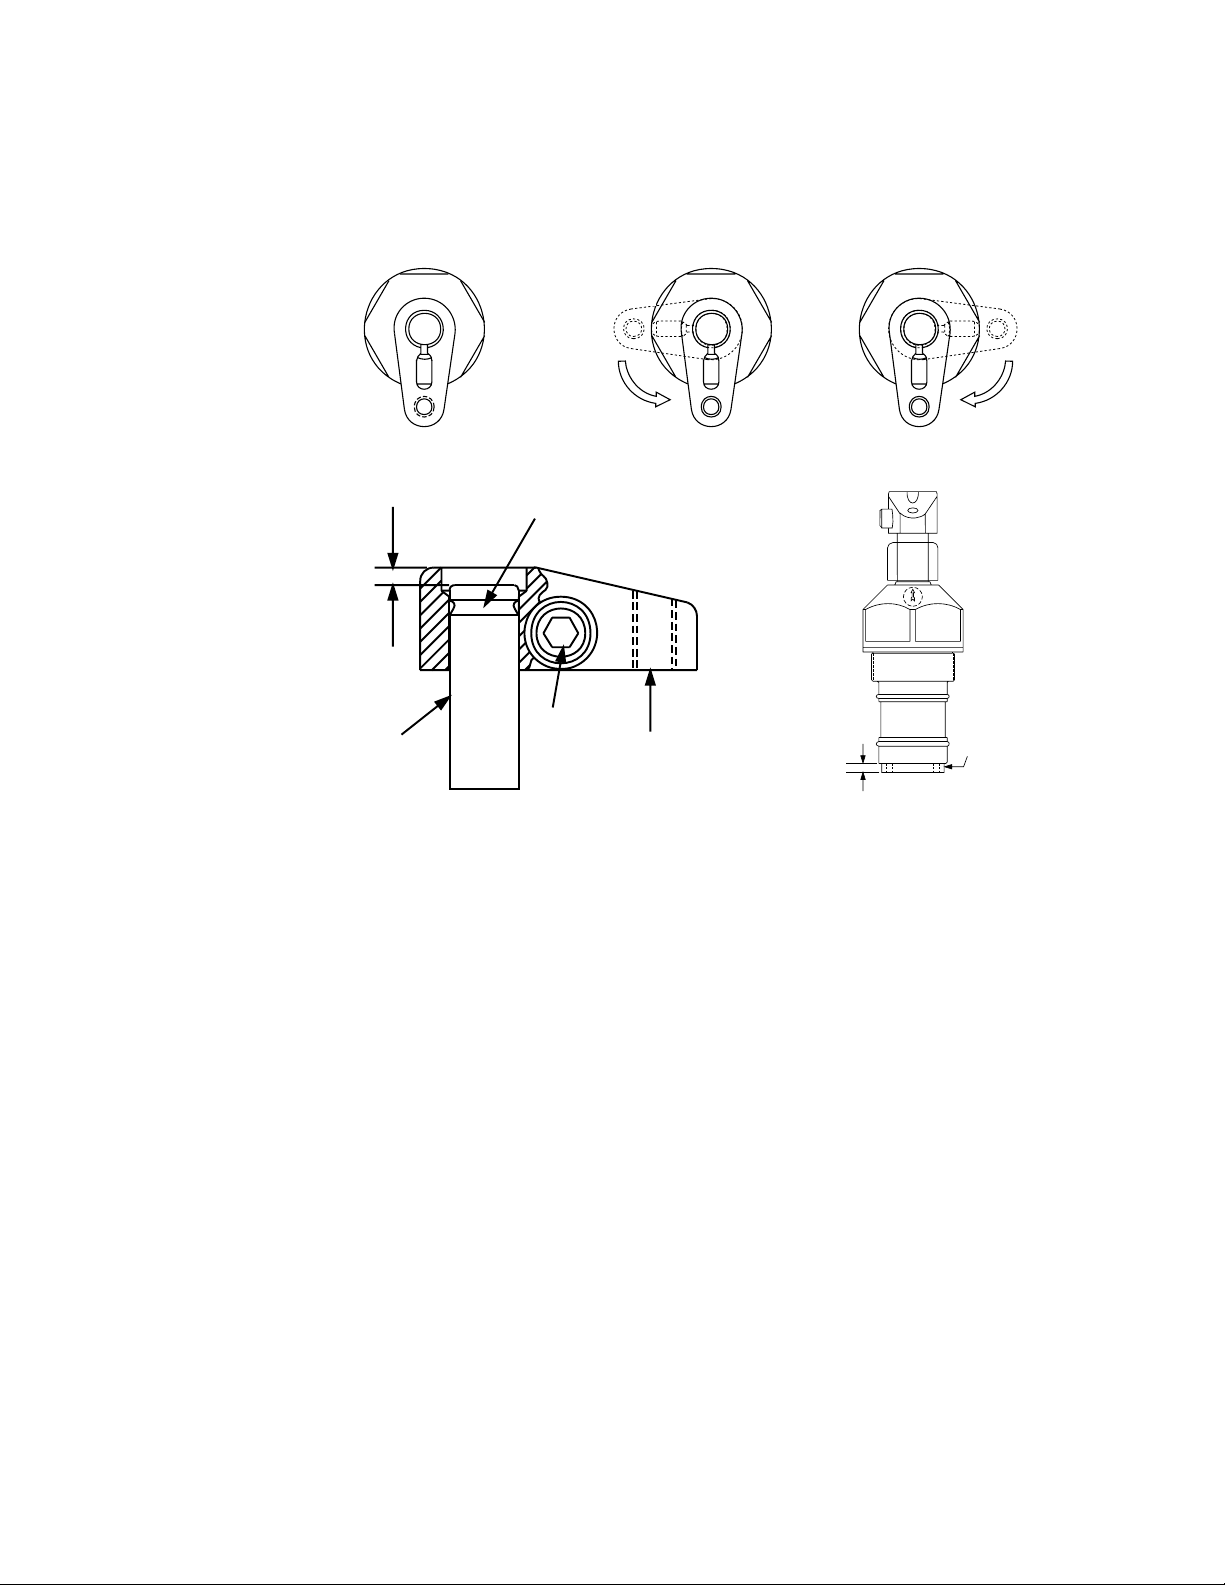
Change plunger rotation by lining up the letter on top of the plunger with the arrow on
the side of the cylinder opposite the ports. To change rotation, refer to illustrations and
follow procedure below. You will need a spanner wrench for the bottom plug.
1. Position the arm (F) on the plunger (G) to provide a handle to grasp for moving the
plunger.
(a) Release the clamp arm bolt (H).
(b) Remove the retaining ring (I) and slide the clamp arm down the plunger until
the top of the arm is 6 mm (0.25 in.) from the top surface of the plunger.
(c) Tighten the clamp arm bolt. DO NOT discard the retaining ring.
2. Place spanner wrench on bottom cylinder plug (J) and turn the plug (facing you)
counter-clockwise 4 turns.
NOTE:On single-acting models, you may need to turn bottom plug more than 4 turns to
help relieve spring tension.
3. Push down on the plunger and rotate it to line up the desired letter (L, R, S) with the
arrow on the side of the cylinder.
4. Once the letter and arrow are lined up, pull the plunger up, turn the bottom plug back
in (clockwise), and tighten firmly.
6
S
L
R
S
L
R
S
L
R
.6,4mm
I
F
H
G
J
Straight
Left Right
Clamp and Unclamp
Unclamp
Unclamp
Clamp Clamp
Figure 6
6,4 mm
Page 7

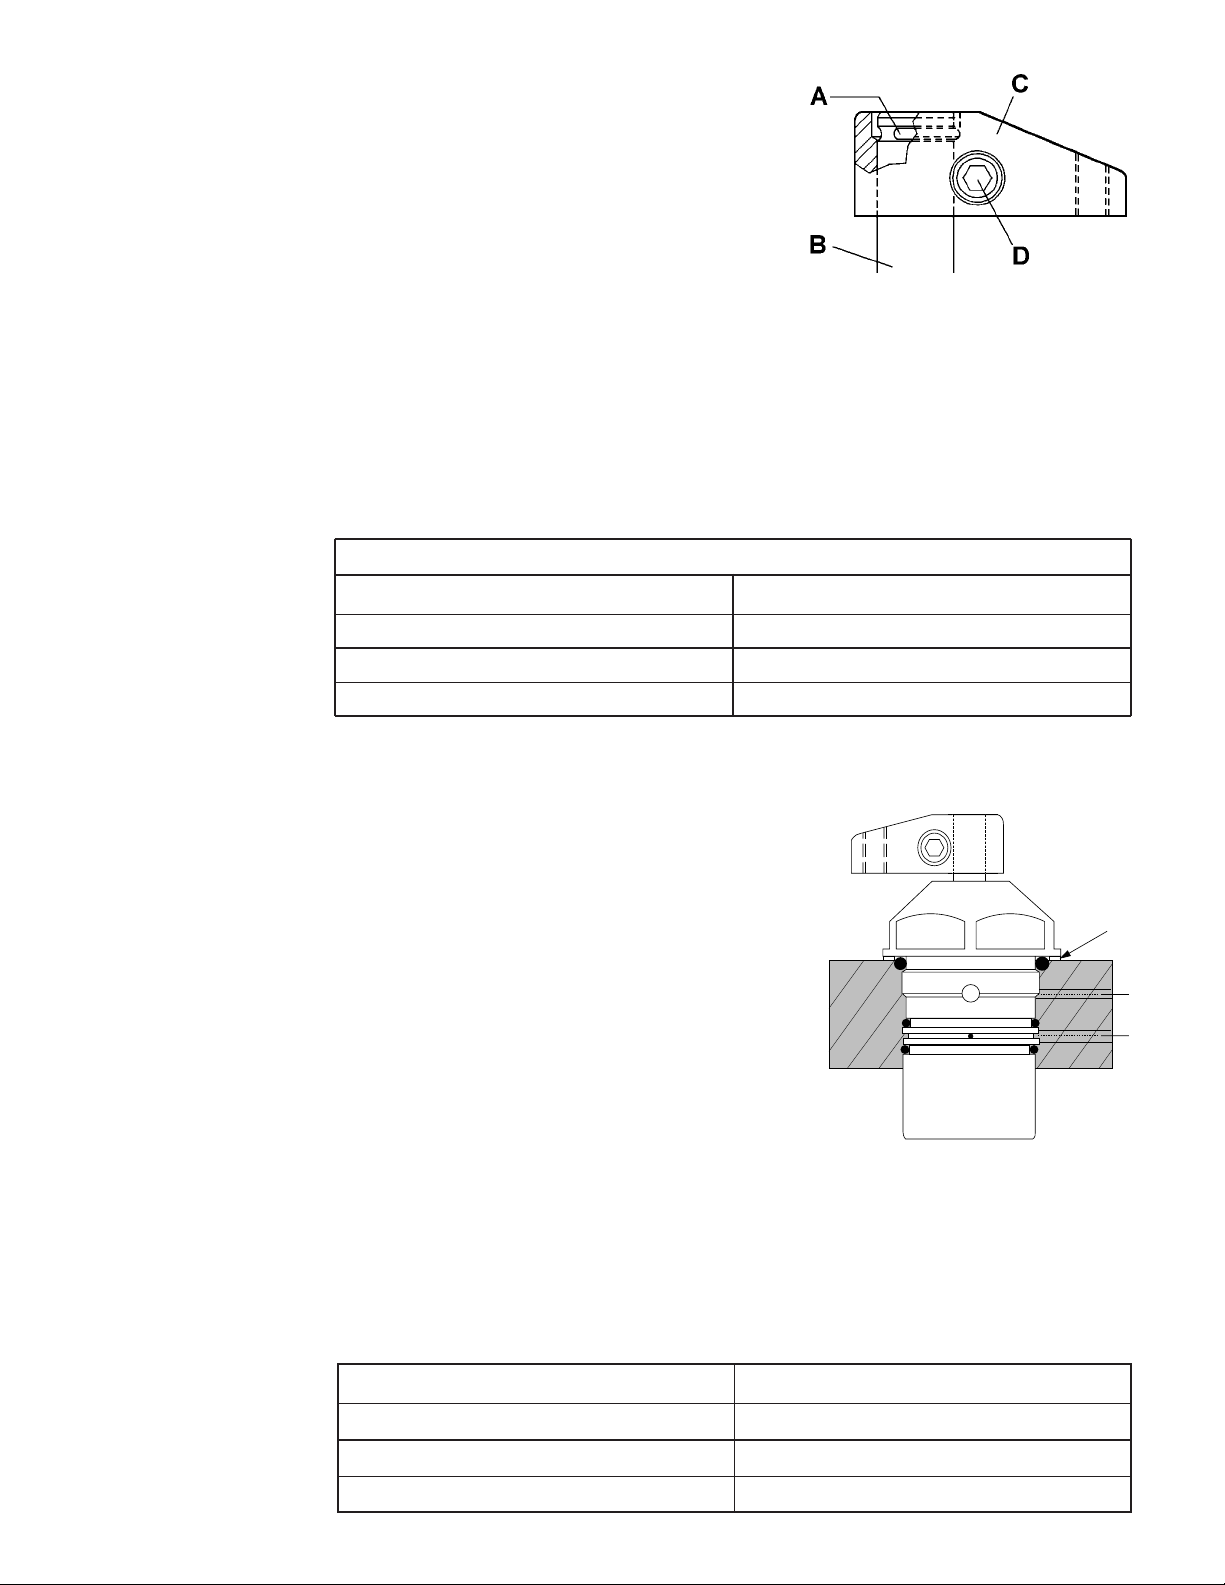
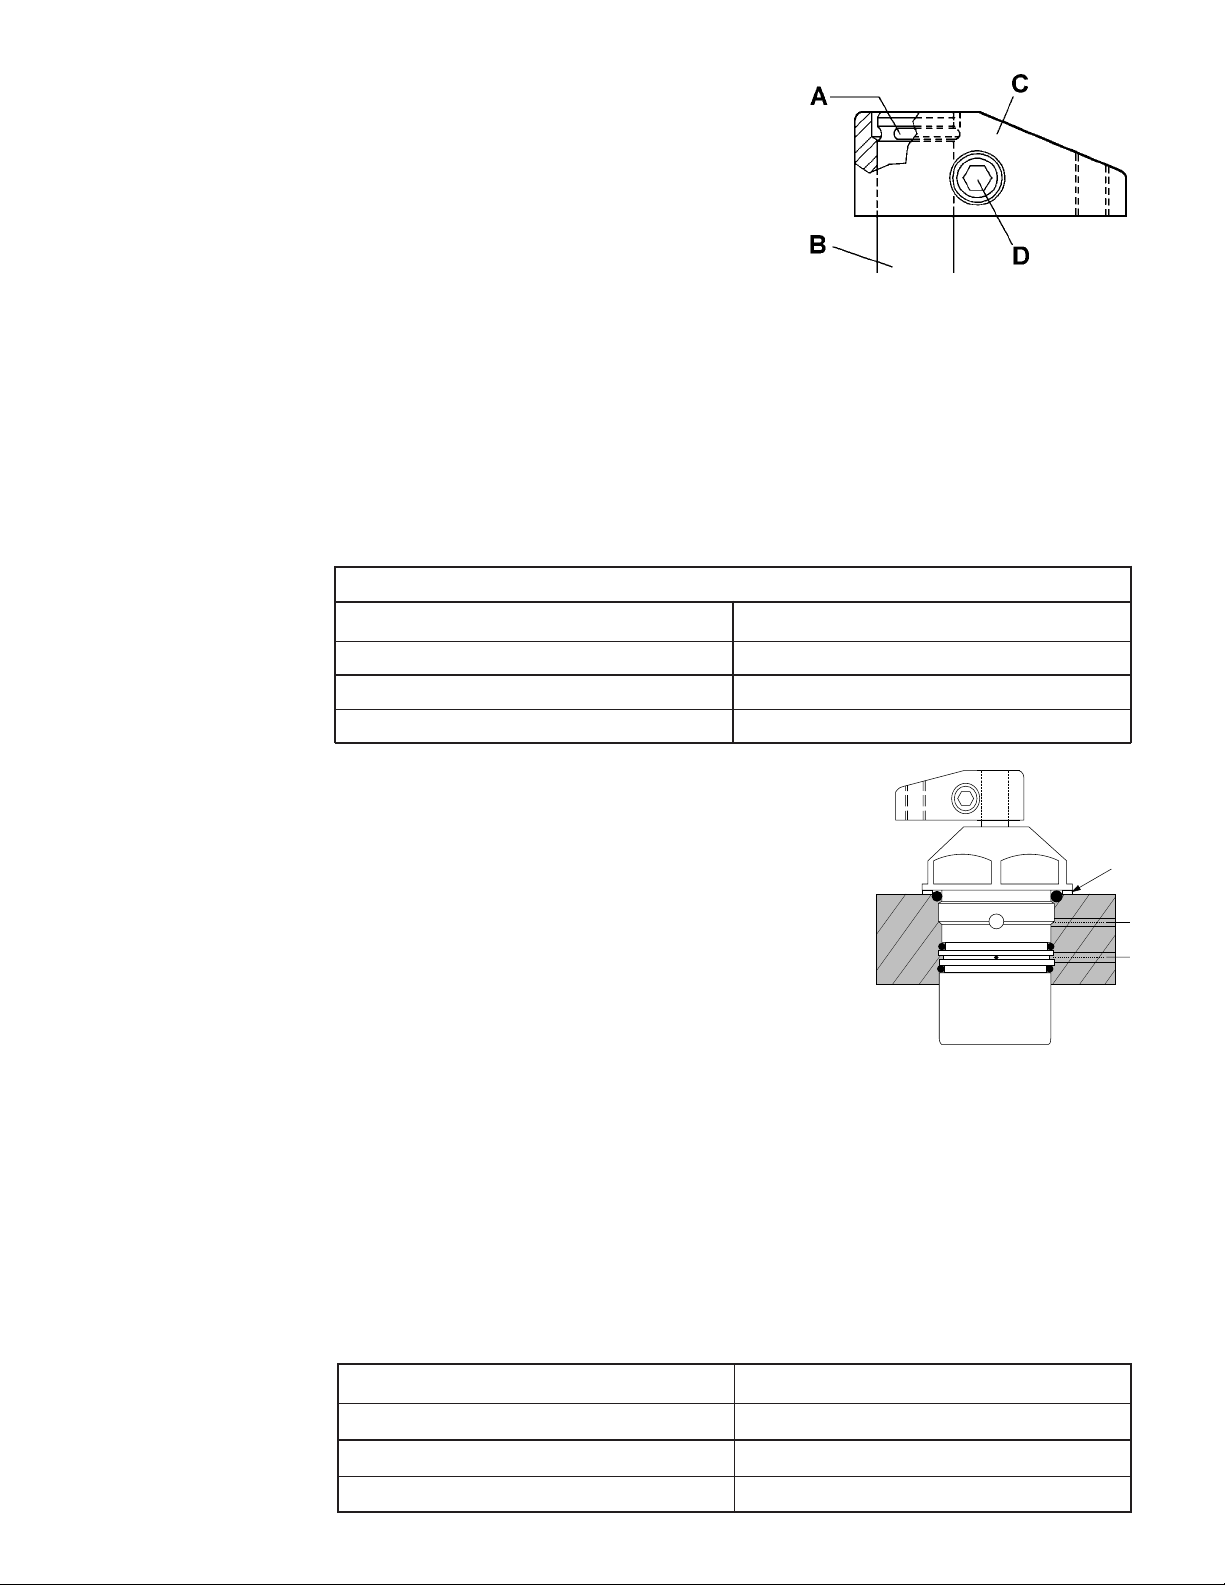
Attaching Clamp Arm
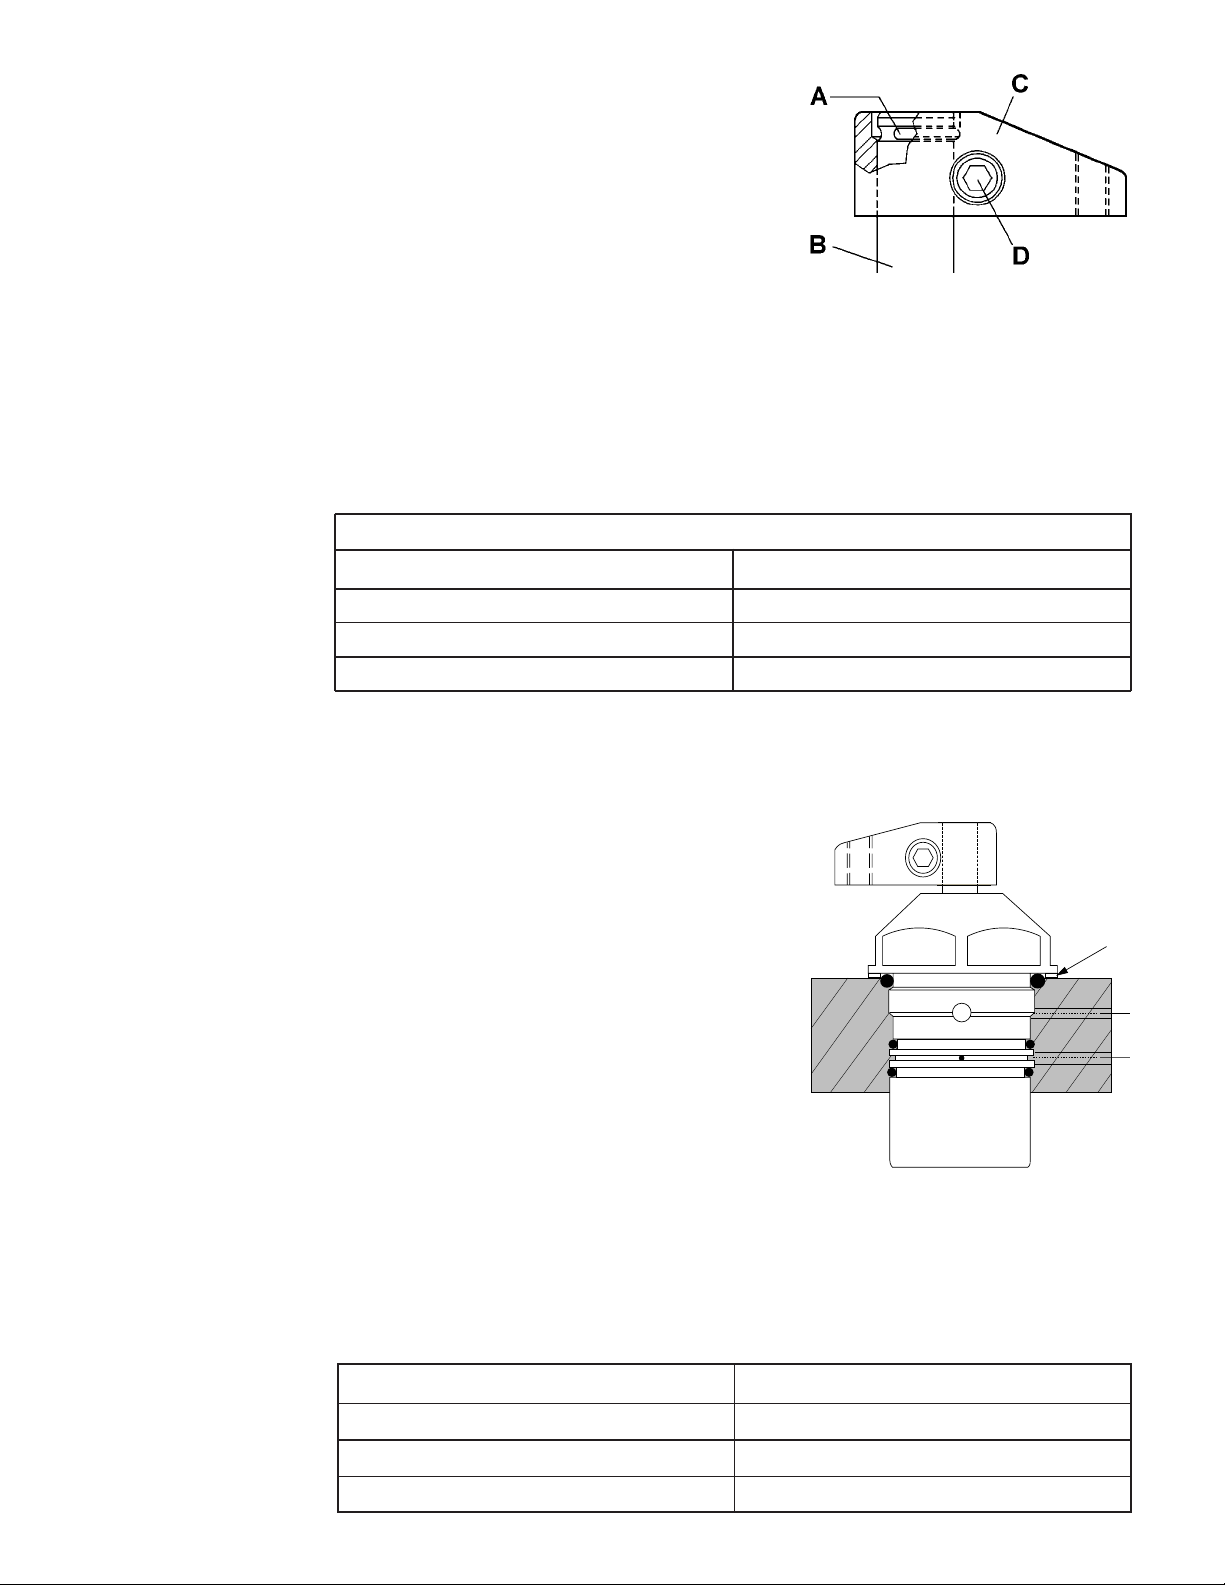
1. Remove the retaining ring (A) from the top of
the plunger (B).
2. Slide the clamp arm (C) down over the plunger
and use a pliers to push the retaining ring back
onto the plunger groove. Orient the retaining
ring so the retaining ring gap will face the back
or solid portion of the clamp arm. See illustration.
3. Move the clamp arm up until it is firmly against the retaining ring and in the desired
position. While maintaining this position, torque the clamp arm bolt (D) to specification listed below.
))
CAUTION
Inadequate torquing of the clamp arm bolt could cause the arm to slip during
operation. BE SURE TO USE QUALITY GRADE 8 (12.9 DIN 912) SOCKET HEAD
CAP SCREWS (supplied with standard clamp arms).
Mounting the Cylinder
When designing your hydraulic circuit, consider the factors listed in
PRELIMINARY
INFORMATION on page 3. For more information about plumbing hydraulic circuits,
see your Enerpac Workholding Catalog.
Mounting cavities must be prepared according to
the specifications shown on pages 4 and 5. Use care
when preparing the fixture. Machine fixture bore
holes accurately. To prevent leakage, provide a fixture mounting surface roughness average (Ra) not
to exceed 1,6 µm (63 µin.) Ensure that there are no
exposed metal burrs where the oil feed holes meet
the cylinder cavity.
)
CAUTION
Thoroughly flush all fixture drill passages to
prevent debris from entering the cylinder during
operation.
Lubricate external cylinder o-rings prior to mounting the cylinder in the cavity. Carefully install the
cylinder until the metal ring (E) contacts the counterbore face as shown in Figure 8. Torque cylinder body into mounting plate using the
upper hex portion of the cylinder, not the clamp arm. See the table below for torque
values.
7
Figure 7
Cylinder Capacity Lubricated Torque
2,2 kN (500 lb.) 16,3 - 20,3 Nm (12 - 15 ft-lb.)
5,6 kN (1250 lb.) 32,5 - 39,3 Nm (24 - 29 ft-lb.)
11,6 kN (2600 lb.) 59,7 - 71,8 Nm (44 - 53 ft-lb.)
Clamp Arm Bolt Torque
E
Figure 8
Cylinder Capacity Installation Torque
2,2 kN (500 lb.) 122 - 149 Nm (90 - 110 ft-lb.)
5,6 kN (1250 lb.)
190 - 217 Nm (140 - 160 ft-lb.)
11,6 kN (2600 lb.) 258 - 285 Nm (190 - 210 ft-lb.)
Page 8
Single-Acting Cylinders
Single-acting cylinders have a vent hole in the bottom port of the cylinder. For the
mounting option using the open plate design (Figure 2, Page 4), care should be taken to
prevent coolant or cutting fluids from entering the vent hole. If the vent hole is subjected to a continuous coolant flood condition, the blind cavity design (Figure 3, Page 4) is
recommended. This design allows the spring chamber to be vented to an area that is
free of fluids and contaminants.
OPERATION
Swing cylinders rotate 90° during the first portion of the stroke, continuing without rotation for the final clamping stroke. The straight downward stroke is the clamping stroke
of the cylinder. Clamping force must be applied only during the vertical travel, not during the swing motion.
)
CAUTION
— If the clamping force is applied during the rotation portion of the stroke,
internal plunger damage will result.
— To ensure maximum cylinder performance and safety, be sure all hydraulic
connections, hoses, and fittings are properly sealed and fully tightened.
— Be sure all items are rated to withstand system pressures. Under-rated
components will not withstand higher pressure. Using under-rated components will lead to equipment damage and possible personal injury.
Pressure and Flow Rate
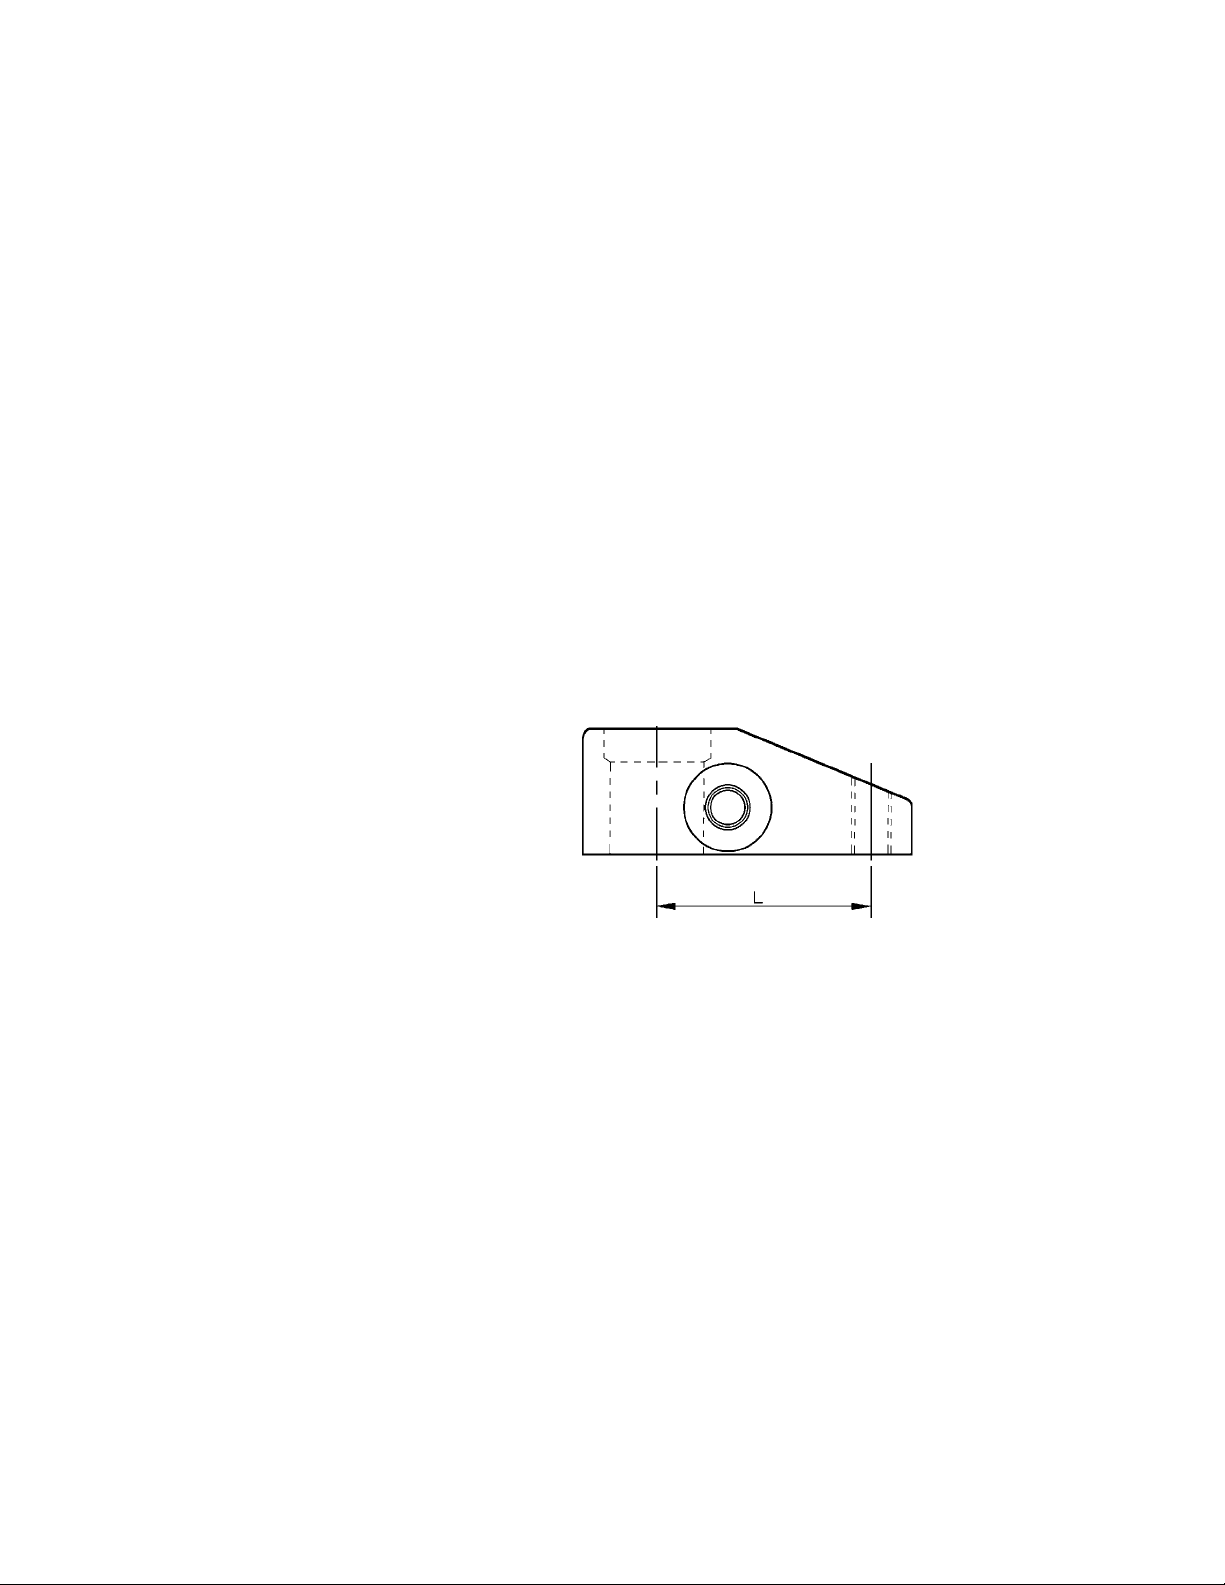
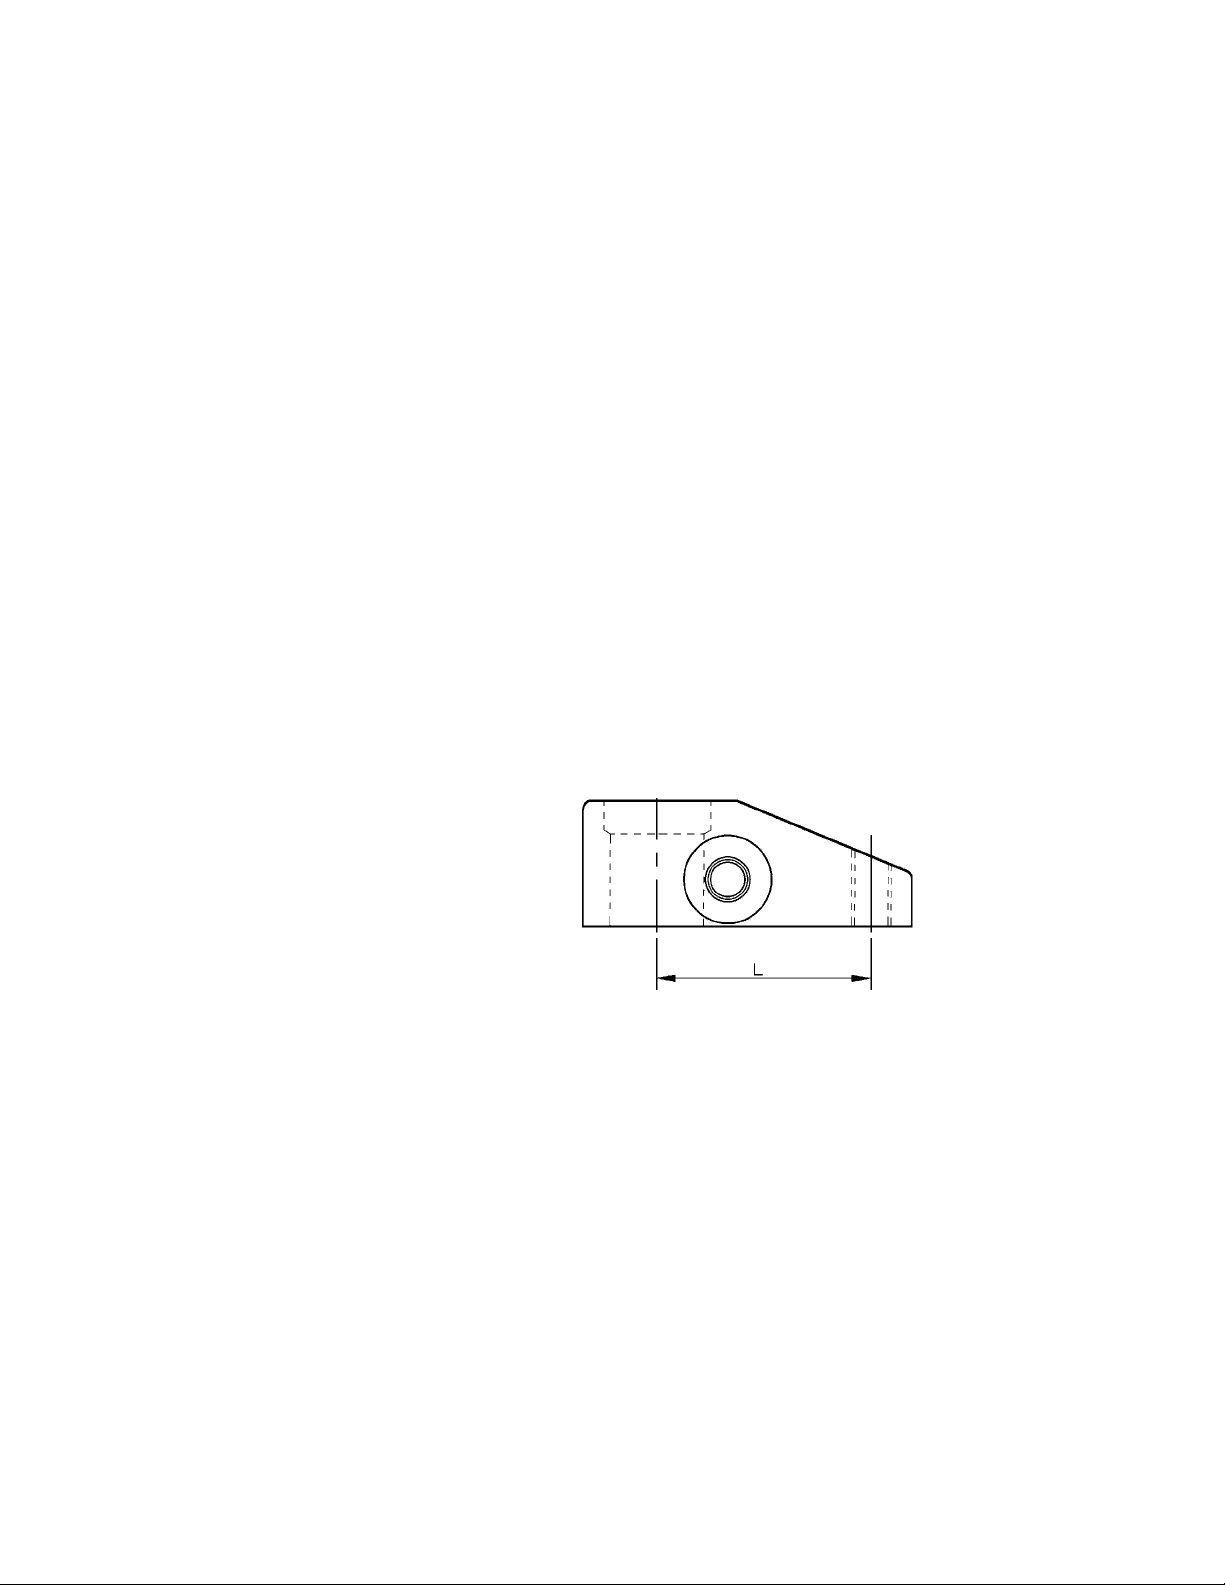
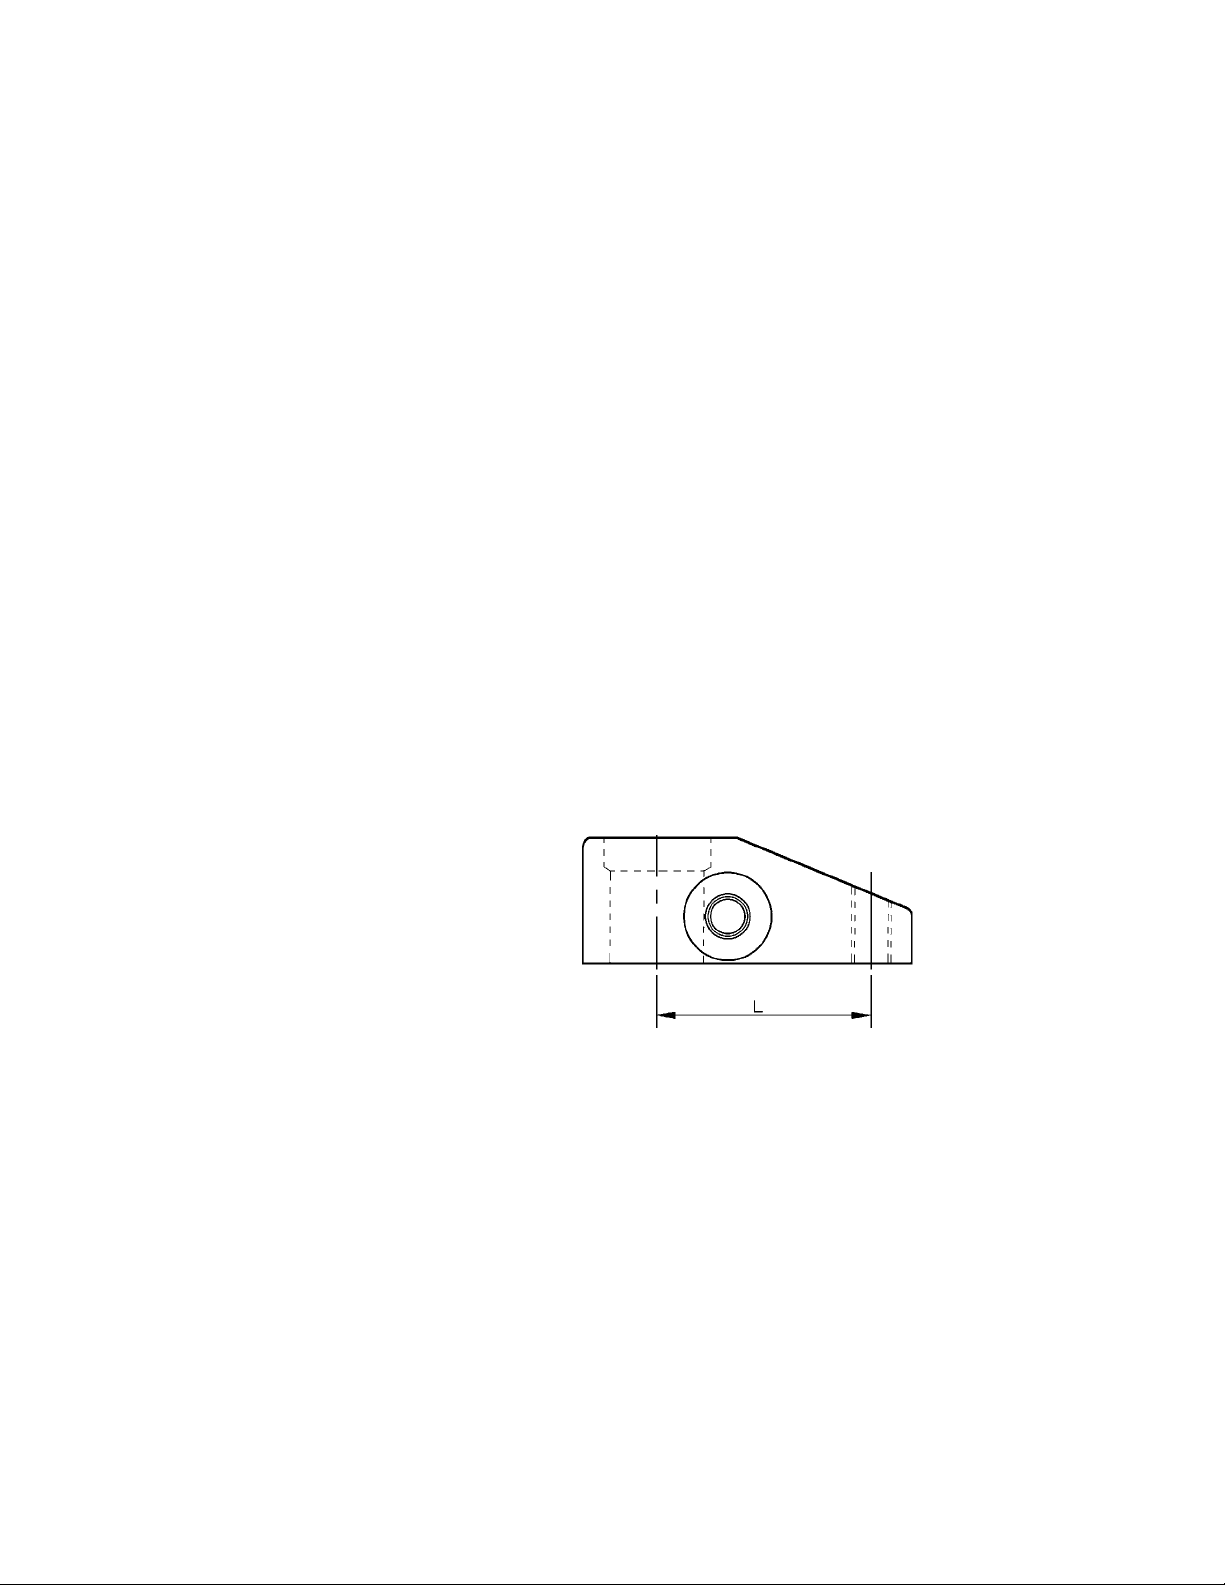
Clamp arm length (L) determines operating pressure setting and flow rate.
See Operating Specifications — Maximum Flow Rate Chart on page 2 for clamp arm
length, pressure setting, and flow rate. Set operating pressure and flow rate according to
the limits established by the length of the clamp arm. Do not exceed the load-to-length
pressure ratios. As the arm length increases, the clamping force and maximum operating pressure are reduced.
)
CAUTION
It is very important that you use the correct pressure and flow settings.
Operating outside these limits will cause damage to the swing cylinder. Damage
caused by exceeding rated pressure and maximum flow is NOT covered by warranty.
MAINTENANCE
Maintenance is required when wear or leakage is noticed. Occasionally inspect all components to detect any problem requiring service and maintenance. Enerpac offers readyto-use repair part kits. Repair parts sheets are available with assembly drawing and
parts list. Contact Enerpac.
IMPORTANT: Consult the repair parts sheet for service information about correct
assembly and disassembly. Incorrect maintenace and service, such as wrong torque values, may cause product malfunctions and/or personal injury.
8
Figure 9
Page 9
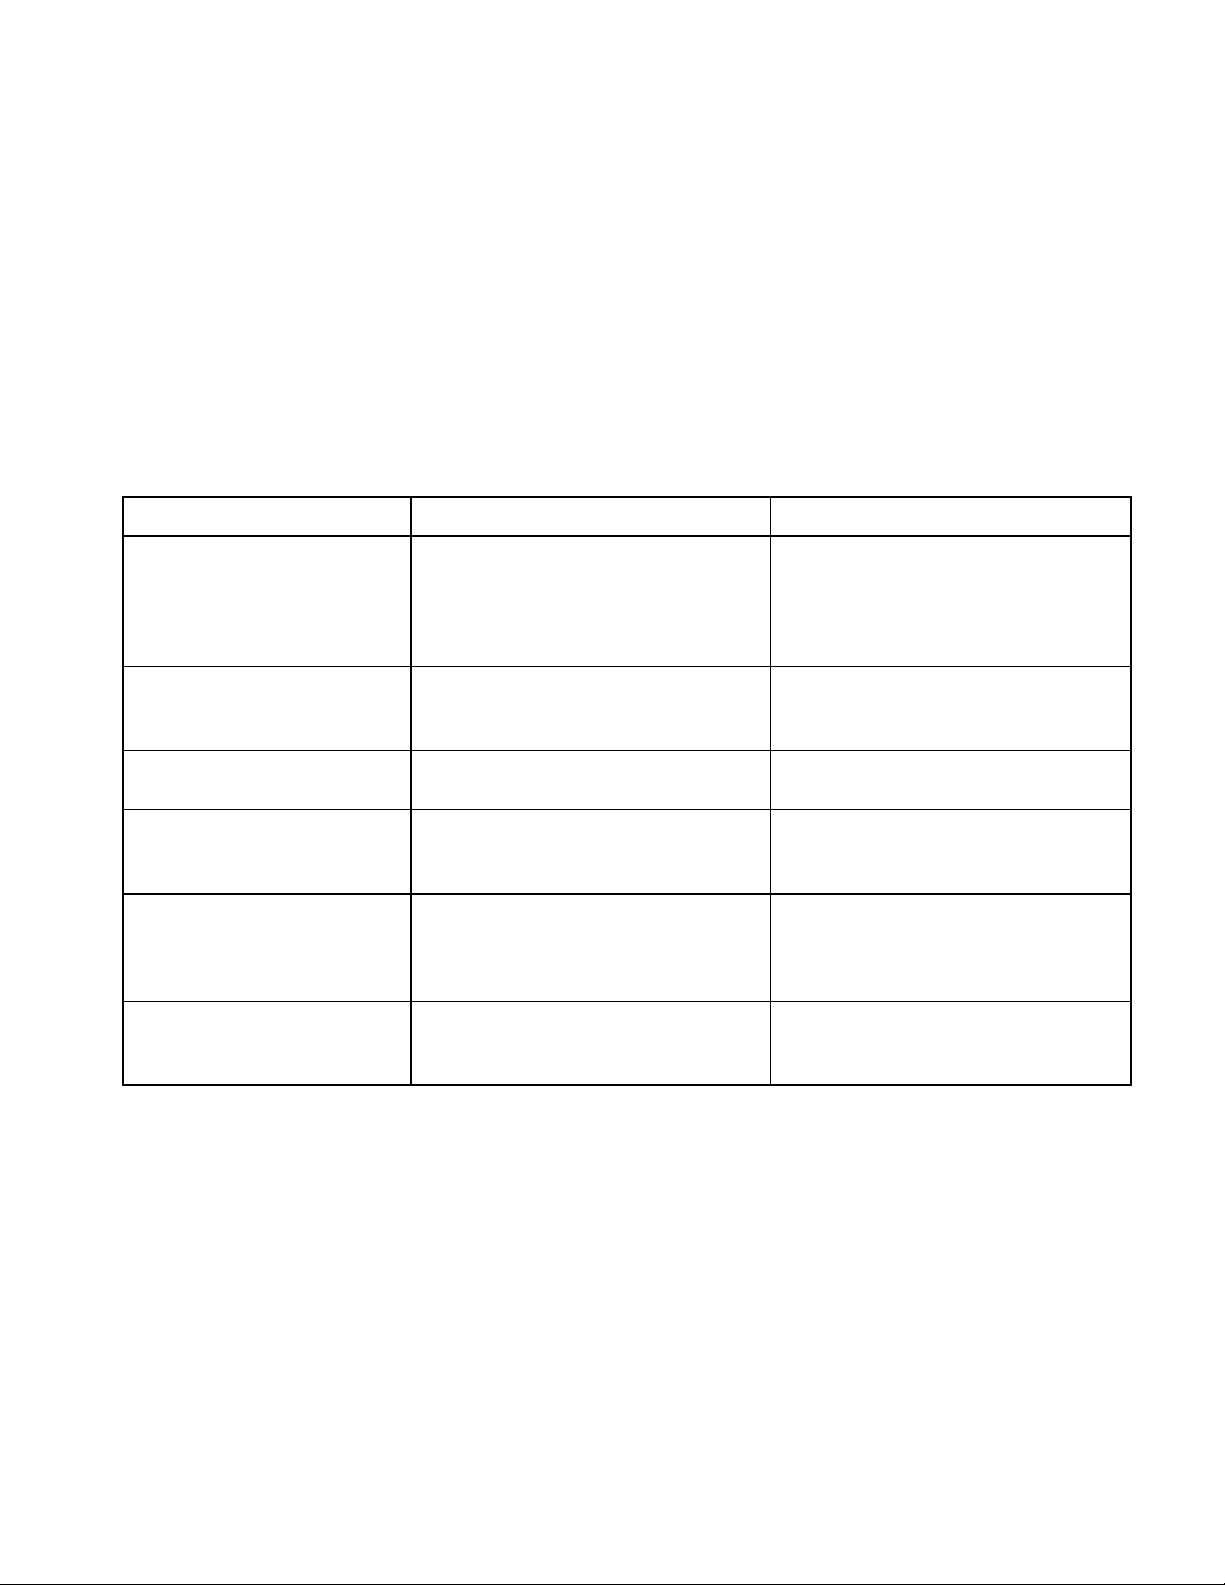
TROUBLESHOOTING
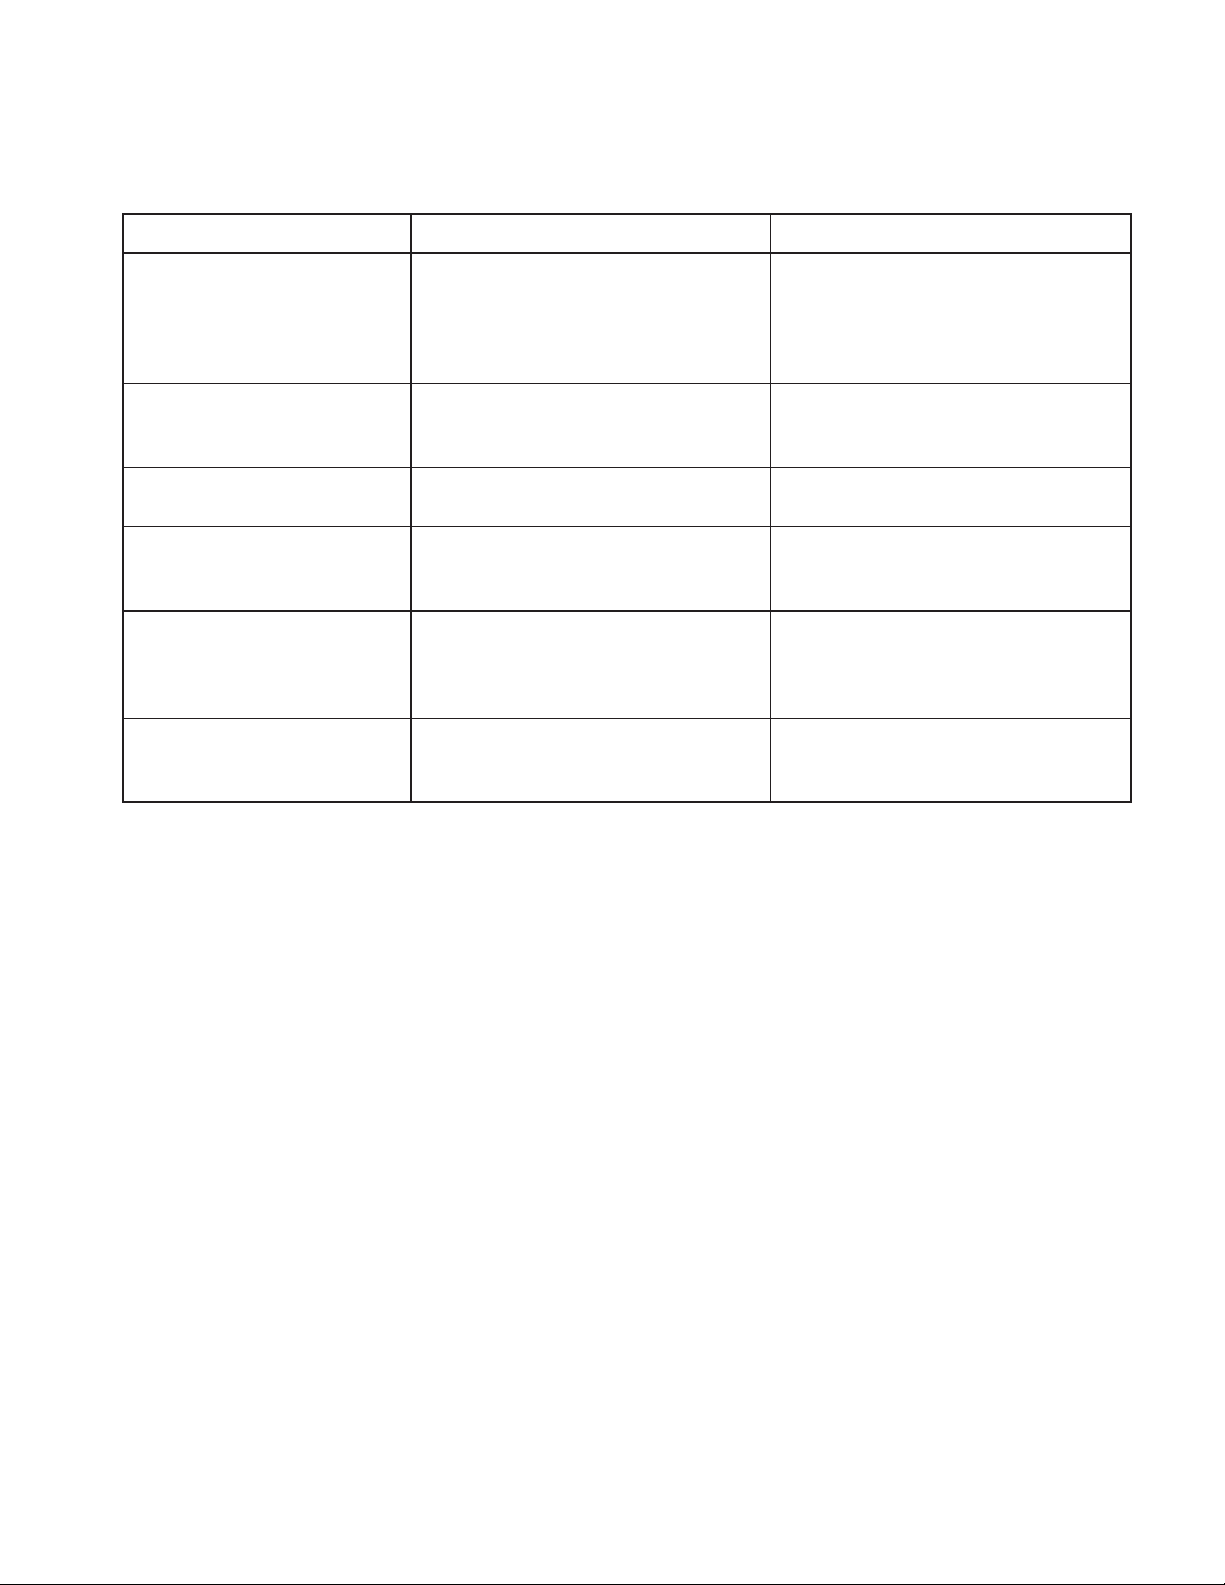
The following information is intended to be used only as an aid in determining if a
problem exists. For repair service, contact your distributor or Authorized Enerpac
Service Center.
CLAMP ARM MACHINING SPECIFICATIONS (page 60)
See Pressure and Flow Rate on page 8 to correctly measure the arm length. To deter-
mine the maximum clamping force on the arm, refer to Operating Specifications —
Maximum Flow Rate Chart on page 2.
9
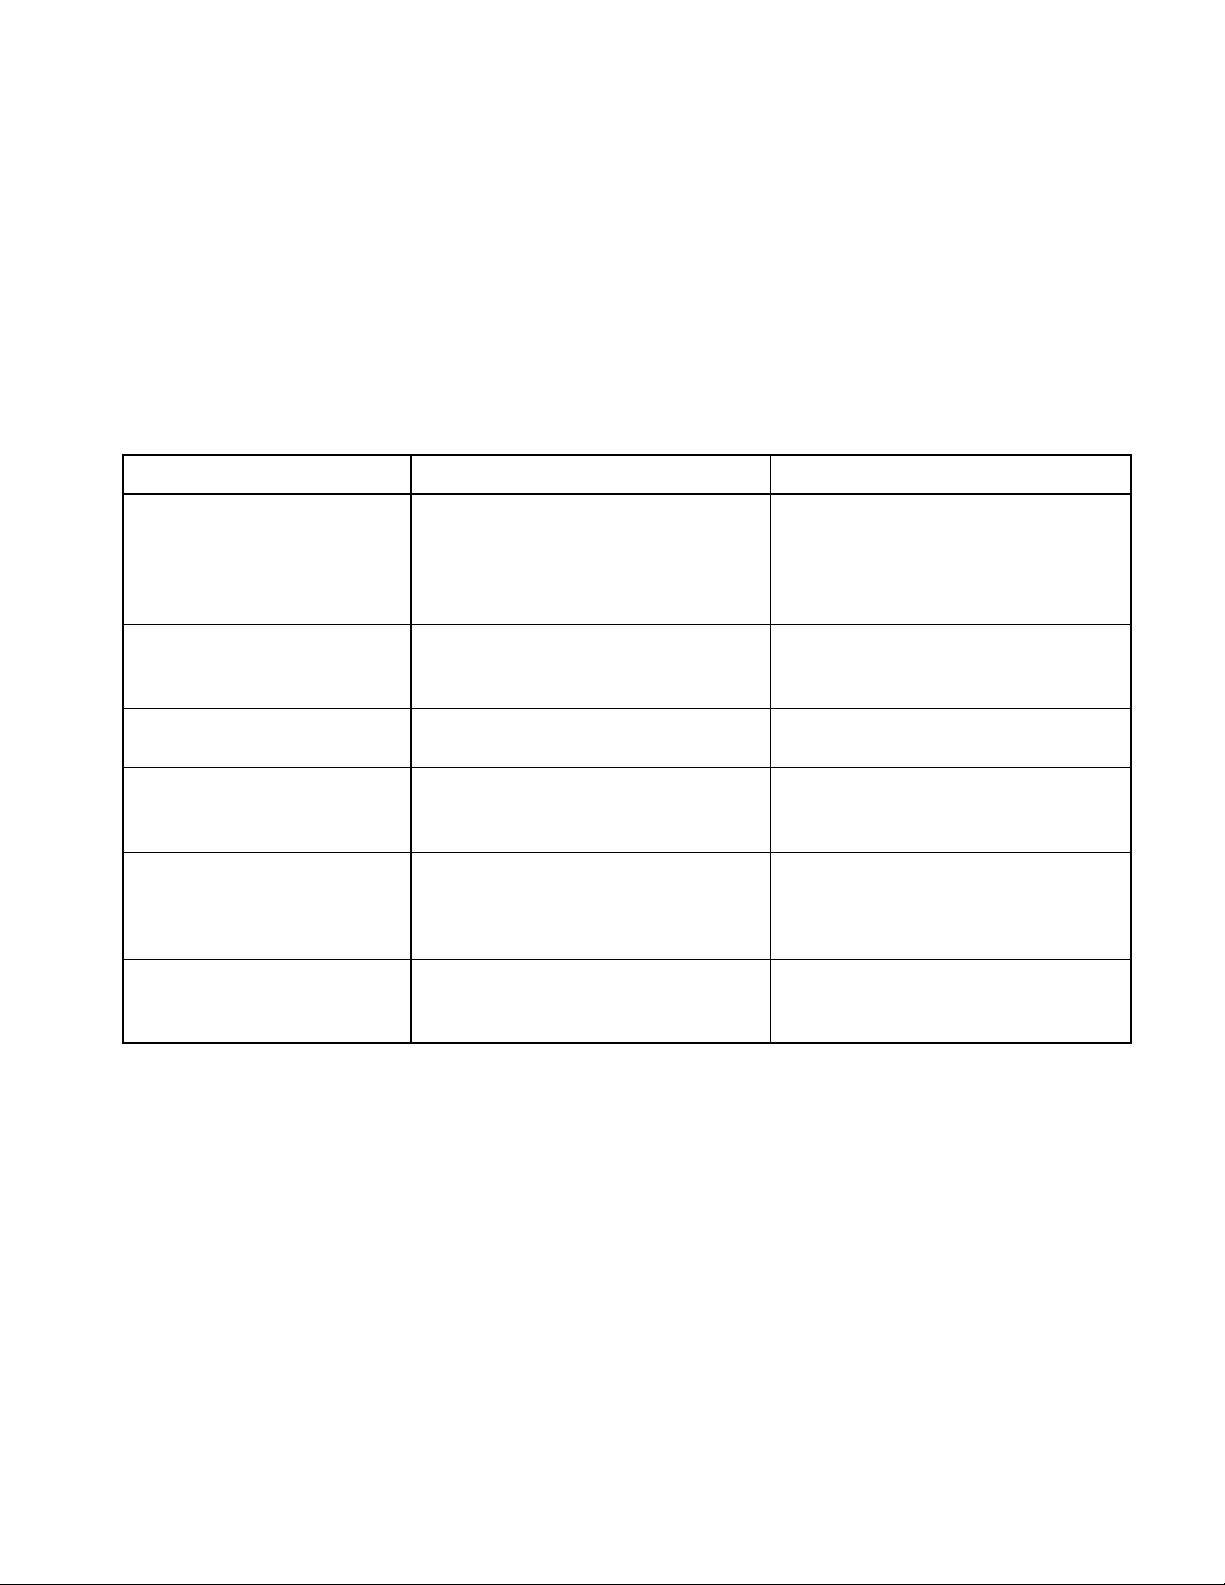
Problem Possible Cause Solution
1. Cylinder will not
clamp/unclamp.
A. Pump release valve open.
B. No oil in pump reservoir.
C. Air in system.
D. Spring broken in cylinder.
A. Close pump release valve.
B. Fill pump reservoir.
C. Remove air from hydraulic system.
D. Replace spring.
2. Cylinder advances part way.
A. Oil level in pump too low.
B. Plunger binding.
A. Fill pump reservoir.
B. Replace damaged parts
— refer to Repair Parts Sheet
3. Cylinder clamp/unclamps
slower than normal.
A. Restricted hydraulic line.
B. Pump malfunction.
A. Check valves, fittings, and tubing.
B. Refer to pump Instruction Sheet
4. Cylinder clamps/unclamps
but will not hold pressure.
A. Seals damaged.
B. Pump malfunction.
A. Replace seals
— refer to Repair Parts Sheet
B. Refer to pump Instruction Sheet
5. Cylinder leaks oil.
A. Seals damaged.
B. Plunger worn or damaged.
A. Replace seals
— refer to Repair Parts Sheet
B. Replace damaged parts.
— refer to Repair Parts Sheet
6. Clamp arm does not make
swing movement.
A. Clamp arm loose.
B. Plunger damaged.
A. Reposition and retighten clamp arm
B. Replace damaged parts
— refer to Repair Parts Sheet
Page 10
10
Page 11
L2206 Rev. O 05/97
WICHTIGE ANWEISUNGEN FÜR DIE EINGANGSKONTROLLE
Unterziehen Sie alle Teile einer Sichtkontrolle auf eventuelle Transportschäden. Wird ein
solcher Schaden festgestellt, benachrichtigen Sie unverzüglich den Spediteur.
Transportschäden sind von der Gewährleistung NICHT abgedeckt. Der Spediteur haftet für
alle Reparatur- und Austauschkosten, die sich aus einer Beschädigung beim Transport
ergeben.
INHALTSVERZEICHNIS
ENGLISH................... 1 ESPAÑOL....................... 31
DEUTSCH ............... 11 ITALIANO ..................... 41
FRANÇAIS.............. 21 NEDERLANDS.............. 51
BESCHREIBUNG
Diese Schwenkspannzylinder schwenken um 90° im Uhrzeigersinn oder gegen den
Uhrzeigersinn. Einfach wirkende und doppelt wirkende Schwenkspannzylinder sind
erhältlich. Die Spannarme sind nicht im Lieferumfang der Zylinder enthalten. Die
Spannarme können einzeln gekauft oder gemäß den Spezifikationen auf Seite
60 angefertigt werden.
®
Bedienungsanleitung
Patronenförmige Schwenkspannzylinder
Modellnummercode
1 2 3 4 5 6
Sonderzubehör
R = rechts
schwenkend
S = einfach
wirkend
2 = 2,2 kN
V = Viton
S =
Schwenk-
spann-
zylinder
L = links
schwenkend
D = doppelt
wirkend
5 = 5,6 kN
2 = metrisch
C = Patrone
S = gerade
(nicht
schwenkbar)
12=11,6 kN
Kapazität [kN (lb)]
2,2 (500) 5,6 (1250) 11,6 (2600)
Hydraulikhub
[mm (in.)]
spannen 8,1 (0.32) 9,9 (0.39) 12,7 (0.50)
gesamt 16,5 (0.65) 22,6 (0.89) 28,4 (1.12)
Arbeitsbereich
[cm2(in.2)]
spannen 1,22 (0.19) 1,81 (0.28) 4,06 (0.63)
entspannen 1,55 (0.24) 3,81 (0.59) 7,94 (1.23)
Ölfassungsvermögen [cm
3
(in.3)]
spannen 1,25 (0.073) 4,05 (0.247) 11,4 (0.70)
entspannen 2,54 (0.155) 8,59 (0.524) 22,9 (1.40)
11,6 kN (2600 lb.)
2,2 kN (500 lb.) 5,6 kN (1250 lb.)
TECHNISCHE DATEN
Page 12
TECHNISCHE DATEN
(Fortsetzung)
12
2,2 kN (500 lb) - Die maximale Spannarmlänge beträgt 76 mm (3 in.).
Spannarmlänge
[mm (in.)]
gerader
Anzug
25 (0.97)
Standard-
Spannarm
38 (1.5)
ausge-
fahren
51 (2.0)
ausge-
fahren
64 (2.5)
ausge-
fahren
76 (3.0)
ausge-
fahren
Max. Durchfluß
[cc/min
(in.3/min)]
197 (12) 197 (12) 98 (6) 98 (6) 98 (6) 98 (6)
Max. Druck
[bar (psi)]
350 (5000) 350 (5000) 207 (3000) 145 (2100) 128 (1850) 107 (1550)
Spannkraft
[kN (lb)]
2,6 (585) 2,2 (500) 1,2 (275) 0,8 (175) 0,7 (150) 0,5 (110)
5,6 kN (1250 lb) - Die maximale Spannarmlänge beträgt 127 mm (5 in.).
Spannarmlänge
[mm (in.)]
gerader
Anzug
40 (1.58)
Standard-
Spannarm
51 (2.0)
ausge-
fahren
76 (3.0)
ausge-
fahren
102 (4.0)
ausge-
fahren
127 (5.0)
ausge-
fahren
Max. Durchfluß
[cc/min
(in.3/min)]
410 (25) 410 (25)
197 (12) 197 (12) 197 (12) 197 (12)
Max. Druck
[bar (psi)]
350 (5000) 350 (5000)
262 (3800) 172 (2500) 131 (1900)
103 (1500)
Spannkraft
[kN (lb)]
6,2 (1390) 5,0 (1100) 3,3 (750) 2,0 (450) 1,2 (275) 0,9 (200)
Spannkraft
[kN (lb)]
Max. Druck
[bar (psi)]
Max. Durchfluß
[cc/min
(in.3/min)]
Spannarmlänge
[mm (in.)]
13,8 (3100)
350 (5000)
1639 (100)
gerader
Anzug
11,6 kN (2600 lb) - Die maximale Spannarmlänge beträgt 152,4 mm (6 in.).
11,6 (2600)
350 (5000)
1639 (100)
51 (2.0)
Standard-
Spannarm
7,1 (1600)
235 (3400)
820 (50)
76 (3.0)
ausge-
fahren
4,9 (1100)
179 (2600)
820 (50)
102 (4.0)
ausge-
fahren
3,3 (750)
138 (2000)
820 (50)
127 (5.0)
ausge-
fahren
2,7 (600)
117 (1700)
820 (50)
152 (6.0)
ausge-
fahren
Page 13
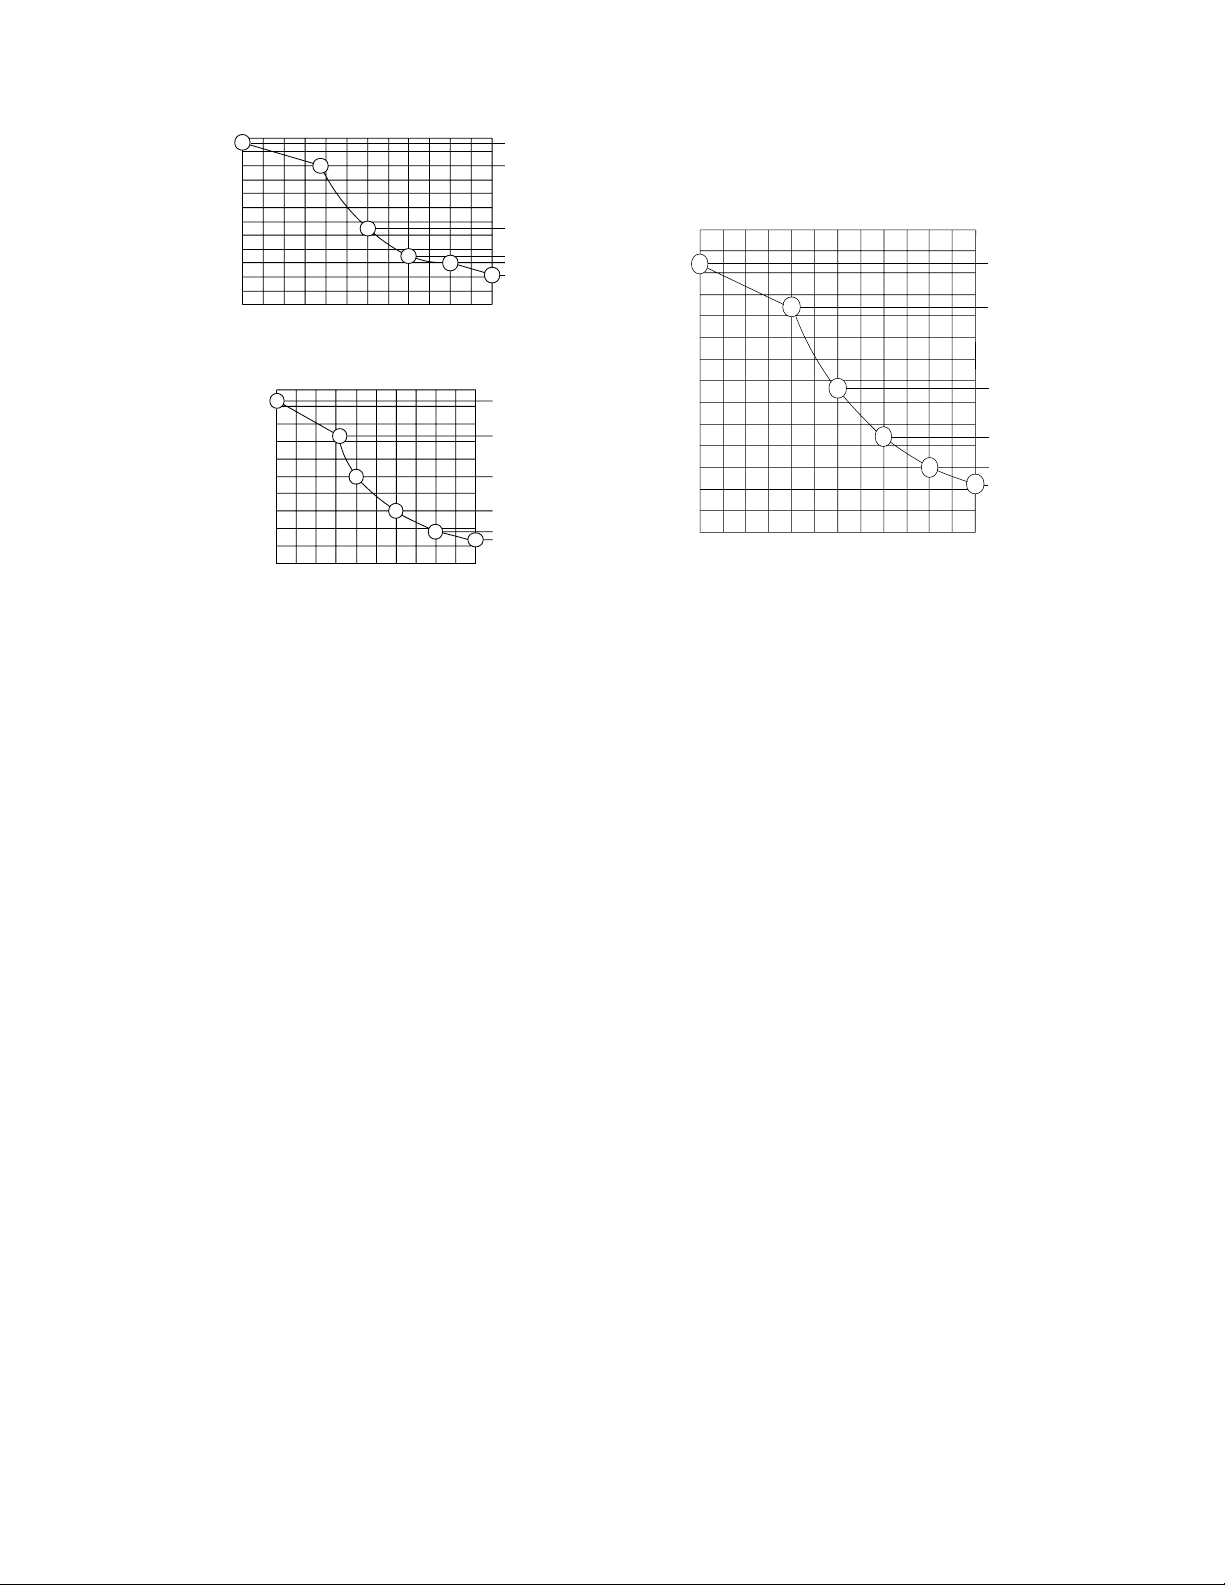
Diagramme: Spannkraft als Funktion der Spannarmlänge
EINLEITENDE INFORMATIONEN
WICHTIG: Falls diese Anweisungen nicht gelesen und beachtet werden, können
Systemstörungen oder Produktversagen die Folge sein, und die Gewährleistung kann
verfallen.
(1) Zu hohe Durchflußraten können zu übermäßiger Zylindergeschwindigkeit
führen, die den Zylinder beschädigen kann. Hydraulikdruck und
Zylindergeschwindigkeit sind entsprechend der Spannarmlänge einzustellen.
Die Spannkraft ist außerdem je nach Spannarmlänge unterschiedlich. Siehe
hierzu die Betriebsspezifikationen auf Seite 12.
(2) Durchflußsteuerungen mit Rücklauf-Rückschlagventilen sollten zur
Verringerung der Schwenkzylindergeschwindigkeit auf die empfohlene
Geschwindigkeit benutzt werden. Die Rücklauf-Rückschlagventile dienen zur
Minimierung des Staudrucks, der bei einfach wirkenden Systemen zu einem
Entspannungsversagen führen kann.
(3) Bei der Verwendung von einfach wirkenden Zylindern ist der Rücklauf-
Staudruck auf maximal 3,5 bar (50 psi) zu begrenzen. Rohre mit großem
Durchmesser (10 mm [0.39 in.] Außendurchmesser oder größer) und
Durchflußsteuerungen mit Freiflußrücklauf-Rückschlagventilen tragen zur
Verringerung des Staudrucks bei. Informationen über entsprechende
Systementwürfe sind auf Anfrage von Enerpac zu enthalten.
(4) Übermäßiger Rücklauf-Staudruck kann außerdem doppelt wirkende
Schwenkspannzylinder beschädigen. Den Rücklauf-Staudruck auf maximal
42 bar (600 psi) begrenzen. Doppelt wirkende Systeme sollten einen dosierbaren
Ölzufluß mit freiem Rückfluß im Spannausgang aufweisen.
(5) Das Einspannen des Werkstücks sollte am Mittelpunkt des vertikalen
Arbeitshubs beginnen. Keine Werkstücke dürfen eingespannt werden, während
sich die Schwenkklemme dreht. Der Spannarm muß sich während der 90°
Drehung frei drehen (Kontakt mit Fräsköpfen, Werkzeugen usw. vermeiden).
(6) Die Montage des Spannarms am Zylinderkolben muß entsprechend den
Anweisungen auf Seite 17 erfolgen.
13
1
25
[1.00]51[2.00]76[3.00]
102
[4.00]
127
[5.00]
1,33 [300]
2
5
4
0
3
6,67 [1500]
0
5,34 [1200]
4,00[900]
2,67 [600]
350 [5000]
350 [5000]
262 [3800]
131 [1900]
103 [1500]
172 [2500]
76
[3.00]
13
[.50]25[1.00]38[1.50]51[2.00]64[2.50]
0,67 [150]
0
0
1
1,34 [300]
2,00 [450]
2,67 [600]
2
3
5
350 [5000]
350 [5000]
207 [3000]
145 [2100]
128 [1850]
107 [1550]
4
152,4
[6.00]
3,3 [500 ]
0
127,0
[5.00]
50,8
[2.00]
25,4
[1.00]
101,6
[4.00]
76,2
[3.00]
4,44 [1000]
6,66 [1500]
8,89 [2000]
11,11 [2500]
15,55 [3500]
13,33 [3000]
0
5
4
3
2
1
350 [5000]
235 [3400]
138 [2000]
117 [1700]
179 [2600]
350 [5000]
Abbildung 1
2,2 kN (500 lb.)-Modelle
Spannkraft [kN (lb)]
Spannkraft [kN (lb)]
Spannkraft [kN (lb)]
Max. Spanndruck [bar (psi)]
Max. Spanndruck [bar (psi)]
Max. Spanndruck [bar (psi)]
11,6 kN (2600 lb.)-Modelle
5,6 kN (1250 lb.)-Modelle
Page 14
EINBAUSPEZIFIKATIONEN
14
C
B
K
J
H
63 [1,6]
15˚-20˚
L
M
E
D
[1,6]
63
A
I
A
G
C
B
K
J
63 [1,6]
15˚-20˚
F
P
N
28˚-32˚
L
M
E
D
[1,6]
63
A
H
I
B
A
C
B
K
J
63 [1,6]
15˚-20˚
N
28˚-32˚
L
M
E
D
[1,6]
63
A
H
I
B
A
F
O
Abbildung 2
Abbildung 3
Abbildung 4
C
B
K
J
63 [1,6]
15˚-20˚
F
O
N
28˚-32˚
L
M
E
D
[1,6]
63
A
H
I
B
A
Abbildung 5
A Spannen B Entlüftung
A Spannen B Entspannen
Doppelt wirkend Doppelt wirkend in Grundloch
Einfach wirkend Einfach wirkend in Grundloch
R. & Blend
R. & Blend
R. & Blend
R. & Blend
Page 15
15
Mounting Specifications
2,2 kN (500 lb)-
Modelle
5,6 kN (1250 lb)-
Modelle
11,6 kN (2600 lb)-
Modelle
A
Ø 38,4 - 38,8 mm
(1.51-1.53 in.)
Ø 57,5 - 57,9 mm
(2.26 - 2.28 in.)
Ø 76,5 - 76,9 mm
(3.01 - 3.03 in.)
B
Ø 30,3 - 30,7 mm
(1.19 - 1.20 in.)
Ø 42,5 - 42,9 mm
(1.67 - 1.69 in.)
Ø 60,5 - 60,9 mm
(2.38 - 2.40 in.)
C
M28 x 1,5 -6H M42 x 1,5-6H M60 x 1,5 - 6H
DTyp.
Ø 1,8 - 2,2 mm
(.07 - .09 in.)
Ø 4,6 - 5,0 mm
(.18 - .20 in.)
Ø 4,6 - 5,0 mm
(.18 - .20 in.)
E
15,8-16,5 mm
(.62 - .65 in.)
14,5 - 14,9 mm
(.57 - .59 in.)
13,8 - 14,2 mm
(.54 - .56 in.)
F
27,2 - 36,3 mm
(1.07 - 1.43 in.)
30,3 - 41,1 mm
(1.19 - 1.62 in.)
30,0 - 30,4 mm
(1.18 - 1.20 in.)
G Minimum
25,4 mm (1.00 in.) 25,4 mm (1.00 in.) 25,4 mm (1.00 in.)
H
17,3 - 17,7 mm
(.68 - .70 in.)
16,3 - 16,7 mm
(.64 - .66 in.)
15,0 - 15,4 mm
(.59 - .61 in.)
I
1,3 - 1,7 mm
(.05 - .07 in.)
1,6 - 2,0 mm
(.06 - .08 in.)
1,3 - 1.7 mm
(.05 - .07 in.)
J Maximum
3,0 mm (.12 in.) 3, 0 mm (.12 in.) 3,0 mm (.12 in.)
K
1,3 - 1,7 mm
(.05 - .07 in.)
2,1 - 2,5 mm
(.08 - .10 in.)
2,1 - 2,5 mm
(.08 - .10 in.)
L
Ø 25,40 - 25,45 mm
(1.000-1.002 in.)
Ø 34,93 - 34,97 mm
(1.375 - 1.377 in.)
Ø 57,15 - 57,20 mm
(2.250 - 2.252 in.)
M
Ø 27,0 - 27,4 mm
(1.06 - 1.08 in.)
Ø 35,6 - 36,0 mm
(1.40 - 1.42 in.)
Ø 58,5 - 58,9 mm
(2.30 - 2.32 in.)
P Minimum
O Minimum
NTyp.
47,8 mm (1.88 in.)
56,6 mm (2.23 in.)
2,1 - 2,5 mm
(.08 - .10 in.)
50,8 mm (2.00 in.)
59,7 mm (2,35 in.)
2,8 - 3,3 mm
(.11 - .13 in.)
41,1 mm (1.62 in.)
78,2 mm (3.08 in.)
3,9 - 4,3 mm
(.15 - .17 in.)
Einbauspezifikationen
Page 16
INSTALLATION
Diese Schwenkspannzylinder sind so konstruiert, daß die radiale Stellung des Spannarms
nach dem Einbau des Zylinders eingestellt werden kann. Wenn die Drehungsrichtung geändert werden muß, muß dies vor dem Einbau des Zylinders geschehen.
Ändern der Kolbendrehung (falls erforderlich)
Die Kolbendrehrichtung wird geändert, indem der Buchstabe auf der Kolbenoberseite mit
dem Pfeil auf der den Anschlüssen gegenüberliegenden Seite des Zylinders ausgerichtet
wird. Zum Ändern der Drehrichtung die Abbildungen beachten und das nachstehende
Verfahren ausführen. Für die Bodenschraube wird ein Gabelschlüssel benötigt.
1. Den Arm (F) so auf dem Kolben (G) plazieren, daß er als Griff zum Bewegen des
Kolbens benutzt werden kann.
(a) Die Spannarmschraube (H) lösen.
(b) Den Sicherungsring (I) entfernen und den Spannarm über den Kolben nach
unten schieben, bis die obere Kante des Spannarms 6 mm (0.25 in.) von der
Kolbenoberseite entfernt ist.
(c) Die Spannarmschraube anziehen. Den Sicherungsring NICHT wegwerfen.
2. Den Gabelschlüssel an die Bodenschraube (J) des Zylinders ansetzen und den Stopfen
(zu Ihnen gerichtet) 4 Umdrehungen gegen den Uhrzeigersinn drehen.
HINWEIS: Bei einfach wirkenden Modellen muß die Bodenschraube unter Umständen
mehr als 4 Umdrehungen gedreht werden, um den Federdruck der
Rückpreßfeder zu entlasten.
3. Den Kolben nach unten drücken und ihn so drehen, bis der gewünschte Buchstabe (L,
R, S) mit dem Pfeil an der Zylinderseite ausgerichtet ist.
4. Wenn der Buchstabe und der Pfeil ausgerichtet sind, den Kolben nach oben ziehen,
die Bodenschraube wieder einschrauben (im Uhrzeigersinn) und fest anziehen.
16
S
L
R
S
L
R
S
L
R
.6,4mm
I
F
H
G
J
Gerader Anzug
Links schwenkend Rechts schwenkend
Spannen und entspannen
Entspannen
Entspannen
Spannen Spannen
Abbildung 6
6,4 mm
Page 17
Befestigung des Spannarms
1. Den Sicherungsring (A) vom oberen Teil des
Kolbens (B) entfernen.
2. Den Spannarm (C) über den Kolben nach unten
schieben und eine Zange verwenden, um den
Sicherungsring zurück in die Kolbennut zu
drücken. Den Sicherungsring so ausrichten, daß
dessen Öffnung am hinteren bzw. massiven Teil
des Spannarms liegt. Siehe Abbildung.
3. Den Spannarm so lange nach oben verschieben, bis er fest am Sicherungsring in der
gewünschten Stellung anliegt. In dieser Stellung die Spannarmschraube (D) mit dem
erforderlichen Anzugsdrehmoment gemäß nachstehender Spezifikation anziehen.
)
VORSICHT
Durch falsches Anzugsdrehmoment der Spannarmschraube könnte der Spannarm
während des Betriebs verrutschen. VERWENDEN SIE BITTE NUR SECHSKANTINBUSSCHRAUBEN DER QUALITÄTSKLASSE 8 (12.9 DIN 912) (werden mit
Standard-Spannarmen geliefert).
Einbau des Zylinders
Beim Entwurf des hydraulische Kreislaufs die auf Seite 13 im Abschnitt EINLEITENDE
INFORMATIONEN aufgeführten Faktoren beachten. Weitere Informationen über die
Installation von hydraulischen Kreisläufen sind im
Enerpac-Katalog für Werkstückhaltevorrichtungen (nur
in Englisch erhältlich) zu finden.
Einbaulöcher müssen entsprechend den auf Seite 14 und
15 dargestellten Spezifikationen vorbereitet werden.
Beim Vorbereiten der Vorrichtung vorsichtig vorgehen.
Die Bohrungen der Vorrichtung genau bearbeiten. Zur
Verhinderung von Undichtheiten die
Vorrichtungseinbaufläche so bearbeiten, daß deren
durchschnittliche Rauheit (Ra) 1,6 µm (63 µin.) nicht
überschreitet. Sicherstellen, daß es an den
Kontaktflächen der Ölzuflußbohrungen im Zylinderloch
keine freiliegenden Metallgrate gibt.
)
VORSICHT
Alle Bohrkanäle der Vorrichtung gründlich ausspülen, um zu verhindern, daß
während des Betriebs Schmutz in den Zylinder gelangt.
Die äußeren Zylinder-O-Ringe vor dem Einbau des Zylinders in das Loch schmieren. Den
Zylinder vorsichtig einbauen, bis der Metallring (E) die Schulterbohrungsfläche wie in
Abbildung 8 dargestellt berührt. Den Zylinderkörper mit Hilfe des oberen Sechskant-Teils
des Zylinders, nicht mit dem Spannarm, in der Einbauplatte anziehen. Die
Anzugsdrehmomentwerte sind der nachstehenden Tabelle zu entnehmen.
17
Abbildung 7
Zylinderkapazität Anzugsdrehmoment (geschmiert)
2,2 kN (500 lb.) 16,3 - 20,3 Nm (12 - 15 ft-lb.)
5,6 kN (1250 lb.) 32,5 - 39,3 Nm (24 - 29 ft-lb.)
11,6 kN (2600 lb.) 59,7 - 71,8 Nm (44 - 53 ft-lb.)
Anzugsdrehmoment der Spannarmschraube
E
Abbildung 8
Zylinderkapazität Einbau-Anzugsdrehmoment
2,2 kN (500 lb.) 122 - 149 Nm (90 - 110 ft-lb.)
5,6 kN (1250 lb.)
190 - 217 Nm (140 - 160 ft-lb.)
11,6 kN (2600 lb.) 258 - 285 Nm (190 - 210 ft-lb.)
Page 18
Einfach wirkende Zylinder
Einfach wirkende Zylinder weisen ein Entlüftungsloch im unteren Anschluß des Zylinders
auf. Bei der Einbauoption mit offener Plattenkonstruktion (Abb. 2, Seite 14) muß vorsichtig
darauf geachtet werden, daß kein Kühlschmiermittel bzw. keine Schneidflüssigkeit in das
Entlüftungsloch gelangt. Wird das Entlüftungsloch ständig von Kühlschmiermittel umspült,
so wird die Grundloch-Konstruktion (Abb. 3, Seite 14) empfohlen. Diese Konstruktion
ermöglicht die Entlüftung der Federkammer zu einem Bereich hin, der frei von Flüssigkeiten
und Verunreinigungen ist.
BETRIEB
Schwenkspannzylinder drehen sich im ersten Teil des Hubs um 90° und setzen dann ohne
Drehung mit einem Spannhub fort. Der Spannhub des Zylinders ist ein gerader Abwärtshub.
Die Spannung darf nur im vertikalen Hubbereich erfolgen, nicht während der
Schwenkbewegung.
)
VORSICHT
— Wenn die Spannkraft im Schwenkbereich des Hubs aufgebracht wird, führt
dies zu einer internen Beschädigung des Kolbens.
— Um höchstmögliche Leistung und Sicherheit des Zylinders zu gewährleis-
ten, stellen Sie bitte sicher, daß alle hydraulischen Verbindungen, Schläuche
und Fittings ordnungsgemäß abgedichtet und vollständig angezogen sind.
— Stellen Sie sicher, daß alle Teile dem Systemdruck standhalten. Für
niedrigeren Druck ausgelegte Komponenten können einem höheren Druck
nicht standhalten. Die Verwendung von Komponenten, die für niedrigeren
Druck ausgelegt sind, führt zu Beschädigung der Ausrüstung und
möglicherweise zu Verletzungen.
Druck und Durchflußrate
Die Spannarmlänge (L) bestimmt die Betriebsdruckeinstellung und die Durchflußrate.
Spannarmlänge, Druckeinstellung und Durchflußrate sind der Tabelle für maximale
Durchflußrate im Abschnitt Technische Daten auf Seite 12 zu entnehmen. Den
Betriebsdruck und die Durchflußrate gemäß den Grenzwerten einstellen, die durch die
Spannarmlänge festgelegt werden. Die Last-zu-Länge-Druckverhältnisse nicht überschreiten.
Je länger der Arm, desto geringer die Spannkraft und der maximale Betriebsdruck.
)
VORSICHT
Es ist sehr wichtig, daß die korrekten Einstellungen für Druck und Durchfluß
eingehalten werden. Ein Betreiben außerhalb dieser Grenzwerte führt zur
Beschädigung des Schwenkspannzylinders. Beschädigungen aufgrund der Überschreitung von Nenndruckwerten und Höchstdurchflußwerten sind von der
Gewährleistung NICHT abgedeckt.
18
Abbildung 9
Page 19
WARTUNG
Wartungsarbeiten sind erforderlich, wenn Abnutzung oder Undichtheiten festgestellt werden.
Alle Komponenten gelegentlich auf eventuelle Probleme prüfen, die Wartungs- oder
Servicearbeiten erfordern. Enerpac bietet verwendungsfertige Reparaturteilsätze an.
Reparaturteilbögen mit Montagezeichnungen und Ersatzteillisten sind erhältlich. Wenden Sie
sich hierzu an Enerpac.
WICHTIG: Entnehmen Sie bitte alle Informationen zum vorschriftsmäßigen Zusammenbau
und Auseinanderbau den Ersatzteilbögen. Falsche Wartung und falscher Service, wie z.B.
falsche Anzugsdrehmomente, können Funktionsfehler und/oder Verletzungen verursachen.
STÖRUNGSSUCHE
Die folgenden Informationen sollen nur als Hilfe zur Störungssuche dienen. Wenden Sie sich
wegen Reparaturen an Ihr Vertriebsunternehmen oder das autorisierte Enerpac-ServiceCenter.
BEARBEITUNGSSPEZIFIKATIONEN FÜR SPANNARME (Seite 60)
Zur korrekten Messung der Armlänge siehe Druck und Durchflußrate auf Seite 18. Zur
Bestimmung der maximalen Spannkraft für den Arm siehe die Tabelle für maximale
Durchflußrate im Abschnitt Technische Daten auf Seite 12.
19
Problem Mögliche Ursache Lösung
1. Zylinder spannt/
entspannt nicht.
A. Pumpen-Druckentlastungsventil offen.
B. Kein Öl im Pumpentank.
C. Luft im System.
D. Feder im Zylinder gebrochen.
A. Das Pumpen-Druckentlastungsventil schließen.
B. Pumpentank auffüllen.
C. Luft aus dem Hydrauliksystem entfernen.
D. Feder ersetzen.
2. Zylinder fährt nur teilweise aus.
A. Ölstand in der Pumpe zu niedrig.
B. Kolben klemmt.
A. Pumpentank auffüllen.
B. Schadhafte Teile ersetzen - siehe
Ersatzteilbogen.
3. Zylinder spannt/entspannt langsamer
als üblich.
A. Verstopfte Hydraulikleitung.
B. Funktionsstörung der Pumpe.
A. Ventile, Fittings und Rohrverlegungen prüfen.
B. Siehe Pumpenanleitungsblatt.
4. Zylinder spannt/entspannt, hält den
Druck aber nicht.
A. Dichtungen defekt.
B. Funktionsstörung der Pumpe.
A. Dichtungen ersetzen - siehe Ersatzteilbogen.
B. Siehe Pumpenanleitungsblatt.
5. Zylinder verliert Öl.
A. Dichtungen defekt.
B. Kolben abgenutzt oder beschädigt.
A. Dichtungen ersetzen - siehe Ersatzteilbogen.
B. Schadhafte Teile ersetzen - siehe
Ersatzteilbogen.
6. Spannarm führt keine
Schwenkbewegung aus.
A. Spannarm lose.
B. Kolben beschädigt.
A. Spannarm neu positionieren und festziehen.
B. Schadhafte Teile ersetzen - siehe
Ersatzteilbogen.
Page 20
20
Page 21
L2206 Rév. O 05/97
INSTRUCTIONS IMPORTANTES POUR LA RÉCEPTION
Inspecter toutes les pièces en vue de dommages subis pendant l'expédition. Signaler
immédiatement au transporteur les dommages constatés. Les dommages survenus pendant l'expédition NE SONT PAS couverts par la garantie. Le transporteur est responsable de tous les frais de réparation et de remplacement résultant de dégâts occasionnés
durant l'expédition.
TABLE DES MATIÈRES
ENGLISH................... 1 ESPAÑOL....................... 31
DEUTSCH ............... 11 ITALIANO ..................... 41
FRANÇAIS.............. 21 NEDERLANDS.............. 51
DESCRIPTION
Ces vérins de bridage sont conçus pour pivoter à 90° vers la droite ou la gauche. Des
vérins à simple et double effet sont disponibles. Les bras de bridage ne sont pas fournis
avec les vérins. Ils peuvent être commandés séparément ou fabriqués selon les spécifications de la page 60.
®
Notice d'emploi
Vérins de bridage pivotants à cartouche
Code de numéro de modèle
1 2 3 4 5 6 Option
R = Côté droit
S = Simple
effet
2 = 2,2 kN
V = Viton
S = Vérin de
bridage
pivotant
L = Côté
gauche
D = Double
effet
5 = 5,6 kN
2 = Métrique
C = Cartouche
S = Droit
12=11,6 kN
Capacité [kN (lb.)]
2,2 (500) 5,6 (1250) 11,6 (2600)
Course
hydraulique
[mm (in.)]
Bridage
8,1 (0.32) 9,9 (0.39) 12,7 (0.50)
Total
16,5 (0.65) 22,6 (0.89) 28,4 (1.12)
Surface efficace
[cm2(in.2)]
Bridage
1,22 (0.19) 1,81 (0.28) 4,06 (0.63)
Débridage
1,55 (0.24) 3,81 (0.59) 7,94 (1.23)
Contenance en
huile [cm3(in.3)]
Bridage
1,25 (0.073) 4,05 (0.247) 11,4 (0.70)
Débridage
2,54 (0.155) 8,59 (0.524) 22,9 (1.40)
11,6 kN (2600 lb.)
2,2 kN (500 lb.) 5,6 kN (1250 lb.)
CARACTÉRISTIQUES
Page 22
CARACTÉRISTIQUES
(suite)
22
2,2 kN (500 lb) - La longueur maximum de bras de bridage est 76 mm (3 in.)
Longueur du
bras [mm (in.)]
Course
verticale
25 (0.97)
Bras
standard
38 (1.5)
Étendu
51 (2.0)
Étendu
64 (2.5)
Étendu
76 (3.0)
Étendu
Débit maximum
[cc/min
(in3/min)]
197 (12) 197 (12) 98 (6) 98 (6) 98 (6) 98 (6)
Pression maximum [bar (psi)]
350 (5000) 350 (5000) 207 (3000) 145 (2100) 128 (1850) 107 (1550)
Force de
bridage [kN (lb)]
2,6 (585) 2,2 (500) 1,2 (275) 0,8 (175) 0,7 (150) 0,5 (110)
5,6 kN (1250 lb) - La longueur maximum de bras de bridage est 127 mm (5 in.)
Longueur du
bras [mm (in.)]
Course
verticale
40 (1.58)
Bras
standard
51 (2.0)
Étendu
76 (3.0)
Étendu
102 (4.0)
Étendu
127 (5.0)
Étendu
Débit maximum
[cc/min
(in3/min)]
410 (25) 410 (25)
197 (12) 197 (12) 197 (12) 197 (12)
Pression maximum [bar (psi)]
350 (5000) 350 (5000)
262 (3800) 172 (2500) 131 (1900)
103 (1500)
Force de
bridage [kN (lb)]
6,2 (1390) 5,0 (1100) 3,3 (750) 2,0 (450) 1,2 (275) 0,9 (200)
Force de
bridage [kN (lb)]
Pression maximum [bar (psi)]
Débit maximum
[cc/min
(in3/min)]
Longueur du
bras [mm (in.)]
13,8 (3100)
350 (5000)
1639 (100)
Course
verticale
11,6 kN (2600 lb) - La longueur maximum de bras de bridage est 152,4 mm (6 in.)
11,6 (2600)
350 (5000)
1639 (100)
51 (2.0)
Bras
standard
7,1 (1600)
235 (3400)
820 (50)
76 (3.0)
Étendu
4,9 (1100)
179 (2600)
820 (50)
102 (4.0)
Étendu
3,3 (750)
138 (2000)
820 (50)
127 (5.0)
Étendu
2,7 (600)
117 (1700)
820 (50)
152 (6.0)
Étendu
Page 23
Force de bridage/longueur de bras
INFORMATIONS PRÉLIMINAIRES
IMPORTANT : Toute négligence de la lecture ou du respect de ces instructions
peut résulter en une panne du système ou une défaillance du produit et annuler la
garantie.
(1) Des débits élevés peuvent causer une vitesse excessive du vérin et, éventuelle-
ment, l'endommager. La pression hydraulique et la vitesse du vérin doivent être
ajustées en fonction de la longueur du bras de bridage. La force de bridage
dépend également de la longueur du bras. Voir les caractéristiques de fonctionnement, à la page 22.
(2) Des régulateurs de débit avec clapet de retenue peuvent être utilisés pour li-
miter la vitesse du vérin pivotant à la valeur recommandée. Ce clapet de retenue
minimise la pression en retour risquant de causer des problèmes de fonctionnement sur les systèmes à simple effet.
(3) Si des vérins à simple effet sont utilisés, limiter la pression en retour à 3,5 bar
(50 psi) maximum. Des tuyaux de gros diamètre (diamètre extérieur de 10 mm
[0.39 in.] ou plus) et des commandes de débit avec clapets de retenue à écoulement libre aident à minimaliser la pression en retour. Consulter Enerpac pour
la configuration de système correcte.
(4) Une pression en retour excessive peut également endommager les vérins de
bridage pivotants à double effet. Limiter la pression en retour à 42 bar (600 psi)
maximum. Les systèmes à double effet doivent être configurés pour une entrée
régulée avec écoulement libre inversé sur l'orifice de bridage.
(5) Le bridage de la pièce doit se produire à mi-chemin de la course verticale.
Aucun bridage de la pièce ne doit se produire pendant le pivotement de la bride.
Le bras de bridage doit effectuer librement sa rotation à 90° (ne pas toucher les
têtes de coupe, outils, etc.).
(6) Le bras de bridage doit être fixé à la tige du vérin conformément aux instruc-
tions de la page 27.
23
1
25
[1.00]51[2.00]76[3.00]
102
[4.00]
127
[5.00]
1,33 [300]
2
5
4
0
3
6,67 [1500]
0
5,34 [1200]
4,00[900]
2,67 [600]
350 [5000]
350 [5000]
262 [3800]
131 [1900]
103 [1500]
172 [2500]
76
[3.00]
13
[.50]25[1.00]38[1.50]51[2.00]64[2.50]
0,67 [150]
0
0
1
1,34 [300]
2,00 [450]
2,67 [600]
2
3
5
350 [5000]
350 [5000]
207 [3000]
145 [2100]
128 [1850]
107 [1550]
4
152,4
[6.00]
3,3 [500 ]
0
127,0
[5.00]
50,8
[2.00]
25,4
[1.00]
101,6
[4.00]
76,2
[3.00]
4,44 [1000]
6,66 [1500]
8,89 [2000]
11,11 [2500]
15,55 [3500]
13,33 [3000]
0
5
4
3
2
1
350 [5000]
235 [3400]
138 [2000]
117 [1700]
179 [2600]
350 [5000]
Figure 1
Modèles 2,2 kN (500 lb.)
Force de bridage [kN (lb)]
Force de bridage [kN (lb)]
Force de bridage [kN (lb)]
Pression de bridage maxi, [bar (psi)]
Pression de bridage maxi, [bar (psi)]
Pression de bridage maxi, [bar (psi)]
Modèles 11,6 kN (2600 lb.)
Modèles 6,6 kN (120 lb.)
Page 24
SPÉCIFICATIONS DE MONTAGE
24
C
B
K
J
H
63 [1,6]
15˚-20˚
L
M
E
D
[1,6]
63
A
I
A
G
C
B
K
J
63 [1,6]
15˚-20˚
F
P
N
28˚-32˚
L
M
E
D
[1,6]
63
A
H
I
B
A
C
B
K
J
63 [1,6]
15˚-20˚
N
28˚-32˚
L
M
E
D
[1,6]
63
A
H
I
B
A
F
O
Figure 2
Figure 3
Figure 4
C
B
K
J
63 [1,6]
15˚-20˚
F
O
N
28˚-32˚
L
M
E
D
[1,6]
63
A
H
I
B
A
Figure 5
A Bridage B Mise à l'air
A Bridage B Débridage
Double effet Double effet dans la cavité borgne
Simple effet Simple effet dans la cavité borgne
R. & Blend
R. & Blend
R. & Blend
R. & Blend
Page 25
25
Mounting Specifications
Modèles 2,2 kN
(500 lb)
Modèles 5,6 kN
(1250 lb)
Modèles 11,6 kN
(2600 lb)
A
Ø 38,4 - 38,8 mm
(1.51-1.53 in.)
Ø 57,5 - 57,9 mm
(2.26 - 2.28 in.)
Ø 76,5 - 76,9 mm
(3.01 - 3.03 in.)
B
Ø 30,3 - 30,7 mm
(1.19 - 1.20 in.)
Ø 42,5 - 42,9 mm
(1.67 - 1.69 in.)
Ø 60,5 - 60,9 mm
(2.38 - 2.40 in.)
C
M28 x 1,5 -6H M42 x 1,5-6H M60 x 1,5 - 6H
D TYP.
Ø 1,8 - 2,2 mm
(.07 - .09 in.)
Ø 4,6 - 5,0 mm
(.18 - .20 in.)
Ø 4,6 - 5,0 mm
(.18 - .20 in.)
E
15,8-16,5 mm
(.62 - .65 in.)
14,5 - 14,9 mm
(.57 - .59 in.)
13,8 - 14,2 mm
(.54 - .56 in.)
F
27,2 - 36,3 mm
(1.07 - 1.43 in.)
30,3 - 41,1 mm
(1.19 - 1.62 in.)
30,0 - 30,4 mm
(1.18 - 1.20 in.)
G Minimum
25,4 mm (1.00 in.) 25,4 mm (1.00 in.) 25,4 mm (1.00 in.)
H
17,3 - 17,7 mm
(.68 - .70 in.)
16,3 - 16,7 mm
(.64 - .66 in.)
15,0 - 15,4 mm
(.59 - .61 in.)
I
1,3 - 1,7 mm
(.05 - .07 in.)
1,6 - 2,0 mm
(.06 - .08 in.)
1,3 - 1.7 mm
(.05 - .07 in.)
J Maximum
3,0 mm (.12 in.) 3, 0 mm (.12 in.) 3,0 mm (.12 in)
K
1,3 - 1,7 mm
(.05 - .07 in.)
2,1 - 2,5 mm
(.08 - .10 in.)
2,1 - 2,5 mm
(.08 - .10 in.)
L
Ø 25,40 - 25,45 mm
(1.000-1.002 in.)
Ø 34,93 - 34,97 mm
(1.375 - 1.377 in.)
Ø 57,15 - 57,20 mm
(2.250 - 2.252 in.)
M
Ø 27,0 - 27,4 mm
(1.06 - 1.08 in.)
Ø 35,6 - 36,0 mm
(1.40 - 1.42 in.)
Ø 58,5 - 58,9 mm
(2.30 - 2.32 in.)
P Minimum
O Minimum
N TYP.
47,8 mm (1.88 in.)
56,6 mm (2.23 in.)
2,1 - 2,5 mm
(.08 - .10 in.)
50,8 mm (2.00 in.)
59,7 mm (2,35 in.)
2,8 - 3,3 mm
(.11 - .13 in.)
41,1 mm (1.62 in)
78,2 mm (3.08 in.)
3,9 - 4,3 mm
(.15 - .17 in.)
Spécifications de montage
Page 26
INSTALLATION
Ces vérins de bridage pivotants sont conçus de manière à pouvoir régler la position radiale du bras de bridage après avoir monté le vérin. S'il est nécessaire de changer le sens
de rotation, le faire avant de monter le vérin.
Changement du sens de rotation de la tige du vérin (si nécessaire)
Pour changer le sens de rotation de la tige du vérin, aligner la lettre du haut de la tige
avec la flèche du flanc du vérin, à l'opposé des orifices. Pour changer le sens de rotation,
voir les illustrations et procéder comme suit. Une clé réglable est nécessaire pour le bouchon inférieur.
1. Placer le bras (F) sur la tige (G) afin de disposer d'une poignée pour déplacer la tige.
(a) Desserrer le boulon du bras de bridage (H).
(b) Retirer la bague de retenue (I) et glisser le bras de bridage vers le bas de la tige,
jusqu'à ce que le haut du bras se trouve à 6 mm (0.25 in.) de la surface
supérieure de la tige.
(c) Serrer le boulon du bras de bridage. NE PAS jeter la bague de retenue.
2. Placer la clé réglable sur le bouchon inférieur (J) du vérin et le tourner (le bouchon
face à soi) de 4 tours vers la gauche.
NOTE : Sur les modèles à simple effet, il peut être nécessaire de tourner le bouchon
inférieur de plus de 4 tours pour aider à soulager la tension du ressort.
3. Appuyer vers le bas sur la tige du vérin et la tourner pour aligner la lettre désirée
(L, R, S) avec la flèche située sur le flanc du vérin.
4. Une fois que la lettre et la flèche sont alignées, tirer la tige du vérin vers le haut,
revisser le bouchon inférieur (tourner vers la droite) et serrer fermement.
26
S
L
R
S
L
R
S
L
R
.6,4mm
I
F
H
G
J
Course verticale
Gauche Droit
Bridage et débridage
Débridage
Débridage
Bridage Bridage
Figure 6
6,4 mm
Page 27
Montage du bras de bridage
1. Retirer la bague de retenue (A) du haut de la tige
(B).
2. Glisser le bras de bridage (C) vers le bas, par-
dessus la tige et utiliser des pinces pour pousser
la bague de retenue sur la rainure de la tige.
Orienter la bague de retenue de façon à ce que
son ouverture soit dirigée vers l'arrière ou la partie pleine du bras de bridage. Voir l'illustration.
3. Remonter le bras de bridage jusqu'à ce qu'il soit en ferme contact avec la bague de
retenue, dans la position désirée. En le maintenant dans cette position, serrer le
boulon (D) du bras de bridage au couple spécifié ci-dessous.
)
ATTENTION
Un serrage insuffisant du boulon du bras de bridage peut causer le glissement du
bras pendant le fonctionnement. VEILLER À UTILISER DES BOULONS À TÊTE
CREUSE DE CLASSE 8 (12.9 DIN 912) (fournis avec les bras de bridage standard).
Montage du vérin
Lors de la conception du circuit hydraulique, tenir compte des facteurs mentionnés dans
la section INFORMATIONS PRÉLIMINAIRES, page 23. Pour plus de détails sur les circuits hydrauliques, consulter le catalogue workholding de Enerpac (disponible seulement en anglais).
Les cavités de montage doivent être préparées conformément aux spécifications indiquées aux pages
24 et 25. Procéder avec précaution lors de la préparation du porte-pièce. Le porte-pièce de la machine
perce les trous avec précision. Pour empêcher les
fuites, prévoir une surface de montage du portepièce de rugosité moyenne (Ra) de 1,6 µm (63 µin.)
maximum. S'assurer de l'absence de bavures de
métal à l'endroit ou les trous d'alimentation en huile
débouchent dans la cavité du vérin.
)
ATTENTION
Rincer soigneusement tous les passages forés
du porte-pièce pour empêcher les débris de
pénétrer dans le vérin lors du fonctionnement.
Lubrifier les joints toriques externes du vérin avant de monter ce dernier dans la cavité.
Installer le vérin avec précaution, de façon à ce que la bague métallique (E) touche le
chambrage, comme illustré à la figure 8. Visser le corps du vérin dans la plaque de montage en utilisant la partie hexagonale du haut, non pas le bras de bridage. Voir les couples de serrage dans le tableau ci-dessous.
27
Figure 7
Force de bridage Couple de serrage lubrifié
2,2 kN (500 lb.) 16,3 - 20,3 Nm (12 - 15 ft-lb.)
5,6 kN (1250 lb.) 32,5 - 39,3 Nm (24 - 29 ft-lb.)
11,6 kN (2600 lb.) 59,7 - 71,8 Nm (44 - 53 ft-lb.)
Couples de serrage du boulon de bras de bridage
E
Figure 8
Capacité du vérin Couple de serrage
2,2 kN (500 lb.) 122 - 149 Nm (90 - 110 ft-lb.)
5,6 kN (1250 lb.)
190 - 217 Nm (140 - 160 ft-lb.)
11,6 kN (2600 lb.) 258 - 285 Nm (190 - 210 ft-lb.)
Page 28
Vérins à simple effet
L'orifice du bas des vérins à simple effet est pourvu d'un trou de mise à l'air. Pour l'option de montage avec plaque ouverte (figure 2, page 24), veiller à empêcher le liquide
de refroidissement ou les fluides de coupe de pénétrer dans le trou de mise à l'air. Si le
trou de mise à l'air est sujet à être continuellement noyé par le liquide de refroidissement, il est recommandé d'utiliser la méthode à trou borgne (figure 3, page 24). Ce montage permet à la chambre du ressort d'être mise à l'air dans un endroit exempt de fluides
et de contaminants.
UTILISATION
Les vérins pivotants tournent de 90° pendant la première partie de la course et continuent sans rotation pour le bridage final. La course verticale descendante est la course
de bridage du vérin. La force de bridage doit être appliquée uniquement pendant ce
mouvement vertical et non pas durant la rotation.
)
ATTENTION
— Si la force de bridage est appliquée pendant la partie de la course où se
produit la rotation, la tige du vérin peut subir des dommages internes.
— Pour assurer une performance et sécurité d'utilisation maximum des
vérins, veiller à ce que tous les branchements, flexibles et raccords soient
étanches et bien serrés.
— S'assurer que toutes les pièces sont prévues pour supporter les pressions de
service. Des composants de moindre résistance ne peuvent pas supporter les
pressions élevées. Leur utilisation entraînera des dommages matériels et
corporels.
Pression et débit
La longueur (L) du bras de bridage détermine la pression et le débit de fonctionnement.
Pour la longueur du bras de bridage, le réglage de pression et le débit, voir
Caractéristiques de fonctionnement - Tableau de débits maximum, page 22. Régler la
pression de fonctionnement et le débit suivant les limites établies par la longueur du
bras de bridage. Ne pas dépasser les limites prescrites. Plus le bras est long, plus la force
de bridage et la pression de fonctionnement maximale diminuent.
)
ATTENTION
Il est très important d'utiliser les réglages corrects de pression et de débit. Le
fonctionnement en dehors de ces limites endommagera le vérin pivotant. Les
dégâts causés par le dépassement des pressions et débits maximum permis NE
SONT PAS couverts par la garantie.
28
Figure 9
Page 29
ENTRETIEN
L'entretien est nécessaire en cas d'usure ou de fuites. De temps à autre, inspecter tous les
composants en vue d'éventuels problèmes exigeant l'entretien ou la réparation. Enerpac
offre des kits de pièces de réparation prêts à l'emploi. Des planches illustrées des pièces
détachées sont disponibles avec schémas d'assemblage et nomenclature. Contacter
Enerpac.
IMPORTANT : Consulter la planche de pièces détachées pour les instructions d'assemblage et désassemblage. La négligence du respect des instructions d'entretien et de réparation, par exemple l'usage de couples de serrage incorrects, peut entraîner des problèmes de fonctionnement et/ou causer des blessures.
DÉPANNAGE
Les informations suivantes ne sont fournies qu'à titre indicatif afin de déterminer l'existence d'un problème. Pour les réparations, contacter le distributeur ou centre local
Enerpac agréé.
SPÉCIFICATIONS POUR L'USINAGE DES BRAS DE BRIDAGE (page 60)
Voir Pression et débit, page 28 pour la mesure correcte de la longueur du bras. Pour
déterminer la force de bridage maximum sur le bras, voir Caractéristiques de fonction-
nement - Tableau de débits maximum, page 22.
29
Problème Causes possibles Remède
1. Le vérin ne bride/
débride pas.
A. Robinet de détente de la pompe ouvert.
B. Pas d'huile dans le réservoir.
C. Air dans le circuit.
D. Ressort cassé dans le vérin.
A. Fermer le robinet de détente de la pompe.
B. Remplir le réservoir de la pompe.
C. Purger l'air du circuit hydraulique.
D. Remplacer le ressort.
2. Le vérin ne sort
que partiellement.
A. Niveau d'huile de la pompe insuffisant.
B. Tige grippée.
A. Remplir le réservoir de la pompe.
B. Remplacer les pièces endommagées --
Voir la planche des pièces détachées
3. Le vérin bride/débride plus lentement que la normale.
A. Conduite hydraulique obstruée.
B. Mauvais fonctionnement de la pompe.
A. Vérifier les soupapes, raccords et tuyaux
B. Voir la feuille d'instructions de la pompe
4. Le vérin bride/débride, mais ne tient
pas la pression.
A. Joints endommagés.
B. Mauvais fonctionnement de la pompe.
A. Remplacer les joints -- Voir la planche des
pièces détachées
B. Voir la feuille d'instructions de la pompe
5. Fuite d'huile au vérin.
A. Joints endommagés.
B. Tige du vérin usée ou endommagée.
A. Remplacer les joints -- Voir la planche des
pièces détachées
B. Remplacer les pièces endommagées -- Voir la
planche des pièces détachées
6. Le bras de bridage n'effectue pas le
mouvement pivotant.
A. Bras de bridage desserré.
B. Tige endommagée.
A. Repositionner le bras de bridage et le resserrer
B. Remplacer les pièces endommagées --
Voir la planche des pièces détachées
Page 30
30
Page 31
L2206 Rev. O 05/97
INSTRUCCIONES IMPORTANTES PARA LA RECEPCION
Inspeccione visualmente todos los componentes para ver si han sufrido daños durante el
transporte. Si existe algún deterioro comuníqueselo inmediatamente al transportista. Los
daños ocurridos durante el transporte NO están cubiertos por la garantía. El transportista debe responder de los costos de reparación o reemplazo de las piezas debido a
daños ocurridos durante el transporte.
CONTENIDO
ENGLISH................... 1 ESPAÑOL....................... 31
DEUTSCH ............... 11 ITALIANO ..................... 41
FRANÇAIS.............. 21 NEDERLANDS.............. 51
DESCRIPCION
Los cilindros de giro están diseñados para girar 90° en sentido horario o contrahorario.
Se ofrecen cilindros de acción única y de acción doble. Los brazos de fijación no se
incluyen con los cilindros. Los brazos de fijación pueden adquirirse por separado o
fabricarse según las especificaciones dadas en la página 60.
®
Hoja de instrucciones
Cilindros de giro tipo cartucho
Código de número de modelo
1 2 3 4 5 6 Opcional
R = giro a
derecha
S = acción
única
2 = 2,2 kN
V = Viton
S = cilindro
de giro
L = giro a
izquierda
D = acción
doble
5 = 5,6 kN
2 = métrico
C = cartucho
S = recto
12=11,6 kN
Capacidad [kN (lb)]
2,2 (500) 5,6 (1250) 11,6 (2600)
Carrera hidráulica [mm (in.)]
Fijado 8,1 (0.32) 9,9 (0.39) 12,7 (0.50)
Total 16,5 (0.65) 22,6 (0.89) 28,4 (1.12)
Superficie eficaz
[cm2(in.2)]
Fijado 1,22 (0.19) 1,81 (0.28) 4,06 (0.63)
Suelto 1,55 (0.24) 3,81 (0.59) 7,94 (1.23)
Capacidad
de aceite
[cm3(in.3)]
Fijado 1,25 (0.073) 4,05 (0.247) 11,4 (0.70)
Suelto 2,54 (0.155) 8,59 (0.524) 22,9 (1.40)
11,6 kN (2600 lb.)
2,2 kN (500 lb.) 5,6 kN (1250 lb.)
ESPECIFICACIONES
Page 32
ESPECIFICACIONES
(continuación)
32
2,2 kN (500 lb) — La longitud máxima del brazo de fijación es de 76 mm (3 in.)
Longitud del
brazo
[mm (in.)]
tracción
recta
25 (0.97)
brazo
estándar
38 (1.5)
extendido
51 (2.0)
extendido
64 (2.5)
extendido
76 (3.0)
extendido
Caudal máx.
[cc/min.
(in.3/min.)]
197 (12) 197 (12) 98 (6) 98 (6) 98 (6) 98 (6)
Presión máx.
[bar (psi)]
350 (5000) 350 (5000) 207 (3000) 145 (2100) 128 (1850) 107 (1550)
Fuerza de
fijación [kN (lb)]
2,6 (585) 2,2 (500) 1,2 (275) 0,8 (175) 0,7 (150) 0,5 (110)
5,6 kN (1250 lb) — La longitud máxima del brazo de fijación es de 127 mm (5 in.)
Longitud del
brazo
[mm (in.)]
tracción
recta
40 (1.58)
brazo
estándar
51 (2.0)
extendido
76 (3.0)
extendido
102 (4.0)
extendido
127 (5.0)
extendido
Caudal máx.
[cc/min.
(in.3/min.)]
410 (25) 410 (25) 197 (12) 197 (12) 197 (12) 197 (12)
Presión máx.
[bar (psi)]
350 (5000) 350 (5000) 262 (3800) 172 (2500) 131 (1900) 103 (1500)
Fuerza de
fijación [kN (lb)]
6,2 (1390) 5,0 (1100) 3,3 (750) 2,0 (450) 1,2 (275) 0,9 (200)
Fuerza de
fijación [kN (lb)]
Presión máx.
[bar (psi)]
Caudal máx.
[cc/min.
(in.3/min.)]
13,8 (3100)
350 (5000)
1639 (100)
tracción
recta
11,6 kN (2600 lb) — La longitud máxima del brazo de fijación es de 152,4 mm (6 in.)
11,6 (2600)
350 (5000)
1639 (100)
51 (2.0)
brazo
estándar
7,1 (1600)
235 (3400)
820 (50)
76 (3.0)
extendido
4,9 (1100)
179 (2600)
820 (50)
102 (4.0)
extendido
3,3 (750)
138 (2000)
820 (50)
127 (5.0)
extendido
2,7 (600)
117 (1700)
820 (50)
152 (6.0)
extendido
Longitud del
brazo
[mm (in.)]
Page 33
Gráficas de fuerza de fijación vs. longitud del brazo
INFORMACION PRELIMINAR
IMPORTANTE: El no leer y atenerse a estas indicaciones puede causar el mal funcionamiento del sistema o la falla del producto y anular la garantía.
(1) Los caudales excesivos pueden imprimir una velocidad excesiva al cilindro y
dañarlo. La presión hidráulica y la velocidad del cilindro deben ajustarse de
modo correspondiente a la longitud del brazo de fijación. La fuerza de fijación
también varía según la longitud del brazo de fijación. Consulte la página 32
para las especificaciones de funcionamiento.
(2) Se deben usar controles de caudal y válvulas de retención en los conductos de
retorno para reducir la velocidad del cilindro de giro al valor recomendado. Las
válvulas de retención en los conductos de retorno ayudan a reducir la contrapresión que podría causar la falla de la función de soltado en los sistemas de
acción única.
(3) Al usar cilindros de tracción de acción única, limite la contrapresión del caudal
de retorno a un máximo de 3,5 bar (50 psi). El uso de tubería de diámetro
grande (D.E. de 10 mm (0.39 in.) o mayor) y controles de caudal con válvulas de
retención de retorno de caudal libre contribuye a reducir la contrapresión al
mínimo. Consulte a Enerpac para el diseño apropiado del sistema.
(4) Una contrapresión por exceso de caudal de retorno también puede dañar los
cilindros de giro de acción doble. Limite la contrapresión del caudal de retorno
a un máximo de 42 bar (600 psi). Los sistemas de acción doble deben diseñarse
con un caudal dosificado de entrada con caudal inverso libre en la lumbrera de
fijación.
(5) La fijación del componente debe ocurrir en el punto medio de la carrera verti-
cal. No debe producirse fijación alguna mientras la pinza de fijación está en
movimiento. El brazo de fijación debe moverse libremente en los 90° de su
trayectoria de giro (debe evitarse la interferencia con herramientas, accesorios,
etc.).
(6) La conexión del brazo de fijación al émbolo del cilindro debe hacerse según las
instrucciones dadas en la página 37.
33
1
25
[1.00]51[2.00]76[3.00]
102
[4.00]
127
[5.00]
1,33 [300]
2
5
4
0
3
6,67 [1500]
0
5,34 [1200]
4,00[900]
2,67 [600]
350 [5000]
350 [5000]
262 [3800]
131 [1900]
103 [1500]
172 [2500]
76
[3.00]
13
[.50]25[1.00]38[1.50]51[2.00]64[2.50]
0,67 [150]
0
0
1
1,34 [300]
2,00 [450]
2,67 [600]
2
3
5
350 [5000]
350 [5000]
207 [3000]
145 [2100]
128 [1850]
107 [1550]
4
152,4
[6.00]
3,3 [500 ]
0
127,0
[5.00]
50,8
[2.00]
25,4
[1.00]
101,6
[4.00]
76,2
[3.00]
4,44 [1000]
6,66 [1500]
8,89 [2000]
11,11 [2500]
15,55 [3500]
13,33 [3000]
0
5
4
3
2
1
350 [5000]
235 [3400]
138 [2000]
117 [1700]
179 [2600]
350 [5000]
Figura 1
Modelos de 2,2 kN (500 lb.)
Fuerza de fijación [kN (lb)]
Fuerza de fijación [kN (lb)]
Fuerza de fijación [kN (lb)]
Presión máx. de fijación [bar (psi)]
Presión máx. de fijación [bar (psi)]
Presión máx. de fijación [bar (psi)]
Modelos de 11,6 kN (2600 lb.)
Modelos de 5,6 kN (1250 lb.)
Page 34
ESPECIFICACIONES DE MONTAJE
34
C
B
K
J
H
63 [1,6]
15˚-20˚
L
M
E
D
[1,6]
63
A
I
A
G
C
B
K
J
63 [1,6]
15˚-20˚
F
P
N
28˚-32˚
L
M
E
D
[1,6]
63
A
H
I
B
A
C
B
K
J
63 [1,6]
15˚-20˚
N
28˚-32˚
L
M
E
D
[1,6]
63
A
H
I
B
A
F
O
Figura 2
Figura 3
Figura 4
C
B
K
J
63 [1,6]
15˚-20˚
F
O
N
28˚-32˚
L
M
E
D
[1,6]
63
A
H
I
B
A
Figura 5
A Fijado B Respiradero
A Fijado B Suelto
Acción doble Acción doble en cavidad ciega
Acción única Acción única en cavidad ciega
R. & Blend
R. & Blend
R. & Blend
R. & Blend
Page 35
35
Mounting Specifications
Modelos de 2,2 kN
(500 lb)
Modelos de 5,6 kN
(1250 lb)
Modelos de 11,6 kN
(2600 lb)
A
Ø 38,4 - 38,8 mm
(1.51-1.53 in.)
Ø 57,5 - 57,9 mm
(2.26 - 2.28 in.)
Ø 76,5 - 76,9 mm
(3.01 - 3.03 in.)
B
Ø 30,3 - 30,7 mm
(1.19 - 1.20 in.)
Ø 42,5 - 42,9 mm
(1.67 - 1.69 in.)
Ø 60,5 - 60,9 mm
(2.38 - 2.40 in.)
C
M28 x 1,5 -6H M42 x 1,5-6H M60 x 1,5 - 6H
D TIP.
Ø 1,8 - 2,2 mm
(.07 - .09 in.)
Ø 4,6 - 5,0 mm
(.18 - .20 in.)
Ø 4,6 - 5,0 mm
(.18 - .20 in.)
E
15,8-16,5 mm
(.62 - .65 in.)
14,5 - 14,9 mm
(.57 - .59 in.)
13,8 - 14,2 mm
(.54 - .56 in.)
F
27,2 - 36,3 mm
(1.07 - 1.43 in.)
30,3 - 41,1 mm
(1.19 - 1.62 in.)
30,0 - 30,4 mm
(1.18 - 1.20 in.)
G Mínimo
25,4 mm (1.00 in.) 25,4 mm (1.00 in.) 25,4 mm (1.00 in.)
H
17,3 - 17,7 mm
(.68 - .70 in.)
16,3 - 16,7 mm
(.64 - .66 in.)
15,0 - 15,4 mm
(.59 - .61 in.)
I
1,3 - 1,7 mm
(.05 - .07 in.)
1,6 - 2,0 mm
(.06 - .08 in.)
1,3 - 1.7 mm
(.05 - .07 in.)
J Máximo
3,0 mm (.12 in.) 3, 0 mm (.12 in.) 3,0 mm (.12 in)
K
1,3 - 1,7 mm
(.05 - .07 in.)
2,1 - 2,5 mm
(.08 - .10 in.)
2,1 - 2,5 mm
(.08 - .10 in.)
L
Ø 25,40 - 25,45 mm
(1.000-1.002 in.)
Ø 34,93 - 34,97 mm
(1.375 - 1.377 in.)
Ø 57,15 - 57,20 mm
(2.250 - 2.252 in.)
M
Ø 27,0 - 27,4 mm
(1.06 - 1.08 in.)
Ø 35,6 - 36,0 mm
(1.40 - 1.42 in.)
Ø 58,5 - 58,9 mm
(2.30 - 2.32 in.)
P Mínimo
O Mínimo
N TIP.
47,8 mm (1.88 in.)
56,6 mm (2.23 in.)
2,1 - 2,5 mm
(.08 - .10 in.)
50,8 mm (2.00 in.)
59,7 mm (2,35 in.)
2,8 - 3,3 mm
(.11 - .13 in.)
41,1 mm (1.62 in)
78,2 mm (3.08 in.)
3,9 - 4,3 mm
(.15 - .17 in.)
Especificaciones de montaje
Page 36
INSTALACION
Los cilindros de giro se han diseñado de modo que permiten ajustar la posición radial
del brazo de fijación después de haber instalado el cilindro. Si se necesita cambiar el
sentido de giro, cámbielo antes de montar el cilindro.
Cambio del sentido de giro del émbolo (de ser necesario)
Para cambiar el sentido de giro del émbolo, es necesario alinear la letra que se encuentra
en la parte superior del émbolo con la flecha que se encuentra en el costado del cilindro
opuesto al de las lumbreras. Para cambiar el sentido de giro, consulte las ilustraciones y
siga el procedimiento dado a continuación. Se necesitará una llave inglesa para el tapón
inferior.
1. Coloque el brazo (F) sobre el émbolo (G) para que sirva de palanca para mover el
émbolo.
(a) Suelte el perno del brazo de fijación (H).
(b) Quite el anillo retenedor (I) y deslice el brazo de fijación hacia la parte inferior
del émbolo hasta que la parte superior del brazo esté a 6 mm (0.25 in.) de la
superficie superior del émbolo.
(c) Apriete el perno del brazo de fijación. NO BOTE el anillo retenedor.
2. Coloque la llave inglesa en el tapón inferior (J) del cilindro y dele 4 vueltas en sentido contrahorario (al mirarlo de frente).
NOTA: En los cilindros de acción única puede ser necesario darle más de 4 vueltas al
tapón inferior para aliviar la tensión del resorte de retorno.
3. Empuje el émbolo hacia abajo y gírelo hasta alinear la letra deseada (L, R, S) con la
flecha que se encuentra en el costado del cilindro.
4. Una vez que la letra queda alineada con la flecha, tire el émbolo hacia arriba, vuelva a
atornillar el tapón inferior (en sentido horario) y apriételo bien firme.
36
S
L
R
S
L
R
S
L
R
.6,4mm
I
F
H
G
J
Recto
Giro a izquierda Giro a derecha
Fijado y suelto
Suelto
Suelto
Fijado Fijado
Figura 6
6,4 mm
Page 37
Instalación del brazo de fijación
1. Quite el anillo retenedor (A) de la parte superior
del émbolo (B).
2. Deslice el brazo de fijación (C) hacia la parte
inferior del émbolo y use alicates para volver a
insertar el anillo retenedor en la ranura del émbolo. Oriente el anillo retenedor de modo que su
separación quede hacia la parte posterior o la
parte maciza del brazo de fijación. Vea la ilustración.
3. Mueva el brazo de fijación hacia arriba hasta que quede firmemente ajustado contra el
anillo retenedor y en la posición deseada. Mientras se mantiene esta posición, apriete
el perno del brazo de fijación (D) al valor especificado abajo.
)
ATENCION
Si el perno del brazo de fijación no se aprieta debidamente, el brazo podría patinar durante su funcionamiento. ASEGURESE DE USAR PERNOS DE CABEZA
HUECA DE CLASE 8 (12.9 DIN 912), suministrados con los brazos de fijación
estándar.
Montaje del cilindro
Al diseñar el circuito hidráulico, tome en consideración los
factores indicados en INFORMACION PRELIMINAR en la
página 33. Para más información en cuanto a los circuitos
hidráulicos, consulte el catálogo Workholding de Enerpac
(disponible en inglés solamente).
Las cavidades de montaje deben prepararse según las
especificaciones indicadas en las páginas 34 y 35. Tenga
cuidado al preparar el accesorio. Frese los agujeros de
cavidades del accesorio con precisión. Para evitar las
fugas, asegúrese que la aspereza promedio (Ra) de la
superficie de montaje del accesorio no sea de más de
1,6 µm (63 µin.). Asegúrese que no queden rebabas expuestas en las piezas metálicas en
donde los agujeros de suministro de aceite se conectan a la cavidad del cilindro.
)
ATENCION
Enjuague a fondo todos los conductos taladrados del accesorio para evitar que
las partículas de desecho ingresen al cilindro al ponerlo en funcionamiento.
Lubrique los anillos "O" exteriores del cilindro antes de montar el cilindro en la cavidad. Instale el cilindro con cuidado hasta que el anillo metálico (E) entre en contacto
con la superficie contrataladrada, como se muestra en la Figura 8. Apriete el cuerpo del
cilindro contra la placa de montaje usando la porción hexagonal superior del cilindro, no
el brazo de fijación. Consulte la tabla siguiente para los valores de apriete.
37
Figura 7
Capacidad del cilindro Apriete con perno lubricado
2,2 kN (500 lb.) 16,3 - 20,3 Nm (12 - 15 ft-lb.)
5,6 kN (1250 lb.) 32,5 - 39,3 Nm (24 - 29 ft-lb.)
11,6 kN (2600 lb.) 59,7 - 71,8 Nm (44 - 53 ft-lb.)
Apriete del perno del brazo de fijación
E
Figura 8
Capacidad del cilindro Par de apriete de instalación
2,2 kN (500 lb.) 122 - 149 Nm (90 - 110 ft-lb.)
5,6 kN (1250 lb.)
190 - 217 Nm (140 - 160 ft-lb.)
11,6 kN (2600 lb.) 258 - 285 Nm (190 - 210 ft-lb.)
Page 38
Cilindros de acción única
Los cilindros de acción única tienen un agujero de respiradero en su lumbrera inferior.
Para el montaje de los modelos que utilizan el diseño de placa abierta (Figura 2, página
34), evite que los fluidos refrigerantes o de corte ingresen en el respiradero. Si el respi-
radero va a estar sumergido continuamente en líquido refrigerante, se recomienda usar el
modelo con cavidad ciega (Figura 3, página 34). Este diseño permite ventilar la cámara
del resorte hacia una zona libre de fluidos y contaminantes.
FUNCIONAMIENTO
Los cilindros de giro giran 90° durante la primera parte de la carrera y avanzan sin girar
durante la carrera final de fijación. La carrera recta descendente es la carrera de fijación
del cilindro. La fuerza de fijación debe aplicarse únicamente durante la carrera vertical y
no durante el movimiento de giro.
)
ATENCION
— Si la fuerza de fijación se aplica durante la porción de giro de la carrera, se
causarán daños internos al émbolo.
— Para asegurar el rendimiento máximo del cilindro y la seguridad de fun-
cionamiento, asegúrese que todas las conexiones, mangueras y adaptadores
hidráulicos estén debidamente sellados y bien apretados.
— Asegúrese que todos los componentes tengan capacidad suficiente para
soportar las presiones de trabajo del sistema. Los componentes con capacidad insuficiente no soportarán las presiones excesivas. El uso de componentes con capacidad insuficiente causará daños al equipo y lesiones personales.
Presión y caudal
La longitud (L) del brazo de fijación determina los valores de la presión y caudal
de trabajo.
Ve a Especificaciones de funcionamiento — Tabla de caudal máximo en la página 32
para la relación entre la longitud del brazo de fijación y los valores de la presión y caudal de trabajo. Ajuste la presión y caudal de trabajo según los límites establecidos por la
longitud del brazo de fijación. No exceda la relación entre la presión de carga y la longitud. Cuanto mayor sea la longitud del brazo, tanto menor será la fuerza de fijación y la
presión máxima de trabajo.
)
ATENCION
Es sumamente importante que se ajusten los valores de presión y caudal correctamente. El exceder los límites establecidos dañará el cilindro de giro. Los daños
ocurridos como consecuencia de exceder la presión y caudal nominales NO
están cubiertos por la garantía.
38
Figura 9
Page 39
MANTENIMIENTO
La unidad necesita mantenimiento cuando se observa desgaste o fugas. Inspeccione ocasionalmente todos los componentes para ver si existe algún problema que requiera servicio y mantenimiento. Enerpac ofrece juegos de reparación que incluyen los repuestos
necesarios. Las hojas de repuestos se ofrecen con los diagramas de disposición y listas
de piezas. Comuníquese con Enerpac.
IMPORTANTE: Consulte la Hoja de repuestos para obtener información en cuanto a
los procedimientos correctos de armado y desarmado. Los procedimientos incorrectos
de mantenimiento y servicio, tales como el uso de valores incorrectos de apriete, pueden
causar la falla del producto y/o lesiones personales.
LOCALIZACION DE AVERIAS
La siguiente información está destinada sólo a ayudar a determinar si existe alguna
avería. Para servicio de reparación, diríjase al distribuidor o al centro de servicio autorizado Enerpac de su zona.
ESPECIFICACIONES DE FABRICACION DEL BRAZO DE FIJACION
(página 60)
Ve a Presión y caudal en la página 38 para medir la longitud correcta del brazo. Para
determinar la fuerza de fijación máxima del brazo, consulte Especificaciones de fun-
cionamiento — Tabla de caudal máximo en la página 32.
39
Problema Causa posible Solución
1. El cilindro no se fija/suelta.
A. La válvula de alivio de la bomba está abierta.
B. Falta de aceite en depósito de la bomba.
C. Aire en el sistema.
D. Resorte roto en cilindro.
A. Cierre la válvula de alivio de la bomba.
B. Llene el depósito de la bomba.
C. Purgue el aire del sistema hidráulico.
D. Sustituya el resorte.
2. El cilindro avanza parcialmente.
A. Nivel bajo de aceite en bomba.
B. Embolo agarrotado.
A. Llene el depósito de la bomba.
B. Sustituya los componentes dañados —
consulte la Hoja de repuestos.
3. El cilindro se fija/suelta más lento
que lo normal.
A. Línea hidráulica restringida.
B. Avería de la bomba.
A. Revise las válvulas, adaptadores y tubería.
B. Consulte la Hoja de instrucciones de la bomba.
4. El cilindro se fija/suelta pero no retiene
su presión.
A. Sellos dañados.
B. Avería de la bomba.
A. Sustituya los sellos —
consulte la Hoja de repuestos.
B. Consulte la Hoja de instrucciones de la bomba.
5. Fugas de aceite en el cilindro.
A. Sellos dañados.
B. Embolo desgastado o dañado.
A. Sustituya los sellos —
consulte la Hoja de repuestos.
B. Sustituya los componentes dañados —
consulte la Hoja de repuestos.
6. El brazo de fijación no gira.
A. Brazo de fijación suelto.
B. Embolo dañado.
A. Cambie la posición del brazo de fijación y vuelva
a apretarlo.
B. Sustituya los componentes dañados —
consulte la Hoja de repuestos.
Page 40
40
Page 41
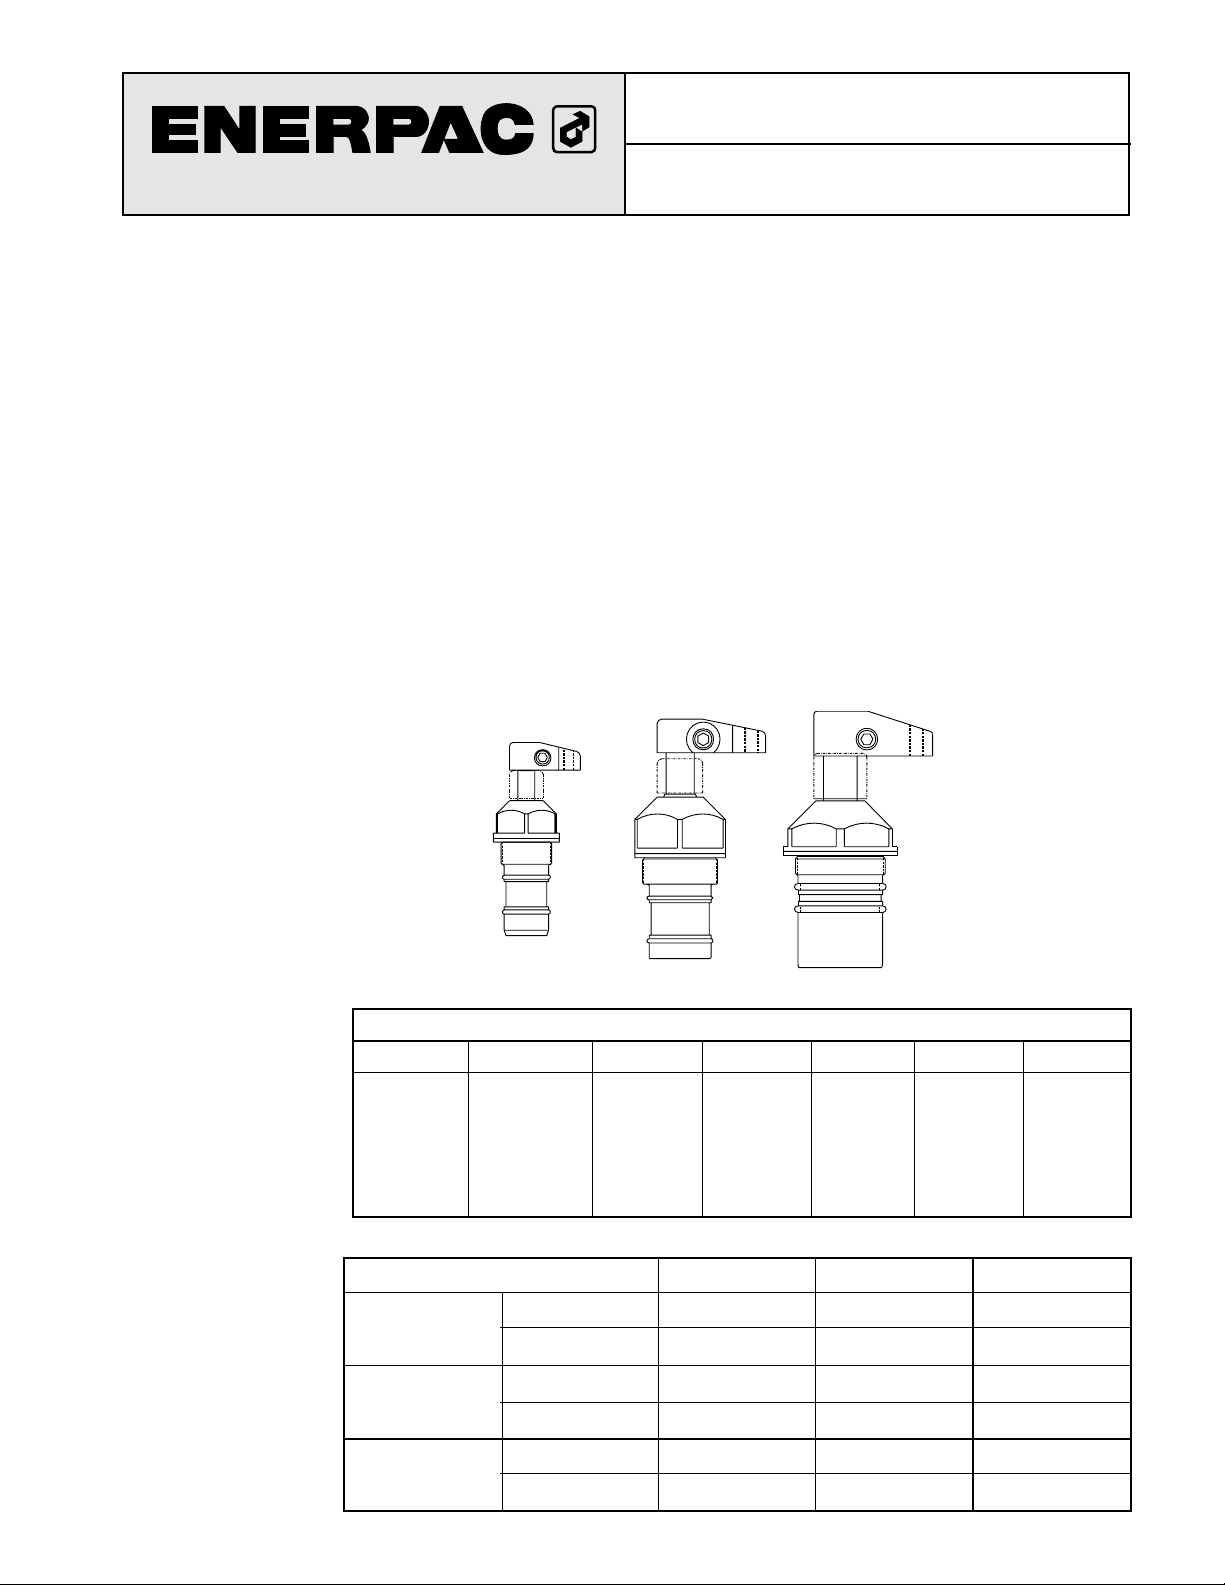
L2206 Rev. O 05/97
IMPORTANTI ISTRUZIONI AL RICEVIMENTO
Ispezionare visivamente tutti i componenti per accertare eventuali danni derivanti dal
trasporto. Se del caso, sporgere subito reclamo all’impresa di trasporti. I danni di
trasporto NON sono coperti dalla garanzia. L’impresa di trasporti è responsabile degli
stessi e deve rispondere di tutti i relativi costi di riparazione e sostituzione dei componenti.
CONTENTS
ENGLISH................... 1 ESPAÑOL....................... 31
DEUTSCH ............... 11 ITALIANO ..................... 41
FRANÇAIS.............. 21 NEDERLANDS.............. 51
DESCRIZIONE
Questi cilindri oscillanti sono realizzati in modo da poter ruotare di 90° in senso orario o
antiorario. Sono disponibili ad effetto semplice e a doppio effetto. I bracci di serraggio,
non acclusi ai cilindri, possono essere acquistati separatamente oppure realizzati in base
alle specifiche riportate a pagina 60.
®
Manuale di istruzioni
Cilindri oscillanti a cartuccia
Codici dei modelli
1 2 3 4 5 6
Opzionale
R = Rotazione
a destra
S = Ad effetto
semplice
2 = 2,2 kN
V = Viton
S = Cilindro
oscillante
L = Rotazione
a sinistra
D = A doppio
effetto
5 = 5,6 kN
2 = Metrico
C = Cartuccia
S = Rettilineo
12=11,6 kN
Forza sviluppata [kN (lb.)]
2,2 (500) 5,6 (1250) 11,6 (2600)
Corsa oleodinamica [mm (in.)]
Serraggio 8,1 (0.32) 9,9 (0.39) 12,7 (0.50)
Totale 16,5 (0.65) 22,6 (0.89) 28,4 (1.12)
Area effettiva
[cm2(in.2)]
Serraggio 1,22 (0.19) 1,81 (0.28) 4,06 (0.63)
Rilascio 1,55 (0.24) 3,81 (0.59) 7,94 (1.23)
Capacità serbatoio olio
[cm3(in.3)]
Serraggio 1,25 (0.073) 4,05 (0.247) 11,4 (0.70)
Rilascio 2,54 (0.155) 8,59 (0.524) 22,9 (1.40)
11,6 kN (2600 lb.)
2,2 kN (500 lb.) 5,6 kN (1250 lb.)
DATI TECNICI
Page 42
DATI TECNICI
(segue)
42
2,2 kN (500 lb) - Lunghezza massima del braccio di serraggio: 76 mm (3 in.)
Lunghezza
braccio
[mm (in.)]
tiro rettilineo
25 (0.97)
braccio
standard
38 (1.5)
esteso
51 (2.0)
esteso
64 (2.5)
esteso
76 (3.0)
esteso
Portata max.
[cc/min
(in.3/min)]
197 (12) 197 (12) 98 (6) 98 (6) 98 (6) 98 (6)
Pressione max.
[bar (psi)]
350 (5000) 350 (5000) 207 (3000) 145 (2100) 128 (1850) 107 (1550)
Forza di serraggio [kN (lb)]
2,6 (585) 2,2 (500) 1,2 (275) 0,8 (175) 0,7 (150) 0,5 (110)
5,6 kN (1250 lb) - Lunghezza massima del braccio di serraggio: 127 mm (5 in.)
Lunghezza
braccio
[mm (in.)]
tiro rettilineo
40 (1.58)
braccio
standard
51 (2.0)
esteso
76 (3.0)
esteso
102 (4.0)
esteso
127 (5.0)
esteso
Portata max.
[cc/min
(in.3/min)]
410 (25) 410 (25)
197 (12) 197 (12) 197 (12) 197 (12)
Pressione max.
[bar (psi)]
350 (5000) 350 (5000)
262 (3800) 172 (2500) 131 (1900)
103 (1500)
Forza di serraggio [kN (lb)]
6,2 (1390) 5,0 (1100) 3,3 (750) 2,0 (450) 1,2 (275) 0,9 (200)
Forza di serraggio [kN (lb)]
Pressione max.
[bar (psi)]
Portata max.
[cc/min
(in.3/min)]
Lunghezza
braccio
[mm (in.)]
13,8 (3100)
350 (5000)
1639 (100)
tiro rettilineo
11,6 kN (2600 lb) - Lunghezza massima del braccio di serraggio: 152,4 mm (6 in.)
11,6 (2600)
350 (5000)
1639 (100)
51 (2.0)
braccio
standard
7,1 (1600)
235 (3400)
820 (50)
76 (3.0)
esteso
4,9 (1100)
179 (2600)
820 (50)
102 (4.0)
esteso
3,3 (750)
138 (2000)
820 (50)
127 (5.0)
esteso
2,7 (600)
117 (1700)
820 (50)
152 (6.0)
esteso
Page 43
Curve della forza di serraggio in funzione della lunghezza del braccio
INFORMAZIONI PRELIMINARI
IMPORTANTE: la mancata osservanza delle seguenti istruzioni può causare malfunzionamenti del sistema o guasti al prodotto e può annullare la garanzia.
(1) Portate elevate possono causare velocità eccessive del cilindro che possono dan-
neggiare il cilindro stesso. La pressione oleodinamica e la velocità del cilindro
devono essere regolate in modo da adattarsi alla lunghezza del braccio di serraggio. Da tale lunghezza dipende anche la forza di serraggio. Vedere i dati di
funzionamento riportati a pagina 42.
(2) Per mantenere la velocità dei cilindri oscillanti entro i valori nominali, servirsi
di regolatori di portata con valvole di controllo del flusso inverso. Tali valvole
servono a ridurre le contropressioni che possono causare malfunzionamenti al
rilascio nei sistemi ad effetto semplice.
(3) Quando si impiegano cilindri ad effetto semplice, limitare la contropressione di
riflusso ad un massimo di 3,5 bar (50 psi). L’uso di tubi di grande sezione
(diametro esterno di 10 mm [0.39 in.] o maggiore) e di regolatori di flusso con
valvole di controllo del riflusso libero è di ausilio nel ridurre al minimo la contropressione. Consultare la Enerpac riguardo ad un’appropriata progettazione
del sistema.
(4) Eccessive contropressioni di riflusso possono danneggiare anche i cilindri oscil-
lanti a doppio effetto. Limitare la pressione di riflusso ad un massimo di 42 bar
(600 psi). I sistemi a doppio effetto devono essere installati con regolatori di portata a riflusso libero nell’attacco di serraggio.
(5) Il serraggio del pezzo va eseguito nel punto centrale della corsa verticale.
Durante la rotazione del braccio oscillante non si deve verificare alcun serraggio
del pezzo. Il braccio di serraggio deve muoversi liberamente durante la
rotazione di 90° (evitare qualsiasi contatto con portafrese, utensili, ecc.).
(6) Il fissaggio del braccio di serraggio allo stantuffo del cilindro va eseguito atte-
nendosi alle istruzioni riportate a pagina 47.
43
1
25
[1.00]51[2.00]76[3.00]
102
[4.00]
127
[5.00]
1,33 [300]
2
5
4
0
3
6,67 [1500]
0
5,34 [1200]
4,00[900]
2,67 [600]
350 [5000]
350 [5000]
262 [3800]
131 [1900]
103 [1500]
172 [2500]
76
[3.00]
13
[.50]25[1.00]38[1.50]51[2.00]64[2.50]
0,67 [150]
0
0
1
1,34 [300]
2,00 [450]
2,67 [600]
2
3
5
350 [5000]
350 [5000]
207 [3000]
145 [2100]
128 [1850]
107 [1550]
4
152,4
[6.00]
3,3 [500 ]
0
127,0
[5.00]
50,8
[2.00]
25,4
[1.00]
101,6
[4.00]
76,2
[3.00]
4,44 [1000]
6,66 [1500]
8,89 [2000]
11,11 [2500]
15,55 [3500]
13,33 [3000]
0
5
4
3
2
1
350 [5000]
235 [3400]
138 [2000]
117 [1700]
179 [2600]
350 [5000]
Figura 1
Modelli da 2,2 kN (500 lb.)
Forza di serraggio [kN (lb)]
Forza di serraggio [kN (lb)]
Forza di serraggio [kN (lb)]
Pressione di serraggio max. [bar (psi)]
Pressione di serraggio max. [bar (psi)]
Pressione di serraggio max. [bar (psi)]
Modelli da 11,6 kN (2600 lb.)
Modelli da 5,6 kN (1250 lb.)
Page 44
SPECIFICHE DI MONTAGGIO
44
C
B
K
J
H
63 [1,6]
15˚-20˚
L
M
E
D
[1,6]
63
A
I
A
G
C
B
K
J
63 [1,6]
15˚-20˚
F
P
N
28˚-32˚
L
M
E
D
[1,6]
63
A
H
I
B
A
C
B
K
J
63 [1,6]
15˚-20˚
N
28˚-32˚
L
M
E
D
[1,6]
63
A
H
I
B
A
F
O
Figura 2
Figura 3
Figura 4
C
B
K
J
63 [1,6]
15˚-20˚
F
O
N
28˚-32˚
L
M
E
D
[1,6]
63
A
H
I
B
A
Figura 5
A Serraggio B Sfiato
A Serraggio B Rilascio
A doppio effetto A doppio effetto in cavità cieca
Ad effetto semplice Ad effetto semplice in cavità cieca
R. & Blend
R. & Blend
R. & Blend
R. & Blend
Page 45
45
Mounting Specifications
Modelli da 2,2 kN
(500 lb)
Modelli da 5,6 kN
(1250 lb)
Modelli da 11,6 kN
(2600 lb)
A
Ø 38,4 - 38,8 mm
(1.51-1.53 in.)
Ø 57,5 - 57,9 mm
(2.26 - 2.28 in.)
Ø 76,5 - 76,9 mm
(3.01 - 3.03 in.)
B
Ø 30,3 - 30,7 mm
(1.19 - 1.20 in.)
Ø 42,5 - 42,9 mm
(1.67 - 1.69 in.)
Ø 60,5 - 60,9 mm
(2.38 - 2.40 in.)
C
M28 x 1,5 -6H M42 x 1,5-6H M60 x 1,5 - 6H
D TIP.
Ø 1,8 - 2,2 mm
(.07 - .09 in.)
Ø 4,6 - 5,0 mm
(.18 - .20 in.)
Ø 4,6 - 5,0 mm
(.18 - .20 in.)
E
15,8-16,5 mm
(.62 - .65 in.)
14,5 - 14,9 mm
(.57 - .59 in.)
13,8 - 14,2 mm
(.54 - .56 in.)
F
27,2 - 36,3 mm
(1.07 - 1.43 in.)
30,3 - 41,1 mm
(1.19 - 1.62 in.)
30,0 - 30,4 mm
(1.18 - 1.20 in.)
G min.
25,4 mm (1.00 in.) 25,4 mm (1.00 in.) 25,4 mm (1.00 in.)
H
17,3 - 17,7 mm
(.68 - .70 in.)
16,3 - 16,7 mm
(.64 - .66 in.)
15,0 - 15,4 mm
(.59 - .61 in.)
I
1,3 - 1,7 mm
(.05 - .07 in.)
1,6 - 2,0 mm
(.06 - .08 in.)
1,3 - 1.7 mm
(.05 - .07 in.)
J max.
3,0 mm (.12 in.) 3, 0 mm (.12 in.) 3,0 mm (.12 in)
K
1,3 - 1,7 mm
(.05 - .07 in.)
2,1 - 2,5 mm
(.08 - .10 in.)
2,1 - 2,5 mm
(.08 - .10 in.)
L
Ø 25,40 - 25,45 mm
(1.000-1.002 in.)
Ø 34,93 - 34,97 mm
(1.375 - 1.377 in.)
Ø 57,15 - 57,20 mm
(2.250 - 2.252 in.)
M
Ø 27,0 - 27,4 mm
(1.06 - 1.08 in.)
Ø 35,6 - 36,0 mm
(1.40 - 1.42 in.)
Ø 58,5 - 58,9 mm
(2.30 - 2.32 in.)
P min.
O min.
N TIP.
47,8 mm (1.88 in.)
56,6 mm (2.23 in.)
2,1 - 2,5 mm
(.08 - .10 in.)
50,8 mm (2.00 in.)
59,7 mm (2,35 in.)
2,8 - 3,3 mm
(.11 - .13 in.)
41,1 mm (1.62 in)
78,2 mm (3.08 in.)
3,9 - 4,3 mm
(.15 - .17 in.)
Specifiche di montaggio
Page 46
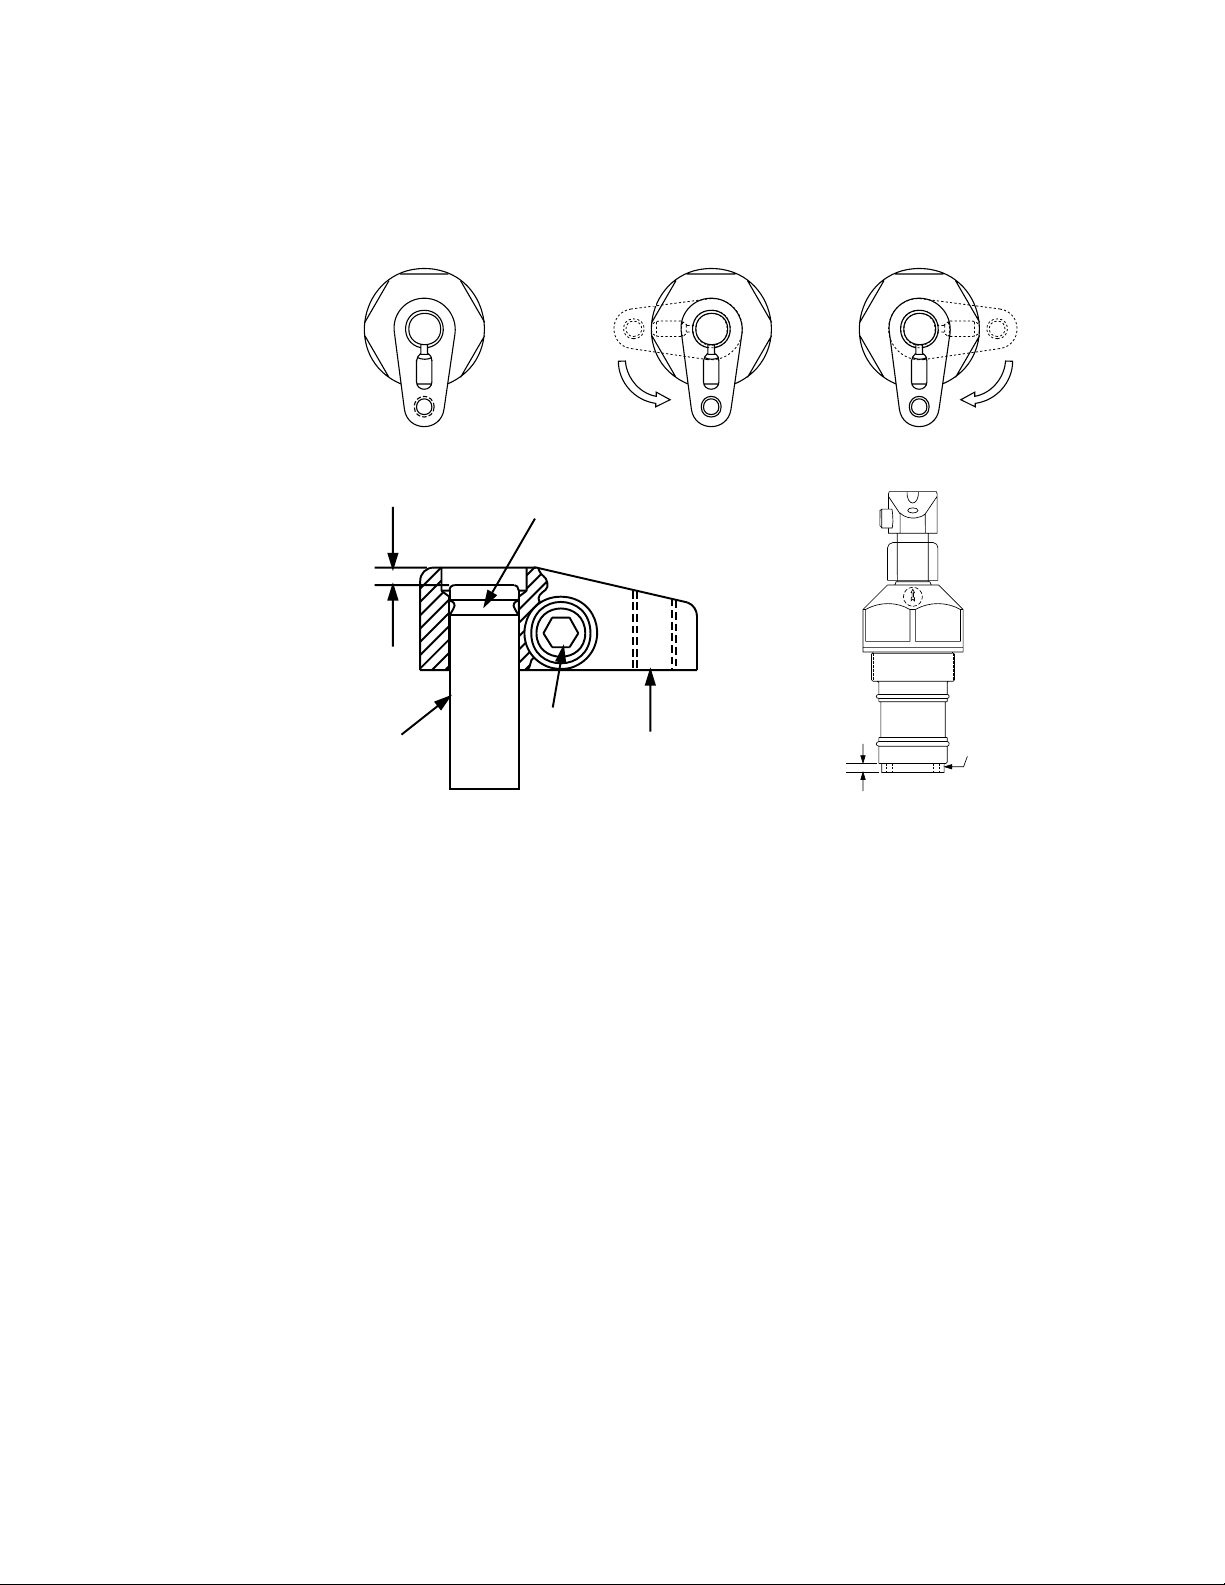
INSTALLAZIONE
Questi cilindri oscillanti sono realizzati in modo che si possa regolare la posizione radiale del braccio di serraggio dopo aver montato il cilindro. Se si desidera cambiare il
senso di rotazione, farlo prima di montare il cilindro.
Cambiamento del senso di rotazione dello stantuffo (se desiderato)
Per cambiare il senso di rotazione dello stantuffo, allineare la lettera sulla testa dello
stantuffo con la freccia sul lato del cilindro opposto agli attacchi. Fare riferimento alle
figure e seguire la procedura qui riportata. Per il tappo inferiore occorre servirsi di una
chiave a settore.
1. Posizionare il braccio (F) sullo stantuffo (G) per ottenere un’impugnatura da utilizzare
per spostare lo stantuffo stesso.
(a) Sbloccare il bullone (H) del braccio di serraggio.
(b) Rimuovere l’anello di ritegno (I) e fare scorrere il braccio di serraggio in giù
lungo lo stantuffo, finché la sua parte superiore non sia a 6 mm (0.25 in.) dalla
parte superiore dello stantuffo.
(c) Serrare il bullone del braccio di serraggio. NON gettare via l’anello di ritegno.
2. Stringere la chiave intorno al tappo inferiore (J) del cilindro e ruotare il tappo (rivolto
verso sé stessi) di 4 giri in senso antiorario.
NOTA: nel caso di cilindri ad effetto semplice, potrebbe essere necessario girare il
tappo di più di 4 giri, per facilitare la diminuzione della tensione della molla.
3. Esercitare sullo stantuffo una pressione verso il basso e girarlo in modo da allineare la
lettera desiderata (L, R o S) alla freccia sul lato del cilindro.
4. Ad allineamento eseguito, tirare lo stantuffo verso l’alto e serrare bene il tappo inferiore girandolo in senso orario.
46
S
L
R
S
L
R
S
L
R
.6,4mm
I
F
H
G
J
Moto rettilineo
A sinistra A destra
Serraggio e rilascio
Rilascio
Rilascio
Serraggio Serraggio
Figura 6
6,4 mm
Page 47
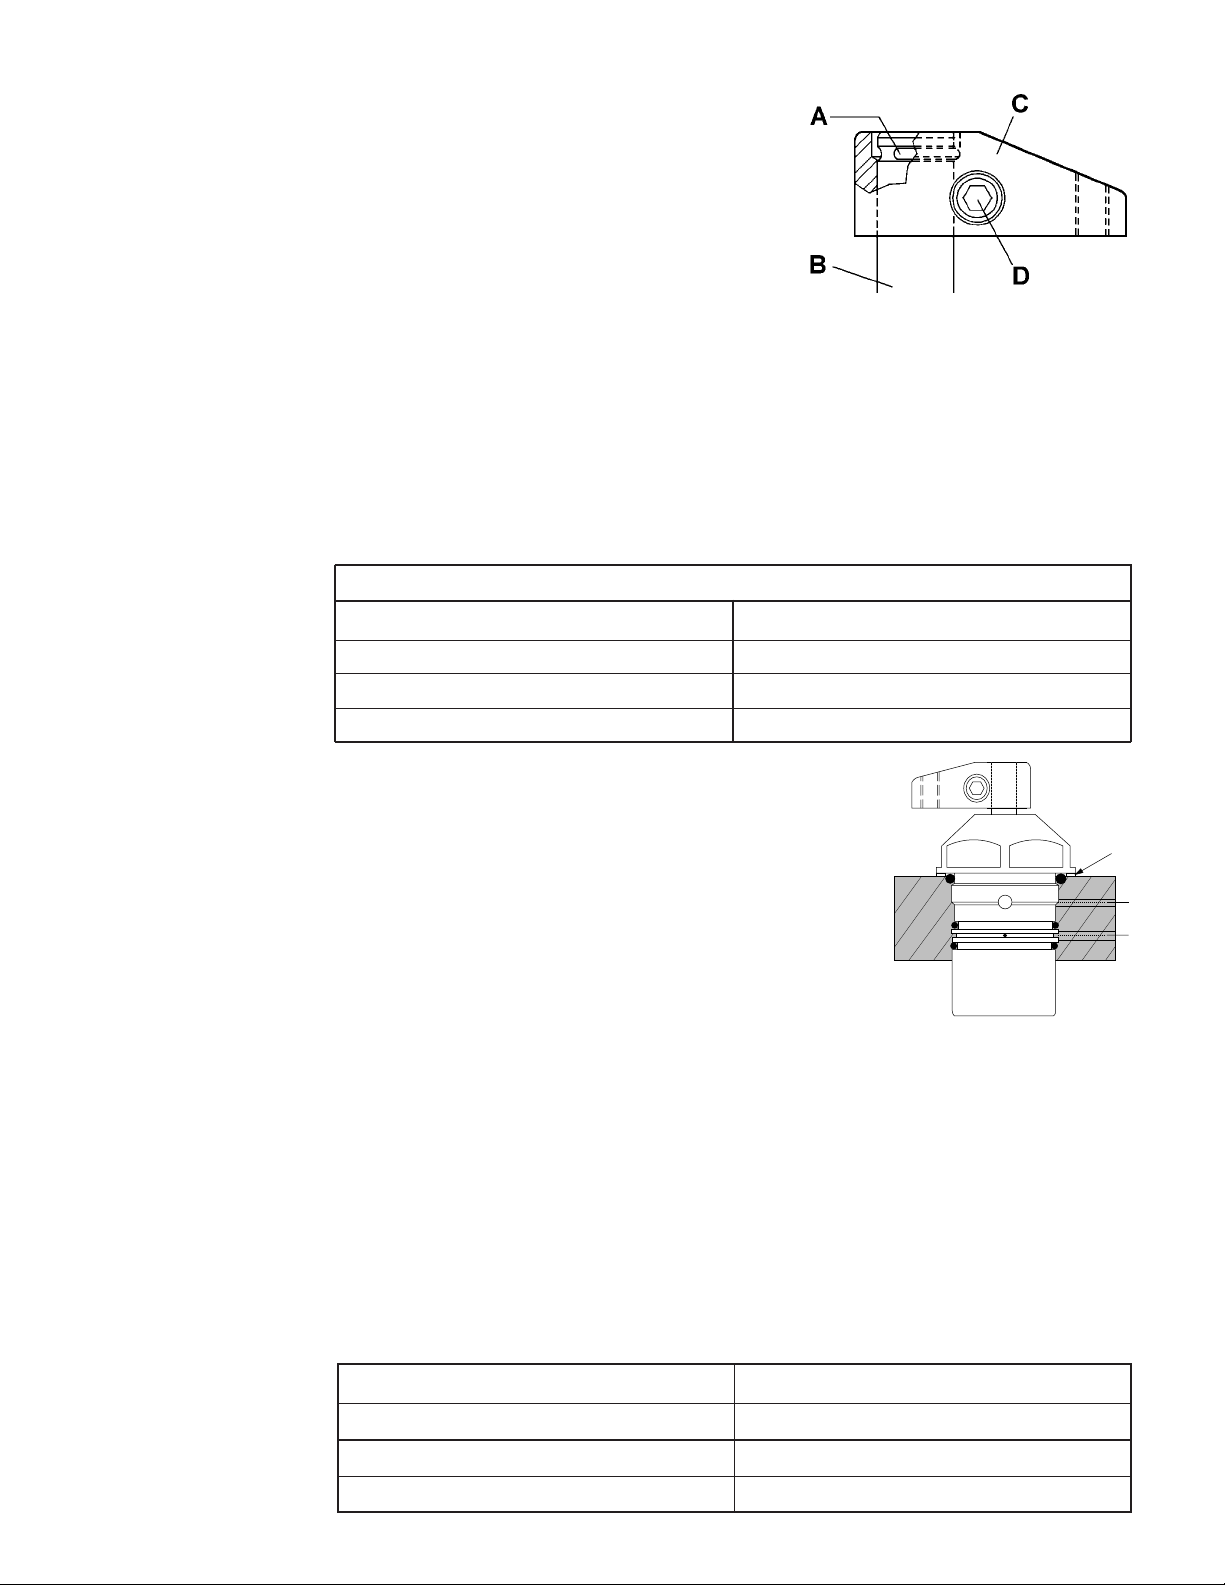
Fissaggio del braccio di serraggio
1. Rimuovere l’anello di ritegno (A) dalla parte
superiore dello stantuffo (B).
2. Fare scorrere il braccio di serraggio (C) in giù
sullo stantuffo ed utilizzare una pinza per reinserire, spingendolo, l’anello di ritegno nella gola
dello stantuffo. Orientare l’anello di ritegno in
modo che l’apertura tra le sue estremità sia rivolta verso la parte posteriore o la parte piena del
braccio di serraggio. Vedere la figura.
3. Spostare il braccio di serraggio verso l’alto finché non riposa fermamente sull’anello
di ritegno, nella posizione desiderata. Mantenendolo in questa posizione, serrarne il
bullone (D) alla coppia specificata nella tabella che segue.
)
ATTENZIONE
Una coppia di fissaggio inadeguata del bullone del braccio di serraggio può
causare scorrimenti indesiderati del braccio durante il funzionamento. ACCERTARSI DI USARE BRUGOLE DI CLASSE 8 (12.9 DIN 912) (in dotazione con i bracci
di serraggio standard).
Montaggio del cilindro
Nella fase di progettazione del circuito idraulico, tenere presenti i fattori elencati nella sezione INFORMAZIONI PRE-
LIMINARI a pagina 43. Per informazioni ulteriori sull’esecuzione dei collegamenti dei circuiti idraulici, consultare il
catalogo Enerpac Workholding (disponibile solo in inglese).
Le cavità di montaggio vanno preparate secondo le specifiche
riportate alle pagine 44 e 45. Quando si preparano i supporti
fissi, procedere con cautela. Praticare gli appositi fori con
precisione e servendosi di utensili adeguati. Per evitare
perdite, occorre che il valore medio della rugosità (Ra) della
superficie di montaggio della struttura fissa non superi 1,6 µm (63 µin.). Accertarsi che
non ci siano bave metalliche esposte nei punti in cui i fori di immissione dell’olio si
affacciano nella cavità del cilindro.
)
ATTENZIONE
Per evitare la penetrazione di impurità nel cilindro durante il funzionamento,
lavare bene tutti i fori praticati con il trapano nella struttura fissa.
Prima di montare il cilindro nella cavità, lubrificarne gli O-ring esterni. Inserire con
cautela il cilindro finché l’anello metallico (E) non tocca la sede di dimensioni maggiorate, come illustrato nella figura 8. Serrare il tubo del cilindro nella piastra di montaggio
servendosi della parte esagonale superiore del cilindro stesso, non del braccio di serraggio. Le coppie di serraggio sono indicate nella tabella seguente.
47
Figura 7
Forza sviluppata dal cilindro Coppia con lubrificazione
2,2 kN (500 lb.) 16,3 - 20,3 Nm (12 - 15 ft-lb.)
5,6 kN (1250 lb.) 32,5 - 39,3 Nm (24 - 29 ft-lb.)
11,6 kN (2600 lb.) 59,7 - 71,8 Nm (44 - 53 ft-lb.)
Coppia del bullone del braccio di serraggio
E
Figura 8
Forza sviluppata dal cilindro Coppia di serraggio all’installazione
2,2 kN (500 lb.) 122 - 149 Nm (90 - 110 ft-lb.)
5,6 kN (1250 lb.)
190 - 217 Nm (140 - 160 ft-lb.)
11,6 kN (2600 lb.) 258 - 285 Nm (190 - 210 ft-lb.)
Page 48
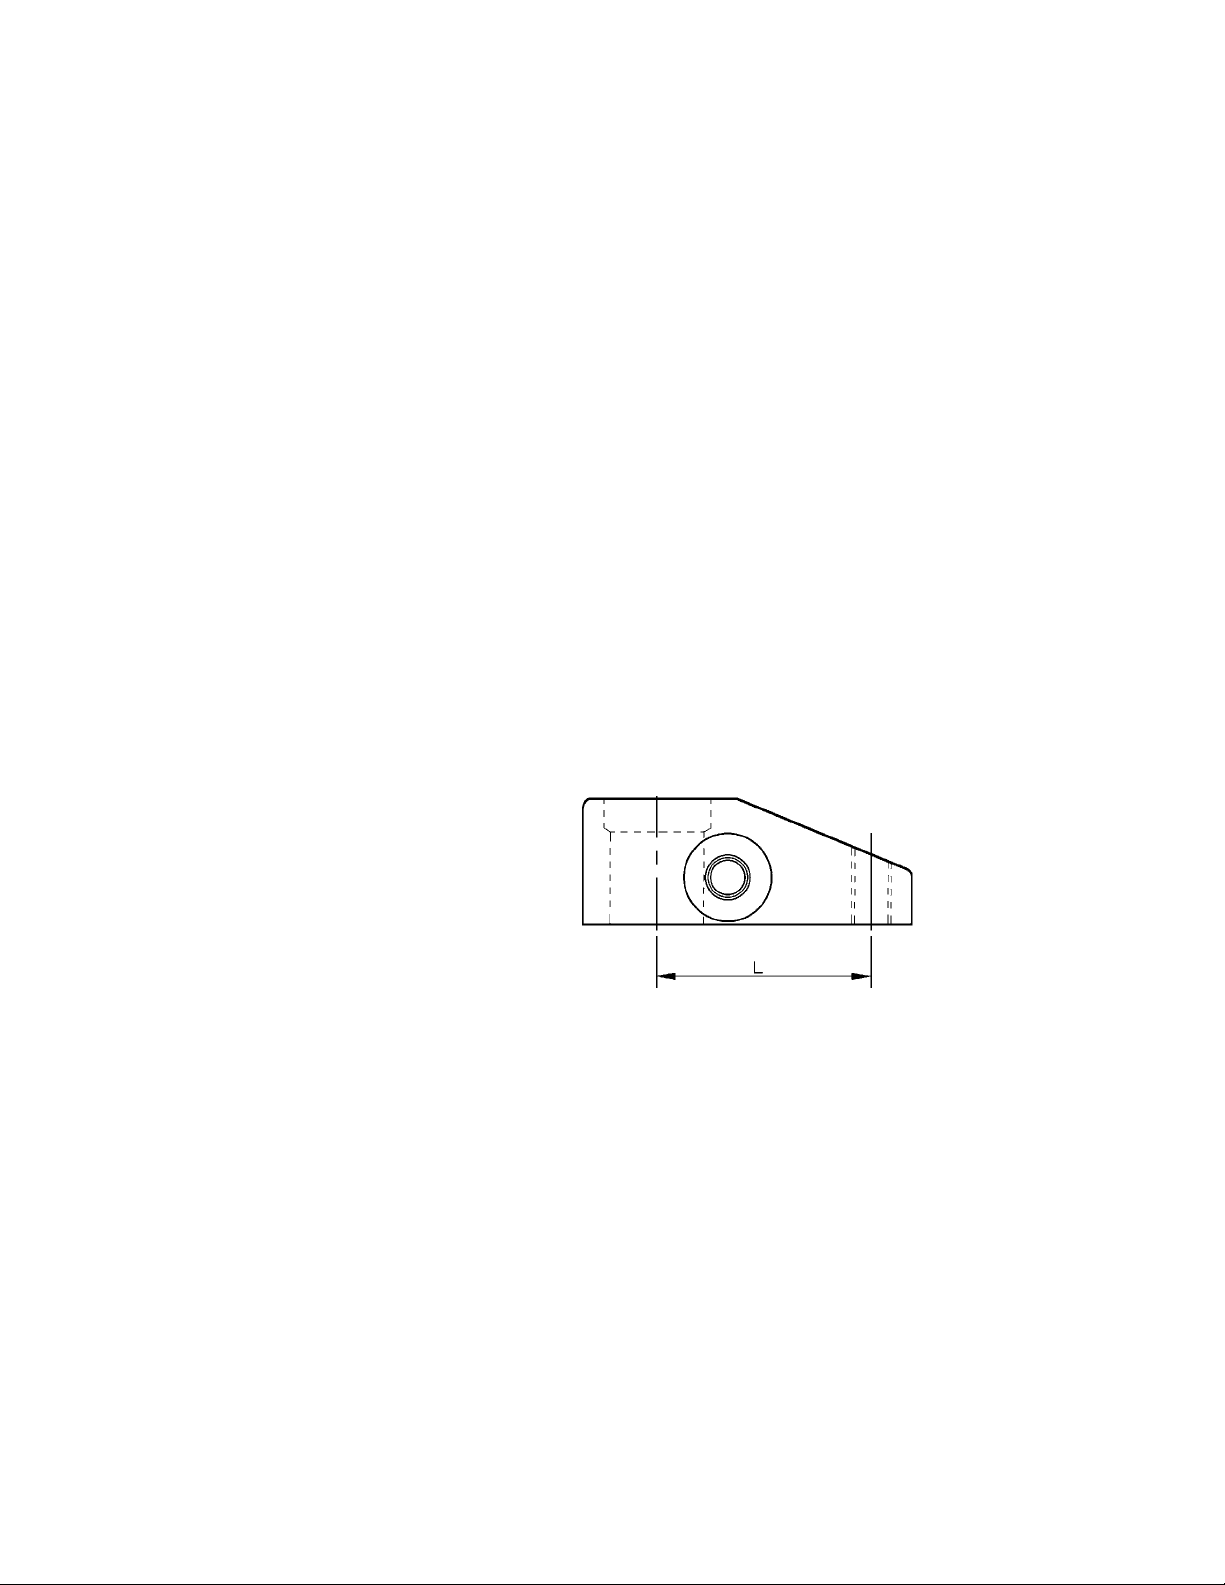
Cilindri ad effetto semplice
I cilindri ad effetto semplice sono dotati di un foro di sfiato nell’attacco inferiore. Per
l’opzione di montaggio in cui si usa l’esecuzione a piastra aperta (Figura 2, pagina 44),
occorre fare attenzione ad evitare la penetrazione di liquidi da taglio o di raffreddamento
nel foro di sfiato. Se tale foro sarà bagnato continuamente dal liquido refrigerante, si
raccomanda l’esecuzione a cavità cieca (Figura 3, pagina 44), che permette alla camera
della molla di sfiatare in un’area in cui non ci sono né fluidi né impurità.
FUNZIONAMENTO
I cilindri oscillanti ruotano di 90° durante la prima fase della corsa, continuando senza
rotazione nella fase finale di serraggio. La corsa rettilinea discendente corrisponde alla
corsa di serraggio del cilindro. La forza di serraggio deve essere applicata solo durante il
movimento verticale, non durante quello rotatorio.
)
ATTENZIONE
— Se si applica la forza di serraggio durante la fase rotatoria della corsa, ne
risultano danni allo stantuffo interno.
— Per la massima sicurezza e per ottenere le massime prestazioni dal cilindro,
verificare che tutti i collegamenti oleodinamici, tubi flessibili e raccordi
siano ben serrati e a tenuta.
— Controllare che la pressione nominale di tutti i componenti sia adeguata a
quelle che si sviluppano nel sistema. Componenti inadeguati non resisterebbero a pressioni eccessive; l’uso di tali componenti causa danni all’impianto
e comporta il rischio di infortuni.
Pressione e portata
La lunghezza (L) del braccio di serraggio determina la pressione e la portata di funzionamento.
La sezione Dati di funzionamento - Tabella delle portate massime, a pagina 42, riporta i
valori di lunghezza del braccio di serraggio, pressione e portata di funzionamento.
Regolare la pressione e la portata in base ai limiti stabiliti dalla lunghezza del braccio di
serraggio. Non eccedere i valori di pressione determinati dalla relazione forza-lunghezza. All’aumentare della lunghezza del braccio, diminuiscono sia la forza di serraggio
che la massima pressione di funzionamento.
)
ATTENZIONE
È molto importante impiegare i corretti valori di pressione e portata. Il funzionamento fuori dei limiti specificati causa danni al cilindro oscillante. Eventuali danni
causati dal superamento dei valori massimi di pressione e portata specificati NON
sono coperti dalla garanzia.
48
Figura 9
Page 49
MANUTENZIONE
Eseguire la manutenzione ogniqualvolta si notano usure o perdite. Controllare di tanto
in tanto tutti i componenti, per individuare un eventuale problema che richieda interventi
di riparazione o di manutenzione. La Enerpac offre kit di parti di ricambio pronti all’uso. Sono disponibili manuali delle parti di ricambio insieme ai disegni di montaggio e
alla lista delle parti. Rivolgersi alla Enerpac.
IMPORTANTE: consultare il manuale delle parti di ricambio per informazioni su montaggio e smontaggio corretti. Interventi di riparazione e di manutenzione errati, come
l’applicazione di coppie sbagliate, possono causare malfunzionamenti del prodotto e/o
infortuni.
RICERCA GUASTI
Le informazioni qui di seguito riportate sono solamente un aiuto per determinare se
esiste un problema. Per assistenza tecnica, rivolgersi al Centro di assistenza autorizzato
Enerpac più vicino alla propria sede.
SPECIFICHE DELLA LAVORAZIONE A MACCHINA DEL BRACCIO
DI SERRAGGIO (pagina 60)
Vedere la sezione Pressione e portata, a pagina 48, riguardo alla corretta misurazione
della lunghezza del braccio. Per determinare la massima forza di serraggio del braccio,
consultare la sezione Dati di funzionamento - Tabella delle portate massime a pagina 42.
49
Problema Causa possibile Soluzione
1. Il cilindro non serra/non rilascia.
A. Valvola di rilascio della pompa aperta
B. Serbatoio della pompa senza olio
C. Aria nel sistema
D. Molla del cilindro rotta.
A. Chiudere la valvola di rilascio della pompa.
B. Riempire il serbatoio della pompa.
C. Disaerare il sistema oleodinamico.
D. Sostituire la molla.
2. Il cilindro avanza parzialmente.
A. Livello dell’olio nella pompa basso
B. Grippaggio dello stantuffo
A. Riempire il serbatoio della pompa.
B. Sostituire le parti danneggiate - consultare il
manuale delle parti di ricambio.
3. Il cilindro serra/rilascia più lentamente
del normale.
A. Linea oleodinamica strozzata
B. Guasto della pompa
A. Controllare le valvole, i raccordi e i tubi.
B. Consultare il manuale di istruzione della pompa.
4. Il cilindro serra/rilascia, ma non
mantiene la pressione.
A. Guarnizioni danneggiate
B. Guasto della pompa
A. Sostituire le guarnizioni - consultare il manuale
delle parti di ricambio.
B. Consultare il manuale di istruzione della pompa.
5. Il cilindro perde olio.
A. Guarnizioni danneggiate
B. Stantuffo usurato o danneggiato
A. Sostituire le guarnizioni - consultare il manuale
delle parti di ricambio.
B. Sostituire le parti danneggiate - consultare il man-
uale delle parti di ricambio.
6. Il braccio di serraggio non effettua il
movimento oscillatorio.
A. Braccio di serraggio allentato
B. Stantuffo danneggiato
A. Riposizionare e serrare il braccio di serraggio.
B. Sostituire le parti danneggiate - consultare il
manuale delle parti di ricambio.
Page 50
50
Page 51
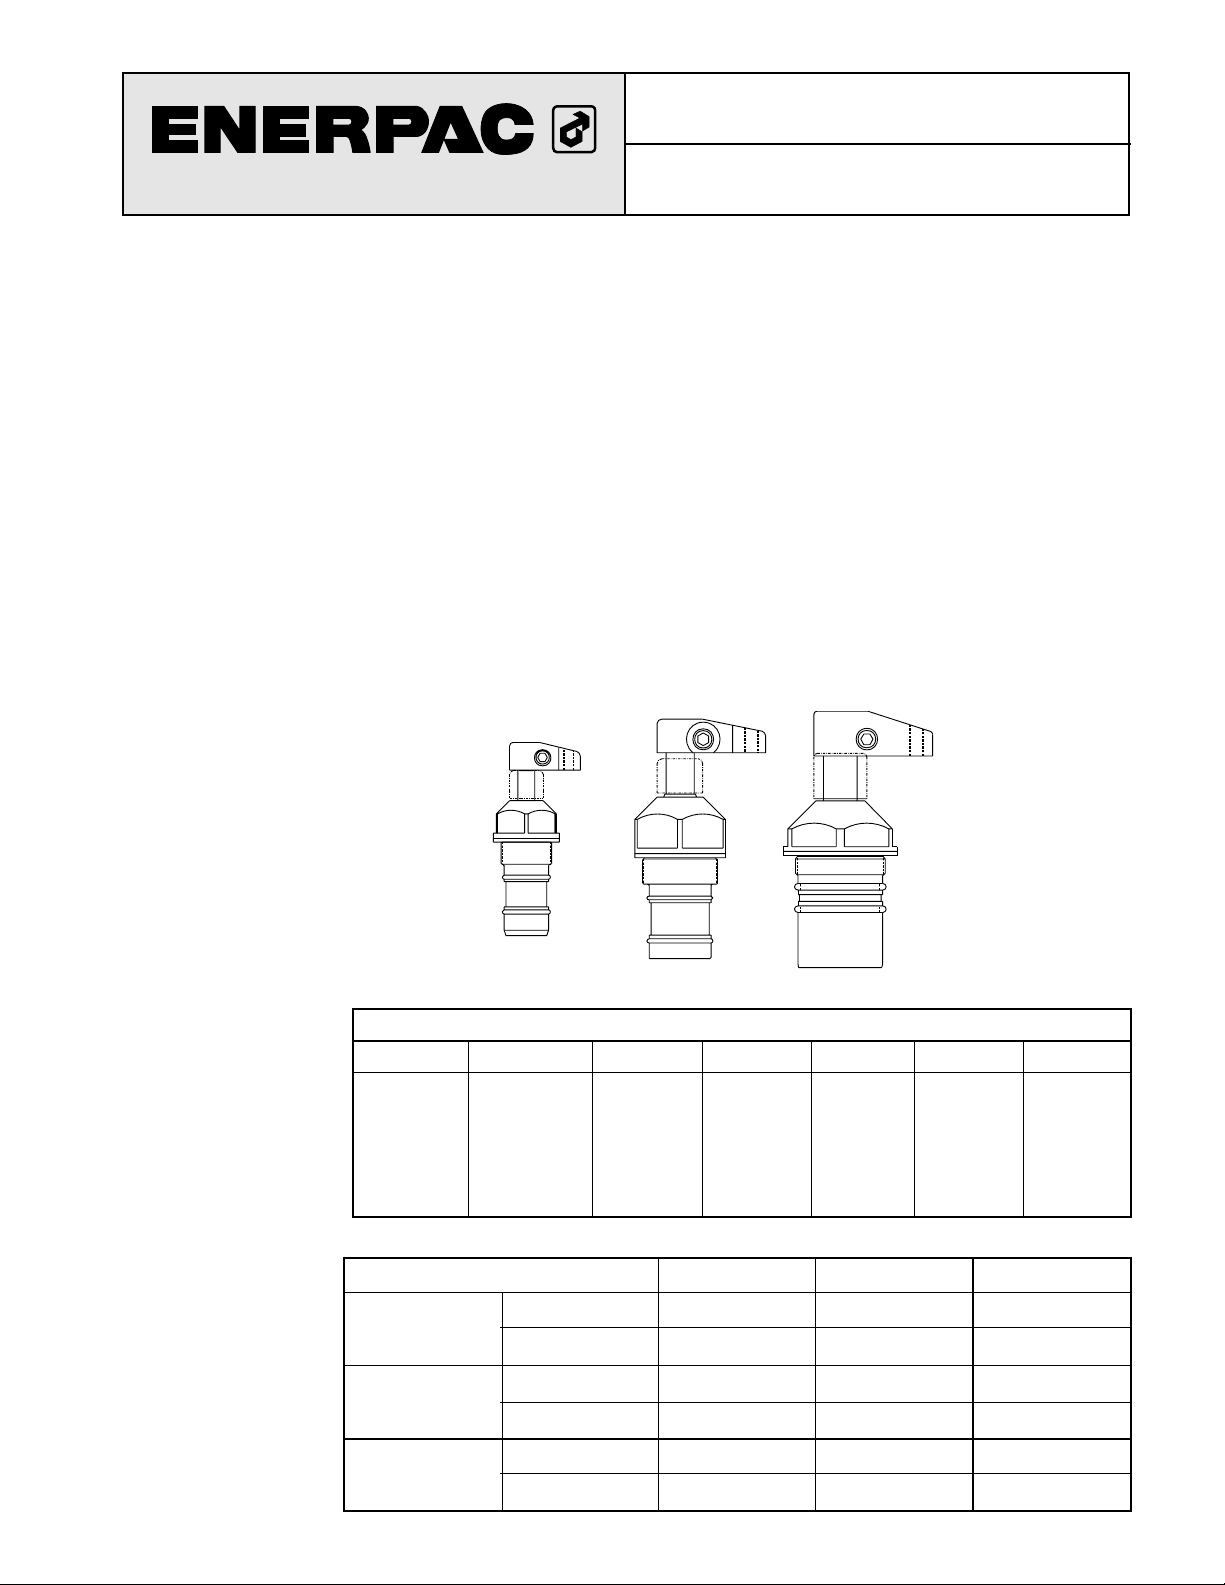
L2206 Rev. O 05/97
BELANGRIJKE INSTRUCTIES BIJ ONTVANGST
Controleer alle onderdelen op transportschade. Als er sprake is van transportschade,
waarschuw dan onmiddellijk de vervoerder. Transportschade valt NIET onder de
garantie. De vervoerder is aansprakelijk voor alle kosten van reparatie of vervanging als
gevolg van beschadiging tijdens vervoer.
INHOUD
ENGLISH................... 1 ESPAÑOL....................... 31
DEUTSCH ............... 11 ITALIANO ..................... 41
FRANÇAIS.............. 21 NEDERLANDS.............. 51
BESCHRIJVING
Deze draaicilinders zijn ontworpen om zowel naar rechts als naar links 90° te draaien.
Enkelwerkende en dubbelwerkende draaicilinders zijn verkrijgbaar. Bij de cilinders worden geen klemarmen geleverd. Klemarmen kunnen apart worden aangeschaft of volgens
de specificaties op pagina 60 worden vervaardigd.
®
Handleiding
Draaicilinders, patroontype
Code modelnummer
1 2 3 4 5 6 optioneel
R = rechts-
draaiend
S = enkel-
werkend
2 = 2,2 kN
V = Viton
S = draai-
cilinder
L = links-
draaiend
D = dubbel-
werkend
5 = 5,6 kN
2 = metrisch
C = patroon
S = recht
12=11,6 kN
Vermogen [kN (lb.)]
2,2 (500) 5,6 (1250) 11,6 (2600)
Hydraulische
slag [mm (in.)]
Klem 8,1 (0.32) 9,9 (0.39) 12,7 (0.50)
Totaal 16,5 (0.65) 22,6 (0.89) 28,4 (1.12)
Nuttig oppervlak
[cm2(in.2)]
Klem 1,22 (0.19) 1,81 (0.28) 4,06 (0.63)
Afspannen 1,55 (0.24) 3,81 (0.59) 7,94 (1.23)
Olie-inhoud
[cm3(in.3)]
Klem 1,25 (0.073) 4,05 (0.247) 11,4 (0.70)
Afspannen 2,54 (0.155) 8,59 (0.524) 22,9 (1.40)
11,6 kN (2600 lb.)
2,2 kN (500 lb.) 5,6 kN (1250 lb.)
SPECIFICATIES
Page 52
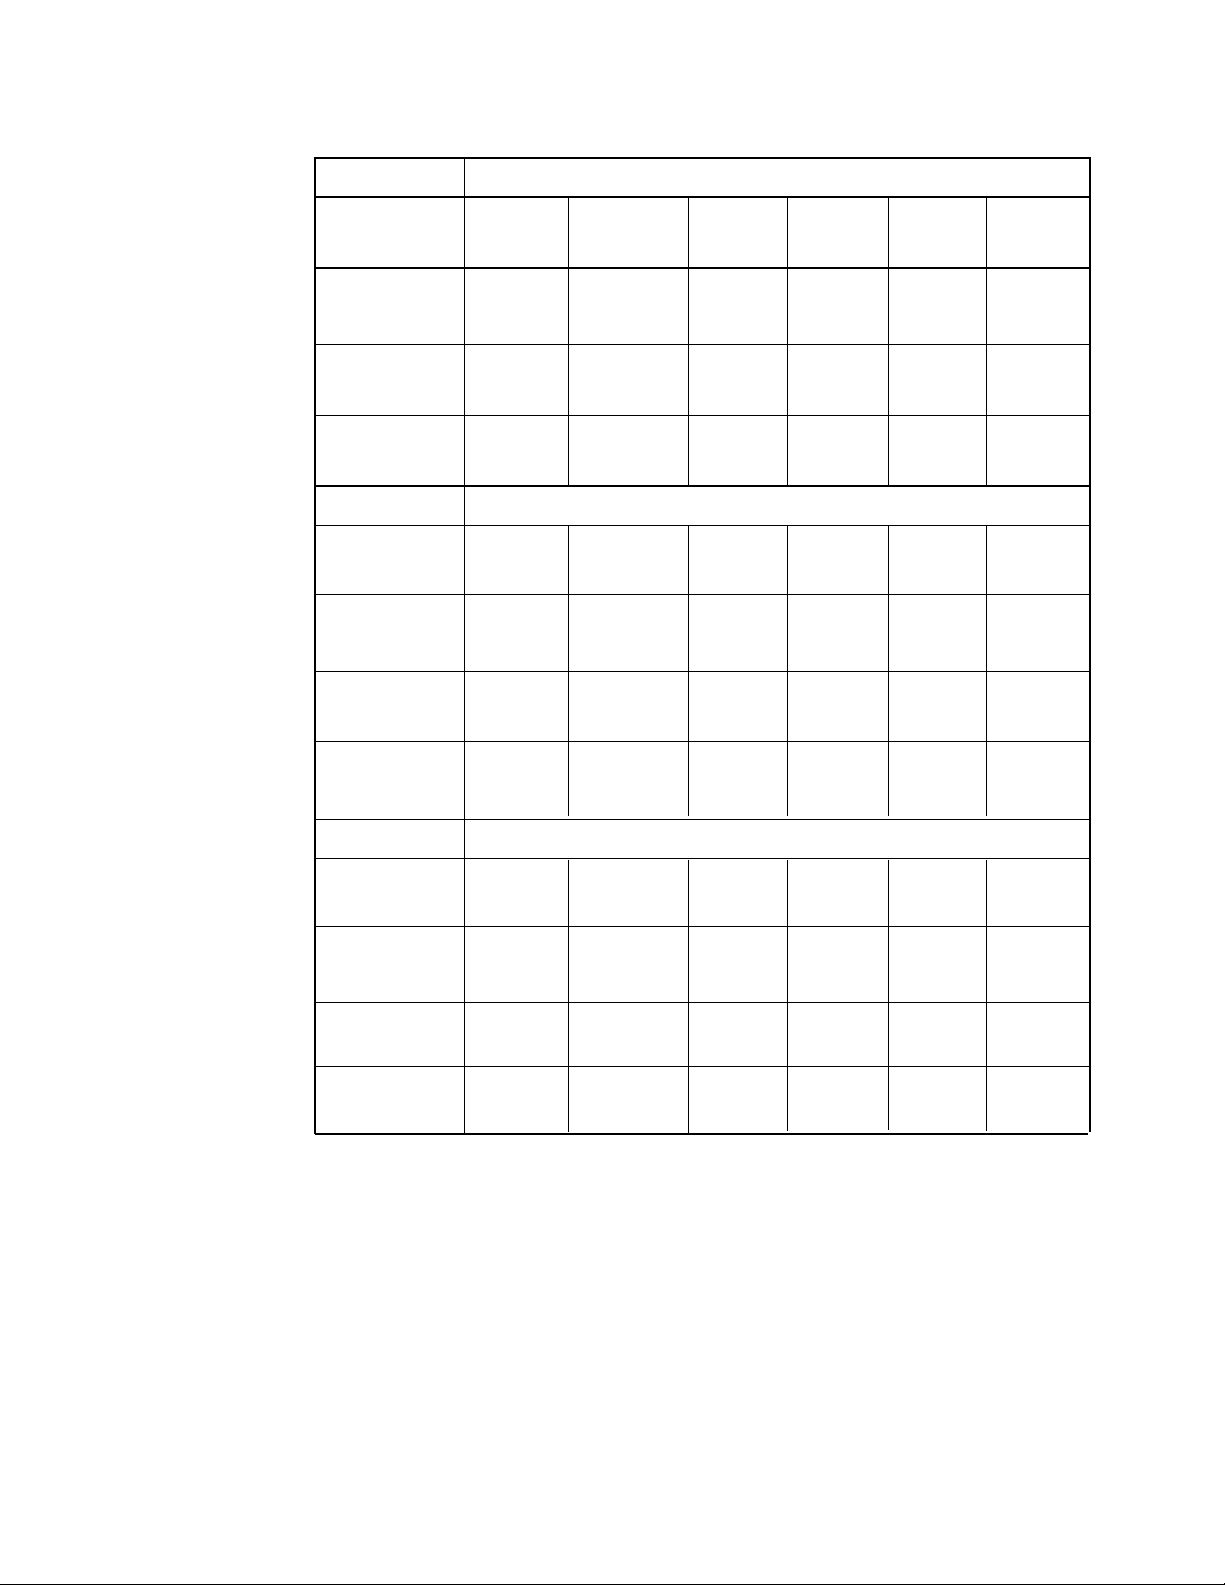
SPECIFICATIES
(vervolg)
52
2,2 kN (500 lb) - Maximale lengte klemarm is 76 mm (3 in.)
Lengte arm
[mm (in.)]
recht-
trekkend
25 (0.97)
standaard
arm
38 (1.5)
uit-
geschoven
51 (2.0)
uit-
geschoven
64 (2.5)
uit-
geschoven
76 (3.0)
uit-
geschoven
Max. stroom
[cc/min
(in.3/min)]
197 (12) 197 (12) 98 (6) 98 (6) 98 (6) 98 (6)
Max. druk
[bar (psi)]
350 (5000) 350 (5000) 207 (3000) 145 (2100) 128 (1850) 107 (1550)
Klemkracht
[kN (lb)]
2,6 (585) 2,2 (500) 1,2 (275) 0,8 (175) 0,7 (150) 0,5 (110)
5,6 kN (1250 lb) - Maximale lengte klemarm is 127 mm (5 in.)
Lengte arm
[mm (in.)]
recht-
trekkend
40 (1.58)
standaard
arm
51 (2.0)
uit-
geschoven
76 (3.0)
uit-
geschoven
102 (4.0)
uit-
geschoven
127 (5.0)
uit-
geschoven
Max. stroom
[cc/min
(in.3/min)]
410 (25) 410 (25) 197 (12) 197 (12) 197 (12) 197 (12)
Max. druk
[bar (psi)]
350 (5000) 350 (5000) 262 (3800) 172 (2500) 131 (1900) 103 (1500)
Klemkracht
[kN (lb)]
6,2 (1390) 5,0 (1100) 3,3 (750) 2,0 (450) 1,2 (275) 0,9 (200)
Klemkracht
[kN (lb)]
Max. druk
[bar (psi)]
Max. stroom
[cc/min
(in.3/min)]
Lengte arm
[mm (in.)]
13,8 (3100)
350 (5000)
1639 (100)
recht-
trekkend
11,6 kN (2600 lb) - Maximale lengte klemarm is 152,4 mm (6 in.)
11,6 (2600)
350 (5000)
1639 (100)
51 (2.0)
standaard
arm
7,1 (1600)
235 (3400)
820 (50)
76 (3.0)
uit-
geschoven
4,9 (1100)
179 (2600)
820 (50)
102 (4.0)
uit-
geschoven
3,3 (750)
138 (2000)
820 (50)
127 (5.0)
uit-
geschoven
2,7 (600)
117 (1700)
820 (50)
152 (6.0)
uit-
geschoven
Page 53
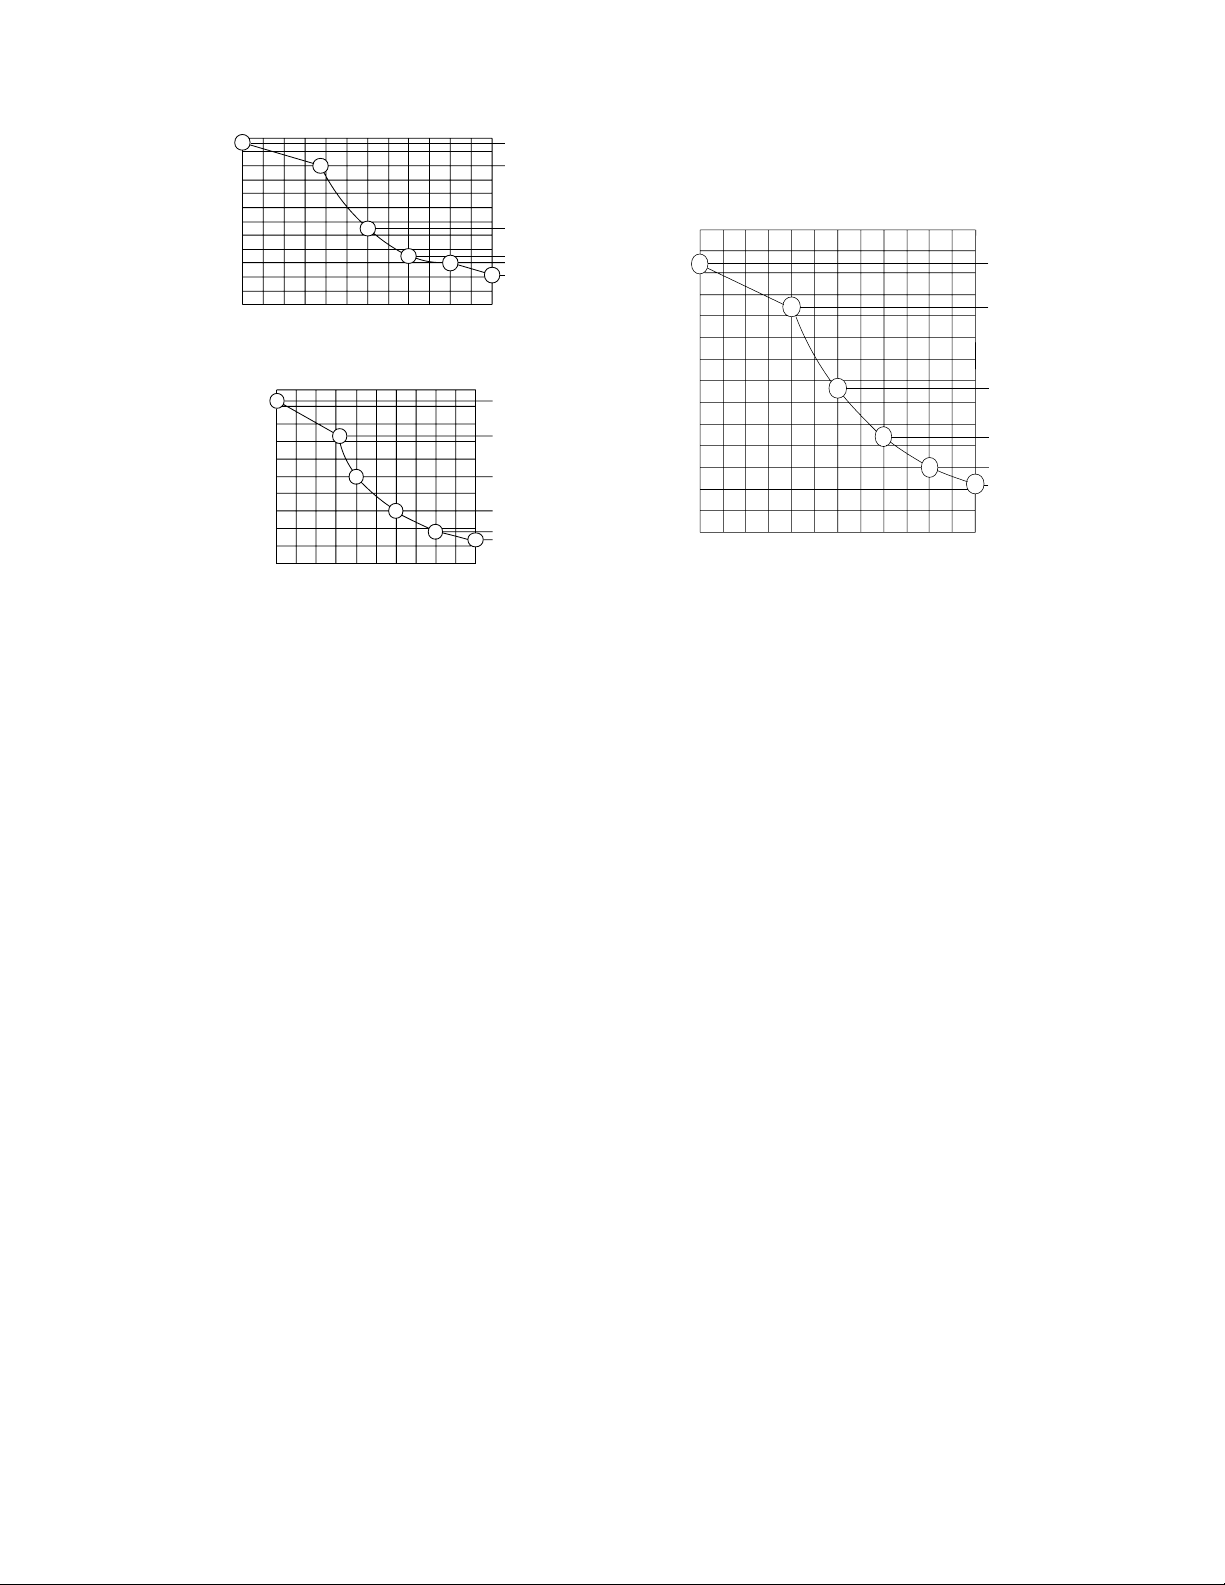
Grafieken klemkracht t.o.v. lengte arm
INFORMATIE VOORAF
BELANGRIJK: Het niet lezen of niet opvolgen van deze instructies kan leiden tot
storingen in het systeem of defecten van het product, en kan uw garantie doen vervallen.
(1) Hoge stroomsnelheden kunnen leiden tot overmatige cilindersnelheid, wat
schade aan de cilinder tot gevolg kan hebben. De hydraulische druk en cilindersnelheid moeten aangepast worden aan de lengte van de klemarm. De
klemkracht varieert tevens naargelang de lengte van de klemarm. Raadpleeg
pagina 52 voor de bedrijfsspecificaties.
(2) Stromingsregelaars met terugslagkleppen moeten gebruikt worden om de snel-
heid van de draaicilinder te verlagen tot de aanbevolen snelheid. De terugslagkleppen helpen de tegendruk, die tot niet goed functioneren van het afspannen
bij enkelwerkende systemen kan leiden, tot een minimum te beperken.
(3) Beperk bij het gebruik van enkelwerkende draaicilinders de tegendruk bij
terugstroom tot maximaal 3,5 bar (50 psi). Slangen met een grote diameter
(buitendiameter 10 mm [0.39 in.] of groter) en stromingsregelaars met 'freeflow' terugslagkleppen helpen de tegendruk tot een minimum te beperken.
Raadpleeg Enerpac voor een toepasselijk systeemontwerp.
(4) Overmatige tegendruk bij terugstroom kan dubbelwerkende draaicilinders ook
beschadigen. Beperk de tegendruk bij terugstroom tot maximaal 42 bar (600
psi). Dubbelwerkende systemen moeten opgesteld worden met een dosering met
'free-flow' achteruit in de klempoort.
(5) Het onderdeel dient in het midden van het verticale traject vastgeklemd te wor-
den. Het onderdeel mag niet vastgeklemd worden wanneer de draaiklem draait.
De klemarm moet tijdens de rotatie van 90° vrij bewegen (vermijd contact met
snijkoppen, gereedschappen etc.).
(6) De klemarm moet volgens de instructies op pagina 57 aan de cilinderplunjer
bevestigd worden.
53
1
25
[1.00]51[2.00]76[3.00]
102
[4.00]
127
[5.00]
1,33 [300]
2
5
4
0
3
6,67 [1500]
0
5,34 [1200]
4,00[900]
2,67 [600]
350 [5000]
350 [5000]
262 [3800]
131 [1900]
103 [1500]
172 [2500]
76
[3.00]
13
[.50]25[1.00]38[1.50]51[2.00]64[2.50]
0,67 [150]
0
0
1
1,34 [300]
2,00 [450]
2,67 [600]
2
3
5
350 [5000]
350 [5000]
207 [3000]
145 [2100]
128 [1850]
107 [1550]
4
152,4
[6.00]
3,3 [500 ]
0
127,0
[5.00]
50,8
[2.00]
25,4
[1.00]
101,6
[4.00]
76,2
[3.00]
4,44 [1000]
6,66 [1500]
8,89 [2000]
11,11 [2500]
15,55 [3500]
13,33 [3000]
0
5
4
3
2
1
350 [5000]
235 [3400]
138 [2000]
117 [1700]
179 [2600]
350 [5000]
Afbeelding 1
2,2 kN (500 lb.) Modellen
Klemkracht [kN (lb)]
Klemkracht [kN (lb)]
Klemkracht [kN (lb)]
Max. klemdruk [bar (psi)]
Max. klemdruk [bar (psi)]
Max. klemdruk [bar (psi)]
11,6 kN (2600 lb.) Modellen
5,6 kN (1250 lb.) Modellen
Page 54
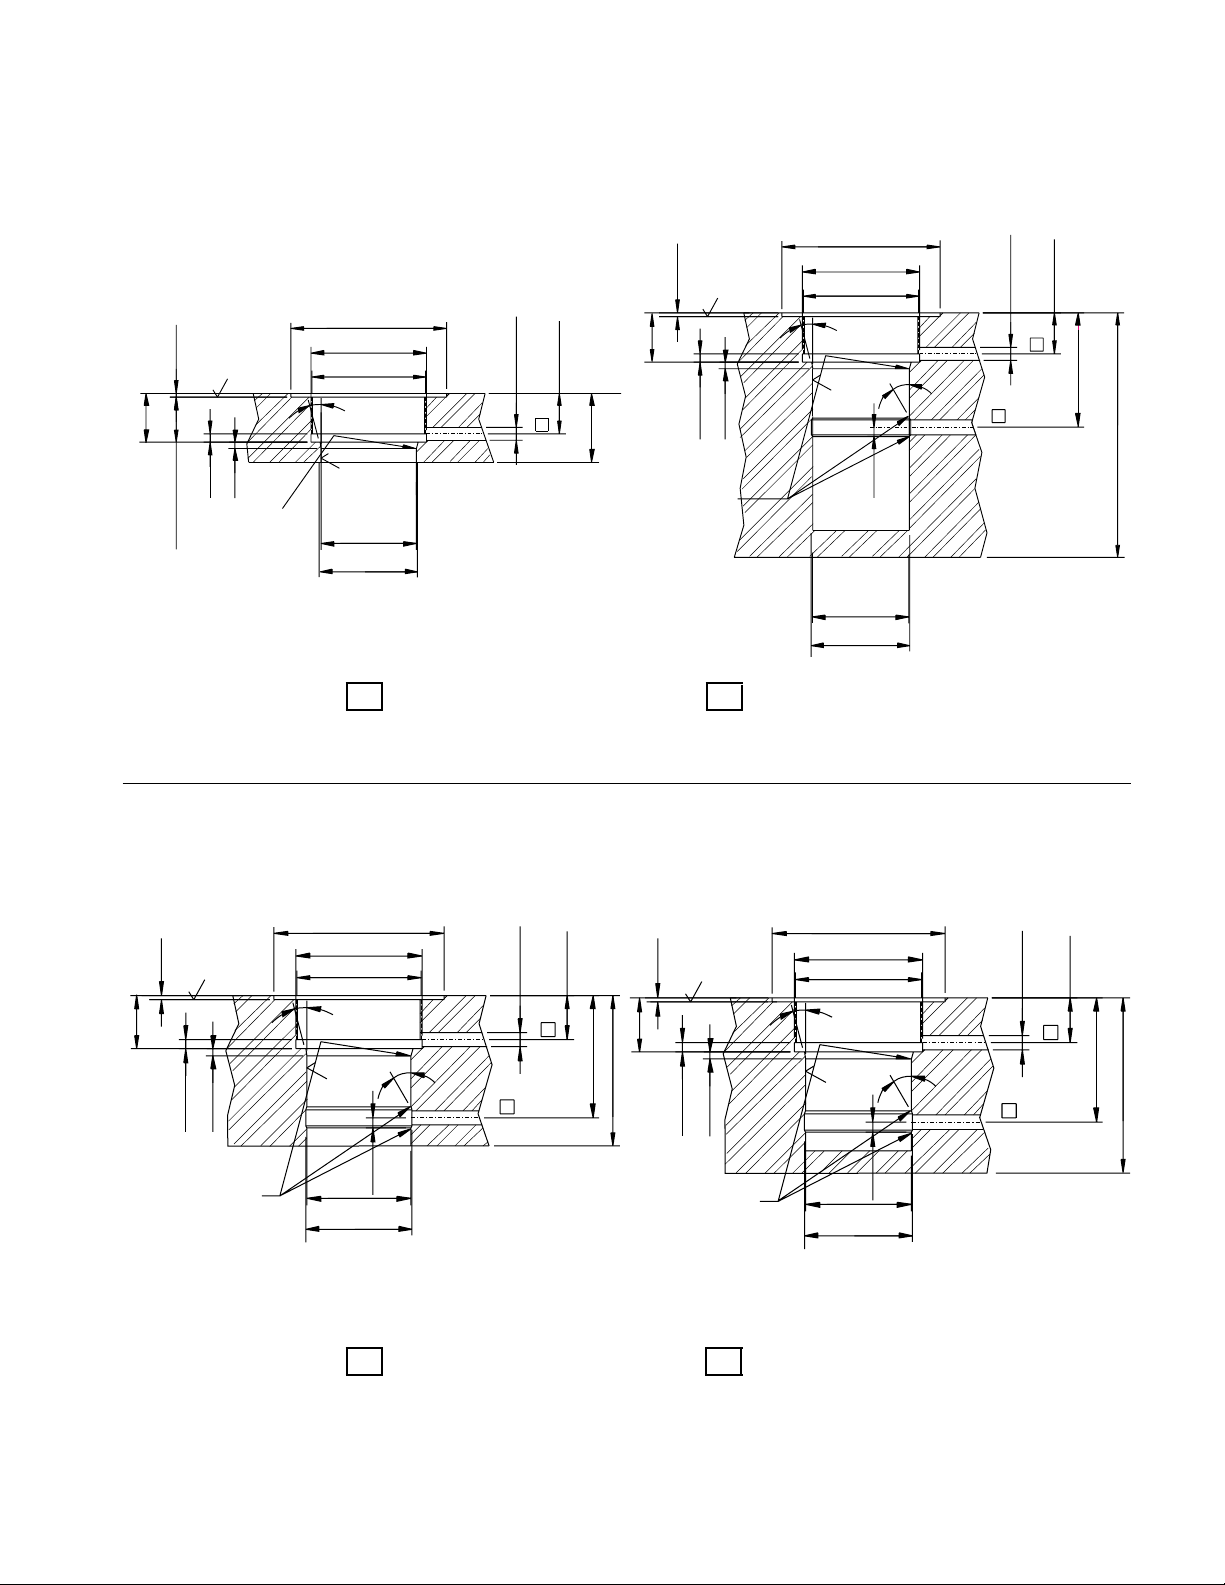
SPECIFICATIES VOOR MONTAGE
54
C
B
K
J
H
63 [1,6]
15˚-20˚
L
M
E
D
[1,6]
63
A
I
A
G
C
B
K
J
63 [1,6]
15˚-20˚
F
P
N
28˚-32˚
L
M
E
D
[1,6]
63
A
H
I
B
A
C
B
K
J
63 [1,6]
15˚-20˚
N
28˚-32˚
L
M
E
D
[1,6]
63
A
H
I
B
A
F
O
Afbeelding 2
Afbeelding 3
Afbeelding 4
C
B
K
J
63 [1,6]
15˚-20˚
F
O
N
28˚-32˚
L
M
E
D
[1,6]
63
A
H
I
B
A
Afbeelding 5
A Klemmen B Luchtopenening
A Klemmen B Afspannen
Dubbelwerkend Dubbelwerkend in blinde holte
Enkelwerkend Enkelwerkend in blinde holte
R. & Blend
R. & Blend
R. & Blend
R. & Blend
Page 55
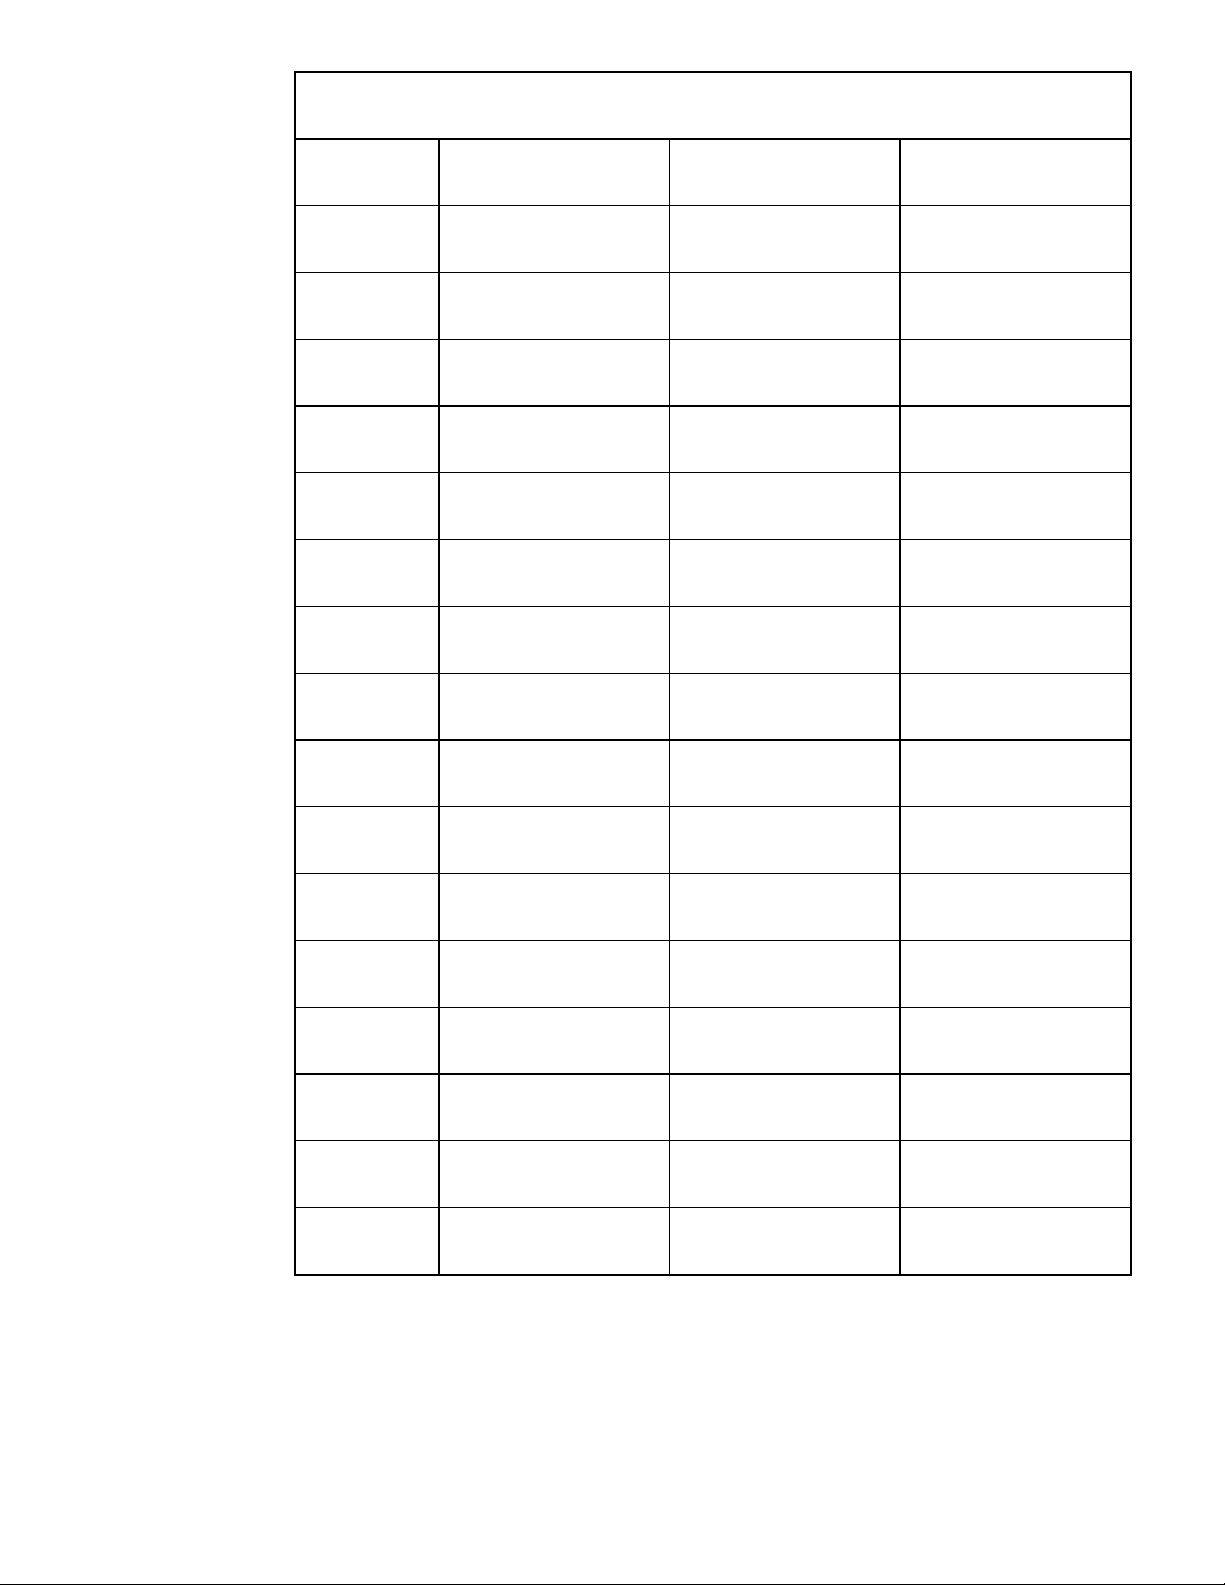
55
Mounting Specifications
2,2 kN (500 lb)
Modellen
5,6 kN (1250 lb)
Modellen
11,6 kN (2600 lb)
Modellen
A
Ø 38,4 - 38,8 mm
(1.51-1.53 in.)
Ø 57,5 - 57,9 mm
(2.26 - 2.28 in.)
Ø 76,5 - 76,9 mm
(3.01 - 3.03 in.)
B
Ø 30,3 - 30,7 mm
(1.19 - 1.20 in.)
Ø 42,5 - 42,9 mm
(1.67 - 1.69 in.)
Ø 60,5 - 60,9 mm
(2.38 - 2.40 in.)
C
M28 x 1,5 -6H M42 x 1,5-6H M60 x 1,5 - 6H
D TYP.
Ø 1,8 - 2,2 mm
(.07 - .09 in.)
Ø 4,6 - 5,0 mm
(.18 - .20 in.)
Ø 4,6 - 5,0 mm
(.18 - .20 in.)
E
15,8-16,5 mm
(.62 - .65 in.)
14,5 - 14,9 mm
(.57 - .59 in.)
13,8 - 14,2 mm
(.54 - .56 in.)
F
27,2 - 36,3 mm
(1.07 - 1.43 in.)
30,3 - 41,1 mm
(1.19 - 1.62 in.)
30,0 - 30,4 mm
(1.18 - 1.20 in.)
G Minimaal
25,4 mm (1.00 in.) 25,4 mm (1.00 in.) 25,4 mm (1.00 in.)
H
17,3 - 17,7 mm
(.68 - .70 in.)
16,3 - 16,7 mm
(.64 - .66 in.)
15,0 - 15,4 mm
(.59 - .61 in.)
I
1,3 - 1,7 mm
(.05 - .07 in.)
1,6 - 2,0 mm
(.06 - .08 in.)
1,3 - 1.7 mm
(.05 - .07 in.)
J Maximaal
3,0 mm (.12 in.) 3, 0 mm (.12 in.) 3,0 mm (.12 in)
K
1,3 - 1,7 mm
(.05 - .07 in.)
2,1 - 2,5 mm
(.08 - .10 in.)
2,1 - 2,5 mm
(.08 - .10 in.)
L
Ø 25,40 - 25,45 mm
(1.000-1.002 in.)
Ø 34,93 - 34,97 mm
(1.375 - 1.377 in.)
Ø 57,15 - 57,20 mm
(2.250 - 2.252 in.)
M
Ø 27,0 - 27,4 mm
(1.06 - 1.08 in.)
Ø 35,6 - 36,0 mm
(1.40 - 1.42 in.)
Ø 58,5 - 58,9 mm
(2.30 - 2.32 in.)
P Minimaal
O Minimaal
N TYP.
47,8 mm (1.88 in.)
56,6 mm (2.23 in.)
2,1 - 2,5 mm
(.08 - .10 in.)
50,8 mm (2.00 in.)
59,7 mm (2,35 in.)
2,8 - 3,3 mm
(.11 - .13 in.)
41,1 mm (1.62 in)
78,2 mm (3.08 in.)
3,9 - 4,3 mm
(.15 - .17 in.)
Specificaties voor montage
Page 56
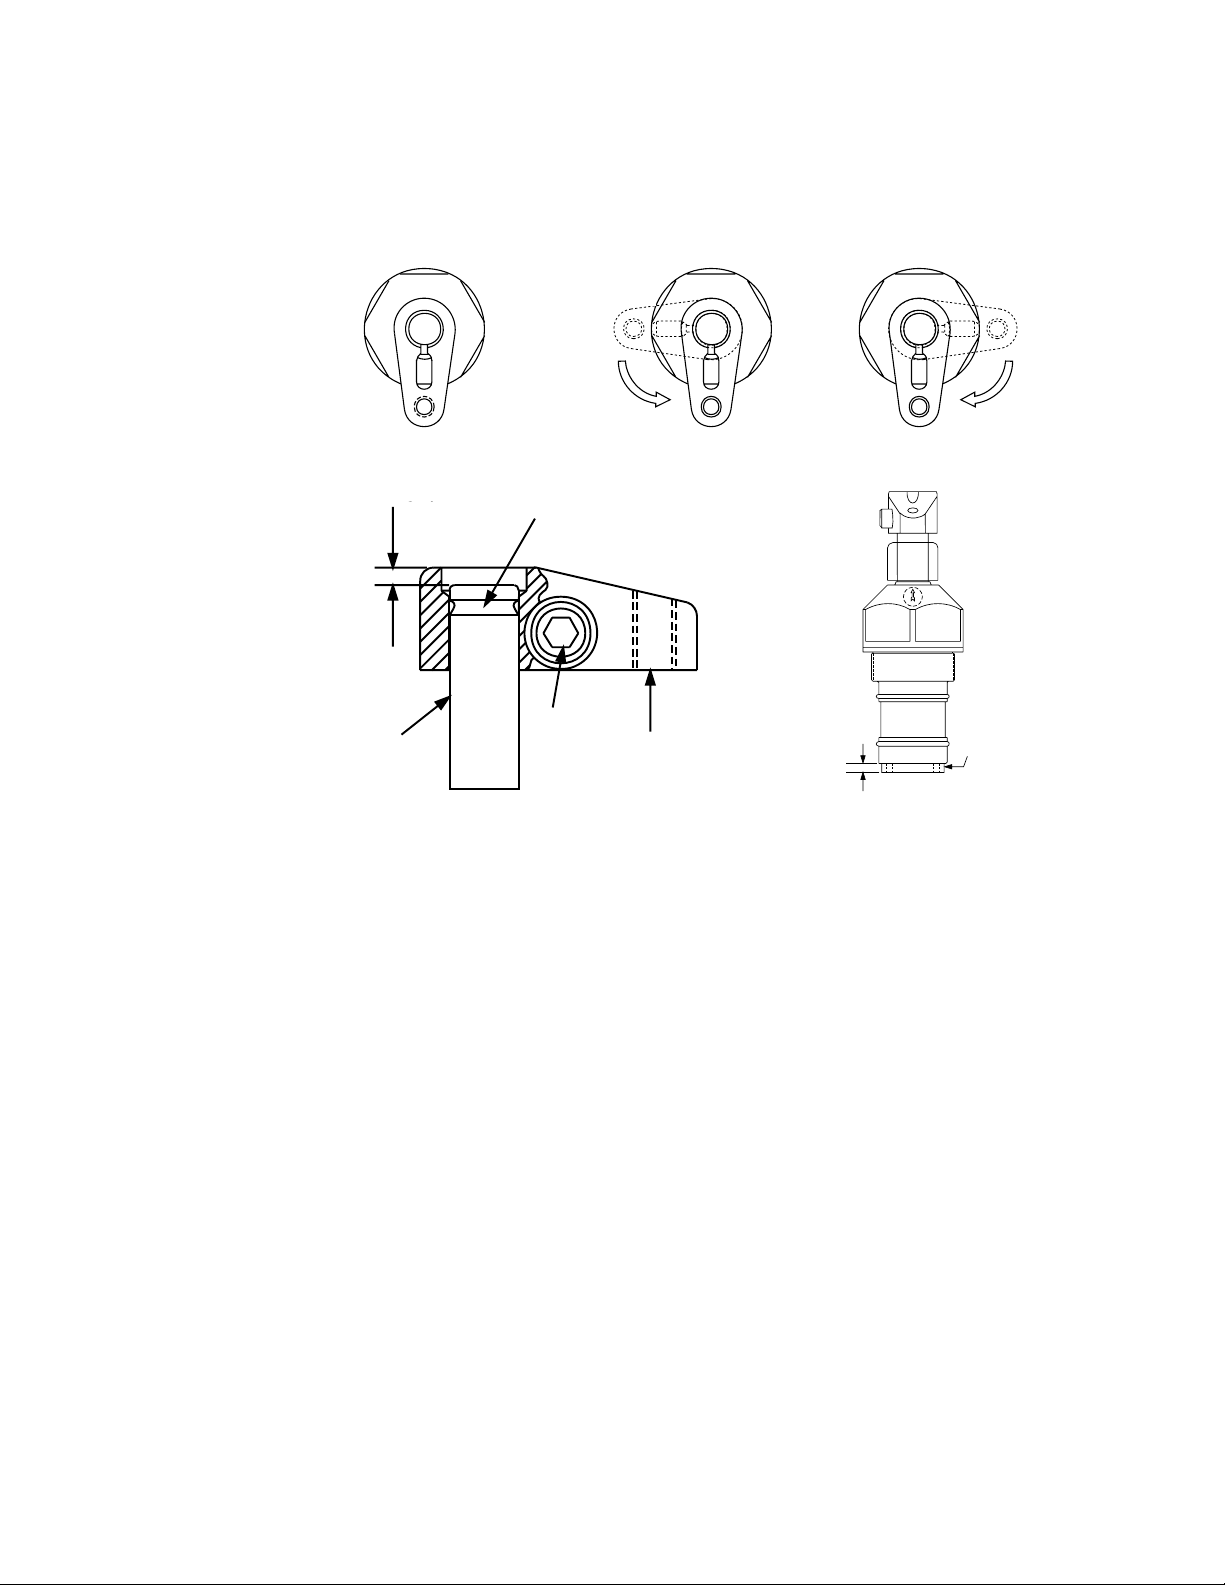
INSTALLATIE
Deze draaicilinders zijn zodanig ontworpen dat u de stand van de klemarm kunt
instellen nadat u de cilinder hebt gemonteerd. Indien u de draairichting moet veranderen, moet dit vóór de montage van de cilinder gebeuren.
Veranderen van de draairichting van de plunjer (indien nodig)
Verander de draairichting van de plunjer door de letter bovenop de plunjer op één lijn te
brengen met de pijl aan de zijkant van de cilinder tegenover de poorten. Raadpleeg de
onderstaande afbeeldingen en procedure voor het veranderen van de draairichting. U
hebt een engelse sleutel nodig voor de onderste stop.
1. Plaats de arm (F) zodanig op de plunjer (G) dat deze als handvat dient voor het bewegen van de plunjer.
(a) Maak de bout (H) van de klemarm los.
(b) Verwijder de borgring (I) en schuif de klemarm over de plunjer naar beneden
totdat de bovenkant van de arm 6 mm (0.25 in.) van het bovenvlak van de plunjer verwijderd is.
(c) Draai de bout van de klemarm vast. Gooi de borgring NIET weg.
2. Plaats de engelse sleutel op de onderste cilinderstop (J) en draai de stop (naar u
gericht) 4 slagen naar links.
OPMERKING: Bij enkelwerkende modellen is het mogelijk dat de onderste stop meer
dan 4 slagen gedraaid moet worden om de veerspanning te ontlasten.
3. Oefen neerwaartse druk uit op de plunjer en draai hem zodanig dat de gewenste letter
(L, R, S) op één lijn ligt met de pijl aan de zijkant van de cilinder.
4. Wanneer de letter en de pijl eenmaal op één lijn liggen, trekt u de plunjer omhoog,
draait u de onderste stop terug (naar rechts) en draait u deze stevig vast.
56
S
L
R
S
L
R
S
L
R
.6,4mm
I
F
H
G
J
Recht
Links Recht
Klemmen en afspannen
Afspannen
Afspannen
Klemmen Klemmen
Afbeelding 6
6,4 mm
Page 57
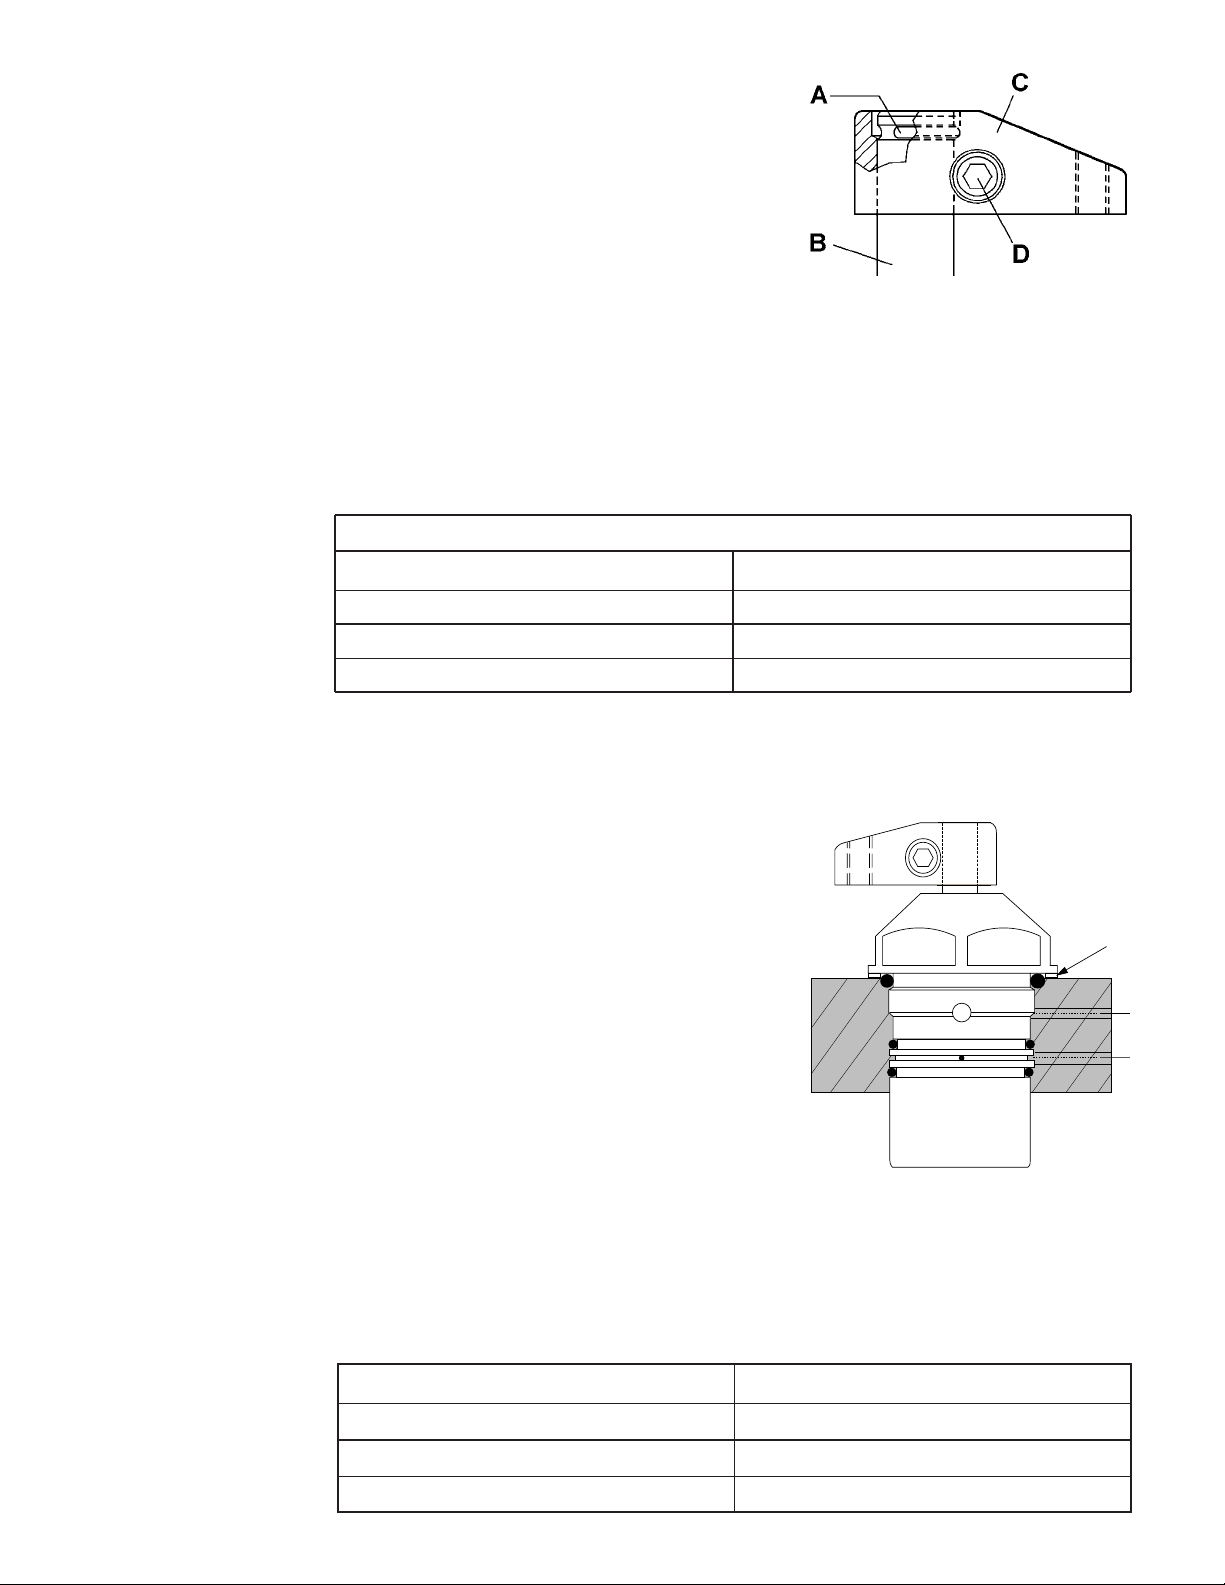
Bevestigen van de klemarm
1. Verwijder de borgring (A) uit de bovenkant van
de plunjer (B).
2. Schuif de klemarm (C) over de plunjer naar
beneden en gebruik een tang om de borgring
terug op de plunjergroef te duwen. Draai de
borgring zodanig dat de spleet in de borgring
naar het massieve gedeelte van de klemarm
wijst. Zie de afbeelding.
3. Breng de klemarm omhoog totdat deze zich stevig in de gewenste stand tegen de
borgring bevindt. Terwijl u deze stand handhaaft, draait u de bout (D) van de klemarm aan tot het onderstaande aandraaimoment.
)
OPGELET
Wanneer de bout van de klemarm niet voldoende is aangedraaid, kan de arm tijdens gebruik slippen. ZORG ERVOOR DAT U INBUSTAPBOUTEN VAN STERKTEKWALITEIT 8 (12.9 DIN 912) GEBRUIKT (worden bij standaard klemarmen geleverd).
Monteren van de cilinder
Bij het ontwerp van het hydraulische circuit dient u de factoren die genoemd zijn in
INFORMATIE VOORAF op pagina 53, in overweging te nemen. Zie uw Workholding
Catalogus van Enerpac voor nadere informatie over
het aanleggen van hydraulische circuits.
De montageholten moeten bereid worden volgens
de specificaties op pagina's 54 en 55. Wees
voorzichtig bij het voorbereiden van de appendage.
Werk de boorgaten van de appendage nauwkeurig
af. Teneinde lekkage te voorkomen, voorziet u in
een gemiddelde ruwheid (Ra) van het montageoppervlak voor de appendage van niet meer dan
1,6 µm (63 µin.) Zorg dat er geen metalen bramen
blootliggen op de plaats waar de olietoevoeropeningen de cilinderholte raken.
)
OPGELET
Spoel alle boorgangen van de appendage
grondig door, om te voorkomen dat rommel de
cilinder tijdens bedrijf binnendringt.
Smeer de O-ringen aan de buitenkant van de cilinder voordat de cilinder in de holte
wordt gemonteerd. Installeer de cilinder voorzichtig totdat de metalen ring (E) het
oppervlak rond het boorgat raakt, zoals in afbeelding 8 wordt weergegeven. Draai het
cilinderhuis in de montageplaat met behulp van het bovenste zeskante deel van de cilinder, niet met de klemarm. Zie de onderstaande tabel voor aandraaimomenten.
57
Afbeelding 7
Cilindervermogen Gesmeerd aandraaimoment
2,2 kN (500 lb.) 16,3 - 20,3 Nm (12 - 15 ft-lb.)
5,6 kN (1250 lb.) 32,5 - 39,3 Nm (24 - 29 ft-lb.)
11,6 kN (2600 lb.) 59,7 - 71,8 Nm (44 - 53 ft-lb.)
Aandraaimoment klemarmbout
E
Afbeelding 8
Cilindervermogen Aandraaimoment installatie
2,2 kN (500 lb.) 122 - 149 Nm (90 - 110 ft-lb.)
5,6 kN (1250 lb.)
190 - 217 Nm (140 - 160 ft-lb.)
11,6 kN (2600 lb.) 258 - 285 Nm (190 - 210 ft-lb.)
Page 58
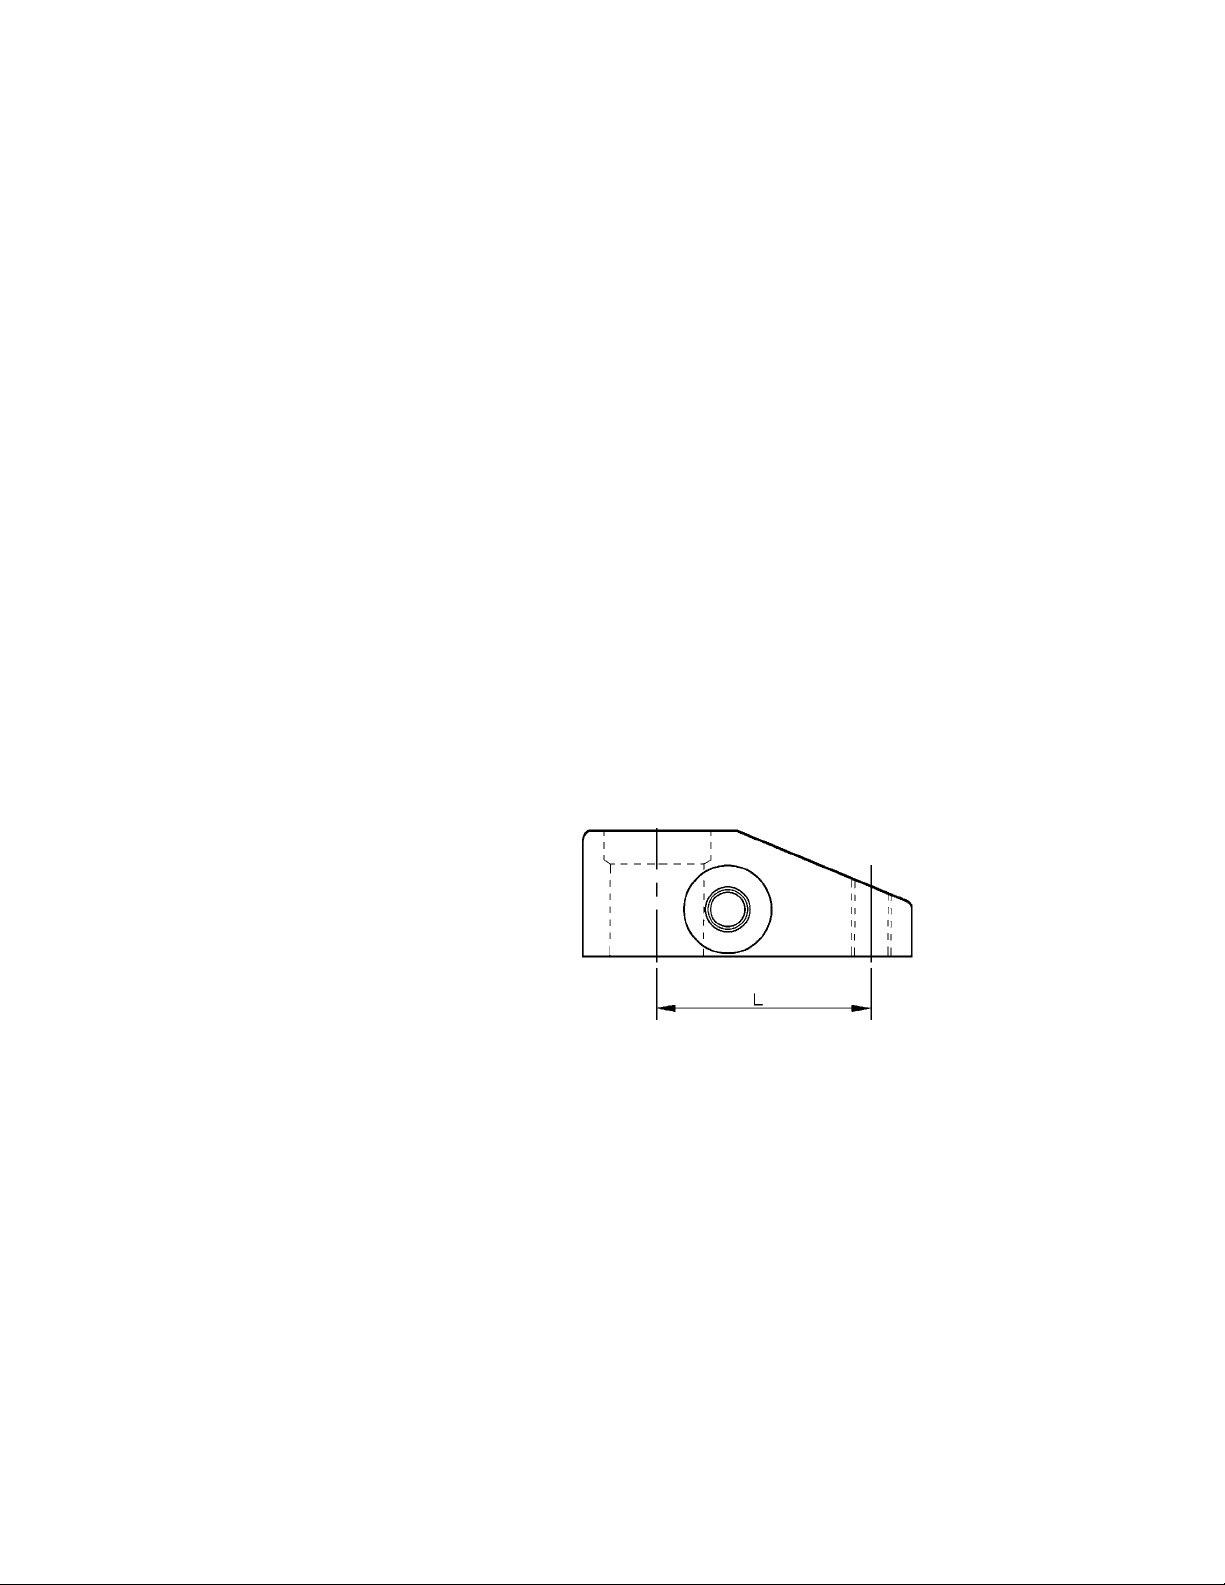
Enkelwerkende cilinders
Enkelwerkende cilinders hebben een ontluchtingsopening in de onderste poort van
de cilinder. Bij montage waarbij gebruik gemaakt wordt van het open-plaat-ontwerp
(afbeelding 2, pagina 54), dient u er zorg voor te dragen dat er geen koelmiddel of
snijvloeistoffen de ontluchtingsopening binnendringen. Indien de ontluchtingsopening
voortdurend onder koelmiddel komt te staan, wordt het ontwerp met blinde holte
(afbeelding 3, pagina 54) aanbevolen. In dit ontwerp is het mogelijk de veerruimte te
ontluchten naar een gebied zonder vloeistoffen en verontreinigende stoffen.
WERKING
Draaicilinders draaien gedurende het eerste gedeelte van de slag 90 en lopen zonder
rotatie verder voor de uiteindelijke klemslag. De slag recht naar beneden is de klemslag
van de cilinder. De klemkracht mag uitsluitend tijdens het verticale traject worden uitgeoefend, niet gedurende de draaibeweging.
)
OPGELET
— Wanneer klemkracht wordt uitgeoefend tijdens het draaigedeelte van de
slag, is interne beschadiging van de plunjer het resultaat.
— Controleer voor maximale cilinderprestaties en maximale veiligheid of alle
hydraulische verbindingen, slangen en fittingen goed afgedicht en vast
aangedraaid zijn.
— Verzeker u ervan dat alle onderdelen de systeemdrukken kunnen weer-
staan. Onderdelen die niet aan de nominale waarde voldoen, weerstaan de
hogere drukken niet. Het gebruik van dergelijke onderdelen leidt tot
beschadiging van de apparatuur en mogelijk lichamelijk letsel.
Druk en stroomsnelheid
De lengte (L) van de klemarm bepaalt de instelling van de bedrijfsdruk en de stroomsnelheid.
Zie Bedrijfsspecificaties - Tabel maximale stroomsnelheid op pagina 52 voor de lengte
van de klemarm, de drukinstellling en de stroomsnelheid. Stel de bedrijfsdruk en de
stroomsnelheid in volgens de grenzen die bepaald worden door de lengte van de klemarm. Overschrijd de drukverhouding belasting-lengte niet. Hoe langer de arm, des te
kleiner de klemkracht en de maximale bedrijfsdruk.
)
OPGELET
Het is zeer belangrijk dat u de juiste instelling voor druk en stroming gebruikt.
Wanneer u buiten deze grenzen werkt, is beschadiging van de draaicilinder het
gevolg. Schade die het resultaat is van het overschrijden van de nominale druk en
stroming wordt NIET door de garantie gedekt.
58
Afbeelding 9
Page 59
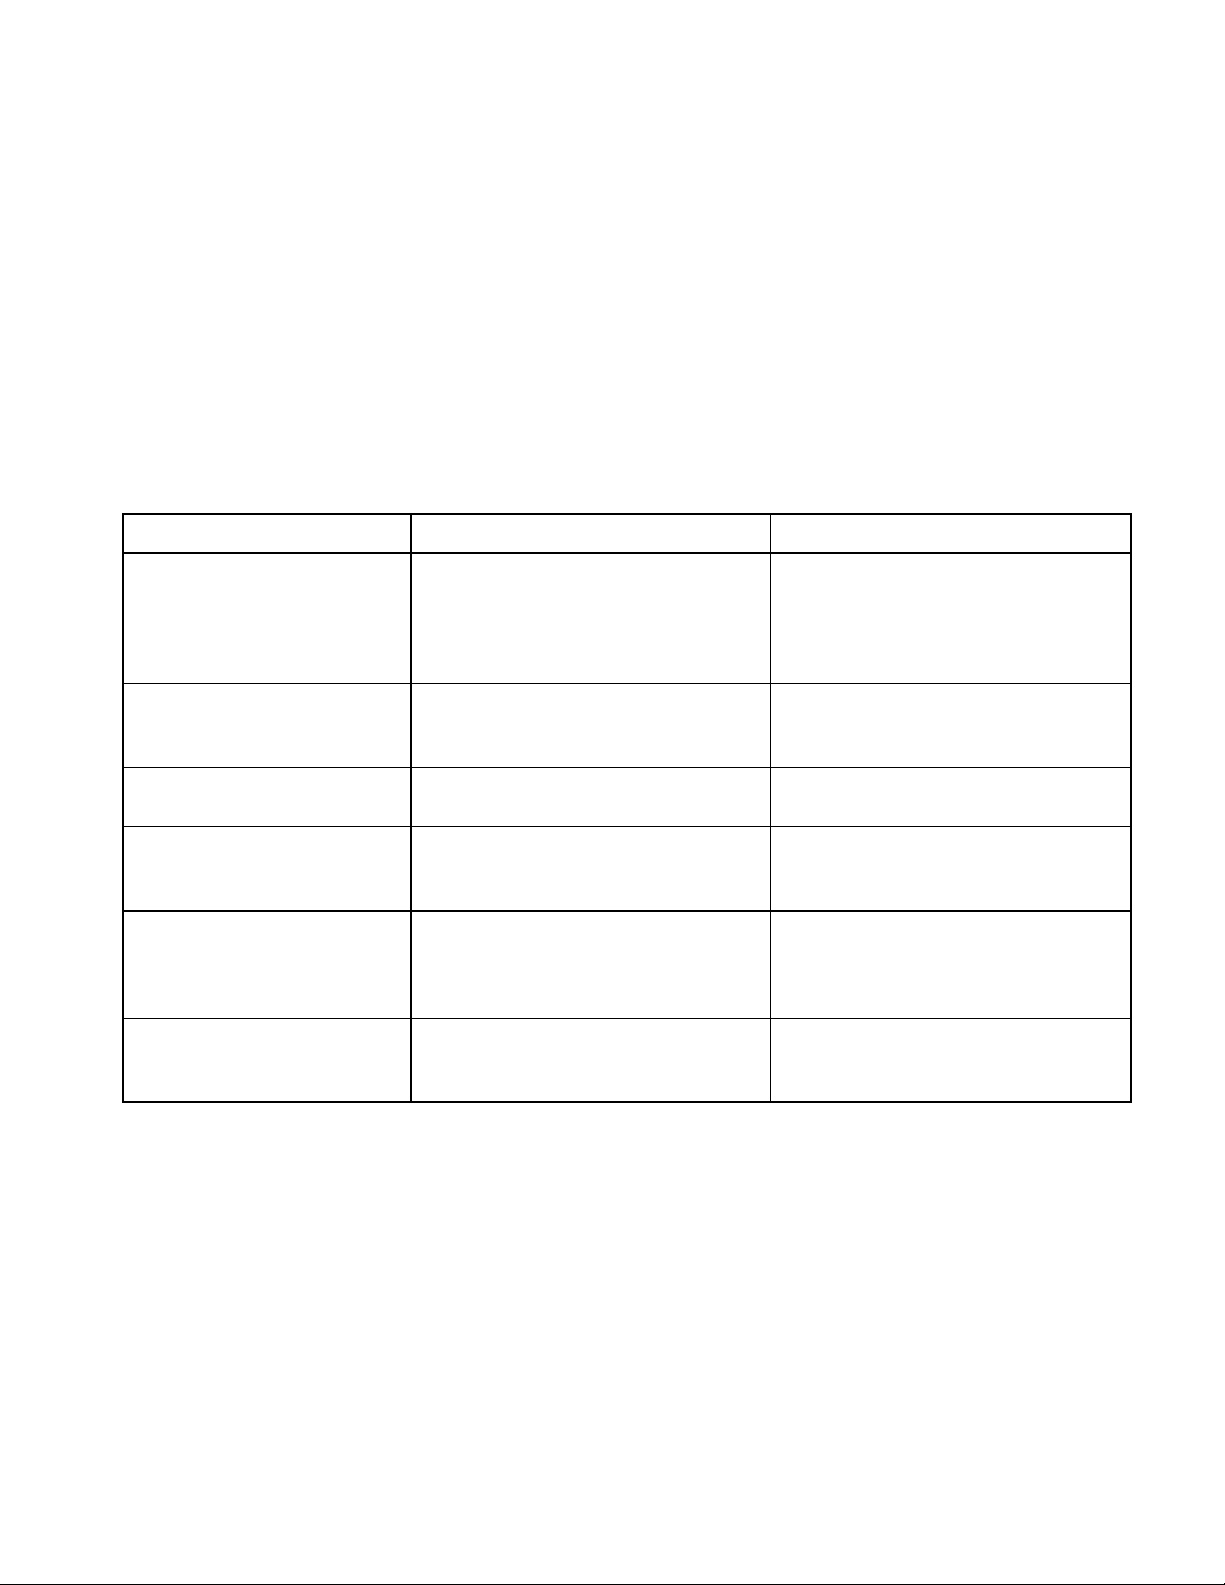
ONDERHOUD
Onderhoud is vereist wanneer slijtage of lekkage wordt opgemerkt. Inspecteer zo nu en
dan alle onderdelen om eventuele problemen op te sporen die onderhoud of reparaties
vereisen. Enerpac levert reparatie-onderdelensets die klaar zijn voor gebruik. Er zijn
reparatie-onderdelenbladen verkrijgbaar met montagetekening en onderdelenlijst. Neem
hiervoor contact op met Enerpac.
BELANGRIJK: Raadpleeg het reparatie-onderdelenblad voor service-informatie over
de juiste montage en demontage. Onjuist onderhoud of onjuiste reparaties zoals verkeerde aandraaimomenten kunnen defecten aan het product en/of lichamelijk letsel
veroorzaken.
OPLOSSEN VAN PROBLEMEN
De volgende informatie is alleen bedoeld als hulpmiddel bij het vaststellen van een
eventueel probleem. Neem voor reparatie-service contact op met uw distributeur of een
erkend servicecentrum van Enerpac.
BEWERKINGSSPECIFICATIE VOOR KLEMARM (pagina 60)
Zie Druk en stroomsnelheid op pagina 58 voor het op juiste wijze meten van de lengte
van de arm. Raadpleeg Bedrijfsspecificaties - Tabel maximale stroomsnelheid op pagina
52 om de maximale klemkracht op de arm te bepalen.
59
Probleem Mogelijke oorzaak Oplossing
1. Cilinder klemt niet/spant
niet af.
A. Pompontlastklep open.
B. Geen olie in pompreservoir.
C. Lucht in systeem.
D. Gebroken veer in cilinder.
A. Sluit pompontlastklep.
B. Vul pompreservoir.
C. Verwijder lucht uit hydraulisch
systeem.
D. Vervang veer.
2. Cilinder loopt slechts
gedeeltelijk uit.
A. Oliepeil in pomp te laag.
B. Plunjer loopt vast.
A. Vul pompreservoir.
B. Vervang beschadigde onderdelen -
raadpleeg Reparatie-onderdelenblad.
3. Cilinder klemt/spant langzamer
dan normaal af.
A. Belemmerde hydraulische leiding.
B. Storing pomp.
A. Controleer kleppen, fittingen en slangen.
B. Raadpleeg de pomphandleiding.
4. Cilinder klemt/spant af,
maar blijft niet op druk.
A. Afdichtingen beschadigd.
B. Storing pomp.
A. Vervang afdichtingen - raadpleeg
Reparatie-onderdelenblad.
B. Raadpleeg de pomphandleiding.
5. Cilinder lekt olie.
A. Afdichtingen beschadigd.
B. Plunjer versleten of beschadigd.
A. Vervang afdichtingen -
raadpleeg Reparatie-onderdelenblad.
B. Vervang beschadigde onderdelen -
raadpleeg Reparatie-onderdelenblad.
6. Klemarm maakt geen draaibeweging.
A. Klemarm los.
B. Plunjer beschadigd.
A. Positioneer en draai klemarm opnieuw aan
B. Vervang beschadigde onderdelen - raad
pleeg Reparatie-onderdelenblad.
Page 60
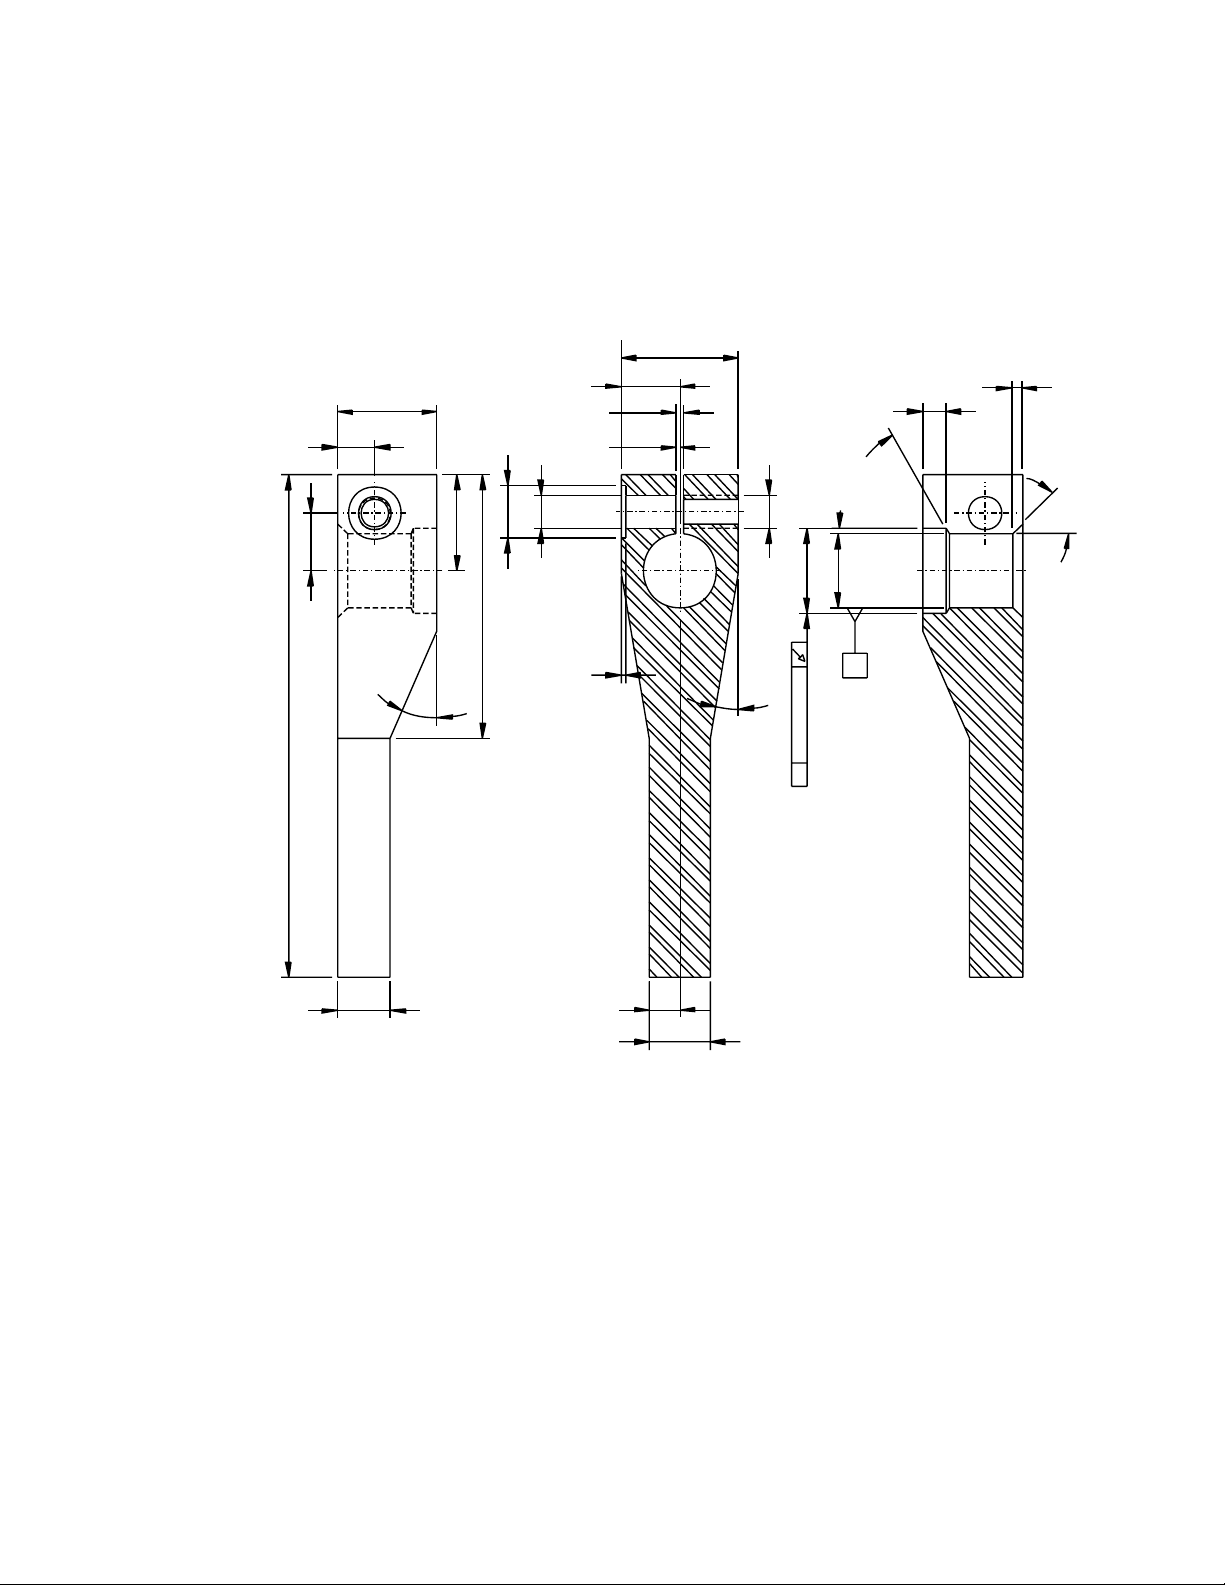
60
55˚-60˚
"U"
"T"
"S"
0,08 [.003]
A
A
63√ [1,6]
1,1-1,5 [.04-.06]
2,1-3,0 [.08-.12]
"J"
"L"
"R" **
"P"
"M"
"K"
"N"
"D"
"H"
"A"
"F" *
"G"
"E"
"B"
"W"
"Q"
40˚-50˚
"V"
"C"
Figure 11
Abbildung 11
Figura 11
Afbeelding 11
* 3 places ** 2 places
* an 3 Stellen ** an 2 Stellen
* 3 emplacements ** 2 emplacements
* 3 puntos ** 2 puntos
* 3 punti ** 2 punti
* 3 plaatsen ** 2 plaatsen
CLAMP ARM MACHINING SPECIFICATIONS
BEARBEITUNGSSPEZIFIKATIONEN FÜR SPANNARME
SPÉCIFICATIONS POUR L'USINAGE DES BRAS DE BRIDAGE
ESPECIFICACIONES DE FABRICACION DEL BRAZO DE FIJACION
SPECIFICHE DELLA LAVORAZIONE A MACCHINA DEL BRACCIO DI SERRAGGIO
BEWERKINGSSPECIFICATIE VOOR KLEMARM
Page 61
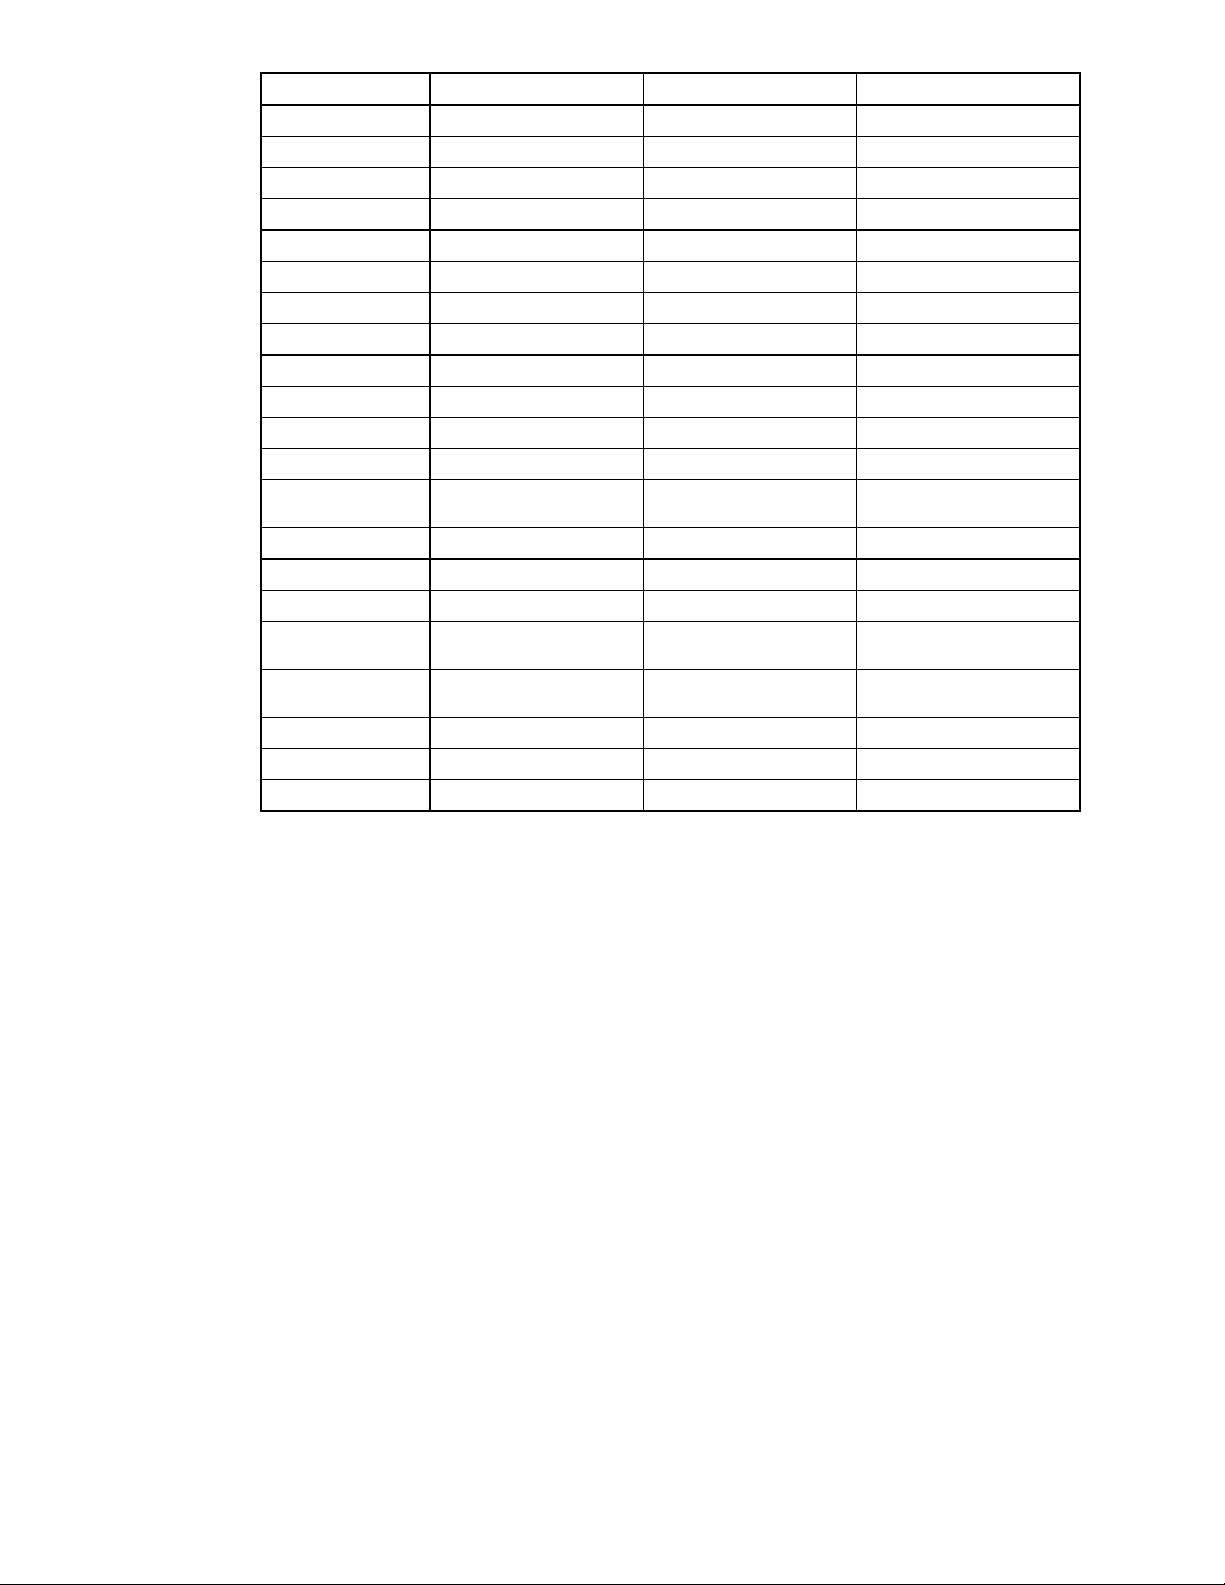
61
2,2 kN (500 lb.) 5,6 kN (1250 lb.) 11,6 kN (2600 lb.)
A
16,5 - 16,8 (.65 - .62) 19,5 - 18,8 (.77 - .74) 30,7 - 30,0 (1.21 - 1.18)
B
101,0 - 100,6 (3.98 - 3.96)157,7 - 156,8 (6.21 - 6.17) 191,0 - 190,0 (7.52 - 7.48)
C
19,5 - 18,9 (.77 - .74) 25,9 - 25,2 (1.02 - .99) 35,8 - 35,1 (1.41 - 1.38)
D
10,6 - 10,0 (.42 - .39) 11,9 - 11,3 (.47 - .44) 16,5 - 15,8 (.65 - .62)
E
9,2 - 9,6 (.36 - 38) 12,8 - 13,2 (.50 - .52) 17,6 - 18,0 (.69 - .71)
F
49,7 - 48,8 (1.96 - 1.92) 70,8 - 69,9 (2.79 - 2.75) 90,9 - 90,2 (3.58 - 3.55)
G
18,1 - 18,7 (.71 - .74) 22,1 - 22,8 (.87 - .90) 28,5 - 29,2 (1.12 - 1.15)
H
8,7 - 9,1 (.34 - .36) 11,2 - 11,6 (.44 - .46) 18,8 - 19,3 (74 - .76)
J
9,4 - 10,1 (.37 - .40) 12,5 - 12,9 (.49 - .51) 17,5 - 18,0 (.69 - .71)
K
Ø .40 - .42 (10,2 - 10,6) Ø 13,0 - 13,4 (.51 - .53) Ø 15,8 - 16,2 (.62 - .64)
L
1,3 - 1,7 (.05 - .07) 1,3 - 1,7 (.05 - .03) 1,3 - 1,7 (.05 - .07)
M
Ø 7,12 - 7,34 (.280 - .289)Ø 8,69 - 8,91 (.342 - .351) Ø 9,86 - 10,08 (.388 - .397)
N ***
M6 x 1 (.250-28 UNF-2b)
M8 x 1,25, M10 x 1,5
(.3125-24 UNF-2B)
.375 -24 UNF-2B
P
5,4 - 5,8 (.21 - .23) 6,9 - 7,3 (.27 - .29) 8,9 - 9,3 (.35 - .37)
Q
11,6 - 11,0 (.46 - .43) 14,4 - 13,8 (.57 - .54) 18,7 - 18,1 (.74 - .71)
R
7°- 8° 6° - 8° 7° - 9°
S
Ø 11,82 - 11,91
(.456 - .469)
Ø 18,47 - 18,56
(.727 - .731)
Ø 25,46 - 25,55
(1.002 - 1.006)
T
Ø 9,998 - 10,012
(.3932- .3942)
Ø 15,990 - 16,014
(.6295 - .6305)
Ø 22,241 - 22,265
(.8756-.8766)
W
V
U
13° - 15°
0,5 - 1,0 (.02 - .04)
3,0 - 3,5 (.12 - .14)
11° - 13°
0,5 - 1,0 (.02 - .04)
4,1 - 4,5 (.16 - .18)
17° - 19°
0,5 - 1,0 (.02 - .04)
6,9 - 7,3 (.27 - .29)
Dimensions in mm (in.)
Abmessungen in mm (in.)
Dimensions en mm (in.)
Dimensiones en mm (in.)
Dimensioni in mm (in.)
Afmetingen in mm (in.)
*** Thru
*** durchgehend
*** Filet traversant
*** Rosca atraviesa cavidad
*** Passante
*** Doorlopend
Page 62
62
This page intentionally left blank.
Page 63
63
This page intentionally left blank.
Page 64
✦
Enerpac Worldwide Locations
Africa
ENERPAC Middle East FZE
P. O. Box 18004
Jebel Ali, Dubai
United Arab Emirates
Tel: +971 (0)4 8872686
Fax: +971 (0)4 8872687
Australia
ENERPAC, Actuant Australia Ltd.
Block V Unit 3, Regents Park Estate
391 Park Road, Regents Park NSW 2143
(P.O. Box 261) Australia
Tel: +61 297 438 988
Fax: +61 297 438 648
Brazil
Power Packer do Brasil Ltda.
Rua dos Inocentes, 587
04764-050 - Sao Paulo (SP)
Tel: +55 11 5687 2211
Fax: +55 11 5686 5583
Toll Free in Brazil:
Tel: 0800 891 5770
[email protected]
Canada
Actuant Canada Corporation
6615 Ordan Drive, Unit 14-15
Mississauga, Ontario L5T 1X2
Tel: +1 905 564 5749
Fax: +1 905 564 0305
Toll Free:
Tel: +1 800 268 4987
Fax: +1 800 461 2456
Technical Inquiries:
China
Actuant China Ltd.
1F, 269 Fute N. Road
Waigaoqiao Free Trade Zone
Pudong New District
Shanghai, 200 131 China
Tel: +86 21 5866 9099
Fax: +86 21 5866 7156
All Enerpac products are guaranteed against defects in workmanship and materials for as long as you own them.
For your nearest authorized Enerpac Service Center, visit us at www.enerpac.com
Actuant China Ltd. (Beijing)
709A Xin No. 2
Diyang Building
Dong San Huan North Rd.
Beijing City, 100028 China
Tel: +86 10 845 36166
Fax: +86 10 845 36220
Central and Eastern Europe
ENERPAC B.V.
Galvanistraat 115
P. O. Box 8097, 6710 AB Ede
The Netherlands
Tel: +31 318 535 936
Fax: +31 318 535 951
France
ENERPAC
Une division de ACTUANT France s.a.
B.P. 200
Parc d’Activités
du Moulin de Massy
F-91882 Massy CEDEX France
Tel: +33 1 601 368 68
Fax: +33 1 692 037 50
Germany, Austria, Szwitzerland, Russia,
Greece and CIS (excl. Caspian Sea
Countries)
ENERPAC Applied Power GmbH
P. O. Box 300113
D-40401 Düsseldorf
Germany
Tel: +49 211 471 490
Fax: +49 211 471 49 28
India
ENERPAC Hydraulics (India) Pvt. Ltd.
Office No. 9,10 & 11,
Plot No. 56, Monarch Plaza,
Sector 11, C.B.D. Belapur
Navi Mumbai 400614, India
Tel: +91 22 2756 6090
Tel: +91 22 2756 6091
Fax: +91 22 2756 6095
e-mail: [email protected]
Italy
ENERPAC S.p.A.
Via Canova 4
20094 Corsico (Milano)
Tel: +39 02 4861 111
Fax: +39 02 4860 1288
Japan
Applied Power Japan Ltd.
1-1-11, Shimomae
Toda-shi
Saitama Pref.
Japan 335-0016
Tel: +81 484 30 1055
Fax: +81 484 30 1066
The Netherlands, Belgium, Luxembourg,
Sweden, Denmark, Norway, Finland, Baltic
States
ENERPAC B.V.
Galvanistraat 115
P. O. Box 8097, 6710 AB Ede
The Netherlands
Tel: +31 318 535 911
Fax: +31 318 525 613
+31 318 535 848
Technical Inquiries Europe:
Singapore
Enerpac Asia Pte. Ltd.
25 Serangoon North Ave. 5
#03-01 Keppel Digihub
Singapore 554914
Thomson Road
P. O. Box 114
Singapore 915704
Tel: +65 64 84 5108, +65 64 84 3737
1800 363 7722
Fax: +65 64 84 5669
Technical Inquiries:
South Korea
Actuant Korea Ltd.
3Ba 717, Shihwa Industrial Complex,
Jungwang-Dong, Shihung-Shi, Kyunggi-Do
Republic of Korea 429-450
Tel: +82 31 434 4506
Fax: +82 31 434 4507
✦
internet: www.enerpac.com
Spain, Portugal
ENERPAC
C/San José Artesano 8
Pol. Ind.
28108 Alcobendas
(Madrid) Spain
Tel: +34 91 661 11 25
Fax: +34 91 661 47 89
Middle East, Turkey ,
Caspian Sea
ENERPAC Middle East FZE
P. O. Box 18004
Jebel Ali, Dubai
United Arab Emirates
Tel: +971 (0)4 8872686
Fax: +971 (0)4 8872687
United Kingdom, Ireland
ENERPAC Ltd., P.O. Box 33
New Romney, TN28 8QF
United Kingdom
Tel: +44 1527 598 900
Fax: +44 1527 585 500
USA, Latin America
and Caribbean
ENERPAC
P.O. Box 3241
6100 N. Baker Road
Milwaukee, WI 53209 USA
Tel: +1 262 781 6600
Fax: +1 262 783 9562
User inquiries:
+1 800 433 2766
Distributor inquiries/orders:
+1 800 558 0530
Te chnical Inquiries:
122804
 Loading...