

Page 1

MANUALE DI ISTRUZIONI PER APPARECCHI DI TAGLIO AL PLASMA ..................... Pag. 3
IT
EN INSTRUCTIONS FOR PLASMA CUTTERS ...................................................................... Page 7
DE BETRIEBSANLEITUNG FÜR PLASMASCHNEIDGERÄTE ............................................ Seite 11
FR MANUEL D’INSTRUCTIONS POUR APPAREILS DE DECOUPE ................................... Page 15
ES MANUAL DE INSTRUCCIONES PARA EQUIPOS DE CORTE EN PLASMA................. Pag. 19
PT MANUAL DE INSTRUÇÃO PARA APARELHOS DE CORTE AO PLASMA .................. Pag. 23
Parti di ricambio e schema elettrico
Spare parts and wiring diagram
Ersatzteile und elektrischer Schaltplan
Pièces de rechanges et schéma électrique
Partes de repuesto y esquema eléctrico
Peças e esquema eléctrico ........................................................................................................................ Pagg. Seiten
28
Page 2
1
2
2
Page 3
MANUALE DI ISTRUZIONI PER APPARECCHIO DI TAGLIO AL PLASMA
IMPORT
ANTE
PRIMA DELLA INSTALLAZIONE, DELL’USO O DI
QUALSIASI MANUTENZIONE ALLA MACCHINA
LEGGERE IL CONTENUTO DI QUESTO MANUALE E
DEL MANUALE “REGOLE DI SICUREZZA PER L’USO
DELLE APPARECCHIATURE” PONENDO PARTICOLARE
ATTENZIONE ALLE NORME DI SICUREZZA.
CONTATTARE IL VOSTRO DISTRIBUTORE SE NON
AVETE COMPRESO COMPLETAMENTE QUESTE
ISTRUZIONI.
Questo apparecchio deve essere utilizzato esclusivamente
per operazioni di taglio.
E’ inoltre indispensabile tenere nella massima
considerazione il manuale riguardante le regole di
sicurezza. I simboli posti in prossimità dei paragrafi ai quali
si riferiscono, evidenziano situazioni di massima
attenzione, consigli pratici o semplici informazioni.
Entrambi i manuali devono essere conservati con cura, in
un luogo noto ai vari interessati. Dovranno essere
consultati ogni qual volta vi siano dubbi, dovranno seguire
tutta la vita operativa della macchina e saranno impiegat i
per l’ordinazione delle parti di ricambio.
1. INSTALLAZIONE
1.1. MONTAGGIO TORCIA
Questo impianto è idoneo solo per torce originali
ELETTRO C.F. Si declina ogni responsabilità se
utilizzato con torce di tipo diverso.
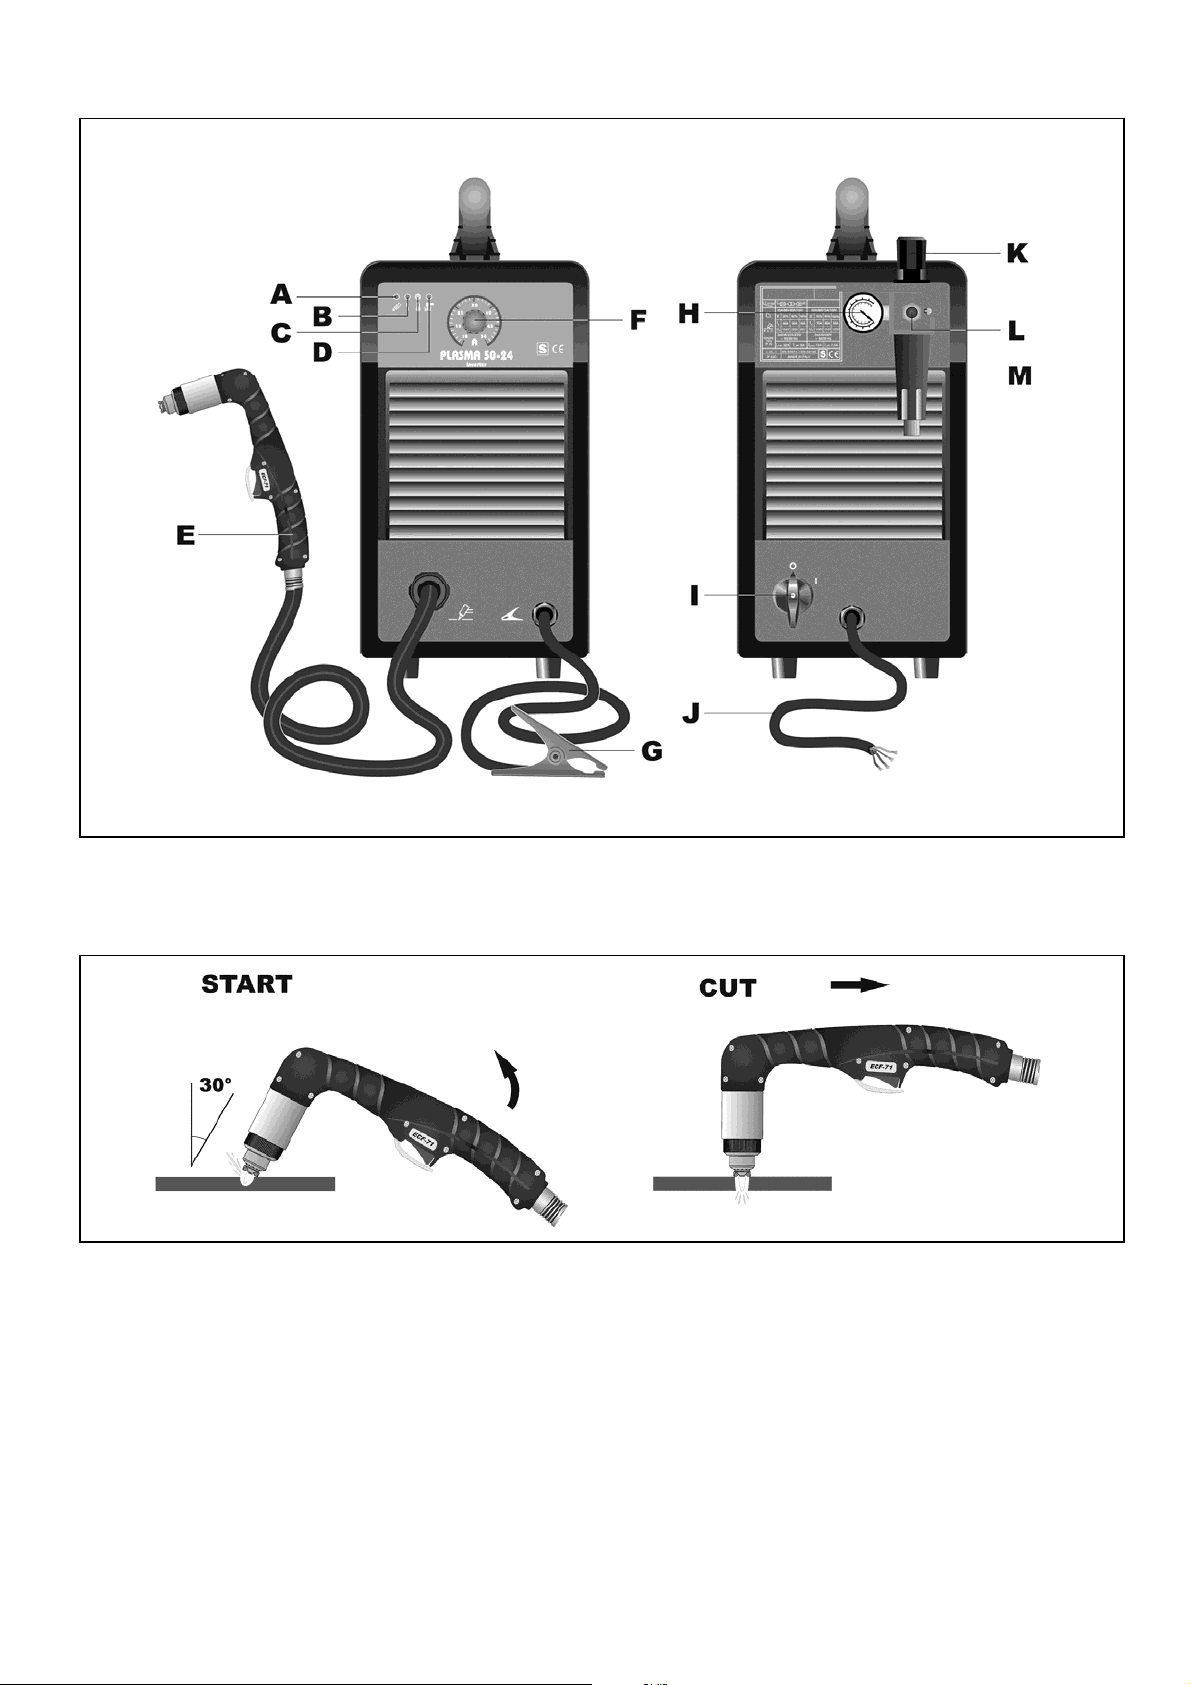
1.2. DESCRIZIONE DISPOSITIVI SULL’APPARECCHIO
(Fig. 1)
A) Led spia di rete.
B) Led di blocco; si illumina in condizioni di p ericolo (vedi
par. 5.1.1).
C) Led termostato
D) Led pressione aria insufficiente.
E) Torcia.
F) Manopola di regolazione della corrente di taglio
femmina).
H) Manometro.
G) Morsetto di massa.
I) Interruttore di rete.
J) Cavo di alimentazione.
K) Manopola regolazione pressione.
L) Raccordo aria compressa (filetto 1/4" gas.
M) Vaschetta raccogli condensa.
1.3. DISPOSITIVI DI SICUREZZA
Questo impianto è provvisto delle seguenti sicurezze:
Termica:
Per evitare sovraccarichi. E’ evidenziata
dall’accensione continua del led C (vedi fig.1).
Pneumatica:
Posta sull’alimentazione della torcia per evitare che
la pressione aria sia insufficiente. E’ evidenziata
dall’accensione del led D (vedi fig.1).
Se il led D si accende significa che la pres sione è scesa
momentaneamente al di sotto di 3,2 ÷ 3,5 bar.
Elettrica:
Posta su
l corpo torcia, per evitare che vi siano tensioni
pericolose sulla torcia, quando si sostituiscono l’ugello, il
diffusore, l’elettrodo o il portaugello;
Non eliminare o cortocircuitare le sicurezze
Utilizzare solamente ricambi originali.
Sostituire sempre eventuali parti danneggiate
dell’apparecchio o della torcia con materiale originale.
Non far funzionare l’apparecchio senza i coperchi.
Questo sarebbe pericoloso per l’operatore e le pers one che
si trovano nell’area di lavoro ed impedirebbe
all’apparecchio un raffreddamento adeguato.
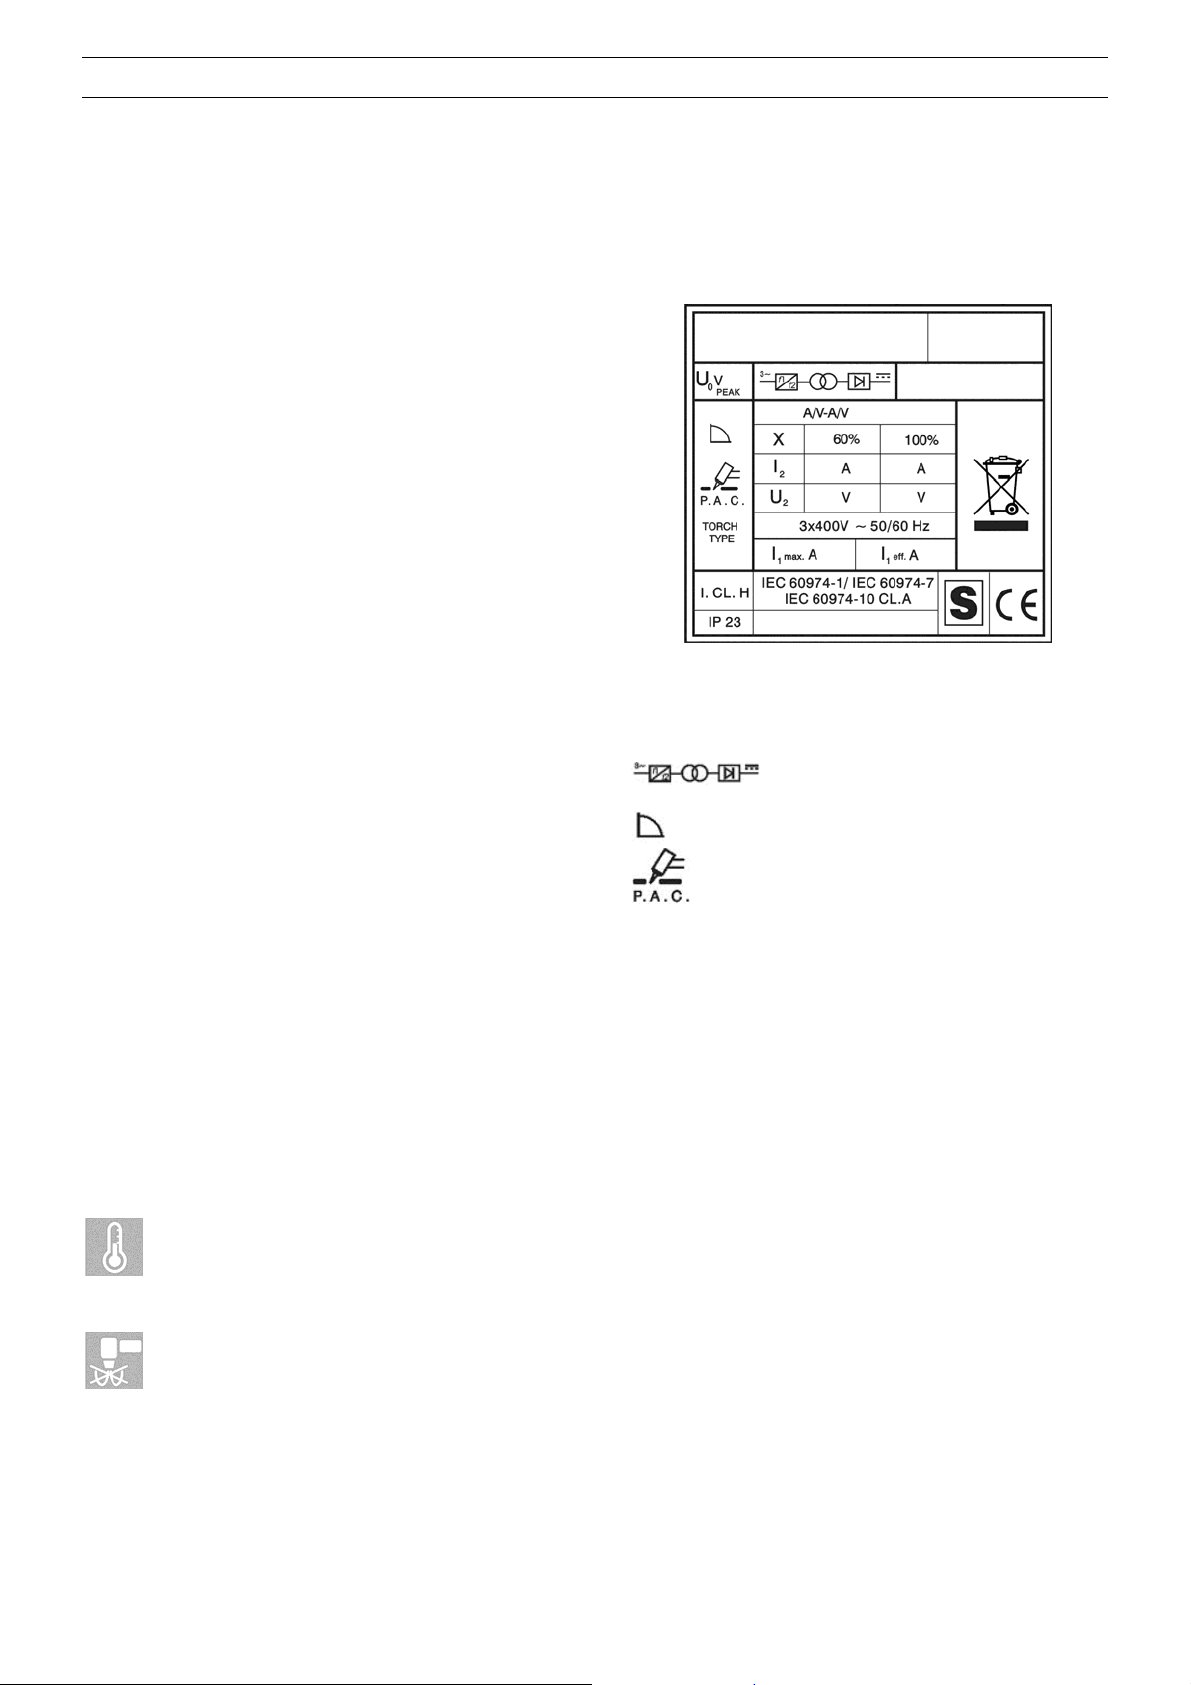
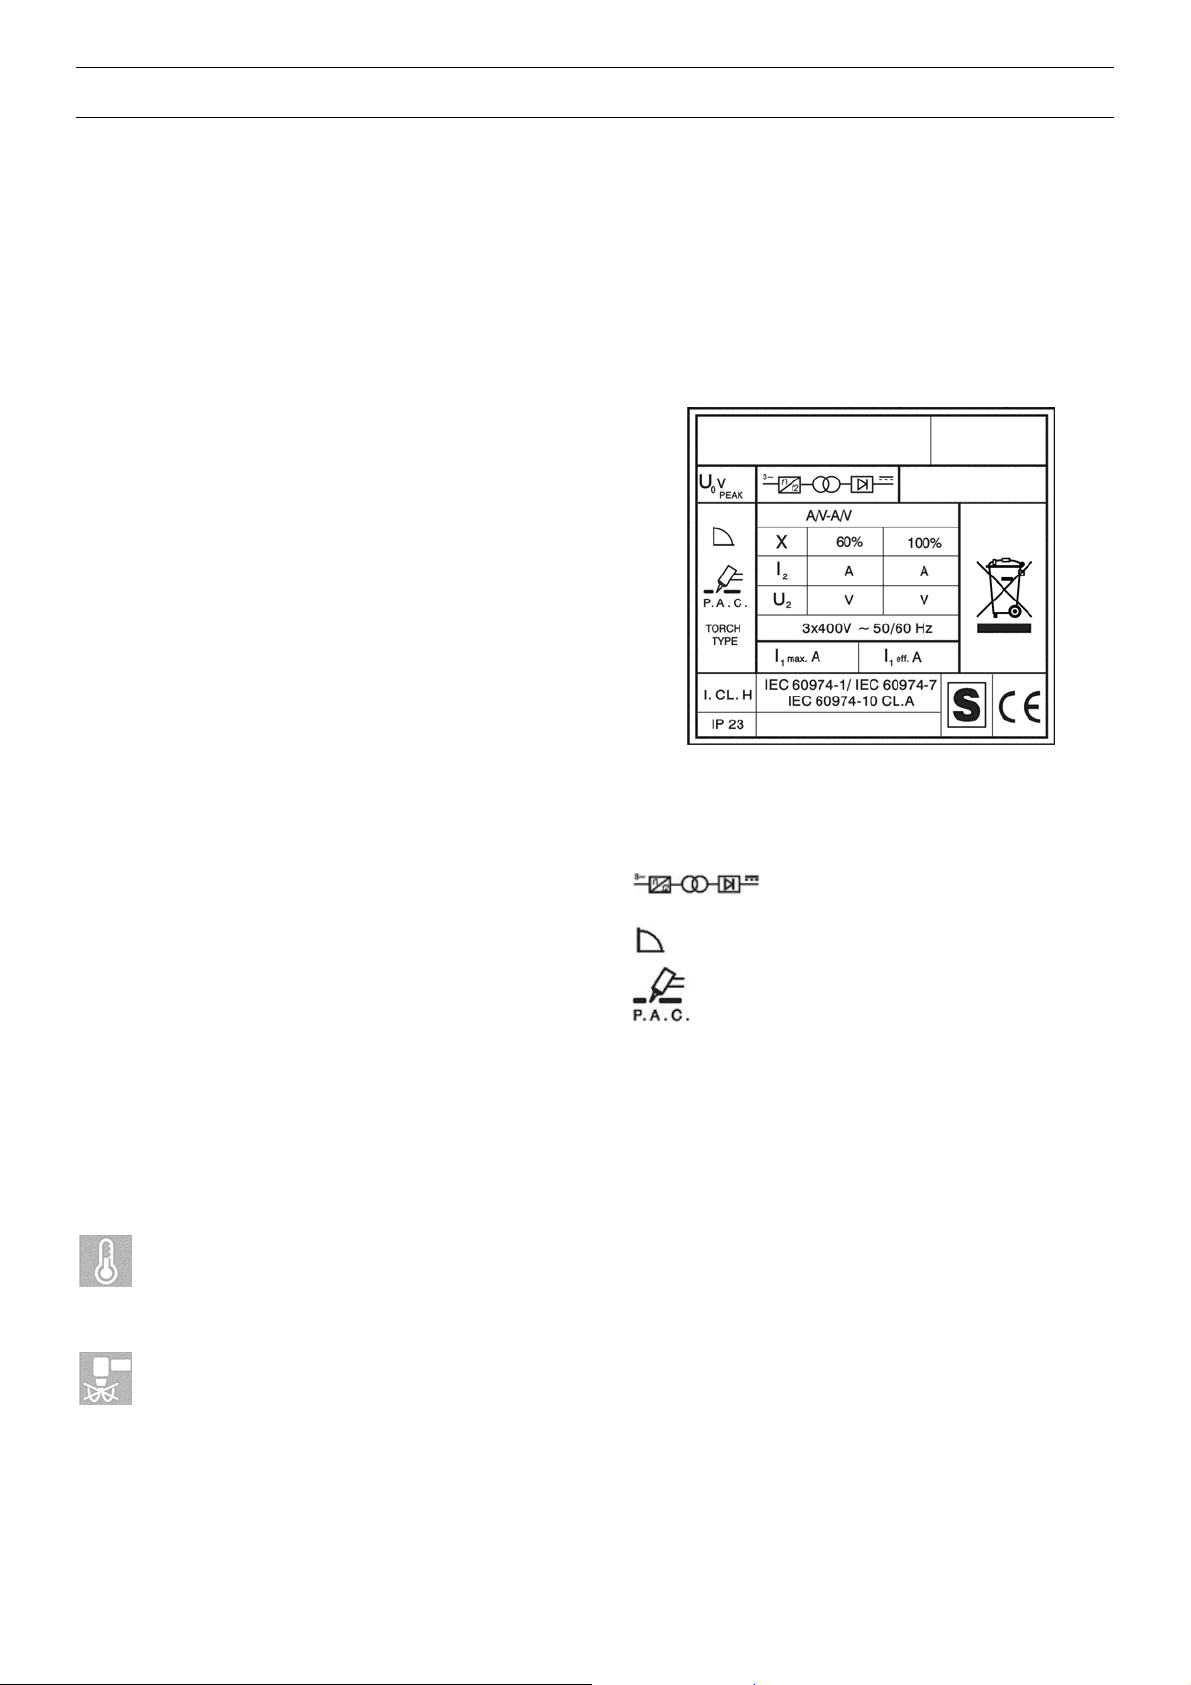
1.4. SPIEGAZIONE DEI DATI TECNICI
IEC 60974-1 ....... L’apparecchio è costruito secondo
IEC 60974-10 queste norme.
IEC 60974-7
Cl.A ..................... Apparecchiatura per uso industriale e
professionale.
.. Convertitore statico di frequenza trifase
trasformatore-raddrizzatore.
.................... Caratteristica discendente.
............... Adatto per il taglio al plasma.
TORCH TYPE .... Tipo di torcia che deve essere utilizzata
con questo apparecchio per formare un
sistema sicuro.
U0 ....................... Tensione a vuoto secondaria.
X ......................... Fattore di servizio percentuale.
Il fattore di servizio esprime la
percentuale di 10 minuti in cui
l’apparecchio può lavorare ad una
determinata corrente I
e tensione U2
2
senza causare surriscaldamenti.
I2 ......................... Corr ente di taglio.
U
....................... Tensione convenzionale secondaria con
2
corrente di taglio I
Questa tensione
2
dipende dalla distanza tra l’ugello e il
pezzo da tagliare. Se questa distanza
aumenta anche la tensione di taglio
aumenta ed il fattore di servizio X% può
diminuire.
U
....................... Tensione nominale di alimentazione.
1
3~ 50/60Hz ........ Alimentazione trifase 50 oppure 60 Hz
I
Max ................. Corrente max. assorbita alla
1
corrispondente corrente I
I
eff ................... E’ il massimo valore della corrente
1
e tensione U2.
2
effettiva assorbita considerando il fattore
di servizio. Solitamente, questo valore
corrisponde alla portata del fusibile (di
tipo ritardato) da utilizzare come
protezione per l’apparecchio.
IP23 .................... Grado di protezione della carcassa.
Grado 3 come seconda cifra significa che
questo apparecchio è idoneo a lavorare
all’esterno sotto la pioggia.
3
Page 4
.................... Idoneo a lavorare in ambienti con rischio
accresciuto.
NOTE: L’apparecchio è inoltre stato progettato per lavorare
in ambienti con grado di inquinamento 3. (Vedi IEC 664).
1.5. MESSA IN OPERA
L’installazione dell’apparecchio deve essere fatta da
personale qualificato.
Tutti i collegamenti devono essere eseguiti in conformità
alle vigenti norme e nel pieno rispetto della legge
antinfortunistica (vedi CEI 26-23 / IEC-TS 62081).
Collegare l’alimentazione dell’aria al raccordo L (fig. 1).
Nel caso che l’alimentazione dell’aria provenga da un
riduttore di pressione di un compressore o di un impianto
centralizzato il riduttore deve essere regolato ad una
pressione di uscita non superiore a 8 bar (0,8 MPa).
Se l’alimentazione dell’aria proviene da una bombola di
aria compressa questa deve essere equipaggiata con un
regolatore di pressione.
Non collegare mai una bombola di aria compressa
direttamente al riduttore dell’apparecchio!
La pressione potrebbe superare la capacità del
riduttore che quindi potrebbe esplodere!
Collegare il cavo di alimentazione J (fig. 1): il conduttore
giallo verde del cavo deve essere collegat o ad un’efficient e
presa di terra dell’impianto; i rimanenti cond uttori debbono
essere collegati alla linea di alimentazione attraverso un
interruttore posto, possibilmente, vicino alla zona di taglio
per permettere uno spegnimento veloce in caso di
emergenza.
La portata dell’interruttore magnetotermico o dei fusibili in
serie all’interruttore deve essere uguale alla corrente I
eff
1
assorbita dall’apparecchio.
La corrente I
eff assorbita si deduce dalla lettura dei dati
1
tecnici riportati sull’apparecchio in corrispondenza della
tensione di alimentazione U
a disposizione.
1
Eventuali prolunghe debbono essere di sezi one adeguata
alla corrente I1 max assorbita.
2. IMPIEGO (vedere fig. 1)
Assicurarsi che il pulsante di start non sia premuto.
Accendere l’apparecchio mediante l’interruttore I. Questa
operazione sarà evidenziata dall’accensi one della lampada
spia A.
Regolare la pressione, indicata dal manome tro H, a 5,8 b ar
(0,58 MPa) agendo sulla manopola K del riduttore, quindi
bloccare detta manopola premendo verso il basso.
Collegare il morsetto di massa al pezzo da tagliare.
Il circuito di taglio non deve essere posto deliberatamente a
contatto diretto o indiretto con il conduttore di protezione se
non nel pezzo da tagliare.
Se il pezzo in lavorazione viene collegato d eliberatamente
a terra attraverso il conduttore di protezione, il
collegamento deve essere il più diretto possibile ed
eseguito con un conduttore di sezione almeno uguale a
quella del conduttore di ritorno della corrente di taglio e
connesso al pezzo in lavorazione nello stesso punto del
conduttore di ritorno utilizzando il morsetto del conduttore
di ritorno oppure utilizzando un secondo mor setto di massa
posto immediatamente vicino.
Ogni precauzione deve essere presa per evitare correnti
vaganti.
Scegliere, mediante la manopola F, la corrente di taglio.
Usare un ugello di diametro 0,95.
Assicurarsi che il morsetto di massa e il pezzo siano in
buon contatto elettrico in particolare con lamiere vernic iate,
ossidate o con rivestimenti isolanti.
Non collegare il morsetto di massa al pezzo di materiale
che deve essere asportato.
Premere il pulsante della torcia per accendere l’arco pilota.
Se dopo 2 secondi non si inizia il taglio, l’arco pilota si
spegne e quindi, per riaccenderlo, è necessario premere
nuovamente il pulsante.
Tenere la torcia verticale durante il taglio.
Completato il taglio e dopo aver lasciato il pulsante, l’aria
continua ad uscire dalla torcia per circa 100 secondi per
consentire alla torcia stessa di raffreddarsi.
E’ bene non spegnere l’apparecchio prima della fine di
questo tempo.
Nel caso si debbano eseguire fori o si debba iniziare il
taglio dal centro del pezzo si deve disporre la torcia in
posizione inclinata e lentamente raddrizzarla in modo che il
metallo fuso non sia spruzzato sull’ugello (vedi fig. 2).
Questa operazione deve essere eseguita, quando si forano
pezzi di spessore superiore ai 3 mm.
Per spessori superiori a 10 mm è necessario perforare il
materiale prima del taglio.
Nel caso si debbano eseguire tagli circolari si consig lia di
utilizzare l’apposito compasso fornito a richiesta.
E' importante ricordare che l'utilizzo del compasso può
rendere necessario impiegare la tecnica di partenza
suindicata (vedi fig. 2).
Non tenere inutilmente acceso l’arco pilota in ari a per non
aumentare il consumo dell’elettrodo, del diffusore e
dell’ugello.
A lavoro terminato, spegnere la macchina.
3. INCONVENIENTI DI TAGLIO
3.1. INSUFFICIENTE PENETRAZIONE
Le cause di questo inconveniente possono essere:
velocità elevata. Assicurarsi sempre che l’arco sfondi
completamente il pezzo da tagliare e che non abbia
mai un’inclinazione, nel senso di avanzamento,
superiore ai 10 -15°. Si eviteranno consumi non
corretti dell’ugello e bruciature al portaugello.
Spessore eccessivo del pezzo.
Morsetto di massa non in buon contatto elettrico con il
pezzo.
Ugello ed elettrodo consumati.
Corrente di taglio troppo bassa.
N.B.: Quando l’arco non sfonda le scorie di metallo fuso
ostruiscono l’ugello.
3.2. L’ARCO DI TAGLIO SI SPEGNE
Le cause di questo inconveniente possono essere:
ugello, elettrodo o diffusore consum ati
pressione aria troppo alta
tensione di alimentazione troppo bassa
3.3. TAGLIO INCLINATO
Qualora il taglio si presentasse inclinato spegnere
l’apparecchio e sostituire l’ugello.
Quando la corrente di taglio supera 45 A evitare che
l’ugello vada in contatto elettrico con il pezzo da tagliare
(anche attraverso scorie di metallo fuso), questa
condizione provoca una rapida, a volte istantanea,
distruzione del foro dell’ugello che provoca un taglio di
pessima qualità.
3.4. ECCESSIVA USURA DEI PARTICOLARI DI
CONSUMO
Le cause di questo problema possono essere:
a) pressione aria troppo bassa rispetto a quella
consigliata.
b) eccessive bruciature sulla parte terminale del
portaugello.
4
Page 5

4. CONSIGLI PRATICI
Se l’aria dell’impianto contiene umidità ed olio in
quantità notevole è bene utilizzare un filtro essiccatore
per evitare un’eccessiva ossidazione ed usura delle
parti di consumo, il danneggiamento della torcia e che
vengano ridotte la velocità e la qualità del taglio.
Le impurità presenti nell’aria favoriscono l’ossidazione
dell’elettrodo e dell’ugello e possono rendere
difficoltosa l’accensione dell’arco pilota. Se si verifica
questa condizione pulire la parte terminale
dell’elettrodo e l’interno dell’ugello con carta abrasiva
fine.
Assicurarsi che l’elettrodo e l’ugello nuovi che stanno
per essere montati siano ben puliti e sgrassati.
Per evitare di danneggiare la torcia utilizzare
sempre ricambi originali.
5. MANUTENZIONE
Togliere sempre l'alimentazione all’apparecchio prima di
ogni intervento che deve essere eseguito da personale
qualificato.
5.1. MANUTENZIONE GENERATORE
In caso di manutenzione all'interno dell’apparecchio,
assicurarsi che l'interruttore I (fig. 1) sia in posizione "O" e
che il cavo di alimentazione sia scollegato dalla rete.
Verificare inoltre che non vi sia tensione ai capi dei
condensatori del gruppo IGBT.
E’ buona norma, periodicamente, controllare che nella
vaschetta M (fig.1) del riduttore non vi siano tracce di
condensa.
Periodicamente, inoltre, è necessario pulire l’interno
dell’apparecchio dalla polvere metallica accumulatasi,
usando aria compressa.
5.1.1 DIAGNOSI
Il led B (fig. 1) si accende quando si verificano le seguenti
condizioni:
LED B CONDIZIONE RIMEDIO
Acceso
fisso
Acceso
fisso
Acceso
fisso
5.2. MANUTENZIONE TORCIA (vedi pag. 27)
Sostituzione delle parti di consumo. I particolari soggetti
ad usura sono l'elettrodo 23, il diffusore 24 e l'ugello 25. La
sostituzione di una di queste parti è possibile solo dopo
avere svitato il portaugello 26. L'elettrodo 23 deve essere
sostituito quando presenta un cratere al centro profondo
circa 1,5 mm. L'ugello 25 va sostituito quando presenta il
foro centrale rovinato oppure molto allargato rispetto a
quello del particolare nuovo.
Quando l'elettrodo è consumato l'ugello si usura molto
rapidamente. Quando l'elettrodo è usurato la macchina
perde potenza di taglio. Una ritardata sostituzione
dell'elettrodo e dell'ugello provoca un eccessivo
riscaldamento delle parti, tale da pregiudicare la durata del
diffusore 24. Assicurarsi che dopo la sostituzione, il
portaugello 26 sia stretto a sufficienza.
All’accensione della
macchina.
Tensione di pilotaggio
degli IGBT non corretta.
Contatto del reed chiuso
durante l’accensione
della macchina.
Attendere 5 sec.
dall’accensione
della macchina.
Contattare
l’assistenza.
Contattare
l’assistenza.
ATTENZIONE! Il portaugello 26 deve essere avvitato
sulla testina solo con l'elettrodo 23, il diffusore 24 e
l'ugello 25 montati.
5.3. ACCORGIMENTI DA USARE DOPO UN
INTERVENTO DI RIPARAZIONE.
Dopo aver eseguito una riparazione, fare attenzione a
riordinare il cablaggio in modo che vi sia un sicuro
isolamento tra il lato primario ed il lato secondario della
macchina. Evitare che i fili possano andare a contatto con
parti in movimento o parti che si riscaldano durante il
funzionamento. Rimontare tutte le fascette come
sull’apparecchio originale in modo da evitare che, se
accidentalmente un conduttore si rompe o si scollega,
possa avvenire un collegamento tra il primario ed il
secondario.
Rimontare inoltre le viti con le rondelle dentellate come
sull’apparecchio originale.
5
Page 6
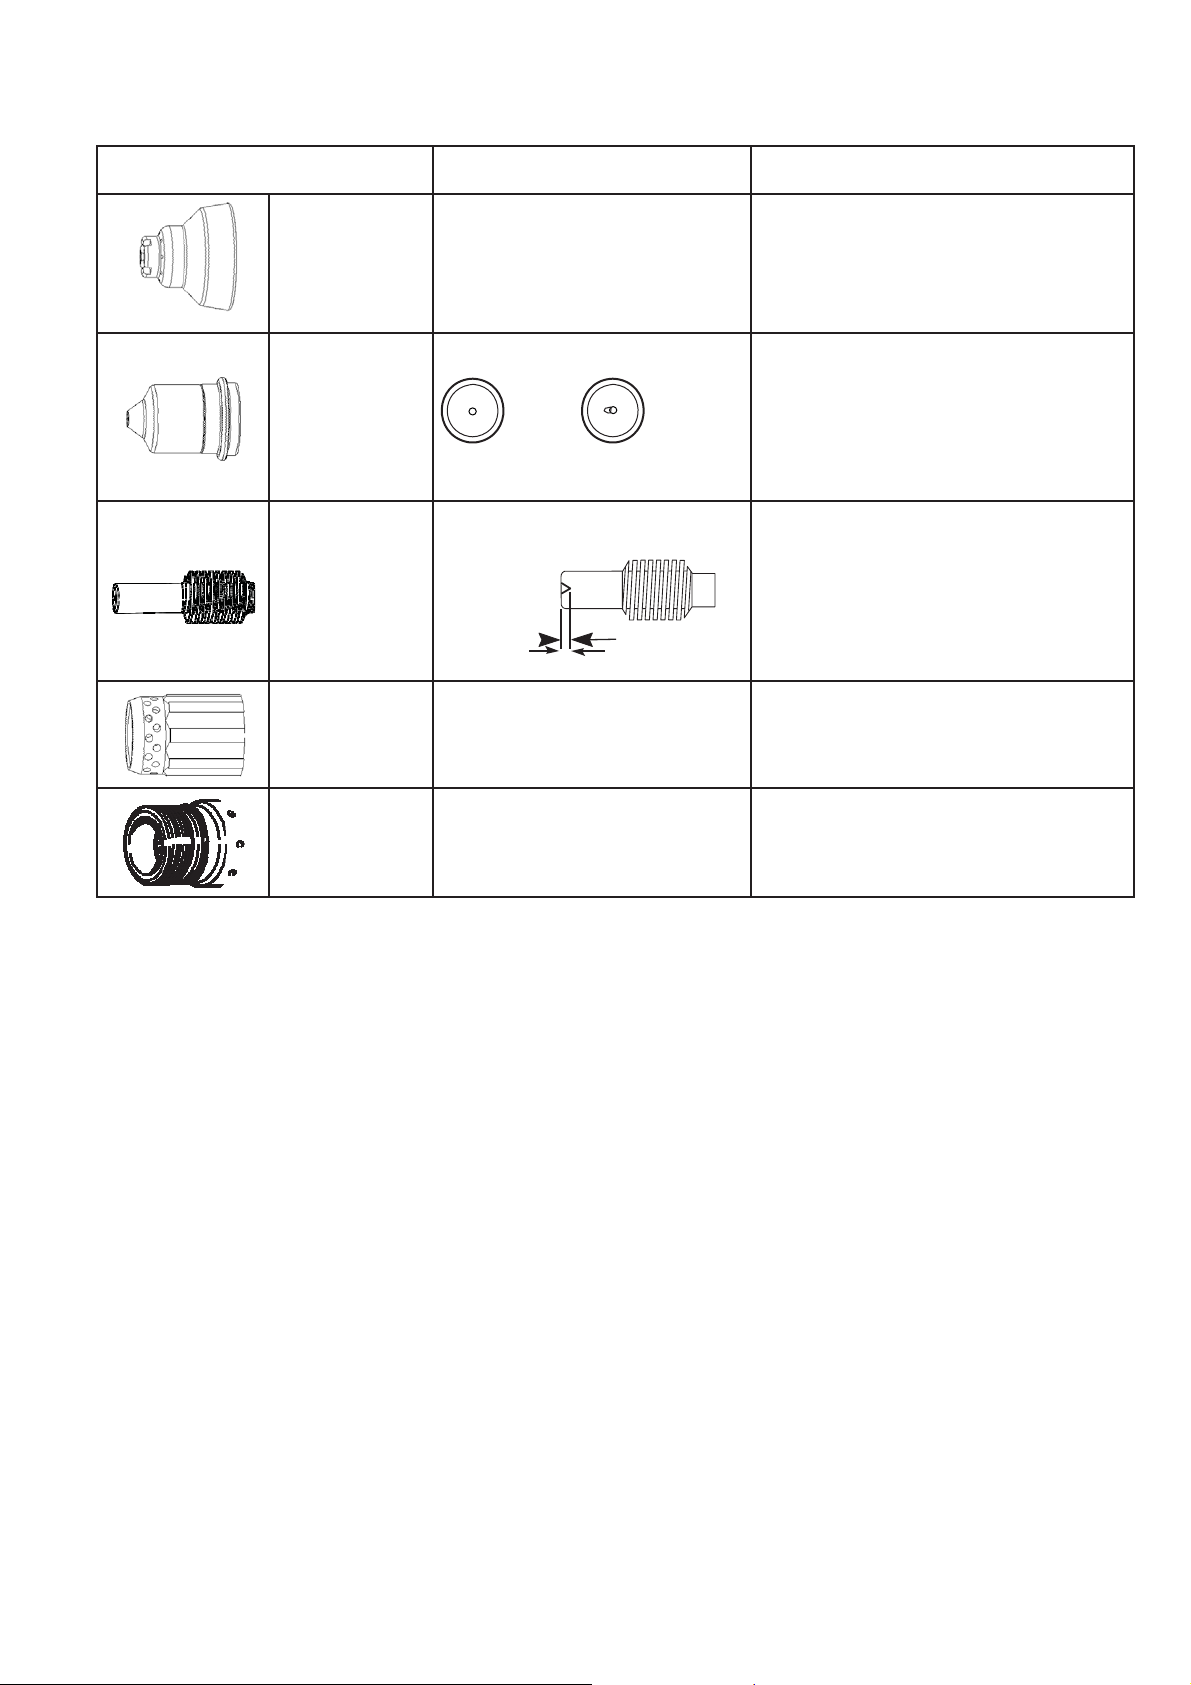
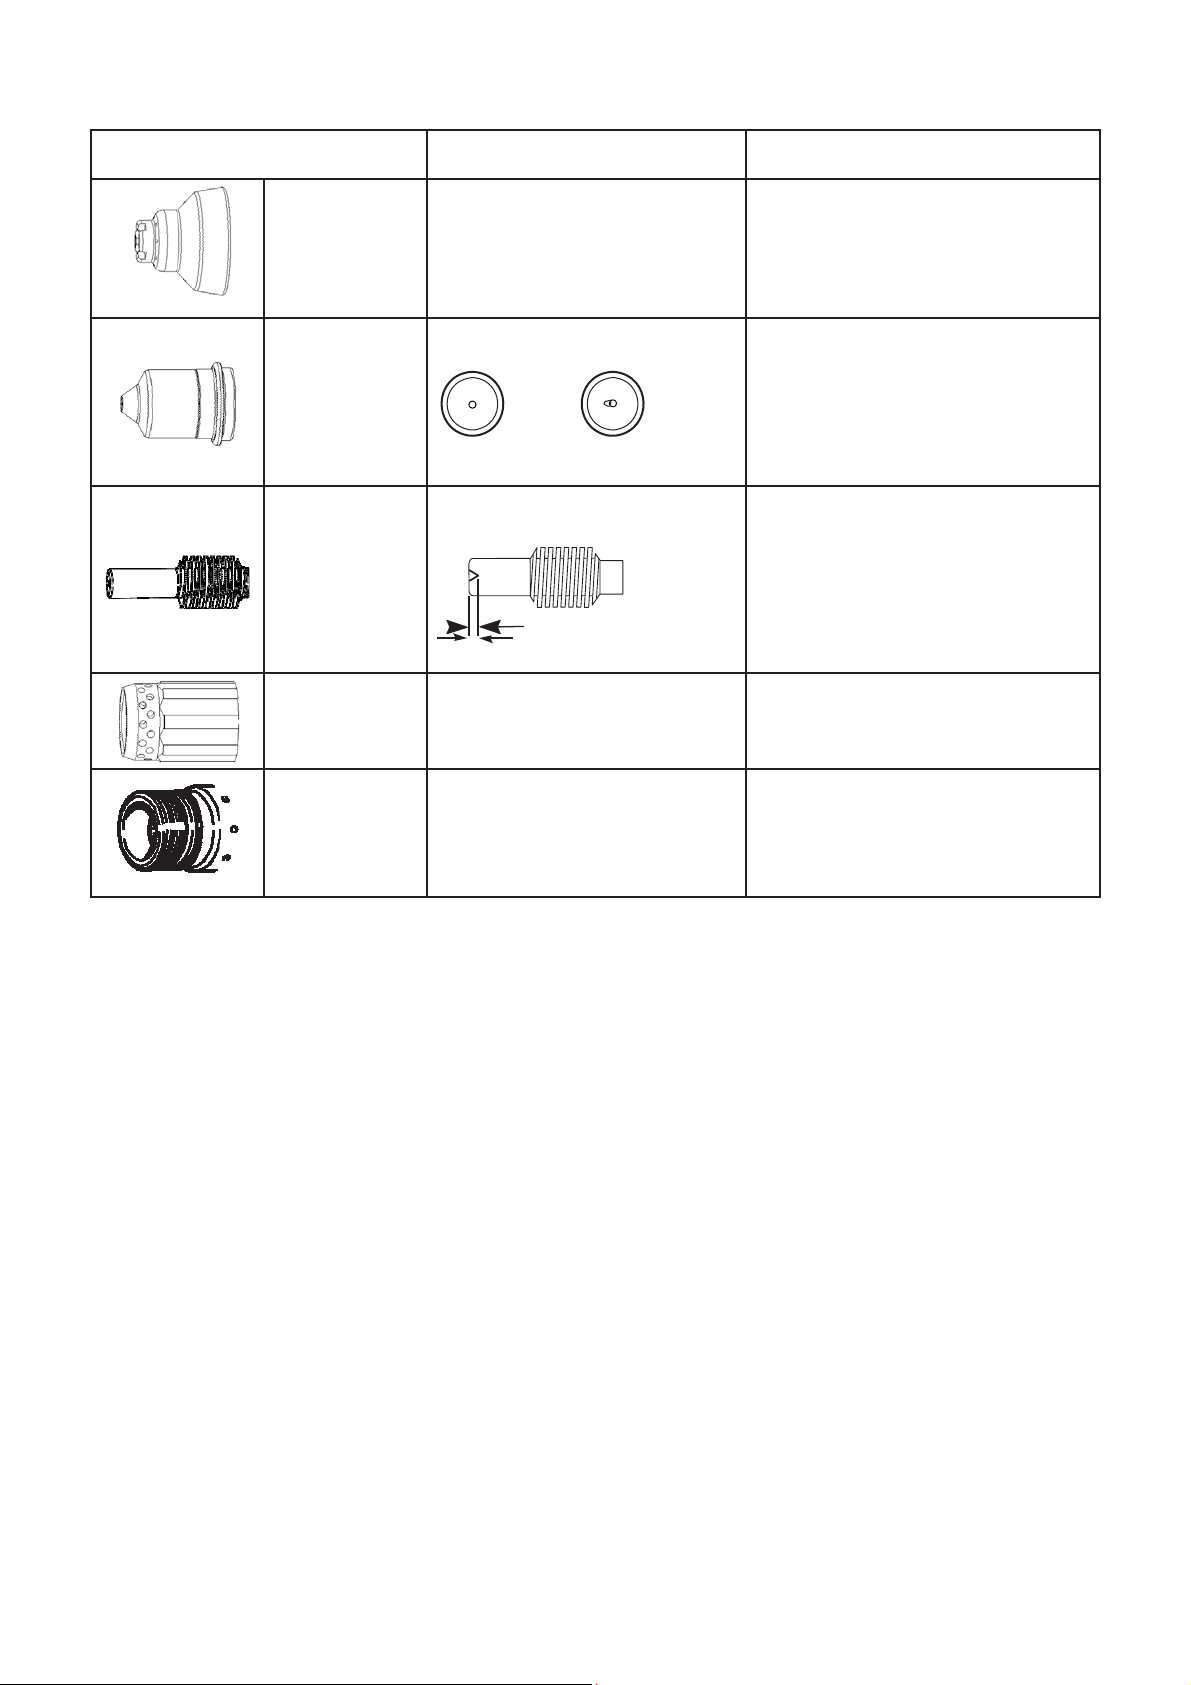
pezione dei ricambi consumabili
Is
Ricambio Controllo Provvedimento
Protezio
Diffusore isolante
ne
ugello
lo
Ugel
Elettrodo
Rotondità del foro centrale.
Accumulo di residui nello spazio tra
la protezione e l'ugello.
Rotondità del foro centrale.
Buono
Usura d
verifica della profondità del cratere.
Dan
del diffusore; verificare che i fori del
gas non siano ostruiti.
ella superficie centrale;
ni o usura sulla superficie interna
Usurato
Massimo 1,5 mm
Se il foro non è più rotondo, sostituire la
protezione ugello.
Rimuovere la protezione ed eliminare
qualsiasi residuo.
Se il foro centrale non è rotondo, sostituire sia
l'ugello che l'elettrodo.
Se la superficie è usurata o la profondità del
cratere è superiore a 1,5 mm sostituire sia
l'ugello che l'elettrodo.
Sostituire se la superficie è danneggiata o
usurata o se i fori del gas sono ostruiti.
O-ring della
torcia
Verificare che la superficie non sia
danneggiata, usurata o senza
lubrificazione.
Se l'o-ring è secco, lubrificarlo insieme alle
filettature con uno strato sottile di lubrificante
siliconico. Se l'o-ring presenta delle crepe o è
danneggiato, sostituirlo.
6
Page 7

INSTRUCTIONS FOR PLASMA CUTTER
IMPORTANT
READ THIS MANUAL AND THE SAFETY RULES
MANUAL CAREFULLY BEFORE INSTALLING, USING,
OR SERVICING THE MACHINE, PAYING SPECIAL
ATTENTION TO SAFETY RULES. CONTACT YOUR
DISTRIBUTOR IF YOU DO NOT FULLY UNDERSTAND
THESE INSTRUCTIONS.
This machine must be used for cutting only.
It is also essential to pay special attention to the "SAFETY
RULES" Manual. The symbols next to certain paragraphs
indicate points requiring extra attention, practical advice or
simple information.
This MANUAL and the "SAFETY RULES" MANUAL must
be stored carefully in a pica familiar to everyone involved in
using the machine. They must be consulted whenever
doubts arise and be kept for the entire lifespan of the
machine; they will also be used for ordering replacement
parts.
1. INSTALLATION
1.1. TORCH ASSEMBLY
This machine is suitable to work only with a genuine
ELETTRO C.F. torch. We do not assume any
responsibility in case that a different kind of torch is
used.
1.2. DESCRIPTION OF DEVICES ON THE MACHINE
(Pict. 1)
A) Mains power led.
B) Block LED; lights when hazardous conditions arise
(See 5.1.1).
C) Thermostat LED.
D) Low air pressure LED.
E) Torch.
F) Cutting current regulator knob.
G) Grounding clamp.
H) Pressure gauge.
I) Mains power switch.
J) Power cord.
K) Pressure regulator knob.
L) Compressed air fitting (1/4" female gas thread).
M) Water trap.
1.3. SAFETY DEVICES
This system comes equipped with the following safety
devices:
Overload cut-out:
To avoid overloads. It is evidenced by the LED C (see
pict.1) continuously on.
Pneumatic:
Located on the torch inlet to prevent low air pressure.
The LED D (see pict.1) lights when tripped.
It means that the pressure has temporarily g one below 3.2
÷ 3.5 bar.
Electrical:
Located on the torch body, to prevent hazardous voltages
from occurring on the torch when, swirl ring, electrode or
nozzle holder are replaced;
Do not remove or short-circuit the safety devices.
Use only original spare parts.
Always replace any damaged parts of the machine
with original materials.
Do not run the machine without its housings. This
would be dangerous to the operator and anyone els e
in the work area, and would prevent the machine from
being cooled properly.
1.4. EXPLANATION OF TECHNICAL SPECIFICATIONS
IEC 60974-1 .... The equipment is built according to these
IEC 60974-10 standards.
IEC 60974-7
Cl. A ................. Machine for professional and industrial use.
Three-phase static transformer-rectifier
frequency converter.
................. Down slope.
............ Suitable for plasma cutting.
TORCH TYPE . Type of torch that may be used with this
machine to form a safe system.
U0 .................... Secondary open-circuit voltage.
X ...................... Duty cycle percentage.
The duty cycle expresses the percentage of
10 minutes during which the welding
machine may run at a certain current I
voltage U
...................... Cutting current.
I
2
U
.................... Secondary conventional voltage with
2
welding current I
without overheating.
2
. This voltage depends
2
on the distance between the contact tip and
the workpiece.
If this distance increases, the cutting
voltage also increases and the duty cycle
X% may decrease.
U1 .................... Rated supply voltage.
3~ 50/60Hz ..... 50- or 60-Hz three-phase power supply
I
Max .............. Max. absorbed current at the
1
corresponding current I
and voltage U2
2
I1 eff ................ This is the maximum value of the actual
current absorbed, considering the duty
cycle. This value usually corresponds to the
capacity of the fuse (delayed type) to be
used as a protection for the equipment.
IP23 ................. Protection rating for the housing. Grade 3
as the second digit means that this
7
and
2
Page 8

equipment is suitable for use outdoors in
the rain.
................ Suitable for use in high-risk environments.
NOTES: The machine has also been designed for use in
environments with a pollution rating of 3. (See IEC 664).
1.5. START-UP
The machine must be installed by qualified personnel. All
connections must be made in compliance with current
safety standards and full observance of safety regulations
(see CEI 26-23 - IEC TS 62081).
Connect the air supply to the fitting L (pict. 1).
If the air supply comes from a pressure regulator of a
compressor or centralized system, the regulator must be
set to an output pressure of no more than 8 bar (0.8 Mpa).
If the air supply comes from a compressed air cylinder, the
cylinder must be equipped with a pressure regulator.
Never connect a compressed air cylinder directly to the
regulator on the machine! The pressure coul d exceed
the capacity of the regulator, which might explode!
Connect the power cord J (pict. 1): the yellow-green cabl e
wire must be connected to an efficient grounding socket on
the system. The remaining wires must be connected to the
power supply line by means of a switch placed as close as
possible to the cutting area, to allow it to be shut off quickly
in case of emergency.
The capacity of the cut-out switch or fuses installed in
series with the switch must be equal to the current I1 eff.
absorbed by the machine.
The absorbed current I1 eff. may be determined by reading
the technical specifications shown on the machine under
the available supply voltage U1.
Any extension cords must be sized appropriately for the
absorbed current I1 max.
Should you need to make holes or begin c utting from the
centre of the workpiece, you must hold the torch at an
angle and slowly straighten it so that the nozzle does not
spray molten metal (see pict. 2).
This must be done when making holes in piec es more than
3 mm thick.
For thicknesses greater than 10 mm, the material must be
perforated before cutting.
When making circular cuts, we recommend using the
special compass available upon request. It is important to
remember that use of the compass may make it necessary
to use the starting technique described above (see pict. 2).
Do not keep the pilot arc lit in the air when not needed, to
avoid unnecessary consumption of the electrode, swirl ring
or nozzle.
Turn the machine off when the task is completed.
3. CUTTING ERRORS
3.1. INSUFFICIENT PENETRATION
This error may be caused by the following:
high speed. Always make sure that the arc fully
penetrates the workpiece and is never held at a
forward angle of more than 10 - 15°. This will avoid
incorrect consumption of the nozzle and burns to the
nozzle holder.
Excessively thick workpiece.
Grounding clamp not in good electrical contact with
the workpiece.
Worn nozzle and electrode.
Cutting current too low.
NOTE: When the arc does not penetrate, the molten metal
scraps obstruct the nozzle.
3.2. THE CUTTING ARC GOES OFF
2. USE (see pict. 1)
Make sure the trigger has not been pressed.
Turn the machine on using the switch I. The warning lamp
A will light to indicate that the machine is on.
Set the pressure shown by the pressure gauge H at 5,8 bar
(0,58 MPa) by means of the reducer knob K, and then lock
the knob by pushing it down. Connect the grounding clamp
to the workpiece.
The cutting circuit must not be deliberately placed in direct
or indirect contact with the protective wire except in the
workpiece.
If the workpiece is deliberately grounded using the
protective conductor, the connection must be as direct as
possible and use a wire of at least the same size as the
cutting current return wire, and connected to the workpiec e
at the same point as the return wire using the return wire
clamp or a second grounding clamp placed in the
immediate vicinity. Every precaution must be taken to avoi d
stray currents.
Use the knob F to select the cutting current.
Use a nozzle of diameter 0,95.
Make sure that the grounding clamp and workpiece have a
good electrical contact, especially with painted, oxidized or
insulated sheet metal.
Do not connect the grounding clamp to the part of the
material that is to be removed.
Press the torch trigger to strike the pilot arc.
If cutting does not begin within 2 seconds, the pilot arc
goes out; press the trigger again to re-strike it.
Hold the torch upright while cutting.
When you have finished cutting and released the trigger,
air will continue to leave the torch for approximately 100
seconds to allow the torch to cool down.
It is advisable not to turn the machine off until this
cool-down period is complete.
This error may be caused by:
• worn nozzle, electrode or swirl ring
• air pressure too high
• supply voltage too low
3.3. SLANTED CUT
If the cut appears slanted, turn the machine off and replace
the nozzle.
When the cutting current is above 45 A, prevent the nozzle
from coming into electrical contact with the workpiece
(even through scraps of molten metal), this condition
causes rapid and at times instantaneous destruction of the
e hole, leading to poor quality cutting.
nozzl
3.4. EXCESSIVE WEAR ON CONSUMABLE PARTS
This problem may be caused by:
a) air pressure too low compared to the recommended
level.
b) excessive burns on the end of the nozzle holder.
4. HELPFUL HINTS
If the system air contains considerable amounts of
moisture and oil, it is best to use a drying filter to avoid
excessive oxidation and wear on consumer parts,
damage to the torch and a reduction in the speed and
quality of the cutting.
The impurities in the air encourage oxidation of the
electrode and nozzle, and may make it difficult to
strike the pilot arc. If this occurs, use fine sandpaper
to clean the end of the electrode and the interior of the
nozzle.
Make sure that the new electrode and nozzle to be
mounted are thoroughly clean and degreased.
8
Page 9

Always use original spare parts to avoid damaging
the torch.
5. MAINTENANCE
Always cut off the power supply to the machine before any
operation, which must always be carried out by qualified
personnel.
5.1. GENERATOR MAINTENANCE
In the case of maintenance inside the machine, make sure
that the switch I (pict. 1) is in position "O" and that the
power cord is disconnected from the mains.
Also make sure that there is no voltage at the ends of the
IGBT group capacitors.
It is good practice to periodically make sure that there is no
condensation accumulated in the water trap M (pict.1).
It is also necessary to periodically clean the interior of the
machine from the accumulated metal dust, using
compressed air.
5.1.1 Troubleshooting
The LED B (pict. 1) lights when the following conditions
occur:
LED B CONDITION SOLUTION
Steadily lit
Steadily lit
Steadily lit
Upon equipment startup
Incorrect IGBT drive
voltage
Reed contact closed
during equipment
start-up
Wait 5 sec
Contact technical
service
Contact technical
service
5.2. TORCH
Replacement of consumable parts
The parts subject to wear are electrode 23, diffuser 24 and
nozzle 25. All parts may be onl y replaced after loosening
nozzle holder 26. Electrode 23 should be r eplaced when a
1/16" (1,5 mm) deep crater is created in the middle. Nozzle
25 should be replaced when its central hole is damaged or
enlarged in comparison with the new part.
The use of a worn electrode quickly wears out the nozzle.
When the electrode is worn, the power cut of the machine
is reduced. A delayed replacement of electrode an d nozzle
causes overheating of consumable parts and reduces the
life of diffuser 24. Make sure that after replacing it, nozzle
holder 26 is tight enough.
ATTENTION! Nozzle holder 26 should be screwed on
head only when electrode 23, diffuser 24 and nozzle 25
are assembled.
5.3. PRECAUTIONS AFTER REPAIRS
After making repairs, take care to organize the wiring so
that there is secure insulation between the primary and
secondary sides of the machine. Do not allow the wires to
come into contact with moving parts or those that heat up
during operation. Reassemble all clamps as they were on
the original machine, to prevent a connection from
occurring between the primary and secondary circuits
should a wire accidentally break or be disconnected.
Also mount the screws with geared washers as on the
original machine.
MAINTENANCE (See pages 27)
9
Page 10
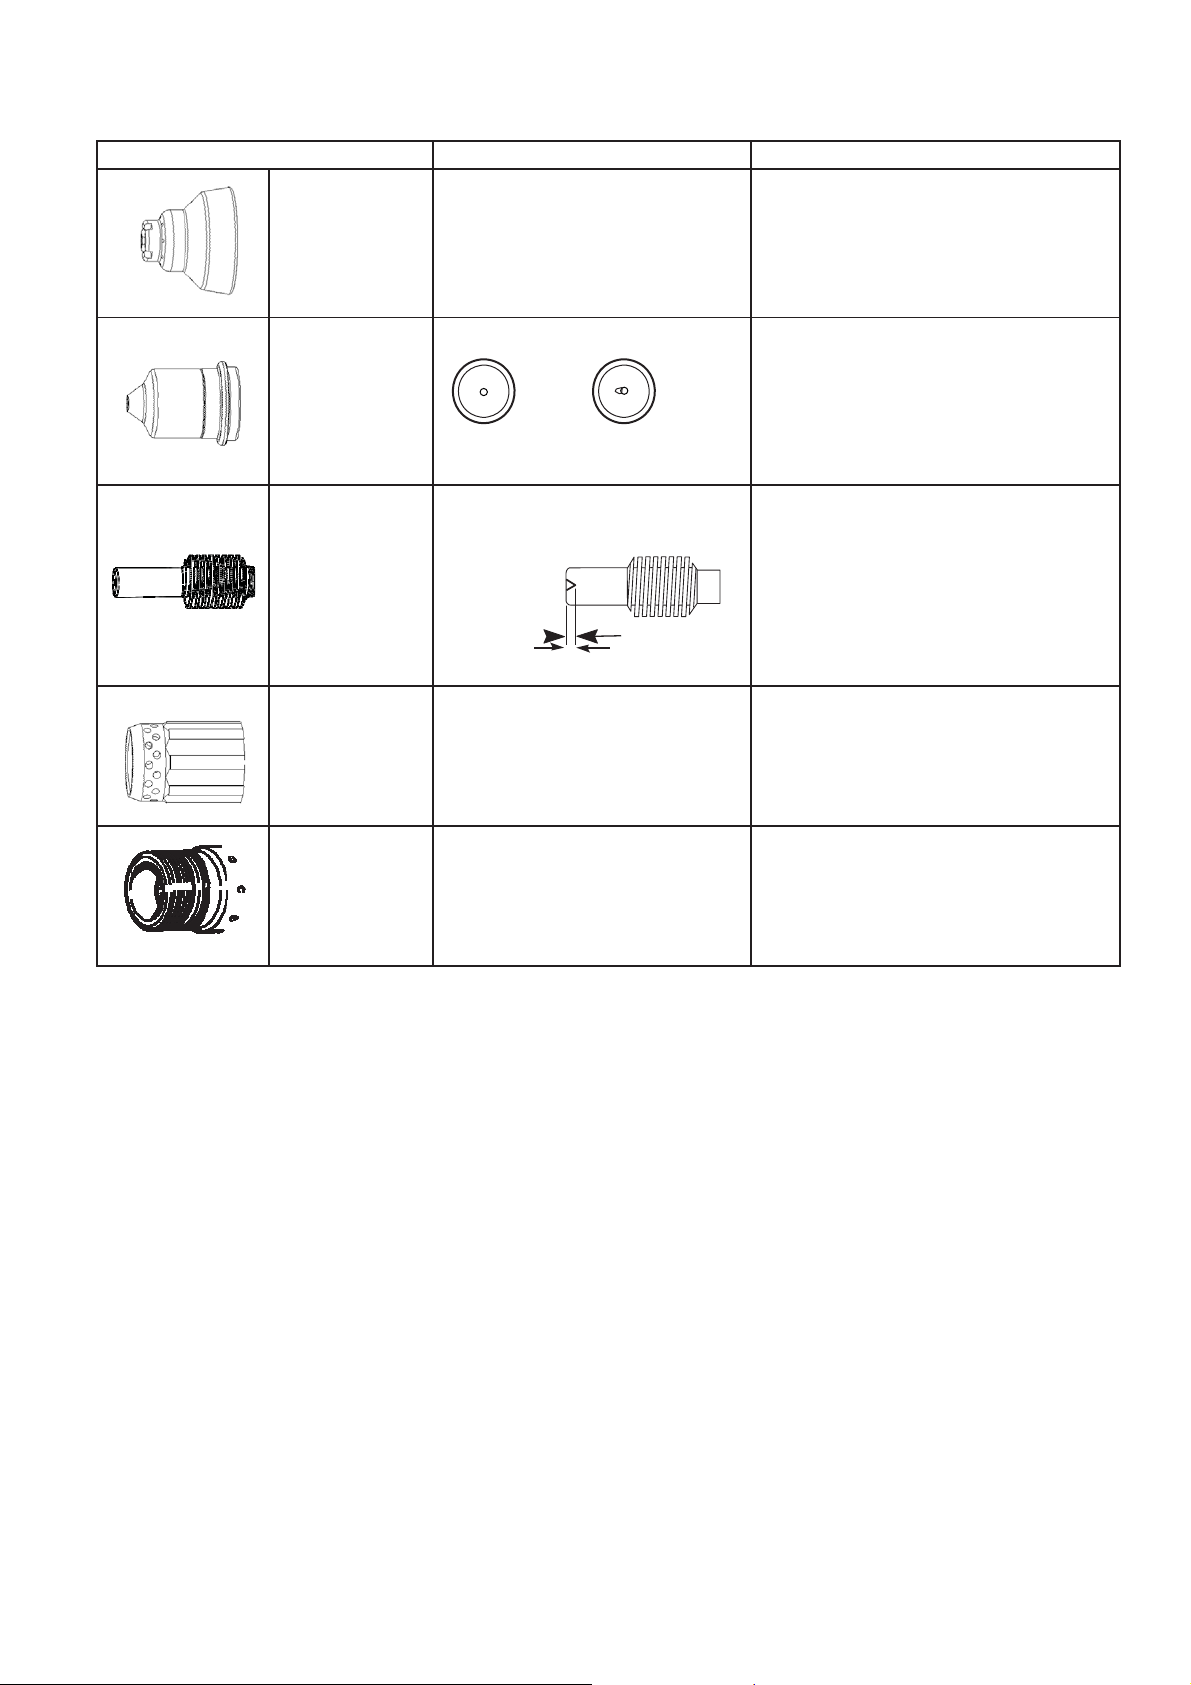
spect the consumables
In
Consumable part Examine Action
Shield cup
Nozzle
Electrode
Insulating diffusor
The centre hole for roundness.
The space between the shield cup
and the nozzle for accumulated
debris.
he centre hole for roundness.
T
Good Worn
The centre surface for wear and verify
the pit depth
Maximum 1.5 mm
The internal surface of the diffusor for
damage or wear and the gas holes for
obstructions.
If the hole is no longer round, replace the
shield.
Remove the shield cup and clean any
material away.
If the centre hole is not round, replace the
nozzle and the electrode together.
If the surface is
worn or the pit depth is
greater than 1.5 mm deep, replace the
nozzle and the electrode together.
Replace if the internal surface is damaged or
worn or any of the gas holes are obstructed.
O-ring for torch
h
ead
The surface for damage, wear or a
lack of lubrication.
If the o-ring is dry, lubricate it and the
threads with a thin layer of silicone lubricant.
If the o-ring is cracked or worn, replace it.
10
Page 11
BETRIEBSANLEITUNG FÜR PLASMASCHNEIDGERÄTE
WICHTIG:
VOR INSTALLATION UND GEBRAUCH DIESER MASCHINE
BZW. VOR AUSFÜHRUNG VON BELIEBIGEN
WARTUNGSARBEITEN, DIESES HANDBUCH UND DAS
HANDBUCH “SICHERHEITSVORSCHRIFTEN FÜR DEN
GERÄTEGEBRAUCH” AUFMERKSAM LESEN. DABEI IST
DEN SICHERHEITSNORMEN BESONDERE BEACHTUNG
ZU SCHENKEN. BITTE WENDEN SIE SICH AN IHREN
GROSSHÄNDLER, WENN IHNEN AN DIESER ANLEITUNG
ETWAS UNKLAR IST.
Diese Maschine darf nur zur Ausführung von Schneidarbeiten
verwendet werden.
Des Weiteren ist dem Handbuch, das die
Sicherheitsvorschriften enthält, größte Beachtung zu
schenken. Die Symbole neben den einzelnen Paragraphen
weisen auf Situationen, die größte Aufmerksamkeit verlangen,
Tipps oder einfache Informationen hin. Die beiden H andbüc her
sind sorgfältig an einem Ort aufzubewahren, der allen
Personen, die mit dem Gerät zu tun haben, bekannt ist. Sie
sind immer dann heranzuziehen, wenn Zweifel bestehen. Die
beiden Handbücher haben die Maschine über ihre ganze
Lebensdauer zu “begleiten” und sind bei der Bestellung von
Ersatzteilen heranzuziehen.
1. INSTALLATION
1.1. MONTAGE DES BRENNERS
Diese Anlage ist fähig nur für Brenner Typ ELETT RO C.F..
Wir werden irgendeine Verantwortung bezüglich der
Verwendung von verschiedenen Brenner ablehnen.
Elektrischer Schutz:
Er befindet sich auf dem Brennerkörper und verhindert, dass
während des Austausches der Düse, des Diffusors, der
Elektrode und der Düsenspannhülse gefährliche Spannungen
am Brenner anliegen.
Niemals die Sicherheitsvorrichtungen entfernen oder
überbrücken.
Nur Originalersatzteile ver wenden.
Eventuell beschädigte Teile der Maschine oder des
Brenners nur durch Originalersatzteile ersetzen.
Die Maschine nicht ohne Schutzabdeckung in Betrieb
nehmen.
Hierdurch würden sowohl der Bediener als auch die Personen,
die sich im Arbeitsbereich aufhalten, gefährden. Außerdem
wird hierdurch die angemessene Kühlung des Geräts
verhindert.
1.4. ERLÄUTERUNG DER TECHNISCHEN DATEN
1.2. BESCHREIBUNG DER VORRICHTUNGEN DES
GERÄTS (Abb. 1)
A) Netzkontrollampe.
B) Anzeige-LED der Sicherheitsverriegelung; sie leuchtet
auf, wenn gefährliche Arbeitsbedingungen vorliegen
(siehe Abschnitt 5.1.1).
C) LED Thermostat.
D) LED "Luftdruck ungenügend".
E) Brenner.
F) Drehknopf zum Regeln des Schneidstroms.
G) Masseklemme.
H) Manometer.
I) Netzschalter.
J) Elektrische Zuleitung.
K) Drehknopf zum Regeln des Drucks.
L) Druckluftanschluss (Innengewinde 1/4 Zoll).
M) Kondenswasserbehälter.
1.3. SICHERHEITSVORRICHTUNGEN
Diese Anlage verfügt über folgende Sicherheitsvorrichtungen:
Thermischer Schutz:
Zur Vermeidung von Überlastung. Meldung durch
ständiges Leuchten der LED C (siehe Abb. 1).
Druckschalter:
Er befindet sich auf der Brennerspeisung und spricht
bei zu geringem Luftdruck an. Meldung durch Aufleuchten der
LED D (siehe Abb. 1). Dies bedeutet, dass der Druck
vorübergehend unter 3,2 - 3,5 bar gesunken ist.
IEC 60974.1........ Die Konstruktion des Geräts entspricht
IEC 60974-10 diesen europäischen Normen.
IEC 60974-7
Cl. A .................... Maschine für den industriellen und den
professionellen Einsatz.
.. Statischer Dreiphasen-Frequenzumrichter
Transformator-Gleichrichter.
.................... Fallende Kennlinie.
............... Geeignet zum Plasmaschneiden.
TORCH TYPE .... Brennertyp, der mit diesem Gerät verwendet
werden muss, damit die Sicherheit des
Systems gewährleistet ist.
U0 ....................... Leerlauf-Sekundärspannung.
X ......................... Einschaltdauer.
Die relative Einschaltdauer ist der auf eine
Spieldauer von 10 Minuten bezogene
Prozentsatz der Zeit, die das Gerät bei einer
bestimmten Stromstärke I2 und einer
Spannung U2 arbeiten kann, ohne sich zu
überhitzen.
I
......................... Schneidstrom.
2
....................... Konventionelle Sekundärspannung bei
U
2
Schneidstrom I
. Diese Spannung ist
2
abhängig vom Abstand zwischen Düse und
Werk stück. Vergrößert sich dieser Abstand,
erhöht sich auch die Schneidspannung, was
eine Verringerung der relativen
Einschaltdauer X% mit sich bringen kann.
U1 ....................... Bemessungsspeisespannung.
3~ 50/60 Hz ........ Dreiphasenspeisung 50 oder 60 Hz.
11
Page 12

I1 Max ................. Maximale Stromaufnahme bei
entsprechendem Strom I
und Spannung U2.
2
I1 eff ................... Dies ist der Höchstwert der effektiven
Stromaufnahme bei Berücksichtigung der
relativen Einschaltdauer.
Normalerweise entspricht dieser Wert dem
Bemessungsstrom der Sicherung (träge), die
zum Schutz des Geräts zu verwenden ist.
IP23 .................... Schutzart des Gehäuses. Die zweite Ziffer 3
gibt an, dass dieses Gerät im Freien bei
Regen betrieben werden darf.
................... Geeignet zum Betrieb in Umgebungen mit
erhöhter Gefährdung.
HINWEIS: Das Gerät ist außerdem für den Betrieb in
Umgebungen mit Verunreinigungsgrad 3 konzipiert. (Siehe
IEC 664).
1.5. EINRICHTEN
Die Installation des Geräts muss von Fachpersonal ausgeführt
werden. Alle Anschlüsse müssen in Übereinstimmung mit den
geltenden Bestimmungen und unter strikter Beachtung der
Unfallverhütungsvorschriften ausgeführt werden (siehe CEI 2623 IEC - TS 62081).
Die Druckluftspeisung an Anschluss L (Abb. 1) anschließen.
Kommt die Druckluftspeisung vom Druckminderer eines
Verdichters oder einer zentralen Druckluftanlage, muss der
Druckminderer auf einen maximalen Auslassdruck von 8 bar
(0,8 MPa) eingestellt werden. Kommt die Druckluft von einem
Druckluftbehälter, muss dieser mit einem Druckregler
ausgestattet sein.
Niemals einen Druckluftbehälter direkt an den
Druckminderer des Geräts anschließen! Der Druck könnte
die Belastbarkeit des Druckminderers überschreiten und
folglich dazu führen, dass der Druckminderer explodiert!
Die elektrische Zuleitung J (Abb. 1) anschließen: der gelbgrüne Schutzleiter muss an eine wirksame Erdungsanlage
angeschlossen werden; die übrigen Leiter über ein en Schalter
ans Netz anschließen; der Schalter sollte sich möglichst in der
Nähe des Schneidbereichs befinden, um die unverzügliche
Ausschaltung im Notfall zu gestatten.
Der Bemessungsstrom des thermomagnetischen Schalters
oder der in Reihe mit dem Schalter geschalteten Sicher ungen
muss gleich dem vom Gerät aufgenommenen Strom I
eff.
1
sein.
Die Stromaufnahme I
die Speisespannung U
eff. kann aus den technischen Daten für
1
abgeleitet werden, die auf dem Gerät
1
angegeben sind. Möglicherweise verwendet e Verlängerungen
müssen einen der Stromaufnahme I
max. angemessenen
1
Querschnitt haben.
2. BETRIEB (Abb. 1)
herstellen, dass der Start-Taster nicht gedrückt ist.
Sic
Das Gerät mit Schalter I einschalten. Dieser Vorgang
wird durch Aufleuchten der Kontrolllampe A angezeigt.
Mit dem Einstellhandgriff K des Druckminderers den auf
Manometer H angezeigten Druck auf 5,8 bar (0,58 MPa)
einstellen und dann den Einstellhandgriff nach unten drücken,
um ihn zu verriegeln.
Die Masseklemme an das Werkstück anschließen.
Der Schneidstromkreis darf nicht absichtlich in direkten oder
indirekten Kontakt mit dem Schutzleiter gebracht werden,
sofern dies nicht über das Werkstück selbst geschieht.
Wenn das Werkstück absichtlich über den Schutzleiter mit der
Erde verbunden wird, muss diese Verbindung so direkt wie
möglich gestaltet werden. Der hierzu verwendete Leiter muss
einen Querschnitt aufweisen, der mindestens gleich dem
Querschnitt der Schneidstromrückleitung ist, und an der
gleichen Stelle an das Werkstück angeschlossen werden wie
die Rückleitung.
Hierzu entweder die Rückleitungsklemme oder eine
unmittelbar daneben angeordnete zweite Werkstückklemme
verwenden. Es ist jede Vorsichtsmaßnahme zu ergreifen, um
Kriechströme zu vermeiden.
Mit dem Drehknopf F den Schneidstrom einstellen.
Eine Düse mit einem Durchmesser von 0,95 verwenden.
Sicherstellen, dass die Masseklemme und das Werkstück
einen guten elektrischen Kontakt haben; dies gilt insbeson dere
bei lackierten oder oxidierten Blechen und bei Blechen mit
einer isolierenden Beschichtung.
Die Masseklemme nicht an dem Teil des Werkstücks
befestigen, das abgetrennt werden soll.
Den Brennertaster drücken, um den Pilotlichtbogen zu zünden.
Wenn man nicht innerhalb von 2 Sekunden zu schneiden
beginnt, erlischt der Pilotlichtbogen und muss daher ggf. durch
erneute Betätigung des Brennertasters wieder gezündet
werden. Den Brenner während des Schnitts senkrecht halten.
Wenn man nach Abschluss des Schnitts den Brennertaster
löst, tritt weiterhin für die Dauer von rund 100 Sekunden Luft
aus dem Brenner aus, die zur Kühlung des Brenners dient.
Es ist ratsam, das Gerät nicht vor Ablauf dieser Zeit
auszuschalten.
Wenn man Löcher ausschneiden möchte oder den Sch nitt in
der Mitte des Werkstücks beginnen muss, dann muss man den
Brenner zuerst geneigt halten und dann langsam aufrichten,
damit das geschmolzene Metall nicht auf die Düse spritzt
(siehe Abb. 2). In dieser Weise ist zu verfahren, wenn in
Bleche von mehr als 3 mm Dicke Löcher geschnitten werden
sollen.
Bei Dicken über 10 mm, muss das Material vor dem
Schneiden perforiert werden.
Zum Ausführen von kreisrunden Schnitten empfiehlt sich die
Verwendung des auf Wunsch lieferbaren Zirkels.
Man sollte stets daran denken, dass man bei Gebrauch des
Zirkels möglicherweise bei Beginn des Schnitts wie oben
beschrieben verfahren muss (siehe Abb. 2).
Den Lichtbogen nicht unnötig brennen lassen, da sich
hierdurch der Verschleiß der Elektrode, des Diffusors un d der
Düse erhöht.
Nach Abschluss der Arbeit das Gerät ausschalten.
3. PROBLEME BEIM SCHNEIDEN
3.1. UNGENÜGENDE EINDRINGUNG
Hierfür können folgende Gründe verantwortlich sein:
zu hohe Geschwindigkeit. Sicherstellen, dass der
Lichtbogen das Werkstück stets vollständig durchstößt
und niemals um mehr als 10 -15° in Vorschubrichtung
geneigt ist. Hierdurch wird ein zu großer Verschleiß der
Düse und ein Verbrennen der Düsenspannhülse
vermieden.
Werkstückdicke zu groß.
Schlechter Kontakt zwischen Masseklemme und
Werkstück. · Düse oder Elektrode verbraucht.
Schneidstrom zu niedrig.
HINWEIS: Wenn der Lichtbogen nicht das Werkstück
durchstößt, kann das Plasma die Düse verstopfen.
3.2. DER LICHTBOGEN ERLISCHT
Hierfür können folgende Gründe verantwortlich sein:
Düse., Elektrode oder Diffusor verschlissen;
Luftdruck zu hoch;
Versorgungsspannung zu niedrig.
3.3. SCHRÄGE SCHNITTKANTE
Wenn die Schnittkante schräg ist, das Gerät ausschalten und
die Düse ersetzen.
Wenn der Schneidstrom über 45 A liegt, verhin dern, dass die
Düse das Werkstück berührt (auch nicht über das Plasma), da
es andernfalls zu einer raschen, manchmal unverzüglichen
Zerstörung der Düsenbohrung kommt, was seinerseits eine
12
Page 13
äußerst schlechte Schnittqualität zur Folge hat.
3.4. ÜBERMÄSSIGER VERSCHLEISS DER
VERBRAUCHSTEILE
Hierfür können folgende Gründe verantwortlich sein:
a) Luftdruck höher als empfohlener Druck;
b) Endstück der Düsenspannhülse zu stark verbrannt.
4. PRAKTISCHE RATSCHLÄGE
Wenn die Luft der Anlage Feuchtigkeit und Öl in
beachtlichem Ausmaß enthält, wird der Einsatz eines
Trockenfilters empfohlen, um die übermäßige Oxidation
den übermäßigen Verschleiß der Verbrauchsteile, die
Beschädigung des Brenners, die Senkung der
Schneidgeschwindigkeit sowie eine Minderung der
Schnittqualität zu vermeiden.
Die in der Luft vorhandenen Verunr einigunge n fördern die
Oxidation der Elektrode und der Düse und können auch
zu Schwierigkeiten beim Zünden des Pilotlichtbogens
führen. Sollte dieser Umstand eintreten, das
Elektrodenende und die Düse innen mit feinkörnigem
Schleifpapier reinigen.
Sicherstellen, dass die neue n Elektroden und Düsen, die
montiert werden sollen, sauber und fettfrei sind.
Zur Vermeidung von Schäden am Brenner stets
Originalersatzteile verwenden.
5. WARTUNG
Stets das Gerät vor jedem Eingriff vom Netz trennen. Die
Eingriffe müssen von Fachpersonal ausgeführt werden.
5.1. WARTUNG DER SCHNEIDSTROMQUELLE
Für Wartungseingriffe im Innern des Geräts stets sicherstellen,
dass sich der Schalter I (Abb. 1) in Schaltstellung "O" befindet
und dass die elektrische Zuleitung vom Netz getrennt ist.
Außerdem sicherstellen, dass an den Anschlüssen der
Kondensatoren der IGBT-Gruppe keine Spannung anliegt.
Sollte man regelmäßig kontrollieren, ob sich im Behälter M
(Abb. 1) des Druckminderers Kondenswasser befindet.
Außerdem regelmäßig das Gerät innen mit Hilfe von Druckluft
von dem angesammelten Metallstaub säubern.
5.1.1 Diagnose
Die LED B (Abb. 1) leuchtet bei Vorliegen folgender
Bedingungen auf:
LED B BEDINGUNG ABHILFE
Ständig EIN
Ständig EIN
Ständig EIN
5.2. BRENNERKOPFWARTUNG (Siehe Seite 27)
Auswechseln der dem Verschließ unterliegenden Teile
Die Teile, die der Abnutzung ausgesetzt sind, sind die
Elektrode 23, der Diffusor 24 und die Düse 25. Das
Auswechseln eines dieser Teile ist nur möglich, nac hdem ma n
den Düsenträger 26 abgeschraubt hat.
Die Elektrode 23 muß ausgewechselt werden, wenn sie in der
Mitte einen Krater aufweist, der ungefähr 1,5 mm tief ist.
Die Düse 25 muß ausgewechselt werden, wenn das Loch in
der Mitte als schadhaft oder sehr erweitert gegenüber dem
des neuen Teils erscheint.
Wenn die Elektrode verschlissen ist, nutzt sich die Düse sehr
schnell ab. Wenn die Elektrode abgenutzt ist, verliert die
Beim Einschalten
des Geräts
Falsche
Steuerspannung der
IGBT
Reed-Kontakt
während der
Einschaltung des
Geräts geschlossen
5 Sekunden abwarten
Kundendienst
kontaktieren
Kundendienst
kontaktieren
Maschine Schneidekraft. Ein verzögertes Auswechseln der
Elektrode oder der Düse verursacht eine übermäßige
Erhitzung der Teile, die so ist, daß sie eine nachteilige
Auswirkung auf die Haltbarkeit des Diffusors 24 hat. Sich
vergewissern, daß nach dem Auswechseln der Düsenträger
26 ausreichend stramm angezogen ist.
ACHTUNG! Der Düsenträger 26 muß nur wenn die
Elektrode 23, der Diffusor 24 und die Düse 25 montiert
sind, auf den Kopf aufgeschraubt werden.
5.3. VORKEHRUNGEN NACH EINEM REPARATUR
EINGRIFF.
Nach der Ausführung einer Reparatur darauf achten, die
Verdrahtung so anzuordnen, dass eine sichere Isolierung
zwischen Primär- und Sekundärseite der Maschine
gewährleistet ist. Sicherstellen, dass die Kabel nicht mit
beweglichen Teilen oder mit Teilen, die sich während des
Betriebs erwärmen, in Berührung kommen können. Alle
Kabelbinder wieder wie beim Originalgerät anbringen, dami t es
nicht zu einem Schluss zwischen Primär- und Sekundärkreis
kommen kann, wenn sich ein Leiter löst oder bricht.
Außerdem wieder die Schrauben mit den Zahnscheiben wie
beim Originalgerät anbringen.
13
Page 14
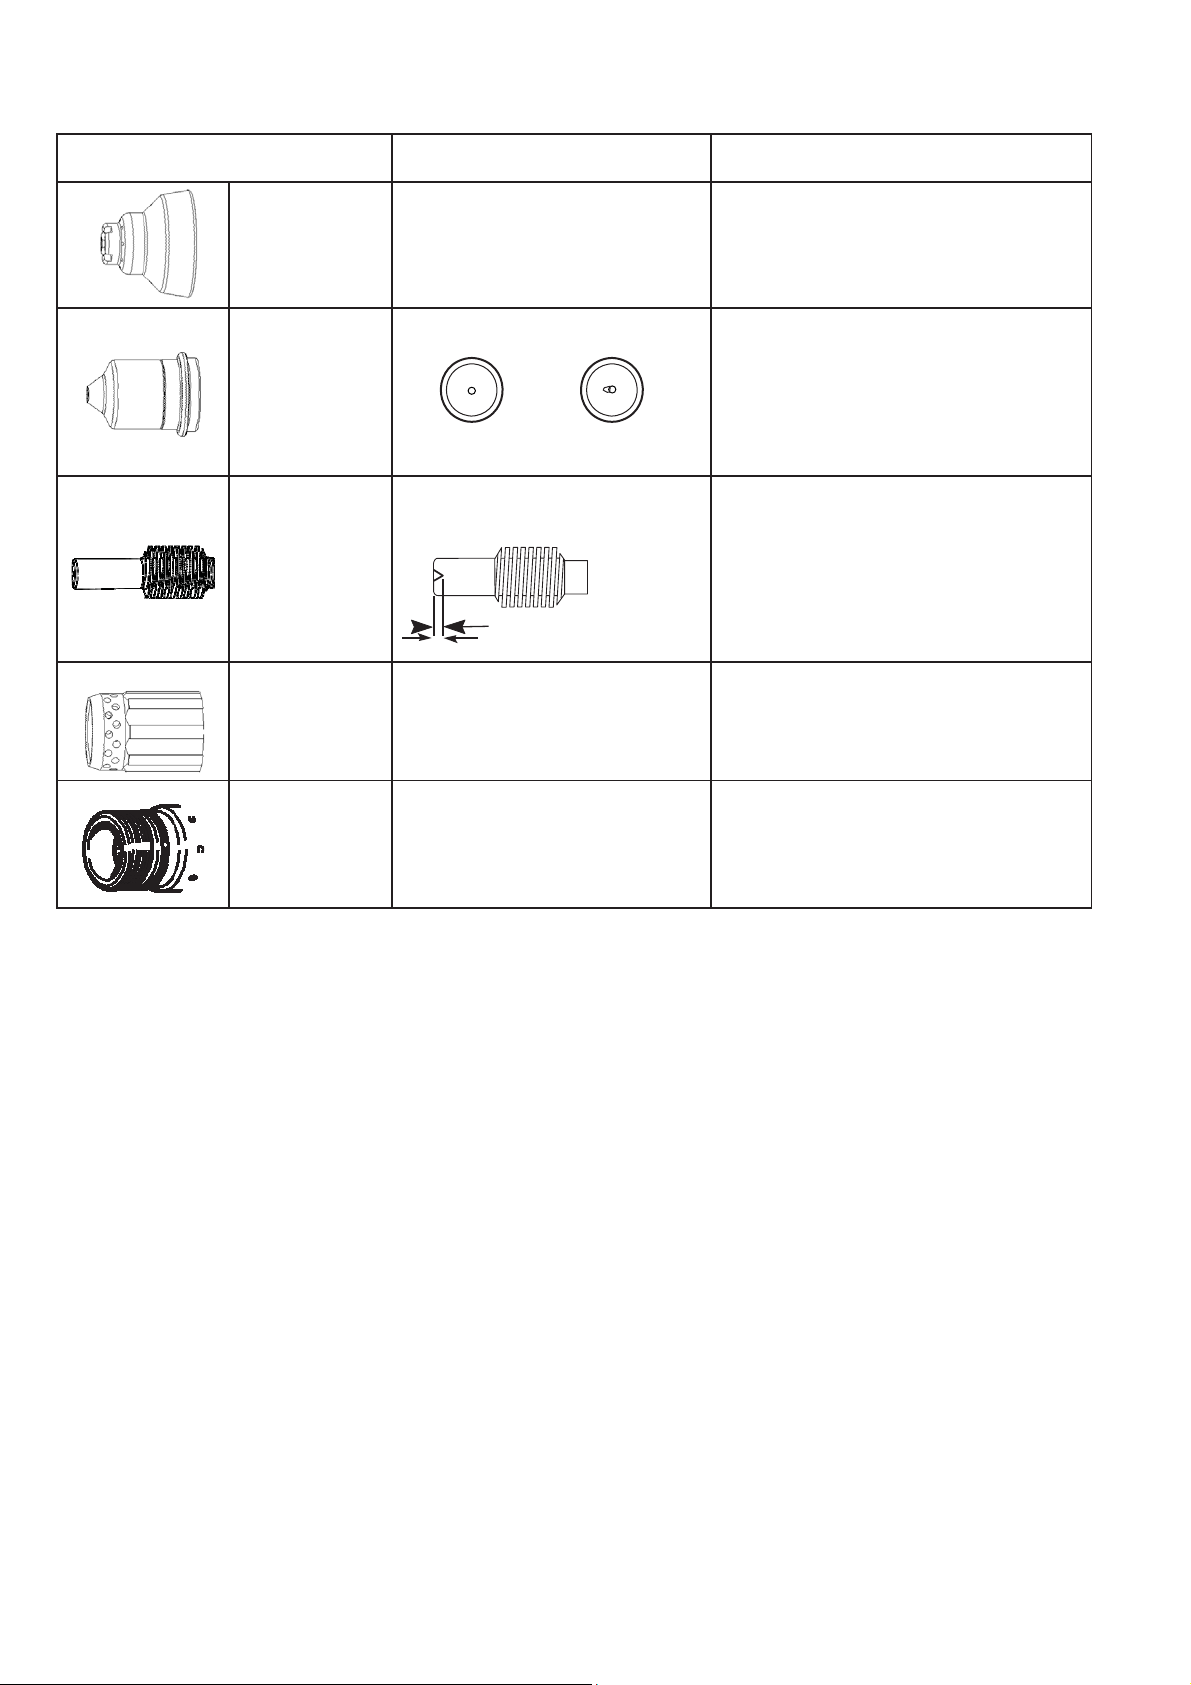
Prüfung von Verschleißteilen
Ersatzteil Überprüfung Maßnahme
Schutz für Düse
Düse
Elektrode
Mittlere Öffnung auf Rundheit
prüfen.
Lücke zwischen Schutzschild und
Düse auf Ablagerungen prüfen.
Mittlere Öffnung auf Rundheit prüfen.
Gut Abgenutzt
Die Mittelfläche auf Verschleiß und
die Einbrandtiefe prüfen.
Wenn die Öffnung nicht mehr rund ist,
Schutz ersetzen.
Entfernen Sie den Schutzschild und
entfernen Sie vorhandenes Material.
Düse ersetzen, wenn die mittlere Öffnung
nicht rund ist. Ersetzen Sie die Düse und
die Elektrode zusammen.
Ersetzen, wenn die Oberfläche abgenutzt
ist oder die Einbrandtiefe größer als 1,5
mm ist.
Ersetzen Sie die Düse und die Elektrode
zusammen.
Isolierender
Diffusor
Innenoberfläche auf Beschädigung
oder Verschleiß und Gaslöcher auf
Blockierungen prüfen.
Ersetzen, wenn die Oberfläche beschädigt
oder abgenutzt ist oder die Gaslöcher
verstopft sind.
O-Ring-Dichtung
für Brenner
Oberfläche auf Beschädigung,
Verschleiß oder mangelnde
Schmierung prüfen.
Wenn der O-Ring trocken ist, eine dünne
Schicht Silikonschmiermittel auf ihn und das
Gewinde auftragen. O-Ring ersetzen, wenn
er abgenutzt oder beschädigt ist.
14
Page 15
MANUEL D'INSTRUCTIONS POUR APPAREIL DE DECOUPE
IMPORTANT
VEUILLEZ LIRE ATTENTIVEMENT LE CONTENU DE CE
LIVRET ET DU LIVRET" REGLES DE SECURITE POUR
L'UTILISATION DES APPAREILS AVANT TOUTE
INSTALLATION, UTILISATION OU TOUT ENTRETIEN DE
L’APPAREIL, EN PRETANT PARTICULIEREMENT
ATTENTION AUX NORMES DE SECURITE. CONTACTEZ
VOTRE DISTRIBUTEUR SI VOUS N'AVEZ PAS
PARFAITEMENT COMPRIS CES INSTRUCTIONS.
Cet appareil doit être utilisé exclusivement pour couper.
Il est indispensable de prendre en considération le manuel
relatif aux règles de sécurité. Les symboles indiq ués à côté
de chaque paragraphe, mettent en évidence des sit uations
nécessitant le maximum d'attention, des conseils pratiques
ou de simples informations.
Les deux manuels doivent être conservés avec soin, dans
un endroit connu des intéressés. Ils devront être consultés
en cas de doute et devront accompagner toutes les
utilisations de l'appareil et seront utilisés pour commander
les pièces de rechange.
1. INSTALLATION
1.1. MONTAGE TORCHE
Cet appareil travaille uniquement avec une torche
originale ELETTRO C.F. On décline toute responsabilité
si l'appareil est utilisé avec d'autres torches.
1.2. DESCRIPTION DES DISPOSITIFS SUR LA
MACHINE (Fig. 1)
A) Lampe témoin de réseau.
B) Voyant d'arrêt; s'allume en cas de conditions
dangereuses (voir par. 5.1.1).
C) Voyant thermostat.
D) Voyant pression air insuffisante.
E) Torche.
F) Bouton de réglage du courant de découpage.
G) Borne de masse.
H) Manomètre.
I) Interrupteur de réseau.
J) Cordon d'alimentation.
K) Bouton de réglage pression.
L) Embout air comprimé (filet ¼" gaz femelle).
M) Cuve de récupération des eaux.
1.3. DISPOSITIFS DE SECURITE
Cette machine est pourvue des dispositifs de sécurité
suivants:
Thermique:
Pour éviter les surcharges. Signalé par l'allumage du
voyant C (voir fig. 1).
Pneumatique:
Situé sur l'alimentation de la torche pour éviter que la
pression air soit insuffisante. Signalé par l'allumage du
voyant D (voir fig. 1). Cela signifie que la pression a baissé
momentanément au dessous de 3,2 3,5 bar.
Electrique:
Situé sur le corps de la torche pour éviter des tensions
dangereuses sur la torche lors du remplacement de la buse,
du diffuseur, de l'électrode ou du porte-buse.
Ne pas éliminer ou court-circuiter les dispositifs de
sécurité.
Utiliser uniquement des pièces détachées d'origine.
Remplacer toujours les éventuelles pièces
endommagées de la machine ou de la torche avec des
pièces d'origine.
Ne pas faire fonctionner la machine sans les capots.
Cela serait dangereux pour l'opérateur et le s personnes se
trouvant dans l'aire de travail et empêcherait à la machine
un refroidissement adéquat.
1.4. EXPLICATION DES DONNEES TECHNIQUES
IEC 60974-1 ....... La machine est construite selon ces
IEC 60974-10 ..... normes
IEC 60974-7
Cl. A .................... Machine à usage industriel et
professionnel.
.. Convertisseur statique de fréquence
triphasé transformateur-redresseur.
.................... Caractéristique descendante.
............... Convient pour le découpage au plasma.
TORCH TYPE Type de torche devant être utilisée avec
cette machine afin de former un système
sûr.
U0 Tension à vide secondaire.
X ......................... Facteur de marche en pour cent.
Le facteur de marche exprime le
pourcentage de 10 minutes pendant
lesquelles la machine peur opérer à un
certain courant I
et tension U2 sans
2
causer des surchauffes.
I
......................... Courant de découpage.
2
U
....................... Tension conventionnelle secondaire avec
2
courant de découpage I
. Cette tension
2
dépend de la distance entre la buse et la
pièce à découper. Lorsque cette distance
augmente, même la tension de
découpage augmente et le facteur de
marche X% peut diminuer.
U1 ....................... Tension nominale d'alimentation.
3~ 50/60Hz ........ Alimentation triphasée 50 ou bien 60 Hz
I1 Max ................. Courant maxi absorbé au correspondant
courant I
et tension U2.
2
I1 eff .................. C'est la valeur maximale du courant
effectif absorbé en considérant le facteur
de marche. Cette valeur correspond
habituellement à la capacité du fusible (de
15
Page 16

type retardé) à utiliser comme protection
pour la machine.
IP23 ................... Degré de protection de la carcasse. Degré
3 en tant que deuxième chiffre signifie
que cette machine peut être utilisée à
l'extérieur sous la pluie.
................... Indiquée pour opérer dans des milieux
avec risque accru.
NOTE: En outre la machine a été conçue pour opérer dans
des milieux avec degré de pollution 3. (Voir IEC 664).
1.5. MISE EN OEUVRE
L'installation de la machine doit être exécutée par du
personnel qualifié. Tous les raccordements doivent être
exécutés conformément aux normes en vigueur et dans le
plein respect de la loi de prévention des accidents (voir CEI
26-23 / IEC - TS 62081).
Brancher l'alimentation de l'air à l'embout L (fig. 1). Au cas
où l'alimentation de l'air vienne d'un détendeur de pression
d'un compresseur ou d'une installation centralisée, le
détendeur doit être réglé à une pression de sortie non
supérieure à 8 bar (0,8 MPa). Si l'alimentation de l'air vient
d'une bouteille d'air comprimé, celle-ci doit être équipée
d'un détendeur de pression.
La bouteille d'air comprimé ne doit jamais être
raccordée directement au détendeur de la machine! La
pression pourrait dépasser la capacité du détendeur qui
pourrait donc exploser!
Brancher le cordon d'alimentation J (fig. 1): le conducteur
vert jaune du cordon doit être raccordé à une efficace prise
de terre de l'installation; les conducteurs restants doivent
être raccordés à la ligne d'alimentation à travers un
interrupteur placé, si possible, à proximité de la zone de
découpage afin de permettre un arrêt rapide en cas
d'urgence.
Le débit de l'interrupteur magnétothermique ou des fusibles
en série à l'interrupteur doit être égal au courant I
eff.
1
absorbé par la machine.
Le courant I
eff. absorbé est déduit de la lecture des
1
données techniques indiquées sur la machine en
correspondance de la tension d'alimentation U
disponible.
1
Les éventuelles rallonges doivent avoir une section
adéquate au courant I
max. absorbé.
1
2. EMPLOI (fig. 1)
S'assurer que le bouton de start n'est pas pressé.
Mettre en marche la machine à l'aide de l'interrupteur I.
Cette opération sera signalée par l'allumage de la lampe
témoin A.
Régler la pression, indiquée par le débitmètre H, à 5,8 bar
(0,58 MPa) en utilisant le bouton K du détendeur et ensu ite
bloquer ce bouton en appuyant vers le bas.
Raccorder la borne de masse à la pièce à découper.
Le circuit de découpage ne doit pas être placé délibérément
en contact direct ou indirect avec le conducteur de
protection, sauf que dans la pièce à découper.
Si la pièce à usiner est délibérément raccordée à la terre à
travers le conducteur de protection, le raccordement doit
être le plus direct possible et exécuté av ec un conducteur
ayant une section au moins égale à celle du conducteur de
retour du courant de découpage et branché à la pièce à
usiner dans le même point du conducteur de retour en
utilisant la borne du conducteur de retour ou bien une
deuxième borne de masse située tout près.
Toutes les précautions possibles doivent être prises afin
d'éviter des courants errants.
Sélectionner le courant de découpage à l'aide du bouton F.
Utiliser une buse de diamètre 0,95.
S'assurer que la borne de masse et la pièce sont en bon
contact électrique, notamment les peintes, oxydées ou avec
revêtements isolants. Ne pas raccorder la borne de masse
à la pièce de matière devant être enlevée.
Appuyer sur le bouton de la torche pour allumer l'arc pilote.
Si le découpage ne débute pas dans 2 secondes, l'arc pilote
s'éteint et pour le rallumer il faut appuyer de nouveau sur le
bouton. Pendant le découpage garder la torche en position
verticale.
Après avoir terminé le découpage et relâché le bouton, l'air
continue à sortir pendant 100 secondes environ pour
permettre à la torche même de se refroidir.
Il est bien de ne pas arrêter la machine avant la fin de
ce temps.
Lorsqu'il faut exécuter des trous ou débuter le déc oupage
du centre de la pièce, la torche doit être mise en position
inclinée et lentement redressée de façon à ce que le métal
fondu ne soit pas déversé sur la buse (voir fig. 2). Cette
opération doit être exécutée lorsqu'on effectue des trous
dans des pièces ayant une épaisseur supérieure à 3 mm.
Pour des épaisseurs supérieures à 10 mm, il faut percer la
matière avant le découpage.
Lorsqu'il faut exécuter des découpages circulaires, il est
conseillé d'utiliser le compas fourni sur demande.
Il est important de se rappeler que l'emploi du compas peut
rendre nécessaire l'utilisation de la technique d e départ cidessus (voir fig. 2).
Ne pas garder l'arc pilote inutilement allumé dans l'air pour
ne pas augmenter l'usure de l'électrode, du diffuseur et de
la buse. Une fois le travail terminé, arrêter la machine.
3. INCONVENIENTS DE DECOUPAGE
3.1. PENETRATION INSUFFISANTE
Les causes de cet inconvénient peuvent être:
Vitesse élevée. S'assurer toujours que l'arc perce
complètement la pièce à découper et que son
inclinaison ne dépasse jamais 10 - 15° dans le sens de
l'avance. De cette façon, on évitera une usure
incorrecte de la buse et des brûlures sur le porte-buse.
Epaisseur excessive de la pièce.
Borne de masse n'étant pas en bon contact électrique
avec la pièce.
Buse et électrodes usées.
Courant de découpag e trop bas.
N.B. Lorsque l'arc ne perce pas, les déchets de métal fondu
vont obstruer la buse.
3.2. L'ARC DE DECOUPAGE S'ETEINT
Les causes de cet inconvénient peuvent être:
Buse, électrode ou diffuseur usés.
Pression de l'air trop élevée.
Tension d'alimentation trop basse.
3.3. DECOUPAGE INCLINE
Si le découpage résulte incliné, arrêter la machine et
remplacer la buse.
Lorsque le courant de découpage dépasse 45 A, éviter que
la buse entre en contact électrique avec la pièce à découper
(même à travers les déchets de métal fondu).
Cette condition cause une rapide, parfois instantanée,
destruction du trou de la buse et, par conséquent, un
découpage de mauvaise qualité.
16
Page 17
3.4. USURE ANORMALE DES PIECES DE
CONSOMMATION
Les causes de ce problème peuvent être:
a) Pression de l'air trop basse par rapport à celle conseillée.
b) Brûlures excessives sur la partie terminale du porte-buse.
4. CONSEILS PRATIQUES
Si l'air de l'installation contient une quantité
considérable d'humidité et d'huile, utiliser un filtre
sécheur pour éviter une excessive oxydation et usure
des pièces de consommation, l'endommagement de la
torche et la réduction de la vitesse et de la qualité du
découpage.
Les impuretés présentes dans l'air favorisent
l'oxydation de l'électrode et de la buse et peuvent
rendre difficile l'allumage de l'arc pilote. Si cette
condition se produit, nettoyer la partie terminale de
l'électrode et l'intérieur de la buse avec du papier
abrasif fin.
S'assurer que l'électrode et la buse qui vont être
montées sont bien propres et dégraissées.
Afin d'éviter d'endommager la torche, utiliser
toujours des pièces détachées d'origine.
5. ENTRETIEN
Couper toujours l'alimentation de la machine avant toute
intervention qui doit être exécutée par du personnel qualifié.
5.1. ENTRETIEN DU GENERATEUR
En cas d'entretien à l'intérieur de la machine, s'assurer que
l'interrupteur I (fig. 1) est en position "O" et que le cordon
d'alimentation est débranché du réseau.
En outre vérifier que les extrémités des condensateurs du
groupe IGBT ne sont pas sous tension.
Il est de règle de contrôler périodiquement que dans la cuve
M (fig. 1) du détendeur il n'y a aucune trace d'eau de
condensation.
En outre, toujours périodiquement, il faut nettoyer l'intérieur
de la machine de la poussière métallique accumulée en
utilisant de l'air comprimé.
5.1.1 Diagnostic
Le voyant B (fig. 1) s'allume dans les cas suivants:
VOYANT B CONDITION REMEDE
Allumé fixe
Allumé fixe
Allumé fixe
5.2. ENTRETIEN DE LA TORCHE (voir page 27)
Remplacement des pièces soumises à usure.
Les pièces soumises à usure sont l'électrode 23, le
diffuseur 24 et la buse 25. Le remplacement de l'une de ces
pièces est possible uniquement après le dévissage du
porte-buse 26. L'électrode 23 doit être remplacée lorsqu'il
se forme un cratère au centre de 1,5 mm environ.
La buse 25 doit être remplacée lorsque l'orifice central est
abîmé ou bien très élargi par rapport à celui de la pièce
neuve. Lorsque l'électrode est usée, l'usure de la buse est
A la mise en marche de
la machine
Tension de pilotage des
IGBT non correcte
Contact du reed fermé
pendant la mise en
marche de la machine
Attendre 5 sec.
Contacter le
service aprèsvente
Contacter le
service aprèsvente
très rapide. Lorsque l'électrode est très détériorée, l'ap pareil
perd une partie de sa puissance de découpe. Si la
substitution de l'électrode et de la buse est retardée, le
réchauffement des éléments qui en dérive porte préjudice à
la durée du diffuseur 24. S'assurer, après la substitution,
que le porte-buse 26 soit suffisamment serré.
ATTENTION: Le porte-buse 26 doit être vissé sur la tête
uniquement si l'électrode 23, le diffuseur 24 et la buse
25 sont montés.
5.3. MESURES À ADOPTER APRES UN DEPANNAGE
Après avoir exécuté un dépannage, veiller à rétablir le
câblage de telle sorte qu'il y ait un isolement sûr entre le
côté primaire et le côté secondaire de la machine. Eviter
que les fils puissent entrer en contact avec des pièces en
mouvement ou des pièces se réchauffant pendant le
fonctionnement. Remonter tous les colliers comme sur la
machine d'origine de manière à évit er que, si par hasard un
conducteur se casse ou se débranche, les côtés primaire et
secondaire puissent être raccordés entre eux.
En outre, remonter les vis avec les rondelles dentelées
comme sur la machine d'origine.
17
Page 18
Inspection des consommables
Pièce Inspection Action
La rondeur du trou central.
Protection
buse
Buse
Electrode
L’absence de débris accumulés
dans l’espace entre la protection et
la buse.
La rondeur du trou central.
Bon Usé
L’usure de la surface centrale et la
profondeur du cratère.
Remplacez la protection si le trou n’est
plus arrondi.
Retirez la protection et éliminez toute
matière superflue.
Si le trou n’est plus arrondi, remplacez
en même temps la buse et l’électrode.
Si la surface est usée ou si la
profondeur du cratère dépasse 1,5 mm,
remplacez en même temps la buse et
l’électrode.
L’endommagement de la surface
Diffuseur isolant
interne et l’obstruction des passages
du gaz.
Max. 1,5 mm
.
Remplacez si la surface est
endommagée ou usée ou si un des
trous de sortie de gaz est obstrué.
Bague
d’étanchéité
(OR) pour
torche
La lubrification suffisante et l’absence
de dommages et d’usure.
Si la bague d’étanchéité est sale,
lubrifiez-le (ainsi que les filets) avec une
fine couche de lubrifiant au silicone. Si
le joint torique est fissuré ou usé,
remplacez-le.
18
Page 19

MANUAL DE INSTRUCCIONES PARA EQUIPO DE CORTE EN PLASMA
IMPORTANTE
ANTES DE LA INSTALACIÓN, DEL USO O DE
CUALQUIER OPERACIÓN DE MANTENIMIENTO QUE SE
VAYA A REALIZAR EN LA MÁQUINA, HAY QUE LEER EL
CONTENIDO DE ESTE MANUAL ASÍ COMO DEL MANUAL
“NORMAS DE SEGURIDAD PARA EL USO DE LOS
APARATOS” DEDICANDO UNA ATENCIÓN ESPECIAL A
LAS NORMAS DE SEGURIDAD. CONTACTEN CON SU
DISTRIBUIDOR EN CASO DE QUE NO HAYAN
ENTENDIDO PERFECTAMENTE ESTAS
INSTRUCCIONES.
Esta máquina debe utilizarse exclusivamente para
operaciones de corte.
Además es imprescindible tener bien en cuenta el manual
con relación a las normas de seguridad. Los símbolos que
aparecen al lado de los párrafos a los cuales hacen
referencia ponen de manifiesto situaciones de máxima
atención, consejos prácticos o simples informaciones.
Ambos manuales deben guardarse con esmero, en un siti o
conocido por las distintas personas interesadas. Se tendrán
que consultar cada vez en que surja alguna duda, tendrá n
que acompañar la máquina durante toda su vida operativa y
se utilizarán a la hora de formular pedidos de repuestos.
1. INSTALACIÓN
1.1. MONTAJE ANTORCHA
Esta instalación está apta solo para a n t o r ch a s t i p o
ELETTRO C.F. No asumimos alguna responsabilidad si
será utilizada con antorchas de tipo diferente.
1.2. DESCRIPCIÓN DISPOSITIVOS EN EL APARATO
(Fig. 1)
A) Luz testigo de red.
B) Led de bloqueo; se ilumina si se verifican condiciones
peligrosas.
C) Led termostato.
D) Led presión aire insuficiente.
E) Antorcha.
F) Empuñadura de regulación de la corriente de corte.
G) Borne de masa.
H) Manómetro.
I) Interruptor de red.
J) Cabl e de alimentación.
K) Empuñadura regulación presión.
L) Empalme aire comprimido (rosca 1/4" gas hembra).
M) Cubeta recoge condensación.
1.3 DISPOSITIVOS DE SEGURIDAD
Esta instalación está dotada de los siguientes dispositivos
de seguridad:
Térmico:
Con el fin de evitar sobrecargas. Está evidenciado por
el encendido continuo del Led C (véase fig. 1).
Neumático:
Colocado en la alimentación de la antorcha para evitar
que la presión del aire sea insuficiente viene evidenciado
por el encendido del led D (ver fig.1). Significa que la
presión se ha bajado menos de 3,2 ÷ 3,5 bar.
Eléctrico:
Colocado en el cuerpo antorcha para evitar que existan
tensiones peligrosas en la antorcha, cuando se sustituyen la
tobera, el difusor, el electrodo o el porta tobera.
No eliminar o cortocircuitar los dispositivos
Utilizar solamente repuestos originales.
19
Sustituir siempre eventuales partes dañadas del aparato
de la antorcha con material original.
No hacer funcionar el aparato sin las tapas.
Sería peligroso para el operador y para las personas que se
encontrasen en el área de trabajo e impediría al aparato un
enfriamiento adecuado.
1.4. EXPLICACIÓN DE LOS DATOS TÉCNICOS
IEC 60974-1 ....... El aparato ha sido construido según
IEC 60974-7 estas normas.
IEC 90974-10
Cl. A .................... Máquina para uso industrial y profesional.
.. Convertidor estático de frecuencia trifásico
transformador-rectificador.
.................... Característica descendiente.
............... Adapto para el corte al plasma.
TORCH TYPE .... Tipo de antorcha que debe ser utilizada
con este aparato para formar un sistema
seguro.
U0 ....................... Tensión en vacío secundaria.
X ......................... Factor de trabajo porcentual. El factor de
trabajo expresa el porcentaje de 10
minutos en el que el aparato puede
trabajar a una determinada corriente I2 y
tensión U
......................... Corriente de corte.
I
2
U
....................... Tensión convencional secundaria con
2
corriente de corte I
sin causar recalentamientos.
2
. Esta tensión depende
2
de la distancia entre la tobera y la pieza
por cortar. Si esta distancia aumenta,
también la tensión de corte aumenta y el
factor de trabajo X% puede disminuir.
U
....................... Tensión nominal de alimentación prevista.
1
3~ 50/60Hz ........ Alimentación trifásica 50 o 60 Hz.
I
Max ................. Corriente máx. absorbida a la
1
correspondiente corriente I
eff. .................. Es el máximo valor de la corriente efectiva
I
1
y tensión U2.
2
absorbida considerando el factor de
trabajo. Normalmente, este valor
corresponde a la capacidad del fusible (de
tipo retardado) que se utilizará como
protección para el aparato.
IP23 ................... Grado de protección del armazón.
Grado 3 como segunda cifra significa que
este aparato es idóneo para trabajar en el
exterior bajo la lluvia.
Page 20
................... Idóneo para trabajar en ambientes con
riesgo aumentado.
NOTAS: El aparato ha sido además proyectado para
trabajar en ambientes con grado de contaminación 3. (Ver
IEC 664).
1.5. PUESTA EN FUNCIONAMIENTO
La instalación del aparato deberá hacerla el personal
cualificado. Todas las conexiones deber án ser realizadas en
conformidad a las vigentes normas y en el respeto de la ley
para la previsión de accidentes (ver CEI 26-23 / IEC - TS
62081).
Conectar la alimentación del aire al empalme L (Fig. 1).
En el caso de que la alimentación del aire prove nga de un
reductor de presión de un compresor o de una instalación
centralizado, el reductor deberá ser regulado a una presió n
de salida no superior a 8 bar (0,8 MPa).
Si la alimentación del aire proviene de un a bombona de air e
comprimido esta deberá ser equipada con un regulador de
presión.
No conectar nunca una bombona de aire comprimido
directamente al reductor del aparato. La presión podría
superar la capacidad del reductor que como
consecuencia podría explotar.
Conectar el cable de alimentación J (Fig. 1): el conductor
amarillo verde del cable debe ser conectado a una eficiente
toma de tierra de la instalación; los restantes conductores
deberán ser conectados a la línea de alimentación a través
de un interruptor colocado, posiblemente, cerca de la zona
de corte para permitir un apagado rápido en caso de
emergencia.
La capacidad del interruptor magneto térmico o de los
fusibles en serie con el interruptor debe ser igual a la
corriente I
La corriente I
eff. absorbida por el aparato.
1
eff. absorbida se deduce de la lectura de los
1
datos técnicos citados en el aparato en correspondencia de
la tensión de alimentación U1 a disposición.
Eventuales cables de prolongación deberá n ser de sección
adecuada a la corriente I1 max. absorbida.
2. EMPLEO (Fig. 1)
Antes del uso leer atentamente las normas CEI 26/9 CENELEC HD 407 y CEI 26.11 - CENELEC HD 433
además, verificar la integridad del aislamiento de los cables.
Asegurarse de que el pulsador de start no esté presionado.
Encender el aparato mediante el interruptor I. Esta
operación será evidenciada por el encendido de la luz
testigo A.
Regular la presión, indicada por el manómetro H, a 5,8 bar
(0,58 MPa) con la manecilla K del reductor, a continuació n
bloquear dicha manecilla presionándola haci a abajo.
Conectar el borne de masa a la pieza por cortar.
El circuito de corte no debe ser puesto delib eradamente en
contacto directo o indirecto con el conductor de protecc ión,
si no en la pieza por cortar.
Si la pieza en la que se trabaja, se conectase
deliberadamente a tierra a través del conductor de
protección, la conexión deberá ser lo más directa pos ible y
realizada con un conductor de sección al menos igual a la
del conductor de retorno de la corriente de corte y
conectado a la pieza en el mismo punto del conductor de
retorno utilizando el borne del conductor de retorno o
utilizando un segundo borne de masa situado
inmediatamente cerca. Deberán tomarse todas las
precauciones necesarias para evitar corrientes vagantes.
Elegir, mediante la empuñadura F, la corriente de corte.
Usar una tobera de diámetro de 0,95.
Asegurarse de que el borne de masa y la pieza estén en
buen contacto eléctrico, particularmente con chapas
pintadas, oxidadas o con revestimientos aislantes.
No conectar el borne de masa a la pieza de material que
debe ser eliminado.
Presionar el pulsador de la antorcha para encender el arco
piloto. Si pasados 2 segundos no se iniciase el corte, el arco
piloto se apagaría y por tanto para volver a encenderlo
habría que pulsar de nuevo el pulsador.
Mantener la antorcha vertical durante el corte.
Completado el corte y después de haber so ltado el pulsador,
el aire continuará a salir de la antorcha durante
aproximadamente 100 segundos para permitir que la
antorcha se enfríe.
No conviene apagar el aparato antes de que acabe est e
tiempo.
En el caso de que se deban realizar agujeros o se deba
iniciar el corte desde el centro de la pieza, se deberá
disponer la antorcha en posición inclinada y lentamente
enderezarla de forma que el metal fundido no venga
salpicado sobre la tobera (ver fig. 2). Esta operación deber á
ser realizada cuando se agujerean piezas de espesor
superior a los 3 mm.
Para espesores superiores a 10 mm hay que perforar el
material antes del corte.
En el caso de que se deban efectuar cortes circulares se
aconseja de utilizar el específico compás proporcionado a
petición.
Es importante recordar que la utilización del compás podría
hacer necesario el empleo de la técnica de partida indicada
más arriba (ver fig. 2).
No tener inútilmente encendido el arco piloto en el aire para
no aumentar el consumo del electrodo, del difusor y de la
tobera.
A trabajo acabado, apagar la máquina.
3. INCONVENIENTES DE CORTE
3.1 INSUFICIENTE PENETRACIÓN
Las causas de este inconveniente pueden ser:
velocidad elevada. As egurarse siempre de que el arco
penetre completamente en la pieza por cortar y que no
tenga nunca una inclinación en el sentido de avance,
superior a lo 10 - 15º. Se evitarán consumos
incorrectos de la tobera y quemaduras en el
portatobera.
Espesor excesivo de la pieza.
Borne de masa no en buen contacto eléctrico con la
pieza.
Tobera y electrodo consumad os
Corriente de corte demasiado baja
NOTA: Cuando el arco no penetra las escorias de metal
fundido obstruyen la tobera.
3.2. EL ARCO DE CORTE SE APAGA
Las causas de este inconveniente pueden ser:
tobera, electrodo o difusor consumados
presión aire demasiado alta.
tensión de alimentación demasiado baja.
3.3. CORTE INCLINADO
En el caso de que el corte se presentase inclinado apagar el
aparato y sustituir la tobera.
Cuando la corriente de corte supera 45 A evitar que la
tobera entre en contacto eléctrico con la pieza por cortar
(también a través escorias de metal fundido), esta condición
provoca una rápida, a veces instantánea, destrucción del
orificio de la tobera que provocaría un corte de pésima
calidad.
3.4. EXCESIVO DESGASTE DE LAS PIEZAS DE
CONSUMO
Las causas de este problema pueden ser:
a) presión aire demasiado baja respecto a la aconsejada.
20
Page 21
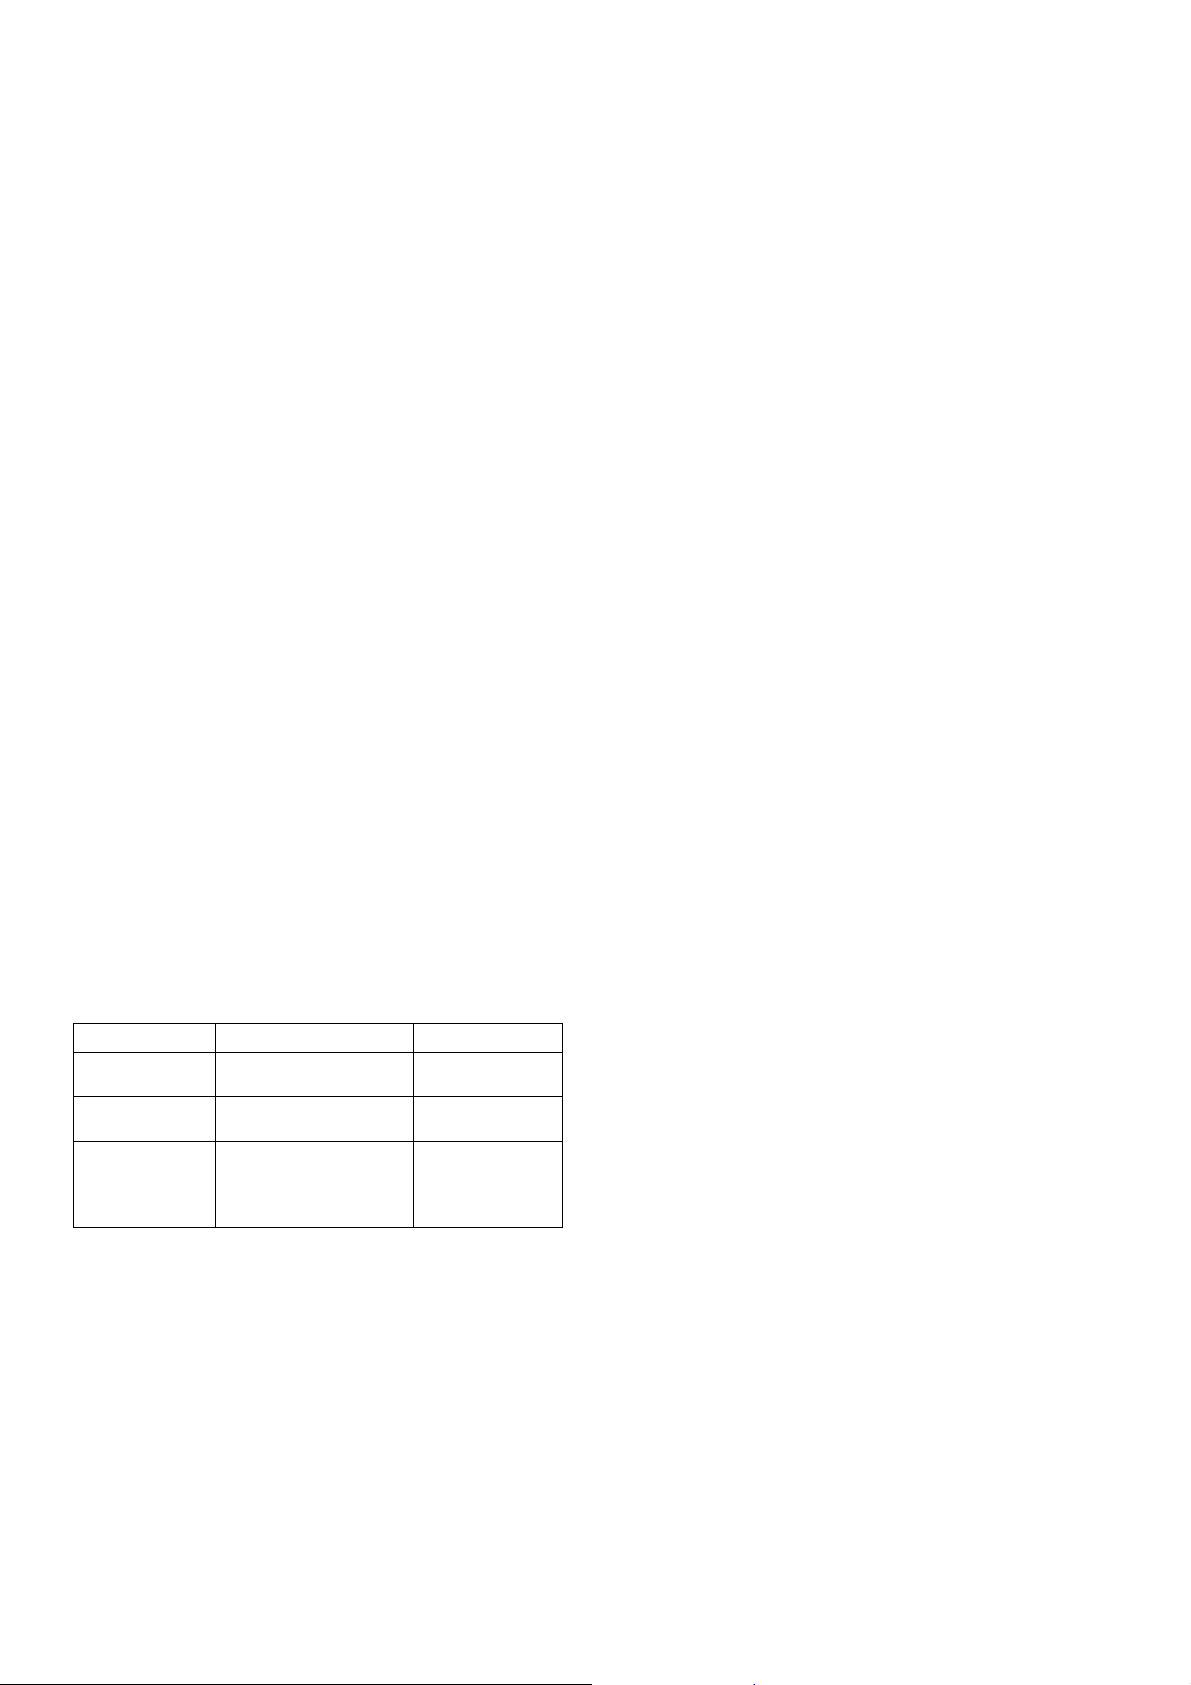
b) excesivas quemaduras en la parte terminal del porta
tobera.
4. CONSEJOS PRÁCTICOS
Si el aire del la instalación contiene humedad y aceite
en cantidad notable, conviene utilizar un filtro sec ador
para evitar una excesiva oxidación y desgaste de las
partes de consumo, el daño a la antorcha y que se
reduzcan la velocidad y la calidad del corte.
Las impurezas presentes en el aire favorecen la
oxidación del electrodo y de la tobera y pueden volver
dificultoso el encendido del arco piloto. Si s e verificase
esta condición, limpiar la parte terminal del electrodo y
el interior de la tobera con papel abrasivo fino.
Asegurarse de que el electrodo y la tobera nuevos que
están para ser montados, estén bien limpios y
desengrasados.
Para evitar dañar la antorcha utilizar siempre
repuestos originales.
5. MANTENIMIENTO
Quitar siempre la alimentación eléctrica al aparato antes de
cualquier intervención que deberá ser efectuada por
personal cualificado.
5.1. MANTENIMIENTO GENERADOR
En caso de mantenimiento en el interior del aparato,
asegurarse de que el interruptor I (fig. 1) esté en posición
"O" y que el cable de alimentación esté desconectado de la
red.
Verificar además que no exista tensión en los extremos de
los condensadores del grupo IGBT.
Es una buena norma, periódicamente, controlar que en la
cubeta M (fig.1) del reductor no existan restos de
condensación.
Periódicamente, además, es necesario limpiar el interior del
aparato eliminando el polvo metálico que se acumula
usando para ello aire comprimido.
5.1.1 Diagnóstico
El led B (fig.1) se enciende cuando se producen las
siguientes condiciones:
LED B CONDICIÓN SOLUCIÓN
Encendido fijo
Encendido fijo
El encendido del
aparato
Tensión de pilotaje de
los IGBT incorrecta
Esperar 5 seg.
Contactar la
asistencia
Contacto del reed
Encendido fijo
cerrado durante el
encendido del
Contactar la
asistencia
aparato
5.2. MANTENIMIENTO ANTORCHA (ver pag. 27)
Substitución de las partes de consumo.
Los particulares sometidos a usura son el eléctrodo 23, el
difusor 24 y la tobera 25. La substitución de una de esta s
partes es posible solo luego de haber desenroscado el porta
tobera 26. El eléctrodo 23 debe ser substituido cuando
presenta un cráter en el centro con una profundidad de
aproximadamente 1,5 mm. La tobera 25 debe ser
substituida cuando presenta la perforación central arruinada
o muy alargada respecto al particular de la nuev a. Cuando
el eléctrodo está consumado la tobera se usura
rápidamente. Cuando el eléctrodo está consumado la
máquina pierde potencia de corte. Una substitución
retardada del eléctrodo y la tobera provoca un excesivo
calentamiento de las partes, que puede perjudicar la
duración del difusor 24. Asegurarse que luego de la
substitución el porta tobera 26 esté bien ajustado.
ATENCIÓN! El porta tobera 26 debe ser ajustado sobre
la cabeza solo con eléctrodo 23, el difusor 24 y la tobera
25 montados.
5.3. PRECAUCIONES A SEGUIR DESPUÉS DE UNA
INTERVENCIÓN DE REPARACIÓN
Después de haber efectuado una reparación, tengan
cuidado al reordenar el cableo de forma que exista un
aislamiento entre el lado primario y el lado secundario de l a
máquina. Evitar que los hilos puedan entrar en contacto co n
partes en movimiento o partes que se calientan durante el
funcionamiento. Volver a montar todas las abrazaderas
como en el aparato original de forma que se pueda evitar
que si accidentalmente un conductor se rompe o se
desconecta, se produzca una conexión entre el primario y el
secundario.
Volver a montar además los tornillos con las arandelas
festoneadas como en el aparato original.
21
Page 22
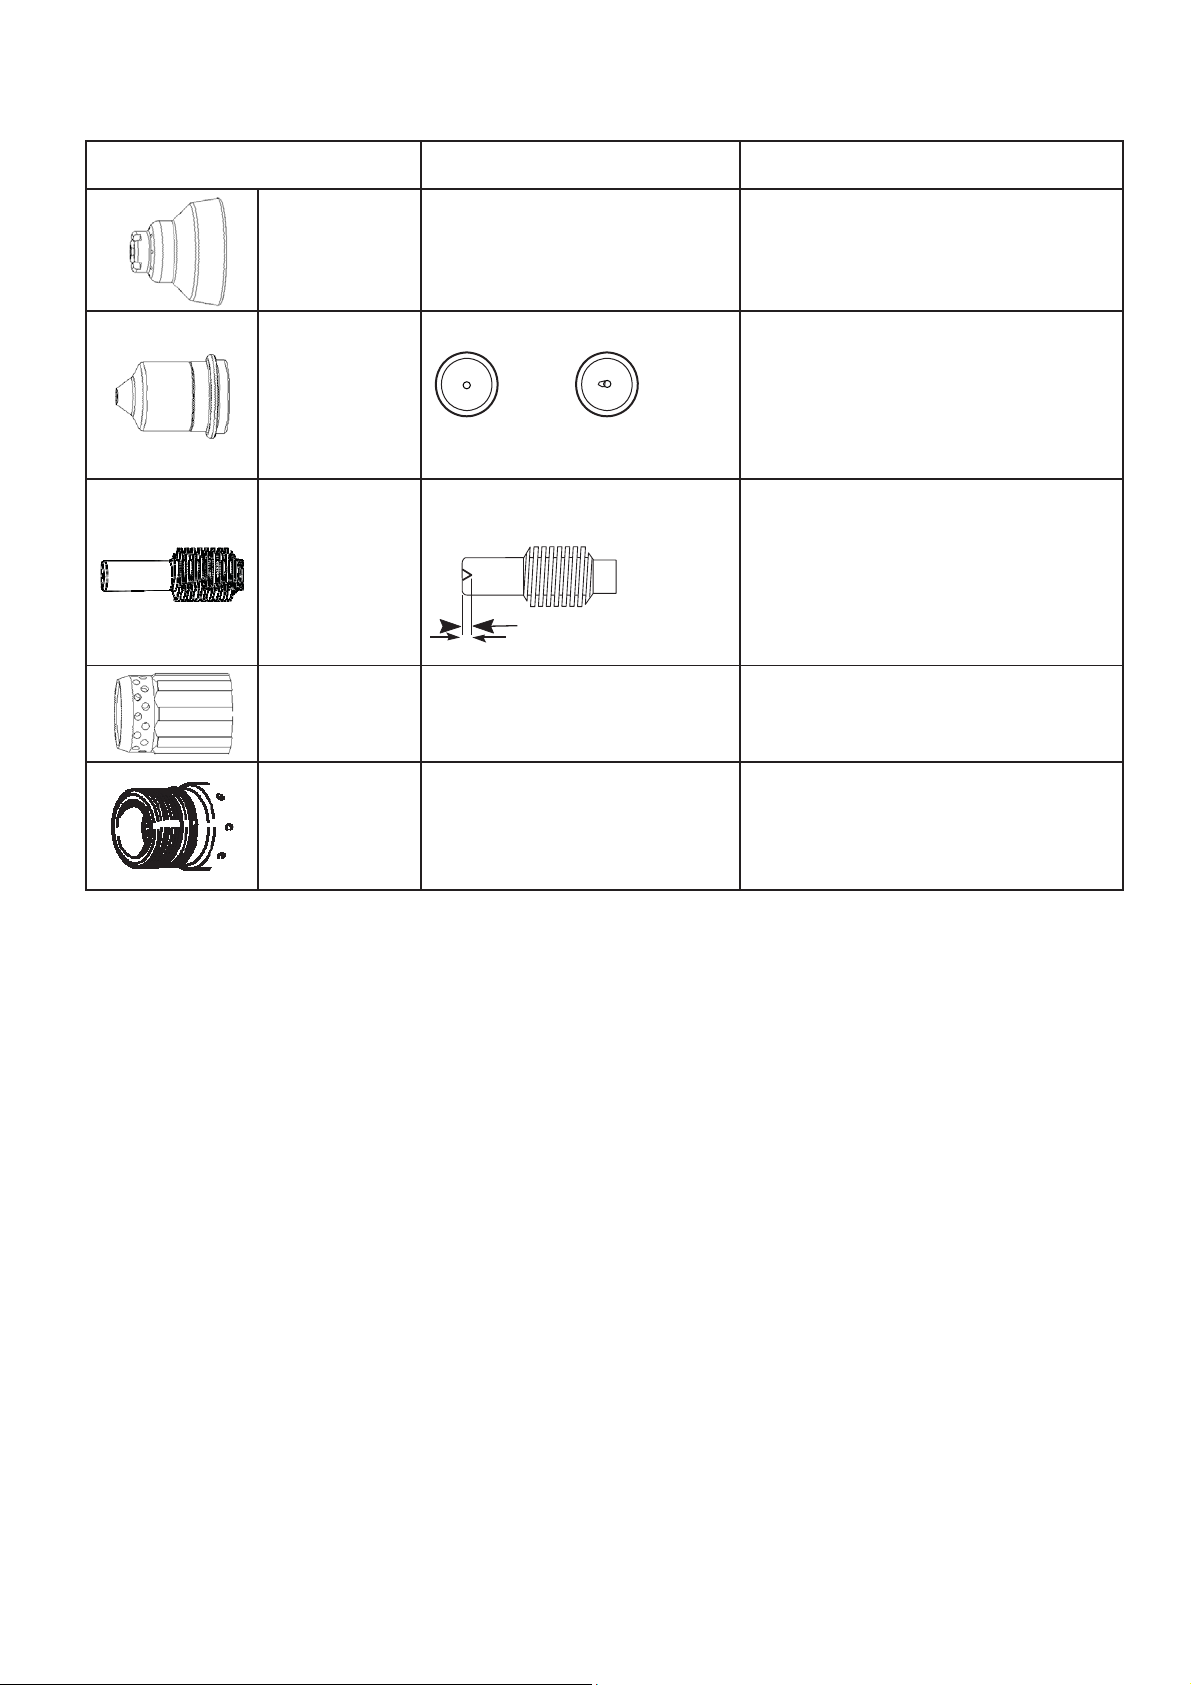
Inspeccionar los consumibles
Repuesto Revisar Medida
Protección
tobera
Tobera
La redondez del orificio central.
El espacio entre la protección y la
tobera en busca de suciedad
acumulada.
La redondez del orificio central.
Reemplazar la protección si el orificio no es
redondo.
Quitar la protección y eliminar cualquier
material.
Si el orificio no es redondo, reemplazar juntos
la tobera y el electrodo.
Electrodo
Buena Desgastada
El desgaste de la superficie del
centro y verificar la profundidad de
la picadura.
Si la superficie está desgastada o la
profundidad de la picadura es mayor que 1,5
mm, reemplazar juntos la tobera y el
electrodo.
1,5 mm como máximo
Difusor aislante
Oring de la
antorcha
La superficie interior en busca de
deterioro o desgaste y los orificios de
gas en busca de obstrucciones.
La superficie en busca de deterioro,
desgaste o falta de lubricación.
Reemplazarlo si la superficie está deteriorada
o desgastada o si alguno de los orificios de
gas está bloqueado.
Si está seco, engrasar la rosca y el Oring con
una capa fina de lubricante de silicona. Si el
Oring está fisurado o deteriorado,
reemplazarlo.
22
Page 23

MANUAL DE INSTRUÇÃO PARA APARELHO DE CORTE AO PLASMA
IMPORTANTE:
ANTES DA INSTALAÇÃO, DO USO OU DE QUALQUER
TIPO DE MANUTENÇÃO NA MÁQUINA LEIA O
CONTEÚDO DESTE MANUAL E DO MANUAL “NORMAS
DE SEGURANÇA PARA O USO DOS APARELHOS”
PRESTANDO MUITA ATENÇÃO ÀS NORMAS DE
SEGURANÇA. CONTACTE O SEU DISTRIBUIDOR SE
ESTAS INSTRUÇÕES NÃO FORAM COMPREENDIDAS
COMPLETAMENTE.
Este aparelho deve ser utilizado exclusivamente para as
operações de corte.
É indispensável, tomar em consideração o manual referente
às normas de segurança. Os símbolos, colocados próximo
aos parágrafos aos quais se referem, evidenciam situações
de máxima atenção, conselhos práticos ou simples
informações.
Ambos os manuais devem ser conservados com cuidado,
em um local ao alcance de todas as p essoas interessadas.
Devem ser consultados todas as vezes que surgirem
dúvidas, deverão seguir a máquina por toda a sua vida
operativa e também serão empregados para efectuar o
pedido das peças de reposição.
1 INSTALAÇÃO
1.1 MONTAGEM DA TOCHA
Esta instalação e idónea só para tocha tipo ELETTRO
C.F., declina-se toda a responsabilidade se usa uma
tocha de diverso tipo.
1.2. DESCRIÇÃO DOS DISPOSITIVOS DO APARELHO
(Fig. 1)
A) Lâmpada aviso de corrente.
B) Sinalizador de bloqueio; ilumina-se em condições
de perigo.
C) Sinalizador termóstato.
D) Sinalizador pressão ar insuficiente.
E) Tocha.
F) Manípulo de regulação da corrente de corte.
G) Alicate de massa.
H) Manómetro.
I) Interruptor de rede.
J) Cabo de alimentação.
K) Manípulo regulação pressão.
L) Ligação ar comprimido (filete 1/4" gás fêmea).
M) Depósito de recolha da condensação.
1.3. DISPOSITIVOS DE SEGURANÇA
Este aparelho está munido dos seguintes dispositivos de
segurança:
Térmica:
Para evitar sobrecargas. É evidenciado pelo
acendimento contínuo do sinalizador C (veja fig.1).
Pneumática:
Colocada na alimentação da tocha para evitar que a
pressão de ar seja insuficiente. É evidenciado pelo
acendimento do sinalizador D (veja fig.1). Significa que a
pressão desceu momentaneamente para baixo de 3,2 ÷ 3, 5
bars.
Eléctrica:
Colocada no corpo da tocha, para evitar tensões perigosas
na tocha quando forem substituídos o bico, o difusor, o
eléctrodo ou o bocal;
Não eliminar ou provocar curto-circuito nos dispositivos
de segurança
Utilizar somente peças sobressalentes originais.
Substituir eventuais partes danificadas do aparelho ou
da tocha sempre com material original.
Não ligar o aparelho sem as coberturas. Isto seria
perigoso para o operador e para as pessoas que se
encontrarem na zona de trabalho e impediria o
resfriamento adequado do aparelho.
1.4 ESPECIFICAÇÕES SOBRE OS DADOS TÉCNICOS
IEC 60974-1 ....... O aparelho foi constituído de acordo com
IEC 60974-10 as seguintes normas.
IEC 60974-7
Cl. A .................... Máquina para uso industrial e profissional.
.. Conversor de frequência trifásico
transformador-rectificador.
.................... Característica descendente.
............... Apropriado para o corte ao plasma.
TORCH TYPE .... Tipo de tocha que deve ser utilizada com
este aparelho para formar um sistema
seguro.
U0 ....................... Tensão a vazio secundária.
X ......................... Factor de serviço percentual. O factor de
serviço exprime a percentagem de 10
minutos em que o aparelho pode trabalhar
em uma determinada corrente I
U
sem causar sobreaquecimentos.
......................... Corrente de corte.
I
2
U
....................... Tensão convencional secundária com
2
2
corrente de corte I
. Esta tensão depende
2
e tensão
2
da distância entre o bico e a peça a cortar.
Se esta distância aumenta a tensão de
corte também aumenta e o factor de
serviço X% pode diminuir.
U
....................... Tensão nominal de alimentação.
1
3~ 50/60Hz ........ Alimentação trifásica 50 ou então 60 Hz.
I1 Max ................. Corrente max. absorvida na
correspondente corrente I
I
eff ................... É o máximo valor da corrente efectiva
1
e tensão U2.
2
absorvida considerando o factor de
serviço.
Geralmente, este valor corresponde com a
capacidade do fusível (de tipo retardado)
a utilizar como protecção para o aparelho.
23
Page 24
IP23 ..................... Grau de protecção da carcaça. Grau 3
como segundo número significa que este
aparelho é idóneo para trabalhar no
exterior debaixo de chuva.
.................... Idóneo a trabalhar em ambientes com
risco acrescentado.
OBS.: O aparelho foi projectado para trabalhar em
ambientes com grau de poluição 3. (Veja IEC 664).
1.5. FUNCIONAMENTO
A instalação do aparelho deve ser feita por pessoal
qualificado. Todas as ligações devem ser feitas conforme as
normas vigentes e no pleno respeito das leis sobre
acidentes no trabalho (veja CEI 26-23 / IEC - TS 62081).
Ligar a alimentação de ar no acoplamento L (fig. 1).
Caso a alimentação de ar derive de um redutor de press ão,
de um compressor ou de um sistema centralizado, o redutor
deverá ser regulado numa pressão de saída não superior a
8 bars (0,8 MPa).
Se a alimentação do ar derivar de uma garrafa de ar
comprimido, esta deverá estar munida de um regul ador de
pressão. Nunca ligar a garrafa de ar comprimido
directamente no redutor do aparelho!
A pressão poderia superar a capacidade do redutor que,
portanto, poderia explodir!
Ligar o cabo de alimentação J (fig. 1): o condutor amar elo /
verde do cabo deve estar ligado a uma boa ligação à terra
do sistema; os remanescentes condutores devem ser
ligados na linha de alimentação, através de um interruptor
colocado, possivelmente, nas proximidades da zona de
corte, para permitir desligar rápido em caso de emergência.
A capacidade do interruptor magneto térmico e dos fusíveis
em série no interruptor deve ser igual à corrente I
eff.
1
absorvida pelo aparelho.
A corrente I
eff. absorvida é deduzida através da leitura d os
1
dados técnicos indicados no aparelho, em correspondênc ia
da tensão de alimentação U1 à disposição.
Eventuais extensões devem ser de secção adequada à
corrente I
max. absorvida.
1
2. UTILIZAÇÃO (fig. 1)
Certificar-se que o botão de start (início) não esteja
carregado.
Ligar o aparelho mediante o interruptor I. Esta operação
será evidenciada pelo acendimento da lâmpada de aviso A.
Regular a pressão, indicada no manómetro H a 5,8 bar (0,58
Mpa) agindo no manípulo K do redutor, bloquear então tal
manípulo carregando para baixo.
Ligar o alicate de massa na peça a cortar.
O circuito de corte não deve ser colocado,
propositadamente, em contacto directo ou indirecto com o
condutor de protecção. Deve ser colocado em contacto
somente com a parte a cortar.
Se a parte que está sendo trabalhada for ligada,
propositadamente, à terra, através do condutor de
protecção, a ligação deverá ser quanto mais directa possível
e deverá ser feita com um condutor de secção pelo menos
igual àquela do condutor de retorno da corrente de corte e,
ligado na parte que está sendo trabalhada no mesmo ponto
do condutor de retorno, utilizando o alicate do condutor de
retorno ou então utilizando um segundo alicate de massa
colocado logo nas proximidades. Todas as precauções
devem ser tomadas para evitar correntes vagantes.
Escolher, mediante o manípulo F, a corrente de corte.
Usar um bocal de diâmetro de 0,95.
Certificar-se que o alicate de massa e a peça tenham bom
contacto eléctrico, especialmente com chapas revestidas,
oxidadas ou com revestimentos isolantes.
Não ligar o alicate de massa à parte de material que deverá
ser retirado.
Carregar no botão da tocha para acender o arco piloto.
Se após 2 segundos o corte não começar a ser efectuado, o
arco piloto apaga-se e, portanto, para reacendê-lo, será
necessário carregar novamente no botão.
Manter a tocha na posição vertical durante o corte.
Uma vez completado o corte e após ter libert ado o botão, o
ar continua a sair da tocha durante cerca de 100 segundos,
para permitir o arrefecimento da tocha.
Recomenda-se não desligar o aparelho antes do final
deste prazo.
Caso seja necessário efectuar furos ou iniciar o corte do
centro da peça, colocar a tocha na posição inclinada e
lentamente endireitá-la, de modo que o metal fundido não
seja borrifado no bico (veja fig.2). Esta operação deve ser
efectuada quando são furadas peças com espessura de
mais de 3 mm.
Para espessuras superiores a 10 mm, é necessário perfurar
o material antes do corte.
Caso seja necessário efectuar cortes circulares, aconselhase utilizar o compasso que pode ser fornecido sob
encomenda. É importante lembrar que se o compasso for
utilizado, poderá ser necessário empregar a técnica de início
supracitada (veja fig.2).
Não deixar o arco piloto aceso inutilmente para não
aumentar o consumo do eléctrodo, do difusor e do bico.
Uma vez terminado o trabalho, desligar a máquina.
3. INCONVENIENTES DURANTE O CORTE
3.1. PENETRAÇÃO INSUFICIENTE
As causas deste inconveniente podem ser:
velocidade elevada. Certificar-se que o arco perfure
completamente a parte que está sendo cortada e que
nunca haja inclinação, no sentido de avanç o, maior qu e
10 -15°. Dessa forma, evitam-se consumos incorrectos
do bico e queimaduras no bocal.
Espessura excessiva da peça.
Alicate de massa que não está perfeitamente em
contacto eléctrico com a peça.
Bico e eléctrodo consumidos.
Corrente de corte muito baixa.
OBS.: Quando o arco não afunda, as escórias de metal
fundido obstruem o bico.
3.2. APAGA-SE O ARCO DE CORTE
As causas deste inconveniente podem ser:
• bico, eléctrodo ou difusor consumidos
• pressão de ar muito alta
• tensão de alimentação muito baixa
3.3. CORTE INCLINADO
Caso o corte se apresente inclinado, desligar o ap arelho e
substituir o bico.
Quando a corrente de corte supera 45 A, evitar que o bico
entre em contacto eléctrico com a peça a cortar (mesmo
através de escórias de metal fundido); esta condição
provoca uma rápida, e por vezes instantânea, destruição do
orifício do bico, provocando um corte de péssima qualidade.
3.4. EXCESSIVO DESGASTE DAS PARTES DE
CONSUMO
As causas deste problema podem ser:
24
Page 25

a) pressão de ar muito baixa em relação àquela
recomendada.
b) excessivas queimaduras na parte terminal do bocal.
4. RECOMENDAÇÕES PRÁTICAS
• Se o ar do sistema contém humidade e óleo em
quantidade considerável, recomenda-se utilizar um filtro
secador para evitar a excessiva oxidação e desgaste das
partes de consumo, prejuízos e danos na tocha e,
finalmente, para evitar que a velocidade e a qualidade do
corte fiquem reduzidas.
• As impurezas presentes no ar favorecem a oxidação do
eléctrodo e do bico e podem dificultar o acendimento do
arco piloto. Se esta condição se verificar, limpar a parte
terminal do eléctrodo e o interior do bico com papel abrasiv o
fino.
• Certificar-se que o eléctrodo e bico novos, que serão
montados, se encontrem limpos e desengordurados.
• Para evitar que a tocha se danifique, utilizar sempre
peças sobressalentes originais.
5. MANUTENÇÃO
Retirar a alimentação sempre que qualquer operação tiver
de ser feita no aparelho por pessoal qualificado.
5.1. MANUTENÇÃO GERADOR
Em caso de manutenção na parte interna do aparelho,
certificar-se que o interruptor I (fig. 1) se encontre na
posição "O" e que o cabo de alimentação esteja desligado
da rede.
Verificar também que não haja tensão na parte superior dos
condensadores da unidade IGBT.
Recomenda-se controlar periodicamente se no reservatório
M (fig. 1) do redutor não há resíduos de condensação.
Além disso, é necessário limpar periodicamente o interior do
aparelho, retirando o pó metálico acumulado, utilizando ar
comprimido.
5.1.1 Diagnóstico
A luz de aviso B (fig. 1) acende-se quando as seguintes
condições se verificam:
LUZ DE
AVISO B
Aceso fixo
Aceso fixo
Aceso fixo
5.2. MANUTENÇÃO DA TOCHA (veja pag. 27)
A substituição de uma das partes de consumo.
Os particulares sujeitos a desgaste são o eléctrodo 23, o
difusor 24 e o injector 25. A substituição de uma de esta s
partes e possível so depois de ter desaparafusado o portainjector 26. O eléctrodo 23 deve ser substituído quando
apresenta uma cratera no centro profunda de perto de 1,5
mm. O injector 25 será substituído quando apresente o furo
central estragado ou muito alargado com respeito ao do
particular novo. Quando o eléctrodo é consumido, o injector
gasta-se muito facilmente. Quando o eléctrodo está gasto, a
máquina perde potência de corte.
CONDIÇÃO SOLUÇÃO
No arranque do
aparelho
Tensão de pilotagem
dos IGBT incorrecta.
Contacto do reed
fechado durante o
arranque do aparelho
Aguardar 5 seg.
Contactar a
assistência
Contactar a
assistência
Uma tardia restituição do eléctrodo e do injector prov oca um
excessivo aquecimento das partes, prejudicando a dur ação
do difusor 24. Certificar-se que depois da substituição, o
porta-injector 26 esteja suficientemente apertado.
ATENÇÃO! O porta-injector 26 deve ser aparafusado na
cabecinha só com o eléctrodo 23 o difusor 24 e o
injector 25 montadas.
5.3. PRECAUÇÕES A SEGUIR APÓS UMA OPERAÇÃO
DE REPARAÇÃO.
Após ter efectuado uma reparação, lembrar de colocar os
cabos novamente em ordem, de modo que haja um
isolamento seguro entre o lado primário e o lado s ecundário
da máquina. Evitar que os fios possam entrar em contacto
com partes em movimento ou partes que se aquecem
durante o funcionamento. Remontar todas as faixas, como
se encontravam originalmente, de modo a evitar que
aconteça uma ligação entre o primário e o secundário, no
caso em que, acidentalmente, um condutor se romper o u se
desligar. Remontar também os parafusos com arruelas
dentadas, como se encontravam originalmente.
25
Page 26
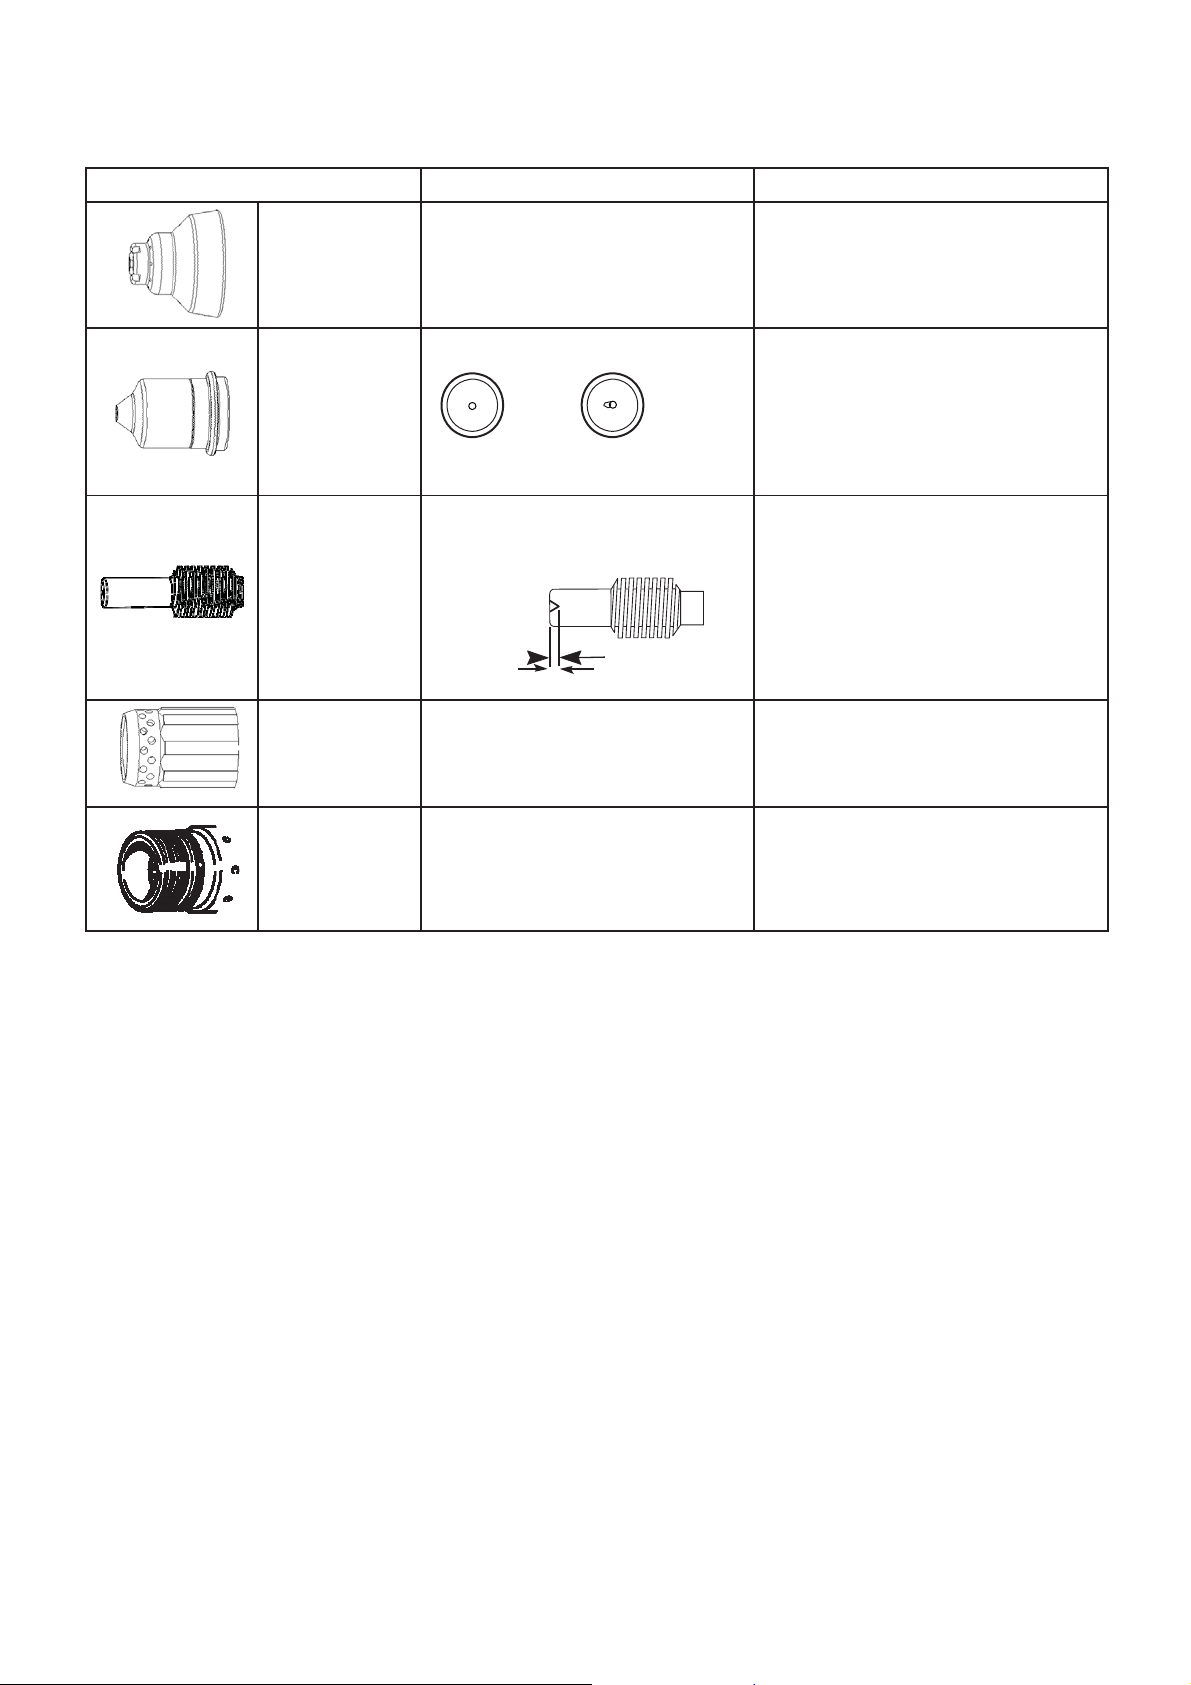
In
r
A
speção dos consumíveis
Peça Inspeciona
O arredondamento do orifício central.
Protecção
inject
Injector
Eléctrod
Difusor is
or
o
olante
O espaço entre a protecção e o injector
para ver se há acúmulo de detritos.
O arredondamento do orifício central.
Bom
A superfície central para verificar
há desgaste e verifique o
comprimento do ponto de erosão.
Máximo de 1,5 mm
A superfície interna, para verificar se
há avarias ou desgaste, e os
orifícios
existe algum bloqueio.
de gás, para verificar se
Desgastado
ção
Substitua a protecção se o orifício não
estiver redondo.
Remova a protecção e elimine quaisquer
resíduos.
Se o orifício central
substitua o injector e o eléctrodo juntos.
se
Se a superfície
o comprimento
superior a 1,5 mm.
o eléctrodo juntos.
a superfície estiver danificada ou
Se
desgastada ou se qualquer dos
orifícios
substitua o difusor.
de gás estiver bloqueado,
não estiver redondo,
estiver desgastada ou se
do ponto de erosão for
substitua o injector e
Anel retentor da
tocha
A superfície para verificar se
danos, desgaste ou falta de
lubrificação.
há
Lubrifique o anel retentor se estiver
e também as roscas com uma
seco
camada
Se o anel
desgastado,
fina de lubrificante de silicone.
retentor estiver rachado ou
substitua-o.
26
Page 27
BLANK
27
Page 28
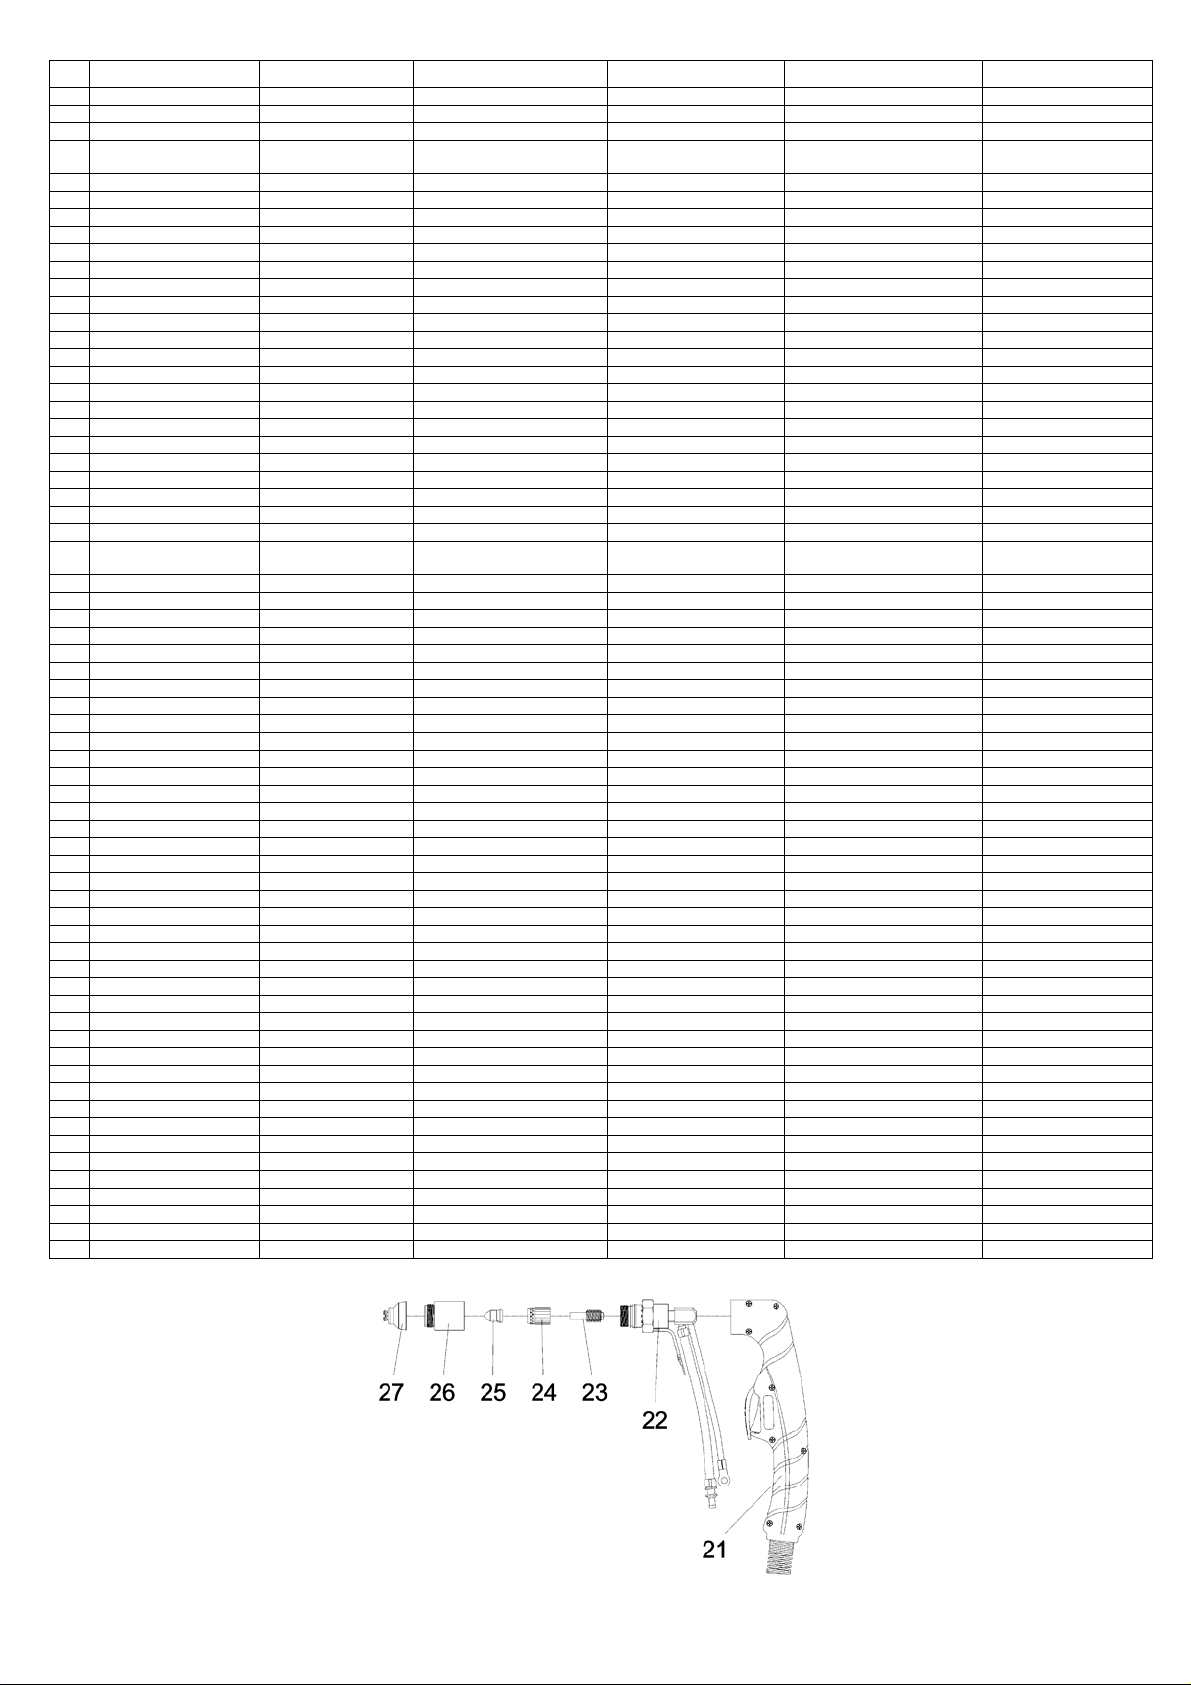
Art./Item 451
POS. DESCRIZIONE DESCRIPTION STÜCKLISTE DESIGNATION DENOMINACIÓN DESCRIÇÃO
SUPPORTO MANICO HANDLE HOLDER GRIFF HALTER SUPPORT MANCHE SOPORTE MANIJA SUPORTE PEGA
1
2
3
4
5
6
8
9
10
11
12
13
14
15
16
17
18
19
20
21
22
23
24
25
26
27
28
29
30
31
32
33
34
35
36
37
38
39
40
41
42
43
44
45
46
47
48
49
50
51
52
53
54
55
56
57
58
59
60
61
62
63
64
68
72
MANICO HANDLE
FASCIONE HOUSING GEHÄUSE CARROSSERIE CARCASA FECHO
RIDUTTORE DI
PRESSIONE
RACCORDO F
MANOMETRO GAUGE MANOMETER MANOMETRE MANÓMETRO MANÓMETRO
CORNICE FRAME RAHMEN CADRE MARCO CAIXILHO
VENTILATORE
CIRCUITO FILTRO FILTER CIRCUIT FILTERSCHALT
FONDO BOTTOM BODENBLECH FOND FONDO BASE
PIEDINO SUPPORT HALTERUNG SUPPORT SOPORTE SUPORTE
RADDRIZZATORE RECTIFIER
RACCORDO JOINT
ELETTROVALVOLA SOLENOID VALVE MAGNETVENTIL
SUPPORTO ANGOLARE ANGLE SUPPORT WIN
COPRIFORO HOLE COVER LOCHABDECKUNG COUVERTURE DU TROU CUBIERTA DEL ORIFICIO TAMPA DO ORIFICIO
SEMICANALE SUPERIORE UPPER HALF DUCT
SEMICANALE INFERIORE LOWER HALF DUCT UNTERHALBKANAL DEMI-CANAL AU-DESSOUS SEMI-CONDUCTO ABAJO SEMI-CANAL ABAIXO
TORCIA COMPLETA COMPLETE TORCH BRENNER TORCHE COMPLETE ANTORCHA COMPLETA TOCHA COMPLETA
IMPUGNAT
DIFFUSORE ISOLANTE INSULATING DIFFUSOR ISOLIERENDER DIFFUSOR DIFFUSEUR ISOLANT DIFUSOR
PORTAUGELLO NOZZLE HOLDER DÜSENHALTER PORTE-BUSE
PROTEZIONE TAGLIO
PANNELLO ANTERIORE FRONT PANEL VORDERWAND PANNEAU AVANT PANEL ANTERI
CIRCUITO PANNELLO PANEL CIRCUIT WANDPLAT
PRESSOSTATO P
CIRCUITO SECONDARIO SECONDARY CIRCUIT SEKUNDÄRKREIS-PLATINE CIRCUIT SECONDAIRE CIRCUITO SECUNDARIO CIRCUITO SECUNDÁRIO
CIRCUITO IGBT IGBT CIRCUIT IGBT-KREIS CIRCUIT IGBT CIRCUITO IGBT CIRCUITO IGBT
TRASFORMATORE
PANNELLO POST. BACK PANEL RÜCKWAND PANNEAU ARRIERE PANEL POSTERIOR PAINEL POSTERIOR
INTERRUTTO
CIRCUITO DI CONTROLLO CONTROL CIRCUIT STEUERPLATINE CIRCUIT DE CONTROLE CIRCUITO DE CONTROL CIRCUITO DE CONTROLE
URA HANDGRIP
TESTINA HEAD BRENNERKOPF TETE CABEZA CABEÇA
ELETTRODO ELECTRODE ELEKTRODE ELECTRODE ELECTRODO ELÉCTRODO
UGELLO NOZZLE DÜSE BUSE INYECTOR INJECTOR
CONTATTO
PRESSACAVO STRAIN RELIEF ZUGENLASTUNG
GHIERA RING-NUT
MANOPOLA KNOB
CAVO MASSA EARTH CABLE MASSEKABEL CABLE DE TERRE CABLE MASA CABO MASSA
RACCORDO CONNECT
RACCORDO CONNECT
FILTRO
DISTANZIALE SPACER DISTANZSTÜCK ENTRETOISE
SUPPORTO HOLDER HALTER SUPPORT SOPORTE SUPORTE
DISTANZIALE SPACER DISTANZSTÜCK ENTRETOISE DISTÁNCIALE ESPAÇADOR
RESISTENZA RESISTANCE WIDERSTAND
OSTATO THERMOSTAT
TERM
IGBT IGBT IGBT IGBT IGBT IGBT
DISSIPATORE DISSIPATOR VERZEHRER
IMPEDENZA IMPEDANCE IMPEDANZ IMPEDANCE IMPEDANCIA IMPEDÂNCIA
RACCORDO CONNECT
RACCORDO CONNECT
SUPPORTO HOLDER HALTER SUPPORT SOPORTE SUPORTE
RIDUZIONE ADAPTER ADAPTER
PROTEZIONE PROTECTION SCHUTZ PR
CAVO RETE MAINS INPUT CABLE NETZ-ANSCHLUSSLEITUNG CABLE - RESEAU CABLE RED CABO DE ALIMENTAÇÃO
PRESSACAVO STRAIN RELIEF ZUGENLASTUNG
SUPPORTO HOLDER HALTER SUPPORT SOPORTE SUPORTE
RACCORDO CONNECT
CAVALLOTTO JUMPER BRÜCKE BAR R E E N F O R M E D E “U” E M P A L M E E N F O R M A D E “U” UNIÃO EM “U”
DISSIPATORE DISSIPATOR VERZEHRER
SUPPORTO HOLDER HALTER SUPPORT SOPORTE SUPORTE
RACCORDO CONNECT
RESISTENZA RESISTANCE WIDERSTAND
RE SWITCH
DIODO DIODE DIODE DIODE DIODO DÍODO
PRESSURE REDUCER DRUCKMINDERER REDUCTEUR DE PRESSION REDUCTOR DE PRESIÓN REDUTOR DE PRESSÃO
NG ANSCHLUSS RACCORD EMPALME
ITTI
FAN
CONTACT CUTTING
SHIELD CUP
ION VERBINDUNGSST
RE S S U R E S W I T C H DRUCKWÄCHTER PRESSO
TR
ION VERBINDUNGSST
FIL
TER FILTER FILTRE FILTRO FILTRO
ANSFORMER TRASFORMATOR TR
OR VERBINDUNGSST
OR VERBINDUNGSST
OR VERBINDUNGSST
OR VERBINDUNGSST
GRIFF
VENTILATOR VENTILATEUR VENTILADOR VENTAROLA
EICHRICHTER REDRESSEUR
GL
VERBINDUNGSSTÜCK
OBERHALBKANAL DEMI-CANAL
KONTAKTSCHNEIDSCHUTZ
GEWINDERING
DREHKNOPF
THER
SCHALT
UNG CIRCUIT
KELTRÄGER SUPPORT
GRIFF PO
INE CIRCUIT
ÜCK RACCORD EMPALME LIGAÇÃO
ÜCK RACCORD EMPALME LIGAÇÃO
MOSTAT
ÜCK RACCORD UNIÓN LIGAÇÃO
ÜCK RACCORD UNIÓN LIGAÇÃO
ER
ÜCK RACCORD UNIÓN LIGAÇÃO
ÜCK RACCORD UNIÓN LIGAÇÃO
MANCHE MANGO PEGA
ACOPLAMENT
RE
FILT
RACCORD EMPALME LIGAÇÃO
SOUPAPE ELECTR. ELECTRO - VÁL
D’ANGLE SOPORTE DE ANGULO SUPORTE DE ÂNGULO
AU-DESSUS SEMI-CONDUCTO SUPERIOR TOPO SEMI-CANAL
IGNEE EMPUÑADURA EMPUNHADURA
PROTECTION POUR
DECOUPE PAR CONTACT
SERRE-CABLE PRENSA - CABLE FIXADOR DO CABO
COLLIER ABRAZADERA VIROLA
PANNEAU
BOUTON MANOPLA BOTÃO
STAT PRESOSTATO PRESSOSTATO
ESISTANCE RESISTENCIA RESISTÈNCIA
R
MOSTAT
THER
DISSIPATEUR DISIPADOR DISPERSADOR
ANSFORMATEUR TRANSFORMADOR TRANSFORMADOR
APTATEUR ADAPTADOR ADAPTADOR
AD
INTERRUPTE
SERRE-CABLE PRENSA - CABLE FIXADOR DO CABO
DI
R
UR
OTECTION PROTECCIÓN PROTECÇÃO
SSIPATEUR DISIPADOR DISPERSADOR
ESISTANCE RESISTENCIA RESISTÊNCIA
CIRCUITO FILTRO CIRCUITO FILTRO
ICADOR RECTIFICADOR
RECTIF
VULA ELECTROVALVULA
AISLANTE DIFUSOR ISOLADOR
PORTA - INYECTOR PORTA INJECTOR
PROTECCIÓN PARA CORTE
CONTACTO
CIRCUITO PANEL CIRCUITO PAINEL
DISTÁNCIALE ESPAÇADOR
TERM
INTERRUPTO
OR PAINEL ANTERIOR
OSTATO
R
PROTECÇÃO PARA
CORTE CONTATO
TERM
INTERRUPTO
O
ÓSTATO
R
28
Page 29

Art./Item 451
29
Page 30

Codifica colori
cablaggio elettrico
Nero Black Schwarz Noir Negro Negro
A
Rosso Red Rot Rouge Rojo Vermelho
B
Grigio Grey Grau Gris Gris Cinzento
C
Bianco White Weiss Blanc Blanco Branco
D
Verde Green Gruen Vert Verde Verde
E
Viola Purple Violett Violet Violeta Violeta
F
Giallo Yellow Gelb Jaune Amarillo Amarelo
G
Blu Blue Blau Bleu Azul Azul
H
Marrone Brown Braun Marron Marron Castanho
K
Arancione Orange Orange Orange Nardnja Alaranjado
J
Rosa Pink Rosa Rose Rosa Rosa
I
Rosa-nero Pink-black Rosa-schwarz Rose-noir Rosa-negro Rosa-negro
L
Grigio-viola Grey-purple Grau-violett Gris-violet Gris-violeta Cinzento-violeta
M
Bianco-viola White-purple Weiss-violett Blanc-violet Blanco-violeta Branco-violeta
N
Bianco-nero White-black Weiss-schwarz Blanc-noir Blanco-negro Branco-negro
O
Grigio-blu Grey-blue Grau-blau Gris-bleu Gris-azul Cinzento-azul
P
Bianco-rosso White-red Weiss-rot Blanc-rouge Blanco-rojo Branco-vermelho
Q
Grigio-rosso Grey-red Grau-rot Gris-rouge Gris-rojo Cinzento-vermelho
R
Bianco-blu White-blue Weiss-blau Blanc-bleu Blanco-azul Branco-azul
S
Nero-blu Black-blue Schwarz-blau Noir-bleu Negro-azul Negro-azul
T
Giallo-verde Yellow-green Gelb-gruen Jaune-vert Amarillo-verde Amarelo-verde
U
Wiring diagram
colour code
Farben-Codierung
elektrische
Schaltplan
Codification couleurs
schéma électrique
Codificación colores
cableado eléctrico
Codificação cores
conjunto eléctrico de
cabos
30
Page 31
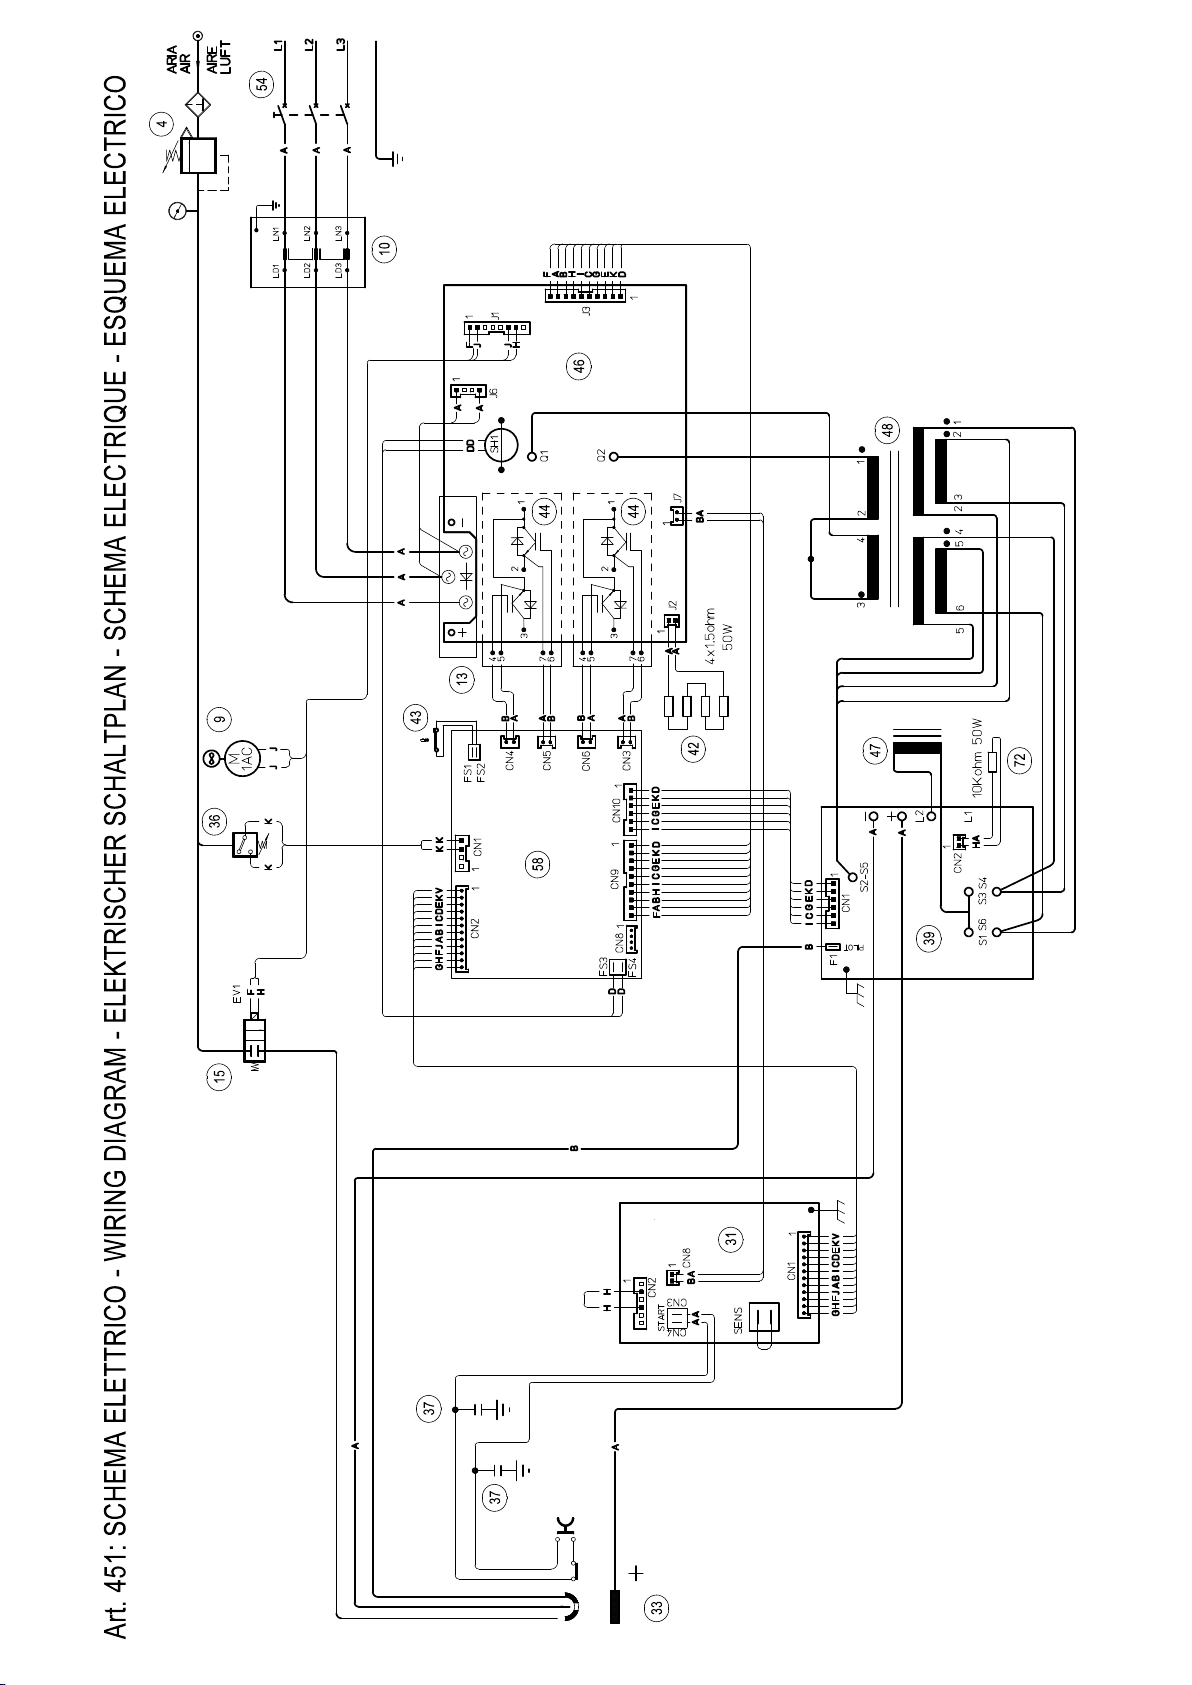
Page 32

_________________________________________________________________________________________
_________________________________________________________________________________________
_________________________________________________________________________________________
_________________________________________________________________________________________
_________________________________________________________________________________________
_________________________________________________________________________________________
_________________________________________________________________________________________
_________________________________________________________________________________________
_________________________________________________________________________________________
_________________________________________________________________________________________
_________________________________________________________________________________________
_________________________________________________________________________________________
_________________________________________________________________________________________
_________________________________________________________________________________________
_________________________________________________________________________________________
_________________________________________________________________________________________
_________________________________________________________________________________________
_________________________________________________________________________________________
_________________________________________________________________________________________
_________________________________________________________________________________________
_________________________________________________________________________________________
_________________________________________________________________________________________
_________________________________________________________________________________________
_________________________________________________________________________________________
_________________________________________________________________________________________
Cod. 381323 (11/2018)
 Loading...