

Page 1
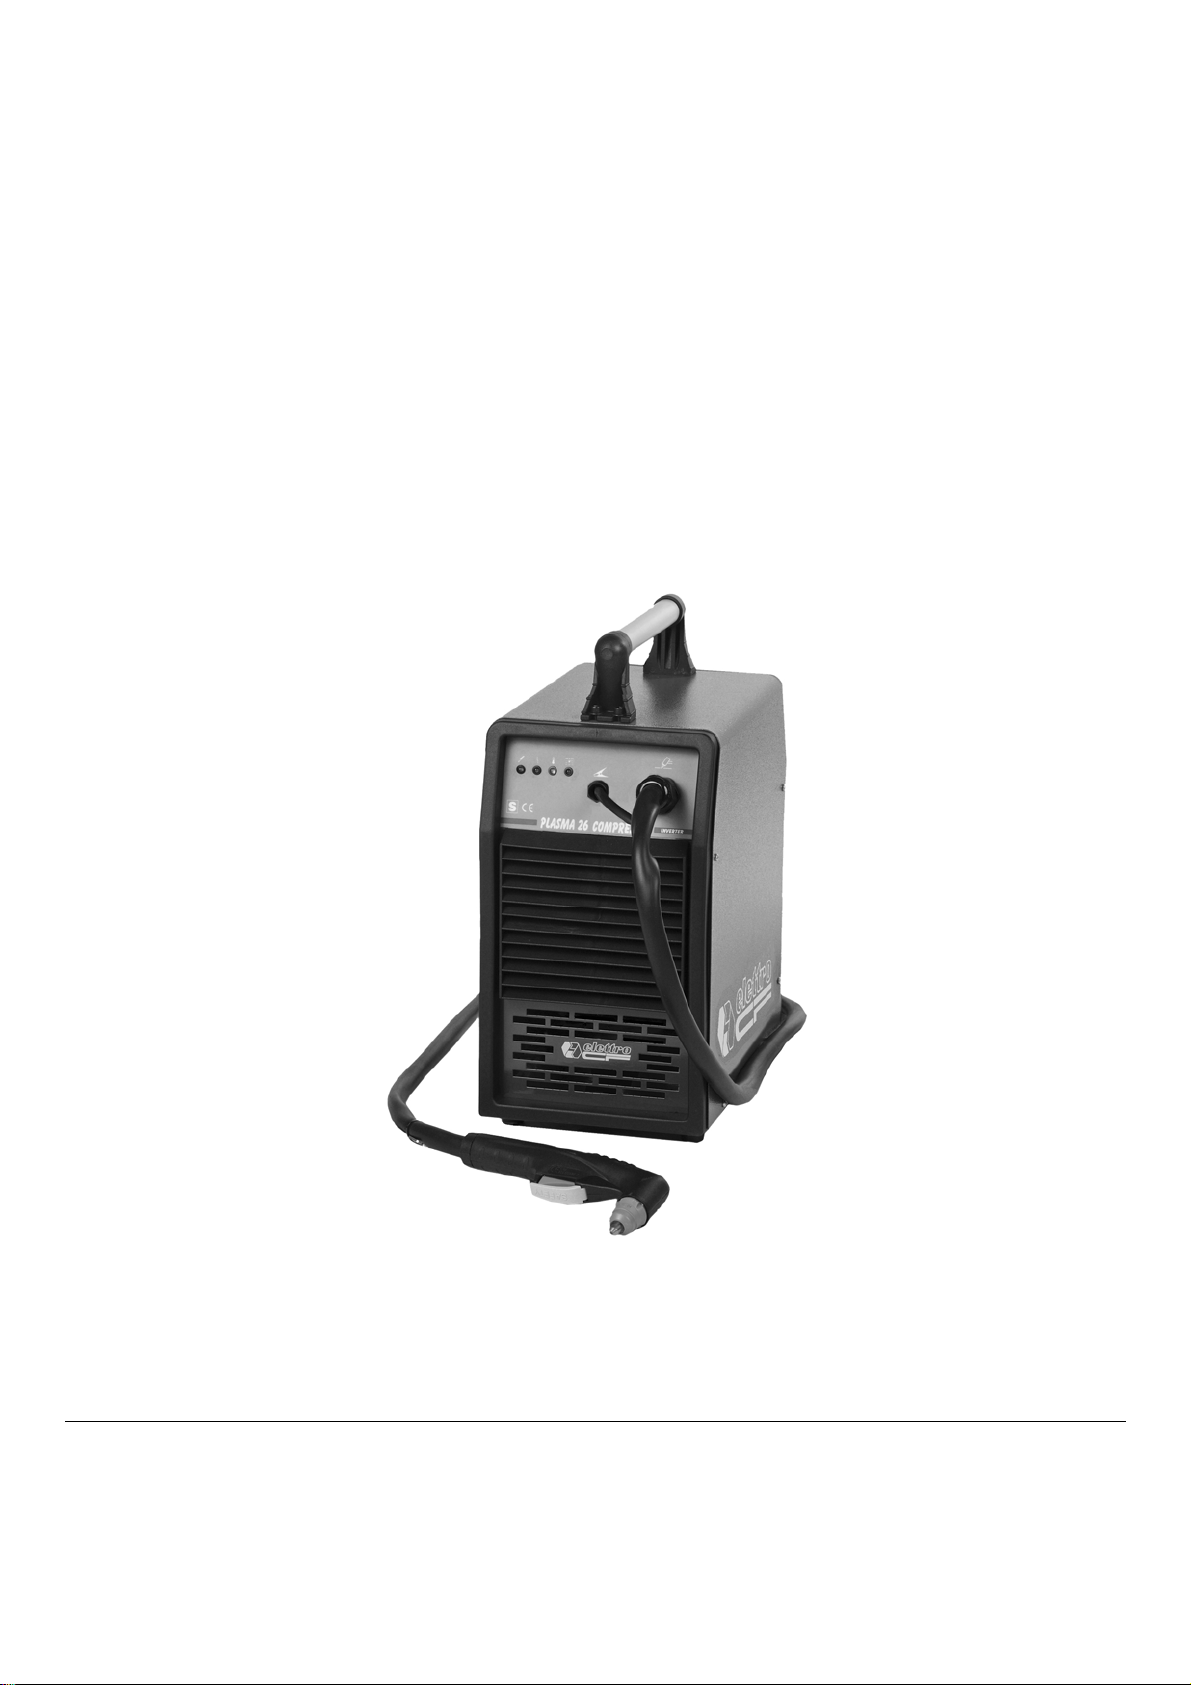
IT MANUALE DI ISTRUZIONI PER APPARECCHI DI TAGLIO AL PLASMA.................Pag. 3
EN INSTRUCTIONS FOR PLASMA CUTTERS .................................................................Page 6
DE BETRIEBSANLEITUNG FÜR PLASMASCHNEIDGERÄTE........................................Seite 9
FR MANUEL D’INSTRUCTIONS POUR APPAREILS DE DECOUPE ..............................Page 12
ES MANUAL DE INSTRUCCIONES PARA EQUIPOS DE CORTE EN PLASMA............Pag. 15
PT MANUAL DE INSTRUÇÃO PARA APARELHOS DE CORTE AO PLASMA..............Pag. 18
Parti di ricambio e schema elettrico
Spare parts and wiring diagram
Ersatzteile und elektrischer Schaltplan
Pièces de rechanges et schéma électrique
Partes de repuesto y esquema eléctrico
Peças e esquema eléctrico .......................................................................................................................Pagg. Seiten 21
Page 2
1
3 4
5 6 7
8
2
Page 3
MANUALE DI ISTRUZIONI PER APPARECCHIO DI TAGLIO AL PLASMA
IMPORTANTE
PRIMA DELLA INSTALLAZIONE, DELL’USO O DI
QUALSIASI MANUTENZIONE ALLA MACCHINA LEGGERE
IL CONTENUTO DI QUESTO MANUALE E DEL MANUALE
“REGOLE DI SICUREZZA PER L’USO DELLE
APPARECCHIATURE” PONENDO PARTICOLARE
ATTENZIONE ALLE NORME DI SICUREZZA. CONTATTARE
IL VOSTRO DISTRIBUTORE SE NON AVETE COMPRESO
COMPLETAMENTE QUESTE ISTRUZIONI.
Questo apparecchio deve essere utilizzato esclusivamente per
operazioni di taglio.
E’ inoltre indispensabile tenere nella massima cons iderazione
il manuale riguardante le regole di sicurezza. I simb oli posti in
prossimità dei paragrafi ai quali si riferiscono, evidenziano
situazioni di massima attenzione, consigli pratici o semplici
informazioni.
Entrambi i manuali devono essere conservati con cura, in un
luogo noto ai vari interessati. Dovranno essere consultati ogni
qual volta vi siano dubbi, dovranno seguire tutta la vita
operativa della macchina e saranno impiegati per l’ordinazion e
delle parti di ricambio.
1 DESCRIZIONE GENERALE
1.1 SPECIFICHE
Questo manuale è stato preparato allo scopo di istruire il
personale addetto all'installazione, al funzionamento ed alla
manutenzione della macchina.
Questo tagliametalli è realizzato con tecnologia INVERTER ed
è già munito al proprio interno di un compressore in grado di
fornire l'aria per il funzionamento della torcia.
Controllare, al ricevimento, che non vi siano parti rotte o
avariate.
Ogni eventuale reclamo per perdite o danni deve essere fatto
dall'acquirente al vettore. Ogni qualvolta si richiedono
informazioni riguardanti la macchina, si prega di indicare
l'articolo ed il numero di matricola.
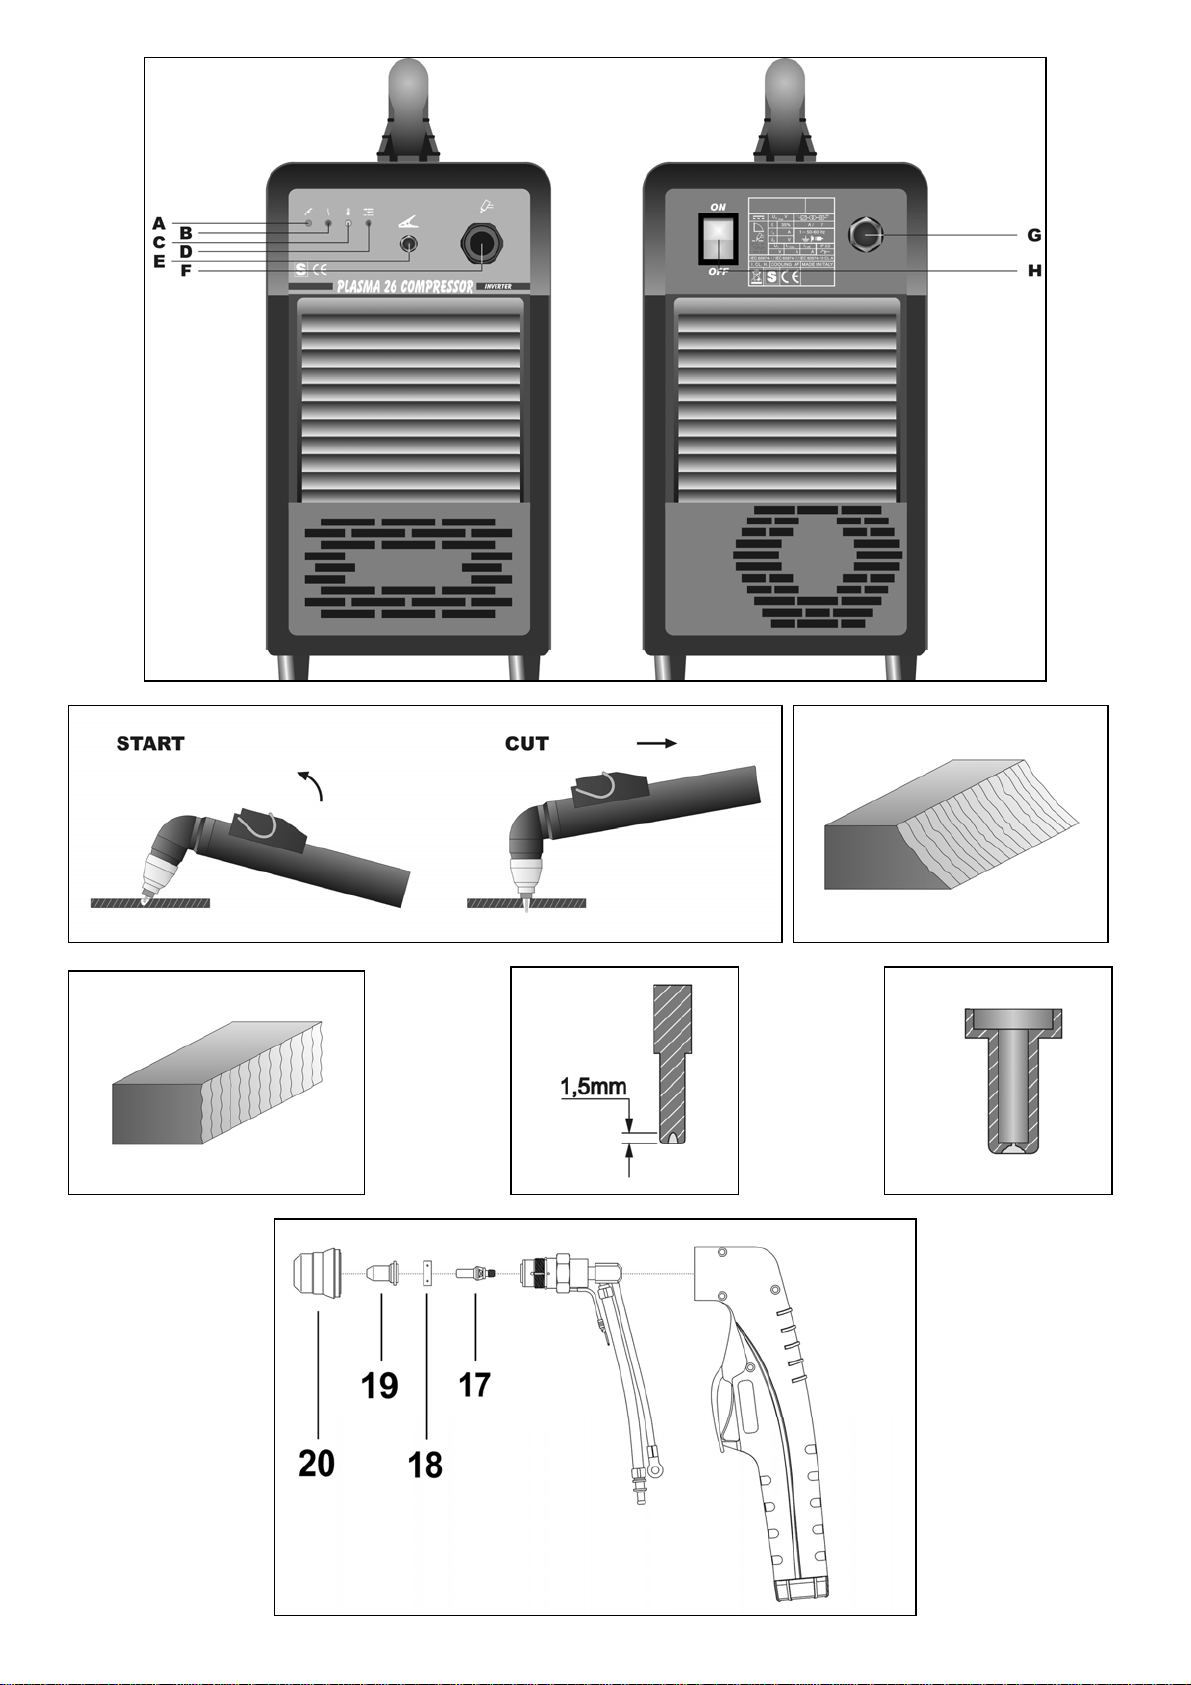
1.2 DESCRIZIONE DISPOSITIVI SULL’APPARECCHIO
A) Led sp ia di rete.
B) Led d i blocco; si illumina in condizioni di pericolo.
C) Led termostato
D) Led pressione aria insufficiente.
E) Morsetto di massa.
F) Torcia.
G) Cavo di alimentazione.
H) Interruttore di rete.
1.3 DISPOSITIVI DI SICUREZZA
Questo impianto è provvisto delle seguenti sicurezze:
Termica:
Per evitare sovraccarichi. E’ evidenziata
dall’accensione continua del led C (vedi fig.1).
Pneumatica:
Posta sull’alimentazione della torcia per evitare che la
pressione aria sia insufficiente. E’ evidenziata
dall’accensione del led D (vedi fig.1).
3
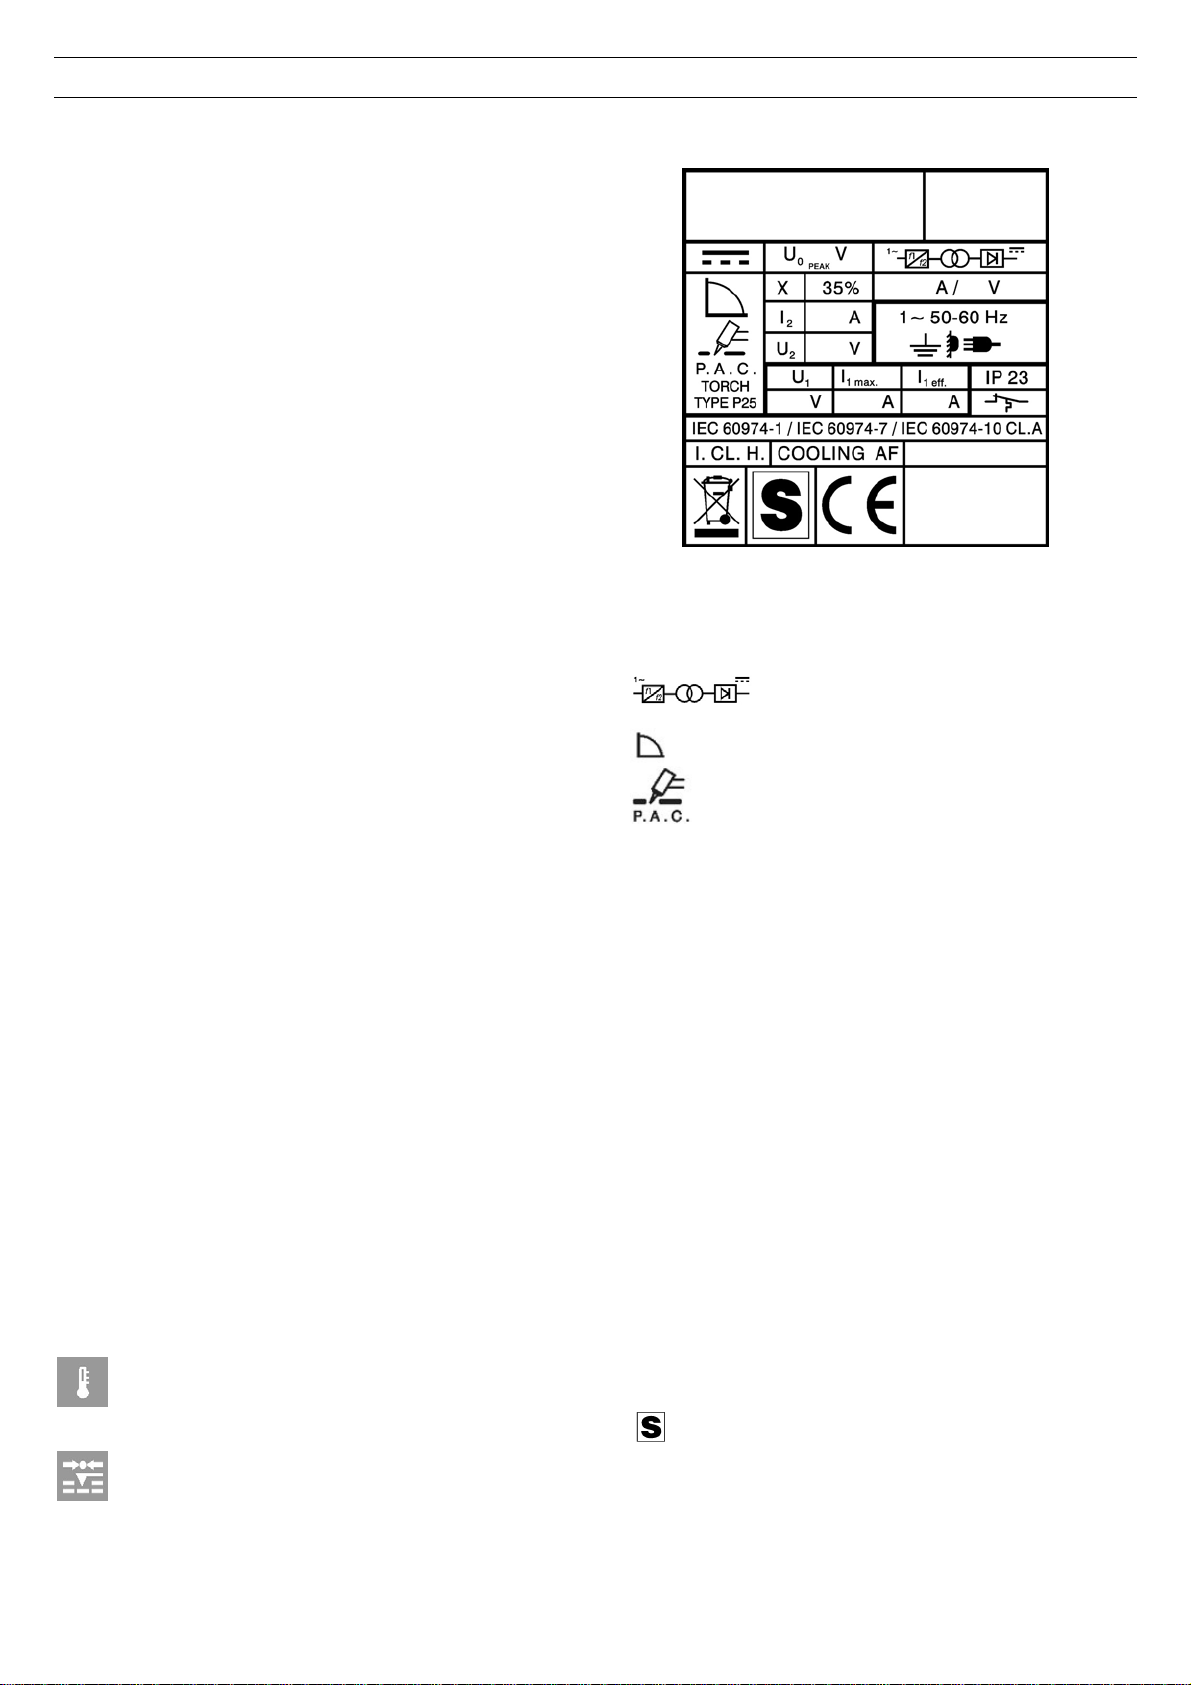
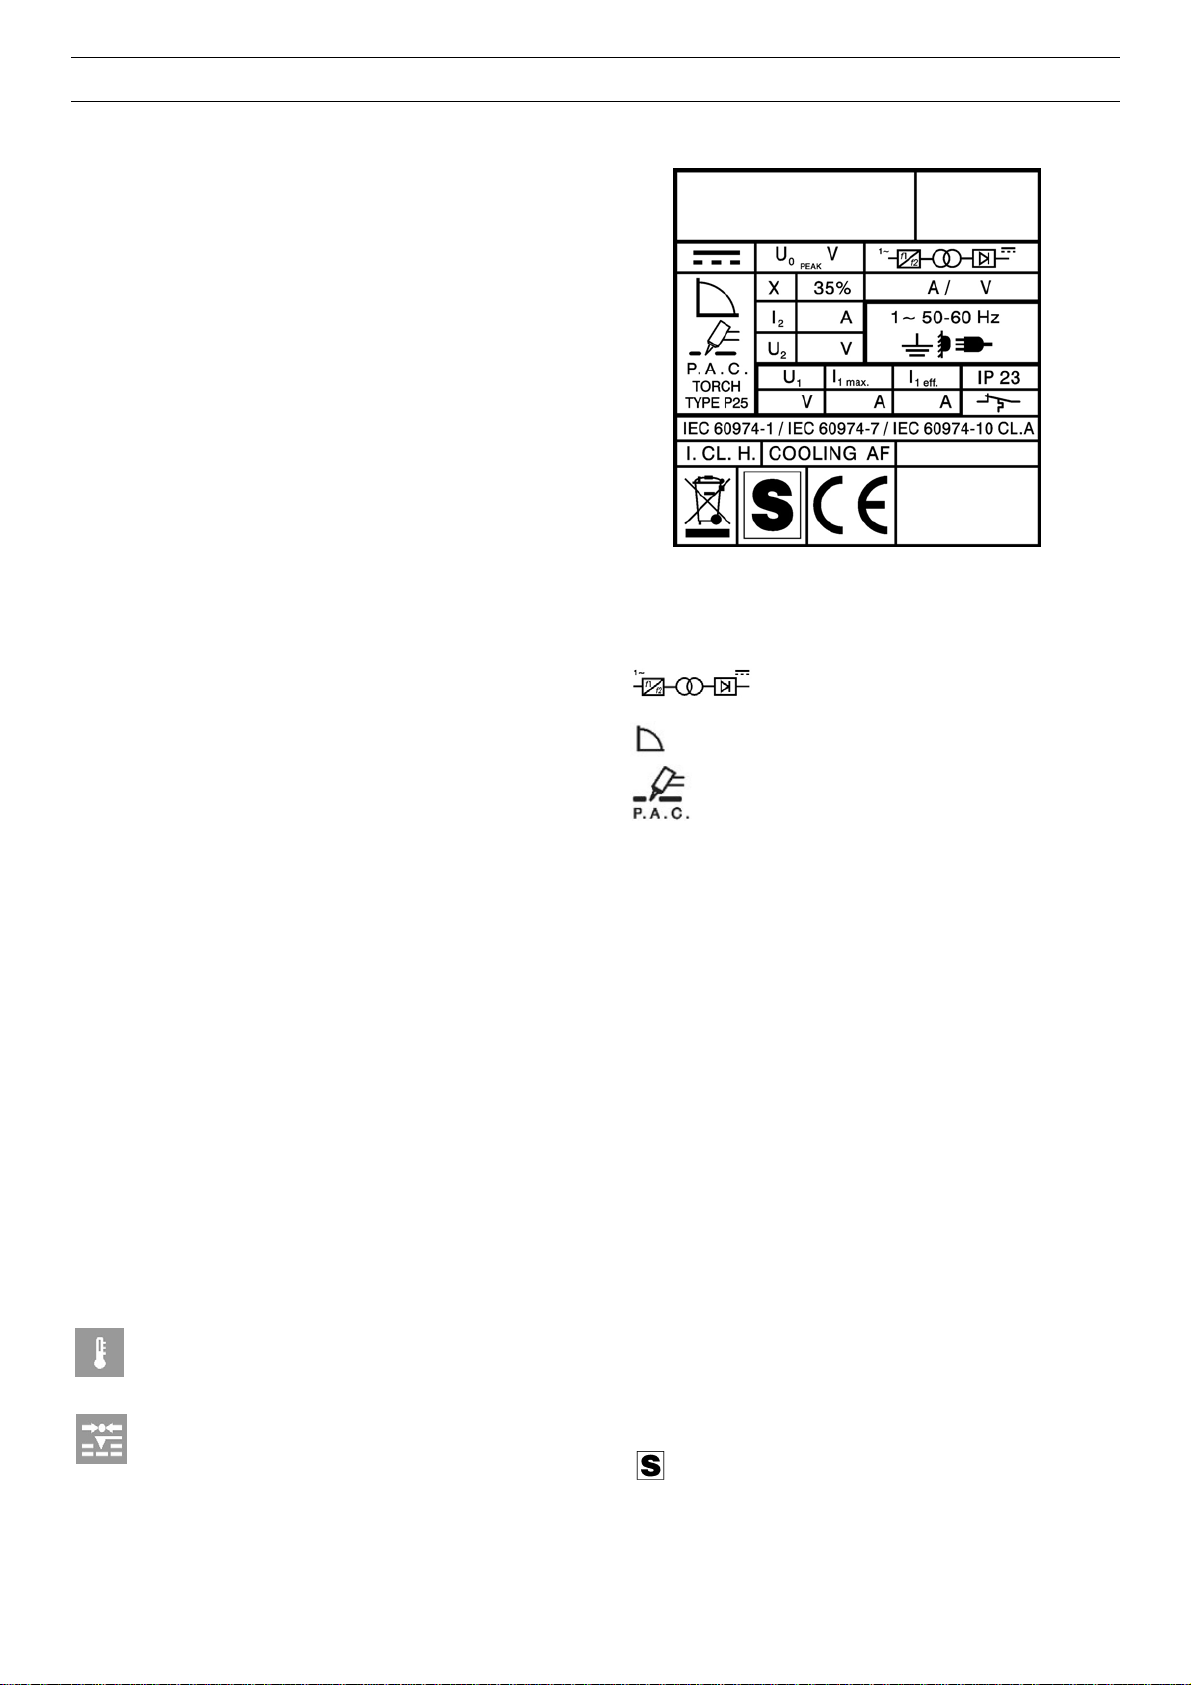
1.4 SPIEGAZIONE DEI DATI TECNICI
2
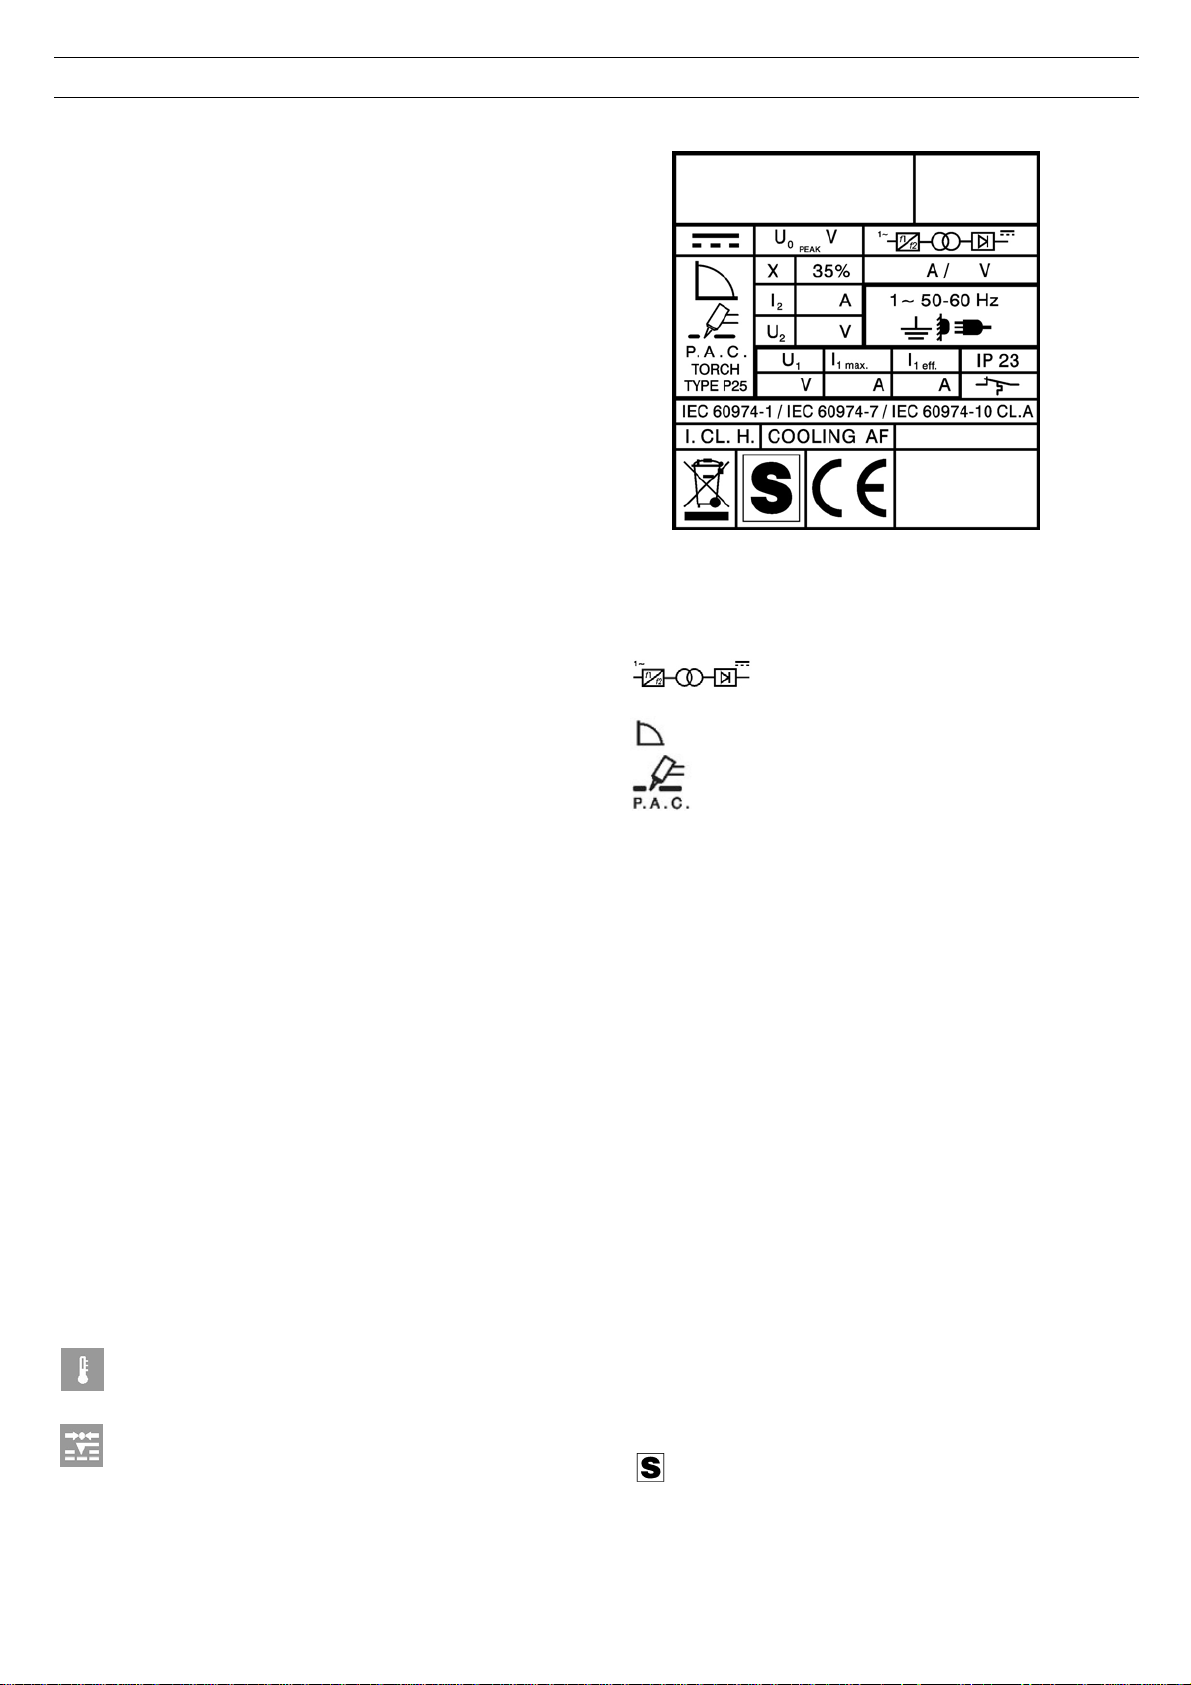
IEC 60974-1 L’appar ecchio è costruito secondo
IEC 60974-7 queste norme.
IEC 60974-10
Cl. A Apparecchiatura per uso industriale e
professionale
Convertitore statico di frequenza monofase
trasformatore-raddrizzatore.
Caratteristica discendente.
Adatto per il taglio al plasma.
TORCH TYPE Tipo di torcia che deve essere utilizzata con
questo apparecchio per formare un sistema
sicuro.
U0 Tensione a vuoto secondaria.
X Fattore di servizio percentuale.
Il fattore di servizio esprime la
percentuale di 10 minuti in cui
l’apparecchio può lavorare ad una
determinata corrente I
e tensione U2
2
senza causare surriscaldamenti.
Corrente di taglio
I
2
U
Tensione convenzionale secondaria con
2
corrente di taglio I
Questa tensione dipende
2
dalla distanza tra l’ugello e il pezzo da
tagliare.
Se questa distanza aumenta anche la
tensione di taglio aumenta ed il fattore di
servizio X% può diminuire.
U1 Tensione nominale di alimentazione.
1~ 50/60Hz Alimentazione monofase 50 oppure 60 Hz.
I1 Max Corrente max. assorbita alla
corrispondente corrente I
I
eff E’ il massimo valore della corrente effettiva
1
e tensione U2.
2
assorbita considerando il fattore di servizio.
IP23 Grado di protezione della carcassa.
Grado 3 come seconda cifra significa che
questo apparecchio è idoneo a lavorare
all’esterno sotto la pioggia.
Idoneo a lavorare in ambienti con rischio
accresciuto.
NOTE: L’apparecchio è inoltre stato progettato per lavorare in
ambienti con grado di inquinamento 3. (Vedi IEC 664).
Page 4
1.5 ASSEMBLAGGIO E DISPOSIZIONE
Togliere la macchina dall'imballo e montare il manico
utilizzando la chiave a brugola in dotazione. Disporre
l'apparecchio in un locale adeguatamente ventilato
possibilmente non polveroso, facendo attenzione a non
ostruire l'entrata e l'uscita dell'aria dalle asole di
raffreddamento
Questo impianto è idoneo solo per torce ELETTRO CF tipo
P25 manuali e si declina ogni responsabilità se utilizzato
con torce di tipo diverso.
1.6 MESSA IN OPERA
L’installazione dell’apparecchio deve essere fatta da perso nale
qualificato. Tutti i collegamenti devono essere eseguiti in
conformità alle vigenti norme e nel pieno rispetto della legge
antinfortunistica (vedi CEI 26-23 / IEC-TS 62081).
Collegare il cavo di alimentazione G: il conduttore giall o verde
del cavo deve essere collegato ad un’efficiente pres a di terra
dell’impianto; i rimanenti conduttori debbono essere collegati
alla linea di alimentazione attraverso un interruttore posto,
possibilmente, vicino alla zona di taglio per permettere uno
spegnimento veloce in caso di emergenza.
La portata dell’interruttore magnetotermico o dei fusibili in serie
all’interruttore deve essere uguale alla corrente I
eff assorbita
1
dall’apparecchio.
La corrente I
eff assorbita si deduce dalla lettura dei dati
1
tecnici riportati sull’apparecchio in corrispondenza della
tensione di alimentazione U
a disposizione.
1
Eventuali prolunghe debbono essere di sezione adeguata alla
corrente I1 max assorbita.
1.6.1 Motogeneratori
Debbono avere un dispositivo di regolazion e elettronico della
tensione, una potenza uguale o superiore a 2,5 kVA e non
debbono erogare una tensione superiore a 260V.
2 IMPIEGO
Accendere l'apparecchio mediante l’interruttore H (fig.1).
Questa operazione sarà evidenziata dall'ac censione del led A
(fig.1). Premendo per un istante il pulsante della torcia si
comanda l'apertura del flusso dell'aria compressa. Colleg are il
morsetto di massa al pezzo da tagliare.
N.B. La qualità del taglio è notevolmente superiore
tenendo l'ugello a contatto con il pezzo.
Assicurarsi che il morsetto di massa e il pezzo siano in buon
contatto elettrico in particolare con lamiere verniciate, ossidate
o con rivestimenti isolanti.
Non collegare il morsetto di massa al pezzo di materiale che
deve essere asportato.
Premere e mantenere premuto il pulsante della torcia per
almeno 2 secondi per accendere l'arco pilota. Una volta
acceso, se dopo 3 secondi non si inizia il taglio, l'arco pilota si
spegne e quindi per riaccenderlo è necessario premere
nuovamente il pulsante e ripetere la sequenza di accensione.
Tenere la torcia verticale durante il taglio.
Completato il taglio e dopo aver lasciato il pulsante, l’aria
continua ad uscire dalla torcia per circa 30 secondi per
consentire alla torcia stessa di raffreddarsi.
E’ bene non spegnere l’apparecchio prima della fine di
questo tempo.
Nel caso si debbano eseguire fori o si debba iniziare il taglio
dal centro del pezzo si deve disporre la torcia in posizione
inclinata e lentamente raddrizzarla in modo che il metallo fuso
non sia spruzzato sull’ugello (vedi fig. 3).
Non tenere inutilmente acceso l’arco pilota in aria per non
aumentare il consumo dell’elettrodo, del diffusore e dell’ugello.
A lavoro terminato, spegnere la macchina.
3 INCONVENIENTI DI TAGLIO
3.1 INSUFFICIENTE PENETRAZIONE
Le cause di questo inconveniente possono essere:
y velocità elevata. Assicurarsi sempre che l’arco sfondi
completamente il pezzo da tagliare e che non abbia mai
un’inclinazione, nel senso di avanzamento, superiore ai
10 -15°. Si eviteranno consumi non corretti dell’ugello e
bruciature al portaugello.
y Spessore ecc essivo del pezzo (vedere tabelle velocità di
taglio).
y Morsetto di massa non in buon contatto elettrico con il
pezzo.
y Ugello ed elettrodo consumati.
y Corrente di taglio troppo b assa.
N.B.: Quando l’arco non sfonda le scorie di metallo fuso
ostruiscono l’ugello.
3.2 L’ARCO DI TAGLIO SI SPEGNE
Le cause di questo inconveniente possono essere:
y ugello, elettrodo o diffusore c onsumati
y tensione di alimentazione troppo bassa
3.3 TAGLIO INCLINATO
Qualora il taglio si presentasse inclinato (vedi fig. 4) spegnere
la macchina allentare il portaugello e ruotare l'ugello di circ a un
quarto di giro, quindi bloccare e riprovare. Ripetere
l'operazione finché il taglio non sia dritto (vedi fig. 5).
4 CONSIGLI PRATICI
y Le impurità presenti nell’aria favoriscono l’ossidazione
dell’elettrodo e dell’ugello e possono rendere diffico ltosa
l’accensione dell’arco pilota. Se si verifica questa
condizione pulire la parte terminale dell’elettrodo e
l’interno dell’ugello con carta abrasiva fine.
y Assicurarsi che l’elettrodo e l’ugello nuovi che stanno per
essere montati siano ben puliti e sgrassati.
y Per evitare di danneggiare la torcia utilizzare sempre
ricambi originali.
5 MANUTENZIONE
Togliere sempre l'alimentazione all’apparecchio prima di ogni
intervento che deve essere eseguito da personale qualificato.
5.1 MANUTENZIONE GENERATORE
In caso di manutenzione all'interno dell’apparecchio,
assicurarsi che l'interruttore H sia in posizione "OFF" e che il
cavo di alimentazione sia scollegato dalla rete.
Verificare inoltre che non vi sia tensione ai capi dei
condensatori del gruppo IGBT.
Periodicamente, inoltre, è necessario pulire l’interno
dell’apparecchio dalla polvere metallica accumulatasi, usa ndo
aria compressa.
5.2 MANUTENZIONE TORCIA (vedi fig. 8)
Sostituzione delle parti di consumo. I particolari soggetti ad
usura sono l'elettrodo 17, il diffusore 18 e l'ugello 19. La
sostituzione di una di queste parti è possibile solo dopo avere
svitato il portaugello 20. L'elettrodo 17 deve essere sostituito
quando presenta un cratere al centro profondo circa 1,5 mm
(vedi fig. 6). L'ugello 19 va sostituito quando presenta il foro
4
Page 5
centrale rovinato oppure molto allargato rispetto a quello del
particolare nuovo (fig. 7).
Quando l'elettrodo è consumato l'ugello si usura molto
rapidamente. Quando l'elettrodo è usurato la macchina perde
potenza di taglio. Una ritardata sostituzione dell'elettrodo e
dell'ugello provoca un eccessivo riscald amento delle parti, tale
da pregiudicare la durata del diffusore 18. Assicurarsi che
dopo la sostituzione, il portaugello 20 sia stretto a sufficienza.
ATTENZIONE! Il portaugello 20 deve essere avvitato sulla
testina solo con l'elettrodo 17, il diffusore 18 e l'ugello 19
montati.
5.3 ACCORGIMENTI DA USARE DOPO UN INTERVENTO
DI RIPARAZIONE.
Dopo aver eseguito una riparazione, fare attenzione a
riordinare il cablaggio in modo che vi sia un sicuro isolamento
tra il lato primario ed il lato secondario della macchina. Evit are
che i fili possano andare a contatto con parti in movimento o
parti che si riscaldano durante il funzionamento. Rimontare
tutte le fascette come sull’apparecchio originale in modo da
evitare che, se accidentalmente un conduttore si rompe o si
scollega, possa avvenire un collegamento tra il pr imario ed il
secondario.
Rimontare inoltre le viti con le rondelle dentellate come
sull’apparecchio originale.
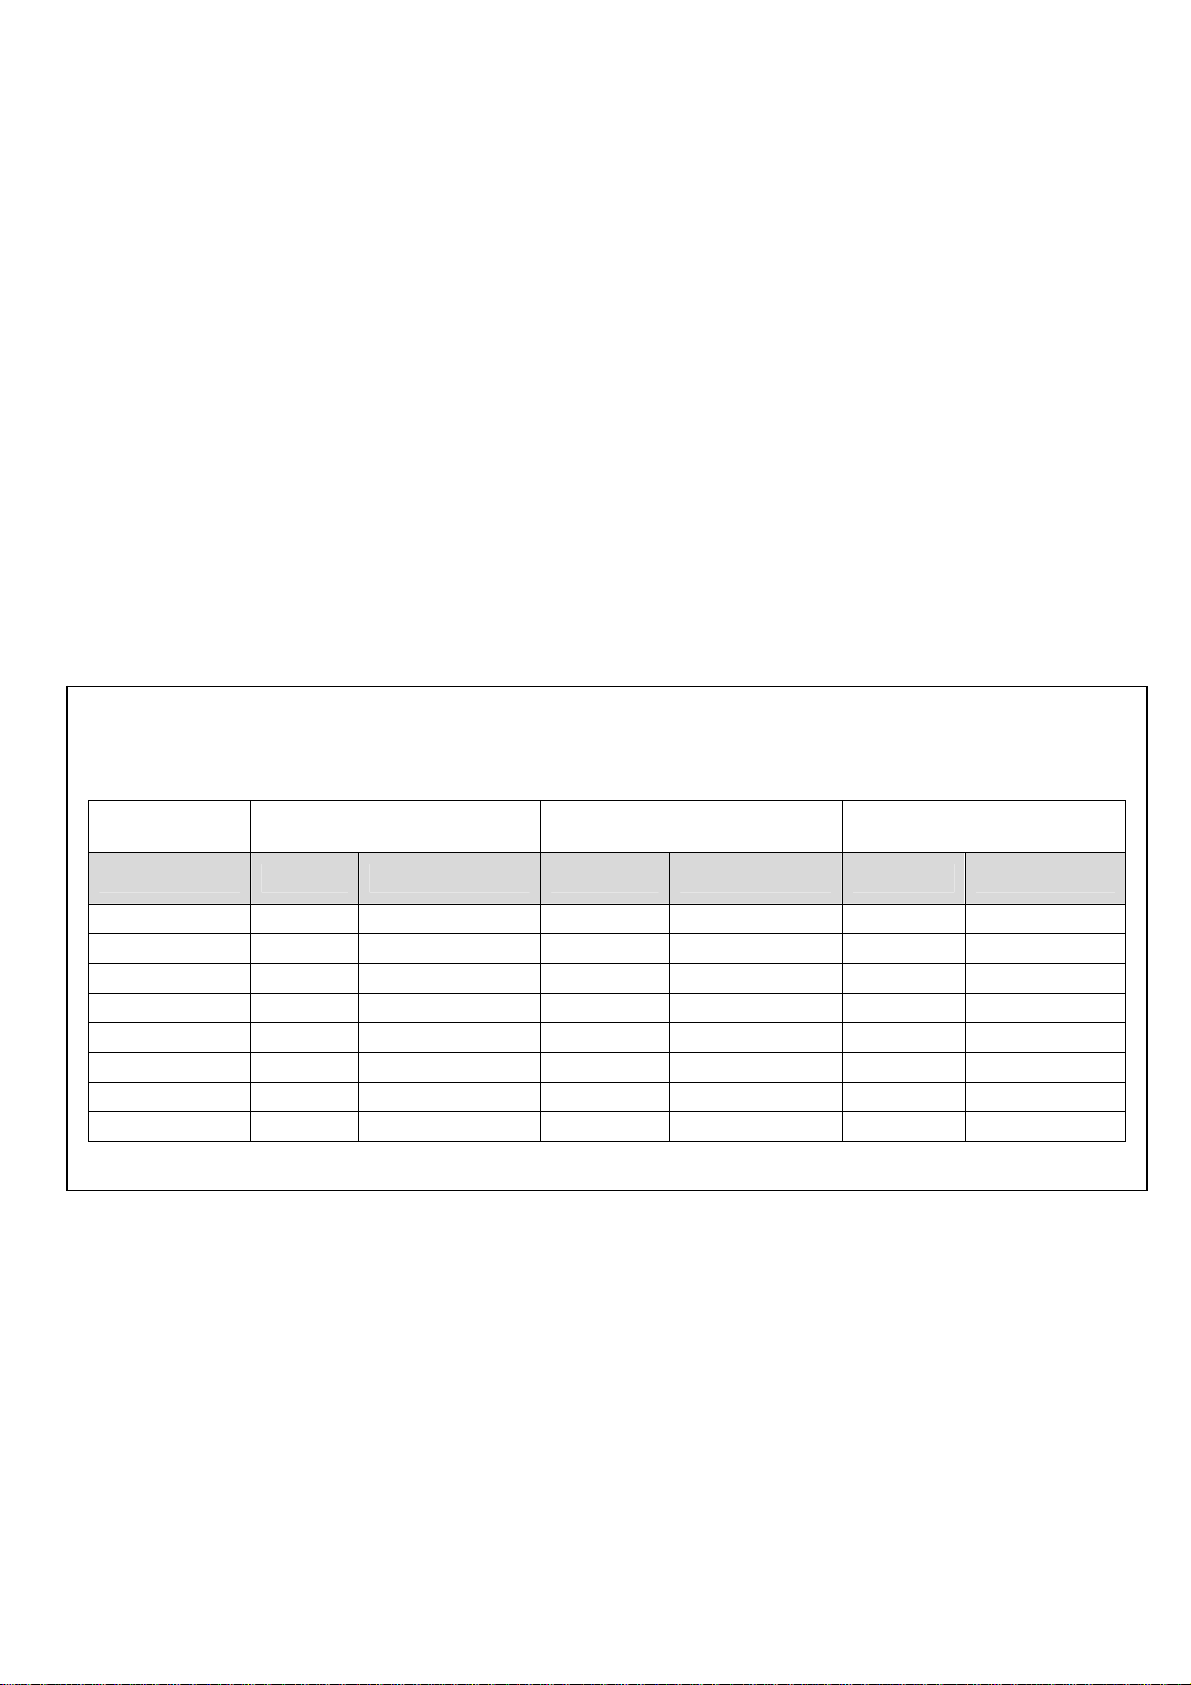
Art. 484
TABELLE DI TAGLIO
Acciaio dolce Acciaio inossidabile Alluminio
Corrente di taglio Spessore Velocità di taglio Spessore Velocità di taglio Spessore Velocità di taglio
(A) (mm) (m/min) (mm) (m/min) (mm) (m/min)
20 1 4,00 1 3,00 1 4,60
20 2 1,70 2 1,20 2 2,40
20 3 1,10 3 0,70 3 1,50
20 4 0,70 4 0,50 4 0,90
20 6 0,40 6 0,30 6 0,55
20 8 0,19 8 0,14 8 0,23
20 10 0,11 10 0,07 10 0,14
5
Page 6
INSTRUCTIONS FOR PLASMA CUTTER
IMPORTANT
READ THIS MANUAL AND THE SAFETY RULES
MANUAL CAREFULLY BEFORE INSTALLING, USING,
OR SERVICING THE MACHINE, PAYING SPECIAL
ATTENTION TO SAFETY RULES. CONTACT YOUR
DISTRIBUTOR IF YOU DO NOT FULLY UNDERSTAND
THESE INSTRUCTIONS.
This machine must be used for cutting only.
It is also essential to pay special attention to the "SAFETY
RULES" Manual. The symbols next to certain paragraphs
indicate points requiring extra attention, practical advice or
simple information.
This MANUAL and the "SAFETY RULES" MANUAL must
be stored carefully in a pica familiar to everyone involved in
using the machine. They must be consulted whenever
doubts arise and be kept for the entire lifespan of the
machine; they will also be used for ordering replacement
parts.
1 GENERAL DESCRIPTION
1.1 SPECIFICATIONS
This manual has been prepared for the purpose of
educating personnel assigned to install, operate and
service this machine.
This cutting power source, developed with inverter
technology, comes equipped with a built-in compressor that
supplies the torch with the air required to work.
Upon receiving the machine, make sure there are no
broken or damaged parts.
The purchaser should address any complai nts for l osses or
damage to the vector. Please indicate the article and serial
number whenever requesting information about this
machine.
1.2 DESCRIPTION OF DEVICES ON THE MACHINE
A) Mains power LED.
B) Block LED; lights when hazardous conditions
arise.
C) Thermostat LED.
D) Low air pressure LED.
E) Grounding clamp.
F) Torch.
G) Power cord.
H) Mains power switch.
1.3 SAFETY DEVICES
This system comes equipped with the following safety
devices:
Overload cut-out:
To avoid overloads. It is evidenced by the C led
continuously on (see pict.1).
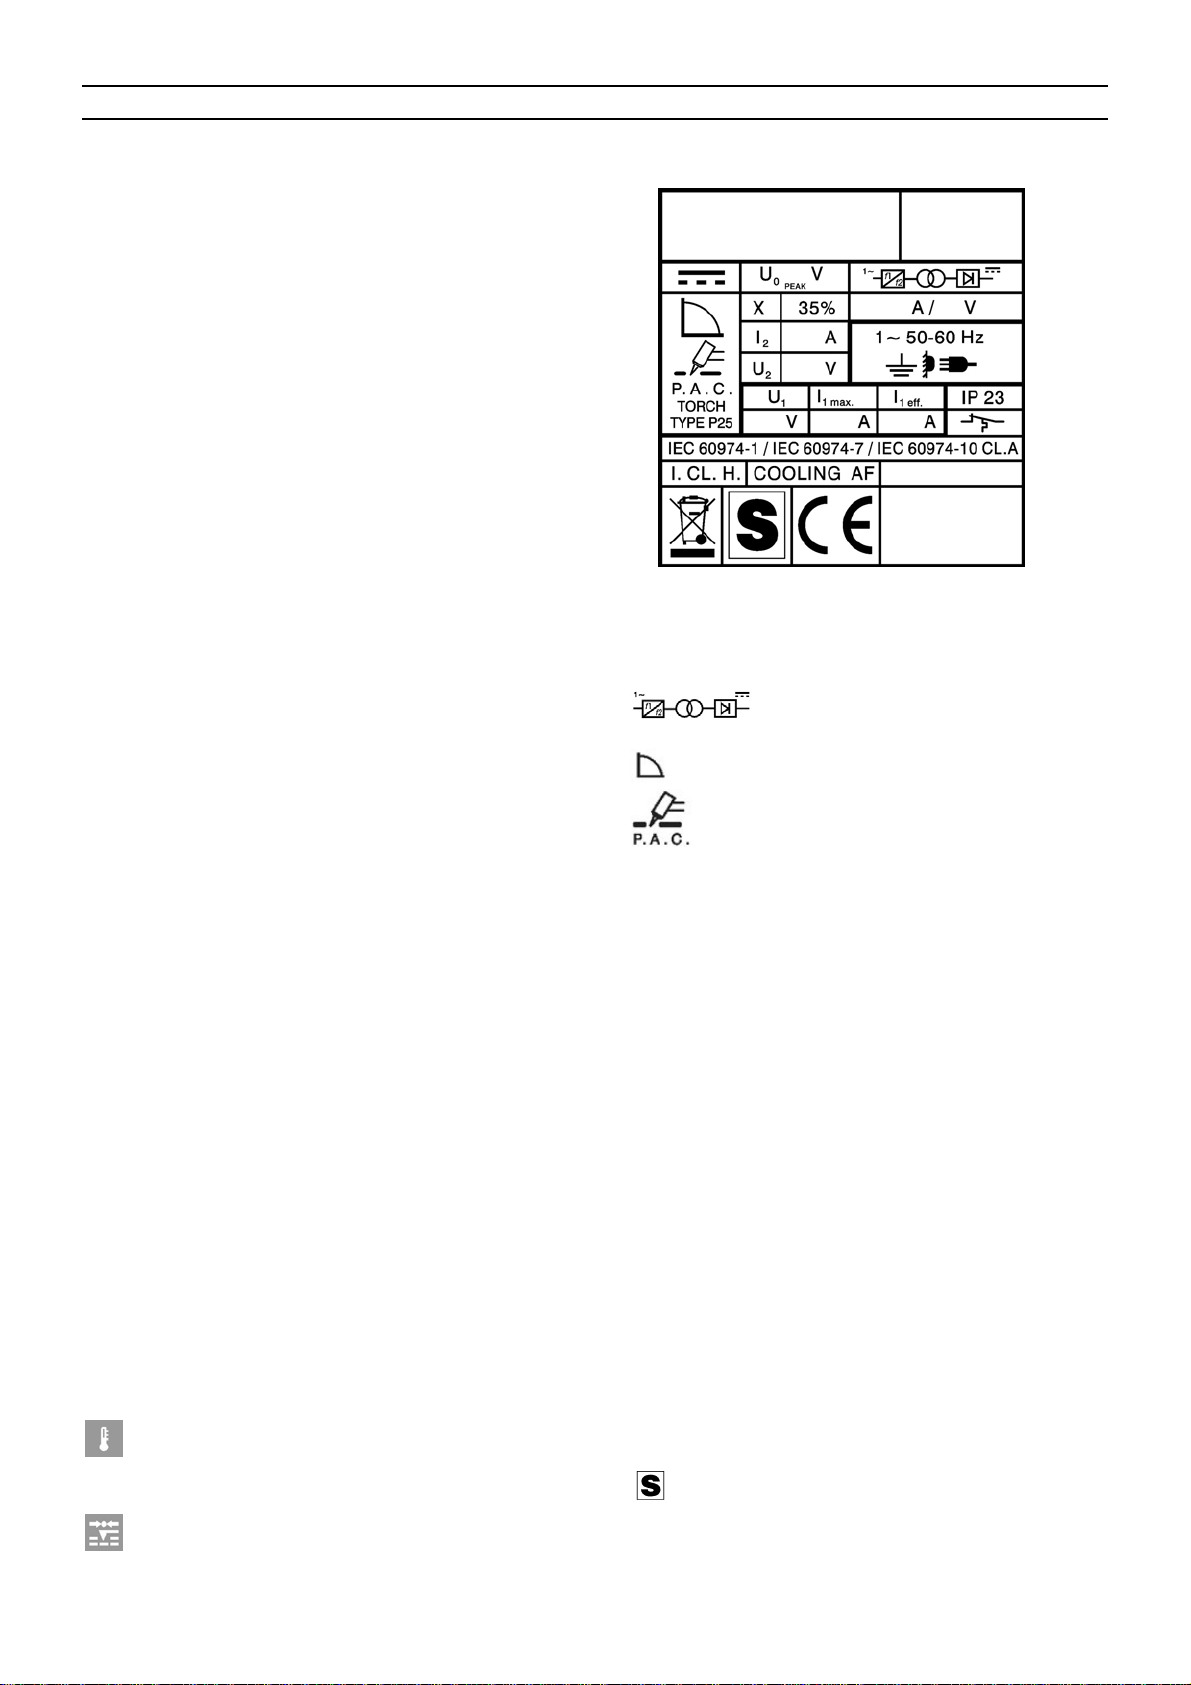
1.4 EXPLANATION OF TECHNICAL SPECIFICATIONS
2
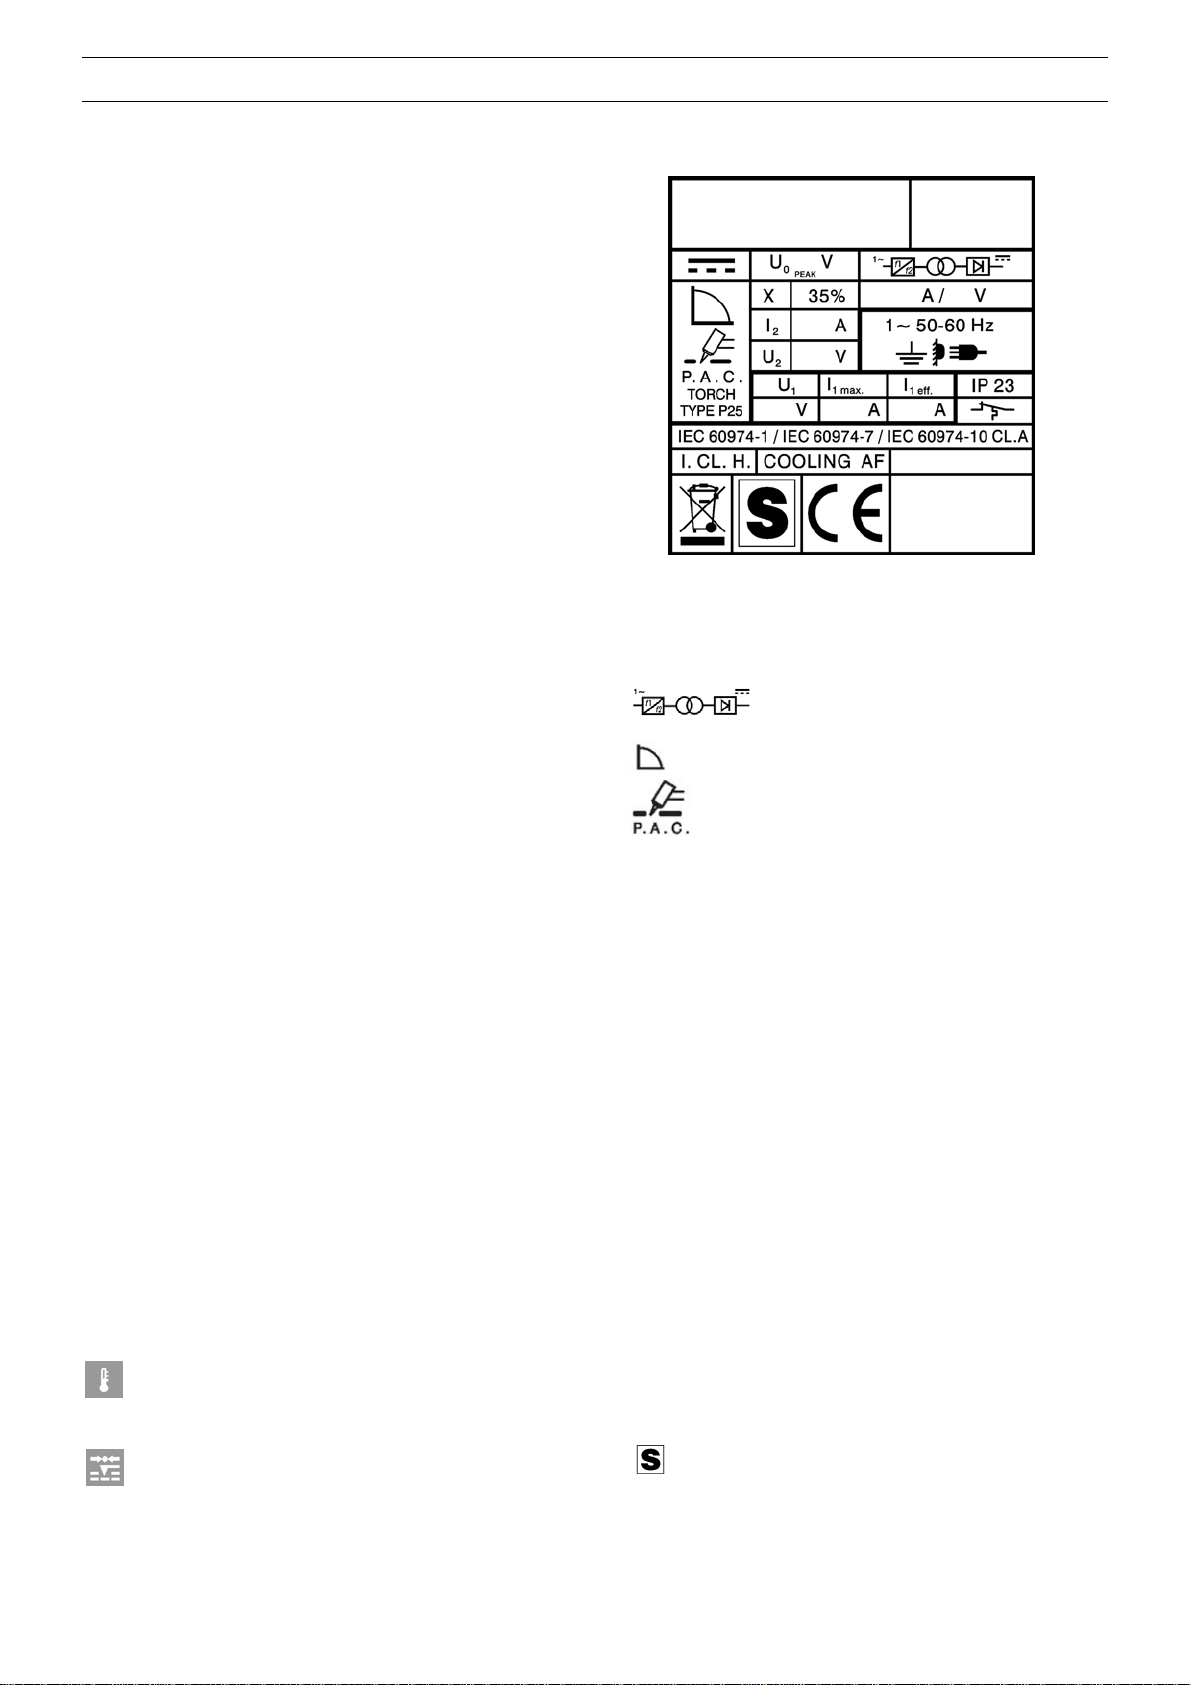
IEC 60974-1 The equipment is built according to these
IEC 60974-7 standards.
IEC 60974-10
Cl. A Machine for professional and industrial use.
Single-phase static transformer-rectifier
frequency converter.
Down slope.
Suitable for plasma cutting.
TORCH TYPE Type of torch to be used with this machine
to form a safe system.
U0 Secondary open-circuit voltage.
X Duty cycle percentage.
The duty cycle expresses the percentage of
10 minutes during which the cutting
machine may run at a certain current I
voltage U
I
Cutting current.
2
U
Secondary conventional voltage with
2
welding current I
without overheating.
2
. This voltage depends
2
and
2
on the distance between the contact tip and
the workpiece.
If this distance increases, the cutting
voltage also increases and the duty cycle
X% may decrease.
U
Rated supply voltage.
1
1~ 50/60Hz 50- or 60-Hz single-phase power supply
I1 Max Max. absorbed current at the
corresponding current I
I
eff This is the maximum value of the actual
1
and voltage U2
2
current absorbed, considering the duty
cycle.
IP23 Protection rating for the housing.
Grade 3 as the second digit means that this
equipment is suitable for use outdoors in
the rain.
Pneumatic:
Located on the torch inlet to prevent low air
pressure. The LED D lights when tripped (see
pict.1).
Suitable for use in high-risk environments.
NOTES: The machine has also been designed for use in
environments with a pollution rating of 3. (See IEC 664).
6
Page 7
1.5 ASSEMBLY AND ARRANGEMENT
Unpack the unit and assemble the handle with the supplied
spanner. Place the unit in a properly ventilated and, if
possible, non dusty room, making sure that the air inlet and
outlet from cooling slots are not obstructed.
This machine is suitable for ELETTRO CF manual torch
type P 25 and we do not assume any responsibility in
case that a different kind of torch is used.
1.6 START-UP
The machine must be installed by qualified personnel. All
connections must be made in compliance with current
safety standards and full observance of safety regulations
(see CEI 26-23 - IEC TS 62081).
Connect the power cord G: the yellow-green cable wire
must be connected to an efficient grounding socket on the
system. The remaining wires must be connected to the
power supply line by means of a switch placed as close as
possible to the cutting area, to allow it to be shut off quickly
in case of emergency.
The capacity of the cut-out switch or fuses installed in
series with the switch must be equal to the current I
absorbed by the machine.
The absorbed current I1 eff. may be determined by reading
the technical specifications shown on the machine under
the available supply voltage U1.
Any extension cords must be sized appropriately for the
absorbed current I1 max.
1.6.1 Motor-driven generators
They must have an electronic regulator of the tension, a
power equal to or greater than 2,5 kVA and must not
deliver a voltage greater than 260V.
2 USE
Switch the unit on by turning switch H (pict.1); this is shown
by LED A (pict.1) which is on. By pressing for a second the
torch button, the compressed air flow is opened.
Connect work clamp to the piece to be cut.
N.B. Cut quality is greatly improved if the nozzle is kept
in contact with the workpiece.
Make sure that the grounding clamp and workpiece have a
good electrical contact, especially with painted, oxidized or
insulated sheet metal.
Do not connect the grounding clamp to the part of the
material that is to be removed.
Press and keep pressed the torch trigger to strike the pilot
arc. If cutting does not begin within 3 seconds, the pilot arc
goes out and, to re-strike it again, you have to press the
trigger again and repeat the starting sequence.
Hold the torch upright while cutting.
When you have finished cutting and released the trigger,
air will continue to leave the torch for approximately 30
seconds to allow the torch to cool down.
It is advisable not to turn the machine off until this
cool-down period is complete.
Should you need to make holes or begin c utting from the
centre of the workpiece, you must hold the torch at an
angle and slowly straighten it so that the nozzle does not
spray molten metal (see pict. 3).
Do not keep the pilot arc lit in the air when not needed, to
avoid unnecessary consumption of the electrode, swirl ring
or nozzle.
Turn the machine off when the task is completed.
eff.
1
3 CUTTING ERRORS
3.1 INSUFFICIENT PENETRATION
This error may be caused by the following:
y high speed. Always make sure that the arc fully
penetrates the workpiece and is never held at a
forward angle of more than 10 - 15°. This will avoid
incorrect consumption of the nozzle and burns to the
nozzle holder.
y Excessively thick workpiece (see cutting speed
charts).
y Grounding clamp not in good electrical contact with
the workpiece.
y Worn nozzle and electrod e.
y Cutting current too low.
NOTE: When the arc does not penetrate, the molten metal
scraps obstruct the nozzle.
3.2 THE CUTTING ARC GOES OFF
This error may be caused by:
y worn nozzle, electrode or swirl ring,
y supply voltage too low.
3.3 TILTED CUTTING
When cutting appears tilted (see picture 4), s witch the unit
off, loosen nozzle holder and turn nozzle by a quarter turn,
then lock and try again. Repeat this operation until cutting
is straight (see picture 5).
4 HELPFUL HINTS
y The impurities in the air encourage oxidation of the
electrode and nozzle, and may make it difficult to
strike the pilot arc. If this occurs, use fine sandpaper
to clean the end of the electrode and the interior of the
nozzle.
y Make sure that the new electrode and nozzle to be
mounted are thoroughly clean and degreased.
y Always use original spare parts to avoid damaging
the torch.
5 MAINTENANCE
Always cut off the power supply to the machine before any
operation, which must always be carried out by qualified
personnel.
5.1 GENERATOR MAINTENANCE
In the case of maintenance inside the machine, make sure
that the switch H is in position "OFF" and that the power
cord is disconnected from the mains.
Also make sure that there is no voltage at the ends of the
IGBT group capacitors.
It is also necessary to periodically clean the interior of the
machine from the accumulated metal dust, using
compressed air.
5.2 TORCH MAINTENANCE (See pict. 8)
Replacement of consumable parts
The parts subject to wear are electrode 17, diffuser 18 and
nozzle 19. All parts may be only replaced after loosening
nozzle holder 20. Electrode 17 should be r eplaced when a
1/16" (1,5 mm) deep crater is created in the middle (see
picture 6). Nozzle 19 should be replaced when its central
hole is damaged or enlarged in comparison with the new
part (see picture 7).
7
Page 8
The use of a worn electrode quickly wears out the nozzle.
When the electrode is worn, the power cut of the machine
is reduced. A delayed replacement of electrode an d nozzle
causes overheating of consumable parts and reduces the
life of diffuser 18. Make sure that after replacing it, nozzle
holder 20 is tight enough.
ATTENTION! Nozzle holder 20 should be screwed on
head only when electrode 17, diffuser 18 and nozzle 19
are assembled.
5.3 PRECAUTIONS AFTER REPAIRS.
After making repairs, take care to organize the wiring so
that there is secure insulation between the primary and
secondary sides of the machine. Do not allow the wires to
come into contact with moving parts or those that heat up
during operation. Reassemble all clamps as they were on
the original machine, to prevent a connection from
occurring between the primary and secondary circuits
should a wire accidentally break or be disconnected.
Also mount the screws with geared washers as on the
original machine.
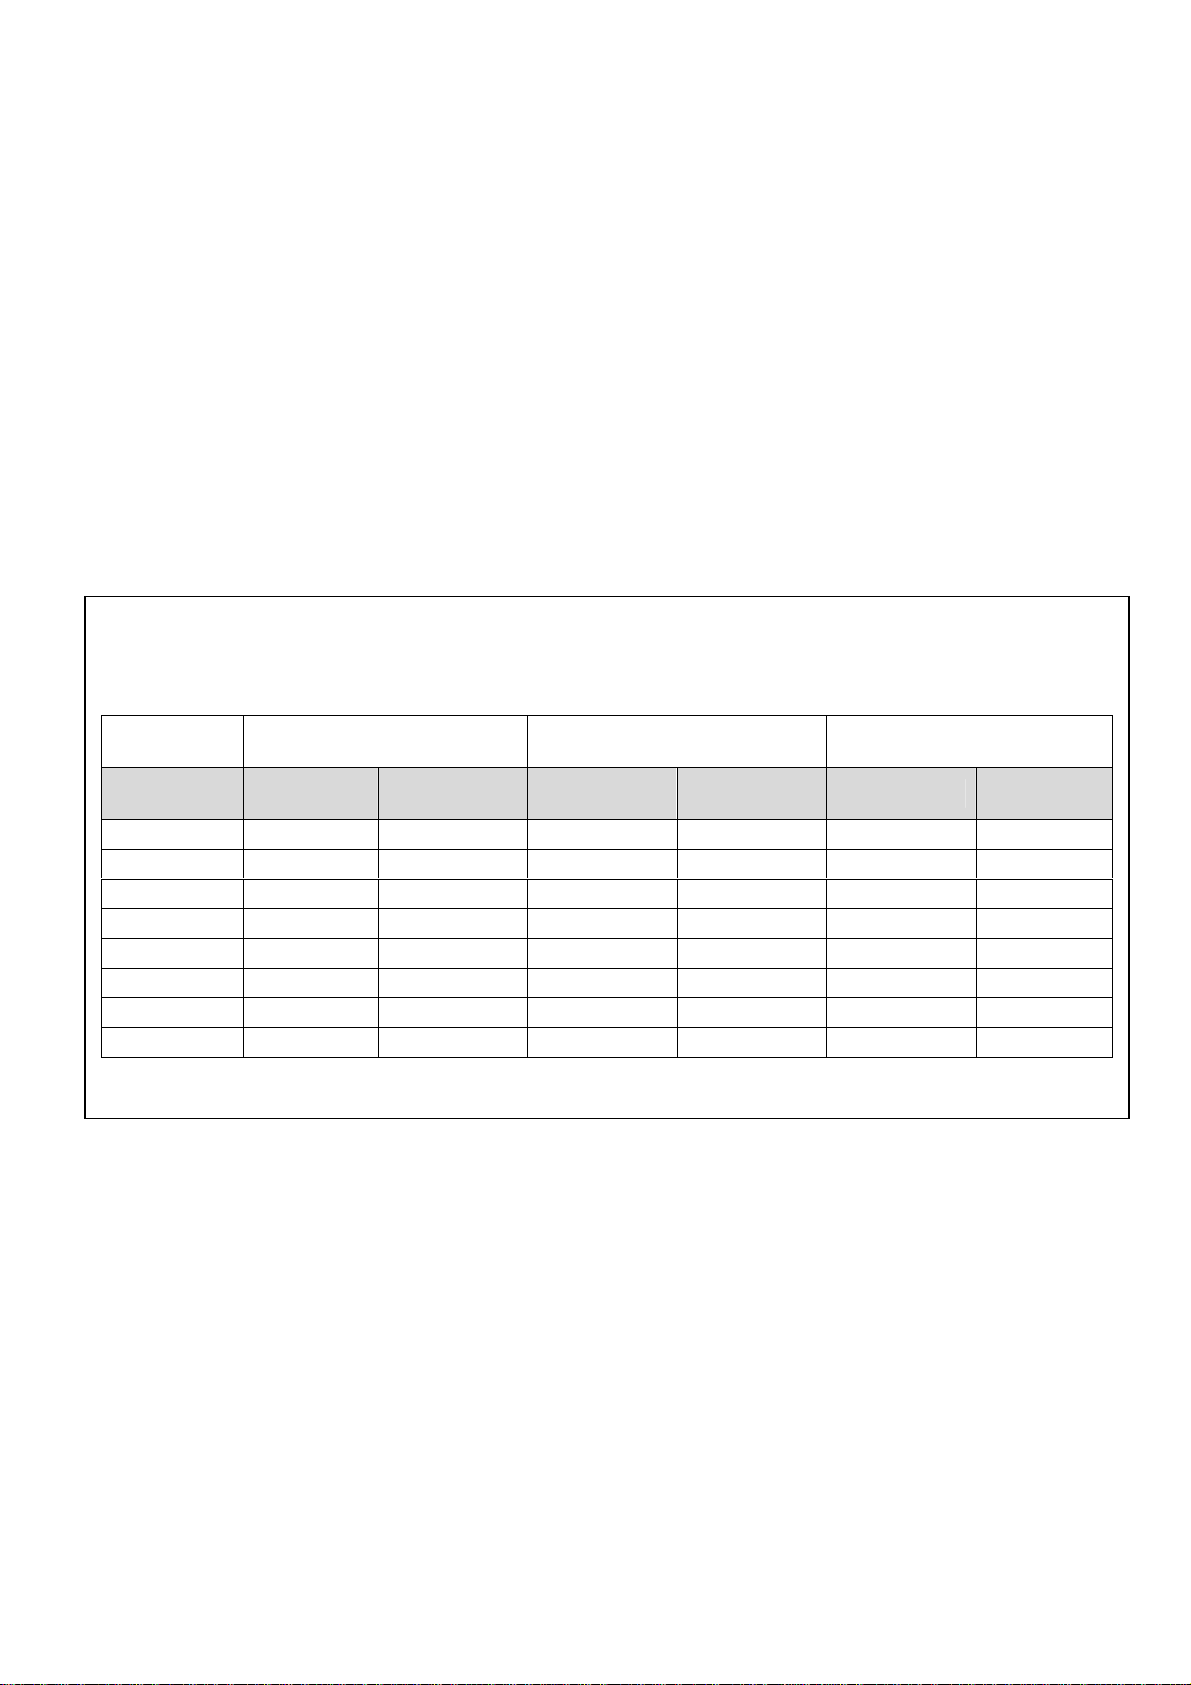
CUTTING CHARTS
Art. 484
Mild steel Stainless steel Aluminium
Cutting current Thickness Cutting speed Thickness Cutting speed Thickness Cutting speed
(A) (mm) (m/min) (mm) (m/min) (mm) (m/min)
20 1 4,00 1 3,00 1 4,60
20 2 1,70 2 1,20 2 2,40
20 3 1,10 3 0,70 3 1,50
20 4 0,70 4 0,50 4 0,90
20 6 0,40 6 0,30 6 0,55
20 8 0,19 8 0,14 8 0,23
20 10 0,11 10 0,07 10 0,14
8
Page 9
BETRIEBSANLEITUNG FÜR PLASMASCHNEIDGERÄTE
WICHTIG:
VOR INSTALLATION UND GEBRAUCH DIESER MASCHINE
BZW. VOR AUSFÜHRUNG VON BELIEBIGEN
WARTUNGSARBEITEN, DIESES HANDBUCH UND DAS
HANDBUCH “SICHERHEITSVORSCHRIFTEN FÜR DEN
GERÄTEGEBRAUCH” AUFMERKSAM LESEN. DABEI IST
DEN SICHERHEITSNORMEN BESONDERE BEACHTUNG
ZU SCHENKEN. BITTE WENDEN SIE SICH AN IHREN
GROSSHÄNDLER, WENN IHNEN AN DIESER ANLEITUNG
ETWAS UNKLAR IST.
Diese Maschine darf nur zur Ausführung von Schneidarbeiten
verwendet werden.
Des Weiteren ist dem Handbuch, das die
Sicherheitsvorschriften enthält, größte Beachtung zu
schenken. Die Symbole neben den einzelnen Paragraphen
weisen auf Situationen, die größte Aufmerksamkeit verlangen,
Tipps oder einfache Informationen hin.
Die beiden Handbücher sind sorgfältig an einem Ort
aufzubewahren, der allen Personen, die mit dem Gerät zu tun
haben, bekannt ist. Sie sind immer dann heranzuziehen, wenn
Zweifel bestehen. Die beiden Handbücher haben di e Maschin e
über ihre ganze Lebensdauer zu “begleiten” und sind bei der
Bestellung von Ersatzteilen heranzuziehen.
1 ALLGEMEINE BESCHREIBUNG
1.1 TECHNISCHE ANGABEN
Das vorliegende Handbuch dient der Unterweisung des für die
Installation, den Betrieb und die Wartung der Maschine
zuständigen Personals.
Dieser Plasmaschneidgerät ist mit INVERTER-Technologie
gebaut und ausgestattet mit integriertem Kompressor, um zu
die Luft für den Betrieb des Brenner liefern.
Der Käufer muss Beanstandungen wegen fehlender oder
beschädigter Teile an den Frachtführer richten. Bei Anfragen
zur Plasmaschneidmaschine stets die Artikelnummer und die
Seriennummer angeben.
1.2 BESCHREIBUNG DER VORRICHTUNGEN DES
GERÄTS
A) Netzkontrollampe.
B) Anzeige-LED der Sicherheitsverriegelung; sie
leuchtet auf, wenn gefährliche Arbeitsbedingungen
vorliegen.
C) LED Thermostat.
D) LED "Luftdruck ungenügend".
E) Masseklemme.
F) Brenner.
G) Elektrische Zuleitung.
H) Netzschalter.
1.3 SICHERHEITSVORRICHTUNGEN
Diese Anlage verfügt über folgende Sicherheitsvorrichtungen:
Thermischer Schutz:
Zur Vermeidung von Überlastung. Meldung durch
ständiges Leuchten der LED C (siehe Abb. 1).
Druckschalter:
Er befindet sich auf der Brennerspeisung und spricht
bei zu geringem Luftdruck an. Meldung durch
Aufleuchten der LED D (siehe Abb. 1).
1.4 ERLÄUTERUNG DER TECHNISCHEN DATEN
2
IEC 60974-1 Die Konstruktion des Geräts entspricht
IEC 60974-7 diesen europäischen Normen.
IEC 60974-10
Cl. A Maschine für den industriellen und den
professionellen Einsatz
Statischer Einphasen-Frequenzumrichter
Transformator-Gleichrichter.
Fallende Kennlinie.
Geeignet zum Plasmaschneiden.
TORCH TYPE Brennertyp, der mit diesem Gerät verwendet
werden muss, damit die Sicherheit des
Systems gewährleistet ist.
U0 Leerlauf-Sekundärspannung.
X Einschaltdauer.
Die relative Einschaltdauer ist der auf eine
Spieldauer von 10 Minuten bezogene
Prozentsatz der Zeit, die das Gerät bei einer
bestimmten Stromstärke I
Spannung U
arbeiten kann, ohne sich zu
2
und einer
2
überhitzen.
Schneidstrom.
I
2
Konventionelle Sekundärspannung bei
U
2
Schneidstrom I
. Diese Spannung ist
2
abhängig vom Abstand zwischen Düse und
Werk stück.
Vergrößert sich dieser Abstand, erhöht sich
auch die Schneidspannung, was eine
Verringerung der relativen Einschaltdauer
X% mit sich bringen kann.
Bemessungsspeisespannung
U
1
1 ~ 50/60 Hz Einphasenspeisung 50 oder 60 Hz.
I1 Max Maximale Stromaufnahme bei
entsprechendem Strom I
eff Dies ist der Höchstwert der effektiven
I
1
und Spannung U2.
2
Stromaufnahme bei Berücksichtigung der
relativen Einschaltdauer.
IP23 Schutzart des Gehäuses. Die zweite Ziffer 3
gibt an, dass dieses Gerät im Freien bei
Regen betrieben werden darf.
Geeignet zum Betrieb in Umgebungen mit
erhöhter Gefährdung.
HINWEIS: Das Gerät ist außerdem für den Betrieb in
Umgebungen mit Verunreinigungsgrad 3 konzipiert. (Siehe
IEC 664).
9
Page 10
1.5 ZUSAMMENBAU
Die Maschine aus der Verpackung nehmen und den Griff mit
dem ausgerüsteten Inbus-Steckschlüssel montieren. Das
Gerät in einem angemessen belüfteten Raum aufstellen, der
möglichst nicht staubig ist, und darauf achten, den Ein- und
Austritt der Luft aus den Kühlungsrippen nicht zu verstopfen.
Diese Anlage ist fähig nur für Elettro c.f. Handbrenner Typ
P25. Wir werden irgendeine Verantwortung bezüglich der
Verwendung von verschiedenen Brenner ablehnen.
1.6 EINRICHTEN
Die Installation des Geräts muss von Fachpersonal ausgeführt
werden. Alle Anschlüsse müssen in Übereinstimmung mit den
geltenden Bestimmungen und unter strikter Beachtung der
Unfallverhütungsvorschriften ausgeführt werden (siehe CEI 2623 IEC - TS 62081).
Die elektrische Zuleitung G anschließen: der gelb-grüne
Schutzleiter muss an eine wirksame Erdungsanlage
angeschlossen werden; die übrigen Leiter über einen Sc halter
ans Netz anschließen; der Schalter sollte sich möglichst in der
Nähe des Schneidbereichs befinden, um die unverzügliche
Ausschaltung im Notfall zu gestatten.
Der Bemessungsstrom des thermomagnetischen Schalters
oder der in Reihe mit dem Schalter geschalteten Sicher ungen
muss gleich dem vom Gerät aufgenommenen Strom I
eff.
1
sein.
Die Stromaufnahme I1 eff. kann aus den technischen Daten für
die Speisespannung U
abgeleitet werden, die auf dem Gerät
1
angegeben sind. Möglicherweise verwendet e Verlängerungen
müssen einen der Stromaufnahme I1 max. angemessenen
Querschnitt haben.
1.6.1 Generator – Aggregat
Seine Leistung muß größer oder gleich 2,5 kVA sein, es darf
keine Spannung von mehr als 260V abgeben und darf über
eine elektronische Spannungregulierungsvorrichtung verfügen.
2 BETRIEB
Das Gerät durch den Schalter H (Abb. 1) einschalten, dieser
Arbeitsgang wird durch das Aufleuchten der Leuchte A (Abb.
1) hervorgehoben.
Indem man einen Moment lang auf den Druckknopf des
Brenners druckt, steuert man die Öffnung des Pressluft
Ausströmens.
N.B. Es wird eine bedeutend bessere Schnittqualität
erzielt, wenn die Düse in Kontakt mit dem Werkstück
gehalten wird.
Sicherstellen, dass die Masseklemme und das Werkstück
einen guten elektrischen Kontakt haben; dies gilt insbesondere
bei lackierten oder oxidierten Blechen und bei Blechen mit
einer isolierenden Beschichtung.
Die Masseklemme nicht an dem Teil des Werkstücks
befestigen, das abgetrennt werden soll.
Der Brennertaster drücken und halten für mindest 2 Sekunden
um den Pilotlichtbogen zu zünden. Einmal e ingeschaltet, wenn
man nicht nach 3 Sekunden zu schneiden beginnt, erlischt der
Pilotlichtbogen und daher muss man der Brennertaster erneut
drücken und wiederholen die Anfangsfolge.
Den Brenner während des Schnitts senkrecht halten.
Wenn man nach Abschluss des Schnitts den Brennertaster
löst, tritt weiterhin für die Dauer von rund 30 Sekunden Luft
aus dem Brenner aus, die zur Kühlung des Brenners dient.
Es ist ratsam, das Gerät nicht vor Ablauf dieser Zeit
auszuschalten.
Wenn man Löcher ausschneiden möchte oder de n Schnitt in
der Mitte des Werkstücks beginnen muss, dann muss man den
Brenner zuerst geneigt halten und dann langsam aufrichten,
damit das geschmolzene Metall nicht auf die Düse spritzt
(siehe Abb. 3).
Den Lichtbogen nicht unnötig brennen lassen, da sich
hierdurch der Verschleiß der Elektrode, des Diffusors un d der
Düse erhöht.
Nach Abschluss der Arbeit das Gerät ausschalten.
3 PROBLEME BEIM SCHNEIDEN
3.1 UNGENÜGENDE EINDRINGUNG
Hierfür können folgende Gründe verantwortlich sein:
y zu hohe Geschwindigkeit. Sicherstellen, dass der
Lichtbogen das Werkstück stets vollständig durchstößt
und niemals um mehr als 10 -15° in Vorschubrichtung
geneigt ist. Hierdurch wird ein zu großer Verschleiß der
Düse und ein Verbrennen der Düsenspannhülse
vermieden.
y Werkstückdicke zu groß (siehe das
Schneidgeschwindigkeitstabellen).
y Schlechter Kontakt zwischen Masseklemme und
Werkstück.
y Düse oder Elektrode verbraucht.
y Schneidstrom zu niedrig.
HINWEIS: Wenn der Lichtbogen nicht das Werkstück
durchstößt, kann das Plasma die Düse verstopfen.
3.2 DER LICHTBOGEN ERLISCHT
Hierfür können folgende Gründe verantwortlich sein:
y Düse., Elektrode oder Diffusor verschlissen;
y Versorgungsspannung zu niedrig.
3.3 SCHRÄGE SCHNITTKANTE
Sollte der Schnitt sich als schräg erweisen (siehe Abb. 4), die
Maschine ausschalten, den Düsenträger lockern und die Düse
um etwa eine Viertel Drehung drehen, dann blockieren und
wieder versuchen. Den Arbeitsgang wiederholen bis der
Schnitt gerade ist (siehe Abb. 5).
4 PRAKTISCHE RATSCHLÄGE
y Die in der Luft vorhandenen V erunreinigung en fördern di e
Oxidation der Elektrode und der Düse und können auch
zu Schwierigkeiten beim Zünden des Pilotlichtbogens
führen. Sollte dieser Umstand eintreten, das
Elektrodenende und die Düse innen mit feinkörnigem
Schleifpapier reinigen.
y Sicherste llen, dass die neuen Elektroden und Düsen, die
montiert werden sollen, sauber und fettfrei sind.
y Zur Vermeidung von Schäden am Brenner stets
Originalersatzteile verwenden.
5 WARTUNG
Stets das Gerät vor jedem Eingriff vom Netz trennen. Die
Eingriffe müssen von Fachpersonal ausgeführt werden.
5.1 WARTUNG DER SCHNEIDSTROMQUELLE
Für Wartungseingriffe im Innern des Geräts stets sicherstellen,
dass sich der Schalter H in Schaltstellung "OFF" befindet und
dass die elektrische Zuleitung vom Netz getrennt ist.
Außerdem sicherstellen, dass an den Anschlüssen der
Kondensatoren der IGBT-Gruppe keine Spannung anliegt.
Außerdem regelmäßig das Gerät innen mit Hilfe von Druckluft
von dem angesammelten Metallstaub säubern.
10
Page 11
5.2 BRENNERKOPFWARTUNG (Siehe Abb. 8) 5.3 VORKEHRUNGEN NACH EINEM REPARATUR
Auswechseln der dem Verschließ unterliegenden Teile
Die Teile, die der Abnutzung ausgesetzt sind, sind die
Elektrode 17, der Diffusor 18 und die Düse 19. Das
Auswechseln eines dieser Teile ist nur möglich, nachdem man
den Düsenträger 20 abgeschraubt hat.
Die Elektrode 17 muß ausgewechselt werden, wenn sie in der
Mitte einen Krater aufweist, der ungefähr 1,5 mm tief ist (siehe
Abb. 6).
Die Düse 19 muß ausgewechselt werden, wenn das Loch in
der Mitte als schadhaft oder sehr erweitert gegenüber dem
des neuen Teils (siehe Abb. 7) erscheint.
Wenn die Elektrode verschlissen ist, nutzt sich die Düse sehr
schnell ab. Wenn die Elektrode abgenutzt ist, verliert die
Maschine Schneidekraft. Ein verzögertes Auswechseln der
Elektrode oder der Düse verursacht eine übermäßige
Erhitzung der Teile, die so ist, daß sie eine nachteilige
Auswirkung auf die Haltbarkeit des Diffusors 18 hat. Sich
vergewissern, daß nach dem Auswechseln der Düsenträger
20 ausreichend stramm angezogen ist.
ACHTUNG! Der Düsenträger 20 muß nur wenn die
Elektrode 17, der Diffusor 18 und die Düse 19 montiert
sind, auf den Kopf aufgeschraubt werden.
EINGRIFF.
Nach der Ausführung einer Reparatur darauf achten, die
Verdrahtung so anzuordnen, dass eine sichere Isolierung
zwischen Primär- und Sekundärseite der Maschine
gewährleistet ist. Sicherstellen, dass die Kabel nicht mit
beweglichen Teilen oder mit Teilen, die sich während des
Betriebs erwärmen, in Berührung kommen können. Alle
Kabelbinder wieder wie beim Originalgerät anbringen, dami t es
nicht zu einem Schluss zwischen Primär- und Sekundärkreis
kommen kann, wenn sich ein Leiter löst oder bricht.
Außerdem wieder die Schrauben mit den Zahnscheiben wie
beim Originalgerät anbringen.
Art. 484
SCHNITTGESCHWINDIGKEITSTABELLEN
STAHL EDELSTAHL ALUMINIUM
Schneidstrom Dicke Dicke Dicke
(A) (mm) (m/min) (mm) (m/min) (mm) (m/min)
20 1 4,00 1 3,00 1 4,60
20 2 1,70 2 1,20 2 2,40
20 3 1,10 3 0,70 3 1,50
20 4 0,70 4 0,50 4 0,90
20 6 0,40 6 0,30 6 0,55
20 8 0,19 8 0,14 8 0,23
20 10 0,11 10 0,07 10 0,14
Schnittgeschwi Schnittgeschwi Schnittgesch
ndigkeit ndigkeit windigkeit
11
Page 12
MANUEL D'INSTRUCTIONS POUR APPAREIL DE DECOUPE AU PLASMA
IMPORTANT
VEUILLEZ LIRE ATTENTIVEMENT LE CONTENU DE CE
LIVRET ET DU LIVRET" REGLES DE SECURITE POUR
L'UTILISATION DES APPAREILS AVANT TOUTE
INSTALLATION, UTILISATION OU TOUT ENTRETIEN DE
L’APPAREIL, EN PRETANT PARTICULIEREMENT
ATTENTION AUX NORMES DE SECURITE. CONTACTEZ
VOTRE DISTRIBUTEUR SI VOUS N'AVEZ PAS
PARFAITEMENT COMPRIS CES INSTRUCTIONS.
Cet appareil doit être utilisé exclusivement pour couper.
Il est indispensable de prendre en considération le manue l
relatif aux règles de sécurité. Les symboles indiqués à côté
de chaque paragraphe, mettent en évidence des situati ons
nécessitant le maximum d'attention, des conseils pratiques
ou de simples informations.
Les deux manuels doivent être conservés avec soin, dans
un endroit connu des intéressés. Ils devront être consultés
en cas de doute et devront accompagner toutes les
utilisations de l'appareil et seront utilisés po ur commander
les pièces de rechange.
1 DESCRIPTION GENERALE
1.1 SPECIFICATIONS
Ce manuel a été préparé dans le but d'instruire le
personnel préposé à l'installation, au fonctionnement et à
l'entretien de la machine.
Ce coupe-métaux au plasma est réalisé grâce à la
technologie INVERTER et il est pourvu d'un compresseur
incorporé capable de fournir l'air pour le bon
fonctionnement de la torche.
Contrôler, à la réception, qu'il n'y a pas de parties cassées
ou bien abîmées.
Toute réclamation pour pertes ou dommages doit être faite
par l'acheteur au transporteur. Chaque fois qu'on demande
des renseignements concernant cette machine, prions
d'indiquer l'article et le numéro matricule.
1.2 DESCRIPTION DES DISPOSITIFS SUR LA
MACHINE
A) Lamp e témoin de réseau.
B) Vo yant d'arrêt; s'allume en cas de conditions
dangereuses.
C) Voyant thermostat.
D) Voyant pression air insuffisante.
E) Borne d e masse
F) Torche.
G) Cordon d'alimentation.
H) Interrupteur de réseau.
1.3 DISPOSITIFS DE SECURITE
Cette installation est pourvue des dispositifs de sécurité
suivants:
Thermique:
Pour éviter les surcharges. Signalé par l'allumage
du voyant C (voir fig. 1).
Pneumatique:
Situé sur l'alimentation de la torche pour éviter que
la pression air soit insuffisante. Signalé par
l'allumage du voyant D (voir fig. 1).
1.4 EXPLICATION DES DONNEES TECHNIQUES
2
IEC 60974-1 La machine est construite selon ces
IEC 60974-7 normes
IEC 60974-10
Cl. A Machine à usage industriel et
professionnel.
Convertisseur statique de fréquence
monophasé transformateur-redresseur.
Caractéristique descendante.
Convient pour la découpe au plasma.
TORCH TYPE Type de torche devant être utilisée avec
cette machine afin de former un système
sûr.
U0 Tension à vide secondaire.
X Facteur de marche en pour cent.
Le facteur de marche exprime le
pourcentage de 10 minutes pendant
lesquelles la machine peur opérer à un
certain courant I
et tension U2 sans
2
causer des surchauffes.
Courant de découpe.
I
2
U
Tension conve ntionnel le s econda ire ave c
2
courant de découpe I
. Cette tension
2
dépend de la distance entre la buse et la
pièce à découper.
Lorsque cette distance augmente, même
la tension de découpe augmente et le
facteur de marche X% peut diminuer.
U1 Tension nominale d'alimentation.
1~ 50/60Hz Alimentation monophasée 50 ou 60 Hz
I1 Max Courant maxi absorbé au correspondant
courant I
et tension U2.
2
I1 eff C'est la valeur maximale du courant
effectif absorbé en considérant le facteur
de marche.
IP23 Degré de protection de la carcasse.
Degré 3 en tant que deuxième chiffre
signifie que cette machine peut être
utilisée à l'extérieur sous la pluie.
Indiquée pour opér er dans des milieux
avec risque accru.
NOTE: En outre la machine a été conçue pour opérer dans
des milieux avec degré de pollution 3. (Voir IEC 664).
12
Page 13
1.5 ASSEMBLAGE ET MISE EN PLACE
Extraire l'appareil de l'emballage et monter la poignée av ec
la clé fournie. Placer l'appareil dans un local
opportunément ventilé et, si possible, non poussiéreux, en
prenant soin de ne pas obstruer l'entrée et la sortie de l'air
par les fentes de refroidissement.
Cet appareil travaille uniquement avec la torche
manuelle ELETTRO CF type P25. On décline toute
responsabilité si l'appareil est utilisé avec d'autres
torches.
1.6 MISE EN OEUVRE
L'installation de la machine doit être exécutée par du
personnel qualifié. Tous les raccordements doivent être
exécutés conformément aux normes en vigueur et dans le
plein respect de la loi de prévention des accidents (voir CEI
26-23 / IEC - TS 62081).
Brancher le cordon d'alimentation G: le conducteur vert
jaune du cordon doit être raccordé à une efficace prise de
terre de l'installation; les conducteurs restants doivent être
raccordés à la ligne d'alimentation à travers un interrupteur
placé, si possible, à proximité de la zone de déc oupe afin
de permettre un arrêt rapide en cas d'urgence.
Le débit de l'interrupteur magnétothermique ou des fusibles
en série à l'interrupteur doit être égal au courant I1 eff.
absorbé par la machine.
Le courant I1 eff. absorbé est déduit de la lecture des
données techniques indiquées sur la machine en
correspondance de la tension d'alimentation U1 disponible.
Les éventuelles rallonges doivent avoir une section
adéquate au courant I1 max. absorbé.
1.6.1 Motogénérateurs
Ils doivent avoir un dispositif de réglage électronique de la
tension, une puissange égale ou supérieure à 2,5 kVA et
ne doivent pas débiter une tension supérieure à 260 V.
2 EMPLOI
Mettre l'appareil sous tension en utilisant l’interrupteur H
(fig. 1). Cette opération sera mise en évidence par
l'allumage du LED A (fig. 1). En pressant, un instant
seulement, le bouton-poussoir de la torche, on commande
l'ouverture du flux d'air comprimé.
Relier la borne de masse à la pièce à découper.
N.B. La qualité de la découpe sera nettement
supérieure si l’on maintient la buse en contact a vec la
pièce.
S'assurer que la borne de masse et la pièce sont en bon
contact électrique, notamment les peintes, oxydées ou
avec revêtements isolants.
Ne pas raccorder la borne de masse à l a pièce de matière
devant être enlevée.
Appuyer sur le bouton de la torche pendant au moins d eux
secondes pour allumer l'arc pilote. Une fois allumé, si la
découpe ne débute pas dans les 3 secondes suivantes,
l'arc pilote s'éteint et pour le rallumer il faut appuyer de
nouveau sur le bouton.
Pendant la découpe garder la torche en position verticale.
Après avoir terminé la découpe et relâché le bouton, l'air
continue à sortir pendant 30 secondes environ pour
permettre à la torche même de se refroidir.
Il est bien de ne pas arrêter la machine avant la fin de
ce temps.
Lorsqu'il faut exécuter des trous ou débuter la découpe du
centre de la pièce, la torche doit être mise en position
inclinée et lentement redressée de façon à ce que le métal
fondu ne soit pas déversé sur la buse (voir fig. 3).
Ne pas garder l'arc pilote inutilement allumé dans l'air pour
ne pas augmenter l'usure de l'électrode, du diffuseur et de
la buse.
Une fois le travail terminé, arrêter la machine.
3 INCONVENIENTS DE DECOUPE
3.1 PENETRATION INSUFFISANTE
Les causes de cet inconvénient peuvent être:
y Vitesse élevée. S'assurer toujours que l'arc perce
complètement la pièce à découper et que son
inclinaison ne dépasse jamais 10 - 15° dans le sens
de l'avance. De cette façon, on évitera une usure
incorrecte de la buse et des brûlures sur le porte-
buse.
y Epaisseur excessive de la pièce (voir tableaux de
vitesse de découpe).
y Borne de masse n'étant pas en bon contact électri que
avec la pièce.
y Buse et électrodes usées.
y Courant de découpe trop bas.
N.B. Lorsque l'arc ne perce pas, les déchets de métal
fondu vont obstruer la buse.
3.2 L'ARC DE DECOUPE S'ETEINT
Les causes de cet inconvénient peuvent être:
y Buse, électrode ou diffuseur usés.
y Tension d'alimentation trop basse.
3.3 DECOUPE INCLINE
Si la découpe est inclinée (se reporter à la figure 4),
éteindre la machine, desserrer le porte-buse et tourner la
buse d'un quart de tour environ, puis bloquer et ess ayer à
nouveau.
Répéter l'opération jusqu'à ce que la découpe ne
redevienne droite (se reporter à la figure 5).
4 CONSEILS PRATIQUES
y Les impuretés présentes dans l'air favorisent
l'oxydation de l'électrode et de la buse et peuvent
rendre difficile l'allumage de l'arc pilote. Si cette
condition se produit, nettoyer la partie terminale de
l'électrode et l'intérieur de la buse avec du papier
abrasif fin.
y S'assurer que l'électrode et la buse qui vont être
montées sont bien propres et dégraissées.
y Afin d'éviter d'endommager la torche, utiliser
toujours des pièces détachées d'origine.
5 ENTRETIEN
Couper toujours l'alimentation de la machine avant toute
intervention qui doit être exécutée par du personnel
qualifié.
5.1 ENTRETIEN DU GENERATEUR
En cas d'entretien à l'intérieur de la machine, s'assurer que
l'interrupteur H est en position "OFF" et que le cordon
d'alimentation est débranché du réseau.
En outre vérifier que les extrémités des condensateurs du
groupe IGBT ne sont pas sous tension.
En outre, toujours périodiquement, il faut nettoyer l'intérieur
de la machine de la poussière métallique accumulée en
utilisant de l'air comprimé.
5.2 ENTRETIEN DE LA TORCHE (voir fig. 8)
Remplacement des pièces soumises à usure.
Les pièces soumises à usure sont l'électrode 17, le
diffuseur 18 et la buse 19. Le remplacement de l'une de
ces pièces est possible uniquement après le dévissage du
porte-buse 20. L'électrode 17 doit être remplac ée lorsqu'il
13
Page 14
se forme un cratère au centre de 1,5 mm environ (se
reporter à la figure 6).
La buse 19 doit être remplacée lorsque l'orifice central est
abîmé ou bien très élargi par rapport à celui de la pièce
neuve (se reporter à la figure 7). Lorsque l'électrode est
usée, l'usure de la buse est très rapide. Lorsque l'électrode
est très détériorée, l'appareil perd une partie de sa
puissance de découpe. Si la substitution de l'électrode et
de la buse est retardée, le réchauffement des éléments qui
en dérive porte préjudice à la durée du diffuseur 18.
S'assurer, après la substitution, que le porte-buse 20 soit
suffisamment serré.
ATTENTION: Le porte-buse 20 doit être vissé sur la tête
uniquement si l'électrode 17, le diffuseur 18 et la buse
19 sont montés.
Art. 484
TABLEAUX DE DECOUPE
5.3 MESURES À ADOPTER APRES UN DEPANNAGE
Après avoir exécuté un dépannage, veiller à rétablir le
câblage de telle sorte qu'il y ait un isoleme nt sûr entre le
côté primaire et le côté secondaire de la machine. Eviter
que les fils puissent entrer en contact avec des pièces en
mouvement ou des pièces se réchauffant pendant le
fonctionnement. Remonter tous les colliers comme sur la
machine d'origine de manière à éviter que, si par hasard un
conducteur se casse ou se débranche, les côtés primaire
et secondaire puissent être raccordés entre eux.
En outre, remonter les vis avec les rondelles dentelées
comme sur la machine d'origine.
ACIER DOUX ACIER INOXYDABLE ALUMINIUM
Courant de Vitesse de Vitesse de Vitesse de
découpe découpe découpe découpe
(A) (mm) (m/min) (mm) (m/min) (mm) (m/min)
20 1 4,00 1 3,00 1 4,60
20 2 1,70 2 1,20 2 2,40
20 3 1,10 3 0,70 3 1,50
20 4 0,70 4 0,50 4 0,90
20 6 0,40 6 0,30 6 0,55
20 8 0,19 8 0,14 8 0,23
20 10 0,11 10 0,07 10 0,14
Epaisseur Epaisseur Epaisseur
14
Page 15
MANUAL DE INSTRUCCIONES PARA APARATO DE CORTE POR PLASMA
IMPORTANTE
ANTES DE LA INSTALACIÓN, DEL USO O DE
CUALQUIER OPERACIÓN DE MANTENIMIENTO QUE SE
VAYA A REALIZAR EN LA MÁQUINA, HAY QUE LEER EL
CONTENIDO DE ESTE MANUAL ASÍ COMO DEL MANUAL
“NORMAS DE SEGURIDAD PARA EL USO DE LOS
APARATOS” DEDICANDO UNA ATENCIÓN ESPECIAL A
LAS NORMAS DE SEGURIDAD. CONTACTEN CON SU
DISTRIBUIDOR EN CASO DE QUE NO HAYAN
ENTENDIDO PERFECTAMENTE ESTAS
INSTRUCCIONES.
Esta máquina debe utilizarse exclusivamente para
operaciones de corte.
Además es imprescindible tener bien en cuenta el manua l
con relación a las normas de seguridad. Los símbolos que
aparecen al lado de los párrafos a los cuales hacen
referencia ponen de manifiesto situaciones de máxima
atención, consejos prácticos o simples informaciones.
Ambos manuales deben guardarse con esmero, en un siti o
conocido por las distintas personas interesadas. Se tendrán
que consultar cada vez en que surja alguna duda, tendrán
que acompañar la máquina durante toda su vida op erativa y
se utilizarán a la hora de formular pedidos de repuestos.
1 DESCRIPCIÓN GENERAL
1.1 ESPECIFICACIONES
Este manual se ha preparado con el fin de instruir al
personal encargado de la instalación, del funcionamiento y
del mantenimiento de la máquina.
Este cortador de metales ha sido realizado con tecnología
INVERTER y en su interior consta de un compresor capaz
de suministrar el aire necesario para el funci onamiento de l a
antorcha.
Cualquier eventual reclamación por pérdidas o daños
deberá hacerlo el comprador al vector. Cada vez que se
pidan informaciones concernientes a la máquina, se ruega
indicar el artículo y el número de matrícula.
1.2 DESCRIPCIÓN DISPOSITIVOS EN EL APARATO
A) Luz testigo de red.
B) Led de bloqueo; se ilumina si se verifican
condiciones peligrosas.
C) Led termostato.
D) Led presió n aire insuficiente.
E) Borne de masa.
F) Torcha.
G) Cable de alimentación.
H) Interruptor de red.
1.3 DISPOSITIVOS DE SEGURIDAD
Esta instalación está dotada de los siguientes dispositivos
de seguridad:
Térmico:
Con el fin de evitar sobrecargas. Está evidenci ado
por el encendido continuo del Led C (ver fig. 1).
Neumático:
Colocado en la alimentación de la antorcha para
evitar que la presión del aire sea insuficiente viene
evidenciado por el encendido del led D (ver fig.1).
1.4 EXPLICACIÓN DE LOS DATOS TÉCNICOS
2
IEC 60974-1 El aparato ha sido construido según
IEC 60974-7 estas normas.
IEC 60974-10
Cl. A Máquina para uso industrial y
profesional.
Convertidor estático de frecuencia
monofásica transformador-rectificador.
Característica descendiente.
Adapto para el corte de plasma.
TORCH TYPE Tipo de antorcha que debe ser
utilizada con este aparato para formar
un sistema seguro.
U0 Tensión en vacío secundaria.
X Factor de trabajo porcentual.
El factor de trabajo expresa el
porcentaje de 10 minutos en el que el
aparato puede trabajar a una
determinada corriente I
y tensión U2
2
sin causar recalentamientos.
I2 Corriente de corte.
U
Tensión convencional secundaria con
2
corriente de corte I
. Esta tensión
2
depen de de la distancia entre la tobera
y la pieza por cortar.
Si esta distancia aumenta, también la
tensión de corte aumenta y el factor de
trabajo X% puede disminuir.
U
Tensión nominal de alimentación
1
1~ 50/60Hz Alimentación monofásica 50 o 60 Hz
I1 Max Corriente máx. absorbida a la
correspondiente corriente I
U
eff. Es el máximo valor de la corriente
I
1
2.
y tensión
2
efectiva absorbida considerando el
factor de trabajo.
IP23 Grado de protección del armazón.
Grado 3 como segunda cifra significa
que este aparato es idóneo para
trabajar en el exterior bajo la lluvia.
Idóneo para trabajar en ambientes con
riesgo aumentado.
NOTAS: El aparato ha sido además proyectado para
trabajar en ambientes con grado de contaminación 3. (Ver
IEC 664).
15
Page 16
1.5 ENSAMBLADO Y DISPOSICION
Extraer la máquina del embalaje y montar el mango
utilizando la llave Allen suministrada con todo el equipo.
Disponer el equipo en un local aireado posiblemente sin
polvo haciendo atención de no obstruir la entrada y salida
del aire de los orificios de enfriamiento.
Esta instalación está apta solo para antorchas ELETTRO
C.F. tipo P25 manual y no asumimos alguna
responsabilidad si será utilizada con antorchas de tipo
diferente.
1.6 PUESTA EN FUNCIONAMIENTO
La instalación del aparato deberá hacerla el personal
cualificado. Todas las conexiones deber án ser realizadas en
conformidad a las vigentes normas y en el respeto de la ley
para la previsión de accidentes (ver CEI 26-23 / IEC - TS
62081).
Conectar el cable de alimentación G: el conductor amarillo
verde del cable debe ser conectado a una e ficiente toma de
tierra de la instalación; los restantes conductores deberán
ser conectados a la línea de alimentación a través de un
interruptor colocado, posiblemente, cerca de la zona de
corte para permitir un apagado rápido en caso de
emergencia. La capacidad del interruptor magneto térmico o
de los fusibles en serie con el interr uptor debe ser igua l a la
corriente I
eff. absorbida por el aparato.
1
La corriente I1 eff. absorbida se deduce de la lectura de los
datos técnicos citados en el aparato en correspondencia de
la tensión de alimentación U
a disposición.
1
Eventuales cables de prolongación de berán ser de sección
adecuada a la corriente I1 max. absorbida.
1.6.1 Motogeneradores
Deben tener un dispositivo de ajuste electrónico de la
tensión, una potencia igual o superior a 2,5 kVA y no deben
distribuir una tensión superior a 260 V.
2 EMPLEO
Encender el equipo posicionando el interruptor H (fig. 1);
esta operación será evidenciada por el enc e ndi do de l LE D A
(fig. 1). Presionando por un instante el pulsante de la
antorcha se manda la apertura del flujo del aire comprimido.
Nota: La calidad de corte es significativamente superior
si se mantiene la tobera a contacto de la pieza.
Asegurarse de que el borne de masa y la pieza estén en
buen contacto eléctrico, particularmente con chapas
pintadas, oxidadas o con revestimientos aislantes.
No conectar el borne de masa a la pieza de material que
debe ser eliminado.
Presionar y mantener presionado el pulsador de l a antorcha
por lo menos durante 2 segundos para encender el arco
piloto. Una vez encendido, si después de 3 segundos no se
inicia el corte, el arco piloto se apaga y para volver e
encenderlo será necesario presionar de nuevo el puls ador y
repetir la secuencia de encendido.
Mantener la antorcha vertical durante el corte.
Completado el corte y después de haber soltado el pulsador,
el aire continuará a salir de la antorcha durante
aproximadamente 30 segundos para permitir que la
antorcha se enfríe.
No conviene apagar el aparato antes de que acab e este
tiempo.
En el caso de que se deban realizar agujeros o se deba
iniciar el corte desde el centro de la pieza, se deberá
disponer la antorcha en posición inclinada y lentamente
enderezarla de forma que el metal fundido no venga
salpicado sobre la tobera (ver fig. 3).
No tener inútilmente encendido el arco piloto en el aire para
no aumentar el consumo del electrodo, del difusor y de la
tobera.
A trabajo acabado, apagar la máquina.
3 INCONVENIENTES DE CORTE
3.1 INSUFICIENTE PENETRACIÓN
Las causas de este inconveniente pueden ser:
y velocida d elevada. Asegurarse siempre de que el arco
penetre completamente en la pieza por cortar y que no
tenga nunca una inclinación en el sentido de avance,
superior a lo 10 - 15º. Se evitarán consumos
incorrectos de la tobera y quemaduras en el
portatobera.
y Espesor excesivo de la pieza (ver tablas de corte).
y Borne de masa no en buen contacto eléctrico con la
pieza.
y Tobera y electrodo consum ados.
y Corriente de corte demasiad o baja.
NOTA: Cuando el arco no penetra las escorias de metal
fundido obstruyen la tobera.
3.2 EL ARCO DE CORTE SE APAGA
Las causas de este inconveniente pueden ser:
y tobera, electrodo o difusor consumados,
y tensión de alimentación demasiado baja.
3.3 CORTE INCLINADO
Cuando el corte se presenta inclinado (ver fig. 4) apagar la
máquina, aflojar el porta tobera y girar la tobera
aproximadamente un cuarto de vuelta, luego bloquear e
intentar nuevamente el corte. Repetir la operación hasta que
el corte sea recto (ver fig. 5).
4 CONSEJOS PRÁCTICOS
y Las impurezas presentes en el aire favorecen la
oxidación del electrodo y de la tobera y pueden volver
dificultoso el encendido del arco piloto. Si s e verificase
esta condición, limpiar la parte terminal del electrodo y
el interior de la tobera con papel abrasivo fino.
y Asegurarse de que el electrodo y la tobera nuevos que
están para ser montados, estén bien limpios y
desengrasados.
y Para evitar dañar la antorcha utilizar siempre
repuestos originales.
5 MANTENIMIENTO
Quitar siempre la alimentación eléctrica al aparato antes de
cualquier intervención que deberá ser efectuada por
personal cualificado.
5.1 MANTENIMIENTO GENERADOR
En caso de mantenimiento en el interior del aparato,
asegurarse de que el interruptor H esté en posición "OFF" y
que el cable de alimentación esté desconectado de la red.
Verificar además que no exista tensión en los extremos de
los condensadores del grupo IGBT.
Periódicamente, además, es necesario limpiar el interior del
aparato eliminando el polvo metálico que se acumula
usando para ello aire comprimido.
16
Page 17
5.2 MANTENIMIENTO ANTORCHA (ver fig. 8)
Substitución de las partes de consumo.
Los particulares sometidos a usura son el eléctrodo 17, el
difusor 18 y la tobera 19. La substitución de una de estas
partes es posible solo luego de haber desenroscado el porta
tobera 20. El eléctrodo 17 debe ser substituido cuando
presenta un cráter en el centro con una profundidad de
aproximadamente 1,5 mm (ver fig. 6). La tobera 19 debe ser
substituida cuando presenta la perforación central arruinada
o muy alargada respecto al particular de la nueva (ver fig. 7).
Cuando el eléctrodo está consumado la tobera se usura
rápidamente. Cuando el eléctrodo está consumado la
máquina pierde potencia de corte. Una substitución
retardada del eléctrodo y la tobera provoca un excesivo
calentamiento de las partes, que puede perjudicar la
duración del difusor 18. Asegurarse que luego de la
substitución el porta tobera 20 esté bien ajustado.
ATENCIÓN! El porta tobera 20 debe ser ajustado sobre
Art. 484
la cabeza solo con eléctrodo 17, el difusor 18 y la tobera
19 montados.
5.3 PRECAUCIONES A SEGUIR DESPUÉS DE UNA
INTERVENCIÓN DE REPARACIÓN
Después de haber efectuado una reparación, tengan
cuidado al reordenar el cableo de forma que exista un
aislamiento entre el lado primario y el lado secundario de l a
máquina. Evitar que los hilos puedan entrar en contacto co n
partes en movimiento o partes que se calientan durante el
funcionamiento. Volver a montar todas las abrazaderas
como en el aparato original de forma que se pueda evitar
que si accidentalmente un conductor se rompe o se
desconecta, se produzca una conexión entre el primario y el
secundario.
Volver a montar además los tornillos con las arandelas
festoneadas como en el aparato original.
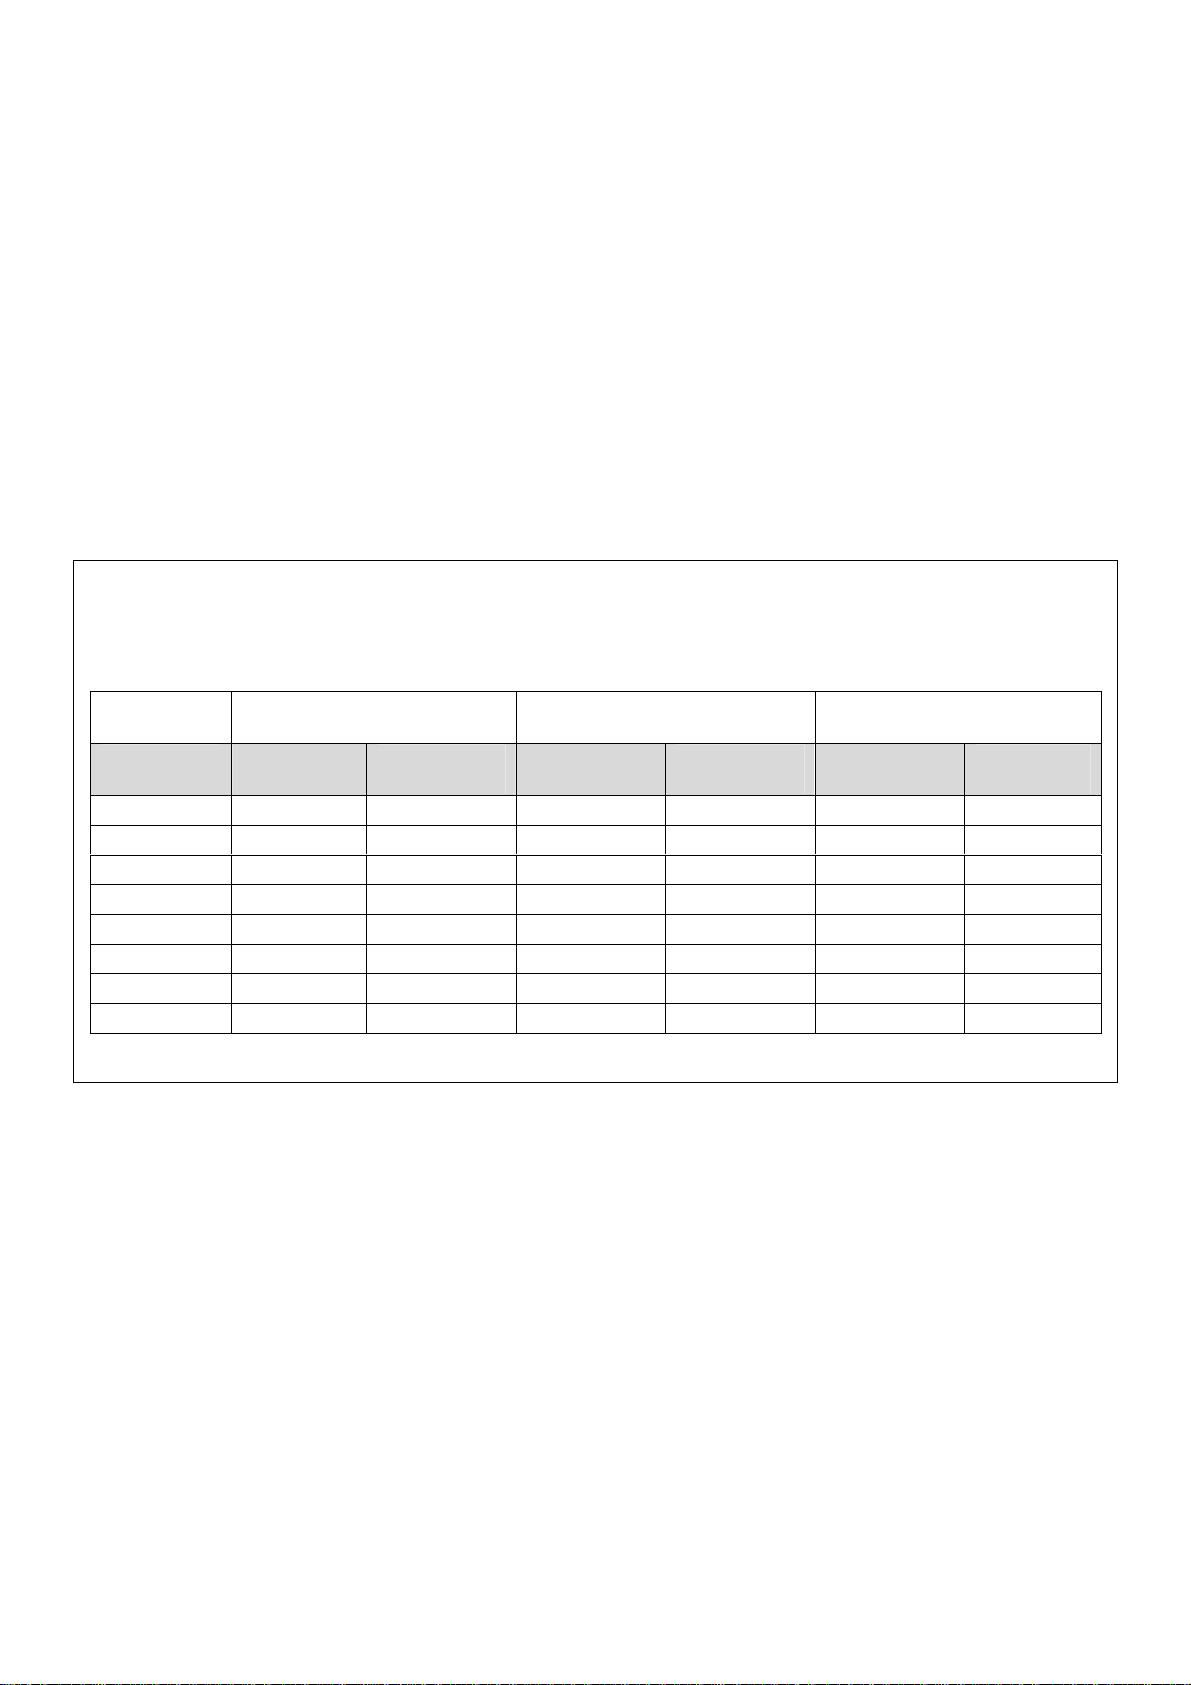
TABLAS DE CORTE
Acero suave Acero inoxidable Aluminio
Corriente de Velocidad de Velocidad de Velocidad de
corte corte corte corte
(A) (mm) (m/min) (mm) (m/min) (mm) (m/min)
20 1 4,00 1 3,00 1 4,60
20 2 1,70 2 1,20 2 2,40
20 3 1,10 3 0,70 3 1,50
20 4 0,70 4 0,50 4 0,90
20 6 0,40 6 0,30 6 0,55
20 8 0,19 8 0,14 8 0,23
20 10 0,11 10 0,07 10 0,14
Espesor Espesor Espesor
17
Page 18
MANUAL DE INSTRUÇÃO PARA APARELHO DE CORTE AO PLASMA
IMPORTANTE:
ANTES DA INSTALAÇÃO, DO USO OU DE QUALQUER
TIPO DE MANUTENÇÃO NA MÁQUINA LEIA O
CONTEÚDO DESTE MANUAL E DO MANUAL “NORMAS
DE SEGURANÇA PARA O USO DOS APARELHOS”
PRESTANDO MUITA ATENÇÃO ÀS NORMAS DE
SEGURANÇA. CONTACTE O SEU DISTRIBUIDOR SE
ESTAS INSTRUÇÕES NÃO FORAM COMPREENDIDAS
COMPLETAMENTE.
Este aparelho deve ser utilizado exclusivamente para as
operações de corte.
É indispensável, tomar em consideração o manual referente
às normas de segurança. Os símbolos, colocados próximo
aos parágrafos aos quais se referem, evidenciam situações
de máxima atenção, conselhos práticos ou simples
informações.
Ambos os manuais devem ser conservados com cuidado,
em um local ao alcance de todas as pesso as interessadas.
Devem ser consultados todas as vezes que surgirem
dúvidas, deverão seguir a máquina por toda a sua vida
operativa e também serão empregados para efectuar o
pedido das peças de reposição.
1 DESCRIÇÃO GERAL
1.1 ESPECIFICAÇÕES
Este manual foi preparado visando instruir o pessoal
encarregado da instalação, funcionamento e manut enção da
máquina.
Esta cortadora de metal é fabricada com tecnologia
INVERTER e já está equipada com um compressor
integrado, capaz de fornecer o ar para o funcionamento da
tocha.
Qualquer reclamação por perdas ou danos deve ser feita
pelo comprador ao transportador. Toda vez que for
necessário solicitar informações a respeito da máquina, é
preciso indicar o artigo e o número de matrícula.
1.2 DESCRIÇÃO DOS DISPOSITIVOS DO APARELHO
A) Lâmpada aviso de corrente.
B) Sinalizador de bloqueio; ilumina-se em condições
de perigo.
C) Sinalizador termóstato.
D) Sinalizador pressão ar insuficiente.
E) Alicate de massa.
F) Tocha.
G) Cabo de alimentação.
H) Interruptor de rede.
1.3 DISPOSITIVOS DE SEGURANÇA
Este aparelho está munido dos seguintes dispositivos de
segurança:
Térmica:
Para evitar sobrecargas. É evidenciado pelo
acendimento contínuo do sinalizador C (veja fig.1).
Pneumática:
Colocada na alimentação da tocha para evit ar qu e a
pressão de ar seja insuficiente. É evidenciado pelo
acendimento do sinalizador D (veja fig.1).
1.4 ESPECIFICAÇÕES SOBRE OS DADOS TÉCNICOS
2
IEC 60974-1 O aparelho foi constituído de acordo com
IEC 60974-7 as seguintes normas.
IEC 60974-10
Cl. A Máquina para uso industrial e profissional.
Conversor de frequência monofásica
transformador - rectificador.
Característica descendente.
Apropriado para o corte ao plasma.
TORCH TYPE Tipo de tocha que deve s er utilizada com
este aparelho para formar um sistema
seguro.
U0 Tensão a vazio secundária.
X Factor de serviço percentual. O factor de
serviço exprime a percentagem de 10
minutos em que o aparelho pode trabalhar
em uma determinada corrente I2 e tensão
U2 sem causar sobreaquecimentos.
Corrente de corte.
I
2
Tensão convencional secundária com
U
2
corrente de cort e I
. Esta tensão depende
2
da distância entre o bico e a peça a cortar.
Se esta distância aumenta a tensão de
corte também aumenta e o factor de
serviço X% pode diminuir.
Tensão nomin al de alimentação.
U
1
1~ 50/60Hz Alimentação monofásica 50 ou 60 Hz
Max Corrente max. absorvida na
I
1
correspondente corrente I2 e tensão U2.
I1 eff É o máximo valor da corrente efectiva
absorvida considerando o factor de
serviço.
IP23 Grau de protecção da carcaça.
Grau 3 como segundo número significa
que este aparelho é idóneo para trabalhar
no exterior debaixo de chuva.
Idóneo a trabalhar em ambientes com
risco acrescentado.
OBS.: O aparelho foi projectado para trabalhar em
ambientes com grau de poluição 3. (Veja IEC 664).
18
Page 19
1.5 MONTAGEM E DISPOSIÇÃO
Tirar a máquina da embalagem e montar a manivela
utilizando uma chave allen. Dispor o aparelho num local
adequadamente arejado possivelmente não polvorento,
pondo atenção para não obstruir a entrada e a saída do ar
de arrefecimento.
Esta instalação e idónea só para tocha manual
ELETTRO CF tipo P25, declina-se toda a
responsabilidade se usa uma tocha de diverso tipo.
1.6 FUNCIONAMENTO
A instalação do aparelho deve ser feita por pessoal
qualificado. Todas as ligações devem ser feitas conforme as
normas vigentes e no pleno respeito das leis sobre
acidentes no trabalho (veja CEI 26-23 / IEC - TS 62081).
Ligar o cabo de alimentação G: o condutor amarelo / verde
do cabo deve estar ligado a uma boa ligação à terra do
sistema; os remanescentes condutores devem ser ligados
na linha de alimentação, através de um interruptor colocado,
possivelmente, nas proximidades da zona de corte, para
permitir desligar rápido em caso de emergência.
A capacidade do interruptor magneto térmico e dos fusíveis
em série no interruptor deve ser igual à corrente I
eff.
1
absorvida pelo aparelho.
A corrente I
eff. absorvida é deduzida através da leitura d os
1
dados técnicos indicados no aparelho, em correspondênc ia
da tensão de alimentação U
à disposição.
1
Eventuais extensões devem ser de secção adequada à
corrente I
max. absorvida.
1
1.6.1 Motogeradores
Devem ter um dispositivo de regulação electrónica da
tensão, uma potência igual ou superior a 2,5 kVA e não
devem distribuir uma tensão superior a 260 V.
2 UTILIZAÇÃO
Aceder ao aparelho mediante o interruptor H (fig.1). Esta
operação será evidenciada pelo acendiment o da lâmpada A
(fig.1). Carregando por um instante no botão da tocha
manda-se a abertura do fluxo de ar comprimido.
Ligar o grampo de massa a peça a cortar.
N.B. A qualidade do corte é notavelmente superior se se
tem um injector em contacto da peça.
Certificar-se que o alicate de massa e a peça tenham bom
contacto eléctrico, especialmente com chapas revestidas,
oxidadas ou com revestimentos isolantes.
Não ligar o alicate de massa à parte de m aterial que dever á
ser retirado.
Prima e mantenha premido o botão da tocha durante pelo
menos 2 segundos para acender o arco piloto. Quando
aceso, se não iniciar o corte no prazo de 3 s egundos, o arco
piloto apaga-se e para o reacender é necessário premir
novamente o botão e repetir a sequência de acendimento.
Manter a tocha na posição vertical durante o corte.
Uma vez completado o corte e após ter libert ado o botão, o
ar continua a sair da tocha durante cerca de 30 segundos,
para permitir o arrefecimento da tocha.
Recomenda-se não desligar o aparelho antes do final
deste prazo.
Caso seja necessário efectuar furos ou iniciar o corte do
centro da peça, colocar a tocha na posição inclinada e
lentamente endireitá-la, de modo que o metal fundido não
seja borrifado no bico (veja fig. 3).
Não deixar o arco piloto aceso inutilmente para não
aumentar o consumo do eléctrodo, do difusor e do bico.
Uma vez terminado o trabalho, desligar a máquina.
19
3 INCONVENIENTES DURANTE O CORTE
3.1 PENETRAÇÃO INSUFICIENTE
As causas deste inconveniente podem ser:
y velocidade elevada. Certificar-se que o arco perfure
completamente a parte que está sendo cortada e que
nunca haja inclinação, no sentido de avanç o, maior qu e
10 - 15°. Dessa forma, evitam-se consumos incorrectos
do bico e queimaduras no bocal.
y Espessura excessiva da peça (veja as tabelas
velocidade de corte).
y Alicate de massa que não está perfeitamente em
contacto eléctrico com a peça.
y Bico e eléctrodo consumidos.
y Corrente de corte muito baixa.
OBS.: Quando o arco não afunda, as escórias de metal
fundido obstruem o bico.
3.2 APAGA-SE O ARCO DE CORTE
As causas deste inconveniente podem ser:
• bico, eléctrodo ou difusor consumidos,
• tensão de alimentação muito baixa.
3.3 CORTE INCLINADO
Sempre que o corte se apresente inclinado (ver fig. 4)
apagar a máquina desapertar o porta-injector e rodar o
injector perto de um quarto de volta, depois bloquear e
tornar a provar. Repetir a operação até que o corte não
esteja direito (ver fig. 5).
4 RECOMENDAÇÕES PRÁTICAS
• As impurezas presentes no ar favorecem a oxidação do
eléctrodo e do bico e podem dificultar o acendimento do
arco piloto. Se esta condição se verificar, limpar a parte
terminal do eléctrodo e o interior do bico com papel
abrasivo fino.
• Certificar-se que o eléctrodo e bico novos, que serão
montados, se encontrem limpos e desengordurados.
• Para evitar que a tocha se danifique, utilizar sempre
peças sobressalentes originais.
5 MANUTENÇÃO
Retirar a alimentação sempre que qualquer operação tiver
de ser feita no aparelho por pessoal qualificado.
5.1 MANUTENÇÃO GERADOR
Em caso de manutenção na parte interna do aparelho,
certificar-se que o interruptor H se encontre na posição
"OFF" e que o cabo de alimentação esteja desligado da
rede.
Verificar também que não haja tensão na parte superior do s
condensadores da unidade IGBT.
Além disso, é necessário limpar periodicamente o interior do
aparelho, retirando o pó metálico acumulado, utilizando ar
comprimido.
5.2 MANUNTENÇÃO DA TOCHA (veja fig. 8)
A substituição de uma das partes de consumo.
Os particulares sujeitos a desgaste são os eléctrodo 17
, o
difusor 18 e o injector 19. A substituição de uma de estas
partes e possível so depois de ter desaparafusado o portainjector 20. O eléctrodo 17 deve ser substituído quando
Page 20
apresenta uma cratera no centro profunda de perto de 1,5
mm (ver fig. 6). O injector 19 será substituído quando
apresente o furo central estragado ou muito alargado com
respeito ao do particular novo (ver fig. 7). Quando o
eléctrodo esta consumido, o injector gasta-se muito
facilmente. Quando o eléctrodo está gasto, a máquina perde
potência de corte.
Uma tardia restituição do eléctrodo e do injector prov oca um
excessivo aquecimento das partes, prejudicando a duração
do difusor 18. Certificar-se que depois da substituição, o
porta-injector 20 esteja suficientemente apertado.
ATENÇÃO! O porta-injector 20 deve ser aparafusado na
cabecinha só com o eléctrodo 17 o difusor 18 e o
injector 19 montadas.
Art. 484
5.3 PRECAUÇÕES A SEGUIR APÓS UMA OPERAÇÃO
DE REPARAÇÃO.
Após ter efectuado uma reparação, lembrar de colocar os
cabos novamente em ordem, de modo que haja um
isolamento seguro entre o lado primário e o lado s ecundário
da máquina. Evitar que os fios possam entrar em contacto
com partes em movimento ou partes que se aquecem
durante o funcionamento. Remontar todas as faixas, como
se encontravam originalmente, de modo a evitar que
aconteça uma ligação entre o primário e o secundário, no
caso em que, acidentalmente, um condutor se romper o u se
desligar. Remontar também os parafusos com arruelas
dentadas, como se encontravam originalmente.
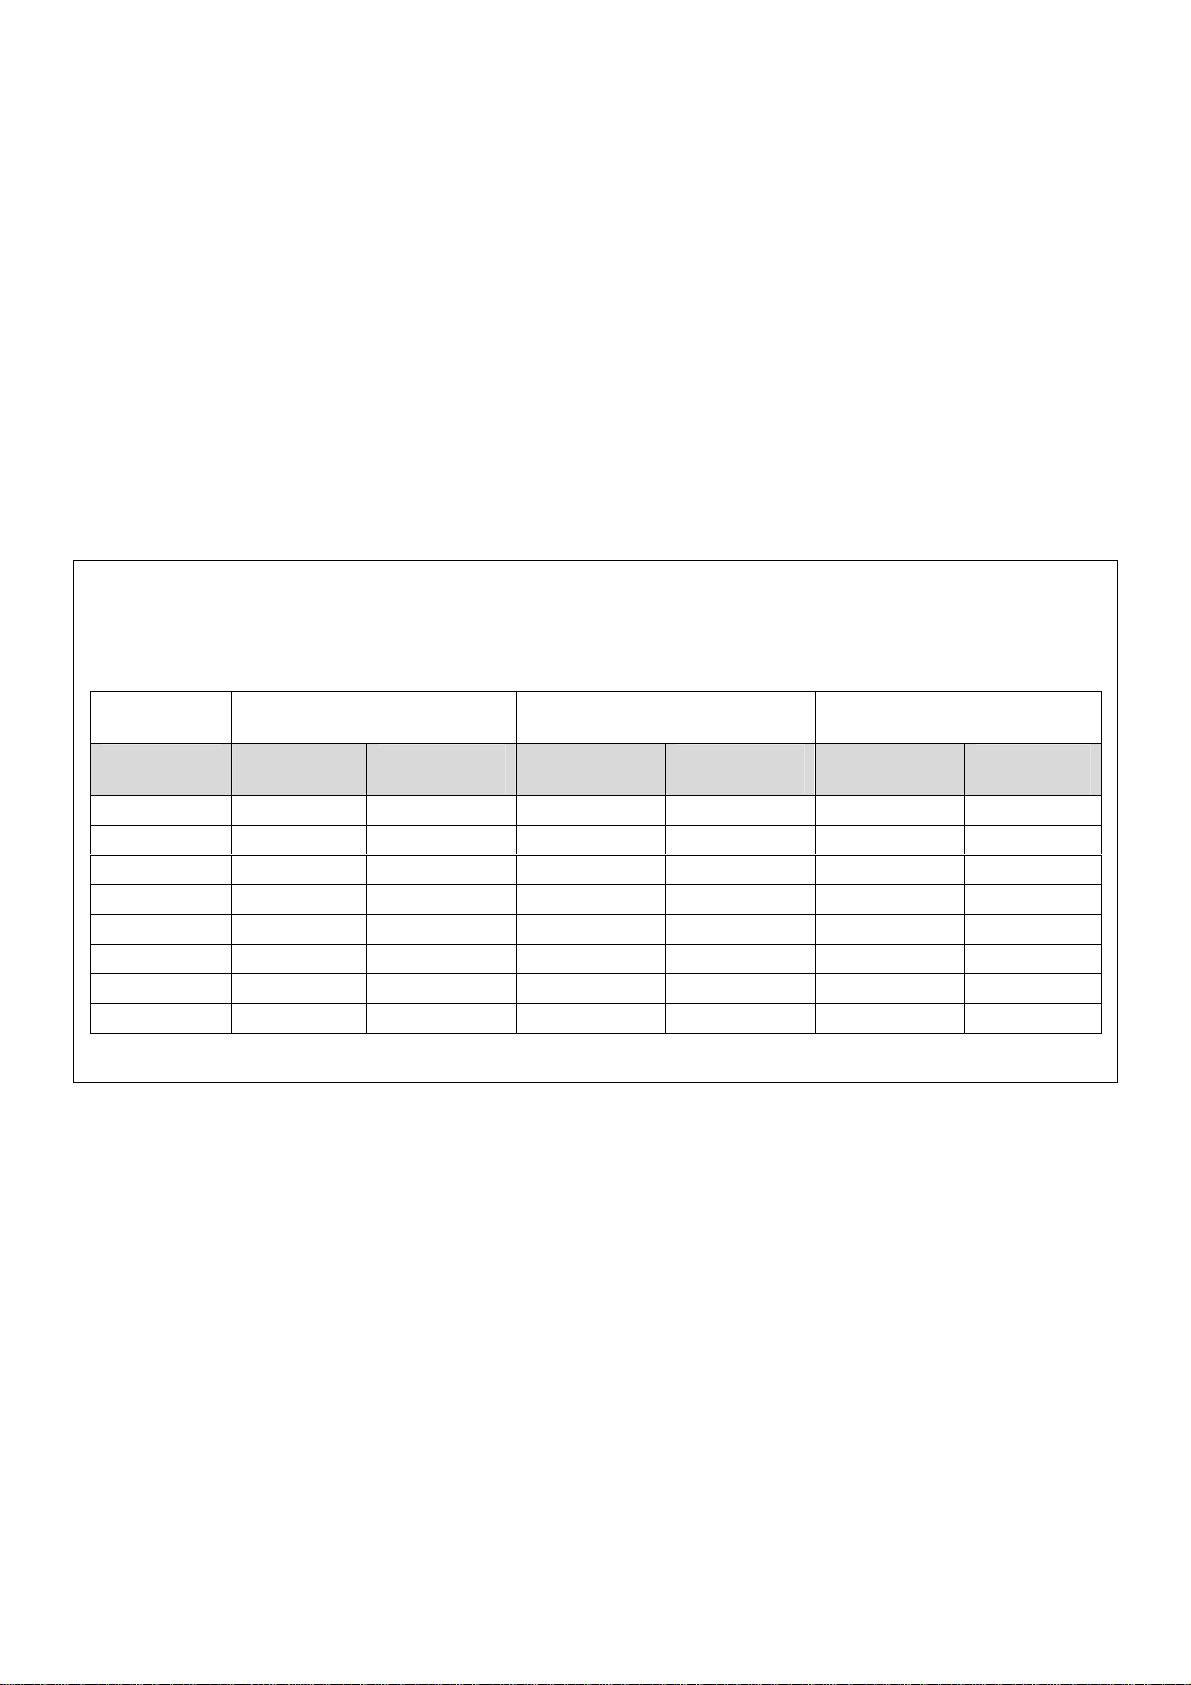
TABELAS DE CORTE
Aço macio Aço inoxidável Alumínio
Corrente de Velocidade de Velocidade de Velocidade de
corte corte corte corte
(A) (mm) (m/min) (mm) (m/min) (mm) (m/min)
20 1 4,00 1 3,00 1 4,60
20 2 1,70 2 1,20 2 2,40
20 3 1,10 3 0,70 3 1,50
20 4 0,70 4 0,50 4 0,90
20 6 0,40 6 0,30 6 0,55
20 8 0,19 8 0,14 8 0,23
20 10 0,11 10 0,07 10 0,14
Espessura Espessura Espessura
20
Page 21
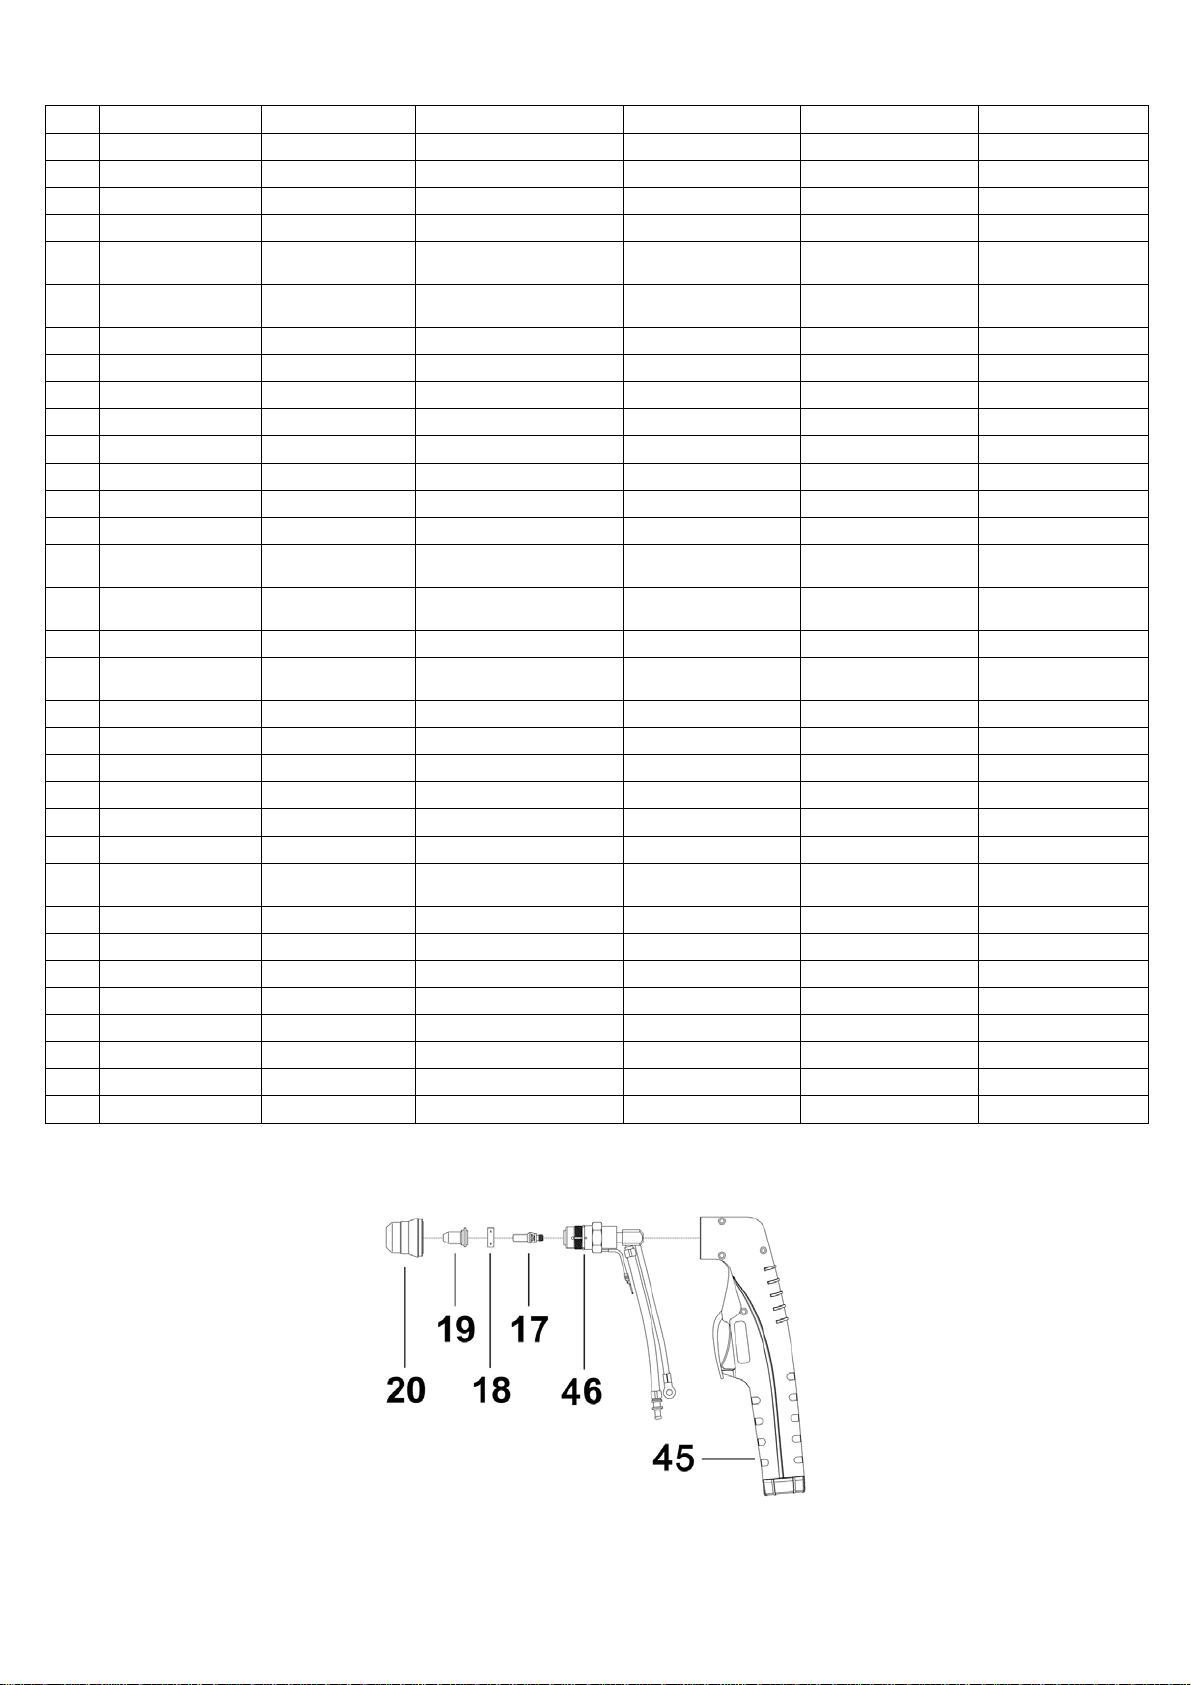
Art./Item 484
POS. DESCRIZIONE DESCRIPTION STÜCKLISTE DESIGNATION DENOMINACIÓN DESCRIÇÃO
SUPPORTO MANICO HANDLE HOLDER GRIFF HALTER SUPPORT MANCHE SOPORTE MANIJA SUPORTE PEGA
1
2
3
4
5
6
7
8
9
10
11
12
13
14
15
16
17
18
19
20
21
22
23
24
25
26
27
28
29
30
31
45
46
MANICO HANDLE GRIFF MANCHE MANGO PEGA
FASCIONE HOUSING GEHÄUSE CARROSSERIE CARCASA INVÓLUCRO
FONDO BOTTOM BODENBLECH FOND FONDO BASE
PIANO INTERMEDIO
SUPPORTO
COMPRESSORE
CORNICE FRAME RAHMEN CADRE MARCO CAIXILHO
CIRCUITO POTENZA POWER CIRCUIT LEISTUNGS-PLATINE CIRCUIT PUISSANCE CIRCUITO POTENCIA CIRCUITO POTÊNCIA
VENTILATORE FAN VENTILATOR VENTILATEUR VENTILADOR VENTAROLA
COMPRESSORE COMPRESSOR KOMPRESSOR COMPRESSEUR COMPRESOR COMPRESSOR
DISTANZIALE SPACER DISTANZSTÜCK ENTRETOISE DISTÁNCIALE ESPAÇADOR
PIEDINO SUPPORT HALTERUNG SUPPORT SOPORTE SUPORTE
BLOCCA CAVO CABLE GLAND KABELVERSCHRAUBUNG PRESSE-ETOUPE PRENSA CABLE PRENSA CABO
DISTANZIALE SPACER DISTANZSTÜCK ENTRETOISE DISTÁNCIALE ESPAÇADOR
SUPPORTO
ANTIVIBRANTE
TORCIA COMPLETA COMPLETE TORCH BRENNER TORCHE COMPLETE
ELETTRODO ELECTRODE ELEKTRODE ELECTRODE ELECTRODO ELÉCTRODO
DIFFUSORE
ISOLANTE
UGELLO NOZZLE DÜSE BUSE INYECTOR INJECTOR
PORTAUGELLO NOZZLE HOLDER DÜSENHALTER PORTE-BUSE PORTA - INYECTOR PORTA INJECTOR
TUBO TEFLON TEFLON TUBE PTFE-SCHLAUCH TUYAU EN PTFE PTFE TUBERÍA TUBO DE PTFE
PASSACAVO STRAIN RELIEF ZUGENTLASTUNG PASSE CABLE PASA CABLE PASSA CABO
PORTA-LED LED HOLDER LED-HALTER SUPPORT LED SOPORTE LED SUPORTE LED
INTERRUTTORE SWITCH SCHALTER INTERRUPTEUR INTERRUPTOR INTERRUPTOR
CAVO RETE
PROTEZIONE PROTECTION SCHUTZ PROTECTION PROTECCIÓN PROTECÇÃO
CAVO MASSA EARTH CABLE MASSEKABEL CABLE DE TERRE CABLE MASA CABO MASSA
RACCORDO CONNECTOR VERBINDUNGSSTÜCK RACCORD EMPALME LIGAÇÃO
PASSACAVO STRAIN RELIEF ZUGENTLASTUNG PASSE CABLE PASA CABLE PASSA CABO
BLOCCA CAVO CABLE GLAND KABELVERSCHRAUBUNG PRESSE-ETOUPE PRENSA CABLE PRENSA CABO
RACCORDO JOINT VERBINDUNGSSTÜCK RACCORD EMPALME LIGAÇÃO
IMPUGNATURA HANDLE GRIFF POIGNEE EMPUÑADURA PUNHO
TESTINA HEAD SCHNEIDKOPF TÊTE CABEZA CABECINHA
INTERMEDIATE
PANEL
COMPRESSOR
HOLDER
SHOCK ABSORBER ANTI VIBRATIONSPUFFER
INSULATING
DIFFUSOR
MAINS INPUT
CABLE
ZWISCHENWANDFLÄCHE
KOMPRESSORTRÄGER
ISOLIERENDER DIFFUSOR DIFFUSEUR ISOLANT DIFUSOR AISLANTE DIFUSOR ISOLADOR
NETZ-
ANSCHLUSSLEITUNG
PANNEAU
INTERMEDIAIRE
SUPPORT
COMPRESSEUR
TAMPON ANTI-
VIBRATIONS
CABLE - RESEAU CABLE RED
PANEL INTERMEDIO PAINEL INTERMÉDIO
SOPORTE
COMPRESOR
APOYO
ANTIVIBRACIÓN
ANTORCHA
COMPLETA
SUPORTE
COMPRESSOR
APOIO ANTI-
VIBRAÇÃO
TOCHA COMPLETA
CABO DE
ALIMENTAÇÃO
21
Page 22
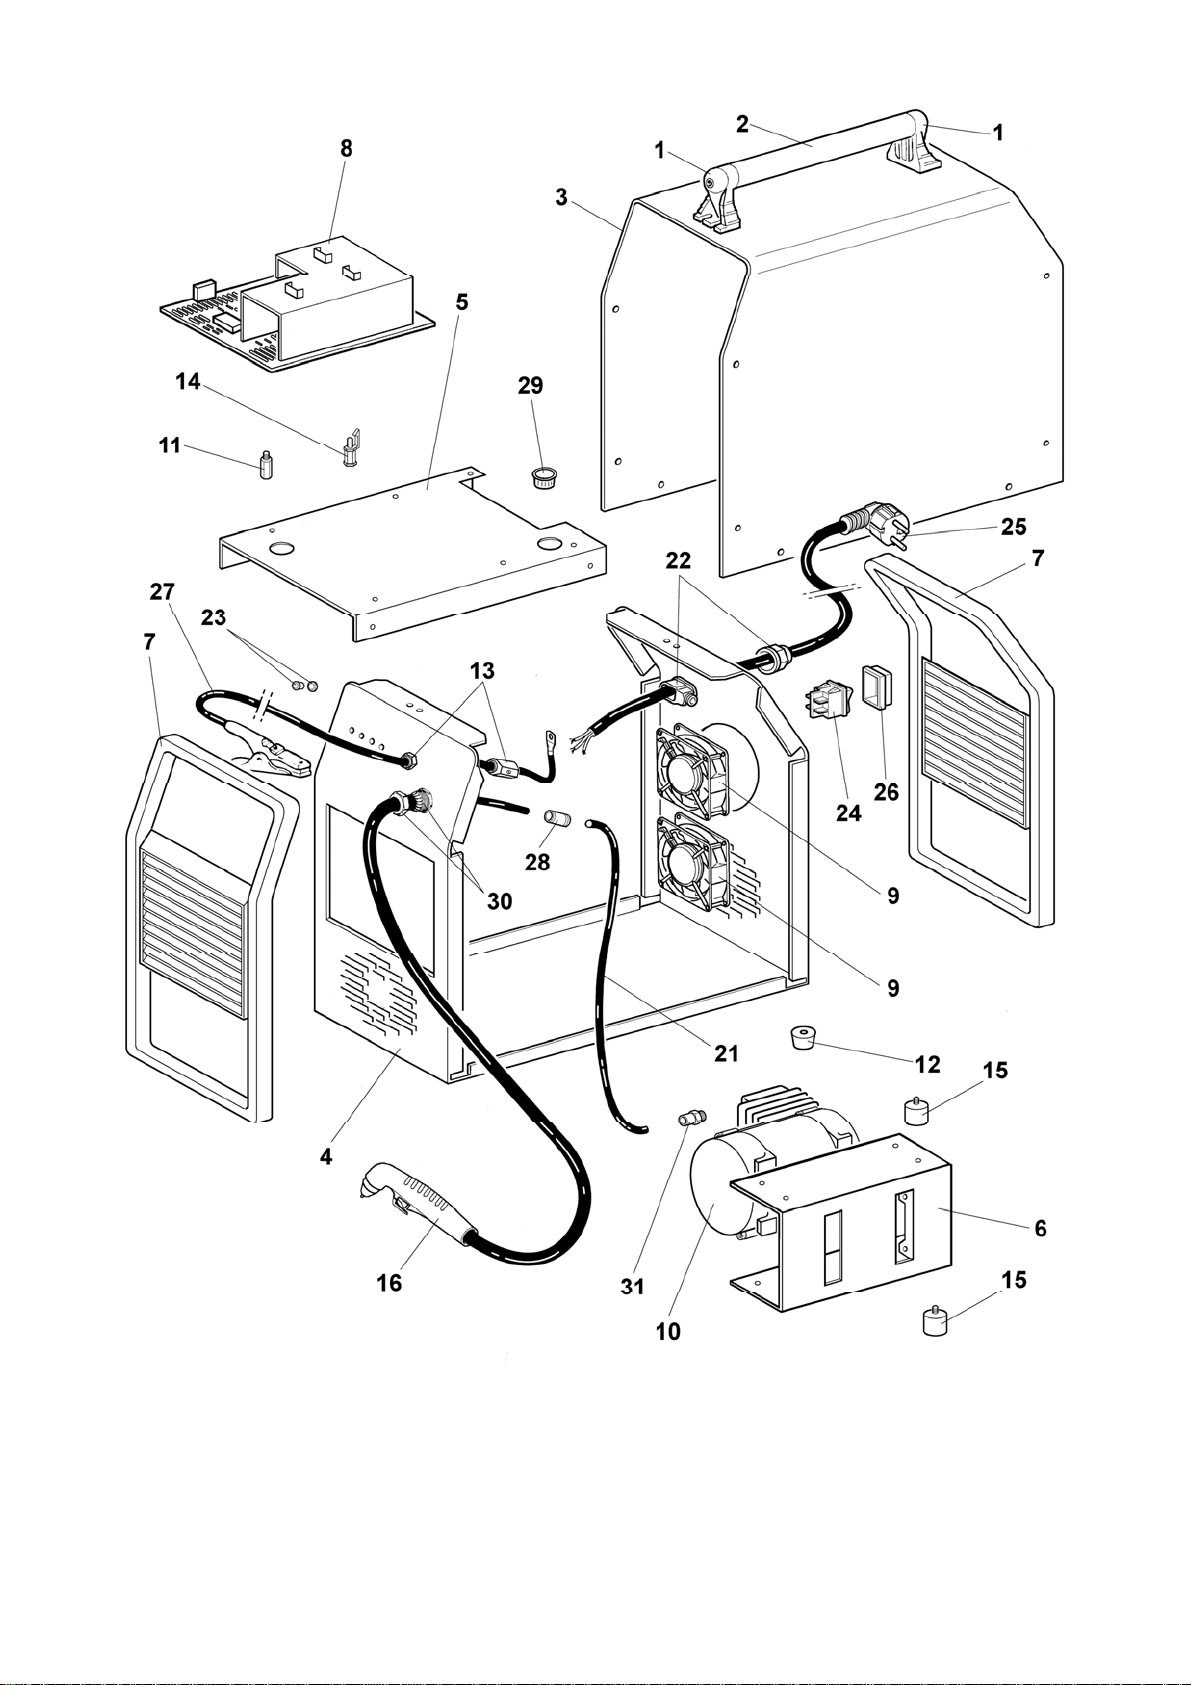
Art./Item 484
22
Page 23
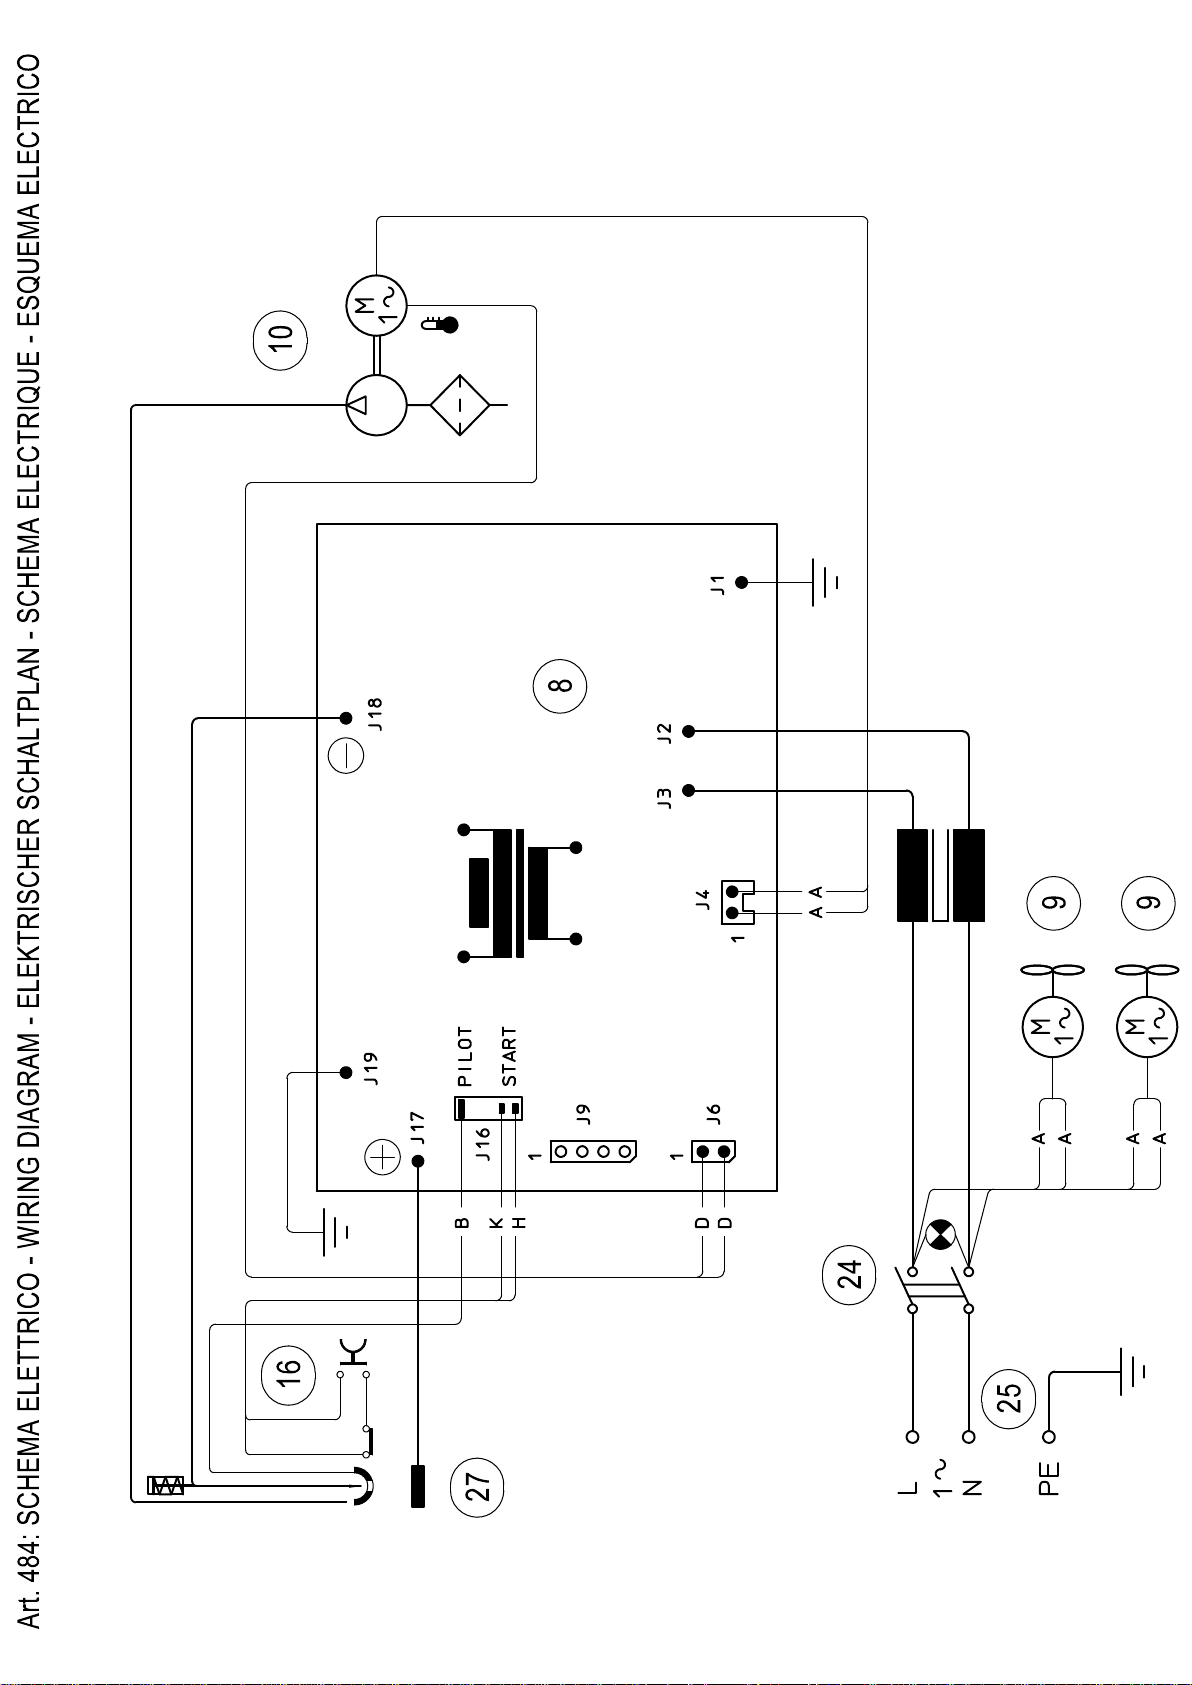
Page 24
Codifica colori
cablaggio elettrico
Nero Black Schwarz Noir Negro Negro
A
Rosso Red Rot Rouge Rojo Vermelho
B
Grigio Grey Grau Gris Gris Cinzento
C
Bianco White Weiss Blanc Blanco Branco
D
Verde Green Gruen Vert Verde Verde
E
Viola Purple Violett Violet Violeta Violeta
F
Giallo Yellow Gelb Jaune Amarillo Amarelo
G
Blu Blue Blau Bleu Azul Azul
H
Marrone Brown Braun Marron Marron Castanho
K
Arancione Orange Orange Orange Nardnja Alaranjado
J
Rosa Pink Rosa Rose Rosa Rosa
I
Rosa-nero Pink-black Rosa-schwarz Rose-noir Rosa-negro Rosa-negro
L
Grigio-viola Grey-purple Grau-violett Gris-violet Gris-violeta Cinzento-violeta
M
Bianco-viola White-purple Weiss-violett Blanc-violet Blanco-violeta Branco-violeta
N
Bianco-nero White-black Weiss-schwarz Blanc-noir Blanco-negro Branco-negro
O
Grigio-blu Grey-blue Grau-blau Gris-bleu Gris-azul Cinzento-azul
P
Bianco-rosso White-red Weiss-rot Blanc-rouge Blanco-rojo Branco-vermelho
Q
Grigio-rosso Grey-red Grau-rot Gris-rouge Gris-rojo Cinzento-vermelho
R
Bianco-blu White-blue Weiss-blau Blanc-bleu Blanco-azul Branco-azul
S
Nero-blu Black-blue Schwarz-blau Noir-bleu Negro-azul Negro-azul
T
Giallo-verde Yellow-green Gelb-gruen Jaune-vert Amarillo-verde Amarelo-verde
U
Wiring diagram
colour code
Farben-Codierung
elektrische
Schaltplan
Codification couleurs
schéma électrique
Codificación colores
cableado eléctrico
Codificação cores
conjunto eléctrico de
cabos
_____________________________________________________________________________________
Cod. 381592 (02/2013)
 Loading...