

Page 1
Betriebsanleitung
Schweißgeräte mit stufenloser Regelung
Operating Instructions
Welding Transformers and Rectifiers
with Stepless Current Control
Instructions d'utilisation
Appareil de soudure avec réglage en continu
Handleiding
Lasapparaten met traploze instelling
SB 160 C / SB 200 CT
Achtung! Lesen Sie diese Anleitung vor der Installation und Inbetriebnahme aufmerksam durch.
Attention! Carefully read through these instructions prior to installation and commissioning.
Attention ! Prière de lire attentivement la présente notice avant l'installation et la mise en service.
Oppassen! Lees deze instructies voor de installatie en ingebruikname aandachtig door.
115 117 9491 / 2402 - 3.2 / de, en, fr, nl
Page 2
D DEUTSCH ENG ENGLISH
T
KONFORMITÄTSERKLÄRUNG DECLARATION OF CONFORMITY
Wir erklären in alleiniger Verantwortlichkeit, daß dieses Produkt mit
den folgenden Normen übereinstimmt* gemäß den Bestimmungen
der Richtlinien**.
F FRANÇAIS NL NEDERLANDS
DECLARATION DE CONFORMITE CONFORMITEITSVERKLARING
Nous déclarons, sous notre seule responsabilité, que ce produit est en
conformité avec les normes ou documents normatifs suivants* en
vertu des dispositions des directives **
IT ITALIANO ES ESPAÑOL
DICHIARAZIONE DI CONFORMITÀ DECLARACION DE CONFORMIDAD
Noi dichiariamo sotto la nostra esclusiva responsabilità che il presente
prodotto è conforme alle seguenti norme*. in conformità con le
disposizioni delle normative **
PT PORTUGUÊS SV SVENSKA
DECLARAÇÃO DE CONFORMIDADE
Declaramos sob nossa responsabilidade que este produto está de
acordo com as seguintes normas*.de acordo com as directrizes dos
regulamentos **
FIN SUOMI NO NORGE
VAATIMUKSENMUKAISUUSVAKUUTUS SAMSVARSERKLÆRING
Vakuutamme, että tämä tuote vastaa seuraavia normeja*.on
direktiivien määräysten mukainen**
We herewith declare in our sole responsibility that this product
complies with the following standards*
in accordance with the regulations of the undermentioned Directives**
Wij verklaren als enige verantwoordelijke, dat dit product in
overeenstemming is met de volgende normen*
conform de bepalingen van de richtlijnen**
Declaramos bajo nuestra exclusiva responsabilidad, que el presente
producto cumple con las siguientes normas*.de acuerdo a lo
dispuesto en las directrices**
FÖRSÄKRAN OM ÖVERENSSTÄMMELSE
Vi försäkrar på eget ansvar att denna produkt överensstämmer med
följande standarder*. Enligt bestämmelserna i direktiven**
Vi erklærer under eget ansvar at dette produkt samsvarer med
følgende normer*. henhold til bestemmelsene i direktiv**
DA DANSK POL POLSKI
OVERENSSTEMMELSESATTEST OŚWIADCZENIE O ZGODNOŚCI
Hermed erklærer vi på eget ansvar, at dette produkt stemmer overens
ed følgende standarder*. iht. bestemmelserne i direktiverne**
EL ΕΛΛHNIKA HU MAGYAR
∆ΗΛΩΣΗ ΑΝΤΙΣΤΟΙΧΕΙΑΣ MEGEGYEZŐSÉGI NYILATKOZAT
∆ηλώνουµε µε ιδία ευθύνη ότι το προϊόν αυτό αντιστοιχεί στις
ακόλουθες προδιαγραφές*
σύµφωνα µε τις διατάξεις των οδηγιών**
Oświadczamy z pełną odpowiedzialnością, że niniejszy produkt
odpowiada wymogom następujących norm*.według ustaleń
wytycznych **
Kizárólagos felelősségünk tudatában ezennel igazoljuk, hogy ez a
termék kielégíti az alábbi szabványokban lefektetett
követelményeket*.megfelel az alábbi irányelvek előírásainak**
SB 160 C - SB 200 C
* EN 50060; EN 55014 (1993); DIN EN 61000-4-1 (1993), EN 60974-1
** 89/336/EWG, 73/23/EWG
Dipl. Ing. Jürgen Kusserow
Vorstand
ELEKTRA BECKUM AG – Daimlerstraße 1 – 49716 Meppen
Tel.: +49 59 33 80 20
1000965/ 00
Page 3
Inhoud
1 Technische gegevens
2 Ingebruikneming van een lichtstroomapparaat
2.1 Ingebruikneming van een Elektra Beckum-combi-apparaat voor 230/400 V (licht-, draaistroom)
3 Wat de gebruiker van een lasapparaat moet weten
3.1 Een klein overzicht over laselektroden en hun juiste behandeling
3.1.1 Aanduiding van laselektroden volgens DIN 1913
3.1.2 Opgave van de staafelektrode-omwikkeling
3.1.3 Classificering van staafelektroden
3.1.4 Toewijzen van geschikte staafelektrode
3.1.5 Ontsteken en branden van de lichtboog
3.1.6 Lasposities volgens DIN 1921
4 Aanwijzingen over het lassen zelf
4.1 Soorten lasnaden
4.2 Lasnaad fouten en hun mogelijke oorzaken - in voorbeeld bij hoeknaden weergegeven
5 Eisen aan lastoebehoren en hun onderhoud
6 Schakelschema's
U hebt een uiterst degelijk lasapparaat gekocht. Met dit apparaat hebt u een krachtig lasapparaat dat getuigt van
jarenlange know-how en door vakmensen is ontwikkeld. Wanneer u uit ons gamma het apparaat hebt gekozen
dat geschikt is voor uw toepassing, zal u er nog lang plezier van hebben.
De transformatoren hebben een ruim bemeten geleiderdoorsnede waarvan de ijzeren kern uit hoogwaardig
geïsoleerde plaatjes werd samengesteld, om de wervelstroom- en ommagnetiseringsverliezen zo klein mogelijk
te houden.
NL
Bij het gebruik van het apparaat dienen de gebruikelijke voorschriften te worden nageleefd.
Tip: UVV 260 las- en snijprocessen en aanverwante processen (VB 915)
productaansprakelijkheid/garantie
Het lasapparaat mag niet worden gebruikt in de omgeving van gegevenswerkende installaties !
Voor niet vermelde werkzaamheden en toepassingsmogelijkheden is de schriftelijke toestemming vereist van
Elektra Beckum AG, Postfach 1352, D-49703 Meppen.
Voor garantieaanspraak moet u zich tot uw dealer wenden.
Garantiewerkzaamheden worden principieel door ons of door ons geautoriseerde bedrijven uitgevoerd. Buiten
de garantieperiode kan u reparaties laten uitvoeren door hiervoor gespecialiseerde bedrijven.
Altijd de reparatierekeningen bewaren!
Technische veranderingen voorbehouden!
Wij raden in elk geval aan een lascursus te volgen bij een erkende vakschool.
32
Page 4
1 Technische gegevens
Type SB 160 C SB 200 CT SB 200 CT
Netspanning 230/400 V 240 V 230/400 V
Netfrequentie 50/60 Hz 50 Hz 50/60 Hz
Schakeltrappen traploos traploos traploos
Nullastspanning max. 230/240 V 32 - 38 V 47 - 55 V 31 - 39 V
Nullastspanning max. 400 V 38 - 46 V 41 - 50 V
Zekering 230/240 V T 16 A T 32 A T 16 A
Zekering 400 V T 16 A T 20 A
Isolatiestofklasse H H H
Beveilingsklasse IP 21 IP 21 IP 21
Instelbereik traploos bij 230/240 V 30 - 110 A 70 - 180 A 20 - 110 A
Instelbereik traploos bij 400 V 65 - 155 A 60 - 180 A
Koeling S F F
Lasbare elektroden bij 230/240 V 1,6 - 2,5 mm 2,0 - 4,0 mm 1,6 - 2,5 mm
Lasbare elektroden bij 400 V 2 - 3,25 mm 2 - 4,0 mm
2 Ingebruikneming van een lichtstroomapparaat
Dit apparaat moet worden bediend via een lekstroombeveiligingsschakelaar met lekstroomonderbreking van
30 mA.
Beschadigde aansluitleidingen moeten onmiddellijk door een elektromonteur worden vervangen.
Het gebruik met beschadigde aansluitleidingen is levensgevaarlijk en bijgevolg verboden.
Kinderen mogen dit apparaat niet gebruiken.
De aansluiting vindt plaats op het wisselstroomnet (licht) 230/240 V. Het apparaat dus op elk lichtnetstopcontact
aangesloten worden. De groep, waaraan het stopcontact aangesloten is, moet met een trage zekering van 16
A (T 16 A) gezekerd zijn. Het gebruik van verdere elektrische apparaten aan de zelfde groep is vanwege het
lassen slechts beperkt mogelijk.
Las- en massakabels zijn vast op het apparaat aangesloten. Bij lastransformatoren speelt de polariteit geen rol,
omdat er met wisselstroom wordt gelast.
Nu wordt de massaklem vast op een schone plaats van het lassen werkstuk bevestigd, indien mogelijk niet te
ver van het laspunt. De elektrodenhouder dient voor de opname van de laselektrode.
Nu kunt u de gewenste lasstroom met het handwiel traploos instellen.
Wanneer niet onmiddellijk een stopcontact in de buurt is, hebt u een verlengkabel nodig. Zorg dat de
kabeldoorsnede minstens 2,5 mm2 bedraagt. Ook moet de kabel volledig zijn afgerold, omdat hij anders opwarmt,
zodat de lasstroom door de verhoogde weerstand aanzienlijk wordt verminderd.
U kan ook de laskabel verlengen. Daarbij moet de dwarsdoorsnede groter zijn dan deze van de meegeleverde
kabel. Elk apparaat wordt door een thermostaatschakelaar beschermd tegen overbelasting. Bij overbelasting
van het apparaat schakelt de thermoschakelaar de lastransformator uit. Na een korte afkoeltijd wordt het
apparaat automatisch ingeschakeld en is het weer bedrijfsklaar. Bij lastransformatoren met TURBO-VENTILATIE
wordt bovendien een ventilator ingeschakeld, om de inschakelduur te verlengen.
3 Wat elke gebruiker van een lasapparaat moet weten
Stof, vuil of ijzerspaanders zijn schadelijk voor ieder lasapparaat. U moet er in het bijzonder op letten dat de
luchttoevoer van de koeling vrij blijft. Een lasverbinding moet twee werkstukken zo met elkaar verbinden dat ze
één geheel vormen. Voor aanvang van het lassen moet de lasplaats vrijgemaakt worden van vuil, roest, vet en
verf resten. Ook moeten slakken van voorgaande lassen altijd eerst verwijderd worden. Nu wordt de massaklem
vast op een schone plaats van het werkstuk bevestigd. Controleer of alle kabelaansluitingen en kabels zelf in orde
zijn, om een zo optimaal mogelijke stroomtoevoer te waarborgen.
Het omhullingsvrije uiteinde van de elektrode wordt in de daarvoor bedoelde uitsparing van de elektrodehouder
geklemd. Samen met het apparaat wordt een lasuitrusting geleverd met een lasschild en een slakkenhamer. Het
beschermglas dient als filter tegen schadelijke stralingen (Ultraviolet- en infrarode stralen). Het heldere glas moet
het beschermglas tegen lasspetters en beschadigingen beschermen. Bij het verwijderen van de lasslakken moet
u de ogen beschermen tegen scherpe of hete splinters met een veiligheidsbril. Afhankelijk van de soort elektrode
en de gevoeligheid van de ogen worden beschermglazen in verschillende helderheidsklassen aangeboden.
Voor normale laswerkzaamheden worden voor elektroden met een Ø van 1,5 tot 4 mm beschermglazen in de
33
Page 5
klasse DIN 9, meer dan 4 mm elektrode-Ø in de klasse DIN 10.
Om de correcte stroom in te stellen voor de elektrode die u gebruikt, kan u gebruik maken van de volgende
tabel (1):
Ampère(A) Elektrode-Ø materiaaldikte
in mm in mm
25 - 50 1,0 - 2,0 1,0 - 2,0
50 - 100 2,0 - 2,5 2,0 - 4,0
100 - 140 2,5 - 3,25 4,0 - 8,0
140 - 220 3,25 - 5,0 8,0 - 12,0
220 - 300 5,0 - 6,0 12,0 - 20,0
In geen geval mag een te dikke elektrode gebruikt worden.
Als richtwaarde kunt u, per mm elektrode-kern-Ø ca. 40 ampere stroomsterkte, rekenen. Afhankelijk van het
elektrodetype, de werkstukdikte en het aantal laslagen kan men de berekende waarde over- of onderschrijden.
De apparaten werken ook feilloos in het plaatblikbereik vanaf een materiaaldikte van 1,0 mm. Iedere praktijkman zal
deze eigenschappen waarderen. Een groot voordeel is de handzaamheid gecombineerd met een robuuste bouwwijze.
3.1 Een klein overzicht over laselektroden en hun juiste behandeling
Om veilig te kunnen werken, moeten elektroden altijd droog opgeborgen worden. Als elektroden eenmaal vochtig
geworden zijn, dan moeten zij in een oven bij 200 tot 300 °C circa 0,5 uur lang gedroogd worden.
Kb-elektroden voor gebruik grondig in de oven bij 200 tot 300 °C gedurende maximaal 3 uur uitdrogen (atomaire
waterstof kan tot lasfouten leiden).
Laselektroden zijn volgens de DIN 1913 gekenmerkt.
De aanduiding van de elektroden wordt door de fabrikant volgens de norm vast gelegd en wordt door een
keuringsinstantie gecontroleerd. Op iedere verpakking van elektroden moet de aanduiding afgedrukt zijn.
3.1.1Aanduiding van laselektroden volgens DIN 1913
Voorbeeld van aanduiding:
Staafelektrode DIN 1913 - E 43 3 2 AR 7
model DIN-nr.
kenmerk voor
lichtbooglassen
standaard getal voor
treksterkte, rekgrens en
elasticiteit
standaard cijfer voor
kerfslag werkzaamheden
minimaal 28 J
standaard cijfer voor
verhoogde kerfslagwerkzaamheden minimaal 47 J
type aanduiding van
omhulling
standaard cijfer
voor klassen
34
Page 6
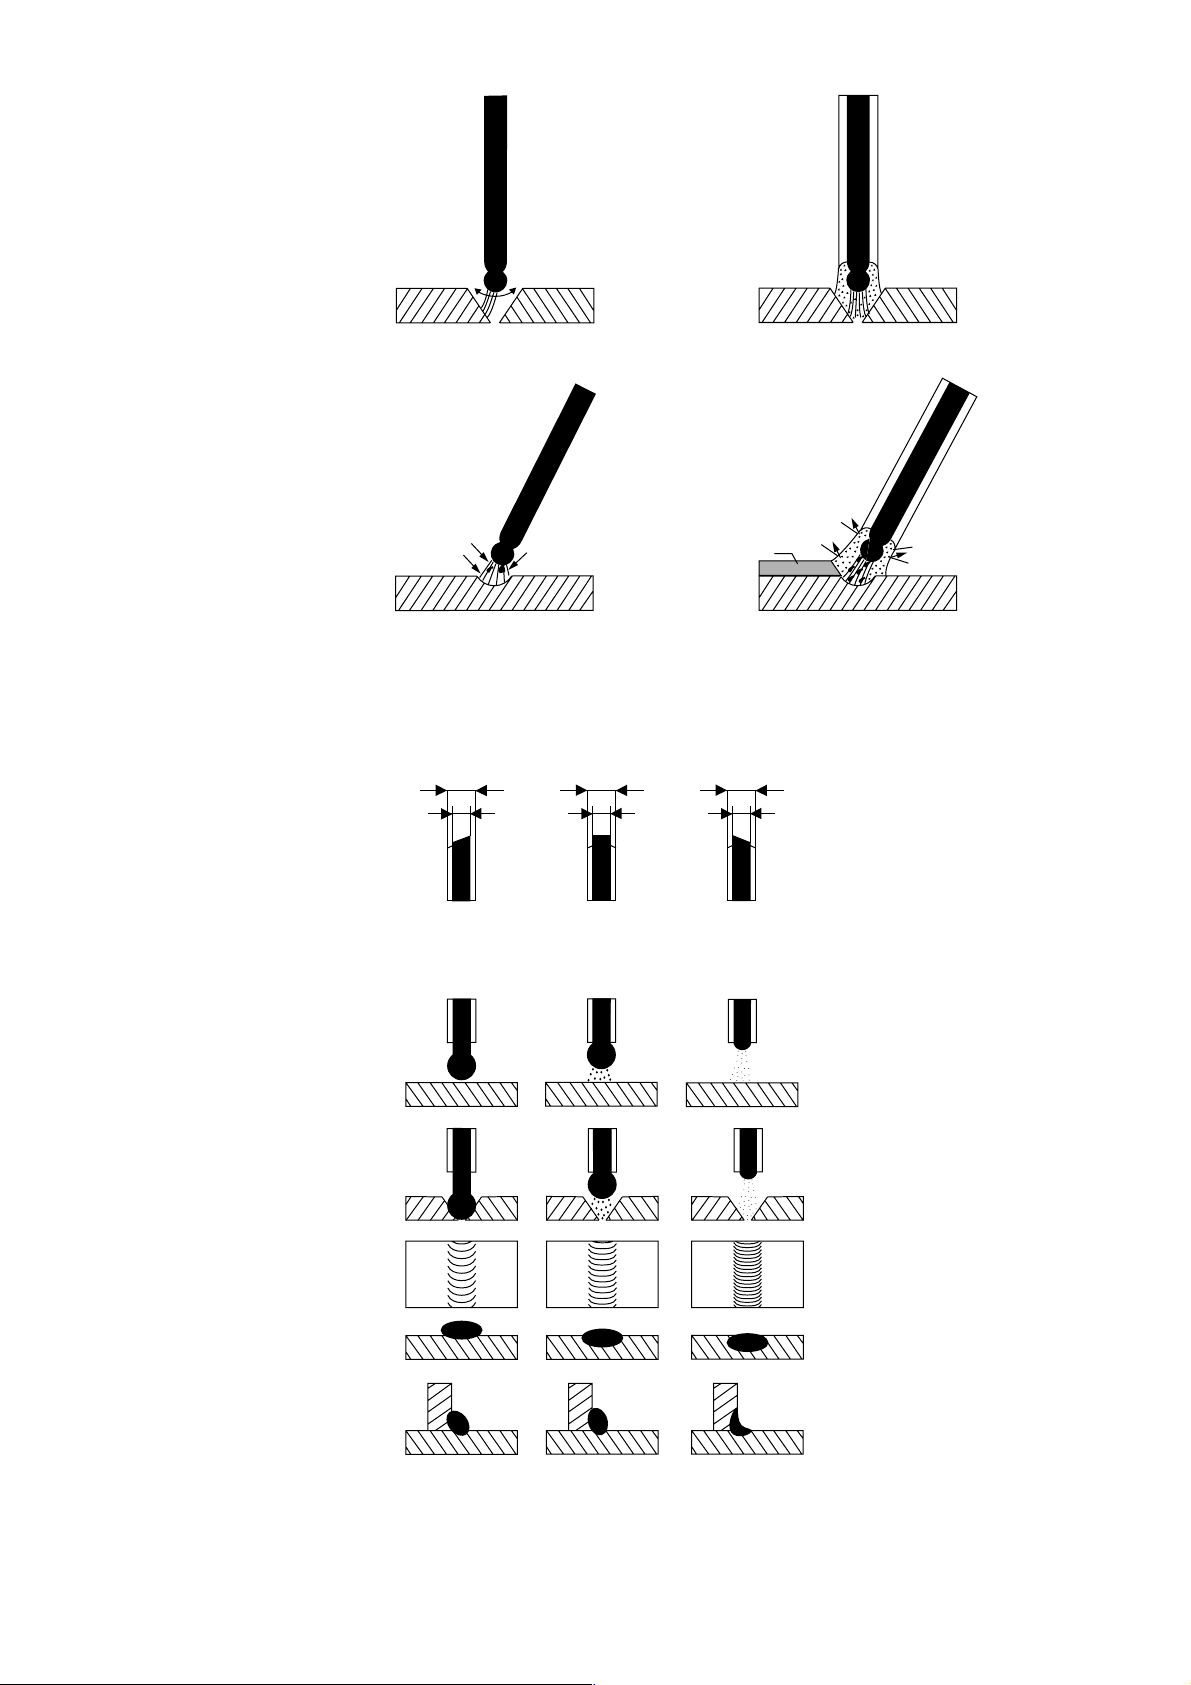
3.1.2Opgave van staafelektrode omhulling
lichtboog stabiliseren en
lichtboogruimte ioniseren
elektrode
zonder bekleding
elektrode
met bekleding
Lasmateriaal tegen
zuurstof en stikstof uit de
elektrode zonder
bekleding
atmosfeer beschermen.
Deze bescherming ontstaat door vorming van beschermgas en slakken bij het afsmelten
van de staafelektrode.
Wegbranden van legeringselementen compenseren
staafelektroden volgens DIN 1913
omhullingsdikte
D
vlamboog
onrustig
d
elektrode met
bekleding
slak
DD
dd
vlamboog
rustig
gasmantel
dun
D = 1,2 · d
materiaalovergang
spouwoverbrugbaarheid
naadaanzicht
inbranddiepte
type omhullingen
A zuuromhulling
R rutielomhulling (dun en middel dik)
RR rutielomhulling (dik)
AR rutielzuuromhulling (meng type)
C cellulose-omhulling
middeldik
D > 1,2 · d
maar < 1,55 · d
=
R(C) rutiel-cellulose-omhulling (middel dik)
RR(C) rutiel-cellulose-omhulling (dik)
B basisomhulling
B(R) basisomhulling met niet basis vermenging
RR(B) rutiel-basisomhulling (dik)
dik
D > 1,55 · d
35
Page 7
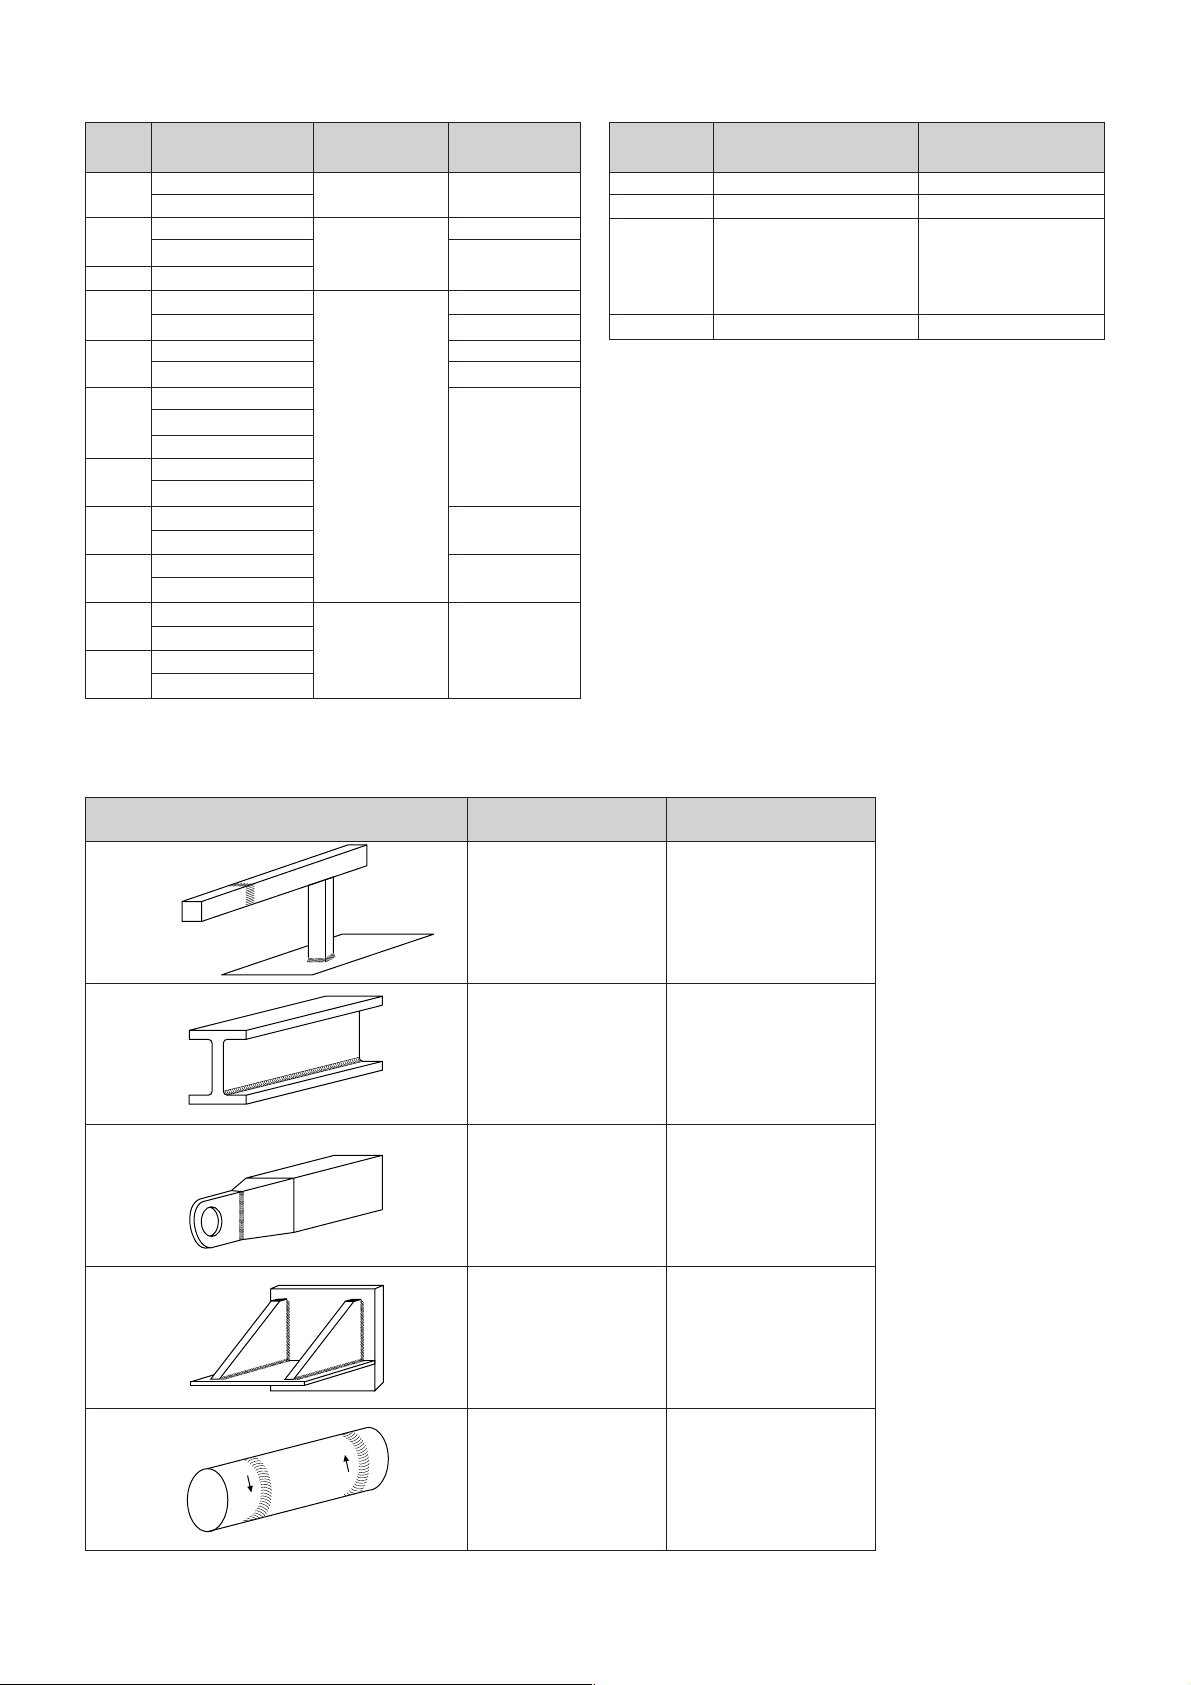
3.1.3Klassenindeling van staafelektroden
conform tabel 3 DIN 1913
Standaard cijfer voor de las positie volgens
tabel 4 DIN 4 1913
klasse
2
3
4
5
6
7
8
9
10
11
12
A 2
R 2
R 3
R(C) 3
C 4
RR 5
RR(C) 5
RR 6
RR(C) 6
A7
AR 7
RR(B) 7
RR 8
RR(B) 8
B 9
B(R) 9
B 10
R(R) 10
RR 11
AR 11
B 12
B(R) 12
omhullingsdikte
dun
middel
dik
(elektroden
voor hoog
vermogen)
laspositiestaafelektrode
1
2 (1)
1
2
1
2
1
2
1
2
4 (3)
standaard las positie standaard letters
cijfer voor de las positie
1 alle w, h, hü, s, f, q, ü
2 alle zonder val positie w, h, hü, s, q, ü
3 kuippositie, w
hoeknaad
kuippositie w
horizontale positie h
4 kuippositie w
3.1.4Toewijzen van geschikte staafelektrode
Bouwdeel
Lasopgave
stompe- en
hoeknaad aan
dunwandige en
holle profielen in
gedwongen positie
hoeknaden met a =
5 mm aan lange
plaatstalen dragers
in las positie H of W
dubbele V-naad aan
trekstangen met
grote werkstuk dikte
in las positie W
hoeknaden aan
consoles van 10
mm dik plaatstaal in
gedwongen positie
Staafelektrode type
RR 6
RR 8
RR 11
AR 11
B 10
RR(B) 7
RR(B) 8
lasnaad 1
lasnaad 2
kousnaden aan
buisleidingen
(pipelines) in
gedwongen positie
36
naad 1:
C 4
Page 8
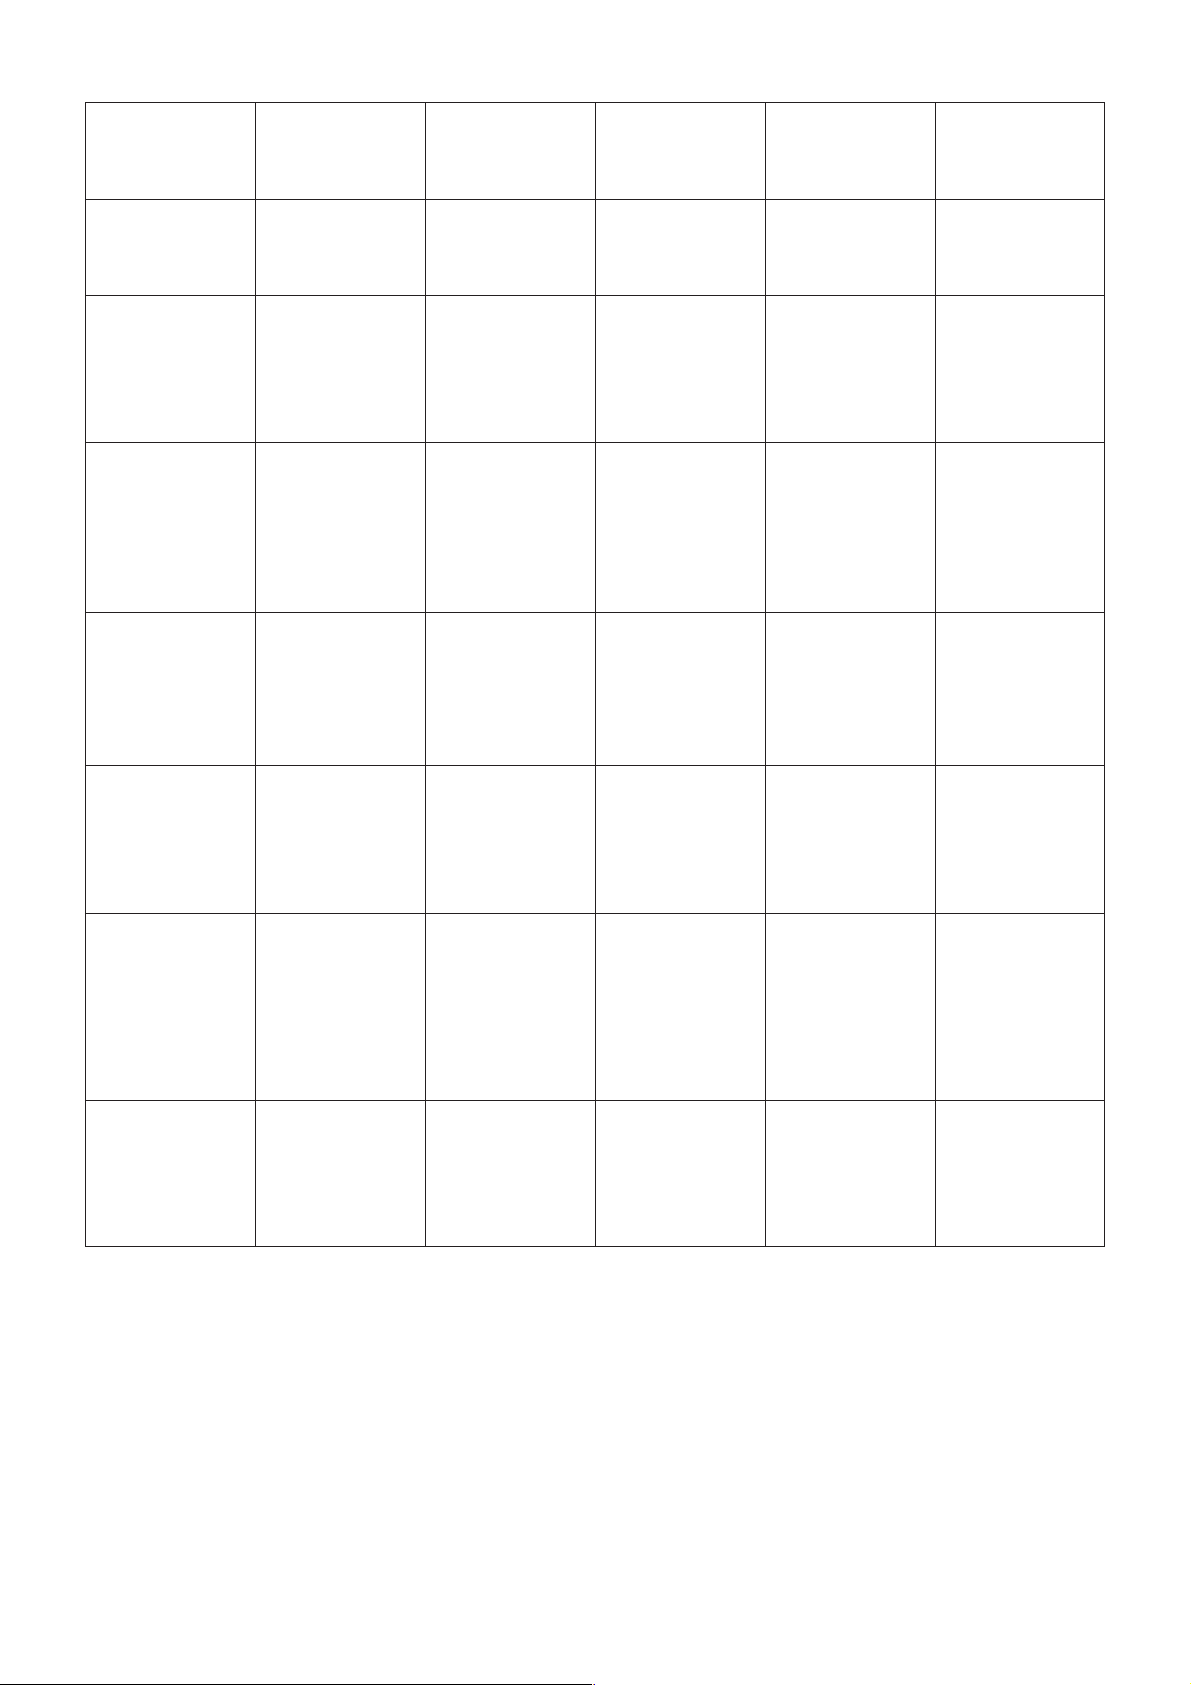
De elektroden kunnen aan de hand van hun omhulling in de volgende types onderverdeeld worden
Type Symbool
Benaming of type
omhullingskarakter
O
naakte elektrode
lichtboog stabilisator
in fijne vorm
OO
kern-elektrode
lichtboog stabiliserende stof als ingewalsde vulling (kern)
N
titaanoxyde-type
hoog gehalte aan
titaanoxyde
ertszuur-type
hoog gehalte aan
zwaarmetaaloxiden
slakkensoort
verwijderen slakken
te verwaarlozen
weinig slakken
te verwaarlozen
weinig slakken
grote dichtheid tot
honingraadachtige,
poreuse, gelijk matig
verdeelde slakken
afdekking
gemakkelijk
verwijderbaar
honing-raadachtige
poreuse,
gelijkmatige
slakkenafdekking
zeer gemakkelijk
verwijderbaar
inbranddiepte
spouw overbrugbaar
heid
vlak
zeer goed
middeldiep tot diep
zeer goed
middeldiep
zeer goed tot goed,
van omhullingsdikte
afhankelijk
diep
zeer slecht
lastechnische
behandeling
moeilijker te lassen
als alle elektroden
typen
iets gemakkelijker te
lassen las naakte
elektroden
met oplopende
omhullingsdikte
hoeknaden
gemakkelijker te
lassen
met oplopende
omhullingsdikte
hoeknaden
gemakkelijker te
lassen
gebruik
bouwt sterk op,
geringe warmte
spanningen, weinig
voordelen
bouwt zeer goed op,
geringe warmte
spanningen, weinig
voor delen, bijzonder geschikt
voor laags gewijs
lassen
veelzijdig te
gebruiken, voor
lasgevoelig staal,
voor dun staalplaat
lassen.
voor lasgevoelig
staal, goed geschikt
voor aanpas
werkzaamheden
vorm van de naadkarakteristiek bij
overwelft,
grote schubben
overwelft, grote
schubben
gering overwelft tot
vlak, fijne tot
middelgrote
schubben
vlak, fijne schubbenEs
Ox
oxydisch type
hoog gehalte aan
ijzer osyde
Kb
kalk-basis-type
hoog gehalte aan
calcium- of andere
basis carbonaten
Ze
cellulose-type
hoog gehalte aan
organische bestandsdelen
dichte en gelijkmatig
dik verdeelde
slakkenafdekking
zeer gemakkelijk
verwijderbaar
dikke slakken
afdekking
goed verwijderbaar
geringe meestal
snel hardende,
dunne
slakkenafdekking
gemakkelijk
verwijderbaar
vlak
zeer slecht
middeldiep
goed
diep
zeer goed
gemakkelijk te
hanteren, hoeknaden allen in
kuiplagen verlasbaar
gebruik vraagt enige
oefening, in het
bijzonder bij het aan
en afzetten van de
elektrode
gemakkelijk te
hanteren, vanwege
geringe
slakkenhoeveelheid
sterke
rookontwikkeling
voor ongelegeerd
staal met een laag
koolstof gehalte,
goed geschikt voor
aanpas
werkzaamheden
bijzonder geschikt
voor lassen van
dikke afmetingen en
stijve constructies,
voor staal met een
hoog koolstof
gehalte, voor
warmte bestendig
staal
voor gedwongen
lagen lassen, middel
grote aanpas
werkzaamheden
onderwelft,
zeer fijne schubben
gering overwelft,
middelgrote
schubben
gering overwelft,
schubben
Naast de in de hierbovenstaande tabel genoemde elektroden zijn er ook nog speciale typen elektroden met type
benaming So, hiertoe behoren speciale giet elektroden.
Bij het kopen van Kb- en So-Elektroden moet u erop letten of ze voor wisselstroom geschikt zijn. Bij de kwaliteitsklassen
kunt u zeggen, dat met het stijgen van de cijfers de kwaliteit hoger wordt. Voor het gebruikelijke bouwstaal (St 37 tot
St 52) zijn de klassen VII en IX het meest geschikt.
De letters aan het einde van de elektroden omschrijving geeft de dikte van de elektrode aan.
d = dik omhuld
m = middel dik omhuld
s = zeer dik omhuld
37
Page 9
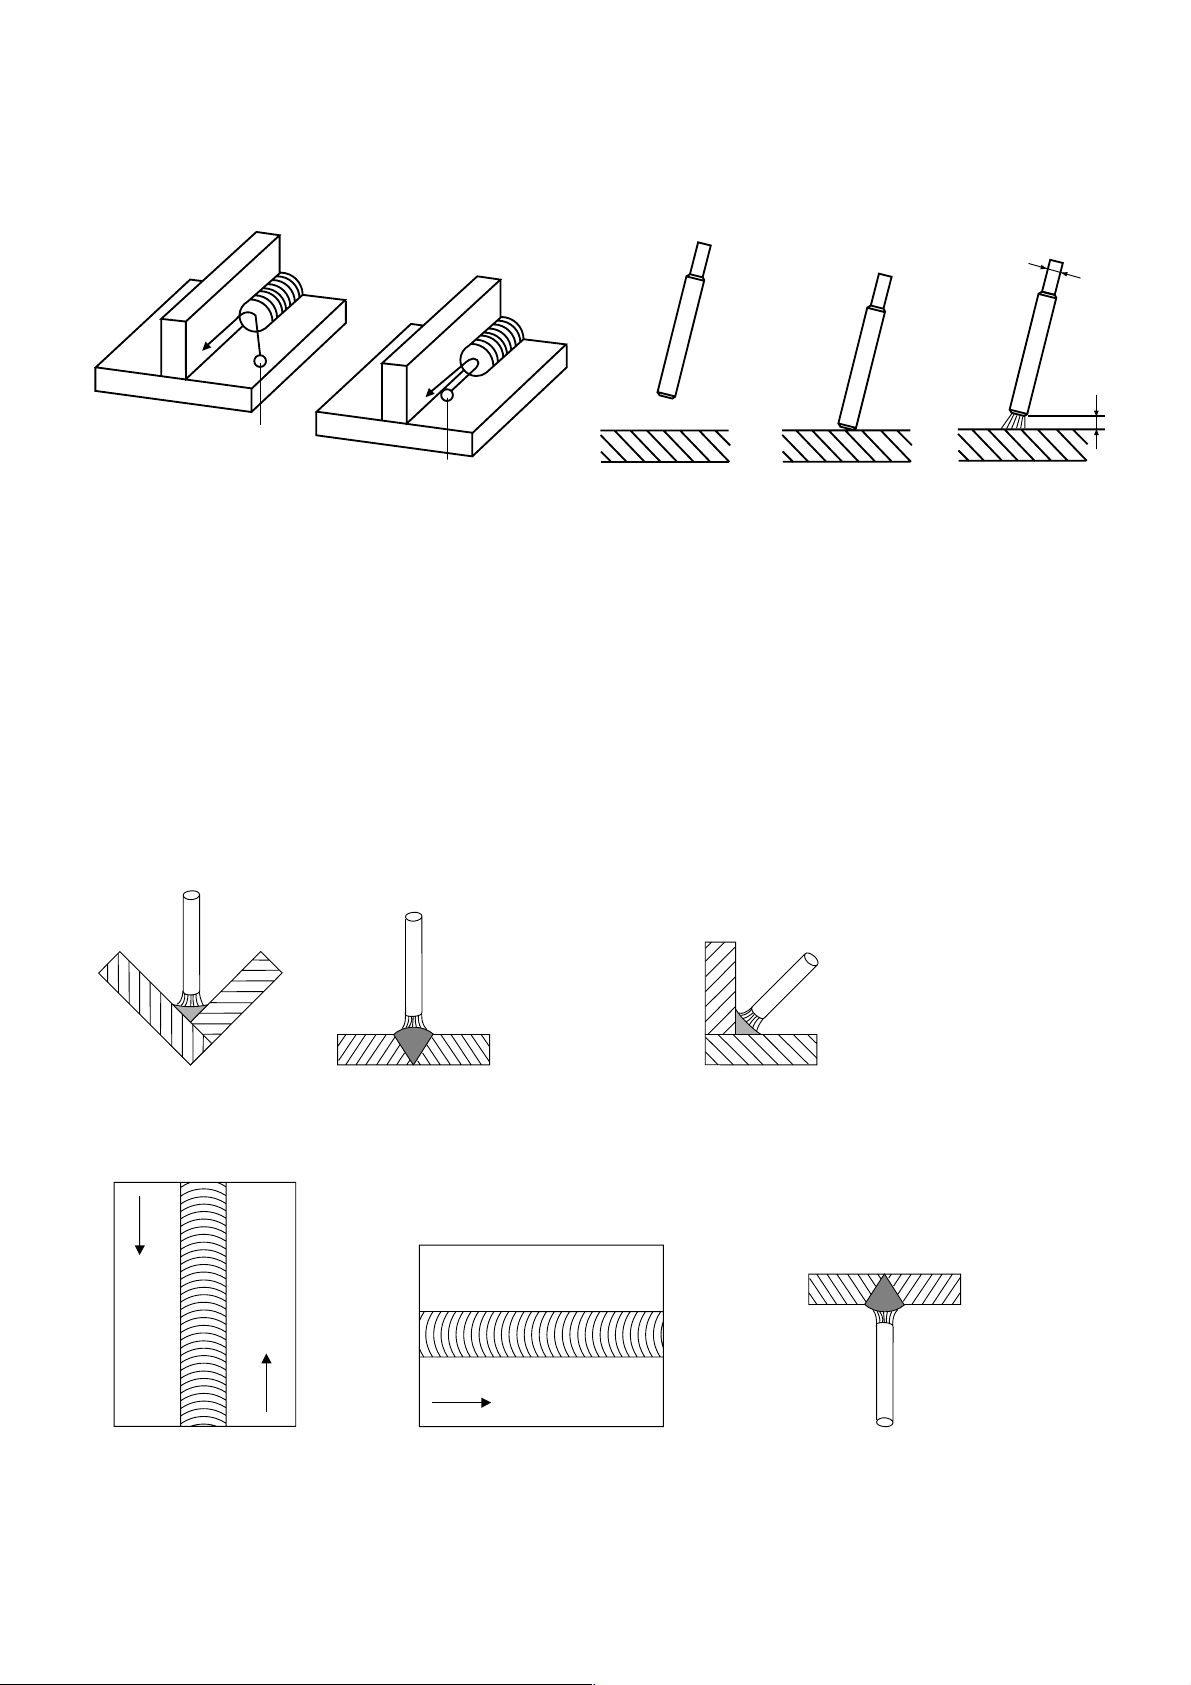
3.1.5Ontsteken en branden van de lichtboog
Ontstekingsplaats
Het ontsteken van de lichtboog moet altijd in de lasvoeg gebeuren.
Aansluitend moet over de ontsteekplaats heen gelast en daarmee gesmolten worden, omdat er anders kan op scheuren
ontstaat.
ontstekingsproces
d
fout
plaats van
ontsteking
goed
plaats van
ontsteking
onbelaste spanning
kortsluitspanning
3 tot 5 volt
werkspanning
20 tot 30 volt
a
Lichtbooglengte
De lichtboog lengte a, dat wil zeggen de afstand tussen de staafelektrode en het werkstuk, moet dragen:
bij staafelektroden van omhullingstype R, RR, A, C = 1,0 · d,
bij staafelektroden van omhullingstype B = 0,5 · d,
Een te lange lichtboog vermindert de inbranddiepte, vergroot de kans op tocht en kan, in het bijzonder bij basisomhulde
staafelektroden, tot poriën in de lasnaad leiden.
3.1.6Lasposities volgens DIN 1921
ww
f
s = stijgend
f = neergaand
w = waterpas
s
q
q = dwars
h
h = horizontaal
ü
ü = lassen boven het hoofd
38
Page 10
4 Aanwijzingen over het lassen zelf
Vanwege het grote onderscheid en de veelzijdigheid van de voor het lassen belangrijke punten bij de
verschillende elektrodentypen, wordt hier alleen over de gebruikelijke elektroden voor normaal bouwstaal, de Tielektrode,
gesproken. Als u een keer andere elektroden moet lassen, kunt u bij de fabrikant van de elektroden aanwijzingen
voor het verwerken van de speciale elektroden verkrijgen.
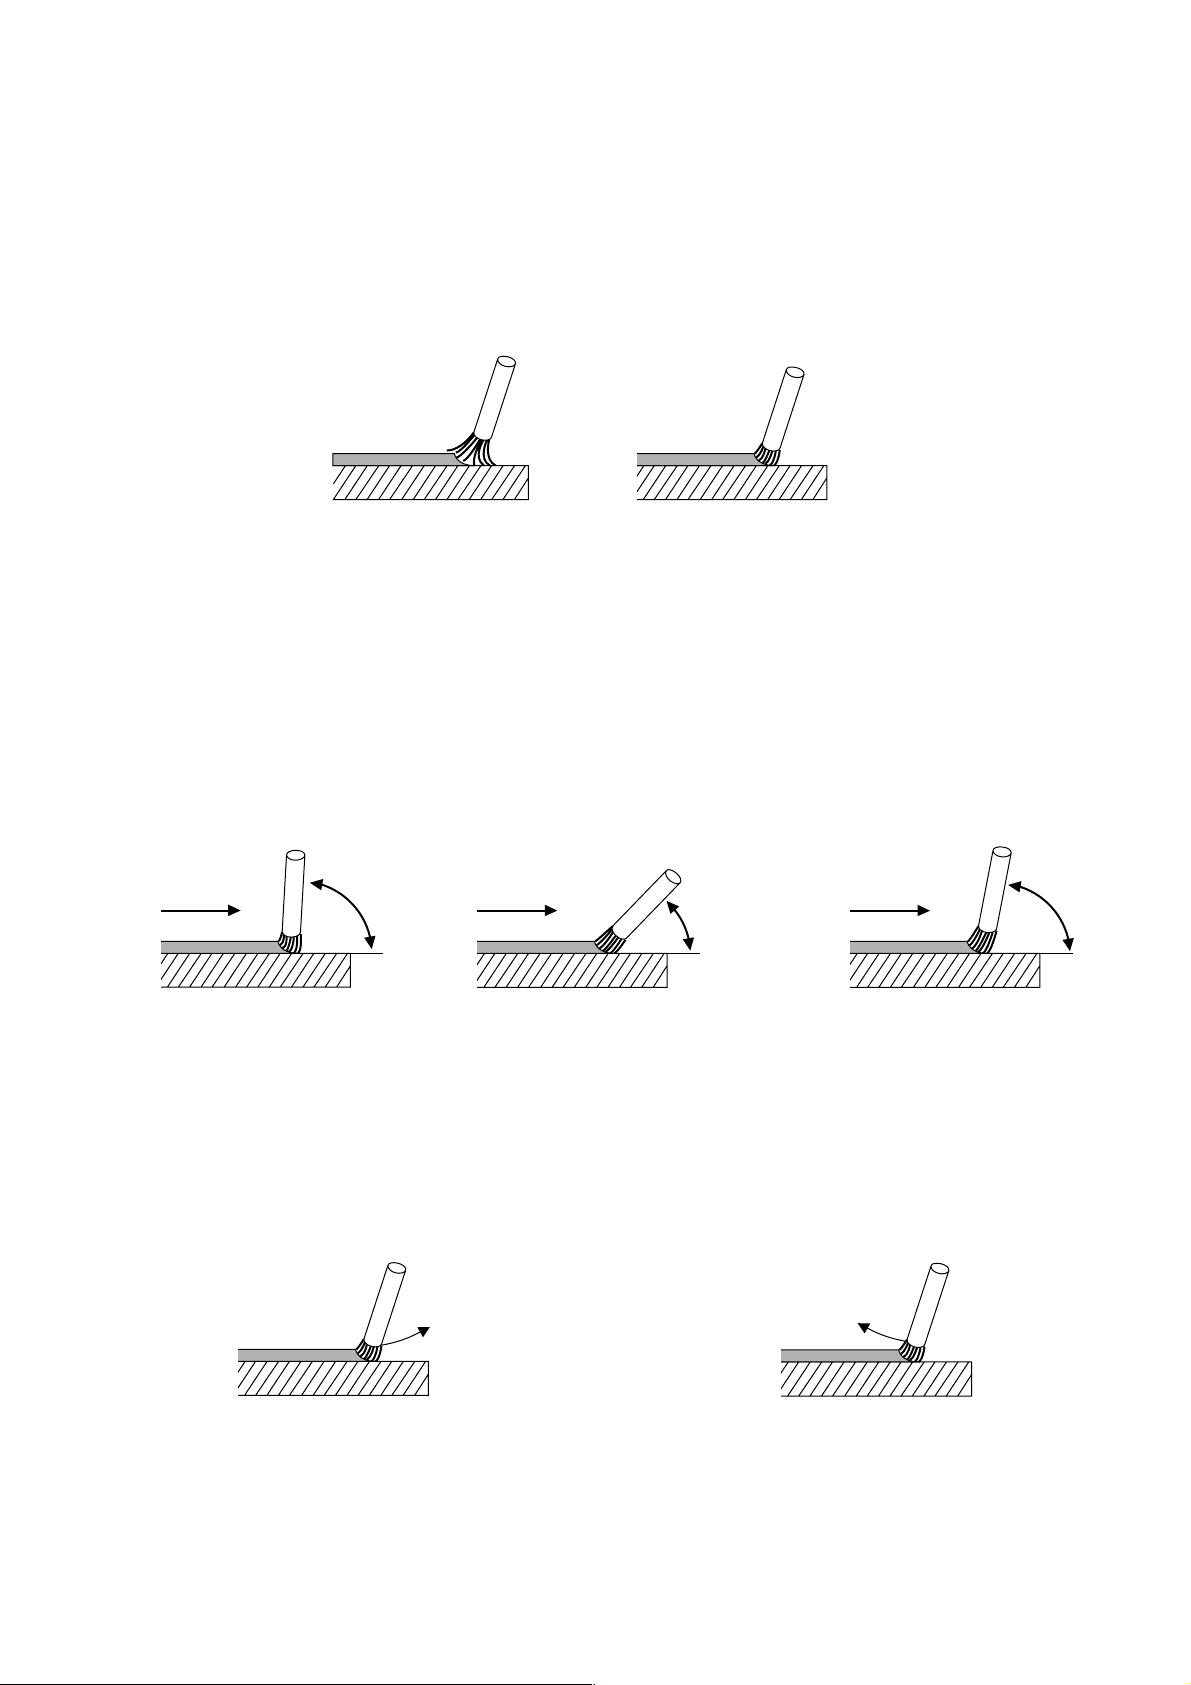
Een proeflas kunt u het beste op een oefenstuk maken. Nu houdt u de elektrode ca. 2 cm boven het
aanvangspunt van uw lasnaad en plaats de laskap voor uw gezicht. De elektrode kort over het werkstuk
aanstrijken. Door het beschermglas van de laskap let u op de lichtboog. De afstand van de elektrode tot het
werkstuk moet ca. 1 tot 1,5 maal de elektrode Ø bedragen.
fout
boog te lang
(afb. 3)
goed
ca. 1 - 1,5 x de elektrode-ø
(afb. 4)
De juiste lichtboog is zeer belangrijk, omdat bij een te korte of een te lange lichtboog de stroom en de spanning
veranderen. Bij een te lage lasspanning is de inbranding te gering. Een te hoge of een te lage lasstroom heeft
een slechte lasnaad tot gevolg. Bij een te lange lichtboog smelt de grondstof niet genoeg, er ontstaat te veel
gespetter en de atmosfeer kan met zijn schadelijke stoffen zoals waterstof en stikstof bij het smeltbad komen.
Voor een goede lasnaad is ook de juiste hoek van de elektrode ten op zichte van het werkstuk van wezenlijk
belang. De hoek moet ongeveer 70 tot 80° van de normale lasrichting bedragen. Bij een te scherpe hoek loopt
de slak onder het smeltbad en bij een te rechte hoek slaat en spettert de lichtboog, wat in beide gevallen een
poreuze lasnaad tot gevolg heeft (zie afbeelding 5 tot 7).
fout
lasrichting
> 80°
fout goed
lasrichting
lasrichting
< 70°
70-80°
(afb. 5)
(afb. 6)
(afb. 7)
De lasser moet erop letten, dat de lichtboog altijd gelijk van lengte blijft, dat wil zeggen, dat bij het afbranden van
de elektrode door de lichtboog ook de afstand tot het werkstuk gelijkblijft door het dichterbij brengen van de
elektrode.
Tegelijkertijd moet hij er ook op letten dat het smeltbad gelijkmatig inbrandt en dezelfde breedte behoudt.
Er wordt altijd van links naar rechts gelast (slepend).
Als u het einde van de lasnaad bereikt mag de elektrode niet naar boven of naar voren weggetrokken worden,
daardoor ontstaat een ongewilde poreuze eindkrater, de lasnaad zal zwakker worden. De betere manier is, om
de elektrode aan het einde van de lasnaad even kort vast te houden, om het vervolgens met een boogje over
de lasnaad weg te halen.
fout
(afb. 8)
goed
(afb. 9)
De slakken mogen pas van de lasnaad afgehaald worden als deze zover is afgekoeld dat deze niet meer gloeit.
Als de lasnaad op een onderbroken lasnaad voortgezet moet worden, dan moeten eerst de slakken op de
aanvangsplaats verwijderd worden. Dan wordt de lichtboog in de naadvoeg of op de reeds aanwezige naad zoals
reeds eerder beschreven, onstoken en naar de aanvangsplaats toegevoerd, waar de aanzet goed gesmolten
moet worden voordat er verder gelast kan worden.
33
Page 11
4.1 Soorten lasnaden
(
)
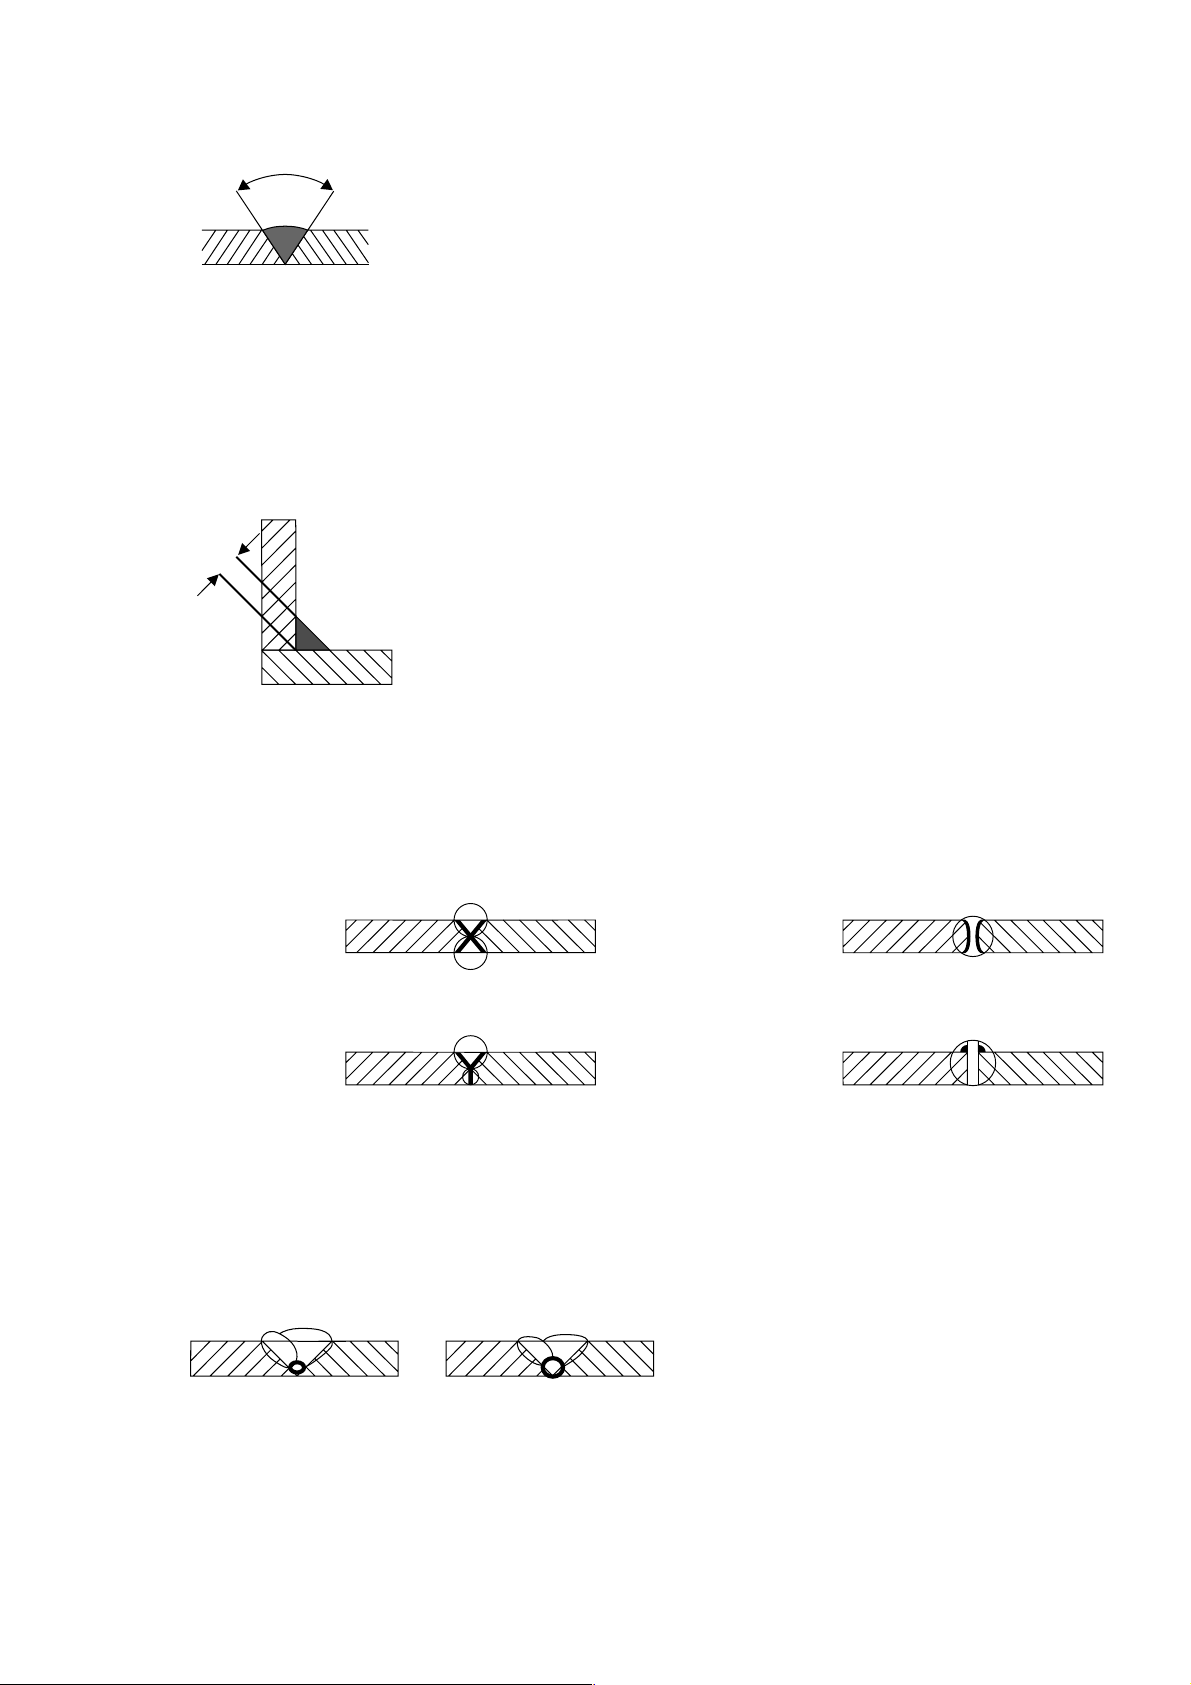
Bij stompe naden moeten de werkstuk kanten op ca. 30° schuin gemaakt worden, wat een naadopeningshoek
van ca. 60° opleverd (afbeelding 10). De luchtspouw tussen beide werkstukken moet ca. 2 tot 3 mm bedragen.
60°
afb. 10
Bij hoeknaden is "A" de maat voor de naaddikte. De naaddikte (A) moet minimaal 0,7 maal met het dunnere blik
overeenkomen
a
(afb. 11)
Nog enige lasnaad soorten:
X-naad
V-naad met
staande kanten I-naad met flens
Een goede verbindingslasnaad moet laat altijd een goed doorgelaste wortel aan de onderzijde zien.
J-naad
fout
(afb. 12)
Een lasnaad moet in het algemeen na het lassen door omgevingslucht afkoelen.
goed
(afb.13)
40
Page 12
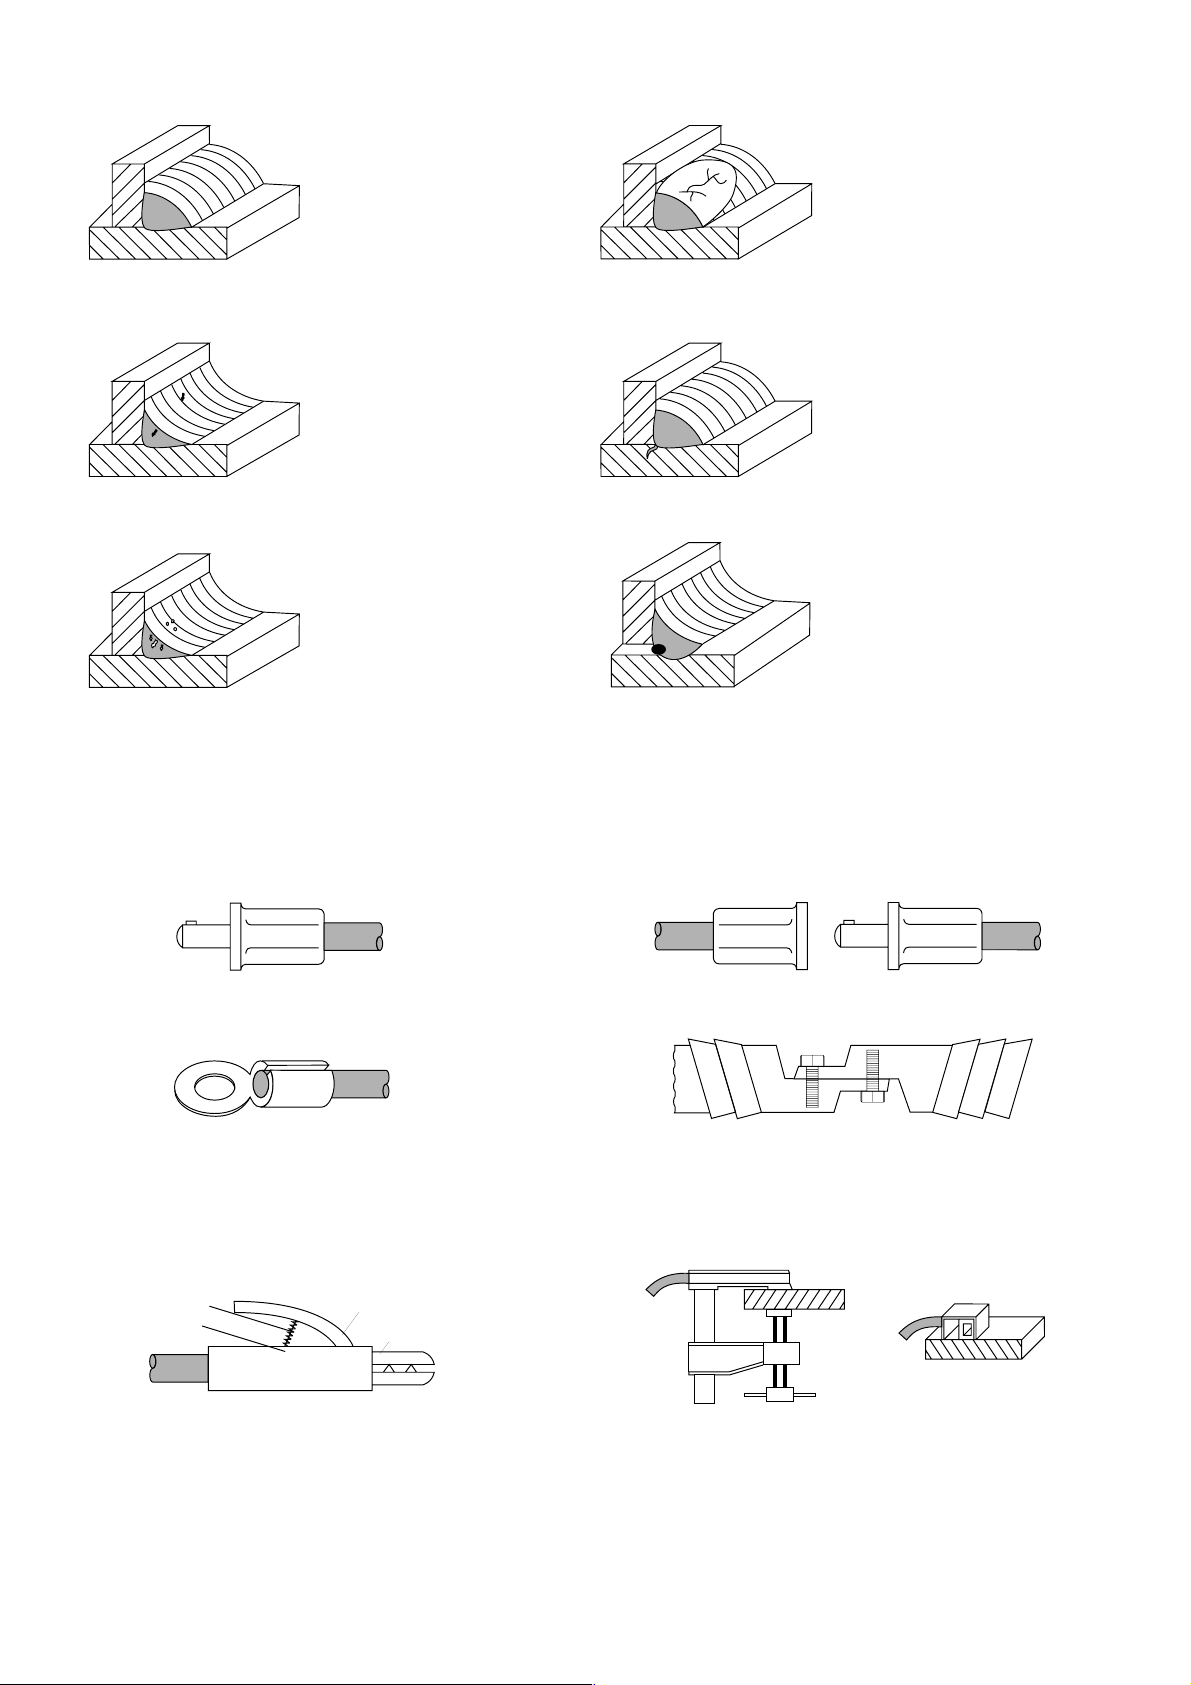
4.2 Lasnaad fouten en hun mogelijke oorzaken - in voorbeeld bij hoeknaden weergegeven
Inbrand inkepingen
te hoge lasstroom sterkte,
staafelektrode te rechtop
gehouden,
te lange lichtboog
Slakken in de lasnaad
te geringe
lasstroomsterkte te hoge
lassnelheid.
Overlassen van
slakkenresten bij lasnaden
in meerdere lagen
Gasophopingen
onzuiver werkstukoppervlak
(roest, vet, bekledingsstof)
te lange lichtboog
niet toereikend gedroogde
basis omhulde
staafelektrode
Eindkrater
te snel verwijderen van de
staafelektrode van het
smeltbad, en bij hoge
lasstroomsterktes
Gevaar voor krimpscheuren
Scheuren in lasnaad
overgang
slecht voor lassen geschikte
werkstof
te snel afkoelen na het lassen
(schrikken)
Wortelfout
indringen van slakken in het
wortelbereik bij te grote
kopvlakafstand
5 Eisen aan lastoebehoren en hun onderhoud
Aansluiten van lasstroom leidingen aan de
stroombron
kabelschoen gesoldeerd, ingekeept, geklemd
veer
handgreep
hendel
isolatiebekken
Verbinden (verlengen) van lasstroom leidingen
kabelschoen isoleren met overgeschoven gummi omhulling
of krimpslang
Aansluiten van lasstroomleidingen aan het werkstukVolledig geïsoleerde staafelektrode houder
defecte isolatiedelen direct vervangen!
Werkstukklemmen in de directe nabijheid van de lasplaats aanbrengen. Geen hulpstijlen, buizen, waterleidingen of
constructiedelen voor geleiding van de lasstroom gebruiken.
in het bijzonder op schone aanrakingsoppervlakken letten
41
Page 13
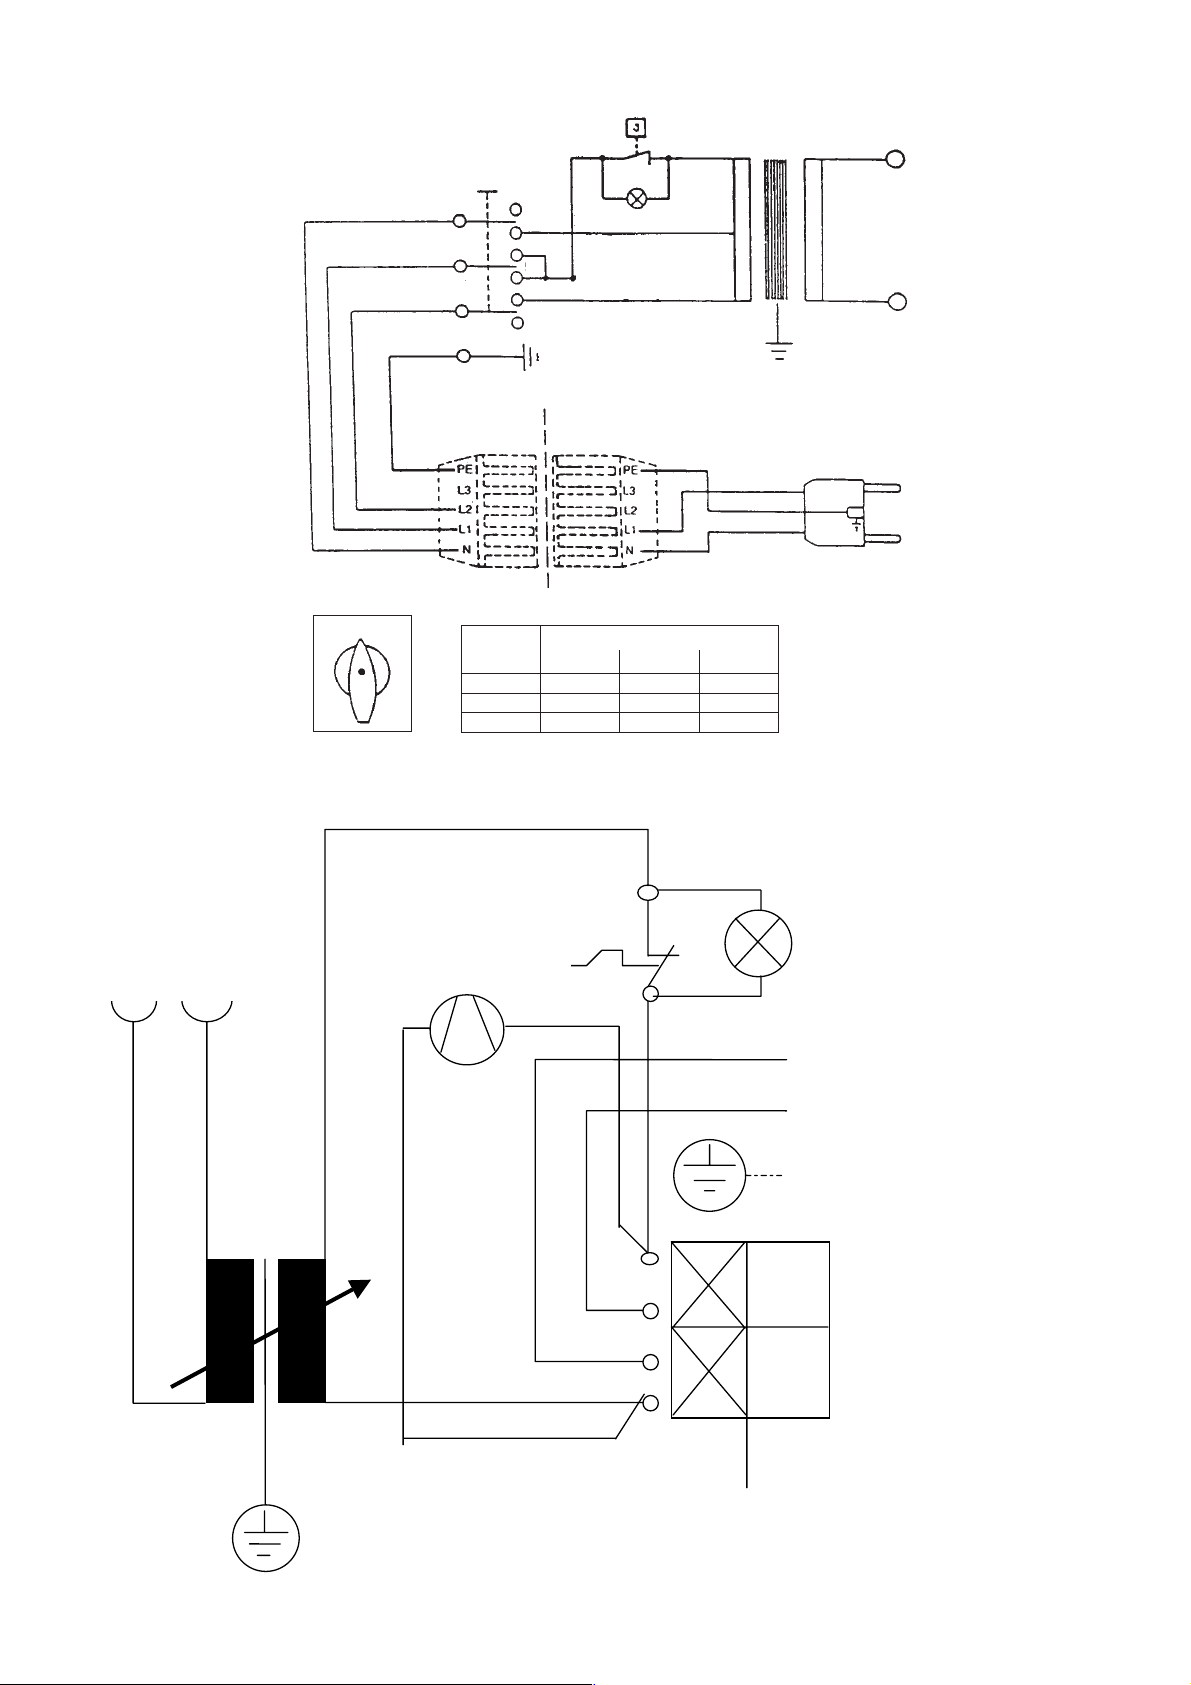
6 Wiring Diagrams
6 Schaltpläne
6 Schémas électriques
6 Schakelschema's
III
400 V
230 V
N
L1
L2
PE
CEE Plug
3P+N+PE
400 V
Contacts
N - N
L1 - L1
L2 - L2
N
L1
L2
Red Light
CEE Adapter
3P+N+PE
Schwitch Positions
400 V
On
OFF
OFF
0
ON
ON
ON
Plug
230 V
230 V
OFF
OFF
ON
SB 160 C (230/400 V)
Transformer
240V
Fan
Thermo
switch
Control
light
N
L1
PE
240V 0
Voltage selector switch
42
SB 200 CT (240 V)
Page 14
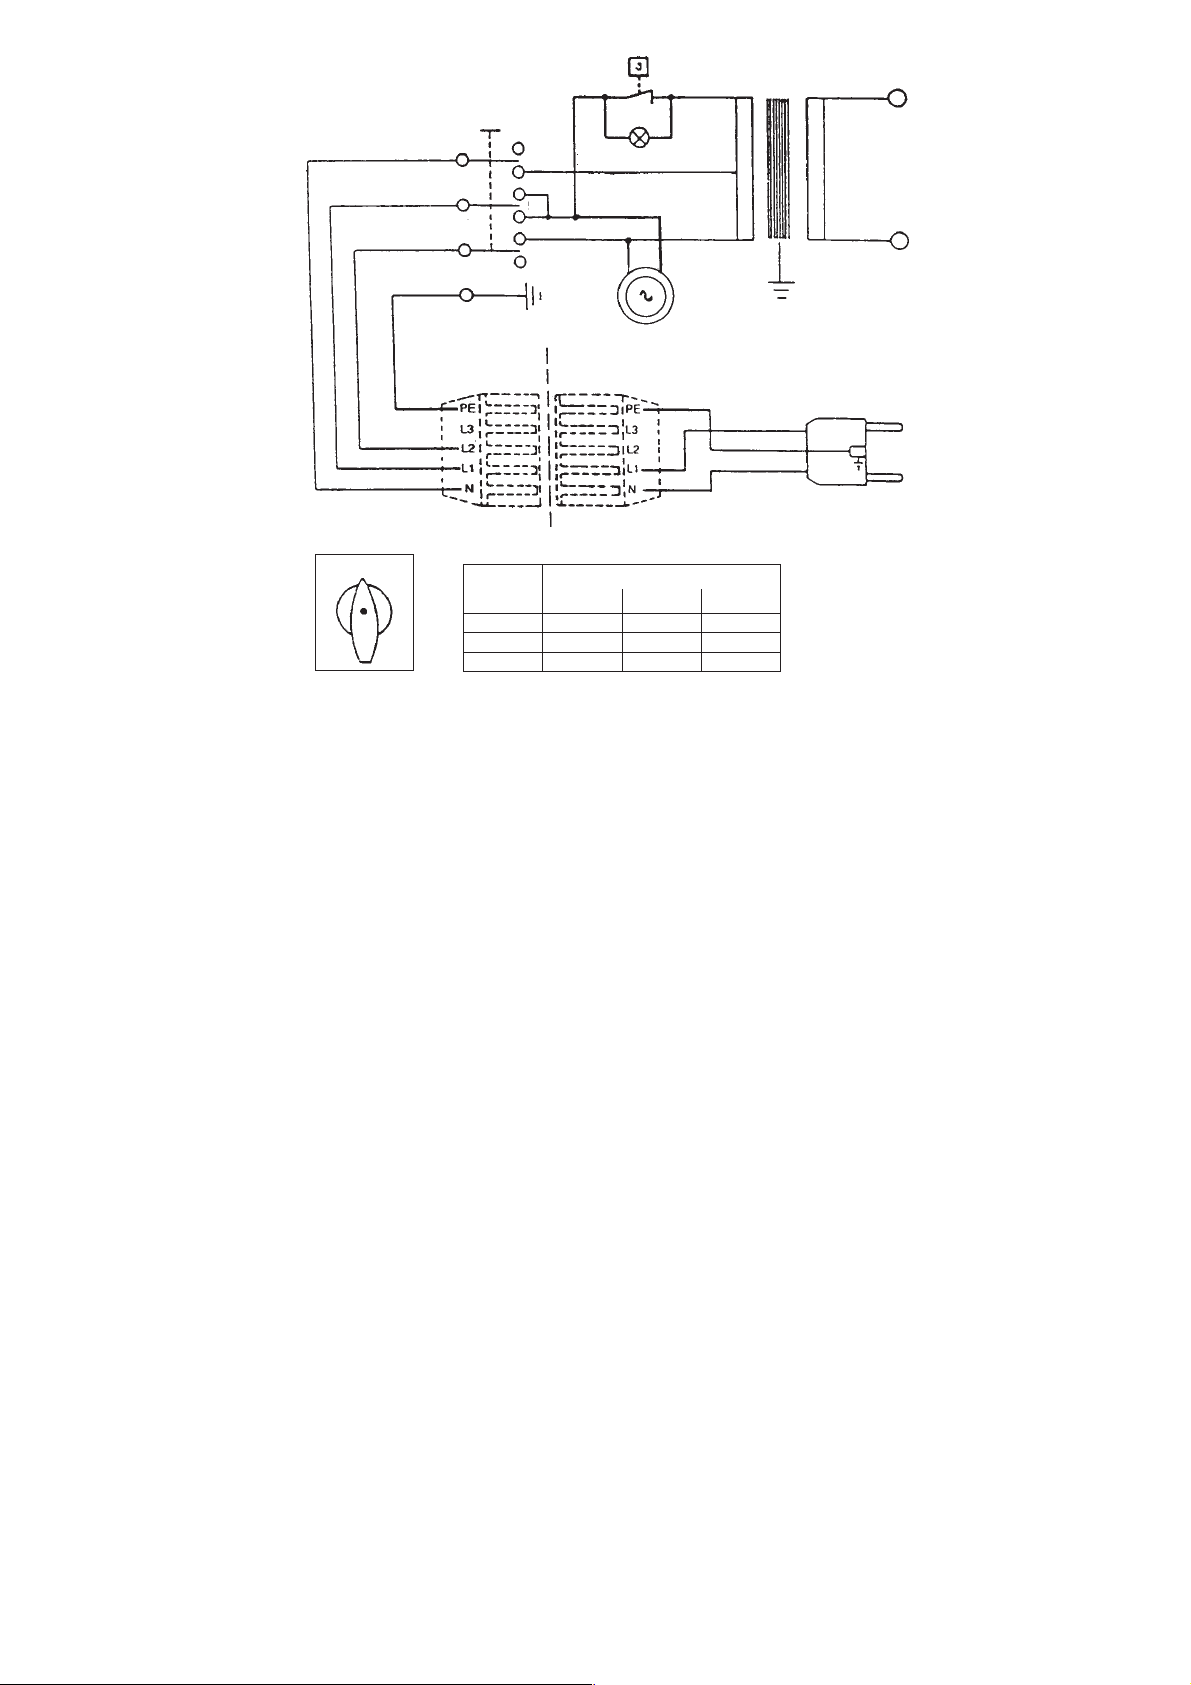
III
400 V
230 V
N
L1
L2
PE
CEE Plug
3P+N+PE
400 V
Contacts
N - N
L1 - L1
L2 - L2
N
L1
L2
Red Light
CEE Adapter
3P+N+PE
Schwitch Positions
400 V
On
OFF
OFF
0
ON
ON
ON
Plug
230 V
230 V
OFF
OFF
ON
SB 200 CT (230/400 V)
43
Page 15
Szczecinski; (+48) 91 - 5 78 11 95; (+48) 91 - 5 78 07 76;
10-12; Apartado 53; 7000-171 Evora Codex; (+351) 266 - 74 93 00;
(+351) 266 - 74 93 09; [email protected]
Apartado 342, Zona 9-A; Panam· ; (+507) 2 23 77 05; (+507) 2 69 18 66;
BIJL STREET; MEADOWDALE - Germiston; Johannesburg; (+27) 11 -
372 - 96 00; (+27) 11 - 453-41 63; [email protected]
Santo Domingo; (+1) 809 - 531 50 80; (+1) 809 - 531 53 38;
(+40) 1 - 3 20 31 41; (+40) 1 - 3 20 31 42; [email protected]
198 43 14/198 17 13; (+7) 095 - 198 43 14; [email protected]
) 52 - 3 54 34 44; (+41) 52 - 3 54 34 45; [email protected]
Number One Building; Singapore 408563; (+65) 7 48 28 66; (+65) 7 45 38
20; (+386) 61 - 1 68 16 16; [email protected]
263-1 Ipchung-Dong, Chung-Gu; Seoul; (+82) 2 - 22 76 09 14/5; (+82) 2 -
2 78 62 62; [email protected]
West Indies; Santa Lucia; (+1)758 - 452-99 14; (+1)758 - 452-99 15;
3566; Postal Code 112; Ruwi; (+968)70 31 70; (+968)70 83 05;
10 06 60; (+46) 36 - 16 07 54; [email protected]
Halmstad; (+46) 35 - 154400; (+46) 35 - 104835; [email protected]
Pomprab Bangkok 10100; (+66) 2 - 3 28 11 89; (+66) 2 - 3 28 13 04;
1 - 25 83 92; (+216) 1 - 35 18 45; [email protected]
212 - 2 56 49 50; (+90) 212 - 2 38 98 26; [email protected]
Opolcheniaya; 03 151 Kiev; (+380) 44 - 2 45 94 34; (+380) 44 - 2 45 93
6 - 533 05 51 ; (+971) 6 - 533 73 68; [email protected]
Principal II, Piso 4; Caracas 1071; (+58) 212 - 2 37 30 22; (+58) 212 - 2 39
23 65; [email protected]
Ward 12; Tan Binh District; Ho Chi Minh City; (+84) 8 - 811 74 54; (+84) 8
- 811 63 38; [email protected]
Polska; Metabo Polska Sp. z o.o.; Gdynska 28; ; 73-110 Stargard
Portugal; BOLAS-Maq. e Ferramentas de Qualidade, S.A.; Rua B, Lotes 8-
Qatar; Gulf Incon; P.O.Box 4076; ; Doha; (+974) 4 68 35 11; (+974) 4 68 40
Rep. de Panam·; G erman-Tec (Panam·) S.A.; Via Argentina 46-70;
Republic of South Africa; Metabo Power Tools SA (Pty.) Ltd.; 165 Van DER
Republica Dominicana; Agroindustrial Ferretera S.A.; Av. Luperon No. 42; ;
Rumania; Agent Trade S.R.L.; Splaiul Unlrii 235-237; ; 74299 Bucuresti 3;
Russia; OOO ITA-Strojinkom; Uliza Alabjana 3; ; 125057 Moskau; (+7) 095 -
Schweiz; Metabo (Schweiz) AG; Lindauerstr. 17; ; 8317 Tagelswangen; (+41
Singapore; HOMELY HARDWARE PTE LTD; No. 1 Ubi Crescent #01-01;
Slovenia; Dilex d.o.o.; Ogrinceva 17; ; 1000 Ljubljana; (+386) 61 - 1 68 16
South Corea; Metabo-Korea Co. Ltd.; Room No. 101, Daesung Building;
St. Lucia; Eurotools Int`l Ltd; P.O.Box RB 2484; Rodney Bay, Gros Islet,
Sultanate of Oman; AHMED RAMADHAN JUMA & CO.L.L.C.; P.O. Box
Sverige; Metabo Sverige AB; Skifferv‰gen 6; ; 553 03 Jˆ nkˆ ping; (+46) 36 -
Sverige; HDF - Bolagen AB ; Svarvaregatan 5; P.O.Box 525; 30180
Thailand; SSM - Sri Siam Mongkol Co., Ltd; 1570-1576 Krung Kasem RD.; ;
Tunesia; L¥Equipment Moderne; 86, Ave. de Carthage; ; 1000 Tunis; (+216)
Turkey; Burla A.S.; Voyvoda Cad. 61-65; ; 80003 Karakˆ y-Istanbul; (+90)
Ukraine; Comservice; Ukraian-Russian Joint Venture 2; Narodnogo
United Arab Emirates; Sedana Trading Co; P.O. Box 1919; ; Sharjah; (+971)
Venezuela; OLY-COPIA C.A.; 3 ra Transversal Los Ruices ; Edificio
Vietnam; HUU HONG MACHINERY CO., LTD.; 157-159 Xuan Hong Street,
Estate; Southampton / SO 16 OYT; (+44) 2380 - 73 20 00; (+44) 2380 -
74 75 00; [email protected]
Ciudad, 01009; (+502) 3 32 47 24; (+502) 3 32 47 81;
Cheung Sha Wan Road; Kowloon / Hong Kong; (+852) 29 26 22 00;
(+852) 28 82 19 78; [email protected]
(+354) 5 641135; [email protected]
Complex; Ambethan Road, Kharabwadi; Chakan, Tal.: Khed, Dist.-
Pune(Pin410 501); (+91) 213 - 55 22 03; (+91) 213 - 55 21 61;
Kencana No. 1; Meruya - Kembangan; Jakarta 11610; (+62) 21 - 5 82 82
82; (+62) 21 - 5 82 55 88; [email protected]
Road; 33033 Haifa; (+972) 4 - 8 64 04 69; (+972) 4 - 8 67 18 03;
Milanese (MI); (+39) 02 - 52 77 71; (+39) 02 - 55 60 03 22;
0063; (+81) 4 - 28 77 05 06; (+81) 4 - 28 77 05 07;
Center; Amman 111 18; (+962) 6 - 465 56 80; (+962) 6 - 464 54 39;
Road, Kilo 9; P.O.Box 11429; Jeddah 21453; (+96) 62 - 6 82 04 58; (+96)
62 - 6 91 12 67; [email protected]
663 SAFAT; 13007 State of Kuwait; (+965) 47 47 137; (+965) 47 47 945;
56100 Kuala Lumpur; (+60) 3 - 92002966 / 92003966; (+60) 3 - 92007599;
Sentul; ; 51700 Kuala Lumpur; (+60)3 - 6 18 88 88; (+60)3 - 6 17 66 16;
11; (+356) 43 54 24; (+356) 41 73 58; [email protected]
525 14 09; [email protected]
2 12 64 05; (+230) 2 10 74 57; [email protected]
(+212) 2 31 25 06; (+212) 2 - 31 24 62;
(+31) 3462 - 6 42 44; (+31) 3462 - 6 35 54; [email protected]
668; 98845 NoumÈa; (+687) 27 20 02; (+687) 27 30 94;
Christchurch; (+64) 3 - 36 55 931; (+64) 3 - 36 55 932;
Great Britain; Metabo (UK) Ltd.; 25 Majestic Road ; Nursling Industrial
Guatemala; Almacen la Palma S.A.; 2a Calle 4-38, Zona 9; ; Guatemala
Hong Kong; Jebsen & Co. Ltd. ; 9/F, Jebsen Motor Group Building; 924-926
Iceland; ASBORG S.F.; Smidjuvegi 11; ; 200 Kopavogi; (+354) 5 641212;
India; Metabo Power Tools PVT Ltd.; Plot No. 40, WMDC Industrial
Indonesia; P.T. Kawan Lama Sejahtera pt; Gedung Kawan Lama Jl. Puri
Israel; Proter + Cohn Ltd; Technical Supply P.O.Box 33215 / 3; Haatzmaut
Italia; Carlo Stechel & Figli S.rl; Via Buozzi, 22; ; 20 097 San Donato
Japan; Metabo Japan Co., Ltd.; 5-1024-3, Baigou, Ohme-city; ; Tokyo 198-
Jordan; Newport Trading Agency; P.O.Box 6166 / 151 Hashimi Str.; City
Kingdom of Saudi Arabia; Saudi Industrial Tools Corporation; Madinah
Kuwait; Naser Moh. Al-Sayer ; Gen. Trading & Contracting Co.; P.O. Box
Malaysia; Finetools SDN BHD; No. 7 Jalan 1/92C; Batu 3 1/4 Jalan Cheras;
Malaysia; LINTREX (Malaysia) SON: BHD.; 68100 BATU Caves, Box S 24
Malta; G + T Imports Limited; Metabo Shop, Birkirkara By-Pass; ; Iklin BZN
Mauritanie; S.T.A.F; B.P.: 40246; ; Nouakchott; (+222) 525 33 85; (+222)
Mauritius; Dema - Supplies Ltd.; 2A Deschartres Street; ; Port Louis; (+230)
Morocco; StÈ Yyes Rouger; 20 Bd. Ibn Tachfine; ; 20300 Casablanca;
Nederland; Metabo Nederland b.v.; Postbus 180; ; 3620 AD Breukelen;
New Caledonia; Ets. Szemmelveisz; 3, Rue Fernand Forest; Boite Postale
New Zealand; Tooline Limited; 50 Disraeli Street; P.O. Box 798;
55 55; (+47) 33 - 44 55 50; [email protected]
Norway; Metabo Norge AS; Postboks 1296; ; 3205 Sandefjord; (+47) 33 - 44
Sad; (+38) 12 15 28 56; (+38) 12 15 24 57; [email protected]
Yugoslavia; WHM WOBY HAUS MARKT; Brace Ribnikara 55; ; 21000 Novi
AD/AC (EB)
(+595) 981 - 43 15 13; (+595) 21 - 33 36 77; [email protected]
Quezon City; (+63) 2 - 3 63 01 59; (+63) 2 - 3 61 48 41;
Paraguai; Taguato S.A.; Avda.Gra.Santos No. 1948/Tte. Garay; ; Asuncion;
Philippines; Mach Tools Inc.; 185 A & B del Monte Avenue; ; Manresa,
62; (+355) 42 - 3 30 62; [email protected]
Rouiba; (+213) 21 - 85 49 05; (+213) 21 - 85 57 72;
Ciudadela - Buenos Aires; (+54) 11 - 44 88 - 9180; (+54) 11 - 44 88 - 39
3179; (+61) 3 - 97 65 01 99; (+61) 3 - 97 65 01 89; [email protected]
(+973)40 43 23; [email protected]
(+880) 2 - 9 56 94 77 / 9 55 04 00;
- 4 67 32 10; (+32) 2 - 4 66 75 28; [email protected]
51 - 302 718; (+387) 51 - 785 708; [email protected]
Diadema - Sao Paulo - Cep 09911-630; (+55) 11 - 40 51 - 25 11; (+55) 11
- 4056 - 4152; [email protected]
Labem; (+420) 202 - 80 44 55; (+420) 202 - 80 44 56;
11; (+56) 2 - 6 99 04 85; [email protected]
2400; San JosÈ; (+506) 2 32 91 11; (+506) 2 32 93 53;
Ave; 1641 Lefkosia, Cyprus; (+357) 2 - 34 95 77; (+357) 2 - 34 93 94;
- 31 34 00; (+45) 43 - 31 34 01; [email protected]
33 34 56; 0180 -3 33 34 57; [email protected]
(+372) 620 11 12; [email protected]
; Cairo; (+20)2 -25 91 32 77; (+20)2 -25 90 02 23; [email protected]
Cuscatancingo; San Salvador; (+503) 2 - 38 47 65; (+503) 2 86 52 36;
C/Forjadores, 12; 28660 Boadilla del Monte (Madrid); (+34) 91 - 6 32 47
40; (+34) 91 - 6 32 41 47; [email protected]
27 58; (+251) 1-51 50 82; [email protected]
804861; (+358) 9 - 803 9485; [email protected]
33 37 57 19; (+33)2 33 37 72 25;
Country; Company; Address 1; Address 2; City; Phone; Fax; E-mail
Albania; Extra Industrial Goods; Rl. Fadil Rada 88; ; Tirana; (+355) 42 - 3 30
Algerie; Haddad Equipement Professione; 98 A, Site du LycÈe; ; 16012
Argentina; Metabo Argentia S.A.; Teniente Gral. Richieri 4773; ; 1702 -
Australia; Metabo Pty. Ltd; 10 Dalmore Drive; ; Scoresby, Melbourne, Vic.
Bahrain; AL-MAHROOS; P.O. Box 65, Manama; ; Bahrain; (+973)40 06 96;
Bangladesh; East Bengal Impex; 175, Nawabpur Road (4th floor); ; Dhaka; ;
Belgique; Metabo Belgium; ¥t Hofveld 3 - 5; ; 1702 Groot Bijgaarden; (+32) 2
Bosnia and Herzegovina; Agrarkombinat; Majevicka 1; ; Banja Luka; (+387)
Brazil; Metabo do Brasil Ltda.; Rua Guicurus 306 - Vila Conceicao; ;
Ceska Republica; Metabo s.r.o; Kralovicka 544; ; 250 01 Brandys nad
Chile; Nordchil S.A.; San Diego 895; ; Santiago de Chile; (+56) 2 - 6 72 29
Costa Rica; Capris S.A.; Frente la Imprenta Nacional, La Uruca; P.O. Box 7-
Cyprus; Med Marketing Ltd. (eurotools); P.O. Box 27017; 17, Digenis Akritas
Danmark; Metabo Danmark A/S; Helgeshoj AllÈ 12; ; 2630 Tastrup; (+45) 43
Deutschland; Elektra-Beckum AG; Daimlerstr. 2; ; 49716 Meppen; 0180 - 3
Eestlane; A/S MECRO; Peterburi tee 44; ; 11415 Tallinn; (+372) 620 11 11;
Egypt; EGYPTIAN ENGINEERING AGENCIES; 16 Naguib El-Rihani Street;
El Salvador; Metabo S.A. de C.V.; Colonia Santa Clara, Pasaje C No. 20;
Espana; Herramientas Metabo S.A.; PolÌgono Ind. Prado del Espino;
Ethiopia; SUTCO Pvt. Ltd. Co.; P.O. Box 17924; ; Addis Ababa; (+251) 1-51
Finland; NOFA O.Y.; Hannuksentie 1; O.O. Box 28 ; 02270 Espoo; (+358) 9-
House; P.O. Box 1783; Accra; (+233) 21 - 66 39 94; (+233) 21 - 78 02 90;
France; LUREM MACHINES A BOIS S.A.; BP 1 ; ; 61700 Domfront; (+33)2
Ghana; Emmnock Tradingcompany Ltd.; Knutsford. Avenue opp. Morocco
 Loading...