

Page 1
Bedienungsanleitung
Operating Instructions
Instructions de service
Gebruiksaanwijzing
Instrucciones de uso
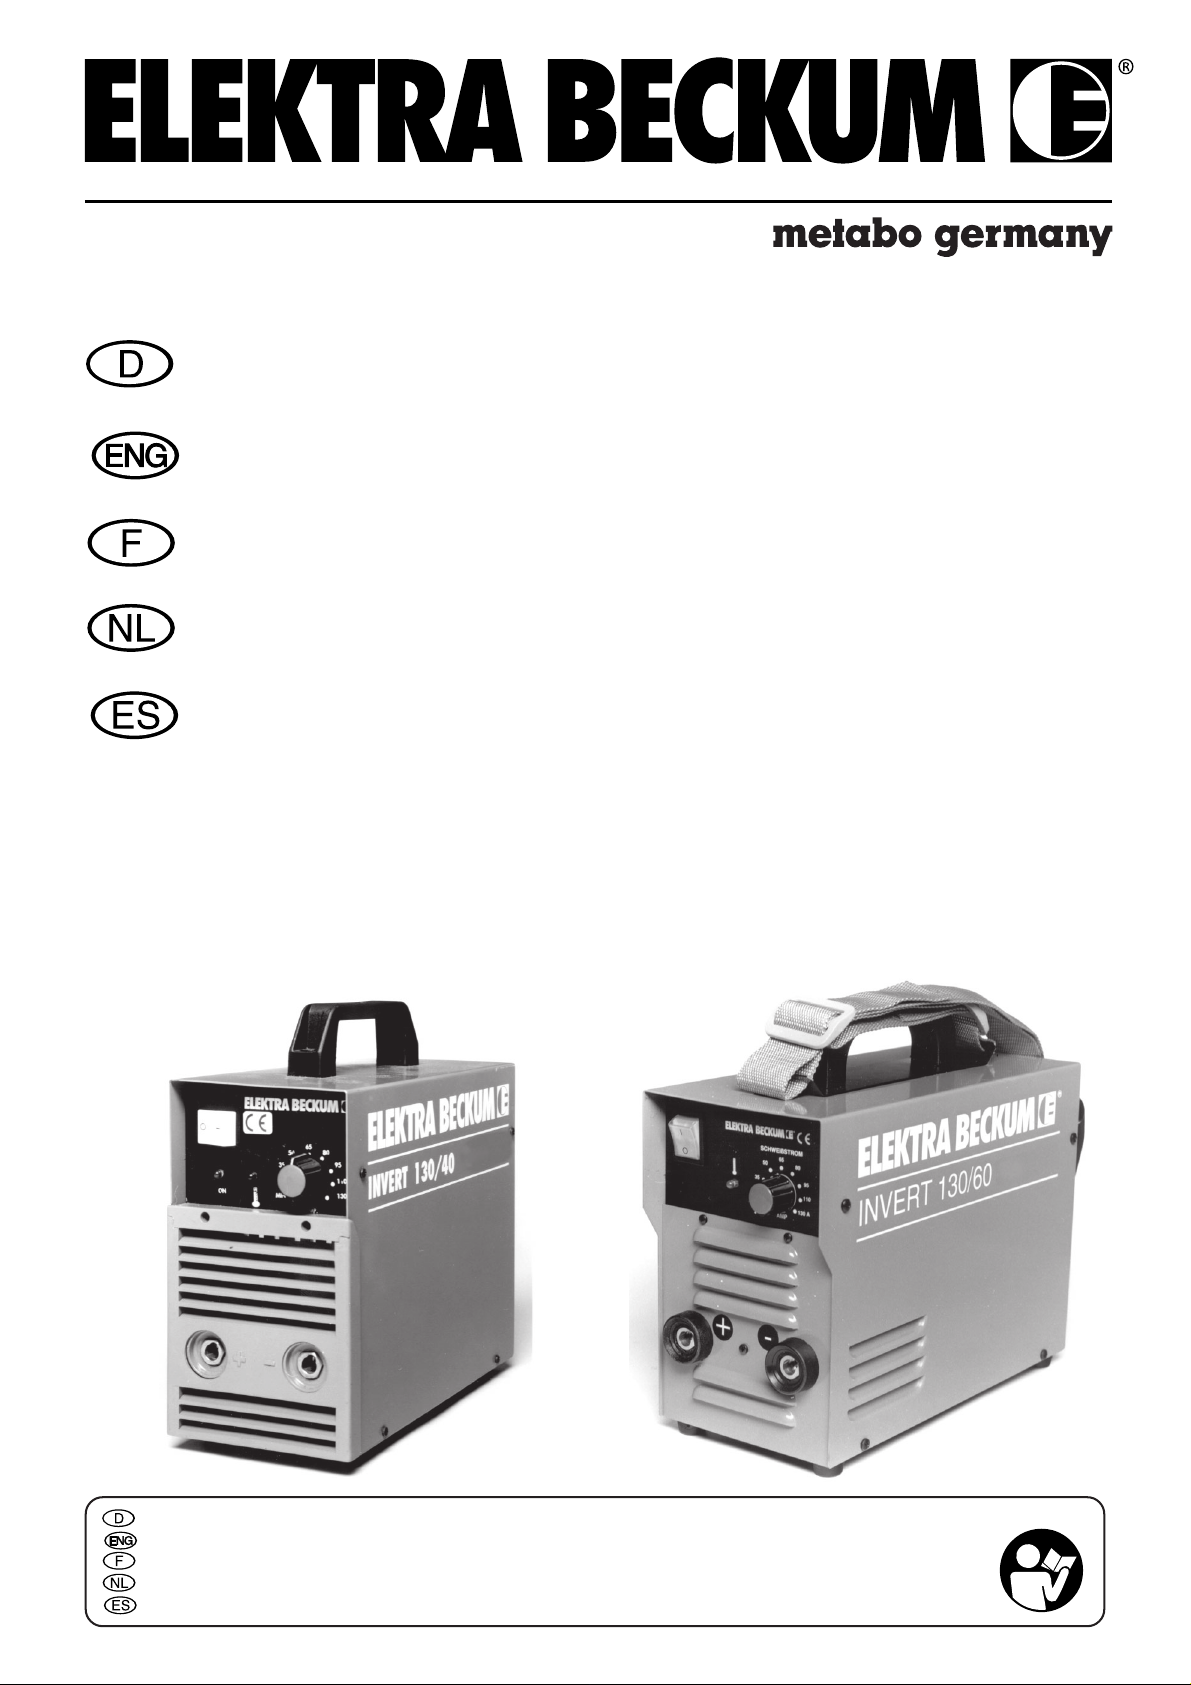
Invert 130/40
Invert 130/60
Achtung! Lesen Sie diese Anleitung vor der Installation und Inbetriebnahme aufmerksam durch.
Attention! Carefully read through these instructions prior to installation and commissioning.
Attention! Prière de lire attentivement la présente notice avant l'installation et la mise en service.
Attentie! Lees deze instructies voor de installatie en ingebruikname aandachtig door.
115 162 4029 / 0803 - 3.2
¡Atención! Lea con detenimiento estas instrucciones antes de la instalación y de la puesta en servicio.
Page 2
Sommaire
1 Caractéristiques techniques
2 Domaine d’utilisation
2.1 Plaque signalétique
3 Mise en service
4 Fonctionnalités
5 Utilisation
6 Soudure TIG
7 Surcharge
8 Dépannage
9Avertissements
9.1 Prévention des accidents électriques
10 Schéma électrique
11 Chalumeau TIG
1 Caractéristiques techniques
Invert 130/40 Invert 130/60
Tension secteur : 1 ~ 230/240 V 1 ~ 230/240 V
Fréquence secteur : 50 - 60 Hz 50 - 60 Hz
Tension à vide : 100 V 100 V
Plage de réglage courant : 5 - 130 A 5 - 130 A
Puissance absorbée :
Électrode 4,5 kVA 4,85 kVA
TIG 3,1 kVA 3,1 kVA
Tension de service :
Électrode 20,2 - 25,2 V 20,2 - 25,2 V
TIG 10,2 - 15,2 V 10,2 - 15,2 V
Courant absorbé maxi. : 27 A 27 A
Protecteur secteur : T 16 A T 16 A
Durée de mise en circuit (25 °C/ 40 °C):
TIG 130 A / 50 % / 35 % 130 A / 80 % / 55 %
Électrode 130 A / 40 % / 30 % 130 A / 60 % / 40 %
Utilisations : Électrode/TIG Électrode/TIG
Domaine de travail : Électrode, à partir de 1,5 mm Électrode, à partir de 1,5 mm
TIG, acier à partir de 0,3 mm TIG, acier à partir de 0,3 mm
Type protecteur : IP 23 S IP 23 S
Type ventilation : F F
Classe matière isolante : F F
Plage de température : en service, de -10°C à +40°C en service, de -10°C à +40°C
Dimensions : 255 x 110 x 210 mm 235 x 110 x 220 mm
Poids : 4,9 kg 4,9 kg
Conditions d’utilisation : humidité relative de l’air de 10 à 80 % humidité relative de l’air de 10 à 80 %
F
2 Domaine d’utilisation
Les appareils Inverter ont été conçus pour une utilisation pratique sur chantiers en toute sécurité. Ils permettent
de souder tous les métaux (sauf l’aluminium). Une attention particulière a été accordée au comportement de l’arc
pendant la soudure avec électrode. La plage de tension, idéalement prévue, permet une utilisation universelle, par
ex. pour souder des tôles ou de l’acier. En complément, l’appareil peut être utilisé en soudure TIG en option (avec
amorçage par frottement). Ce procédé permet de souder l’acier, l’acier inoxydable et les alliages (sauf l’aluminium),
comme par ex. la soudure de tôles fines, travaux de carrosserie etc.
Garantie produit/Garantie
Tous les travaux et utilisations non mentionnés ici sont soumis à l’autorisation écrite de la société
Metabo GmbH, Business Unit Elektra Beckum, B.P. 1352, D-49703 Meppen.
Pour tout problème lié à la garantie, veuillez vous adresser à votre revendeur spécialisé.
Les interventions liées à la garantie sont exclusivement prises en charge par des services agréés. Hors garantie,
toute réparation ne doit être effectuée que par un service agréé.
Veuillez conserver les factures des réparations effectuées !
Sous réserve de modifications techniques.
Page 3
Plaque signalétique
Identification
Constructeur
Adresse
Type
Applications
Alimentation énergétique
Marque déposée
Numéro de fabrication
à
15.2 Table
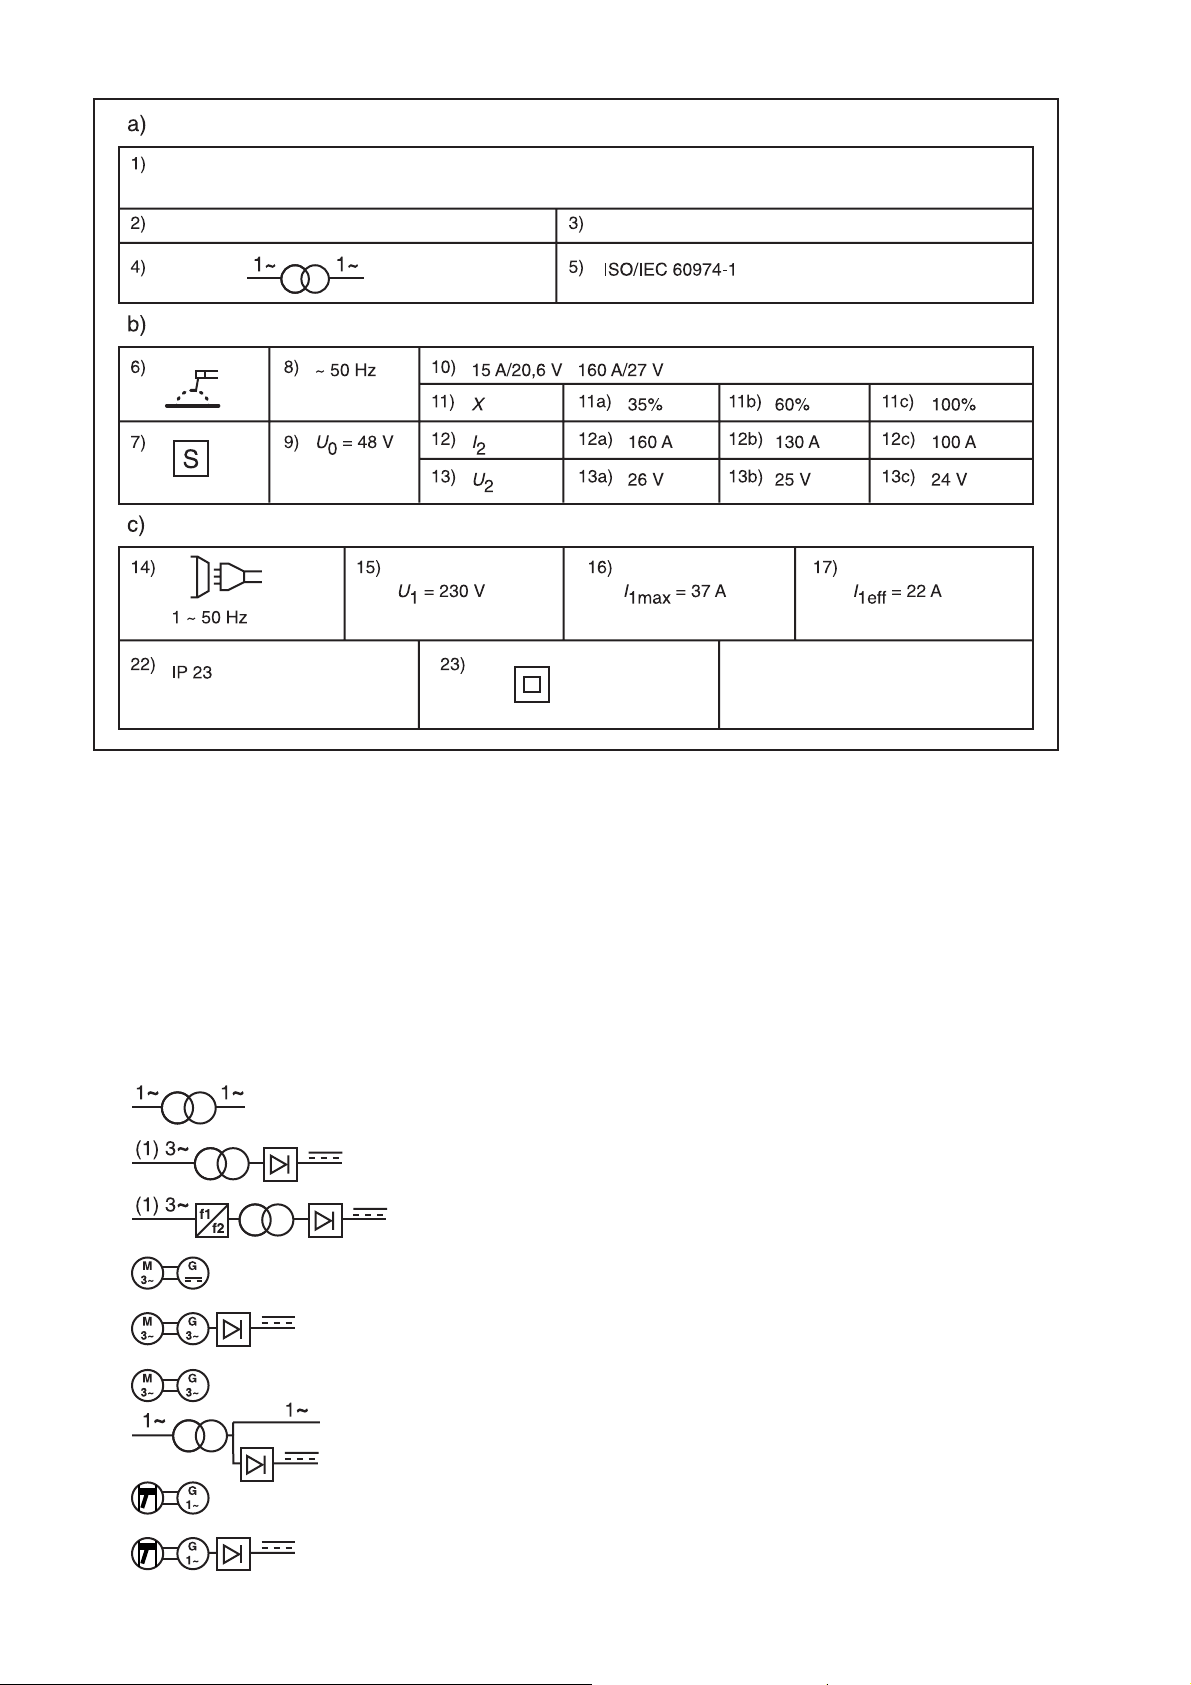
Les données suivantes se réfèrent aux champs numérotés de la figure 3
a) Identification :
Champ 1 Nom et adresse du constructeur, du distributeur ou de l'importateur, éventuellement une marque
déposée et le pays d'origine, si nécessaire.
Champ 2 Type (désignation) selon l'indication du constructeur.
Champ 3 Justification des données de conception et de fabrication (par exemple le numéro de fabrication).
Champ 4 Symbole graphique pour la source de courant de soudage (au choix), par exemple :
Transformateur monophasé
Transformateur mono-/triphasé avec redresseur de courant
Transformateur convertisseur de fréquences statique mono-/triphasé ~
redresseur de courant
Convertisseur triphasé en courant continu
Convertisseur triphasé avec redresseur de courant
Convertisseur de fréquences rotatif triphasé
Source de courant monophasée combinée pour courant alternatif et courant
continu
Générateur de courant alternatif avec moteur à combustion
Générateur de courant alternatif avec moteur à combustion et redresseur de
courant
Champ 5 Renvoi à la norme confirmant que la source de courant de soudage correspond à ses exigences.
Page 4
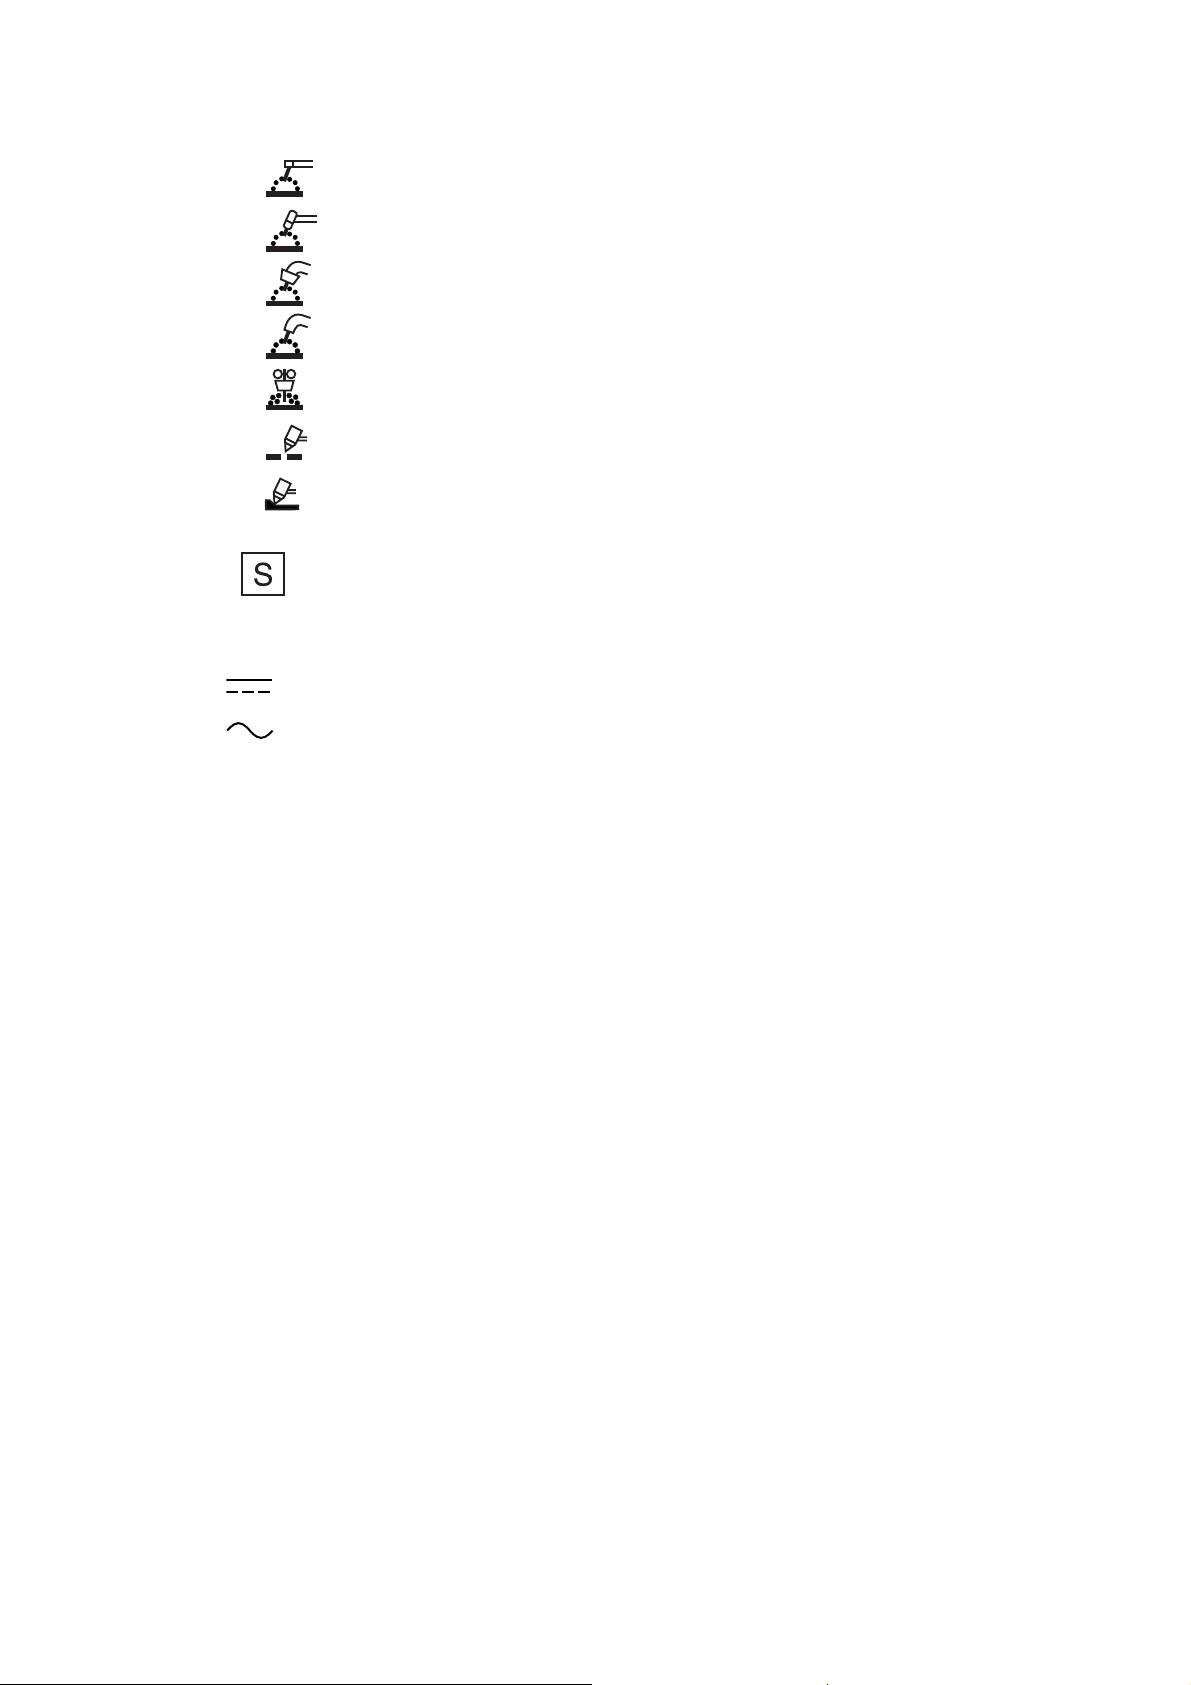
b) Applications
Champ 6 Symbole graphique pour les procédés de soudage, par exemple :
Soudage manuel à l'arc avec électrodes enrobées
Soudage au tungstène sous gaz inerte
Soudage avec apport de métal sous gaz inerte et sous gaz actif avec utilisation de fil-
électrode
Soudage avec fil-électrode à autoprotection
Soudage sous flux en poudre
Soudage plasma
Gougeage plasma
Champ 7 Symbole pour les sources de courant de soudage adaptées à une utilisation dans un
environnement à haut risque électrique (le cas échéant).
Champ 8 Symbole pour le courant de soudage, par exemple :
Courant continu
Courant alternatif avec la valeur calculée de la fréquence en Hz.
Champ 9 U0 … V Valeur calculée de la tension à vide
a) moyenne arithmétique pour une tension continue
b) valeur effective pour une tension alternative
Doivent de plus être indiquées :
c) UR… la valeur calculée de la tension à vide diminuée par un système de réduction des risques
d) US…. la valeur calculée de la tension à vide en courant continu avec un système de commutation
entre tension continue et tension alternative.
Champ 10 A/…V à …A/…V Plage de puissance, valeur calculée maximale et minimale du courant de soudage
et la tension de service normée correspondante.
Champ 11 X Symbole pour la durée de fonctionnement
Champ 12 I2 Symbole pour la valeur calculée du courant de soudage
Champ 13 U2 Symbole pour la tension de service normée
Champs 11A, 11B, 11C ...% Valeur de la durée de fonctionnement
12A, 12B, 12C ....A Valeur calculée du courant de soudage
13A, 13B, 13C ....V Valeur de la tension de service normée
Ces champs forment un tableau avec les valeurs correspondant aux trois réglages :
a) …% Durée de fonctionnement pour la valeur maximale calculée du courant de soudage
b) 60% Durée de fonctionnement
et
c) 100% Durée de fonctionnement (le cas échéant)
Page 5
c) Alimentation énergétique
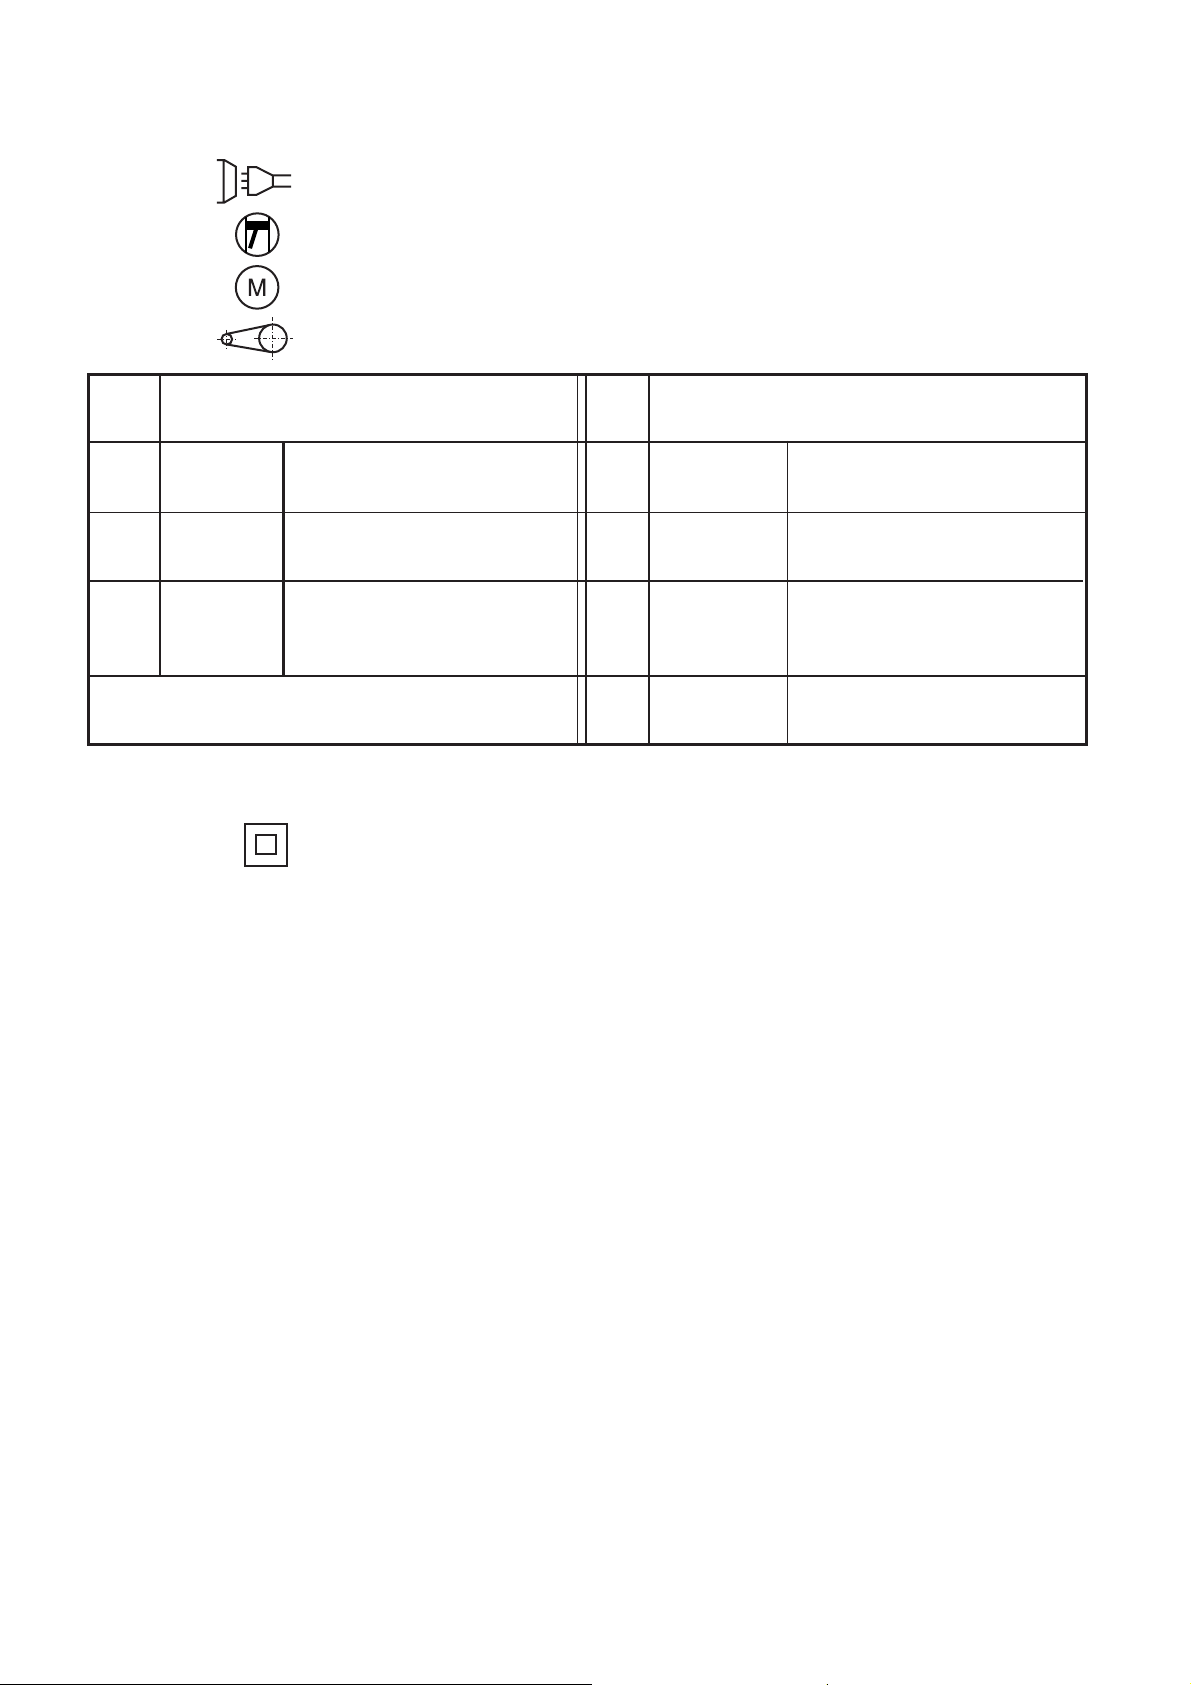
Champ 14 Symbole graphique pour l'alimentation énergétique, par exemple :
Entrée du réseau, nombre de phases (par exemple 1 ou 3), symbole graphique pour courant
alternatif et la valeur calculée de la fréquence (par exemple … ou …)
Moteur à combustion
Moteur électrique
Transmission par courroie
CHAMP
15
16
17
Les champs 15 à 17 forment un tableau avec les
valeurs correspondantes
Champ 22 IP Indice de protection, par exemple … ou …
Champ 23 Symbole pour la classe de protection … (le cas échéant)
Sources de courant de soudage à
entraînement électrique
U1 ... V
I
1max
I
... A
1eff
Valeur calculée de la tension du
réseau
Valeur calculée maximale du
... A
courant du réseau
Valeur effective du courant du
réseau
CHAMP
18
19
20
21 P
Sources de courant de soudage à entraînement
mécanique
n ... min
-1
n0 ... min
ni ... min
... kW
1max
Valeur calculée de la vitesse en
charge
-1
-1
Puissance maximale absorbée (le
cas échéant)
Valeur calculée de la vitesse à
vide
Valeur calculée de la vitesse à
vide réduite (le cas échéant)
Page 6
3 Mise en service
Attention :
Ces appareils sont construits en usine avec le plus grand soin et sont systématiquement testés. Tous les appareils sont soumis à un diagnostic de test par ordinateur. Veuillez contrôler l’appareil juste après l’avoir déballé
contre tout dommage dû au transport. En cas de défaut, veuillez en informer immédiatement le livreur. Lors du
branchement de l’appareil, veillez impérativement à ce que la tension soit appropriée (voir données de la plaque
signalétique). Brancher l’appareil à une prise de courant alternatif de 1 ~ 230/240 V. Cet appareil peut se brancher sur n’importe quelle prise électrique classique. Le circuit électrique alimentant la prise de branchement doit
être protégé par un protecteur à action retardée de 16 A. La mise en service d’autres appareils électriques sur le
même circuit électrique est possible mais limitée pendant les travaux de soudage.
Pour la soudure TIG, utiliser de préférence le gaz inerte argon (pureté > 99,998 %). Le raccordement du gaz ne
peut se faire qu’au moyen d’un détendeur approprié (max. 10 Bar). La pince de masse doit être connectée avec
un câble de section minimale 16 mm˝. En appuyant sur l’interrupteur principal (1), l’appareil est prêt à l’utilisation.
4 Fonctionnalités
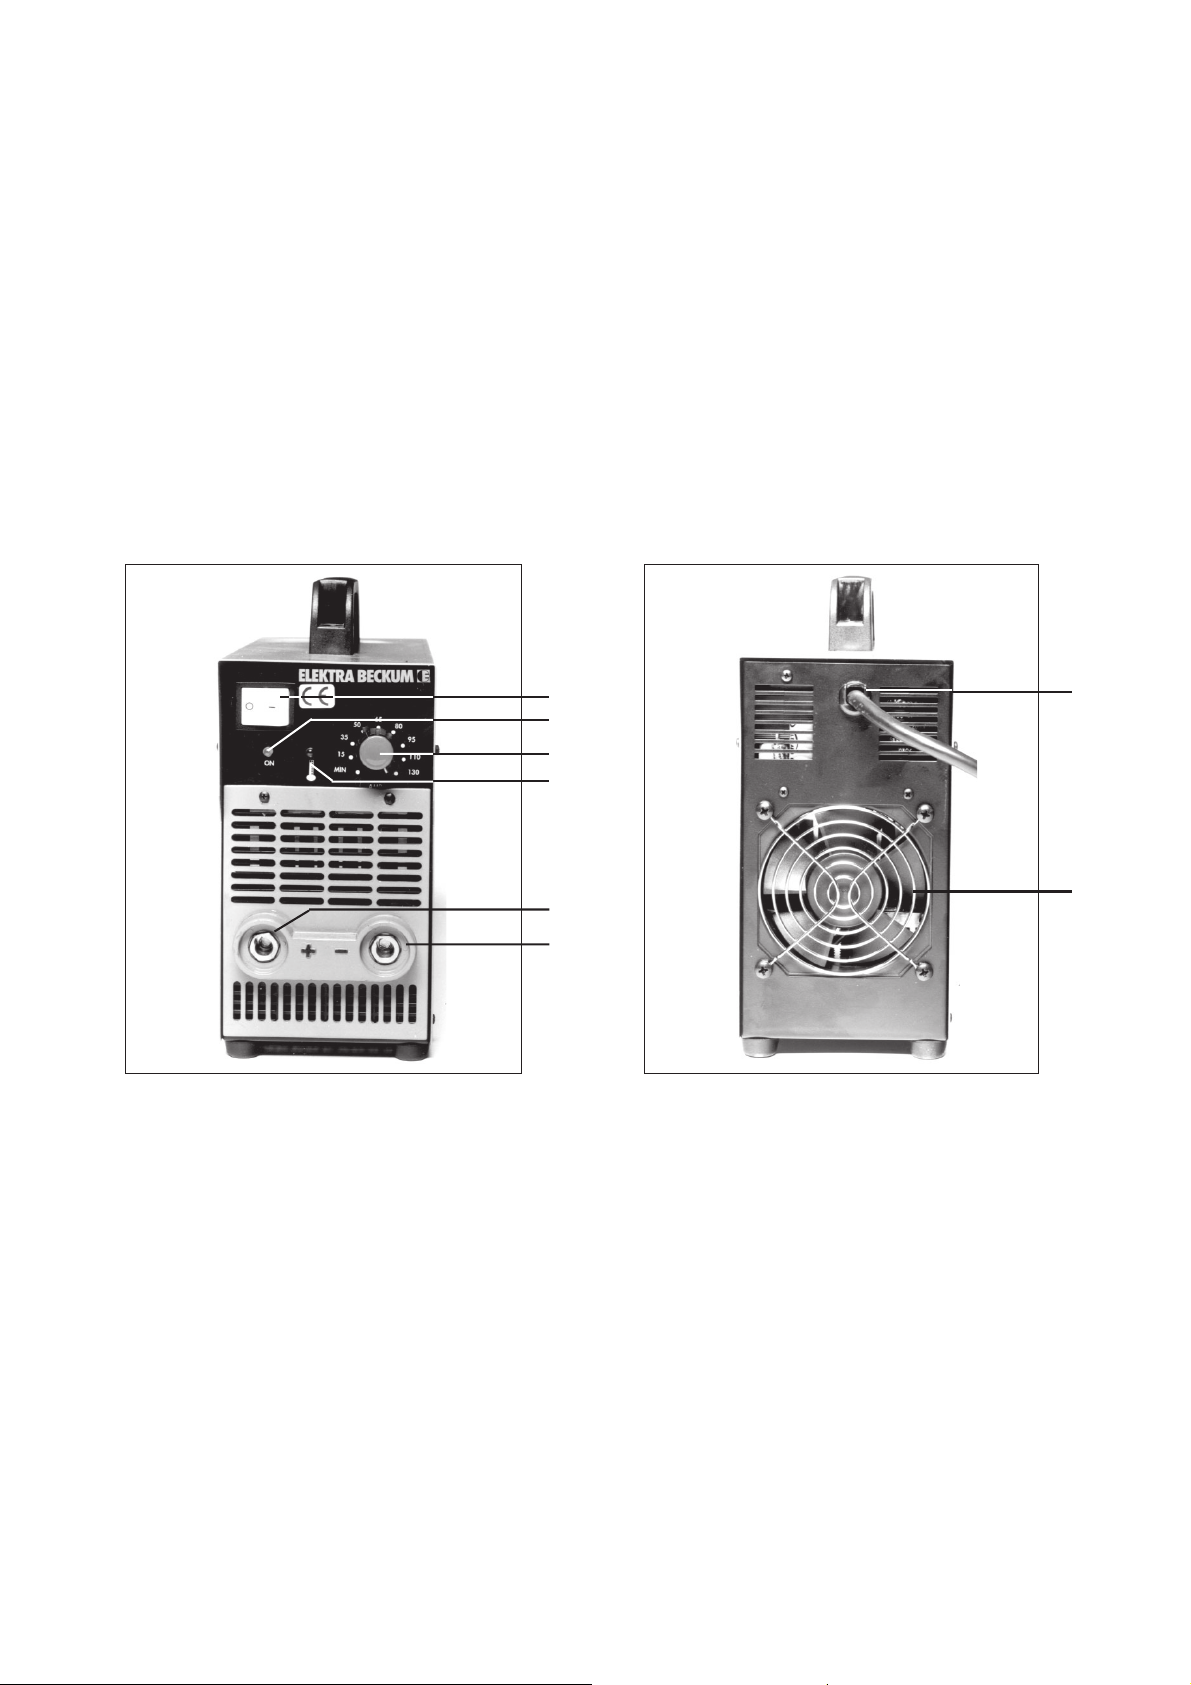
Commandes (voir figure)
1
4
2
3
5
6
Figure 1 : vue avant
Figure 2 : vue arrière
1. Interrupteur principal MARCHE-ARRET
2. Réglage du courant de soudure 5 à 130 A avec Hotstart automatique intégré
3. Voyant indiquant une surchauffe ou un court circuit
4. Voyant MARCHE-ARRET
5. Pôle + électrode, pince de masse soudure TIG
6. Pôle - électrode, raccordement chalumeau soudure TIG
7. Raccordement câble secteur
8. Ventilateur
7
8
5 Utilisation
Les appareils Invert 130/40 et Invert 130/60 sont des appareils à circuit inverseur logique synchronisé avec la
fréquence primaire, adaptés à la soudure avec des électrodes et à la soudure TIG DC (option).
Le diamètre des électrodes et par conséquent le courant nécessaire à la soudure sont déterminés en fonction
des pièces à souder.
Page 7
Tout poste de soudure est sensible à la poussière, à la saleté ou aux copeaux métalliques. Veiller particulièrement
à ce que la grille d’admission d’air du ventilateur ne soit jamais obstruée.
Avant tout travail de soudure, éliminer la saleté, la rouille, la graisse et les restes de peinture des endroits à
souder. Enlever également systématiquement le laitier issu des soudures précédentes.
Fixer la pince de masse sur une partie nue de la pièce à souder. Pour garantir le meilleur courant qui soit, vérifier
le bon branchement et le bon état de tous les câbles.
Serrer l’extrémité nue de l’électrode dans la rainure prévue sur son support. Cet appareil peut être livré avec des
accessoires tels que masque et marteau. Le hublot sert à filtrer les rayons nocifs (UV et IR). La vitre transparente
sert à protéger le hublot contre les projections de soudure et contre toute détérioration. Pour enlever le laitier,
utiliser impérativement des lunettes de protection (contre les projections de soudure, coupantes et chaudes).
Selon le type d’électrode utilisée et la sensibilité des yeux, les verres de protection existent en plusieurs teintes.
Pour une utilisation normale avec des électrodes Ø 1,5 à 4 mm, utiliser des verres de protection classe 9 (DIN).
Le tableau (1) ci-dessous vous indique le courant approprié selon l’électrode utilisée:
Ampères (A) Ø Électrode Epaisseur matériau
en mm en mm
25 - 50 1,0 - 2,0 1,0 - 2,0
50 - 100 2,0 - 2,5 2,0 - 4,0
100 - 130 2,5 - 3,25 4,0 - 8,0
Impératif : ne jamais utiliser une électrode trop grosse.
A titre indicatif, il faut compter environ 40 A par mm du Ø de l’âme de l’électrode. Selon les électrodes,
l’épaisseur du matériau et la situation du cordon de soudure, la valeur obtenue peut être réduite ou augmentée.
Ces postes de soudure sont également adaptés à la soudure de tôles minces, ce que l’utilisateur appréciera. La
maniabilité associée à une exécution robuste est également un des grands avantages de ces appareils.
L’inverseur logique permet de fournir un courant continu redressé avec exactitude et d’avoir donc un arc plus
doux et plus stable avec peu de projections.
Rapide tour d’horizon sur les électrodes et leur correcte utilisation
Pour obtenir une soudure de qualité, les électrodes doivent toujours être stockées dans un endroit sec. Les
électrodes mouillées doivent être séchées au four entre 200°C et 300°C pendant 1 à 2 heures.
Les électrodes basiques non emballées sous vide doivent être systématiquement séchées au four entre 200°C et
300°C pendant une durée pouvant aller jusqu’à 3 heures.
L’identification des électrodes obéit à la norme EN 499.
La désignation des électrodes par le fabricant obéit à cette norme et est contrôlée par un bureau de contrôle.
Cette désignation figure sur l’emballage des électrodes.
Page 8
Conseils concernant la soudure en soi
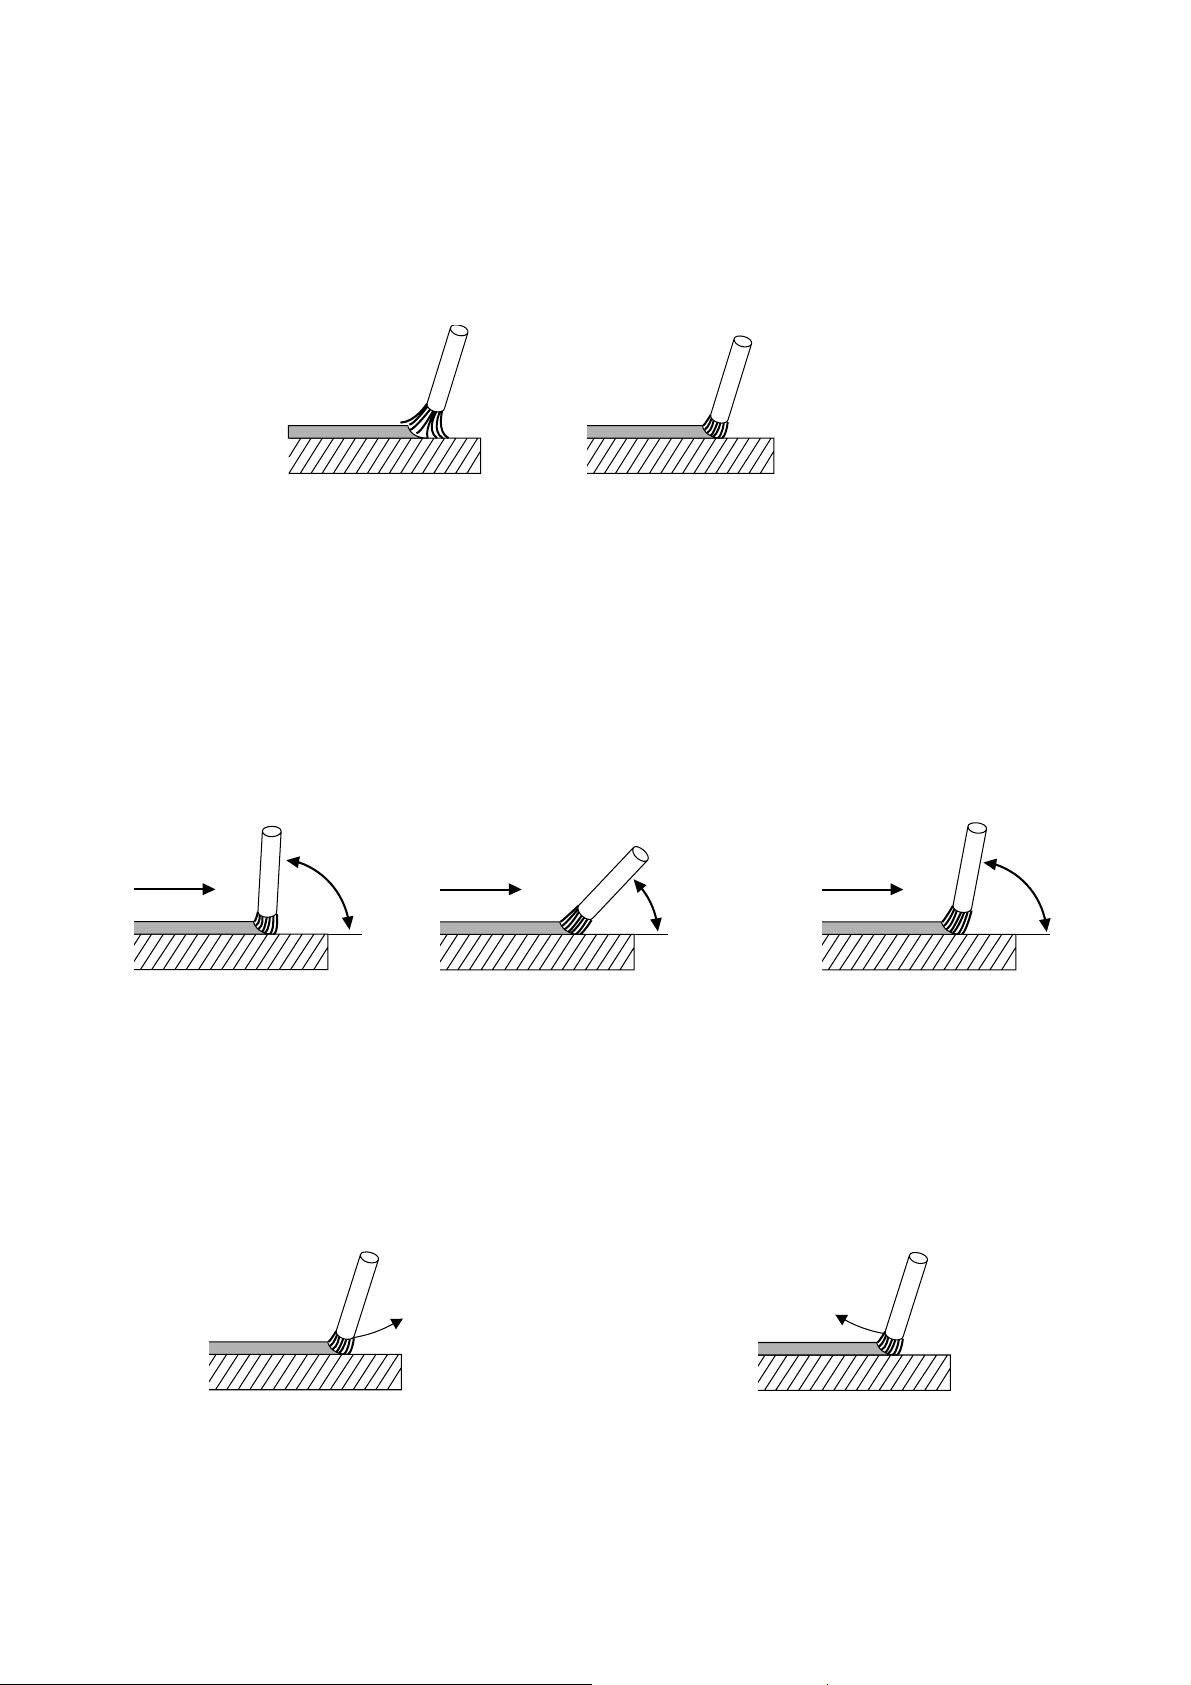
(fig. 6)
(fig. 5)
s
(fig. 7)
m
Compte tenu des grandes différences existant entre les règles essentielles de soudure en fonction des électrodes
employées, nous ne parlerons ici que des électrodes courantes pour aciers normaux et de l’électrode rutile ou rutile/
cellulose. Si vous deviez un jour souder avec d’autres types d’électrodes, n’hésitez pas à demander aux fabricants de
ces électrodes les fiches conseil pour l’utilisation de ces électrodes particulières.
Réalisez les premières soudures sur une tôle d’essai. Pour connaître le Ø de l’électrode et le courant adapté à ce type
de tôle, consultez le tableau 1. Pour la fixation de la pince de masse et le serrage de l’électrode, se référer aux
instructions figurant au début de cette notice. Tenez l’électrode à environ 2 cm au-dessus du début de votre cordon de
soudure et positionnez le masque devant votre visage. Frottez un court instant l’électrode sur la tôle. Le hublot du
masque vous permet d’observer l’arc et de maintenir sa longueur entre 1 et 1,5 fois le Ø de l’électrode.
mauvais
arc trop long
(fig. 3)
bon
env. 1 à 1,5 fois le Ø de l'électrode
(fig. 4)
Maintenir la bonne longueur de l’arc est très important : si l’arc est trop court ou trop long, le courant et la tension
changent. Si la tension de soudure est trop faible, la pénétration est faible. Si l’intensité du courant est excessive ou
trop faible, le cordon de soudure ne sera pas de bonne qualité. Un arc excessivement long ne fait pas assez fondre le
matériau de base, les pertes en projections sont importantes et l’atmosphère, chargée de matières nocives telles que
l’hydrogène ou l’azote, viennent gêner la fusion.
Pour obtenir un cordon de soudure de qualité, il est également très important de veiller à l’inclinaison de l’électrode
par rapport à la pièce à souder. Cet angle doit être compris entre 70 et 80° par rapport au sens normal de la soudure.
Lorsque l’angle tend trop vers la verticale, le laitier s’introduit sous le métal en fusion et si l’électrode est trop couchée,
l’arc tremble et fait des étincelles, ce qui produit un cordon poreux peu robuste dans les deux cas (voir fig. 5 à 7).
auvais
ens de la soudure
> 80°
mauvais bon
sens de la soudure
sens de la soudure
< 70°
70-80°
Le soudeur doit veiller à ce que la longueur de l’arc reste toujours la même, c’est-à-dire que la combustion de l’électrode
par l’arc soit toujours compensée par l’avance de cette même électrode.
Dans le même temps, il faut veiller à ce que le métal en fusion pénètre régulièrement sur une largeur constante.
Souder toujours de gauche à droite (en tirant).
Si le cordon arrive à sa fin, veiller à ne pas soulever tout simplement l’électrode ou à la retirer par l’avant. En procédant
de cette façon, vous provoqueriez la formation de cratères poreux de fin de cordon indésirables, qui affaibliraient le
cordon. En fin de cordon, procéder en stoppant un court instant l’électrode et la lever au-dessus du cordon en produisant
un arc.
mauvais
(fig. 8)
bon
(fig. 9)
Le laitier ne pourra être éliminé du cordon qu’après refroidissement de ce dernier (il ne doit plus être incandescent).
Si vous soudez en partant d’un cordon de soudure déjà réalisé auparavant, éliminez d’abord le laitier au niveau du
raccord. Amorcez ensuite l’arc dans la rainure de soudage ou sur le cordon préexistant (comme mentionné ci-dessus),
allumez l’arc et conduisez-le vers le raccord, qui doit être bien fondu avant de poursuivre la soudure comme indiqué.
Page 9
6 Soudure TIG (Option)
Les postes de soudure Invert 130/40 et Invert 130/60 sont utilisables en soudure TIG avec la même courbe
caractéristique qu’en soudure avec électrodes.
Pour cette utilisation, on utilise un chalumeau TIG SR 17 V (voir en 1 1) toujours branché au pôle - (5). L’allumage
de l’arc s’effectue en frottant l’électrode de tungstène sur le matériau (production d’un court circuit).
L’amenée de gaz est assurée par un raccordement direct entre le chalumeau et le détendeur de la bouteille de
gaz. Nous conseillons un débit de 6 à 7 l/mn. Comme gaz protecteur, utiliser uniquement de l’argon pur.
La liaison avec la table de soudage ou la pièce à souder est réalisée au moyen du raccord (4). Le courant de l’arc
est présélectionné à l’aide du potentiomètre (2). L’amorçage de l’arc s’effectue en mettant un court instant en
contact l’électrode de tungstène et la pièce à souder.
6.1 Consignes pour la soudure TIG
Afin d’assurer un amorçage en toute sécurité et d’obtenir des résultats impeccables, il convient de suivre les
consignes suivantes :
Type électrode
1
Utiliser uniquement des électrodes thoriées
par ex. TT 20 1,8 - 2,2% thorium, code couleur rouge ou code couleur gris
2
Diamètre électrode
Le diamètre de l’électrode doit être adapté à l’arc.
A titre indicatif : sous 80 A : Diamètre 1,0 mm
de 70 à 140 A : Diamètre 1,6 mm
3
L’affûtage des électrodes se fait uniquement dans le sens de la longueur. Affûter avec le disque le plus fin
possible de la pointe vers le corps de l’électrode.
Un excès de gaz peut influencer négativement l’amorçage (souffle).
4
7 Surcharge
Les postes de soudure Invert 130/40 et 130/60 sont protégés contre la surcharge par un dispositif de protection.
Lorsque la durée de fonctionnement est dépassée, l’appareil s’arrête automatiquement. Le voyant (3) s’allume.
Après un court lapse de temps, le poste de soudure est à nouveau opérationnel.
Attention : ne pas arrêter l’appareil en phase de refroidissement pour éviter que la durée de refroidissement
n’augmente exagérément (car ventilateur à l’arrêt).
8 Dépannage
Le voyant (3) s'allume pendant le soudage et
l'appareil ne fournit plus de courant.
Il est difficile de maintenir l'allumage de l'arc pendant
le soudage.
La protection contre la surchauffe a déclenché. Laisser
fonctionner l'appareil alimenté pendant quelques minutes.
Si les électrodes ne sont pas périmées, mouillées ou
abîmées, il est possible que l'alimentation électrique soit
trop faible (inférieure à 190 V à pleine charge) ou que le
câble d'alimentation soit trop long.
Le poste de soudure est en marche mais ne fournit
pas de courant.
L'amorçage est mauvais en soudure TIG
Cordons de soudure poreux
- contrôler la protection
- tension excessive (supérieure à 250 V) entraînant le
déclenchement du protecteur correspondant
- pas de gaz ou gaz insuffisant
- électrode de tungstène mal affûtée
- diamètre électrode incorrect
- surface matériau grasse
- mauvais réglage du débit de gaz (par excès ou par
défaut)
- gaz incorrect (argon pur seulement)
- gaz avec impuretés
- mauvaise position du chalumeau
Page 10
9 Avertissements
- N’utiliser ces appareils pour les utilisations auxquelles ils sont destinés (soudure TIG et avec électrodes).
- Ne brancher qu’à des alimentations équipées de protecteurs en parfait état de marche.
Lors du soudage à l’arc, observer la prescription de prévention des accidents n° 21 «Souder, couper et autres
travaux assimilés» (VGB 15).
9.1 Prévention des accidents électriques
Veiller à ce que le branchement des câbles de soudure permette une bonne conduction du courant et résiste aux
contraintes mécaniques. Protéger les câbles du secteur et du poste de soudure contre toute détérioration.
Remplacer les câbles de raccordement défectueux par des pièces détachées d’origine. Pendant les pauses de
courte durée, déposer le chalumeau sur un support isolé. Pendant les pauses de longue durée, arrêter le poste
de soudure. Pour souder, porter des gants et des chaussures secs et isolants. Lors d’opérations d’entretien et de
réparations, débrancher l’appareil du secteur (débrancher la fiche du secteur).
Mesures préventives contre les rayons, les brûlures et les intoxications:
- Le port de vêtements de protections adéquats (gants à manchettes, tablier de soudeurs, etc.) permet d’éviter
les brûlures.
- Pour souder, utiliser toujours un masque.
- Condamner la zone de travail de manière à protéger les personnes se trouvant à proximité.
- Le soudage de surfaces non décapées peut entraîner la formation de gaz toxiques. Veiller à bien nettoyer les
surfaces.
- Ne pas souder les pièces galvanisées : les vapeurs de zinc sont toxiques.
- Lors de travaux dans des locaux de petite taille, veiller à une bonne ventilation des lieux.
- Pour des travaux de soudure soumis à un haut risque électrique, porter impérativement des vêtements de
protection secs et isolants.
Consignes anti-incendie
- Les billes de métal en fusion ou les étincelles peuvent être la source d’inflammation de matières solides,
liquides ou gazeuses.
- Eliminer tous les matériaux combustibles et inflammables de la zone de travail.
- Ne pas souder les récipients servant à conserver carburants, lubrifiants et solvants même s’ils sont vides. Ceci
vaut notamment pour les corps creux qui contiennent ou ont contenu des matériaux inflammables.
Page 11
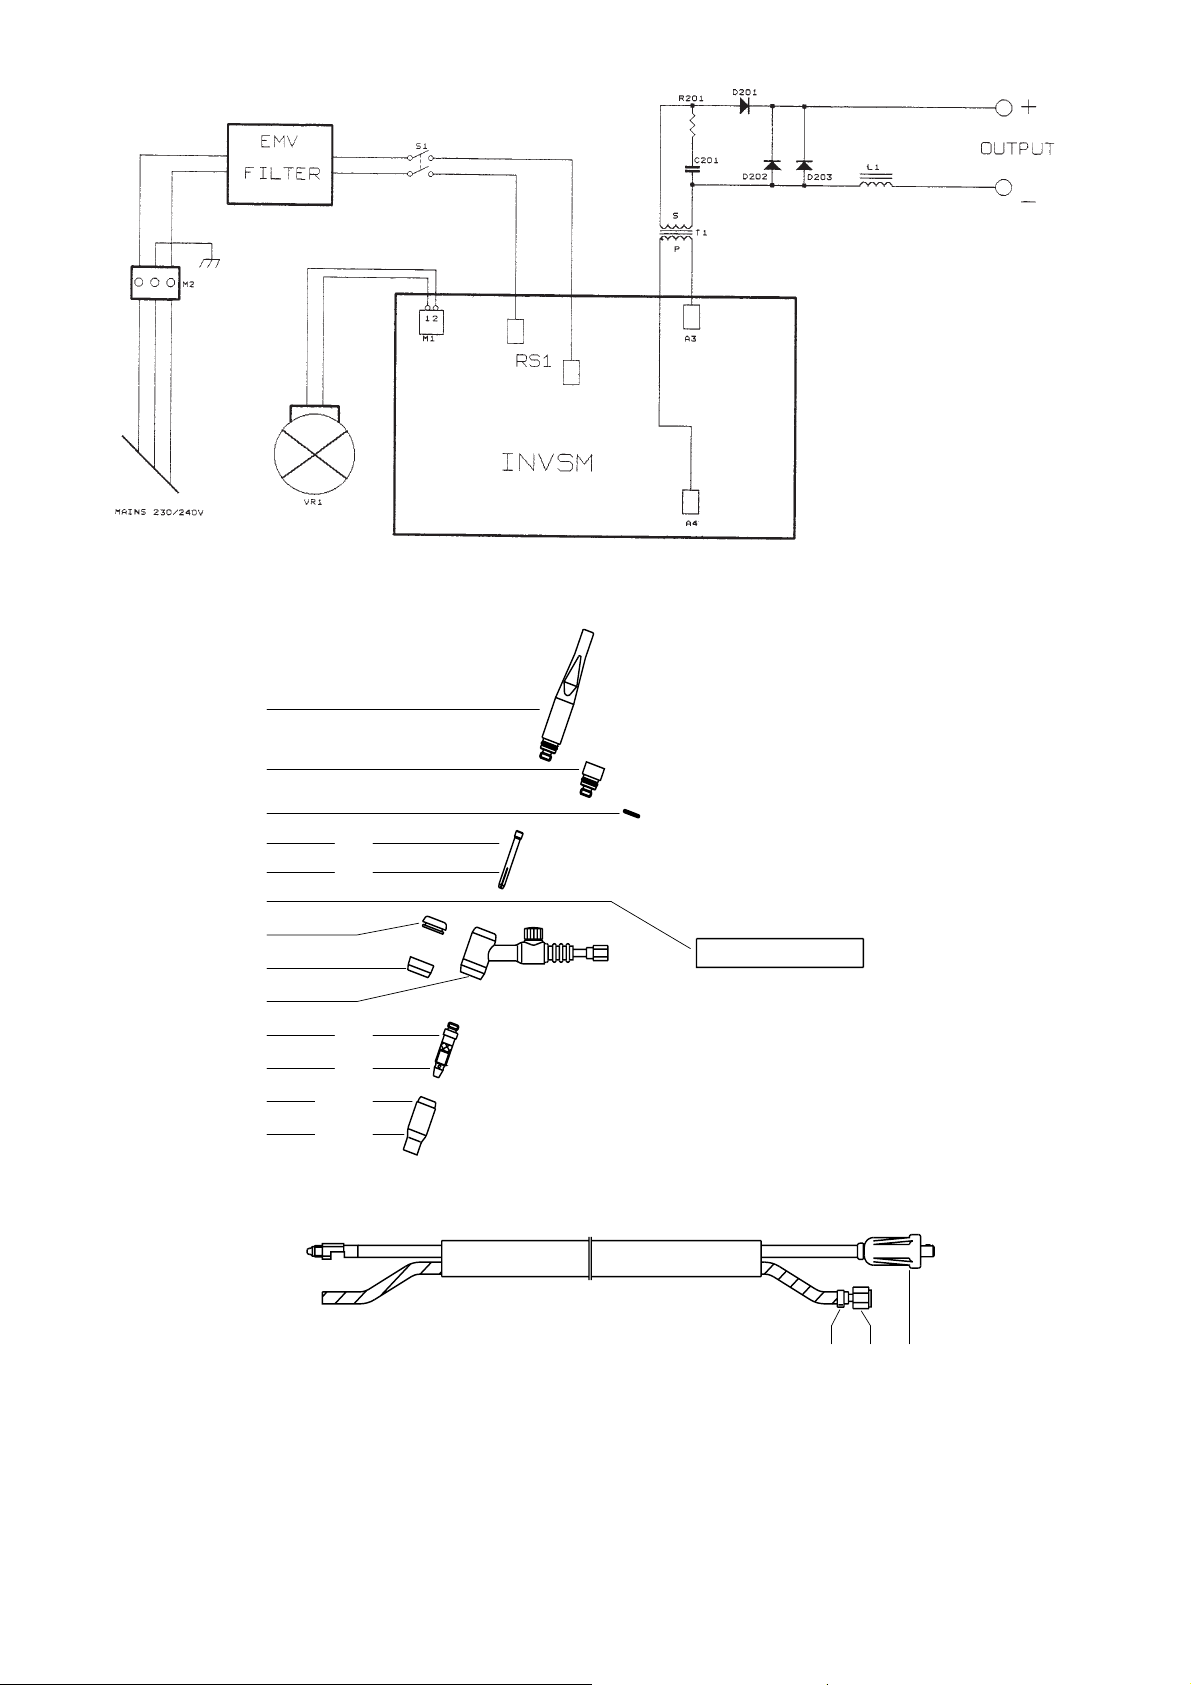
10 Schéma électrique Invert 130/40 et 130/60
(5)
(6)
(4)
(2)
(1) Alimentation secteur
(2) Interrupteur fiche secteur
(3) Platine de commande
(4) Transformateur
(5) Diodes
(6) Inductance
(7) Ventilateur
(3)
(7)
(1)
11 Vue éclatée et liste des pièces détachées pour chalumeau TIG SR 17 V
1
2
3
4
5
6
7
8
9
10
11
12
13
Ø 1,0
Ø 1,6
Ø 1,0
Ø 1,6
(5) Ø 8,0
(6) Ø 9,5
1 132 712 7230
2 132 712 7248
3 132 712 7892
4 132 712 7078
5 132 712 7086
6 132 766 9202
7 132 766 9199
8 132 712 7256
9 132 717 1174
1514 16
10 132 712 7132
11 132 712 7140
12 132 712 7876
13 132 712 7175
14 132 766 9148
15 132 766 9180
16 821 503 7887
Page 12
D DEUTSCH ENG ENGLISH
S
L
Ê
A
ÖRSÄ
E
K
A
KONFORMITÄTSERKLÄRUNG DECLARATION OF CONFORMITY
Wir erklären in alleiniger Verantwortlichkeit, dass dieses Produkt mit den
folgenden Normen übereinstimmt* gemäß den Bestimmungen der
Richtlinien**.
F FRANÇAIS NL NEDERLAND
DECLARATION DE CONFORMITE CONFORMITEITSVERKLARING
Nous déclarons, sous notre seule responsabilité, que ce produit est en
conformité avec les normes ou documents normatifs suivants* en vertu
des dispositions des directives **
IT ITALIANO ES ESPAÑO
DICHIARAZIONE DI CONFORMITÀ DECLARACION DE CONFORMIDAD
Noi dichiariamo sotto la nostra esclusiva responsabilità che il presente
prodotto è conforme alle seguenti norme*. in conformità con le
disposizioni delle normative **
We herewith declare in our sole responsibility that this product complies
with the following standards*
in accordance with the regulations of the undermentioned Directives**
Wij verklaren als enige verantwoordelijke, dat dit product in
overeenstemming is met de volgende normen*
conform de bepalingen van de richtlijnen**
Declaramos bajo nuestra exclusiva responsabilidad, que el presente
producto cumple con las siguientes normas*.de acuerdo a lo dispuesto
en las directrices**
PT PORTUGU
DECLARAÇÃO DE CONFORMIDADE
Declaramos sob nossa responsabilidade que este produto está de
acordo com as seguintes normas*.de acordo com as directrizes dos
regulamentos **
FIN SUOMI NO NORGE
VAATIMUKSENMUKAISUUSVAKUUTUS SAMSVARSERKLÆRING
Vakuutamme, että tämä tuote vastaa seuraavia normeja*.on direktiivien
määräysten mukainen**
DA DANS
OVERENSSTEMMELSESATTEST OŚWIADCZENIE O ZGODNOŚCI
Hermed erklærer vi på eget ansvar, at dette produkt stemmer overens
ed følgende standarder*. iht. bestemmelserne i direktiverne**
EL ΕΛΛHNIK
∆ΗΛΩΣΗ ΑΝΤΙΣΤΟΙΧΕΙΑΣ MEGEGYEZŐSÉGI NYILATKOZAT
∆ηλώνουµε µε ιδία ευθύνη ότι το προϊόν αυτό αντιστοιχεί στις
ακόλουθες προδιαγραφές*
σύµφωνα µε τις διατάξεις των οδηγιών**
S SV SVENSK
KRAN OM ÖVERENSSTÄMMELS
F
Vi försäkrar på eget ansvar att denna produkt överensstämmer med
följande standarder*. Enligt bestämmelserna i direktiven**
Vi erklærer under eget ansvar at dette produkt samsvarer med følgende
normer*. henhold til bestemmelsene i direktiv**
POL POLSKI
Oświadczamy z pełną odpowiedzialnością, że niniejszy produkt
odpowiada wymogom następujących norm*.według ustaleń wytycznych
**
HU MAGYAR
Kizárólagos felelősségünk tudatában ezennel igazoljuk, hogy ez a
termék kielégíti az alábbi szabványokban lefektetett
követelményeket*.megfelel az alábbi irányelvek előírásainak**
INVERT 130/40
* EN 60974-1, EN 50199
** 89/ 336/ EWG, 72/ 23/ EWG, 93/68/ EWG
Jürgen Kusserow
Vorstand
ELEKTRA BECKUM AG – Daimlerstraße 1 – 49716 Meppen
Meppen, 27.02.2001 1001016
Page 13
Apartado 53; 7000-171 Evora Codex; (+351) 266 - 74 93 00; (+351) 266 - 74 93 09;
Portugal; BOLAS-Maq. e Ferramentas de Qualidade, S.A.; Rua B, Lotes 8-10-12;
Puerto Rico; J.J. Trading; PMB 409 P.O. Box 4956 Caguas; ; Puerto Rico 00726-4956;
AJAC
(+1) 787 - 739 9693; (+1) 787 - 739 1177; [email protected]
Zona 9-A; Panamá; (+507) 2 23 77 05; (+507) 2 69 18 66; [email protected]
STREET; MEADOWDALE - Germiston; Johannesburg; (+27) 11 - 372 - 96 00;
(+27) 11 - 453-41 63; [email protected]
Domingo; (+1) 809 - 531 50 80; (+1) 809 - 531 53 38;
(+40) 1 - 3 46 31 31; (+40) 1 - 3 46 31 51; [email protected]
(+7) 095 - 198 43 14/198 17 13; (+7) 095 - 198 43 14; [email protected]
(+41 ) 52 - 3 54 34 44; (+41) 52 - 3 54 34 45; [email protected]
(+22) 1 - 823.67.14; (+22) 1 - 823.67.14;
Number One Building; Singapore 408563; (+65) 67 48 28 66; (+65) 67 45 38 72;
(+421) 33 - 641 2522; (+421) 704 - 6 41 25 22; [email protected]
(+386) 61 - 1 68 16 16; [email protected]
263-1 Ipchung-Dong, Chung-Gu; Seoul; (+82) 2 - 22 76 09 14/5; (+82) 2 - 2 78 62 62;
P.O. Box 214 / 130 Front Street; Colombo 11; (+94) 1 - 2 81 71 / 72 / 73;
(+94) 1 - 50 11 83; [email protected]
Santa Lucia; (+1)758 - 452-99 14; (+1)758 - 452-99 15; [email protected]
P.O. Box 169 / Code 113; ; Muscat; (+968) 7 71 09 83; (+968) 7 71 57 55;
(+46) 36 - 16 07 54; [email protected]
(+963) 21 - 2 11 62 45; [email protected]
(+886) 2 - 28 11 08 08; (+886) 2 - 28 16 98 38; [email protected]
Pomprab Bangkok 10100; (+66) 2 - 3 28 11 89; (+66) 2 - 3 28 13 04; [email protected]
(+216) 1 - 25 83 92; (+216) 1 - 35 18 45; [email protected]
(+90) 212 - 2 56 49 50; (+90) 212 - 2 38 98 26; [email protected]
03 151 Kiev; (+380) 44 - 2 45 94 34; (+380) 44 - 2 45 96 57; [email protected]
(+971) 6 - 533 05 51 ; (+971) 6 - 533 73 68; [email protected]
Brandywine Industrial Park; West Chester, PA 19380; (+1) 610 - 4 36 59 00;
(+1) 610 - 4 36 90 72; [email protected]
(+598) 2 - 92 26 06; (+598) 2 - 92 12 69; [email protected]
Caracas 1071; (+58) 212 - 2 37 30 22; (+58) 212 - 2 39 23 65;
Tan Binh District; Ho Chi Minh City; (+84) 8 - 811 74 54; (+84) 8 - 811 63 38;
(+38) 12 15 28 56; (+38) 12 15 24 57; [email protected]
Qatar; Gulf Incon; P.O.Box 4076; ; Doha; (+974) 4 68 35 11; (+974) 4 68 40 65;
Rep. de Panamá; German-Tec (Panamá) S.A.; Via Argentina 46-70; Apartado 342,
Republic of South Africa; Metabo Power Tools SA (Pty.) Ltd.; 165 Van DER BIJL
Republica Dominicana; Agroindustrial Ferretera S.A.; Av. Luperon No. 42; ; Santo
Rumania; S.C. Agent Trade S.R.L.; Splaiul Unirii 235-237; ; 74299 Bucuresti 3;
Russia; OOO ITA-Strojinkom; Uliza Alabjana 3; ; 125057 Moskau;
Schweiz; Metabo (Schweiz) AG; Lindauerstr. 17; ; 8317 Tagelswangen;
Senegal; Ets. M.Y.S.; 12, Rue Tolbiac; B. P. 2389; Dakar;
Singapore; HOMELY HARDWARE PTE LTD; No. 1 Ubi Crescent #01-01;
Slovakia; STAMET Bratislava spol. s.r.o.; M.R. Stefanika 28; ; 90201 Pezinok;
Slovenia; Dilex d.o.o.; Ogrinceva 17; ; 1000 Ljubljana; (+386) 61 - 1 68 16 20;
South Corea; Metabo-Korea Co. Ltd.; Room No. 101, Daesung Building;
Sri Lanka; Hunter + Company Ltd.; General Hardware Importers ;
St. Lucia; Eurotools Int`l Ltd; P.O.Box RB 2484; Rodney Bay, Gros Islet, West Indies;
Sultanate of Oman; Suhail & Saud Bahwan Building Materials L.L.C.;
Sverige; Metabo Sverige AB; Skiffervägen 6; ; 553 03 Jönköping; (+46) 36 - 10 06 60;
Syria; Bachar & Elias Taoutel; Boite Postal 325; ; Aleppo; (+963) 21 - 2 11 80 30;
Taiwan; Taiwan Overseas Trade Co. Ltd.; No. 103 Chung King N. Road Sec. 4; ; Taipei;
Thailand; SSM - Sri Siam Mongkol Co., Ltd; 1570-1576 Krung Kasem RD.; ;
Tunesia; L´Equipment Moderne; 86, Ave. de Carthage; ; 1000 Tunis;
Turkey; Burla A.S.; Voyvoda Cad. 61-65; ; 80003 Karaköy-Istanbul;
Ukraine; Comservice; Ukraian-Russian Joint Venture 2; Narodnogo Opolcheniaya;
United Arab Emirates; Sedana Trading Co; P.O. Box 1919; ; Sharjah;
United States of America; Metabo Corporation; 1231 Wilson Drive / P.O.Box 2287;
Uruguay; Goldfarb S. A.; Rio Negro 1617; P.O. Box 11100; Montevideo;
Venezuela; OLY-COPIA C.A.; 3 ra Transversal Los Ruices ; Edificio Principal II, Piso 4;
Vietnam; HUU HONG MACHINERY CO., LTD.; 157-159 Xuan Hong Street, Ward 12;
(+263) 4 - 77 52 56-9; (+263) 4 - 77 06 95; [email protected]
Yugoslavia; WHM WOBY HAUS MARKT; Brace Ribnikara 55; ; 21000 Novi Sad;
Zimbabwe; Field Technical Sales; 45 Kelvin Road North; Graniteside; Harare;
Ambethan Road, Kharabwadi; Chakan, Tal.: Khed, Dist.-Pune(Pin410 501);
India; Metabo Power Tools PVT Ltd.; Plot No. 40, WMDC Industrial Complex;
Country; Company; Address 1; Address 2; City; Phone; Fax; E-mail
Albania; Extra Industrial Goods; Rl. Fadil Rada 88; ; Tirana; (+355) 42 - 3 30 62;
(+91) 213 - 55 22 03; (+91) 213 - 55 21 61
Indonesia; P.T. Kawan Lama Sejahtera pt; Gedung Kawan Lama Jl. Puri Kencana No. 1;
(+355) 42 - 3 30 62; [email protected]
Algerie; Haddad Equipement Professionel; 98 A, Site du Lycée; ; 16012 Rouiba;
Meruya - Kembangan; Jakarta 11610; (+62) 21 - 5 82 82 82;
(+213) 21 - 85 49 05; (+213) 21 - 85 57 72; [email protected]
(+62) 21 - 5 82 55 88; [email protected]
Argentina; Metabo Argentia S.A.; Teniente Gral. Richieri 4773; ; 1702 - Ciudadela -
Iran; Kalavaran Co. Ltd.; P.O.Box: 11365 - 4653; ; Tehran;
Buenos Aires; (+54) 11 - 44 88 - 9180; (+54) 11 - 44 88 - 39 89; [email protected]
(+98)21 - 67 00 862/67 01 383; (+98)21 - 67 09 427; [email protected]
Australia; Metabo Pty. Ltd; 10 Dalmore Drive; ; Scoresby, Melbourne, Vic. 3179;
Israel; Proter + Cohn Ltd; Technical Supply P.O.Box 33215 / 3; Haatzmaut Road;
(+61) 3 - 97 65 01 99; (+61) 3 - 97 65 01 89; [email protected]
33033 Haifa; (+972) 4 - 8 64 04 69; (+972) 4 - 8 67 18 03; [email protected]
Italia; Carlo Stechel & Figli S.rl; Via Buozzi, 22; ; 20 097 San Donato Milanese (MI);
P.O. Box 5262; Manama; (+973) 71 36 15 / 71 41 74; (+973) 71 26 12;
Bahrain; Bokhammas Establishment; Bldg. 334 Block 321 Old Exhibition Road;
(+39) 02 - 52 77 71; (+39) 02 - 55 60 03 22; [email protected]
Japan; Metabo Japan Co., Ltd.; 5-1024-3, Baigou, Ohme-city; ; Tokyo 198-0063;
Bangladesh; East Bengal Impex; 175, Nawabpur Road (4th floor); ; Dhaka; ;
(+81) 4 - 28 77 05 06; (+81) 4 - 28 77 05 07
Jordan; Newport Trading Agency; P.O.Box 6166 / 151 Hashimi Str.; City Center;
(+880) 2 - 9 56 94 77 / 9 55 04 00;
Belarus; Rosinstrument LTD. INTL. DEPT.; PR-T Skkoriny 107-11; P.O.Box 67; 220023
Amman 111 18; (+962) 6 - 465 56 80; (+962) 6 - 464 54 39; [email protected]
Minsk; (+375) 17 263 99 94; (+375) 17 263 99 94; [email protected]
Kenya; Agriquip Agencies (E.A.) Ltd.; Lusaka Rd.; P.O.Box 30 612; Nairobi;
Belgique; Metabo Belgium; ´t Hofveld 3 - 5; ; 1702 Groot Bijgaarden;
(+254) 2 - 54 02 70 / - 73; (+254) 2 - 54 00 56; [email protected]
Kingdom of Saudi Arabia; Saudi Industrial Tools Corporation; Madinah Road, Kilo 9;
(+32) 2 - 4 67 32 10; (+32) 2 - 4 66 75 28; [email protected]
Bolivia; Agencias Generales S.A.; Casilla de Correo 530 Avda. San Martin S-0253; ;
P.O.Box 11429; Jeddah 21453; (+96) 62 - 6 82 04 58; (+96) 62 - 6 91 12 67;
Cochabamba; (+591) 4 - 425 10 62 ; (+591) 4 - 425 10 61; [email protected]
Bosnia and Herzegovina; Agrarkombinat; Majevicka 1; ; Banja Luka;
Kuwait; Naser Moh. Al-Sayer ; Gen. Trading & Contracting Co.; P.O. Box 663 SAFAT;
(+387) 51 - 302 718; (+387) 51 - 785 708; [email protected]
13007 State of Kuwait; (+965) 47 47 137; (+965) 47 47 945;
Brazil; Metabo do Brasil Ltda.; Rua Guicurus 306 - Vila Conceicao; ;
Diadema - Sao Paulo - Cep 09911-630; (+55) 11 - 40 51 - 25 11;
Latvia; SIA WESS Instrumenti un Tehnika Ltd.; Ganibu dambis 34 a; ; 1005, Riga;
(+55) 11 - 4056 - 4152; [email protected]
(+371) 7 38 23 53; (+371) 7 34 94 72; [email protected]
Latvia; Stoller Sia; Krasta 42; ; 1003, Riga; (+371) 7 24 55 61;
(+359) 2 - 9 78 58 90; (+359) 2 - 9 78 86 04; [email protected]
Bulgariia; KIROV Ltd.; Gara Iskar; Porutschik-Nedeltscho-Bontschev-Str.10; 1582 Sofia;
(+371) 7 24 55 62; [email protected]
Lebanon; SPAN s.a.r.l.; Tools & Equipment Division; P.O. Box 90 - 1218; Beirut;
Ontario, L4Z 1 W6; (+1) 905 - 755 06 08; (+1) 905 - 755 06 11; [email protected]
Canada; Metabo Canada Inc.; 190 Britannia Road East; Unit No. 12; Mississauga,
(+961) 1- 888 288; (+961) 1 - 902 690; [email protected]
Ceska Republica; Metabo s.r.o; Kralovicka 544; ; 250 01 Brandys nad Labem;
Lithuania; Technikonas; Savanoriu 286; ; 3042 Kaunas; (+370) 37 - 31 15 53;
(+420) 202 - 80 44 55; (+420) 202 - 80 44 56; [email protected]
(+370) 37 - 31 10 21; [email protected]
Macedonia; MAKWELD D.O.O.; Ilindenska 138; ; 1000 Skopje; (+389) 2 - 363 180;
(+56) 2 - 6 99 04 85; [email protected]
Chile; Nordchil S.A.; San Diego 895; ; Santiago de Chile; (+56) 2 - 6 72 29 11;
(+389) 2 - 364 746; [email protected]
Magyarorszag; INNOSERVICE-METABO Márkaszerviz Kft.; 1101 Bp. Köbányai út.
Bogota; (+57) 1 - 346 28 99; (+57) 1 - 346 29 16; [email protected]
Colombia; EUROTOOLS Ltda.; Avenida Caracas No. 74-25; Edificio Ferricentros-4 Piso;
47./b.; ; 1475 Budapest; (+36) 12 - 60 67 12; (+36) 12 - 60 14 23;
Costa Rica; Capris S.A.; Frente la Imprenta Nacional, La Uruca; P.O. Box 7-2400;
San José; (+506) 2 32 91 11; (+506) 2 32 93 53; [email protected]
56100 Kuala Lumpur; (+60) 3 - 92002966 / 92003966; (+60) 3 - 92007599;
Malaysia; Finetools SDN BHD; No. 7 Jalan 1/92C; Batu 3 1/4 Jalan Cheras;
(+385) 1 - 24 06 000; [email protected]
Croatia; CROM d.o.o.; Obrtnicka 2; ; 10000 Zagreb; (+385) 1 - 24 06 246;
Malta; G + T Imports Limited; Metabo Shop, Birkirkara By-Pass; ; Iklin BZN 11;
1641 Lefkosia, Cyprus; (+357) 22 - 34 95 77; (+357) 22 - 34 93 94;
Cyprus; Med Marketing Ltd. (eurotools); P.O. Box 27017; 17, Digenis Akritas Ave;
(+356) 21 - 43 54 24; (+356) 21 - 41 73 58; [email protected]
(+222) 525 14 09; [email protected]
Mauritanie; S.T.A.F; B.P.: 40246; ; Nouakchott; (+222) 525 33 85;
(+45) 43 - 31 34 01; [email protected]
Danmark; Metabo Danmark A/S; Helgeshoj Allé 12; ; 2630 Tastrup; (+45) 43 - 31 34 00;
(+230) 2 10 74 57; [email protected]
Mauritius; Dema - Supplies Ltd.; 2A Deschartres Street; ; Port Louis; (+230) 2 12 64 05;
0180 - 3 00 04 16; 0180 - 300 04 17; [email protected]
Deutschland; Metabowerke GmbH ; Walter-Rauch-Str. 1; ; 72622 Nuertingen;
Mexico; Uniservicio Ferretero S.A de C.V.; Matamoros No. 237 Col. la Joya ;
Ecuador; Maquinarias Henriquez C.A.; P.O.Box 09 - 01 - 43 61; ; Guayaquil;
Del. Talpan; C.P. 14090 México, D.F.; (+52) 5 - 555 737 233; (+52) 5 - 555 737 244;
(+593) 4 - 25 43 00; (+593) 4 - 25 49 39; [email protected]
Moldova; BRISAR-COM S.R.L.; str. Sciusev, 78; ; 2012 Chisinau; (+373) 2 - 22 24 50;
(+372) 620 11 12; [email protected]
Eestlane; A/S MECRO; Peterburi tee 44; ; 11415 Tallinn; (+372) 620 11 11;
(+373) 2 - 27 77 87; [email protected]
Morocco; Sté Yyes Rouger; 20 Bd. Ibn Tachfine; ; 20300 Casablanca;
(Cairo); (+20) 2 - 3 03 02 51 / 3 47 89 17; (+20) 2 - 3 02 58 96;
Egypt; Modern Machines + Materials Co.; 18 Geziret El Arab. St.; ; Mohandseen Giza
(+212) 2 31 25 06; (+212) 2 - 31 24 62
El Salvador; Metabo S.A. de C.V.; Colonia Santa Clara, Pasaje C No. 20;
Nederland; Metabo Nederland b.v.; Postbus 180; ; 3620 AD Breukelen;
Cuscatancingo; San Salvador; (+503) 2 - 38 47 65; (+503) 2 86 52 36;
(+31) 3462 - 6 42 44; (+31) 3462 - 6 35 54; [email protected]
New Caledonia; Ets. Szemmelveisz; 3, Rue Fernand Forest; Boite Postale 668;
Espana; Herramientas Metabo S.A.; Polígono Ind. Prado del Espino; C/Forjadores, 12;
98845 Nouméa; (+687) 27 20 02; (+687) 27 30 94; [email protected]
New Zealand; Tooline Ltd.; 49 A Sonter Road; P.O. Box 797; Christchurch;
28660 Boadilla del Monte (Madrid); (+34) 91 - 6 32 47 40; (+34) 91 - 6 32 41 47;
(+64) 3 - 36 55 931; (+64) 3 - 36 55 932; [email protected]
Nigeria; Mathani Brothers Ltd.; 60 Park View North Action; ; London W3 OPT;
(+251) 1- 52 68 19; (+251) 1-53 53 85; [email protected]
Ethiopia; SUTCO Pvt. Ltd. Co.; W. 19 K. 50 HN new, Wollo Sefer; ; Addis Ababa;
(+44) 20 - 8992 5727; (+44) 20 - 8992 5335; [email protected]
Finland; Wihuri Oy Autola; P.O. Box 58 Manttaalitie 9; ; 01511 Vantaa;
(+234) 1 - 774 1305; (+234) 1 - 774 1305; [email protected]
Nigeria; Bestline Nigeria Ltd.; 15, Hospital Road; Olodi Apapa; Lagos ;
(+358) 9 - 41 58 15; (+358) 9 - 41 58 22 07; [email protected]
France; Metabo S.A.; Z.A.C. 2, Avenue des Ormeaux; ; 78180 Montigny-le-Bretonneux;
Norway; Metabo Norge AS; Postboks 1296; ; 3205 Sandefjord; (+47) 33 - 44 55 55;
(+33) 1 - 30 64 55 30; (+33) 1 - 30 44 37 68; [email protected]
(+47) 33 - 44 55 50; [email protected]
Pakistan; Mercantile Company; Mercantile House 44-Brandreth Road; ; Lahore;
P.O. Box 1783; Accra; (+233) 21 - 66 39 94; (+233) 21 - 78 02 90;
Ghana; Emmnock Powercom Ltd.; Knutsford. Avenue opp. Morocco House;
(+92) 42 - 7 66 11 88/7 63 06 81; (+92) 42 - 7 66 45 89/7 63 45 95;
(+595) 981 - 43 15 13; (+595) 21 - 33 36 77; [email protected]
(+51) 14 - 4 22 86 31; (+51) 14 - 442 41 30; [email protected]
(+63) 2 - 3 63 01 59; (+63) 2 - 3 61 48 41; [email protected]
(+48) 91 - 5 78 11 95; (+48) 91 - 5 78 07 76; [email protected]
Paraguai; Taguato S.A.; Avda.Gra.Santos No. 1948/Tte. Garay; ; Asuncion;
Peru; Sucesion Carlos Kaufmann; Juan de Arona 760, Of.102 ; ; San Isidro ;
Philippines; Mach Tools Inc.; 185 A & B del Monte Avenue; ; Manresa, Quezon City;
Southampton / SO 16 OYT; (+44) 2380 - 73 20 00; (+44) 2380 - 74 75 00;
01009; (+502) 3 32 47 24; (+502) 3 32 47 81; [email protected]
Great Britain; Metabo (UK) Ltd.; 25 Majestic Road ; Nursling Industrial Estate;
Guatemala; Almacen la Palma S.A.; 2a Calle 4-38, Zona 9; ; Guatemala Ciudad,
Hellas; Fedon N. Economides + Co.; Prigiponison Street 27; ; 11363 Athens;
(+689) 41 24 00; [email protected]
Polska; Metabo Polska Sp. z o.o.; Gdynska 28; ; 73-110 Stargard Szczecinski;
Polynésie francaise; Ets Dieumégard Import; BP 14 132 Arue; ; Tahiti; (+689) 42 32 38;
(+30) 1 - 8 21 60 83 / 8 84 29 66; (+30) 1 - 8 82 56 00; [email protected]
Sha Wan Road; Kowloon / Hong Kong; (+852) 29 26 22 00; (+852) 28 82 19 78;
(+354) 57 57 605; [email protected]
Hong Kong; Jebsen & Co. Ltd. ; 9/F, Jebsen Motor Group Building; 924-926 Cheung
Iceland; Fossberg Ltd; Sudurlandsbraut 14; ; 108 Reykjavik; (+354) 57 57 600;
 Loading...