

Page 1
■
■
■
■
■
■
■
■
■
■
■
SHARP 6K
SAFETY INSTRUCTION FOR USE AND MAINTENANCE
GB
DO NOT DESTROY THIS MANUAL
F
E
I
D
P
S
NL
RO
PL
INSTRUCTION DE SECURITE D’EMPLOI ET D’ENTRETIEN
CONSERVER CE LIVRET D’INSTRUCTIONS
INSTRUCCIONES DE SEGURIDAD, EMPLEO Y MANTENIMIENTO
CONSERVAR EL PRESENTE MANUAL
ISTRUZIONI PER LA SICUREZZA NELL’USO E PER LA MANUTENZIONE
CONSERVARE IL PRESENTE LIBRETTO
BETRIEBS- WARTUNGS UND SICHERHEITSANLEITUNG
DAS VORLIEGENDE HANDBUCH GUT AUFBEWAHREN
INSTRUCÕES DE SEGURANÇA DE UTILIZAÇÃO E DE MANUTENÇÃO
CONSERVE ESTE MANUAL
INSTRUKTIONER FÖR SÄKERHET, ANVÄNDING OCH UNDERÅLL
SPAR DENNA HANDLEDNING
VEILIGHEIDSINSTRUCTIES VOOR GEBRUIK EN ONDERHOUD
BEWAAR DEZE HANDLEIDING
INSTRUCTIUNI PRIVIND SIGURANTA IN EXPLOATARE SI INTRETINEREA
PASTRATI ACEST MANUAL
INSTRUKCJE BEZPIECZEŃSTWA PODCZAS OBSŁUGI I KONSERWACJI
ZACHOWAĆ NINIEJSZĄ INSTRUKCJĘ NA PRZYSZŁOŚĆ
GR
RU
The technical specifications and the wiring diagrams contained in this user manual are valid only for the
model system which has the serial number indicated on the sticker.
electriques et les instructions pour l’utilisation et la manutention contenus dans ce livret sont valables
uniquement pour le type de modèle ayant le numero de matricule indique sur l’adhesif.
esquemas eléctricos y las instrucciones de uso y mantenimiento contenidos en el presente manual son válidos
sólo para la instalación del modelo y con el número de matrícula indicado en el adhesivo.
elettrici e le istruzioni d’uso e manutenzione contenuti nel presente libretto sono validi soltanto per l’impianto
del modello e con il numero di matricola indicato nell’adesivo.
Schaltpläne und Gebrauchs- und Wartungshinweise sind nur für das Modell der Anlage gültig, das zusammen
mit der entsprechenden Seriennummer auf dem Aufkleber angegeben wird.
instruções de utilização e manutenção contidos neste Manual são válidos apenas para o sistema do modelo
com o número de matrícula indicado no adesivo.
och underhåll som finns i denna handledning gäller endast för maskinmodellen med serienumret som anges
på etiketten.
gelden uitsluitend voor het op de sticker vermelde model en serienummer.
`i instruc∑iunile de folosire `i de ¶ntre∑inere din acest manual sunt valabile numai pentru aparatul
cu modelul `i cu num™rul de serie indicate pe eticheta adeziv™.
oraz instrukcje obsługi i konserwacji podane tutaj dotyczą wyłącznie tych wskazanych instalacji i
modeli, których numery seryjne podano na nalepace.
О·И ФИ Ф‰ЛБ›В˜ ¯Ъ‹ЫЛ˜ О·И Ы˘УЩ‹ЪЛЫЛ˜ Ф˘ ВЪИ¤¯ВИ ЩФ ·ЪfiУ ВБ¯ВИЪ›‰ИФ ИЫ¯‡Ф˘У МfiУФ БИ· ЩЛУ
ВБО·Щ¿ЫЩ·ЫЛ ЩФ˘ МФУЩ¤ПФ˘ МВ ЩФУ ·ЪИıМfi ЫВИЪ¿˜ Ф˘ ·У·БЪ¿КВЩ·И ЫЩФ ·˘ЩФОfiППЛЩФ
Содержащиеся в настоящем руководстве данные, электрические схемы, инструкции по
эксплуатации и техническому обслуживанию относятся исключительно к модели машины,
имеющей заводской номер, указанный на наклейке.
√¢∏°π∂™ ∞™º∞§∂π∞™ ∫∞∆∞ ∆∏ Ã∏™∏ ∫∞π ∆∏ ™À¡∆∏ƒ∏™∏
ºÀ§∞•∆∂ ∆√ ¶∞ƒ√¡ ∂°Ã∂πƒπ¢π√
РУКОВОДСТВО ПО БЕЗОПАСНОЙ ЭКСПЛУАТАЦИИ И ТЕХНИЧЕСКОМУ ОБСЛУЖИВАНИЮ
СОХРАНИТЕ НАСТОЯЩЕЕ РУКОВОДСТВО
■ Les informations, les schemas
Los datos, los
I dati, gli schemi
Die in diesem Handbuch enthaltenen Daten,
Os dados, esquemas eléctricos,
Data, kopplingsscheman och anvisningar för användning
Gegevens, elektrische schema's en gebruiks- en onderhoudsaanwijzingen van deze handleiding
Datele, schemele electrice
Dane, schematy elektryczne
∆· ЫЩФИ¯В›·, Щ· ЛПВОЩЪИО¿ ‰И·БЪ¿ММ·Щ·
.
800035074 Rev.00
Page 2
GB
1.0 TECHNICAL DESCRIPTION
1.1 DESCRIPTION ...................................................... GB - 2
1.2 TECHNICAL SPECIFICATIONS .............................................. GB - 2
1.3 ACCESSORIES ...................................................... GB - 2
1.4 DUTY CYCLE ....................................................... GB - 2
2.0 INSTALLATION
2.1 CONNECTING THE POWER SOURCE TO THE MAINS ELECTRICITY SUPPLY. ...................... GB - 2
2.2 POWER SOURCE POSITIONING ............................................. GB - 2
2.3 HANDLING AND TRANSPORTING THE POWER SOURCE ................................ GB - 2
3.0 CONTROLS: LOCATION AND FUNCTION
3.1 FRONT PANEL ...................................................... GB - 2
3.2 REAR PANEL....................................................... GB - 3
3.3 COMMAND FUNCTION.................................................. GB - 3
4.0 USE INSTRUCTIONS
5.0 TORCH FUNCTION
5.1 PERFORATION ...................................................... GB - 4
......................................................... GB - 2
.................................................. GB - 2
..................................................... GB - 3
...................................................... GB - 4
CONTENTS
.......................................... GB - 2
GB
6.0 COMMON CUTTING DEFECTS.
7.0 TROUBLESHOOTING
SPARE PARTS LIST .........................................................I - III
ZIRING DIAGRAM ............................................................V
..................................................... GB - 4
............................................... GB - 4
(GB) 1
Page 3
GB
TECHNICAL DESCRIPTION
1.0 TECHNICAL DESCRIPTION
1.1 DESCRIPTION
The system is a modern direct current generator for plasma arc cutting, created
thanks to the application of the inverter.
This special technology allows for the construction of compact light weight generators with high performance.
Possibility of adjustment, high efficiency and reduced power consumption make it
an excellent tool, able to perform quality cutting up to thicknesses of 6 mm.
The generator has an integrated compressor, and therefore does not require connection to any compressed air supply.
The generator is equipped with automatic arc restart, which enables optimum cutting of metal grid structures.
The generator also has safety systems that inhibit the power circuit when the
operator comes into contact with live parts of the machine.
Cutting of thicknesses up to 2 mm with just the pilot arc is also possible; this is
very useful with painted metals to which the positive pincer cannot be connected.
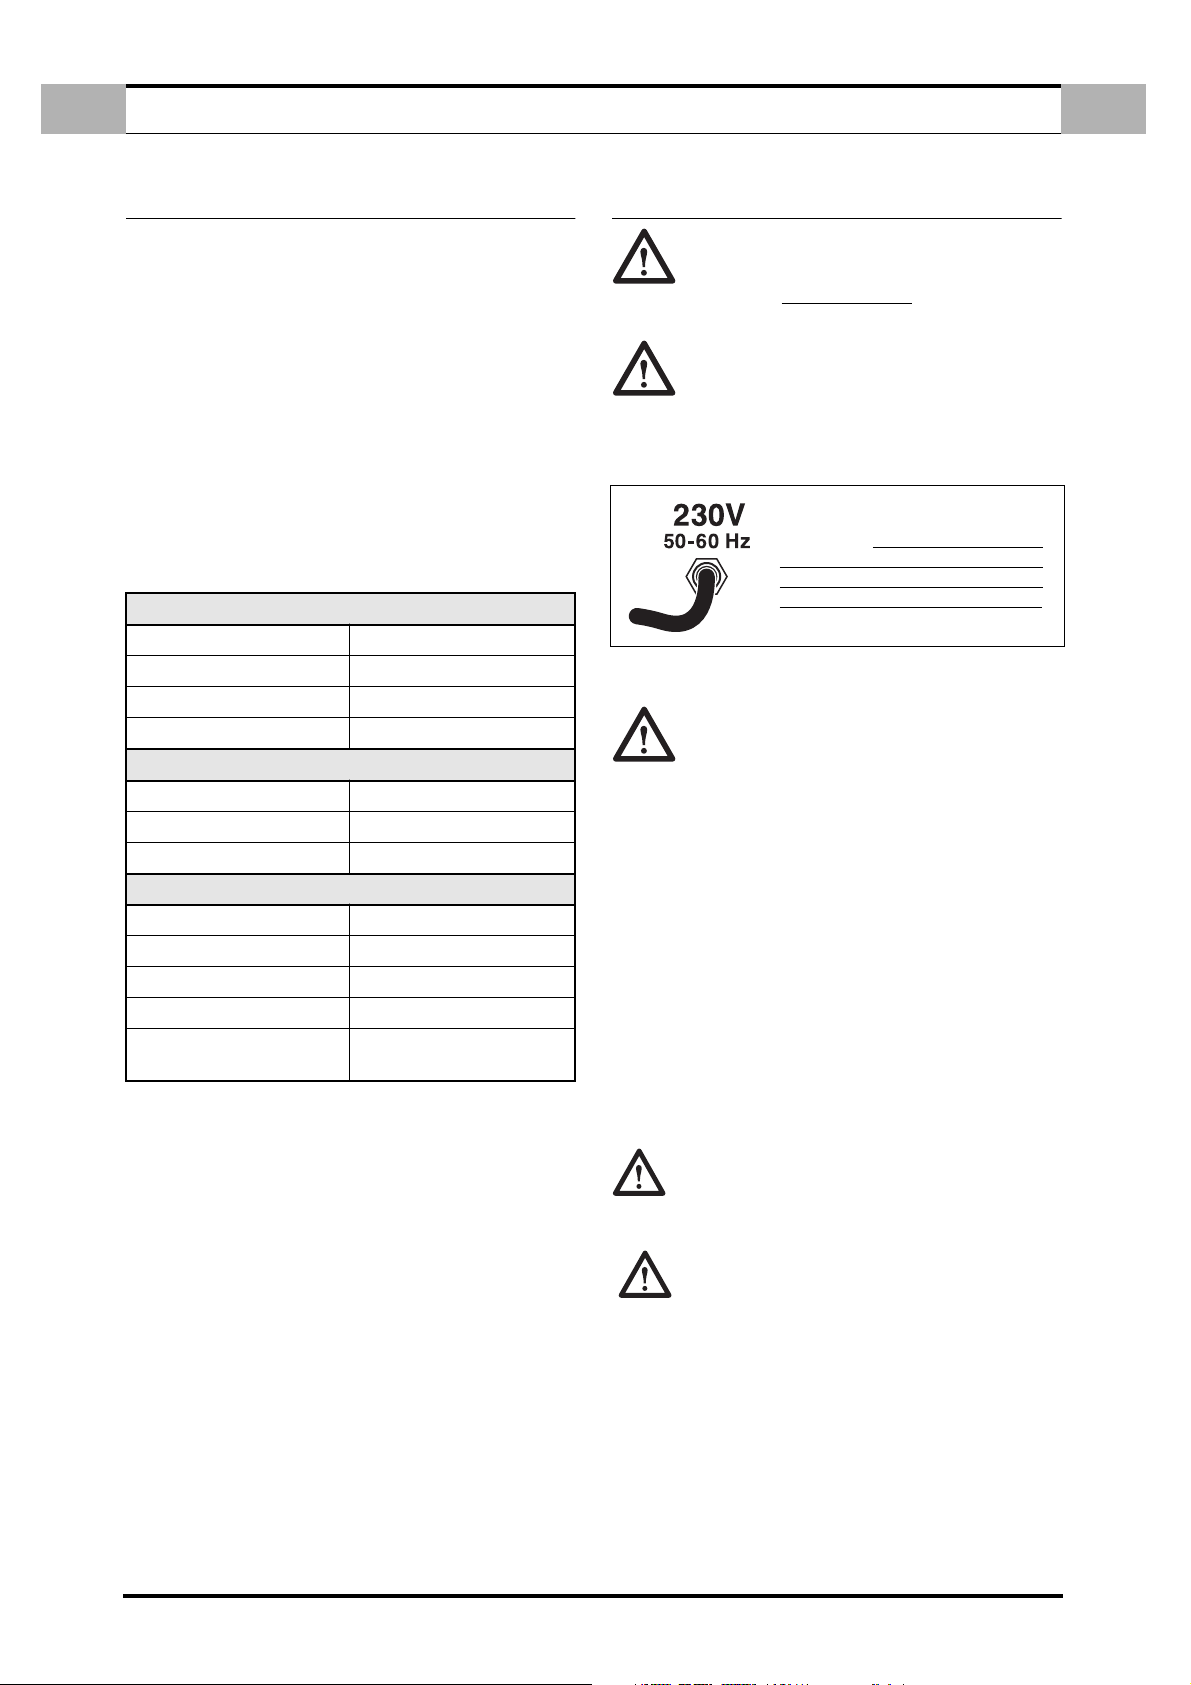
1.2 TECHNICAL SPECIFICATIONS
DATA PLATE
PRIMARY
Single phase voltage 230V
Frequency 50 / 60 Hz
Effective consumption 11A
Maximum consumption 16A
SECONDARY
Voltage under no load 300V
Cutting current 10 ÷ 20A
Duty cycle 20A ÷ 50%
GB
designed to compensate power supply variations. For variations of +-10%, a
cutting current variation of +-0,2% is created.
BEFORE INSERTING THE MAINS PLUG, IN
ORDER TO AVOID DAMAGE TO THE POWER
SOURCE, CHECK THAT THE MAINS CORRESPONDS TO THE REQUIRED POWER SUPPLY.
2.2 POWER SOURCE POSITIONING
Special installation may be required where gasoline or volatile
liquids are present. Contact the competent authorities. When positioning
equipment, ensure that the following guidelines are followed:
1. The operator must have unobstructed access to controls and equipment
connections.
2. Check that the power cable and fuse of the socket for power source connec-
tion is suited to current requirements of the latter.
3. Do not position equipment in confined, closed places. Ventilation of the
power source is extremely important. Avoid dusty or dirty locations, where
dust or other debris could be aspirated by the system.
4. Equipment (including connecting leads) must not obstruct corridors or
work activities of other personnel.
5. Position the power source securely to avoid falling or overturning. Bear in
mind the risk of falling of equipment situated in overhead positions.
2.3 HANDLING AND TRANSPORTING THE POWER SOURCE
Protection class IP 23
Insulation class H
Weight 12 kg.
Dimensions mm 410 x 180 x 310
Europeans Standards
1.3 ACCESSORIES
Consult the area agents or the dealer.
1.4 DUTY CYCLE
The duty cycle is the percentage of 10 minutes that the power source can cut at its
rated current, considering an ambient temperature of 40° C, without the thermostatic protector cutting in. If it does cut in, the user has to wait for power source
reinstatement before resuming cutting (see page IV).
DO NOT EXCEED THE MAXIMUM WORK CYCLE.
Exceeding the work cycle specified on the dataplate can damage the power source
and invalidate the warranty.
2.0 INSTALLATION
IMPORTANT: Before connecting, preparing or using equipment,
read section SAFETY PRECAUTIONS.
2.1 CONNECTING THE POWER SOURCE TO THE MAINS
ELECTRICITY SUPPLY.
EN 60974.1 - EN 60974.7
EN 60974.10
Welder’s helmet - Gloves - Safety Shoes - Gaiters.
can be handled by the operator. Read the following precautions carefully.
The power source has been designed for lifting and transport. However, the following procedures must always be observed:
1. The operations mentioned above can be carried out by means of the handle
2. Disconnect the power source from the power supply and all accessories
3.0 CONTROLS: LOCATION AND FUNCTION
3.1 FRONT PANEL
OPERATOR PROTECTION:
The welding power source does not weigh more than 25 Kg and
on the power source.
before liftling or moving. Do not drag, pull or lift equipment by the cables.
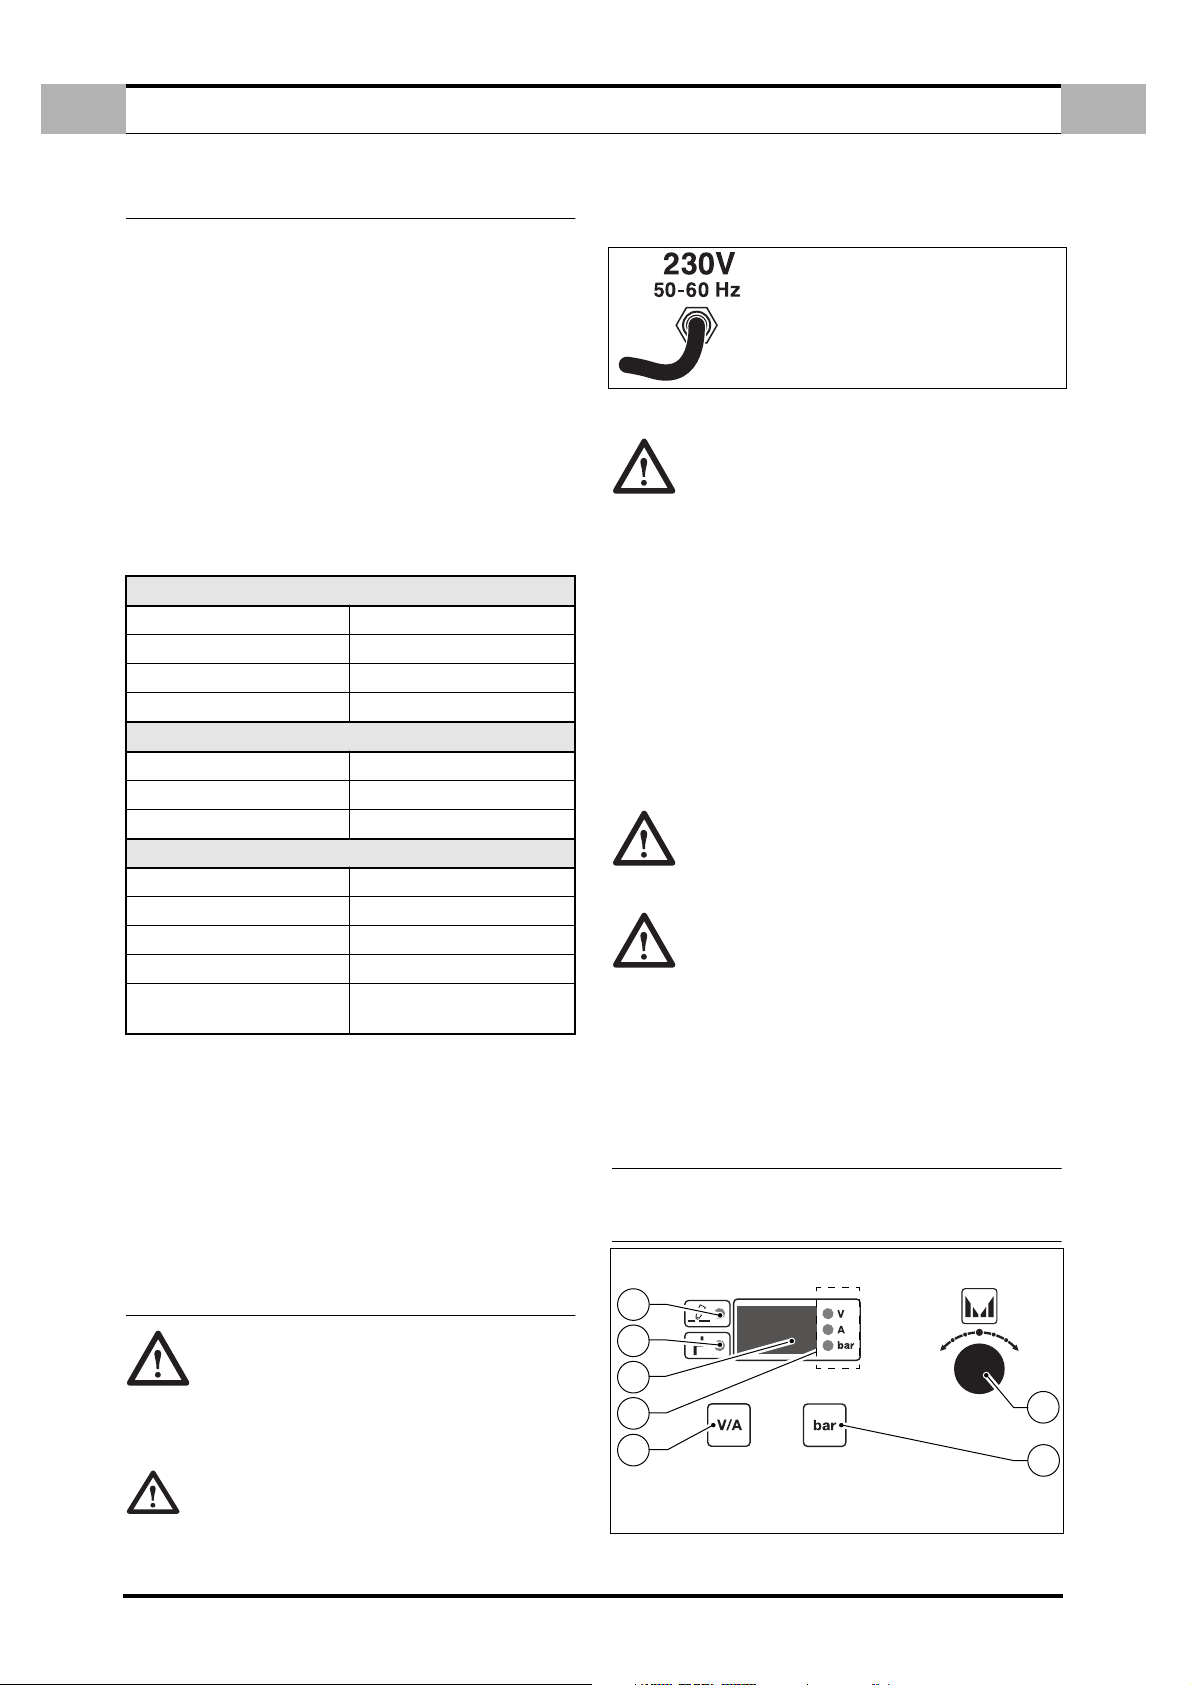
Figure 1.
1
2
3
4
5
7
6
the technical data table on the power source. All power source models are
Check that the power socket is equipped with the fuse indicated in
(GB) 2
Page 4
1.
2
3
4
5
6
7
8
9
GB
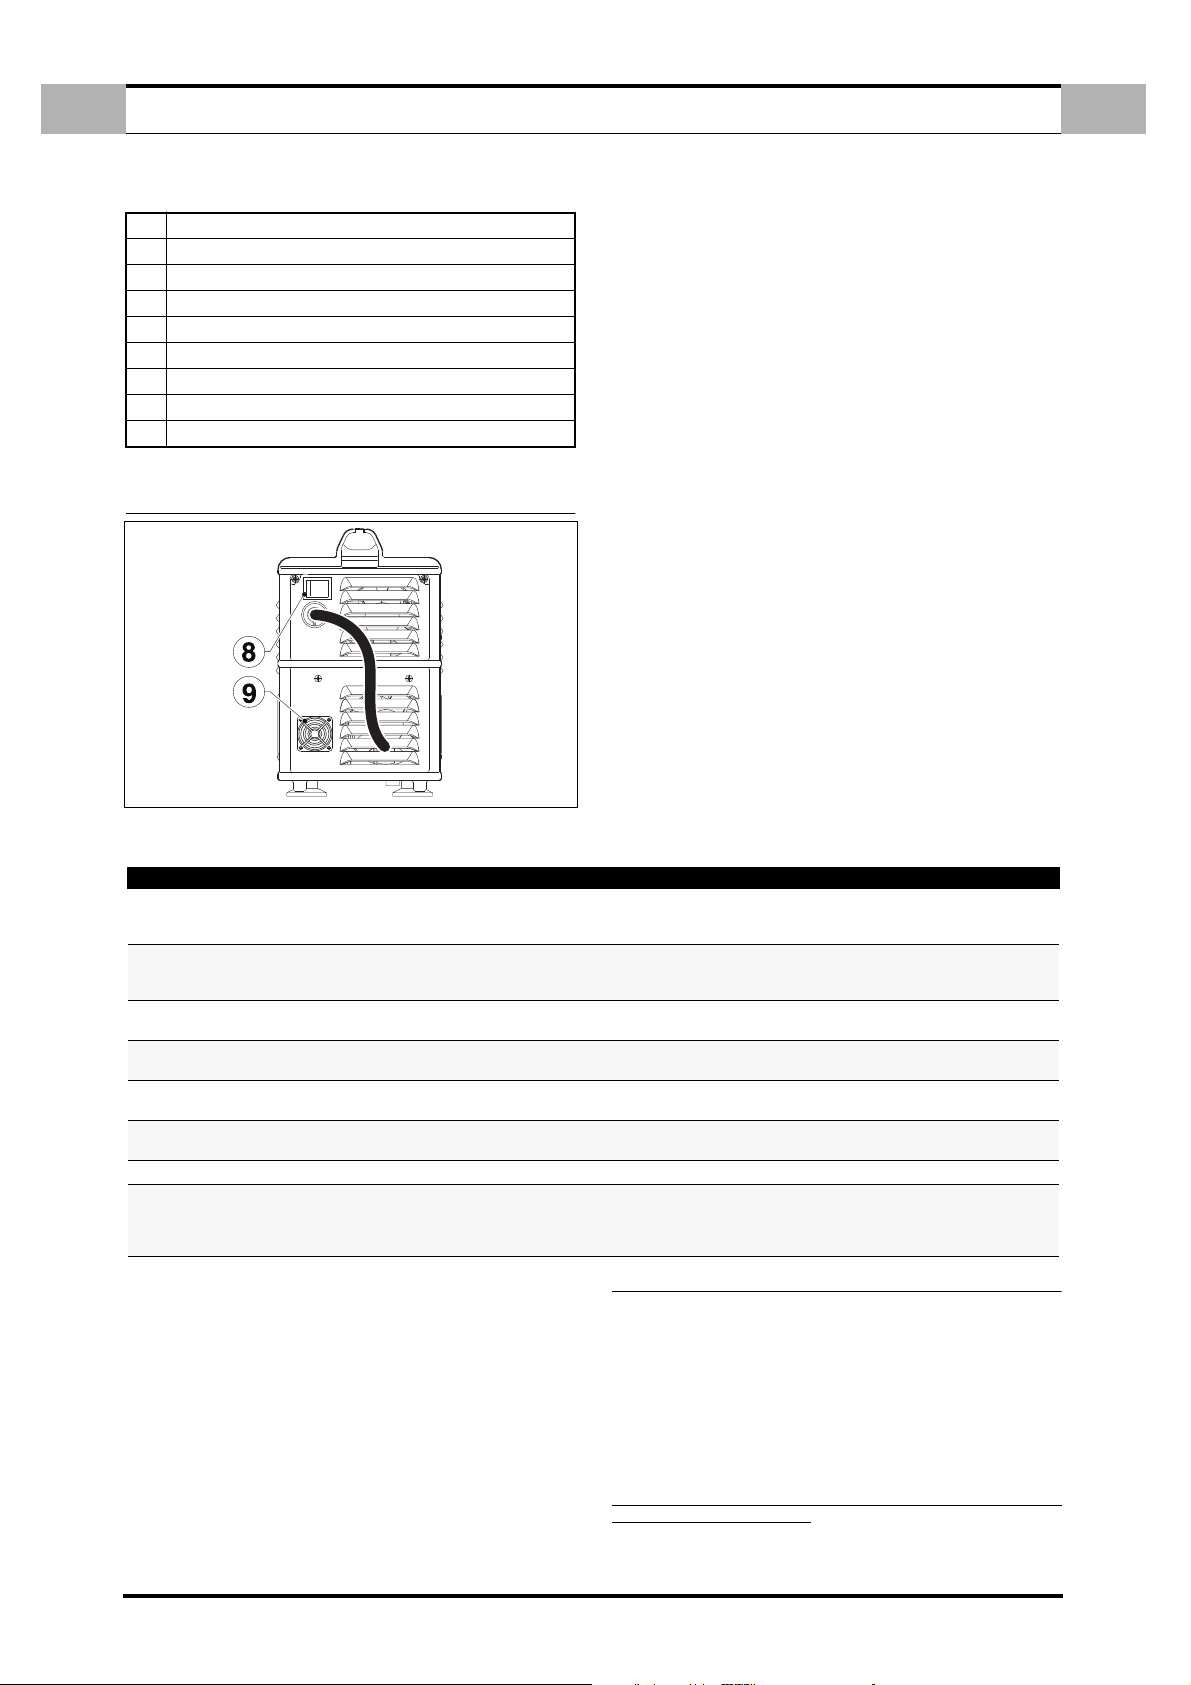
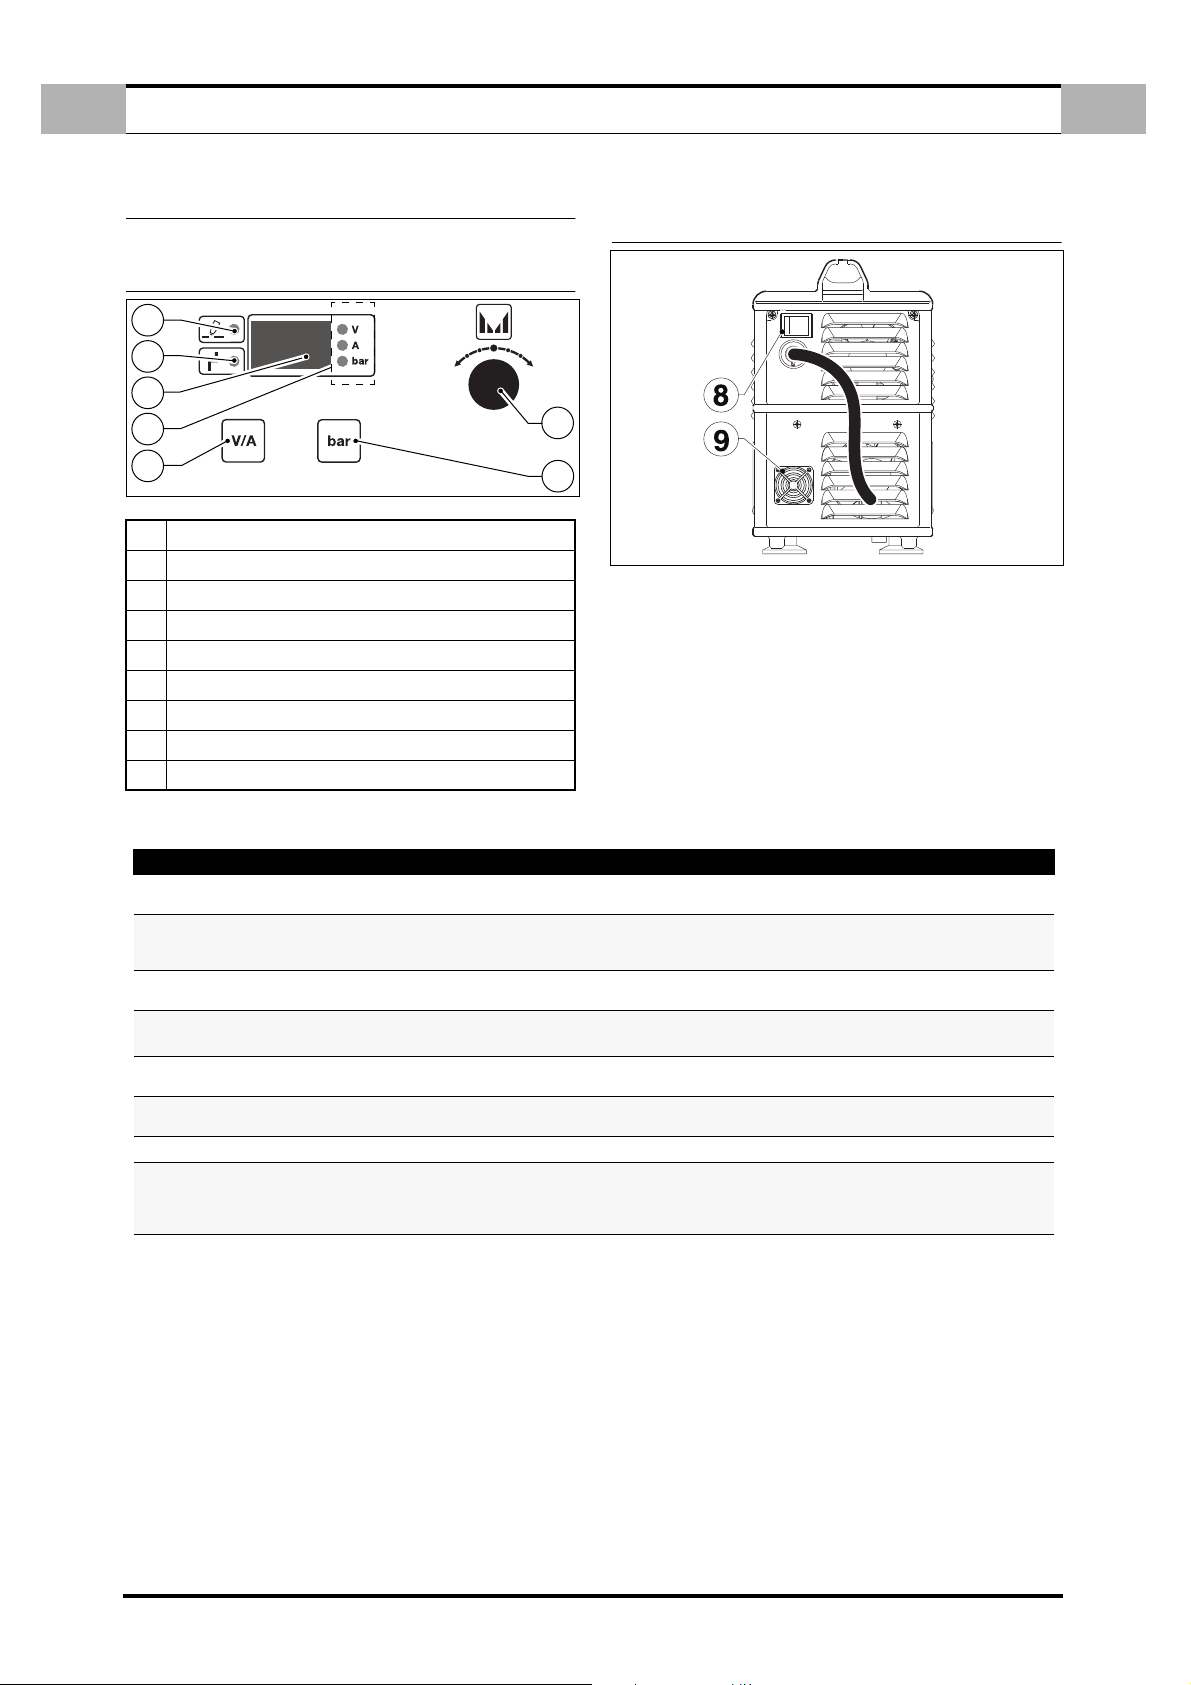
1 Power output indicator
Alarm indicator
Digital instrument
Digital instrument function (Volt - Amp. - Bar)
Voltage - current function key
Air function key
Adjustment knob
On switch
Filter
3.2 REAR PANEL
Figure 2.
USE INSTRUCTIONS
3.3 COMMAND FUNCTION
POWER OUTPUT INDICATOR ( Ref. 1 - Fig. 1 page 2)
When the LED is on, the machine is ready for cutting
2. ALARM INDICATOR ( Ref. 2 - Fig. 1 page 2)
When the LED is on, this means that one of the alarms has triggered, at the
same time the display ( Ref. 3 - Fig. 1 page 2) shows the type of alarm,
according to the table below, with relevant operations to be performed in
order to reinstate the power source.
In this condition the power source does not supply current.
3. DIGITAL INSTRUMENT ( Ref. 3 - Fig. 1 page 2)
displays the power source current or the following values temporarily:
✔
✔
✔
✔
✔
✔
4. DIGITAL INSTRUMENT FUNCTION ( Ref. 4 - Fig. 1 page 2)
The LED on corresponds to the value shown on the display:
✔
✔
✔
GB
Start message.
Software version.
Voltage on torch, pressing the key (Ref. 5 - Fig. 1 page 2) .
Air pressure, pressing the key ( Ref. 6 - Fig. 1 page 2) .
Type of alarm (ALARMS), see table 1.
Type of machine error (FAIL) , see table 2.
Volt.
Amper.
Bar.
TABEL n° 1 - ALARMS
DISPLAY
- - -
CUP
HtA
ThA
(Flashing)
CtA
Air
ScA
LSF
5. CURRENT VOLTAGE KEY
Press the key ( Ref. 5 - Fig. 1 page 2) to display ( Ref. 3 - Fig. 1 page 2) the
voltage present on the torch.
The display of voltage is temporary.
6. AIR FUNCTION KEY
Press the key ( Ref. 6 - Fig. 1 page 2) to activate the machine air system for
a fixed interval, with display of work pressure.
7. CURRENT ADJUSTMENT KNOB
Used for adjusting the cutting current ( Ref. 3 - Fig. 1 page 2) .
8. START SWITCH ( Ref. 8 - Fig. 2 page 3)
This switch has 2 positions On (Green light on) or Off, for switching the
power source on or off.
9. AIR FILTER ( Ref. 9 - Fig. 2 page 3)
clean according to scheduled maintenance instructions.
MEANING RESETTING
Insufficient input voltage. Line switch open or no
line.
The torch cap is not properly tightened (With
power source on).
Power converter overtemperature.
Warning of approaching power converter overtemperature (HtA).
Compressor overtemperature.
Insufficient air pressure
(Less than 1.5 bar).
Short circuit on output. Switch the power source off and then on again.
Arc blows out.
When the alarm ceases.
If the alarm persists, contact the assistance centre.
Switch the power source off.
Tighten the cap correctly and restart the power
source.
When the alarm ceases (When the internal temperature has fallen).
When the alarm ceases (When the internal temperature has fallen).
When the alarm ceases (When the internal temperature has fallen).
Contact the assistance centre.
Check wear of cap and electrode and replace if
necessary. If the alarm persists switch the power
source off and then on again. If the alarm occurs
again, call the assistance centre.
4.0 USE INSTRUCTIONS
a. Connect the power source in a dry place with suitable ventilation.
b. Press the On switch ( Ref. 8 - Fig. 2 page 3) and wait for the power source
to start.
c. Position the earth clamp on the piece to be cut, ensuring good electrical
contact.
d. Select the cutting current with the knob ( Ref. 7 - Fig. 1 page 2) following
the data given in the table below.
e. Approach the piece to be cut, press the torch button and begin cutting.
TO A
VOID ELECTRODE AND NOZZLE WEAR, IT IS ADVISABLE NOT TO KEEP THE
PILOT ARC ACTIVATED IN THE AIR.
(GB) 3
Page 5
GB
TORCH FUNCTION
5.0 TORCH FUNCTION
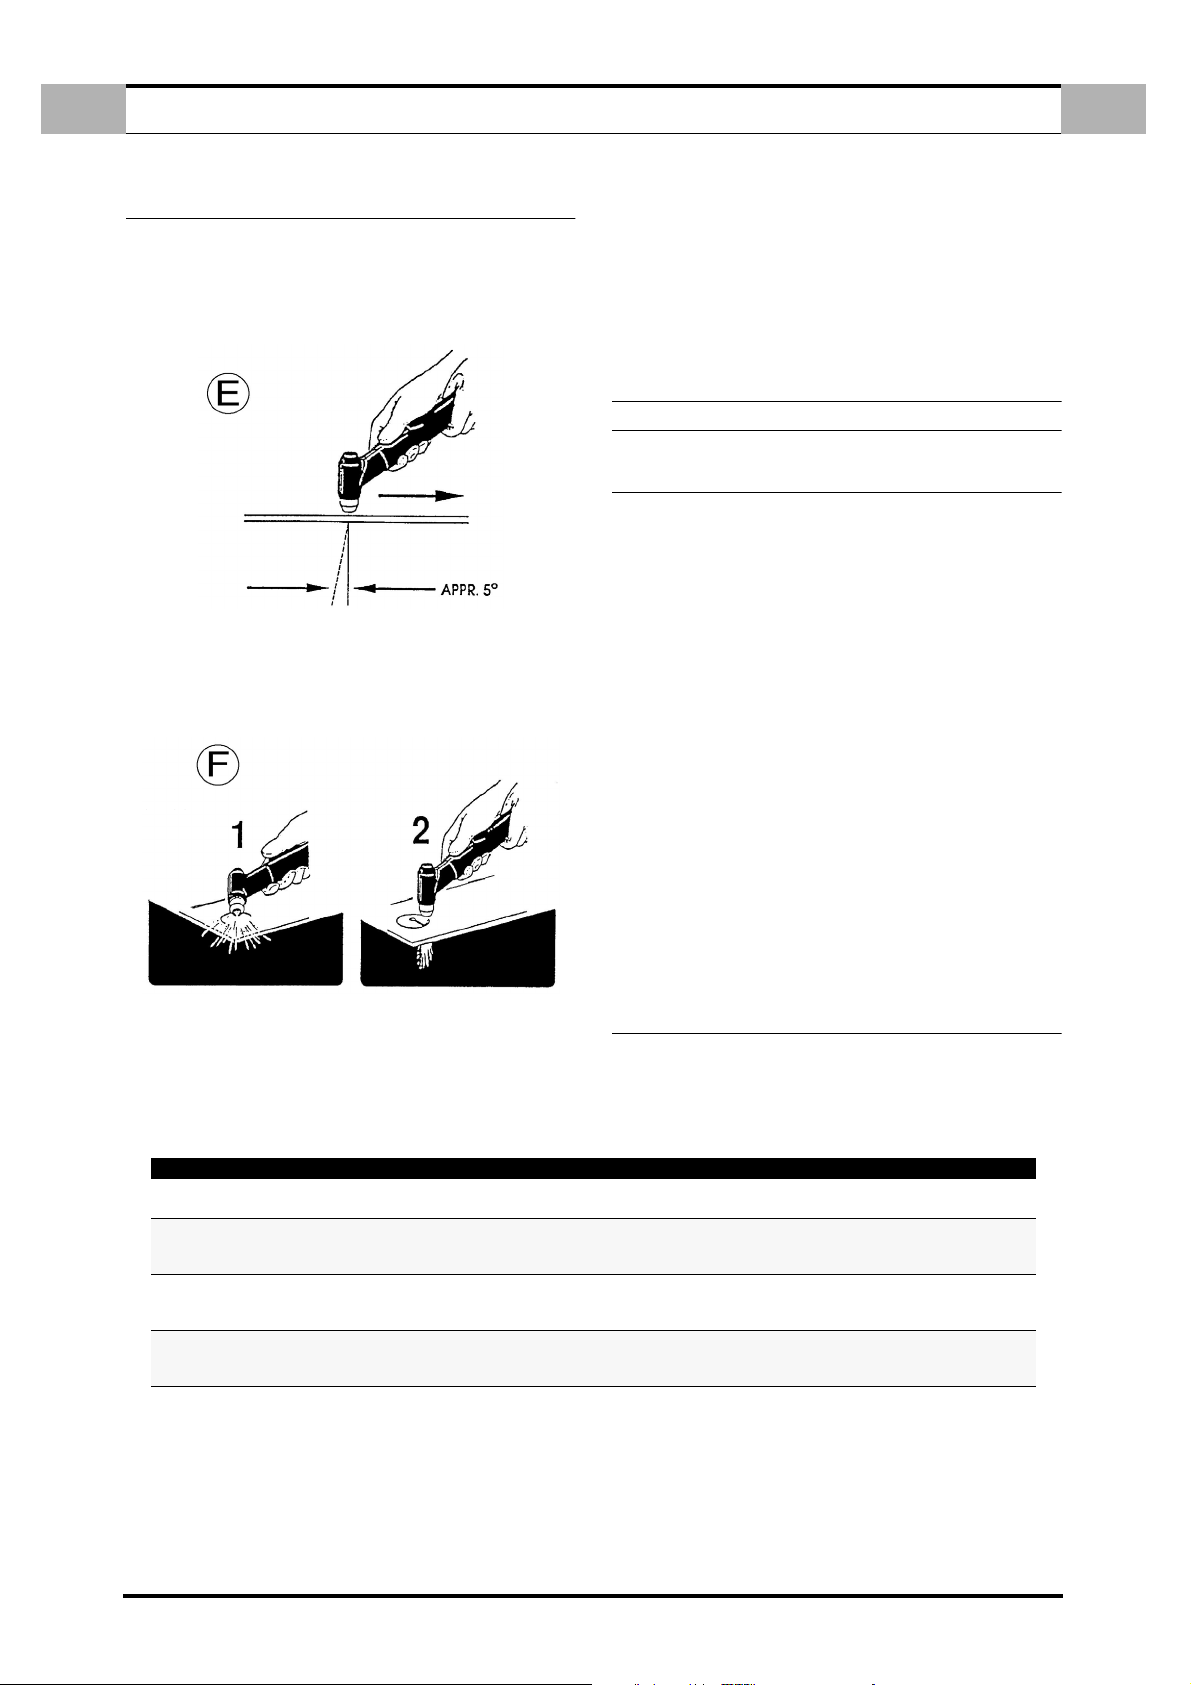
Start to cut slowly, then increase the speed to obtain the desired cut quality . To
start a cut on the sheetmetal border, align the center of the torch to the sheetmetal
and press the start button: the arc cut will start on the border. Regulate the speed
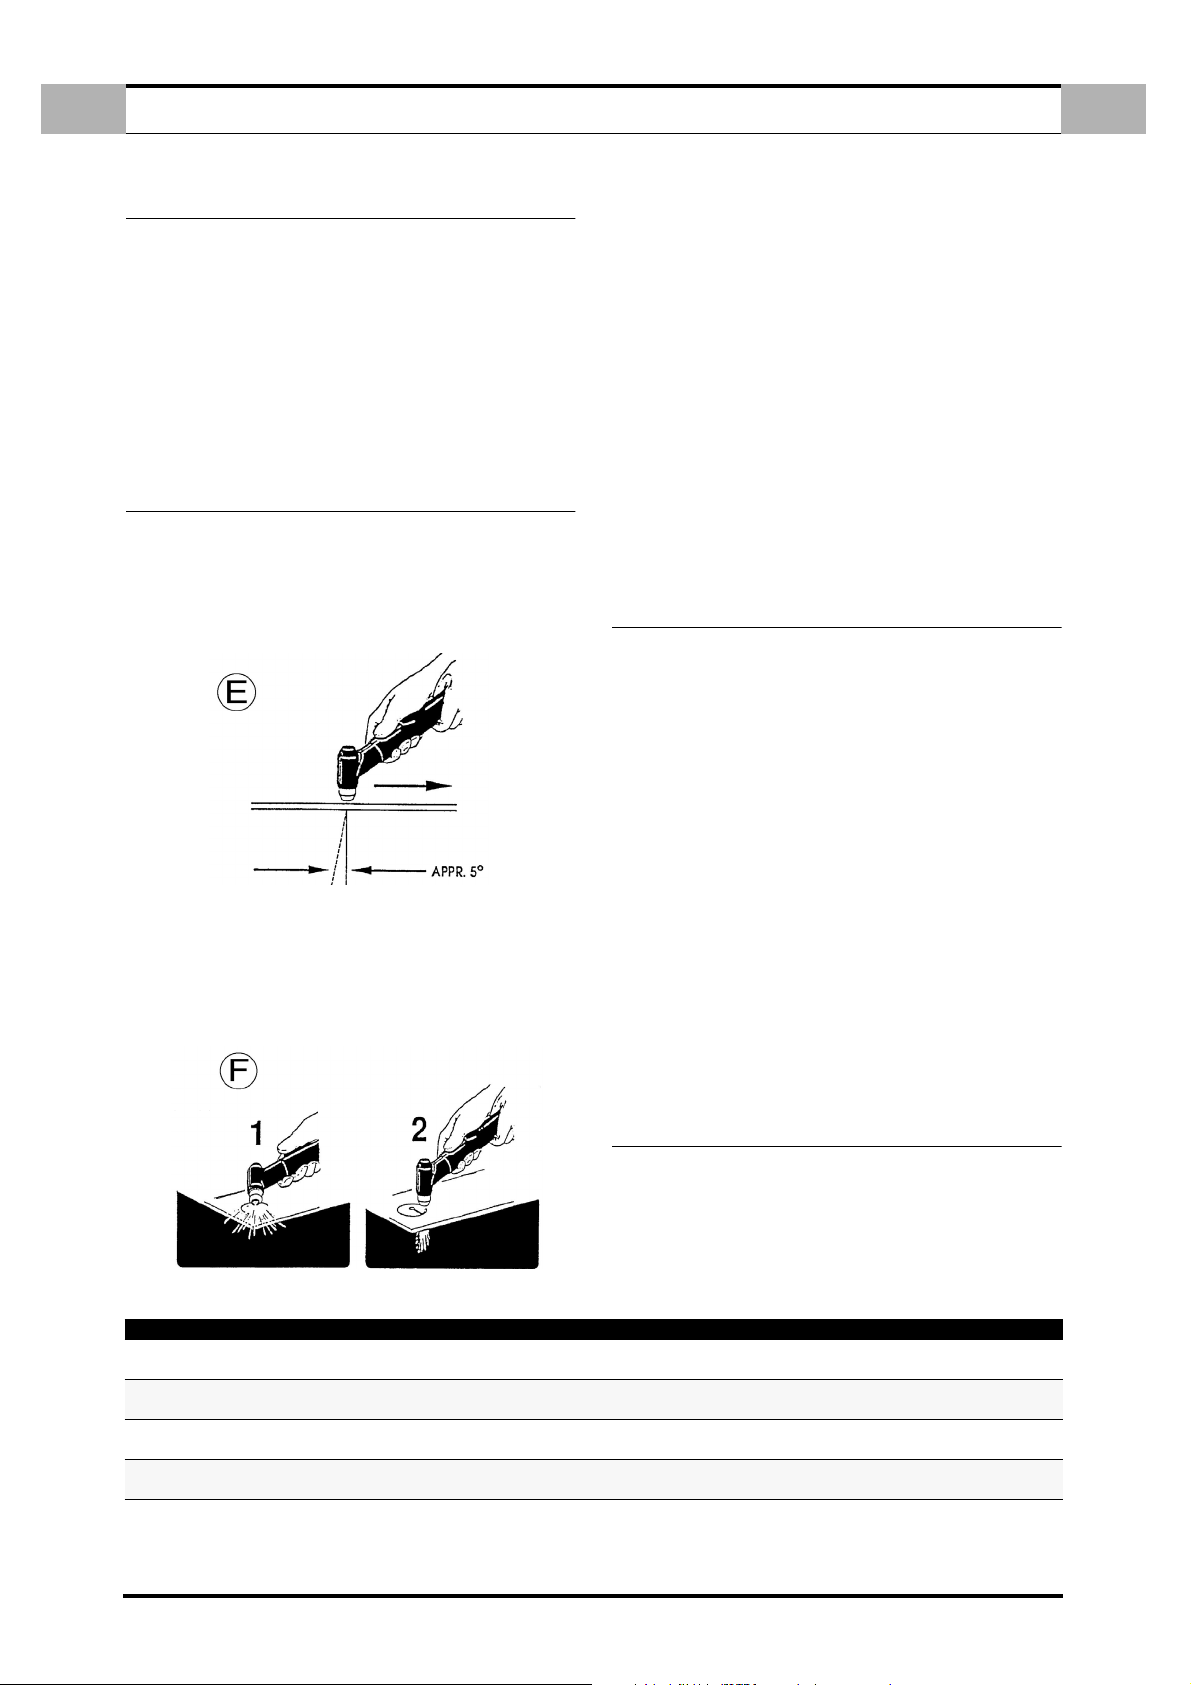
to obtain a good cut. Air plasma will create a straight arc (stainless steel aluminum) or, a 5° arc Fig. E (Soft steel). The arc varies depending on speed, material
and thickness.
5.1 PERFORATION
In some cutting operations, it could be necessary to start the cut from a point distant from the border. The backfire from this operation could shorten the life of
torchs’ components. Therefore, it is suggested to do the job as fast as possible.
When doing a perforation ( Fig. F ).
GB
NOTE! The following suggestions should be taken in consideration for all cutting operation.
a. After completion of all cutting operation, wait 5 minutes before shutting off
the generator. It will give the fan time to cool and disperd the equipments’
heat.
b. In order for components to last longer, don’t let the arc pilot “ON” longer
hen necessary.
c. Handle torch components with care and protect them from damages.
d. For material sostitution use only the safety tool.
READ FREQUENTLY OVER THE SAFETY PRECAUTIONS.
6.0 COMMON CUTTING DEFECTS.
Trouble shooting for arc cutting operations:
Insufficient penetration.
a. Cutting speed too fast.
b. Not enough power.
c. Excessive material thickness.
d. Torch components damaged or worn.
Main arc goes off.
a. Cutting speed too slow.
b. Nozzle too distant from workpiece.
Slightly incline the torch, so that backfire particles are blown away by the nozzle
(and by the operator) instead of bouncing back to the torch. Clean slag and
incrostations from the protection bush. Spraying or inmerging the protection
bush in an anti-slag substance, minimizes the quantity of incrostation that would
stick to it.
Table n° 2 - FAIL -
DISPLAY
F14
F10 - F11 - F12 - -F13
F 15
F20 - F30 - F51 - F52 - F53 - F54 -F55 - F56
Slag formation.
a. Wrong gas pressure.
b. Wrong cutting power.
Burned nozzle.
a. Current too high.
b. Nozzle damaged or loose.
c. Nozzle touching the workpiece
d. Excessive slag: low gas plasma pressure.
7.0 TROUBLESHOOTING
After starting, the power source may show operational errors on the display ( Ref.
3 - Fig. 1 page 2) , as shown in the table below. These errors can be remedied or
are irreversible.
RESETTING
Make sure that the cap is properly inserted.
Switch the power source off and then on again.
Switch the power source off and then on again.
If the "fail" persists call the assistance centre
and communicate the type of error.
Make sure that the torch button is
not pressed when switching the power source on.
Switch the power source off and then on again.
Switch the power source off and then on again.
If the “fail” persists call the assistance centre
and report the type of error.
(GB) 4
Page 6
F
1.0 CARACTÉRISTIQUES TECHNIQUES
1.1 DESCRIPTION ....................................................... F - 2
1.2 CARACTÉRISTIQUES TECHNIQUES ............................................ F - 2
1.3 ACCESSOIRES ....................................................... F - 2
1.4 DUTY CYCLE........................................................ F - 2
2.0 INSTALLATION
2.1 CONNEXION DU GÉNÉRATEUR AU RÉSEAU D’ALIMENTATION............................... F - 2
2.2 CHOIX D'UN EMPLACEMENT ............................................... F - 2
2.3 DEPLACEMENT ET TRANSPORT DU GENERATEUR .................................... F - 2
3.0 COMMANDES: EMPLACEMENTS ET FONCTIONS
3.1 PANNEAU AVANT ..................................................... F - 3
3.2 PANNEAU ARRIÈRE .................................................... F - 3
3.3 FONCTION COMMANDES ................................................. F - 3
4.0 INSTRUCTIONS D'UTILISATION
5.0 FONCTIONNEMENT DE LA TORCHE
5.1 PERFORATION ....................................................... F - 4
.......................................................... F - 2
SOMMAIRE
.............................................. F - 2
...................................... F - 3
................................................ F - 4
............................................. F - 4
F
6.0 DÉFAUTS COURANTS
7.0 PROBLÈMES CAUSES ET INCONVÉNIENTS
PIÈCES DÉTACHÉES .........................................................I - III
SCHEMA ELECTRIQUE......................................................... V
...................................................... F - 4
......................................... F - 4
(F) 1
Page 7
F
1.0 CARACTÉRISTIQUES TECHNIQUES
1.1 DESCRIPTION
L’installation est un générateur de courant continu moderne pour le découpage
au plasma, né de l’application de l’inverter. Cette technologie spéciale a permis de
construire des générateurs compacts, légers et très performants. Possibilité de
réglage, haut rendement et consommation d’énergie réduite en font un outil précieux, en mesure d’effectuer des découpages de qualité jusqu’à des épaisseurs de
6 mm.
Le générateur dispose d’un compresseur intégré, et ne nécessite pas de branchement à une source d’air comprimé.
Le générateur est doté d’un circuit de rallumage automatique de l’arc, qui permet
un découpage idéal de structures métalliques à grille. En outre le générateur est
doté de systèmes de sécurité qui inhibent le circuit de puissance quand l’opérateur entre en contact avec les parties sous tension de la machine. Il est possible
en outre de découper par le seul arc piloté jusqu’à des épaisseurs de 2 mm,
chose très utile quand on travaille des métaux peints sur lesquels il est impossible
d’accrocher la pince du positif.
1.2 CARACTÉRISTIQUES TECHNIQUES
PLAQUE DE DONNEES TECHNIQUES
PRIMAIRE
Tensione monophasé 230V
Fréquence 50 / 60 Hz
Consommation effective 11A
Consommation maxi 16A
SECONDAIRE
Tension à vide 300V
Courante de découpage 10 ÷ 20A
Facteur de marche 20A ÷ 50%
Indice de protection IP 23
Classe d’isolement H
Poids 12 kg.
Dimensiones mm 410 x 180 x 310
Norme
1.3 ACCESSOIRES
Consulter les agents de zone ou le revendeur.
EN 60974.1 - EN 60974.7
EN 60974.10
CARACTÉRISTIQUES TECHNIQUES
2.0 INSTALLATION
IMPORTANT : Avant de brancher, préparer ou utiliser l'appareil,
lire attentivement le chapitre RÈGLES DE SÉCURITÉ.
2.1 CONNEXION DU GÉNÉRATEUR AU RÉSEAU D’ALIMENTATION.
S’assurer que la prise d’alimentation est équipée du fusible
indiqué sur le tableau des données techniques placé sur le générateur. Tous
les modèles de générateur prévoient une compensa-tion des variations de
réseau. Pour chaque variation de +- 10%, on obtient une variation du courant
de soudage de +- 0,2%.
2.2 CHOIX D'UN EMPLACEMENT
Une installation spéciale peut être requise en présence
d'essence ou de liquides volatiles. Ne pas déplacer ou utiliser l'appareil si
celui-ci est instable et risque de se renverser.
Positionner l'équipement en respectant les consignes ci-dessous:
1. L'opérateur doit pouvoir accéder librement aux organes de contrôle et de
réglage ainsi qu'aux connexions.
2. Ne pas placer l'appareil dans des locaux petits et fermés. La ventilation du
poste est très importante. S'assurer que les ouies de ventilation ne soient
pas obstruées et qu'il n'existe aucun risque d'obstruction pendant le fonctionnement, ceci afin d'éviter tout risque de surchauffe et d'endommagement de l'appareil.
3. Eviter les locaux sales et poussiéreux où la poussière pourrait être aspirée à
l'intérieur de l'appareil par le système de ventilation.
4. L'équipement (y compris les câbles) ne doit pas constituer un obstacle à la
libre circulation et au travail des autres personnes.
5. Placer l'appareil sur une surface stable afin d'éviter tout risque de chute ou
de renversement. Penser au risque de chute de l'appareil lorsque celui-ci
est placé dans des positions surélevées.
2.3 DEPLACEMENT ET TRANSPORT DU GENERATEUR
F
AFIN D’ÉVITER TOUT DOMMAGE A
L’APPAREIL, CONTROLE QUE LA TENSION DU RÉSEAU CORRESPONDE À
CELLE DU GÉNÉRATEUR AVANT DE
BRANCHER LA PRISE D’ALIMENTATION.
1.4 DUTY CYCLE
Le duty cycle est le pourcentage sur 10 minutes de découpage que le générateur
peut fournir à son courant nominal, pour une température ambiante de 40° C,
sans intervention de la protection thermostatique.
Si ceci devait intervenir, attendre le redémarrage du générateur avant de pouvoir
procéder au découpage (voir page IV).
NE PAS DÉPASSER LE CYCLE DE TRAVAIL MAXIMUM.
Le dépassement du cycle de travail indiqué sur la plaquette peut endommager le
générateur et annuler la garantie.
Casque - Gants - Chaussures de sécurité - Guêtres.
PROTECTION DE L'OPERATEUR
Son poids ne dépassant pas les 25 Kg, la soudeuse peut être sou-
levée par l'opérateur. Lire attentivement les prescriptions suivantes.
L’appareil a été conçu pour être soulevé et transporté. Ce transport est simple
mais doit être fait dans le respect de certaines règles:
1. Ces opérations peuvent être faites par la poignée se trouvant sur le géné-
rateur.
2. Avant de soulever ou déplacer l’appareil, débrancher le générateur et tous
les accessoires du secteur.
3. L'appareil ne doit pas être remorqué, traîné ou soulevé à l'aide des câbles
électriques.
(F) 2
Page 8
1.
3.
F
3.0 COMMANDES: EMPLACEMENTS ET FONCTIONS
3.1 PANNEAU AVANT
Figura 1.
1
2
3
4
5
Indicateur distribution puissance
1
Indicateur intervention alarmes
2
Instrument numérique
3
Fonction instrument numérique (Volt - Amp. - Bar)
4
Touche fonction tension - courant
5
Touche fonction air
6
Manette de réglage
7
Interrupteur d’allumage
8
Filtre air
9
COMMANDES: EMPLACEMENTS ET FONCTIONS
3.2 PANNEAU ARRIÈRE
Figura 2.
7
6
3.3 FONCTION COMMANDES
INDICATEUR DE DISTRIBUTION DE PUISSANCE ( Rèf.1 - Fig. 1 pag. 3)
Quand la led est allumée la machine est prête au découpage.
2. INDICATEUR D’INTERVENTION D’ALARMES ( Rèf. 2 - Fig. 1 pag. 3)
Quand la led est allumée cela indique qu’une des alarmes prévues est intervenue, simultanément à la visualisation ( Rèf. 3 - Fig. 1 pag. 3) ) du type
d’alarme comme indiqué dans le tableau ci-dessous, avec les opérations
relatives à effectuer pour rétablir le fonctionnement normal du générateur.
Dans cette condition le générateur ne distribue pas de courant.
F
Table n° 1 - ALARME
DISPLAY
- - -
CUP
HtA
ThA
(Clignotant)
CtA
Air
ScA
LSF
INSTRUMENT NUMÉRIQUE ( Rèf. 3 - Fig. 1 pag. 3)
Visualise le courant programmé par le générateur et en alternative d’une
manière temporaire:
✔
Message d’allumage.
Version du logiciel.
✔
Tension sur la torche en appuyant la touche ( Rèf. 5 - Fig. 1 pag. 3) .
✔
Pression de l’air en appuyant la touche ( Rèf. 6 - Fig. 1 pag. 3) .
✔
Typologie d’alarme (ALARMES), voìr table 1.
✔
Typologie d’erreur de la machine (FAIL), voir table 2.
✔
4. FONCTION INSTRUMENT NUMÉRIQUE ( Rèf. 4 - Fig. 1 pag. 3)
La led allumée correspond à la grandeur affichée:
✔
Volt.
Ampèr.
✔
✔
Bar.
SIGNIFICATION REPRENDRE - RESET
Tension d’entrée insuffisante. Interrupteur de ligne
ouvert ou absence de ligne.
La hotte de la torche n’est pas vissée correctement
(générateur allumé).
Surtempérature du convertisseur de puissance.
Avis de l’approche de la surtempérature du convertisseur de puissance (HtA).
Surtempérature du compresseur Au rétablissement des conditions normales (Quand
Pression d’air insuffisante
Inférieur à 1,5 bar.
Court-circuit en sortie. Eteindre et rallumer le générateur.
Extinction de l’arc.
Au rétablissement de l’alarme.
Si l’alarme persiste contacter le centre d’assistance.
Eteindre le générateur,
Visser correctement la hotte et rallumer le
générateur.
Au rétablissement des conditions normales (Quand
la température interne a diminué).
Au rétablissement des conditions normales (Quand
la température interne a diminué).
la température interne a diminué).
Contacter le centre d’assistance.
Vérifier l’usure de la hotte et de l’électrode, Si usés,
remplacer. Si l’alarme persiste éteindre et rallumer
le générateur. Si l’alarme se reproduit contacter le
centre d’assistance.
5. TOUCHE TENSION COURAN
En appuyant ( Rèf. 5 - Fig. 1 pag. 3) on visualise ( Rèf. 3 - Fig. 1 pag. 3) ) la
tension présente sur la torche. La visualisation de la tension est temporaire.
6. TOUCHE FONCTION AIR
En appuyant (Rèf. 6- Fig. 1 pag. 3) on active pendant un certain temps l’installation d’air de la machine, avec visualisation de la pression de travail.
7. MANETTE DE RÉGLAGE DU COURANT
Permet de régler le courant de découpage (Rèf. 7- Fig. 1 pag. 3) .
8. ERRUPTEUR D’ALLUMAGE
(Rèf. 8- Fig. 2 pag. 3) Cet interrupteur a 2 positions, allumé (Voyant vert
allumé) ou éteint, qui correspondent à l’allumage et l’extinction du générateur.
9. FILTRE AIR (Rèf. 9- Fig. 2 pag. 3)
Effectuer le nettoyage selon le programme d’entretien.
(F) 3
Page 9
F
4.0 INSTRUCTIONS D'UTILISATION
a. Brancher le générateur dans un endroit sec et disposant d’une ventilation
appropriée.
b. Appuyer l’interrupteur d’allumage (Rèf. 8- Fig. 2 pag. 3) (Rèf. 8- Fig. 2 pag.
3) et attendre l’allumage du générate.
c. Positionner la pince de masse sur la pièce à découper, en s’assurant du bon
contact électrique.
d. Sélectionner le courant de découpage par la manette (Rèf. 7- Fig. 2 pag. 3)
en suivant les instructions du tableau ci-dessous.
e. Se positionner sur la pièce à découper, appuyer le bouton torche et com-
mencer le découpage
Il est conseillé de ne pas maintenir inutilement l’arc pilote allumé en l’air de
façon à éviter l’usure de l’électrode et du gicleur.
RELIRE FRÉQUEMMENT LES RÈGLES DE SÉCURITÉ INDIQUÉES AU DÉBUT DE
CE MANUEL
5.0 FONCTIONNEMENT DE LA TORCHE
Commencer à couper lentement puis augmenter progressivement la vitesse
d'avance jusqu'à obtentio d'une découpe de bonne qualité. Pour commencer une
découpe au bord de la tôle, aligner le centre de la torche avec le bord de la pièce et
presser le poussoir de commande: l'arc s'amorce alors sur le bord de la tôle.
Régler la vitesse de façon à obtenir une découpe propre. Le système plasma air
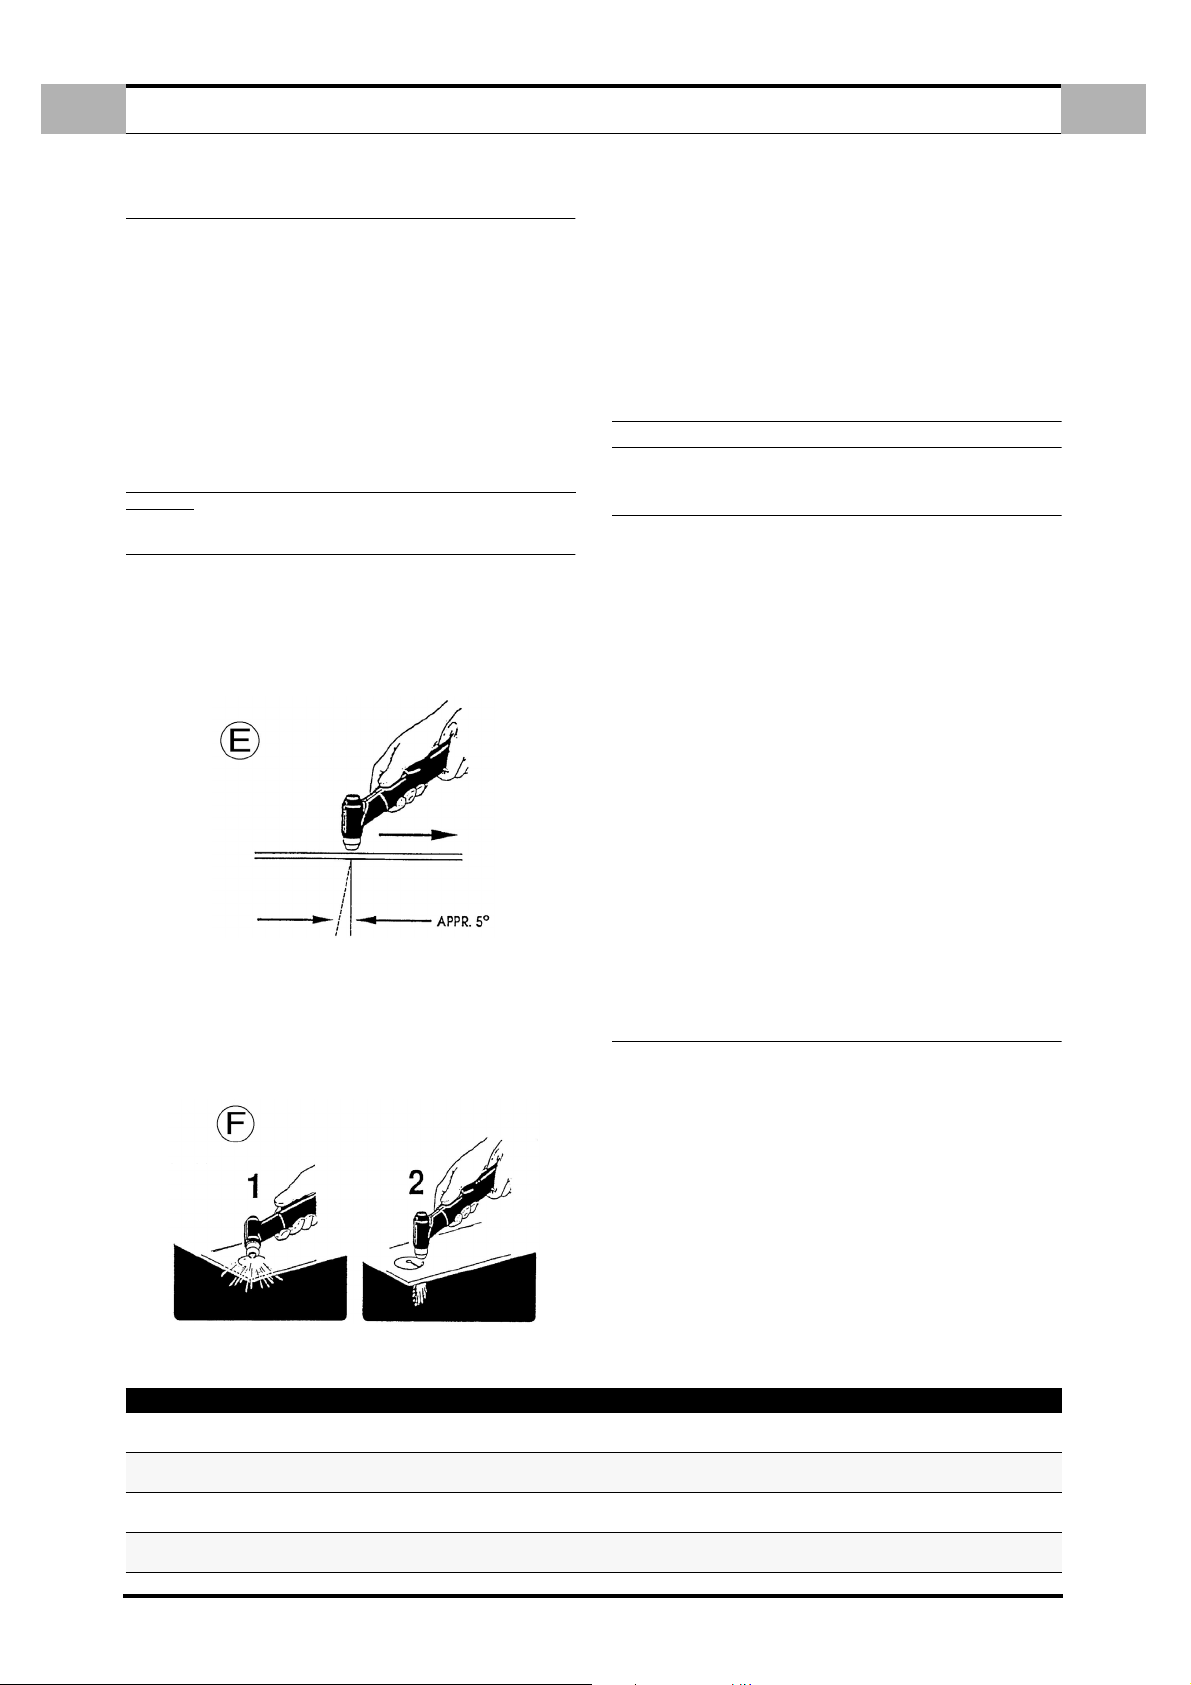
crée un arc droit (acier inox, aluminium) ou un arc d'attaque de 5° ( Fig. E ) (Acier
doux). L'arc varie en fonction de la vitesse, du matériau et de l'épaisseur.
INSTRUCTIONS D'UTILISATION
NOTE. Les conseils suivants doivent être suivis pour toutes les opérations de
découpage:
a. Attendre 5 minutes après la fin du découpage avant d'arrêter l'appareil, afin
de permettre au ventilateur de refroidissement de dissiper la chaleur présente à l'intérieur du poste.
b. Pour garantir une bonne longévité des composants, ne pas faire fonctionner
l'arc pilote plus longtemps que nécessaire.
c. Manipuler les conducteurs de la torche avec soin et les protéger des risques
de détérioration.
d. Pour remplacer les pièces d'usure, n'utiliser que la clé fournie en dotation.
RELIRE FRÉQUEMMENT LES RÈGLES DE SÉCURITÉ.
6.0 DÉFAUTS COURANTS
Sont énumérés ci-dessous les défauts les plus couramment constatés et leurs
causes possibles
Pénétration insuffisante.
a. Vitesse d'avance excessive.
b. Puissance insuffisante.
c. Épaisseur du matériau trop importante.
d. Composants de la torche usés ou endommagés.
F
5.1 PERFORATION
Il peut être parfois nécessaire de commencer la découpe à l'intérieur de la surface
plutôt que sur le bord de la tôle.
Le retour de flamme provoqué par l'opération de perforation peut diminuer la
durée de vie des composants de la torche.
Ceci implique donc d'effectuer la perforation le plus rapidement possible. Pour
effectuer une perforation ( Fig. F ),
L'arc principal s'éteint.
a. Vitesse d'avance trop lente.
b. Distance trop grande entre la torche et la pièce.
Formation de scories.
a. Mauvaise pression de l'air comprimé.
b. Puissance de coupe non adéquate.
Buse brûlée.
a. Courant de coupe trop fort.
b. Buse endommagée ou desserrée.
c. Buse en contact avec la pièce.
Scories excessives : pression d'air trop faible.
7.0 PROBLÈMES CAUSES ET INCONVÉNIENTS
Après l’allumage le générateur peut donner des erreurs de fonctionnement visualisées sur l’afficheur (Rèf. 3- Fig. 1 pag. 3) comme indiqué sur le tableau. Ces
erreurs peuvent être rétablies ou sont irréversibles.
Table n° 2 - FAIL
DISPLAY
F14
F10 - F11 - F12 - -F13
F 15
F20 - F30 - F51 - F52 - F53 - F54 - F55 - F56
REPRENDRE - RESET
S’assurer que la hotte est insérée correctement.
Eteindre et rallumer le générateur.
Eteindre et rallumer le générateur.
Si l’erreur persiste appeler le centre d’assistance et communiquer le type d’erreur.
Vérifier que le bouton de la torche n’est pas appuyé pendant l’allumage du générateur.
Eteindre et rallumer le générateur.
Eteindre et rallumer le générateur.
i l’erreur persiste “fail”appeler le centre d’assistance et communiquer le type d’erreur.
(F) 4
Page 10
E
1.0 DESCRIPCIÓN Y CARACTERÍSTICAS TÉCNICAS
1.1 DESCRIPCIÓN ....................................................... E - 2
1.2 CARACTERÍSTICAS TÉCNICAS .............................................. E - 2
1.3 ACCESORIOS ....................................................... E - 2
1.4 DUTY CYCLE........................................................ E - 2
2.0 INSTALACIÓN
2.1 CONEXIÓN DEL GENERADOR A LA RED DE ALIMENTACIÓN. .............................. E - 2
2.2 INSTALACIÓN DEL GENERADOR ............................................. E - 2
2.3 TRANSPORTE DEL GENERADOR ............................................. E - 2
3.0 MANDOS: POSICIÓN Y FUNCIÓN
3.1 PANEL ANTERIOR ..................................................... E - 2
3.2 PANNEL TRASERO..................................................... E - 3
3.3 FUNCIÓN MANDOS .................................................... E - 3
4.0 INSTRUCCIONES PARA LA UTILIZACIÓN
5.0 FUNCIONAMIENTO DEL PORTAELECTRODO
5.1 PERFORACIÓN....................................................... E - 4
..........................................................E - 2
SUMARIO
......................................E - 2
...............................................E - 2
..........................................E - 3
........................................E - 4
E
6.0 DEFECTOS COMUNES DE CORTE
7.0 CAUSAS DE PROBLEMAS E INCONVENIENTES
LISTA DE LAS PIEZAS DE RECAMBIO ...............................................I - III
ESQUEMA ELECRICO .........................................................V
...............................................E - 4
.......................................E - 4
(E) 1
Page 11
E
1.0 DESCRIPCIÓN Y CARACTERÍSTICAS TÉCNICAS
1.1 DESCRIPCIÓN
El equipo es un moderno generador de corriente continua para cortar por plasma,
fruto de la aplicación del inverter.
La aplicación de esta especial tecnología ha permitido construir generadores
compactos y ligeros, con prestaciones de elevado nivel.
Gracias a la posibilidad de regulación, al alto rendimiento- y al reducido consumo
energético, estos generadores son una óptima herramienta de trabajo, capaz de
realizar cortes de calidad en espesores de hasta 6 mm.
El generador no requiere la conexión de ninguna fuente de aire comprimido porque cuenta con un compresor integrado.
Posee un circuito de encendido automático del arco que permite cortar rejillas
metálicas.
Además, el generador está dotado de -sistemas de seguridad que interrumpen el
circuito de potencia cuando el operario entra en contacto con las partes de la
máquina que reciben tensión.
Se puede cortar sólo con el arco piloto hasta espesores de 2 mm. Esto resulta
muy útil cuando se trata de metales pintados a los que no se puede conectar la
pinza del positivo.
1.2 CARACTERÍSTICAS TÉCNICAS
TABLA TÉCNICA
DESCRIPCIÓN Y CARACTERÍSTICAS TÉCNICAS
PRIMARIO
Tensión monofásica 230V
Frecuencia 50 / 60 Hz
Consumo efectivo 11A
Consumo máximo 16A
SECUNDARIA
Tensió en vacio 300V
Corriente de corte 10 ÷ 20A
Ciclo de trabajo 20A ÷ 50%
E
necesitan que se compensen las oscilaciones de voltaje. Con una variación del
±10% se obtiene una variación de la corriente de corte del ± 0,2%.
ANTES DE INSERTAR LA CLAVIJA DEL
GENERADOR EN LA TOMA DE CORRIENTE
HAY QUE COMPROBAR SI LA RED TIENE EL
VOLTAJE QUE NECESITA EL GENERADOR.
2.2 INSTALACIÓN DEL GENERADOR
Si en el ambiente de trabajo hay líquidos o gases combustibles
es necesario instalar protecciones especiales. Se ruega ponerse en contacto
con las autoridades competentes.
El equipo tiene que colocarse siguiendo las siguientes normas:
1. El operador ha de poder acceder fácilmente a todos los mandos y las
conexiones del equipo.
2. Controle que el cable de alimentación y el fusible del enchufe donde se
conecta la máquina soldadora sean adecuados a la corriente reperida por la
misma.
3. La ventilación del generador es muy importante. No instalar el equipo en
locales pequeños o sucios en los que pueda aspirar el polvo o la suciedad.
4. Ni el equipo ni los cables deben impedir el paso o el trabajo de otras perso-
nas.
5. El generador tiene que estar en una posición segura para evitar que pueda
caerse o volcarse. Si el equipo se coloca en un lugar elevado, existe el peligro de que se caiga.
2.3 TRANSPORTE DEL GENERADOR
PROTECCIÓN DEL OPERADOR:
Casco - Guantes - Calzado de protección- Polainas.
Índice de protección IP 23
Clase de aislamiento H
Peso 12 kg.
Dimensiones mm 410 x 180 x 310
Normas
1.3 ACCESORIOS
Ponerse en contacto con los agentes de zona o con el distribuidor.
1.4 DUTY CYCLE
El ciclo de trabajo (duty cycle) es el porcentaje de 10 minutos durante el que el
generador puede cortar a corriente nominal, con una temperatura ambiente de
40° C, sin que se dispare la protección termostática.
Si se disparase, es necesario esperar a que se restablezca el generador para
poder cortar (A ver pag. IV).
NO SUPERAR EL CICLO DE TRABAJO MÁXIMO.
Superar el ciclo de trabajo que se indica en la placa de datos puede afectar al
generador y anula la garantía.
2.0 INSTALACIÓN
IMPORTANTE: antes de conectar, preparar o utilizar el equipo,
leer atentamente las NORMAS DE SEGURIDAD.
2.1 CONEXIÓN DEL GENERADOR A LA RED DE ALIMENTACIÓN.
EN 60974.1 - EN 60974.7
EN 60974.10
por el soldador. Leer atentamente las páginas que siguen.
Este equipo está diseñado para poder ser elevado y transportado.
La operación de transporte es sencilla pero se debe realizar de acuerdo con las
reglas siguient:
1. Desconectar de la red de alimentación el generador y todos los accesorios
2. No elevar, arrastrar o tirar del equipo por los cables de alimentación o de los
3.0 MANDOS: POSICIÓN Y FUNCIÓN
3.1 PANEL ANTERIOR
El equipo tiene un peso máximo de 25 kg y puede ser levantada
antes de elevarlo o desplazarlo.
accesorios.
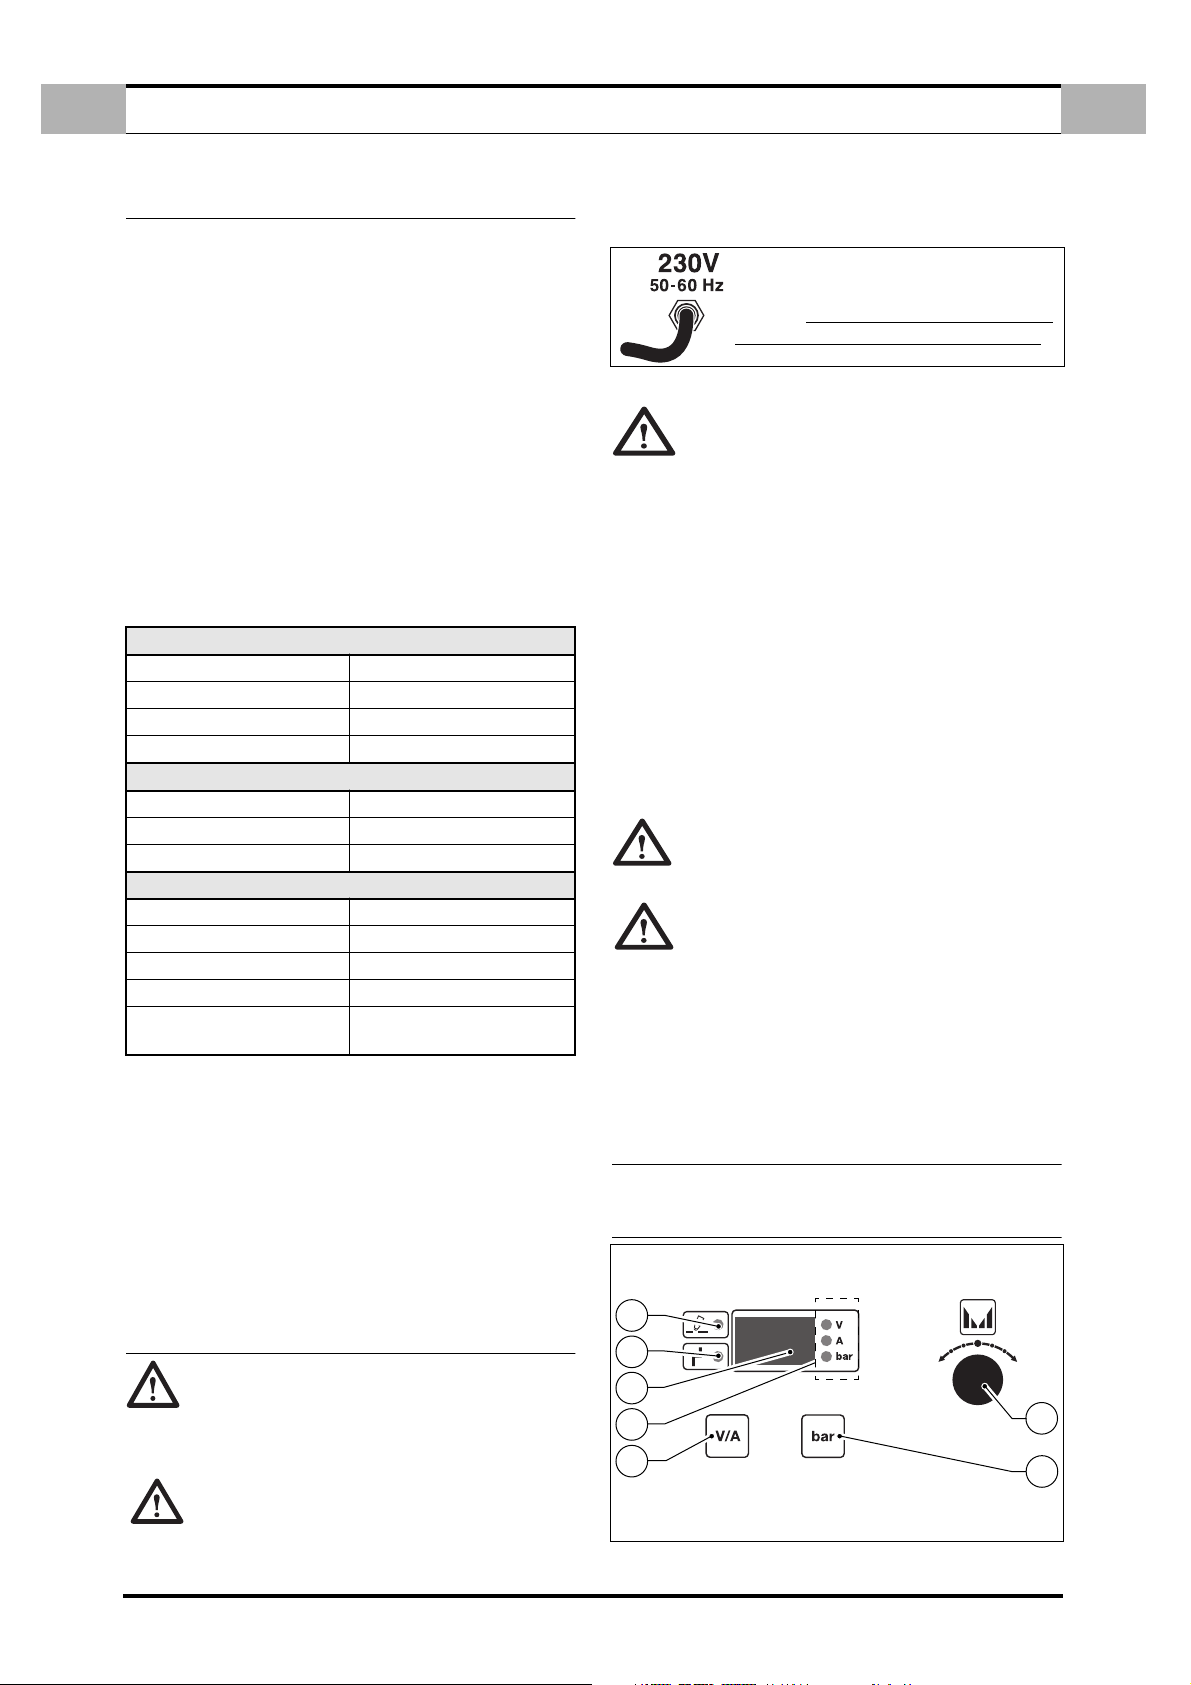
Figura 1.
1
2
3
4
5
7
6
indica en Ia tabla técnica del generador. Todos los modelos de generador
Compruebe si Ia toma de corriente dispone del fusible que se
(E) 2
Page 12
1.
(
1
2
3
4
5
6
7
8
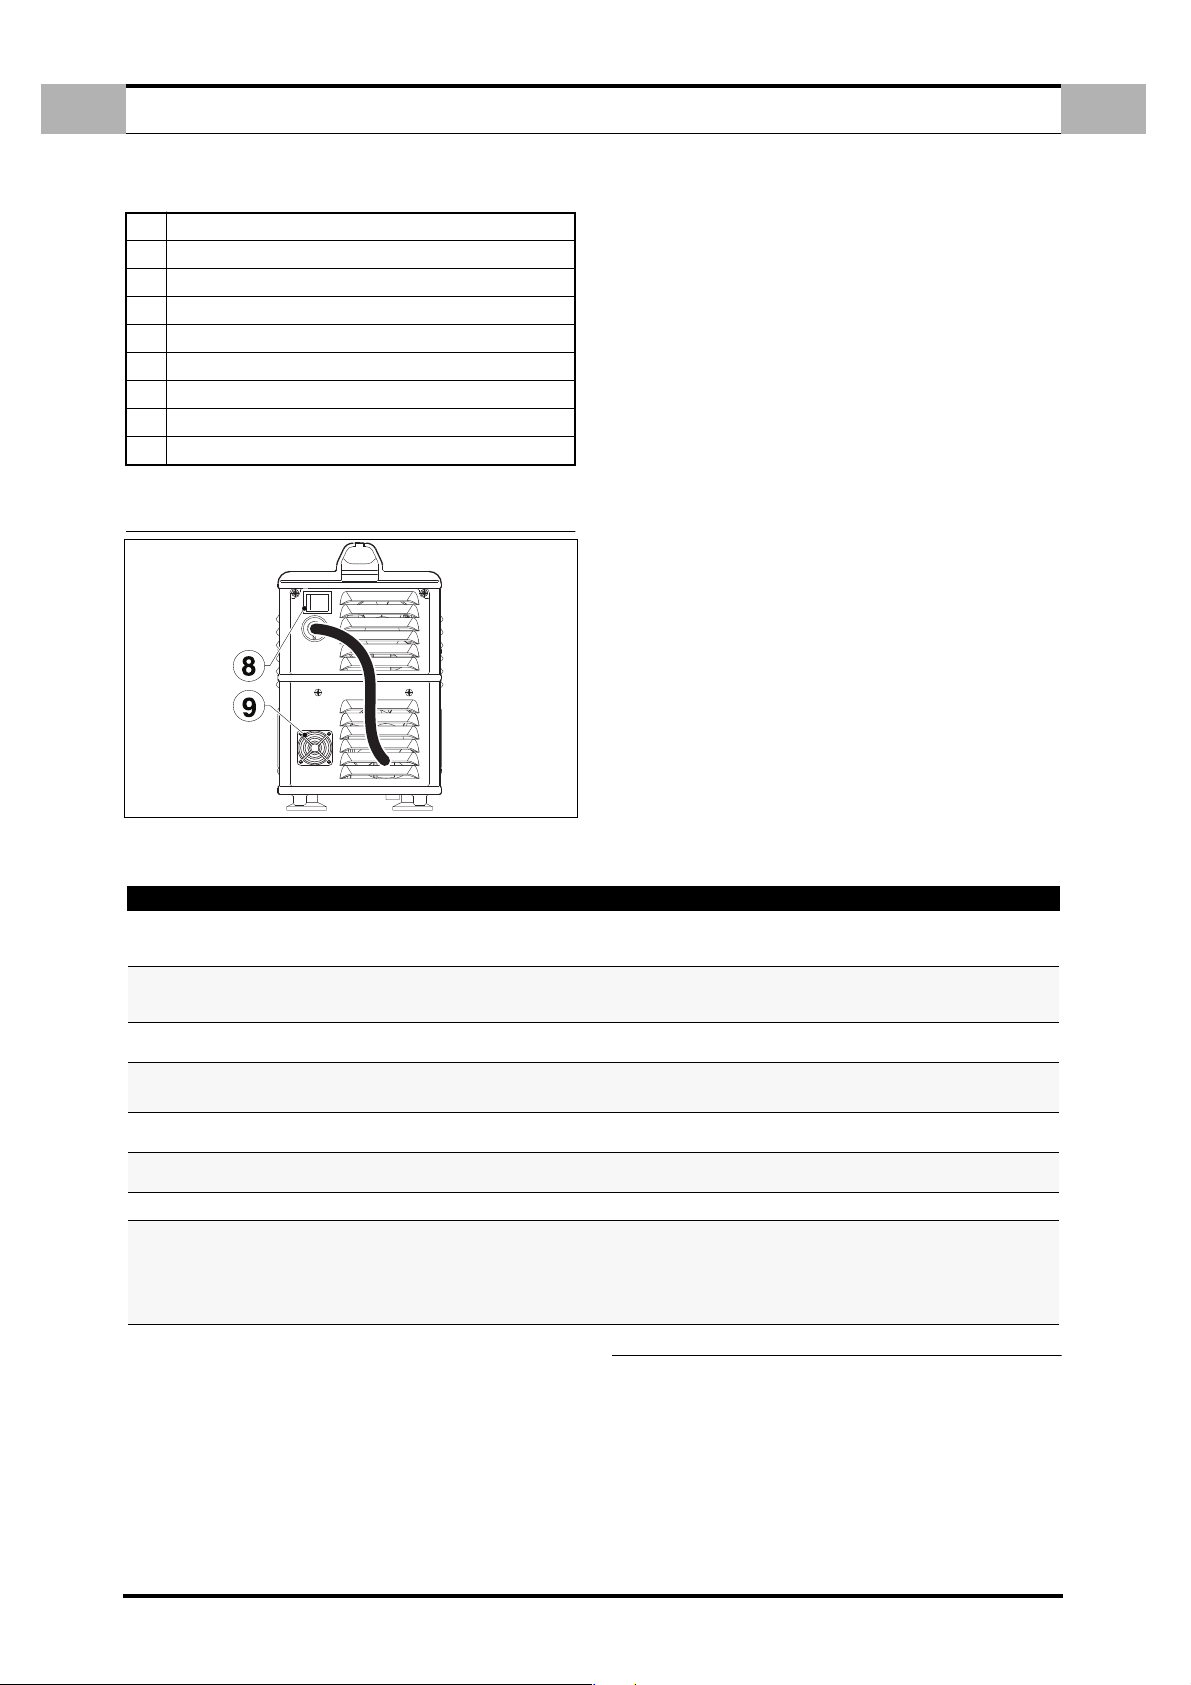
9
E
3.2 PANNEL TRASERO
Indicador de suministro de potencia.
Indicador de alarma en funcionamiento.
Dispositivo digital.
Función dispositivo digital (Volt - Amp. - Bar).
Tecla tensión - Corriente.
Tecla función aire.
Perilla de regulación.
Interruptor de encendido.
Filtro
Figura 2.
INSTRUCCIONES PARA LA UTILIZACIÓN
3.3 FUNCIÓN MANDOS
INDICADOR DE SUMINISTRO DE POTENCIA ( Ref. 1 - Fig. 1 pág. 2)
Cuando el led está encendido la máquina está preparada para cortar.
2. INDICADOR DE ALARMA EN FUNCIONAMIENTO ( Ref. 2 - Fig. 1 pág. 2)
Cuando el led está encendido indica que una de las alarmas se ha disparado. Al mismo tiempo en el cuadro de mandos ( Ref. 3 - Fig. 1 pág. 2) aparece el tipo de alarma que se indica en la tabla adjunta con las operaciones
que hay que realizar para restablecer el generador.
En esta situación el generador no suministra corriente.
3. DISPOSITIVO DIGITAL ( Ref. 3 - Fig. 1 pág. 2)
Visualiza la corriente establecida por el generador y en alternativa de forma
temporal:
✔
Mensaje de encendido.
Versión del sofware.
✔
Tensión en la antorcha pulsando la tecla ( Ref. 5 - Fig. 1 pág. 2) .
✔
Presión del aire pulsando la tecla to ( Ref. 6 - Fig. 1 pág. 2) .
✔
✔
Tipos de alarma (ALARMAS), ver tabla 1.
Tipos de error de la máquina (FAIL), ver tabla 2.
✔
4. FUNCIÓN DISPOSITIVO DIGITAL ( Ref. 4 - Fig. 1 pág. 2)
El led encendido corresponde al tamaño visualizado en el cuadro de mandos:
Volt.
✔
✔
Amper.
✔
Bar.
E
Tabla n° 1 - ALARMAS
DISPLAY
- - -
CUP
HtA
ThA
(De forma intermitente)
CtA
Air
ScA
SIGNIFICADO RESTAURACIÓN
Tensión de entrada insuficiente. Interruptor de
línea abierto o falta de línea.
La cabeza de la antorcha no se ha ajustado correctamente (con el generador encendido).
Recalentamiento del convertidor de potencia. Al restablecerse la alarma (cuando la temperatura
Aviso de que se está recalentando el convertidor
de potencia (HtA).
Recalentamiento del compresor. Al restablecerse la alarma (cuando la temperatura
Presión de aire insuficiente
(inferior a 1,5 bar)
Cortocircuito en salida. Apagar y volver a encender el generador
Se ha apagado el arco Comprobar el desgaste de la cabeza y del
LSF
6. TECLA FUNCIÓN AIRE
Pulsando la tecla ( Ref. 6 - Fig. 1 pág. 2) se activa durante un período determinado la instalación neumática de la máquina y la visualización de la presión de trabajo.
7. PERILLA DE REGULACIÓN DE LA CORRIENTE
Permite regular la corriente de corte ( Ref. 3 - Fig. 1 pág. 2) .
8. INTERRUPTOR DE ENCENDIDO
Ref. 8 - Fig. 2 pág. 3) ( Ref. 8 - Fig. 2 pág. 3)
Este interruptor tiene 2 posiciones encendido (luz verde) o apagado, que
corresponden al encendido y al apagado del generador.
9. FILTRO DE AIRE ( Ref. 9 - Fig. 2 pág. 3)
Limpiarlo según el programa de mantenimiento.
5. TECLA TENSIÓN CORRIENTE
Pulsando la tecla ( Ref. 5 - Fig. 1 pág. 2) se puede visualizar en el cuadro de
mandos ( Ref. 3 - Fig. 1 pág. 2) la tensión de la antorcha.
La visualización de la tensión es temporal.
Al restablecerse la alarma.
Si la alarma continúa ponerse en contacto con el
centro de asistencia.
Apagar el generador.
Ajustar correctamente la cabeza y volver a encender el generador.
interna ha disminuido).
Al restablecerse la alarma (cuando la temperatura
interna ha disminuido).
interna ha disminuido).
Ponerse en contacto con el centro de asistencia.
electrodo y, en caso de que estén desgastados,
sustituirlos. Si la alarma continúa, apagar y volver
a encender el generador. Si vuelve a dispararse la
alarma, ponerse en contacto con el centro de asistencia.
4.0 INSTRUCCIONES PARA LA UTILIZACIÓN
a. Colocar el generador en un lugar seco y con la ventilación adecuada
b. Pulsar el interruptor de encendido ( Ref. 8 - Fig. 2 pág. 3) y esperar a que
se encienda el generador.
c. Colocar la pinza de masa sobre la pieza que hay que cortar asegurándose de
que se produce contacto.
d. Seleccionar la corriente de corte ( Ref. 7 - Fig. 2 pág. 3) con la ayuda de la
tabla siguiente.
Situarse sobre la pieza que se desea cortar, pulsar la tecla antorcha y empezar
a cortar.
(E) 3
Page 13
E
SE ACONSEJA NO MANTENER EL ARCO PILOTO ENCENDIDO CUANDO NO SE
UTILIZA PARA EVITAR EL DESGASTE DEL ELECTRODO Y DE LA TOBERA.
FUNCIONAMIENTO DEL PORTAELECTRODO
5.0 FUNCIONAMIENTO DEL PORTAELECTRODO
Comenzar a cortar lentamente y aumentar la velocidad para obtener el tipo de
corte que se desea. Para iniciar el corte en el borde de la chapa, alinear el centro
del portaelectrodo a lo largo del borde de la chapa y apretar el interruptor de
mando: entonces, el arco de corte trasladado se enciende en el borde de la chapa.
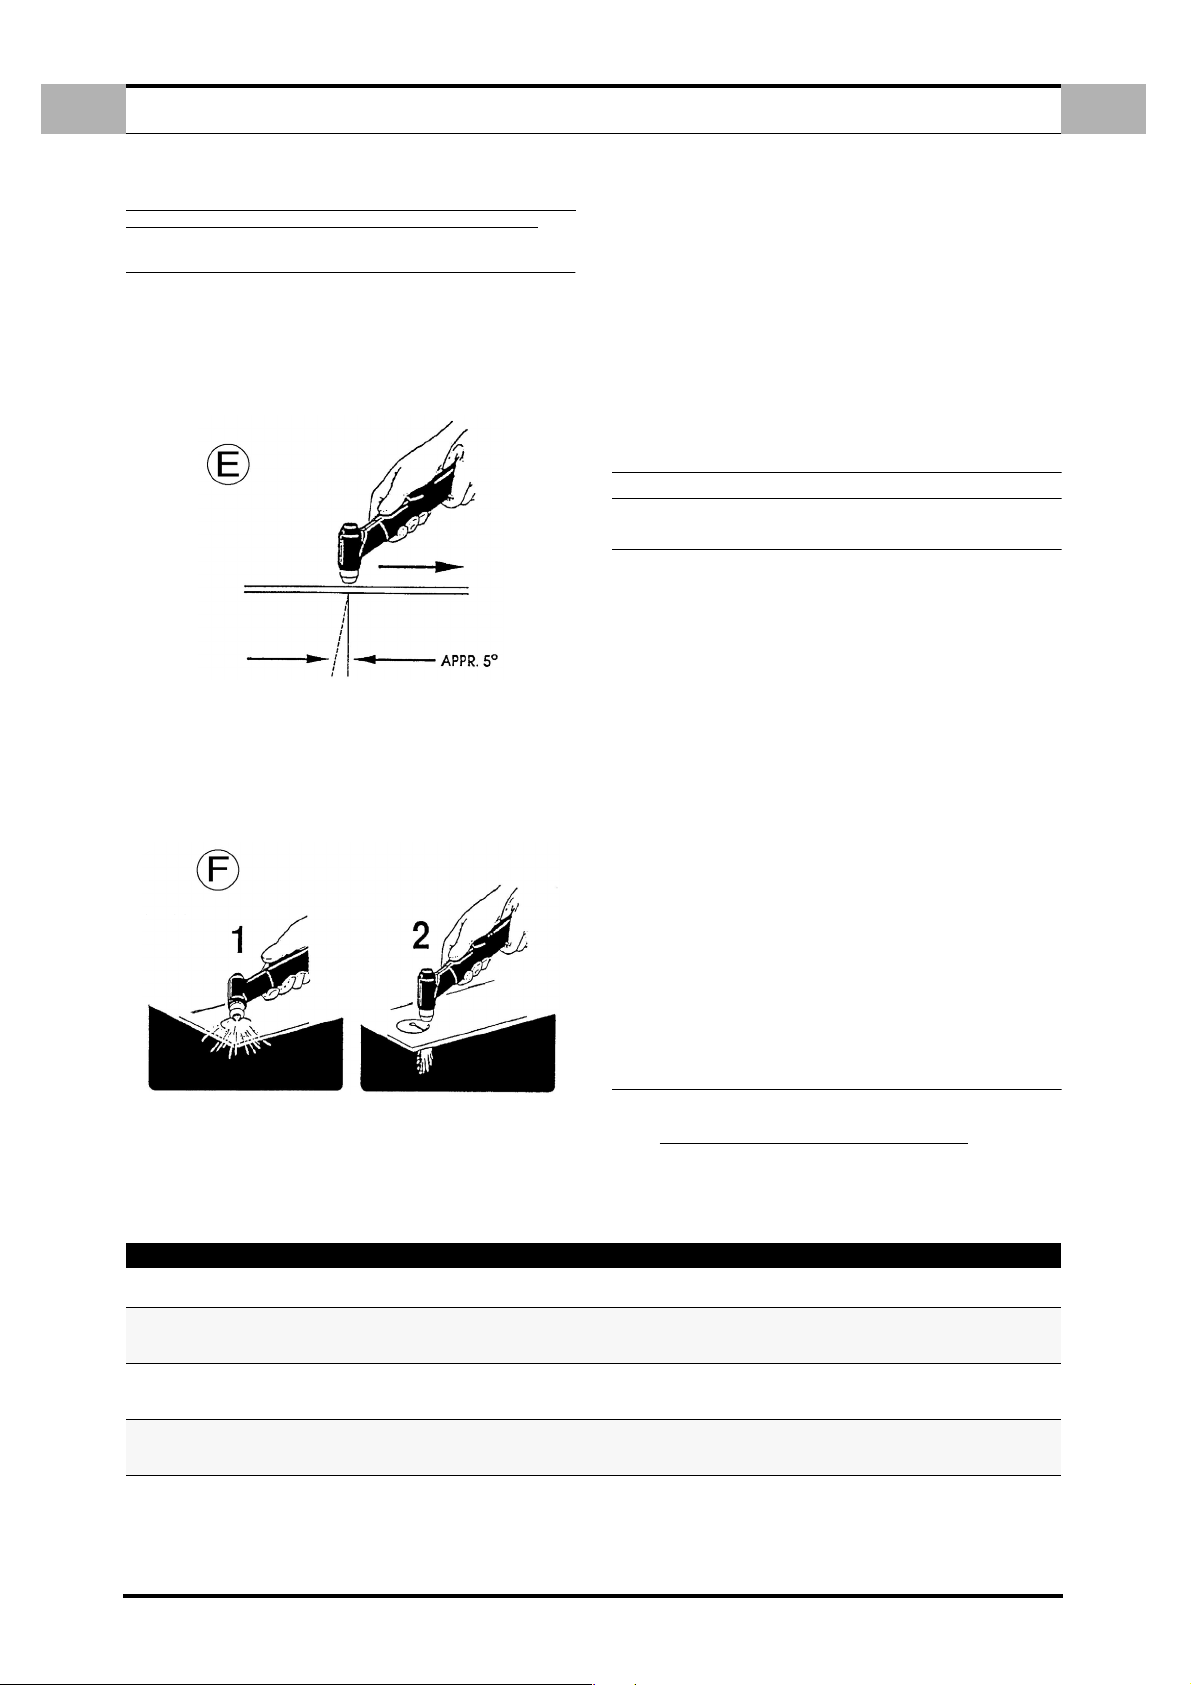
Regular la velocidad para obtener un buen corte. El plasma aira crea un arco derecho (Acero inox, aluminio) o bien, un arco de empalme de 5° ( Fig.E ), (Acero
dulce).
5.1 PERFORACIÓN
En algunas operaciones de corte podría ser necesario comenzar el corte en el interior de la superficie de la chapa en vez del borde de la misma. La vuelta de la llama
de la operación de perforación puede abreviar la duración de los componentes del
portaelectrodo: por lo tanto, todo el trabajo de perforación debe ser efectuado
lo más rápidamente posible. Minimiza la cantidad de incrustaciones que se adhieren a la misma. Cuando se efectúa una perforacinóne ( Fig.F )
E
lo antes posible. La rociadura o la inmersión de la pantalla de saldar en una sustancia antiescorias.
NOTA. Las siguientes sugerencias deben ser seguidas para todas las operaciones de corte.
a. Esperar 5 minutos antes de parar el generador una vez acabadas las opera-
ciones de corte. Esto permite al ventilador enfriar y disipar el calor del aparato.
b. Para una larga duración de los componentes no hacer funcionar el arco
piloto más tiempo de lo necesario.
c. Manipular los conductores del portaelectrodo con cuidado y protegerlos de
daños.
d. Para la sustitución de los materiales gastados usar solo la llave de seguri-
dad.
RELEER FRECUENTEMENTE LAS PRECAUCIONES DE SEGURIDAD.
6.0 DEFECTOS COMUNES DE CORTE
Aquí abajo se indican los problemas de corte más comunes y sus causas probables para cada uno:
Penetración insuficiente.
a. Velocidad de corte excesiva.
b. Potencia insuficiente.
c. Espesor del material excesivo.
d. Componentes portaelectrodo gastados o dañados.
El arco principal se apaga.
a. Velocidad de corte demasiado lenta.
b. Espacio entre la boquilla y el portaelectrodo y la pieza excesivo.
Formación de escorias.
a. Presión del gas errada.
b. Potencia de corte equivocada.
inclinar el portaelectrodo ligeramente de forma que las chispas sean sopladas por
la boquilla del portaelectrodo (0y por el operador) en vez de caer sobre el portaelectrodo. Limpiar las escorias y las incrustaciones de la pantalla y de la boquilla
Tabla n° 2 - FAIL -
DISPLAY
F14
F10 - F11 - F12 - -F13
F 15
F20 - F30 - F51 - F52 - F53 - F54 -
F55 - F56
Boquillas quemadas.
a. Curriente alta
b. Boquilla de corte dañada o floja
c. Boquilla en contacto con el material
d. Residuo en exeso presion del gas plasma reducida.
7.0 CAUSAS DE PROBLEMAS E INCONVENIENTES
Una vez encendido, el generador puede dar errores de funcionamiento que se
visualizan en el cuadro de mandos ( Rif. 3 - Fig. 1 pág. 2) , como en la tabla
adjunta. Dichos errores pueden ser reversibles o irreversibles.
RESTAURACIÓN
Asegurarse de que la cabeza de la antorcha se haya introducido correctamente.
Apagar y volver a encender el generador.
Si “fail” persiste, ponerse en contacto con el centro de asistencia y comunicar
el tipo de error.
Asegurarse de que la tecla antorcha no se haya pulsado al encender el generador.
Apagar y volver a encender el generador.
Apagar y volver a encender el generador.
Si “fail” persiste, ponerse en contacto con el centro de asistencia y comunicar
el tipo de error.
(E) 4
Page 14
I
1.0 DESCRIZIONE E CARATTERISTICHE TECNICHE
1.1 DESCRIZIONE ....................................................... I - 2
1.2 CARATTERISTICHE TECNICHE............................................... I - 2
1.3 ACCESSORI ........................................................ I - 2
1.4 DUTY CYCLE........................................................ I - 2
2.0 INSTALLAZIONE
2.1 CONNESSIONE DEL GENERATORE ALLA RETE DI ALIMENTAZIONE. ........................... I - 2
2.2 POSIZIONAMENTO DEL GENERATORE .......................................... I - 2
2.3 MOVIMENTAZIONE E TRASPORTO DEL GENERATORE .................................. I - 2
3.0 COMANDI: POSIZIONE E FUNZIONE
3.1 PANNELLO ANTERIORE .................................................. I - 2
3.2 PANNELLO POSTERIORE ................................................. I - 3
3.3 FUNZIONE COMANDI ................................................... I - 3
4.0 ISTRUZIONI D’IMPIEGO
5.0 FUNZIONAMENTO DELLA TORCIA
5.1 PERFORAZIONE ...................................................... I - 4
..........................................................I - 2
.....................................................I - 3
INDICE GENERALE
........................................I - 2
..............................................I - 2
...............................................I - 4
I
6.0 DIFETTI COMUNI DI TAGLIO
7.0 PROBLEMI CAUSE ED INCONVENIENTI
LISTA PEZZI DI RICAMBIO......................................................I - III
SCHEMA ELETTRICO ......................................................... V
...................................................I - 4
............................................I - 4
(I) 1
Page 15
I
1.0 DESCRIZIONE E CARATTERISTICHE TECNICHE
1.1 DESCRIZIONE
L’impianto è un moderno generatore di corrente continua per il taglio al plasma,
nato grazie all’applicazione dell’inverter.
Questa particolare tecnologia ha permesso la costruzione di generatori compatti e
leggeri, con prestazioni ad alto livello.
Possibilità di regolazioni, alto rendimento e consumo energetico contenuto ne
fanno un ottimo mezzo di lavoro, in grado di effettuare tagli di qualità fino a spessori di 6 mm .
Il generatore ha un compressore integrato, per cui non necessita di collegamento
ad alcuna fonte di aria compressa.
Il generatore è dotato di circuito di reinnesco automatico dell’arco, che permette
di tagliare in modo ottimo strutture metalliche a griglia.
Inoltre il generatore è dotato di sistemi di sicurezza, che inibiscono il circuito di
potenza quando l’operatore entra in contatto con parti in tensione della macchina.
È possibile inoltre tagliare con il solo arco pilota fino a spessori di 2mm cosa
molto utile quando si hanno dei metalli verniciati su cui non è possibile connettere
la pinza del positivo.
1.2 CARATTERISTICHE TECNICHE
TARGA DATI
DESCRIZIONE E CARATTERISTICHE TECNICHE
PRIMARIO
Tensione monofase 230V
Frequenza 50 / 60 Hz
Consumo effettivo 11A
Consumo massimo 16A
SECONDARIO
Tensione a vuoto 300V
Corrente di taglio 10 ÷ 20A
Ciclo di lavoro 20A ÷ 50%
I
PRIMA DI INSERIRE LA SPINA DI ALIMENTAZIONE, ONDE EVITARE LA ROTTURA
DEL GENERATORE, CONTROLLARE CHE
LA TENSIONE DI LINEA CORRISPONDA
ALL’ALIMENTAZIONE VOLUTA.
2.2 POSIZIONAMENTO DEL GENERATORE
Speciali installazioni possono essere richieste dove sono presenti
oli o liquidi combustibili o gas combustibili. Si prega di contattare le autorità competenti. Quando si installa il generatore essere sicuri che le seguenti prescrizioni
siano state rispettate:
1. L’operatore deve avere facile accesso ai comandi ed ai collegamenti
dell’attrezzatura.
2. Controllare che il cavo di alimentazione ed il fusibile della presa ove si col-
lega il generatore siano adeguati alla corrente richiesta dalla stessa.
3. Non posizionare l’attrezzatura in ambienti angusti: l’areazione del genera-
tore è molto importante, evitare luoghi molto polverosi o sporchi, dove
polvere o altri oggetti potrebbero venire aspirati dall’impianto.
4. L’apparecchiatura (Cavi compresi) non deve essere d’intralcio al passaggio
o al lavoro d’altri.
5. L’apparecchiatura deve avere una posizione sicura, onde evitare pericoli di
caduta o rovesciamento. Quando il generatore viene posta in un luogo
sopraelevato, esiste il pericolo di una potenziale caduta.
2.3 MOVIMENTAZIONE E TRASPORTO DEL GENERATORE
Indice di protezione IP 23
Classe di isolamento H
Peso 12 kg.
Dimensioni mm 410 x 180 x 310
Norme
1.3 ACCESSORI
Consultare gli agenti di zona o il rivenditore.
1.4 DUTY CYCLE
Il duty cycle è la percentuale di 10 minuti che il generatore può tagliare alla sua
corrente nominale, considerando una temperatura ambiente di 40° C, senza
l’intervento della protezione termostatica.
Se questa dovesse intervenire, occorre aspettare il ripristino del generatore prima
di poter tagliare (Vedi pagina IV).
NON SUPERARE IL CICLO DI LAVORO MASSIMO.
Superare il ciclo di lavoro dichiarato in targa dati, può danneggiare il generatore e
annullare la garanzia.
2.0 INSTALLAZIONE
IMPORTANTE: Prima di collegare, preparare o utilizzare l'attrez-
zatura, leggere attentamente le PRESCRIZIONI DI SICUREZZA
2.1 CONNESSIONE DEL GENERATORE ALLA RETE DI ALIMENTAZIONE.
Accertarsi che la presa d'alimentazione sia dotata del fusibile
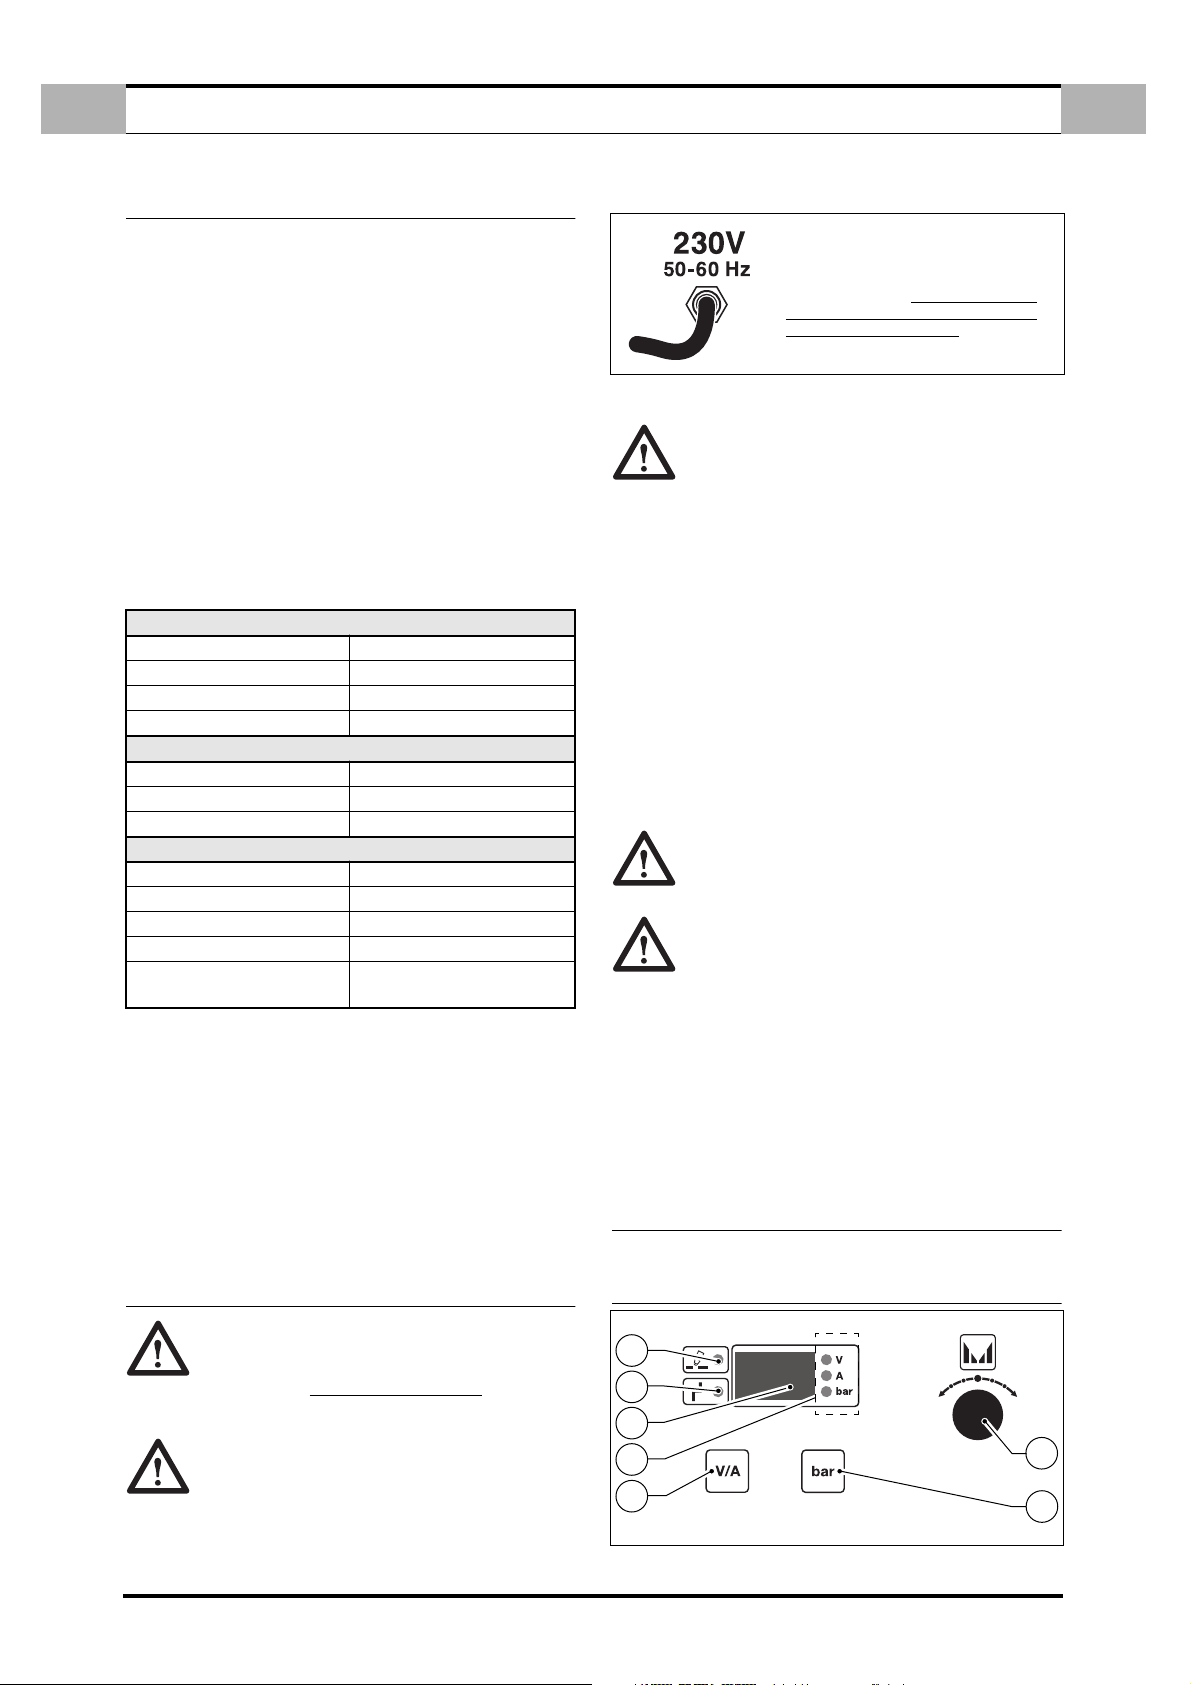
indicato nella tabella tecnica posta sul generatore. Tutti i modelli di generatore prevedono una compensazione delle variazioni di rete. Per variazione
±10% si ottiene una variazione della corrente di taglio del ± 0,2%.
EN 60974.1 - EN 60974.7
EN 60974.10
.
Casco - Guanti - Scarpe di sicurezza - Ghette
dall’operatore. Leggere bene le prescrizioni seguenti.
Il generatore è stato progettato per il sollevamento e il trasporto. Il trasporto
dell’attrezzatura è semplice ma deve essere compiuto rispettando le regole qui
riportate:
1. Tali operazioni possono essere eseguite per mezzo della maniglia presente
2. Scollegare dalla rete di alimentazione il generatore e tutti gli accessori dallo
3. L’attrezzatura non dev’essere sollevata, trascinata o tirata con l’ausilio dei
3.0 COMANDI: POSIZIONE E FUNZIONE
3.1 PANNELLO ANTERIORE
PROTEZIONE OPERATORE:
Il generatore non supera il peso di 25 Kg. e può essere sollevata
sul generatore.
stesso, prima del sollevamento o spostamento.
cavi torcia o massa.
Figura 1.
1
2
3
4
5
7
6
(I) 2
Page 16
1
2
3
4
5
6
7
8
9
I
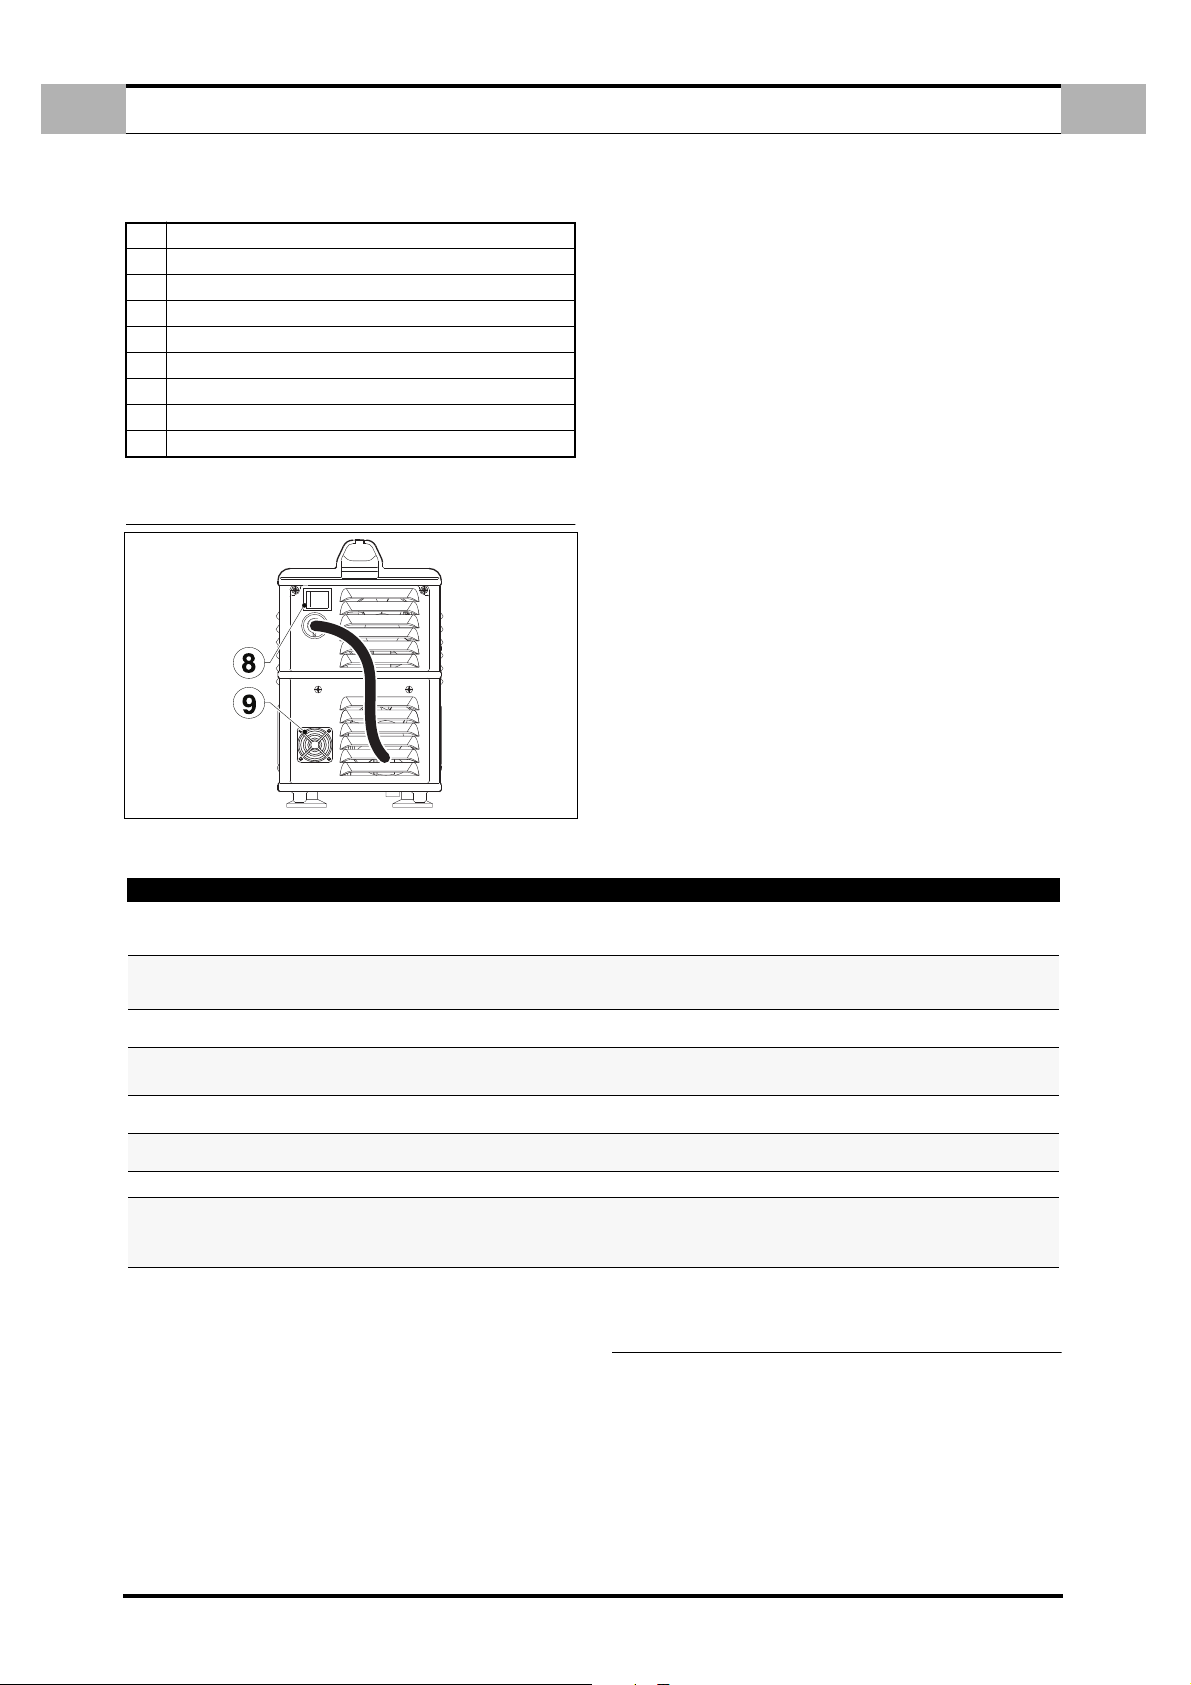
Indicatore erogazione potenza
Indicatore intervento allarmi
Strumento digitale
Funzione strumento digitale (Volt - Amp. - Bar)
Tasto funzione tensione - corrente
Tasto funzione aria
Manopola di regolazione
Interruttore accensione
Filtro aria
3.2 PANNELLO POSTERIORE
Figura 2.
ISTRUZIONI D’IMPIEGO
3.3 FUNZIONE COMANDI
1. INDICATORE EROGAZIONE POTENZA
(Rif. 1 - Fig. 1 pag. 2) Quando il led è acceso la macchina è pronta per il
taglio.
2. INDICATORE INTERVENTO ALLARMI
(Rif. 2 - Fig. 1 pag. 2)
Quando il led è acceso indica che uno degli allarmi previsti è intervenuto,
contemporaneamente sul display (Rif. 3 - Fig. 1 pag. 2) appare il tipo di
allarme come da tabella sotto riportata, con le relative operazioni da eseguire per ripristinare il generatore.
In questa condizione il generatore non eroga corrente
3. STRUMENTO DIGITALE
(Rif. 3 - Fig. 1 pag. 2) Visualizza la corrente impostata dal generatore ed in
alternativa in maniera temporanea :
✔
✔
✔
✔
✔
✔
4. FUNZIONE STRUMENTO DIGITALE ( Rif. 4 - Fig. 1 pag. 2)
Il led acceso corrisponde la grandezza visualizzata sul display:
✔
✔
✔
I
Messaggio d’accensione.
Versione del sofware.
Tensione sulla torcia premendo il tasto (Rif. 5 - Fig. 1 pag. 2) .
Pressione dell’aria premendo il tasto (Rif. 6 - Fig. 1 pag. 2) .
Tipologie d’allarme (ALLARMI), vedi tabella 1.
Tipologie di errore della macchina (FAIL), vedi tabella 2.
Volt.
Amper.
Bar.
Tabella n° 1 - ALLARMI -
DISPLAY
- - -
CUP
HtA
ThA
(In forma lampeggiante)
CtA
Air
ScA
LSF
5. TASTO TENSIONE CORRENTE
Premendo il tasto ( Rif. 5 - Fig. 1 pag. 2) si può visualizzare sul display ( Rif.
3 - Fig. 1 pag. 2) la tensione presente sulla torcia.
La visualizzazione della tensione è temporanea.
6. TASTO FUNZIONE ARIA
Premendo il tasto ( Rif. 6 - Fig. 1 pag. 2) si attiva per un determinato periodo l’impianto aria della macchina, con visualizzazione della pressione di
lavoro.
7. MANOPOLA DI REGOLAZIONE DELLA CORRENTE
Permette la regolazione della corrente di taglio ( Rif. 3 - Fig. 1 pag. 2)
8. INTERRUTTORE D’ACCENSIONE ( Rif. 8 - Fig. 2 pag. 3)
Questo interruttore ha 2 posizioni acceso (Luce verde illuminata) o spento,
che corrispondono all’accensione ed allo spegnimento del generatore.
SIGNIFICATO RIPRISTINO
Tensione d’ingresso insufficiente. Interruttore di
linea aperto o mancanza linea.
La cappa della torcia non è avvitata correttamente
(A generatore acceso).
Sovratemperatura del convertitore di potenza.
Avviso dell’avvicinarsi alla sovratemperatura del
convertitore di potenza (HtA).
Sovratemperatura del compressore .
Pressione dell’aria insufficiente
a 1,5 bar.
Corto circuito in uscita. Spegnere e riaccendere il generatore.
Spegnimento dell’arco.
Al rientro dell’allarme.
Se l’allarme persiste contattare il centro assistenza.
Spegnere il generatore,
Avvitare correttamente la cappa e riaccendere il
generatore.
Al rientro dell’allarme (Quando la temperatura
interna si è abbassata).
Al rientro dell’allarme (Quando la temperatura
interna si è abbassata).
Al rientro dell’allarme (Quando la temperatura
interna si è abbassata).
Contattare il centro assistenza .
Verificare l’usura della cappa e dell’eletttrodo e se
usurati sostituirli.Se l’allarme persiste spegnere e
riaccendere il generatore. Se l’allarme si ripresenta
chiamare il centro assistenza.
9. FILTRO ARIA (Rif. 9 - Fig. 2 pag. 3)
eseguire la pulizia secondo il programma di manutenzione.
4.0 ISTRUZIONI D’IMPIEGO
a. Collegare il generatore in un luogo asciutto e con ventilazione appropriata.
b. Premere l’interruttore di accensione (Rif. 8 - Fig. 2 pag. 3) ed attendere
l’accensione del generatore.
c. Posizionare la pinza di massa sul pezzo da tagliare, assicurandosi che vi sia
un buon contatto elettrico.
d. Scegliere la corrente di taglio tramite la manopola ( Rif. 7 - Fig. 1 pag. 2)
seguendo i dati indicati nella tabella sottostante.
e. Posizionarsi sul pezzo da tagliare, premere il pulsante torcia ed iniziare il
taglio.
(I) 3
Page 17
I
SI CONSIGLIA DI NON MANTENERE INUTILMENTE L
ARIA IN MODO DA EVITARE L’USURA DELL’ELETTRODO E DELL’UGELLO
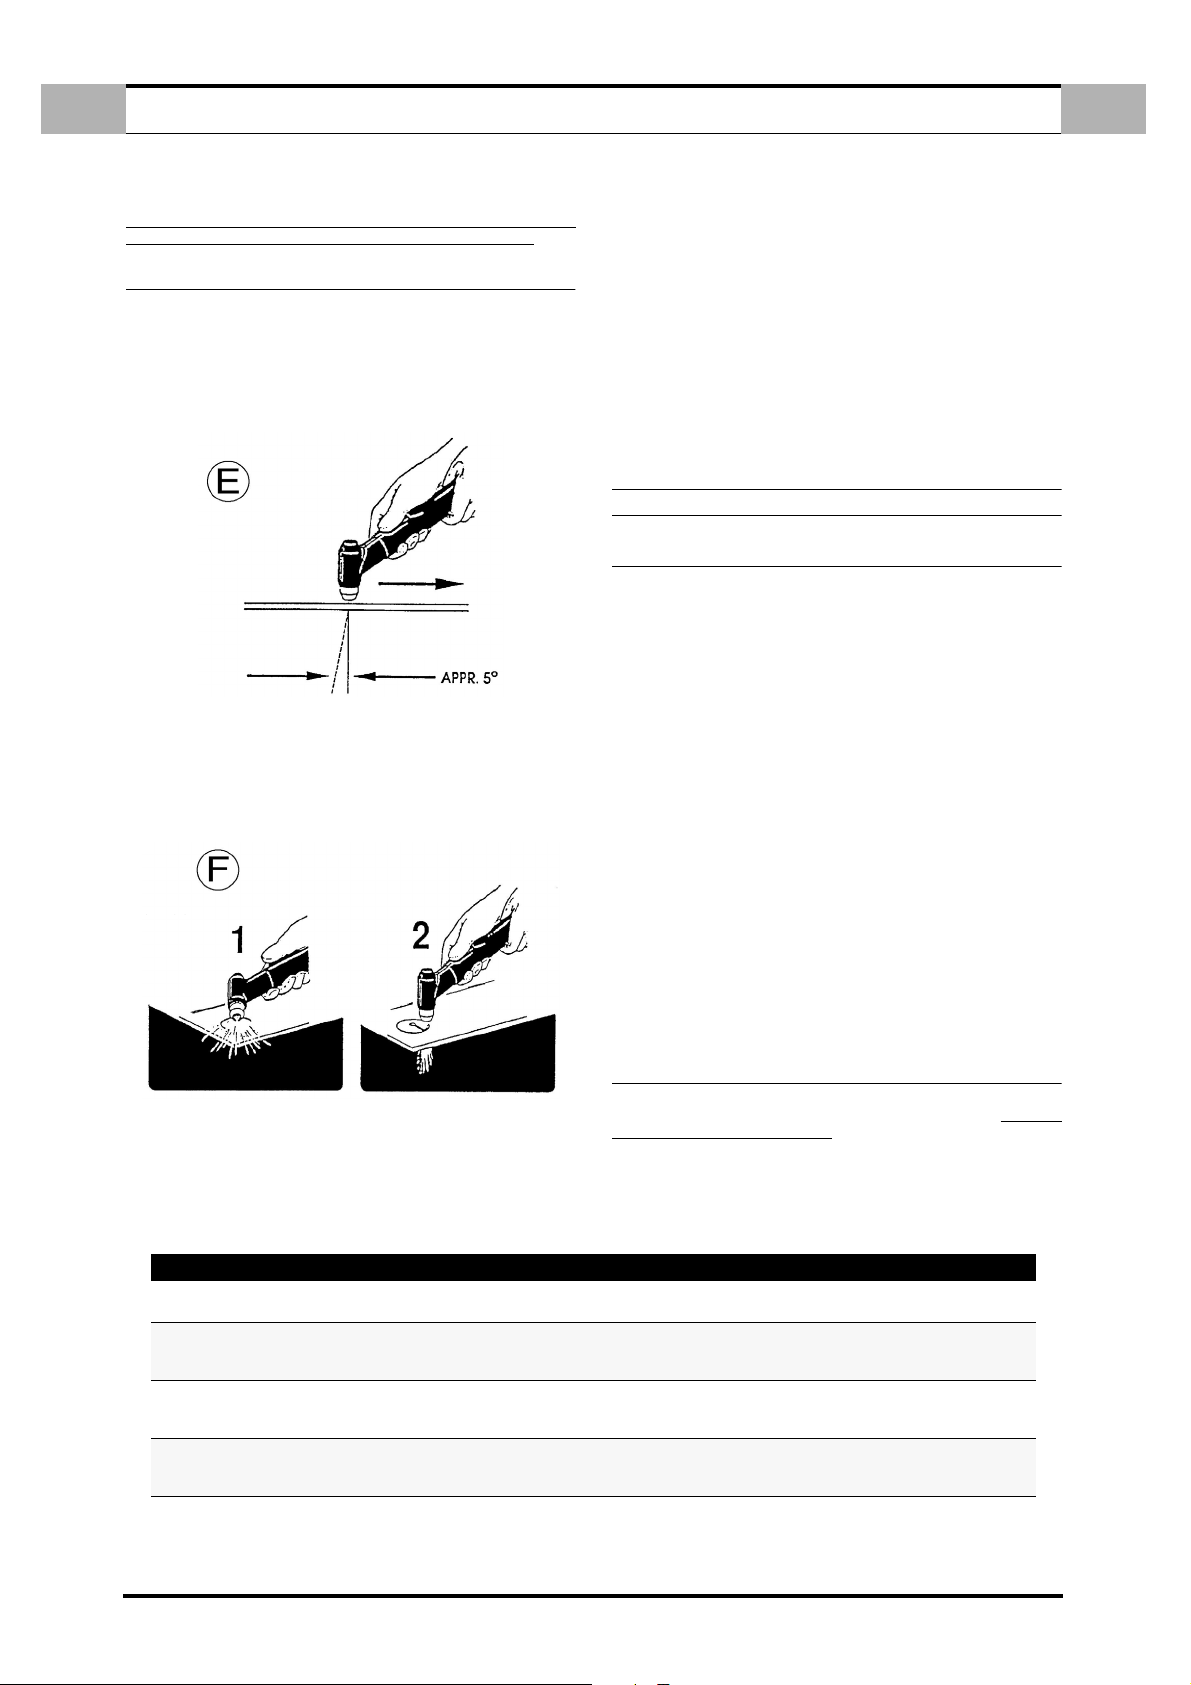
5.0 FUNZIONAMENTO DELLA TORCIA
Incominciare a tagliare lentamente e aumentare la velocità per ottenere la qualità
di taglio desiderata. Per iniziare un taglio sul bordo della lamiera, allineare il centro della torcia lungo il bordo della lamiera e premere l’interuttore di comando:
allora, l’arco di taglio trasferito si innescherà sul bordo della lamiera. Regolare la
velocità in modo da ottenere una buona prestazione di taglio. Il plasma aria crea
un arco diritto (acciaio inox, alluminio) oppure, un arco d’attacco da 5° (Fig.E)
(Acciaio dolce).
5.1 PERFORAZIONE
In alcune operazioni di taglio potrebbe essere necessario iniziare il taglio
all’interno della superficie della lamiera anzichè dal bordo della lamiera.
Il ritorno di fiamma dell’operazione di perforazione può abbreviare la durata dei
componenti della torcia; pertanto, tutto il lavoro di perforazione deve essere effettuato più rapidamente possibile. Quando si effettua una perforazione ( Fig.F ),
’ARCO PILOTA ACCESO IN
FUNZIONAMENTO DELLA TORCIA
Ripulire le scorie e le incrostazioni dalla cappa di schermatura e dall’ugello appena
possibile. La spruzzatura oppure l’immersione della cappa di schermatura in una
sostanza antiscorie minimizza la quantità di incrostazioni che aderiscono alla
medesima.
NOTA: I seguenti suggerimenti devono essere seguiti per tutte le operazioni di
taglio.
a. Aspettare 5 minuti prima di arrestare il generatore una volta ultimate le
operazioni di taglio. Questo permette al ventilatore di raffreddare e dissipare il calore dall’apparecchio.
b. Per una lunga durata dei componenti non far funzionare l’arco pilota più a
lungo di quanto non sia necessario.
c. Manipolare i conduttori della torcia con cura e proteggerli da danni.
d. Per la sostituzione dei materiali d’usura usare solo la chiave di sicurezza.
RILEGGERE FREQUENTEMENTE LE PRECAUZIONI DI SICUREZZA.
6.0 DIFETTI COMUNI DI TAGLIO
Sotto elencati i problemi di taglio comuni dalle cause probabili di ognuno:
Penetrazione insufficiente.
a. Velocità di taglio eccessiva.
b. Potenza insufficiente.
c. Spessore del materiale eccessivo.
d. Componenti torcia usurati o danneggiati.
L’arco principale si spegne.
a. Velocità di taglio troppo lenta.
b. Spazio tra ugello torcia e pezzo eccessivo.
Formazione di scorie.
a. Pressione del gas errata
b. Potenza di taglio sbagliata.
I
inclinare la torcia leggermente in modo che le particelle del ritorno di fiamma vengano soffiate via dall’ugello della torcia (e dall’operatore) anzichè rimbalzare sulla
torcia stessa.
TABELLA n° 1 - FAIL -
DISPLAY
F14
F10 - F11 - F12 - -F13
F 15
F20 - F30 - F51 - F52 - F53 - F54 -F55 - F56
RIPRISTINO
Assicurarsi che la cappa sia inserita correttamente.
Spegnere e riaccendere il generatore
Spegnere e riaccendere il generatore.
Se il fail persiste chiamare il centro assistenza
e comunicare il tipo di errore.
Assicurarsi che il pulsante torcia
non sia premuto durante l’accensione del generatore.
Spegnere e riaccendere il generatore.
Spegnere e riaccendere il generatore.
Se il “fail” persiste chiamare il centro assistenza
e comunicare il tipo di errore.
Ugelli bruciacchiati.
a. Corrente elevata.
b. Ugelli di taglio danneggiati o allentati.
c. Ugello a contatto con il pezzo.
d. Scorie eccessive: pressione del gas plasma ridotta.
7.0 PROBLEMI CAUSE ED INCONVENIENTI
Dopo l’accensione il generatore pùo dare degli errori di funzionamento visualizzati sul display ( Rif. 3 - Fig. 1 pag. 2) come da tabella sotto allegata.
sono ripristinabili oppure irreversibili.
T
ali errori
(I) 4
Page 18
D
1.0 BESCHREIBUNG UND TECHNISCHE MERKMALE
1.1 BESCHREIBUNG ...................................................... D - 2
1.2 TECHNISCHE MERKMALE ................................................. D - 2
1.3 ZUBEHÖR ......................................................... D - 2
1.4 DUTY CYCLE........................................................ D - 2
2.0 INSTALLATION
2.1 NETZANSCHLUSS DES GENERATORS. .......................................... D - 2
2.2 AUFSTELLEN DES GENERATORS ............................................. D - 2
2.3 HANDLING UND TRANSPORT DES GENERATORS .................................... D - 2
3.0 STEUERUNGEN: POSITION UND FUNKTION
3.1 VORDERES BEDIENFELD ................................................. D - 2
3.2 HINTERES BEDIENFELD .................................................. D - 3
3.3 FUNKTION DER STEUERUNGEN .............................................. D - 3
4.0 GEBRAUCHSANLEITUNG
5.0 BETRIEB DES SCHNEIDBRENNERS
5.1 PERFORATION ....................................................... D - 4
..........................................................D - 2
....................................................D - 4
INHALTSVERZEICHNIS
......................................D - 2
.........................................D - 2
..............................................D - 4
D
6.0 HÄUFIG AUFTRETENDE SCHNITTFEHLER
7.0 PROBLEME URSACHEN UND BETRIEBSSTÖRUNGEN
ERSATZTEILLISTE ..................................................... I - III
STROMLAUFPLAN ....................................................... V
..........................................D - 4
...................................D - 4
(D) 1
Page 19
D
1.0 BESCHREIBUNG UND TECHNISCHE MERKMALE
1.1 BESCHREIBUNG
Bei der Anlage handelt es sich um einen modernen Gleichstromgenerator zum
Plasmaschneiden, der durch die Anwendung des Inverters entstanden ist.
Diese besondere Technologie ermöglicht den Bau kompakter und leichter Generatoren mit ausgezeichneter Arbeitsleistung.
Regelmöglichkeiten, hohe Leistung und sparsamer Energieverbrauch machen aus
ihm ein ausgezeichnetes Arbeitsmittel, das Qualitätsschnitte bis Stärken von 6
mm gestattet.
Der Generator ist mit einem eingebauten Verdichter ausgestattet und braucht
daher nicht an eine Druckluftquelle angeschlossen zu werden.
Der Generator ist mit einer automatischen Lichtbogen-Zündung ausgerüstet, die
ein optimales Schneiden metallischer Gitterstrukturen gestattet.
Außerdem verfügt der Generator über Sicherheitssysteme, die den Leistungskreis
sperren, wenn der Bediener spannungsführende Teile der Maschine berührt.
Des Weiteren ist es möglich, nur mit dem Pilot-Lichtbogen Stärken von bis zu 2
mm zu schneiden. Dies erweist sich besonders dann als nützlich, wenn lackierte
Metalle geschnitten werden, an denen die Pluszange nicht angeschlossen werden
kann.
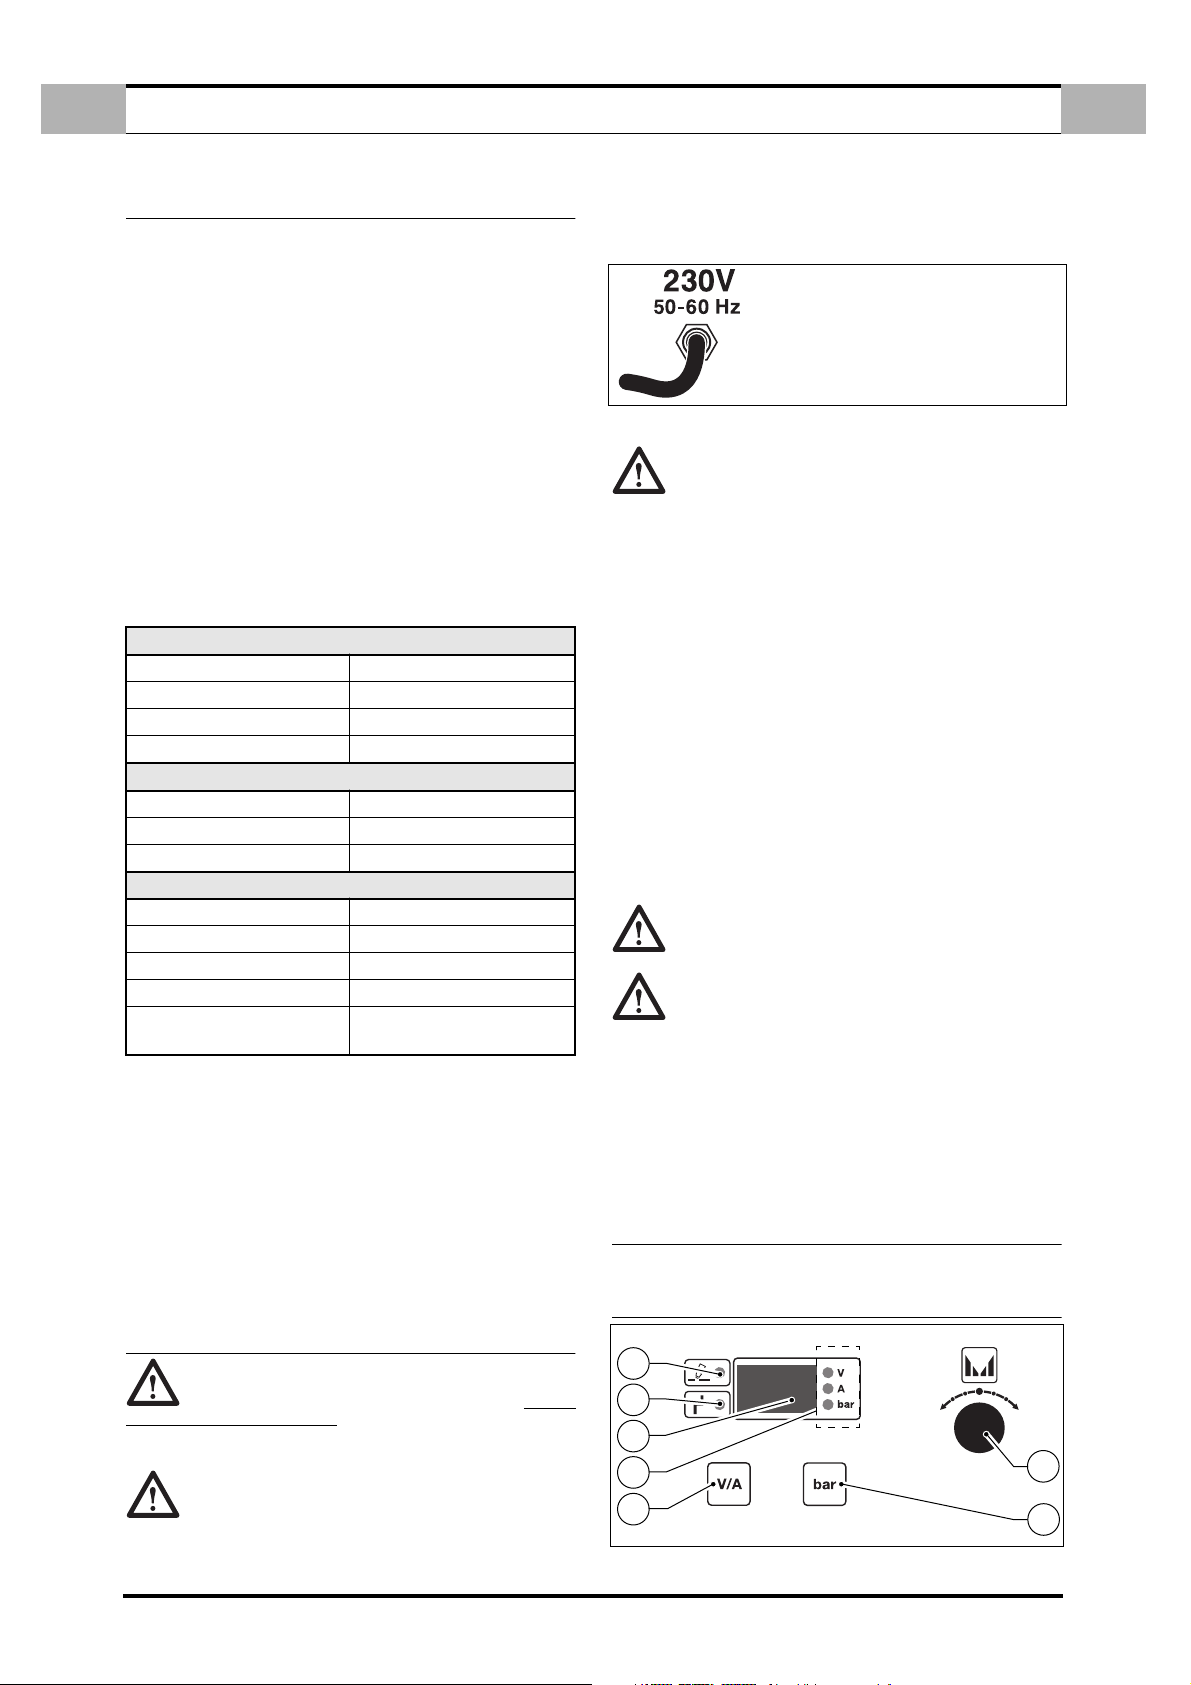
1.2 TECHNISCHE MERKMALE
TYPENSCHILD
BESCHREIBUNG UND TECHNISCHE MERKMALE
EINGABENDATEN
Einphasenspannung 230V
Frequenz 50 / 60 Hz
Effektive Stromaufnahme 11A
Max. Stromaufnahme 16A
AUSGABENDATEN
Leerlaufspannung 300V
10 ÷ 20A
Einschaltdauer 20A ÷ 50%
D
Modelle sind für den Ausgleich von Netzschwankungen ausgelegt. Bei einer
Schwankung von ±10% hat man eine Schwankung des Schneidstroms von ±
0,2%.
VOR ANSCHLUSS DES NETZSTECKERS MUSS
SICHERGESTELLT WERDEN, DASS DIE NETZSPANNUNG DEN VORGESCHRIEBENEN WERTEN ENTSPRICHT, UM SCHÄDEN AM GENERATOR ZU
VERMEIDEN.
2.2 AUFSTELLEN DES GENERATORS
In Umgebungen, in denen brennbare Öle oder Flüssigkeiten oder
brennbare Gase vorhanden sind, können Spezialinstallationen erforderlich
sein. Bitte wenden Sie sich an die zuständigen Behörden. Bei Installation des
Generators muss sichergestellt werden, dass folgende Vorschriften eingehalten wurden:
1. Die Bedienungselemente und die Anschlüsse der Ausrüstung müssen für
die Bedienungsperson leicht zugänglich sein.
2. Sicherstellen, dass das Netzkabel und die Schmelzsicherung der Steck-
dose, an der der Generator angeschlossen wird, für die Stromaufnahme
derselben ausreichend bemessen sind.
3. Das Gerät nicht in sehr engen Räumen aufstellen, denn es muss immer eine
ausreichende Belüftung des Generators gewährleistet werden. Sehr staubige oder verschmutzte Räume sind zu vermeiden, weil das Gerät Staub
und andere Fremdkörper ansaugen könnte.
4. Die Maschine (einschließlich Kabel) darf weder den Durchgang noch die
Arbeit anderer Personen behindern.
5. Das Gerät muss einen sicheren Stand haben, damit es nicht herunterfallen
oder umkippen kann. Wenn der Generator an einem erhöhten Ort aufgestellt
wird, besteht immer die potenzielle Gefahr, dass sie herunterfällt.
2.3 HANDLING UND TRANSPORT DES GENERATORS
Schutzart IP 23
Isolationsklass H
Gewicht 12 kg.
Abmessungen mm 410 x 180 x 310
Vorschrift
1.3 ZUBEHÖR
Bitte wenden Sie sich an die Gebietsvertreter oder an den Vertragshändler.
1.4 DUTY CYCLE
Der duty cycle ist der Prozentanteil von 10 Minuten, in dem der Generator bei
Nennstrom und einer Umgebungstemperatur von 40° C schneiden kann, ohne
dass der Wärmeschutzschalter ausgelöst wird. Wenn der Wärmeschutzschalter
ausgelöst wird, muss die Rücksetzung des Generators abgewartet werden, bevor
wieder geschnitten werden kann (Sehen Sie Seite IV).
DEN MAXIMALEN BETRIEBSZYKLUS NICHT ÜBERSCHREITEN.
Durch die Überschreitung des auf dem Typenschild angegebenen Betriebszyklus
kann der Generator beschädigt werden und der Garantieanspruch verfallen.
2.0 INSTALLATION
WICHTIG: Vor Anschluss oder Benutzung des Geräts das UNF
VERHÜTUNGSVORSCHRIFTEN lesen.
2.1 NETZANSCHLUSS DES GENERATORS.
EN 60974.1 - EN 60974.7
EN 60974.10
ALL-
PERSÖNLICHE SCHUTZAUSRÜSTUNG: Schutzhelm - Handschuhe Sicherheitsschuhe - Gamaschen
Der Generator wiegt nicht mehr als 25 kg und kann vom Bediener
angehoben werden. Die nachfolgenden Vorschriften aufmerksam durchlesen.
Der Generator ist für Anheben und Transport ausgelegt. Der Transport der Ausrüstung ist einfach, muss aber unter Beachtung folgender Vorschriften erfolgen:
1. Diese Arbeitsgänge können mit dem Tragegriff am Generator durchgeführt
werden.
2. Bevor er angehoben oder transportiert wird, muss der Generator und des-
sen Zubehör komplett vom Netz getrennt werden.
3. Die Ausrüstung darf nicht an den Brenner- oder Massekabeln angehoben,
geschleppt oder gezogen werden.
3.0 STEUERUNGEN: POSITION UND FUNKTION
3.1 VORDERES BEDIENFELD
Abbildung 1.
1
2
3
4
7
Sicherstellen, dass die Netzsteckdose mit der Schmelzsicherung
geschützt ist, die in der technischen Tabelle am Generator angegeben ist. Alle
(D) 2
5
6
Page 20
1
2
3
4
5
6
7
8
9
D
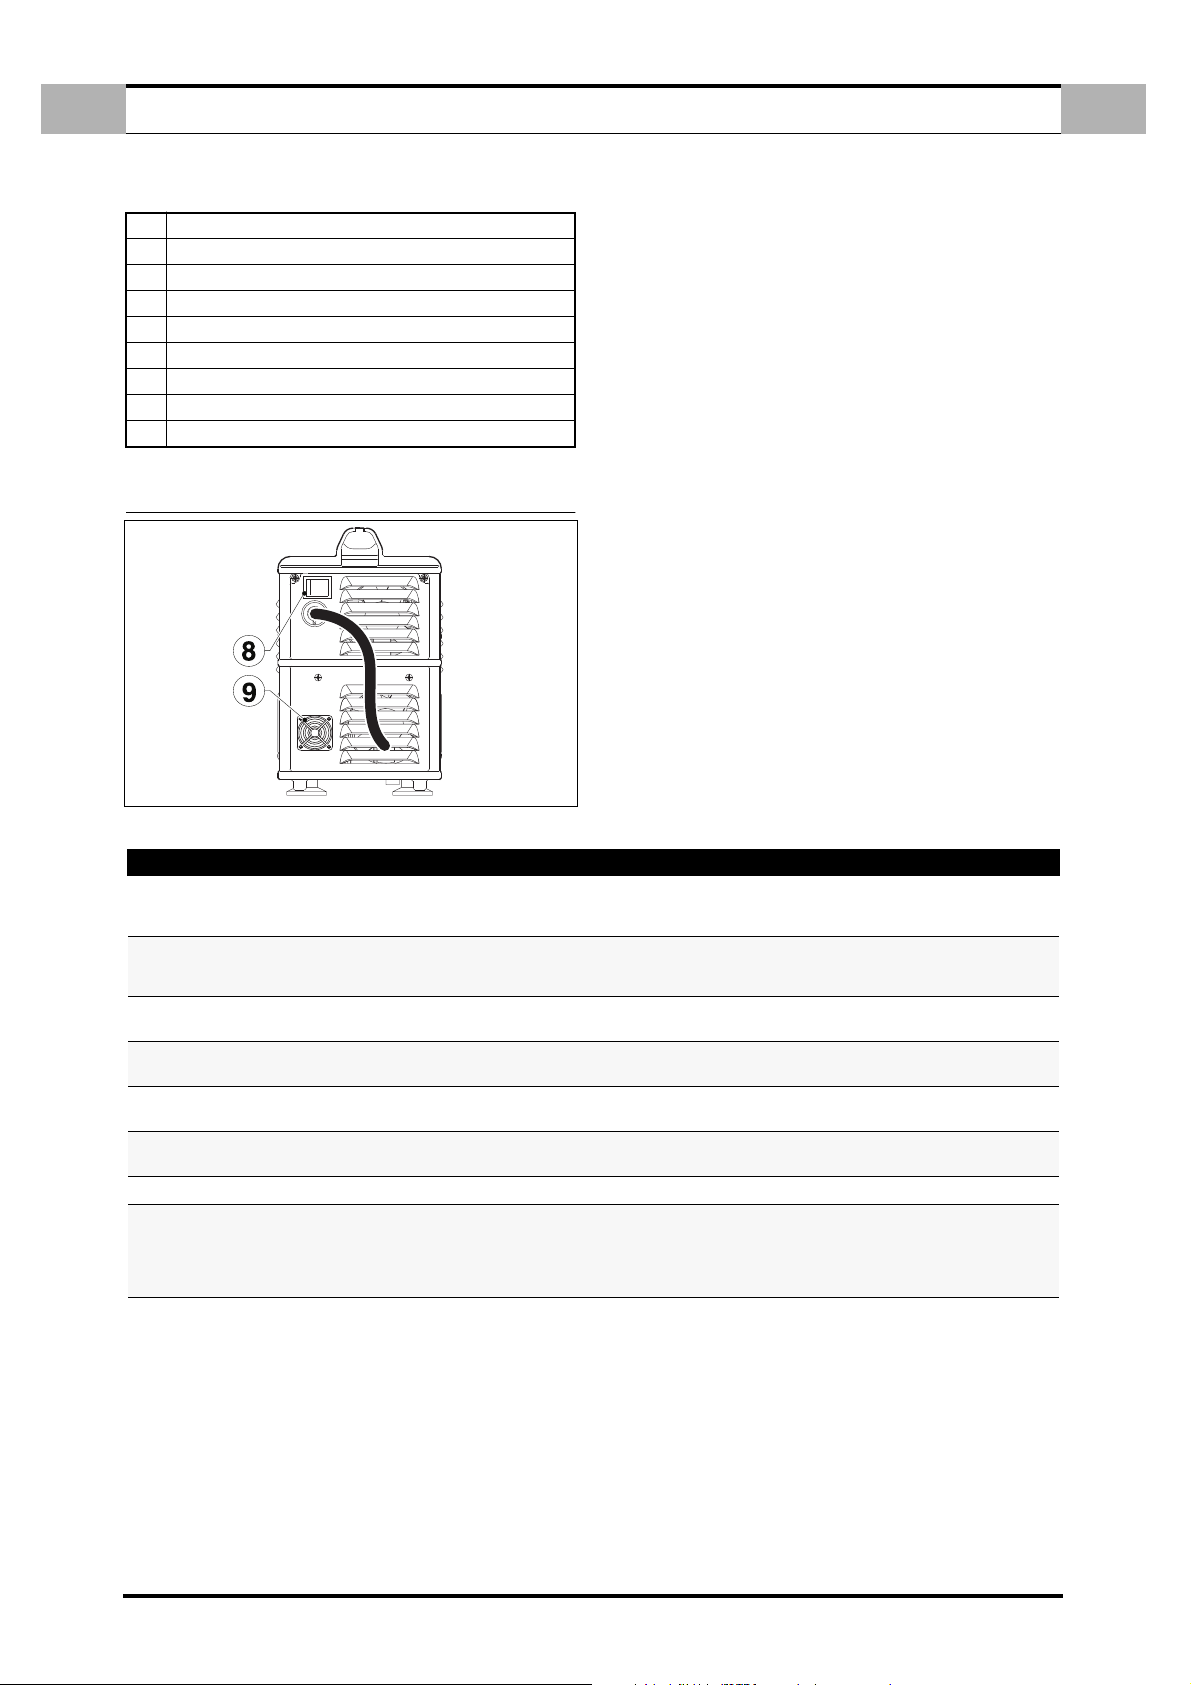
3.2 HINTERES BEDIENFELD
Abbildung 2.
Anzeige der Leistungsabgabe
Anzeige der Alarmauslösung
Digitalinstrument
Funktion Digitalinstrument (Volt - Amp. - Bar)
Funktionstaste Spannung - Strom
Funktionstaste Luft
Regel-Drehknopf
Einschalter
Filter
STEUERUNGEN: POSITION UND FUNKTION
3.3 FUNKTION DER STEUERUNGEN
1. ANZEIGE DER LEISTUNGSABGABE
(Pos. 1 - Abb. 1 Seite 2) Wenn die Led aufleuchtet, ist die Maschine
schneidbereit.
2. ANZEIGE DER ALARMAUSLÖSUNG (Pos. 2 - Abb. 1 Seite 2)
Das Aufleuchten der Led bedeutet, dass einer der vorgesehenen Alarme
ausgelöst wurde, gleichzeitig erscheint am Display (Pos. 3 - Abb. 1 Seite 2)
die Alarmart gemäß untenstehender Tabelle, mit den jeweiligen Eingriffen,
die durchgeführt werden müssen, um den Generator wieder betriebsbereit
zu machen. In diesem Betriebszustand gibt der Generator keinen Strom ab
3. DIGITALINSTRUMENT (Pos. 3- Abb. 1 Seite 2)
Dient zur Anzeige der vom Generator eingegebenen Stromstärke, bzw. zu
folgenden vorübergehenden Anzeigen:
Meldung bei Einschaltung.
Softwareversion.
Spannung am Brenner bei Drücken der Taste (Pos. 4- Abb. 1 Seite 2) .
Luftdruck bei Drücken der Taste (Pos. 5- Abb. 1 Seite 2) .
Alarmarten (ALARME), siehe Tabelle 1.
Fehlerarten der Maschine (FAIL), siehe Tabelle 2.
4. FUNKTION DIGITALINSTRUMENT (Pos. 4 - Abb. 1 Seite 2)
Die aufleuchtende Led entspricht der am Display angezeigten Größe:
Volt.
Amper.
Bar.
D
Tabelle n° 1 - ALARME -
DISPLAY
- - -
CUP
HtA
ThA
(Blinkend)
CtA
Air
ScA
LSF
5. TASTE SPANNUNG STROMSTÄRKE
Bei Drücken der Taste ( Pos. 5 - Abb. 1 Seite 2) kann am Display ( Pos. 3 Abb. 1 Seite 2) die am Brenner vorhandene Spannung angezeigt werden.
Die Spannung wird nur vorübergehend angezeigt.
6. FUNKTIONSTASTE LUFT
Durch Drücken der Taste ( Pos. 6 - Abb. 1 Seite 2) wird für eine bestimmte
Zeit die Luftanlage der Maschine aktiviert und der Betriebsdruck angezeigt.
BEDEUTUNG RÜCKSETZUNG
Ungenügende Eingangsspannung. Netzschalter
nicht eingeschaltet oder fehlende Netzversorgung.
Die Haube des Brenners ist nicht korrekt festgeschraubt (bei eingeschaltetem Generator).
Überhitzung des Leistungswandlers. Bei Alarmende (Wenn die Innentemperatur gesun-
Warnmeldung der Annäherung an die Überhitzungstemperatur des Leistungswandlers (HtA).
Überhitzung des Verdichters. Bei Alarmende (Wenn die Innentemperatur gesun-
Ungenügender Luftdruck
(Unter 1,5 bar).
Kurzschluss am Ausgang. Generator aus- und wieder einschalten.
Erlöschen des Lichtbogens.
Bei Alarmende.
Wenn der Alarm fortdauert, Kundendienst kontaktieren.
Generator abschalten
Die Haube korrekt festschrauben und den Generator wieder einschalten.
ken ist).
Bei Alarmende (Wenn die Innentemperatur gesunken ist).
ken ist).
Den Kundendienst kontaktieren.
Den Verschleißzustand der Haube und der Elektrode kontrollieren und gegebenenfalls ersetzen.Wenn der Alarm fortdauert, Generator ausund wieder einschalten. Wenn der Alarm wieder
auftritt, Kundendienst rufen.
7. EINSTELLUNG DES SCHNEIDSTROMS
Gestattet die Regulierung des Schneidstroms ( Pos. 3 - Abb. 1 Seite 2) .
8. EINSCHALTER ( Pos. 8 - Abb. 2 Seite 3)
Dieser Schalter hat 2 Stellungen, nämlich ein (grüne Lampe leuchtet auf)
oder aus, die der Ein- und Ausschaltung des Generatorsentsprechen.
9. LUFTFILTER ( Pos. 9 - Abb. 2 Seite 3)
Die Reinigung gemäß Wartungsprogramm durchführen.
(D) 3
Page 21
D
4.0 GEBRAUCHSANLEITUNG
a. Den Generator an einem trockenen und gut belüftetem Ort anschließen.
b. Den Einschalter ( Pos. 8 - Abb. 2 Seite 3) drücken und warten, bis der
Generator einschaltet.
c. Die Massezange an dem zu schneidenden Werkstück anbringen und sicher-
stellen, dass ein guter elektrischer Kontakt besteht.
d. Mit dem Drehknopf ( Pos. 7 - Abb. 1 Seite 2) den Schneidstrom wählen.
Dabei die Daten der untenstehenden Tabelle befolgen.
e. Maschine am Werkstück positionieren, die Brennertaste drücken und mit
dem Schneiden beginnen.
Wir empfehlen, den Pilot-Lichtbogen nicht unnötig in der Luft eingeschaltet zu
lassen, um den Verschleiß der Elektrode und der Düse zu vermeiden
5.0 BETRIEB DES SCHNEIDBRENNERS
Beginnen Sie, langsam zu schneiden und erhöhen Sie dann die Geschwindigkeit,
um die gewünschte Schneidqualität zu erzielen. Um einen Schnitt am Blechrand
zu beginnen, die Mitte des Brenners am Blechrand ausrichten und den Betriebsschalter drücken: der übertragene Schneidbogen wird soam Blechrand gezündet.
Die Geschwindigkeit so regulieren, dass eine gute Schneidleistung erzielt wird.
Das Plasma Luft bildet einen geraden Bogen (Edelstahl, Aluminium) oder einen
5°-Ansatzbogen ( Abb.E ), (Weichstahl).
GEBRAUCHSANLEITUNG
muss der Schneidbrenner leicht schräg gehalten werden, damit die Partikel des
Flammenrückschlags von der Brennerdüse (und vom Bediener) weggeblasen werden, anstatt am Brenner selbst
abzuprallen. Die Abschirmhaube und die Düse so bald wie möglich von Schlacken
und Verkrustungen befreien.
Indem die Abschirmhaube mit einem Anti-Schlakken-Mittel abgespritzt, oder darin
eingetaucht wird, wird die Menge der daran haftenden Verkrustungen reduziert.
HINWEIS: Die folgenden Anleitungen müssen für alle Schneidarbeiten befolgt
werden.
a. Vor Abschalten des Generators nach Beendigung der Schneidvorgänge 5
Minuten warten. Dadurch kann der Lüfter das Gerät abkühlen und die
Wärme ableiten.
b. Für eine lange Lebensdauer der Komponenten den Zündbogen nicht länger
gezündet lassen, als unbedingt notwendig.
c. Bei Umtansch der Verschleissteile nür den Sicherheitsschussel beützenen.
d. Für den Ersatz der Verschleißmaterialien nur den Sicherheitsschlüssel
benutzen.
DIE AM ANFANG DIESES HANDBUCHS AUFGEFÜHRTEN SICHERHEITSHINWEISE REGELMÄSSIG DURCHLESEN
6.0 HÄUFIG AUFTRETENDE SCHNITTFEHLER
Nachstehend werden die häufigsten Schnittfehler und deren wahrscheinliche
Ursachen aufgeführt:
D
5.1 PERFORATION
Bei einigen Schneidarbeiten muss der Schnitt unter Umständen vom Innern der
Blechfläche anstatt vom Blechrand begonnen werden. Durch den Flammenrückschlag der Perforationsarbeit kann die Lebensdauer der Brennerkomponenten
verkürzt werden; die ganze Perforationsarbeit muss daher so rasch wie möglich
durchgeführt werden.
Wenn eine Perforation ausgeführt wird ( Abb.F ),
Ungenügende Durchdringung.
a. Zu hohe Schneidgeschwindigkeit.
b. Ungenügende Leistung.
c. Übermäßige Materialstärke.
d. Brennerkomponenten abgenutzt oder beschädigt.
Der Hauptbogen erlischt.
a. Zu niedrige Schneidgeschwindigkeit.
b. Übermäßiger Freiraum zwischen Brennerdüse und Werkstück.
Schlackenbildung.
a. Falscher Gasdruck.
b. Falsche Schneidleistung.
Versengte Düsen.
a. Zu hoher Schweißstrom.
b. Schneiddüsen beschädigt oder gelockert.
c. Düse in Kontakt mit dem Werkstück.
d. Übermäßige Schlackenbildung: Plasmagasdruck reduziert.
7.0 PROBLEME URSACHEN UND BETRIEBSSTÖRUNGEN
Nach dem Einschalten können am Generator Betriebsfehler gemäß untenstehender Tabelle auftreten, die am Display ( Pos. 3 - Abb. 1 Seite 2) , angezeigt werden.
Diese Fehler sind rücksetzbar oder irreversibel.
Tabelle n° 2 - FAIL -
DISPLAY
F14
F10 - F11 - F12 - -F13
F 15
F20 - F30 - F51 - F52 - F53 - F54 -F55 - F56
Sicherstellen, dass die Haube korrekt eingesetzt ist.
RÜCKSETZUNG
Generator aus- und wieder einschalten.
Generator aus- und wieder einschalten.
Wenn der Fehler fortdauert, Kundendienst rufen und den Fehlertyp mitteilen.
Sicherstellen, dass beim Einschalten des Generators die Brennertaste nicht gedrückt ist.
Generator aus- und wieder einschalten.
Generator aus- und wieder einschalten.
Wenn der Fehler fortdauert, Kundendienst rufen und den Fehlertyp mitteilen.
(D) 4
Page 22
P
1.0 DESCRIÇÃO E CARACTERÍSTICAS TÉCNICAS
1.1 DESCRIÇÃO ........................................................ P - 2
1.2 CARACTERÍSTICAS TÉCNICAS .............................................. P - 2
1.3 ACESSÓRIOS ....................................................... P - 2
1.4 CICLO DE TRABALHO ................................................... P - 2
2.0 INSTALAÇÃO
2.1 CONEXÃO DO GERADOR À REDE DE ALIMENTAÇÃO.................................... P - 2
2.2 POSICIONAMENTO DO GERADOR............................................. P - 2
2.3 MOVIMENTAÇÃO E TRANSPORTE DO GERADOR ..................................... P - 2
3.0 COMANDOS: POSIÇÃO E FUNÇÃO
3.1 PANNEL ANTERIOR .................................................... P - 2
3.2 PAINEL POSTERIOR .................................................... P - 3
3.3 FUNÇÃO DOS COMANDOS................................................. P - 3
4.0 INSTRUÇÕES DE UTILIZAÇÃO
5.0 FUNCIONAMENTO DA TOCHA
5.1 PERFURAÇÃO ....................................................... P - 4
...........................................................P - 2
ÍNDICE
........................................P - 2
..............................................P - 2
.................................................P - 4
.................................................P - 4
P
6.0 DEFEITOS DE CORTE COMUNS
7.0 PROBLEMAS, CAUSAS E SOLUÇÕES
PEÇAS SOBRESSELENTES ....................................................I - III
ESQUEMAS ELÉCTRICOS ....................................................... V
................................................P - 4
.............................................P - 4
(P) 1
Page 23
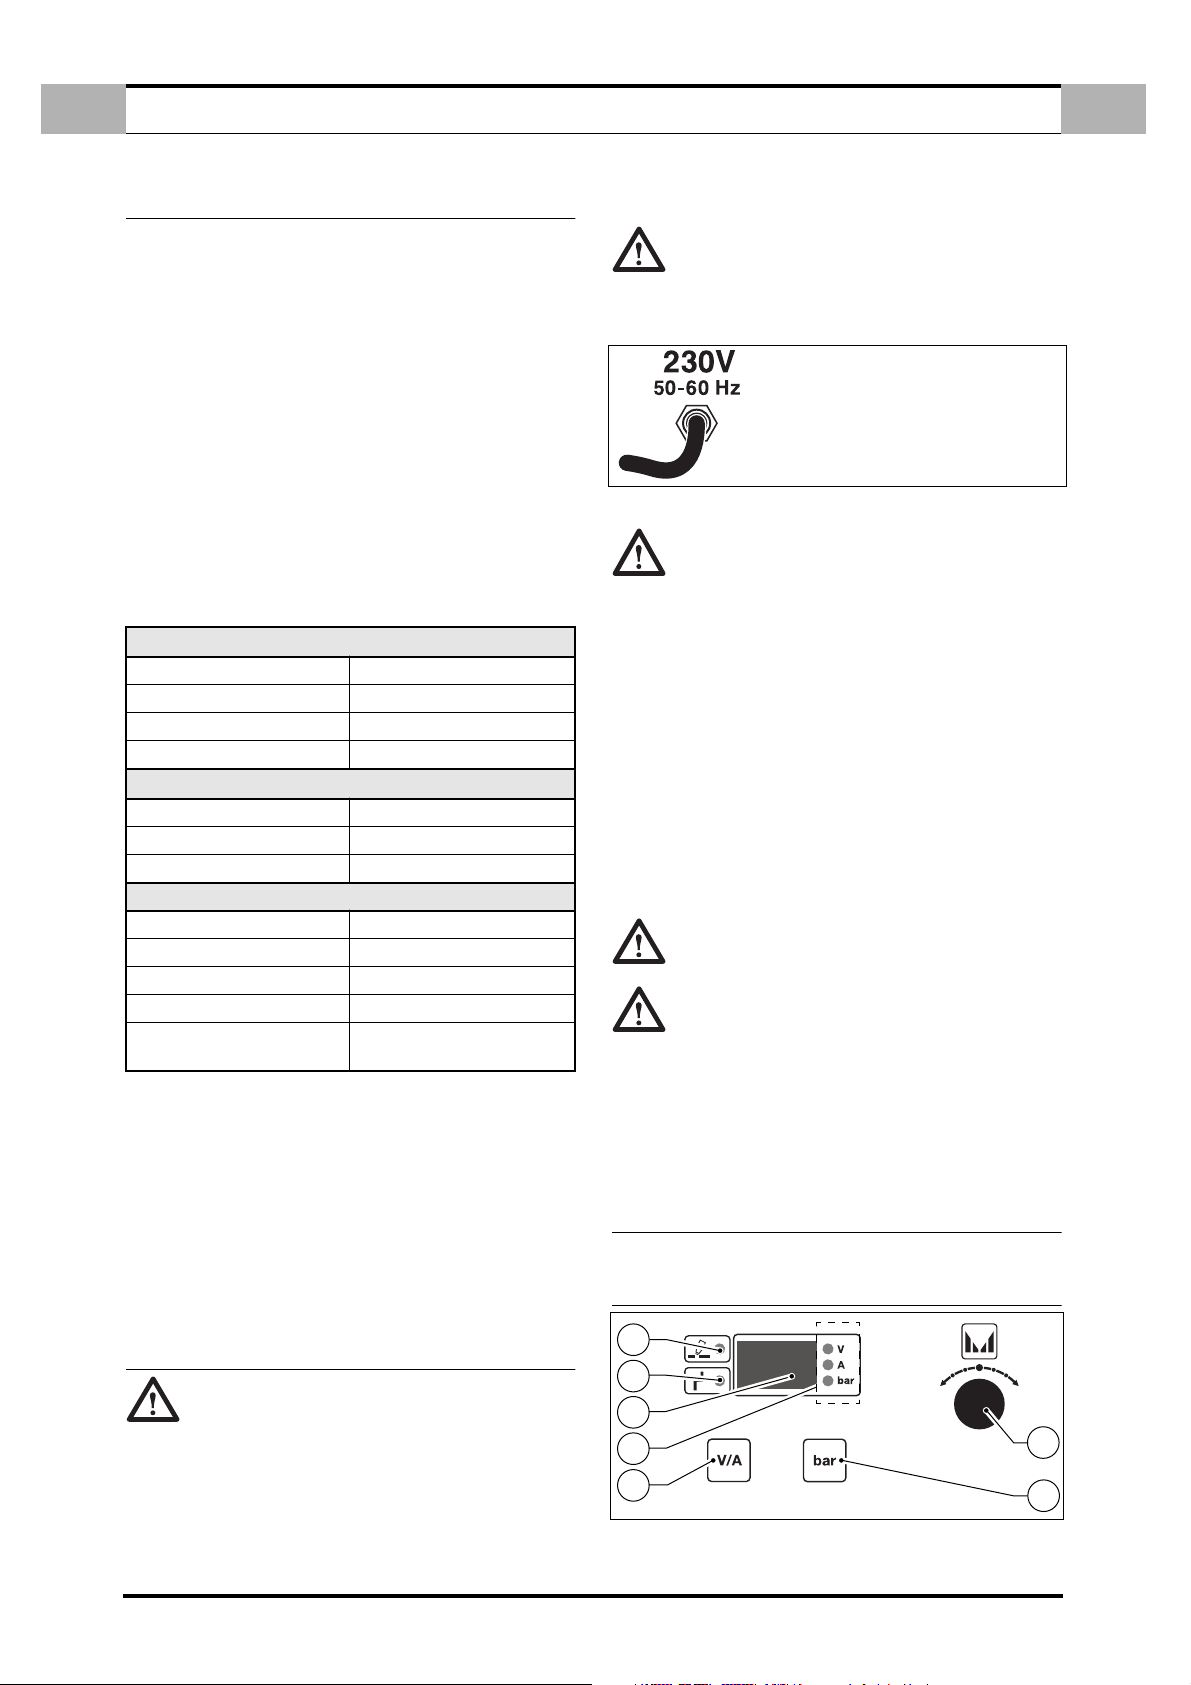
P
1.0 DESCRIÇÃO E CARACTERÍSTICAS TÉCNICAS
1.1 DESCRIÇÃO
Este aparelho é um gerador moderno de corrente contínua para cortar metais com
jacto de plasma, desenvolvido a partir da aplicação do inversor.
Esta tecnologia permite fabricar geradores compactos e leves e obter simultaneamente um alto rendimento.
Possibilidade de efectuar regulações, alto rendimento e baixo consumo energético são as características principais deste aparelho, adapto a cortar materiais de
até 6 mm.
O gerador contém um compressor que exime a ligação do aparelho numa fonte de
ar comprimido.
O gerador está equipado com um circuito de ignição automática do arco que permite cortar estruturas metálicas rectiformes.
O gerador está equipado com sistemas de segurança que desactivam o circuito de
potência da máquina quando o operador entra em contacto com os órgãos sob
tensão.
É possível cortar materiais de até 2 mm. utilizando apenas o arco piloto; esta função é muito útil ao trabalhar materiais envernizados nos quais não é possível
conectar a pinça do terminal positivo.
1.2 CARACTERÍSTICAS TÉCNICAS
PLAQUETA DOS DADOS TÉCNICOS
DESCRIÇÃO E CARACTERÍSTICAS TÉCNICAS
PRIMÁRIO
Tensão monofásica 230V
Frequência 50 / 60 Hz
Consumo efectivo 11A
Consumo máximo 16A
SECUNDÁRIO
Tensão em circuito aberto 300V
Corrente de corte 10 ÷ 20A
Ciclo de trabalho 20A ÷ 50%
P
2.1 CONEXÃO DO GERADOR À REDE DE ALIMENTAÇÃO.
Controle que a tomada de alimentação contenha o tipo de fusível
indicado na tabela dos Dados técnicos posta no gerador. Todos os modelos de
gerador prevêem uma compensação das variações de voltagem. Uma variação
de ±10% acarreta na variação da corrente de corte de ±0,2%.
PARA NÃO DANIFICAR O GERADOR, ANTES
DE INSERIR A FICHA DE ALIMENTAÇÃO,
CONTROLE QUE A TENSÃO DA LINHA CORRESPONDA À ALIMENTAÇÃO DESEJADA.
2.2 POSICIONAMENTO DO GERADOR
Se o local de instalação contiver óleos, líquidos ou gases combustíveis, é preciso prever um tipo de instalação especial. Queira interpelar a
autoridade competente. Ao instalar o gerador respeite diligentemente as
seguintes normas:
1. Todos os comandos e ligações do aparelho devem estar facilmente acessí-
veis ao operador.
2. Controle que o cabo de alimentação e o fusível da tomada de ligação do
gerador sejam adequados à corrente requerida pelo mesmo.
3. Não posicione o aparelho num ambiente estreito. A ventilação do gerador é
muito importante; evite um ambiente poeirento ou sujo pois a poeira ou um
objecto qualquer podem ser aspirados pelo aparelho.
4. O aparelho incluindo os seus cabos, não deve impedir nem atrapalhar a
passagem e o trabalho de terceiros.
5. O aparelho deve ser posicionado de uma forma segura para que não deite
ou caia. Se posicionar o gerador num lugar elevado, recorde-se que o
mesmo pode cair.
Grau de protecção IP 23
Classe de isolamento H
Peso 12 kg.
Dimensões mm 410 x 180 x 310
Norme
1.3 ACESSÓRIOS
Consulte os revendedores ou contacte os agentes mais próximos.
1.4 CICLO DE TRABALHO
O ciclo de trabalho é a percentagem de um intervalo de 10 minutos em que o
gerador pode cortar à corrente nominal, à temperatura ambiente de 40˚ C, sem
que intervenha o dispositivo de protecção termostática.
Em caso de activação, aguarde o restabelecimento das condições de trabalho para
reiniciar a cortar (Vide página IV).
NÃO SUPERE O CICLO DE TRABALHO MÁXIMO.
Superar o ciclo de trabalho declarado na plaqueta pode danificar o aparelho e anular a garantia.
2.0 INSTALAÇÃO
IMPORTANTE: antes de ligar, preparar ou utilizar o aparelho, leia
atentamente NORMAS DE SEGURANÇA.
EN 60974.1 - EN 60974.7
EN 60974.10
2.3 MOVIMENTAÇÃO E TRANSPORTE DO GERADOR
PROTECÇÃO DO OPERADOR: Capacete - Luvas - Calçados de segurança - Polainas
O gerador pesa 25 Kg. e por conseguinte pode ser levantado pelo
operador. Leia atentamente as seguintes prescrições.
O aparelho foi projectado para ser levantado e transportado. Transportar o aparelho é uma operação simples, mas deve ser feita observando as seguintes regras:
1. Utilize a alça contida no gerador.
2. Desligue o gerador e todos os seus acessórios da rede de alimentação eléc-
trica antes de levantá-lo ou transportá-lo.
Não levante, puxe ou empurre o aparelho mediante os cabos.
3.0 COMANDOS: POSIÇÃO E FUNÇÃO
3.1 PANNEL ANTERIOR
Figura 1.
1
2
3
4
7
(P) 2
5
6
Page 24
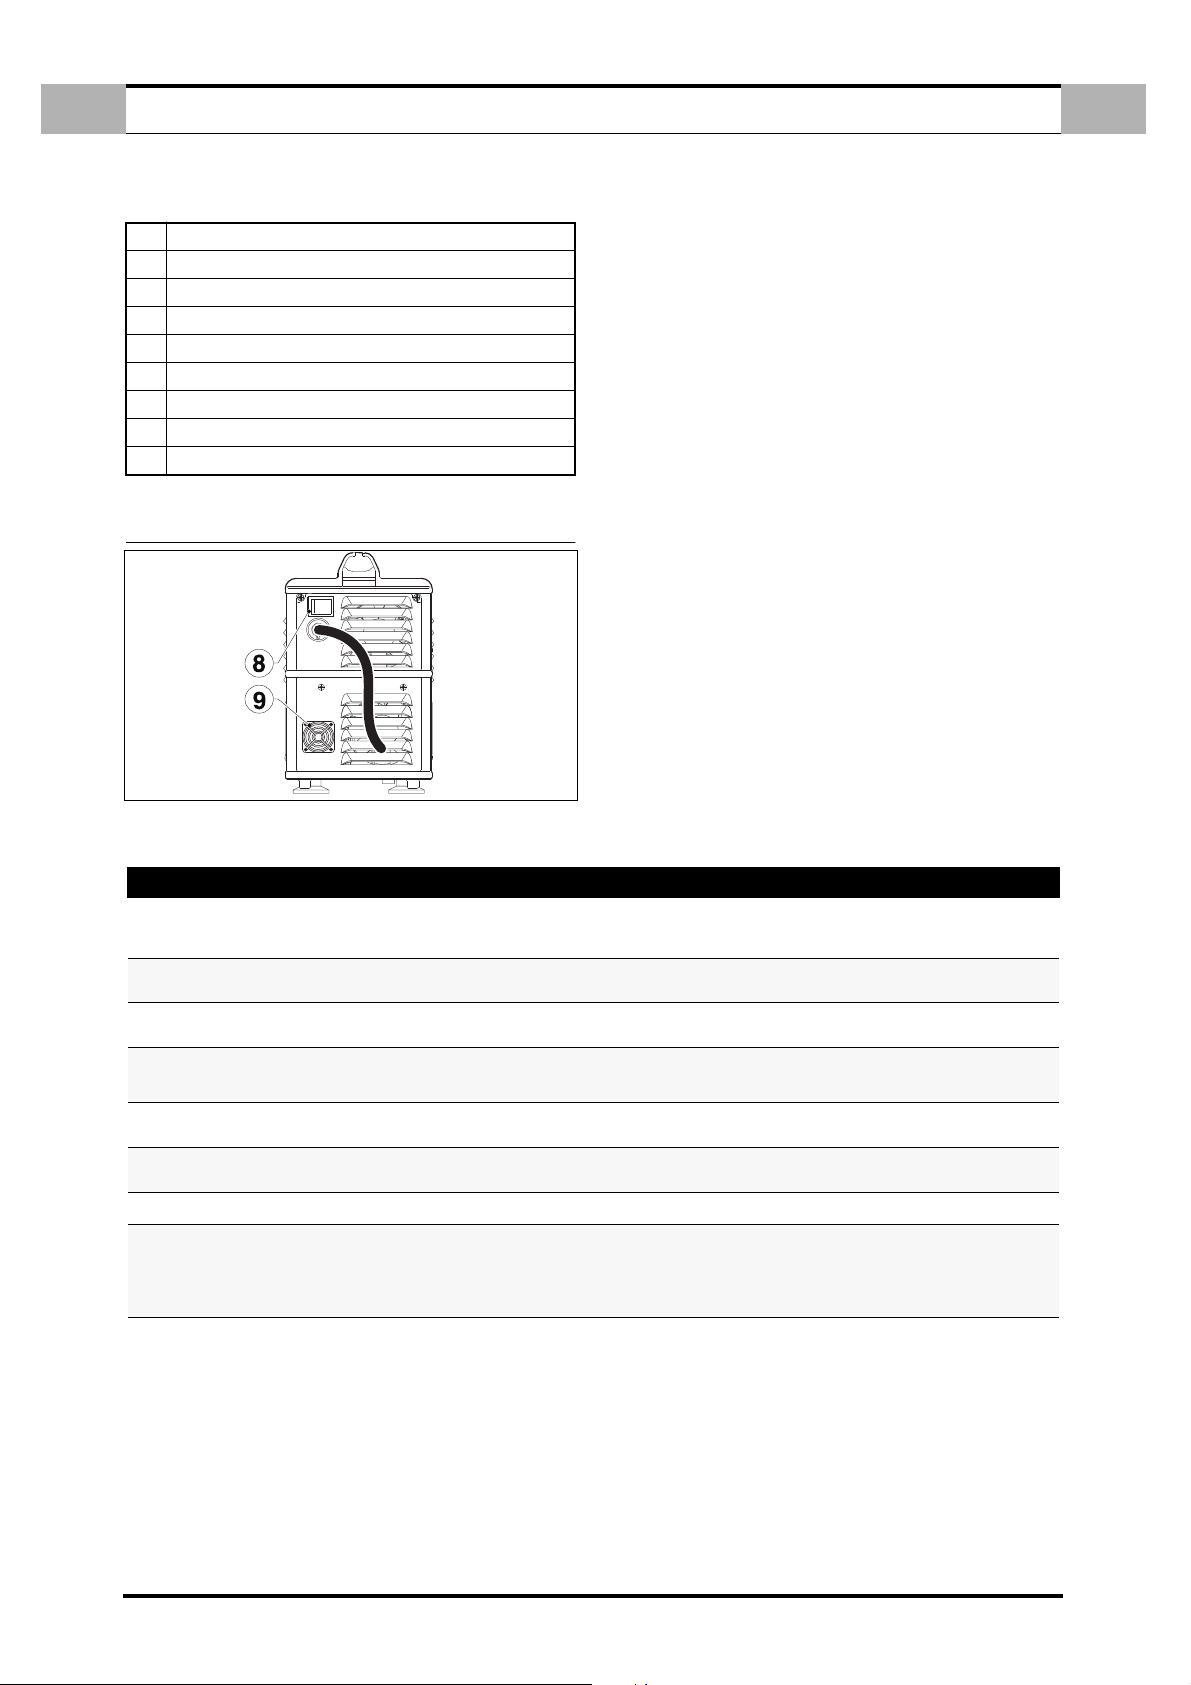
1.
5.
1
2
3
4
5
6
7
8
9
P
3.2 PAINEL POSTERIOR
Indicador de distribuição de potência
Indicador de alarmes
Aparelho digital
Funções do aparelho digital (Volts - Ampères - Bar)
Tecla de função: tensão - corrente
Tecla de activação do ar comprimido
Botão de regulação
Interruptor ON/OFF
Filtro
Figura 2.
COMANDOS: POSIÇÃO E FUNÇÃO
3.3 FUNÇÃO DOS COMANDOS
INDICADOR DE DISTRIBUIÇÃO DE POTÊNCIA ( Ref. 1 - Fig. 1 pag. 2)
O acendimento do LED indica que a máquina está pronta para iniciar o ciclo
de trabalho.
2. INDICADOR DE ALARMES ( Ref. 2 - Fig. 1 pag. 2)
O acendimento do LED indica a intervenção de um dos alarmes previstos,
concomitante à exibição no visor ( Ref. 3 - Fig. 1 pag. 2) do relativo código
que pode ser identificado na tabela abaixo a qual indica as providências a
tomar.
Nesta condição o gerador não debita corrente.
3. APARELHO DIGITAL ( Ref. 3 - Fig. 1 pag. 2)
Visualiza a corrente programada do gerador ou de uma forma temporária:
✔
Mensagem de ligação.
Versão do software.
✔
Tensão do maçarico ao pressionar a tecla ( Ref. 5 - Fig. 1 pag. 2) .
✔
Pressão do ar ao carregar a tecla ( Ref. 6 - Fig. 1 pag. 2) .
✔
✔
Tipo de alarme (ALARMES), vide tabela 1.
Tipo de erros da máquina (FAIL), vide tabela 2.
✔
4. FUNÇÕES DO APARELHO DIGITAL ( Ref. 4 - Fig. 1 pag. 2)
O LED aceso assinala a grandeza exibida no visor:
V.
✔
A.
✔
✔
Bar.
P
Tabela n° 1 - ALARMES -
MENSAGENS NO VISOR
- - -
CUP
HtA
ThA
(a piscar)
CtA
Air
ScA
LSF
TECLA DE FUNÇÃO: TENSÃO - CORRENTE
Pressionando a tecla ( Ref. 5 - Fig. 1 pag. 2) é possível exibir no visor ( Ref.
3 - Fig. 1 pag. 2) a tensão presente no maçarico.
A visualização da tensão é momentânea.
6. TECLA DE LIGAÇÃO DO AR COMPRIMIDO
Pressionando a tecla ( Ref. 6 - Fig. 1 pag. 2) activa-se por um determinado
período o circuito pneumático da máquina exibindo a pressão de trabalho.
SIGNIFICADO ACÇÃO CORRECTIVA
Tensão de entrada insuficiente. Interruptor aberto
ou falta de corrente.
A protecção do maçarico não foi apertada correctamente (gerador ligado).
Superaquecimento do conversor de potência.
Aviso que o conversor de potência está a esquentar (HtA).
Superaquecimento do compressor.
Pressão do ar insuficiente
(inferior a 1,5 bar).
Curto-circuito de saída. Desligue e torne a ligar o aparelho.
Desligamento do arco.
Corrija por conseguinte.
Se a condição de alarme persiste, interpele o fabricante.
Desligue o gerador.
Aperte correctamente a protecção e torne a ligá-lo.
Aguardar o reset do alarme (resfriamento da temperatura interna).
Aguardar o reset do alarme (resfriamento da temperatura interna).
Aguardar o reset do alarme (resfriamento da temperatura interna).
Interpele assistência técnica.
Controle o desgaste da protecção e do eléctrodo e
se desgastados substitua-os. Se a condição de
alarme persiste desligue a torne a ligar o gerador.
Se a condição de alarme retorna, interpele assistência técnica.
7. BOTÃO DE REGULAÇÃO DA CORRENTE
Regula a corrente de corte ( Ref. 3 - Fig. 1 pag. 2)
8. INTERRUPTOR ON/OFF ( Ref. 8 - Fig. 2 pag. 3)
Este interruptor tem duas posições: ON (LED verde iluminado) e OFF (LED
desligado).
9. FILTRO DE AR ( Ref. 9 - Fig. 2 pag. 3)
Limpe segundo o programa de manutenção.
(P) 3
Page 25
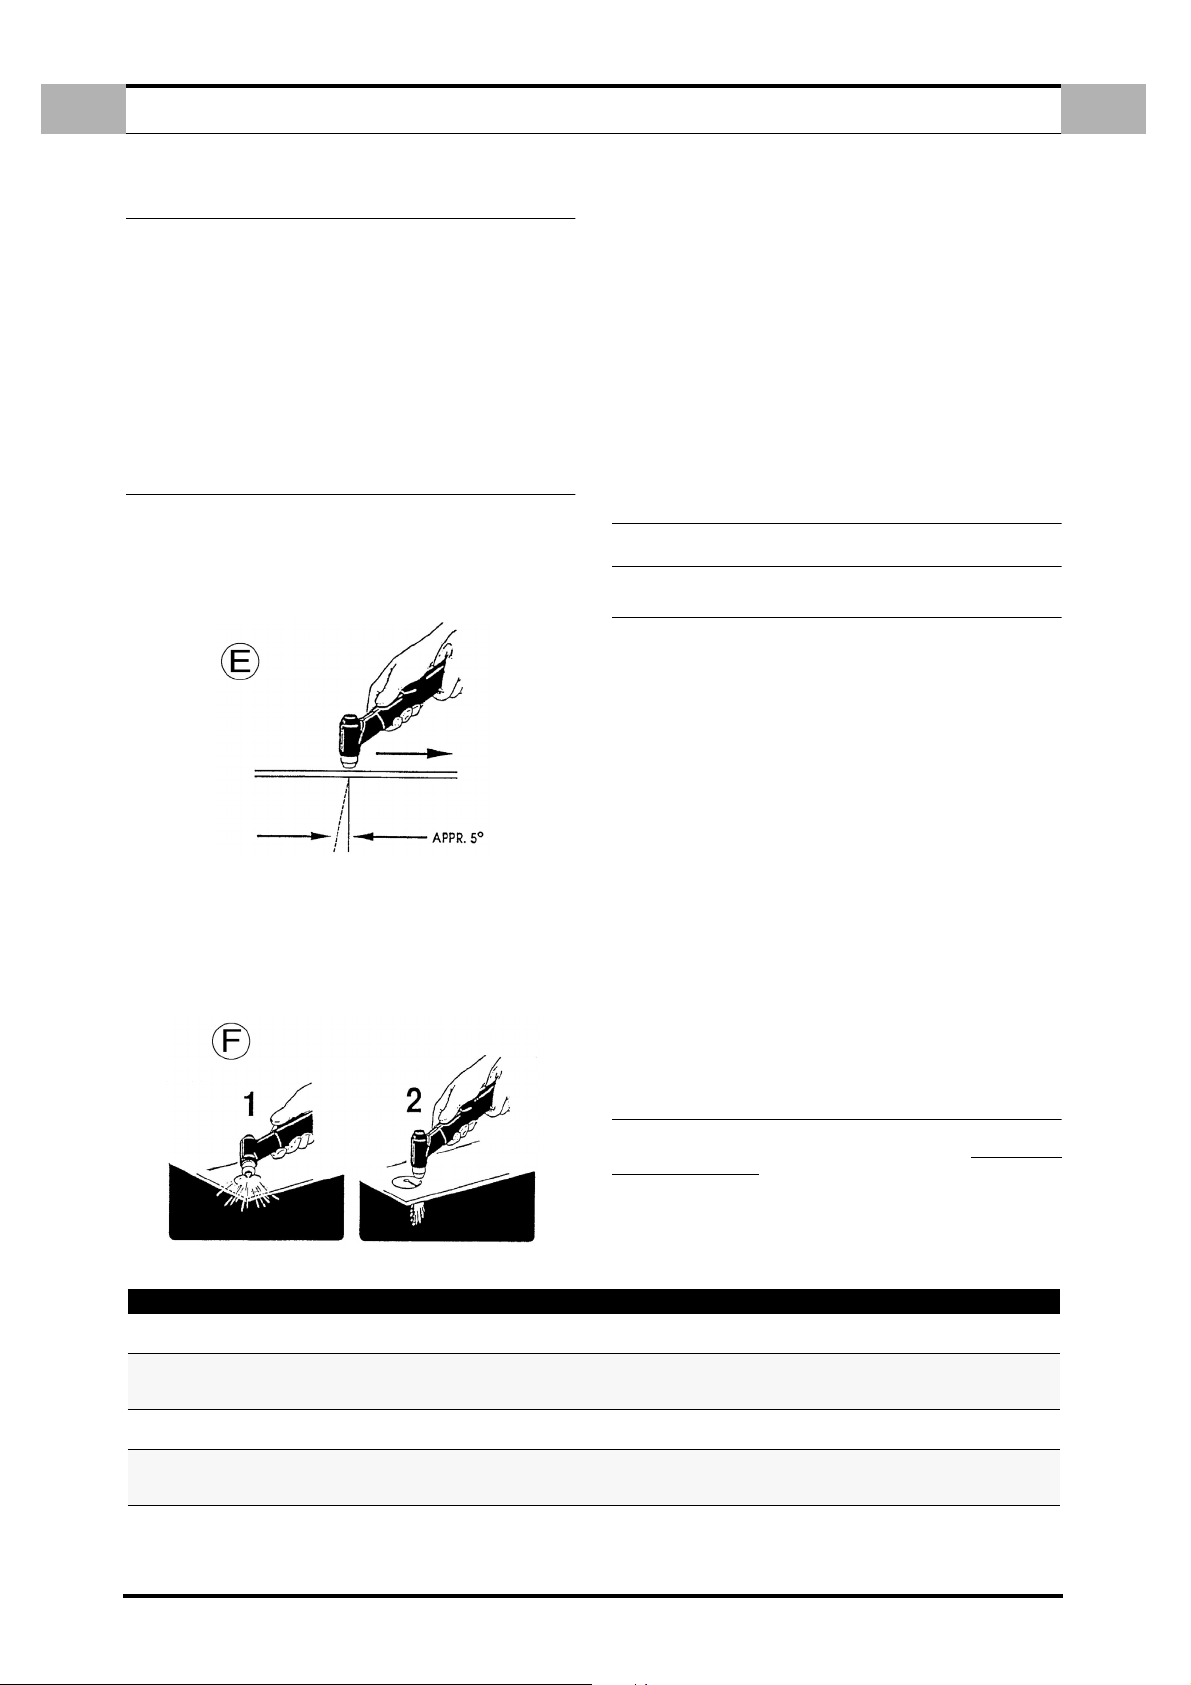
P
4.0 INSTRUÇÕES DE UTILIZAÇÃO
a. Ligue o gerador num local seco e ventilado.
b. Carregue o interruptor ON/OFF ( Ref. 8 - Fig. 2 pag. 3) e aguarde a ligação do
gerador.
c. Posicione a pinça de ligação à terra no peça a cortar e controle a conformi-
dade do contacto eléctrico.
d. Programe a corrente de corte mediante o botão ( Ref. 7 - Fig. 1 pag. 2)
segundo os dados indicados na tabela.
e. Posicione o maçarico na peça a cortar, carregue o botão e inicie o corte.
Manter o arco piloto aceso inutilmente reduz a duração do eléctrodo e do
maçarico.
5.0 FUNCIONAMENTO DA TOCHA
Comece a cortar lentamente e aumente a velocidade para obter a qualidade de
corte desejada. Para iniciar um corte na borda da chapa, alinhe o centro da tocha
ao longo da chapa e carregue no interruptor de comando:
o arco de corte transferido irá escorvar na borda da chapa. Regule a velocidade de
modo a obter uma boa prestação de corte. A mistura plasma - ar cria um arco
recto (aço inoxidável, alumínio) ou um arco de união de 5¡ (Fig. E) (Aço macio).
INSTRUÇÕES DE UTILIZAÇÃO
incline ligeiramente a tocha de modo que as partículas de retorno da chama sejam
expulsas pelo bico da tocha (e do operador) e não façam ricochete na tocha.
Limpe as escórias e as incrustações da cobertura de protecção e do bico o mais
rapidamente possível. A vaporização ou imersão da cobertura numa substância
que previna a formação de escórias reduz drasticamente a quantidade das mesmas.
NOTA: Observe os seguintes procedimentos em todas as operações de corte.
a. No final do ciclo de trabalho, aguarde 5 minutos antes de desligar o gera-
dor. Este tempo é necessário para que o ventilador arrefeça e dissipe o calor
do aparelho.
b. Para uma longa duração dos componentes, não utilize o arco piloto mais do
que o necessário.
c. Manuseie os condutores da tocha com cuidado e proteja-os.
d. Para a substituição dos materiais sujeitos a desgaste, utilize apenas a chave
de segurança.
RELEIA FREQUENTEMENTE AS PRECAUÇÕES DE SEGURANÇA FORNECIDAS NO
INÍCIO DESTE MANUAL
6.0 DEFEITOS DE CORTE COMUNS
Os problemas de corte mais comuns e as relativas causas são os seguintes:
Penetração insuficiente.
a. Velocidade de corte excessiva.
b. Potência insuficiente.
c. Material muito espesso.
d. Componentes do maçarico desgastados ou rotos.
P
5.1 PERFURAÇÃO
Em algumas operações de corte, pode ser necessário iniciar o corte na superfície
interna da chapa e não a borda.
O retorno da chama da operação de perfuração pode limitar a duração dos componentes da tocha; por conseguinte, todos os trabalhos de perfuração devem ser
efectuados o mais rapidamente possível. Quando efectuar uma perfuração (Fig.
F),
Tabela n° 2 - FAIL -
MENSAGENS NO VISOR ACÇÃO CORRECTIVA
F14
F10 - F11 - F12 - -F13
F 15
F20 - F30 - F51 - F52 - F53 - F54 -F55 - F56
Controle se a protecção está bem fixada.
Desligue e torne a ligar o gerador.
Desligue o gerador e torne a ligá-lo.
Se a condição de alarme retorna, contacte o centro de assistência técnica e
comunique o tipo de erro.
Não pressione o botão do maçarico ao ligar o gerador.
Desligue o gerador e torne a ligá-lo.
Desligue o gerador e torne a ligá-lo.
Se a condição de alarme retorna, contacte o centro de assistência
e comunique o tipo de erro.
O arco principal desliga-se.
a. Velocidade de corte muito lenta.
b. Espaço excessivo entre o bico do maçarico e a peça.
Formação de escórias.
a. Pressão do gás errada
b. Potência de corte errada.
Bicos queimados.
a. Corrente demasiado alta.
b. Bicos de corte danificados ou soltos.
c. Bico encostado na peça.
d. Excesso de escórias: pressão escassa do gás plasma.
7.0 PROBLEMAS, CAUSAS E SOLUÇÕES
Após ligar o aparelho é possível que o sistema assinale no visor ( Ref. 3 - Fig. 1
pag. 2) , os erros de funcionamento ilustrados na tabela abaixo. Estes erros são
reversíveis ou irreversíveis.
(P) 4
Page 26
S
1.0 BESKRIVNING OCH TEKNISKA DATA
1.1 BESKRIVNING ...................................................... SV - 2
1.2 TEKNISKA DATA ..................................................... SV - 2
1.3 TILLBEHÖR ....................................................... SV - 2
1.4 INTERMITTENSFAKTOR ................................................. SV - 2
2.0 INSTALLATION
2.1 ANSLUTNING AV SVETSGENERATORN TILL ELNÄTET. ................................. SV - 2
2.2 TRANSPORT AV SVETSGENERATORN.......................................... SV - 2
2.3 HANTERING OCH TRANSPORT AV SVETSGENERATORN ................................ SV - 2
3.0 REGLAGE: POSITION OCH FUNKTION
3.1 FRONTPANEL ...................................................... SV - 2
3.2 BAKRE PANEL ...................................................... SV - 3
3.3 FUNKTION REGLAGE .................................................. SV - 3
4.0 BRUKSANVISNING
5.0 SVETSBRÄNNARENS FUNKTION
5.1 HÅLTAGNING....................................................... SV - 4
..........................................................SV - 2
INNEHÅLLSFÖTECKNINNG
.............................................SV - 2
............................................SV - 2
.......................................................SV - 3
...............................................SV - 4
S
6.0 VANLIGA SKÄRDEFEKTER
7.0 PROBLEM OCH ORSAKER
RESERVDELSLISTA .........................................................I - III
KOPPLINGSSCHEMA ......................................................... V
...................................................SV - 4
.................................................. SV - 4
(S) 1
Page 27
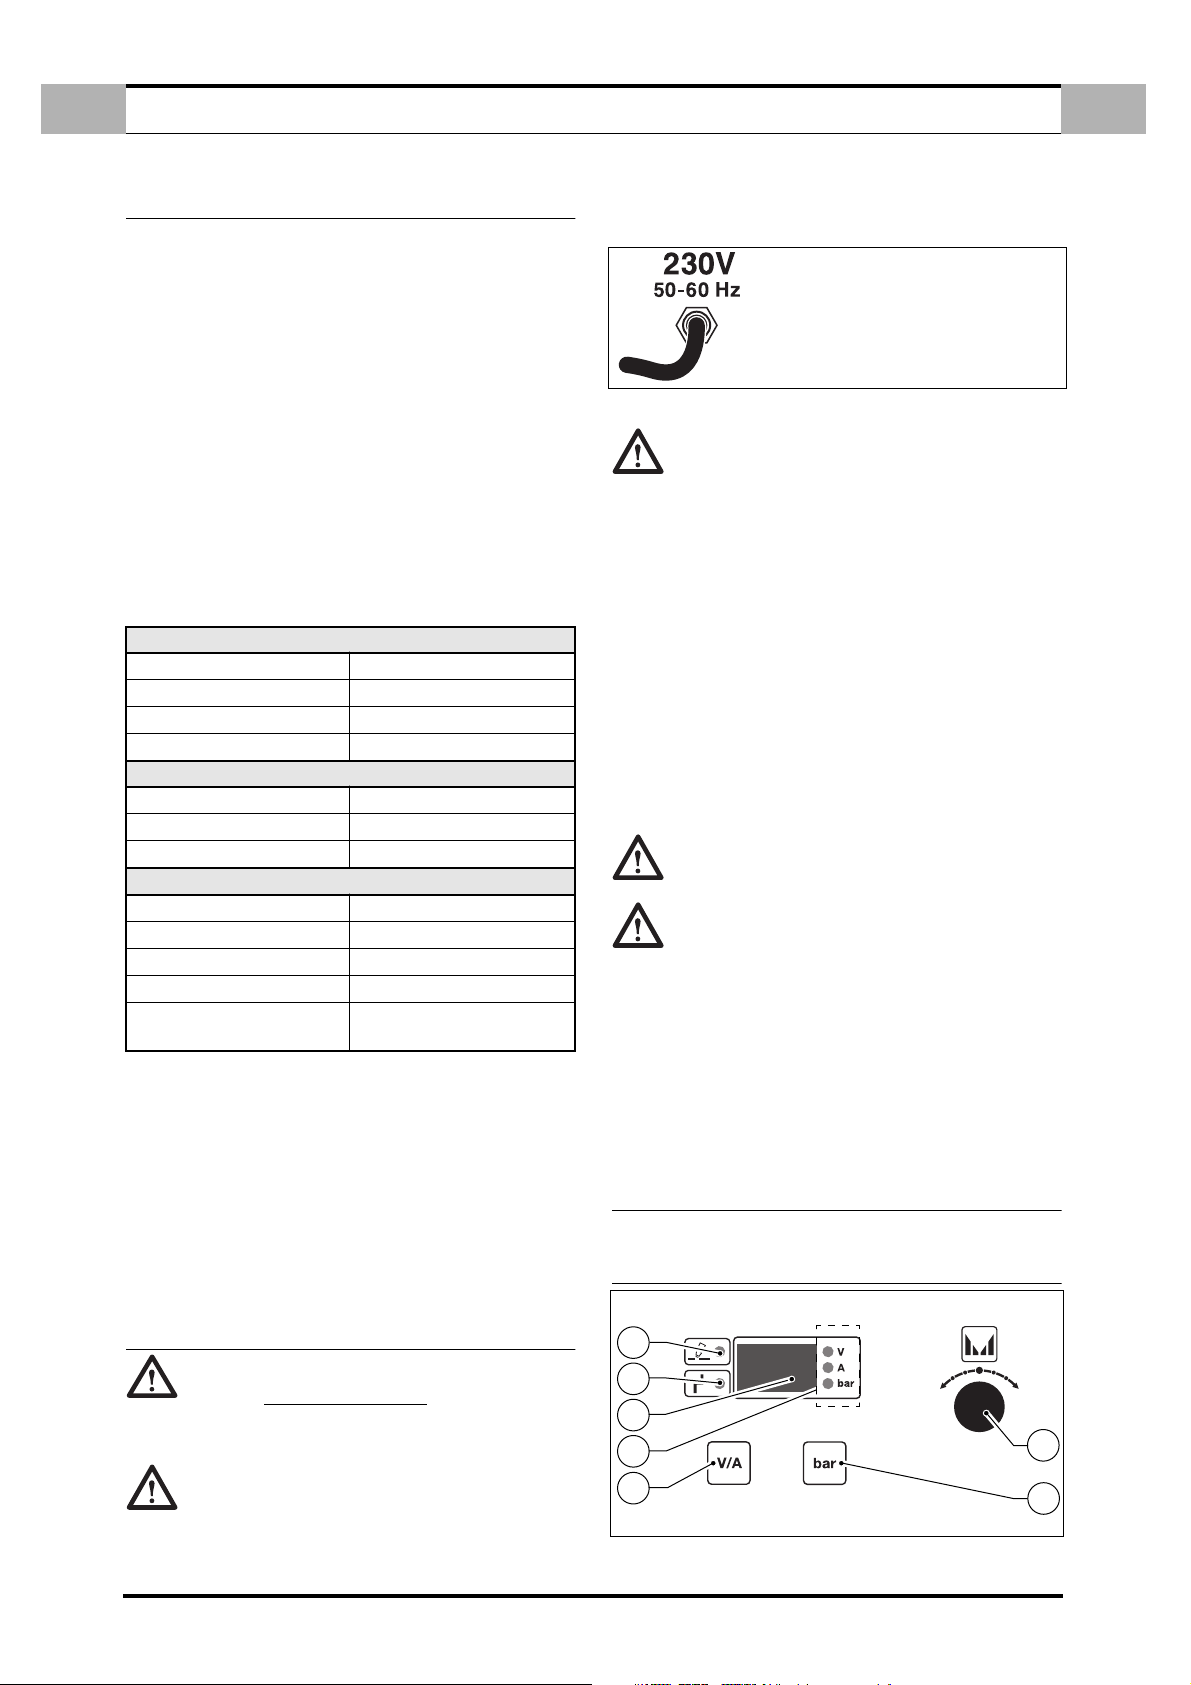
S
1.0 BESKRIVNING OCH TEKNISKA DATA
1.1 BESKRIVNING
Detta system utgörs av en modern likströmsgenerator för plasmaskärning där en
växelriktare används.
Denna speciella teknologi utnyttjas för att tillverka kompakta och lätta generatorer
med avsevärda prestationer.
Utrustningen har goda prestationer, -begränsad energiförbrukning och justerbara
inställningar, vilket gör den till ett utmärkt arbetsredskap för -kvalitetsskärning av
material med tjocklekar upp till 6 mm.
Generatorn har en inbyggd kompressor, vilket gör att den inte behöver anslutas till
en tryckluftskälla.
Generatorn är utrustad med en krets för automatisk återtändning av ljusbågen, vilket gör att den med fördel kan användas för plasmaskärning av strukturer i metallgaller.
Dessutom är generatorn utrustad med ett -säkerhetssystem som bryter spänningen när användaren kommer i kontakt med maskinens spänningsförande delar.
Det går dessutom att skära material med upp till 2 mm tjocklek endast med pilotbågen, vilket är mycket praktiskt vad gäller lackerade metaller där det inte går att
ansluta plustången.
1.2 TEKNISKA DATA
DATASKYLT
PRIMÄR
Enfas spänning
Frekvens
Effektiv förbrukning
Max. förbrukning
SEKUNDÄR
Tomgångsspänning
Skärström 10 ÷ 20A
Intermittensfaktor
Skyddsindex
Isoleringsklass
Vikt 12 kg.
Dimensioner
Normer
1.3 TILLBEHÖR
Kontakta försäljare i området eller återförsäljaren.
1.4 INTERMITTENSFAKTOR
Intermittensfaktorn är den procentandel av 10 minuter som generatorn kan skära
vid nominell ström och vid en omgivningstemperatur på 40° C, utan att termostatskyddet aktiveras.
Om termostatskyddet aktiveras, vänta till generatorn har återställts innan du börjar arbeta igen (se sid. IV).
ÖVERSKRID INTE DEN MAXIMALA INTERMITTENSFAKTORN.
Om intermittensfaktorn som specificeras på dataskylten överskrids kan generatorn skadas och garantin upphöra att gälla.
EN 60974.1 - EN 60974.7
230V
50 / 60 Hz
11A
16A
300V
20A ÷ 50%
IP 23
mm 410 x 180 x 310
EN 60974.10
BESKRIVNING OCH TEKNISKA DATA
förutser en kompensation av spänningsvariationer. Vid ±10% variation blir
skärströmmens variation ± 0,2%.
2.2 TRANSPORT AV SVETSGENERATORN
Specialinstallationer kan krävas där det förekommer brännoljor,
bränslevätskor eller bränslegaser. Kontakta kompetenta myndigheter.
Försäkra dig om att nedanstående regler har följts vid installation av generatorn:
1. Se till att det är lätt för användaren att komma åt utrustningens reglage och
anslutningar.
2. Kontrollera att nätkabeln och säkringen i eluttaget som generatorn ansluts
till är lämpade för strömmen som krävs för generatorn.
3. Placera inte utrustningen i trånga utrymmen: Det är mycket viktigt att gene-
ratorn har lämplig ventilation. Undvik att ställa den på mycket dammiga eller
smutsiga platser, där det finns risk att damm eller andra partiklar sugs in i
systemet.
4. Utrustningen (inklusive kablarna) får inte utgöra hinder för andra människor
eller andra människors arbete.
5. Utrustningen måste stå stadigt, så att det inte finns risk att den faller eller
välter. När svetsgeneratorn placeras högt upp föreligger alltid risk att den
faller.
2.3 HANTERING OCH TRANSPORT AV SVETSGENERATORN
SKYDD FÖR ANVÄNDAREN:
Hjälm - Skyddshandskar - Skyddsskor - Långbyxor
H
Generatorns vikt överstiger inte 25 kg. och den kan lyftas av användaren. Läs nedanstående föreskrifter noggrant.
Utrustningen är utformad för att kunna lyftas och transporteras. Det är lätt att
transportera utrustningen, men transporten måste ske enligt vissa regler som
specificeras nedan:
1. Lyft och transport kan ske med hjälp av handtaget som finns på svetsgene-
ratorn.
2. Skilj svetsgeneratorn och alla tillbehör från elnätet innan du lyfter eller flyt-
tar den.
3. Skärbrännarens kablar eller jordkablarna får inte användas för att lyfta,
släpa eller dra utrustningen.
3.0 REGLAGE: POSITION OCH FUNKTION
3.1 FRONTPANEL
Figur 1.
S
INNAN STICKKONTAKTEN SÄTTS IN I ELUTTAGET, KONTROLLERA ATT ELNÄTETS
SPÄNNING ÄR DEN RÄTTA. ANNARS KAN
GENERATORN SKADAS.
2.0 INSTALLATION
VIKTIGT! Läs SÄKERHETSFÖRESKRIFTER,
ter, förbereder eller använder utrustningen.
2.1 ANSLUTNING AV SVETSGENERATORN TILL ELNÄTET.
Kontrollera att eluttaget är utrustat med den typ av säkring som
anges i den tekniska tabellen på generatorn. Samtliga generatormodeller
noggrant innan du anslu-
(S) 2
1
2
3
4
5
7
6
Page 28
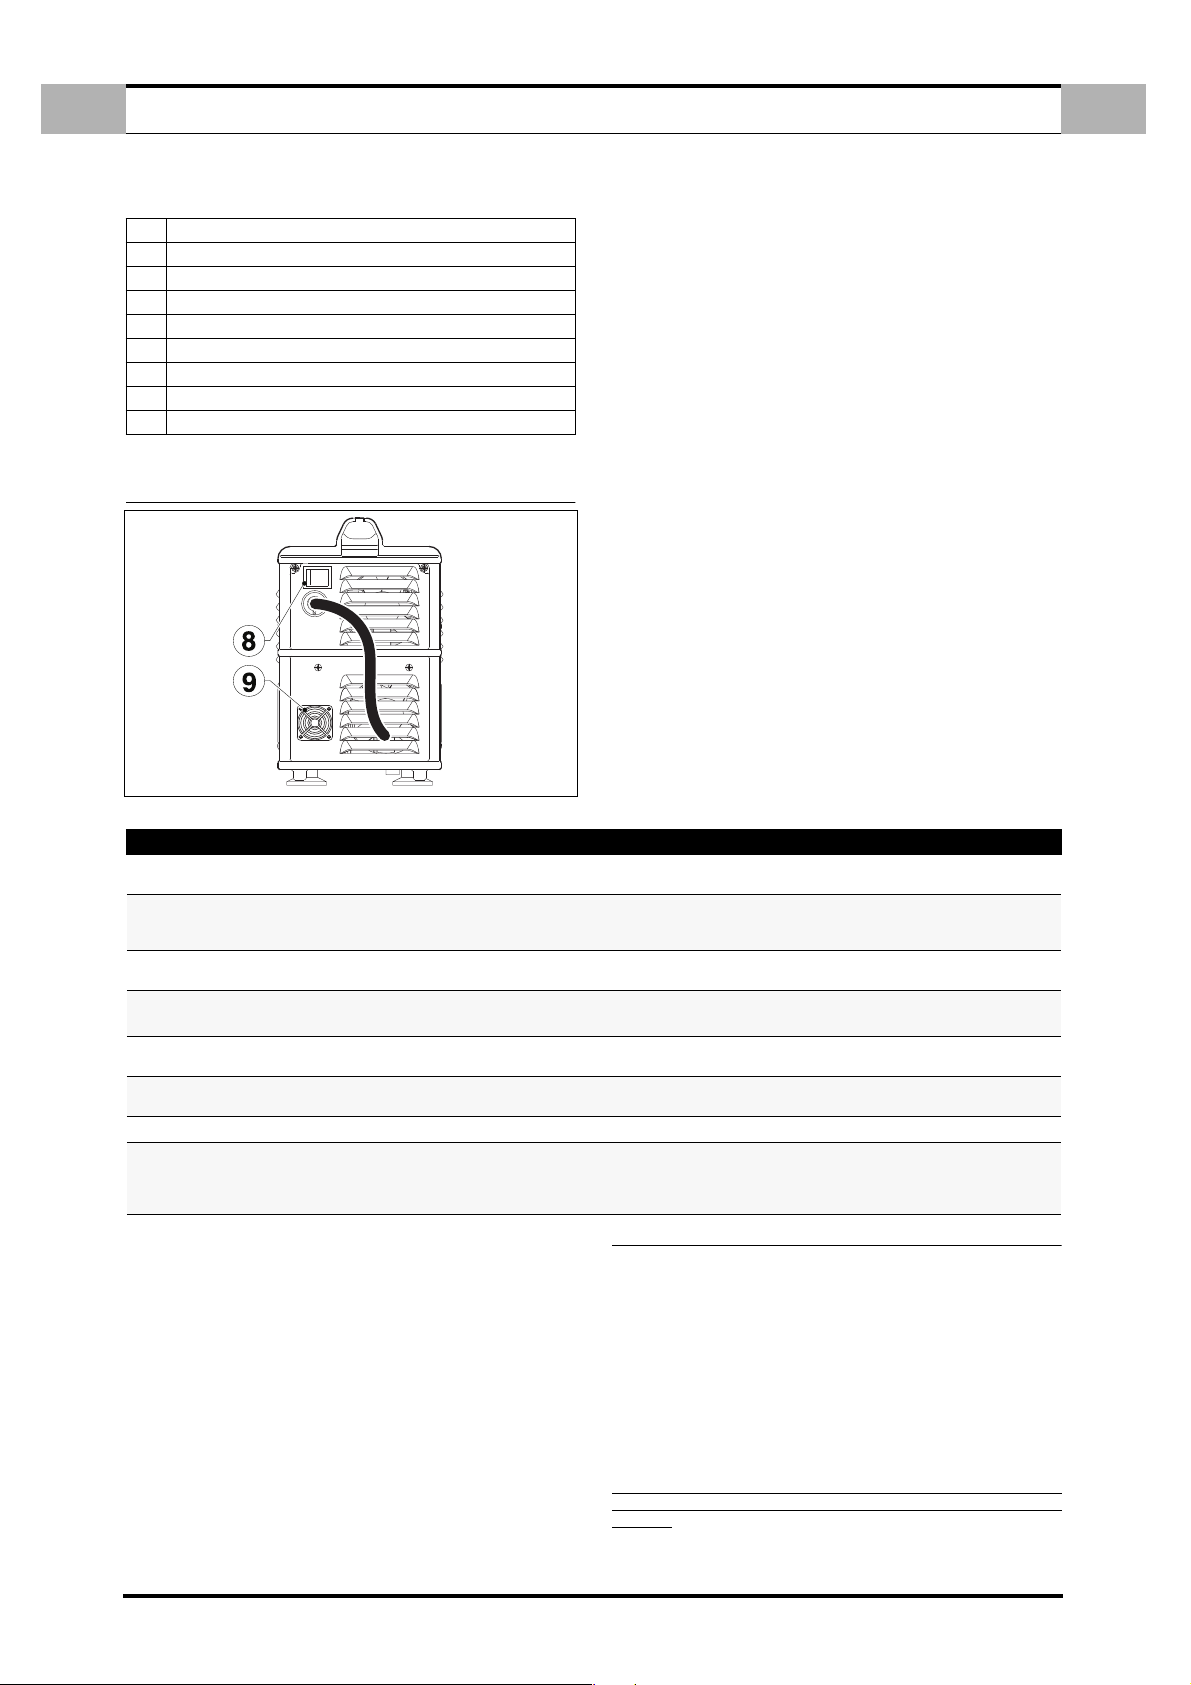
1.
1
2
3
4
5
6
7
8
9
S
Effektindikator
Larmindikator
Digitalt instrument
Det digitala instrumentets funktioner (Volt - Amp.1 - Bar)
Väljarknapp spänning - ström
Väljarknapp tryckluft
Strömreglage
Strömbrytare PÅ/AV
Svampfilter
3.2 BAKRE PANEL
Figur 2.
BRUKSANVISNING
3.3 FUNKTION REGLAGE
2. LARMINDIKATOR ( Ref. 2 - Fig. 1 Sid. 2)
3. DIGITALT INSTRUMENT ( Ref. 3 - Fig. 1 Sid. 2)
4. DET DIGITALA INSTRUMENTETS FUNKTIONER ( Ref. 4 - Fig. 1 Sid. 2)
EFFEKTINDIKATOR ( Ref. 1 - Fig. 1 Sid. 2)
När kontrollampan lyser är maskinen redo att användas.
Kontrollampan tänds när ett larm har aktiverats. Samtidigt visas vilket larm
det gäller på displayen ( Ref. 3 - Fig. 1 Sid. 2) enligt nedanstående tabell.
Där anges även vad som skall göras för att återställa generatorns funktion.
I denna situation ger inte generatorn någon ström.
Visar strömstyrkan som är inställd på generatorn och samtidigt växlas mellan:
Meddelande "På".
✔
Programvaruversion.
✔
✔
Skärbrännarens spänning - tryck på knappen ( Ref. 5 - Fig. 1 Sid. 2) .
✔
Lufttryck - tryck på knappen ( Ref. 6 - Fig. 1 Sid. 2) .
Typ av larm (LARM), se Tabell 1.
✔
Typ av fel på maskinen (FEL), se Tabell 2.
✔
Den lysande kontrollampan överensstämmer med storheten som visas på
displayen:
✔
Volt.
Amper.
✔
Bar.
✔
S
TABELL n° 1 - LARM -
DISPLAY
- - -
CUP
HtA
ThA
(Blinkande)
CtA
Air
ScA
LSF
5. VÄLJARKNAPP SPÄNNING-STRÖM
Tryck på knappen ( Ref. 5 - Fig. 1 Sid. 2) så visas skärbrännarens spänning
på displayen ( Ref. 3 - Fig. 1 Sid. 2) .
Visningen av spänningen är tillfällig.
6. KNAPP FÖR LUFTFUNKTION
Tryck på knappen ( Ref. 6 - Fig. 1 Sid. 2) så aktiveras maskinens tryckluftssystem under en viss tid. Arbetstrycket visas.
7. STRÖMREGLAGE
Används för att reglera skärströmmen ( Ref. 3 - Fig. 1 Sid. 2) .
8. STRÖMBRYTARE ( Ref. 8 - Fig. 2 Sid. 3)
Denna strömbrytare har 2 lägen: "På" (grönt ljus) och "Av", som motsvarar
påslagning och avstängning av generatorn.
9. LUFTFILTER ( Ref. 9 - Fig. 2 Sid. 3) utför rengöringen enligt underhållsprogrammet.
BETYDELSE ÅTERSTÄLLNING
Otillräcklig inspänning. Huvudströmbrytaren står
på "Av" eller strömavbrott.
Skärbrännarens kåpa är inte ordentligt fastskruvad
(generatorn är på).
Övertemperatur på effektomvandlaren.
Varning: nära gränsen för övertemperatur på effektomvandlaren (HtA).
Övertemperatur på kompressorn.
Otillräckligt lufttryck
(lägre än 1,5 bar).
Kortslutning vid utgången. Stäng av svetsgeneratorn och slå på den igen.
Ljusbågen slocknar.
När larmet återställts.
Kontakta vårt servicecenter om larmet kvarstår.
Stäng av svetsgeneratorn.
Skruva fast kåpan och sätt på svetsgeneratorn
igen.
När larmet återställts (när den invändiga temperaturen har sänkts).
När larmet återställts (när den invändiga temperaturen har sänkts).
När larmet återställts (när den invändiga temperaturen har sänkts).
Kontakta vårt servicecenter.
Kontrollera om kåpan och elektroden är slitna och
byt dem om så är fallet. Stäng av svetsgeneratorn
och slå på den igen om larmet kvarstår. Kontakta
vårt servicecenter om larmet återkommer.
4.0 BRUKSANVISNING
a. Anslut svetsgeneratorn på en plats som är torr och har lämplig ventilation.
b. Tryck på strömbrytaren ( Ref. 8 - Fig. 2 Sid. 3) och vänta tills generatorn
slagits på.
c. Placera jordtången på arbetsstycket och försäkra dig om att det är god kon-
takt emellan dem.
d. Välj strömstyrka med hjälp av ratten ( Ref. 7 - Fig. 1 Sid. 2) . Följ anvisning-
arna i nedanstående tabell.
e. Placera elektroden på arbetsstycket, tryck på skärbrännarens knapp och
börja skära. Ha inte pilotbågen tänd i onödan i luften. När pilotbågen är tänd
i onödan slits elektroden och dysan.
KNAPP LUFT PÅ DU REKOMMENDERAS A
LUFTEN I ONÖDAN FÖR ATT UNDVIKA FÖRSLITNING PÅ ELEKTRODEN OCH
GASMUNS
TT INTE HÅLLA PILOTLÅGAN TÄND I
(S) 3
Page 29
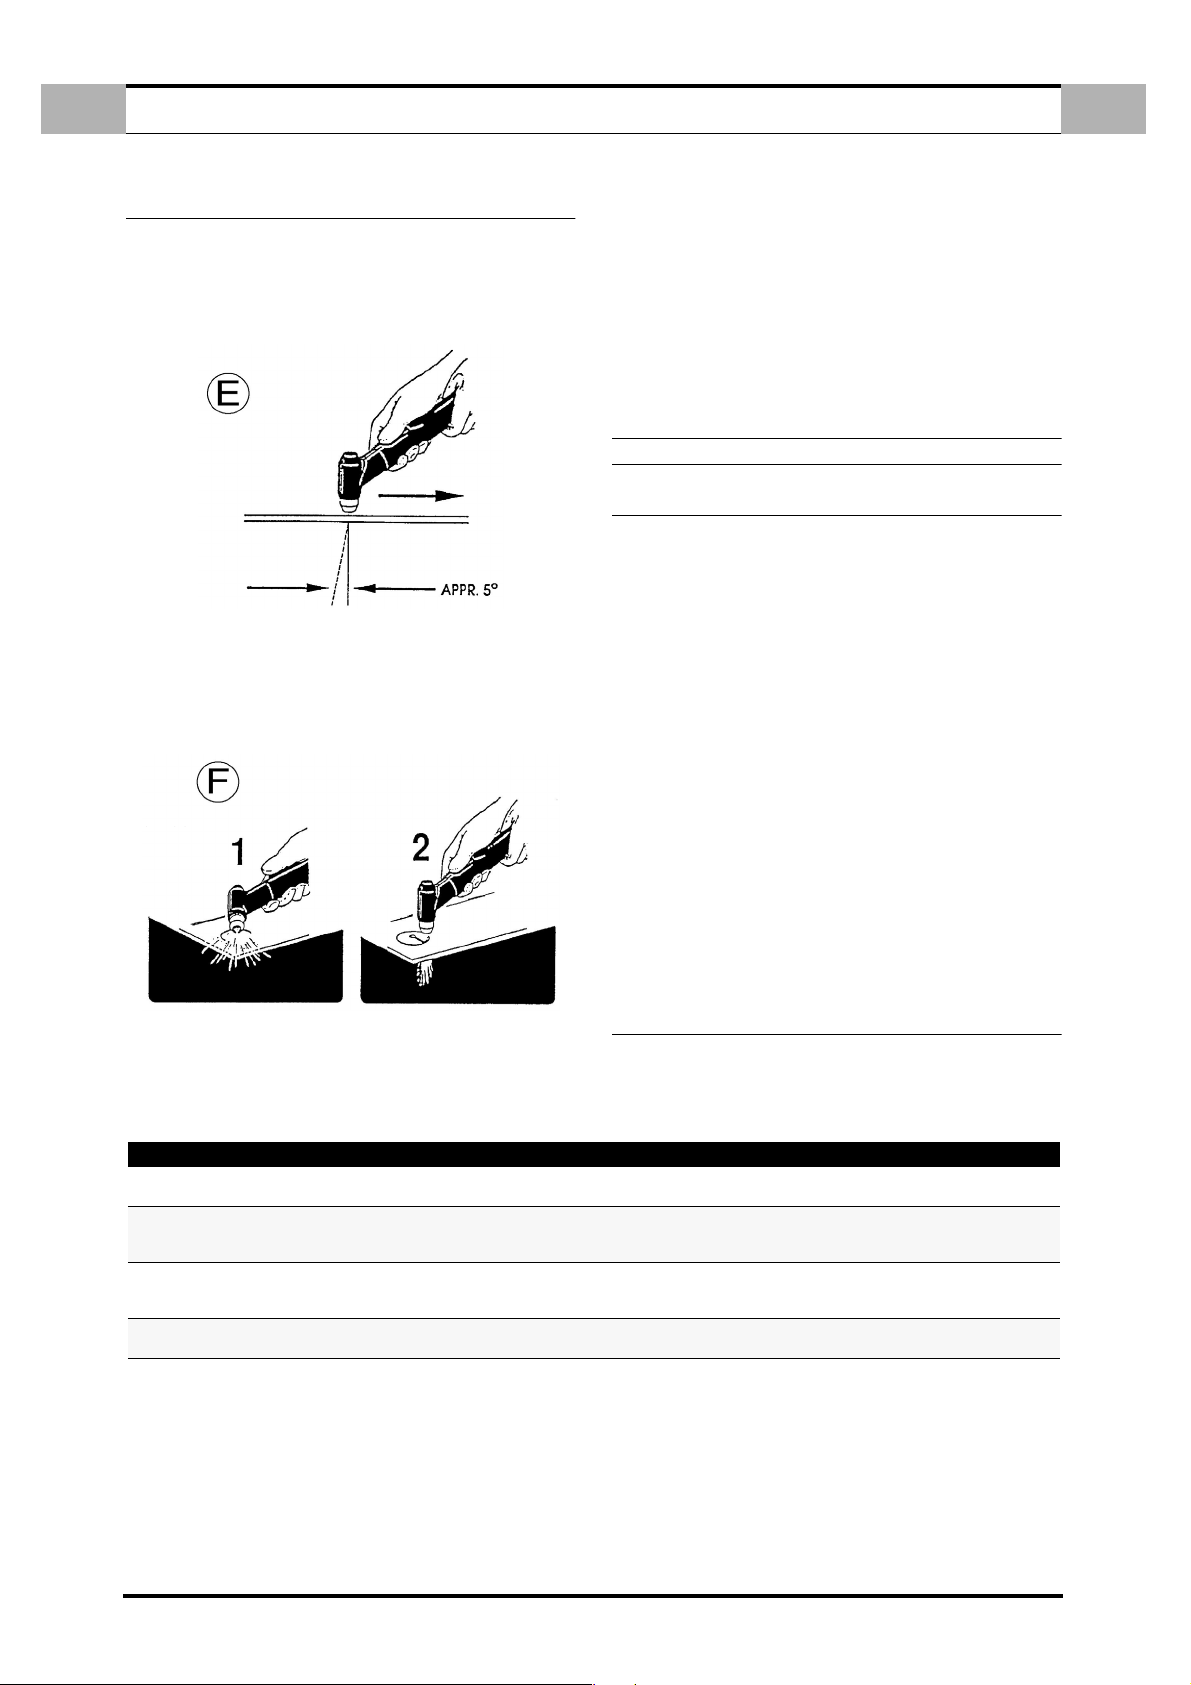
S
5.0 SVETSBRÄNNARENS FUNKTION
Börja skära med låg hastighet och öka sedan hastigheten för att få önskad
skärkvalitet. För att börja skära på plåtens kant, placera svetsbrännarens mittpunkt vid plåtens kant och tryck sedan på strömbrytaren: Då slår den överförda
ljusbågen över på plåtens kant. Reglera hastigheten för att få goda skärprestationer. Plasmaluft alstrar en rak båge (rostfritt stål, aluminium) eller en båge med en
"angreppsvinkel" på 5° (Fig. E) (mjukt stål).
5.1 HÅLTAGNING
För vissa skärarbeten kan det vara nödvändigt att börja snittet mitt i plåtens yta i
stället för vid plåtens kant.
Backslag vid håltagning kan göra att svetsbrännarens komponenter slits snabbare. Därför bör allt håltagningsarbete göras så snabbt som möjligt. Vid
håltagning (Fig. F)
SVETSBRÄNNARENS FUNKTION
Rengör skyddskåpan och dysan från slagg och beläggningar så snart som möjligt.
Skyddskåpan bör behandlas med ett slaggmotverkande medel för att minska
mängden beläggningar som fastnar på själva skyddskåpan. Antingen kan medlet
sprutas på skyddskåpan eller så kan kåpan sänkas ned i medlet.
OBS! Följande rekommendationer bör följas vid samtliga skärarbeten.
a. Vänta i 5 minuter innan generatorn stoppas efter att skärarbetet har avslu-
tats. Då hinner fläkten kyla aggregatet och sprida värmen.
b. För att komponenterna skall få lång hållbarhet bör inte pilotbågen vara tänd
längre än nödvändigt.
c. Hantera svetsbrännarens ledare omsorgsfullt och skydda dem mot skador.
d. Använd endast säkerhetsnyckeln för att byta slitdelar.
LÄS OFTA SÄKERHETSFÖRESKRIFTERNA.
6.0 VANLIGA SKÄRDEFEKTER
Nedan ges exempel på vanliga problem vid plasmaskärning och troliga orsaker till
problemen:
Otillräcklig penetration.
a. För hög skärhastighet.
b. Otillräcklig effekt.
c. För stor tjocklek på materialet.
d. Skärbrännarens komponenter slitna eller skadade.
Pilotbågen slocknar.
a. För låg skärhastighet.
b. För stort avstånd mellan skärbrännarens dysa och arbetsstycket.
S
skall svetsbrännaren lutas en aning så att partiklarna från backlaget blåses bort av
svetsbrännarens dysa (och av svetsaren) i stället för att studsa mot själva svetsbrännaren.
TABELL n° 2 - FAIL -
DISPLAY
F14
F10 - F11 - F12 - -F13
F 15
F20 - F30 - F51 - F52 - F53 - F54 -F55 - F56
ÅTERSTÄLLNING
Kontrollera att kåpan är insatt på korrekt sätt.
Stäng av svetsgeneratorn och slå på den igen.
Stäng av svetsgeneratorn och slå på den igen.
Kontakta vårt servicecenter om larmet kvarstår
och ange vilken typ av fel det gäller.
Kontrollera att skärbrännarens knapp
inte är intryckt under påslagningen av svetsgeneratorn.
Stäng av svetsgeneratorn och slå på den igen.
Stäng av svetsgeneratorn och slå på den igen.
Kontakta vårt servicecenter om larmet kvarstår och ange vilken typ av fel det gäller.
Slaggbildning.
a. Felaktigt gastryck
b. Fel skäreffekt.
Sönderbrända dysor.
a. För hög ström.
b. Skärdysorna är skadade eller sitter löst.
c. Dysan har kontakt med arbetsstycket.
d. För mycket slagg: För lågt plasmagastryck.
7.0 PROBLEM OCH ORSAKER
Efter att generatorn slagits på kan funktionsfel visas på displayen ( Ref. 3 - Fig. 1
Sid. 2) , enligt tabellen nedan. Felen i fråga kan antingen återställas eller vara irreversibla.
(S) 4
Page 30
NL
1.0 BESCHRIJVING EN TECHNISCHE KENMERKEN
1.1 BESCHRIJVING ..................................................... NL - 2
1.2 TECHNISCHE KENMERKEN ............................................... NL - 2
1.3 ACCESSOIRES ...................................................... NL - 2
1.4 DUTY CYCLE ....................................................... NL - 2
2.0 INSTALLATIE
2.1 AANSLUITEN VAN DE GENERATOR OP HET VOEDINGSNET. .............................. NL - 2
2.2 PLAATSEN VAN DE GENERATOR ............................................ NL - 2
2.3 VERPLAATSEN EN VERVOEREN VAN DE GENERATOR ................................. NL - 2
3.0 BEDIENINGSORGANEN: PLAATS EN FUNCTIE
3.1 PANEEL VOORKANT ................................................... NL - 2
3.2 PANEEL ACHTERKANT.................................................. NL - 3
3.3 FUNCTIE BEDIENINGSORGANEN ............................................ NL - 3
4.0 GEBRUIKSAANWIJZING
5.0 WERKING VAN DE LASBRANDER
5.1 PERFORATIE ....................................................... NL - 4
...........................................................NL - 2
....................................................NL - 3
...............................................NL - 4
INHOUD
.......................................NL - 2
.......................................NL - 2
NL
6.0 MEEST VOORKOMENDE SNIJFOUTEN
7.0 STORING OORZAAK EN OPLOSSING
WIESSELSTUKKEN ........................................................ I - III
ELEKTRISCHW SCHEMA’S.......................................................V
............................................NL - 4
............................................ NL - 4
(NL) 1
Page 31
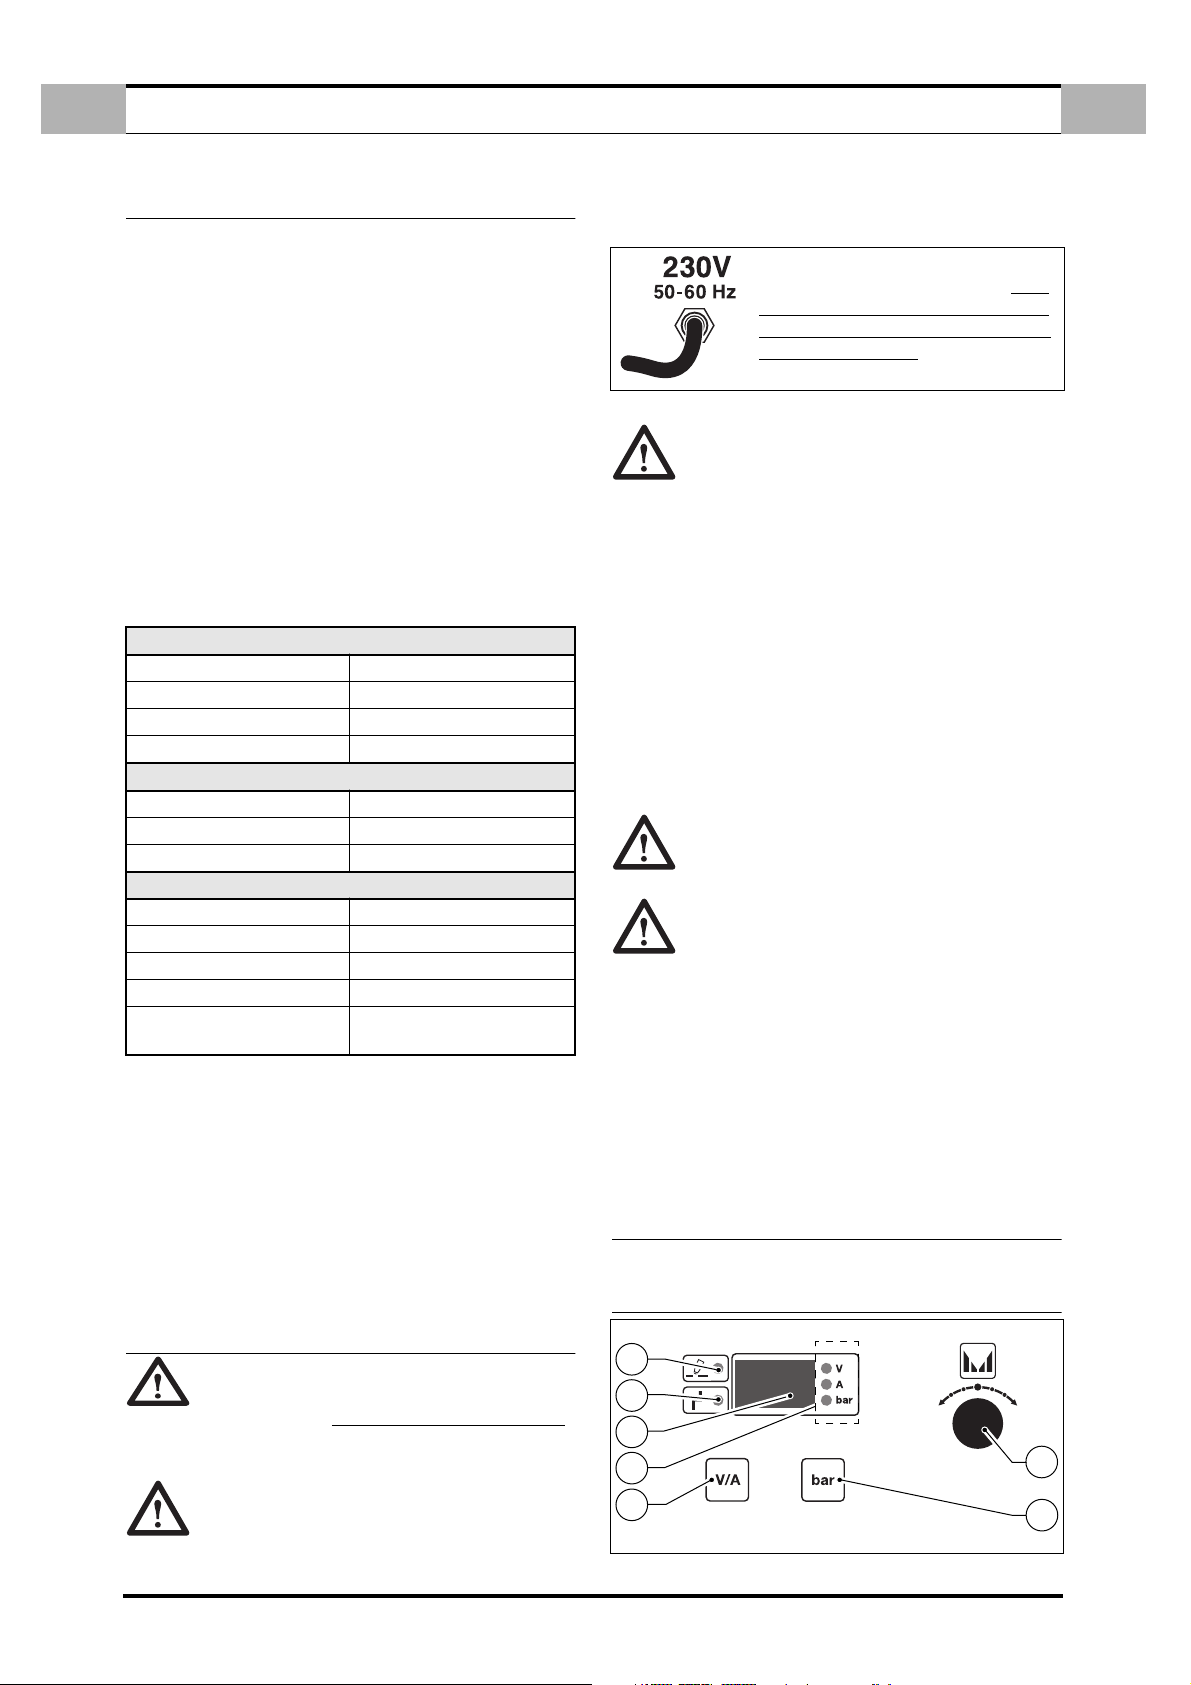
NL
BESCHRIJVING EN TECHNISCHE KENMERKEN
1.0 BESCHRIJVING EN TECHNISCHE KENMERKEN
1.1 BESCHRIJVING
De installatie bestaat uit een moderne gelijkstroomgenerator voor het uitvoeren
van plasmasnijwerk, met toepassing van een inverter.
Dankzij dit technologisch snufje kunnen compacte en lichtgewicht generators met
een hoog prestatievermogen gebouwd worden.
De mogelijkheid tot afstellen, het hoge rendement en lage energieverbruik zorgen
voor optimale resultaten bij eerste kwaliteit lassnijden tot een dikte van maximaal
6 mm.De generator is uitgerust met een ingebouwde compressor; er is derhalve geen
aansluiting op een andere bron van perslucht vereist.
De generator is uitgerust met een circuit voor automatische booghervorming,
zodat ook snijden van metalen roosterwerk optimaal uitgevoerd kan worden.
De generator is bovendien voorzien van veiligheidssystemen, waardoor het
krachtcircuit geblokkeerd wordt wanneer de operator onder spanning staande
delen van de machine aanraakt.
Bovendien bestaat de mogelijkheid om uitsluitend met de stuurboog te snijden tot
een max. dikte van 2 mm, hetgeen heel handig is wanneer het gaat om metalen
met een verflaag waarop de plustang niet aangesloten kan worden.
1.2 TECHNISCHE KENMERKEN
TYPEPLAATJE
PRIMAR
Eenfasespanning 230V
Frequentie 50 / 60 Hz
Werkelijk verbruik 11A
Max. verbruik 16A
SECUNDAIR
Spanning bij leegloop 300V
Snijstroom 10 ÷ 20A
Bedrijfscyclus 20A ÷ 50%
Beschermingsgraad IP 23
Isolatieklasse H
Gewicht 12 kg.
Afmetingen mm 410 x 180 x 310
Normering
1.3 ACCESSOIRES
Raadpleeg de plaatselijke vertegenwoordigers of de leverancier.
1.4 DUTY CYCLE
De duty cycle betreft de 10 minuten dat de generator kan lassnijden met de nominale stroomwaarde, bij een omgevingstemperatuur van 40° C, zonder dat de thermostatische beveiliging ingrijpt.
Mocht de beveiliging ingrijpen, dan moet men eerst het herstel van de generator
afwachten alvorens te kunnen lassnijden (zie pag, IV).
EN 60974.1 - EN 60974.7
EN 60974.10
NL
hebben de mogelijkheid tot compensatie van variaties in het elektriciteitsnet.
Een variatie van ±10% betekent een variatie in de snijstroom van ± 0,2%.
ALVORENS DE STEKKER IN HET
STOPCONTACT TE STEKEN EERST CONTROLEREN OF DE LIJNSPANNING OVEREENKOMTMET DE GEWENSTE
VOEDING, TENEINDE SCHADE AAN DE
GENERATOR TE VOORKOMEN.
2.2 PLAATSEN VAN DE GENERATOR
Op plaatsen waar brandbare olie of vloeistof of brandbare gassen
aanwezig zijn kan het zijn dat speciale installaties vereist zijn. Neem contact
op met de bevoegde instanties. Bij het installeren van de generator moet met
onderstaande aanwijzingen rekening worden gehouden:
1. Aansluitingen van de uitrusting en bedieningsorganen moeten makkelijk
toegankelijk zijn voor de operator.
2. Controleer of de voedingskabel en de zekering van het stopcontact waarop
de generator wordt aangesloten geschikt zijn voor de benodigde stroom.
3. Plaats de uitrusting niet in een te kleine ruimte: het is belangrijk de genera-
tor te beluchten; vermijd vuile en stoffige ruimtes, zodat er geen stof of
andere deeltjes door de installatie worden aangezogen.
4. De apparatuur (inclusief de kabels) mag de doorgang niet versperren of
anderen hinderen bij hun werk.
5. De apparatuur moet veilig geplaatst worden, teneinde gevaar voor omvallen
te voorkomen. Wanneer de generatorop een zekere hoogte wordt geplaatst
bestaat het gevaar dat hij kan omvallen.
2.3 VERPLAATSEN EN VERVOEREN VAN DE GENERATOR
OPERATORBEVEILIGING:
Helm - Handschoenen - Veiligheidsschoenen - Beenbeschermers
De generator weegt niet meer dan
25 Kg. en kan door de operator opgetild worden. Lees onderstaande voorschriften aandachtig door.
De generator is zodanig ontworpen dat hij opgetild en verplaatst kan worden. De
uitrusting is eenvoudig te vervoeren, maar er moet rekening worden gehouden
met hetgeen hier beschreven staat:
1. Voor het optillen en verplaatsen van de generator is er een handgreep aan-
gebracht.
2. Onderbreek de stroomtoevoer naar de generator en accessoires alvorens
hem op te tillen of te verplaatsen.
De uitrusting mag niet opgetild, gesleept of getrokken worden met behulp
van de kabels van de lassnijbrander of de aardkabel.
3.0 BEDIENINGSORGANEN: PLAATS EN FUNCTIE
DE MAXIMUM BEDRIJFSCYCLUS NIET OVERSCHRIJDEN.
Het overschrijden van de op het typeplaatje vermelde bedrijfscyclus kan schade
aan de generator veroorzaken en de garantie doen vervallen.
2.0 INSTALLATIE
of te gebruiken eerst aandachtighet VEILIGHEIDSVOORSCHRIFTEN
2.1 AANSLUITEN VAN DE GENERATOR OP HET VOEDINGSNET.
meld staat in de technische tabel op de generator. Alle generatoruitvoeringen
BELANGRIJK: Alvorens de uitrusting aan te sluiten, klaar te maken
doorlezen.
Controleer of het stopcontact uitgerust is met de zekering die ver-
3.1 PANEEL VOORKANT
Figuur 1.
1
2
3
4
5
(NL) 2
7
6
Page 32
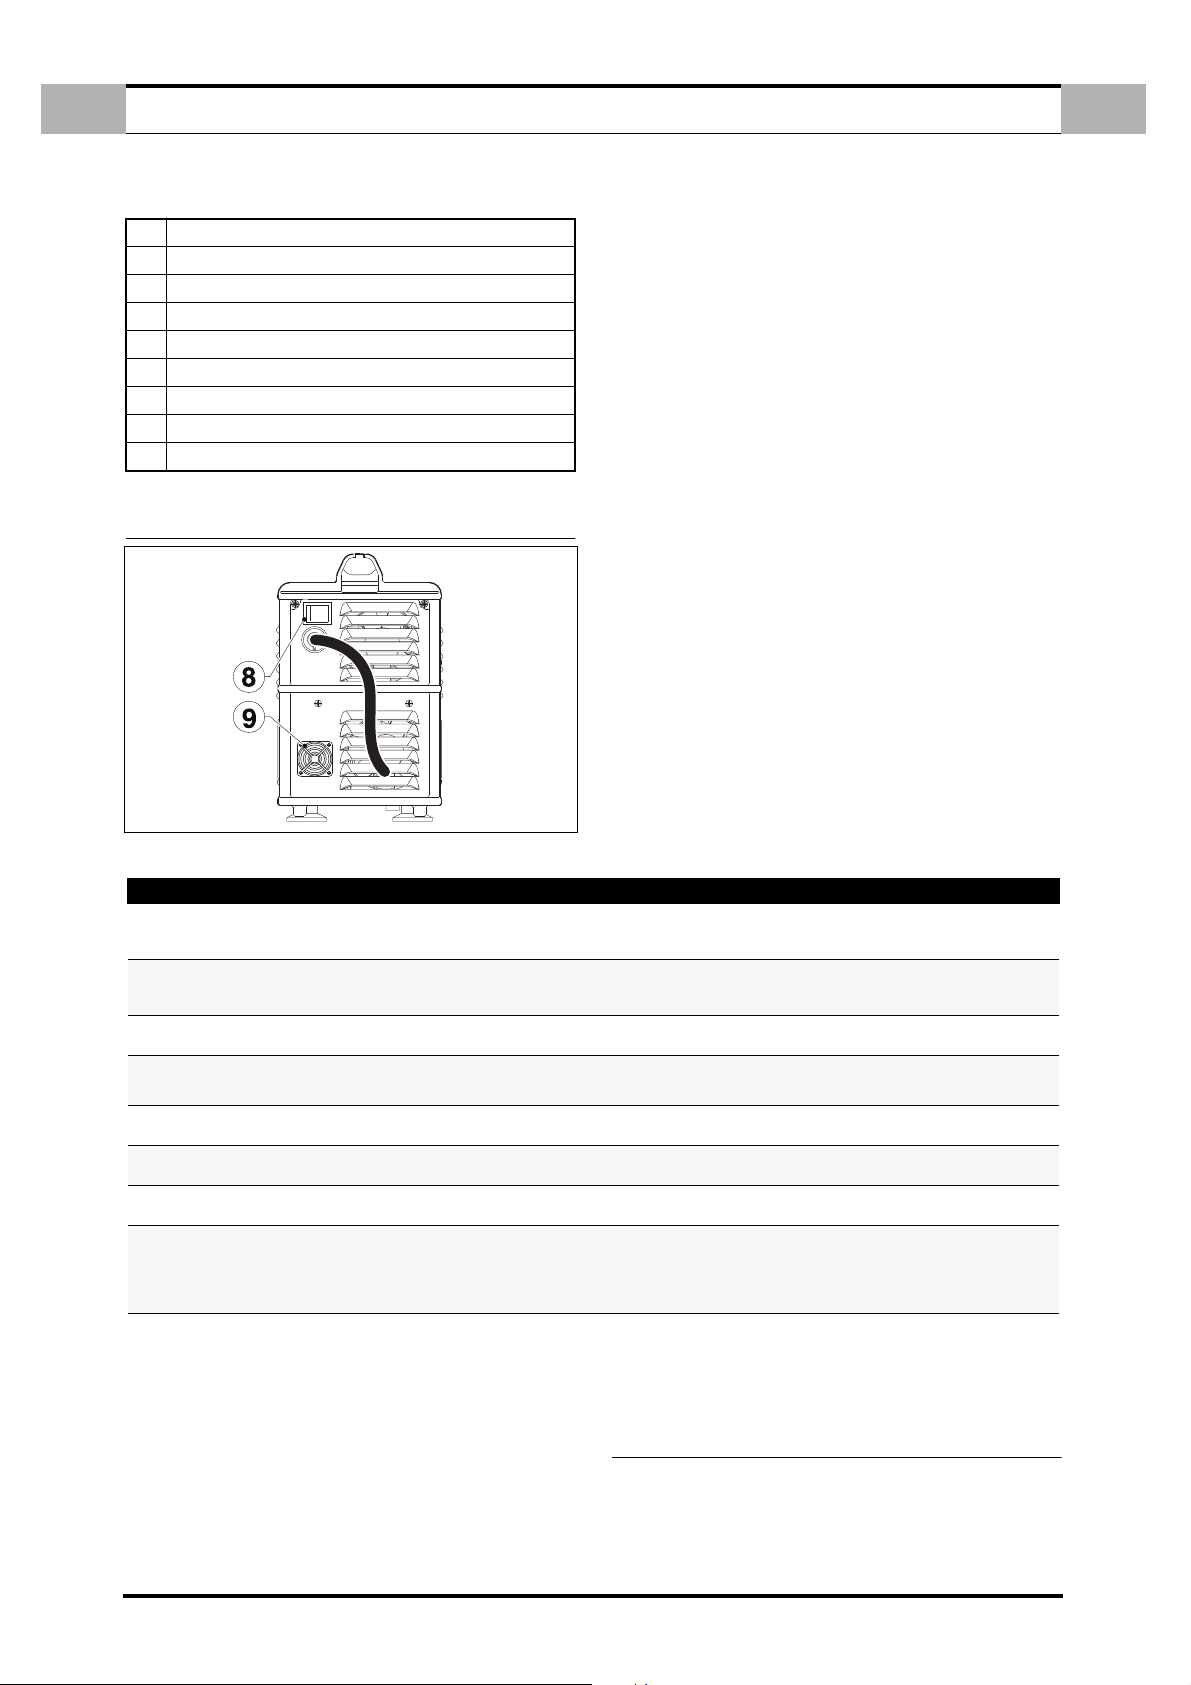
1.
5.
1
2
3
4
5
6
7
8
9
NL
Controlelampje krachtafgifte
Controlelampje ingrijpen alarmen
Digitaal display
Werking digitaal display (Volt - Amp. - Bar)
Functietoets spanning - stroom
Functietoets lucht
Regelknop
Aan/Uit schakelaar
Filter
3.2 PANEEL ACHTERKANT
Figuur 2.
GEBRUIKSAANWIJZING
3.3 FUNCTIE BEDIENINGSORGANEN
CONTROLELAMPJE KRACHTAFGIFTE ( Ref. 1 - Afb. 1 pag. 2) .
Bij brandende lichtdiode is de machine gereed om te snijden.
2. CONTROLELAMPJE INGRIJPEN ALARMEN ( Ref. 2 - Afb. 1 pag. 2)
Wanneer de lichtdiode brandt betekent dit dat zich een van de voorziene
alarmen heeft voorgedaan; gelijktijdig verschijnt op het display ( Ref. 3 Afb. 1 pag. 2) het soort alarm volgens onderstaande tabel, met de beschrijving van hetgeen gedaan moet worden om de generator te herstellen.
In deze toestand levert de generator geen stroom.
3. DIGITAAL INSTRUMENT ( Ref. 3 - Afb. 1 pag. 2) .
Brengt de door de generator ingestelde stroomwaarde in beeld en in plaats
daarvan tijdelijk:
✔
✔
✔
pag. 2) .
✔
✔
✔
4. FUNCTIE DIGITAAL INSTRUMENT ( Ref. 4 - Afb. 1 pag. 2) .
De brandende lichtdiode komt overeen met de op het display afgebeelde
eenheden:
✔
✔
✔
NL
Melding van inschakelen.
Softwareversie.
Spanning op lassnijbrander door te drukken op de toets ( Ref. 5 - Afb. 1
Luchtdruk door te drukken op de toets ( Ref. 6 - Afb. 1 pag. 2) .
Soorten alarm (ALARMEN), zie tabel 1.
Soorten machinestoringen (FAIL), zie tabel 2.
Volt.
Amper.
Bar.
TABEL n° 1 - ALARMEN
DISPLAY
- - -
CUP
HtA
ThA
(Knipperend)
CtA
Air
ScA
LSF
TOETS STROOM SPANNING
Door de toets ( Ref. 5 - Afb. 1 pag. 2) in te drukken verschijnt op het display
( Ref. 3 - Afb. 1 pag. 2) de op de lassnijbrander bestaande spanning.
De spanning wordt tijdelijk afgebeeld.
6. FUNCTIETOETS LUCHT
Door de toets ( Ref. 6 - Afb. 1 pag. 2) in te drukken wordt gedurende een
bepaalde tijd het luchtsysteem van de machine geactiveerd, waarbij de
bedrijfsdruk wordt afgebeeld.
7. REGELKNOP STROOM
Hiermee kan de stroom tijdens het snijden afgesteld worden ( Ref. 3 - Afb. 1
pag. 2) .
BETEKENIS HERSTEL
Ingangsspanning onvoldoende. Lijnschakelaar
open of geen lijn.
De kap van de lassnijbrander is niet goed vastgedraaid (Bij ingeschakelde generator).
Te hoge temperatuur van de vermogensomzetter.
Waarschuwing dat te hoge temperatuur van de
vermogensomzetter (HtA) bijna bereikt is.
Te hoge temperatuur van compressor.
Luchtdruk onvoldoende
(Lager dan 1,5 bar).
Kortsluiting bij uitgang.
Uitschakelen van boog.
Bij herstel van alarm.
Bij aanhoudend alarm contact opnemen met klantenservice.
De generator uitschakelen,
De kap goed vastdraaien en de generator opnieuw
inschakelen.
Bij herstel van alarm (Wanneer binnentemperatuur
gedaald is).
Bij herstel van alarm (Wanneer binnentemperatuur
gedaald is).
Bij herstel van alarm (Wanneer binnentemperatuur
gedaald is).
Contact opnemen met de
klantenservice.
Generator uitschakelen en vervolgens weer
inschakelen.
Kap en elektrode op slijtage controleren en zonodig vervangen. Bij aanhoudend alarm de generator
uitschakelen en vervolgens weer inschakelen.
Indien het alarm zich weer voordoet de klantenservice raadplegen.
8. AAN/UIT SCHAKELAAR ( Ref. 8 - Afb. 2 pag. 3)
Deze schakelaar heeft 2 standen; Aan (Groen lampje brandt) en Uit, hetgeen overeenkomt met het inschakelen enuitschakelen van de generator.
9. LUCHTFILTER ( Ref. 9 - Afb. 2 pag. 3)
reinigen volgens het onderhoudsprogramma.
4.0 GEBRUIKSAANWIJZING
a. Sluit de generator aan in een droge ruimte met afdoende ventilatie.
b. Druk op de Aan-schakelaar ( Ref. 8 - Afb. 2 pag. 3) en wacht tot de genera-
tor aanslaat.
(NL) 3
Page 33
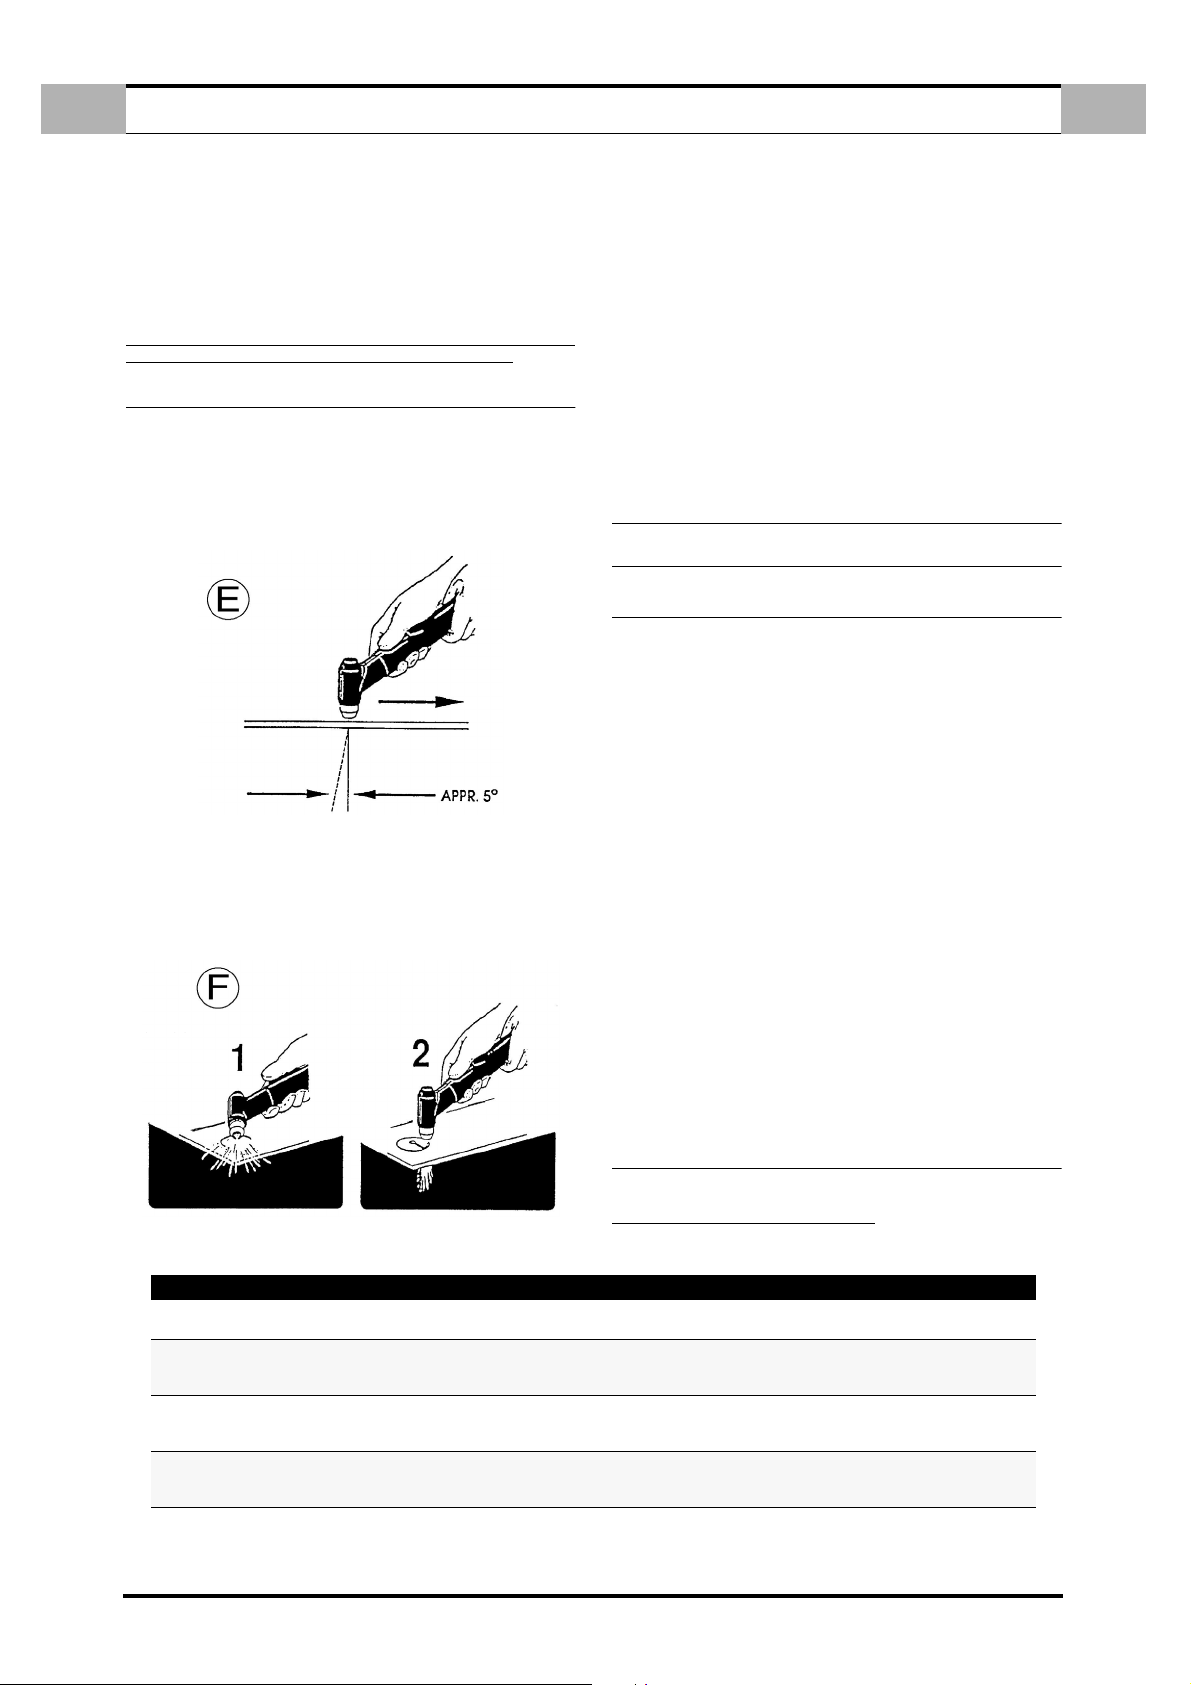
NL
WERKING VAN DE LASBRANDER
c. Plaats de aardingsklem op het te snijden deel en controleer of er goed elek-
trisch contact wordt gemaakt.
d. Kies de stroom tijdens het snijden met behulp van de knop ( Ref. 7 - Afb. 1
pag. 2) op grond van de gegevens van onderstaande tabel.
e. Plaats de boog boven het te snijden deel, drukop de knop van de lassnij-
brander en begin met snijden.
HET IS RAADZAAM DE STUURBOOG NIET ONNODIG INGESCHAKELD TE LA
OM SLIJTAGE VAN ELEKTRODE EN LASMONDSTUK TE VOORKOMEN
5.0 WERKING VAN DE LASBRANDER
Voor het bereiken van de gewenste snijdkwaliteit langzaam beginnen en daarna de
snelheid verhogen. Om met een snede op de rand van de staalplaat te beginnen,
het midden van de lasbrander langs de rand van de staalplaat plaatsen en op de
bedieningsschakelaar drukken: de verplaatste snijboog komt op gang op de rand
van de staalplaat. Regel de snelheid zodat een goed snijdresultaat wordt bereikt.
De luchtplasma creëert een rechte boog (roestvrijstaal, aluminium) of een lasboog
van 5° ( Afb. E ) (zacht staal).
TEN
NL
dient u de lasbrander een beetje schuin te houden zodat de vlamdeeltjes die terugkomen door het mondstuk van de brander (en door de bediener) worden weggeblazen in plaats van op de brander zelf terecht te komen.
Verwijder zo snel mogelijk de slak en de afzettingen op de beschermkap en het
mondstuk. Het bespuiten of onderdompelen van de beschermkap in een antislakmiddel zorgt ervoor dat er zich minder afzettingen op de kap vormen.
OPMERKING: De volgende suggesties gelden voor alle snijwerkzaamheden.
a. Wacht na het beëindigen van de snijwerkzaamheden nog 5 minuten alvo-
rens de generator uit te schakelen. Dit om de ventilator de gelegenheid te
geven om de warmte binnen in het apparaat af te koelen en te verspreiden.
b. De componenten gaan langer mee indien de pilootboog niet langer wordt
gebruikt dan noodzakelijk is.
c. Hanteer de geleiders van de lasbrander zorgvuldig en bescherm ze tegen
schade.
d. Gebruik bij de vervanging van verbruiksmaterialen uitsluitend de veilighei-
dssleutel.
DE VEILIGHEIDSMAATREGELEN MOETEN REGELMATIG OPNIEUW WORDEN
GELEZEN.
6.0 MEEST VOORKOMENDE SNIJFOUTEN
Onderstaand volgt een overzicht van de meest frequente problemen bij het snijden
en de mogelijke oorzaken ervan:
Onvoldoende penetratie.
a. Te hoge snijsnelheid.
b. Te laag vermogen.
c. Te dik materiaal.
d. Versleten of beschadigde componenten van lassnijbrander.
5.1 PERFORATIE
Bij enkele snijwerkzaamheden kan het noodzakelijk zijn om snede niet vanaf de
rand maar vanaf de binnenkant van het oppervlak van de staalplaat te starten.
Bij het perforeren kan de vlam terugkeren en zo de levensduur van de componenten van de lasbrander verkorten; daarom moet de perforatie zo snel mogelijk worden uitgevoerd. Bij het maken van een perforatie ( Afb. F )
TABEL n° 2 - FAIL -
DISPLAY
F14
F10 - F11 - F12 - -F13
F 15
F20 - F30 - F51 - F52 - F53 - F54 -F55 - F56
HERSTEL
Controleren of de kap goed bevestigd is.
De generator uitschakelen en vervolgens weer inschakelen
De generator uitschakelen en vervolgens weer inschakelen.
Indien de storing aanhoudt de klantenservice raadplegen
en het soort fout melden.
Controleren of de knop van de lassnijbrander
niet ingedrukt is tijdens het inschakelen van de generator.
De generator uitschakelen en vervolgens weer inschakelen.
De generator uitschakelen en vervolgens weer inschakelen.
Indien de “storing” aanhoudt de klantenservice raadplegen
en het soort fout melden.
De hoofdboog valt uit.
a. Te lage snijsnelheid.
b. Teveel ruimte tussen mondstuk lassnijbrander en te snijden deel.
Slakvorming.
a. Verkeerde gasdruk
b. Verkeerd snijvermogen.
Verschroeide mondstukken.
a. Te hoge stroomwaarde.
b. Beschadigde of loszittende mondstukken lassnijbrander.
c. Mondstuk in aanraking met te snijden deel.
d. Overdreven slakvorming: te lage gasdruk plasma.
7.0 STORING OORZAAK EN OPLOSSING
Het kan zijn dat er na het inschakelen van de generator op het display fouten in de
werking worden gemeld ( Ref. 3 - Afb. 1 pag. 2) , volgens onderstaande tabel.
Dergelijke storingen zijn al of niet herstelbaar
.
(NL) 4
Page 34
RO
CUPRINS
1.0 DESCRIEREA TEHNICA
1.1 DESCRIERE ................................................... RO - 2
1.2 SPECIFICATIE TEHNICA ........................................... RO - 2
1.3 ACCESORII ................................................... RO - 2
1.4 DUTY CYCLE .................................................. RO - 2
2.0 INSTALARE
2.1 CONECTAREA SURSEI DE PUTERE LA RETEA .............................. RO - 2
2.2 AMPLASARE .................................................. RO - 2
2.3 TRANSPORTUL SI MANIPULAREA SURSEI ................................ RO - 2
3.0 CONTROALE: POZITIONARE SI FUNCTIUNI
3.1 PANOU FRONTAL ............................................... RO - 2
3.2 PANOU SPATE ................................................. RO - 3
3.3 FUNCTII COMENZI ............................................... RO - 3
4.0 INSTRUCTUNI DE FOLOSIRE
5.0 FUNC∂IONAREA TOR∂EI
5.1 PERFORAREA ................................................. RO - 4
.......................................................RO - 2
...............................................RO - 2
...........................................RO - 3
..............................................RO - 4
RO
..................................RO - 2
6.0 DEFECTE DE TAIERE
7.0 DEFECTE
LISTA PIESE COMPONENTE ...............................................I - III
SCHEMA ELECTRICA .....................................................V
........................................................RO - 4
................................................RO - 4
(RO) 1
Page 35
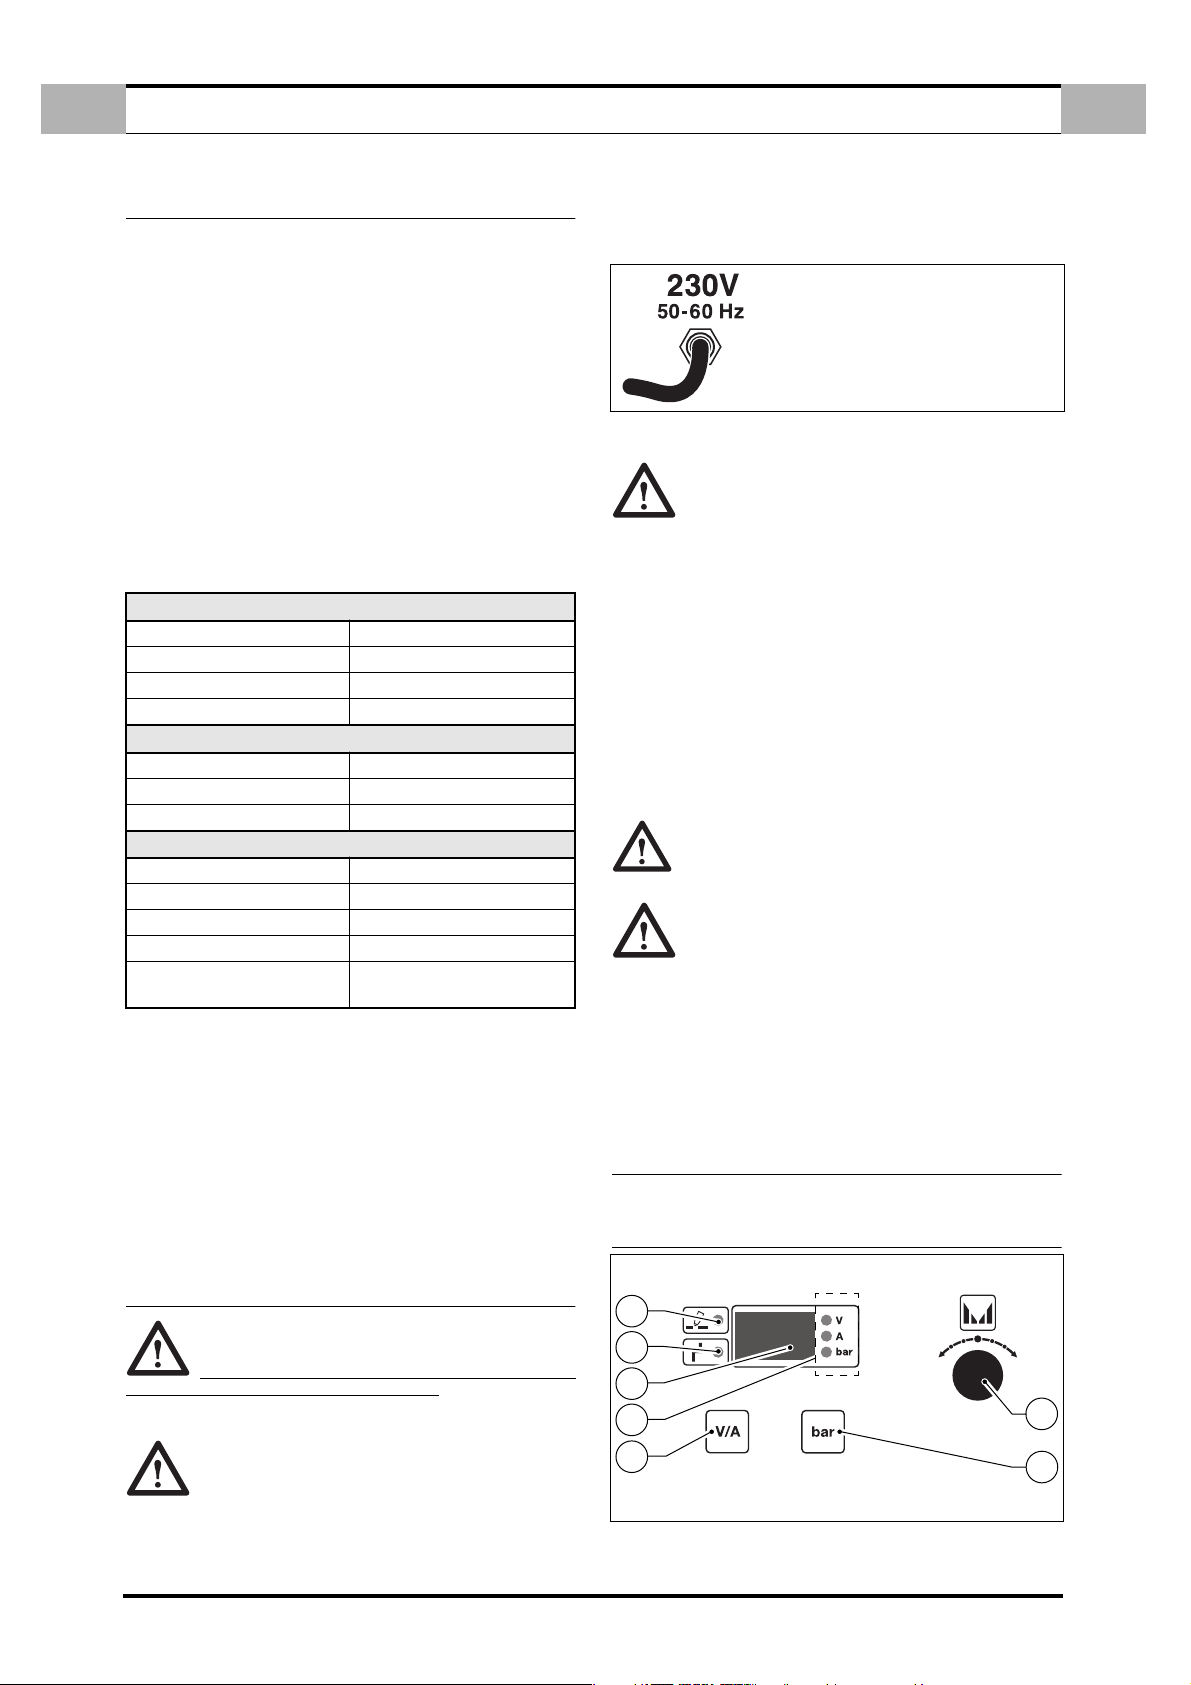
RO
DESCRIEREA TEHNICA
1.0 DESCRIEREA TEHNICA
1.1 DESCRIERE
Acest sistem este un generator modern de curentpentru taiere cu
plasma, creat multumita aplicatiei invertor. Aceasta tehnologie speciala
permite constructia unorgeneratoare compacte si usoare cu
performanteridicate.Posibilitatea reglarii,
eficienta inalta si reducereaconsumului face din aceasta o scula
capabila sa taieri de calitate pana la grosimi de 6 mm Generatorul are un
compresor integrat, si acesta nu mai are nevoie de conectre la o sursa
de aer subpresiune. Generatorul este echipat cu sistem automat
dereamorsare al arcului, care asigura o debitare bunaa structurilor tip
retea.Generatorul este deasemeni dotat cu un sistem de protectie ,
atunci cand opertorul vine in contact cupartile sub tensiune ale
echipamentului acesta il opreste.Taieri pentru grosimi de pana la 2mm
doar c arcul pilot;
aceasta este foarte utila la materialele vopsitela care conectarea clemei
de masa nu este posibila.
1.2 SPECIFICATIE TEHNICA
PLACA DE DATEI
PRIMAR
Tensiune monofazata 230V
Frecventa 50 / 60 Hz
Consum efectiv 11A
Consum maxim 16A
SECUNDAR
Tensiune de mers in gol 300V
Curent de taiere 10 ÷ 20A
Ciclu de lucru 20A ÷ 50%
RO
Toate modelele sunt proiectate pentru a compensa variatiile de
tensiune la retea. Pentru variatii de +/- 10%, curentul de taiere
variaza cu +-0,2% .
INAINTE DE A CUPLA LA P R I Z A D
E R E T E A DECUPLATI
COMUTATORUL SURSEI, VERIFICATI
DACA RETEAUA CORESPUNDE C E
R I N T E L O R S U R S E I .
2.2 AMPLASARE
Poate fi ceruta instalarea sursei in zone unde sunt lichide
volatile sau combustibili. Cand amplasati echipamentul, asigurati-va
ca sunt indeplinite urmatoarele:
1. Operatorul trebuie sa aiba acces la comenzile si conexiunile
echipamentului.
2. Cititi placa de date pentru a stabili parametrii curentului de
alimentare.
3. Nu amplasati echipamentul in locuri inchise. Ventilatia sursei este
foarte importanta. Evitati praful sau locurile muradre, unde praful
sau alte elemente pot fi aspirate de sistem.
4. Echipamentul (inclusiv conexiunile) nu va bloca caile de acces sau
activitatea celorlati muncitori.
5. Amplasati sursa in siguranta, evitand caderea sau rasturnarea. Se
va tine cont de riscul caderii echipamentului situat la inaltime.
2.3 TRANSPORTUL SI MANIPULAREA SURSEI
Indice de protec∑ie IP 23
Clas™ de izolare H
Greutate 12 kg.
Dimensiuni mm 410 x 180 x 310
Normative
1.3 ACCESORII
Consultati agenti de zona sau distribuitorii.
1.4 DUTY CYCLE
Durata activa este procentul din 10 minute in care sursa de putere poate
taia cu valoarea curentului aleasa, considerand temperatura ambianta
de 40° C, fara interventia termostatului. Daca termostatul intervine
utilizatorul trebuie sa astepte pana sursa reporneste singura (vezi
pagina IV).
NU DEPASITI CICLUL MAXIM DE LUCRU.
Depasirea ciclului de lucru maxim poate duce la deteriorarea sursei si
pierderea garantiei.
2.0 INSTALARE
IMPORTANT: Inaintea conectarii, pregatirii sau folosirii
echipamentului, cititi REGULI DE SECURITATE.
2.1 CONECTAREA SURSEI DE PUTERE LA RETEA
EN 60974.1 - EN 60974.7
EN 60974.10
manusi-incaltaminte cu talpa groasajambiere.
poate fi manipulata de operator. Cititi cu atentie urmatoarele reguli.
Masina este usor de ridicat, transportat si manipulat, dar totusi se vor
respecta urmatoarele reguli:
1. Operatiile mentionate mai sus se vor face cu ajutorul manerului
2. Nu trageti sursa de cablurile de alimentare sau de cablurile sudare.
3.0 CONTROALE: POZITIONARE SI FUNCTIUNI
3.1 PANOU FRONTAL
SECURITATEA OPERATORULUI: Masca de sudor-
Sursa de sudare nu trebuie sa fie mai grea de 25kg sa
sursei. Intotdeauna deconectati sursa si accesoriile de la retea
inainte de ridicare sau manipulare.
Figura 1.
1
2
3
4
7
fuzibila indicata in eticheta de pe aparat.
Verificati daca priza la retea este dotata cu siguranta
(RO) 2
5
6
Page 36
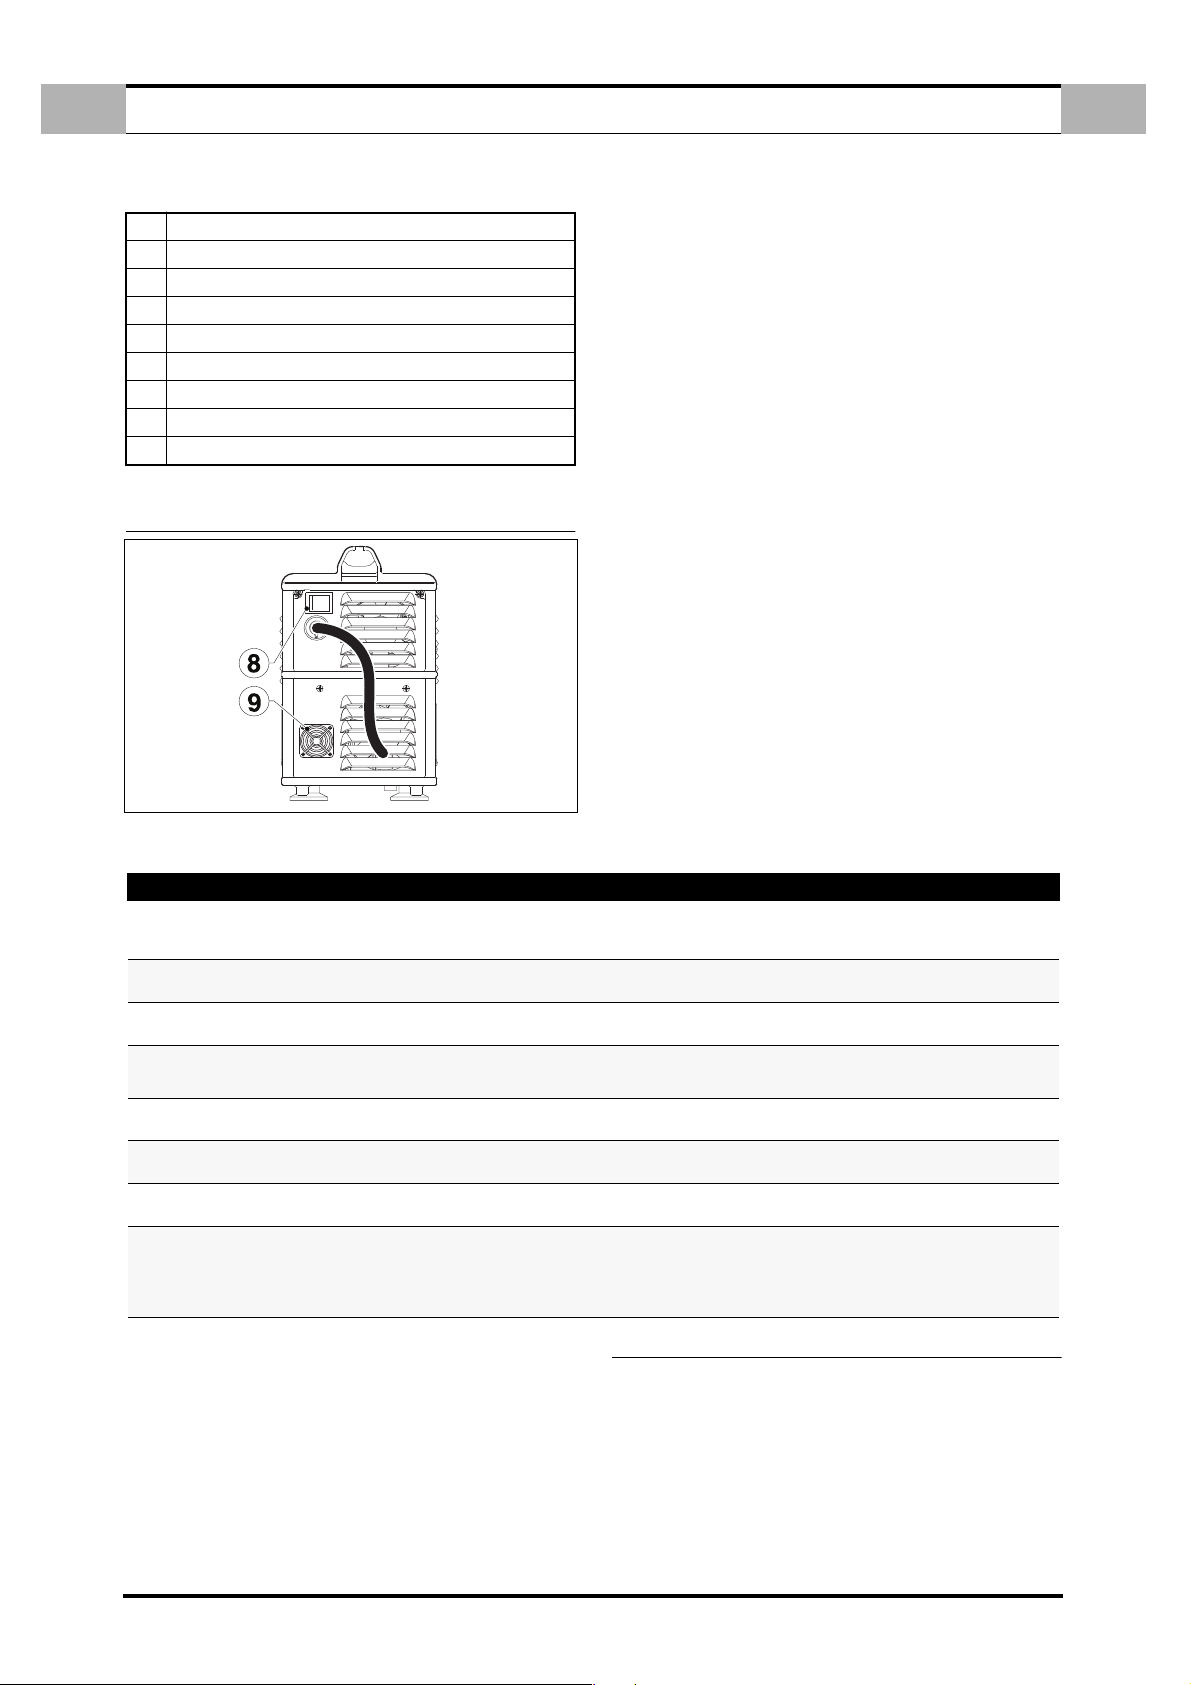
1.
6.
(
1
2
3
4
5
6
7
8
9
RO
Indicator iesire putere
Indicator alarma
Afisaj digital
Functii afisaj digital (Volt - Amp. - Bar)
Cheie functii volti/curent
Cheie functionare aer
Potentiometru reglare
Comutator pornit
Filtru
3.2 PANOU SPATE
Figura 2.
INSTRUCTUNI DE FOLOSIRE
3.3 FUNCTII COMENZI
INDICATOR PREZENTA TENSIUNE IESIRE ( Pct. 1 - Fig. 1 pag. 2)
Cand LED-ul este aprins, masina este gata de taiere.
2. INDICATOR ALARMA ( Pct. 2 - Fig. 1 pag. 2)
Cand LED-ul este aprins, aceasta inseamna ca alarma este
activata, in acelasi timp afisajul arata ( Pct. 3 - Fig. 1 pag. 2) tipul
alarmei, conform tabelului prezentat mai jos cu operatiile ce
trebuiesc facute pentru a se reporni sursa. In aceste conditii sursa
nu genereaza curent.
3. AFISAJ DIGITAL ( Pct. 3 - Fig. 1 pag. 2)
Acesta afiseaza curentul:
Acesta afiseaza curentul.
✔
Versiune soft.
✔
✔
Tensiune pistolet, apasand cheia ( Pct. 5 - Fig. 1 pag. 2) .
✔
Presiune aer, apasand cheia ( Pct. 6 - Fig. 1 pag. 2) .
Tip alaram (ALARMS), vezi tabel 1.
✔
Tipul erorii la aparat (CADERI), vezi tabel 2.
✔
4. FUNCTIILE AFISAJULUI DIGITAL ( Pct. 4 - Fig. 1 pag. 2) tensiunea
la pistolet.
Volti.
✔
✔
Amperi.
✔
Bar.
5. CHEIA CURENT-TENSIUNE
Apasati cheia ( Pct. 5 - Fig. 1 pag. 2) pentru a afisa ( Pct. 3 - Fig. 1 pag.
2) tensiunea la pistolet. Afisarea tensiunii este temporara.
RO
Tabel n. 1 - ALARMA -
AFISAJ
- - -
CUP
HtA
ThA
(Clipeste)
CtA
Air
ScA
LSF
CHEIA FUNCTONARE AER
Apasati cheia ( Pct. 5 - Fig. 1 pag. 2) pentru a afisa ( Pct. 3 - Fig. 1 pag.
2) pentru a activa sistemul de aer al masinii pentru o perioada
fixata cu afisarea presiunii de lucru. Presiunea de lucru poate fi
reglata cu ajutorul regulatorului.
7. POTENTIOMETRUL REGLARE CURENT
Folosit pentru reglare curentului de taiere ( Pct. 6 - Fig. 1 pag. 2) .
8. COMUTATOR PORNIRE
Pct. 8 - Fig. 2 pag. 3) Acest comutator are 2 pozitii On (lumina
verde on) sau Off, pentru cumutarea sursei pe pornit oprit.
SEMNIFICATIE RESETARE
Tensiune insuficienta la intrare.
Linie deschisa sau nu.
Pistoletul nu este bine strans
(Cu sursa pornita).
Invertorul este supraincalzit.
Atentioneaza ca temperatura
invertorului se apropie de maxim (HtA).
Coòpresor este supraincalzit.
Presiune aer insuficienta
a 1,5 bar
Arc suflat afara.
Spegnimento dell’arco.
Cand alarma se opreste.
Daca alarma persista, contactati
Service.
Inchideti sursa. Strangeti corect capul
pistoletului si reporniti sursa.
Cand se opreste alarma(cand temperatura
interna scade)
Cand se opreste alarma (cand temperatura
interna scade)
Cand se opreste alarma (cand temperatura
interna scade)
Contactati Service-ul.
Comutati intrerupatorul sursei pe pozitia
inchis (OFF) si reporniti.
Verificati duza de protectie si electrodul
si inlocuiti daca este necesar. Daca alarma
persista, inchideti sursa si porniti-o din
nou. Daca alarma persista, chemati
Service-ul.
4.0 INSTRUCTUNI DE FOLOSIRE
a. Conectati generatorul intr-un loc uscat cu ventilatie
corespunzatoare.
b. Apasati comutatorul On ( Pct. 8 - Fig. 2 pag. 3) si asteptati ca
generatorul sa porneasca.
c. Pozitionati clema de masa pe piesa pentru a fi taiata, asigurand un
contact electric bun.
(RO) 3
Page 37
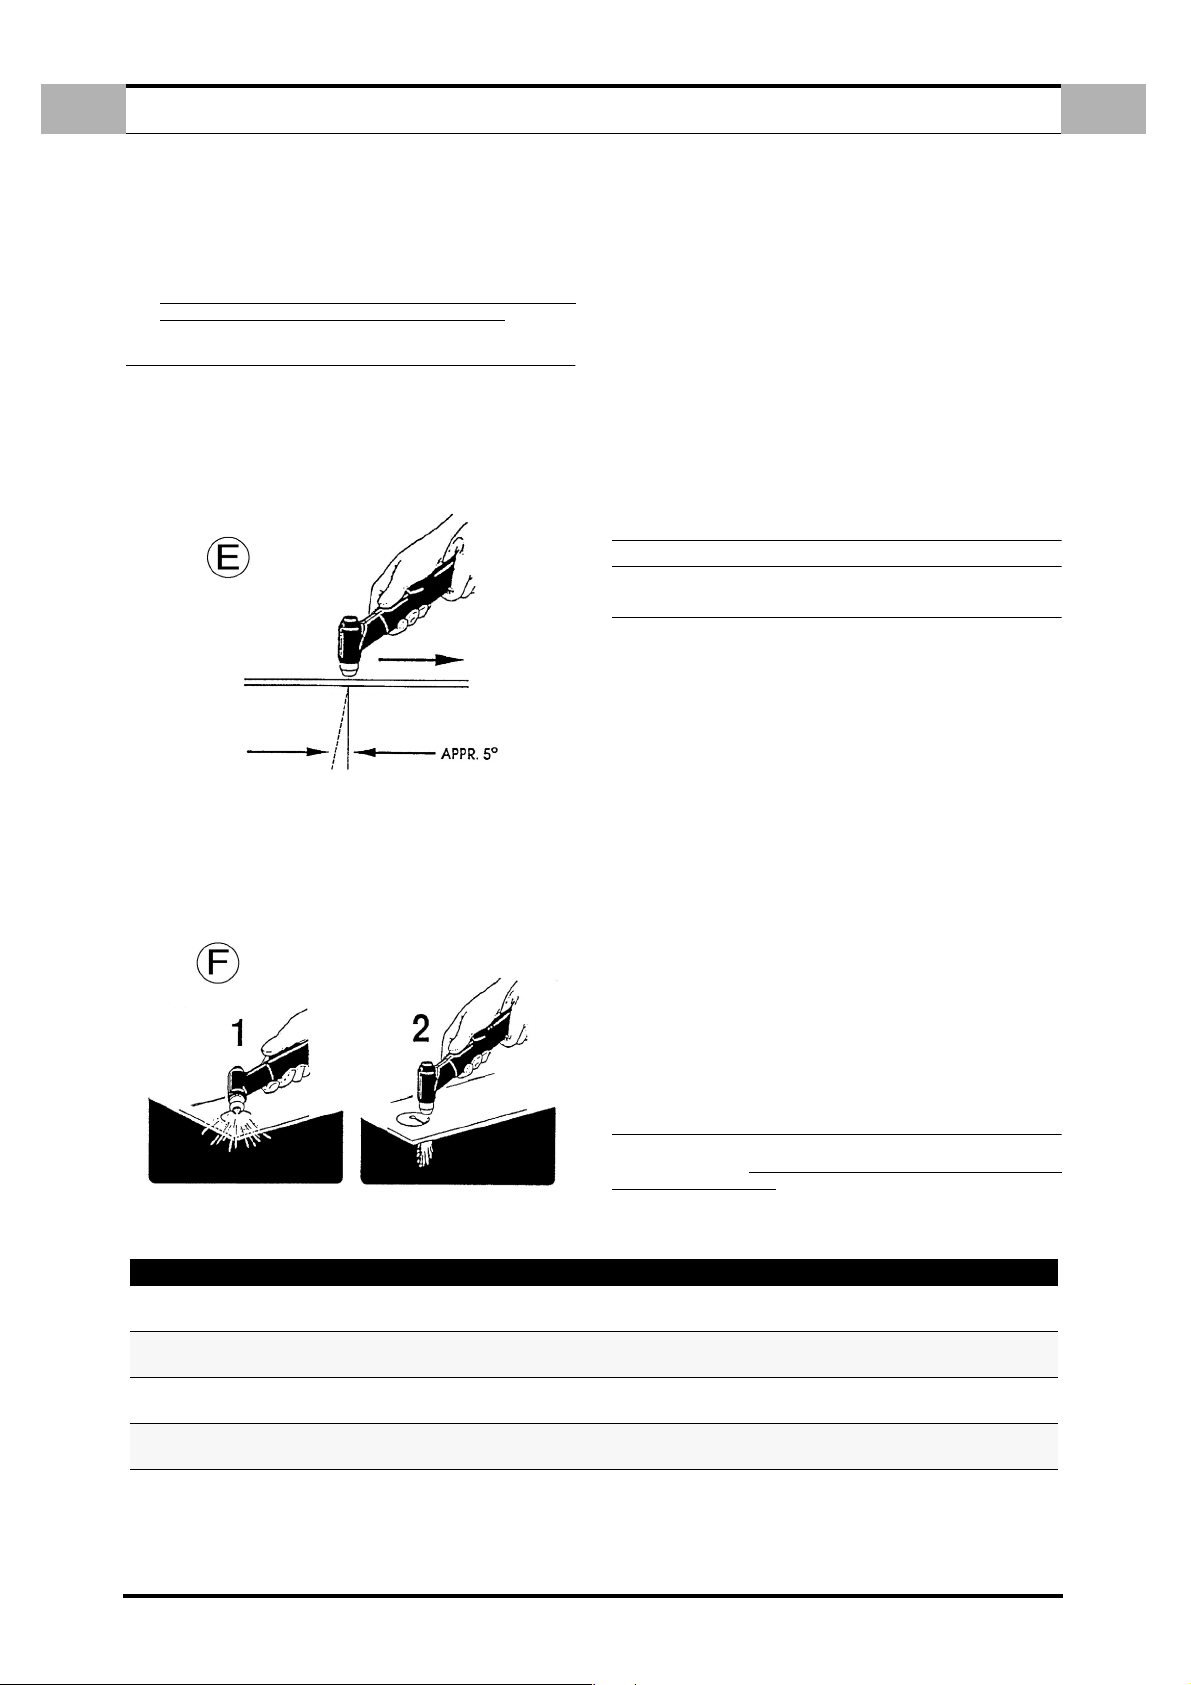
RO
FUNC∂IONAREA TOR∂EI
d. Selectati curentul de taiere din potentiometrul ( Pct. 7 - Fig. 1 pag. 2)
urmarind datele din tabelul de jos.
e. Mergeti la piesa ce va fi taiata, apasati butonul pistoletului si
incepeti taierea.
PENTRU A EVITA UZURA ELECTRODULUI SI A DUZEI NU
PASTRATI ARCUL PILOT MULT TIMP LIBER IN AER.
5.0 FUNC∂IONAREA TOR∂EI
oncepe∑i s™ t™ia∑i ¶ncet `i m™ri∑i viteza pentru a ob∑ine calitatea dorit™ a
t™ierii. Pentru a ¶ncepe t™ierea pe marginea foii de tabl™, alinia∑i centrul
tor∑ei de-a lungul marginii tablei `i ap™sa∑i pe ¶ntrerup™torul de comand™:
¶n acest fel, arcul de t™iere transferat se va forma pe marginea tablei.
Regla∑i viteza astfel ¶nc<t s™ se ob∑in™ un rezultat optim al t™ierii.
Plasma-aerul formeaz™ un unghi drept (o∑el inox, aluminiu) sau un
unghi de atac de 5° (Fig. E) (o∑el moale).
RO
¶nclina∑i tor∑a u`or, astfel ¶nc<t particulele de la ¶ntoarcerea fl™c™rii s™ fie
suflate departe de duza tor∑ei (`i de utilizator), ¶n loc s™ rico`eze de tor∑™.
Cur™∑a∑i reziduurile `i incrusta∑iile de pe ap™r™toarea de ecranare `i de
pe duz™ c<t mai repede posibil. Stropirea sau scufundarea ap™r™torii de
ecranare ¶ntr-o substan∑™ anti-reziduuri mic`oreaz™ cantitatea de
incrusta∑ii care ader™ la aceasta.
NOT®: Urm™toarele recomand™ri trebuie respectate pentru toate
opera∑iile de t™iere.
a. A`tepta∑i 5 minute ¶nainte de a opri generatorul, dup™ ce a∑i
terminat opera∑iile de t™iere. Acest lucru permite ventilatorului s™
r™ceasc™ `i s™ disipeze c™ldura aparatului.
b. Pentru o durat™ lung™ de via∑™ a componentelor, nu l™sa∑i ¶n
func∑iune arcul pilot mai mult dec<t e necesar.
c. Manipula∑i cu grij™ conductoarele tor∑ei `i proteja∑i-le de deterior™ri.
d. Pentru ¶nlocuirea materialelor uzate folosi∑i numai cheia de
siguran∑™.
RECITI∂I FRECVENT M®SURILE DE SIGURAN∂®.
6.0 DEFECTE DE TAIERE
Defecte la operatia de taierea cu arc:
Patrundere insuficienta.
a. Viteza de taiere prea mare.
b. Putere insuficienta.
c. Grosime material prea mare.
d. Componentele pistoletului deteriorate.
5.1 PERFORAREA
La unele opera∑ii de t™iere e necesar™ ¶nceperea t™ieturii din interiorul
suprafe∑ei tablei, `i nu de la marginea tablei.
ontoarcerea fl™c™rii la opera∑ia de perforare poate scurta durata de via∑™
a componentelor tor∑ei; de aceea, opera∑ia de perforare trebuie
efectuat™ c<t mai rapid posibil. C<nd se efectueaz™ o opera∑ie de
perforare ( Fig. F ).
Tabel n. 1 - CADERI -
AFISAJ REMEDIERI
F14
F10 - F11 - F12 - -F13
F 15
F20 - F30 - F51 - F52 - F53 - F54 -F55 - F56
Fiti siguri ca pistoletul este bine montat.
Inchideti si deschideti sursa.
Inchideti si deschideti sursa.
Daca defectul persista chemati serviciul de asistenta tehnica.
Fiti siguri ca butonul pistoletului nu este apasat cand sursa este pornita .
Inchideti si deschideti sursa.
Inchideti si deschideti sursa.
Daca defectul persista chemati asistenta tehnica.
Arcul se intrerupe.
a. Viteza de taiere prea mica.
b. Duza prea distantata de piesa.
Formare de zgura.
a. Presiune de gaz scazuta
b. Putere scazuta.
Duza arsa.
a. Curentul prea mare.
b. Duza deteriorata sau lipsa.
c. Duza atinge piesa.
d. Zgura excesiva: presiunea gazului prea mica.
7.0 DEFECTE
Dupa pornire, tgeneratorul poate da erori operationale aratate pe afisaj
( Pct. 3 - Fig. 1 pag. 2) conform cu tabelul de mai jos.
remediate sau pot reveni
.
Aceste erori pot fi
(RO) 4
Page 38
PL
INDEKS GŁÓWNY
1.0 OPIS I CHARAKTERYSTYKI TECHNICZNE
1.1 OPIS ........................................................ PL - 2
1.2 CHARAKTERYSTYKI TECHNICZNE ...................................... PL - 2
1.3 AKCESORIA .................................................... PL - 2
1.4 DUTY CYCLE ................................................... PL - 2
2.0 INSTALACJA
2.1 PODŁĄCZENIE GENERATORA DO SIECI ZASILAJĄCEJ. .......................... PL - 2
2.2 ROZMIESZCZENIE GENERATORA ....................................... PL - 2
2.3 PRZENOSZENIE I TRANSPORT GENERATORA ............................... PL - 2
3.0 STEROWANIE: POŁOŻENIE I FUNKCJA
3.1 PANEL PRZEDNI ................................................. PL - 3
3.2 PANEL TYLNY ................................................... PL - 3
3.3 FUNKCJE PRZYCISKÓW ............................................ PL - 3
4.0 INSTRUKCJA UŻYCIA
5.0 DZIAŁANIE PALNIKA
5.1 PRZEBIJANIE ................................................... PL - 4
......................................................PL - 2
.....................................PL - 3
.................................................PL - 4
.................................................PL - 4
PL
..................................PL - 2
6.0 POWSZECHNE WADY CIĘCIA
7.0 PROBLEMY PRZYCZYNY I ANOMALIE
LISTA CZĘŚCI ZAMIENNYCH
SCHEMAT ELEKTRYCZNY
...........................................PL - 4
...............................................I-III
.................................................IV
.....................................PL - 4
(PL) 1
Page 39
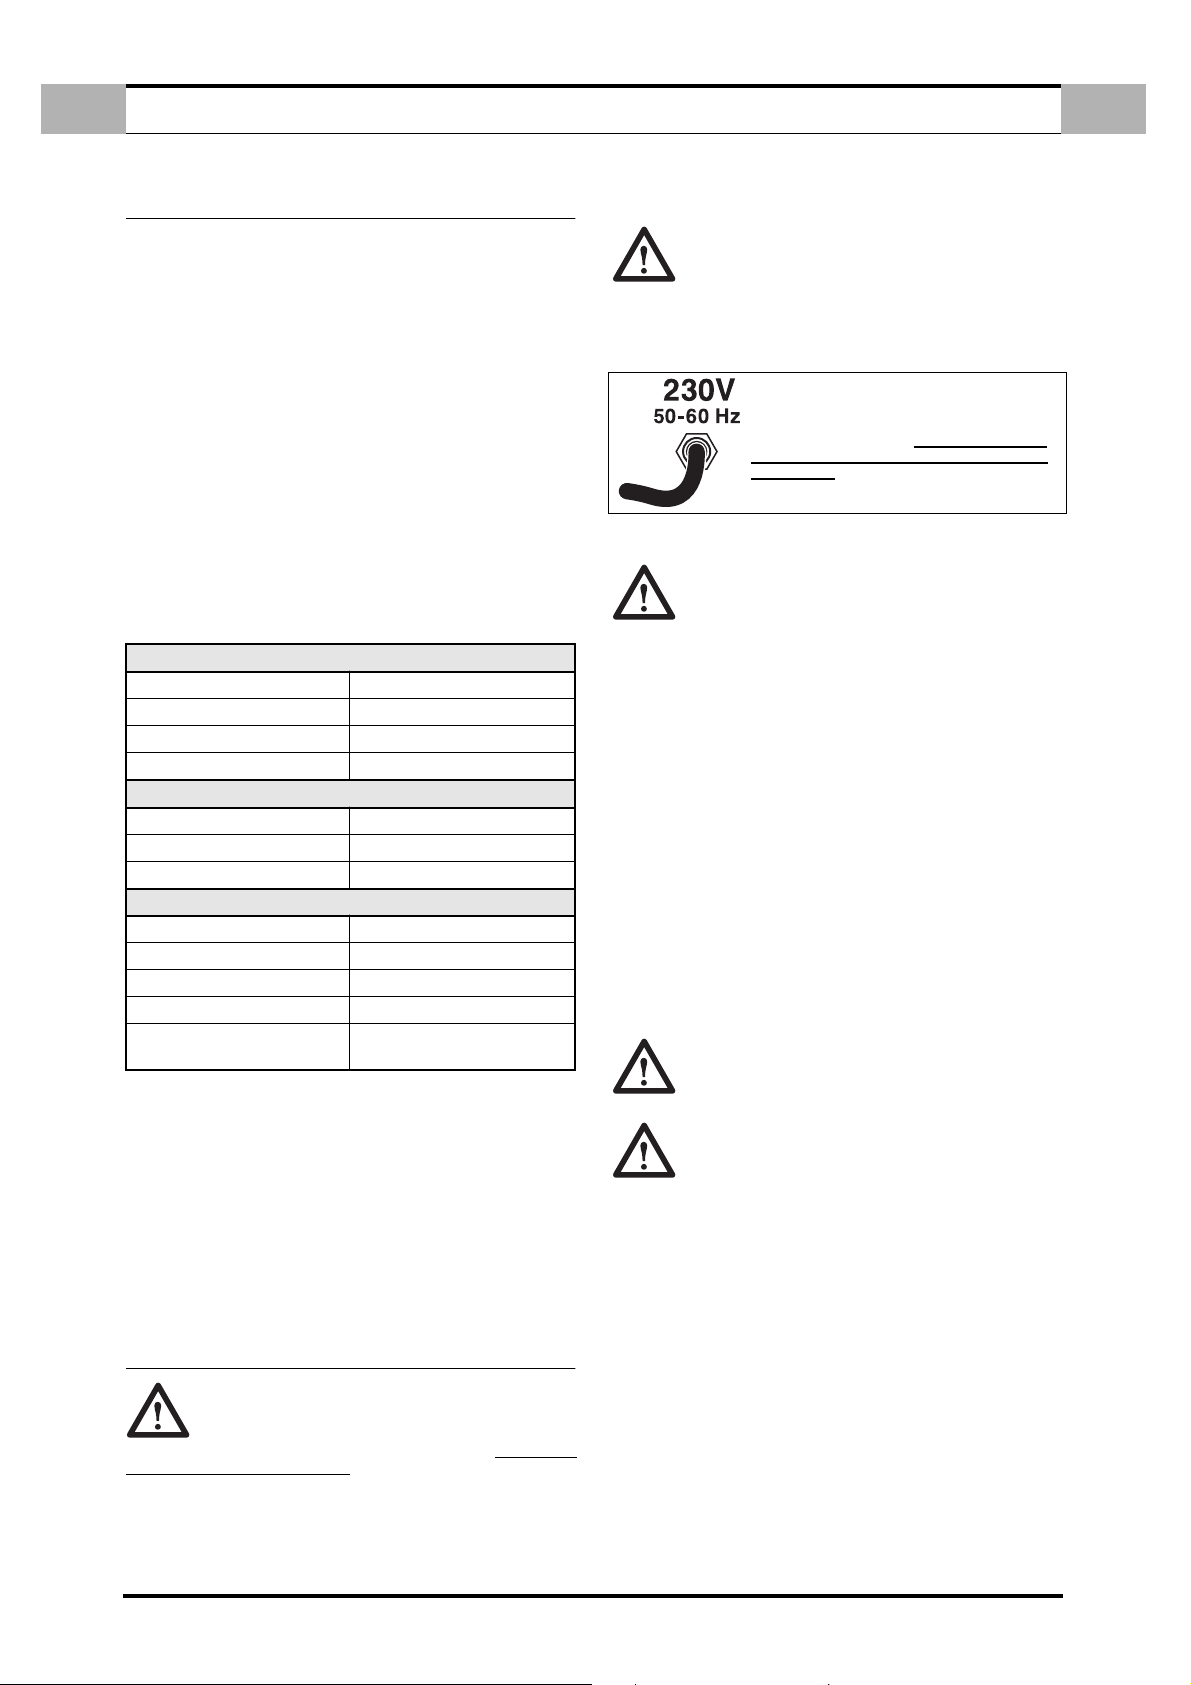
PL
OPIS I CHARAKTERYSTYKI TECHNICZNE
1.0 OPIS I CHARAKTERYSTYKI TECHNICZNE
1.1 OPIS
Urządzenie jest nowoczesnym generatorem prądu stałego do cięcia
plaz-mowego, stworzonym dzięki zastosowaniu inwertora.
Ta specjalna technologia umożliwiła skonstruowanie generatorów o
niewielkich wymiarach i ciężarze, ale o wysokiej wydajności.
Możliwość regulacji, wysoka wydajność i niewielkie zużycie energii elektrycznej sprawiają, że generator ten jest doskonałym narzędziem
roboczym, nadającym się do wykonywania cięć wysokiej jakości do grubości 6 mm .
Generator posiada zintegrowaną sprężarkę, dlatego nie wymaga
podłączania żadnych źródeł sprężonego powietrza.
Generator posiada obwód automatycznego wzbudzania łuku, co
umożliwia idealne cięcie metalowych konstrukcji kratowych/siatkowych.
Ponadto generator jest wyposażony w układy zabezpieczeń,
wyłączające obwód mocy w przypadku zetknięcia się operatora z
częściami urządze-nia będącymi pod napięciem.
Można także wykonywać cięcia samym łukiem pilotującym do grubości
2mm, co jest niezwykle przydatne w przypadku metalu lakierowanego,
do którego nie można podłączyć zacisku bieguna dodatniego.
1.2 CHARAKTERYSTYKI TECHNICZNE
TABLICZKA ZNAMIONOWA
GŁÓWNY
Napięcie jednofazowe 230V
Częstotliwość 50 / 60 Hz
Zużycie rzeczywiste 11A
Zużycie maksymalne 16A
WTÓRNY
Napięcie stanu jałowego 300V
Prąd cięcia 10 ÷ 20A
Cykl roboczy 20A przy 50%
Stopień ochrony IP 23
Klasa izolacji H
Ciężar 12 kg.
Wymiary mm 410 x 180 x 310
Normy EN 60974.1 - EN 60974.06
EN 60974.1 0
1.3 AKCESORIA
Skonsultować się z lokalnym agentem lub sprzedawcą.
2.1 PODŁĄCZENIE GENERATORA DO SIECI ZASILAJĄCEJ.
bezpiecznik podany w tabeli technicznej na generatorze. Wszystkie
modele generatora posiadają kompensację wahań napięcia sieciowego. Przy wahaniach ±±
rzędu ±±
2.2 ROZMIESZCZENIE GENERATORA
gdzie znajduje się olej i płyny palne albo gazy palne. Prosimy o
skontaktowanie się z odpowiednim urzędem. Podczas instalacji
generatora należy się upewnić o przestrzeganiu następujących
zaleceń:
1. Operator musi mieć łatwy dostęp do przycisków sterujących i do
2. Skontrolować, czy kabel zasilający i bezpiecznik gniazda, do
3. Nie ustawiać urządzenia w ciasnych pomieszczeniach: wentylacja
4. Urządzenie (w tym Kable) powinno być instalowane w taki sposób,
5. Urządzenie musi zawsze być ustawione w sposób pewny i bezpie-
2.3 PRZENOSZENIE I TRANSPORT GENERATORA
Kask - Rękawice - Obuwie zabezpieczające - Getry
Upewnić się, że gniazdo zasilające jest wyposażone w
±±
±±
0,2%.
Specjalna instalacja może być konieczna w miejscach,
połączeń urządzenia.
którego podłączono generator są odpowiednie do jego zapotrzebowania prądowego.
generatora jest bardzo ważna, unikać miejsc o dużym zapyleniu i
zabrudzeniu, ponieważ pyły itp. mogą być zasysane przez instalację.
aby nie blokować przejścia oraz aby umożliwiać pracę innym.
czny, aby uniknąć ryzyka upadku lub przewrócenia się. Jeśli generator jest ustawiony na podwyższeniu, istnieje niebezpieczeństwo
jego upadku.
ZABEZPIECZENIE OPERATORA:
10% następuje wahanie prądu cięcia
PRZED WŁOŻENIEM WTYCZKI DO
ZASILANIA, W CELU UNIKNIĘCIA
POPSUCIA GENETORA, SKONTROLOW
CZY NAPIĘCIE W SIECI ODPOWIADA
ŻĄDANEMU.
AĆ,
PL
1.4 DUTY CYCLE
Duty cycle to procent 10 minut, oznaczający czas, przez jaki generator
może pracować przy prądzie nominalnym, zakładając temperaturę otoczenia 40°C, bez zadziałania zabezpieczenia termostatycznego.
Jeśli zabezpieczenie zadziała, trzeba poczekać na powrót generatora do
stanu normalnego przed wznowieniem cięcia (Patrz strona III).
NIE PRZEKRACZAĆ MAKSYMALNEGO CYKLU PRACY.
Przekraczanie cyklu roboczego podanego na tabliczce znamionowej
może spowodować uszkodzenie i generatora i przepadek gwarancji.
2.0 INSTALACJA
WAŻNE: Przed podłączeniem, przygotowaniem lub
eksploatacją urządzenia przeczytać uważnie PRZEPISY
DOTYCZĄCE BEZPIECZEŃSTWA.
podnoszony przez operatora. Uważnie przeczytać poniższe zalece-
Generator nie przekracza ciężaru 25 kg. i może być
nia.
Projekt generatora przewiduje możliwość podnoszenia i przenoszenia.
Transport urządzenia jest prosty i łatwy, ale należy przy tym przestrzegać
poniższych zasad:
1. Przenoszenie powinno odbywać się za pomocą uchwytu na generatorze.
2. Odłączyć od sieci zasilającej generator a wszystkie akcesoria od
generatora przed podnoszeniem lub przenoszeniem.
3. Urządzenia nie można podnosić, ciągnąć ani przesuwać za kable
palnika lub masy.
(PL) 2
Page 40
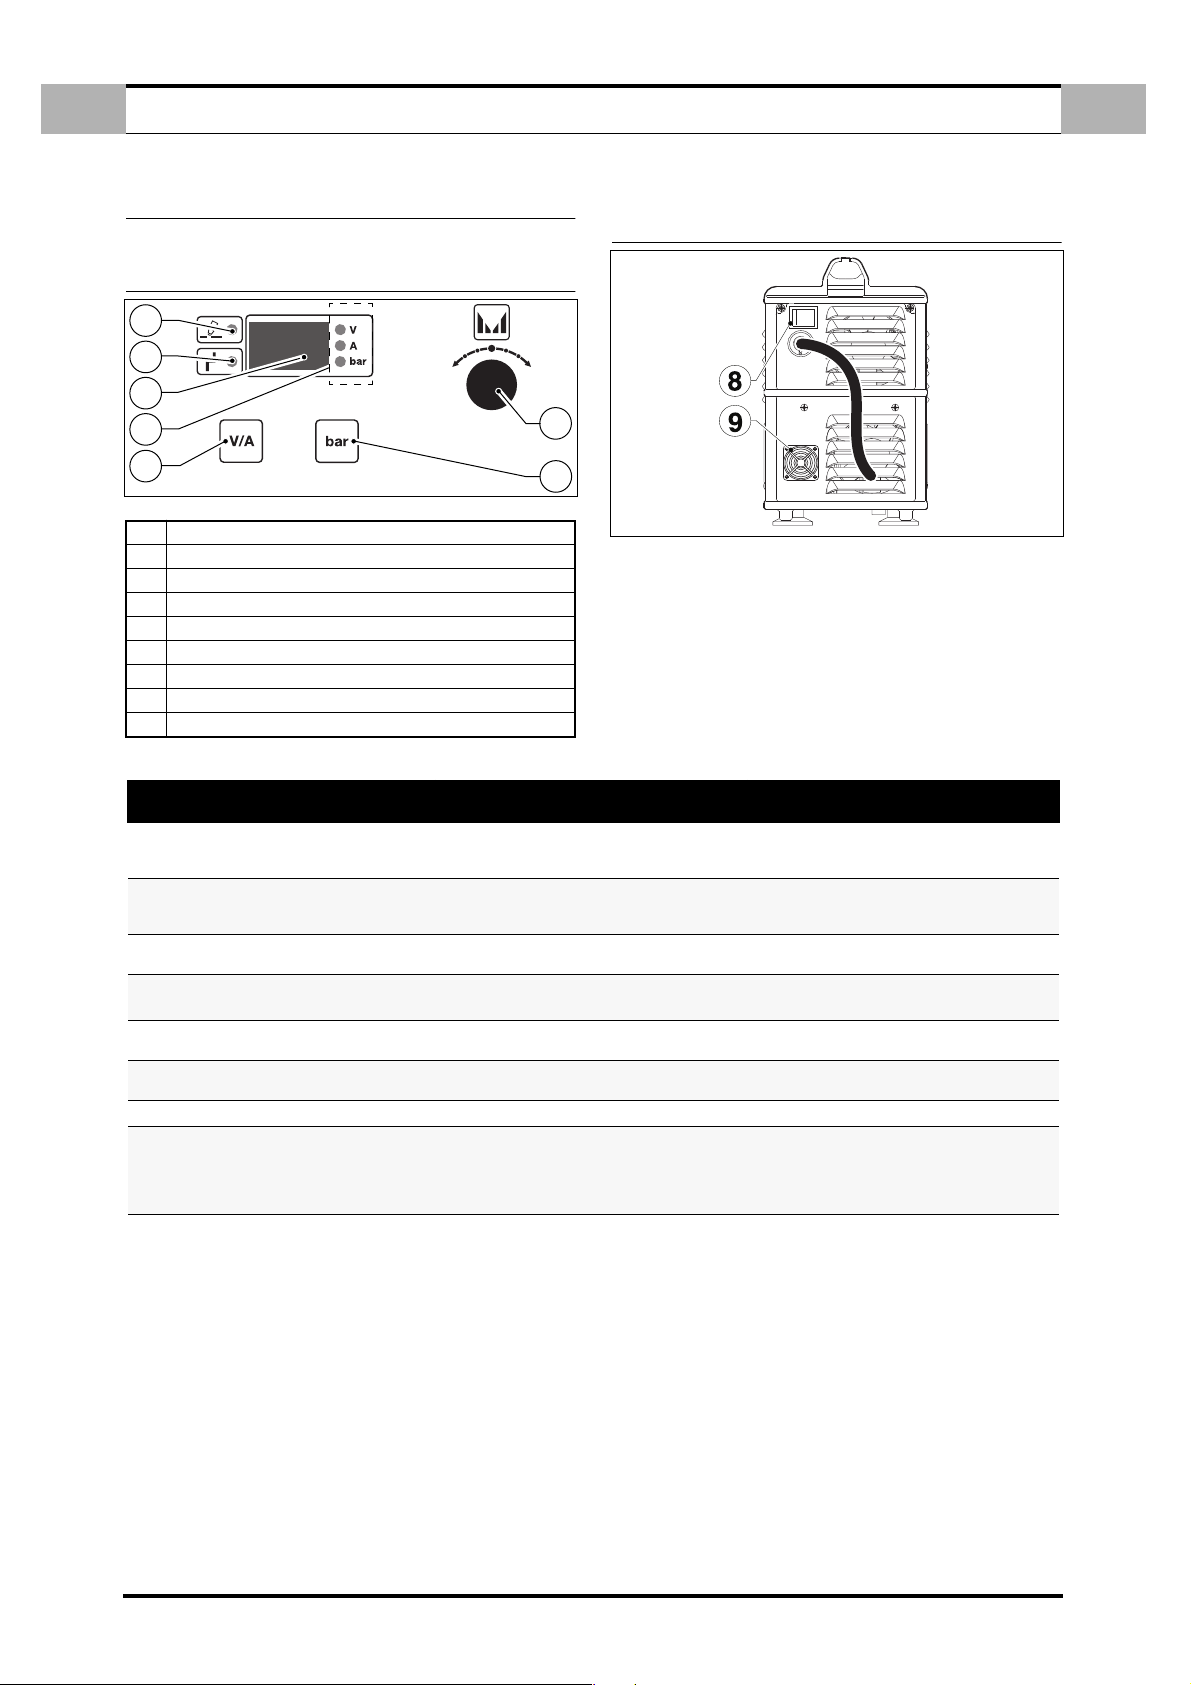
1.
3.
1
2
3
4
5
6
7
8
9
PL
STEROWANIE: POŁOŻENIE I FUNKCJA
3.0 STEROWANIE: POŁOŻENIE I FUNKCJA
3.1 PANEL PRZEDNI
Rysunek 1.
1
2
3
4
5
Wskaźnik dostarczania mocy
Wskaźnik zadziałania alarmów
Przyrząd cyfrowy
Funkcja przyrządu cyfrowego (Wolt - Amp. - Bar)
Klawisz funkcyjny napięcie - prąd
Klawisz funkcyjny powietrze
Pokrętło regulacyjne
Przełącznik zapłonu
Filtr powietrza
PL
3.2 PANEL TYLNY
Rysunek 2.
7
6
3.3 FUNKCJE PRZYCISKÓW
WSKANIK DOSTARCZANIA MOCY ( Poz. 1 - Rys. 1 str. 3) )
Gdy dioda led świeci, urządzenie jest gotowe do cięcia.
2. WSKANIK ZADZIAŁANIA ALARMÓW ( Poz. 2 - Rys. 1 str. 3) )
Gdy dioda led świeci, oznacza to, że zadziałał jeden z przewidzianych alarmów, jednocześnie na wyświetlaczu ( Poz. 3 - Rys. 1 str.
3) pojawia się typ alarmu, jak w poniższej tabeli, z odpowiednimi
czynnościami do wykonania w celu przywrócenia normalnego
stanu generatora. W tym stanie generator nie dostarcza prądu.
Tabela nr 1. - ALARMY
WYŚWIETLACZ
- - -
CUP
HtA
ThA
(Miganie)
CtA
Air
ScA
LSF
PRZYRZĄD CYFROWY ( Poz. 3 - Rys. 1 str. 3)
Pokazuje ustawione napięcie generatora albo jednocześnie:
Komunikat powitalny.
✔
Wersję oprogramowania.
✔
Napięcie na palniku, po naciśnięciu klawisza ( Poz. 5
✔
Ciśnienie powietrza, po naciśnięciu klawisza ( Poz. 6 - Rys. 1 str. 3)
✔
✔
Typ alarmu (ALARMY), patrz tabela 1.
✔
Typ błędu urządzenia (BŁĘDY), patrz tabela 2.
4. FUNKCJA PRZYRZĄDU CYFROWEGO ( Poz. 4 - Rys. 1 str. 3)
Zapalona dioda led odpowiada wielkości pokazywanej na
wyświetlaczu:
Wolt.
✔
Amper.
✔
✔
Bar.
ZNACZENIE
Niedostateczne napięcie wejściowe.
Wyłącznik linii otwarty lub brak linii.
Kołpak palnika nie jest przykręcony
prawidłowo (Przy włączonym generatorze).
Przegrzanie przetwornika mocy.
Ostrzeżenie o zbliżającym się przegrzaniu
przetwornika mocy (HtA).
Przegrzanie sprężarki.
Niedostateczne ciśnienie powietrza poniżej
1,5 bar.
Zwarcie na wyjściu. Wyłączyć i ponownie włączyć generator.
Gaśnięcie łuku.
- Rys. 1 str. 3)
PRZYWRÓCENIE STANU
NOR MALNEGO
Po ustaniu alarmu.
Jeśli alarm nadal występuje, skontaktować
się z serwisem.
Wyłączyć generator,
Przykręcić prawidłowo kołpak i ponownie
włączyć generator.
Po ustaniu alarmu (Gdy spadnie temperatura
wewnętrzna).
Po ustaniu alarmu (Gdy spadnie temperatura
wewnętrzna).
Po ustaniu alarmu (Gdy spadnie temperatura
wewnętrzna).
Skontaktować się z serwisem.
Sprawdzić zużycie kołpaka i elektrody i, jeśli
są zużyte, wymienić je. Jeśli alarm nadal
występuje, wyłączyć i ponownie włączyć
generator. Jeśli alarm pojawi się ponownie,
wezwać serwis.
5. KLAWISZ NAPIĘCIE PRĄD
Wciśnięcie klawisza ( Poz. 5 - Rys. 1 str. 3) powoduje pokazanie na
wyświetlaczu ( Poz. 3 - Rys. 1 str. 3) napięcia na palniku.
Wyświetlenie napięcia jest chwilowe.
6. KLAWISZ FUNKCYJNY POWIETRZE
Wciśnięcie klawisza ( Poz. 6 - Rys. 1 str. 3) powoduje włączenie na
określony czas instalacji pneumatycznej urządzenia z wyświetleniem ciśnienia roboczego.
7. POKRĘTŁO REGULACYJNE PRĄDU
Umożliwia regulację prądu cięcia ( Poz. 3 - Rys. 1 str. 3) .
8. PRZEŁĄCZNIK ZAPŁONU ( Poz. 8 - Rys. 2 str. 3)
Ten wyłącznik ma 2 położenia, włączony (Podświetlenie na zielono)
lub wyłączony, odpowiadające włączeniu lub wyłączeniu generatora.
9. FILTR POWIETRZA ( Poz. 9 - Rys. 2 str. 3)
przeprowadzić czyszczenie według programu konserwacji.
(PL) 3
Page 41
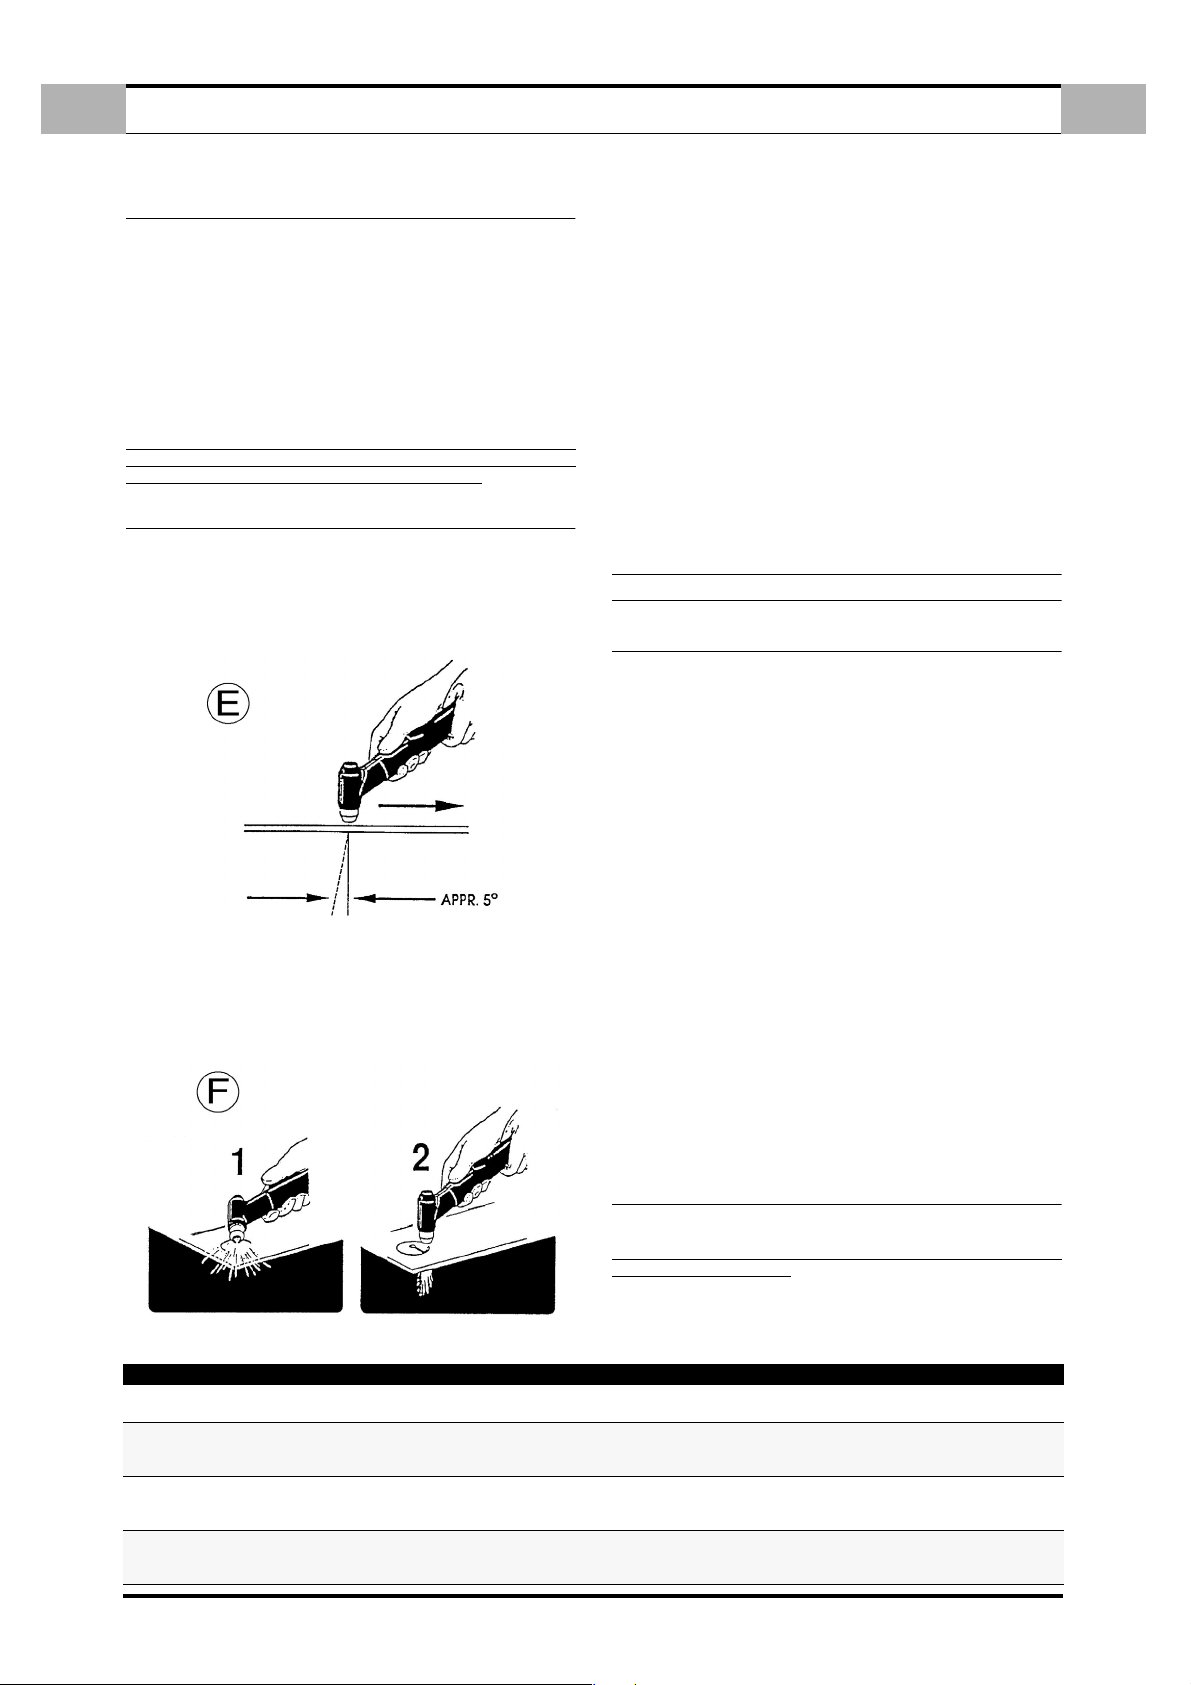
PL
INSTRUKCJA UŻYCIA
4.0 INSTRUKCJA UŻYCIA
a. Podłączać generator w miejscu suchym i z właściwą wentylacją.
b. Wcisnąć przełącznik zapłonu ( Poz. 8 - Rys. 2 str. 3) i poczekać na
włączenie się generatora.
c. Umieścić zacisk masy na przedmiocie do cięcia, upewnić się, czy
styk elektryczny jest prawidłowy.
d. Wybrać prąd cięcia za pomocą pokrętła ( Poz. 7 - Rys. 1 str. 3) zgod-
nie z danymi w poniższej tabeli.
e. Ustawić się przy przedmiocie do cięcia, wcisnąć przycisk palnika i
rozpocząć cięcie.
ZALECA
SIĘ UNIKANIE NIEPOTRZEBNEGO TRZYMANIA ZAPALONEGO ŁUKU PILOTUJŇCEGO W POWIETRZU, ABY NIE POWODOWAĆ SZYBSZEGO ZUŻYCIA ELEKTRODY I DYSZY
5.0 DZIAŁANIE PALNIKA
Rozpocząć powoli cięcie i zwiększać prędkość, aby uzyskać żądaną
jakość cięcia. Aby rozpocząć cięcie na brzegu blachy, ustawić środek
palnika w linii krawędzi blachy i wcisnąć wyłącznik: wówczas wytworzy
się łuk na krawędzi blachy. Wyregulować prędkość, aby uzyskać dobre
parametry cięcia. Plazma powietrzna wytwarza łuk prosty (stal inox,
aluminium) lub łuk o kącie natarcia 5° (rys. E) (stal miękka).
PL
nachylić lekko palnik tak, by cząsteczki z powrotu płomienia były
wydmuchiwane od dyszy palnika (i od operatora), i nie odbijały się od
palnika.
Oczyścić kołpak ochronny i dyszę ze zgorzelin i osadów najszybciej jak
to możliwe. Spryskanie lub zanurzenie kołpaku ochronnego w substancji
chroniącej przed powstawaniem zgorzeliny minimalizuje ilość osadów
przylegających do kołpaka.
UWAGA. Poniższe sugestie muszą być przestrzegane przy wszystkich rodzajach cięcia.
a. Poczekać 5 minut przed zatrzymaniem generatora po skończeniu
cięcia. Dzięki temu wentylator schłodzi urządzenie i rozproszy
ciepło.
b. Aby zapewnić długą żywotność komponentów, nie używać łuku
pilotującego dłużej niż to konieczne.
c. Ostrożnie manipulować przewodami palnika i chronić je przed
uszkodzeniem.
d. Przy wymianie materiałów zużywalnych stosować zawsze klucz
bezpieczeństwa.
CZĘSTO CZYTAĆ UWAGI ODNONIE BEZPIECZEŃSTWA.
6.0 POWSZECHNE WADY CIĘCIA
Poniżej podano powszechne problemy przy cięciu i ich prawdopodobne
przyczyny:
5.1 PRZEBIJANIE
Przy niektórych rodzajach cięcia konieczne może być rozpoczęcie cięcia
od wnętrza powierzchni blachy, a nie od krawędzi blachy.
Powrót płomienia z przebijania może skrócić żywotność komponentów
palnika; dlatego, wszystkie operacje przebijania należy wykonywać
możliwie najszybciej. Podczas wykonywania przebijania (Rys. F)
Niedostateczna penetracja.
a. Nadmierna prędkość cięcia.
b. Niedostateczna moc.
c. Nadmierna grubość materiału.
d. Komponenty palnika zużyte lub uszkodzone.
Łuk główny gaśnie.
a. Prędkość cięcia zbyt wolna.
b. Zbyt duża przestrzeń pomiędzy dyszą palnika a ciętym przedmio-
tem.
Powstawanie zgorzelin.
a. Nieprawidłowe ciśnienie gazu.
b. Zła moc cięcia.
Dysze przypalone.
a. Za wysoki prąd.
b. Dysze tnące uszkodzone lub poluzowane.
c. Kontakt dyszy z ciętym przedmiotem.
d. Nadmiar zgorzelin: zredukowane ciśnienie gazu plazmowego.
7.0 PROBLEMY PRZYCZYNY I ANOMALIE
Po włączeniu generator może sygnalizować błędy w funkcjonowaniu
pokazywane na wyświetlaczu ( Poz. 3 - Rys. 1 str. 3) jak w poniższej tabeli.
Błędy te są chwilowe i umożliwiają przywrócenie stanu normalnego lub są one trwałe.
Tabela nr 2. - BŁĘDY
WYŚWIETLACZ
F14
F10 - F11 - F12 - -F13
F 15
F20 - F30 - F51 - F52 - F53 - F54 -F55 - F56
PRZYWRÓCENIE STANU NORMALNEGO
Upewnić się, czy kołpak jest prawidłowo założony.
Wyłączyć i ponownie włączyć generator
Wyłączyć i ponownie włączyć generator.
Jeśli błąd nadal występuje, wezwać serwis,
podając typ błędu.
Upewnić się, czy przycisk palnika nie jest
wciśnięty podczas zapłonu generatora.
Wyłączyć i ponownie włączyć generator.
Wyłączyć i ponownie włączyć generator.
Jeśli błąd nadal występuje, wezwać serwis,
podając typ błędu.
(PL) 4
Page 42
GR
¶∂ƒπ∂Ã√ª∂¡∞
1.0 ¶∂ƒπ°ƒ∞º∏ ∫∞π ∆∂áπ∫∞ Ã∞ƒ∞∫∆∏ƒπ™∆π∫∞
1.1 ¶∂ƒπ°ƒ∞º∏ ................................................. GR - 2
1.2 ∆∂áπ∫∞ Ã∞ƒ∞∫∆∏ƒπ™∆π∫∞ ........................................ GR - 2
1.3 ∞•∂™√À∞ƒ ................................................. GR - 2
1.4 ∫À∫§√™ §∂π∆√Àƒ°π∞™........................................... GR - 2
2.0 ∂°∫∞∆∞™∆∞™∏
2.1 ™À¡¢∂™∏ ∆∏™ °∂¡¡∏∆ƒπ∞™ ™∆√ ¢π∫∆À√ ∆ƒ√º√¢√™π∞™. ...................... GR - 2
2.2 ∆√¶√£∂∆∏™∏ ∆∏™ °∂¡¡∏∆ƒπ∞™ .................................... GR - 2
2.3 ª∂∆∞∫π¡∏™∏ ∫∞π ª∂∆∞º√ƒ∞ ∆∏™ °∂¡¡∏∆ƒπ∞™ ........................... GR - 2
3.0 Ã∂πƒπ™∆∏ƒπ∞: £∂™∏ ∫∞π §∂π∆√Àƒ°π∞
3.1 ∂ª¶ƒ√™ ¶π¡∞∫∞™ ............................................. GR - 2
3.2 ¶π™ø ¶π¡∞∫∞™................................................ GR - 3
3.3 §∂π∆√Àƒ°π∞ Ã∂πƒπ™∆∏ƒπø¡ ........................................ GR - 3
4.0 √¢∏°π∂™ Ã∏™∏™
5.0 §∂π∆√Àƒ°π∞ ∆™πª¶π¢∞™
5.1 ¢π∞∆ƒ∏™∏ .................................................. GR - 4
..................................................GR - 2
...................................GR - 2
................................................GR - 3
............................................GR - 4
GR
..............................GR - 2
6.0 ™À¡∏£∏ ∂§∞∆∆øª∞∆∞ ∫√¶∏™
7.0 ¶ƒ√µ§∏ª∞∆∞ ∞π∆π∂™ ∫∞π ™º∞§ª∞∆∞
∫∞∆∞§√°√™ ∞¡∆∞§§∞∫∆π∫ø¡ ....................................... I - III
∏§∂∫∆ƒπ∫√ ¢π∞°ƒ∞ªª∞ ............................................ V
.......................................GR - 4
..................................GR - 4
(GR) 1
Page 43
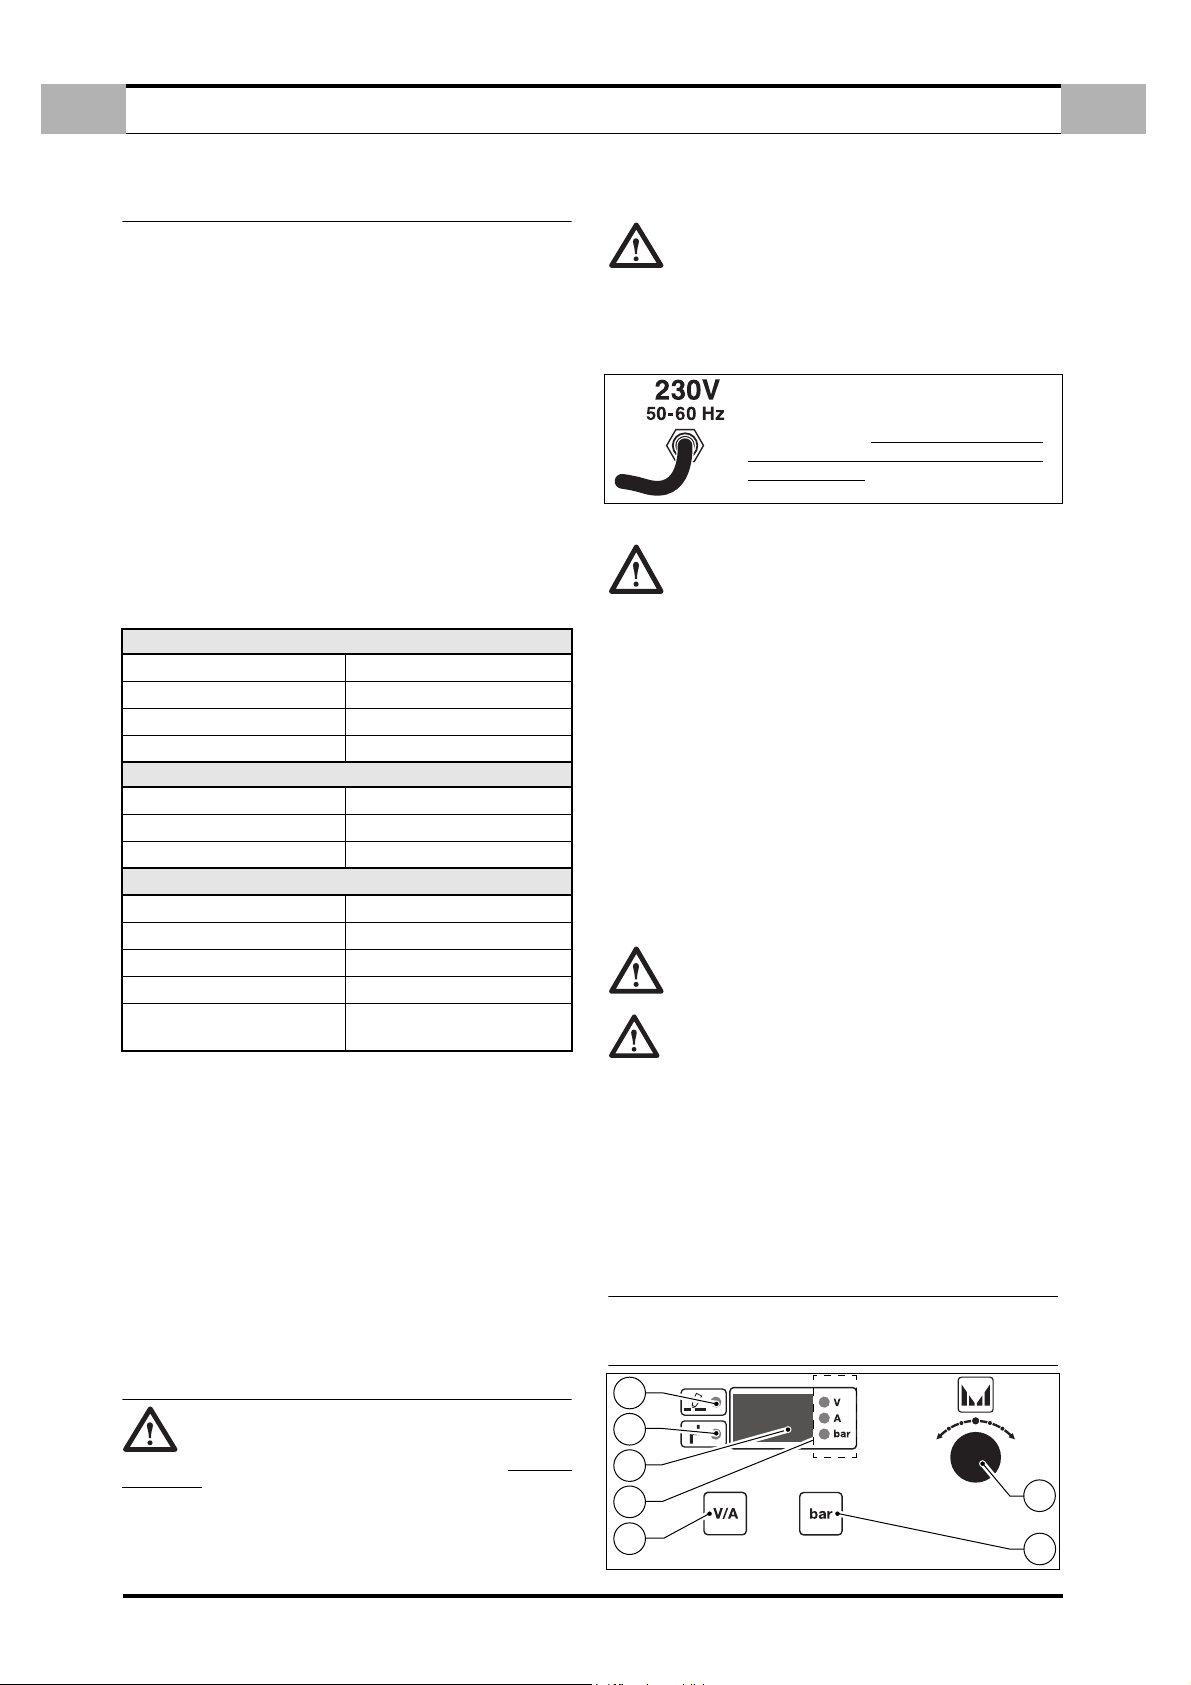
H
GR
¶∂ƒπ°ƒ∞º∏ ∫∞π ∆∂áπ∫∞ Ã∞ƒ∞∫∆∏ƒπ™∆π∫∞
1.0 ¶∂ƒπ°ƒ∞º∏ ∫∞π ∆∂áπ∫∞ Ã∞ƒ∞∫∆∏ƒπ™∆π∫∞
1.1 ¶∂ƒπ°ƒ∞º∏
∏ ВБО·Щ¿ЫЩ·ЫЛ В›У·И МИ· Ы‡Б¯ЪФУЛ БВУУ‹ЩЪИ· Ы˘УВ¯Ф‡˜ ЪВ‡М·ЩФ˜ БИ·
ОФ‹ П¿ЫМ·ЩФ˜, Ф˘ ПВИЩФ˘ЪБВ› ¯¿ЪЛ ЫЩЛУ ВК·ЪМФБ‹ ЩФ˘ inverter. ∏
ВИ‰ИО‹ ·˘Щ‹ ЩВ¯УФПФБ›· В¤ЩЪ„ ЩЛУ ·Ъ·БˆБ‹ БВУУЛЩЪИТУ МИОЪТУ
‰И·ЫЩ¿ЫВˆУ О·И ‚¿ЪФ˘˜, МВ ВИ‰fiЫВИ˜ ˘„ЛПФ‡ ВИ¤‰Ф˘. √И
‰˘У·ЩfiЩЛЩВ˜ Ъ‡ıМИЫЛ˜, Л ˘„ЛП‹ ·fi‰ФЫЛ О·И Л ВЪИФЪИЫМ¤УЛ
О·Щ·У¿ПˆЫЛ ВУ¤ЪБВИ·˜ ЩЛУ О·ıИЫЩФ‡У ¤У· ВН·ИЪВЩИОfi fiЪБ·УФ ВЪБ·Ы›·˜
БИ· ЩЛУ ВОЩ¤ПВЫЛ ОФТУ ФИfiЩЛЩ·˜ МВ ¿¯Ф˜ ¤ˆ˜ 6 mm.
∆Ф МФУЩ¤ПФ ‰И·ı¤ЩВИ ВУЫˆМ·ЩˆМ¤УФ Ы˘МИВЫЩ‹ О·И О·Щ¿ Ы˘У¤ВИ· ‰ВУ
··ИЩВ› Ы‡У‰ВЫЛ ЫВ ·ЪФ¯‹ ВИВЫМ¤УФ˘ ·¤Ъ·. ∫·И Щ· ‰‡Ф МФУЩ¤П·
‰И·ı¤ЩФ˘У О‡ОПˆМ· ·˘ЩfiМ·ЩЛ˜ В·У¤У·˘ЫЛ˜ ЩФ˘ ЩfiНФ˘ Ф˘ ВИЩЪ¤ВИ
ЩЛУ Щ¤ПВИ· ОФ‹ МВЩ·ППИОТУ О·Щ·ЫОВ˘ТУ МВ МФЪК‹ БЪ›ПИ·˜. ∏
БВУУ‹ЩЪИ· ‰И·ı¤ЩВИ В›ЫЛ˜ Ы˘ЫЩ‹М·Щ· ·ЫК·ПВ›·˜ Ф˘ ·ФМФУТУФ˘У ЩФ
О‡ОПˆМ· ИЫ¯‡Ф˜ fiЩ·У Ф ¯ВИЪИЫЩ‹˜ ¤Ъ¯ВЩ·И ЫВ В·К‹ МВ ЫЛМВ›· ˘fi
Щ¿ЫЛ ЩФ˘ МЛ¯·У‹М·ЩФ˜. ∂ИЩЪ¤ВЩ·И В›ЫЛ˜ Л ОФ‹ МfiУФ МВ ЩФ ЩfiНФФ‰ЛБfi ЫВ ¿¯Ф˜ ¤ˆ˜ 2 mm, Ъ¿БМ· Ф˘ ·Ф‰ВИОУ‡ВЩ·И И‰И·›ЩВЪ·
¯Ъ‹ЫИМФ БИ· ЩЛУ ОФ‹ ‚·ММ¤УˆУ МВЩ¿ППˆУ ЫЩ· ФФ›· ‰ВУ МФЪВ› У·
Ы˘У‰ВıВ› Л ЩЫИМ›‰· ЩФ˘ ıВЩИОФ‡.
1.2 ∆∂áπ∫∞ Ã∞ƒ∞∫∆∏ƒπ™∆π∫∞
¶π¡∞∫π¢∞ Ã∞ƒ∞∫∆∏ƒπ™∆π∫ø¡
¶ƒø∆∂À√¡
ªФУФК·ЫИО‹ Щ¿ЫЛ
™˘¯УfiЩЛЩ·
¶Ъ·БМ·ЩИО‹ О·Щ·У¿ПˆЫЛ
ª¤БИЫЩЛ О·Щ·У¿ПˆЫЛ
¢∂À∆∂ƒ∂À√¡
∆¿ЫЛ ¯ˆЪ›˜ КФЪЩ›Ф
ƒ‡М· ОФ‹˜
∫‡ОПФ˜ ПВИЩФ˘ЪБ›·˜
¢Â›ÎÙ˘ ÚÔÛÙ·Û›·˜
230V
50 / 60 Hz
11A
16A
300V
10 ÷ 20A
20A ÷ 50%
IP 23
∫Ï¿ÛË ÌfiÓˆÛ˘
µ¿ÚÔ˜
¢È·ÛÙ¿ÛÂȘ
∫·УФУИЫМФ›
1.3 ∞•∂™√À∞ƒ
™˘М‚Ф˘ПВ˘ıВ›ЩВ ЩЛУ ЩФИО‹ ·УЩИЪФЫˆВ›· ‹ ЩФ О·Щ¿ЫЩЛМ· ТПЛЫЛ˜.
1.4 ∫À∫§√™ §∂π∆√Àƒ°π∞™
√ О‡ОПФ˜ ПВИЩФ˘ЪБ›·˜ В›У·И ЩФ ФЫФЫЩfi 10 ПВЩТУ О·Щ¿ ЩФ ФФ›Ф Л
БВУУ‹ЩЪИ· МФЪВ› У· Оfi„ВИ МВ ЩФ ФУФМ·ЫЩИОfi ЩЛ˜ ЪВ‡М·, ЫВ
ıВЪМФОЪ·Ы›· ВЪИ‚¿ППФУЩФ˜ 40Ж C, ¯ˆЪ›˜ ЩЛУ В¤М‚·ЫЛ ЩЛ˜
ıВЪМФЫЩ·ЩИО‹˜ ЪФЫЩ·Ы›·˜.
™В ВЪ›ЩˆЫЛ В¤М‚·ЫЛ˜, БИ· У· Ы˘УВ¯›ЫВЩВ ЩЛУ ОФ‹, Ъ¤ВИ У·
ВЪИМ¤УВЩВ ЩЛУ ·ФО·Щ¿ЫЩ·ЫЛ ЩЛ˜ ПВИЩФ˘ЪБ›·˜ ЩЛ˜ БВУУ‹ЩЪИ·˜ (‚П.
ЫВП. IV)
ª∏¡ À¶∂ƒµ∞π¡∂∆∂ ∆√ ª∂°π™∆√ ∫À∫§√ §∂π∆√Àƒ°π∞™.
∏ ˘¤Ъ‚·ЫЛ ЩФ˘ О‡ОПФ˘ ПВИЩФ˘ЪБ›·˜ Ф˘ ·У·БЪ¿КВЩ·И ЫЩЛУ ИУ·О›‰·
¯·Ъ·ОЩЛЪИЫЩИОТУ МФЪВ› У· ЪФО·П¤ЫВИ ‚П¿‚В˜ ЫЩЛ БВУУ‹ЩЪИ· О·И У·
·О˘ЪТЫВИ ЩЛУ ВББ‡ЛЫЛ.
2.0 ∂°∫∞∆∞™∆∞™∏
EN 60974.1 - EN 60974.7
12 kg.
mm 410 x 180 x 310
EN 60974.10
2.1 ™À¡¢∂™∏ ∆∏™ °∂¡¡∏∆ƒπ∞™ ™∆√ ¢π∫∆À√ ∆ƒ√º√¢√™π∞™.
·ЫК¿ПВИ· Ф˘ ·У·БЪ¿КВЩ·И ЫЩФУ ›У·О· ЩˆУ ЩВ¯УИОТУ
¯·Ъ·ОЩЛЪИЫЩИОТУ ЩЛ˜ БВУУ‹ЩЪИ·˜. ŸП· Щ· МФУЩ¤П· БВУУ‹ЩЪИ·˜
ЪФ‚П¤Ф˘У ЩЛУ ·УЩИЫЩ¿ıМИЫЛ ЩˆУ МВЩ·‚ФПТУ ЩФ˘ ‰ИОЩ‡Ф˘. °И·
МВЩ·‚ФП¤˜ ±10% ВИЩ˘Б¯¿УВЩ·И МВЩ·‚ФП‹ ЩФ˘ ЪВ‡М·ЩФ˜ ОФ‹˜ ±
0,2%.
2.2 ∆√¶√£∂∆∏™∏ ∆∏™ °∂¡¡∏∆ƒπ∞™
·ÂÚ›ˆÓ ÌÔÚÔ‡Ó Ó· ··ÈÙÔ‡ÓÙ·È ÂȉÈΤ˜ ÂÁηٷÛÙ¿ÛÂȘ.
¶·Ú·Î·Ïԇ̠·Â˘ı˘Óı›Ù ÛÙȘ ·ÚÌfi‰È˜ ·Ú¯¤˜.
ŸÙ·Ó ÂÁηıÈÛÙ¿ÙÂ Ë ÁÂÓÓ‹ÙÚÈ· Ú¤ÂÈ Ó· ›ÛÙ ‚¤‚·ÈÔÈ fiÙÈ ÙËÚÔ‡ÓÙ·È ÔÈ
·ÎfiÏÔ˘ı˜ Ô‰ËÁ›Â˜:
1. √ ¯ВИЪИЫЩ‹˜ Ъ¤ВИ У· ¤¯ВИ В‡ОФПЛ ЪfiЫ‚·ЫЛ ЫЩ· ¯ВИЪИЫЩ‹ЪИ· О·И
2. µВ‚·ИˆıВ›ЩВ fiЩИ ЩФ ЛПВОЩЪИОfi О·ПТ‰ИФ О·И Л ·ЫК¿ПВИ· ЩЛ˜ Ъ›˙·˜ ЫЩЛУ
3. ªЛУ ЩФФıВЩВ›ЩВ ЩЛ Ы˘ЫОВ˘‹ ЫВ ¯ТЪФ˘˜ МИОЪТУ ‰И·ЫЩ¿ЫВˆУ: Ф
4. ∏ Û˘Û΢‹ (Û˘ÌÂÚÈÏ·Ì‚·ÓÔÌ¤ÓˆÓ ÙˆÓ Î·Ïˆ‰›ˆÓ) ‰ÂÓ Ú¤ÂÈ Ó·
5. ∏ Û˘Û΢‹ Ú¤ÂÈ Ó· ¤¯ÂÈ ·ÛÊ·Ï‹ ı¤ÛË, ÒÛÙ ӷ ·ÔʇÁÔÓÙ·È
2.3 ª∂∆∞∫π¡∏™∏ ∫∞π ª∂∆∞º√ƒ∞ ∆∏™ °∂¡¡∏∆ƒπ∞™
∫Ъ¿УФ˜ - °¿УЩИ· - ¶·Ф‡ЩЫИ· ·ЫК·ПВ›·˜ - ¶ВЪИОУЛМ›‰В˜
·У˘„ˆıВ› ·fi ЩФ ¯ВИЪИЫЩ‹. ¢И·‚¿ЫЩВ ЪФЫВОЩИО¿ ЩИ˜ ·ОfiПФ˘ıВ˜ Ф‰ЛБ›В˜.
∏ БВУУ‹ЩЪИ· ¤¯ВИ МВПВЩЛıВ› БИ· У· ВИЩЪ¤ВИ ЩЛУ ·У‡„ˆЫЛ О·И ЩЛ МВЩ·КФЪ¿.
∏ МВЩ·КФЪ¿ ЩЛ˜ Ы˘ЫОВ˘‹˜ В›У·И ·П‹, ¿ПП¿ Ъ¤ВИ У· Ъ·БМ·ЩФФИВ›Щ·И
Ы‡МКˆУ· МВ ЩФ˘˜ ·ОfiПФ˘ıФ˘˜ О·УfiУВ˜:
1. √И ВУ¤ЪБВИВ˜ ·˘Щ¤˜ МФЪФ‡У У· ВОЩВПФ‡УЩ·И М¤Ыˆ ЩЛ˜
2. ¶ЪИУ ЩЛУ ·У‡„ˆЫЛ ‹ ЩЛ МВЩ·КФЪ¿, ·ФЫ˘У‰¤ЫЩВ ·fi ЩФ ЛПВОЩЪИОfi
3. ∏ Û˘Û΢‹ ‰ÂÓ Ú¤ÂÈ Ó· ·Ó˘„ÒÓÂÙ·È, Ó· Û‡ÚÂÙ·È ‹ Ó· ¤ÏÎÂÙ·È ·fi Ù·
3.0 Ã∂πƒπ™∆∏ƒπ∞: £∂™∏ ∫∞π §∂π∆√Àƒ°π∞
3.1 ∂ª¶ƒ√™ ¶π¡∞∫∞™
µВ‚·ИˆıВ›ЩВ fiЩИ Л Ъ›˙· ЩЪФКФ‰ФЫ›·˜ ‰И·ı¤ЩВИ ЩЛУ
°π∞ ¡∞ ∞¶√ºÀ°∂∆∂ µ§∞µ∂™ ™∆∏
°∂¡¡∏∆ƒπ∞, ¶ƒπ¡ ™À¡¢∂™∂∆∂ ∆√ ºπ™
∆ƒ√º√¢√™π∞™, ∂§∂°•∆∂ ∂∞¡ ∏ ∆∞™∏
∆∏™ °ƒ∞ªª∏™ ∂π¡∞π ∫∞∆∞§§∏§∏ °π∞
∆√ ª∏Ã∞¡∏ª∞.
™Â ÂÚ›ÙˆÛË ·ÚÔ˘Û›·˜ Ï·‰ÈÒÓ ‹ η‡ÛÈÌˆÓ ˘ÁÚÒÓ Î·È
ÛÙȘ Û˘Ó‰¤ÛÂȘ Ù˘ Û˘Û΢‹˜.
ÔÔ›· Û˘Ó‰¤ÂÙ·È Ë ÁÂÓÓ‹ÙÚÈ· Â›Ó·È Î·Ù¿ÏÏËÏ· ÁÈ· ÙËÓ ·ÚÔ¯‹ Ô˘
··ÈÙ›ٷÈ.
·ВЪИЫМfi˜ ЩЛ˜ БВУУ‹ЩЪИ·˜ В›У·И ФП‡ ЫЛМ·УЩИОfi˜. ∞ФК‡БВЩВ ¯ТЪФ˘˜
МВ ФП‡ ЫОfiУЛ ‹ ‚ЪˆМИ¿, ЫЩФ˘˜ ФФ›Ф˘˜ Л ЫОfiУЛ ‹ ¿ПП· ·УЩИОВ›МВУ·
МФЪФ‡У У· ·У·ЪЪФКЛıФ‡У ·fi ЩЛУ ВБО·Щ¿ЫЩ·ЫЛ.
ÂÌÔ‰›˙ÂÈ ÙË ‰È¤Ï¢ÛË ‹ ÙËÓ ÂÚÁ·Û›· ÙˆÓ ¿ÏψÓ.
ΛӉ˘ÓÔÈ ÙÒÛ˘ ‹ ·Ó·ÙÚÔ‹˜. ŸÙ·Ó Ë ÁÂÓÓ‹ÙÚÈ· Â›Ó·È ÙÔÔıÂÙË̤ÓË
Û ˘ÂÚ˘„ˆÌ¤ÓÔ ÛËÌ›Ô, ˘¿Ú¯ÂÈ Î›Ó‰˘ÓÔ˜ Èı·Ó‹˜ ÙÒÛ˘.
¶ƒ√™∆∞™π∞ Ã∂πƒπ™∆∏:
∏ ÁÂÓÓ‹ÙÚÈ· ‰ÂÓ ˘ÂÚ‚·›ÓÂÈ ÙÔ ‚¿ÚÔ˜ ÙˆÓ 25 Kg Î·È ÌÔÚ› Ó·
¯ВИЪФП·‚‹˜ Ф˘ ˘¿Ъ¯ВИ ЫЩЛ БВУУ‹ЩЪИ·.
‰›ÎÙ˘Ô ÙË ÁÂÓÓ‹ÙÚÈ· Î·È fiÏ· Ù· ÂÍ·ÚÙ‹Ì·Ù¿ Ù˘.
ηÏ҉ȷ ÙÛÈÌ›‰·˜ ‹ Á›ˆÛ˘.
∂ÈÎfiÓ· 1.
1
GR
¯ЪЛЫИМФФИ‹ЫВЩВ ЩЛ Ы˘ЫОВ˘‹, ‰И·‚¿ЫЩВ ЪФЫВОЩИО¿ ЩФ √¢∏°π∂™
™∏ª∞¡∆π∫√: ¶ЪИУ Ы˘У‰¤ЫВЩВ, ЪФВЩФИМ¿ЫВЩВ ‹
∞™º∞§∂π∞™.
(GR) 2
2
3
4
5
7
6
Page 44
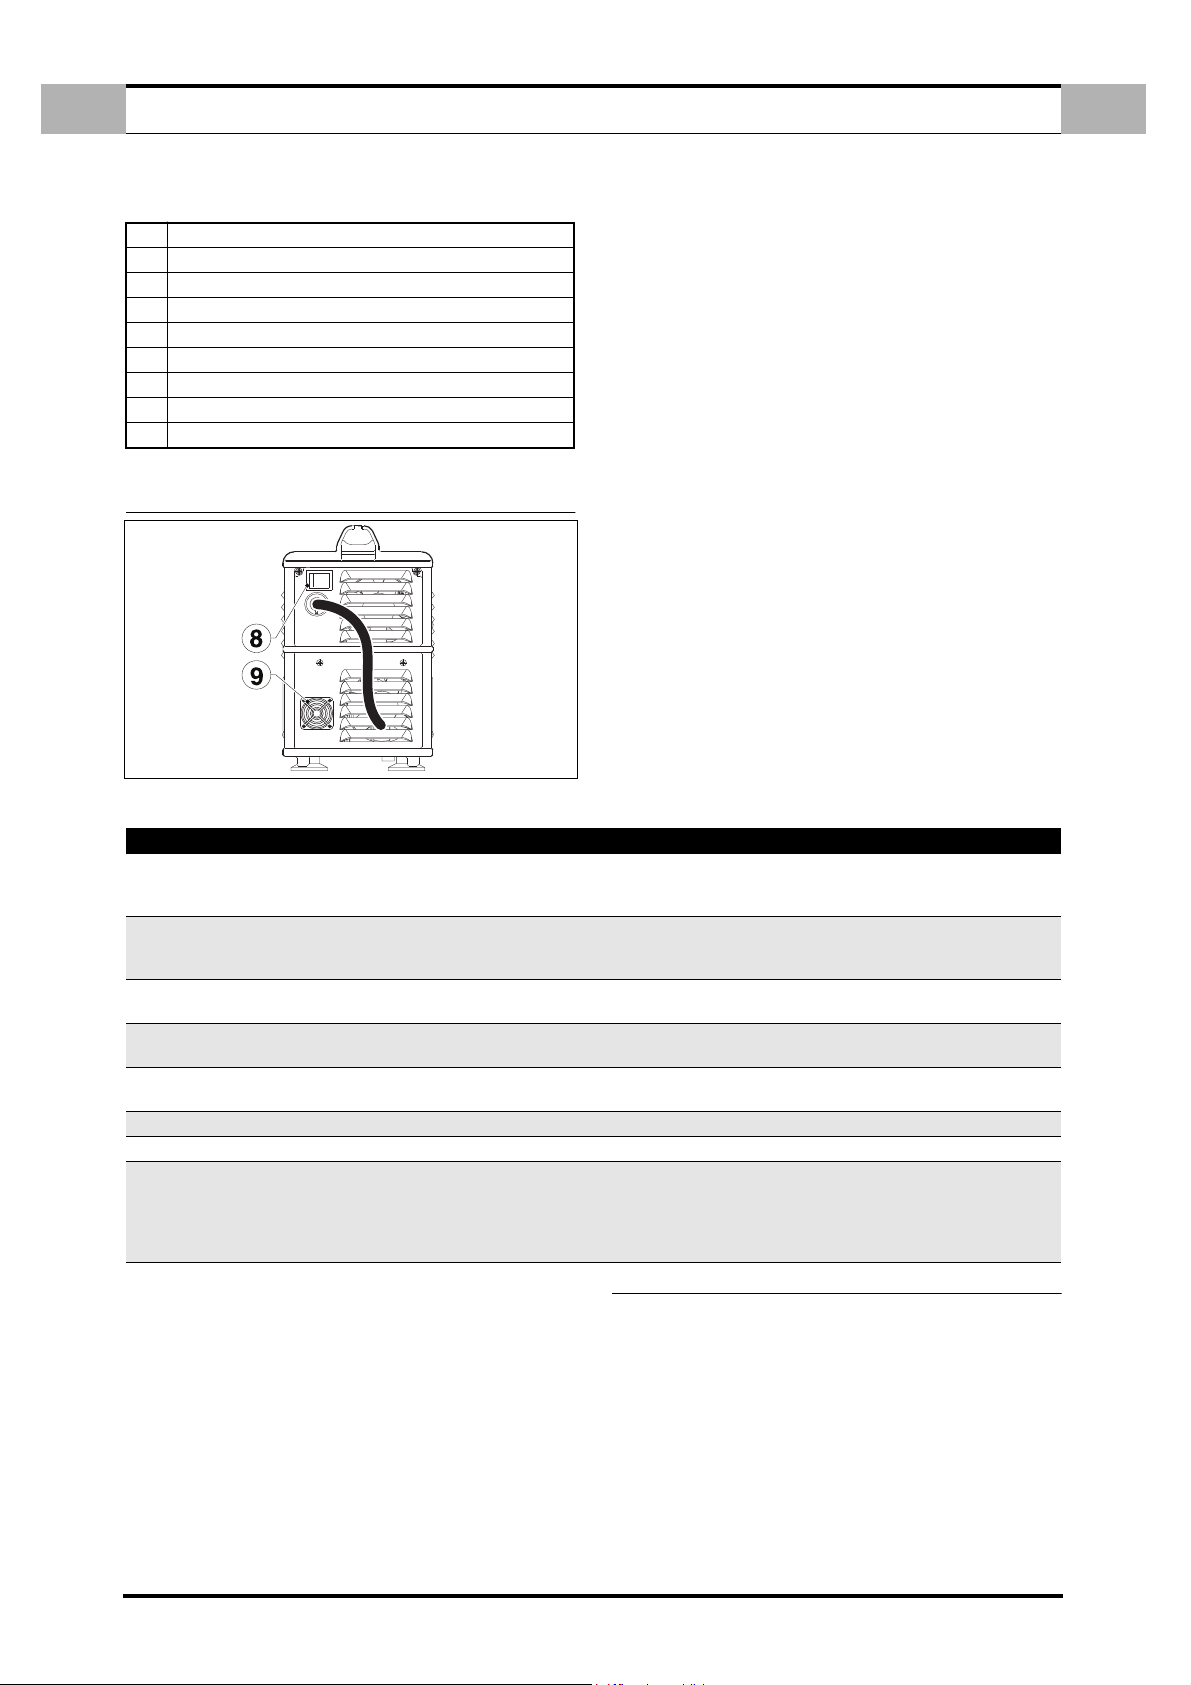
1.
5.
1
2
3
4
5
6
7
8
9
GR
ŒÓ‰ÂÈÍË ·ÚÔ¯‹˜ ÈÛ¯‡Ô˜
ŒУ‰ВИНЛ В¤М‚·ЫЛ˜ Ы˘У·БВЪМТУ
æËÊÈ·Îfi fiÚÁ·ÓÔ
§ÂÈÙÔ˘ÚÁ›· „ËÊÈ·ÎÔ‡ ÔÚÁ¿ÓÔ˘ (Volt - Amp. - Bar)
¶П‹ОЩЪФ ПВИЩФ˘ЪБ›·˜ Щ¿ЫЛ˜ - ЪВ‡М·ЩФ˜
¶П‹ОЩЪФ ПВИЩФ˘ЪБ›·˜ ·¤Ъ·
¢È·ÎfiÙ˘ Ú‡ıÌÈÛ˘
¢И·ОfiЩЛ˜ ЩЪФКФ‰ФЫ›·˜
º›ÏÙÚÔ ·¤Ú·
3.2 ¶π™ø ¶π¡∞∫∞™
∂ÈÎfiÓ· 2.
√¢∏°π∂™ Ã∏™∏™
3.3 §∂π∆√Àƒ°π∞ Ã∂πƒπ™∆∏ƒπø¡
∂¡¢∂π•∏ ¶∞ƒ√Ã∏™ π™ÃÀ√™ (∞Ú. 1
ŸЩ·У ·У¿‚ВИ Л П˘¯У›·, ЩФ МЛ¯¿УЛМ· В›У·И ¤ЩФИМФ БИ· ЩЛУ ОФ‹.
2.
∂¡¢∂π•∏ ∂¶∂ªµ∞™∏™ ™À¡∞°∂ƒªø¡ (∞Ú. 2
ŸЩ·У ·У¿‚ВИ Л П˘¯У›· ˘Ф‰ЛПТУВИ ЩЛУ В¤М‚·ЫЛ ВУfi˜ Ы˘У·БВЪМФ‡,
ВУТ ·Ъ¿ППЛП· ЫЩЛУ ФıfiУЛ
Щ‡Ф˜ ЩФ˘ Ы˘У·БВЪМФ‡ Ы‡МКˆУ· МВ ЩФУ ›У·О· Ф˘ ·ОФПФ˘ıВ›, О·ıТ˜
О·И ФИ ·У·БО·›В˜ ВУ¤ЪБВИВ˜ БИ· ЩЛУ ·ФО·Щ¿ЫЩ·ЫЛ ЩЛ˜ ПВИЩФ˘ЪБ›·˜.
™ЩЛУ О·Щ¿ЫЩ·ЫЛ ·˘Щ‹ Л БВУУ‹ЩЪИ· ‰ВУ ·Ъ¤¯ВИ ЪВ‡М·.
3.
æ∏ºπ∞∫√ √ƒ°∞¡√ (∞Ú. 3
∂МК·У›˙ВИ ЩФ ВИПВБМ¤УФ ЪВ‡М· ЩЛ˜ БВУУ‹ЩЪИ·˜ ‹ ЩИ˜ ЪФЫˆЪИУ¤˜
ВУ‰В›НВИ˜:
с ª‹У˘М· ·У¿ММ·ЩФ˜.
с ŒО‰ФЫЛ ПФБИЫМИОФ‡.
ñ ∆¿ÛË Ù˘ ÙÛÈÌ›‰·˜ Ȥ˙ÔÓÙ·˜ ÙÔ Ï‹ÎÙÚÔ
ñ ¶›ÂÛË ·¤Ú· Ȥ˙ÔÓÙ·˜ ÙÔ Ï‹ÎÙÚÔ (∞Ú. 6
с ∆‡Ф Ы˘У·БВЪМФ‡ (™А¡∞°∂ƒª√π), ‚П.
ñ ∆‡Ô ÛÊ¿ÏÌ·ÙÔ˜ Ì˯·Ó‹Ì·ÙÔ˜ (FAIL), ‚Ï. ›Ó·Î· 2.
4. §∂π∆√Аƒ°π∞ ж∏ºπ∞∫√А √ƒ°∞¡√А ( ∞Ъ. 4
∏ ·У·ММ¤УЛ П˘¯У›· ·УЩИЫЩФИ¯В› ЫЩЛУ ·Ъ¿МВЩЪФ Ф˘ ВМК·У›˙ВЩ·И ЫЩЛУ
ФıfiУЛ:
с Volt.
ñ Amper.
ñ Bar.
- Fig. 1 pag. 2)
(∞Ú. 3
- Fig. 1 pag. 2)
- Fig. 1 pag. 2)
›Ó·Î· 1.
- Fig. 1 pag. 2)
ÂÌÊ·Ó›˙ÂÙ·È Ô
(∞Ú. 5
- Fig. 1 pag. 2)
- Fig. 1 pag. 2)
- Fig. 1 pag. 2)
GR
.
¶π¡∞∫∞™ 1 - ™À¡∞°∂ƒª√π
√£√¡∏ ™∏ª∞™π∞ ∞¶√∫∞∆∞™∆∞™∏
- - -
÷ÌËÏ‹ Ù¿ÛË ÂÈÛfi‰Ô˘. ¢È·ÎfiÙ˘ ÁÚ·ÌÌ‹˜
·ÓÔȯÙfi˜ ‹ ‰È·ÎÔ‹ Ù˘ ÁÚ·ÌÌ‹˜.
ªВ ЩЛУ ·ФО·Щ¿ЫЩ·ЫЛ ЩФ˘ Ы˘У·БВЪМФ‡.
∂¿У Ф Ы˘У·БВЪМfi˜ ·Ъ·М¤УВИ, ·В˘ı˘УıВ›ЩВ ЫЩФ
™¤Ъ‚И˜.
CUP
∆Ô Î¿Ï˘ÌÌ· Ù˘ ÙÛÈÌ›‰·˜ ‰ÂÓ ‚ȉÒıËΠۈÛÙ¿
(Ì ÙË ÁÂÓÓ‹ÙÚÈ· ·Ó·Ì̤ÓË).
™‚‹ÛÙÂ ÙË ÁÂÓÓ‹ÙÚÈ·.
µÈ‰ÒÛÙ ۈÛÙ¿ ÙÔ Î¿Ï˘ÌÌ· Î·È ·Ó¿„Ù ÙË
ÁÂÓÓ‹ÙÚÈ·.
HtA
ThA
(·Ó·Ï·Ì‹)
CtA
Air
ScA
ÀÂÚı¤ÚÌ·ÓÛË ÌÂÙ·ÙÚÔ¤· ÈÛ¯‡Ô˜. ªВ ЩЛУ ·ФО·Щ¿ЫЩ·ЫЛ ЩФ˘ Ы˘У·БВЪМФ‡
(ŸЩ·У ¤ЫВИ Л ВЫˆЩВЪИО‹ ıВЪМФОЪ·Ы›·).
¶ÚÔÂȉÔÔ›ËÛË ÂÈΛÌÂÓ˘ ˘ÂÚı¤ÚÌ·ÓÛ˘ ÙÔ˘
ÌÂÙ·ÙÚÔ¤· ÈÛ¯‡Ô˜ (HtA).
ªВ ЩЛУ ·ФО·Щ¿ЫЩ·ЫЛ ЩФ˘ Ы˘У·БВЪМФ‡
(ŸЩ·У ¤ЫВИ Л ВЫˆЩВЪИО‹ ıВЪМФОЪ·Ы›·).
ÀÂÚı¤ÚÌ·ÓÛË ÙÔ˘ Û˘ÌÈÂÛÙ‹ ªВ ЩЛУ ·ФО·Щ¿ЫЩ·ЫЛ ЩФ˘ Ы˘У·БВЪМФ‡
(ŸЩ·У ¤ЫВИ Л ВЫˆЩВЪИО‹ ıВЪМФОЪ·Ы›·).
∞Ó·Ú΋˜ ›ÂÛË ·¤Ú· ÌÈÎÚfiÙÂÚË ·fi 1,5 bar ∞¢ı˘Óı›Ù ÛÙÔ ™¤Ú‚Ș.
µÚ·¯˘Î‡Îψ̷ ÂÍfi‰Ô˘. ™‚‹ÛÙÂ Î·È ·Ó¿„Ù ¿ÏÈ ÙË ÁÂÓÓ‹ÙÚÈ·.
™‚‹ÛÈÌÔ ÙÔ˘ ÙfiÍÔ˘. ∂ϤÁÍÙ ÙË ÊıÔÚ¿ ÙÔ˘ ηχÌÌ·ÙÔ˜ Î·È ÙÔ˘
ЛПВОЩЪФ‰›Ф˘ О·И ВУ ·У¿БОЛ ·УЩИО·Щ·ЫЩ‹ЫЩВ Щ·.
LSF
∂¿Ó Ô Û˘Ó·ÁÂÚÌfi˜ ·Ú·Ì¤ÓÂÈ, Û‚‹ÛÙ ηÈ
·У¿„ЩВ ¿ПИ ЩЛ БВУУ‹ЩЪИ·. ™В ВЪ›ЩˆЫЛ Ф˘
ВМК·УИЫЩВ› ¿ПИ, ·В˘ı˘УıВ›ЩВ ЫЩФ ™¤Ъ‚И˜.
¶§∏∫∆ƒ√ ∆∞™∏™ ƒ∂Àª∞∆√™ ( ∞Ú. 5
¶È¤˙ÔÓÙ·˜ ÙÔ Ï‹ÎÙÚÔ ÛÙËÓ ÔıfiÓË (∞Ú. 3
Ë Ù¿ÛË ÛÙËÓ ÙÛÈÌ›‰·. ∏ ¤Ó‰ÂÈÍË Ù˘ Ù¿Û˘ Â›Ó·È ÚÔÛˆÚÈÓ‹.
6. ¶§∏∫∆ƒ√ §∂π∆√Аƒ°π∞™ ∞∂ƒ∞ (
¶И¤˙ФУЩ·˜ ЩФ П‹ОЩЪФ ВУВЪБФФИВ›Щ·И БИ· ЪФО·ıФЪИЫМ¤УФ ¯ЪfiУФ Л
ВБО·Щ¿ЫЩ·ЫЛ ·¤Ъ· ЩФ˘ МЛ¯·У‹М·ЩФ˜ МВ ЩЛУ ВМК¿УИЫЛ ЩЛ˜ ›ВЫЛ˜
ПВИЩФ˘ЪБ›·˜.
7. ¢π∞∫√¶∆∏™ ƒÀ£ªπ™∏™ ∆√À ƒ∂Àª∞∆√™ (
∂ÈÙÚ¤ÂÈ ÙË Ú‡ıÌÈÛË ÙÔ˘ Ú‡̷ÙÔ˜ ÎÔ‹˜.
8. ¢π∞∫√¶∆∏™ √¡-OFF (
√ ‰И·ОfiЩЛ˜ ‰И·ı¤ЩВИ ı¤ЫЛ √¡ (Ъ¿ЫИУЛ ВУ‰ВИОЩИО‹ П˘¯У›· ·У·ММ¤УЛ) ‹
OFF, ФИ ФФ›В˜ ·УЩИЫЩФИ¯Ф‡У ЫЩЛ ПВИЩФ˘ЪБ›· О·И ЫЩФ Ы‚‹ЫИМФ ЩЛ˜
БВУУ‹ЩЪИ·˜.
9. ºπ§∆ƒ√ ∞∂ƒ∞ (
°È· ÙÔÓ Î·ı·ÚÈÛÌfi ÙËÚ›Ù ÙÔ ÚfiÁÚ·ÌÌ· Û˘ÓÙ‹ÚËÛ˘.
∞Ú. 8
∞Ú. 9
- Fig. 2 pag. 3)
- Fig. 1 pag. 2)
- Fig. 1 pag. 2)
∞Ú. 6
- Fig. 1 pag. 2)
- Fig. 2 pag. 3)
∞Ú. 3
- Fig. 1 pag. 2)
ÂÌÊ·Ó›˙ÂÙ·È
4.0 √¢∏°π∂™ Ã∏™∏™
a. ™˘У‰¤ЫЩВ ЩЛ БВУУ‹ЩЪИ· ЫВ ЫЩВБУfi ¯ТЪФ МВ В·ЪО‹ ВН·ВЪИЫМfi.
b. ¶И¤ЫЩВ ЩФ ‰И·ОfiЩЛ ПВИЩФ˘ЪБ›·˜
ÂÚÈ̤ÓÂÙ ӷ ·Ó¿„ÂÈ Ë ÁÂÓÓ‹ÙÚÈ·.
c. ∆ÔÔıÂÙ‹ÛÙ ÙËÓ ÙÛÈÌ›‰· Á›ˆÛ˘ ÛÙÔ ÙÂÌ¿¯ÈÔ ÁÈ· ÎÔ‹ ηÈ
‚В‚·ИˆıВ›ЩВ fiЩИ ˘¿Ъ¯ВИ О·П‹ ЛПВОЩЪИО‹ В·К‹.
d. ∂ÈϤÍÙ ÙÔ Ú‡̷ ÎÔ‹˜ ̤ۈ ÙÔ˘ ‰È·ÎfiÙË (∞Ú. 7 - Fig. 1 pag.
2) Û‡Ìʈӷ Ì ٷ ÛÙÔȯ›· ÙÔ˘ ›Ó·Î· Ô˘ ·ÎÔÏÔ˘ı›.
e. ∆ÔÔıÂÙ‹ÛÙ ÙËÓ ÙÛÈÌ›‰· ÛÙÔ ÙÂÌ¿¯ÈÔ ÁÈ· ÎÔ‹, ȤÛÙ ÙÔ
Ï‹ÎÙÚÔ ÙÛÈÌ›‰·˜ Î·È ·Ú¯›ÛÙ ÙËÓ ÎÔ‹.
( ∞Ú. 8
- Fig. 2 pag. 3) ηÈ
(GR) 3
Page 45
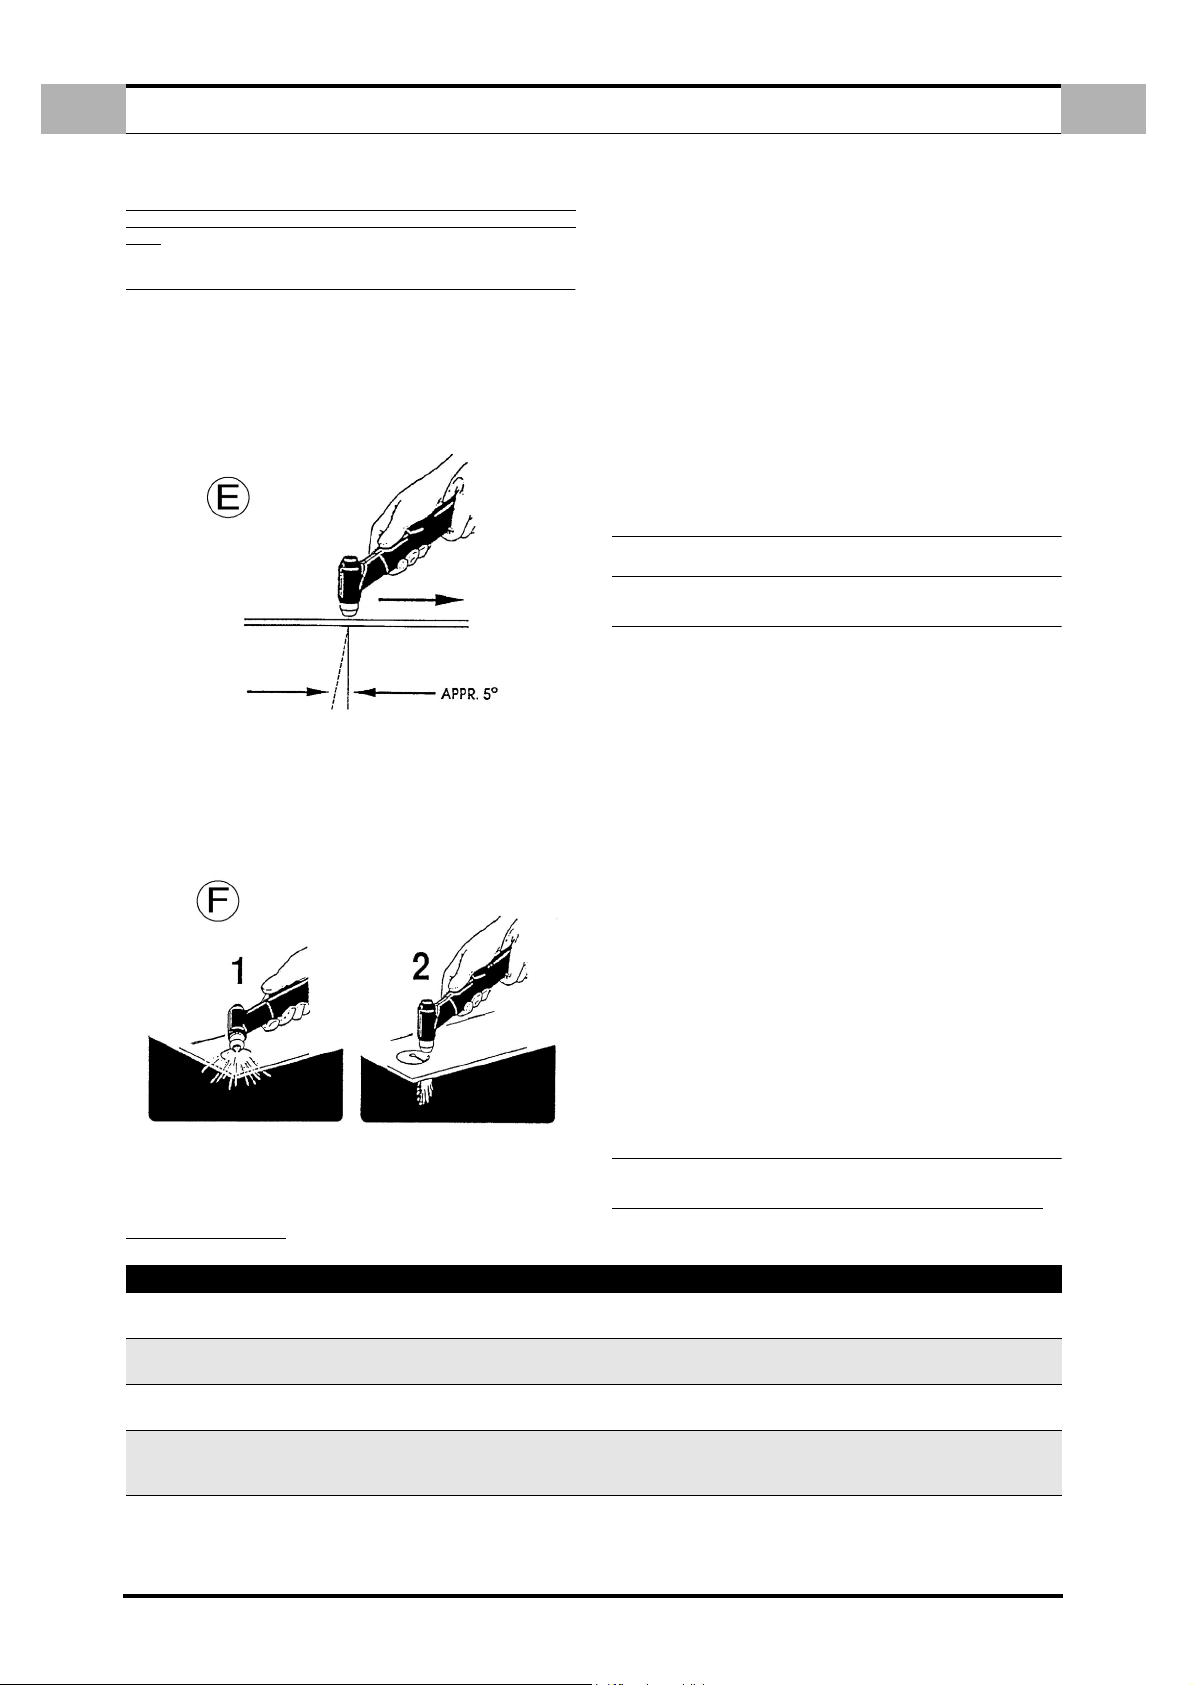
GR
§∂π∆√Àƒ°π∞ ∆™πª¶π¢∞™
™˘ÓÈÛÙ¿Ù·È Ó· ÌË ‰È·ÙËÚ›Ù ¿ÛÎÔ· ·Ó·Ì̤ÓÔ ÙÔ ÙfiÍÔ-Ô‰ËÁfi ÛÙÔÓ
·¤Ъ· ¤ЩЫИ ТЫЩВ У· ·ФК‡БВЩВ ЩЛ КıФЪ¿ ЩФ˘ ЛПВОЩЪФ‰›Ф˘ О·И ЩФ˘
ÌÂÎ.
5.0 §∂π∆√Àƒ°π∞ ∆™πª¶π¢∞™
∞Ú¯›ÛÙ ÙËÓ ÎÔ‹ ·ÚÁ¿ Î·È ·˘Í‹ÛÙ ÙËÓ Ù·¯‡ÙËÙ· ÁÈ· Ó· ÂÈÙ¢¯ı› Ë
ÂÈı˘ÌËÙ‹ ÔÈfiÙËÙ· ÎÔ‹˜. °È· Ó· ·Ú¯›ÛÂÙ ÙËÓ ÎÔ‹ ÛÙÔ ¿ÎÚÔ ÙÔ˘
ÂÏ¿ÛÌ·ÙÔ˜, ¢ı˘ÁÚ·ÌÌ›ÛÙ ÙÔ Î¤ÓÙÚÔ Ù˘ ÙÛÈÌ›‰·˜ ηٿ Ì‹ÎÔ˜ ÙÔ˘
¿ÎÚÔ˘ ÙÔ˘ ÂÏ¿ÛÌ·ÙÔ˜ Î·È È¤ÛÙ ÙÔ ‰È·ÎfiÙË ÂϤÁ¯Ô˘: ÙÔ ÙfiÍÔ ÎÔ‹˜
·Ó¿‚ÂÈ ÛÙÔ ¿ÎÚÔ ÙÔ˘ ÂÏ¿ÛÌ·ÙÔ˜. ƒ˘ıÌ›ÛÙ ÙËÓ Ù·¯‡ÙËÙ· ¤ÙÛÈ ÒÛÙ ӷ
ÂÈÙ¢¯ı› Ë ÂÈı˘ÌËÙ‹ ÔÈfiÙËÙ· ÎÔ‹˜. ∆Ô Ï¿ÛÌ· ·¤ÚÔ˜ ‰ËÌÈÔ˘ÚÁ›
¢ı‡ÁÚ·ÌÌÔ ÙfiÍÔ (·ÓÔÍ›‰ˆÙÔ˜ ¯¿Ï˘‚·˜, ·ÏÔ˘Ì›ÓÈÔ) ‹ ÙfiÍÔ ˘fi ÁˆÓ›·
5Æ ( ∂ÈÎ.E ) (ª·Ï·Îfi˜ ¯¿Ï˘‚·˜).
5.1 ¢π∞∆ƒ∏™∏
™В ФЪИЫМ¤УВ˜ ‰И·‰ИО·Ы›В˜ ОФ‹˜ МФЪВ› У· В›У·И ·У·БО·›· Л ¤У·ЪНЛ ЩЛ˜
ОФ‹˜ ·fi ЩФ ВЫˆЩВЪИОfi ЩЛ˜ ВИК¿УВИ·˜ ЩФ˘ ВП¿ЫМ·ЩФ˜ О·И fi¯И ·fi ЩФ
¿ОЪФ ЩФ˘.
∏ ВИЫЩЪФК‹ КПfiБ·˜ ЫЩЛ ‰И·‰ИО·Ы›· ‰И¿ЩЪЛЫЛ˜ МФЪВ› У· МВИТЫВИ ЩЛ
‰И¿ЪОВИ· ˙ˆ‹˜ ЩˆУ ВН·ЪЩЛМ¿ЩˆУ ЩЛ˜ ЩЫИМ›‰·˜. ∫·Щ¿ Ы˘У¤ВИ·, Л
‰И¿ЩЪЛЫЛ Ъ¤ВИ У· Ъ·БМ·ЩФФИВ›Щ·И ЩФ Щ·¯‡ЩВЪФ ‰˘У·ЩfiУ.
∫·Щ¿ ЩЛ ‰И¿ЩЪЛЫЛ ( ∂ИО.F ) ОЪ·Щ‹ЫЩВ ЩЛУ ЩЫИМ›‰· МВ ВП·КЪ¿ ОП›ЫЛ ТЫЩВ
Щ· ЫˆМ·Щ›‰И· ЩЛ˜ ВИЫЩЪФК‹˜ КПfiБ·˜ У· ·ФМ·ОЪ‡УФУЩ·И ·fi ЩФ МВО
ЩЛ˜ ЩЫИМ›‰·˜ (О·И ·fi ЩФ ¯ВИЪИЫЩ‹) ·УЩ› У· ·У·Л‰Ф‡У ¿Уˆ ЫЩЛУ
ЩЫИМ›‰·.
¶π¡∞∫∞™ 2 - ™º∞§ª∞∆∞ -
∫·ı·Ъ›ЫЩВ ЩФ Щ·¯‡ЩВЪФ ‰˘У·ЩfiУ Щ· ˘ФПВ›ММ·Щ· ·fi ЩФ О¿П˘ММ·
ЪФЫЩ·Ы›·˜ О·И ЩФ МВО. √ „ВО·ЫМfi˜ ‹ Л ВМ‚¿ЩИЫЛ ЩФ˘ О·П‡ММ·ЩФ˜
ЪФЫЩ·Ы›·˜ ЫВ О·ı·ЪИЫЩИОfi ‰И¿П˘М· ВП·¯ИЫЩФФИВ› ЩЛУ ФЫfiЩЛЩ· ЩˆУ
˘ФПВИММ¿ЩˆУ Ф˘ ЪФЫОФППФ‡УЩ·И.
™∏ª∂πø™∏: √È Û˘ÛÙ¿ÛÂȘ Ô˘ ·ÎÔÏÔ˘ıÔ‡Ó Ú¤ÂÈ Ó· ÙËÚÔ‡ÓÙ·È ÁÈ·
fiϘ ÙȘ ‰È·‰Èηۛ˜ ÎÔ‹˜.
a. ¶ÂÚÈ̤ÓÂÙ 5 ÏÂÙ¿ ÚÈÓ Û‚‹ÛÂÙ ÙË ÁÂÓÓ‹ÙÚÈ· ·ÊÔ‡
ФПФОПЛЪˆıФ‡У ФИ ‰И·‰ИО·Ы›В˜ ОФ‹˜. ªВ ЩФУ ЩЪfiФ ·˘Щfi
ВИЩЪ¤ВЩ·И Л „‡НЛ О·И Л ··БˆБ‹ ЩЛ˜ ıВЪМfiЩЛЩ·˜ ·fi ЩФУ
·УВМИЫЩ‹Ъ·.
b. °È· ÌÂÁ·Ï‡ÙÂÚË ‰È¿ÚÎÂÈ· ÙˆÓ ÂÍ·ÚÙËÌ¿ÙˆÓ, ÌËÓ ·Ê‹ÓÂÙÂ
·У·ММ¤УФ ЩФ ЩfiНФ-Ф‰ЛБfi ВЪИЫЫfiЩВЪФ ·fi ЩФ ·У·БО·›Ф.
c. ГЪЛЫИМФФИВ›ЩВ ЩФ˘˜ ·БˆБФ‡˜ ЩЛ˜ ЩЫИМ›‰·˜ ЪФЫВОЩИО¿ О·И
ÚÔÛٷهÛÙ ÙÔ˘˜ ·fi ‚Ï¿‚˜.
d. °И· ЩЛУ ·УЩИО·Щ¿ЫЩ·ЫЛ ЩˆУ ·У·ПТЫИМˆУ ¯ЪЛЫИМФФИВ›ЩВ МfiУФ ЩФ
ÎÏÂȉ› ·ÛÊ·Ï›·˜.
¢π∞µ∞∑∂∆∂ ∆∞∫∆π∫∞ ∆π™ ¶ƒ√∂π¢√¶√π∏™∂π™ ∞™º∞§∂π∞™ ™∆∏¡
∂π™∞°ø°∏ ∆√À ¶∞ƒ√¡∆√™ ∂°Ã∂πƒπ¢π√À
6.0 ™À¡∏£∏ ∂§∞∆∆øª∞∆∞ ∫√¶∏™
™ÙË Û˘Ó¤¯ÂÈ· ·ÚÔ˘ÛÈ¿˙ÔÓÙ·È Ù· Û˘Ó‹ıË ÂÏ·ÙÙÒÌ·Ù· ÎÔ‹˜ Î·È ÔÈ Èı·Ó¤˜
·Èٛ˜ ÙÔ˘˜:
∞Ó·Ú΋˜ ‰È›ۉ˘ÛË.
a. ÀÂÚ‚ÔÏÈ΋ Ù·¯‡ÙËÙ· ÎÔ‹˜.
b. ∞Ó·Ú΋˜ ÈÛ¯‡˜.
c. ÀÂÚ‚ÔÏÈÎfi ¿¯Ô˜ ˘ÏÈÎÔ‡.
d. ºı·ЪМ¤У· ‹ О·ЩВЫЩЪ·ММ¤У· ВН·ЪЩ‹М·Щ· ЩЫИМ›‰·˜.
∆Ô ÙfiÍÔ ÎÔ‹˜ Û‚‹ÓÈ
a. ¶Ôχ ¯·ÌËÏ‹ Ù·¯‡ÙËÙ· ÎÔ‹˜.
b. ÀÂÚ‚ÔÏÈ΋ ·fiÛÙ·ÛË ÌÂٷ͇ ÌÂÎ ÙÛÈÌ›‰·˜ Î·È ÙÂÌ·¯›Ô˘.
™¯ЛМ·ЩИЫМfi˜ ˘ФПВИММ¿ЩˆУ.
a. §·Óı·Ṳ̂ÓË ›ÂÛË ·ÂÚ›Ô˘.
b. §·Óı·Ṳ̂ÓË ÈÛ¯‡˜ ÎÔ‹˜.
c. ºı·ЪМ¤У· ‹ О·ЩВЫЩЪ·ММ¤У· ВН·ЪЩ‹М·Щ· ЩЫИМ›‰·˜
∫·Ì¤Ó· ÌÂÎ.
a. À„ËÏfi Ú‡̷.
b. ∫·ЩВЫЩЪ·ММ¤У· ‹ П·ЫО·ЪИЫМ¤У· МВО ОФ‹˜..
c. ∂·Ê‹ ÌÂÎ Î·È ÙÂÌ·¯›Ô˘.
d. ÀÂÚ‚ÔÏÈο ˘ÔÏ›ÌÌ·Ù·: ÌÂȈ̤ÓË ›ÂÛË ·ÂÚ›Ô˘ Ï¿ÛÌ·ÙÔ˜.
7.0 ¶ƒ√µ§∏ª∞∆∞ ∞π∆π∂™ ∫∞π ™º∞§ª∞∆∞
ªÂÙ¿ ÙÔ ¿Ó·ÌÌ· Ë ÁÂÓÓ‹ÙÚÈ· ÌÔÚ› Ó· ÂÌÊ·Ó›ÛÂÈ ÛÙËÓ ÔıfiÓË (∞Ú. 3
pag. 2)
Щ· ЫК¿ПМ·Щ· ПВИЩФ˘ЪБ›·˜ Ф˘ ·ЪФ˘ЫИ¿˙ФУЩ·И ЫЩФУ ›У·О·.
∆· ÛÊ¿ÏÌ·Ù· ·˘Ù¿ ÌÔÚÔ‡Ó Ó· ·ÔηٷÛÙ·ıÔ‡Ó ‹ Â›Ó·È ·Ó·ÓfiÚıˆÙ·.
- Fig. 1
GR
√£√¡∏ ∞¶√∫∞∆∞™∆∞™∏
F14
F10 - F11 - F12 - F13
F15
F20 - F30 - F51 - F52 - F53 - F54 - F55 - F56
µÂ‚·Èˆı›Ù fiÙÈ ÙÔ Î¿Ï˘ÌÌ· ¤¯ÂÈ ÙÔÔıÂÙËı› ÛˆÛÙ¿.
™‚‹ÛÙÂ Î·È ·Ó¿„Ù ¿ÏÈ ÙË ÁÂÓÓ‹ÙÚÈ·.
™‚‹ЫЩВ О·И ·У¿„ЩВ ¿ПИ ЩЛ БВУУ‹ЩЪИ·. ∂¿У ЩФ ЫК¿ПМ· ·Ъ·М¤УВИ,
О·П¤ЫЩВ ЫЩФ ™¤Ъ‚И˜ О·И ‰ЛПТЫЩВ ЩФУ Щ‡Ф ЩФ˘ ЫК¿ПМ·ЩФ˜.
µÂ‚·Èˆı›Ù fiÙÈ Ù· Ï‹ÎÙÚÔ ÙÛÈÌ›‰·˜ ‰ÂÓ Â›Ó·È ·ÙË̤ÓÔ Î·Ù¿ ÙÔ
¿Ó·ÌÌ· Ù˘ ÁÂÓÓ‹ÙÚÈ·˜. ™‚‹ÛÙÂ Î·È ·Ó¿„Ù ¿ÏÈ ÙË ÁÂÓÓ‹ÙÚÈ·.
™‚‹ЫЩВ О·И ·У¿„ЩВ ¿ПИ ЩЛ БВУУ‹ЩЪИ·. ∂¿У ЩФ " fail " (ЫК¿ПМ·)
·Ъ·М¤УВИ, О·П¤ЫЩВ ЫЩФ ™¤Ъ‚И˜ О·И ‰ЛПТЫЩВ ЩФУ Щ‡Ф ЩФ˘
ЫК¿ПМ·ЩФ˜.
(GR) 4
Page 46
RU
СОДЕРЖАНИЕ
1. 0 ОПИСАНИЕ И ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ
1. 1 ОПИСАНИЕ ...........................................RU - 2
1. 2 ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ.............................RU - 2
1. 3 ПРИНАДЛЕЖНОСТИ ......................................RU - 2
1. 4РАБОЧИЙ ЦИКЛ.........................................RU - 2
2.0 УСТАНОВКА
2.1 ПОДКЛЮЧЕНИЕ ГЕНЕРАТОРА К СЕТИ ЭЛЕКТРОПИТАНИЯ ..............RU - 2
2.2 РАСПОЛОЖЕНИЕ ГЕНЕРАТОРА ...............................RU - 2
2.3 ТРАНСПОРТИРОВКА И ПЕРЕМЕЩЕНИЕ ГЕНЕРАТОРА. ЗАЩИТА ОПЕРАТОРА . . .RU - 2
3.0 ОРГАНЫ УПРАВЛЕНИЯ: ПОЛОЖЕНИЕ И НАЗНАЧЕНИЕ
3.1 ПЕРЕДНЯЯ ПАНЕЛЬ ......................................RU - 3
3.2 ЗАДНЯЯ ПАНЕЛЬ........................................RU - 3
4.0 УКАЗАНИЯ ПО ЭКСПЛУАТАЦИИ
5.0 ФУНКЦИОНИРОВАНИЕ ГОРЕЛКИ
5.1 ПРОБИВКА ОТВЕРСТИЙ ...................................RU - 4
.............................................RU - 2
...............................RU - 4
..............................RU - 4
...................RU - 2
RU
................RU - 3
6.0 ОБЫЧНО ВСТРЕЧАЮЩИЕСЯ ДЕФЕКТЫ РЕЗКИ
7. 0 ПРИЧИНЫ ВОЗМОЖНЫХ НЕИСПРАВНОСТЕЙ
ПЕРЕЧЕНЬ ЗАПАСНЫХ ЧАСТЕЙ ...................................I - III
ЭЛЕКТРИЧЕСКАЯ СХЕМА ....................................... V
......................RU - 4
....................RU - 4
(RU) 1
Page 47
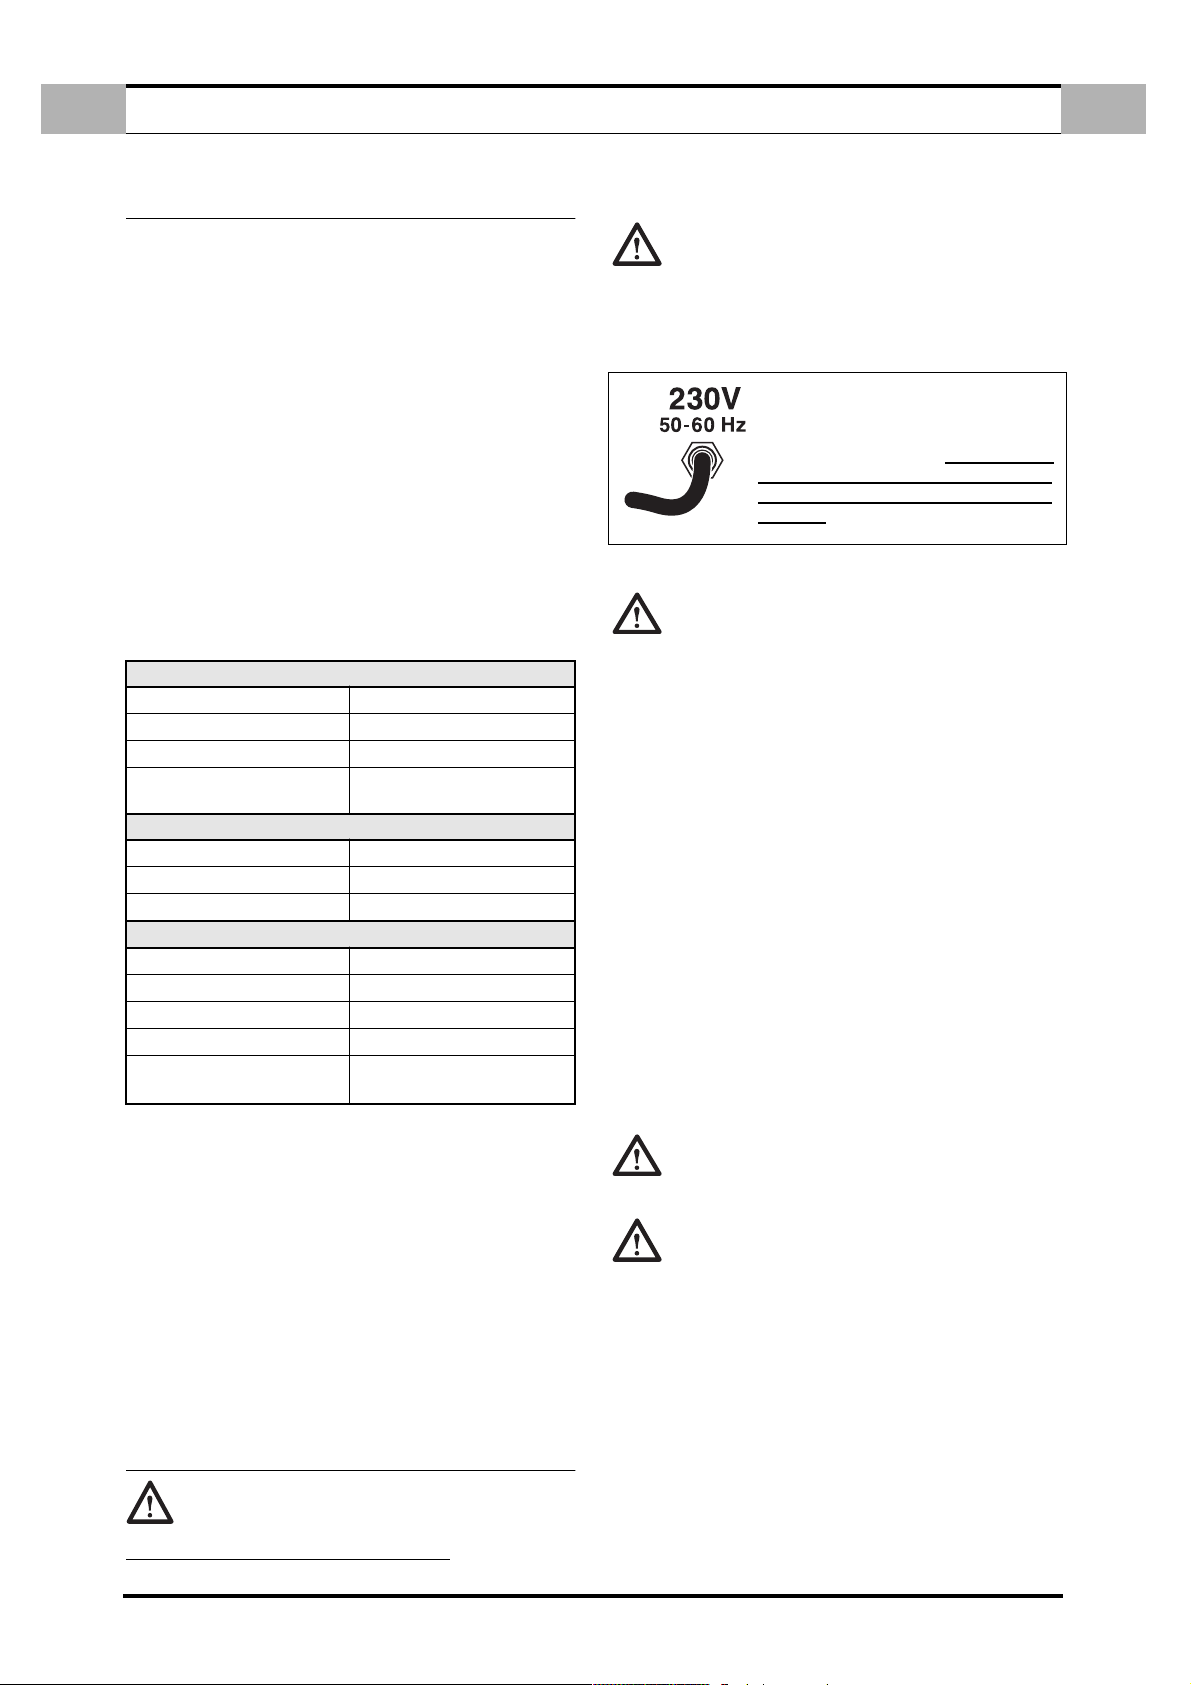
RU
ОПИСАНИЕ И ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ
1. 0 ОПИСАНИЕ И ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ
1. 1 ОПИСАНИЕ
Данная машина представляет собой современный, снабженный
инвертором генератор постоянного тока, который предназначен
для плазменной резки. Эта особая технология позволяет создавать
компактные и легкие генераторы с высокими эксплуатационными
характеристиками. Возможность выполнения различных
регулировок, высокий кпд и ограниченный расход энергии - все это
делает машину отличным инструментом, который позволяет
качественно выполнять резку материалов толщиной до 6 мм В предусмотрен встроенный компрессор, поэтому ее не требуется
подключать к источнику сжатого воздуха. Обе модели оснащены
устройством автоматического повторного зажигания дуги, что
обеспечивает оптимальный режим резки металлических структур,
выполненных в виде решетки. Кроме того, генератор оснащен
предохранительными системами, отключающими силовую цепь в
случае, если оператор касается токоведущих частей машины. В
дополнение, материалы толщиной до 2 мм можно резать с помощью
одной дежурной дуги, что очень полезно при резке окрашенных
металлических деталей, к которым нельзя присоединить
положительный зажим.
1. 2 ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ
ПАСПОРТНАЯ ТАБЛИЧКА
ПЕРВИЧНАЯ ЦЕПЬ
Однофазное напряжение
Частота
Потребляемый ток
Максимальный
потребляемый ток
ВТОРИЧНАЯ ЦЕПЬ
Напряжение холостого хода
Ток рзки
Рабочий цикл
Класс защиты
Класс изоляции
Вес
Габаритные размеры
Нормативные документы
1. 3 ПРИНАДЛЕЖНОСТИ
Обращайтесь к местным агентам или к дилеру.
1. 4РАБОЧИЙ ЦИКЛ
Рабочий цикл представляет собой долю времени в процентах от 10
минут, в течение которого генератор может выполнять резку с
номинальным током при температуре окружающей среды 40° C, не
вызывая срабатывания тепловой защиты.
В случае срабатывания этого защитного устройства рекомендуется
подождать не менее 15 минут, прежде чем возобновлять резку
(см. стр. IV).
НЕЛЬЗЯ ПРЕВЫШАТЬ МАКСИМАЛЬНУЮ ВЕЛИЧИНУ РАБОЧЕГО
ЦИКЛА.
Превышение величины рабочего цикла, указанной на табличке
паспортных данных, может привести к выходу генератора из строя
и к аннулированию гарантии.
EN 60974.1 - EN 60974.7
2.0 УСТАНОВКА
ВНИМАНИЕ! Прежде чем подключить, подготовить к
работе или использовать оборудование, внимательно прочтите
УКАЗАНИЯ ПО БЕЗОПА
СНОЙ ЭКСПЛУАТАЦИИ.
230V
50 / 60 Hz
11A
16A
300V
10 ÷ 20A
20A ÷ 50%
IP 23
H
12 kg.
mm 410 x 180 x 310
EN 60974.10
RU
2.1 ПОДКЛЮЧЕНИЕ ГЕНЕРАТОРА К СЕТИ ЭЛЕКТРОПИТАНИЯ.
Убедитесь в том, что штепсельная вилка снабжена
плавким предохранителем на силу тока, указанную в табличке
паспортных данных генератора. Все модели генератора
предусматривают компенсацию колебаний сетевого
напряжения. Колебаниям в пределах ±10% соответствует
изменение тока резки ±0,2%.
ВО ИЗБЕЖАНИЕ ПОВРЕЖДЕНИЯ
ГЕНЕРАТОРА, ПРЕЖДЕ ЧЕМ ВКЛЮЧАТЬ
ШТЕПСЕЛЬНУЮ ВИЛКУ В
СООТВЕТСТВУЮЩУЮ РОЗЕТКУ,
ПРОВЕРЬТЕ СООТВЕТСТВИЕ СЕТЕВОГО
НАПРЯЖЕНИЯ НАПРЯЖЕНИЮ ПИТАНИЯ
МАШИНЫ.
2.2 РАСПОЛОЖЕНИЕ ГЕНЕРАТОРА
В случае установки машин в помещениях, где
используются или хранятся воспламеняющиеся жидкости или
газы, должны соблюдаться особые требования. Для решения
связанных с этим вопросов обращайтесь в компетентные
службы.
При выполнении установки генератора необходимо убедиться в
соблюдении следующих условий:
1. Оператор должен иметь удобный доступ к устройствам
управления и к электрическим соединениям оборудования.
2. Убедитесь, что кабель питания и плавкий предохранитель
электрической розетки, к которой подключена машина,
соответствуют величине потребляемого генератором тока.
3. Оборудование не должно устанавливаться в тесном
помещении: важным условием для обеспечения нормальной
работы генератора является его эффективная вентиляция; в
связи с этим при его установке должны быть исключены
запыленные или грязные помещения, где пыль и другие
предметы могут засасываться в установку.
4. Оборудование (включая кабели) не должно мешать проходу
или работе других людей.
5. Генератор должен быть установлен в устойчивом положении,
исключающем его падение или опрокидывание. Помещение
генератора на возвышенное место создает потенциальную
опасность падения.
2.3 ТРАНСПОРТИРОВКА И ПЕРЕМЕЩЕНИЕ ГЕНЕРАТОРА.
ЗАЩИТА ОПЕРАТОРА
СРЕДСТВА ЗАЩИТЫ ОПЕРАТОРА:
Каска - Перчатки - Защитная обувь - Краги
Вес генератора составляет не более 25 генератор
может подниматься оператором. Прочитайте и соблюдайте
нижеприведенные указания.
При проектировании генератора была учтена необходимость его
подъема и транспортировки. Транспортировка оборудования
является несложной операцией, но требует соблюдения следующих
правил:
1. Для подъема и перемещения используйте ручку,
предусмотренную для этой цели на генераторе.
2. Прежде чем поднимать или перемещать генератор,
отсоедините подключенные к нему устройства, а также сам
генератор от электрической сети.
3. Не пользуйтесь кабелями генератора для его подъема или
перемещения.
(RU) 2
Page 48
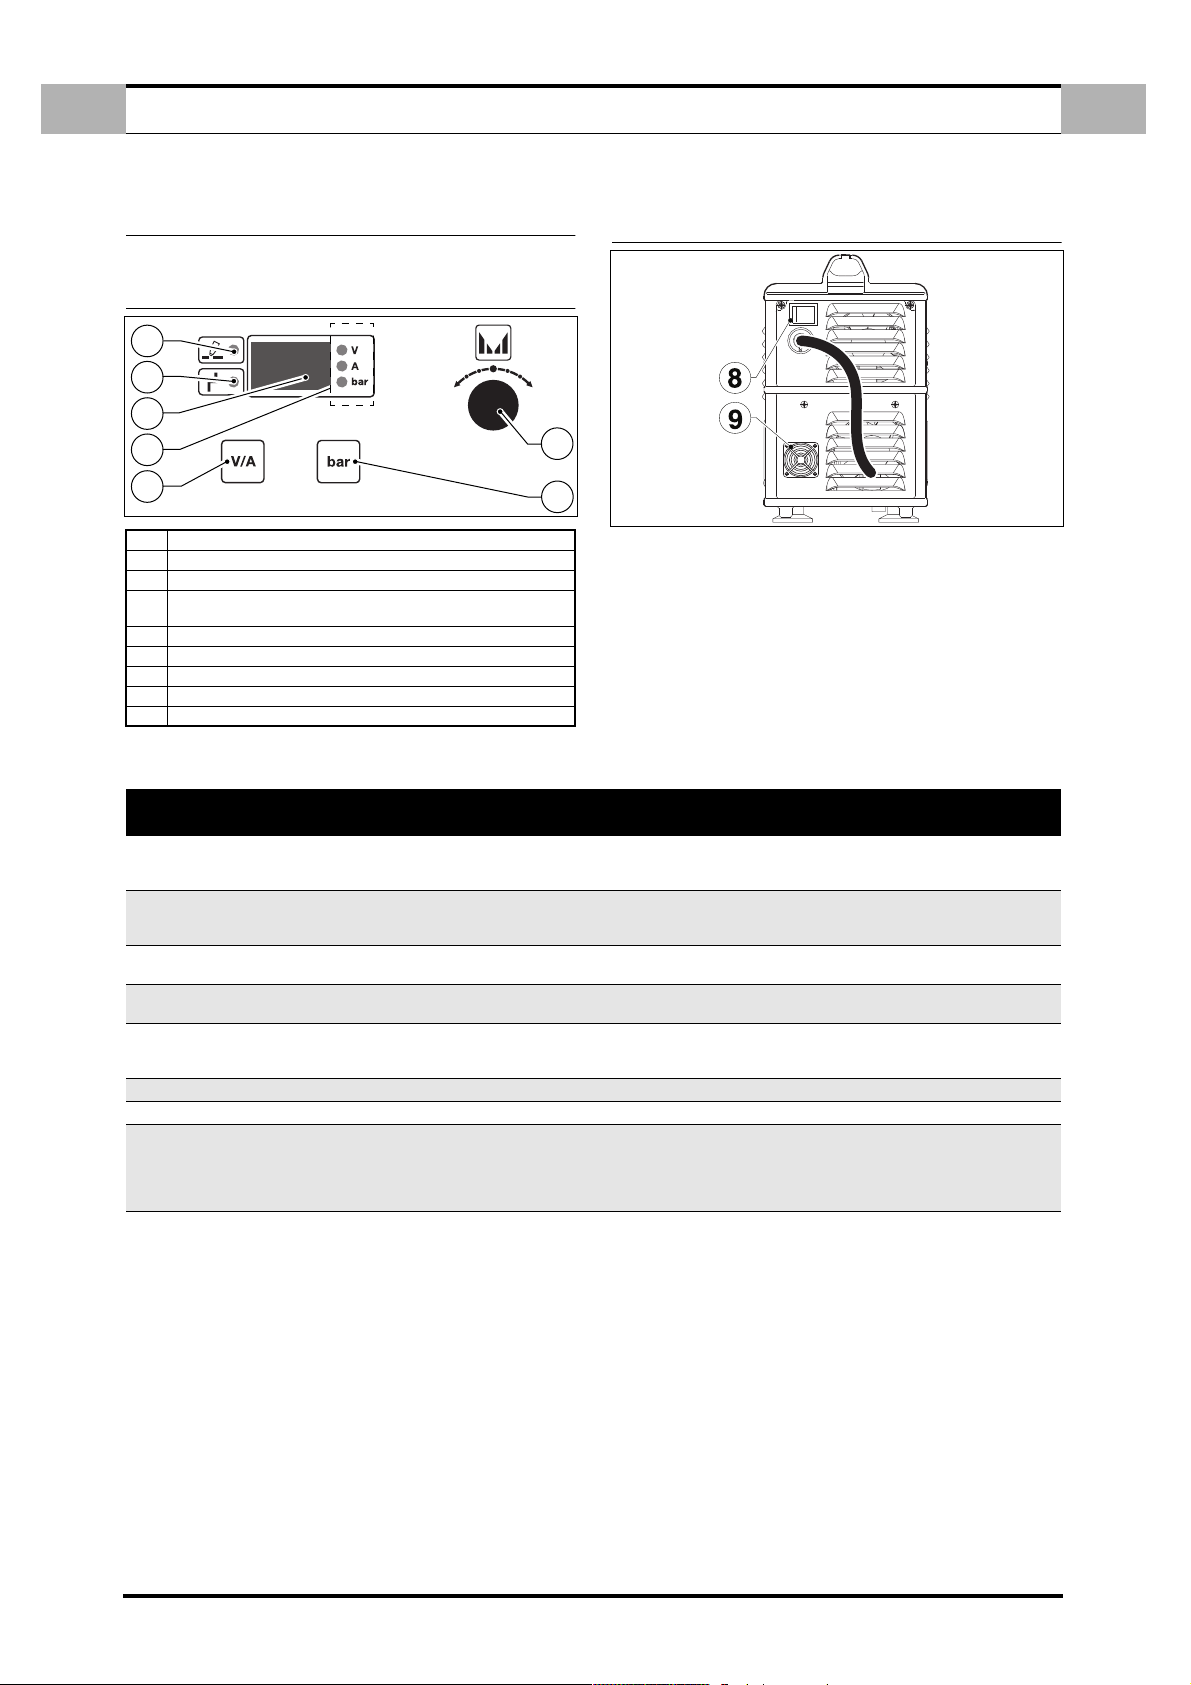
1.
3.
1
2
3
4
5
6
7
8
9
RU
ОРГАНЫ УПРАВЛЕНИЯ: ПОЛОЖЕНИЕ И НАЗНАЧЕНИЕ
3.0 ОРГАНЫ УПРАВЛЕНИЯ: ПОЛОЖЕНИЕ И
НАЗНАЧЕНИЕ
3.1 ПЕРЕДНЯЯ ПАНЕЛЬ
Рис. 1.
1
2
3
4
5
Индикатор подачи питания
Индикатор включения устройств аварийной сигнализации
Цифровой прибор
Функции цифрового прибора
(Вольт - Амп. - Бар)
Кнопка "Ток-напряжение"
Кнопка "Воздух"
Регулировочная ручка
Главный выключатель
Воздушный фильтр
7
6
RU
3.2 ЗАДНЯЯ ПАНЕЛЬ
Рис. 2.
3.3 НАЗНАЧЕНИЕ ОРГАНОВ УПРАВЛЕНИЯ
ИНДИКАТОР ПОДАЧИ ПИТАНИЯ ( Поз. 1 - Рис. 1 стр. 3)
При включенном индикаторе машина готова к резке.
2. ИНДИКАТОР ВКЛЮЧЕНИЯ УСТРОЙСТВ АВАРИЙНОЙ
СИГНАЛИЗАЦИИ ( Поз. 2 - Рис. 1 стр. 3)
Включение этого индикатора означает срабатывание одной из
предусмотренных аварийных сигнализаций; одновременно на
дисплей ( Поз. 3 - Рис. 1 стр. 3) выводится тип ошибки,
указанной в приведенной таблицей вместе с описанием
действий, необходимых для восстановления нормальной
работы генератора. В таком состоянии генератор не дает тока.
ТАБЛИЦА № 1 - ТИПЫ АВАРИЙНЫХ СИГНАЛОВ
ПОКАЗАНИЯ НА
ЗНАЧЕНИЕ ВОССТАНОВЛЕНИЕ РАБОТЫ
ДИСПЛЕЕ
- - -
CUP
HtA
ThA (мигание)
CtA
Air
ScA
LSF
ЦИФРОВОЙ ПРИБОР ( Поз. 3 - Рис. 1 стр. 3)
Отображает значение тока, заданного генератором,
попеременно выводится также следующая информация:
• сообщение о включении.
• версия программного обеспечения.
• напряжение на горелке при нажатии кнопки ( Поз. 5 - Рис. 1
стр. 3) .
• давление воздуха при нажатии кнопки ( Поз. 6 - Рис. 1 стр. 3)
.
• Тип аварийного сигнала (ALLARMI), см. табл. 1 .
• Тип сбоя машины (FAIL), см. табл. 2 .
4. ФУНКЦИЯ ЦИФРОВОГО ПРИБОРА ( Поз. 4 - Рис. 1 стр. 3)
Включенный индикатор соответствует той физической
величине, которая отображается на дисплее:
• Вольт.
• Ампер.
• Бар.
5. КНОПКА "ТОК-НАПРЯЖЕНИЕ" ( Поз. 5 - Рис. 1 стр. 3)
При нажатии этой кнопки на дисплей выводится ( Поз. 3 - Рис.
1 стр. 3) напряжение на горелке.
Недостаточное входное напряжение. Разомкнут
рубильник или в сети отсутствует напряжение.
Колпачок горелки закручен неверно
(При включенном генераторе).
Перегрев силового преобразователя.
Сообщение о приближении к температуре
перегрева силового преобразователя (HtA).
Перегрев компрессора
(Только модель 20A).
Недостаточное давление воздуха ниже 1,5 бар).
Короткое замыкание на выходе.
Дуга гаснет.
После сброса аварийного сигнала.
Если сигнал остается, обратитесь в сервисный
центр.
Выключить генератор.
Правильно закрутить колпачок и снова включить
генератор.
После сброса аварийного сигнала (после
понижения внутренней температуры).
После сброса аварийного сигнала (после
понижения внутренней температуры).
После сброса аварийного сигнала (после
понижения
внутренней температуры).
Обратиться в сервисный центр.
Выключить и снова включить генератор.
Проверить, не изношены ли колпачок и электрод;
заменить их в случае износа. Если сигнал ошибки
не исчезает, выключить и снова включить
генератор. Если сигнал ошибки появляется снова,
обратиться в сервисный центр.
Отображение величины напряжения является временным.
6. КНОПКА "ВОЗДУХ" ( Поз. 6 - Рис. 1 стр. 3)
При нажатии этой кнопки на заданный промежуток времени
включается устройство подачи воздуха, при этом на дисплей
выводится величина рабочего давления.
7. Р УЧКА РЕГУЛИРОВКИ ТОКА ( Поз. 7 - Рис. 1 стр. 3)
Регулировка тока резки.
8. ГЛАВНЫЙ ВЫКЛЮЧАТЕЛЬ (Поз. 8 - Рис. 2 стр. 3)
Этот выключатель имеет два положения: включено (при этом
загорается зеленый индикатор) и выключено, что
соответствует включенному и выключенному состоянию
генератора.
9. ВОЗДУШНЫЙ ФИЛЬТР (Поз. 9 - Рис. 2 стр. 3)
Выполняйте его чистку в соответствии с программой
планового техобслуживания.
(RU) 3
Page 49
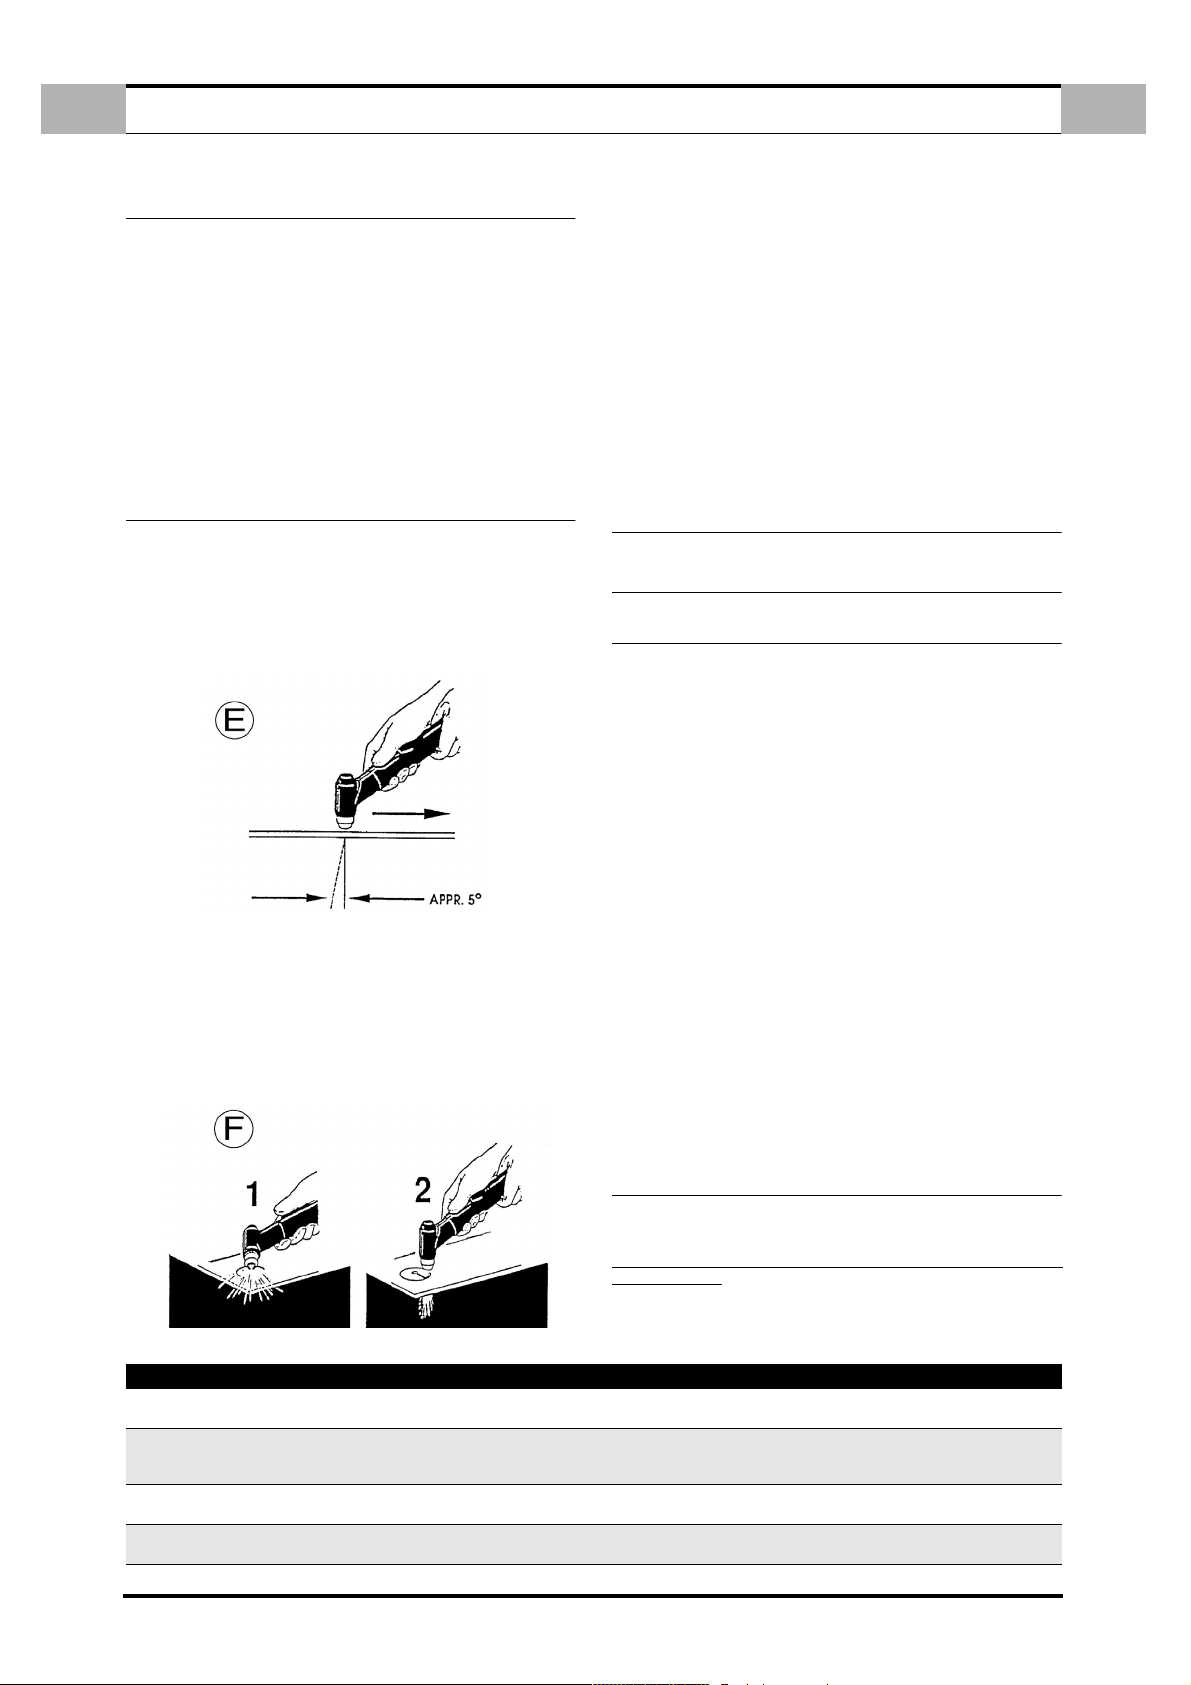
RU
УКАЗАНИЯ ПО ЭКСПЛУАТАЦИИ
4.0 УКАЗАНИЯ ПО ЭКСПЛУАТАЦИИ
a. Подключайте генератор к сети электропитания, установив его
в сухом, хорошо вентилируемом месте.
b. Нажмите на главный выключатель ( Поз. 8 - Рис. 2 стр. 3) и
дождитесь включения генератора.
c. Наложите зажим заземления на подлежащую резке деталь,
следя за наличием должного электрического контакта.
d. Выберите ток резки, пользуясь ручкой ( Поз. 7 - Рис. 1 стр. 3) ,
в соответствии с величинами, приведенными в таблице ниже.
e. Подведите резак к разрезаемой детали, нажмите кнопку на
горелке и начните резку.
Рекомендуется не держать, без необходимости, дежурную дугу
зажженной во избежание износа электрода и сопла.
5.0 ФУНКЦИОНИРОВАНИЕ ГОРЕЛКИ
Начинайте резать медленно, затем увеличьте скорость для
достижения требуемого качества резки. Если необходимо начать
резку с края металлического листа, выровняйте центр горелки по
краю листа и нажмите кнопку на горелке: в этом случае
режущая дуга зажжется по краю листа. Отрегулируйте скорость
так, чтобы достичь хорошего качества резки. Воздушноплазменная дуга является прямой (нержавеющая сталь, алюминий)
или же имеет рабочий угол 5° (Рис. E) (мягкая сталь).
RU
Как только станет возможным, удалите шлак и нагар с защитного
колпачка и с сопла. Обработка защитного колпачка специальным
противошлаковым средством (пульверизацией или погружением)
приводит к значительному уменьшению нагара на нем.
ПРИМЕЧАНИЕ: для всех операций резки необходимо
выполнять следующие рекомендации.
a. Подождите 5 минут перед тем, как выключать генератор
после окончания резки. Это позволяет обеспечить
охлаждение генератора вентилятором и рассеять тепло от
машины.
b. Для увеличения срока службы компонентов не держите
дежурную дугу зажженной дольше, чем это необходимо.
c. Бережно обращайтесь с проводниками горелки и следите за
тем, чтобы они не имели повреждений.
d. Для замены изнашиваемых деталей пользуйтесь только
специальным предохранительным ключом.
РЕГУЛЯРНО ПЕРЕЧИТЫВАЙТЕ ПРАВИЛА ТЕХНИКИ
БЕЗОПАСНОСТИ, ПРИВЕДЕННЫЕ В НАСТОЯЩЕМ
РУКОВОДСТВЕ
6.0 ОБЫЧНО ВСТРЕЧАЮЩИЕСЯ ДЕФЕКТЫ РЕЗКИ
Ниже перечислены обычно встречающиеся при резке дефекты и их
вероятные причины
5.1 ПРОБИВКА ОТВЕРСТИЙ
При некоторых операциях резки может возникнуть необходимость
начать резку изнутри металлического листа, а не с края.
Эффект обратного пламени при пробивке может привести к
сокращению срока службы горелки, поэтому весь процесс
пробивки должен выполняться как можно быстрее. При
выполнении пробивки ( Рис. F ) слегка наклоните горелку так, чтобы
частицы обратного пламени сдувались в сторону от сопла горелки
(и от оператора), а не попадали на горелку.
Недостаточная глубина проникания
a. Слишком высокая скорость резки.
b. Недостаточная мощность.
c. Чрезмерная толщина материала.
d. Износ или поломка компонентов горелки.
Главная дуга гаснт
a. Слишком низкая скорость резки.
b. Чрезмерно большое расстояние между соплом горелки и
деталью.
Образование шлака.
a. Неверное давление газа.
b. Неверная мощность резки.
c. Износ или поломка компонентов горелки.
Подгорание сопел.
a. Слишком большой ток.
b. Сопла резки повреждены или ослаблены.
c. Сопло касается детали.
d. Избыток шлака: недостаточное давление газоплазменной
смеси.
7. 0 ПРИЧИНЫ ВОЗМОЖНЫХ НЕИСПРАВНОСТЕЙ
После включения генератора возможно появление на дисплее
сообщений об ошибках в его функционировании ( Поз. 3, - Рис. 1
стр. 3)
Т
акие ошибки могут являться сбрасываемыми или же
необратимыми.
ТАБЛИЦА № 2. - СБОИ (FAIL) -
ПОКАЗАНИЯ НА ДИСПЛЕЕ
F10 - F11 - F12 - F13
F20 - F30 - F51 - F52 - F53 - F54 - F55 - F56
F14
F15
ВОССТАНОВЛЕНИЕ РАБОТЫ
Убедиться, что колпачок вставлен правильно.
Выключить и снова включить генератор.
Выключить и снова включить генератор. Если неисправность
повторяется, обратиться
в сервисный центр и сообщить тип ошибки.
Убедиться в том, что кнопка горелки не нажата во время
включения генератора. Выключить и снова включить генератор.
Выключить и снова включить генератор. Если неисправность не
исчезает, обратиться в сервисный центр и указать тип ошибки.
(RU) 4
Page 50
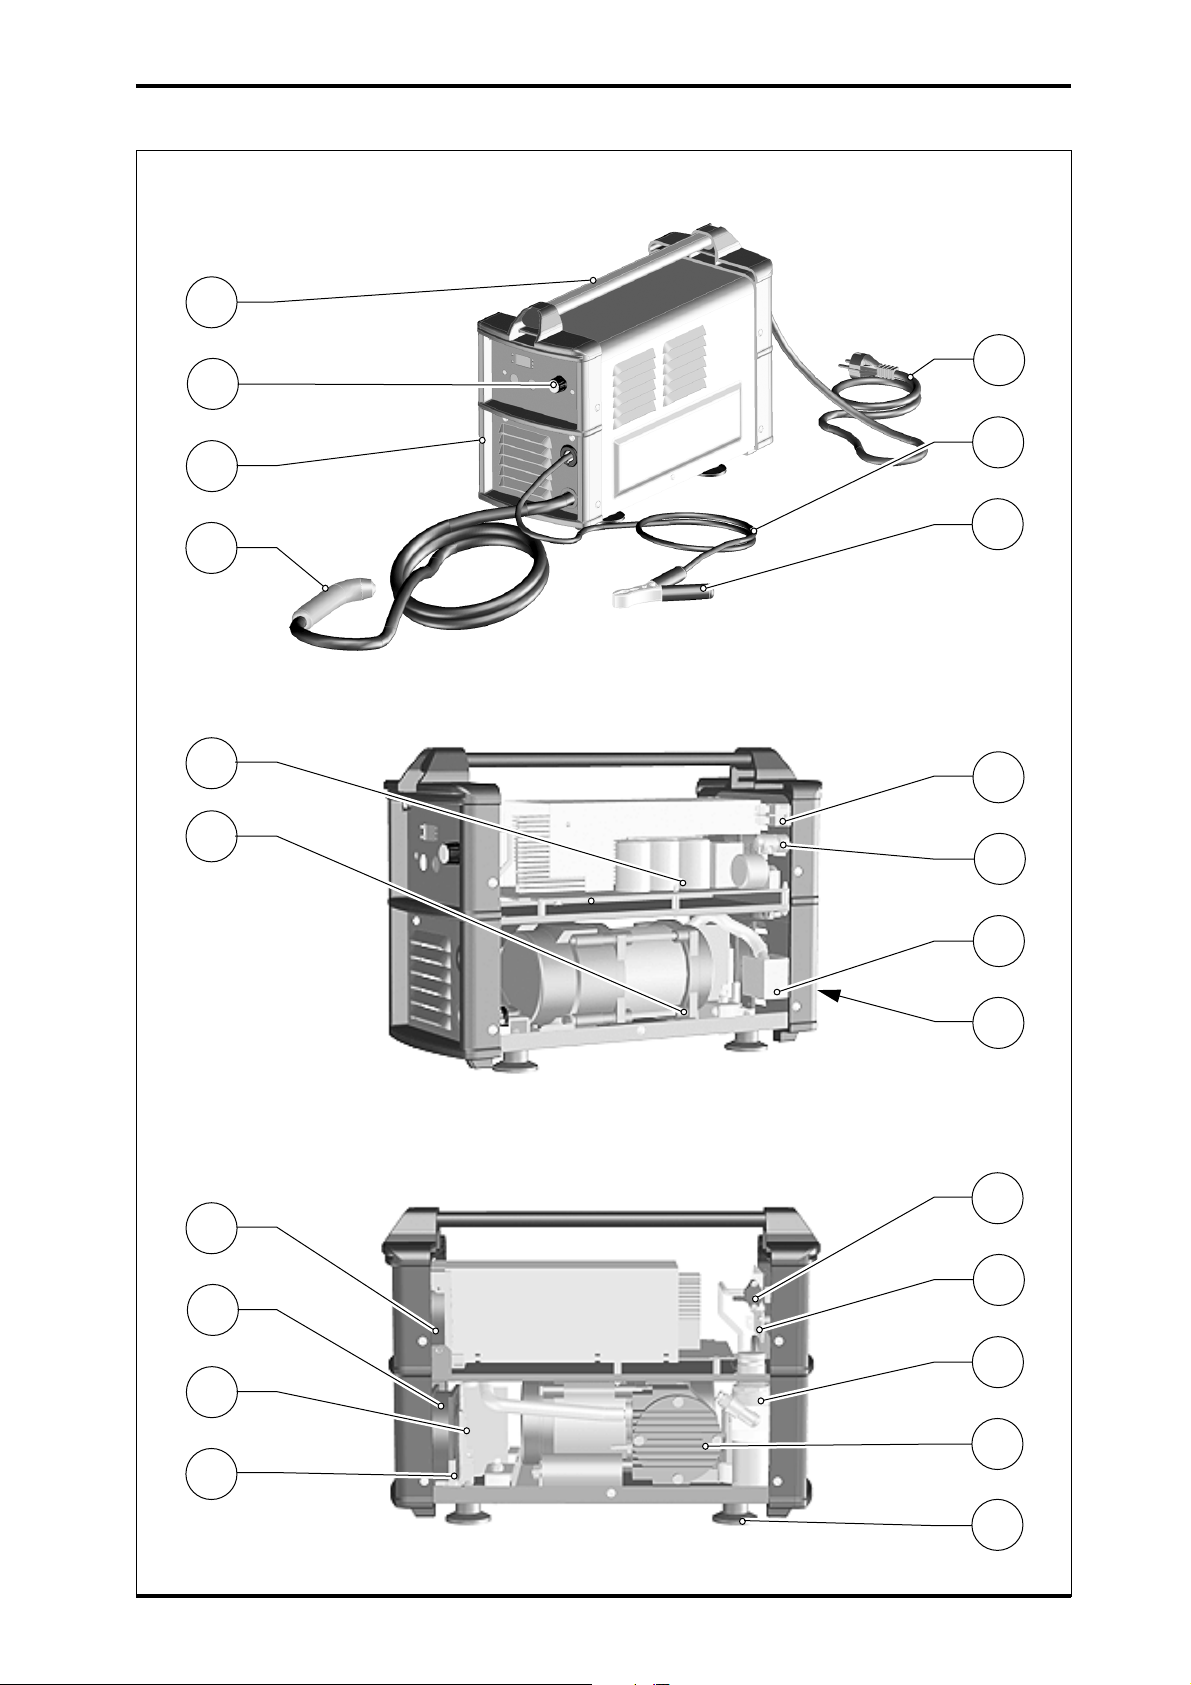
I
SPARE PARTS LIST - PIÈCES DÉTACHÉES - LISTA DE LAS PIEZAS DE RECAMBIO - LISTA PEZZI DI RICAMBIO
ERSATZTEILLISTE - PEÇAS SOBRESSELENTES - RESERVDELAR - WISSELSTUKKEN - LISTA PIESE COMPONENTE -
LISTA CZĘŚCI ZAMIENNYCH - ∫∞∆∞§√°√™ ∞¡∆∞§§∞∫∆π∫ø¡ - ПЕРЕЧЕНЬ ЗАПАСНЫХ ЧАСТЕЙ
42
08
13
31
38
31.1
30
01
54
14
14
11
09
61.1
61
84
36
34
72
82
79
62
Page 51
II
08
09
11
13
14
30
31
34
36
38
42
54
61
62
72
79
82
84
08
09
11
13
14
30
31
34
36
38
42
54
61
62
72
79
82
84
SPARE PARTS LIST - PIÈCES DÉTACHÉES - LISTA DE LAS PIEZAS DE RECAMBIO - LISTA PEZZI DI RICAMBIO
ERSATZTEILLISTE - PEÇAS SOBRESSELENTES - RESERVDELAR - WISSELSTUKKEN - LISTA PIESE COMPONENTE -
LISTA CZĘŚCI ZAMIENNYCH - ∫∞∆∞§√°√™ ∞¡∆∞§§∞∫∆π∫ø¡ - ПЕРЕЧЕНЬ ЗАПАСНЫХ ЧАСТЕЙ
R.
01
13.1 W000263970 HOOD CAPUCHON CAPUCHÓN
31.1 W000050185 PLIERS PINCE PINZA
61.1 W000050182 FILTER FILTRE FILTRO
CODE
W000050040 CIRCUIT BOARD CE 22662 CIRCUIT ÉLECTRONIQUE CE 22662 CIRCUITO ELECTRÓNICO CE 22662
W000050020 POWER CABLE CÂBLE D'ALIMENTATION CABLE DE ALIMENTACIÓN
W000050021 CABLE CLAMP SERRE-CABLE PRENSACABLE
W000070027 SWITCH INTERRUPTEUR INTERRUPTOR
W000227980 KNOB BOUTON
W000050026 ELECTRIC FAN MOTOVENTILATEUR VENTILADOR ELÉC.
W000237008 TORCH TORCHE ANTORCHA
W000236855 PLIERS CABLE CÂBLE PINCE CABLE PINZA
W000050189 CIRCUIT BOARD CE 22665 CIRCUIT ÉLECTRONIQUE CE 22665 CIRCUITO ELECTRÓNICO CE 22665
W000050047 CIRCUIT BOARD CE 22666 CIRCUIT ÉLECTRONIQUE CE 22666 CIRCUITO ELECTRÓNICO CE 22666
W000262752 PLASTIC TRIM PROFIL ARÊTE PROFIL ARÊTE
W000050173 HANDLE TUBE POIGNEE TUBO DE LA MANIJA
W000236854
W000050190 GRILLE GRILLE REJILLA
W000050180 FOOT PIED PATA
W000050027 MOUNT SUPPORT SOPORTE
W000236853 COMPRESSOR COMPRESSEUR
W000231334 PRESSURE REDUCER RÉDUCTEUR PRESSION
W000227637 ELECTRONIC PRESSURE SWITCH PRESSOSTAT ÉLECTRONIQUE PRESOSTATO ELECTRÓNICA
DESCRIPTION DESCRIPTION DESCRIPCIÓN
PERILLA
VIBRATOR DAMPER ANTIVIBRANT ANTIVIBRANTE
COMPRESOR
REDUCTOR DE PRESIÓN
R.
01
13.1 W000263970 CAPPUCCIO KAPPE
31.1 W000050185 PINZA ZANGE
61.1 W000050182 FILTRO SPUGNA FILTER
CODE
W000050040 CIRCUITO ELETTRONICO CE 22662 ELEKTRONISCHE SCHALTUNG CE 22662 CIRCUITO ELECTRÓNICO CE 22662
W000050020 CAVO DI ALIMENTAZIONE NETZKABEL
W000050021 PRESSACAVO KABELSCHELLE
W000070027 INTERRUTTORE SCHALTER
W000227980 MANOPOLA DREHKNOPF
W000050026 MOTOVENTILATORE MOTORLÜFTER
W000237008 TORCIA BRENNER
W000236855 CAVO MASSA ZANGEKABEL
W000050189 CIRCUITO ELETTRONICO CE 22665 ELEKTRONISCHE SCHALTUNG CE 22665
W000050047 CIRCUITO ELETTRONICO CE 22666 ELEKTRONISCHE SCHALTUNG CE 22666
W000262752 PROFILO CORNICE RAHMENPROFIL
W000050173 TUBO MANIGLIA HANDGRIFFROHR
W000236854 ANTIVIBRANTE SCHWINGUNGSDÄMPFEND
W000050190 GRIGLIA GITTER
W000050180 PIEDINO PVC FUSS
W000050027 SUPPORTO SCHEDA AUFHANGUNG
W000236853 COMPRESSORE KOMPRESSOR
W000231334 RIDUTTORE PRESSIONE DRUCKMINDERER
W000227637 PRESSOSTATO ELETRONICO DRUCKSCHALTER ELEKTRONIK
DESCRIZIONE BESCHREIBUNG DESCRIÇÃO
CABO DE ALIMENTAÇÃO
GRAMPO DO CABO
INTERRUPTOR
BOTÃO
TAMPA
VENTILADOR ELÉC.
MAÇARICO
CABO DE LIGAÇÃO À TERRA
PINCE
CIRCUITO ELECTRONICO CE 22665
CIRCUITO ELECTRÓNICO CE 22666
MOLDURA
TUBO DA ALÇA
ANTIVIBRACIÓN
GRADE
FILTRO DE ESPONJA
PÉ EM PVC
SUPORTE DA PLACA
COMPRESOR
REDUTOR DE PRESSÃO
PRESSÓSTATO ELECTRÓNICO
Page 52
08
09
11
13
14
30
31
34
36
38
42
54
61
62
72
79
82
84
01
08
09
11
13
14
30
31
34
36
38
SPARE PARTS LIST - PIÈCES DÉTACHÉES - LISTA DE LAS PIEZAS DE RECAMBIO - LISTA PEZZI DI RICAMBIO
ERSATZTEILLISTE - PEÇAS SOBRESSELENTES - RESERVDELAR - WISSELSTUKKEN - LISTA PIESE COMPONENTE -
LISTA CZĘŚCI ZAMIENNYCH - ∫∞∆∞§√°√™ ∞¡∆∞§§∞∫∆π∫ø¡ - ПЕРЕЧЕНЬ ЗАПАСНЫХ ЧАСТЕЙ
42
54
61
62
72
79
82
84
R.
01
CODE
BESKRIVNING BESCHRIJVING DESCRIERE
W000050040 ELEKTRONISK KRETS CE 22662 ELEKTRONISCH CIRCUIT CE 22662
W000050020 NÄTKABEL VOEDINGSKABEL
W000050021 KABELKLÄMMA KABELKLEM
W000070027 STRÖMBRYTARE SCHAKELAAR
W000227980 RATT KNOP
13.1 W000263970 NIPPEL DOPJE
W000050026 FLÄKT MOTORVENTILATOR
W000237008 SVETSBRÄNNARE LASSNIJBRANDER
W000236855 JORDKABEL MASSAKABEL
31.1 W000050185 PINZA ZANGE
W000050189 ELEKTRONISK KRETS ELEKTRONISCH CIRCUIT CE 22665
W000050047 ELEKTRONISK KRETS CE 22666 ELEKTRONISCH CIRCUIT CE 22666
W000262752 RAMPROFIL LIJSTPROFIEL
W000050173 HANDTAGSRÖR BUISHANDGREEP
W000236854 VIBRATIONSSKYDD ANTIVIBRATIE-RING
W000050190 GALLER ROOSTER
61.1 W000050182 SVAMPFILTER SPONSFILTER
W000050180 FOT I PVC PVC VOETSTUK
W000050027 KORTHÅLLARE KAARTHOUDER
W000236853 KOMPRESSOR COMPRESSOR
W000231334 TRYCKREGLAGE REDUCEERVENTIEL
W000227637 ELEKTRONISKT TRYCKREGLAGE ELEKTRONISCHE DRUKSCHAKELAAR
CIRCUIT ELECTRONIC CE 22662
CABLU DE ALIMENTARE
CLEMA CABLU
INTRERUPATOR
POTENTIOMETRU
CAPISON
VENTILATOR
PISTOLET
CABLU DE MASA
CLEMA DE MASA
CIRCUIT ELECTRONIC CE 22665
CIRCUIT ELECTRONIC CE 22666
PROFIL PLASTIC
MANER
INEL CAUCIUC ANTIVIBRANT
GRILAJ
FILTRU
PICIORUS PVC
SUPORT
COMPRESOR
REDUCTOR PRESIUNE
PRESTOTAT ELECTRONIC
R.
CODE
W000050040
W000050020
W000050021
W000070027
W000227980
13.1 W000263970
W000050026
W000237008
W000236855
31.1 W000050185
W000050189
W000050047
W000262752
W000050173
W000236854
W000050190
61.1 W000050182
W000050180
W000050027
W000236853
W000231334
W000227637
POPIS
DOSKA PLOŠNÝCH SPOJOV CE 22662 ∏§∂∫∆ƒ√¡π∫√ ∫À∫§øª∞ CE 22662 Электронная схема CE 22662
NAPÁJACÍ VODIČ
KÁBLOVÁ ZVIERKA
VYPÍNAČ
RUKOVAŤ
KRYTKA
VRTUĽA
PAL NIK
PRZEWÓD MASY
SZCZYPCE
DOSKA PLOŠNÝCH SPOJOV CE 22665 ∏§∂∫∆ƒ√¡π∫√ ∫À∫§øª∞ CE 22665 Электронная схема
DOSKA PLOŠNÝCH SPOJOV CE 22666 ∏§∂∫∆ƒ√¡π∫√ ∫À∫§øª∞ CE 22666 Электронная схема
RÁM
RUKOVÄT
ANTIVIBRAŐNý
MRIEžKA
ŠPONGIOVý FILTER
PVC NOžIŐKA
DRŽIAK
KOMPRESOR
REDUKTOR CINIENIA
ELEKTRONICZNY PRESOSTAT
¶∂ƒπ°ƒ∞º∏
∏§∂∫∆ƒπ∫√ ∫∞§ø¢π√
∫√§∞ƒ√ ∫∞§ø¢π√À
¢π∞∫√¶∆∏™
¢π∞∫√¶∆∏™
∫∞§Àªª∞
ª√∆∂ƒ ∞¡∂ªπ™∆∏ƒ∞
∆™πª¶π¢∞™
∫∞§ø¢π√ °∂πø™∏™
∆ÛÈÌ›‰· Á›ˆÛ˘
πª∞¡∆∞™
Ã∂πƒ√§∞µ∏
∞¡∆π∫ƒ∞¢∞™ªπ∫√
πª∞¡∆∞™
™¶√°°ø¢∂™ ºπ§∆ƒ√
¶√¢π PVC
∞™∏ ¶§∞∫∂∆∞™
™Àª¶π∂™∆∏™
ƒÀ£ªπ™∆∏™ ¶π∂™∏™
∏§∂∫∆ƒ√¡π∫√™ ¶π∂∑√™∆∞∆∏™
ОПИСАНИЕ
КАБЕЛЬ ПИТАНИЯ
ПРИЖИМНОЕ УСТРОЙСТВО КАБЕЛЯ
Выключатель
Ручкa
Кoлпaчoк
ЭЛЕКТРОВЕНТИЛЯТОР
ГОРЕЛКИ
КAБЕЛЬ ЗAЗЕМЛЕНИЯ
Зaжим зaзeмлeния
ПРОФИЛЬ ДЛЯ РAМКИ
РУЧКА
АНТИВИБPATOP
РЕШЕТКА
ГУБЧАТЫЙ ФИЛЬТР
НОЖКА ИЗ ПВХ
ДЕРЖАТЕЛЬ ПЛАТЫ
КОМПРЕССОР
РЕДУКТОР ДАВЛЕНИЯ
ЭЛЕКТРОННОЕ РЕЛЕ ДАВЛЕНИЯ
III
Page 53
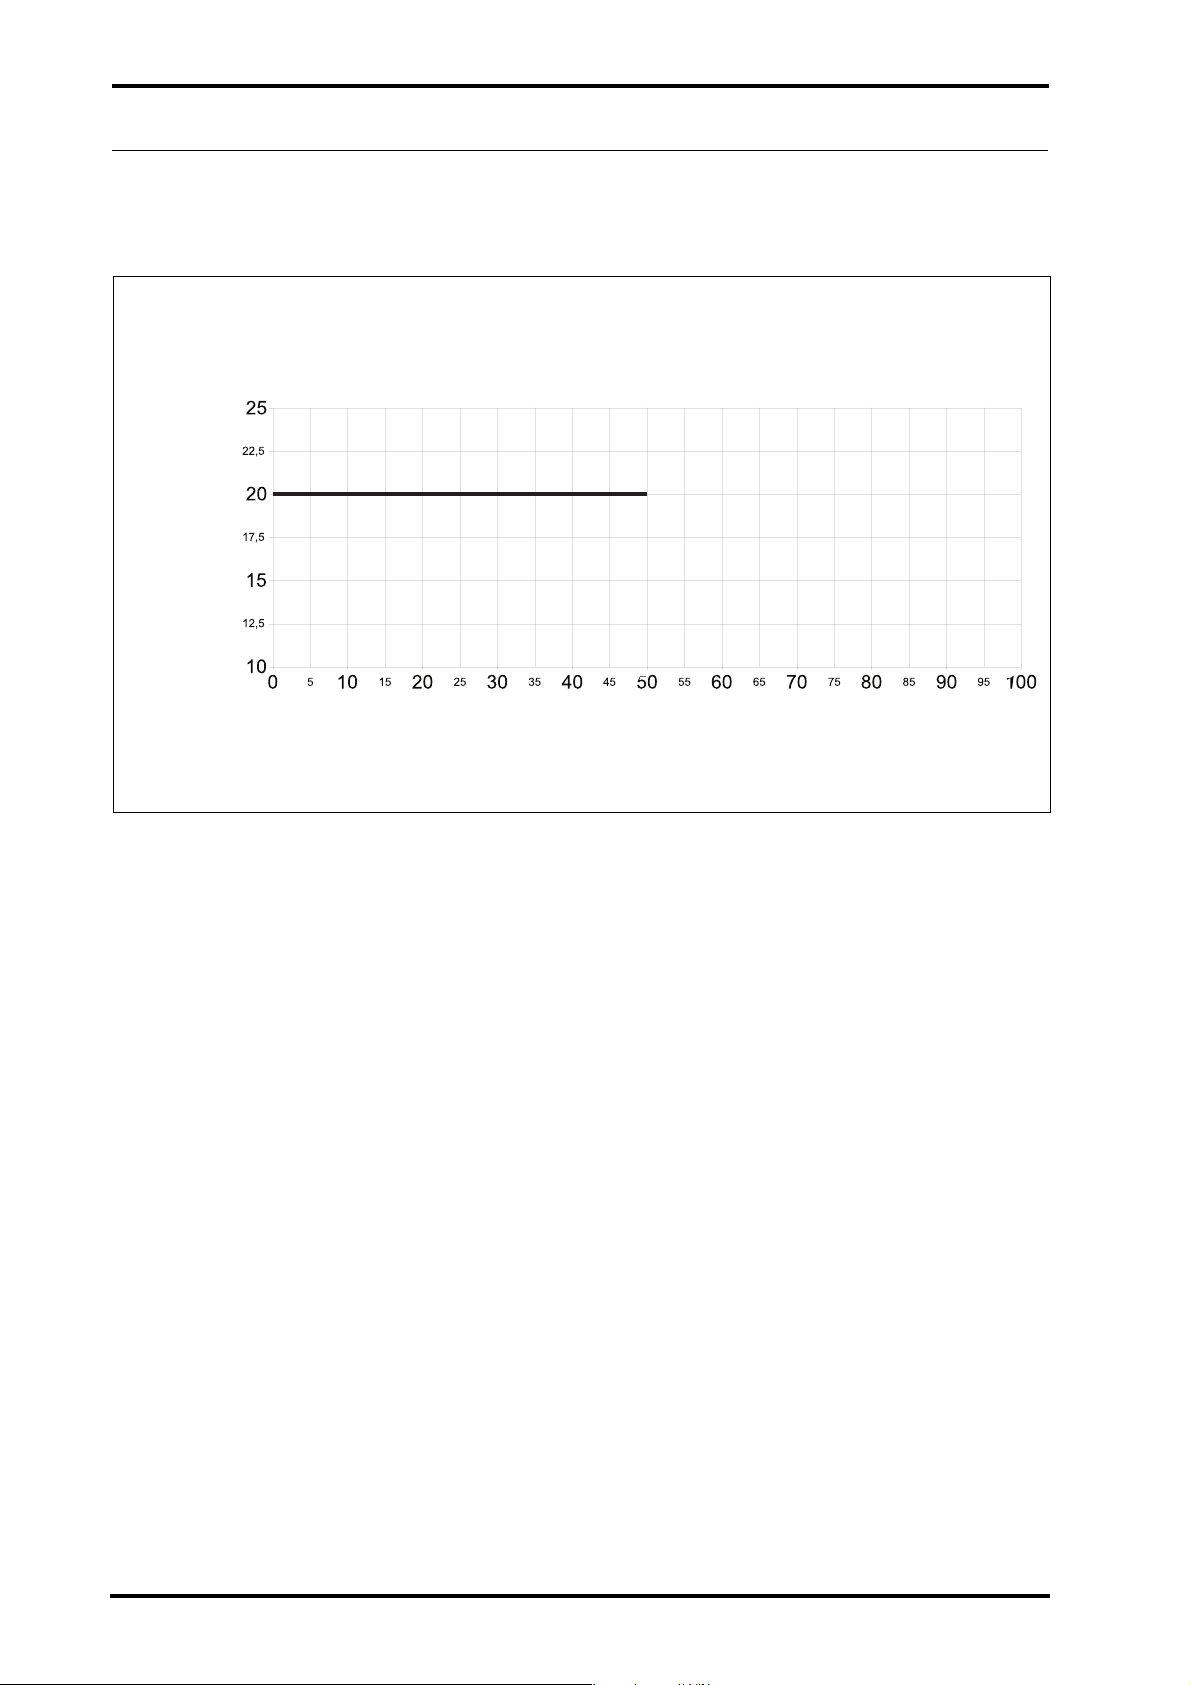
DUTY CYCLE - FACTEUR DE MARCHE - CICLO DE TRABALHO - CICLO DI LAVORO
EINSCHALTDAUER - CICLO DE TRABAJO - INTERMITTENSFAKTOR - BEDRIJFSCYCLUS - DUTY CYCLE
∫À∫§√™ ∂ƒ°∞™π∞™ - РАБОЧИЙ ЦИКЛSE
ƒ∂Àª∞ ™À°∫√§§∏™∏™ - Сила тока
CORRENTE DI SALDATURA - SCHWEISSSTROMBEREICH -
WELDING CURRENT - COURANT DE SOUDAGE - CORRIENTE DE SOLDADURA
CORRENTE DE SOLDADURA - SVETSSTRÖM - SNIJSTROOM - PRĄD SPAWANIA
DUTY CYCLE - FACTEUR DE MARCHE - CICLO DE TRABAJO - CICLO DI LAVORO - EINSCHALTDAUER
CICLO DE TRABALHO - INTERMITTENSFAKTOR - BEDRIJFSCYCLUS - ∫À∫§√™ ∂ƒ°∞™π∞™ - РАБОЧИЙ ЦИКЛ
IV
Page 54
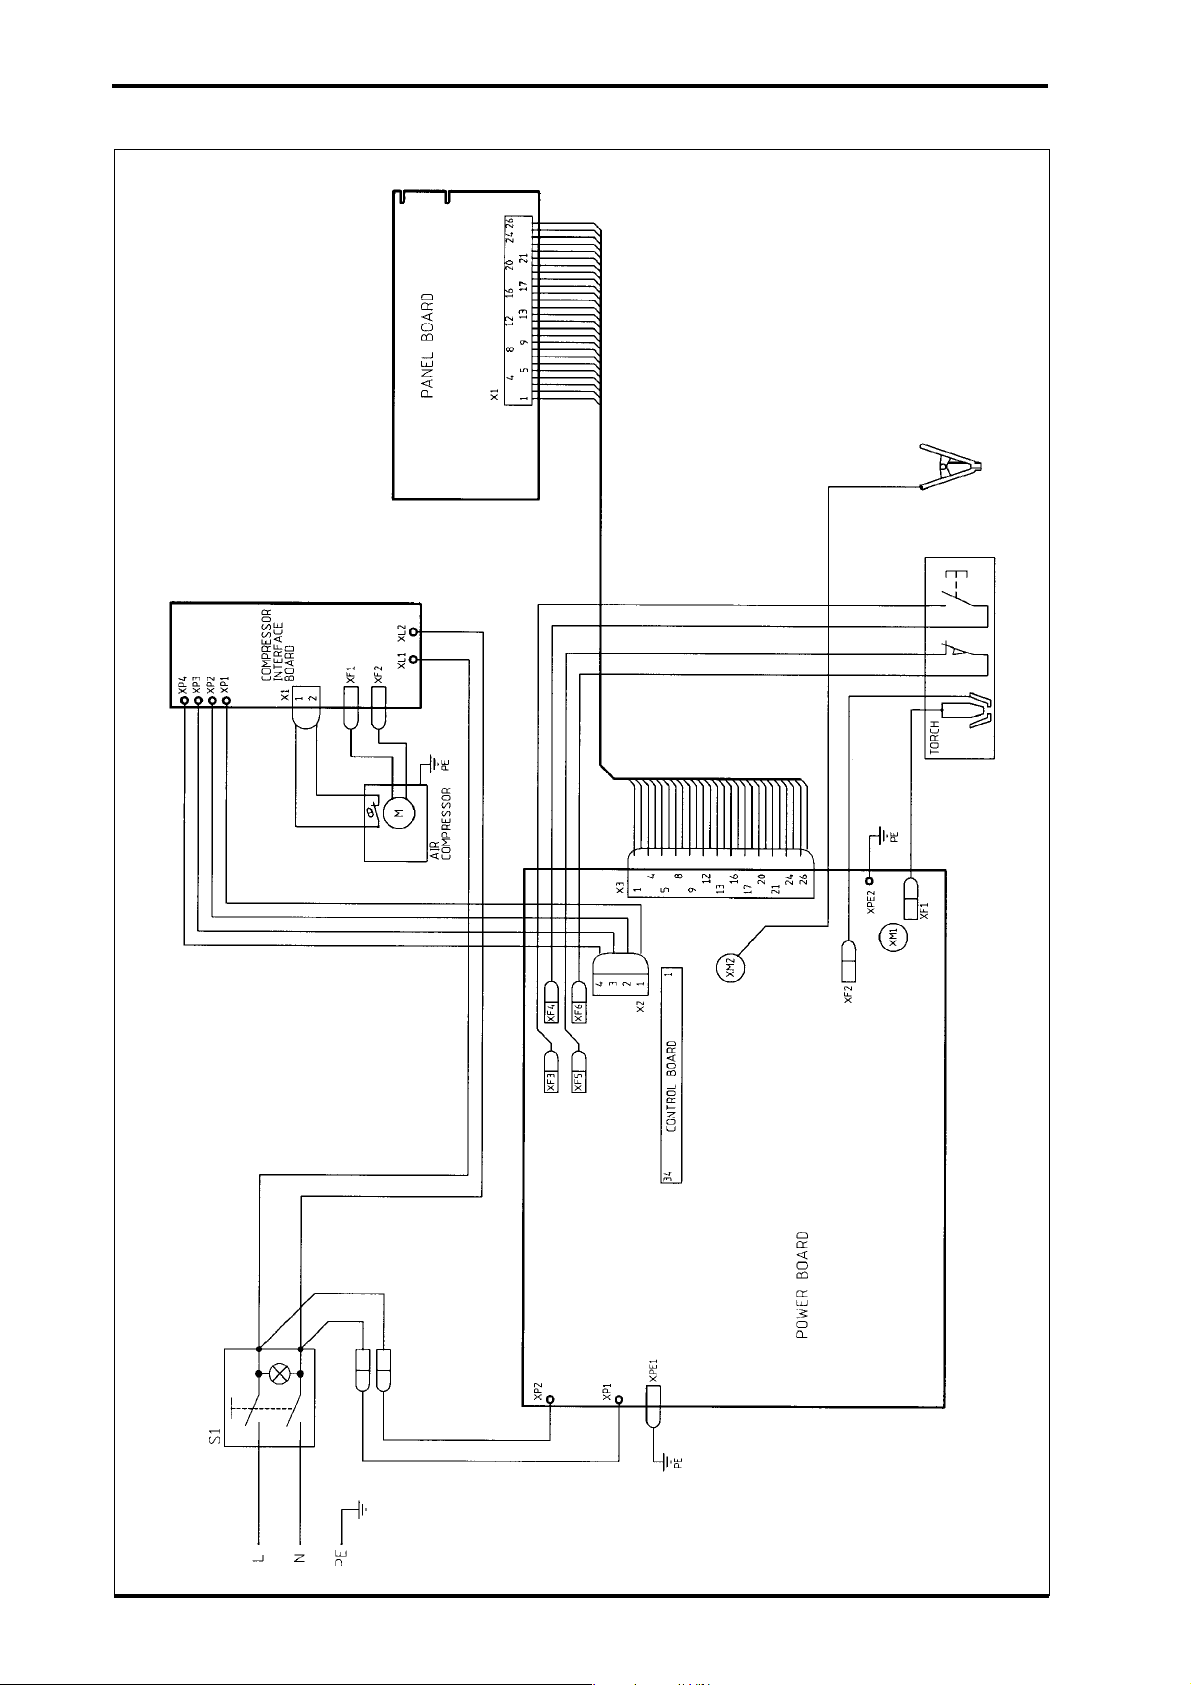
WIRING DIAGRAM - SCHÉMA ÉLECTRIQUE - ESQUEMA ELÉCTRICO - SCHEMA ELETTRICO
STROMLAUFPLAN - ESQUEMAS ELÈCTRICOS - ELSCHEMOR - ELEKTRISCHE SCHEMA'S - SCHEMA ELECTRICA
SCHEMAT ELEKTRYCZNY - ∏§∂∫∆ƒπ∫√ ¢π∞°ƒ∞ªª∞ - ЭЛЕКТРИЧЕСКАЯ СХЕМА
V
Page 55
✍
Page 56
✍
Page 57
DECLARATION OF CONFORMITY - DÉCLARATION DE CONFORMITE DECLARACIÓN DE CONFORMIDAD - DICHIARAZIONE DI CONFORMITÀ
KONFORMITÄTSERKLÄRUNG - DECLARAÇÃO DE CONFORMIDADE - KONFORMITETSFÖRKLARING - CONFORMITEITSVERKLARING
DECLARA∂IE DE CONFORMITATE - DEKLARACJA ZGODNOŚCI -
It is hereby declared that the plasma cutting generator Type SHARP 6K
GB
have been applied.
This statement also applies to versions of the aforementioned model which are referenced.
This EC declaration of conformity guarantees that the equipment delivered to you complies with the legislation in force, if it is used in accordance with the enclosed instructions. Any
different assembly or modifications renders our certification void. It is therefore recommended that the manufacturer be consulted about any possible modification. Failing that, the company which makes the modifications should ensure the re certification. Should this occur, the new certification is not binding on un in any way whatsoever. This document should be
transmitted to your technical or purchasing department for record purposes.
ont été appliquées.
Cette déclaration s’applique également aux versions dérivées du modèle cité ci-dessus.
Cette déclaration CE de conformité garantit que le matériel livré respecte la législation en vigueur, s’il est utilisé conformément à la notice d’instruction jointe. Tout montage différent ou
toute modification entraîne la nullité de notre certification. Il est donc recommandé pour toute modification éventuelle de faire appel au constructeur. A défaut, l’entreprise réalisant les
modifications doit refaire la certification. dans ce cas, cette nouvelle certification ne saurait nous engager de quelque façon que ce soit. Ce document doit être transmis à votre service
technique ou votre service achat, pour archivage.
conforms to the provisions of Low Voltage (Directive 73/23/CEE), as well as the CEM Directive (Directive 89/336/CEE) and the national legislation transposing it; and moreover declares that standards:
• EN 60 974-1 “Safety regulations for electric welding equipment. Part 1: Sources of welding current”.
• EN 60 974-10 “Electromagnetic Compatibility (EC) Products standard for arc welding equipment”
Il est déclaré ci-après que le générateur de découpage au plasma Type SHARP 6K
est conforme aux disposition des Directives Basse tension (Directive 73/23/CEE), ainsi qu’à la Directive CEM (Directive 89/336/CEE) et aux législations nationales la trans-
F
posant; et déclare par ailleurs que les normes:
• EN 60 974-1 “Règles de sécurité pour le matériel de soudage électrique. Partie 1: Sources de courant de soudage”.
• EN 60 974-10 “Compatibilité Electromagnétique (CEM). Norme de produit pour le matériel de soudage à l’arc.”
¢∏§ø™∏ ™Àªª√ƒºø™∏™
- ЗAЯВЛЕНИЕ O COOТВЕТCТВИИ
Se declara, a continuación, que el generador para el corte por plasma Tipo SHARP 6K
es conforme a las disposiciones de las Directivas de Baja tensión (Directiva 73/23/CEE), así como de la Directiva CEM (Directiva 89/336/CEE) y las legislaciones nacionales
E
que la contemplan; y declara, por otra parte, que se han aplicado las normas:
• EN 60 974-1 “Reglas de seguridad para el equipo eléctrico de soldadura. Parte1: Fuentes de corriente de soldadura”.
• EN 60 974-10 “Compatibilidad Electromagnética (CEM). Norma de producto para el equipo de soldadura al arco.”
Esta declaración también se aplica a las versiones derivadas del modelo citado más arriba.
Esta declaración CE de conformidad garantiza que el material que se la ha enviado cumple con la legislación vigente si se utiliza conforme a las instrucciones adjuntas. Cualquier montage
diferente o cualquier modificación anula nuestra certificación.
Por consiguiente, se recomienda recurrir al constructor para cualquier modificación eventual.
Si no fuese posible, la empresa que emprenda las modificaciones tiene que hacer de nuevo la certificación. En este caso, la nueva certificación no nos compromete en ningún modo.
Transmita este documento a su técnico o compras, para archivarlo.
Si dichiara qui di seguito che il generatore per taglio al plasma Tipo SHARP 6K
è conforme alle disposizioni delle Direttive bassa tensione (Direttiva 73/23/CEE), CEM (Direttiva 89/336/CEE) e alle legislazioni nazionali corrispondenti, e dichiara inoltre:
I
• EN 60 974-1 “Regole di sicurezza per il materiale di saldatura elettrico. Parte1: sorgenti di corrente di saldatura”.
• EN 60 974-10 “Compatibilità elettromagnetica (CEM) Norma di prodotto per il materiale da saldatura ad arco”
sono state applicate.
Questa dichiarazione si applica anche alle versioni derivate dal modello sopra indicato.
Questa dichiarazione di conformità CE garantisce che il materiale speditoleLe, se utilizzato nel rispetto delle istruzioni accluse, è conforme alle norme vigenti. Un’installazione diversa
da quella auspicata o qualsiasi modifica, comporta l’annullamento della nostra certificazione. Per eventuali modifiche, si raccomanda pertanto di rivolgersi direttamente all’azienda costruttrice. Se quest’ultima non viene avvertita, la ditta che effettuerà le modifiche dovrà procedere a nuova certificazione. In questo caso, la nuova certificazione non rappresenterà, in
nessuna eventualità, un’impegno da parte nostra.
Questo documento dev’essere trasmesso al servizio tecnico e Acquisti della Sua azienda per archiviazione.
Nachstehend wird erklärt, dass der Generator für Plasmaschneiden Typ SHARP 6K
den Verfügungen der Vorschriften für Schwachstrom (EWG-Vorschrift 73/23), sowie der FBZ-Vorschrift (EWG-Vorschrift 89/336) und der nationalen, sie transponierenden
D
Gesetzgebung entspricht; und erklärt andererseits, daß die Normen:
• EN 60 974-1 “Sicherheitsbestimmungen für elektrisches Schweißmaterial. Teil 1: Schweißungs-Stromquellen”.
• EN 60 974-10 “Elektromagnetische Kompatibilität (FBZ) Produktnorm für das WIG-Schweißmaterial”
angewandt wurden.
Diese Erklärung ist auch gültig für die vom vorstehenden Modell abgeleiteten Versionen. Mit vorliegender EG-Konformitätserklärung wird garantiert, dass das Ihnen gelieferte Material,
sofern es gemäß beiliegender Gebrauchsanleitung benutzt wird, den gültigen Rechtsvorschriften entspricht. Jegliche Änderung beim Aufbau beim Aufbau b.z.w. jegliche andere Abwandlung für zur Nichtigkeit unserer Erklärung. Wir raten daher, bei allen eventuellen Änderungen den Hersteller heranzuziehen. In Ermangelung eines Besseren ist dia Änderung vornehmende
Untemehmen dazu gehalten, eine emeute Erklärung abzufassen. In diesem Fall ist neue Bestätigung für uns in keinster Weise bindend. Das vorliegende Schriftstück muß zur Archivierung
an ihre technische Abteilung, b.z.w. an ihre Einkaufsabteilung weitergeleitet werden.
Page 58
DECLARATION OF CONFORMITY - DÉCLARATION DE CONFORMITE DECLARACIÓN DE CONFORMIDAD - DICHIARAZIONE DI CONFORMITÀ
KONFORMITÄTSERKLÄRUNG - DECLARAÇÃO DE CONFORMIDADE - KONFORMITETSFÖRKLARING - CONFORMITEITSVERKLARING
DECLARA∂IE DE CONFORMITATE - DEKLARACJA ZGODNOŚCI -
Se declara que o gerador de corte com jacto de plasma Tipo SHARP 6K
está em conformidade com as disposições das Directivas Baixa Tensão (Directiva 73/23/CEE), assim como com a Directiva CEM (Directiva 89/336/CEE) e com as legis-
P
lações nacionais que a transpõem; e declara ainda que as normas
• EN 60 974-1 “Regras de segurança para o material de soldadura eléctrico. Parte 1: Fontes de corrente de soldadura”.
• EN 60 974-10 “Compatibilidade Electromagnética (CEM). Norma de produto para o material de soldadura por arco”
foram aplicadas.
Esta declaração aplica-se igualmente às versões derivadas do modelo acima citado.
Esta declaração CE de conformidade garante que o material entregue respeita a legislação em vigor, desse que utilizado de acordo com as instruções anexas. Qualquer montagem diferente ou qualquer modificação acarreta a anulação do nosso certificado.
Por isso recomenda-se para qualquer modificação eventual recorrer ao construtor. Ou caso contrário, a empresa que realiza as modificações deve fazer novamente um certificado.
Nesse caso, este novo certificado não pode nos comprometer de nenhuma maneira. Esse documento deve ser transmitido ao seu serviço técnico ou serviço compras, para ser arquivado.
Man förklarar härmed att generatorn för plasma skärning Typ SHARP 6K
tillverkats i överensstämmelse med direktiven om lågspänning (Direktiv 73/23/EEG), samt direktivet CEM (Direktiv 89/336/EEG) och de nationella lagar som motsvarar det;
S
och förklarar för övrigt att normema:
• EN 60 974-1 “Säkerhetsregler för elsvetsningsmateriel. Del 1: Källor för svetsningsström”.
• EN 60 974-10 “Elektromagnetisk kompatibilitet (CEM) Produktnorm för bågsvetsningsmateriel.”
har tillämpats.
Denna förklaring gäller även de utföranden som avletts av ovannämnda modell. Detta EU-intyg om verensstmmelse garanterar att levererad utrustning uppfyller i gllande lagstiftning, om
den anvnds i enlighet med bifogade anvisningar. Varje avvikande montering eller ändring medför att vårt intyg ogiltigförklaras.
För varje eventuell ändring bör duarför tillverkaren anlitas.
Om så ej sker, ska det företag som genomför ändringarna lämna ett intyg. detta nya intyg kan vi på något sätt ta ansvar för. Denna handling ska överlämnas till er tekniska avdelning eller
inköpsavdelning för arkivering.
¢∏§ø™∏ ™Àªª√ƒºø™∏™
- ЗAЯВЛЕНИЕ O COOТВЕТCТВИИ
Men verklaart hierbij dat de generator voor plasmasnijwerk van het Type SHARP 6K
NL
zijn toegepast.
Deze verklaring is tevens van toepassing op versies die van bovengenoemd model zijn afgeleid. Deze EG verklaring van overeenstemming garandeert dat het geleverde aan u materiaal
voldoet aan de van kracht zijnde wetgeving indien het wordt gebruikt volgens de bijgevoegde handleiding. Het monteren op iedere andere manier dan die aangegeven in voomoemde
handleiding en het aanbrengen van wijzigingen annuleert automatisch onze echtverklaring. Wij raden U dan ook contact op te nemen met de fabrikant in het geval U wijzigingen wenst
aan te bregen. Indien dit niet geschiedt, moet de onderneming die de wijzingen heeft uitgevoerd een nieuwe echtverklaring opstellen. Deze nieuwe echtverklaring zal echter nooit en te
nimmer enige aansprakelijkheid onzerzids met zich mee kunnen brengen. Dit document moet ann uwtechnische dienst of the afdeling inkopen worden overhandigd voor het archiveren.
RO
Aceasta declaratie se aplica in egala masura tuturor versiunilor derivate din modelul prezentat mai sus. Aceasta declaratie CE de conformitate garanteaza ca echipamentul livrat respecta
legislatia in vigoare, daca este utilizat conform instructiunilor atasate. Orice montaj diferit sau modificare a echipamentului duce la nulitatea certificatului. De aceea, recomandam sa
consultati producatorul pentru orice posibila modificare. In caz contrar, societatea care face modificarea este obligata sa asigure recertificarea. In acest caz, noua certificare nu va implica
societatea noastra in vreun fel.
PL
o EN 60 974-10 “Zgodność elektromagnetyczna (EMC). Norma produktu dla materiału do spawania łukowego”
.
Niniejsza deklaracja dotyczy również wersji opartych na wyżej wymienionym modelu.
Niniejsza deklaracja zgodności WE gwarantuje, że materiał wysłany do Państwa, jeśli będzie wykorzystywane zgodnie z załączonymi instrukcjami, spełnia
wymogi obowiązujących norm. Instalacja inna niż przewidziana, a także wszelkie modyfikacje powodują, że niniejszy certyfikat traci ważność. W sprawie
ewentualnych modyfikacji należy zwracać się bezpośrednio do producenta.. Jeśli producent nie zostanie powiadomiony o modyfikacjach, , obowiązek
wystawienia nowego certyfikatu spoczywa na firmie, która je wprowadziła. W takim przypadku nowy certyfikat nie będzie stanowić żadnego zobowiązania
z naszej strony.
conform de bepalingen is van de Richtlijnen betreffende Laagspanning (Richtlijn 73/23/CEE), en de EMC Richtlijn CEM (Richtlijn 89/336/EEG) en aan de nationale wetgevingen met betrekking hiertoe; en verklaart voorts dat de normen:
• EN 60 974-1 “Veiligheidsregels voor elektrische lasapparatuur. Deel 1: Lasstroombronnen”.
• EN 60 974-10 “Elektromagnetische Compatibiliteit (EMC). Produktnorm voor booglas-apparatuur“
Prin prezenta declaram ca echipamentul de taiere cu plasma Tip SHARP 6K
este in conformitate cu dispozitiile Directivei pentru Echipamente electrice de joasa tensiune (Directiva 73/23/CEE), cat si cu cele ale, Directivei CEM (Directiva 89/336/
CEE), precum si cu cele corespondente din legislatia nationala, si chiar normele:
• EN 60 974-1 "Reguli de securitate pentru echipamentul de sudare electric. Partea 1: Surse de curent pentru sudare"
• EN 50199 "Compabilitate electromagnetica (CEM). Standarde de produs pentru echipamentul de sudura cu arc electric" au fost aplicate.
Niniejszym deklarujemy, że generator do cięcia plazmowego Typ SHARP 6K
spełnia wymogi zawarte w Dyrektywie dot. niskiego napięcia (Dyrektywa 73/23/EWG), Dyrektywie dot. kompatybilności elektromagnetycznej
(EMC) (Dyrektywa 89/336/EWG) oraz w związanych przepisach prawa krajowego, a także deklarujemy, że zostały zastosowane normy:
o EN 60 974-1 “Wymagania bezpieczeństwa dotyczące urządzeń do spawania łukowego. Część 1: Spawalnicze źródła energii”.
Page 59
DECLARATION OF CONFORMITY - DÉCLARATION DE CONFORMITE DECLARACIÓN DE CONFORMIDAD - DICHIARAZIONE DI CONFORMITÀ
KONFORMITÄTSERKLÄRUNG - DECLARAÇÃO DE CONFORMIDADE - KONFORMITETSFÖRKLARING - CONFORMITEITSVERKLARING
DECLARA∂IE DE CONFORMITATE - DEKLARACJA ZGODNOŚCI -
¢ЛПТУВЩ·И fiЩИ ЩФ МЛ¯¿УЛМ· БИ· ОФ‹ П¿ЫМ·ЩФ˜ ∆‡Ô˘ SHARP 6K
GR
∏ ‰‹ÏˆÛË ·˘Ù‹ ÈÛ¯‡ÂÈ Â›Û˘ ÁÈ· Ù· ÌÔÓ٤Ϸ Ô˘ ÚÔ¤Ú¯ÔÓÙ·È ·fi ÙÔ ÚÔ·Ó·ÊÂÚı¤Ó ÌÔÓÙ¤ÏÔ. ∏ ·ÚÔ‡Û· ‰‹ÏˆÛË Û˘ÌÌfiÚʈÛ˘ CE ÂÁÁ˘¿Ù·È fiÙÈ ÙÔ ˘ÏÈÎfi Ô˘ ¤¯ÂÈ
·ФЫЩ·ПВ› Ы˘ММФЪКФ‡Щ·И МВ Щ· ИЫ¯‡ФУЩ· ЪfiЩ˘·, В¿У ¯ЪЛЫИМФФИЛıВ› Ы‡МКˆУ· МВ ЩИ˜ Ы˘УЛММ¤УВ˜ Ф‰ЛБ›В˜. ªИ· ‰И·КФЪВЩИО‹ ·fi ЩЛУ ВУ‰В‰ВИБМ¤УЛ ВБО·Щ¿ЫЩ·ЫЛ ‹
ФФИ·‰‹ФЩВ ЩЪФФФ›ЛЫЛ, ¤¯ВИ ˆ˜ Ы˘У¤ВИ· ЩЛУ ·О‡ЪˆЫЛ ЩЛ˜ ИЫЩФФ›ЛЫЛ˜. °И· ВУ‰В¯fiМВУВ˜ ЩЪФФФИ‹ЫВИ˜, Ы˘УИЫЩ¿Щ·И У· ·В˘ı‡УВЫЩВ ЫЩЛУ О·Щ·ЫОВ˘¿ЫЩЪИ·
ВЩ·ИЪ›·. ∂¿У ‰ВУ ВУЛМВЪˆıВ› Ф О·Щ·ЫОВ˘·ЫЩ‹˜, Л ВЩ·ИЪ›· Ф˘ ·У·П·М‚¿УВИ ЩЛУ ЩЪФФФ›ЛЫЛ ı· Ъ¤ВИ У· ¯ФЪЛБ‹ЫВИ У¤· ИЫЩФФ›ЛЫЛ. ™ЩЛУ ВЪ›ЩˆЫЛ ·˘Щ‹, Л У¤·
ИЫЩФФ›ЛЫЛ ‰ВУ ·УЩИЪФЫˆВ‡ВИ ЫВ О·М›· ВЪ›ЩˆЫЛ ‰¤ЫМВ˘ЫЛ ·fi ‰ИО‹˜ М·˜ ПВ˘Ъ¿˜. ∆Ф ·ЪfiУ ¤ББЪ·КФ Ъ¤ВИ У· ‰И·‚И‚·ЫЩВ› ЫЩЛУ ЩВ¯УИО‹ ˘ЛЪВЫ›· О·И ЫЩЛУ
˘ЛЪВЫ›· ·БФЪТУ ЩЛ˜ ВЩ·ИЪ›·˜ Ы·˜ БИ· ·Ъ¯ВИФı¤ЩЛЫЛ.
RU
Настоящее заявление относится также к вариантам исполнения, изготовленным на основании вышеуказанной модели. Настоящее
заявление о соответствии нормам ЕЭС гарантирует, что поставленное оборудование отвечает действующим нормам, при условии
эксплуатации его в соответствии с приложенными инструкциями. Несоответствующая предоставленным указаниям установка или
выполнение любого изменения аннулирует наше заявление. В связи с этим, в случае необходимости выполнения каких-либо
измененйи, рекомендуется обращаться к изготовителю. В противном случае, фирма, осуществляющая данные изменения обязана
предоставить новую сертификацию. В этом случае, новая сертификация не налагает на нас никакие обязательства. Настоящий
документ должен быть передан в технический отдел или в отдел снабжения покупателя.
Ы˘ММФЪКФ‡Щ·И МВ ЩИ˜ ‰И·Щ¿НВИ˜ ЩˆУ √‰ЛБИТУ Г·МЛП‹˜ ∆¿ЫЛ˜ (√‰ЛБ›· 73/23/∂√∫), CEM (√‰ЛБ›· 89/336/∂√∫) О·И МВ ЩИ˜ ·УЩ›ЫЩФИ¯В˜ ВıУИО¤˜ УФМФıВЫ›В˜.
¢ЛПТУВЩ·И В›ЫЛ˜ fiЩИ ¤¯Ф˘У ВК·ЪМФЫıВ› Щ· ЪfiЩ˘·:
• EN 60 974-1"∫·УfiУВ˜ ·ЫК·ПВ›·˜ БИ· ЛПВОЩЪФПФБИОfi ˘ПИОfi Ы˘БОfiППЛЫЛ˜. ª¤ЪФ˜ 1: ЛБ¤˜ ЪВ‡М·ЩФ˜ Ы˘БОfiППЛЫЛ˜".
• EN 60 974-10 "∏ПВОЩЪФМ·БУЛЩИО‹ Ы˘М‚·ЩfiЩЛЩ· (CEM) ¶ЪfiЩ˘Ф ЪФ˚fiУЩФ˜ БИ· ЩФ ˘ПИОfi Ы˘БОfiППЛЫЛ˜ МВ ЩfiНФ".
Настоящим заявляем, что генератор для пламенной резки тип SHARP 6K
удовлетворяет требованиям Директив о низком напряжении (Директива 73/23/CEE), CEM (Директива 89/336/CEE), а также
соответствующим государственным законам. Заявляем также, что были применены следующие нормы:
• EN 60 974-1Нормы техники безопасности электрического сварочного оборудования. Част1: источники сварочного тока”.
• EN 60 974-10
“Электромагнитная совместимость (CEM) Норма, распространяющаяся на оборудование для дуговой сварки”.
¢∏§ø™∏ ™Àªª√ƒºø™∏™
- ЗAЯВЛЕНИЕ O COOТВЕТCТВИИ
28 April 2006
Welding Operations Services Slovakia - Luzianky (SK)
L. GAUTHIER
Page 60
•
•
• SHOULD YOU WISH TO MAKE A COMPLAINT, PLEASE QUOTE THE CONTROL NUMBER SHOWN HERE.
• EN CAS DE RECLAMATION VEUILLEZ MENTIONNER LE NUMERO DE CONTROLE INDIQUE.
• EN CASO DE RECLAMACIÓN, SE RUEGA COMUNICAR EL NÚMERO DE CONTROL INDICADO AQUÍ.
• IN CASO DI RECLAMO PREGASI CITARE IL NUMERO DI CONTROLLO QUI INDICATO.
• BEI REKLAMATIONEN BITTE DIE HIER AUFGEFÜHRTE KONTROLLNUMMER ANGEBEN.
• EM CASO DE RECLAMAÇÃÓ, É FAVOR MENCIONAR O NÚMERO DE CONTROLO AQUI INDICADO.
• BIJ HET INDIENEN VAN EEN KLACHT WORDT U VERZOCHT OM HET HIER AANGEGEVEN
CONTROLENUMMER TE VERMELDEN
• I HÄNDELSE AV REKLAMATION, VAR GOD UPPGE DET HÄR ANGIVNA KONTROLLNUMRET.
• IN CAZUL UNEI RECLAMATII PRECIZATI NUMARUL DE CONTROL INDICAT
• W RAZIE REKLAMACJI PROSIMY PODAĆ ZNAJDUJĄCY SIĘ
TUTAJ NUMER KONTROLNY
™∂ ¶∂ƒπ¶∆ø™∏ ¶∞ƒ∞¶√¡ø¡, ¶∞ƒ∞∫∞§∂π™£∂ ¡∞ ∞¡∞º∂ƒ∂∆∂
∆√¡ ¶∞ƒ∞∫∞∆ø ∞ƒπ£ª√ ∂§∂°Ã√À.
В СЛУЧАЕ ПРЕДЪЯВЛЕНИЯ РЕКЛАМАЦИИ СООБЩИТЕ
 Loading...