

Page 1
US -INSTRUCTION MANUAL FOR WIRE WELDING MACHINE page 2
F -MANUEL D’INSTRUCTIONS POUR POSTE A SOUDER A FIL page 8
E -MANUAL DE INSTRUCCIONES PARA SOLDADORA DE HILO pag. 15
Spare parts and electrical schematic
Pièces détachées et schéma électrique
Partes de repuesto y esquema eléctrico
Pagg. Sid. sel.: 22 ÷ 24
3.300.068
29/08/14
Page 2
INSTRUCTION MANUAL FOR WIRE WELDING MACHINE
IMPORTANT: BEFORE STARTING THE EQUIPMENT,
READ THE CONTENTS OF THIS MANUAL, WHICH
MUST BE STORED IN A PLACE FAMILIAR TO ALL USERS FOR THE ENTIRE OPERATIVE LIFE-SPAN OF THE
MACHINE. THIS EQUIPMENT MUST BE USED SOLELY
FOR WELDING OPERATIONS.
1 SAFETY PRECAUTIONS
WELDING AND ARC CUTTING CAN BE HARM-
FUL TO YOURSELF AND OTHERS. The user
must therefore be educated against the hazards, summarized below, deriving from welding operations. For
more detailed information, order the manual code
3.300.758
ELECTRIC AND MAGNETIC FIELDS - May be dangerous.
· Electric current following through any conductor causes localized Electric and Magnetic Fields (EMF). Welding/cutting current
creates EMF elds around cables and power sources.
· The magnetic elds created by high currents may affect
the operation of pacemakers. Wearers of vital electronic
equipment (pacemakers) shall consult their physician before beginning any arc welding, cutting, gouging or spot
welding operations.
· Exposure to EMF elds in welding/cutting may have
other health effects which are now not known.
· All operators should use the followingprocedures in or-
der to minimize exposure to EMF elds from the welding/
cutting circuit:
- Route the electrode and work cables together
- Secure them with tape when possible.
- Never coil the electrode/torch lead around your body.
- Do not place your body between the electrode/torch
lead and work cables. If the electrode/torch lead
cable is on your right side, the work cable should also
be on your right side.
- Connect the work cable to the workpiece as close as
possible to the area being welded/cut.
- Do not work next to welding/cutting power source.
reached the end of its life must be collected separately
and returned to an environmentally compatible recycling
facility. As the owner of the equipment, you should get
information on approved collection systems from our local representative.
IN CASE OF MALFUNCTIONS, REQUEST ASSISTANCE
FROM QUALIFIED PERSONNEL.
Extra precautions are to be observed when working on
elevated positions.
Electromagnetic compatibility
In Canada, the EMC classication does not apply to arc
welding power source.
Safety standards
To provide minimum requirements and recommendations
to protect persons who work in an
environment affected by welding, cutting, and allied processes see CAN/CSA-W117.2 standard.
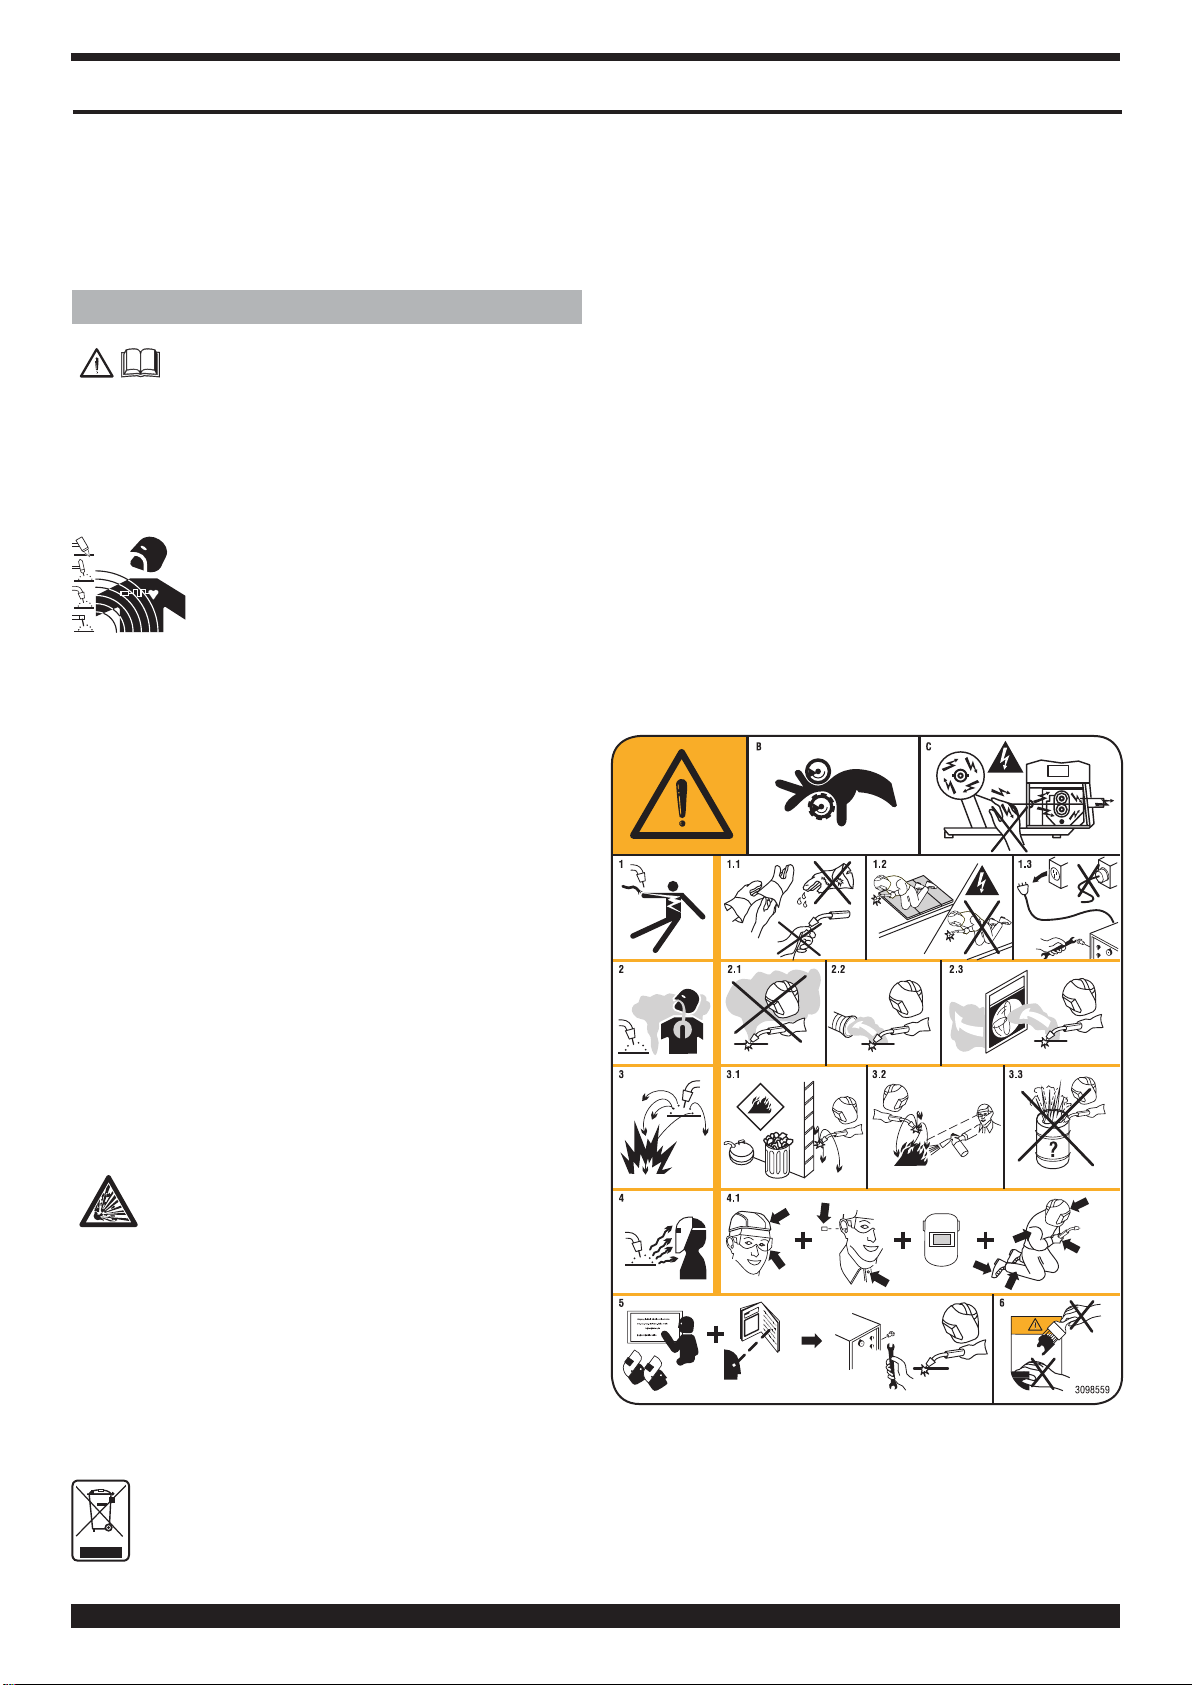
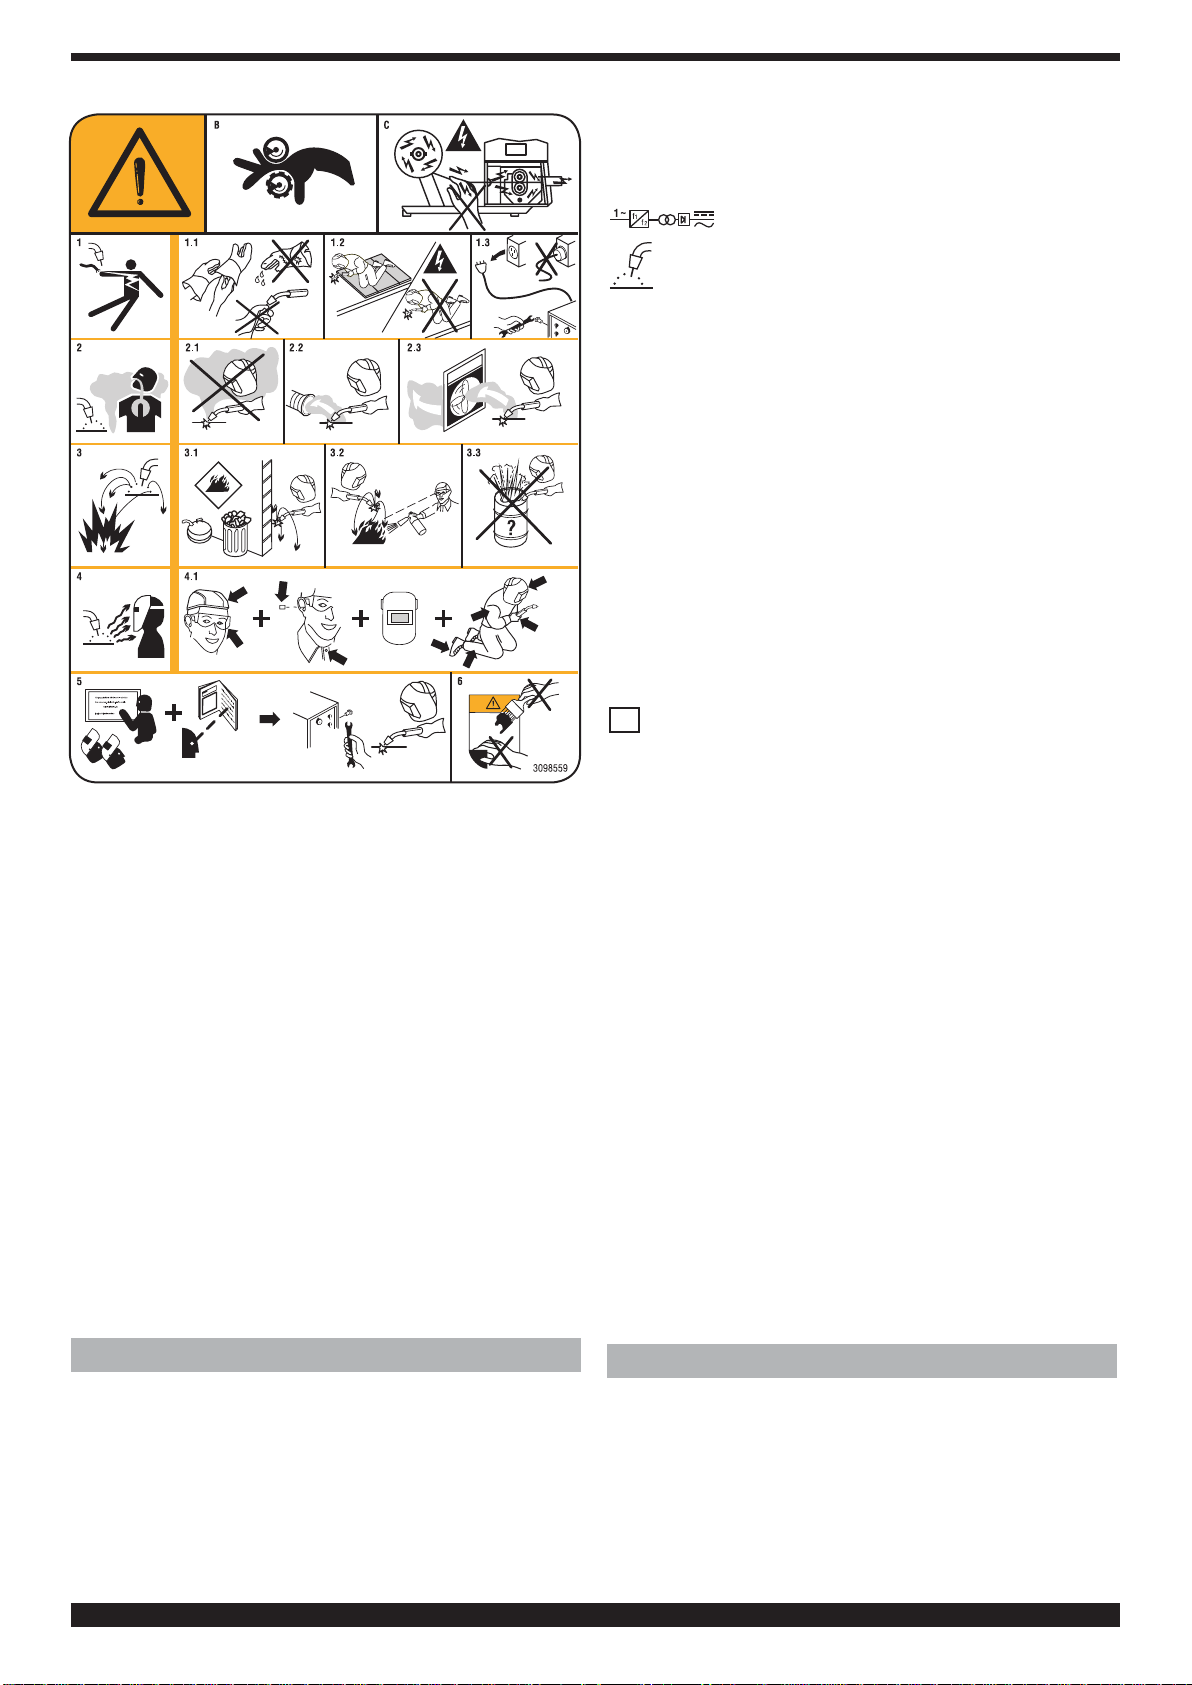
1.1 WARNING LABEL
The following numbered text corresponds to the label
numbered boxes.
EXPLOSIONS
· Do not weld in the vicinity of containers under
pressure, or in the presence of explosive dust, gases or fumes. · All cylinders and pressure regulators
used in welding operations should be handled with care.
ELECTROMAGNETIC COMPATIBILITY.
This machine is manufactured in compliance with the instructions contained in the standard IEC 60974-10 (CL.
A), and must be used solely for professional purposes
in an industrial environment. There may be potential dif-
culties in ensuring electromagnetic compatibility in non-
industrial environments.
DISPOSAL OF ELECTRICAL AND ELECTRONIC
EQUIPMENT.
Do not dispose of electrical equipment together
with normal waste! Electrical equipment that has
2
B. Drive rolls can injure ngers.
C. Welding wire and drive parts are at welding voltage dur-
ing operation — keep hands and metal objects away.
1 Electric shock from welding electrode or wiring can kill.
1.1 Wear dry insulating gloves. Do not touch electrode
with bare hand. Do not wear wet or damaged gloves.
Page 3
1.2 Protect yourself from electric shock by insulating
yourself from work and ground.
1.3 Disconnect input plug or power before working on
machine.
2 Breathing welding fumes can be hazardous to your
health.
2.1 Keep your head out of fumes.
2.2 Use forced ventilation or local exhaust to remove fumes.
2.3 Use ventilating fan to remove fumes.
3 Welding sparks can cause explosion or re.
3.1 Keep ammable materials away from welding.
3.2 Welding sparks can cause res. Have a re extinguish-
er nearby and have a watchperson ready to use it.
3.3 Do not weld on drums or any closed containers.
4 Arc rays can burn eyes and injure skin.
4.1 Wear hat and safety glasses. Use ear protection and
button shirt collar. Use welding helmet with correct
shade of lter. Wear complete body protection.
5 Become trained and read the instructions before
working on the machine or welding.
6 Do not remove or paint over (cover) label.
2 GENERAL DESCRIPTIONS
The MULTIMIG 511 welding machine is a system suitable
for synergic MIG/MAG and pulsed synergic MIG/MAG
welding, developed with inverter technology.
It is equipped with a 2-roller gearmotor.
This welding machine must not be used to defrost pipes.
2.2 PROTECTION DEVICES
2.2.1 Bloch protection
In case of welding machine malfunction, the display screen
A will show the message WARNING to identify the type of
fault. If this message does not disappear when the machine
is switched off and back on, contact the after-sales service.
2.2.2 Thermal cutout
This appliance is protected by a thermostat which prevents
machine operation whenever acceptable temperatures
are exceeded. In these conditions, the fan continues to
operate and the display screen A shows the message
WARNING tH in ashing mode.
2.3.3 Positioning on sloping planes.
Since this welding machine is equipped with wheels
without brake, do not position it on sloping planes, to
prevent machine tilting or uncontrolled movement.
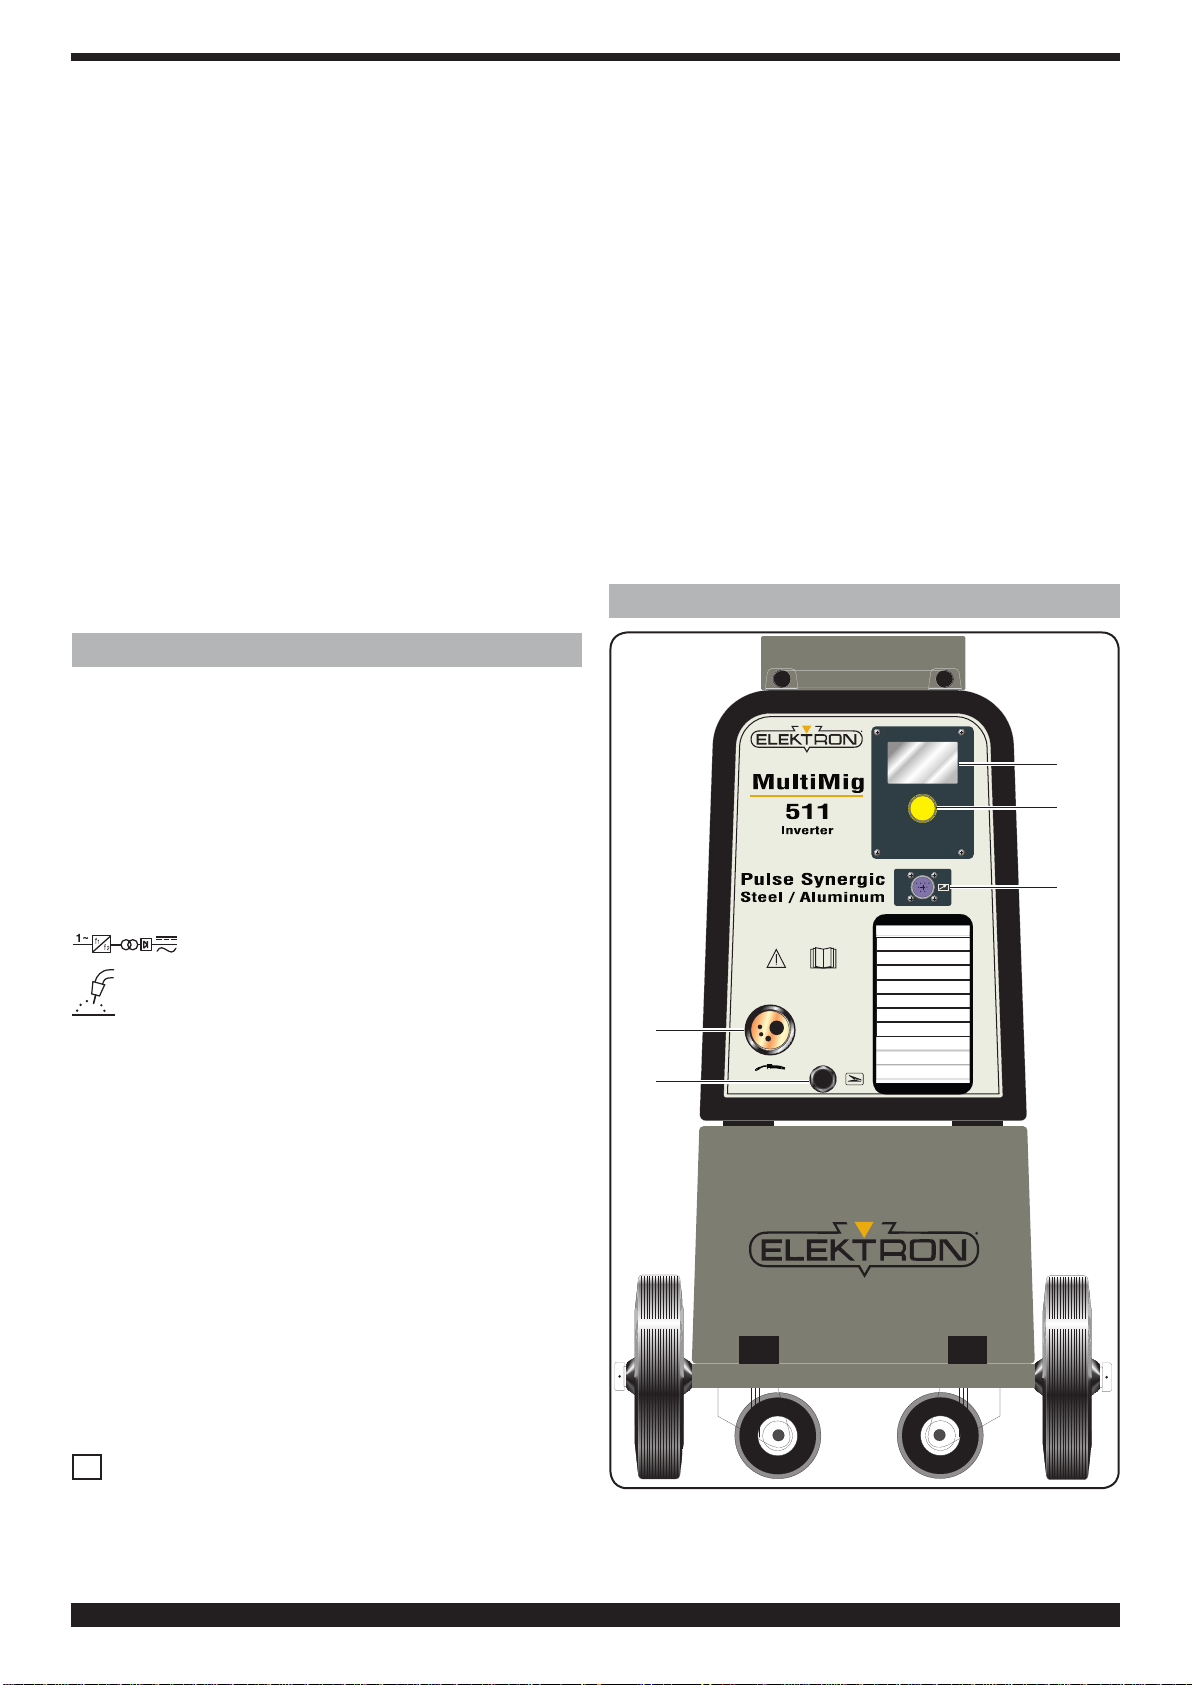
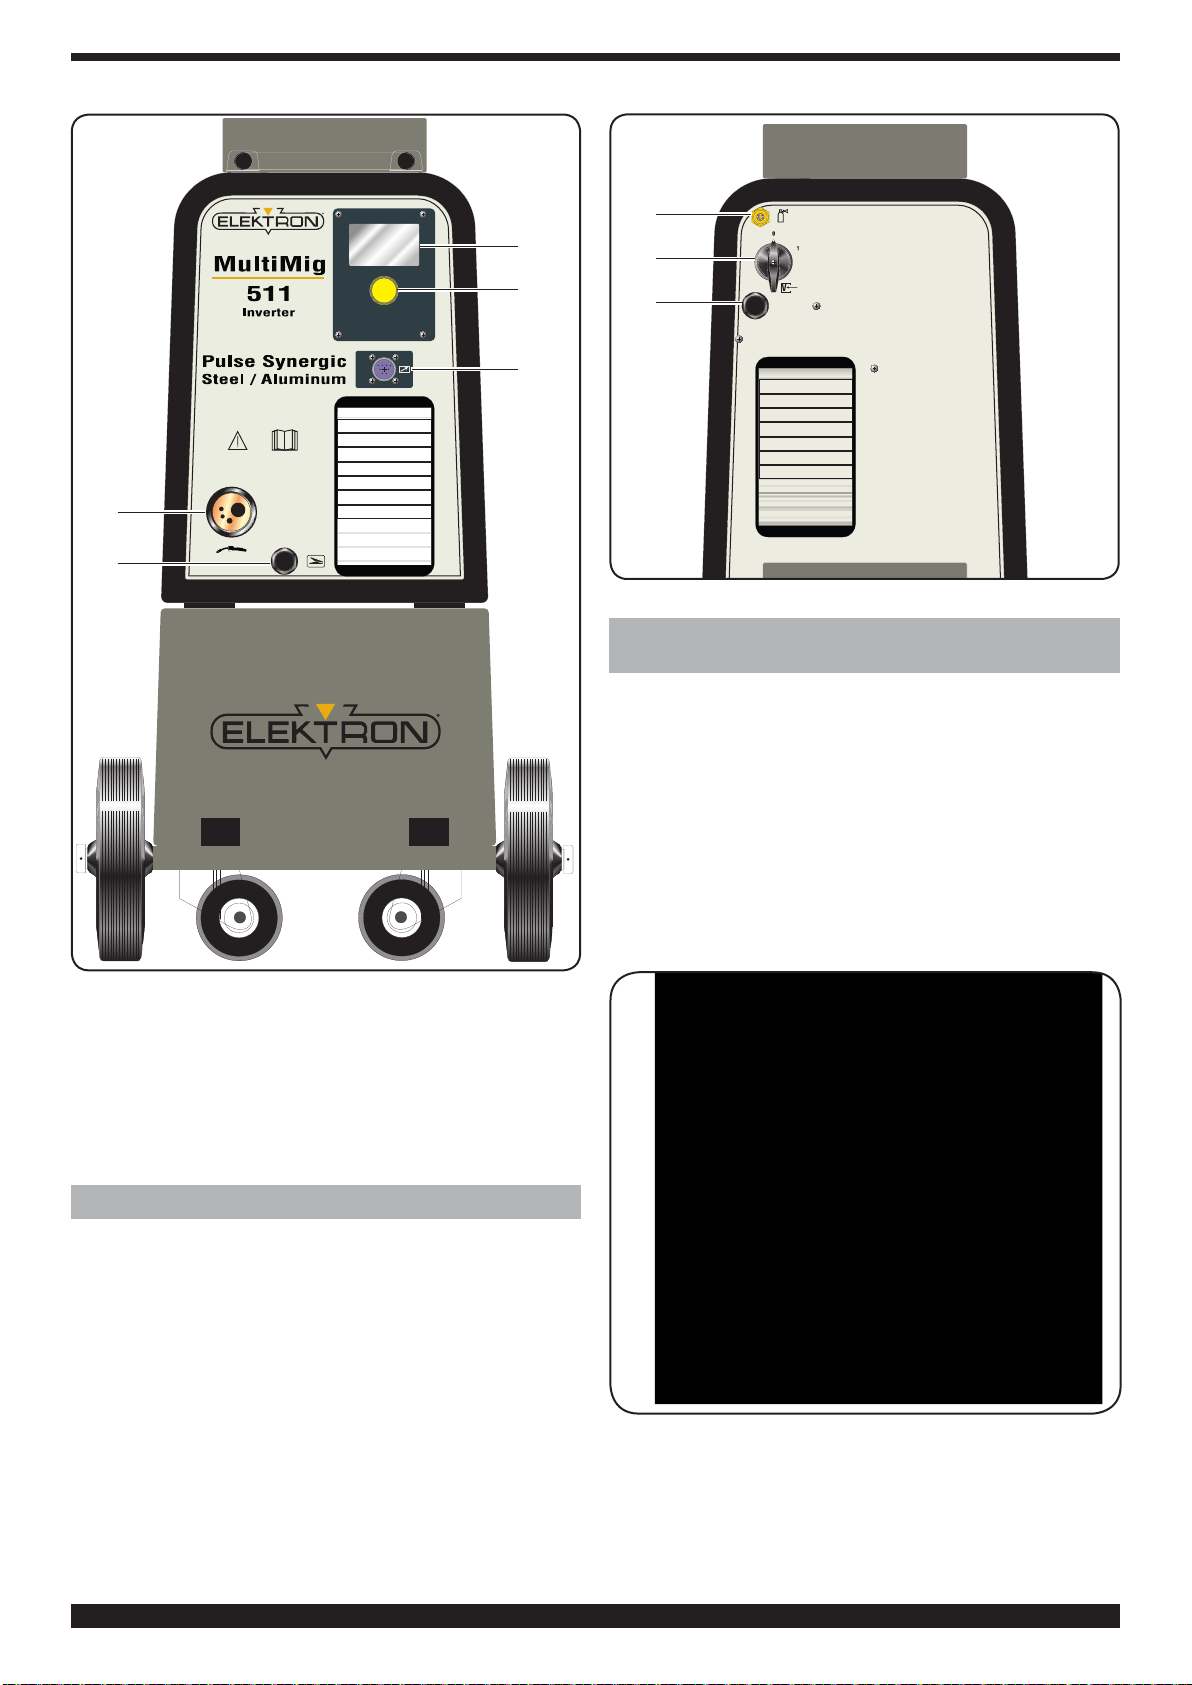
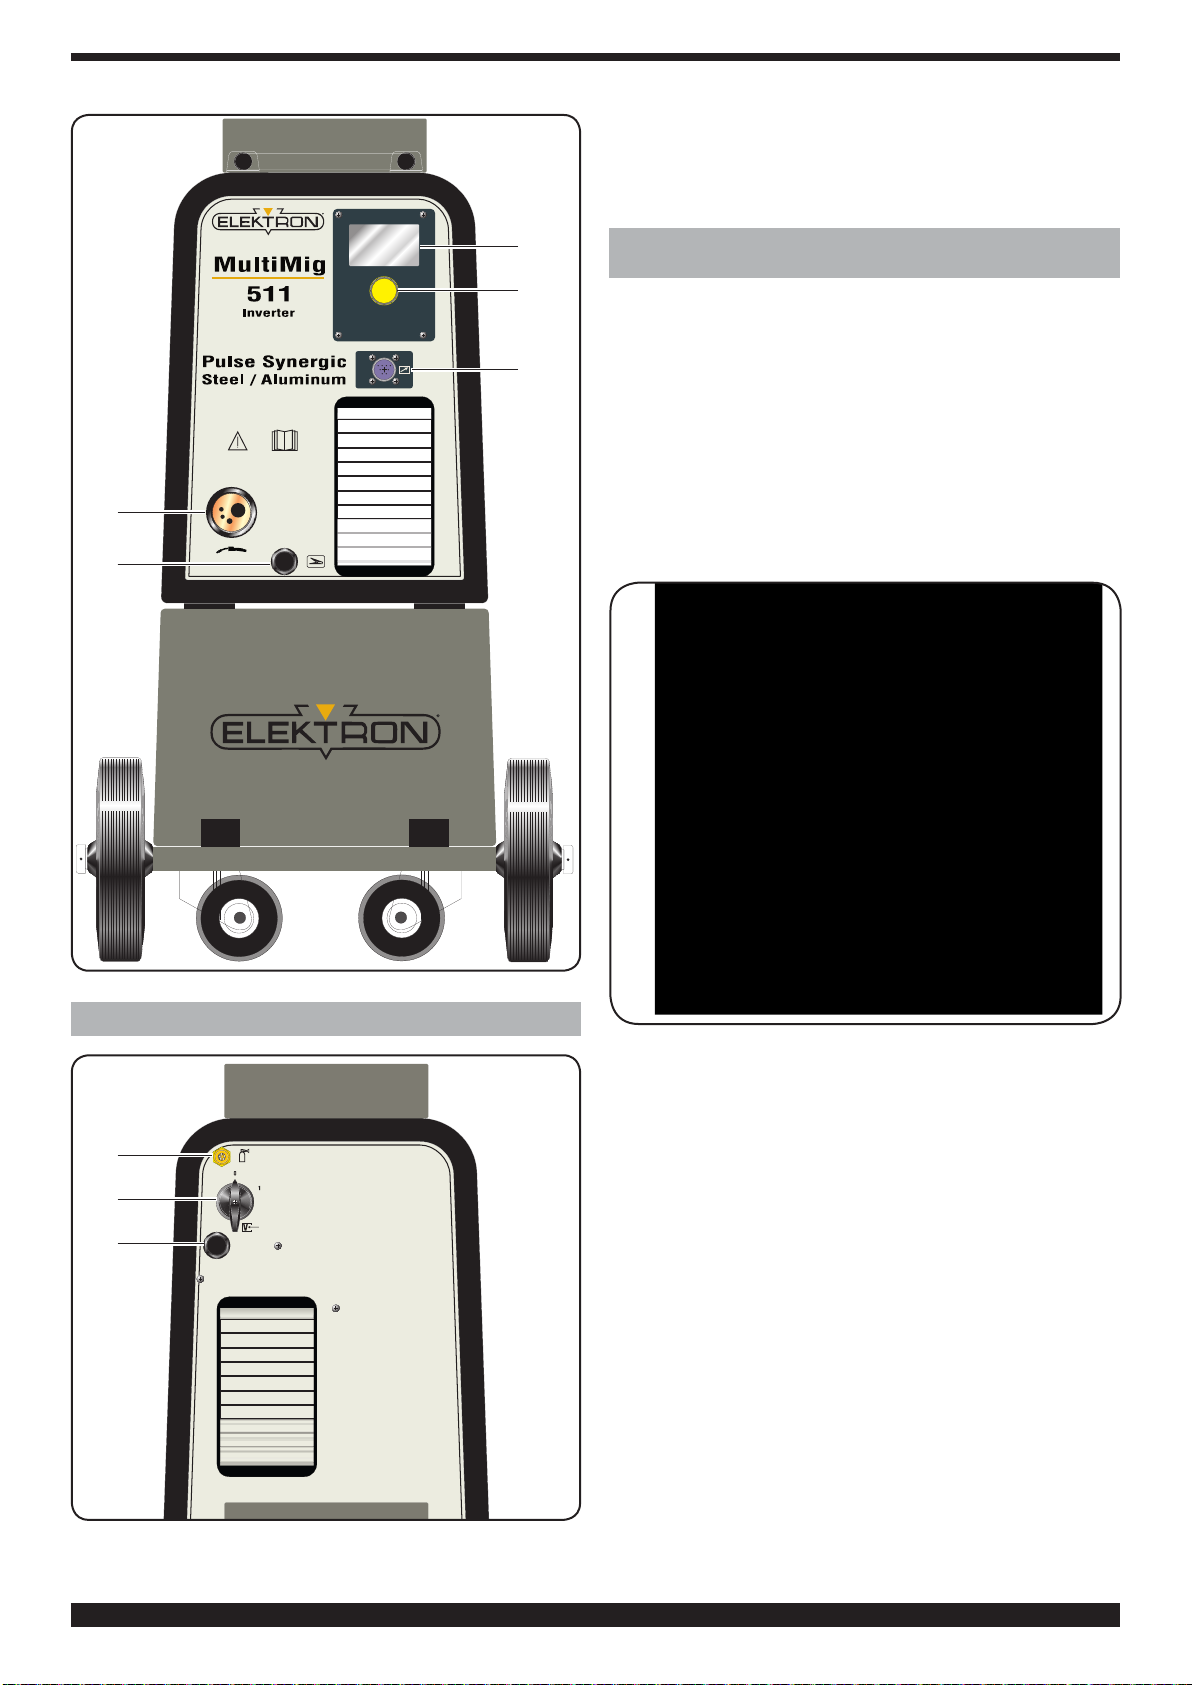
3 CONTROLS LOCATED ON FRONT PANEL.
A
B
2.1 EXPLANATION OF TECHNICAL SPECIFICATIONS
No. Serial number. Must be indicated on any re-
quest regarding the welding machine.
Single-phase static transformer-rectier
frequency converter.
MIG Suitable for MIG/MAG welding.
U0. Secondary open-circuit voltage.
X. Duty cycle percentage.
The duty cycle expresses the percentage of
10 minutes during which the welding machine may run at a certain current without
overheating.
I2. Welding current
U2. Secondary voltage with I2 current
U1. Rated supply voltage.
1~ 50/60Hz Single-phase 50 or 50 Hz power supply.
I1 Max Max. absorbed current at the corresponding
I2 current and U2 voltage.
I1 eff This is the maximum value of the actual cur-
rent absorbed, considering the duty cycle.
This value usually corresponds to the capac-
ity of the fuse (delayed type) to be used as a
protection for the equipment.
IP21S Protection rating for the housing.
Suitable for use in high-risk environments.
S
H
C
D
NOTE:
The equipment has also been designed for use in environments with a pollution rating of 3. (See IEC 60664).
A – DISPLAY SCREEN.
This displays both the welding parameters and all the
welding functions.
3
Page 4
B - KNOB
Selects and adjusts both the welding functions and
parameters.
C – CENTRALIZED COUPLING
To which the welding torch must be connected.
D – EARTH LEAD
H – CONNECTOR
This is where the control cable of the Push Pull welding
torch (P/N EL900007) is connected.
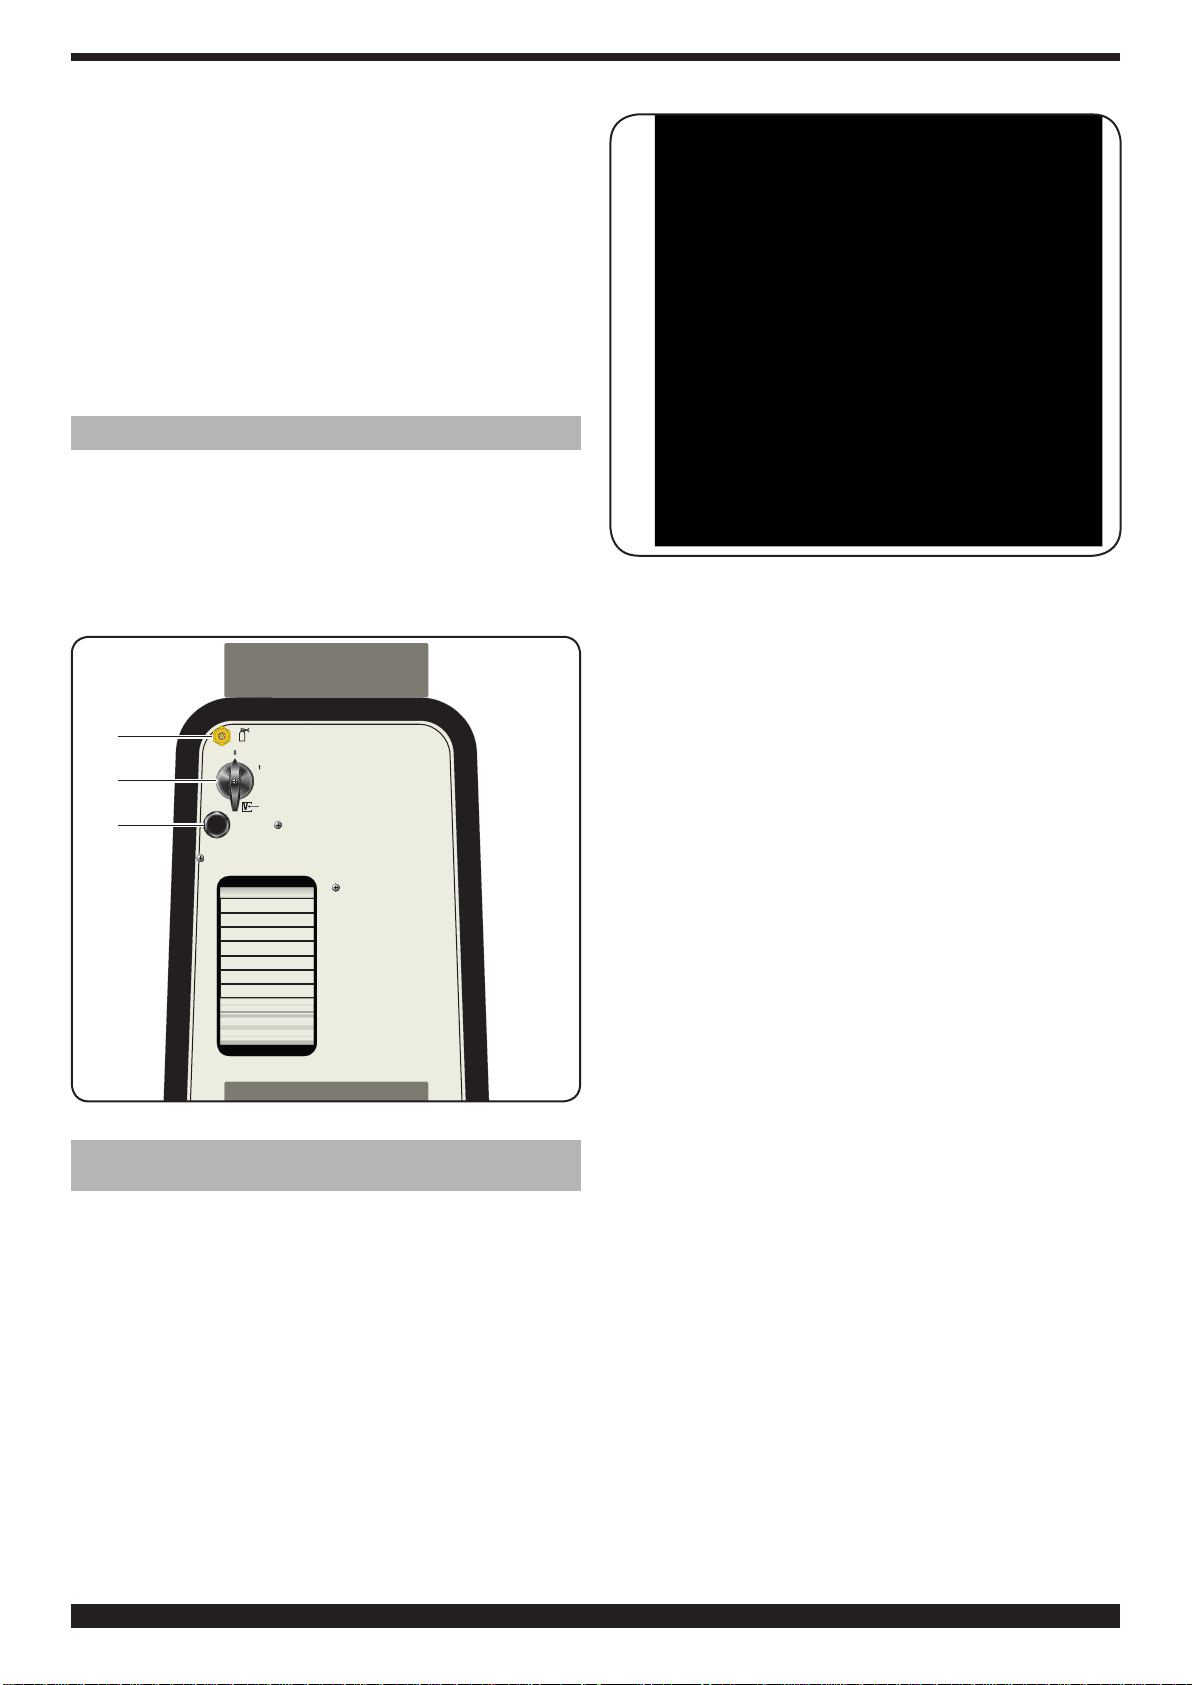
4 CONTROLS LOCATED ON REAR PANEL.
E – GAS PIPE CONNECTION.
F – SWITCH.
Starts and stops the machine
G – MAINS CABLE
E
F
G
• Position the cylinder on the support and x it with the 2
straps; ensure that the straps are secured tightly to the
cylinder to prevent dangerous tilting.
• Connect the gas hose to the outlet of the pressure regulator.
• Open the side door.
Make sure the earth lead D, inside the reel compartment,
is connected to the negative pole see the instruction
plate placed alongside the + and - terminals).
• Connect the earth lead clamp D to the piece to be welded.
• Fit the wire coil on the support inside the compartment.
The coil must be tted so that the wire unwinds in an
anticlockwise direction.
• Make sure the drive roller is correctly positioned according
to the diameter and type of wire used.
• Cut the welding wire with a well-sharpened tool, keeping
it between your ngers so that it cannot unwind, insert it
inside the pipe exiting from the gear motor and, with the aid
of a nger, insert it inside the steel tube until it comes out of
the adapter.
• Fit the welding torch.
5 INSTALLATION AND START-UP FOR MIG WELDING
WITH GAS
The welding machine must be installed by skilled
personnel.
Do not place the welding machine on oor with inclination greater than 10°.
Make sure that the supply voltage is 230V 50/60Hz and
a minimum of 30 amp service. If connected to a circuit
protected by fuses, use time dely fuse marked "D".Use a
plug Nema type 6-30P for 230 V and make sure that the
"green conductor" of the power supply cable is connected to the ground or “earth” terminal.
4
After tting the reel and torch, switch on the machine, select
the suitable synergic curve, following the instructions given
in the service functions (PROCESS PARAMS) paragraph.
Remove the gas nozzle and unscrew the current nozzle
of the torch. Press the torch button until the wire comes
out. BE CAREFUL to keep your face away from the end
lance while the wire is coming out, screw up the current
nozzle and t the gas nozzle.
Open the canister adapter and adjust the gas ow to 8 –
10 l/min.
During welding, the display screen A displays the actual
work current and voltage. The displayed values may
be slightly different to those set. This can depend on
numerous different factors - type of torch, thickness
different to nominal thickness, distance between current
nozzle and the material being welded, and the welding
speed.
After welding, the current and voltage values remain
stored on the display A, where letter H (HOLD) is
Page 5
displayed. To display the set values, the handle B will
have to be moved slightly, while, by pushing the torch
button without welding, the display screen A shows the
empty voltage value and a current value of 0.
NOTE If 0.6mm diameter wires are used the welding torch
sheath should be replaced with one of suitable internal
diameter.
If the internal diameter of the sheath is too big it does not
guarantee smooth wire feeding
6 INSTALLATION AND START UP FOR WELDING
WITHOUT GAS.
The operations for preparing the machine for welding are
the same as those previously described, but for this type
of welding, proceed as follows:
Fit a reel of ux cored wire for welding without gas and
select the adequate synergic curve (E71TGS 0.9mm),
following the instructions described in the “service
functions (PROCESS PARAMS) paragraph.
Fit on the welding torch the wire feed roller and the
contact tip adequate for the lux-cored wire of 0.9 mm
diameter
Connect the terminal of the earth lead, inside the reel
compartment, to the positive pole (see the instruction
plate placed alongside the + and - terminals).
Connect the earth lead clamp to the piece to be
welded.
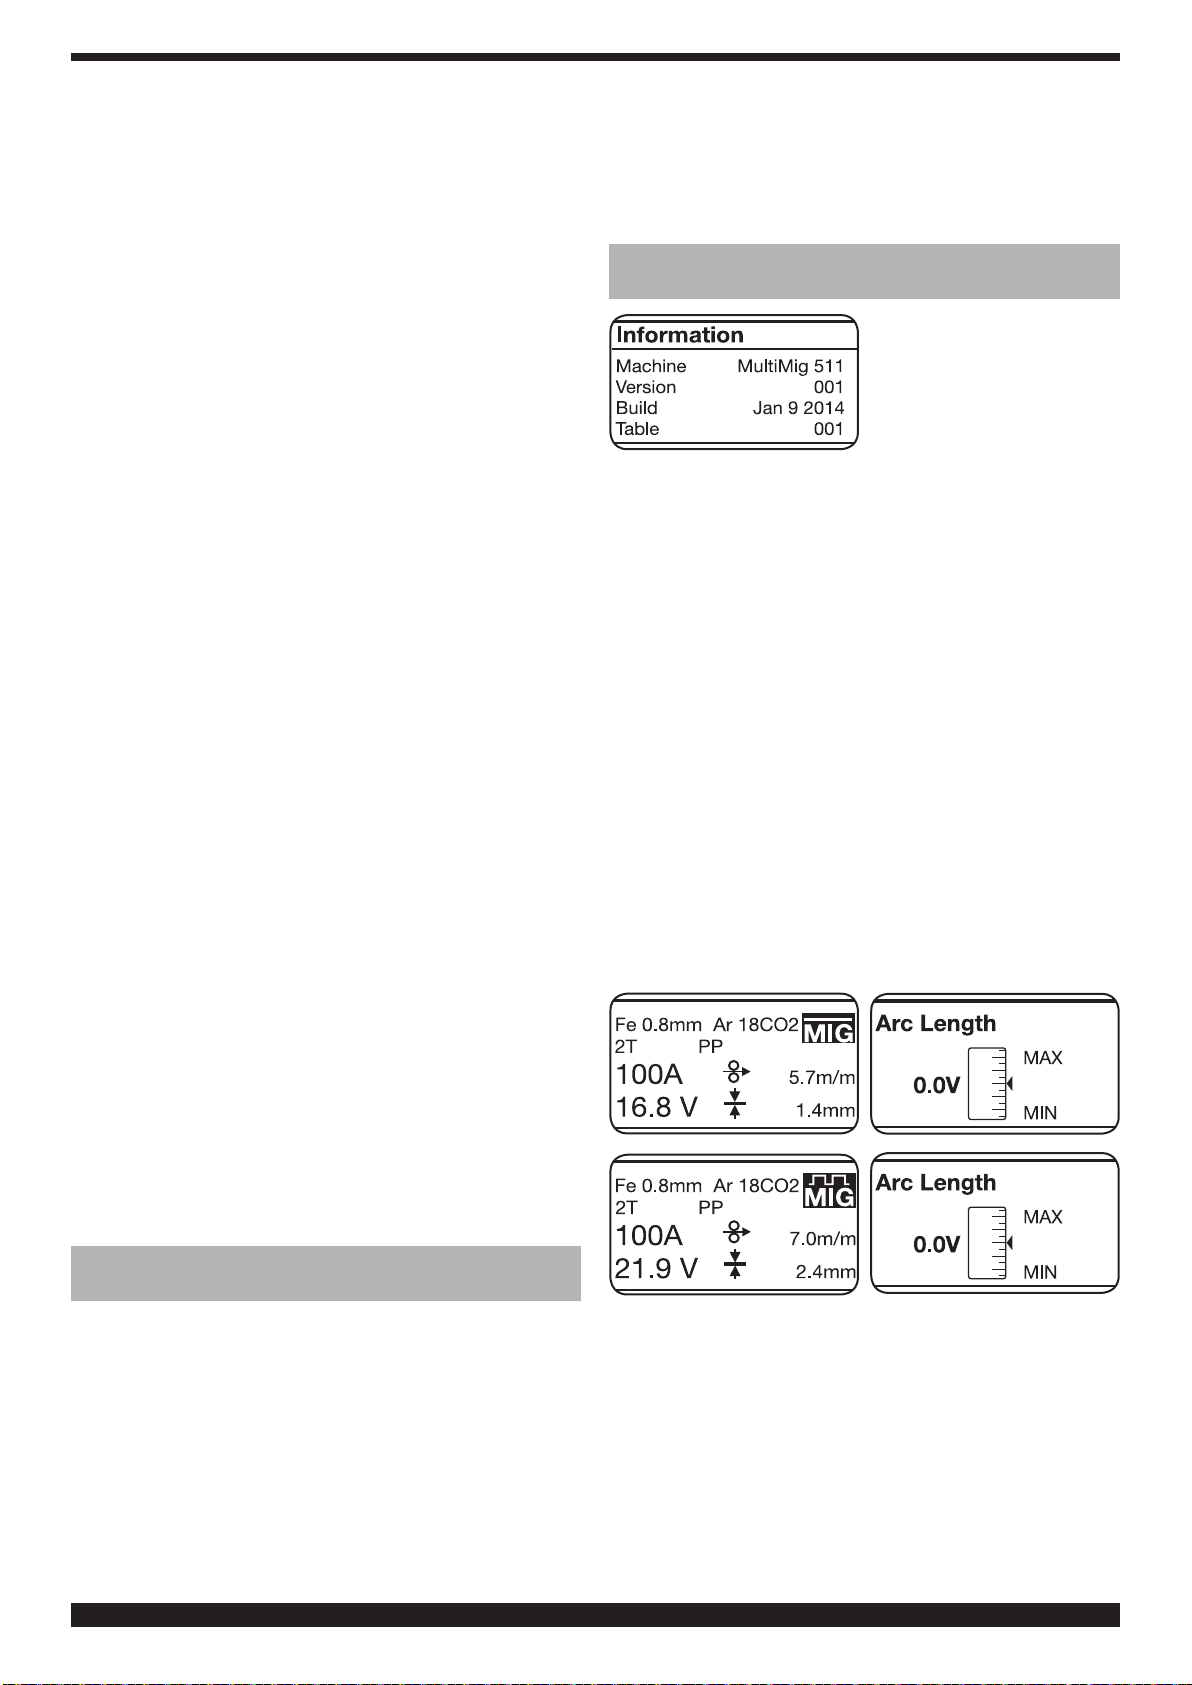
7 DESCRIPTION OF FUNCTIONS SHOWN ON THE
DISPLAY SCREEN A.
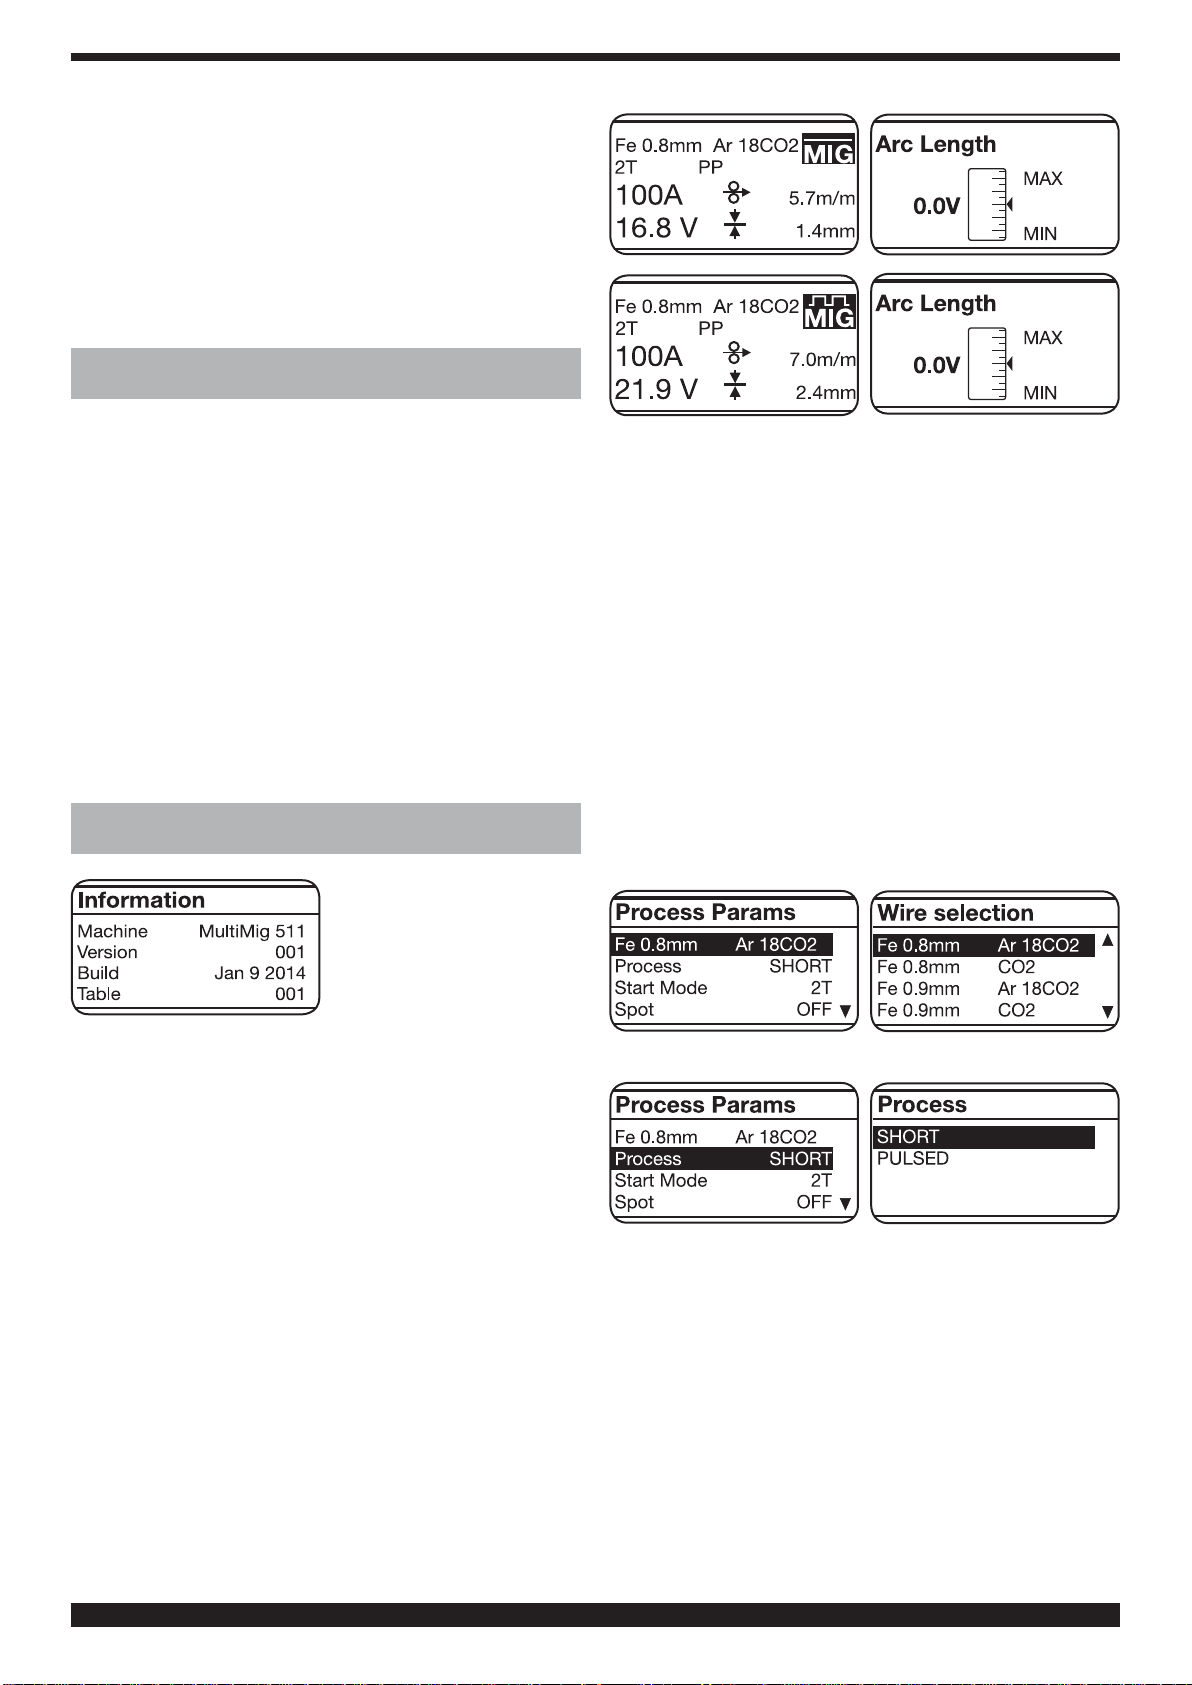
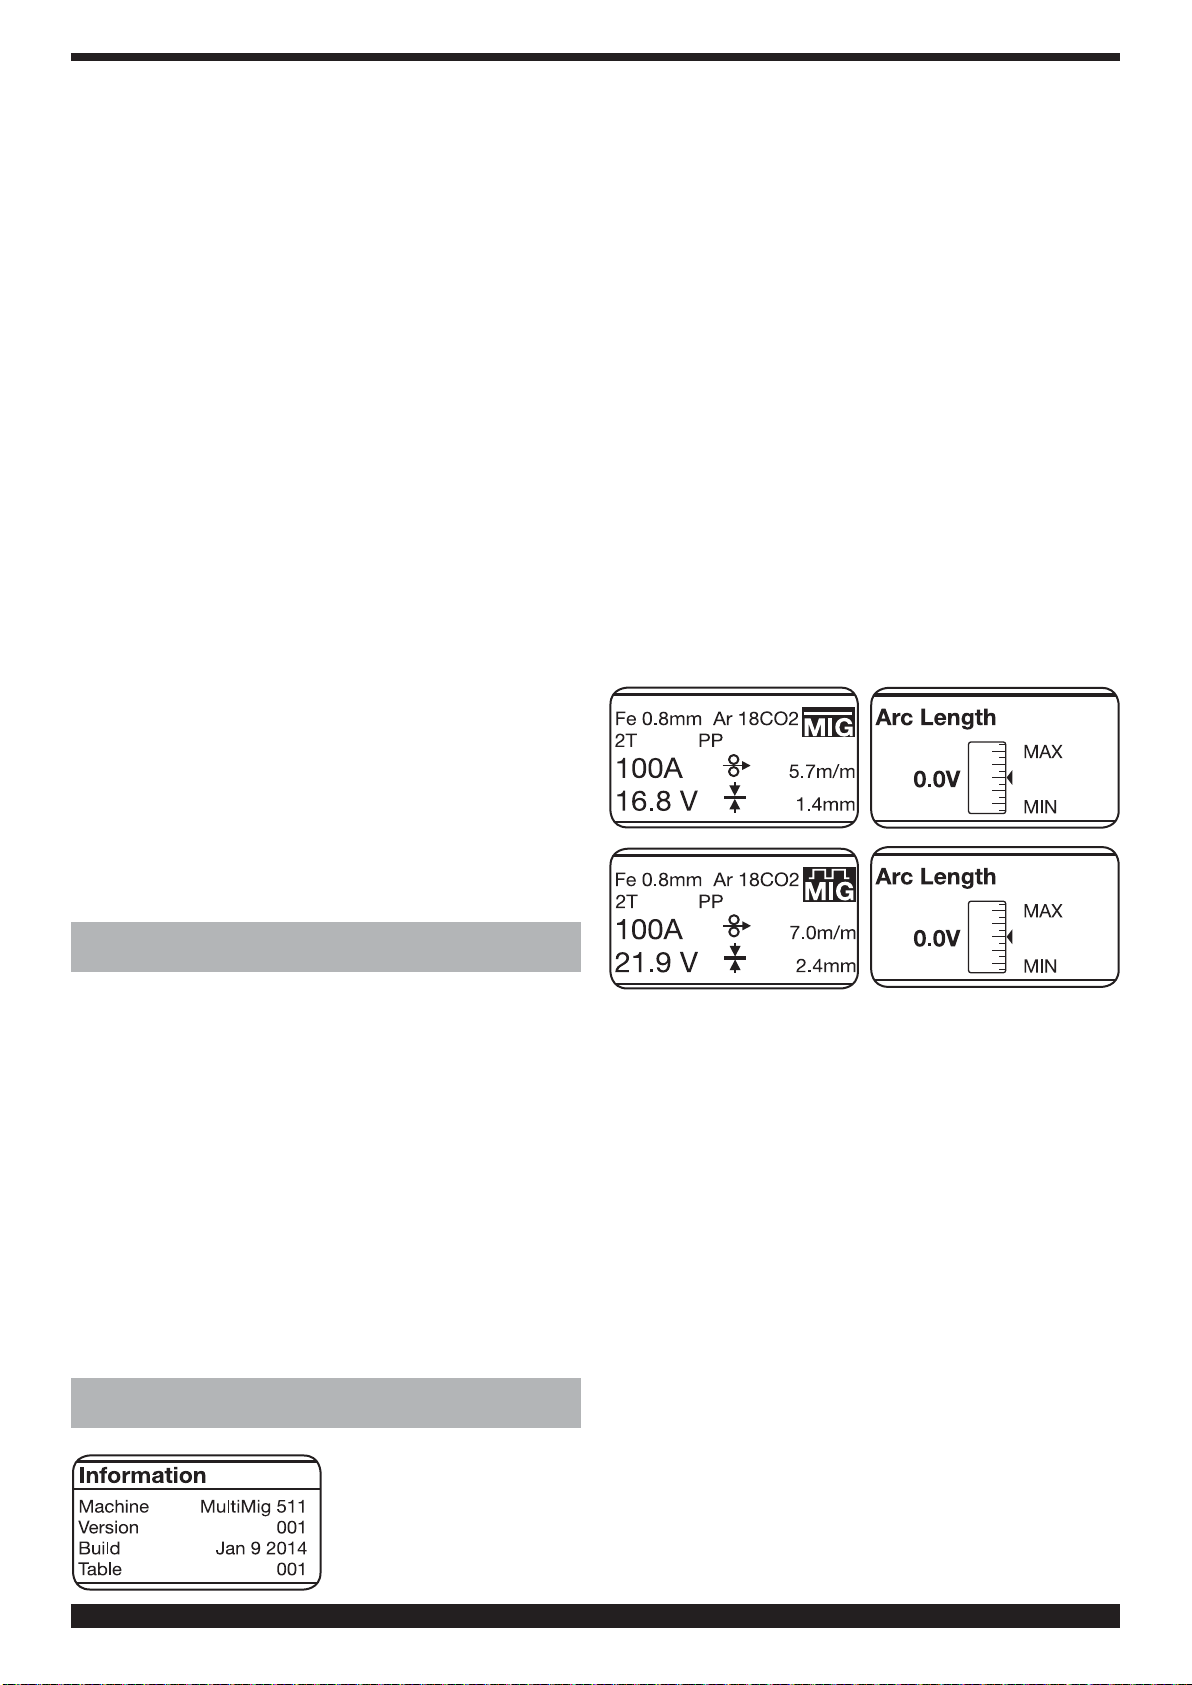
When the machine is switched
on, for a few moments the
display screen A displays: the
article number of the machine,
the version and development
date of the software, and the
release number of the synergic curves.
Immediately after switch-on, the display screen A shows:
The synergic curve used, the welding mode 2T or 4T,
SPOT function, if active, the letters PP if a push-pull
welding torch is used, the welding process "SHORT or
PULSED", the welding current, the speed of the welding
wire in metres/min, the welding voltage and the recommended thickness.
To increase or decrease the welding parameters, simply
adjust by means of knob B. The values all change together
in a synergic way.
To change the welding voltage V, simply press the knob B
for less than 2 seconds. The display screen will show (Arc
Length) an adjustment bar with central 0. The value can
be changed by means of the knob B from -9.9 to 9.9. To
exit from the function, briey press the knob B.
By changing the value, once having exited the sub-menu,
alongside the voltage V, an arrow will appear turned
upwards to indicate a higher adjustment of the set value,
while the arrow turned downwards will indicate a lower
adjustment.
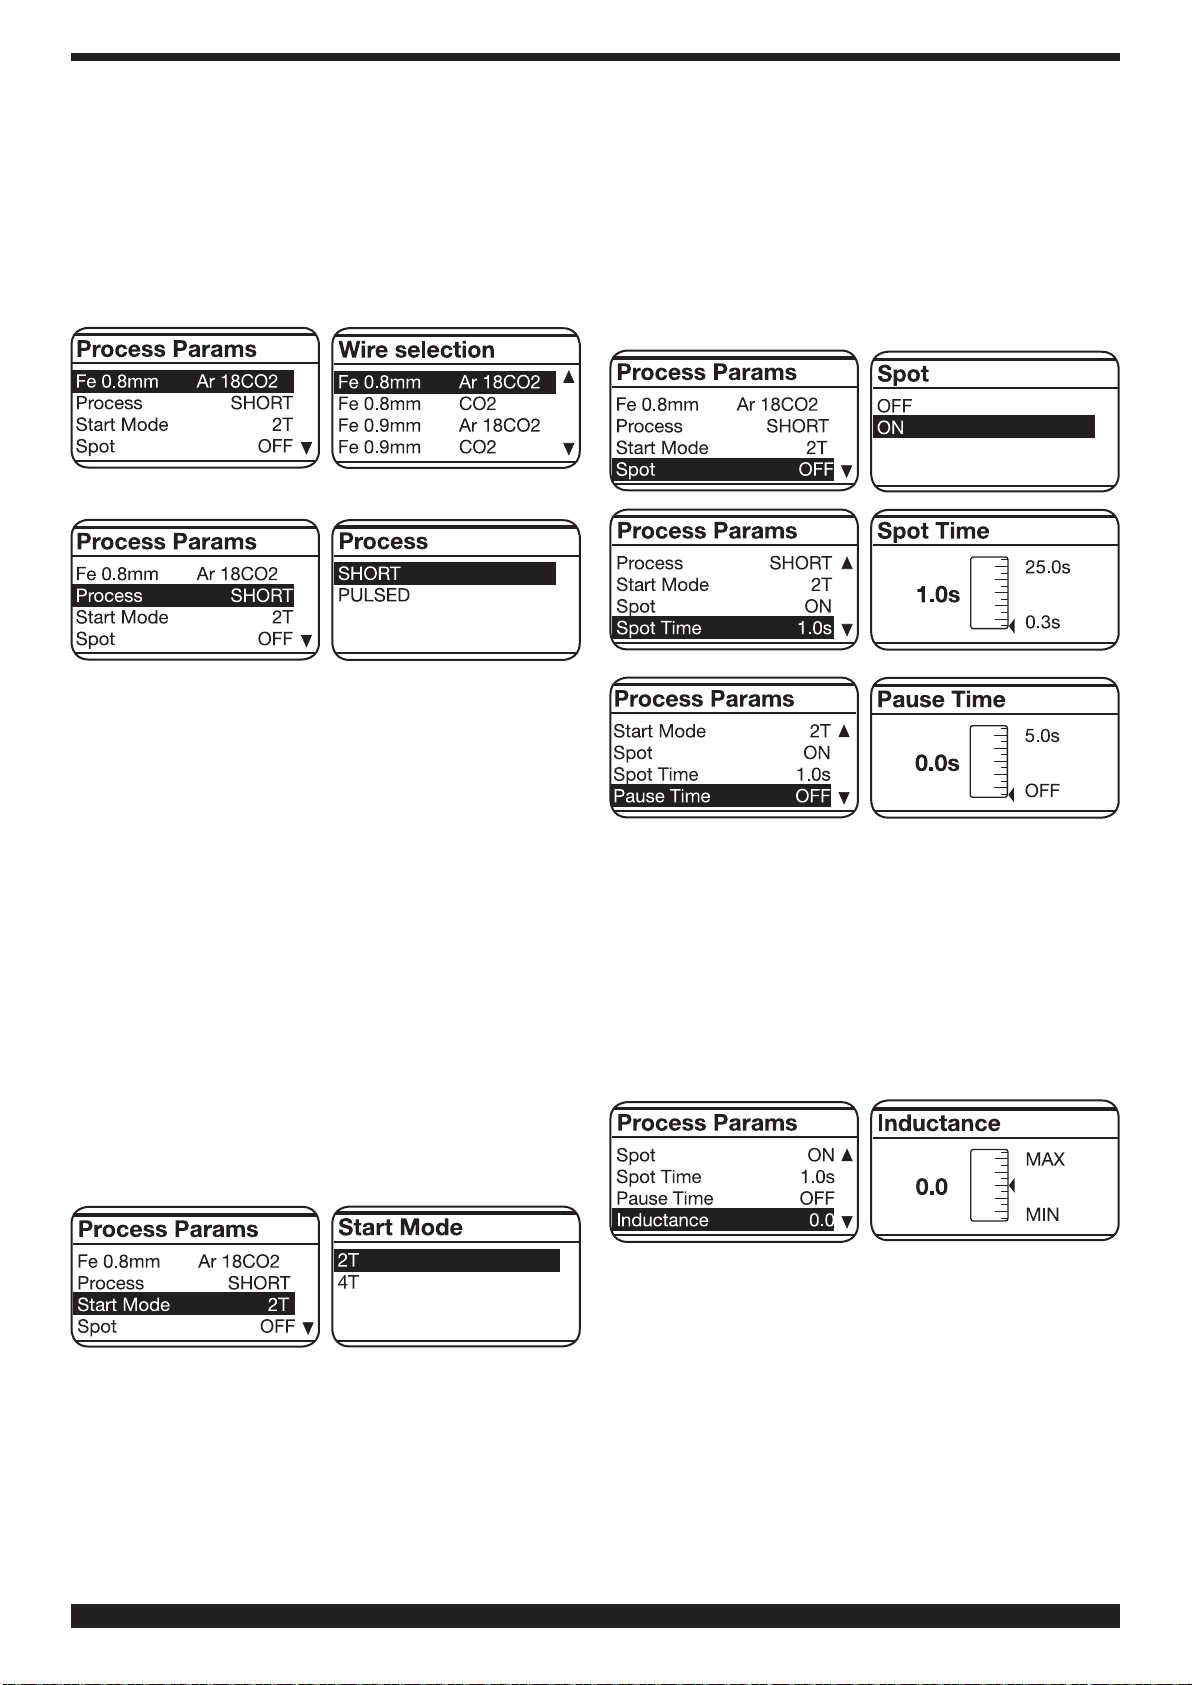
7.1 SERVICE FUNCTIONS (PROCESS PARAMS)
SHOWN ON THE DISPLAY SCREEN A.
To access these functions, we must start from the main
display page and press the knob B for at least 2 seconds.
To enter the function, simply select it by means of the
knob B and press it for less than 2 seconds. To return
to the main display page, press the knob B for at least 2
seconds.
The functions which can be selected are:
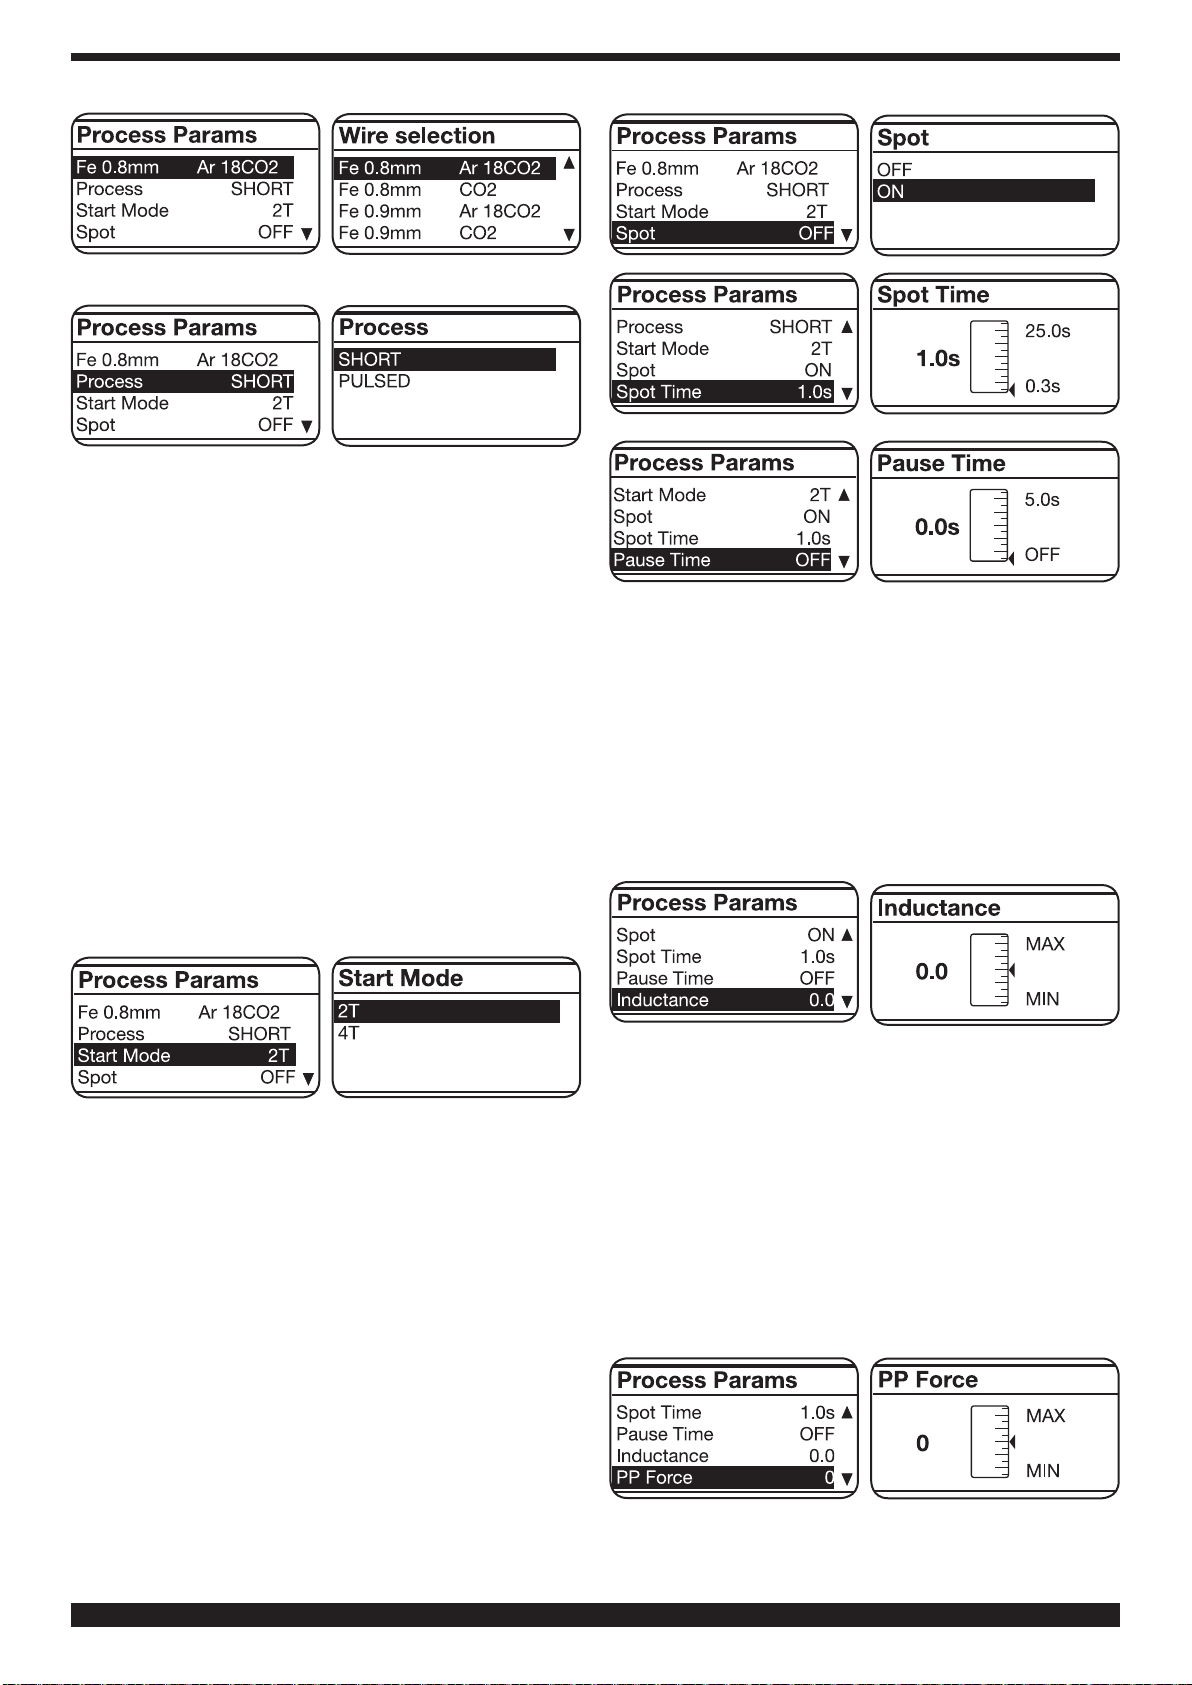
• Synergic curve (Wire Selection).
To choose the synergic curve, by means of the knob
B, it is necessary to select and press on the curve
presented by the display screen A. Simply select the
curve of interest and conrm the choice by pressing
the knob B for less than 2 seconds.
After pressing the knob B return is made to the previous
display page (PROCESS PARAMS).
• Process
Use knob B to choose or conrm a welding mode by select-
ing and pressing Short or Pulsed for at least 2 seconds.
Short indicates that the short synergic welding mode is
selected.
Pulsed indicates that the pulsed synergic welding mode
is selected.
• Welding mode (Start Mode).
Mode 2T, the machine starts welding when the torch
button is pressed and stops when this is released.
Mode 4T, to start welding, press and release the torch
button. To complete welding, press and release again.
To choose the welding start mode 2T or 4T, select one
5
Page 6
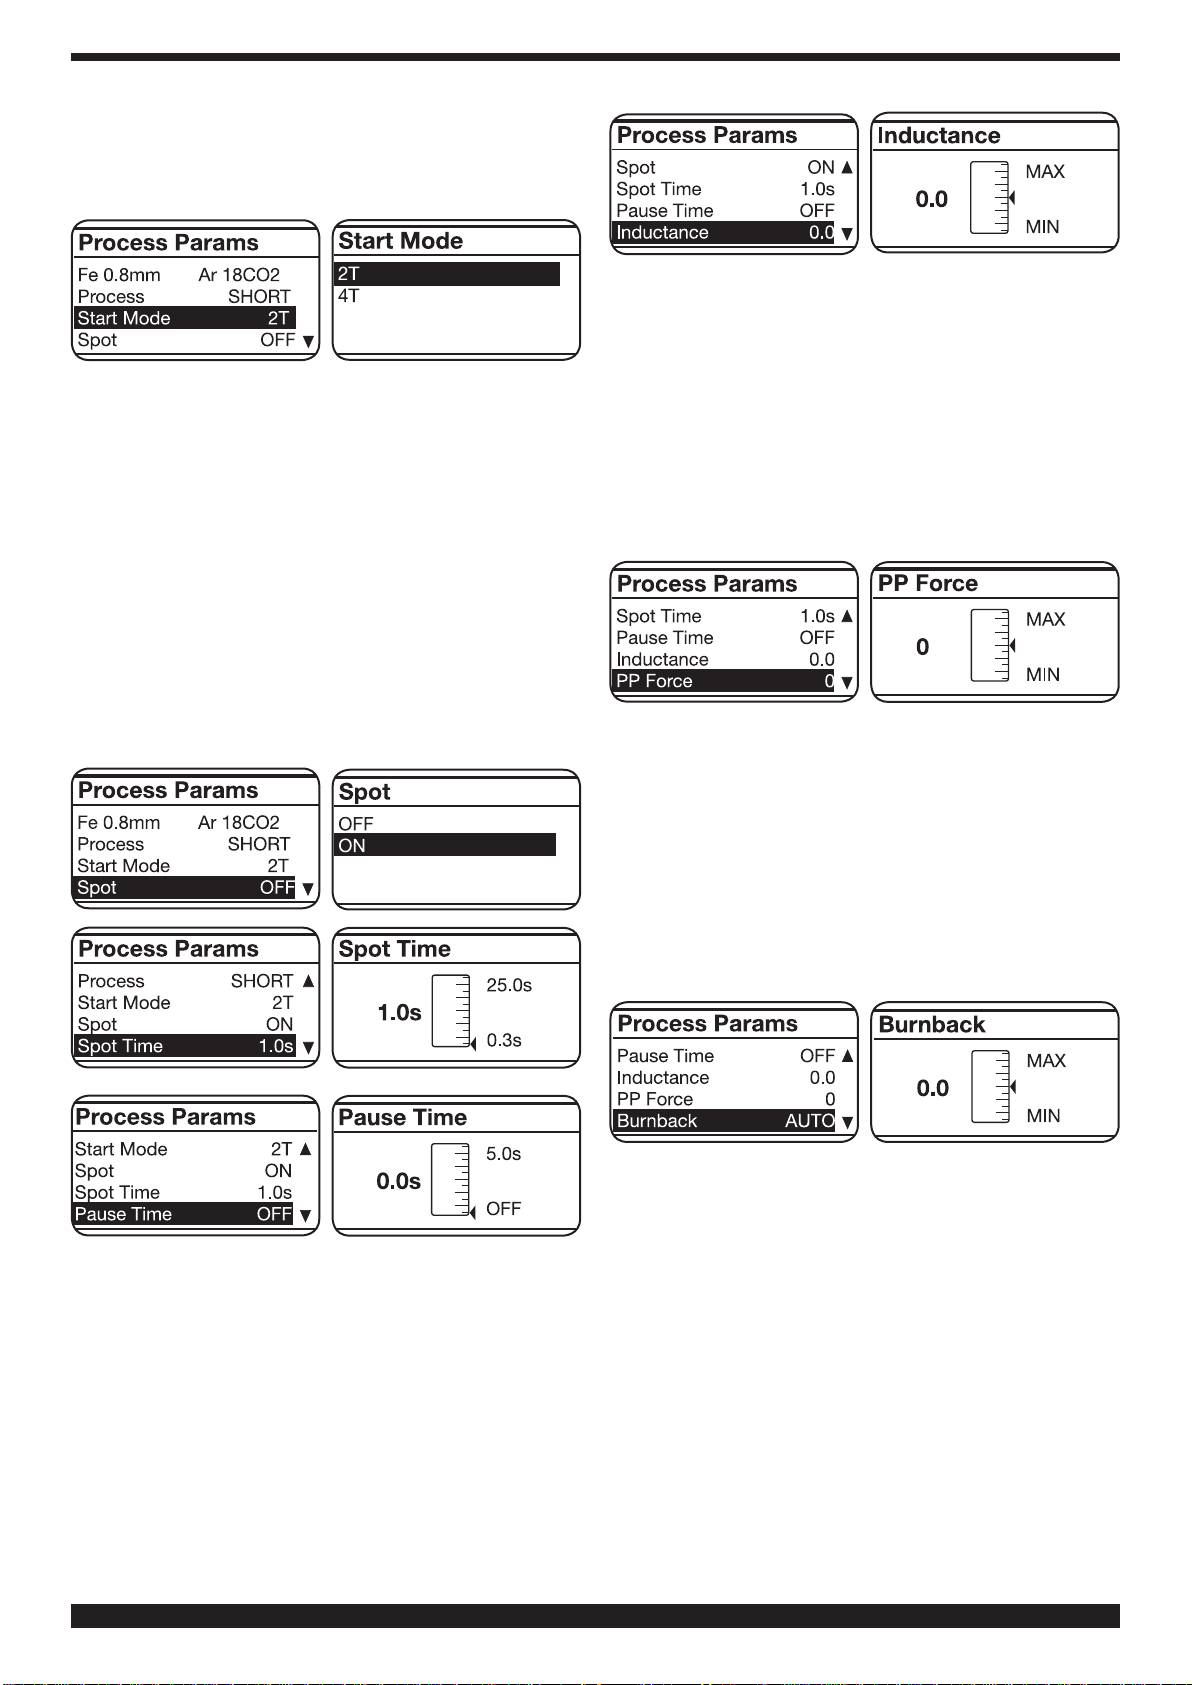
of the 2 modes by means of the knob B and press the
knob B for less than 2 seconds to conrm the choice.
This operation always returns us to the previous display
page (PROCESS PARAMS).
• Spot and pause time (Spot).
If we select the spot ON time, the Spot Time function
appears on the display screen. If we select this, we
can adjust it from 0.3 to 25 seconds by means of
the adjustment bar. Besides this function, the display
screen also shows Pause Time. If we select this, by
means of the adjustment bar, we can regulate the
pause time between one welding point or section and
another. The pause time varies between 0 (OFF) and 5
seconds.
To access the Spot Time and Pause Time functions,
press the knob B for less than 2 seconds. Adjustment
is always made by means of the knob B. To conrm,
simply press it for less than 2 seconds. Once the
choice has been conrmed, return is always made to
the display page (PROCESS PARAMS).
• PP Force.
Adjustment can vary from -99 to +99.
By using Push-Pull torch function PPF (Push Pull For-
ce) is enabled which adjusts the drive torque of the
push-pull motor in order to make the wire feed linear. If
the set value is modied, the display shows the letters
PPF beside the new value.
To access this function, simply highlight it using the
knob B and press it for less than 2 seconds. The display
screen A shows the adjustment bar. The gure can be
changed and conrmed by pressing the knob B for less
than 2 seconds.
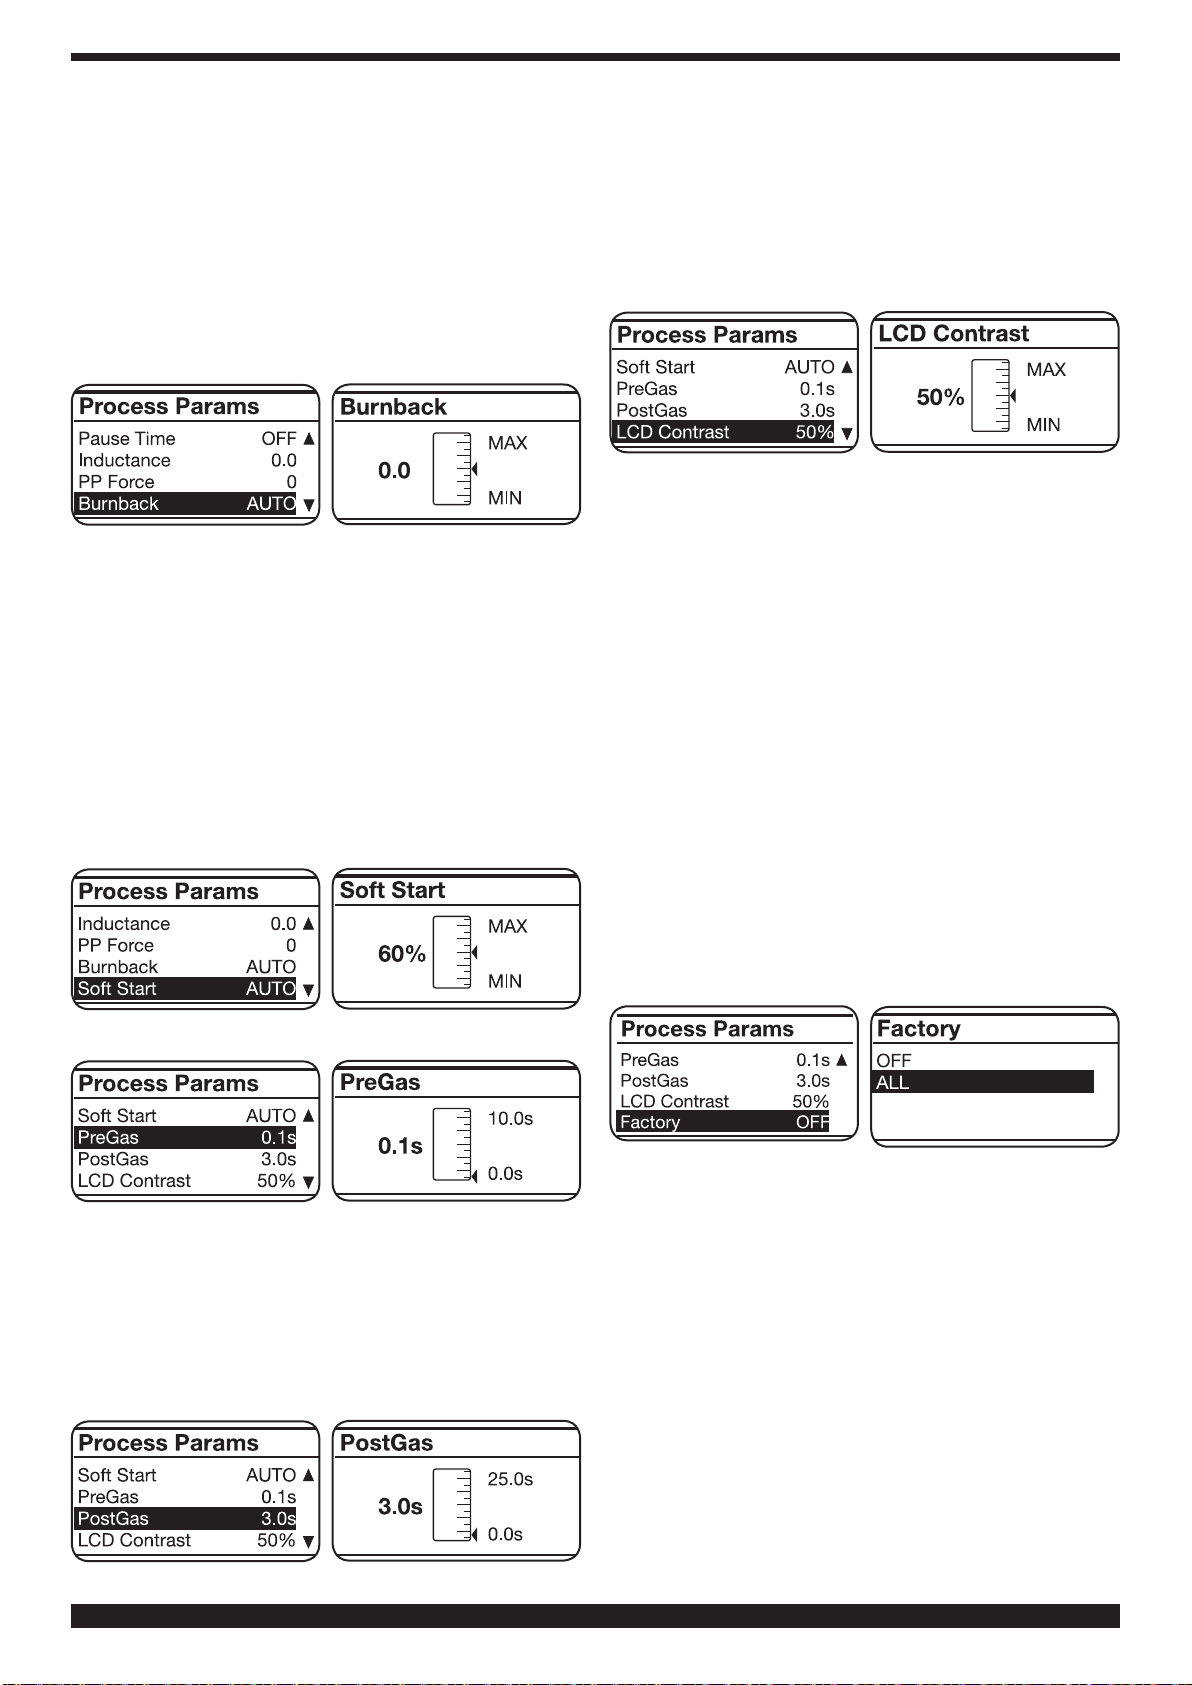
• AUTO burnback
The adjustment can vary from -9.9 to +9.9. Its purpose
is to adjust the length of the wire coming out of the gas
nozzle after welding. A positive gure corresponds to
greater wire burning.
Default is Auto.
To access this function, simply highlight it using the
knob B and press it for less than 2 seconds. The display
screen A shows the adjustment bar. The gure can be
changed and conrmed by pressing the knob B for less
than 2 seconds.
• Inductance
Adjustment can vary from -9.9 to +9.9. Factory setting
is zero. If the gure is negative, the impedance drops
and the arc becomes harder, while if it increases, the
arc is softer.
To access this function, simply highlight it using the
knob B and press it for less than 2 seconds. The display
screen A shows the adjustment bar. The gure can be
changed and conrmed by pressing the knob B for less
than 2 seconds.
6
• Soft Start AUTO
Adjustment can vary from 0 to 100%. This is the wire
speed expressed in percentage of the speed set
for welding, before the wire touches the piece to be
welded.
This adjustment is important to always obtain good
starts.
Default is Auto.
To access this function, simply highlight it using the
knob B and press it for less than 2 seconds. The display
screen A shows the adjustment bar. The gure can be
changed and conrmed by pressing the knob B for less
than 2 seconds.
Page 7
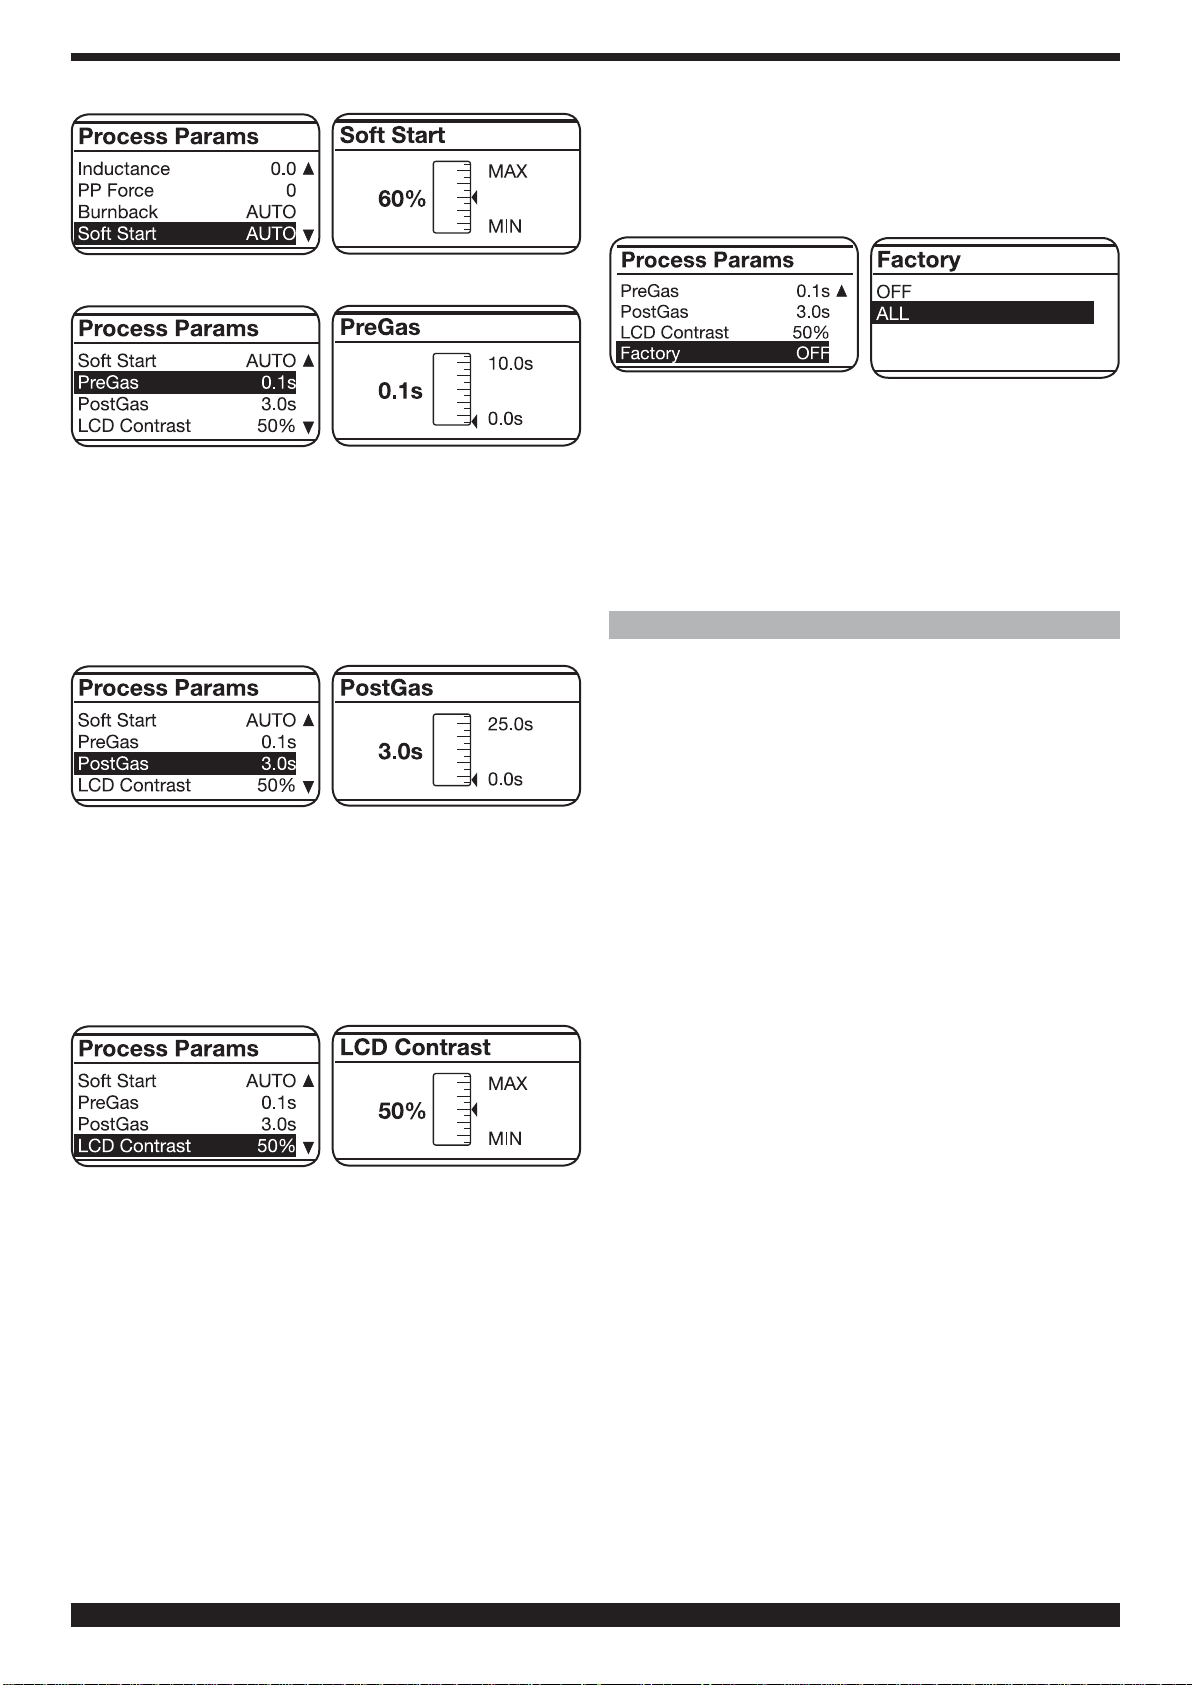
• PreGas
The adjustment can vary from 0 to 10 seconds.
To access this function, simply highlight it using the
knob B and press it for less than 2 seconds. The display
screen A shows the adjustment bar. The gure can be
changed and conrmed by pressing the knob B for less
than 2 seconds.
• PostGas
highlighting the word ALL and briey pressing the knob
B reset is made and the display screen A shows Factory
Done!! This indicates the reset has been successful. To
return to the previous display page, simply press the
knob B for more than 2 seconds.
NOTE. For all the functions adjusted by means of the
adjustment bar, the initial default value can be reset.
This operation be performed by pressing the knob B
for more than 2 seconds only once the adjustment bar
appears on the display screen A.
(Arc Length - Spot Time - Pause Time - Inductance,
Burnback – Soft Start - Pre Gas - Post Gas - LCD
Contrast).
8 MAINTENANCE
All maintenance jobs must be performed by
professional personnel according to IEC 60974-4
standard.
The adjustment can vary from 0 to 25 seconds.
To access this function, simply highlight it using the
knob B and press it for less than 2 seconds. The display
screen A shows the adjustment bar. The gure can be
changed and conrmed by pressing the knob B for less
than 2 seconds.
• LCDContrast
The adjustment may range from 0 to 100%.
This function can be used to increase or decrease the
brightness of display screen A.
To access this function, simply highlight it using the
knob B and press it for less than 2 seconds. The display
screen A shows the adjustment bar. The gure can be
changed and conrmed by pressing the knob B for less
than 2 seconds.
8.1 GENERATOR MAINTENANCE
In case of maintenance inside the appliance, make sure
the switch F is in “O” position and that the power supply
cable is disconnected from the mains.
Periodically, also clean the inside of the appliance and
remove any metal dust using compressed air.
8.2 HOW TO PROCEED AFTER MAKING REPAIRS.
After making repairs, always ensure the wires are fully
insulated between the primary side and the secondary
side of the machine. Avoid the wires coming into contact
with moving parts or parts that heat up during operation.
Fit all the clamps back as on the original machine so as to
avoid any contact between the primary and secondary in
case of accidental lead breakage or disconnection.
Also t the screws back on with the toothed washers as
on the original machine.
• FactoryOFF
The purpose is to return the welding machine to the
original default settings.
To access the function, simply highlight it using the
knob B. By pressing this for less than 2 seconds, the
display screen A shows the words OFF and ALL. By
7
Page 8
MANUEL D’INSTRUCTIONS POUR POSTE A SOUDER A FIL
IMPORTANT: AVANT LA MISE EN MARCHE DE LA MA-
CHINE, LIRE CE MANUEL ET LE GARDER, PENDANT
TOUTE LA VIE OPÉRATIONNELLE, DANS UN ENDROIT
CONNU PAR LES DIFFÉRENTES PERSONNES INTÉRESSÉES. CETTE MACHINE NE DOIT ÊTRE UTILISÉE
QUE POUR DES OPÉRATIONS DE SOUDURE.
1 PRÉCAUTIONS DE SÉCURITÉ
LA SOUDURE ET LE DÉCOUPAGE À L’ARC
PEUVENT ÊTRE NUISIBLES À VOUS ET AUX
AUTRES. L’utilisateur doit pourtant connaître les risques,
résumés ci-dessous, liés aux opérations de soudure.
Pour des informations plus détaillées, demander le manuel code.3.300758
BRUIT
Cette machine ne produit pas elle-même des bruits
supérieurs à 80 dB. Le procédé de découpage au
plasma/soudure peut produire des niveaux de bruit
supérieurs à cette limite; les utilisateurs devront donc mette
en oeuvre les précautions prévues par la loi.
CHAMPS ELECTROMAGNETIQUES- Peuvent être dangereux.
· Le courant électrique traversant n’importe
quel conducteur produit des champs électromagnétiques (EMF). Le courant de soudure ou de découpe produisent des champs
électromagnétiques autour des câbles ou
des générateurs.
• Les champs magnétiques provoqués par des courants
élevés peuvent interférer avec le fonctionnement des stimulateurs cardiaques.
C’est pourquoi, avant de s’approcher des opérations de
soudage à l’arc, découpe, décriquage ou soudage par
points, les porteurs d’appareils électroniques vitaux (stimulateurs cardiaques) doivent consulter leur médecin.
• L’ exposition aux champs électromagnétiques de soudure ou de découpe peut produire des effets inconnus
sur la santé.
Pour reduire les risques provoqués par l’exposition aux
champs électromagnétiques chaque opérateur doit
suivre les procédures suivantes:
- Vérier que le câble de masse et de la pince porte-
électrode ou de la torche restent disposés côte à côte.
Si possible, il faut les xer ensemble avec du ruban.
- Ne pas enrouler les câbles de masse et de la pince
porte-électrode ou de la torche autour du corps.
- Ne jamais rester entre le câble de masse et le câble de
la pince porte-électrode ou de la torche. Si le câble de
masse se trouve à droite de l’opérateur, le câble de la
pince porte-électrode ou de la torche doit être égale
ment à droite.
- Connecter le câble de masse à la pièce à usiner aussi
proche que possible de la zone de soudure ou de découpe.
- Ne pas travailler près du générateur.
EXPLOSIONS
· Ne pas souder à proximité de récipients sous
pression ou en présence de poussières, gaz ou
vapeurs explosifs. Manier avec soin les bouteilles et les
détendeurs de pression utilisés dans les opérations de
soudure.
COMPATIBILITE ELECTROMAGNETIQUE
Cette machine est construite en conformité aux indications contenues dans la norme harmonisée IEC 6097410(Cl. A) et ne doit être utilisée que pour des buts professionnels dans un milieu industriel. En fait, il peut y avoir
des difcultés potentielles dans l’assurance de la compatibilité électromagnétique dans un milieu différent de
celui industriel.
ÉLIMINATION D’ÉQUIPEMENTS ÉLECTRIQUES
ET ÉLECTRONIQUES
Ne pas éliminer les déchets d’équipements élec-
triques et électroniques avec les ordures ménagères! Une fois leur cycle de vie terminé, les équipements électriques et électroniques doivent être collectés
séparément et conférés à une usine de recyclage. Nous
recommandons aux propriétaires des équipements de
s’informer auprès de notre représentant local au sujet
des systèmes de collecte agréés.
EN CAS DE MAUVAIS FONCTIONNEMENT, DEMANDER
L’ASSISTANCE DE PERSONNEL QUALIFIÉ.
Des précautions supplémentaires sont à respecter
lorsque l'on travaille en hauteur.
COMPATIBILITE ELECTROMAGNETIQUE
Au Canada, la classication des EMC ne s'applique pas
aux postes de soudage à l'arc.
NORMES DE SECURITE
Pour fournir les conditions et recommandations mini-
males an de protéger les personnes qui travaillent dans
un environnement concerné par le soudage, le coupage
et les techniques connexes, il faut se référer à la norme
CA N/ CS A- W117. 2.
1.1 PLAQUETTE DES AVERTISSEMENTS
Le texte numéroté suivant correspond aux cases numérotées de la plaquette.
B. Les galets entraînement l peuvent blesser les mains.
C. Le l de soudure et le groupe entraînement l sont
sous tension pendant le soudage. Ne pas approcher
les mains ni des objets métalliques.
1. Les décharges électriques provoquées par l’élec-
trode le câble peuvent être mortelles. Se protéger de
manière adéquate contre les décharges électriques.
1.1 Porter des gants isolants. Ne pas toucher l’électrode
avec les mains nues. Ne jamais porter des gants humides ou endommagés.
1.2 S’assurer d’être isolés de la pièce à souder et du sol
1.3 Débrancher la che du cordon d’alimentation avant
de travailler sur la machine.
2. L’inhalation des exhalations produites par la soudure
peut être nuisible pour la santé.
2.1 Tenir la tête à l’écart des exhalations.
2.2 Utiliser un système de ventilation forcée ou de déchar-
gement des locaux pour éliminer toute exhalaison.
8
Page 9
2.3 Utiliser un ventilateur d’aspiration pour éliminer les
exhalations.
3. Les étincelles provoquées par la soudure peuvent
causer des explosions ou des incendies.
3.1 Tenir les matières inammables à l’écart de la zone
de soudure.
3.2 Les étincelles provoquées par la soudure peuvent
causer des incendies. Maintenir un extincteur à proximité et faire en sorte qu’une personne soit toujours
prête à l’utiliser.
3.3 Ne jamais souder des récipients fermés.
4. Les rayons de l’arc peuvent irriter les yeux et brûler la
peau.
4.1 Porter un casque et des lunettes de sécurité. Utiliser des dispositifs de protection adéquats pour les
oreilles et des blouses avec col boutonné. Utiliser des
masques et casques de soudeur avec ltres de degré approprié. Porter des équipements de protection
complets pour le corps.
5. Lire la notice d’instruction avant d’utiliser la machine
ou avant d’effectuer toute opération.
6. Ne pas enlever ni couvrir les étiquettes d’avertissement.
2.1 EXPLICATION DES DONNÉES TECHNIQUES
N°. Numéro de matricule à citer toujours pour
toute question concernant le poste à souder.
Convertisseur statique de fréquence
monophasé transformateur-redresseur
MIG Indiqué pour soudage MIG-MAG.
U0. Tension à vide secondaire.
X. Facteur de service en pourcentage.
Le facteur de ser vice indique, en pource ntage
sur 10 minutes, pendant combien de temps
le poste peut souder avec un courant
déterminé sans surchauffer.
I2. Courant de soudure
U2. Tension secondaire avec courant I2
U1. Tension nominale d’alimentation.
1 ~ 50/60Hz Alimentation monophasée 50- ou 60-Hz.
I1 Max Courant max. absorbé au courant
correspondant I2 et tension U2.
I1 eff C’est la valeur maximale du courant effectif
absorbé compte tenu du facteur de service.
Généralement, cette valeur correspond à la
capacité du fusible (type retardé) à utiliser
comme protection de la machine.
IP21S Degré de protection de la carcasse.
Appropriée pour un usage à haut risque
S
milieux.
REMARQUES:
En outre, la machine est indiquée pour opérer dans des
milieux avec degré de pollution 3. (Voir IEC 60664).
2.3 PROTECTIONS
2.3.1 Protection de verrouillage
En cas de dysfonctionnement du poste à souder, l'écran
A peut afcher un message D'ALERTE identiant le type
de défaut; si, en éteignant et en rallumant la machine, le
message persiste, contacter le service d'assistance.
2.3.2 Protection thermique
Cette machine est protégée par un thermostat empêchant
le fonctionnement de la machine en cas de dépassement
des températures admises. Dans ces conditions, le
ventilateur continue de fonctionner et l'écran A afche le
sigle D'ALERTE tH clignotant.
2.3.3 Positionnement des plans inclinés.
Cette machine étant munie de roues sans
freins, il faut faire attention à ne pas la positionner sur des
surfaces inclinées
pour éviter tout renversement ou mouvement non
contrôlé.
2 DESCRIPTIONS GENERALES
Le poste à souder MULTIMIG 511 est un poste approprié
pour le soudage MIG/MAG synergique et MIG/MAG
pulsé synergique, réalisé avec la technologie inverter.
Le poste à souder est équipé de motoréducteur à 2
rouleaux.
Ce poste à souder ne doit pas être utilisé pour décongeler
des tuyaux.
3 COMMANDES SUR LE PANNEAU AVANT
A - ÉCRAN.
Il afche aussi bien les paramètres de soudage que
toutes les fonctions de soudage.
B - BOUTON
Par ce bouton, on sélectionne et règle aussi bien les
fonctions que les paramètres de soudage.
9
Page 10
E
A
B
H
C
D
F
G
5 MISE EN PLACE ET ASSEMBLAGE POUR
SOUDURE MIG AVEC GAZ
L’installation de cette machine doit être faite par du
personnel expert.
Ne placez pas le poste à souder sur le sol avec une inclinaison de plus de 10°.
Assurez-vous que la tension d'alimentation est 230V
50/60Hz et 30 ampères minimum. Si vous êtes connectés
à un circuit protégé par des fusibles, utilisez un fusible
temporisé marqué « D ». Utilisez une prise Nema type
6-30P pour 230 V et assurez-vous que le «l conducteur vert» du câble d'alimentation est relié à la masse ou
«borne de mise à la terre».
C – RACCORD CENTRALISE
Où il faut brancher la torche de soudure.
D - CABLE DE MASSE
H – CONNECTEUR
On y relie le câble de commande de la torche Push Pull
(P /N EL900007).
4 COMMANDES SUR PANNEAU ARRIÈRE.
E - RACCORD TUYAU DE GAZ.
F - INTERRUPTEUR.
Il met en marche et arrête la machine
G - CABLE DE SECTEUR.
• Positionner la bouteille sur le support, et utiliser les deux
ceintures pour la bloquer. Les ceintures doivent être
parfaitement adhérentes à la bouteille pour éviter tout
possible renversement.
• Relier le tuyau gaz à la sortie du détenteur de pression.
• Ouvrir la porte latérale.
10
Page 11
Vérier que le câble de masse D, à l'intérieur du
compartiment bobine, est connecté au pôle négatif
(voir plaquette des instructions située à côté des
bornes + et -).
• Connecter la pince de masse D à la pièce à souder.
• Monter la bobine du l sur le support à l'intérieur
du compartiment. La bobine doit être montée sur le
support de façon à ce que le l se déroule dans le sens
contraire des aiguilles d'une montre.
• Contrôler que le rouleau d'entraînement est bien
positionné en fonction du diamètre et du type de l utilisé.
• Couper le l avec un outil bien aiguisé, en maintenant le
l entre les doigts, de façon à ce qu'il ne puisse pas se
dérouler, l'enler à l'intérieur du petit tuyau qui sort du
motoréducteur et à l'aide d'un doigt, l'enler également
à l'intérieur de la cannette en acier de l'adaptateur,
jusqu'à ce qu'il ressorte par l'adaptateur.
• Monter la torche de soudure.
Après avoir monter la bobine et la torche, mettre en
marche la machine, choisir la courbe synergique adaptée,
en suivant les instructions décrites dans le paragraphe «
fonctions de service » (PROCESS PARAMS). Retirer la
buse gaz et dévisser le buse porte-courant de la torche.
Appuyer sur le bouton de la torche jusqu'à ce que le l
sorte, ATTENTION ! Éloigner le visage de la lance
terminalequandlelsort; visser la buse porte-courant
et enler la buse gaz.
Ouvrir le réducteur de la bombonne et régler le débit du
gaz à 8/10 l/min.
Pendant le soudage, l'écran A afche le courant et
la tension effective de travail. Les valeurs visualisées
peuvent être légèrement différentes des valeurs de
réglage ; ceci peut dépendre de beaucoup de facteurs:
types de torche, épaisseur différente de l'épaisseur
nominale, distance entre la buse porte courant et le
matériel à souder et la vitesse de soudage.
Les valeurs de courant et la tension, à la n du soudage,
restent en mémoire sur l'écran A où est visualisée la
lettre H (HOLD); pour visualiser les valeurs réglées, il faut
bouger légèrement le bouton B, tandis qu'en appuyant
sur la gâchette de la torche sans souder, sur l'écran A
s'afche la valeur de tension à vide et la valeur de courant
égale à 0.
N.B. Si on utilise des ls de 0,6mm de diamètre il est
conseillé de remplacer la gaine de la torche de soudure
avec una gaine de diamètre interne approprié.
Une gaine avec un diamètre interne trop grand n'assure
pas un déroulement correct du l de soudure.
Relierl'emboutducâbledemasse,placéàl'intérieur
du compartiment bobine, au pôle positif (voir
plaquettedesinstructionssituéeàcôtédesbornes
+ et -).
Connecterlapincedemasseàlapièceàsouder.
7 DESCRIPTION DES FONCTIONS AFFICHÉES SUR
L'ÉCRANA.
Lors de l'allumage de la
machine, l'écran A afche
pendant quelques instants
le numéro de série de la
machine, la version, la date
de développement du
logiciel, ainsi que le numéro de version des courbes
synergiques.
Immédiatement après l’allumage, l'écran A afche :
La courbe synergique utilisée, le mode de soudage 2T ou
4T, la fonction SPOT, les lettres PP si la torche Push-Pull
est utilisée, le procédé de soudure "SHORT" ou "PUL-
SATO", le courant de soudure, la vitesse en mètres par
minute du l de soudure, la tension de soudure et l'épaisseur recommandée.
Pour augmenter ou diminuer les paramètres de soudage
il suft de faire le réglage à l'aide du bouton B, les valeurs
changent toutes en même temps, de façon synergique.
Pour modier la tension de soudage V, il suft d'appuyer
pendant au moins 2 secondes sur le bouton B; l'écran
afche (Arc Length ou longueur d’arc) une barre de
réglage avec un 0 central, la valeur peut être modiée
à l'aide du bouton B, de -9,9 à 9,9 ; pour sortir de la
fonction, appuyer brièvement sur le bouton B.
En modiant la valeur, une fois sortis du sous-menu,
à côté de la tension V, une èche apparaîtra : tournée
vers le haut, elle indiquera une correction supérieure à la
valeur préréglée tandis que si elle est tournée vers le bas,
elle indiquera une correction inférieure.
6 MISE EN PLACE ET ASSEMBLAGE POUR
SOUDURE SANS GAZ.
Les choses à faire pour préparer la machine à la soudure
sont les mêmes que celles décrites précédemment mais
pour ce type de soudure, procéder comme suit :
Monter une bobine de l fourré pour soudure sans
gaz en sélectionnant la la courbe synergique adaptée
(E71TGS 0,9mm), en suivant les instructions décrites
dans le paragraphe «fonctions de service» (PROCESS
PARAMS).
Monter le galet d'entraînement l et la buse porte-courant
sur la torche de soudure adéquats au l fourré diamètre
0,9mm.
7.1 FONCTIONS DE SERVICE (PROCESS PARAMS)
AFFICHEESSURL'ECRANA.
Pour accéder à ces fonctions, il faut partir de la page
écran principale et appuyer pendant au moins 2 secondes
sur le bouton B.
Pour entrer à l'intérieur de la fonction, il suft de la
sélectionner avec le bouton B et appuyer dessus
pendant au moins 2 secondes. Pour retourner à la page
écran principale, il suft d'appuyer pendant 2 secondes
minimum sur le bouton B.
11
Page 12
Les fonctions pouvant être sélectionnées sont:
• Courbesynergique(WireSelection).
Pour choisir la courbe synergique, il faut sélectionner
et appuyer sur la courbe proposée sur l'écran
A, à l'aide du bouton B ; il suft de sélectionner la
courbe désirée et conrmer son choix en appuyant
pendant au moins 2 secondes sur le bouton B.
Après avoir appuyé sur le bouton B, on retourne à la
page écran précédente (PROCESS PARAMS).
• Procédé
Pour choisir ou conrmer le type de soudage avec le
bouton B sélectionner et appuyer, pendant 2 secondes
minimum sur Short ou Pulsed.
Short indique que le type de soudage choisi est short
synergique.
Pulsed indique que le type de soudage choisi est
pulsé synergique.
• Mode de soudage (Start Mode).
Mode 2T: La machine commence à souder quand on
appuie sur le bouton de la torche et s'arrête quand on
la relâche.
Mode 4T: Pour commencer le soudage, appuyer et
relâcher le bouton de la torche ; pour interrompre le
soudage, il faut appuyer et relâcher la touche encore
une fois.
Pour choisir dans quel mode commencer le soudage
2T ou 4T, sélectionner à l'aide du bouton B l'un des
2 modes et appuyer sur le B pendant au moins 2
secondes pour conrmer son choix; cette opération
renvoie toujours à la page écran précédente
(PROCESS PARAMS).
temps de pause entre deux points ou deux traits de
soudage ; le temps de pause peut varier de 0 (OFF) à
5 secondes.
Pour accéder aux fonctions Spot Time et Pause
Time, il faut appuyer pendant au moins 2 secondes
sur le bouton B. Le réglage se fait toujours à l'aide
du bouton B; pour conrmer, il suft d'appuyer
dessus pendant au moins 2 secondes ; une fois le
choix conrmé, on retourner toujours à la page écran
(PROCESS PARAMS).
• Inductance.
Le réglage peut varier de - 9,9 à +9,9. Zéro est la valeur
enregistrée par le fabricant ; si le nombre est négatif,
l'impédance diminue et l'arc devient plus dur, tandis
que si elle augmente, l'arc est plus souple.
Pour accéder à la fonction, il suft de la sélectionner
en utilisant le bouton B et en appuyant dessus
pendant moins de 2 secondes, l'écran A afche la
barre de réglage ; on peut changer la valeur et la
conrmer en appuyant sur le bouton B pendant moins
de 2 secondes.
• Tempsdepointageetd'intermittence(Spot).
Si l'on sélectionne le temps de spot ON, sur l'écran, la
fonction Spot Time s'afche ; en la sélectionnant, le
réglage est possible à l'aide de la barre de réglage, de
0,3 à 25 secondes. En plus de cette fonction, Pause
Time s'afche sur l'écran ; en la sélectionnant, il est
possible de régler, à l'aide de la barre de réglage, le
12
• PP Force.
Le réglage peut varier de - 99 à +99.
Avec la torche Push-Pull est activée la fonction PPF
(Push Pull Force) qui régle le couple d'entraînement
du moteur push pull pour rendre linéaire l'alimentation
du l. Si la valeur réglée est modiée, l'afcheur visualise l' inscription PPF avec la nouvelle valeur à côté.
Pour accéder à la fonction, il suft de la sélectionner
en utilisant le bouton B et en appuyant dessus pendant
moins de 2 secondes, l'écran A afche la barre de
réglage ; on peut changer la valeur et la conrmer en
appuyant sur le bouton B pendant moins de 2 secondes.
Page 13
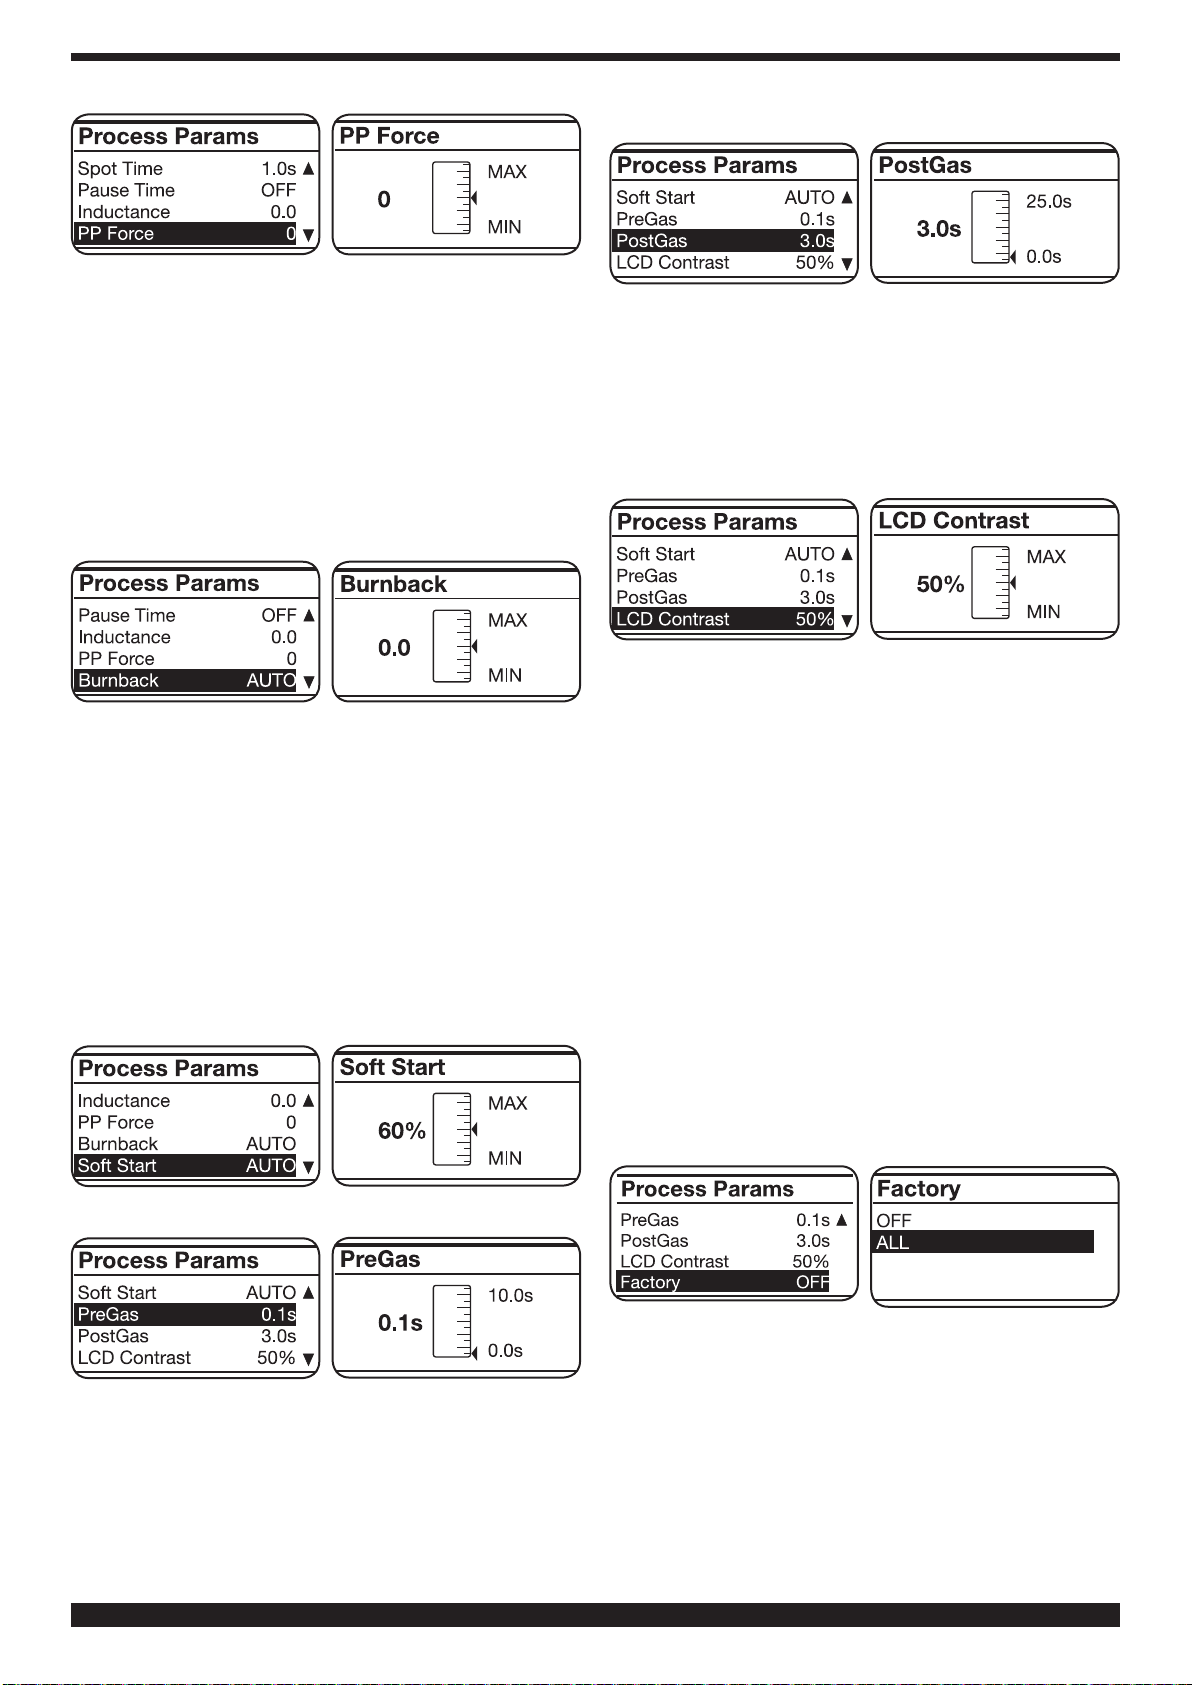
• BurnbackAUTO
Le réglage peut varier de - 9,9 à +9,9. Il sert à régler la
longueur du l sortant de la buse gaz après la soudure.
À un nombre positif correspond une brûlure de l plus
importante.
Le réglage du fabricant est sur Auto (Automatique).
Pour accéder à la fonction, il suft de la sélectionner
en utilisant le bouton B et en appuyant dessus pendant
moins de 2 secondes, l'écran A afche la barre de
réglage ; on peut changer la valeur et la conrmer en
appuyant toujours sur le bouton B pendant moins de
2 secondes.
• Démarrageprogressif(SoftStart)AUTO
Le réglage peut varier de 0 à 100%. C'est la vitesse du
l, exprimée en pourcentage de la vitesse enregistrée
pour la soudure, avant que le l touche la pièce à
souder.
Ce réglage est important pour avoir TOUJOURS de
bons démarrages.
Le réglage du fabricant est sur Auto (Automatique).
Pour accéder à la fonction, il suft de la sélectionner
en utilisant le bouton B et en appuyant dessus pendant
moins de 2 secondes, l'écran A afche la barre de
réglage ; on peut changer la valeur et la conrmer en
appuyant toujours sur le bouton B pendant moins de
2 secondes.
• PostGas
Le réglage peut varier de 0 à 25 sec.
Pour accéder à la fonction, il suft de la sélectionner
en utilisant le bouton B et en appuyant dessus pendant
moins de 2 secondes, l'écran A af che la barre de r églage;
on peut changer la valeur et la conrmer en appuyant
toujours sur le bouton B pendant moins de 2 secondes.
• LCDContrast
Le réglage peut varier de 0 à 100%.
Cette fonction sert à rendre plus ou moins lumineux
l'afcheur A.
Pour accéder à la fonction, il suft de la sélectionner
en utilisant le bouton B et en appuyant dessus pendant
moins de 2 secondes, l'écran A af che la barre de r églage;
on peut changer la valeur et la conrmer en appuyant
toujours sur le bouton B pendant moins de 2 secondes.
• FactoryOFF
Le but est de rétablir les préréglages d'usine du poste
à souder dénis par le fabricant lors de la première
fourniture.
Pour accéder à la fonction, il suft de la sélectionner
en utilisant le bouton B ;en appuyant dessus pendant
moins de 2 secondes, l'écran A afche OFF et ALL;
en sélectionnant ALL et en appuyant brièvement sur
le bouton B, on fait la remise à zéro et sur l'écran A
s'afche le message Factory Done!! qui conrme
que la RAZ a bien été faite. Pour revenir à la page
écran précédente, il suft d'appuyer pendant plus de
2 secondes sur le bouton B.
• PreGas
Le réglage peut varier de 0 à 10 sec.
Pour accéder à la fonction, il suft de la sélectionner
en utilisant le bouton B et en appuyant dessus pendant
moins de 2 secondes, l'écran A af che la barre de r églage;
on peut changer la valeur et la conrmer en appuyant
toujours sur le bouton B pendant moins de 2 secondes.
N.B. Pour toutes les fonctions qui ont la barre de réglage
pour procéder aux réglages, il est possible de retourner
aux valeurs initiales
(default).
L’opération peut être effectuée uniquement quand la
barre de réglage s'afche sur l'écran A
et il faut appuyer sur le bouton B pendant plus de 2
secondes pour la réaliser.
(Arc Lenght - Spot Time - Pause Time - Inductance,
Burnback – Soft Start - Pre Gas - Post Gas - LCD
Contrast).
13
Page 14
8 ENTRETIEN
Toute opération d'entretien doit être EFFECTUÉE
PAR DU PERSONNEL QUALIFIÉ CONFORMÉMENT À
LA NORME IEC 60974-4.
8.1 ENTRETIEN DU GENERATEUR
En cas d'entretien à l'intérieur de l'appareil, il faut s'assurer
que l'interrupteur F est bien sur la position "0" et que le
cordon d'alimentation est débranché du secteur.
De plus, il faut nettoyer périodiquement l’intérieur de la
machine en enlevant, à l’air comprimé, la poussière qui
s’y accumule.
8.2 MESURES A ADOPTER APRES UNE
INTERVENTION DE REPARATION.
Après toute réparation, veiller à remettre les câbles en
ordre, de façon à assurer une isolation parfaite entre le
côté primaire et le côté secondaire de la machine. Éviter
que les câbles puissent entrer en contact avec des
organes en mouvement ou des pièces qui se réchauffent
pendant le fonctionnement. Remonter tous les colliers
comme sur la machine d'origine, de manière à éviter
que les côtés primaire et secondaire puissent entrer en
contact si un conducteur se casse ou se débranche par
inadvertance,
Remonter également les vis avec les rondelles dentelées
comme sur la machine d'original.
14
Page 15
MANUAL DE INSTRUCCIONES PARA SOLDADORA DE HILO
IMPORTANTE: ANTES DE LA PUESTA EN FUNCIONA-
MIENTO DEL APARATO, LEER EL CONTENIDO DE ESTE
MANUAL Y CONSERVARLO, DURANTE TODA LA VIDA
OPERATIVA, EN UN SITIO CONOCIDO POR LOS INTERESADOS. ESTE APARATO DEBERÁ SER UTILIZADO EXCLUSIVAMENTE PARA OPERACIONES DE SOLDADURA.
1 PRECAUCIONES DE SEGURIDAD
LA SOLDADURA Y EL CORTE DE ARCO PUE-
DEN SER NOCIVOS PARA USTEDES Y PARA
LOS DEMÁS, por lo que el utilizador deberá ser informado de los riesgos, resumidos a continuación, que derivan
de las operaciones de soldadura. Para informaciones
más detalladas, pedir el manual cod.3.300.758
RUIDO
Este aparato de por sí no produce ruidos superiores a los 80dB. El procedimiento de corte plasma/
soldadura podría producir niveles de ruido superiores a tal límite; por consiguiente, los utilizadores deberán poner en practica las precauciones previstas por la ley.
CAMPOS ELECTROMAGNÉTICOS- Pueden ser dañosos.
• La corriente eléctrica que atraviesa cualquier
conductor produce campos electromagnéticos (EMF). La corriente de soldadura o de corte
genera campos electromagnéticos alrededor
de los cables y generadores.
• Los campos magnéticos derivados de corrientes elevadas pueden incidir en el funcionamiento del pacemaker.
Los portadores de aparatos electrónicos vitales (pacemakers) debn consultar al médico antes de aproximarse
a la zona de operaciones de soldadura al arco, de corte,
desbaste o soldadura por puntos.
• La exposición a los campos electromagnéticos de la
soldadura o del corte podrían tener efectos desconocidos sobre la salud.
Cada operador, para reducir los riesgos derivados de la
exposición a los campos electromagnéticos, tiene que
atenerse a los siguientes procedimientos:
- Colocar el cable de masa y de la pinza portaelectrodo
o de la antorcha de manera que permanezcan anqueados. Si posible, jarlos junto con cinta adhesiva.
- No envolver los cables de masa y de la pinza portae-
lectrodo o de la antorcha alrededor del cuerpo.
- Nunca permanecer entre el cable de masa y el de la
pinza portaelectrodo o de la antorcha. Si el cable de
masa se encuentra a la derecha del operador también
el de la pinza portaelectrodo o de la antorcha tienen
que quedar al mismo lado.
- Conectar el cable de masa a la pieza en tratamiento lo
más cerca posible a la zona de soldadura o de corte.
- No trabajar cerca del generador.
EXPLOSIONES
• No soldar en proximidad de recipientes a presión o en
presencia de polvo, gas o vapores explosivos. Manejar
con cuidado las bombonas y los reguladores de presión utilizados en las operaciones de soldadura.
COMPATIBILIDAD ELECTROMAGNÉTICA
Este aparato se ha construido de conformidad a las indi-
caciones contenidas en la norma armonizada IEC 6097410 (Cl. A) y se deberá usar solo de forma profesional en
un ambiente industrial. En efecto, podrían presentarse
potenciales dicultades en el asegurar la compatibilidad
electromagnética en un ambiente diferente del industrial.
RECOGIDA Y GESTIÓN DE LOS RESIDUOS DE
APARATOS ELÉCTRICOS Y ELECTRÓNICOS
¡No está permitido eliminar los aparatos eléctricos
junto con los residuos sólidos urbanos! Los aparatos eléctricos que han concluido su vida útil deben ser
recogidos por separado y entregados a una instalación de
reciclado ecocompatible. En calidad de propietario de los
aparatos, usted deberá solicitar a nuestro representante
local las informaciones sobre los sistemas aprobados de
recogida de estos residuos.
EN EL CASO DE MAL FUNCIONAMIENTO, PEDIR LA
ASISTENCIA DE PERSONAL CUALIFICADO.
Deberán adoptarse precauciones adicionales para trabajar en posiciones elevadas.
Compatibilidad electromagnética
En Canadá, la clasicación EMC no se aplica a las fuentes de potencia de arcos de soldadura.
Normas de seguridad
Para conocer las recomendaciones y requisitos mínimos
de protección de las personas que trabajan en un ambiente en que se realiza soldadura, corte y procesos anes véanse las normas estándar CAN/CSA-W117.2.
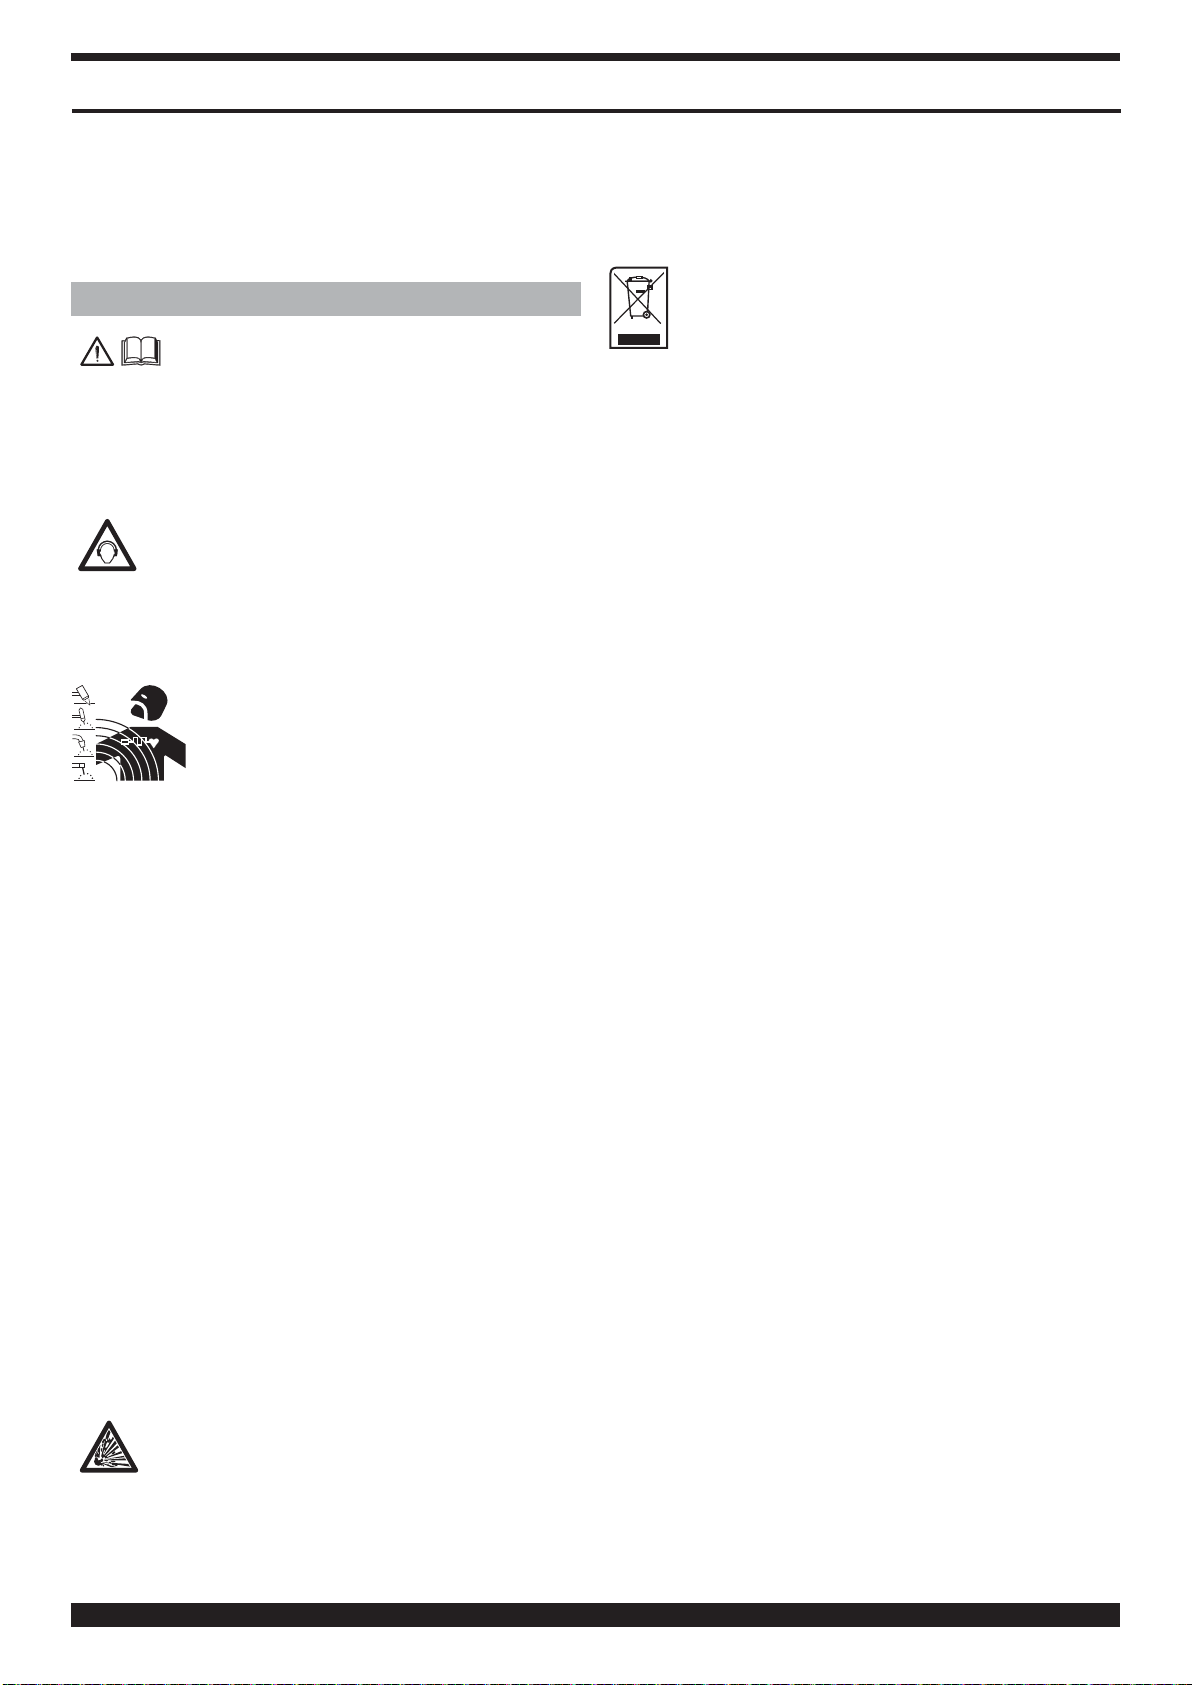
1.1 PLACA DE LAS ADVERTENCIAS
El texto numerado que sigue corresponde a los apartados numerados de la placa.
B. Los rodillos arrastrahilo pueden herir las manos.
C. El hilo de soldadura y la unidad arrastrahilo están
bajo tensión durante la soldadura. Mantener lejos las
manos y objetos metálicos.
1. Las sacudidas eléctricas provocadas por el electro-
do de soldadura o el cable pueden ser letales. Protegerse adecuadamente contra el riesgo de sacudidas
eléctricas.
1.1 Llevar guantes aislantes. No tocar el electrodo con
las manos desnudas. No llevar guantes mojados o
dañados.
1.2 Asegurarse de estar aislados de la pieza a soldar y
del suelo
1.3 Desconectar el enchufe del cable de alimentación
antes de trabajar en la máquina.
2. Inhalar las exhalaciones producidas por la soldadura
puede ser nocivo a la salud.
2.1 Mantener la cabeza lejos de las exhalaciones.
2.2 Usar un sistema de ventilación forzada o de descar-
ga local para eliminar las exhalaciones.
2.3 Usar un ventilador de aspiración para eliminar las ex-
halaciones.
3. Las chispas provocadas por la soldadura pueden
causar explosiones o incendios.
3.1 Mantener los materiales inamables lejos del área de
soldadura.
15
Page 16
El factor de servicio expresa el porcentaje
de 10 minutos en el que la soldadora puede
trabajar a una determinada corriente sin re-
calentarse.
I2. Corriente de soldadura
U2. Tensión secundaria con corriente I2
U1. Tensión nominal de alimentación.
1~ 50/60Hz Alimentación monofásica 50 o 60 Hz.
I1 Max Corriente máx. absorbida a la correspon-
diente corriente I2 y tensión U2.
I1 eff Es el valor máximo de la corriente efectiva
absorbida considerando el factor de servicio.
Usualmente, este valor corresponde al ca-
libre del fusible (de tipo retardado) que se
utilizará como protección para el aparato.
IP21S Grado de protección de la carcasa.
dóneo para trabajar en ambientes con
S
riesgo aumentado.
NOTA: El aparato además se ha proyectado para trabajar en
ambientes con grado de contaminación 3. (Ver IEC 60664).
2.2 PROTECCIONES
2.2.1 - PROTECCIÓN DE BLOQUE
En caso de que la soldadora non funcione bien, en el
display A pueden aparecer las letras WARNING que
identican el tipo de defecto, si apagando y volviendo a
encender la máquina las letras permanecen contactar el
servicio de asistencia..
3.2 Las chispas provocadas por la soldadura pueden
causar incendios. Tener un extintor a la mano de
manera que una persona esté lista para usarlo.
3.3 Nunca soldar contenedores cerrados.
4. Los rayos del arco pueden herir los ojos y quemar la piel.
4.1 Llevar casco y gafas de seguridad. Usar protecciones adecuadas para orejas y batas con el cuello
abotonado. Usar máscaras con casco con ltros de
gradación correcta. Llevar una protección completa
para el cuerpo.
5. Leer las instrucciones antes de usar la máquina o de
ejecutar cualquiera operación con la misma.
6. No quitar ni cubrir las etiquetas de advertencia
2 DESCRIPCIONES GENERALES
El aparato MULTIMIG 511 es un sistema idóneo para la
soldadura MIG/MAG sinérgico y MIG/MAG pulsado sinérgico, realizado con tecnología inverter.
La soldadora se entrega con moto reductor de 2 rodillos.
Esta soldadora no debe ser utilizada para deshelar los
tubos.
2.1 EXPLICACIÓN DE LOS DATOS TÉCNICOS
N°. Número de matrícula que se citará en cual-
quier petición correspondiente a la soldadora.
Convertidor estático de frecuencia monofá-
sica transformador - recticador.
MIG Adapto a la soldadura MIG/MAG.
U0. Tensión en vacío secundaria.
X. Factor de servicio porcentaje.
2.2.2 Protección térmica
Este aparato está protegido por un termostato el cual,
si se superasen las temperaturas admitidas, impediría el
funcionamiento de la máquina. En estas condiciones el
ventilador continúa funcionando y el display A visualiza,
de forma centelleante, las letras WARNING tH.
2.3.3 Colocación en planos inclinados.
Ya que esta soldadora está provista de ruedas sin
freno, asegurarse de que la máquina no esté colocada
sobre supercies inclinadas, para evitar el vuelco o el
movimiento incontrolado de la misma.
3 MANDOS SITUADOS EN EL TABLERO ANTERIOR.
A - DISPLAY.
Visualiza tanto los parámetros de soldadura como todas
las funciones de soldadura.
B - EMPUÑADURA
Selecciona y regula tanto las funciones como los
parámetros de soldadura.
C – EMPALME CENTRALIZADO
al que se conecta el soplete de soldadura.
D - CABLE MASA
H – CONECTOR
Se le conecta el cable de mando del soplete Push Pull
(P/N EL900007).
16
Page 17
F - INTERRUPTOR.
Enciende y apaga la máquina
G - CABLE DE RED.
A
B
H
C
D
5 COLOCACIÓN E INSTALACIÓN PARA SOLDADURA
MIG CON GAS
La instalación de la soldadora deberá ser realizada por
personal experto.
No instalar la soldadora sobre piso con inclinación superior a 10°.
Controlar que la tensión de alimentación sea de 230 V
50/60 Hz con un mínimo de 30 amperios de servicio. En
caso de estar conectado a circuito protegido con fusibles
se deben usar fusibles de retardo con marca "D". Usar un
enchufe Nema tipo 6-30P para 230 V, controlando que
el "conductor verde" del cable de alimentación quede
conectado a tierra o “terminal de tierra”.
4 MANDOS SITUADOS EN EL TABLERO POSTERIOR.
E
F
G
E - RACOR CON TUBO GAS.
• Colocar la bombona en el soporte, bloqueándola con las
2 correas. Es importante que las correas adhieren y estén
apretadas a la bombona para evitar vuelcos peligrosos.
• Conectar el tubo gas a la salida del reductor de presión.
• Abrir la portezuela lateral.
Asegurarse de que el cable masa D, dentro del hueco
bobina, esté conectado al polo negativo que sale de
la pared (ver placa de instrucciones colocada al lado
de los bornes + y -).
Conectar el borne del cable de masa D a la pieza por
soldar.
• Montar la bobina del hilo en el soporte dentro de su
hueco. La bobina debe ser montada de forma que el
hilo se desenrolla en el sentido antihorario.
• Vericar que el rodillo de arrastre esté colocado
correctamente según el diámetro y el tipo de hilo
utilizado.
• Cortar el hilo de soldadura con un utensilio muy alado,
manteniendo el hilo entre los dedos de forma que no
pueda desenrollarse, introducirlo en el interior del
tubito que sale del moto reductor y ayudándose con un
dedo introducirlo también en el interior de la boquilla
17
Page 18
en acero del adaptador, hasta que salga del adaptador
mismo.
• Montar el soplete de soldadura.
Después de montar la bobina y el soplete, encender la
máquina, elegir la curva sinérgica adecuada, siguiendo
las instrucciones descritas en el apartado “ Funciones
de servicio (PROCESS PARAMS). Quitar la tobera gas
y desenroscar del soplete la boquilla portacorriente.
Presionar el pulsador del soplete hasta que salga el
hilo, ¡ATENCIÓN! tener el rostro lejos de la lanza
terminal mientras que el hilo sale, enroscar la boquilla
portacorriente e introducir la tobera gas.
Abrir el reductor de la bombona y regular el ujo del gas
a 8 – 10 l/min.
Durante la soldadura el display A visualiza la corriente y la
tensión efectiva de trabajo, los valores visualizados pueden
ser ligeramente diferentes de los valores programados,
lo que puede depender de muchos factores, como: tipo
de soplete, espesor diferente del nominal, distancia entre
tobera porta corriente y el material que se está soldando
y velocidad de soldadura.
Los valores de corriente y tensión, al nal de la soldadura permanecen memorizados en el display A donde
aparece la letra H (HOLD). Para visualizar los valores programados es necesario mover ligeramente la manecilla
B, mientras presionando el pulsador soplete sin soldar,
en el display A aparecen el valor de tensión en vacío y el
valor de corriente igual a 0.
NOTA: Si se utilizan hilos de diámetro 0,6 mm se aconseja sustituir la envoltura del soplete de soldadura con
una de diámetro interno adecuado. Una envoltura con un
diámetro interno demasiado grande no garantiza que el
hilo de soldadura deslice correctamente.
desarrollo del software, además del número de release de
las curvas sinérgicas.
Inmediatamente después del encendido el display A
visualiza:
La curva sinérgica utilizada, el modo de soldadura 2T o
4T, la función SPOT, si activada, las letras PP, si se utiliza
el soplete Push-Pull, el proceso de soldadura "SHORT
o PULSADO", la corriente de soldadura, la velocidad en
metros al minuto del hilo de soldadura, la tensión de soldadura y el espesor aconsejado.
Para aumentar o disminuir los parámetros de soldadura
es suciente regular mediante la manecilla B, los valores
varían todos junto, de forma sinérgica.
Para modicar la tensión de soldadura V es suciente
presionar por menos de 2 segundos la manecilla B, en
el display aparece (Arc Length o longitud del arco) una
barra de regulación con el 0 central, el valor puede ser
modicado mediante la manecilla B de -9,9 a 9,9. Para
salir de la función presionar brevemente la manecilla B.
Modicando el valor, una vez que se ha salido del
submenú, al lado de la tensión V, aparece una echa que,
si dirigida hacia arriba, indica una corrección mayor del
valor programado mientras, si hacia abajo, indica una
corrección menor.
6 COLOCACIÓN E INSTALACIÓN PARA SOLDADURA
MIG SIN GAS.
Las operaciones necesarias para preparar la máquina a
la soldadura son las mismas descritas precedentemente
pero para este tipo de soldadura actuar como sigue:
Montar una bobina de hilo tubular para soldadura sin gas
eligiendo la curva sinérgica adecuada (E71TGS 0,9mm),
siguiendo las instrucciones descritas en el apartado “
Funciones de servicio (PROCESS PARAMS).
Montar el rodillo arrastrahilo y la tobera portacorriente en
el soplete de soldadura adecuados para el hilo tubular de
0,9mm de diámetro .
Conectar el terminal del cable masa, puesto en el
interior del hueco bobina, al polo positivo (ver placa
de instrucciones colocada al lado de los bornes + y -).
Conectar el borne del cable de masa a la pieza por
soldar.
7 DESCRIPCIÓN DE LAS FUNCIONES
VISUALIZADAS EN EL DISPLAY A.
Al encender la máquina el
display A por unos instantes
visualiza: el número de
artículo de la máquina, la
versión y la fecha de
7.1 FUNCIONES DE SERVICIO (PROCESS PARAMS)
VISUALIZADAS EN EL DISPLAY A.
Para acceder a estas funciones es necesario partir
de la pantalla principal y presionar durante al menos 2
segundos la manecilla B.
Para entrar en la función es suciente seleccionarla con
la manecilla B y presionar la misma por menos de 2
segundos. Para volver a la pantalla principal es suciente
presionar durante al menos 2 segundos la manecilla B.
Las funciones seleccionables son:
• Curva sinérgica (Wire Selection).
Para elegir la curva sinérgica, es necesario, por medio
de la manecilla B, seleccionar y presionar la curva
propuesta por el display A, es suciente seleccionar
la curva que interesa y conrmar la selección
presionando por menos de 2 segundos la manecilla B.
Después de presionado la manecilla B volver a la
pantalla precedente (PROCESS PARAMS).
18
Page 19
• Process
Para elegir o conrmar el tipo de soldadura, es nece-
sario, mediante la empuñadura B, seleccionar y presionar, por al menos 2 segundos Short o Pulsed.
Short indica que el tipo de soldadura elegido es short
sinérgico.
Pulsed indica que el tipo de soldadura elegido es pul-
sado sinérgico.
Modo de soldadura (Start Mode).
Modo 2T, la máquina inicia a soldar cuando se pulsa el
pulsador del soplete y se interrumpe cuando se suelta.
Modo 4T, para iniciar la soldadura pulsar y soltar el
pulsador soplete, para terminarla aplastarlo y soltarlo
nuevamente.
Para elegir el modo de inicio soldadura 2T o 4T
seleccionar por medio de la manecilla B uno de los
2 modos y presionar la manecilla B por menos de 2
segundos para conformare la selección, esta operación
nos hace volver a la pantalla precedente (PROCESS
PARAMS).
• Inductancia (Inductance).
El ajuste puede variar desde -9,9 a +9,9. El cero es
el ajuste programado por el constructor, si el numero
fuese negativo la impedancia disminuiría y el arco se
volvería más duro mientras que si se aumentase, se
volvería más suave.
Para acceder a la función es suciente evidenciarla
usando la manecilla B y presionándola por menos
de 2 segundos, en el display A aparece la barra de
regulación, se puede modicar el valor y conrmarlo
presionando la manecilla B por menos de 2 segundos.
• Tiempo de soldadura por puntos e intermitencia
(Spot).
Si se selecciona el tiempo de spot ON, en el display
aparece la función Spot time, seleccionándola, se
puede regular, mediante la barra de regulación, de 0,3
a 25 segundos. Además de esta función en el display
aparece Pause time, seleccionándola, se puede
regular mediante la barra de regulación el tiempo de
pausa entre un punto o un trecho de soldadura y el
otro, el tiempo de pausa varía de 0 (OFF) a 5 segundos.
Para volver a las funciones Spot Time y Pause Time
es necesario presionar durante menos de 2 segundos
la manecilla B. La regulación se obtiene siempre
mediante la manecilla B, para conrmare es suciente
presionarla por menos de 2 segundos, una vez
conrmada la selección se vuelve siempre a la pantalla
(PROCESS PARAMS).
• PP Force.
El ajuste puede variar desde -99 a +99.
Montando la antorcha Push-Pull se habilita la función
PPF (Push Pull Force) que regula el par de arrastre del
motor del push pull para hacer linear el avance del
hilo. Si se modica el valor programado, el display visualiza las letras PPF con al lado el nuevo valor.
Para acceder a la función es suciente evidenciarla
usando la manecilla B y presionándola por menos
de 2 segundos, en el display A aparece la barra de
regulación, se puede modicar el valor y conrmarlo
presionando la manecilla B por menos de 2 segundos.
19
Page 20
• Burnback AUTO
El ajuste puede variar desde -9,9 a +9,9. Sirve para
regular la longitud del hilo que sale de la tobera gas
después de la soldadura. A un número positivo
corresponde un mayor quemado del hilo.
La regulación del constructor es en automático.
Para acceder a la función es suciente evidenciarla
usando la manecilla B y presionándola por menos
de 2 segundos, en el display A aparece la barra de
regulación, se puede modicar el valor y conrmarlo
presionando la manecilla B por menos de 2 segundos.
• Soft Start AUTO
El ajuste puede variar desde el 0 al 100%. Es la
velocidad del hilo, expresada en porcentaje de la
velocidad programada para la soldadura, antes de que
el mismo toque la pieza que hay que soldar.
Este ajuste es importante para obtener siempre
buenas partidas.
La regulación del constructor es en automático.
Para acceder a la función es suciente evidenciarla
usando la manecilla B y presionándola por menos
de 2 segundos, en el display A aparece la barra de
regulación, se puede modicar el valor y conrmarlo
presionando la manecilla B por menos de 2 segundos.
El ajuste puede variar desde el 0 a 25 sec.
Para acceder a la función es suciente evidenciarla
usando la manecilla B y presionándola por menos
de 2 segundos, en el display A aparece la barra de
regulación, se puede modicar el valor y conrmarlo
presionando la manecilla B por menos de 2 segundos.
• LCDContrast
El ajuste puede variar desde el 0 al 100%.
Esta función sirve para render más o menos luminoso
el display A.
Para acceder a la función es suciente evidenciarla
usando la manecilla B y presionándola por menos
de 2 segundos, en el display A aparece la barra de
regulación, se puede modicar el valor y conrmarlo
presionando la manecilla B por menos de 2 segundos.
• FactoryOFF
El objetivo es el de llevar la soldadora a la programación
de la primera entrega.
Para acceder a la función es suciente evidenciarla
usando la manecilla B y presionándola por menos de
2 segundos, en el display A aparecen las letras OFF
y ALL, evidenciando las letras ALL y presionando
brevemente la manecilla B se efectúa el reinicio y en
el display A aparecen las letras Factory Done!! que
demuestran que el reinicio ha sido efectuado. Para
volver a la pantalla precedente es suciente presionar
durante más de 2 segundos la manecilla B.
• PreGas
El ajuste puede variar desde el 0 a 10 sec.
Para acceder a la función es suciente evidenciarla
usando la manecilla B y presionándola por menos
de 2 segundos, en el display A aparece la barra de
regulación, se puede modicar el valor y conrmarlo
presionando la manecilla B por menos de 2 segundos.
• PostGas
20
NOTA. En todas las funciones que se regulan por medio
de la barra de regulación es posible volver al valor inicial
(default).
La operación puede ser efectuada solo cuando en el
display A aparece la barra de regulación
y se realiza presionando la manecilla B por más de 2
segundos.
(Arc Lenght - Spot Time - Pause Time - Inductance,
Burnback – Soft Start - Pre Gas - Post Gas - LCD
Contrast).
Page 21
8 MANTENIMIENTO
Cada intervención de mantenimiento debe ser
efectuada por personal cualicado según la norma
IEC 60974-4.
8.1 MANTENIMIENTO GENERADOR
En caso de mantenimiento en el interior del aparato,
asegurarse de que el interruptor F esté en posición “O” y
que el cable de alimentación no esté conectado a la red.
Periódicamente, además, es necesario limpiar el interior
del aparato para eliminar el polvo metálico que se haya
acumulado, usando aire comprimido.
8.2 MEDIDAS A TOMAR DESPUÉS DE UNA
INTERVENCIÓN DE REPARACIÓN.
Después de haber realizado una reparación, hay que
tener cuidado de reordenar el cablaje de forma que
exista un aislamiento seguro entre el lado primario y
el lado secundario de la máquina. Evitar que los hilos
puedan entrar en contacto con partes en movimiento o
con partes que se recalientan durante el funcionamiento.
Volver a montar todas las abrazaderas como estaban en
el aparato original para evitar que, si accidentalmente un
conductor se rompe o se desconecta, se produzca un
contacto entre el primario y el secundario.
Volver además a montar los tornillos con las arandelas
dentelladas como en el aparato original.
21
Page 22
When ordering spare parts please always state the machine item and serial number and its purchase data, the
spare part position and the quantity.
22
Page 23
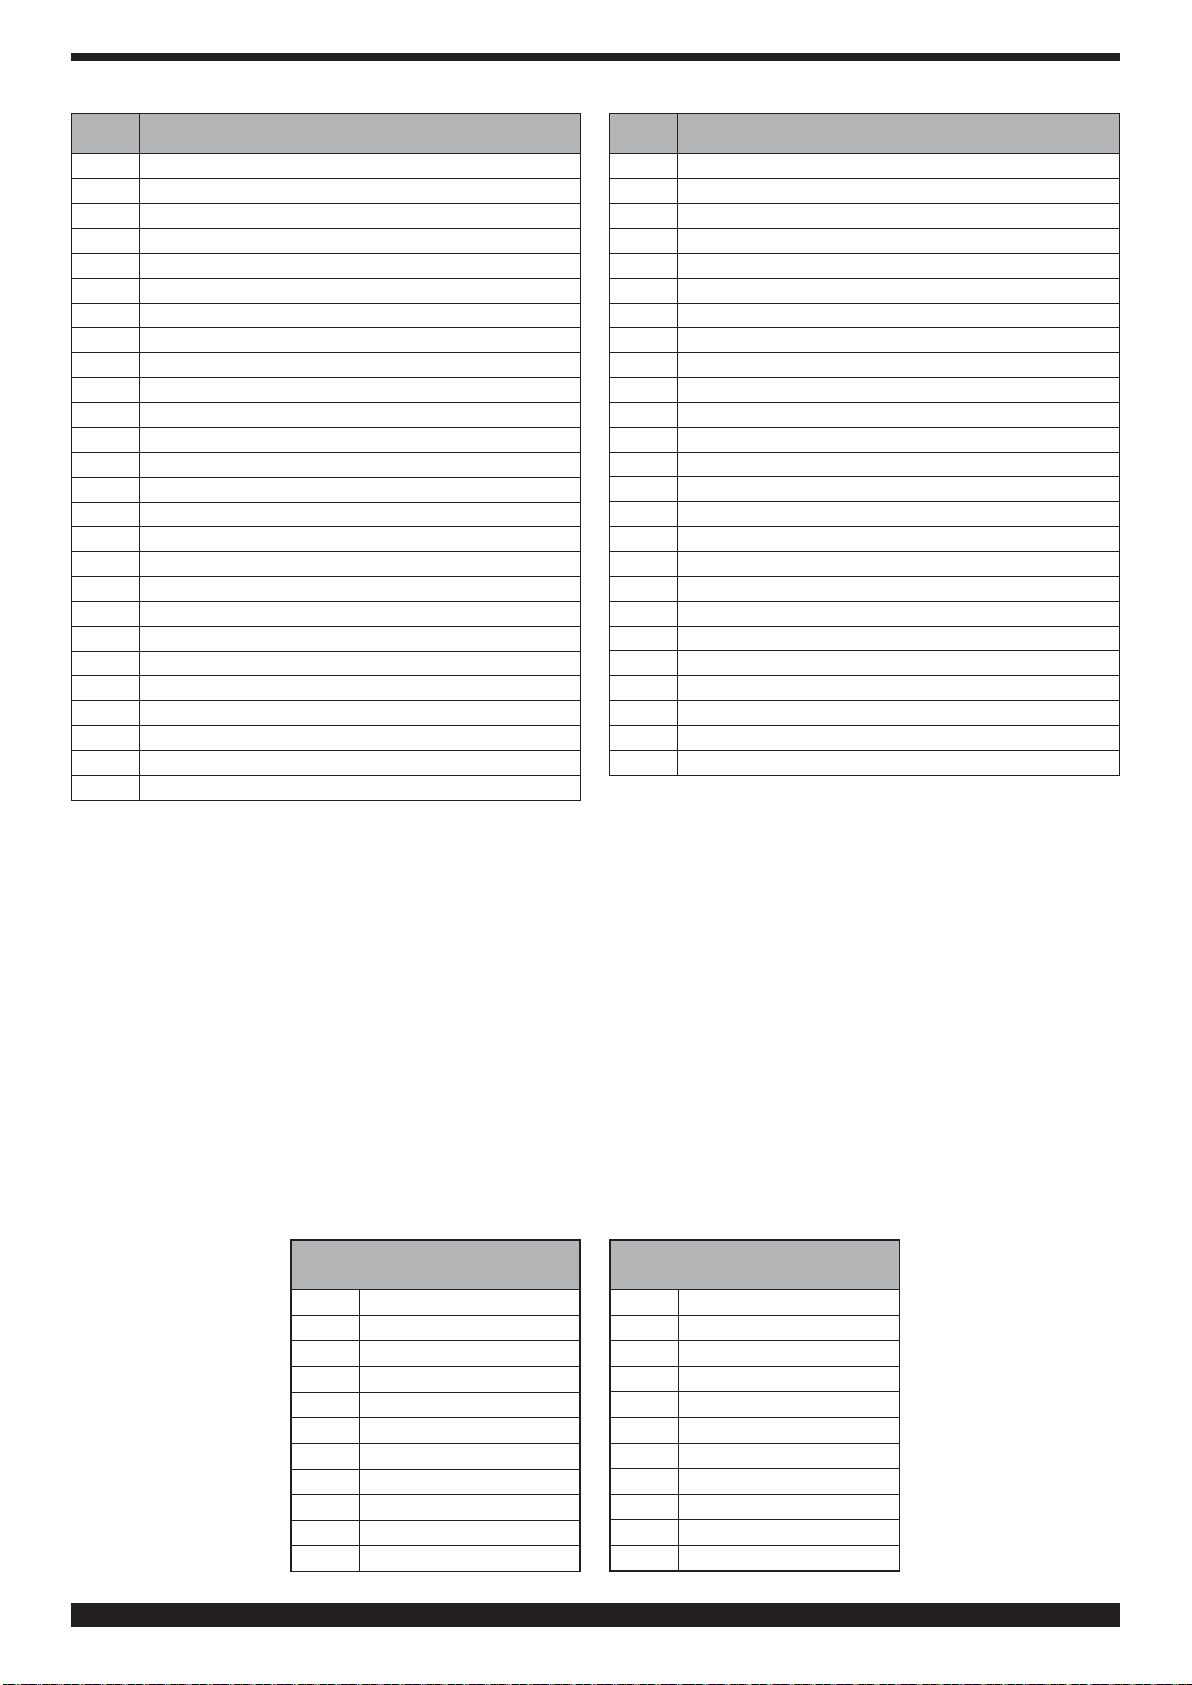
POS DESCRIPTION
01 SWIVELING WHEEL
03 LID
04 REST
05 GAS CYLINDER SUPPORT
06 B ELT
07 POWER SOURCE SUPPORT
08 BOTTOM
09 A XLE
10 FIXED WHEEL
11 CAP
12 FIXED SIDE PANEL
13 TORCH SUPPORT
14 COVER
15 BOTTOM
16 FRAME
17 FINNED PANEL
18 ADAPTOR PROTECTION
19 ADAPTOR BODY
20 STRAIN RELIEF
22 HANDLE SUPPORT
23 HANDLE
24 MOTOR PROTECTION
25 WIRE FEED MOTOR
26 TERMINAL BOARD
27 LOCKING
28 FIXED SIDE PANEL
POS DESCRIPTION
29 HINGED SIDE PANEL
30 HINGE
31 FIXED SIDE PANEL
32 COIL SUPPORT
33 INSIDE BAFFLE
34 REINFORCEMENT
36 SOLENOID VALVE
37 BAC K PANEL
40 SWITCH
41 FRAME
42 INPUT CABLE
43 FAN SUPPORT
44 MOTOR WITH FAN
45 POWER CIRCUIT
46 INSIDE BAFFLE
47 INSULATION
48 CONTROL CIRCUIT
49 JUMPER
50 JUMPER
51 STRAIN RELIEF
52 EARTH CABLE
53 CIRCUIT
55 FRONT PANEL
56 REINFORCEMENT
57 MOTOR SUPPORT
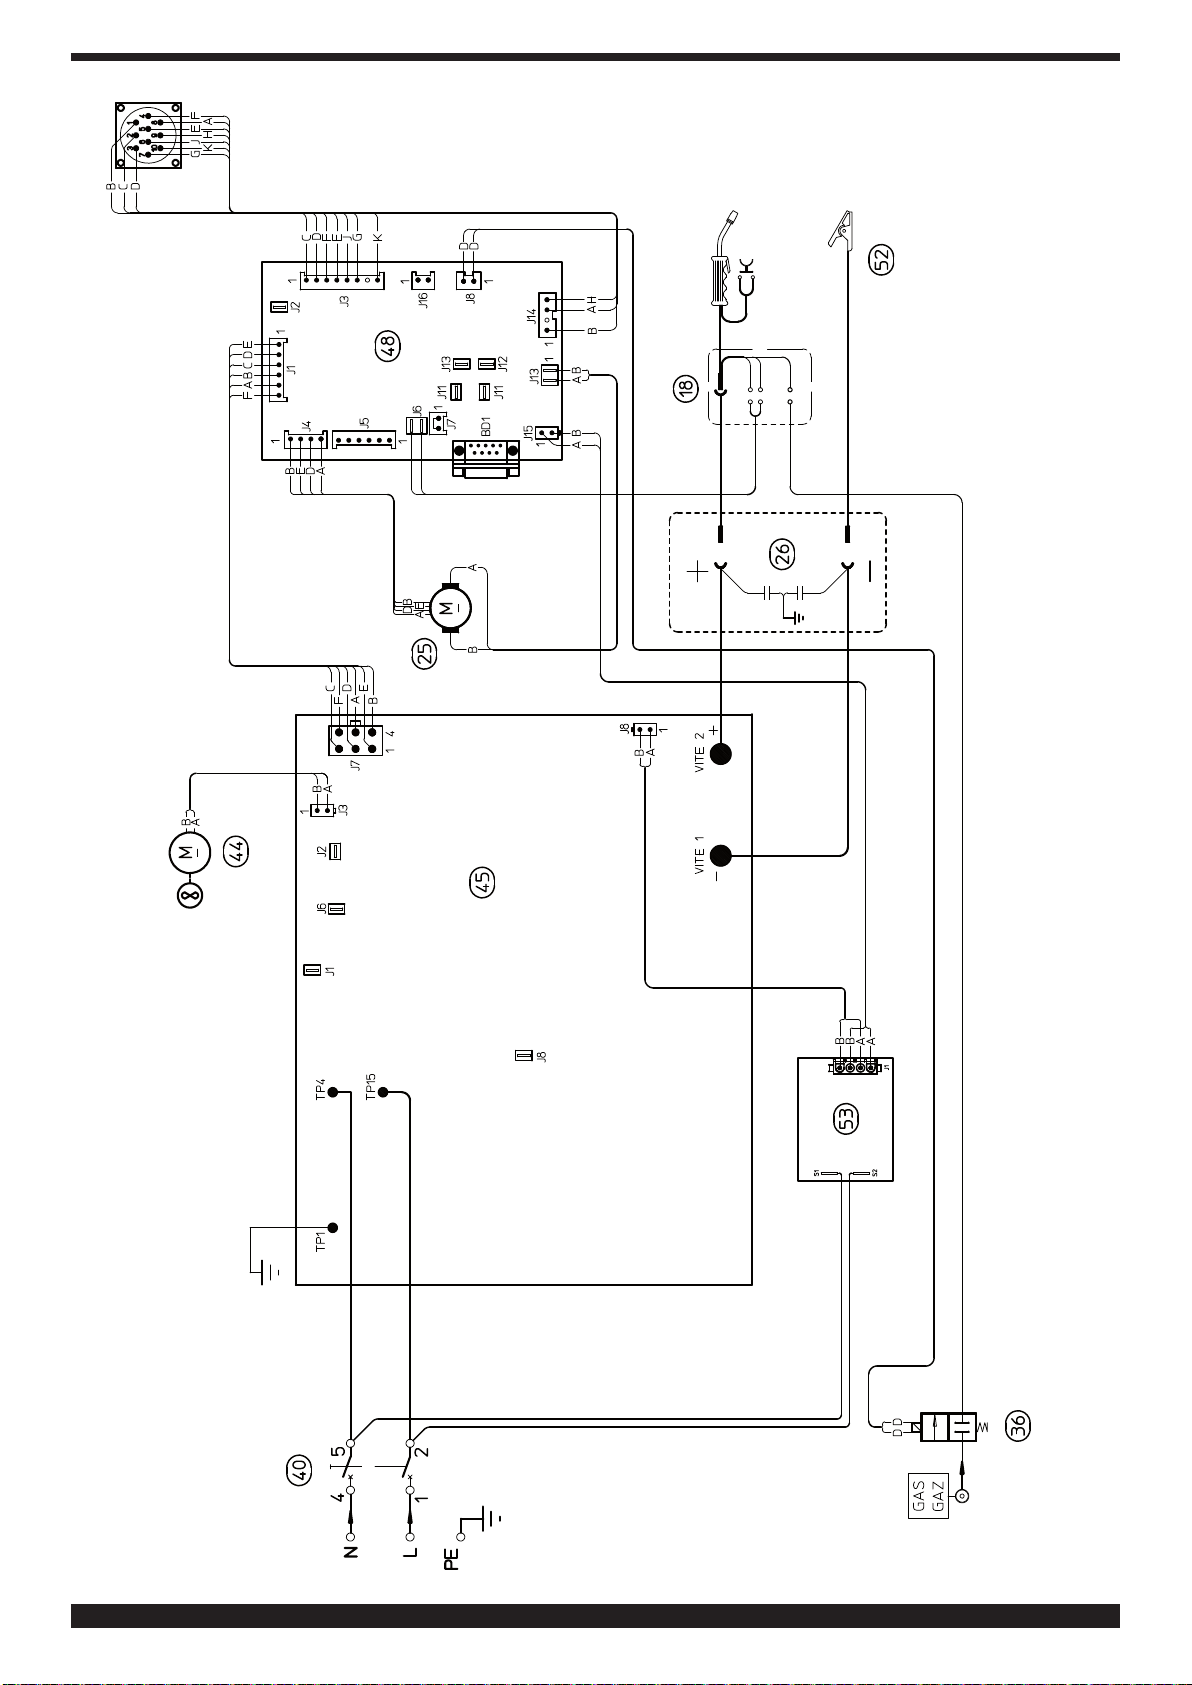
WIRING DIAGRAM
COLOUR CODE
A BLACK
B RED
C GREY
D WHITE
E GREEN
F PURPLE
G YELLOW
H BLUE
K BROWN
J ORANGE
I PINK
WIRING DIAGRAM
COLOUR CODE
L PINK-BLACK
M GREY-PURPLE
N WHITE-PURPLE
O WHITE-BLACK
P GRE Y-BLUE
Q WHITE-RED
R GREY-RED
S WHITE-BLUE
T BLACK-BLUE
U YELLOW-GREEN
V BLUE
23
Page 24
24
 Loading...