

Page 1
I -MANUALE DI ISTRUZIONE PER APPARECCHIO DI TAGLIO AL PLASMA PAG. 2
GB -INSTRUCTION MANUAL FOR PLASMA CUTTER Page 8
D -BETRIEBSANLEITUNG FÜR PLASMASCHNEIDGERÄT Seite.14
F -MANUEL D’INSTRUCTIONS POUR MACHINE A COUPER AU PLASMA page 21
E -MANUAL DE INSTRUCCIONES PARA EQUIPO DE CORTE EN PLASMA pag. 28
P -MANUAL DE INSTRUÇÕES PARA APARELHO DE CORTE A PLASMA pag. 34
SF -KÄYTTÖOPAS PLASMALEIKKAUSKONEELLE sivu.40
DK -INSTRUKTIONSMANUAL FOR SKÆREBRÆNDER TIL PLASMASKÆRING side.46
NL -GEBRUIKSAANWIJZING VOOR PLASMASNIJMACHINE pag.52
S -INSTRUKTIONSMANUAL FÖR PLASMASVETS sid.59
GR -ODHGOS CRHSEWS GIA SUSKEUH KOYIMATOS ME PLASMA sel.65
Parti di ricambio e schemi elettrici
Spare parts and wiring diagrams
Ersatzteile und elektrische Schaltpläne
Pièces de rechange et schémas éléctriques
Piezas de repuesto y esquemas eléctricos
Partes sobressalentes e esquema eléctrico
Varaosat ja sähkökaavio
Reservedele og elskema
Reserveonderdelen en elektrisch schema
Reservdelar och elschema
Antallaktikav kai hlektrikov scediavgramma
Tabelle di taglio
Cutting charts
Ersatzteile und elektrische Schaltpläne
Pièces de rechange et schémas éléctriques
Piezas de repuesto y esquemas eléctricos
Partes sobressalentes e esquema eléctrico
Varaosat ja sähkökaavio
Reservedele og elskema
Reserveonderdelen en elektrisch schema
Reservdelar och elschema
Antallaktikav kai hlektrikov scediavgramma
3.300.283
28/07/11
Pagg.-Seite-sivu-sid-sel: 76÷78
Pagg.-Seite-sivu-sid-sel: 72÷75
Page 2
2
IMPORTANTE: PRIMA DELLA MESSA IN OPERA DEL-
L'APPARECCHIO LEGGERE IL CONTENUTO DI QUESTO MANUALE E CONSERVARLO, PER TUTTA LA VITA
OPERATIVA, IN UN LUOGO NOTO AGLI INTERESSATI.
QUESTO APPARECCHIO DEVE ESSERE UTILIZZATO
ESCLUSIVAMENTE PER OPERAZIONI DI TAGLIO.
1 PRECAUZIONI DI SICUREZZA
LA SALDATURA ED IL TAGLIO AD ARCO
POSSONO ESSERE NOCIVI PER VOI E
PER GLI ALTRI, pertanto l'utilizzatore deve
essere istruito contro i rischi, di seguito riassunti, derivanti
dalle operazioni di saldatura. Per informazioni più dettagliate richiedere il manuale cod. 3.300.758.
RUMORE
Questo apparecchio non produce di per se rumori eccedenti gli 80dB. Il procedimento di taglio
plasma/saldatura può produrre livelli di rumore
superiori a tale limite; pertanto, gli utilizzatori dovranno
mettere in atto le precauzioni previste dalla legge.
CAMPI ELETTROMAGNETICI- Possono essere dannosi.
· La corrente elettrica che attraversa qualsiasi conduttore produce dei campi elettromagnetici (EMF). La corrente di saldatura o
di taglio genera campi elettromagnetici
attorno ai cavi e ai generatori.
· I campi magnetici derivanti da correnti elevate possono incidere sul funzionamento di pacemaker. I portatori
di apparecchiature elettroniche vitali (pacemaker)
dovrebbero consultare il medico prima di avvicinarsi
alle operazioni di saldatura ad arco, di taglio, scriccatura
o di saldatura a punti.
· L’ esposizione ai campi elettromagnetici della saldatura o
del taglio potrebbe avere effetti sconosciuti sulla salute.
Ogni operatore, per ridurre i rischi derivanti dall’ esposizione ai campi elettromagnetici, deve attenersi alle
seguenti procedure:
- Fare in modo che il cavo di massa e della pinza
portaelettrodo o della torcia rimangano affiancati. Se
possibile, fissarli assieme con del nastro.
- Non avvolgere i cavi di massa e della pinza porta
elettrodo o della torcia attorno al corpo.
- Non stare mai tra il cavo di massa e quello della
pinza portaelettrodo o della torcia. Se il cavo di
massa si trova sulla destra dell’operatore anche
quello della pinza portaelettrodo o della torcia deve
stare da quella parte.
- Collegare il cavo di massa al pezzo in lavorazione
più vicino possibile alla zona di saldatura o di taglio.
- Non lavorare vicino al generatore.
ESPLOSIONI
· Non saldare in prossimità di recipienti a pressione
o in presenza di polveri, gas o vapori esplosivi.
· Maneggiare con cura le bombole ed i regolatori
di pressione utilizzati nelle operazioni di saldatura.
COMPATIBILITÀ ELETTROMAGNETICA
Questo apparecchio è costruito in conformità alle indicazioni contenute nella norma IEC 60974-10(Cl. A) e deve esse-
re usato solo a scopo professionale in un ambiente
industriale. Vi possono essere, infatti, potenziali difficoltà nell'assicurare la compatibilità elettromagnetica in
un ambiente diverso da quello industriale.
SMALTIMENTO APPARECCHIATURE ELETTRICHE ED ELETTRONICHE
Non smaltire le apparecchiature elettriche assie-
me ai rifiuti normali!
In ottemperanza alla Direttiva Europea 2002/96/CE sui
rifiuti da apparecchiature elettriche ed elettroniche e relativa attuazione nell'ambito della legislazione nazionale, le
apparecchiature elettriche giunte a fine vita devono essere raccolte separatamente e conferite ad un impianto di
riciclo ecocompatibile. In qualità di proprietario delle apparecchiature dovrà informarsi presso il nostro rappresentante in loco sui sistemi di raccolta approvati. Dando applicazione a questa Direttiva Europea migliorerà la situazione
ambientale e la salute umana!
IN CASO DI CATTIVO FUNZIONAMENTO RICHIEDETE
L’ASSISTENZA DI PERSONALE QUALIFICATO.
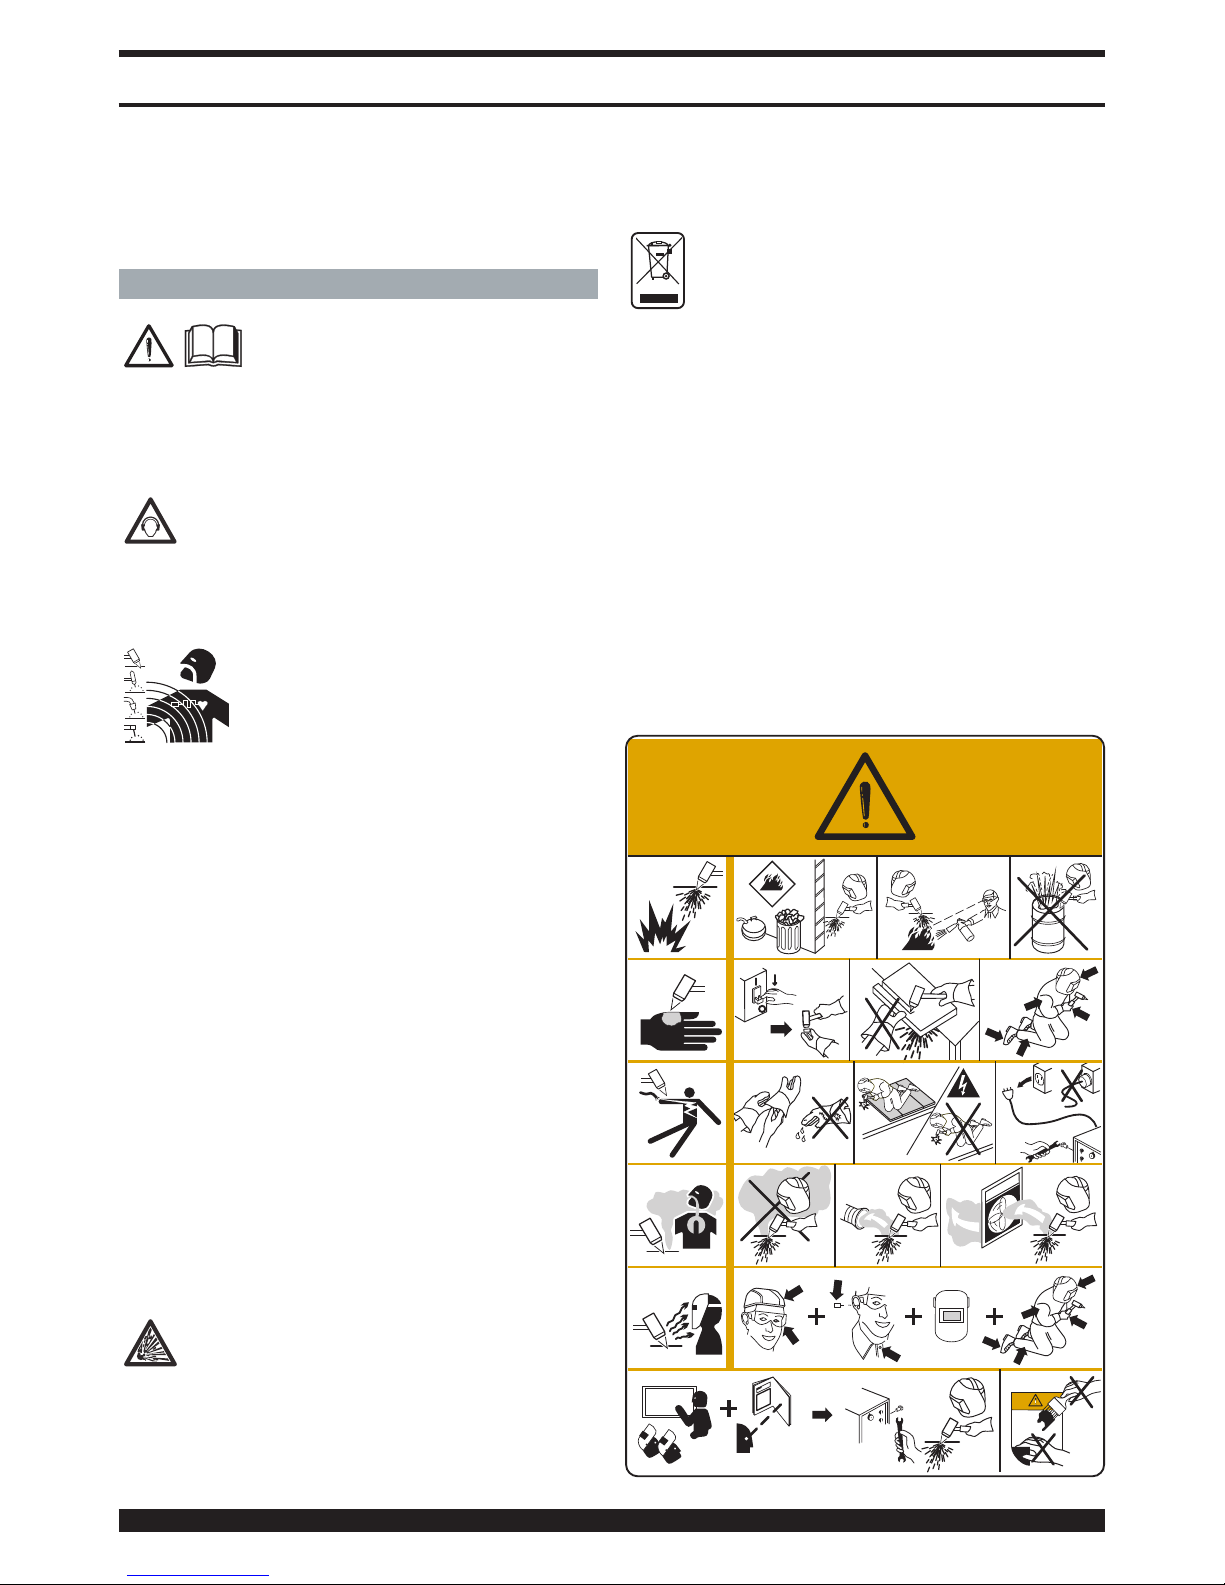
1.1 TARGA DELLE AVVERTENZE
Il testo numerato seguente corrisponde alle caselle
numerate della targa.
1. Le scintille provocate dal taglio possono causare
esplosioni od incendi.
MANUALE DI ISTRUZIONE PER APPARECCHIO DI TAGLIO AL PLASMA
?
OFF
Gklaxmzx, hj x j
g bnnsxmksksk
ghxnnmzxkxsk
gasuwencmc
tghsdhjsjksdjkxc
Ghgopglòdfòxlc òkvfàlxcvò l+dòvòùx
Sm,nxcv,mzx.c ierlòdfb-.èeì’,c mdlò
hsjkklasjlòsòlxc,òz
jhgfjksdhfjksdklcsmkldc
1 1.1 1.2 1.3
2 2.1 2.2 2.3
3 3.1 3.2 3.3
4 4.1 4.2 4.3
5 5.1
6
7
3098464
Page 3
1.1 Tenere i materiali infiammabili lontano dall’area di taglio.
1.2 Le scintille provocate dal taglio possono causare
incendi. Tenere un estintore nelle immediate vicinanze
e far sì che una persona resti pronta ad utilizzarlo.
1.3 Non tagliare mai contenitori chiusi.
2. L’arco plasma può provocare lesioni ed ustioni.
2.1 Spegnere l’alimentazione elettrica prima di smontare la torcia.
2.2 Non tenere il materiale in prossimità del percorso di
taglio.
2.3 Indossare una protezione completa per il corpo.
3. Le scosse elettriche provocate dalla torcia o dal
cavo possono essere letali. Proteggersi adeguatamente dal pericolo di scosse elettriche.
3.1 Indossare guanti isolanti. Non indossare guanti
umidi o danneggiati.
3.2 Assicurarsi di essere isolati dal pezzo da tagliare e
dal suolo.
3.3 Scollegare la spina del cavo di alimentazione prima
di lavorare sulla macchina.
4. Inalare le esalazioni prodotte durante il taglio può
essere nocivo alla salute.
4.1 Tenere la testa lontana dalle esalazioni.
4.2 Utilizzare un impianto di ventilazione forzata o di
scarico locale per eliminare le esalazioni.
4.3 Utilizzare una ventola di aspirazione per eliminare le
esalazioni.
5. I raggi dell’arco possono bruciare gli occhi e ustionare la pelle.
5.1 Indossare elmetto e occhiali di sicurezza. Utilizzare
adeguate protezioni per le orecchie e camici con il
colletto abbottonato. Utilizzare maschere a casco
con filtri della corretta gradazione. Indossare una
protezione completa per il corpo.
6. Leggere le istruzioni prima di utilizzare la macchina
od eseguire qualsiasi operazione su di essa.
7. Non rimuovere né coprire le etichette di avvertenza.
2 DESCRIZIONE GENERALE
Questo apparecchio è un generatore di corrente continua
costante, progettato per il taglio di materiali elettroconduttori (metalli e leghe) mediante procedimento ad arco
plasma. Il gas plasma può essere aria oppure azoto.
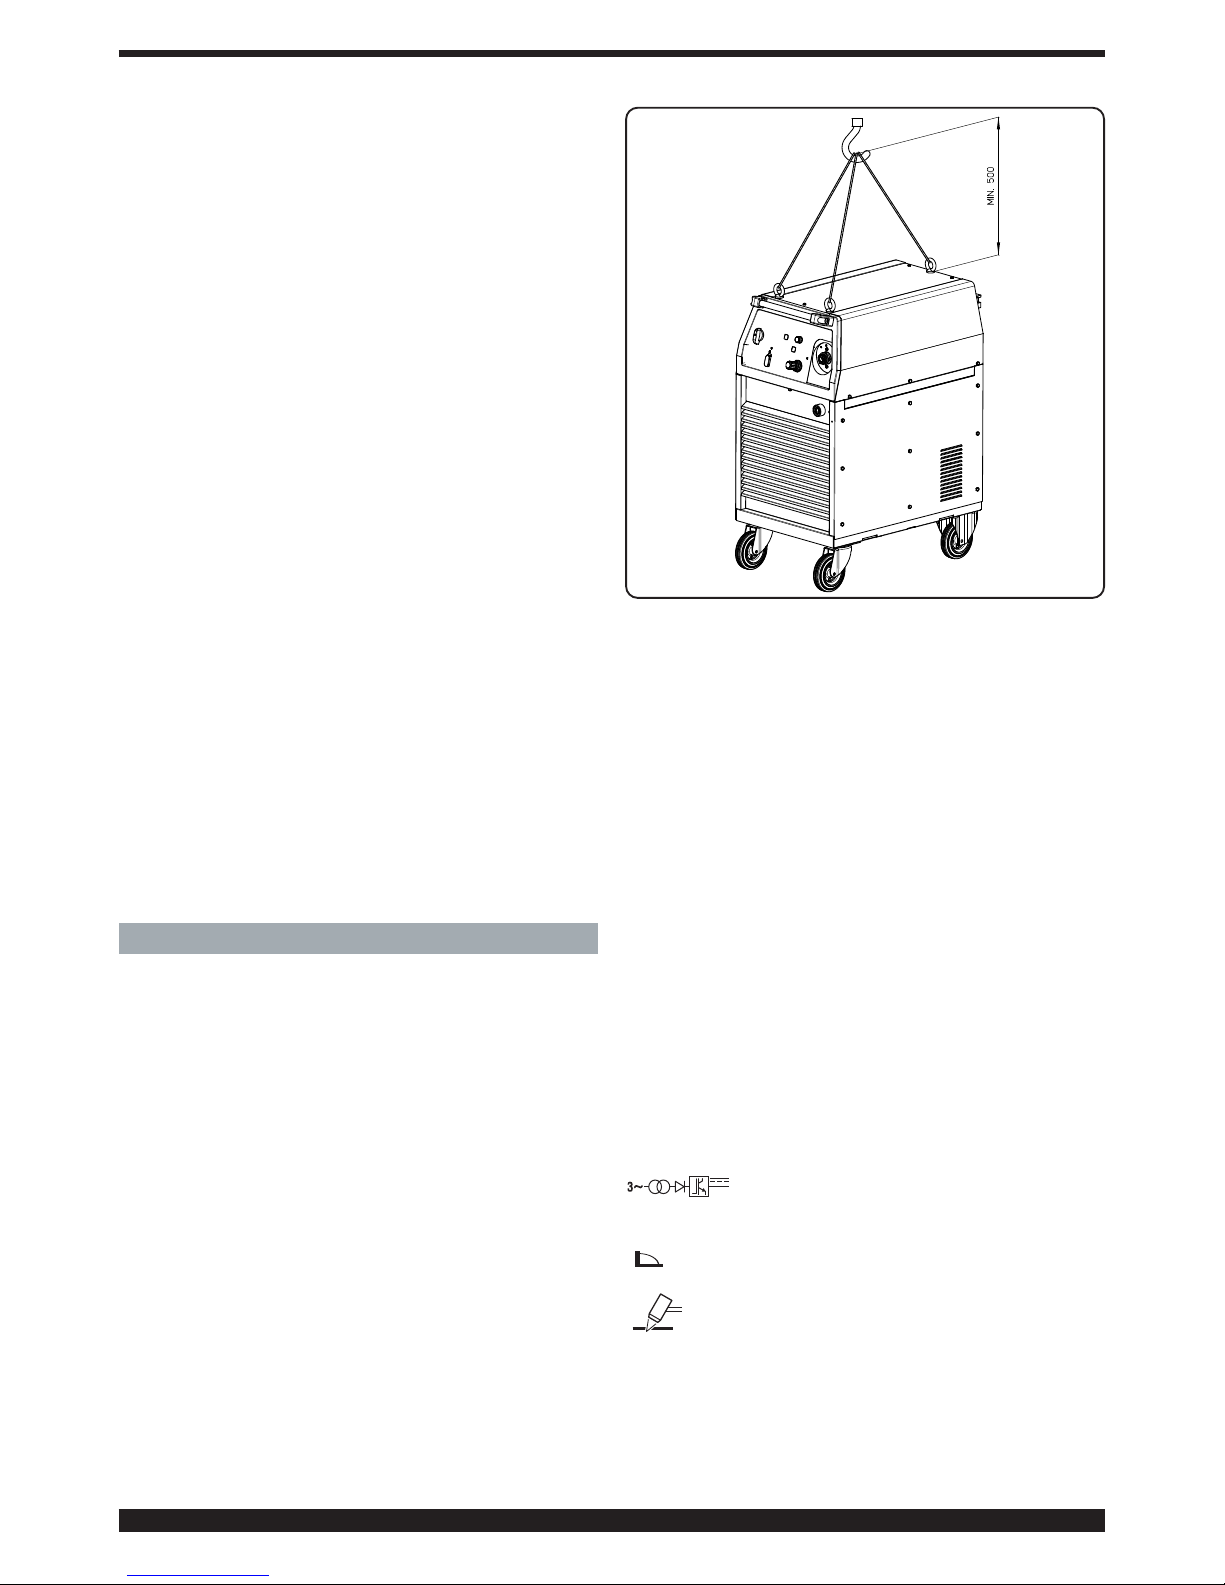
2.1 DISIMBALLO E ASSEMBLAGGIO
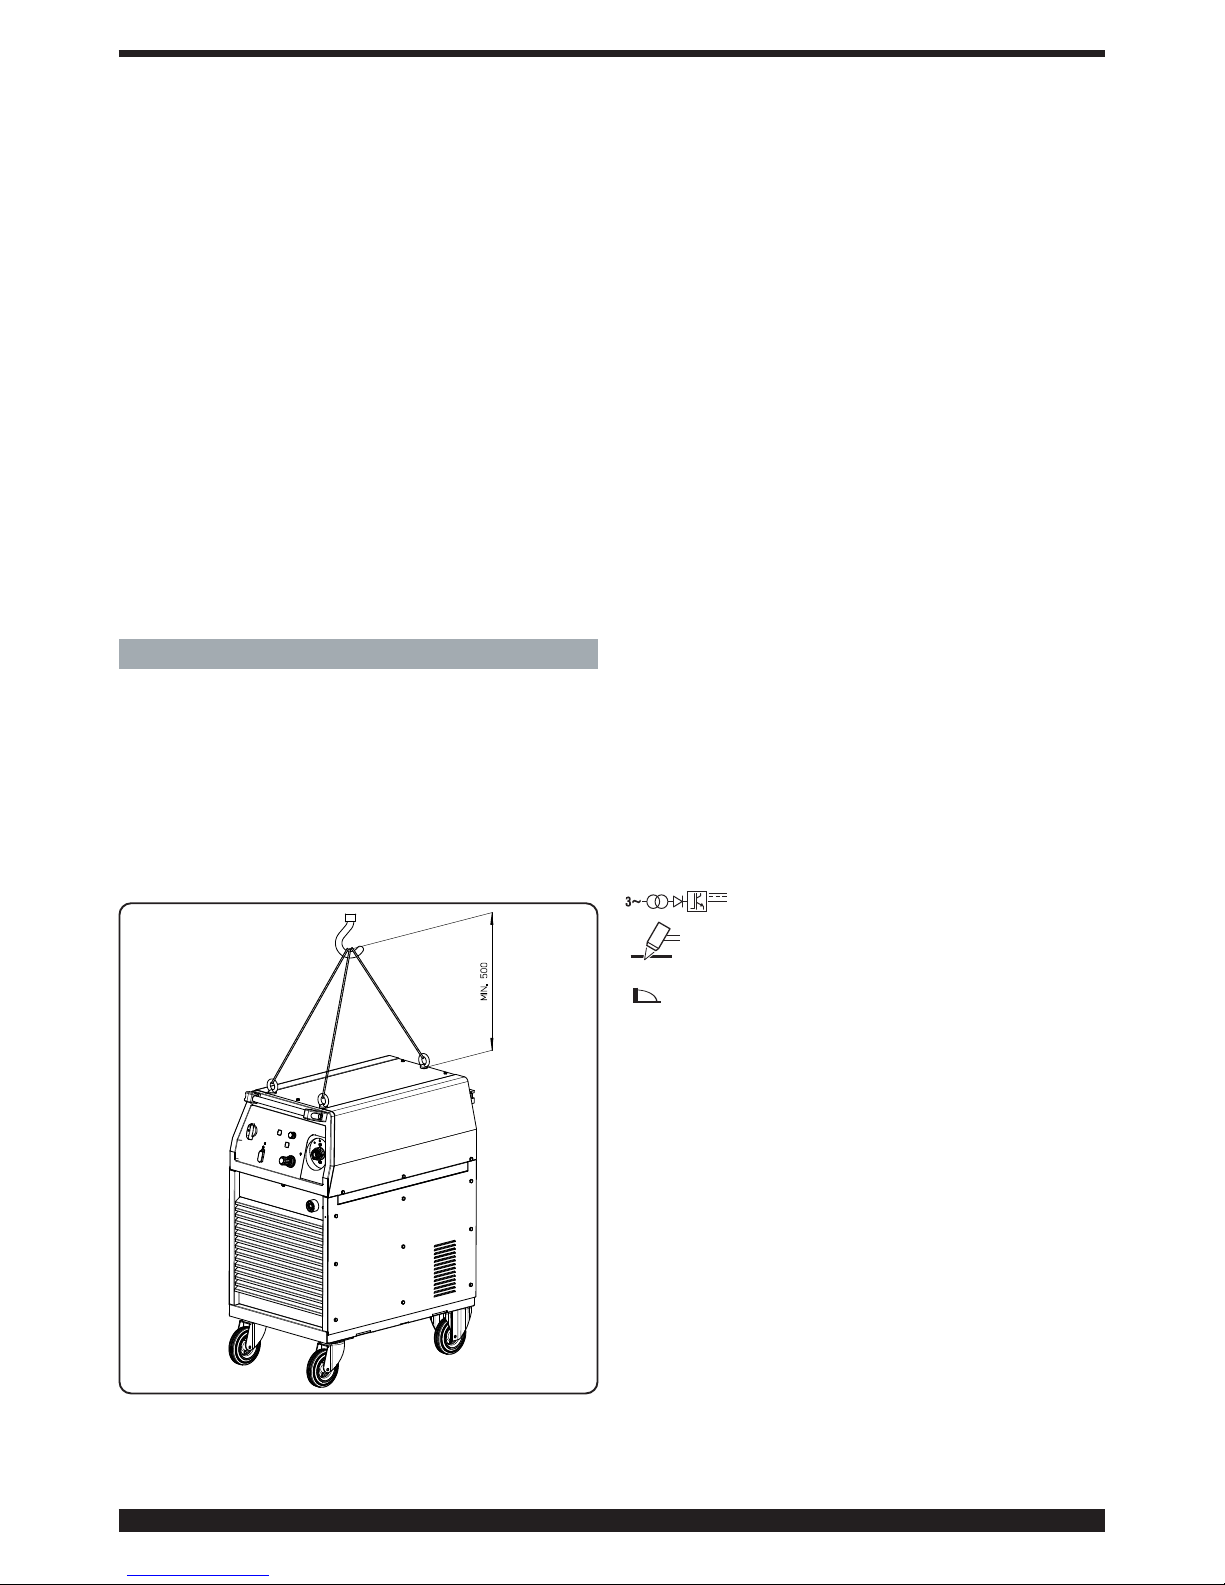
Togliere l’ apparecchio dall’ imballo seguendo le indicazioni di Fig. 1.
Poiché questo apparecchio è munito di ruote senza
freno, assicurarsi di non posizionare la macchina su
superfici inclinate onde evitare il ribaltamento o il movimento incontrollato della stessa.
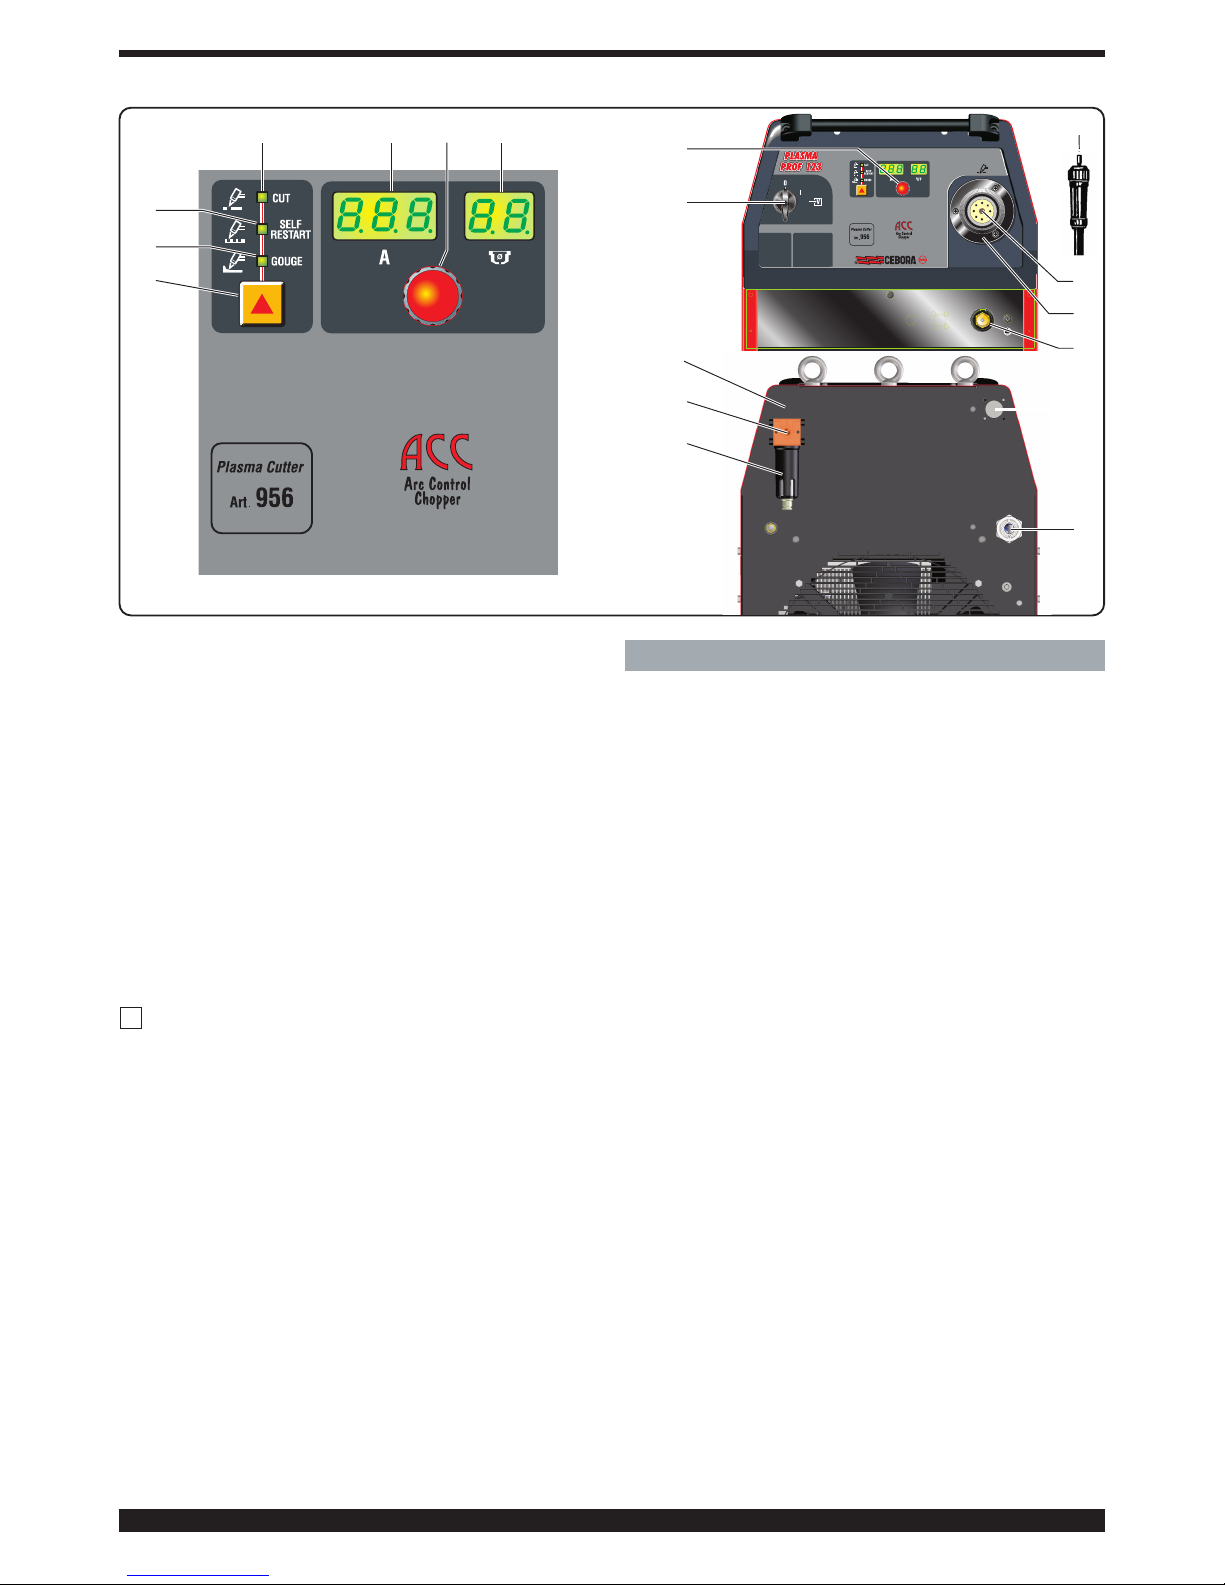
2.2 DESCRIZIONE DELL'APPARECCHIO (FIG. 2)
A) Interruttore di funzione 0-1.
C) Raccordo fisso per torcia.
D) Protezione attacco torcia.
E) Presa per il cavo di massa.
F) Raccordo mobile.
H) Manopola per la regolazione della pressione del gas.
I) Raccordo alimentazione gas (filetto 1/4" gas femmina).
3
J) Vaschetta raccogli condensa.
K) Cavo di alimentazione.
N) Led modalità taglio.
O) Led modalità Self Restart (riaccensione automatica
dell’arco pilota).
P) Led modalità scriccatura.
U) Display che visualizza:
-all’accensione = articolo macchina (957), tipo
torcia (161), lunghezza torcia (Len).
-altrimenti = corrente di taglio e i codici errore.
V) Display che visualizza:
- all’accensione = versione software (01), tipo
torcia (CP), lunghezza torcia (6)
altrimenti = diametro ugello da usare e i codici errore.
W) Pulsante di selezione modalità di lavoro. Ad ogni
pressione di questo pulsante si accende il led corri-
spondente alla scelta.
Z) Manopola per la regolazione della corrente di taglio.
2.3 SPIEGAZIONE DEI DATI TECNICI RIPORTATI
SULLA TARGA DELLA MACCHINA.
L’apparecchio è costruito secondo le seguenti norme:
IEC 60974.1 - IEC 60974.3 - IEC 60974.10 Cl. A - IEC
61000-3-11 - IEC 61000-3-12 (vedi nota 2).
Trasformatore trifase-raddrizzatore-
convertitore DC/DC (chopper).
N°. Numero di matricola da citare per qualsia-
si richiesta relativa all’apparecchio.
Caratteristica discendente.
P.A.C. Adatto per taglio al plasma.
TORCH TYPE Tipo di torcia che puo essere utilizzata con
questo apparecchio.
U0 Tensione a vuoto secondaria (valore di
picco)
X Fattore di servizio percentuale.
Esprime la percentuale di 10 minuti in cui
Fig. 1
Page 4
4
l’apparecchio può lavorare ad una determi-
nata corrente senza surriscaldamenti.
I2 Corrente di taglio.
U2 Tensione secondaria con corrente di taglio I2.
Questa tensione dipende dalla distanza tra
l’ugello e il pezzo da tagliare. Se questa
distanza aumenta anche la tensione di
taglio aumenta ed il fattore di servizio X%
può diminuire.
U1 Tensione nominale di alimentazione.
3~ 50/60Hz Alimentazione trifase 50 oppure 60 Hz
I1 max. E’ il massimo valore della corrente assorbita.
l1 eff. E’ il massimo valore della corrente effettiva
assorbita considerando il fattore di servizio.
IP21 Grado di protezione della carcassa.
Grado 1 come seconda cifra significa che
questo apparecchio non è idoneo a lavora-
re, all’esterno.
Idonea a lavorare in ambienti con rischio
accresciuto.
NOTE:
1- L’apparecchio è inoltre stato progettato per lavorare in
ambienti con grado di inquinamento 3. (Vedi IEC 60664).
2- Questa attrezzatura è conforme alla norma IEC
61000-3-12 a condizione che l’impedenza massima
Zmax ammessa dell’impianto sia inferiore o uguale a
0,034 al punto di interfaccia fra l’impianto dell’utilizzatore e quello pubblico. E’ responsabilità dell’’installatore o dell’utilizzatore dell’attrezzatura garantire,
consultando eventualmente l’operatore della rete di
distribuzione, che l’attrezzatura sia collegata a un’alimentazione con impedenza massima di sistema
ammessa Zmax inferiore o uguale a 0,034.
S
3 INSTALLAZIONE
3.1 MONTAGGIO TORCIA
Questo impianto è fornito senza torcia ed è idoneo
solo per torce CEBORA CP161 sia manuali che automatiche (diritte).
Dopo aver infilato il raccordo mobile F nella protezione D,
inserirlo sul raccordo fisso C, avvitando a fondo la ghiera
del raccordo F onde evitare perdite d'aria che potrebbero pregiudicare il buon funzionamento.
Non ammaccare il perno portacorrente e non piegare gli
spinotti del raccordo mobile F .
Avvitare la protezione D sul pannello.
3.2 MESSA IN OPERA
L’installazione della macchina deve essere eseguita
da personale qualificato. Tutti i collegamenti devono essere conformi alle vigenti norme e realizzati nel
pieno rispetto della legge antinfortunistica (norma
CEI 26-23 e IEC/TS 62081) .
Collegare l’alimentazione del gas al raccordo I assicurandosi che l'impianto sia in grado di fornire una portata
ed una pressione adeguata alla torcia utilizzata.
Se l’alimentazione dell’aria proviene da una bombola di
aria compressa questa deve essere equipaggiata con un
regolatore di pressione; non collegare mai una bombo-
la di aria compressa direttamente al riduttore della
macchina. La pressione potrebbe superare la capacità
del riduttore che quindi potrebbe esplodere.
Assicurarsi che la tensione di alimentazione corrisponda a
quella indicata sulla targa applicata al cavo di alimentazione.
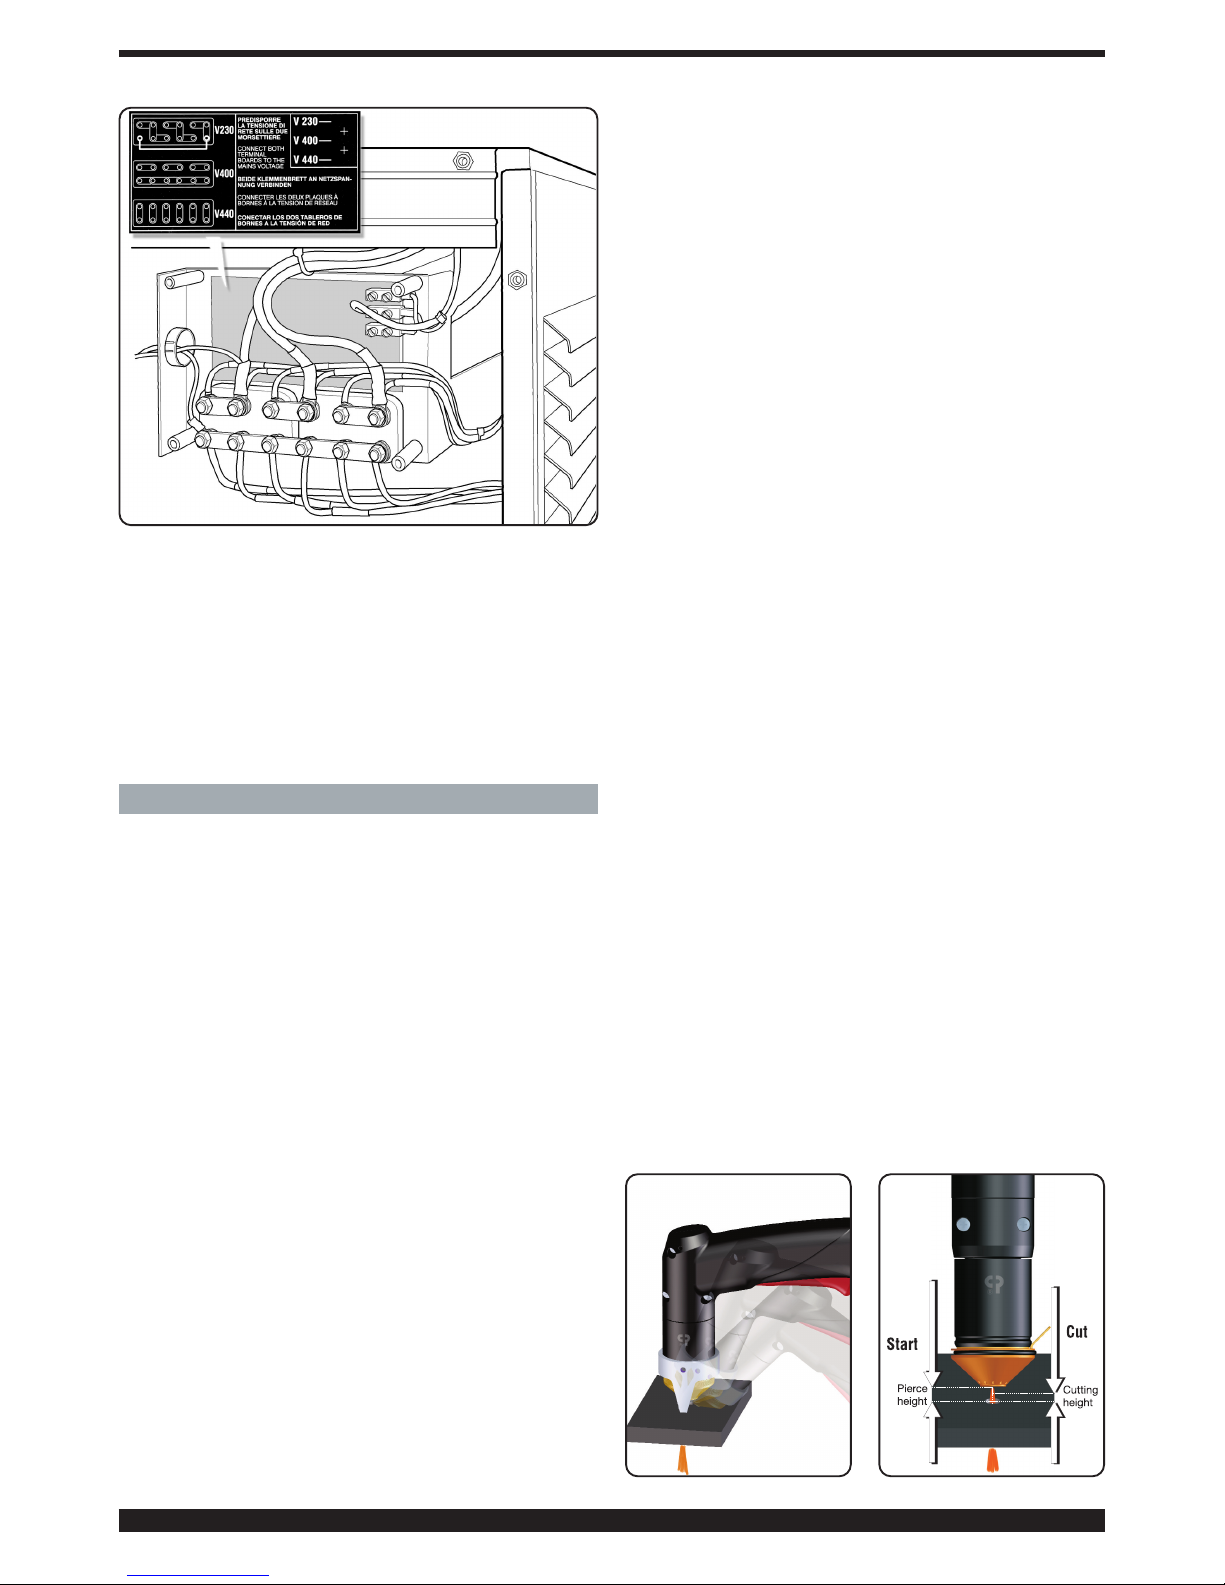
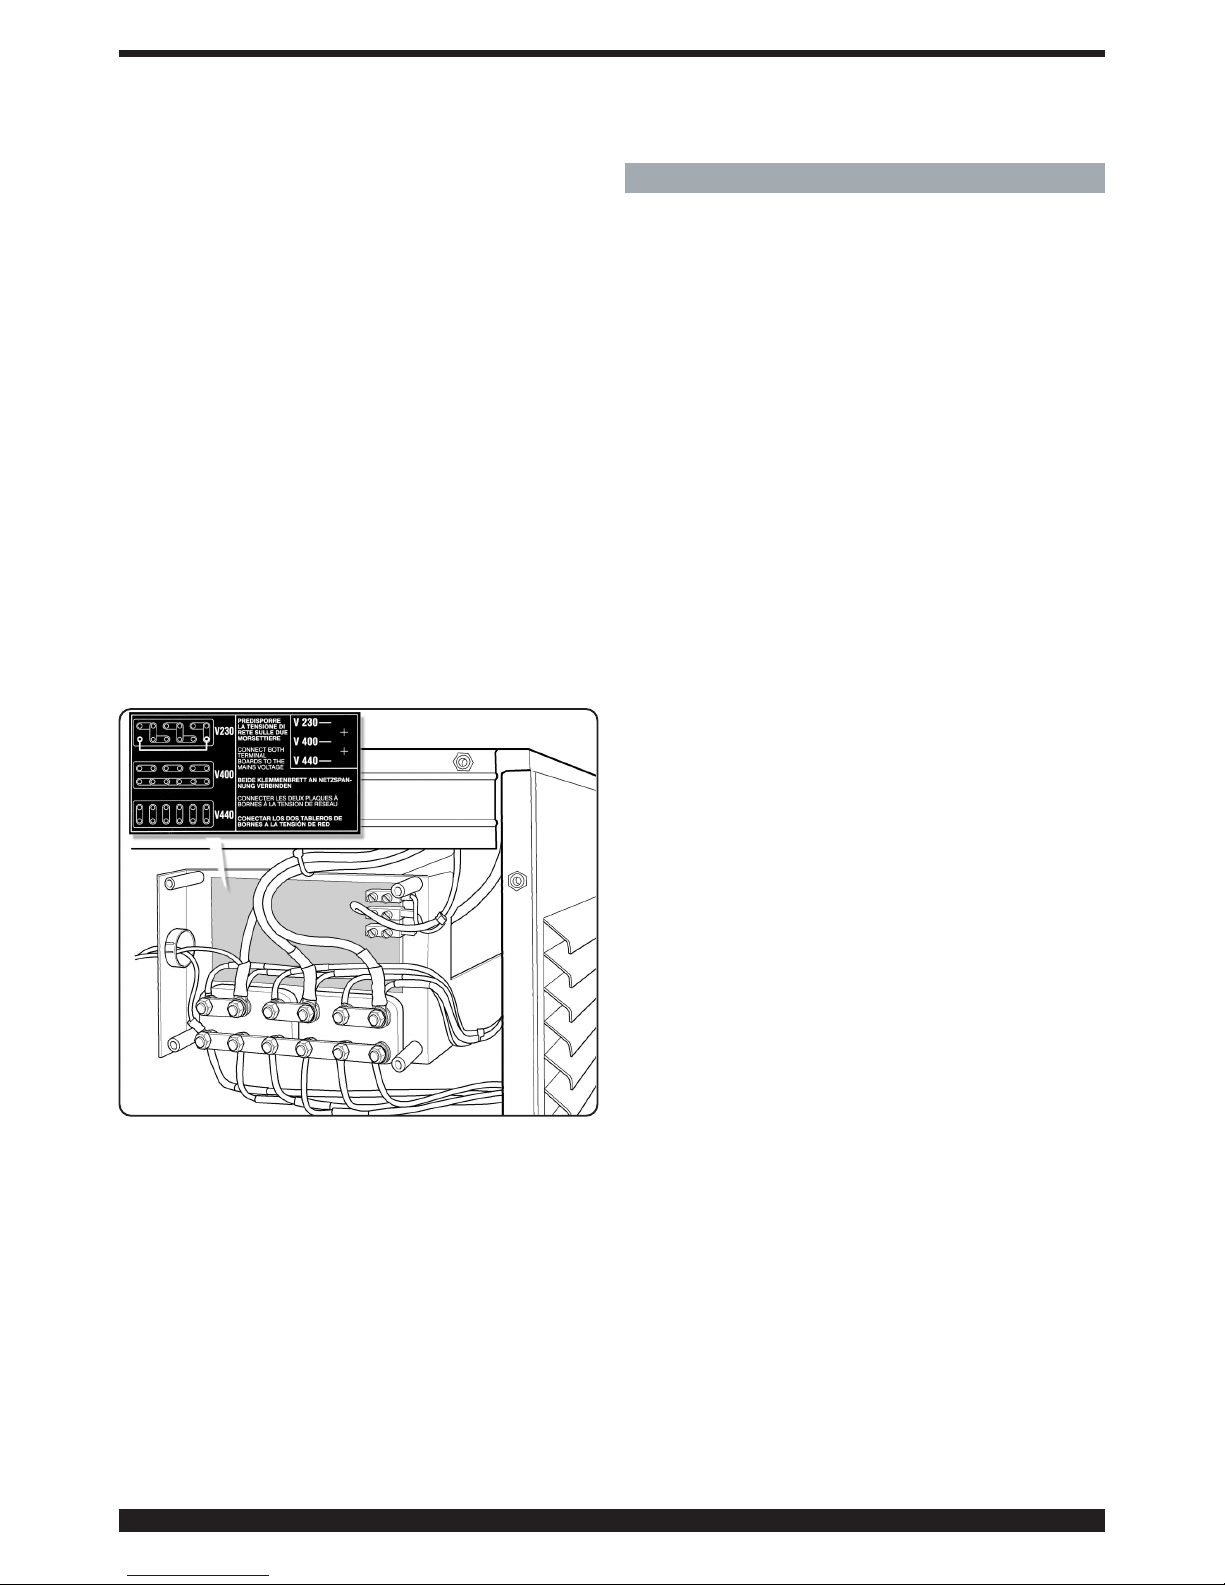
In caso contrario provvedere mediante la morsettiera cambio tensione AE posta all’interno dell’apparecchio (fig.3).
La macchina è provvista di interruttore di funzione quindi:
a) In caso di un collegamento permanente all'impianto di
alimentazione (senza spina) è necessario prevedere un
fig. 2
A
Z
NUZV
O
P
W
F
C
D
E
L
K
I
J
Page 5
5
interruttore generale di capacità adeguata in accordo con
i dati di targa.
b) In caso di un collegamento con spina, usarne una di
capacità in accordo con i dati di targa. In questo caso la
spina deve essere usata per scollegare completamente la
macchina dalla rete, dopo aver posizionato su "O" l'interruttore A (fig. 2).
Il conduttore giallo-verde del cavo di alimentazione deve
essere collegato al terminale di terra. Eventuali prolunghe
debbono essere di sezione adeguata alla corrente I1
max. assorbita indicata sulla targa dei dati tecnici.
4. IMPIEGO
La selezione del tipo di lavoro da effettuare si effettua tramite il tasto W: si accendono i relativi led N, O, P corrispondenti rispettivamente al taglio (CUT), taglio su grigliato (SELF-RESTART) e scriccatura (GOUGE).
Accendere l’apparecchio mediante la manopola A (i
display U,V e i led N,O,P si accendono).
In rapida successione vengono visualizzati:
-l’articolo del generatore (display U),
-la versione firmware installata (display V),
-il nome della torcia montata (display U e V).
In seguito nel display U viene visualizzata la scritta LEN
(lunghezza della torcia) e nel display V lampeggia la misura (= 12metri dalla fabbrica).
Se la torcia utilizzata ha una lunghezza diversa è necessario modificare la misura agendo sulla manopola Z.
Dopo 5 secondi il valore scelto viene memorizzato e mantenuto alle successive accensioni del generatore. In caso
di errata impostazione iniziale, è possibile modificare la
lunghezza premendo contemporaneamente i tasti W e Q
e selezionare la misura desiderata tramite la manopola Z.
Ora è possibile impostare la corretta pressione di lavoro
premendo il tasto Q (SET) e seguendo le indicazioni dei
led S e T. Il led S acceso indica pressione bassa mentre
il led T acceso indica pressione alta. Agire sulla manopola H del riduttore di pressione finche entrambi i led non
sono accesi (pressione corretta). Bloccare tale manopola
premendo verso il basso.
fig. 3
4.1 TAGLIO (MODALITÀ DI LAVORO ”CUT”)
Regolare, mediante la manopola Z, la corrente di taglio in
funzione dello spessore da tagliare seguendo le indicazioni riportate nelle tabelle di taglio.
Durante la regolazione della corrente nel display V viene
indicato il corretto diametro dell’ugello da utilizzare.
Collegare la pinza del cavo di massa al pezzo da tagliare
assicurandosi che il morsetto ed il pezzo siamo in buon
contatto elettrico, in particolare con lamiere verniciate,
ossidate o con rivestimenti isolanti. Non collegare la pinza
al pezzo di materiale che deve essere asportato
Con corrente di taglio da 20 a 45A e ugello diametro
1,2mm è possibile effettuare un taglio appoggiando direttamente l’ugello al pezzo (drag cut).
Per correnti superiori a 45A è indispensabile utilizzare il
distanziale a molla o a due punte per evitare di mettere a
contatto diretto l’ugello o la protezione ugello con il pezzo
da tagliare. Con la torcia per impiego in automatico, tenere una distanza di circa 4mm tra protezione ugello e
pezzo, così come indicato nelle tabelle di taglio.
Premere il pulsante della torcia per accendere l’arco
pilota. Se non si inizia il taglio, dopo 2 secondi l’arco pilota si spegne e quindi, per riaccenderlo, premere nuovamente il pulsante.
Tenere la torcia verticale durante il taglio.
Completato il taglio e dopo aver lasciato il pulsante, l’aria continua ad uscire dalla torcia per consentire il suo
raffreddamento.
E’ bene non spegnere l’apparecchio prima della fine di
questo tempo.
Nell’impiego della torcia manuale e nel caso si debbano
eseguire fori o si debba iniziare il taglio dal centro del
pezzo, si deve disporre la torcia in posizione inclinata e
lentamente raddrizzarla in modo che il metallo fuso non
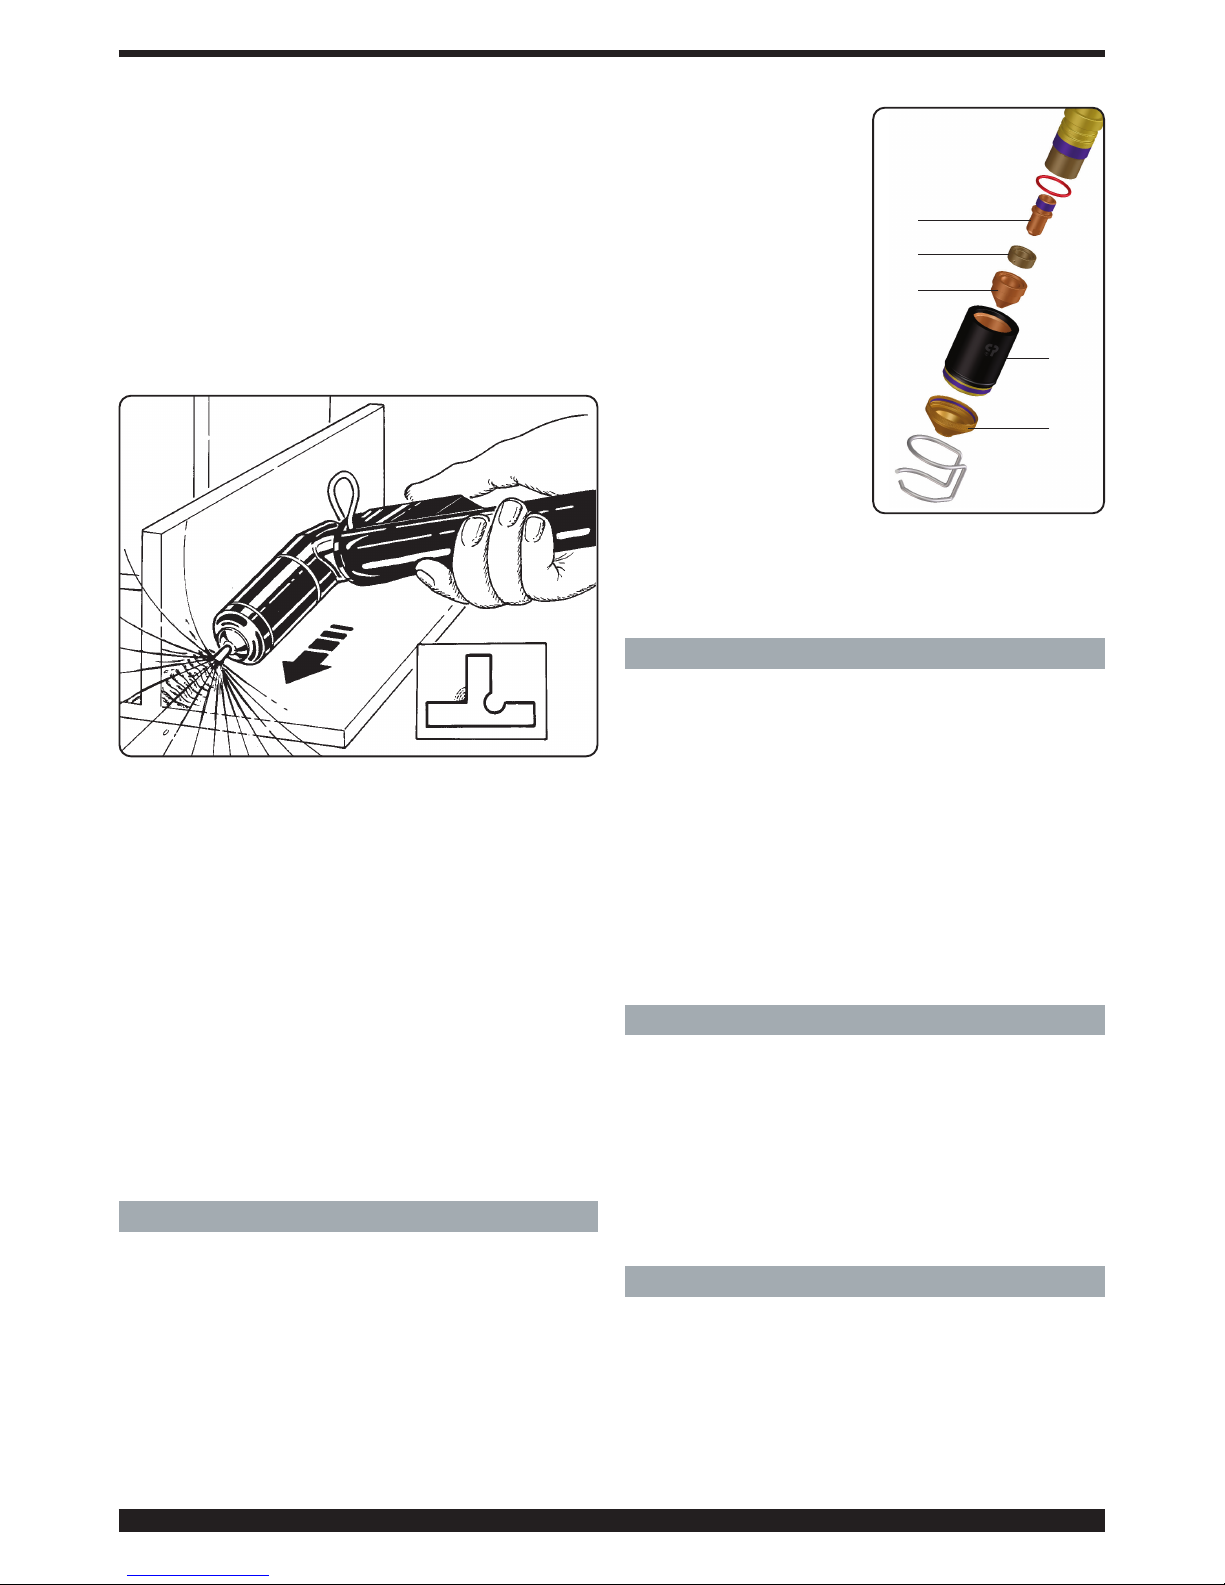
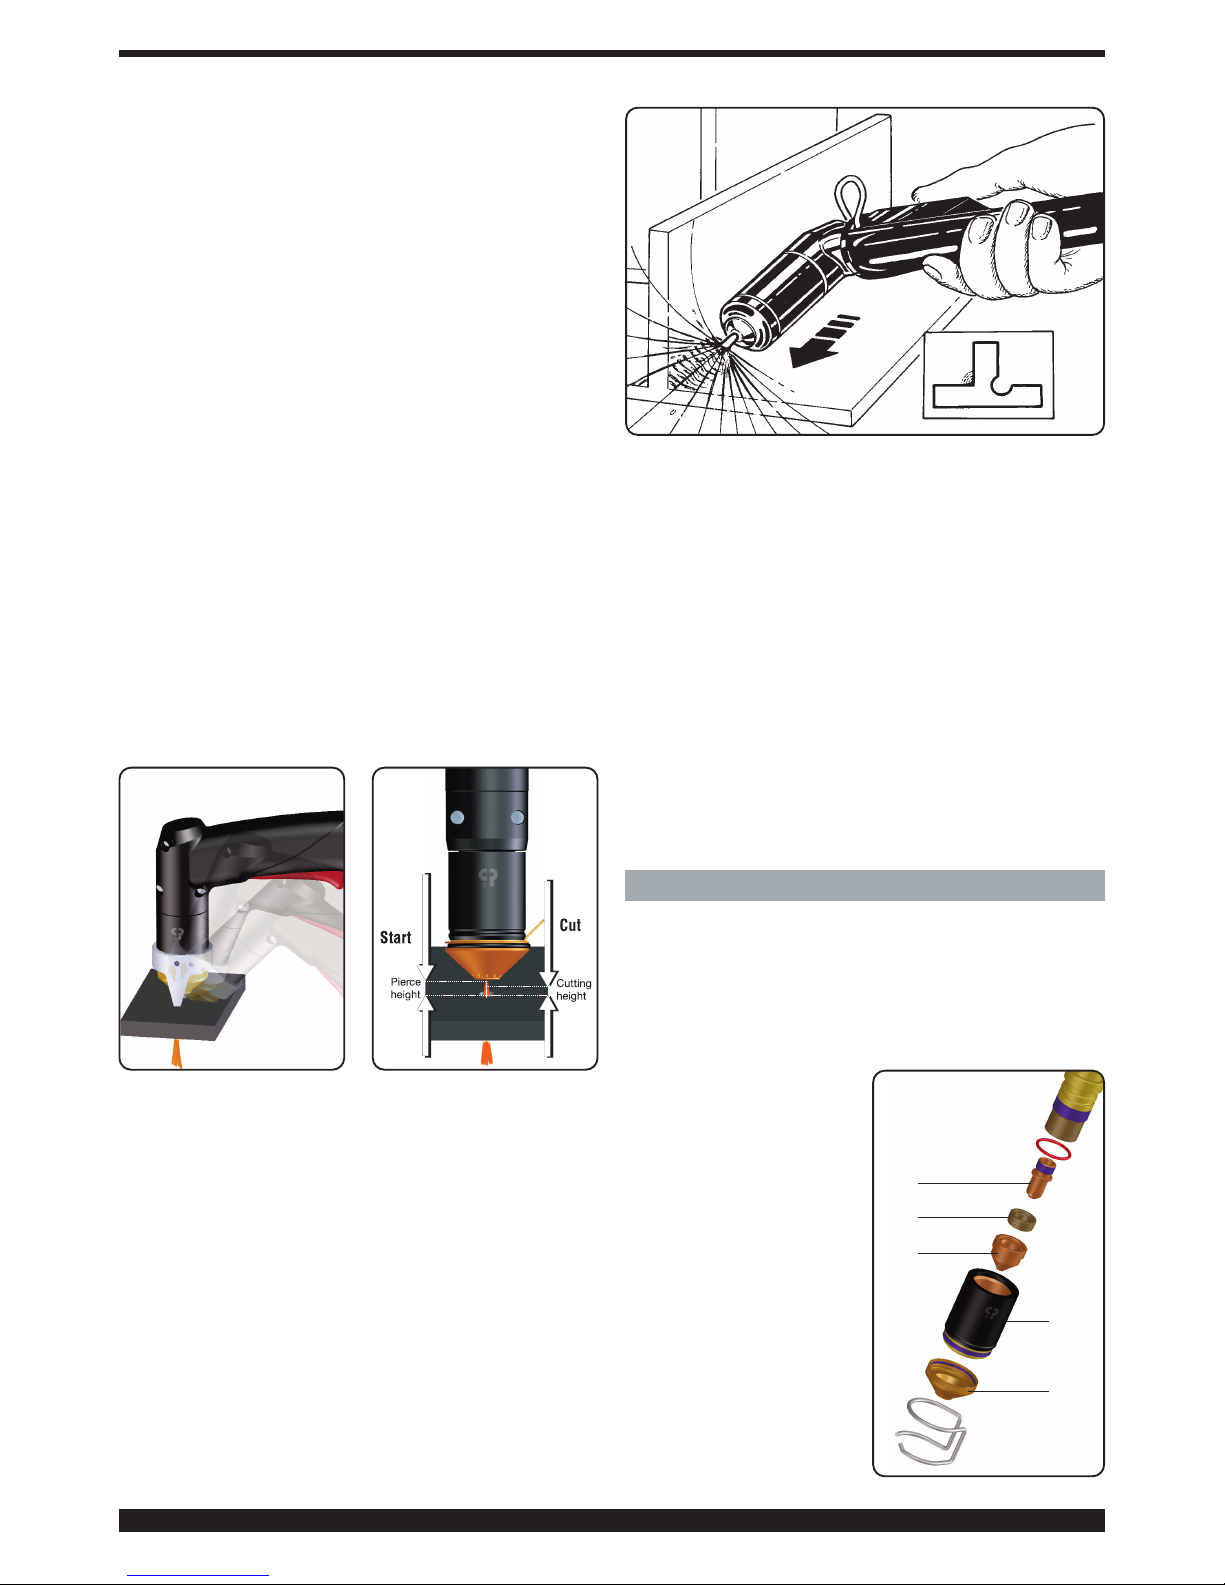
sia spruzzato sulla protezione ugello (vedi fig.4). Questa
operazione deve essere eseguita quando si forano pezzi
di spessore superiore a 3mm.
Nell'impiego della torcia automatica (vedi fig. 5) seguire
scrupolosamente le indicazioni contenute nelle tabelle di
taglio per quanto riguarda l’altezza di sfondamento, l’altezza di lavoro e gli spessori massimi di taglio in funzione
della corrente.
Nel caso si debbano eseguire tagli circolari si consiglia di
utilizzare l’apposito compasso fornito a richiesta. E' importante ricordare che l'utilizzo del compasso può rendere
necessario impiegare la tecnica di partenza sopraindicata.
Non tenere inutilmente acceso l’arco pilota in aria per non
aumentare il consumo dell’elettrodo, del diffusore e dell’ugello.
fig. 4
fig. 5
Page 6
6
A lavoro terminato, spegnere la macchina.
4.2 TAGLIO SU GRIGLIATO (MODALITÀ DI LAVORO
SELF-RESTART)
Per tagliare lamiere forate o grigliati attivare tale funzione.
Alla fine del taglio, mantenendo premuto il pulsante, l'arco pilota si riaccenderà automaticamente. Utilizzare
questa funzione solo se necessario per evitare un'
inutile usura dell' elettrodo e dell' ugello.
4.3 SCRICCATURA (MODALITÀ DI LAVORO “GOUGE”)
Questa operazione permette di togliere saldature difettose, dividere pezzi saldati, preparare lembi etc. Per questa
operazione si deve usare l'ugello ø 3 mm.
Il valore di corrente da utilizzare varia da 60 a 120A in funzione dello spessore e della quantità di materiale che si vuole
asportare. L'operazione deve essere eseguita tenendo la
torcia inclinata (fig.6) e avanzando verso il materiale fuso in
modo che il gas uscente dalla torcia lo allontani.
L'inclinazione della torcia rispetto al pezzo dipende dalla
penetrazione che si vuole ottenere. Poichè le scorie fuse
durante il procedimento tendono ad attaccarsi al portaugello e alla protezione ugello, è bene tenerli puliti di frequente
per evitare che si inneschino fenomeni tali (doppio arco) da
distruggere l'ugello in pochi secondi.
Data la forte emissione di radiazioni (infrarosse e ultraviolette) durante questo procedimento, si consiglia una protezione molto accurata dell' operatore e delle persone
che si trovano nelle vicinanze del posto di lavoro.
A lavoro terminato, spegnere la macchina.
5. SOSTITUZIONE DEI CONSUMABILI
IMPORTANTE: spegnere il generatore prima di
effettuare qualsiasi sostituzione di consumabili
In riferimento alla Fig.7 , i particolari soggetti ad usura
sono: l'elettrodo C, il diffusore B, l'ugello E e la protezione ugello F. Questi devono essere sostituiti dopo aver
svitato il portaugello D. L'elettrodo C deve essere sostituito quando presenta un cratere al centro profondo circa
1,5 mm.
ATTENZIONE: per svitare l'elettrodo non esercitare sforzi improvvisi ma applicare una forza progressiva fino a
provocare lo sbloccaggio
del filetto. L'elettrodo nuovo
deve essere avvitato nella
sede e bloccato senza stringere a fondo.
L'ugello E va sostituito
quando presenta il foro centrale rovinato oppure allargato rispetto a quello del
particolare nuovo. Una ritardata sostituzione dell'elettrodo e dell'ugello provoca
un eccessivo riscaldamento
delle parti che può pregiudicare la durata del diffusore
B. Assicurarsi che, dopo la
sostituzione, il portaugello D
sia stretto a sufficienza.
ATTENZIONE: avvitare il
portaugello D sul corpo torcia solo con l'elettrodo C, il diffusore B e l'ugello E montati. La mancanza di tali particolari compromette il funzionamento dell'apparecchio ed in particolare la sicurezza
dell'operatore.
6. CONSIGLI PRATICI
- Utilizzare preferibilmente un filtro essiccatore qualora
l’aria dell’impianto contenga umidità ed olio in quantità
notevole. Con ciò si evita una eccessiva ossidazione ed
usura delle parti di consumo, il danneggiamento della torcia e la riduzione della velocità e qualità del taglio.
- Le impurità presenti nell’aria favoriscono l’ossidazione
dell’elettrodo e dell’ugello e possono rendere difficoltosa
l’accensione dell’arco pilota. Se si verifica questa condizione pulire la parte terminale dell’elettrodo e l’interno
dell’ugello con carta abrasiva fine.
- Assicurarsi che l’elettrodo e l’ugello nuovi che stanno
per essere montati siano ben puliti e sgrassati.
- Per evitare di danneggiare la torcia utilizzare sempre
ricambi originali.
7 DESCRIZIONE DELLE PROTEZIONI
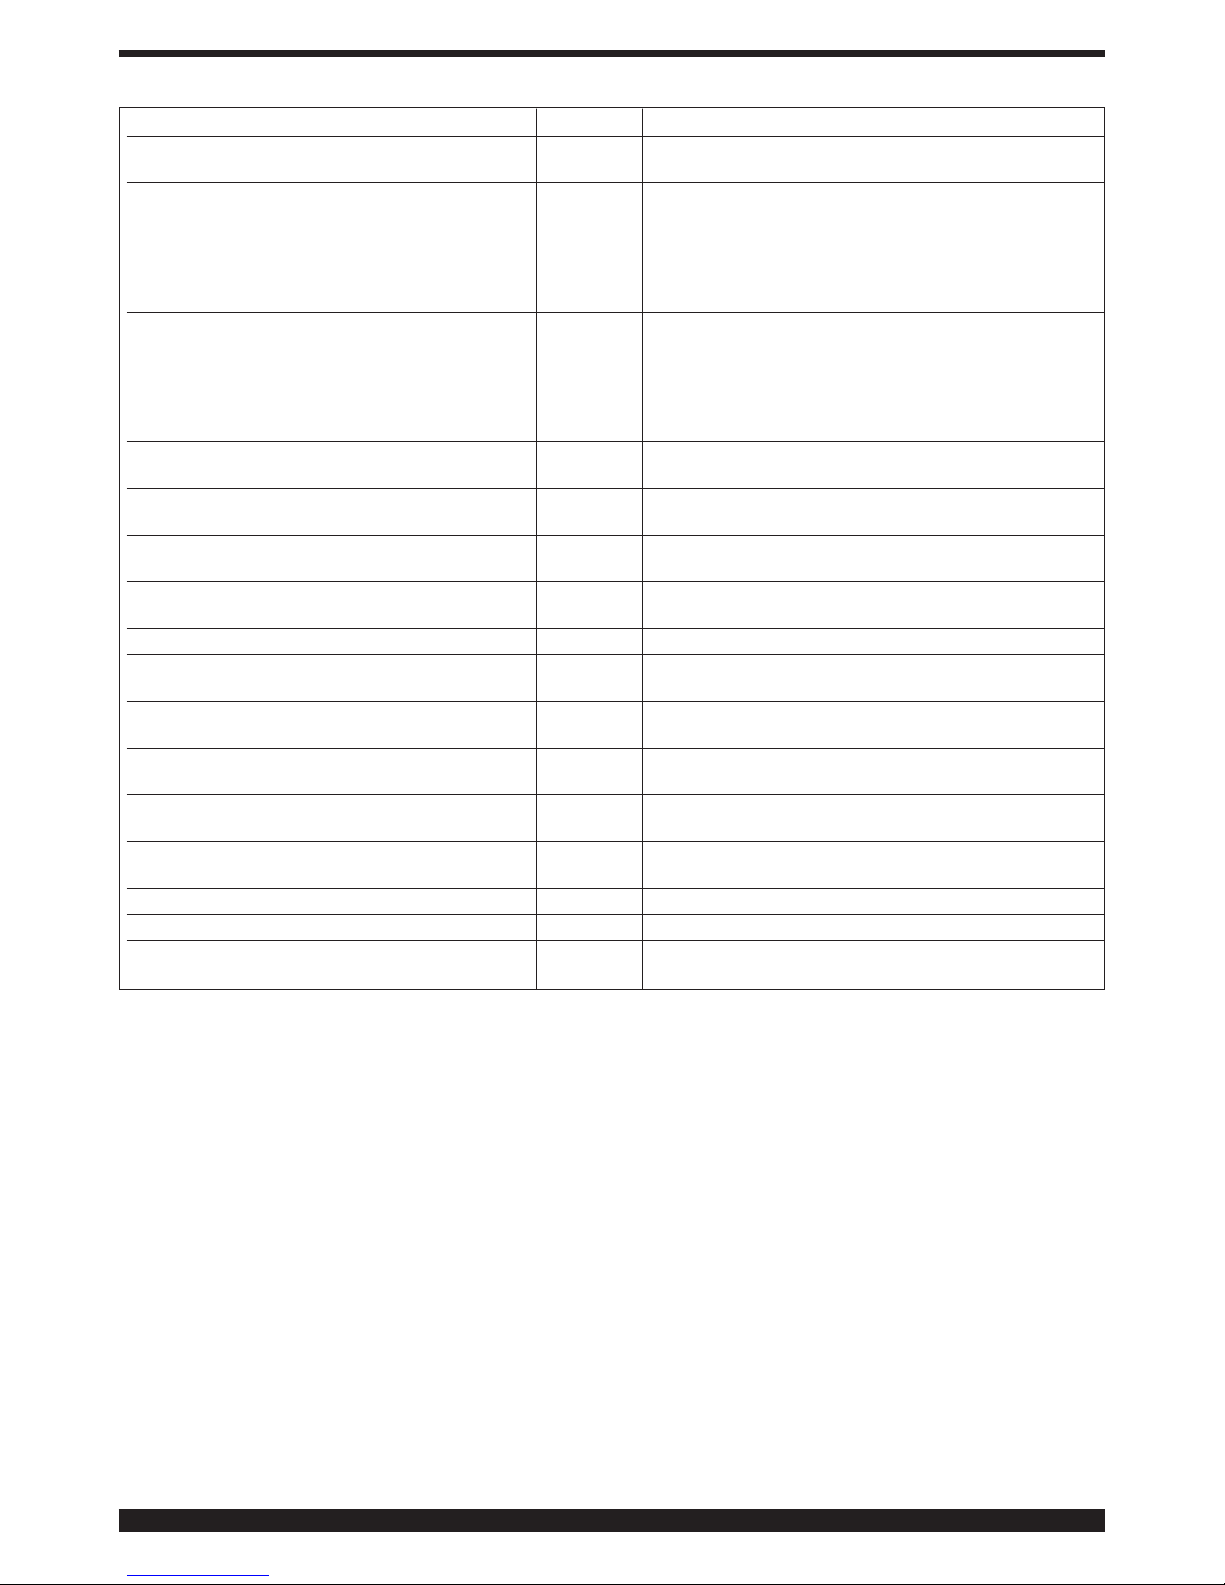
L’ apparecchio è provvisto di parecchie protezioni evidenziate dall’indicazione “Err” sui display U e V (vedi
tabella seguente).
Per garantire l'efficenza di queste sicurezze:
• Non eliminare o cortocircuitare le sicurezze .
• Utilizzare solamente ricambi originali.
• Sostituire sempre con materiale originale eventuali parti danneggiate della macchina o della torcia.
• Utilizzare solo torce CEBORA tipo CP 161.
8 MANUTENZIONE
Ogni intervento di manutenzione deve essere eseguito da
personale qualificato nel rispetto della norma CEI 26-29
(IEC 60974-4).
8.1 MANUTENZIONE GENERATORE
In caso di manutenzione all'interno dell’apparecchio, assicurarsi che l'interruttore A sia in posizione "O" e che il cavo di
fig. 7
C
E
B
D
F
fig. 6
Page 7
7
DESCRIZIONE ERRORE DISPLAY POSSIBILE SOLUZIONE
Pulsante di start premuto all'accensione TRG Spegnere il generatore, rimuovere il comando di start
oppure al riarmo del generatore e riaccendere il generatore
Sovra temperatura dei diodi di uscita TH0 Non spegnere il generatore, per mantenere il ventila
o del trasformatore tore in funzione ed avere così un rapido raffredda
mento. Il ripristino del normale funzionamento avvie
ne automaticamente al rientro della temperatura
entro i limiti consentiti. Se il problema persiste, con
tattare il Servizio Assistenza CEBORA
Sovra temperatura del regolatore DC TH1 Non spegnere il generatore, per mantenere il ventila
(modulo IGBT) tore in funzione ed avere così un rapido raffredda
mento. Il ripristino del normale funzionamento avvie
ne automaticamente al rientro della temperatura
entro i limiti consentiti. Se il problema persiste, con
tattare il Servizio Assistenza CEBORA
Pressione bassa nel canale di GAS LO Aumentare la pressione dell’aria di alimentazione
alimentazione gas
Sportello aperto nel generatore o OPN Controllare la corretta chiusura dell’unità HV14
nel modulo di accensione HV14
CNC in emergenza oppure spento rob Accendere il CNC, uscire dall’emergenza, controllare
il collegamento generatore-CNC
Errore interno nella memoria del Err 2 Contattare il Servizio Assistenza CEBORA
microprocessore
Rilevata corrente ad arco spento Err 30 Contattare il Servizio Assistenza CEBORA
Misura fuori scala della corrente durante Err 35 Contattare il Servizio Assistenza CEBORA
il taglio
Rilevata corrente sul circuito di arco pilota Err 39 Contattare il Servizio Assistenza CEBORA
ad arco spento
Tensione pericolosa: guasto al circuito Err 40 Contattare il Servizio Assistenza CEBORA
di potenza
Errore comunicazione seriale tra circuito Err 43 Contattare il Servizio Assistenza CEBORA
controllo principale e circuito attacco torcia
Rilevata corrente sul circuito di arco pilota Err 49 Contattare il Servizio Assistenza CEBORA
durante il taglio
Elettrodo esaurito Err 55 Sostituire elettrodo e/o ugello
Tensione di alimentazione fuori specifica Err 67 Controllare il valore della tensione di alimentazione
Svuotamento tubo gas non completato oppure Err 79 Controllare i consumabili o ridurre la pressione di ali
pressione alta nel canale di alimentazione gas mentazione
alimentazione sia scollegato dalla rete.
Anche se l’apparecchio è provvisto di un dispositivo automatico per lo scarico della condensa, che entra in funzione
ogni volta che si chiude l’alimentazione dell’aria, è
buona norma, periodicamente, controllare che nella
vaschetta J (fig.2) del riduttore non vi siano tracce di condensa.
Periodicamente, inoltre, è necessario pulire l’interno dell’apparecchio
dalla polvere metallica accumulatasi, usando aria
compressa.
8.2 ACCORGIMENTI DA USARE DOPO UN
INTERVENTO DI RIPARAZIONE.
Dopo aver eseguito una riparazione, fare attenzione a
riordinare il cablaggio in modo che vi sia un sicuro isolamento tra il lato primario ed il lato secondario della macchina.
Evitare che i fili possano andare a contatto con parti in
movimento o parti che si riscaldano durante il funzionamento. Rimontare tutte le fascette come sull’apparecchio
originale in modo da evitare che, se accidentalmente un
conduttore si rompe o si scollega, possa avvenire un contatto tra il primario ed il secondario.
Rimontare inoltre le viti con le rondelle dentellate come
sull’apparecchio originale.
Page 8
8
IMPORTANT: BEFORE STARTING THE EQUIPMENT,
READ THE CONTENTS OF THIS MANUAL, WHICH MUST
BE STORED IN A PLACE FAMILIAR TO ALL USERS FOR
THE ENTIRE OPERATIVE LIFE-SPAN OF THE MACHINE.
THIS EQUIPMENT MUST BE USED SOLELY FOR WELDING OPERATIONS.
1 SAFETY PRECAUTIONS
WELDING AND ARC CUTTING CAN BE
HARMFUL TO YOURSELF AND OTHERS.
The user must therefore be educated
against the hazards, summarized below, deriving from welding operations. For more detailed information, order the
manual code 3.300.758
NOISE
This machine does not directly produce noise
exceeding 80dB. The plasma cutting/welding proce-
dure may produce noise levels beyond said limit;
users must therefore implement all precautions required by
law.
ELECTRIC AND MAGNETIC FIELDS - May be dangerous.
· Electric current following through any conductor causes localized Electric and Magnetic
Fields (EMF). Welding/cutting current creates
EMF fields around cables and power sources.
· The magnetic fields created by high currents
may affect the operation of pacemakers. Wearers of vital
electronic equipment (pacemakers) should consult their
physician before beginning any arc welding, cutting, gouging or spot welding operations.
· Exposure to EMF fields in welding/cutting may have other
health effects which are now not known.
· All operators should use the followingprocedures in order
to minimize exposure to EMF fields from the welding/cutting
circuit:
- Route the electrode and work cables together - Secure
them with tape when possible.
- Never coil the electrode/torch lead around your body.
- Do not place your body between the electrode/torch
lead and work cables. If the electrode/torch lead cable
is on your right side, the work cable should also be on
your right side.
- Connect the work cable to the workpiece as close as
possible to the area being welded/cut.
- Do not work next to welding/cutting power source.
EXPLOSIONS
· Do not weld in the vicinity of containers under pressure, or in the presence of explosive dust, gases or
fumes. · All cylinders and pressure regulators used in
welding operations should be handled with care.
ELECTROMAGNETIC COMPATIBILITY
This machine is manufactured in compliance with the
instructions contained in the standard IEC 60974-10 (CL. A),
and must be used solely for professional purposes in an
industrial environment. There may be potential difficulties in ensuring electromagnetic compatibility in nonindustrial environments.
DISPOSAL OF ELECTRICAL AND ELECTRONIC
EQUIPMENT
Do not dispose of electrical equipment together
with normal waste!In observance of European
Directive 2002/96/EC on Waste Electrical and Electronic
Equipment and its implementation in accordance with
national law, electrical equipment that has reached the
end of its life must be collected separately and returned
to an environmentally compatible recycling facility. As
the owner of the equipment, you should get information
on approved collection systems from our local representative. By applying this European Directive you will
improve the environment and human health!
IN CASE OF MALFUNCTIONS, REQUEST ASSISTANCE
FROM QUALIFIED PERSONNEL.
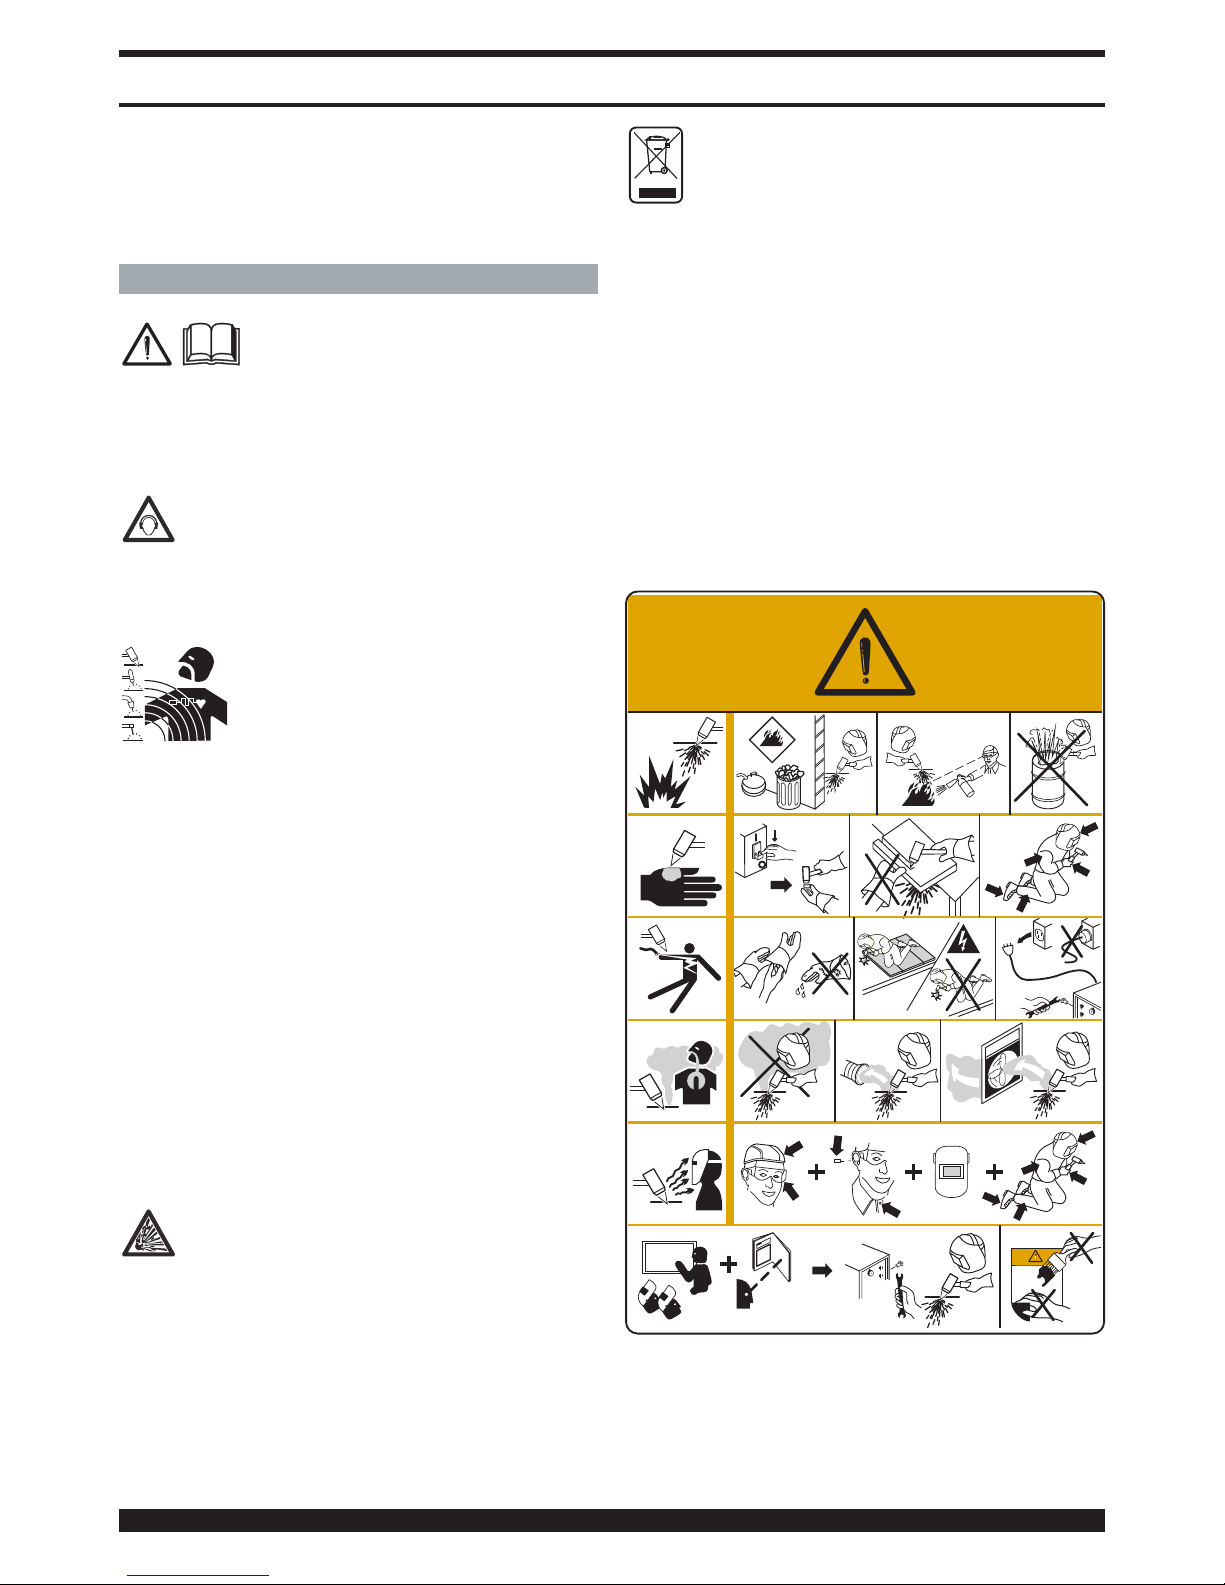
1.1 WARNING LABEL
The following numbered text corresponds to the label
numbered boxes.
1. Cutting sparks can cause explosion or fire.
1.1 Keep flammable materials away from cutting.
1.2 Cutting sparks can cause fires. Have a fire extinguisher nearby, and have a watchperson ready to use it.
1.3 Do not cut on drums or any closed container.
INSTRUCTION MANUAL FOR PLASMA CUTTER
?
OFF
Gklaxmzx, hj x j
g bnnsxmksksk
ghxnnmzxkxsk
gasuwencmc
tghsdhjsjksdjkxc
Ghgopglòdfòxlc òkvfàlxcvò l+dòvòùx
Sm,nxcv,mzx.c ierlòdfb-.èeì’,c mdlò
hsjkklasjlòsòlxc,òz
jhgfjksdhfjksdklcsmkldc
1 1.1 1.2 1.3
2 2.1 2.2 2.3
3 3.1 3.2 3.3
4 4.1 4.2 4.3
5 5.1
6
7
3098464
Page 9
9
2. The plasma arc can cause injury and burns.
2.1 Turn off power before disassembling torch.
2.2 Do not grip material near cutting path.
2.3 Wear complete body protection.
3. Electric shock from torch or wiring can kill.
3.1 Wear dry insulating gloves. Do not wear wet or
damaged gloves.
3.2 Protect yourself from electric shock by insulating
yourself from work and ground.
3.3 Disconnect input plug or power before working on
machine.
4 Breathing cutting fumes can be hazardous to your
health.
4.1 Keep your head out of fumes.
4.2 Use forced ventilation or local exhaust to remove
fumes.
4.3 Use ventilating fan to remove fumes.
5 Arc rays can burn eyes and injure skin.
5.1 Wear hat and safety glasses. Use ear protection and
button shirt collar. Use welding helmet with correct
shade of filter. Wear complete body protection.
6 Become trained and read the instructions before
working on the machine or cutting.
7 Do not remove or paint over (cover) the label.
2 GENERAL DESCRIPTION
This equipment is a direct current continuous power
source designed for plasma arc cutting of electro-conducting materials (metals and alloys). The plasma gas
can be air or nitrogen.
2.1 UNPACKING AND ASSEMBLY
Remove the packing material from the equipment, screw
the three eyebolts provided and lift as indicated in Fig. 1.
Since this machine is equipped with wheels without
brake, make sure the machine is not positioned on sloping planes, to avoid tilting or noncontrolled motion of the
machine itself.
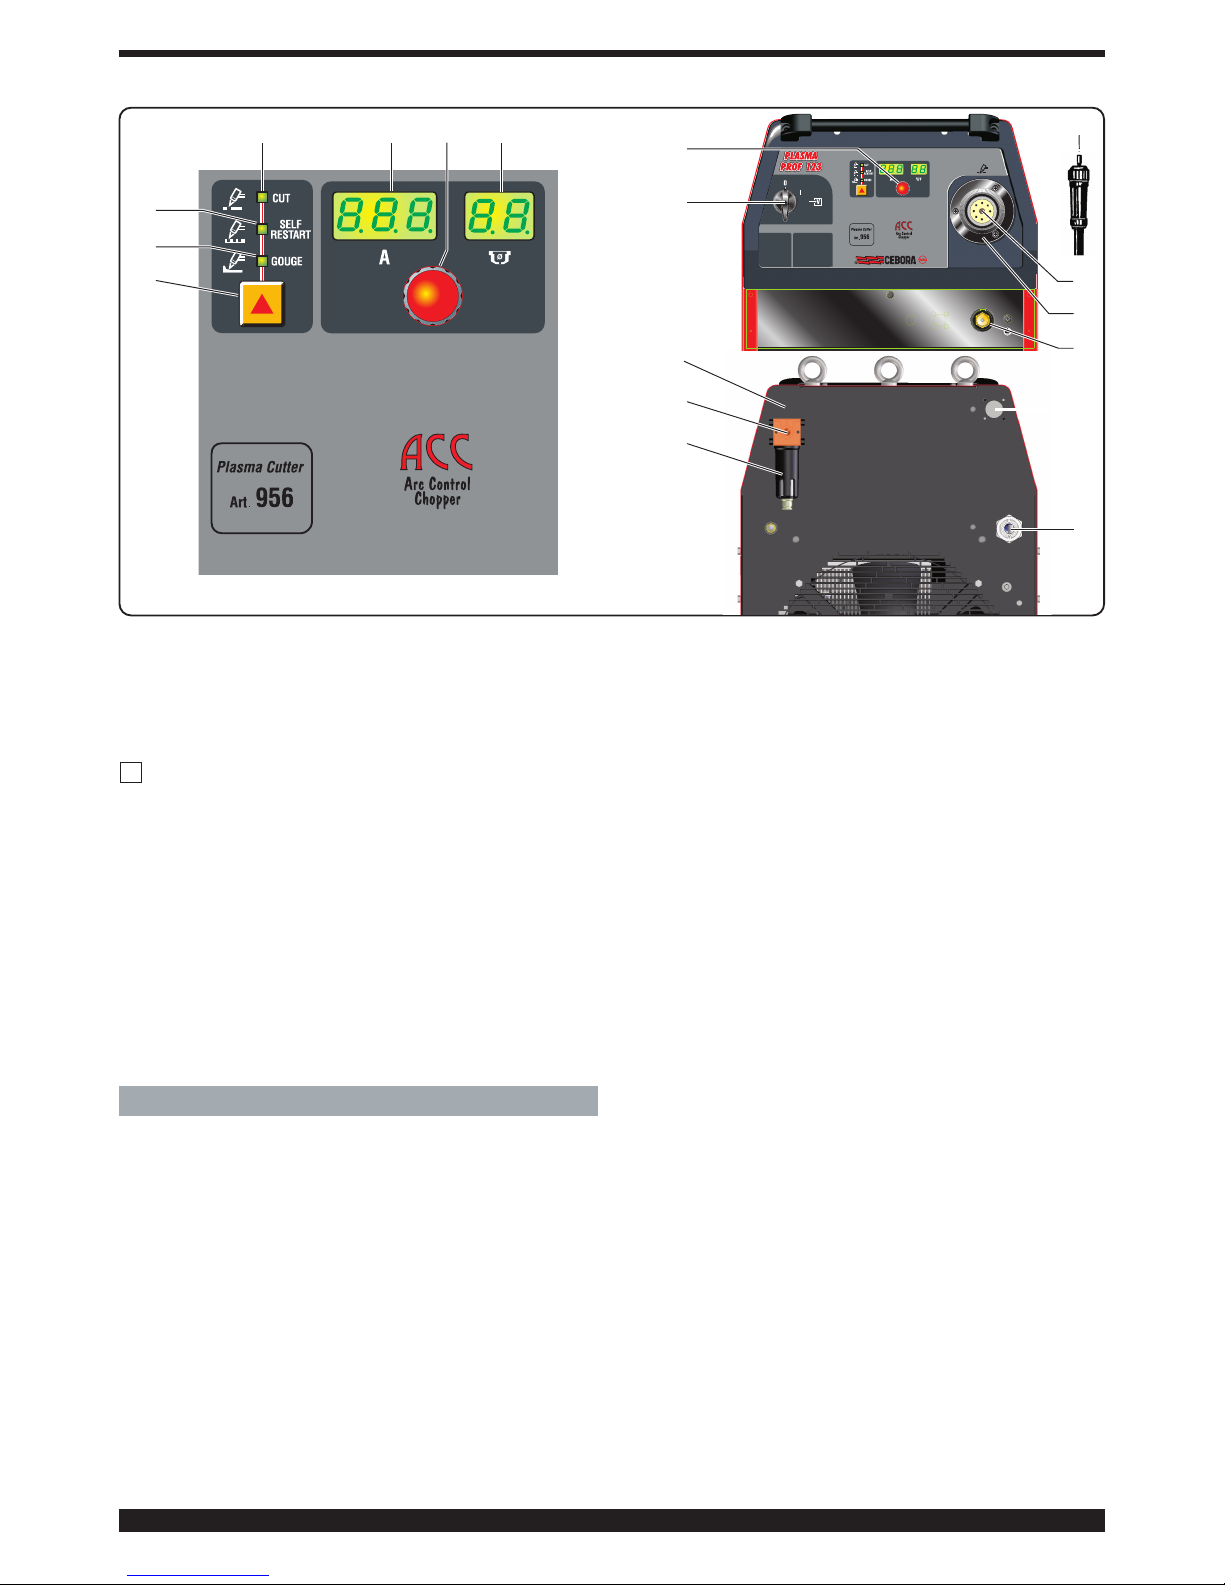
2.2 DESCRIPTION OF THE EQUIPMENT (Fig.2)
A) Function switch 0-1.
C) Fixed fitting for the welding torch.
D) Welding torch coupling protection.
E) Socket for earth cable.
F) Mobile fitting.
H) Knob for adjusting gas pressure.
I) Gas supply fitting (1/4” gas female thread).
J) Condensation collecting tray.
K) Power cord.
N) Cutting mode LED.
O) Self Restart mode LED (pilot arc automatic
restart).
P) Gouging mode LED.
U) Display that shows:
- at start-up = machine code (957),
torch type (161), torch length (Len).
- otherwise = cutting current and error codes.
V) Display that shows:
- at start-up = software version (01), torch
type (CP), torch length (6)
otherwise = nozzle diameter and error codes.
W) Operating mode selector Every time this push-
button is pressed the corresponding LED lights.
Z) Knob to adjust the cutting current.
2.3 EXPLANATION OF THE TECHNICAL SPECIFICATIONS LISTED ON THE MACHINE PLATE.
The equipment is manufactured according to these
international standards: IEC 60974.1 - IEC 60974.3 -IEC
60974.10 CL. A - IEC 61000-3-11 - IEC 61000-3-12
(See note 2)
N° . Serial number, which must be indicated on
any request regarding the equipment.
Transformer threephase-rectifier-
converter DC/DC (chopper).
P.A.C. Suitable for plama cutting.
Drooping characteristic.
Suitable for plasma cutting.
TORCH TYPE Welding torch type which can be used with
this equipment.
U0. Secondary open-circuit voltage (peak value)
X. Duty cycle percentage.
The duty cycle expresses the percentage of
10 minutes during which the equipment
may run at a certain current without
overheating.
I2. Cutting current.
U2. Secondary voltage with I2 cutting current.
This voltage depends on the distance
between nozzle and the workpiece. If this
distance increases also the cutting
voltage increases and the duty cycle X%
may decrease.
U1. Rated supply voltage
3~ 50/60 50- or 60-Hz three-phase power supply.
I1 max. This is the maximum value of the absorbed
current.
Fig. 1
Page 10
10
l1 eff. This is the maximum value of the actual
current absorbed, considering the duty
cycle.
IP21 Degree of housing protection.
Degree 1 as the second digit means that
this device is not suitable for use outdoors.
Suitable for use in high-risk environments.
NOTES:
1- The equipment has also been designed for use in environments with a pollution rating of 3. (See IEC 60664).
2- Questa attrezzatura è conforme alla norma IEC 610003-12 a condizione che l’impedenza massima Zmax
ammessa dell’impianto sia inferiore o uguale a 0,034 al
punto di interfaccia fra l’impianto dell’utilizzatore e quello
pubblico. E’ responsabilità dell’’installatore o dell’utilizzatore dell’attrezzatura garantire, consultando eventualmente l’operatore della rete di distribuzione, che l’attrezzatura sia collegata a un’alimentazione con impedenza
massima di sistema ammessa Zmax inferiore o uguale a
0,034.
3 INSTALLATION
3.1 WELDING TORCH ASSEMBLY
This equipment is supplied without welding torch
and is suitable for torches CEBORA CP161 both
manual and automatic (straight).
After introducing the mobile fitting F into the protection
D, insert it onto the fixed fitting C, by screwing down the
fitting collar F to avoid air leaking that may jeopardize a
good operation.
Do not dent the contact tip, do not bend the mobile fitting F pins.
Screw the protection D onto the panel.
S
3.2 START-UP
Only skilled personnel should install the machine.
All connections must be carried out according to
current regulations, and in full observance of safety
laws (CEI 26-23 and IEC/TS 62081 standards).
Connect the gas supply to fitting I making sure that the
equipment can supply adequate capacity and pressure
to the torch being used.
If the air is supplied from a compressed air cylinder,
the cylinder must be equipped with a pressure regulator; never connect a compressed air cylinder to the
machine reducer direct. Pressure may be higher than
the reducer capacity with consequent possible explosion.
Make sure that the supply voltage matches the voltage
indicated on the specifications plate of the power cable.
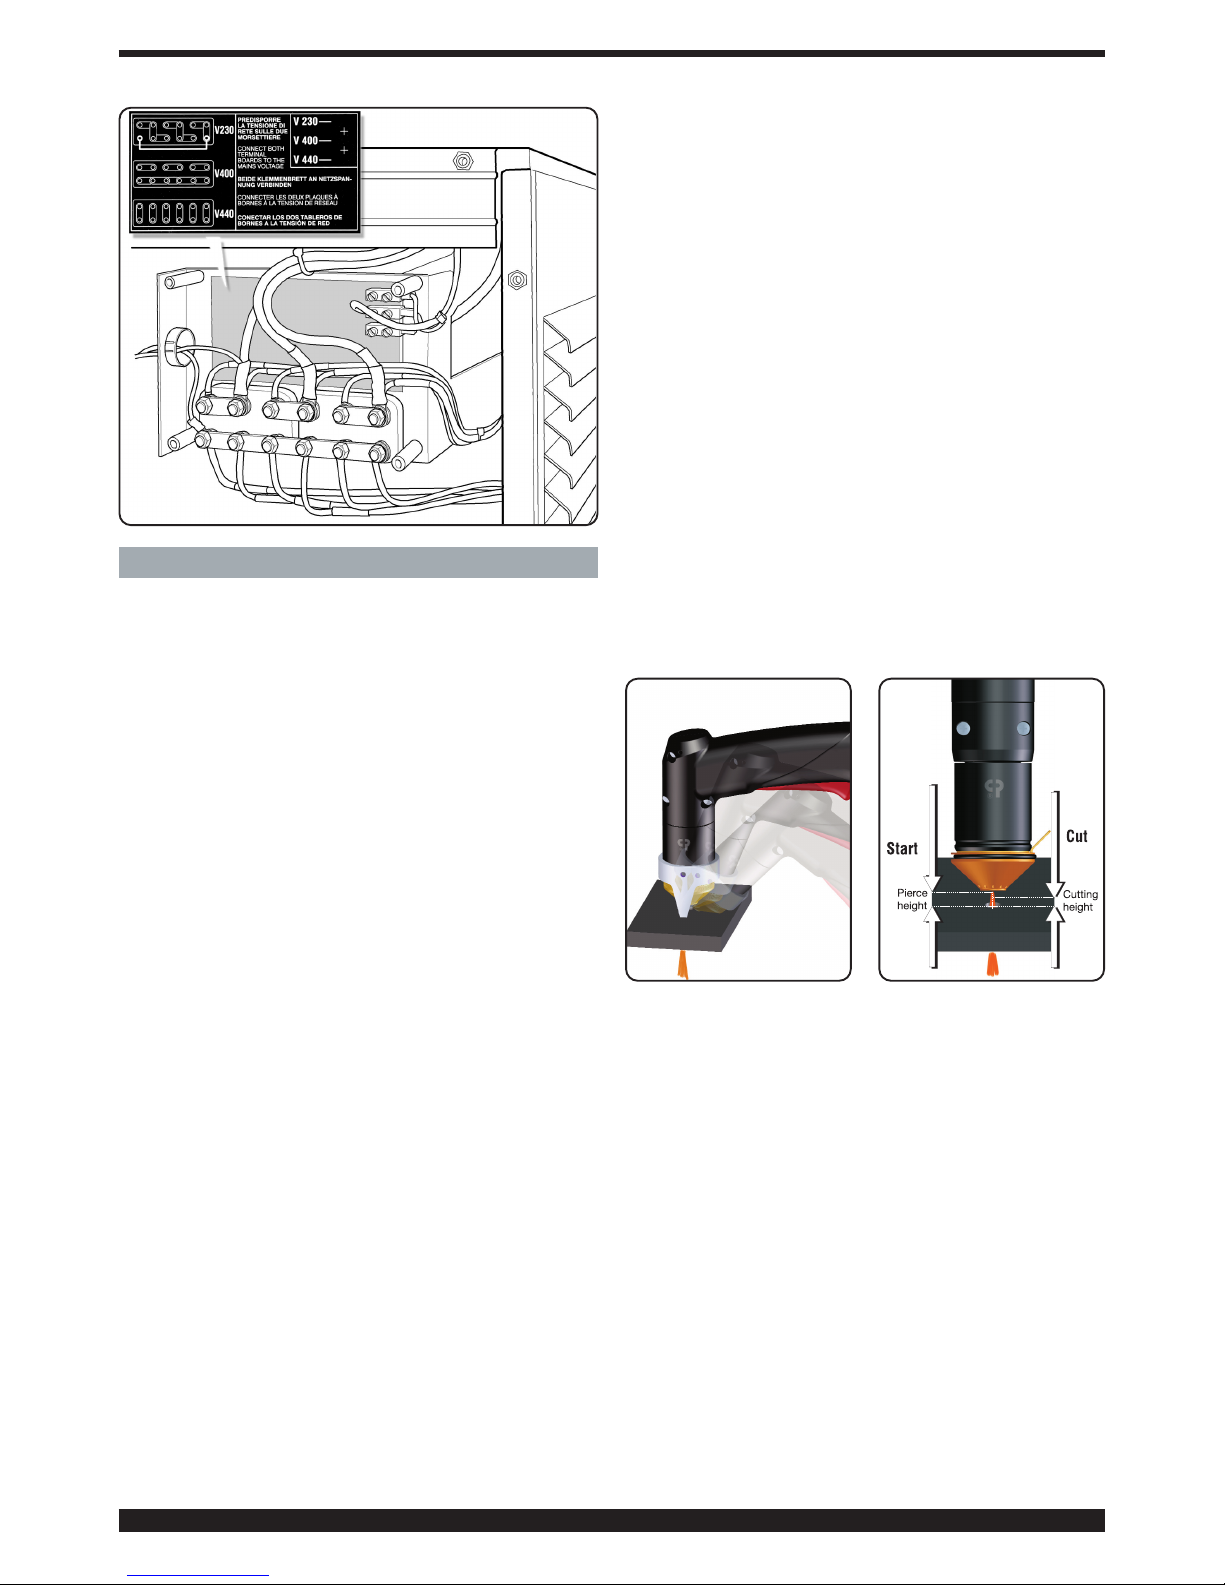
If not, change voltage by means of the terminal board
AE inside the equipment (fig.3).
The machine is equipped with a function switch, and
therefore :
a) In case of a permanent connection to the power system (with no plug) a main switch of adequate capacity
must be provided for according to the plate specifications.
b) In case of a plug connection use a plug complying
with the plate specifications. In this case the plug must
be used to completely disconnect the machine from the
mains, after setting the switch A to “O” (fig. 2).
The yellow-green wire must be connected to the earth
terminal.
Extension cords must have a section complying with the
maximum absorbed voltage I1 indicated on the specifications plate.
fig. 2
A
Z
NUZV
O
P
W
F
C
D
E
L
K
I
J
Page 11
11
4. USE
Select type of work by means of button W: LED’s N, O, P
corresponding to CUT, grid cutting (SELF -RESTART) and
GOUGE will glow.
Turn the equipment on by means of knob A (displays
U,V and LED’s N,O,P will glow).
The following data will be rapidly displayed :
power source code (display U),
installed firmware version (display V),
name of assembled welding torch (display U and V).
Then display U will show wording LEN (welding torch
length) and on display V size (= 12 meters from supplier) will be flashing.
If the welding torch length is different, the size must be
changed by means of knob Z.
After 5 seconds the selected value is stored and maintained every time power source is started.
If the initial setting is not correct, it is possible to change
the length by pressing simultaneously buttons W and Q
and selecting the required size with knob Z.
Now it is possible to set the correct working pressure by
pressing button Q (SET) and following instructions of S
and T LED’s. LED S on indicates a low pressure while
LED T on indicates a high pressure. Keep down knob H
of the pressure reducing valve until both LED’s are on
(correct pressure). Push down to lock this knob.
4.1 CUTTING (“CUT” OPERATING MODE)
With knob Z adjust the cutting current according to the
thickness to be cut by following the cutting table
instructions.
While the current is adjusted display V will show the
correct diameter of the nozzle to be used.
Connect the earth cable clamp to the workpiece to be
cut making sure that the clamp and the workpiece have
a good electric contact especially in case of painted or
oxidized plates or with insulating coatings. Do not connect the clamp to the material to be removed
With a 20 to 45A cutting current and a 1.2 mm diameter nozzle a cut can be made by placing the nozzle
directly on the workpiece (drag cut).
For currents higher than 45A a spring spacer or a 2-end
spacer must be used to avoid to put into direct contact
the nozzle or the nozzle protection with the workpiece to
be cut.
With the welding torch in automatic mode, keep a distance of approximately 4mm between the nozzle protection and the workpiece, as indicated in the cutting
tables..
Press the torch trigger to start the pilot arc.
If the cutting operation is not started, the pilot arc goes
out after 2 seconds; to restart it press the torch trigger
again. Keep the welding torch in a vertical position while
working.
When the cutting is finished and the torch trigger is
released air continues leaking from the welding torch
to assure the torch cooling.
It is recommended not to turn the equipment off
before this operation is over.
When using the welding torch in manual mode and
when holes are to be cut or cutting must be started from
the workpiece center the welding torch must be placed
in a slanted position and then slowly straightened up to
prevent melted metal from being sprayed onto the
nozzle protection (see fig.4). This operation must be
carried out when holes thicker than 3mm are to be cut.
When using the welding torch in automatic mode (see
fig. 5) follow strictly the instructions contained in the
cutting tables as for sagging, working height and maximum cutting thicknesses, which must comply with the
current.
When circular cuts are to be made we recommend to
use the caliper supplied on demand. Do not forget that
when using the caliper it may be necessary to follow the
above mentioned starting method.
To avoid excessive wearing of the electrode, swirl ring
and nozzle the pilot arc should not be kept on in the air
if not necessary.
Once the operation is completed, turn the machine off.
4.2 GRID CUTTING (SELF-RESTART OPERATING
MODE)
Use this function to cut drilled plates or grids.
When cutting is completed, keep the knob pressed and
the pilot arc will restart automatically. Use this function
only if required, to avoid excessive wearing of the
electrode and the nozzle.
fig. 4
fig. 5
fig. 3
Page 12
12
4.3 GOUGING (“GOUGE” OPERATING MODE)
This operation makes it possible to remove defective
welds, to separate welded pieces, to prepare edges,
etc. For this operation use a 3 mm ø nozzle.
The value of the current to be used varies from 60 to
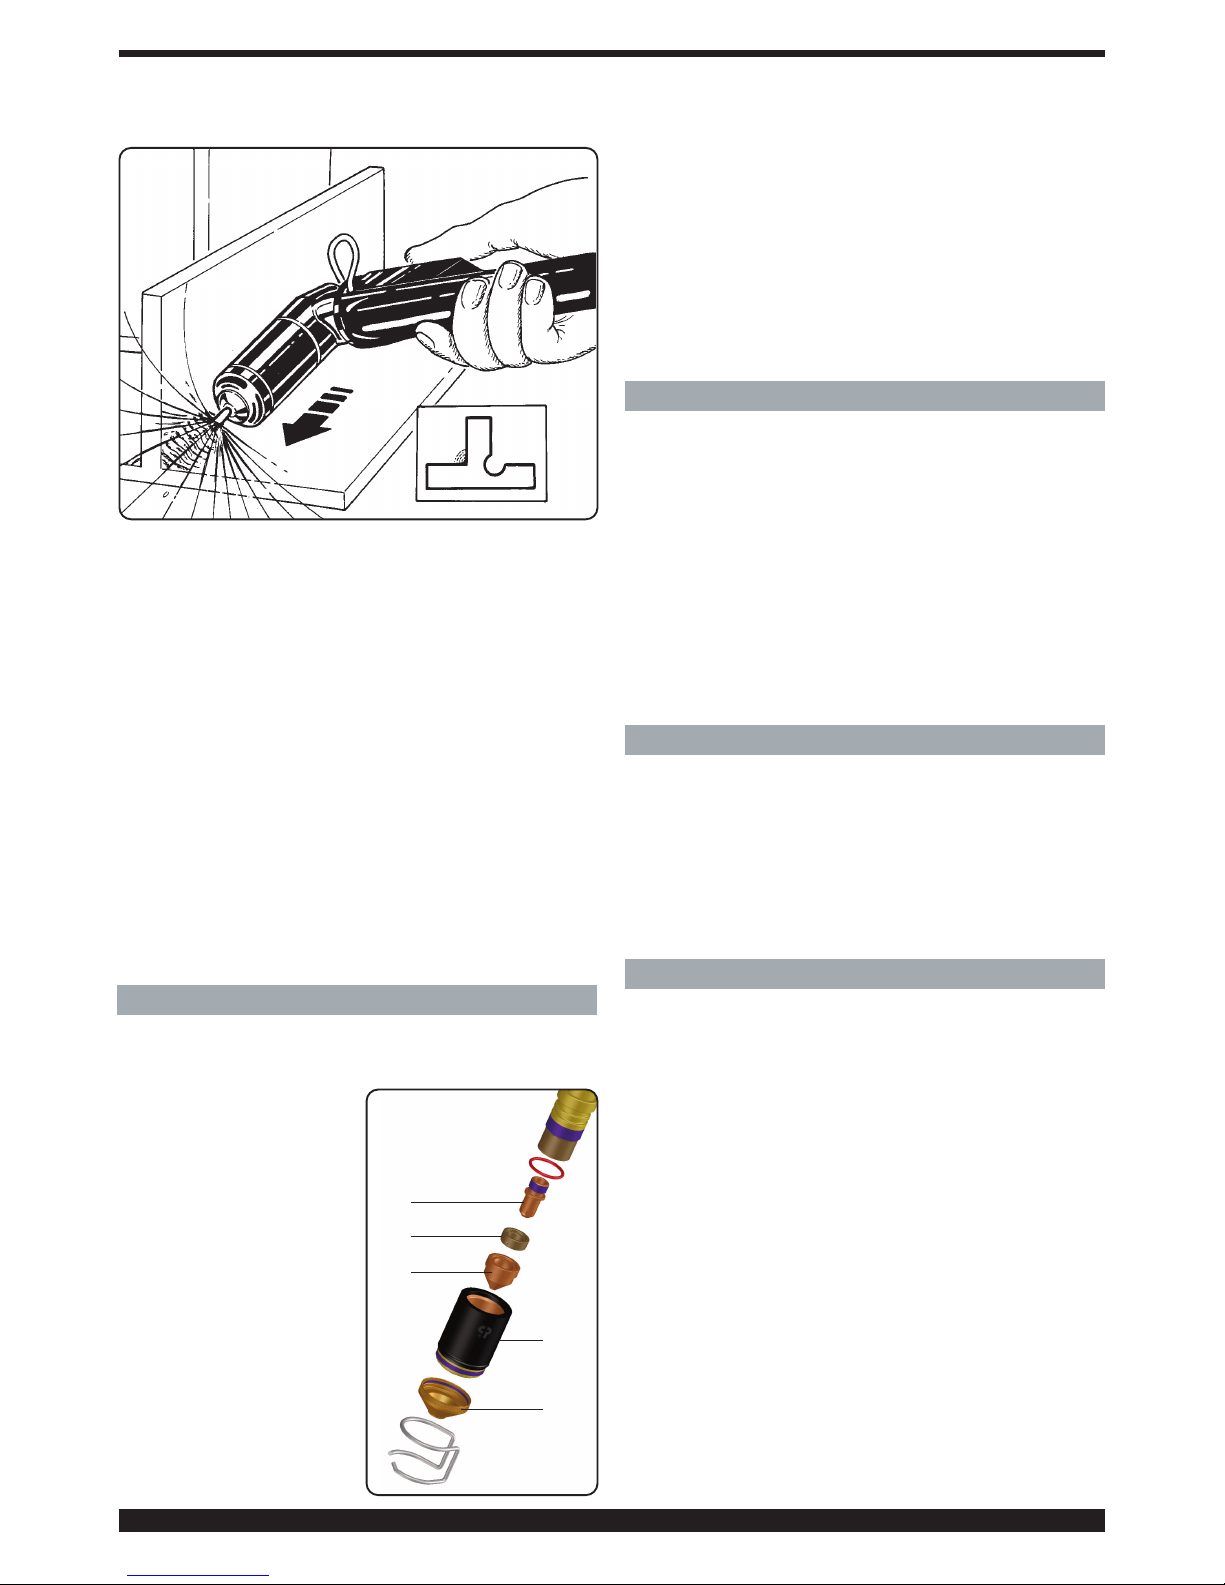
120A depending on the thickness and quantity of material to be removed. With the welding torch in slanted
position (fig.6) proceed towards the melted metal so
that the gas coming out of the welding torch keeps it
away. The welding torch slanted position versus the
workpiece depends on the penetration you want to
obtain. As melted dross tends to stick to the nozzle
holder and nozzle protection during this procedure, it is
recommended to frequently clean them so as to avoid
problems (double arc) which may destroy the nozzle in
few seconds. Given the strong (infrared and ultraviolet)
radiation emission during this operation, it is recommended that the operator and people nearby wear an
adequate protection.
Once the operation is completed, turn the machine off.
5. REPLACING THE CONSUMABLES
IMPORTANT: Switch the power source off before
replacing any consumables.
Making reference to Fig.7 ,
parts subject to wear are as
follows: electrode C, swirl
ring B, nozzle E, and nozzle
protection F. These should
be replaced after unscrewing the nozzle holder D.
Electrode C must be
replaced when it shows an
approx 1.5 mm deep crater
at the center. IMPORTANT:
When unscrewing the electrode do not force it but
apply a progressive strength
until the thread is disengaged. The new electrode
must be screwed in its seat
and locked without tightening all the way down.
Nozzle E is to be replaced when its central hole is damaged or enlarged as compared to a new one. Delayed
replacements of electrode and nozzle cause overheating
, which can reduce swirl ring B life. After these replacements, check that the nozzle holder D is accurately tightened.
IMPORTANT: screw the nozzle holder D onto the welding torch body only when electrode C, swirl ring B and
nozzle E are assembled. If these elements are not
assembled the equipment operation is jeopardized as
well as the operator’s safety.
6. HINTS
- Should the equipment air contain plenty of moisture
and oil the use of a filter dryer is recommended. This will
prevent excessive oxidation and wearing of consumables, welding torch damage and reduction in cutting
rapidity and quality.
- Air impurities cause oxidation of the electrode and
nozzle and may make pilot arc start-up more difficult. If
this condition is present, clean the electrode terminal
end and the nozzle interior with thin abrasive paper.
- Make sure that the new electrode and nozzle that are
going to be assembled are perfectly clean and oil-free.
- To avoid welding torch damage always use Cebora
original parts.
7 DESCRIPTION OF PROTECTIVE DEVICES
The equipment comes with different protective devices
highlighted by “Err” on the displays U and V. (See tab. 1).
To assure efficiency of these protective devices:
• Do not remove nor by-pass the protective devices.
• Replace them with original Cebora spare parts.
• Always replace any damaged parts of the machine
or the welding torch with original parts.
• Use torches CEBORA Type CP 161 only.
8 MAINTENANCE
Any maintenance operation must be carried out by qualified personnel in compliance with standard CEI 26-29
(IEC 60974-4).
8.1 GENERATOR MAINTENANCE
In the case of maintenance inside the machine, make
sure that the switch A is in position "O" and that the
power cord is disconnected from the mains.
Even though the machine is equipped with an automatic
condensation drainage device that is tripped each time
the air supply is closed, it is good practice to periodically
make sure that there is no condensation accumulated in
the water trap J (fig.1).
It is also necessary to periodically clean the interior of the
machine from the accumulated metal dust, using compressed air.
fig. 6
fig. 7
C
E
B
D
F
Page 13
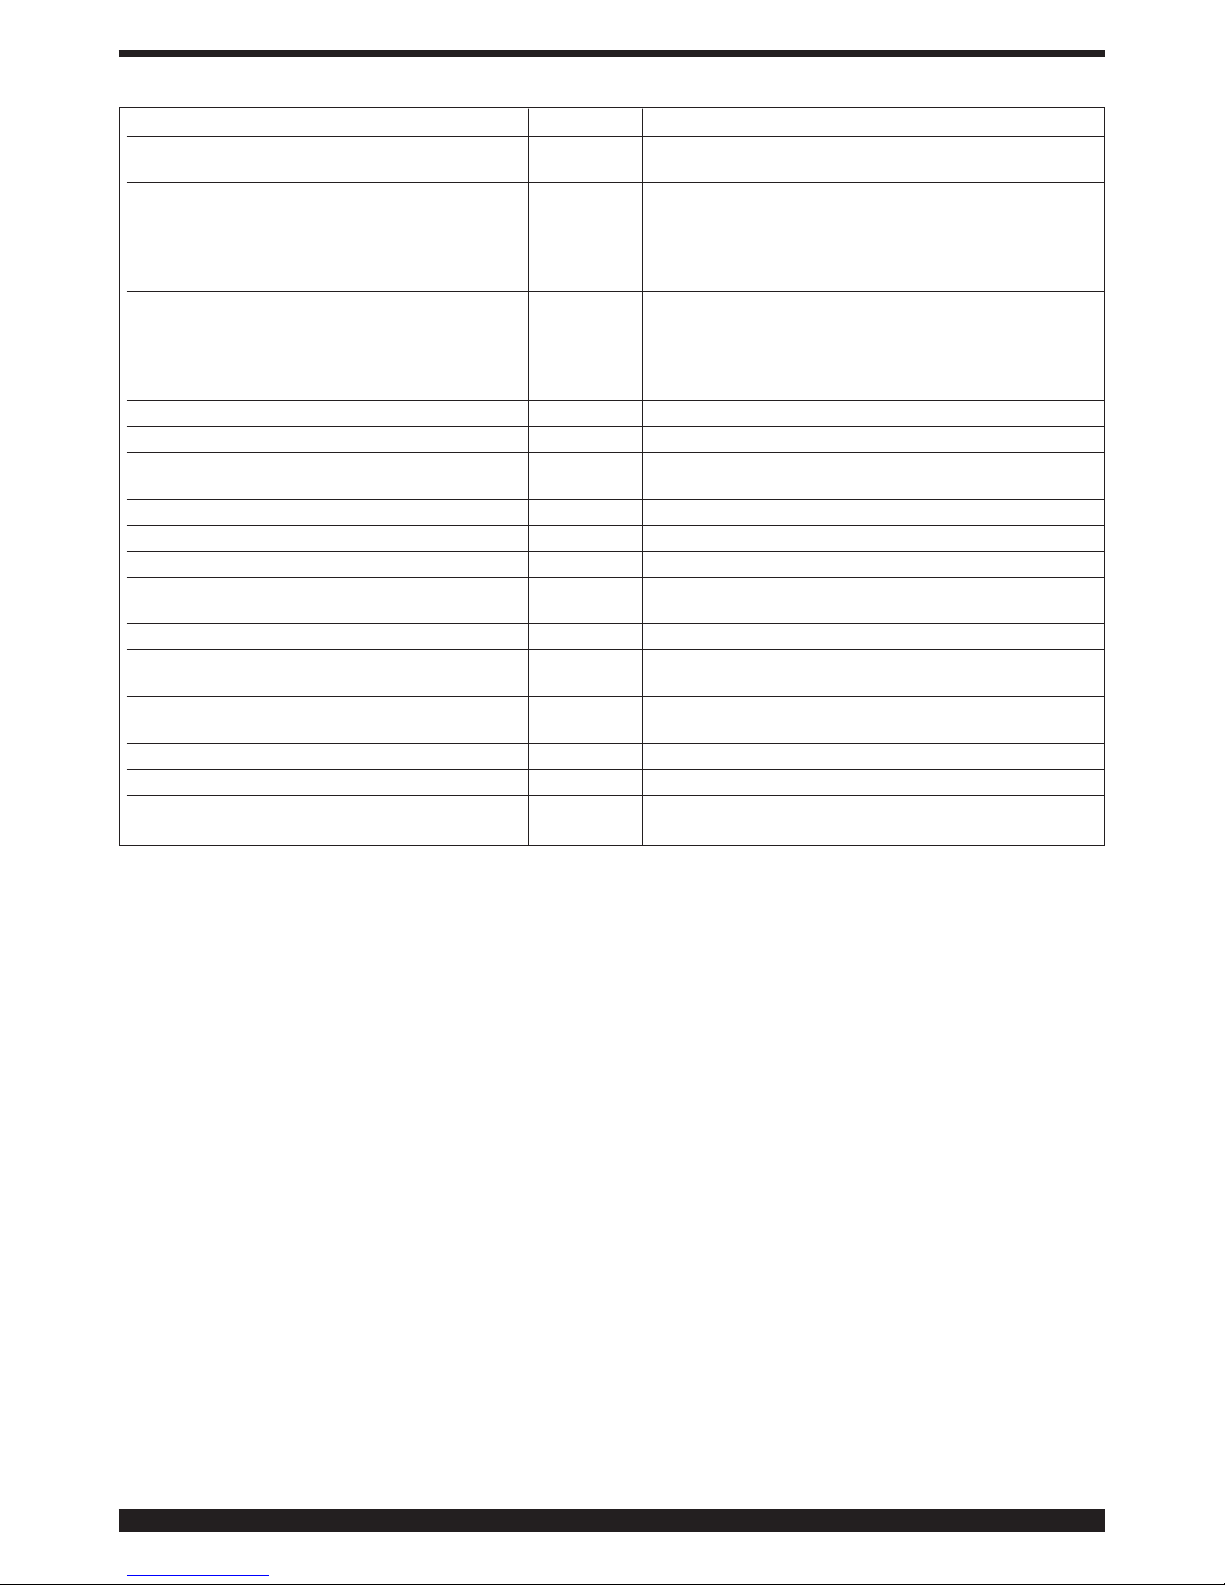
13
ERROR DESCRIPTION DISPLAY POSSIBLE SOLUTION
Start command present while resetting the TRG Shut off the Power Source, remove the start
operating mode command and restart the Power Source
High temperature of output diode TH0 Don’t shutting off the Power Source, to keep the fan
or of the transformer running and thus allow rapid cooling. Normal opera
tion is restored automatically as soon as the tempe
rature returns within the allowed limits. If the problem
persists, call CEBORA Service Department
High temperature of the IGBT group TH1 Don’t shutting off the Power Source, to keep the fan
on power board running and thus allow rapid cooling. Normal opera
tion is restored automatically as soon as the tempe
rature returns within the allowed limits. If the problem
persists, call CEBORA Service Department
Gas inlet pressure low GAS LO Increase the gas inlet pressure
Guard on HV14 Unit open OPN Check the proper closing of HV14 unit
Emergency stop originating from the CNC rob Turn on the CNC, exit from emergency and check
the connection between CNC and Power Source
EEPROM error Err 2 Call CEBORA Service Department
Detected current with no plasma arc Err 30 Call CEBORA Service Department
Current out of scale during cutting Err 35 Call CEBORA Service Department
detected current on pilot arc circuit Err 39 Call CEBORA Service Department
with no plasma arc
Hazardous voltage: failure of the power circuit Err 40 Call CEBORA Service Department
Communication serial error between control Err 43 Call CEBORA Service Department
circuit and torch circuit
detected current on pilot arc Err 49 Call CEBORA Service Department
circuit during cutting
Electrode finished Err 55 Replace electrode and/or nozzle
AC supply voltage out of range Err 67 Check the value of supplì voltage
Purge cycle not completed or Err 79 Check the consumables or reduce the inlet gas
pressure highs pressare of gas
Tab. 1
8.2 PRECAUTIONS AFTER REPAIRS.
After making repairs, take care to organize the wiring so that
there is secure insulation between the primary and secondary sides of the machine. Do not allow the wires to come
into contact with moving parts or those that heat up during
operation. Reassemble all clamps as they were on the original machine, to prevent a connection from occurring
between the primary and secondary circuits should a wire
accidentally break or be disconnected.
Also mount the screws with geared washers as on the original machine.
Page 14
14
WICHTIG: VOR DER INBETRIEBNAHME DES GERÄTS
DEN INHALT DER VORLIEGENDEN BETRIEBSANLEITUNG AUFMERKSAM DURCHLESEN; DIE BETRIEBSANLEITUNG MUß FÜR DIE GESAMTE LEBENSDAUER
DES GERÄTS AN EINEM ALLEN INTERESSIERTEN
PERSONEN BEKANNTEN ORT AUFBEWAHRT WERDEN.
DIESES GERÄT DARF AUSSCHLIEßLICH ZUR AUSFÜHRUNG VON SCHWEIßARBEITEN VERWENDET WERDEN.
1 SICHERHEITSVORSCHRIFTEN
DAS LICHTBOGENSCHWEIßEN UND SCHNEIDEN KANN FÜR SIE UND ANDERE
GESUNDHEITSSCHÄDLICH SEIN; daher
muß der Benutzer über die nachstehend kurz dargelegten
Gefahren beim Schweißen unterrichtet werden. Für ausführlichere Informationen das Handbuch Nr. 3.300.758
anfordern.
LÄRM
Dieses Gerät erzeugt selbst keine Geräusche, die 80
dB überschreiten. Beim Plasmaschneid- und
Plasmaschweißprozeß kann es zu einer
Geräuschentwicklung kommen, die diesen Wert überschreitet. Daher müssen die Benutzer die gesetzlich vorgeschriebenen Vorsichtsmaßnahmen treffen.
ELEKTROMAGNETISCHE FELDER - Schädlich können
sein:
· Der elektrische Strom, der durch einen beliebigen Leiter fließt, erzeugt elektromagnetische
Felder (EMF). Der Schweiß- oder Schneidstrom
erzeugt elektromagnetische Felder um die
Kabel und die Stromquellen.
• Die durch große Ströme erzeugten magnetischen Felder
können den Betrieb von Herzschrittmachern stören. Träger
von lebenswichtigen elektronischen Geräten
(Herzschrittmacher) müssen daher ihren Arzt befragen, bevor
sie sich in die Nähe von Lichtbogenschweiß-, Schneid-,
Brennputz- oder Punktschweißprozessen begeben.
• Die Aussetzung an die beim Schweißen oder Schneiden
erzeugten elektromagnetischen Felder kann bislang unbekannte Auswirkungen auf die Gesundheit haben.
Um die Risiken durch die Aussetzung an elektromagnetische
Felder zu mindern, müssen sich alle SchweißerInnen an die
folgenden Verfahrensweisen halten:
- Sicherstellen, dass das Massekabel und das Kabel
der Elektrodenzange oder des Brenners nebeneinan
der bleiben. Die Kabel nach Möglichkeit mit einem
Klebeband aneinander befestigen.
- Das Massekabel und das Kabel der
Elektrodenzange oder des Brenners nicht um den
Körper wickeln.
- Sich nicht zwischen das Massekabel und das Kabel
der Elektrodenzange oder des Brenners stellen.
Wenn sich das Massekabel rechts vom Schweißer
bzw. der Schweißerin befindet, muss sich auch das
Kabel der Elektrodenzange oder des Brenners auf
dieser Seite befinden.
- Das Massekabel so nahe wie möglich an der
Schweiß- oder Schneidstelle an das Werkstück
anschließen.
- Nicht in der Nähe der Stromquelle arbeiten.
EXPLOSIONSGEFAHR
· Keine Schneid-/Schweißarbeiten in der Nähe von
Druckbehältern oder in Umgebungen ausführen, die
explosiven Staub, Gas oder Dämpfe enthalten. Die
für den Schweiß-/Schneiprozeß verwendeten Gasflaschen
und Druckregler sorgsam behandeln.
ELEKTROMAGNETISCHE VERTRÄGLICHKEIT
Dieses Gerät wurde in Übereinstimmung mit den Angaben der
harmonisierten Norm IEC 60974-10 (Cl. A) konstruiert und
darf ausschließlich zu gewerblichen Zwecken und nur in
industriellen Arbeitsumgebungen verwendet werden. Es ist
nämlich unter Umständen mit Schwierigkeiten verbunden
ist, die elektromagnetische Verträglichkeit des Geräts in
anderen als industriellen Umgebungen zu gewährleisten.
ENTSORGUNG DER ELEKTRO- UND
ELEKTRONIKGERÄTE
Elektrogeräte dürfen niemals gemeinsam mit
gewöhnlichen Abfällen entsorgt werden! In Übereinstimmung mit der Europäischen Richtlinie
2002/96/EG über Elektro- und Elektronik-Altgeräte und
der jeweiligen Umsetzung in nationales Recht sind nicht
mehr verwendete Elektrogeräte gesondert zu sammeln
und einer Anlage für umweltgerechtes Recycling zuzuführen. Als Eigentümer der Geräte müssen Sie sich bei
unserem örtlichen Vertreter über die zugelassenen
Sammlungssysteme informieren. Die Umsetzung
genannter Europäischer Richtlinie wird Umwelt und
menschlicher Gesundheit zugute kommen!
IM FALLE VON FEHLFUNKTIONEN MUß MAN SICH AN
EINEN FACHMANN WENDEN.
1.1 WARNHINWEISSCHILD
DIE NUMMERIERUNG DER BESCHREIBUNGEN ENTSPRICHT DER NUMMERIERUNG DER FELDER DES
SCHILDS.
1. Die beim Schneiden entstehenden Funken können
Explosionen oder Brände auslösen.
1.1 Keine entflammbaren Materialien im Schneidbereich
aufbewahren.
1.2 Die beim Schneiden entstehenden Funken können
Brände auslösen. Einen Feuerlöscher in der unmittelbaren Nähe bereit halten und sicherstellen, dass eine
Person anwesend ist, die ihn notfalls sofort einsetzen
kann.
1.3 Niemals Schneidarbeiten an geschlossenen
Behältern ausführen.
2. Der Plasmalichtbogen kann Verbrennungen und
Verletzungen verursachen.
2.1 Vor der Demontage des Brenners die
Stromversorgung unterbrechen.
2.2 Das Werkstück nicht in der Nähe des Schnittverlaufs
festhalten.
2.3 Einen kompletten Körperschutz tragen.
3. Vom Brenner oder Kabel verursachte Stromschläge
können tödlich sein. Für einen angemessenen
Schutz gegen Stromschläge Sorge tragen.
3.1 Isolierhandschuhe tragen. Keinesfalls feuchte oder
schadhafte Schutzhandschuhe verwenden.
BETRIEBSANLEITUNG FÜR PLASMASCHNEIDGERÄT
Page 15
15
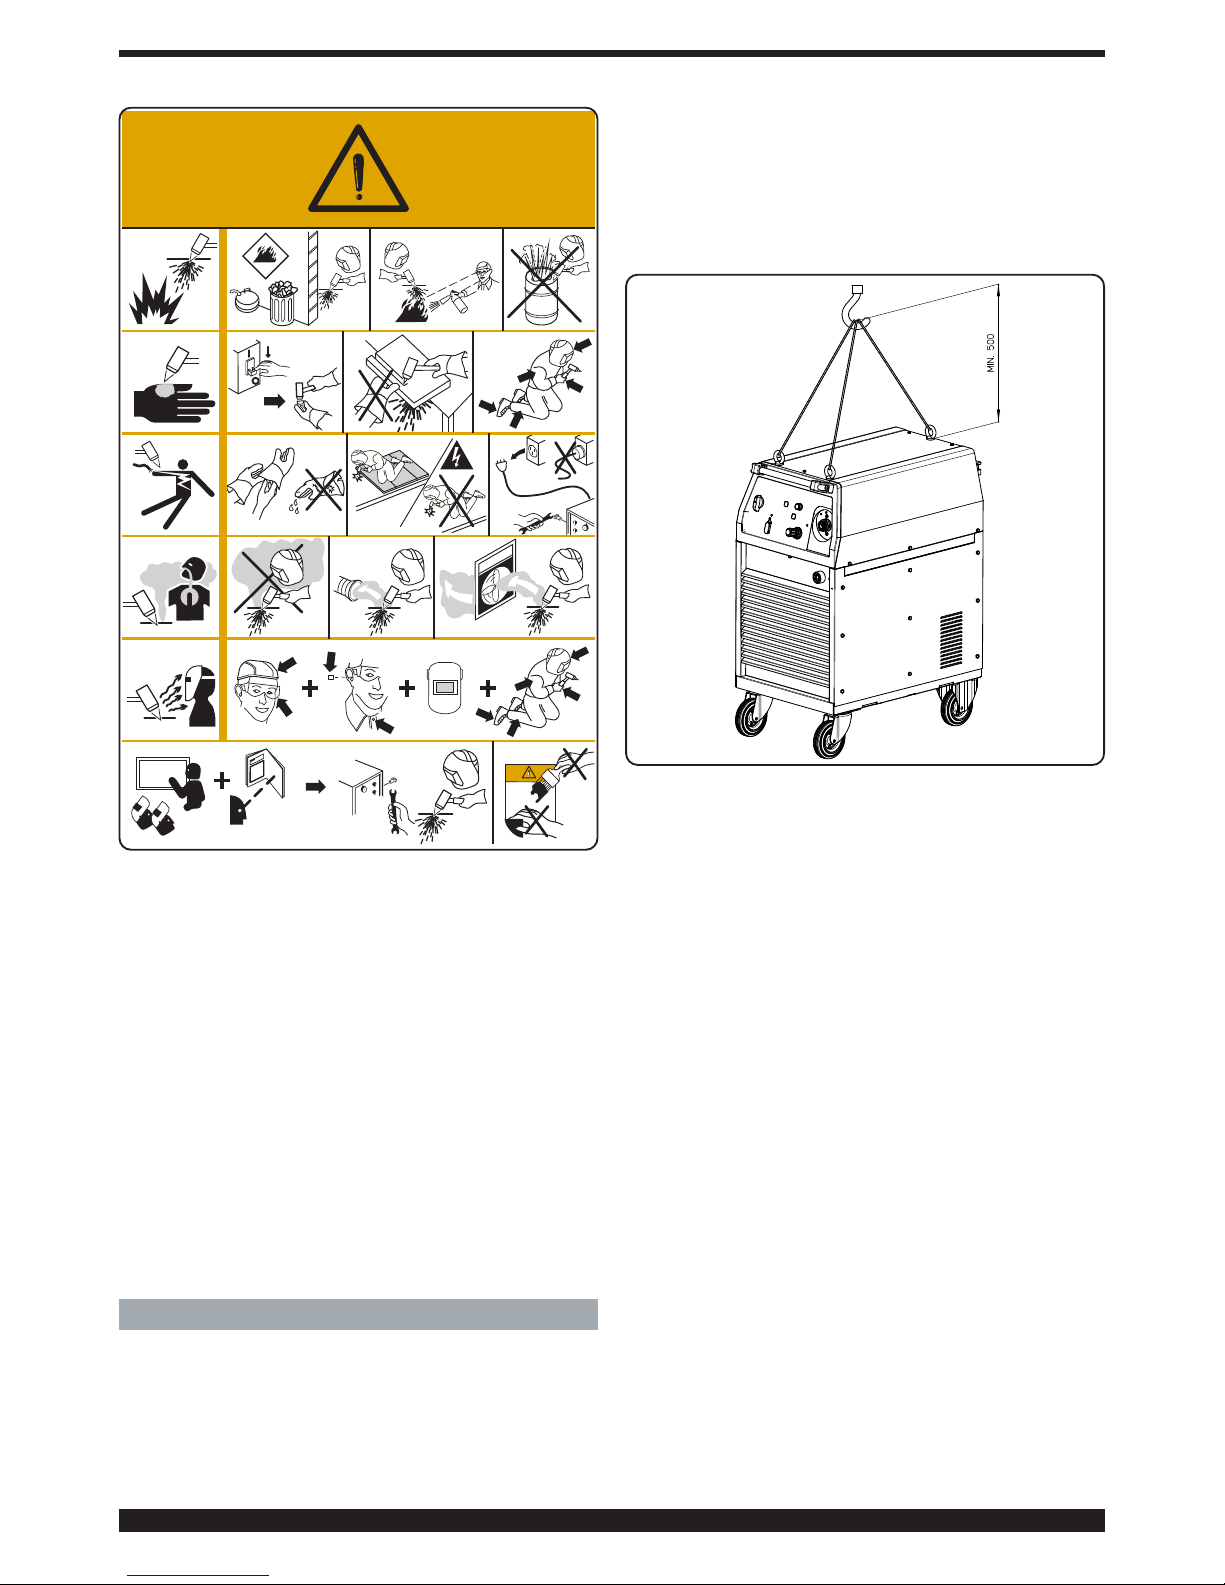
3.2 Sicherstellen, dass eine angemessene Isolierung
vom Werkstück und vom Boden gewährleistet ist.
3.3 Vor Arbeiten an der Maschine den Stecker ihres
Netzkabels abziehen.
4. Das Einatmen der beim Schneiden entstehenden
Dämpfe kann gesundheitsschädlich sein.
4.1 Den Kopf von den Dämpfen fern halten.
4.2 Zum Abführen der Dämpfe eine lokale
Zwangslüftungs- oder Absauganlage verwenden.
4.3 Zum Beseitigen der Dämpfe einen Sauglüfter verwenden.
5. Die Strahlung des Lichtbogens kann Verbrennungen
an Augen und Haut verursachen.
5.1 Schutzhelm und Schutzbrille tragen. Einen geeigneten Gehörschutztragen und bei Hemden den Kragen
zuknöpfen. Einen Schweißerschutzhelm mit einem
Filter mit der geeigneten Tönung tragen. Einen kompletten Körperschutz tragen.
6. Vor der Ausführung von Arbeiten an oder mit der
Maschine die Betriebsanleitung lesen.
7. Die Warnhinweisschilder nicht abdecken oder entfernen.
2 ALLGEMEINE BESCHREIBUNG
Dieses Gerät ist eine Konstant-Gleichstromquelle, die
zum Schneiden mit einem Plasmalichtbogen von elektrisch leitenden Werkstoffen (Metalle und Legierungen)
konstruiert wurde. Beim Plasmagas kann es sich um
Luft oder um Stickstoff handeln.
2.1 AUSPACKEN UND ZUSAMMENBAUEN
Das Gerät nach den Anweisungen in Abb. 1 aus der
Verpackung nehmen.
Da die Räder dieses Geräts nicht gebremst sind, darf es
nicht auf geneigte Flächen gestellt werden, da es sonst
umkippen oder wegrollen könnte.
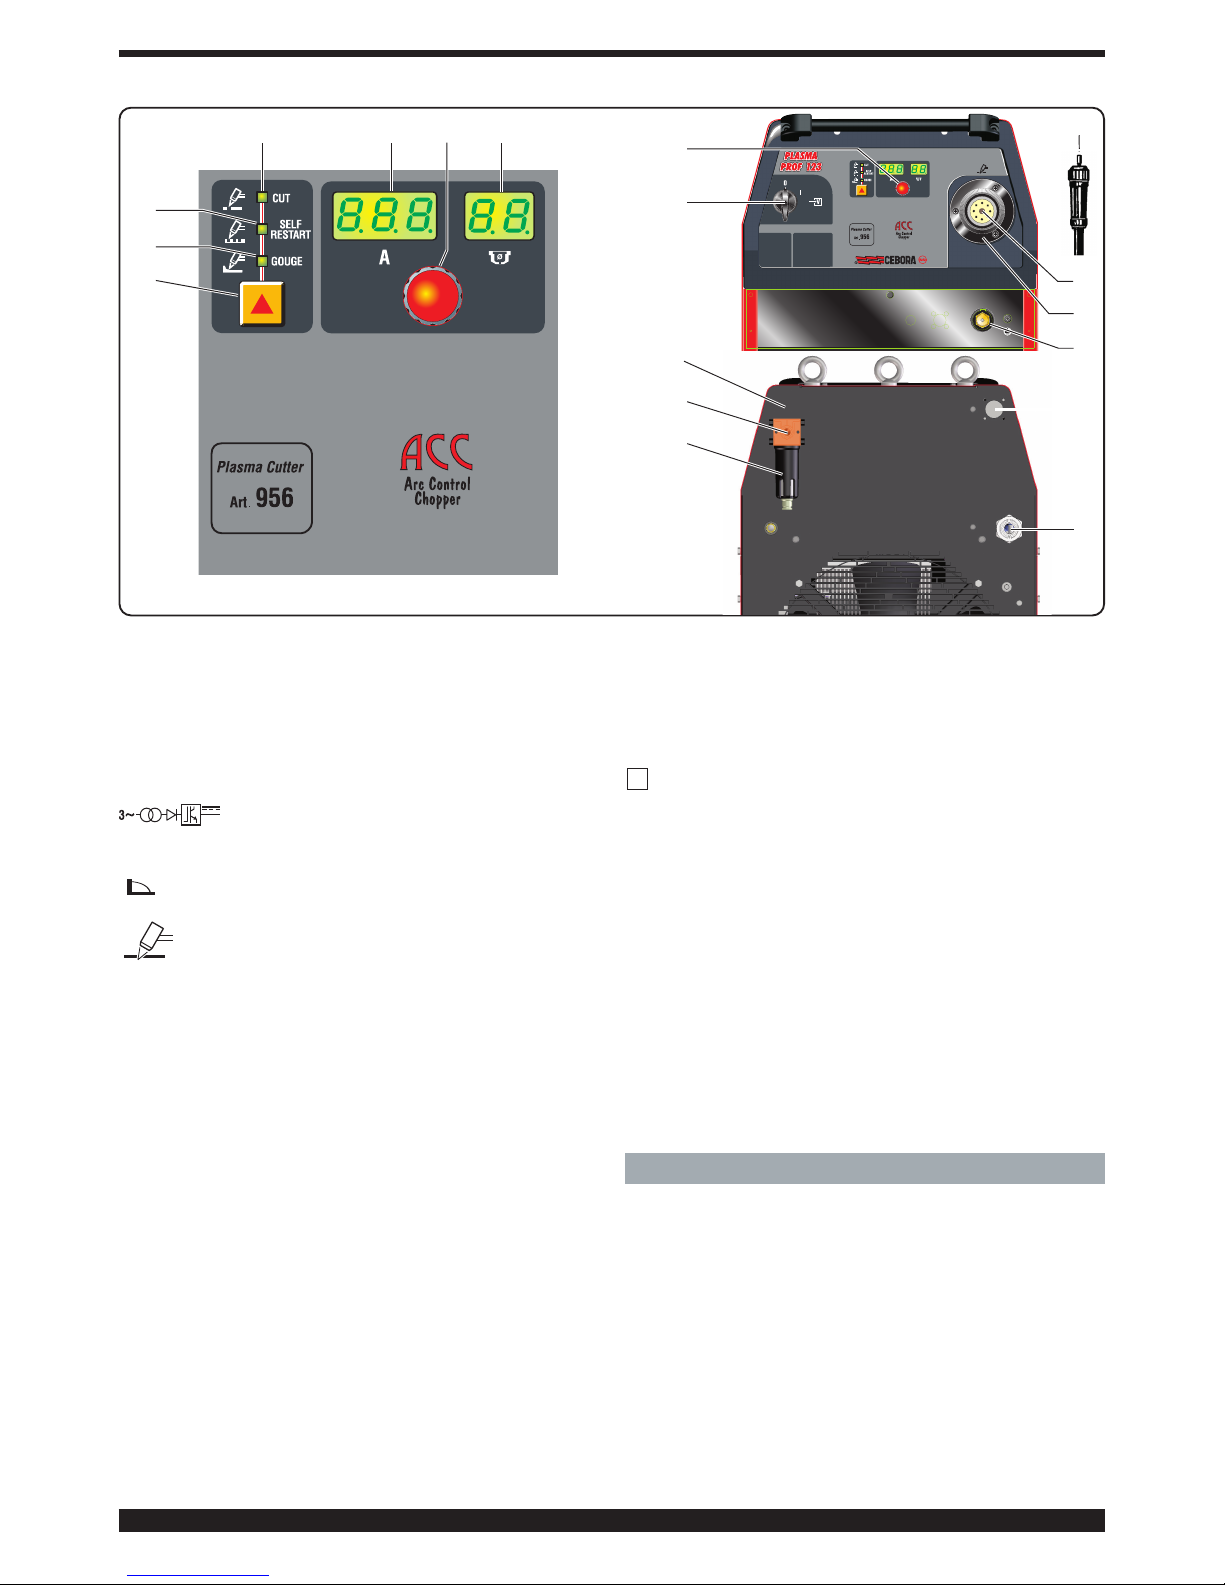
2.2 BESCHREIBUNG DES GERÄTS (Abb. 2)
A) Ein-Aus-Schalter 0-1.
C) Fester Brenneranschluss.
D) Schutzeinrichtung des Brenneranschlusses.
E) Steckdose für das Massekabel.
F) Beweglicher Anschluss.
H) Gasdruck-Einstellhandgriff.
I) Anschluss Gaszufuhr (Innengewinde 1/4” Gas).
J) Kondenswasserauffangbehälter.
K) Netzkabel.
N) LED: Arbeitsmodus Schneiden.
O) LED: Modus Self Restart (automatische
Neuzündung des Pilotlichtbogens).
P) LED: Arbeitsmodus Brennputzen.
U) Display für folgende Anzeigen:
- Beim Einschalten = Artikelnr. des Geräts (957),
Brennertyp (161), Länge des Schlauchpakets (Len).
- andernfalls = Schneidstrom und Fehlercodes.
V) Display für folgende Anzeigen:
- Beim Einschalten = Softwareversion (01),
Brennertyp (CP), Länge des Schlauchpakets (6)
andernfalls = zu verwendender Düsendurchmesser
und Fehlercodes.
W) Taster für die Wahl des Arbeitsmodus. Bei jeder
Betätigung dieses Tasters leuchtet die der Wahl
entsprechende LED auf.
Z) Schneidstromsteller.
Abb. 1
?
OFF
Gklaxmzx, hj x j
g bnnsxmksksk
ghxnnmzxkxsk
gasuwencmc
tghsdhjsjksdjkxc
Ghgopglòdfòxlc òkvfàlxcvò l+dòvòùx
Sm,nxcv,mzx.c ierlòdfb-.èeì’,c mdlò
hsjkklasjlòsòlxc,òz
jhgfjksdhfjksdklcsmkldc
1 1.1 1.2 1.3
2 2.1 2.2 2.3
3 3.1 3.2 3.3
4 4.1 4.2 4.3
5 5.1
6
7
3098464
Page 16
16
2.3 ERLÄUTERUNG DER TECHNISCHEN DATEN,
DIE AUF DEM TYPENSCHILD DER MASCHINE
ANGEGEBEN SIND.
Die Konstruktion des Geräts entspricht den folgenden
Normen: IEC 60974.1 - IEC 60974.3 -IEC 60974.10 Cl. A
- IEC 61000-3-11 - IEC 61000-3-12 (siehe Anm. 2).
Dreiphasiger Transformator-Gleichrichter-
Gleichspannungswandler (Chopper).
N°. Seriennummer, die bei allen Anfragen zum
Gerät stets anzugeben ist.
Fallende Kennlinie.
P. A . C . Geeignet zum Plasmaschneiden.
torch type Brennertyp, der mit diesem Gerät verwen-
det werden kann.
U0 Leerlaufspannung Sekundärseite
(Scheitelwert).
X Relative Einschaltdauer.
Die relative Einschaltdauer ist der auf eine
Einschaltdauer von 10 Minuten bezogene
Prozentsatz der Zeit, die das Gerät bei
einer bestimmten Stromstärke arbeiten
kann, ohne sich zu überhitzen.
I2 Schneidstrom.
U2 Sekundärspannung bei Schneidstrom I2.
Diese Spannung ist abhängig vom Abstand
zwischen Düse und Werkstück. Vergrößert
sich dieser Abstand, erhöht sich auch
die Schneidspannung, was eine
Verringerung der relativen
Einschaltdauer X% mit sich bringen
kann.
U1 Nennspannung.
3~ 50/60Hz Dreiphasige Stromversorgung 50 oder 60 Hz.
I1 max. Maximale Stromaufnahme.
l1 eff. Maximale effektive Stromaufnahme unter
Berüc ksichtigung der relativen
Einschaltdauer.
IP21 Schutzart des Gehäuses.
Die zweite Ziffer 1 gibt an, dass dieses
Gerät nicht im Freien bei Regen betrieben
werden darf.
Geeignet zum Betrieb in Umgebungen mit
erhöhter Gefährdung.
ANMERKUNGEN:
1-Das Gerät ist außerdem für den Betrieb in
Umgebungen mit Verunreinigungsgrad 3 konzipiert.
(Siehe IEC 60664).
2-Dieses Gerät ist konform mit der Norm IEC 61000-3-12
unter der Voraussetzung, dass die maximal zulässige
Impedanz Zmax am Verknüpfungspunkt zwischen der
Abnehmeranlage und dem öffentlichen
Versorgungsnetz kleiner oder gleich 0,034 ist. Es liegt
in der Verantwortung des Installateurs bzw. des
Betreibers des Geräts, erforderlichenfalls in Absprache
mit dem öffentlichen Energieversorgungsunternehmen
sicherzustellen, dass das Gerät ausschließlich an eine
Anlage angeschlossen wird, deren maximal zulässige
Netzimpedanz Zmax kleiner oder gleich 0,034 ist.
3 INSTALLATION
3.1 MONTAGE DES BRENNERS
Diese Anlage wird ohne Brenner geliefert und eignet
sich nur für den Betrieb mit Hand- und
Maschinenschneidbrennern CEBORA CP161.
Den beweglichen Anschluss F erst in die
Schutzeinrichtung D und dann in den festen Anschluss C
einführen; die Überwurfmutter des Anschlusses F bis zum
Anschlag anziehen, um zu verhindern, dass Luft austreten kann, da andernfalls der einwandfreie Betrieb beeinträchtigt werden könnte.
S
fig. 2
A
Z
NUZV
O
P
W
F
C
D
E
L
K
I
J
Page 17
17
Darauf achten, den Stromkontaktzapfen nicht zu beschädigen und die Stifte des beweglichen Anschlusses F nicht
zu verbiegen.
Die Schutzeinrichtung D auf die Tafel schrauben.
3.2 INBETRIEBNAHME
Die Installation des Geräts muss durch Fachpersonal
erfolgen. Alle Anschlüsse müssen nach den geltenden
Bestimmungen und unter strikter Beachtung der
Unfallverhütungsvorschriften ausgeführt werden
(Normen CEI 26-23 und IEC/TS 62081).
Die Gasversorgung an den Anschluss I anschließen und
sicherstellen, dass die Anlage in der Lage ist, ein dem
verwendeten Brenner angemessenes Gasvolumen mit
dem erforderlichen Druck zu liefern.
Wenn die Luftversorgung über eine Druckluftflasche
erfolgt, muss diese mit einem Druckregler ausgestattet
sein; niemals eine Druckluftflasche direkt an den
Druckminderer des Geräts anschließen. Der Druck
könnte die Kapazität des Druckminderers überschreiten und bewirken, dass der Druckminderer explodiert.
Stets sicherstellen, dass die Versorgungsspannung der
Spannung entspricht, die auf dem Schild am Netzkabel
angegeben ist. Andernfalls mit der Klemmenleiste für den
Spannungswechsel AE im Innern des Geräts die nötige
Umstellung vornehmen (Abb. 3).
Das Gerät verfügt über einen Betriebsschalter:
a) Bei permanentem Anschluss ans Stromnetz (ohne
Stecker) muss man einen Hauptschalter installieren, dessen Bemessungsstrom den Angaben auf dem
Typenschild entspricht.
b) Bei Anschluss mit Netzstecker muss man einen
Stecker verwenden, dessen Bemessungsstrom den
Angaben auf dem Typenschild entspricht. In diesem Fall
muss der Netzstecker dazu verwendet werden, die
Maschine vollständig vom Netz zu trennen, nachdem der
Schalter A (Abb. 2) auf “O” geschaltet wurde.
Der gelb-grüne Leiter des Netzkabels muss an die
Erdungsklemme angeschlossen werden.
Ggf. verwendete Verlängerungen müssen einen
Querschnitt haben, der dem maximalen Strom I1 ange-
messen ist, der auf dem Schild der technischen Daten
angegeben ist.
4. BETRIEB
Der Arbeitsmodus wird mit dem Taster W eingestellt: Es
leuchten dann die entsprechenden LEDs N, O oder P auf,
die jeweils Schneiden (CUT), Schneiden von Gitterwerk
(SELF-RESTART) und Brennputzen (GOUGE) entsprechen.
Das Gerät mit dem Schalter A einschalten (die Displays U
und V und die LEDs N, Ound P schalten sich ein).
In schneller Folge werden angezeigt:
- die Artikelnummer der Stromquelle (Display U),
- die installierte Firmware-Version (Display V),
- der Name des montierten Brenners (Displays U und V).
Anschließend werden auf dem Display U das Kürzel LEN
(Länge des Schlauchpakets) und auf dem Display V das
blinkende Maß (werkseitig 12 m) angezeigt.
Wenn das verwendete Schlauchpaket eine andere Länge
hat, muss man die Maßangabe mit dem Regler Z ändern.
Nach 5 Sekunden wird der gewählte Wert gespeichert
und bei den anschließenden Einschaltungen der
Stromquelle beibehalten.
Im Falle einer falschen Anfangseinstellung kann man die
Länge ändern, indem man gleichzeitig die Taster W und Q
drückt und mit dem Regler Z das richtige Maß wählt.
Wenn man nun den Taster Q (SET) drückt, kann man den
richtigen Arbeitsdruck anhand der Anzeigen der LEDs S
und T einstellen. Wenn die LED S leuchtet, ist der Druck
zu nieder, und wenn die LED T leuchtet, ist der Druck zu
hoch. Den Regler H des Druckminderers drehen, bis
beide LEDs leuchten (richtiger Druck). Den Regler nach
unten drücken, um ihn zu verriegeln.
4.1 SCHNEIDEN (ARBEITSMODUS “CUT”)
Den Schneidstrom in Abhängigkeit von der
Werkstückdicke nach den Anweisungen in den
Schneidtabellen mit dem Regler Z einstellen.
Während der Einstellung des Stroms wird auf dem
Display V der richtige Durchmesser der zu verwendenden
Düse angezeigt.
Die Klemme des Massekabels an das Werkstück anschließen; sicherstellen, dass zwischen der Klemme und dem
Werkstück ein guter elektrischer Kontakt gegeben ist; dies
gilt insbesondere bei lackierten oder oxidierten
Werkstücken sowie bei Werkstücken mit einer isolierenden
Beschichtung. Die Klemme nicht an den Teil des
Werkstücks anschließen, der abgetrennt werden soll.
Mit einem Schneidstrom zwischen 20 und 45A und einem
Düsendurchmesser von 1,2 mm kann man die Düse zum
Schneiden direkt auf das Werkstück aufsetzen (Drag Cut).
Bei Strömen über 45A muss man unbedingt die
Distanzfeder oder den Zweipunkt-Abstandhalter verwenden, um einen direkten Kontakt der Düse oder des
Düsenschutzes mit dem Werkstück zu verhindern.
Bei Verwendung des Brenners für den Maschinenbetrieb
einen Abstand von rund 4 mm zwischen Düse und
Werkstück einhalten, wie es in den Schneidtabellen angegeben ist.
Den Brennertaster drücken, um den Pilotlichtbogen zu
zünden.
Abb. 3
Page 18
18
Wenn man nicht innerhalb von 2 Sekunden mit dem
Schneiden beginnt, erlischt der Pilotlichtbogen wieder;
zum erneuten Zünden muss man daher wieder den
Brennertaster drücken.
Während des Schneidens den Brenner senkrecht halten.
Nach Abschluss des Schneidvorgangs und nach Lösen
des Brennertasters strömt weiterhin Luft aus dem
Brenner für dessen Kühlung aus.
Man sollte das Gerät nicht vor Ablauf dieser Zeit ausschalten.
Wird der Brenner im Handbetrieb zum Schneiden von
Löchern oder von der Mitte des Werkstücks aus verwendet, muss er geneigt angesetzt und dann langsam aufgerichtet werden, damit die Schmelze nicht auf den
Düsenschutz spritzt (siehe Abb. 4). In dieser Weise ist zu
verfahren, wenn man in Werkstücken mit einer Dicke von
mehr als 3 mm Löcher ausschneiden will.
Bei Verwendung des Brenners für den Automatikbetrieb
(siehe Abb. 5) die Angaben in den Schneidtabellen zur
Einstechhöhe, zur Arbeitshöhe und zu den maximalen
Dicken in Abhängigkeit vom Strom genau beachten.
Für kreisrunde Schnitte empfiehlt sich die Verwendung
des auf Anfrage hierfür lieferbaren Zirkels. Man darf nicht
vergessen, dass die Verwendung eines Zirkels möglicherweise die Anwendung der oben beschriebenen Technik
für den Beginn des Schneidvorgangs erforderlich macht.
Den Pilotlichtbogen nicht unnötig in der Luft brennen lassen, da sich sonst der Verbrauch der Elektrode, des
Diffusors und der Düse erhöht.
Das Gerät nach Abschluss der Arbeit ausschalten.
4.2 SCHNEIDEN VON GITTERWERK (ARBEITSMODUS SELF-RESTART)
Diese Funktion zum Schneiden von Lochblechen und
Gitterwerk aktivieren.
Wenn man den Taster gedrückt hält, wird der
Pilotlichtbogen am Ende des Schnitts automatisch wieder gezündet. Diese Funktion nur im Bedarfsfall ver-
wenden, um eine unnötige Abnutzung der Elektrode
und der Düse zu vermeiden.
4.3 BRENNPUTZEN (ARBEITSMODUS “GOUGE”)
Mit diesem Verfahren kann man fehlerhafte
Schweißungen entfernen, verschweißte Werkstücke trennen, Kanten vorbereiten usw. Hierzu muss man eine Düse
ø 3 mm verwenden. Der zu verwendende Strom variiert je
nach der Dicke des Werkstücks und der Menge des
abzutragenden Materials zwischen 60 und 120 A. Bei diesem Verfahren muss der Brenner geneigt gehalten (Abb.
6) und in Richtung des geschmolzenen Materials bewegt
werden, damit dieses von dem aus dem Brenner austretenden Gas entfernt werden kann. Die Neigung des
Brenners zum Werkstück ist von der gewünschten
Eindringung abhängig. Da die während des Prozesses
geschmolzene Schlacke dazu neigt, sich an der
Düsenspannhülse und am Düsenschutz festzusetzen,
sollten diese Teile häufig gereinigt werden, um das
Auftreten von Erscheinungen (Doppellichtbogen) zu verhindern, welche die Düse innerhalb weniger Sekunden
zerstören können.
In Anbetracht der intensiven (infraroten und ultravioletten)
Strahlung, die während dieses Prozesses emittiert wird,
empfiehlt sich ein sehr sorgfältiger Schutz des Bedieners
und all der Personen, die sich in der Nähe des
Arbeitsplatzes aufhalten.
Das Gerät nach Abschluss der Arbeit ausschalten.
5. AUSWECHSELN DER VERBRAUCHSTEILE
WICHTIG: Vor dem Auswechseln irgendeines
Verbrauchsteils die Stromquelle ausschalten.
Die in Abb. 7 gezeigten Verbrauchsteile sind: die
Elektrode C, der Diffusor B, die Düse E und der
Düsenschutz F. Sie können ausgewechselt werden,
nachdem die Düsenspannhülse D abgeschraubt wurde.
Die Elektrode C ist auszuwechseln, wenn sie in der
Mitte einen Krater von rund
1,5 mm Tiefe aufweist.
ACHTUNG: Zum
Ausschrauben der Elektrode
die Kraft nicht ruckweise
aufwenden, sondern allmählich erhöhen, bis sich
das Gewinde löst. Die neue
Elektrode muss in ihre
Aufnahme geschraubt und
blockiert werden, ohne
jedoch bis zum Anschlag
anzuziehen.
Die Düse E ist auszuwechseln, wenn die
Mittelbohrung beschädigt
ist oder sich im Vergleich zur
Bohrung einer neuen Düse
Abb. 6
Abb. 4
Abb. 5
Abb. 7
C
E
B
D
F
Page 19
19
erweitert hat. Werden die Elektrode oder die Düse nicht
rechtzeitig ausgewechselt, führt dies zu einer Überhitzung der Teile und infolgedessen möglicherweise zu einer
Verkürzung der Lebensdauer des Diffusors B. Nach dem
Austausch sicherstellen, dass die Düsenspannhülse D
fest genug angezogen ist.
ACHTUNG: Die Düsenspannhülse D darf erst auf den
Brennerkörper geschraubt werden, nachdem die
Elektrode C, der Diffusor B und die Düse E montiert wurden. Wenn diese Teile fehlen, kann es zu Fehlfunktionen
des Geräts und insbesondere zu einer Gefährdung des
Bedienungspersonals kommen.
6. PRAKTISCHE RATSCHLÄGE
- Wenn die Luft der Anlage Feuchtigkeit und Öl in
beträchtlichem Umfang enthält, sollte man einen
Trockenfilter verwenden. Dies verhindert eine übermäßige
Oxidation und Verschleiß der Verbrauchsteile, Schäden
am Brenner und eine Minderung von
Schneidgeschwindigkeit und Schnittgüte.
• Die Verunreinigungen in der Luft begünstigen die
Oxidation der Elektrode und der Düse und können auch
das Zünden des Pilotlichtbogens erschweren. Wenn dies
der Fall ist, das Endstück der Elektrode und die Düse
innen mit sehr feinkörnigem Schleifpapier reinigen.
- Vor der Montage von neuen Elektroden und Düsen
sicherstellen, dass sie sauber und fettfrei sind.
- Stets Originalersatzteile verwenden, um Schäden am
Brenner zu verhindern.
7 BESCHREIBUNG DER SCHUTZEINRICHTUNGEN
Das Gerät verfügt über mehrere Schutzfunktionen, die
durch die Anzeige “Err” auf den Displays U und V signalisiert werden (siehe die Tabelle unten).
FEHLERBESCHREIBUNG DISPLAY MÖGLICHE ABHILFE
Starttaster beim Einschalten oder beim TRG Die Stromquelle ausschalten, den Startbefehl aufhe-
Wiedereinschalten der Stromquelle gedrückt ben und die Stromquelle wieder einschalten.
Übertemperatur der Ausgangsdioden TH0 Die Stromquelle nicht ausschalten, damit der Lüfter
oder des Transformators. eingeschaltet bleibt und die Kühlung schneller
erfolgt. Das Gerät kehrt automatisch wieder in den
normalen Betriebszustand zurück, wenn die
Temperatur wieder innerhalb der zulässigen Grenzen
liegt. Lässt sich das Problem nicht beheben, den
Kundendienst von CEBORA kontaktieren.
Übertemperatur des DC-Reglers (Modul IGBT) TH1 Die Stromquelle nicht ausschalten, damit der Lüfter
eingeschaltet bleibt und die Kühlung schneller
erfolgt. Das Gerät kehrt automatisch wieder in den
normalen Betriebszustand zurück, wenn die
Temperatur wieder innerhalb der zulässigen Grenzen
liegt. Lässt sich das Problem nicht beheben, den
Kundendienst von CEBORA kontaktieren.
Niedriger Druck in einem Gasversorgungskanal GAS LO Den Druck der Versorgungsluft erhöhen.
Schutztür bei Stromquelle oder OPN Kontrollieren, dass die Schutztür bei der Einheit
Zündgerät HV14 geöffnet. HV14 richtig geschlossen ist.
CNC-Pantograph ausgefallen oder rob Den CNC-Pantrographen einschalten, den Not-Aus-
ausgeschaltet. Zustand aufheben und die Verbindung zwischen
Stromquelle und CNC-Pantograph kontrollieren.
Interner Fehler im Speicher des Err 2 Den Kundendienst von CEBORA kontaktieren.
Mikroprozessors.
Strom bei erloschenem Lichtbogen festgestellt. Err 30 Den Kundendienst von CEBORA kontaktieren.
Messwert des Stroms beim Schneiden Err 35 Den Kundendienst von CEBORA kontaktieren.
außerhalb des Skalenbereichs.
Strom im Stromkreis des Pilotlichtbogens bei Err 39 Den Kundendienst von CEBORA kontaktieren.
erloschenem Lichtbogen festgestellt.
Gefährliche Spannung: Err 40 Den Kundendienst von CEBORA kontaktieren.
Fehler beim Hauptstromkreis.
Fehler bei der seriellen Kommunikation Err 43 Den Kundendienst von CEBORA kontaktieren.
zwischen dem Hauptsteuerkreis und dem
Stromkreis des Brenneranschlusses.
Strom im Stromkreis des Pilotlichtbogens Err 49 Den Kundendienst von CEBORA kontaktieren.
während des Schneidens festgestellt.
Elektrode verbraucht Err 55 Elektrode und/oder Düse auswechseln.
Falsche Netzspannung. Err 67 Den Wert der Netzspannung kontrollieren.
Gasschläuche nicht vollständig entleert oder Err 79 Die Verbrauchsteile kontrollieren oder den
hoher Druck in einem Gasversorgungskanal. Versorgungsdruck senken.
Page 20
20
Zur Gewährleistung der Wirksamkeit dieser
Sicherheitsvorrichtungen ist Folgendes erforderlich:
• Die Sicherheitsvorrichtungen keinesfalls entfernen
oder kurzschließen.
• Ausschließlich Originalersatzteile verwenden.
• Beschädigte Teile des Geräts oder des Brenners
ausschließlich durch Originalteile ersetzen.
• Ausschließlich Brenner von CEBORA Typ CP161 ver-
wenden.
8 WARTUNG
Alle Wartungsarbeiten müssen von einem Fachmann
in Einklang mit der Norm CEI 26-29 (IEC 60974-4) ausgeführt werden.
8.1 WARTUNG DER STROMQUELLE
Für Wartungseingriff innerhalb des Geräts sicherstellen,
dass sich der Schalter A in der Schaltstellung “O” befindet und dass das Netzkabel vom Stromnetz getrennt
ist.
Obgleich das Gerät über eine automatische Vorrichtung
zum Ablassen des Kondenswassers verfügt, die jedes
Mal aktiviert wird, wenn die Luftzufuhr unterbrochen wird,
sollte man regelmäßig kontrollieren, dass sich im Behälter
J (Abb. 2) des Druckminderers kein Kondenswasser
befindet.
Ferner muss man den Metallstaub, der sich im Gerät
angesammelt hat, in regelmäßigen Zeitabständen mit
Druckluft entfernen.
8.2 SICHERHEITSVORKEHRUNGEN NACH EINEM
REPARATUREINGRIFF
Nach Ausführung einer Reparatur darauf achten, die
Verdrahtung wieder so anzuordnen, dass eine sichere
Isolierung zwischen Primär- und Sekundärseite des
Geräts gewährleistet ist. Sicherstellen, dass die Drähte
nicht mit beweglichen Teilen oder mit Teilen, die sich während des Betriebs erwärmen, in Berührung kommen können. Alle Kabelbinder wieder wie beim Originalgerät
anbringen, damit es nicht zu einem Schluss zwischen
Primär- und Sekundärkreis kommen kann, wenn sich ein
Leiter löst oder bricht.
Außerdem die Schrauben mit den gezahnten
Unterlegscheiben wieder wie beim Originalgerät anbringen.
Page 21
21
IMPORTANT: AVANT LA MISE EN MARCHE DE LA
MACHINE, LIRE CE MANUEL ET LE GARDER, PENDANT
TOUTE LA VIE OPÉRATIONNELLE, DANS UN ENDROIT
CONNU PAR LES DIFFÉRENTES PERSONNES INTÉRESSÉES. CETTE MACHINE NE DOIT ÊTRE UTILISÉE QUE
POUR DES OPÉRATIONS DE SOUDURE.
1 PRÉCAUTIONS DE SÉCURITÉ
LA SOUDURE ET LE DÉCOUPAGE À L’ARC
PEUVENT ÊTRE NUISIBLES À VOUS ET
AUX AUTRES. L’utilisateur doit pourtant
connaître les risques, résumés ci-dessous, liés aux opérations de soudure. Pour des informations plus détaillées,
demander le manuel code 3.300.758
BRUIT
Cette machine ne produit pas elle-même des bruits
supérieurs à 80 dB. Le procédé de découpage au
plasma/soudure peut produire des niveaux de bruit
supérieurs à cette limite; les utilisateurs devront donc mette
en oeuvre les précautions prévues par la loi.
CHAMPS ELECTROMAGNETIQUES- Peuvent être dangereux.
· Le courant électrique traversant n'importe
quel conducteur produit des champs électromagnétiques (EMF). Le courant de soudure
ou de découpe produisent des champs électromagnétiques autour des câbles ou des
générateurs.
• Les champs magnétiques provoqués par des courants
élevés peuvent interférer avec le fonctionnement des stimulateurs cardiaques.
C’est pourquoi, avant de s’approcher des opérations de
soudage à l’arc, découpe, décriquage ou soudage par
points, les porteurs d’appareils électroniques vitaux (stimulateurs cardiaques) doivent consulter leur médecin.
• L’ exposition aux champs électromagnétiques de soudure ou de découpe peut produire des effets inconnus sur la
santé.
Pour reduire les risques provoqués par l'exposition aux
champs électromagnétiques chaque opérateur doit suivre
les procédures suivantes:
- Vérifier que le câble de masse et de la pince porteélectrode ou de la torche restent disposés côte à côte.
Si possible, il faut les fixer ensemble avec du ruban.
- Ne pas enrouler les câbles de masse et de la pince
porte-électrode ou de la torche autour du corps.
- Ne jamais rester entre le câble de masse et le câble de
la pince porte-électrode ou de la torche. Si le câble de
masse se trouve à droite de l'opérateur, le câble de la
pince porte-électrode ou de la torche doit être égale
ment à droite.
- Connecter le câble de masse à la pièce à usiner aussi
proche que possible de la zone de soudure ou de
découpe.
- Ne pas travailler près du générateur.
EXPLOSIONS
· Ne pas souder à proximité de récipients sous pression ou en présence de poussières, gaz ou vapeurs
explosifs. Manier avec soin les bouteilles et les déten-
deurs de pression utilisés dans les opérations de soudure.
COMPATIBILITE ELECTROMAGNETIQUE
Cette machine est construite en conformité aux indications
contenues dans la norme harmonisée IEC 60974-10(Cl. A) et
ne doit être utilisée que pour des buts professionnels
dans un milieu industriel. En fait, il peut y avoir des difficultés potentielles dans l’assurance de la compatibilité
électromagnétique dans un milieu différent de celui
industriel.
ÉLIMINATION D'ÉQUIPEMENTS ÉLECTRIQUES
ET ÉLECTRONIQUES
Ne pas éliminer les déchets d’équipements élec-
triques et électroniques avec les ordures
ménagères!Conformément à la Directive Européenne
2002/96/CE sur les déchets d’équipements électriques et
électroniques et à son introduction dans le cadre des
législations nationales, une fois leur cycle de vie terminé,
les équipements électriques et électroniques doivent être
collectés séparément et conférés à une usine de recyclage. Nous recommandons aux propriétaires des équipements de s’informer auprès de notre représentant local
au sujet des systèmes de collecte agréés.En vous conformant à cette Directive Européenne, vous contribuez à la
protection de l’environnement et de la santé!
EN CAS DE MAUVAIS FONCTIONNEMENT, DEMANDER
L’ASSISTANCE DE PERSONNEL QUALIFIÉ.
1.1 PLAQUETTE DES AVERTISSEMENTS
Le texte numéroté suivant correspond aux cases numérotées de la plaquette.
1. Les étincelles provoquées par la découpe peuvent causer des explosions ou des incendies.
1.1 Tenir les matières inflammables à l’écart de la zone de
découpe.
1.2 Les étincelles provoquées par la découpe peuvent causer des incendies. Maintenir un extincteur à proximité et
faire en sorte qu'une personne soit toujours prête à l'utiliser.
1.3 Ne jamais découper des récipients fermés.
2. L’arc plasma peut provoquer des lésions et des brûlures.
2.1 Débrancher l'alimentation électrique avant de démonter
la torche.
2.2 Ne jamais garder les matières à proximité du parcours
de découpe.
2.3 Porter des équipements de protection complets pour le
corps.
3. Les décharges électriques provoquées par la torche ou
le câble peuvent être mortelles. Se protéger de manière
adéquate contre les décharges électriques.
3.1 Porter des gants isolants. Ne jamais porter des gants
humides ou endommagés.
3.2 S'assurer d'être isolés de la pièce à découper et du sol.
3.3 Débrancher la fiche du cordon d’alimentation avant d'intervenir sur la machine.
4. L'inhalation des exhalations produites par la découpe
peut être nuisible pour la santé.
4.1 Tenir la tête à l'écart des exhalations.
4.2 Utiliser un système de ventilation forcée ou de déchargement des locaux pour éliminer toute exhalation.
MANUEL D’INSTRUCTIONS POUR MACHINE A COUPER AU PLASMA
Page 22
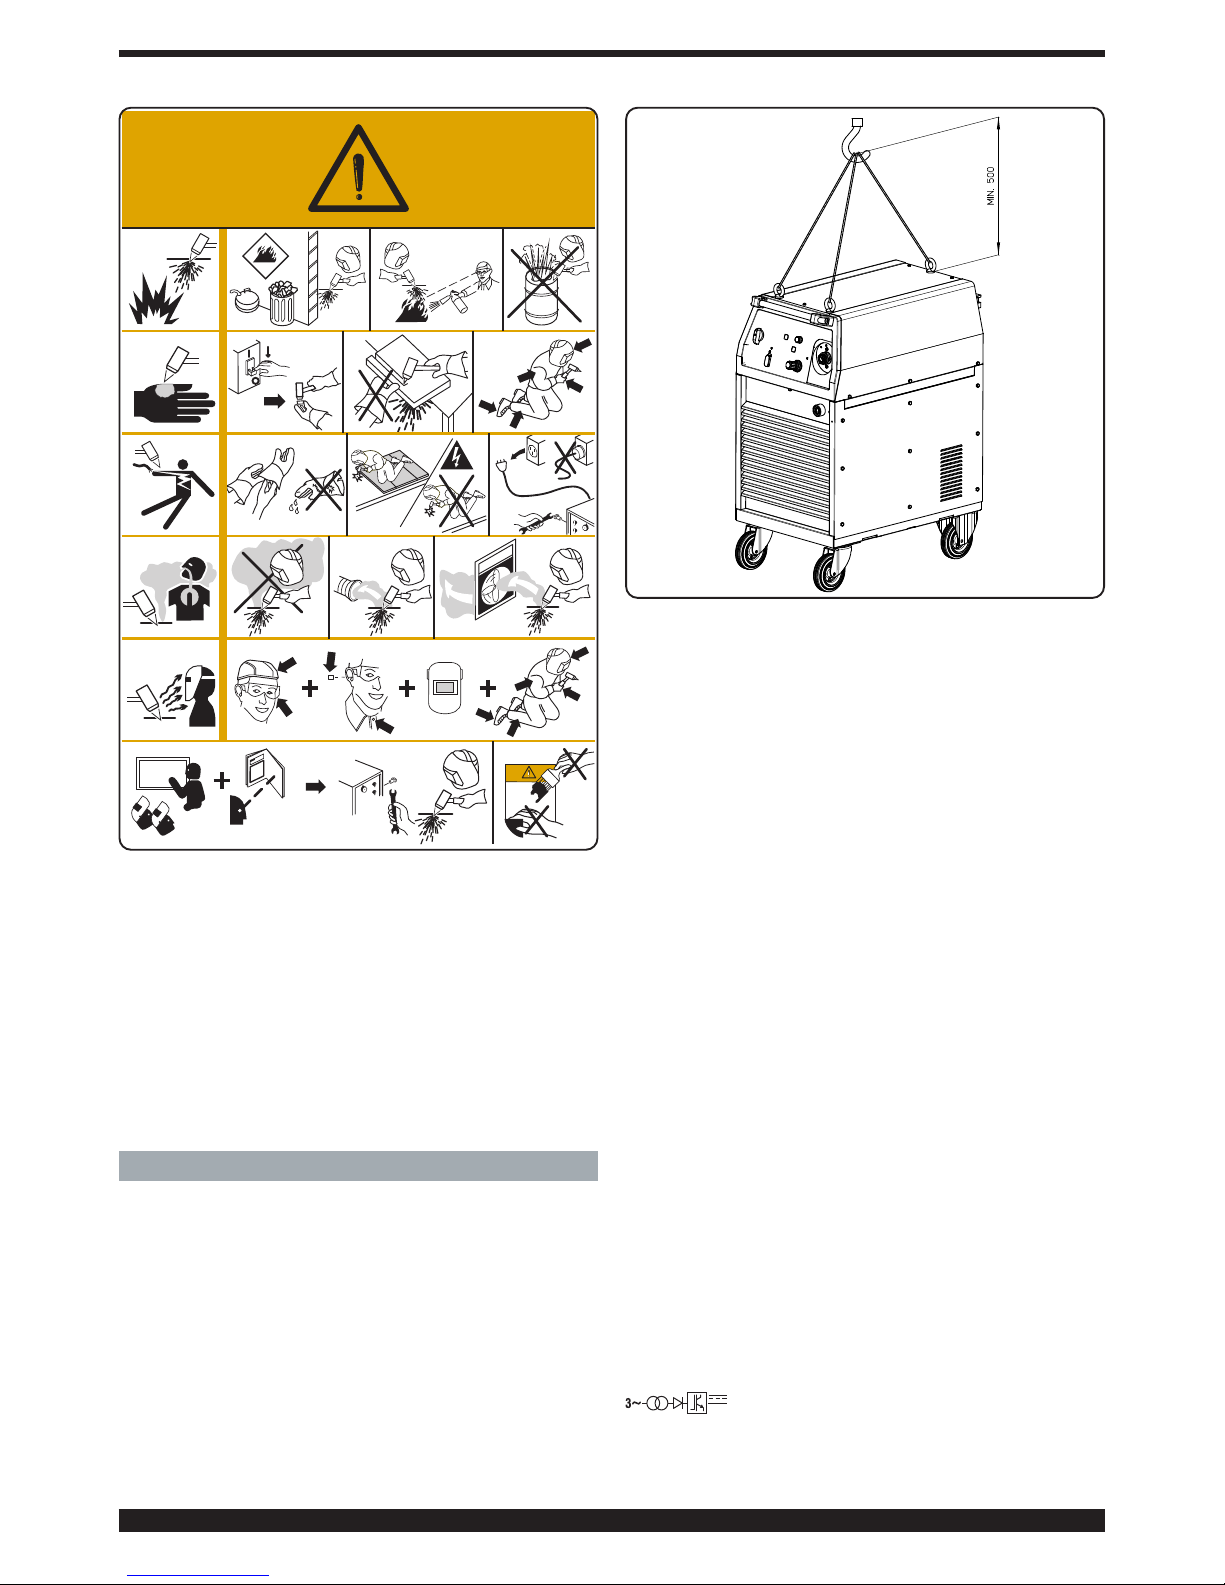
22
4.3 Utiliser un ventilateur d'aspiration pour éliminer les
exhalations.
5. Les rayons de l’arc peuvent irriter les yeux et brûler la
peau.
5.1 Porter un casque et des lunettes de sécurité. Utiliser des
dispositifs de protection adéquats pour les oreilles et
des blouses avec col boutonné. Utiliser des masques et
casques de soudeur avec filtres de degré approprié.
Porter des équipements de protection complets pour le
corps.
6. Lire la notice d'instruction avant d'utiliser la machine ou
avant d'effectuer toute opération.
7. Ne pas enlever ni couvrir les étiquettes d'avertissement.
2 DESCRIPTION GÉNÉRALE
Cette machine est un générateur de courant continu
constant, conçu pour la découpe de matériaux électroconducteurs (métaux et alliages) avec procédé arc plasma. Le gaz plasma peut être de l’air ou de l’azote.
2.1 DÉBALLAGE ET ASSEMBLAGE
Suivre les indications de la Fig. 1 pour retirer la machine
de l’emballage.Cette machine étant munie de roues sans
freins, il faut faire attention à ne pas la positionner sur des
surfaces inclinées pour éviter tout renversement ou mouvement non contrôlé.
2.2 DESCRIPTION DE LA MACHINE (Fig. 2)
A) Interrupteur de fonction 0-1.
C) Raccord fixe pour torche.
D) Protection raccord torche.
E) Prise pour câble de masse.
F) Raccord mobile.
H) Bouton pour le réglage de la pression du gaz.
I) Raccord alimentation gaz (filet 1/4” gaz femelle).
J) Bac de récolte condensat.
K ) Cordon d’alimentation.
N) Voyant mode découpe.
O) Voyant mode Self Restart (nouvelle mise en marche
automatique de l’arc pilote).
P) Voyant mode décriquage.
U) Afficheur qui visualise :
- à l’amorçage = article machine (957), type de
torche (161), longueur de la torche (Len).
- ou bien = courant de découpe et codes d’erreur.
V) Afficheur qui visualise :
- à l’amorçage = version du logiciel (01), type de
torche (CP), longueur de la torche (6)
ou bien = diamètre de la buse à utiliser et codes
d’erreur.
W) Bouton de sélection mode de fonctionnement. À
chaque pression du bouton, le voyant de la sélec-
tion correspondante s’allume.
Z) Bouton pour le réglage du courant de découpe.
2.3 EXPLICATION DES DONNÉES TECHNIQUES
INSCRITES SUR LA PLAQUETTE DE LA MACHINE.
La machine est fabriquée d’après les normes suivantes :
IEC 60974.1 - IEC 60974.3 -IEC 60974.10 Cl. A - IEC
61000-3-11 - IEC 61000-3-12 (voir remarque 2).
Transformateur triphasé-redresseur-convertisseur DC/DC (chopper).
N°. Numéro matricule à citer toujours pour toute
?
OFF
Gklaxmzx, hj x j
g bnnsxmksksk
ghxnnmzxkxsk
gasuwencmc
tghsdhjsjksdjkxc
Ghgopglòdfòxlc òkvfàlxcvò l+dòvòùx
Sm,nxcv,mzx.c ierlòdfb-.èeì’,c mdlò
hsjkklasjlòsòlxc,òz
jhgfjksdhfjksdklcsmkldc
1 1.1 1.2 1.3
2 2.1 2.2 2.3
3 3.1 3.2 3.3
4 4.1 4.2 4.3
5 5.1
6
7
3098464
Fig. 1
Page 23
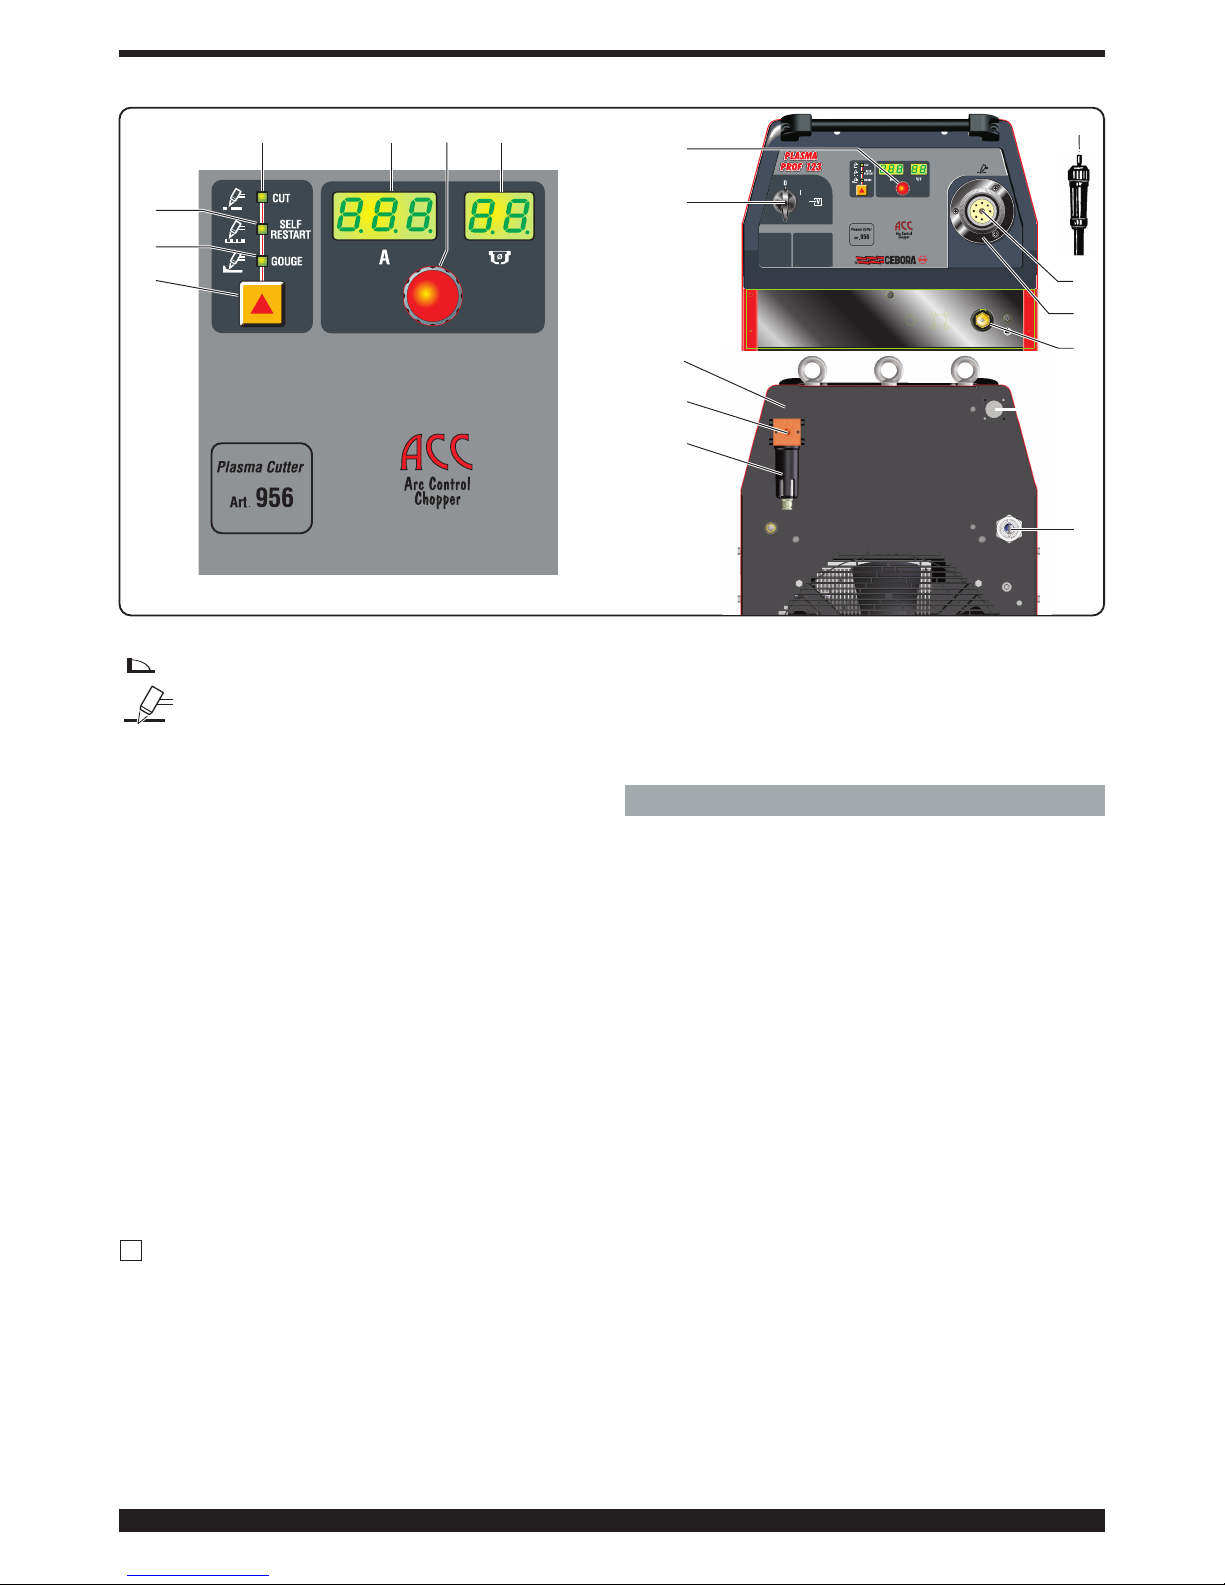
23
question concernant la machine.
Caractéristique descendante.
P.A.C.Pour découpe plasma.
torch type Type de torche qui peut être utilisée avec
cette machine.
U0. Tension à vide secondaire (valeur de crête)
X. Facteur de service en pourcentage.
Exprime le pourcentage de 10 minutes
durant lesquelles la machine peut fonction-
ner à un certain courant sans surchauffer.
I2. Courant de découpe.
U2. Tension second. avec courant de découpe
I2. Cette tension dépend de la distance
entre buse et pièce à découper. Si cette
distance augmente, la tension de découpe
augmente également, tandis que le facteur
de service X% peut diminuer.
U1. Tension nominale d’alimentation.
3 ~ 50/60Hz Alimentation triphasée 50 ou 60 Hz
I1 max. Est la valeur maximale du courant absorbé.
l1 eff. Est la valeur maximale du courant effectif
absorbé compte tenu du facteur de service.
IP21 Degré de protection de la carcasse
Degré 1 Le deuxième chiffre indique que
cette machine n’est pas indiquée pour
opérer à l’extérieur.
Appropriée pour un usage à haut risque
milieux.
REMARQUES :
1- En outre, la machine est indiquée pour opérer dans
des milieux avec degré de pollution 3. (Voir IEC 60664).
2- Cet équipement est conforme à la norme IEC 61000-
3-12 à condition que l’impédance admissible maximum Zmax de l’installation, mesurée dans le point de
raccordement entre l’installation de l’utilisateur et le
réseau de transport électrique, soit inférieure ou égale
S
à 0,034. C’est l’installateur ou l’utilisateur de l’équipement qui a la responsabilité de garantir, en contactant
éventuellement le gestionnaire du réseau de transport
électrique, que l’équipement est branché à une source
d’alimentation dont l’impédance admissible maximum
Zmax est inférieure ou égale à 0,034.
3 MISE EN SERVICE
3.1 MONTAGE DE LA TORCHE
Cette machine est fournie sans torches et n’est
appropriée que pour des torches CEBORA CP161
manuelles aussi bien qu’automatiques (droites).
Après avoir inséré le raccord mobile F dans la protection
D, il faut l’insérer sur le raccord fixe C , en vissant à fond
le collier du raccord F pour éviter toute fuite d’air qui
pourrait compromettre un bon fonctionnement.
Il ne faut pas bosseler le pivot porte-courant ni plier les
fiches du raccord mobile F.
Visser la protection D sur le panneau.
3.2 MISE EN ŒUVRE
La mise en service de la machine doit être exécutée
par du personnel qualifié. Tous les raccordements
doivent être conformes aux normes en vigueur et être
réalisés dans le respect des lois sur la sécurité (voir
normes CEI 26-23 / CEI CLC 62081) .
Raccorder l’alimentation du gaz au raccord I après avoir
vérifier que l’installation peur fournir une capacité et une
pression adéquate à la torche utilisée.
Si l’air est fourni à partir d’une bouteille d’air comprimé,
la bouteille doit être munie d’un régulateur de pression ;
La bouteille d’air comprimé ne doit jamais être reliée
directement au réducteur de la machine. La pression
pourrait dépasser la capacité du réducteur qui pourrait, par conséquent, exploser.
fig. 2
A
Z
NUZV
O
P
W
F
C
D
E
L
K
I
J
Page 24
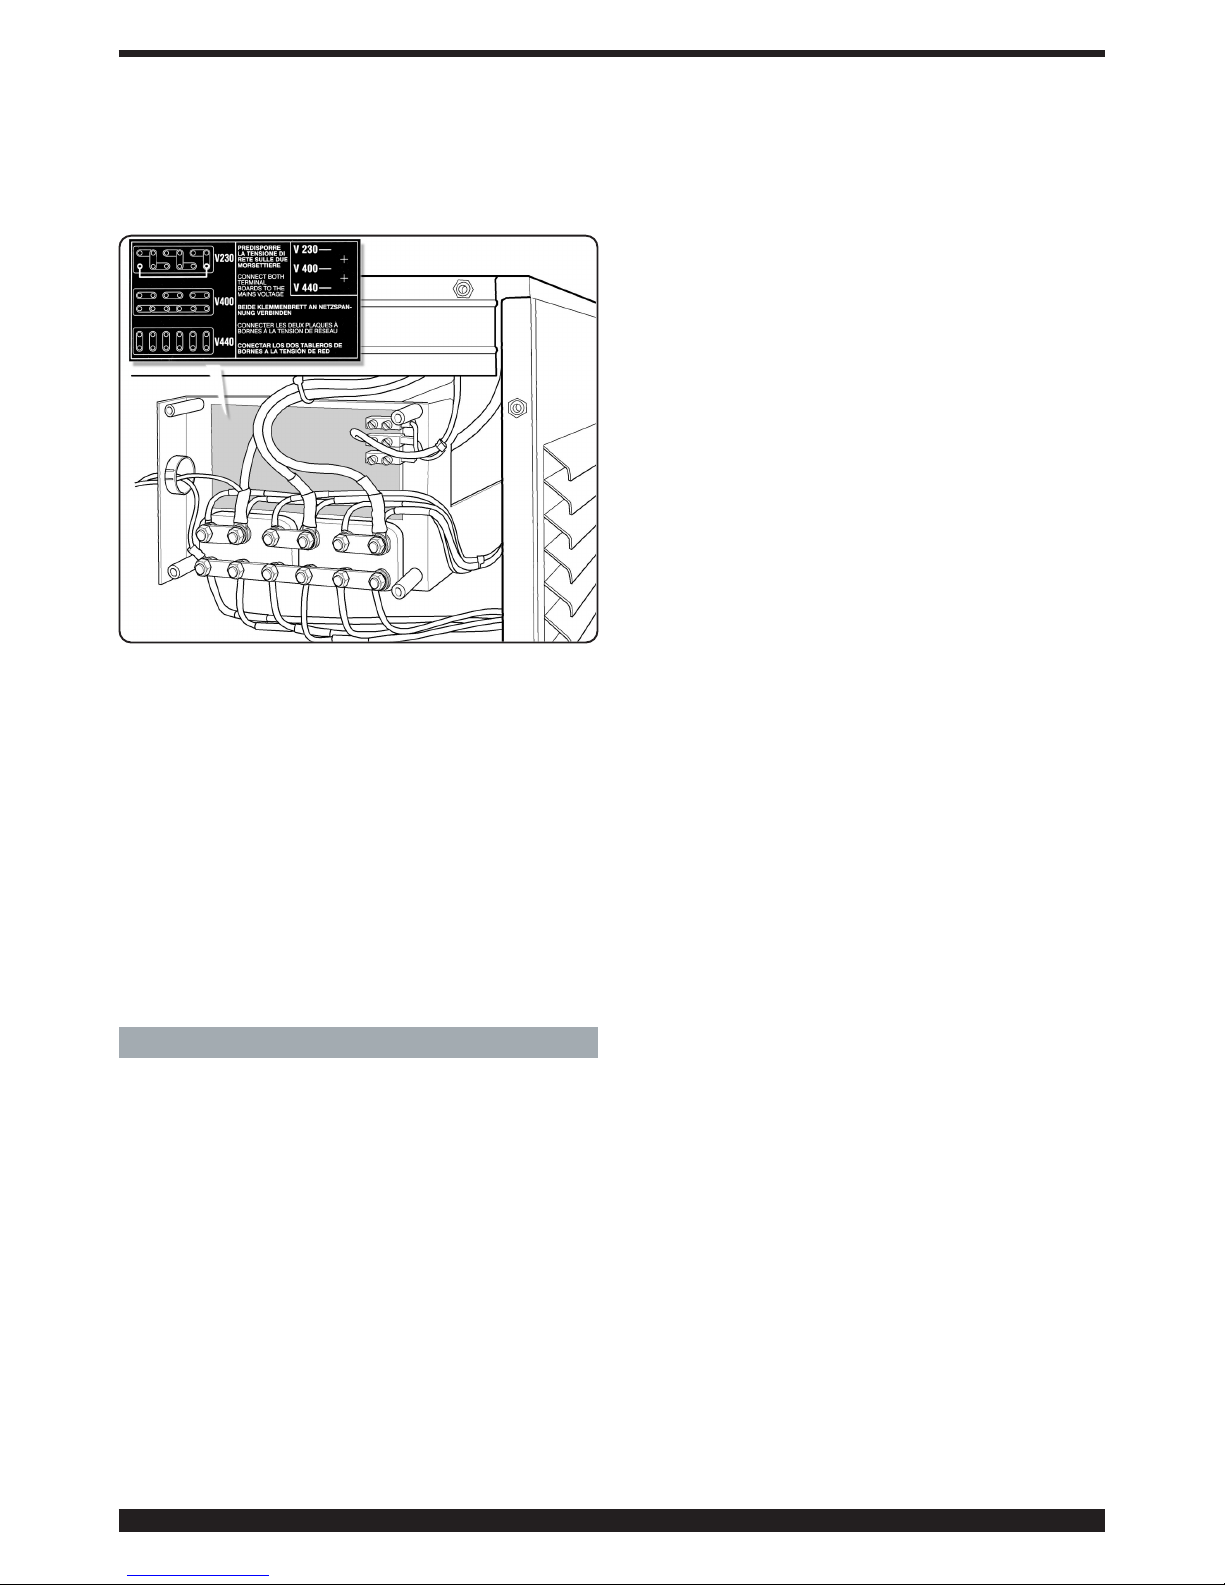
24
S’assurer que la tension d’alimentation correspond à la
tension indiquée sur la plaquette des données appliquée
au câble d’alimentation. Autrement intervenir immédiatement sur le bornier de changement de la tension AE à
l’intérieur de la machine (fig. 3).
La machine est munie d’interrupteur de fonction et par
conséquent :
a) En cas de raccordement permanent au système d’alimentation (sans fiche) il faut prévoir un interrupteur général de capacité adéquate conformément aux données de
la plaquette.
b) En cas de raccordement avec fiche, il faut utiliser une
fiche de capacité adéquate aux données de la plaquette.
Dans ce cas la fiche doit être utilisée pour débrancher
complètement la machine du réseau, après avoir positionné sur “O” l’interrupteur A (fig. 2).
Le câble jaune-vert de l’alimentation doit être branché au
bornier de masse.
Si l’on utilise des rallonges, elles doivent avoir une section adaptée au courant I1max absorbé, indiqué sur la
plaquette des données techniques.
4. UTILISATION
Avec la touche W on sélectionne le type de travail à
effectuer : les voyants N, O, P s’allument, correspondant
respectivement à la découpe (CUT), à la découpe sur
grillé (SELF-RESTART) et au décriquage (GOUGE).
Mettre en fonction la machine avec la touche A (les afficheurs U,V et les voyants N,O,P s’allument).
En succession rapide sont affichés :
- l’article du générateur (afficheur U),
- la version du micrologiciel installée (afficheur V),
- le nom de la torche montée (afficheur U et V).
Ensuite, sur l’afficheur U , LEN (longueur de la torche) est
visualisé et sur l’afficheur V la valeur (valeur prédéfinie =
12 mètres) clignote.
Si la torche utilisée est d’une longueur différente, il faut
modifier la valeur par le bouton Z. Après 5 secondes, la
valeur choisie est mémorisée et gardée pour les mises en
fonction successives du générateur.
En cas de programmation initiale erronée, il est possible
de modifier la longueur en appuyant en même temps sur
les touches W et Q pour sélectionner la valeur désirée
au moyen du bouton Z.
Il est maintenant possible de programmer la pression correcte de travail en appuyant sur la touche Q (SET) et en
suivant les indications des voyants S et T. Le voyant S
allumé signale une faible pression tandis que le voyant T
allumé signale une pression élevée. Appuyer sur le bouton H du détenteur de pression jusqu’à quand les deux
voyants sont allumés (pression correcte). Bloquer ce bouton en appuyant vers le bas.
4.1 DÉCOUPE (MODE DE TRAVAIL « CUT »)
Avec le bouton Z , régler le courant de découpe en fonction de l’épaisseur à découper en suivant les instructions
indiquées sur les tables de découpe.
Pendant le réglage du courant, l’afficheur V visualise le
diamètre correct de la buse à utiliser.
Brancher le câble de masse, à la pièce à découper en
s’assurant qu’il y a un bon contact électrique entre la
borne et la pièce, spécialement avec des tôles peintes,
oxydées ou avec des revêtent isolants. Il ne faut jamais
relier la pince à la partie de la matière qui doit être
enlevée.
Avec un courant de découpe de 20 à 45A et une buse de
1,2mm de diamètre il est possible d’effectuer une découpe avec la buse positionnée directement sur la pièce
(drag cut).
Avec des courants supérieurs à 45A il est impératif d’utiliser l’entretoise à ressort ou à deux pointes pour éviter de
mettre en contact direct la buse ou la protection de la
buse avec la pièce à découper.
Avec la torche en mode automatique, prévoir une distance de 4mm environ entre la protection de la buse et la
pièce, en suivant les indications des tables de découpe.
Appuyer sur le bouton de la torche pour amorcer l’arc
pilote.
Si l’opération de découpe ne démarre pas, après 2
secondes l’arc pilote s’éteint ; pour l’amorcer de nouveau
appuyer encore sur le bouton.
Pendant l’opération de découpe la torche doit être verticale.
La découpe étant terminée et le bouton relâché, l’air
continue à sortir de la torche pour en permettre le refroidissement.
Il est bien de ne pas arrêter la machine avant la fin de
cette opération.
Quand la torche est utilisée manuellement ou si l’on doit
réaliser des orifices ou bien effectuer la coupe à partir du
centre du matériau, il faut placer la torche dans une position inclinée et la redresser doucement de telle sorte que
le métal fondu n’éclabousse pas la protection de la buse
(voir fig.4). Cette opération doit être réalisée lorsqu’on
travaille sur des pièces d’une épaisseur supérieure à
3mm.
Quand la torche est utilisée automatiquement (voir fig. 5)
suivre scrupuleusement les instructions contenues dans
les tables de découpe pour ce qui est de la hauteur de
défoncement, la hauteur de travail et les épaisseurs maximum de découpe en fonction du courant.
Fig. 3
Page 25
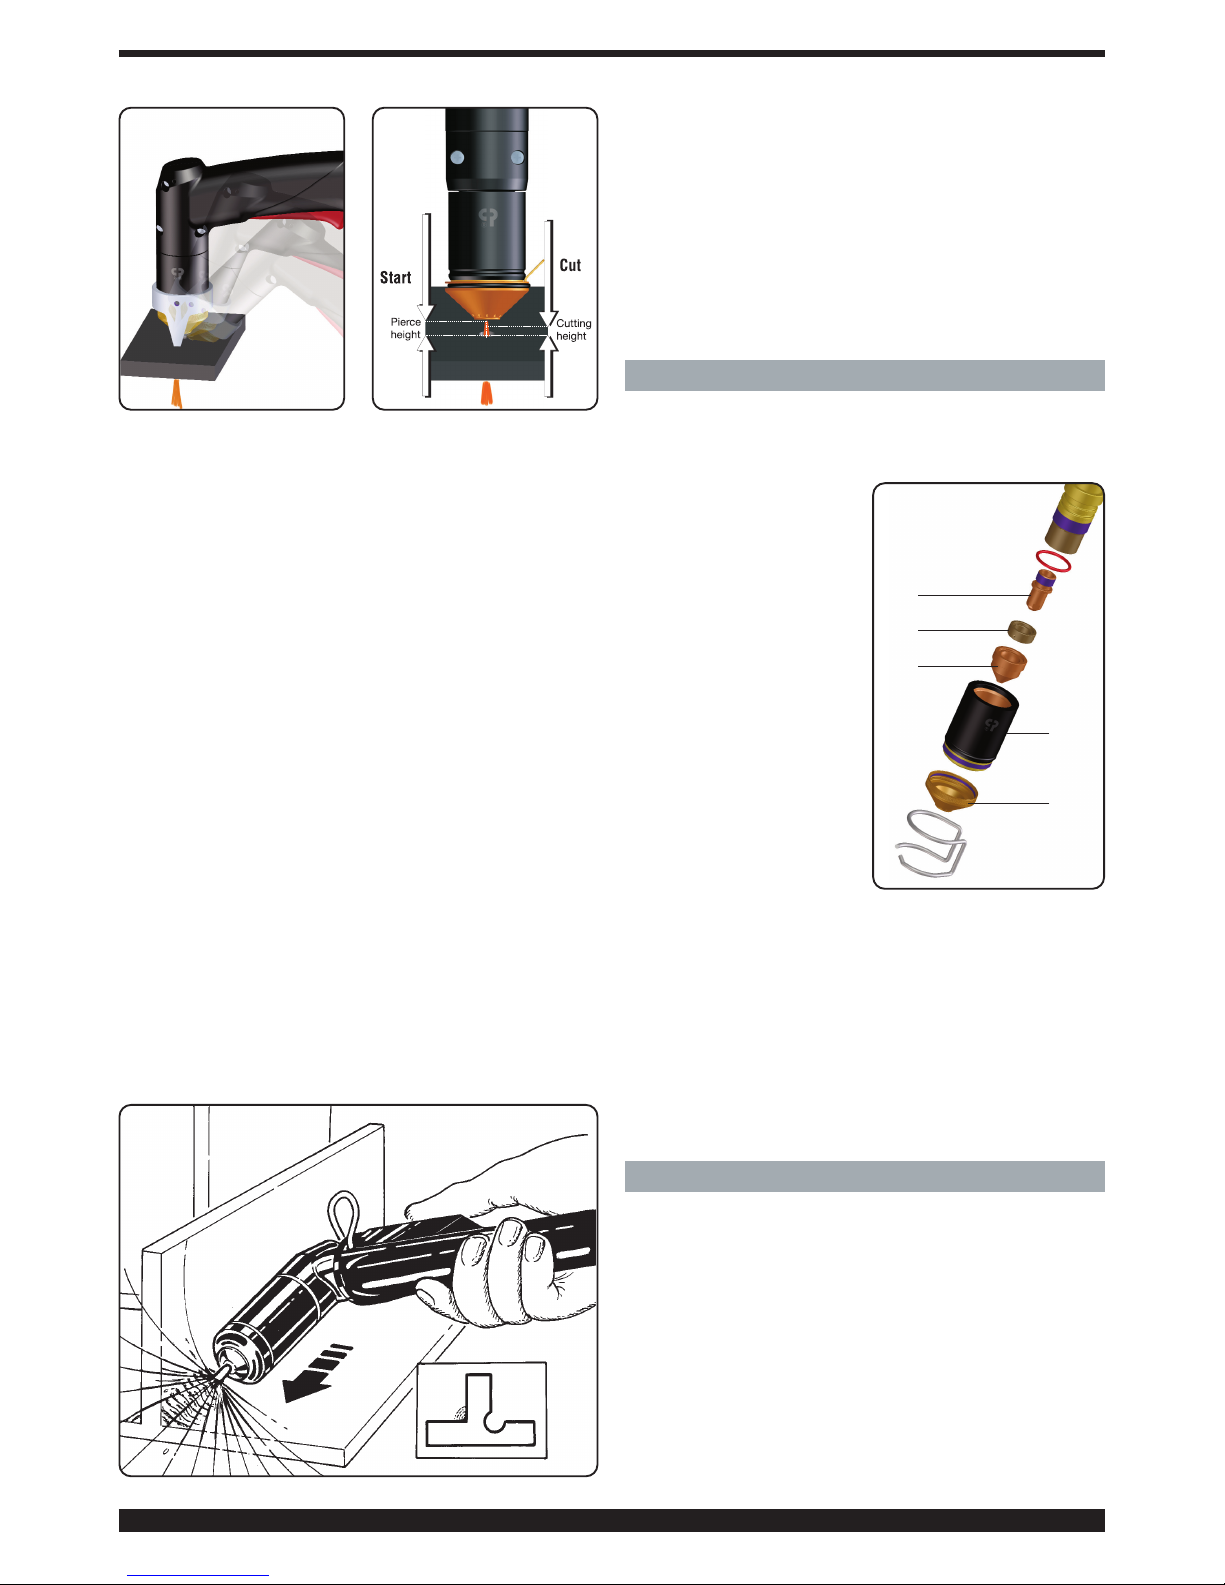
25
Si l’on doit effectuer des découpes circulaires il est
conseillé d’utiliser le compas approprié fourni sur demande. Il ne faut pas oublier que si on utilise le compas il
peut être nécessaire de suivre la technique de départ
sus-mentionnée.
Éviter de tenir inutilement allumé l’arc pilote en l’air pour
ne pas augmenter la consommation de l’électrode, du
diffuseur et de la buse.
Le travail étant terminé, éteindre la machine..
4.2 DÉCOUPE SUR GRILLÉ (MODE DE TRAVAIL
SELF-RESTART)
Activer cette fonction pour découper des tôles percées
ou des grillés.
La découpe étant terminée, maintenir pressé le bouton et
l’arc pilote s’allumera de nouveau automatiquement.
N’utiliser cette fonction qu’au besoin pour éviter de
consommer inutilement l’électrode et la buse.
4.3 DÉCRIQUAGE (MODE DE TRAVAIL «GOUGE»)
Cette opération permet d’éliminer des soudures défectueuses, diviser des pièces soudées, préparer des bords,
etc. Pour cette opération il faut utiliser la buse ø 3 mm.
La valeur du courant à utiliser varie de 60 à 120A en fonction de l’épaisseur et de la quantité de matière à enlever.
Pour cette opération il faut maintenir la torche inclinée
(fig. 6) et procéder vers la matière fondue de façon que le
gaz sortant de la torche l’éloigne. L’inclinaison de la
torche par rapport à la pièce découle de la pénétration
que l’on désire obtenir. Puisque pendant le processus les
scories fondues tendent à s’attacher au porte-buse et à
la protection de la buse, il est bien de les nettoyer souvent pour éviter tous phénomènes d’amorçage (double
arc)pouvant détruire la buse en quelques secondes.
À cause de la forte émission de radiations (infrarouges et
ultraviolettes) pendant ce procédé on conseille une protection très soignée des personnes opérant dans le milieu
de travail.
Le travail étant terminé, éteindre la machine.
5. REMPLACEMENT DES CONSOMMABLES
IMPORTANT : éteindre le générateur avant d’effectuer
tous remplacement des consommables.
Avec référence à la Fig. 7, les pièces soumises à usure
sont : l’électrode C , le diffuseur B , la buse E et la protection de la buse F. Ces
pièces peuvent être remplacées après avoir dévissé
le porte-buse D. L’électrode
C doit être remplacé quand
il présente un cratère d’environ 1,5 mm de profondeur
au centre.
ATTENTION : Pour dévisser
l’électrode, ne pas exercer
des efforts brusques, mais
une force progressive jusqu’au déblocage du filet. La
nouvelle électrode doit être
vissée dans son siège et
bloquée sans serrer à fond.
La buse E doit être remplacée lorsque l’orifice central est abîmé ou bien très élargi par rapport à celui de la
pièce neuve. Un remplacement retardé de l’électrode et
de la buse provoque un chauffage excessif des pièces
pouvant compromettre la durée du diffuseur B.
S’assurer, après le remplacement, que le porte-buse D
soit suffisamment serré.
ATTENTION : visser le porte-buse D sur le corps de la
torche uniquement si l’électrode C , le diffuseur B et la
buse E sont montés. Le manque de ces pièces compromet le fonctionnement de la machine et surtout la sécurité de l’opérateur.
6. CONSEILS PRATIQUES
- Si l’air de l’installation contient de l’humidité et de l’huile en excès, il est conseillé d’utiliser un filtre de séchage.
cela permet d’éviter une oxydation excessive et l’usure
des éléments soumis à usure, l’endommagement de la
torche et la réduction de la vitesse et de la qualité de
découpe.
- Les impuretés présentes dans l’air favorisent l’oxydation
de l’électrode et de la buse et peuvent rendre difficile l’allumage de l’arc pilote. Si cette condition se vérifie, nettoyer la partie terminale de l’électrode et l’intérieur de la
buse avec du papier émeri fin.
- S’assurer que la nouvelle électrode et la nouvelle buse,
fig. 6
Fig. 4
Fig. 5
Fig. 7
C
E
B
D
F
Page 26
26
qui doivent être montées, soient bien propres et
dégraissées.
- Pour éviter de détériorer la torche, utiliser toujours des
pièces de rechange originales.
7. DESCRIPTION DES PROTECTIONS
La machine est munie de plusieurs protections signalées
par «Err» sur les afficheurs U et V (voir table dessous).
Pour garantir l’efficacité de ces protections :
• Ne pas éliminer ou court-circuiter les protections .
• N’utiliser que des pièces originales.
• Remplacer toujours avec des pièces originales
toutes parties éventuellement abîmées de la machine
ou de la torche.
• Utiliser exclusivement des torches CEBORA type CP
161.
8 ENTRETIEN
Toute opération d’entretien doit être effectuée par du
personnel qualifié qui doit respecter la norme CEI 2629 (IEC 60974-4).
8.1 ENTRETIEN DU GÉNÉRATEUR
En cas d’entretien à l’intérieur de la machine, vérifier que
l’interrupteur A soit en position “O” et le cordon d’ali-
mentation soit débranché.
Même si la machine est munie d’un dispositif automatique de déchargement du condensat, qui entre en fonction chaque fois que l’alimentation de l’air est fermée, il
est conseillé de contrôler périodiquement que le bac J
(fig.2) du réducteur ne contienne aucune trace de
condensat.
Il faut nettoyer périodiquement l’intérieur de la machine
en enlevant, avec de l’air comprimé, la poussière qui s’y
accumule.
8.2 MESURES À ADOPTER APRÈS UNE INTERVENTION DE RÉPARATION
Après avoir exécuté une réparation, faire attention à rétablir le câblage de façon qu’il y ait un isolement sûr entre
le côté primaire et le côté secondaire de la machine. Éviter que les câbles puissent entrer en contact avec des
organes en mouvement ou des pièces qui se réchauffent
pendant le fonctionnement. Remonter tous les colliers
comme sur la machine originale de manière à éviter que,
si par hasard un conducteur se casse ou se débranche,
les côtés primaire et secondaire puissent entrer en
contact.
Remonter en outre les vis avec les rondelles dentelées
comme sur la machine originale.
Page 27
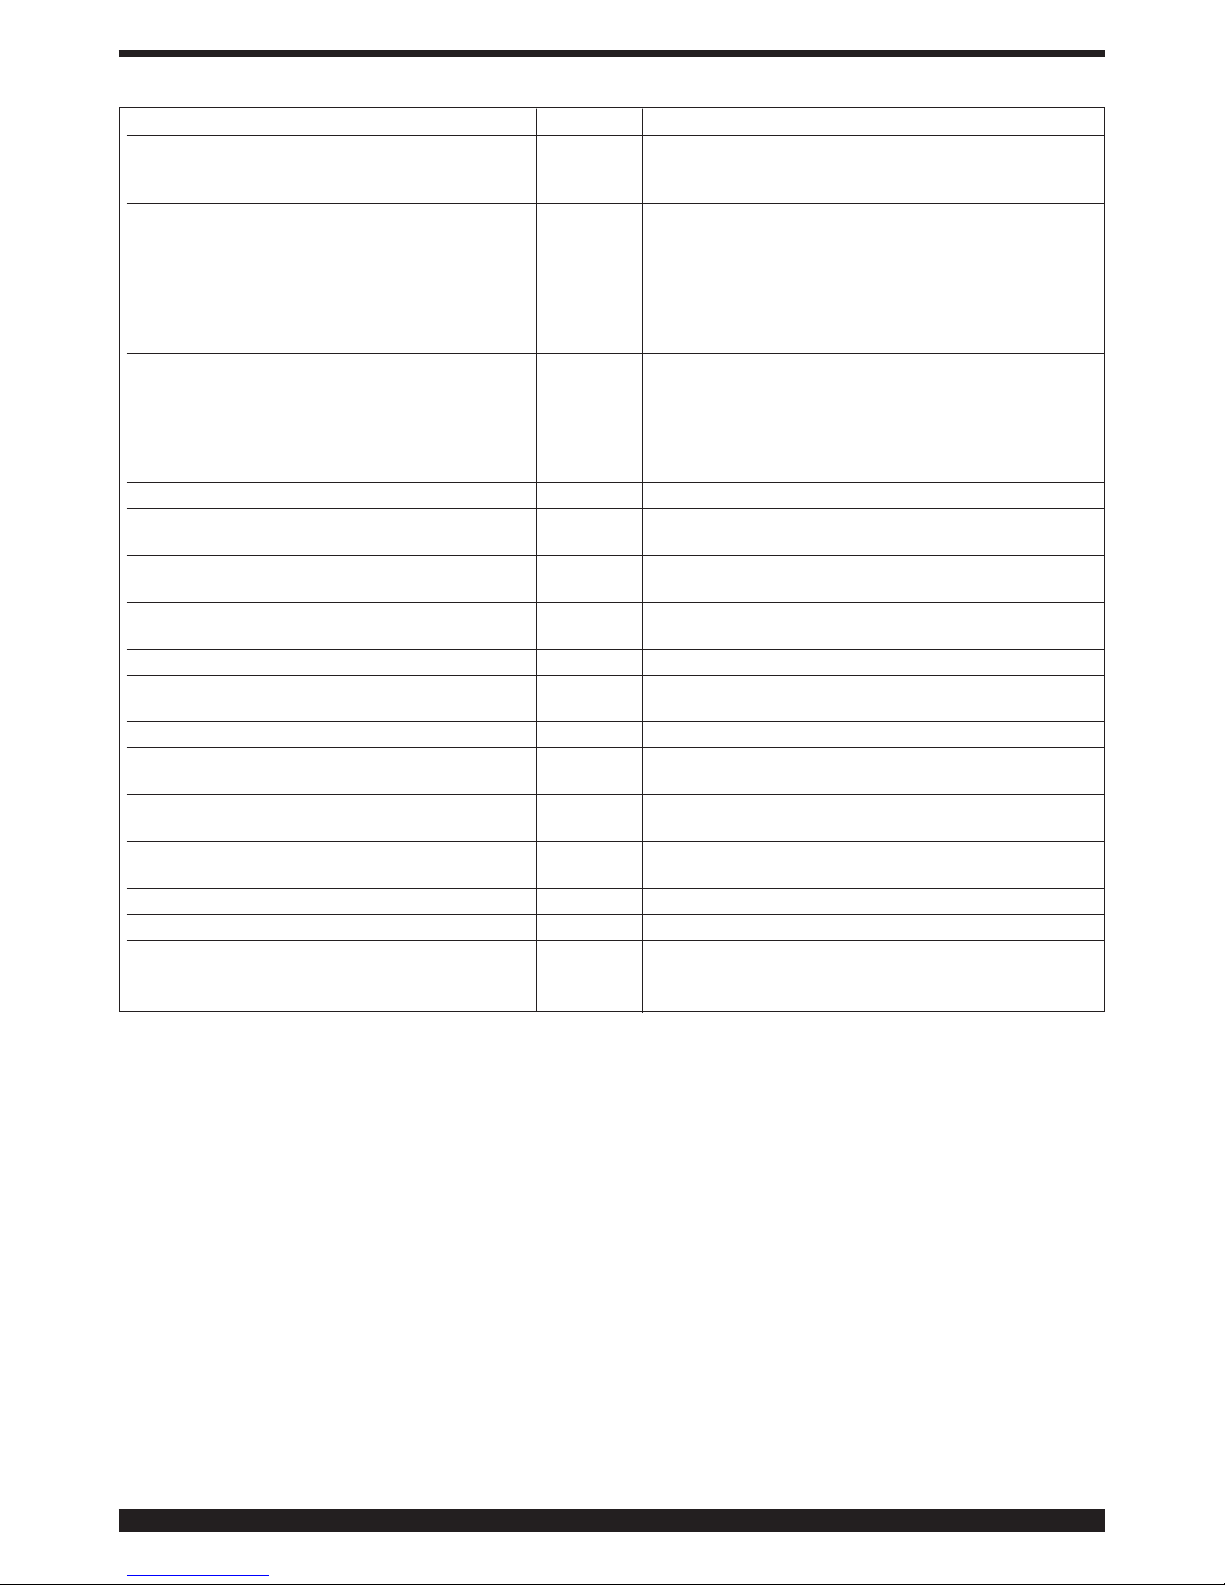
27
DESCRIPTION ERREUR afficheur SOLUTION POSSIBLE
Bouton de marche (start) appuyé lors de la TRG Éteindre le générateur, détacher la
mise sous tension ou de la réinitialisation du commande de marche et mettre en
générateur. fonction le générateur.
Surchauffe des diodes de sortie du TH0 Ne pas éteindre le générateur, pour maintenir le ventransformateur. tilateur en fonction et obtenir un refroidissement rapi
de. Le fonctionnement normal est activé automati
quement dès que la température revient dans les
limites permises. Si le problème persiste, contacter
le Service Après-vente de CEBORA
Surchauffe du régulateur CC (module IGBT). TH1 Ne pas éteindre le générateur, pour maintenir le
ventilateur en fonction et obtenir un refroidissement
rapide. Le fonctionnement normal est activé automatiquement dès que la température revient dans les
limites permises. Si le problème persiste, contacter
le Service Après-vente de CEBORA.
Faible pression dans un canal d’alimentation gaz. GAS LO Augmenter la pression de l'air d'alimentation.
Porte ouverte dans le générateur ou dans le OPN Contrôler la fermeture correcte de l'unité HV14.
module d’amorçage HV14.
CNC en urgence ou éteint. rob Mettre en fonction le CNC, sortir de l’urgence,
contrôler le raccord générateur-CNC.
Erreur interne dans la mémoire du Err 2 Contacter le Service Après-vente de CEBORA.
microprocesseur.
Offset LEM sur module maître. Err 30 Contacter le Service Après-vente de CEBORA.
Le module maître ne fournit pas de courant ou Err 35 Contacter le Service Après-vente de CEBORA.
n’est pas réglé (LEM).
Offset LEM arc pilote ou LEM pièce. Err 39 Contacter le Service Après-vente de CEBORA.
Tension dangereuse : panne du circuit Err 40 Contacter le Service Après-vente de CEBORA.
de puissance.
Erreur de communication sérielle entre circuit Err 43 Contacter le Service Après-vente de CEBORA.
de contrôle principal et circuit raccord torche.
Courant dans le circuit arc pilote pendant la Err 49 Contacter le Service Après-vente de CEBORA.
découpe ou LEM pièces hors échelle.
Électrode usée. Err 55 Remplacer l'électrode et/ou la buse.
Tension d'alimentation hors spécification. Err 67 Contrôler la valeur de la tension d'alimentation.
Purge des tuyaux gaz non effectuée Err 79 Contrôler les consommables ou réduire la
complètement ou pression élevée dans un pression d'alimentation.
canal d’alimentation gaz.
Page 28
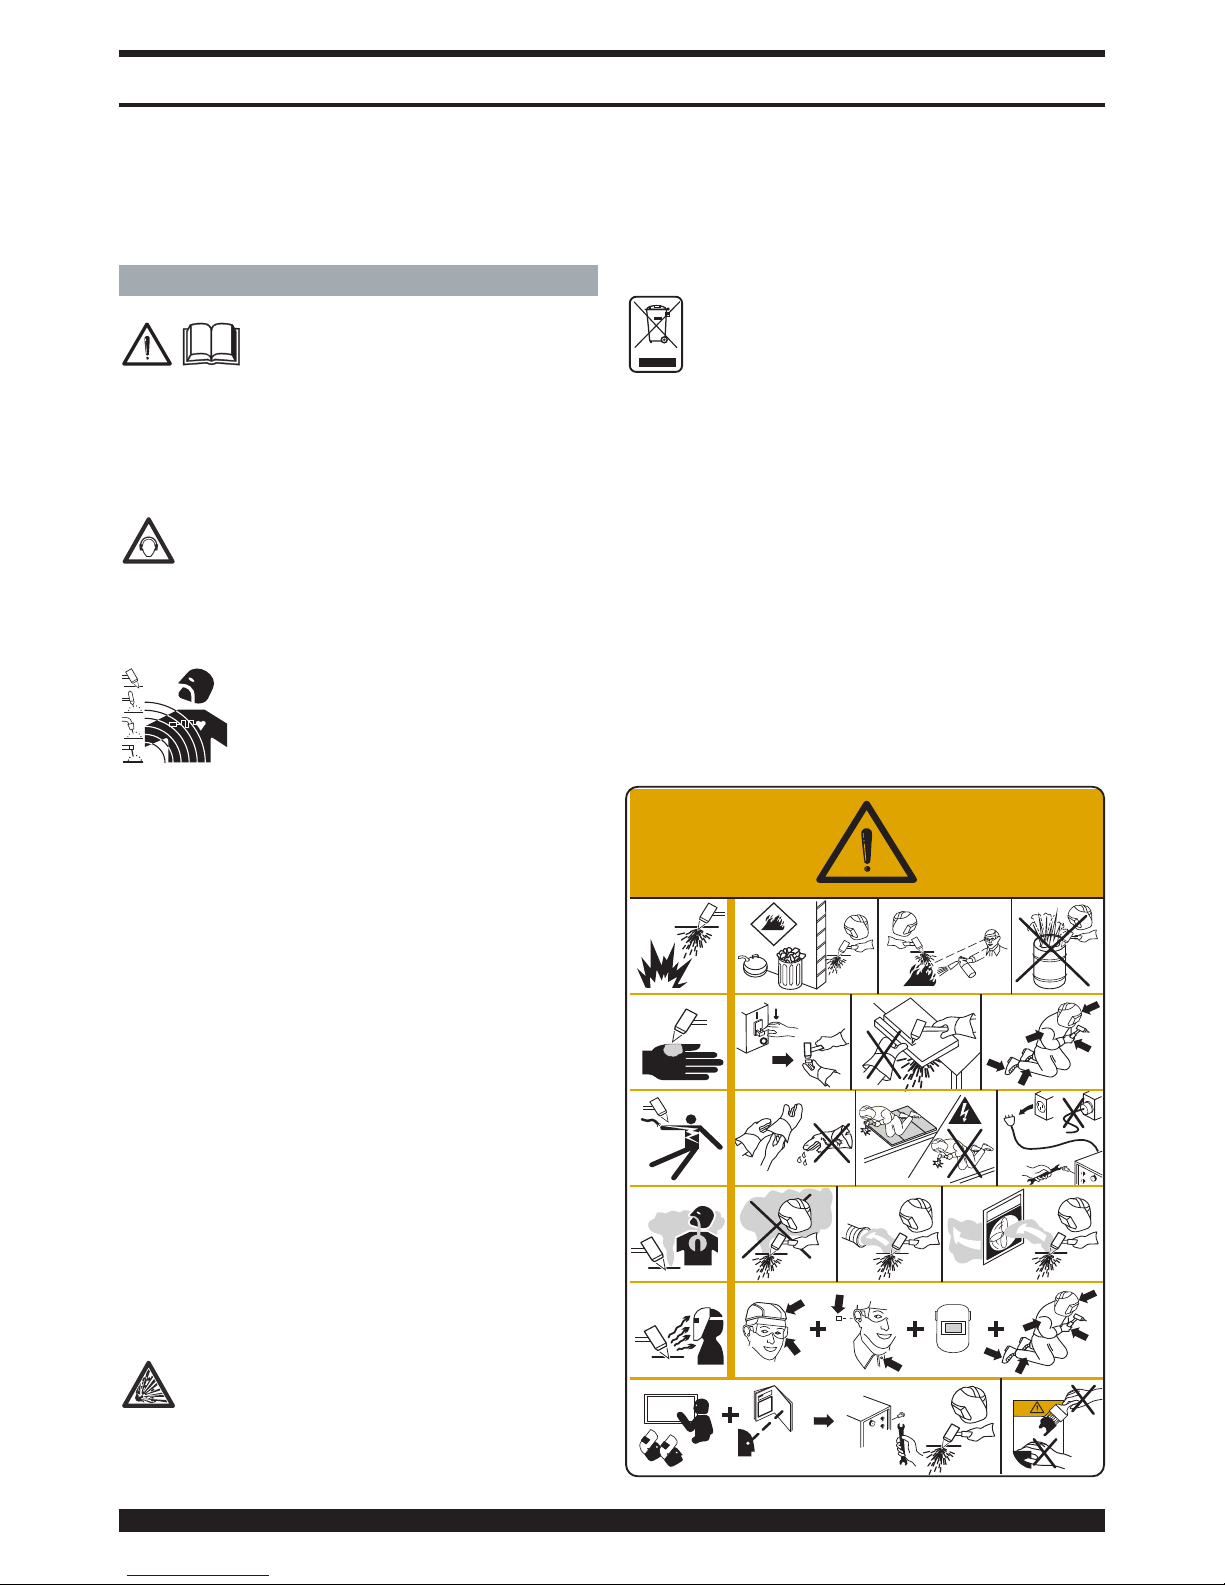
28
IMPORTANTE: ANTES DE LA PUESTA EN FUNCIONAMIEN-
TO DEL APARATO, LEER EL CONTENIDO DE ESTE MANUAL
Y CONSERVARLO, DURANTE TODA LA VIDA OPERATIVA, EN
UN SITIO CONOCIDO POR LOS INTERESADOS. ESTE APARATO DEBERÁ SER UTILIZADO EXCLUSIVAMENTE PARA
OPERACIONES DE SOLDADURA.
1 PRECAUCIONES DE SEGURIDAD
LA SOLDADURA Y EL CORTE DE ARCO
PUEDEN SER NOCIVOS PARA USTEDES
Y PARA LOS DEMÁS, por lo que el utilizador deberá ser informado de los riesgos, resumidos a
continuación, que derivan de las operaciones de soldadura. Para informaciones más detalladas, pedir el manual
cod 3.300.758
RUIDO
Este aparato de por sí no produce ruidos superiores
a los 80dB. El procedimiento de corte plasma/sol-
dadura podría producir niveles de ruido superiores a
tal límite; por consiguiente, los utilizadores deberán poner en
practica las precauciones previstas por la ley.
CAMPOS ELECTROMAGNÉTICOS- Pueden ser dañosos.
• La corriente eléctrica que atraviesa cualquier
conductor produce campos electromagnéticos(EMF). La corriente de soldadura o de
corte genera campos electromagnéticos alrededor de los cables y generadores.
• Los campos magnéticos derivados de corrientes elevadas
pueden incidir en el funcionamiento del pacemaker. Los portadores de aparatos electrónicos vitales (pacemakers)
deberían consultar al médico antes de aproximarse a la zona
de operaciones de soldadura al arco, de corte, desbaste o
soldadura por puntos.
• La exposición a los campos electromagnéticos de la soldadura o del corte podrían tener efectos desconocidos
sobre la salud.
Cada operador, para reducir los riesgos derivados de la
exposición a los campos electromagnéticos, tiene que atenerse a los siguientes procedimientos:
- Colocar el cable de masa y de la pinza portaelectrodo
o de la antorcha de manera que permanezcan flanqueados. Si posible, fijarlos junto con cinta adhesiva.
- No envolver los cables de masa y de la pinza portae-
lectrodo o de la antorcha alrededor del cuerpo.
- Nunca permanecer entre el cable de masa y el de la
pinza portaelectrodo o de la antorcha. Si el cable de
masa se encuentra a la derecha del operador también
el de la pinza portaelectrodo o de la antorcha tienen
que quedar al mismo lado.
- Conectar el cable de masa a la pieza en tratamiento lo
más cerca posible a la zona de soldadura o de corte.
- No trabajar cerca del generador.
EXPLOSIONES
· No soldar en proximidad de recipientes a presión o
en presencia de polvo, gas o vapores explosivos.
Manejar con cuidado las bombonas y los regulado-
res de presión utilizados en las operaciones de soldadura.
COMPATIBILIDAD ELECTROMAGNÉTICA
Este aparato se ha construido de conformidad a las indicaciones contenidas en la norma armonizada IEC 60974-10 (Cl.
A) y se deberá usar solo de forma profesional en un
ambiente industrial. En efecto, podrían presentarse
potenciales dificultades en el asegurar la compatibilidad
electromagnética en un ambiente diferente del industrial.
RECOGIDA Y GESTIÓN DE LOS RESIDUOS DE
APARATOS ELÉCTRICOS Y ELECTRÓNICOS
¡No está permitido eliminar los aparatos eléctricos
junto con los residuos sólidos urbanos! Según lo
establecido por la Directiva Europea 2002/96/CE sobre
residuos de aparatos eléctricos y electrónicos y su aplicación en el ámbito de la legislación nacional, los aparatos
eléctricos que han concluido su vida útil deben ser recogidos por separado y entregados a una instalación de reciclado ecocompatible. En calidad de propietario de los aparatos, usted deberá solicitar a nuestro representante local
las informaciones sobre los sistemas aprobados de recogida de estos residuos. ¡Aplicando lo establecido por esta
Directiva Europea se contribuye a mejorar la situación
ambiental y salvaguardar la salud humana!
EN EL CASO DE MAL FUNCIONAMIENTO, PEDIR LA
ASISTENCIA DE PERSONAL CUALIFICADO.
1.1 PLACA DE LAS ADVERTENCIAS
El texto numerado que sigue corresponde a los apartados numerados de la placa.
MANUAL DE INSTRUCCIONES PARA EQUIPO DE CORTE EN PLASMA
?
O
FF
G
k
la
x
m
z
x
,
h
j
x
j
g
b
n
n
s
x
m
k
s
k
s
k
g
h
x
n
n
m
z
x
k
x
s
k
g
a
s
u
w
e
n
c
m
c
t
g
h
s
d
h
js
jk
s
d
jk
x
c
Ghgopglòdfòxlc òkvfàlxcvò l+dòvòùx
Sm,nxcv,mzx.c ierlòdfb-.èeì’,c mdlò
hsjkklasjlòsòlxc,òz
jhgfjksdhfjksdklcsmkldc
1 1.1 1.2 1.3
2 2.1 2.2 2.3
3 3.1 3.2 3.3
4 4.1 4.2 4.3
5 5.1
6
7
3098464
Page 29
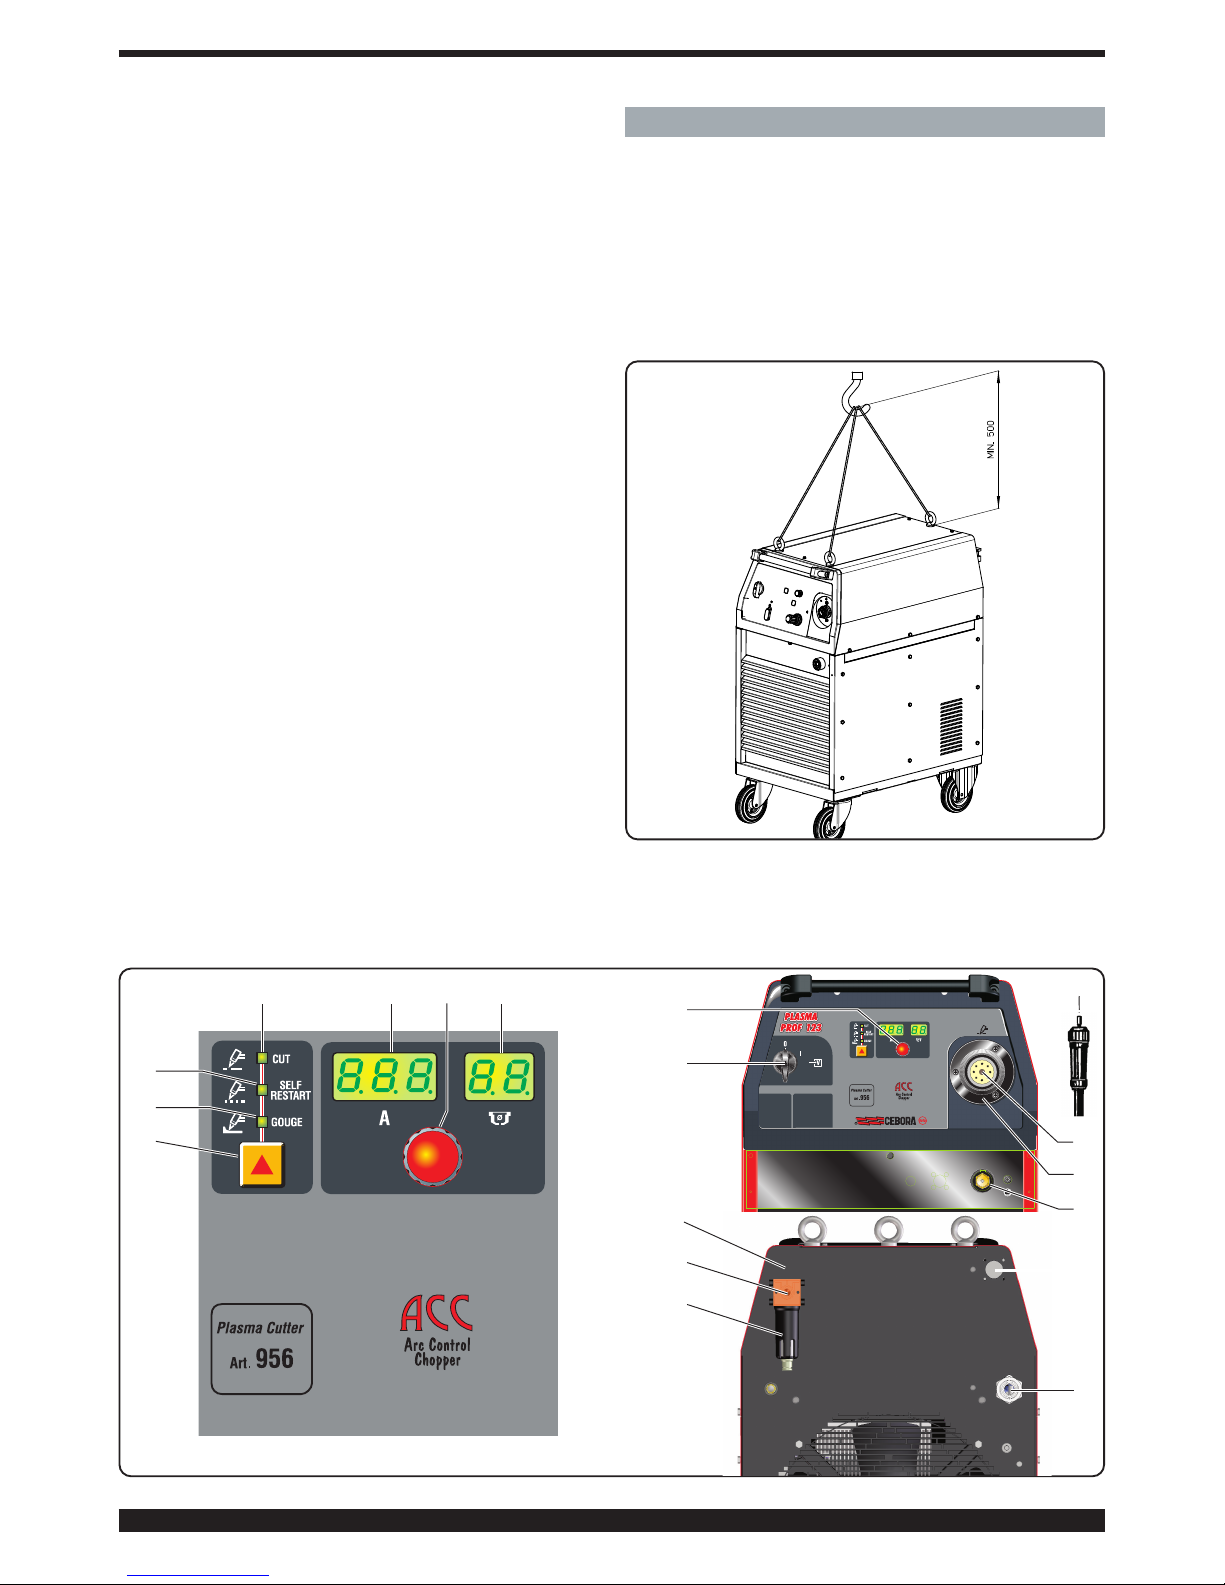
29
1. Las chispas provocadas por el corte pueden causar explosiones o incendios.
1.1 Mantener los materiales inflamables lejos del área
de corte.
1.2 Las chispas provocadas por el corte pueden causar incendios. Tener un extintor a la mano de
manera que una persona esté lista para usarlo.
1.3 Nunca cortar contenedores cerrados.
2. El arco plasma puede provocar lesiones y quemaduras.
2.1 Desconectar la alimentación eléctrica antes de desmontar el soplete.
2.2 No tener el material cerca del recorrido de corte.
2.3 Llevar una protección completa para el cuerpo.
3. Las sacudidas eléctricas provocadas por el soplete
o el cable pueden ser letales. Protegerse adecuadamente contra el riesgo de sacudidas eléctricas.
3.1 Llevar guantes aislantes. No llevar guantes mojados
o dañados.
3.2 Asegurarse de estar aislados de la pieza a cortar y
del suelo.
3.3 Desconectar el enchufe del cable de alimentación
antes de trabajar en la máquina.
4. Inhalar las exhalaciones producidas durante el corte
puede ser nocivo a la salud.
4.1 Mantener la cabeza lejos de las exhalaciones.
4.2 Usar un sistema de ventilación forzada o de descarga local para eliminar las exhalaciones.
4.3 Usar un ventilador de aspiración para eliminar las
exhalaciones.
5. Los rayos del arco pueden herir los ojos y quemar la piel.
5.1 Llevar casco y gafas de seguridad. Usar protecciones adecuadas para orejas y batas con el cuello
abotonado. Usar máscaras con casco con filtros de
gradación correcta. Llevar una protección completa
para el cuerpo.
6. Leer las instrucciones antes de usar la máquina o de
ejecutar cualquiera operación con la misma.
7. No quitar ni cubrir las etiquetas de advertencia.
2 DESCRIPCIÓN GENERAL
Este aparato es un generador de corriente continua constante, proyectado para el corte de materiales electroconductores (metales y aleaciones) con el procedimiento de
arco plasma. El gas plasma puede ser aire o nitrógeno.
2.1 DESEMBALAJE Y ENSAMBLAJE
Extraer el aparato del embalaje siguiendo las indicaciones de la Fig. 1.
Ya que este aparato está provisto de ruedas sin freno,
asegurarse de que la máquina no esté colocada sobre
superficies inclinadas, para evitar el vuelco o el movimiento incontrolado de la misma.
Fig. 1
fig. 2
A
Z
NUZV
O
P
W
F
C
D
E
L
K
I
J
Page 30
30
2.2 DESCRIPCIÓN DEL APARATO (fig. 2)
A) Interruptor de función 0-1.
C) Racor fijo para soplete.
D) Protección conexión del soplete.
E) Toma para el cable masa.
F) Racor móvil.
H) Manecilla para la regulación de la presión del gas.
I) Racor alimentación gas (rosca 1/4” gas hembra).
J) Cubeta para recoger condensación.
K) Cable de alimentación.
N) Led modalidad corte.
O) Led modalidad Self Restart (reencendido automáti-
co del arco piloto).
P) Led modalidad desbaste.
U) Display que visualiza:
-al encendido = artículo máquina (957), tipo soplete
(161), longitud soplete (Len).
-en otros casos = corriente de corte y códigos de
error.
V) Display que visualiza:
-al encendido = versión software (01), tipo soplete
(6), longitud soplete (Len)
en otros casos = diámetro de la boquilla para usar y
códigos de error.
W) Botón de selección modalidad de trabajo. Cada vez
que se presiona este botón, se enciende el led
correspondiente a la selección efectuada.
Z) Manecilla para la regulación de la corriente de corte.
2.3 EXPLICACIÓN DE LOS DATOS TÉCNICOS CITADOS EN LA PLACA DE CARACTERÍSTICAS DE
LA MÁQUINA.
Este aparato ha sido fabricado en conformidad con las
siguientes normas: IEC 60974.1 - IEC 60974.3 -IEC
60974.10 Cl. A - IEC 61000-3-11 - IEC 61000-3-12 (ver
Nota 2).
Transformador trifásico-rectificador-convertidor DC/DC (chopper).
N°. Número de matrícula que se citará en cual-
quier petición correspondiente al aparato.
Característica descendiente
P.A.C.Adapto al corte al plasma.
TORCH TYPE Tipo de soplete que puede ser utilizado con
este aparato.
U0. Tensión en vacío secundaria (valor de pico)
X. Factor de servicio porcentaje.
El factor de servicio expresa el porcentaje de 10
minutos en el que el aparato puede trabajar a
una determinada corriente sin recalentarse.
I2. Corriente de corte.
U2. Tensión ecundaria con corriente de corte I2.
Esta tensión depende de la distancia entre la
boquilla y la pieza a cortar. Si esta distancia
aumenta también la tensión de corte aumenta
y el factor de servicio X% puede disminuir.
U1. Tensión nominal de alimentación.
3~ 50/60Hz Alimentación trifásica 50 o 60 Hz
l1 max. Es el valor máximo de la corriente absorbida.
l1 eff. Es el valor máximo de la corriente efectiva
absorbida considerando el factor de servicio.
IP21 Grado de protección de la carcasa.
Grado 1 como segunda cifra significa que este
aparato no es idóneo para trabajar en el
exterior.
Idóneo para trabajar en ambientes con riesgo
aumentado.
NOTAS:
1- El aparato además se ha proyectado para trabajar en
ambientes con grado de contaminación 3. (Ver IEC
60664).
2- Este equipo cumple con lo establecido por la IEC
61000-3-12, siempre que la impedancia máxima
Zmax admitida por el sistema sea inferior o igual a
0,034 en el punto de interfaz entre sistema del usuario y sistema público. Es responsabilidad del instalador o del usuario garantizar, consultando eventualmente al operador de la red de distribución, que el
equipo sea conectado a una alimentación con impedancia máxima de sistema admitida Zmax inferior o
igual a 0,034.
3 INSTALACIÓN
3.1 MONTAJE DEL SOPLETE
Este sistema se entrega sin soplete y es idóneo solo
para sopletes CEBORA CP161 tanto manuales como
automáticos (derechos).
Después de haber introducido el racor móvil F en la protección D,
introducirlo en el racor fijo C, enroscando a fondo la virola del racor F para evitar pérdidas de aire que podrían
perjudicar su buen funcionamiento.
No abollar el perno portacorriente y no doblar los enchufes del racor móvil F.
Enroscar la protección D en el tablero.
3.2 PUESTA IN FUNCIONAMIENTO
La instalación de la máquina debe ser efectuada por
personal cualificado. Todas las conexiones deben cumplir con lo dispuesto por las normas vigentes y ser realizadas con plena observancia de la ley sobre prevención
de accidentes (norma CEI 26-23 e IEC/TS 62081).
Conectar la alimentación del gas al racor I asegurándose
de que el sistema pueda abastecer un caudal y una presión adecuados al soplete usado.
Si la alimentación del aire proviene de una bombona
de aire comprimido, ésta tiene que ser equipada con un
regulador de presión; nunca conectar una bombona de
aire comprimido directamente al reductor de la máquina. La presión podría superar la capacidad del reductor que por consiguiente podría explotar.
Controlar que la tensión de alimentación corresponda a la
que se indica en la placa del cable de alimentación. Si no
fuese así, cambiar la tensión mediante la bornera correspondiente AE colocada en el interior del aparato (fig.3).
La máquina está equipada con un interruptor de función,
por lo que:
a) En caso de conexión permanente al sistema de alimentación (sin enchufe) es necesario instalar un interruptor general de capacidad adecuada, en conformidad
con los datos de placa.
S
Page 31
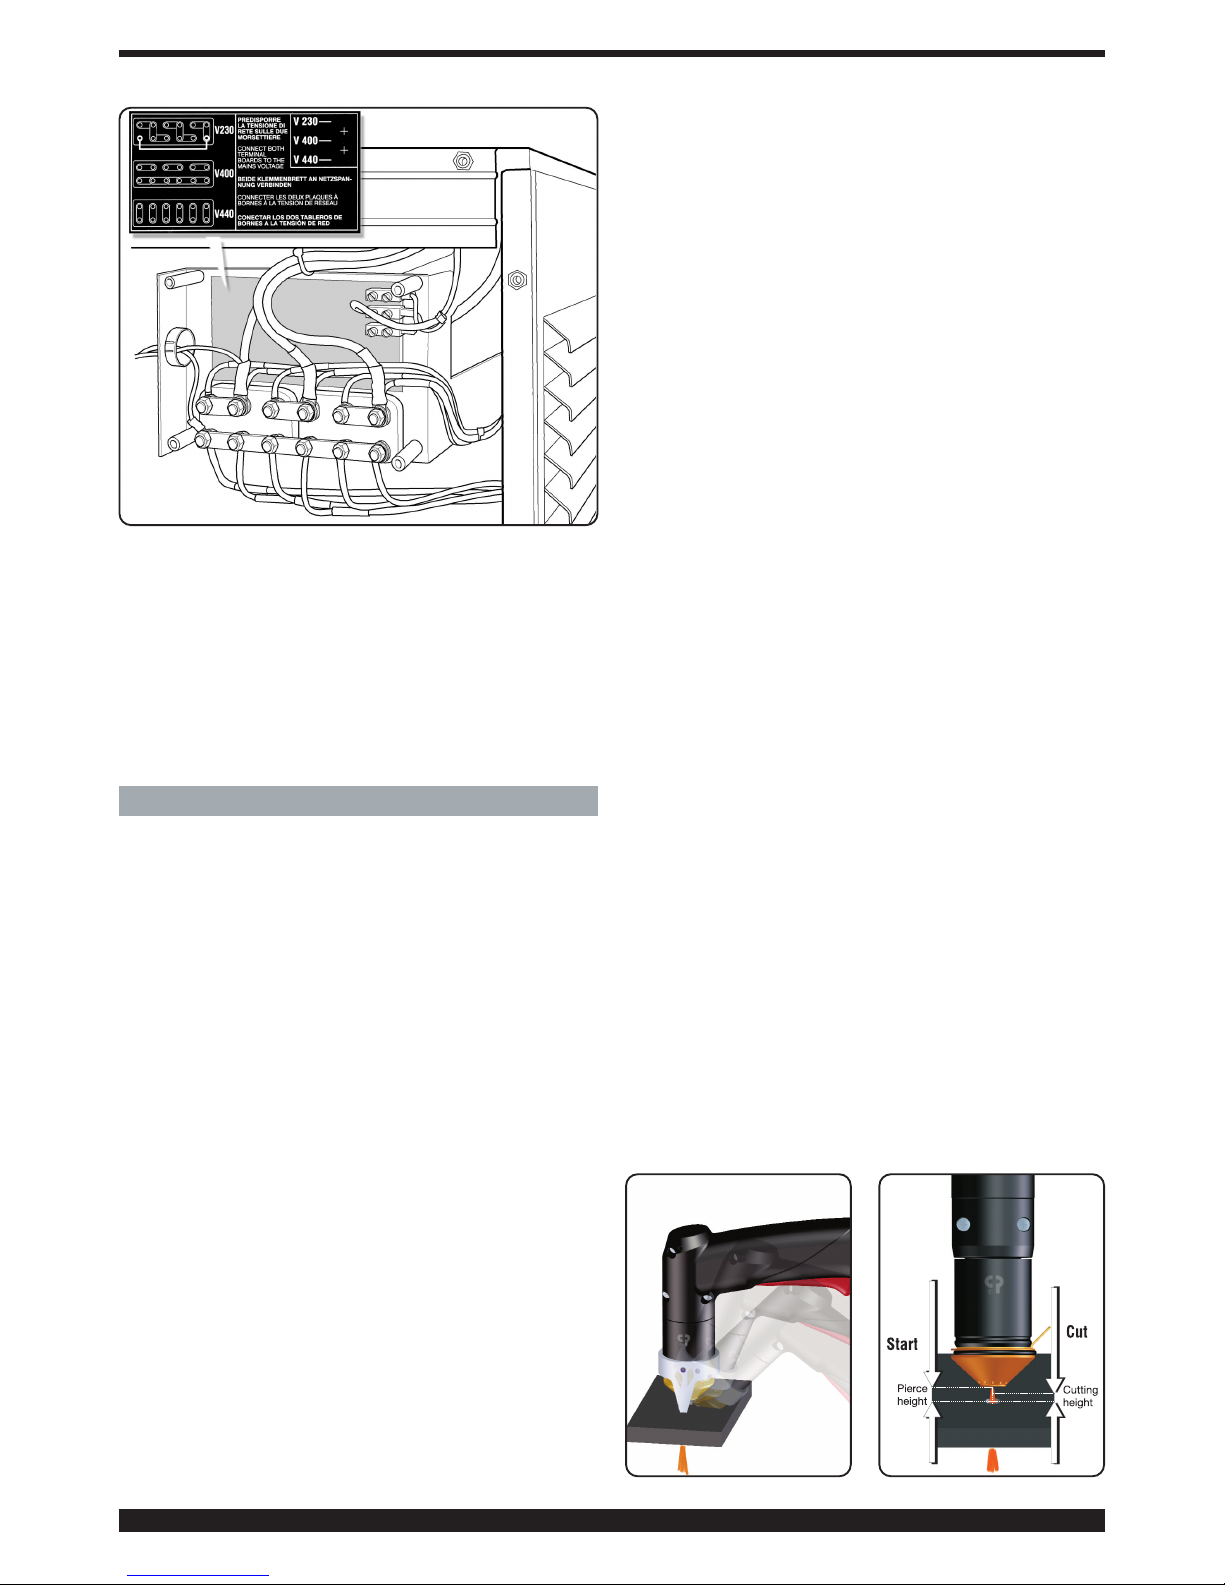
31
b) En caso de conexión con enchufe, usar un enchufe de
capacidad conforme con los datos de placa. En este
caso el enchufe tiene que ser usado para desconectar
completamente la máquina de la red, después de haber
puesto en “O” el interruptor A (fig. 2).
El conductor amarillo-verde del cable de alimentación
debe ser conectado al terminal de masa.
Eventuales alargadores deben ser de sección adecuada
para la corriente I1 máx. consumida indicada en la placa
de los datos técnicos.
4. EMPLEO
La selección del tipo de trabajo a efectuar se hace por
medio de la tecla W: se encienden los leds N, O, P
correspondientes respectivamente al corte (CUT), al corte
de enrejados (SELF-RESTART) y al desbaste (GOUGE).
Encender el aparato mediante la manecilla A (se encienden los displays U,V y los Leds N,O,P).
En rápida sucesión se visualizan:
- el artículo del generador (display U),
- la versión firmware instalada (display V),
-el nombre del soplete montado (display U y V).
A continuación en el display U se visualizan las letras LEN
(longitud del soplete) y en el display V centellea la medida (= 12 metros programados en fábrica).
Si el soplete usado tiene una longitud diferente es necesario modificar la medida operando con la manecilla Z.
Después de 5 segundos el valor elegido viene memorizado
y mantenido en los encendidos sucesivos del generador.
En caso de programación inicial equivocada, es posible
modificar la longitud presionando contemporáneamente las teclas W y Q y seleccionar la medida deseada
mediante la manecilla Z.
Es ahora posible programar la presión correcta de trabajo presionando la tecla Q (SET) y siguiendo las indicaciones de los leds S y T. El led S encendido indica presión
baja mientras el led T encendido indica presión alta.
Actuar sobre la manecilla H del reductor de presión hasta
que ambos leds se enciendan (presión correcta).
Bloquear la manecilla presionando hacia abajo.
4.1 CORTE (MODALIDAD DE TRABAJO “CUT”)
Regular, mediante la manecilla Z, la corriente de corte en
función del espesor a cortar siguiendo las indicaciones
de las tablas de corte.
Durante la regulación de la corriente en el display V aparece el diámetro correcto de la boquilla a usar.
Conectar la pinza del cable de masa a la pieza a cortar
asegurándose de que el borne y la pieza estén en contacto eléctrico, en particular en caso de chapas barnizadas,
oxidadas o con revestimientos aislantes. No conectar la
pinza a la parte de material que tiene que ser quitada
Con corriente de corte desde 20 a 45A y boquilla de diámetro 1,2 mm es posible efectuar un corte apoyando
directamente la boquilla a la pieza (drag cut).
Para corrientes superiores a 45A es indispensable utilizar
el distanciador a muelle o de dos puntas para evitar
poner en contacto directo la boquilla o la protección de la
boquilla con la pieza a cortar. Con el soplete para empleo
en automático, mantener una distancia de aproximadamente 4mm entre la protección de la boquilla y la pieza,
así como indicado en las tablas de corte.
Presionar el botón del soplete para encender el arco piloto.
Si no se empieza el corte, después de 2 segundos el arco
piloto se apaga y entonces, para volver a encenderlo,
presionar otra vez el pulsador.
Mantener el soplete vertical durante el corte.
Una vez acabado el corte y después de haber dejado el
pulsador, el aire continúa saliendo del soplete para permitir su enfriamiento.
Es aconsejable no apagar el aparato antes que acabe
este proceso.
En el empleo del soplete manual y si es necesario formar agujeros o empezar el corte desde el centro de la
pieza, hay que colocar el soplete en posición inclinada y
lentamente enderezarlo de forma que el metal fundido no
salpique sobre la protección de la boquilla (ver fig. 4).
Esta operación tiene que ser ejecutada cuando se agujerean piezas de espesor superior a 3 mm.
En el empleo del soplete automático (ver fig. 5) seguir
escrupolosamente las indicaciones contenidas en las
tablas de corte por lo que concierne la altura de desfonde, la altura de trabajo y los espesores máximos de corte
en función de la corriente.
Si hay que ejecutar cortes circulares se aconseja utilizar el
compás correspondiente suministrado bajo pedido. Es
importante recordar que el uso del compás puede requerir el empleo de la técnica de partida arriba indicada.
No tener inútilmente encendido el arco piloto en el aire
fig. 3
fig. 4
fig. 5
Page 32
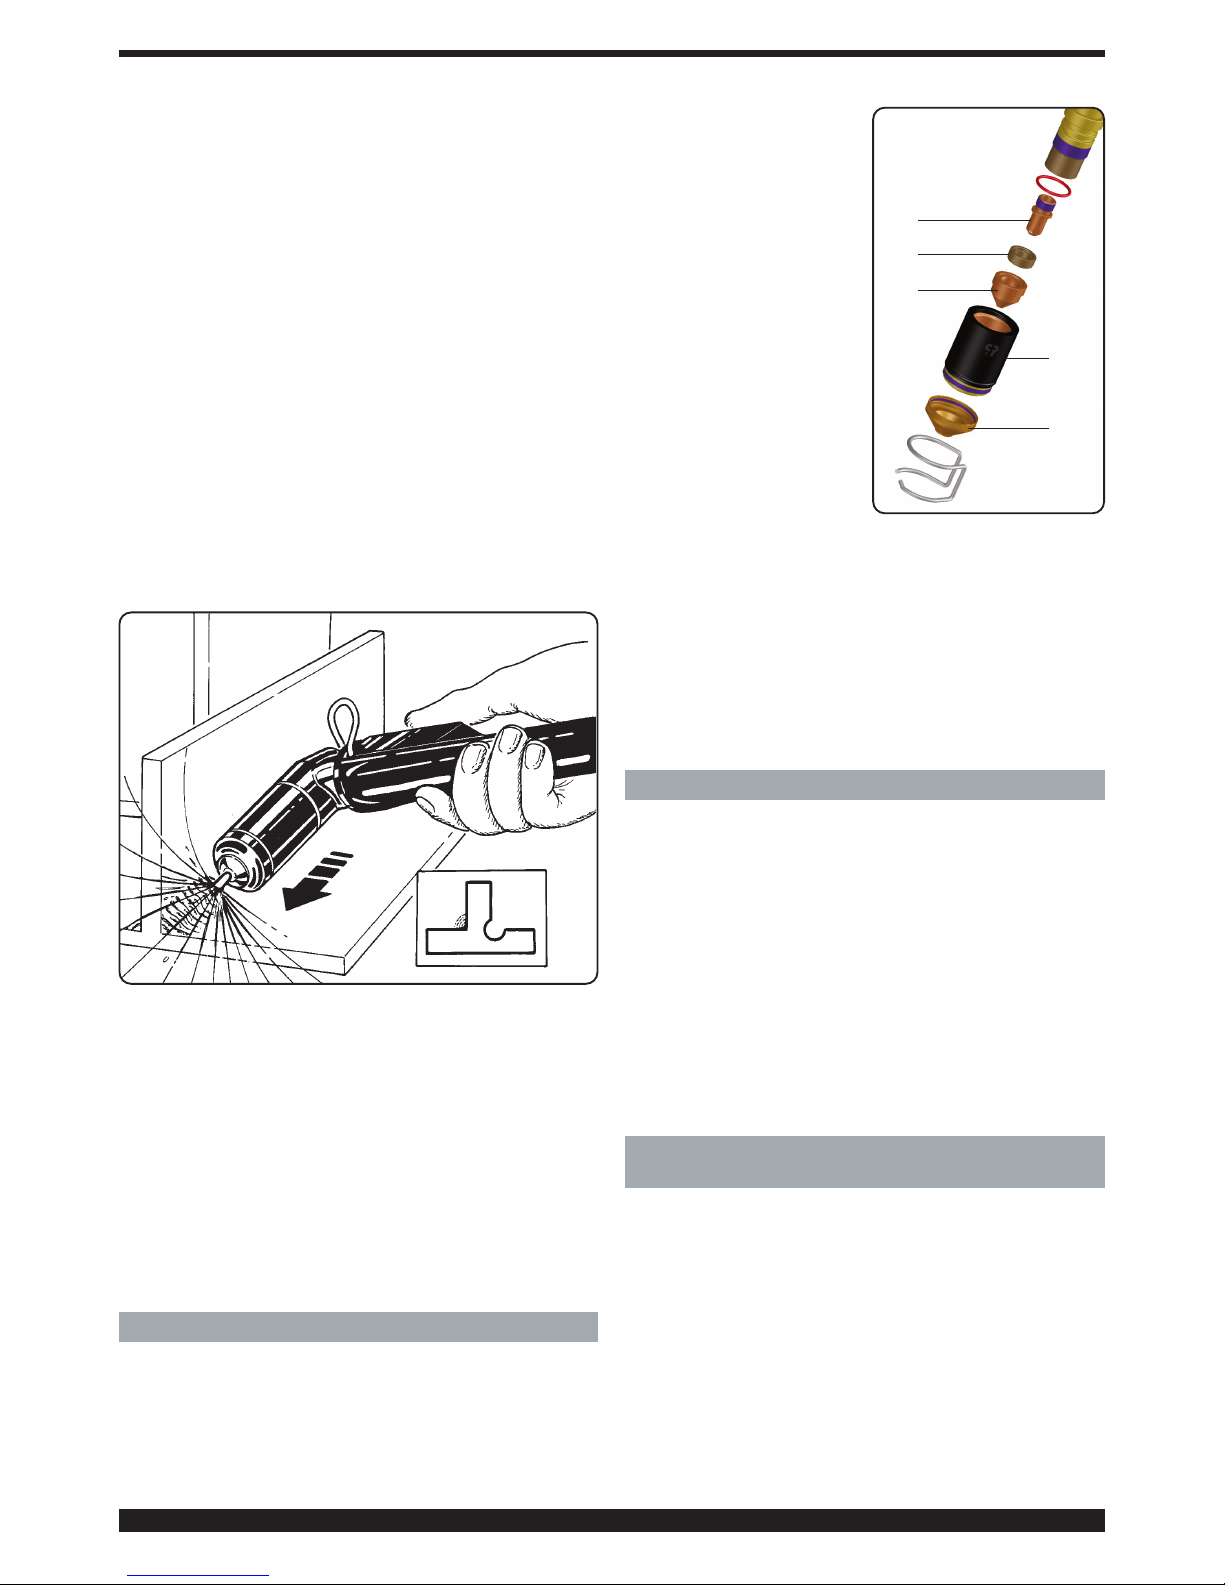
32
para no aumentar el consumo del electrodo, del difusor
y de la boquilla.
Una vez acabado el trabajo, apagar la máquina.
4.2 CORTE DE ENREJADOS (MODALIDAD DE TRABAJO SELF-RESTART)
Activar esta función para cortar chapas agujereadas o
enrejados.
Al final del corte, manteniendo presionado el pulsador, el
arco piloto volverá a encenderse automáticamente.
Utilizar esta función solo si necesario para evitar un
inútil desgaste del electrodo y de la boquilla.
4.3 DESBASTE (MODALIDAD DE TRABAJO “GOUGE”)
Esta operación permite quitar soldaduras defectuosas,
dividir piezas soldadas, preparar bordes, etc. Para esta
operación hay que usar la boquilla ø 3 mm.
El valor de corriente a usar varía de 60 a 120A en función
del espesor y de la cantidad de material que se quiere
quitar. La operación debe ser ejecutada manteniendo el
soplete inclinado (fig.6) y avanzando hacia el material
fundido de forma que el gas que sale del soplete lo aleje.
La inclinación del soplete respecto de la pieza depende
de la penetración que se quiere obtener. Ya que las
escorias fundidas durante el procedimiento tienden a
pegarse al portaboquilla y a la protección de la boquilla,
es aconsejable limpiarlos a menudo para evitar que ocurran fenómenos tales (doble arco) que destruyan la
boquilla en pocos segundos.
Dada la fuerte emisión de radiaciones (infrarrojas y ultravioletas) durante este procedimiento, se aconseja una
protección muy cuidadosa del operador y de las personas de las personas que se encuentren en las cercanías
del puesto de trabajo.
Una vez acabado el trabajo, apagar la máquina.
5. SUSTITUCIÓN DE LOS MATERIALES GASTABLES
IMPORTANTE: Apagar el generador antes de efectuar
cada sustitución de materiales gastables.
Con referencia a la Fig.7, las piezas sujetas a desgaste
son: el rlectrodo C, el difusor B, la boquilla Y y la protección de la boquilla F. Estos deben ser sustituidos des-
pués de haber destornillado
el portaboquilla D. El electrodo C debe ser sustituido
cuando presente un cráter
en el centro profundo de
aproximadamente 1,5 mm.
ATENCIÓN. Para destornilla
el electrodo no ejercer
esfuerzos improvisos sino
aplicar una fuerza progresiva hasta originar el desbloqueo del fileteado. El electrodo nuevo debe ser enroscado en el alojamiento y
bloqueado sin ajustar a
fondo.
La boquilla E debe ser sustituida cuando presenta la
perforación central arruinada o muy alargada respecto
a la nueva. Un retraso en la sustitución de electrodo y
boquilla provoca un excesivo calentamiento de las piezas
que puede perjudicar la duración del difusor B.
Asegurarse de que luego de la sustitución el porta boquilla D esté bien apretado.
ATENCIÓN. El porta boquilla D debe ser enroscado
sobre la cabeza solo con el electrodo C, el difusor B y la
boquilla E montados. La falta de tales piezas comprometería el funcionamiento del aparato y en particular la
seguridad del operador.
6. CONSEJOS PRÁCTICOS
- Si el aire de la instalación contiene humedad y aceite en
cantidad se aconseja utilizar un filtro desecador para evitar una excesiva oxidación y usura de las piezas gastables, daños al soplete y reducción de la velocidad y calidad de corte.
- Las impurezas presentes en el aire favorecen la oxidación del electrodo y de la boquilla y pueden rendir dificultoso el encendido del arco piloto. Si se verifica esta condición limpiar la parte terminal del electrodo y el interior
de la boquilla con papel abrasivo fino.
- Asegurarse de que el electrodo y la boquilla nuevos que
van a ser montados estén bien limpios y desengrasados.
- Para evitar dañar el soplete utilizar siempre repuestos
originales.
7 DESCRIPCIÓN DE LOS DISPOSITIVOS DE PRO-
TECCIÓN
El aparato esta provisto de muchas protecciones indicadas por la palabra “Err” en los displays U y V (ver tabla
siguente).
Para garantizar la eficiencia de estas seguridades:
• No eliminar ni cortocircuitar las seguridades .
• Utilizar solamente repuestos originales.
• Sustituir siempre con material original eventua-
les partes dañadas de la máquina o del soplete.
• Utilizar sólo sopletes CEBORA tipo CP 161.
Fig. 7
C
E
B
D
F
fig. 6
Page 33
33
8 MANTENIMIENTO
Cada intervención de mantenimiento debe ser efectuada por personal cualificado según la norma CEI
26-29 (IEC 60974-4).
8.1 MANTENIMIENTO GENERADOR
En caso de mantenimiento en el interior del aparato, asegurarse de que el interruptor A esté en posición “O” y que el
cable de alimentación no esté conectado a la red.
Aunque el aparato esté provisto de un dispositivo automático para descargar la condensación, que entra en función
cada vez que se cierra la alimentación del aire, es aconsejable controlar periódicamente que en la cubeta J (fig. 2)
del reductor no hayan trazas de condensación.
Periódicamente, además, es necesario limpiar el interior
del aparato para eliminar el polvo metálico que se haya
acumulado, usando aire comprimido.
8.2 MEDIDAS A TOMAR DESPUÉS DE UNA
INTERVENCIÓN DE REPARACIÓN.
Después de haber realizado una reparación, hay que
tener cuidado de reordenar el cablaje de forma que exista un aislamiento seguro entre el lado primario y el lado
secundario de la máquina. Evitar que los hilos puedan
entrar en contacto con partes en movimiento o con partes que se recalientan durante el funcionamiento. Volver
a montar todas las abrazaderas como estaban en el aparato original para evitar que, si accidentalmente un conductor se rompe o se desconecta, se produzca una
conexión entre el primario y el secundario.
Volver además a montar los tornillos con las arandelas
dentelladas como en el aparato original.
DESCRIPCIÓN ERROR DISPLAY POSIBLE SOLUCIÓN
Pulsador de start presionado al encender TRG Apagar el generador, eliminar el mando de start y o
bien al resetear el generador volver a encender el generador
Sobretemperatura de los diodos de salida TH0 No apagar el generador, para mantener el ventilador
o del transformador en función y obtener de esta forma un rápido enfria
miento. La reactivación del funcionamiento normal
tiene lugar automáticamente al volver la temperatura
dentro del límite permitido. Si el problema persiste
contactar el servicio de asistencia CEBORA
Sobretemperatura del regulador TH1 No apagar el generador, para mantener el ventilador
CC (módulo IGBT) en función y obtener de esta forma un rápido enfria-
miento. La reactivación del funcionamiento normal
tiene lugar automáticamente al volver la temperatura
dentro del límite permitido. Si el problema persiste
contactar el servicio de asistencia CEBORA
Presión baja en un canal de alimentación gas GAS LO Aumentar la presión del aire de alimentación
Portezuela abierta en el generador o en el OPN Controlar que la unidad HV14 haya sido cerrada
módulo de encendido HV14 correctamente
CNC en emergencia o bien apagado rob Encender el CNC, salir de la emergencia, controlar la
conexión generador-CNC
Error interno en la memoria Err 2 Contactar el Servicio de Asistencia CEBORA
del microprocesador
Se señala corriente con el arco apagado Err 30 Contactar el Servicio de Asistencia CEBORA
Medida fuera de escala de la corriente Err 35 Contactar el Servicio de Asistencia CEBORA
durante el corte
Se señala corriente en el circuito de Err 39 Contactar el Servicio de Asistencia CEBORA
arco piloto con el arco apagado
Tensión peligrosa: avería en el Err 40 Contactar el Servicio de Asistencia CEBORA
circuito de potencia
Error de comunicación serial entre el circuito Err 43 Contactar el Servicio de Asistencia CEBORA
de control principal y el circuito
de conexión soplete
Corriente en el circuito arco piloto Err 49 Contactar el Servicio de Asistencia CEBORA
durante el corte
Electrodo agotado Err 55 Sustituir electrodo y/o boquilla
Tensión de alimentación fuera de especificación Err 67 Controlar el valor de la tensión de alimentación
Vaciado tubos gases no completado o bien Err 79 Controlar los materiales gastables o bien reducir la
presión alta en un canal de alimentación gas presión de alimentación
Page 34
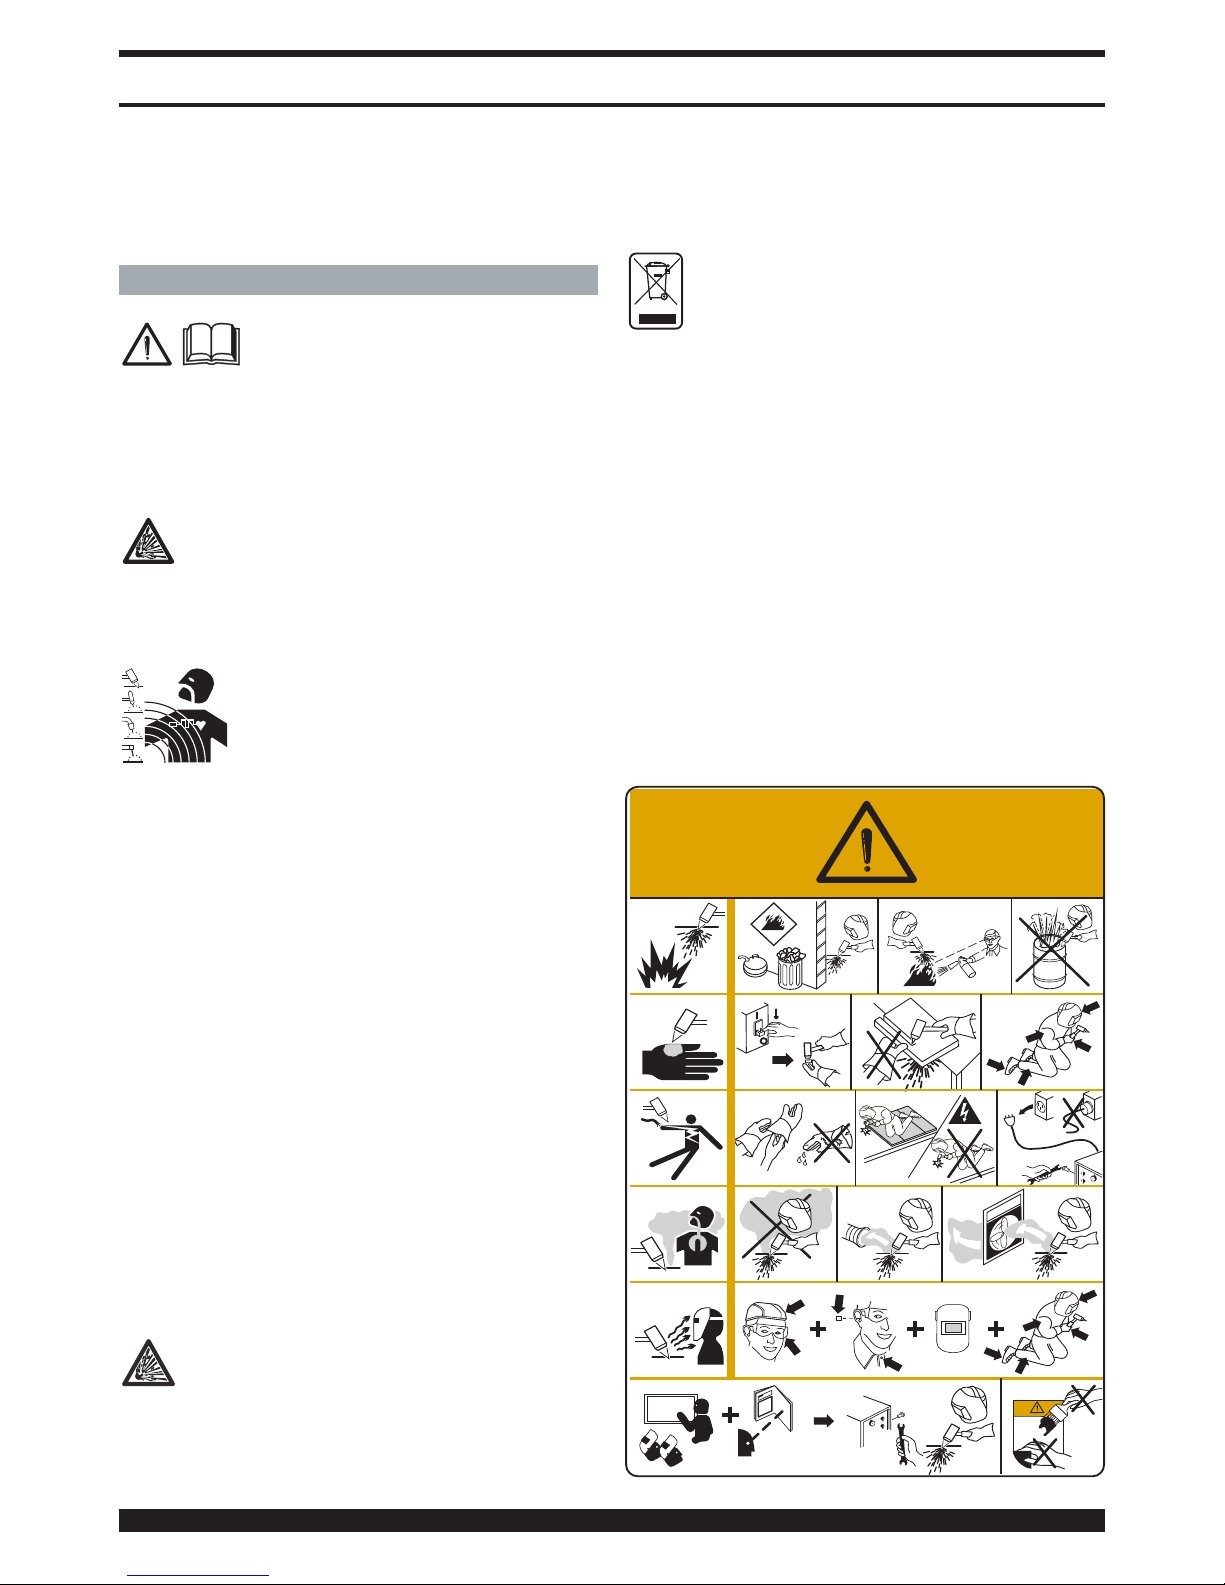
34
IMPORTANTE: ANTES DE UTILIZAR O APARELHO LER O
CONTEÚDO DO PRESENTE MANUAL E CONSERVAR O
MESMO DURANTE TODA A VIDA OPERATIVA DO PRODUTO, EM LOCAL DE FÁCIL ACESSO.
ESTE APARELHO DEVE SER UTILIZADO EXCLUSIVAMENTE PARA OPERAÇÕES DE SOLDADURA.
1 PRECAUÇÕES DE SEGURANÇA
A SOLDADURA E O CISALHAMENTO A
ARCO PODEM SER NOCIVOS ÀS PES-
SOAS, portanto, o utilizador deve conhecer
as precauções contra os riscos, a seguir listados, derivantes
das operações de soldadura. Caso forem necessárias
outras informações mais pormenorizadas, consultar o
manual cod 3.300.758
RUMOR
Este aparelho não produz rumores que excedem
80dB. O procedimento de cisalhamento plasma/sol-
dadura pode produzir níveis de rumor superiores a
este limite; portanto, os utilizadores deverão aplicar as precauções previstas pela lei.
CAMPOS ELECTROMAGNÉTICOS - Podem ser nocivos.
· A corrente eléctrica que atravessa qualquer
condutor produz campos electromagnéticos
(EMF). A corrente de soldadura, ou de corte,
gera campos electromagnéticos em redor dos
cabos e dos geradores.
Os campos magnéticos derivados de correntes elevadas
podem influenciar o funcionamento de pacemakers. Os portadores de aparelhos electrónicos vitais (pacemakers)
deverão consultar o médico antes de se aproximarem de
operações de soldadura por arco, de corte, desbaste ou de
soldadura por pontos.
A exposição aos campos electromagnéticos da soldadura,
ou do corte, poderá ter efeitos desconhecidos para a saúde.
Cada operador, para reduzir os riscos derivados da exposição aos campos electromagnéticos, deve respeitar os
seguintes procedimentos:
- Fazer de modo que o cabo de massa e da pinça de
suporte do eléctrodo, ou do maçarico, estejam lado a
lado. Se possível, fixá-los juntos com fita adesiva.
- Não enrolar os cabos de massa e da pinça de suporte
do eléctrodo, ou do maçarico, no próprio corpo.
- Nunca permanecer entre o cabo de massa e o da pinça
de suporte do eléctrodo, ou do maçarico. Se o cabo de
massa se encontrar do lado direito do operador,
também o da pinça de suporte do eléctrodo, ou do
maçarico, deverá estar desse mesmo lado.
- Ligar o cabo de massa à peça a trabalhar mais próxima
possível da zona de soldadura, ou de corte.
- Não trabalhar junto ao gerador.
EXPLOSÕES
· Não soldar nas proximidades de recipientes à pressão ou na presença de pós, gases ou vapores explosivos. Manejar com cuidado as bombas e os regula-
dores de pressão utilizados nas operações de soldadura.
COMPATIBILIDADE ELECTROMAGNÉTICA
Este aparelho foi construído conforme as indicações con-
tidas na norma IEC 60974-10 (Cl. A) e deve ser usado
somente para fins profissionais em ambiente industrial. De facto, podem verificar-se algumas dificuldades de compatibilidade electromagnética num
ambiente diferente daquele industrial.
ELIMINAÇÃO DE APARELHAGENS ELÉCTRICAS
E ELECTRÓNICAS
Não eliminar as aparelhagens eléctricas junta-
mente ao lixo normal!De acordo com a Directiva
Europeia 2002/96/CE sobre os lixos de aparelhagens
eléctricas e electrónicas e respectiva execução no
âmbito da legislação nacional, as aparelhagens eléctricas que tenham terminado a sua vida útil devem ser
separadas e entregues a um empresa de reciclagem
eco-compatível. Na qualidade de proprietário das aparelhagens, deverá informar-se junto do nosso representante no local sobre os sistemas de recolha diferenciada
aprovados. Dando aplicação desta Directiva Europeia,
melhorará a situação ambiental e a saúde humana!
EM CASO DE MAU FUNCIONAMENTO SOLICITAR A
ASSISTÊNCIA DE PESSOAS QUALIFICADAS.
1.1 CHAPA DAS ADVERTÊNCIAS
O texto numerado seguinte corresponde às casas numeradas da chapa.
1. As faíscas provocadas pelo corte podem provocar
explosões ou incêndios.
MANUAL DE INSTRUÇÕES PARA APARELHO DE CORTE A PLASMA
?
OFF
G
k
la
x
m
z
x
,
h
j
x
j
g
b
n
n
s
x
m
k
s
k
s
k
g
h
x
n
n
m
z
x
k
x
s
k
g
a
s
u
w
e
n
c
m
c
t
g
h
s
d
h
js
jk
s
d
jk
x
c
Ghgopglòdfòxlc òkvfàlxcvò l+dòvòùx
Sm,nxcv,mzx.c ierlòdfb-.èeì’,c mdlò
hsjkklasjlòsòlxc,òz
jhgfjksdhfjksdklcsmkldc
1 1.1 1.2 1.3
2 2.1 2.2 2.3
3 3.1 3.2 3.3
4 4.1 4.2 4.3
5 5.1
6
7
3098464
Page 35
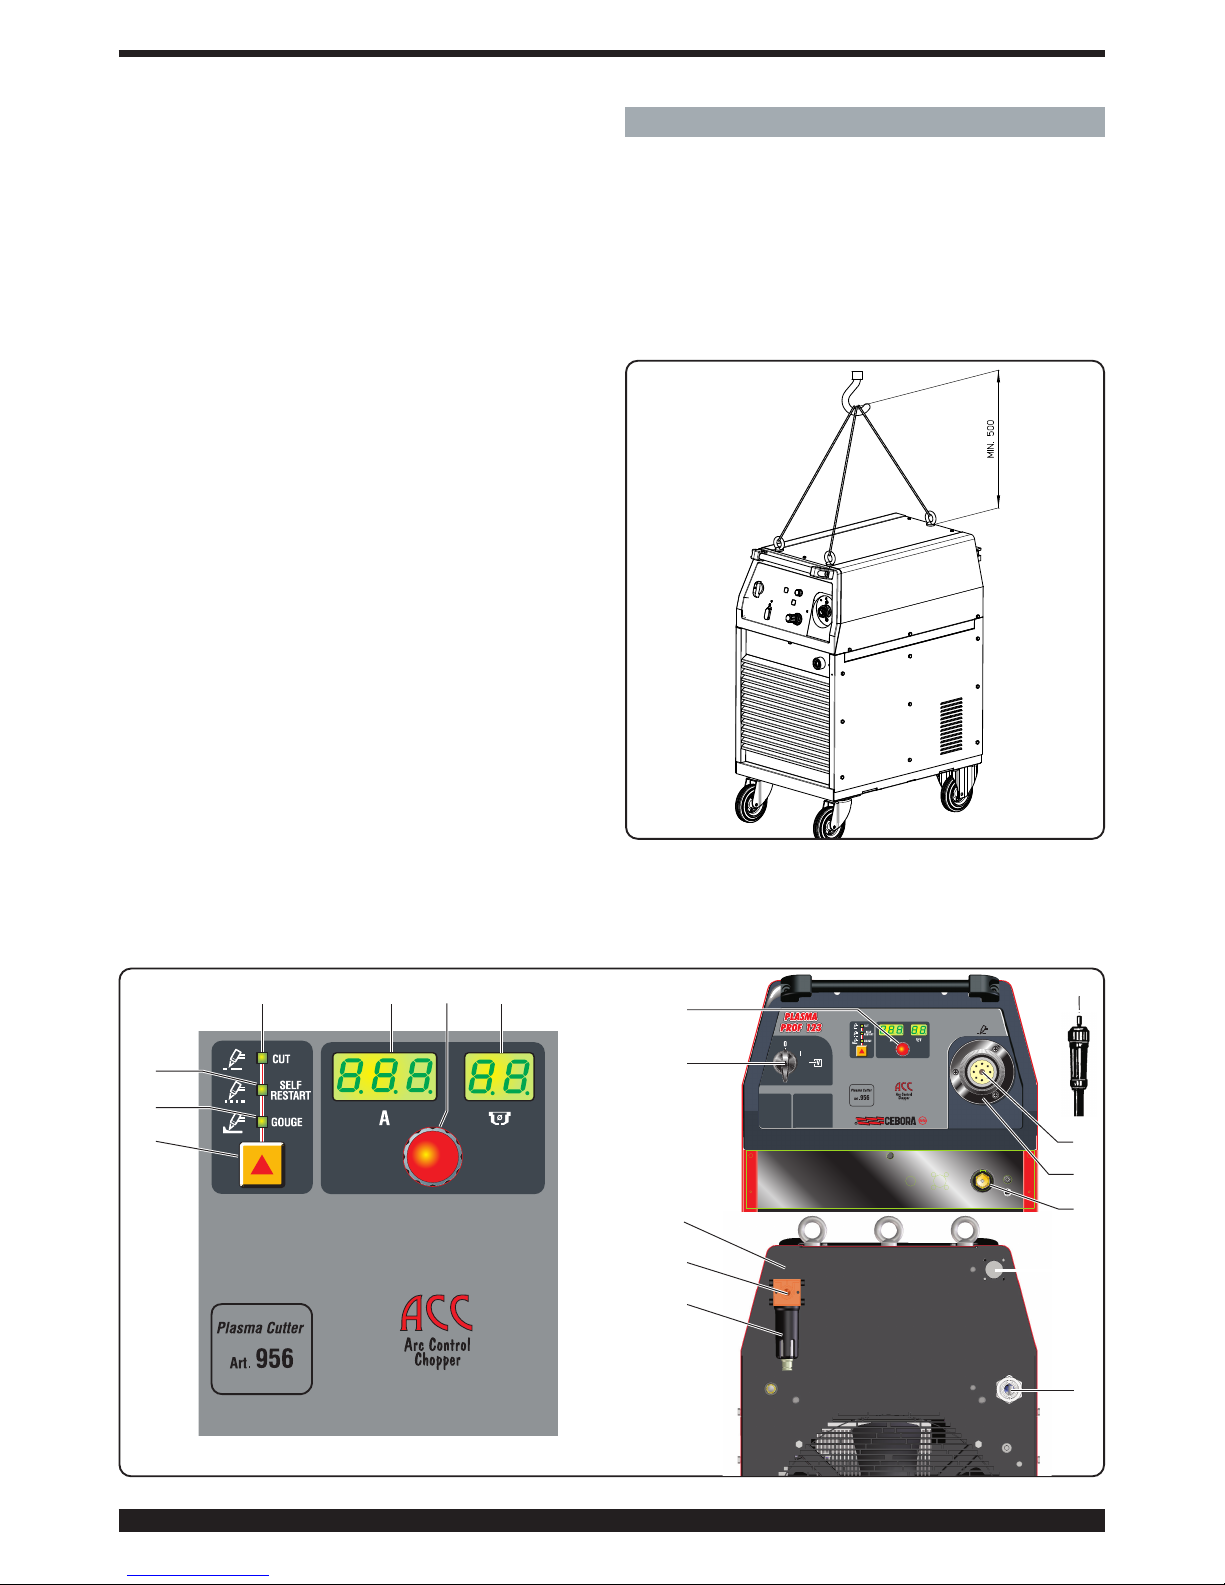
2 DESCRIÇÃO GERAL
Este aparelho é um gerador de corrente contínua constante, projectado para o corte de materiais condutores
eléctricos (metais e ligas) através do procedimento em
arco de plasma. O gás plasma pode ser o ar ou azoto.
2.1 DESEMBALAMENTO E MONTAGEM
Retirar o aparelho da embalagem seguindo as indicações da Fig. 1.
Como este aparelho está equipado com rodas sem travão, não coloque a máquina em superfícies inclinadas
para evitar que possa tombar ou que se verifique um
movimento incontrolado da mesma.
35
1.1 Mantenha os materiais inflamáveis afastados da área
de corte.
1.2 As faíscas provocadas pelo corte podem provocar
incêndios. Tenha um extintor nas proximidades e
faça com que uma pessoa esteja sempre pronta a
utilizá-lo.
1.3 Nunca corte recipientes fechados.
2. O arco de plasma pode provocar lesões e queimaduras.
2.1 Desligue a alimentação eléctrica antes de desmontar
o maçarico.
2.2 Não tenha o material nas proximidades do percurso
de corte.
2.3 Use uma protecção completa para o corpo.
3. Os choques eléctricos provocados pelo maçarico ou
pelo cabo podem ser mortais. Proteja-se adequadamente do perigo de choques eléctricos.
3.1 Use luvas isolantes. Não use luvas húmidas ou estragadas.
3.2 Certifique-se de estar isolado da peça a cortar e o
chão.
3.3 Desligue a ficha do cabo de alimentação antes de
trabalhar na máquina.
4. Inalar as exalações produzidas durante o corte pode
ser nocivo para a saúde.
4.1 Mantenha a cabeça afastada das exalações.
4.2 Utilize um equipamento de ventilação forçada ou de
exaustão local para eliminar as exalações.
4.3 Utilize uma ventoinha de aspiração para eliminar as
exalações.
5. Os raios do arco podem queimar os olhos e a pele.
5.1 Use capacete e óculos de segurança. Utilize protecções adequadas para os ouvidos e camisas com
o colarinho abotoado. Utilize máscaras com capacete com filtros de graduação correcta. Use uma protecção completa para o corpo.
6. Leia as instruções antes de utilizar a máquina ou executar qualquer trabalho na mesma.
7. Não retire nem cubra as etiquetas de advertência.
Fig. 1
fig. 2
A
Z
NUZV
O
P
W
F
C
D
E
L
K
I
J
Page 36
36
2.2 DESCRIÇÃO DO APARELHO (fig. 2)
A) Interruptor de ligação 0-1.
C) Tomada fixa para maçarico.
D) Protecção da tomada do maçarico.
E) Tomada para o cabo de massa.
F) Tomada móvel.
H) Manípulo para a regulação da pressão do gás.
I) Tomada de alimentação do gás (rosca 1/4” gás
fêmea).
J) Bacia de recolha da condensação.
K) Cabo de alimentação.
N) Led da modalidade de corte.
O) Led da modalidade Self Restart (reacendimento
automático do arco piloto).
P) Led da modalidade corte de costuras.
U) Visor que mostra:
-no acendimento = artigo da máquina (957), tipo
de maçarico (161), comprimento do maçarico
(Len).
-caso contrário = corrente de corte e os códigos
de erro.
V) Visor que mostra:
- no acendimento = versão de software (01), tipo
de maçarico (CP), comprimento do maçarico (6)
Caso contrário = diâmetro da agulheta a usar e os
códigos de erro.
W) Botão de selecção da modalidade de trabalho.
Sempre que se preme este botão acende-se o led
relativo à selecção efectuada.
Z) Manípulo para a regulação da corrente de corte.
2.3 EXPLICAÇÃO DOS DADOS TÉCNICOS INDICADOS NA CHAPA DE IDENTIFICAÇÃO DA
MÁQUINA.
O aparelho é construído de acordo com as seguintes
normas: IEC 60974.1 - IEC 60974.3 -IEC 60974.10 Cl. A
-IEC 61000-3-11- IEC 61000-3-12 (ver nota 2).
Transformador trifásico-rectificador-conver-
sor DC/DC (chopper).
N.° Número de série a mencionar para qualquer
questão relativa ao aparelho.
Característica descendente.
P.A.C.Adequado para corte com plasma.
torch type Tipo de maçarico que pode ser utilizado
com este aparelho.
U0. Tensão secundária a vazio (valor de pico)
X. Factor de serviço em percentagem.
Exprime a percentagem de 10 minutos na
qual o aparelho pode trabalhar a uma
determinada corrente sem sobreaqueci-
mento.
I2. Corrente de corte.
U2. Tensão secund. com corrente de corte I2.
Esta tensão depende da distância entre a
agulheta e a peça a cortar. Se esta distân-
cia aumentar também aumentará a tensão
de corte e o factor de serviço X% poderá
diminuir.
U1. Tensão nominal de alimentação.
3~ 50/60Hz Alimentação trifásica de 50 ou 60 Hz
I1 max. É o valor máximo da corrente consumida.
l1 eff. É o valor máximo da corrente efectiva con-
sumida considerando o factor de serviço.
IP21 Grau de protecção da carcaça.
Grau 1 como segundo algarismo significa
que este aparelho não é adequado para
trabalhar em exterior.
Adequado para trabalhar em ambientes
com risco acrescido.
NOTAS:
1- O aparelho também foi projectado para trabalhar
em ambientes com grau de poluição 3. (Ver IEC
60664).
2- Este equipamento está em conforme com a norma
IEC 61000-3-12 na condição que a impedância
máxima Zmax admitida da instalação eléctrica seja
inferior ou igual a 0,034 no ponto de interligação
entre a instalação eléctrica do utilizador e a pública.
É da responsabilidade do instalador, ou do utilizador do equipamento, garantir, eventualmente consultando o operador da rede de distribuição, que o
equipamento seja ligado a uma alimentação com
uma impedância máxima de sistema admitida
Zmaxinferior ou igual a 0,034.
3 INSTALAÇÃO
3.1 MONTAGEM DO MAÇARICO
Este equipamento é fornecido sem maçarico e só é
adequado para os maçaricos CEBORA CP161, tanto
manuais como automáticos (direitos).
Depois de ter enfiado a tomada móvel F na protecção D,
inseri-la na tomada fixa C, aparafusando a fundo o anel
da tomada F para evitar fugas de ar que poderão prejudicar o funcionamento.
Não deformar o perno da corrente e não dobrar os bornes da tomada móvel F.
Aparafusar a protecção D no painel.
3.2 PREPARAÇÃO PARA O FUNCIONAMENTO
A instalação da máquina deve ser executada por pessoal qualificado. As ligações devem estar todas em
conformidade com as normas em vigor e realizadas
respeitando rigorosamente as normas de segurança
(norma CEI 26-23 e CEI CLC 62081).
Ligar a alimentação do gás à tomada I certificando-se
que o equipamento tenha capacidade para fornecer um
caudal e uma pressão adequados ao maçarico utilizado.
Se a alimentação do ar provém de uma botija de ar comprimido, esta deve estar equipada com um regulador de
pressão; nunca ligar uma botija de ar comprimido
directamente ao redutor da máquina. A pressão
poderia ultrapassar a capacidade do redutor que
assim poderia explodir.
Certifique-se que a tensão de alimentação corresponde à
indicada na chapa de identificação aplicada no cabo de alimentação. Caso contrário, modificar a tensão AE na placa
de junções situada no interior do aparelho (fig. 3).
A máquina está equipada com um interruptor de ligação,
portanto:
S
Page 37
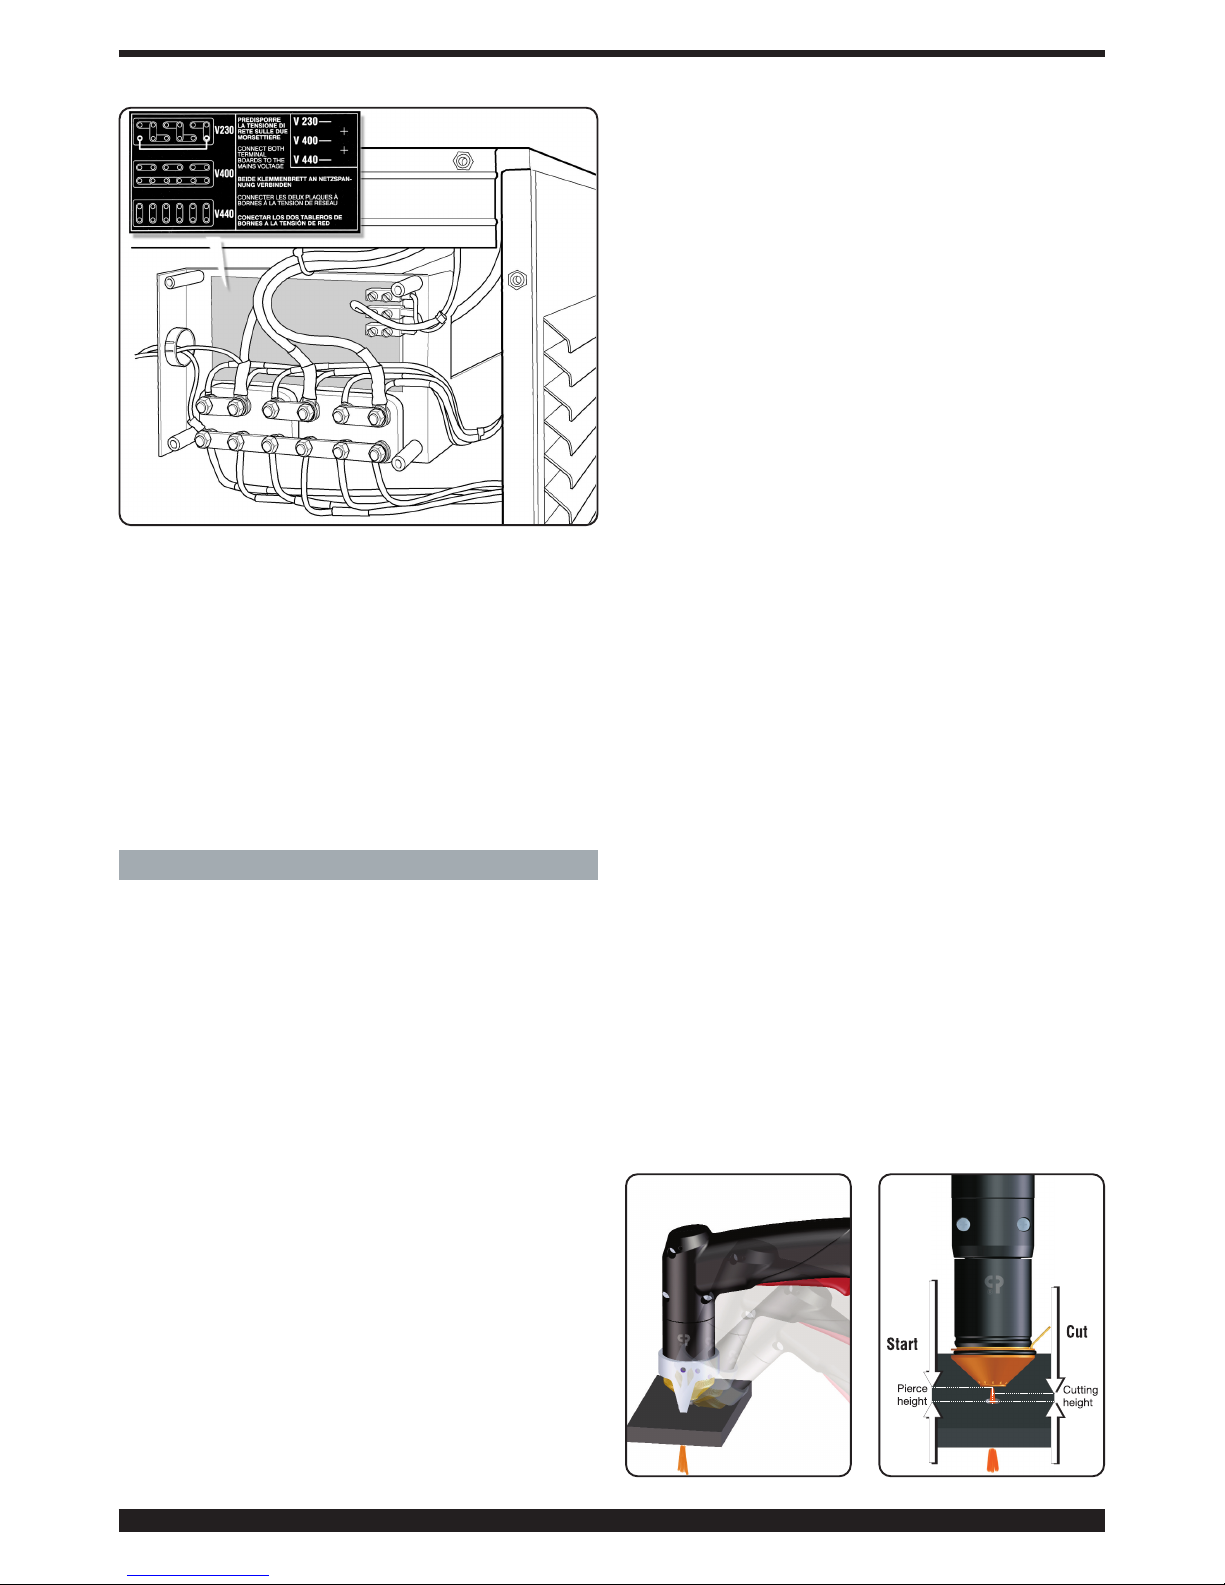
37
a) Em caso de ligação permanente à rede de alimentação
(sem ficha) é necessário instalar um interruptor geral de
capacidade adequada de acordo com os dados da
chapa de identificação.
b) Em caso de ligação com ficha, usar uma com a capacidade indicada nos dados da chapa de identificação.
Neste caso, a ficha deve ser usada para desligar completamente a máquina da rede eléctrica, depois de ter
posto o interruptor A em “O” (fig. 2).
O condutor amarelo-verde do cabo de alimentação deve
ser ligado ao terminal de ligação da terra.
Eventuais extensões devem ser de secção adequada à
corrente I1 máx. consumida indicada na chapa de identificação dos dados técnicos.
4. APLICAÇÃO
A selecção do tipo de trabalho a efectuar efectua-se com
o botão W: acendem-se os respectivos leds N, O, P relativos, respectivamente, ao corte (CUT), corte em grelha
(SELF-RESTART) e limpeza de costuras (GOUGE).
Ligue o aparelho no manípulo A (acendem-se os visores
U, V e os leds N, O, P).
São visualizados em sequência rápida:
-o artigo do gerador (visor U),
-a versão de firmware instalada (visor V),
-o nome do maçarico montado (visor U e V).
Depois, é mostrada no visor U a palavra LEN (comprimento do maçarico) e no visor V pisca a medida (=
12metros de fábrica).
Se o maçarico utilizado tiver um comprimento diferente,
é necessário alterar a medida por meio do manípulo Z.
Após 5 segundos, o valor escolhido é memorizado e
mantido para as próximas vezes que se ligar o gerador.
Em caso de programação inicial errada, é possível alterar
o comprimento premindo simultaneamente os botões W
e Q e seleccionar a medida desejada no manípulo Z.
Agora é possível programar a pressão de trabalho correcta premindo o botão Q (SET) e seguindo as indicações
dos leds S e T. O led S aceso indica uma pressão baixa
enquanto o led T aceso indica uma pressão alta. Actue
no manípulo H do redutor de pressão até que ambos os
leds estejam acesos (pressão correcta). Bloquear esse
manípulo carregando-o para baixo.
4.1 CORTE (MODALIDADE DE TRABALHO ”CUT”)
Regule, com o manípulo Z, a corrente de corte em função
da espessura a cortar, seguindo as indicações das tabelas
de corte. Durante a regulação da corrente, aparece no visor
V o diâmetro correcto da agulheta a utilizar.
Ligue a pinça do cabo de massa à peça a cortar, certificando-se que o borne e a peça tenham um bom contacto eléctrico, em especial com chapas pintadas, oxidadas ou com
revestimentos isolantes. Não ligue a pinça à parte de material que deve ser extraído
Com uma corrente de corte de 20 a 45A e uma agulheta de
1,2 mm de diâmetro é possível efectuar um corte apoiando
a agulheta directamente na peça (drag cut).
Para correntes superiores a 45ª, é indispensável utilizar o
espaçador com mola ou com duas pontas para evitar de pôr
em contacto directo a agulheta ou a protecção da agulheta
com a peça a cortar. Com o maçarico para utilização em
automático, manter uma distância de aproximadamente 4
mm entre a protecção da agulheta e a peça, assim como
indicado nas tabelas de corte.
Prima o botão do maçarico para acender o arco piloto.
Se não iniciar o corte, o arco piloto apaga-se após 2 segundos e assim, para o reacender deve premir novamente o
botão. Mantenha o maçarico na vertical durante o corte.
Terminado o corte, e dopo de ter largado o botão, o ar continua a sair pelo maçarico para permitir o seu arrefecimento.
Aconselha-se não desligar o aparelho antes do final
desse tempo.
Utilizando o maçarico manual, e no caso em que se devam
efectuar furos, ou se deva iniciar o corte a partir do centro
da peça, deve-se dispor o maçarico em posição inclinada e
endireitá-lo lentamente de modo que o metal fundido não
salpique para a protecção da agulheta (ver a fig. 4). Esta
operação deve ser executada quando se furam peças de
espessura superior a 3 mm.
Utilizando o maçarico automático (ver a fig. 5) siga escrupulosamente as indicações das tabelas de corte, no que respeita à altura de penetração, à altura de trabalho e às espessuras máximas de corte em função da corrente.
No caso em que se devam efectuar cortes circulares, aconselha-se a utilização do respectivo compasso fornecido por
encomenda. É importante recordar que a utilização do compasso poderá tornar necessária a aplicação da técnica de
arranque acima mencionada. Não mantenha aceso o arco
piloto ao ar inutilmente para não aumentar o consumo do
eléctrodo, do difusor e da agulheta.
Desligue a máquina depois de acabado o trabalho.
fig. 3
fig. 4
fig. 5
Page 38
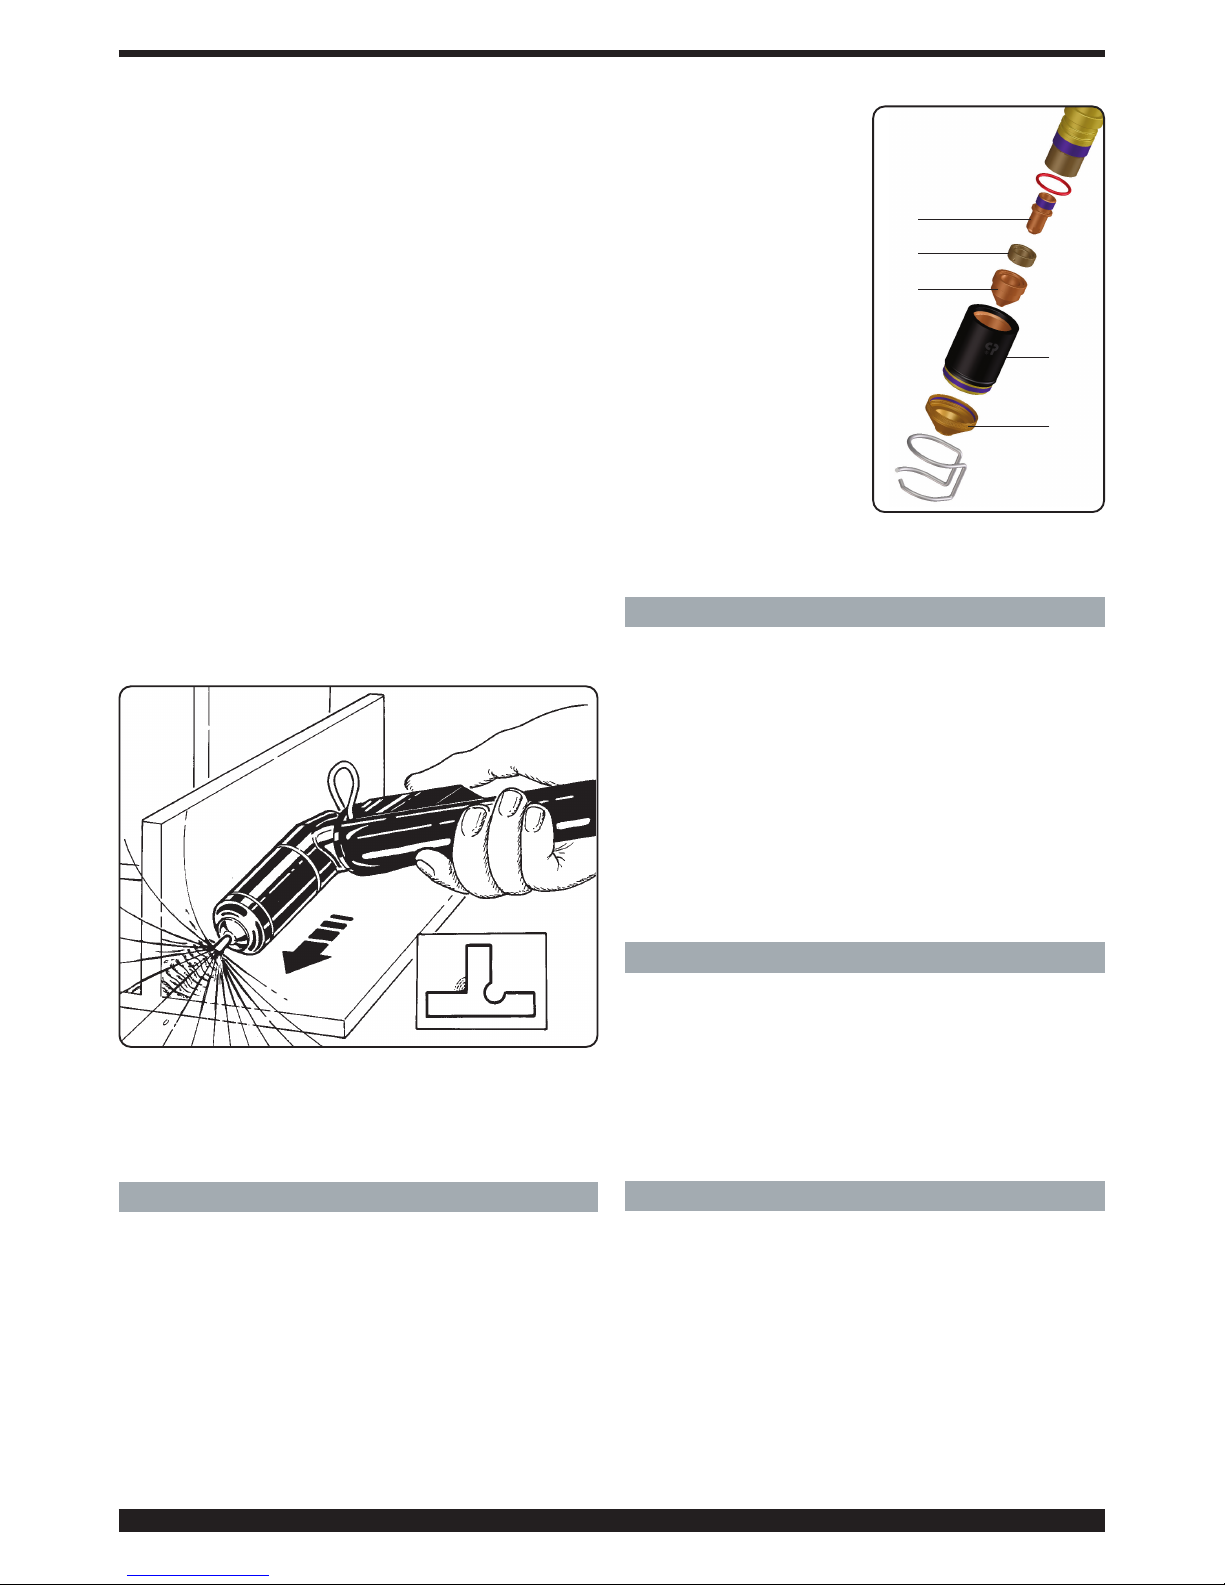
38
4.2 CORTE EM GRELHA (MODALIDADE DE TRABALHO SELF-RESTART)
Active esta função para cortar chapas furadas ou grelhas.
No final do corte, mantendo premido o botão, o arco piloto
acende-se automaticamente. Utilize esta função só se
necessário para evitar um desgaste inútil do eléctrodo e
da agulheta.
4.3 LIMPEZA DE COSTURAS (MODALIDADE DE TRA-
BALHO “GOUGE”)
Esta operação permite eliminar soldaduras defeituosas,
separar peças soldadas, preparar pontas, etc. Para esta
operação deve-se usar a agulheta de 3 mm de diâmetro.
O valor de corrente a utilizar varia de 60 a 120A em função
da espessura e da quantidade de material que se deseja
extrair. A operação deve ser executada mantendo o maçarico inclinado (fig. 6) e avançando para o material fundido de
modo que o gás que sai pelo maçarico o afaste. A inclinação do maçarico em relação à peça depende da penetração
que se deseja obter. Como as escórias fundidas durante o
procedimento tendem a agarrar-se ao suporte da agulheta e
á protecção da agulheta, é aconselhável mantê-los limpos
frequentemente para evitar que se accionem fenómenos
(arco duplo) que podem destruir a agulheta em poucos
segundos.
Dada a forte emissão de radiações (infravermelhas e ultravioletas) durante este procedimento, aconselha-se uma protecção muito atenta do operador e das pessoas que se
encontram próximo do local de trabalho.
Desligue a máquina depois de acabado o trabalho.
5. SUBSTITUIÇÃO DOS CONSUMÍVEIS
IMPORTANTE: desligue o gerador antes de efectuar
qualquer substituição de consumíveis.
Em referência à Fig.7, os componentes sujeitos a desgaste
são: o eléctrodo C, o difusor B, a agulheta E e a protecção
da agulheta F. Estes devem ser substituídos depois de ter
desapertado o suporte da agulheta D. O eléctrodo C deve
ser substituído quando apresenta uma cratera ao centro
com cerca de 1,5 mm de profundidade.
ATENÇÃO: para desapertar o eléctrodo não exerça forças
imediatas mas aplique uma força progressiva até se soltar a
rosca. O eléctrodo novo deve ser aparafusado no seu lugar
e fixado sem apertar a fundo.
A agulheta E deve ser substituída quando apresenta o
furo central estragado ou
alargado em relação a um
novo. A prorrogação da substituição do eléctrodo e da
agulheta provoca um aquecimento excessivo dos componentes o que pode prejudicar
a duração do difusor B.
Certifique-se que, depois da
substituição, o suporte da
agulheta D esteja suficientemente apertado.
ATENÇÃO: aparafusar o
suporte da agulheta D no
corpo do maçarico com o
eléctrodo C, o difusor B e a
agulheta E montados. A falta
dessas peças compromete o funcionamento do aparelho e
em especial a segurança do operador.
6. CONSELHOS PRÁTICOS
- De preferência utilizar um filtro secador caso o ar do equipamento contenha humidade e óleo em quantidade considerável. Assim evita-se uma oxidação e desgaste excessivos dos consumíveis, danos no maçarico e a redução da
velocidade e da qualidade do corte.
- As impurezas presentes no ar facilitam a oxidação do eléctrodo e da agulheta e podem dificultar o acendimento do
arco piloto. Se se verificar esta condição, limpe a parte terminal do eléctrodo e o interior da agulheta com lixa fina.
- Certifique-se que o eléctrodo e a agulheta novos que estão
para ser montados estejam bem limpos e desengordurados.
- Para evitar de estragar o maçarico, utilize sempre peças
sobresselentes originais.
7 DESCRIÇÃO DAS PROTECÇÕES
O aparelho está equipado com diversas protecções evidenciadas pela indicação “Err” nos visores U e V (ver a tabela
abaixo). Para garantir a eficiência destas seguranças:
• Não elimine nem pôr as seguranças em curto-circuito.
• Utilize somente peças sobresselentes originais.
• Substitua sempre com material original as eventuais
partes danificadas da máquina ou do maçarico.
• Utilize somente maçaricos CEBORA do tipo CP 161.
8 MANUTENÇÃO
Cada trabalho de manutenção deve ser executado por
pessoal qualificado respeitando a norma CEI 26-29 (IEC
60974-4).
8.1 MANUTENÇÃO DO GERADOR
Em caso de manutenção no interior do aparelho, certifiquese que o interruptor A esteja na posição “O” e que o cavo
de alimentação esteja desligado da rede eléctrica.
Mesmo se o aparelho estiver equipado com um dispositivo
automático para o despejo da condensação, que é accio-
fig. 6
Fig. 7
C
E
B
D
F
Page 39
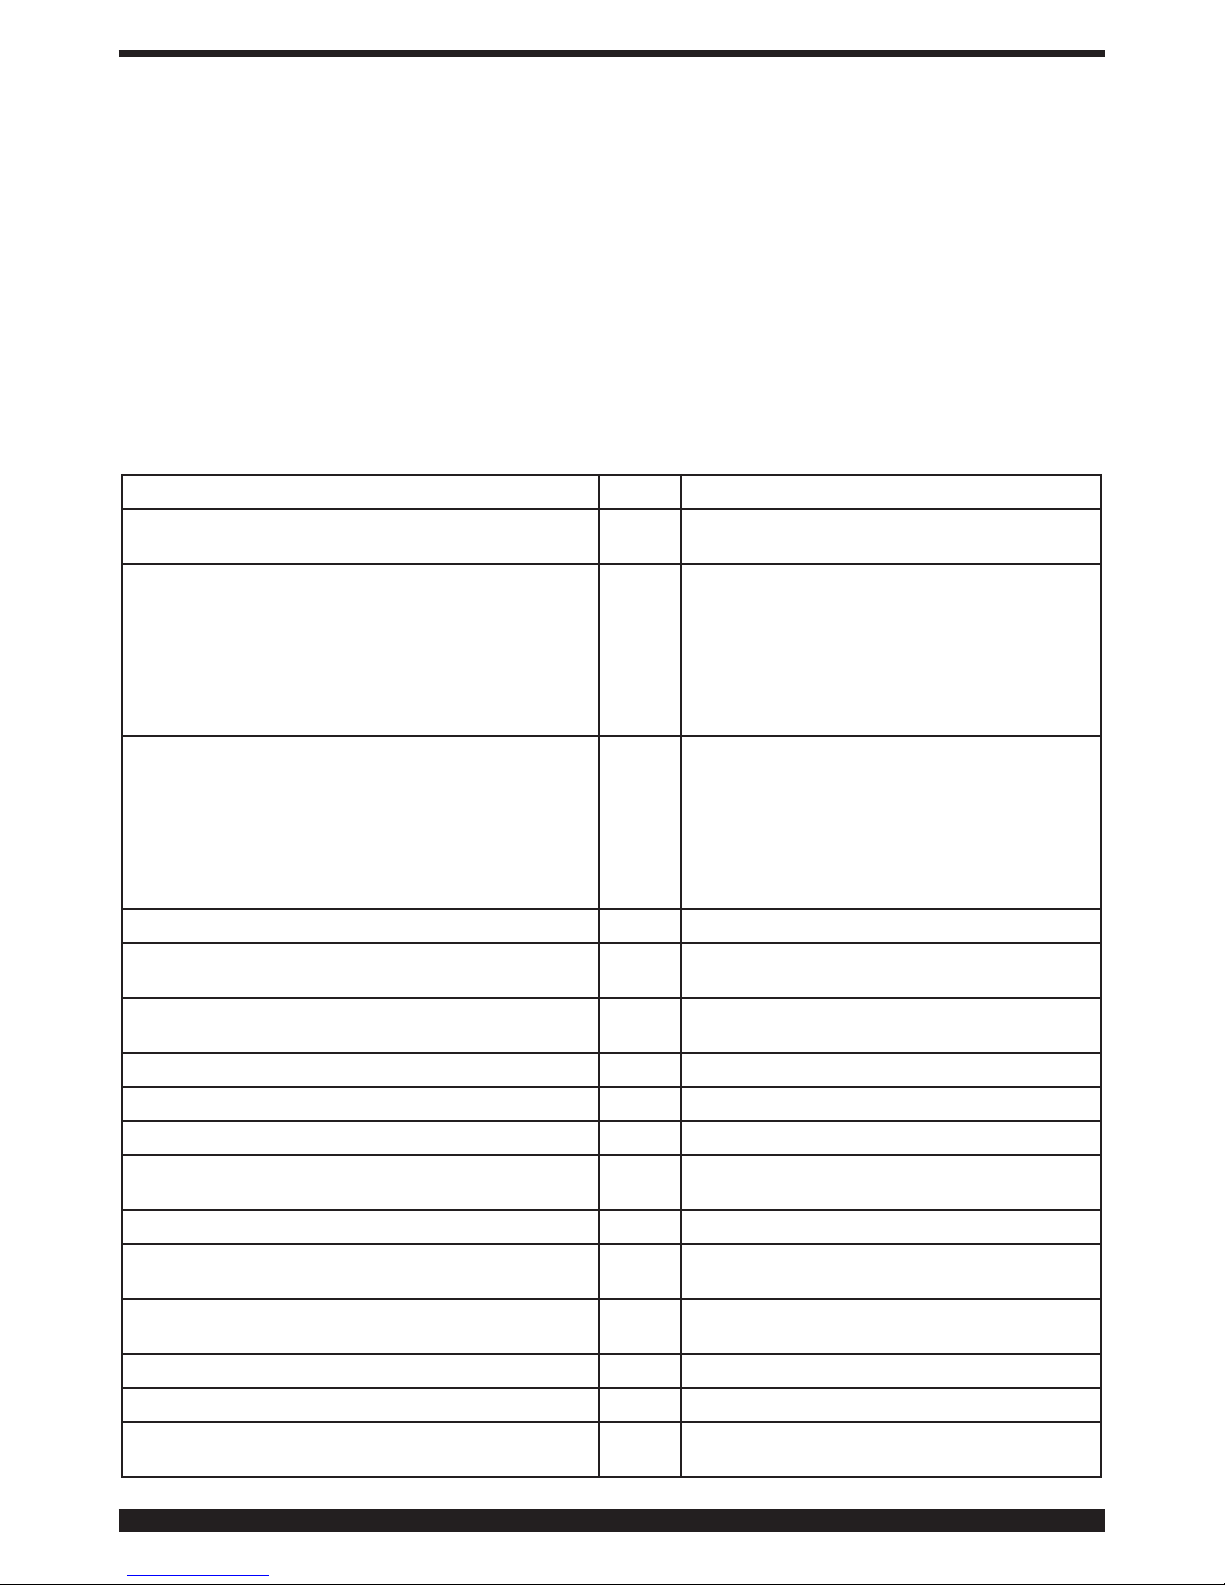
39
nado sempre que se fecha a alimentação do ar, é aconselhável controlar periodicamente que não haja vestígios de
condensação na bacia J (fig.2) do redutor.
Também é necessário limpar periodicamente o pó metálico
acumulado no interior do aparelho utilizando ar comprimido.
8.1 CUIDADOS APÓS UM TRABALHO DE
REPARAÇÃO.
Depois de ter executado uma reparação, prestar atenção
em reordenar a cablagem de modo que haja um isolamento
seguro entre o lado primário e o lado secundário da máquina. Evite que os fios possam entrar em contacto com par-
tes em movimento ou partes que aqueçam durante o funcionamento. Montar novamente todas as braçadeiras como
no aparelho original, de modo a evitar que, se um condutor
se parte ou desliga acidentalmente, possa haver uma ligação entre o primário e o secundário.
Montar também os parafusos com as anilhas dentadas
como no aparelho original.
DESCRIÇÃO DO ERRO VISOR SOLUÇÃO POSSÍVEL
Botão de arranque premido em acendimento ou no
rearme do gerador
TRG
Desligue o gerador, retire o comando de arranque e ligue novamente o gerador
Sobrecarga de temperatura dos díodos de saída ou do
transformador
TH0
Não desligue o gerador, para manter o ventilador a funcionar e obter assim um arrefecimento
mais rápido. O restabelecimento do funcionamento normal dá-se automaticamente quando a
temperatura regressa aos limites admitidos. Se
o problema persistir, contacte o Serviço de
Assistência da CEBORA
Sobrecarga de temperatura do regulador DC (módulo
IGBT)
TH1
Não desligue o gerador, para manter o ventilador a funcionar e obter assim um arrefecimento
mais rápido. O restabelecimento do funcionamento normal dá-se automaticamente quando a
temperatura regressa aos limites admitidos. Se
o problema persistir, contacte o Serviço de
Assistência da CEBORA
Pressão baixa num canal de alimentação de gás GAS LO Aumente a pressão do ar de alimentação
Portinhola aberta no gerador ou no módulo de acendi-
mento HV14
OPN Controle o fecho correcto da unidade HV14
CNC em emergência ou desligado rob
Acenda o CNC, saia da emergência, controle a
ligação do gerador ao CNC
Erro interno na memória do microprocessador Err 2 Contacte o Serviço de Assistência da CEBORA
Detectada corrente com o arco apagado Err 30 Contacte o Serviço de Assistência da CEBORA
Medida da corrente fora da escala durante o corte Err 35 Contacte o Serviço de Assistência da CEBORA
Detectada corrente no circuito de arco piloto com o
arco apagado
Err 39 Contacte o Serviço de Assistência da CEBORA
Tensão perigosa: avaria no circuito de potência Err 40 Contacte o Serviço de Assistência da CEBORA
Erro de comunicação serial entre o circuito de controlo
principal e o circuito de engate do maçarico
Err 43 Contacte o Serviço de Assistência da CEBORA
Detectada corrente no circuito do arco piloto durante o
corte
Err 49 Contacte o Serviço de Assistência da CEBORA
Eléctrodo consumido Err 55 Substitua o eléctrodo e/ou a agulheta
Tensão de alimentação fora das especificações Err 67 Verifique o valor da tensão de alimentação
Esvaziamento dos tubos do gás não completado ou
pressão alta num canal de alimentação do gás
Err 79
Controle os consumíveis ou reduza a pressão
de alimentação
Page 40
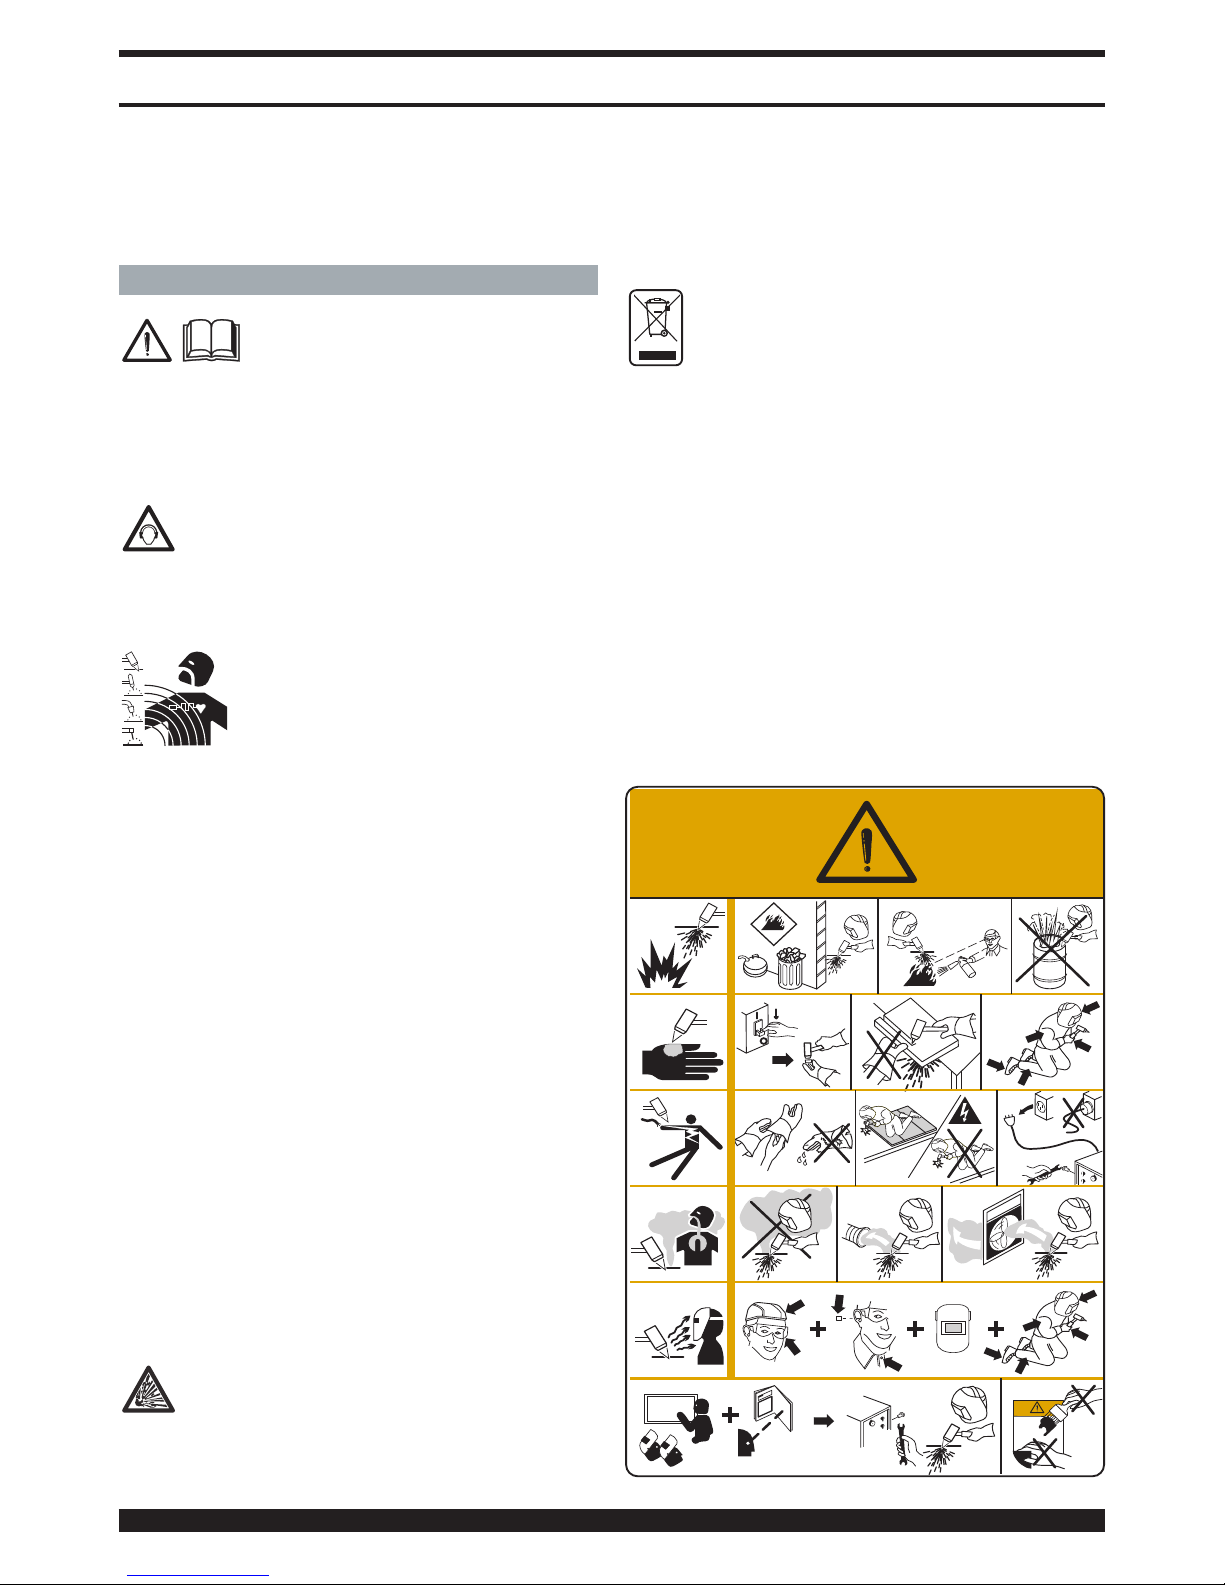
40
TÄRKEÄÄ: LUE TÄSSÄ KÄYTTÖOPPAASSA ANNETUT
OHJEET HUOLELLISESTI ENNEN KAARIHITSAUSLAITTEEN KÄYTTÖÖNOTTOA. SÄILYTÄ KÄYTTÖOPAS
KAIKKIEN LAITTEEN KÄYTTÄJIEN TUNTEMASSA PAIKASSA LAITTEEN KOKO KÄYTTÖIÄN AJAN. TÄTÄ LAITETTA
SAA KÄYTTÄÄ AINOASTAAN HITSAUSTOIMENPITEISIIN.
1 TURVAOHJEET
KAARIHITSAUS TAI -LEIKKUU VOIVAT
AIHEUTTAA VAARATILANTEITA LAITTEEN
KÄYTTÄJÄLLE TAI SEN YMPÄRILLÄ TYÖSKENTELEVILLE HENKILÖILLE. Tutustu tämän vuoksi seuraavassa esittelemiimme hitsaukseen liittyviin vaaratilanteisiin. Mikäli kaipaat lisätietoja, kysy käyttöopasta koodi
3.300.758
MELU
Laite ei tuota itse yli 80 dB meluarvoja.
Plasmaleikkuu- tai hitsaustoimenpiteiden yhteydes-
sä voi kuitenkin syntyä tätäkin korkeampia meluarvoja. Laitteen käyttäjän on suojauduttava melua vastaan lain
määrittämiä turvavarusteita käyttämällä.
SÄHKÖ- JA MAGNEETTIKENTÄT voivat olla vaarallisia.
- Aina kun sähkö kulkee johtimen läpi muodostuu johtimen ympärille paikallinen sähkö- ja
magneettikenttä EMF. Hitsaus-/ leikkausvirta
synnyttää EMF -kentän kaapelien ja virtalähteen
ympärille.
- Korkean virran synnyttämä magneettikenttä vaikuttaa haitallisesti sydämentahdistajan toimintaan. Henkilöt jotka joutuvat käyttämään elintärkeitä elektronisia laitteita kuten
sydämentahdistajaa, on aina otettava yhteyttä hoitavaan
lääkäriin ennen kuin he alkavat käyttää kaarihitsaus, -leikkaus, -talttaus tai pistehitsaus laitteita.
- Kaari-hitsauksessa/- leikkauksessa syntyvät EMF-kentät
voivat myös aiheuttaa muitakin vielä tuntemattomia terveyshaittoja.
Kaikkien em. laitteiden käyttäjien tulee noudattaa seuraavia
ohjeita minimoidakseen hitsauksessa / leikkauksessa syntyvien EMF-kenttien aiheuttamat terveysriskit:
- Suuntaa elektrodin / hitsauspoltinkaapeli ja maakaapeli
niin, että ne kulkevat rinnakkain ja varmista jos mahdollista kiinnittämällä ne toisiinsa teipillä.
- Älä koskaan kierrä elektrodi- / hitsauskaapeleita kehosi
ympärille.
- Älä koskaan asetu niin, että kehosi on elektrodi- / hitsa
uskaapelin ja maakaapelin välissä. Jos elektrodi- / hitsauskaapeli sijaitsee kehosi oikealla puolella on myös
maajohto sijoitettava niin, että se sijaitsee kehosi oikealla puolella.
- Liitä aina maajohto niin lähelle hitsaus / leikkaus kohtaa
kuin mahdollista.
- Älä työskentele hitsaus / leikkaus –virtalähteen välittömässä läheisyydessä.
RÄJÄHDYKSET
· Älä hitsaa paineistettujen säiliöiden tai räjähdysalttiiden jauheiden, kaasujen tai höyryjen läheisyydessä.
· Käsittele hitsaustoimenpiteiden aikana käytettyjä
kaasupulloja sekä paineen säätimiä varovasti.
SÄHKÖMAGNEETTINEN YHTEENSOPIVUUS
Hitsauslaite on valmistettu yhdennetyssä normissa IEC
60974-10 (Cl. A) annettujen määräysten mukaisesti ja
sitä saa käyttää ainoastaan ammattikäyttöön teollisissa tiloissa. Laitteen sähkömagneettista yhteensopivuutta ei voida taata, mikäli sitä käytetään teollisista
tiloista poikkeavissa ympäristöissä.
ELEKTRONIIKKA JÄTE JA ELEKTRONIIKKA
ROMU
Älä laita käytöstä poistettuja elektroniikkalaitteita
normaalin jätteen sekaan
EU:n jätedirektiivin 2002/96/EC mukaan, kansalliset lait
huomioiden, on sähkö- ja elektroniikkalaitteet sekä niihin
liittyvät välineet, lajiteltava ja toimitettava johonkin
hyväksyttyyn kierrätyskeskuksen elektroniikkaromun
vastaanottopisteeseen. Paikalliselta laite- edustajalta voi
tiedustella lähimmän kierrätyskeskuksen vastaanottopisteen sijaintia. Noudattamalla EU direktiiviä parannat
ympäristön tilaa ja edistät ihmisten terveyttä.
PYYDÄ AMMATTIHENKILÖIDEN APUA, MIKÄLI LAITTEEN
TOIMINNASSA ILMENEE HÄIRIÖITÄ.
1.1 VAROITUSKILPI
Seuraavat numeroidut tekstit vastaavat kilvessä olevia
numeroituja kuvia.
1. Leikkauksessa syntyvät kipinät saattavat aiheuttaa
räjähdyksen tai tulipalon.
KÄYTTÖOPAS PLASMALEIKKAUSKONEELL
?
OFF
G
k
la
x
m
z
x
,
h
j
x
j
g
b
n
n
s
x
m
k
s
k
s
k
g
h
x
n
n
m
z
x
k
x
s
k
g
a
s
u
w
e
n
c
m
c
t
g
h
s
d
h
js
jk
s
d
jk
x
c
Ghgopglòdfòxlc òkvfàlxcvò l+dòvòùx
Sm,nxcv,mzx.c ierlòdfb-.èeì’,c mdlò
hsjkklasjlòsòlxc,òz
jhgfjksdhfjksdklcsmkldc
1 1.1 1.2 1.3
2 2.1 2.2 2.3
3 3.1 3.2 3.3
4 4.1 4.2 4.3
5 5.1
6
7
3098464
Page 41
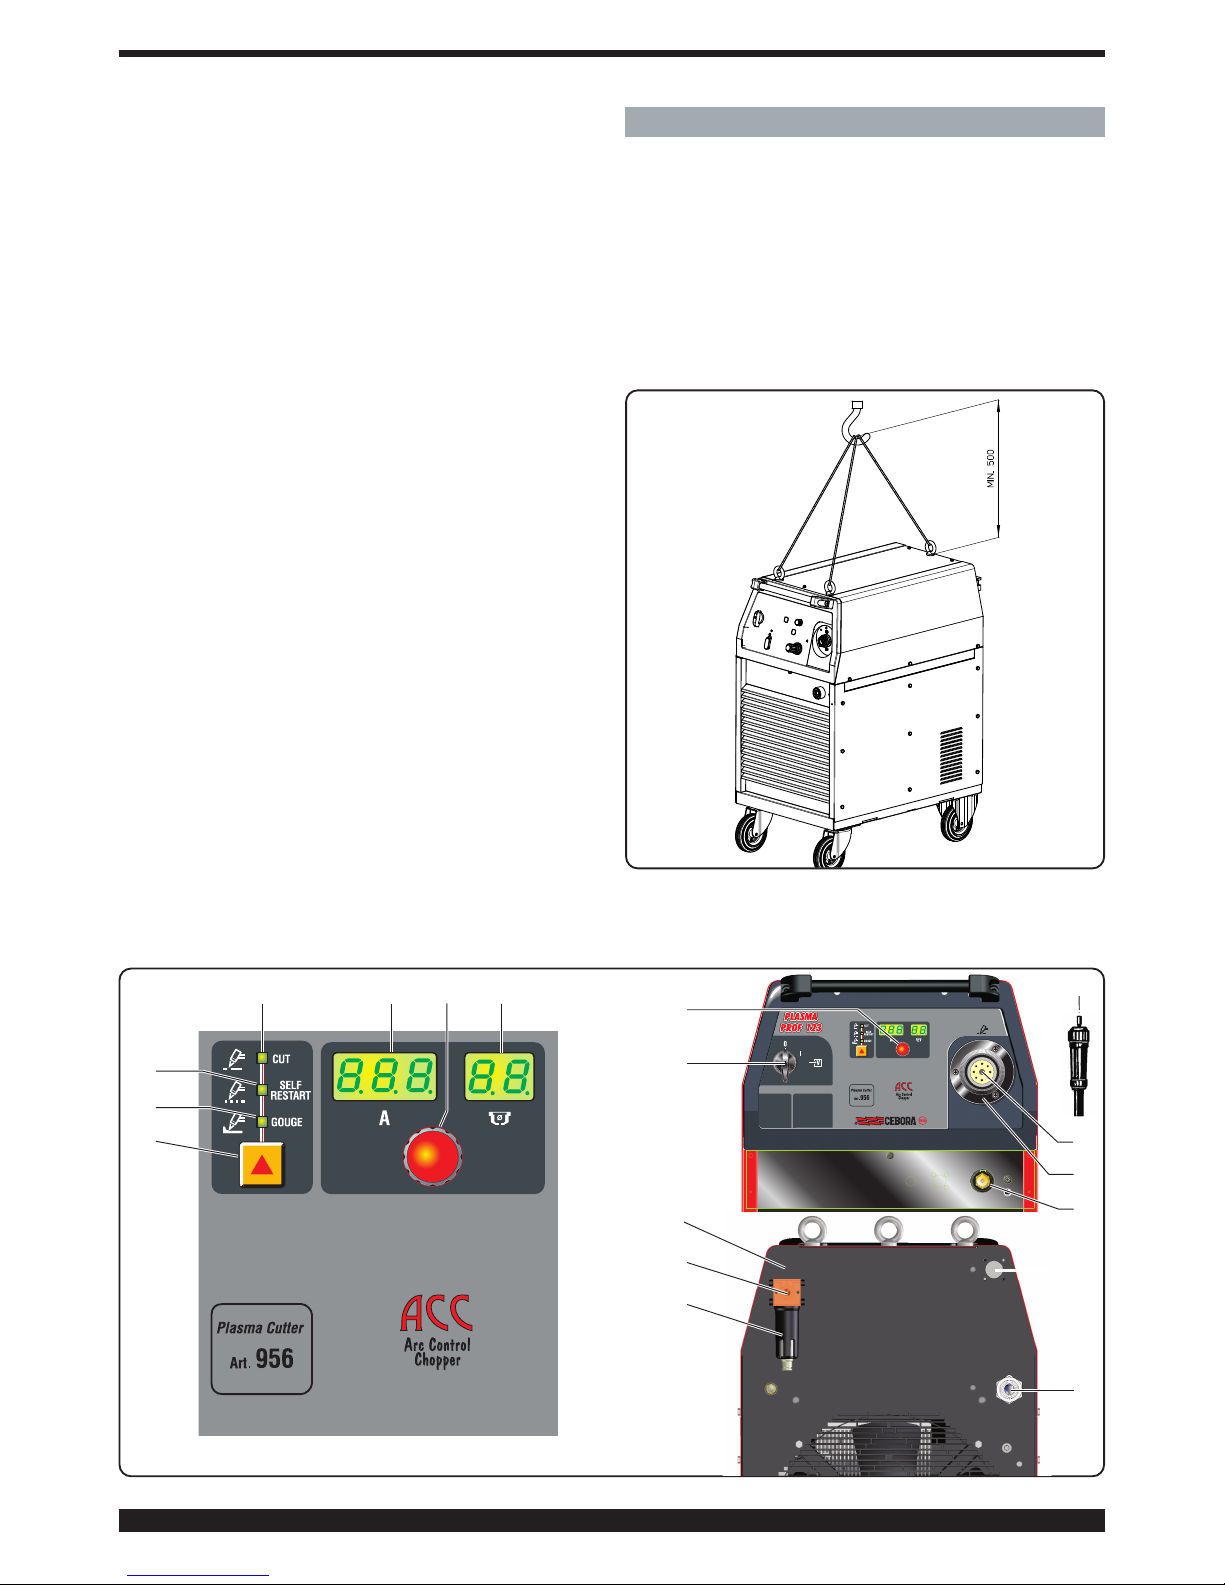
41
1.1 Pidä syttyvät materiaalit etäällä leikkausalueelta.
1.2 Leikkauksessa syntyvät kipinät saattavat aiheuttaa
tulipalon. Pidä palonsammutinta laitteen välittömässä
läheisyydessä ja varmista, että paikalla on aina
henkilö, joka on valmis käyttämään sitä.
1.3 Älä koskaan leikkaa suljettuja astioita.
2. Plasmakaari saattaa aiheuttaa haavoja tai palovammoja.
2.1 Katkaise sähkö ennen polttimen poistoa.
2.2 Älä pidä materiaalista kiinni leikkausreitin läheltä.
2.3 Käytä koko kehon suojausta.
3. Polttimen tai kaapelin aiheuttamat sähköiskut ovat
hengenvaarallisia. Suojaudu asianmukaisesti sähköiskuvaaralta.
3.1 Käytä eristäviä käsineitä. Älä käytä kosteita tai vaurioituneita käsineitä.
3.2 Eristä itsesi asianmukaisesti leikattavasta kappaleesta ja maasta.
3.3 Irrota pistotulppa ennen kuin suoritat toimenpiteitä
laitteeseen.
4. Leikkauksen aikana syntyvien savujen sisäänhengitys
saattaa olla terveydelle haitallista.
4.1 Pidä pääsi etäällä savuista.
4.2 Poista savut koneellisen ilmanvaihto- tai poistojärjestelmän avulla.
4.3 Poista savut imutuulettimen avulla.
5. Valokaaren säteet saattavat aiheuttaa palovammoja
silmiin ja ihoon.
5.1 Käytä kypärää ja suojalaseja. Käytä asianmukaisia
kuulosuojaimia ja ylös asti napitettua työpaitaa. Käytä
kokonaamaria ja suodatinta, jonka asteluku on asianmukainen. Käytä koko kehon suojausta.
6. Lue ohjeet ennen laitteen käyttöä tai siihen suoritettavia toimenpiteitä.
7. Älä poista tai peitä varoituskilpiä.
2 YLEISKUVAUS
Tämä laite on vakiovirtahitsausvirtalähde, joka on suunniteltu sähköä johtavien materiaalien (metallit ja metalliseokset) leikkaukseen plasmakaariprosessilla.
Plasmakaasuna voidaan käyttää ilmaa tai typpeä.
2.1 PAKKAUKSESTA PURKAMINEN JA ASENNUS
Poista laite pakkauksesta kuvan 1 ohjeiden mukaan.
Laitteessa on jarruttomat pyörät, joten älä sijoita sitä kaltevalle alustalle, ettei se kaadu tai liiku tahattomasti.
kuva. 1
Kuva. 2
A
Z
NUZV
O
P
W
F
C
D
E
L
K
I
J
Page 42
42
2.2 LAITTEEN KUVAUS (kuva 2)
A) Toimintakytkin 0-1
C) Kiinteä liitin polttimelle
D) Polttimen liittimen suojus
E) Maadoituskaapelin liitin
F) Irtoliitin
H) Kaasunpaineen säätönuppi
I) Kaasuliitin (G 1/4” sisäkierre)
J) Lauhdeastia
K) Virtakaapeli
N) Leikkaustilan merkkivalo
O) Self Restart -tilan merkkivalo (pilottikaaren auto-
maattinen uudelleensytytys)
P) Kaiverrustilan merkkivalo
U) Näyttö, jolla näkyy:
- käynnistyshetkellä = laitteen tuotenumero
(957), polttimen tyyppi (161), polttimen pituus
(LEN)
- muulloin = leikkausvirta ja virhekoodit
V) Näyttö, jolla näkyy:
- käynnistyshetkellä = ohjelmistoversio (01), polt-
timen tyyppi (CP), polttimen pituus (6)
- muulloin = käytettävän suuttimen halkaisija ja
virhekoodit
W) Toimintatilan valintanäppäin. Aina kun painat
näppäintä, valintaa vastaava merkkivalo syttyy.
Z) Leikkausvirran säätönuppi
2.3 KONEKILVEN MERKKIEN SELITYKSET
Laite on valmistettu seuraavien standardien mukaan:
IEC 60974.1 - IEC 60974.3 - IEC 60974.10 Cl. A - IEC
61000-3-11 - IEC 61000-3-12 (kts. huomautus 2).
Kolmivaiheinen muuntaja-tasasuuntaajatasavirtamuunnin (chopper)
N°. Sarjanumero, joka tulee ilmoittaa laitetta
koskevissa kyselyissä
Laskeva ominaiskäyrä
P.A.C. Soveltuu plasmaleikkaukseen.
torch type Laitteessa käytettävä poltintyyppi
U0. Toisiotyhjäkäyntijännite (huippuarvo)
X. Kuormitettavuus prosentteina %
ilmoittaa prosenttia 10 minuutin aikajaksosta, jonka laite toimii annetulla virralla ylikuu-
menematta.
I2. Leikkausvirta
U2. Toisiojännite leikkausvirralla I2
Tämä jännite riippuu suuttimen ja leikatta-
van kappaleen välisestä etäisyydestä. Jos
etäisyys kasvaa, myös leikkausjännite kas-
vaa. Seurauksena kuormitettavuus X%
saattaa laskea.
U1. Nimellisliitäntäjännite
3~ 50/60Hz Kolmivaihesähkö 50 tai 60 Hz
I1 max. Suurin sallittu liitäntävirta
l1 eff. Käyttösuhteen mukainen suurin ottoteho
IP21 Suojausluokka
Numero 1 toisena lukuna tarkoittaa, ettei
laitetta voida käyttää ulkona.
Soveltuu tiloihin, joissa on kohonnut riski.
HUOMAUTUKSIA:
1- Laite on suunniteltu saasteluokan 3 mukaisilla alueil-
la työskentelyyn (kts. IEC 60664).
2- Tämä laite on IEC 61000-3-12-standardin mukainen
ehdolla, että käyttäjän laitteiston ja julkisen verkon
liityntäpisteen sallittu maksimi-impedanssi Zmax on
pienempi tai yhtä suuri kuin 0,034. Laitteen asentajan/käyttäjän vastuulla on varmistaa tarvittaessa
sähkölaitokselta kysymällä, että laite on liitetty
sähköverkkoon, jonka sallittu maksimi-impedanssi
Zmax on pienempi tai yhtä suuri kuin 0,034.
3 ASENNUS
3.1 POLTTIMEN ASENNUS
Laitteisto toimitetaan ilman poltinta. Siinä voidaan
käyttää ainoastaan CEBORA CP161 -käsi- ja automaattipolttimia (suora).
Kun olet liittänyt irtoliittimen F suojukseen D, kiinnitä se
kiinteään liittimeen C ruuvaamalla liittimen F rengasmutteri pohjaan asti, jotta vältät toimintaa heikentävät ilmavuodot.
Älä kolhi virtanastaa äläkä taita irtoliittimen F napoja.
Ruuvaa suojus D levyyn.
3.2 KÄYTTÖÖNOTTO
Ainoastaan ammattitaitoinen henkilö saa asentaa
laitteen. Kaikki liitännät tulee tehdä voimassa olevien
standardien ja täysin työsuojelulain (CEI 26-23 / CEI
CLC 62081) mukaisesti.
Liitä kaasuletku liittimeen I ja varmista, että järjestelmän
virtaus ja paine soveltuvat käytetylle polttimelle.
Jos ilmaa syötetään paineilmapullosta, pullossa tulee
olla paineensäädin. Älä koskaan liitä paineilmapulloa
suoraan laitteen paineenalentimeen. Paine saattaa
ylittää paineenalentimen kapasiteetin ja aiheuttaa
räjähdyksen.
Varmista, että sähköjännite vastaa virtakaapelissa olevassa kilvessä annettua arvoa. Ellei, vaihda jännite laitteen sisällä olevasta kytkentärimasta AE (kuva 3).
Laitteessa on toimintakytkin. Noudata seuraavia ohjeita:
a) Jos kytket laitteen kiinteästi sähköverkkoon (ilman
pistotulppaa), asennettuna tulee olla kapasiteetiltaan
konekilven tietojen mukainen pääkytkin.
b) Jos kytket laitteen sähköverkkoon pistotulpalla, käytä
kapasiteetiltaan konekilven tietojen mukaista pistotulppaa. Tässä tapauksessa pistotulppaa tulee käyttää laitteen täydelliseen virrankatkaisuun sen jälkeen, kun kytkin A on asetettu O-asentoon (kuva 2).
Kytke virtakaapelin kelta/vihreä johdin maadoitusnapaan.
Jos käytät jatkojohtoa, sen läpimitan tulee sopia konekilvessä ilmoitetulle suurimmalle sallitulle liitäntävirralle (I1
max.).
S
Page 43
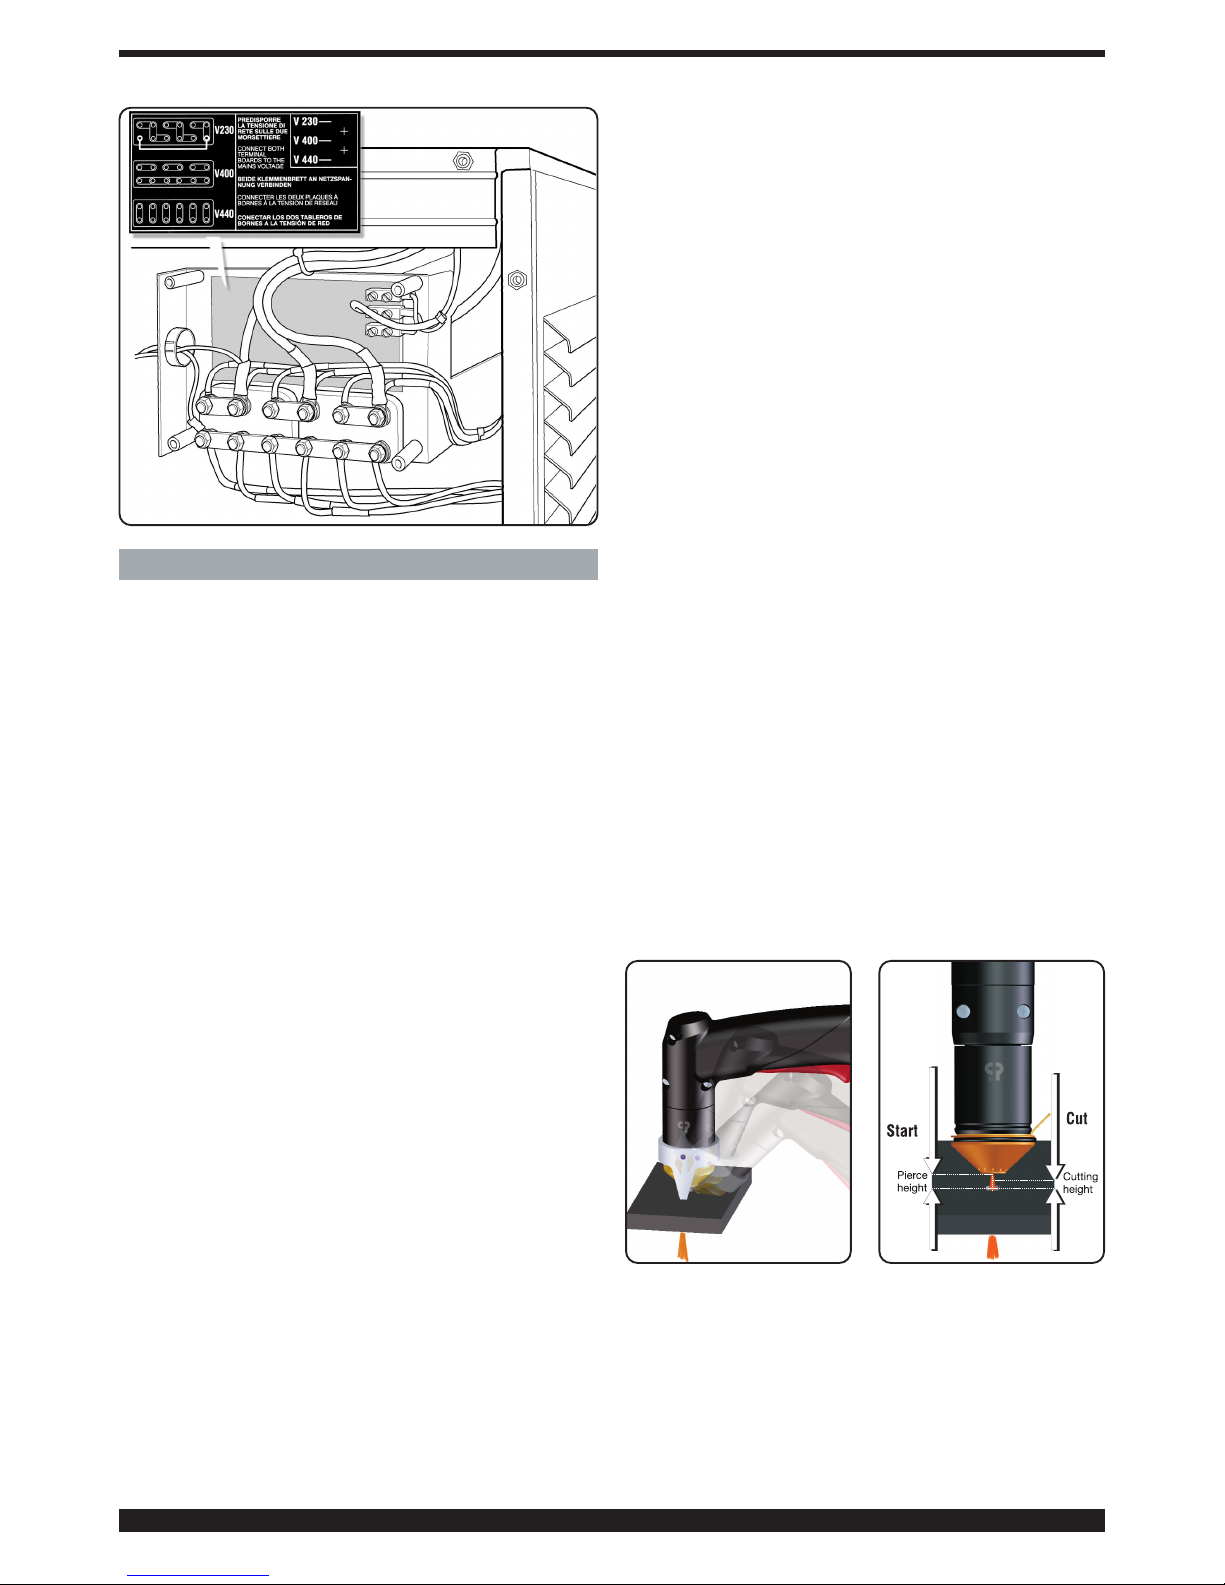
43
4 KÄYTTÖ
Valitse toimintatila näppäimellä W: valittua tilaa vastaava
merkkivalo N, O tai P syttyy: leikkaus (CUT), ritilälevyn
leikkaus (SELF-RESTART) ja kaiverrus (GOUGE).
Käynnistä laite säätönupilla A (näytöt U ja V ja merkkivalot N, O ja P syttyvät).
Seuraavat tiedot näytetään nopeasti peräkkäin:
- virtalähteen tuotenumero (näyttö U)
- asennetun laitteisto-ohjelman versio (näyttö V)
- asennetun polttimen nimi (näytöt U ja V).
Tämän jälkeen näytöllä U näkyy kirjoitus LEN (polttimen
pituus) ja näytöllä V vilkkuu mitta (= 12 m tehdasasetuksena).
Jos käytetyn polttimen pituus poikkeaa tästä, muuta
mittaa säätönupilla Z.
Viiden sekunnin kuluttua tästä valittu arvo tallennetaan
muistiin ja säilytetään virtalähteen seuraavia käynnistyksiä varten.
Jos alkuasetus on virheellinen, voit muuttaa pituutta painamalla näppäintä W ja Q yhtä aikaa ja valitsemalla
haluamasi mitta säätönupilla Z.
Tämän jälkeen voit asettaa oikean toimintapaineen painamalla näppäintä Q (SET) ja seuraamalla merkkivalojen
S ja T ilmoituksia. Syttynyt merkkivalo S osoittaa alhaista painetta ja syttynyt merkkivalo T korkeaa painetta.
Käännä paineenalentimen säätönuppia H, kunnes kumpikin merkkivalo syttyy (oikea paine). Lukitse säätönuppi
painamalla se alas.
4.1 LEIKKAUS (CUT-TOIMINTATILA)
Säädä leikkausvirta leikattavalle paksuudelle säätönupilla Z. Noudata leikkaustaulukon ohjeita.
Virransäädön aikana näytöllä V näkyy käytettävän suuttimen oikea halkaisija.
Liitä maadoituspuristin leikattavaan kappaleeseen.
Varmista samalla, että sähköinen kontakti on hyvä (erityisesti maalatut, hapetetut tai eristävillä pinnoitteilla päällystetyt metallilevyt). Varmista, ettet liitä puristinta kappaleen poistettavaan kohtaan.
20 - 45 A:n leikkausvirralla ja halkaisijaltaan 1,2 mm:n
suuttimella voidaan leikkaus suorittaa asettamalla suutin
suoraan kappaleelle (drag cut).
Yli 45 A:n virralla käytössä tulee ehdottomasti olla rautalanka- tai kaksisakarainen leikkaustuki, sillä suutinta tai
suuttimen suojusta ei tule asettaa suoraan vasten leikattavaa kappaletta.
Jos käytät automaattipoltinta, pidä noin 4 mm:n etäisyys
suuttimen suojuksen ja kappaleen välillä leikkaustaulukoiden ohjeiden mukaisesti.
Paina polttimen kytkintä sytyttääksesi pilottikaaren.
Ellet aloita leikkausta, pilottikaari sammuu kahden
sekunnin kuluttua. Paina kytkintä sytyttääksesi sen
uudelleen.
Pidä poltinta pystyasennossa leikkauksen aikana.
Kun olet suorittanut leikkauksen ja vapauttanut kytkimen, ilma jatkaa virtaamista polttimesta ulos, jotta se
jäähtyy.
Älä sammuta laitetta ennen kuin ilma lakkaa virtaamasta.
Jos käytät käsipoltinta ja joudut tekemään reikiä tai
aloittamaan leikkauksen kappaleen keskeltä, aseta poltin
ensin kallistettuun asentoon. Suorista se tämän jälkeen
hitaasti, ettei sulaa metallia roisku suuttimen suojukseen
(kuva 4). Toimi näin, jos lävistettävä kappale on yli 3 mm
paksu.
Jos käytät automaattipoltinta (kuva 5), noudata tarkasti
leikkaustaulukoissa annettua lävistyskorkeutta, leikkauskorkeutta ja virta-arvon mukaisia maksimiainevahvuuksia.
Jos joudut tekemään pyöröleikkauksia, käytä apuna
erikseen tilattavaa harppia. On tärkeää muistaa, että harpin käyttö saattaa vaatia yllä selostettua aloitustekniikkaa.
Älä pidä pilottikaarta turhaan sytytettynä ilmassa, sillä se
kuluttaa elektrodia, diffuusoria ja suutinta.
Sammuta laite työskentelyn jälkeen.
4.2 RITILÄLEVYN LEIKKAUS (SELF-RESTARTTOIMINTATILA)
Käytä tätä toimintatilaa leikatessasi reikä- tai ritilälevyjä.
Kun olet suorittanut leikkauksen, pidä näppäintä painettuna. Pilottikaari syttyy automaattisesti uudelleen. Käytä
tätä toimintoa ainoastaan, kun se on välttämätöntä,
kuva. 3
kuva. 4
kuva. 5
Page 44
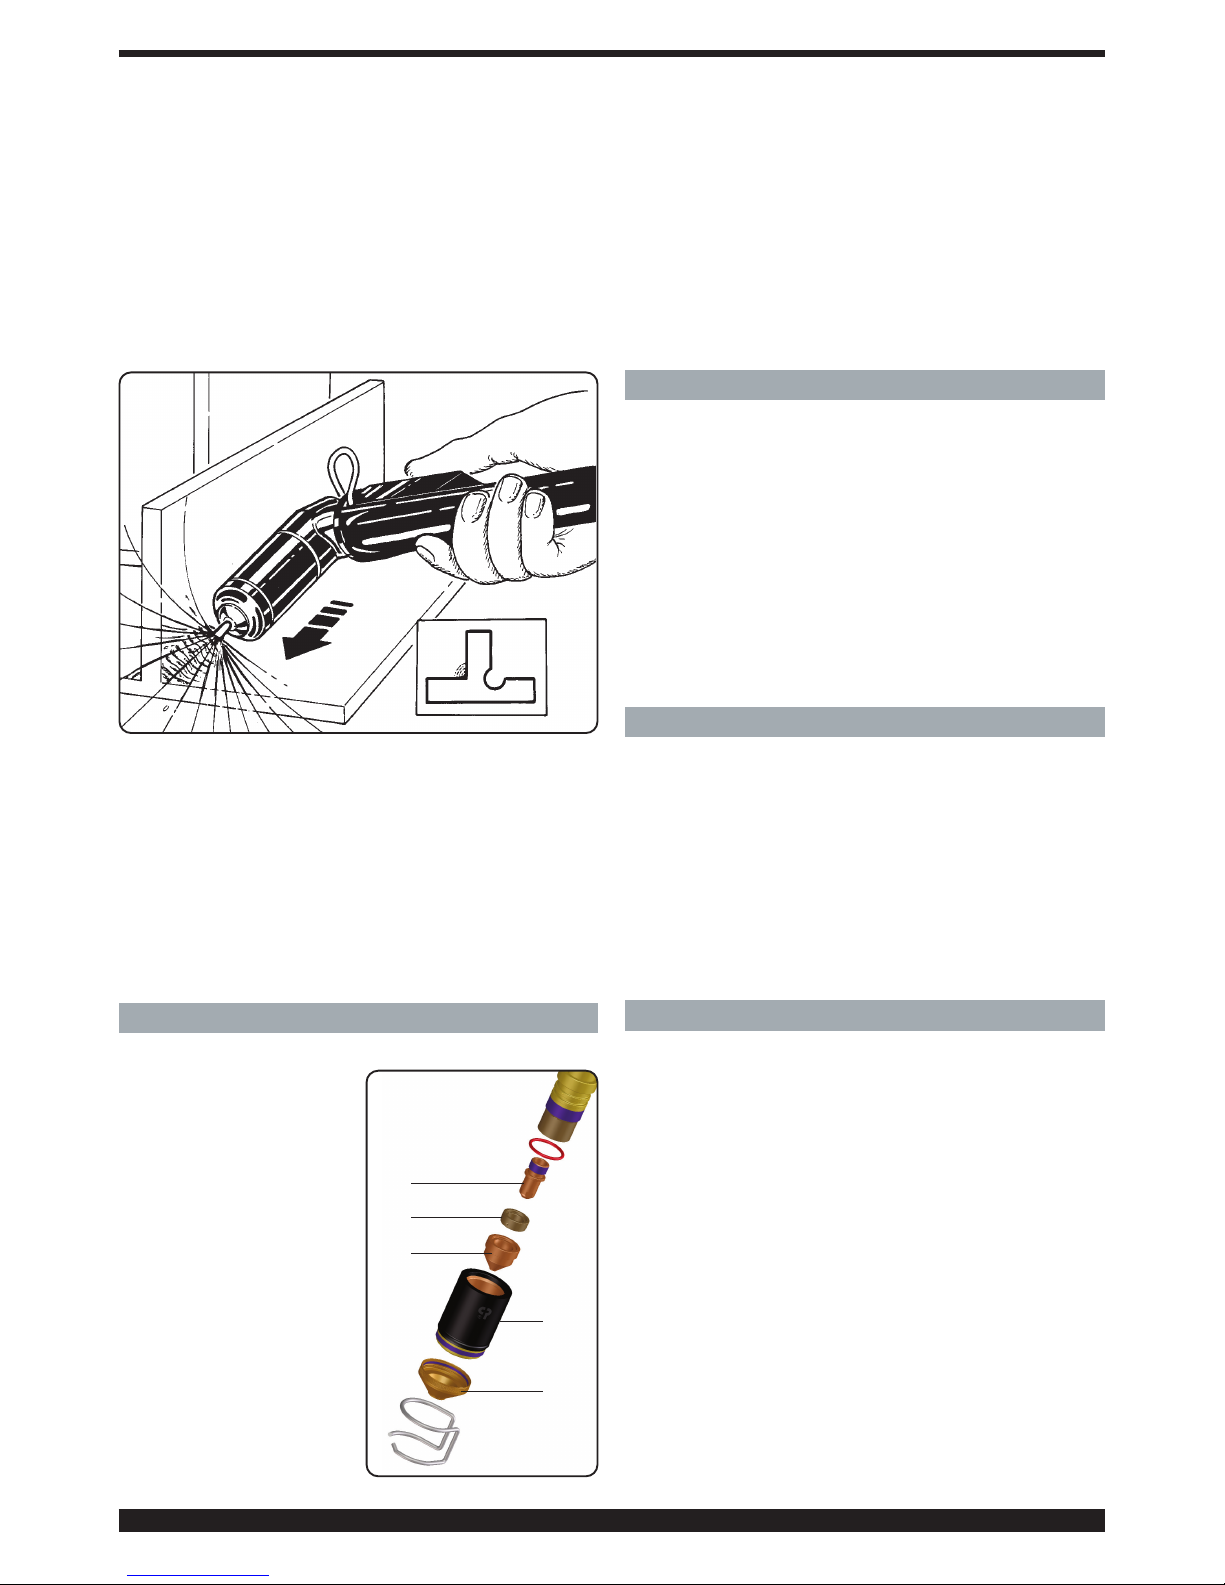
44
ettei elektrodi tai suutin kulu turhaan.
4.3 KAIVERRUS (GOUGE-TOIMINTATILA)
Tällä toiminnolla voit poistaa virheellisiä hitsejä, irrottaa
hitsattuja kappaleita toisistaan, valmistella reunuksia jne.
Käytä tällä toiminnolla ø 3 mm:n suutinta.
Käytettävä virta-arvo on 60 - 120 A materiaalin paksuudesta ja poistettavasta määrästä riippuen. Suorita toimenpide pitämällä poltin kallistettuna (kuva 6) ja siirtämällä sitä lähemmäksi sulaa materiaalia, niin että polttimesta ulostuleva kaasu siirtää sitä etäämmälle.
Polttimen kallistus kappaleeseen nähden riippuu halutusta tunkeutumisesta. Koska sulanut kuona pyrkii prosessin aikana kiinnittymään suuttimen pitimeen ja suojukseen, puhdista ne säännöllisesti välttääksesi ilmiöt
(kaksoisvalokaari), jotka tuhoavat suuttimen muutamassa sekunnissa.
Prosessiin sisältyy voimakasta säteilyä (infrapuna ja ultravioletti), joten käyttäjän ja työskentelypaikan lähellä
olevien henkilöiden tulee suojautua huolellisesti.
Sammuta laite työskentelyn jälkeen.
5 KULUTUSOSIEN VAIHTO
TÄRKEÄÄ: sammuta virtalähde ennen kulutusosien
vaihtoja.
Kulutusosia ovat elektrodi
C, diffuusori B, suutin E ja
suuttimen suojus F (kuva 7).
Ruuvaa suuttimen pidin D
irti ennen vaihtoa. Elektrodi
C tulee vaihtaa, kun sen
keskellä on noin 1,5 mm
syvä kuoppa.
HUOMIO! Älä käytä äkillistä
voimaa ruuvatessasi elektrodia irti, vaan lisää voimaa
vähitellen, kunnes kierteet
irtoavat. Uusi elektrodi tulee
ruuvata kiinni kiristämättä
sitä pohjaan asti.
Suutin E tulee vaihtaa, kun
sen keskireikä vaurioituu tai on suurentunut uudessa
osassa olevaan reikään nähden. Ellet vaihda elektrodia
ja suutinta ajoissa, seurauksena saattaa olla osien ylikuumeneminen ja diffuusorin B lyhyempi käyttöikä.
Varmista, että kiristät suuttimen pitimen D riittävän kireälle vaihdon jälkeen.
HUOMIO! Ruuvaa suuttimen pidin D polttimen runkoon
vasta, kun olet asentanut elektrodin C, diffuusorin B ja
suuttimen E. Näiden osien puuttuminen heikentää laitteen toimintaa ja ennen kaikkea käyttäjän turvallisuutta.
6 HYÖDYLLISIÄ NEUVOJA
- Pyri käyttämään kuivaussuodatinta, jos järjestelmän
ilma sisältää huomattavia määriä kosteutta ja öljyä. Tällä
vältät kulutusosien liiallisen hapettumisen ja kulumisen,
polttimen vaurioitumisen ja leikkausnopeuden ja -laadun
alenemisen.
- Ilman epäpuhtaudet edistävät elektrodin ja suuttimen
hapettumista ja saattavat vaikeuttaa pilottikaaren sytytystä. Jos näin tapahtuu, puhdista elektrodin kärki ja
suuttimen sisäpuoli hienorakeisella hiomapaperilla.
- Varmista ennen uuden elektrodin ja suuttimen asennusta, että ne ovat täysin puhtaat ja rasvattomat.
- Käytä aina alkuperäisiä varaosia, ettei poltin vaurioidu.
7 SUOJIEN KUVAUS
Laite on varustettu useilla suojilla, joiden toiminnasta
ilmoitetaan näytöille U ja V ilmaantuvalla tunnuksella Err
(kts. lopussa olevaa taulukkoa).
Jotta suojat pysyvät tehokkaina:
• Älä poista tai oikosulje niitä.
• Käytä ainoastaan alkuperäisiä varaosia.
• Vaihda laitteen tai polttimen vaurioituneet osat aina
alkuperäisiin varaosiin.
• Käytä ainoastaan CEBORA-polttimia tyyppiä CP
161.
8 HUOLTO
Ainoastaan ammattitaitoiset henkilöt saavat huoltaa
laitetta standardin CEI 26-29 (IEC 60974-4) mukaan.
8.1 VIRTALÄHTEEN HUOLTO
Jos laitteen sisäpuoli tarvitsee huoltoa, varmista että
kytkin A on O-asennossa ja että virtakaapeli on irrotet-
tu verkosta.
Vaikka laitteessa on automaattinen lauhteenpoistolaite,
joka käynnistyy aina kun ilmansyöttö suljetaan, tarkista
säännöllisesti ettei paineenalentimen astiassa J (kuva 2)
ole lauhdetta.
Poista lisäksi säännöllisesti laitteen sisälle kerääntynyt
metallipöly paineilmalla.
kuva. 6
Kuva. 7
C
E
B
D
F
Page 45
45
VIRHEEN KUVAUS NÄYTTÖ MAHDOLLINEN KORJAUS
Käynnistyskytkin on painettuna käynnistettäessä tai
kuitattaessa virtalähde.
TRG
Sammuta virtalähde, kytke käynnistyskytkin pois
ja käynnistä virtalähde uudelleen.
Lähtödiodit tai muuntaja ylikuumenee. TH0
Älä sammuta virtalähdettä, jotta tuuletin jää
käyntiin ja nopeuttaa jäähdytystä. Normaali toimintatila palautuu automaattisesti lämpötilan
palautuessa sallittuihin rajoihin. Jos ongelma ei
poistu, ota yhteys CEBORA-huoltopalveluun.
Tasavirtasäädin ylikuumenee (IGBT-yksikkö). TH1
Älä sammuta virtalähdettä, jotta tuuletin jää
käyntiin ja nopeuttaa jäähdytystä. Normaali toimintatila palautuu automaattisesti lämpötilan
palautuessa sallittuihin rajoihin. Jos ongelma ei
poistu, ota yhteys CEBORA-huoltopalveluun.
Kaasukanavan paine on alhainen. GAS LO Kasvata kaasunpainetta.
Virtalähteen tai sytytysyksikön HV14 luukku on auki. OPN
Tarkista, että yksikkö HV14 on suljettu
asianmukaisesti.
CNC on hätätilassa tai sammunut. rob
Käynnistä CNC, kuittaa hätätila ja tarkista
virtalähteen ja CNC:n liitäntä.
Mikroprosessorin muistin sisäinen virhe Err 2 Ota yhteys CEBORA-huoltopalveluun.
Laitteessa on virtaa, kun kaari on sammutettu. Err 30 Ota yhteys CEBORA-huoltopalveluun.
Virheellinen virta-arvo leikkauksen aikana. Err 35 Ota yhteys CEBORA-huoltopalveluun.
Pilottikaaren piirissä on virtaa, kun kaari on
sammutettu.
Err 39 Ota yhteys CEBORA-huoltopalveluun.
Vaarallista jännitettä: tehopiirin vika Err 40 Ota yhteys CEBORA-huoltopalveluun.
Pääohjauspiirin ja polttimen liitäntäpiirin
sarjayhteysvirhe
Err 43 Ota yhteys CEBORA-huoltopalveluun.
Pilottikaaren piirissä on virtaa leikkauksen aikana. Err 49 Ota yhteys CEBORA-huoltopalveluun.
Elektrodi on kulunut loppuun. Err 55 Vaihda elektrodi ja/tai suutin.
Sähköjännite on annettujen arvojen ulkopuolella. Err 67 Tarkista sähköjännitteen arvo.
Kaasuputket eivät ole tyhjentyneet täydellisesti tai
kaasukanavan paine on korkea.
Err 79 Tarkista kulutusosat tai laske kaasunpainetta.
8.2 KORJAUKSEN JÄLKEEN
Järjestä kaapelit korjauksen jälkeen tarkasti uudelleen,
niin että laitteen ensiö- ja toisiopuoli on eristetty varmasti toisistaan. Älä anna kaapeleiden koskettaa liikkuvia tai
toiminnan aikana kuumenevia osia. Asenna kaikki nippusiteet takaisin alkuperäisille paikoilleen, ettei johtimen
tahaton rikkoutuminen aiheuta liitäntää ensiö- ja toisiopuolen välillä.
Asenna lisäksi ruuvit ja hammasaluslaatat takaisin alkuperäisille paikoilleen.
Page 46
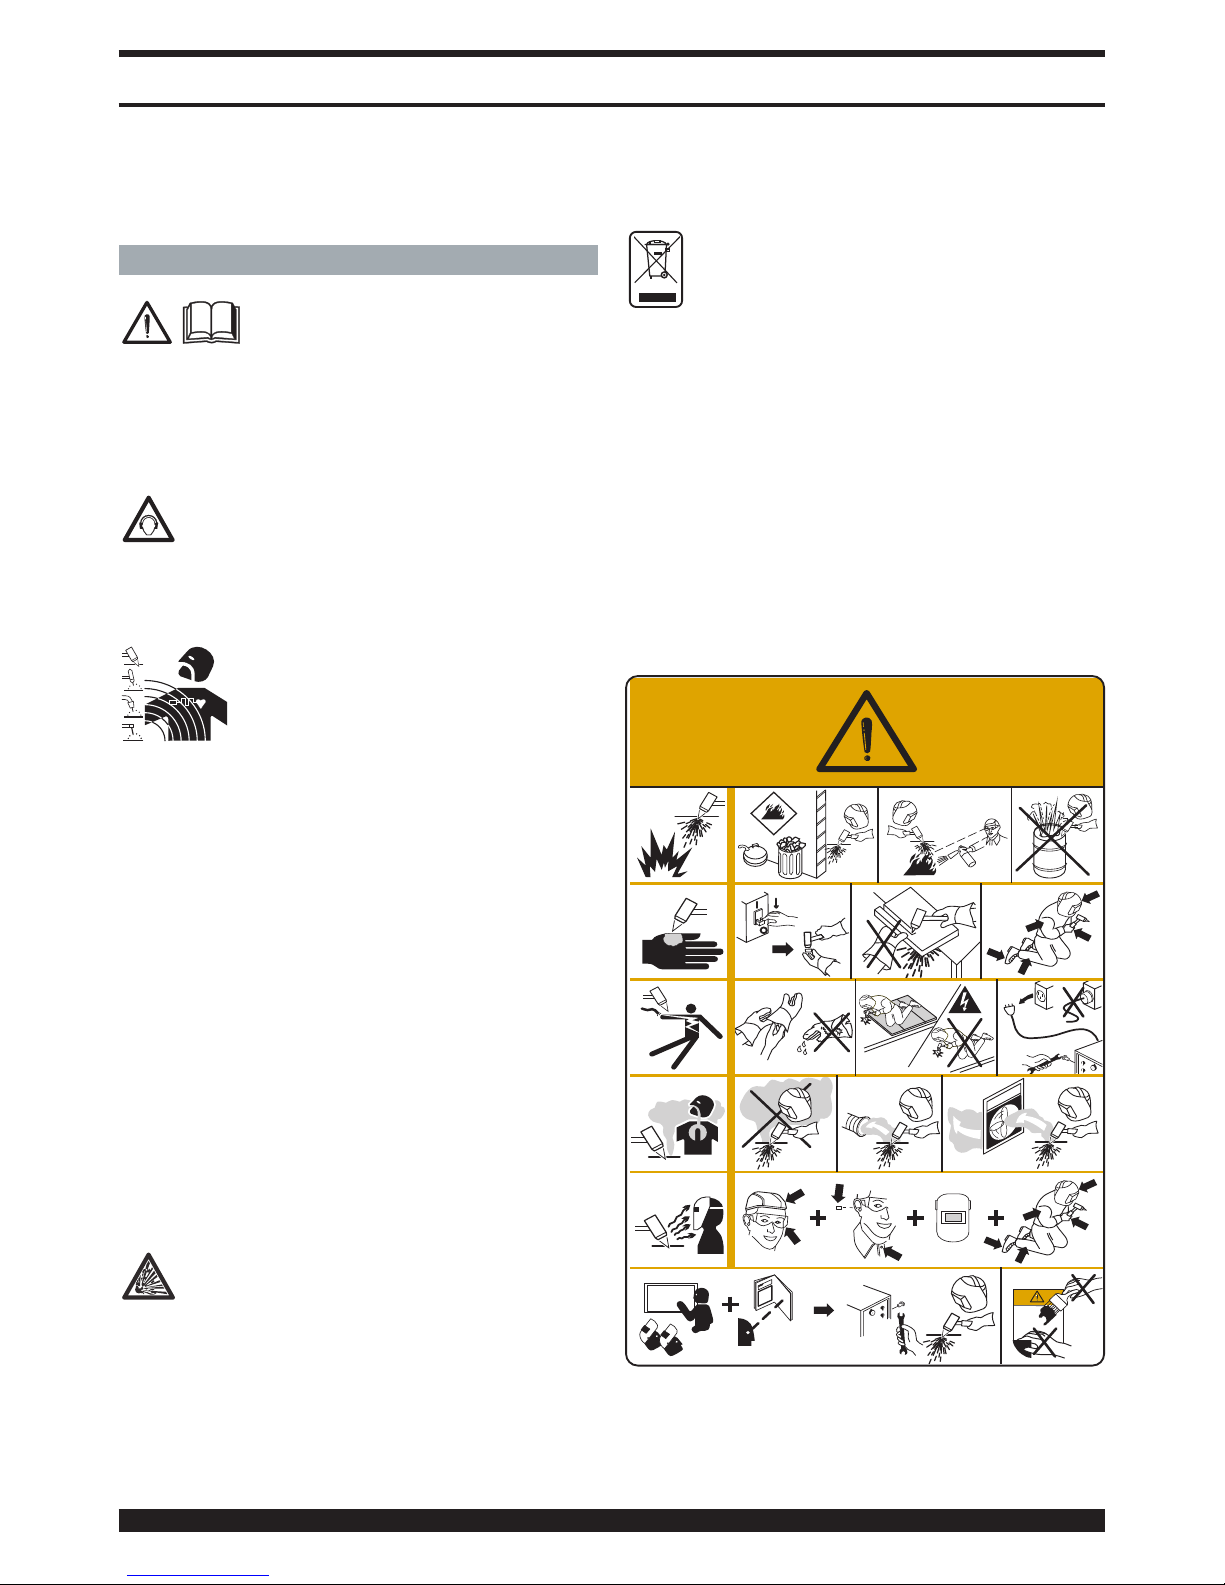
46
VIGTIGT: LÆS INSTRUKTIONSMANUALEN INDEN BRUG
AF SVEJSEAPPARATET. MANUALEN SKAL GEMMES OG
OPBEVARES I SVEJSEAPPARATETS DRIFTSLEVETID PÅ
ET STED, SOM KENDES AF SVEJSEPERSONALET.
DETTE APPARAT MÅ KUN ANVENDES TIL SVEJSNING.
1 SIKKERHEDSFORANSTALTNINGER
BUESVEJSNING OG -SKÆRING KAN
UDGØRE EN SUNDHEDSRISIKO FOR
SVEJSEREN OG ANDRE PERSONER.
Svejseren skal derfor informeres om risiciene, der er forbundet med svejsning. Risiciene er beskrevet nedenfor.
Yderligere oplysning kan fås ved bestilling af manualen
art. nr 3.300.758
STØJ
Apparatets støjniveau overstiger ikke 80 dB.
Plasmasvejsningen/den almindelige svejsning kan
dog skabe støjniveauer, der overstiger ovennævnte
niveau. Svejserne skal derfor anvende beskyttelsesudstyret,
der foreskrives i den gældende lovgivning.
ELEKTROMAGNETISKE FELTER - kan være skadelige .
• Strøm, der løber igennem en leder, skaber
elektromagnetiske felter (EMF). Svejse- og
skærestrøm skaber elektromagnetiske felter
omkring kabler og strømkilder.
• Elektromagnetiske felter, der stammer fra høj
strøm, kan påvirke pacemakere. Brugere af elektroniske livsnødvendige apparater (pacemaker) skal kontakte lægen,
inden de selv udfører eller nærmer sig steder, hvor buesvejsning, skæresvejsning, flammehøvling eller punktsvejsning
udføres.
• Eksponering af elektromagnetiske felter fra svejsning eller
skæring kan have ukendte virkninger på helbredet.
Alle operatører skal gøre følgende for at mindske risici, der
stammer fra eksponering af elektromagnetiske felter:
- Sørg for, at jordkablet og elektrodeholder- eller svejsekablet holdes ved siden af hinanden. Tape dem om muligt
sammen.
- Sno ikke jordkablerne og elektrodeholder- eller svejsekablet rundt om kroppen.
- Ophold dig aldrig mellem jordkablet og elektrodeholdereller svejsekablet. Hvis jordkablet befinder sig til højre for
operatøren, skal også elektrodeholder- eller svejsekablet
være på højre side.
- Slut jordkablet til arbejdsemnet så tæt som muligt på svejse- eller skæreområdet.
- Arbejd ikke ved siden af strømkilden.
EKSPLOSIONER
· Svejs aldrig i nærheden af beholdere, som er under
tryk, eller i nærheden af eksplosivt støv, gas eller
dampe. Vær forsigtig i forbindelse med håndtering af
gasflaskerne og trykregulatorerne, som anvendes i forbindelse med svejsning.
ELEKTROMAGNETISK KOMPATIBILITET
Dette apparat er konstrueret i overensstemmelse med angivelserne i den harmoniserede norm IEC 60974-10.(Cl. A)
Apparatet må kun anvendes til professionel brug i industri-
el sammenhæng. Der kan være vanskeligheder forbundet
med fastsættelse af den elektromagnetiske kompatibilitet,
såfremt apparatet ikke anvendes i industriel sammenhæng.
BORTSKAFFELSE AF ELEKTRISK OG ELEKTRONISK UDSTYR
Bortskaf ikke de elektriske apparater sammen
med det normale affald!
Ved skrotning skal de elektriske apparater indsamles
særskilt og indleveres til en genbrugsanstalt jf. EU-direktivet 2002/96/EF om affald af elektrisk og elektronisk
udstyr (WEEE), som er inkorporeret i den nationale lovgivning. Apparaternes ejer skal indhente oplysninger vedrørende de tilladte indsamlingsmetoder hos vores lokale
repræsentant. Overholdelse af kravene i dette direktiv forbedrer miljøet og øger sundheden.
TILFÆLDE AF FUNKTIONSFORSTYRRELSER SKAL DER
RETTES HENVENDELSE TIL KVALIFICERET PERSONALE.
1.1 ADVARSELSSKILT
Den følgende nummererede tekst svarer til skiltets nummererede bokse.
1. Gnisterne der fremprovokeres af skæringen kan forårsage eksplosioner eller brande.
1.1 Hold de antændelige materialer fjernt fra skæreområ-
INSTRUKTIONSMANUAL FOR SKÆREBRÆNDER TIL PLASMASKÆRING
?
O
FF
G
k
la
x
m
z
x
,
h
j
x
j
g
b
n
n
s
x
m
k
s
k
s
k
g
h
x
n
n
m
z
x
k
x
s
k
g
a
s
u
w
e
n
c
m
c
t
g
h
s
d
h
js
jk
s
d
jk
x
c
Ghgopglòdfòxlc òkvfàlxcvò l+dòvòùx
Sm,nxcv,mzx.c ierlòdfb-.èeì’,c mdlò
hsjkklasjlòsòlxc,òz
jhgfjksdhfjksdklcsmkldc
1 1.1 1.2 1.3
2 2.1 2.2 2.3
3 3.1 3.2 3.3
4 4.1 4.2 4.3
5 5.1
6
7
3098464
Page 47
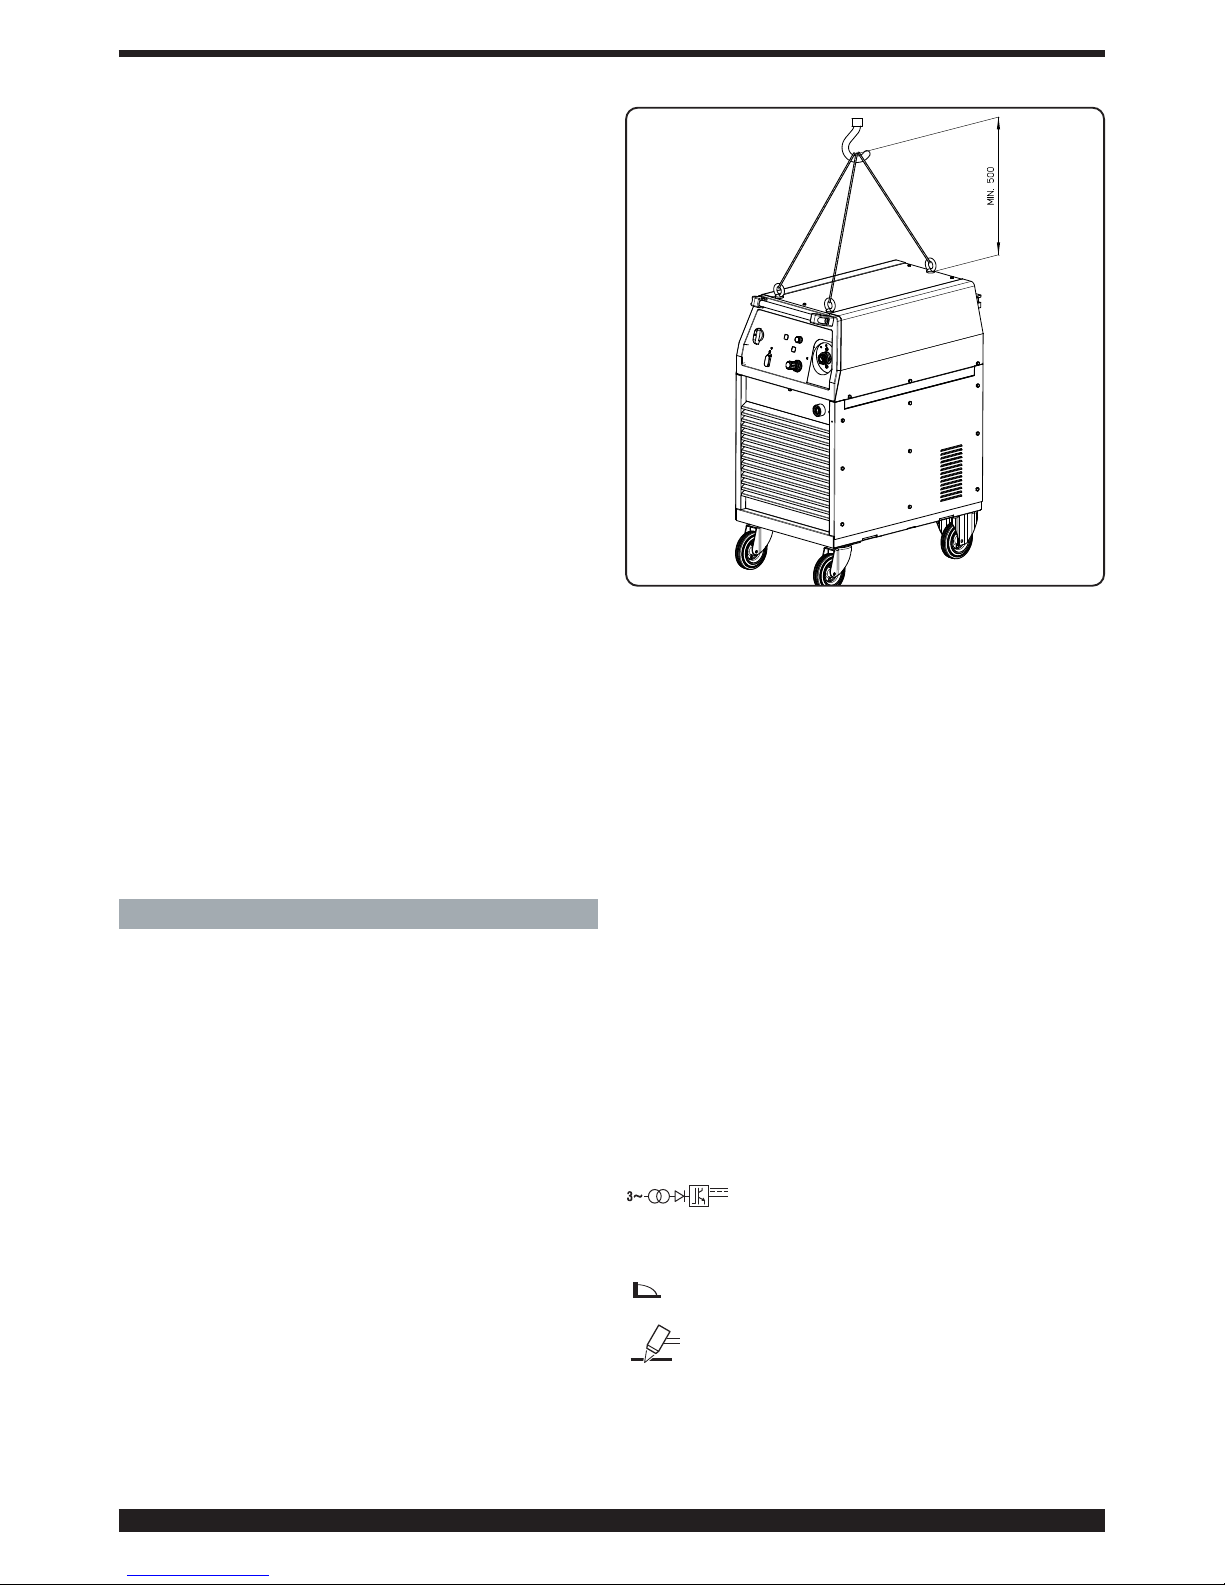
47
det.
1.2 Gnisterne der fremprovokeres af skæringen kan forårsage ulykker. Hav en brandslukker lige i nærheden og
lad en person være klar til at bruge den.
1.3 Skær aldrig lukkede beholdere.
2. Lysbuen kan fremprovokere læsioner og forbrændinger.
2.1 Sluk den elektriske forsyning inden brænderen
afmonteres.
2.2 Hold aldrig materialer i nærheden af skærestrækningen.
2.3 Vær iført en komplet kropsbeskyttelse.
3. De elektriske stød der fremprovokeres fra brænderen
eller fra kablet kan være dødelige. Man skal beskytte
sig på en passende måde mod farlige stød.
3.1 Vær iført isolerende handsker. Vær ikke iført fugtige
eller beskadigede handsker.
3.2 Vær sikker på at være isoleret fra stykket der skal
skæres og fra grunden.
3.3 Frakobl forsyningskablets stik inden man skal arbejde
på maskinen.
4. Indånding af uddunstning der produceres under skæringen kan være sundhedsfarligt.
4.1 Hold hovedet fjernt fra uddunstningen.
4.2 Anvend et anlæg med forceret ventilation eller med
lokalt aftræk for at fjerne uddunstningen.
4.3 Brug en sugepumpe for at fjerne uddunstningen.
5. Lysbuens stråler kan brænde øjnene og give forbrændinger på huden.
5.1 Vær iført sikkerhedshjelm og -briller. Brug passende
beskyttelse til ørerne og kittel med opknappet hals.
Brug en filtrerende ansigtsmaske med en korrekt gradation. Vær iført en komplet kropsbeskyttelse.
6. Læs vejledningerne inden maskinen bruges eller inden
der foretages en hvilken som helst operation på den.
7. Fjern ikke eller tildæk ikke advarselsskiltene.
2 GENEREL BESKRIVELSE
Dette apparat er en strømgenerator med en konstant
jævnstrømskilde, der er designet til skæring af elektrisk
ledende materialer (metaller og legeringer) vha. en plasmalysbueprocedure. Plasmagas kan være luft eller nitrogen.
2.1 UDPAKNING OG SAMLING
Fjern apparatet fra emballagen ved at følge vejledningerne i Fig. 1.
Eftersom at apparatet er udstyret med hjul uden bremser,
skal man sikre sig ikke at stille maskinen på skrå overflader for at undgå tipning eller ukontrollerede bevægelse af
denne.
2.2 BESKRIVELSE AF APPARATET (fig. 2)
A) Funktionsafbryder 0-1.
C) Fast samlestykke til brænder.
D) Beskyttelse til brændertilkobling.
E) Udtag til jordledning.
F) Mobilt samlestykke.
H) Drejeknap til regulering af gastryk.
I) Samlestykke til gasforsyning (med gevind 1/4” gas
hun).
J) Bakke til kondensopsamling.
K) Forsyningskabel.
N) Led modalitet skæring.
O) Led modalitet Self Restart (automatisk gentænding
af pilotlysbuen).
P) Led modalitet flammehøvling.
U) Display der visualiserer:
- ved tænding = maskindel (957), brænder type
(161), brænder længde (Len).
- ellers = skærestrøm og fejlkoder.
V) Display der visualiserer:
- ved tænding = software udgave (01), brænder
type (CP), brænder længde (6)
ellers = diameter til dysen der skal anvendes og
fejlkoderne.
W) Trykknap til valg af arbejdsmodalitet. Ved hvert tryk
på denne trykknap vil led’ et der svarer til valget
tændes.
Z) Drejeknap til regulering af skærestrøm.
2.3 FORKLARING TIL DE TEKNISKE DATA DER FIN-
DES PÅ MASKINENS SKILT.
Apparatet er bygget efter følgende normer : IEC 60974.1
- IEC 60974.3 -IEC 60974.10 Cl. A - IEC 61000-3-11 IEC 61000-3-12 (se fodnote 2).
Transformator trefase-ensretter-omformer
DC/DC (chopper).
N°. Matrikelnummer der skal nævnes ved
enhver efterspørgsel til apparatet.
Nedadgående karakteristika.
P.A.C.Egnet til plasmaskæring.
torch type Brænder type der kan bruges til dette appa-
rat.
U0. Sekundær tomgangsspænding (topværdi)
X. Procentvis driftsfaktor.
Fig. 1
Page 48
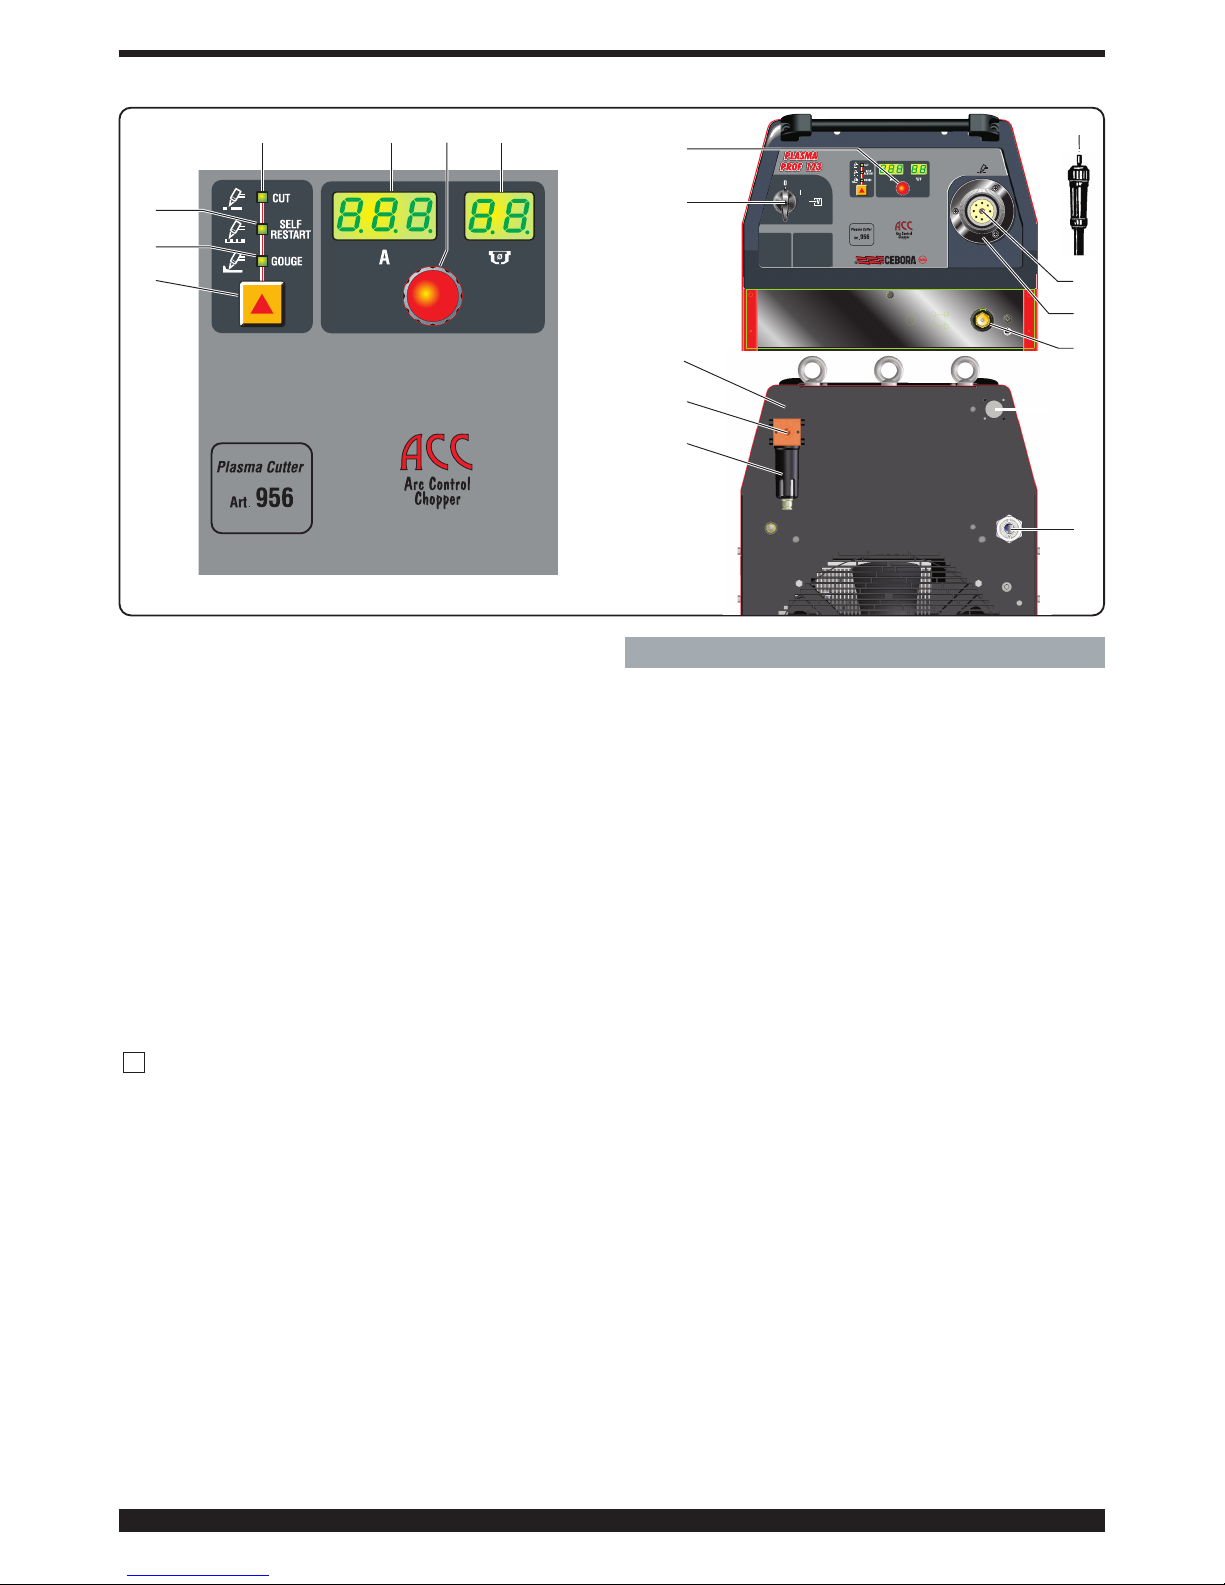
48
Udtrykker procentdel af 10 minutter hvor
apparatet kan arbejde ved en bestemt
strøm uden overophedning.
I2. Skærestrøm.
U2. Sekundær spænding med skærestrøm I2.
Denne spænding afhænger af afstanden
mellem dyse og emnet der skal skæres. Hvis
denne afstand også forøges vil skæres-
pændingen også forøges og driftsfaktor X%
kan formindskes.
U1. Nominel forsyningsspænding.
3~ 50/60Hz Trefaseforsyning 50 eller 60 Hz
I1 max. Er den maksimale absorberede strømværdi.
l1 eff. Er den maksimale absorberede værdi af den
aktive strøm ved betragtning af driftsfakto-
ren.
IP21 Beklædningens beskyttelsesgrad.
Grad 1 som andet ciffer betyder at dette
apparat ikke er egnet til udendørs arbejde.
Egnet til at arbejde i miljøer med øget risiko.
BEMÆRK:
1- Apparatet er også egnet til arbejde i omgivelser
med kontaminationsgrad 3 (se IEC 60664).
2- Dette udstyr opfylder kravene i standard IEC 61000-
3-12, forudsat at systemets maks. tilladte impedans
Zmax er lavere end eller lig med 0,034 i grænsefladepunktet mellem brugerens system og det offentlige system. Det påhviler udstyrets installatør eller
bruger at garantere, at udstyret er tilsluttet en forsyningskilde med maks. impedans Zmax for systemet, der er lavere end eller lig med 0,034. Dette sker
eventuelt ved at indhente oplysninger hos forsyningsselskabet.
S
3 INSTALLATION
3.1 MONTERING AF BRÆNDER
Dette anlæg er udstyret uden brænder og er kun velegnet til CEBORA CP161 brændere både manuelle
som automatiske (lige).
Efter at have isat det mobile samlestykke F i beskyttelsen
D,
skal man sætte det i det faste samlestykke C, ved at
skrue klemringen på samlestykke F helt i bund for at forhindre luftudslip der kunne forringe den gode funktion.
Beskadig ikke strømførerens tap og bøj ikke det mobile
samlestykke F’s stikben.
Skru beskyttelse D på panelet.
3.2 IGANGSÆTNING
Maskinens installation skal foretages af et kvalificeret
personale. Samtlige forbindelse skal være i overensstemmelse med de gældende normer og realiseres i
fuld overensstemmelse med lovgivningen om vedrørende forebyggelse af arbejdsskader (norm IEC 2623 og IEC/TS 62081) .
Forbind gasforsyningen til samlestykke I ved samtid at
være sikker på at anlægget er i stand til at kunne levere
en passende kapacitet og passende tryk til den anvendte
brænder.
Hvis luftforsyningen kommer fra en trykluftgasflaske skal
denne være udrustet med en trykregulator; man må
aldrig tilslutte en trykluftgasflaske direkte til maskinens trykreduktion. Trykket kunne overgå trykreduktionens kapacitet og derfor eksplodere.
Vær sikker på at forsyningsspændingen svarer til det der
vises på skiltet der er sat på forsyningskablet. I modsat
tilfælde skal man prøve vha. spændingsændringsklemkasse AE der er placeret indeni apparatet (fig.3).
fig. 2
A
Z
NUZV
O
P
W
F
C
D
E
L
K
I
J
Page 49
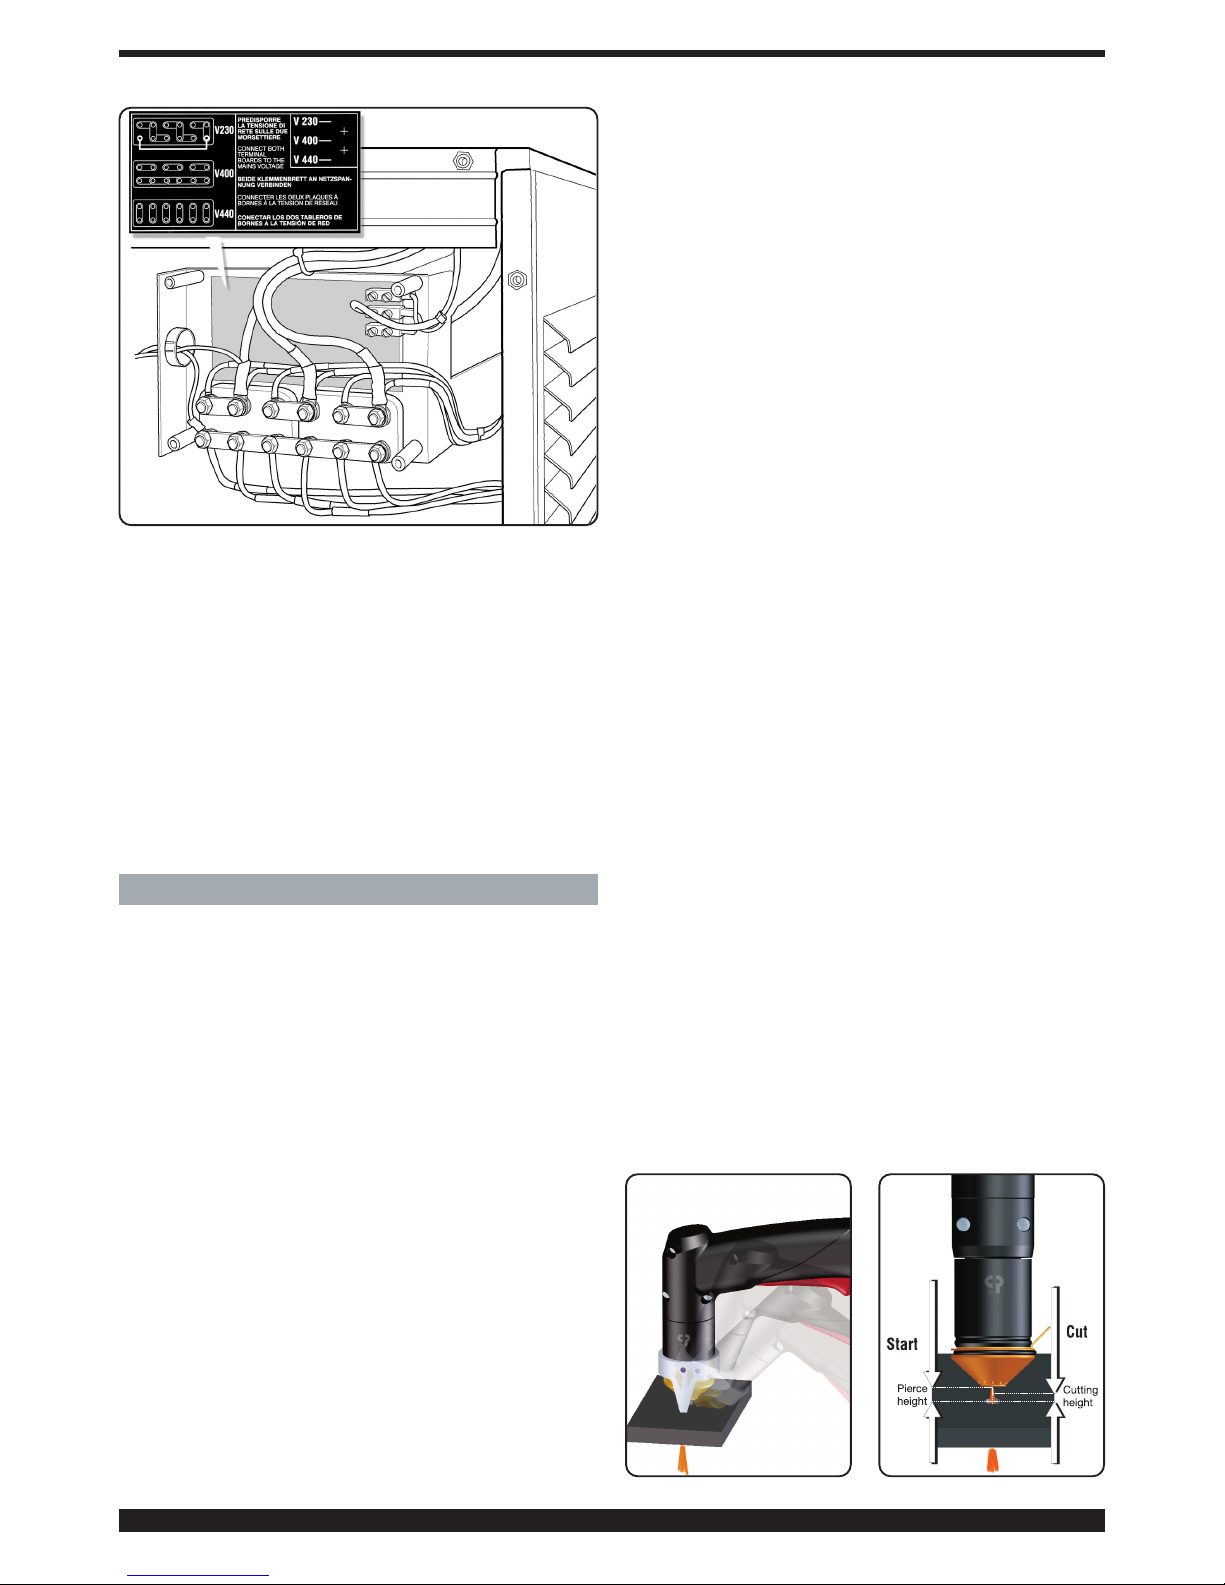
49
Maskinen er udstyret med en funktionsafbryder derfor:
a) Er det i tilfælde af en permanent forsyningstilslutning af
apparatet (uden stik) nødvendigt at sørge for en hovedafbryder med en passende kapacitet der er i overensstemmelse med skiltets data.
b) Skal man i tilfælde med stiktilslutning, anvende en der
har en kapacitet der er i overensstemmelse med skiltets
data. I dette tilfælde skal stikket bruges til fuldstændigt at
frakoble maskinen fra nettet, efter at have stillet afbryder
A (fig. 2) på “O” .
Forsyningskablets gul-grønne ledetråd skal forbindes til
jordklemmen.
Eventuelle forlængerledninger skal have et tværsnit der
passer til den max. absorberede strøm I1 der vises på det
tekniske skilts data.
4. ANVENDELSE
Valget af arbejdstypen der skal udføres foretages vha.
tasten W: der relaterende led N, O, P tændes der henholdsvis relaterer til skæring (CUT), skæring på rist (SELFRESTART) og flammehøvling (GOUGE).
Tænd apparatet vha. drejeknap A (display’ ene U,V og
led’ ene N,O,P tændes).
Hurtig derefter visualiseres:
-generatorens artikel (display U),
- den installerede firmware udgave (display V),
-navnet på den monterede brænder (display U og V).
Derefter vil der på display U visualiseres skriften LEN
(brænderens længde) og i display V blinker størrelsen (=
12meter fabriksindstilling).
Hvis brænderen der bruges har en anden længde er det
nødvendigt at ændre størrelsen ved at virke på drejeknap Z.
Efter 5 sekunder bliver den valgte værdi gemt i hukommelsen og holdes til generatorens efterfølgende tændinger.
I tilfælde af en forkert startindstilling, er det muligt at
ændre længden ved samtidig at trykke tasterne W og Q
og vælge den ønskede størrelse vha. drejeknap Z.
Nu er det muligt at indstille det korrekte arbejdstryk ved
at trykke tasten Q (SET) og følge led’ ene S og T ’s vejledninger. Det tændte led S viser lavt tryk mens det tændte led T viser højt tryk. Virk på trykregulatorens drejeknap
H indtil at begge led er tændte (korrekt tryk). Blokér
denne drejeknap ved at trykke nedad.
4.1 SKÆRING (”CUT” ARBEJDSMODALITET)
Regulér skærestrømmen, vha. drejeknap Z, alt afhængigt
af tykkelsen der skal skæres ved at følge vejledningerne
der findes i skæretabellerne.
Under strømmens regulering viser display V den korrekte
diameter på dysen der skal anvendes.
Tilslut jordledningens kontaktstykke til det stykke der skal
skæres ved samtid at sikre sig at klemmen og stykket er i en
god elektrisk kontakt, specielt med plader der er lakerede,
anodiseret eller med isolerende beklædninger. Slut ikke kontaktstykket til materialestykket der skal fjernes
Med skærestrøm fra 20 til 45A og dysediameter på
1,2mm kan man foretage en skæring ved direkte at støtte dysen på stykket (drag cut).
Med strøm der er større end 45A er det nødvendigt at
bruge et afstandsstykke med fjeder eller med to punkter
for at forhindre at sætte dysen eller dysebeskyttelsen i
direkte kontakt med stykket der skal skæres.
Med brænderen i automatisk anvendelsesmåde, skal
man holde en afstand på cirka 4mm mellem dyse og
stykke, sådan som det angives i skæretabellerne.
Tryk brænderens trykknap for at tænde pilotlysbuen.
Hvis man ikke starter skæringen, vil pilotlysbuen slukke
efter 2 sekunder og derfor skal man på ny trykke trykknappen for at tænde den igen.
Hold brænderen lodret under skæringen.
Når skæringen er fuldført og efter at have sluppet trykknappen, vil luften blive ved at komme ud fra brænderen
for at gøre dens afkøling mulig.
Det er bedst ikke at slukke apparatet inden denne tid
er endt.
Når den manuelle brænder anvendes og i tilfælde hvor
man skal hulle eller man skal starte skæringen fra midten
af stykket, skal man anbringe brænderen i skrå position
og langsomt rette den således at det flydende metal ikke
sprøjtes på dysens beskyttelse (se fig.4). Denne operation skal foretages når stykkerne der overgår 3mm hulles.
Ved brug af den automatiske brænder (se fig. 5) skal man
nøjagtigt følge vejledningerne der findes i skæretabellerne
for hvad der vedrører gennemløbshøjden, arbejdshøjden og
de maksimale skæretykkelser afhængigt af strømmen.
I tilfælde hvor man skal foretage runde skæringer anbefales det at bruge den dertil bestemte passer der leveres
ved efterspørgsel. Det er vigtigt at påminde om at brug af
passeren kan gøre det nødvendigt at benytte den ovennævnte startteknik.
Lad ikke pilotlysbuen være tændt unødvendigt i luften for
på den måde ikke at forøge elektrodens, sprederens og
fig. 3
fig. 4
fig. 5
Page 50
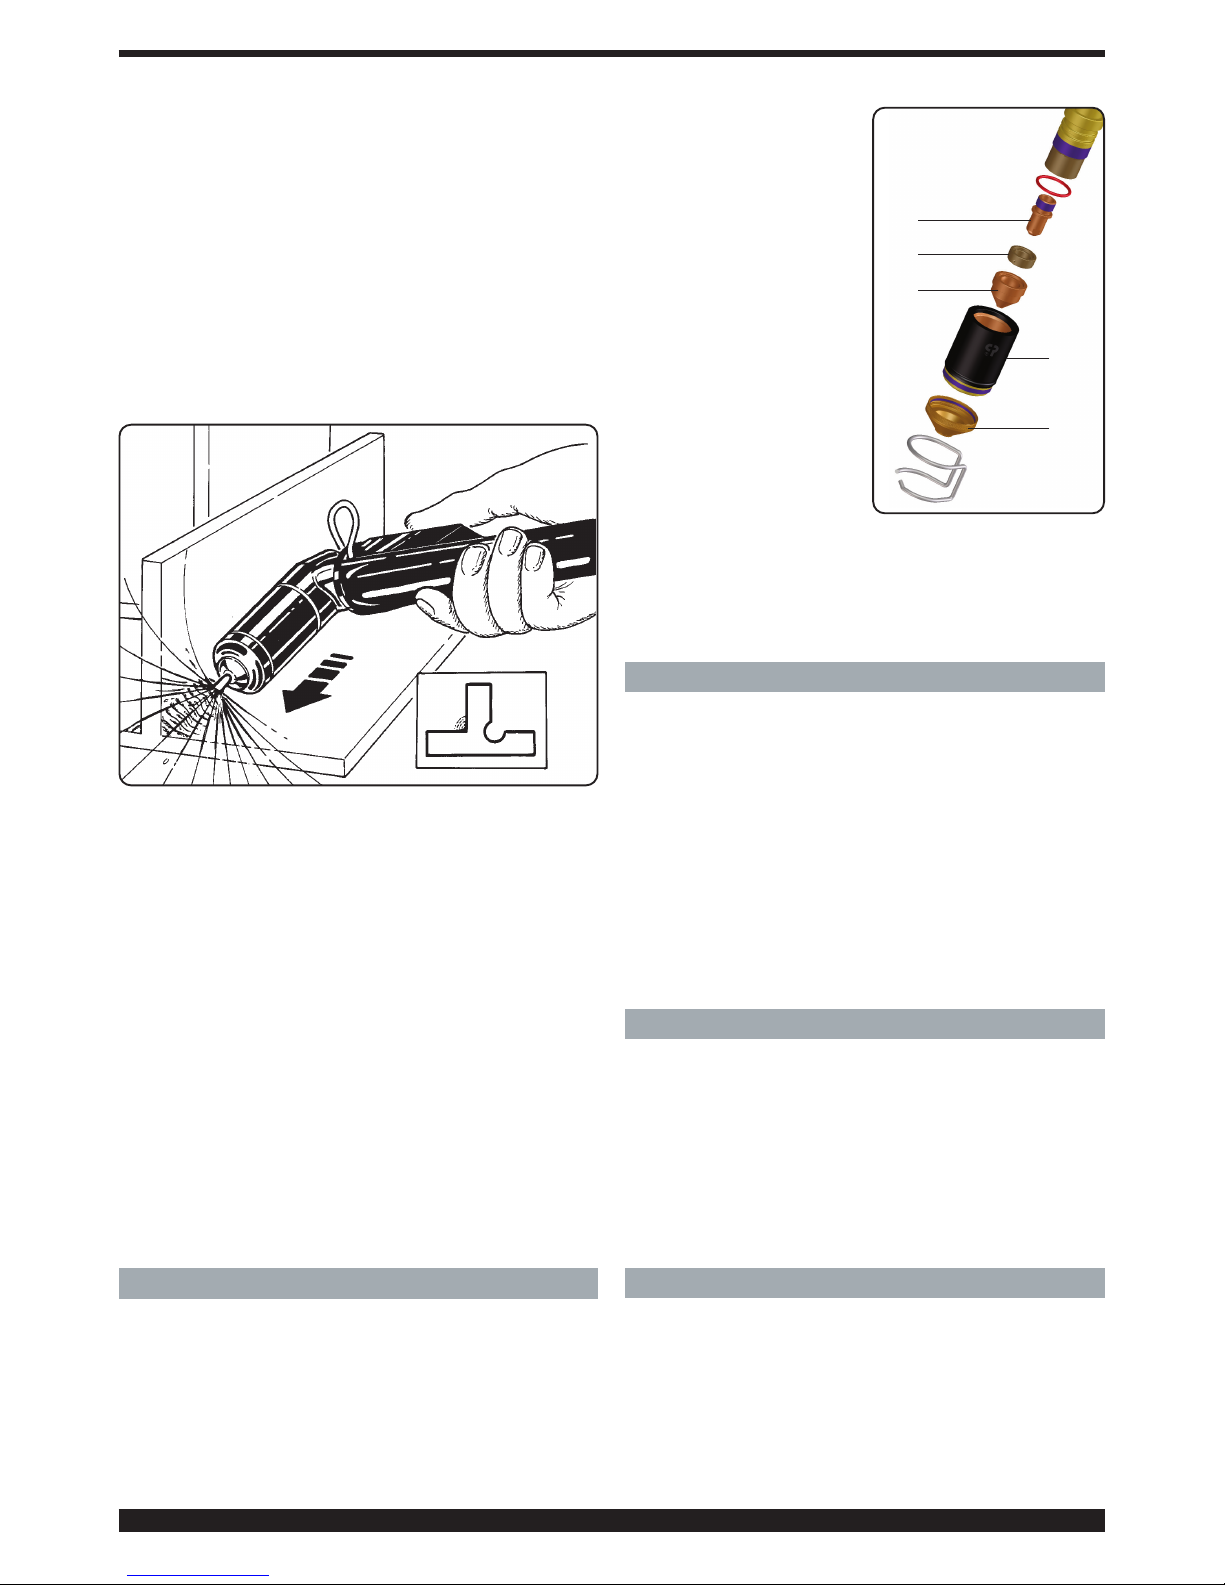
50
dysens forbrug.
Når arbejdet er endt, skal maskinen slukkes.
4.2 SKÆRING PÅ RISTER (SELF-RESTART
ARBEJDSMODALITET)
For at skære hullede eller plader med riste skal man aktivere denne funktion. Ved skæringens slut, skal man holde trykknappen nede, og pilotlysbuen vil automatisk tændes igen.
Brug kun denne funktion hvis det er nødvendigt for at
forhindre et unødvendigt slid på elektroden og dysen.
4.3 FLAMMEHØVLING (“GOUGE” ARBEJDSMO
DALITET)
Denne operation gør det muligt at fjerne defekte sammensvejsninger, adskille sammensvejsede stykker, forberede kanter osv. Man skal til denne operation bruge en
dyse ø 3 mm.
Strømværdien der skal bruges varierer fra 60 til 120A alt
afhængigt af tykkelsen og mængden af materialet man vil
fjerne. Operationen skal foretages ved at holde brænderen skråt (fig.6) og gå frem mod det smeltede materiale
således at gassen der kommer ud fra brænderen fjerner
det. Brænderens hældning i forhold til stykket afhænger
af den indtrængen man vil opnå. Eftersom at det smeltede affald har en tendens til at sætte sig fast på dysens
holder og beskyttelse under proceduren, er det klogt at
gøre dem hyppigt rent for at undgå at disse fænomener
skulle opstå (dobbelt lysbue) der kan ødelægge dysen i
løbet af få sekunder.
Pga. den store stråleudsendelser (infrarøde og ultraviolette) under denne procedure, anbefales det at bruge en nøjsom beskyttelse til operatøren og til personerne der
befinder sig i nærheden af arbejdsstedet.
Når arbejdet er endt, skal maskinen slukkes.
5. UDSKIFTNING AF FORBRUGSDELE
VIGTIGT: sluk generatoren inden enhver uskiftning af
forbrugsdele foretages.
I henhold til Fig.7 , er delene der især udsættes for slid: elektrode C, spreder B, dyse E og dysebeskyttelse F. Disse skal
skiftes ud efter at have skruet dyseholder D af. Elektroden C
skal skiftes ud når den viser et krater i midten der cirka er 1,5
mm dyb.
BEMÆRK: for at skrue elektroden af skal man ikke pludseligt forcere men anvende
en progressiv styrke indtil
skruegangen udløses. Den
nye elektrode skal skrues på
plads og blokeres uden at
stramme helt i bund.
Dyse E skal skiftes ud når
det udviser et ødelagt centralt hul eller når det er udvidet i forhold til den nye del.
En forsinket udskiftning af
elektroden og dysen fremprovokerer en overophedning af delene som kunne
gå ud over spreder B’ s
varighed. Vær sikker på at
dyseholder D er strammet
tilstrækkeligt, efter udskiftningen.
BEMÆRK: skru kun dyseholder D på brænderlegemet
med elektroden C, spreder B og dysen E monterede. Ved
mangel på disse detaljer går ud over apparatets funktion
og specielt operatørens sikkerhed.
6. PRAKTISKE RÅD
- Benyt helst et tørrefilter såfremt anlæggets luft skulle
indeholde en rimelig stor mængde fugtighed og olie. Med
dette undgår man en for stor iltning og slid på forbrugsdelene, beskadigelse af brænderen og hastigheds- og
kvalitetsreduktion af skæringen.
- De tilstedeværende urenheder i luften fremmer iltning af
elektroden og af dyse og kan gøre startlysbuens tænding
besværlig. Hvis dette skulle forekomme skal man gøre
elektrodespidsen ren og dysens indre med fint sandpapir.
- Vær sikker på at den nye elektrode og dyse som skal
monteres er helt rene og affedtede.
- For at undgå at beskadige brænderen skal man altid
benytte originale reservedele.
7 BESKRIVELSE AF BESKYTTELSERNE
Apparatet er udstyret med utallige beskyttelser der er
tydeliggjorte med indikationen “Err” på display’ ene U og
V (se nederste tabel).
For at garantere sikkerhedernes effektivitet skal man:
• Ikke fjerne ikke eller kortslut ikke sikkerhederne.
• Kun bruge originale reservedele.
• Altid skifte altid maskinens eller brænderens even-
tuelle beskadigede dele ud med originalt materiale.
• Kun benytte CEBORA brændere af typen CP 161.
8 VEDLIGEHOLDELSE
Hvert vedligeholdelsesindgreb skal foretages af et
kvalificeret personale i overensstemmelse med normen IEC 26-29 (IEC 60974-4).
fig. 6
Fig 7
C
E
B
D
F
Page 51
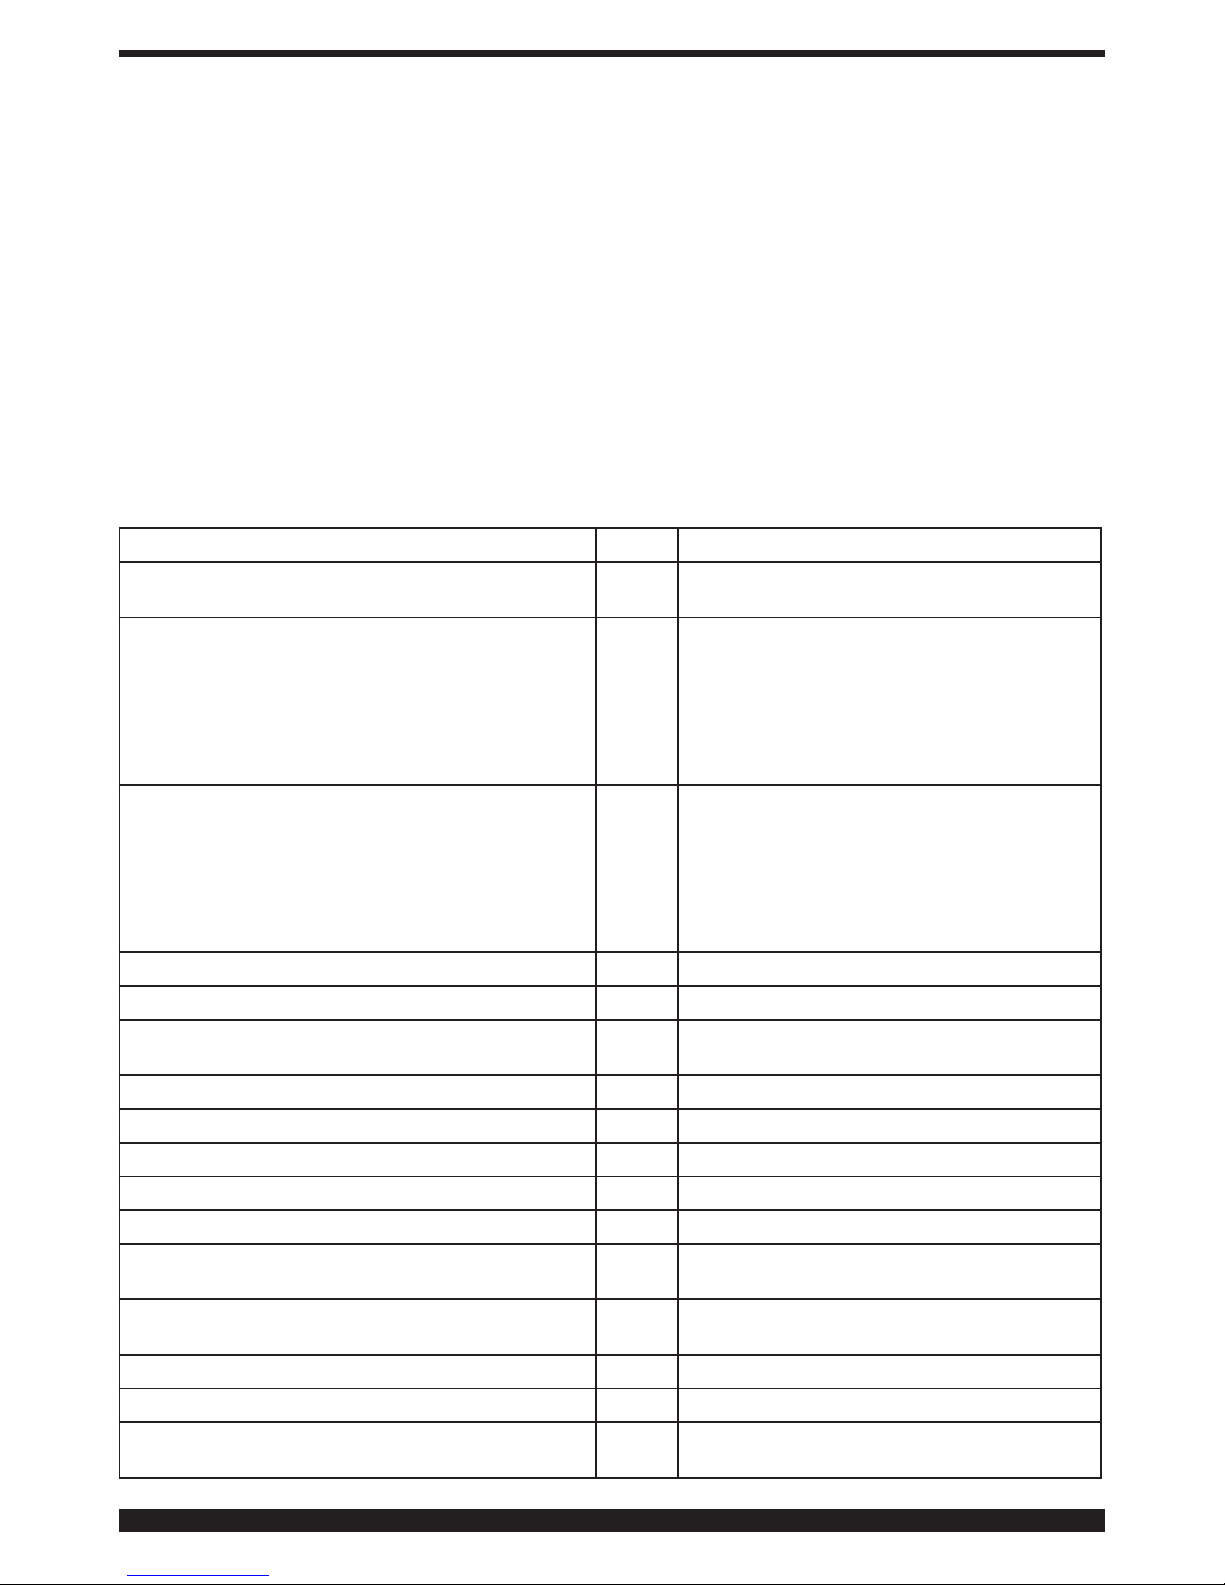
51
8.1 VEDLIGEHOLDELSE AF GENERATOREN
I tilfælde af vedligeholdelse indeni apparatet, skal man
sikre sig at afbryderen A befinder sig i position “O” og at
forsyningskablet er frakoblet nettet.
Trods at apparatet er udstyret med en automatisk anordning til kondensudladning, der træder i funktion hver gang
man lukker lufttilførslen, er det er en god regel periodisk
at kontrollere, at der i bakken J (fig.2) på trykreduktion
ikke findes kondens.
Derudover er det periodisk nødvendigt at rengøre apparatets indre for aflejret metalstøv, ved at bruge trykluft.
8.2 RÅD DER SKAL TAGES I BRUG VED ET REPARATIONSINDGREB.
Efter at have foretaget en reparation, skal man sørge for
at genordne ledningsføringen således at der findes en
sikker isolering mellem maskinens primære side og
sekundære side. Undgå at ledningerne kommer i kontakt
med dele i bevægelse eller dele der hedes op under funktion. Montér igen samtlige bånd som på det originale
apparat således at undgå at der, hvis en ledetråd uheldigvis skulle ødelægges eller frakobles, kan forekomme
en forbindelse mellem den primære og den sekundære.
Montér derudover skruerne med de rillede skiver igen,
som på det originale apparat.
FEJLBESKRIVELSE NÄYTTÖ MAHDOLLINEN KORJAUS
Start trykknap er trykket ved tænding eller ved
generatorens tilbagestilling
TRG
Sluk generatoren, fjern startstyringen og tænd
generatoren igen
Overtemperatur i dioderne ved udgang eller
transformator
TH0
Sluk ikke generatoren, for at holde ventilatoren i
funktion og derfor have en hurtig afkøling.
Genoprettelse af den normale funktion foregår
automatisk ved tilbagekomst til en temperatur
der ligger indenfor de tilladte grænser. Hvis problemet varer ved, skal man kontakte CEBORA
Assistance Service
Overtemperatur i DC regulator (IGBT modul) TH1
Sluk ikke generatoren, for at holde ventilatoren i
funktion og derfor have en hurtig afkøling.
Genoprettelse af den normale funktion foregår
automatisk ved tilbagekomst til en temperatur
der ligger indenfor de tilladte grænser. Hvis problemet varer ved, skal man kontakte CEBORA
Assistance Service
Lavt tryk i en gasforsyningskanal GAS LO Forøg forsyningstrykket
Åben luge i generatoren eller i HV14 tændingsmoduler OPN Kontrollér enhed HV14’ s korrekte lukning
CNC i nødstop eller slukket rob
Tænd CNC, gå ud fra nødstop, kontrollér
generator-CNC forbindelsen
Fejl indeni mikroprocessorens hukommelse Err 2 Kontakt CEBORA Assistance Service
Registreret strøm med slukket lysbue Err 30 Kontakt CEBORA Assistance Service
Størrelse udover strømskala under skæring Err 35 Kontakt CEBORA Assistance Service
Registreret strøm i pilotlysbuen med slukket lysbue Err 39 Kontakt CEBORA Assistance Service
Farlig spænding: fejl i effektkredsløb Err 40 Kontakt CEBORA Assistance Service
Fejl i kommunikation mellem hovedkontrolkredsløb og
brænderens tilkobling til kredsløbet
Err 43 Kontakt CEBORA Assistance Service
Registreret strøm i pilotlysbuens kredsløb under
skæring
Err 49 Kontakt CEBORA Assistance Service
Opbrugt elektrode Err 55 Skift elektroden og/eller dyse ud
Forsyningsspændinger er udover de der specificeres Err 67 Kontrollér forsyningsspændingens værdi
Ikke fuldendt tømning af gasrør eller højt tryk i en gas-
forsyningskanal
Err 79
Kontrollér forbrugsdelene eller formindsk forsyningstrykket
Page 52
52
BELANGRIJK: LEES VOORDAT U MET DEZE MACHINE
BEGINT TE WERKEN DE GEBRUIKSAANWIJZING AANDACHTIG DOOR EN BEWAAR ZE GEDURENDE DE VOLLEDIGE LEVENSDUUR VAN DE MACHINE OP EEN
PLAATS DIE DOOR ALLE GEBRUIKERS IS GEKEND. DEZE
UITRUSTING MAG UITSLUITEND WORDEN GEBRUIKT
VOOR LASWERKZAAMHEDEN.
1 VEILIGHEIDSVOORSCHRIFTEN
LASSEN EN VLAMBOOGSNIJDEN KAN
SCHADELIJK ZIJN VOOR UZELF EN VOOR
ANDEREN. Daarom moet de gebruiker worden gewezen op de gevaren, hierna opgesomd, die met laswerkzaamheden gepaard gaan. Voor meer gedetailleerde
informatie, bestel het handboek met code 3.300.758
GELUID
Deze machine produceert geen rechtstreeks geluid
van meer dan 80 dB. Het plasmasnij/lasprocédé kan
evenwel geluidsniveaus veroorzaken die deze limiet
overschrijden; daarom dienen gebruikers alle wettelijk verplichte voorzorgsmaatregelen te treffen.
ELEKTROMAGNETISCHE VELDEN – Kunnen schadelijk
zijn .
• De elektrische stroom die door een willekeurige conductor stroomt produceert elektromagnetische velden (EMF). De las- of
snijstroom produceert elektromagnetische
velden rondom de kabels en de generatoren.
• De magnetische velden geproduceerd door hoge stroom
kunnen de functionering van pacemakers beïnvloeden. De
dragers van vitale elektronische apparatuur (pacemakers)
moeten zich tot hun arts wenden voordat ze booglas-, snij, afbrand- of puntlaswerkzaamheden benaderen.
De blootstelling aan elektromagnetische velden, geproduceerd tijdens het lassen of snijden, kunnen de gezondheid
op onbekende manier beïnvloeden.
Elke operator moet zich aan de volgende procedure houden om de gevaren geproduceerd door elektromagnetische velden te beperken:
- Zorg ervoor dat de aardekabel en de kabel van de
elektrodeklem of de lastoorts naast elkaar blijven
liggen. Maak ze, indien mogelijk, met tape aan elkaar
vast.
- Voorkom dat u de aardekabel en de kabel van de
elektrodeklem of de lastoorts om uw lichaam wikkelt.
- Voorkom dat u tussen de aardekabel en de kabel van
de elektrodeklep of de lastoorts komt te staan. Als de
aardekabel zich rechts van de operator bevindt, moet
de kabel van de elektrodeklem of de lastoorts zich
tevens aan deze zijde bevinden.
- Sluit de aardeklem zo dicht mogelijk in de nabijheid
van het las- of snijpunt aan op het te bewerken stuk.
- Voorkom dat u in de nabijheid van de generator werkzaamheden verricht.
ONTPLOFFINGEN
· Las niet in de nabijheid van houders onder druk
of in de aanwezigheid van explosief stof, gassen of
dampen. · Alle cilinders en drukregelaars die bij
laswerkzaamheden worden gebruik dienen met zorg te
worden behandeld.
ELEKTROMAGNETISCHE COMPATIBILITEIT
DDeze machine is vervaardigd in overeenstemming met
de voorschriften zoals bepaald in de geharmoniseerde
norm IEC 60974-10 (Cl. A) en mag uitsluitend worden
gebruikt voor professionele doeleinden in een industriële omgeving. Het garanderen van elektromagnetische compatibiliteit kan problematisch zijn in nietindustriële omgevingen.
VERWIJDERING VAN ELEKTRISCHE EN ELEKTRONISCHE UITRUSTING
Behandel elektrische apparatuur niet als gewoon
afval!
Overeenkomstig de Europese richtlijn 2002/96/EC
betreffende de verwerking van elektrisch en elektronisch
afval en de toepassing van deze richtlijn conform de
nationale wetgeving, moet elektrische apparatuur die het
einde van zijn levensduur heeft bereikt gescheiden worden ingezameld en ingeleverd bij een recyclingbedrijf dat
zich houdt aan de milieuvoorschriften. Als eigenaar van
de apparatuur dient u zich bij onze lokale vertegenwoordiger te informeren over goedgekeurde inzamelingsmethoden. Door het toepassen van deze Europese richtlijn
draagt u bij aan een schoner milieu en een betere volksgezondheid!
ROEP IN GEVAL VAN STORINGEN DE HULP IN VAN
BEKWAAM PERSONEEL.
1.1 PLAATJE MET WAARSCHUWINGEN
De genummerde tekst hieronder komt overeen met de
genummerde hokjes op het plaatje.
1. De vonken die door het snijden veroorzaakt worden,
kunnen ontploffingen of brand veroorzaken.
1.1 Houd brandbaar materiaal buiten het bereik van de snijzone.
1.2 De vonken die door het snijden veroorzaakt worden,
kunnen brand veroorzaken. Houd een blusapparaat binnen handbereik en zorg ervoor dat iemand altijd gereed
is om het te gebruiken.
1.3 Snij gesloten houders nooit open.
2. De plasmaboog kan (brand)wonden veroorzaken.
2.1 Schakel de elektrische voeding uit alvorens u de toorts
demonteert.
2.2 Houd materiaal buiten het bereik van het snijtraject.
2.3 Draag altijd een complete bescherming voor uw lichaam.
3. De elektrische schokken die door de toorts of de kabel
veroorzaakt worden, kunnen dodelijk zijn. Bescherm u
tegen het gevaar voor elektrische schokken.
3.1 Draag isolerende handschoenen. Draag nooit vochtige
of kapotte handschoenen.
3.2 Controleer of u van het te snijden stuk en de vloer geïsoleerd bent.
3.3 Haal de stekker van de voedingskabel uit het stopcontact alvorens u werkzaamheden aan de machine verricht.
4. De inhalatie van de dampen die tijdens het snijden
geproduceerd worden, kan schadelijk voor de gezondheid zijn.
GEBRUIKSAANWIJZING VOOR PLASMASNIJMACHINE
Page 53
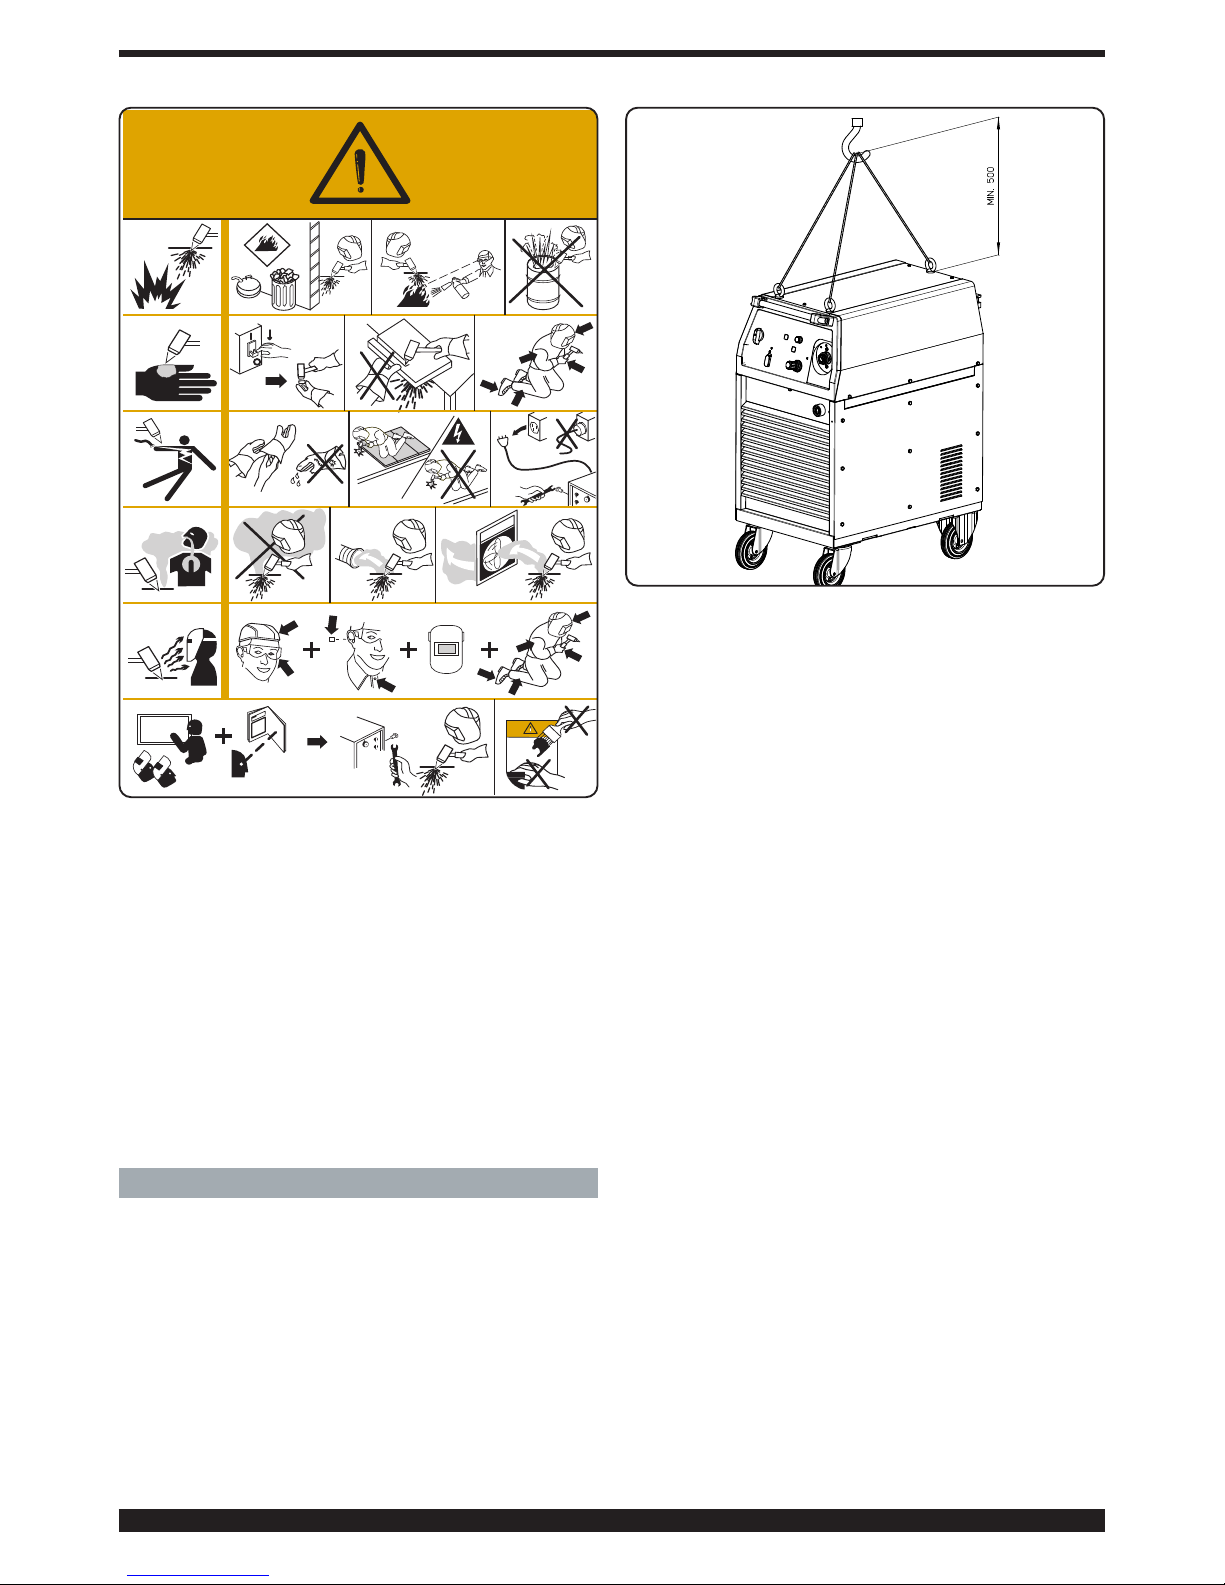
53
plaatst om het omvallen of de ongecontroleerde bewegingen ervan te vermijden.
2.2 BESCHRIJVING VAN HET APPARAAT (afb. 2)
A) Functieschakelaar 0-1.
C) Vast verbindingselement voor toorts.
D) Bescherming aansluiting toorts.
E) Contact voor aardekabel.
F) Beweegbaar verbindingselement.
H) Gasdruk regelknop.
I) Verbindingselement gastoevoer (schroefdraad
1/4” gas vrouwelijk).
J) Condens opvangbakje.
K) Voedingskabel.
N) Led snijwijze.
O) Led Self Restart wijze (automatisch heractivering
van de ontstekingsboog).
P) Led schoonbranden.
U) Display voor de weergave van:
-bij de inschakeling = artikel machine (957), soort
toorts (161), lengte toorts (Len).
-of = snijstroom en storingscodes.
V) Display voor de weergave van:
-bij de inschakeling = software versie (01), soort
toorts (CP), lengte toorts (6)
of = doorsnede te gebruiken mondstuk en sto-
ringscodes.
W) Keuzeknop bewerkingswijze. Bij elke druk op de
knop gaat de led behorende bij de keuze branden.
Z) Knop voor het afstellen van de snijstroom.
2.3 VERKLARING VAN DE TECHNISCHE GEGEVENS OP HET GEGEVENSPLAATJE VAN DE MACHINE.
Het apparaat is gebouwd in overeenstemming met de
volgende normen: IEC 60974.1 - IEC 60974.3 -IEC
60974.10 Cl. A - IEC 61000-3-11 - IEC 61000-3-12 (zie
opmerking 2).
4.1 Houd uw hoofd buiten het bereik van de dampen.
4.2 Maak gebruik van een geforceerd ventilatie- of afzuigsysteem om de dampen te verwijderen.
4.3 Maak gebruik van een afzuigventilator om de dampen te
verwijderen.
5. De stralen van de boog kunnen uw ogen en huid verbranden.
5.1 Draag een veiligheidshelm en -bril. Draag een passende
gehoorbescherming en overalls met een gesloten kraag.
Draag helmmaskers met filters met de juiste filtergraad.
Draag altijd een complete bescherming voor uw
lichaam.
6. Lees de aanwijzingen door alvorens u van de machine
gebruik maakt of er werkzaamheden aan verricht.
7. Verwijder de waarschuwingsetiketten nooit en dek ze
nooit af.
2 ALGEMENE BESCHRIJVING
Dit apparaat is een gelijkstroomgenerator ontworpen voor
het snijden van elektrogeleidende materialen (metalen en
legeringen) met behulp van een proces met plasmaboog.
Het plasmagas kan lucht of stikstof zijn.
2.1 UITPAKKEN EN ASSEMBLAGE
Verwijder het apparaat uit de verpakking in overeenstemming met de aanwijzingen van Afb. 1.
Het apparaat is uitgerust met ongeremde wielen.
Voorkom dat u het apparaat op hellende oppervlakken
Fig. 1
?
OFF
G
k
la
x
m
z
x
,
h
j
x
j
g
b
n
n
s
x
m
k
s
k
s
k
g
h
x
n
n
m
z
x
k
x
s
k
g
a
s
u
w
e
n
c
m
c
t
g
h
s
d
h
js
jk
s
d
jk
x
c
Ghgopglòdfòxlc òkvfàlxcvò l+dòvòùx
Sm,nxcv,mzx.c ierlòdfb-.èeì’,c mdlò
hsjkklasjlòsòlxc,òz
jhgfjksdhfjksdklcsmkldc
1 1.1 1.2 1.3
2 2.1 2.2 2.3
3 3.1 3.2 3.3
4 4.1 4.2 4.3
5 5.1
6
7
3098464
Page 54
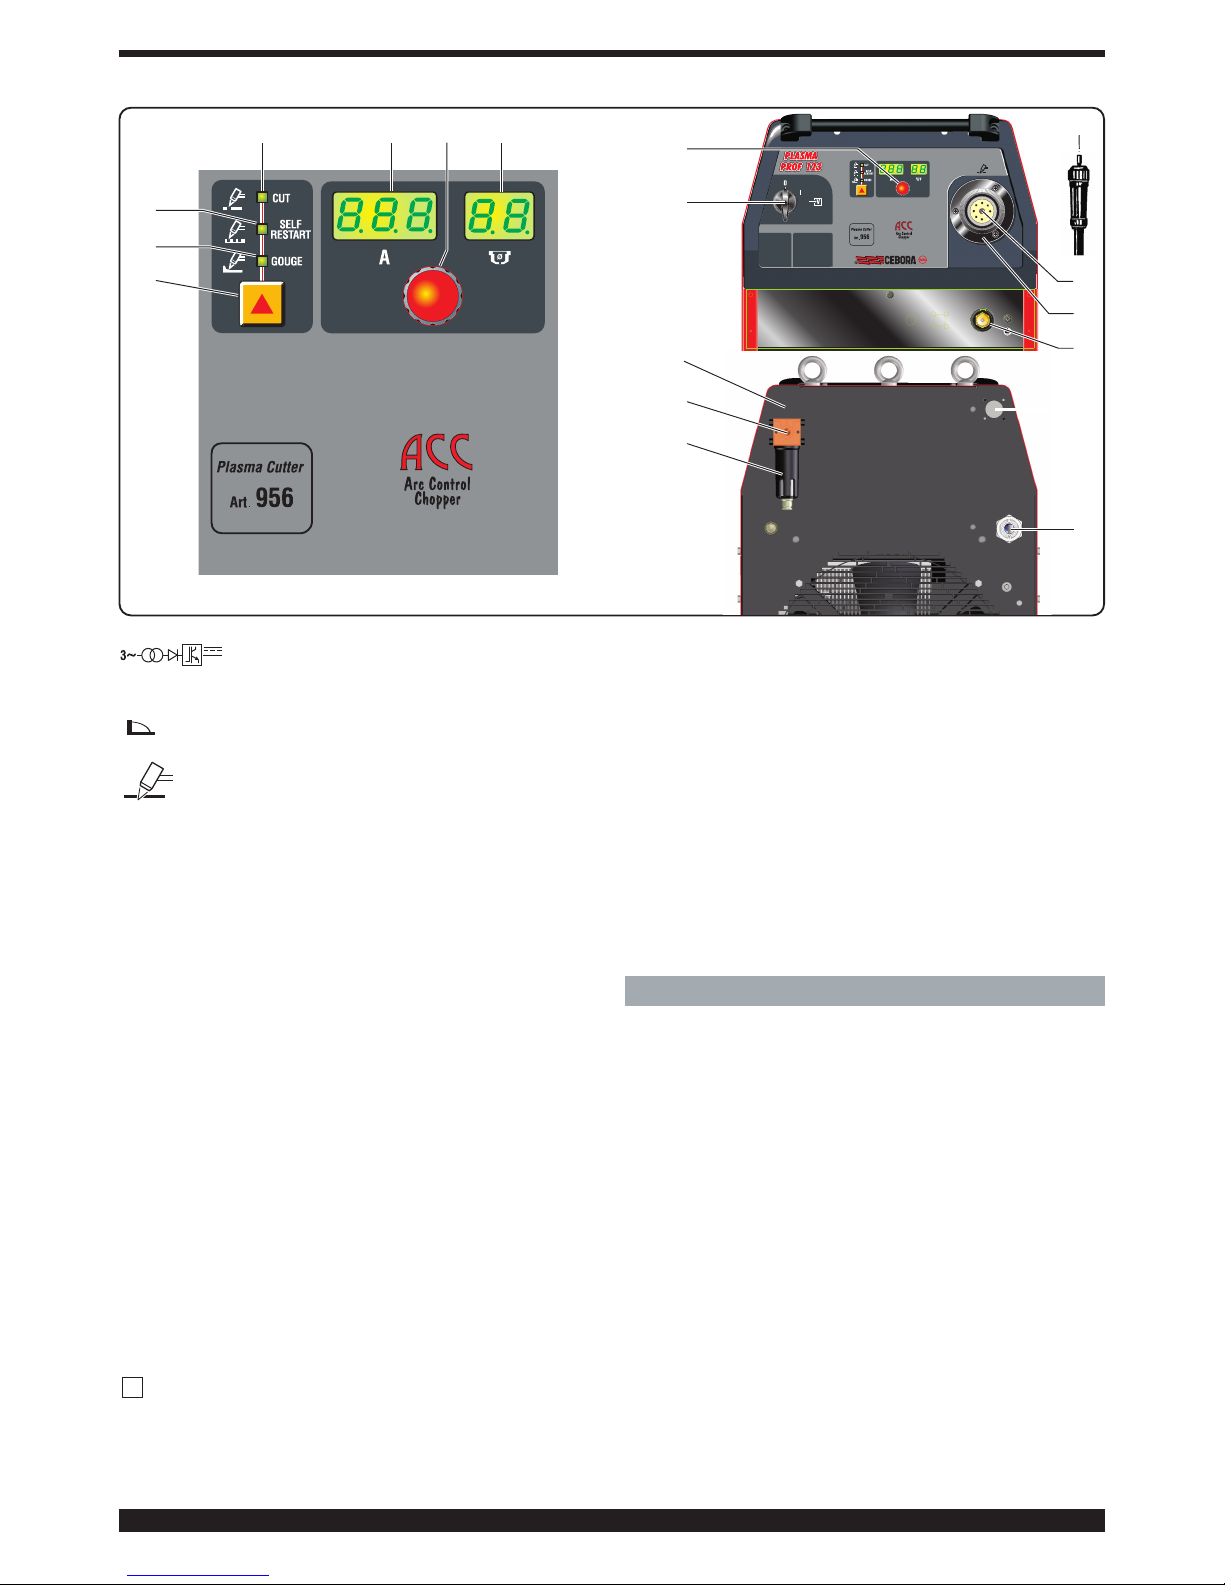
54
OPMERKINGEN:
1- Het apparaat is ontworpen om te functioneren in een
omgeving met een vervuilingsgraad 3 (Zie IEC
60664).
2- Deze apparatuur voldoet aan de norm IEC 61000-3-
12, mits de maximum toelaatbare impedantie Zmax
van de installatie lager of gelijk is aan 0,146 (Art.
359)-0,088 (Art. 361) op het interfacepunt tussen de
installatie van de gebruiker en het lichtnet. De installateur of de gebruiker van de apparatuur zijn verantwoordelijk voor en moeten waarborgen dat de apparatuur aangesloten is op een stroomvoorziening met
een maximum toelaatbare impedantie Zmax lager of
gelijk aan 0,146 (Art. 359)-0,088 (Art. 361). Raadpleeg
eventueel het elektriciteitsbedrijf.
3 INSTALLATIE
3.1 DE TOORTS MONTEREN
Deze installatie wordt zonder toorts geleverd en kan
uitsluitend gebruikt worden met handmatige en automatische (rechte) CEBORA CP161 toortsen.
Steek het beweegbare verbindingselement F in de
bescherming D en vervolgens in het vaste verbindingselement C. Draai de borgring van het verbindingselement
F helemaal aan om luchtlekkages te vermijden die de correcte functionering kunnen beïnvloeden.
Voorkom de beschadiging van de stroompin of het verbuigen van de stekkertjes van het beweegbare verbindingselement F.
Draai de bescherming D aan het paneel vast.
3.2 INWERKINGSTELLING
De machine mag uitsluitend door gekwalificeerd personeel geïnstalleerd worden. De aansluitingen moe-
Driefasige-gelijkrichter-converter transformator DC/DC (chopper).
Nr. Serienummer dat voor elke aanvraag voor
het apparaat vermeld moet worden.
Afnemende karakteristiek.
P.A.C.Geschikt voor plasmasnijden.
torch type Het soort toorts dat u met dit apparaat kunt
gebruiken.
U0. Secundaire nullastspanning (piekwaarde).
X. Percentage servicefactor.
Drukt het percentage uit van 10 minuten
waarin het apparaat bij een bepaalde
stroom kan functioneren zonder gevaar
voor oververhitting.
I2. Snijstroom.
U2. Secundaire spanning met I2 snijstroom.
Deze spanning is afhankelijk van de afstand
tussen het mondstuk en het te snijden stuk.
De snijspanning neemt toe als deze afstand
toeneemt. De servicefactor X% kan echter
afnemen.
U1. Nominale voedingsspanning.
3~ 50/60Hz Driefasige voeding 50 of 60 Hz.
I1 max. Dit is de maximum waarde voor de opgeno-
men stroom.
l1 eff. Dit is de maximum waarde voor de daad-
werkelijk opgenomen stroom in verhouding
tot de servicefactor.
IP21 Beschermingsgraad van de behuizing.
Graad 1 als tweede cijfer betekent dat het
apparaat niet geschikt is om buiten gebruikt
te worden.
Geschikt voor het gebruik in een gevaarlijkere omgeving.
S
fig. 2
A
Z
NUZV
O
P
W
F
C
D
E
L
K
I
J
Page 55
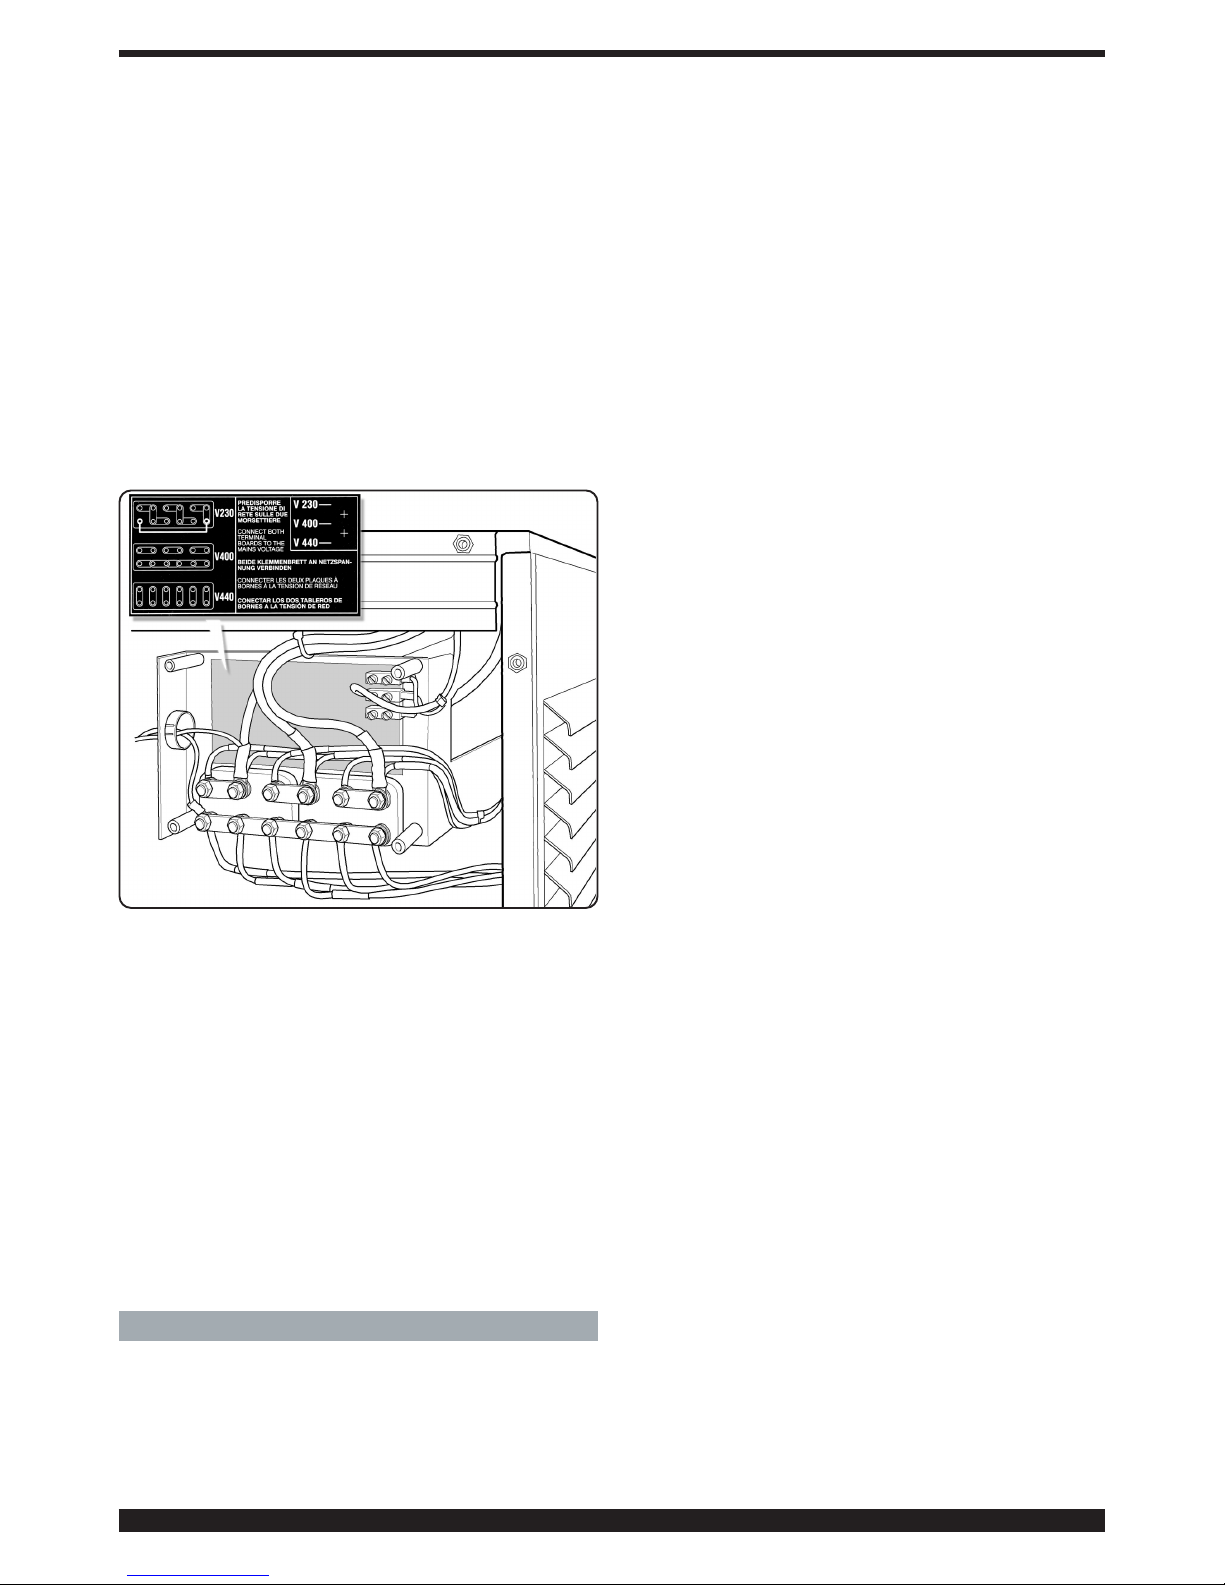
55
ten voldoen aan de van kracht zijnde normen en moeten uitgevoerd worden in overeenstemming met de
voorschriften van de wet ter voorkoming van arbeidsongevallen (norm IEC 26-23 en IEC CLC 62081).
Sluit de gastoevoer aan op het verbindingselement I en
controleer of de installatie in staat is een debiet en druk
te leveren die voor de gebruikte toorts geschikt zijn.
Sluit een drukregelaar aan op de persluchtfles als u hier
voor de toevoer gebruik van maakt. Sluit de persluchtfles
nooit direct aan op de reductor van de machine. De druk
kan het vermogen van de reductor overschrijden
waardoor de reductor zou kunnen ontploffen.
Controleer of de voedingsspanning voldoet aan de spanning die aangegeven is op het gegevensplaatje op de
voedingskabel. Corrigeer de voedingsspanning als dit
niet het geval is met behulp van het klemmenbord voor
spanningvariaties AE in het apparaat (afb.3).
De machine is voorzien van een functieschakelaar, en
dus:
a) Zorg voor een hoofdschakelaar met voldoende capaciteit die voldoet aan de gegevens van het gegevensplaatje als het apparaat permanent (zonder stekker) op het
lichtnet wordt aangesloten.
b) Maak gebruik van een stekker die voldoet aan de
gegevens van het gegevensplaatje als u voor een dergelijke aansluiting kiest. De stekker moet in dit geval
gebruikt worden om de machine helemaal van het lichtnet los te koppelen nadat u de schakelaar A op “O”
geplaatst heeft (afb. 2).
De groengele draad van de voedingskabel moet op de
aardeaansluiting worden aangesloten.
Eventuele verlengsnoeren moeten een doorsnede hebben die geschikt is voor de I1 max. opgenomen stroom
die op het technische gegevensplaatje vermeld is.
4. GEBRUIK
U kiest de bewerkingswijze met behulp van de toets W:
de leds N, O, P voor snijden (CUT), snijden van roosters
(SELF-RESTART) en schoonbranden (GOUGE) gaan
branden.
Schakel het apparaat in met behulp van de knop A (de
displays U,V en de leds N,O,P gaan branden).
Achtereenvolgens worden snel de volgende gegevens
weergegeven:
-het artikel van de generator (display U),
-de geïnstalleerde firmware versie (display V),
-de naam van de gemonteerde toorts (display U en V).
Vervolgens wordt op het display U de opschrift LEN
(lengte van de toorts) weergegeven, terwijl op display V
de afmeting knippert (= 12 meter, fabrieksinstelling).
U moet de afmeting wijzigen met behulp van de knop Z
als de gebruikte toorts een afwijkende lengte heeft.
Na 5 seconden wordt de gekozen waarde opgeslagen en
voor de volgende inschakelingen van de generator
bewaard.
U kunt de lengte wijzigen als er sprake is van een verkeerde begininstelling door tegelijkertijd te drukken op de
toetsen W en Q. Kies vervolgens de gewenste afmeting
met behulp van de knop Z.
Nu kunt u de correcte werkdruk instellen met behulp van
een druk op de Q toets (SET). Neem de indicaties van de
leds S en T in acht. Er is sprake van een lage druk als de
led S brand. De druk is hoog als de led T brandt. Draai
aan de knop H van de drukreductor tot de beide leds
branden (correcte druk). Zet de knop vervolgens vast
door hem in te drukken.
4.1 SNIJDEN (“CUT” SNIJWIJZE)
Stel met behulp van de knop Z de snijstroom afhankelijk
van de te snijden dikte af in overeenstemming met de
aanwijzingen van de snijtabel.
Tijdens het afstellen van de stroom wordt op het display
V de juiste doorsnede van de te gebruiken mondstuk
aangegeven.
Sluit de klem van de aardekabel aan op het te snijden
stuk en controleer of de klem en het stuk een correcte
elektrische verbinding maken. Dit geldt met name in het
geval van gelakte, geoxideerde of met isolatiemateriaal
beklede staalplaten. Sluit de klem nooit aan op het deel
dat verwijderd moet worden.
Met een snijstroom van 20 tot 45A en een mondstuk met
een doorsnede van 1,2 mm kunt u snijden door het
mondstuk direct op het stuk te laten steunen (drag cut).
In het geval van een stroom van meer dan 15A is het
noodzakelijk dat u een verend afstandsblok of een
afstandsblok of tweepuntig gebruikt om te voorkomen
dat het mondstuk of de bescherming ervan direct met het
te snijden stuk in aanraking komt.
Bewaar een afstand van ongeveer 4 mm tussen de
bescherming van het mondstuk en de bescherming als u
de toorts automatisch gebruikt, zie de snijtabellen.
Druk de knop van de toorts in om de ontstekingsboog in
te schakelen.
Na ongeveer 2 seconden gaat de ontstekingsboog uit als
u niet onmiddellijk begint te snijden. Druk nogmaals op
de knop om de ontstekingsboog weer in te schakelen.
Houd de toorts tijdens het snijden verticaal.
Beëindig de snede en laat de knop los. Uit de toorts zal
lucht blijven stromen om hem af te koelen.
We raden u aan het apparaat uit te schakelen voor
deze tijd verstreken is.
fig. 3
Page 56
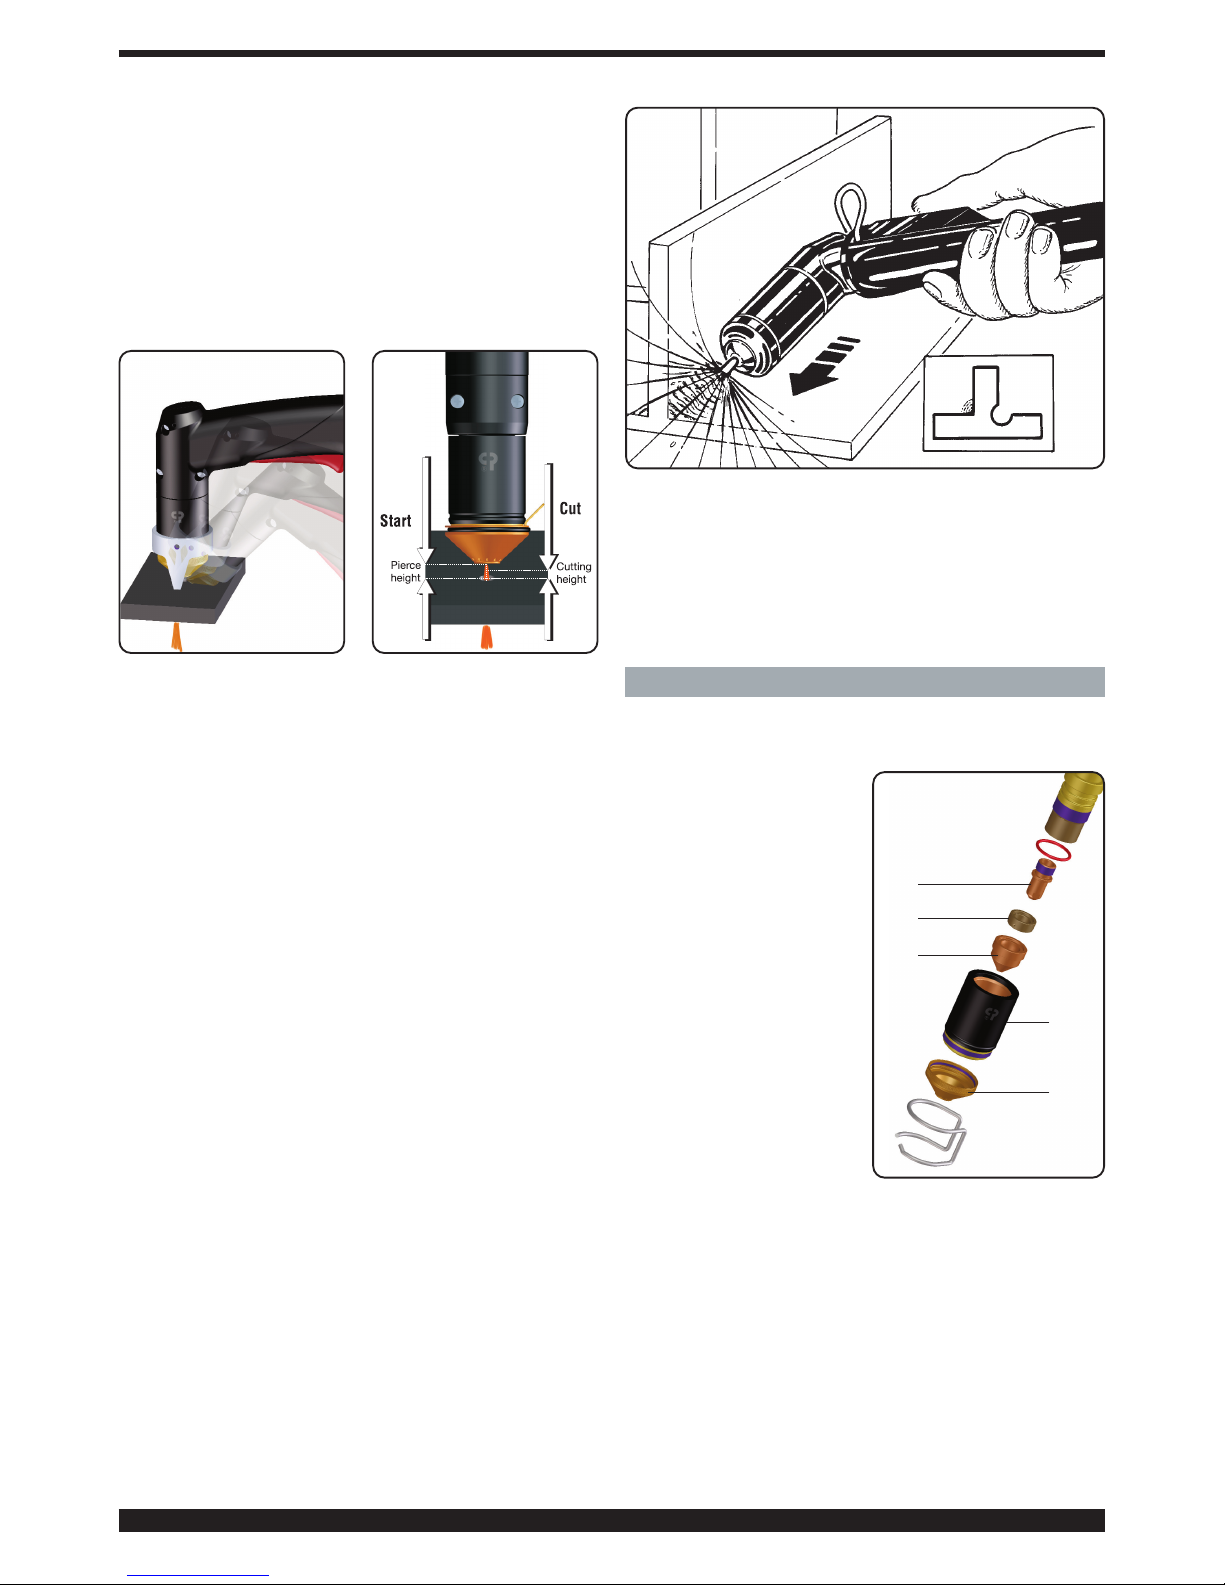
tig om te voorkomen dat zich fenomenen (dubbele boog)
kunnen voordoen die in een aantal seconden het mondstuk kunnen vernietigen.
We raden een zorgvuldige bescherming van de operator
en de personen die zich in de nabijheid van de werkplaats
bevinden aangezien zich tijdens dit proces sterke stralingen (ultraviolet en infrarood) kunnen ontwikkelen.
Schakel aan het einde van de bewerking de machine uit.
5. CONSUMPTIEMATERIAAL VERVANGEN
BELANGRIJK: schakel de generator uit alvorens u het
consumptiemateriaal vervangt.
De volgende onderdelen zijn
aan slijtage onderworpen,
zie Afb.7: de elektrode C, de
diffuser B, het mondstuk E
en de bescherming van het
mondstuk F. Deze onderdelen moeten vervangen worden als u het mondstukhouder D losgedraaid heeft.
Vervang de elektrode C als
in het midden een krater met
een dikte van ongeveer 1,5
mm ontstaat.
LET OP: zet niet teveel
kracht als u de elektrode
moet losdraaien maar laat
de kracht langzaamaan toenemen tot het schroefdraad
ontgrendeld wordt. Draai de
nieuwe elektrode op zijn
plaats vast en blokkeer hem zonder dat u hem helemaal
aandraait.
Vervang het mondstuk E als in het midden een gerafeld
gat of een gat groter dan het nieuwe detail ontstaat. De
onderdelen raken oververhit als u de elektrode en het
mondstuk te laat vervangt. De levensduur van de diffuser
B kan hierdoor negatief worden beïnvloed. Controleer of,
na de vervanging, het mondstuk D goed aangedraaid is.
LET OP: draai het mondstuk D op de toorts vast als de
elektrode C, de diffuser B en het mondstuk E gemonteerd
zijn. De correcte functionering van het apparaat en met
name de veiligheid van de operator worden negatief beïnvloed als dergelijke details achterwege gelaten worden.
56
Houd de toorts gekanteld en trek hem langzaamaan recht
zodat het gesmolten metaal niet op de bescherming
terecht kan komen (zie afb.4) als u de toorts handmatig
gebruikt of als u gaten moet boren. Deze handeling moet
uitgevoerd worden als u stukken met een dikte van meer
dan 3 mm wilt doorboren.
Neem tijdens het automatische gebruik van de toorts (zie
afb. 5) de aanwijzingen van de snijtabellen voor de doorzakhoogte, de bewerkingshoogt en de maximum snijdikte in verhouding tot de stroom nauwkeurig in acht.
We raden u aan om voor ronde sneden gebruik te maken
van de speciale passer die op aanvraag leverbaar is. Het
is belangrijk dat u onthoudt dat voor het gebruik van de
passer de toepassing van de hierboven beschreven starttechniek nodig kan blijken.
Houd de ontstekingsboog niet ingeschakeld als dit niet
nodig is om het verbruik van de elektrode, de diffuser en
het mondstuk te beperken.
Schakel aan het einde van de bewerking de machine uit.
4.2 SNIJDEN OP ROOSTERS (SELF–RESTART SNIJ-
WIJZE)
Activeer deze functie als u geperforeerde staalplaten of
roosters moet snijden.
De ontstekingsboog wordt automatisch weer ingeschakeld als u aan het einde van de snede de knop ingedrukt
houdt. Gebruik deze functie uitsluitend als dit noodza-
kelijk is om een overmatige slijtage of verbruik van de
elektrode of mondstuk te vermijden.
4.3 SCHOONBRANDEN (”GOUGE” SNIJWIJZE)
Met deze handeling kunt u defecte lassen verwijderen,
gelaste stukken van elkaar losmaken, flappen voorbereiden, enz. Maak voor deze handeling gebruik van een
mondstuk ø 3 mm.
De te gebruiken stroomwaarde varieert afhankelijk van de
dikte en de hoeveelheid te verwijderen materiaal van 60
tot 120A. Voer de handeling uit met een gekantelde toorts
(afb.6). Verplaats de toorts naar het gesmolten materiaal
zodat het gas, dat uit de toorts stroomt, het materiaal verwijdert. De kanteling van de toorts ten opzichte van het
stuk is afhankelijk van de gewenste penetratie.
Gesmolten afvalmateriaal kan zich tijdens het proces aan
het mondstukhouder en de bescherming vasthechten.
Reinig het mondstukhouder en de bescherming regelma-
fig. 6
fig. 4
fig. 5
Fig 7
C
E
B
D
F
Page 57
57
6. HANDIGE TIPS
- Gebruik een droogfilter als de lucht van de installatie
aanzienlijke hoeveelheden vochtigheid of olie bevat. Op
deze manier voorkomt u de overmatige oxidatie en slijtage van het consumptiemateriaal, de beschadiging van de
toorts en de afname van de snelheid en de kwaliteit van
de snede.
- Vuil in de lucht bevordert de oxidatie van de elektrode
en het mondstuk en kan ervoor zorgen dat u de ontstekingsboog moeilijker kunt inschakelen. Reinig het uiteinde van de elektrode en de binnenkant van het mondstuk
met fijn schuurpapier als een dergelijke situatie zich voordoet.
- Controleer of de nieuwe elektrode en mondstuk goed
schoon en ontvet zijn.
- Maak uitsluitend gebruik van originele reserveonderdelen om schade aan de toorts te voorkomen.
7 BESCHRIJVING VAN DE BESCHERMINGEN
Het apparaat is voorzien van diverse beschermingen die
aangegeven worden met het bericht “Err” op de displays
U en V (raadpleeg de tabel).
Neem het volgende in acht om de functionering van deze
beveiligingen te waarborgen:
• Verwijder de bescherming niet en sluit ze niet kort.
• Maak uitsluitend gebruik van originele reserveonderdelen.
• Vervang de beschadigde onderdelen van de machine of de toorts altijd uitsluitend met originele reserveonderdelen.
• Maak uitsluitend gebruik van CEBORA CP161 toortsen.
8 ONDERHOUD
Het onderhoud mag uitsluitend door gekwalificeerd
personeel worden uitgevoerd in overeenstemming
met de norm IEC 26-29 (IEC 60974-4).
8.1 DE GENERATOR ONDERHOUDEN
Controleer of de schakelaar A op “O” staat en of de voedingskabel van het lichtnet losgekoppeld is als u
onderhoud in het apparaat moet uitvoeren.
Controleer regelmatig of in het bakje J (afb.2) van de
reductor condens aanwezig is, ondanks dat het apparaat
uitgerust is met een automatisch systeem voor het afvoeren van de condens. Het condensafvoersysteem wordt
geactiveerd zodra de luchttoevoer wordt afgesloten.
Reinig tevens regelmatig de binnenkant van het apparaat
en verwijder de opgehoopte metaalstof met behulp van
perslucht.
8.2 HANDELINGEN DIE U NA EEN REPARATIE
MOET VERRICHTEN.
Controleer na een reparatie of de bekabeling correct aangebracht is en of er sprake is van voldoende isolatie tussen de primaire en secundaire zijde van de machine. Zorg
ervoor dat de draden niet in aanraking kunnen komen met
de onderdelen in beweging of de onderdelen die tijdens
de functionering verhit raken. Hermonteer alle klemringen
op de oorspronkelijke wijze om een verbinding tussen de
primaire en secundaire te voorkomen als een draad
breekt of losschiet.
Hermonteer tevens de schroeven met de tandringen op
de oorspronkelijke wijze.
Page 58
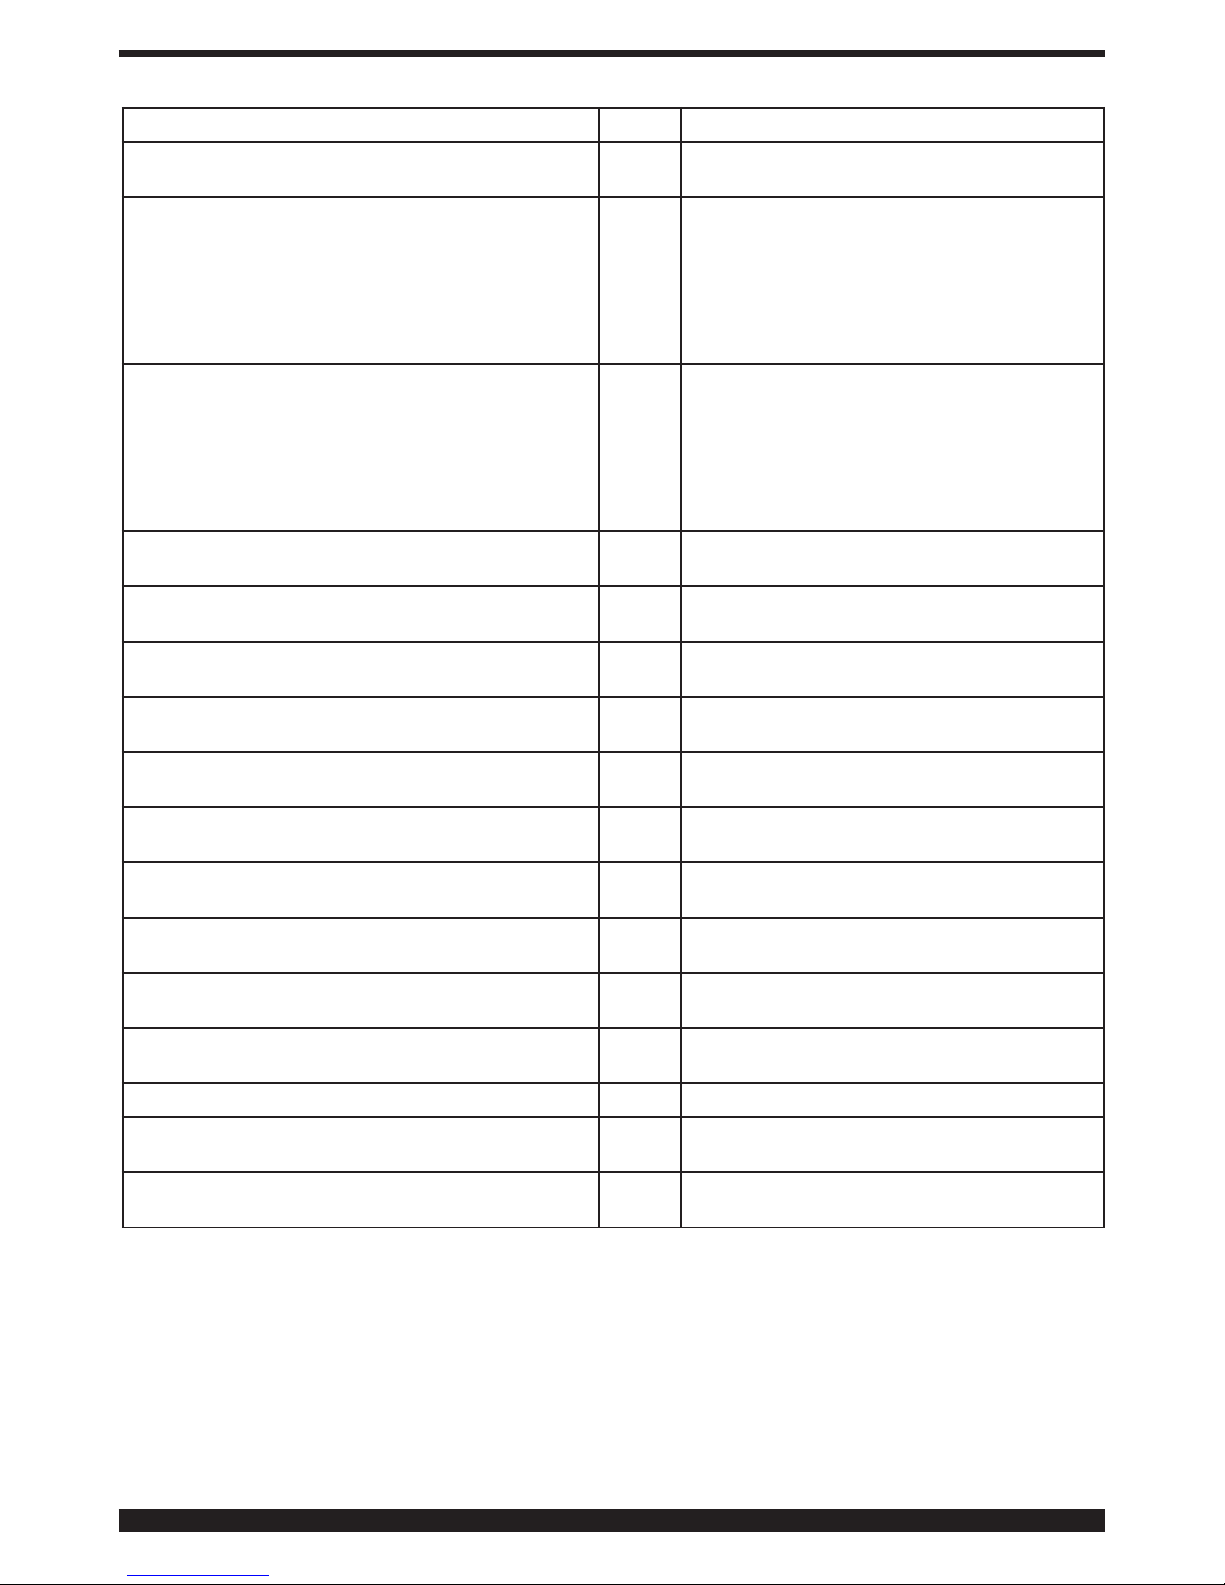
58
BESCHRIJVING STORING NÄYTTÖ MOGELIJKE OPLOSSING
Startknop ingedrukt bij de inschakeling of heractivering
van de generator
TRG
Schakel de generator uit, verwijder de startbediening en schakel de generator weer in
Overtemperatuur van de diodes op de uitgang of van
de tranformator
TH0
Schakel de generator niet uit zodat ventilator
blijft functioneren en het apparaat snel kan
afkoelen. De normale functionering wordt hervat
zodra de temperatuur binnen de toegestane
limieten daalt. Neem contact op met de
Technische Assistentie van CEBORA als het probleem aanhoudt.
Overtemperatuur van de DC regelaar (IGBT module) TH1
Schakel de generator niet uit zodat ventilator
blijft functioneren en het apparaat snel kan
afkoelen. De normale functionering wordt hervat
zodra de temperatuur binnen de toegestane
limieten daalt. Neem contact op met de
Technische Assistentie van CEBORA als het probleem aanhoudt.
Lage druk in een gastoevoerkanaal GAS LO
Laat de druk van de toegevoerde lucht
toenemen
Deurtje van de generator of HV14 ontstekingsmodule
open
OPN
Controleer of de HV14 module correct
gesloten is
CNC in noodsituatie of uitgeschakeld rob
Schakel de CNC in, verlaat de noodsituatie en
controleer de aansluiting generator-CNC
Fout in het geheugen van de microprocessor Err 2
Neem contact op met de Technische Assistentie
van CEBORA
Hoge stroom bij uitgeschakelde boog Err 30
Neem contact op met de Technische Assistentie
van CEBORA
Meetwaarde stroom buiten schaal tijdens het snijden Err 35
Neem contact op met de Technische Assistentie
van CEBORA
Hoge stroom op het circuit van de ontstekingsboog
bij uitgeschakelde boog
Err 39
Neem contact op met de Technische Assistentie
van CEBORA
Gevaarlijke spanning: storing op het vermogenscircuit Err 40
Neem contact op met de Technische Assistentie
van CEBORA
Seriële communicatiefout tussen het hoofdcontrolec
ircuit en het circuit voor het aansluiten van de toorts
Err 43
Neem contact op met de Technische Assistentie
van CEBORA
Hoge stroom op het circuit voor de ontstekingsboog
tijdens het snijden
Err 49
Neem contact op met de Technische Assistentie
van CEBORA
Elektrode op Err 55 Vervang de elektrode en/of het mondstuk
Voedingsspanning voldoet niet aan de aangegeven
waarden
Err 67 Controleer de waarde van de voedingsspanning
De gasleidingen zijn niet helemaal geleegd of hoge
druk in een gastoevoerleiding
Err 79
Controleer het consumptiemateriaal of laat de
toevoerdruk afnemen
Page 59
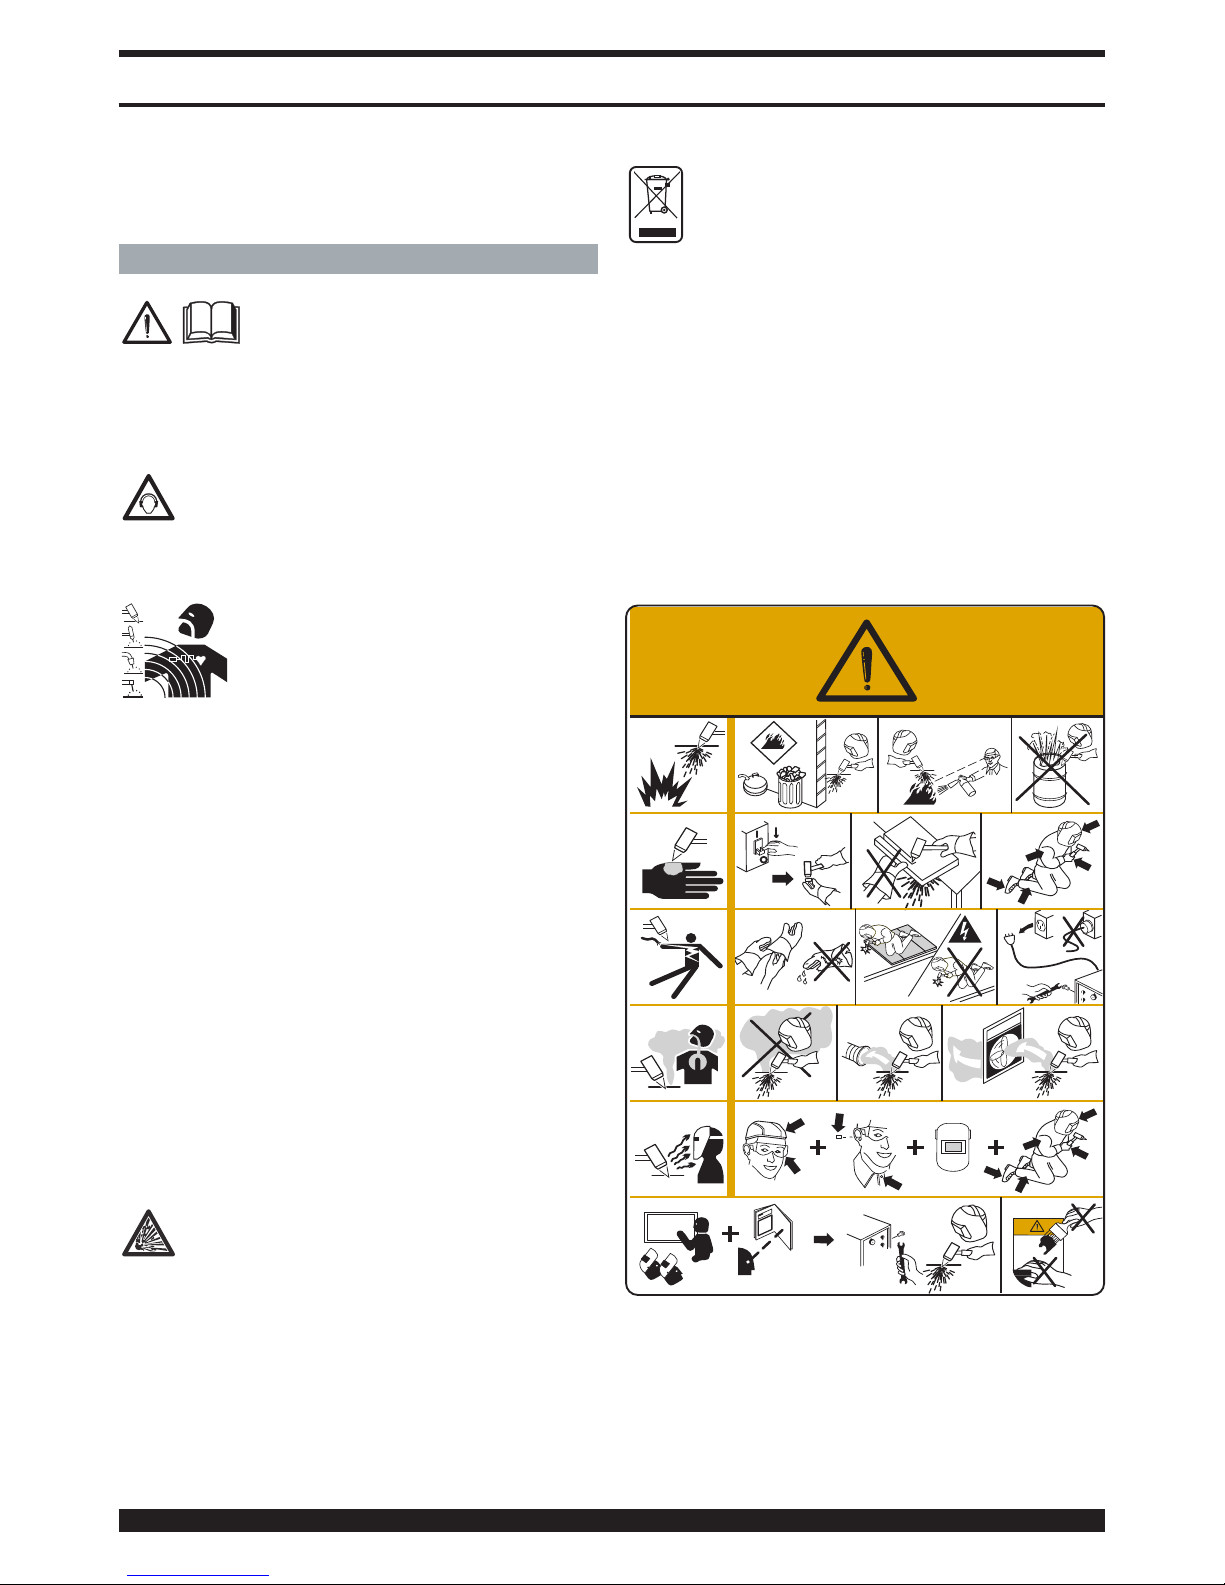
59
VIKTIGT: LÄS MANUALEN INNAN UTRUSTNINGEN
ANVÄNDS. FÖRVARA MANUALEN LÄTTILLGÄNGLIGT
FÖR PERSONALEN UNDER UTRUSTNINGENS HELA LIVSLÄNGD.DENNA UTRUSTNING SKA ENDAST ANVÄNDAS
FÖR SVETSARBETEN.
1 FÖRSIKTIGHETSÅTGÄRDER
BÅGSVETSNINGEN OCH -SKÄRNINGEN
KAN UTGÖRA EN FARA FÖR DIG OCH
ANDRA PERSONER. Användaren måste
därför informeras om de risker som uppstår på grund av
svetsarbetena. Se sammanfattningen nedan. För mer detaljerad information, beställ manual kod 3.300.758
BULLER
Denna utrustning alstrar inte buller som överskrider 80
dB. Plasmaskärningen/svetsningen kan alstra bullernivåer över denna gräns. Användarna ska därför vidta
de försiktighetsåtgärder som föreskrivs av gällande lagstiftning.
ELEKTROMAGNETISKE FELTER - kan være skadelige .
• Strøm, der løber igennem en leder, skaber
elektromagnetiske felter (EMF). Svejse- og skærestrøm skaber elektromagnetiske felter omkring
kabler og strømkilder.
• Elektromagnetiske felter, der stammer fra
høj strøm, kan påvirke pacemakere. Brugere af elektroniske livsnødvendige apparater (pacemaker) skal kontakte
lægen, inden de selv udfører eller nærmer sig steder, hvor
buesvejsning, skæresvejsning, flammehøvling eller
punktsvejsning udføres.
• Eksponering af elektromagnetiske felter fra svejsning eller
skæring kan have ukendte virkninger på helbredet.
Alle operatører skal gøre følgende for at mindske risici, der
stammer fra eksponering af elektromagnetiske felter:
- Sørg for, at jordkablet og elektrodeholder- eller svejsekablet holdes ved siden af hinanden. Tape dem om
muligt sammen.
- Sno ikke jordkablerne og elektrodeholder- eller svejsekablet rundt om kroppen.
- Ophold dig aldrig mellem jordkablet og elektrodeholdereller svejsekablet. Hvis jordkablet befinder sig til højre
for operatøren, skal også elektrodeholder- eller svejsekablet være på højre side.
- Slut jordkablet til arbejdsemnet så tæt som muligt på
svejseeller skæreområdet.
- Arbejd ikke ved siden af strømkilden.
EKSPLOSIONER
· Svejs aldrig i nærheden af beholdere, som er under
tryk, eller i nærheden af eksplosivt støv, gas eller
dampe. Vær forsigtig i forbindelse med håndtering af
gasflaskerne og trykregulatorerne, som anvendes i forbindelse med svejsning.
ELEKTROMAGNETISK KOMPATIBILITET
Dette apparat er konstrueret i overensstemmelse med
angivelserne i den harmoniserede norm IEC 60974-
10.(Cl. A) Apparatet må kun anvendes til professionel
brug i industriel sammenhæng. Der kan være vanskeligheder forbundet med fastsættelse af den elektromagnetiske kompatibilitet, såfremt apparatet ikke
INSTRUKTIONSMANUAL FÖR PLASMASVETS
anvendes i industriel sammenhæng.
BORTSKAFFELSE AF ELEKTRISK OG ELEKTRONISK UDSTYR
Bortskaf ikke de elektriske apparater sammen
med det normale affald!
Ved skrotning skal de elektriske apparater indsamles
særskilt og indleveres til en genbrugsanstalt jf. EU-direktivet 2002/96/EF om affald af elektrisk og elektronisk
udstyr (WEEE), som er inkorporeret i den nationale lovgivning. Apparaternes ejer skal indhente oplysninger
vedrørende de tilladte indsamlingsmetoder hos vores
lokale repræsentant. Overholdelse af kravene i dette
direktiv forbedrer miljøet og øger sundheden.
TILFÆLDE AF FUNKTIONSFORSTYRRELSER SKAL DER
RETTES HENVENDELSE TIL KVALIFICERET PERSONALE.
1.1 VARNINGSSKYLT
Följande numrerade textrader motsvaras av numrerade rutor
på skylten.
1. Gnistbildning vid skärningen kan orsaka explosion eller
brand.
1.1 Förvara brandfarligt material på behörigt avstånd från
skärområdet.
1.2 Gnistbildning vid skärningen kan orsaka brand. Se till att
det finns en brandsläckare i närheten och en person
som är beredd att använda den.
1.3 Skär aldrig i slutna behållare.
?
OFF
G
k
la
x
m
z
x
,
h
j
x
j
g
b
n
n
s
x
m
k
s
k
s
k
g
h
x
n
n
m
z
x
k
x
s
k
g
a
s
u
w
e
n
c
m
c
t
g
h
s
d
h
j
s
jk
s
d
jk
x
c
Ghgopglòdfòxlc òkvfàlxcvò l+dòvòùx
Sm,nxcv,mzx.c ierlòdfb-.èeì’,c mdlò
hsjkklasjlòsòlxc,òz
jhgfjksdhfjksdklcsmkldc
1 1.1 1.2 1.3
2 2.1 2.2 2.3
3 3.1 3.2 3.3
4 4.1 4.2 4.3
5 5.1
6
7
3098464
Page 60
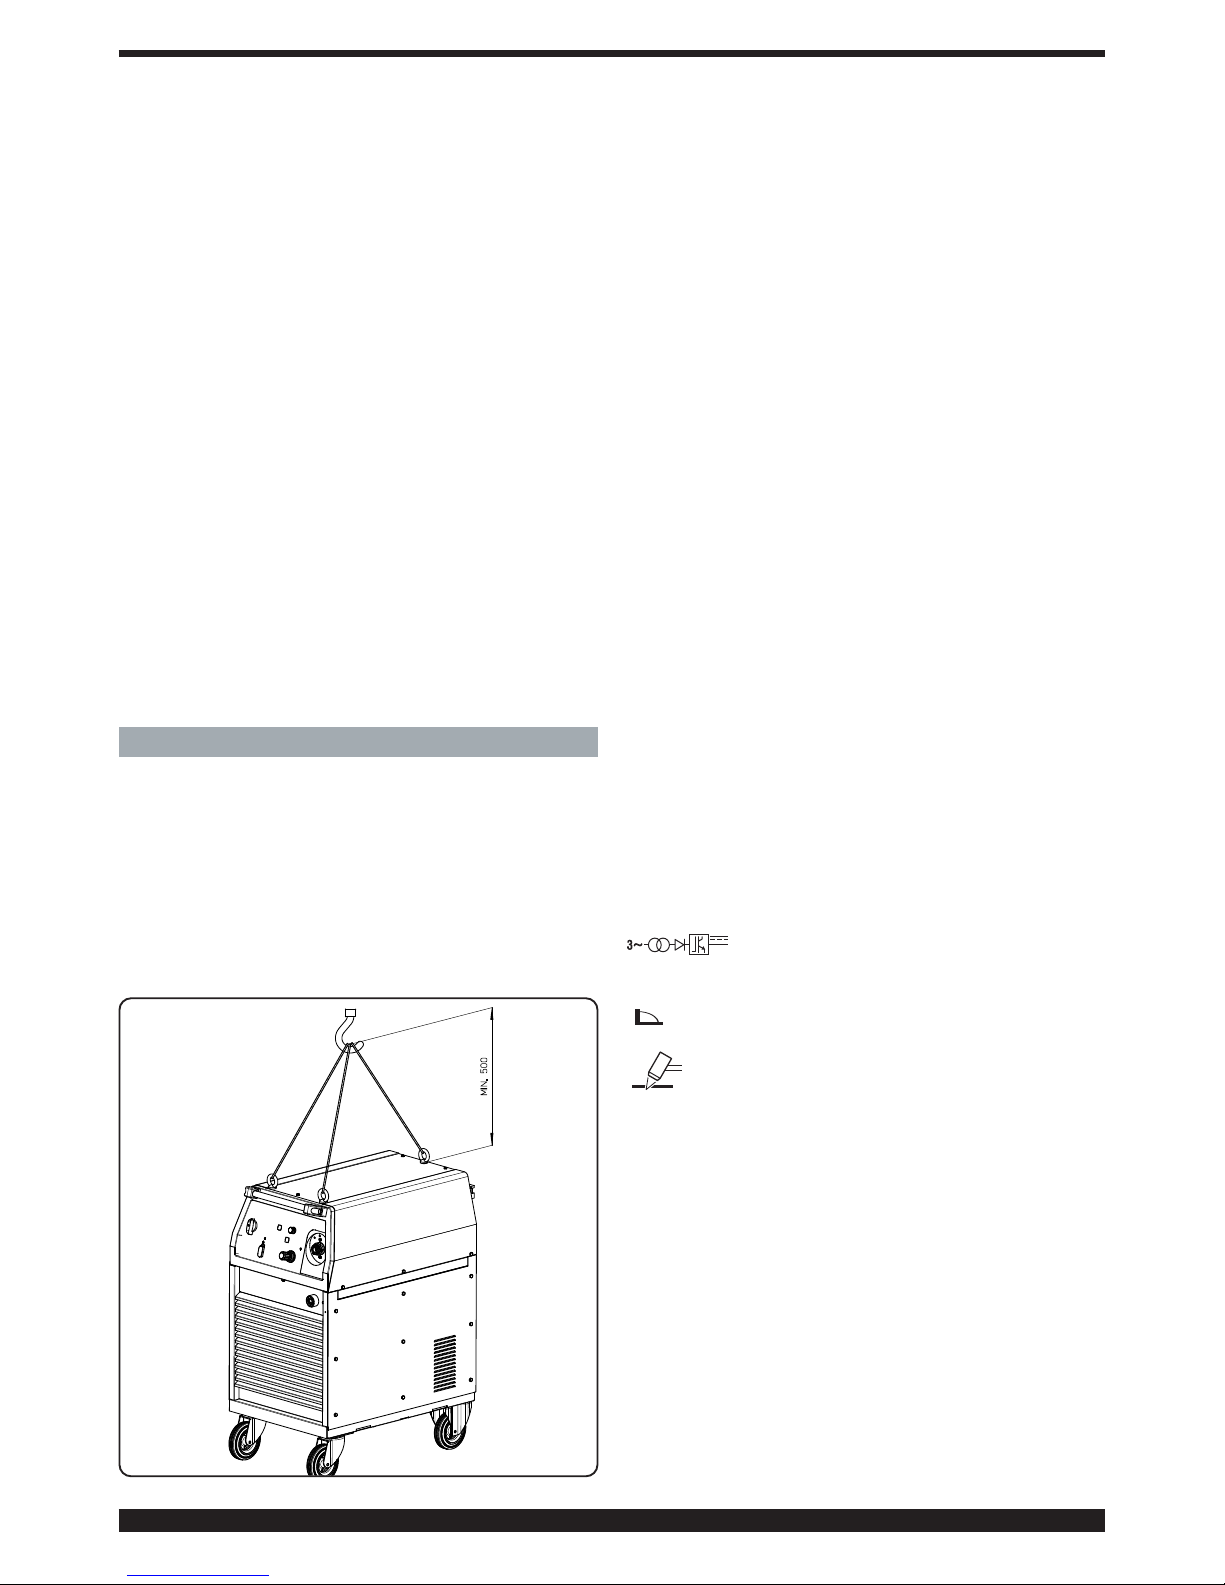
60
för inte apparaten på lutande ytor där den kan välta eller
sättas i rörelse oavsiktligt.
2.2 BESKRIVNING AV APPARATEN (fig. 2)
A) Strömbrytare 0-1.
C) Fast koppling för slangpaket.
D) Skydd för slangpaketets adapter.
E) Uttag för jordkabel.
F) Löstagbar koppling.
H) Inställningsvred för gastryck.
I) Koppling för gastillförsel (invändig gänga 1/4” gas).
J) Kondensuppsamlingskärl.
K) Nätkabel.
N) Lysdiod för skärning.
O) Lysdiod för Self-Restart (automatisk omstart av
pilotbågen).
P) Lysdiod för gashyvling.
U) Display som visar följande:
- vid tändning = apparatens art.nr (957), typ av
slangpaket (161), slangpaketets längd (LEN).
- övrig tid = skärström och felkoder.
V) Display som visar följande:
- vid tändning = mjukvaruversion (01), typ av
slangpaket (CP), slangpaketets längd (6).
- övrig tid = korrekt munstycksdiameter och felko-
der.
W) Väljarknapp för funktion. Vid varje nedtryckning av
denna knapp tänds lysdioden för motsvarande val.
Z) Inställningsvred för skärström.
2.3 FÖRKLARING AV TEKNISKA DATA PÅ APPARATENS MÄRKPLÅT
Apparaten är konstruerad i överensstämmelse med
dessa internationella standarder: IEC 60974.1 - IEC
60974.3 - IEC 60974.10 Cl. A - IEC 61000-3-11 - IEC
61000-3-12 (anm. 2).
Trefas transformator - likriktare - frekvensomvandlare för likström (chopper).
N° Serienummer som alltid ska uppges vid alla
slags förfrågningar angående apparaten.
Sjunkande karakteristik.
P.A.C. Lämpar sig för plasmaskärning.
torch type Typ av slangpaket som kan användas med
denna apparat.
U0 Sekundär tomgångsspänning (toppvärde).
X Procentuell kapacitetsfaktor.
Anger procent per 10 minuter som appara-
ten kan arbeta med en bestämd ström utan
att överhettas.
I2 Skärström.
U2 Sekundär spänning med skärström I2.
Denna spänning beror på avståndet mellan
munstycket och arbetsstycket som ska
skäras. Om avståndet ökar, ökar även skär-
spänningen och kapacitetsfaktorn X % kan
minska.
U1 Nominell matningsspänning.
3~ 50/60Hz Trefasmatning 50 eller 60 Hz.
I1 max Max. strömförbrukning.
2. Plasmabågen kan orsaka personskador och brännskador.
2.1 Slå från eltillförseln innan slangpaketet demonteras.
2.2 Ha inte kroppsdelar i närheten av skärsträckan.
2.3 Använd komplett skyddsutrustning för kroppen.
3. Elstötar som orsakas av slangpaketet eller kabeln kan
vara dödliga. Skydda dig mot faran för elstötar.
3.1 Använd isolerande handskar. Använd inte fuktiga eller
skadade handskar.
3.2 Säkerställ att du är isolerad från arbetsstycket som ska
skäras och marken.
3.3 Dra ut nätkabelns stickkontakt före arbeten på apparaten.
4. Det kan vara hälsovådligt att inandas utsläppen som
alstras vid skärningen.
4.1 Håll huvudet på behörigt avstånd från utsläppen.
4.2 Använd ett system med forcerad ventilation eller punktutsug för att avlägsna utsläppen.
4.3 Använd en sugfläkt för att avlägsna utsläppen.
5. Bågens strålning kan skada ögonen och bränna huden.
5.1 Använd skyddshjälm och skyddsglasögon. Använd
lämpliga hörselskydd och skyddsplagg med knäppta
knappar ända upp i halsen. Använd hjälmvisir som har
filter med korrekt skyddsklass. Använd komplett skyddsutrustning för kroppen.
6. Läs bruksanvisningen före användning av eller arbeten
på apparaten.
7. Avlägsna inte eller dölj varningsetiketterna.
2 ALLMÄN BESKRIVNING
Apparaten är en generator för konstant likström, konstruerad för att skära i elektriskt ledande material (metaller
och legeringar) med plasmaskärning. Plasmagasen kan
vara luft eller kväve.
2.1 UPPACKNING OCH MONTERING
Ta ut apparaten ur emballaget enligt anvisningarna i fig. 1.
Apparaten är försedd med hjul utan broms. Placera där-
Fig. 1
Page 61
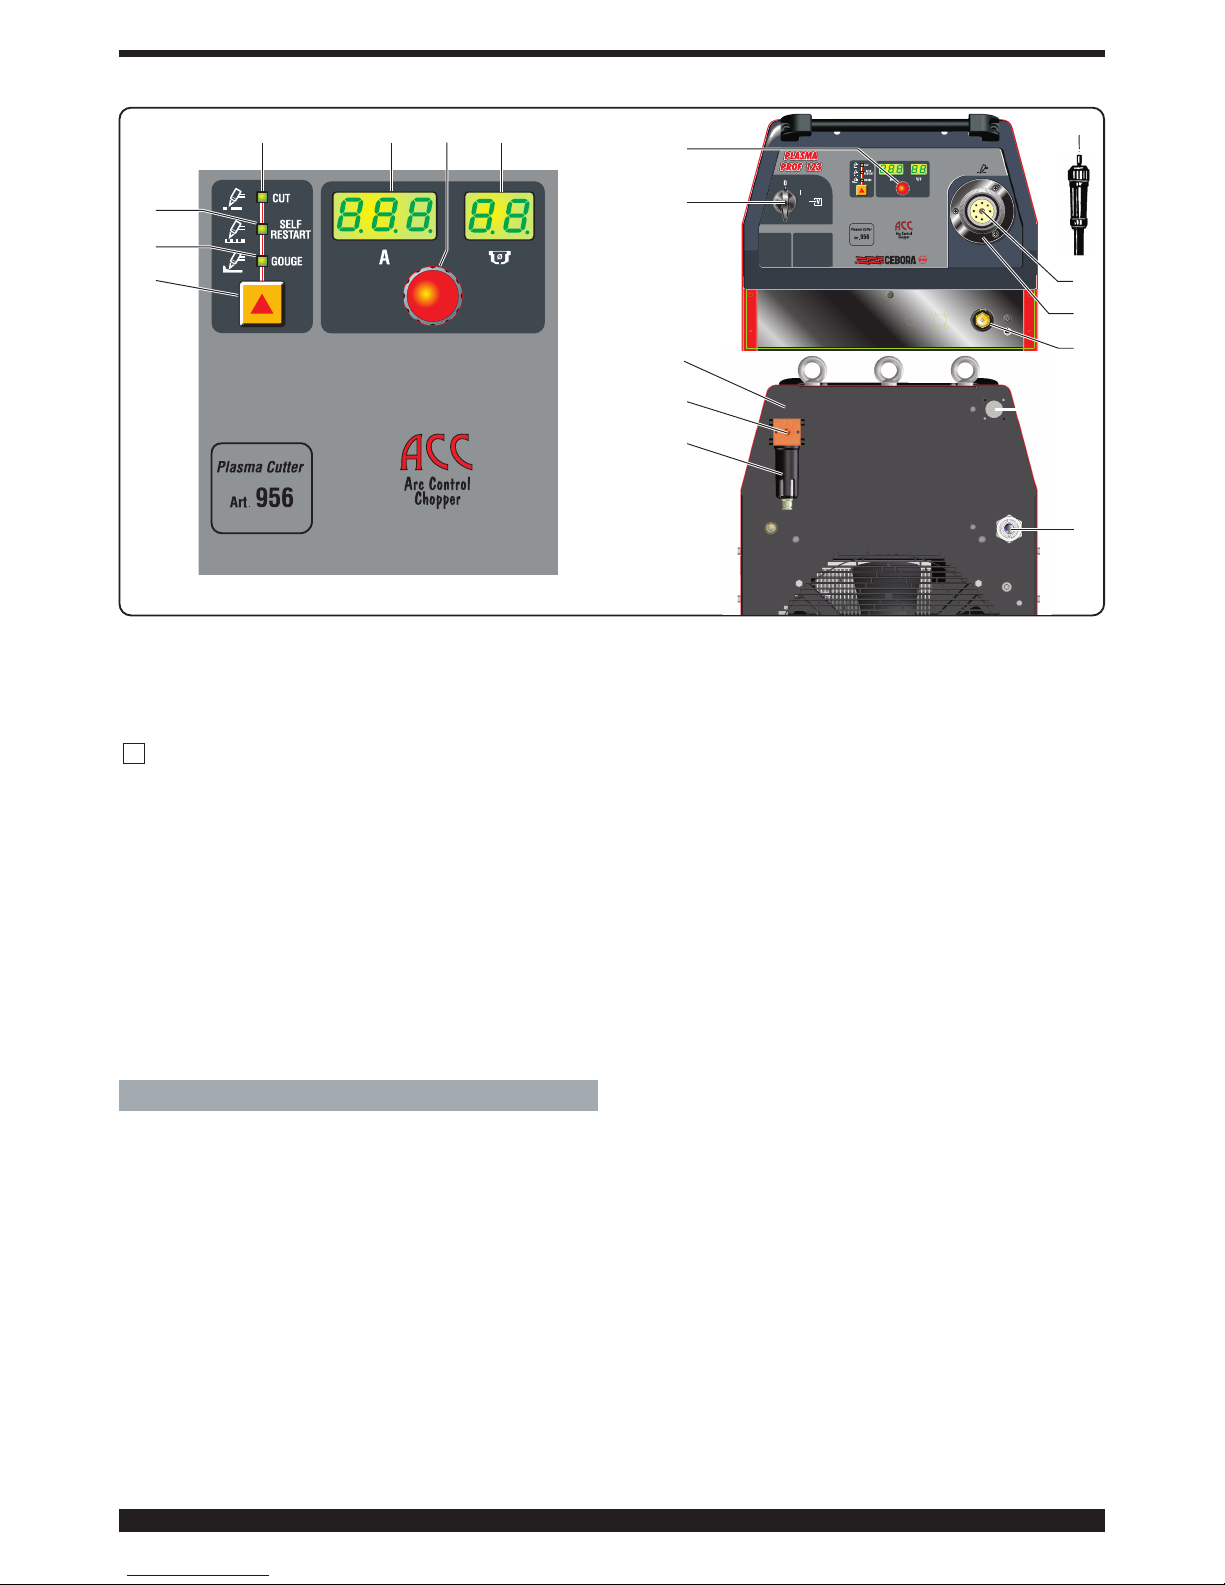
61
l1 eff Max. verklig strömförbrukning med hänsyn
till kapacitetsfaktorn.
IP21 Höljets kapslingsklass.
Klass 1 som andra siffra innebär att denna
apparat inte kan användas utomhus.
Lämpar sig för arbete i utrymmen med förhöjd risk.
OPMERKINGEN:
1- Het apparaat is ontworpen om te functioneren in een
omgeving met een vervuilingsgraad 3 (Zie IEC 60664).
2- Deze apparatuur voldoet aan de norm IEC 61000-3-
12, mits de maximum toelaatbare impedantie Zmax
van de installatie lager of gelijk is aan 0,034 op het
interfacepunt tussen de installatie van de gebruiker en
het lichtnet. De installateur of de gebruiker van de
apparatuur zijn verantwoordelijk voor en moeten
waarborgen dat de apparatuur aangesloten is op een
stroomvoorziening met een maximum toelaatbare
impedantie Zmax lager of gelijk aan 0,034. Raadpleeg
eventueel het elektriciteitsbedrijf.
3 INSTALLATION
3.1 MONTERING AV SLANGPAKET
Detta system levereras utan slangpaket och lämpar
sig endast för slangpaket CEBORA CP 161, både
manuella och automatiska (raka).
För in den löstagbara kopplingen F i skyddet D och fäst
den på den fasta kopplingen C genom att dra åt axelmuttern på kopplingen F helt. Detta förhindrar luftläckage
som kan äventyra funktionen.
Skada inte kontaktmunstyckets stift och böj inte stiften
på den löstagbara kopplingen F.
Skruva fast skyddet D på panelen.
S
3.2 DRIFTFÖRBEREDELSER
Installationen av apparaten får endast utföras av kvalificerad personal. Alla anslutningar måste utföras i
enlighet med gällande standarder och med full
respekt för olycksförebyggande lagar (IEC 26-23/CEI
CLC 62081).
Anslut gastillförseln till kopplingen I och säkerställ att
systemets kapacitet och tryck är korrekta för det använda slangpaketet.
Om lufttillförseln kommer från en tryckluftsflaska ska
denna vara utrustad med en tryckregulator. Anslut aldrig
en tryckluftsflaska direkt till apparatens tryckregulator. Trycket kan överskrida tryckregulatorns kapacitet
och leda till att tryckregulatorn exploderar.
Kontrollera att matningsspänningen överensstämmer
med spänningen som anges på nätkabelns märkplåt. I
motsatt fall ska detta åtgärdas med kopplingsplinten för
ändring av spänning AE som är placerad inuti apparaten
(fig. 3).
Apparaten har en strömbrytare vilket innebär följande:
a) Vid direkt anslutning till elnätet (utan stickkontakt) ska
det installeras en huvudströmbrytare med lämplig kapacitet i överensstämmelse med märkplåten.
b) Vid anslutning med stickkontakt ska denna ha en kapacitet i överensstämmelse med märkplåten. I detta fall ska
stickkontakten användas för att koppla från apparaten
helt från elnätet efter att strömbrytaren A har satts i läge
“O” (fig. 2).
Nätkabelns gul-gröna ledare ska anslutas till jordklämman.
Eventuella förlängningssladdar ska ha ett tvärsnitt som är
lämpligt för max. strömförbrukning I1 som anges på
märkplåten.
fig. 2
A
Z
NUZV
O
P
W
F
C
D
E
L
K
I
J
Page 62
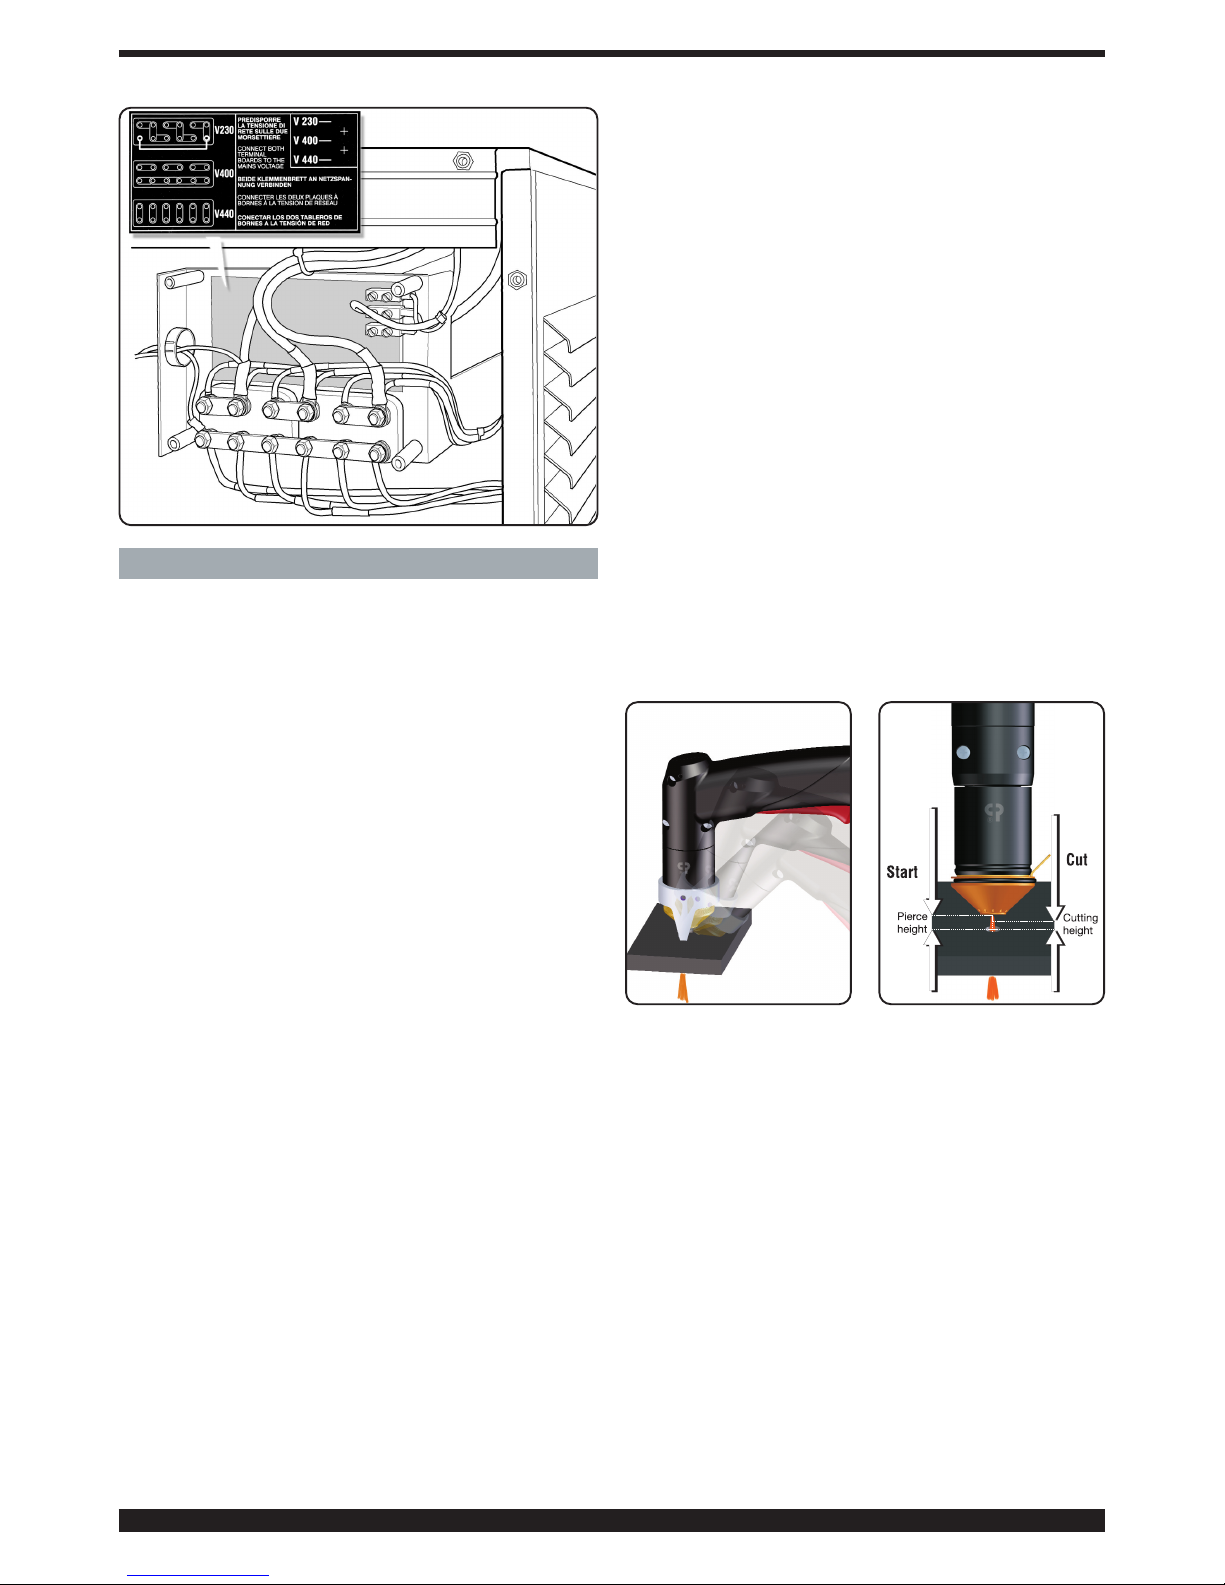
62
Vid högre ström än 45 A måste det användas en fjädereller tvåuddig distanshållare för att förhindra direkt kontakt mellan munstycket/munstycksskyddet och
arbetsstycket som ska skäras.
Vid automatisk slangpaketsfunktion ska det upprätthållas
ett avstånd på ca. 4 mm mellan munstycksskyddet och
arbetsstycket enligt anvisningarna i skärtabellerna.
Tryck på slangpaketets knapp för att tända pilotbågen.
Pilotbågen slocknar om skärningen inte påbörjas inom 2
sekunder. Tryck åter på knappen för att tända pilotbågen
igen.
Håll slangpaketet vertikalt under skärningen.
När skärningen har avslutats och knappen har släppts
upp fortsätter luften att strömma ut ur slangpaketet så att
slangpaketet kyls ned.
Stäng inte av apparaten innan denna tid har förflutit.
Vid manuell slangpaketsfunktion, håltagning eller när
skärningen måste påbörjas från arbetsstyckets mitt
måste slangpaketet lutas och sedan långsamt föras till
vertikalt läge för att undvika att den smälta metallen sprutas på munstycksskyddet (fig. 4). Detta moment ska
göras vid håltagning i arbetsstycken som är tjockare än 3
mm.
Vid automatisk slangpaketsfunktion (fig. 5) ska anvisningarna i skärtabellerna följas till punkt och pricka när det
gäller isättningshöjd, arbetshöjd och max. skärtjocklekar
i förhållande till strömmen.
Det rekommenderas att använda den avsedda passaren
(beställningsvara) vid rundskärning. Det är viktigt att
komma ihåg att användning av passaren kan göra det
nödvändigt att använda ovannämnda startteknik.
Låt inte pilotbågen vara tänd i onödan för att undvika att
elektroden, diffusorn och munstycket slits ut i förväg.
Stäng av apparaten efter avslutat arbete.
4.2 SKÄRNING I GALLER (FUNKTION SELF-RESTART)
Aktivera denna funktion för skärning i perforerad plåt eller
galler.
Pilotbågen startar automatiskt på nytt vid slutet av skärningen om slangpaketets knapp hålls nedtryckt. Använd
endast funktionen om det är nödvändigt. Detta för att
undvika onödigt slitage på elektroden och diffusorn.
4.3 GASHYVLING (FUNKTION GOUGE)
Funktionen möjliggör borrtagning av felaktiga svetsningar, delning av svetsade arbetsstycken, förberedelse av
kanter o.s.v. Använd en munstycksdiameter på 3 mm.
4 ANVÄNDNING
Valet av funktion görs med knappen W. Motsvarande lysdioder N, O, P tänds för skärning (CUT), skärning i galler
(SELF-RESTART) och gashyvling (GOUGE).
Starta apparaten med vredet A (displayerna U och V samt
lysdioderna N, O och P tänds).
Följande visas snabbt efter vartannat:
- Generatorns art.nr (display U).
- Installerad programvaruversion (display V).
- Namnet på det monterade slangpaketet (displayerna U
och V).
Texten LEN (slangpaketets längd) visas därefter på
displayen U och måttet (= 12 m från fabrik) blinkar på
displayen V.
Om det använda slangpaketet har en annan längd måste
måttet ändras med hjälp av vredet Z.
Efter 5 sekunder lagras det valda värdet som sedan
används vid påföljande starter av generatorn.
Om inställningen är fel går det att ändra längden genom
att hålla knapparna W och Q nedtryckta samtidigt och
välja önskat mått med vredet Z.
Det går nu att ställa in korrekt drifttryck genom att trycka
på knappen Q (SET) och följa indikationerna av lysdioderna S och T. En tänd lysdiod S indikerar lågt tryck
medan en tänd lysdiod T indikerar högt tryck. Vrid på
tryckregulatorns vred H tills båda lysdioderna lyser (korrekt tryck). Spärra vredet genom att trycka det nedåt.
4.1 SKÄRNING (FUNKTION CUT)
Ställ in skärströmmen utifrån arbetsstyckets tjocklek med
vredet Z. Utgå från anvisningarna i skärtabellerna.
Samtidigt med inställningen av strömmen visas korrekt
munstycksdiameter på displayen V.
Anslut jordklämman till arbetsstycket som ska skäras.
Kontrollera att jordklämman och arbetsstycket har en god
elektrisk kontakt med lackerade och rostiga plåtar eller
plåtar med isolerande ytbeläggning. Anslut inte jordklämman till den bit material som ska skäras av.
Vid en skärström på 20 till 45 A och munstycksdiameter
på 1,2 mm går det att skära med munstycket i direkt kontakt med arbetsstycket (drag cut).
fig. 3
fig. 4
fig. 5
Page 63
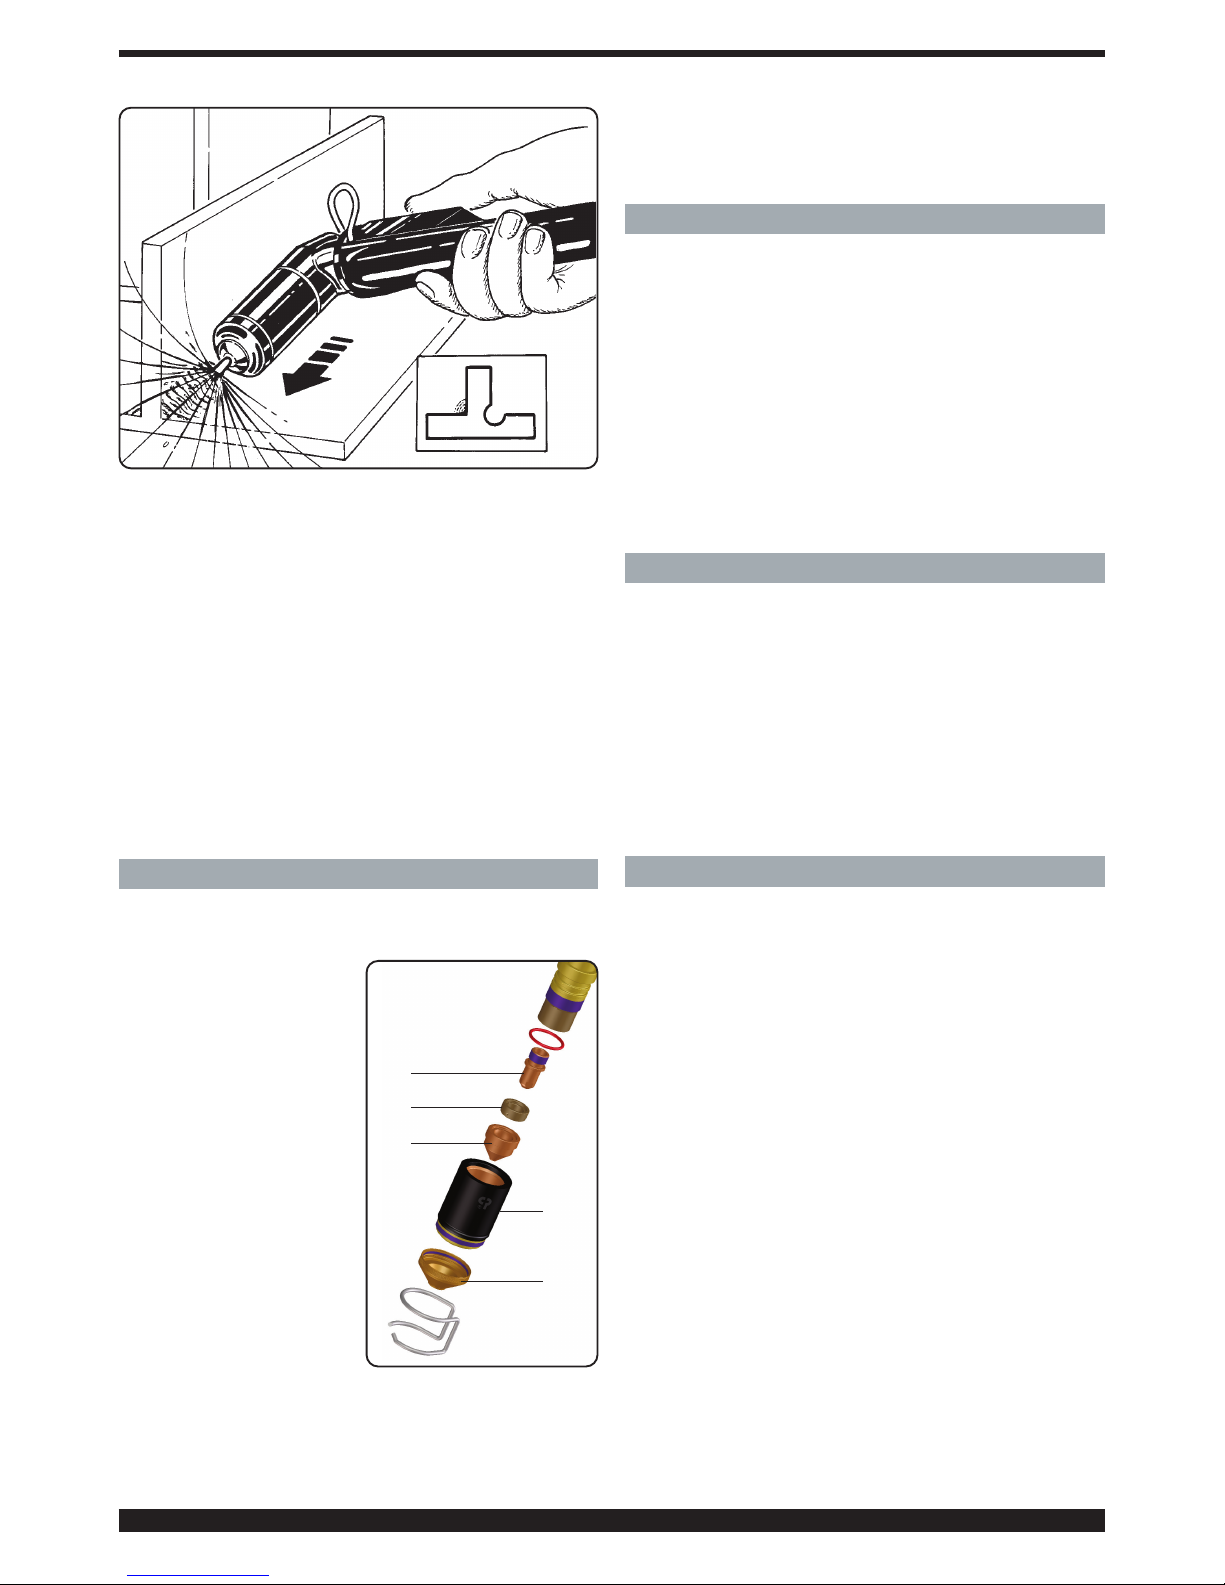
63
Strömvärdet varierar mellan 60 och 120 A beroende på
tjockleken och den mängd material som ska tas bort.
Utför momentet genom att luta slangpaket (fig. 6) och
föra det mot det smälta materialet så att gasen ut från
slangpaketet tar bort materialet. Slangpaketets vinkel i
förhållande till arbetsstycket beror på vilken genomsmältning du vill uppnå. Eftersom smält slagg tenderar att fastna på munstyckshållaren och munstycksskyddet under
bearbetningen, rekommenderas det att rengöra dem
regelbundet för att undvika att det uppstår fenomen (dubbel båge) som kan förstöra munstycket på några få
sekunder.
Bearbetningen innebär en kraftig emission av infraröda
och ultravioletta strålar och både operatör och personer i
närheten av arbetsplatsen ska därför använda lämpliga
skydd.
Stäng av apparaten efter avslutat arbete.
5 BYTE AV FÖRBRUKNINGSDELAR
VIKTIGT! Stäng av generatorn före samtliga byten av
förbrukningsdelar.
Det finns följande förbrukningsdelar (fig. 7): Elektrod
C, diffusor B, munstycke E
och munstycksskydd F.
Skruva loss munstyckshållaren D och byt ut delarna.
Elektroden C ska bytas ut
när det finns ett hål i mitten
som är ca. 1,5 mm djupt.
VARNING! Ryck inte loss
elektroden. Skruva istället
av elektroden med en jämn
ökande kraft tills den lossnar helt från gängningen.
Den nya elektroden ska
skruvas fast i sätet men ska
inte dras åt helt.
Munstycket E ska bytas ut
när hålet i mitten är skadat
eller förstorat i jämförelse
med en ny del. Om elektroden och munstycket inte byts
ut i tid överhettas delarna. Detta kan äventyra diffusorns
B livslängd. Kontrollera att munstyckshållaren D har dragits åt tillräckligt efter bytet.
fig. 6
Fig 7
C
E
B
D
F
VARNING! Skruva fast munstyckshållaren D på slangpaketstommen först när elektroden C, diffusorn B och munstycket E har monterats. Om dessa delar saknas äventyras apparatens funktion och operatörens säkerhet.
6 PRAKTISKA RÅD
- Om systemets luft innehåller stora mängder fukt och olja
rekommenderas det att använda ett torkfilter. Detta för att
undvika rostbildning på och snabbt slitage av förbrukningsdelarna, skador på slangpaketet och minskning av
skärhastighet och -kvalitet.
- Orenheterna i luften gynnar rostbildning på elektroden
och munstycket som kan leda till svårigheter vid tändning
av pilotbågen. Om detta sker ska elektrodens ände och
munstyckets insida rengöras med ett fint sandpapper.
- Kontrollera att den nya elektroden och det nya munstycket som ska monteras är rena och avfettade.
- Använd alltid originalreservdelar för att undvika skador
på slangpaketet.
7 BESKRIVNING AV SÄKERHETSANORDNINGAR
Apparaten är utrustad med flera säkerhetsanordningar
som markeras med indikationen “Err” på displayerna U
och V (se tabell längst ned på sidan).
Följande gäller för att säkerställa säkerhetsanordningarnas funktion:
• Säkerhetsanordningarna får inte tas bort eller kort-
slutas.
• Använd endast originalreservdelar.
• Ersätt apparatens eller slangpaketets skadade delar
med originalreservdelar.
• Använd endast slangpaket CEBORA CP 161.
8 UNDERHÅLL
Samtliga underhållsmoment ska utföras av kvalificerad personal i enlighet med standard CEI 26-29 (IEC
60974-4).
8.1 UNDERHÅLL AV GENERATOR
Säkerställ att strömbrytaren A är i läge “O” och dra ut
nätkabeln före underhållsarbeten inuti apparaten.
Apparaten är utrustad med en automatisk anordning för
kondenstömning som aktiveras när lufttillförseln frånkopplas. Kontrollera dock regelbundet att det inte finns
kondens i tryckregulatorns kärl J (fig. 2).
Använd tryckluft för att regelbundet avlägsna metalldamm som kan ha samlats inuti apparaten.
8.2 ANVISNINGAR EFTER UTFÖRD REPARATION
Efter en reparation ska du vara noga med att lägga alla
kablar på plats så att isoleringen garanteras mellan apparatens primära och sekundära sida. Undvik att trådarna
kommer i kontakt med delar i rörelse eller med delar som
blir varma under driften. Återmontera samtliga kabelklämmor som på originalapparaten för att undvika att apparatens primära och sekundära sida kan sammankopplas
om en ledare går av eller lossnar.
Återmontera skruvarna med de tandade brickorna som
på originalapparaten.
Page 64
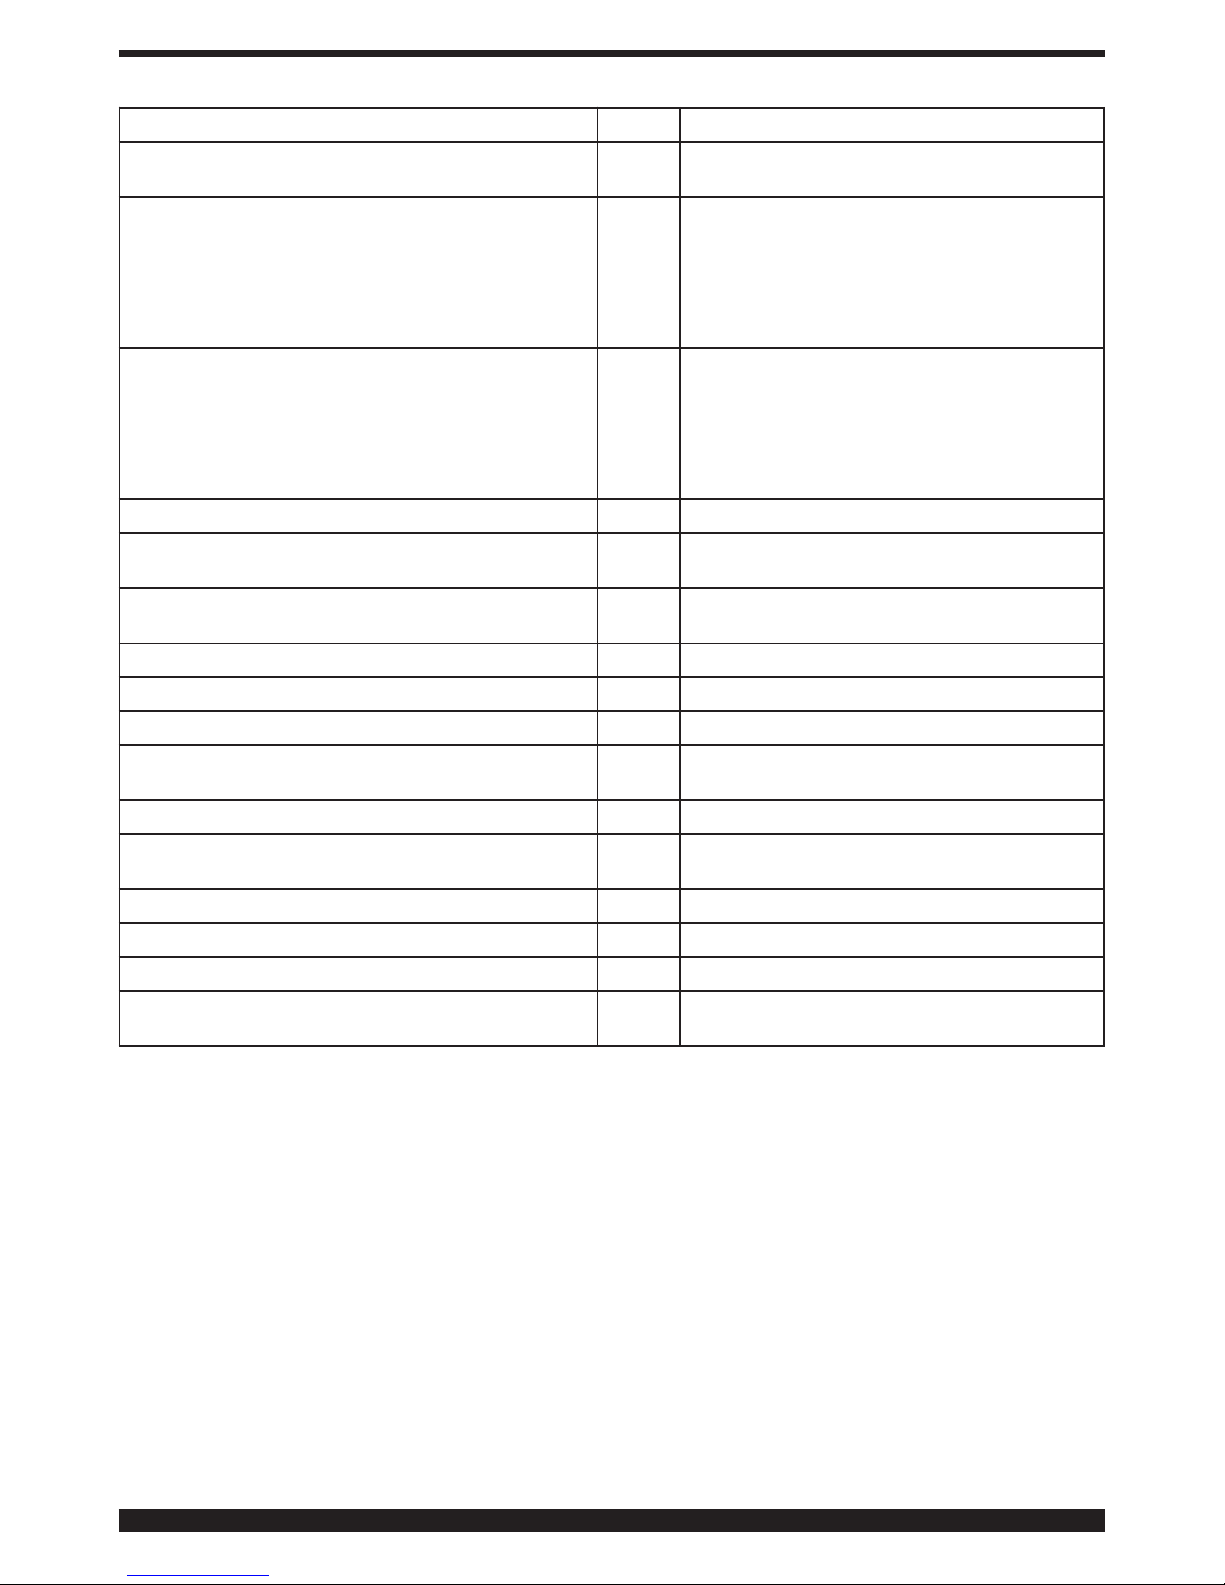
64
BESKRIVNING AV FEL DISPLAY MÖJLIG LÖSNING
Startknappen trycks ned under tändningen eller åters-
tarten av generatorn.
TRG
Stäng av generatorn, avbryt startkommandot
och starta om generatorn.
Överhettning av dioder för utgång eller transformator. TH0
Stäng inte av generatorn så att fläkten fortsätter
att vara igång och ger en snabb kylning. Återställningen av den normala funktionen sker automatiskt när temperaturen åter ligger inom de tillåtna gränsvärdena. Om problemet kvarstår, kontakta teknisk service CEBORA.
Överhettning av likströmsregulator (modul IGBT). TH1
Stäng inte av generatorn så att fläkten fortsätter
att vara igång och ger en snabb kylning. Återställningen av den normala funktionen sker automatiskt när temperaturen åter ligger inom de tillåtna gränsvärdena. Om problemet kvarstår, kontakta teknisk service CEBORA.
Lågt tryck i en gasledning. GAS LO Öka gastrycket.
Öppen lucka i generatorn eller i startmodulen HV14. OPN
Kontrollera att startmodulen HV14 är korrekt
stängd.
CNC i nödläge eller avstängd. rob
Sätt på CNC, gå ur nödläget, kontrollera
anslutningen generator/CNC.
Internt fel i mikroprocessorns minne. Err 2 Kontakta teknisk service CEBORA.
Ström uppmätt trots att bågen är släckt. Err 30 Kontakta teknisk service CEBORA.
Felaktigt strömvärde under skärningen. Err 35 Kontakta teknisk service CEBORA.
Ström uppmätt på pilotbågens krets trots att bågen
är släckt.
Err 39 Kontakta teknisk service CEBORA.
Farlig spänning. Defekt effektkrets. Err 40 Kontakta teknisk service CEBORA.
Fel seriell kommunikation mellan huvudstyrkrets och
slangpaketets adapterkrets.
Err 43 Kontakta teknisk service CEBORA.
Ström uppmätt på pilotbågens krets under skärningen. Err 49 Kontakta teknisk service CEBORA.
Utsliten elektrod. Err 55 Byt ut elektroden och/eller munstycket.
Fel matningsspänning. Err 67 Kontrollera matningsspänningen.
Tömning av gasledningar ej slutförd eller högt tryck
i en gasledning.
Err 79
Kontrollera förbrukningsdelarna eller minska
gastrycket.
Page 65
65
SHMANTIKOœ PRIN QEVSETE SE LEITOURGIVA THN
SUSKEUHV DIABAVSTE TO PAROVN EGCEIRIVDIO KAI
DIATHREIVSTE TO GIA OVLH TH DIAVRKEIA TH" ZWHV"
TH" SUSKEUHV" SE CWVRO POU NA EIVNAI GNWSTOV
STOU" ENDIAFEROVMENOU".
AUTHV H SUSKEUHV PREVPEI NA CRHSIMOPOIEIVTAI
APOKLEISTIKAV GIA ENEVRGEIE" SUGKOVLLHSH".
1 PROFULAVXEI" ASFAVLEIA"
H SUGKOVLLHSH KAI TO KOVYIMO ME
TOVXO MPOROUVN NA APOTELEVSOUN
AITIVE" KINDUVNOU GIA SA" KAI GIA
TRIVTOU", gi· autov o crhvsth" prevpei na eivnai ekpaideumevno" w" pro" tou" kinduvnou" pou proevrcontai apov
ti" enevrgeie" sugkovllhsh" kai pou anafevrontai sunoptikav parakavtw. Gia piov akribeiv" plhroforive" zhteivste
to egceirivdio me kwvdika 3.300.758
QOVRUBO"
Authv kaqeauthv h suskeuhv den paravgei qoruvbou" pou
na uperbaivnoun ta 80 dB. H diadikasiva koyivmato"
plavsmato"§sugkovllhsh" mporeiv na paravgei ovmw"
qoruvbou" pevran autouv tou orivou. Gi· autov oi crhvste" prevpei
na lambavnoun ta problepovmena apov to Novmo mevtra.
HLEKTROMAGNHTIKA PEDIA-Mporouvn na eivnai blaberav.
• To hlektrikov reuvma pou diapernav
opoiondhvpote agwgov paravgei hlektromagnhtikav pediva (EMF). To reuvma sugkovllhsh" hv kophv" prokaleiv hlektromagnhtikav pediva guvrw apov ta kalwvdia kai ti"
gennhvtrie".
• Ta hlektromagnhtikav pediva pou proevrcontai apov uyhlav reuvmata mporouvn na parevmboun me th leitourgiva
bhmatodotwvn. Atoma pou fevroun hlektronikev" suskeuev"
zwtikhv" shmasiva" (pacemaker) qa prevpei na sumbouleuvontai ton iatrov prin proseggivsoun enevrgeie" sugkovllhsh" tovxou, koph"v, frezarivsmato" hv shmeiakhv" sugkovllhsh".
• H evkqesh sta hlektromagnhtikav pediva th" sugkovllhsh" hv kophv" mporouvn na evcoun avgnwste" epidravsei" sthn ugeiva.
Kavqe ceiristhv", gia na meiwvsei tou" kinduvnou" pou proevrcontai apov thn evkqesh sta hlektromagnhtikav pediva,
prevpei na threiv ti" akovlouqe" diadikasive":
- Na frontivzei wvste kalwvdio swvmato" kai labivda"
hlektrodivou hv tsimpivda" na mevnoun enwmevna. An
eivnai dunatovn, sterewvste ta maziv me tainiva.
- Mhn tulivgete potev ta kalwvdia swvmato" kai
labivda" hlektrodivou hv tsimpivda" guvrw apov to
swvma.
- Mhn mevnete potev anavmesa sto kalwvdio swvmato"
kai kalwvdio labivda" hlektrodivou hv tsimpivda". An
to kalwvdio swvmato" brivsketai dexiav apov to
ceiristhv, to kalwvdio th" labivda" hlektrodivou hv
tsimpivda" prevpei na meivnei sthn ivdia pleurav.
- Sundevste to kalwvdio swvmato" sto metallo upov
katergasiva ovso to dunatovn pio kontav sthn periochv
sugkovllhsh" hv kophv".
- Mhn ergavzeste kontav sth gennhvtria.
EKRHVXEI"
• Mhn ekteleivte sugkollhvsei" kontav se doceiva
upov pivesh hv se parousiva ekrhktikwvn skonwvn,
aerivwn hv atmwvn. Ceirivzeste me prosochv ti" fiavle" kai tou" ruqmistev" pivesh" pou crhsimopoiouvntai
katav ti" enevrgeie" sugkovllhsh".
HLEKTROMAGNHTIKH SUMBATOTHTA
Authv h suskeuhv eivnai kataskeuasmevnh suvmfwna me ti"
endeivxei" pou perievcontai ston enarmonismevno kanonismov IEC 60974-10 (Cl. A) kai prevpei na crhsimopoieivtai
movno gia epaggelmatikouv" skopouv" kai se biomhcanikov
peribavllon. Qa mporou
vsan, pravgmati, na upavrcoun
duskolive" sthn exasfavlish th" hlektromagnhtikhv" sumbatovthta" se peribavllon diaforetikov ap· ekeivno th"
biomhcaniva".
DIALUSH HLEKTRIKWN KAI HLEKTRONIKWN
SUSKEUWN
Μην πετάτε τις ηλεκτρικές συσκεύες μαζί με τα
κανονικά απόβλητα!! Σύμφωνα με την Ευρωπαϊκή
Οδηγία 2002/96/CE πάνω στα απόβλητα των ηλεκτρικών
και ηλεκτρονικών συσκευών και την σχετική εφαρμογή της
μέσα στα πλαίσια της ισχύουσας εθνικής νομοθεσίας, οι
πρός πέταγμα ηλεκτρικές συσκευές πρέπει να
συλλέγονται ξεχωριστά και να μεταφέρονται σε μία
μονάδα ανακύκλωσης αποβλήτων οικολογικά
αποτελεσματική. Ο ιδιοκτήτης της ηλεκτρικής συσκευής
πρέπει να ενημερωθεί πάνω στα εγκεκριμένα συστήματα
επεξεργασίας αποβλήτων από τον τοπικό αντιπρόσωπό
μας. Εφαρμόζοντας αυτή την Ευρωπαϊκή Οδηγία θα
καλυτερεύσει το περιβάλλον και η ανθρώπινη υγεία!
SE PERIVPTWSH KAKHV" LEITOURGIVA" ZHTEIVSTE TH
SUMPARAVSTASH EIDIKEUMEVNOU PROSWPIKOUV.
1.1 ΠΙΝΑΚΙΔΑ ΠΡΟΕΙΔΟΠΟΙΗΣΕΩΝ
Το αριθμημένο κείμενο αντιστοιχεί με τα αριθμημένα τετραγωνάκια της πινακίδας.
1. Οι σπίθες που προκαλούνται από την συγκόλληση
μπορεί να προκαλέσουν εκρήξεις ή
πυρκαγιές.
1.1 Κρατήστε τα εύφλεκτα υλικά μακριά από την περιοχή
κοπής.
1.2 Οι σπίθες που προκαλούνται από την συγκόλληση
μπορεί να προκαλέσουν πυρκαγιές. Κρατήστε ένα
πυροσβεστήρα με τρόπο ώστε ένα άτομο να είναι σε
ετοιμότητα να το χρησιμοποιήσει.
1.3 Μην συγκολλάτε ποτέ κλειστά δοχεία.
2. Το τόξο πλάσματος μπορεί να προκαλέσει πληγές και
εγκαύματα.
2.1 Σβήστε την ηλεκτρική τροφοδοσίας πριν αποσυναρμολογήσετε τον πυρσό.
2.2 Μην κρατάτε το υλικό κοντά στην διαδρομή κοπής.
2.3 Φορέστε ένα πλήρες προστατευτικό για το σώμα.
3. Οι ηλεκτροπληξία που μπορεί να προκαλέσει ο
πυρσός ή το καλώδιο μπορούν να είναι θανατηφόρα.
Προστατευθείτε κατάλληλα από τον κίνδυνο ηλεκτροπληξίας.
3.1 Φορέστε ανθεκτικά μονωτικά γάντια. Μην φοράτε
υγρά ή κατεστραμμένα γάντια.
3.2 Βεβαιωθείτε ότι είστε μονωμένοι από το τεμάχιο προς
ODHGOS CRHSEWS GIA SUSKEUH KOYIMATOS ME PLASMA
Page 66
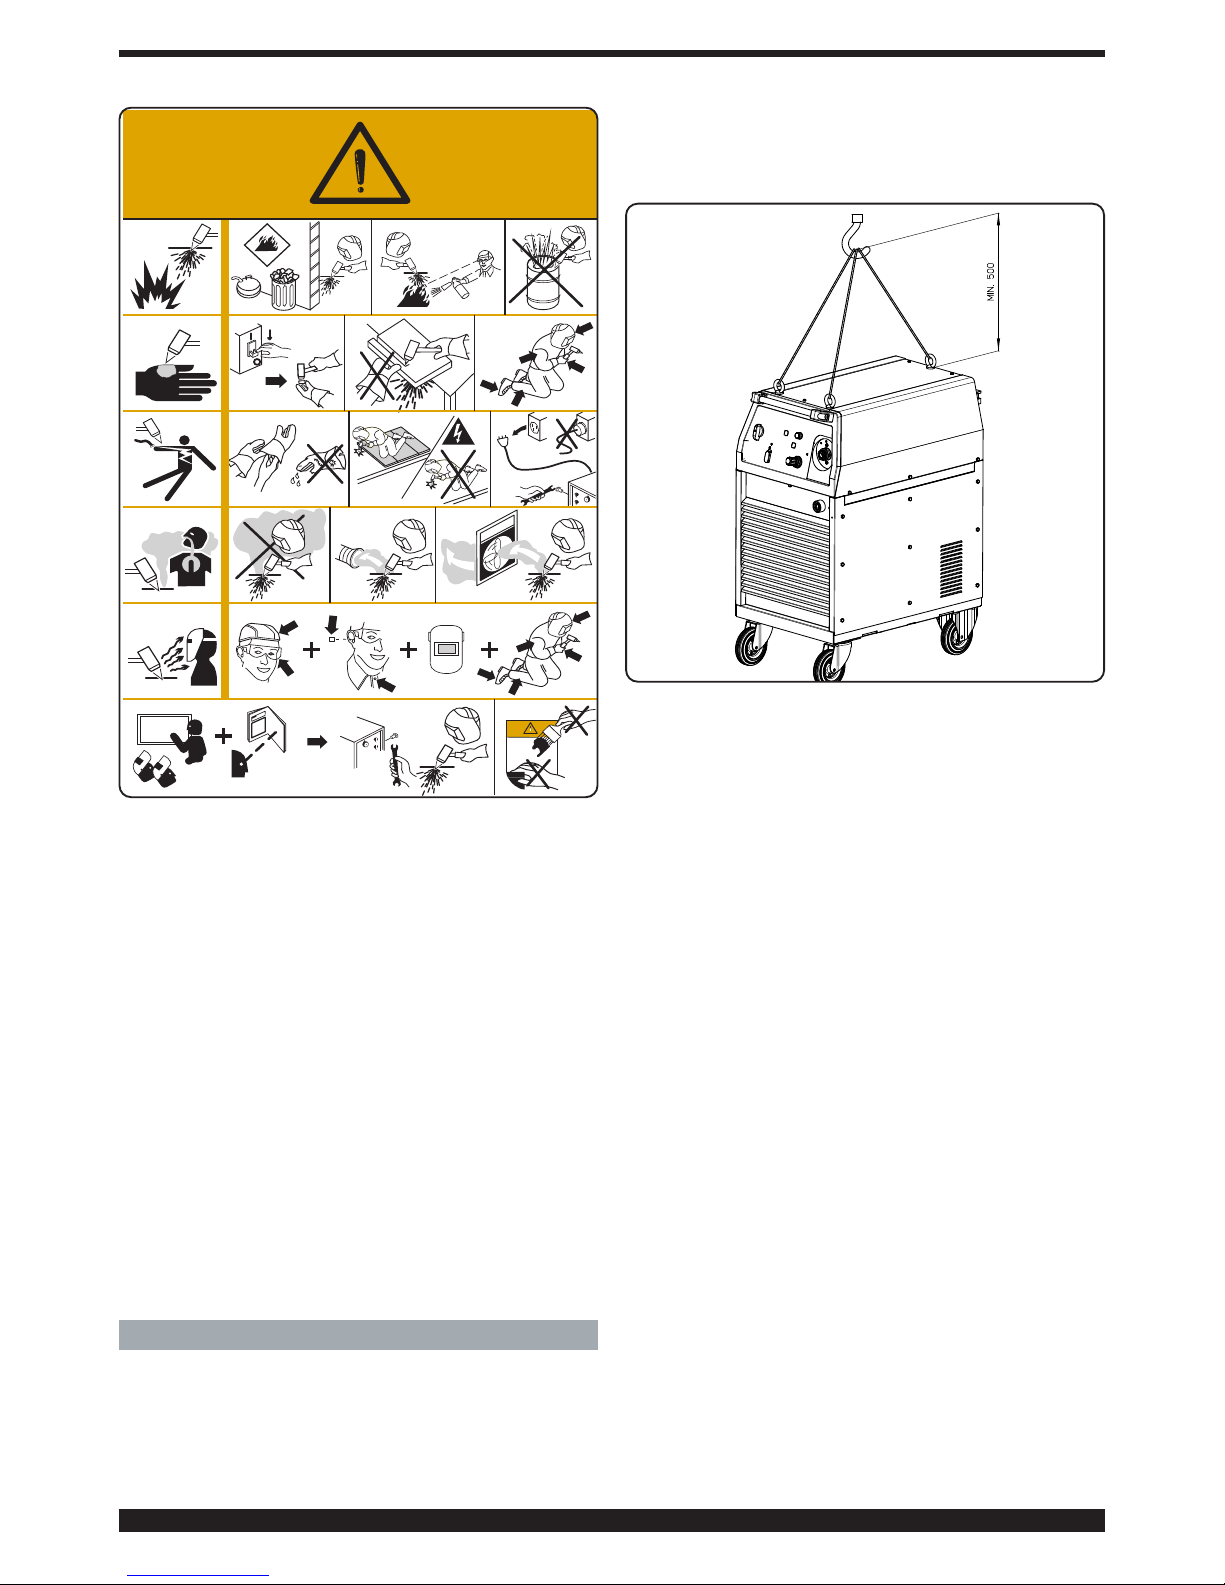
66
συγκόλληση ή το έδαφος.
3.3 Αποσυνδέστε το φις του καλωδίου τροφοδοσίας πριν
από την λειτουργία της μηχανής.
4. Η εισπνοή των αναθυμιάσεων από την συγκόλληση
μπορεί να είναι βλαβερό για την υγεία.
4.1 Κρατήστε το κεφάλι μακριά από τις αναθυμιάσεις.
4.2 Χρησιμοποιήστε ένα σύστημα αναγκαστικού αερισμού ή τοπικής εκκένωσης για την
κατάργηση των αναθυμιάσεων.
4.3 Χρησιμοποιήστε μια ανεμιστήρα αναρρόφησης για
την κατάργηση των αναθυμιάσεων.
5. Οι ακτίνες του τόξου μπορούν να κάψουν τα μάτια και
να προκαλέσουν εγκαύματα στο
δέρμα.
5.1 Φορέστε κράτος γυαλιά ασφαλείας. Χρησιμοποιήστε
κατάλληλα προστατευτικά για τα αυτιά και ρόμπες με
κλειστό το επιλαίμιο. Χρησιμοποιήστε μάσκες κράνη
με φίλτρα σωστού μεγέθους. Φορέστε ένα πλήρες
προστατευτικό για το σώμα.
6. Διαβάστε τις οδηγίες πριν χρησιμοποιήσετε την μηχανή ή ακολουθήστε οποιαδήποτε διαδικασία με αυτή.
7. Μην αφαιρείτε και μην καλύπτετε τις ετικέτες προειδοποίησης
2 ΓΕΝΙΚΗ ΠΕΡΙΓΡΑΦΗ
Αυτή η συσκευή είναι μια γεννήτρια συνεχούς ρεύματος,
που έχει σχεδιαστεί για την κοπή υλικών καλών αγωγών
του ρεύματος (μέταλλα και κράματα) διαμέσου της διαδικασίας τόξου πλάσματος. Το αέριο πλάσμα μπορεί να
είναι αέρας ή άζωτο.
2.1 ΑΠΟΣΥΣΚΕΥΑΣΙΑ ΚΑΙ ΣΥΝΑΡΜΟΛΟΓΗΣΗ
Αφαιρέστε την συσκευή από την συσκευασία ακολουθώντας τις υποδείξεις της Εικ. 1.
Λόγω του ότι αυτή η συσκευή διαθέτει τροχούς χωρίς
φρένο, βεβαιωθείτε να μην τοποθετήσετε την μηχανή σε
επιφάνειες με κλίση, για την αποφυγή της ανατροπής της
ή την μη ελεγχόμενη κίνηση της ίδιας.
2.2 ΠΕΡΙΓΡΑΦΗ ΤΗς ΣΥΣΚΕΥΗΣ (εικ. 2)
A) Διακόπτες λειτουργίας 0-1.
C) Σταθερό συνδετικό για πυρσό.
D) Προστατευτικό προσφυτήρα πυρσού.
E) Πρίζα για το καλώδιο γείωσης.
F) Κινητό συνδετικό.
H) Διακόπτης για την ρύθμιση της πίεσης του αερίου.
I) Σύνδεσμος τροφοδοσίας αερίου (σπείρωμα 1/4”
αερίου θηλυκό).
J) Λεκάνη περισυλλογής συμπυκνώματος.
K) Καλώδιο τροφοδοσίας.
N) Led λειτουργίας κοπής.
O) Led λειτουργίας Self Restart (αυτόματη επανανάφ-
λεξη του πιλοτικού τόξου).
P) Led λειτουργίας απορωγμάτωσης.
U) Display που προβάλει:
-κατά την έναυση = αντικείμενο μηχανής (957),
τύπος πυρσού (161), μήκος πυρσού (Len).
-διαφορετικά = ρεύμα κοπής και κωδικοί σφάλματος.
V) Display που προβάλει:
-κατά την έναυση = έκδοση λογισμικού (01), τύπος
πυρσού (CP), μήκος πυρσού (6)
-διαφορετικά = διάμετρος ακροφυσίου προς χρήση
και κωδικοί σφάλματος.
W) Πλήκτρο επιλογής λειτουργίας εργασίας. Σε κάθε
πίεση αυτού του πλήκτρου έχουμε την έναυση του
αντίστοιχου led επιλογής.
Z) Διακόπτης για την ρύθμιση του ρεύματος κοπής.
?
OFF
G
k
l
a
x
m
z
x
,
h
j
x
j
g
b
n
n
s
x
m
k
s
k
s
k
g
h
x
n
n
m
z
x
k
x
s
k
g
a
s
u
w
e
n
c
m
c
tg
h
s
d
h
js
jk
s
d
j
k
x
c
Ghgopglòdfòxlc òkvfàlxcvò l+dòvòùx
Sm,nxcv,mzx.c ierlòdfb-.èeì’,c mdlò
hsjkklasjlòsòlxc,òz
jhgfjksdhfjksdklcsmkldc
1 1.1 1.2 1.3
2 2.1 2.2 2.3
3 3.1 3.2 3.3
4 4.1 4.2 4.3
5 5.1
6
7
3098464
eik. 1
Page 67
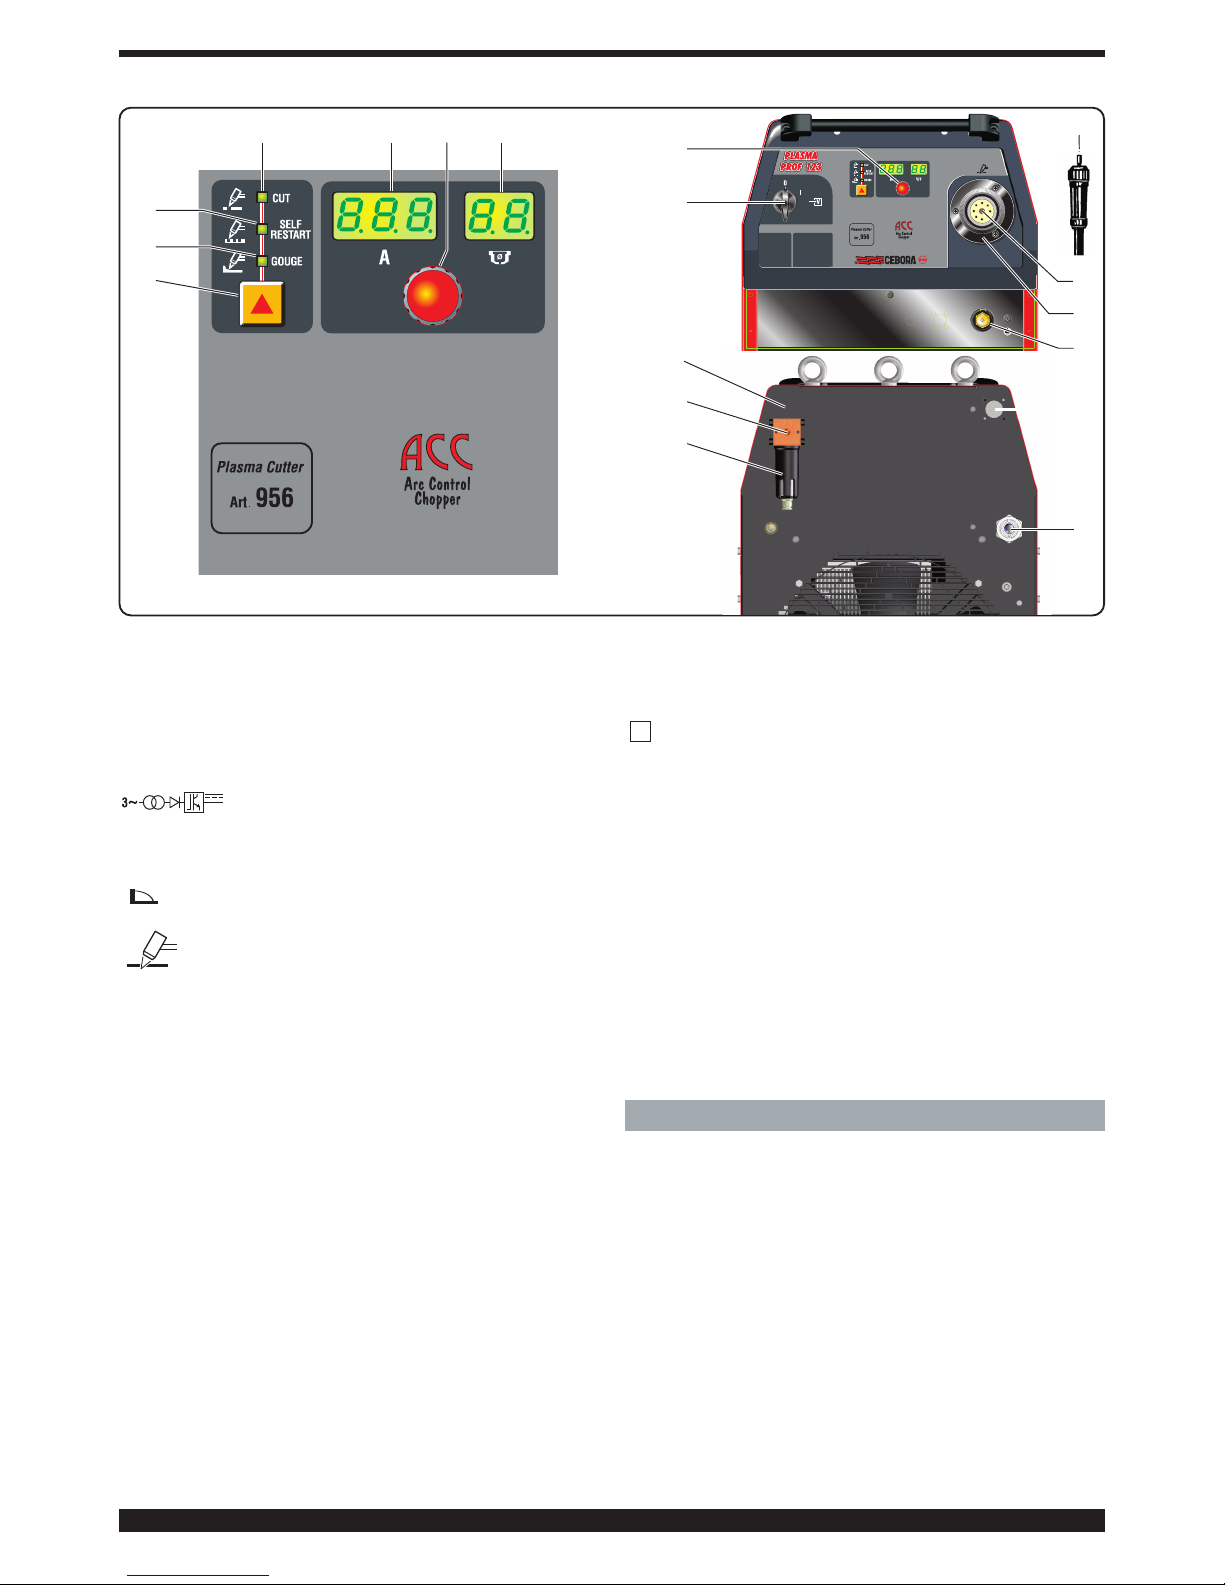
67
2.3 ΕΠΕΞΗΓΗΣΗ ΤΩΝ ΔΕΔΟΜΕΝΩΝ ΠΟΥ
ΑΝΑΓΡΑΦΟΝΤΑΙ ΣΤΗΝ ΠΙΝΑΚΙΔΑ ΤΗς
ΜΗΧΑΝΗΣ.
Η συσκευή είναι κατασκευασμένη κατά τους ακόλουθους
κανόνες : IEC 60974.1 - IEC 60974.3 -IEC 60974.10 Cl. A
- IEC 61000-3-11 - IEC 61000-3-12 (δείτε σημείωση 2).
Τριφασικός μετασχηματιστής-ανορθωτήςμετατροπέας DC/DC (chopper).
Αρ° Αριθμός αναφοράς μητρώου για αναφορά
για οποιαδήποτε αίτηση σχετική με την
συσκευή.
Χαρακτηριστικό μείωσης .
P.A.C. Κατάλληλο για κοπή πλάσματος.
Τύπος πυρσού Τύπος πυρσού που μπορεί να χρησιμο-
ποιηθεί με αυτή τη συσκευή.
U0. Δευτερεύουσα τάση κενού (μέγιστη τιμή)
X. Ποσοστιαίος παράγοντας λειτουργίας.
Εκφράζει την ποσόστωση 10 λεπτών κατά
την οποία η συσκευή μπορεί να λειτουργή-
σει με καθορισμένο ρεύμα χωρίς υπερ-
θέρμανση.
I2. Ρεύμα κοπής.
U2. Δευτερεύουσα τάση με ρεύμα κοπής Ι2.
Αυτή η τάση εξαρτάται από την απόσταση
ανάμεσα στο μπεκ και το αντικείμενο
κοπής. Αν αυτή η απόσταση αυξηθεί αυξά-
νεται και η τάση κοπής και ο παράγοντας
λειτουργίας X% μπορεί να μειωθεί.
U1. Ονομαστική τάση τροφοδοσίας.
3~ 50/60Hz Τριφασική τροφοδοσία 50 ή 60 Hz
I1 max. Είναι η μέγιστη τιμή του απορροφούμενου
ρεύματος.
l1 eff. Είναι η μέγιστη τιμή του πραγματικού απο-
ρροφημένου ρεύματος λαμβάνοντας
υπόψη τον παράγοντα λειτουργίας.
IP21 Βαθμός προστασίας του πλαισίου.
Βαθμός 1 ως δεύτερη σύντμηση σημαίνει
ότι αυτή η συσκευή δεν είναι κατάλληλη για
εργασία στο εξωτερικό.
Καταλληλότητα επεξεργασίας στο περιβάλλον με αυξάνοντα κίνδυνο.
ΗΜΕΙΩΣΗ:
1- Η συσκευή έχει επίσης σχεδιαστεί για την επεξεργασία
σε περιβάλλον με βαθμό μόλυνσης 3. (Δείτε IEC
60664).
2- Αυτή η συσκευή είναι συμβατή με την διάταξη IEC
61000-3-12 με τον όρο ότι η μέγιστη επιτρεπόμενη
εμπέδηση Zmax του συστήματος είναι μικρότερη ή ίση
με 0,034 στο σημείο διαπεφής ανάμεσα στο σύστημα
του χειριστή και εκείνο του κοινού. Είναι ευθύνη του
τεχνικού εγκατάστασης ή του χρήστη του εξοπλισμού
να εγγυηθεί, συμβουλευόμενος ενδεχομένως τον χειριστή του δικτύου διανομής, ότι η συσκευή είναι συνδεδεμένη με τροφοδοσία μέγιστης επιτρεπόμενης
εμπέδησης του συστήματος Zmax μικρότερης ή ίσης
με 0,034.
3 ΕΓΚΑΤΑΣΤΑΣΗ
3.1 ΣΥΝΑΡΜΟΛΟΓΗΣΗ ΠΥΡΣΟΥ
Αυτό το σύστημα διατίθεται χωρίς πυρσό και είναι
κατάλληλο μόνο για πυρσούς CEBORA CP161 είτε
χειροκίνητους είτε αυτόματους (ευθείς).
Αφού εισάγετε το κινητό συνδετικό F στο προστατευτικό D,
εισάγετε το στο σταθερό συνδετικό C, βιδώνοντας μέχρι
τέλους το δακτύλιο F για την αποφυγή απώλειας αέρα που
θα μπορούσαν να προκαλέσουν προβλήματα στην καλή
λειτουργία.
Μην εγχαράξετε τον πείρο μεταφοράς ρεύματος και μην
λυγίζετε τα βύσματα του κινητού συνδετικού F .
Βιδώστε το προστατευτικό D στο πάνελ.
S
fig. 2
A
Z
NUZV
O
P
W
F
C
D
E
L
K
I
J
Page 68
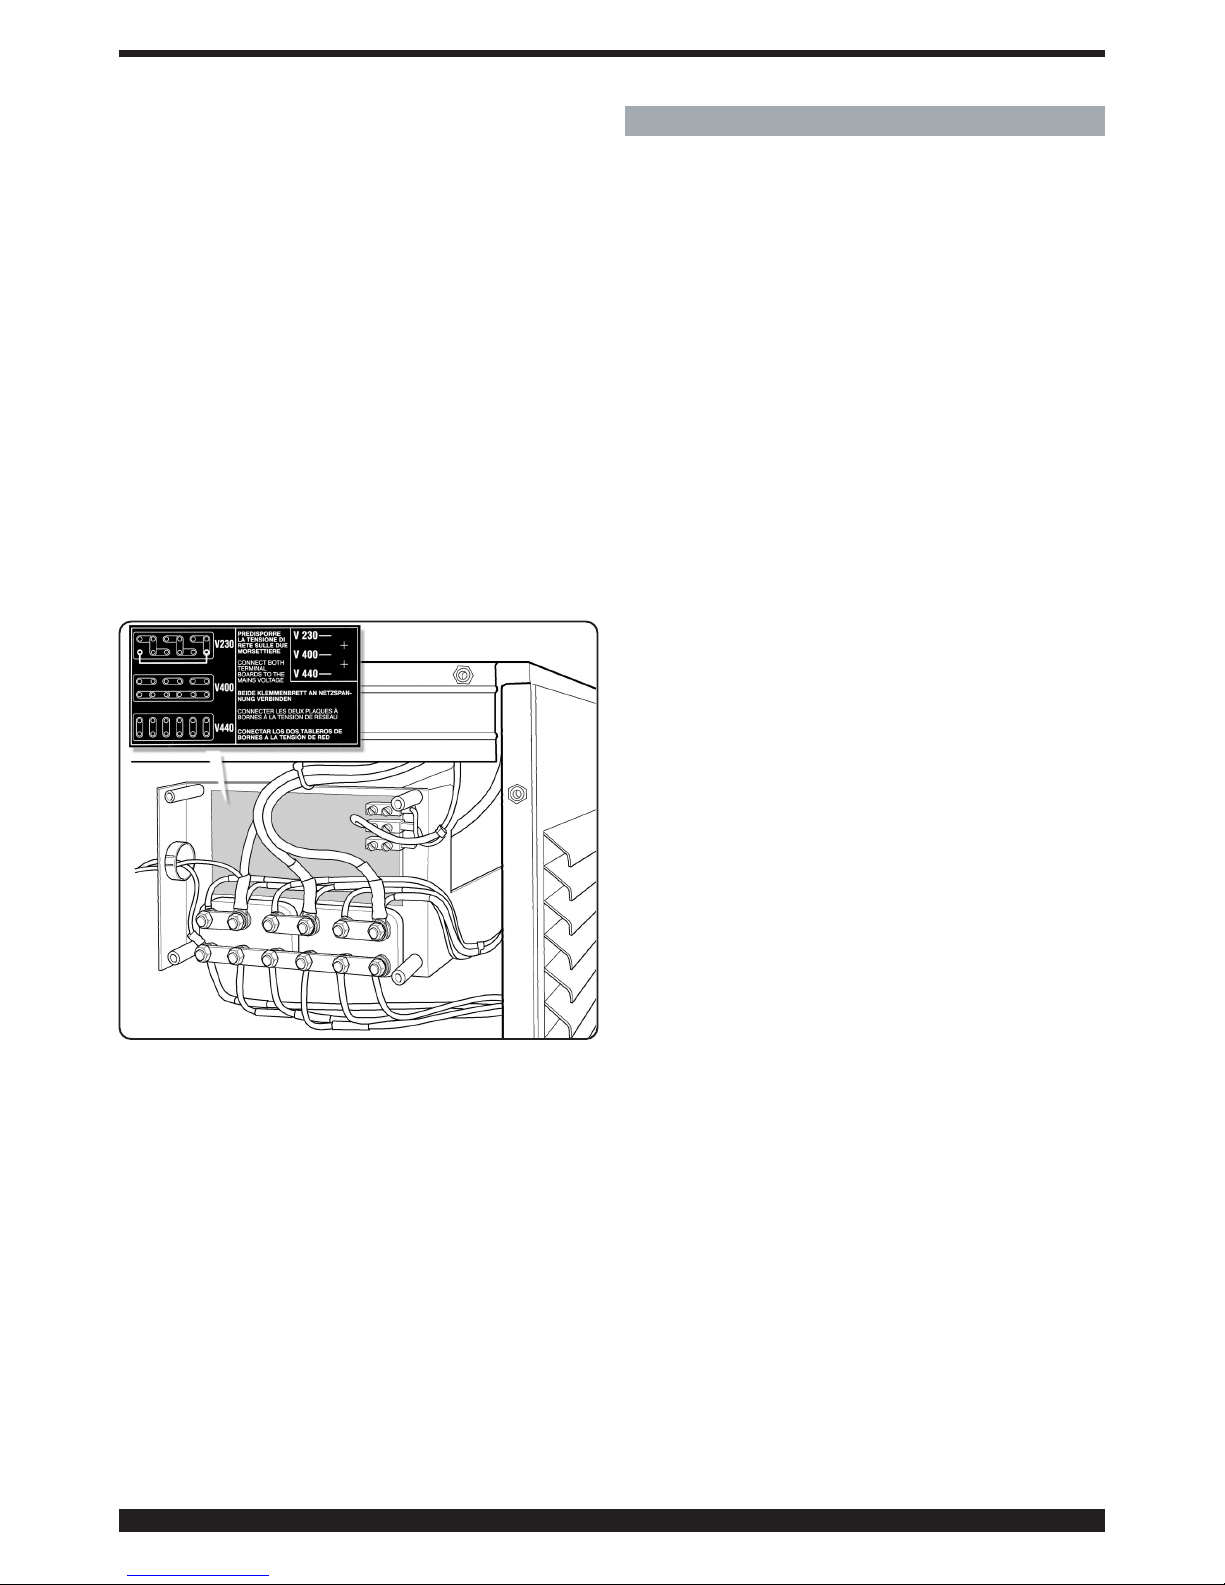
68
3.2 ΕΚΚΙΝΗΣΗ ΛΕΙΤΟΥΡΓΙΑΣ
Η εγκατάσταση τους μηχανής θα πρέπει να πραγματοποιηθεί από έμπειρο προσωπικό. Οι συνδέσεις θα
πρέπει να πραγματοποιηθούν σε συμφωνία με τους
κανονισμούς σε ισχύ και τηρώντας πλήρως τους
νόμους προστασίας από ατυχήματα (οδηγία CEI 2623 και CEI CLC 62081).
Συνδέσατε την τροφοδοσία αερίου στο συνδετικό I
βεβαιώνοντας ότι το σύστημα είναι σε θέση να χορηγήσει
μια παροχή και μια πίεση κατάλληλη για τον πυρσό που
χρησιμοποιείτε.
Αν η τροφοδοσία αέρα προέρχεται από μια φιάλη πεπιεσμένου αέρα, αυτή θα πρέπει να διαθέτει ένα ρυθμιστή
πίεσης. Μην συνδέετε ποτέ μια φιάλη πεπιεσμένου
αέρα άμεσα με τον μειωτήρα της μηχανής. Η πίεση θα
μπορούσε να ξεπεράσει την απόδοση του μειωτήρα
και να προκαλέσει έκρηξη.
Επιβεβαιώστε ότι η τάση τροφοδοσίας συμπίπτει με
εκείνη που βρίσκεται στην ετικέτα του καλωδίου της τροφοδοσίας. Σε αντίθετη περίπτωση λάβετε μέτρα διαμέσου
των ακροδεκτών αλλαγής τάσης AE που βρίσκεται στο
εσωτερικό της συσκευής (εικ.3).
Η μηχανή διαθέτει ένα λειτουργικό διακόπτη κατά συνέπεια:
a) Σε περίπτωση μιας μόνιμης σύνδεσης στο σύστημα
τροφοδοσίας (χωρίς βύσμα) είναι αναγκαία η πρόβλεψη
ενός γενικού διακόπτη κατάλληλης ικανότητας που να
συμμορφώνεται με τα δεδομένα της πινακίδας.
b) Σε περίπτωση μιας σύνδεσης με βύσμα, χρησιμοποιήστε ένα που συμμορφώνεται στα δεδομένα της πινακίδας.
Σε αυτή την περίπτωση το βύσμα θα πρέπει να χρησιμοποιείται για την αποσύνδεση της από το δίκτυο, αφού
τοποθετηθεί στο “O” ο διακόπτης A (εικ. 2).
Το κίτρινο-πράσινο καλώδιο της τροφοδοσίας θα πρέπει
να συνδέεται στο τερματικό της γείωσης.
Οι επεκτάσεις θα πρέπει να διαθέτουν κατάλληλη διατομή
που να προσαρμόζεται σε ρεύμα απορρόφησης I1 max.
όπως υποδεικνύεται στην πινακίδα των τεχνικών δεδομένων.
4. ΧΡΗΣΗ
Η επιλογή του είδους εργασίας προς εφαρμογή πραγματοποιείται διαμέσου του πλήκτρου W: ανάβουν τα σχετικά
led N, O, P που αντιστοιχούν αντίστοιχα στην κοπή (CUT),
κοπή στο πλέγμα (SELF-RESTART) και απορωγμάτωση
(GOUGE).
Ενεργοποιήστε την συσκευή διαμέσου του διακόπτη A (τα
display U,V,R και τα led N,O,P,T,S ενεργοποιούνται)
Σε ταχεία ακολουθία προβάλλονται:
-το αντικείμενο γεννήτριας (display U),
-η έκδοση εγκαταστημένου firmware (display V),
-το όνομα του συναρμολογημένου πυρσού (display U και
V).
Στην συνέχεια στο display U προβάλλεται η επιγραφή LEN
(μήκος του πυρσού) και στο display V αναβοσβήνει η
μέτρηση (= 12μέτρα από το εργοστάσιο).
Αν ο πυρσός που χρησιμοποιείται έχει ένα μήκος διαφορετικό είναι αναγκαίο να γίνει μετατροπή στην μέτρηση
πραγματοποιώντας χειρισμό στην λαβή Z.
Μετά από 5 δευτερόλεπτα η επιλεγμένη τιμή αποθηκεύεται και διατηρείται για τις επόμενες εναύσεις της γεννήτριας.
Σε περίπτωση λανθασμένης αρχικής ρύθμισης, είναι
δυνατή η μετατροπή του μήκους πατώντας ταυτόχρονα τα
πλήκτρα W και Q και επιλέγοντας την επιθυμητή μέτρηση
διαμέσου του διακόπτη Z.
Τώρα είναι δυνατή η ρύθμιση της σωστής πίεσης λειτουργίας πατώντας το πλήκτρο Q (SET) και ακολουθώντας
τις υποδείξεις των led S και T. Το led S αναμμένο υποδεικνύει χαμηλή πίεση ενώ το led T αναμμένο υποδεικνύει
υψηλή πίεση. Ενεργήστε στον διακόπτη H του μειωτήρα
πίεσης μέχρι και τα δυο led να ενεργοποιηθούν (σωστή
πίεση). Μπλοκάρετε αυτό το διακόπτη πατώντας προς τα
κάτω.
4.1 ΚΟΠΗ (ΛΕΙΤΟΥΡΓΙΚΗ ΦΑΣΗ ”CUT”)
Ρυθμίσατε διαμέσου του διακόπτη Z, το ρεύμα κοπής σε
σχέση με το πάχος προς κοπή ακολουθώντας τις υποδείξεις που αναγράφονται στους πίνακες κοπής.
Κατά την διάρκεια της ρύθμισης του ρεύματος στο V υπο-
δεικνύεται η σωστή διάμετρος του μπεκ προς χρήση.
Συνδέσατε την δαγκάνα του καλωδίου γείωσης στο
τεμάχιο προς κοπή βεβαιώνοντας ότι ο ακροδέκτης και το
τεμάχιο είναι σε καλή ηλεκτρική επαφή και συγκεκριμένα
αν πρόκειται για βαμμένες λαμαρίνες, οξειδωμένες ή με
μονωτικά περιβλήματα. Μην συνδέετε την δαγκάνα στο
τεμάχιο του υλικού που θα πρέπει να εξαχθεί.
Με ρεύμα κοπής από 20 έως 45A και μπεκ διαμέτρου
1,2mm είναι δυνατό να πραγματοποιηθεί μια κοπή ακουμπώντας άμεσα στο τεμάχιο (drag cut).
Για ρεύματα μεγαλύτερα από 45A είναι αναγκαία η χρήση
ενός αποστασιοποιητή ελατηρίου ή δυο ακίδων για την
αποφυγή της άμεσης επαφής του μπεκ ή της προστασίας
του μπεκ με το τεμάχιο κοπής.
Με τον πυρσό για αυτόματη εφαρμογή, κρατήστε μια απόσταση περίπου 4mm ανάμεσα στο προστατευτικό του
μπεκ και το τεμάχιο, όπως υποδεικνύεται στους πίνακες
κοπής.
Πατήστε το πλήκτρο πυρσού για πρόσβαση στο πιλοτικό
τόξο.
eik. 3
Page 69
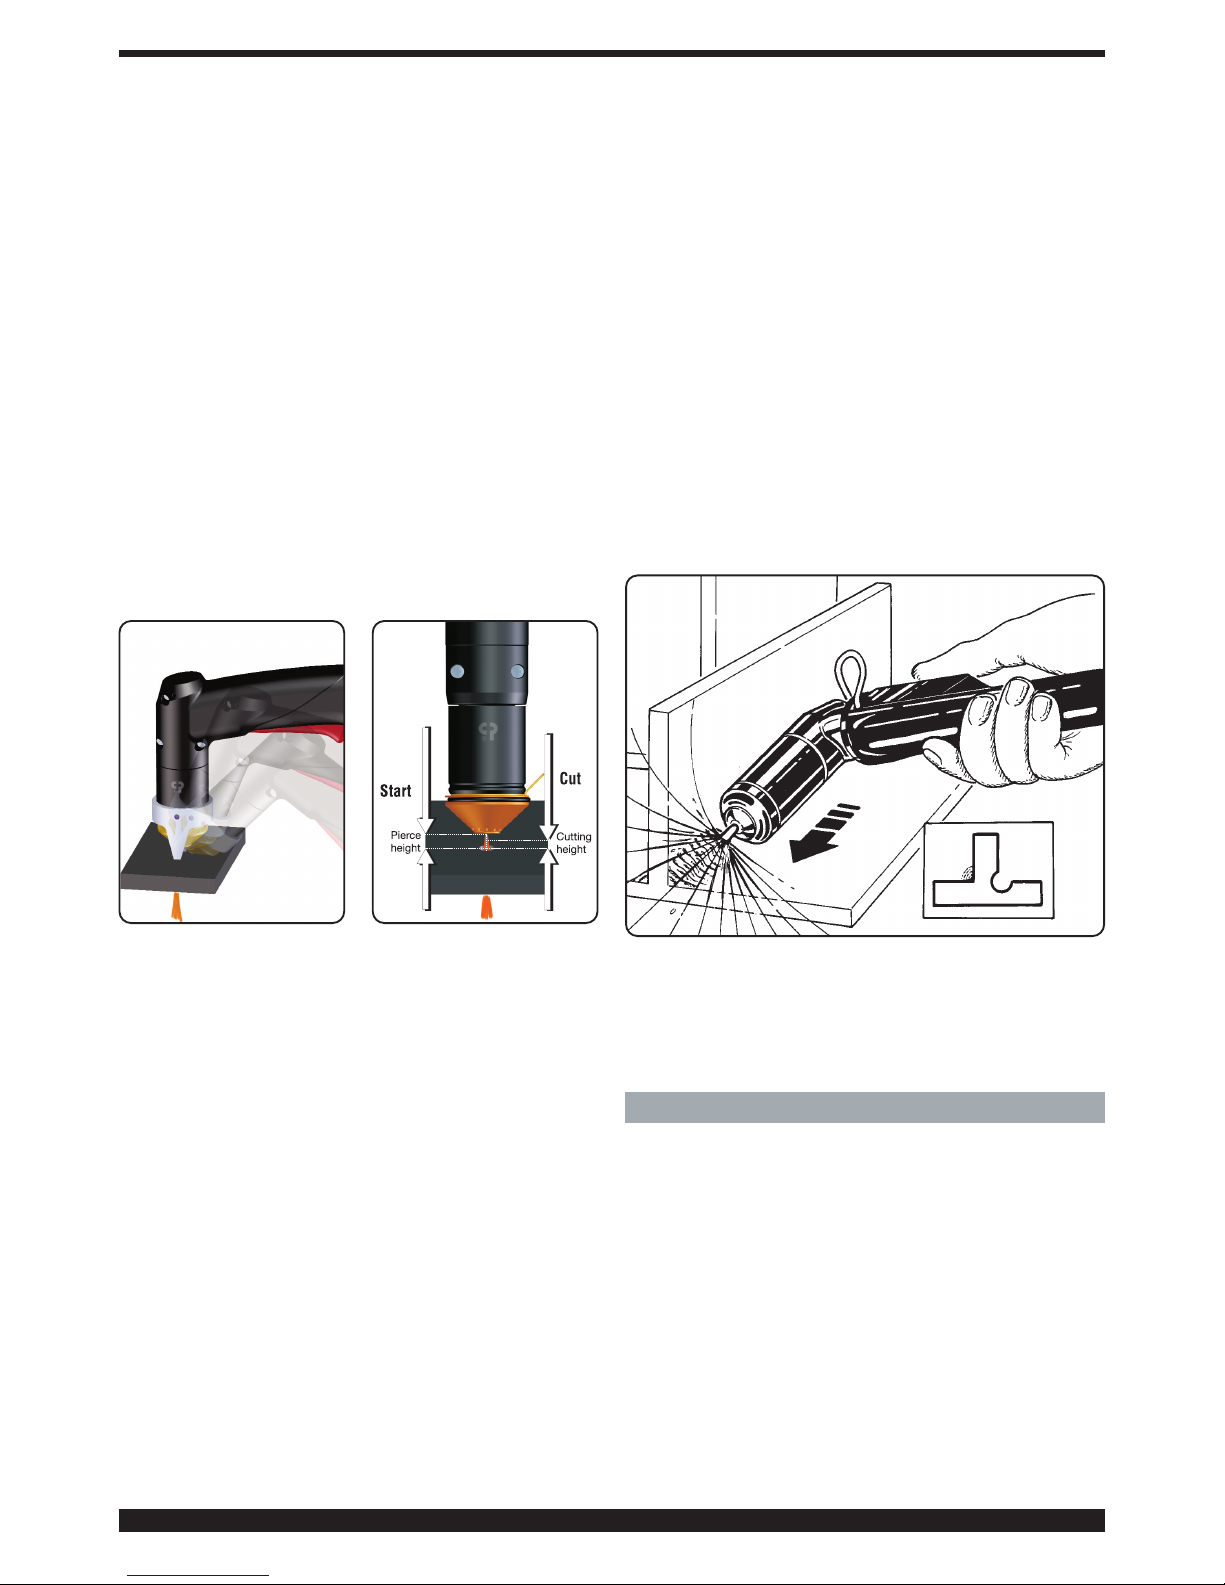
69
Αν δεν αρχίσει η κοπή μετά από 2 δευτερόλεπτα το πιλοτικό τόξο σβήνει και στην συνέχεια για να την επανέναυση
πατήστε και πάλι το πλήκτρο.
Κρατήστε τον πυρσό κάθετα κατά την διάρκεια της κοπής.
Μετά το τέλος της κοπής και αφού απελευθερώσετε το
πλήκτρο, ο αέρας θα συνεχίσει να εξέρχεται από τον
πυρσό για να επιτρέψει την ψύξη του.
Είναι καλή τεχνική να μην απενεργοποιείται τη συσκευή πριν από το τέλος αυτού του χρονικού διαστήματος.
Κατά την χρήση του χειροκίνητου πυρσού και στην
περίπτωση που θα πρέπει να πραγματοποιηθούν οπές ή
θα πρέπει να πραγματοποιηθεί η κοπή από το κέντρο του
τεμαχίου, θα πρέπει ο πυρσός να κρατιέται σε θέση με
κλίση και να ισιάσει με τρόπο ώστε το λιωμένο μέταλλο να
μην ψεκάζεται στην προστασία μπεκ (δείτε εικ. 4). Αυτή η
διαδικασίας θα πρέπει να πραγματοποιηθεί κατά την
διάτρηση τεμαχίων πάχους μεγαλύτερου των 3mm.
Κατά την χρήση του αυτόματου πυρσού (δείτε εικ. 5) ακολουθήστε σχολαστικά τις υποδείξεις που εμπεριέχονται
στους πίνακες κοπής σε ότι αφορά το ύψος συντριβής, το
ύψος της εργασίας και τα μέγιστα πάχη κοπής σε σχέση
με το ρεύμα.
Στην περίπτωση που θα πρέπει να εκτελέσετε κυκλική
κοπή χρησιμοποιήστε τον ειδικό διαβήτη που διατίθεται
μετά από αίτηση. Είναι σημαντικό να υπενθυμίζεται ότι η
χρήση του διαβήτη μπορεί να καταστήσει αναγκαία την
εφαρμογή της τεχνικής εκκίνησης που υποδεικνύεται παραπάνω.
Μην κρατάτε χωρίς λόγο αναμμένο το πιλοτικό τόξο στον
αέρα για να μην αυξήσετε την κατανάλωση του ηλεκτροδίου, του σκεδαστή και του μπεκ.
Τέλος εργασίας, απενεργοποίηση της μηχανής.
4.2 ΚΟΠΗ ΣΤΟ ΠΛΕΓΜΑ (ΛΕΙΤΟΥΡΓΙΚΗ ΦΑΣΗ SELFRESTART)
Για να κόψετε λαμαρίνες ή πλέγματος ενεργοποιήστε αυτή
την λειτουργία.
Μετά το τέλος κοπής, διατηρώντας πατημένο το πλήκτρο,
το πιλοτικό τόξο θα ξανανάψει αυτόματα. Χρησιμοποιή-
στε αυτή την λειτουργία μόνο αν είναι αναγκαίο για
την αποφυγή της φθοράς του ηλεκτροδίου και του
μπεκ.
4.3 ΑΠΟΡΩΓΜΑΤΩΣΗ (ΛΕΙΤΟΥΡΓΙΚΗ ΦΑΣΗ
”GOUGE”)
Αυτή η διαδικασία επιτρέπει την αφαίρεση ελαττωματικών
κολλήσεων, τον διαχωρισμό των συγκολλημένων
τεμαχίων, την προετοιμασία ακρών κλπ. Για αυτή την διαδικασία θα πρέπει να γίνει χρήση του ακροφυσίου ø 3
mm.
Η τιμή του ρεύματος προς χρήση μεταβάλλεται από 60 σε
120A σε σχέση με το πάχος και την ποσότητα που θέλετε
να απομακρύνετε. Η διαδικασία θα πρέπει να πραγματοποιείται κρατώντας τον πυρσό σε κλίση (εικ.6) και κινούμενοι προς το λιωμένο υλικό με τρόπο ώστε το αέριο εξόδου
από τον πυρσό να το απομακρύνει. Η κλίση του πυρσού
σε σχέση με το τεμάχιο εξαρτάται από την διείσδυση που
θέλετε να ανακτήσετε. Μια και οι λιωμένες σκουριές κατά
την διάρκεια της διαδικασίας έχουν την τάση προσκόλλησης στο φέρον στέλεχος του μπεκ, είναι καλή τακτική ο
συχνός καθαρισμός για την αποφυγή της εμφάνισης
φαινόμενων όπως (διπλό τόξο) που καταστρέφουν το
μπεκ σε μερικά δευτερόλεπτα.
Δοθείσας της υψηλής εκπομπής σε ακτινοβολία (υπέρυθρες και υπεριώδεις) κατά την διάρκεια αυτής της διαδικασίας, προτείνεται μια σχολαστική προστασία του χειριστή και των ατόμων που βρίσκονται κοντά στις θέσεις
εργασίας.
Μετά το τέλος εργασίας, απενεργοποιείστε τη μηχανή.
5. ΑΝΤΙΚΑΤΑΣΤΑΣΗ ΑΝΑΛΩΣΙΜΩΝ
ΣΗΜΑΝΤΙΚΟ: απενεργοποιήστε την γεννήτρια πριν πραγματοποιήσετε οποιαδήποτε αντικατάσταση αναλώσιμων.
Αναφορικά με την Εικ.7 , τα μέρη που υπόκεινται σε
φθορά είναι: το ηλεκτρόδιο C, ο σκεδαστής B, το μπεκ E
και η προστασία μπεκ F. Αυτά θα πρέπει να αντικαταστηθούν μετά από το ξεβίδωμα του φορέα μπεκ D. Το
ηλεκτρόδιο C θα πρέπει να αντικαθίσταται όταν παρουσιάζει ένα κρατήρα στο κέντρο τoυ με βάθος 1,5 mm.
ΠΡΟΣΟΧΗ: για το ξεβίδωμα του ηλεκτροδίου μην ασκείτε
απότομες πιέσεις αλλά εφαρμόστε μια προοδευτική
δύναμη μέχρι να προκαλέσετε την απεμπλοκή του σπειρώματος. Το νέο ηλεκτρόδιο θα πρέπει να βιδωθεί στο
έδρανο και να μπλοκαριστεί χωρίς να σφίξετε μέχρι τέλους.
Το μπεκ E αντικαθίσταται όταν παρουσιάζει την κεντρική
eik. 6
εικ. 4
εικ. 5
Page 70
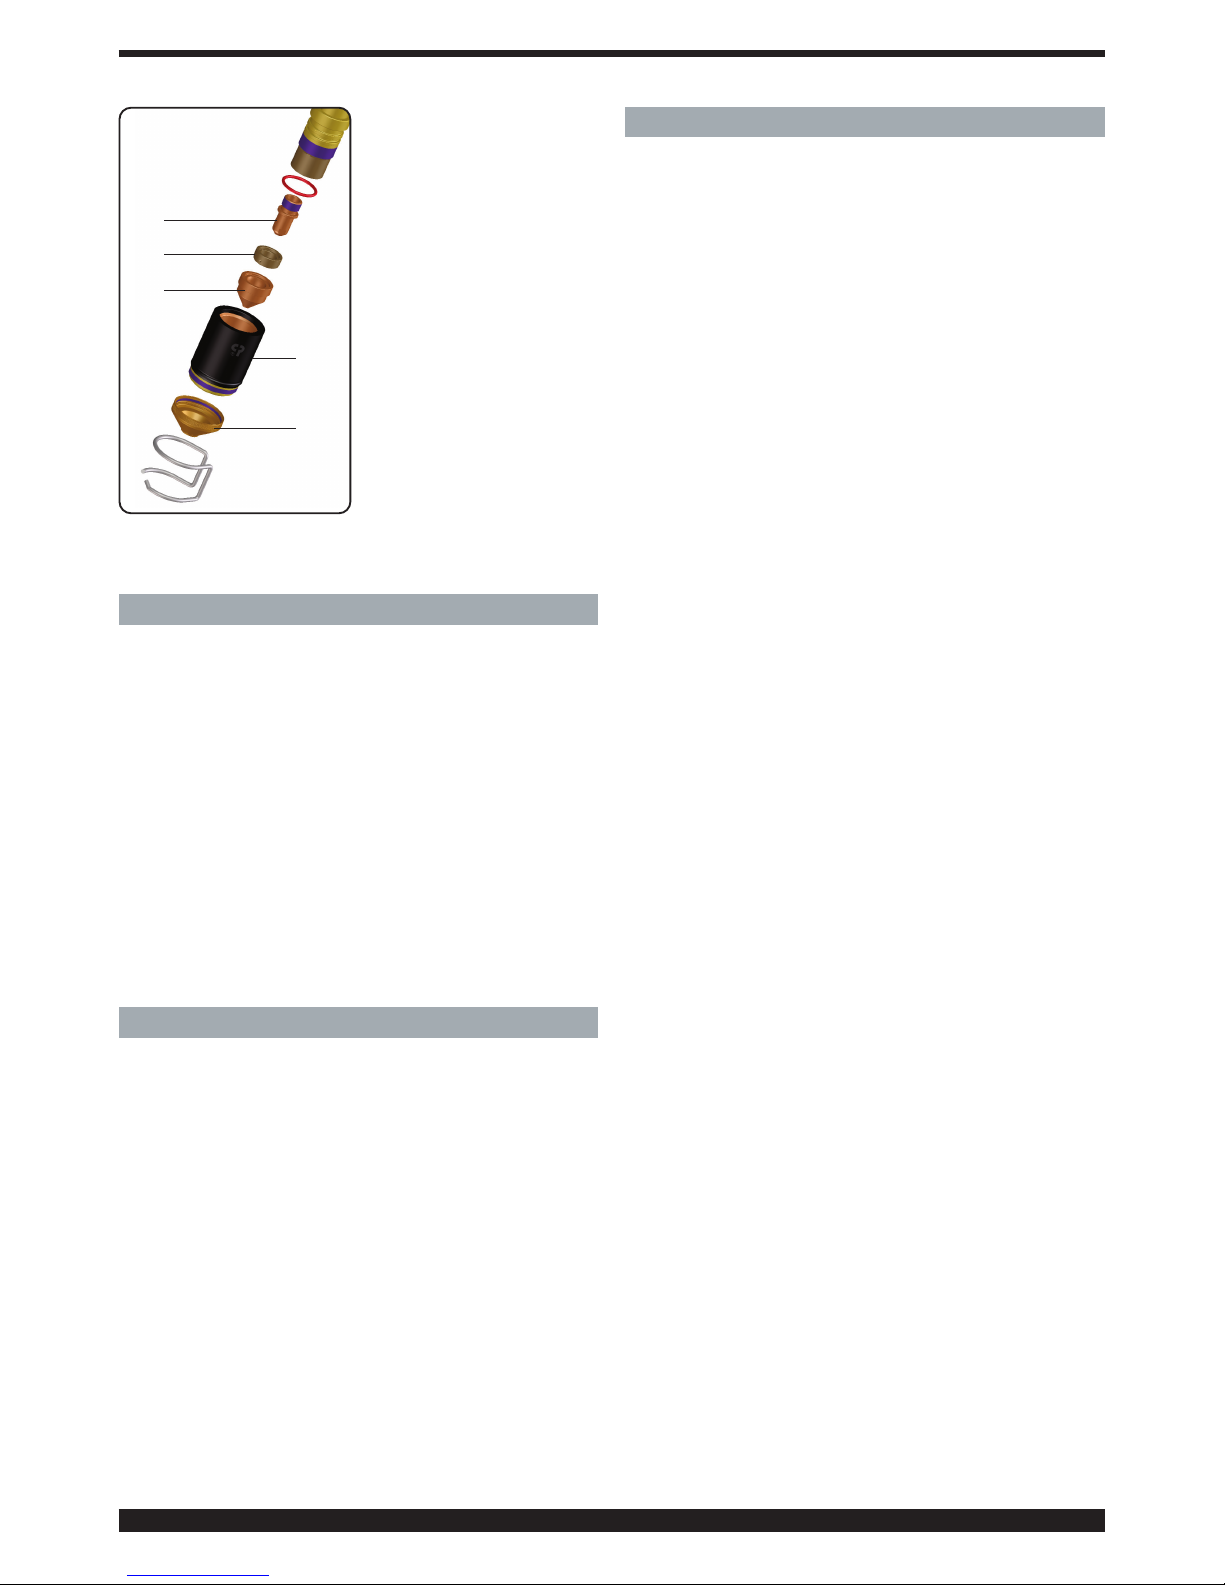
70
διάτρηση κατεστραμμένη ή
έχει διευρυνθεί σε σχέση με
την κατάστασή του ως καινούργιο. Μια καθυστερούμενη αντικατάσταση του
ηλεκτροδίου και του ακροφυσίου προκαλεί μια υπερβολική υπερθέρμανση των
τεμαχίων που μπορούν να
προκαλέσουν προβλήματα
στην διάρκεια του σκεδαστή
B. Βεβαιωθείτε ότι μετά από
την αντικατάσταση ο φορέας
μπεκ D είναι αρκετά στενός.
ΠΡΟΣΟΧΗ: βιδώστε το στέλεχος φορέα D στο σώμα
του πυρσού με το ηλεκτρόδιο C, τον σκεδαστή B και το
μπεκ E συναρμολογημένα.
Η έλλειψη αυτών των εξαρτημάτων προκαλεί προβλήματα λειτουργίας στη συσκευή
και συγκεκριμένα την ασφάλεια του χειριστή.
6. ΠΡΑΚΤΙΚΕΣ ΣΥΜΒΟΥΛΕΣ
- Χρησιμοποιήστε κατά προτίμηση ένα φίλτρο ξήρανσης
αν ο αέρας του συστήματος εμπεριέχει υγρασία και λάδι
σε μεγάλες ποσότητες. Με αυτό αποφεύγεται μια επόμενη
οξείδωση και φθορά των αναλώσιμων τεμαχίων, η καταστροφή του πυρσού και η μείωση της ταχύτητας και ποιότητας κοπής.
- Οι ακαθαρσίες που παρουσιάζονται στον αέρα ευνοούν
την οξείδωση του ηλεκτροδίου και του μπεκ και μπορούν
να κάνουν δύσκολη την εκκίνηση του πιλοτικού τόξου. Αν
πραγματοποιηθεί αυτή η συνθήκη καθαρίστε το τερματικό
του ηλεκτροδίου και στο εσωτερικό του μπεκ με λεπτό
γυαλόχαρτο.
- Βεβαιωθείτε ότι το νέο ηλεκτρόδιο και μπεκ προς συναρμολόγηση είναι καθαρά και φέρουν λίπανση.
- Για την αποφυγή της καταστροφής του πυρσού χρησιμοποιήστε πάντα γνήσια ανταλλακτικά.
7 ΠΕΡΙΓΡΑΦΉ ΤΩΝ ΠΡΟΣΤΑΤΕΥΤΙΚΩΝ
Η συσκευή διαθέτει διάφορα προστατευτικά που προβάλλονται με την υπόδειξη “Err” στο display U και V (δείτε
πίνακα στον κάτω μέρος).
Για την εγγύηση της καταλληλότητας αυτών των ασφαλειών.
• Μην καταργείτε και μην βραχυκυκλώνετε τις ασφά-
λειες .
• Χρησιμοποιήστε μόνο γνήσια ανταλλακτικά.
• Αντικαστήστε πάντα με γνήσια υλικά ενδεχόμενα
κατεστραμμένα μέρη της μηχανής ή του πυρσού.
• Χρησιμοποιήστε μόνο πυρσούς CEBORA τύπου CP
161.
εικ 7
C
E
B
D
F
8 ΣΥΝΤΗΡΗΣΗ
Κάθε διαδικασία συντήρησης θα πρέπει να πραγματοποιείται από προσοντούχο προσωπικό και σε συμφωνία με τους κανονισμούς CEI 26-29 (IEC 60974-4).
8.1 ΣΥΝΤΗΡΗΣΗ ΓΕΝΝΗΤΡΙΑΣ
Σε περίπτωση συντήρησης στο εσωτερικό της συσκευής,
βεβαιωθείτε ότι ο διακόπτης A είναι στην θέση “O” και ότι
το καλώδιο τροφοδοσίας έχει αποσυνδεθεί από το
δίκτυο.
Ακόμα και αν η συσκευή διαθέτει ένα αυτόματο σύστημα
για την εκκένωση του συμπυκνώματος, που εισέρχεται σε
λειτουργία κάθε φορά που κλείνει η τροφοδοσία αέρα,
είναι καλή συνήθεια, περιοδικά να ελέγχεται ότι στην
λεκάνη J (εικ.2) του μειωτήρα δεν υπάρχουν ίχνη από
υγρασία.
Περιοδικά, επιπλέον είναι αναγκαίο να καθαρίζεται το
εσωτερικό της συσκευής από την μεταλλική σκόνη που
συσσωρεύεται χρησιμοποιώντας πεπιεσμένο αέρα.
8.2 ΤΕΧΝΙΚΕΣ ΠΡΟς ΧΡΗΣΗ ΜΕΤΑ ΜΙΑ ΠΑΡΕΜΒΑΣΗ
ΕΠΙΔΙΟΡΘΩΣΗΣ.
Μετά από την πραγματοποίηση μιας επιδιόρθωσης,
δώστε προσοχή στην επανατακτοποίηση της καλωδίωσης
με τρόπο ώστε να υφίσταται μια σίγουρη μόνωση ανάμεσα στην πρωταρχική πλευρά και την δευτερεύουσα πλευρά της μηχανής. Αποφύγετε να έρθουν σε επαφή τα
καλώδια με τα εξαρτήματα σε κίνηση ή με εξαρτήματα που
θερμαίνονται κατά την διάρκεια της λειτουργίας. Επανασυναρμολογήστε τα δετικά όπως στην γνήσια συσκευή με
τρόπο ώστε να αποφύγετε την σύνδεση ανάμεσα σε πρωτεύον και δευτερεύοντα αγωγό αν συμβεί το γεγονός της
ατυχούς ρήξης ή αποσύνδεσης ενός αγωγού.
Επανασυναρμολογήστε επίσης τις βίδες με τις οδοντωτές
ροδέλες όπως στην γνήσια συσκευή.
Page 71
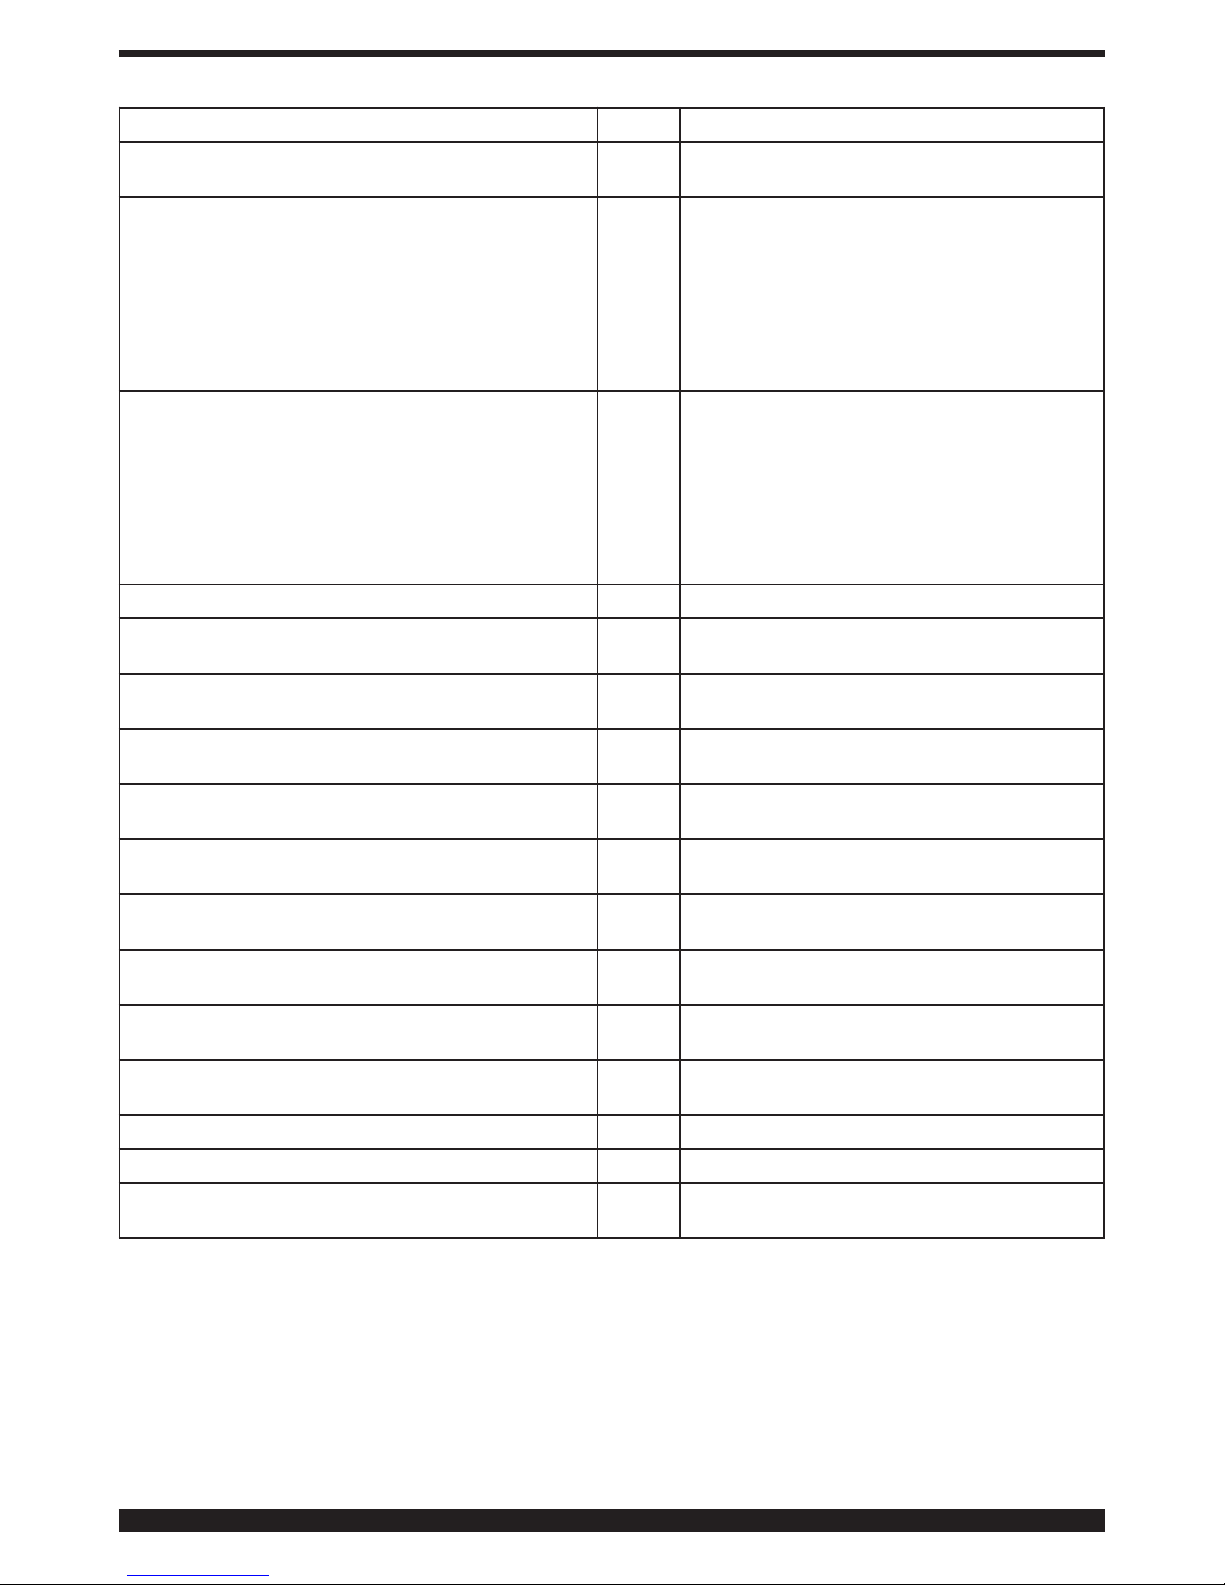
71
ΠΕΡΙΓΡΑΦΉ ΣΦΆΛ ΑΤΟς
DISPLAY
ΠΙΘΑΝΉ ΕΠΊΛΥΣΗ
Πλήκτρο start πατηµένο κατά την εκκίνηση ή επανοπλισµός της γεννήτριας
TRG
Απενεργοποιήσατε την γεννήτρια, αφαιρέστε τον
εντολέα start και επανεκκινήστε την γεννήτρια
Υπερθέρµανση των διόδων εξόδου ή του
µετασχηµατιστή
TH0
Μην απενεργοποιείτε την γεννήτρια, για την διατήρηση του ανεµιστήρα σε λειτουργία και για την
ανάκτηση µιας ταχείας ψύξης. Η επαναφορά της
κανονικής λειτουργίας πραγµατοποιείται αυτόµατα µετά την επαναφορά της θερµοκρασίας εντός
των επιτρεπόµενων ορίων. Αν το πρόβληµα παραµένει επικοινωνήστε µε την Υπηρεσία Υποστήριξης CEBORA
Υπερθέρµανση του ρυθµιστή DC (βαθµίδα IGBT)
TH1
Μην απενεργοποιείτε την γεννήτρια, για την διατήρηση του ανεµιστήρα σε λειτουργία και για την
ανάκτηση µιας ταχείας ψύξης. Η επαναφορά σε
κανονική κατάσταση λειτουργίας. πραγµατοποιείται αυτόµατα µετά την επαναφορά της θερµοκρασίας εντός των επιτρεπόµενων ορίων. Αν το
πρόβληµα παραµένει επικοινωνήστε µε την Υπηρεσία Υποστήριξης CEBORA
Χαµηλή πίεση σε ένα κανάλι τροφοδοσίας αερίου
GAS LO
Ελέγξτε την πίεση του αέρα τροφοδοσίας
Ανοικτή θυρίδα γεννήτριας ή στις βαθµίδες εκκίνησης
HV14
OPN
Ελέγξατε το σωστό κλείσιµο της µονάδας HV14
CNC σε έκτακτη ανάγκη ή απενεργοποιηµένο
rob
Ενεργοποιήστε το CNC, βγείτε από την έκτακτη
ανάγκη ελέγξατε την σύνδεση γεννήτριας -CNC
Εσωτερικό σφάλµα στην µνήµη του µικροεπεξεργαστή
Err 2
Επικοινωνήστε µε την Τεχνική Υπηρεσία Υποστήριξης CEBORA
Ανίχνευση ρεύµατος µε απενεργοποιηµένο τόξο.
Err 30
Επικοινωνήστε µε την Τεχνική Υπηρεσία Υποστήριξης CEBORA
Μέτρηση εκτός κλίµακος ρεύµατος κατά την διάρκεια
κοπής
Err 35
Επικοινωνήστε µε την Τεχνική Υπηρεσία Υποστήριξης CEBORA
Ανίχνευση ρεύµατος στο κύκλωµα πιλοτικού τόξου µε
απενεργοποιηµένο τόξο.
Err 39
Επικοινωνήστε µε την Τεχνική Υπηρεσία Υποστήριξης CEBORA
Επικίνδυνη τάση: βλάβη στο κύκλωµα ισχύος
Err 40
Επικοινωνήστε µε την Τεχνική Υπηρεσία Υποστήριξης CEBORA
Σφάλµα σειριακής επικοινωνίας ανάµεσα σε κύκλωµα
ελέγχου και κύκλωµα σύνδεσης πυρσού
Err 43
Επικοινωνήστε µε την Τεχνική Υπηρεσία Υποστήριξης CEBORA
Ανίχνευση ρεύµατος στο κύκλωµα πιλοτικού τόξου κατά
την διάρκεια της κοπής
Err 49
Επικοινωνήστε µε την Τεχνική Υπηρεσία Υποστήριξης CEBORA
Ανάλωση ηλεκτροδίου
Err 55
Αντικατάσταση ηλεκτροδίου και/ή µπεκ
Τάση τροφοδοσίας εκτός προδιαγραφών
Err 67
Ελέγξτε την τιµή της τάσης τροφοδοσίας
Εκκένωση σωλήνων αερίου όχι πλήρης ή υψηλή πίεση
σε ένα κανάλι τροφοδοσίας αερίου
Err 79
Ελέγξατε τα αναλώσιµα και µειώσατε την µείωση
τροφοδοσίας
Page 72
72
CODIFICA COLORI WIRING DIAGRAM
CABLAGGIO ELETTRICO COLOUR CODE
A NERO BLACK
B ROSSO RED
C GRIGIO GREY
D BIANCO WHITE
E VERDE GREEN
F VIOLA PURPLE
G GIALLO YELLOW
H BLU BLUE
K MARRONE BROWN
J ARANCIO ORANGE
I ROSA PINK
CODIFICA COLORI WIRING DIAGRAM
CABLAGGIO ELETTRICO COLOUR CODE
L ROSA-NERO PINK-BLACK
M GRIGIO-VIOLA GREY-PURPLE
N BIANCO-VIOLA WHITE-PURPLE
O BIANCO-NERO WHITE-BLACK
P GRIGIO-BLU GREY-BLUE
Q BIANCO-ROSSO WHITE-RED
R GRIGIO-ROSSO GREY-RED
S BIANCO-BLU WHITE-BLUE
T NERO-BLU BLACK-BLUE
U GIALLO-VERDE YELLOW-GREEN
V AZZURRO BLUE
QUESTA PARTE È DESTINATA ESCLUSIVAMENTE AL PERSONALE QUALIFICATO.
THIS PART IS INTENDED SOLELY FOR QUALIFIED PERSONNEL.
DIESER TEIL IST AUSSCHLIEßLICH FÜR DAS FACHPERSONAL BESTIMMT.
CETTE PARTIE EST DESTINEE EXCLUSIVEMENT AU PERSONNEL QUALIFIE.
ESTA PARTE ESTÁ DESTINADA EXCLUSIVAMENTE AL PERSONAL CUALIFICADO.
ESTA PARTE È DEDICADA EXCLUSIVAMENTE AO PESSOAL QUALIFICADO.
TÄMÄ OSA ON TARKOITETTU AINOASTAAN AMMATTITAITOISELLE HENKILÖKUNNALLE.
DETTE AFSNIT HENVENDER SIG UDELUKKENDE TIL KVALIFICERET PERSONALE.
DIT DEEL IS UITSLUITEND BESTEMD VOOR BEVOEGD PERSONEEL.
DENNA DEL ÄR ENDAST AVSEDD FÖR KVALIFICERAD PERSONAL.
AUTOV TO TMHVMA PROORIVZETAI APOKLEISTIKAV GIA TO EIDIKEUMEVNO PROSWPIKO.V
Page 73
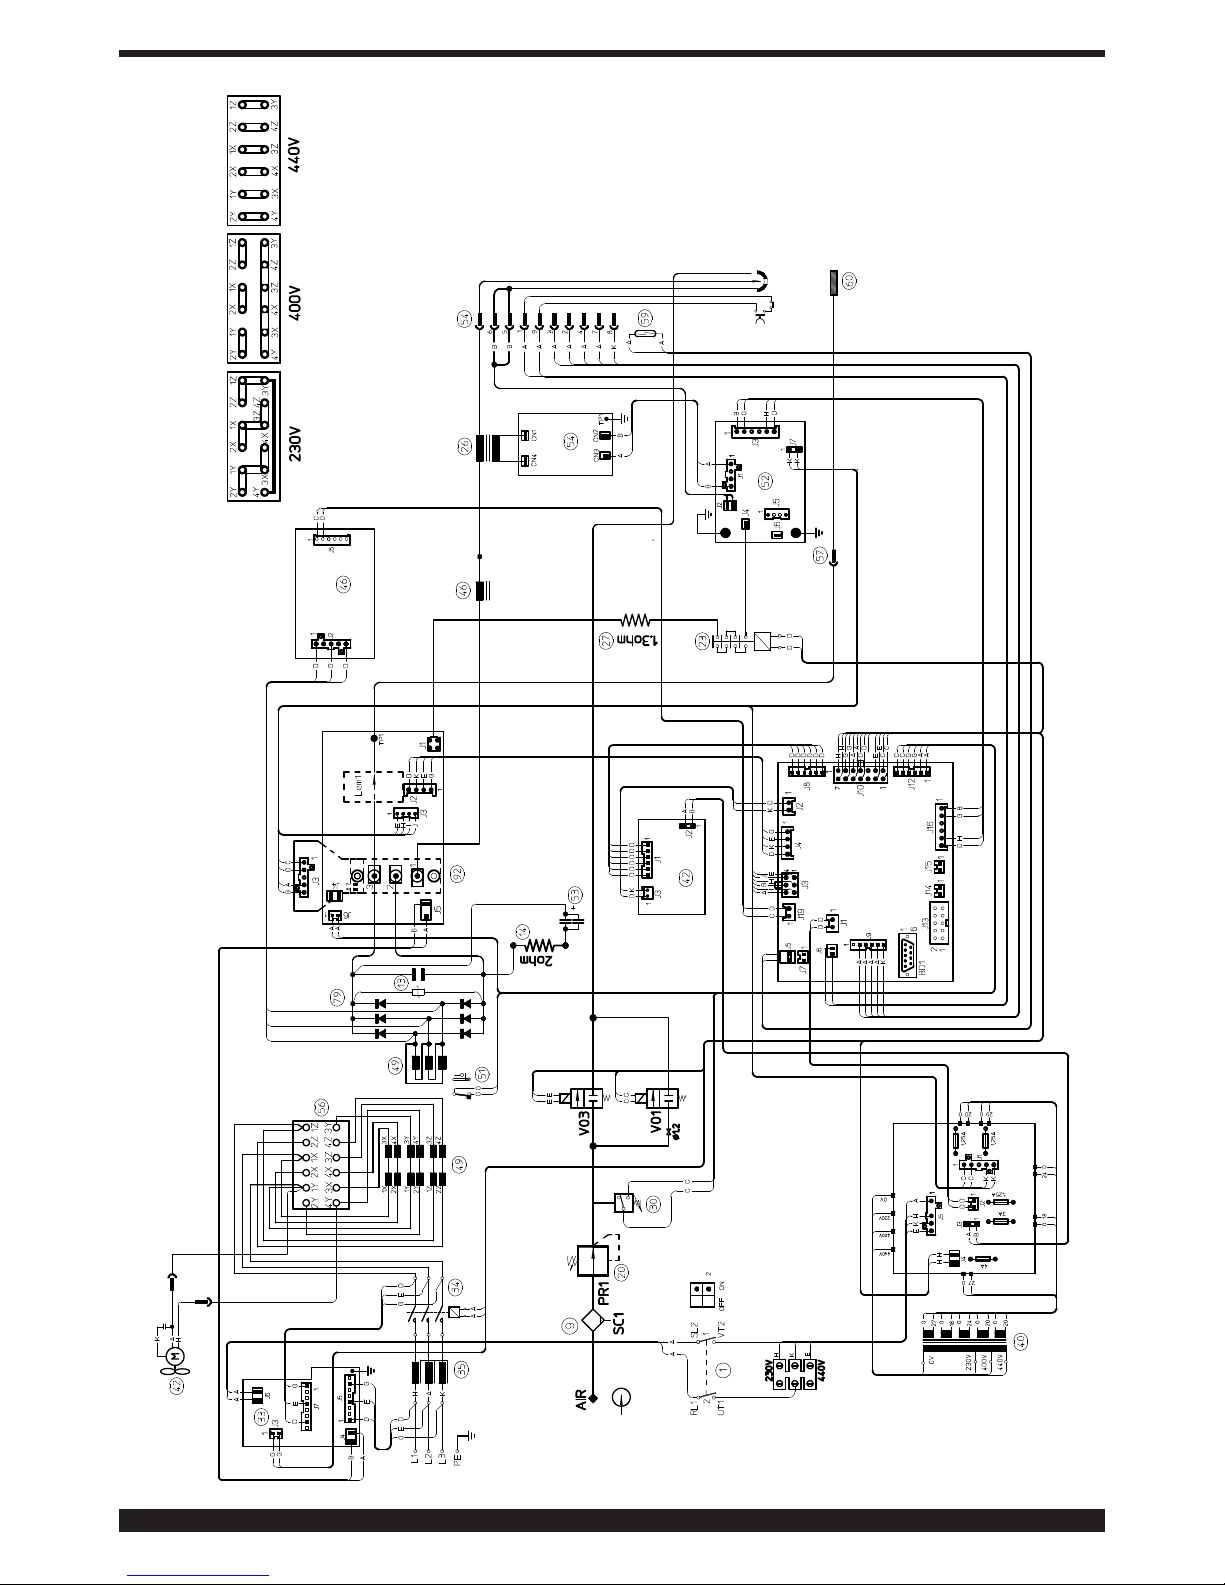
73
Page 74
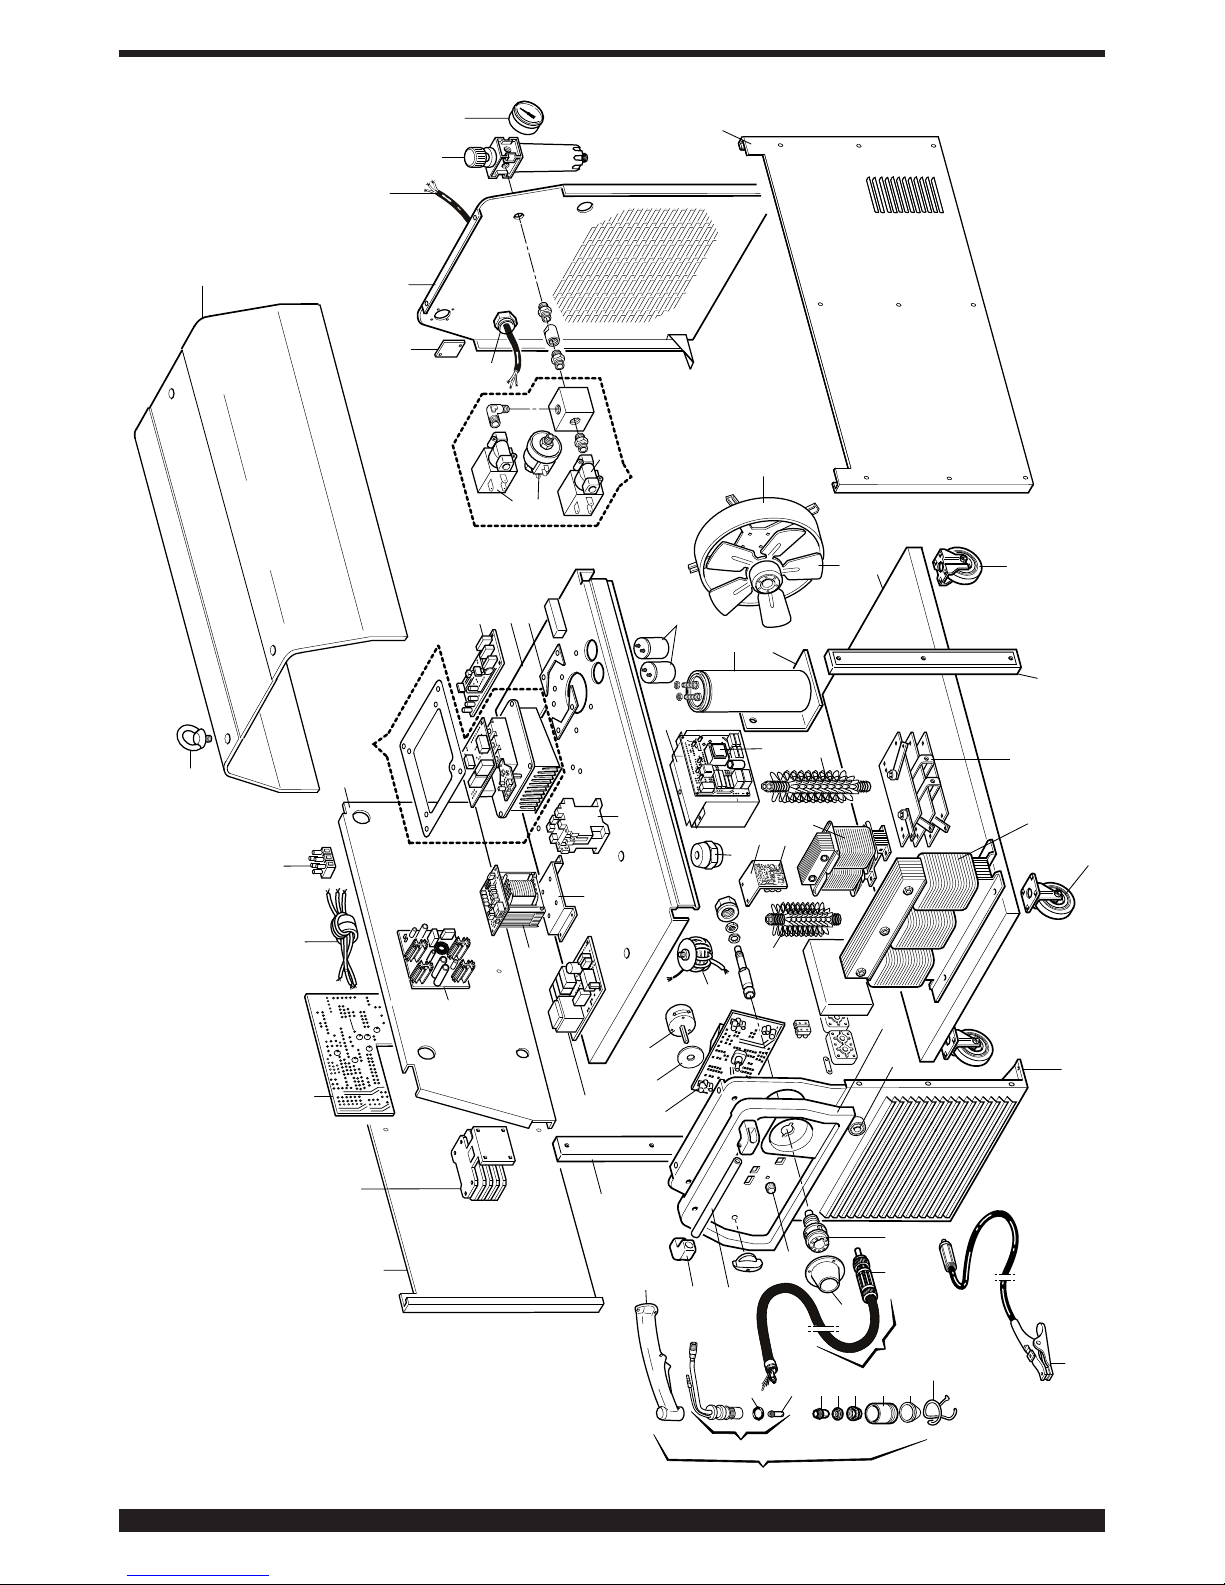
74
78
71
68
69
70
72
73
747576
77
67 66
60
56
1
2
3
4
5
6
7
16
19
20
21
22
23
8
9
10
11
12
13
15
14
17
18
24
25
26
27
28
29
30
31
32
33
34
36
35
37
38
39
40
41
42
43
44
45
26
46
47
48
49
50
51
52
53
54
55
575859
Page 75
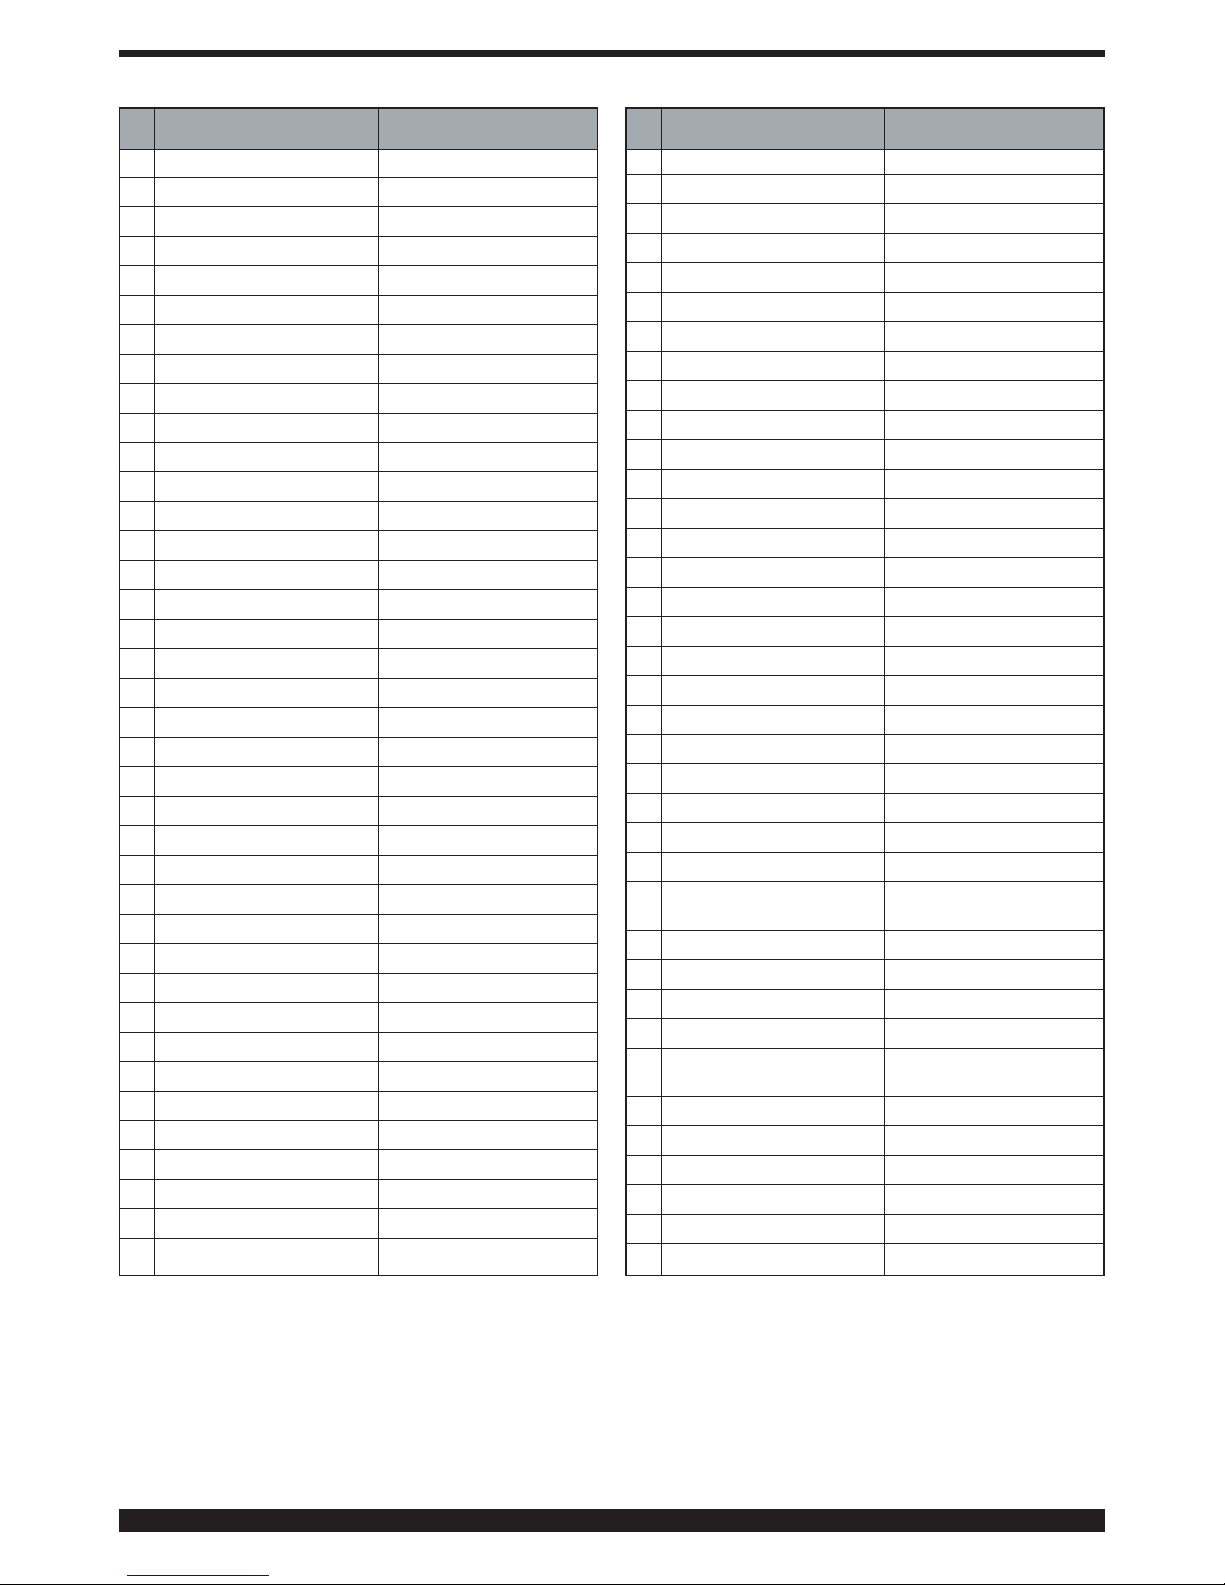
75
When ordering spare parts please always state the machine item and serial number and its purchase data, the spare part position and the quantity.
La richiesta di pezzi di ricambio deve indicare sempre: numero di articolo, matricola e data di acquisto della macchina, posizione e quantità del ricambio.
pos DESCRIZIONE DESCRIPTIONpos DESCRIZIONE DESCRIPTION
01 LATERALE SINISTRO LEFT SIDE PANEL
02 TELERUTTORE CONTACTOR
03 CIRCUITO DI PRECARICA PRECHARGE CIRCUIT
04 CONNESSIONE CONNECTION
05 MORSETTIERA TERMINAL BOARD
06 GOLFARA EYEBOLT
07 COPERCHIO COVER
08 PANNELLO POSTERIORE BACK PANEL
09 PASSACAVO CABLE OUTLET
10 CAVO RETE POWER CORD
11 RIDUTTORE REGULATOR
12 MANOMETRO GAUGE
13 ELETTROVALVOLA SOLENOID VALVE
14 ELETTROVALVOLA SOLENOID VALVE
15 PASSACAVO CABLE OUTLET
16 GRUPPO ARIA AIR UNIT
17 APPOGGIO REST
18 LATERALE DESTRO RIGHT SIDE PANEL
19 CONDENSATORE CAPACITOR
20 CONDENSATORE CAPACITOR
21 SUPPORTO CONDENSATORE CAPACITOR SUPPORT
22 TUNNEL COOLING TUNNEL
23 MOTORE CON VENTOLA MOTOR WITH FAN
24 RUOTA FISSA FIXED WHEEL
25 FONDO BOTTOM
26 RINFORZO REINFORCEMENT
27 CIRCUITO H.F H.F. CIRCUIT
28 PROTEZIONE PROTECTION
29 RESISTENZA RESISTANCE
30 SUPPORTO SUPPORT
31 SUPPORTO CIRCUITO CIRCUIT SUPPORT
32 CIRCUITO FILTRO H.F H.F. FILTER CIRCUIT
33 RESISTENZA RESISTANCE
34 RADDRIZZATORE RECTIFIER
35 IMPEDENZA CHOKE
36 RUOTA PIROETTANTE SWIVELING WHEEL
37 TRASFORMATORE DI POTENZA POWER TRANSFORMER
38 PANNELLO ANTERIORE FRONT PANEL
39 PRESA GIFAS GIFAS SOCKET
40 CORNICE FRAME
41 ADATTATORE FISSO FIXED ADAPTOR
42 PROTEZIONE TORCIA TORCHE PROTECTION
43 MANOPOLA KNOB
44 MANICO HANDLE
45 SUPPORTO MANICO HANDLE SUPPORT
46 PIANO INTERMEDIO INSIDE BAFFLE
47 CIRCUITO MICRO MICRO CIRCUIT
48 PROTEZIONE PROTECTION
49 INTERRUTTORE SWITCH
50 TRASFORMATORE H.F. H.F. TRANSFORMER
51 CIRCUITO ALIMENTAZIONE SUPPLY CIRCUIT
52 CIRCUITO FILTRO FILTER CIRCUIT
53 TRASFORMATORE DI SERVIZIO AUXILIARY TRANSFORMER
54 SUPPORTO TRASFORMATORE TRANSFORMER SUPPORT
55 TELERUTTORE CONTACTOR
56 GRUPPO IGBT IGBT UNIT
57 CIRCUITO DI MISURA MEASUR CIRCUIT
58 PIANO INTERMEDIO INSIDE BAFFLE
59 BLOCCAGGIO LOCKING DEVICE
60 CAVO MASSA EARTH CABLE
66 ADATTATORE MOBILE MOVABLE ADAPTOR
67 CAVO TORCIA TORCH CABLE
68 IMPUGNATURA CON HANDGRIP WITH PUSHBUT
PULSANTE TON
69 ANELLO O.R. O.RING
70 DIFFUSORE DIFFUSER
71 CORPO TORCIA (TESTINA) TORCH BODY (HEAD)
72 ELETTRODO (CONF. DA 5 PZ.) ELECTRODE (PACK. 5 PCS.)
73 DIFFUSORE ISOLANTE SWIRL RING (PACK 2 PCS.)
(CONF. DA 2 PZ.)
74 UGELLO (CONF. DA 5 PZ.) NOZZLE ( PACK. 10 PCS.)
75 PORTAUGELLO NOZZLE HOLDER
76 PROTEZIONE UGELLO NOZZLE PROTECTION
77 MOLLA DISTANZIALE SPACING SPRING
78 TORCIA COMPLETA COMPLETE TORCHE
Page 76
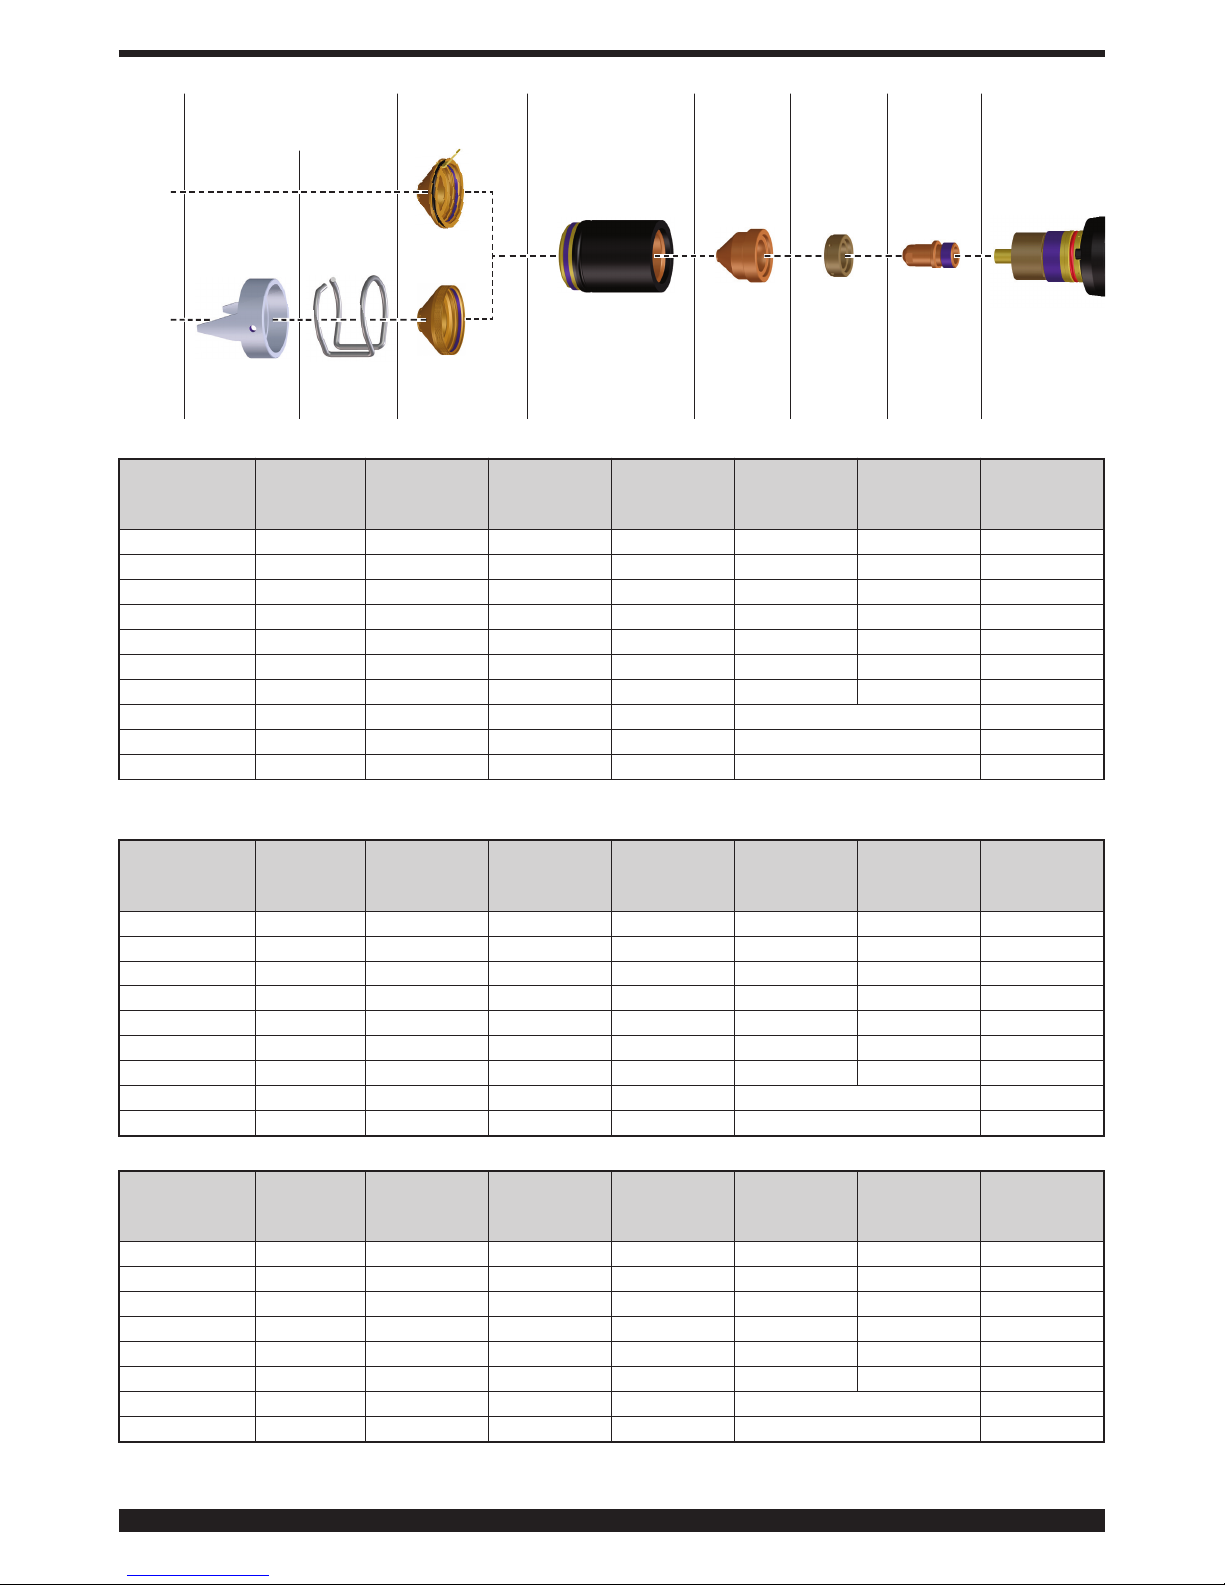
76
60 A
Acciaio dolce - Mild steel
DAR
MAR
Art. 1760
(3110227)
Art. 1970
(3160396)
Art. 1876
(5710660)
Art. 162Art. 1701 Art. 1988
(3053345)
Art. 1989
(3053347)
Art. 1904
(5710681)
Ugello
Nozzle
Diffusore
Swirl ring
Elettrodo
Electrode
Porta ugello
Nozzle holder
Protezione ugello
Shield
Distanziale
Spacer
Corrente di
taglio
Cutting current
Spessore
Thickness
Velocità di
taglio
Cutting speed
Tensione d’arco
Arc voltage
Altezza di
lavoro
Cutting height
Altezza di
sfondamento
Pierce height
Ritardo di
sfondamento
Pierce delay
Solco di taglio
Kerf width
(A) (mm) (m/min) (V) (mm) (mm) (s) (mm)
60 3 5,50 140 4,0 5,0 0,3 1,7
60 6 2,30 138 4,0 7,0 0,5 1,8
60 8 2,00 140 4,0 7,0 0,5 1,8
60 10 1,30 140 4,0 7,0 0,6 1,9
60 12 0,90 142 4,0 7,0 0,7 2,1
60 15 0,45 154 4,0 8,0 1,0 2,3
60 20 0,24 162 4,0 N.A. 2,6
60 25 0,14 172 4,0 N.A. 3,2
60 30 0,07 183 4,0 N.A. 4,0
Acciaio inossidabile - Stainless steel
Corrente di
taglio
Cutting current
Spessore
Thickness
Velocità di
taglio
Cutting speed
Tensione d’arco
Arc voltage
Altezza di
lavoro
Cutting height
Altezza di
sfondamento
Pierce height
Ritardo di
sfondamento
Pierce delay
Solco di taglio
Kerf width
(A) (mm) (m/min) (V) (mm) (mm) (s) (mm)
60 4 4,00 145 4,0 5 0,3
60 5 2,50 134 4,0 6 0,4
60 6 1,70 136 4,0 6 0,4
60 8 0,80 144 4,0 6 0,4
60 12 0,55 146 4,0 7 0,5
60 15 0,30 157 4,0 8 0,7
60 20 0,20 158 4,0 N.A.
60 25 0,15 160 4,0 N.A.
Alluminio - Aluminium
Corrente di
taglio
Cutting current
Spessore
Thickness
Velocità di
taglio
Cutting speed
Tensione d’arco
Arc voltage
Altezza di
lavoro
Cutting height
Altezza di
sfondamento
Pierce height
Ritardo di
sfondamento
Pierce delay
Solco di taglio
Kerf width
(A) (mm) (m/min) (V) (mm) (mm) (s) (mm)
60 4 5,40 134 4,0 4 0,3
60 6 2,60 142 4,0 4 0,4
60 8 2,00 150 4,0 5 0,7
60 12 1,10 157 4,0 7 1,1
60 15 0,70 162 4,0 7 1,5
60 20 0,30 170 4,0 N.A.
60 25 0,15 178 4,0 N.A.
Page 77
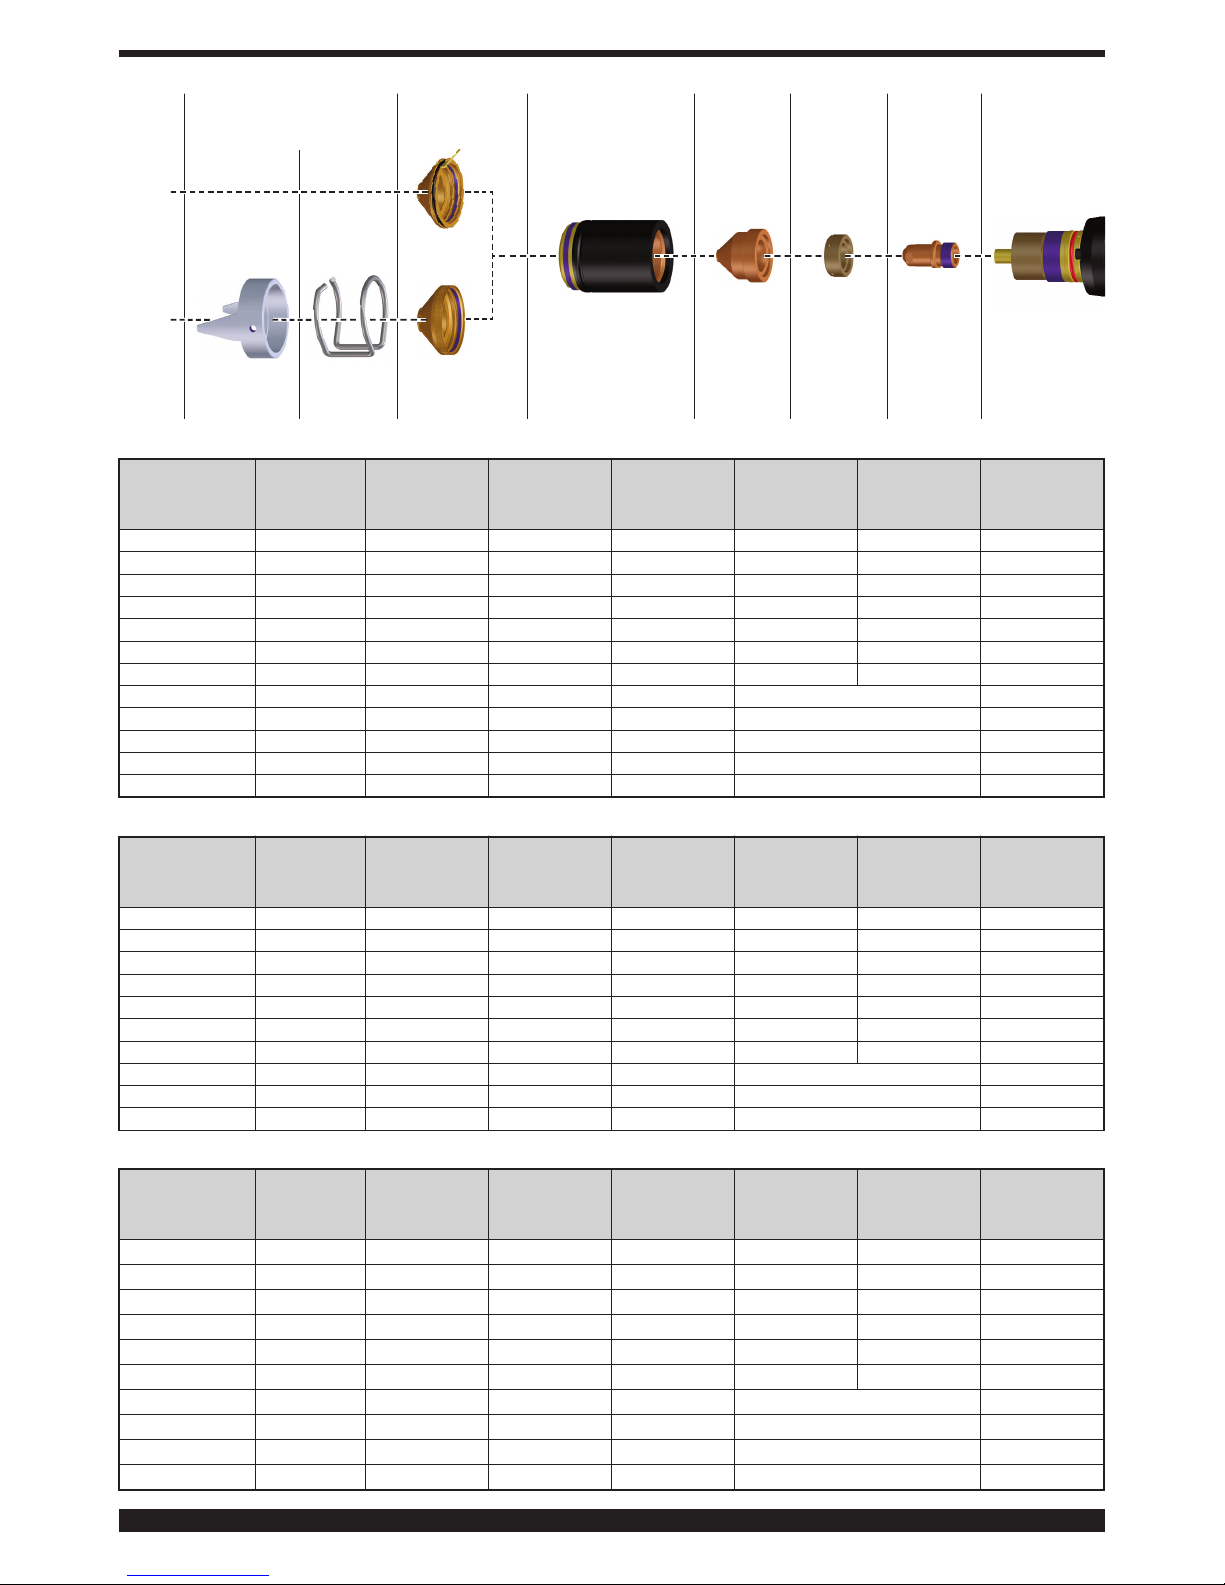
77
DAR
MAR
Art. 1761
(3110228)
Art. 1970
(3160396)
Art. 1876
(5710660)
Art. 162Art. 1701 Art. 1988
(3053345)
Art. 1989
(3053347)
Art. 1904
(5710681)
Ugello
Nozzle
Diffusore
Swirl ring
Elettrodo
Electrode
Porta ugello
Nozzle holder
Protezione ugello
Shield
Distanziale
Spacer
100 A
Acciaio dolce - Mild steel
Corrente di
taglio
Cutting current
Spessore
Thickness
Velocità di
taglio
Cutting speed
Tensione d’arco
Arc voltage
Altezza di
lavoro
Cutting height
Altezza di
sfondamento
Pierce height
Ritardo di
sfondamento
Pierce delay
Solco di taglio
Kerf width
(A) (mm) (m/min) (V) (mm) (mm) (s) (mm)
100 3 6,50 124 4,0 4,0 0,2 1,7
100 6 4,20 120 4,0 7,0 0,5 1,7
100 8 3,00 126 4,0 7,0 0,6 2,0
100 10 2,20 135 4,0 7,0 0,7 2,1
100 12 1,80 134 4,0 7,0 0,8 2,3
100 15 1,00 131 4,0 7,0 0,9 2,2
100 20 0,80 142 4,0 N.A. 2,8
100 25 0,50 140 4,0 N.A. 2,9
100 30 0,30 156 4,0 N.A. 3,2
100 35 0,25 158 4,0 N.A. 3,3
100 40 0,15 163 4,0 N.A. 3,4
Acciaio inossidabile - Stainless steel
Corrente di
taglio
Cutting current
Spessore
Thickness
Velocità di
taglio
Cutting speed
Tensione d’arco
Arc voltage
Altezza di
lavoro
Cutting height
Altezza di
sfondamento
Pierce height
Ritardo di
sfondamento
Pierce delay
Solco di taglio
Kerf width
(A) (mm) (m/min) (V) (mm) (mm) (s) (mm)
100 4 6,50 124 4,0 4 0,3
100 5 4,20 124 4,0 4 0,4
100 6 3,00 133 4,0 5 0,5
100 8 1,50 134 4,0 5 0,5
100 12 0,80 140 4,0 6 0,7
100 15 0,60 144 4,0 7 0,7
100 20 0,50 148 4,0 N.A.
100 25 0,41 149 4,0 N.A.
100 30 0,26 153 4,0 N.A.
Alluminio - Aluminium
Corrente di
taglio
Cutting current
Spessore
Thickness
Velocità di
taglio
Cutting speed
Tensione d’arco
Arc voltage
Altezza di
lavoro
Cutting height
Altezza di
sfondamento
Pierce height
Ritardo di
sfondamento
Pierce delay
Solco di taglio
Kerf width
(A) (mm) (m/min) (V) (mm) (mm) (s) (mm)
100 4 7,00 125 4,0 3 0,3
100 6 4,50 133 4,0 4 0,3
100 8 3,10 137 4,0 5 0,3
100 12 1,70 143 4,0 6 0,4
100 15 1,30 148 4,0 7 0,4
100 20 0,80 156 4,0 N.A.
100 25 0,60 158 4,0 N.A.
100 30 0,50 165 4,0 N.A.
100 40 0,21 168 4,0 N.A.
Page 78
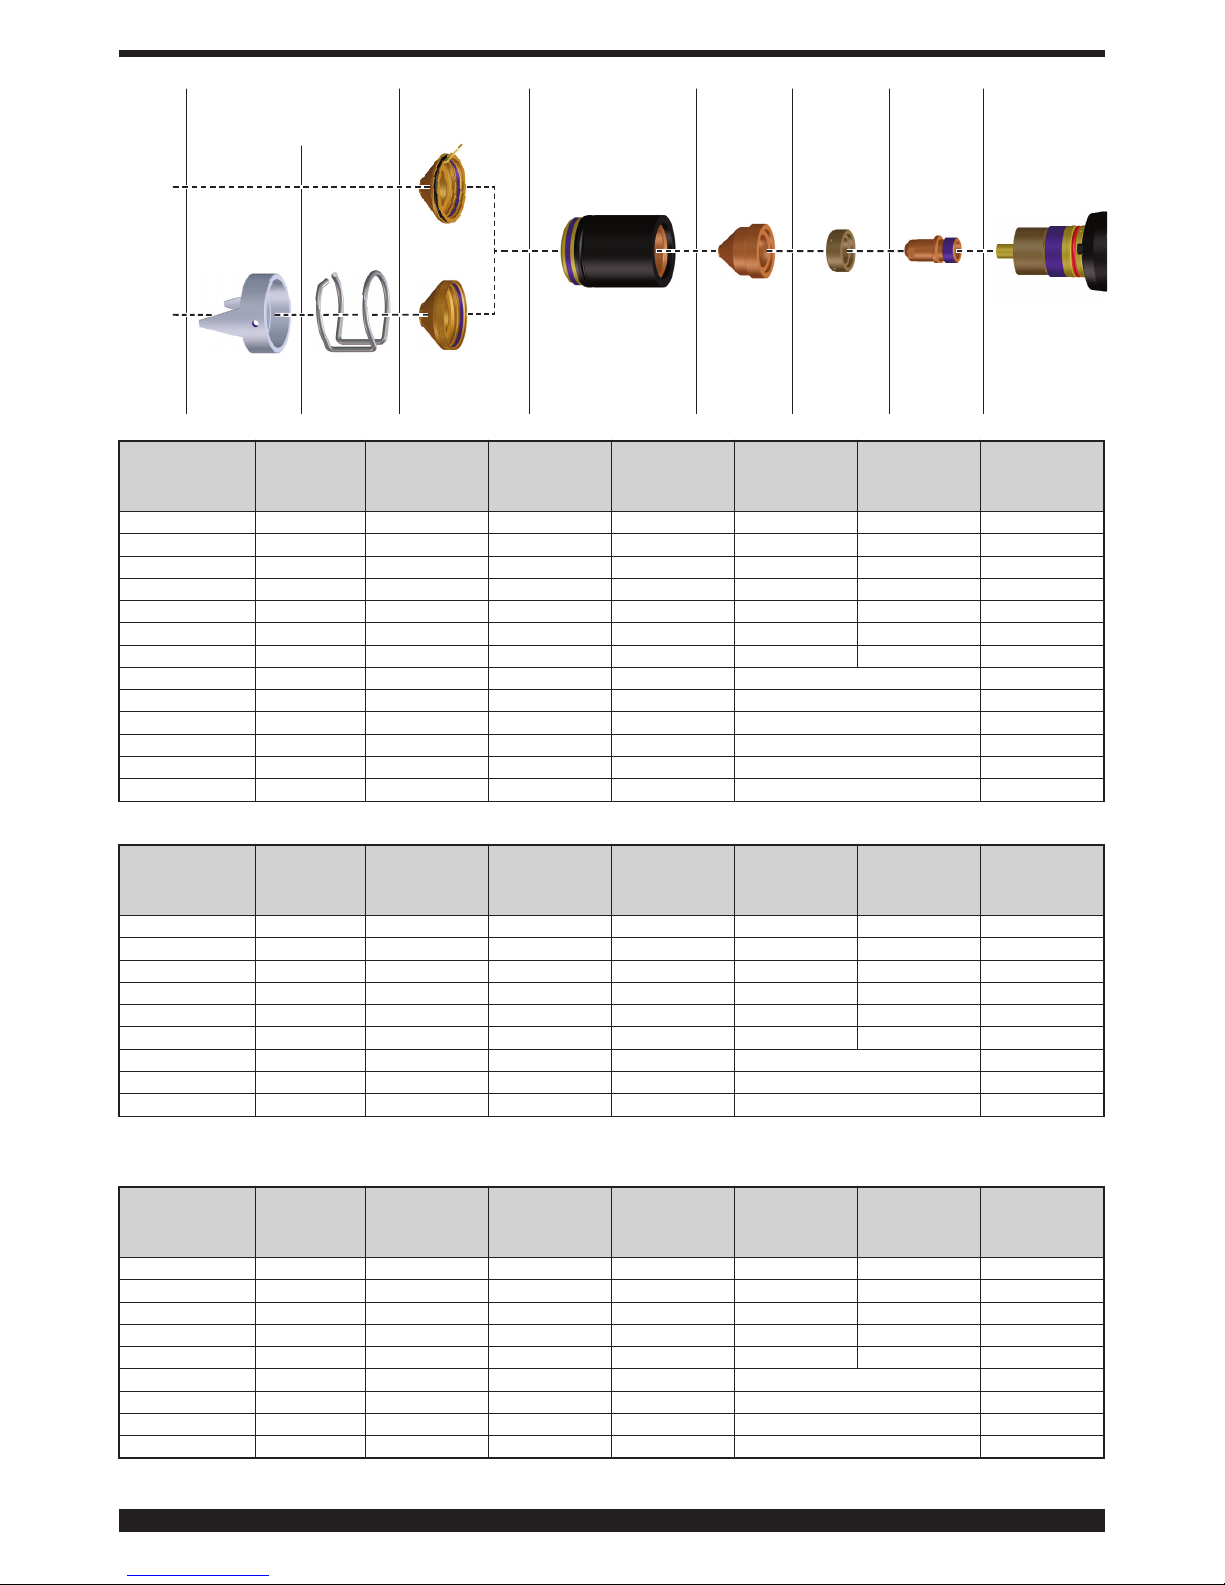
78
DAR
MAR
Art. 1762
(3110229)
Art. 1970
(3160396)
Art. 1876
(5710660)
Art. 162Art. 1701 Art. 1988
(3053345)
Art. 1989
(3053347)
Art. 1904
(5710681)
Ugello
Nozzle
Diffusore
Swirl ring
Elettrodo
Electrode
Porta ugello
Nozzle holder
Protezione ugello
Shield
Distanziale
Spacer
120 A
Acciaio dolce - Mild steel
Corrente di
taglio
Cutting current
Spessore
Thickness
Velocità di
taglio
Cutting speed
Tensione d’arco
Arc voltage
Altezza di
lavoro
Cutting height
Altezza di
sfondamento
Pierce height
Ritardo di
sfondamento
Pierce delay
Solco di taglio
Kerf width
(A) (mm) (m/min) (V) (mm) (mm) (s) (mm)
120 3 7,00 123 4,0 4,0 0,2 1,7
120 6 4,30 122 4,0 7,0 0,4 1,8
120 8 3,50 134 4,0 7,0 0,5 1,9
120 10 2,80 123 4,0 7,0 0,6 2,0
120 12 2,40 128 4,0 7,0 0,7 2,2
120 15 1,25 130 4,0 7,0 0,8 2,4
120 20 0,92 137 4,0 N.A. 2,7
120 25 0,55 142 4,0 N.A. 3,0
120 30 0,38 153 4,0 N.A. 3,3
120 35 0,25 154 4,0 N.A. 3,5
120 40 0,21 162 4,0 N.A. 3,6
120 45 0,18 166 4,0 N.A. 3,6
Acciaio inossidabile - Stainless steel
Corrente di
taglio
Cutting current
Spessore
Thickness
Velocità di
taglio
Cutting speed
Tensione d’arco
Arc voltage
Altezza di
lavoro
Cutting height
Altezza di
sfondamento
Pierce height
Ritardo di
sfondamento
Pierce delay
Solco di taglio
Kerf width
(A) (mm) (m/min) (V) (mm) (mm) (s) (mm)
120 5 6,00 127 4,0 5 0,3
120 6 5,00 128 4,0 5 0,3
120 8 3,50 130 4,0 5 0,3
120 12 1,50 136 4,0 5 0,4
120 15 1,00 137 4,0 6 0,5
120 20 0,50 144 4,0 N.A.
120 30 0,35 147 4,0 N.A.
120 40 0,22 153 4,0 N.A.
Alluminio - Aluminium
Corrente di
taglio
Cutting current
Spessore
Thickness
Velocità di
taglio
Cutting speed
Tensione d’arco
Arc voltage
Altezza di
lavoro
Cutting height
Altezza di
sfondamento
Pierce height
Ritardo di
sfondamento
Pierce delay
Solco di taglio
Kerf width
(A) (mm) (m/min) (V) (mm) (mm) (s) (mm)
120 6 5,50 132 4,0 4 0,2
120 8 3,50 138 4,0 5 0,3
120 12 2,10 145 4,0 7 0,5
120 15 1,50 150 4,0 7 0,6
120 20 1,00 153 4,0 N.A.
120 25 0,80 155 4,0 N.A.
120 30 0,50 157 4,0 N.A.
120 40 0,30 161 4,0 N.A.
Page 79
79
Page 80
80
 Loading...