

Page 1
IT -MANUALE DI ISTRUZIONI PER SALDATRICE AD ARCO pag. 2
EN -INSTRUCTION MANUAL FOR ARC WELDING MACHINE page 6
DE -BEDIENUNGSANLEITUNG FÜR LICHTBOGENSCHWEISSMASCHINEN seite 10
FR -MANUEL D’INSTRUCTIONS POUR POSTES A SOUDER A L’ARC page 14
ES -MANUAL DE INSTRUCCIONES PARA SOLDADORAS DE ARCO pag. 18
PT -MANUAL DE INSTRUÇÕES PARA MÁQUINA DE SOLDAR A ARCO pag. 22
FI -KÄYTTÖOPAS KAARIHITSAUSLAITTEELLE sivu. 26
DA -INSTRUKTIONSMANUAL FOR SVEJSEAPPARAT TIL BUESVEJSNING side.30
NL -GEBRUIKSAANWIJZING VOOR BOOGLASMACHINE pag.34
SV -INSTRUKTIONSMANUAL FÖR BÅGSVETS sid.38
EL -
ODHGOS CRHSEWS GIA SUSKEUHV TOXOEIDOUV" SUGKOVLLHSH" sel.42
Parti di ricambio e schema elettrico
Spare parts and electrical schematic
Ersatzteile und Schaltplan
Pièces détachées et schéma électrique
Partes de repuesto y esquema eléctrico
Partes sobressalentes e esquema eléctrico
Pagg. Sid. sel.:46 ÷ 53
Varaosat ja sähkökaavio
Reservedele og elskema
Reserveonderdelen en elektrisch schema
Reservdelar och elschema
Antallaktika v kai hlektriko v sced ia vgr amma
3301012
17/04/2018
1
Page 2
MANUALE DI ISTRUZIONI PER SALDATRICI AD ARCO
IMPORTANTE: PRIMA DELLA MESSA IN OPERA DEL-
L’APPARECCHIO LEGGERE IL CONTENUTO DI QUESTO
MANUALE E CONSERVARLO, PER TUTTA LA VITA OPERATIVA, IN UN LUOGO NOTO AGLI INTERESSATI.
QUESTO APPARECCHIO DEVE ESSERE UTILIZZATO
ESCLUSIVAMENTE PER OPERAZIONI DI SALDATURA.
1 PRECAUZIONI DI SICUREZZA
LA SALDATURA ED IL TAGLIO AD ARCO
POSSONO ESSERE NOCIVI PER VOI E PER
GLI ALTRI, pertanto l’utilizzatore deve essere istruito
contro i rischi, di seguito riassunti, derivanti dalle operazioni di saldatura. Per informazioni più dettagliate richiedere il manuale cod.3.300758
RUMORE.
Questo apparecchio non produce di per se rumori eccedenti gli 80dB. Il procedimento di taglio
plasma/saldatura può produrre livelli di rumore
superiori a tale limite; pertanto, gli utilizzatori dovranno
mettere in atto le precauzioni previste dalla legge.
CAMPI ELETTROMAGNETICI- Possono essere dannosi.
· La corrente elettrica che attraversa qualsiasi conduttore produce dei campi elettromagnetici (EMF). La corrente di saldatura o
di taglio genera campi elettromagnetici attorno ai cavi e ai generatori.
· I campi magnetici derivanti da correnti elevate possono
incidere sul funzionamento di pacemaker. I portatori di
apparecchiature elettroniche vitali (pacemaker) devono
consultare il medico prima di avvicinarsi alle operazioni
di saldatura ad arco, di taglio, scriccatura o di saldatura
a punti.
· L’ esposizione ai campi elettromagnetici della saldatura
o del taglio potrebbe avere effetti sconosciuti sulla salute.
Ogni operatore, per ridurre i rischi derivanti dall’ esposizione ai campi elettromagnetici, deve attenersi alle seguenti procedure:
- Fare in modo che il cavo di massa e della pinza por-
taelettrodoodellatorciarimanganoafancati.Se
possibile,ssarliassiemecondelnastro.
- Non avvolgere i cavi di massa e della pinza porta
elettrodo o della torcia attorno al corpo.
- Non stare mai tra il cavo di massa e quello della
pinza portaelettrodo o della torcia. Se il cavo di
massa si trova sulla destra dell’operatore anche
quello della pinza portaelettrodo o della torcia deve
stare da quella parte.
- Collegare il cavo di massa al pezzo in lavorazione
più vicino possibile alla zona di saldatura o di taglio.
- Non lavorare vicino al generatore.
ESPLOSIONI.
· Non saldare in prossimità di recipienti a pressio-
ne o in presenza di polveri, gas o vapori esplosivi.
· Maneggiare con cura le bombole ed i regolatori
di pressione utilizzati nelle operazioni di saldatura.
COMPATIBILITÀ ELETTROMAGNETICA
Questo apparecchio è costruito in conformità alle indicazioni
contenute nella norma IEC 60974-10(Cl. A) e deve essere
usato solo a scopo professionale in un ambiente indu-
striale. Vi possono essere, infatti, potenziali difcoltà
nell’assicurare la compatibilità elettromagnetica in un
ambiente diverso da quello industriale.
SMALTIMENTO APPARECCHIATURE ELETTRICHE ED ELETTRONICHE.
Non smaltire le apparecchiature elettriche assie-
meairiutinormali!
In ottemperanza alla Direttiva Europea 2002/96/CE sui
riutidaapparecchiatureelettricheedelettronicheerelativa attuazione nell’ambito della legislazione nazionale,
leapparecchiatureelettrichegiunte a ne vita devono
essere raccolte separatamente e conferite ad un impianto di riciclo ecocompatibile. In qualità di proprietario delle
apparecchiature dovrà informarsi presso il nostro rappresentante in loco sui sistemi di raccolta approvati. Dando
applicazione a questa Direttiva Europea migliorerà la si-
tuazioneambientaleelasaluteumana!
IN CASO DI CATTIVO FUNZIONAMENTO RICHIEDETE
L’ASSISTENZA DI PERSONALE QUALIFICATO.
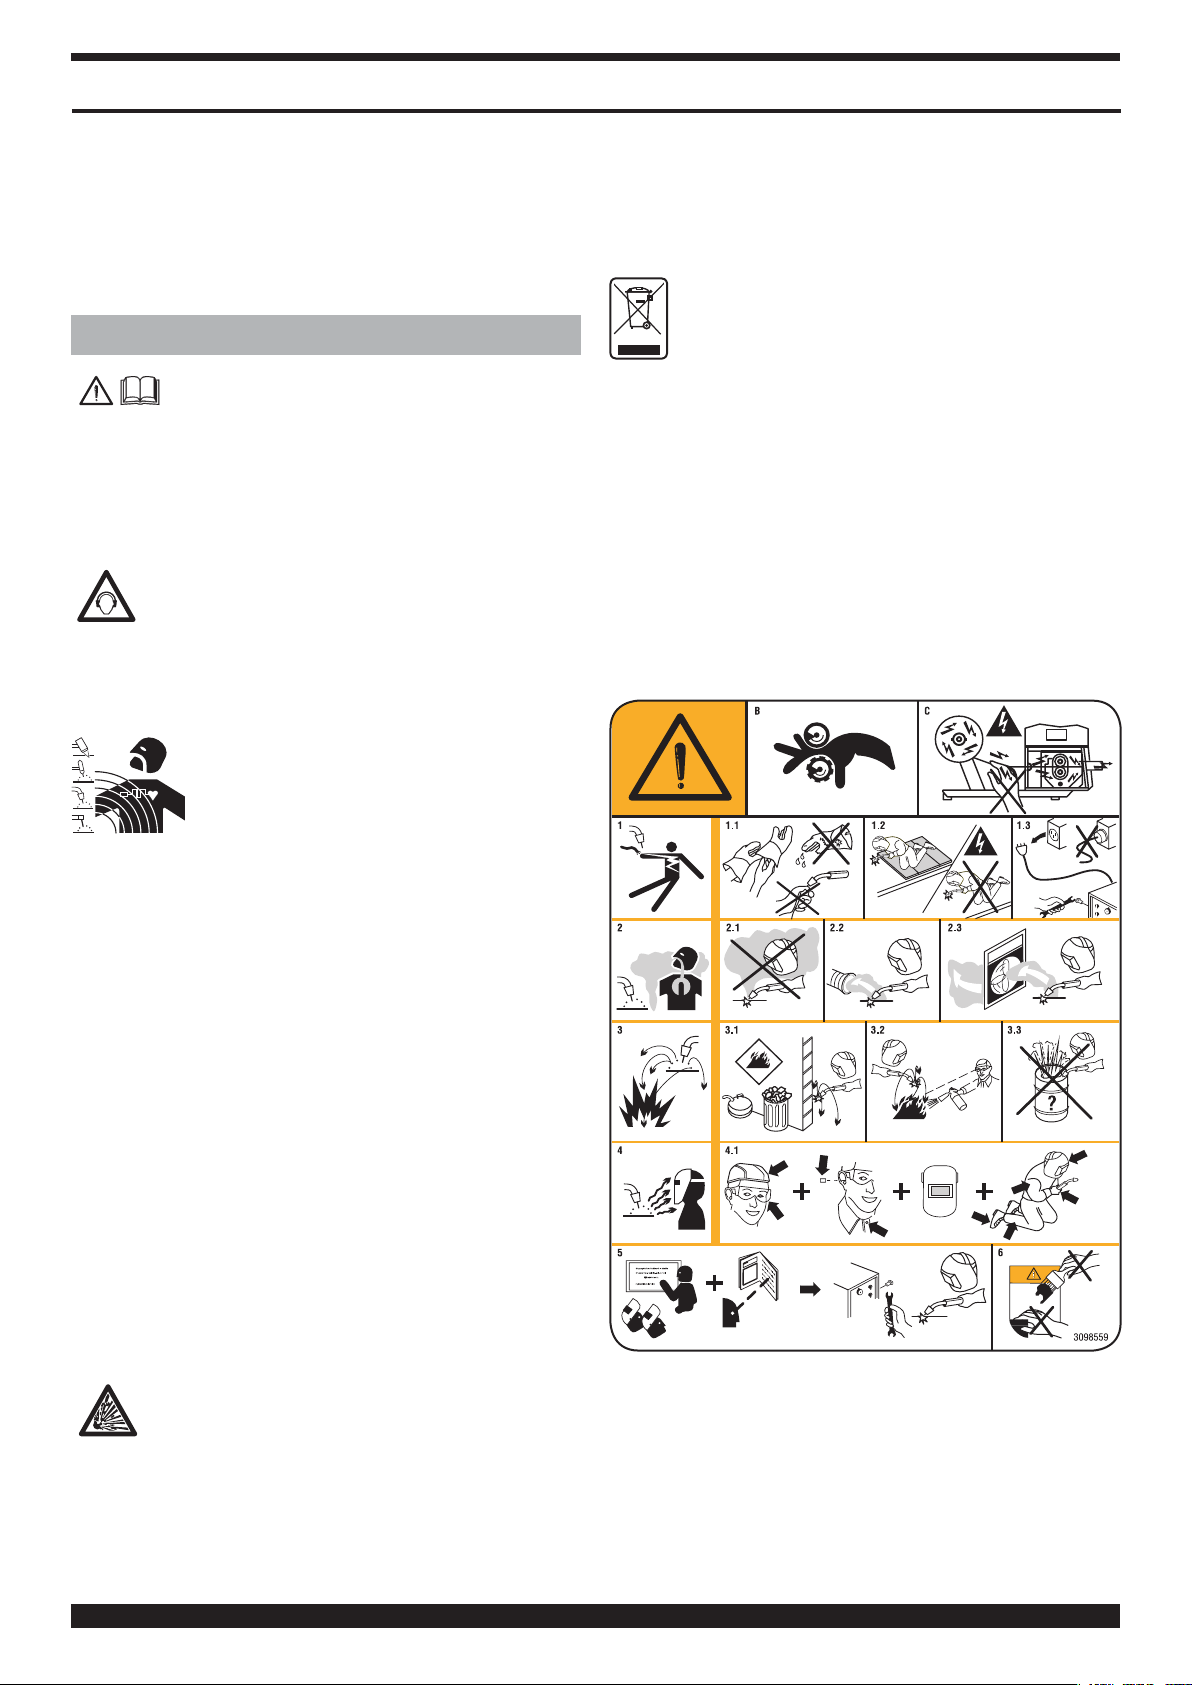
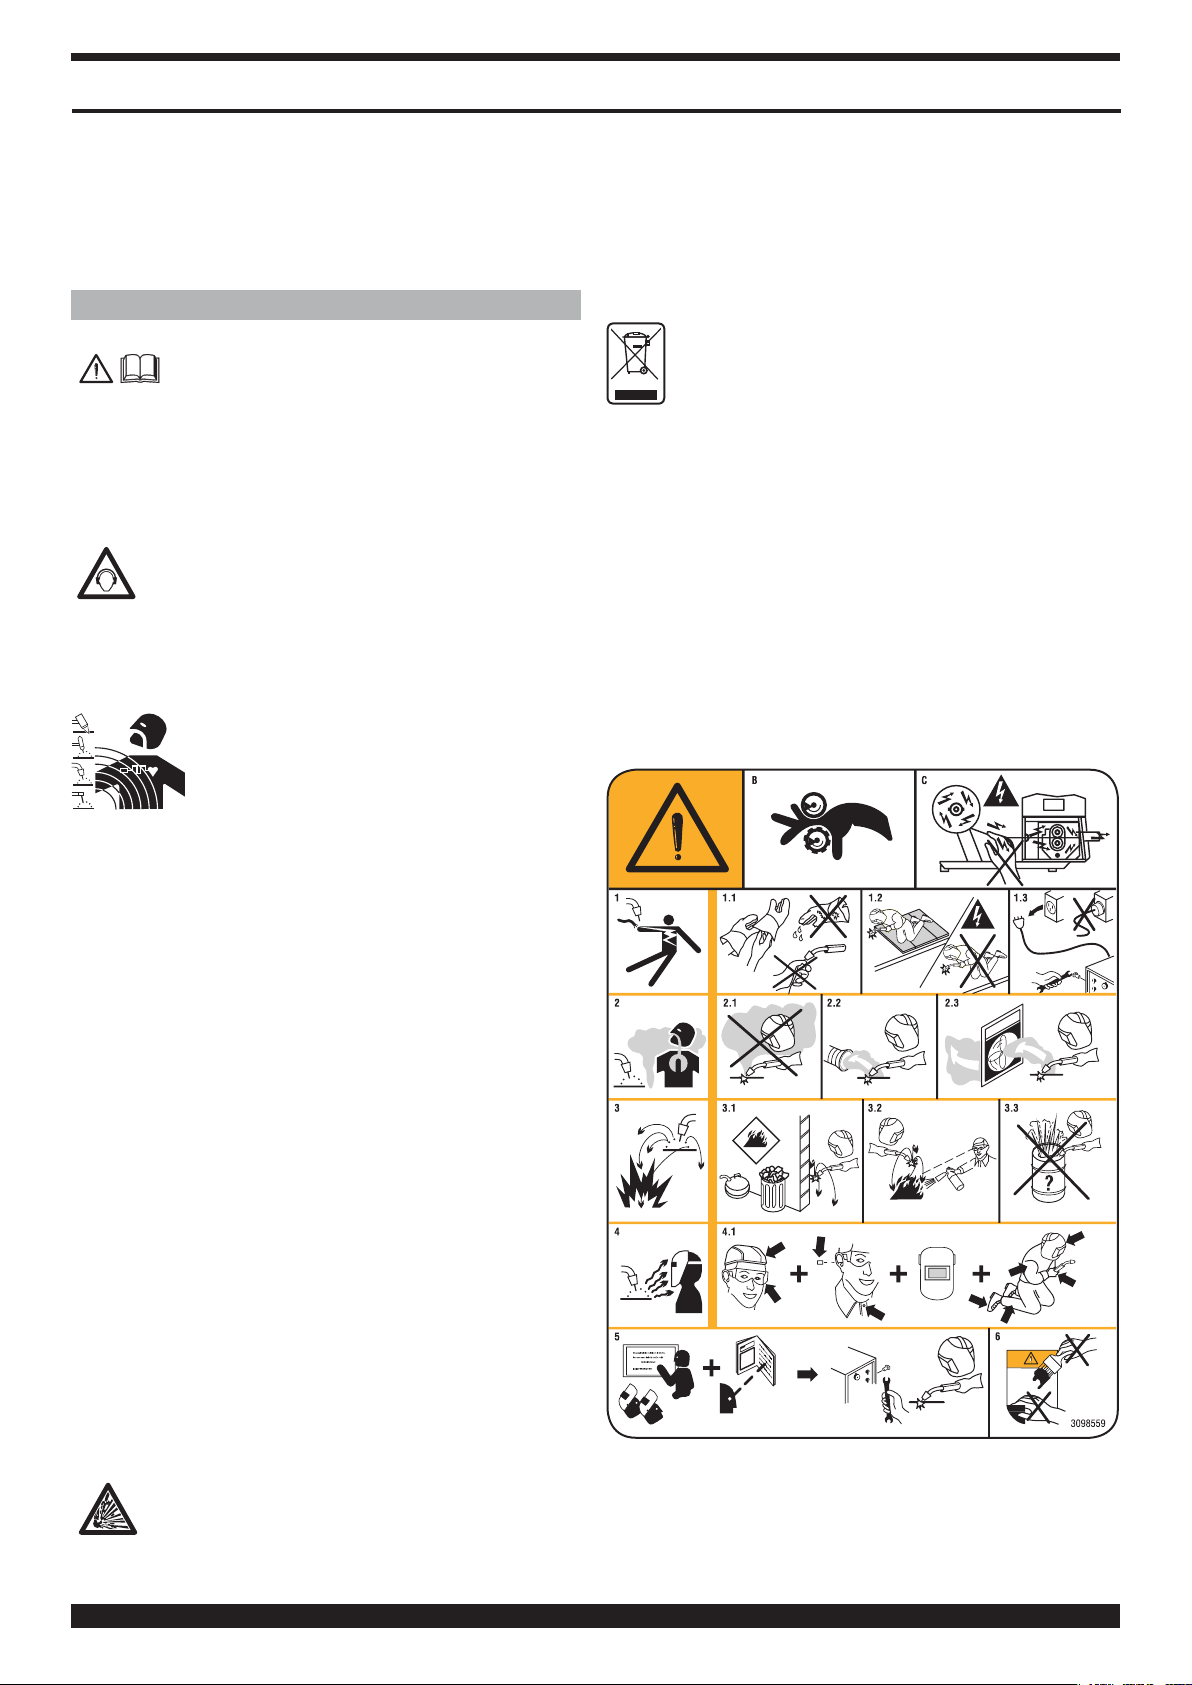
1.1 TARGA DELLE AVVERTENZE
Il testo numerato seguente corrisponde alle caselle numerate della targa.
B.Irullinitrainalopossonoferirelemani.
C.Il lo di saldatura ed il gruppo trainalo sono sotto
tensione durante la saldatura. Tenere mani e oggetti
metallici a distanza.
1. Le scosse elettriche provocate dall’elettrodo di saldatura o dal cavo possono essere letali. Proteggersi
adeguatamente dal pericolo di scosse elettriche.
1.1 Indossare guanti isolanti. Non toccare l’elettrodo a
mani nude. Non indossare guanti umidi o danneggiati.
1.2 Isolarsi dal pezzo da saldare e dal suolo.
1.3 Scollegare la spina del cavo di alimentazione prima di
lavorare sulla macchina.
2. Inalare le esalazioni prodotte dalla saldatura può essere nocivo alla salute.
2.1 Tenere la testa lontana dalle esalazioni.
2.2 Utilizzare un impianto di ventilazione forzata o di scarico locale per eliminare le esalazioni.
2.3 Utilizzare una ventola di aspirazione per eliminare le
esalazioni.
3. Le scintille provocate dalla saldatura possono causare esplosioni o incendi.
3.1Tenereimaterialiinammabililontanodall’areadisaldatura.
3.2 Le scintille provocate dalla saldatura possono causare
incendi. Tenere un estintore nelle immediate vicinanze
e far sì che una persona resti pronta ad utilizzarlo.
3.3 Non saldare mai contenitori chiusi.
4. I raggi dell’arco possono bruciare gli occhi e ustionare la pelle.
2
Page 3
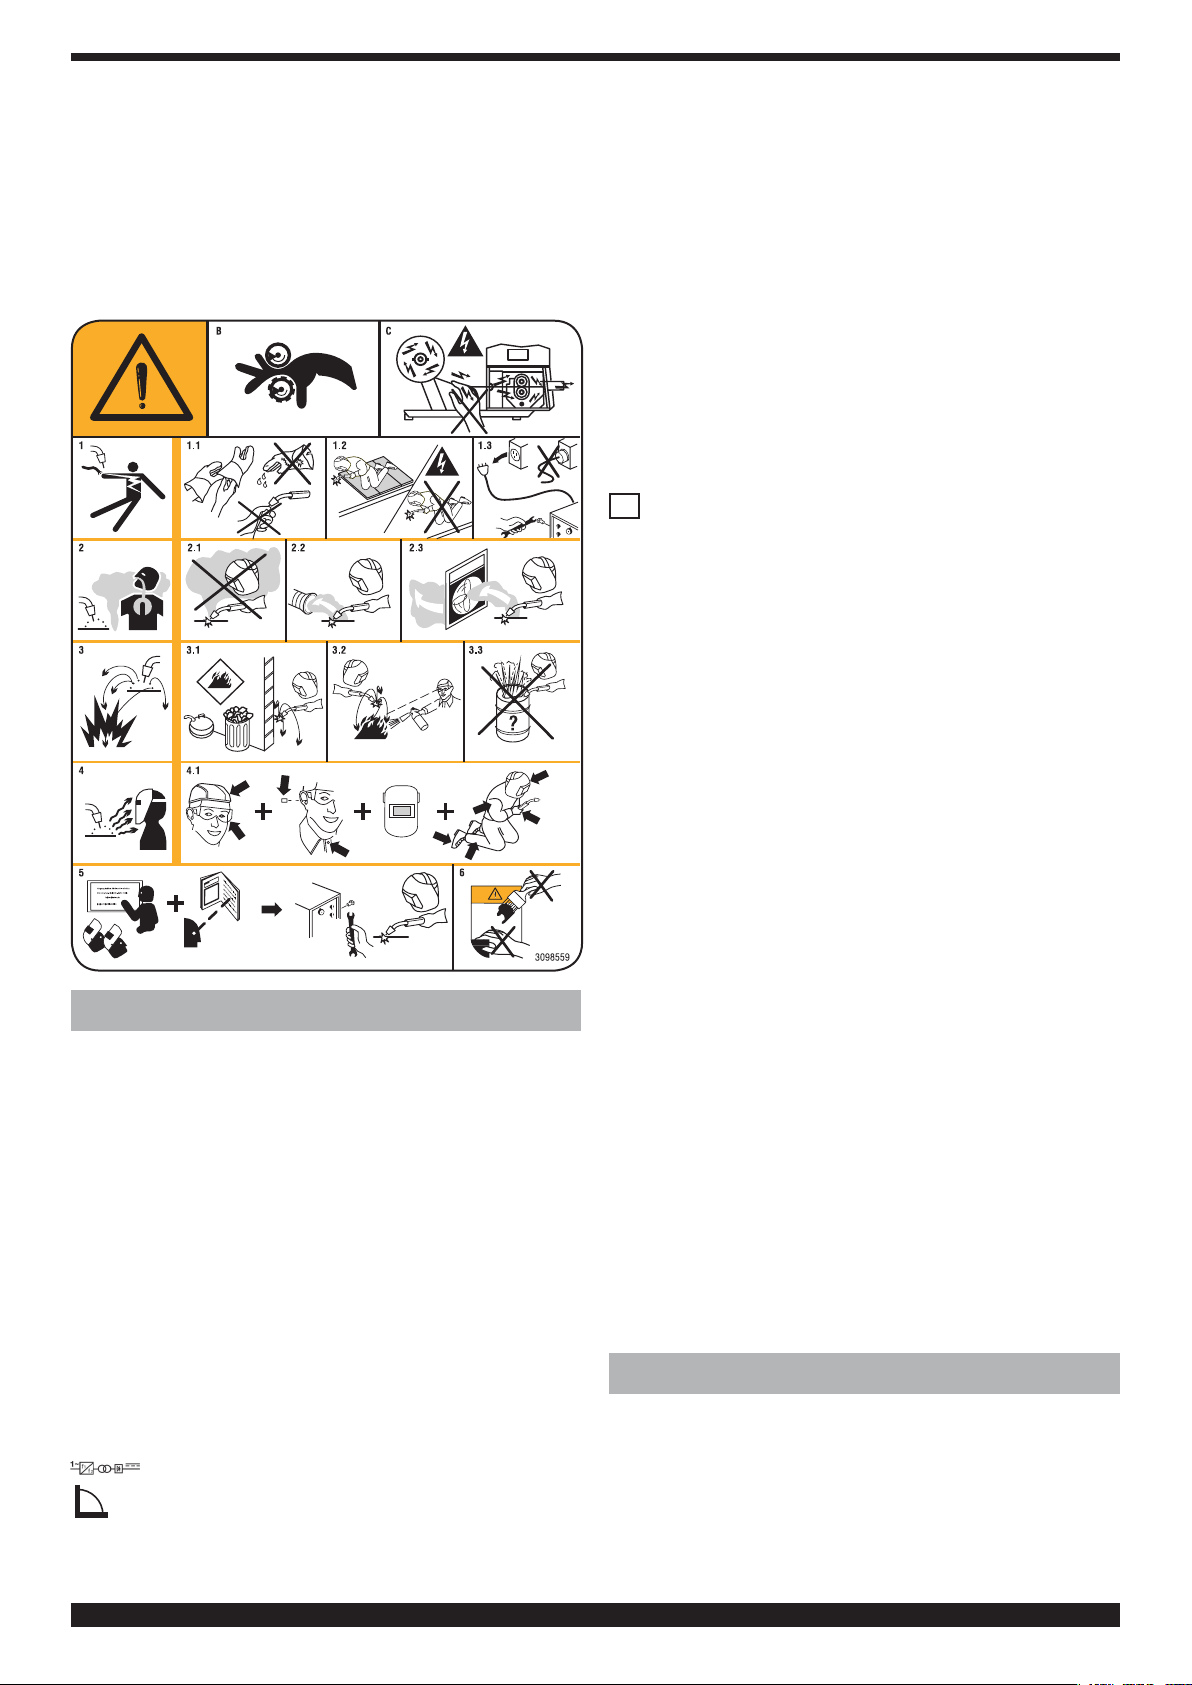
4.1 Indossare elmetto e occhiali di sicurezza. Utilizzare
adeguate protezioni per le orecchie e camici con il
colletto abbottonato. Utilizzare maschere a casco
conltridellacorrettagradazione.Indossareunaprotezione completa per il corpo.
5. Leggere le istruzioni prima di utilizzare la macchina
od eseguire qualsiasi operazione su di essa.
6. Non rimuovere né coprire le etichette di avvertenza
U0. Tensione a vuoto secondaria
X. Fattore di servizio percentuale. % di 10 minuti in
cui la saldatrice può lavorare ad una determinata
cor- rente senza causare surriscaldamenti.
I2. Corrente di saldatura
U2. Tensione secondaria con corrente I2
U1. Tensione nominale di alimentazione
1~ 50/60Hz Alimentazione monofase 50 oppure 60 Hz
I1 max. E’ il massimo valore della corrente assorbita.
l1 eff. E’ il massimo valore della corrente effettiva
assorbita considerando il fattore di servizio.
IP23 S Grado di protezione della carcassa.
Grado3comesecondacifrasignicache
questo apparecchio può essere immagazzinato,
ma non impiegato all’esterno durante le precipi tazioni, se non in condizione protetta.
S
Idoneità ad ambienti con rischio accresciuto.
NOTE:
1-L’apparecchio è inoltre stato progettato per lavorare in
ambienti con grado di inquinamento 3. (Vedi IEC 60664).
2- Questa attrezzatura è conforme alla norma IEC
61000-3-11 a condizione che l’impedenza massima
Zmax ammessa dell’impianto sia inferiore o uguale a
0,249 (art.513) - 0,362 (art.506) al punto di interfaccia
fra l’impianto dell’utilizzatore e quello pubblico. E’
responsabilità dell’’installatore o dell’utilizzatore
dell’attrezzatura garantire, consultando eventualmente
l’operatore della rete di distribuzione, che l’attrezzatura sia
collegata a un’alimentazione con impedenza massima
di sistema ammessa Zmax inferiore o uguale a 0,249
(art.513) - 0,362 (art.506)
2 DESCRIZIONI GENERALI
2.1 SPECIFICHE
Questa saldatrice è un generatore di corrente continua
costante realizzato con tecnologia INVERTER, progettato
per saldare gli elettrodi rivestiti e con procedimento TIG
con accensione a contatto.
NON DEVE ESSERE USATO PER SGELARE I TUBI,
AVVIARE MOTORI E CARICARE BATTERIE
2.2 SPIEGAZIONE DEI DATI TECNICI RIPORTATI
SULLA TARGA DI MACCHINA.
L’ apparecchio è costruito secondo le seguenti norme:
IEC 60974-1 / IEC 60974-10 (CL. A) / IEC 61000-3-12 /
IEC 61000-3-11 (vedi nota 2).
N°. Numero di matricola da citare sempre per
qualsiasi richiesta relativa alla saldatrice.
Convertitore statico di frequenza
monofase trasformatore-raddrizzatore.
Caratteristica discendente.
SMAW. Adatto per saldatura con elettrodi rivestiti.
TIG. Adatto per saldatura TIG.
2.3 DESCRIZIONE DELLE PROTEZIONI
2.3.1 Protezione termica
Questo apparecchio è protetto da un termostato.
All'intervento del termostato la macchina smette di
erogare corrente ma il ventilatore continua a funzionare.
L’intervento è segnalato dall’accensione del led giallo (B).
Nonspegnerelasaldatricenchéillednonsièspento.
2.3.2 Motogeneratori
Debbono avere una potenza uguale o superiore a 8KVA
per art. 506 e 10KVA per art. 513 e non debbono erogare
una tensione superiore a 265V.
2.3.3 Protezione contro i corto circuiti (antistick)
Insaldaturacon elettrodirivestiti, sesi vericaun corto
circuito di durata maggiore di due secondi, la corrente
viene ridotta ad un valore non pericoloso.
3 INSTALLAZIONE
Deve essere fatta da personale esperto. Tutti i
collegamenti devono essere eseguiti in conformità
alle vigenti norme e nel pieno rispetto della legge
antinfortunistica (norma CEI 26-36 - IEC/EN 60974-9).
• Controllare che la tensione di alimentazione
corrisponda alla tensione indicata sulla targa dei dati
tecnici.
3
Page 4

• Quando si monta una spina assicurarsi che questa sia di
portata adeguata e che il conduttore giallo/verde del cavo
di alimentazione sia collegato allo spinotto di terra.
ATTENZIONE!: Le prolungheno a 30mdevono essere
almeno di sezione 2,5 mm2.
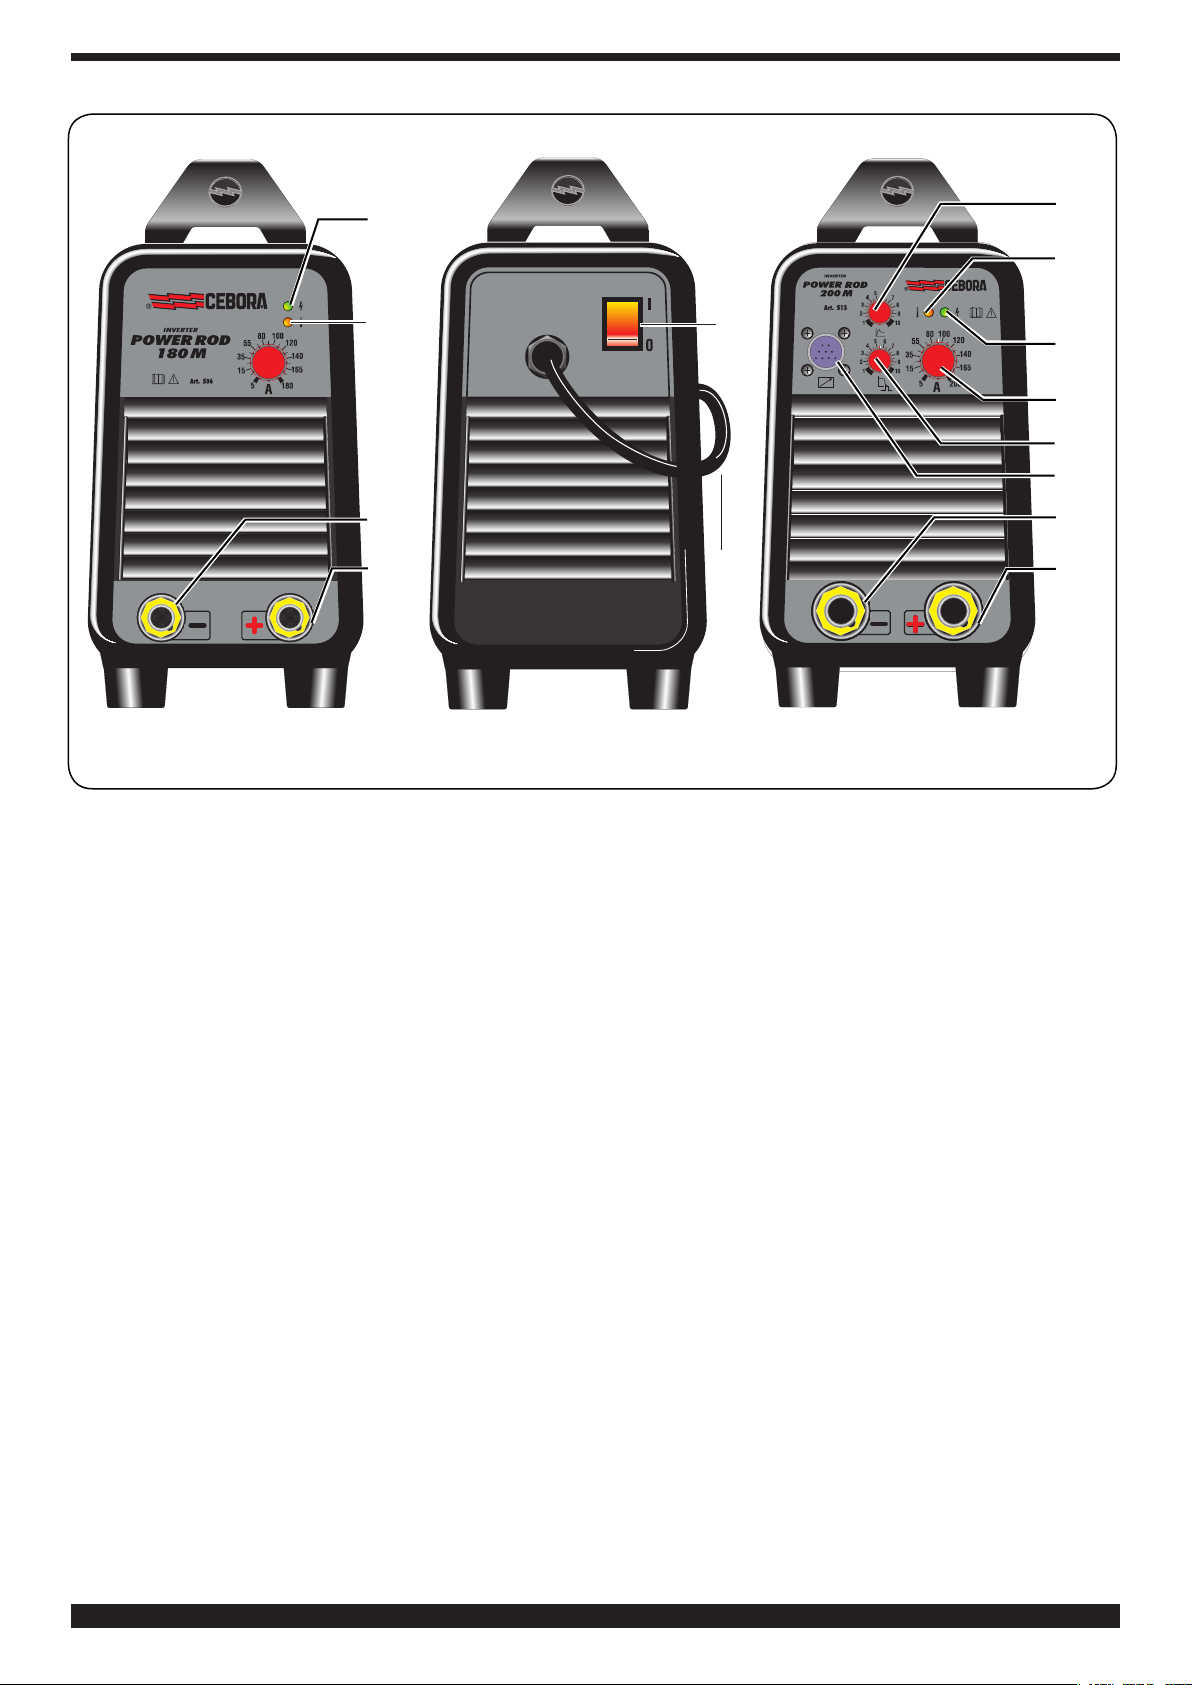
3.1 DESCRIZIONE DELL’APPARECCHIO
H) Connettore (Art. 513).
I) Regola una sovracorrente che può essere inserita per
favorire l'accensione dell'arco. Questa funzione è attiva
sia in MMA sia in TIG (Art. 513).
L) Regola una sovracorrente che permette di ottimizzare il
trasferimento della goccia dall'elettrodo al pezzo. Questa
funzione non è attiva in saldatura TIG (Art. 513).
A) Regolazione corrente.
B) Led giallo (vedi 2.3).
C) Led macchina alimentata.
D) Morsetto uscita (-).
E) Morsetto uscita (+).
F) Interruttore.
G) Cavo rete.
C
B
3.2 SALDATURA DI ELETTRODI RIVESTITI
• Questa saldatrice è idonea alla saldatura di tutti i i tipi di
elettrodi ad eccezione del tipo cellulosico (AWS 6010).
• Assicurarsi che l’interruttore (F) sia in posizione 0,
quindi collegare i cavi di saldatura rispettando la polarità
richiesta dal costruttore di elettrodi che andrete ad
utilizzare.
I
B
F
C
A
L
H
D
E
ART. 506
IMPORTANTISSIMO: Collegare il morsetto del cavo
di massa al pezzo da saldare assicurandosi che faccia
un buon contatto per avere un corretto funzionamento
dell’aparecchio e per evitare cadute di tensione con il
pezzo da saldare.
• Non toccare contemporaneamente la torcia o la pinza
porta elettrodo ed il morsetto di massa.
• Accendere la macchina mediante l’interruttore (F).
• Regolare la corrente in base al diametro dell’elettrodo,
alla posizione di saldatura e al tipo di giunto da eseguire.
Terminata la saldatura spegnere sempre l’apparecchio e
togliere l’elettrodo dalla pinza porta elettrodo.
• Regolare la corrente di saldatura mediante la manopola
(A), l'hot start mediante la manopola I e l'arc. force
mediante la manopola (L).
ART. 506-513 ART. 513
D
G
Terminata la saldatura spegnere sempre l’apparecchio
e togliere l’elettrodo dalla pinza porta elettrodo.
3.3 SALDATURA TIG
• Questa saldatrice è idonea per saldare con procedimento
TIG: l’acciaio inossidabile, il ferro, il rame.
• Assicurarsi che l’interruttore (F) sia su posizione 0.
• Collegare il connettore del cavo di massa al polo positivo
(+) della saldatrice e il morsetto al pezzo nel punto più
vicino possibile alla saldatura.
• Utilizzare la torcia tipo T150 e collegare il connettore di
potenza al polo negativo (-) della saldatrice (Art. 513).
• Collegare il tubo gas all’uscita del riduttore di pressione
collegato ad una bombola di ARGON.
E
4
Page 5
• Premere il pulsante - torcia e regolare la portata del gas.
• All’interno della torcia vi è una valvola che permette di
bloccare il gas quando si lascia il pulsante.
• Utilizzare un elettrodo di tungsteno toriato 2% (banda
rossa) ø 1,6 (1/16").
• Accendere la macchina mediante l’interruttore (F).
• Regolare la corrente di saldatura mediante la manopola
A e l'hot start mediante la manopola I (Art. 513).
• Innescare, per contatto, l’arco con un movimento deciso
e rapido.
•Terminata la saldatura ricordarsi di spegnere
l’apparecchio e chiudere la valvola della bombola del gas.
Nota: l’apparecchio si predispone per la saldatura TIG
solo se gli accessori previsti sono collegati al connettore
(H) (Art.513).
Questo apparecchio è previsto per essere utilizzato con i
seguenti accessori:
a) Torcia tipo T 150 art. 1567-20 con valvola per il gas e il
pulsante di start.
b) Torcia tipo T 150 art. 1567-02 con valvola per il gas, il
pulsante di start e potenziometro per la regolazione della
corrente.
c) Pedale art. 181 con potenziometro per la regolazione
della corrente.
d) Connessione art. 1180 per collegare contemporanea
mente la torcia art. 1567-20 oppure art. 1567-02 ed il
pedale art. 181.
e) Torcia Art. 1567.01 (Art. 506).
4 MANUTENZIONE
Ogni intervento di manutenzione deve essere eseguito da
personalequalicatonel rispettodella normaCEI26-29
(IEC 60974-4).
4.1 MANUTENZIONE GENERATORE
In caso di manutenzione all'interno dell’apparecchio,
assicurarsi che l'interruttore F sia in posizione "O" e che il
cavo di alimentazione sia scollegato dalla rete.
Periodicamente, inoltre, è necessario pulire l’interno
dell’apparecchio dalla polvere metallica accumulatasi,
usando aria compressa.
4.2 ACCORGIMENTI DA USARE DOPO UN
INTERVENTO DI RIPARAZIONE.
Dopo aver eseguito una riparazione, fare attenzione
a riordinare il cablaggio in modo che vi sia un sicuro
isolamento tra il lato primario ed il lato secondario della
maccchina. Evitareche i li possano andare a contatto
con parti in movimento o parti che si riscaldano durante
il funzionamento. Rimontare tutte le fascette come
sull’apparecchio originale in modo da evitare che, se
accidentalmente un conduttore si rompe o si scollega,
possa avvenire un collegamento tra il primario ed il
secondario.
Rimontare inoltre le viti con le rondelle dentellate come
sull’apparecchio originale.
5
Page 6
INSTRUCTION MANUAL FOR ARC WELDING MACHINE
IMPORTANT: BEFORE STARTING THE EQUIPMENT,
READ THE CONTENTS OF THIS MANUAL, WHICH
MUST BE STORED IN A PLACE FAMILIAR TO ALL USERS FOR THE ENTIRE OPERATIVE LIFE-SPAN OF THE
MACHINE.
THIS EQUIPMENT MUST BE USED SOLELY FOR WELDING OPERATIONS. 1 PRECAUZIONI DI SICUREZZA
2 SAFETY PRECAUTIONS
WELDING AND ARC CUTTING CAN BE
HARMFUL TO YOURSELF AND OTHERS.
THE USER MUST THEREFORE BE EDUCATED AGAINST
THE HAZARDS, SUMMARIZED BELOW, DERIVING
FROM WELDING OPERATIONS. FOR MORE DETAILED
INFORMATION, ORDER THE MANUAL CODE 3.300.758
RUMORE.
This machine does not directly produce noise exceeding 80dB. The plasma cutting/welding pro-
cedure may produce noise levels beyond said
limit; users must therefore implement all precautions required by law.
ELECTRIC AND MAGNETIC FIELDS- May be dangerous.
· Electric current following through any conductor causes localized Electric and Magnetic Fields (EMF). Welding/cutting current
createsEMFeldsaroundcablesandpower sources.
·Themagneticeldscreatedbyhighcurrentsmayaffect
the operation of pacemakers. Wearers of vital electronic
equipment (pacemakers) shall consult their physician before beginning any arc welding, cutting, gouging or spot
welding operations.
·ExposuretoEMFeldsinwelding/cuttingmayhaveother health effects which are now not known.
· All operators should use the followingprocedures in or-
dertominimizeexposuretoEMFeldsfromthewelding/
cutting circuit:
- Route the electrode and work cables together
- Secure them with tape when possible.
- Never coil the electrode/torch lead around your body.
- Do not place your body between the electrode/torchlead and work cables. If the electrode/torch lead cable
ison your right side, the work cable should also be on
yourright side.
-Connect the work cable to the workpiece as close as
possible to the area being welded/cut.
- Do not work next to welding/cutting power source.
EXPLOSIONS
Do not weld in the vicinity of containers under
pressure, or in the presence of explosive dust,
gases or fumes. · All cylinders and pressure regulators used in welding operations should be handled
with care.
ELECTROMAGNETIC COMPATIBILITY
This machine is manufactured in compliance with the in-
structions contained in the standard IEC 60974-10 (CL. A),
and must be used solely for professional purposes in
an industrial environment. There may be potential difculties in ensuring electromagnetic compatibility in
non-industrial environments.
DISPOSAL OF ELECTRICAL AND ELECTRONIC
EQUIPMENT
Do not dispose of electrical equipment together with
normal waste!in observance of european directive
2002/96/ec on Waste Electrical and Electronic equipment
and its implementation in accordance with national law,
electrical equipment that has reached the end of its life must
be collected separately and returned to an environmentally
compatible recycling facility. as the owner of the equipment,
you should get information on approved collection systems
from our local representative. By applying this european di-
rectiveyouwillimprovetheenvironmentandhumanhealth!
IN CASE OF MALFUNCTIONS, REQUEST ASSISTANCE
FROM QUALIFIED PERSONNEL.
1.1 WARNING LABEL
The following numbered text corresponds to the label
numbered boxes.
B.Driverollscaninjurengers.
C. Welding wire and drive parts are at welding voltage
during operation — keep hands and metal objects
away.
1 Electric shock from welding electrode or wiring can
6
Page 7
kill.
1.1 Wear dry insulating gloves. Do not touch electrode
with bare hand. Do not wear wet or damaged gloves.
1.2 Protect yourself from electric shock by insulating
yourself from work and ground.
1.3 Disconnect input plug or power before working on
machine.
2 Breathing welding fumes can be hazardous to your
health.
2.1 Keep your head out of fumes.
2.2 Use forced ventilation or local exhaust to remove
fumes.
2.3 Use ventilating fan to remove fumes.
3 Weldingsparkscancauseexplosionorre.
3.1 Keepammablematerialsawayfromwelding.
3.2 Welding sparks can cause res. Have a re extin-
guisher nearby and have a watchperson ready to use
it.
3.3 Do not weld on drums or any closed containers.
4 Arc rays can burn eyes and injure skin.
4.1 Wear hat and safety glasses. Use ear protection and
button shirt collar. Use welding helmet with correct
shadeoflter.Wearcompletebodyprotection.
5 Become trained and read the instructions before
working on the machine or welding.
6 Do not remove or paint over (cover) label.
2 GENERAL DESCRIPTIONS
2.1 SPECIFICATIONS
This welding machine is a constant current generator built
using INVERTER technology, designed to weld with
covered electrodes and for TIG procedures, with contact
starting.
IT MUST NOT BE USED TO DEFROST PIPES, START
ENGINES AND CHARGE BATTERIES.
2.2 EXPLANATION OF THE TECHNICAL SPECIFI CATIONS LISTED ON THE MACHINE PLATE.
This machine is manufactured according to the following
international standards: IEC 60974.1 - IEC 60974.3 -IEC
60974.10 CL. A - IEC 61000-3-12 - IEC 61000-3-11 (see
note 2).
N°. Serial number, which must be indicated on any
type of request regarding the welding machine.
Single-phase static transformer-rectifier
frequency converter.
Drooping characteristic.
SMAW. Suitable for welding with covered electrodes.
TIG Suitable for TIG welding.
U0. Secondary open-circuit voltage X.Duty cycle
percentage. % of 10 minutes during which the
welding machine may run at a certain current
without overheating.
I2 Welding current
U2. Secondary voltage with current I2
U1. Rated supply voltage
1~ 50/60Hz 50- or 60-Hz single-phase power supply
I1 max. This is the maximum value of the absorbed
current.
I1 eff. This is the maximum value of the actual current
absorbed, considering the duty cycle.
IP23S Protection rating for the housing.
Grade 3 as the second digit means that this equipment
may be stored, but it is not suitable for use
outdoors in the rain, unless it is protected.
S
Suitable for hazardous environments.
Note:
1- The machine has also been designed for use in
environments with a pollution rating of 1. (See IEC 60664).
2- This equipment complies with IEC 61000-311 provided that the maximum permissible system
impedance Zmax is less than or equal to 0,249 (art.513)
- 0,362 (art.506) at the interface point between the user's
supply and the public system. It is the responsibility of the
installer or user of the equipment to ensure, by consultation
with the distribution network operator if necessary, that the
equipment is connected only to a supply with maximum
permissible system impedance Zmax less than or equal
to 0,249 (art.513) - 0,362 (art.506).
.
2.3 DESCRIPTION OF PROTECTIVE DEVICES
2.3.1 Thermal protection
This equipment is protected by a thermostat. When
the thermostat is tripped, the machine stops delivering
current but the fan continues to run. The yellow led (B)
lights to indicate when it is tripped. Do not shut off the
welding machine until the led has gone off.
2.3.2 Motor-driven generators
These must have a power equal to or greater than 8KVA
for art. 506, 10KVA for art. 513 and must not deliver a
voltage greater than 265V.
2.3.3 Protection against short-circuits (antistick)
If a short-circuit occurs lasting more than two seconds
when welding with coated electrodes, the current is
reduced to harmless levels.
3 INSTALLATION
This must be carried out by skilled personnel. All
connections must be carried out according to current
regulations, and in full observance of safety laws
(regulation CEI 26-36 - IEC/EN 60974-9).
• Make sure that the supply voltage matches the voltage
indicatedonthespecicationsplate.
• When mounting a plug, make sure it has an adequate
capacity, and that the yellow/green conductor of the
power supply cable is connected to the earth pin.
7
Page 8
C
I
B
B
D
E
ART. 506
3.1 DESCRIPTION OF THE EQUIPMET
A) Current adjustment. B) Yellow led (see 2.3).
C) Power ON led.
D) Output terminal (-).
E) Output terminal (+).
F) Switch.
G) Mains cable.
H) Connector (Art. 513)
I) Adjusts an overcurrent that may be inserted to aid in
striking the arc. This function is active in both MMA and
TIG modes (Art. 513).
L) Adjusts an overcurrent that makes it possible to
maximize transferring the electrode drop to the workpiece.
This function is not active in TIG welding (Art. 513)
3.2 MMA WELDING
• This welding machine is suitable for welding all types of
electrodes, with the exception of cellulosic (AWS 6010).
• Make sure that the switch (F) is in position 0, then connect
the welding cables, matching the polarity required by the
manufacturer of the electrodes you will be using.
VERY IMPORTANT: Connect the terminal of the grounding
cable to the workpiece, making sure that contact is good
to ensure smooth equipment operation and avoid voltage
dips with the workpiece.
• Do not touch the torch or electrode clamp simultaneously
with the mass terminal.
• Turn the machine on using the switch (F).
ART. 506-513 ART. 513
F
C
A
L
H
D
G
• Adjust the welding current using the knob (A), the hot
start sing the knob (I), and the arc force using the knob (L).
Always remember to shut off the machine and remove
the electrode from the clamp after welding.
3.3 TIG WELDING
• This welding machine is suitable for welding the following
materials using the TIG procedure: stainless steel, iron,
copper.
• Make sure that the switch (F) is in position 0.
• Connect the mass cable connector to the positive pole
(+) of the welding machine, and the clamp to the workpiece
as close as possible to the welding point.
• Use the torch type T150 and connect the power
connector to the negative pole (-) of the welding machine
(Art. 513).
• Connect the gas hose to the outlet of the pressure
regulator, connected to an ARGON cylinder. Press the
torchtriggerandadjustthegasow.
• Inside the torch is a valve that blocks the gas ow
when the trigger is released. Use a 2% thorium-covered
tungsten electrode (red strip), diameter 1.6 (1/16").
• Turn the machine on using the switch (F).
• Adjust the welding current using the knob (A) and the
hot start using the knob (I) (Art. 513).
•Strikethearcbycontactusingarm,rapidstroke.
• Remember to shut off the machine and close the gas
cylindervalvewhenyouhavenishedwelding.
Note: The machine will set itself for TIG welding only if the
E
8
Page 9
required accessories are connected to the adapter H (Art.
513). This machine is intended for use with the following
accessories:
a) torch type T 150 Art. 1567-20 with gas valve and start
trigger
b) torch type T 150 Art. 1567-02 with gas valve, start
trigger and current setting potentiometer
c) Art. 181 pedal with potentiometer for current adjustment
d) Art. 1180 adapter to simultaneously attach the torch
Art.1567-20 or 1567-02 and the pedal Art. 181.
e) torch Art. 1567.01 (Art. 506).
4 MAINTEINANCE
Any maintenance operation must be carried out by
qualiedpersonnelincompliancewithstandardCEI26-
29 (IEC 60974-4).
4.1 POWER SOURCE MAINTENANCE
n the case of maintenance inside the machine, make sure
that the switch F is in position "O" and that the power
cord is disconnected from the mains.
It is also necessary to periodically clean the interior of
the machine from the accumulated metal dust, using
compressed air.
4.2 PRECAUTIONS AFTER REPAIRS.
After making repairs, take care to organize the wiring so
that there is secure insulation between the primary and
secondary sides of the machine. Do not allow the wires
to come into contact with moving parts or those that heat
up during operation. Reassemble all clamps as they were
on the original machine, to prevent a connection from
occurring between the primary and secondary circuits
should a wire accidentally break or be disconnected.
Also mount the screws with geared washers as on the
original machine.
9
Page 10
BEDIENUNGSANLEITUNG FÜR LICHTBOGENSCHWEISSMASCHINEN
WICHTIG: VOR DER INBETRIEBNAHME DES GERÄTS
DEN INHALT DER VORLIEGENDEN BETRIEBSANLEITUNG AUFMERKSAM DURCHLESEN; DIE BETRIEBSANLEITUNG MUSS FÜR DIE GESAMTE LEBENSDAUER
DES GERÄTS AN EINEM ALLEN INTERESSIERTEN PERSONEN BEKANNTEN ORT AUFBEWAHRT WERDEN.
DIESES GERÄT DARF AUSSCHLIESSLICH ZUR AUSFÜHR- UNG VON SCHWEISSARBEITEN VERWENDET
WERDEN.
1 SICHERHEITSVORSCHRIFTEN
DAS LICHTBOGENSCHWEISSEN UND
SCHNEIDEN KANN FÜR SIE UND ANDERE
GESUNDHEITSSCHÄDLICH SEIN; daher muß der Benutzer über die nachstehend kurz dargelegten Gefahren
beim Schweißen unterrichtet werden. Für ausführlichere
Informationen das Handbuch Nr. 3.300758 anfordern.
LÄRM
Dieses Gerät erzeugt selbst keine Geräusche,
die 80 dB überschreiten. Beim Plasmaschneid-
und Plasmaschweißprozeß kann es zu einer Geräuschentwicklung kommen, die diesen Wert überschreitet. Daher müssen die Benutzer die gesetzlich
vorgeschriebenen Vorsichtsmaßnahmen treffen.
ELEKTROMAGNETISCHE FELDER- Schädlich können sein:
· Der elektrische Strom, der durch einen
beliebigenLeiterießt,erzeugtelektromagnetische Felder (EMF). Der Schweißoder Schneidstrom erzeugt elektromagnetische Felder um die Kabel und die
Stromquellen.
• Die durch große Ströme erzeugten magnetischen Felder
können den Betrieb von Herzschrittmachern stören. Träger von lebenswichtigen elektronischen Geräten (Herzschrittmacher) müssen daher ihren Arzt befragen, bevor
sie sich in die Nähe von Lichtbogenschweiß-, Schneid-,
Brennputz- oder Punktschweißprozessen begeben.
• Die Aussetzung an die beim Schweißen oder Schneiden erzeugten elektromagnetischen Felder kann bislang
unbekannte Auswirkungen auf die Gesundheit haben.
Um die Risiken durch die Aussetzung an elektromagnetische Felder zu mindern, müssen sich alle SchweißerInnen an die folgenden Verfahrensweisen halten:
- Sicherstellen, dass das Massekabel und das Kabel
der Elektrodenzange oder des Brenners nebeneinan
der bleiben. Die Kabel nach Möglichkeit mit einem
Klebeband aneinander befestigen.
- Das Massekabel und das Kabel der
Elektrodenzange oder des Brenners nicht um den
Körper wickeln.
- Sich nicht zwischen das Massekabel und das Kabel
der Elektrodenzange oder des Brenners stellen.
Wenn sich das Massekabel rechts vom Schweißer
bzw.derSchweißerinbendet,musssichauchdas
Kabel der Elektrodenzange oder des Brenners auf
dieserSeitebenden.
- Das Massekabel so nahe wie möglich an der
Schweiß- oder Schneidstelle an das Werkstück
anschließen.
- Nicht in der Nähe der Stromquelle arbeiten.
EXPLOSIONSGEFAHR
· Keine Schneid-/Schweißarbeiten in der Nähe
von Druckbehältern oder in Umgebungen ausführen, die explosiven Staub, Gas oder Dämpfe ent-
halten. Die für den Schweiß-/Schneiprozeß verwendeten
GasaschenundDruckreglersorgsambehandeln.
ELEKTROMAGNETISCHE VERTRÄGLICHKEIT
Dieses Gerät wurde in Übereinstimmung mit den Angaben
der harmonisierten Norm IEC 60974-10 (Cl. A) konstruiert
und darf ausschließlich zu gewerblichen Zwecken und nur
in industriellen Arbeitsumgebungen verwendet werden. Es
ist nämlich unter Umständen mit Schwierigkeiten verbunden ist, die elektromagnetische Verträglichkeit des
Geräts in anderen als industriellen Umgebungen zu gewährleisten.
ENTSORGUNG DER ELEKTRO- UND ELEKTRONIKGERÄTE
Elektrogeräte dürfen niemals gemeinsam mit ge-
wöhnlichen Abfällen entsorgt werden! In Übereinstimmung mit der Europäischen Richtlinie 2002/96/
EG über Elektro- und Elektronik-Altgeräte und der jeweiligen Umsetzung in nationales Recht sind nicht mehr verwendete Elektrogeräte gesondert zu sammeln und einer
Anlage für umweltgerechtes Recycling zuzuführen. Als
Eigentümer der Geräte müssen Sie sich bei unserem örtlichen Vertreter über die zugelassenen Sammlungssysteme informieren. Die Umsetzung genannter Europäischer
Richtlinie wird Umwelt und menschlicher Gesundheit zu-
gutekommen!
IM FALLE VON FEHLFUNKTIONEN MUSS MAN SICH AN
EINEN FACHMANN WENDEN.
1.1 WARNHINWEISSCHILD
Die Nummerierung der Beschreibungen entspricht der
Nummerierung der Felder des Schilds.
B. Die Drahtförderrollen können Verletzungen an den
Händen verursachen.
C. Der Schweißdraht und das Drahtvorschubgerät ste-
hen während des Schweißens unter Spannung. Die
Hände und Metallgegenstände fern halten.
1. Von der Schweißelektrode oder vom Kabel verursachte
Stromschläge können tödlich sein. Für einen angemessenen Schutz gegen Stromschläge Sorge tragen.
1.1 Isolierhandschuhe tragen. Die Elektrode niemals mit
bloßen Händen berühren. Keinesfalls feuchte oder
schadhafte Schutzhandschuhe verwenden.
1.2 Sicherstellen, dass eine angemessene Isolierung
vom Werkstück und vom Boden gewährleistet ist.
1.3 Vor Arbeiten an der Maschine den Stecker ihres Netz-
kabels abziehen.
2. Das Einatmen der beim Schweißen entstehenden
Dämpfe kann gesundheitsschädlich sein.
2.1 Den Kopf von den Dämpfen fern halten.
2.2 Zum Abführen der Dämpfe eine lokale Zwangslüf-
tungs- oder Absauganlage verwenden.
2.3 Zum Beseitigen der Dämpfe einen Sauglüfter ver-
wenden.
3. Die beim Schweißen entstehenden Funken können
Explosionen oder Brände auslösen.
10
Page 11
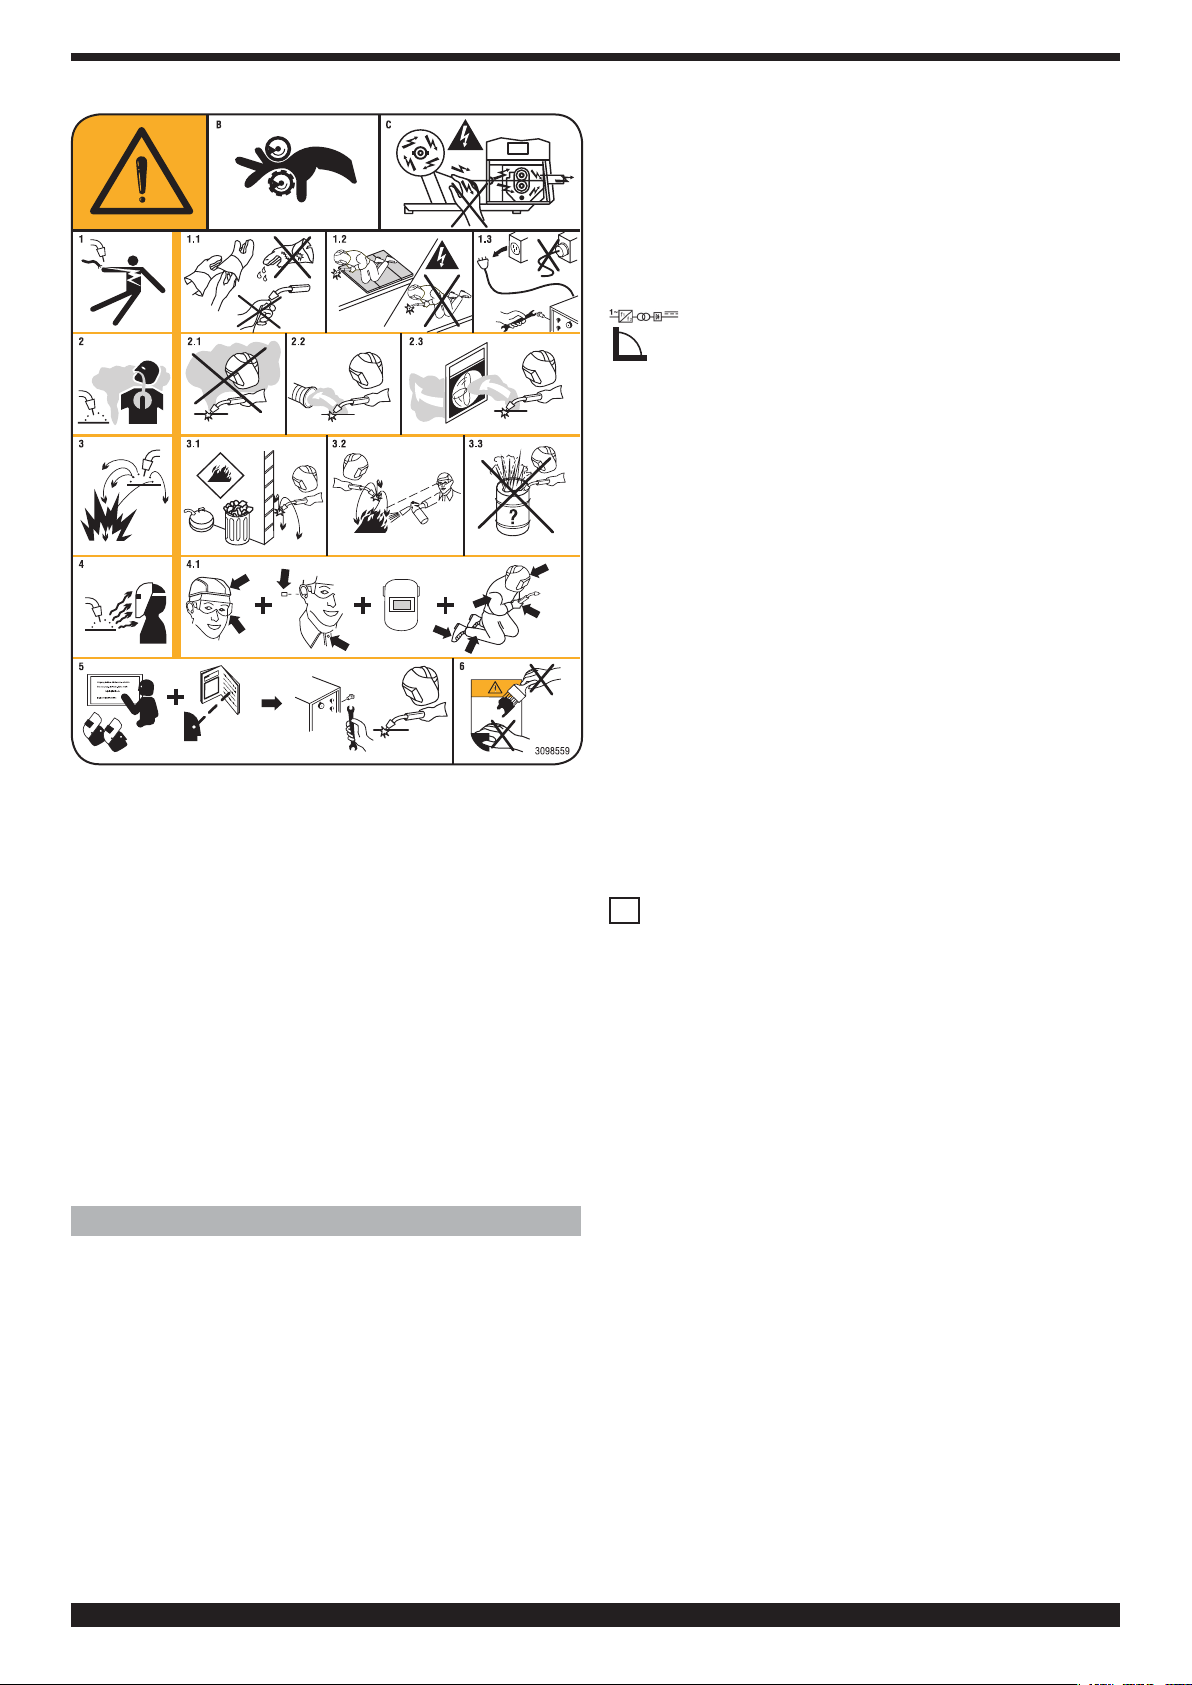
3.1 KeineentammbarenMaterialienimSchweißbereich
aufbewahren.
3.2 Die beim Schweißen entstehenden Funken können
Brände auslösen. Einen Feuerlöscher in der unmittelbaren Nähe bereit halten und sicherstellen, dass eine Person anwesend ist, die ihn notfalls sofort einsetzen kann.
3.3 Niemals Schweißarbeiten an geschlossenen Behältern ausführen.
4. Die Strahlung des Lichtbogens kann Verbrennungen
an Augen und Haut verursachen.
4.1 Schutzhelm und Schutzbrille tragen. Einen geeigneten Gehörschutztragen und bei Hemden den Kragen
zuknöpfen. Einen Schweißerschutzhelm mit einem
Filter mit der geeigneten Tönung tragen. Einen kompletten Körperschutz tragen.
5. Vor der Ausführung von Arbeiten an oder mit der Maschine die Betriebsanleitung lesen.
6. Die Warnhinweisschilder nicht abdecken oder entfernen.
2 ALLGEMEINE BESCHREIBUNG
2.1 TECHNISCHE ANGABEN
Bei dieser Schweißmaschine handelt es sich um eine
Konstantstromquelle mit INVERTER-Technologie, die
zum WIG-Schweißen mit umhüllten Elektroden und mit
Berührungszündung entwickelt wurde.
NICHT ZUM AUFTAUEN VON ROHREN, STARTEN VON
MOTOREN ODER LADEN VON BATTERIEN VERWENDEN.
2.2 ERLÄUTERUNG DER TECHNISCHEN DATEN,
DIE AUF DEM LEISTUNGSSCHILD DER
MASCHINE ANGEGEBEN SIND.
Die Konstruktion des Geräts entspricht den folgenden
Normen: IEC 60974.1 - IEC 60974.3 -IEC 60974.10 Cl. A
- IEC 61000-3-12 - IEC 61000-3-11 (siehe Anm. 2).
Nr. Seriennummer; sie muß bei allen Anfragen zur
Schweißmaschine stets angegeben werden.
Transformator-Gleichrichter.
Fallende Kennlinie.
SMAW. Geeignet zum Schweißen mit umhüllten Elektro-
den.
WIG Geeignet zum WIG-Schweißen
U0. Leerlaufspannung Sekundärseite.
X. Einschaltdauer. Die Einschaltdauer ist der auf
eine Spieldauer von 10 Minuten bezogene Pro-
zentsatz der Zeit, die das Gerät bei einer be-
stimmten Stromstärke arbeiten kann, ohne sich
zu überhitzen.
I2. Schweißstrom.
U2. Sekundärspannung bei Schweißstrom I2.
U1. Bemessungsspeisespannung.
1~ 50/60Hz Einphasen-Stromversorgung 50 oder 60 Hz.
I1 max. Dies ist der Höchstwert der Stromaufnahme.
I1 eff. Dies ist der Höchstwert der effektiven Strom-
aufnahme bei Berücksichtigung der relaven Ein-
schaltdauer.
IP23S Schutzart des Gehäuses.
Die zweite Ziffer 3 gibt an, dass dieses Gerät bei
Niederschlägen zwar im Freien gelagert, jedoch
nicht ohne geeigneten Schutz betrieben werden
darf.
Geeignet zum Betrieb in Umgebungen mit er-
S
höhter Gefährdung.
ANMERKUNGEN:
1-Das Gerät ist außerdem für den Betrieb in
Umgebungen mit Verunreinigungsgrad 3 konzipiert.
(Siehe IEC 60664).
2-Dieses Gerät ist konform mit der Norm IEC 61000-3-11
unter der Voraussetzung, dass die maximal zulässige
Impedanz ZMAX am Verknüpfungspunkt zwischen der
Abnehmeranlage und dem öffentlichen Versorgungsnetz
kleiner oder gleich 0,249 (art.513) - 0,362 (art.506) ist.
Es liegt in der Verantwortung des Installateurs bzw. des
Betreibers des Geräts, erforderlichenfalls in Absprache
mit dem öffentlichen Energieversorgungsunternehmen
sicherzustellen, dass das Gerät ausschließlich an eine
Anlage angeschlossen wird, deren maximal zulässige
Netzimpedanz ZMAX kleiner oder gleich 0,249 (art.513)
- 0,362 (art.506) ist.
2.3 BESCHREIBUNG DER SCHUTZEINRICHTUNGEN
2.3.1 Thermischer Schutz
Dieses Gerät ist durch einen Thermostaten geschützt. Bei
Ansprechen des Thermostaten gibt die Maschine keinen
Strom mehr ab, doch der Ventilator läuft weiter. Das
Ansprechenwird durchdasAueuchtender gelben led
(B) signalisiert. Die Schweißmaschine nicht ausschalten,
bevor diese led nicht erloschen ist.
11
Page 12
C
I
B
B
D
E
ART. 506
2.3.2 Generator-Aggregat
Seine Leistung muß größer oder gleich 8KVA Kunst. 506
- 10KVA Kunst. 513 sein und es darf keine Spannung von
mehr als 265 V abgeben.
2.3.3 Kurzschlussschutz (Antistick)
Beim Schweißen mit umhüllten Elektroden wird der Strom
bei Vorliegen eines Kurzschlusses von mehr als zwei
Sekunden Dauer auf einen ungefährlichen Wert gesenkt.
3 INSTALLATION
Sie ist vom Fachmann auszuführen. Alle Anschlüsse
müssen nach den geltenden Bestimmungen und unter
strikter Beachtung der Unfallverhütungsvorschriften
ausgeführt werden (Norm CEI 26-36 - IEC/EN 60974-9).
• Sicherstellen, daß die Speisespannung der auf dem
Leistungsschild angegebenen Bemessungsspannung
entspricht.
• Bei Installation eines Steckers sicherstellen, daß dieser
eine angemessene Bemessungsstromstärke hat und daß
der gelb-grüne Schutzleiter der elektrischen Zuleitung an
den Schutzkontakt angeschlossen ist.
ACHTUNG! Die Verlängerungen bis 30 m müssen einen
Querschnitt von mindestens 2,5 mm2 haben.
ART. 506-513 ART. 513
F
C
A
L
H
D
G
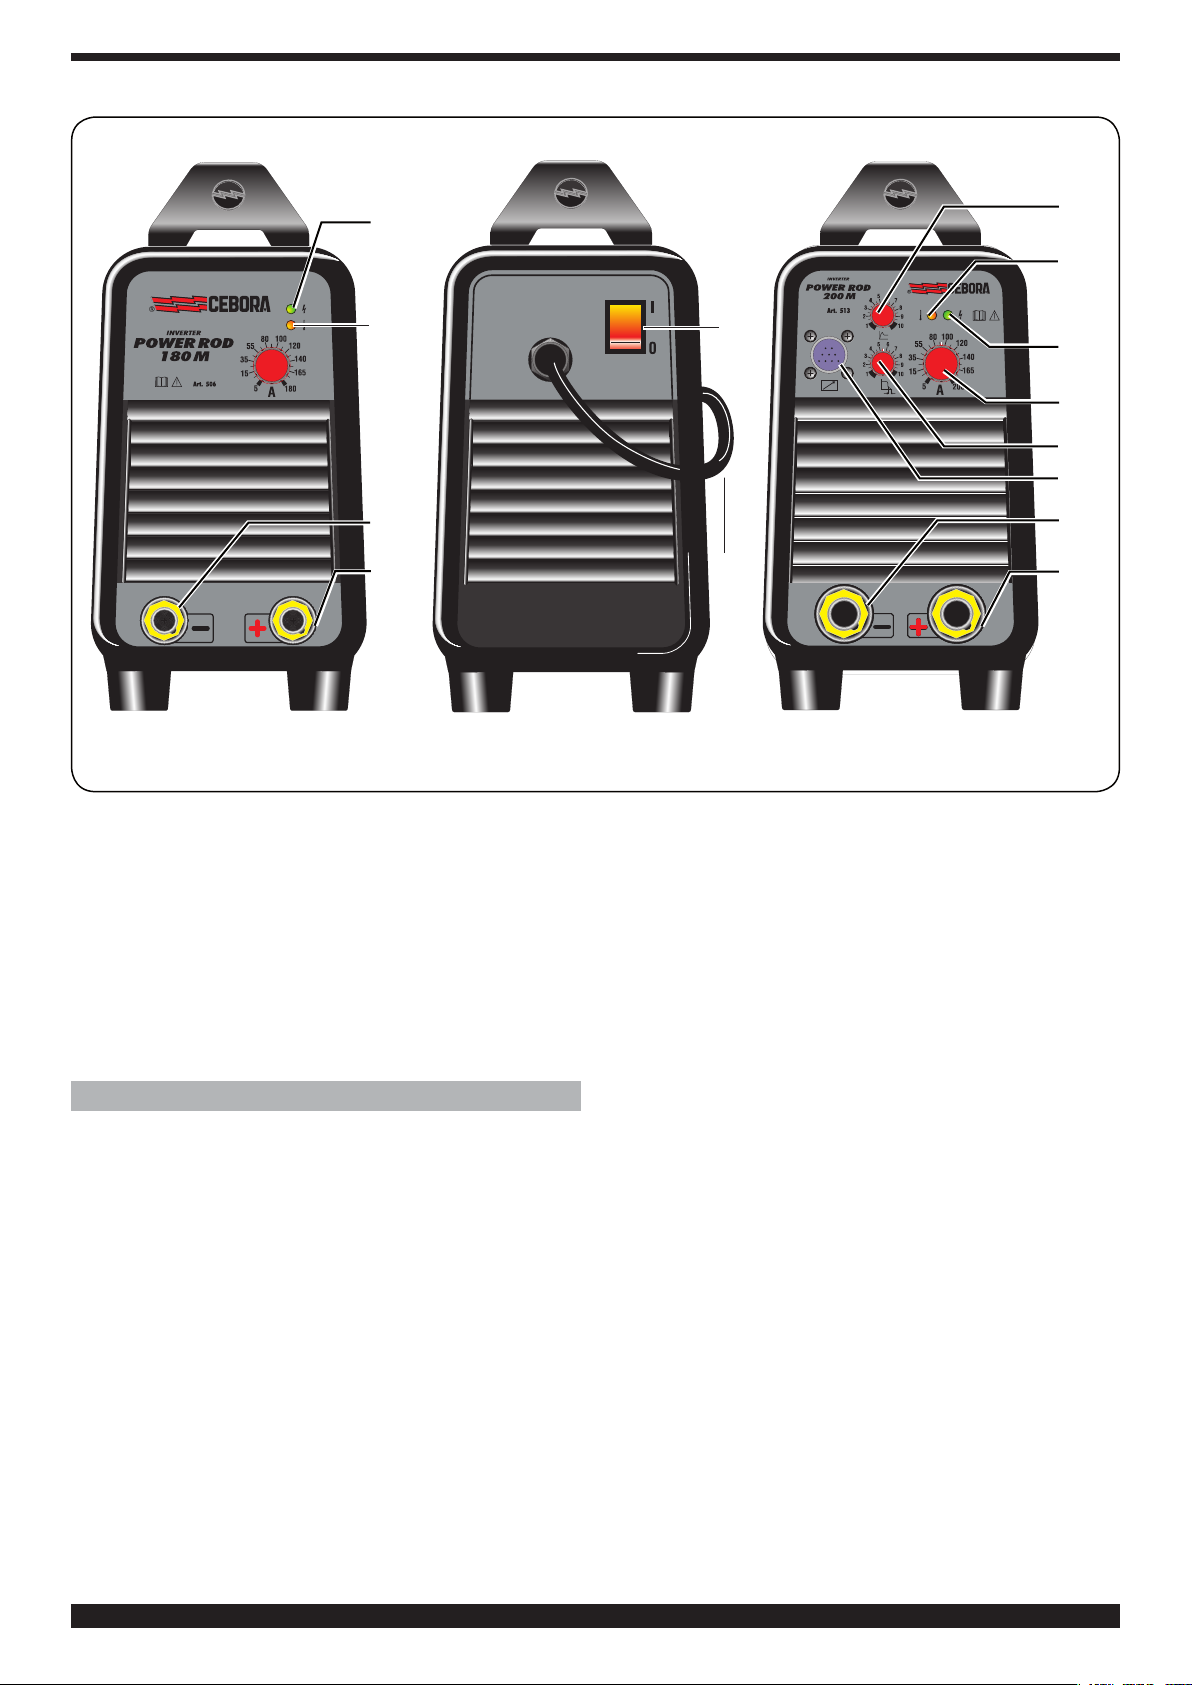
3.1 BESCHREIBUNG DES GERÄTS
A) Stromsteller.
B) gelbe led(siehe 2.3).
C) Netzkontroll-led.
D) Ausgangsklemme (-).
E) Ausgangsklemme (+).
F) Schalter.
G) Netzkabel.
H) Steckdose (Art. 513).
I) Zum Einstellen eines Überstroms, der zur Erleichterung
der Lichtbogenzündung aufgeschaltet werden kann.
Diese Funktion ist bei den Verfahren MMA und WIG
verfügbar (Art. 513).
L) Zum Einstellen eines Überstroms, der die Optimierung
des Tropfenübergangs von der Elektrode zum Werkstück
erlaubt. Diese Funktion ist beim WIG-Schweißen nicht
aktiviert (Art. 513).
3.2 SCHWEISSEN MIT UMHÜLLTEN ELEKTRODEN
• Diese Schweißmaschine ist zum Schweißen mit allen
Typen von Elektroden mit Ausnahme von Elektroden mit
Zelluloseumhüllung geeignet.
• Sicherstellen, daß sich Schalter (F) in Schaltstellung 0
bendetunddanndieSchweißleitungenmitderPolarität
anschließen, die vom Hersteller der verwendeten
Elektroden angegeben wird.
SEHR WICHTIG: Die Klemme des Massekabels an das
Werkstück anschließen und sicherstellen, daß ein guter
Kontakt gegeben ist, damit die Maschine einwandfrei
E
12
Page 13
funktioniert und um Spannungsfälle zu verhindern.
• Niemals gleichzeitig den Brenner oder die
Elektrodenspannzange und die Masseklemme berühren.
• Die Maschine mit Schalter (F) einschalten.
• Den Schweißstrom mit Regler (A), die Funktion Hot Start
mit Regler (I) und die Funktion Arc Force mit Regler (L)
einstellen.
Nach Abschluß des Schweißvorgangs stets das
Gerät ausschalten und die Elektrode aus der
Elektrodenspannzange nehmen.
3.3 WIG-SCHWEISSEN
• Diese Schweißmaschine ist zum WIG-Schweißen
folgender Werkstoffe geeignet: rostfreier Stahl, Eisen,
Kupfer.
• Sicherstellen, daß sich Schalter (F) in Schaltstellung 0
bendet.
• Den Steckverbinder des Massekabels an den Pluspol (+)
der Schweißmaschine und die Klemme an das Werkstück
möglichst nahe an der Schweißstelle anschließen.
• Den Brenner T150 verwenden und den
Hauptstromsteckverbinder an den Minuspol (-) der
Schweißmaschine anschließen (Art. 513).
• Den Gasschlauch an den Ausgang des Druckminderers
anschließen, der an eine ARGON-Flasche angeschlossen
ist.
• Den Brennertaster drücken und die Gasliefermenge
einstellen.
•ImBrennerbendetsicheinVentil,dasdenGasstrom
unterbricht, wenn der Brennertaster losgelassen wird.
• Eine Wolframelektrode mit Thoriumzusatz 2% (rotes
Band)
ø 1,6 (1/16") verwenden.
• Niemals gleichzeitig die Elektrode und die Masseklemme
berühren.
• Die Maschine mit Schalter (F) einschalten.
• Den Schweißstrom mit Regler (A) und die Funktion Hot
Start mit Regler I einstellen (Art. 513).
•ZumZündendesLichtbogensdieWerkstückoberäche
mit einer entschiedenen und raschen Bewegung mit der
Elektrodenspitze berühren (Anreißen).
• Nach Abschluß der Schweißung das Gerät ausschalten
unddasVentilderGasascheschließen.
Hinweis: Das Gerät wird nur dann auf WIG-Schweißen
geschaltet, wenn die vorgesehenen Zubehöreinrichtungen
an den Steckverbinder H angeschlossen sind (Art. 513).
Dieses Gerät ist mit folgenden Zubehöreinrichtungen zu
gebrauchen:
a) Schlauchpaket Typ T 150 Art. 1567-20 mit Gasventil
und Start-Taste;
b) Schlauchpaket Typ T 150 Art. 1567-02 mit
Gasventil,Start-Taste und Potentiometer für die
Einstellung des Stroms.
c) Art. 181 Fußbetätiger Schweißstromsteller mit
Potentiometer;
d) Art. 1180 Zwischenglied für den gleichzeitigen
Anschluß
des Fußbetätigen Schweißstromstellers Art. 181
e) Schlauchpaket Art. 1567-01 (Art. 506).
4 WARTUNG
Alle Wartungsarbeiten müssen von einem Fachmann
in Einklang mit der Norm CEI 26-29 (IEC 60974-4)
ausgeführt werden.
4.1 WARTUNG DER STROMQUELLE
Für Wartungseingriff innerhalb des Geräts sicherstellen,
dasssichderSchalterFinderSchaltstellung“O”bendet
und dass das Netzkabel vom Stromnetz getrennt ist.
Ferner muss man den Metallstaub, der sich im Gerät
angesammelt hat, in regelmäßigen Zeitabständen mit
Druckluft entfernen.
4.2 SICHERHEITSVORKEHRUNGEN NACH EINEM
REPARATUREINGRIFF
Nach Ausführung einer Reparatur darauf achten, die
Verdrahtung wieder so anzuordnen, dass eine sichere
Isolierung zwischen Primär- und Sekundärseite des
Geräts gewährleistet ist. Sicherstellen, dass die Drähte
nicht mit beweglichen Teilen oder mit Teilen, die sich
während des Betriebs erwärmen, in Berührung kommen
können. Alle Kabelbinder wieder wie beim Originalgerät
anbringen, damit es nicht zu einem Schluss zwischen
Primär- und Sekundärkreis kommen kann, wenn sich ein
Leiter löst oder bricht.
Außerdem die Schrauben mit den gezahnten
Unterlegscheiben wieder wie beim Originalgerät anbringen
13
Page 14
MANUEL D’INSTRUCTIONS POUR POSTE À SOUDER À L’ARC
IMPORTANT: AVANT LA MISE EN MARCHE DE LA MA-
CHINE, LIRE CE MANUEL ET LE GARDER, PENDANT
TOUTE LA VIE OPÉRATIONNELLE, DANS UN ENDROIT
CONNU PAR LES DIFFÉRENTES PERSONNES INTÉRESSÉES. CETTE MACHINE NE DOIT ÊTRE UTILISÉE
QUE POUR DES OPÉRATIONS DE SOUDURE.
1 PRÉCAUTIONS DE SÉCURITÉ
LA SOUDURE ET LE DÉCOUPAGE À L’ARC
PEUVENT ÊTRE NUISIBLES À VOUS ET AUX
AUTRES. L’utilisateur doit pourtant connaître les risques,
résumés ci-dessous, liés aux opérations de soudure.
Pour des informations plus détaillées, demander le manuel code.3.300758
BRUIT
Cette machine ne produit pas elle-même des bruits
supérieurs à 80 dB. Le procédé de découpage au
plasma/soudure peut produire des niveaux de bruit
supérieurs à cette limite; les utilisateurs devront donc mette
en oeuvre les précautions prévues par la loi.
CHAMPS ELECTROMAGNETIQUES- Peuvent être dangereux.
· Le courant électrique traversant n’importe
quel conducteur produit des champs électromagnétiques (EMF). Le courant de soudure ou de découpe produisent des champs
électromagnétiques autour des câbles ou
des générateurs.
• Les champs magnétiques provoqués par des courants
élevés peuvent interférer avec le fonctionnement des stimulateurs cardiaques.
C’est pourquoi, avant de s’approcher des opérations de
soudage à l’arc, découpe, décriquage ou soudage par
points, les porteurs d’appareils électroniques vitaux (stimulateurs cardiaques) doivent consulter leur médecin.
• L’ exposition aux champs électromagnétiques de soudure ou de découpe peut produire des effets inconnus
sur la santé.
Pour reduire les risques provoqués par l’exposition aux
champs électromagnétiques chaque opérateur doit
suivre les procédures suivantes:
- Vérier que le câble de masse et de la pince
porte-électrode ou de la torche restent disposés côte
àcôte.Sipossible,ilfautlesxerensembleavecdu
ruban.
- Ne pas enrouler les câbles de masse et de la pince
porte-électrode ou de la torche autour du corps.
- Ne jamais rester entre le câble de masse et le câble de
la pince porte-électrode ou de la torche. Si le câble de
masse se trouve à droite de l’opérateur, le câble de la
pince porte-électrode ou de la torche doit être égale
ment à droite.
- Connecter le câble de masse à la pièce à usiner aussi
proche que possible de la zone de soudure ou de découpe.
- Ne pas travailler près du générateur.
EXPLOSIONS
· Ne pas souder à proximité de récipients sous
pression ou en présence de poussières, gaz ou
vapeurs explosifs. Manier avec soin les bouteilles
et les détendeurs de pression utilisés dans les opérations
de soudure.
COMPATIBILITE ELECTROMAGNETIQUE
Cette machine est construite en conformité aux indications contenues dans la norme harmonisée IEC 6097410(Cl. A) et ne doit être utilisée que pour des buts professionnels dans un milieu industriel. En fait, il peut y avoir
desdifcultés potentiellesdansl’assurance delacompatibilité électromagnétique dans un milieu différent de
celui industriel.
ÉLIMINATION D’ÉQUIPEMENTS ÉLECTRIQUES
ET ÉLECTRONIQUES
Ne pas éliminer les déchets d’équipements électriques et électroniques avec les ordures ména-
gères!ConformémentàlaDirectiveEuropéenne2002/96/
CE sur les déchets d’équipements électriques et électroniques et à son introduction dans le cadre des législations
nationales, une fois leur cycle de vie terminé, les équipements électriques et électroniques doivent être collectés
séparément et conférés à une usine de recyclage. Nous
recommandons aux propriétaires des équipements de
s’informer auprès de notre représentant local au sujet
des systèmes de collecte agréés.En vous conformant à
cette Directive Européenne, vous contribuez à la protec-
tiondel’environnementetdelasanté!
EN CAS DE MAUVAIS FONCTIONNEMENT, DEMANDER
L’ASSISTANCE DE PERSONNEL QUALIFIÉ.
1.1 PLAQUETTE DES AVERTISSEMENTS
Le texte numéroté suivant correspond aux cases numérotées de la plaquette.
B. Lesgaletsentraînementlpeuventblesserlesmains.
C. Le ldesoudure et le groupe entraînement l sont
sous tension pendant le soudage. Ne pas approcher
les mains ni des objets métalliques.
1. Les décharges électriques provoquées par l’élec-
trode le câble peuvent être mortelles. Se protéger de
manière adéquate contre les décharges électriques.
1.1 Porter des gants isolants. Ne pas toucher l’électrode
avec les mains nues. Ne jamais porter des gants humides ou endommagés.
1.2 S’assurer d’être isolés de la pièce à souder et du sol
1.3Débrancherlacheducordon d’alimentation avant
de travailler sur la machine.
2. L’inhalation des exhalations produites par la soudure
peut être nuisible pour la santé.
2.1 Tenir la tête à l’écart des exhalations.
2.2 Utiliser un système de ventilation forcée ou de dé-
chargement des locaux pour éliminer toute exhalaison.
2.3 Utiliser un ventilateur d’aspiration pour éliminer les
exhalations.
14
Page 15
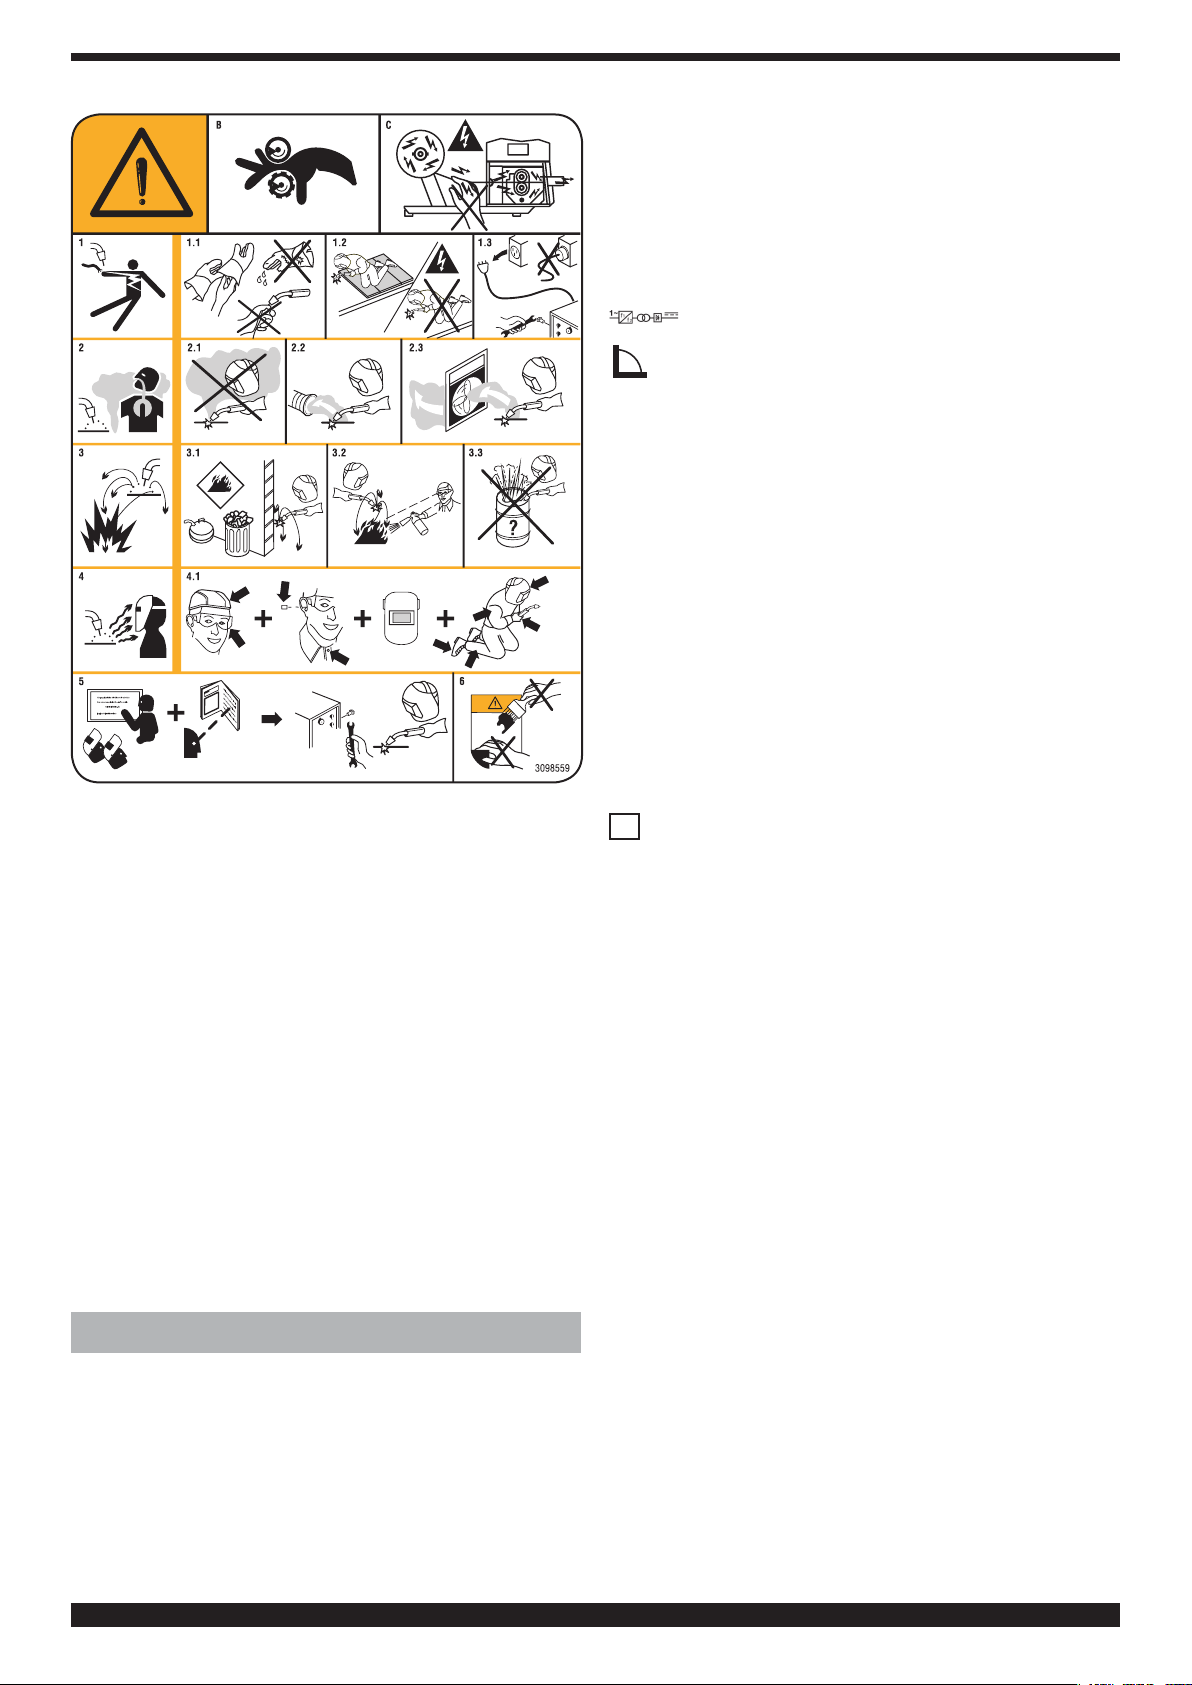
3. Les étincelles provoquées par la soudure peuvent
causer des explosions ou des incendies.
3.1Tenirles matièresinammables àl’écartde lazone
de soudure.
3.2 Les étincelles provoquées par la soudure peuvent
causer des incendies. Maintenir un extincteur à proximité et faire en sorte qu’une personne soit toujours
prête à l’utiliser.
3.3 Ne jamais souder des récipients fermés.
4. Les rayons de l’arc peuvent irriter les yeux et brûler la
peau.
4.1 Porter un casque et des lunettes de sécurité. Utiliser des dispositifs de protection adéquats pour les
oreilles et des blouses avec col boutonné. Utiliser des
masques etcasquesdesoudeuravecltresdedegré approprié. Porter des équipements de protection
complets pour le corps.
5. Lire la notice d’instruction avant d’utiliser la machine
ou avant d’effectuer toute opération.
6. Ne pas enlever ni couvrir les étiquettes d’avertissement.
2.2 EXPLICATION DES DONNÉES TECHNIQUES
SUR LA PLAQUE DE LA MACHINE
Le poste à souder est construit selon ces normes:
IEC 60974-1 / IEC 60974-10 (CL. A) / IEC 61000-3-12 /
61000-3-11 (voir remarque 2).
N°. Numéro matricule à citer toujours pour toute
question concernant le poste à souder.
Convertisseur statique de fréquence monophasé
transformateur - redresseur.
Caractéristique descendante.
SMAW. Indiqué pour la soudure avec électrodes revêtues.
TIG Indiqué pour soudure TIG
U0. T ension à vide secondaire
X. Facteur de marche en pour cent. % de 10 minutes
pendant lesquelles le poste à souder peut opérer
à un certain courant sans causer des surchauffes.
I2. Courant de soudure
U2. Tension secondaire avec courant I2
U1. Tension nominale d’alimentation.
1~ 50/60Hz Alimentation monophasée 50 ou bien 60 Hz
I1 max C'est la valeur maximale du courant absorbé.
I1 eff. C'est la valeur maximale du courant effectif
absorbé en considérant le facteur de marche.
IP23S Degré de protection estimée pour le logement.
Degré3entantquedeuxièmechiffresignieque
cet appareil peut être entreposé, mais il ne peut
as être utilisé à l'extérieur en cas de précipitations
à moins qu'il n'en soit protégé.
Indiqué pour opérer dans des milieux avec risque
S
REMARQUES :
1- En outre, la machine est indiquée pour opérer dans
des milieux avec degré de pollution 3. (Voir IEC 60664).
2- Cet équipement est conforme à la norme IEC 610003-11 à condition que l’impédance admissible maximum
Zmax de l’installation, mesurée dans le point de
raccordement entre l’installation de l’utilisateur et le
réseau de transport électrique, soit inférieure ou égale
à 0,249 (art.513) - 0,362 (art.506). C’est l’installateur ou
l’utilisateur de l’équipement
qui a la responsabilité de garantir, en contactant
éventuellement le gestionnaire du réseau de transport
électrique, que l’équipement est branché à une source
d’alimentation dont l’impédance admissible maximum
Zmax est inférieure ou égale à 0,249 (art.513) - 0,362
(art.506).
2.3 DESCRIPTIONS DES PROTECTIONS
accru.
.
2 DESCRIPTIONS GENERALES
2.1 SPÉCIFICATIONS
Ce poste à souder est un générateur de courant continu
constant réalisé avec technologie à ONDULEUR, conçu
pour souder avec électrodes revêtues et avec procédé
TIG avec allumage par contact.
IL NE DOIT PAS ÊTRE UTILISÉ POUR DÉCONGELER DES
TUYAUX, DÉMARRER DES MOTEURS ET RECHARGER
DES BATTERIES
2.3.1 Protection thermique
Cette machine est protégée par un thermostat. Lorsque
ce thermostat entre en service, la machine arrête de
débiter courant, mais le ventilateur continue à fonctionner.
L’entrée en service du thermostat est signalée par
l’allumage du voyant jaune (B). Ne pas arrêter le poste à
souder avant que le voyant se soit éteint.
2.3.2 Motogénérateurs
Doivent avoir une puissance égale ou supérieure à 8KVA
15
Page 16
C
I
B
B
D
E
ART. 506
pour art. 506 et 10KVA pour art. 513 et ne doivent pas
débiter une tension supérieure à 265V.
2.3.3 Protection contre les courts-circuits (anti-
collage)
Dans la soudure avec électrodes enrobées, s'il y a un
courtcircuit de durée supérieure à deux secondes,
le courant est réduit jusqu'à une valeur n'étant pas
dangereuse.
3 INSTALLATION
Doit être exécutée par du personnel expert. Tous les
raccordements doivent être exécutés conformément aux
normes en vigueur et dans le plein respect de la loi de
prévention des accidents (norme CEI 26-36 - IEC/EN
60974-9).
• Contrôler que la tension d’alimentation correspond à la
tension indiquée sur la plaque des données techniques.
• Lorsqu’on monte une che, s’assurer qu’elle a une
portée adéquate et que le conducteur vert/jaune du
cordond’alimentationestraccordéàlachedeterre.
ATTENTION!Lesrallongesjusqu'à30mdoiventavoirune
section d'au moins 2,5 mm2.
ART. 506-513 ART. 513
F
C
A
L
H
D
G
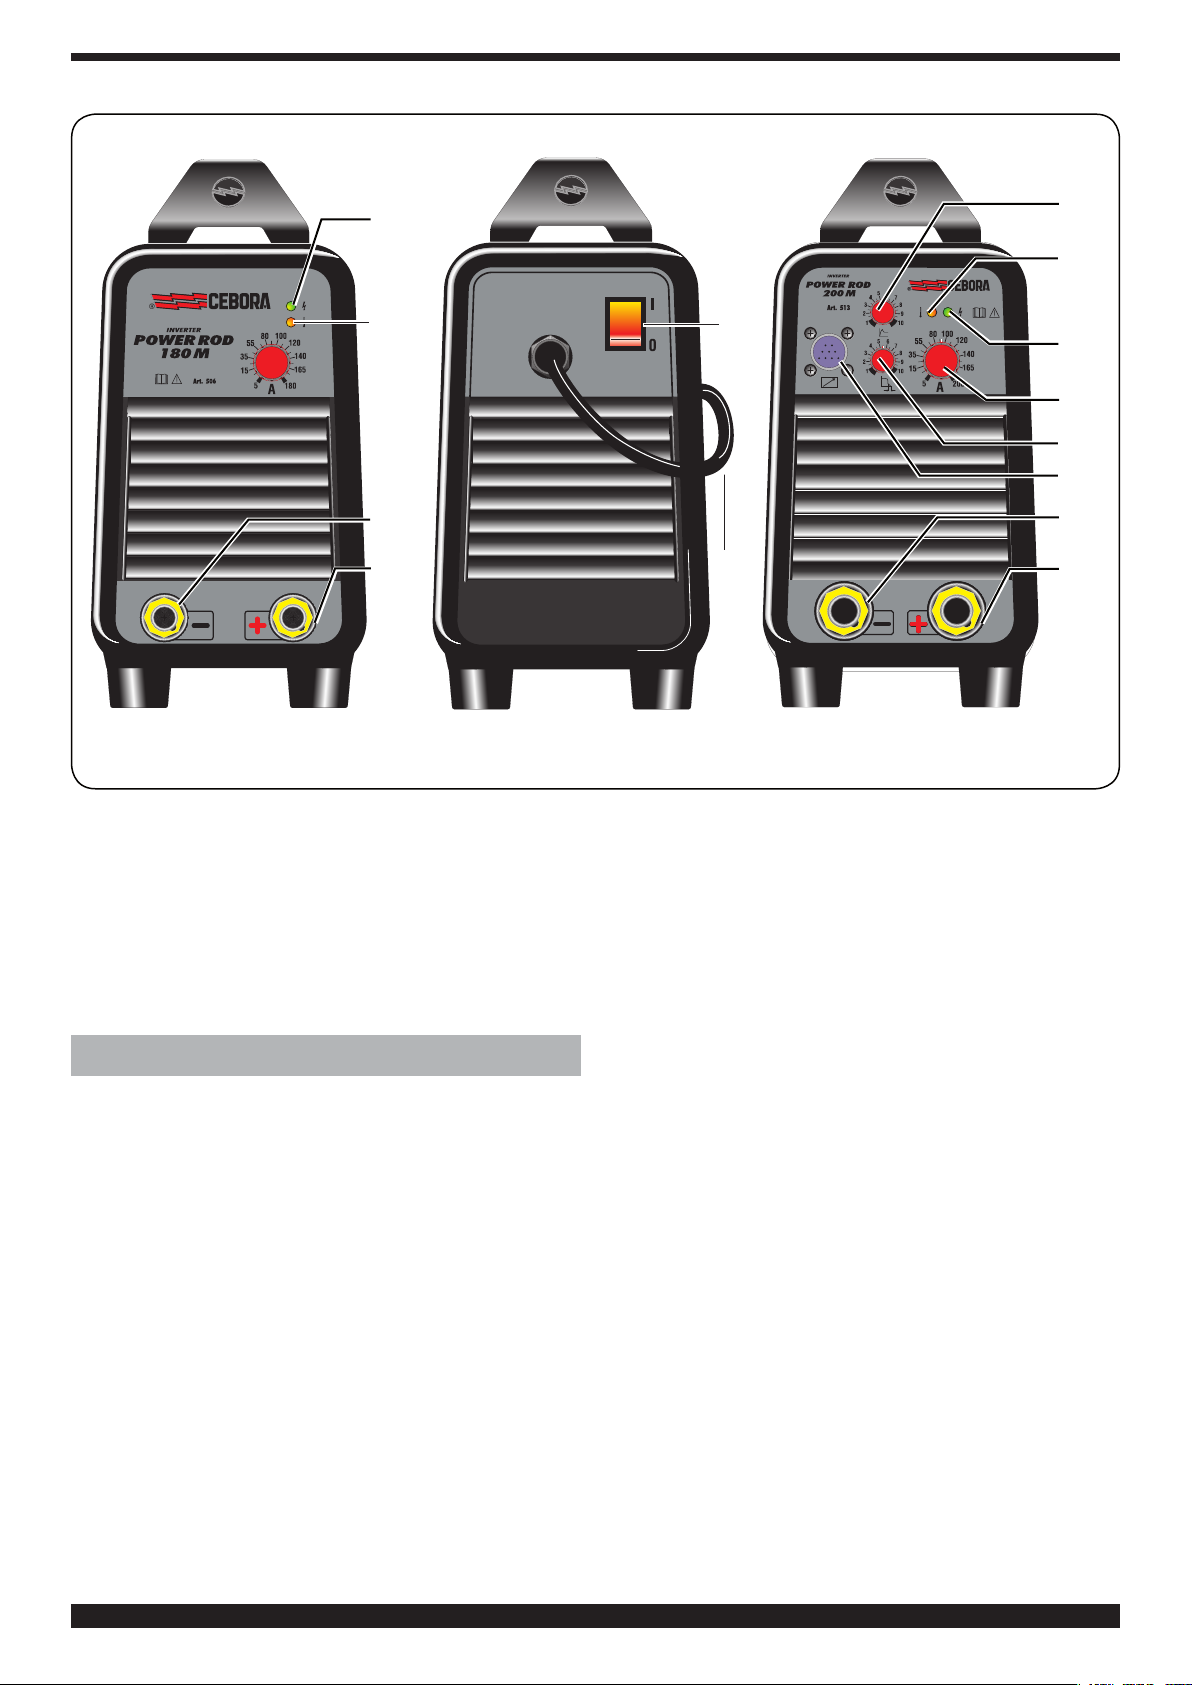
3.1 DESCRIPTION DE LA MACHINE
A) Réglage courant.
B) Voyant jaune (voir 2.3).
C) Voyant machine alimentée.
D) Borne sortie (-).
E) Borne sortie (+).
F) Interrupteur.
G) Câble réseau.
H) Connecteur (Art. 513).
I) Règle une surintensité pouvant être employée pour
favoriser l'allumage de l'arc. Cette fonction est active
aussi bien en MMA qu'en TIG (Art. 513).
L) Règle une surintensité permettant d'optimiser le
transfert de la goutte de l'électrode à la pièce. Cette
fonction n'est pas active en soudure TIG (Art. 513).
3.2 SOUDURE D’ÉLECTRODES REVÊTUES
• Ce poste à souder est indiqué pour la soudure de tous
types d'électrodes.
• S’assurer que l’interrupteur (F) est en position 0; ensuite
raccorder les câbles de soudure en respectant la polarité
demandée par le constructeur des électrodes utilisées.
TRES IMPORTANT: Raccorder la borne du câble de masse
à la pièce à souder en s’assurant qu’il y a un bon contact
an d’obtenir un correct fonctionnement de la machine
et d’éviter des chutes de tension avec la pièce à souder.
• Ne pas toucher la torche ou la pince porte-électrode et
la borne de masse en même temps.
• Mettre en marche la machine à l’aide de l’interrupteur
(F).
E
16
Page 17
• Régler le courant de soudure à l'aide du bouton (A), l'hot
start à l'aide du bouton (I) et l'arc force à l'aide du bouton
(L).
A la n de la soudure, arrêter toujours la machine et
enlever l’électrode de la pince porte-électrode.
4 ENTRETIEN
Toute opération d'entretien doit être effectuée par du
personnelqualiéquidoitrespecterlanormeCEI26-29
(IEC 60974-4).
3.3 SOUDURE TIG
• Ce poste à souder est indiqué pour la soudure de tout
type d’électrode, exception faite pour le type cellulosique.
• S’assurer que l’interrupteur (F) est en position 0.
• Raccorder le connecteur du câble de masse au pôle
plus (+) du poste à souder et la borne à la pièce dans le
point aussi près que possible de la soudure.
• Utiliser la torche type T150 et raccorder le connecteur
de puissance au pôle moins (-) du poste à souder (Art.
513).
• Brancher le tuyau gaz sur la sortie du détendeur de
pression raccordé à une bouteille d’ARGON.
• Appuyer sur le bouton de la torche et régler le débit du
gaz.
• A l’intérieur de la torche il y a une soupape permettant
de bloquer le gaz lorsqu’on relâche le bouton.
• Utiliser une électrode de tungstène avec 2% de thorium
(bande rouge) ø 1,6 (1/16").
• Mettre en marche la machine à l’aide de l’interrupteur
(F).
• Régler le courant de soudure à l'aide du bouton (A) et
l'hot start à l'aide du bouton (I) (Art. 513).
• Amorcer l’arc par contact avec un mouvement décidé et
rapide.
•Alandelasoudure,serappelerd’arrêterlamachineet
de fermer la soupape de la bouteille du gaz.
Note: La machine ne se prédispose pour la soudure
TIG que si les accessoires prévus sont raccordés au
connecteur H.
Cette machine est prévue pour être utilisée avec les
accessoires suivants:
a) torche type T 150 Art. 1567-20 avec soupape à gaz et
bouton de marche;
• Régler le courant et ensuite appuyer sur le bouton de la
torche pour permettre au gaz de sortir.
• Amorcer l’arc par contact avec un mouvement décidé et
rapide.
•Alandelasoudure,serappelerd’arrêterlamachineet
de fermer la soupape de la bouteille du gaz.
Note: La machine ne se prédispose pour la soudure
TIG que si les accessoires prévus sont raccordés au
connecteur H.
Cette machine est prévue pour être utilisée avec les
accessoires suivants:
a) torche type T 150 Art. 1567-20 avec soupape à gaz et
bouton de marche;
b) torche type T 150 Art. 1567-02 avec soupape à gaz,
bouton de marche et potentiomètre pour le réglage
du courant;
c) Art. 181 pédale avec potentiomètre pour le réglage du
courant;
d) Art. 1180 connexion pour raccorder en même temps la
torche Art. 1567-20 ou 1567-02 et la pédale Art. 181.
e) torche Art. 1567-01 (Art. 506).
4.1 ENTRETIEN DU GENERATEUR
En cas d'entretien à l'intérieur de la machine, vérier
que l'interrupteur F soit en position "O" et le cordon
d’alimentation soit débranché.
Il faut nettoyer périodiquement l’intérieur de la machine
en enlevant, avec de l’air comprimé, la poussière qui s’y
accumule.
4.2 MESURES A ADOPTER APRES UNE
INTERVENTION DE REPARATION
Après avoir exécuté une réparation, faire attention à
rétablir le câblage de façon qu’il y ait un isolement sûr
entre le côté primaire et le côté secondaire de la machine.
Éviter que les câbles puissent entrer en contact avec des
organes en mouvement ou des pièces qui se réchauffent
pendant le fonctionnement.
Remonter tous les colliers comme sur la machine originale
de manière à éviter que, si par hasard un conducteur se
casse ou se débranche, les côtés primaire et econdaire
puissent entrer en contact.
Remonter en outre les vis avec les rondelles dentelées
comme sur la machine originale.
17
Page 18
MANUAL DE INSTRUCCIONES PARA SOLDADORA DE ARCO
IMPORTANTE: ANTES DE LA PUESTA EN FUNCIONA-
MIENTO DEL APARATO, LEER EL CONTENIDO DE ESTE
MANUAL Y CONSERVARLO, DURANTE TODA LA VIDA
OPERATIVA, EN UN SITIO CONOCIDO POR LOS INTERESADOS. ESTE APARATO DEBERÁ SER UTILIZADO
EXCLUSIVAMENTE PARA OPERACIONES DE SOLDADURA.
1 PRECAUCIONES DE SEGURIDAD
LA SOLDADURA Y EL CORTE DE ARCO PUE-
DEN SER NOCIVOS PARA USTEDES Y PARA
LOS DEMÁS, por lo que el utilizador deberá ser informado de los riesgos, resumidos a continuación, que derivan
de las operaciones de soldadura. Para informaciones
más detalladas, pedir el manual cod.3.300.758
RUIDO
Este aparato de por sí no produce ruidos superiores a los 80dB. El procedimiento de corte plasma/
soldadura podría producir niveles de ruido superiores a tal límite; por consiguiente, los utilizadores deberán poner en practica las precauciones previstas por la ley.
CAMPOS ELECTROMAGNÉTICOS- Pueden ser dañosos.
• La corriente eléctrica que atraviesa cualquier
conductor produce campos electromagnéticos (EMF). La corriente de soldadura o de corte
genera campos electromagnéticos alrededor
de los cables y generadores.
• Los campos magnéticos derivados de corrientes elevadas pueden incidir en el funcionamiento del pacemaker.
Los portadores de aparatos electrónicos vitales (pacemakers) debn consultar al médico antes de aproximarse
a la zona de operaciones de soldadura al arco, de corte,
desbaste o soldadura por puntos.
• La exposición a los campos electromagnéticos de la
soldadura o del corte podrían tener efectos desconocidos sobre la salud.
Cada operador, para reducir los riesgos derivados de la
exposición a los campos electromagnéticos, tiene que
atenerse a los siguientes procedimientos:
- Colocar el cable de masa y de la pinza portaelec-
trodo o de la antorcha de manera que permanezcan
an-queados.Siposible,jarlosjuntoconcintaadhesiva.
- No envolver los cables de masa y de la pinza portae-
lectrodo o de la antorcha alrededor del cuerpo.
- Nunca permanecer entre el cable de masa y el de la
pinza portaelectrodo o de la antorcha. Si el cable de
masa se encuentra a la derecha del operador también
el de la pinza portaelectrodo o de la antorcha tienen
que quedar al mismo lado.
- Conectar el cable de masa a la pieza en tratamiento lo
más cerca posible a la zona de soldadura o de corte.
- No trabajar cerca del generador.
COMPATIBILIDAD ELECTROMAGNÉTICA
Este aparato se ha construido de conformidad a las indicaciones contenidas en la norma armonizada IEC 6097410 (Cl. A) y se deberá usar solo de forma profesional en
un ambiente industrial. En efecto, podrían presentarse
potencialesdicultadesenelasegurarlacompatibilidad
electromagnética en un ambiente diferente del industrial.
RECOGIDA Y GESTIÓN DE LOS RESIDUOS DE
APARATOS ELÉCTRICOS Y ELECTRÓNICOS
¡No está permitido eliminar los aparatos eléctricos
juntoconlosresiduossólidosurbanos! Segúnlo
establecido por la Directiva Europea 2002/96/CE sobre
residuos de aparatos eléctricos y electrónicos y su aplicación en el ámbito de la legislación nacional, los apa-
ratoseléctricosquehanconcluidosuvidaútildebenser
recogidos por separado y entregados a una instalación de
reciclado ecocompatible. En calidad de propietario de los
aparatos, usted deberá solicitar a nuestro representante
local las informaciones sobre los sistemas aprobados de
recogida de estos residuos. ¡Aplicando lo establecido por
esta Directiva Europea se contribuye a mejorar la situación
ambientalysalvaguardarlasaludhumana!
EN EL CASO DE MAL FUNCIONAMIENTO, PEDIR LA
ASISTENCIA DE PERSONAL CUALIFICADO.
1.1 PLACA DE LAS ADVERTENCIAS
El texto numerado que sigue corresponde a los apartados numerados de la placa.
B. Los rodillos arrastrahilo pueden herir las manos.
C. El hilo de soldadura y la unidad arrastrahilo están
bajo tensión durante la soldadura. Mantener lejos las
manos y objetos metálicos.
EXPLOSIONES
• No soldar en proximidad de recipientes a presión o en
presencia de polvo, gas o vapores explosivos. Manejar
con cuidado las bombonas y los reguladores de presión utilizados en las operaciones de soldadura.
18
Page 19
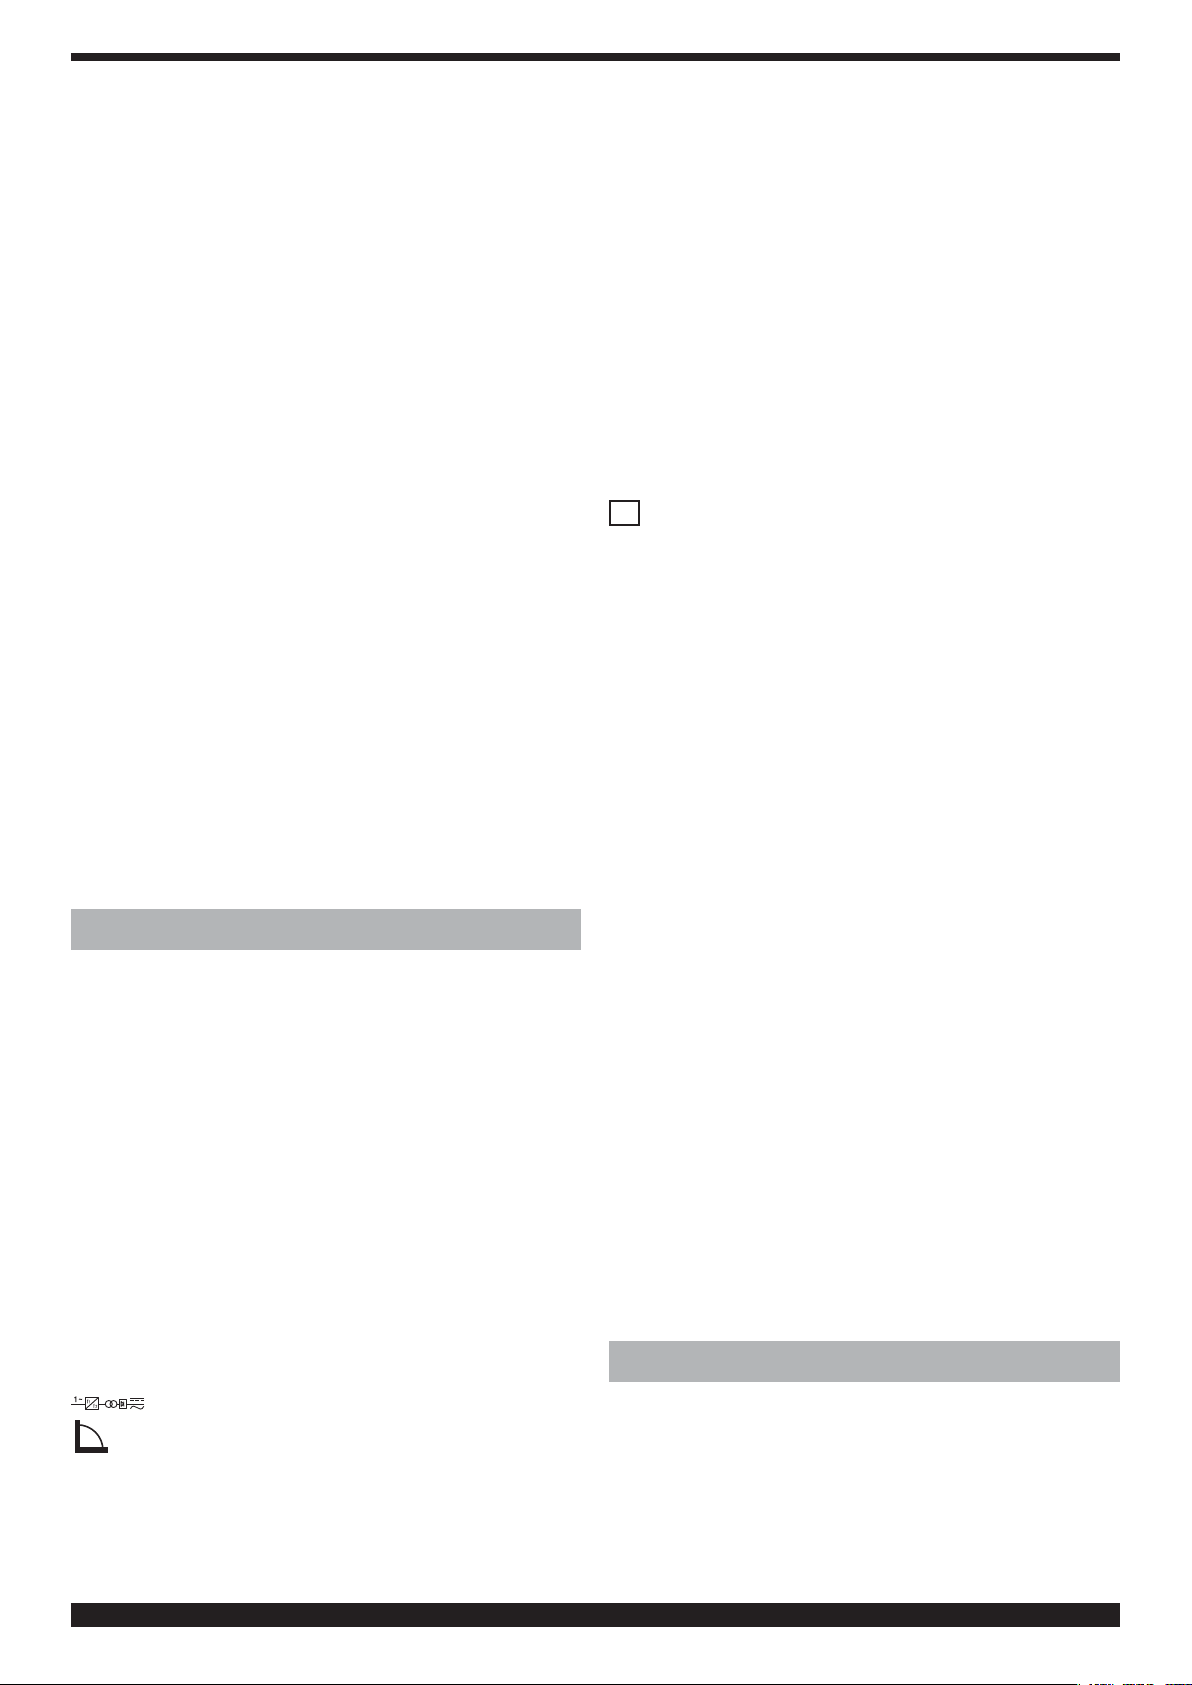
1. Las sacudidas eléctricas provocadas por el electrodo de
soldadura o el cable pueden ser letales. Protegerse adecuadamente contra el riesgo de sacudidas eléctricas.
1.1 Llevar guantes aislantes. No tocar el electrodo con
las manos desnudas. No llevar guantes mojados o
dañados.
1.2 Asegurarse de estar aislados de la pieza a soldar y
del suelo
1.3 Desconectar el enchufe del cable de alimentación
antes de trabajar en la máquina.
2. Inhalar las exhalaciones producidas por la soldadura
puede ser nocivo a la salud.
2.1 Mantener la cabeza lejos de las exhalaciones.
2.2 Usar un sistema de ventilación forzada o de descar-
ga local para eliminar las exhalaciones.
2.3 Usar un ventilador de aspiración para eliminar las ex-
halaciones.
3. Las chispas provocadas por la soldadura pueden
causar explosiones o incendios.
3.1Mantenerlosmaterialesinamableslejosdeláreade
soldadura.
3.2 Las chispas provocadas por la soldadura pueden
causar incendios. Tener un extintor a la mano de
manera que una persona esté lista para usarlo.
3.3 Nunca soldar contenedores cerrados.
4. Los rayos del arco pueden herir los ojos y quemar la piel.
4.1 Llevar casco y gafas de seguridad. Usar protec-
ciones adecuadas para orejas y batas con el cuello
abotonado.Usarmáscarasconcascoconltrosde
gradación correcta. Llevar una protección completa
para el cuerpo.
5. Leer las instrucciones antes de usar la máquina o de
ejecutar cualquiera operación con la misma.
6. No quitar ni cubrir las etiquetas de advertencia
X. Factor de trabajo porcentual. % de 10
minutos en el que la soldadora puede trabajar
a una determinada corriente sin causar
recalentamientos.
I2. Corriente de soldadura
U2. Tensión secundaria con corriente I2
U1. Tensión nominal de alimentación.
1~ 50/60Hz Alimentación monofásica 50 o 60 Hz
I1 max.Es el máximo valor de la corriente absorbida.
I1 efec.Es el máximo valor de la corriente efectiva
absorbida considerando el factor de servicio.
IP23S Grado de protección de la carcasa.
Grado 3 como segunda cifra signica que
este aparato puede ser almacenado, pero no
es previsto para trabajar en el exterior bajo
precipitaciones, si no está protegido.
Idoneidad a ambientes con riesgo aumentado.
S
NOTAS:
1- El aparato además se ha proyectado para trabajar en
ambientes con grado de contaminación 3. (Ver IEC
60664).
2- Este equipo cumple con lo establecido por la IEC 610003-11, siempre que la impedancia máxima Zmax admitida
por el sistema sea inferior o igual a 0,249 (art. 513) - 0,362
(art. 506) en el punto de interfaz entre sistema del usuario
y sistema público. Es responsabilidad del instalador
del usuario garantizar, consultando eventualmente al
operador de la red de distribución, que el equipo sea
conectado a una alimentación maxMAX inferior o igual a
0,249 (art. 513) - 0,362 (art. 506).
2.3 DESCRIPCIÓN DE LAS PROTECCIONES
2 DESCRIPCIONES GENERALES
2.1 ESPECIFICACIONES
Esta soldadora es un generador de corriente continua
constante realizado con tecnología INVERTER,
proyectado para soldar con electrodos revestidos y con
procedimiento TIG con encendido por contacto.
NO DEBE SER UTILIZADO PARA DESHELAR TUBOS,
ARRANCAR MOTORES Y CARGAR BATERÍAS
2.2 EXPLICACIÓN DE LOS DATOS TÉCNICOS
CITADOS EN LA PLACA DE LA MÁQUINA.
Este aparato ha sido fabricado en conformidad con
las siguientes normas: IEC 60974.1 - IEC 60974.3 -IEC
60974.10 Cl. A - IEC 61000-3-12 - IEC 61000-3-11 (ver
Nota 2)
N°. Númerodematriculaquesecitarásiempreen
cualquier pregunta relativa a la soldadora.
Convertidor estático de frecuencia monofásica
transformador-recticador
Característica descendiente.
SMAW. Adapto para soldadura con electrodos
revestidos.
TIG Adapto para soldadura TIG.
U0. Tensión en vacío secundaria
2.3.1 Protección térmica
Este aparato está protegido por un termostato. Cuando
interviene el termostato la máquina deja de distribuir
corriente pero ventilador continua a funcionar. La
intervención viene señalada por el encendido del Led
amarillo (B). No apagar la soldadora hasta que el Led no
se haya apagado.
2.3.2 Motogeneradores
Deben tener una potencia igual o superior a 8KVA por art.
506 y 10KVA por art. 513 y no deben distribuir una tensión
superior a 265V.
2.3.3 Protección contra los corto circuitos (antistick)
En soldadura con electrodos revestidos, si se produce un
corto circuito de duración mayor de dos segundos, la
corriente viene reducida a un valor no peligroso.
3 INSTALACIÓN
Deberá hacerla personal experto. Todas las conexiones se
deberán realizar de conformidad a las vigentes normas y
en el pleno respeto de la ley de prevención de accidentes
(norma CEI 26-36 - IEC/EN 60974-9)
• Controlar que la tensión de alimentación corresponda a
la tensión indicada en la placa de datos técnicos.
• Cuando se monta un enchufe, asegurarse de que este
sea de capacidad adecuada y que el conductor amarillo/
19
Page 20
C
I
B
B
D
E
ART. 506
verde del cable de alimentación esté conectado a la
clavija de tierra.
¡ATENCIÓN! Los cables de prolongación de hasta 30m
deberán tener una sección mínima de 2,5mm2
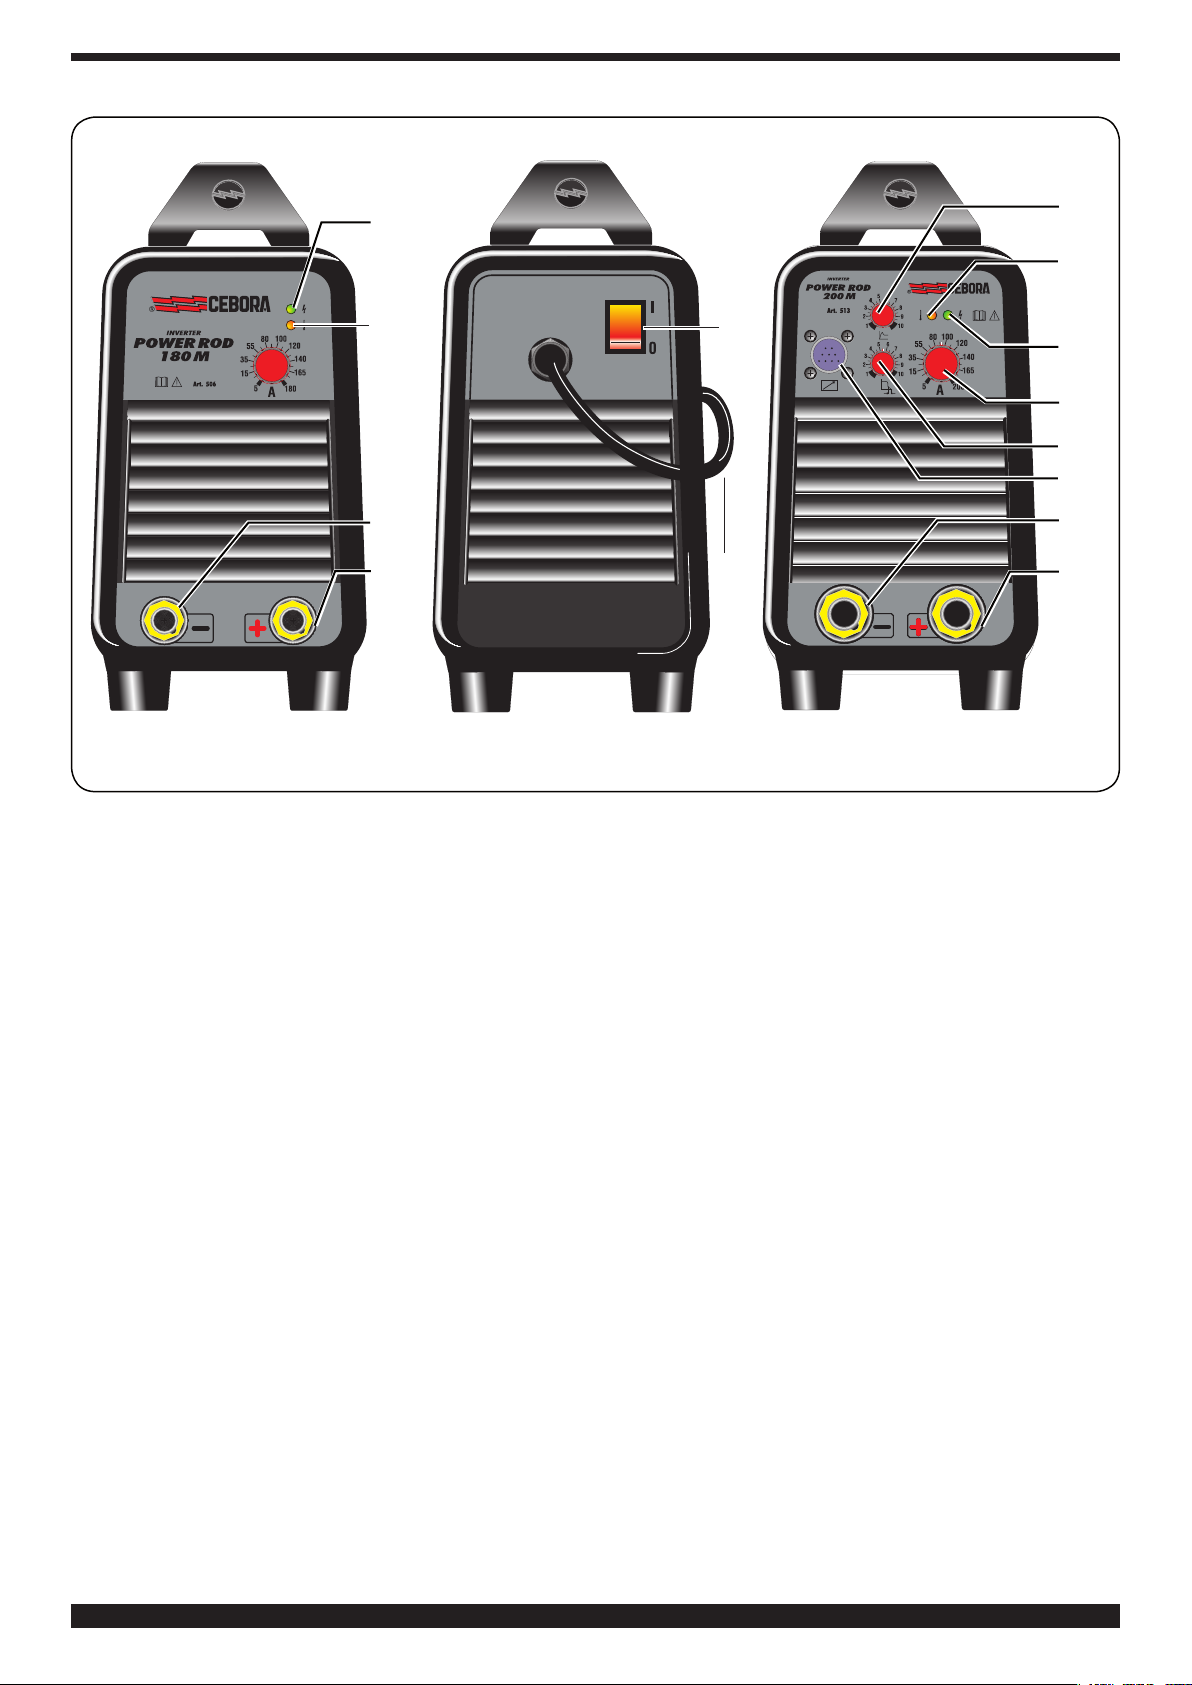
3.1 DESCRIPCIÓN DEL APARATO
A) Regulación corriente.
B) Led amarillo (ver 2.3).
C) Led máquina alimentada.
D) Borne salida (-).
E) Borne salida (+).
F) Interruptor.
G) Cable red.
H) Conector (Art. 513).
I) Regula una sobrecorriente que puede ser insertada para
favorecer el encendido del arco. Esta función es activa
tanto en MMA como en TIG (Art. 513).
L) Regula una sobrecorriente que permite optimizar la
transferencia de la gota del electrodo a la pieza. Esta
función no es activa en la soldadura TIG (Art. 513).
3.2 SOLDADURA DE ELECTRODOS REVESTIDOS
• Esta soldadora es idónea para la soldadura de todos los
tipos de electrodos a excepción del tipo celulósico.
• Asegurarse de que el interruptor (F) esté en la posición
0, a continuación conectar los cables de soldadura
respetando la polaridad requerida por el constructor de
electrodos que se utilizarán.
IMPORTANTÍSIMO: Conectar el borne del cable de masa
ART. 506-513 ART. 513
F
C
A
L
H
D
G
a la pieza por soldar asegurándose de que haga un buen
contacto para obtener un correcto funcionamiento del
aparato y para evitar caídas de tensión con la pieza por
soldar.
• No tocar contemporáneamente la antorcha o la pinza
porta electrodo y el borne de masa.
• Encender la máquina mediante el interruptor (F).
• Regular la corriente de soldadura mediante la manecilla
(A), el hot start mediante la manecilla (I) y el arc. force
mediante la manecilla (L).
Terminada la soldadura apagar siempre el aparato y
quitar el electrodo de la pinza porta electrodo.
3.3 SOLDADURA TIG
• Esta soldadora es idónea para soldar con procedimiento
TIG: el acero inoxidable, el hierro, el cobre.
• Asegurarse de que el interruptor (F) esté en la posición
0.
• Conectar el conector del cable de masa al polo positivo
(+) de la soldadora y el borne a la pieza en el punto más
cercano posible a la soldadura.
• Utilizar la antorcha tipo T150 y conectar el conector de
potencia al polo negativo (-) de la soldadora (Art. 513).
• Conectar el de tubo gas a la salida del reductor de
presión conectado a una bombona de ARGON.
• Presionar el pulsador - antorcha y regular la capacidad
del gas.
• En el interior de la antorcha existe una válvula que
permite bloquear el gas cuando se suelta el pulsador.
• Utilizar un electrodo de tungsteno toriado 2% (banda
roja) ø 1,6 (1/16").
E
20
Page 21
• Encender la máquina mediante el interruptor (F).
• Regular la corriente de soldadura mediante la manecilla
A y l'hot start mediante la manecilla (I) (Art. 513).
• Cebar por contacto, el arco con un movimiento decidido
y rápido.
• Terminada la soldadura no olviden apagar el aparato y
cerrar la válvula de la bombona del gas.
Nota: El aparato se predispone para la soldadura TIG solo
si los accesorios previstos están conectados al conector
H (Art.513).
Este aparato se ha previsto para ser utilizado con los
siguientes accesorios:
a) antorcha tipo T 150 Art. 1567-20 con válvula para el
gas y
pulsador de start;
b) antorcha tipo T 150 Art. 1567-02 con válvula para el
gas, pulsador de start y potenciómetro para la regulación
de la corriente;
c) Art. 181 pedal con potenciómetro para la regulación de
la corriente;
d) Art. 1180 connexión para unir contempóraneamente la
antorcha Art. 1567-20 or 1567-02 y el pedal Art. 181.
e) antorcha Art. 1567-01 (Art. 506)
4 MANTENIMIENTO
Cada intervención de mantenimiento debe ser
efectuada por personal cualicado según la norma
CEI 26-29 (IEC 60974-4).
4.1 MANTENIMIENTO GENERADOR
En caso de mantenimiento en el interior del aparato,
asegurarse de que el interruptor F esté en posición "O" y
que el cable de alimentación no esté conectado a la red.
Periódicamente, además, es necesario limpiar el interior
del aparato para eliminar el polvo metálico que se haya
acumulado, usando aire comprimido.
4.2 MEDIDAS A TOMAR DESPUÉS DE UNA
INTERVENCIÓN DE REPARACIÓN.
Después de haber realizado una reparación, hay que
tener cuidado de reordenar el cablaje de forma que
exista un aislamiento seguro entre el lado primario y
el lado secundario de la máquina. Evitar que los hilos
puedan entrar en contacto con partes en movimiento o
con partes que se recalientan durante el funcionamiento.
Volver a montar todas las abrazaderas como estaban en
el aparato original para evitar que, si accidentalmente un
conductor se rompe o se desconecta, se produzca una
conexión entre el primario y el secundario.
Volver además a montar los tornillos con las arandelas
dentelladas como en el aparato original.
21
Page 22
MANUAL DE INSTRUÇÕES PARA MÁQUINA DE SOLDAR A ARCO
IMPORTANTE: ANTES DE UTILIZAR O APARELHO LER
O CONTEÚDO DO PRESENTE MANUAL E CONSERVAR
O MESMO DURANTE TODA A VIDA OPERATIVA DO
PRODUTO, EM LOCAL DE FÁCIL ACESSO.
ESTE APARELHO DEVE SER UTILIZADO EXCLUSIVAMENTE PARA OPERAÇÕES DE SOLDADURA.
1 PRECAUÇÕES DE SEGURANÇA
A soldadura e o cisalhamento a arco podem
ser nocivos às pessoas, portanto, o utilizador
deve conhecer as precauções contra os riscos, a seguir
listados, derivantes das operações de soldadura. Caso
forem necessárias outras informações mais pormenorizadas, consultar o manual cod 3.300.758
CHOQUE RUMOR
Este aparelho não produz rumores que excedem
80dB. O procedimento de cisalhamento plasma/
soldadura pode produzir níveis de rumor superiores a este limite; portanto, os utilizadores deverão aplicar
as precauções previstas pela lei.
CAMPOS ELECTROMAGNÉTICOS - Podem ser nocivos.
· A corrente eléctrica que atravessa qualquer condutor produz campos electromagnéticos (EMF). A corrente de soldadura, ou
de corte, gera campos electromagnéticos
em redor dos cabos e dos geradores.
Os campos magnéticos derivados de correntes elevadas
podeminuenciarofuncionamentodepacemakers.Os
portadores de aparelhos electrónicos vitais (pacemakers)
devem consultar o médico antes de se aproximarem de
operações de soldadura por arco, de corte, desbaste ou
de soldadura por pontos.
A exposição aos campos electromagnéticos da soldadura, ou do corte, poderá ter efeitos desconhecidos para a
saúde.
Cada operador, para reduzir os riscos derivados da exposição aos campos electromagnéticos, deve respeitar os
seguintes procedimentos:
- Fazer de modo que o cabo de massa e da pinça de
suporte do eléctrodo, ou do maçarico, estejam lado a
lado.Sepossível,xá-losjuntoscomtaadesiva.
- Não enrolar os cabos de massa e da pinça de suporte
do eléctrodo, ou do maçarico, no próprio corpo.
- Nunca permanecer entre o cabo de massa e o da pinça
de suporte do eléctrodo, ou do maçarico. Se o cabo de
massa se encontrar do lado direito do operador, também
o da pinça de suporte do eléctrodo, ou do maçarico, deverá estar desse mesmo lado.
- Ligar o cabo de massa à peça a trabalhar mais próxima
possível da zona de soldadura, ou de corte.
- Não trabalhar junto ao gerador.
COMPATIBILIDADE ELECTROMAGNÉTICA
Este aparelho foi construído conforme as indicações contidas na norma IEC 60974-10 (Cl. A) e deve ser usado so-
mente para ns prossionais em ambiente industrial.
De facto, podem vericar-se algumas diculdades de
compatibilidade electromagnética num ambiente di-
ferente daquele industrial.
ELIMINAÇÃO DE APARELHAGENS ELÉCTRICAS
E ELECTRÓNICAS
Não eliminar as aparelhagens eléctricas junta-
mente ao lixo normal!De acordo com a Directiva Europeia 2002/96/CE sobre os lixos de aparelhagens
eléctricas e electrónicas e respectiva execução no âmbito
da legislação nacional, as aparelhagens eléctricas que te-
nham terminado a sua vida útil devemser separadas e
entregues a um empresa de reciclagem eco-compatível.
Na qualidade de proprietário das aparelhagens, deverá
informar-se junto do nosso representante no local sobre
os sistemas de recolha diferenciada aprovados. Dando
aplicação desta Directiva Europeia, melhorará a situação
ambientaleasaúdehumana!
EM CASO DE MAU FUNCIONAMENTO SOLICITAR A ASSISTÊNCIA DE PESSOAS QUALIFICADAS.
1.1 CHAPA DAS ADVERTÊNCIAS
EXPLOSÕES
·· Não soldar nas proximidades de recipientes à pressão ou na presença de pós, gases ou vapores explosivos. Manejar com cuidado as bombas e os regula-
dores de pressão utilizados nas operações de soldadura.
22
O texto numerado abaixo corresponde às casas numeradas da chapa.
B. Osrolosdetracçãodoopodemferirasmãos.
C. Oodesoldaduraeogrupodetracçãodooestão
sob tensão durante a soldadura. Mantenha as mãos e
Page 23
os objectos metálicos afastados dos mesmos.
1. Os choques eléctricos provocados pelo eléctrodo de
soldadura ou pelo cabo podem ser mortais. Proteja-se
devidamente contra o perigo de choques eléctricos.
1.1 Use luvas isolantes. Não toque no eléctrodo com as
mãosnuas.Nãouseluvashúmidasouestragadas.
1.2 Certique-sedeestarisoladodapeçaasoldaredochão
1.3Desligue a cha docabo de alimentação antes de
trabalhar na máquina.
2. Poderásernocivoparaasaúdeinalarasexalações
produzidas pela soldadura.
2.1 Mantenha a cabeça afastada das exalações.
2.2 Utilize um equipamento de ventilação forçada ou de
exaustão local para eliminar as exalações.
2.3 Utilize uma ventoinha de aspiração para eliminar as
exalações.
3. As faíscas provocadas pela soldadura podem provocar explosões ou incêndios.
3.1 Mantenhaosmateriaisinamáveisafastadosdaárea
de soldadura.
3.2 As faíscas provocadas pela soldadura podem provocar incêndios. Mantenha um extintor nas proximidades e faça com que esteja uma pessoa pronta para
o utilizar.
3.3 Nunca solde recipientes fechados.
4. Os raios do arco podem queimar os olhos e a pele.
4.1 Use capacete e óculos de segurança. Utilize protecções adequadas das orelhas e camisas com o colarinho abotoado. Utilize máscaras com capacete,
comltrosdegraduaçãocorrecta.Useumaprotecção completa para o corpo.
5. Leia as instruções antes de utilizar a máquina ou de
efectuar qualquer operação na mesma.
6. Não retire nem cubra as etiquetas de advertência
2 DESCRIÇÕES GERAIS
2.1 ESPECIFICAÇÕES
Esta máquina de soldar é um gerador de corrente
contínua constante realizado com tecnologia INVERTER,
projectado para soldar com eléctrodos revestidos e com
procedimento TIG com ignição por contacto.
NÃO DEVE SER UTILIZADO PARA DESCONGELAR
TUBOS, ACIONAR MOTORES OU PARA CARREGAR
BATERIAS.
2.2
ESPECIFICAÇÃO DOS DADOS TÉCNICOS INDICADOS NA PLACA DA MÁQUINA.
O aparelho é construído de acordo com as seguintes
normas: IEC 60974.1 - IEC 60974.3 -IEC 60974.10 Cl. A IEC 61000-3-12 - EC 61000-3-11 (ver a nota 2)
N°. Númeroderegistoa referirsemprequefor
necessário fazer qualquer pedido relativo à
máquina de soldar.
Conversor estático de frequência monofásico
transformador-recticador.
Característica descendente.
SMAW. Adequado para soldadura com eléctrodos
revestidos.
TIG Apropriado para soldagem TIG.
U0. Tensão a vácuo secundária
X. Factor de serviço percentual. % de 10
minutos em que a máquina de soldar pode
trabalhar numa determinada corrente
sem causar sobreaquecimento.
I2. Corrente de soldadura
U2. Tensão secundária com corrente I2
A máquina selecciona automaticamente a
tensão de alimentação.
U1. Tensão nominal de alimentação
1~ 50/60Hz Alimentação monofásica 50 ou então 60 Hz
I1 máx. É o valor máximo da corrente absorvida.
I1 ef. É o valor máximo da corrente efectiva
absorvida considerando factor de serviço.
IP23S Grau de protecção da carcaça.
Grau3 como segundo algarismo signica que
esteaparelho pode ser armazenado, mas não
deve ser utilizado no exterior quando está
a chover, a não ser se estiver devidamente
protegida.
Idoneidade em ambientes com risco
S
acrescentado.
NOTAS:
1- O aparelho também foi projectado para trabalhar
em ambientes com grau de poluição 3. (Ver IEC 60664).
2- Este equipamento está em conforme com a
norma IEC 61000-3-11 na condição que a impedância
máxima Zmax admitida da instalação eléctrica seja
inferior ou igual a 0,249 (art. 513) - 0,362 (art. 506) no
ponto de interligação entre a instalação eléctrica do
utilizadoreapública.Édaresponsabilidadedoinstalador,
ou do utilizador do equipamento, garantir, eventualmente
consultando o operador da rede de distribuição, que o
equipamento seja ligado a uma alimentação com uma
impedância máxima de sistema admitida Zmax inferior
ou igual a 0,249 (art. 513) - 0,362 (art. 506).
2.3 DESCRIÇÃO DAS PROTECÇÕES
2.3.1 Protecção térmica
Este aparelho está protegido por um termostato. No
momento de intervenção do termostato, a máquina
pára de distribuir corrente mas o ventilador continua a
funcionar. O indicador luminoso amarelo (B) acendese quando o termostato entra em função. Não apagar
a máquina de soldar até que o indicador luminoso não
esteja apagado.
2.3.2 Motogeradores
Devem ter uma potência igual ou superior a 8KVA para o
art. 506 e 10KVA para o art. 513 e não devem distribuir
uma tensão superior a 265V.
2.3.3 Protecção contra curto circuitos (antistick)
Emsoldaduracomeléctrodosrevestidos,casosevericar
um curto circuito de duração maior que dois segundos, a
corrente é reduzida a um valor não perigoso.
23
Page 24
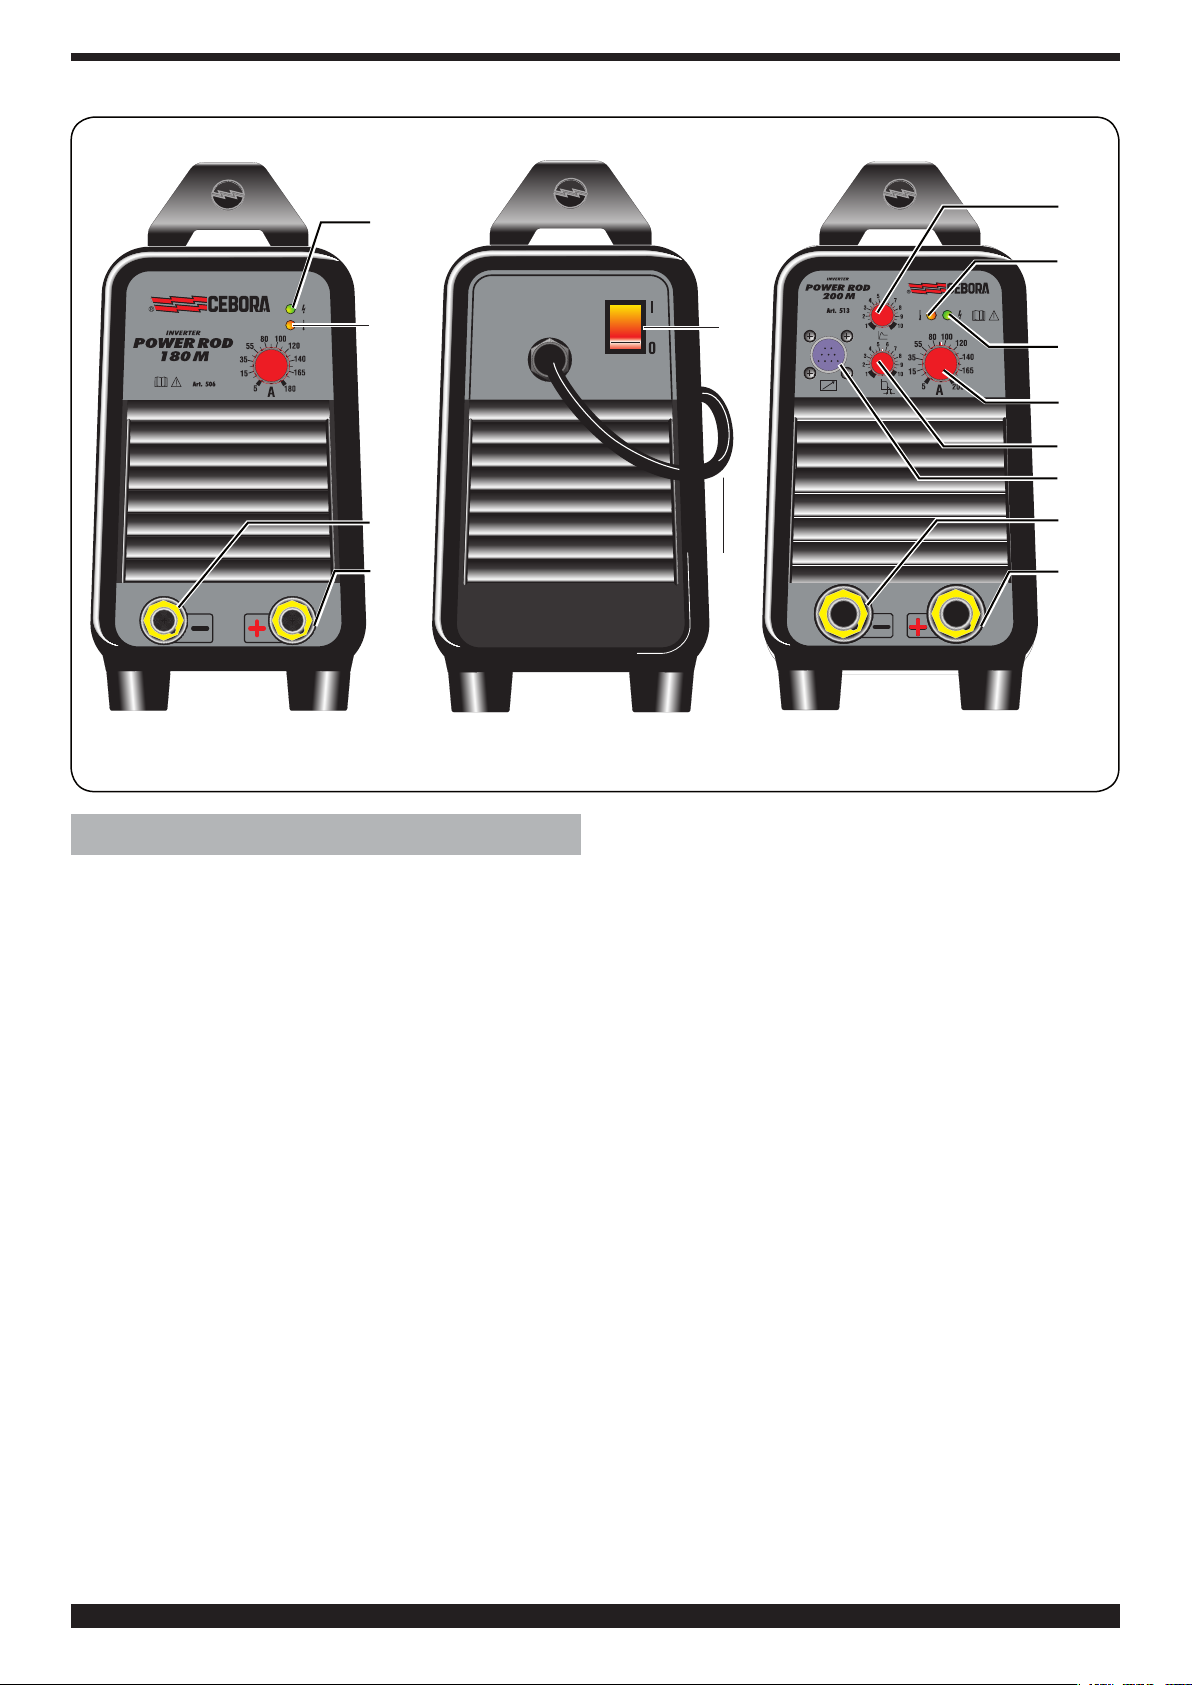
C
I
B
B
D
E
ART. 506
3 INSTALAÇÃO
Deve ser efectuada por pessoal capacitado. Todos as
ligações devem ser efectuadas em conformidade com
as normas vigentes e respeitando a lei contra acidentes
(norma CEI 26-36 - IEC/EN 60974-9).
• Controlar se a tensão eléctrica corresponde com àquela
indicada na placa dos dados técnicos.
• Quando montar uma cha certicar-se que a mesma
tenha capacidade adequada e se o condutor amarelo
/ verde do cabo de alimentação está ligado ao pino de
terra.
ATENÇÃO!: As extensões de até 30m devem ter pelo
menos 2,5 mm2" de secção.
3.1 DESCRIÇÃO DO APARELHO
A) Ajustagem corrente.
B) Indicador amarelo (vide 2.3).
C) Indicador máquina alimentada.
D) Borne saída (-).
E) Borne saída (+).
F) Interruptor.
G) Cabo rede.
H) Conector (Art. 513).
I) Regula uma sobrecorrente que pode ser inserida para
favorecer o arranque do arco. Esta função é activa quer
em MMA quer em TIG (Art. 513).
L) Regula uma sobrecorrente que permite optimizar a
transferência da gota do electrodo para a peça. Esta
função não è activa em soldadura TIG (Art. 513).
ART. 506-513 ART. 513
F
C
A
L
H
D
G
3.2 SOLDAGEM DE ELÉCTRODOS REVESTIDOS
• Esta máquina de soldar é idónea para soldaduras de
todos os tipos de eléctrodos excepto o do tipo celulósico
(AWS 6010).
• Certicar-se que o interruptor (F) esteja na posição
0, ligar então os cabos de soldadura respeitando a
polaridade requerida pelo fabricante de eléctrodos que
serão utilizados.
IMPORTANTÍSSIMO: Acoplar o borne do cabo de massa
na peça a soldar, certicando-se que haja um bom
contacto para obter um correcto funcionamento do
aparelho e para evitar quedas de tensão na soldadura da
peça.
• Não tocar a tocha ou o tenaz porta-eléctrodo e o borne
de massa contemporaneamente.
• Ligar a máquina girando o interruptor (F).
• Regolar a corrente de soldadura através do manípulo
(A), o hot start através do manípulo (I) e o arc. force
através do manípulo (L).
Uma vez terminada a operação de soldadura, apagar
sempre o aparelho e retirar o eléctrodo do tenaz
portaeléctrodo.
3.3 SOLDADURA TIG
• Esta máquina de soldar é idónea para soldar com
procedimento TIG: aço inoxidável, ferro e cobre.
•Certicar-sequeointerruptor(F) se encontre na posição 0.
• Ligar o conector do cabo de massa ao pólo positivo (+)
da
E
24
Page 25
máquina de soldar e o borne à peça no ponto mais
próximo possível da soldadura.
• Utilizar a tocha tipo T150 e ligar o conector de potência
no pólo negativo (-) da máquina de soldar (Art. 513).
• Ligar o tubo de gás na saída do redutor de pressão
ligado numa botija de ARGON.
• Carregar no botão da tocha e ajustar a carga do gás.
• Dentro da tocha há uma válvula que permite bloquear o
gás quando o botão é abandonado.
• Utilizar um eléctrodo de tungsténio toriato 2% (banda
vermelha) ø 1,6 (1/16").
• Acender a máquina mediante o interruptor (F).
• Regular a corrente de soldadura através do manípulo
(A) e o hot start através do manípulo (I) (Art. 513).
• Escorvar, por contacto, o arco com um movimento
denidoerápido.
• Uma vez terminada a soldadura lembrar-se de apagar o
aparelho e fechar a válvula da botija do gás.
Nota: O aparelho está predisposto para soldadura TIG
somente se os acessórios previstos estiverem acoplados
no ligador H (Art. 513). Este aparelho pode ser utilizado
com os seguintes acessórios:
a) Tocha tipo T 150 art. 1567-20 com válvula para o gás e
botão de arranque.
b) Tocha tipo T 150 art.1567-02 com válvula para o gás,
botão de arranque e potenciómetro para a regularização
da corrente.
c) Pedal art. 181 com potenciómetro para a regularização
da corrente.
d) Conexão art. 1180 para ligar contemporaneamente a
tocha art.1567-20 ou art. 1567-02 e o pedal art.181.
e) Tocha art. 1567-01 (Art. 506).
4.2 CUIDADOS APÓS UM TRABALHO DE REPARAÇÃO
Depois de ter executado uma reparação, prestar
atenção em reordenar a cablagem de modo que haja
um isolamento seguro entre o lado primário e o lado
secundáriodamáquina.Evitequeosospossamentrar
em contacto com partes em movimento ou partes que
aqueçam durante o funcionamento. Montar novamente
todas as braçadeiras como no aparelho original, de
modo a evitar que, se um condutor se parte ou desliga
acidentalmente, possa haver uma ligação entre o primário
e o secundário.
Montar também os parafusos com as anilhas dentadas
como no aparelho original.
4 MANUTENÇÃO
Cada trabalho de manutenção deve ser executado
por pessoal qualicado respeitando a norma CEI 2629 (IEC 60974-4).
4.1 MANUTENÇÃO DO GERADOR
Em caso de manutenção no interior do aparelho,
certique-se que o interruptor F esteja na posição "O"
e que o cavo de alimentação esteja desligado da rede
eléctrica.
Também é necessário limpar periodicamente o pó
metálico acumulado no interior do aparelho utilizando ar
comprimido.
25
Page 26
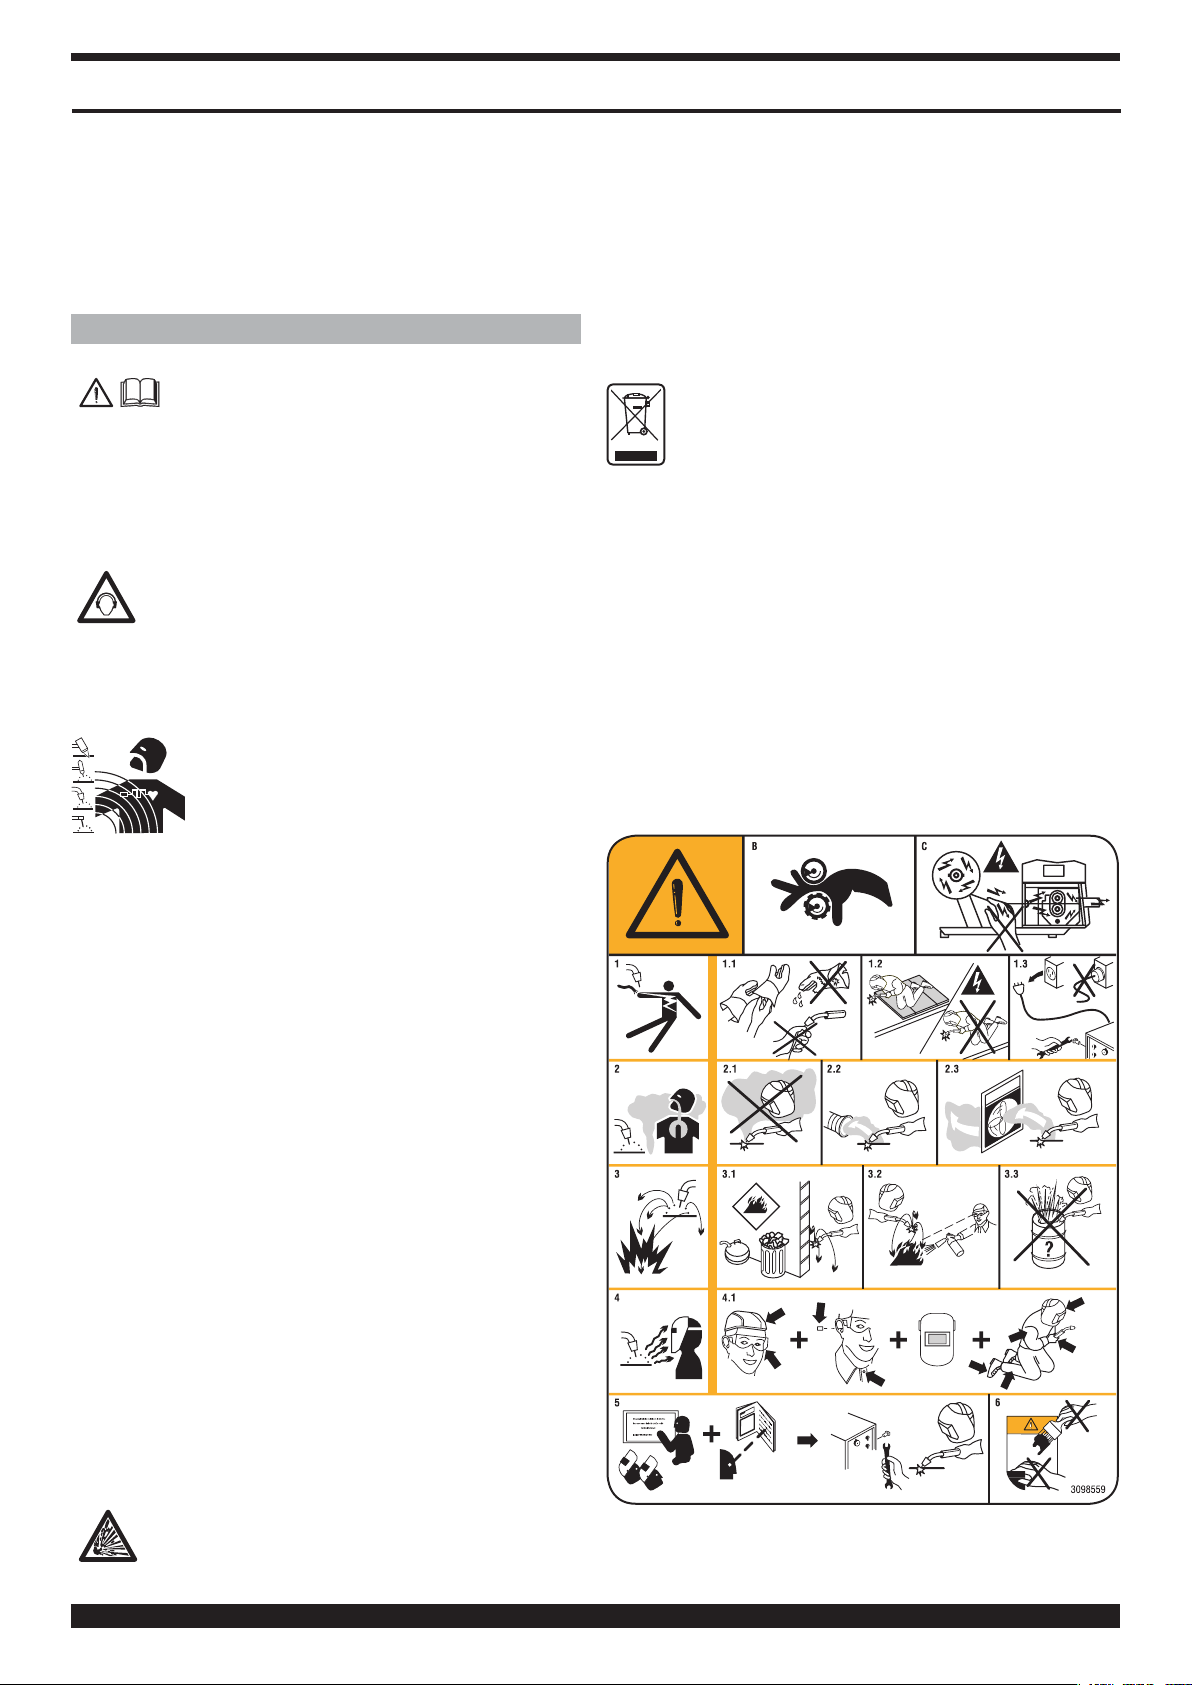
KÄYTTÖOPAS KAARIHITSAUSLAITTEELLE
TÄRKEÄÄ: LUE TÄSSÄ KÄYTTÖOPPAASSA ANNETUT
OHJEET HUOLELLISESTI ENNEN KAARIHITSAUSLAITTEEN KÄYTTÖÖNOTTOA. SÄILYTÄ KÄYTTÖOPAS
KAIKKIEN LAITTEEN KÄYTTÄJIEN TUNTEMASSA
PAIKASSA LAITTEEN KOKO KÄYTTÖIÄN AJAN. TÄTÄ
LAITETTA SAA KÄYTTÄÄ AINOASTAAN HITSAUSTOIMENPITEISIIN.
1 TURVAOHJEET
KAARIHITSAUS TAI -LEIKKUU VOIVAT AI-
HEUT TA A VA ARATIL ANTEITA L AITTEEN
KÄYTTÄJÄLLE TAI SEN YMPÄRILLÄ TYÖSKENTELEVILLE HENKILÖILLE. Tutustu tämän vuoksi seuraavassa
esittelemiimme hitsaukseen liittyviin vaaratilanteisiin. Mikäli kaipaat lisätietoja, kysy käyttöopasta koodi .3.300.758
MELU
Laite ei tuota itse yli 80 dB meluarvoja.
Plasmaleikkuu- tai hitsaustoimenpiteiden yhtey-
dessä voi kuitenkin syntyä tätäkin korkeampia
meluarvoja. Laitteen käyttäjän on suojauduttava melua
vastaan lain määrittämiä turvavarusteita käyttämällä.
SÄHKÖ- JA MAGNEETTIKENTÄT voivat olla vaarallisia.
- Aina kun sähkö kulkee johtimen läpi muodostuu johtimen ympärille paikallinen sähkö- ja
magneettikenttä EMF. Hitsaus-/ leikkausvirta synnyttää EMF -kentän kaapelien ja virtalähteen ympärille.
- Korkean virran aiheuttamat magneettikentät saattavat
aiheuttaa häiriöitä sydämentahdistimen toimintaan. Elintoimintoja ylläpitävien laitteiden (sydämentahdistin) käyttäjien tulee ottaa yhteyttä lääkäriin ennen hitsauskoneen
käyttöä (kaarihitsaus, leikkaus, kaiverrus tai pistehitsaus).
- Kaari-hitsauksessa/- leikkauksessa syntyvät EMF-kentät voivat myös aiheuttaa muitakin vielä tuntemattomia
terveyshaittoja.
Kaikkien em. laitteiden käyttäjien tulee noudattaa seuraavia ohjeita minimoidakseen hitsauksessa / leikkauksessa syntyvien EMF-kenttien aiheuttamat terveysriskit:
- Suuntaa elektrodin / hitsauspoltinkaapeli ja
maakaapeli niin, että ne kulkevat rinnakkain ja varmista jos mahdollista kiinnittämällä ne toisiinsa
teipillä.
- Älä koskaan kierrä elektrodi- / hitsauskaapeleita
kehosi ympärille.
- Älä koskaan asetu niin, että kehosi on elektrodi /
hitsa uskaapelin ja maakaapelin välissä. Jos elektrodi- / hitsauskaapeli sijaitsee kehosi oikealla puolella
on myös maajohto sijoitettava niin, että se sijaitsee
kehosi oikealla puolella.
- Liitä aina maajohto niin lähelle hitsaus / leikkaus
kohtaa kuin mahdollista.
- Älä työskentele hitsaus / leikkaus –virtalähteen
välittömässä läheisyydessä.
· Käsittele hitsaustoimenpiteiden aikana käytettyjä kaasupulloja sekä paineen säätimiä varovasti.
SÄHKÖMAGNEETTINEN YHTEENSOPIVUUS
Hitsauslaite on valmistettu yhdennetyssä normissa IEC
60974-10 (Cl. A) annettujen määräysten mukaisesti ja
sitä saa käyttää ainoastaan ammattikäyttöön teollisissa tiloissa. Laitteen sähkömagneettista yhteensopivuutta ei voida taata, mikäli sitä käytetään teollisista tiloista poikkeavissa ympäristöissä.
ELEKTRONIIKKA JÄTE JA ELEKTRONIIKKA
ROMU
Älä laita käytöstä poistettuja elektroniikkalaitteita
normaalin jätteen sekaan
EU:n jätedirektiivin 2002/96/EC mukaan, kansalliset lait
huomioiden, on sähkö- ja elektroniikkalaitteet sekä niihin
liittyvät välineet, lajiteltava ja toimitettava johonkin hyväksyttyyn kierrätyskeskuksen elektroniikkaromun vastaanottopisteeseen. Paikalliselta laite- edustajalta voi tiedustella lähimmän kierrätyskeskuksen vastaanottopisteen
sijaintia. Noudattamalla EU direktiiviä parannat ympäristön tilaa ja edistät ihmisten terveyttä.
PYYDÄ AMMATTIHENKILÖIDEN APUA, MIKÄLI LAITTEEN TOIMINNASSA ILMENEE HÄIRIÖITÄ.
1.1 VAROITUSKILPI
Seuraavat numeroidut tekstit vastaavat kilvessä olevia
numeroituja kuvia.
RÄJÄHDYKSET
Älä hitsaa paineistettujen säiliöiden tai räjähdysalttiiden jauheiden, kaasujen tai höyryjen läheisyydessä.
26
B. Langansyöttörullat saattavat vahingoittaa käsiä.
C. Hitsauslanka ja langansyöttöyksikkö ovat jännitteisiä
Page 27
hitsauksen aikana. Pidä kädet ja metalliesineet etäällä
niistä.
1. Hitsauspuikon tai kaapelin aiheuttamat sähköiskut
ovat hengenvaarallisia. Suojaudu asianmukaisesti
sähköiskuvaaralta.
1.1 Käytä eristäviä käsineitä. Älä koske hitsauspuikkoa
paljain käsin. Älä käytä kosteita tai vaurioituneita käsineitä.
1.2 Eristä itsesi asianmukaisesti hitsattavasta kappaleesta ja maasta.
1.3 Irrota pistotulppa ennen kuin suoritat toimenpiteitä
laitteeseen.
2. Hitsaussavujen sisäänhengitys saattaa olla terveydelle haitallista.
2.1 Pidä pääsi etäällä hitsaussavuista.
2.2 Poista savut koneellisen ilmanvaihto- tai poistojärjestelmän avulla.
2.3 Poista hitsaussavut imutuulettimen avulla.
3. Hitsauksessa syntyvät kipinät saattavat aiheuttaa räjähdyksen tai tulipalon.
3.1 Pidä syttyvät materiaalit etäällä hitsausalueelta.
3.2 Hitsauksessa syntyvät kipinät saattavat aiheuttaa tulipalon. Pidä palonsammutinta laitteen välittömässä
läheisyydessä ja varmista, että paikalla on aina henkilö, joka on valmis käyttämään sitä.
3.3 Älä koskaan hitsaa suljettuja astioita.
4. Valokaaren säteet saattavat aiheuttaa palovammoja
silmiin ja ihoon.
4.1 Käytä kypärää ja suojalaseja. Käytä asianmukaisia kuulosuojaimia ja ylös asti napitettua työpaitaa.
Käytä kokonaamaria ja suodatinta, jonka asteluku on
asianmukainen. Käytä koko kehon suojausta.
5. Lue ohjeet ennen laitteen käyttöä tai siihen suoritettavia toimenpiteitä.
6. Älä poista tai peitä varoituskilpiä.
2 YLEISKUVAUS
2.1 MÄÄRITELMÄ
U0. Toisiojännite tyhjillään
X. Toimintateho prosentteina. Se % - arvo 10 minuu-
tin aikana, jolloin hitsauslaite voi toimia tietyllä
sähkövirralla aiheuttamatta ylikuumenemista.
I2. Hitsausvirta
U2. Toisiojännite virran ollessa I2
U1. Nimellinen syöttöjännite. Laitteessa on
automaattinen käyttöjännitteen valitsin.
1~ 50/60Hz Yksivaihesyöttö 50 tai 60 Hz
I1 max. Suurin sallittu liitäntävirta
I1 eff Käyttösuhteen mukainen suurin ottoteho
IP23S Koteloinnin suojausluokka
3-luokka toinen numero, tarkoittaa, että tämä laite
voidaan varastoida, mutta sitä ei voida käyttää
ulkona sateessa jos sitä ei ole suojattu sateelta.
Soveltuu käytettäväksi tiloissa, jossa riskialttius
S
HUOMAUTUKSIA:
1-Laite on suunniteltu saasteluokan 3 mukaisilla alueilla
työskentelyyn (kts. IEC 60664).
2-Tämä laite on IEC 61000-3-11-standardin mukainen
ehdolla, että käyttäjän laitteiston ja julkisen verkon
liityntäpisteen sallittu maksimi-impedanssi Zmax on
pienempi tai yhtä suuri kuin 0,249 (art. 513) - 0,362
(art.506). Laitteen asentajan/käyttäjän vastuulla on
varmistaa tarvittaessa sähkölaitokselta kysymällä, että
laite on liitetty sähköverkkoon, jonka sallittu maksimiimpedanssi Zmax on pienempi tai yhtä suuri kuin 0,249
(art. 513) - 0,362 (art.506).
2.3 SUOJIEN KUVAUS
2.3.1 Lämpösuoja
Laite on suojattu termostaatilla. Termostaatin lauetessa
laitteen sähköntuotanto lakkaa, mutta tuuletin jatkaa
kuitenkin toimintaansa. Termostaatin laukeamisesta
ilmoittaa keltainen merkkivalo (B). Sammuta hitsauslaite
vasta sen jälkeen, kun merkkivalo on sammunut.
on suuri.
Hitsauslaite on tasavirtageneraattori, joka on valmistettu
INVERTTERI-teknologian avulla. Se on suunniteltu
hitsauspuikoilla suoritettavaan sekä TIG menetelmällä
tapahtuvaan hitsaukseen. Siinä on kosketuskäynnistys.
SITÄ EI SAA KÄYTTÄÄ PUTKIEN SULATUKSEEN,
MOOTTORIN KÄYNNISTYKSEEN TAI AKKUJEN
LATAUKSEEN
2.2 LAITTEEN ARVOKYLTISSÄ OLEVIEN TEKNISTEN TIETOJEN SELITYKSET.
Laite on valmistettu seuraavien standardien mukaan: IEC
60974.1 - IEC 60974.3 - IEC 60974.10 Cl. A - IEC 61000-
3-12 - IEC 61000-3-11 (kts. huomautus 2)
N°. Sarjanumero, joka on ilmoitettava aina hitsauslait-
teeseen liittyvien kyselyjen yhteydessä.
Yksivaiheinen staattinen taajuusmuunnin,
muunta-ja-tasasuuntaaja
Alaspäin laskeutuva ominaisto.
SMAW. Soveltuu hitsauspuikoilla tapahtuvaan hitsauk
seen.
TIG Sopii TIG-hitsaukseen.
2.3.2 Moottorigeneraattori
Moottorigeneraattorien tehon on oltava vähintään 8KVA
art. 506 ja 10KVA art. 513 sitä suurempi ja niiden tuottaman
jännitteen on oltava yli 265 V.
2.3.3 Oikosulkusuoja
Mikäli oikosulku kestää yli kahden sekunnin ajan,
hitsattaessa päällystetyillä puikoilla, putoaa hitsausvirta
turvalliselle tasolle.
3 ASENNUS
Asennus on annettava ammattihenkilöiden suoritettavaksi.
Kaikki kytkennät on suoritettava voimassa olevien normien
sekä tapaturmien ehkäisyä käsittelevien lakien mukaisesti
(normi CEI 26-36 - IEC/EN 60974-9.
• Tarkista, että verkkojännite vastaa jännitettä, joka on
ilmaistu laitteen arvokyltissä.
• Varmista pistokkeen asennuksen yhteydessä, että sen
kapasiteetti on riittävä ja että sähköjohdon keltavihreä
johdin kytketään maadoituspistokkeeseen.
27
Page 28
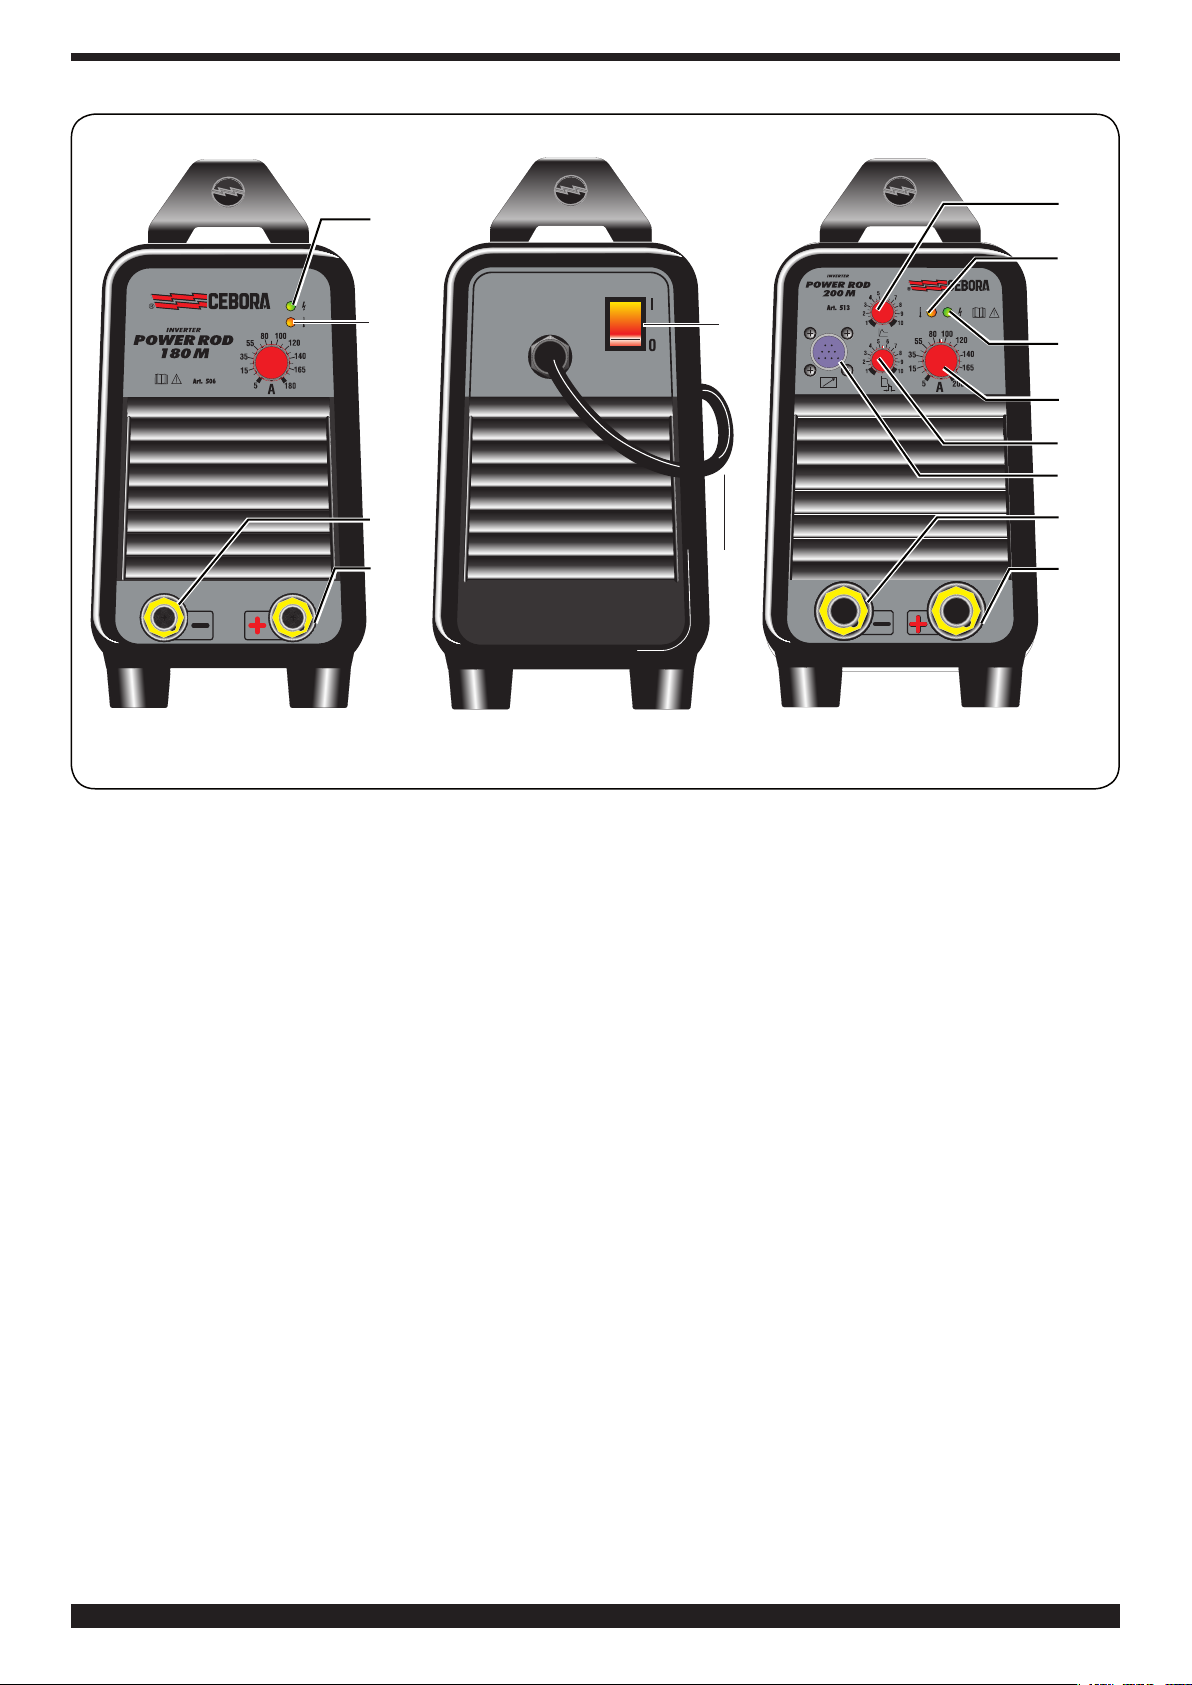
C
I
B
B
D
E
ART. 506
VAROITUS!: Kaikkien jatkojohtojen, joiden pituus on
korkeintaan 30m, johtimien poikkileikkauspinta-alan pitää
olla väh. 2,5mm2.
3.1 LAITTEEN KUVAUS
A) Virran säädin.
B) Keltainen merkkivalo (ks. 2.3).
C) Laitteen virran merkkivalo
D) Antoliitin (-).
E) Antoliitin (+).
F) Katkaisin.
G) Verkkokaapeli.
H) Liitin (Art. 513).
I) Säädetään ylivirtaa joka helpottaa valokaaren
syttymisherkkyyttä raapaisusytytyksessä. Tämä
toiminto voidaan aktivoida sekä puikko, että Tighitsauksessa (Art. 513).
L) Säädetään hitsausvirran dynamiikkaa ( arc force ) jolla
maksimoidaan pisaroiden siirtyminen hitsauspuikosta
työkappaleeseen. Tämä toiminto ei ole aktiivinen Tighitsauksessa (Art. 513).
3.2 HITSAUSPUIKOILLA TAPAHTUVA HITSAUS
• Tämä hitsauskone soveltuu kaikentyyppisillä, paitsi
selluloosa (AWS 6010) –hitsauspuikoilla hitsaamiseen.
• Varmista, että katkaisin (F) on asennossa 0 ja kytke
tämän jälkeen hitsauskaapelit käyttämiesi elektrodien
valmistajien suosittamien polariteettien mukaisesti.
ERITTÄIN TÄRKEÄÄ: Kytke maadoituskaapelin liitin
ART. 506-513 ART. 513
F
C
A
L
H
D
G
hitsattavaan kappaleeseen ja varmista, että kosketus on
hyvä. Tämä on tärkeää laitteen moitteettoman toiminnan
kannalta, jotta hitsattavan kappaleen jännitehukalta
vältytään.
• Älä kosketa samanaikaisesti poltinta tai elektrodin
kannatinpihtiä ja maadoitusliitintä.
• Käynnistä laite katkaisinta (F) käyttämällä.
• Säädä hitsausvirta nupilla (A) , aloitusvirta ( hot start )
nupilla (I) ja hitsausvirran dynamiikkaa (arc force) nupilla
(L)
Sammuta laite aina hitsauksen suorittamisen jälkeen
ja poista elektrodi sen kannatinpihdistä.
3.3 TIG-HITSAUS
• Tämä hitsauslaite sopii erittäin hyvin TIG menetelmällä
suoritettavaan
hitsaukseen: ruostumaton teräs, rauta ja kupari.
• Varmista, että katkaisin (F) on asennossa 0.
• Kytkemaadoituskaapelin liitin hitsauslaitteen
positiiviseen napaan (+) ja liitin hitsattavaan
kappaleeseen mahdollisimman lähelle hitsauskohtaa.
• Käytä T150 tyyppistä poltinta ja kytke virtaliitin
hitsauslaitteen negatiiviseen napaan (-) (Art. 513).
• Kytke kaasuputki ARGON-kaasupulloon liitettyyn
paineen alentajan poistoon.
• Paina polttimen painiketta ja säädä kaasun määrää.
• Polttimen sisällä on venttiili, jonka avulla kaasun tulo
pysähtyy silloin kun painike vapautetaan.
E
28
Page 29
• Käytä 2% toriumvolframi elektrodia (punainen nauha)
ø 1,6 (1/16").
• Käynnistä laite katkaisimen (F) avulla.
• Säädä hitsausvirta nupilla (A) ja aloitusvirta (hot start)
nupilla (I) (Art. 513).
• Sytytä kaari kosketuksella nopealla ja varmalla
liikkeellä.
• Muista sammuttaa laite hitsauksen jälkeen ja sulje
kaasupullon venttiili.
Huom: Koneella voidaan Tig-hitsata vain jos vaadittavat
lisälaitteet on kytketty liittimeen H (Art. 513).
Tämä laite on tarkoitettu käytettäväksi seuraavien
lisälaitteiden kanssa:
a) Poltin T150 Art. 1567.20 varustettu magneettiventtiilillä
ja käynnistinkytkimellä.
b) Poltin T150 Art. 1567.20 varustettu magneettiventtiilillä,
käynnistyskytkimellä ja virransäädöllä.
c) Art. 181 ohjauspoljin virransäädöllä.
d) Art. 1180 haaraliitin polttimen 1567.20 tai 1567.20 ja
Art.181 ohjauspolkimen yhtäaikaista käyttöä varten.
e) Poltin Art. 1567.01 (Art. 506).
4 HUOLTO
Ainoastaan ammattitaitoiset henkilöt saavat huoltaa
laitetta standardin CEI 26-29 (IEC 60974-4) mukaan.
4.1 VIRTALÄHTEEN HUOLTO
Jos laitteen sisäpuoli tarvitsee huoltoa, varmista että
kytkin F on O-asennossa ja että virtakaapeli on irrotettu
verkosta.
Poista lisäksi säännöllisesti laitteen sisälle kerääntynyt
metallipöly paineilmalla.
4.2 KORJAUKSEN JÄLKEEN
Järjestä kaapelit korjauksen jälkeen tarkasti uudelleen,
niin että laitteen ensiö- ja toisiopuoli on eristetty varmasti
toisistaan. Älä anna kaapeleiden koskettaa liikkuvia
tai toiminnan aikana kuumenevia osia. Asenna kaikki
nippusiteet takaisin alkuperäisille paikoilleen, ettei
johtimen tahaton rikkoutuminen aiheuta liitäntää ensiö- ja
toisiopuolen välillä.
Asenna lisäksi ruuvit ja hammasaluslaatat takaisin
alkuperäisille paikoilleen.
29
Page 30
INSTRUKTIONSMANUAL FOR SVEJSEAPPARAT TIL BUESVEJSNING
VIGTIGT: LÆS INSTRUKTIONSMANUALEN INDEN
BRUG AF SVEJSEAPPARATET. MANUALEN SKAL
GEMMES OG OPBEVARES I SVEJSEAPPARATETS
DRIFTSLEVETID PÅ ET STED, SOM KENDES AF SVEJSEPERSONALET.
DETTE APPARAT MÅ KUN ANVENDES TIL SVEJSNING.
1 SIKKERHEDSFORANSTALTNINGER
BUESVEJSNING OG -SKÆRING KAN UDGØ-
RE EN SUNDHEDSRISIKO FOR SVEJSEREN
OG ANDRE PERSONER. Svejseren skal derfor informeres om risiciene, der er forbundet med svejsning. Risiciene er beskrevet nedenfor. Yderligere oplysning kan fås
ved bestilling af manualen art. nr.3.300.758
STØJ
Apparatets støjniveau overstiger ikke 80 dB. Plasmasvejsningen/den almindelige svejsning kan
dog skabe støjniveauer, der overstiger ovennævnte niveau. Svejserne skal derfor anvende beskyttelsesudstyret, der foreskrives i den gældende lovgivning.
ELEKTROMAGNETISKE FELTER - kan være skadelige .
• Strøm, der løber igennem en leder, skaber
elektromagnetiske felter (EMF). Svejse- og
skærestrøm skaber elektromagnetiske felter omkring kabler og strømkilder.
• Elektromagnetiske felter, der stammer fra
høj strøm, kan påvirke pacemakere. Brugere af elektroniske livsnødvendige apparater (pacemaker) skal kontakte lægen, inden de selv udfører eller nærmer sig steder,
hvorbuesvejsning,skæresvejsning,ammehøvling eller
punktsvejsning udføres.
• Eksponering af elektromagnetiske felter fra svejsning
eller skæring kan have ukendte virkninger på helbredet.
Alle operatører skal gøre følgende for at mindske risici,
der stammer fra eksponering af elektromagnetiske felter:
- Sørg for, at jordkablet og elektrodeholder- eller svejsekablet holdes ved siden af hinanden. Tape dem
om muligt sammen.
- Sno ikke jordkablerne og elektrodeholder- eller svejsekablet rundt om kroppen.
- Ophold dig aldrig mellem jordkablet og elektrode-
holderellersvejsekablet.Hvisjordkabletbendersig
til højre for operatøren, skal også elektrodeholdereller svejsekablet være på højre side.
- Slut jordkablet til arbejdsemnet så tæt som muligt på
svejseeller skæreområdet.
- Arbejd ikke ved siden af strømkilden.
EKSPLOSIONER
· Svejs aldrig i nærheden af beholdere, som er under tryk, eller i nærheden af eksplosivt støv, gas
eller dampe. Vær forsigtig i forbindelse med
håndteringafgasaskerneogtrykregulatorerne,somanvendes i forbindelse med svejsning.
ELEKTROMAGNETISK KOMPATIBILITET
Dette apparat er konstrueret i overensstemmelse med
angivelserne i den harmoniserede norm IEC 60974-10.(Cl.
A) Apparatet må kun anvendes til professionel brug i
industriel sammenhæng. Der kan være vanskeligheder forbundet med fastsættelse af den elektromag-
netiske kompatibilitet, såfremt apparatet ikke anven-
des i industriel sammenhæng.
BORTSKAFFELSE AF ELEKTRISK OG ELEKTRONISK UDSTYR
Bortskaf ikke de elektriske apparater sammen
meddetnormaleaffald!
Ved skrotning skal de elektriske apparater indsamles
særskilt og indleveres til en genbrugsanstalt jf. EU-direktivet 2002/96/EF om affald af elektrisk og elektronisk udstyr (WEEE), som er inkorporeret i den nationale
lovgivning. Apparaternes ejer skal indhente oplysninger
vedrørende de tilladte indsamlingsmetoder hos vores lokale repræsentant. Overholdelse af kravene i dette direktiv forbedrer miljøet og øger sundheden.
TILFÆLDE AF FUNKTIONSFORSTYRRELSER SKAL
DER RETTES HENVENDELSE TIL KVALIFICERET PERSONALE.
1.1 ADVARSELSSKILT
Den følgende nummererede tekst svarer til skiltets nummererede bokse.
B. Trådfremføringens små ruller kan såre hænderne.
C. Svejseledningen og trådfremføringsgruppen er un-
der spænding i løbet af svejsningen. Hold hænder og
metalting på afstand.
1. Elektriske stød der fremprovokeres fra svejsningens
elektrode eller fra kablet kan være dødelige. Man
skal beskytte sig på en passende måde mod faren
for elektriske stød.
1.1 Vær iført isolerende handsker. Rør ikke ved elektroden med bare hænder. Vær ikke iført fugtige eller beskadigede handsker.
1.2 Vær sikker på at være isolerede fra stykket der skal
svejses og fra grunden
1.3 Frakobl forsyningskablets stik inden man skal arbejde på maskinen.
2. Indånding af uddunstning kan være sundhedsfarligt.
2.1 Hold hovedet fjernt fra uddunstningen.
2.2 Anvend et anlæg med forceret ventilation eller med
lokalt aftræk for at fjerne uddunstningen.
2.3 Brug en sugepumpe for at fjerne uddunstningen.
3. Gnisterne der fremprovokeres ved svejsningen kan
forårsage eksplosioner eller brande.
3.1 Hold antændelige materialer fjernt fra svejseområdet.
3.2 Gnisterne der fremprovokeres ved svejsningen kan
forårsage brande. Hav en brandslukker lige i nærheden og lad en person være klar til at bruge den.
3.3 Svejs aldrig lukkede beholdere.
4. Lysbuens stråler kan brænde øjnene og give forbrændinger på huden.
4.1 Vær iført sikkerhedshjelm og -briller. Brug passende
beskyttelser til ørerne og kittel med opknappet hals.
Brug en ltrerende ansigtsmaske med en korrekt
gradation. Vær iført en komplet kropsbeskyttelse.
5. Læs vejledningerne inden maskinen bruges eller inden der foretages en hvilken som helst operation på
den.
6. Fjern ikke eller tildæk ikke advarselsskiltene
30
Page 31
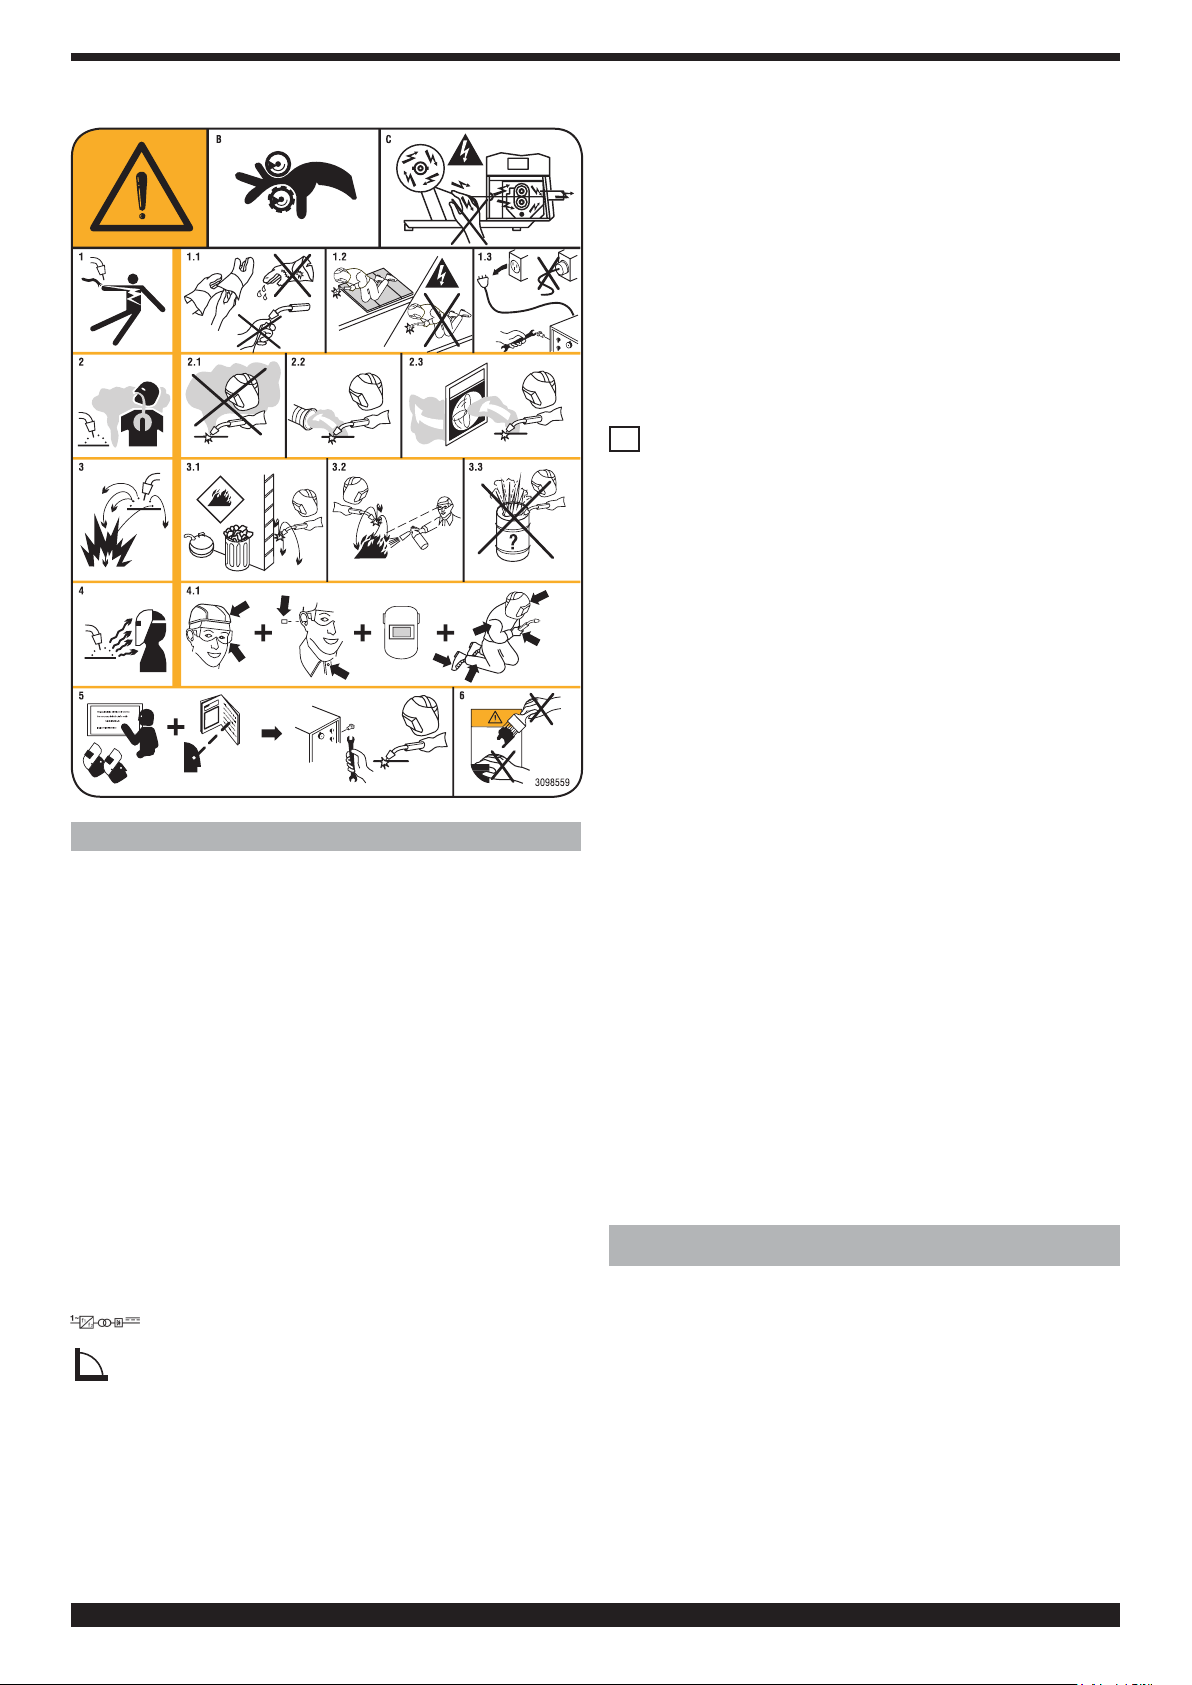
U2. Sekundærspænding ved strøm I2.
U1. Nominel forsyningsspænding. Maskinen
er udstyret med automatisk valg af
forsyningsspænding.
1~ 50/60Hz Enkeltfaset forsyning: 50 eller 60 Hz.
I1 max. Den maksimale optagne strømværdi.
I1 aktiv Den maksimale optagne aktive strømværdi, når
man tager højde for procentsatsen for driften.
IP23 S Beskyttelsesgrad for kapsling.
Grad 3 som andet ciffer betyder, at dette apparat
kan opbevares udendørs, men apparatet er ikke
egnet til udendørs arbejde i nedbør, medmindre
apparatet beskyttes på passende måde.
Apparatet er egnet til brug i omgivelser med øget
S
risiko.
BEMÆRK:
1- Apparatet er også egnet til arbejde i omgivelser
med kontaminationsgrad 3 (se IEC 60664).
2- Dette udstyr opfylder kravene i standard IEC
61000-3-11, forudsat at systemets maks. tilladte
impedans Zmaxer lavere end eller lig med 0,249 (art. 513)
-0,362(art.506)igrænseadepunktetmellembrugerens
system og det offentlige system. Det påhviler udstyrets
installatør eller bruger at garantere, at udstyret er tilsluttet
en forsyningskilde med maks. impedans 0,249 (art. 513)
- 0,362 (art. 506). Dette sker eventuelt ved at indhente
oplysninger hos forsyningsselskabet.
2 GENERELLE BESKRIVELSER
2.1
SPECIFIKATIONER
Dette svejseapparat er en jævnstrømsgenerator.
Svejseapparatet er konstrueret i overensstemmelse med
INVERTER-teknologi og er projekteret til svejsning med
beklædte elektroder. Apparatet anvendes til TIG-svejsning
og er forsynet med kontakttænding.
MÅ IKKE ANVENDES TIL OPTØNING AF VANDRØR,
START AF MOTORER OG OPLADNING AF BATTERIER
2.2 FORKLARING TIL TEKNISKE DATA PÅ SVEJ
SEAPPARATETS TYPESKILT
.
Apparatet er bygget efter følgende normer : IEC 60974.1
- IEC 60974.3 -IEC 60974.10 Cl. A - IEC 61000-3-12 - og
IEC 61000-3-11 (se ”Bemærk 2”)
Nr. Serienummer, der altid skal oplyses i tilfælde af
spørgsmål med hensyn til svejseapparatet.
Enkeltfaset statisk frekvensomformer til transfor-
mator-ensretter.
Nedadgående kurve
SMAW. Egnet til svejsning med beklædte elektroder.
TIG Egnet til TIG-svejsning
U0. Sekundær tomgangsspænding.
X. Procentsats for drift: % af 10 minutter. I dette
tidsrum kan svejseapparatet anvendes ved en
bestemt strøm, uden at der er risiko for overophedninger.
I2. Svejsestrøm.
2.3 BESKRIVELSE AF BESKYTTELSER
2.3.1 Termisk beskyttelse
Dette apparat beskyttes ved hjælp af en termostat. Når
termostaten udløses, udsender apparatet ikke længere
strøm, men ventilatoren er fortsat aktiveret. Den gule
kontrollampe (B) viser, at termostaten er udløst.
Sluk ikke svejseapparatet, før kontrollampen er slukket.
2.3.2 Motorgeneratorer
Generatorerne skal have en frekvens på min. 6 KVA.
Generatorerne må ikke udsende en spænding, der er
større end 265 V.
2.3.3 Beskyttelse mod kortslutninger (antistick)
Hvis der ved svejsning med beklædte elektroder opstår
en kortslutning, der varer længere end to sekunder,
reduceres strømmen til en ufarlig værdi.
3 INSTALLATION
Installationen skal udføres af specialuddannet personale.
Tilslutningerne skal udføres i overensstemmelse med
de gældende normer og lovgivningen vedrørende
forebyggelse af arbejdsulykker (norm CEI 26-36 - IEC/
EN 60974-9.)
• Kontrollér, at forsyningsspændingen svarer til
spændingen, der er angivet på apparatets typeskilt.
• Kontrollér, at stikket, der monteres, har en passende
kapacitet. Kontrollér endvidere, at forsyningsledningens
gul-grønne leder er sluttet til jordingssystemet.
ADVARSEL: Forlængerledninger (maks. 30 m) skal have
et tværsnit på min. 2,5 mm2.
31
Page 32

C
I
B
B
D
E
ART. 506
3.1 BESKRIVELSE AF APPARATET
A) Knap til justering af strøm.
B) Gul kontrollampe (se 2.3).
C) Kontrollampe for tilslutning.
D) Udgangsklemme (-).
E) Udgangsklemme (+).
F) Afbryder.
G) Netledning.
H) Konnektor (Art. 513).
I) Indstiller en overstrøm, der kan aktiveres for at lette
tænding af lysbuen. Denne funktion er aktiv både ved
MMA og TIG (Art. 513).
L) Indstiller en overstrøm, der giver mulighed for at optimere
overførsel af dråben fra elektroden til svejseemnet. Denne
funktion er ikke aktiv ved TIG-svejsning (Art. 513).
3.2 SVEJSNING MED BEKLÆDTE ELEKTRODER
• Dette svejseapparat er egnet til svejsning af alle former
for elektroder med undtagelse af celluloseelektroder
(AWS 6010).
• Kontrollér, at afbryderen (F) er drejet til position 0.
Fastgør herefter svejsetråden i overensstemmelse med
angivelserne fra producenten af elektroder.
MEGET VIGTIGT: Slut jordlederens klemme til svejseemnet.
Kontrollér,atberøringsadenerkorrekt.Hervedsikres,at
apparatet fungerer korrekt og der undgås spændingsfald
med svejseemnet.
• Berør ikke jordklemmen samtidigt med svejsebrænderen
eller elektrodetangen.
ART. 506-513 ART. 513
F
C
A
L
H
D
G
• Tænd apparatet ved hjælp af afbryderen (F).
• Indstil svejsestrømmen ved hjælp af knap (A), hot start
ved hjælp af knap (I) og arc force ved hjælp af knap (L).
Efter udførelse af svejsningen skal apparatet altid
slukkes, og elektroden skal fjernes fra elektrodetangen.
3.3 TIG-SVEJSNING
• Dette svejseapparat er egnet til TIG-svejsning af rustfrit
stål, jern og kobber.
• Kontrollér, at afbryderen (F) er drejet til position 0.
• Slut jordlederens klemme til svejseapparatets positive
pol (+). Klemmen skal sluttes til svejseemnet så tæt som
muligtpåstedet,hvorsvejsningenskalndested.
• Anvend svejsebrænderen type T150 og slut
effektklemmen til svejseapparatets negative pol (-) (Art.
513).
•Slut gasslangen til trykregulatorens udløb. Trykregulatoren
ersluttettilengasaskemedARGON.
• Tryk på svejsebrænderens knap og justér
gasgennemstrømningen.
• Der er anbragt en ventil i svejsebrænderen. Denne ventil
sørger for afbrydelse af gasgennemstrømningen, når
knappen slippes.
• Anvend en tungstenselektrode med 2% thorium (rødt
bånd); Ø 1,6 (1/16").
• Tænd apparatet ved hjælp af afbryderen (F).
• Indstil svejsestrømmen ved hjælp af knap (A), og hot
start ved hjælp af knap (I) (Art. 513).
• Slå buen ved en hurtig og kraftig berøring af svejseemnet.
E
32
Page 33
• Efter udførelse af svejsningen slukkes apparatet og
ventilenpågasaskenlukkes.
Bemærk: apparatet indstilles kun til TIG svejsning, hvis
det nødvendige tilbehør er tilsluttet til stik H (Art. 513).
Dette apparat er udviklet til anvendelse med følgende
tilbehør:
a) Brændertype T 150 art. 1567-20 med gasventil og
startknap.
b) Brændertype T 150 art. 1567-02 med gasventil,
startknap og potentiometer til strømindstilling.
c Pedal art. 181 med potentiometer til strømindstilling.
d) Tilslutning art. 1180 beregnet til samtidig tilslutning af
brænder art. 1567-20 eller art. 1567-02 og pedal art.
181.
e) Brændertype art. 1567-01 (Art. 506).
4 VEDLIGEHOLDELSE
Hvert vedligeholdelsesindgreb skal foretages af
et kvaliceret personale i overensstemmelse med
normen IEC 26-29 (IEC 60974-4).
.
4.1 VEDLIGEHOLDELSE AF GENERATOREN
I tilfælde af vedligeholdelse indeni apparatet, skal man
sikre sig at afbryderen Fbendersigiposition"O"ogat
forsyningskablet er frakoblet nettet.
Derudover er det periodisk nødvendigt at rengøre
apparatets indre for aejret metalstøv, ved at bruge
trykluft.
4.2 RÅD DER SKAL TAGES I BRUG VED ET
REPARATIONSINDGREB.
Efter at have foretaget en reparation, skal man sørge for at
genordneledningsføringensåledesatderndesensikker
isolering mellem maskinens primære side og sekundære
side. Undgå at ledningerne kommer i kontakt med dele
i bevægelse eller dele der hedes op under funktion.
Montér igen samtlige bånd som på det originale apparat
således at undgå at der, hvis en ledetråd uheldigvis skulle
ødelægges eller frakobles, kan forekomme en forbindelse
mellem den primære og den sekundære.
Montér derudover skruerne med de rillede skiver igen,
som på det originale apparat.
33
Page 34
GEBRUIKSAANWIJZING VOOR BOOGLASMACHINE
BELANGRIJK: LEES VOORDAT U MET DEZE MACHI-
NE BEGINT TE WERKEN DE GEBRUIKSAANWIJZING
AANDACHTIG DOOR EN BEWAAR ZE GEDURENDE DE
VOLLEDIGE LEVENSDUUR VAN DE MACHINE OP EEN
PLAATS DIE DOOR ALLE GEBRUIKERS IS GEKEND.
DEZE UITRUSTING MAG UITSLUITEND WORDEN GEBRUIKT VOOR LASWERKZAAMHEDEN.
1 SIKKERHEDSFORANSTALTNINGER
LASSEN EN VLAMBOOGSNIJDEN KAN
SCHADELIJK ZIJN VOOR UZELF EN VOOR
ANDEREN. Daarom moet de gebruiker worden gewezen
op de gevaren, hierna opgesomd, die met
laswerkzaamheden gepaard gaan. Voor meer
gedetailleerde informatie, bestel het handboek met code
3.300.758
GELUID
Deze machine produceert geen rechtstreeks
geluid van meer dan 80 dB. Het plasmasnij/
lasprocédé kan evenwel geluidsniveaus
veroorzaken die deze limiet overschrijden; daarom dienen
gebruikers alle wettelijk verplichte voorzorgsmaatregelen
te treffen.
ELEKTROMAGNETISCHE VELDEN-Kunnen schadelijk zijn.
• De elektrische stroom die door een
willekeurige conductor stroomt produceert
elektromagnetische velden (EMF). De lasof snijstroom produceert elektromagnetische
velden rondom de kabels en de generatoren.
• De magnetische velden veroorzaakt door een hoge
stroom kunnen een nadelige uitwerking hebben op
pacemakers. Personen die elektronische apparatuur
(pacemakers) dragen moeten informatie bij een arts
inwinnen voor ze afvlam-, booglas-, puntlas- en
snijwerkzaamheden benaderen.
De blootstelling aan elektromagnetische velden,
geproduceerd tijdens het lassen of snijden, kunnen de
gezondheid op onbekende manier beïnvloeden.
Elke operator moet zich aan de volgende procedure
houden om de gevaren geproduceerd door
elektromagnetische velden te beperken:
- Zorg ervoor dat de aardekabel en de kabel van de
elektrodeklem of de lastoorts naast elkaar blijven
liggen. Maak ze, indien mogelijk, met tape aan elkaar
vast.
- Voorkom dat u de aardekabel en de kabel van de
elektrodeklem of de lastoorts om uw lichaam wikkelt.
- Voorkom dat u tussen de aardekabel en de kabel van
de lektrodeklep of de lastoorts komt te staan. Als
de aardekabel zich rechts van de operator bevindt,
moet de kabel van de elektrodeklem of de lastoorts
zich tevens aan deze zijde bevinden.
- Sluit de aardeklem zo dicht mogelijk in de nabijheid
van het las- of snijpunt aan op het te bewerken stuk.
- Voorkom dat u in de nabijheid van de generator
werkzaamheden verricht.
ONTPLOFFINGEN
· Las niet in de nabijheid van houders onder druk
of in de aanwezigheid van explosief stof, gassen
of dampen. · Alle cilinders en drukregelaars die bij
laswerkzaamheden worden gebruik dienen met zorg te
worden behandeld.
ELEKTROMAGNETISCHE COMPATIBILITEIT
DDeze machine is ver vaardigd in overeenstemming met de
voorschriften zoals bepaald in de geharmoniseerde norm
IEC 60974-10 (Cl. A) en mag uitsluitend worden gebruikt
voor professionele doeleinden in een industriële
omgeving. Het garanderen van elektromagnetische
compatibiliteit kan problematisch zijn in nietindustriële omgevingen.
VERWIJDERING VAN ELEKTRISCHE EN
ELEKTRONISCHE UITRUSTING
Behandel elektrische apparatuur niet als gewoon
afval!
Overeenkomstig de Europese richtlijn 2002/96/EC
betreffende de verwerking van elektrisch en elektronisch
afval en de toepassing van deze richtlijn conform de
nationale wetgeving, moet elektrische apparatuur die het
einde van zijn levensduur heeft bereikt gescheiden worden
ingezameld en ingeleverd bij een recyclingbedrijf dat zich
houdt aan de milieuvoorschriften. Als eigenaar van de
apparatuur dient u zich bij onze lokale vertegenwoordiger
te informeren over goedgekeurde inzamelingsmethoden.
Door het toepassen van deze Europese richtlijn draagt u
bi ja an e en sc ho n er mi li e ue ne en b ete r evo lk s ge zo nd he i d!
ROEP IN GEVAL VAN STORINGEN DE HULP IN VAN
BEKWAAM PERSONEEL.
1.1 PLAATJE MET WAARSCHUWINGEN
De genummerde tekst hieronder komt overeen met de
genummerde hokjes op het plaatje.
B. De draad sleeprollen kunnen de handen verwonden.
C. De lasdraad en de draad sleepgroep staan tijdens het
lassen onder spanning. Houd uw handen en metalen
voorwerpen op een afstand.
1. De elektrische schokken die door de laselektrode of
de kabel veroorzaakt worden, kunnen dodelijk zijn.
Zorg voor voldoende bescherming tegen elektrische
schokken.
1.1 Draag isolerende handschoenen. Raak de elektrode
nooit met blote handen aan. Draag nooit vochtige of
beschadigde handschoenen.
1.2 Controleer of u van het te lassen stuk en de vloer
geïsoleerd bent.
1.3 Haal de stekker van de voedingskabel uit het
stopcontact alvorens u werkzaamheden aan de
machine verricht.
2. De inhalatie van de dampen die tijdens het lassen
geproduceerd worden, kan schadelijk voor de
gezondheid zijn.
2.1 Houd uw hoofd buiten het bereik van de dampen.
34
Page 35
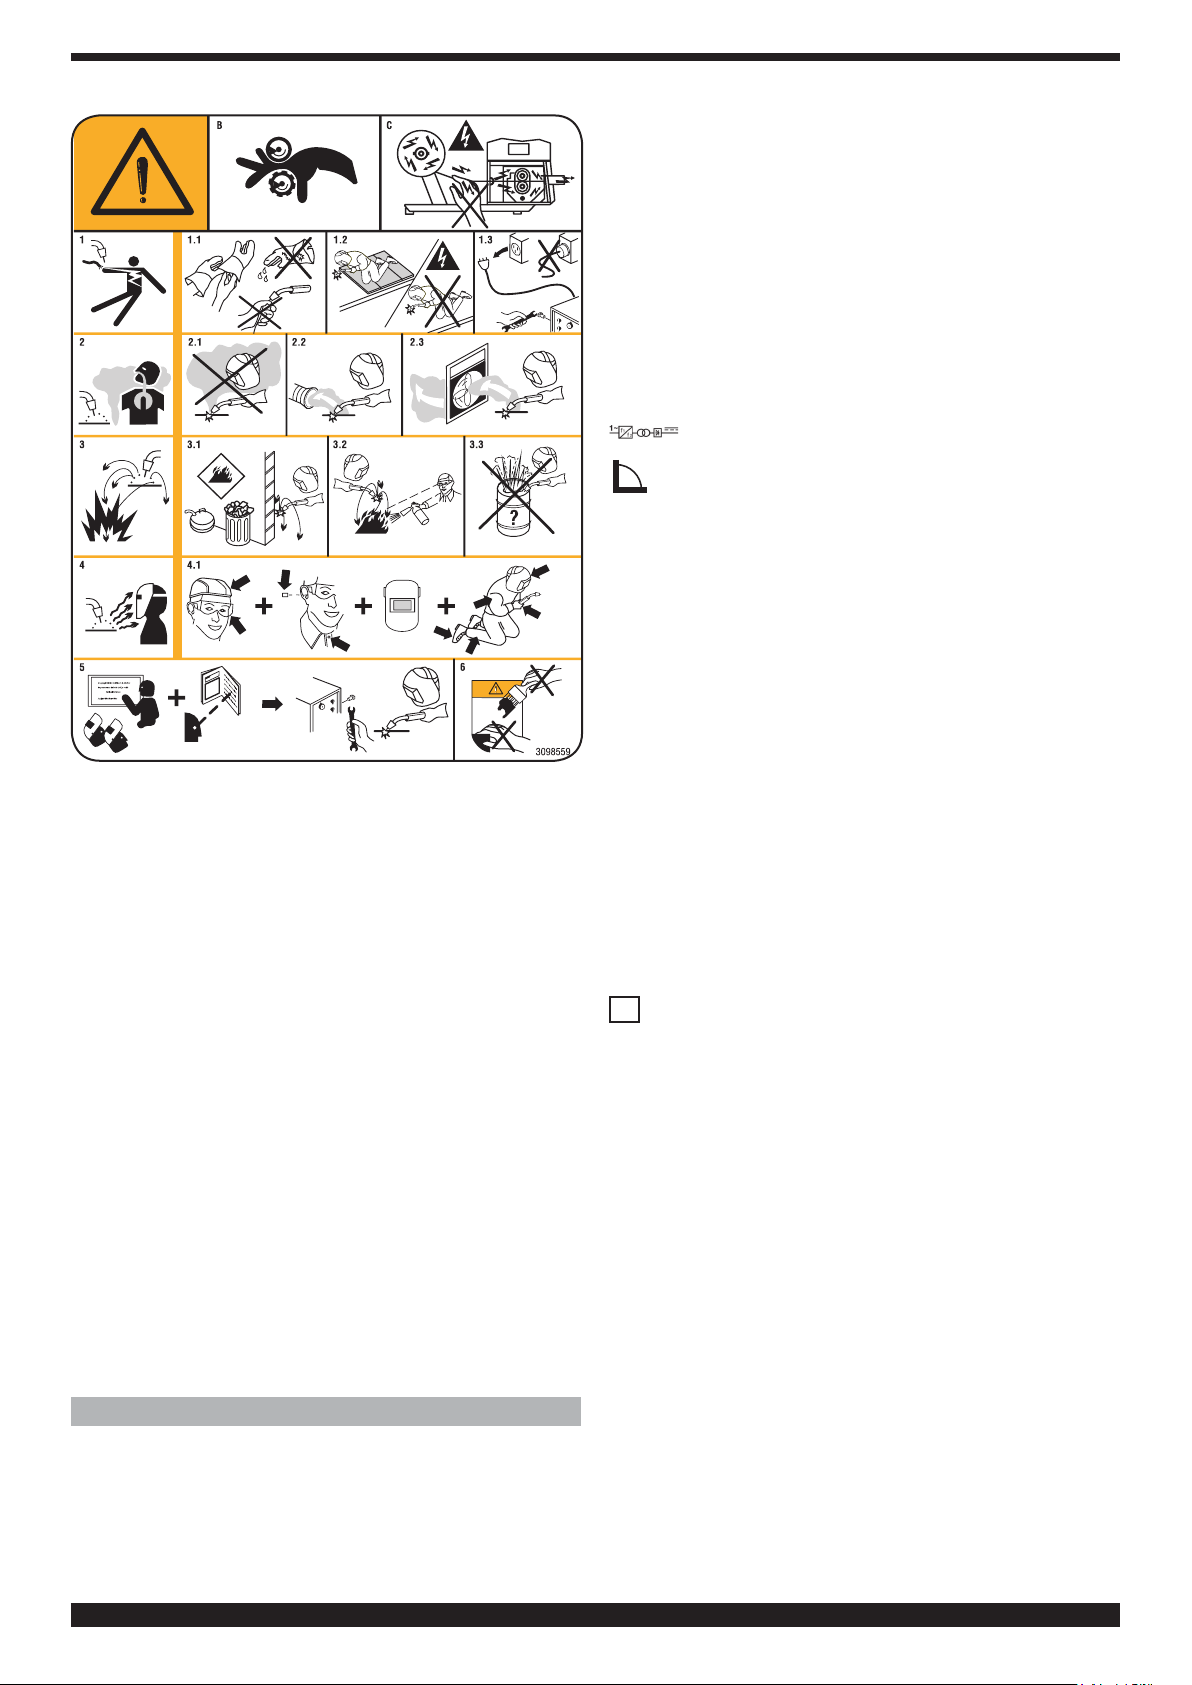
2.2 Maak gebruik van een geforceerd ventilatieof
afzuigsysteem om de dampen te verwijderen.
2.3 Maak gebruik van een afzuigventilator om de dampen
te verwijderen.
3. De vonken die door het lassen veroorzaakt worden,
kunnenontplofngenofbrandveroorzaken.
3.1 Houd brandbare materialen buiten het bereik van de
laszone.
3.2 De vonken die door het lassen veroorzaakt worden,
kunnen brand veroorzaken. Houd een blusapparaat
binnen handbereik en zorg ervoor dat iemand altijd
gereed is om het te gebruiken.
3.3 Voer nooit lassen uit op gesloten houders.
4. De stralen van de boog kunnen uw ogen en huid
verbranden.
4.1 Draag een veiligheidshelmenbril. Draag een passende
gehoorbescherming en overalls met gesloten
kraag.Draag helmmaskers metlters metdejuiste
ltergraad. Draag altijd een complete bescherming
voor uw lichaam.
5. Lees de aanwijzingen door alvorens u van de machine
gebruik maakt of er werkzaamheden aan verricht.
6. Verwijder de waarschuwingsetiketten nooit en dek ze
nooit af.
HET ONTDOOIEN VAN LEIDINGEN, STARTEN VAN
MOTOREN OF OPLADEN VAN ACCU’S.
2.2 VERKLARING VAN DE OP DE KENPLAAT VER-
MELDE TECHNISCHE SPECIFICATIES.
Het apparaat is gebouwd in overeenstemming met
de volgende normen: IEC 60974.1 - IEC 60974.3 -IEC
60974.10 Cl. A - IEC 61000-3-12 - IEC 61000-3-11 (zie
opmerking 2)
N°. Serienummer, dat moet worden vermeld bij elk
verzoek betreffende de lasmachine.
Statische monofase frequentieconverter transfor-
mator-gelijkrichter.
Neerwaarts.
SMAW Geschikt voor lassen met beklede elektroden.
TIG Geschikt voor TIG-lassen.
U0. Secundaire nullastspanning
X. Werkcycluspercentage. % van 10 minuten gedu-
rende dewelke de lasmachine kan werken met
een bepaalde stroom zonder te oververhitten.
I2. Lasstroom
U2. Secundaire spanning met stroom I2
U1. Nominale toevoerspanning. De machine heeft
een automatische spanningsregelaar.
1~ 50/60Hz50- of 60-Hz eenfasige voeding
I1 max. Dit is de maximumwaarde van de opgenomen
stroom.
I1 eff. Dit is de maximumwaarde van de werkelijk
opgenomen stroom, afhankelijk van de
inschakelduur.
IP23S Beschermingsgraad van de kast.
De Graad 3 als tweede cijfer geeft aan dat het
apparaat opgeslagen kan worden, maar dat het
bij neerslag niet buiten gebruikt kan worden,
tenzij in een beschermde omgeving.
Geschikt voor gevaarlijke omgevingen.
S
OPMERKINGEN:
1-Het apparaat is ontworpen om te functioneren in een
omgeving met een vervuilingsgraad 3 (Zie IEC 60664).
2-Deze apparatuur voldoet aan de norm IEC 61000-3-11,
mits de maximum toelaatbare impedantie Zmax van de
installatie lager of gelijk is aan 0,249 (art. 513) - 0,362 (art.
506) op het interfacepunt tussen de installatie van de
gebruiker en het lichtnet. De installateur of de gebruiker
van de apparatuur zijn verantwoordelijk voor en moeten
waarborgen dat de apparatuur aangesloten is op een
stroomvoorziening met een maximum toelaatbare
impedantie Zmax lager of gelijk aan 0,249 (art. 513) - 0,362
(art. 506). Raadpleeg eventueel het elektriciteitsbedrijf.
2 ALGEMENE BESCHRIJVING
2.1
TECHNISCHE SPECIFICATIES
Deze lasmachine is een generator met constante stroom,
gebouwd met de INVERTER-technologie en bedoeld
om te lassen met beklede elektroden en voor TIGlasprocédés, met contactstart. NIET GEBRUIKEN VOOR
2.3 BESCHRIJVING VAN DE VEILIGHEIDSVOOR ZIE
NINGEN
2.3.1 Thermische beveiliging
Deze uitrusting is beveiligd door een thermostaat.
Wanneer de thermostaat in werking treedt, levert de
machine geen stroom meer, maar blijft de ventilator werken. Het gele led-lampje (B) licht op om aan te geven dat
35
Page 36

C
I
B
B
D
E
ART. 506
de thermostaat is geactiveerd. Schakel de lasmachine
niet uit voordat het led-lampje is gedoofd.
2.3.2 Motoraangedreven generatoren
Deze moeten een vermogen hebben van 8KVA voor art.
506 en 10KVA voor art. 513 of meer en en mogen geen
spanning leveren die hoger is dan 265 V.
2.3.3 Beveiliging tegen kortsluitingen (anti-kleef)
Als een kortsluiting langer dan twee seconden duurt
tij- dens het lassen met beklede elektroden, wordt de
stroom verlaagd tot onschadelijke niveaus.
3 INSTALLATIE
Deze moet worden uitgevoerd door bevoegd personeel.
Alle aansluitingen moeten tot stand worden gebracht
overeenkomstig de geldende voorschriften en in volledige
overeenstemming met de veiligheidsreglementen (CEIreglement 26-36 - IEC/EN 60974-9).
• Vergewis u ervan dat de toevoerspanning overeenstemt
met de spanning die is aangegeven op het kenplaatje.
• Controleer bij het monteren van een stekker of deze
een geschikte capaciteit heeft en verbind de geel/groene
geleider van de voedingskabel met de aardingspen.
WAARSCHUWING!Verlengkabelstot 30 m moeten een
doorsnede hebben van minstens 2,5 mm2.
ART. 506-513 ART. 513
F
C
A
L
H
D
G
3.1 BESCHRIJVING VAN DE UITRUSTING
A) Stroomregeling.
B) Geel LED-lampje (zie 2.3).
C) Stroomindicatielampje.
D) Uitgangsaansluiting (-).
E) Uitgangsaansluiting (+).
F) Schakelaar.
G) Voedingskabel.
H) Connector (Art. 513).
I) Stelt een overstroom in die als hulpmiddel kan worden
gebruikt bij het trekken van de vlamboog. Deze functie is
zowel in de MMA- als in de TIG-stand actief (Art. 513).
L) Stelt een overstroom in die een maximale overdracht
van de elektrodedruppel op het werkstuk mogelijk maakt.
Deze functie is niet actief bij het TIG-lassen (Art. 513).
3.2 MMA -LASSEN
• Deze lasmachine is geschikt voor het lassen met alle
soorten elektroden, met uitzondering van celluloseelektroden (AWS 6010).
• Zorg dat de schakelaar (F) op 0 staat en sluit vervolgens
de laskabels aan, ervoor zorgend dat de door de fabrikant
van de gebruikte elekroden voorgeschreven polariteit is
gerespecteerd.
ZEER BELANGRIJK: Verbind de aansluiting van de
aardingskabel met het werkstuk en zorg voor een goed
contact om een probleemloze werking van de uitrusting
te garanderen en spanningsvallen met het werkstuk te
vermijden.
E
36
Page 37
• Raak de lasbrander of elektrodeklem en de massaaansluiting niet tegelijkertijd aan.
• Zet de machine aan met de schakelaar (F).
• Stel de lasstroom in met de knop (A), de warme start
met de knop (I), en de kracht van de vlamboog met de
knop (L). Vergeet nooit de machine uit te schakelen en
de elektrode uit de klem te verwijderen na het lassen.
3.3 TIG-LASSEN
• Deze lasmachine is geschikt voor het lassen van de
volgende materialen met het TIG-procédé: roestvrij staal,
ijzer, koper.
• Zorg dat de schakelaar (F) op 0 staat.
• Sluit de stekker van de massakabel aan op de positieve
pool (+) van de lasmachine en verbind de klem met het
werkstuk, zo dicht mogelijk bij het laspunt.
• Gebruik het brandertype T150 en sluit de voedingsstekker
aan op de negatieve pool (-) van de lasmachine (Art. 513).
• Sluit de gasslang aan op de uitlaat van de drukregelaar,
die op zijn beurt is aangesloten op een ARGON-cilinder.
• Druk op de branderstarter en regel de gasstroom.
• In de brander bevindt zich een klep die de gasstroom
blokkeert wanneer de starter wordt losgelaten.
• Gebruik een wolfraamelektrode die voor 2% is bedekt
met thorium (rode strook), met een diameter van 1,6
(1/16").
• Zet de machine aan met de schakelaar (F).
• Stel de lasstroom in met de knop (A) en de warme start
met de knop (I) (Art. 513).
• Breng de vlamboog in contact met het werkstuk en
maak vastberaden en snelle bewegingen.
• Vergeet niet de machine uit te zetten en de afsluiter van
degasesdichttedraaiennahetlassen.
Opmerking: het apparaat is alleen geschikt voor TIGlassen als de vereiste accessoires zijn aangesloten op
connector H (Art. 513).
Dit apparaat is ontworpen voor gebruik met de volgende
accessoires:
a) Toorts van het type T 150 art. 1567-20 met gasventiel
en startknop.
b) Toorts van het type T 150 art. 1567-02 met gasventiel,
startknop en stroominstelknop.
c) Voetbesturing art. 181 met stroominstelknop.
d) Aansluiting art. 1180 voor gelijktijdige aansluiting van
de toorts art. 1567-20 of art. 1567-02 en de voetbesturing
art. 181.
e) Toorts van het type T 150 art. 1567-01(Art. 506).
4.1 DE GENERATOR ONDERHOUDEN
Controleer of de schakelaar F op “O” staat en of de
voedingskabel van het lichtnet losgekoppeld is als u
onderhoud in het apparaat moet uitvoeren.
Reinig tevens regelmatig de binnenkant van het apparaat
en verwijder de opgehoopte metaalstof met behulp van
perslucht.
4.2 HANDELINGEN DIE U NA EEN REPARATIE MOET
VERRICHTEN.
Controleer na een reparatie of de bekabeling correct
aangebracht is en of er sprake is van voldoende isolatie
tussen de primaire en secundaire zijde van de machine.
Zorg ervoor dat de draden niet in aanraking kunnen
komen met de onderdelen in beweging of de onderdelen
die tijdens de functionering verhit raken. Hermonteer alle
klemringen op de oorspronkelijke wijze om een verbinding
tussen de primaire en secundaire te voorkomen als een
draad breekt of losschiet.
Hermonteer tevens de schroeven met de tandringen op
de oorspronkelijke wijze.
4 ONDERHOUD
Het onderhoud mag uitsluitend door gekwaliceerd
personeel worden uitgevoerd in overeenstemming
met de norm IEC 26-29 (IEC 60974-4).
37
Page 38
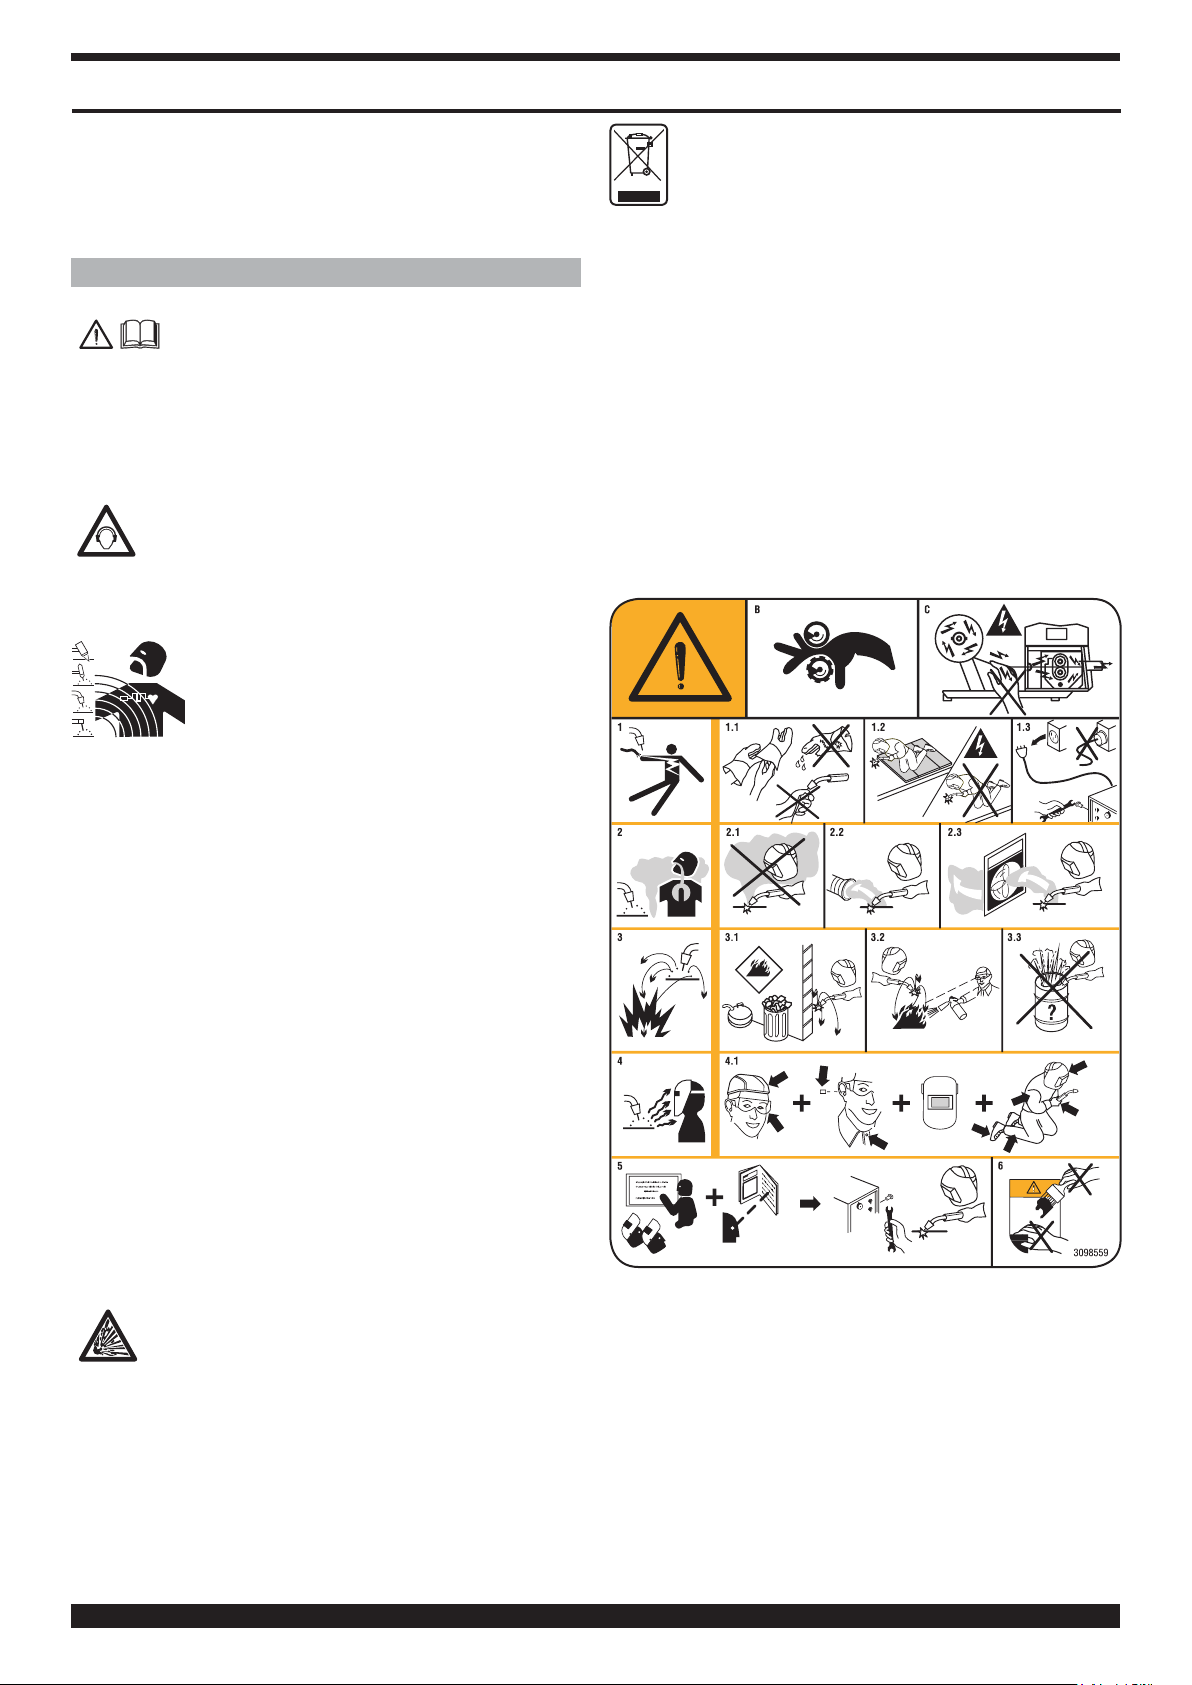
INSTRUKTIONSMANUAL FÖR BÅGSVETS
VIKTIGT: LÄS MANUALEN INNAN UTRUSTNINGEN
ANVÄNDS. FÖRVARA MANUALEN LÄTTILLGÄNGLIGT
FÖR PERSONALEN UNDER UTRUSTNINGENS HELA
LIVSLÄNGD.DENNA UTRUSTNING SKA ENDAST
ANVÄNDAS FÖR SVETSARBETEN.
1 FÖRSIKTIGHETSÅTGÄRDER
BÅGSVETSNINGEN OCH -SKÄRNINGEN KAN
UTGÖRA EN FARA FÖR DIG OCH ANDRA
PERSONER. Användaren måste därför informeras om de
risker som uppstår på grund av svetsarbetena. Se sammanfattningen nedan. För mer detaljerad information,
beställ manual kod.3.300.758
BULLER
Denna utrustning alstrar inte buller som överskrider 80
dB. Plasmaskärningen/svetsningen kan alstra bullernivåer över denna gräns. Användarna ska därför vidta de
försiktighetsåtgärder som föreskrivs av gällande lagstiftning.
ELEKTROMAGNETISKA FÄLT - Kan vara skadliga.
• När elektrisk ström passerar genom en
ledare alstras elektromagnetiska fält (EMF).
Svets- eller skärströmmen alstrar elektromagnetiska fält runt kablar och generatorer.
• De magnetfält som uppstår på grund av
starkström kan påverka pacemakerfunktionen. Bärare av
livsuppehållande apparater (pacemaker) ska konsultera
läkaren innan de påbörjar bågsvetsning, bågskärning,
gashyvling eller punktsvetsning eller går in i lokaler där
sådant arbete utförs.
• Exponering för elektromagnetiska fält i samband med
svetsning eller skärning kan ha okända effekter på hälsan.
För att minska risken för exponering för elektromagnetiska fält måste alla operatörer iaktta följande regler:
- Se till att jordkabeln samt elektrodklämmans eller
slangpaketets kabel hela tiden är placerade intill
varandra. Tejpa gärna samman dem om möjligt.
- Linda inte jordkabeln eller elektrodklämmans respek-
tive slangpaketets kabel runt kroppen.
- Stå aldrig mellan jordkabeln eller elektrodklämmans
respektiveslangpaketetskabel.Omjordkabelnnns
på operatörens högra sida ska även elektrodkläm-
mansrespektiveslangpaketetskabelbennasigpå
denna sida.
- Anslut jordkabeln till arbetsstycket så nära svetseller
skärzonen som möjligt.
- Arbeta inte nära generatorn.
KASSERING AV ELEKTRISKA OCH ELEKTRONISKA PRODUKTER
Kassera inte elektriska produkter tillsammans
mednormalthushållsavfall!
I enlighet med direktiv 2002/96/EG om avfall som utgörs av elektriska och elektroniska produkter och dess
tillämpning i överensstämmelse med landets gällande
lagstiftning, ska elektriska produkter vid slutet av sitt liv
samlas in separat och lämnas till en återvinningscentral.
Du ska i egenskap av ägare till produkterna informera dig
om godkända återvinningssystem via närmaste återförsäljare. Hjälp till att värna om miljön och människors häl-
sagenomatttillämpadettaEU-direktiv!
KONTAKTA KVALIFICERAD PERSONAL VID EN EVENTUELL DRIFTSTÖRNING.
1.1 VARNINGSSKYLT
Följande numrerade textrader motsvaras av numrerade
rutor på skylten.
EXPLOSIONER
· Svetsa inte i närheten av tryckbehållare eller där
det förekommer explosiva pulver, gaser eller ångor. Hantera de gastuber och tryckregulatorer som
används vid svetsarbetena försiktigt.
ELEKTROMAGNETISK KOMPATIBILITET
Denna utrustning är konstruerad i överensstämmelse
med föreskrifterna i harmoniserad standard IEC 6097410 (Cl. A) och får endast användas för professionellt
bruk i en industrimiljö. Det kan i själva verket vara
svårt att garantera den elektromagnetiska kompatibiliteten i en annan miljö än en industrimiljö.
38
B. Trådmatarrullarna kan skada händerna.
C. Svetstråden och trådmataren är spänningssatta
under svetsningen. Håll händer och metallföremål
på behörigt avstånd.
1. Elstötar som orsakas av svetselektroden eller kabeln kan vara dödliga. Skydda dig mot faran för elstötar.
1.1 Använd isolerande handskar. Rör inte vid elektroden med bara händer. Använd inte fuktiga eller skadade handskar.
1.2 Säkerställ att du är isolerad från arbetsstycket som
ska svetsas och marken.
Page 39
1.3 Dra ut nätkabelns stickkontakt före arbeten på apparaten.
2. Det kan vara hälsovådligt att inandas utsläppen
som alstras vid svetsningen.
2.1 Håll huvudet på behörigt avstånd från utsläppen.
2.2 Använd ett system med forcerad ventilation eller
punktutsug för att avlägsna utsläppen.
2.3 Användensugäktförattavlägsnautsläppen.
3. Gnistbildning vid svetsningen kan orsaka explosion
eller brand.
3.1 Förvara brandfarligt material på behörigt avstånd
från svetsområdet.
3.2 Gnistbildning vid svetsningen kan orsaka brand. Se
tillattdetnnsenbrandsläckareinärhetenochen
person som är beredd att använda den.
3.3 Svetsa aldrig i slutna behållare.
4. Bågens strålning kan skada ögonen och bränna huden.
4.1 Använd skyddshjälm och skyddsglasögon. Använd lämpliga hörselskydd och skyddsplagg med
knäppta knappar ända upp i halsen. Använd hjälmvisir som har lter med korrekt skyddsklass. Använd komplett skyddsutrustning för kroppen.
5. Läs bruksanvisningen före användning av eller arbeten på apparaten.
6. Avlägsna inte eller dölj varningsetiketterna.
2 ALLMÄN BESKRIVNING
2.1 SPECIFIKATIONER
Denna svets är en likströmskälla som är konstruerad
med INVERTER-teknik. Den är tillverkad för svetsning
med belagda elektroder och TIG-svetsning med
kontakttändning.
FÅR INTE ANVÄNDAS FÖR ATT TINA RÖR, STARTA
MOTORER ELLER LADDA BATTERIER
2.2 FÖRKLARING AV DE TEKNISKA DATA SOM
ANGES PÅ MASKINENS MÄRKPLÅT.
Apparaten är konstruerad i överensstämmelse med dessa
internationella standarder: IEC 60974.1 - IEC 60974.3 IEC 60974.10 Cl. A - IEC 61000-3-12 - IEC 61000-3-11
(anm. 2).
Nr. Serienummer som alltid ska anges vid
förfrågningar angående svetsen.
Statisk enfas frekvensomvandlare - transformator
- likriktare
Fallande kurva.
SMAW. Lämpad för svetsning med belagda elektroder.
TIG Lämplig för svetsning.
U0. Sekundär tomgångsspänning.
X. Intermittensfaktor. % per 10 minuter som svetsen
kan arbeta med en bestämd ström utan att orsa-
ka överhettningar.
I2. Svetsström.
U2. Sekundärspänning med ström I2.
U1. Nominell spänningstillförsel.
Maskinen är utrustad med automatiskt val av
spänningstillförsel.
1~ 50/60Hz Enfasig eltillförsel 50 eller 60 Hz
I1 max Max. strömförbrukning.
I1 eff. Max. effektiv strömförbrukning med hänsyn till
intermittensfaktor.
IP23S Höljets kapslingsklass.
Klass 3 som andra siffra innebär att denna appa-rat kan
förvaras utomhus, men att den inte är avsedd att
användas utomhus vid nederbörd såvida den inte
står under tak.
Lämplighet för miljöer med ökad risk.
S
OBS!
1-Apparaten är tillverkad för arbete i omgivningar med
föroreningsklass 3 (se IEC 60664).
2-Apparaten är i överensstämmelse med standard SS-EN
61000-3-11 under förutsättning att max. systemimpedans
Zmax är lägre än eller lika med 0,249 (art. 513) - 0,362
(art. 506) i anslutningspunkten mellan användarens och
elbolagets elnät. Det åligger installatören/användaren att
vid behov rådfråga elbolaget och säkerställa att apparaten
är ansluten till ett elnät med max. systemimpedans Zmax
som är lägre än eller lika med 0,249 (art. 513) - 0,362 (art.
506).
2.3 BESKRIVNING AV SKYDD
2.3.1 Överhettningsskydd
Denna utrustning är utrustad med en termostat. När
termostaten ingriper slutar utrustningen att tillföra ström
menäktenfortsätteratt gå.Ingreppetsignalerasavatt
den gula lysdioden (B) tänds.
Stäng inte av svetsen förrän lysdioden har slocknat.
2.3.2 Strömkällor
De ska ha en effekt som motsvarar eller överskrider 8KVA
för art. 506 och 10KVA för art. 513 och får inte tillföra en
spänning på över 265 V.
2.3.3 Skydd mot kortslutningar (antistick)
Vid svetsning med belagda elektroder minskas strömmen
till ett ofarligt värde vid en kortslutning som varar längre
än
två sekunder.
3 INSTALLATION
Den ska utföras av specialiserad personal. Samtliga
anslutningar ska utföras i överensstämmelse med gällande
standard och i enlighet med gällande lagar mot olycksfall i
arbetet (standard CEI 26-36 - IEC/EN 60974-9.).
• Kontrollera att spänningstillförseln överensstämmer med
den spänning som anges på märkplåten med tekniska
data.
• När det monteras en kontakt ska du kontrollera att
denna har lämplig kapacitet och att elkabelns gul-gröna
ledare är ansluten till jordstiftet.
VARNING: Förlängningskablarna (max. 30 m) ska ha ett
tvärsnitt på min. 2,5 mm2.
39
Page 40
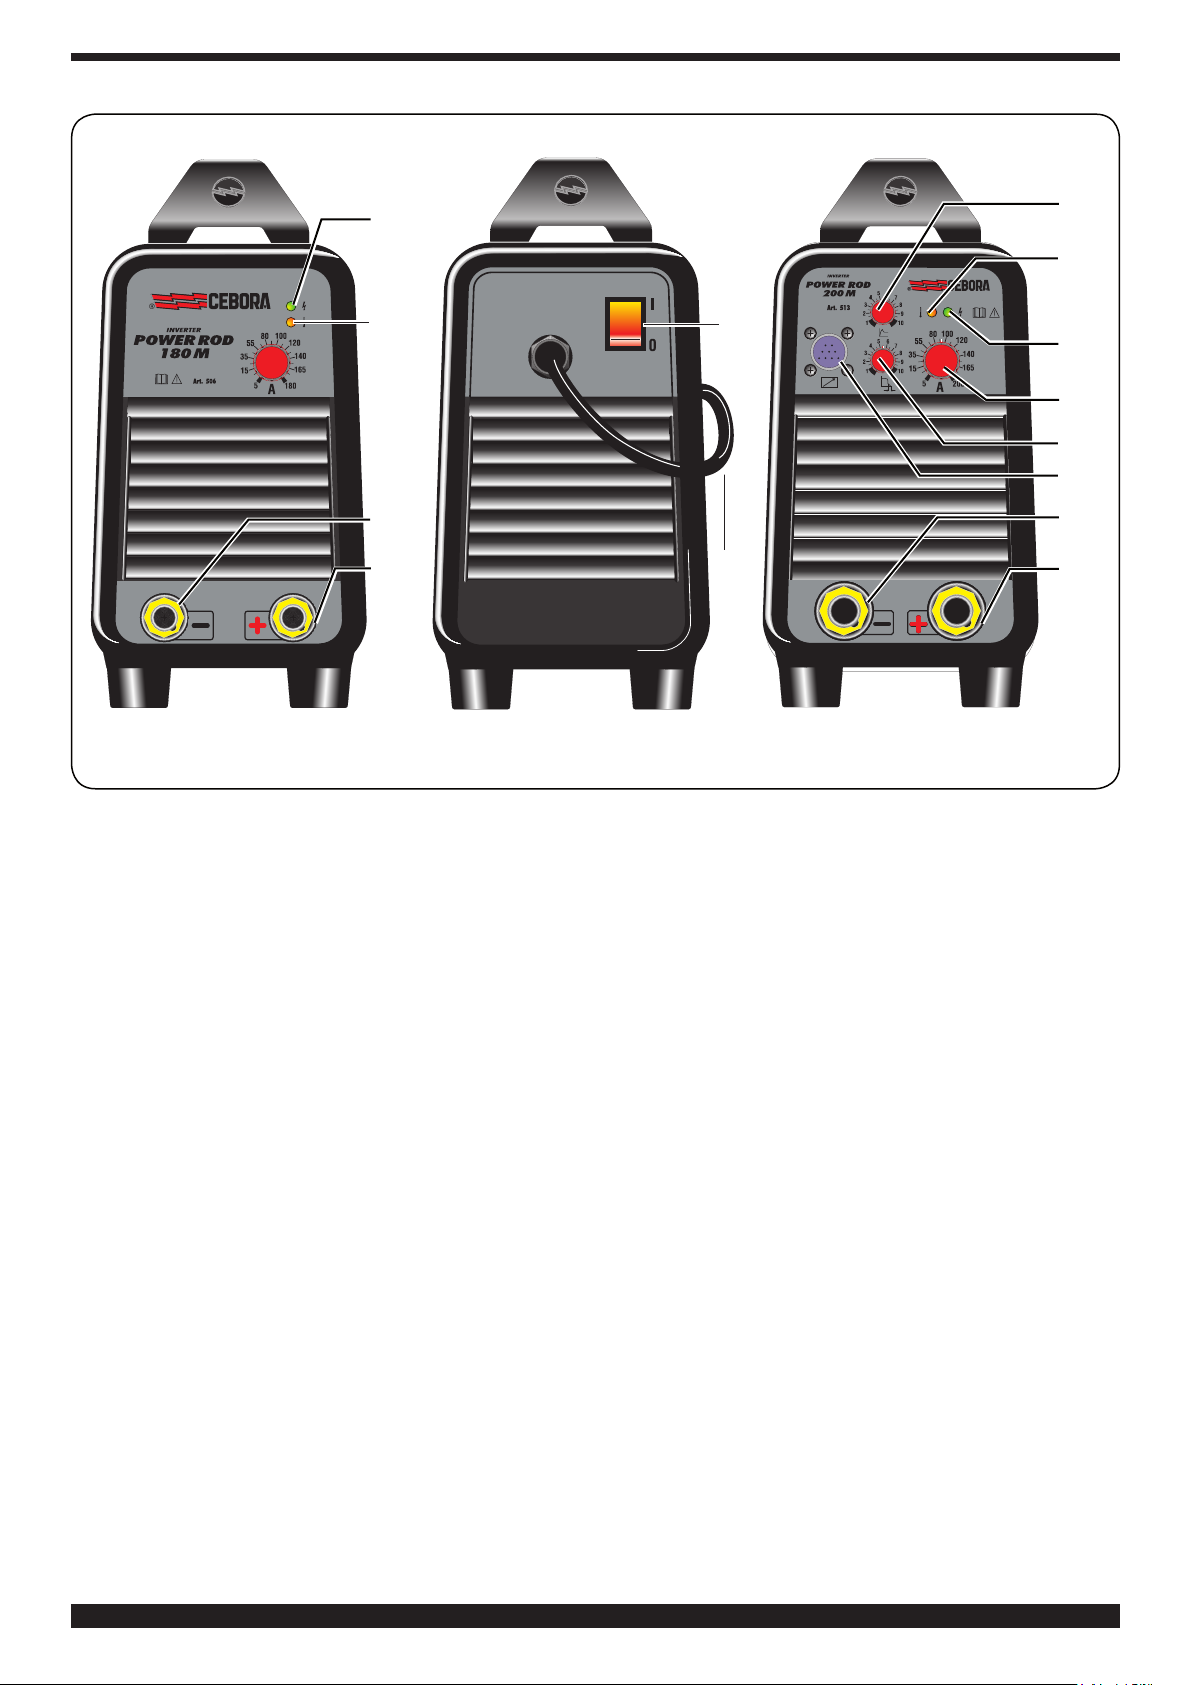
C
I
B
B
D
E
ART. 506
3.1 BESKRIVNING AV UTRUSTNINGEN
A) Strömreglering.
B) Gul lysdiod (se 2.3).
C) Lysdiod för försörjd maskin.3.2 Svetsning med belagda
elektroder
D) Utklämma (-).
E) Utklämma (+).
F) Strömbrytare.
G) Nätkabel.
H) Kontaktdon (Art. 513).
I) Justerar överströmmen som kan aktiveras för att
underlätta tändningen av bågen. Denna funktion kan
användas både vid MMA- och TIG-svetsning (Art. 513).
L) Justerar överströmmen så att överföringen av droppen
från elektroden till arbetsstycket optimeras. Denna
funktion kan inte användas vid TIG-svetsning (Art. 513).
3.2 SVETSNING MED BELAGDA ELEKTRODER
• Denna svets är avsedd för svetsning av samtliga
elektrodtyper, med undantag för elektroder av cellulosatyp.
• Kontrollera att strömbrytaren (F) är i läge 0 och anslut
därefter svetskablarna. Respektera den polaritet som
efterfrågas av den aktuella elektrodtillverkaren.
MYCKET VIKTIGT: Anslut jordkabeln till det arbetsstycke
som ska svetsas. Kontrollera att det är bra kontakt
så att utrustningen fungerar korrekt och det undviks
spänningsfall med arbetsstycket som ska svetsas.
• Rör inte vid skärbrännaren eller elektrodhållaren
samtidigt med jordklämman.
ART. 506-513 ART. 513
F
C
A
L
H
D
G
• Sätt på utrustningen med strömbrytaren (F).
• Justera svetsströmmen med vredet (A), hot start med
vredet (I) och arc force med vredet (L).
Efter svetsningen ska du alltid stänga av utrustningen
och ta bort elektroden från elektrodhållaren.
3.3 TIG-SVETSNING
• Denna svets lämpar sig för TIG-svetsning av rostfritt
stål, järn och koppar.
• Kontrollera att strömbrytaren (F) är i läge 0.
• Anslut jordkabelns kontaktdon till svetsens positiva pol
(+) och klämman till arbetsstycket så nära svetspunkten
som möjligt.
• Använd skärbrännare av typ T150 och anslut
effektkontaktdonet
till svetsens negativa pol (-) (Art. 513).
• Anslut gasslangen till utgången på tryckregulatorn som i
sin tur ska vara ansluten till en gastub med ARGON.
• Tryck på skärbrännarens tryckknapp och reglera
gasödet.
•Detnnsenventilinutiskärbrännarensomgörattdet
gårattblockeragasödetnärtryckknappensläppsupp.
• Använd en volframelektrod med 2% torium (rött band) ø
1,6 (1/16").
• Sätt på utrustningen med strömbrytaren (F).
• Justera svetsströmmen med vredet (A) och hot start
med vredet (I) (Art. 513).
• Utför kontakttändning av bågen med en bestämd och
snabb rörelse.
• Efter svetsningen ska du komma ihåg att stänga av
svetsen och stänga gastubens ventil.
E
40
Page 41
OBS: Apparaten kan endast användas för TIG-svetsning
om de nödvändiga tillbehören ansluts till kontaktdon H
(Art. 513).
Denna apparat är anpassad för att användas med följande
tillbehör:
a) Brännare av typ T 150 art. 1567-20 med gasventil och
startknapp.
b) Brännare av typ T 150 art. 1567-02 med gasventil,
startk napp och potentiometer för justering av ström.
c) Pedal art. 181 med potentiometer för justering av ström.
d) Anslutning art. 1180 för att samtidigt sammankoppla
brän naren art. 1567-20 eller art. 1567-02 och pedalen art.
181.
e) Brännare art. 1567-01 (Art. 506)
4 UNDERHÅLL
Samtliga underhållsmoment ska utföras av
kvalicerad personal i enlighet med standard CEI 2629 (IEC 60974-4).
4.1 UNDERHÅLL AV GENERATOR
Säkerställ att strömbrytaren F är i läge "O" och dra ut
nätkabeln före underhållsarbeten inuti apparaten.
Använd tryckluft för att regelbundet avlägsna metalldamm
som kan ha samlats inuti apparaten.
4.2 ANVISNINGAR EFTER UTFÖRD REPARATION
Efter en reparation ska du vara noga med att lägga alla
kablar på plats så att isoleringen garanteras mellan
apparatens primära och sekundära sida. Undvik att
trådarna kommer i kontakt med delar i rörelse eller
med delar som blir varma under driften. Återmontera
samtliga kabelklämmor som på originalapparaten för att
undvika att apparatens primära och sekundära sida kan
sammankopplas om en ledare går av eller lossnar.
Återmontera skruvarna med de tandade brickorna som
på originalapparaten.
41
Page 42
ODHGOS CRHSEWS GIA SUSKEUHV TOXOEIDOUV" SUGKOVLLHSH"
SSHMANTIKO¿ PRIN QE VSETE SE LEITOURGIVA THN
SUSKEUH V DIABA VSTE TO PARO VN EGCEIRIVDIO KAI
DIATHREIVSTE TO GIA O VLH TH DIAVRKEIA TH" ZWH V"
TH" SUSKEUH V" SE CW VRO POU NA EIVNAI GNWSTO V
STOU" ENDIAF E RO VM ENOU".
AUTH V H SUSKEUH V PRE VPEI NA CRHSIMOPOIEIVTAI
APOKLEISTIKAV GIA ENE VRGEIE" SUGKO VLLHSH".
1 PROFULAVXEI" ASFAVLEIA"
H sugko vllhsh kai to ko vyimo me to vxo
mporou vn na apotele vsoun aitive" kindu vnou
gia sa" kai gia tri vtou", gi· auto v o crh vsth" pre vpei
na ei vnai ekpaideume vno" w"pro" tou" kindu vnou" pou
proe vrcontai apo v ti" ene vrgeie" sugko vllhsh" kai pou
anafe vrontai sunoptika v paraka vtw. Gia pio v akribei"
plhroforive" zhteivste to egceirivdio me kw vdika
3.300758
QO VRUBO"
Auth v kaqeauth v h suskeuh v den para vgei
qoru vbou" pou na uperbaivnoun ta 80 dB. H
diadikasiva koyivmato" plavsmato"§sugkovllhsh"
mporei v na para vgei o vmw" qoru vbou" pe vran autou v tou
ori vou. Gi· auto v oi crh vste" pre vpei na lamba vnoun ta
problepo vmena apo v to No vmo me vtra.
HLEKTROMAGNHTIKA PEDIA-Mporou vn na ei vnai
b l a b e r a v.
·� To hlektriko v reu vma pou diaperna v
opoiondh vpote agwgo v para vgei
hlektromagnhtika v pedi va (EMF). To reu vma
sugko vllhsh" h v koph" prokaleiv
hlektromagnhtika v pedi va gu vrw apo v ta
kalw vdia kai ti" gennh vtrie".
� Τα μαγνητικά πεδία που προέρχονται από υψηλά ρεύματα
μπορεί να έχουν αντίκτυπο στην λειτουργία του βηματοδότη.
Οι φορείς τέτοιου είδους ζωτικών ηλεκτρονικών συσκευών,
πρέπει να συμβουλευτούν γιατρό ή τον ίδιο τον κατασκευαστή
πριν από την προσέγγιση στις διαδικασίες συγκόλλησης τόξου, κοπής ή συγκόλλησης ακίδας σποτ.
� H e vkqesh sta hlektromagnhtika v pedi va th"
sugko vllhsh" h v koph v" mporou vn na e vcoun a vgnwste"
epidra vsei" sthn ugei va.
Ka vqe ceiristh", gia na meiw vsei tou" kindu vnou" pou
proe vrcontai apo v thn e vkqesh sta hlektromagnhtika v
pedi va, pre vpei na threiv ti" ako vlouqe" diadikasive":
- Na frontivzei w vste kalw vdio sw vmato" kai labi vda""
hlektrodivou h v tsimpi vda" na me vnoun enwme vna. An
eivnai dunato vn, sterew vste ta maziv me tainiva.
- Mhn tulivgete pote v ta kalw vdia sw vmato" kai
labivda" hlektrodi vou h v tsimpi vda" gu vrw apo v to
sw vma .
- Mhn me vnete pote v ana vmesa sto kalw vdio sw vmato"
kai kalw vdio labivda" hlektrodivou h v tsimpi vda". An
to kalw vdio sw vmato" bri vsketai dexia v apo v to
ceiristh v, to kalw vdio th" labi vda" hlektrodi vou h v
tsimpi vda" pre vpei na mei vnei sthn i vdia pleura v.
- Sunde vste to kalw vdio sw vmato" sto metallo
upo v katergasi va ovso to dunato vn pio konta v
sthn perioch v sugko vllhsh" h v koph v".
- Mhn erga vzeste konta v sth gennh vtria.
EKRH VXEI"
� Mhn ektelei vte sugkollh vsei" konta v se docei va
upo v pivesh hv se parousi va ekrhktikw vn skonw vn,
aeri vwn h v atmw vn. Ceirivzeste me prosoch v ti"
fia vle" kai tou" ruqmiste v" pivesh" pou crhsimopoiou vntai
kata v ti" ene vrgeie" sugko vllhsh".
HLEKTROMAGNHTIKH SUMBATOTHTA
Auth v h suskeuh v eivnai kataskeuasme vnh su vmfwna me
ti" endeivxei" pou perie vcontai ston enarmonisme vno
kanonismo v IEC 60974-10 (Cl. A) kai pre vpei na
crhsimopoieivtai mo vno gia epaggelmatikou v" skopou v"
kai se biomhcaniko v periba vllon. Qa mporou vsan,
pra vgmati, na upa vrcoun duskoli ve" sthn exasfa vlish
th" hlektromagnhtikh v" sumbato vthta" se periba vllon
diaforetiko v ap· ekeivno th" biomhcaniva".
DIALUSH HLEKTRIKWN K AI HLEKTRONIKWN
SUSKEUW N
Μην πετάτε τις ηλεκτρικές συσκεύες μαζί με τα κα-
νονικά απόβλητα!! Σύμφωνα με την Ευρωπαϊκή Οδηγία 2002/96/CE πάνω στα απόβλητα των ηλεκτρικών και ηλεκτρονικών συσκευών και την σχετική εφαρμογή της μέσα στα
πλαίσια της ισχύουσας εθνικής νομοθεσίας, οι πρός πέταγμα
ηλεκτρικές συσκευές πρέπει να συλλέγονται ξεχωριστά και να
μεταφέρονται σε μία μονάδα ανακύκλωσης αποβλήτων οικολογικά απο τελεσματικ ή. Ο ιδιοκτ ήτ ης της ηλεκτρικής συσκευής πρέπει να ενημερωθεί πάνω στα εγκεκριμένα συστήματα
επεξεργασίας αποβλήτων από τον τοπικό αντιπρόσωπό μας.
Εφαρμόζοντας αυτή την Ευρωπαϊκή Οδηγία θα καλυτερεύσει
το περιβάλλον και η ανθρώπινη υγεία!
SE PERIVPTWSH KAKH V” LEITOURGIVA” ZHTEIVSTE TH
SUMPARAVSTASH EIDIKEUME VNOU PROSWPIKOU V.
1.1 ΠΙΝΑΚΙΔΑ ΠΡΟΕΙΔΟΠΟΙΗ ΣΕΩΝ
Το αριθμημένο κείμενο αντιστοιχεί με τα αριθμημένα τετραγωνάκια της πινακίδας.
B. Το ρολά εφελκυσμού νήματος μπορούν να πληγώσουν τα
χέρια.
C. Το νήμα συγκόλλησης και το γκρουπ εφελκυσμού νήμα-
τος βρίσκονται υπό τάση κατά την συγκόλληση. Κρατήστε τα χέρια και τα μεταλλικά αντικείμενα σε απόσταση.
1. Οι ηλεκτροπληξία από το ηλεκτρόδιο συγκόλλησης ή το
καλώδιο μπορεί να είναι θανατηφόρες. Προστατευθείτε
κατάλληλα την περίοδο ηλεκτροπληξίας.
1.1 Φορέστε ανθεκτικά μονωτικά γάντια. Μην αγγίζετε το
ηλεκτρόδιο με τα χέρια ακάλυπτα. Μην φοράτε υγρά ή
κατεστραμμένα γάντια.
1.2 Βεβαιωθείτε ότι είστε μονωμένοι από το τεμάχιο προς συ-
γκόλληση ή το έδαφος.
1.3 Αποσυνδέστε το φις του καλωδίου τροφοδοσίας πριν από
την λειτουργία της μηχανής.
2. Η εισπνοή των αναθυμιάσεων από την συγκόλληση μπο-
ρεί να είναι βλαβερό για την υγεία.
2.1 Κρατήστε το κεφάλι μακριά από τις αναθυμιάσεις.
42
Page 43
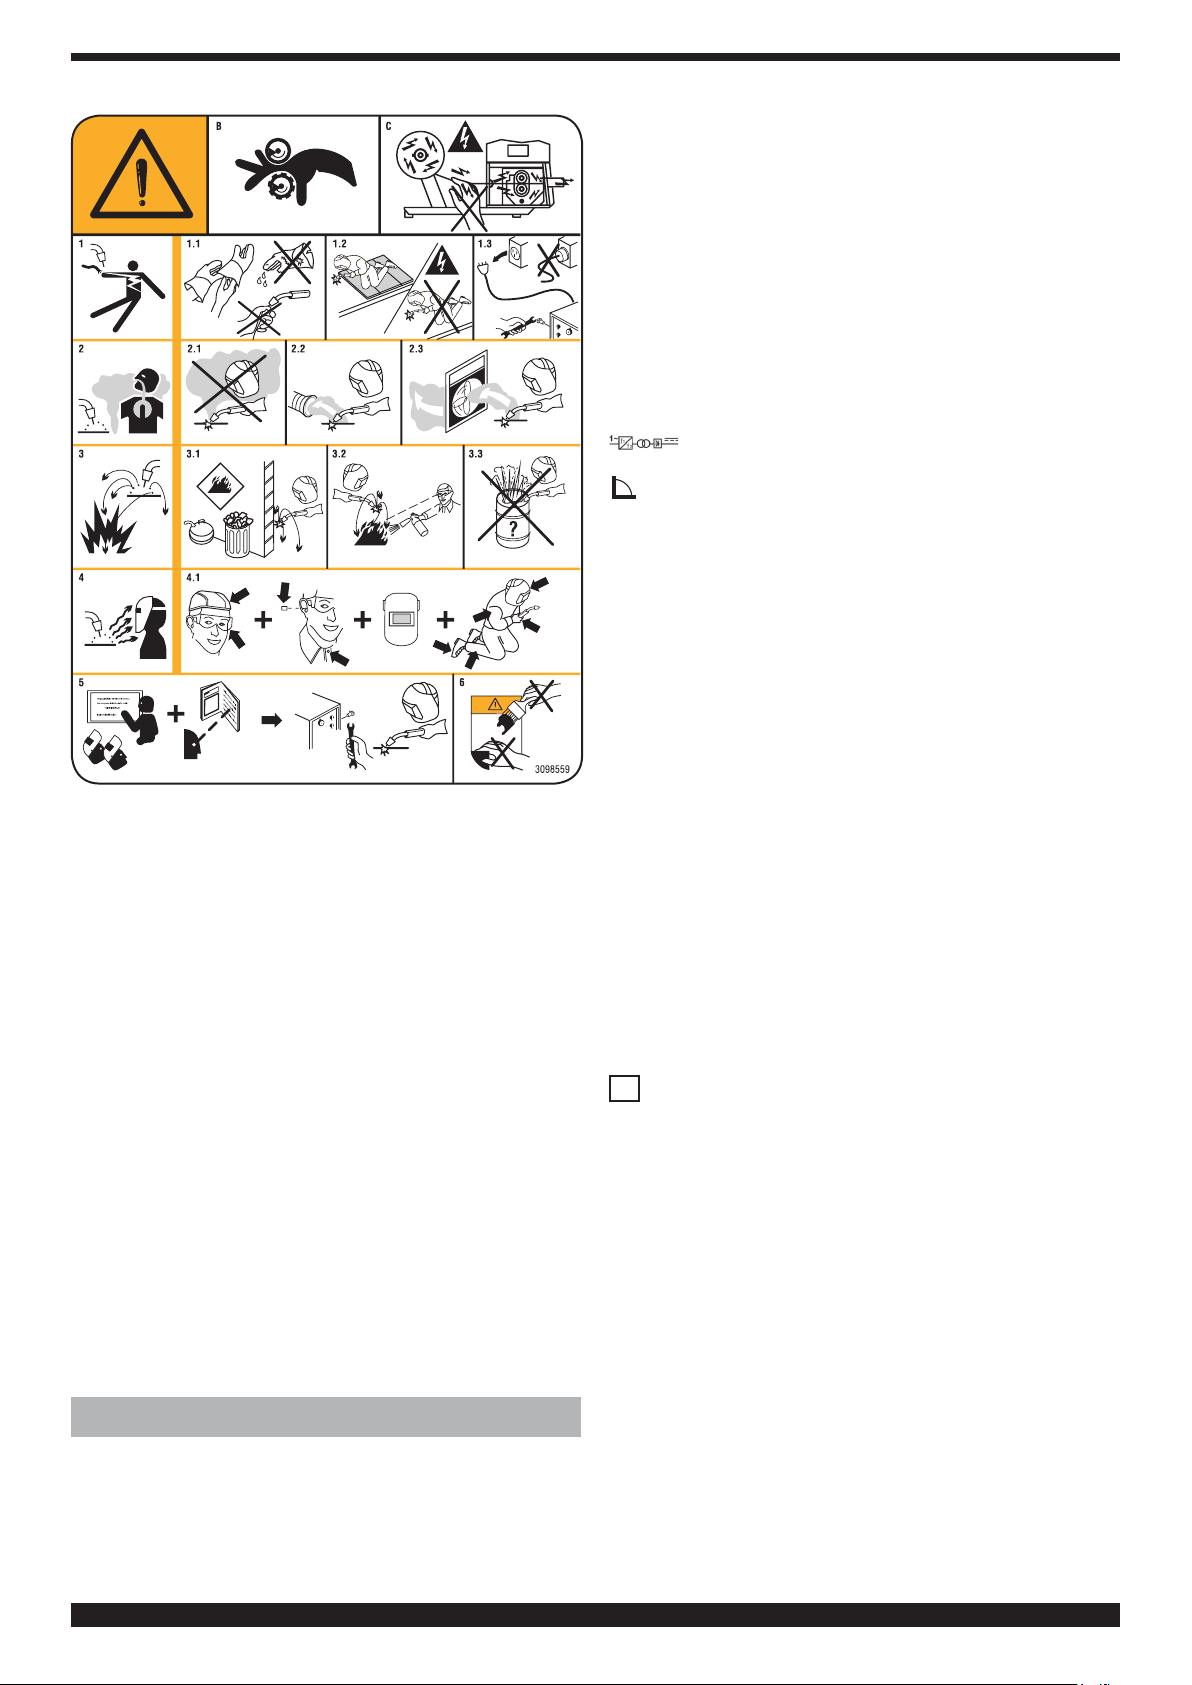
2.2 Χρησιμοποιήστε ένα σύστημα αναγκαστικού αερισμού ή
τοπικής εκκένωσης για την κατάργηση των αναθυμιάσεων.
2.3 Χρησιμοποιήστε μια ανεμιστήρα αναρρόφησης για την
κατάργηση των αναθυμιάσεων.
3. Οι σπίθες που προκαλούνται από την συγκόλληση μπορεί
να προκαλέσουν εκρήξεις ή πυρκαγιές.
3.1 Κρατήστε τα εύφλεκτα υλικά μακριά από την περιοχή συγκόλλησης.
3.2 Οι σπινθήρες που προκαλούνται από την συγκόλληση
μπορεί να προκαλέσουν πυρκαγιά. Κρατήστε ένα πυροσβεστήρα με τρόπο ώστε ένα άτομο να είναι σε ετοιμότητα να το χρησιμοποιήσει.
3.3 Μην συγκολλάτε ποτέ κλειστά δοχεία.
4. Οι ακτίνες του τόξου μπορούν να κάψουν τα μάτια και να
προκαλέσουν εγκαύματα στο δέρμα.
4.1 Φορέστε κράτος γυαλιά ασφαλείας. Χρησιμοποιήστε κατάλληλα προστατευτικά για τα αυτιά και ρόμπες με κλειστό το επιλαίμιο. Χρησιμοποιήστε μάσκες κράνη με φίλτρα σωστού μεγέθους. Φορέστε ένα πλήρες προστατευτικό
για το σώμα.
5. Διαβάστε τις οδηγίες πριν χρησιμοποιήσετε την μηχανή ή
ακολουθήστε οποιαδήποτε διαδικασία με αυτή.
6. Μην αφαιρείτε και μην καλύπτετε τις ετικέτες προειδοποίησης
2 ΓΕΝΙΚΗ ΠΕΡΙΓΡΑΦΗ
ΔΕΝ ΠΡΈΠΕΙ ΝΑ ΧΡΗΣΙΜΟΠΟΙΕΊΤΑΙ ΓΙΑ ΤΗΝ ΑΠΌΨΥΞΗ ΤΩΝ ΣΩΛΉΝΩΝ, ΤΗ ΘΈΣΗ ΚΙΝΗΤΉΡΩΝ ΣΕ ΛΕΙΤΟΥΡΓΊΑ ΚΑΙ ΤΗΝ ΕΠΑΝΑΦΌΡΤΙΣΗ ΜΠΑΤΑΡΙΏΝ.
2.2 EPEXH VGHSH TWN TECNIKW VN STOICEIVWN
POU ANAFE VRONTAI STHN PINAKIVDA
TH" MHCANH V"
Η συσκευή είναι κατασκευασμένη κατά τους ακόλουθους κανόνες : IEC 60974.1 - IEC 60974.3 -IEC 60974.10 Cl. A - IEC
61000-3-12 - IEC 61000-3-11 (δείτε σημείωση 2).
N°. Ariqmo v" mhtrw vou pou pre vpei na anafe vretai
pa vnta gia opoiadh vpote zhvthsh scetikh v me
th su skeuh v v
Στατικός μετατροπέας μονοφασικής συχνότητας
μετασχηματιστής-ανορθωτής.
Kaqodikh v idio vthta.
S M AW. Kata vllhlo gia sugko vllhsh me ependedume vna
hl ektr o vd ia.
TIG Katavllhlo gia sugko vllhsh TIG
U0. Deutereu vousa ta vsh en kenw v v
X. Ekatostiai vo" (%) para vgonta" uphresi va" 10
leptw vn pou h suskeuh v mporei v na
leitourghsei me sugkekrime vno reu vma cwri v" na
para vgei uperqerma vnsei".
I2. Reu vma sugko vllhsh".
U2. Deutereu vousa ta vsh me reu vma I2.
U1. Onomastikh v ta vsh trofodo vthsh".
H mhcanh v diaqe vtei su vsthma auto vmath"
epilogh v" th" ta vsh" trofodosi va".
1*5 0 / 6 0 Hz Monofasikh v trofodo vthsh 50 h v 60 Hz.
I1 max . Ei vnai h anw vtath timh v tou aporrofhme vnou
r eu vmato ".
I1 ef f. Ei vnai h anw vtath timh v tou reu vmato" pou
pragmatika v aporrofa vtai qewrw vnta"
thn apo vdosh ku vklou uphresi va".
IP23S Baqmo v" prostasi va" periblh vmato".
Baqmo v" 3 w" deu vtero yhfeivo deivcnei ovti
auth v h suskeuh v mporei v na apoqhkeu vetai
alla v o vci na crhsimopoieivtai se exwteriko v
cw vro kata v th dia vrkeia broch v", para v mo vno
an proble vpetai prostasi va.
Katallhlo vthta w" pro" periba vllonta me
S
auxh me vn o k i vnd u no.
ΗΜΕΙΩΣΗ:
1-Η συσκευή έχει επίσης σχεδιαστεί για την επεξεργασία σε
περιβάλλον με βαθμό μόλυνσης 3. (Δείτε IEC 60664).
2-Αυτή η συσκευή είναι συμβατή με την διάταξη IEC 610003-11 με τον όρο ότι η μέγιστη επιτρεπόμενη εμπέδηση Zmax
του συστήματος είναι μικρότερη ή ίση με 0,249 (άρθ. 513) 0,362 (άρθ. 506). στο σημείο διαπεφής ανάμεσα στο σύστημα
του χειριστή και εκείνο του κοινού. Είναι ευθύνη του τεχνικού
εγκατάστασης ή του χρήστη του εξοπλισμού να εγγυηθεί, συμβουλευόμενος ενδεχομένως τον χειριστή του δικτύου διανομής, ότι η συσκευή είναι συνδεδεμένη με τροφοδοσία μέγιστης
επιτρεπόμενης εμπέδησης του συστήματος Zmax μικρότερης ή
ίσης με 0,249 (άρθ. 513) - 0,362 (άρθ. 506).
2.1 IDIAIVTERA CARAKTHRISTIKAV
Auth v h sugkollhtikh v suskeuh v ei vnai mia gennh vtria
suneco vmenou staqerou v reu vmato" pou pragmatopoih vqhke
me tecnologi va IN VERTER, scedia vsthke gia na sugkolleiv
me ependedume vna hlektro vdia kai diadikasi va TIG me
ana vflexh dia epafh v".
43
Page 44
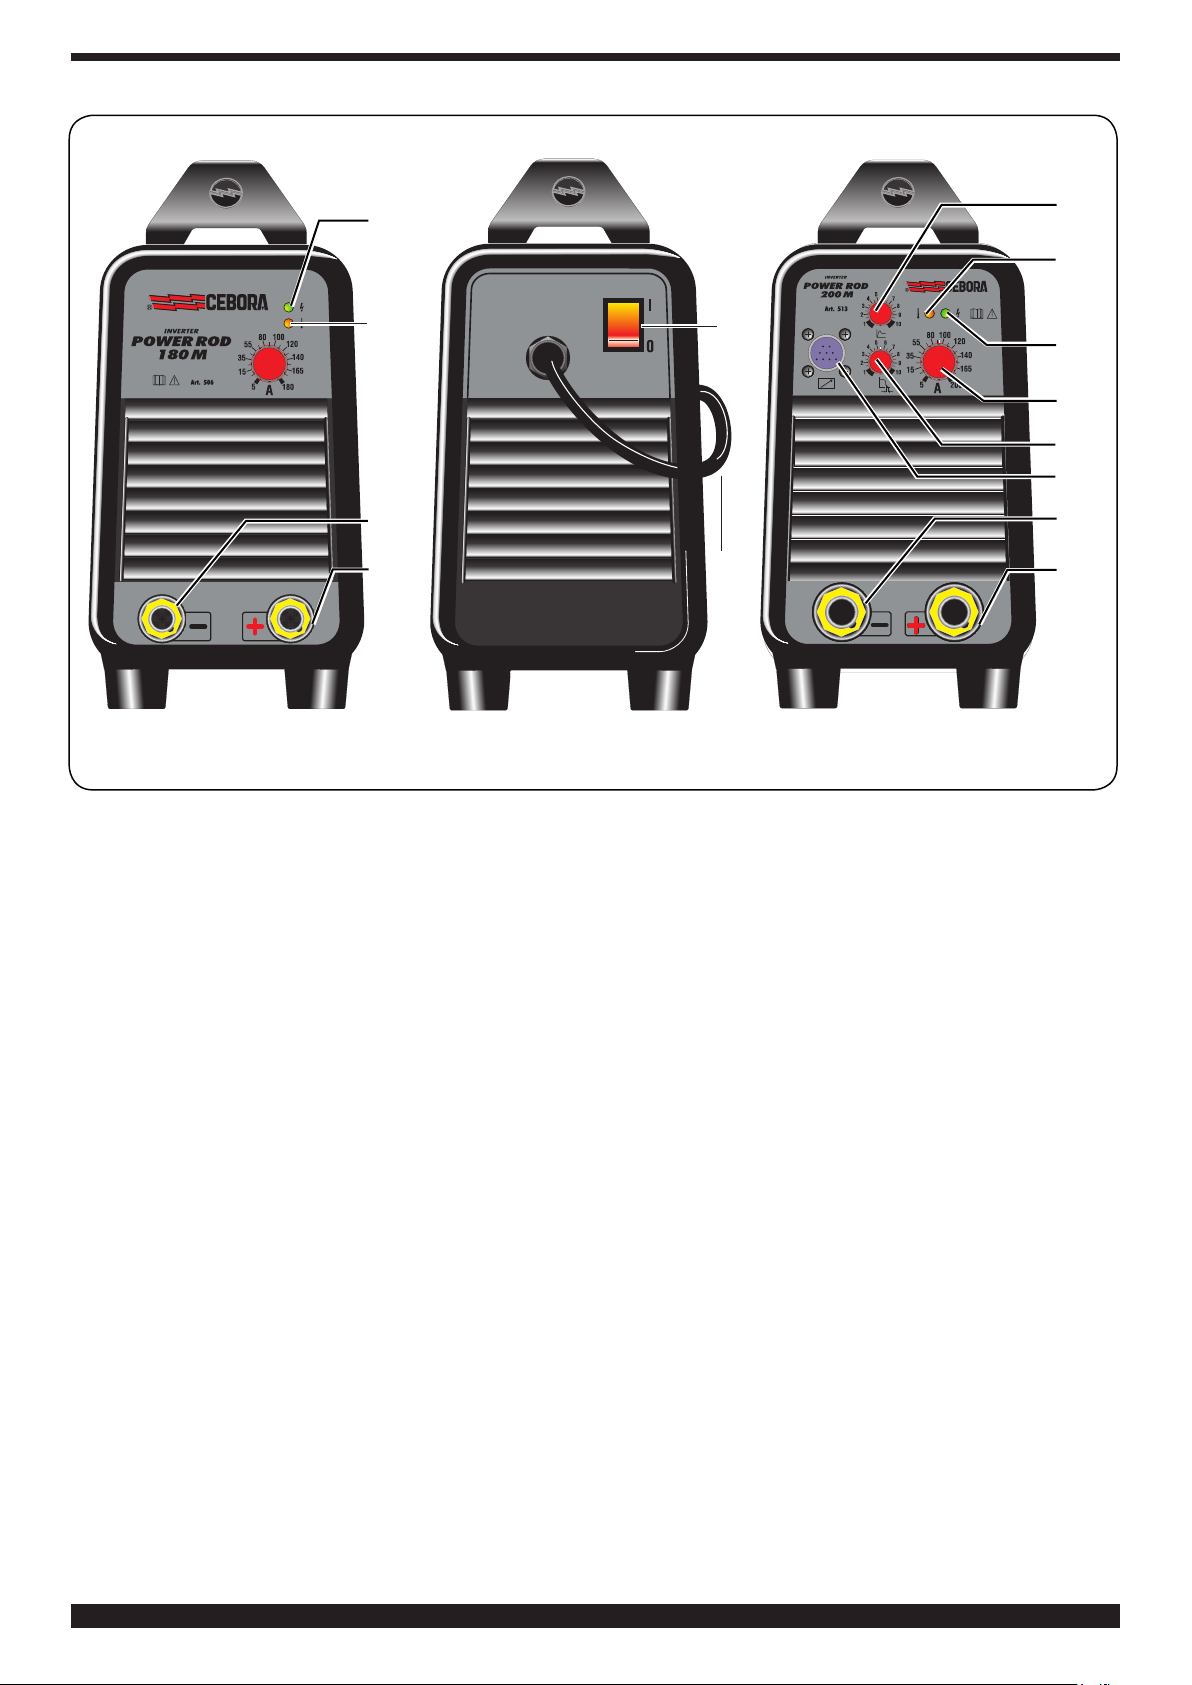
C
I
B
B
D
E
A R T. 50 6
2.3 PERIGRAFH V TWN PROSTASIWN
2.3.1 Qermikh v prostasi va
Auth v h suskeuh v prostateu vetai apo v e vnan ermosta vth.
Kata v thn epe vmbash tou qermosta vth h mhcanh v pau vei
na pare vcei reu vma alla v o anemisth vra" sunecivzei na
leitourgei v. H epe vmbash epishmai vnetai apo v to kivtrino
fwteino v sh vma (B). Mhn sbh vnete th suskeuh v me vcri pou
to fwteino v sh vma den e vcei sbh vsei.
2.3.2 Kinhtogennh vtrie"
Pre vpei na e vcoun iscu v i vsh h v anw vterh twn 8KVA για
τα άρθ. 506 και 10KVA για το άρθ. 513 kai den pre vpei na
pare vcoun ta vsh anw vterh twn 265 V.
2.3.3 Prostasiva apo v ta bracukuklw vmata (antistick)
Sth sugko vllhsh me ependedume vna hlektro vdia, an
epalhqeu vetai e vna bracuku vklwma dia vrkeia" anw vterh"
apo v 2 deutero vlepta, to reu vma meiw vnetai se mia
a k i vn d u n h t i m h v.
3 EGK ATAS TA SH
Pre vpei na ektelei vtai apo v e vmpeiro proswpiko v. O vle"
oi sunde vsei" pre vpei na ektelou vntai su vmfwna me tou"
iscu vonte" kanonismou v" kai thrw vnta" plh vrw" to no vmo
gia thn apofugh v atuchma vtwn (kano vna" CEI 26-36 -
IEC/EN 60974-9).
Ele vgxte h ta vsh trofodo vthsh" na antistoiceiv sthn
ta vsh pou anafe vretai sthn pinaki vda twn tecnikw vn
stoiceivwn.
ART. 506-513 A R T. 513
F
C
A
L
H
D
G
Otan topoqeteivtai evnan reumatolh vpth bebaiwqei vte
na ei vnai kata vllhlh" cwrhtiko vthta" kai o agwgo v"
ki vtrino"§pra vsino" tou kalwdi vou trofodo vthsh" na
sunde vetai me to reumatolh vpth geivwsh".
PROSOCH!: Oi proekta vsei" me vcri 30 m pre vpei na
e vcoun diatomh v toula vciston 2,5 mm2.
3.1 PERIGRAFH V TH" SUSKEUH V"
A) Ru vqmish reu vmato".
B) Ki vtrino fwteino v sh vma (bl. 2.3).
C) Sh vma trofodothme vnh" suskeuh v".
D) Labi vda exo vdou (- ).
E) Labivda exo vdou (+).
F) Dia ko vpt h ".
G) Kalw vdio diktu vou.
H) Sundesh 10 polwn (art. 513).
I) Ruqmi vzei mia uperfo vrtish pou mporei v na
dioceteutei v gia na eunohqei v to a vnamma tou
to vxou. Auth v h lei tourgi va eivnai energh v to vse
se MMA o vso se TIG (art. 513).
L) Ruqmivzei mia uperfo vrtish pou epitre vpei na
beltistopoihqeiv h metafora v th" stago vna"
apo v to hlektro vdio sto komma vti metavllou.
Auth v h leitourgiva den eivnai energh v
se sugko vllhsh TIG (art.513).
E
44
Page 45
3.2 SUGKO VLLHSH EPENDEDUME VNWN
HLEK-TRO DIVWN
� Auth v h sugkollhtikh v suskeuh v ei vnai kata vllhlh gia
th sugko vllhsh o vlwn twn eidw vn hlektrodivwn ekto v" wn
kuttarinou vcwn.
� Afou v bebaiwqei vte o vti o diako vpth" (F) eivnai se qe vsh
0, sunde vste ta kalw vdia sugko vllhsh" thrw vnta" thn
poliko vthta pou zhteivtai apo v ton kataskeuasth v twn
hlektrodivwn pou qa crhsimopoih vsete.
AKRWS SHMANTIKO: Sunde vste th labi vda kalwdivou
geivwsh" sto komma vti pou pre vpei na sugkollh vsete kai
bebaiwqei vte o vti ka vnei kalh v epafh v gia na upa vrcei swsth v
leitourgi va th" egkata vstash" kai na apofeu vgontai
ptw vsei" ta vsh" me to komma vti pro" sugko vllhsh.
� Mhn aggivzete sugcro vnw" ton fako v h v thn pe vnsa tou
hlektrodivou kai th labivda gei vwsh".
� Ana vbete th mhcanh v me vsw tou diako vpth (F).
� Ruqmi vste to re vuma sugko vllhsh" me vsw tou koumpiou v
(A), to hot start me vsw tou koumpiou v (I) kai to arc
force me vsw tou koumpiou v (L).
Afou v oloklhrw vsate th sugko vllhsh sbh vnete pa vnta th
suskeuh v kai afairei vte to hlektro vdio apo v thn pe vnsa.
3.3 SUGKO VLLHSH TIG
b) Tsimpivda tu vpou T 150 art.1567-02 me balbivda gia
to ae vrio, plh vktro start kai potensio vmetro gia th
ru vq mish tou reu vmato".
c) Penta vl art. 181 me potensio vmetro gia th ru vqmish
tou reu vmato".
d) Su vndesh art. 1180 gia th su vndesh tauto vcrona th"
tsimpi vda" art.1567-20 hv art. 1567-02 h v tou penta vl
art.181.
e) Tsimpi vda art. 1567-01(art. 506).
4 ΣΥΝΤΗΡΗΣΗ
Κάθε διαδικασία συντήρησης θα πρέπει να πραγματοποιείται
από προσοντούχο προσωπικό και σε συμφωνία με τους κανονισμούς CEI 26-29 (IEC 60974-4).
4.1 ΣΥΝΤΗΡΗΣΗ ΓΕΝΝΗΤΡΙΑΣ
Σε περίπτωση συντήρησης στο εσωτερικό της συσκευής, βεβαιωθείτε ότι ο διακόπτης F είναι στην θέση "O" και ότι το
καλώδιο τροφοδοσίας έχει αποσυνδεθεί από το δίκτυο.
Περιοδικά, επιπλέον είναι αναγκαίο να καθαρίζεται το εσωτερικό της συσκευής από την μεταλλική σκόνη που συσσωρεύεται χρησιμοποιώντας πεπιεσμένο αέρα.
� Auth v h sugkollhtikh v suskeuh v eivnai kata vllhlh
gia th sugko vllhsh me diadikasi va TIG: anoxei vdwtou
ca vluba, sidh vrou, calkou v.
� Bebaiwqei vte o vti o diako vpth" (F) eivnai sth qe vsh
0.
� Sunde vste to su vndesmo tou kalwdivou geivwsh" sto
qetiko v po vlo (+) th" sugkollhtikh v" suskeuh v" kai th
labi vda sto shmei vo tou kommatiou v o vso to dunato vn pio
konta v sth sugko vllhsh.
� Crhsimopoieivte ton fako v tu vpou T150 kai sunde vste
ton su vndesmo iscu vo" ston arnhtiko v po vlo (-) th"
sugkollhtikh v" suskeuh v" (art. 513).
�Sunde vste ton swlh vna aeri vou sthn e vxodo tou meiwth vra
pi vesh" pou sunde vetai se mia fia vlh apo v
� P ie vs te to p lh vktr o - f a k o v ka i r u q m ei vst e t h ro h v tou
a e r i vo u.
� Sto eswteriko v tou fakou v upa vrcei mia balbi vda pou
epitre vpei to mploka vrisma tou aeri vou o vtan afh vnete to
pl h vktr o .
� Crhsimopoieivte e vna hlektro vdio apo v bolfra vmion
qorivou 2% (ko vkkinh zw vnh) * 1,6 (1 /16 ').
� Ana vbete th mhcanh v me vsw tou diako vpth (F).
� Ruqmi vste to reu vma sugko vllhsh" me vsw tou
koumpiou v(A) kai to hot start me vsw tou koumpiou v (I)
(art. 513).
� Drasthriopoiei vste, dia epafh v", to to vxo me grh vgorh
kai oristikh v kivnhsh.
� Afou v oloklhrw vsate th sugko vllhsh qumhqei vte na
sbh vseteth suskeuh v kai klei vste th balbi vda th" fia vlh"
a e r i vo u.
Sh m ei vw s h:
H suskeuh v protateu vetai gia th sugko vllhsh
ARGON.
TIG mo vno an ta problepo vmena exarth vmata sunde vontai
me to su vndesmo H (art. 513).
Auth v h suskeuh v proble vpetai gia th crh vsh me ta
ak o vlo u q a exart h vmata:
a) Tsimpi vda tu vpou T 150 art. 1567-20 me balbi vda gia
to ae vrio kai me plh vktro start.
4.2 ΤΕΧΝΙΚ ΕΣ ΠΡΟΣ ΧΡΗΣΗ Μ ΕΤΑ ΜΙΑ ΠΑ
ΡΕΜΒΑΣΗ ΕΠ ΙΔΙΟΡΘΩΣΗΣ.
Μετά από την πραγματοποίηση μιας επιδιόρθωσης, δώστε
προσοχή στην επανατακτοποίηση της καλωδίωσης με τρόπο
ώστε να υφίσταται μια σίγουρη μόνωση ανάμεσα στην πρωταρχική πλευρά και την δευτερεύουσα πλευρά της μηχανής.
Αποφύγετε να έρθουν σε επαφή τα καλώδια με τα εξαρτήματα
σε κίνηση ή με εξαρτήματα που θερμαίνονται κατά την διάρκεια της λειτουργίας. Επανασυναρμολογήστε τα δετικά όπως
στην γνήσια συσκευή με τρόπο ώστε να αποφύγετε την σύνδεση ανάμεσα σε πρωτεύον και δευτερεύοντα αγωγό αν συμβεί
το γεγονός της ατυχούς ρήξης ή αποσύνδεσης ενός αγωγού.
Επανασυναρμολογήστε επίσης τις βίδες με τις οδοντωτές ροδέλες όπως στην γνήσια συσκευή.
45
Page 46
QUESTA PARTE È DESTINATA ESCLUSIVAMENTE AL PERSONALE QUALIFICATO.
THIS PART IS INTENDED SOLELY FOR QUALIFIED PERSONNEL.
DIESER TEIL IST AUSSCHLIESSLICH FÜR DAS FACHPERSONAL BESTIMMT.
CETTE PARTIE EST DESTINEE EXCLUSIVEMENT AU PERSONNEL QUALIFIE.
ESTA PARTE ESTÁ DESTINADA EXCLUSIVAMENTE AL PERSONAL CUALIFICADO.
ESTA PARTE È DEDICADA EXCLUSIVAMENTE AO PESSOAL QUALIFICADO.
TÄMÄ OSA ON TARKOITETTU AINOASTAAN AMMATTITAITOISELLE HENKILÖKUNNALLE.
DETTE AFSNIT HENVENDER SIG UDELUKKENDE TIL KVALIFICERET PERSONALE.
DIT DEEL IS UITSLUITEND BESTEMD VOOR BEVOEGD PERSONEEL.
DENNA DEL ÄR ENDAST AVSEDD FÖR KVALIFICERAD PERSONAL.
AUTO V TO TMH VMA PROORIVZETAI APOKLEISTIKAV GIA TO EIDIKEUME VNO PROSWPIKO.V
46
Page 47
CODIFICA COLORI
CABLAGGIO ELETTRICO
A NERO BLACK
B ROSSO RED
C GRIGIO GREY
D BIANCO WHITE
E VERDE GREEN
F VIOLA PURPLE
G GIALLO YELLOW
H BLU BLUE
K MARRONE BROWN
J ARANCIO ORANGE
I ROSA PINK
WIRING DIAGRAM
COLOUR CODE
CODIFICA COLORI
CABLAGGIO ELETTRICO
L NROSA-NERO PINK-BLACK
M GRIGIO-VIOLA GREY-PURPLE
N BIANCO-VIOLA WHITE-PURPLE
O BIANCO-NERO WHITE-BLACK
P GRIGIO-BLU GREY-BLUE
Q BIANCO-ROSSO WHITE-RED
R GRIGIO-ROSSO GREY-RED
S BIANCO-BLU WHITE-BLUE
T NERO-BLU BLACK-BLUE
U GIALLO-VERDE YELLOW-GREEN
V AZZURRO LIGHT BLUE
WIRING DIAGRAM
COLOUR CODE
47
Page 48
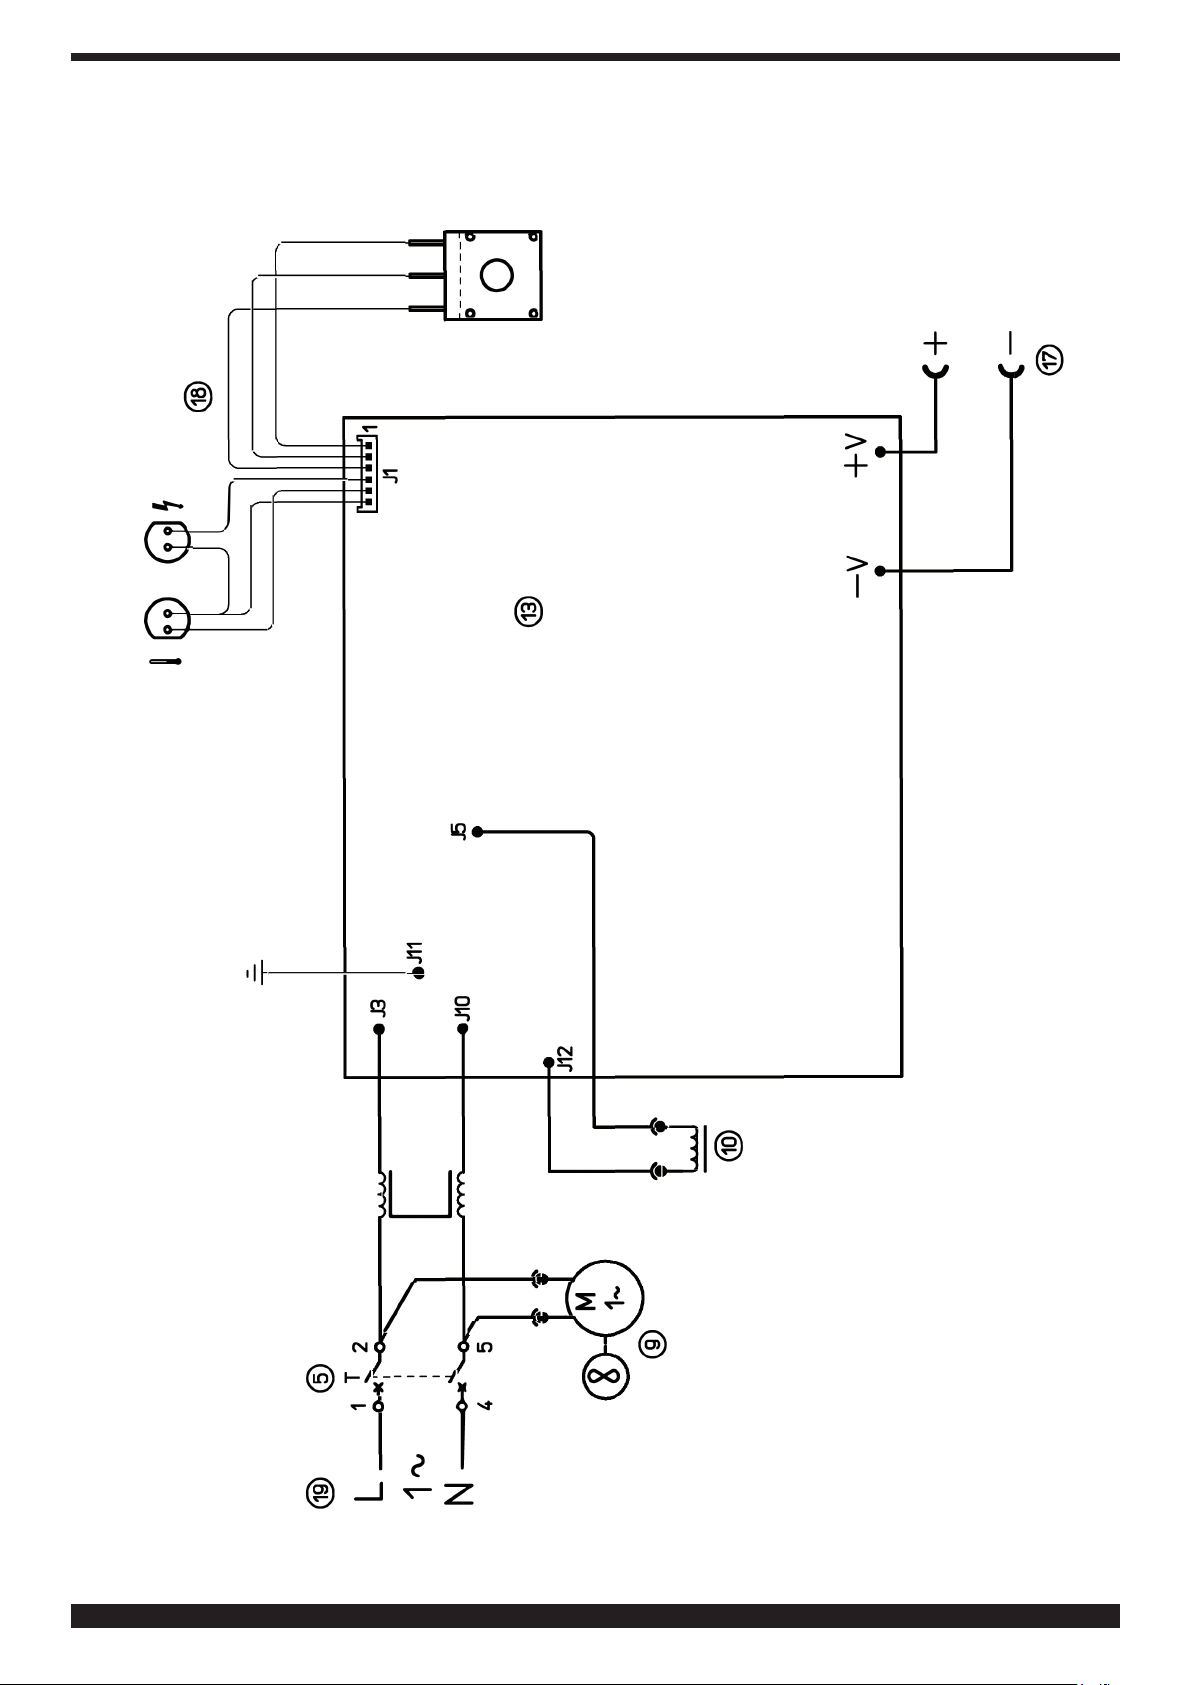
48
ART. 506 230V 50-60Hz
Page 49
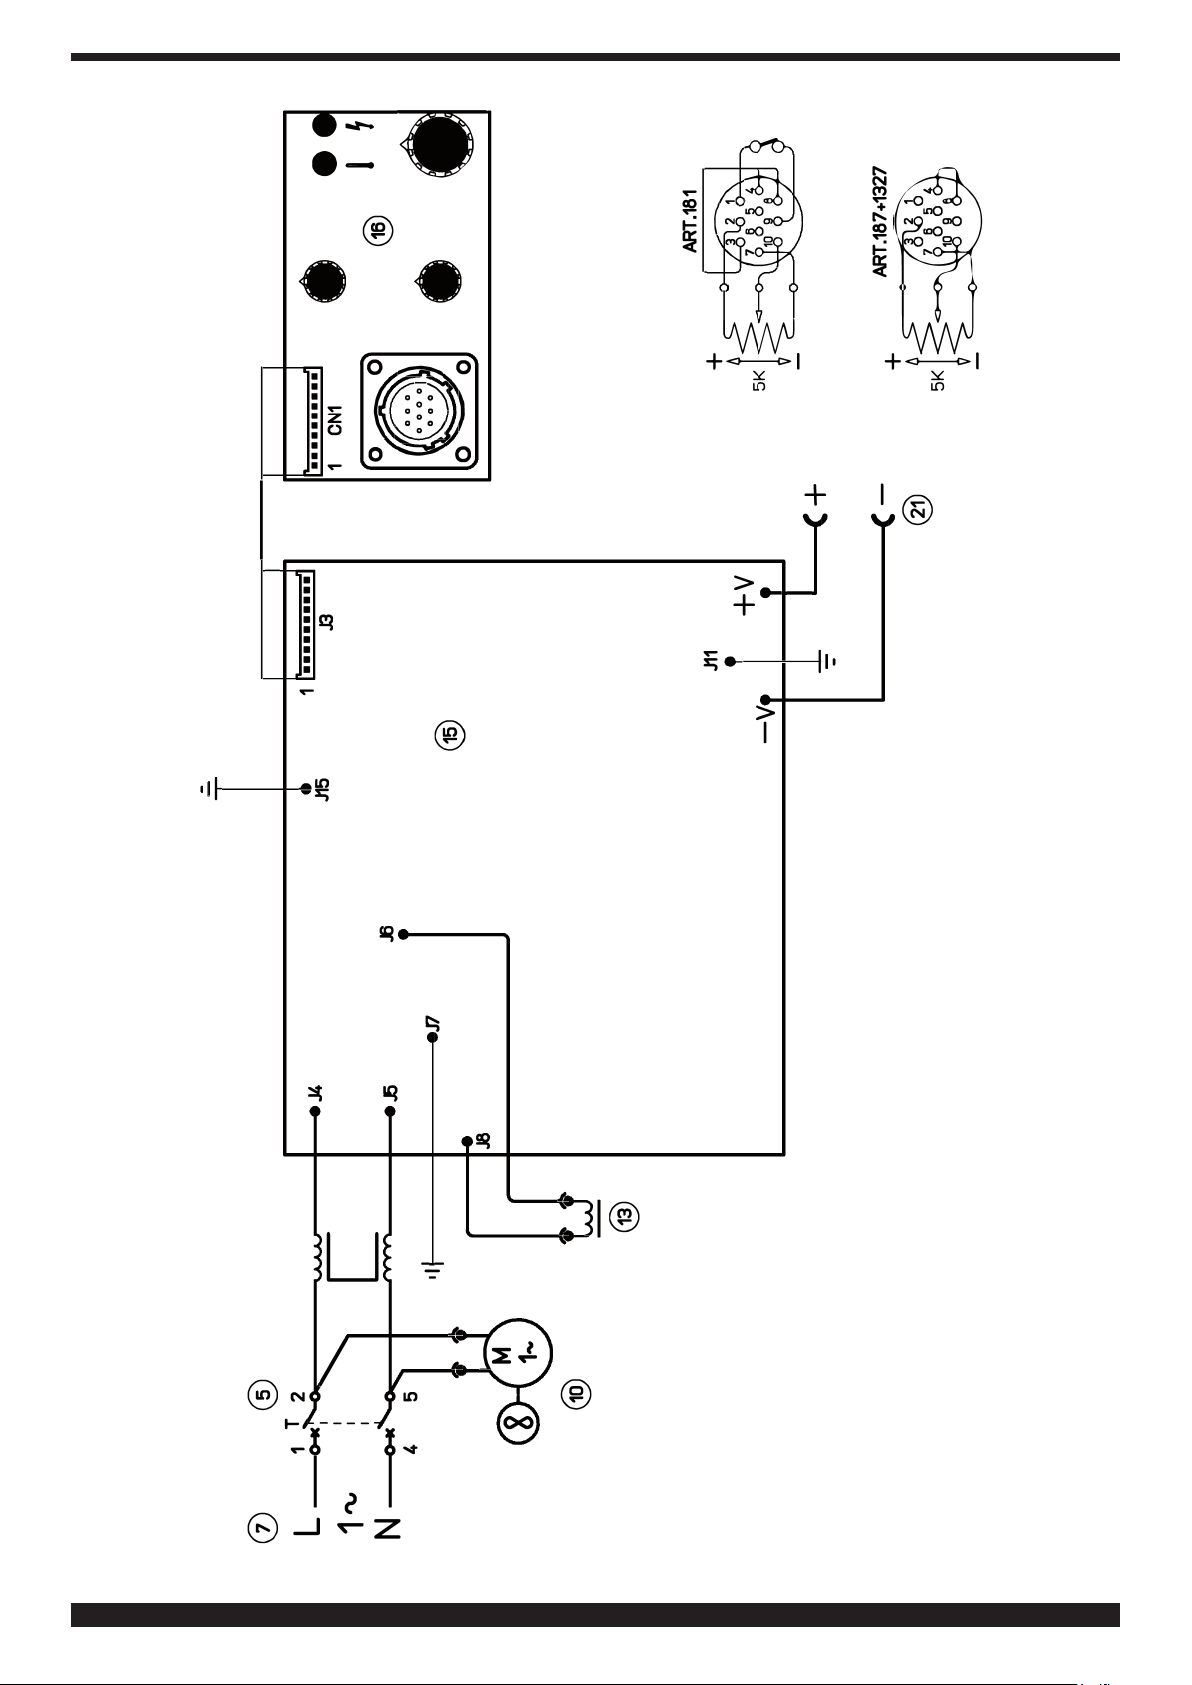
ART. 513 230V 50-60Hz
49
Page 50
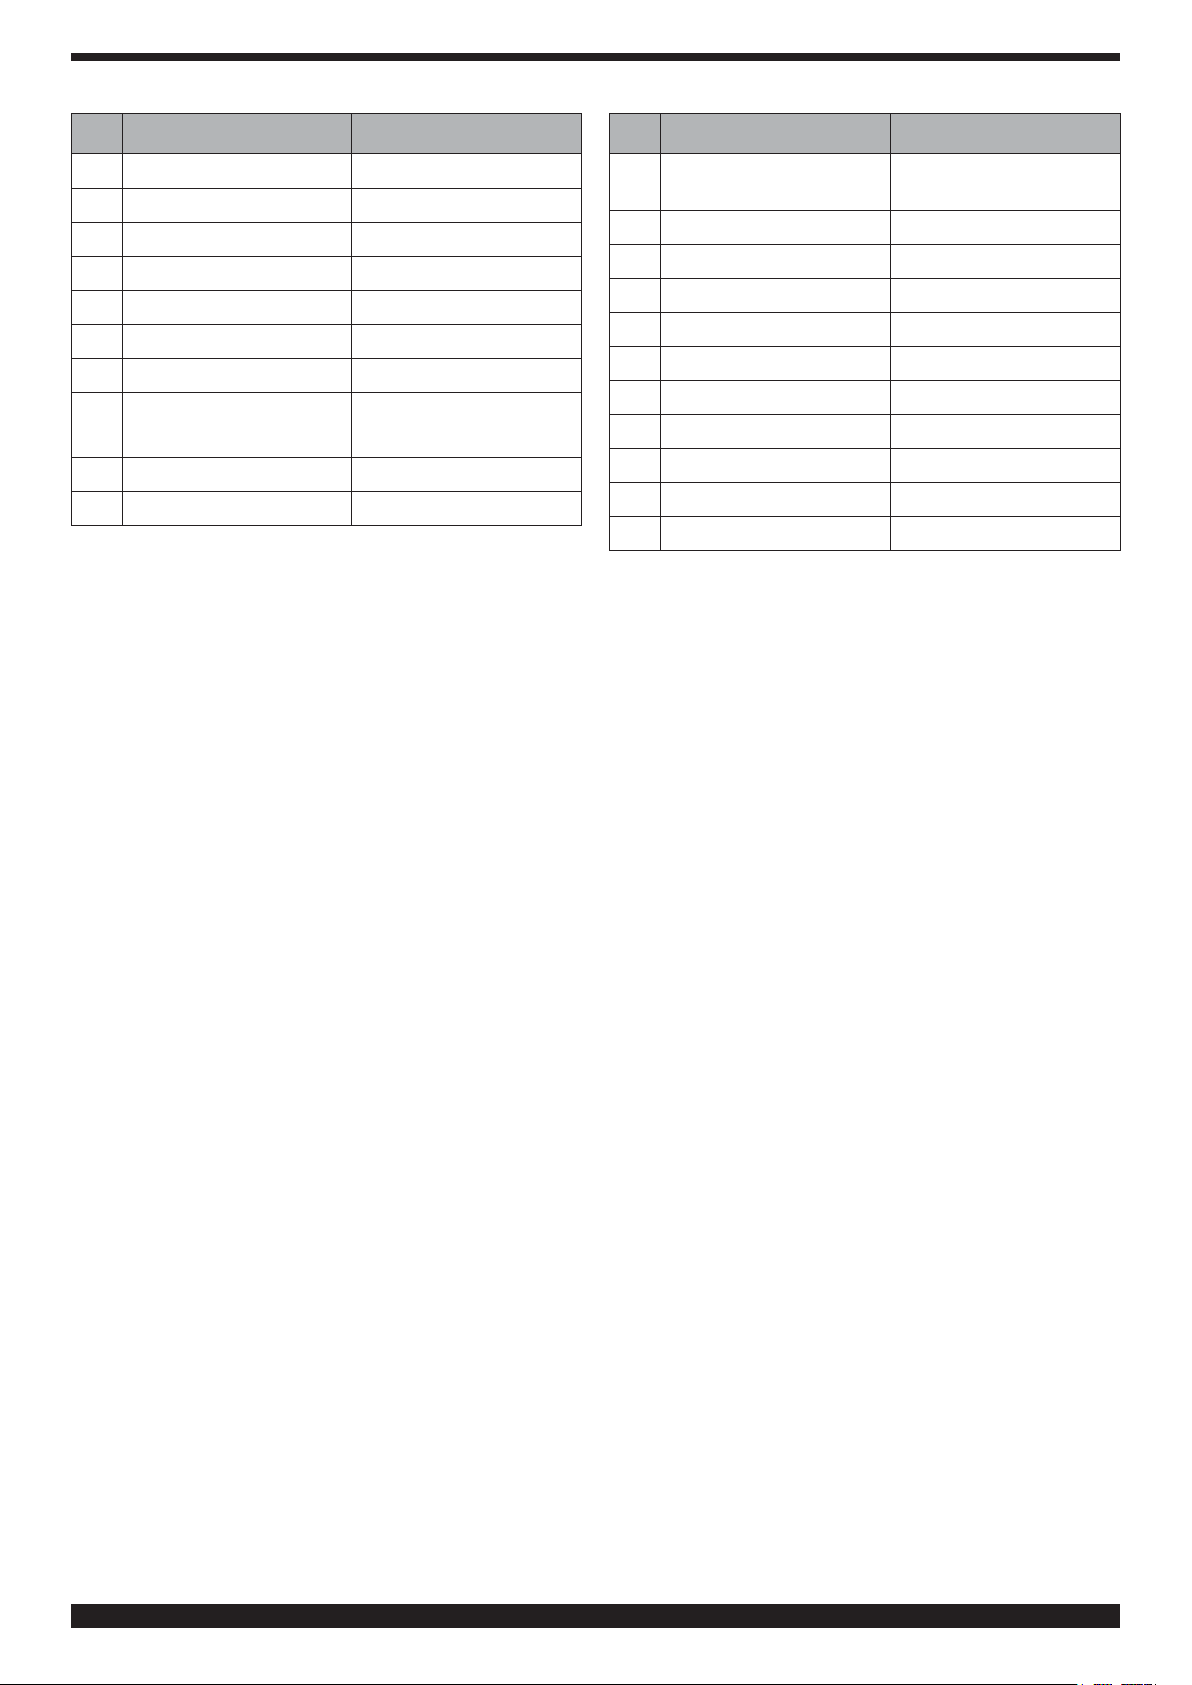
POS DESCRIZIONE DESCRIPTION
POS DESCRIZIONE DESCRIPTION
01 SUPPORTO MANICO HANDLE SUPPORT
02 MANICO HANDLE
03 FASCIONE HOUSING
04 COPERTURA COVER
05 INTERRUTTORE SWITCH
06 PASSACAVO STRAIN RELIEF
07 PANNELLO POSTERIORE BACK PANEL
SUPPORTO SCHEDA/VENTO-
08
LA PRE-ZINCATO
09 MOTORE CON VENTOLA MOTOR WITH FAN
10 INDUT TA NZA PFC PFC CHOKE
CIRCUIT SUPPORT
RINFORZO LATERALE PRE-
11
Z I N CA T O S P.1, 2
12 COPERTURA COVER
13 CIRCUITO DI POTENZA POWER CIRCUIT
14 PANNELLO ANTERIORE FRONT PANEL
15 MANOPOLA KNOB
16 CORNICE FRAME
17 PRESA SOCKET
18 CONNESSIONE CONNECTION
19 CAVO RETE POWER CORD
20 FONDO BOTTOM
21 PIEDE IN GOMMA RUBBER FOOT
LATERAL REINFORCEMENT
SP.1, 2
La richiesta di pezzi di ricambio deve indicare sempre:
numero di articolo, matricola e data di acquisto della
macchina, posizione e quantità del ricambio.
50
When ordering spare parts please always state the machine item and serial number and its purchase data, the
spare part position and the quantity.
Page 51
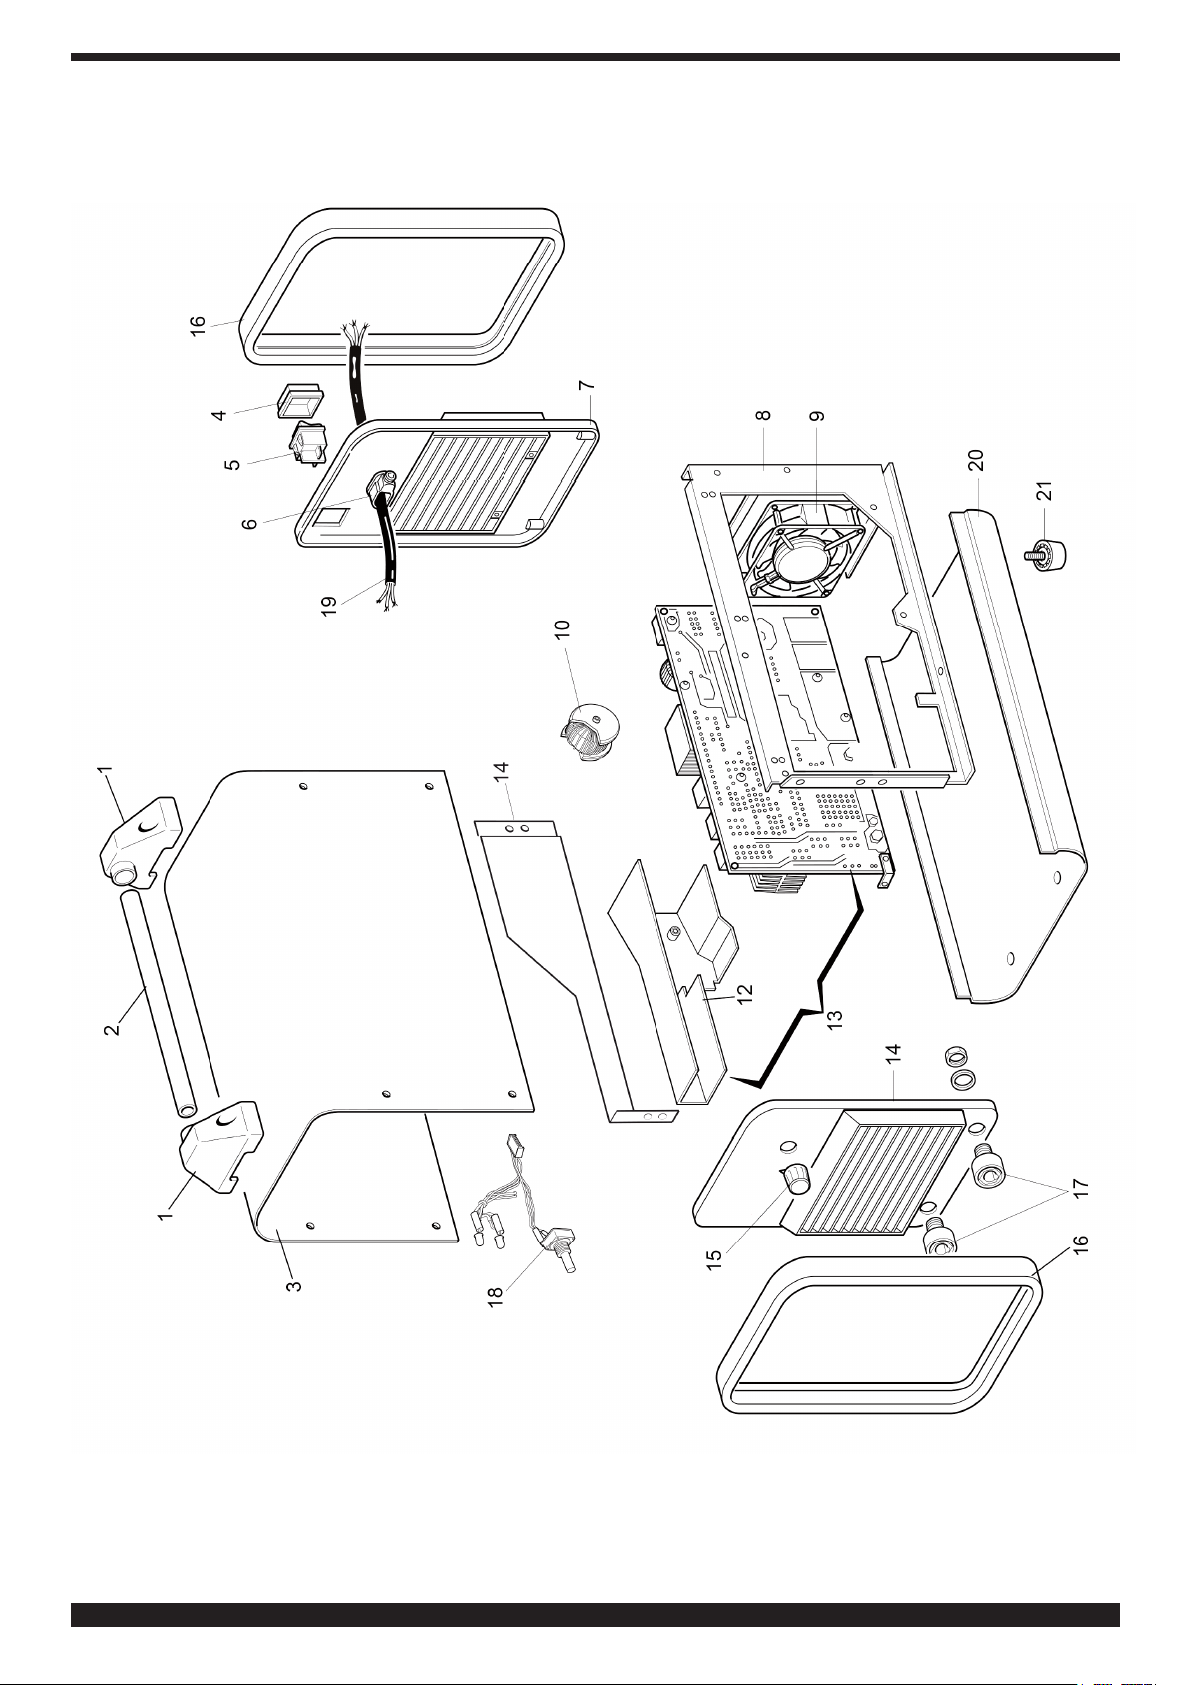
ART. 506
51
Page 52
POS DESCRIZIONE DESCRIPTION
POS DESCRIZIONE DESCRIPTION
01 SUPPORTO MANICO HANDLE SUPPORT
02 MANICO HANDLE
03 FASCIONE HOUSING
04 CORNICE FRAME
05 INTERRUTTORE SWITCH
06 COPERTURA IN GOMMA RUBBER MAT
07 CAVO RETE POWER CORD
08 PRESSACAVO STRAIN RELIEF
09 PANNELLO POSTERIORE BACK PANEL
10 MOTORE CON VENTOLA MOTOR WITH FAN
SUPPORTO SCHEDA/VENTO-
11
LA PRE-ZINCATO
12 COPERTURA COVER
13 INDUTTAN Z A P FC PFC CHOKE
PRE-GALVED BOARD / FAN
SUPPORT
RINFORZO LATERALE PRE-
14
Z I N CA T O S P.1, 2
15 CIRCUITO DI POTENZA CIRCUIT DE PUISSANCE
16 CIRCUITO PANNELLO CIRCUIT PANNEAU
17 PANNELLO ANTERIORE FRONT PANEL
18 MANOPOLA KNOB
19 MANOPOLA KNOB
20 TAPP O CAP
21 PRESA SOCKET
22 FONDO BOTTOM
23 PIEDE IN GOMMA RUBBER FOOT
24 CAVALLOT TO JUMPER
25 COPERTURA COVER
PRE-ZINC PL ATED REINFORC E M E N T S P.1, 2
La richiesta di pezzi di ricambio deve indicare sempre: numero di articolo, matricola e data di acquisto della macchina, posizione e quantità del ricambio.
52
When ordering spare parts please always state the machine item and serial number and its purchase data, the
spare part position and the quantity.
Page 53
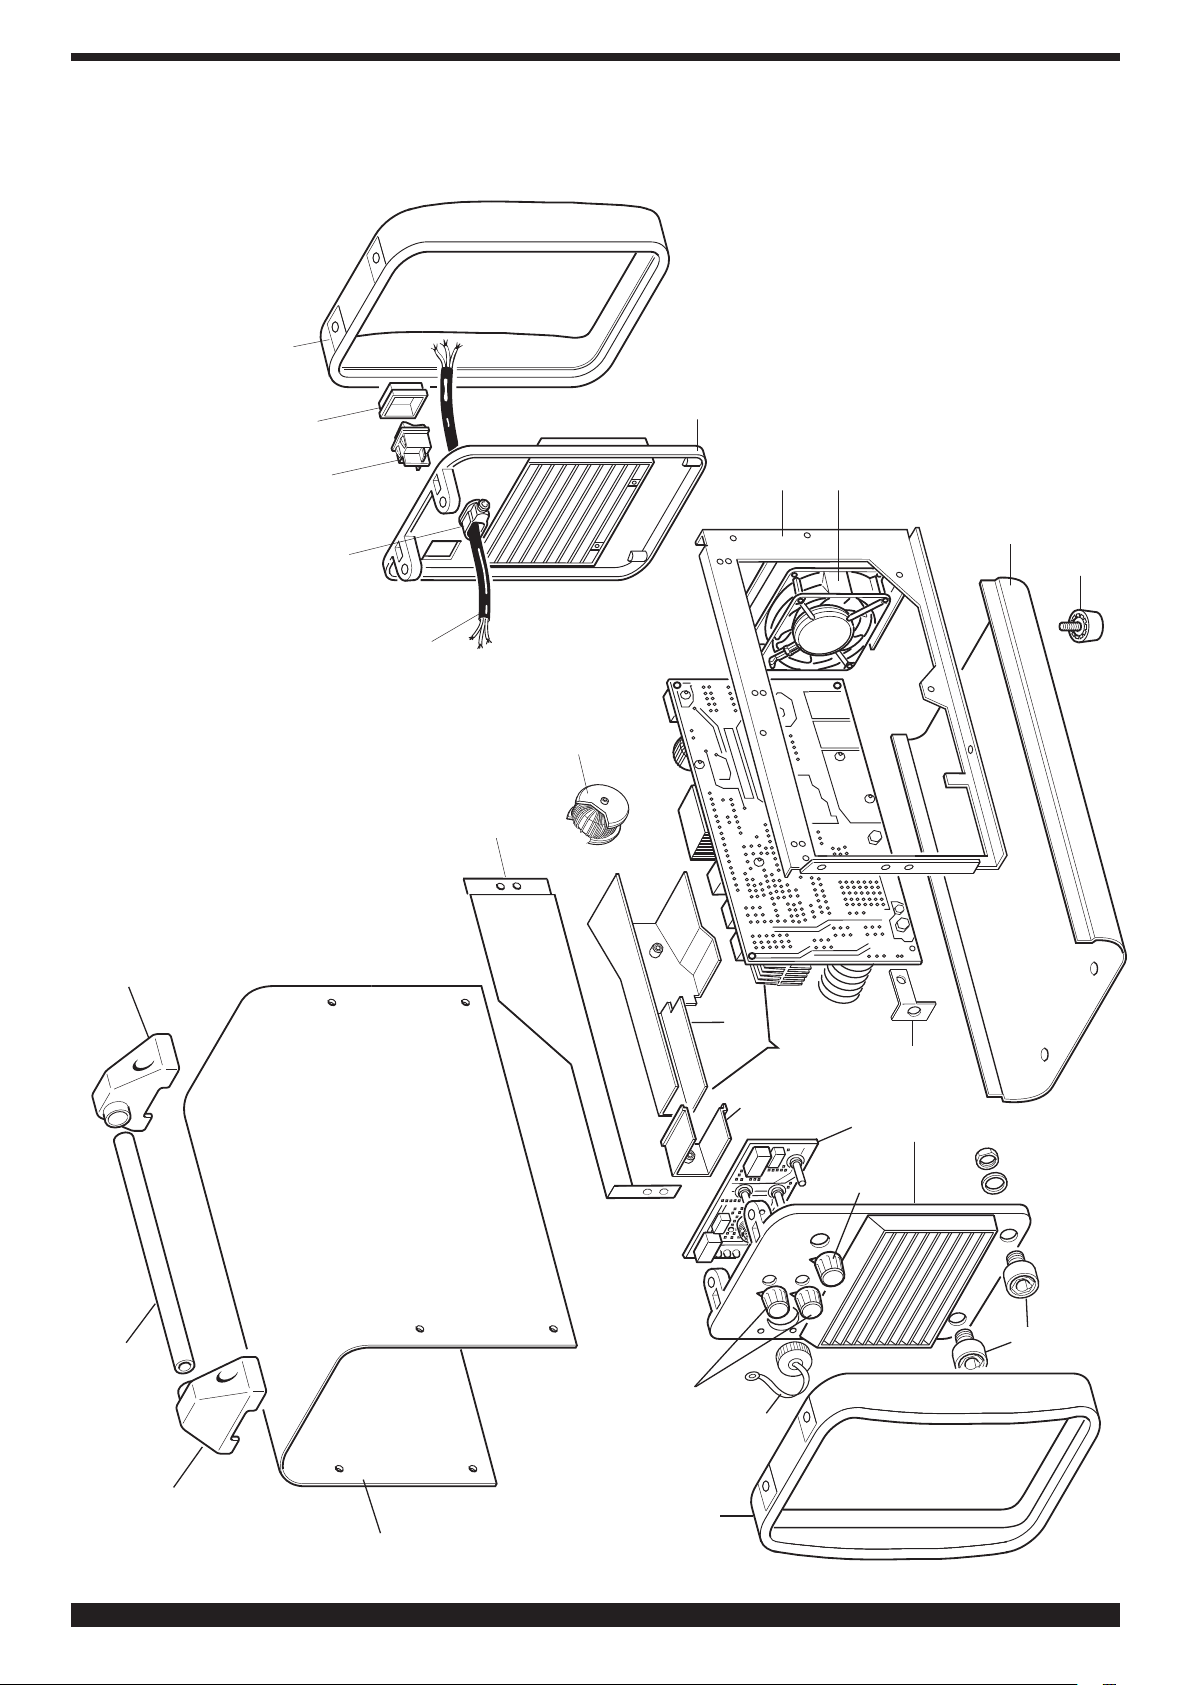
ART. 513
4
6
5
8
7
13
14
1
9
10
11
22
23
12
15
25
2
18
20
1
4
3
16
19
24
17
21
53
Page 54
545556
Page 55
Page 56
CEBORA S.p.A - Via Andrea Costa, 24 - 40057 Cadriano di Granarolo - BOLOGNA - Italy
Tel. +39.051.765.000 - Fax. +39.051.765.222
www.cebora.it - e-mail: [email protected]
 Loading...