

Page 1
3.300.285/B
20/05/11
I -MANUALE DI ISTRUZIONE PER SALDATRICE A FILO Pag. 2
GB -INSTRUCTION MANUAL FOR WIRE WELDING MACHINE Page 9
D -BETRIEBSANLEITUNG FÜR DRAHTSCHWEISSMASCHINE Seite.16
F -MANUEL D’INSTRUCTIONS POUR POSTE A SOUDER A FIL Page 24
E -MANUAL DE INSTRUCCIONES PARA SOLDADORA DE HILO Pag. 32
P -MANUAL DE INSTRUÇÕES PARA MÁQUINA DE SOLDAR A FIO Pag. 40
SF -KÄYTTÖOPAS MIG-HITSAUSKONEELLE Sivu. 48
DK -NSTRUKTIONSMANUAL FOR SVEJSEAPPARAT TIL TRÅDSVEJSNING Side . 55
NL -GEBRUIKSAANWIJZING VOOR MIG-LASMACHINE Seite. 62
S -INSTRUKTIONSMANUAL FÖR TRÅDSVETS Sid. 70
GR -ODHGOS CRHSEWS GIA SUSKEUH SUGKOLLHSHS ME NHMA sel. 77
Parti di ricambio e schemi elettrici
Spare parts and wiring diagrams
Ersatzteile und elektrische Schaltpläne
Pièces de rechange et schémas éléctriques
Piezas de repuesto y esquemas eléctricos
Partes sobressalentes e esquema eléctrico
Varaosat ja sähkökaavio
Reservedele og elskema
Reserveonderdelen en elektrisch schema
Reservdelar och elschema
Antallaktikav kai hlektrikov scediavgramma
Pagg. Seiten : 85÷87
Page 2
2
IMPORTANTE: PRIMA DELLA MESSA IN OPERA DEL-
L'APPARECCHIO LEGGERE IL CONTENUTO DI QUESTO
MANUALE E CONSERVARLO, PER TUTTA LA VITA OPERATIVA, IN UN LUOGO NOTO AGLI INTERESSATI.
QUESTO APPARECCHIO DEVE ESSERE UTILIZZATO
ESCLUSIVAMENTE PER OPERAZIONI DI SALDATURA.
1 PRECAUZIONI DI SICUREZZA
LA SALDATURA ED IL TAGLIO AD ARCO
POSSONO ESSERE NOCIVI PER VOI E
PER GLI ALTRI, pertanto l'utilizzatore deve
essere istruito contro i rischi, di seguito riassunti, derivanti
dalle operazioni di saldatura. Per informazioni più dettagliate richiedere il manuale cod.3.300758
RUMORE
Questo apparecchio non produce di per se rumori
eccedenti gli 80dB. Il procedimento di taglio pla-
sma/saldatura può produrre livelli di rumore superiori a tale limite; pertanto, gli utilizzatori dovranno mettere in
atto le precauzioni previste dalla legge.
CAMPI ELETTROMAGNETICI- Possono essere dannosi.
· La corrente elettrica che attraversa qualsiasi
conduttore produce dei campi elettromagnetici (EMF). La corrente di saldatura o di taglio
genera campi elettromagnetici attorno ai cavi
e ai generatori.
· I campi magnetici derivanti da correnti elevate possono incidere sul funzionamento di pacemaker. I portatori di apparecchiature elettroniche vitali (pacemaker) dovrebbero consultare il medico prima di avvicinarsi alle operazioni di saldatura ad arco, di taglio, scriccatura o di saldatura a punti.
· L’ esposizione ai campi elettromagnetici della saldatura o del
taglio potrebbe avere effetti sconosciuti sulla salute.
Ogni operatore, per ridurre i rischi derivanti dall’ esposizione ai campi elettromagnetici, deve attenersi alle
seguenti procedure:
- Fare in modo che il cavo di massa e della pinza portaelet-
trodo o della torcia rimangano affiancati. Se possibile, fissarli assieme con del nastro.
- Non avvolgere i cavi di massa e della pinza porta elettro-
do o della torcia attorno al corpo.
- Non stare mai tra il cavo di massa e quello della pinza
portaelettrodo o della torcia. Se il cavo di massa si trova
sulla destra dell’operatore anche quello della pinza portaelettrodo o della torcia deve stare da quella parte.
- Collegare il cavo di massa al pezzo in lavorazione più
vicino possibile alla zona di saldatura o di taglio.
- Non lavorare vicino al generatore.
ESPLOSIONI
· Non saldare in prossimità di recipienti a pressione
o in presenza di polveri, gas o vapori esplosivi.
· Maneggiare con cura le bombole ed i regolatori di
pressione utilizzati nelle operazioni di saldatura.
COMPATIBILITÀ ELETTROMAGNETICA
Questo apparecchio è costruito in conformità alle indicazioni contenute nella norma IEC 60974-10(Cl. A) e deve esse-
re usato solo a scopo professionale in un ambiente
industriale. Vi possono essere, infatti, potenziali difficoltà nell'assicurare la compatibilità elettromagnetica in
un ambiente diverso da quello industriale.
SMALTIMENTO APPARECCHIATURE ELETTRICHE ED ELETTRONICHE
Non smaltire le apparecchiature elettriche assie-
me ai rifiuti normali!
In ottemperanza alla Direttiva Europea 2002/96/CE sui
rifiuti da apparecchiature elettriche ed elettroniche e
relativa attuazione nell'ambito della legislazione nazionale, le apparecchiature elettriche giunte a fine vita devono essere raccolte separatamente e conferite ad un
impianto di riciclo ecocompatibile. In qualità di proprietario delle apparecchiature dovrà informarsi presso il
nostro rappresentante in loco sui sistemi di raccolta
approvati. Dando applicazione a questa Direttiva
Europea migliorerà la situazione ambientale e la salute
umana!
IN CASO DI CATTIVO FUNZIONAMENTO RICHIEDETE
L’ASSISTENZA DI PERSONALE QUALIFICATO.
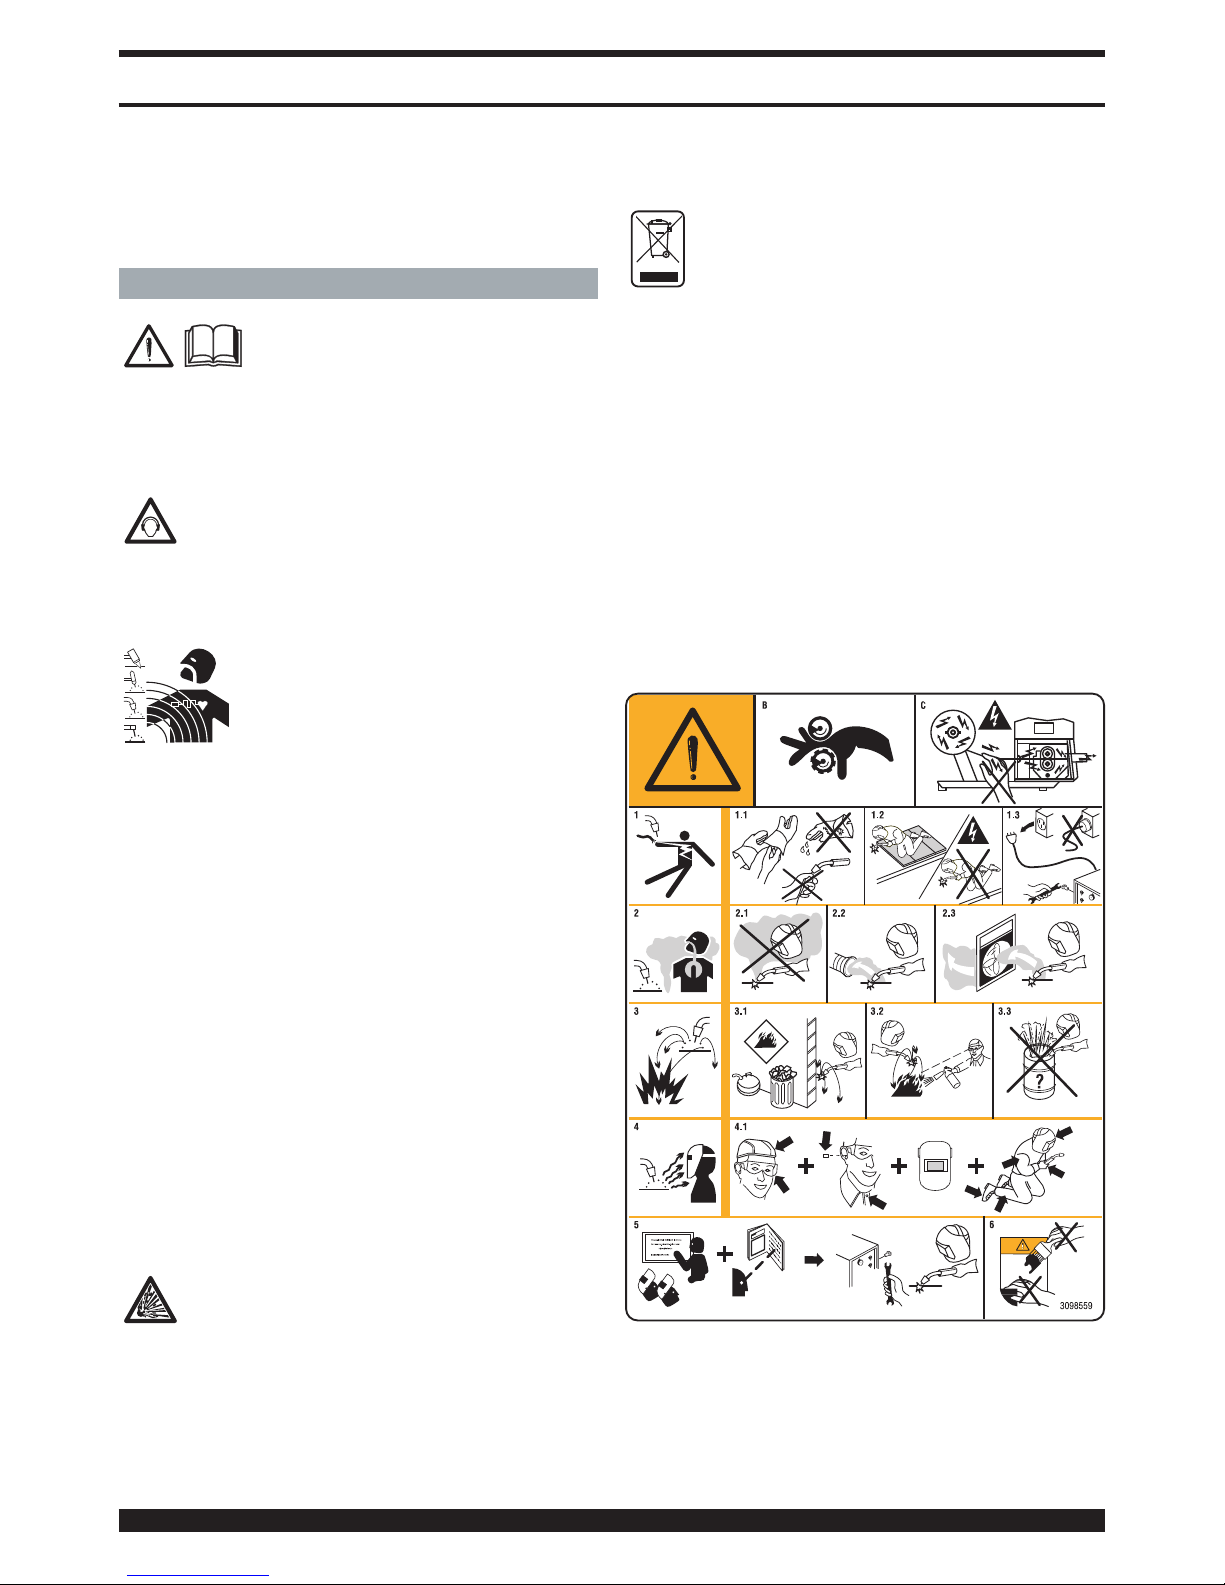
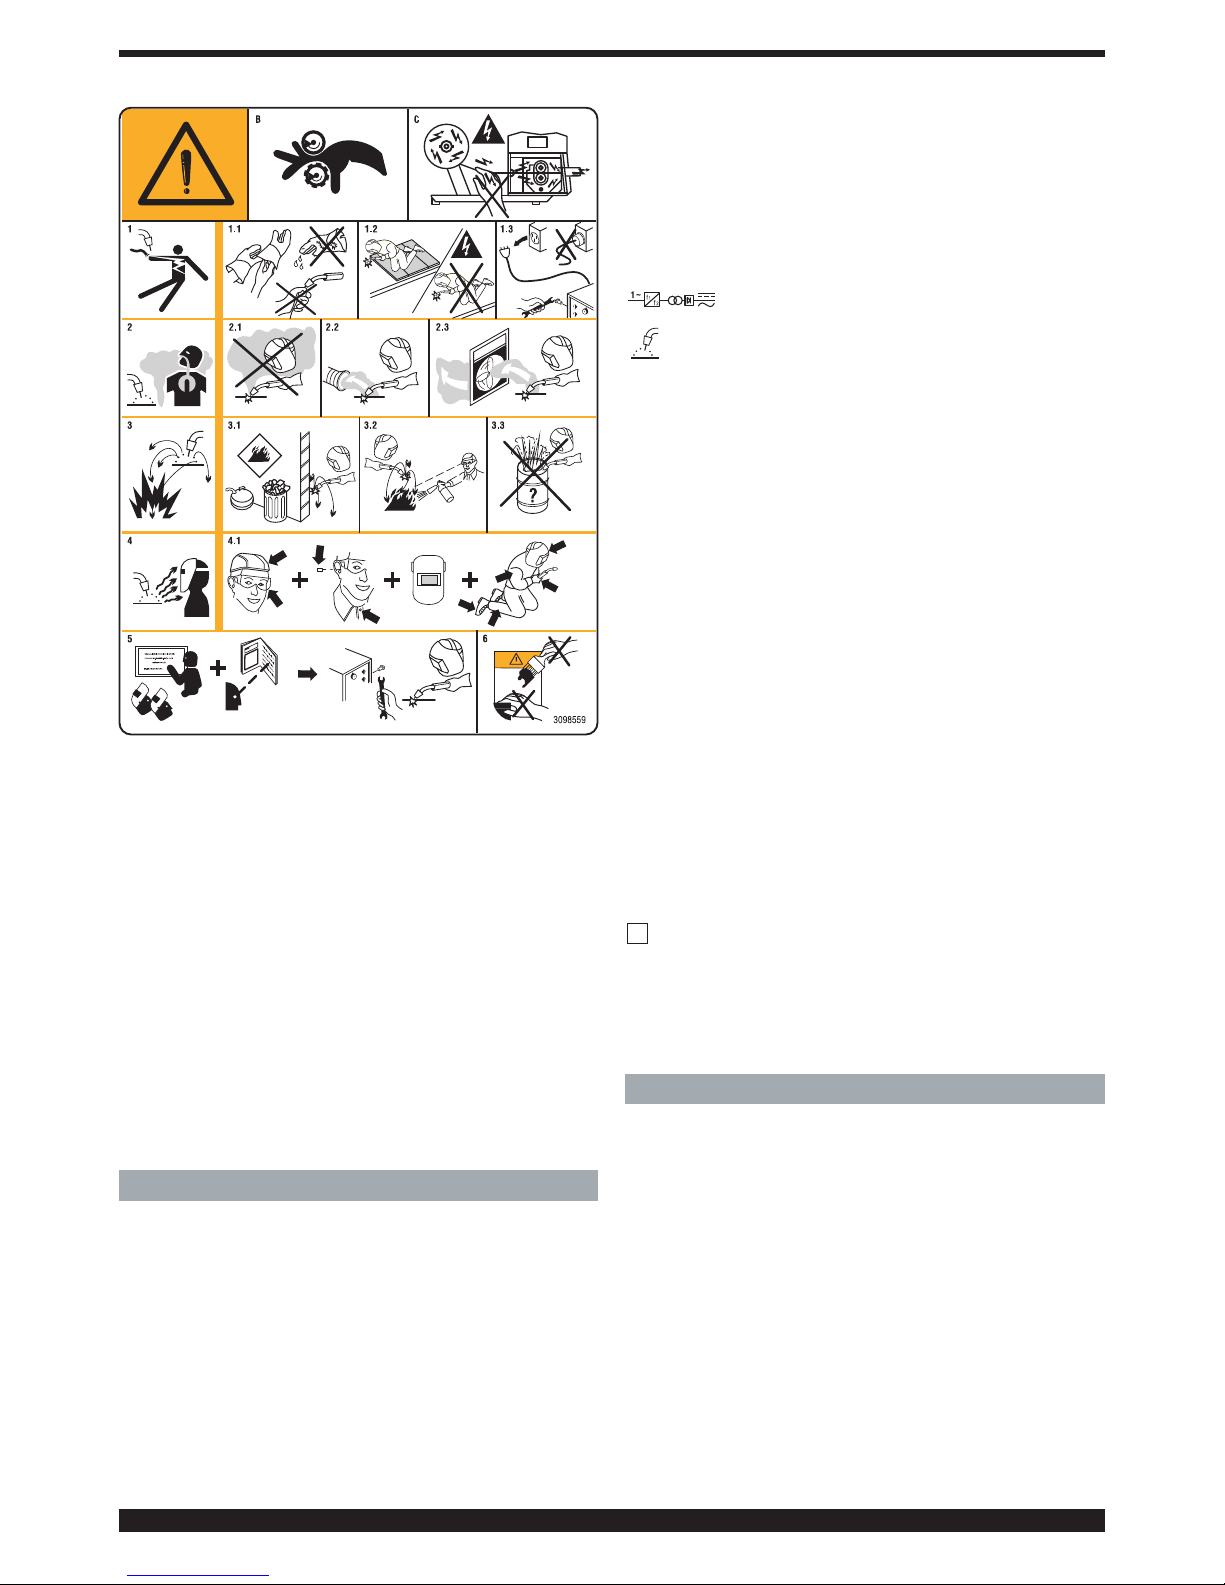
1.1 TARGA DELLE AVVERTENZE
Il testo numerato seguente corrisponde alle caselle
numerate della targa.
B. I rullini trainafilo possono ferire le mani.
C. Il filo di saldatura ed il gruppo trainafilo sono sotto
tensione durante la saldatura. Tenere mani eoggetti
metallici a distanza.
MANUALE DI ISTRUZIONE PER SALDATRICE A FILO
Page 3
1. Le scosse elettriche provocate dall’elettrodo di saldatura o dal cavo possono essere letali. Proteggersi
adeguatamente dal pericolo di scosse elettriche.
1.1 Indossare guanti isolanti. Non toccare l’elettrodo a
mani nude. Non indossare guanti umidi o danneggiati.
1.2 Assicurarsi di essere isolati dal pezzo da saldare e dal
suolo
1.3 Scollegare la spina del cavo di alimentazione prima di
lavorare sulla macchina.
2. Inalare le esalazioni prodotte dalla saldatura può
essere nocivo alla salute.
2.1 Tenere la testa lontana dalle esalazioni.
2.2 Utilizzare un impianto di ventilazione forzata o di scarico locale per eliminare le esalazioni.
2.3 Utilizzare una ventola di aspirazione per eliminare le
esalazioni.
3. Le scintille provocate dalla saldatura possono causare esplosioni od incendi.
3.1 Tenere i materiali infiammabili lontano dall’area di saldatura.
3.2 Le scintille provocate dalla saldatura possono causare incendi Tenere un estintore nelle immediate vicinanze e far sì che una persona resti pronta ad utilizzarlo.
3.3 Non saldare mai contenitori chiusi.
4. I raggi dell’arco possono bruciare gli occhi e ustionare la pelle.
4.1 Indossare elmetto e occhiali di sicurezza. Utilizzare
adeguate protezioni per le orecchie e camici con il
colletto abbottonato. Utilizzare maschere a casco
con filtri della corretta gradazione. Indossare una protezione completa per il corpo.
5. Leggere le istruzioni prima di utilizzare la macchina
od eseguire qualsiasi operazione su di essa.
6. Non rimuovere né coprire le etichette di avvertenza
2 DESCRIZIONI GENERALI
2.1 SPECIFICHE
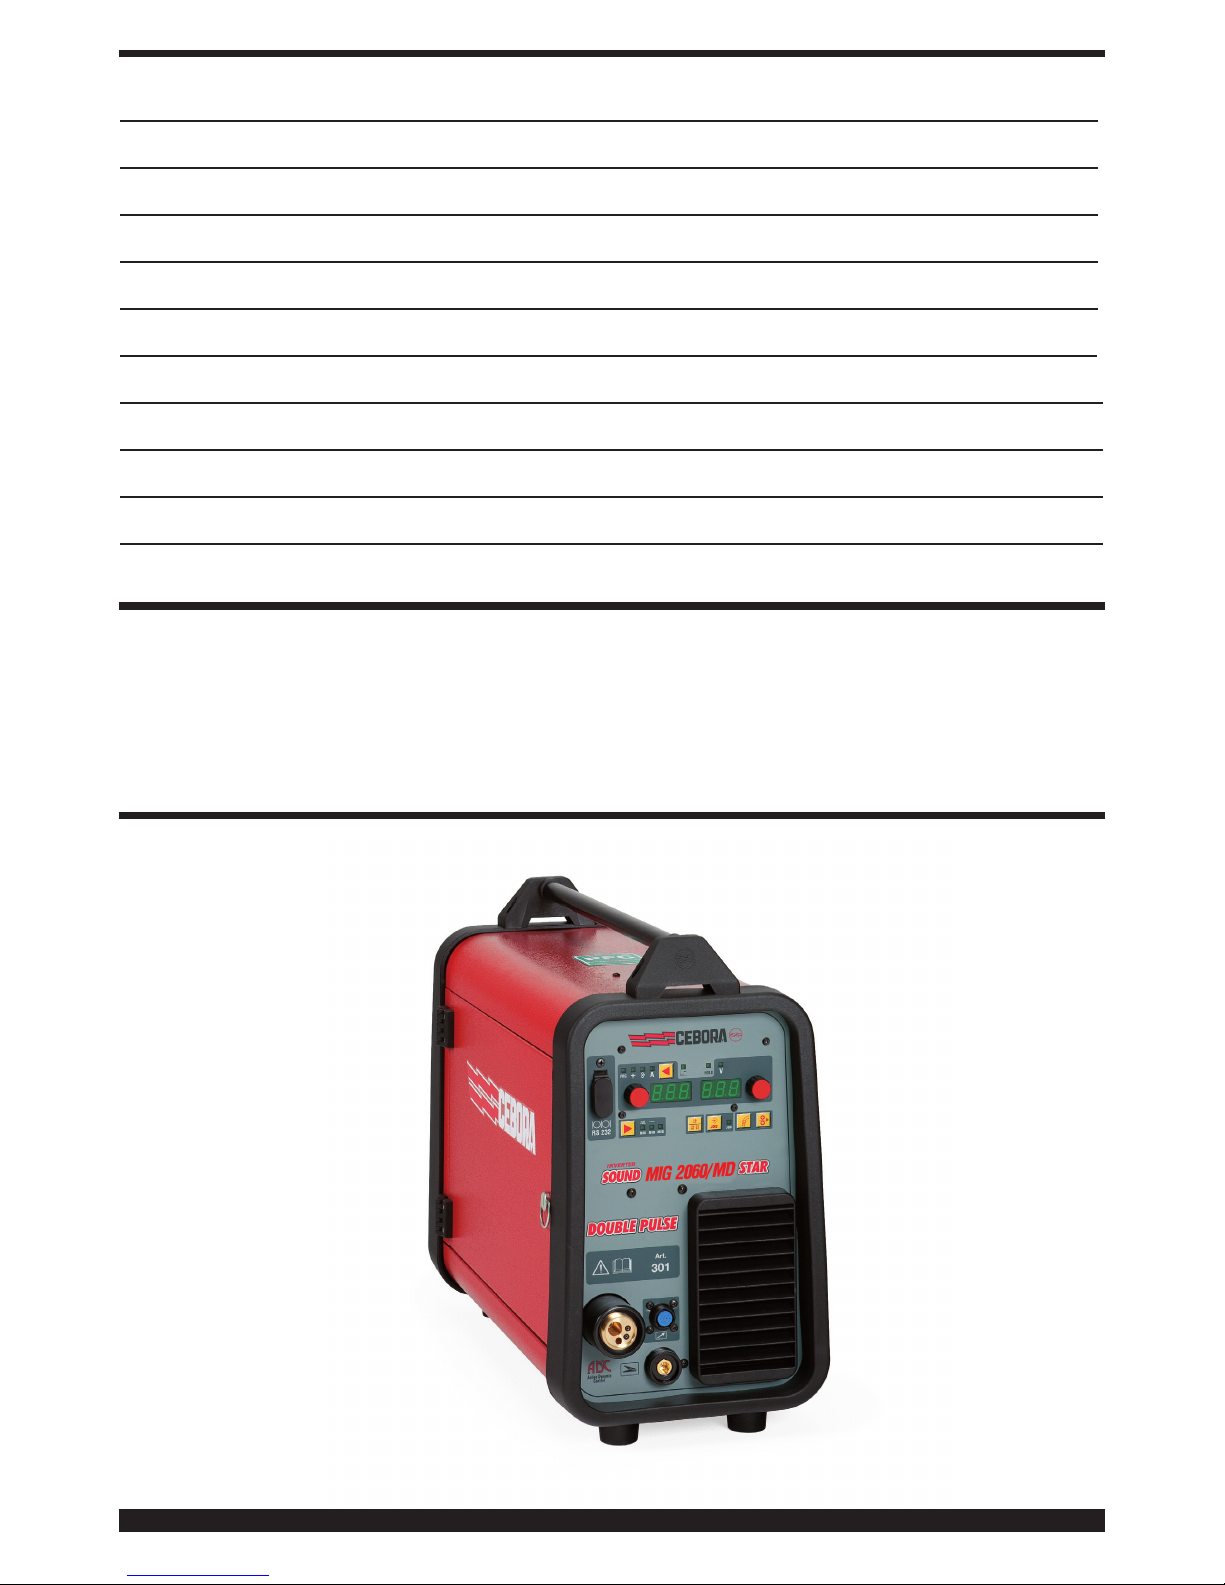
L’apparecchio Sound 2060/MD Star Double Pulse è un
impianto idoneo alla saldatura MIG/MAG pulsato sinergico, MIG/MAG non pulsato sinergico, MIG/MAG convenzionale, realizzato con tecnologia inverter. La saldatrice è
fornita con motoriduttore a 2 rulli.
Questa saldatrice non deve essere usata per sgelare tubi.
2.2 SPIEGAZIONE DEI DATI TECNICI
L’ apparecchio è costruito secondo le seguenti norme:
IEC 60974-1 / IEC 60974-10 (CL. A) / IEC 61000-3-11 /
IEC 61000-3-12.
N°. Numero di matricola da citare per ogni
richiesta relativa alla saldatrice.
Convertitore statico di frequenza monofase
trasformatore raddrizzatore.
MIG Adatto per saldatura MIG-MAG.
U0. Tensione a vuoto secondaria.
X. Fattore di servizio percentuale.
Il fattore di servizio esprime la percentuale
di 10 minuti in cui la saldatrice può lavorare
3
ad una determinata corrente senza surri-
scaldarsi.
I2. Corrente di saldatura
U2. Tensione secondaria con corrente I2
U1. Tensione nominale di alimentazione.
1~ 50/60Hz Alimentazione monofase 50 oppure 60 Hz.
I1 Max Corrente max. assorbita alla corrispondente
corrente I2 e tensione U2.
I1 eff E’ il massimo valore della corrente effettiva
assorbita considerando il fattore di servizio.
Solitamente, questo valore corrisponde alla
portata del fusibile (di tipo ritardato) da utiliz-
zare come protezione per l’ apparecchio.
IP23S Grado di protezione della carcassa.
Grado 3 come seconda cifra significa che
questo apparecchio può essere immagazzi-
nato, ma non impiegato all’esterno durante
le precipitazioni, se non in condizione protetta.
Idonea a lavorare in ambienti con rischio
accresciuto.
N.B: La saldatrice è inoltre stata progettata per lavorare in ambienti con grado di inquinamento 3. (Vedi IEC
60664).
2.3 PROTEZIONI
2.3.1 Protezione di blocco
In caso di malfunzionamento sul display M può comparire un numero lampeggiante con il seguente significato:
52 = pulsante di start premuto durante l’accensione.
53 = pulsante di start premuto durante il ripristino del
termostato.
56 = Cortocircuito prolungato tra il filo di saldatura
ed il materiale da saldare.
Spegnere e riaccendere la macchina.
Nel caso il display visualizzi numeri diversi contattare il
servizio assistenza.
2.3.2 Protezione termica
Quest’apparecchio è protetto da un termostato il quale,
se si superano le temperature ammesse, impedisce il
funzionamento della macchina. In queste condizioni il
ventilatore continua a funzionare ed il display M visualizza, in modo lampeggiante, la sigla “tH”.
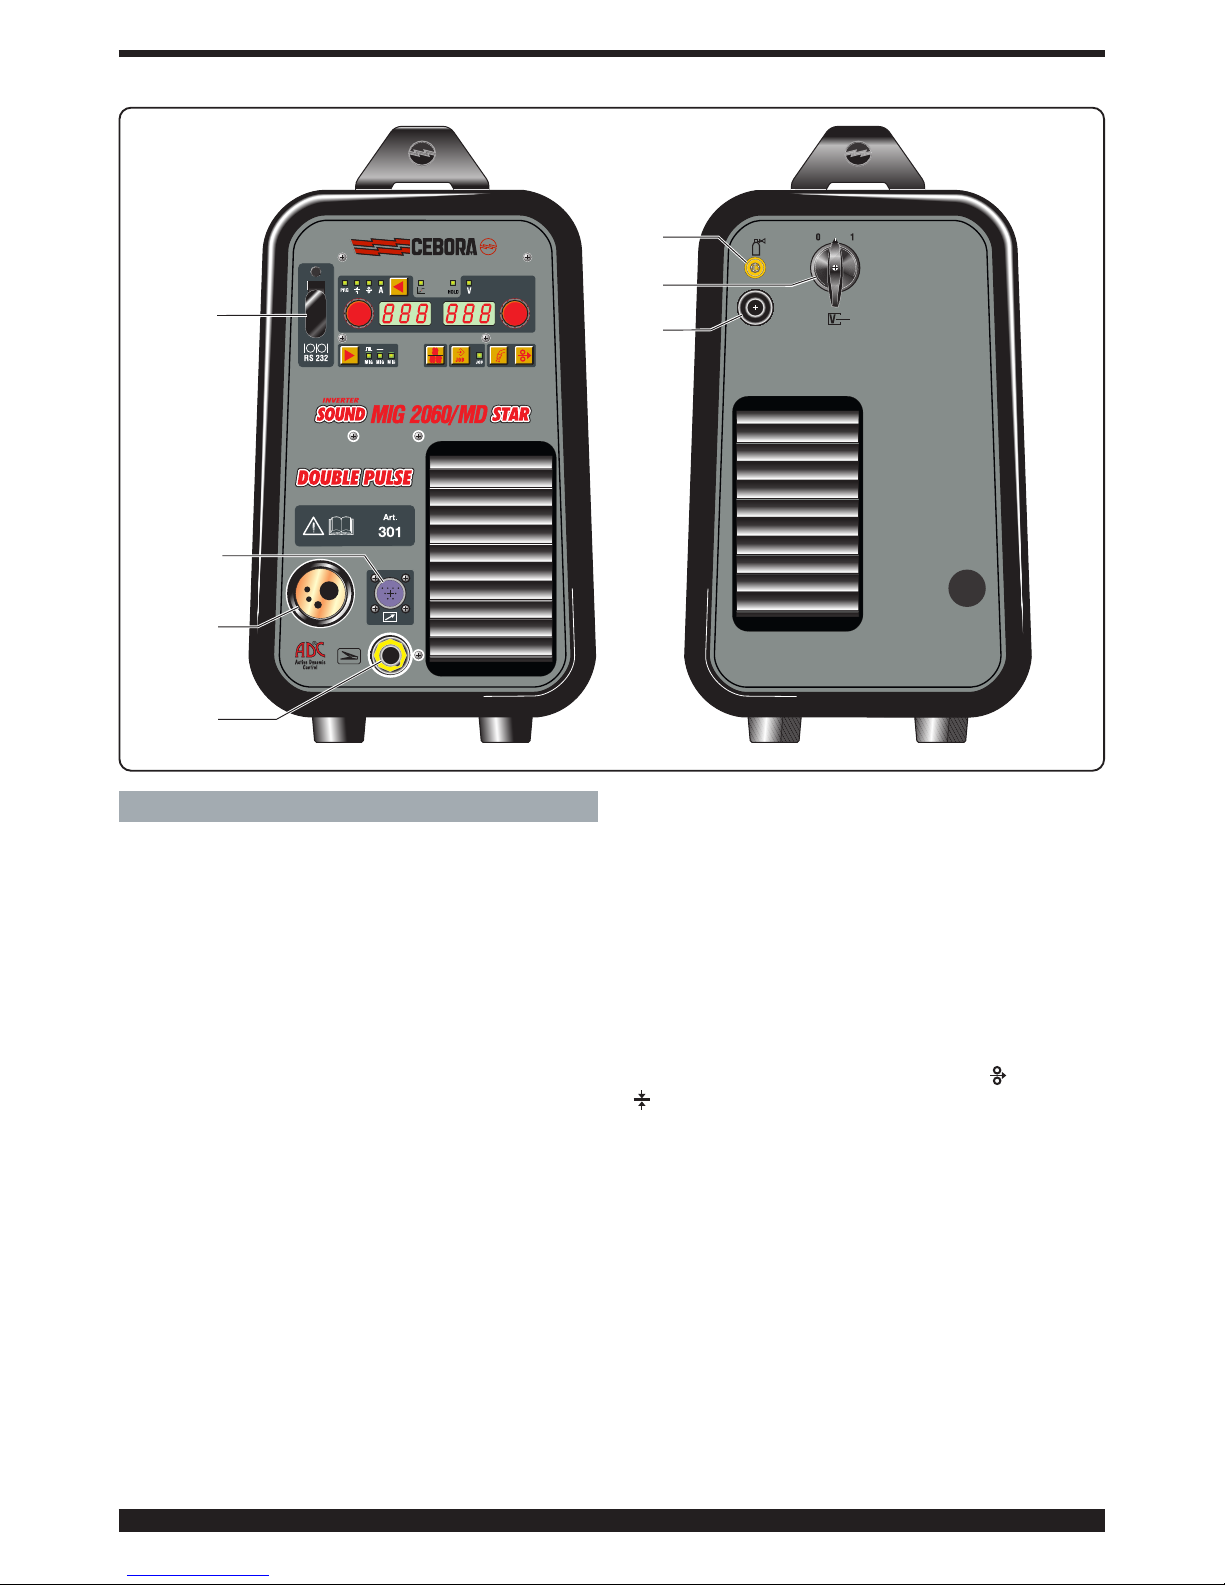
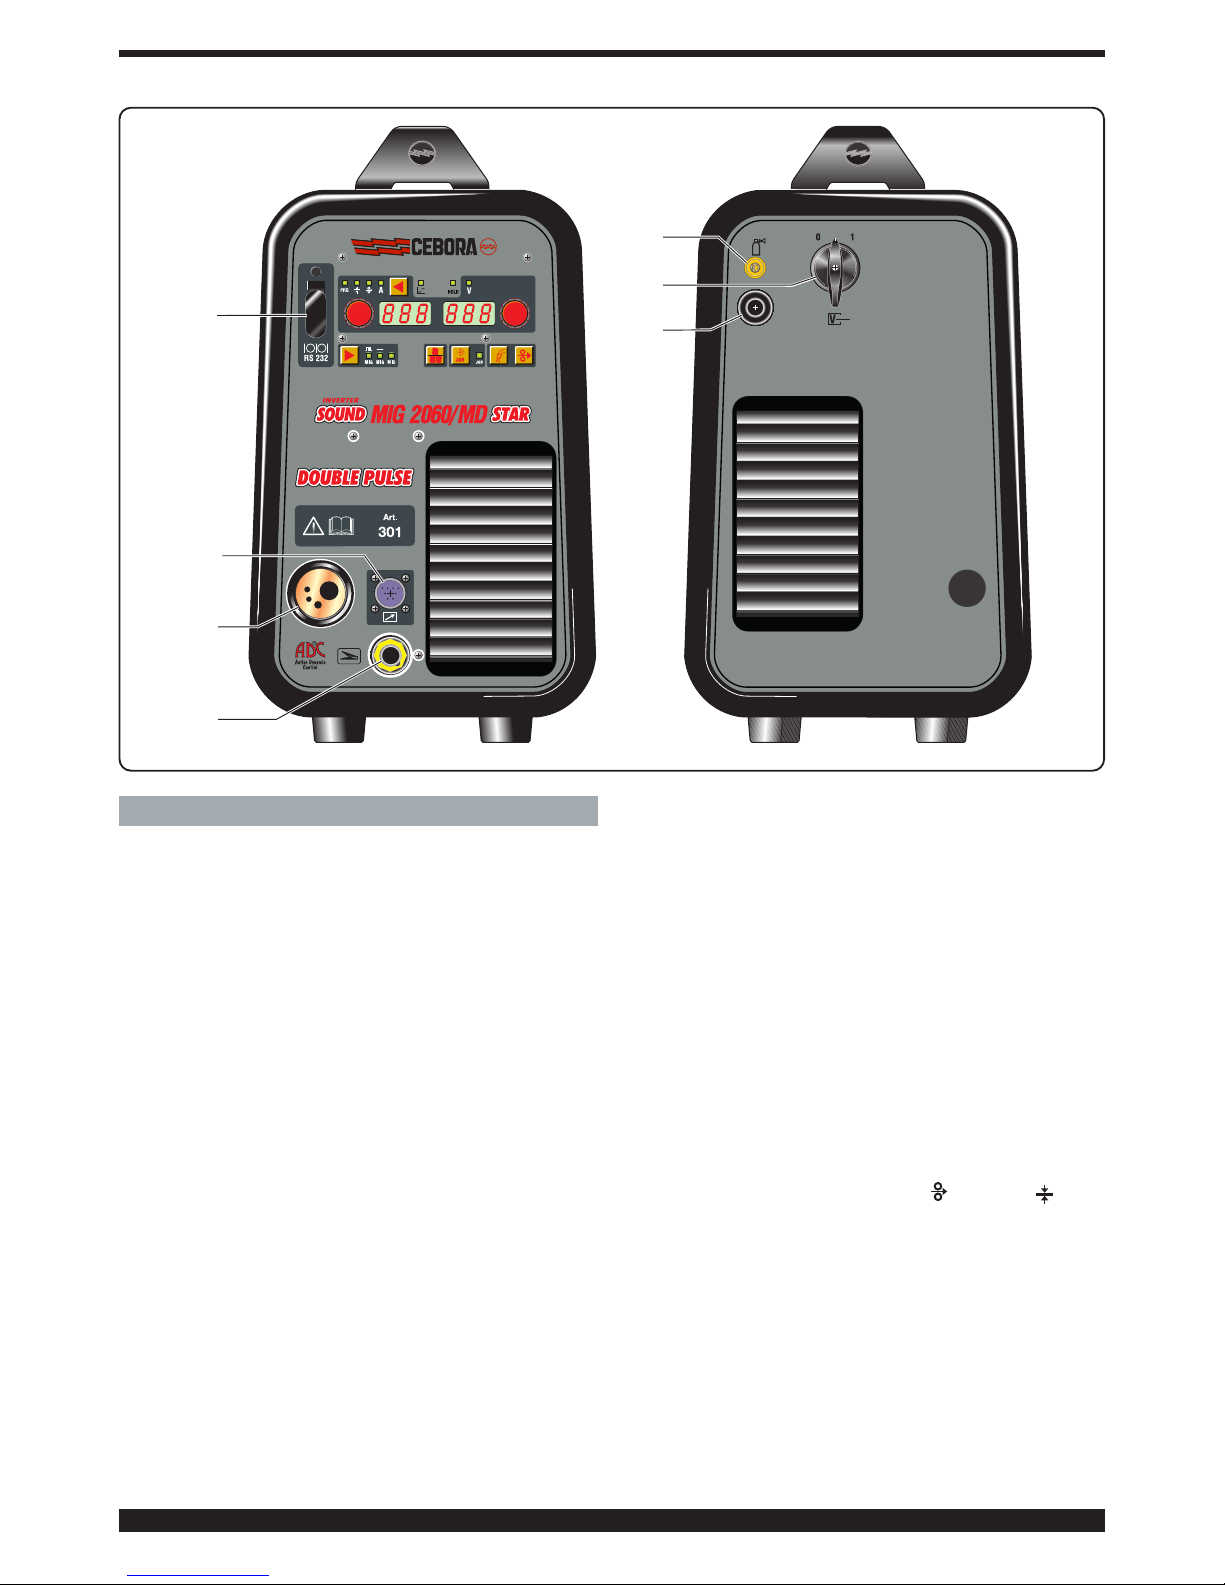
3 DESCRIZIONE DEL GENERATORE (Fig. 1)
A – Presa (-): Vi si connette il cavo di massa.
B – Attacco centralizzato : Collegare la torcia di salda-
tura.
C – Connettore : Per il collegamento dei comandi a
distanza e del cavo di comando della torcia Push–Pull
Art. 2003.
F – Connettore : Connettore tipo DB9 ( RS 232 ) da uti-
lizzare per aggiornare i programmi del microprocessore.
L – Interruttore ON/OFF.
M – Cavo di alimentazione.
N – Tubo gas.
S
Page 4
4
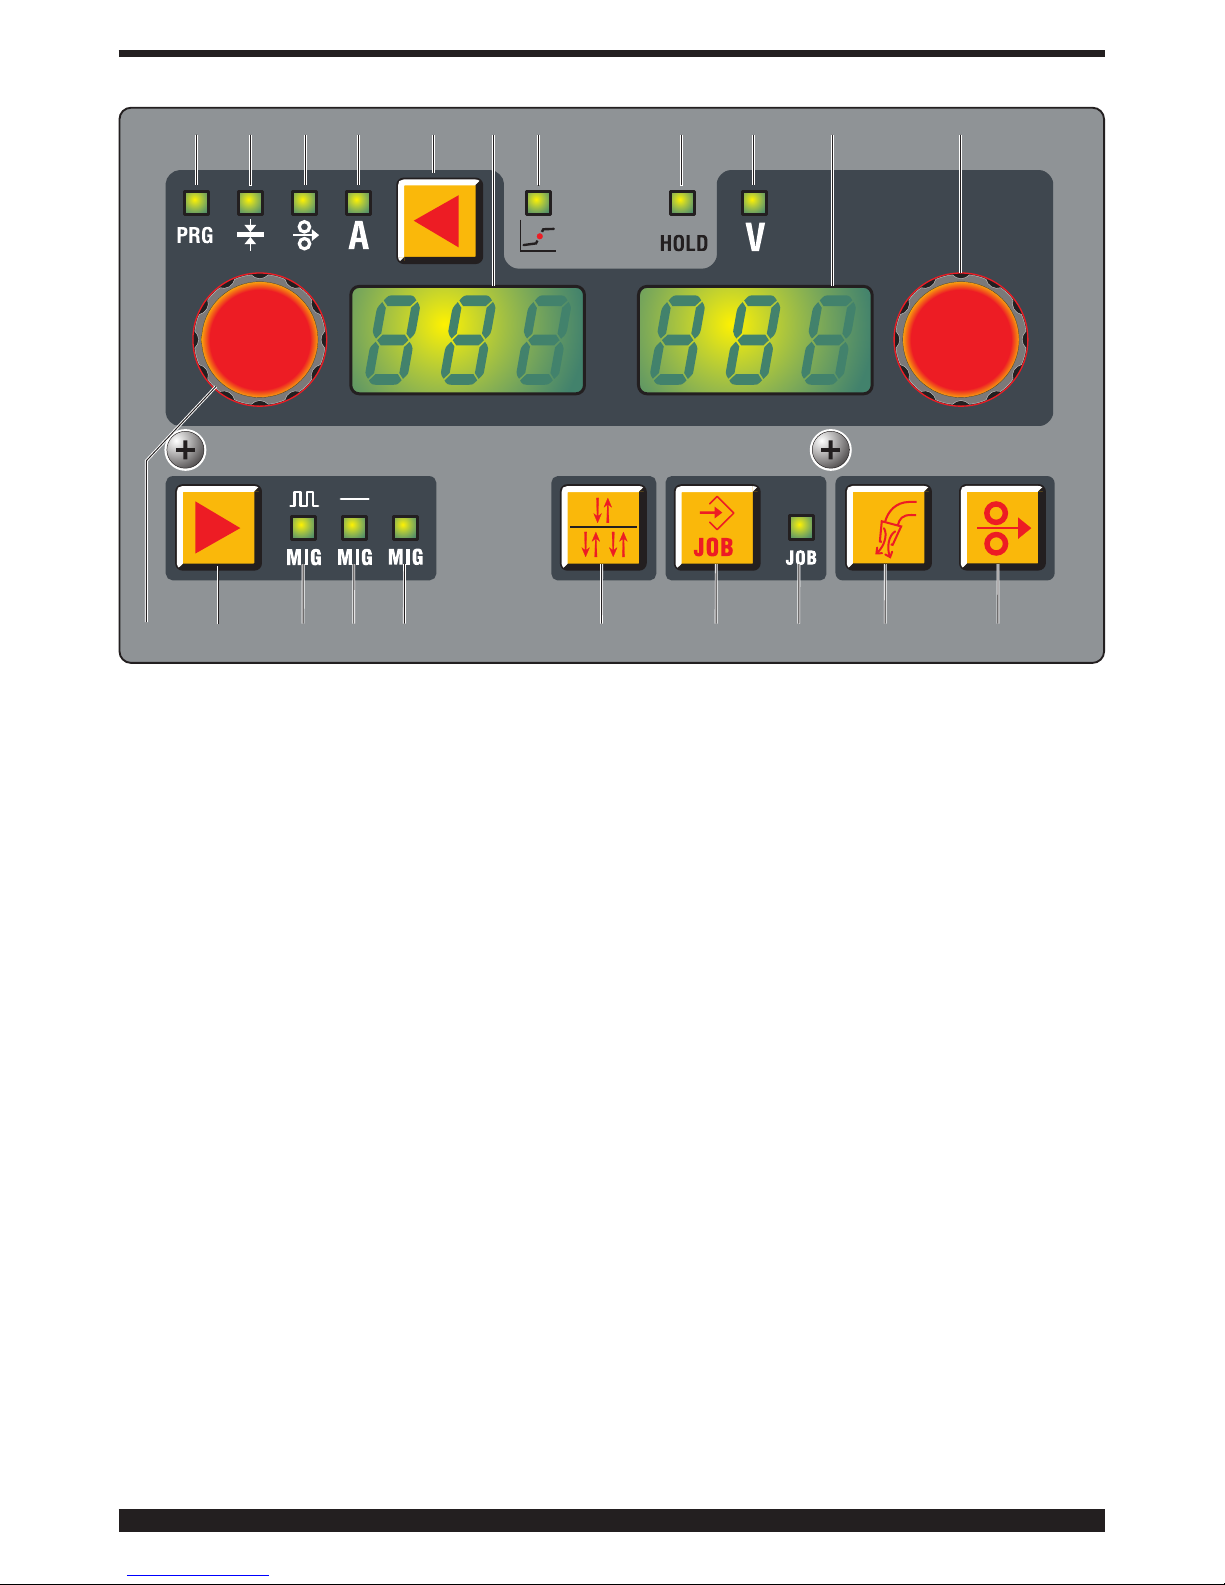
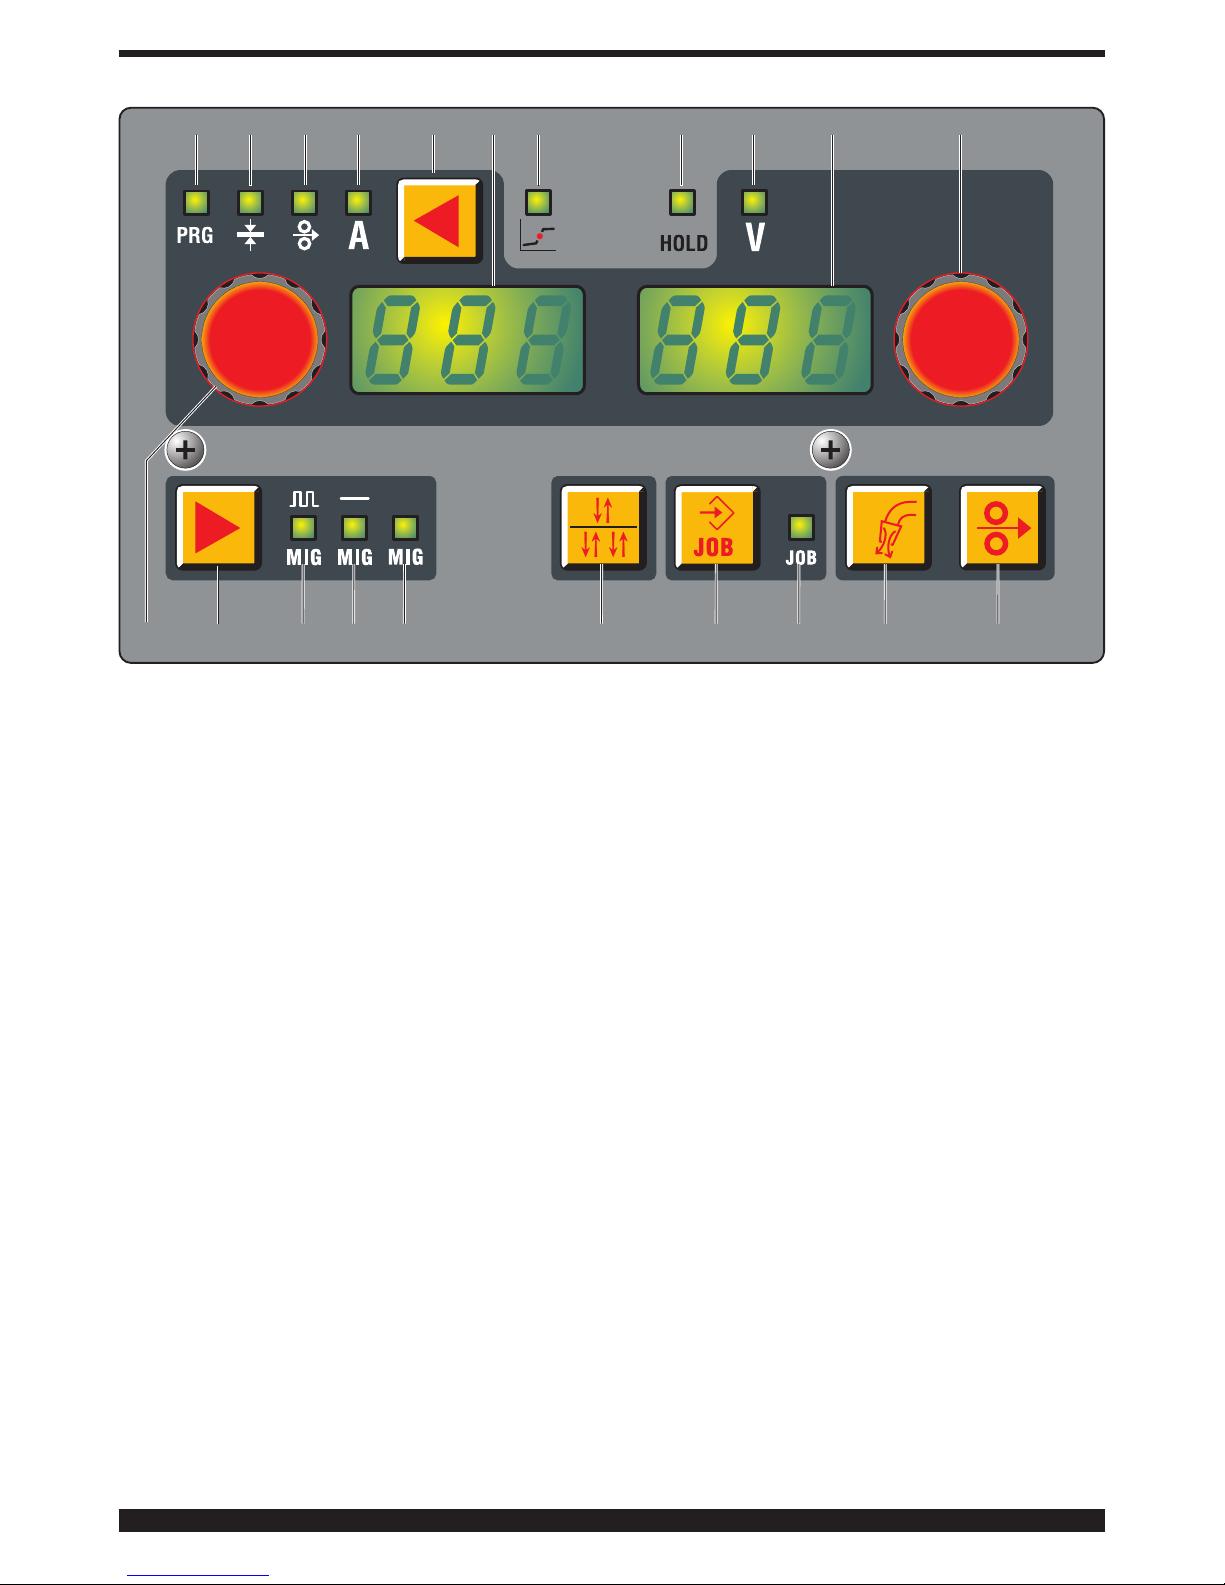
4 DESCRIZIONE DEL PANNELLO COMANDI (Fig. 2)
Tasto di selezione AE.
Ad ogni breve pressione seleziona la grandezza regolabile tramite la manopola AI. Le grandezze selezionabili
sono visualizzate dai LED AA/AB/AC/AD.
LED AA PRG.
Indica che il display AL visualizza il numero di program-
ma impostato.
LED AB Spessore.
Il display AL visualizza lo spessore consigliato in base alla
corrente ed alla velocità impostate. Attivo solo nei processi MIG sinergici.
LED AC Velocità del filo.
Indica che il display AL visualizza la velocità del filo in
saldatura.
LED AD Corrente.
Indica che il display AL visualizza una corrente di saldatura. Durante la saldatura mostra sempre la corrente
misurata; a macchina ferma, se AG è OFF, mostra la corrente preimpostata.
LED AF Posizione globulare.
Non è selezionabile. Attivo nel procedimento MIG sinergico.
L’accensione segnala che la coppia dei valori scelti per la
saldatura possono generare archi instabili e con spruzzi.
LED AG Hold.
Non è selezionabile. Segnala che le grandezze visualizzate dai display AL e AM (normalmente Ampere e Volt) sono
quelle utilizzate nell’ultima saldatura eseguita. Si attiva
alla fine di ogni saldatura.
LED AH Tensione.
In tutti i processi di saldatura indica che il display AM visualizza la tensione reimpostata oppure, in combinazione con il
LED AG, l’ultima tensione misurata.
Manopola AI.
Si regolano le seguenti grandezze:
Corrente di saldatura A, velocità del filo ( ), spessore
( ), numero di programma PRG.
Nelle funzioni di servizio seleziona le funzioni: TRG, SP,
HSA, CrA, PrF, PoF, Acc, bb, L, Dp, PPF, Ito, Fac.
Nei programmi MIG sinergici regolando una grandezza,
anche le altre di conseguenza si modificano. Tutte queste
grandezze vengono visualizzate dal display AL.
Manopola AN.
Si regolano le seguenti grandezze:
Nel MIG sinergico la lunghezza d’arco, nel MIG convenzionale la tensione di saldatura.
All’interno del menù di servizio, in base alla funzione
impostata dalla manopola AI seleziona, il valore impostato, l’attivazione o disattivazione della stessa oppure
un’ulteriore scelta da farsi all’interno della funzione.
Display AL.
In tutti i processi di saldatura visualizza numericamente le
B
A
C
M
N
F
L
Fig. 1
Page 5
5
selezioni fatte tramite il tasto di selezione AE e regolate
tramite la manopola AI.
Per la corrente di saldatura (LED AD) visualizza gli ampere.
Per la velocità di saldatura ( LED AC ) visualizza i metri al
minuto.
Per lo spessore ( LED AB ) visualizza i millimetri.
Per il ( LED AA ) visualizza il numero di programma impostato.
Nelle funzioni di servizio seleziona le funzioni: TRG, SP,
HSA, CrA, PrF, PoF, Acc, bb, L, Dp, PPF, Ito, Fac.
Per i parametri posti all’interno delle funzioni di servizio
che vengono visualizzati dal display AL, vedi il paragrafo
funzioni di servizio.
Quando la macchina è in stato di warning, visualizza una
scritta lampeggiante (ad esempio: OPN se il pannello
laterale è aperto). Quando la macchina è in stato di errore visualizza la sigla Err.
Display AM.
Visualizza numericamente, nel MIG sinergico la lunghezza
d’arco e nel MIG convenzionale la tensione di saldatura.
Per la tensione di saldatura (LED AH acceso) visualizza i
Volt. Per la lunghezza d’arco (LED AH spento) visualizza
un numero compreso tra -9.9 e +9,9, lo 0 è il valore consigliato.
Per i parametri posti all’interno della funzione di servizio
MIG che vengono visualizzati dal display AM vedi il parametro funzioni di servizio.
Quando la macchina è in errore visualizza il corrispondente codice di errore, compreso fra 1 e 99.
Tasto di selezione AO.
Ad ogni pressione seleziona il tipo di processo scelto, la
scelta viene visualizzata dai LED AP/AQ/AR.
LED AP MIG PULSATO.
Indica che il processo scelto è il MIG pulsato sinergico.
LED AQ MIG SINERGICO.
Indica che il processo scelto è il MIG sinergico.
LED AR MIG CONVENZIONALE.
Indica che il processo scelto è il MIG convenzionale.
Tasto di selezione AU.
Ad ogni breve pressione si seleziona il modo 2 tempi
(MANUALE) e il modo 4 tempi (AUTOMATICO), la scelta
viene visualizzata dal display AL .
Nel modo a 2 tempi la macchina inizia a saldare, quando
si preme il pulsante e si interrompe quando lo si rilascia.
Nel modo a 4 tempi per iniziare la saldatura premere e
rilasciare il pulsante torcia, per interrompere è necessario
schiacciarlo e rilasciarlo nuovamente.
Tasto di selezione AV. (JOB)
Memorizzazione e richiamo dei programmi memorizzati.
Per memorizzare una condizione di lavoro (JOB), è sufficiente premere per almeno 3 secondi il pulsante AV, il
LED AZ si accende, sul display AL lampeggia la sigla
STO e sul display AM lampeggia il numero della prima
posizione libera. Con la manopola AN si sceglie in quale
posizione effettuare la memorizzazione, premere nuovamente il pulsante AV fino a sentire il suono di conferma
dell’avvenuta memorizzazione e il numero scelto smette
di lampeggiare.
Per richiamare un numero memorizzato è sufficiente premere brevemente il pulsante AV e richiamare il numero
con la manopola AN. Si possono memorizzare fino a 99
coppie di valori corrente/tensione.
Per cancellare un numero memorizzato, bisogna premere
per almeno 3 secondi il pulsante AV, ruotare la manopo-
AA AB AC AD AL AGAF AH AM
AN
AE
APAO AQ AR AU AV AZ AY AWAI
Fig. 2
Page 6
6
la AI fino a visualizzare sul display AL la sigla DEL e ripremere il pulsante AV per altri 3 secondi.
E possibile richiamare un parametro di corrente/tensione
al di fuori dalla memorizzazione sia per modificarlo che
per usarlo. Per richiamare il parametro bisogna premere
per 3 secondi il pulsante AV, visualizzare tramite la manopola AI il numero da richiamare e visualizzare sul display
AL, tramite la manopola AN la sigla rcL ora è sufficiente
premere per almeno 3 secondi il pulsante AV.
LED AZ JOB.
Indica che si è all’interno del menù di memorizzazione dei
punti lavoro memorizzati.
Tasto di selezione AY.
Test Gas.
Premendo questo tasto il gas comincia ad uscire, per fermarne l’uscita è necessario ripremerlo.
Se non si ripreme il pulsante dopo 30 secondi l’uscita del
gas viene interrotta.
Tasto di selezione AW.
Test filo.
Permette l’avanzamento del filo senza la presenza di tensione o di corrente.
Tenendo premuto il tasto, per i primi 5 secondi il filo avanza alla velocità di un 1 metro al minuto,
per poi accelerare gradualmente fino a 8 metri al minuto.
Rilasciando il tasto, il motore si arresta istantaneamente.
5. FUNZIONI DI SERVIZIO.
Premere il tasto AE, e mantenerlo premuto per almeno 3
secondi per entrare nel sottomenù. Girando la manopola
AI si seleziona la funzione, che si visualizza sul display
AL, e con la manopola AN si seleziona il tipo di funziona-
mento o il valore, si visualizzano sul display AM. Per tornare alla normale visualizzazione, premere e rilasciare
immediatamente il tasto AE.
1- TRG.
Scelta tra 2 tempi, 4 tempi, 3 livelli, la scelta 2t e 4t si
può fare tramite il tasto di selezione AU, senza entrare
nelle funzioni di servizio.
2t la macchina inizia a saldare, quando si preme il pulsante
e si interrompe quando si rilascia. 4t per iniziare la saldatura
premere e rilasciare il pulsante torcia, per interrompere è
necessario schiacciarlo e rilasciarlo nuovamente. 3L questo
procedimento è attivo nei processi sinergici.
Particolarmente consigliato per la saldatura dell’alluminio.
Sono disponibili 3 correnti richiamabili in saldatura
tramite il pulsante di start della torcia. L’impostazione
delle correnti e dello slope è la seguente:
SC corrente di partenza (Hot start). Possibilità di regolazione da 1 al 200% della corrente di saldatura, valore
regolato tramite la manopola AN.
Slo slope. Possibilità di regolazione da 1 a 10 secondi.
Definisce il tempo di raccordo tra la prima corrente SC
con la corrente di saldatura e la seconda corrente con la
terza corrente CrC (corrente di crater filler), valore regolato tramite la manopola AN.
CrC corrente di crater filler. Possibilità di regolazione da
1 al 200% della corrente di saldatura, valore regolato
tramite la manopola AN.
La saldatura inizia alla pressione del pulsante torcia, la
corrente richiamata sarà la corrente di partenza SC.
Questa corrente viene mantenuta fino a quando il pulsante torcia è premuto; al rilascio del pulsante la prima corrente si raccorda alla corrente di saldatura, impostata
con la manopola AI, e viene mantenuta fino a quando il
pulsante torcia viene ripremuto. Alla successiva pressione del pulsante torcia la corrente di saldatura si raccorda
alla terza corrente CrC ed è mantenuta attiva fino a
quando il pulsante torcia viene tenuto premuto. Al rilascio
del pulsante la saldatura s’interrompe.
2- SP (spot / puntatura).
Off/ON attiva e disattiva la funzione spot.
Il tempo di puntatura tSP si regola da 0,3 a 5 secondi.
Il tempo di pausa tra un punto e l’altro tIN si regola da 0,3
a 5 secondi.
Questa funzione è inibita quando la funzione 3L è attiva.
3- HSA (hot start automatico).
Questa funzione è inibita quando la funzione 3L è attiva
e funziona solo con i programmi sinergici.
Una volta attivata la funzione con la manopola AN, l’operatore potrà regolare il livello della corrente di partenza
SC ( Hot start ), possibilità di regolazione da 1 al 200%
della corrente di saldatura, valore regolato tramite la
manopola AN.
Potrà regolare la durata tHS (default 130%) di questa corrente da 0,1 a 10 secondi (default 0,5 sec.). Potrà regolare il tempo Slo di passaggio tra la corrente SC e la corrente di saldatura da 0,1 a 10 secondi (default 0,5 sec.).
4- CrA (crater filler- riempimento del cratere finale).
La funzione è selezionabile con la manopola AI ed è funzionante in saldatura 2t o 4t e se si desidera, anche in
abbinamento con la funzione HSA.
Dopo avere attivato la funzione selezionando
“On” con la manopola AN, ruotare la manopola AI
per visualizzare le sigle:
Slo = Tempo di raccordo tra la corrente di saldatura e la
corrente di riempimento cratere. Default 0,5 sec.
Regolazione 0,1 – 10 sec.
CrC = corrente di riempimento di cratere espressa in
percentuale della velocità del filo in saldatura.
Default 60%. Regolazione 10 – 200%.
TCr = tempo di durata della corrente di riempimento.
Default 0,5 sec. Regolazione 0,1 – 10 sec.
5- PrF (Pre gas).
La regolazione può variare da 0 ai 3 secondi.
6- Pof (post gas).
La regolazione può variare da 0 ai 30 secondi.
7- Acc ( accostaggio ).
La regolazione può variare da 0 a 100%.
E’ la velocità del filo, espressa in percentuale della velocità impostata per la saldatura, prima che lo stesso tocchi il pezzo da saldare.
Questa regolazione è importante per ottenere sempre
buone partenze.
Regolazione del costruttore “ Au” automatico.
Page 7
7
Il valore si modifica con la manopola AN. Se, una volta
modificato, si vuole ritornare alle impostazioni originali,
premere il tasto AV fino alla ricomparsa della sigla “Au”
sul display AM.
8- BB (burn back).
La regolazione può variare da 4 al 250 ms. Serve a regolare la lunghezza del filo uscente dall’ugello gas dopo la
saldatura. A numero maggiore corrisponde una maggiore
bruciatura del filo.
Regolazione del costruttore “ Au” automatico.
Se, una volta modificato, si vuole ritornare alle impostazioni originali, premere il tasto AV fino alla ricomparsa
della sigla “Au” sul display AM.
9- L (impedenza).
La regolazione può variare da -9,9 a +9,9. Lo zero è la
regolazione impostata dal costruttore, se il numero è
negativo l’impedenza diminuisce e l’arco diventa più
duro mentre se aumenta diventa più dolce.
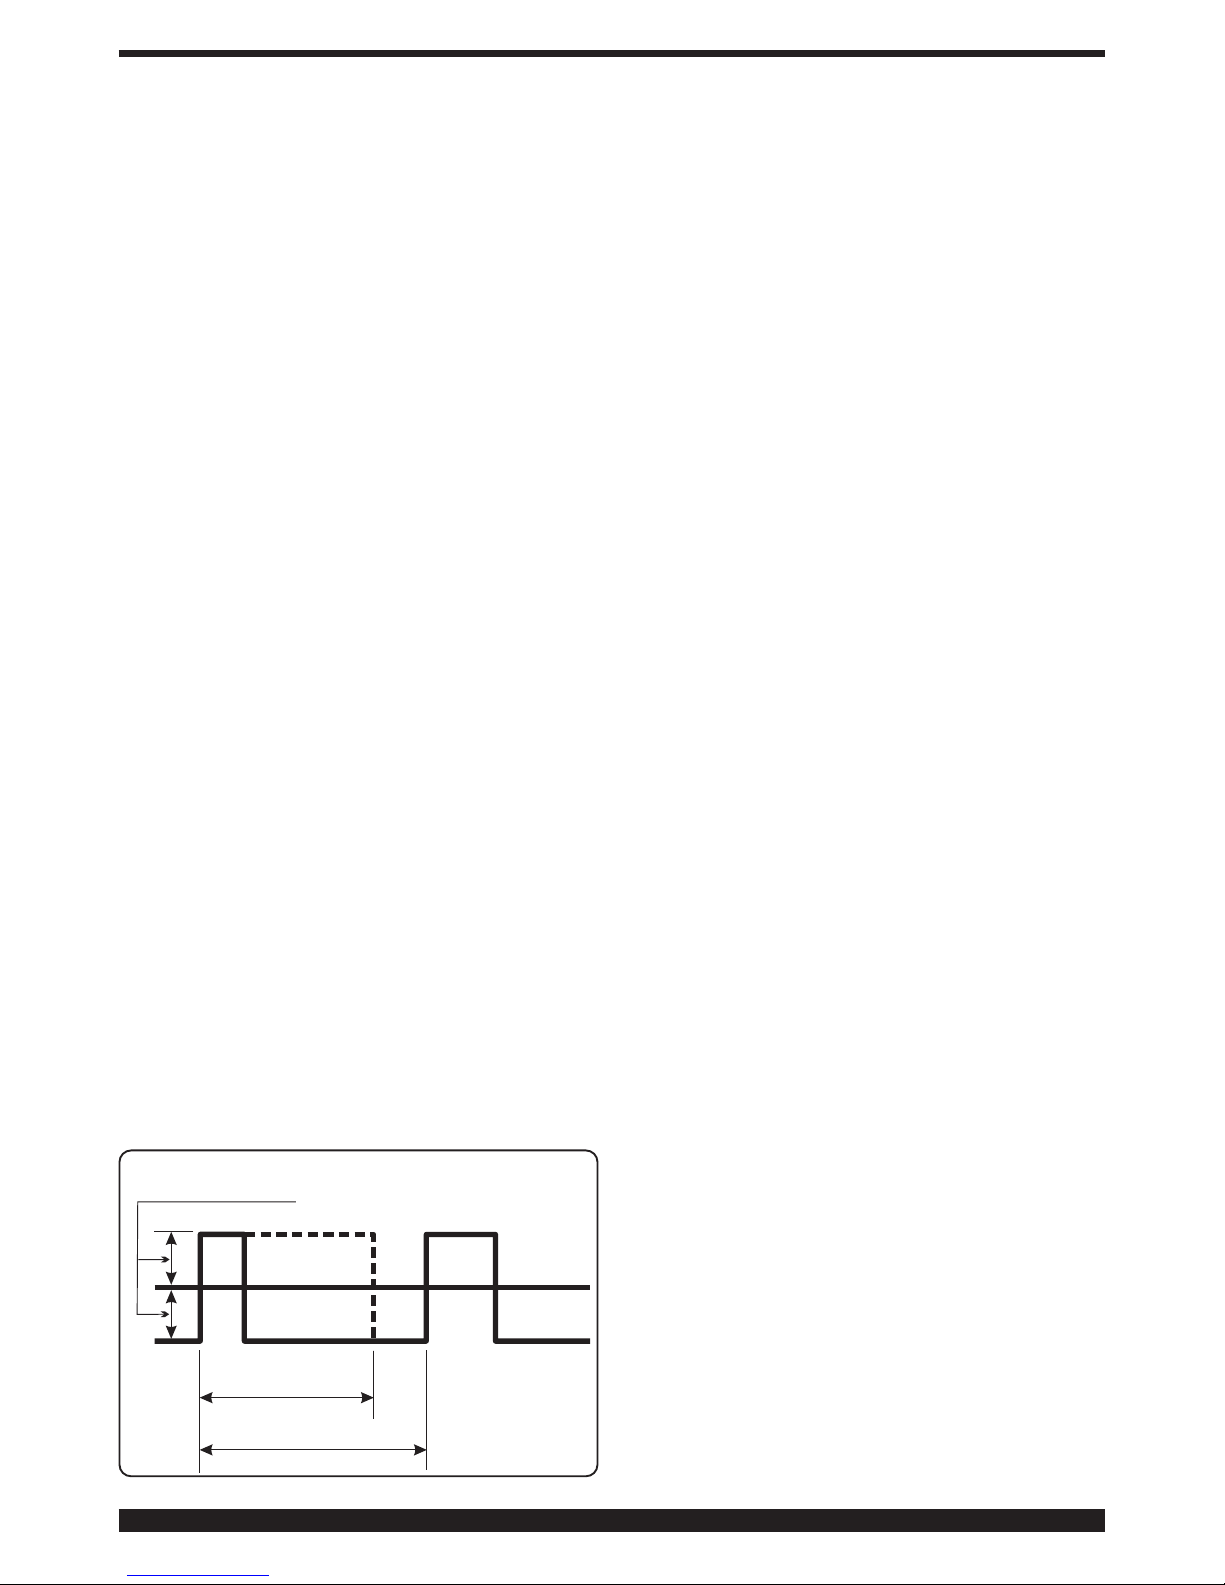
10- dP ( Doppia pulsazione, optional )
Questo tipo di saldatura fa variare l’intensità di corrente
tra due livelli e può essere inserito in tutti i programmi
sinergici. Prima di impostarla è necessario eseguire un
breve cordone per determinare la velocità più vicina alla
saldatura che dovrete eseguire. Si determina così la velocità di riferimento.
Per attivare la funzione procedere come segue:
A)- Attivare la funzione ruotando la manopola AN fino alla
comparsa della sigla On sul display AM.
B)- Ruotare la manopola AI fino alla comparsa della sigla
FdP (frequenza doppia pulsazione) sul display AL. Il
display AM visualizza la sigla OFF (spento).
Ruotare la manopola AN per selezionare la frequenza di
lavoro (regolazione da 0,5 a 5 Hz). Il valore scelto viene
visualizzato dal display AM.
C)- Ruotare la manopola AI fino alla comparsa della sigla
ddP (differenza in mt/min della doppia pulsazione).
Ruotare la manopola AN per selezionare i metri al minuto
(regolazione 0,1- 3m/min ) che verranno sommati e
sottratti alla velocità di riferimento (default 1m/min).
D)- Ruotare la manopola AI fino alla comparsa della sigla
tdP. Questo è il tempo di durata della velocità di filo più alta,
cioè della corrente maggiore. Viene espresso in percentuale
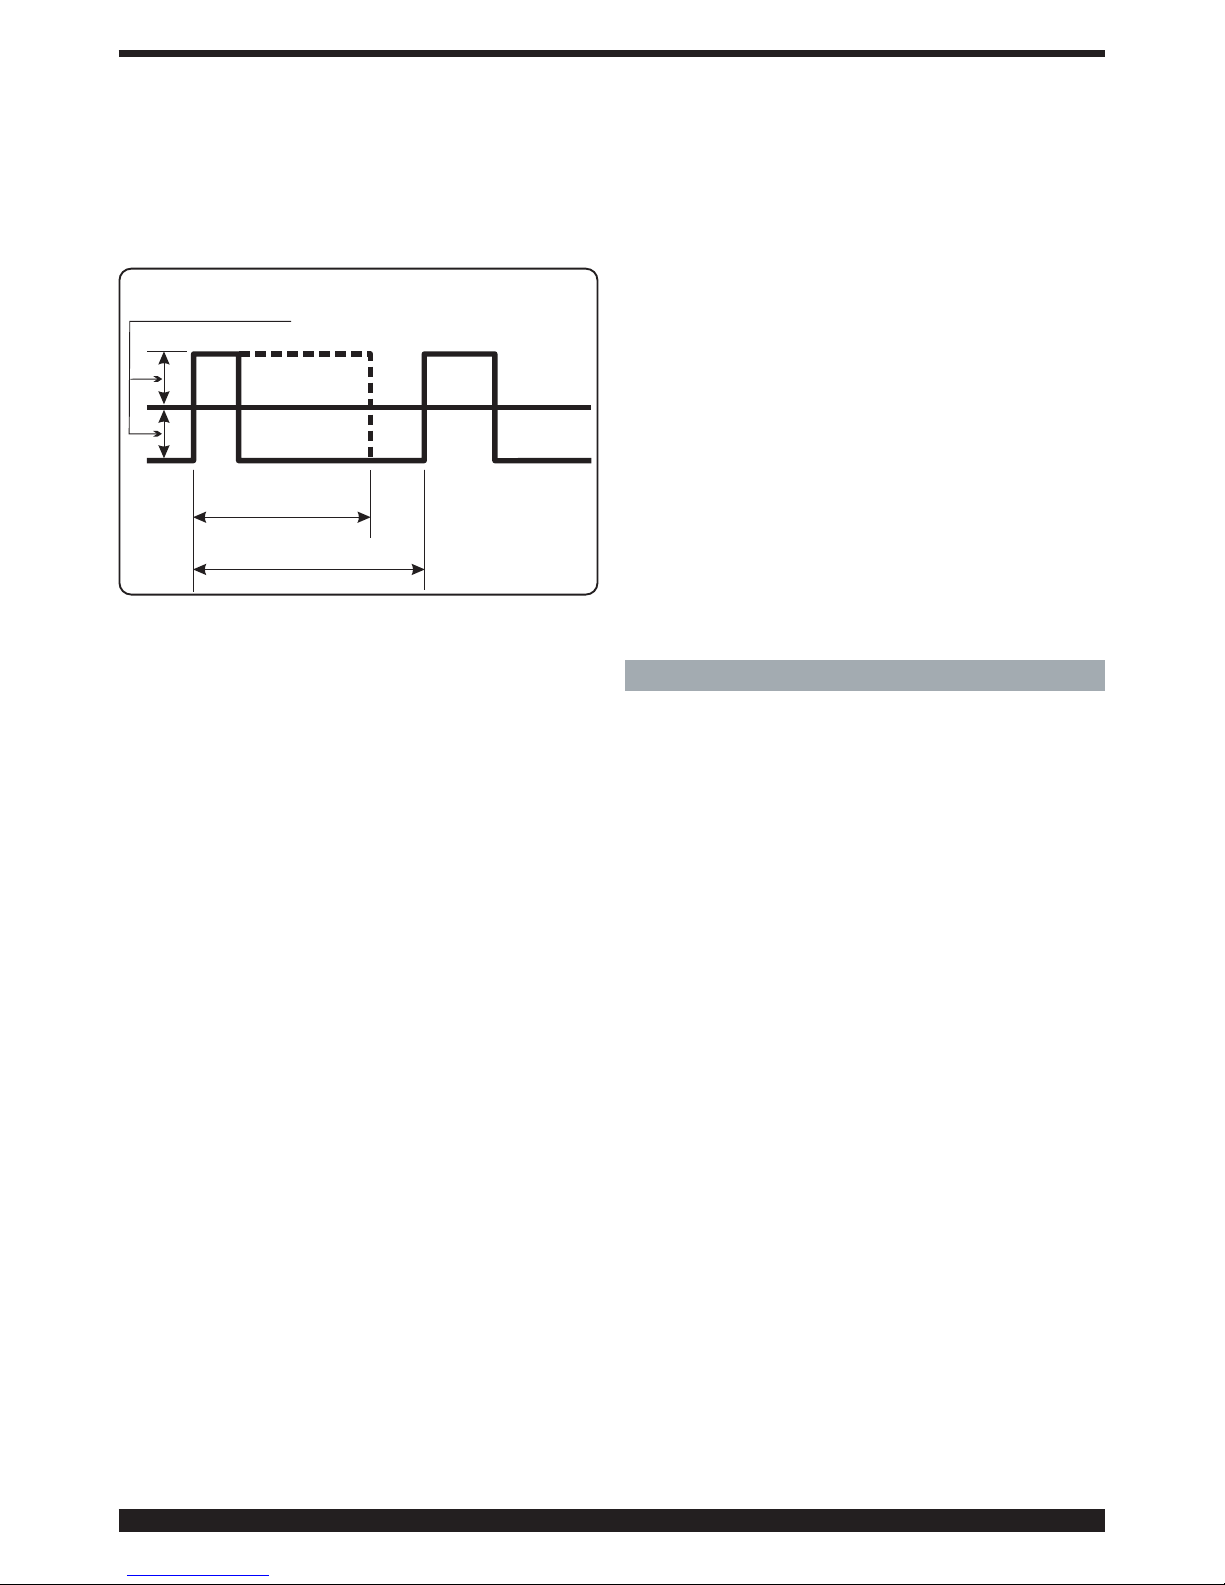
del tempo ricavato dalla frequenza Fdp ( Vedi figura 3).
Ruotare la manopola AN per regolare la percentuale.
Regolazione tra 25 e 75% (default 50%).
E)- Ruotare la manopola AI fino alla comparsa della sigla
AdP (lunghezza d’arco della corrente maggiore).
Regolazione -9,9 - 9,9 (default 0).
Verificare, in saldatura, che la lunghezza dell’arco sia la
stessa per entrambi le correnti; eventualmente ruotare la
manopola AN per correggerla.
Nota: è possibile saldare all’interno delle funzioni di doppia pulsazione.
Una volta realizzate queste regolazioni per tornare alla
normale configurazione del pannello premere brevemente il pulsante AE.
Se si rendesse necessario regolare la lunghezza dell’arco
della corrente più bassa, velocità minore, agire sulla regolazione della lunghezza d’arco della velocità di riferimento. Muovendo la velocità di riferimento le impostazioni
precedentemente regolate saranno ripetute anche per la
nuova velocità.
11- PP (push-pull).
Montando la torcia Push-Pull Art. 2003 si abilita la funzione PPF (Push Pull Force) che regola la coppia di traino del
motore del push pull per rendere lineare l’avanzamento
del filo.
La regolazione si effettua con la manopola AN e può
variare da 99 a -99. La regolazione standard è 0.
12- Ito. (inching time out).
Lo scopo è quello di bloccare la saldatrice se, dopo lo
start, il filo fuoriesce dalla torcia, senza passaggio di
corrente.
La fuoriuscita del filo dalla torcia è regolabile da 5 a 50
centimetri tramite la manopola AN. Una volta richiamata
la funzione questa può essere attivata (On) o spenta (Off).
13- qC (Controllo qualità).
Abilitazione della funzione controllo qualità.
Off - Funzione spenta.
On - Funzione attiva. (Per questa funzione si deve fare
riferimento al manuale 3300239 relativo agli
Articoli: 224.04 e 405.00).
qCO - (Controllo qualità output).
Seleziona il tipo di uscita dei report del controllo di
qualità:
ASC – (ASCII) uscita su porta seriale, solo testo
non formattato per terminale tipo Hiperterminal di
windows.
PRN – (Printer) uscita su porta seriale, per stam-
pante Art. 405.
14- UtC selezione del fuso orario.
Specificare un valore da -12 a 12 a seconda del paese in cui
sarà utilizzata la saldatrice (es. Italia 1 = +1 h rispetto a utc).
15- dSt selezione dell’ora legale.
(es. 0 inverno, 1 estate)
16- Fac. (factory).
Lo scopo è quello di riportare la saldatrice alle impostazioni di prima fornitura. Selezionata la funzione, il display
AM visualizza, noP = riporta la saldatrice alle impostazione di prima fornitura tralasciando i programmi memorizzati, Prg = cancella tutti i programmi memorizzati e ALL
= riporta la saldatrice alle impostazioni di prima fornitura.
DdP= 0,1÷3 m/min
tdP T= 25÷75% di
T Fdp= 1/ (0,5÷5 Hz)
=
=
Fig. 3
Velocità di
riferimento
Page 8
8
Per confermare la funzione desiderata è sufficiente premere per 3 secondi il pulsante AV, la sigla visualizzata sul
display AM inizierà a lampeggiare e dopo alcuni secondi,
un suono confermerà l’avvenuta memorizzazione.
6 INSTALLAZIONE
L’installazione della saldatrice deve essere eseguita da
personale esperto. Tutti i collegamenti devono essere
eseguiti nel pieno rispetto della legge antinfortunistica
vigente (norma CEI 26-23 - IEC/TS 62081).
6.1 SISTEMAZIONE
Il peso della saldatrice è di circa 22 Kg.
Posizionare l’apparecchio in una zona che assicuri una
buona stabilità, un’efficiente ventilazione e tale da evitare
che polvere metallica (es. smerigliatura) possa entrare.
6.2 MESSA IN OPERA
Montare la spina sul cavo d’alimentazione facendo particolare attenzione a collegare il conduttore giallo verde al
polo di terra. Verificare che la tensione d’alimentazione
corrisponda a quella nominale della saldatrice.
Dimensionare i fusibili di protezione in base ai dati riportati sulla targa dei dati tecnici.
Collegare il tubo gas della saldatrice al riduttore di pressione della bombola. Montare la torcia.
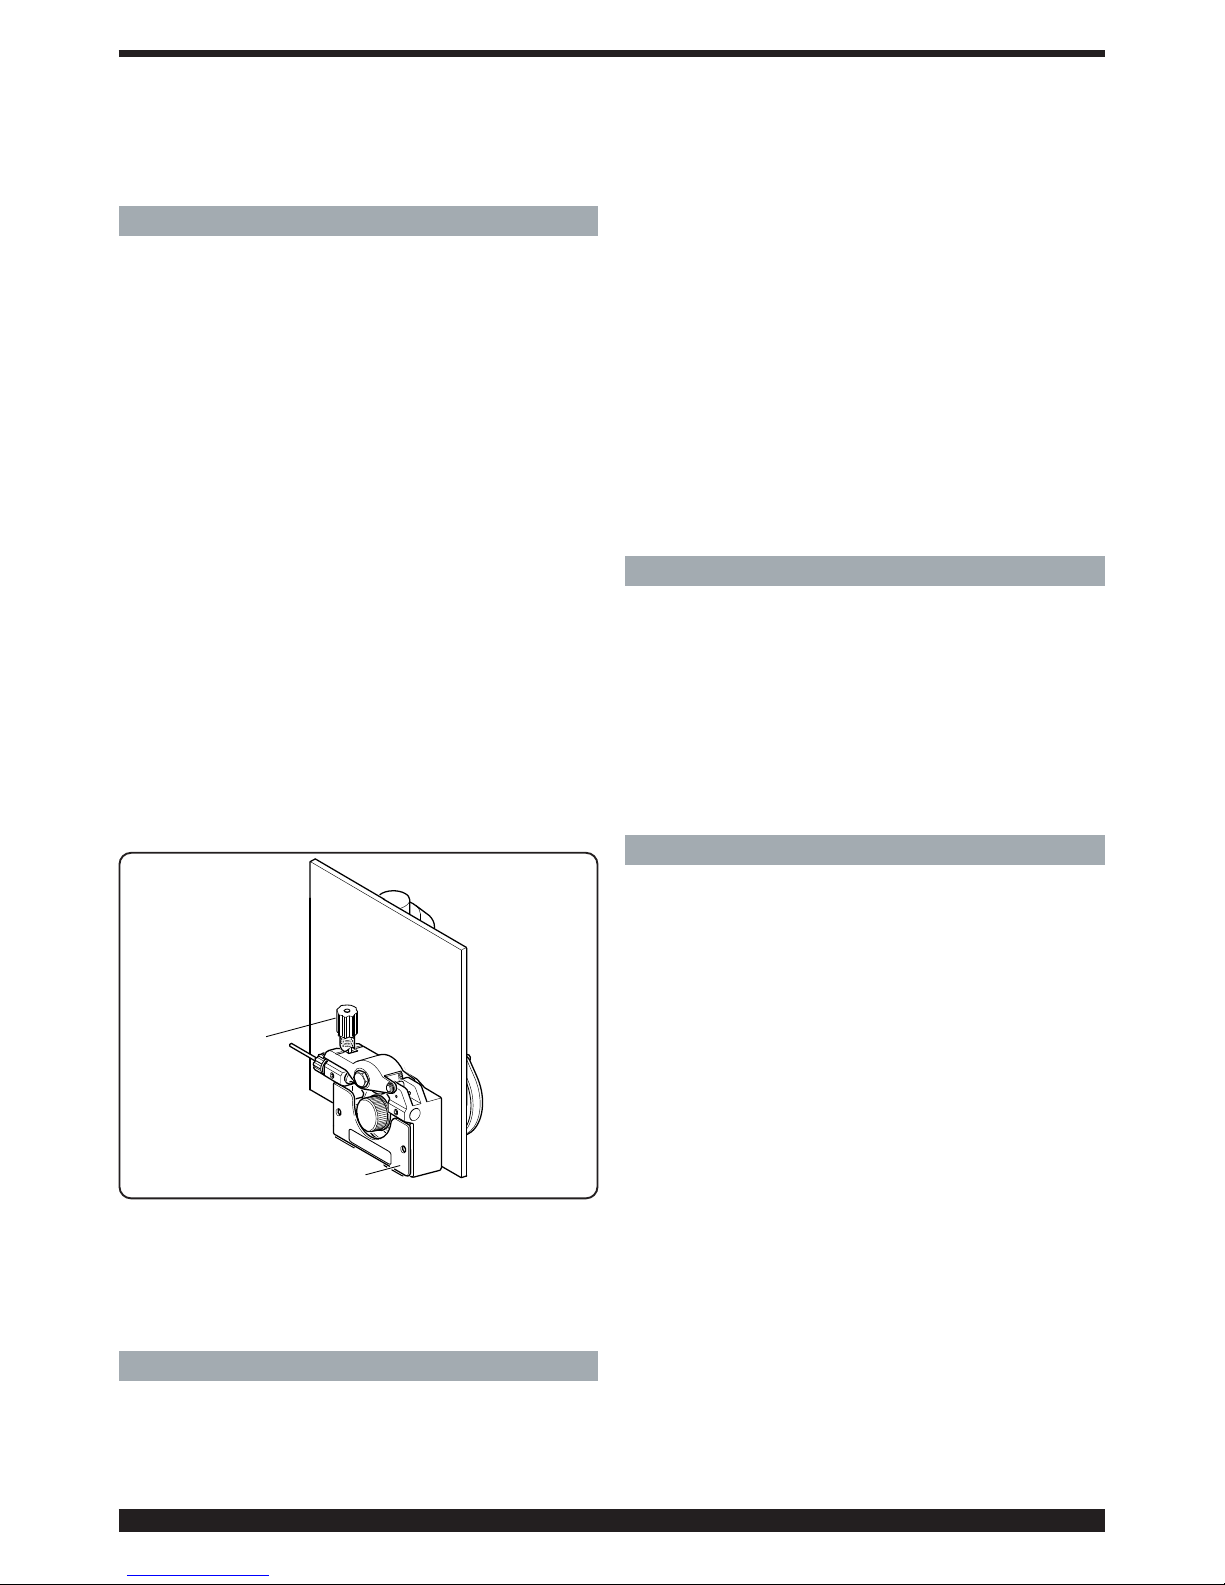
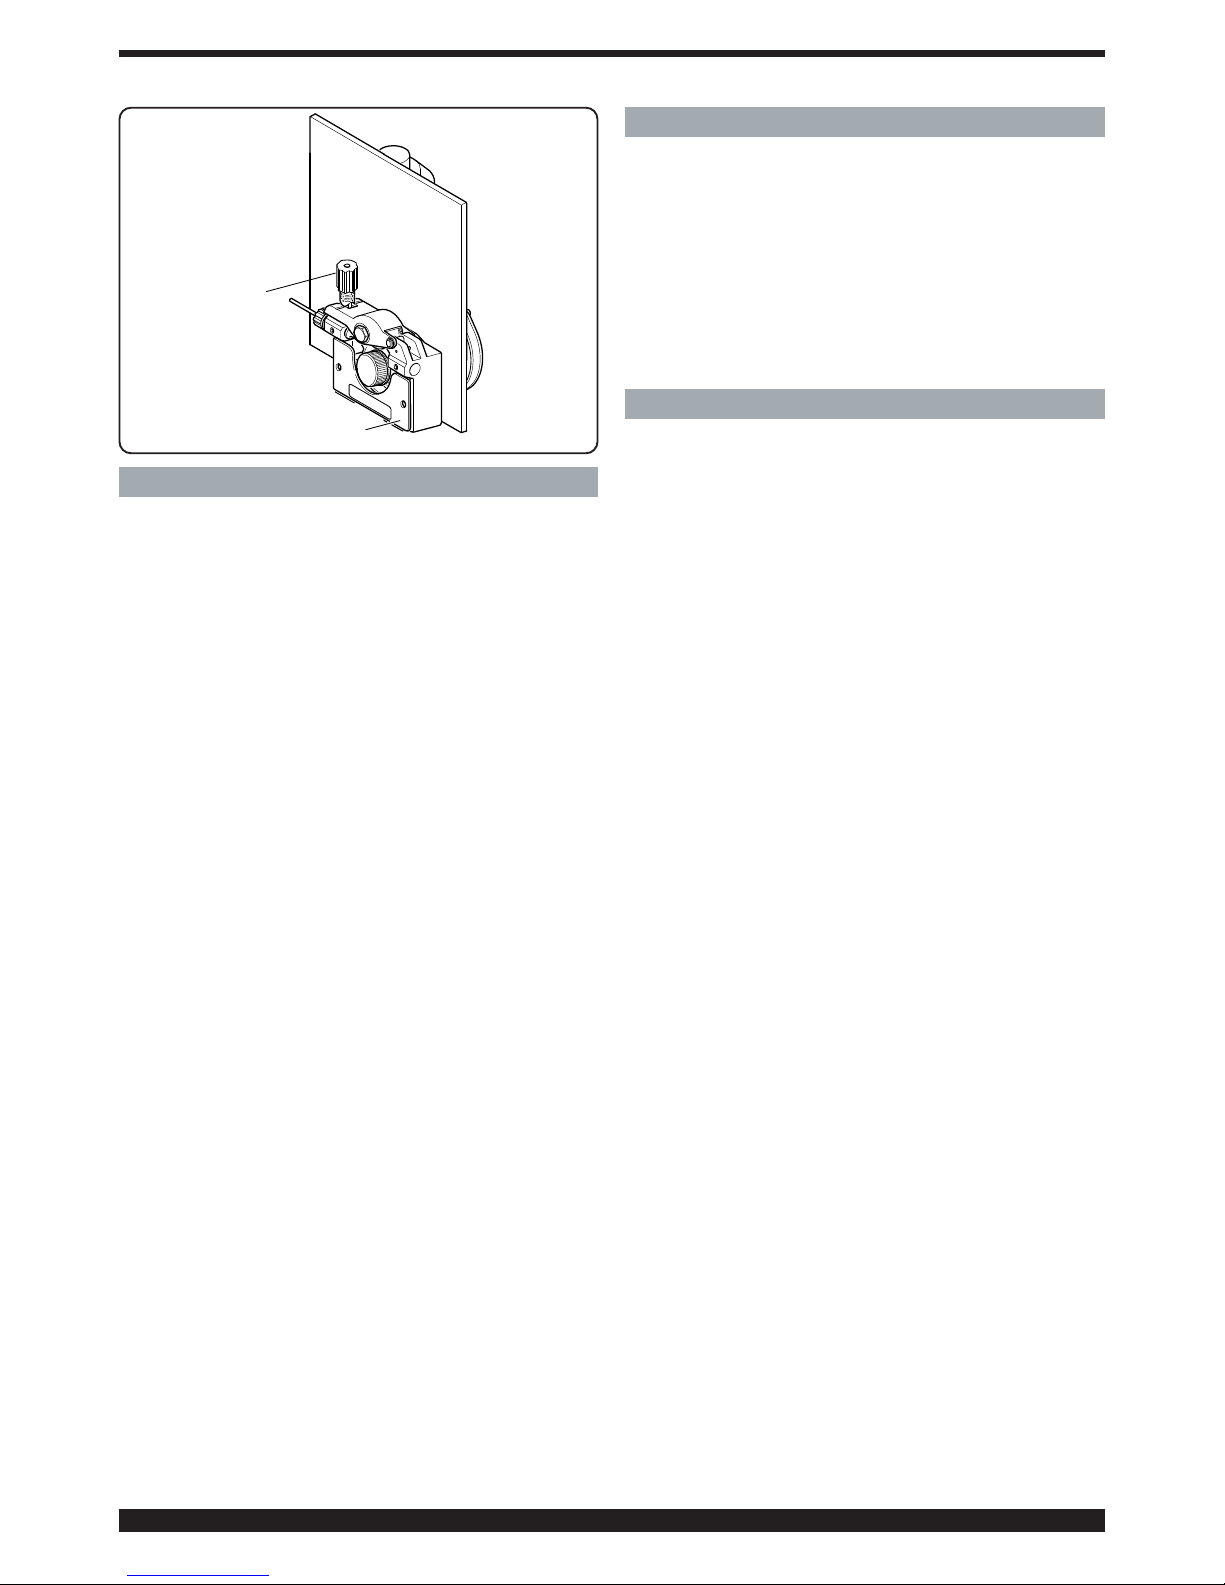
Per controllare che la gola del rullo corrisponda al diametro del filo utilizzato, aprire il laterale mobile, togliere la
copertura CA, sbloccare il rullo premifilo mediante la
manopola di regolazione della pressione BN, sostituire il
rullo e rimontare la copertura CA ( Vedi fig.4).
Montare la bobina del filo ed infilare il filo nel traino e nella
guaina della torcia.
Bloccare il rullo premifilo con la manopola BN e regolare
la pressione. Accendere la macchina.
Regolare il gas utilizzando il tasto AY quindi fare avanzare il filo utilizzando il tasto AW.
7 SALDATURA
Saldatura Mig pulsato sinergico LED AP acceso.
Scegliere il numero di PRG in base al diametro del filo da utilizzare, il tipo la qualità del materiale ed il tipo di gas utilizzando l’istruzione posta all’interno del laterale mobile.
Regolare le funzioni presenti nel sottomenù secondo quanto
indicato nel paragrafo “Funzioni di servizio”.
La regolazione dei parametri di saldatura è fatta tramite la
manopola AI.
Saldatura Mig sinergico LED AQ acceso.
Scegliere il numero di PRG in base al diametro del filo da utilizzare, il tipo la qualità del materiale ed il tipo di gas utilizzando l’istruzione posta all’interno del laterale mobile.
Regolare le funzioni presenti nel sottomenù secondo quanto
indicato nel paragrafo “Funzioni di servizio”.
Regolare la velocità del filo e la tensione di saldatura tramite
la manopola AI.
Saldatura Mig convenzionale LED AR acceso.
Scegliere il numero di PRG in base al diametro del filo da utilizzare, il tipo la qualità del materiale ed il tipo di gas utilizzando l’istruzione posta all’interno del laterale mobile.
Regolare le funzioni presenti nel sottomenù secondo quanto
indicato nel paragrafo “Funzioni di servizio”.
Regolare la velocità del filo e la tensione di saldatura
rispettivamente tramite le manopole AI e AN.
8 ACCESSORI
8.1 TORCIA MIG ART. 1242
Torcia MIG CEBORA 280 A raffreddata ad aria m. 3,5.
8.2 TORCIA PUSH-PULL UP/DOWN raffreddata ad
aria ART. 2003.
8.3 CARRELLO PER TRASPORTO GENERATORE ART.
1656.
8.4 KIT PER BOBINE Ø300 mm Kg. 15. ART. 114.
9 MANUTENZIONE
Ogni intervento di manutenzione deve essere eseguito da
personale qualificato nel rispetto della norma CEI 26-29
(IEC 60974-4).
9.1 MANUTENZIONE GENERATORE
In caso di manutenzione all'interno dell’apparecchio, assicurarsi che l'interruttore L sia in posizione "O" e che il cavo di
alimentazione sia scollegato dalla rete.
Periodicamente, inoltre, è necessario pulire l’interno dell’apparecchio
dalla polvere metallica accumulatasi, usando aria
compressa.
9.2 ACCORGIMENTI DA USARE DOPO UN
INTERVENTO DI RIPARAZIONE.
Dopo aver eseguito una riparazione, fare attenzione a
riordinare il cablaggio in modo che vi sia un sicuro isolamento tra il lato primario ed il lato secondario della macchina.
Evitare che i fili possano andare a contatto con parti in
movimento o parti che si riscaldano durante il funzionamento. Rimontare tutte le fascette come sull’apparecchio
originale in modo da evitare che, se accidentalmente un
conduttore si rompe o si scollega, possa avvenire un contatto tra il primario ed il secondario.
Rimontare inoltre le viti con le rondelle dentellate come
sull’apparecchio originale.
%1
&$
Fig. 4
Page 9
9
IMPORTANT: BEFORE STARTING THE EQUIPMENT,
READ THE CONTENTS OF THIS MANUAL, WHICH MUST
BE STORED IN A PLACE FAMILIAR TO ALL USERS FOR
THE ENTIRE OPERATIVE LIFE-SPAN OF THE MACHINE.
THIS EQUIPMENT MUST BE USED SOLELY FOR WELDING OPERATIONS.
1 SAFETY PRECAUTIONS
WELDING AND ARC CUTTING CAN BE
HARMFUL TO YOURSELF AND OTHERS.
The user must therefore be educated
against the hazards, summarized below, deriving from welding operations. For more detailed information, order the
manual code 3.300.758
NOISE
This machine does not directly produce noise
exceeding 80dB. The plasma cutting/welding proce-
dure may produce noise levels beyond said limit;
users must therefore implement all precautions required by
law.
ELECTRIC AND MAGNETIC FIELDS - May be dangerous.
· Electric current following through any conductor causes localized Electric and Magnetic
Fields (EMF). Welding/cutting current creates
EMF fields around cables and power sources.
· The magnetic fields created by high currents
may affect the operation of pacemakers. Wearers of vital
electronic equipment (pacemakers) should consult their
physician before beginning any arc welding, cutting, gouging or spot welding operations.
· Exposure to EMF fields in welding/cutting may have other
health effects which are now not known.
· All operators should use the followingprocedures in
order to minimize exposure to EMF fields from the welding/cutting circuit:
- Route the electrode and work cables together - Secure
them with tape when possible.
- Never coil the electrode/torch lead around your body.
- Do not place your body between the electrode/torch
lead and work cables. If the electrode/torch lead cable
is on your right side, the work cable should also be on
your right side.
- Connect the work cable to the workpiece as close as
possible to the area being welded/cut.
- Do not work next to welding/cutting power source.
EXPLOSIONS
· Do not weld in the vicinity of containers under pressure, or in the presence of explosive dust, gases or
fumes. · All cylinders and pressure regulators used in
welding operations should be handled with care.
ELECTROMAGNETIC COMPATIBILITY
This machine is manufactured in compliance with the
instructions contained in the standard IEC 60974-10 (CL. A),
and must be used solely for professional purposes in an
industrial environment. There may be potential difficulties in ensuring electromagnetic compatibility in nonindustrial environments.
DISPOSAL OF ELECTRICAL AND ELECTRONIC
EQUIPMENT
Do not dispose of electrical equipment together
with normal waste!In observance of European
Directive 2002/96/EC on Waste Electrical and Electronic
Equipment and its implementation in accordance with
national law, electrical equipment that has reached the
end of its life must be collected separately and returned
to an environmentally compatible recycling facility. As the
owner of the equipment, you should get information on
approved collection systems from our local representative. By applying this European Directive you will improve
the environment and human health!
IN CASE OF MALFUNCTIONS, REQUEST ASSISTANCE
FROM QUALIFIED PERSONNEL.
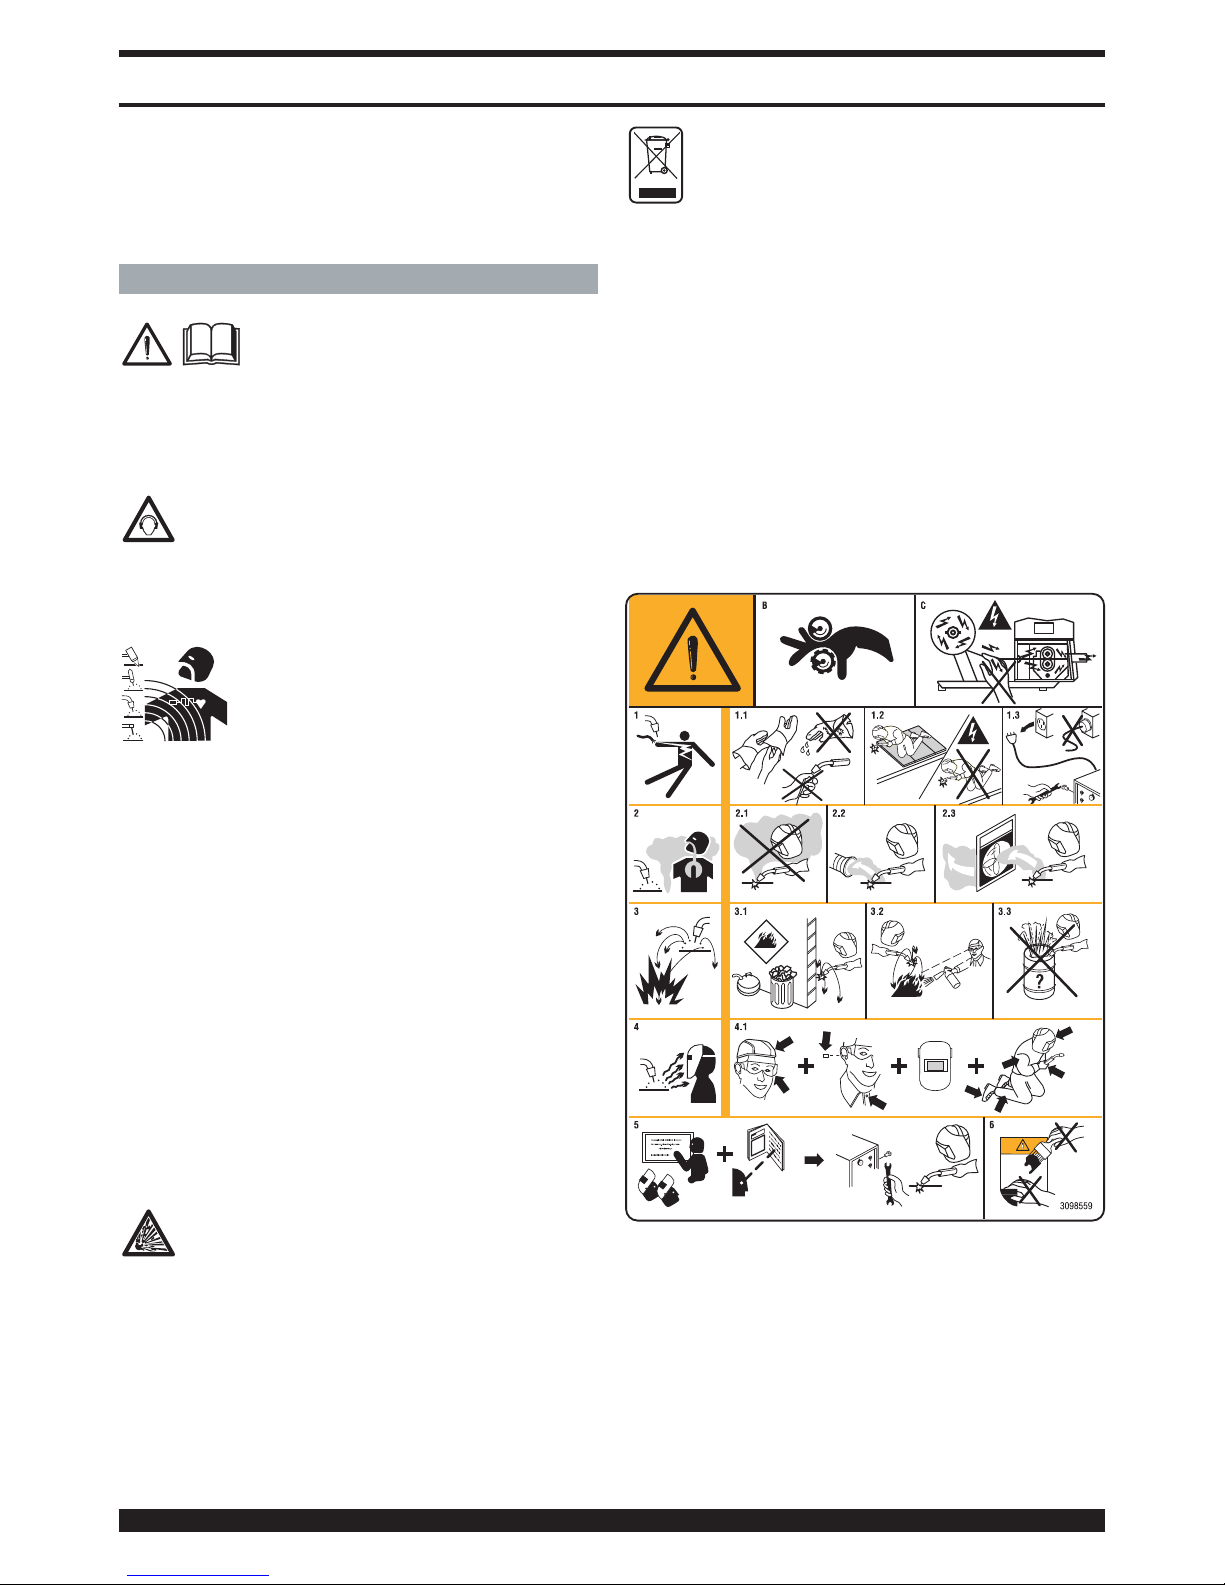
1.1 WARNING LABEL
The following numbered text corresponds to the label
numbered boxes.
B. Drive rolls can injure fingers.
C. Welding wire and drive parts are at welding voltage
during operation — keep hands and metal objects
away.
1 Electric shock from welding electrode or wiring can
kill.
1.1 Wear dry insulating gloves. Do not touch electrode
with bare hand. Do not wear wet or damaged gloves.
1.2 Protect yourself from electric shock by insulating
INSTRUCTION MANUAL FOR WIRE WELDING MACHINE
Page 10
10
yourself from work and ground.
1.3 Disconnect input plug or power before working on
machine.
2 Breathing welding fumes can be hazardous to your
health.
2.1 Keep your head out of fumes.
2.2 Use forced ventilation or local exhaust to remove
fumes.
2.3 Use ventilating fan to remove fumes.
3 Welding sparks can cause explosion or fire.
3.1 Keep flammable materials away from welding.
3.2 Welding sparks can cause fires. Have a fire extinguisher nearby and have a watchperson ready to use it.
3.3 Do not weld on drums or any closed containers.
4 Arc rays can burn eyes and injure skin.
4.1 Wear hat and safety glasses. Use ear protection and
button shirt collar. Use welding helmet with correct
shade of filter. Wear complete body protection.
5 Become trained and read the instructions before
working on the machine or welding.
6 Do not remove or paint over (cover) label.
2 GENERAL DESCRIPTIONS
2.1 SPECIFICATIONS
The Sound 2060/MD Star Double Pulse is an equipment
suitable for synergic pulsed MIG/MAG, synergic not
pulsed MIG/MAG and conventional MIG/NAG welding,
developed with inverter technology. The power source is
equipped with a 2-roller wire feeder.
This welding machine must not be used to defrost pipes.
2.2 EXPLANATION OF TECHNICAL SPECIFICATIONS
This machine is manufactured according to the following
standards: IEC 60974.1 / IEC 60974.10 (CL. A) /
IEC 61000-3-11 / IEC 61000-3-12.
N°. Serial number. Must be indicated on any
request regarding the welding machine.
Single-phase static transformer-rectifier
frequency converter.
MIG Suitable for MIG-MAG welding.
U0. Secondary open-circuit voltage.
X. Duty cycle percentage. The duty cycle
expresses the percentage of 10 minutes
during which the welding machine may run
at a certain current without overheating.
I2. Welding current
U2. Secondary voltage with current I2
U1. Rated supply voltage
1~ 50/60Hz 50- or 60-Hz single-phase power supply.
I1 Max Max. absorbed current at the corresponding
current I2 and voltage U2.
I1 eff This is the maximum value of the actual
current absorbed, considering the duty cycle.
This value usually corresponds to the capaci-
ty of the fuse (delayed type) to be used as a
protection for the equipment.
IP23S Protection rating for the housing.
Grade 3 as the second digit means that this
equipment may be stored, but it is not
suitable for use outdoors in the rain, unless
it is protected.
B
A
C
M
N
F
L
Fig. 1
Page 11
11
Suitable for use in high-risk environments.
NOTE: The welding machine has also been designed for
use in environments with a pollution rating of 3.
(See IEC 60664).
2.3 PROTECTIONS
2.3.1 Block protection
In the event of a malfunction, a flashing number may
appear on the display M, with the following meaning:
52 = Start button pressed during start-up.
53 = start button pressed during thermostat reset.
56 = Extended short-circuit between the welding electrode and the material to be welded.
Shut the machine off and turn it back on. If different numbers appear on the display, contact technical service.
2.3.2 Overload cut-out
This machine is protected by a thermostat, which prevents the machine from operating if the allowable temperatures are exceeded. In these conditions the fan continues to operate and the display M flashes the abbreviation “tH.”
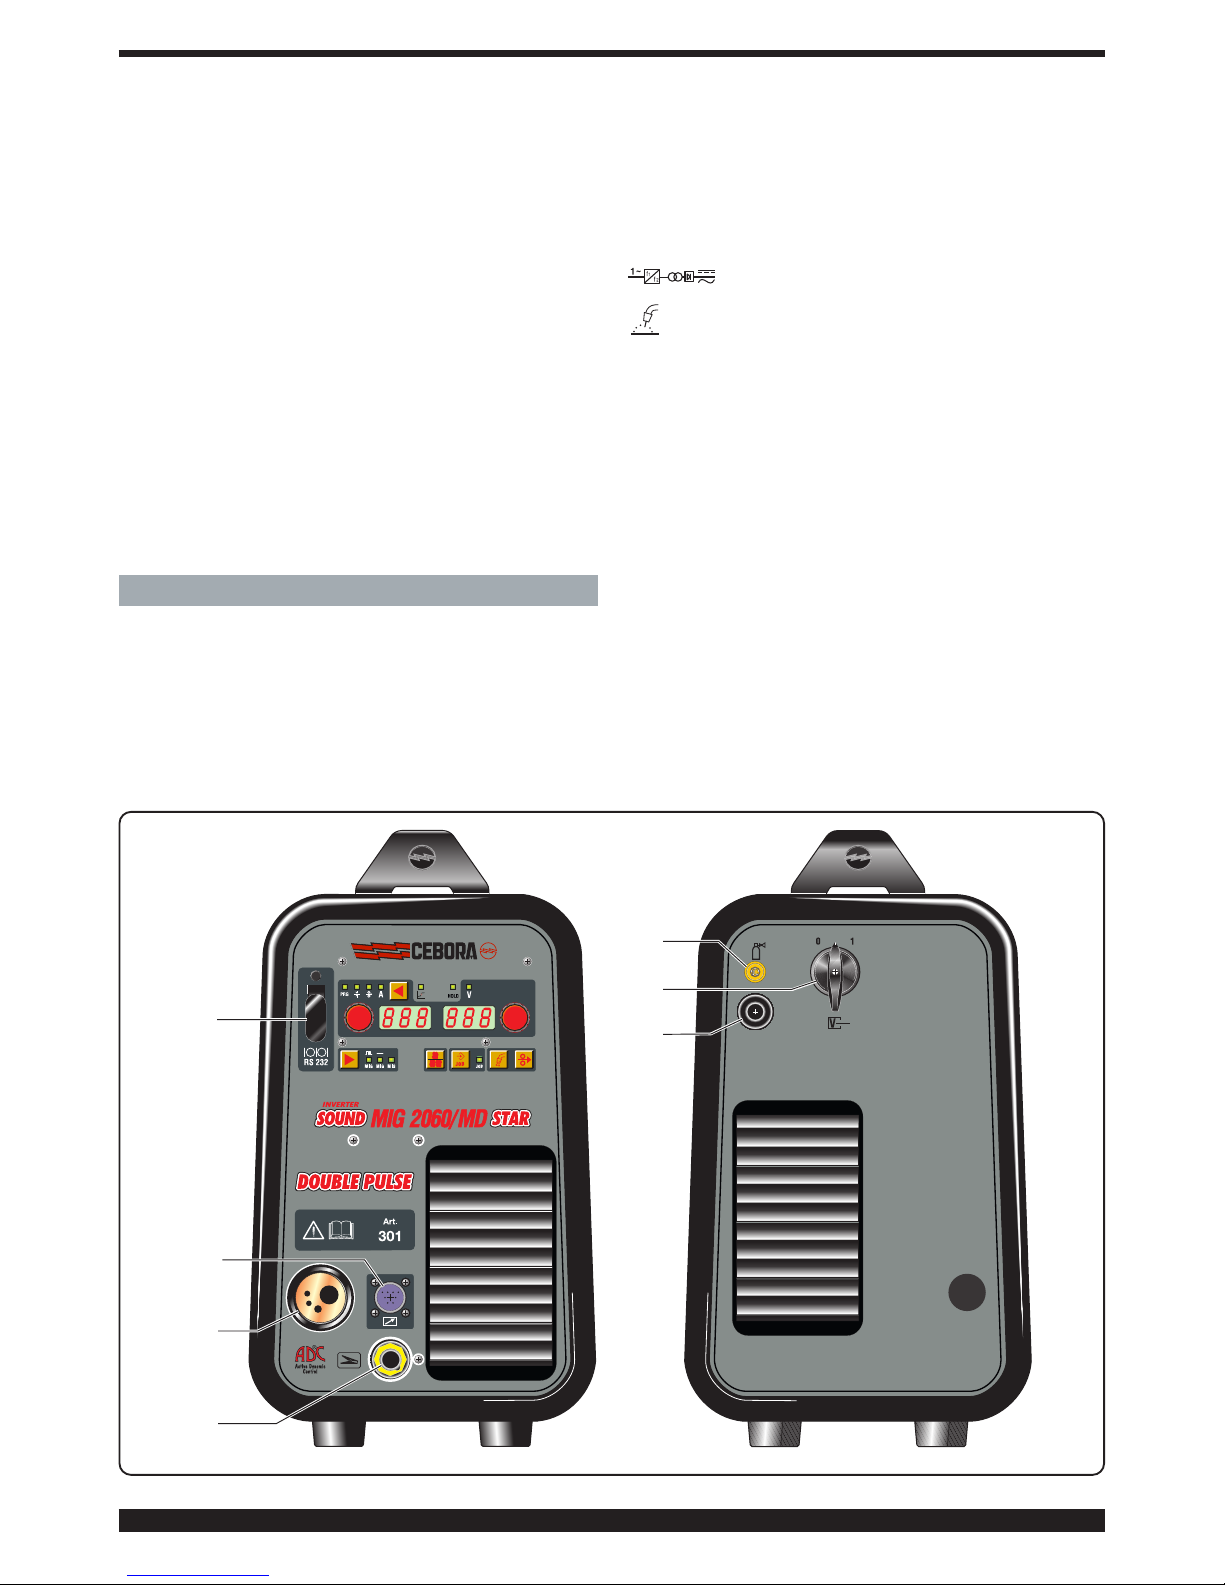
3 DESCRIPTION OF POWER SOURCE (Fig. 1)
A – Socket (-): this is where the earth cable is to be con-
nected.
B – Central adapter : Connect the welding torch.
C – Connector : For connecting remote controls and the
welding control cable Push–Pull Art. 2003.
F - Connector : Connector type DB9 (RS232 serial line)
to use for updating the microprocessor programs.
L - ON/OFF switch.
M – Power cable.
N – Gas hose.
S
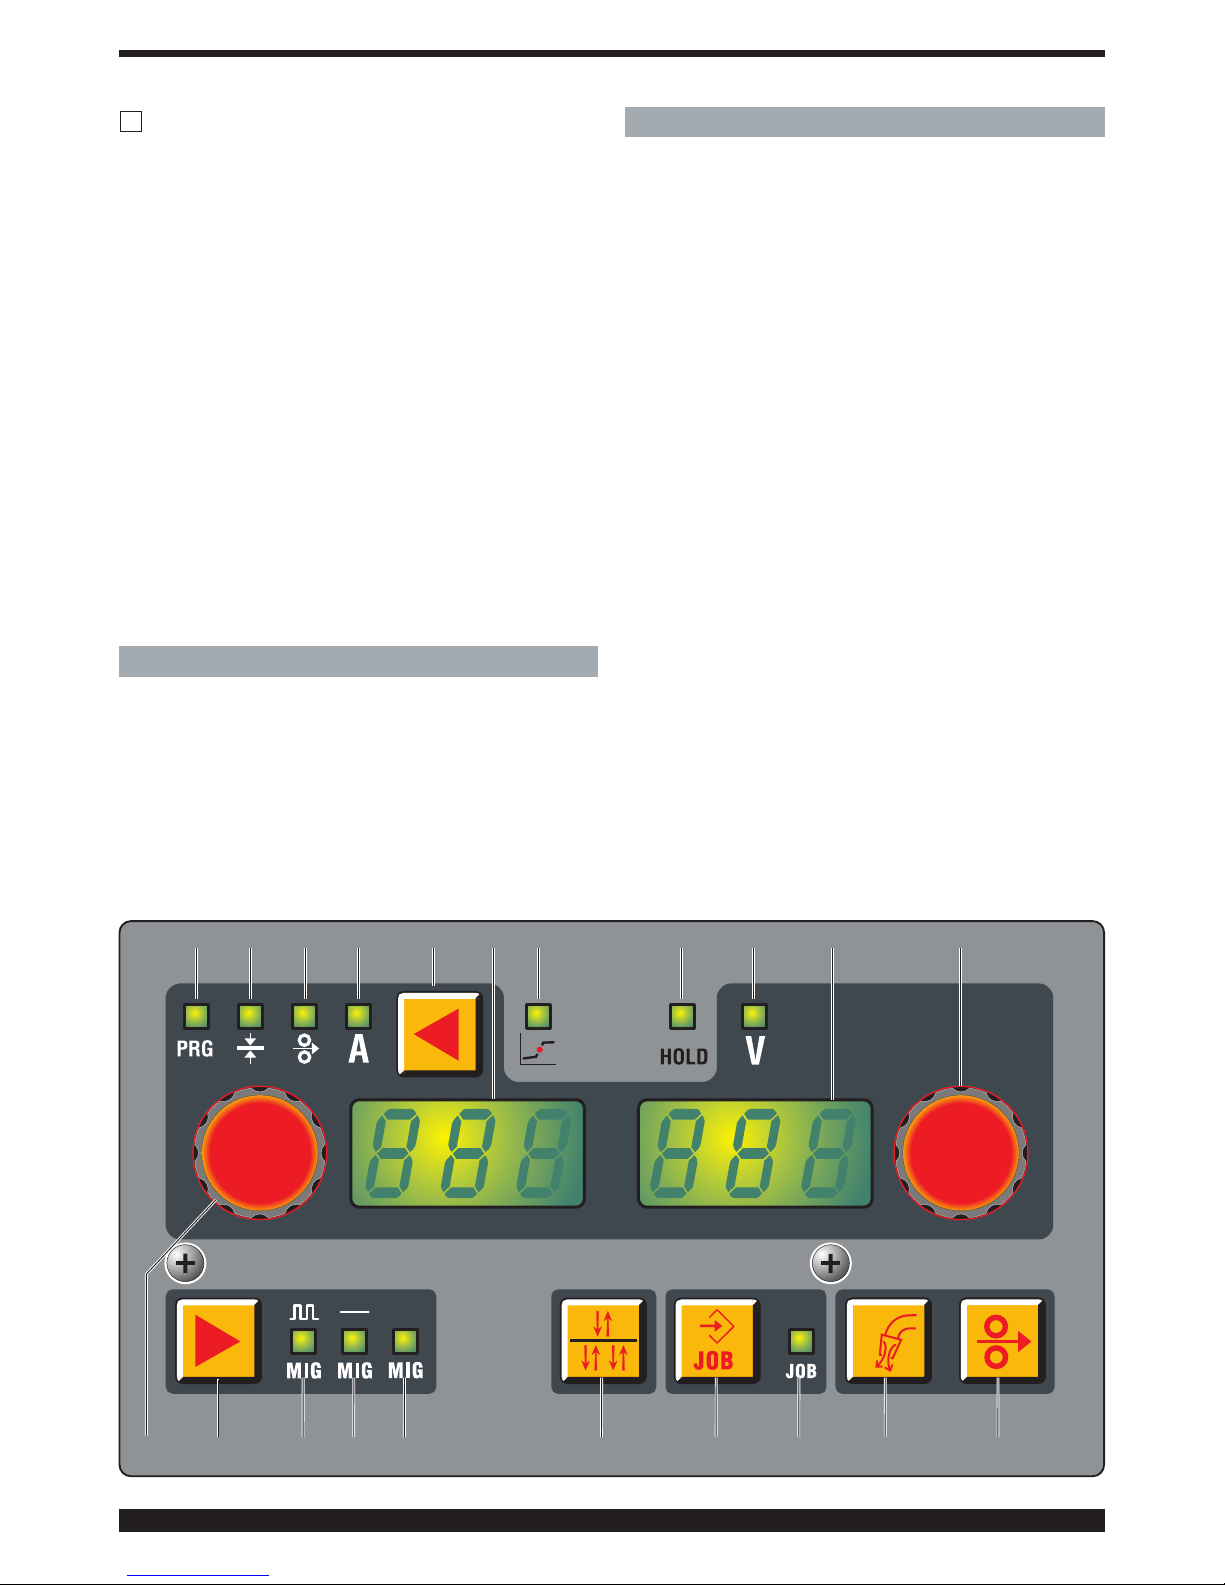
4 DESCRIPTION OF CONTROL PANEL (Fig. 2)
AE selection key.
Each brief pressure selects the size, adjustable via the AI
knob. The sizes which can be selected are shown by
LEDs AA/AB/AC/AD.
LED AA PRG.
Indicates that the display AL shows the set program
number.
LED AB Thickness.
TheAL display shows the recommended thickness
based on the set current and wire speed. Active only in
synergic MIG processes.
LED AC Wire speed.
Indicates that the display AL shows the wire speed in
welding.
LED AD Current.
Indicates that the display AL shows a welding current.
During welding always shows the measured current;
with the machine at a standstill, if AG is OFF, shows the
set current.
LED AF - Globular position.
May not be selected. Active in synergic MIG process.
When lit, this signals that the pair of values chosen for
welding may give unstable arcs and splatters.
LED AG - Hold.
May not be selected. It signals that the values shown on
the displays AL and AM (normally Amperes and Volts) are
those used during last welding. Activated at the end of
each welding session.
AA AB AC AD AL AGAF AH AM
AN
AE
APAO AQ AR AU AV AZ AY AWAI
Fig. 2
Page 12
12
LED AH - Voltage.
In all welding processes, it indicates that the display AM
shows the re-set welding voltage or, if in combination with
LED AG lit, the last measured voltage.
Knob AI.
The following values are set: welding current A, wire
speed ( ), thickness ( ), program number PRG. In the
service functions the following are selected: TRG, SP,
HSA, CrA, PrF, PoF, Acc, bb, L, Dp, PPF, Ito, Fac.
In MIG synergic processes when a value is adjusted the
other values are adjusted as well. All these values are
shown on the display AL.
Knob AN.
The following sizes are set:
In synergic MIG the arc length, in conventional MIG the
welding voltage.
Inside the service menu, according to the value set by
knob AI it selects the set value, the activation or desactivation of the same, or an additional selection to be made
inside the fuction.
Display AL.
In all welding processes, it numerically displays the selections made via the selection key AE and adjusted via the
knob AI.
For the welding current (LED AD) it displays the amperes.
For the wire speed (LED AC) it displays the meters per
minute.
For the thickness (LED AB) it displays the millimeters.
For (LED AA) it displays the set program number.
In the service functions the following are selected: TRG,
SP, HSA, CrA, PrF, PoF, Acc, bb, L, Dp, PPF, Ito, Fac.
For the parameters within the service functions that are
shown on the display AM, see the paragraph on service
functions.
When the machine is in the warning mode, it displays a
flashing warning (exemple: OPN if the lateral panel is open.
When the machine is in the error mode it displays Err.
Display AM.
Displays by the number: in synergic MIG the arc length
and in conventional MIG the welding voltage.
For the welding voltage (LED AH) it displays the Volts. For
the arc length (LED AHoff) it displays a number between
9.9 and +9.9, 0 being the recommened value.
For the parameters in the MIG service function, that are
shown on the display AM, see the paragraph on service
functions .
When the machine is in error mode it displays the corresponding error code between 1 and 99.
Selection key AO.
Each time this key is pressed, the selected process is
shown by LED AP/AQ/AR.
LED AP Pulsed MIG.
Shows that the selected process is the synergic MIG
Pulsed.
LED AQ SYNERGIC MIG.
Shows that the selected process is synergic MIG.
LED AR CONVENTIONAL MIG.
Shows that the selected process is conventional MIG.
Selection key AU.
Each brief pressure selects 2 stages mode (MANUAL)
and the 4 stages mode (AUTOMATIC), the selection is
shown on the display AL.
In the 2 stages mode the machine begins welding when
the welding torch trigger is pressed, and stops when
released.
In the 4 stages mode to begin welding press and release
the welding torch trigger; to interrupt, you must press and
release it again.
Selection key AV. (JOB)
Saving and restoring of the stored processes.
To save a working condition (JOB), just hold down for at
least 3 seconds the key AV, the LED AZ glows, on the
display AL the abbreviation STO flashes and on display
AM the number of the first available position flashes.
Knob AN is used to select the saving position; press
again key AV until a sound will confirm that it has been
saved and the selected number stops flashing.
To restore the saved number just briefly press key AV and
restore the number by means of knob AN. Up to 99 pairs
od current/voltage values may be saved.
To delete a saved number, press for at least 3 seconds
key AV, turn knob AI until the display ALshows the abbreviation DEL and press the key againAV for 3 more seconds.
A current/voltage parameter may be restored outside
saving for both using or changing it. To restore it press
for 3 seconds key AV, display by menas of knob AI the
number to be restored and show on display AL, with
knobANthe abbreviation rcL; now just press for at least 3
seconds key AV.
LED AZ JOB.
Shows that you are inside the saving menu of the saved
working points.
Selection key AY.
Gas Test .
When this jey is pressed gas stars flowing; to stop it press
the key again.
If the second press does not takes place the gas output
is interrupted after 30 seconds
Selection key AW.
Wire test.
Allows the wire feed with no current or voltage present.
When this key is held down, during the first 5 seconds the
wire advances at the speed of 1 meter per minute and
then the speed increases up to 8 meters per minute.
When this key is released the motor stops immediately.
5. SERVICE FUNCTIONS.
Press the key AE, and hold it down for at least 3 seconds
to enter the submenu. Turning the knob AI you select the
function, shown on the display ALand turning the knob
AN you select the type of operation or the value, shown
on the display AM. To return to the normal display, press
Page 13
13
and release the key AE immediately.
1- TRG.
Choice between 2- or 4- stages , 3 levels, the selection
2t and 4t with the selection key AU, without entering the
service functions.
2t the machine begins welding when the welding torch
trigger is pressed, and stops when released. 4t to begin
welding press and release the welding torch trigger; to
interrupt, you must press and release it again. 3L this procedure is active in the synergic processes. Specially well
suited to weld aluminum.
3 currents are available that can be used in welding by
means of the welding torch start button. The current and
the slope values are set as follows:
SC starting current (Hot Start). With the possibility of
adjusting from 1 to 200% of the welding current, a value
adjusted using the knob AN.
Slo slope. Possibility of adjusting from 1 to 10 seconds.
Defines the connection time between the first current SC
with the welding current and the second current with the
third current CrC ( crater filler current), a value set by
means of knob AN.
CrC - «Crater filler» current. With the possibility of adjusting from 1 to 200% of the welding current, a value adjusted using the knob AN.
Welding starts at the welding torch button pressure, the
named pressure will be the starting pressure SC.
This current is kept as long as the welding torch button is
held down; when the welding torch trigger is released the
first current connects to the welding current, set by
means of knob AI, and is kept as long as the welding
torch button is held down. When the welding torch trigger is pressed again the welding current connects to the
third current CrC . and is kept as long as the welding
torch trigger is held down. When the welding torch trigger
is released welding stops.
2- SP (spot-welding).
Off/ON activates and disables the spot function.
The spot welding time tSP is set from 0.3 to 5 seconds.
The interval between two spots tIN is set from 0,3 to 5
seconds.
This function is è blocked when function 3L is activated.
3- HSA (Automatic Hot Start).
This function is blocked when function 3L is activated
and works only with the synergic processes.
Once the function has been enabled using theAN knob ,
the operator may adjust the level of the starting current
SC (Hot Start), with the possibility of adjusting from 1 to
200% of the welding current, a value adjusted using the
knobAN .
The duration tHS (default 130%) of this current may also
be adjusted from 0.1 to 10 seconds.) (default 0,5 sec.).
The switching time Slo between the SC current and the
welding current may also be adjusted from 0.1 to 10 seconds.(default 0.5 seconds).
4- CrA (final crater filler).
This function may be selected by means of key AI and is
working during welding 2t or 4t and also in combination
with function HSA, if so requested.
After activating function «On» by means of knob AN,
rotate knob AI to display the abbreviations:
Slo = Fitting time between the welding current and the
crater filling time. Default 0.5 sec.
Range 0.1 – 10 seconds.
CrC = crater filling time expressed as a percentage of the
welding wire speed. Default 60%. Range from 10 to
200%.
TCr = duration of the filling current time. Default 0.5 sec.
Range 0.1 – 10 seconds.
5- PrF (Pre-gas).
The adjustment may range from 0 to 3 seconds.
6- Pof (post-gas).
The adjustment may range from 0 to 30 seconds.
7- Acc (soft-start ).
The adjustment may range from 0 to 100%.
It is the wire speed, expressed as a percentage of the
speed set for the welding, before the wire touches the
workpiece.
This adjustment is important in order to always achieve
good starts.
Manufacturer setting «Au»: automatic.
The value can be changed using the knob AN. If, once
changed, you wish to return to the original settings,
press the key AV until the abbreviation «Au» reappears on
the display AM.
8- BB (Burn-back).
The adjustment may range from 4 to 250ms. Serves to
adjust the length of the wire leaving the contact tip after
welding. The higher the number, the more the wire burns.
Manufacturer setting «Au» automatic.
If, once changed, you wish to return to the original settings, press the key AV until the abbreviation «Au» reappears on the display N.
9- L (impedance).
The adjustment may range from -9.9 to +9,9. Zero is the
number set by the manufacturer:if the number is negative,
the impedance decreases and the arc becomes harder; if
increased, it becomes softer.
10- dP ( Double pulse, optional )
This type of welding varies the current intensity between
two levels and may be included in all synergic processes.
Before setting, it is necessary to make a short bead to
determine the speed closest to the type of welding that
you will be doing. This determines the reference speed.
To activate the function proceed as follows:
A)- Activate the function by turning knob AN until the
abbreviation On reappears on the display AM.
B)- Turn knob AI fino uni tl the abbreviation FdP reap-
pears (double pulse frequency) on the display AL. The
display AM reads the abbreviation OFF.
Turn the knobAN to select the working frequency (adjustment from 0.5 to 5 Hz). The selected value is shown on
the display AM.
C) Tur n knob AI until the abbreviation ddP (difference in
m/min of the double pulse) is displayed.
Turn the knob AN to select the meters per minute (range
Page 14
14
from 0.1 to 3m/min) that will be added to and subtracted
from the reference speed (default 1m/min).
D)Turn the knob AI until the display shows the the
abbreviation tfP. This is the duration of the highest wire
speed, thus the highest current. It is expressed as a percentage of the time gained from the Fdp frequency (see
figure 3).
Turn knob AN to adjust the percentage. Range between
25 and 75% (default 50%).
E)-Turn kn ob AI unitl the display shows the
abbreviationAdP (arc length of the highest current).
Range between -9.9 and 9.9% (default 0).
When welding, check that the arc length is the same for
both currents; turn the AN knob to correct it if necessary.
Note: it is possible to weld within the double pulse functions.
Once these adjustments have been made, to return to the
control panel normal display briefly press key AE.
Should it be necessary to adjust the arc length of the lowest current/lowest speed, adjust the arc length of the reference speed. When the reference speed moves, the previous settings must also be repeated for the new speed.
11- PP (push-pull).
By using Push-Pull torch Art. 2003 function PPF (Push
Pull Force) is enabled which adjusts the drive torque of
the push-pull motor in order to make the wire feed linear.
The adjustment may range from 99 to -99 and is done
through knob AN.. Standard adjustment is 0.
12- Ito. (Inching time out.
The purpose is to stop the welding machine if the wire
flows after starting with no passage of current.
The wire flow from the welding torch can be adjusted
from 5 to 50 centimeters by means of knob AN. When this
function is restored, it may be activated (On) or cut off
(Off).
13 - qC (Quality Control).
Enables Quality Control function.
Off- Function off.
On- Function on. (For this function please refer to
Manual 3300239 concerning Articles: 224.04 and
405.00).
qCO- (output Quality Control ).
Selects the output type of quality control reports:
ASC – (ASCII) serial output port, only unformatted
text for terminals of the Windows Hiperterminal
kind.
PRN– (Printer) serial output port, for printer Art. 405.
14- UtC Time Zone Selection.
Specify a value from -12 to 12 depending on the country
where the welding machine will be used (e.g. Italy 1 = +1
h as against UTC)
15 - dSt Legal Time Selection.
(e.g. 0 Winter, 1 Summer)
16- Fac. (factory).
The purpose is to return the welding machine to the original settings provided by the manufacturer. With the function selected, the display AM shows noP = restores the
welding machine to the original settings disregarding the
stored programs, Prg = deletes all stored programs and
ALL = restores the welding machine to the original settings.
To save the desired function press the button AV, the
abbreviation shown on the display AM will begin flashing;
after a few seconds, a sound will confirm that it has been
saved.
6 INSTALLATION
The welding machine must be installed by skilled personnel. All connections must be made in full compliance
with current safety laws (See CEI 26-23 - IEC/TS 62081).
6.1 PLACEMENT
The weight of the welding machine is approximately 22
Kg.
Position the unit in an area that ensures good stability,
and efficient ventilation so as to prevent metal dust
(grinding) from entering.
6.2 ASSEMBLY
Mount the plug on the power cord, being especially careful to connect the yellow/green conductor to the earth
pole. Make sure that the supply voltage corresponds to
the rated voltage of the welding machine.
Size the protective fuses based on the data listed on the
technical specifications plate.
Connect the gas hose from the welding machine to the
gas cylinder pressure reducer. Mount the welding torch.
To make sure that the groove of the roller matches the
wire diameter used, open the mobile lateral side, remove
the cover CA, release the wire press roller by means of
the pressure adjusting knob BN, replace the roller and
remount the cover CA. (See fig.4).
Mount the wire coil and slip the wire into the feeder and
welding torch sheath.
Block the wire press roller with the knob BN and adjust
the pressure.
Turn on the machine.
Adjust the gas by means of key AY and then feed the wire
by means of key AW.
DdP= 0,1÷3 m/min
tdP T= 25÷75% di
T Fdp= 1/ (0,5÷5 Hz)
=
=
Fig. 3
Reference
speed
Page 15
15
7 WELDING
Welding Synergic Pulsed MiG LED AP on.
Select the PRG number based on the wire diameter to be
used, the type and quality of the material, and the type of
gas, using the instructions located inside the wire feeder
compartment.
Set the functions in the submenu according to the
instructions under paragraph «Service functions».
5.2.3The welding parameters are set by means of knobAI.
Synergic MiG Welding LED AQ on.
Select the PROG number based on the wire diameter to
be used, the type and quality of the material, and the type
of gas, using the instructions located inside the wire feeder compartment.
Set the functions in the submenu according to the
instructions under paragraph «Service functions».
Adjust the wire speed and the welding voltage using the
knob AI.
Conventional MiG Welding LED AR on.
Select the PROG number based on the wire diameter to
be used, the type and quality of the material, and the type
of gas, using the instructions located inside the wire feeder compartment.
Set the functions in the submenu according to the
instructions under paragraph «Service functions».
Adjust the wire speed and the welding voltage using the
knob AI. and AN respectively.
8 ACCESSORIES
8.1 MIG WELDING TORCH ART. 1242
Air-cooled CEBORA MIG welding torch 280 A 3,5.
8.2 PUSH-PULL UP/DOWN WELDING TORCH, airr
cooled, ART. 2003.
8.3 Trolley, art. 1656, for transportation of the power
source
8.4 Kit for Ø 300 mm (15 kg) wire spools, art. 114
9 MAINTENANCE
Any maintenance operation must be carried out by qualified personnel in compliance with standard CEI 26-29
(IEC 60974-4).
9.1 GENERATOR MAINTENANCE
In the case of maintenance inside the machine, make
sure that the switch L is in position "O" and that the
power cord is disconnected from the mains.
Even though the machine is equipped with an automatic
condensation drainage device that is tripped each time
the air supply is closed, it is good practice to periodically
make sure that there is no condensation accumulated in
the water trap J (fig.1).
It is also necessary to periodically clean the interior of the
machine from the accumulated metal dust, using compressed air.
9.2 PRECAUTIONS AFTER REPAIRS.
After making repairs, take care to organize the wiring so that
there is secure insulation between the primary and secondary sides of the machine. Do not allow the wires to come
into contact with moving parts or those that heat up during
operation. Reassemble all clamps as they were on the original machine, to prevent a connection from occurring
between the primary and secondary circuits should a wire
accidentally break or be disconnected.
Also mount the screws with geared washers as on the original machine.
%1
&$
Fig. 4
Page 16
16
WICHTIG: VOR DER INBETRIEBNAHME DES GERÄTS
DEN INHALT DER VORLIEGENDEN BETRIEBSANLEITUNG AUFMERKSAM DURCHLESEN; DIE BETRIEBSANLEITUNG MUß FÜR DIE GESAMTE LEBENSDAUER
DES GERÄTS AN EINEM ALLEN INTERESSIERTEN
PERSONEN BEKANNTEN ORT AUFBEWAHRT WERDEN.
DIESES GERÄT DARF AUSSCHLIEßLICH ZUR AUSFÜHRUNG VON SCHWEIßARBEITEN VERWENDET WERDEN.
1 SICHERHEITSVORSCHRIFTEN
DAS LICHTBOGENSCHWEIßEN UND SCHNEIDEN KANN FÜR SIE UND ANDERE
GESUNDHEITSSCHÄDLICH SEIN; daher
muß der Benutzer über die nachstehend kurz dargelegten
Gefahren beim Schweißen unterrichtet werden. Für ausführlichere Informationen das Handbuch Nr. 3.300758 anfordern.
LÄRM
Dieses Gerät erzeugt selbst keine Geräusche, die 80
dB überschreiten. Beim Plasmaschneid- und
Plasmaschweißprozeß kann es zu einer
Geräuschentwicklung kommen, die diesen Wert überschreitet. Daher müssen die Benutzer die gesetzlich vorgeschriebenen Vorsichtsmaßnahmen treffen.
ELEKTROMAGNETISCHE FELDER - Schädlich können
sein:
· Der elektrische Strom, der durch einen beliebigen Leiter fließt, erzeugt elektromagnetische
Felder (EMF). Der Schweiß- oder Schneidstrom
erzeugt elektromagnetische Felder um die
Kabel und die Stromquellen.
• Die durch große Ströme erzeugten magnetischen Felder
können den Betrieb von Herzschrittmachern stören. Träger
von lebenswichtigen elektronischen Geräten
(Herzschrittmacher) müssen daher ihren Arzt befragen, bevor
sie sich in die Nähe von Lichtbogenschweiß-, Schneid-,
Brennputz- oder Punktschweißprozessen begeben.
• Die Aussetzung an die beim Schweißen oder Schneiden
erzeugten elektromagnetischen Felder kann bislang unbekannte Auswirkungen auf die Gesundheit haben.
Um die Risiken durch die Aussetzung an elektromagnetische
Felder zu mindern, müssen sich alle SchweißerInnen an die
folgenden Verfahrensweisen halten:
- Sicherstellen, dass das Massekabel und das Kabel
der Elektrodenzange oder des Brenners nebeneinan
der bleiben. Die Kabel nach Möglichkeit mit einem
Klebeband aneinander befestigen.
- Das Massekabel und das Kabel der
Elektrodenzange oder des Brenners nicht um den
Körper wickeln.
- Sich nicht zwischen das Massekabel und das Kabel
der Elektrodenzange oder des Brenners stellen.
Wenn sich das Massekabel rechts vom Schweißer
bzw. der Schweißerin befindet, muss sich auch das
Kabel der Elektrodenzange oder des Brenners auf
dieser Seite befinden.
- Das Massekabel so nahe wie möglich an der
Schweiß- oder Schneidstelle an das Werkstück
anschließen.
- Nicht in der Nähe der Stromquelle arbeiten.
EXPLOSIONSGEFAHR
· Keine Schneid-/Schweißarbeiten in der Nähe von
Druckbehältern oder in Umgebungen ausführen, die
explosiven Staub, Gas oder Dämpfe enthalten. Die
für den Schweiß-/Schneiprozeß verwendeten Gasflaschen
und Druckregler sorgsam behandeln.
ELEKTROMAGNETISCHE VERTRÄGLICHKEIT
Dieses Gerät wurde in Übereinstimmung mit den Angaben der
harmonisierten Norm IEC 60974-10 (Cl. A) konstruiert und
darf ausschließlich zu gewerblichen Zwecken und nur in
industriellen Arbeitsumgebungen verwendet werden. Es
ist nämlich unter Umständen mit Schwierigkeiten verbunden ist, die elektromagnetische Verträglichkeit des Geräts
in anderen als industriellen Umgebungen zu gewährleisten.
ENTSORGUNG DER ELEKTRO- UND
ELEKTRONIKGERÄTE
Elektrogeräte dürfen niemals gemeinsam mit
gewöhnlichen Abfällen entsorgt werden! In Übereinstimmung mit der Europäischen Richtlinie 2002/96/EG
über Elektro- und Elektronik-Altgeräte und der jeweiligen
Umsetzung in nationales Recht sind nicht mehr verwendete Elektrogeräte gesondert zu sammeln und einer
Anlage für umweltgerechtes Recycling zuzuführen. Als
Eigentümer der Geräte müssen Sie sich bei unserem örtlichen Vertreter über die zugelassenen
Sammlungssysteme informieren. Die Umsetzung
genannter Europäischer Richtlinie wird Umwelt und
menschlicher Gesundheit zugute kommen!
IM FALLE VON FEHLFUNKTIONEN MUß MAN SICH AN
EINEN FACHMANN WENDEN.
1.1 WARNHINWEISSCHILD
Die Nummerierung der Beschreibungen entspricht der
Nummerierung der Felder des Schilds.
B. Die Drahtförderrollen können Verletzungen an den
Händen verursachen.
C. Der Schweißdraht und das Drahtvorschubgerät stehen
während des Schweißens unter Spannung. Die Hände
und Metallgegenstände fern halten.
1. Von der Schweißelektrode oder vom Kabel verursachte
Stromschläge können tödlich sein. Für einen angemessenen Schutz gegen Stromschläge Sorge tragen.
1.1 Isolierhandschuhe tragen. Die Elektrode niemals mit
bloßen Händen berühren. Keinesfalls feuchte oder
schadhafte Schutzhandschuhe verwenden.
1.2 Sicherstellen, dass eine angemessene Isolierung vom
Werkstück und vom Boden gewährleistet ist.
1.3 Vor Arbeiten an der Maschine den Stecker ihres
Netzkabels abziehen.
2. Das Einatmen der beim Schweißen entstehenden
Dämpfe kann gesundheitsschädlich sein.
2.1 Den Kopf von den Dämpfen fern halten.
2.2 Zum Abführen der Dämpfe eine lokale Zwangslüftungsoder Absauganlage verwenden.
2.3 Zum Beseitigen der Dämpfe einen Sauglüfter verwenden.
3. Die beim Schweißen entstehenden Funken können
Explosionen oder Brände auslösen.
BETRIEBSANLEITUNG FÜR DRAHTSCHWEISSMASCHINE
Page 17
17
3.1 Keine entflammbaren Materialien im Schweißbereich
aufbewahren.
3.2 Die beim Schweißen entstehenden Funken können
Brände auslösen. Einen Feuerlöscher in der unmittelbaren Nähe bereit halten und sicherstellen, dass eine
Person anwesend ist, die ihn notfalls sofort einsetzen
kann.
3.3 Niemals Schweißarbeiten an geschlossenen Behältern
ausführen.
4. Die Strahlung des Lichtbogens kann Verbrennungen an
Augen und Haut verursachen.
4.1 Schutzhelm und Schutzbrille tragen. Einen geeigneten
Gehörschutztragen und bei Hemden den Kragen
zuknöpfen. Einen Schweißerschutzhelm mit einem Filter
mit der geeigneten Tönung tragen. Einen kompletten
Körperschutz tragen.
5. Vor der Ausführung von Arbeiten an oder mit der
Maschine die Betriebsanleitung lesen.
6. Die Warnhinweisschilder nicht abdecken oder entfernen.
2 ALLGEMEINE BESCHREIBUNG
2.1 STROMQUELLE
Beim Sound 2060/MD Star Double Pulse handelt es sich
um eine Schweißanlage, die mehrere Schweißverfahren
ermöglicht: synergetisches MIG/MAGImpulslichtbogenschweißen, synergetisches MIG/MAGSchweißen ohne Pulsen, konventionelles MIG/MAGSchweißen mit Inverter-Technologie. Zur Ausstattung der
Schweißmaschine gehört ein 2-Rollen-Antrieb.
Diese Schweißmaschine darf nicht zum Auftauen von
Rohren verwendet werden.
2.2 ERLÄUTERUNG DER TECHNISCHEN DATEN
Die Konstruktion des Geräts entspricht den folgenden
Normen: IEC 60974.1 - IEC 60974.10 Cl. A - IEC 610003-11 - IEC 61000-3-12.
Nr. Seriennummer; sie muss bei allen Anfragen
zur Schweißmaschine stets angegeben wer
den.
Statischer Einphasen Frequenzumrichter.
Transformator-Gleichrichter.
MIG Das Gerät ist zum MIG/MAG-Schweißen
geeignet.
U0. Leerlauf-Sekundärspannung.
X. Relative Einschaltdauer.
Die relative Einschaltdauer ist der auf eine
Einschaltdauer von 10 Minuten bezogene
Prozentsatz der Zeit, die die
Schweißmaschine bei einer bestimmten
Stromstärke arbeiten kann, ohne sich zu
überhitzen.
I2. Schweißstrom.
U2. Sekundärspannung bei Schweißstrom I2.
U1. Nennspannung.
1~ 50/60Hz Einphasige Stromversorgung 50 oder 60Hz.
I1 Max Maximale Stromaufnahme bei entsprechen-
dem Strom I2und Spannung U2.
I1 eff Maximale effektive Stromaufnahme unter
Berücksichtigung der relativen
Einschaltdauer.Normalerweise entspricht
dieser Wert dem Bemessungsstrom der
Sicherung (träge), die zum Schutz des
Geräts zu verwenden ist.
IP23S Schutzart des Gehäuses.
Die zweite Ziffer 3 gibt an, dass dieses Gerät
bei Niederschlägen zwar im Freien gelagert,
jedoch nicht ohne geeigneten Schutz betrieben werden darf.
Geeignet zum Betrieb in Umgebungen mit
erhöhter Gefährdung.
HINWEIS:
HINWEIS: Die Schweißmaschine ist außerdem für den
Betrieb in Umgebungen mit Verunreinigungsgrad 3 konzipiert. (Siehe IEC 60664).
3 BESCHREIBUNG DER STROMQUELLE (Abb. 1)
A – Steckdose (-): Sie dient zum Anschließen des
Massekabels.
B – Zentralanschluss: Zum Anschließen des
Schweißbrenners.
C – Steckvorrichtung: Zum Anschließen der Fernregler
und des Steuerkabels des Push-Pull-Brenners
Art. 2003.
F – Steckvorrichtung: Der Stecker vom Typ DB9
(RS232) dient zum Aktualisieren der Programme
des Mikroprozessors.
L – EIN-AUS-Schalter.
M – Netzkabel.
N – Gasschlauch.
S
Page 18
18
4 BESCHREIBUNG DER STEUERTAFEL (Abb. 2)
Wahltaste AE.
Durch aufeinander folgendes Drücken wählt man die mit
Regler AI regulierbare Größe aus. Die wählbaren Größen
werden durch die LEDs AA/AB/AC/AD angezeigt.
LED AA PRG.
Sie signalisiert, dass auf dem Display AL die Nummer des
eingestellten Programms angezeigt wird.
LED AB Dicke.
Das Display AL zeigt die auf Grundlage der Einstellungen
von Strom und Drahtvorschubgeschwindigkeit empfohlene Dicke an. Nur beim synergetischen MIG-Schweißen
aktiv.
LED AC Drahtvorschubgeschwindigkeit.
Sie signalisiert, dass das Display AL die
Vorschubgeschwindigkeit des Schweißdrahts anzeigt.
LED AD Strom.
Sie signalisiert, dass das Display AL einen Schweißstrom
anzeigt. Während des Schweißens zeigt es stets den
gemessenen Strom an; bei stillgesetzter Maschine zeigt
es den voreingestellten Strom an, wenn AG ausgeschaltet ist.
LED AF Langlichtbogen.
Nicht wählbar. Beim synergetischen MIG-Schweißen
aktiv. Ihr Aufleuchten signalisiert, dass es mit dem zum
Schweißen gewählten Wertepaar zur Instabilität des
Lichtbogens und zu Spritzern kommen kann.
LED AG Hold.
Nicht wählbar. Sie signalisiert, dass die von den Displays
AL und AM angezeigten Größen (normalerweise Ampere
und Volt) die beim letzten Schweißvorgang verwendeten
Größen sind. Sie aktiviert sich am Ende jeden
Schweißvorgangs..
LED AH Spannung.
Wenn diese LED beim Schweißen leuchtet, zeigt das
Display AM die eingestellte Spannung an. Leuchtet diese
LED zusammen mit der LED AG, zeigt das Display hinge-
gen die zuletzt gemessene Spannung an.
Regler AI.
Die folgenden Größen werden eingestellt: Schweißstrom
A, Drahtvorschubgeschwindigkeit ( ), Dicke ( ) und
Programmnummer PRG.
Er dient zur Wahl der folgenden Funktionen innerhalb der
Dienstfunktionen: TRG, SP, HSA, CrA, PrF, PoF, Acc, bb,
L, Dp, PPF, Ito, Fac.
Bei den synergetischen MIG-Programmen bewirkt die
Regulierung einer Größe auch die entsprechende Änderung der anderen Größen. Alle diese Größen werden auf
Display AL angezeigt.
Regler AN.
Die folgenden Größen werden eingestellt:
Beim synergetischen MIG-Schweißen die
B
A
C
M
N
F
L
Abb. 1
Page 19
19
Lichtbogenlänge und beim konventionellen MIGSchweißen die Schweißspannung.
Innerhalb des Menüs der Dienstfunktionen wählt man mit
diesem Regler in Abhängigkeit von der mit dem Regler AI
eingestellten Funktion den Einstellwert, seine Aktivierung
bzw. Deaktivierung oder eine weitere Option, die bei der
jeweiligen Funktion zur Verfügung steht.
Display AL.
Es zeigt bei allen Schweißverfahren numerisch die mit der
Wahltaste AE eingestellten und mit Regler AI regulierten
Funktionen an.
Den Schweißstrom (LED AD) zeigt es in Ampere an.
Die Drahtvorschubgeschwindigkeit (LED AC) zeigt es in
Metern pro Minute an.
Die Dicke (LED AB) zeigt es in Millimetern an.
Für die LED AA zeigt es die eingestellte
Programmnummer an.
Er dient zur Wahl der folgenden Funktionen innerhalb der
Dienstfunktionen: TRG, SP, HSA, CrA, PrF, PoF, Acc, bb,
L, Dp, PPF, Ito, Fac.
Zu den Parametern der Dienstfunktionen, die auf dem
Display AL angezeigt werden, siehe den Abschnitt
Dienstfunktionen.
Befindet sich die Maschine im Warnzustand, erscheint
eine blinkende Anzeige (z.B.: OPN, wenn die
Seitenklappe geöffnet ist). Liegt bei der Maschine ein
Fehler vor, wird das Kürzel Err angezeigt.
Display AM.
Es zeigt bei allen Schweißverfahren Zahlenwerte an, beim
synergetischen MIG-Schweißen die Lichtbogenlänge und
beim konventionellen MIG-Schweißen die
Schweißspannung.
Die Schweißspannung (LED AH eingeschaltet) zeigt es in
Volt an. Die Lichtbogenlänge (LED AH ausgeschaltet)
zeigt es mit einer Zahl zwischen –9,9 und + 9,9 an. Der
empfohlene Wert ist 0.
Zu den Parametern der Dienstfunktion MIG, die auf dem
Display AM angezeigt werden, siehe den Abschnitt
Dienstfunktionen.
Liegt bei der Maschine ein Fehler vor, zeigt es den entsprechenden Fehlercode (eine Zahl zwischen 1 und 99) an.
Wahltaste AO.
Durch mehrmaliges Drücken wählt man mit ihr das
Verfahren, das durch die LEDs AP/AQ/AR angezeigt wird.
LED AP MIG IMPULS.
Sie zeigt an, dass als Verfahren das synergetische MIGImpulslichtbogenschweißen gewählt wurde.
LED AQ MIG SYNERGETISCH.
Sie zeigt an, dass als Verfahren das synergetische MIGSchweißen gewählt wurde.
LED AR MIG KONVENTIONELL.
Sie zeigt an, dass als Verfahren das konventionelle MIGSchweißen gewählt wurde.
Wahltaste AU.
Durch kurzes Drücken dieser Taste kann man den 2-TaktBetrieb (HANDBETRIEB) oder den 4-Takt-Betrieb (AUTOMATIKBETRIEB) wählen. Die getroffene Wahl wird von
Display AL angezeigt.
Beim 2-Takt-Betrieb beginnt die Maschine den
Schweißvorgang bei Betätigung des Brennertasters und
unterbricht ihn, wenn der Taster wieder losgelassen wird.
Beim 4-Takt-Betrieb muss man den Brennertaster jeweils
drücken und wieder loslassen, um den Schweißvorgang
zu beginnen bzw. zu unterbrechen.
AA AB AC AD AL AGAF AH AM
AN
AE
APAO AQ AR AU AV AZ AY AWAI
Abb. 2
Page 20
20
Wahltaste AV. (JOB)
Speichern und Aufrufen der gespeicherten Programme.
Zum Speichern einer Arbeitsbedingung (JOB) muss man
die Taste AV mindestens 3 Sekunden gedrückt halten. Es
leuchtet dann die LED AZ auf, auf dem Display AL blinkt
das Kürzel STO und auf dem Display AM blinkt die
Nummer der ersten freien Position. Mit dem Regler AN
wählt man die Position, in der gespeichert werden soll.
Dann muss man erneut die Taste AV drücken, bis der
Signalton zur Bestätigung des Speichervorgangs ertönt
und die gewählte Nummer zu blinken aufhört.
Zum Aufrufen einer unter einer Nummer gespeicherten
Arbeitsbedingung muss man lediglich kurz die Taste AV
drücken und die Nummer mit dem Regler AN einstellen.
Es können maximal 99 Wertepaare Strom/Spannung
gespeichert werden.
Zum Löschen unter einer Nummer gespeicherten
Arbeitsbedingung muss man die Taste AV mindestens 3
Sekunden gedrückt halten, den Regler AI drehen, bis auf
dem Display AL das Kürzel DEL erscheint, und dann
erneut die Taste AV weitere 3 Sekunden gedrückt halten.
Ein Parameter Strom/Spannung kann auch unabhängig
von der Speicherfunktion aufgerufen werden, um ihn zu
ändern oder zu verwenden. Zum Aufrufen eines
Parameters muss man die Taste AV 3 Sekunden gedrückt
halten, mit dem Regler AI die aufzurufende Nummer
anzeigen und mit dem Regler AN auf dem Display AL das
Kürzel rcL einstellen. Dann muss man die Taste AV mindestens 3 Sekunden gedrückt halten.
LED AZ JOB.
Sie signalisiert, dass das Menü zum Speichern der
Arbeitsbedingungen aktiviert wurde.
Wahltaste AY.
Gastest.
Drückt man diese Taste, tritt das Gas aus; zum Stoppen
des Gasaustritts muss man die Taste erneut drücken.
Drückt man die Taste nicht erneut, wird der Gasaustritt
nach 30 Sekunden beendet.
Wahltaste AW.
Drahttest.
Sie gestattet das Fördern des Drahts ohne Spannung
oder Strom. Hält man die Taste gedrückt, tritt der Draht in
den ersten 5 Sekunden mit einer Geschwindigkeit von 1
Meter pro Minute aus; dann beschleunigt er allmählich bis
zu einer Geschwindigkeit von 8 m/min. Wenn man die
Taste loslässt, stoppt der Motor unverzüglich.
5. DIENSTFUNKTIONEN.
Die Taste AE 3 Sekunden gedrückt halten, um das
Untermenü aufzurufen. Mit dem Regler AI wählt man die
Funktion, die auf dem Display AL angezeigt wird, und mit
dem Regler AN wählt man die Funktionsweise oder den
Wert, die auf dem Display AM angezeigt werden. Für die
Rückkehr zur normalen Anzeige die Taste AE kurz
drücken.
1- TRG.
Wahl zwischen 2-Takt-Betrieb, 4
-Takt-Betrieb und Dreiwertschaltung: Die Optionen 2t
und 4t kann man mit der Wahltaste AU wählen, ohne die
Dienstfunktionen aufzurufen.
2t Die Maschine beginnt den Schweißvorgang bei
Betätigung des Brennertasters und unterbricht ihn, wenn
der Taster wieder losgelassen wird.
4t Zum Starten des Schweißvorgangs muss man den
Brennertaster drücken und wieder lösen. Zum
Unterbrechen muss man den Brennertaster erneut
drücken und wieder lösen.
3L Diese Funktionsweise ist bei den synergetischen
Schweißverfahren aktiv. Sie empfiehlt sich besonders
zum Schweißen von Aluminium.
Es sind drei Stromstärken verfügbar, die beim Schweißen
mit dem Brennertaster abgerufen werden können.
Stromwerte und Slope sind wie folgt eingestellt:
SC Anfangsstrom (Hot-Start). Einstellmöglichkeit im Bereich
von 1 bis 200% des Schweißstroms mit Regler AN.
Slo Slope. Einstellbereich: 1 bis 10 Sekunden.
Zum Festlegen der Übergangszeit zwischen dem ersten
Strom SC und dem Schweißstrom und zwischen dem
zweiten Strom und dem dritten Strom CrC (Crater-Filler),
der mit dem Regler AN eingestellt wird.
CrC Strom für die Funktion Crater-Filler.
Einstellmöglichkeit im Bereich von 1 bis 200% des
Schweißstroms mit Regler AN.
Der Schweißvorgang beginnt bei Betätigung des
Brennertasters mit dem Anfangsstrom SC.
Dieser Stromwert wird beibehalten, so lange der
Brennertaster gedrückt gehalten wird. Beim Lösen des
Brennertasters wird zu dem mit Regler AI eingestellten
Schweißstrom übergegangen, der beibehalten wird, bis
der Brennertaster erneut gedrückt wird. Bei der nächsten
Betätigung des Brennertasters geht der
Schweißstromwert zum dritten Wert CrC über, der beibehalten wird, so lange der Brennertaster gedrückt gehalten
wird. Löst man den Brennertaster, wird der
Schweißvorgang unterbrochen.
2- SP (Punktschweißen).
Off/ON Zum Aktivieren und Deaktivieren der
Punktschweißfunktion.
Die Punktschweißzeit tSP kann im Bereich von 0,3 bis 5
Sekunden eingestellt werden.
Die Pausenzeit tIN zwischen einem Punkt und dem nächsten kann im Bereich von 0,3 bis 5 Sekunden eingestellt
werden.
Diese Funktion ist gesperrt, wenn die Funktion 3L aktiviert ist.
3- HSA (automatischer Hot-Start).
Diese Funktion ist gesperrt, wenn die Funktion 3L aktiviert ist. Sie steht nur für die synergetischen Programme
zur Verfügung.
Nachdem die Funktion mit dem Regler AN aktiviert
wurde, kann man den Wert des Anfangsstroms SC (HotStart) im Bereich von 1 bis 200% des Schweißstroms mit
dem Regler AN einstellen.
Die Dauer tHS (Standardeinstellung 130%) dieses
Stromes kann im Bereich von 0,1 bis 10 Sekunden eingestellt werden (Standardeinstellung 0,5 s).
Die Übergangszeit Slo zwischen dem Strom SC und dem
Schweißstrom kann im Bereich von 0,1 bis 10 Sekunden
eingestellt werden (Standardeinstellung 0,5s).
Page 21
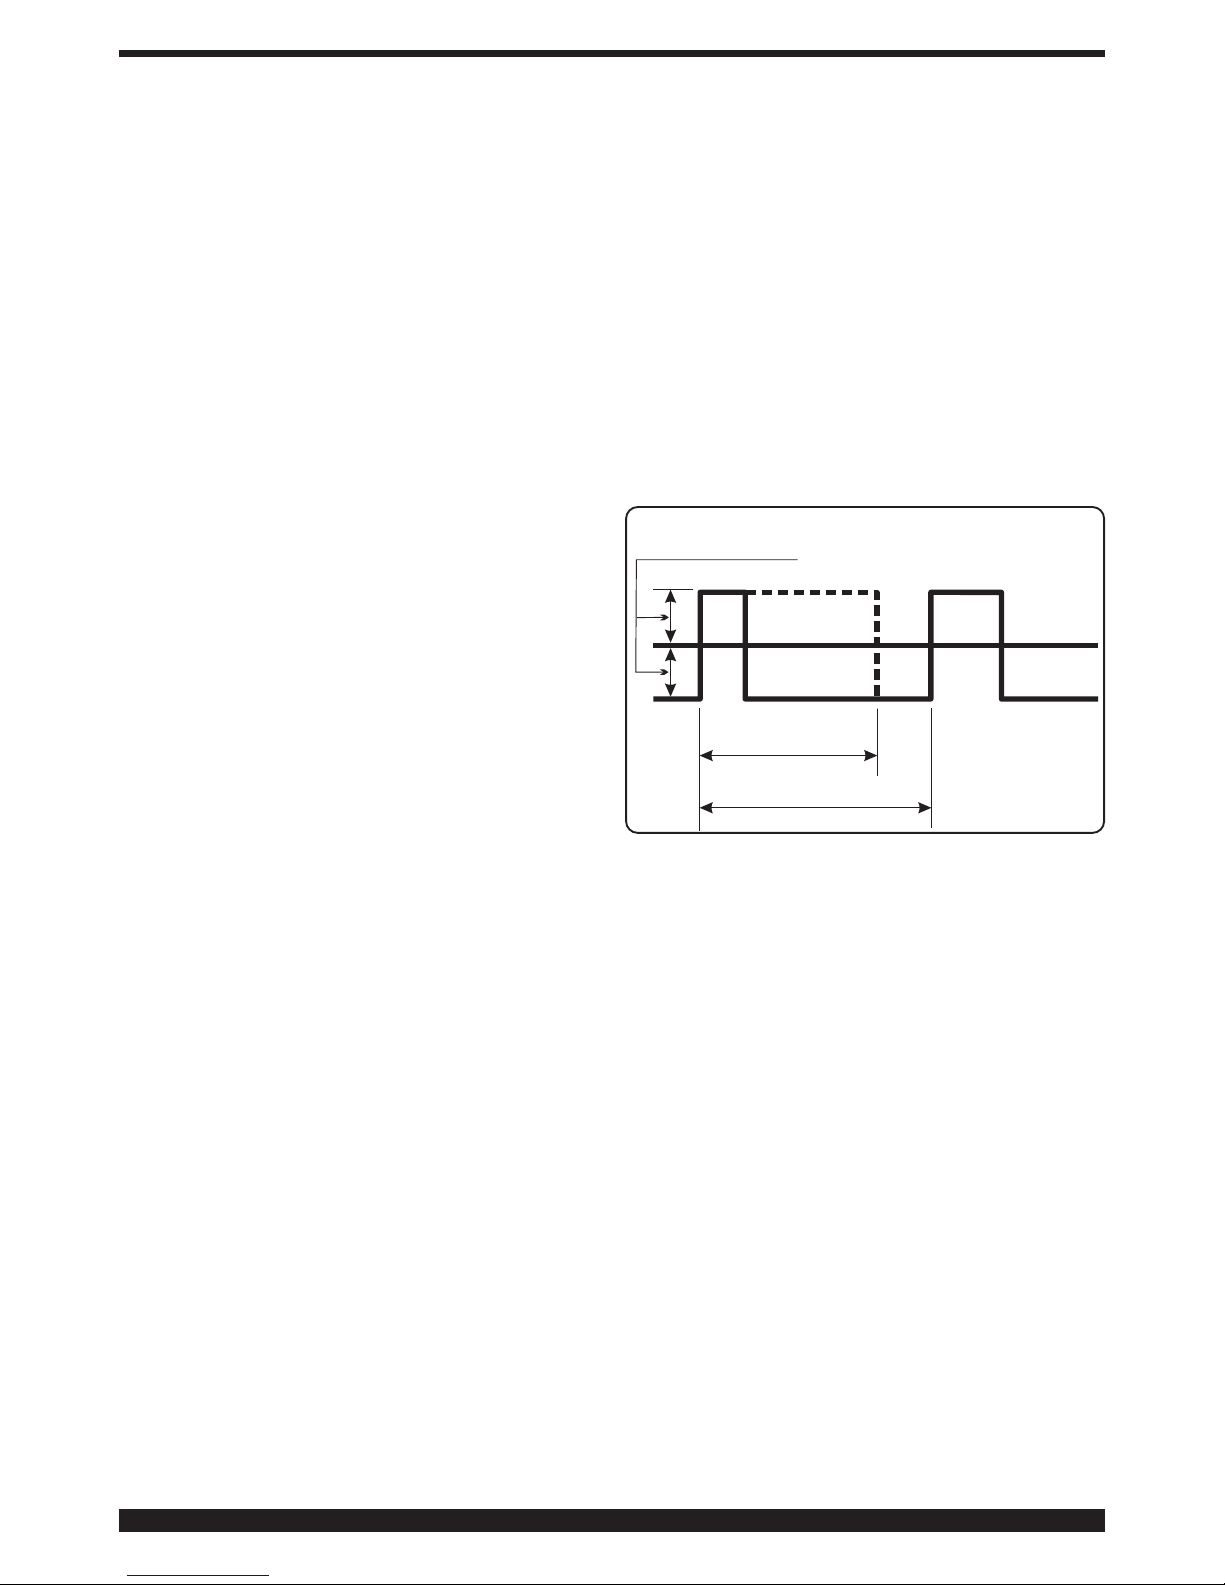
21
4- CrA (crater filler- abschließendes Kraterfüllen).
Die Funktion wird mit dem Regler AI für das 2-Takt-) oder
4-Takt-Schweißen und auf Wunsch auch in Verbindung
mit der Funktion HSA gewählt.
Nachdem die Funktion aktiviert wurde, indem der Regler
AN auf “On“ gedreht wurde, den Regler AI für die Anzeige
der folgenden Kürzel drehen:
Slo = Übergangszeit zwischen dem Schweißstrom und
dem Kraterfüllstrom. Standardeinstellung: 0,5 s.
Einstellbereich: 0,1 – 10 s.
CrC = Kraterfüllstrom in Prozent der
Drahtvorschubgeschwindigkeit beim Schweißen.
Standardeinstellung: 60%. Einstellbereich: 10 – 200%.
TCr = Dauer des Kraterfüllstroms. Standardeinstellung:
0,5 s. Einstellbereich: 0,1 – 10 s.
5- Prf (Gasvorströmzeit).
Einstellbereich: 0 bis 3 Sekunden.
6- Pof (Gasnachströmzeit).
Einstellbereich: 0 bis 30 Sekunden.
7- Acc (Einschleichen).
Einstellbereich: 0 bis 100%.
Dies ist die Drahtvorschubgeschwindigkeit in Prozent der
für das Schweißen eingestellten Geschwindigkeit, bevor
der Draht das Werkstück berührt.
Diese Einstellung ist zur Gewährleistung eines optimalen
Starts sehr wichtig.
Werkseitige Einstellung: “Au” (Automatik).
Der Wert wird mit Regler AN geändert. Wenn man nach
einer Änderung wieder die ursprünglichen Einstellungen
herstellen möchte,
muss man die Taste AV drücken, bis das Kürzel “Au“ wieder auf dem Display AM erscheint.
8- BB (Burn-back).
Einstellbereich: 4 bis 250 ms. Zur Regulierung der Länge
des aus der Gasdüse austretenden Drahts am Ende des
Schweißvorgangs. Je höher die Zahl, desto größer ist der
Drahtrückbrand.
Werkseitige Einstellung: “Au“ (Automatik).
Wenn man nach einer Änderung wieder die ursprünglichen Einstellungen herstellen möchte, muss man die
Taste AV drücken, bis das Kürzel “Au“ wieder auf dem
Display AM erscheint.
9- L (Drosselwirkung).
Einstellbereich: -9,9 bis +9,9. Null ist die werkseitige
Einstellung. Eine negative Zahl verringert die
Drosselwirkung (der Lichtbogen wird härter) und eine
positive Zahl verstärkt sie (der Lichtbogen wird weicher).
10 - dP (Doppelimpuls, optional)
Bei diesem Schweißmodus variiert die Stromstärke zwischen zwei Werten; er kann in alle synergetischen
Programme eingefügt werden. Vor der Eingabe muss
man eine kurze Naht schweißen, um die für die auszuführende Schweißung am besten geeignete
Geschwindigkeit zu bestimmen. Die
Referenzgeschwindigkeit wird wie folgt bestimmt.
Zum Aktivieren der Funktion wie folgt vorgehen:
A)- Zum Aktivieren der Funktion den Regler AN drehen,
bis das Kürzel On auf dem Display AM erscheint.
B)- Den Regler AI drehen, bis das Kürzel FdP (Frequenz
Doppelimpuls) auf dem Display AL erscheint. Auf dem
Display AM erscheint das Kürzel OFF (ausgeschaltet).
Die Arbeitsfrequenz mit Regler Q einstellen
(Einstellbereich: 0,5 bis 5 Hz). Der gewählte Wert wird auf
Display AM angezeigt.
C)- Den Regler AI drehen, bis das Kürzel ddP erscheint
(Differenz in m/min des Doppelimpulses).
Den Regler AN drehen, um die m/min (Einstellbereich:
0,1- 3m/min ) zu wählen, die zur Referenzgeschwindigkeit
addiert bzw. von ihr subtrahiert werden
(Standardeinstellung: 1 m/min).
D)- Den Regler AI drehen, bis das Kürzel tdP erscheint.
Dies ist die Dauer der Aufrechterhaltung der höchsten
Drahtvorschubgeschwindigkeit, d.h. des höchsten
Stroms. Sie wird in Prozent der aus der Frequenz Fdp
abgeleiteten Zeit ausgedrückt (siehe Abbildung 3).
Den Prozentwert mit Regler AN einstellen.
Einstellbereich: 25 bis 75% (Standardeinstellung 50%).
E)- Regler AI drehen, bis das Kürzel AdP erscheint
(Bogenlänge beim höchsten Strom). Einstellbereich: -9,9
bis +9,9 (Standardeinstellung 0).
Beim Schweißen sicherstellen, dass die Bogenlänge bei
beiden Strömen gleich ist; ggf. mit dem Regler AN korrigieren.
Hinweis: Es ist möglich, innerhalb der DoppelimpulsFunktionen zu schweißen.
Für die Rückkehr zur normalen Konfiguration der
Steuertafel nach diesen Einstellungen kurz die Taste AE
drücken.
Für die Regulierung der Bogenlänge des niedrigsten
Stroms (geringste Geschwindigkeit) die Bogenlänge der
Referenzgeschwindigkeit regulieren. Verändert man die
Referenzgeschwindigkeit, müssen die zuvor vorgenommenen Einstellungen auch bei der neuen
Geschwindigkeit wiederholt werden.
11- PP (push-pull).
Wird der Push-Pull-Brenner Art. 2003 montiert, erfolgt die
Aktivierung der Funktion PPF (Push Pull Force) für die
Regulierung des Antriebsdrehmoments des Motors des
Push-Pull-Brenners zur Gewährleistung des gleichmäßigen Drahtvorschubs. Die Einstellung wird durch Regler
AN durchgeführt. Der Einstellbereich geht von 99 bis -99.
Die Standardeinstellung ist 0.
DdP= 0,1÷3 m/min
tdP T= 25÷75% di
T Fdp= 1/ (0,5÷5 Hz)
=
=
Abb. 3
REFERENZ
GESCHWINDIGKEIT
Page 22
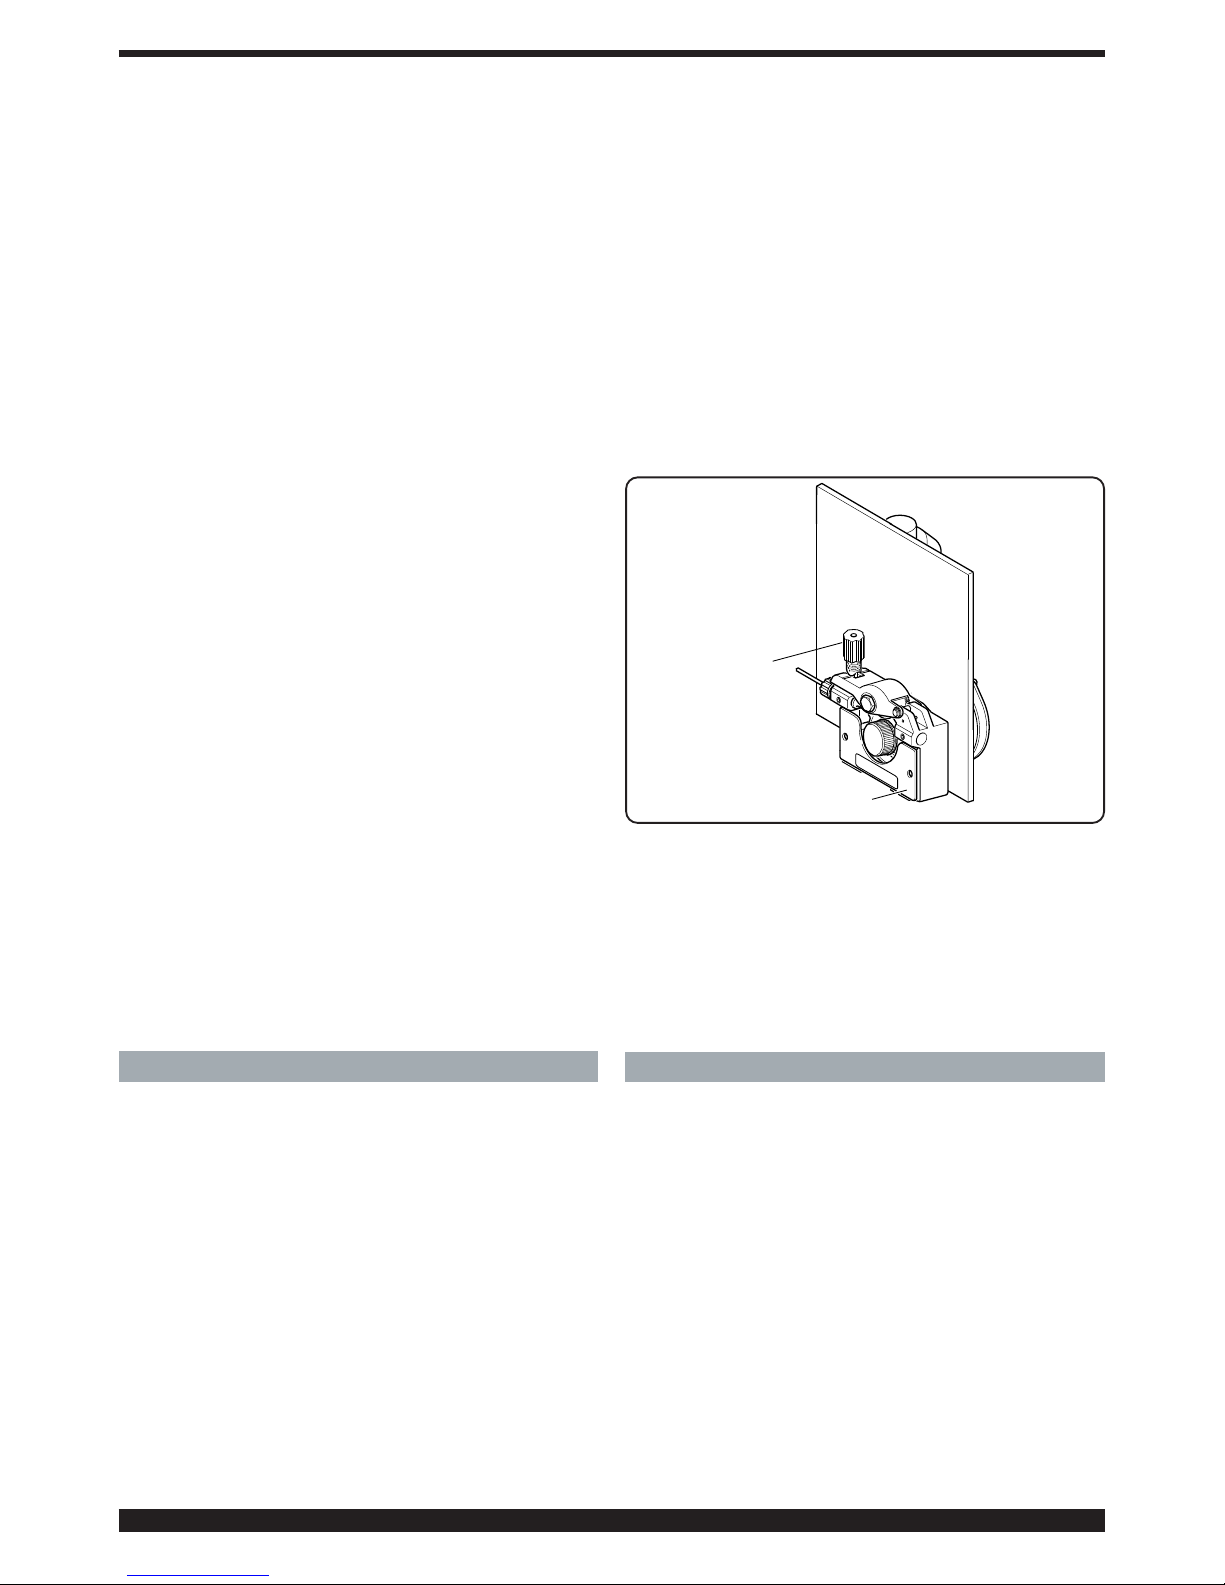
22
12- Ito. (Inching Time out).
Sie hat den Zweck, die Schweißmaschine zu blockieren,
wenn der Draht nach dem Start aus dem Brenner austritt,
ohne dass Strom fließt.
Der Austritt des Drahts aus dem Brenner kann mit dem
Regler AN im Bereich von 5 bis 50 Zentimetern eingestellt
werden. Nachdem sie aufgerufen wurde, kann diese
Funktion ein- und ausgeschaltet (On/Off) werden.
13- qC (Quality Control).
enables Quality Control function.
Off- Function off.
On- Function on. (For this function please refer to
Manual 3300239 concerning Articles: 224.04
and 405.00).
qCO- (output Quality Control ).
Selects the output type of quality control reports:
ASC- (ASCII) serial output port, only unformatted text for
terminals of the Windows Hiperterminal kind.
PRN- (Printer) serial output port, for printer Art. 405.
14- UtC Time Zone Selection.
Specify a value from -12 to 12 depending on the country
where the welding machine will be used
(e.g. Italy 1 = +1 h as against UTC)
15- dSt Legal Time Selection.
(e.g. 0 Winter, 1 Summer)
16- Fac. (Factory).
Sie dient zum Zurücksetzen der Schweißmaschine auf
die werkseitigen Einstellungen des Herstellers. Nachdem
die Funktion gewählt wurde, erscheinen auf dem Display
AM die folgenden Optionen: noP= stellt die
Fabrikeinstellungen der Schweißmaschine wieder her,
ohne die gespeicherten Programme zu löschen; Prg =
löscht alle gespeicherten Programme; ALL = stellt die
Fabrikeinstellungen der Schweißmaschine wieder her.
Zum Bestätigen der gewünschten Funktion muss man die
Taste AV 3 Sekunden gedrückt halten. Das auf Display
AM angezeigte Kürzel beginnt dann zu blinken und nach
einigen Sekunden bestätigt ein Signalton die Ausführung
des Speichervorgangs.
6 INSTALLATION
Die Installation der Schweißmaschine muss durch
Fachpersonal erfolgen. Alle Anschlüsse müssen unter
strikter Beachtung der geltenden Unfallverhütungs
bestimmungen ausgeführt werden (CEI 26-23 - IEC/TS
62081).
6.1 AUFSTELLUNG
Das Gewicht der Schweißmaschine beträgt ca. 22 kg.
Das Gerät an einem Ort aufstellen, an dem seine Stabilität
und eine wirksame Belüftung gewährleistet sind.
Außerdem muss vermieden werden, dass Metallstaub
(z.B. Schleifstaub) in das Gerät eindringt.
6.2 INBETRIEBNAHME
Den Netzstecker auf das Netzkabel montieren. Hierbei ist
unbedingt zu beachten, dass der gelb-grüne Schutzleiter
an den Schutzkontakt angeschlossen werden muss.
Sicherstellen, dass die Netzspannung der Nennspannung
der Schweißmaschine entspricht.
Die Sicherungen in Einklang mit den technischen Daten
auf dem Leistungsschild dimensionieren.
Den Gasschlauch der Schweißmaschine an den
Druckminderer der Gasflasche anschließen.
Den Gasschlauch an den Ausgang des Druckminderers
anschließen. Den Brenner montieren. Man muss kontrollieren, ob die Rille der Rollen dem Durchmesser des verwendeten Drahts entspricht. Hierzu die Seitenklappe öffnen, die Abdeckung CA entfernen, die
Drahtandrückrollen mit dem Handgriff für die
Druckeinstellung BN entriegeln, die Rollen kontrollieren
und ggf. austauschen und die Abdeckung CA wieder
anbringen (siehe Abb. 4).
Die Drahtspule montieren und den Draht in die
Drahtfördereinrichtung und die Drahtführungsseele einführen.
Die Drahtandruckrollen mit dem Einstellhandgriff BN
blockieren und den Druck einstellen.
Die Maschine einschalten.
Das Gas mit der Taste AY regulieren und dann den Draht
mit Hilfe der Taste AW fördern.
7 SCHWEISSEN
Synergetisches MIG-Impulslichtbogenschweißen LED
AP eingeschaltet
Die Programmnummer PRG in Abhängigkeit vom
Drahtdurchmesser, der Werkstoffqualität und des Gases
anhand der Anleitung wählen, die sich hinter der
Seitenklappe befindet.
Die im Untermenü verfügbaren Funktionen nach den
Anweisungen im Abschnitt “Dienstfunktionen” einstellen.
Die Einstellung der Schweißparameter erfolgt mit Regler AI.
Synergetisches MIG-Schweißen LED AQ eingeschaltet.
Die Programmnummer PRG in Abhängigkeit vom
Drahtdurchmesser, der Werkstoffqualität und des Gases
anhand der Anleitung wählen, die sich hinter der
Seitenklappe befindet.
Die im Untermenü verfügbaren Funktionen nach den
Anweisungen im Abschnitt “Dienstfunktionen” einstellen.
Die Drahtvorschubgeschwindigkeit und die
Schweißspannung mit dem Regler AI einstellen.
%1
&$
Abb. 4
Page 23
23
Konventionelles MIG-Schweißen LED AR eingeschaltet.
Die Programmnummer PRGin Abhängigkeit vom
Drahtdurchmesser, der Werkstoffqualität und des Gases
anhand der Anleitung wählen, die sich hinter der
Seitenklappe befindet. Die im Untermenü verfügbaren
Funktionen nach den Anweisungen im Abschnitt
“Dienstfunktionen” einstellen.
Die Drahtvorschubgeschwindigkeit und die
Schweißspannung mit den Reglern AI und AN einstellen.
WIG-Schweißen LED AS eingeschaltet.
8 ZUBEHÖR
8.1 MIG-BRENNER ART. 1242
Luftgekühlter MIG-Brenner CEBORA 280 A, 3,5 m.
8.2 Luftgekühlter PUSH-PULL-BRENNER UP/DOWN
ART. 2003.
8.3 Transportwagen für Stromquelle Art. 1656.
8.4 Satz für Spulen Durchmesser 300 mm, 15 kg, Art.
114.
9 WARTUNG
Alle Wartungsarbeiten müssen von einem Fachmann
in Einklang mit der Norm CEI 26-29 (IEC 60974-4) ausgeführt werden.
9.1 WARTUNG DER STROMQUELLE
Für Wartungseingriff innerhalb des Geräts sicherstellen,
dass sich der Schalter L in der Schaltstellung “O” befindet und dass das Netzkabel vom Stromnetz getrennt
ist.
Ferner muss man den Metallstaub, der sich im Gerät
angesammelt hat, in regelmäßigen Zeitabständen mit
Druckluft entfernen.
9.2 SICHERHEITSVORKEHRUNGEN NACH EINEM
REPARATUREINGRIFF
Nach Ausführung einer Reparatur darauf achten, die
Verdrahtung wieder so anzuordnen, dass eine sichere
Isolierung zwischen Primär- und Sekundärseite des
Geräts gewährleistet ist. Sicherstellen, dass die Drähte
nicht mit beweglichen Teilen oder mit Teilen, die sich während des Betriebs erwärmen, in Berührung kommen können. Alle Kabelbinder wieder wie beim Originalgerät
anbringen, damit es nicht zu einem Schluss zwischen
Primär- und Sekundärkreis kommen kann, wenn sich ein
Leiter löst oder bricht.
Außerdem die Schrauben mit den gezahnten
Unterlegscheiben wieder wie beim Originalgerät anbringen.
Page 24
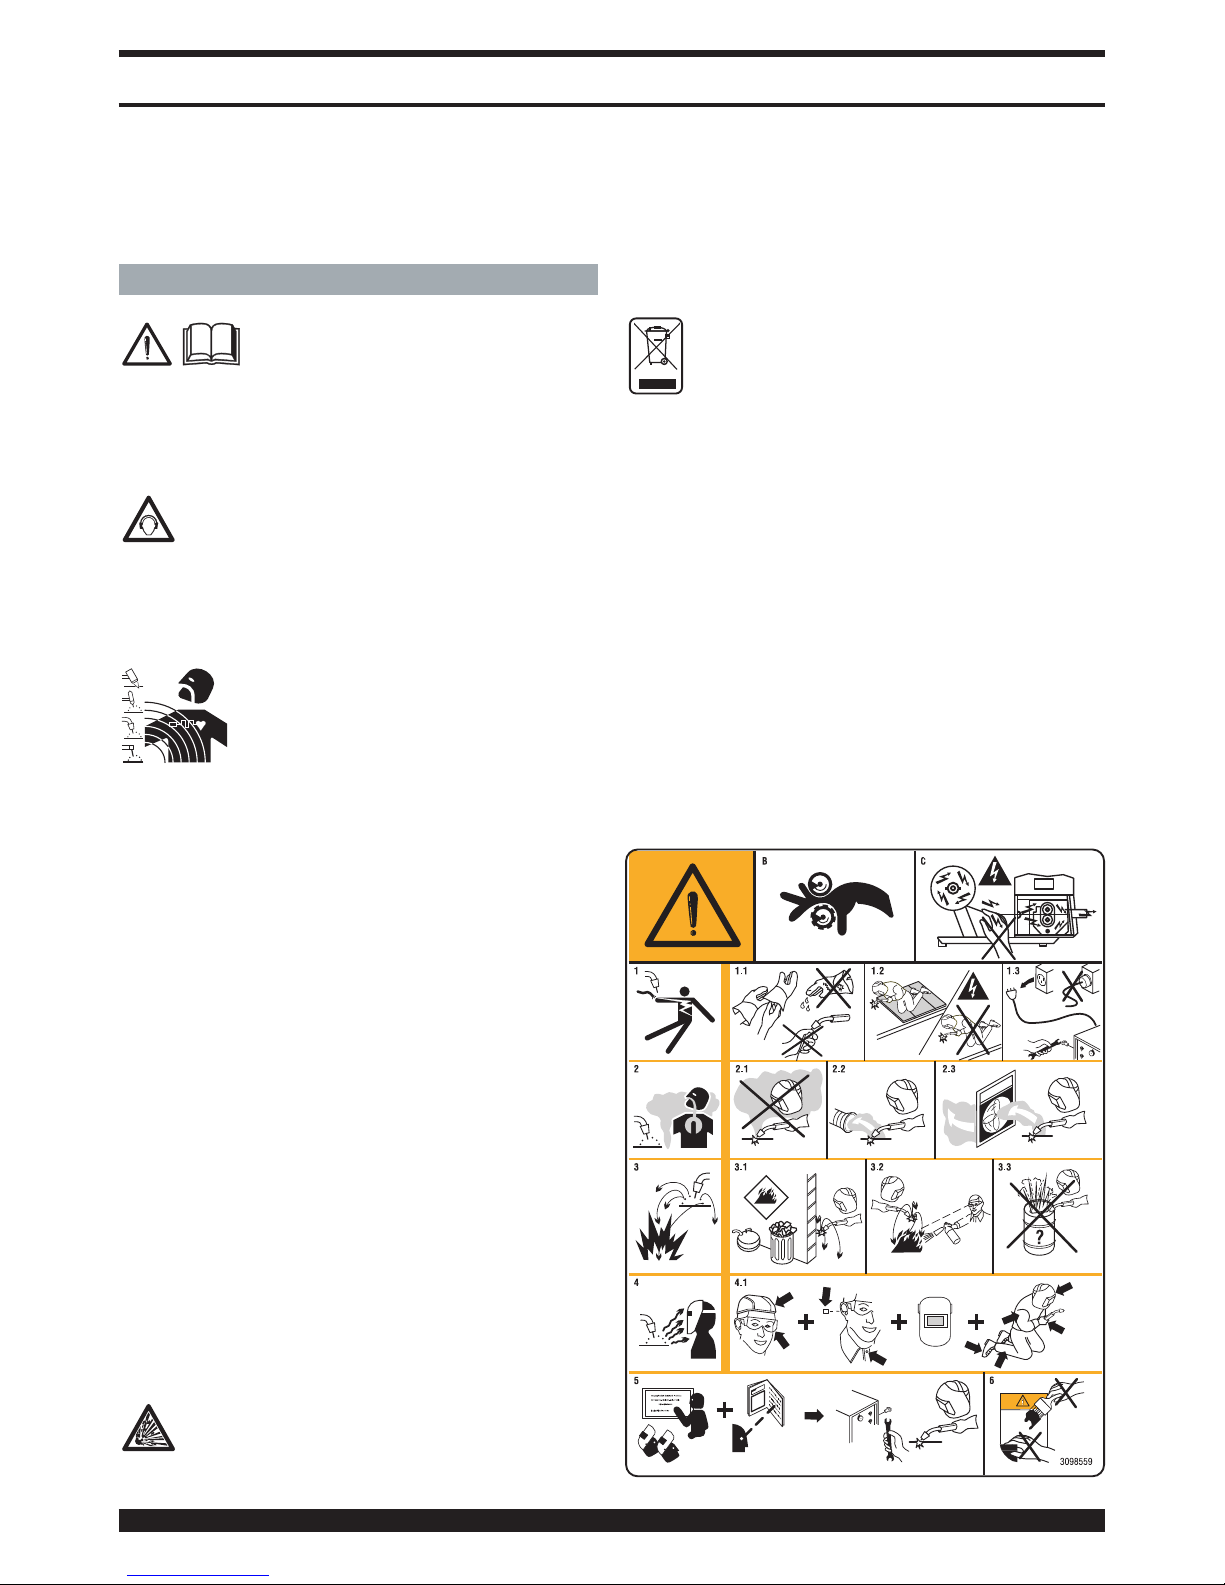
24
IMPORTANT: AVANT LA MISE EN MARCHE DE LA
MACHINE, LIRE CE MANUEL ET LE GARDER, PENDANT
TOUTE LA VIE OPÉRATIONNELLE, DANS UN ENDROIT
CONNU PAR LES DIFFÉRENTES PERSONNES INTÉRESSÉES. CETTE MACHINE NE DOIT ÊTRE UTILISÉE QUE
POUR DES OPÉRATIONS DE SOUDURE.
1 PRÉCAUTIONS DE SÉCURITÉ
LA SOUDURE ET LE DÉCOUPAGE À L’ARC
PEUVENT ÊTRE NUISIBLES À VOUS ET
AUX AUTRES. L’utilisateur doit pourtant
connaître les risques, résumés ci-dessous, liés aux opérations de soudure. Pour des informations plus détaillées,
demander le manuel code.3.300758
BRUIT
Cette machine ne produit pas elle-même des bruits
supérieurs à 80 dB. Le procédé de découpage au
plasma/soudure peut produire des niveaux de bruit
supérieurs à cette limite; les utilisateurs devront donc mette
en oeuvre les précautions prévues par la loi.
CHAMPS ELECTROMAGNETIQUES- Peuvent être dangereux.
· Le courant électrique traversant n'importe
quel conducteur produit des champs électromagnétiques (EMF). Le courant de soudure
ou de découpe produisent des champs électromagnétiques autour des câbles ou des
générateurs.
• Les champs magnétiques provoqués par des courants
élevés peuvent interférer avec le fonctionnement des stimulateurs cardiaques.
C’est pourquoi, avant de s’approcher des opérations de
soudage à l’arc, découpe, décriquage ou soudage par
points, les porteurs d’appareils électroniques vitaux (stimulateurs cardiaques) doivent consulter leur médecin.
• L’ exposition aux champs électromagnétiques de soudure
ou de découpe peut produire des effets inconnus sur la santé.
Pour reduire les risques provoqués par l'exposition aux
champs électromagnétiques chaque opérateur doit suivre
les procédures suivantes:
- Vérifier que le câble de masse et de la pince porteélectrode ou de la torche restent disposés côte à côte.
Si possible, il faut les fixer ensemble avec du ruban.
- Ne pas enrouler les câbles de masse et de la pince
porte-électrode ou de la torche autour du corps.
- Ne jamais rester entre le câble de masse et le câble de
la pince porte-électrode ou de la torche. Si le câble de
masse se trouve à droite de l'opérateur, le câble de la
pince porte-électrode ou de la torche doit être égale
ment à droite.
- Connecter le câble de masse à la pièce à usiner aussi
proche que possible de la zone de soudure ou de
découpe.
- Ne pas travailler près du générateur.
EXPLOSIONS
· Ne pas souder à proximité de récipients sous pression ou en présence de poussières, gaz ou vapeurs
explosifs. Manier avec soin les bouteilles et les déten-
deurs de pression utilisés dans les opérations de soudure.
COMPATIBILITE ELECTROMAGNETIQUE
Cette machine est construite en conformité aux indications
contenues dans la norme harmonisée IEC 60974-10(Cl. A) et
ne doit être utilisée que pour des buts professionnels
dans un milieu industriel. En fait, il peut y avoir des difficultés potentielles dans l’assurance de la compatibilité
électromagnétique dans un milieu différent de celui
industriel.
ÉLIMINATION D'ÉQUIPEMENTS ÉLECTRIQUES
ET ÉLECTRONIQUES
Ne pas éliminer les déchets d’équipements élec-
triques et électroniques avec les ordures
ménagères!Conformément à la Directive Européenne
2002/96/CE sur les déchets d’équipements électriques
et électroniques et à son introduction dans le cadre des
législations nationales, une fois leur cycle de vie terminé,
les équipements électriques et électroniques doivent
être collectés séparément et conférés à une usine de
recyclage. Nous recommandons aux propriétaires des
équipements de s’informer auprès de notre représentant
local au sujet des systèmes de collecte agréés.En vous
conformant à cette Directive Européenne, vous contribuez à la protection de l’environnement et de la santé!
EN CAS DE MAUVAIS FONCTIONNEMENT, DEMANDER
L’ASSISTANCE DE PERSONNEL QUALIFIÉ.
1.1 PLAQUETTE DES AVERTISSEMENTS
Le texte numéroté suivant correspond aux cases numérotées de la plaquette.
MANUEL D’INSTRUCTIONS POUR POSTE A SOUDER A FIL
Page 25
25
B. Les galets entraînement fil peuvent blesser les mains.
C. Le fil de soudure et le groupe entraînement fil sont sous
tension pendant le soudage. Ne pas approcher les
mains ni des objets métalliques.
1. Les décharges électriques provoquées par l'électrode
le câble peuvent être mortelles. Se protéger de manière adéquate contre les décharges électriques.
1.1 Porter des gants isolants. Ne pas toucher l’électrode
avec les mains nues. Ne jamais porter des gants
humides ou endommagés.
1.2 S'assurer d'être isolés de la pièce à souder et du sol
1.3 Débrancher la fiche du cordon d’alimentation avant de
travailler sur la machine.
2. L'inhalation des exhalations produites par la soudure
peut être nuisible pour la santé.
2.1 Tenir la tête à l'écart des exhalations.
2.2 Utiliser un système de ventilation forcée ou de déchargement des locaux pour éliminer toute exhalaison.
2.3 Utiliser un ventilateur d'aspiration pour éliminer les
exhalations.
3. Les étincelles provoquées par la soudure peuvent causer des explosions ou des incendies.
3.1 Tenir les matières inflammables à l’écart de la zone de
soudure.
3.2 Les étincelles provoquées par la soudure peuvent causer des incendies. Maintenir un extincteur à proximité et
faire en sorte qu'une personne soit toujours prête à
l'utiliser.
3.3 Ne jamais souder des récipients fermés.
4. Les rayons de l’arc peuvent irriter les yeux et brûler la
peau.
4.1 Porter un casque et des lunettes de sécurité. Utiliser
des dispositifs de protection adéquats pour les oreilles
et des blouses avec col boutonné. Utiliser des
masques et casques de soudeur avec filtres de degré
approprié. Porter des équipements de protection complets pour le corps.
5. Lire la notice d'instruction avant d'utiliser la machine ou
avant d'effectuer toute opération.
6. Ne pas enlever ni couvrir les étiquettes d'avertissement
2 DESCRIPTIONS GENERALES
2.1 SPECIFICATIONS
L’appareil Sound 2060/MD Star Double Pulse est un
poste approprié pour le soudage Mig/Mag pulsé synergique, Mig/Mag non pulsé synergique, Mig/Mag conventionnel, réalisé avec la technologie inverter. Le poste à
souder est équipé de motoréducteur à 2 rouleaux.
Ce poste à souder ne doit pas être utilisé pour décongeler des tuyaux.
2.2 EXPLICATION DES DONNÉES TECHNIQUES
Este aparato ha sido fabricado en conformidad con las
siguientes normas: IEC 60974.1 - IEC 60974.10 Cl. A IEC 61000-3-11 - IEC 61000-3-12
N°. Numéro matricule à citer pour toute question
concernant le poste à souder.
Convertisseur statique de fréquence mono
phasé transformateur-redresseur.
MIG Indiqué pour la soudure MIG-MAG.
U0. Tension à vide secondaire.
X. Facteur de marche en pour cent.
Le facteur de marche exprime le pourcentage
de 10 minutes pendant lesquelles la machine
peut opérer à un certain courant sans causer
des surchauffes.
I2. Courant de soudure
U2. Tension secondaire avec courant I2
U1. Tension nominale d’alimentation.
1~ 50/60Hz Alimentation monophasée 50 ou bien 60 Hz
.
I1 Max Courant max absorbé au courant I2 et à la
tension U2 correspondants.
I1 eff C’est la valeur maximale du courant effectif
absorbé par rapport au facteur de marche.
Normalement cette valeur correspond à la
capacité du fusible (de type retardé) à
employer comme protection pour la
machine.
IP23S Degré de protection estimée pour le logement.
Degré 3 en tant que deuxième chiffre signifie que
cet appareil peut être entreposé, mais il ne peut
pas être utilisé à l'extérieur en cas de précipitations
à moins qu'il n'en soit protégé.
Indiquée pour opérer dans des milieux avec
risque accru.
N.B: En outre, la machine a été conçue pour opérer dans
des milieux avec degré de pollution 3. (Voir IEC 60664).
2.3 PROTECTIONS
2.3.1 Protection d’arrêt
En cas de mauvais fonctionnement, sur le display M
peut apparaître un numéro clignotant, notamment:
52 = bouton de start appuyé pendant la mise en marche.
53 = bouton de start appuyé pendant le rétablissement
du thermostat.
56 = Court-circuit prolongé entre le fil de soudure et la
matière à souder.
Arrêter et remettre en marche la machine.
Au cas où le display affiche des numéros différents,
contacter le service après-vente.
2.3.2 Protection thermique
Cette machine est protégée par un thermostat empêchant le fonctionnement de la machine au dépassement
des températures admises. Dans ces conditions, le ventilateur continue à fonctionner et le display M affiche, en
mode clignotant, le sigle “tH”.
3 DESCRIPTION DU GÉNÉRATEUR (Fig. 1)
A – Prise (-): Pour connecter le câble de masse.
B – Raccord centralisé : Connecter la torche de soudure.
C – Connecteur : Pour brancher les commandes à dis-
tance et le câble de commande de la torche Push–Pull.
Art. 2003.
F – Connecteur : Connecteur type DB9 ( RS 232 ) à utili-
ser pour mettre à jour les programmes du microprocesseur.
L – Interrupteur ON/OFF.
M Cordon d’alimentation.
N – tuyau du gaz.
S
Page 26
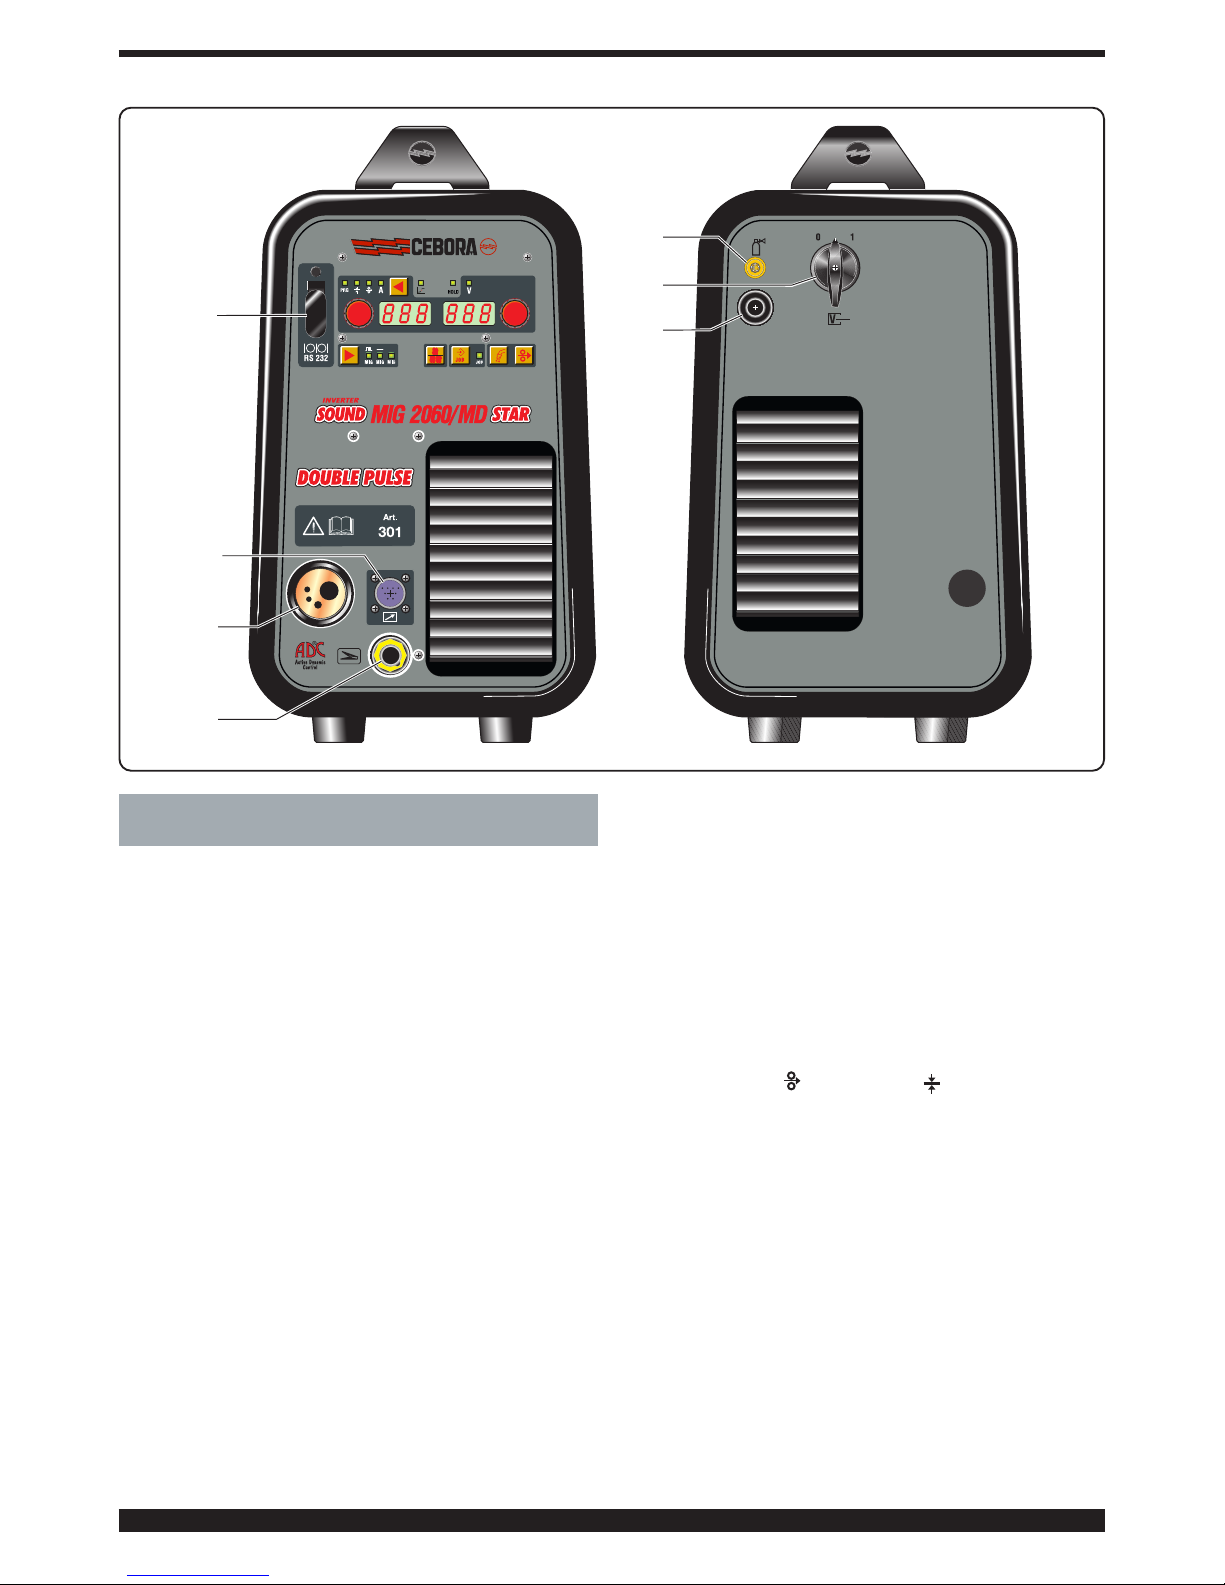
26
4 DESCRIPTION DU PANNEAU DE COMMANDES
(Fig.2)
Touche de sélection AE.
En appuyant brièvement sur la touche on sélectionne la
valeur réglable avec le bouton AI. Les valeurs sélectionnables sont visualisées par les LED AA/AB/AC/AD.
Voyant AA PRG.
Signale que le display AL visualise le numéro de programme enregistré.
Voyant AB Épaisseur.
Le display AL affiche l’épaisseur conseillée par rapport
aux valeurs de courant et vitesse enregistrées. Actif seulement dans les procédés synergiques.
Voyant AC Vitesse du fil.
Indique que le display AL affiche la vitesse du fil de soudure.
Voyant AD Courant.
Indique que le display AL affiche un courant de soudure. Pendant le soudage affiche toujours le courant
mesuré; la machine étant arrêtée, si AG est OFF, affiche
le courant enregistré.
VOYANT AF Position globulaire
Non sélectionnable. Actif dans le procédé MIG synergique. L’allumage signale que le paire de valeurs choisies
pour la soudure peuvent générer des arcs instables et
avec projections.
VOYANT AG Hold.
N'est pas sélectionnable. Indique que les valeurs visualisées par les displays AL et AM (normalement Ampères
et Volts) sont les valeurs utilisées pour la dernière soudure exécutée. Est activé à la fin de chaque soudage.
VOYANT AH Tension.
Dans tous les procédés de soudure indique que le display AM visualise la tension enregistrée ou bien, en union
avec le VOYANT AG, la dernière tension mesurée.
Bouton AI.
Les valeurs suivantes sont réglées: Courant de soudage
A, vitesse du fil ( ), épaisseur ( ), numéro du pro-
gramme PRG.Dans les fonctions de service sélectionne
les fonctions : TRG, SP, HSA, CrA, PrF, PoF, Acc, bb, L,
Dp, PPF, Ito, Fac.
Dans les programmes MIG synergiques sélectionne une
taille, et les autres se modifient par conséquent. Toutes
ces tailles sont affichées sur le display AL.
Bouton AN.
Les valeurs suivantes sont réglées:
En MIG synergique la longueur d’arc, en MIG conventionnel la tension de soudure.
À l’intérieur du menu de service, selon la fonction enregistrée avec le bouton AI sélectionne la valeur enregistrée, l’activation ou la désactivation de la valeur enregistrée ou bien un choix ultérieur à faire dans la fonction.
B
A
C
M
N
F
L
Fig. 1
Page 27
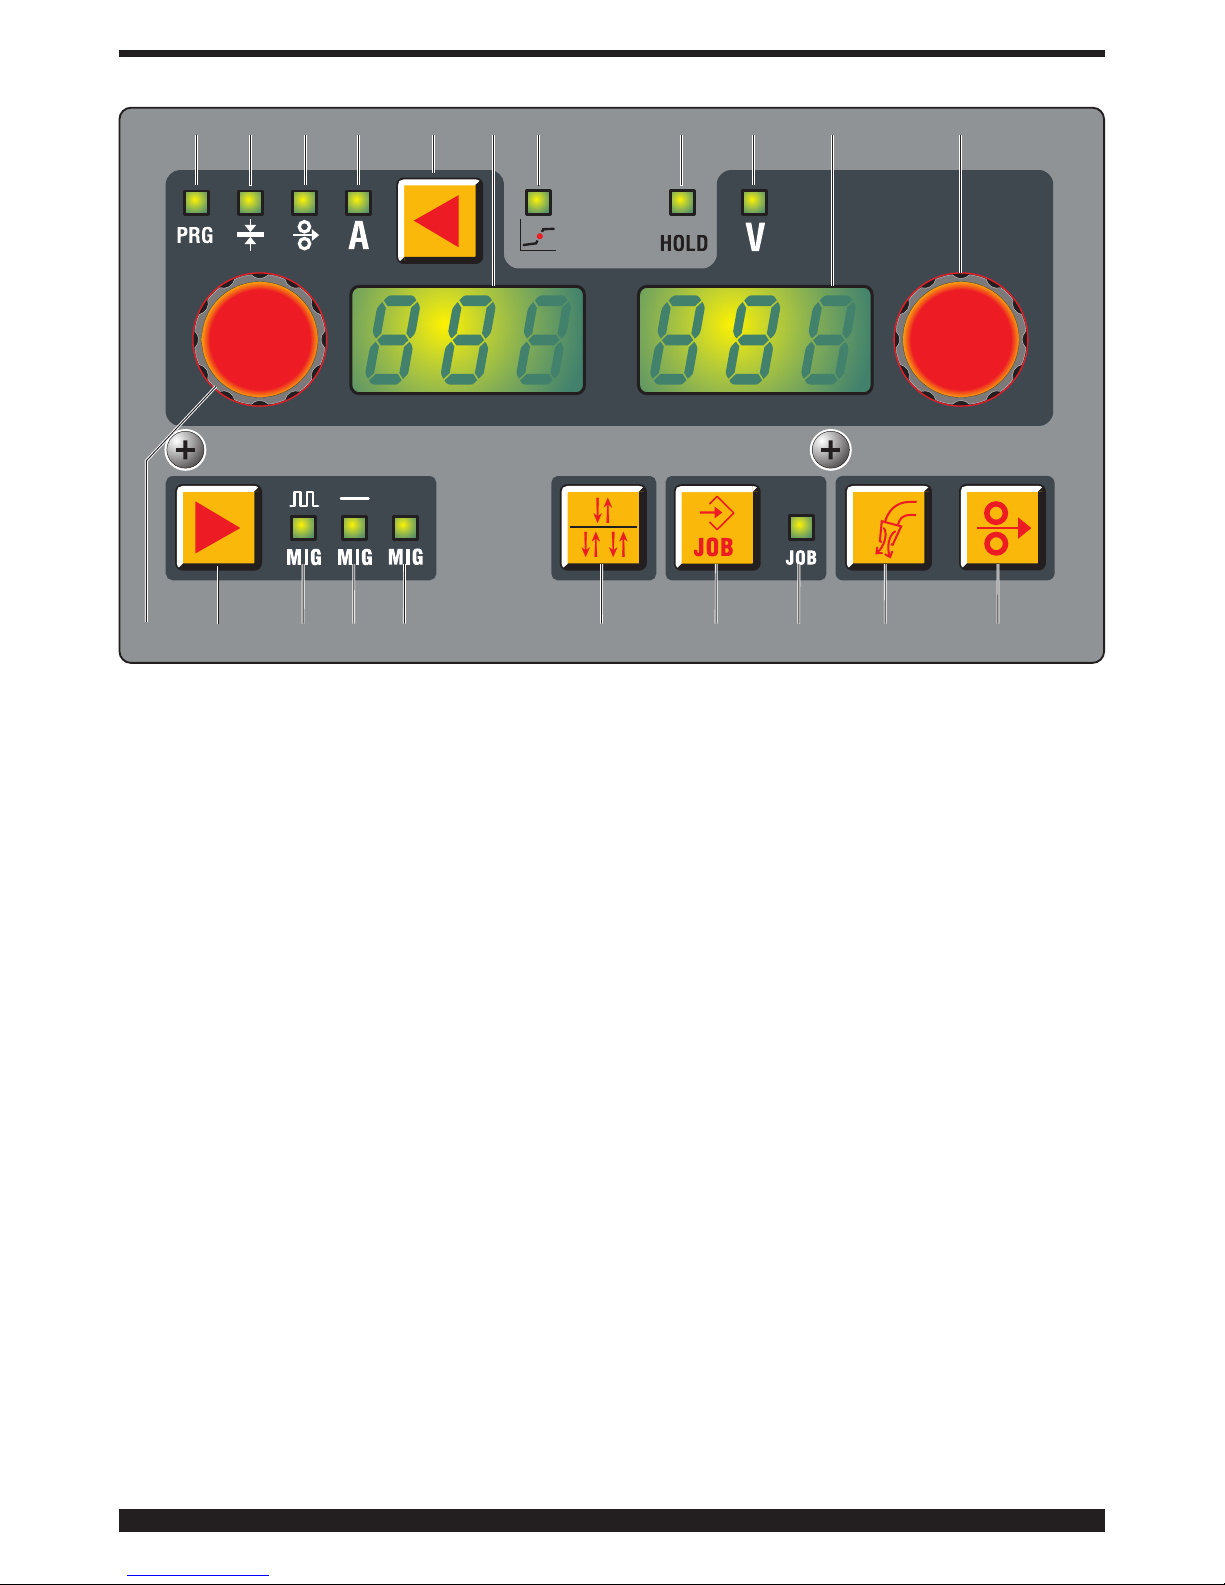
27
Display AL.
Dans tous les procédés de soudure affiche numériquement les sélections réalisées avec la touche de sélection
AE et réglées avec le bouton AI.
Pour le courant de soudure (VOYANT AD visualise les
ampères.
Pour la vitesse de soudure (VOYANT AC visualise les
mètres par minute.
Pour l’épaisseur ( VOYANT AB ) visualise les millimètres.
Pour le (VOYANT AA ) affiche le numéro de programme
enregistré.
Dans les fonctions de service sélectionne les fonctions :
TRG, SP, HSA, CrA, PrF, PoF, Acc, bb, L, Dp, PPF, Ito,
Fac.
Pour les paramètres à l’intérieur des fonctions de service
visualisés sur le display AL, voir paragraphe des fonc-
tions de service.
Quand la machine est en état d’alerte, visualise un sigle
clignotant (par exemple: OPN si le panneau latéral est
ouvert. Quand la machine est en état d’erreur, visualise le
sigle Err.
Display AM.
Visualise numériquement, en MIG synergique la longueur
d’arc, et en MIG conventionnel la tension de soudure.
Pour la tension de soudure (VOYANT AH allumé) visualise les Volts. Pour la longueur d’arc (VOYANT AH éteint)
visualise un numéro compris entre-9.9 et +9,9, le 0 étant
la valeur conseillée.
Pour les paramètres à l’intérieur de la fonction de service
MIG visualisés sur le display AM, voir le paragraphe des
fonctions de service.
Quand la machine est en état d’erreur visualise le code
d’erreur correspondant, compris entre 1 et 99.
Touche de sélection AO.
À chaque pression sélectionne le type de procédé choisi,
le choix est visualisé par les voyants AP/AQ/AR.
VOYANT AP MIG PULSÉ.
Indique que le procédé choisi est le MIG pulsé synergique.
VOYANT AQ MIG SYNERGIQUE.
Indique que le procédé choisi est le MIG synergique.
VOYANT AR MIG CONVENTIONNEL.
Indique que le procédé choisi est le MIG conventionnel.
Touche de sélection AU.
À chaque pression rapide est sélectionné le mode 2
temps (MANUEL) et le mode 4 temps (AUTOMATIQUE), le
choix étant visualisé sur le display AL .
En mode 2 temps la machine commence à souder quand
on appuie sur le bouton et s’interrompt quand on le
relâche.
En mode 4 temps pour commencer le soudage appuyer
et relâcher le bouton torche, pour interrompre il faut
appuyer et relâcher le bouton encore une fois.
Touche de sélection AV. (JOB)
Mémorisation et rappel des programmes mémorisés.
Pour mémoriser une condition de travail(JOB),il suffit
d’appuyer au moins pendant 3 secondes sur la touche
AV, le VOYANT AZ s’allume, sur le display AL clignote le
sigle STO et sur le display AM clignote le numéro de la
première position libre. Avec le bouton AN on choisit la
position pour la mémorisation; appuyer de nouveau sur la
touche AV jusqu’à quand un son confirme que la mémorisation a été effectuée et le numéro choisi ne clignote
plus.
AA AB AC AD AL AGAF AH AM
AN
AE
APAO AQ AR AU AV AZ AY AWAI
Fig. 2
Page 28
28
Pour rappeler un numéro mémorisé il suffit d’appuyer
brièvement sur la touche pulsante AV et rappeler le
numéro avec le bouton AN. Jusqu’à 99 paires de valeurs
courant/tension peuvent être mémorisées.
Pour effacer un numéro mémorisé, il faut appuyer pendant 3 secondes minimum sur la touche AV, tourner le
bouton AI jusqu’ afficher sur le display AL le sigle DEL et
appuyer de nouveau sur la touche AV pendant 3
secondes encore.
Il est possible de rappeler un paramètre de courant/tension en dehors de la mémorisation pour le modifier aussi
bien que pour l’utiliser. Pour rappeler un numéro mémorisé, il faut appuyer pendant 3 secondes sur la touche
AV, afficher avec le bouton AI le numéro à rappeler et
visualiser sur le display AL avec le bouton AN le sigle rcL
;maintenant il suffit d’appuyer de nouveau sur la touche
AV pendant 3 secondes encore.
VOYANT AZ JOB.
Indique que l’on est à l’intérieur du menu de mémorisation des points de travail mémorisés.
Touche de sélection AY.
Test Gaz.
Quand on appuie sur cette touche le gaz commence à
sortir; appuyer de nouveau sur la touche pour arrêter le
débit.
Si on n’appuie pas sur la touche, après 30 secondes le
débit du gaz est interrompu.
Touche de sélection AW.
Test fil.
Permet l’alimentation du fil sans tension ou courant.
La touche étant pressée, pendant les premiers 5
secondes le fil avance à la vitesse d’ 1 mètre par minute
pour accélérer graduellement jusqu’arriver à 8 mètres par
minute. Quand la touche est relâchée, le moteur s’arrête
immédiatement.
5. FONCTIONS DE SERVICE
Appuyer sur la touche AE, et la tenir enfoncée pendant 3
secondes minimum pour entrer dans le sous-menu.
Tourner le bouton AI pour sélectionner la fonction qui est
visualisée sur le display AL, et avec le bouton AN on
sélectionne le type de fonctionnement ou la valeur, qui
sont affichés sur le display AM. Pour revenir à la visualisation normale, appuyer et relâcher immédiatement la
touche AE.
1- TRG.
Choix entre 2 temps, 4
temps, 3 niveaux, le choix 2t et 4t peut être fait avec la
touche de sélection AU., sans passer dans les fonctions
de service.
2t la machine commence à souder quand on appuie sur
la touche et s’interrompt quand on la relâche. 4t pour
commencer le soudage appuyer et relâcher le bouton
torche, pour interrompre il faut appuyer et relâcher le
bouton encore une fois. 3L ce procédé est actif dans les
procédés synergiques. Particulièrement indiqué pour
souder l’aluminium.
Sont disponibles 3 courants qui peuvent être appelés en
soudure avec le bouton de start de la torche.
L’enregistrement des courants et du slope est le suivant:
SC courant de démarrage (Hot start). Possibilité de réglage de 1 à 200% du courant de soudure, valeur réglé avec
le bouton AN.
Slo slope. Possibilité de réglage de 1 à 10 secondes.
Définit le temps de raccord entre le premier courant SC
avec le courant de soudure et le deuxième courant avec
le troisième courant CrC (courant de crater filler), valeur
réglé avec le bouton AN.
CrC courant de crater filler. Possibilité de réglage de 1 à
200% du courant de soudure, valeur réglé avec le bouton
AN.
La soudure commence quand le bouton torche est
enfoncé, le courant rappelé sera le courant de démarrage
SC.
Ce courant est maintenu jusqu’à quand le bouton torche
est enfoncé; quand le bouton est relâché le premier courant se raccorde au courant de soudure, enregistré avec
le bouton AI, et il est maintenu jusqu’à quand le bouton
torche est enfoncé. Quand le bouton torche est appuyé
de nouveau le courant de soudure se raccorde au troisième courant CrC et il est maintenu jusqu’à quand le bouton torche est enfoncé. Quand le bouton est relâché la
soudure s’interrompt.
2- SP (spot / pointage).
Off/ON active et désactive la fonction spot.
Le temps de pointage tSP peut être réglé de 0,3 à 5
secondes.
Le temps de pause entre un point et l’autre tIN peut être
réglé de 0,3 à 5 secondes. Cette fonction est bloquée
quand la fonction 3Lest active.
3- HSA (hot start automatique).
Cette fonction est bloquée quand la fonction 3Lest active et elle ne fonctionne qu’avec les programmes synergiques.
La fonction étant activée avec le bouton AN, l’opérateur
pourra régler le niveau du courant de démarrage SC ( Hot
start ), possibilité de réglage de 1 à 200% du courant de
soudure, valeur réglé avec le bouton AN.
Pourra être réglée la durée tHS (default 130%) de ce courant de 0,1 à 10 secondes (default 0,5 sec.).
Pourra être réglée le temps Slo de passage entre le courant SC et le courant de soudure de 0,1 à 10 secondes
(default 0,5 sec.).
4- CrA (crater filler- remplissage du cratère final).
La fonction peut être sélectionnée avec le bouton AI et
elle fonctionne pendant le soudage 2t ou 4t et, si on le
désire, aussi en union avec la fonction HSA.
Après avoir activé la fonction «On» avec le bouton AN,
tourner le bouton AI pour visualiser les sigles:
Slo = Temps de raccord entre le courant de soudure et le
courant de remplissage cratère. Default 0,5 sec.
Réglage 0,1 – 10 sec.
CrC = courant de remplissage cratère exprimé en pourcentage de la vitesse du fil de soudure. Default 60%.
Plage de réglage 10 – 200%.
TCr = durée du courant de remplissage. Default 0,5 sec.
Réglage 0,1 – 10 sec.
Page 29
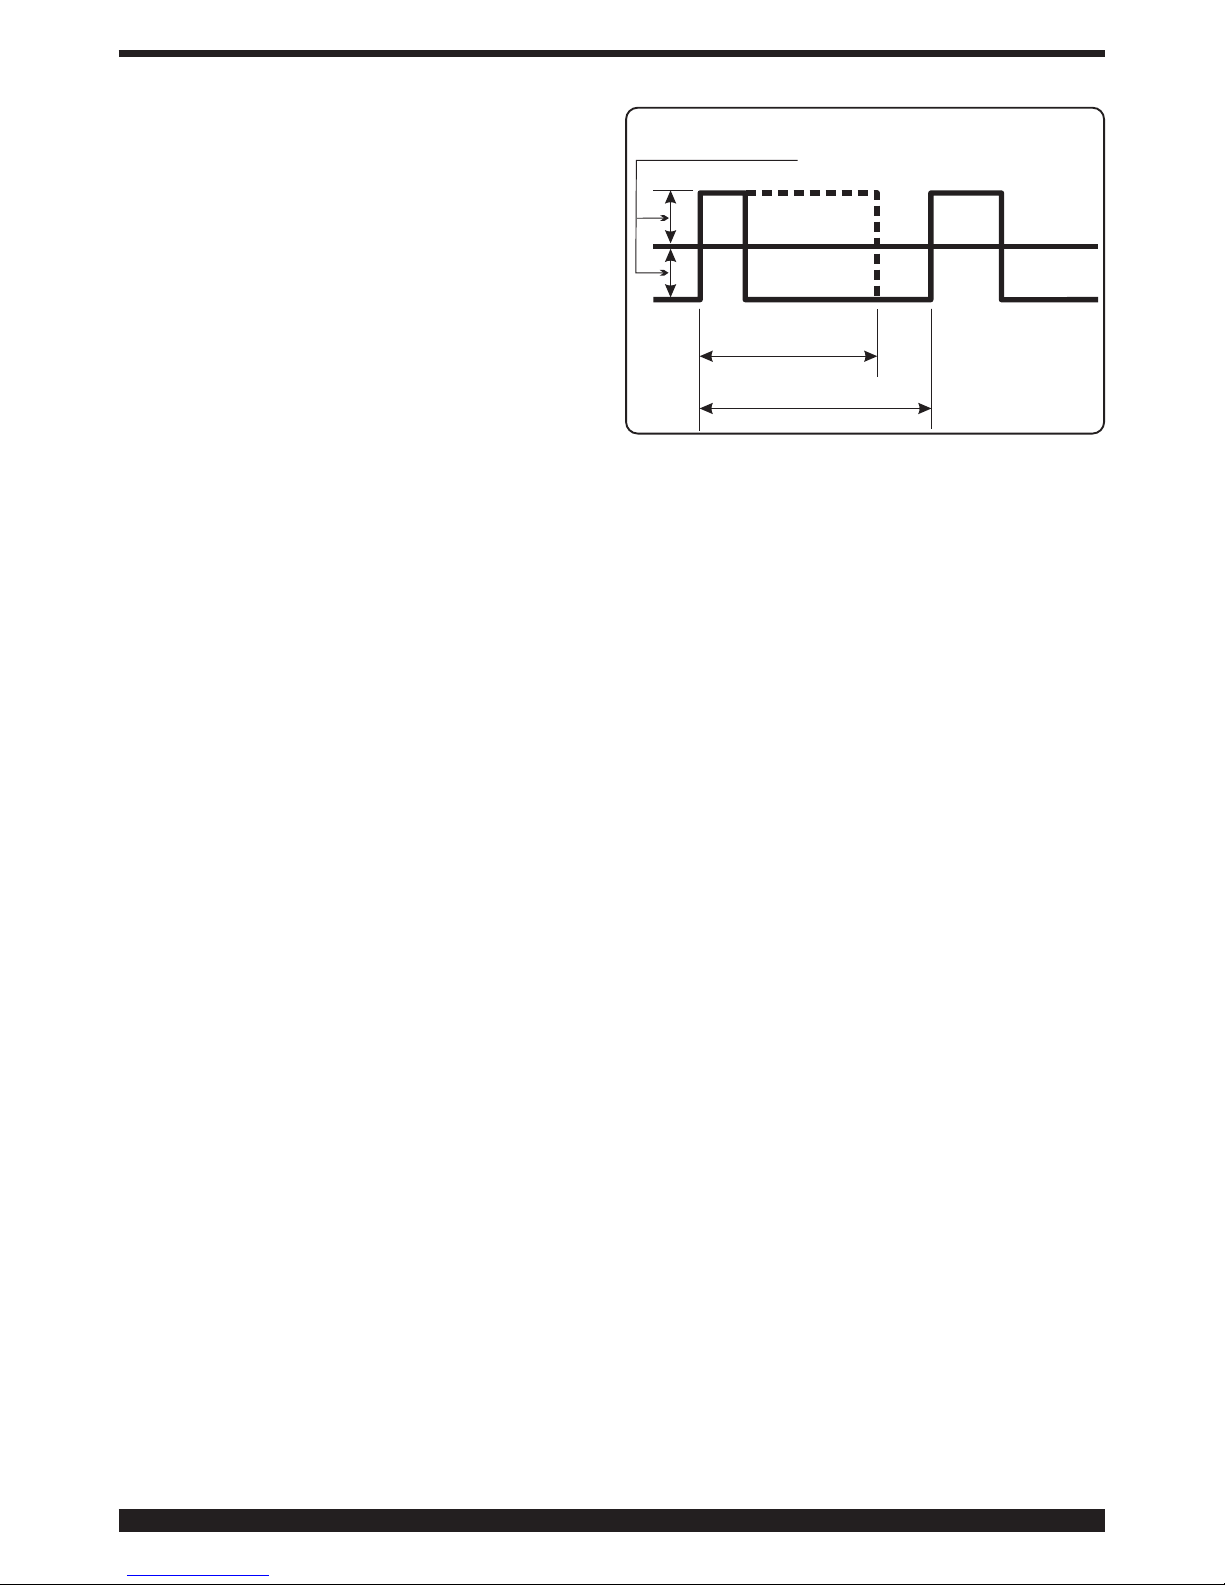
29
5- PrF (Pre gaz).
Le réglage peut varier de 0 à 3 secondes.
6- Pof (post gaz).
Le réglage peut varier de 0 à 30 secondes.
7- Acc ( accostage ).
Le réglage peut varier de 0 à 100%.
Est la vitesse du fil, exprimée en pourcentage de la vitesse enregistrée pour la soudure, avant que le fil touche la
pièce à souder.
Ce réglage est important pour avoir toujours de bons
démarrages.
Réglage du fabricant « Au» automatique.
La valeur peut être modifiée avec le bouton AN. Si, la
valeur étant modifiée, on désire revenir aux enregistrements originaux,
appuyer sur la touche AV jusqu’à quand le sigle «Au» est
affiché de nouveau sur le display AM.
8- BB (burn back).
Le réglage peut varier de 4 à 250 ms. Est utilisé pour
régler la longueur du fil sortant de la buse gaz après la
soudure. À un numéro plus élevé correspond une brûlure du fil plus grande.
Réglage du fabricant « Au» automatique.
Si, la valeur étant modifiée, on désire revenir aux enregistrements originaux appuyer sur la touche AV jusqu’à
quand le sigle«Au» est affiché de nouveau sur le display
AM.
9- L (impédance ).
Le réglage peut varier de - 9,9à +9,9. Zéro est la valeur
enregistrée par le fabricant; si le numéro est négatif
l’impédance diminue et l’arc devient plus dur tandis que
si l’impédance augmente l’arc est plus doux.
10- dP ( Double pulsation, optionnel )
Ce type de soudure fait varier l’intensité de courant entre
deux niveaux et peut être inséré dans tous les programmes synergiques. Avant de l’enregistrer il faut réaliser un bref cordon pour déterminer la vitesse la plus
proche de la soudure à exécuter. De cette façon la vitesse de référence est déterminée.
Pour activer la fonction, procéder de la manière suivante :
A) Activer la fonction en tournant le bouton AN jusqu’à quand
le sigle «On» est affiché de nouveau sur le display AM.
B)- Tourner le bouton AI jusqu’à quand le sigle FdP (fré-
quence double pulsation) est affiché sur le display AL. Le
display AM visualise le sigle OFF (éteint).
Tourner le bouton AN pour sélectionner la fréquence de
travail (plage de réglage de 0,5 à 5 Hz). La valeur choisie
est visualisée sur le display AM.
C)- Tourner le bouton AI jusqu’à quand le sigle ddP
(différence en mt/min de la double pulsation).
Tourner le bouton AN pour sélectionner les mètres par
minute (réglage 0,1- 3m/min ) à ajouter ou soustraire à la
vitesse de référence (default 1m/min).
D)Tourner le bouchon réservoir AI jusqu’à quand le sigle
tdP est affiche. Cette valeur est la durée de la vitesse de
fil la plus élevée, c’-à-d. le courant le plus élevé. Cette
valeur est exprimée en pourcentage du temps obtenu de
la fréquence Fdp ( Voir figure 3).
Tourner le bouton AN pour régler le pourcentage. Plage
de réglage entre 25 et 75% (default 50%).
E)- Tourner le bouton AI jusqu’à quand est affiché le sigle
AdP (longueur d’arc du courant le plus élevé). Plage de
réglage -9,9 + 9,9 (default 0).
Pendant la soudure, vérifier si la longueur de l’arc est la
même pour les deux courants; Au besoin, tourner le bouton AN pour la corriger.
Note: il est possible de souder à l’intérieur des fonctions
de double pulsation.
Ces réglages étant effectués, pour revenir à la configuration normale du panneau appuyer brièvement sur la
touche AE.
Au besoin, régler la longueur de l’arc du courant le plus
réduit de la vitesse la plus basse, agir sur le réglage de
la longueur de l’arc de la vitesse de référence. Si on change la vitesse de référence, les valeurs préalablement
enregistrées seront répétées également pour la nouvelle
vitesse.
11- PP (push-pull).
Avec la torche Push-Pull Art. 2003 est activée la fonction PPF (Push Pull Force) qui règle le couple d'entraînement du moteur push-pull pour rendre linéaire l'alimentation du fil. Le réglage est effectué avec le bouton
AN et peut varier de 99 à -99. Le réglage standard est 0.
12- Ito. (inching time out).
Le but est d’arrêter le poste à souder si, après le démarrage, le fil sort pour 50 cm sans passage de courant.
La sortie du fil de la torche peut être réglée de 5 à 50
centimètre avec le bouton AN. La fonction étant rappelée
pourra être activée (On) ou désactivée (Off).
13- qC (Contrôle qualité).
Habilitation de la fonction contrôle qualité.
Off - Fonction éteinte.
On - Fonction active. (Pour cette fonction se référer au
manuel 3300239 concernant les Articles : 224.04
et 405.00).
qCO- (Contrôle qualité output).
Sélection du type de sortie des rapports du
contrôle qualité :
ASC- (ASCII) sortie sur port série, seulement texte non
formaté pour terminal type Hiperterminal Windows.
PRN- (Imprimante) sortie sur port série pour imprimante
Art. 405.
DdP= 0,1÷3 m/min
tdP T= 25÷75% di
T Fdp= 1/ (0,5÷5 Hz)
=
=
Fig. 3
VITESSE DE
REFERENCE
Page 30
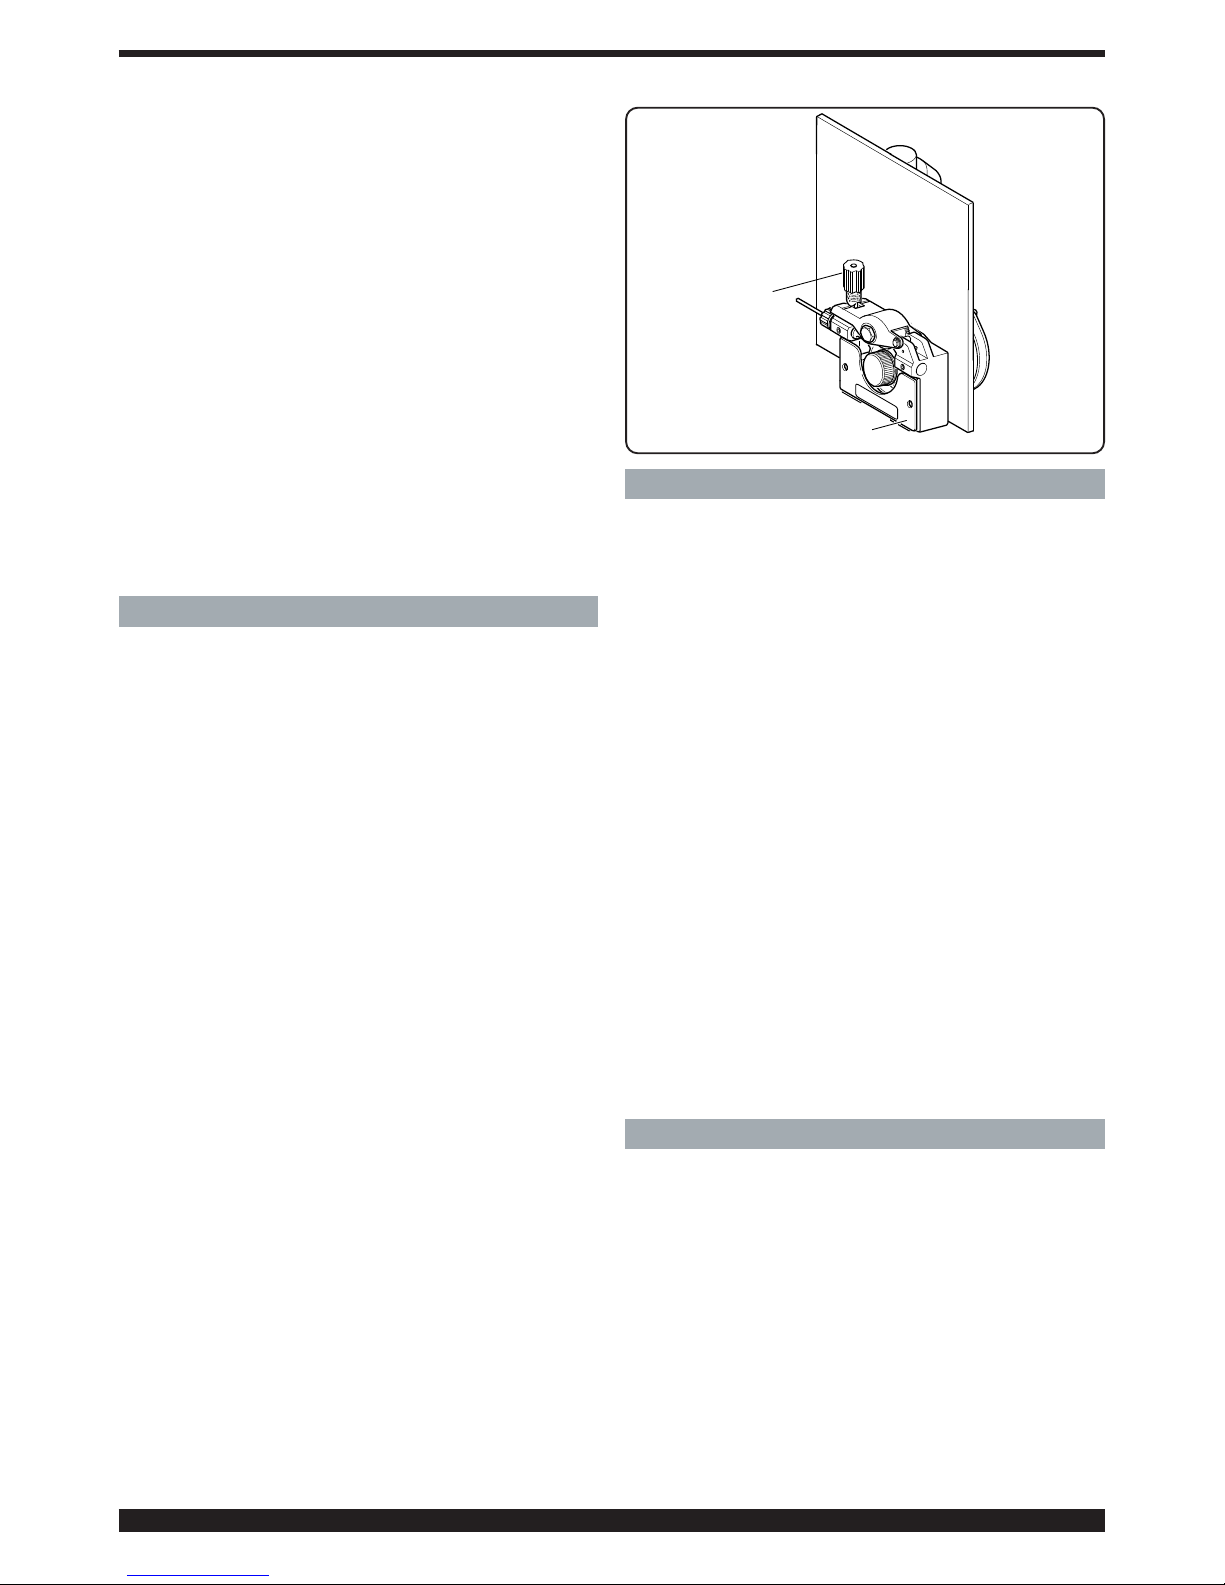
30
14- UtC Sélection du fuseau horaire.
Spécifier une valeur de -12 à 12 selon le pays où le poste
à souder (ex. Italie 1 = +1 h par rapport à la valeur UTC)
sera utilisé.
15 - dSt Sélection de l'heure légale.
(ex. 0 hiver, 1 été)
16- Fac. (usine).
Le but est de rétablir les valeurs usine du poste à souder
définies par le fabricant lors de la première fourniture. La
fonction étant sélectionnée, le display AM visualise, noP
= commande le poste à souder sur les valeurs enregistrées lors de la première fourniture, sans considérer les
programmes mémorisés, Prg = efface tous les programmes mémorisés et ALL = commande le poste à souder sur les valeurs enregistrées lors de la première fourniture.
Pour confirmer la fonction désirée il suffit d’appuyer pour
3 secondes la touche AV, le sigle visualisé sur le display
AM commencera à clignoter et après quelques
secondes, un son confirmera la mémorisation.
6 INSTALLATION
L’installation de cette machine doit être faite par du personnel expert. Toutes les connexions doivent être exécutées en observant scrupuleusement les lois sur la prévention des accidents en vigueur (CEI 26-23 - IEC/TS
62081).
6.1 EMPLACEMENT
Le poids du poste à souder est environ 22 Kg.
Positionner l’appareil dans une zone assurant une bonne
stabilité, une ventilation efficace et telle à éviter l’entrée
possible de poussière métallique (par ex. émeri).
6.2 MISE EN ŒUVRE
Monter les roues arrière.
Connecter la fiche sur le câble d’alimentation en faisant
attention à relier le conducteur jaune vert au pôle de terre.
Assurez-vous que l’alimentation du voltage corresponde
bien à la valeur nominale du poste à souder.
Dimensionner les fusibles de protection d’après les
données indiquées sur la plaquette des données techniques.
Connectez le tuyaux gaz du poste à souder au détenteur
de pression de la bouteille. Monter la torche.
Pour vérifier que la gorge des galets corresponde au
diamètre du fil utilisé, ouvrir la pièce latérale mobile, retirer le couvercle CA, débloquer le galet presse-fil avec le
bouton de réglage de la pression BN, remplacer le galet
et repositionner le couvercle CA ( Voir fig.4).
Monter la bobine du fil et insérer le fil dans le dispositif
d’entraînement-fil et dans la gaine de la torche.
Bloquer le galet presse-fil avec le bouton BN et régler la
pression. Mettre en marche la machine.
Régler le gaz avec la touche AY et faire avancer le fil avec
la touche AW.
7 SOUDURE
Soudure Mig pulsé synergique VOYANT AP allumé.
Choisir le numéro PRG d’après le diamètre du fil à utiliser, le type et la qualité du matériel et type de gaz en suivant l’instruction située à l’intérieur de la pièce latérale
mobile.
Régler les fonctions présentes dans le sous-menu
d’après les indications du paragraphe «Fonctions de
service».
Les paramètres de soudage sont réglés avec le bouton AI.
Soudure Mig synergique VOYANT AQ allumé.
Choisir le numéro PRG d’après le diamètre du fil à utiliser, le
type et la qualité du matériel et type de gaz en suivant l’instruction située à l’intérieur de la pièce latérale mobile.
Régler les fonctions présentes dans le sous-menu d’après
les indications du paragraphe «Fonctions de service».
Régler la vitesse du fil et la tension de soudure avec le
bouton AI.
Soudure Mig conventionnel VOYANT AR allumé.
Choisir le numéro PRG d’après le diamètre du fil à utiliser, le type et la qualité du matériel et type de gaz en suivant l’instruction située à l’intérieur de la pièce latérale
mobile.
Régler les fonctions présentes dans le sous-menu
d’après les indications du paragraphe «Fonctions de
service».
Régler la vitesse du fil et la tension de soudure avec respectivement avec le bouton AI et AN.
8 ACCESSOIRES
8.1 TORCHE MIG ART. 1242
Torche MIG CEBORA 280 A refroidie à l’ air 3,5 m.
8.2 TORCHE PUSH-PULL UP/DOWN refroidie à l’air
ART. 2003.
8.3 Chariot pour transport générateur art. 1656.
8.4 Kit pour bobines Ø 300mm - Kg 14 art. 114.
%1
&$
Fig. 4
Page 31
31
9 ENTRETIEN
Toute opération d'entretien doit être effectuée par du personnel qualifié qui doit respecter la norme CEI 26-29 (IEC
60974-4).
9.1 ENTRETIEN DU GENERATEUR
En cas d'entretien à l'intérieur de la machine, vérifier que l'interrupteur L soit en position "O" et le cordon d’alimentation
soit débranché.
Il faut nettoyer périodiquement l’intérieur de la machine en
enlevant, avec de l’air comprimé, la poussière qui s’y accumule.
9.2 MESURES A ADOPTER APRES UNE INTERVENTION DE REPARATION
Après avoir exécuté une réparation, faire attention à rétablir
le câblage de façon qu’il y ait un isolement sûr entre le côté
primaire et le côté secondaire de la machine. Éviter que les
câbles puissent entrer en contact avec des organes en mouvement ou des pièces qui se réchauffent pendant le fonctionnement. Remonter tous les colliers comme sur la machine originale de manière à éviter que, si par hasard un conducteur se casse ou se débranche, les côtés primaire et
secondaire puissent entrer en contact.
Remonter en outre les vis avec les rondelles dentelées
comme sur la machine originale.
Page 32
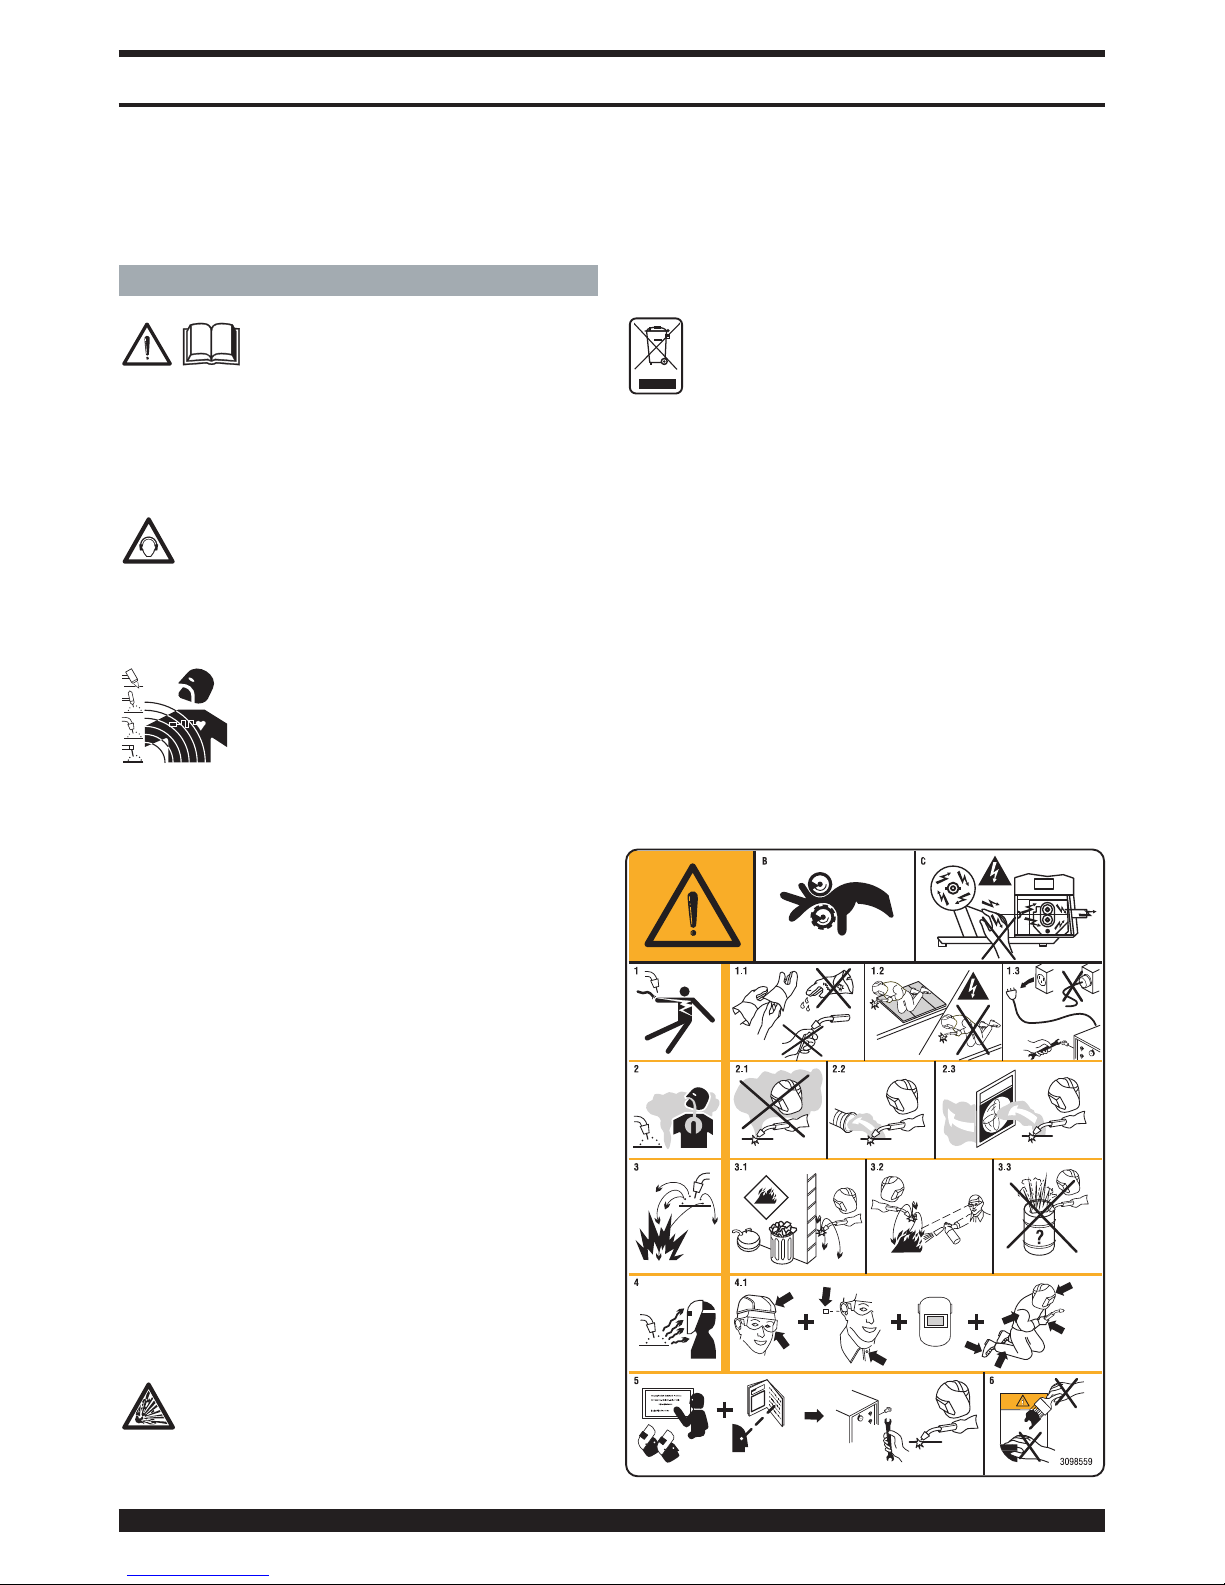
32
IMPORTANTE: ANTES DE LA PUESTA EN FUNCIONAMIENTO DEL APARATO, LEER EL CONTENIDO DE ESTE MANUAL
Y CONSERVARLO, DURANTE TODA LA VIDA OPERATIVA, EN
UN SITIO CONOCIDO POR LOS INTERESADOS. ESTE APARATO DEBERÁ SER UTILIZADO EXCLUSIVAMENTE PARA
OPERACIONES DE SOLDADURA.
1 PRECAUCIONES DE SEGURIDAD
LA SOLDADURA Y EL CORTE DE ARCO
PUEDEN SER NOCIVOS PARA USTEDES Y
PARA LOS DEMÁS, por lo que el utilizador
deberá ser informado de los riesgos, resumidos a continuación, que derivan de las operaciones de soldadura. Para
informaciones más detalladas, pedir el manual
cod.3.300.758
RUIDO
Este aparato de por sí no produce ruidos superiores
a los 80dB. El procedimiento de corte plasma/sol-
dadura podría producir niveles de ruido superiores a
tal límite; por consiguiente, los utilizadores deberán poner en
practica las precauciones previstas por la ley.
CAMPOS ELECTROMAGNÉTICOS- Pueden ser dañosos.
• La corriente eléctrica que atraviesa cualquier
conductor produce campos electromagnéticos(EMF). La corriente de soldadura o de
corte genera campos electromagnéticos alrededor de los cables y generadores.
• Los campos magnéticos derivados de corrientes elevadas
pueden incidir en el funcionamiento del pacemaker. Los portadores de aparatos electrónicos vitales (pacemakers)
deberían consultar al médico antes de aproximarse a la zona
de operaciones de soldadura al arco, de corte, desbaste o
soldadura por puntos.
• La exposición a los campos electromagnéticos de la soldadura o del corte podrían tener efectos desconocidos
sobre la salud.
Cada operador, para reducir los riesgos derivados de la
exposición a los campos electromagnéticos, tiene que atenerse a los siguientes procedimientos:
- Colocar el cable de masa y de la pinza portaelectrodo
o de la antorcha de manera que permanezcan
flanqueados. Si posible, fijarlos junto con cinta
adhesiva.
- No envolver los cables de masa y de la pinza portaelectrodo o de la antorcha alrededor del cuerpo.
- Nunca permanecer entre el cable de masa y el de la
pinza portaelectrodo o de la antorcha. Si el cable de
masa se encuentra a la derecha del operador también
el de la pinza portaelectrodo o de la antorcha tienen
que quedar al mismo lado.
- Conectar el cable de masa a la pieza en tratamiento lo
más cerca posible a la zona de soldadura o de corte.
- No trabajar cerca del generador.
EXPLOSIONES
· No soldar en proximidad de recipientes a presión o
en presencia de polvo, gas o vapores explosivos.
Manejar con cuidado las bombonas y los regulado-
res de presión utilizados en las operaciones de soldadura.
COMPATIBILIDAD ELECTROMAGNÉTICA
Este aparato se ha construido de conformidad a las indicaciones contenidas en la norma armonizada IEC 60974-10
(Cl. A) y se deberá usar solo de forma profesional en un
ambiente industrial. En efecto, podrían presentarse
potenciales dificultades en el asegurar la compatibilidad
electromagnética en un ambiente diferente del industrial.
RECOGIDA Y GESTIÓN DE LOS RESIDUOS DE
APARATOS ELÉCTRICOS Y ELECTRÓNICOS
¡No está permitido eliminar los aparatos eléctri-
cos junto con los residuos sólidos urbanos!
Según lo establecido por la Directiva Europea
2002/96/CE sobre residuos de aparatos eléctricos y
electrónicos y su aplicación en el ámbito de la legislación nacional, los aparatos eléctricos que han concluido
su vida útil deben ser recogidos por separado y entregados a una instalación de reciclado ecocompatible. En
calidad de propietario de los aparatos, usted deberá
solicitar a nuestro representante local las informaciones
sobre los sistemas aprobados de recogida de estos
residuos. ¡Aplicando lo establecido por esta Directiva
Europea se contribuye a mejorar la situación ambiental y
salvaguardar la salud humana!
EN EL CASO DE MAL FUNCIONAMIENTO, PEDIR LA
ASISTENCIA DE PERSONAL CUALIFICADO.
1.1 PLACA DE LAS ADVERTENCIAS
El texto numerado que sigue corresponde a los apartados
numerados de la placa.
MANUAL DE INSTRUCCIONES PARA SOLDADORA DE HILO
Page 33
33
B. Los rodillos arrastrahilo pueden herir las manos.
C. El hilo de soldadura y la unidad arrastrahilo están bajo
tensión durante la soldadura. Mantener lejos las manos
y objetos metálicos.
1. Las sacudidas eléctricas provocadas por el electrodo
de soldadura o el cable pueden ser letales. Protegerse
adecuadamente contra el riesgo de sacudidas eléctricas.
1.1 Llevar guantes aislantes. No tocar el electrodo con las
manos desnudas. No llevar guantes mojados o dañados.
1.2 Asegurarse de estar aislados de la pieza a soldar y del
suelo
1.3 Desconectar el enchufe del cable de alimentación antes
de trabajar en la máquina.
2. Inhalar las exhalaciones producidas por la soldadura
puede ser nocivo a la salud.
2.1 Mantener la cabeza lejos de las exhalaciones.
2.2 Usar un sistema de ventilación forzada o de descarga
local para eliminar las exhalaciones.
2.3 Usar un ventilador de aspiración para eliminar las exhalaciones.
3. Las chispas provocadas por la soldadura pueden causar explosiones o incendios.
3.1 Mantener los materiales inflamables lejos del área de
soldadura.
3.2 Las chispas provocadas por la soldadura pueden causar incendios. Tener un extintor a la mano de manera
que una persona esté lista para usarlo.
3.3 Nunca soldar contenedores cerrados.
4. Los rayos del arco pueden herir los ojos y quemar la piel.
4.1 Llevar casco y gafas de seguridad. Usar protecciones
adecuadas para orejas y batas con el cuello abotonado.
Usar máscaras con casco con filtros de gradación
correcta. Llevar una protección completa para el cuerpo.
5. Leer las instrucciones antes de usar la máquina o de
ejecutar cualquiera operación con la misma.
6. No quitar ni cubrir las etiquetas de advertencia
2 DESCRIPCIONES GENERALES
2.1 ESPECIFICACIONES
1 El aparato Sound 2060/MD Star Double Pulse es un
sistema idóneo para la soldadura MIG/MAG pulsado
sinérgico, MIG/MAG no pulsado sinérgico, MIG/MAG
convencional, realizado con tecnología inverter. La soldadora se entrega con moto reductor de 2 rodillos.
Esta soldadora no debe ser utilizada para deshelar los
tubos.
2.2 EXPLICACIÓN DE LOS DATOS TÉCNICOS
Este aparato ha sido fabricado en conformidad con las
siguientes normas: IEC 60974.1 - IEC 60974.10 Cl. A - IEC
61000-3-11 - IEC 61000-3-12.
N°. Número de matrícula que se citará en
todas las peticiones correspondientes a la
soldadora.
Convertidor estático de frecuencia monofásica transformador rectificador.
MIG Idóneo para soldadura MIG-MAG.
U0. Tensión en vacío secundaria.
X. Factor de servicio porcentaje.
El factor de servicio expresa el porcentaje
de 10 minutos en los que la soldadora puede
trabajar a una determinada corriente sin
recalentarse.
I2. Corriente de soldadura
U2. Tensión secundaria con corriente I2
U1. Tensión nominal de alimentación.
1~ 50/60Hz Alimentación monofásica 50 o 60 Hz
I1 Max Corriente max. absorbida a la correspon-
diente corriente I2 y tensión U2.
I1 ef Es el máximo valor de la corriente efectiva
absorbida considerando el factor de servicio.
Normalmente, este valor corresponde al cali-
bre del fusible (de tipo retardado) que se uti-
lizará como protección para el aparato.
IP23S Grado de protección de la carcasa.
Grado 3 como segunda cifra significa que este
aparato puede ser almacenado, pero no es previs-
to para trabajar en el exterior bajo precipitaciones,
si no está protegido.
Idónea para trabajar en ambientes con riesgo
aumentado.
NOTA: La soldadora ha sido además proyectada para
trabajar en ambientes con grado de contaminación 3.
(Ver IEC 60664).
2.3 PROTECCIONES
2.3.1 Protección de bloqueo
En caso de malfuncionamiento en el display M aparecería un número centelleante con el siguiente significado:
52 = pulsador de start pulsado durante el encendido.
53 = pulsador de start pulsado durante la reactivación
del termostato.
56 = Cortocircuito prolongado entre el hilo de soldadura
y el material por soldar.
Apagar y volver a encender la máquina.
En el caso de que el display visualizase números diferentes contactar el servicio de asistencia.
2.3.2 Protección térmica
Este aparato está protegido por un termostato el cual, si
se superasen las temperaturas admitidas, impediría el
funcionamiento de la máquina. En estas condiciones el
ventilador continuaría a funcionar y el display M visualizaría, de forma centelleante, la sigla “tH”.
3 DESCRIPCIÓN DEL GENERADOR (Fig. 1)
A – Toma (-): se le conecta el cable de masa.
B – Unión centralizada : Conectar la antorcha de sol-
dadura.
C - Conector: Para conectar los mandos a distancia y el
cable de mando de la antorcha Push–Pull Art. 2003.
F - Conector : Conector tipo DB9 (RS 232) a usar para
actualizar los programas del microprocesador.
L - Interruptor ON/OFF.
S
Page 34
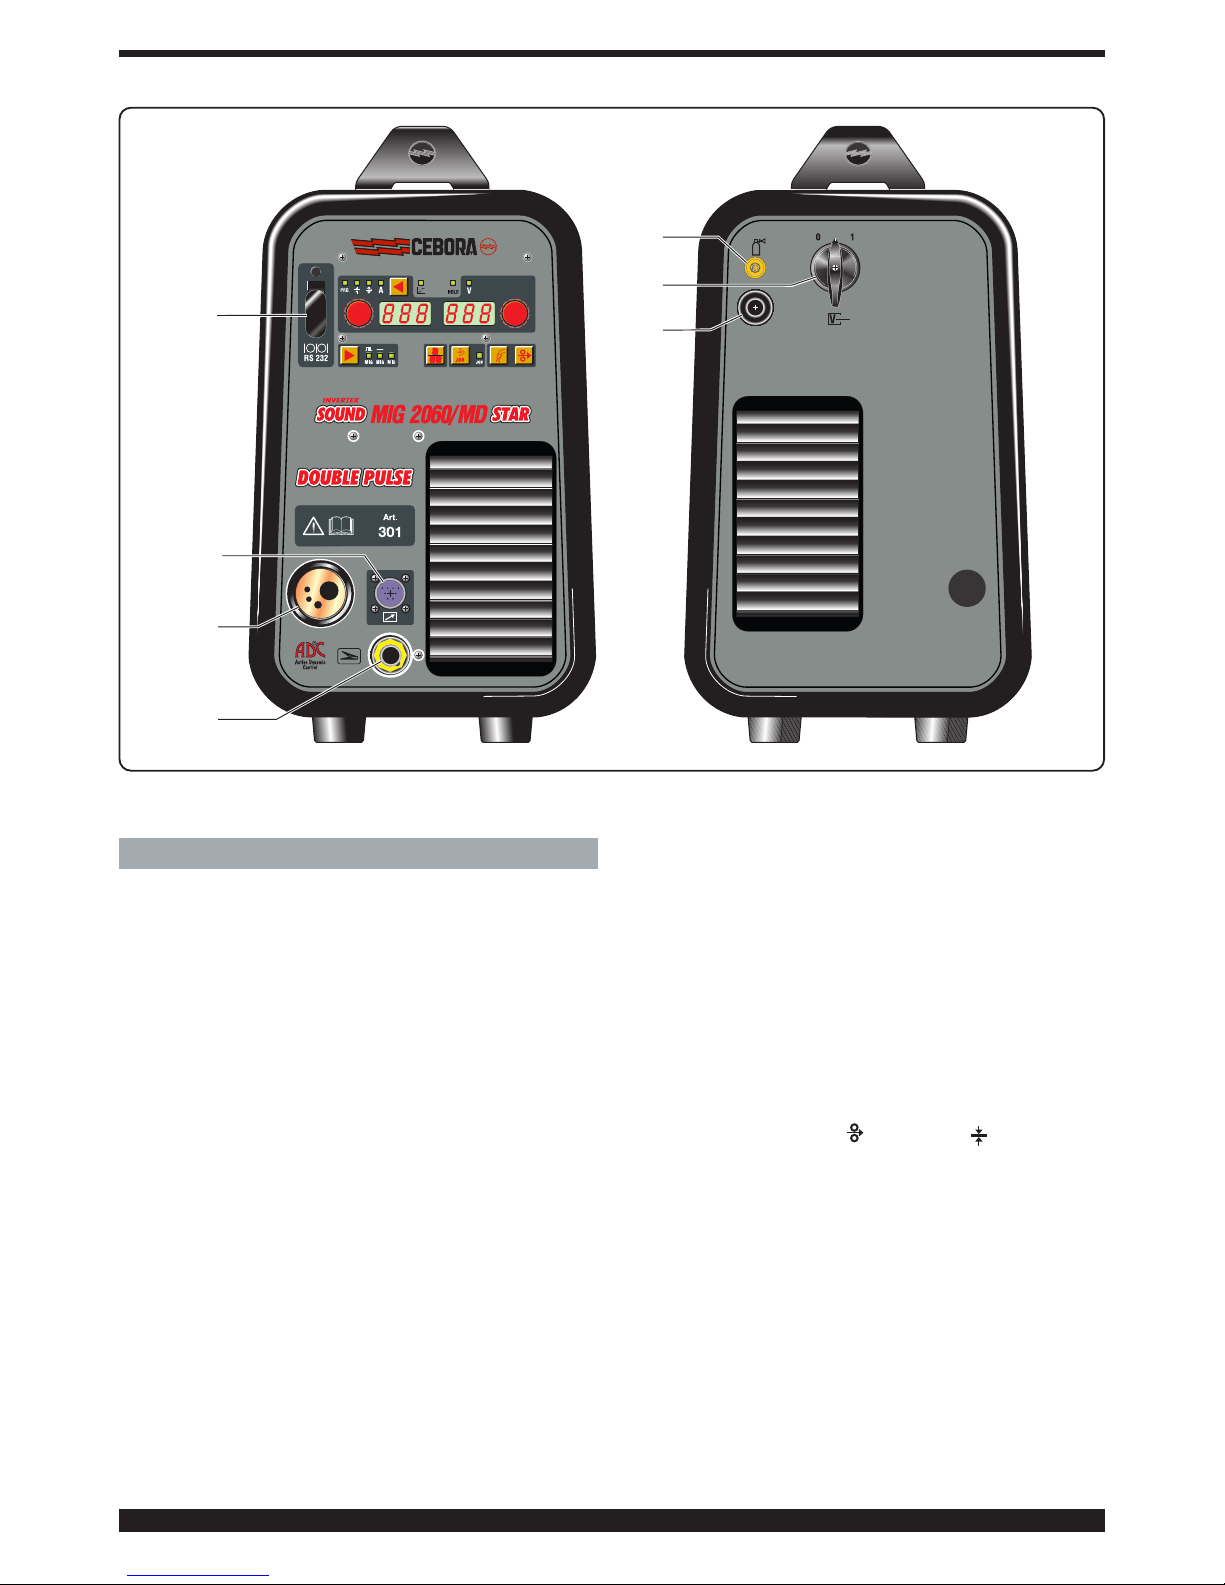
34
M - Cable de alimentación.
N – Tubo gas.
4 DESCRIPCIÓN DEL TABLERO (Fig. 2)
Tecla de selección AE.
A cada breve presión selecciona el tamaño regulable con
la manecilla AI. Los tamaños seleccionables son visualizados por los LEDs AA/AB/AC/AD.
LED AA PRG.
Indica que el display AL visualiza el número de programa
programado.
LED AB Espesor.
El display AL visualiza el espesor aconsejado en base a
la corriente y a la velocidad programadas. Activo solo en
los procesos MIG sinérgicos.
LED AC Velocidad del hilo.
Indica que el display AL visualiza la velocidad del hilo en
soldadura. Activo solo en los procesos MIG.
LED AD Corriente.
Indica que el display AL visualiza una corriente de soldadura. Durante la soldadura muestra siempre la corriente
medida; con la máquina parada, si AG está en OFF,
muestra la corriente preprogramada.
LED AF Posición globular.
No es seleccionable. Activo en el procedimiento MIG
sinérgico. El encendido señala que el par de valores ele-
gidos para la soldadura podrían generar arcos inestables
y con salpicaduras.
LED AG Hold.
No es seleccionable. Señala que los tamaños visualizados por los displays AL y AM (normalmente Amperios y
Voltios) son los utilizados en la última soldadura realizada. Se activa al final de cada soldadura.
LED AH Tensión.
En todos los procesos de soldadura indica que el display
AM visualiza la tensión reprogramada o, en combinación
con el LED AG la última tensión medida.
Manecilla AI.
Se regulan los siguientes tamaños: Corriente de soldadura A, velocidad del hilo ( ), espesor ( ), número de
programa PRG. En las funciones de servicio selecciona
las siglas: TRG, SP, HSA, CrA, PrF, PoF, Acc, bb, L, Dp,
PPF, Ito, Fac. En los programas MIG sinérgicos regulando una magnitud, también las demás en consecuencia se
modifican. Todas estas magnitudes vienen visualizadas
por el display AL.
Manecilla AN.
Se regulan los siguientes tamaños:
En el MIG sinérgico la longitud del arco, en el MIG convencional, la tensión de soldadura.
En el interior del menú de servicio, en base a la función programada por la manecilla AI selecciona el valor programado, la activación o desactivación de la misma o una ulterior
elección que se hará en el interno de la función misma.
B
A
C
M
N
F
L
Fig. 1
Page 35
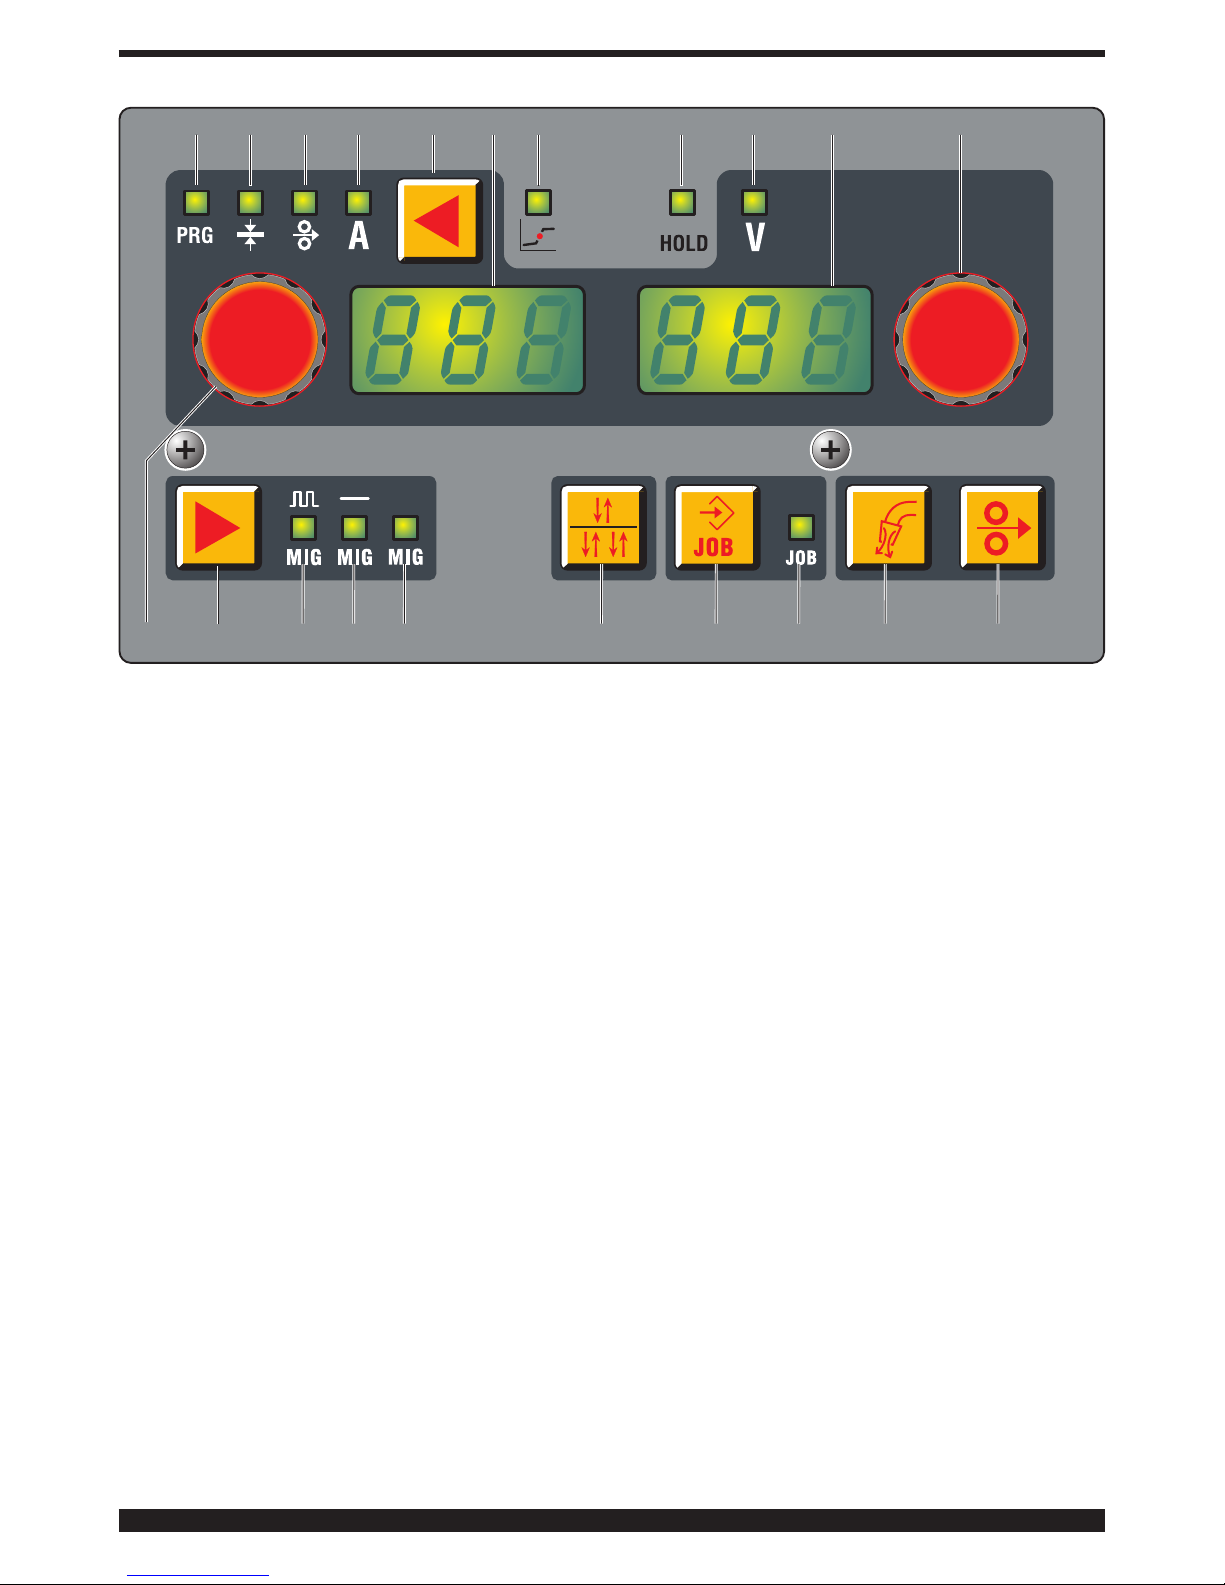
35
Display AL.
En todos los procesos de soldadura visualiza numéricamente las selecciones hechas con la tecla de selección
AE y reguladas con la manecilla AI.
Para la corriente de soldadura (LED AD) visualiza los
amperios.
Para la velocidad de soldadura (LED AC) visualiza los
metros por minuto.
Para el espesor (LED AB) visualiza los milímetros.
Para el (LED AA) visualiza el número de programa programado.
En las funciones de servicio selecciona las siglas: TRG, SP,
HSA, CrA, PrF, PoF, Acc, bb, L, Dp, PPF, Ito, Fac.
Para los parámetros colocados en el interior de las funciones de servicio que vienen visualizados por el display
AL ver el párrafo funciones de servicio.
Cuando la máquina está en warning, visualiza unas letras centelleantes (por ejemplo: OPN si el panel lateral está abierto).
Cuando la máquina está en error visualiza la sigla Err.
Display AM.
Visualiza numéricamente, en el MIG sinérgico la longitud
del arco y en el MIG convencional la tensión de soldadura.
Para la tensión de soldadura (LED AH encendido) visualiza los Voltios. Para la longitud del arco (LED AH apagado) visualiza un número comprendido entre –9,9 y + 9,9,
el 0 es el valor aconsejado.
Para los parámetros colocados en el interior de la función
de servicio MIG que vienen visualizados por el display
AM ver el párrafo funciones de servicio.
Cuando la máquina está en error visualiza el correspondiente código de error, comprendido entre 1 y 99.
Tecla de selección AO.
A cada presión selecciona el tipo de proceso elegido, la
selección es visualizada por los LEDs AP/AQ/AR..
LED AP MIG PULSADO.
El proceso está programado en MIG Pulsado Sinérgico.
LED AQ MIG SINÉRGICO.
El proceso está programado en MIG Sinérgico.
LED AR MIG CONVENCIONAL.
El proceso está programado en MIG convencional.
Tecla de selección AU.
A cada presión selecciona el modo 2 tiempos (MANUAL)
y el modo 4 tiempos (AUTOMÁTICO), la selección es
visualizada por el display AL .
En el modo 2 tiempos la máquina inicia a soldar cuando
se pulsa el pulsador y se interrumpe cuando se suelta.
En el modo 4 tiempos para iniciar la soldadura pulsar y
soltar el pulsador antorcha, para interrumpir hay que
aplastarlo y soltarlo nuevamente.
Tecla de selección AV. (JOB)
Memorización y llamamiento de los programas memorizados.
Para memorizar una condición de trabajo (JOB), es suficiente pulsar durante al menos 3 segundos el pulsador
AV, el LED AZ se enciende, en el display AL centellea la
sigla STO y en el display AM centellea el número de la
primera posición libre. Con la manecilla AN elegir en cual
posición memorizar, pulsar nuevamente el pulsador AV
hasta oír el sonido de confirmación de la memorización y
el número elegido deja de centellear.
Para llamar un número memorizado basta pulsar brevemente el pulsador AV y llamar el número con la manecilla
AN. Se pueden memorizar hasta 99 pares de valores
corriente/tensión.
Para cancelar un número memorizado, hay que pulsar
durante al menos 3 segundos el pulsador AV, girar la
AA AB AC AD AL AGAF AH AM
AN
AE
APAO AQ AR AU AV AZ AY AWAI
Fig. 2
Page 36
36
manecilla AI hasta que se visualice en el display AL la
sigla DEL y volver a pulsar el pulsador AV durante otros
3 segundos. Es posible volver a llamar un parámetro de
corriente/tensión fuera de la memorización tanto para
modificarlo como para usarlo. Para volver a llamar el
parámetro hay que pulsar durante 3 segundos el pulsador AV, visualizar con la manecilla AI el número que hay
que volver a llamar en el display AL, con la manecilla AN,
la sigla rcL. Ahora será suficiente pulsar durante al
menos 3 segundos el pulsador AV.
LED AZ JOB.
Indica que nos encontramos en el interior del menú de
memorización de los puntos de trabajo memorizados.
Tecla de selección AY.
Test Gas.
Pulsando esta tecla el gas comienza a salir, para detener
la salida, hay que volver a pulsarla.
Si no se pulsase de nuevo el pulsador pasados 30 segundos, la salida del gas sería interrumpida.
Tecla de selección AW.
Test hilo.
Permite el avance del hilo sin la presencia de tensión o de
corriente.
Teniendo presionada la tecla, durante los primeros 5
segundos, el hilo avanza a la velocidad de un 1 metro por
minuto, después, acelera gradualmente hasta 8 metros
por minuto.
Al soltar la tecla, el motor se para instantáneamente.
5. FUNCIONES DE SERVICIO.
Pulsar la tecla AE, y mantenerlo pulsado durante al
menos 3 segundos para entrar en el submenú. Girando la
manecilla AI se selecciona la función, que es visualizada
por el display AL, y con la manecilla AN se selecciona el
tipo de funcionamiento o el valor, visualizados por el display AM. Para volver a la normal visualización, pulsar y
soltar inmediatamente la tecla AE.
1- TRG.
Selección entre 2 tiempos, 4
tiempos, 3 niveles, la selección 2t y 4t se puede hacer
por medio de la tecla de selección AU, sin entrar en las
funciones de servicio.
2t la máquina inicia a soldar cuando se pulsa el pulsador y
se interrumpe cuando se suelta. 4t para iniciar la soldadura
pulsar y soltar el pulsador antorcha, para interrumpir hay que
aplastarlo y soltarlo nuevamente. 3L este procedimiento es
activo en los procesos sinérgicos. Particularmente aconsejado para la soldadura del aluminio.
Se encuentran disponibles 3 corrientes que se pueden
llamar en soldadura con el pulsador de start de la antorcha. La programación de las corrientes y del slope es la
siguiente.
SC corriente de partida (Hot start). Posibilidad de ajuste
desde el 1 al 200% de la corriente de soldadura, valor
regulado con la manecilla AN.
Slo slope. Posibilidad de ajuste desde 1 a 10 segundos.
Define el tiempo de unión entre la primera corriente SC
con la corriente de soldadura y la segunda corriente con
la tercera corriente CrC (corriente de crater filler), valor
regulado con la manecilla AN.
CrC corriente de crater filler. Posibilidad de ajuste desde
el 1 al 200% de la corriente de soldadura, valor regulado
con la manecilla AN.
La soldadura inicia con la presión del pulsador antorcha,
la corriente llamada será la corriente de partida SC.
Esta corriente se mantendrá mientras que el pulsador
antorcha esté pulsado; al soltarlo la primera corriente se
unirá a la corriente de soldadura, programada con la
manecilla AI, y se mantendrá hasta que se vuelva a pulsar el pulsador de la antorcha. A la sucesiva presión del
pulsador antorcha la corriente de soldadura se unirá a la
tercera corriente CrC y se mantendrá activa mientras que
el pulsador antorcha esté pulsado. Al soltarlo, la soldadura se interrumpirá.
2- SP ( spot / soldadura por puntos).
Off/ON activa y desactiva la función spot.
El tiempo de soldadura por puntos tSP se regula entre
0,3 y 5 segundos.
El tiempo de pausa entre un punto y el otro tIN se regula
entre 0,3 y 5 segundos. Esta función permanece inhibida
mientras la función 3L sea activa.
3- HSA (hot start automático).
Esta función se inhibe cuando la función 3L es activa y
funciona solo con los programas sinérgicos.
Una vez activada la función con la manecilla AN, el operador podrá regular el nivel de la corriente de partida SC (Hot
start), posibilidad de ajuste desde el 1 al 200% de la
corriente de soldadura, valor regulado con la manecilla AN.
Podrá regular la duración tHS (default 130%) de esta
corriente desde 0,1 a 10 segundos (default 0,5 segundos).
Podrá regular el tiempo Slo de paso entre la corriente SC
y la corriente de soldadura desde 0,1 a 10 segundos
(default 0,5 segundos).
4- CrA (crater filler- llenado del cráter final).
La función es seleccionable con la manecilla AI y funciona en soldadura 2t o 4t y, si se desea, también en combinación con la función HSA.
Después de haber activado la función seleccionando
“On” con la manecilla AN, girar la manecilla AI para
visualizar las siglas:
Slo = Tiempo de unión entre la corriente de soldadura y
la corriente de llenado del cráter. Default 0,5 sec.
Regulación 0,1 ÷ 10 seg.
CrC = corriente de llenado del cráter expresada en porcentaje de la velocidad del hilo en soldadura. Default
60%. Regulación 10 ÷ 200%.
TCr = tiempo de duración de la corriente de llenado.
Default 0,5 sec. Regulación 0,1 ÷ 10 seg.
5- Prf (Pre gas).
El ajuste puede variar desde 0 a 3 segundos.
6- Pof (post gas).
El ajuste puede variar desde 0 a 30 segundos.
7- Acc (acercamiento).
El ajuste puede variar desde el 0 al 100%.
Es la velocidad del hilo, expresada en porcentaje de la
Page 37
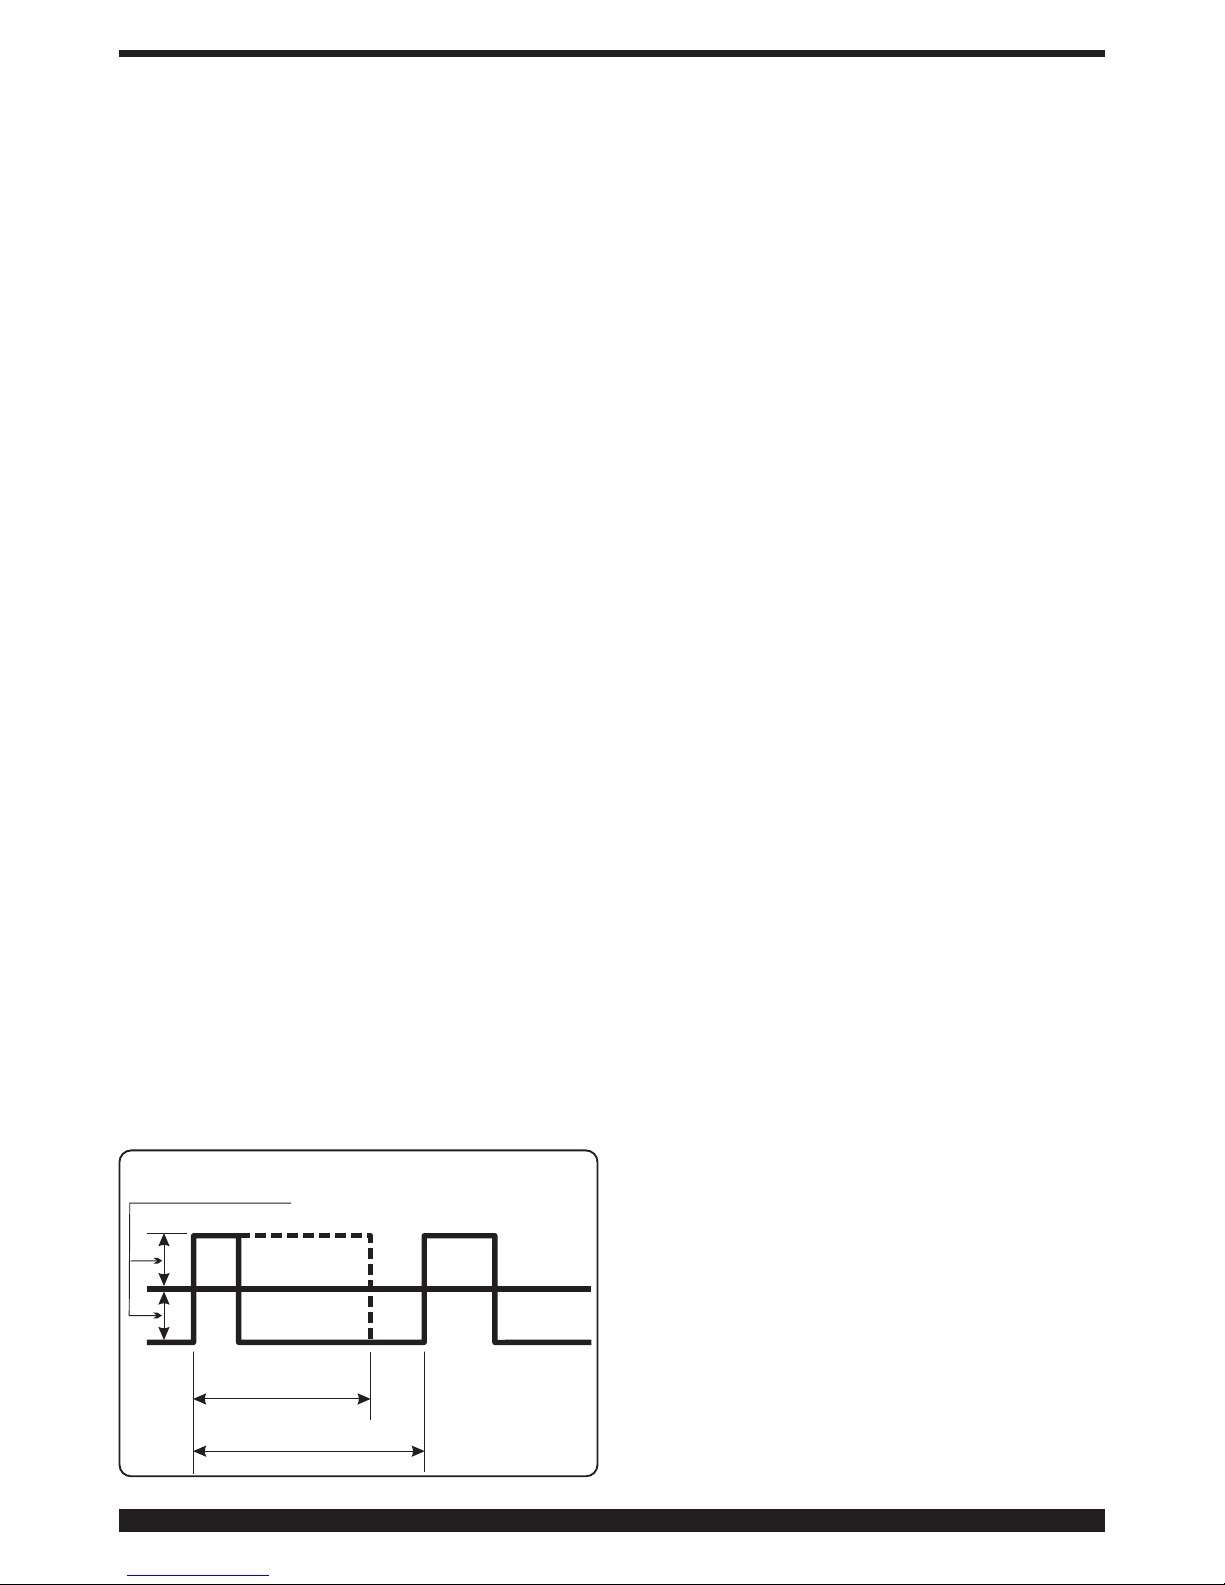
37
restarán a la velocidad de referencia (default 1m/min).
D)- Girar la manecilla AI hasta que aparezca la sigla tdP.
Este es el tiempo de duración de la velocidad de hilo más
alta, es decir de la corriente mayor. Se expresa en porcentaje del tiempo obtenido por la frecuencia Fdp (ver
figura 3).
Girar la manecilla AN para regular el porcentaje.
Regulación entre 25 y 75% (default 50%).
E)- Girar la manecilla AI hasta que aparezca la sigla AdP
(longitud del arco de la corriente mayor). Regulación entre
-9,9 y 9,9 (default 0).
Verificar, en soldadura, que la longitud del arco sea la
misma para ambas corrientes; si necesario girar la manecilla AN para corregirla.
Nota: es posible soldar al interno de las funciones de
doble pulsación.
Una vez realizadas estas regulaciones para volver a la
configuración normal del tablero presionar brevemente
el pulsador AE.
Si fuese necesario regular la longitud del arco de la
corriente más baja, velocidad menor, maniobrar en la
regulación de la longitud de arco de la velocidad de referencia. Moviendo la velocidad de referencia las programaciones precedentemente reguladas se repetirán también para la nueva velocidad.
11- PP (push-pull).
Montando la antorcha Push-Pull Art. 2003 se habilita la
función PPF (Push Pull Force) que regula el par de arrastre del motor del push pull para hacer linear el avance
del hilo. El ajuste se efectúa con la manecilla AN y puede
variar desde el 99 al -99. El ajuste estándar es 0.
12- Ito. (inching time out).
El objetivo es el de bloquear la soldadora si, después del
Start, el hilo saliese fuera de la antorcha, sin paso de
corriente.
La salida del hilo de la antorcha se puede ajustar desde
5 a 50 centímetros con la manecilla AN. Una vez llamada
la función esta podrá ser activada (On ) o apagada (Off).
13 - qC (Control de calidad).
Habilitación de la función control de calidad.
Off- Función apagada.
On - Función activa. (Por lo que concierne esta función
hacer referencia al manual 3300239 relativo a los
Artículos: 224.04 y 405.00).
qCO-( Control de calidad output).
Selecciona el tipo de salida de los reportes del
control de calidad:
ASC- (ASCII) salida a puerto serial, sólo texto no forma-
teado para terminal de tipo Hiperterminal de
Windows.
PRN- (Printer) salida a puerto serial, para impresora Art.
405.
14- UtC selección del huso horario.
Especificar un valor de -12 a 12 según el país en que se
utilizará la soldadora (por ej. Italia 1 = +1 h respecto a
UTC)
15 - dSt selección del la hora legal .
(por ej. 0 invierno, 1 verano)
velocidad programada para la soldadura, antes de que el
mismo toque la pieza que hay que soldar.
Este ajuste es importante para obtener siempre buenas
partidas.
Ajuste del constructor “Au” automático.
El valor se modifica con la manecilla AN. Si, una vez
modificado, se quiere volver a las configuraciones originales,
presionar la tecla AV hasta que aparezca la sigla “Au” en
el display AM.
8- BB (burn back).
El ajuste puede variar desde 4 a 250 ms. Sirve para regular la longitud del hilo que sale de la tobera gas después
de la soldadura. A un mayor numero corresponde un
mayor quemado del hilo.
Ajuste del constructor “ Au” automático.
Si una vez modificado, se quisiera volver a la programación original, pulsar la tecla AV hasta que vuelva a aparecer la sigla “Au” en el display AM.
9- L (impedancia).
El ajuste puede variar desde -9,9 a +9,9. El cero es el ajuste
programado por el constructor, si el numero fuese negativo
la impedancia disminuiría y el arco se volvería más duro
mientras que si se aumentase, se volvería más suave.
10- dP (Doble pulsación, opcional)
Este tipo de soldadura hace cambiar la intensidad de
corriente entre dos niveles y puede ser insertado en
todos los programas sinérgicos. Antes de programarla es
necesario efectuar un breve cordón para determinar la
velocidad más cercana a la soldadura que se deba realizar. Se determina así la velocidad de referencia.
Para activar la función actuar como sigue:
A) - Activar la función girando la manecilla AN hasta que
aparezca la palabra On en el display AM.
B)- Girar la manecilla AI hasta que aparezca la sigla FdP
(frecuencia doble pulsación) en el display AL. El display
AM visualiza la sigla OFF (apagado).
Girar la manecilla AN para seleccionar la frecuencia de
trabajo (regulación de 0,5 a 5 Hz). El valor elegido viene
visualizado por el display AM.
C)- Girar la manecilla AI hasta que aparezca la sigla ddP
(diferencia en m/min de la doble pulsación).
Girar la manecilla AN para seleccionar los metros por
minuto (regulación de 0,1 a 3 m/min) que se sumarán o
DdP= 0,1÷3 m/min
tdP T= 25÷75% di
T Fdp= 1/ (0,5÷5 Hz)
=
=
Fig. 3
VELOCIDAD
DE REFERENCIA
Page 38
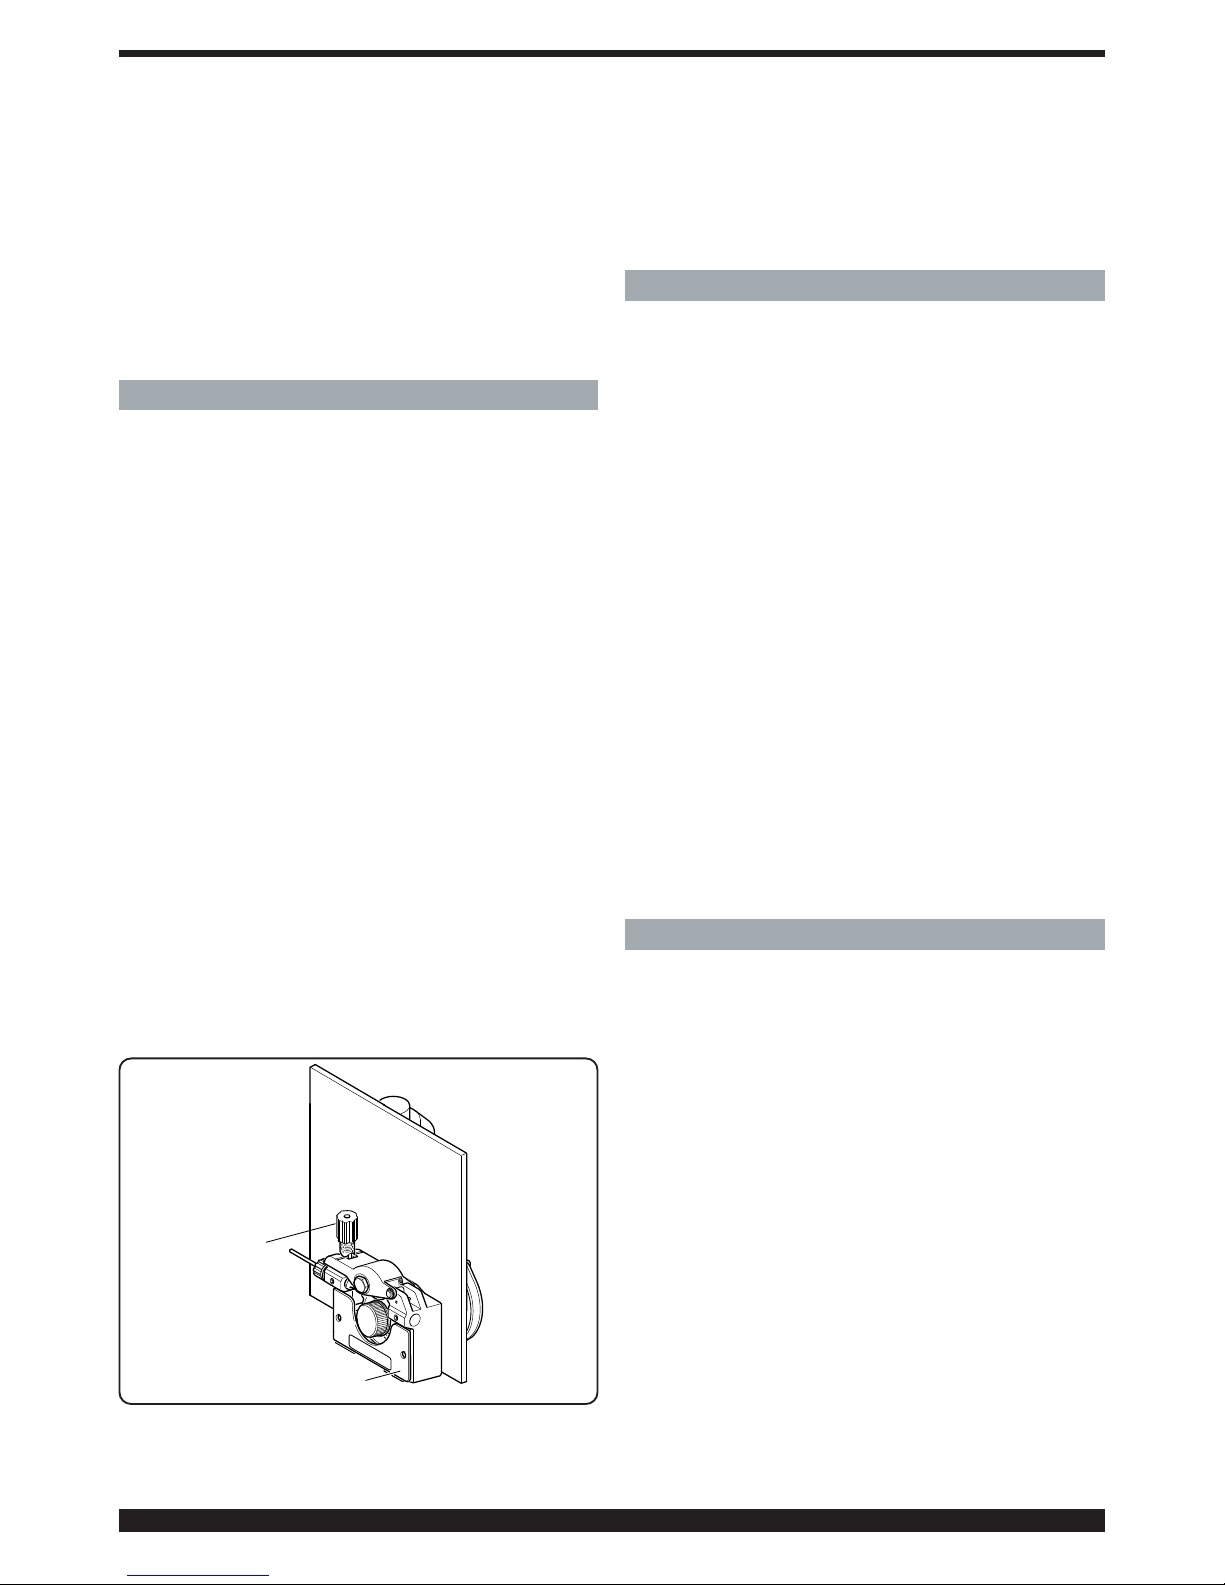
38
16- Fac. (factory).
El objetivo es el de llevar la soldadora a la programación
de la primera entrega. Seleccionada la función, el display
AM visualizará: noP = lleva la soldadora a la programación de la primera entrega ignorando los programas
memorizados, Prg = cancela todos los programas
memorizados y ALL = lleva la soldadora a la programación de la primera entrega.
Para confirmar la función deseada basta pulsar durante 3
segundos el pulsador AV, la sigla visualizada en el display
AM iniciará a centellear y pasados algunos segundos, un
sonido confirmará la memorización.
6 INSTALACIÓN
La instalación de la soldadora deberá ser realizada por personal experto. Todas las conexiones deberán realizarse en el
pleno respeto de la ley de prevención de accidentes (CEI
26-23 - IEC/TS 62081).
6.1 COLOCACIÓN
El peso de la soldadora es de aproximadamente 67 Kg.
Colocar el aparato en una zona que asegure una buena
estabilidad, una eficiente ventilación en grado de evitar
que el polvo metálico (por ej. de esmerilado) pueda
entrar.
6.2 PUESTA EN FUNCIONAMIENTO
Montar el enchufe en el cable de alimentación teniendo
particular cuidado de conectar el conductor amarillo
verde al polo de tierra. Verificar que la tensión de alimentación corresponda a la nominal de la soldadora.
Dimensionar los fusibles de protección en base a los
datos citados en la placa de los datos técnicos.
Conectar el tubo del gas de la soldadora al reductor de
presión de la bombona. Montar la antorcha.
Para averiguar que la ranura de los rodillos corresponda al
diámetro del hilo utilizado, abrir el lateral móvil, quitar la
cubierta CA, desbloquear los rodillos sujeta hilo mediante
la manecilla de regulación de la presión BN, sustituir los
rodillos y volver a montar la cubierta CA (Ver fig. 4).
Montar la bobina del hilo e introducir el hilo en el arrastre
y en la envoltura de la antorcha.
Bloquear los rodillos sujeta hilo con la manecilla BN y
regular la presión.
Encender la máquina.
Regular el gas utilizando la tecla AY y hacer avanzar el
hilo utilizando la tecla AW.
7 SOLDADURA
Soldadura Mig pulsado sinérgico LED AP encendido.
Elegir el numero de PRG en base al diámetro del hilo que
se utilizará, el tipo y la calidad del material y el tipo de
gas, utilizando las instrucciones colocadas en el interior
del lateral móvil.
Regular las funciones presentes en el submenú según
cuanto se indica en el párrafo “Funciones de servicio”.
El ajuste de los parámetros de soldadura se lleva a cabo
con la manecilla AI.
Soldadura Mig sinérgico LED AQ encendido.
Elegir el número de PRG en base al diámetro del hilo que
se utilizará, el tipo y la calidad del material y el tipo de
gas, utilizando las instrucciones colocadas en el interior
del lateral móvil.
Regular las funciones presentes en el submenú según
cuanto se indica en el párrafo “Funciones de servicio”.
Regular la velocidad del hilo y la tensión de soldadura
con la manecilla AI.
Soldadura Mig convencional LED AR encendido.
Elegir el número de PRG en base al diámetro del hilo que
se utilizará, el tipo y la calidad del material y el tipo de
gas, utilizando las instrucciones colocadas en el interior
del lateral móvil.
Regular las funciones presentes en el submenú según
cuanto se indica en el párrafo “Funciones de servicio”.
Regular la velocidad del hilo y la tensión de soldadura
respectivamente con las manecillas AI y AN.
8 ACCESORIOS
81 ANTORCHA MIG ART. 1242
Antorcha MIG CEBORA 280 A enfriada por aire m 3,5.
8.2 ANTORCHA PUSH-PULL UP/DOWN.enfriada por
aire ART. 2003.
8.3 Carro para transporte generador art. 1656.
8.4 Kit para bobinas de diámetro de 300mm kg. 15
art. 114.
%1
&$
Fig. 4
Page 39
39
9 MANTENIMIENTO
Cada intervención de mantenimiento debe ser efectuada por personal cualificado según la norma CEI 26-29
(IEC 60974-4).
9.1 MANTENIMIENTO GENERADOR
En caso de mantenimiento en el interior del aparato, asegurarse de que el interruptor L esté en posición "O" y que el
cable de alimentación no esté conectado a la red.
Periódicamente, además, es necesario limpiar el interior del
aparato para eliminar el polvo metálico que se haya acumulado, usando aire comprimido.
9.2 MEDIDAS A TOMAR DESPUÉS DE UNA
INTERVENCIÓN DE REPARACIÓN.
Después de haber realizado una reparación, hay que tener
cuidado de reordenar el cablaje de forma que exista un
aislamiento seguro entre el lado primario y el lado secundario de la máquina. Evitar que los hilos puedan entrar en contacto con partes en movimiento o con partes que se recalientan durante el funcionamiento. Volver a montar todas las
abrazaderas como estaban en el aparato original para evitar
que, si accidentalmente un conductor se rompe o se desconecta, se produzca una conexión entre el primario y el
secundario.
Volver además a montar los tornillos con las arandelas dentelladas como en el aparato original.
Page 40
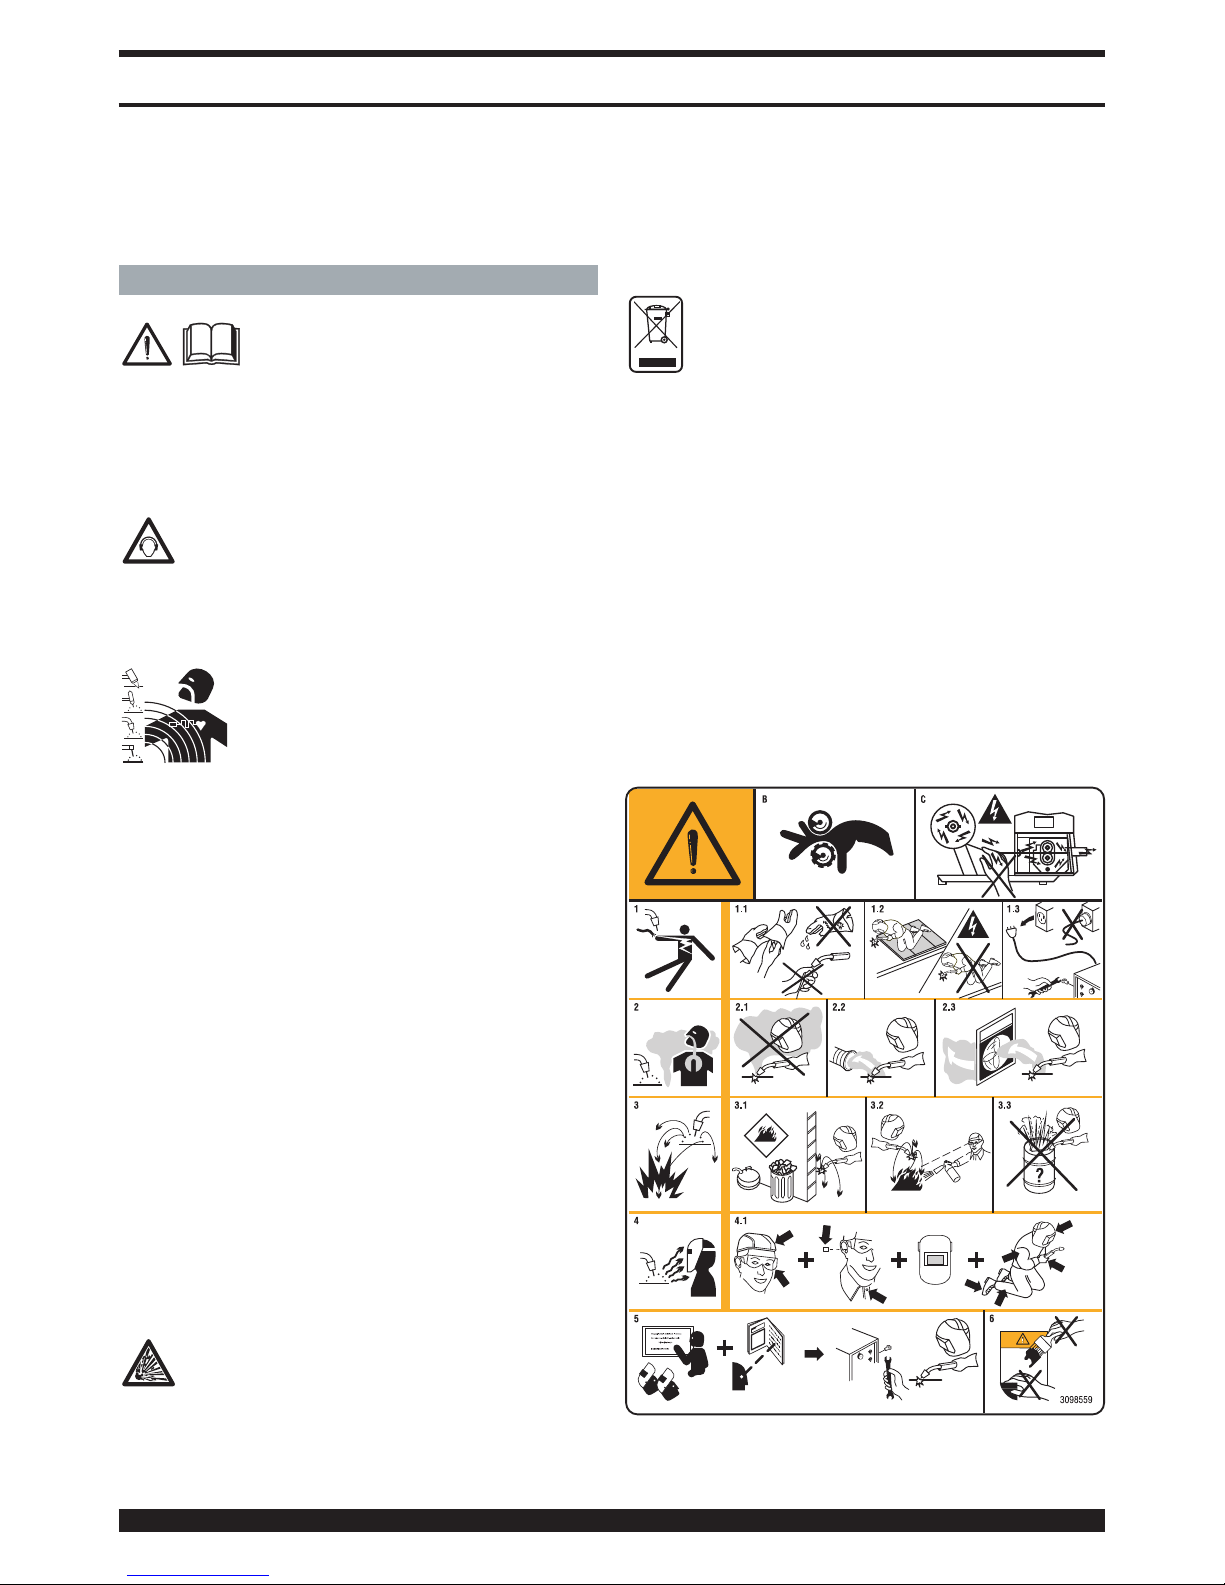
40
IMPORTANTE: ANTES DE UTILIZAR O APARELHO LER O
CONTEÚDO DO PRESENTE MANUAL E CONSERVAR O
MESMO DURANTE TODA A VIDA OPERATIVA DO PRODUTO, EM LOCAL DE FÁCIL ACESSO.
ESTE APARELHO DEVE SER UTILIZADO EXCLUSIVAMENTE PARA OPERAÇÕES DE SOLDADURA.
1 PRECAUÇÕES DE SEGURANÇA
A SOLDADURA E O CISALHAMENTO A
ARCO PODEM SER NOCIVOS ÀS PES-
SOAS, portanto, o utilizador deve conhecer
as precauções contra os riscos, a seguir listados, derivantes
das operações de soldadura. Caso forem necessárias
outras informações mais pormenorizadas, consultar o
manual cod 3.300.758
RUMOR
Este aparelho não produz rumores que excedem
80dB. O procedimento de cisalhamento plasma/sol-
dadura pode produzir níveis de rumor superiores a
este limite; portanto, os utilizadores deverão aplicar as precauções previstas pela lei.
CAMPOS ELECTROMAGNÉTICOS - Podem ser nocivos.
· A corrente eléctrica que atravessa qualquer
condutor produz campos electromagnéticos
(EMF). A corrente de soldadura, ou de corte,
gera campos electromagnéticos em redor dos
cabos e dos geradores.
Os campos magnéticos derivados de correntes elevadas
podem influenciar o funcionamento de pacemakers. Os portadores de aparelhos electrónicos vitais (pacemakers)
deverão consultar o médico antes de se aproximarem de
operações de soldadura por arco, de corte, desbaste ou de
soldadura por pontos.
A exposição aos campos electromagnéticos da soldadura,
ou do corte, poderá ter efeitos desconhecidos para a saúde.
Cada operador, para reduzir os riscos derivados da exposição aos campos electromagnéticos, deve respeitar os
seguintes procedimentos:
- Fazer de modo que o cabo de massa e da pinça de
suporte do eléctrodo, ou do maçarico, estejam lado a
lado. Se possível, fixá-los juntos com fita adesiva.
- Não enrolar os cabos de massa e da pinça de suporte
do eléctrodo, ou do maçarico, no próprio corpo.
- Nunca permanecer entre o cabo de massa e o da pinça
de suporte do eléctrodo, ou do maçarico. Se o cabo de
massa se encontrar do lado direito do operador,
também o da pinça de suporte do eléctrodo, ou do
maçarico, deverá estar desse mesmo lado.
- Ligar o cabo de massa à peça a trabalhar mais próxima possível da zona de soldadura, ou de corte.
- Não trabalhar junto ao gerador.
EXPLOSÕES
· Não soldar nas proximidades de recipientes à pressão ou na presença de pós, gases ou vapores explosivos. Manejar com cuidado as bombas e os regula-
dores de pressão utilizados nas operações de soldadura.
COMPATIBILIDADE ELECTROMAGNÉTICA
Este aparelho foi construído conforme as indicações contidas na norma IEC 60974-10 (Cl. A) e deve ser usado
somente para fins profissionais em ambiente industrial. De facto, podem verificar-se algumas dificuldades de compatibilidade electromagnética num
ambiente diferente daquele industrial.
ELIMINAÇÃO DE APARELHAGENS ELÉCTRICAS
E ELECTRÓNICAS
Não eliminar as aparelhagens eléctricas junta-
mente ao lixo normal!De acordo com a Directiva
Europeia 2002/96/CE sobre os lixos de aparelhagens
eléctricas e electrónicas e respectiva execução no âmbito da legislação nacional, as aparelhagens eléctricas que
tenham terminado a sua vida útil devem ser separadas e
entregues a um empresa de reciclagem eco-compatível.
Na qualidade de proprietário das aparelhagens, deverá
informar-se junto do nosso representante no local sobre
os sistemas de recolha diferenciada aprovados. Dando
aplicação desta Directiva Europeia, melhorará a situação
ambiental e a saúde humana!
EM CASO DE MAU FUNCIONAMENTO SOLICITAR A
ASSISTÊNCIA DE PESSOAS QUALIFICADAS.
1.1 CHAPA DAS ADVERTÊNCIAS
O texto numerado abaixo corresponde às casas numeradas
da chapa.
MANUAL DE INSTRUÇÕES PARA MÁQUINA DE SOLDAR A FIO
Page 41
41
B. Os rolos de tracção do fio podem ferir as mãos.
C. O fio de soldadura e o grupo de tracção do fio estão
sob tensão durante a soldadura. Mantenha as mãos e
os objectos metálicos afastados dos mesmos.
1. Os choques eléctricos provocados pelo eléctrodo de
soldadura ou pelo cabo podem ser mortais. Proteja-se
devidamente contra o perigo de choques eléctricos.
1.1 Use luvas isolantes. Não toque no eléctrodo com as
mãos nuas. Não use luvas húmidas ou estragadas.
1.2 Certifique-se de estar isolado da peça a soldar e do
chão
1.3 Desligue a ficha do cabo de alimentação antes de trabalhar na máquina.
2. Poderá ser nocivo para a saúde inalar as exalações
produzidas pela soldadura.
2.1 Mantenha a cabeça afastada das exalações.
2.2 Utilize um equipamento de ventilação forçada ou de
exaustão local para eliminar as exalações.
2.3 Utilize uma ventoinha de aspiração para eliminar as
exalações.
3. As faíscas provocadas pela soldadura podem provocar explosões ou incêndios.
3.1 Mantenha os materiais inflamáveis afastados da área
de soldadura.
3.2 As faíscas provocadas pela soldadura podem provocar
incêndios. Mantenha um extintor nas proximidades e
faça com que esteja uma pessoa pronta para o utilizar.
3.3 Nunca solde recipientes fechados.
4. Os raios do arco podem queimar os olhos e a pele.
4.1 Use capacete e óculos de segurança. Utilize protecções adequadas das orelhas e camisas com o colarinho abotoado. Utilize máscaras com capacete, com
filtros de graduação correcta. Use uma protecção
completa para o corpo.
5. Leia as instruções antes de utilizar a máquina ou de
efectuar qualquer operação na mesma.
6. Não retire nem cubra as etiquetas de advertência
2 DESCRIÇÕES GERAIS
2.1 ESPECIFICAÇÕES
O aparelho Sound 2060/MD Star Double Pulse é um equipamento idóneo para a soldadura MIG/MAG pulsada
sinérgica, MIG/MAG não pulsada sinérgica, MIG/MAG
convencional, realizado com tecnologia inverter. A soldadora é fornecida com um motorredutor de 2 rolos.
Esta máquina de soldar não deve ser usada para descongelar canos.
2.2 ESPECIFICAÇÕES SOBRE OS DADOS TÉCNICOS
O aparelho é construído de acordo com as seguintes normas: IEC 60974.1 - IEC 60974.10 Cl. A - IEC 61000-3-11 IEC 61000-3-12.
N°. O número de matrícula que deverá ser
referido quando for efectuado qualquer
pedido relacionado com a máquina de
soldar.
Conversor estático de frequência monofásica
transformador-rectificador
MIG Apropriado para soldar MIG-MAG.
U0. Tensão em vazio secundária.
X. Factor de serviço percentual.
O factor de serviço exprime o percentual de
10 minutos em que a máquina de soldar
pode trabalhar numa determinada corrente
sem sobreaquecer.
I2. Corrente de soldadura
U2. Tensão secundária com corrente I2
U1. Tensão nominal de alimentação.
1~ 50/60Hz Alimentação monofásica 50 ou então 60 Hz.
I1 Max Corrente max. Absorvida pela corrente I2
correspondente e tensão U2.
I1 eff É o máximo valor da corrente efectiva
absorvida, considerando o factor de serviço.
Habitualmente este valor corresponde à
capacidade do fusível (retardado) a ser
usado como protecção.
IP23S Grau de protecção da carcaça.
Grau 3como segundo algarismo significa que este
aparelho pode ser armazenado, mas não deve ser
utilizado no exterior quando está a chover, a não
ser se estiver devidamente protegida.
Idónea para trabalhar em ambientes corisco
acrescentado.
Obs.: A máquina de soldar foi também projectada para
ser usada em ambientes com grau de poluição 3. (Ver IEC
60664).
2.3 PROTECÇÕES
2.3.1 Protecção de bloqueio
Em caso de funcionamento anómalo no display M um
número lampejante poderá aparecer com o seguinte significado:
52 = botão de start carregado durante o arranque.
53 = botão de start carregado durante a restauração do
termostato.
56 = Curto-circuito prolongado entre o fio de soldadura
e o material a soldar.
Desligar e ligar a máquina novamente.
Contactar o serviço de assistência caso o display visualize números diferentes.
2.3.2 Protecção térmica
Este aparelho está protegido por um termostato que
impede o funcionamento da máquina caso as temperaturas admitidas sejam superadas. Nestas condições, o
ventilador continua a funcionar e o display M visualiza, de
modo lampejante, a sigla “tH”.
3 DESCRIÇÃO DO GERADOR (Fig. 1)
A – Tomada (-): Para ligar o cabo de massa.
B – Tomada centralizada: Ligar o maçarico de soldadura.
C – Ficha: Para a ligação dos comandos à distância e do
condutor de comando do maçarico Push–Pull Art. 2003.
F – Conector: Conector tipo DB9 (RS 232) a utilizar para
actualizar os programas do microprocessador.
L – Interruptor ON/OFF.
M – Cabo de alimentação.
N – Tubo do gás.
S
Page 42
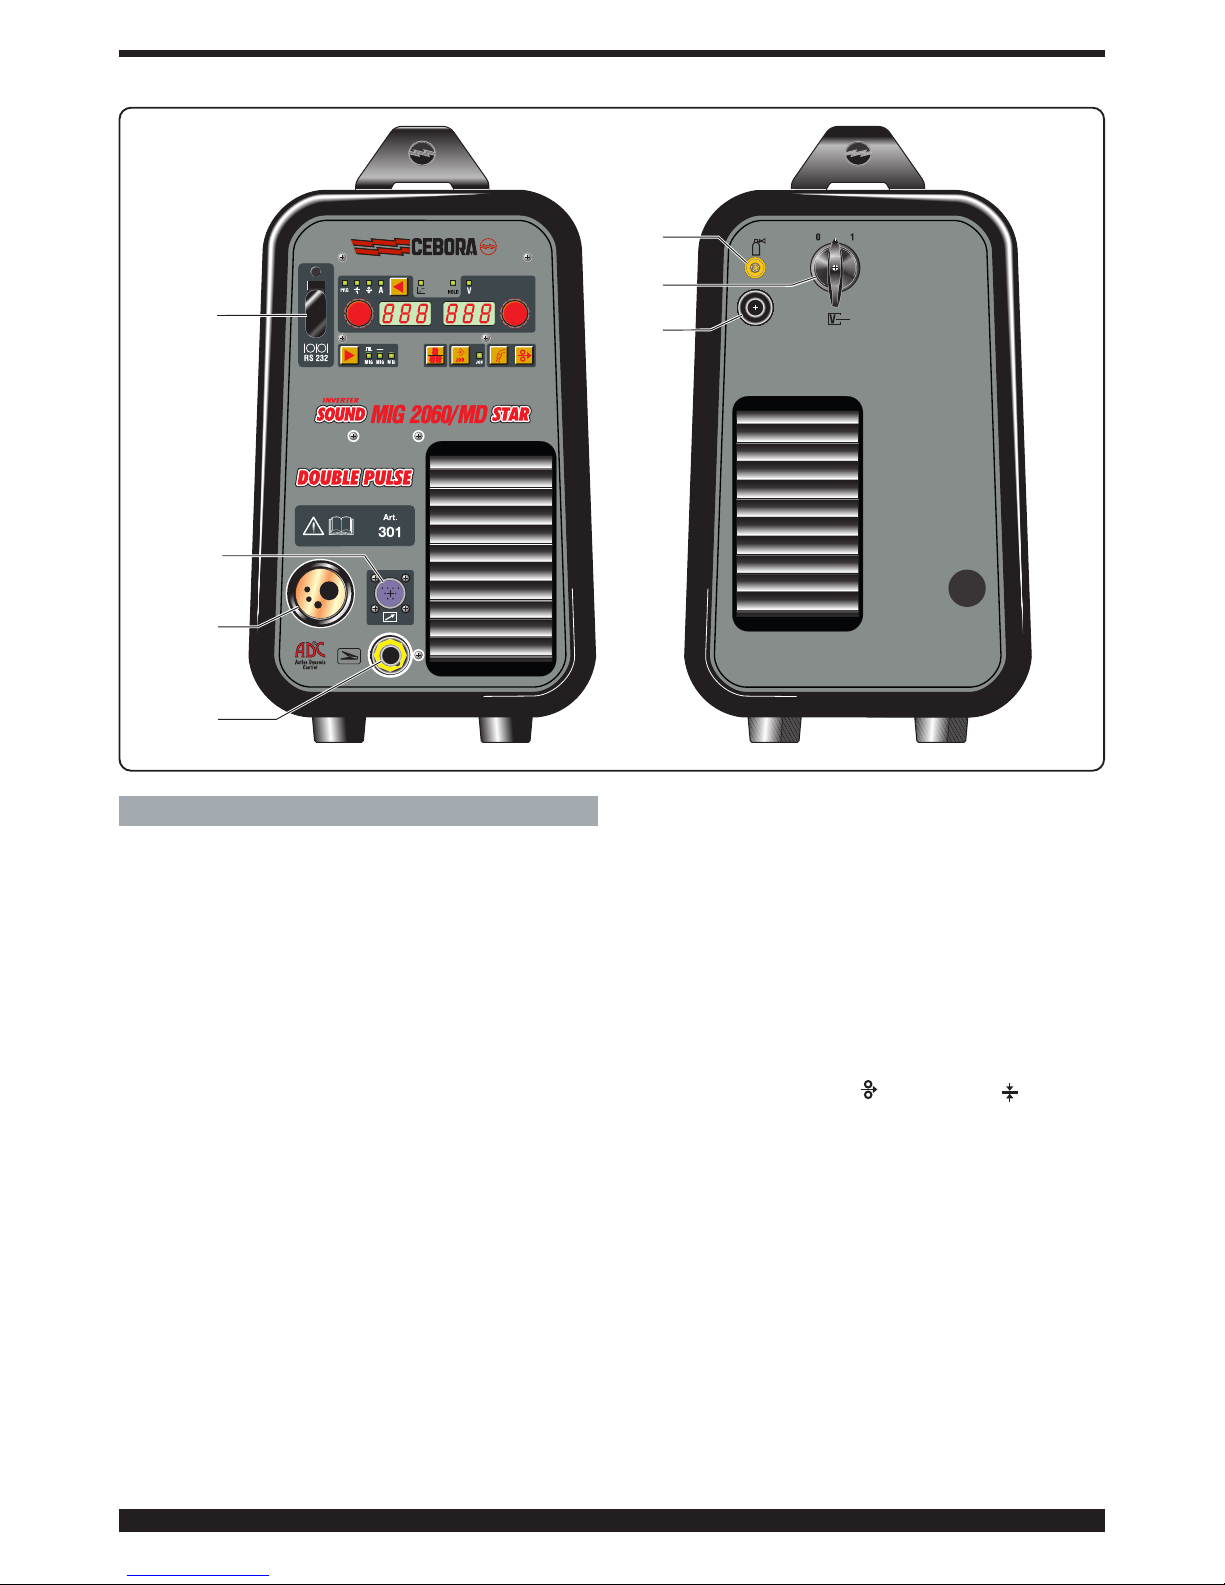
42
4 DESCRIÇÃO DO PAINEL DE COMANDOS (Fig. 2)
Botão de selecção AE.
Cada vez que se prime ligeiramente selecciona-se a
grandeza regulável no manípulo AI. As grandezas seleccionáveis são mostradas pelos LEDS AA/AB/AC/AD.
LED AA PRG.
Indica que o visor AL mostra o número de programa definido.
LED AB Espessura.
O visor AL mostra a espessura aconselhada em função
da corrente e da velocidade definidas. Só está activo nos
processos MIG sinérgicos.
LED AC Velocidade do fio.
Indica que o visor AL mostra a velocidade do fio em soldadura.
LED AD Corrente.
Indica que o visor AL mostra uma corrente de soldadura.
Durante a soldadura mostra sempre a corrente medida;
com a máquina parada, se AG estiver OFF, mostra a corrente predefinida.
LED AF Posição globular.
Não é seleccionável. Está activo no processo MIG sinérgico. O seu acendimento assinala que, a combinação
dos valores escolhidos para a soldadura podem provocar
arcos instáveis e com salpicos.
LED AG Hold.
Não é seleccionável. Assinala que as grandezas mostradas nos visores AL e AM (normalmente Amperes e Volts)
são as que foram utilizadas na última soldadura efectuada. Activa-se no final de cada soldadura.
LED AH Tensão.
Em todos os processos de soldadura, indica que o visor
AM mostra a tensão redefinida ou, em combinação com
o LED AG, a última tensão medida.
Manípulo AI.
Para regular as seguintes grandezas: Corrente de soldadura A, velocidade do fio ( ), espessura ( ), número
do programa PRG. Nas funções de serviço selecciona as
funções: TRG, SP, HSA, CrA, PrF, PoF, Acc, bb, L, Dp,
PPF, Ito, e Fac.
Nos programas MIG sinérgicos, regulando uma grandeza, por consequência também as outras se modificam.
Todas estas grandezas são mostradas no visor AL.
Manípulo AN.
Regulam-se as seguintes grandezas:
No MIG sinérgico, o comprimento do arco, no MIG convencional, a tensão de soldadura.
No interior do menu de serviço, dependendo da função
definida pelo manípulo AI selecciona, o valor definido, a
activação ou desactivação da mesma ou outra escolha a
efectuar dentro da função.
B
A
C
M
N
F
L
Fig. 1
Page 43
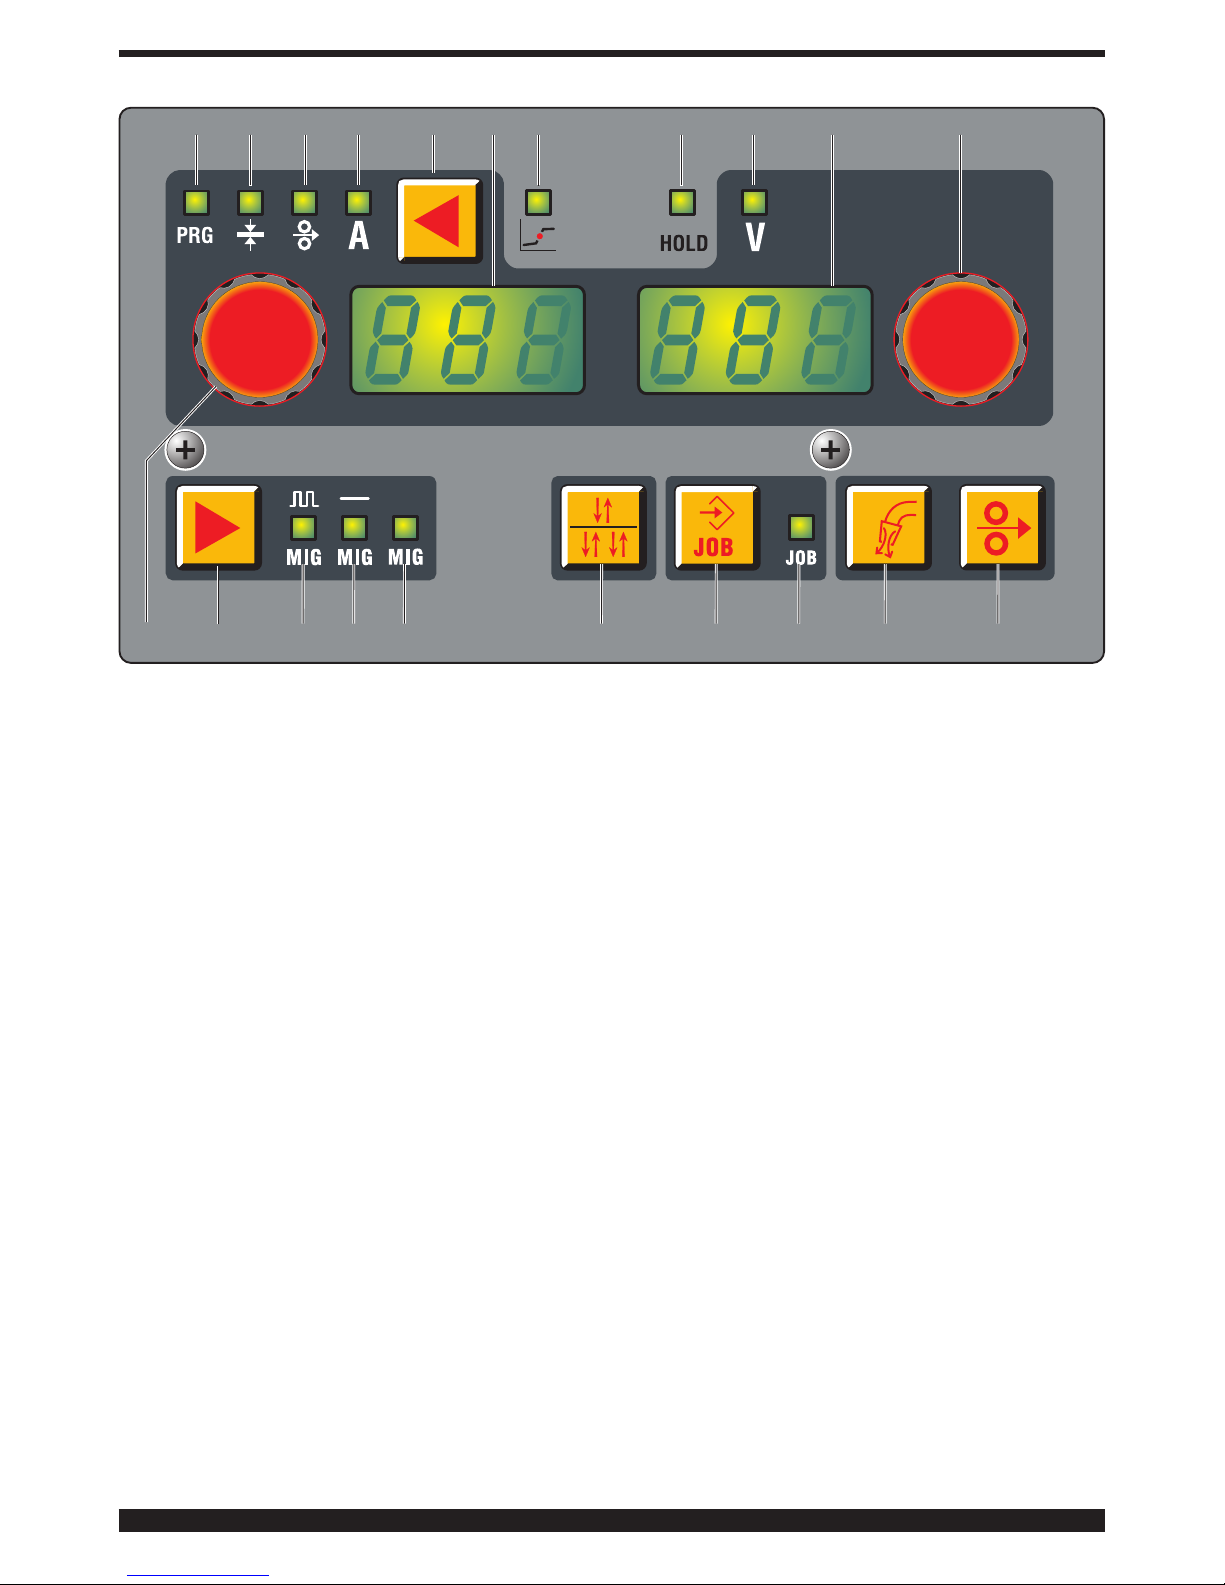
43
Visor AL.
Em todos os processos de soldadura mostra numericamente as selecções efectuadas no botão de selecção AE
e reguladas no manípulo AI.
Para a corrente de soldadura (LED AD), mostra os amperes.
Para a velocidade de soldadura (LED AC), mostra os
metros por minuto.
Para a espessura (LED AB), mostra os milímetros.
Para o (LED AA), mostra o número de programa definido.
Nas funções de serviço selecciona as funções: TRG, SP,
HSA, CrA, PrF, PoF, Acc, bb, L, Dp, PPF, Ito, e Fac.
Para os parâmetros nas funções de serviço, que são
mostradas no visor AL, ver o parágrafo das funções de
serviço.
Quando a máquina está em estado de Atenção, mostra
uma abreviação a piscar (por exemplo: OPN se o painel
lateral estiver aberto). Quando a máquina está em condição de erro, mostra a abreviação Err.
Visor AM.
Mostra numericamente, no MIG sinérgico o comprimento
do arco e no MIG convencional a tensão de soldadura.
Para a tensão de soldadura (LED AH aceso) mostra os
Volts. Para o comprimento do arco (LED AH apagado)
mostra um número entre -9.9 e +9,9, o 0 é o valor aconselhado.
Para os parâmetros dentro da função de serviço MIG que
são mostrados no visor AM, ver o parâmetro funções de
serviço.
Quando a máquina está em erro, mostra o respectivo
código de erro, entre 1 e 99.
Botão de selecção AO.
Cada vez que se prime selecciona-se o tipo de processo
escolhido, a selecção é mostrada pelos LED AP/AQ/AR.
LED AP MIG PULSADO.
Indica que o processo seleccionado é o MIG pulsado
sinérgico.
LED AQ MIG SINÉRGICO.
Indica que o processo seleccionado é o MIG sinérgico.
LED AR MIG CONVENCIONAL.
Indica que o processo seleccionado é o MIG convencional.
Botão de selecção AU.
Cada vez que se prime selecciona-se o modo 2 tempos
(MANUAL) e o modo 4 tempos (AUTOMÁTICO), a opção
é mostrada no visor AL.
No modo a 2 tempos. a máquina começa a soldar quando se prime o botão e interrompe-se quando se larga o
mesmo.
No modo a 4 tempos, para iniciar a soldadura deve-se
premir e largar o botão do maçarico, para interromper é
necessário premi-lo e largá-lo novamente.
Botão de selecção AV. (JOB)
Memorização e chamamento dos programas memorizados.
Para memorizar uma condição de trabalho (JOB), basta
premir durante pelo menos 3 segundos o botão AV,
acende-se o LED AZ, no visor AL pisca a abreviação
STO e no visor AM pisca o número da primeira posição
livre. No manípulo AN escolhe-se a posição na qual efectuar a memorização, premir novamente o botão AV até se
ouvir o som de confirmação da memorização e o número escolhido deixa de piscar.
Para chamar um número memorizado basta premir rapidamente o botão AV e chamar o número com o manípulo AN. Podem-se memorizar até 99 combinações de
AA AB AC AD AL AGAF AH AM
AN
AE
APAO AQ AR AU AV AZ AY AWAI
Fig. 2
Page 44
44
valores de corrente/tensão.
Para apagar um número memorizado, é necessário premir durante pelo menos 3 segundos o botão AV, rodar o
manípulo AI até aparecer no visor AL a palavra DEL e
premir outra vez o botão AV por mais 3 segundos.
É possível chamar um parâmetro de corrente/tensão fora
da memorização, para o modificar ou para o usar. Para
chamar o parâmetro é preciso premir por 3 segundos o
botão AV, ver, com o manípulo AI, o número a chamar e
ver no visor AL, com o manípulo AN a sigla rcL, agora
basta premir durante pelo menos 3 segundos o botão AV.
LED AZ JOB.
Indica que se está dentro do menu de memorização dos
pontos de trabalho memorizados.
Botão de selecção AY.
Teste do Gás.
Premindo este botão, o gás começa a sair, para interromper a saída é preciso premir outra vez.
Se não se prime o botão após 30 segundos, interrompese a saída do gás.
Botão de selecção AW.
Teste do fio.
Permite o avanço do fio sem a presença de tensão ou de
corrente.
Mantendo o botão premido, durante os primeiros 5
segundos o fio avança à velocidade de um 1 metro por
minuto, para depois acelerar gradualmente até 8 metros
por minuto.
Largando o botão, o motor pára instantaneamente.
5 FUNÇÕES DE SERVIÇO.
Premir o botão AE, e mantê-lo premido durante pelo
menos 3 segundos para entrar no submenu. Rodando o
manípulo AI, selecciona-se a função, a qual aparece no
visor AL, e com o manípulo AN selecciona-se o tipo de
funcionamento ou o valor, que aparecem no visor AM.
Para regressar à visualização normal, premir e largar imediatamente o botão AE.
1- TRG.
Escolha entre 2 tempos, 4 tempos, 3 níveis, as opções
2t e 4t podem-se fazer com o botão de selecção AU,
sem entrar nas funções de serviço.
2t a máquina começa a soldar quando se prime o botão
e interrompe-se quando se larga. 4t para iniciar a soldadura, premir e largar o botão do maçarico, para interromper é necessário premi-lo e largá-lo novamente. 3L este
procedimento está activo nos processos sinérgicos. É
especialmente aconselhado para a soldadura de alumínio.
Estão á disposição 3 correntes para soldadura com o
botão de Start do maçarico. A configuração das correntes e do Slope é a seguinte:
SC corrente de arranque (Hot start). Possibilidade de
regulação de 1 a 200% da corrente de soldadura, valor
regulado no manípulo AN.
Slo Slope. Possibilidade de regulação de 1 a 10 segundos.
Define o tempo de interligação entre a primeira corrente
SC com a corrente de soldadura e a segunda corrente
com a terceira corrente CrC (corrente de crater filler),
valor regulado no manípulo AN.
CrC corrente de crater filler. Possibilidade de regulação
de 1 a 200% da corrente de soldadura, valor regulado no
manípulo AN.
A soldadura inicia premindo o botão do maçarico, a corrente chamada será a corrente de arranque SC.
Esta corrente é mantida enquanto estiver premido o
botão do maçarico; quando se larga o botão a primeira
corrente interliga-se à corrente de soldadura, definida no
manípulo AI, e mantém-se até quando se prime novamente o botão do maçarico. Quando se prime novamente o botão do maçarico, a corrente de soldadura interligase com a terceira corrente CrC e mantém-se activa
enquanto estiver premido o botão do maçarico. Quando
se larga o botão, interrompe-se a soldadura.
2- SP (spot / por pontos).
OFF/ON activa e desactiva a função Spot.
O tempo de aplicação dos pontos tSP regula-se de 0,3 a
5 segundos.
O tempo de pausa entre dois pontos tIN regula-se de 0,3
a 5 segundos.
Esta função está inibida quando está activa a função 3L.
3- HSA (hot start automático).
Esta função está inibida quando está activa a função 3L
e só funciona com os programas sinérgicos.
Depois de activada a função no manípulo AN, o operador
poderá regular o nível da corrente de arranque SC (Hot
start), possibilidade de regulação de da 1 a 200% da corrente de soldadura, valor regulado no manípulo AN.
Pode-se regular a duração tHS (por defeito 130%) desta
corrente de 0,1 a 10 segundos (por defeito 0,5 seg).
Pode-se regular o tempo Slo de passagem entre a corrente SC e a corrente de soldadura de 0,1 a 10 segundos
(por defeito 0,5 seg).
4- CrA (crater filler - enchimento da cratera final).
A função pode ser seleccionada no manípulo AI e funciona em soldadura 2t ou 4t e, desejando, também em combinação com a função HSA.
Depois de se ter activado a função, seleccionando “On”
no manípulo AN, rodar o manípulo AI para visualizar as
siglas:
Slo = Tempo de interligação entre a corrente de soldadura e a corrente de enchimento da cratera. Por defeito 0,5
seg.
Regulação: 0,1 a 10 seg.
CrC = corrente de enchimento de cratera indicada em
percentagem da velocidade do fio em soldadura. Por
defeito 60%. Regulação: 10 a 200%.
TCr = tempo de duração da corrente de enchimento. Por
defeito 0,5 seg. Regulação: 0,1 a 10 seg.
5- PrF (Pré-gás).
A regulação pode variar de 0 a 3 segundos.
6- Pof (Pós-gás).
A regulação pode variar de 0 a 30 segundos.
Page 45
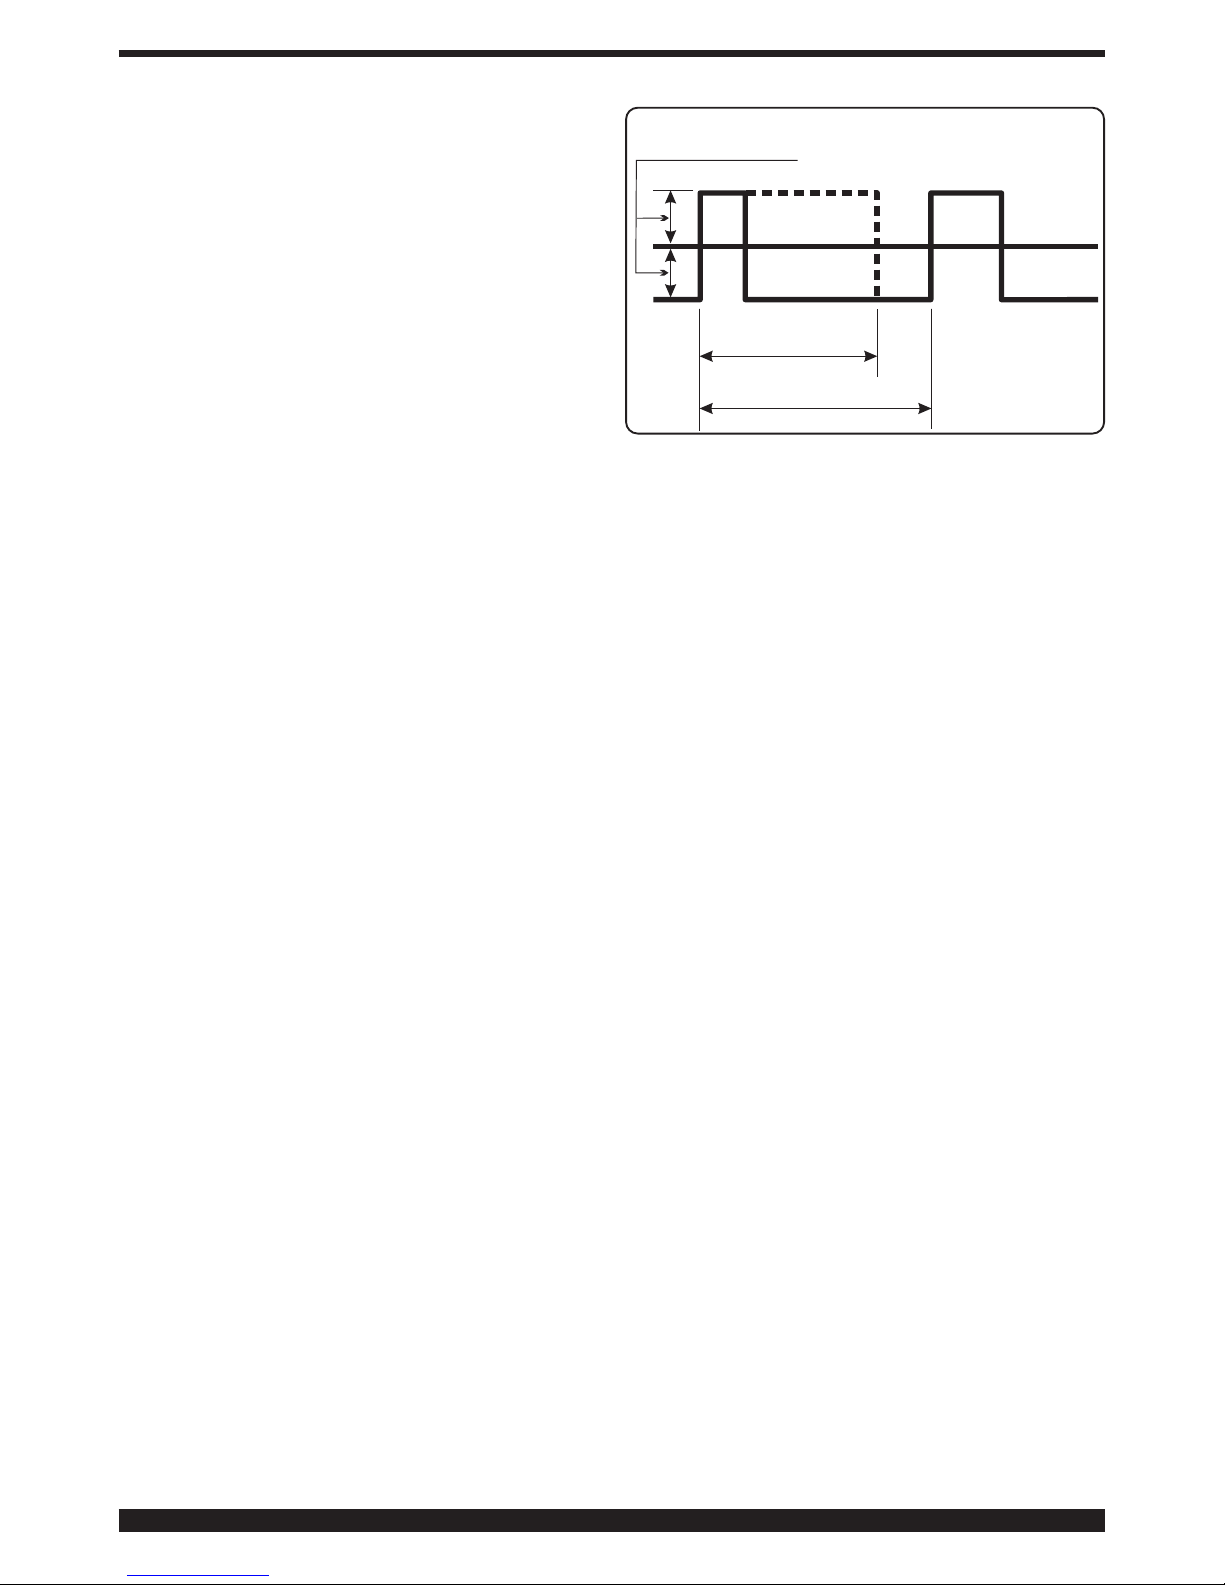
45
7- Acc (encostamento).
A regulação pode variar de 0 a 100%.
É a velocidade do fio, indicada em percentagem da velocidade definida para a soldadura, antes que esse toque
na peça a soldar.
Esta regulação é importante para se obterem sempre
bons arranques.
Regulação do fabricante: “Au” automático.
O valor altera-se no manípulo AN. Se, depois de alterado, se deseja regressar à configuração inicial, premir o
botão AV até aparecer a sigla “Au” no visor AM.
8- BB (burn back).
A regulação pode variar de 4 a 250 ms. Serve para regular o comprimento do fio em saída do bico do gás após a
soldadura. Quanto maior for maior será a queimadura do
fio.
Regulação do fabricante “Au” automático.
Se, depois de alterado, se deseja regressar à configuração inicial, premir o botão AV até aparecer a sigla “Au”
no visor AM.
9- L (Impedância).
A regulação pode variar de -9,9 a +9,9. O zero é a regulação definida pelo fabricante, se o número for negativo a
impedância diminui e o arco torna-se mais duro enquanto que, se aumenta, se torna mais suave.
10- dP (Dupla pulsação, opcional)
Este tipo de soldadura faz variar a intensidade da corrente entre dois níveis e pode ser inserido em todos os programas sinérgicos. Antes de a programar é necessário
executar um cordão curto para determinar a velocidade
mais aproximada à soldadura a executar. Determina-se
assim a velocidade de referência.
Para activar a função, proceder do seguinte modo:
A)- Activar a função rodando o manípulo AN até aparecer
a sigla On no visor AM.
B)- Rodar o manípulo AI até aparecer a sigla FdP (frequência de dupla pulsação) no visor AL. O visor AM mos-
tra a sigla OFF (desligado).
Rodar o manípulo AN para seleccionar a frequência de
trabalho (regulação de 0,5 a 5 Hz). O valor escolhido aparece no visor AM.
C)- Rodar o manípulo AI até aparecer a sigla ddP (diferença em m/min da dupla pulsação).
Rodar o manípulo AN para seleccionar os metros por
minuto (regulação: 0,1 a 3m/min) os quais serão somados e subtraídos à velocidade de referência (por defeito
1m/min).
D)- Rodar o manípulo AI até aparecer a sigla tdP. Este é
o tempo de duração da velocidade mais alta do fio, isto
é da corrente maior. É indicado em percentagem do
tempo obtido da frequência Fdp (Ver a figura 3).
Rodar o manípulo AN para regular a percentagem.
Regulação entre 25 e 75% (por defeito 50%).
E)- Rodar o manípulo AI até aparecer a sigla AdP (comprimento do arco da corrente maior). Regulação: -9,9 a
9,9 (por defeito 0).
Verificar, em soldadura, se o comprimento do arco é o
mesmo para ambas as correntes; se necessário rodar o
manípulo AN para o corrigir.
Nota: é possível soldar dentro das funções de dupla pul-
sação.
Depois de efectuadas estas regulações, para regressar à
configuração normal do painel, premir por pouco tempo
o botão AE.
Caso se torne necessário regular o comprimento do arco
da corrente mais baixa, velocidade menor, regular o comprimento do arco da velocidade de referência. Movendo
a velocidade de referência, as regulações efectuadas
previamente também serão repetidas para a nova velocidade.
11- PP (push-pull).
Montando o maçarico Push-Pull Art. 2003 habilita-se a
função PPF (Push Pull Force) que regula a força de
tracção do motor do push pull para tornar linear o avanço
do fio. A regulação efectua-se no manípulo AN e pode
variar de 99 a -99. A regulação standard é 0.
12- Ito. (inching time out).
A finalidade é a de interromper a soldadora se, após o
arranque, o fio sair pelo maçarico, sem passagem de corrente.
A saída do fio pelo maçarico pode ser regulada de 5 a 50
centímetros no manípulo AN. Depois de chamada a função, esta pode ser activada (On) ou desligada (Off).
13- qC (Controlo da qualidade).
Habilitação da função de controlo da qualidade.
Off- Função inactiva.
On- Função activa. (Para esta função deve-se consul-
tar o manual 3300239 relativo aos Artigos: 224.04
e 405.00).
qCO- (Controlo da qualidade de output).
Selecciona o tipo de saída dos relatórios do controlo de qualidade:
ASC- (ASCII) saída para porta serial, só texto não for-
matado para terminal do tipo Hiperterminal de
Windows.
PRN- (Printer) saída para porta serial, para impressora
Art. 405.
14- UtC selecção do fuso horário.
Especificar um valor de -12 a 12 dependendo do país
onde a soldadora será utilizada
(por ex. Itália 1 = +1 h em relação ao utc)
15 - dSt selecção da hora legal.
(por ex. 0 inverno, 1 verão)
DdP= 0,1÷3 m/min
tdP T= 25÷75% di
T Fdp= 1/ (0,5÷5 Hz)
=
=
Fig. 3
VELOCIDAD
DE REFERENCIA
Page 46
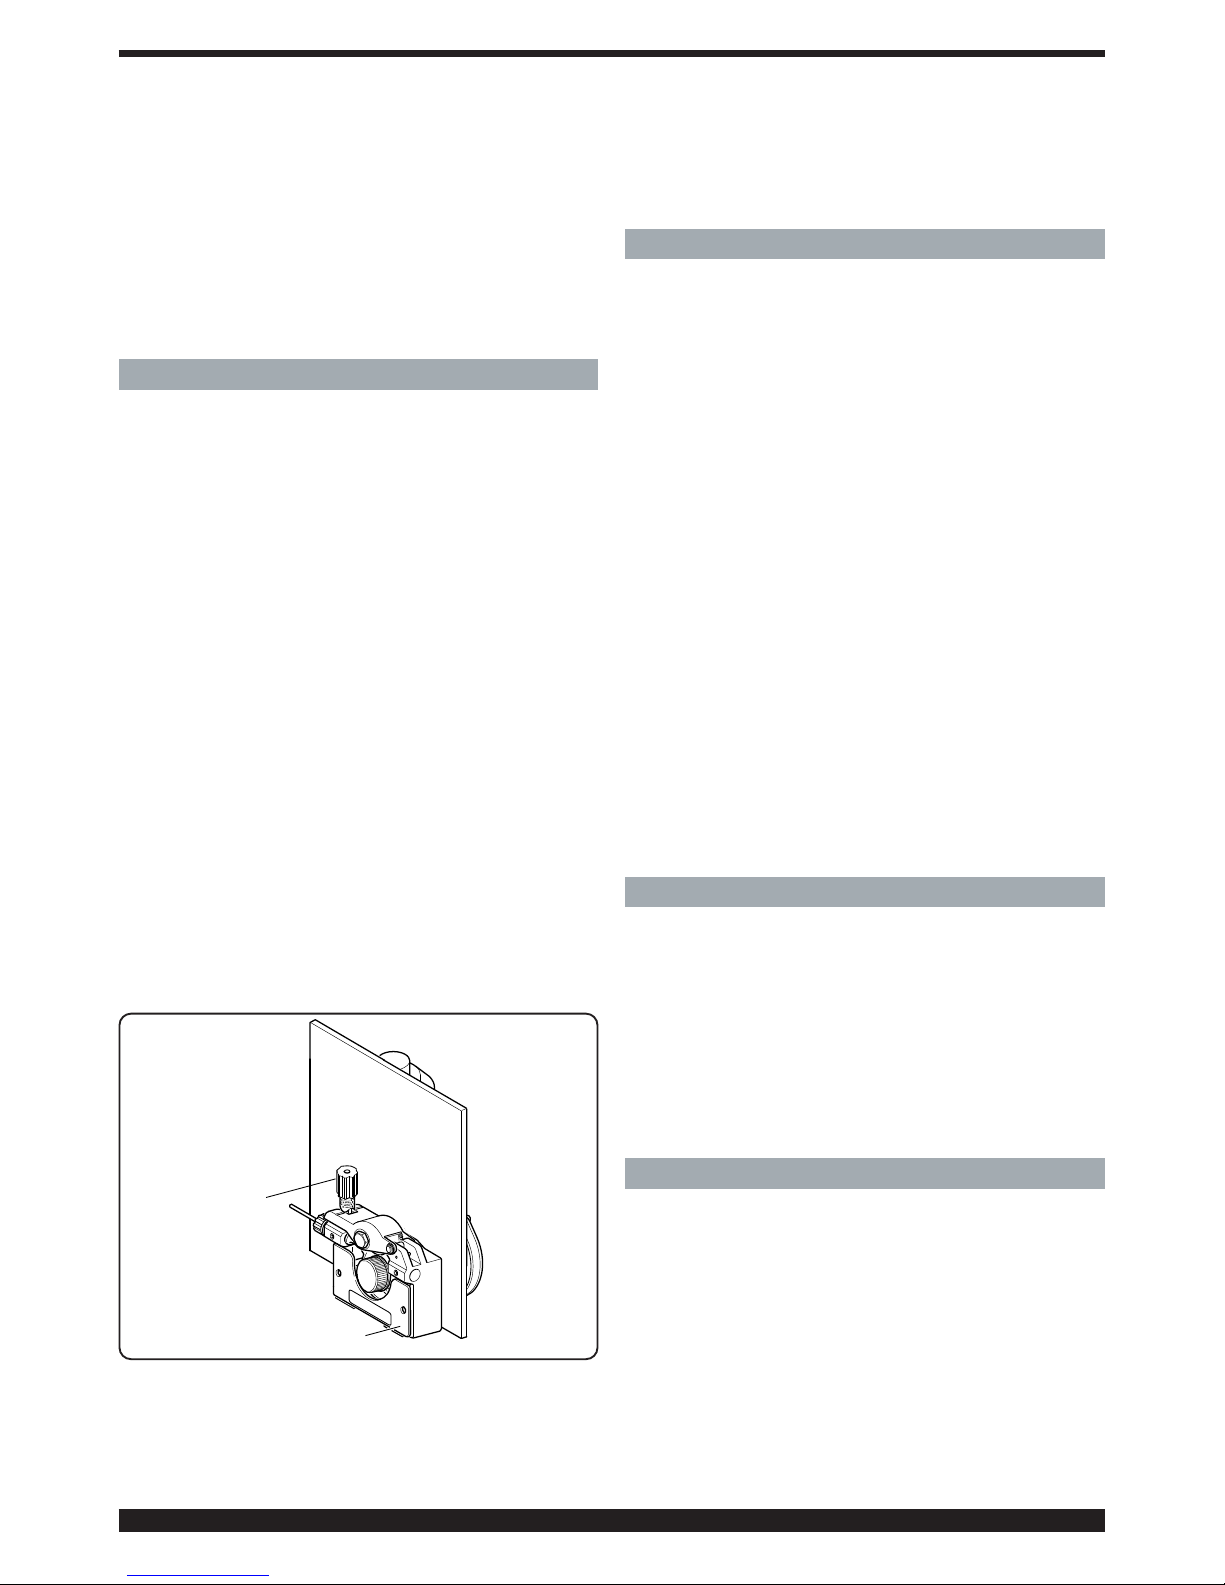
46
16- Fac. (factory).
A finalidade é a de fazer regressar a soldadora à configuração de fábrica. Depois de seleccionada a função, o
visor AM mostra noP = faz regressar a soldadora à configuração de fábrica ignorando os programas memorizados, Prg = apaga todos os programas memorizados e
ALL = faz regressar a soldadora à configuração de fábrica.
Para confirmar a função desejada basta premir por 3
segundos o botão AV, a sigla mostrada no visor AM
começa a piscar e, após alguns segundos, um som confirmará a memorização.
6 INSTALAÇÃO
A instalação da soldadora deve ser executada por pessoal especializado. As ligações devem ser todas executadas respeitando as leis de prevenção de acidentes em
vigor (CEI 26-23 - IEC/TS 62081).
6.1 COLOCAÇÃO
A soldadora pesa cerca de 22 kg.
Colocar o aparelho numa zona que assegure uma boa
estabilidade, um arejamento suficiente e de modo a evitar que possa entrar pó metálico (por ex. limalhas).
6.2 PREPARAÇÃO PARA O FUNCIONAMENTO
Montar a ficha no cabo de alimentação prestando especial atenção na ligação do condutor amarelo-verde ao
pólo de terra. Verificar se a tensão de alimentação corresponde à nominal da soldadora.
Dimensionar os fusíveis de protecção em função dos
dados indicados na chapa dos dados técnicos.
Ligar o tubo do gás da máquina de soldar ao redutor de
pressão da botija. Montar o maçarico.
Para verificar se o bordo dos rolos corresponde ao diâmetro do fio utilizado, abrir a parte lateral móvel, tirar a
cobertura CA, soltar os rolos de pressão do fio no manípulo de regulação da pressão BN, substituir os rolos e
montar a cobertura CA (Ver a fig. 4).
Montar a bobina do fio e enfiar o fio na tracção e na bainha do maçarico.
Fixar os rolos de pressão do fio no manípulo BN e regular a pressão.
Ligar a máquina.
Regular o gás utilizando o botão AY, depois avançar o fio
com o botão AW.
7 SOLDADURA
Soldadura Mig pulsada sinérgica,LED AP aceso.
Escolher o número de PRG em função do diâmetro do fio
a utilizar, o tipo, a qualidade do material e o tipo de gás,
utilizando a instrução colocada no interior da parte lateral móvel.
Regular as funções presentes no submenu como indicado no parágrafo “Funções de serviço”.
A regulação dos parâmetros de soldadura é efectuada no
manípulo AI.
Soldadura Mig sinérgica,LED AQ aceso.
Escolher o número de PRG em função do diâmetro do fio
a utilizar, o tipo, a qualidade do material e o tipo de gás,
utilizando a instrução colocada no interior da parte lateral móvel.
Regular as funções presentes no submenu como indicado no parágrafo “Funções de serviço”.
Regular a velocidade do fio e a tensão di soldadura tramite o manípulo AI.
Soldadura Mig convencional, LED AR aceso.
Escolher o número de PRG em função do diâmetro do fio
a utilizar, o tipo, a qualidade do material e o tipo de gás,
utilizando a instrução colocada no interior da parte lateral móvel.
Regular as funções presentes no submenu como indicado no parágrafo “Funções de serviço”.
Regular a velocidade do fio e a tensão de soldadura respectivamente nos manípulos AI e AN.
8 ACESSÓRIOS
8.1 MAÇARICO MIG ART. 1242
Maçarico MIG CEBORA 280 A arrefecido a ar 3,5 m.
8.2 MAÇARICO PUSH-PULL UP/DOWN arrefecido
a ar ART. 2003.
8.3 Carro para transporte do gerador, art. 1656.
8.4 Kit para bobinas de 300 mm de diâmetro, 15 kg,
art. 114.
9 MANUTENÇÃO
Cada trabalho de manutenção deve ser executado por
pessoal qualificado respeitando a norma CEI 26-29 (IEC
60974-4).
%1
&$
Fig. 4
Page 47
47
9.1 MANUTENÇÃO DO GERADOR
Em caso de manutenção no interior do aparelho, certifiquese que o interruptor L esteja na posição "O" e que o cavo de
alimentação esteja desligado da rede eléctrica.
Também é necessário limpar periodicamente o pó metálico
acumulado no interior do aparelho utilizando ar comprimido.
9.2 CUIDADOS APÓS UM TRABALHO DE
REPARAÇÃO.
Depois de ter executado uma reparação, prestar atenção
em reordenar a cablagem de modo que haja um isolamento
seguro entre o lado primário e o lado secundário da máquina. Evite que os fios possam entrar em contacto com partes em movimento ou partes que aqueçam durante o funcionamento. Montar novamente todas as braçadeiras como
no aparelho original, de modo a evitar que, se um condutor
se parte ou desliga acidentalmente, possa haver uma
ligação entre o primário e o secundário.
Montar também os parafusos com as anilhas dentadas
como no aparelho original.
Page 48
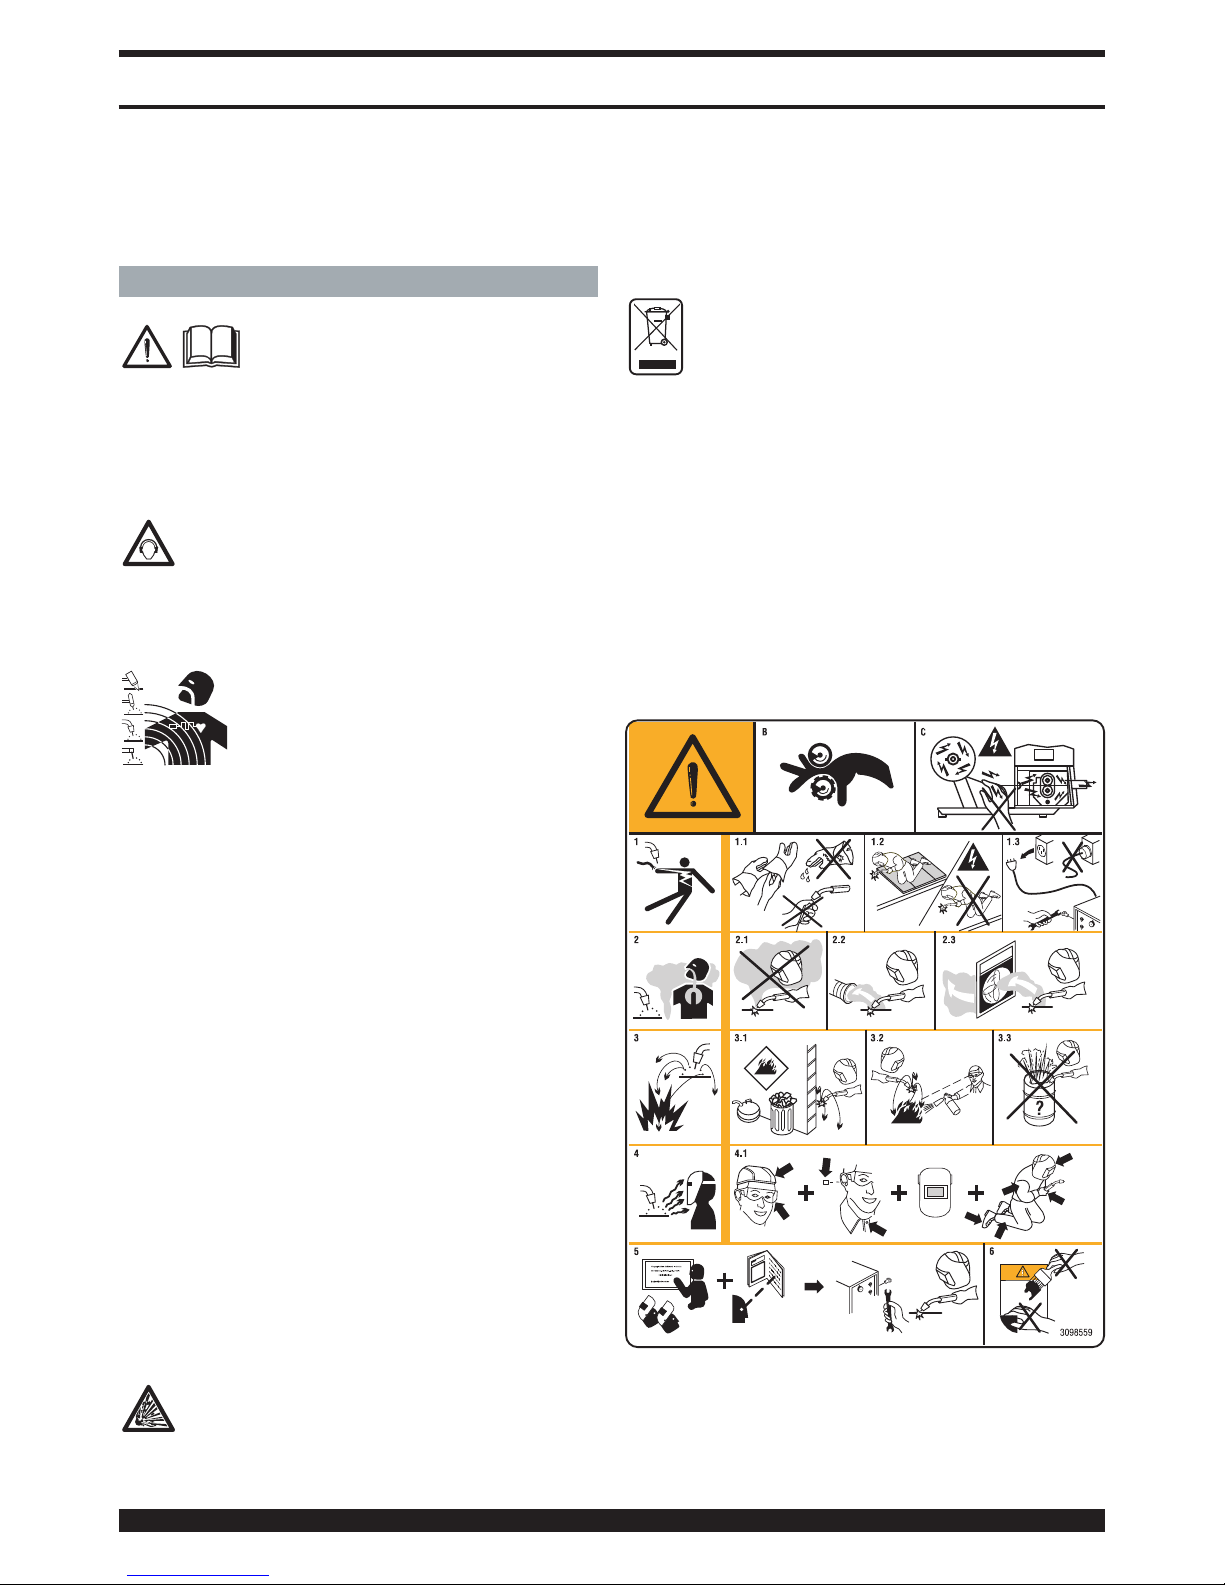
48
KÄYTTÖOPAS MIG-HITSAUSKONEELLE
TÄRKEÄÄ: LUE TÄSSÄ KÄYTTÖOPPAASSA ANNETUT
OHJEET HUOLELLISESTI ENNEN KAARIHITSAUSLAITTEEN KÄYTTÖÖNOTTOA. SÄILYTÄ KÄYTTÖOPAS KAIKKIEN LAITTEEN KÄYTTÄJIEN TUNTEMASSA PAIKASSA
LAITTEEN KOKO KÄYTTÖIÄN AJAN. TÄTÄ LAITETTA SAA
KÄYTTÄÄ AINOASTAAN HITSAUSTOIMENPITEISIIN.
1 TURVAOHJEET
KAARIHITSAUS TAI -LEIKKUU VOIVAT
AIHEUTTAA VAARATILANTEITA LAITTEEN
KÄYTTÄJÄLLE TAI SEN YMPÄRILLÄ
TYÖSKENTELEVILLE HENKILÖILLE. Tutustu tämän vuoksi
seuraavassa esittelemiimme hitsaukseen liittyviin vaaratilanteisiin. Mikäli kaipaat lisätietoja, kysy käyttöopasta koodi
.3.300.758
MELU
Laite ei tuota itse yli 80 dB meluarvoja.
Plasmaleikkuu- tai hitsaustoimenpiteiden yhteydes-
sä voi kuitenkin syntyä tätäkin korkeampia meluarvoja. Laitteen käyttäjän on suojauduttava melua vastaan lain
määrittämiä turvavarusteita käyttämällä.
SÄHKÖ- JA MAGNEETTIKENTÄT voivat olla vaarallisia.
- Aina kun sähkö kulkee johtimen läpi muodostuu johtimen ympärille paikallinen sähkö- ja
magneettikenttä EMF. Hitsaus-/ leikkausvirta
synnyttää EMF -kentän kaapelien ja virtalähteen
ympärille.
- Korkean virran synnyttämä magneettikenttä vaikuttaa haitallisesti sydämentahdistajan toimintaan. Henkilöt jotka joutuvat käyttämään elintärkeitä elektronisia laitteita kuten
sydämentahdistajaa, on aina otettava yhteyttä hoitavaan
lääkäriin ennen kuin he alkavat käyttää kaarihitsaus, -leikkaus, -talttaus tai pistehitsaus laitteita.
- Kaari-hitsauksessa/- leikkauksessa syntyvät EMF-kentät
voivat myös aiheuttaa muitakin vielä tuntemattomia terveyshaittoja.
Kaikkien em. laitteiden käyttäjien tulee noudattaa seuraavia
ohjeita minimoidakseen hitsauksessa / leikkauksessa syntyvien EMF-kenttien aiheuttamat terveysriskit:
- Suuntaa elektrodin / hitsauspoltinkaapeli ja maakaapeli
niin, että ne kulkevat rinnakkain ja varmista jos mahdollista kiinnittämällä ne toisiinsa teipillä.
- Älä koskaan kierrä elektrodi- / hitsauskaapeleita kehosi
ympärille.
- Älä koskaan asetu niin, että kehosi on elektrodi- / hitsa
uskaapelin ja maakaapelin välissä. Jos elektrodi- / hitsauskaapeli sijaitsee kehosi oikealla puolella on myös
maajohto sijoitettava niin, että se sijaitsee kehosi oikealla puolella.
- Liitä aina maajohto niin lähelle hitsaus / leikkaus kohtaa
kuin mahdollista.
- Älä työskentele hitsaus / leikkaus –virtalähteen välittömässä läheisyydessä.
RÄJÄHDYKSET
· Älä hitsaa paineistettujen säiliöiden tai räjähdysalttiiden jauheiden, kaasujen tai höyryjen läheisyydessä.
· Käsittele hitsaustoimenpiteiden aikana käytettyjä
kaasupulloja sekä paineen säätimiä varovasti.
SÄHKÖMAGNEETTINEN YHTEENSOPIVUUS
Hitsauslaite on valmistettu yhdennetyssä normissa IEC
60974-10 (Cl. A) annettujen määräysten mukaisesti ja
sitä saa käyttää ainoastaan ammattikäyttöön teollisissa tiloissa. Laitteen sähkömagneettista yhteensopivuutta ei voida taata, mikäli sitä käytetään teollisista
tiloista poikkeavissa ympäristöissä.
ELEKTRONIIKKA JÄTE JA ELEKTRONIIKKA
ROMU
Älä laita käytöstä poistettuja elektroniikkalaitteita
normaalin jätteen sekaan
EU:n jätedirektiivin 2002/96/EC mukaan, kansalliset lait
huomioiden, on sähkö- ja elektroniikkalaitteet sekä niihin
liittyvät välineet, lajiteltava ja toimitettava johonkin hyväksyttyyn kierrätyskeskuksen elektroniikkaromun vastaanottopisteeseen. Paikalliselta laite- edustajalta voi tiedustella lähimmän kierrätyskeskuksen vastaanottopisteen
sijaintia. Noudattamalla EU direktiiviä parannat ympäristön tilaa ja edistät ihmisten terveyttä.
PYYDÄ AMMATTIHENKILÖIDEN APUA, MIKÄLI LAITTEEN
TOIMINNASSA ILMENEE HÄIRIÖITÄ.
1.1 VAROITUSKILPI
Seuraavat numeroidut tekstit vastaavat kilvessä olevia
numeroituja kuvia.
B. Langansyöttörullat saattavat vahingoittaa käsiä.
C. Hitsauslanka ja langansyöttöyksikkö ovat jännitteisiä hit-
sauksen aikana. Pidä kädet ja metalliesineet etäällä niistä.
1. Hitsauspuikon tai kaapelin aiheuttamat sähköiskut ovat
hengenvaarallisia. Suojaudu asianmukaisesti sähköiskuvaaralta.
Page 49
49
1.1 Käytä eristäviä käsineitä. Älä koske hitsauspuikkoa paljain käsin. Älä käytä kosteita tai vaurioituneita käsineitä.
1.2 Eristä itsesi asianmukaisesti hitsattavasta kappaleesta ja
maasta.
1.3 Irrota pistotulppa ennen kuin suoritat toimenpiteitä laitteeseen.
2. Hitsaussavujen sisäänhengitys saattaa olla terveydelle
haitallista.
2.1 Pidä pääsi etäällä hitsaussavuista.
2.2 Poista savut koneellisen ilmanvaihto- tai poistojärjestelmän avulla.
2.3 Poista hitsaussavut imutuulettimen avulla.
3. Hitsauksessa syntyvät kipinät saattavat aiheuttaa räjähdyksen tai tulipalon.
3.1 Pidä syttyvät materiaalit etäällä hitsausalueelta.
3.2 Hitsauksessa syntyvät kipinät saattavat aiheuttaa tulipalon. Pidä palonsammutinta laitteen välittömässä läheisyydessä ja varmista, että paikalla on aina henkilö, joka
on valmis käyttämään sitä.
3.3 Älä koskaan hitsaa suljettuja astioita.
4. Valokaaren säteet saattavat aiheuttaa palovammoja silmiin ja ihoon.
4.1 Käytä kypärää ja suojalaseja. Käytä asianmukaisia kuulosuojaimia ja ylös asti napitettua työpaitaa. Käytä kokonaamaria ja suodatinta, jonka asteluku on asianmukainen. Käytä koko kehon suojausta.
5. Lue ohjeet ennen laitteen käyttöä tai siihen suoritettavia
toimenpiteitä.
6. Älä poista tai peitä varoituskilpiä.
2. YLEISTÄ
2.1 YLEISESITTELY
Sound 2060/MD Star Double Pulse -laite on invertteriteknologian avulla valmistettu järjestelmä, joka soveltuu pulssitettuun synergiseen MIG/MAG-hitsaukseen, ei-pulssitettuun
synergiseen MIG/MAG-hitsaukseen ja perinteiseen
MIG/MAG-hitsaukseen. Hitsauskoneessa on 2-rullainen
hammaspyörämoottori.
Hitsauskonetta ei saa käyttää putkien sulatukseen.
2.2 KONEKILVEN TEKNISET TIEDOT
Laite on valmistettu seuraavien standardien mukaan: IEC
60974.1 - IEC 60974.3 - IEC 60974.10 Cl. A - IEC 61000-3-11
- IEC 61000-3-12.
N° Sarjanumero, joka tulee ilmoittaa kaikkia
konetta koskevissa kysymyksissä.
Yksi-vaihe staattinen muuntaja-tasasuuntaaja
taajuusmuuttaja
MIG Sopii MIG-MAG hitsaukseen
UO Tyhjäkäyntijännite
X Kuormitettavuus; tarkoittaa aikaa
prosentteina 10 minuutin aikajaksosta minkä
ajan kone toimii annetulla virralla
ylikuumenematta.
I2 Hitsausvirta
U2 Toisiojännite virralla I2
U1 Liitäntäjännite
1~50/60Hz Liitäntä 1-vaihe 50/60 Hz:n liitäntä
I1 Max Ottoteho I2 mukaisella hitsausvirralla ja U2
jännitteellä.
I1 eff Kuormitettavuutta vastaava maksimi virta
arvo jonka mukaan konetta suojaavat
verkkosulakkeet ( tyyppi hidas) tulee
mitoittaa.
IP23S Koteloinnin suojausluokka
3-luokka toinen numero, tarkoittaa, että tämä
laite voidaan varastoida, mutta sitä ei voida
käyttää ulkona sateessa jos sitä ei ole suojattu
sateelta.
Soveltuu käytettäväksi vaarallisessa ympäri-
stössä.
Huom ! tämä hitsauskone on suunniteltu niin, että sen
käyttö on sallittu myös saasteluokan 3 mukaisessa
ympäristössä ( kts. IEC 60664).
2.3. SUOJAUKSET
2.3.1 Keskeytyssuojat
Toimintahäiriön sattuessa, vilkkuu näytössä M jokin seuraavista numerokoodeista:
52= Polttimen kytkintä painettu konetta
käynnistettäessä.
53= Polttimen kytkintä painettu lämpösuojan ollessa
toiminnassa.
56= Liian pitkä oikosulkuaika hitsauselektrodin ja
hitsattavan aineen välillä.
Häiriötila kuitataan katkaisemalla virta koneesta ja käynnistämällä se uudestaan.
Jos näytöllä vilkkuu sen jälkeen jokin muu numerokoodi,
ota yhteyttä huoltoon.
2.3.2 Lämpösuoja
Tämä kone on varustettu lämpösuojalla joka pysäyttää
koneen ja estää ylikuumenemisen jos sallittu lämpötila
ylittyy, tällöin vilkku näytössä M lyhenne ”tH”
3. VIRTALÄHTEEN MERKINNÄT (Kuva 1)
A - liittimeen (-) liitetään maakaapeli.
B – Euro-liitin : Tähän liittimeen kytketään MIG- poltin
C – Ohjausvirtaliitin : Kaukosäätimen tai Push-Pull polt-
timen 2003 ohjavirtakaapeli kytketään tähän liittimeen
F – Sarjaportti : Liitin tyyppi DB9 (RS232 sarjaportti)
tämän kautta voidaan koneen ohjelmat päivittää
L – ON / OFF kytkin
M – Virtajohto
N – Kaasuletku
4. SELITYKSET OHJAUSPANEELILLE (kuva 2)
AE – Valintanäppäin.
Näpäyttämällä tätä valinta näppäintä voidaan valita
parametrit, jotka ovat säädettävissä nupilla AI. Valittua
kokoa ilmaisevat merkkivalot AA/AB/AC/AD.
MERKKIVALO AA PRG.
Merkkivalo ilmaisee, että näyttö AL näyttää valittua
ohjelmanumeroa.
MERKKIVALO AB Paksuus. Näyttö AL näyttää suosi-
tellun hitsattavan kappaleen paksuuden asetetulle virral-
S
Page 50
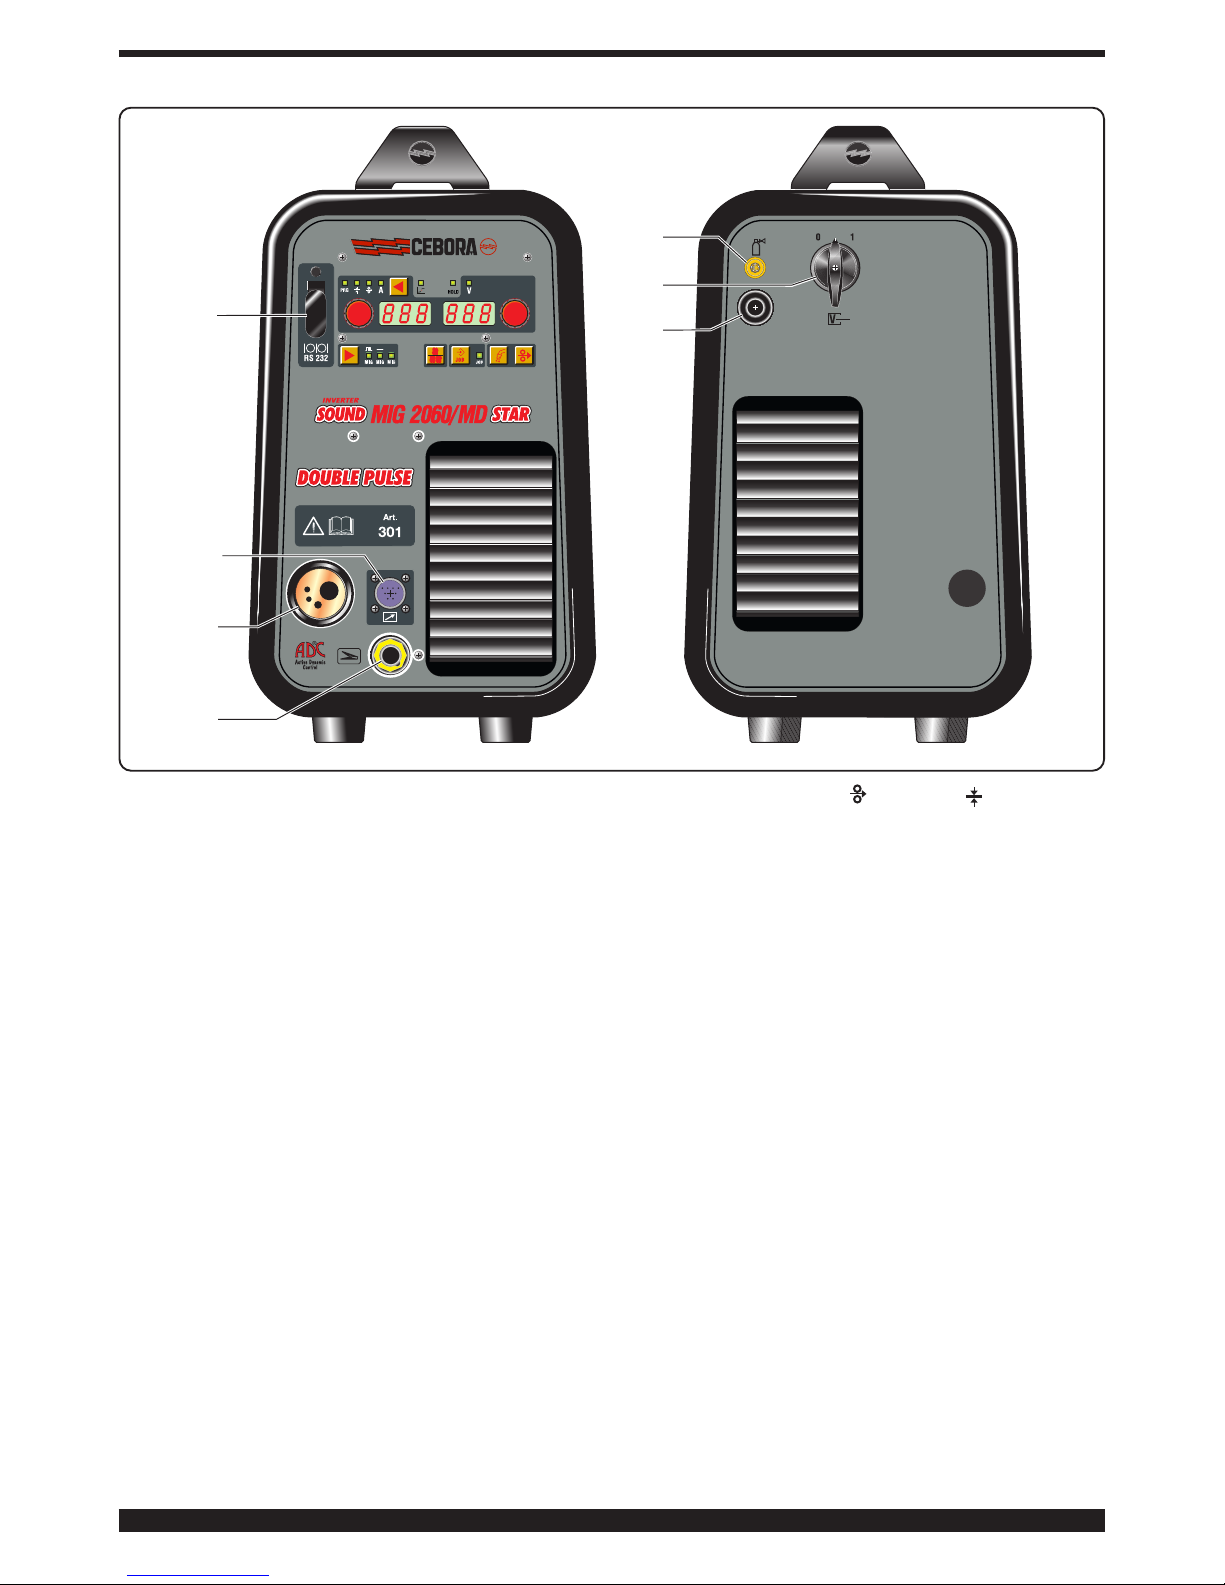
50
le ja langansyötön nopeudelle. Toimii vain Synergia
MIG- hitsauksessa !
MERKKIVALO AC Langansyötön nopeus. Näyttö AL
näyttää langansyötön nopeutta hitsauksessa.
MERKKIVALO AD Virta. Näyttö AL näyttää hitsausvir-
taa. Hitsauksen aikana näytössä näkyy aina mitattu hitsausvirta; kun ei hitsata niin näyttö näyttää valittua virtaa, jos AG on pois päältä.
MERKKIVALO AF Globulaarinen tila. Ei valittavissa
Aktivoituu vain Synergia MIG- hitsauksessa. Kun merkkivalo palaa, tämä signaali kertoo että valitut hitsausparametrit ovat ristiriidassa keskenään jonka seurauksena
voi olla epävakaa valokaari tai hitsauksen aikana voi
muodostua roiskeita.
MERKKIVALO AG –hold
Ei voida valita. Ilmaisee, että näytöt AL ja AM (näyttää
normaalisti Ampeeria ja Volttia) näyttää
viimeisen hitsauksen aikana käytössä olleita arvoja.
Aktivoituu hitsauksen päätyttyä.
MERKKIVALO AH Jännite. Kaikissa hitsaus prosesseissa näkyy näytössä AM asetettu kaarijännite tai vaihtoehtoisesti jos merkkivalo AG palaa niin viimeksi käytetty
kaarijännite.
Säätönuppi AI.
Valittavissa seuraavat säädettävät parametrit: hitsausvir-
ta A, langansyöttönopeus( ), paksuus( ), ohjelmanumero PRG.
Päämenusta voidaan valita lisäksi seuraavat säädettävät
parametrit: TRG, SP, HSA, CrA, PrF, PoF, Acc, bb, L,
Dp, PPF, Ito, Fac.
Synergia MIG- hitsauksessa säädetyt arvot näkyvät näytössä AL.
Säätönuppi AN. Seuraavia arvoja voidaan säätää hitsaustyypin mukaisesti: Synergia MIG- hitsauksessa
valokaaren pituutta ja tavanomaisen MIG- hitsauksessa
kaarijännitettä. Valikosta valittuja arvoja säädetään
nupilla AI, aktivoitu tai ei aktivoidu, lisätoiminnon aktiivisen valinnan mukaan.
Näyttö AL. Hitsausprosessin aikana, näytössä näkyy
numeroilla valitut arvot joita säädetään nupeilla AE ja AI.
Hitsausvirta (MERKKIVALO AD) näkyy ampeereina
Langansyöttönopeus (MERKKIVALO AC) näkyy metreinä minuutissa
Kappaleen paksuus (MERKKIVALO AB) näkyy millimetreinä
(MERKKIVALO AA) näyttää valitunohjelmanumeron
Valittavissa seuraavat säädettävät parametrit: TRG, SP,
HSA, CrA, PrF, PoF, Acc, bb, L, Dp, PPF, Ito, Fac.
Parametrit huoltotoiminnosta näkyvät näytössä AL,
katso kappale ” huoltotoimenpiteet”.
Kun kone menee häiriötilaan, näytössä vilkkuu varoitus
OPN jos sivupaneeli on auki. Kun kone on pysäytetty,
näytössä näkyy Err.
B
A
C
M
N
F
L
Kuva. 1
Page 51
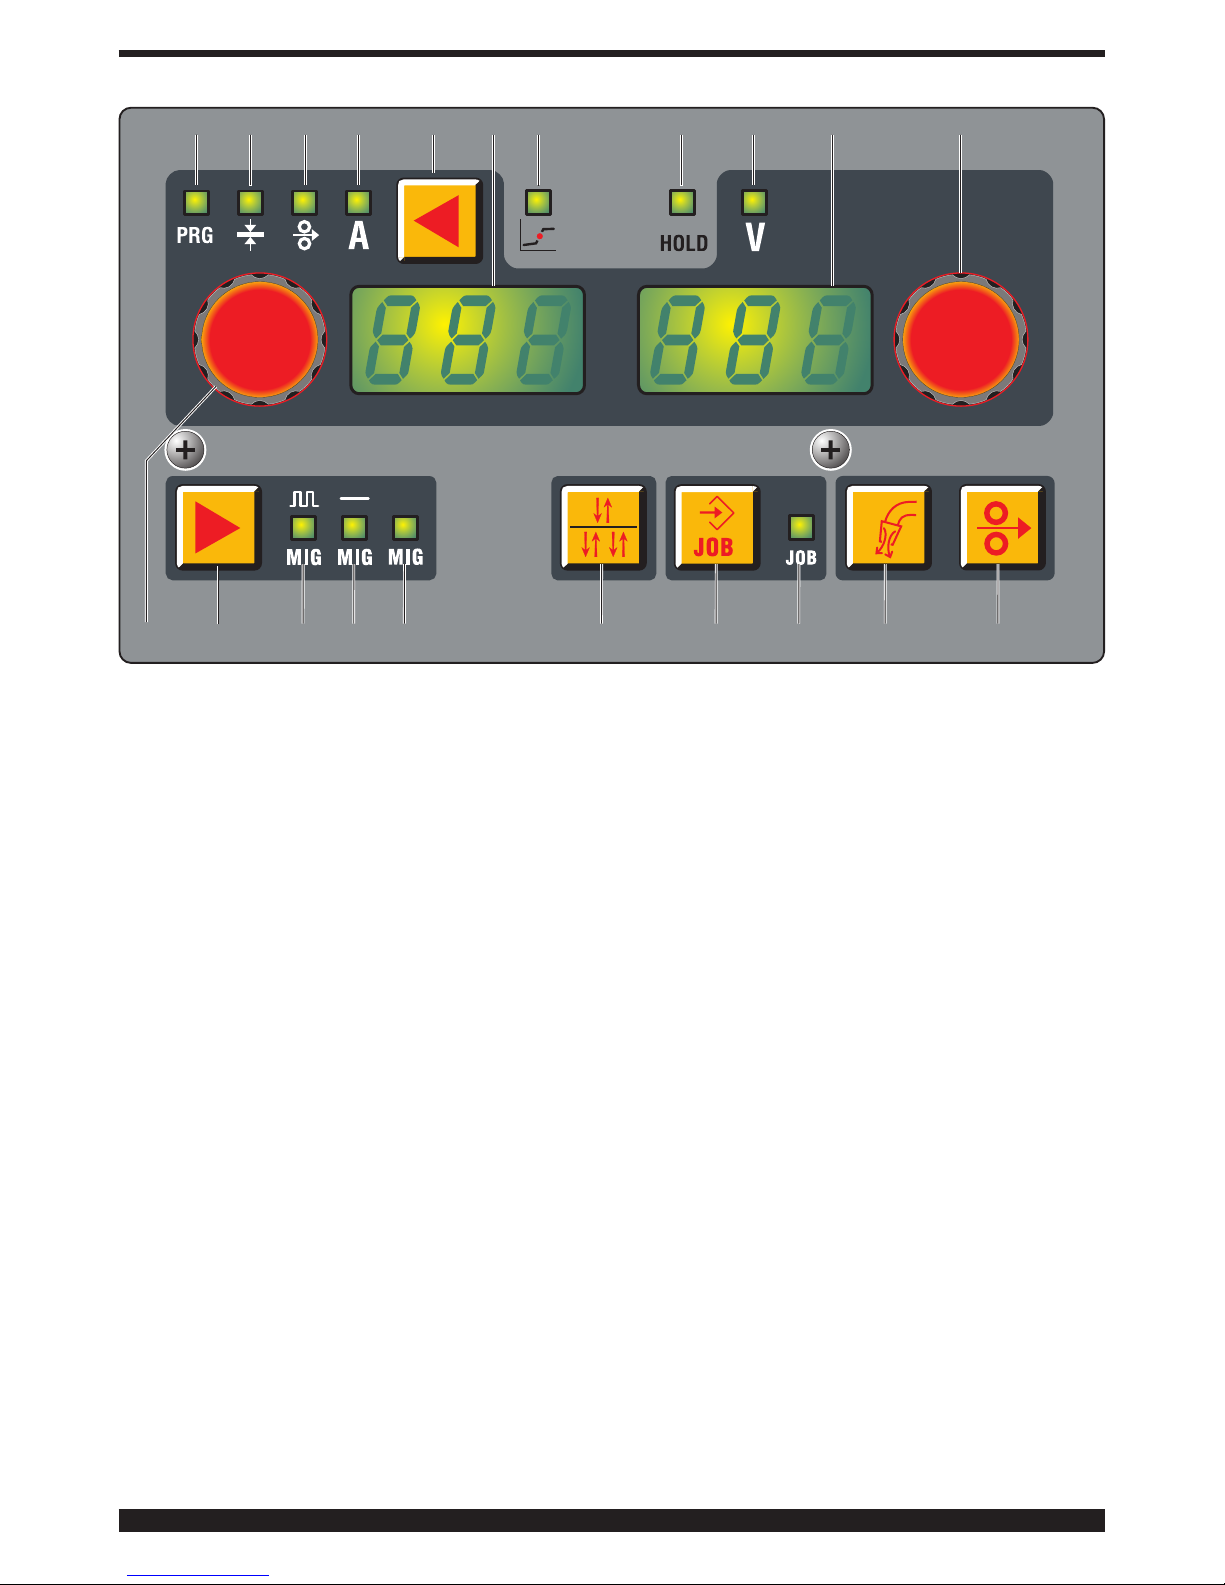
51
Näyttö AM. Hitsauksen aikana näytössä on numeroarvo, synergia MIG- hitsauksessa valokaaren pituus ja
perinteisessä MIG- hitsauksessa kaarijännite.
Kaarijännite (merkkivalo AH) näkyy voltteina. Valokaaren
pituus (merkkivalo AHoff) näkyy numeroina 9.9 ja +9.9,
tehdasasetus on 0.
Parametrit MIG- hitsauksessa huoltotoiminnolle näkyvät
näytössä AM, katso taulukko
” huoltotoimenpiteet”.
Kun kone on häiriötilassa, näytössä näkyy vastaava vika
koodi numeroina 1 – 99.
Katso ohjeet kappaleesta ”vianetsintä”.
Valintanäppäin AO. Joka kerta kun tätä näppäintä pai-
netaan, syttyy jokin seuraavista merkkivaloista
AP/AQ/AR, jotka ilmaisevat palaessaan valitun hitsausprosessin.
MERKKIVALO AP Pulssi MIG- hitsaus. Kun tämä
merkkivalo valo palaa on valittuna synergia MIG- pulssihitsaus.
MERKKIVALO AQ Synergia MIG- hitsaus. Kun tämä
merkkivalo valo palaa on valittuna synergia MIG hitsaus.
MERKKIVALO AR MIG- hitsaus. Kun tämä merkkivalo
valo palaa on valittuna perinteinen MIG- hitsaus.
Valintanäppäin AU. Tämän näppäimen avulla voidaan
valita polttimelle joko 2- vaihe toiminta (manuaalinen) tai 4vaihe toiminta (automaattinen), valinta näkyy näytössä AL.
2-vaihe toiminnassa valokaari syttyy kun polttimen kytkintä painetaan ja palaa niin kauan kun polttimen kytkin
pidetään painettuna. 4-vaihe toiminnassa valokaari syttyy kun polttimen kytkintä painetaan jonka jälkeen kytkin
voidaan vapauttaa, hitsaus lopetetaan painamalla uudel-
leen polttimen kytkintä ja vapauttamalla se jolloin valokaari sammuu.
Valintanäppäin AV. (JOB) Hitsausasetusten tallennus ja
tallennettujen ohjelmien käyttöönotto.
Tallentaaksesi omia hitsausparametreja (JOB), pidä
näppäintä AV pohjassa vähintään 3 sekunnin ajan.
Merkkivalo valo AZ syttyy ja näytössä AL vilkkuu teksti
STO, näytössä AM välkkyy ensimmäinen vapaan ohjelmapaikan numero. Valitse sopiva tallennuspaikka nupilla
AN, paina sen jälkeen uudelleen näppäintä AV ja pidä se
painettuna kunnes kuuluu merkkiääni joka ilmoittaa tallennuksen tapahtuneen ja samalla lakkaa ohjelmapaikan
numero vilkkumasta näytöllä AM. Halutut asetukset on
nyt tallennettu.
Tallennu ohjelma voidaan ottaa käyttöön, painamalla
näppäintä AV ja valitsemalla oikea ohjelmanumero
jota halutaan käyttää säätönuppia AN kääntämällä.
Muistiin on mahdollista tallentaa 99 omaa hitsausohjelmaa.
Muistiin tallennettuja ohjelmia voidaan poistaa seuraavasti, paina ensin näppäintä AV ja valitse poistettavan
ohjelman numeropaikka säätönuppia AN kääntämällä.
Paina sen jälkeen näppäintä AV ja pidä se painettuna
vähintään 3 sekunnin ajan, käännä sen jälkeen säätönuppia AI kunnes näytössä AL näkyy teksti DEL. Paina
sen jälkeen näppäintä AV ja pidä se painettuna vähintään 3 sekunnin ajan jonka jälkeen tallennettu ohjelma
on poistettu muistista.
Hitsausvirta ja kaarijännite asetuksia on mahdollista
korjata myös ilman erillistä tallentamista muuttamalla niiden arvoja. Tee tarvittavat korjaukset painamalla 3
sekunnin näppäintä AV, säädä nuppia AI kunnes näytöllä näkyy korjattavan ohjelma numero. Käännä nupista
AN kunnes näytöllä AL näkyy lyhenne rcL. Paina sen
jälkeen näppäintä AV ja pidä se painettuna vähintään 3
sekunnin ajan.
AA AB AC AD AL AGAF AH AM
AN
AE
APAO AQ AR AU AV AZ AY AWAI
Kuva. 2
Page 52
52
MERKKIVALO AZ JOB. Näyttää että olet valikossa
johon olet tallentanut erilaisia hitsausparametreja
Valinta näppäin AY. Kaasun virtaustesti. Kun painat
näppäimestä AY, niin kaasua alkaa virrata ja kun painat
uudelleen näppäintä AY, niin kaasun tulo loppuu. Jos
painat ensimmäisen testin jälkeen uudelleen näppäintä
AY ja kaasua ei tule, niin koneen turvakytkin on pysäyttänyt kaasun virtauksen 30 sekunniksi
Valinta näppäin AW. Langansyötön testi. Mahdollistaa
langansyötön ilman hitsausvirtaa ja jännitettä. Kun näppäin on painettuna, niin ensimmäiset 5 sekuntia langansyötön nopeus on 1 metri/minuutissa, sen jälkeen langansyötön nopeus on 8 metriä/minuutissa. Kun vapautat
näppäimen, pysähtyy langansyöttö heti.
5. HUOLTO TOIMENPITEET
Paina näppäintä AE ja pidä se painettuna vähintään 3
sekunnin ajan päästäksesi päävalikkoon. Kääntämällä
säätönuppia AI voit valita toimenpiteen joka näkyy näytössä AL ja kääntämällä säätönuppia AN valitun parametrin kohdassa niin pääset muuttamaan sen arvoja
jotka näkyvät näytössä AM. Palataksesi normaaliin
tilaan, paina kerran näppäintä AE.
1 – TRG voidaan valita 2-tai 4-vaihe toiminto
- Valitse kaksi- tai nelivaihe hitsaustapa käyttämällä
valinta näppäintä AU, ilman että asetus tehtäisiin puuttumalla huoltotoimenpiteisiin.
2- vaihe hitsauksessa valokaari syttyy kun painat polttimen kytkimestä ja kun päästät kytkimestä irti, niin valokaari sammuu. 4 vaihe hitsauksessa valokaari syttyy
kun painat polttimen kytkimestä ja jatkuu vaikka päästät
irti kytkimestä, kun haluat lopettaa hitsauksen paina
uudelleen polttimen kytkintä ja päästä irti niin valokaari
sammuu.
- 3L tämä toiminto aktivoituu synergia MIG hitsauksessa. Soveltuu erityisesti alumiinin hitsaukseen. 3 erilaista
virtatasoa voidaan säätää ennen hitsauksen aloitusta.
Näitä eri virtatason arvoja sekä niiden nousu/laskuaikoja voidaan säätää seuraavasti:
- SC aloitusvirta (Hot Start). Säätöalue 1 % - 200 %
varsinaisesta hitsausvirrasta, säätö tapahtuu säätönupin
AN avulla.
Slo aloitusvirran nousu/ laskuaika. Säätöalue 1 … 10
sekuntia. Aika jonka aikana aloitusvirta muuttuu säädetyksi hitsausvirta-arvoksi. Kolmas virtataso on CrC
kraatterin täyttövirta
- CrC kraatterin täyttö virta. Säätöalue 1 % - 200 %
varsinaisesta hitsausvirrasta, säädetään säätönupin AN
avulla. Hitsaus alkaa kun polttimen kytkintä painetaan,
ensin käynnistyy aloitusvirta SC. Aloitusvirta on käytössä
niin kauan kun polttimen kytkin pidetään painettuna, kun
polttimen kytkimen vapautetaan muuttuu virta varsinai-
seksi hitsausvirraksi Slo parametriarvon mukaan, hitsausvirta on käytössä niin kauan kun polttimen kytkintä
painetaan uudelleen jolloin käyttöön tulee kraatterin täyttövirta CrC.
Hitsaus päättyy kun polttimen kytkin vapautetaan.
2 – SP (pistehitsaus)
- Off / ON pistehitsaus toiminto on poissa käytöstä tai
käytössä.
- Pistehitsaus aika tSP voidaan asettaa 0,3 – 5 sekuntiin
- Taukoaikaa kahden pisteen välissä tlN voidaan säätää
0,3 – 5 sekuntiin
- Tämä toiminto on poissa käytöstä kun toiminto 3L on
käytössä
3 – HSA (automaattinen Hot Start)
- Tämä toiminto toimii vain synergia MIG- hitsauksessa
ja on poissa käytöstä jos 3L
toiminto on käytössä.
- Toiminto kytketään päälle valitsemalla valikosta kohta
HSA ja kääntämällä
säätönuppia AN
- Valmistaja on määritellyt valmiiksi aloitus virran SC
(Hot Start), mutta sitä on
mahdollista säätää 1 % - 200 %:n välillä hitsausvirras-
ta. Säätö tapahtuu säätönupin
AN avulla.
- Aloitusvirran (Hot Start) kesto, säädettävissä 0,1 – 10
sekuntiin.
Valmistajan asetus aloitusvirralle on 130 % hitsausvirrasta ja kesto 0,5 sekuntia.
- Virran nousuaikaa SLo voidaan säätää aloitusvirran SC
ja varsinaisen hitsausvirran välillä 0,1 -10 sekuntia.
Valmistajan asetus 0,5 sekuntia.
4 – CrA (kraatterin täyttö)
- Tämä toiminto voidaan valita näppäimellä AI ja se toimii 2- tai 4-vaihe hitsauksessa, myös HSA (HotStart)
kanssa tarvittaessa.
-Toiminto aktivoidaan napilla AN (ON) jonka jälkeen kierrä näppäintä AI niin, että näytössä näkyy seuraavat
lyhenteet:
- Slo = Aika jonka kuluessa hitsausvirta muuttuu kraatterin täyttövirraksi.
Valmistajan asetus 0,5 sekuntia, säädettävissä 0,1 – 10
sekuntiin.
- CrC = Kraatterin täyttöaika prosentteina langansyötön
nopeuteen.
Valmistajan asetus 60 %, säädettävissä 10 – 200 %.
- TCr = Hitsausvirran kesto kraatterin täytön aikana.
Valmistajan asetus 0,5 sekuntia, säädettävissä 0,1 – 10
sekuntiin.
5 – PrF (esikaasun virtausaika)
- Säädettävissä 0 – 3 sekuntiin
6 – Pof (jälkikaasun virtausaika)
- Säädettävissä 0 – 30 sekuntiin
7 – Acc (langan lähestymisnopeus aloituksessa)
- Voidaan säätää 0 – 100 % välissä. Langansyötön
nopeus prosentteina säädettyyn nopeuteen ennen kuin
lisäainelanka koskettaa hitsattavaa kappaletta.
- Tämä säätö mahdollistaa aina hyvän aloituksen, valmistajan asetus on (AU) automaattinen.
- Asetusta voi säätää kääntämällä näppäintä AN, tehdasasetukset voidaan palauttaa t painalla näppäintä AV
kunnes näytössä N näkyy taas (AU)
Page 53
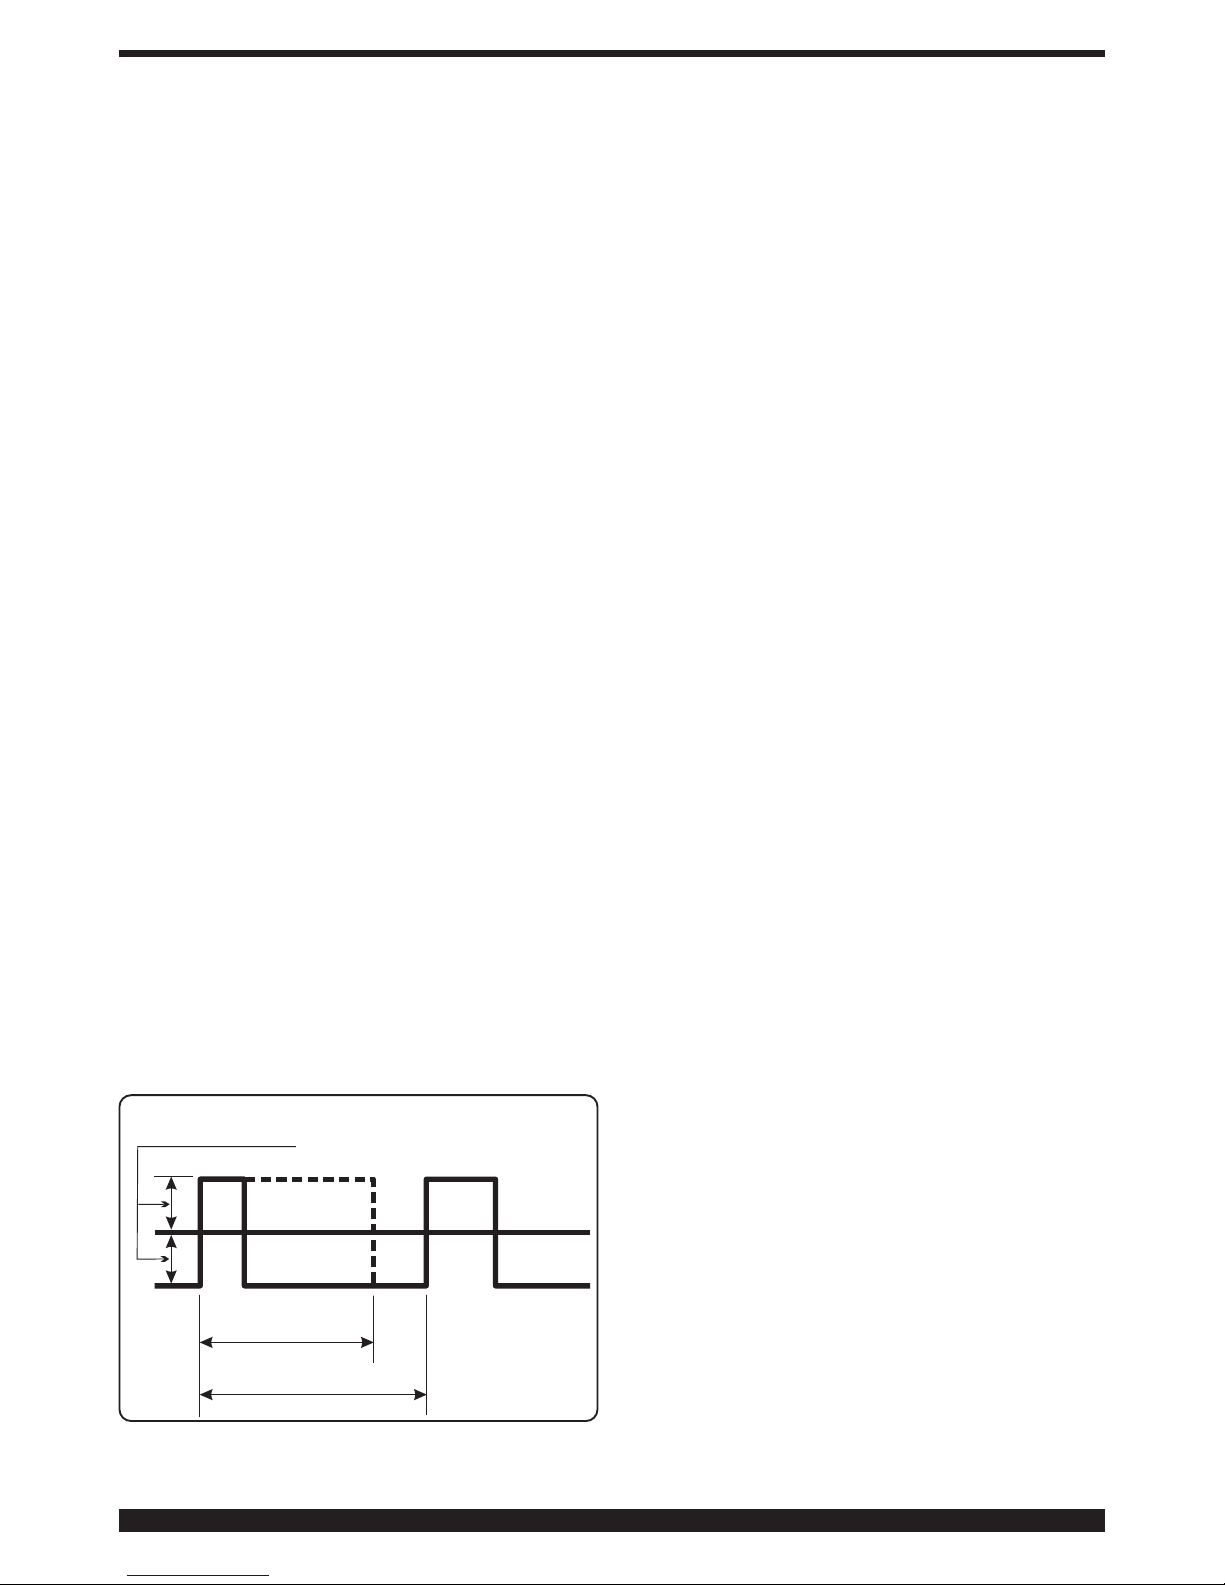
53
8 – BB (jälkipaloaika)
- Voidaan säätää 4 – 250 ms välissä. Tällä säädetään langanpituutta mikä jää suuttimesta hitsauksen jälkeen, mitä
suurempi lukema sitä lyhempi pala lankaa jää näkyviin.
- Valmistajan asetus on (AU) automaattinen, asetusta voi
säätää kääntämällä nuppiaAN, jos haluat palauttaa tehdasasetukset, niin paina näppäintä AV kunnes näytössä N
näkyy taas (AU)
9 – L (impedanssi)
- Voidaan säätää -9,9 - +9,9 välissä. Nolla arvo on valmistajan asettama, jos numero on negatiivinen niin
impedanssi vähenee ja valokaaresta tulee kovempi, jos
taas impedanssi lisääntyy, niin valokaaresta tulee pehmeämpi.
10 – dP (tuplapulssi, optio)
- Tämän tyyppisessä hitsauksessa virta vaihtelee kahden tason välissä ja sisältyy kaikkiin synergia prosesseihin. Ennen aloitusta on hyvä hitsata koe-kappaleeseen
lyhyt hitsauspalko, jotta tiedetään hitsaukseen paras hitsausnopeus. Aktivoidaksesi tämän toiminnon käy seuraavat asetukset läpi:
-A) Aktivoi toiminto kääntämällä säätönuppia AN kun-
nes näytössä AM näkyy ON
- B) Käännä nappia AI kunnes näytössä AL näkyy FdP
(tuplapulssi taajuus), näytössä AM näkyy OFF. Käännä
nappia AN valitaksesi työskentely taajuuden (säätö mahdollisuus 0,5 – 5 Hz). Valittu arvo näkyy näytössä AM
- C) Käännä nappia AI kunnes näytössä AL näkyy ddP
(erotus m/min tuplapulssilla). Käännä nappia AN valitak-
sesi oikean arvon m/min (säätö mahdollisuus 0,1 – 3
m/min). Valmistajan asetus 1 m/min
- D) Käännä nappia AI kunnes näytössä AL näkyy tfP.
Tämä osoittaa nopeimman mahdollisen langansyötön
nopeuden korkeimmilla virroilla. Langansyötön nopeus
lasketaan prosentteina ajasta joka tulee Fdp taajuudesta
(katso kuva 3). Käännä nuppia AN säätääksesi haluttu
prosentti, (säätö mahdollisuus 25 – 75 %). Valmistajan
asetus on 50 %.
- E) Käännä nappia AI kunnes näytössä AL näkyy AdP
(valokaaren pituus korkeimmilla virroilla). Säätö mahdollisuus -9,9 - +9,9 välissä. Valmistajan asetus on 0.
Kun hitsataan, tarkista että valokaaren pituus on sama
molemmilla virroilla, säädä tarvittaessa oikea arvo
nupista AN.
HUOMIO ! On mahdollista hitsata myös ilman tuplapulssi toimintoja. Kun asetukset on tehty niin palaa
normaaliin ohjauspaneelin näkymään painamalla
nappeja AE. Voi olla tarpeellista säätää valokaaren
pituus pienimmälle virralle ja pienimmälle langansyötön
nopeudelle, säädä valokaaren pituus vastaamaan langansyötön nopeutta. Säädä asetukset uudelle hitsausnopeudelle kun vaihdat hitsattavaa kohdetta.
11- PP (push-pull).
Jos Push-Pull poltin Art. 2003 on käytössä aktivoituu PPF
(Push-Pull-Force) toiminto jolla voidaan säätää vetävän
polttimen vetovoimaa, tasaisen langansyötön takaamiseksi. Säätöarvot 99 … -99 säädettävissä nupilla AN.
Normaalisäätö on 0.
12 – lto. (hitsauslangan syötön pysäytys)
Jos Ito on aktivoitu pysähtyy hitsauskone jos lankaa on
syötetty tietyn matkan ilman hitsausvirtaa. Säädettävissä
5 – 50 cm: näppäimellä AN.
- Kun tämä toiminto ei ole käytössä se voidaan aktivoida
(ON) tai poistaa käytöstä (OFF)
13 - qC (Laadunvalvonta)
Laadunvalvonnan käyttöönotto
Off- Toiminto pois
On- T oiminto päällä (katso toimintoa koskevat tiedot
käyttöoppaasta 3300239, tuote 224.04 ja 405.00).
qCO- (Laadunvalvonnan ulostulo)
Valitsee laadunvalvontaraportin ulostulotyypin:
ASC- (ASCII) ulostulona sarjaportti, alustamaton teksti-
tiedosto Windowsin Hyperterminal-tyyppiselle
pääteohjelmalle
PRN- (Tulostin) ulostulona sarjaportti tulostimelle (tuote
405).
14- UtC (Aikavyöhykkeen valinta)
Valitse arvo -12 - +12 hitsauskoneen käyttömaan
mukaan (esim. Suomi 2 = +2 h suhteessa UTC-aikaan).
15- dSt (Talvi/kesäajan valinta)
(0 talvi, 1 kesä)
16 – Fac. (tehdas)
- Palauttaaksesi hitsauskoneeseen alkuperäiset asetukset jotka valmistaja on asettanut, valitse toiminto noP
joka näkyy näytössä AM. Tämä toiminto palauttaa hitsauskoneeseen alkuperäiset asetukset tuhoamatta tallennettuja asetuksia jotka olet tallentanut koneen muistiin.
Prg poistaa kaikki tallennetut omat ohjelmatiedot ja ALL
palauttaa kaikki alkuperäiset tehdas asetukset.
-Tallentaaksesi halutun toiminnon, paina näppäintä AV,
näytössä AM alkaa vilkkua lyhenne, muutamien sekuntien kuluttua äänimerkki ilmoittaa että haluttu toiminto on
tallennettu.
DdP= 0,1÷3 m/min
tdP T= 25÷75% di
T Fdp= 1/ (0,5÷5 Hz)
=
=
kuva. 3
VIITENOPEUS
Page 54
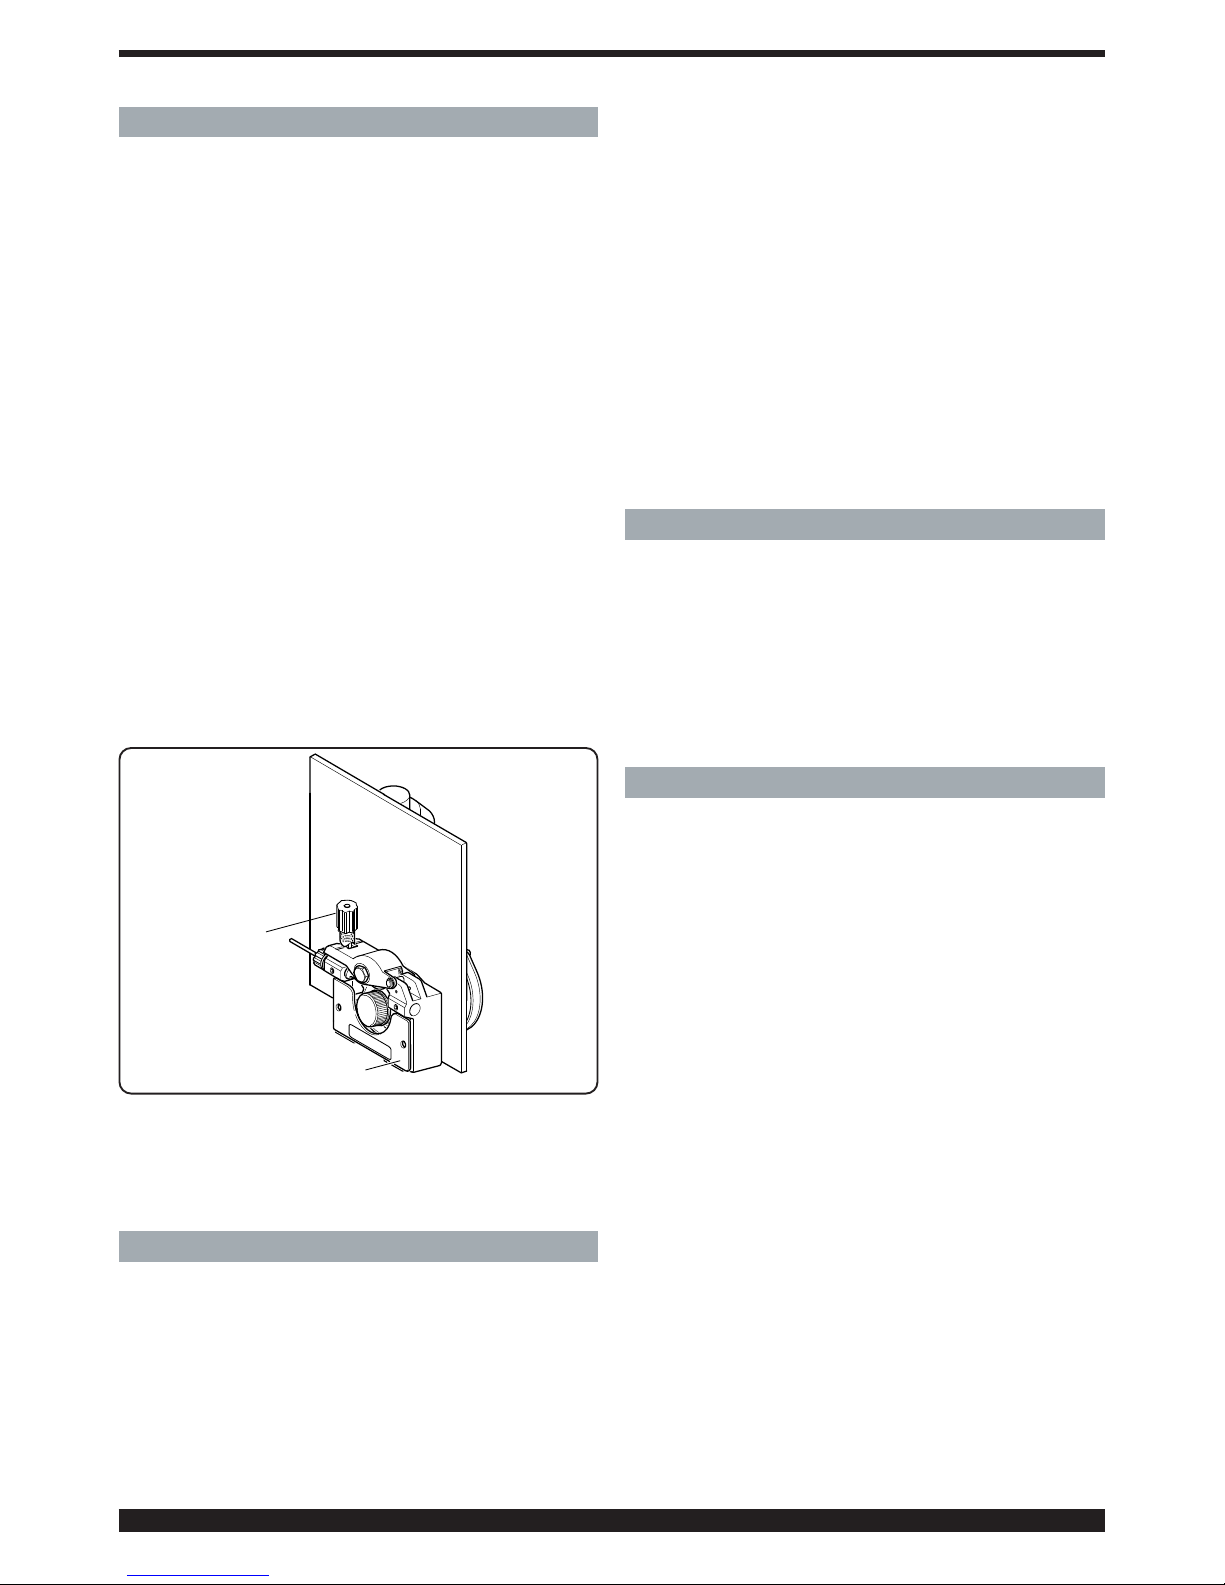
54
6. ASENNUS
- Hitsauskoneen asennuksen saa tehdä vain täysin
ammattitaitoinen henkilö. Kaikki
kytkennät on tehtävä voimassa olevia lakeja, asetuksia
ja turvaohjeita noudattaen (CEI 26-23 - IEC/TS 62081).
6.1 PAIKKA
- Hitsauskone painaa 22 kg.
- Asennuspaikan tulee olla tasainen ja ilmanvaihdon
tehokas estääksesi metallipölyn
tunkeutumisen koneeseen.
6.2 KOKOAMINEN
- Kiinnitä takapyörät. Kytke pistoke virtajohtoon, ole
huolellinen kytkettäessä keltavihreää suojamaajohtoa !
Varmista että pistorasian jännite vastaa hitsauskoneen
konekilvessä merkittyä jännitettä. Sulakkeiden koko on
ilmoitettu myös konekilvessä.
Liitä hitsauskoneen kaasuletku kaasupullon paineenalentimeen.
Asenna poltin hitsauskoneeseen.
Varmista että langansyöttörullien ura sopii käytettävälle
lankakoolle, avaa koneen sivuluukku ja poista suoja CA,
vapauta langan painorullat, ja säädä niiden kireys sen
jälkeen sopivaksi säätönupeilla BN, laita rullat takaisin
ja kiinnitä suoja CA (katso kuva 4.)
- Kiinnitä lankakela ja liuta lanka langansyöttölaitteeseen
ja polttimeen. Säädä langansyötön painorullien painotus
oikeaksi säätönupeilla BN
- Käynnistä kone. Säädä kaasun määrä näppäimellä AY
ja sitten langansyöttö nupilla AW
7. HITSAAMINEN
- Synergia Pulssi MIG hitsauksessa merkkivalo-valo AP
palaa.
- Valitse ohjelma numero koneen mukana olevasta taulukosta käytettävän langan paksuuden , hitsattavan materiaalin ja kaasun mukaan. Käytä ohjeen mukaista langan
syöttönopeutta
- Aseta toiminto alavalikon mukaan, ohjeet löytyvät taulukosta ”huolto toiminnot”.
- Hitsaus asetukset (5.2.3) säädetään napista AI.
- Synergia MIG hitsauksessa merkkivalo-valo AQ palaa
- Valitse ohjelma numero koneen mukana olevasta taulukosta käytettävän langan paksuuden, hitsattavan materiaalin ja kaasun mukaan. Käytä ohjeen mukaista langan
syöttönopeutta
- Aseta toiminto alavalikon mukaan, ohjeet löytyvät taulukosta ”huolto toiminnot”.
- Säädä langannopeus ja hitsausjännite napista AI.
- Perinteisessä MIG hitsauksessa merkkivalo-valo AR
palaa.
- Valitse ohjelma numero koneen mukana olevasta taulukosta käytettävän langan paksuuden , hitsattavan materiaalin ja kaasun mukaan. Käytä ohjeen mukaista
langan syöttönopeutta.
- Aseta toiminto alavalikon mukaan, ohjeet löytyvät taulukosta ”huolto toiminnot”.
- Säädä langannopeus ja hitsausjännite oikeaksi käyttämällä näppäintä AI ja AN
8 VARUSTEET
8.1 MIG POLTIN ART. 1242
- Kaasujäähdytetty CEBORA MIG poltin 280 A 3,5.
8.2 PUSH-PULL UP/DOWN POLTIN Kaasujäähdytett
ART. 2003
8.3 Virtalähteen kuljetuskärry (tuote 1656)
8.4 Lankakelasetti, halkaisija 300 mm, 15 kg (tuote 114)
9 KUNNOSSAPITO
Ainoastaan ammattitaitoiset henkilöt saavat huoltaa laitetta standardin CEI 26-29 (IEC 60974-4) mukaan.
9.1 VIRTALÄHTEEN HUOLTO
Jos laitteen sisäpuoli tarvitsee huoltoa, varmista että kytkin L
on O-asennossa ja että virtakaapeli on irrotettu verkosta.
Poista lisäksi säännöllisesti laitteen sisälle kerääntynyt
metallipöly paineilmalla.
9.2 KORJAUKSEN JÄLKEEN
Järjestä kaapelit korjauksen jälkeen tarkasti uudelleen, niin
että laitteen ensiö- ja toisiopuoli on eristetty varmasti toisistaan. Älä anna kaapeleiden koskettaa liikkuvia tai toiminnan
aikana kuumenevia osia. Asenna kaikki nippusiteet takaisin
alkuperäisille paikoilleen, ettei johtimen tahaton rikkoutuminen aiheuta liitäntää ensiö- ja toisiopuolen välillä.
Asenna lisäksi ruuvit ja hammasaluslaatat takaisin alkuperäisille paikoilleen.
%1
&$
Fig. 4
Page 55
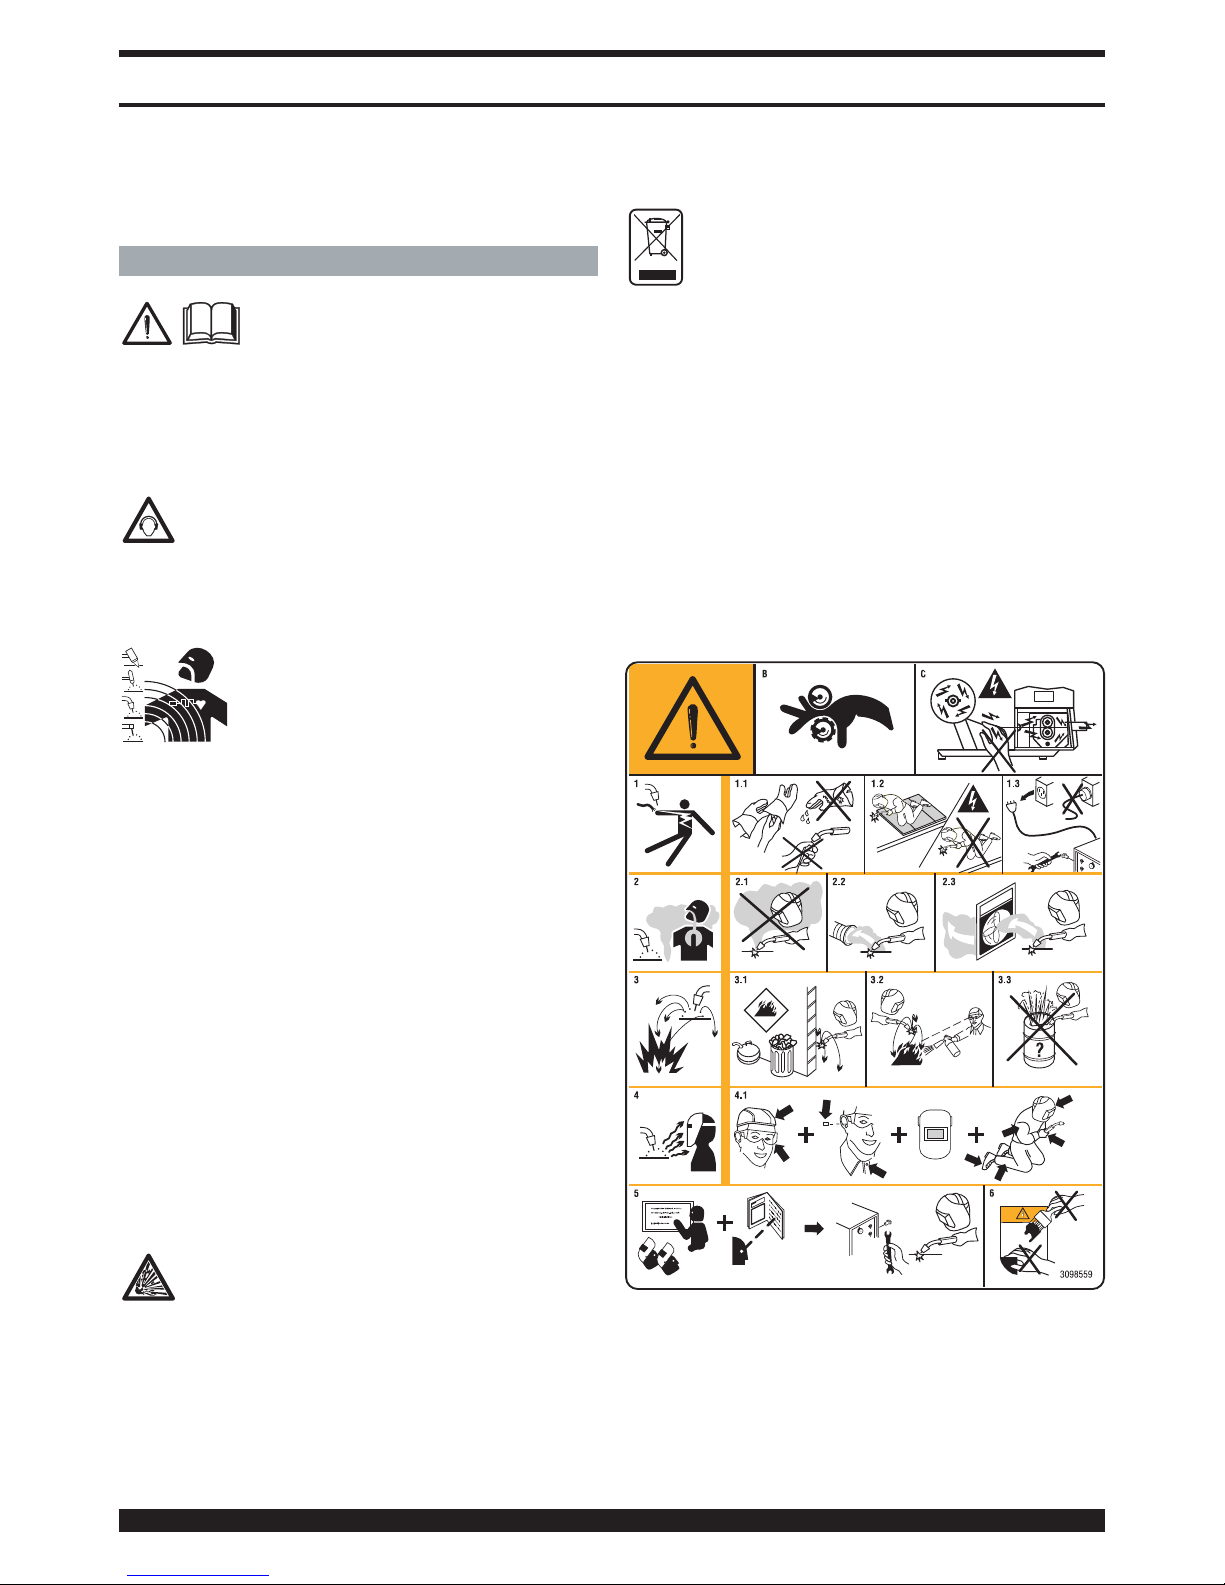
55
INSTRUKTIONSMANUAL FOR SVEJSEAPPARAT TIL TRÅDSVEJSNING
VIGTIGT: LÆS INSTRUKTIONSMANUALEN INDEN BRUG
AF SVEJSEAPPARATET. MANUALEN SKAL GEMMES OG
OPBEVARES I SVEJSEAPPARATETS DRIFTSLEVETID PÅ
ET STED, SOM KENDES AF SVEJSEPERSONALET.
DETTE APPARAT MÅ KUN ANVENDES TIL SVEJSNING.
1 SIKKERHEDSFORANSTALTNINGER
BUESVEJSNING OG -SKÆRING KAN
UDGØRE EN SUNDHEDSRISIKO FOR
SVEJSEREN OG ANDRE PERSONER.
Svejseren skal derfor informeres om risiciene, der er forbundet med svejsning. Risiciene er beskrevet nedenfor.
Yderligere oplysning kan fås ved bestilling af manualen art.
nr.3.300.758
STØJ
Apparatets støjniveau overstiger ikke 80 dB.
Plasmasvejsningen/den almindelige svejsning kan
dog skabe støjniveauer, der overstiger ovennævnte
niveau. Svejserne skal derfor anvende beskyttelsesudstyret,
der foreskrives i den gældende lovgivning.
ELEKTROMAGNETISKE FELTER - kan være skadelige .
• Strøm, der løber igennem en leder, skaber
elektromagnetiske felter (EMF). Svejse- og
skærestrøm skaber elektromagnetiske felter
omkring kabler og strømkilder.
• Elektromagnetiske felter, der stammer fra høj
strøm, kan påvirke pacemakere. Brugere af elektroniske livsnødvendige apparater (pacemaker) skal kontakte lægen,
inden de selv udfører eller nærmer sig steder, hvor buesvejsning, skæresvejsning, flammehøvling eller punktsvejsning
udføres.
• Eksponering af elektromagnetiske felter fra svejsning eller
skæring kan have ukendte virkninger på helbredet.
Alle operatører skal gøre følgende for at mindske risici, der
stammer fra eksponering af elektromagnetiske felter:
- Sørg for, at jordkablet og elektrodeholder- eller svejse
kablet holdes ved siden af hinanden. Tape dem om
muligt sammen.
- Sno ikke jordkablerne og elektrodeholder- eller svejsekablet rundt om kroppen.
- Ophold dig aldrig mellem jordkablet og elektrodeholdereller svejsekablet. Hvis jordkablet befinder sig til højre for
operatøren, skal også elektrodeholder- eller svejsekablet
være på højre side.
- Slut jordkablet til arbejdsemnet så tæt som muligt på
svejseeller skæreområdet.
- Arbejd ikke ved siden af strømkilden.
EKSPLOSIONER
· Svejs aldrig i nærheden af beholdere, som er under
tryk, eller i nærheden af eksplosivt støv, gas eller
dampe. Vær forsigtig i forbindelse med håndtering af
gasflaskerne og trykregulatorerne, som anvendes i forbindelse med svejsning.
ELEKTROMAGNETISK KOMPATIBILITET
Dette apparat er konstrueret i overensstemmelse med angivelserne i den harmoniserede norm IEC 60974-10.(Cl. A)
Apparatet må kun anvendes til professionel brug i industriel sammenhæng. Der kan være vanskeligheder forbundet
med fastsættelse af den elektromagnetiske kompatibilitet,
såfremt apparatet ikke anvendes i industriel sammenhæng.
BORTSKAFFELSE AF ELEKTRISK OG ELEKTRONISK UDSTYR
Bortskaf ikke de elektriske apparater sammen
med det normale affald!
Ved skrotning skal de elektriske apparater indsamles
særskilt og indleveres til en genbrugsanstalt jf. EU-direktivet 2002/96/EF om affald af elektrisk og elektronisk
udstyr (WEEE), som er inkorporeret i den nationale lovgivning. Apparaternes ejer skal indhente oplysninger vedrørende de tilladte indsamlingsmetoder hos vores lokale
repræsentant. Overholdelse af kravene i dette direktiv forbedrer miljøet og øger sundheden.
TILFÆLDE AF FUNKTIONSFORSTYRRELSER SKAL DER
RETTES HENVENDELSE TIL KVALIFICERET PERSONALE.
1.1 ADVARSELSSKILT
Den følgende nummererede tekst svarer til skiltets nummererede bokse.
B. Trådfremføringens små ruller kan såre hænderne.
C. Svejseledningen og trådfremføringsgruppen er under
spænding i løbet af svejsningen. Hold hænder og
metalting på afstand.
1. Elektriske stød der fremprovokeres fra svejsningens
elektrode eller fra kablet kan være dødelige. Man skal
beskytte sig på en passende måde mod faren for elektriske stød.
Page 56
56
1.1 Vær iført isolerende handsker. Rør ikke ved elektroden
med bare hænder. Vær ikke iført fugtige eller beskadigede handsker.
1.2 Vær sikker på at være isolerede fra stykket der skal
svejses og fra grunden
1.3 Frakobl forsyningskablets stik inden man skal arbejde
på maskinen.
2. Indånding af uddunstning kan være sundhedsfarligt.
2.1 Hold hovedet fjernt fra uddunstningen.
2.2 Anvend et anlæg med forceret ventilation eller med
lokalt aftræk for at fjerne uddunstningen.
2.3 Brug en sugepumpe for at fjerne uddunstningen.
3. Gnisterne der fremprovokeres ved svejsningen kan
forårsage eksplosioner eller brande.
3.1 Hold antændelige materialer fjernt fra svejseområdet.
3.2 Gnisterne der fremprovokeres ved svejsningen kan
forårsage brande. Hav en brandslukker lige i nærheden
og lad en person være klar til at bruge den.
3.3 Svejs aldrig lukkede beholdere.
4. Lysbuens stråler kan brænde øjnene og give forbrændinger på huden.
4.1 Vær iført sikkerhedshjelm og -briller. Brug passende
beskyttelser til ørerne og kittel med opknappet hals.
Brug en filtrerende ansigtsmaske med en korrekt gradation. Vær iført en komplet kropsbeskyttelse.
5. Læs vejledningerne inden maskinen bruges eller inden
der foretages en hvilken som helst operation på den.
6. Fjern ikke eller tildæk ikke advarselsskiltene
2 GENERELLE BESKRIVELSER
2.1 SPECIFIKATIONER
Apparatet Sound 2060/MD Star Double Pulse er et
system, der er egnet til pulserende MIG/MAG synergisvejsning, ikke-pulserende MIG/MAG synergisvejsning
og traditionel MIG/MAG svejsning. Systemet er fremstillet
med inverterteknologi. Svejseapparatet leveres med
reduktionsgear med to trisser.
Svejseapparatet må ikke benyttes til optøning af vandrør.
2.2 FORKLARING AF TEKNISKE DATA
Apparatet er bygget efter følgende normer : IEC 60974.1 IEC 60974.10 Cl. A - IEC 61000-3-11 - IEC 61000-3-12.
Nr. Serienummer, som altid skal oplyses i forbindelse med henvendelse vedrørende svejseapparatet.
Enkeltfaset statisk frekvensomformer-trans
formator-ensretter.
MIG Egnet til MIG-MAG svejsning.
U0. Sekundær spænding uden belastning.
X. Procentvis driftsfaktor.
Driftsfaktoren udtrykker den procentvise
andel af 10 minutter, hvor svejseapparatet
kan arbejde ved en bestemt strøm uden at
overopvarmes.
I2. Svejsestrøm.
U2. Sekundær spænding med I2 strøm.
U1. Nominel forsyningsspænding.
1~ 50/60Hz Enkeltfaset forsyning (50 eller 60 Hz).
Maks. I1 Maks. strømforbrug ved den tilsvarende I2
strøm og U2 spænding.
I1 eff Effektivt maks. strømforbrug, når der tages
højde for driftsfaktoren.
Normalt svarer denne værdi til kapaciteten i
den træge sikring, der benyttes til beskyttelse af apparatet.
IP23S Beskyttelsesgrad for kapsling.
Grad 3 som andet ciffer betyder, at dette apparat
kan opbevares udendørs, men apparatet er ikke
egnet til udendørs arbejde i nedbør, medmindre
apparatet beskyttes på passende måde.
Egnet til omgivelser med øget risiko.
NB: Svejseapparatet er også egnet til arbejde i omgivelser med kontaminationsgrad 3 (se IEC 60664).
2.3 BESKYTTELSER
2.3.1 Blokeringsbeskyttelse
I tilfælde af funktionsforstyrrelse blinker et tal på displayet M. Tallet har følgende betydning:
52 = Der er trykket på startknappen i forbindelse med
tænding.
53 = Der er trykket på startknappen i forbindelse med
tilbagestilling af termostaten.
56 = Langvarig kortslutning mellem svejsetråden og
materialet, som skal svejses.
Sluk og tænd apparatet på ny.
Kontakt servicecenteret, hvis displayet viser flere forskellige tal.
2.3.2 Termisk beskyttelse
Dette apparat er beskyttet af en termostat, som hindrer
apparatets funktion ved overskridelse af den tilladte temperatur. I disse tilfælde opretholdes ventilatorfunktionen
og teksten tH blinker på displayet M.
3 BESKRIVELSE AF STRØMKILDE (FIG. 1)
A - Stikkontakt (-): Benyttes til tilslutning af jordkablet.
B - Central tilslutning: Tilslut svejseslangen.
C - Konnektor: Tilslut fjernstyringsudstyr og push-pull
svejseslangens styrekabel (art. nr. 2003).
F - Konnektor: Konnektor; type DB9 (RS 232).
Skal benyttes til opdatering af mikroprocessorens
programmer.
L - ON/OFF afbryder.
M - Forsyningskabel.
N - Gasslange.
4 BESKRIVELSE AF KONTROLPANEL (FIG. 2)
Vælgerknap AE
Hvert kortvarigt tryk vælger størrelsen, som kan indstilles
ved hjælp af håndtaget AI. Størrelserne, som kan vælges,
angives ved hjælp af lysdioderne AA, AB, AC og AD.
Lysdiode AA PRG
Angiver, at displayet AL viser nummeret på det indstillede
program.
S
Page 57
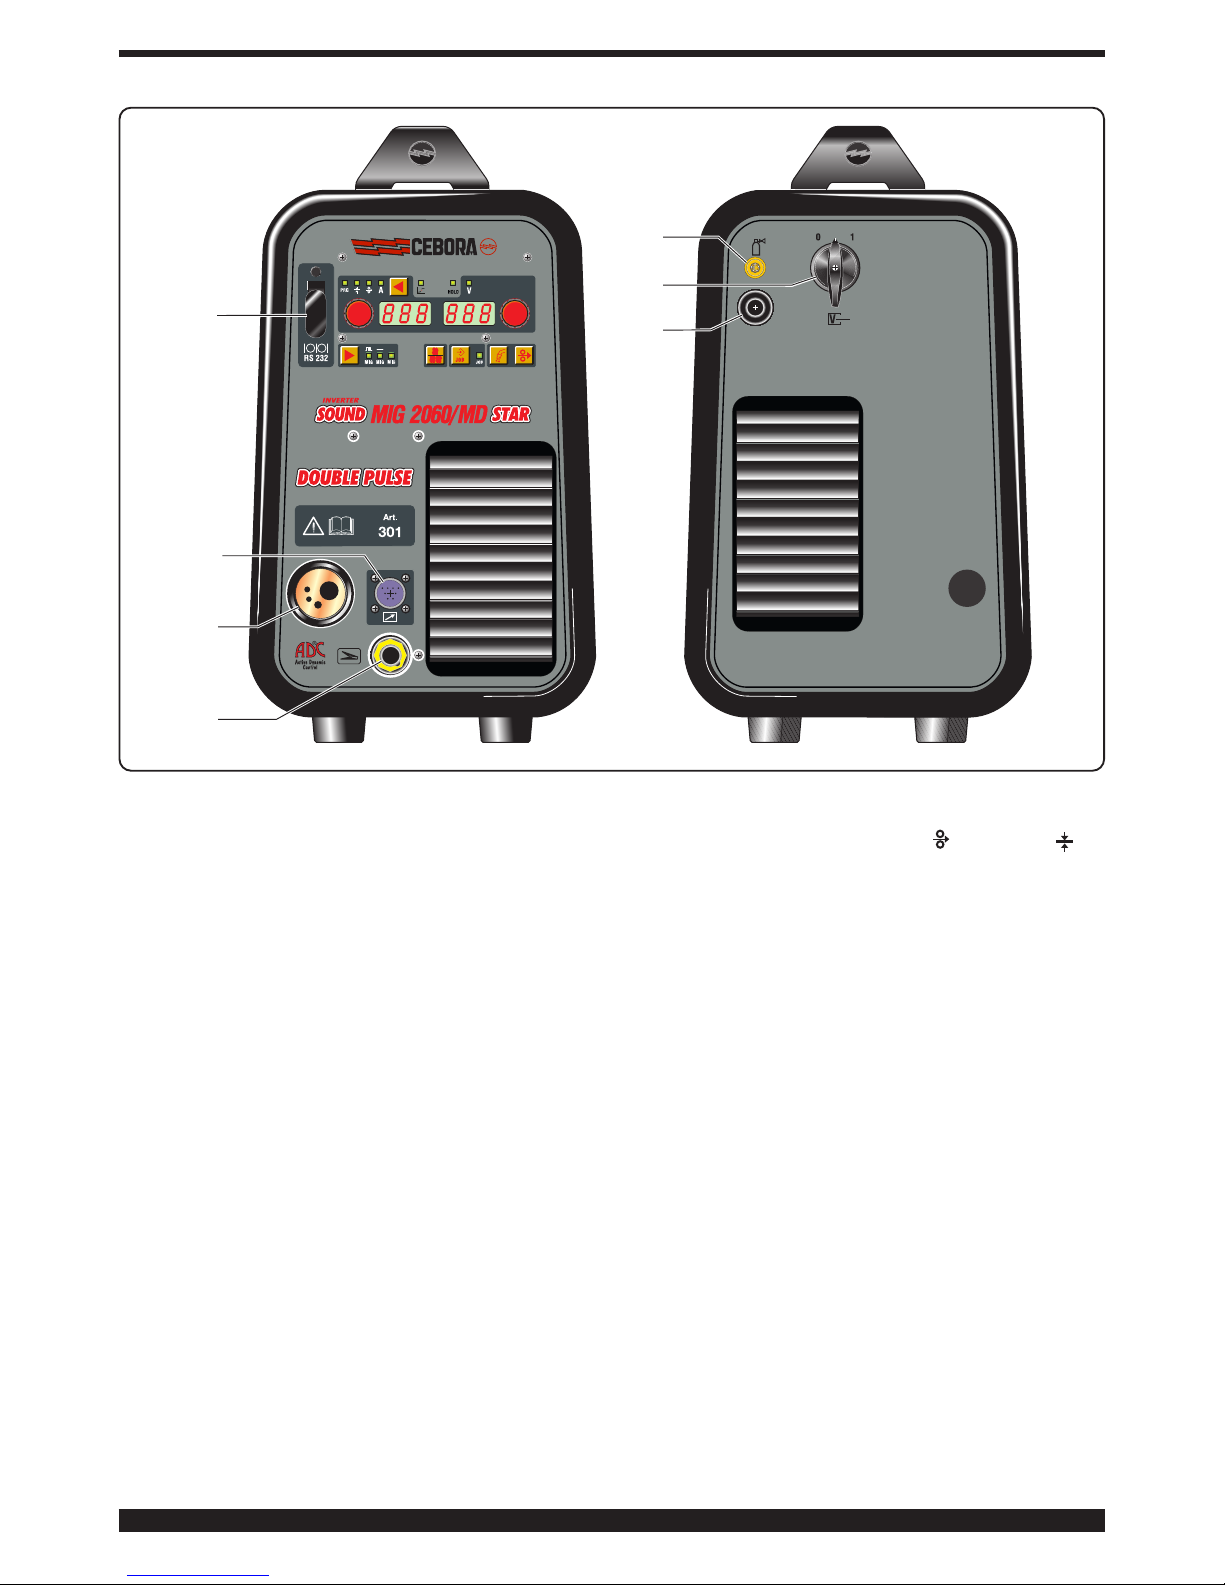
57
Lysdiode AB Tykkelse
Displayet AL viser den anbefalede tykkelse på baggrund
af den indstillede strøm og hastighed. Er kun aktiveret
under MIG synergisvejsning.
Lysdiode AC Trådens hastighed
Angiver, at displayet AL viser trådens hastighed under
svejsningen.
Lysdiode AD Strøm
Angiver, at displayet AL viser en svejsestrøm. Under
svejsningen vises den målte strøm konstant. Når apparatet står i pause, vises den indstillede strøm, hvis lysdioden AG er slukket.
Lysdiode AF Kugleposition
Kan ikke vælges. Er aktiveret under MIG synergisvejsning.
Tændingen angiver, at den valgte kombination af værdier til
svejsningen kan medføre ustabile lysbuer og stænk.
Lysdiode AG Hold
Kan ikke vælges. Viser, at værdierne, som vises på displayene AL og AM (normalt Ampere og Volt) svarer til de,
som blev benyttet ved den seneste svejsning. Er aktiveret
efter hver svejsning.
Lysdiode AH Spænding
Under svejsning angiver denne lysdiode, at displayet AM
viser den indstillede spænding eller den aktuelle svejsestrøm (ved samtidig tænding af lysdioden AG).
Håndtag AI
Det er muligt at indstille følgende værdier:
Svejsestrøm A, trådens hastighed ( ), tykkelse ( )og
programmets nummer PRG.
Under driftsfunktionerne anvendes håndtaget for at
vælge følgende funktioner: TRG, SP, HSA, CrA, PrF, PoF,
Acc, bb, L, Dp, PPF, Ito og Fac.
Ved ændring af en værdi i MIG synergiprogrammerne sker
der også en ændring af de øvrige værdier. Alle værdierne
vises på displayet AL.
Håndtag AN
Det er muligt at indstille følgende værdier:
Under MIG synergisvejsning er det muligt at indstille lysbuens længde og under traditionel MIG svejsning er det
muligt at indstille svejsespændingen.
Afhængigt af funktionen, som er blevet indstillet ved
hjælp af håndtaget AI, anvendes håndtaget for at vælge
den indstillede værdi, for at aktivere eller frakoble funktionen eller for at udføre et supplerende valg til funktionen
i driftsmenuen.
Display AL
Under alle svejseprocesser viser displayet et tal svarende
til valget, som er blevet indstillet ved hjælp af vælgerknappen AE, og indstillet ved hjælp af håndtaget AI.
Svejsestrømmen (lysdiode AD) vises som Ampere.
Trådens hastighed (lysdiode AC) vises som meter pr.
minut. Tykkelsen (lysdiode AB) vises som mm.
Det indstillede program (lysdiode AA) vises som et nummer.
B
A
C
M
N
F
L
Fig. 1
Page 58
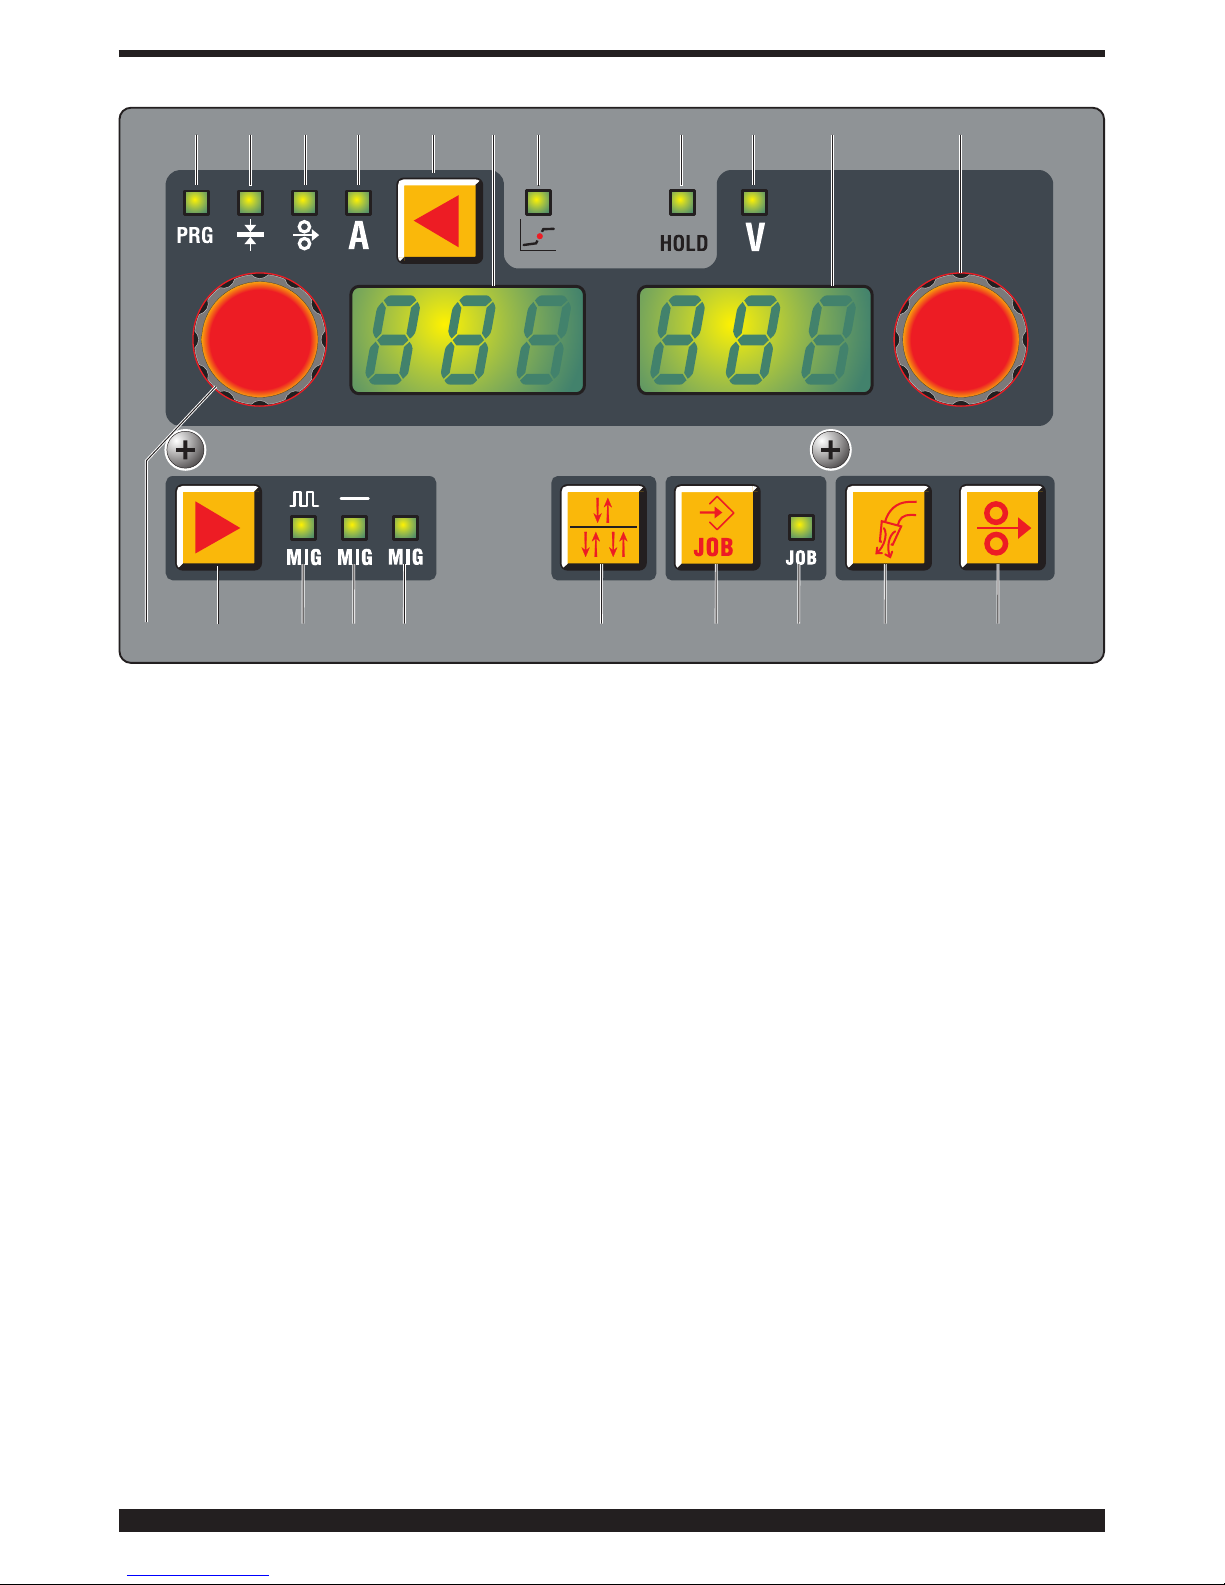
58
Under driftsfunktionerne anvendes håndtaget for at
vælge følgende funktioner: TRG, SP, HSA, CrA, PrF, PoF,
Acc, bb, L, Dp, PPF, Ito og Fac.
Vedrørende parametrene i de driftsfunktioner, som fremvises på displayet AL, henvises til afsnittet
Driftsfunktioner.
En tekst blinker i tilfælde af advarselsstatus i apparatet
(eksempelvis OPN, hvis sidepanelet står åbent). Teksten
Err vises i tilfælde af fejlstatus i apparatet.
Display AM
Vises lysbuens længde (under MIG synergisvejsning) og
svejsespændingen (under traditionel MIG svejsning) ved
hjælp af et tal.
Svejsespændingen (lysdiode AH tændt) vises som Volt.
Lysbuens længde (lysdiode AH slukket) vises som et tal
mellem -9,9 og +9,9 (0 er den anbefalede værdi).
Vedrørende parametrene i MIG driftsfunktionen, som
fremvises på displayet AM, henvises til afsnittet
Driftsfunktioner.
I tilfælde af fejlstatus i apparatet vises den respektive fejlkode (fra 1 til 99).
Vælgerknap AO
Hvert tryk vælger svejseprocessen. Valget angives ved
hjælp af lysdioderne AP, AQ og AR.
Lysdiode AP PULSERENDE MIG
Angiver, at den pulserende MIG synergisvejsning er blevet valgt.
Lysdiode AQ MIG SYNERGI
Angiver, at MIG synergisvejsningen er blevet valgt.
Lysdiode AR TRADITIONEL MIG
Angiver, at den traditionelle MIG svejsning er blevet valgt.
Vælgerknap AU
Hvert kortvarigt tryk skifter mellem totrinsfunktionen
(MANUEL) og firetrinsfunktionen (AUTOMATISK). Valget
vises på displayet AL.
I totrinsfunktionen indleder apparatet svejsningen, når der
trykkes på knappen. Svejsningen afbrydes, når knappen
slippes. I firetrinsfunktionen trykkes hurtigt på svejseslangens knap for at indlede svejsningen. Svejsningen afbrydes ved at trykke på knappen på ny.
Vælgerknap AV (JOB)
Lagring og indlæsning af lagrede programmer
Lagring af et program (JOB) sker ved blot at holde knappen AV trykket nede i 3 sekunder. Lysdioden AZ tændes,
teksten STO blinker på displayet AL, og nummeret for
den første ledige position blinker på displayet AM. Vælg
positionen, hvor lagringen skal finde sted, ved hjælp af
håndtaget AN. Tryk endnu en gang på knappen AV, indtil
der høres en lyd, som bekræfter, at lagringen har fundet
sted, og det valgte nummer holder op med at blinke.
Indlæsning af et lagret program sker ved blot at trykke
hurtigt på knappen AV og vælge nummeret ved hjælp af
håndtaget AN. Det er muligt at lagre op til 99 kombinationer af strøm/spænding.
Sletning af et lagret program sker ved at holde knappen
AV trykket nede i min. 3 sekunder. Drej herefter håndtaget
AI, indtil teksten DEL vises på displayet AL. Hold herefter
knappen AV trykket nede i yderligere 3 sekunder.
Det er muligt at indlæse en parameter for strøm/spænding fra hukommelsen både for at ændre den og for at
benytte den. Indlæsning af parameteren sker ved at holde
knappen AV trykket nede i 3 sekunder. Vis tallet, som skal
indlæses, ved at benytte håndtaget AI
. Vis teksten rcL på
displayet AL ved hjælp af håndtaget AN. Herefter er det
tilstrækkeligt at holde knappen AV trykket nede i min. 3
sekunder.
AA AB AC AD AL AGAF AH AM
AN
AE
APAO AQ AR AU AV AZ AY AWAI
Fig. 2
Page 59
59
Lysdiode AZ JOB
Angiver, at der er opnået adgang til menuen for lagring af
arbejdspunkter.
Vælgerknap AY
Test af gas
Når der trykkes på denne knap, begynder gasforstrømningen. Tryk på knappen på ny for at afbryde gasforstrømningen.
Gasforstrømningen afbrydes, hvis der ikke trykkes på
knappen på ny inden 30 sekunder.
Vælgerknap AW
Test af tråd
Muliggør fremtrækning af tråden, når der ikke er tilsluttet
spænding eller strøm.
Hold knappen trykket nede: I løbet af de første 5 sekunder fremtrækkes tråden med en hastighed svarende til 1
m/min. Herefter øges hastigheden gradvist til maks. 8
m/min.
Motoren afbrydes øjeblikkeligt, når knappen slippes.
5. DRIFTSFUNKTIONER
Tryk på knappen AE og hold den trykket nede i min. 3
sekunder for at få adgang til undermenuen. Ved at dreje
håndtaget AI vælges funktionen, som vises på displayet
AL, og ved hjælp af håndtaget AN vælges funktionstypen
eller værdien, som vises på displayet AM. Tryk hurtigt på
knappen AE for at vende tilbage til den normale fremvisning.
1- TRG
Vælg mellem totrins (2t), firetrins (4t) og tre niveauer
(3L). Det er muligt at vælge totrins og firetrins ved hjælp
af vælgerknappen AU uden adgang til driftsfunktionerne.
2t Apparatet indleder svejsningen, når der trykkes på
knappen. Svejsningen afbrydes, når knappen slippes. 4t
Tryk hurtigt på svejseslangens knap for at indlede svejsningen. Svejsningen afbrydes ved at trykke på knappen
på ny. 3L Denne funktion er aktiveret i synergiprogrammerne. Denne funktion er specielt velegnet i forbindelse
med svejsning af aluminium.
Det er muligt at indlæse tre forskellige værdier for strøm
ved hjælp af svejseslangens startknap. Værdierne for
strøm og slope indstilles på følgende måde:
SC Startstrøm (hot start). Indstilling fra 1 til 200 % af svejsestrømmen. Værdien indstilles ved hjælp af håndtaget AN.
Slo Slope. Indstilling fra 1 til 10 sekunder.
Fastsætter slope tidsrummet mellem startstrømmen SC
og svejsestrømmen og slope tidsrummet mellem svejsestrømmen og slutstrømmen CrC (kraterfyldning). Værdien
indstilles ved hjælp af håndtaget AN.
CrC Slutstrøm (kraterfyldning). Indstilling fra 1 til 200 % af
svejsestrømmen. Værdien indstilles ved hjælp af håndtaget
AN.
Svejsningen indledes ved at trykke på svejseslangens
knap. Den aktiverede strøm svarer til startstrømmen SC.
Denne strøm opretholdes, mens svejseslangens knap
holdes trykket nede. Når knappen slippes, ændres startstrømmen frem til svejsestrømmen, som er blevet indstillet med håndtaget AI. Denne strøm opretholdes, indtil der
atter trykkes på svejseslangens knap. Når der trykkes på
svejseslangens knap, ændres svejsestrømmen frem til
slutstrømmen CrC og denne strøm opretholdes, mens
svejseslangens knap holdes trykket nede. Svejsningen
afbrydes, når knappen slippes.
2- SP (spot/punktsvejsning)
ON/OFF aktiverer og frakobler spot funktionen.
Tidsintervallet for punktsvejsning tSP indstilles fra 0,3 til 5
sekunder.
Pauseintervallet mellem to efterfølgende punktsvejsninger indstilles fra 0,3 til 5 sekunder.
Denne funktion kan ikke benyttes, når funktionen 3L er
aktiveret.
3- HSA (automatisk hot start)
Denne funktion kan ikke benyttes, når funktionen 3L er
aktiveret og kan kun benyttes i synergiprogrammerne.
Når funktionen er blevet aktiveret ved hjælp af håndtaget
AN, kan operatøren indstille niveauet for startstrømmen
SC (hot start). Det er muligt at indstille strømmen fra 1 til
200 % af svejsestrømmen ved hjælp af håndtaget AN.
Det er muligt at indstille strømmens varighed tHS (standardværdi 130 %) fra 0,1 til 10 sekunder (standardværdi
0,5 sekunder).
Det er muligt at indstille slope tidsrummet Slo for ændring
fra startstrømmen SC til svejsestrømmen fra 0,1 til 10
sekunder (standardværdi 0,5 sekunder).
4- CrA (crater filler - slutkraterfyldning)
Funktionen kan vælges ved hjælp af håndtaget AI og fungerer i totrins- og firetrinssvejsning og eventuelt også
kombineret med HSA funktionen.
Aktivér funktionen ved at vælge On ved hjælp af håndtaget AN. Drej herefter håndtaget AI for at vise teksterne:
Slo = Slope tidsrum mellem svejsestrømmen og slutstrømmen ved kraterfyldning. Standardværdi 0,5 sekunder.
Indstilling fra 0,1 til 10 sekunder.
CrC = Slutstrøm ved kraterfyldning udtrykt som procent
af trådens hastighed under svejsningen. Standardværdi
60 %. Indstilling fra 10 til 200 %.
TCr = Tidsrum for slutstrøm ved kraterfyldning.
Standardværdi 0,5 sekunder. Indstilling fra 0,1 til 10
sekunder.
5- Prf (forgas)
Indstilling fra 0 til 3 sekunder.
6- Pof (eftergas)
Indstilling fra 0 til 30 sekunder.
7- Acc (placering)
Indstilling fra 0 til 100 %.
Dette er trådens hastighed (udtrykt som procent af den
indstillede svejsehastighed), inden den berører arbejdsemnet.
Denne indstilling er vigtig for altid at sikre en korrekt start.
Standardindstillingen er Au (automatisk).
Værdien ændres ved hjælp af håndtaget AN. Hold knappen AV trykket nede, indtil teksten Au vises på displayet
AM, hvis der skal vendes tilbage til standardindstillingerne efter ændringen.
Page 60
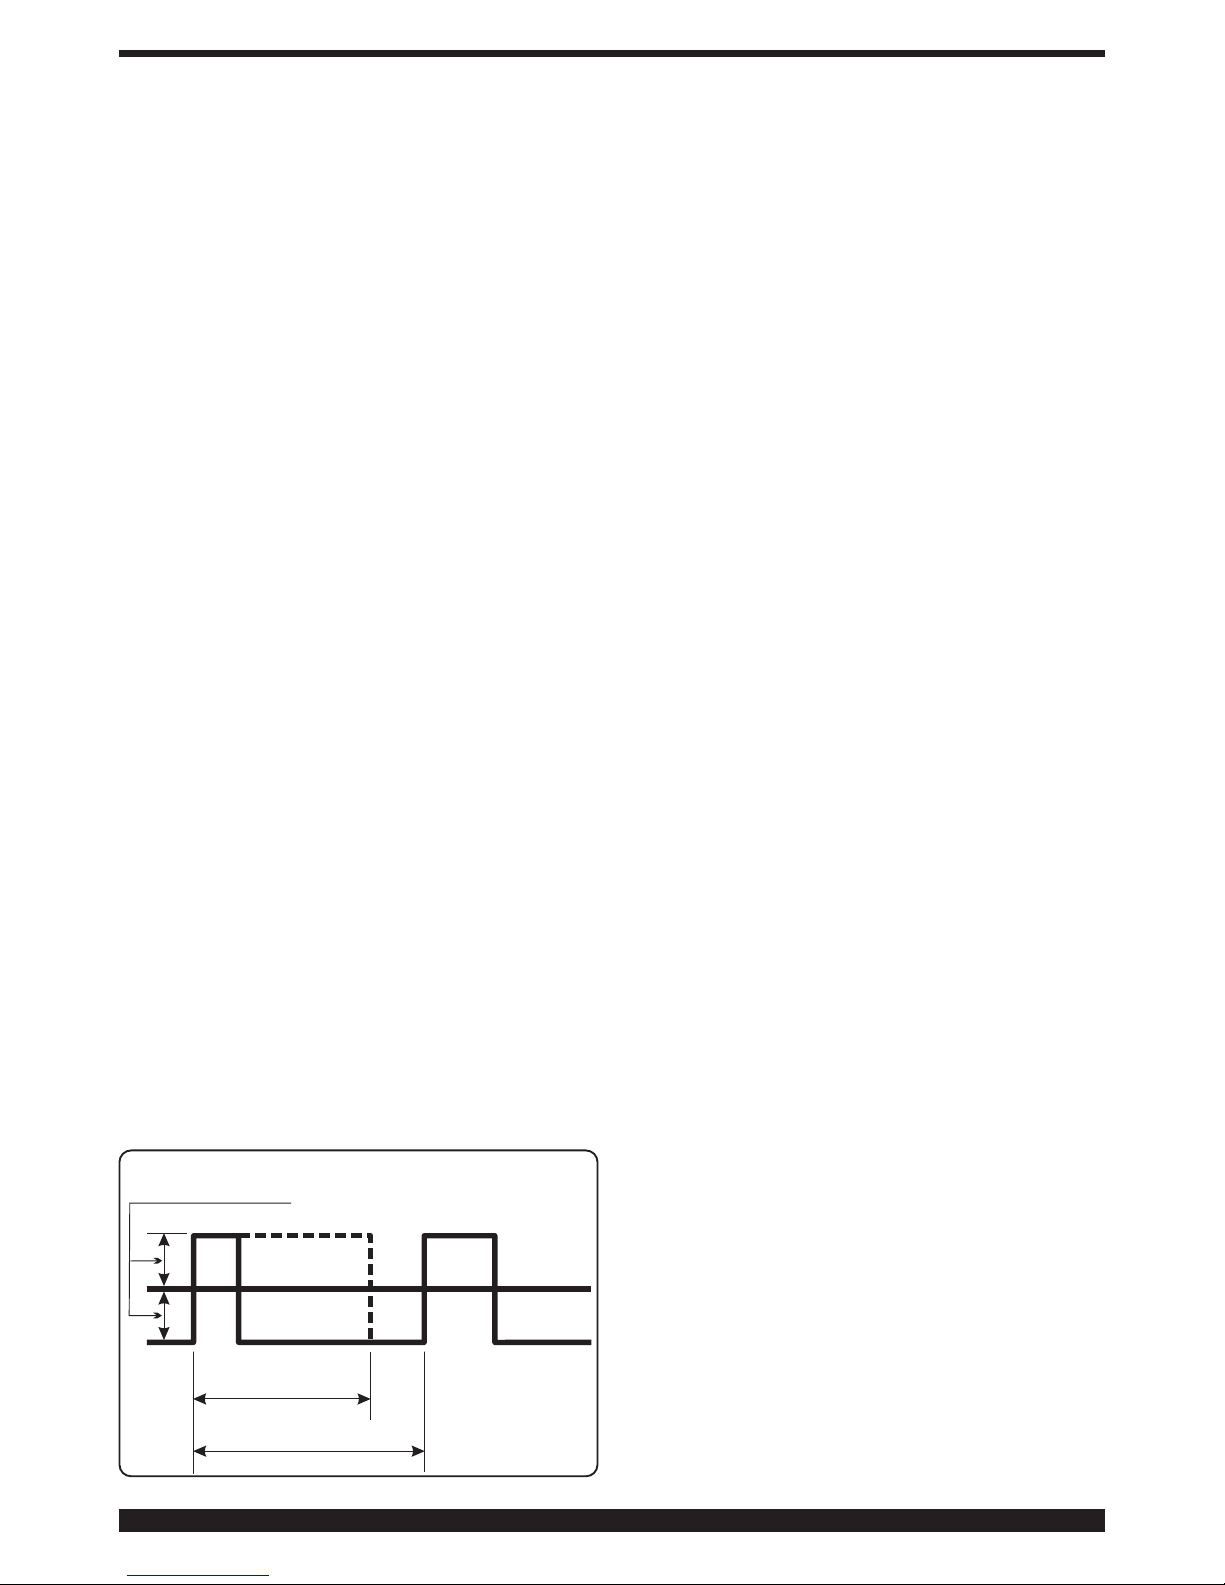
60
8- BB (burn back)
Indstilling fra 4 til 250 millisekunder. Benyttes til indstilling
af længden af tråden fra gasdysen efter svejsningen. Jo
højere tallet er, desto større er brændingen af tråden.
Standardindstillingen er Au (automatisk).
Hold knappen AV trykket nede, indtil teksten Au vises på
displayet AM, hvis der skal vendes tilbage til standardindstillingerne efter ændringen.
9- L (impedans)
Indstilling fra -9,9 til +9,9. Standardindstillingen er 0. Hvis
tallet er negativt, reduceres impedansen, og lysbuen bliver hårdere. Hvis værdien øges, bliver lysbuen derimod
blødere.
10- dP (dobbelt pulsering; tilbehør)
Denne form for svejsning medfører en ændring af
strømintensiteten mellem to niveauer og kan indsættes i
alle synergiprogrammer. Inden indstilling er det nødvendigt at udføre en kort svejsesøm for at fastlægge den
hastighed, der passer bedst til den forestående svejsning.
Herved fastlægges referencehastigheden.
Benyt følgende fremgangsmåde for at aktivere funktionen:
A)- Aktivér funktionen ved at dreje håndtaget AN, indtil
teksten On vises på displayet AM.
B)- Drej håndtaget AI, indtil teksten FdP (dobbelt pulseringsfrekvens) vises på displayet AL. Displayet AM viser
teksten OFF (slukket).
Drej håndtaget AN for at vælge arbejdsfrekvensen (indstilling fra 0,5 til 5 Hz). Den indstillede værdi vises på displayet AM.
C)- Drej håndtaget AI, indtil teksten ddP (forskel ved dobbelt pulsering, udtrykt i meter pr. minut) vises.
Drej håndtaget AN for at vælge det antal meter pr. minut
(indstilling fra 0,1 til 3 m/min.), som skal tillægges eller
fratrækkes referencehastigheden (standardværdi 1
m/min.).
D)- Drej håndtaget AI, indtil teksten tdP vises. Tidsrum
for arbejde med trådens maks. hastighed, dvs. maks.
strøm. Udtrykt i % af tidsrummet på baggrund af frekvensen Fdp (fig. 3).
Drej håndtaget AN for at indstille procentværdien.
Indstilling fra 25 til 75 % (standardværdi 50 %).
E)- Drej håndtaget AI, indtil teksten AdP (lysbuens længde ved maks. strøm) vises. Indstilling fra -9,9 til +9,9
(standardværdi 0).
Kontrollér i forbindelse med svejsning, at lysbuens længde er ens ved begge strømværdier. Drej eventuelt håndtaget AN for at ændre værdien.
Bemærk: Det er muligt at svejse, mens den dobbelte pulsering er aktiveret.
Tryk kortvarigt på knappen AE efter udførelse af indstillingerne for at vende tilbage til panelets normale konfiguration.
Hvis lysbuens længde ved min. strøm (min. hastighed)
skal ændres, er det nødvendigt at ændre lysbuens længde ved referencehastigheden. Hvis referencehastigheden
ændres, skal de tidligere indstillinger også ændres på
baggrund af den nye hastighed.
11- PP (push-pull).
Ved installation af push-pull svejseslangen (art. nr. 2003)
aktiveres PPF funktionen (Push Pull Force), som justerer
push-pull motorens trækmoment for at gøre fremtrækningen af tråden lineær. Indstilling sker ved hjælp af håndtag
AN, og værdien kan indstilles fra 99 til -99.
Standardindstillingen er 0.
12- Ito. (inching time out)
Funktionen har til formål at blokere svejseapparatet, hvis
tråden efter start fremtrækkes fra svejseslangen uden
tilførsel af strøm.
Fremtrækningen af tråd fra svejseslangen kan indstilles
fra 5 til 50 cm ved hjælp af håndtaget AN. Efter indlæsning af denne funktion kan den aktiveres (On) eller
slukkes (Off).
13 - qC (kvalitetskontrol).
Aktivering af kvalitetskontrol.
Off- Funktion slukket.
On- Funktion aktiveret. (Vedrørende denne funktion
henvises til manual 3300239 vedrørende art. nr.
224.04 og 405.00).
qCO-(kvalitetskontrollens output)
Vælger outputtypen for rapporterne vedrørende
kvalitetskontrollerne:
ASC-(ASCII) output på seriel port (uformateret tekstfil til
Windows HyperTerminal).
PRN- (Printer) output på seriel port (til printer art. nr. 405).
14- UtC (valg af tidszone.)
Angiv en værdi fra -12 til 12 afhængigt af landet, hvor
svejseapparatet skal benyttes (eksempelvis Danmark 1 =
+1 time i forhold til UTC)
15 - dSt (valg af sommertid).
(eksempelvis 0 = vinter, 1 = sommer)
16- Fac. (factory)
Funktionen har til formål at tilbagestille svejseapparatet til
standardindstillingerne fra producenten. Når denne funktion er valgt, viser displayet AM teksten noP (tilbagestiller svejseapparatet til standardindstillingerne men opretholder de lagrede programmer), Prg (sletter alle de lagrede programmer) og ALL (tilbagestiller svejseapparatet til
standardindstillingerne).
Bekræft den ønskede funktion ved blot at holde knappen
AV trykket nede i 3 sekunder. Teksten på displayet AM
begynder at blinke. Efter et par sekunder høres en lyd,
som bekræfter, at lagringen har fundet sted.
DdP= 0,1÷3 m/min
tdP T= 25÷75% di
T Fdp= 1/ (0,5÷5 Hz)
=
=
Fig. 3
REFERENCEHASTIGHED
Page 61
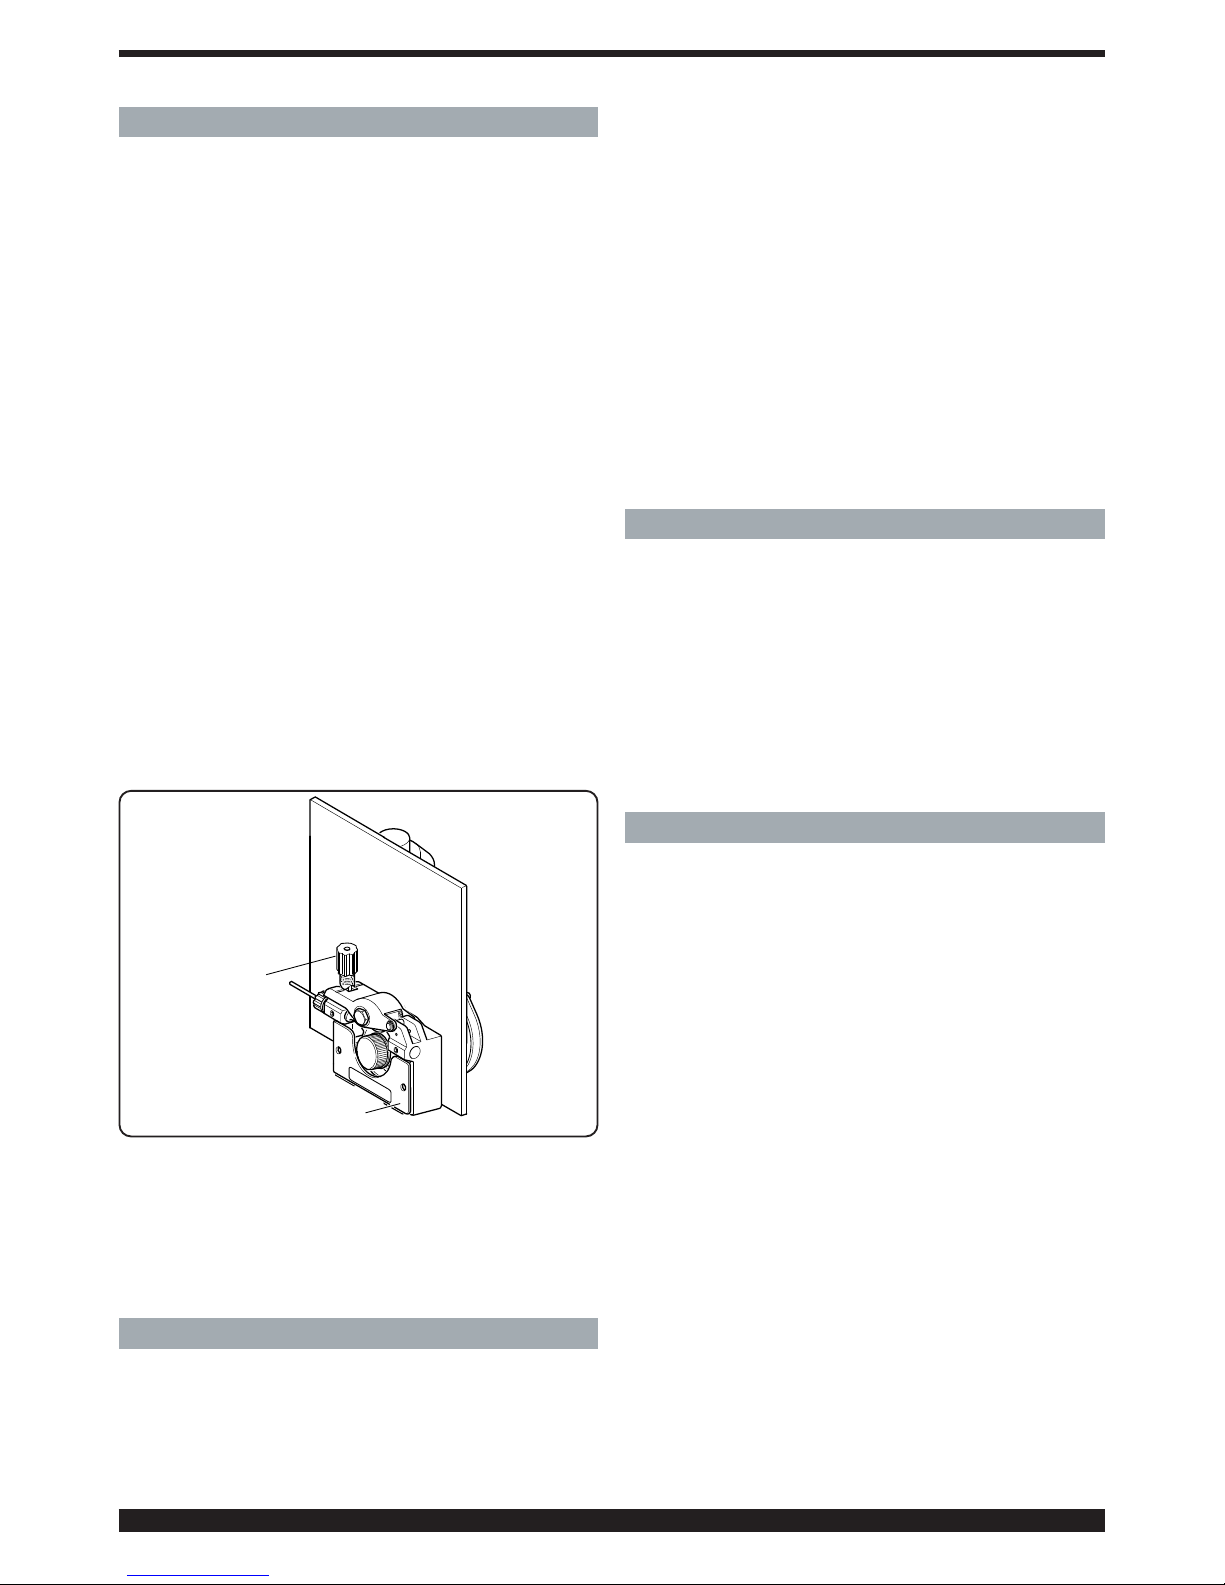
61
6 INSTALLATION
Svejseapparatet skal installeres af specialuddannet personale. Alle tilslutningerne skal opfylde kravene i lovgivningen vedrørende forebyggelse af arbejdsulykker (CEI
26-23 - IEC/TS 62081).
6.1 PLACERING
Svejseapparatet vejer ca. 22 kg.
Placér apparatet på et sted, som sikrer god stabilitet og
effektiv udluftning. Endvidere skal stedet hindre indtrængning af støv med metalpartikler (eksempelvis slibepartikler).
6.2 KLARGØRING
Montér stikket på forsyningskablet, og kontrollér, at den
gule/grønne leder forbindes med jordpolen. Kontrollér, at
forsyningsspændingen svarer til svejseapparatets nominelle spænding.
Fastlæg beskyttelsessikringernes størrelse på baggrund
af oplysningerne på dataskiltet.
Slut svejseapparatets gasslange til gasflaskens trykregulator.
Montér svejseslangen.
Kontrollér, at trådtrissernes trådspor svarer til diameteren
på den anvendte tråd. Åbn den bevægelige sideafskærmning, fjern dækslet CA, løsn trådtrisserne ved
hjælp af håndtaget til indstilling af tryk BN, udskift trisserne og montér dækslet CA på ny (fig. 4).
Montér spolen med tråd, og stik tråden ind i trådfremføringsenheden og i svejseslangens trådleder.
Blokér trådtrisserne til tråden ved hjælp af håndtaget BN,
og justér trykket.
Tænd apparatet.
Indstil gassen ved hjælp af knappen AY, og fremtræk herefter tråden ved hjælp af knappen AW.
7 SVEJSNING
Pulserende MIG synergisvejsning (lysdiode AP tændt)
Vælg PRG nummeret på baggrund af trådens diameter,
materialekvaliteten og gastypen ved at følge anvisningerne på den bevægelige sideafskærmning.
Indstil funktionerne i undermenuen som beskrevet i
afsnittet Driftsfunktioner.
Svejseparametrene indstilles ved hjælp af håndtaget AI.
MIG synergisvejsning (lysdiode AQ tændt)
Vælg PRG nummeret på baggrund af trådens diameter,
materialekvaliteten og gastypen ved at følge anvisningerne på den bevægelige sideafskærmning.
Indstil funktionerne i undermenuen som beskrevet i
afsnittet Driftsfunktioner.
Indstil trådens hastighed og svejsespændingen ved hjælp
af håndtaget AI.
Traditionel MIG svejsning (lysdiode AR tændt)
Vælg PRG nummeret på baggrund af trådens diameter,
materialekvaliteten og gastypen ved at følge anvisningerne på den bevægelige sideafskærmning.
Indstil funktionerne i undermenuen som beskrevet i
afsnittet Driftsfunktioner.
Indstil trådens hastighed og svejsespændingen ved hjælp
af henholdsvis håndtaget AI og AN.
8 UDSTYR
8.1 MIG SVEJSESLANGE ART. NR. 1242
Luftafkølet MIG svejseslange (280 A); 3,5 m; fabrikat
CEBORA.
8.2 LuftafkøletLET PUSH-PULL UP/DOWN SVEJSESLANGE ART. NR. 2003
8.3 Transportvogn til strømkilde (art. nr. 1656).
8.4 Udstyr til trådspoler (Ø 300 mm, 15 kg) (art. nr.
114).
9 VEDLIGEHOLDELSE
Hvert vedligeholdelsesindgreb skal foretages af et kvalificeret personale i overensstemmelse med normen IEC
26-29 (IEC 60974-4).
9.1 VEDLIGEHOLDELSE AF GENERATOREN
I tilfælde af vedligeholdelse indeni apparatet, skal man sikre
sig at afbryderen L befinder sig i position "O" og at forsyningskablet er frakoblet nettet.
Derudover er det periodisk nødvendigt at rengøre apparatets
indre for aflejret metalstøv, ved at bruge trykluft.
9.2 RÅD DER SKAL TAGES I BRUG VED ET REPARATIONSINDGREB.
Efter at have foretaget en reparation, skal man sørge for at
genordne ledningsføringen således at der findes en sikker
isolering mellem maskinens primære side og sekundære
side. Undgå at ledningerne kommer i kontakt med dele i
bevægelse eller dele der hedes op under funktion. Montér
igen samtlige bånd som på det originale apparat således at
undgå at der, hvis en ledetråd uheldigvis skulle ødelægges
eller frakobles, kan forekomme en forbindelse mellem den
primære og den sekundære.
Montér derudover skruerne med de rillede skiver igen, som
på det originale apparat.
%1
&$
Fig. 4
Page 62
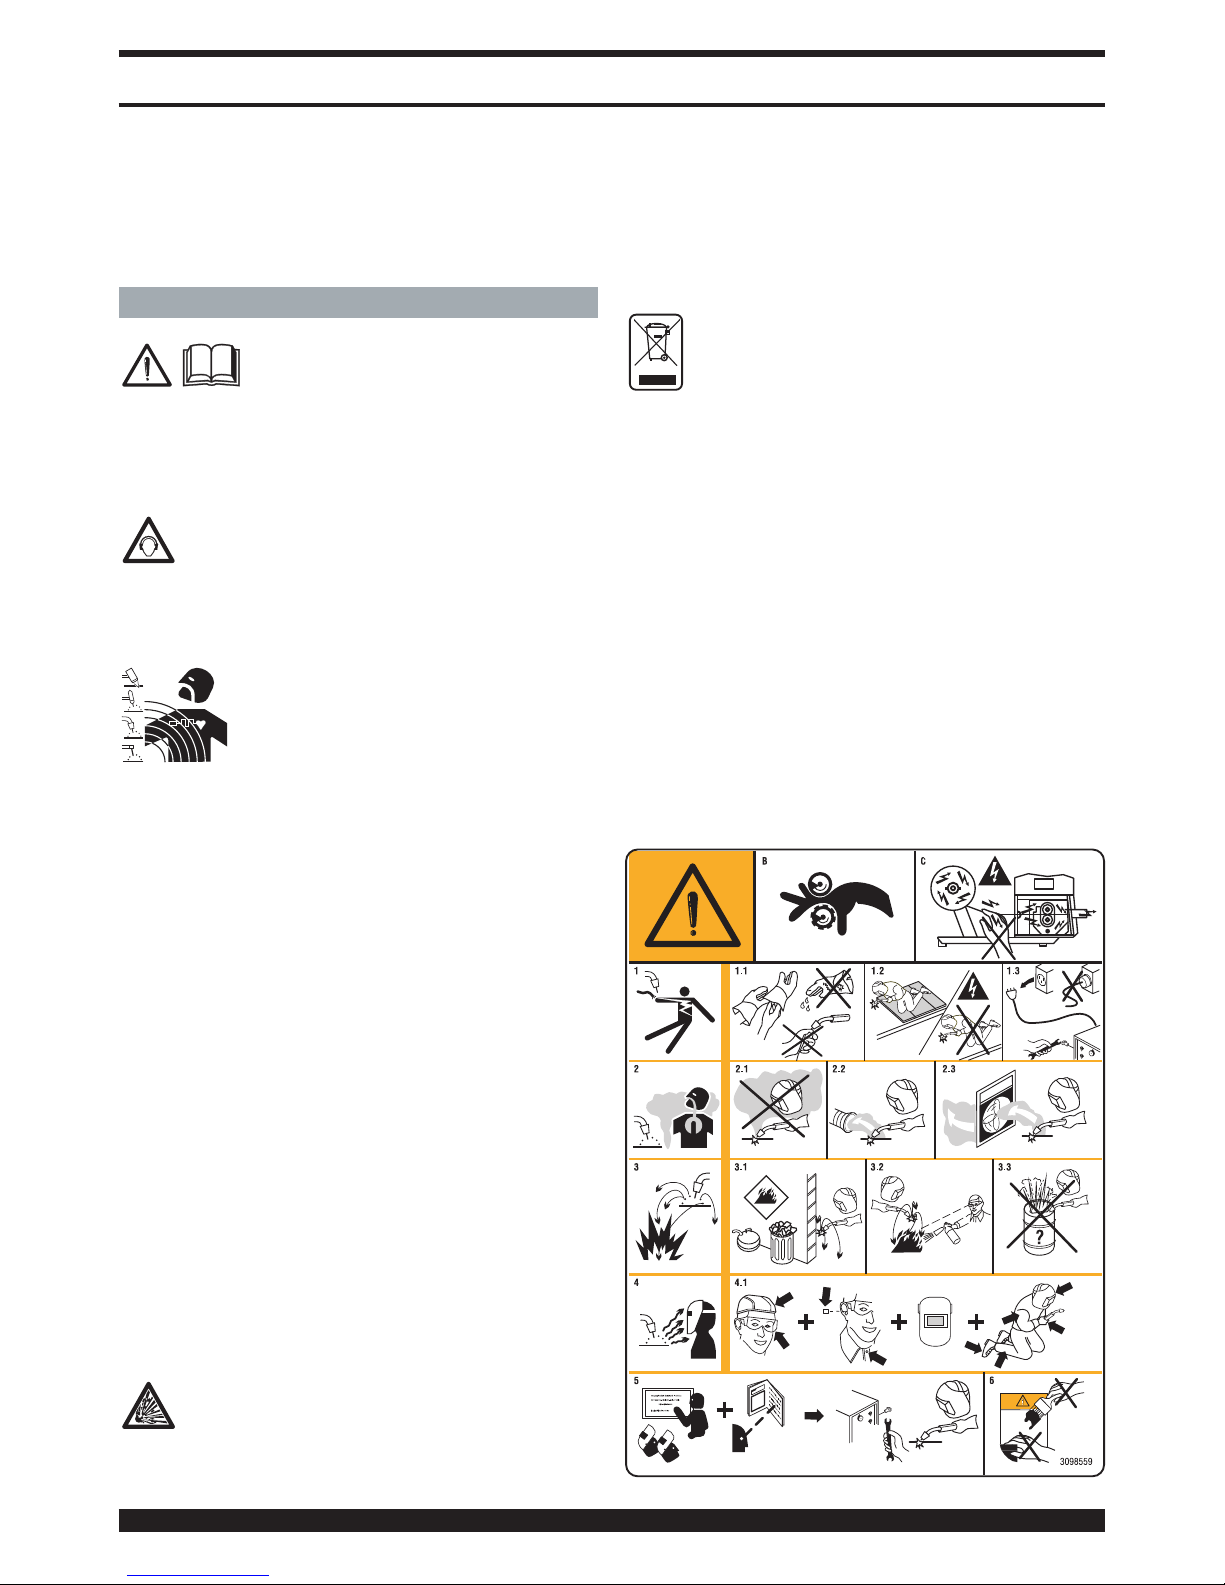
62
GEBRUIKSAANWIJZING VOOR MIG-LASMACHINE
BELANGRIJK: LEES VOORDAT U MET DEZE MACHINE
BEGINT TE WERKEN DE GEBRUIKSAANWIJZING AANDACHTIG DOOR EN BEWAAR ZE GEDURENDE DE VOLLEDIGE LEVENSDUUR VAN DE MACHINE OP EEN
PLAATS DIE DOOR ALLE GEBRUIKERS IS GEKEND.
DEZE UITRUSTING MAG UITSLUITEND WORDEN
GEBRUIKT VOOR LASWERKZAAMHEDEN.
1 VEILIGHEIDSVOORSCHRIFTEN
LASSEN EN VLAMBOOGSNIJDEN KAN
SCHADELIJK ZIJN VOOR UZELF EN VOOR
ANDEREN. Daarom moet de gebruiker worden gewezen op de gevaren, hierna opgesomd, die met laswerkzaamheden gepaard gaan. Voor meer gedetailleerde
informatie, bestel het handboek met code 3.300.758
GELUID
Deze machine produceert geen rechtstreeks
geluid van meer dan 80 dB. Het plasmasnij/las-
procédé kan evenwel geluidsniveaus veroorzaken
die deze limiet overschrijden; daarom dienen gebruikers
alle wettelijk verplichte voorzorgsmaatregelen te treffen.
ELEKTROMAGNETISCHE VELDEN – Kunnen schadelijk zijn.
• De elektrische stroom die door een willekeurige conductor stroomt produceert elektromagnetische velden (EMF). De las- of
snijstroom produceert elektromagnetische
velden rondom de kabels en de generatoren.
• De magnetische velden geproduceerd door hoge
stroom kunnen de functionering van pacemakers beïnvloeden. De dragers van vitale elektronische apparatuur
(pacemakers) moeten zich tot hun arts wenden voordat
ze booglas-, snij-, afbrand- of puntlaswerkzaamheden
benaderen.
De blootstelling aan elektromagnetische velden, geproduceerd tijdens het lassen of snijden, kunnen de gezondheid op onbekende manier beïnvloeden.
Elke operator moet zich aan de volgende procedure houden om de gevaren geproduceerd door elektromagnetische velden te beperken:
- Zorg ervoor dat de aardekabel en de kabel van de elektro
deklem of de lastoorts naast elkaar blijven liggen. Maak ze,
indien mogelijk, met tape aan elkaar vast.
- Voorkom dat u de aardekabel en de kabel van de
elektrodeklem of de lastoorts om uw lichaam wikkelt.
- Voorkom dat u tussen de aardekabel en de kabel van
de elektrodeklep of de lastoorts komt te staan. Als
de aardekabel zich rechts van de operator bevindt,
moet de kabel van de elektrodeklem of de lastoorts
zich tevens aan deze zijde bevinden.
- Sluit de aardeklem zo dicht mogelijk in de nabijheid
van het las- of snijpunt aan op het te bewerken stuk.
- Voorkom dat u in de nabijheid van de generator
werkzaamheden verricht.
ONTPLOFFINGEN
· Las niet in de nabijheid van houders onder druk
of in de aanwezigheid van explosief stof, gassen
of dampen. · Alle cilinders en drukregelaars die bij
laswerkzaamheden worden gebruik dienen met zorg te
worden behandeld.
ELEKTROMAGNETISCHE COMPATIBILITEIT
DDeze machine is vervaardigd in overeenstemming met
de voorschriften zoals bepaald in de geharmoniseerde
norm IEC 60974-10 (Cl. A) en mag uitsluitend worden
gebruikt voor professionele doeleinden in een industriële omgeving. Het garanderen van elektromagnetische compatibiliteit kan problematisch zijn in nietindustriële omgevingen.
VERWIJDERING VAN ELEKTRISCHE EN ELEKTRONISCHE UITRUSTING
Behandel elektrische apparatuur niet als gewoon
afval!
Overeenkomstig de Europese richtlijn 2002/96/EC
betreffende de verwerking van elektrisch en elektronisch
afval en de toepassing van deze richtlijn conform de
nationale wetgeving, moet elektrische apparatuur die het
einde van zijn levensduur heeft bereikt gescheiden worden ingezameld en ingeleverd bij een recyclingbedrijf
dat zich houdt aan de milieuvoorschriften. Als eigenaar
van de apparatuur dient u zich bij onze lokale vertegenwoordiger te informeren over goedgekeurde inzamelingsmethoden. Door het toepassen van deze Europese
richtlijn draagt u bij aan een schoner milieu en een betere volksgezondheid!
ROEP IN GEVAL VAN STORINGEN DE HULP IN VAN
BEKWAAM PERSONEEL.
1.1 PLAATJE MET WAARSCHUWINGEN
De genummerde tekst hieronder komt overeen met de
genummerde hokjes op het plaatje.
Page 63
63
B. De draad sleeprollen kunnen de handen verwonden.
C. De lasdraad en de draad sleepgroep staan tijdens het
lassen onder spanning. Houd uw handen en metalen
voorwerpen op een afstand.
1. De elektrische schokken die door de laselektrode of de
kabel veroorzaakt worden, kunnen dodelijk zijn. Zorg
voor voldoende bescherming tegen elektrische schokken.
1.1 Draag isolerende handschoenen. Raak de elektrode
nooit met blote handen aan. Draag nooit vochtige of
beschadigde handschoenen.
1.2 Controleer of u van het te lassen stuk en de vloer geïsoleerd bent.
1.3 Haal de stekker van de voedingskabel uit het stopcontact alvorens u werkzaamheden aan de machine verricht.
2. De inhalatie van de dampen die tijdens het lassen
geproduceerd worden, kan schadelijk voor de gezondheid zijn.
2.1 Houd uw hoofd buiten het bereik van de dampen.
2.2 Maak gebruik van een geforceerd ventilatie- of afzuigsysteem om de dampen te verwijderen.
2.3 Maak gebruik van een afzuigventilator om de dampen
te verwijderen.
3. De vonken die door het lassen veroorzaakt worden,
kunnen ontploffingen of brand veroorzaken.
3.1 Houd brandbare materialen buiten het bereik van de
laszone.
3.2 De vonken die door het lassen veroorzaakt worden,
kunnen brand veroorzaken. Houd een blusapparaat
binnen handbereik en zorg ervoor dat iemand altijd gereed is om het te gebruiken.
3.3 Voer nooit lassen uit op gesloten houders.
4. De stralen van de boog kunnen uw ogen en huid verbranden.
4.1 Draag een veiligheidshelm en -bril. Draag een passende
gehoorbescherming en overalls met gesloten kraag.
Draag helmmaskers met filters met de juiste filtergraad.
Draag altijd een complete bescherming voor uw lichaam.
5. Lees de aanwijzingen door alvorens u van de machine
gebruik maakt of er werkzaamheden aan verricht.
6. Verwijder de waarschuwingsetiketten nooit en dek ze
nooit af
2 ALGEMENE BESCHRIJVING
2.1 SPECIFICATIES
Het lasapparaat Sound 2060/MD Star Double Pulse is een
installatie voor synergetisch gepulst MIG/MAG, niet synergetisch gepulst MIG/MAG en standaard MIG/MAG lassen
en is gemaakt met een inverter technologie. Het lasapparaat is voorzien van een reductiemotor met 2 rollen.
Dit lasapparaat mag niet gebruikt worden om leidingen
te laten ontdooien.
2.2 VERKLARING VAN DE TECHNISCHE SPECIFICATIES
Het apparaat is gebouwd in overeenstemming met de
volgende normen: IEC 60974.1 -IEC 60974.10 Cl. A - IEC
61000-3-11 - IEC 61000-3-12.
N°. Serienummer. Dit nummer dient te worden
vermeld bij elk verzoek betreffende het lasapparaat.
Driefasige statische transformator-gelijkrichter-frequentieomzetter.
MIG Geschikt voor MIG/MAG-lassen.
U0. Secundaire open-kringspanning.
X. Inschakelduur:
De inschakelduur drukt het percentage van
10 minuten uit gedurende welke het lasapparaat met een bepaalde stroom kan werken
zonder oververhit te raken.
I2. Lasstroom
U2. Secundaire spanning met stroom I2
U1. Nominale voedingsspanning
1~ 50/60Hz Eenfasige voeding bij een frequentie van 50
of 60 Hz.
I1 Max Max. opgenomen stroom bij de overeenkom-
stige stroom I2 en spanning U2.
I1 eff Dit is de maximumwaarde van de werkelijk
opgenomen stroom, rekening houdend met
de inschakelduur. Deze waarde komt
gewoonlijk overeen met de capaciteit van de
te gebruiken zekering (trage type) die het
apparaat beschermt.
IP23S Beschermingsgraad van de behuizing.
Graad 3 als tweede cijfers geeft aan dat dit
apparaat opgeslagen kan worden, maar dat
het niet geschikt is voor gebruik in de regen,
tenzij het beschermd wordt.
Geschikt voor gebruik in omgevingen met
hoog risico.
OPMERKING: Het lasapparaat kan eveneens worden gebruikt
in omgevingen met vervuilingsgraad 3. (Zie IEC 60664).
2.3 BEVEILIGINGEN
2.3.1 Blokkeerbeveiliging
In geval van een storing kan een knipperend nummer op
het display M verschijnen met de volgende betekenis:
52 = Startknop ingedrukt tijdens het opstarten.
53 = Startknop ingedrukt tijdens het terugstellen van de
thermische beveiliging.
56 = Langdurige kortsluiting tussen de laselektrode en
het te lassen materiaal.
Zet het apparaat uit en weer aan.
Neem contact op met de technische dienst als andere
nummers op het display verschijnen.
2.3.2 Thermische beveiliging
Dit apparaat is beveiligd met een thermostaat, die de
werking van het apparaat blokkeert als de toegestane
temperaturen zijn overschreden. Onder deze
omstandigheden blijft de ventilator werken en knippert
de melding “tH” op het display M.
3 BESCHRIJVING VAN DE STROOMBRON (FIG. 1)
A - Aansluiting (-): Hier wordt de aardedraad op aange-
sloten.
B - Centraalaansluiting: sluit hierop de lastoorts aan.
C - Connector: aansluiting voor afstandsbedieningen en
voor de lasbedieningskabel Push-Pull Art. 2003.
F - Connector: connector van het type DB9 (RS 232
serïele lijn) om de programma’s van de microprocessor bij
te werken.
S
Page 64
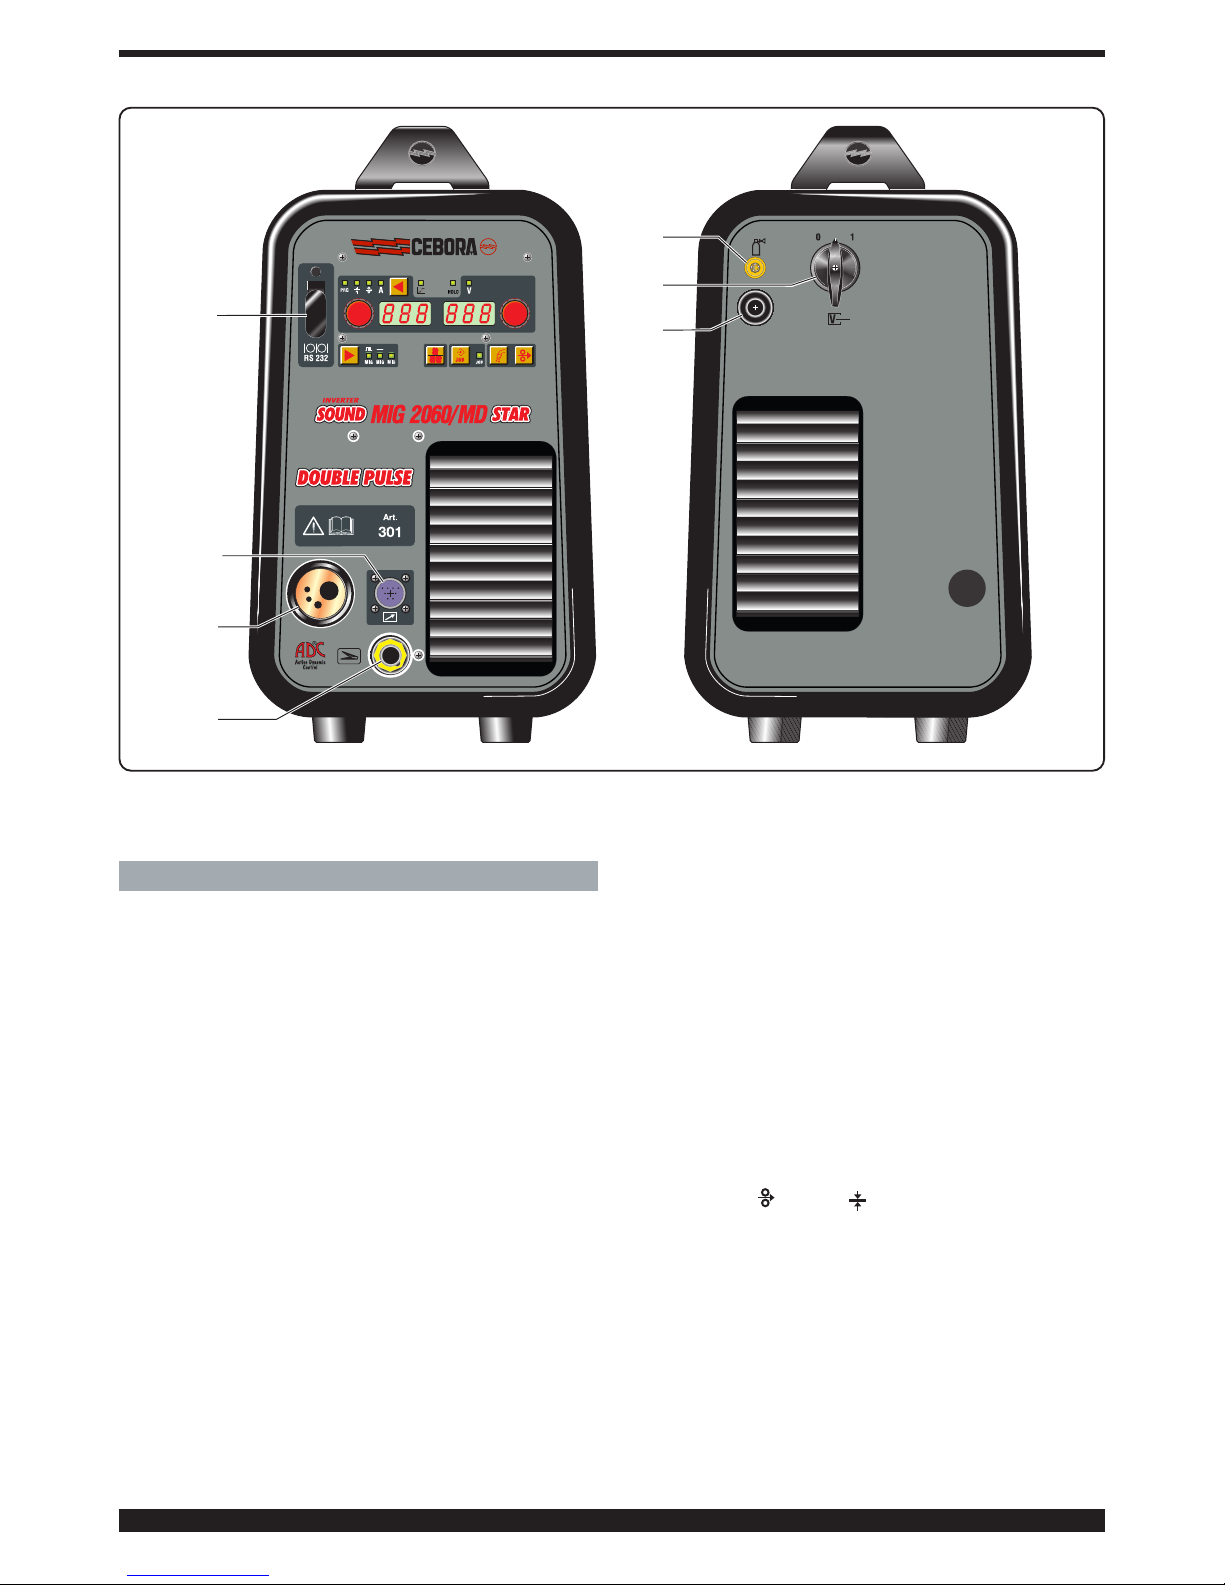
64
L - AAN/UIT-schakelaar.
M - Voedingskabel.
N - Gasslang.
4 BESCHRIJVING VAN HET BEDIENINGSPANEEL (FIG. 2)
Selectietoets AE.
Door elke lichte druk wordt de afstelbare afmeting gekozen met behulp van de knop AI. De te kiezen afmetingen
worden door de LED AA/AB/AC/AD aangegeven.
LED AA PRG.
Geeft aan dat het display AL het ingestelde programmanummeer weergeeft.
LED AB Plaatdikte.
Het display AL geeft de aanbevolen plaatdikte weer op
basis van de ingestelde stroom en draadsnelheid. Alleen
actief in synergische MIG-processen.
LED AC Draadaanvoersnelheid.
Geeft aan dat het display AL de snelheid van de lasdraad
weergeeft.
LED AD Stroom.
Geeft aan dat het display AL een lasstroom weergeeft.
Tijdens het lassen wordt altijd de gemeten stroom weergegeven; wanneer het apparaat stilstaat en AG is uitgeschakeld, wordt de ingestelde stroom weergegeven.
LED AF Bolvormige positie.
Kan niet worden gekozen. Actief bij synergisch MIG-las-
sen. Het oplichten van deze LED geeft aan dat de gekozen waarden voor het lassen onstabiele bogen en spatten
kunnen veroorzaken.
LED AG “Hold”.
Kan niet worden gekozen. Geeft aan dat de door de displays AL en AM (normaal gesproken Ampère en Volt)
weergegeven afmetingen tijdens het laatst uitgevoerde
laswerkzaamheden gebruikt zijn. Wordt aan het einde van
elke laswerkzaamheid geactiveerd..
LED AH Spanning.
Geeft in alle lasprocessen aan dat het display AM de
teruggestelde lasspanning of, in combinatie met het
oplichten van LED AG, de laatst gemeten spanning weergeeft.
Knop AI.
De volgende grotte worden afgesteld: Lasstroom A,
draadsnelheid ( ), dikte ( ), programmanummer PRG.
In de bedrijfsfuncties kunnen de volgende functies gekozen worden: TRG, SP, HSA, CrA, PrF, PoF, Acc, bb, L,
Dp, PPF, Ito, Fac.
Wanneer in synergische MIG-processen een waarde
wordt aangepast, worden de andere waarden eveneens
aangepast. Al deze waarden worden weergegeven op het
display AL.
Knop AN.
Hiermee worden de afmetingen gekozen.
De booglengte in synergische MIG-processen, de lasspanning in conventionele MIG-processen.
B
A
C
M
N
F
L
Fig. 1
Page 65
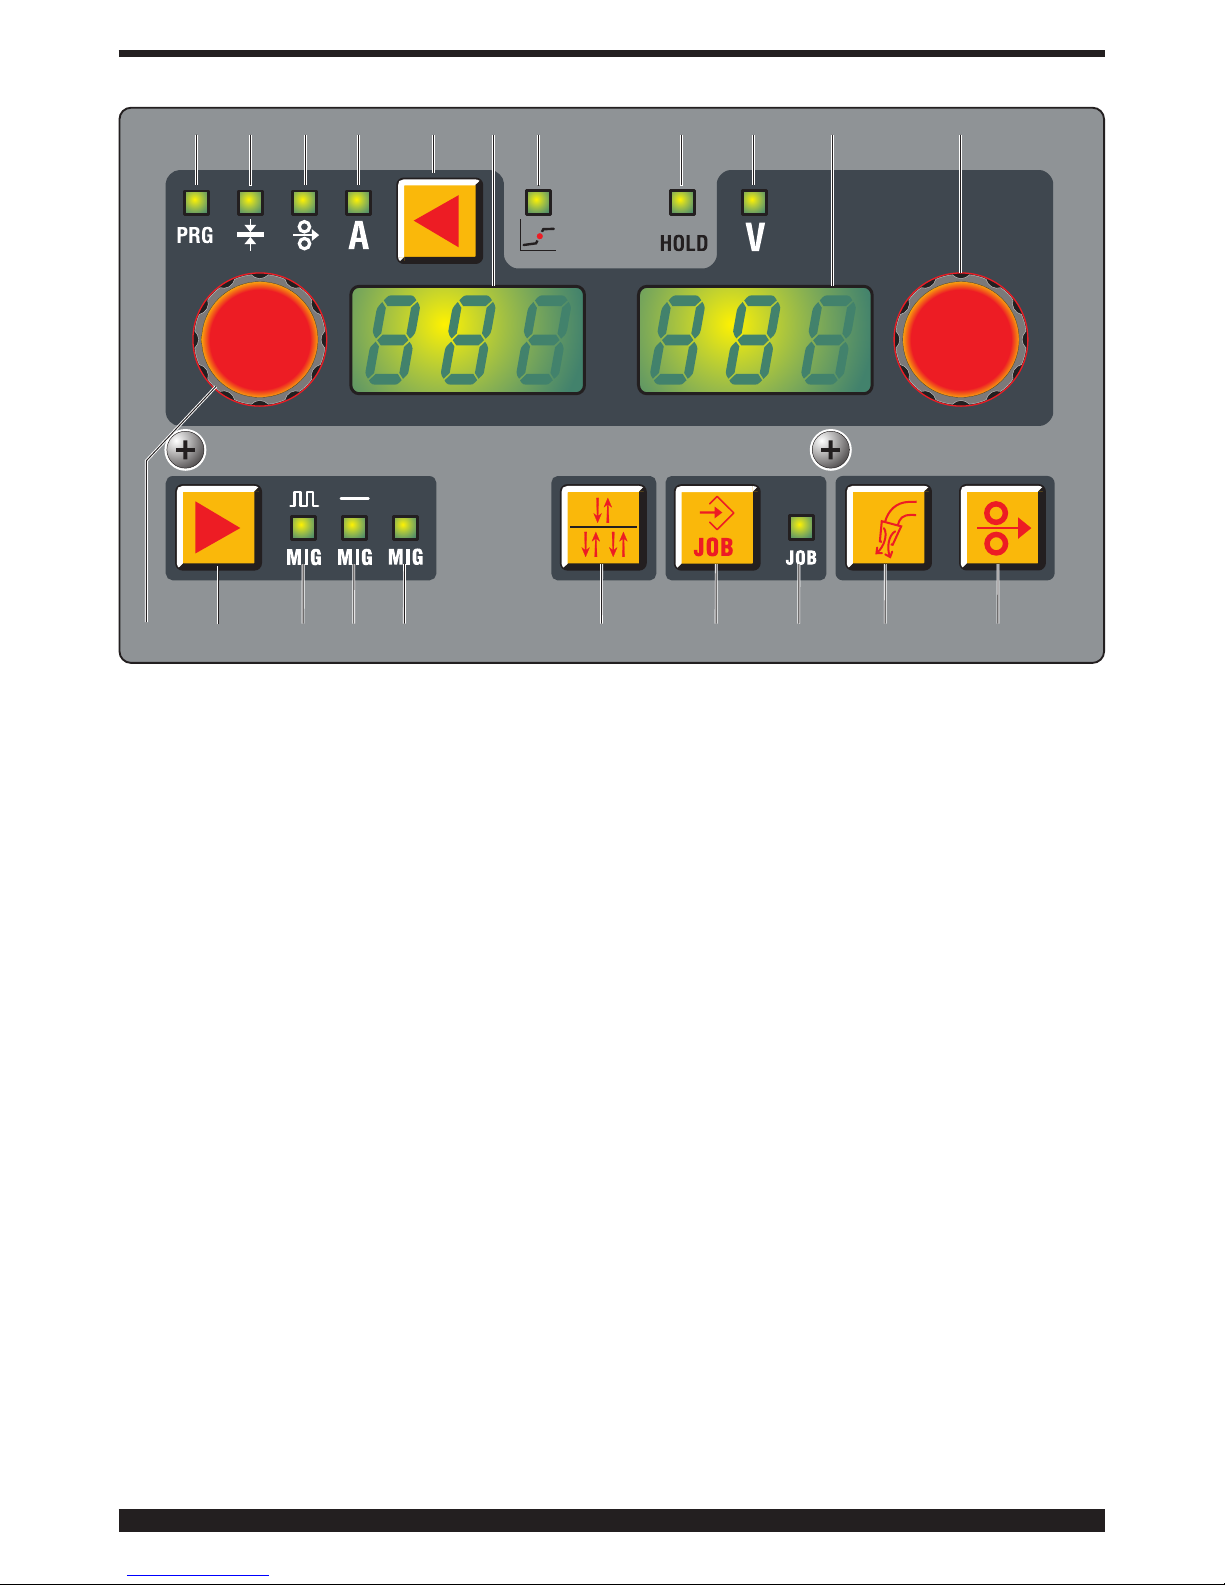
65
In het onderhoudsmenu selecteert deze knop, afhankelijk
van de waarde die is ingesteld met de knop AI, de ingestelde waarde, de in- of uitschakeling ervan of een bijkomende keuze die binnen de functie kan worden gemaakt.
Display AL.
Geeft in alle lasprocessen numeriek de keuzes weer die
zijn gemaakt met de selectietoets AE en die zijn ingesteld
met de knop AI.
Geeft de lasstroom (LED AD) weer in ampère.
Geeft de draadaanvoersnelheid (LED AC) weer in meter
per minuut.
Geeft de plaatdikte (LED AB) weer in millimeter.
Geeft het ingestelde programmanummer (LED AA) weer.
In de bedrijfsfuncties kunnen de volgende functies gekozen worden: TRG, SP, HSA, CrA, PrF, PoF, Acc, bb, L,
Dp, PPF, Ito, Fac.
Voor de parameters in de onderhoudsfuncties die worden
weergegeven op het display AL, zie de paragraaf over
onderhoudsfuncties.
Wanneer het apparaat in de waarschuwingsmodus staat,
geeft dit display een knipperende waarschuwing weer
(bijvoorbeeld: OPN als het zijpaneel openstaat. Wanneer
het apparaat in de foutmodus staat, geeft het Err weer.
Display AM.
Geeft in alle lasprocessen met een getal het volgende
weer: de booglengte in synergische MIG-processen en
de lasspanning in conventionele MIG-processen.
Het geeft de lasspanning (LED AH) weer in volt. Het geeft
de booglengte (LED AH uitgeschakeld) weer als een getal
tussen -9,9 en +9,9; 0 is de aanbevolen waarde.
Voor de parameters in de MIG-onderhoudsfuncties die
worden weergegeven op het display AM, zie de paragraaf
over onderhoudsfuncties.
Wanneer het apparaat in de foutmodus staat, geeft dit
display de betreffende foutcode tussen 1 en 99 weer.
Selectietoets AO.
Bij elke druk op deze toets wordt het gekozen proces
weergegeven door LED AP/AQ/AR.
LED AP Pulserend MIG.
Geeft aan dat het gekozen proces pulserend synergisch
MIG-lassen is.
LED AQ SYNERGISCH MIG.
Geeft aan dat het gekozen proces synergisch MIG-lassen is.
LED AR CONVENTIONEEL MIG.
Geeft aan dat het gekozen proces conventioneel MIGlassen is.
Selectietoets AU.
Bij elke korte druk wordt de 2-taktmodus (HANDMATIG)
of de 4-taktmodus (AUTOMATISCH) gekozen. De keuze
wordt weergegeven op het display AL.
In de 2-taktmodus begint het apparaat te lassen wanneer
de toortsschakelaar wordt ingedrukt en stopt het wanneer de schakelaar wordt losgelaten.
In de 4-taktmodus drukt u de toortsschakelaar in en laat
u hem los om te beginnen met lassen; om het lassen te
onderbreken, moet u de schakelaar nogmaals indrukken
en loslaten.
Selectietoets AV (WERK)
Hiermee kunt u processen opslaan en de opgeslagen
processen oproepen.
Om een werktoestand (JOB) op te slaan, houdt u de toets
AV minstens 3 seconden lang ingedrukt. De LED AZ licht
op, op het display AL knippert de afkorting STO en op het
display AM knippert het nummer van de eerste beschikbare positie. De knop AN wordt gebruikt om de opslagpositie te kiezen; druk nogmaals op de toets AV tot het
AA AB AC AD AL AGAF AH AM
AN
AE
APAO AQ AR AU AV AZ AY AWAI
Fig. 2
Page 66
66
Er zijn 3 stroomniveaus beschikbaar, die tijdens het lassen kunnen worden gekozen met de lastoortsschakelaar.
De stroom- en oploopwaarden worden als volgt ingesteld:
SC startstroom (Hot Start). Het instelbereik is 1 tot 200%
van de lasstroom, een waarde die wordt geregeld met de
knop AN.
Slo oploop. Instelbereik 1 - 10 seconden.
Bepaalt de oplooptijd van de eerste stroom SC tot de lasstroom en de tweede stroom tot de derde stroom CrC
(kratervulstroom), een waarde die wordt ingesteld met de
knop AN.
CrC kratervulstroom. Het instelbereik is 1 tot 200% van
de lasstroom, een waarde die wordt geregeld met de
knop AN.
Het lassen begint wanneer de lastoortsschakelaar wordt
ingedrukt; de gebruikte stroom is de startstroom SC.
Deze stroom wordt gehandhaafd zolang de lastoortsschakelaar ingedrukt blijft; wanneer de lastoortsschakelaar wordt losgelaten, loopt de eerste stroom op tot de
lasstroom, ingesteld met de knop AI, en wordt deze
gehandhaafd zolang de lastoortsschakelaar ingedrukt
blijft. Wanneer de lastoortsschakelaar nogmaals wordt
ingedrukt, loopt de lasstroom op tot de derde stroom
CrC. Deze wordt gehandhaafd zolang de lastoortsschakelaar ingedrukt blijft. Het lassen stopt wanneer de lastoortsschakelaar wordt losgelaten.
2- SP (proplassen).
Met Off/ON wordt de proplasfunctie in- en uitgeschakeld.
De proplastijd tSP kan worden ingesteld op een waarde
van 0,3 tot 5 seconden.
De tijd tussen twee proplassen tIN kan worden ingesteld
op een waarde van 0,3 tot 5 seconden. Deze functie is
niet beschikbaar wanneer de functie 3L actief is.
3- HSA (automatische Hot Start).
Deze functie is niet beschikbaar wanneer de functie 3L
actief is en werkt alleen met synergische processen.
Wanneer de functie is ingeschakeld met de knop AN, kan
de lasser het niveau van de startstroom SC (Hot Start)
instellen op 1 tot 200% van de lasstroom, een waarde die
wordt ingesteld met de knop AN.
De duur tHS (standaard 130%) van deze stroom kan ook
worden ingesteld van 0,1 tot 10 seconden (standaard 0,5
seconden).
De tijd Slo voor het omschakelen van de SC-stroom naar
de lasstroom kan ook worden ingesteld van 0,1 tot 10
seconden (standaard 0,5 seconden).
4- CrA (definitieve kratervulling).
Deze functie kan worden gekozen met de toets AI en is
actief tijdens het 2t- of 4t-lassen en ook in combinatie
met de functie HSA, indien gevraagd.
Nadat de functie is ingeschakeld («On») met de knop AN,
draait u aan de knop AI om de volgende afkortingen weer
te geven:
Slo = tussentijd tussen de lasstroom en de kratervulstroom. Standaard 0,5 seconden.
Instelbereik 0,1 - 10 seconden.
CrC = kratervultijd uitgedrukt als percentage van de lasdraadsnelheid. Standaard 60%. Instelbereik 10 - 200%.
TCr = duur van kratervulstroom. Standaard 0,5 seconden. Instelbereik 0,1 - 10 seconden.
opslaan wordt bevestigd met een geluid en het gekozen
nummer stopt met knipperen.
Om het opgeslagen nummer op te roepen, drukt u kort op
de toets AV en roept u het nummer op met de knop AN.
Tot 99 paar stroom-/spanningswaarden kunnen worden
opgeslagen.
Om een opgeslagen nummer te verwijderen, drukt u de
toets AV minstens 3 seconden lang in, draait u aan de
knop AI tot het display AL de afkorting DEL weergeeft, en
drukt u vervolgens nogmaals 3 seconden lang op de
toets AV.
Na het opslaan van een stroom-/spanningsparameter kan
hij worden opgeroepen om hem te wijzigen of te gebruiken. Om hem op te roepen, drukt u de toets AV minstens
3 seconden lang in, geeft u met de knop AI het op te roepen nummer weer en geeft u op het display AL met de
knop AN de afkorting rcL weer; druk daarna gewoon 3
seconden lang op de toets AV.
LED AZ WERK.
Geeft aan dat u zich in het opslagmenu van opgeslagen
werkpunten bevindt.
Selectietoets AY.
Gastest.
Wanneer deze toets wordt ingedrukt, begin het gas te
stromen; druk nogmaals om de gasuitvoer te stoppen.
Als de toets geen tweede keer wordt ingedrukt binnen 30
seconden, wordt de gasuitvoer onderbroken.
Selectietoets AW.
Draadtest.
Hiermee kan de draad worden aangevoerd zonder dat er
stroom of spanning aanwezig is.
Wanneer deze toets wordt ingedrukt, wordt de draad
gedurende de eerste 5 seconden aangevoerd met een
snelheid van 1 meter per minuut. Daarna neemt de snelheid toe tot 8 meter per minuut.
Wanneer deze toets wordt losgelaten, stopt de motor
onmiddellijk.
5. ONDERHOUDSFUNCTIES.
Druk op de toets AE en houd hem minstens 3 seconden
lang ingedrukt om het submenu te openen. Door aan de
knop AI te draaien, kiest u de functie, die wordt weergegeven op het display AL. Door aan de knop AN te draaien, kiest u het soort bewerking of de waarde, die wordt
weergegeven op het display AM. Om terug te keren naar
het normale display, drukt u de toets AE in en laat u hem
onmiddellijk los.
1- TRG.
Keuze tussen 2-takt (2t) of 4-takt (4t), 3 niveaus (3L),
keuze tussen 2t en 4t met de selectietoets AU, zonder de
onderhoudsfuncties in te schakelen.
2t: het apparaat begint te lassen wanneer de lastoortsschakelaar wordt ingedrukt en stopt wanneer de schakelaar wordt losgelaten. 4t: druk de lastoortsschakelaar in
en laat hem los om te beginnen met lassen; om het lassen te onderbreken, moet u de schakelaar nogmaals
indrukken en loslaten. 3L: deze procedure is actief tijdens
synergische processen. Vooral geschikt voor het lassen
van aluminium.
Page 67
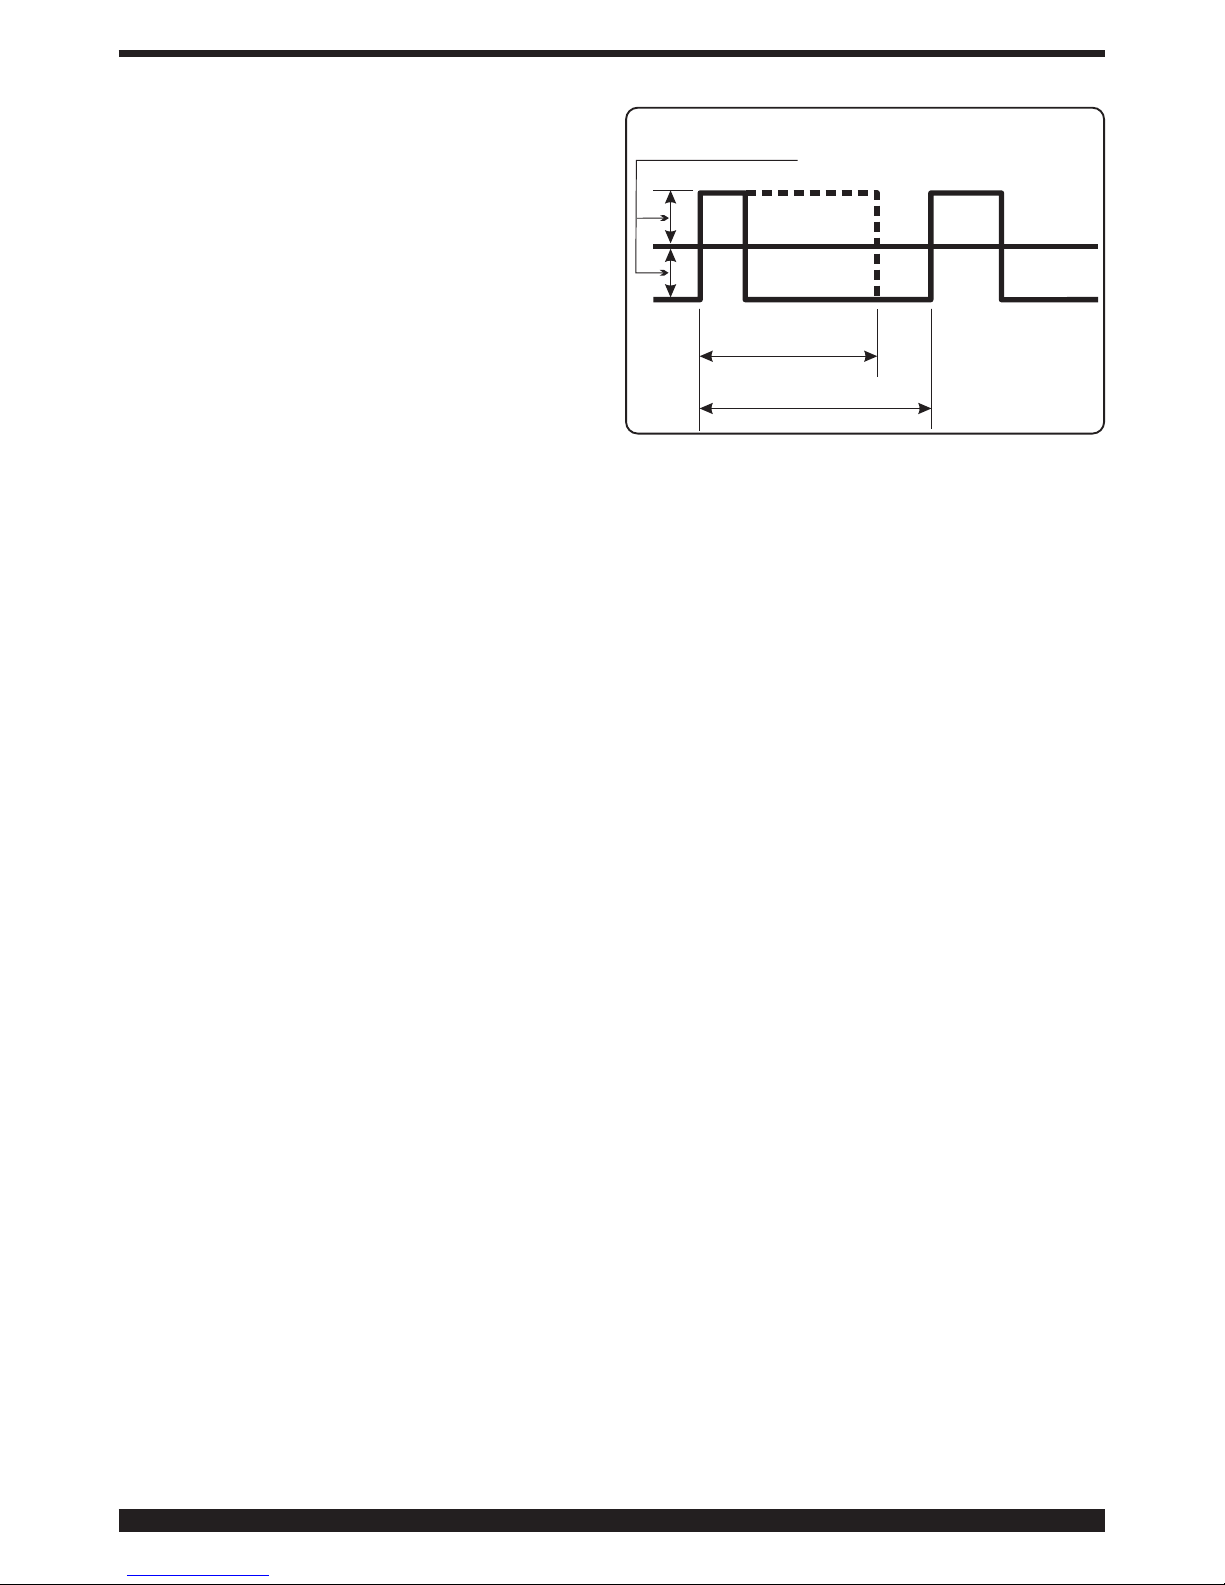
67
5- PrF (gasvoorstroomtijd).
Instelbereik 0 - 3 seconden.
6- Pof (gasnastroomtijd).
Instelbereik 0 - 30 seconden.
7- Acc (soft-start).
Instelbereik 0 - 100%.
Dit is de aanvoersnelheid van de draad, uitgedrukt als
percentage van de ingestelde draadaanvoersnelheid,
voordat de draad het werkstuk raakt.
Deze instelling is belangrijk met het oog op een goede
start.
Fabrieksinstelling «Au»: automatisch.
De waarde kan worden gewijzigd met de knop AN. Als
u na het wijzigen van de waarde wilt teruggaan naar de
oorspronkelijke instellingen, drukt u op de toets AV tot de
afkorting «Au» opnieuw op het display AM verschijnt.
8- BB (terugbrandtijd).
Instelbereik 4 - 250 msec. Bepaalt de lengte van de lasdraad die uit de contacttip komt na het lassen. Hoe hoger
de waarde, hoe meer de draad terugbrandt.
Fabrieksinstelling «Au» automatisch.
Als u na het wijzigen van de instelling wilt terugkeren naar
de oorspronkelijke instellingen, drukt u op de toets AV tot
de afkorting «Au» opnieuw op het display N verschijnt.
9- L (smoorspoelregeling).
Instelbereik -9,9 - +9,9. Fabrieksinstelling 0. Als het getal
negatief is, daalt de smoorspoelregeling en wordt de
boog harder; bij een hoger getal wordt de boog zachter.
10- dP (dubbele puls, optioneel)
Dit type van lassen wisselt af tussen twee niveaus van
stroomintensiteit en kan worden ingesteld in alle synergische processen. Vóór het instellen dient een korte lasnaad te worden gemaakt om de snelheid te bepalen die
het dichtst bij het lastype ligt dat u gaat gebruiken. Op
basis hiervan wordt de referentiesnelheid bepaald.
De functie kan als volgt worden ingeschakeld:
A)- Schakel de functie in door aan de knop AN te draaien tot de afkorting On opnieuw op het display AM verschijnt.
B)- Draai aan de knop AI tot de afkorting FdP (dubbelepulsfrequentie) opnieuw op het display AL verschijnt. Het
display AM geeft de afkorting OFF weer.
Draai aan de knop AN om de werkfrequentie te kiezen
(instelbereik 0,5 - 5 Hz). De gekozen waarde wordt weergegeven op het display AM.
C) Draai aan de knop AI totdat de afkorting ddP (dubbele-pulsverschil in m/min.) verschijnt.
Draai aan de knop AN om het aantal meter per minuut te
kiezen (instelbereik 0,1 - 3 m/min.) dat moet worden
opgeteld bij en afgetrokken van de referentiesnelheid
(standaard 1 m/min.).
D) Draai aan de knop AI tot het display de afkorting tdP
weergeeft. Dit is de duur van de hoogste draadsnelheid,
d.w.z. de hoogste lasstroom. Deze wordt uitgedrukt als
een percentage van de tijd die wordt gewonnen met de
frequentie Fdp (fig. 3).
Draai aan de knop AN om het percentage aan te passen.
Instelbereik 25 - 75% (standaard 50%).
E)-Draai aan de knop AI tot het display de afkorting AdP
(booglengte van de hoogste stroom) weergeeft.
Instelbereik -9,9 - +9,9% (standaard 0).
Controleer bij het lassen of de booglengte dezelfde is
voor beide stroomwaarden; draai indien nodig aan de
knop AN om dit te corrigeren.
Opmerking: lassen in de dubbel-pulsfuncties is mogelijk.
Om na het doorvoeren van deze aanpassingen terug te
keren naar het normale display van het bedieningspaneel,
drukt u kort op de toets AE.
Als een aanpassing van de booglengte van de laagste
lasstroom/laagste draadsnelheid nodig is, moet u de
booglengte van de referentiesnelheid aanpassen.
Wanneer de referentiesnelheid verandert, moeten ook de
vorige instellingen worden herhaald voor de nieuwe snelheid.
11- PP (push-pull).
Door de Push-Pull Art. 2003 toorts te installeren wordt de
functie PPF (Push Pull Force) geactiveerd waarmee de
sleepkoppel van de push pull motor afgesteld wordt om
de voortgang van de draad lineair te laten verlopen. De
afstelling vindt met behulp van de knop AN plaats en kan
variëren van 99 tot -99. De standaardafstelling is 0.
12- Ito. (time-out tornen).
Het doel is het lasapparaat te stoppen als de draad uit de
toorts komt zonder dat er stroomtoevoer is.
De draaduitvoer uit de lastoorts kan worden ingesteld van
5 tot 50 centimeter met de knop AN. Nadat de functie is
opgeroepen, kan ze worden ingeschakeld (On) of uitgeschakeld (Off).
13 - qC (Kwaliteitscontrole).
De functie kwaliteitscontrole activeren.
Off- Functie gedeactiveerd.
On- Functie geactiveerd. (Raadpleeg voor deze functie
de handleiding 3300239 voor de Artikelen: 224.04
en 405.00).
qCO- (Controle kwaliteit output).
Selecteer het soort uitgang voor de kwaliteitscontrole verslagen:
ASC- (ASCII) uitgang op seriële poort, uitsluitend
niet.geformatteerde tekst voor Windows
Hyperterminal.
PRN- (Printer) uitgang op seriële poort voor printer Art.
405.
DdP= 0,1÷3 m/min
tdP T= 25÷75% di
T Fdp= 1/ (0,5÷5 Hz)
=
=
Fig. 3
REFERENTIESNELHEID
Page 68
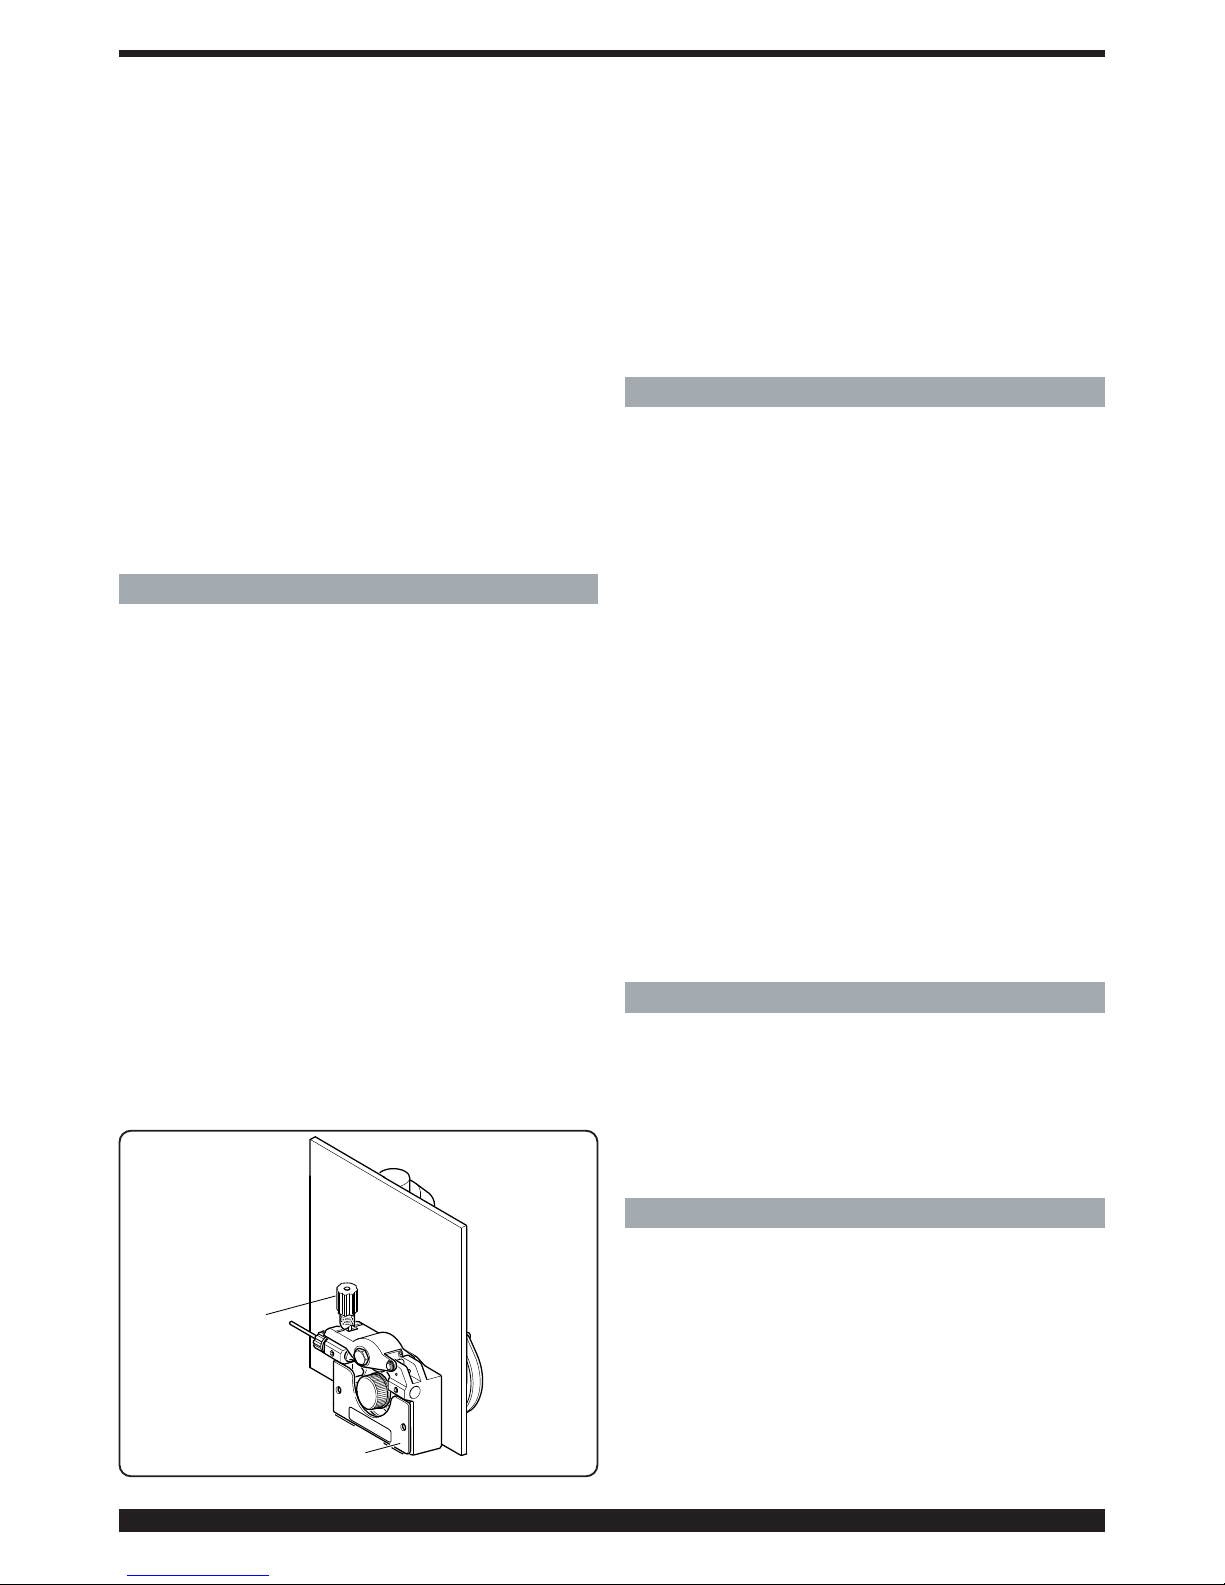
68
14- UtC keuze tijdzone.
Specificeer, afhankelijk van het land van installatie van het
lasapparaat, een waarde tussen -12 en 12.
(bijv. Italië 1 = +1 ten opzichte van utc).
15- dSt keuze wintertijd.
(bijv. 0 winter, 1 zomer).
16- Fac. (fabriek).
Deze functie heeft tot doel het lasapparaat terug te stellen op de oorspronkelijke instellingen van de fabrikant.
Wanneer de functie is geselecteerd, geeft het display AM
het volgende weer: noP = het lasapparaat wordt teruggesteld op zijn oorspronkelijke instellingen met behoud van
de opgeslagen programma’s, Prg = alle opgeslagen programma’s worden verwijderd, en ALL = het lasapparaat
wordt teruggesteld op zijn oorspronkelijke instellingen.
Druk op de toets AV om de gewenste functie op te slaan.
De afkorting die wordt weergegeven op het display AM
begint te knipperen; een geluidssignaal enkele seconden
later bevestigt dat de instelling is opgeslagen.
6 INSTALLATIE
Het lasapparaat moet geïnstalleerd worden door
bekwaam personeel. Alle aansluitingen moeten worden
gemaakt in overeenstemming met de geldende veiligheidsvoorschriften (CEI 26-23 - IEC/TS 62081).
6.1 PLAATSING
Het lasapparaat weegt ongeveer 22 kg.
Installeer het apparaat op een plaats waar een goede stabiliteit en een doeltreffende ventilatie verzekerd zijn, om
het binnendringen van metaalstof (bijv. als gevolg van
slijpwerken) te vermijden.
6.2 MONTAGE
Monteer de stekker op de voedingskabel en vergeet hierbij zeker niet de geel/groene draad te verbinden met de
aardingspen. Controleer of de voedingsspanning overeenstemt met de nominale spanning van het lasapparaat.
Bereid u voor op de stroomsterkte van de zekeringen via
de technische gegevens op het identificatieplaatje.
Sluit de gasleiding van het lasapparaat aan op de drukverlager van de gasfles. Monteer de lastoorts.
Om zeker te zijn dat de groef van de draadaanvoerrollen
overeenkomt met de diameter van de gebruikte draad,
opent u het zijpaneel van het verrijdbare onderstel en verwijdert u de afdekplaat CA. Zet de draaddrukrollen los
met de drukinstelknop BN, vervang de rollen en plaats de
afdekplaat CA terug (fig. 4).
Monteer de draadspoel en voer de draad in de draadaanvoerunit en de binnenspiraal van de lastoorts.
Blokkeer de draaddrukrollen met de knop BN en stel de
druk af. Schakel het apparaat in.
Regel het gas met de toets AY en voer vervolgens de
draad door met de toets AW.
7 LASSEN
Pulserend synergisch MIG-lassen - LED AP brandt.
Selecteer het PRG-nummer op basis van de te gebruiken
draaddiameter, de materiaalsoort en -kwaliteit en de gassoort. Raadpleeg de instructies aan de binnenkant van de
draadaanvoerunit.
Stel de functies in het submenu in volgens de instructies
in de paragraaf over onderhoudsfuncties.
De lasparameters worden ingesteld met de knop AI.
Synergisch MIG-lassen - LED AQ brandt.
Selecteer het PRG-nummer op basis van de te gebruiken
draaddiameter, de materiaalsoort en -kwaliteit en de gassoort. Raadpleeg de instructies aan de binnenkant van de
draadaanvoerunit.
Stel de functies in het submenu in volgens de instructies
in de paragraaf over onderhoudsfuncties. Regel de
draadsnelheid en de lasspanning met de knop AI.
Conventioneel MIG-lassen - LED AR brandt.
Selecteer het PRG-nummer op basis van de te gebruiken
draaddiameter, de materiaalsoort en -kwaliteit en de gassoort. Raadpleeg de instructies aan de binnenkant van de
draadaanvoerunit.
Stel de functies in het submenu in volgens de instructies
in de paragraaf over onderhoudsfuncties.
Regel de draadsnelheid en de lasspanning, respectievelijk met de knoppen AI en AN.
8 TOEBEHOREN
8.1 MIG-LASTOORTS ART. 1242
Luchtgekoelde CEBORA MIG-lastoorts 280 A - 3,5 m.
8.2 PUSH-PULL UP/DOWN LASTOORTS,
Luchtgekoelde, ART. 2003
8.3 Generator transportwagen art. 1656.
8.4 Kit voor bobine doorsnede 300mm kg. 15 art. 114.
9 ONDERHOUD
Het onderhoud mag uitsluitend door gekwalificeerd
personeel worden uitgevoerd in overeenstemming
met de norm IEC 26-29 (IEC 60974-4).
%1
&$
Fig. 4
Page 69
69
9.1 DE GENERATOR ONDERHOUDEN
Controleer of de schakelaar L op “O” staat en of de voedingskabel van het lichtnet losgekoppeld is als u
onderhoud in het apparaat moet uitvoeren.
Reinig tevens regelmatig de binnenkant van het apparaat
en verwijder de opgehoopte metaalstof met behulp van
perslucht.
9.2 HANDELINGEN DIE U NA EEN REPARATIE MOET
VERRICHTEN.
Controleer na een reparatie of de bekabeling correct aangebracht is en of er sprake is van voldoende isolatie tussen de primaire en secundaire zijde van de machine. Zorg
ervoor dat de draden niet in aanraking kunnen komen met
de onderdelen in beweging of de onderdelen die tijdens
de functionering verhit raken. Hermonteer alle klemringen
op de oorspronkelijke wijze om een verbinding tussen de
primaire en secundaire te voorkomen als een draad
breekt of losschiet.
Hermonteer tevens de schroeven met de tandringen op
de oorspronkelijke wijze
Page 70
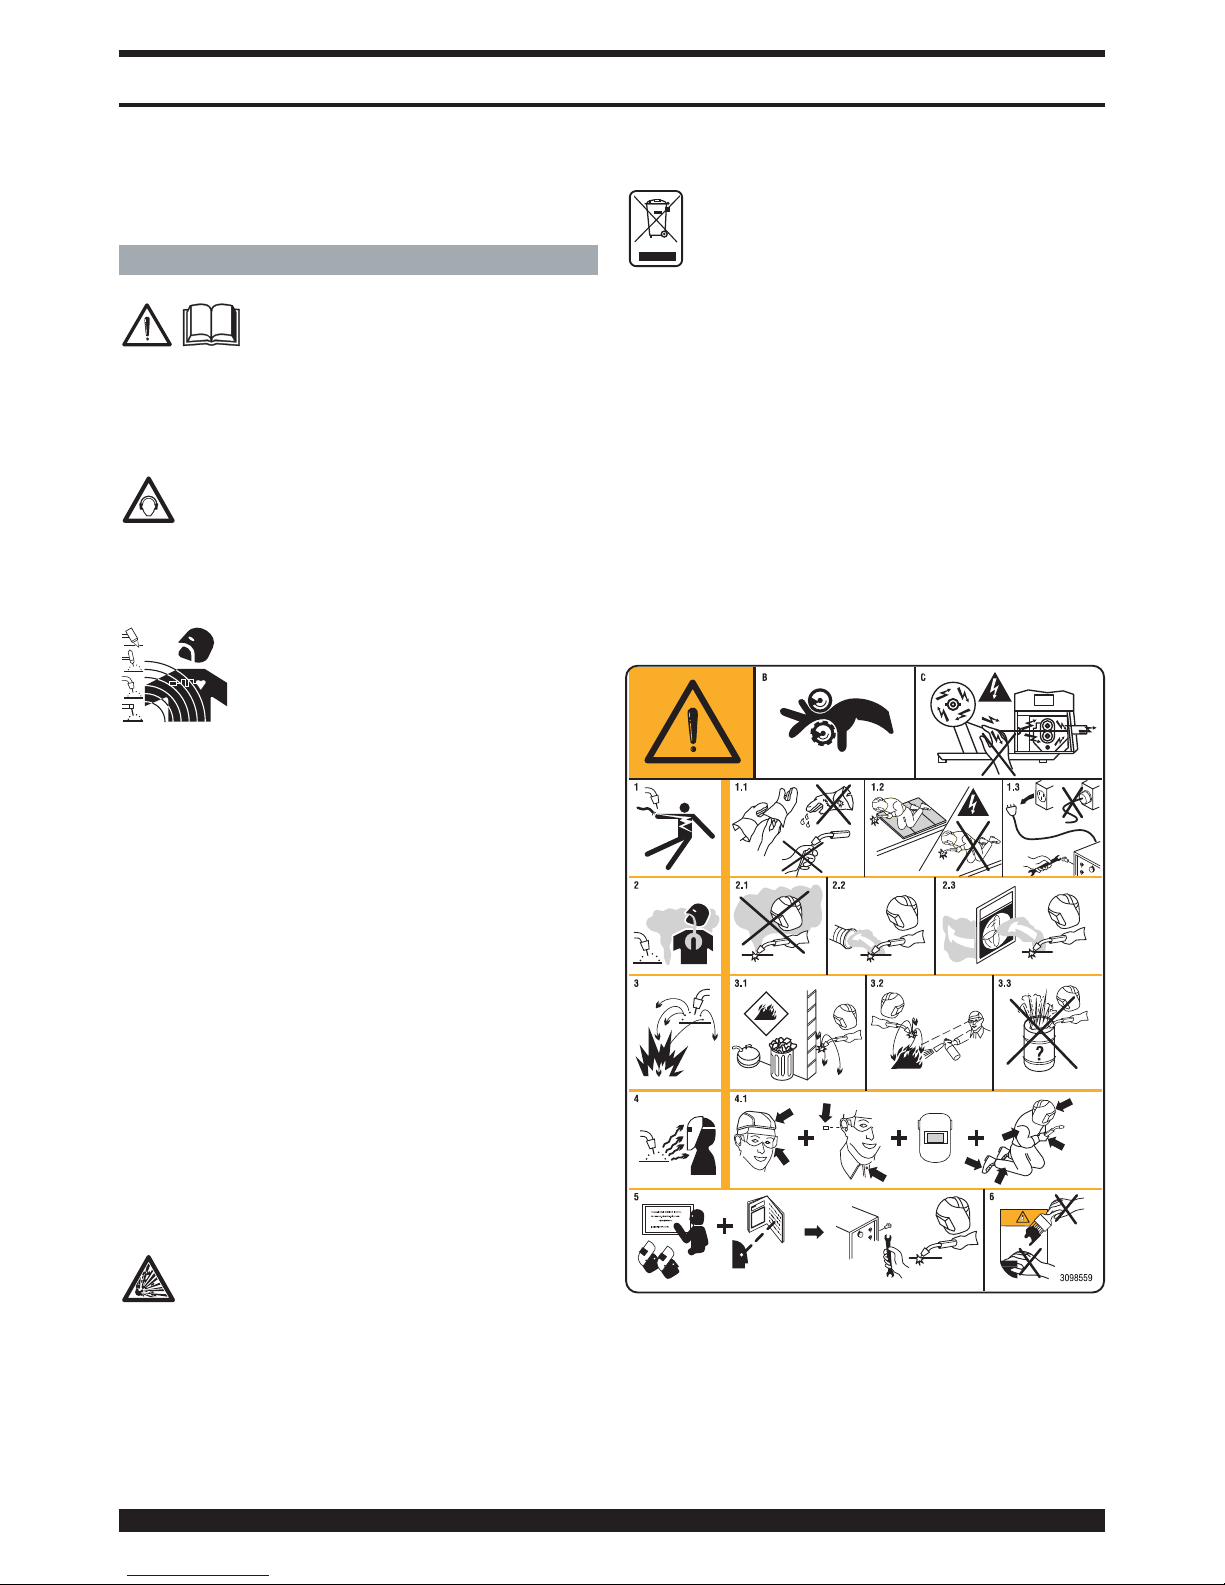
70
INSTRUKTIONSMANUAL FÖR TRÅDSVETS
VIKTIGT: LÄS MANUALEN INNAN UTRUSTNINGEN
ANVÄNDS. FÖRVARA MANUALEN LÄTTILLGÄNGLIGT
FÖR PERSONALEN UNDER UTRUSTNINGENS HELA
LIVSLÄNGD.DENNA UTRUSTNING SKA ENDAST
ANVÄNDAS FÖR SVETSARBETEN.
1 FÖRSIKTIGHETSÅTGÄRDER
BÅGSVETSNINGEN OCH -SKÄRNINGEN
KAN UTGÖRA EN FARA FÖR DIG OCH
ANDRA PERSONER. Användaren måste
därför informeras om de risker som uppstår på grund av
svetsarbetena. Se sammanfattningen nedan. För mer
detaljerad information, beställ manual kod.3.300.758
BULLER
Denna utrustning alstrar inte buller som överskrider 80 dB. Plasmaskärningen/svetsningen kan
alstra bullernivåer över denna gräns. Användarna
ska därför vidta de försiktighetsåtgärder som föreskrivs
av gällande lagstiftning.
ELEKTROMAGNETISKA FÄLT - Kan vara skadliga.
• När elektrisk ström passerar genom en
ledare alstras elektromagnetiska fält (EMF).
Svets- eller skärströmmen alstrar elektromagnetiska fält runt kablar och generatorer.
• De magnetfält som uppstår på grund av
starkström kan påverka pacemakerfunktionen. Bärare av
livsuppehållande apparater (pacemaker) ska konsultera
läkaren innan de påbörjar bågsvetsning, bågskärning,
gashyvling eller punktsvetsning eller går in i lokaler där
sådant arbete utförs.
• Exponering för elektromagnetiska fält i samband med
svetsning eller skärning kan ha okända effekter på hälsan.
För att minska risken för exponering för elektromagnetiska fält måste alla operatörer iaktta följande regler:
- Se till att jordkabeln samt elektrodklämmans eller
slangpaketets kabel hela tiden är placerade intill
varandra. Tejpa gärna samman dem om möjligt.
- Linda inte jordkabeln eller elektrodklämmans respektive slangpaketets kabel runt kroppen.
- Stå aldrig mellan jordkabeln eller elektrodklämmans
respektive slangpaketets kabel. Om jordkabeln finns
på operatörens högra sida ska även elektrodklämmans respektive slangpaketets kabel befinna sig på
denna sida.
- Anslut jordkabeln till arbetsstycket så nära svetseller skärzonen som möjligt.
- Arbeta inte nära generatorn.
EXPLOSIONER
· Svetsa inte i närheten av tryckbehållare eller där
det förekommer explosiva pulver, gaser eller
ångor. Hantera de gastuber och tryckregulatorer
som används vid svetsarbetena försiktigt.
ELEKTROMAGNETISK KOMPATIBILITET
Denna utrustning är konstruerad i överensstämmelse
med föreskrifterna i harmoniserad standard IEC 60974-10
(Cl. A) och får endast användas för professionellt bruk
i en industrimiljö. Det kan i själva verket vara svårt att
garantera den elektromagnetiska kompatibiliteten i
en annan miljö än en industrimiljö.
KASSERING AV ELEKTRISKA OCH ELEKTRONISKA PRODUKTER
Kassera inte elektriska produkter tillsammans
med normalt hushållsavfall!
I enlighet med direktiv 2002/96/EG om avfall som utgörs
av elektriska och elektroniska produkter och dess
tillämpning i överensstämmelse med landets gällande
lagstiftning, ska elektriska produkter vid slutet av sitt liv
samlas in separat och lämnas till en återvinningscentral.
Du ska i egenskap av ägare till produkterna informera
dig om godkända återvinningssystem via närmaste återförsäljare. Hjälp till att värna om miljön och människors
hälsa genom att tillämpa detta EU-direktiv!
KONTAKTA KVALIFICERAD PERSONAL VID EN EVENTUELL DRIFTSTÖRNING.
1.1 VARNINGSSKYLT
Följande numrerade textrader motsvaras av numreraderutor på skylten.
B. Trådmatarrullarna kan skada händerna.
C. Svetstråden och trådmataren är spänningssatta
under svetsningen. Håll händer och metallföremål på
behörigt avstånd.
1. Elstötar som orsakas av svetselektroden eller kabeln
kan vara dödliga. Skydda dig mot faran för elstötar.
1.1 Använd isolerande handskar. Rör inte vid elektroden
med bara händer. Använd inte fuktiga eller skadade
Page 71
71
handskar.
1.2 Säkerställ att du är isolerad från arbetsstycket som
ska svetsas och marken.
1.3 Dra ut nätkabelns stickkontakt före arbeten på apparaten.
2. Det kan vara hälsovådligt att inandas utsläppen som
alstras vid svetsningen.
2.1 Håll huvudet på behörigt avstånd från utsläppen.
2.2 Använd ett system med forcerad ventilation eller
punktutsug för att avlägsna utsläppen.
2.3 Använd en sugfläkt för att avlägsna utsläppen.
3. Gnistbildning vid svetsningen kan orsaka explosion
eller brand.
3.1 Förvara brandfarligt material på behörigt avstånd från
svetsområdet.
3.2 Gnistbildning vid svetsningen kan orsaka brand. Se
till att det finns en brandsläckare i närheten och en
person som är beredd att använda den.
3.3 Svetsa aldrig i slutna behållare.
4. Bågens strålning kan skada ögonen och bränna
huden.
4.1 Använd skyddshjälm och skyddsglasögon. Använd
lämpliga hörselskydd och skyddsplagg med knäppta
knappar ända upp i halsen. Använd hjälmvisir som
har filter med korrekt skyddsklass. Använd komplett
skyddsutrustning för kroppen.
5. Läs bruksanvisningen före användning av eller arbeten på apparaten.
6. Avlägsna inte eller dölj varningsetiketterna.
2 ALLMÄN BESKRIVNING
2.1 SPECIFIKATIONER
Apparaten Sound 2060/MD Star Double Pulse är avsedd
för pulserande synergisk MIG/MAG-svetsning, ej pulserande synergisk MIG/MAG-svetsning och traditionell
MIG/MAG-svetsning. Apparaten har tillverkats med
inverterteknik. Svetsen är försedd med två rullars trådmatning.
Svetsen får inte användas för att tina rör.
2.2 FÖRKLARING AV TEKNISKA DATA
Apparaten är konstruerad i överensstämmelse med
dessa internationella standarder: IEC 60974.1 - IEC
60974.10 Cl. A - IEC 61000-3-11 - IEC 61000-3-12.
Nr. Serienummer som alltid ska uppges vid alla
slags förfrågningar angående svetsen.
Statisk enfas frekvensomvandlare - likriktare
- transformator.
MIG Lämpar sig för MIG/MAG-svetsning.
U0 Sekundär tomgångsspänning.
X Procentuell kapacitetsfaktor.
Kapacitetsfaktorn anger procent per 10
minuter som svetsen kan arbeta med en
bestämd ström utan att överhettas.
I2 Svetsström.
U2 Sekundär spänning med ström I2.
U1 Nominell matningsspänning.
1~ 50/60Hz Enfasmatning 50 eller 60 Hz.
I1 max Max. strömförbrukning vid ström I2 och
spänning U2.
Verk. I1 Max. verklig strömförbrukning med hänsyn
till kapacitetsfaktorn.
Detta värde motsvarar normalt kapaciteten
\hos apparatens tröga skyddssäkring.
IP23S Höljets kapslingsklass.
Klass 3 som andra siffra innebär att denna
apparat kan förvaras utomhus, men att den
inte är avsedd att användas utomhus vid
nederbörd såvida den inte används under
tak.
Lämpar sig för arbete i utrymmen med för-
höjd risk.
OBS! Svetsen är även tillverkad för arbete i omgivningar
med föroreningsklass 3 (se IEC 60664).
2.3 SKYDD
2.3.1 Blockeringsskydd
Vid driftstörningar blinkar ett nummer på displayen M
som har följande innebörd:
52 = Startknappen har tryckts ned under tändningen.
53 = Startknappen har tryckts ned under återställningen
av termostaten.
56 = Förlängd kortslutning mellan svetstråden och mate-
rialet som ska svetsas.
Stäng av apparaten och starta den på nytt.
Kontakta teknisk service om andra nummer än de ovannämnda visas på displayen.
2.3.2 Överhettningsskydd
Apparaten skyddas av en termostat som stoppar apparaten om max. temperatur överskrids. I ett sådant läge
fortsätter fläkten att gå och på displayen M blinkar förkortningen tH.
3 BESKRIVNING AV GENERATOR (FIG. 1)
A - Uttag (-): Till detta ska jordkabeln anslutas.
B - Centraladapter: Anslut slangpaketet.
C - Kontaktdon: För anslutning av fjärrkontroller och
kontrollkabel för slangpaketet Push-Pull - Art.nr. 2003.
F - Kontaktdon: Kontaktdon av typ DB9 (RS 232),
används för att uppdatera mikroprocessorns program.
L - Strömbrytare PÅ/AV.
M - Nätkabel.
N - Gasslang.
4 BESKRIVNING AV KONTROLLPANEL (FIG. 2)
Väljarknapp AE
Varje nedtryckning väljer värdet som kan ställas in med
vredet Al. Vilka värden som kan väljas beror på den valda
svetsprocessen och visas av lysdioderna AA, AB, AC och
AD.
Lysdiod AA PRG
Indikerar att displayen AL visar numret på inställt
program.
S
Page 72
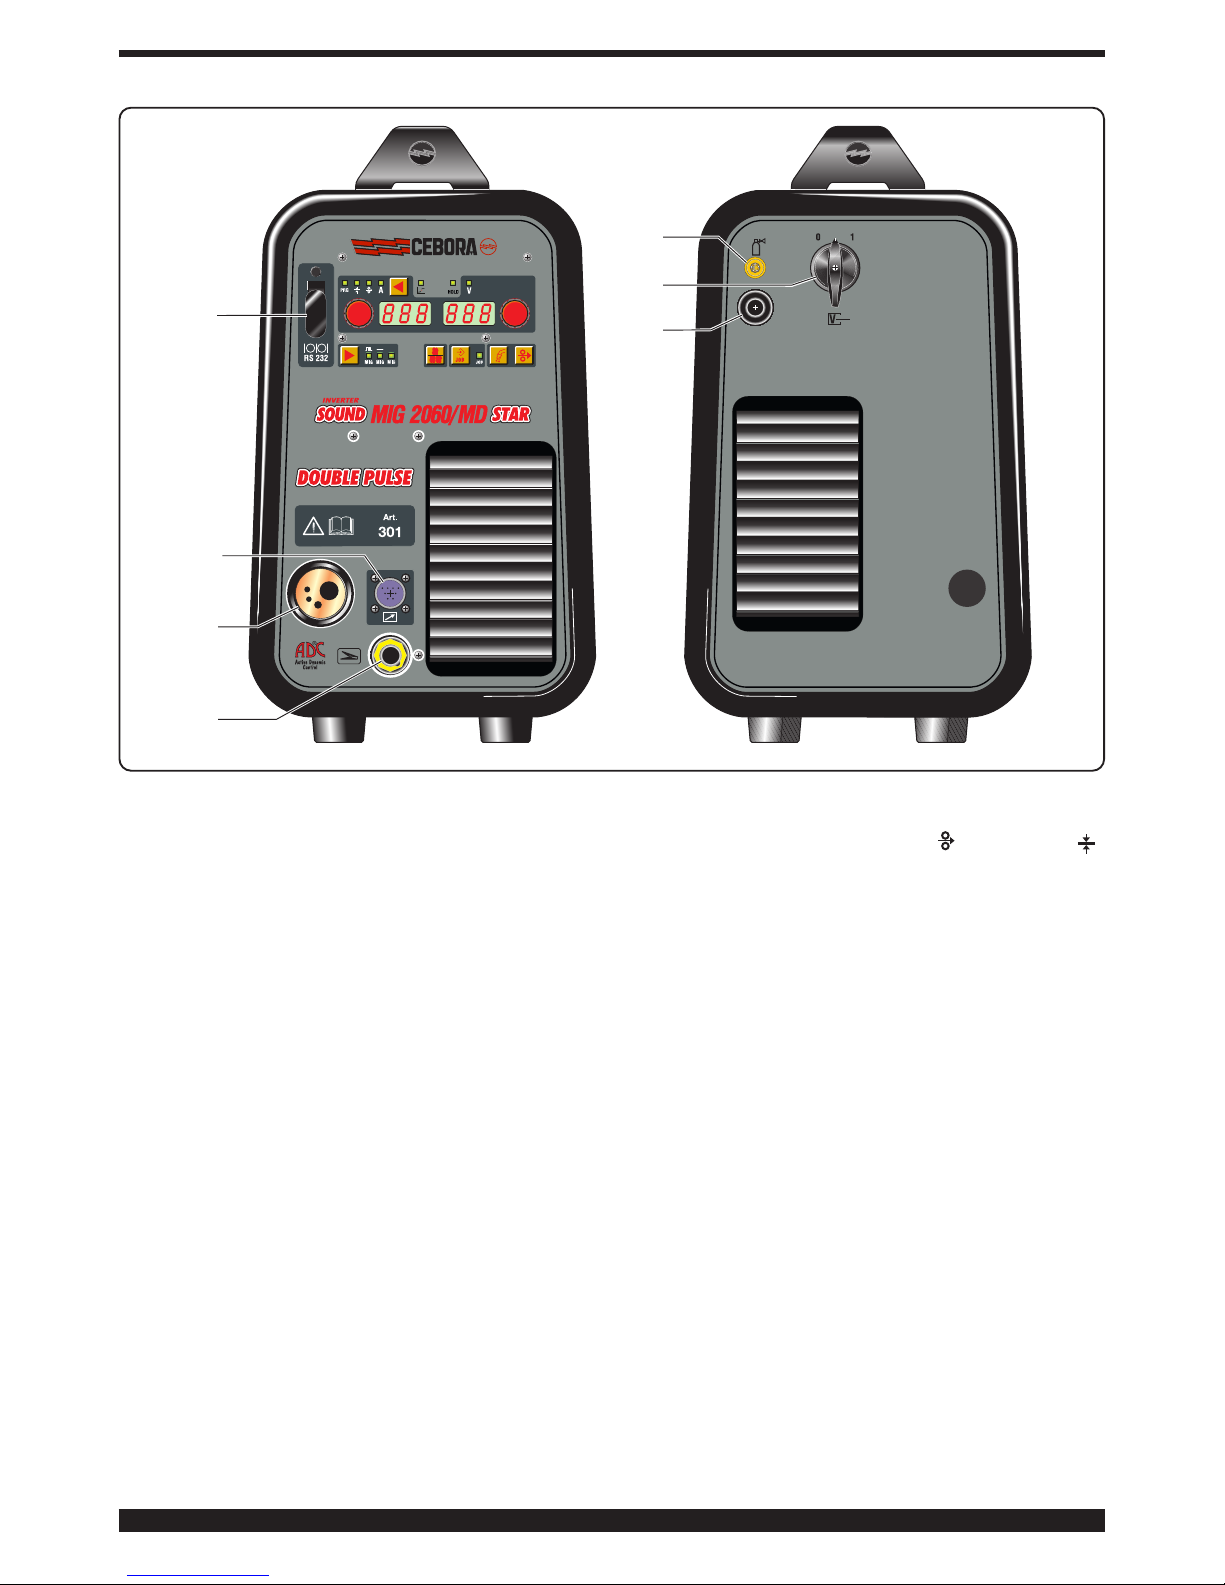
72
Lysdiod AB Tjocklek
Displayen AL visar rekommenderad tjocklek beroende på
inställd ström och hastighet. Endast aktiv vid synergisk
MIG-svetsning.
Lysdiod AC Trådhastighet
Indikerar att displayen AL visar trådhastigheten vid svetsning.
Lysdiod AD Ström
Indikerar att displayen AL visar en svetsström. Under
svetsningen visas den uppmätta svetsströmmen. Om
apparaten står i paus och lysdioden AG är släckt visas
den inställda svetsströmmen.
Lysdiod AF Sfärisk position
Kan inte väljas. Aktiv vid synergisk MIG-svetsning.
Indikerar att de två valda värdena för svetsning kan ge
instabila svetsbågar och svetssprut.
Lysdiod AG Hold
Kan inte väljas. Indikerar att värdena som visas på
displayerna AL och AM (normalt Ampere och Volt) är de
som användes vid den senast utförda svetsningen.
Lysdioden tänds i slutet av varje svetsning.
Lysdiod AH Spänning
Vid svetsning indikerar denna lysdiod att displayen AM
visar den inställda spänningen eller den senaste uppmätta svetsspänningen (i kombination med att lysdioden AG
tänds).
Vred AI
Följande värden ställs in med detta vred:
Svetsströmmen A, trådhastigheten ( ), tjockleken ( )
och programnumret PRG.
I menyn Driftfunktioner används detta vred för att välja
funktionerna: TRG, SP, HSA, CrA, PrF, PoF, Acc, bb, L,
Dp, PPF, Ito och Fac.
Vid inställning av ett värde i de synergiska MIG-programmen ändras även de andra värdena. Alla dessa värden
visas på displayen AL.
Vred AN
Följande värden ställs in med detta vred:
Vid synergisk MIG-svetsning ställs svetsbågens längd in och
vid traditionell MIG-svetsning ställs svetsspänningen in.
Beroende på vilken funktion som har ställts in med vredet
Al används detta vred i driftmenyn för att aktivera eller
avaktivera funktionen eller genomföra ett delval inom
samma funktion.
Display AL
I alla svetsprocesser visar denna display numeriskt valen
som har gjorts med väljarknappen AE och som har ställts
in med vredet Al.
Displayen visar amperestyrkan för svetsströmmen (lysdiod AD).
Displayen visar m/min för trådhastigheten (lysdiod AC).
Displayen visar mm för tjockleken (lysdiod AB).
Displayen visar numret på inställt program (lysdiod AA).
I menyn Driftfunktioner används detta vred för att välja
funktionerna: TRG, SP, HSA, CrA, PrF, PoF, Acc, bb, L,
B
A
C
M
N
F
L
Fig. 1
Page 73
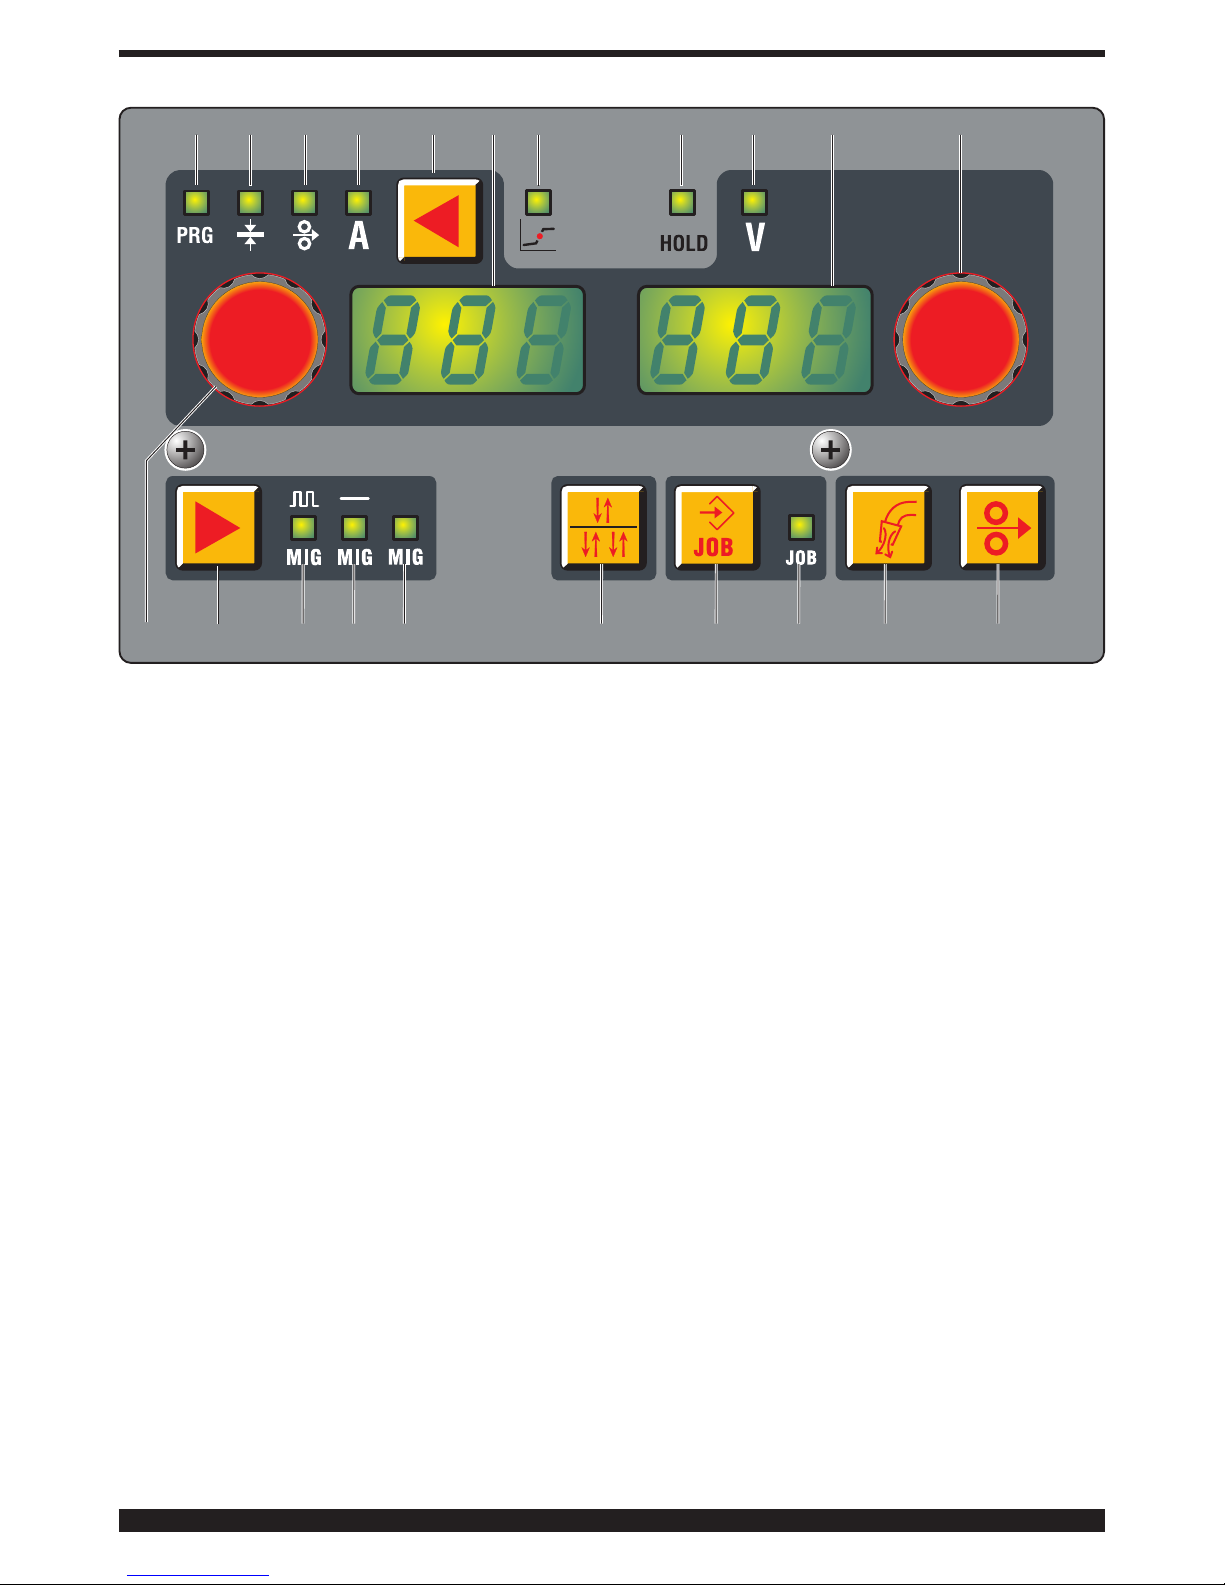
73
Dp, PPF, Ito och Fac. Se avsnitt Driftfunktioner beträf-
fande driftfunktionernas parametrar som visas på
displayen AL.
När apparaten är i varningsläge visar denna display en blinkande text (t.ex. OPN om sidopanelen är öppen). När apparaten är i larmläge visar denna display förkortningen Err.
Display AM
I alla svetsprocesser visar denna display numeriskt svetsbågens längd vid synergisk MIG-svetsning och
svetsspänningen vid traditionell MIG-svetsning.
Displayen visar voltstyrkan för svetsspänningen (lysdiod
AH tänd). Displayen visar ett tal mellan -9,9 och +9,9 för
svetsbågens längd (lysdiod AH släckt). Rekommenderat
värde är 0.
Se avsnitt Driftfunktioner beträffande MIG-driftfunktionens svetsparametrar som visas på displayen AM.
När apparaten är i larmläge visar denna display den motsvarande felkoden, mellan 1 och 99.
Väljarknapp AO
Vid varje nedtryckning väljs svetsprocess. Valet visas av
lysdioderna AP, AQ och AR.
Lysdiod AP för pulserande MIG-svetsning
Indikerar att pulserande synergisk MIG-svetsning har
valts.
Lysdiod AQ för synergisk MIG-svetsning
Indikerar att synergisk MIG-svetsning har valts.
Lysdiod AR för traditionell MIG-svetsning
Indikerar att traditionell MIG-svetsning har valts.
Väljarknapp AU
Vid varje kort nedtryckning väljs tvåtaktsfunktion (MANUELL) resp. fyrtaktsfunktion (AUTOMATISK). Valet visas på
displayen AL.
I tvåtaktsfunktion börjar apparaten att svetsa när knappen trycks ned och avbryter svetsningen när knappen
släpps upp. I fyrtaktsfunktion börjar apparaten att svetsa
när slangpaketets knapp trycks ned och släpps upp och
avbryter svetsningen när denna knapp åter trycks ned
och släpps upp.
Väljarknapp AV (JOB)
Lagring och hämtning av lagrade program.
För att lagra ett program (JOB) räcker det att trycka på
knappen AV i minst 3 sekunder. Lysdioden AZ tänds, på
displayen AL blinkar förkortningen STO och på displayen
AM blinkar det första lediga numret. Välj i vilket läge som
lagringen ska göras med vredet AN. Tryck åter på knappen AV tills det hörs en ljudsignal som bekräftar att lagringen har utförts och det valda numret slutar blinka.
För att hämta ett lagrat program räcker det att trycka kort
på knappen AV och sedan välja numret med vredet AN.
Det går att lagra max. 99 värdekombinationer för ström
och spänning.
För att radera ett lagrat program trycker du på knappen
AV i minst 3 sekunder. Vrid vredet Al tills förkortningen
DEL visas på displayen AL och tryck sedan åter på knap-
pen AV i ytterligare 3 sekunder.
Du kan hämta en lagrad parameter för ström/spänning ur
minnet för att ändra eller använda den. För att hämta en
parameter ur minnet måste du trycka på knappen AV i 3
sekunder, välja numret som ska hämtas med vredet Al
och välja förkortningen rcL som ska visas på displayen
AL med vredet AN. Tryck sedan på knappen AV i minst 3
sekunder.
Lysdiod AZ JOB
Indikerar att menyn för lagring av programpunkter har
valts.
AA AB AC AD AL AGAF AH AM
AN
AE
APAO AQ AR AU AV AZ AY AWAI
Fig. 2
Page 74
74
Väljarknapp AY
Gastest
När du trycker på denna knapp börjar gas att släppas ut.
Stäng av gasen genom att åter trycka på knappen.
Om knappen inte trycks ned inom 30 sekunder avbryts
gasutsläppet.
Väljarknapp AW
Trådtest
Medger trådmatning utan spänning och ström.
När knappen trycks ned matas tråden fram med en hastighet på 1 m/min de första 5 sekunderna och därefter
ökar trådmatningshastigheten till 8 m/min.
När knappen släpps upp stannar motorn omedelbart.
5. DRIFTFUNKTIONER
Tryck på knappen AE och håll den nedtryckt i minst 3
sekunder för att gå in i undermenyn. Välj funktion som ska
visas på displayen AL med vredet AI och välj funktion
eller värde som ska visas på displayen AM med vredet
AN. Tryck ned och släpp omedelbart upp knappen AE för
att återgå till normal visning.
1 - TRG
Du kan välja mellan tvåtaktsfunktion (2t), fyrtaktsfunktion (4t) och tre strömnivåer (3L). Du kan välja tvåtakts-
resp. fyrtaktsfunktionen med väljarknappen AU utan att
gå in i menyn Driftfunktioner.
2t Apparaten börjar att svetsa när knappen trycks ned
och avbryter svetsningen när knappen släpps upp. 4t
Tryck ned och släpp upp slangpaketets knapp för att
starta svetsningen och tryck åter ned och släpp upp
knappen för att avbryta svetsningen. 3L Denna funktion
är aktiv i synergiska program. Rekommenderas särskilt
för svetsning i aluminium.
Du kan välja mellan tre olika strömnivåer med hjälp av
slangpaketets startknapp. Inställningen av strömnivå och
ramp görs enligt följande:
SC Startström (hot start). Svetsströmmen kan ställas in
på mellan 1 och 200 %. Värdet ställs in med vredet AN.
Slo Ramp. Inställning 1 - 10 sekunder.
Funktionen bestämmer övergångstiden mellan startströmmen SC och svetsströmmen och övergångstiden
mellan den andra strömnivån och den tredje strömnivån
CrC (strömmen för fyllning av ändkrater). Värdet ställs in
med vredet AN.
CrC Strömnivå för fyllning av ändkrater. Svetsströmmen
kan ställas in på mellan 1 och 200 %. Värdet ställs in med
vredet AN.
Svetsningen startar när slangpaketets knapp trycks ned.
Svetsströmmen som används är startströmmen SC.
Denna ström upprätthålls så länge slangpaketets knapp
hålls nedtryckt. När knappen släpps upp övergår startströmmen till svetsströmmen som har ställts in med vredet Al. Den nya svetsströmmen upprätthålls sedan tills
slangpaketets knapp åter trycks ned. Nästa gång
slangpaketets knapp trycks ned övergår svetsströmmen
till den tredje strömnivån CrC. Den nya strömnivån
upprätthålls sedan tills slangpaketets knapp åter trycks
ned. När knappen släpps upp avbryts svetsningen.
2 - SP (punktsvetsning)
Aktiverar (ON) och avaktiverar (OFF) punktsvetsningsfunktionen.
Punktsvetsningstiden tSP kan ställas in på mellan 0,3 och
5 sekunder.
Paustiden mellan två svetspunkter tIN kan ställas in på
mellan 0,3 och 5 sekunder.
Denna funktion är avaktiverad när funktionen 3L är aktiv.
3 - HSA (automatisk hot start)
Denna funktion är avaktiverad när funktionen 3L är aktiv
och fungerar endast i synergiska program.
När funktionen har aktiverats med vredet AN, kan nivån
på startströmmen SC (hot start) ställas in på mellan 1 och
200 % av svetsströmmen. Värdet ställs in med vredet AN.
Strömmens varaktighet tHS (fabriksinställning 130 %)
kan ställas in på mellan 0,1 och 10 sekunder (fabriksinställning 0,5 sekunder).
Övergångstiden Slo mellan startströmmen SC och
svetsströmmen kan ställas in på mellan 0,1 och 10 sekunder (fabriksinställning 0,5 sekunder).
4 - CrA (crater filler - fyllning av ändkrater)
Funktionen väljs med vredet AI och kan användas när
tvåtakts- (2t) eller fyrtaktsfunktion (4t) väljs vid svetsningen. Funktionen kan även användas med funktionen HSA.
När du har aktiverat funktionen genom att välja On med
vredet AN, vrider du på vredet Al för att visa följande förkortningar:
Slo = Övergångstid mellan svetsström och ström för fyllning av ändkrater. Fabriksinställning 0,5 sekunder.
Inställning 0,1 - 10 sekunder.
CrC = Ström för fyllning av ändkrater. Uttrycks i procent
av trådhastigheten vid svetsningen. Fabriksinställning 60
%. Inställning 10 - 200 %.
TCr = Varaktighet för strömmen för fyllning av ändkrater.
Fabriksinställning 0,5 sekunder. Inställning 0,1 - 10
sekunder.
5 - Prf (förgas)
Inställning 0 - 3 sekunder.
6 - Pof (eftergas)
Inställning 0 - 30 sekunder.
7 - Acc (matning)
Inställning 0 - 100 %.
Detta är trådhastigheten, uttryckt i procent av den inställda hastigheten för svetsningen, innan tråden nuddar
arbetsstycket.
Denna inställning är viktig för en bra start.
Fabriksinställning Au (automatisk).
Värdet ändras med vredet AN. Om du vill gå tillbaka till
fabriksinställningarna efter att värdet har ändrats trycker
du på knappen AV tills förkortningen Au åter visas på
displayen AM.
8 - BB (burn-back)
Inställning 4 - 250 ms. Funktionen används för att ställa in
längden på tråden som kommer ut ur gasmunstycket
efter svetsning. Ju högre värde, desto högre är förbränningen av tråden.
Fabriksinställning Au (automatisk).
Page 75
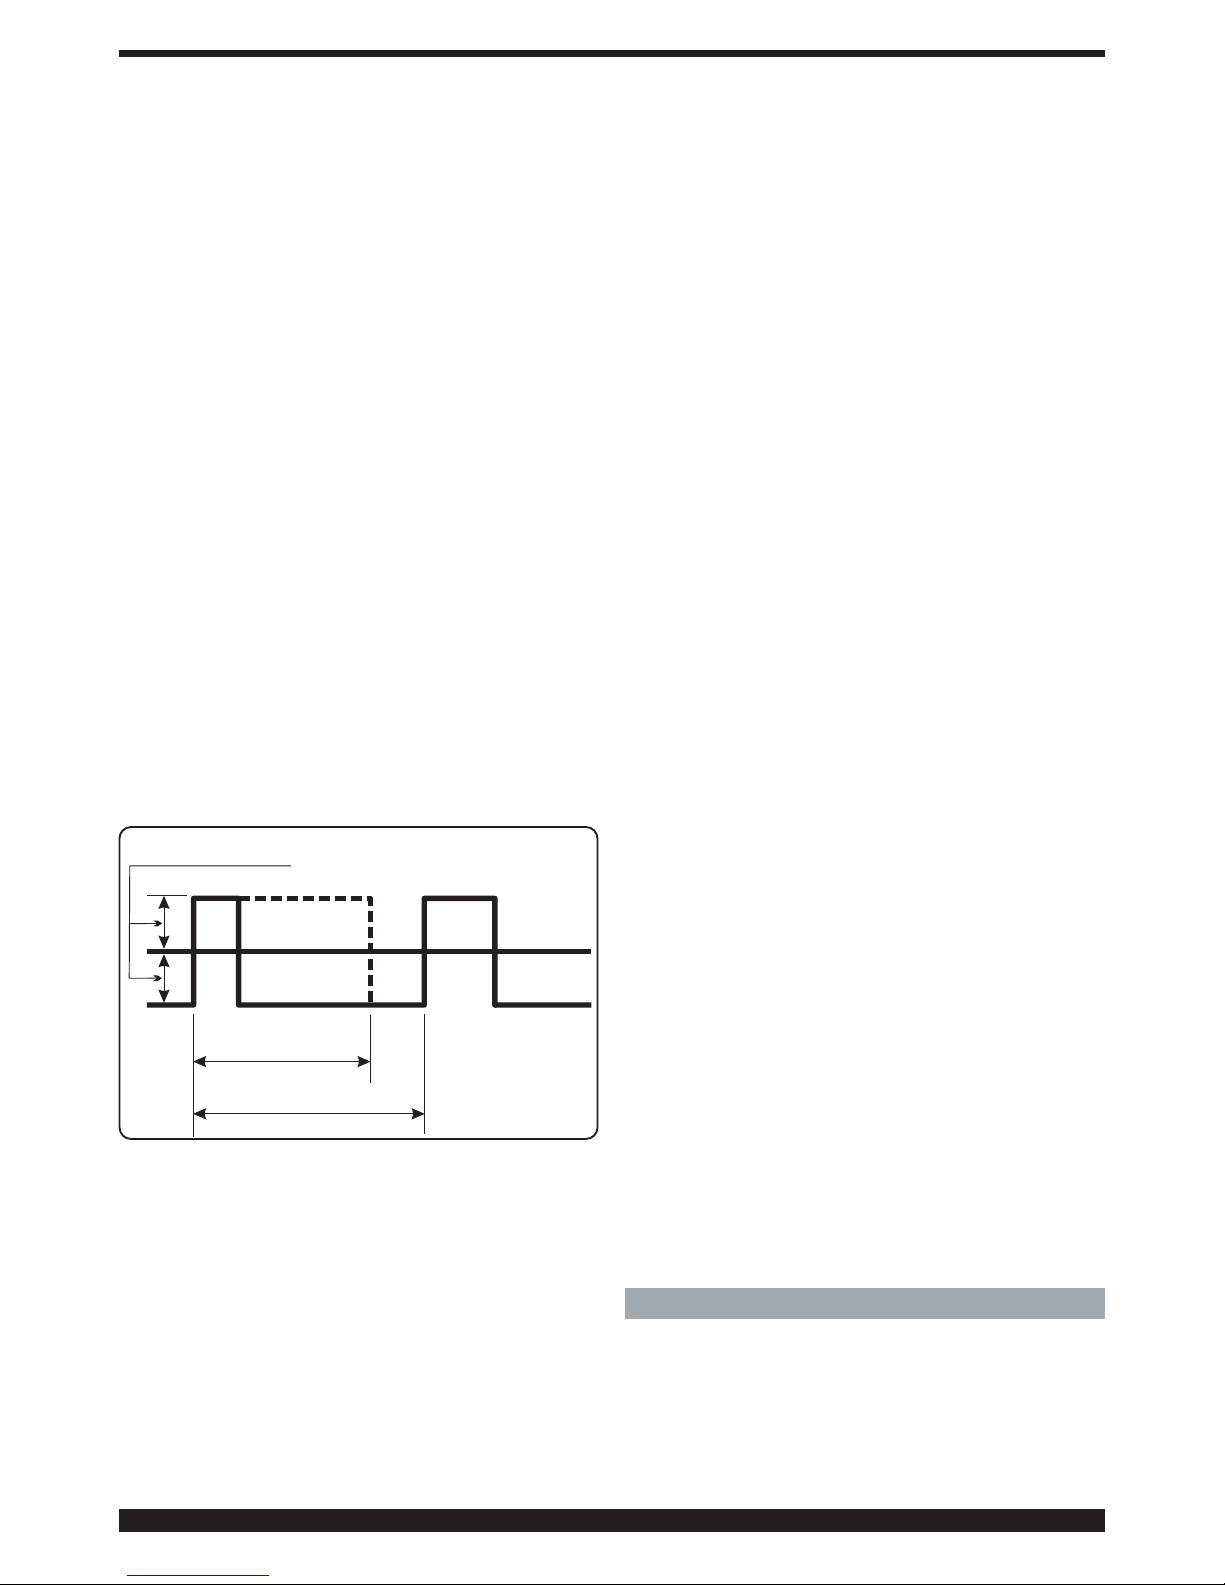
75
Om du vill gå tillbaka till fabriksinställningarna efter att
värdet har ändrats trycker du på knappen AV tills förkortningen Au åter visas på displayen AM.
9 - L (impedans)
Inställning -9,9 - +9,9. Fabriksinställning 0. Impedansen
minskar om talet ändras till ett negativt tal och ökar om
talet ändras till ett positivt tal.
10 - dP (dubbel pulsering, tillval)
Denna typ av svetsning ändrar strömintensiteten mellan
två nivåer och kan kopplas in för samtliga synergiska program. Innan funktionen väljs är det nödvändigt att först
göra en kort svetsfog för att fastställa den hastighet som
passar svetsningen. Referenshastigheten fastställs på så
sätt.
Gör följande för att aktivera funktionen:
A) - Aktivera funktionen genom att vrida på vredet AN tills
förkortningen On visas på displayen AM.
B) - Vrid på vredet AI tills förkortningen FdP (frekvens för
dubbel pulsering) visas på displayen AL. Displayen AM
visar förkortningen OFF (avstängt).
Vrid på vredet AN för att välja arbetsfrekvens (inställning
0,5 - 5 Hz). Det valda värdet visas på displayen AM.
C) - Vrid på vredet Al tills förkortningen ddP (skillnad i
m/min för dubbel pulsering) visas.
Vrid på vredet AN för att välja meter per minut (inställning
0,1 - 3 m/min) som läggs till eller dras ifrån referenshastigheten (fabriksinställning 1 m/min).
D) - Vrid på vredet Al tills förkortningen tdP visas. Detta
är varaktigheten för den högsta trådhastigheten, d.v.s.
den högsta strömmen. Uttrycks i procent av tiden som
har beräknats med frekvensen Fdp (fig. 3).
Vrid på vredet AN för att ställa in procentsatsen.
Inställning 25 - 75 % (fabriksinställning 50 %).
E) - Vrid på vredet Al tills förkortningen AdP (svetsbågens
längd vid den högsta strömmen) visas. Inställning -9,9 +9,9 (fabriksinställning 0).
Kontrollera under svetsningen att svetsbågens längd är
densamma för båda strömnivåerna. Vrid eventuellt på
vredet AN för att korrigera.
OBS! Det är möjligt att svetsa i funktionerna för dubbel
pulsering.
Tryck kort på knappen AE för att återgå till panelens normalkonfiguration när dessa inställningar har gjorts.
Om det skulle vara nödvändigt att reglera svetsbågens längd
för den lägsta strömmen, d.v.s. den lägsta hastigheten, ska
svetsbågens längd för referenshastigheten regleras. När
referenshastigheten ändras ska de tidigare inställningarna
också ändras i förhållande till den nya hastigheten.
11- PP (push-pull).
Montera slangpaketet PUSH-PULL art.nr. 2003 för att
aktivera funktionen PPF (PUSH PULL FORCE) som reglerar vridmomentet på PUSH-PULL-slangpaketets motor
så att en jämn trådmatning erhålls. Värdet regleras med
vredet AN och kan ställas in på mellan 99 och -99.
Standardinställningen är 0.
12 - Ito. (inching time out)
Målet är att blockera svetsen om tråden matas ut från
slangpaketet utan svetsström efter starten.
Trådens utmatning från slangpaketet kan ställas in på
mellan 5 och 50 cm med vredet AN. När funktionen
används aktiveras eller avaktiveras trådutmatningen med
(On) resp. (Off).
13- qC (Kwaliteitscontrole).
De functie kwaliteitscontrole activeren.
Off- Functie gedeactiveerd.
On- Functie geactiveerd. (Raadpleeg voor deze functie
de handleiding 3300239 voor de Artikelen: 224.04
en 405.00).
qCO-( Controle kwaliteit output).
Selecteer het soort uitgang voor de kwaliteitscontrole verslagen:
ASC- (ASCII) uitgang op seriële poort, uitsluitend
niet.geformatteerde tekst voor Windows
Hyperterminal.
PRN- (Printer) uitgang op seriële poort voor printer Art.
405.
14- UtC keuze tijdzone.
Specificeer, afhankelijk van het land van installatie van het
lasapparaat, een waarde tussen -12 en 12.
(bijv. Italië 1 = +1 ten opzichte van utc)
15 - dSt keuze wintertijd.
(bijv. 0 winter, 1 zomer)
16 - Fac. (factory)
Målet är att återställa svetsens fabriksinställningar. När
funktionen har valts visar displayen AM följande: noP =
Återställa svetsens fabriksinställningar utan att radera de
lagrade programmen, Prg = Radera samtliga lagrade program och ALL = Återställa svetsens fabriksinställningar.
För att bekräfta den önskade funktionen räcker det att
trycka på knappen AV i 3 sekunder. Förkortningen som
visas på displayen AM börjar att blinka och efter några
sekunder hörs en ljudsignal som bekräftar att lagringen är
utförd.
6 INSTALLATION
Installationen av svetsen får endast utföras av kvalificerad
personal. Samtliga anslutningar ska utföras i enlighet
med gällande olycksförebyggande lagar (CEI 26-23 IEC/TS 62081).
DdP= 0,1÷3 m/min
tdP T= 25÷75% di
T Fdp= 1/ (0,5÷5 Hz)
=
=
Fig. 3
REFERENSHASTIGHET
Page 76
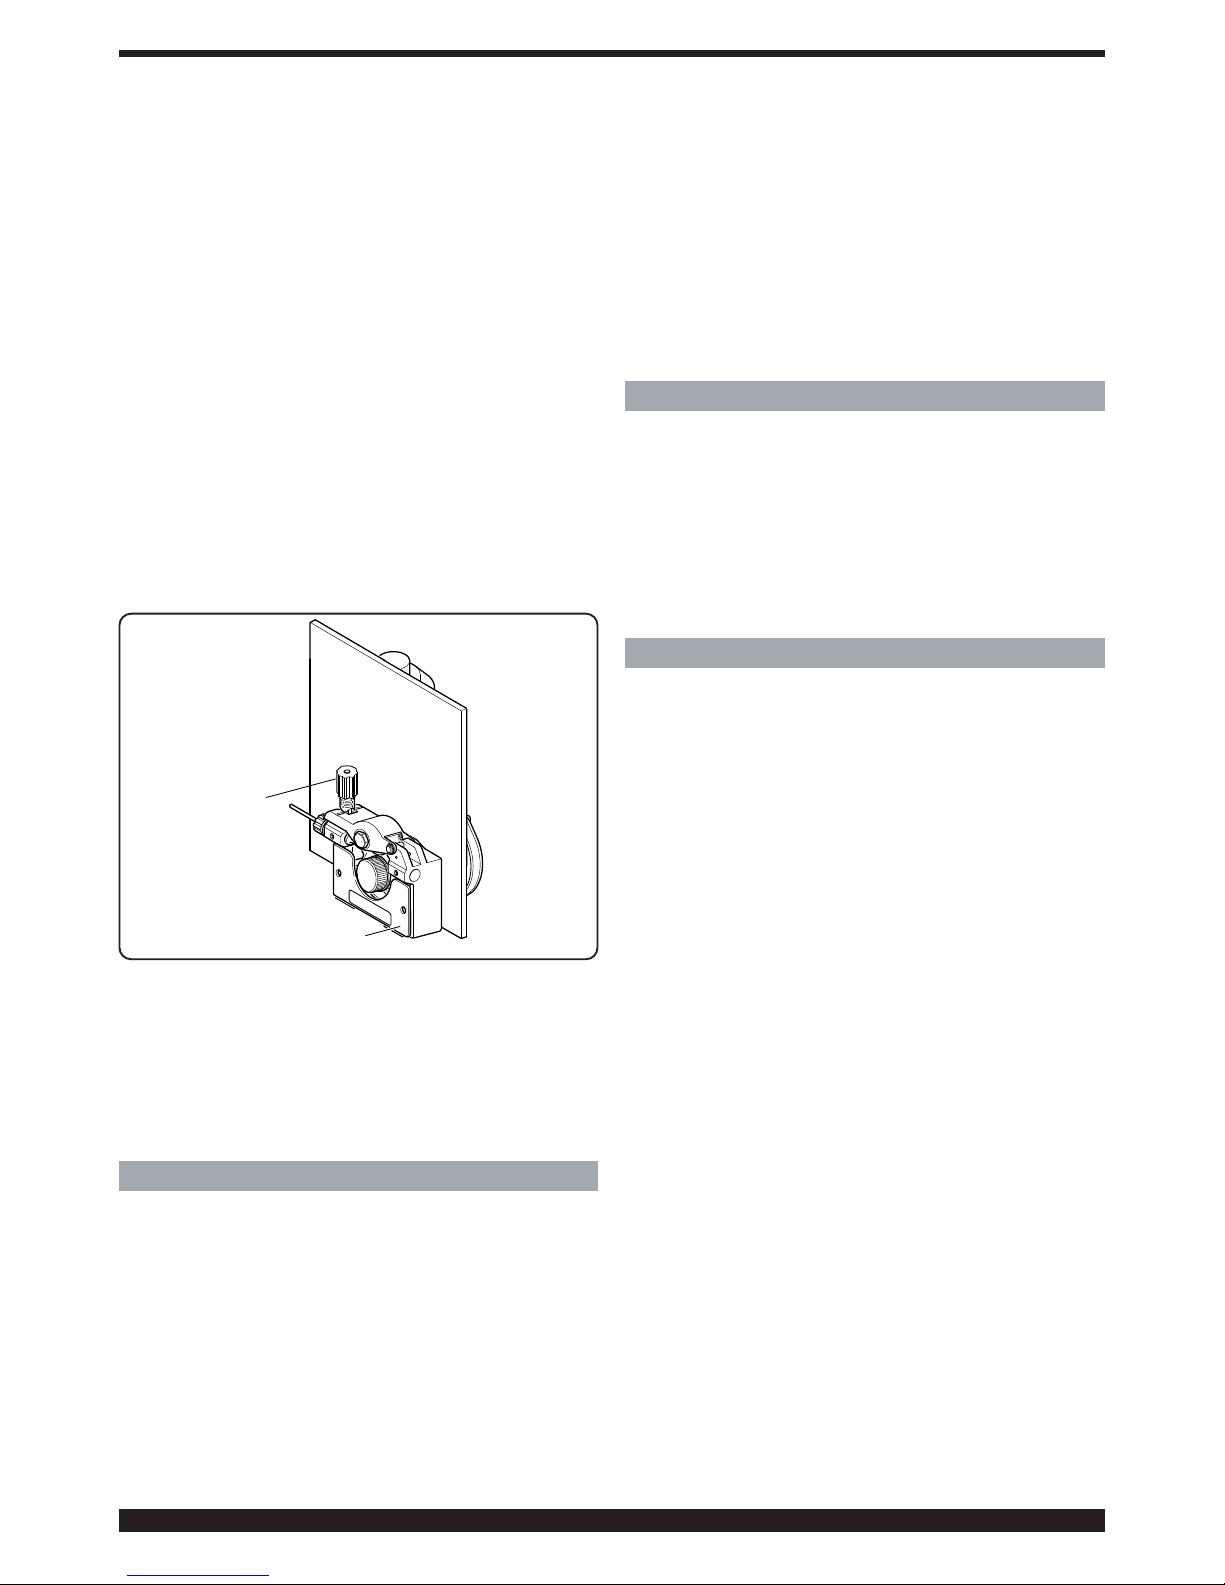
76
Ställ in funktionerna i undermenyn enligt anvisningarna i
avsnitt Driftfunktioner.
Ställ in trådhastigheten och svetsspänningen med vredet
AI.
Vid traditionell MIG-svetsning är lysdioden AR tänd.
Välj programnummer för PRG beroende på svetstrådens
diameter, materialkvalitet och gastyp. Följ anvisningarna
på den rörliga sidopanelens insida.
Ställ in funktionerna i undermenyn enligt anvisningarna i
avsnitt Driftfunktioner.
Ställ in trådhastigheten och svetsspänningen med vredet
Al resp. AN.
8 TILLBEHÖR
8.1 MIG-SLANGPAKET ART.NR. 1242
Luftkylt CEBORA MIG-slangpaket (280 A), 3,5 m.
8.2 Luftkylt SLANGPAKET PUSH-PULL
UP/DOWN ART.NR. 2003
8.3 Vagn för generator, art.nr 1656.
8.4 Spolsats, diameter 300 mm, 15 kg, art.nr 114.
9 UNDERHÅLL
Samtliga underhållsmoment ska utföras av kvalificerad personal i enlighet med standard CEI 26-29 (IEC
60974-4).
9.1 UNDERHÅLL AV GENERATOR
Säkerställ att strömbrytaren L är i läge "O" och dra ut
nätkabeln före underhållsarbeten inuti apparaten.
Använd tryckluft för att regelbundet avlägsna metalldamm som kan ha samlats inuti apparaten.
9.2 ANVISNINGAR EFTER UTFÖRD REPARATION
Efter en reparation ska du vara noga med att lägga alla
kablar på plats så att isoleringen garanteras mellan
apparatens primära och sekundära sida. Undvik att trådarna kommer i kontakt med delar i rörelse eller med
delar som blir varma under driften. Återmontera samtliga
kabelklämmor som på originalapparaten för att undvika
att apparatens primära och sekundära sida kan sammankopplas om en ledare går av eller lossnar.
Återmontera skruvarna med de tandade brickorna som
på originalapparaten.
Kontrollera regelbundet att svetsen och alla anslutningar
är i gott skick för att garantera operatörens säkerhet.
Efter en reparation ska du vara noga med att lägga alla
kablar på plats så att isoleringen garanteras mellan delar
som är anslutna till elmatningen och delar som är
anslutna till svetskretsen.
Undvik att trådarna kommer i kontakt med delar i rörelse
eller med delar som blir varma under driften. Återmontera kabelklämmorna som på originalapparaten för att
undvika att elmatningen och svetskretsarna kan sammankopplas om en ledare går av eller lossnar.
6.1 UPPSTÄLLNING
Svetsen väger ca 22 kg.
Placera apparaten på en plats där den står stadigt, med
god ventilation och skyddad från metallstoft (t.ex. från
slipmaskiner).
6.2 DRIFTFÖRBEREDELSER
Montera bakhjulen.
Montera kontakten på matningskabeln. Var noga med att
ansluta den gulgröna ledaren till jordpolen. Kontrollera att
matningsspänningen överensstämmer med svetsens
nominella spänning.
Använd skyddssäkringarna som är lämpliga för vad som
anges i tekniska data på märkplåten.
Anslut svetsens gasslang till gasflaskans tryckreduceringsventil. Montera slangpaketet.
Kontrollera att rullarnas spår överensstämmer med den
använda trådens diameter. Öppna den rörliga sidopanelen, ta bort kåpan CA, lossa på trådtryckarrullarna med
vredet för inställning av tryck BN, byt ut rullarna och montera tillbaka kåpan CA (fig. 4).
Montera trådrullen och stick in tråden i trådmataren och i
slangpaketets hölje.
Lås fast trådtryckarrullarna med vredet BN och ställ in
trycket.
Starta apparaten.
Reglera gasen med knappen AY. Mata sedan fram tråden
med knappen AW.
7 SVETSNING
Vid pulserande synergisk MIG-svetsning är lysdioden
AP tänd.
Välj programnummer för PRG beroende på svetstrådens
diameter, materialkvalitet och gastyp. Följ anvisningarna
på den rörliga sidopanelens insida.
Ställ in funktionerna i undermenyn enligt anvisningarna i
avsnitt Driftfunktioner.
Svetsparametrarna ställs in med vredet Al.
Vid synergisk MIG-svetsning är lysdioden AQ tänd.
Välj programnummer för PRG beroende på svetstrådens
diameter, materialkvalitet och gastyp. Följ anvisningarna
på den rörliga sidopanelens insida.
%1
&$
Fig. 4
Page 77
77
ODHGOS CRHSEWS GIA SUSKEUH SUGKOLLHSHS ME NHMA
SHMANTIKOœ PRIN QEVSETE SE LEITOURGIVA THN
SUSKEUHV DIABAVSTE TO PAROVN EGCEIRIVDIO KAI
DIATHREIVSTE TO GIA OVLH TH DIAVRKEIA TH" ZWHV"
TH" SUSKEUHV" SE CWVRO POU NA EIVNAI GNWSTOV
STOU" ENDIAFEROVMENOU".
AUTHV H SUSKEUHV PREVPEI NA CRHSIMOPOIEIVTAI
APOKLEISTIKAV GIA ENEVRGEIE" SUGKOVLLHSH".
1 PROFULAVXEI" ASFAVLEIA"
H SUGKOVLLHSH KAI TO KOVYIMO ME
TOVXO MPOROUVN NA APOTELEVSOUN
AITIVE" KINDUVNOU GIA SA" KAI GIA
TRIVTOU", gi· autov o crhvsth" prevpei na eivnai ekpaideumevno" w" pro" tou" kinduvnou" pou proevrcontai apov
ti" enevrgeie" sugkovllhsh" kai pou anafevrontai sunoptikav parakavtw. Gia piov akribeiv" plhroforive" zhteivste
to egceirivdio me kwvdika 3.300758
QOVRUBO"
Authv kaqeauthv h suskeuhv den paravgei qoruvbou"
pou na uperbaivnoun ta 80 dB. H diadikasiva koyivmato" plavsmato"§sugkovllhsh" mporeiv na parav-
gei ovmw" qoruv
bou" pevran autouv tou orivou. Gi· autov oi
crhvste" prevpei na lambavnoun ta problepovmena apov to
Novmo mevtra.
HLEKTROMAGNHTIKA PEDIA-Mporouvn na eivnai blaberav.
• To hlektrikov reuvma pou diapernav
opoiondhvpote agwgov paravgei hlektromagnhtikav pediva (EMF). To reuvma sugkovllhsh" hv kophv" prokaleiv hlektromagnhtikav pediva guvrw apov ta kalwvdia kai ti"
gennhvtrie".
• Ta hlektromagnhtikav pediva pou proevrcontai apov uyhlav reuvmata mporouvn na parevmboun me th leitourgiva
bhmatodotwvn. Atoma pou fevroun hlektronikev" suskeuev"
zwtikhv" shmasiva" (pacemaker) qa prevpei na sumbouleuvontai ton iatrov prin proseggivsoun enevrgeie" sugkovllhsh" tovxou, koph"v, frezarivsmato" hv shmeiakhv" sugkovllhsh".
• H evkqesh sta hlektromagnhtikav pediva th" sugkovllhsh" hv kophv" mporouvn na evcoun avgnwste" epidravsei" sthn ugeiva.
Kavqe ceiristhv", gia na meiwvsei tou" kinduvnou" pou proevrcontai apov thn evkqesh sta hlektromagnhtikav pediva,
prevpei na threiv ti" akovlouqe" diadikasive":
- Na frontivzei wvste kalwvdio swvmato" kai labivda"
hlektrodivou hv tsimpivda" na mevnoun enwmevna. An
eivnai dunatovn, sterewvste ta maziv me tainiva.
- Mhn tulivgete potev ta kalwvdia swvmato" kai
labivda" hlektrodivou hv tsimpivda" guvrw apov to
swvma.
- Mhn mevnete potev anavmesa sto kalwvdio swvmato"
kai kalwvdio labivda" hlektrodivou hv tsimpivda". An
to kalwvdio swvmato" brivsketai dexiav apov to
ceiristhv, to kalwvdio th" labivda" hlektrodivou hv
tsimpivda" prevpei na meivnei sthn ivdia pleurav.
- Sundevste to kalwvdio swvmato" sto metallo upov
katergasiva ovso to dunatovn pio kontav sthn periochv
sugkovllhsh" hv kophv".
- Mhn ergavzeste kontav sth gennhvtria.
EKRHVXEI"
• Mhn ekteleivte sugkollhvsei" kontav se doceiva
upov pivesh hv se parousiva ekrhktikwvn skonwvn,
aerivwn hv atmwvn. Ceirivzeste me prosochv ti" fiavle" kai tou" ruqmistev" pivesh" pou crhsimopoiouvntai
katav ti" enevrgeie" sugkovllhsh".
HLEKTROMAGNHTIKH SUMBATOTHTA
Authv h suskeuhv eivnai kataskeuasmevnh suvmfwna me ti"
endeivxei" pou perievcontai ston enarmonismevno kanonismov IEC 60974-10 (Cl. A) kai prevpei na crhsimopoieivtai
movno gia epaggelmatikouv" skopouv" kai se biomhcanikov
peribavllon. Qa mporouvsan, pravgmati, na upavrcoun
duskolive" sthn exasf
avlish th" hlektromagnhtikhv" sumbatovthta" se peribavllon diaforetikov ap· ekeivno th"
biomhcaniva".
DIALUSH HLEKTRIKWN KAI HLEKTRONIKWN
SUSKEUWN
Μην πετάτε τις ηλεκτρικές συσκεύες μαζί με τα
κανονικά απόβλητα!! Σύμφωνα με την Ευρωπαϊκή
Οδηγία 2002/96/CE πάνω στα απόβλητα των ηλεκτρικών
και ηλεκτρονικών συσκευών και την σχετική εφαρμογή
της μέσα στα πλαίσια της ισχύουσας εθνικής
νομοθεσίας, οι πρός πέταγμα ηλεκτρικές συσκευές
πρέπει να συλλέγονται ξεχωριστά και να μεταφέρονται σε
μία μονάδα ανακύκλωσης αποβλήτων οικολογικά
αποτελεσματική. Ο ιδιοκτήτης της ηλεκτρικής συσκευής
πρέπει να ενημερωθεί πάνω στα εγκεκριμένα συστήματα
επεξεργασίας αποβλήτων από τον τοπικό αντιπρόσωπό
μας. Εφαρμόζοντας αυτή την Ευρωπαϊκή Οδηγία θα
καλυτερεύσει το περιβάλλον και η ανθρώπινη υγεία!
SE PERIVPTWSH KAKHV" LEITOURGIVA" ZHTEIVSTE TH
SUMPARAVSTASH EIDIKEUMEVNOU PROSWPIKOUV.
1.1 ΠΙΝΑΚΙΔΑ ΠΡΟΕΙΔΟΠΟΙΗΣΕΩΝ
Το αριθμημένο κείμενο αντιστοιχεί με τα αριθμημένα τετραγωνάκια της πινακίδας.
B. Το ρολά εφελκυσμού νήματος μπορούν να
πληγώσουν τα χέρια.
C. Το νήμα συγκόλλησης και το γκρουπ εφελκυσμού
νήματος βρίσκονται υπό τάση κατά την συγκόλληση.
Κρατήστε τα χέρια και τα μεταλλικά αντικείμενα σε
απόσταση.
1. Οι ηλεκτροπληξία από το ηλεκτρόδιο συγκόλλησης ή
το καλώδιο μπορεί να είναι θανατηφόρες. Προστατευθείτε κατάλληλα την περίοδο ηλεκτροπληξίας.
1.1 Φορέστε ανθεκτικά μονωτικά γάντια. Μην αγγίζετε το
ηλεκτρόδιο με τα χέρια ακάλυπτα. Μην φοράτε υγρά
ή κατεστραμμένα γάντια.
1.2 Βεβαιωθείτε ότι είστε μονωμένοι από το τεμάχιο προς
συγκόλληση ή το έδαφος.
1.3 Αποσυνδέστε το φις του καλωδίου τροφοδοσίας πριν
από την λειτουργία της μηχανής.
2. Η εισπνοή των αναθυμιάσεων από την συγκόλληση
μπορεί να είναι βλαβερό για την υγεία.
2.1 Κρατήστε το κεφάλι μακριά από τις αναθυμιάσεις.
2.2 Χρησιμοποιήστε ένα σύστημα αναγκαστικού αερισμού ή τοπικής εκκένωσης για την κατάργηση των
αναθυμιάσεων.
Page 78
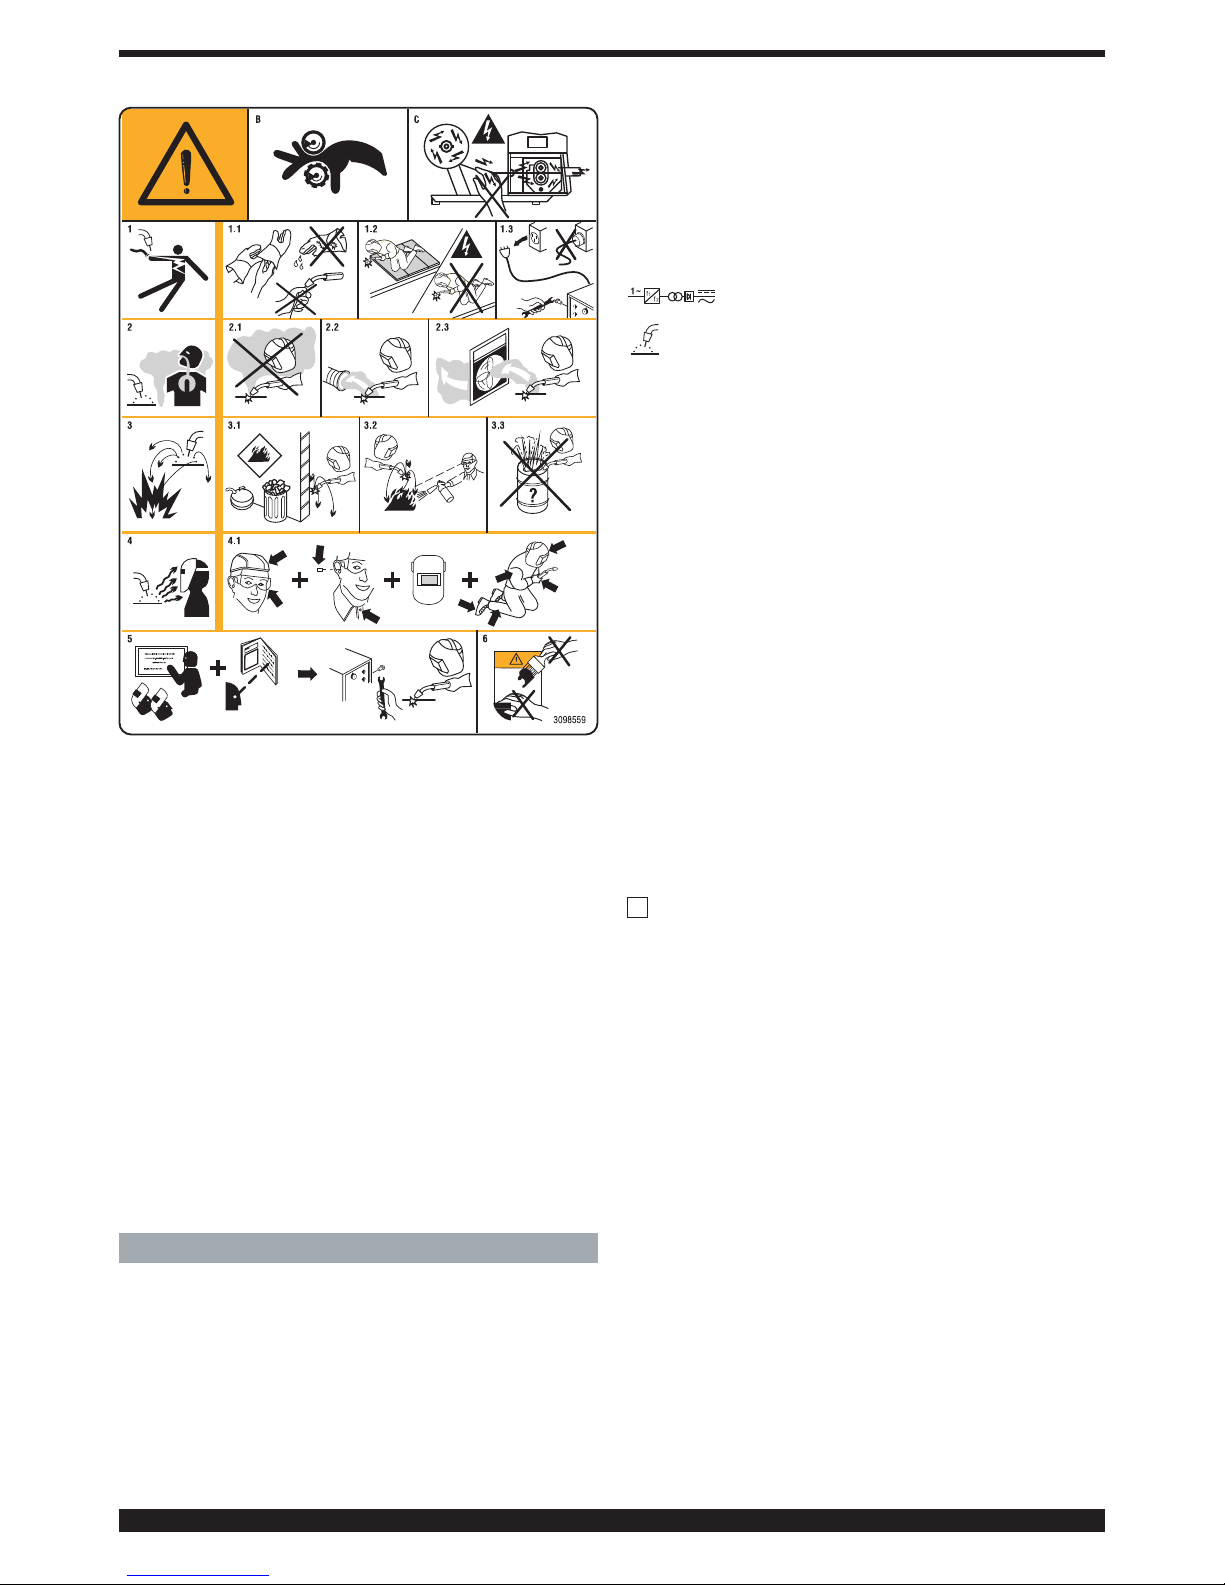
78
2.3 Χρησιμοποιήστε μια ανεμιστήρα αναρρόφησης για
την κατάργηση των αναθυμιάσεων.
3. Οι σπίθες που προκαλούνται από την συγκόλληση
μπορεί να προκαλέσουν εκρήξεις ή πυρκαγιές.
3.1 Κρατήστε τα εύφλεκτα υλικά μακριά από την περιοχή
συγκόλλησης.
3.2 Οι σπινθήρες που προκαλούνται από την συγκόλληση μπορεί να προκαλέσουν πυρκαγιά. Κρατήστε
ένα πυροσβεστήρα με τρόπο ώστε ένα άτομο να είναι
σε ετοιμότητα να το χρησιμοποιήσει.
3.3 Μην συγκολλάτε ποτέ κλειστά δοχεία.
4. Οι ακτίνες του τόξου μπορούν να κάψουν τα μάτια και
να προκαλέσουν εγκαύματα στο δέρμα.
4.1 Φορέστε κράτος γυαλιά ασφαλείας. Χρησιμοποιήστε
κατάλληλα προστατευτικά για τα αυτιά και ρόμπες με
κλειστό το επιλαίμιο. Χρησιμοποιήστε μάσκες κράνη
με φίλτρα σωστού μεγέθους. Φορέστε ένα πλήρες
προστατευτικό για το σώμα.
5. Διαβάστε τις οδηγίες πριν χρησιμοποιήσετε την μηχανή ή ακολουθήστε οποιαδήποτε διαδικασία με αυτή.
6. Μην αφαιρείτε και μην καλύπτετε τις ετικέτες προειδοποίησης
2 GENIKH PERIGRAFH
2.1 PRODIAGRAFES
Η συσκευή Sound 2060/MD Star Double Pulse είναι ένα
κατάλληλο σύστημα για MIG/MAG παλμική συνεργική
συγκόλληση, MIG/MAG μη παλμικής συνεργικής συγκόλλησης, MIG/MAG συμβατικό, που έχει κατασκευαστεί με
τεχνολογία inverter. Ο συγκολλητής διαθέτει μειωτήρα
κίνησης με 2 κυλίνδρους.
Αυτός ο συγκολλητής δεν θα πρέπει να χρησιμοποιείται
για να ξεπαγώνει σωλήνες.
2.2 EPEXHVGHSH TWN TECNIKWVN STOICEIVWN
Η συσκευή είναι κατασκευασµένη κατά τους ακόλουθους κανόνες : IEC 60974.1 -IEC 60974.10 Cl. A -
IEC 61000-3-11 - IEC 61000-3-12.
N°. Ariqmov" mhtrwvou pou prevpei pavnta na
anafevretai gia opoiodhvpote aivthma scetikav
me thv mhcanhv.
Statikov" monofasikov" metaschmatisthv"anorqwthv" sucnovthta".
MIG Katavllhlh gia sugkovllhsh MIG-MAG.
U0. Deutereuvousa tavsh se anoiktov kuvklwma.
X. Posostaiva apovdosh kuvklou ergasiva".
Posostov % 10 leptwvn katav to opoivo to
mhcavnhma mporeiv na leitourghv
sei se evna
orismevno reuvma cwriv" uperqermavnsei".
I2. Reuvma sugkovllhsh"
U2. Deutereuvsa tavsh me reuvma I2
U1. Onomastikhv tavsh trofodosiva".
1~ 50/60Hz Monofasikhv trofodosiva 50 hv 60 Hz. .
I1 Max Mevgisth timhv aporrofhmevnou reuvmato" se
antivstoico reuvma I2 kai tavsh U2.
I1 eff Eivnai h mevgisth timhv tou pragmatikouv reuv
mato" pou aporrofavtai lambavnonta" upovyh
thn apovdosh kuvklou ergasiva".
Sunhvqw" h timhv authv antistoiceiv sthn apov
dosh th" asfavleia" (kaqusterhmevnou tuvpou)
pou prevpei na crhsimopoihqeiv san prosta
siva gia th suskeuhv.
IP23S Βαθμός προστασίας του πλαισίου.
Βαθμός 3 ως δεύτερη σύντμηση σημαίνει ότι
αυτή η σ υσκευή μπορεί να αποθηκευτεί,
αλλά όχι και να χρησιμοποιηθεί στο εξω
τερικό κατά την διάρκεια βροχής, παρά μόνο
αν π ροστατεύεται.
Mhcavnhma katavllhlo gia leitourgiva se
peribavvllonta me auxhmevno kivnduno.
SHMEIWSH>: To sugkollhtikov mhcavnhma kataskeuavsthke
epivsh" gia na leitourgeiv se peribavvllonta me baqmov ruvpansh" 3. (Blevpe IEC 60664).
2.3 P
ROSTASIES
2.3.1 Prostasive" apokleismouv
Se perivptwsh dusleitourgiva" sthn oqovnh M mporeiv na
emfanisteiv evna" anabosbhnovmeno" ariqmov" me thn akovlouqh evnnoia:
52 = plhvktro start piesmevno katav to avnamma.
53 = plhvktro start piesmevno katav thn apokatavstash
tou qermostavth.
56 = Paratetamevno bracukuvklwma metaxuv suvrmato"
sugkovllhsh" kai ulikouv pro" sugkovllhsh.
Sbhvste kai anavyte xanav to mhcavnhma. Se perivptwsh
pou h oqovnh deivcnei diaforetikouv" ariqmouv", epikoinwnhvste me to sevrbi" sumparavstash" pelatwvn.
2.3.2 Qermikhv prostasiva
Authv h suskeuhv prostateuvetai apov evnan qermostavth to
opoivo, an xepernouvntai oi apodektev" qermokrasiv
e", empodivzei th leitourgiva tou mhcanhvmato". Sti" sunqhvke"
autev" o anemisthvra" sunecivzei na leitourgeiv kai h oqovnh
M emfanivzei, se anabosbhnovmeno trovpo, to suvmbolo "tH".
S
Page 79
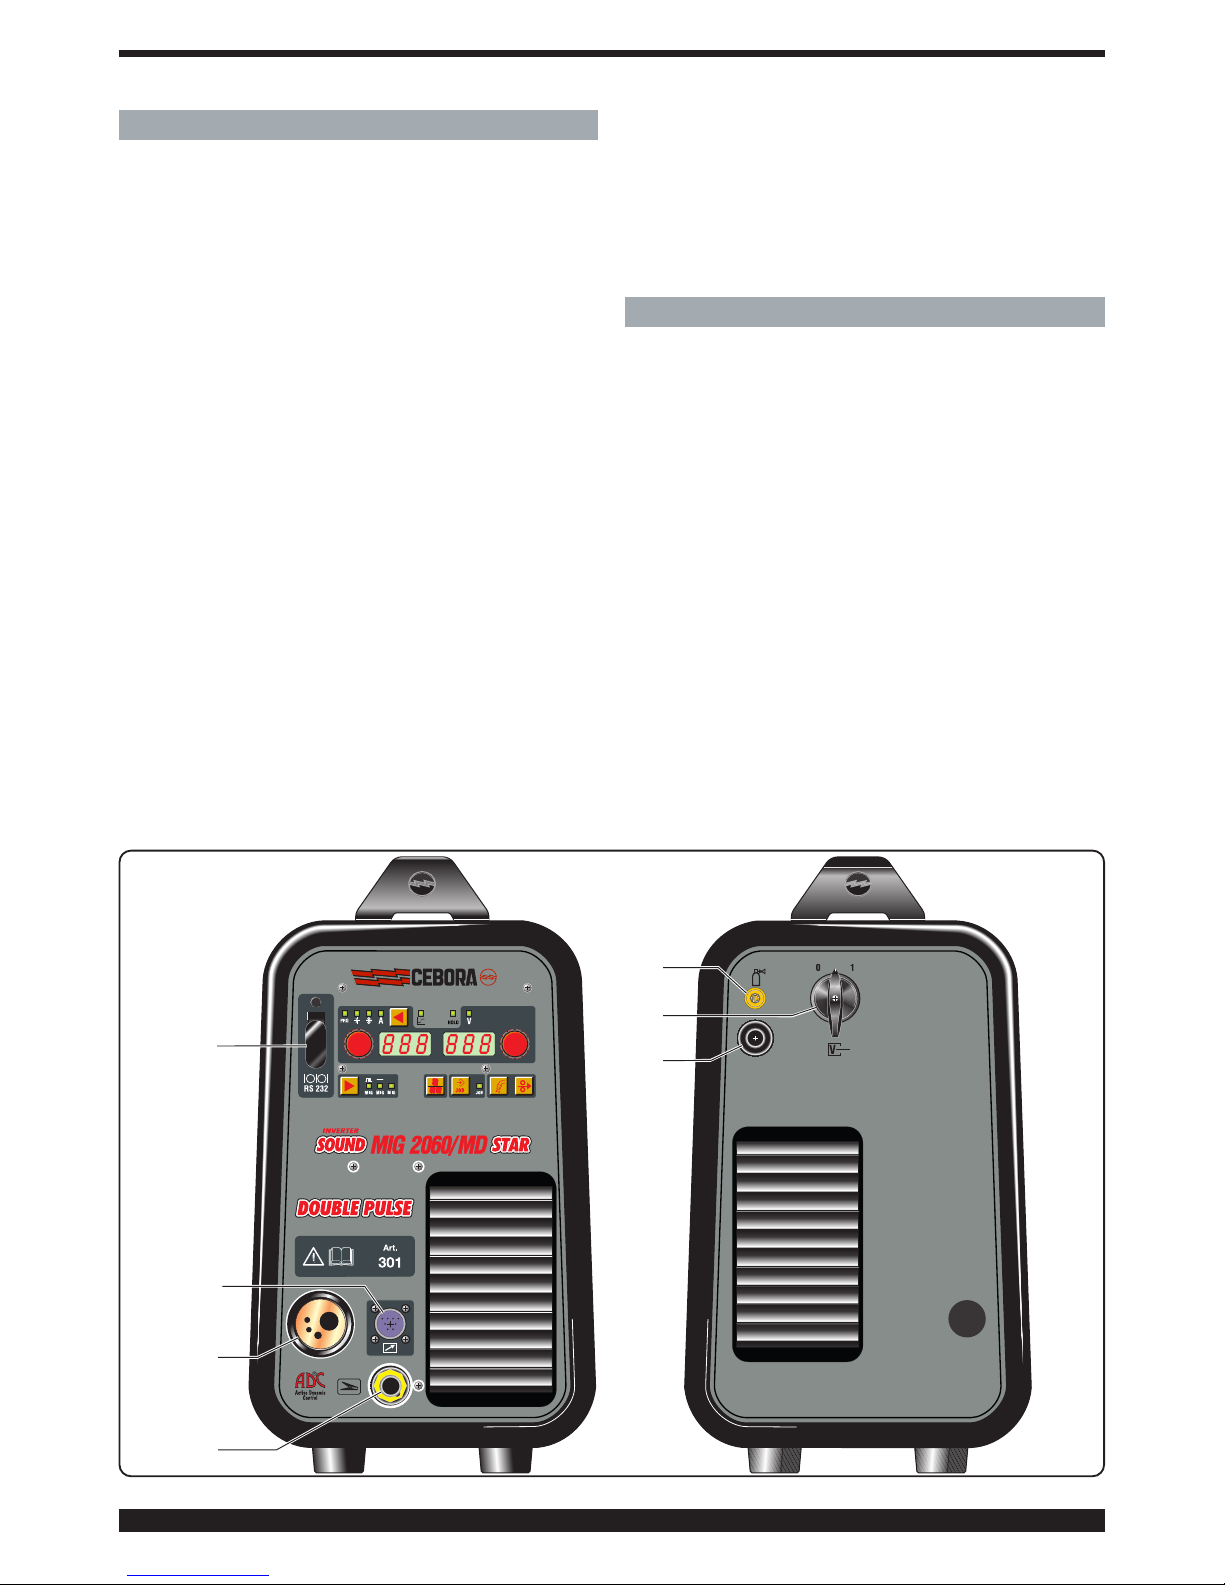
79
3 PERIGRAFH THS GENNHTRIAS (Eik. 1)
A – Privza (-): Edwv sundevetai to kalwvdio geivwsh".
B – Kentrikhv sunvdesh : Sundevste thn tsimpivda
sugkovllhsh„.
C – Suvndesmo„ : Gia th suvndesh twn ceirismwvn exj
apostavsew„ kai tou kalwdivou elevgcou th„ tsimpivda„
Push–Pull Kwd. 2003.
F – Suvndesmo„ : Suvndesmo„ tuvpou DB9 ( RS 232 ) pou
prevpei na crhsimopoihqeiv gia thn enhmevrwsh twn
programmavtwn tou mikroepexergasthv.
L – Diakovpth„ ON/OFF.
M – Kalwvdio trofodosiva„.
N – Swlhvna„ aerivou.
3.1 MONADA YUXHS Kwd.1681 (ovpsional).
Authv h monavda yuvxh„ scediavsthke gia thn yuvxh
tsimpivdwn pou crhsimopoiouvntai gia th sugkovllhsh
MIG/MAG. Prevpei na crhsimopoieivtai apokleistikav me
authvn th gennhvtria.
3.2 PERIGRAFH TWN PROSTASIWN.
3.2.1 Prostasiva pivesh„yuktikouv ugrouv.
Authv h prostasiva eivnai kataskeuasmevnh me evna
ruqmisthv pivesh„, topoqethmevno sto kuvklwma parochv„
ugrouv, pou elevgcei evna mikrodiakovpth. H aneparkhv„
pivesh epishmaivnetai apov to anabosbhnovmeno mhvnuma
H2O sthn oqovnh AM.
3.2.2 Asfavleia (T 2A/250V-Ø 5x20).
Authv h asfavleia egkatastavqhke san prostasiva th„
mhcanikhv„ antliva„ kai topoqeteivtai ston mprostinov
pivnaka th„ sugkollhtikhv„ mhcanhv„, sto shmeivo H.
3.2.3
Topoqevthsh se keklimevna epivpeda.
Dedomevnou ovti authv h sugkollhtikhv mhcanhv problevpei
trocouv„ cwriv‰ frevno, bebaiwvneste ovti topoqeteivtai se
mh keklimevna epivpeda wvste na apofeuvgetai h
piqanovthta anatrophv„hv tucaiva„ metakivnhshv„ th„.
4 PERIGRAFH TOU PINAKA ELEGCOU (Eik. 2)
Plhvktro epiloghv„ AE.
Me kavqe suvntomh piveshv tou epilevgetai to mevgeqo" pou
ruqmivzetai me to koumpiv AI. Ta megevqh pou mporouvn na
epilectouvn emfanivzontai me ti" LUCNIES
AA/AB/AC/AD.
LUCNIA AA PRG.
Deivcnei ovti h oqovnh AL emfanivzei ton ariqmov
progravmmato" pou ruqmivsthke.
LUCNIA AB Pavco„.
H oqo
vnh AL emfanivzei to pavco„ pou sunistavtai anavloga
me to reuvma kai thn tacuvthta pou prosdiorivsthkan.
Energhv movno se diadikasive„ MIG sunergikev„.
LUCNIA AC Tacuvthta suvrmato„.
Deivcnei ovti h oqovnh AL emfanivzei thn tacuvthta tou
suvrmato„ sth sugkovllhsh.
LUCNIA AD Reuvma.
Deivcnei ovti h oqovnh AL emfanivzei evna reuvma
sugkovllhsh„. Katav th sugkovllhsh deivcnei pavnta to
B
A
C
M
N
F
L
Eik. 1
Page 80
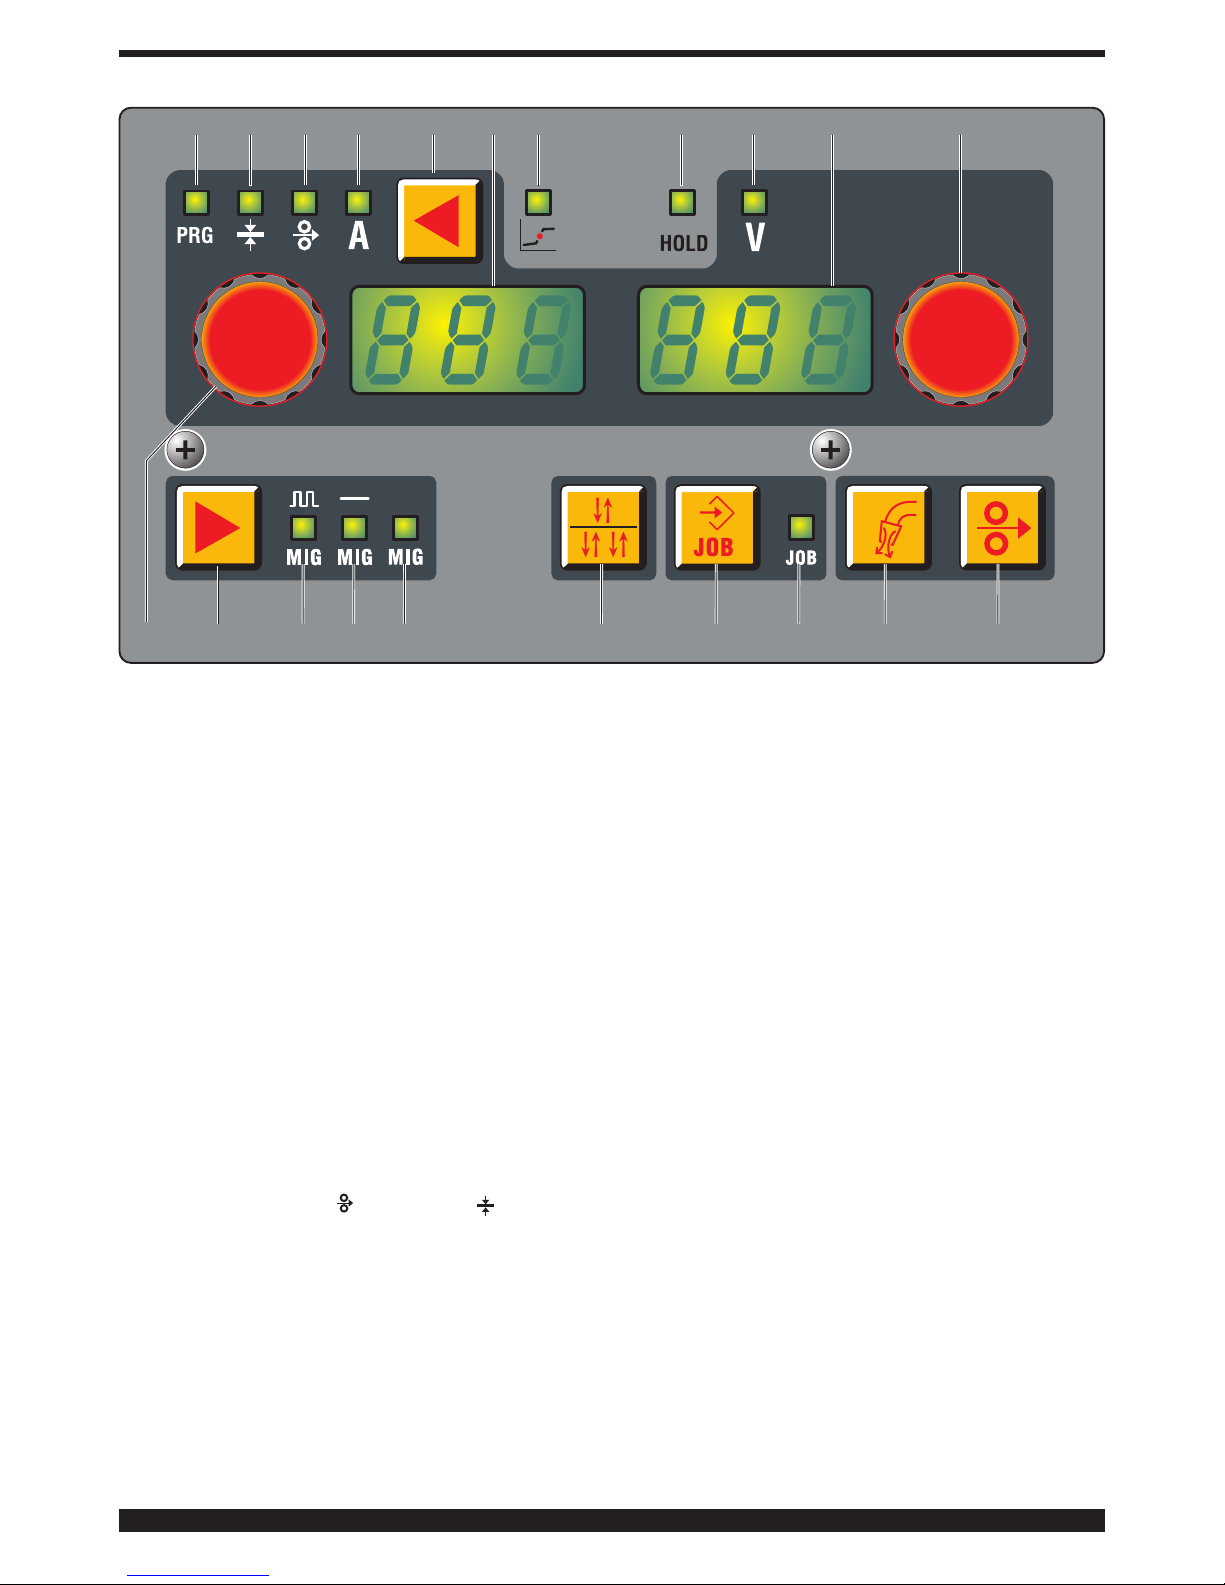
80
metrhmevno reuvma. Otan h mhcanhv eivnai stamathmevnh,
an AG eivnai OFF, deivcnei to reuvma pou eivce
prohgoumevnw„ prosdioristeiv.
LUCNIA AF Sfairoeidhv„qevsh.
Den epilevgetai, Energhv se diadikasiva MIG sunergikhv.
Otan anavvbei deivcnei ovti to zeuvgo„ timwvn pou
epilevcthke gia th sugkovllhsh mporeiv na dhmiourghvsei
astaqhv tovxa kai me pitsiliev„.
LUCNIA AG Hold.
Den epilevgetai. Deivcnei ovti ta megevqh pou
emfanivzontai sti" oqovne" AL kai AM (sunhvqw" Ampere
kai Volt) eivnai ekeivna pou crhsimopoihvqhkan sthn
teleutaiva sugkovllhsh pou ektelevsthke. Energopoieivtai
sto tevlo" kavqe sugkovllhsh".
LUCNIA AH Tavsh.
Se ovle„ ti„ diadikasive„ sugkovllhsh„ deivcnei ovti h oqovnh AM
emfanivzei thn tavsh pou eivce prosdioristeiv hv, se sunduasmov
me th lucniva AG, thn teleutaiva metrhmevnh tavsh.
Ruqmisthv„ AI.
Ruqmivzontai ta akovlouqa megevqh: Reuvma sugkovllhsh" A,
tacuvthta suvrmato" (), pavco" (), ariqmov"
progravmmato" PRG.
Sti" bohqhtikev" leitourgive" epilevgei ti" leitourgive":
TRG, SP, HSA, CrA, PrF, PoF, Acc, bb, L, Dp, PPF, Ito,
Fac.
Sta progravmmata MIG sunergikav, ruqmivzonta„ evna
mevgeqo„ tropopoiouvntai katav sunevpeia kai ta upovloipa.
Ola ta megevqh emfanivzontai sthn oqovnh AL.
Ruqmisthv„ AN.
Ruqmivzontai ta akovlouqa megevqh:
Se MIG sunergikov to mhvko„ tovxou, se MIG sumbatikov
thn tavsh sugkovllhsh„.
Mevsa sto menouv uphresiva„, anavloga me th leitourgiva
pou prosdiorivsthke me to ruqmisthv AI epilevgei thn
prosdiorismevnh timhv, thn energopoivhsh hv thn
apenergopoivhsh th„ ivdia„ hv kavnei mia peraitevrw epiloghv
mevsa sth leitourgiva.
Oqovnh AL.
Se ovle„ ti„ diadikasive„ sugkovllhsh„ deivcnei ariqmhtikav
ti„ epilogev„ pou evginan me to plhvktro epiloghv„ AE kai
ruqmivsthkan me to ruqmisthv AI.
Gia to reuvma sugkovllhsh„ (LUCNIA AD) emfanivzei ta
ampere. Gia thn tacuvthta sugkovllhsh„ (LUCNIA AC )
emfanivzei ta mevvtra anavv leptov.
Gia to pavco„ (LUCNIA AB ) emfanivzei ta ciliostav.
Gia th (LUCNIA AA ) emfanivzei ton ariqmov
prosdiorismevnou progravmmato„.
Sti" bohqhtikev" leitourgive" epilevgei ti" leitourgive":
TRG, SP, HSA, CrA, PrF, PoF, Acc, bb, L, Dp, PPF, Ito,
Fac.
Gia ti„ paramevtrou„ mevsa sti„ bohqhtikev„ leitourgive„
pou emfanivzontai sthn oqovnh AL, blevpe thn paravgrafo
bohqhtikev„ leitourgive„.
Otan h mhcanhv eivnai se katavstash warning, emfanivzei
evna anabosbhnovmeno mhvnuma (pc.: OPN an to pleurikov
kavlumma eivnai anoictov). Otan h mhcanhv eivnai se
katavstash sfavlmato„ emfanivzei Err.
Oqovnh AM.
Se ovle„ ti„ diadikasive„ sugkovllhsh„ deivcnei ariqmhtikav,
se
MIG sunergikov to mhvko„ tovxou kai se MIG sunergikov
thn tavsh sugkovllhsh„.
Gia thn tavsh sugkovllhsh„ (LUCNIA AH anammevnh)
emfanivzei ta Volt. Gia to mhvko„ tovxou (LUCNIA AH
sbhsthv) emfanivzei evnan ariqmov metaxuv -9.9 kai +9,9, to
0 eivnai h sumbouleuovmenh timhv.
Gia ti„ paramevtrou„ mevsa sti„ bohqhtikev„ leitourgive„
MIG pou emfanivzontai apov thn oqovnh AM blevpe thn
AA AB AC AD AL AGAF AH AM
AN
AE
APAO AQ AR AU AV AZ AY AWAI
Eik
. 2
Page 81
81
parametro bohqhtikev„ leitourgive„.
Otan h mhcanhv eivnai se katavstash sfavlmato„ emfanivzei
ton antivstoico kwdikov sfavlmato„, metaxuv 1 kai 99.
Plhvktro epiloghv„ AO.
Se kavqe pivesh epilevgei ton epilegmevno tuvpo
diadikasiva„, h epiloghv epishmaivnetai apov ti„ lucnive„
AP/AQ/AR.
LUCNIA AP MIG PALMIKH.
Deivcnei ovti h epilegmevnh diadikasiva eivnai h MIG
palmikhv sunergikhv.
LUCNIA AQ MIG SUNERGIKH.
Deivcnei ovti h epilegmevnh diadikasiva eivnai h MIG
sunergikhv.
LUCNIA AR MIG SUMBATIKH.
Deivcnei ovti h epilegmevnh diadikasiva eivnai h MIG
sumbatikhv.
Plhvktro epiloghv„ AU.
Se kavqe suvntomh pivesh epilevgetai o trovpo„ 2 crovnwn
(CEIROKINHTOS) kai o trovpo„ 4 crovnwn (AUTOMATOS),
h epiloghv emfanivzetai apov thn oqovnh AL .
Se trovpo 2 crovnwn h mhcanhv arcivzei th sugkovllhsh
ovtan pievzetai to plhvktro kai diakovptetai ovtan
apeleuqerwvnetai.
Se trovpo 4 crovnwn gia na arcivsei h sugkovllhsh pievste
kai afhvste to plhvktro tsimpivda„, gia na diakovyete
prevpei na to pievsete kai na to apeleuqerwvsete xanav.
Plhvktro epiloghv„ AV. (JOB)
Apoqhvkeush kai anavklhsh apoqhkeumevnwn programmavtwn.
Gia na apoqhkeuvsete evna kaqestwv„ ergasiva„ (JOB), arkeiv
na pievsete gia toulavciston 3 deuterovlepta to plhvktro
AV, h LUCNIA AZ anavbei, sthn oqovnh AL anabosbhvnei
STO kai sthn oqovnh AM anabosbhvnei o ariqmov„ th„
prwvth„ eleuvqerh„ qevsh„. Me to ruqmisthv AN epilevgete
se poia qevsh na apoqhkeuvsete, pievste xanav to plhvktro
AV mevcri na akouvsete ton hvco epibebaivwsh„ th„
apoqhvkeush„ kai o epilegmevno„ ariqmov„ stamatav na
anabosbhvnei. Gia na anakalevsete evnan apoqhkeumevno
ariqmov arkeiv na pievsete suvntoma to plhvktro AV kai na
anakalevsete ton ariqmov me to ruqmisthv AN. Mporouvn
na apoqhkeutouvn mevcri 99 zeuvgh timev„reuvma/tavsh.
Gia na diagravyete evna apoqhkeumevno provgramma, prevpei
na pievsete gia toulavciston 3 deuterovlepta to plhvktro
AV, na peristrevyete to ruqmisthv AI mevcri na
emfanivsete sthn oqovnh AL to mhvnuma DEL kai na
pievsete xanav to plhvktro AV gia avlla 3 deuterovlepta.
Mporeivte na anakalevsete mia paravmetro reuvma/tavsh
evxw apov thn apoqhvkeush tovso gia na thn
tropopoihvsete ovso kai gia na thn crhsimopoihvsete. Gia
na anakalevsete thn paravmero prevpei na pievsete gia 3
deuterovlepta to plhvktro AV, na emfanivsete me to
ruqmisthv AI ton ariqmov pro„ anavklhsh kai na
emfanivsete sthn oqovnh AL me to ruqmisthv AN to
mhvnuma rcL, twvra arkeiv na pievsete gia toulavciston 3
deuterovlepta to plhvktro AV.
LUCNIA AZ JOB.
Deivcnei ovti briskovsaste mevsa sto menouv apoqhvkeush„
twn apoqhkeumevnwn shmeivwn ergasiva„.
Plhvktro epiloghv„ AY.
Test aerivou.
Pievzonta„ autov to plhvktro to aevrio arcivzei na bgaivnei,
gia na stamathvsete thn evxodo tou prevpei na pievsete
xanav to plhvktro. An den pievsete to plhvktro metav apov
30 deuterovlepta h evxodo„ diakovptetai.
Plhvktro epiloghv„ AW.
Test suvrmato„.
Epitrevpei to procwvrhma tou suvrmato„ cwriv„ parousiva
tavsh„ hv reuvmato„.
Kratwvnta„ piesmevno to plhvktro, gia ta prwvta 5
deuterovlepta to suvrma procwravei se tacuvthta 1
mevtrou anav leptov kai uvstera epitacuvnetai baqmiaiva
mevcri 8 mevtra anav leptov.
Afhvnonta„ to plhvktro, o kinhthvra„ stamatavei avmesa.
5. BOHQHTIKES LEITOURGIES.
Pievste to plhvktro AE, kai diathrhvste to piesmevvno gia
na mpeivte sto deutereuvon menouv. Strevfonta„ to
ruqmisthv AI epilevgetai h leitourgiva pou emfanivzetai
sthn oqovnh AL kai me to ruqmisthv AN epilevgetai o
tuvpo„ leitourgiva„ hv h timhv, pou emfanivzontai sthn
oqovnh AM. Gia na epistrevyete sthn kanonikhv emfavnish,
pievste kai afhvste amevsw„ to plhvktro AE.
2- TRG.
Me epiloghv anavmesa se 2 crovnou„, 4 crovnou
„, 3 epivpeda,
h epiloghv 2t kai 4t mporeiv na givnei me to plhvktro AU,
cwriv
„ na mpeivte sti„ bohqhtikev„ leitourgive„.
2t h mhcanhv arcivzei na sugkolleiv ovtan pievzetai to
plhvktro kai diakovptetai ovtan eleqerwvnetai. 4t gia na
arcivsete th sugkovllhsh pievste kai eleuqerwvste to
plhvktro tsimpivda„, gia na diakovyete prevpei na to
pievsete kai na to afhvsete pavli. 3L authv h diadikasiva
eivnai energhv movno sti„ sunergikev„ diadikasive„ kai
sunistavtai idiaivtera gia th sugkovllhsh tou alouminivou.
Diaqevtontai 3 reuvmata pou anakalouvntai sth
sugkovllhsh me to plhvktro start th‰ tsimpivda‰.
O prosdiorismov‰ twn reumavtwn kai tou slope eivn<ai o
akovlouqo„:
SC reuvma evnarxh„ (Hot start). Dunatovthta ruvqmish„ apov 1
evw„ 200% tou reuvmato„ sugkovllhsh‰, ruqmivzetai me to
ruqmisthv AN.
Slo slope. Dunatovthta ruvqmish„ apov 1 evw„ 10
deuterovvlepta.
Prosdiorivzei to crovno suvndesh„ anavmesa sto èprwvto
reuvma SC kai to reuvma sugkovllhsh„ kai sto deuvtero
reuvma kai to trivto reuvma CrC (reuvma crater filler), timhv
pou ruqmivzetai me to ruqmisthv AN.
CrC reuvma crater filler. Dunatovthta ruvqmish„ apov 1 evw„
200% tou reuvmato„ sugkovllhsh„, timhv pou ruqmivzetai me
to ruqmisthv AN.
H sugkovllhsh arcivzei sthn pivesh tou plhvktrou
tsimpivda„, to anakalouvmeno reuvma qa eivnai to reuvma
ekkivnhsh SC.
Autov to reuvma diathreivtai mevcri pou to plhvktro
tsimpivda„ eivnai piesmevno. Otan eleuqerwvnetai to
plhvktro to prwvto reuvma sunduavzetai me to reuvma
sugkovllhsh‰, prosdiorismevno me to ruqmisthv AI, kai
diathreivtai mevcri pou to plhvktro tsimpivda„
xanapievzetai. Sthn epovmenh pivesh tou plhvktrou
Page 82
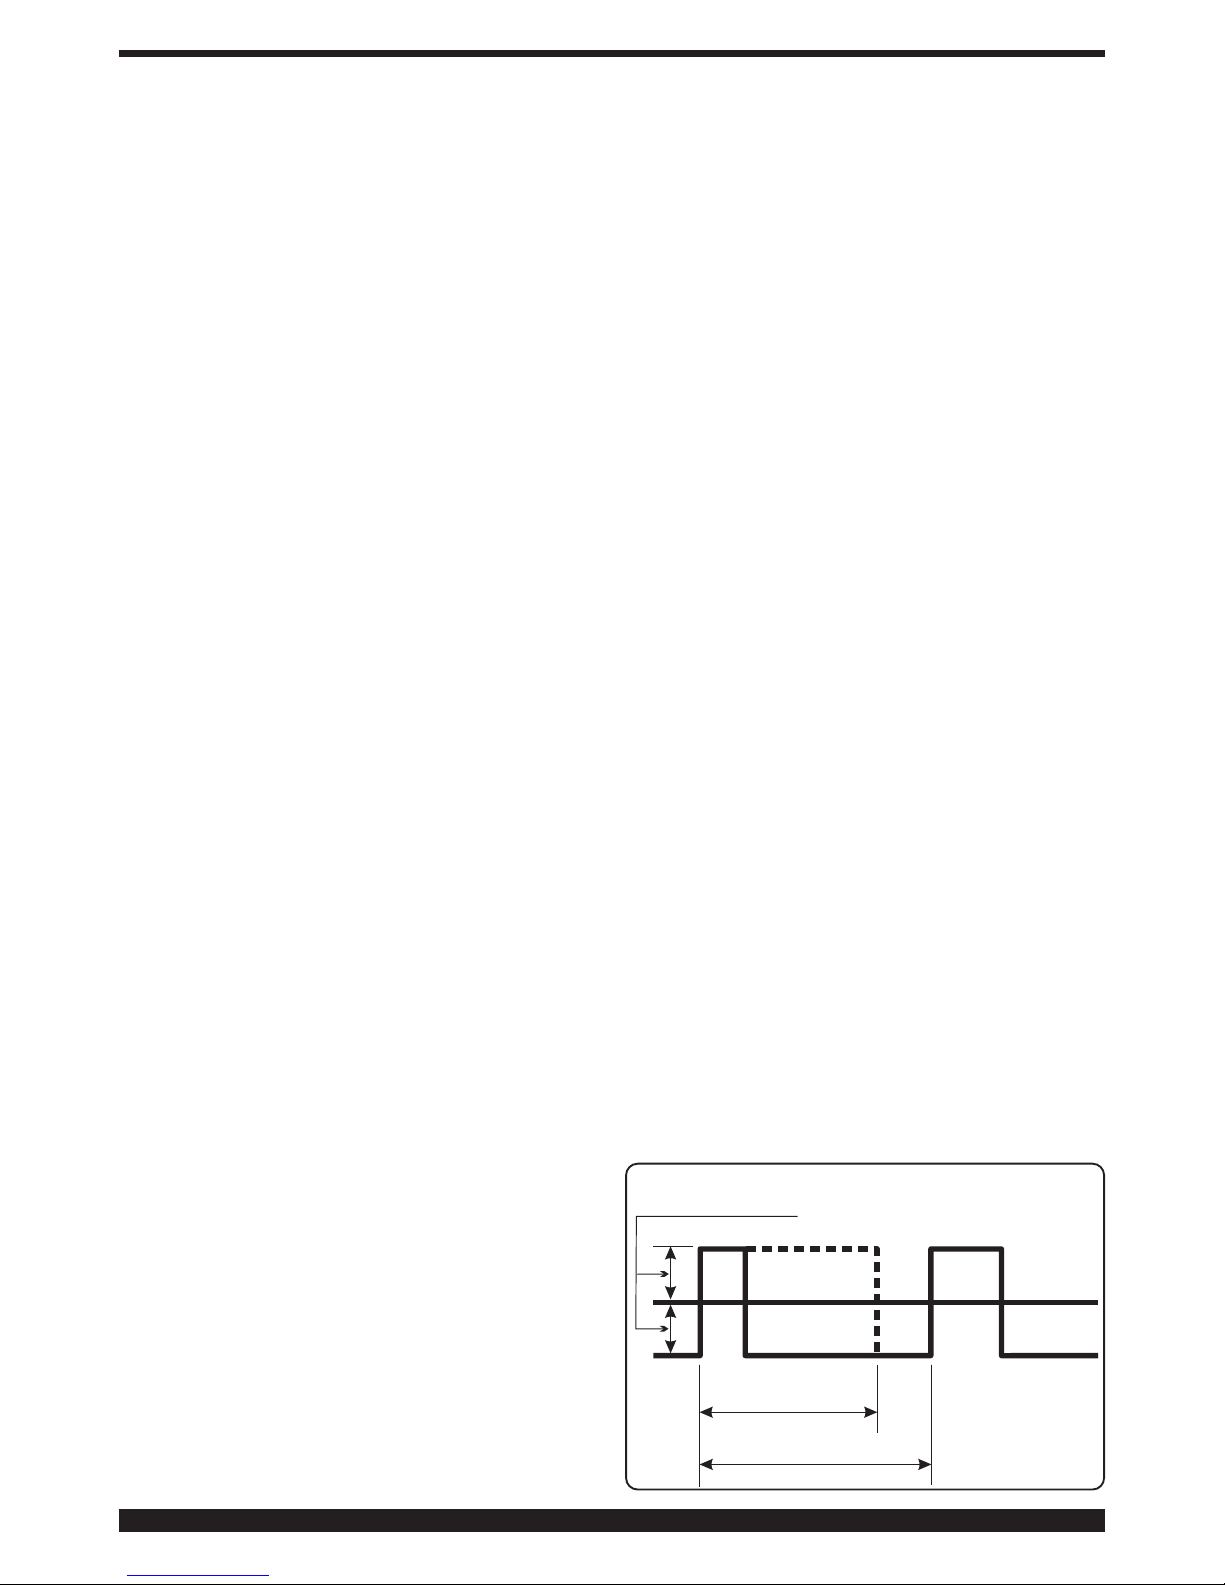
82
tsimpivda„ to reuvma sugkovllhsh‰ sunduavzetai me to
trivto reuvma CrC kai diathreivtai energov mevcri pou to
plhvktro tsimpivda„ diathreivtai piesmevno. Sthn
eleuqevrwshv tou h sugkovllhsh diakovptetai.
2- SP (spot / pontavrisma).
Off/ON energopoieiv kai apenergopoieiv th leitourgiva spot.
O crovno„ pontarivsmato‰ tSP ruqmivzetai apov 0,3 evw„ 5
deuterovlepta.
O crovno„ pauvsh„ tIN anavmesa se evna shmeivo kai sto
epovmeno ruqmivzetai apov 0,3 evw„ 5 deuterovlepta.
Authv h leitourgiva eivnai apokleismevnh ovtan h
leitourgiva 3L eivnai energhv.
3- HSA (hot start autovmato).
Authv h leitourgiva eivnai apokleismevnh ovtan h
leitourgiva 3L eivnai energhv kai leitourgeiv movno me ta
sunergikav progravmmata. Afouv energopoihvqhke h
leitourgiva me to ruqmisthv AN, o ceiristhv„ mporeiv na
ruqmivsei to epivpedo tou reuvmato‰ ekkivnhsh‰ SC ( Hot
start ), dunatovthta ruvqmish„ apov 1 evw„ 200% tou
reuvvmato„ sugkovllhsh„, timhv pou ruqmivzetai me to
ruqmisthv AN.
Mporeiv na ruqmivsei th diavrkeia tHS (default 130%)
autouv tou reuvmato„ apov 0,1 evw„ 10 deuterovlepta (default
0,5 sec.).
Mporeiv na ruqmivsei to crovno Slo diavbash„ anavmesa sto
reuvma SC kai to reuvma sugkovllhsh„ apov 0,1 evw„ 10
deuterovlepta (default 0,5 sec.).
4- CrA (crater filler- telikov gevmisma tou krathvra).
H leitourgiva epilevgetai me to ruqmisthv AI kai
leitourgeiv sth sugkovllhsh 2t hv 4t kai, an qevlete, akovma
kai sunduasmov me th leitourgiva HSA.
Afouv energopoihvsete th leitourgiva epilevgonta„ “On” me
to ruqmisthv AN, peristrevyte to ruqmisthv AI gia na
emfanivsete ta mhnuvmata:
Slo = Crovno„ suvndesh‰ anavmesa sto reuvma sugkovllhsh‰
kai to telikov reuvma gemivsmato‰ krathvra. Default 0,5 sec.
Ruvqmish 0,1 – 10 sec.
CrC = reuvma gemivsmato‰ krathvra ekfrazovmeno se
ekatostiaivo posostov th„ tacuvthta„ suvrmato„ sth
sugkovllhsh. Default 60%. Ruvqmish 10 – 200%.
TCr = crovno„ diavrkeia‰ tou reuvmato‰ gemivsmato‰. Default
0,5 sec. Ruvqmish 0,1 – 10 sec.
5- PrF (Pro aevrio).
H ruvqmish metabavlletai apov 0 evw„ 3 deuterovlepta.
6- Pof (Metav aevrio).
H ruvqmish metabavlletai apov 0 evw„ 30 deuterovlepta.
7- Acc ( prosevggish ).
H ruvqmish metabavlletai apov 0 evw„ 100%.
Eivnai h tacuvthta suvrmato„, ekfrazovmenh se ekatostiaivo
posostov th‰ tacuvthta‰ pou prosdiorivsthke gia th
sugkovllhsh, prin to ivdio aggivxei to mevtallo pro‰
sugkovllhsh.
Authv h ruvqmish eivnai shmantikhv gia na epitugcavnontai
pavnta kalev‰ ekkinhvsei‰.
Ruvqmish tou kataskeuasthv “ Au” autovmath.
H timhv metabavlletai me to ruqmisthv AN. An, afouv
tropopoihqeiv, qevlete na epistrevyete ston arcikov
prosdiorismov, pievste to plhvktro AV mevcri na
emfanisteiv “Au” sthn oqovnh AM.
8- BB (burn back).
H ruvqmish mporeiv na metablhqeiv apov 4 evw„ 250 ms.
Creiavzetai gia na ruqmivsei to mhvko„ tou suvrmato„ pou
bgaivnei apov to mpek aerivou metav th sugkovllhsh. Se
uyhlovterh timhv antistoiceiv megaluvterh kauvsh suvrmato‰.
Ruvqmish tou kataskeuasthv “ Au” autovmato.
An, afouv tropopoihvqhke mia forav, qevlete na
epistrevyete ston arcikov prosdiorismov, pievste to
plhvktro AV mevcri na emfanisteiv “Au” sthn oqovnh AM.
9- L (suvnqeth antivstash).
H ruvqmish mporeiv na metablhqeiv apov -9,9 evw„ +9,9. To
mhdevn eivnai h ruvqmish pou prosdiorivsthke apov ton
kataskeuasthv, an o ariqmov„ eivnai arnhtikov‰ h suvnqeth
antivstash elattwvnetai kai to tovxo givnetai perissovtero
sklhrov enwv an auxavnetai givnetai pio malakov.
10- dP ( Diplhv pavlmwsh, ovpsional )
Autov„ o tuvpo‰ sugkovllhsh‰ metabavllei thn evntash
reuvmato‰ anavmesa se duo epivpeda kai mporeiv na
prosioristeiv se ovla ta sunergikav progravmmata. Prin
th ruqmivsete prevpei na ektelevsete evna mikrov kordovni
gia na kaqorivsete thn tacuvthta pou eivnai pio kontav
sth sugkovllhsh pou prevpei na ektelevsete. Qa
kaqorivsete evtsi mia tacuvthta anaforav‰.
Gia na energopoihvsete th leitourgiva authv energhvste
w‰ exhv‰:
A)- Energopoihvste th leitourgiva peristrevfonta„ to
ruqmisthv AN mevcri na emfanisteiv On sthn oqovnh AM.
B)- Peristrevyte to ruqmisthv AI mevcri na emfanisteiv
FdP (sucnovthta diplhv„ pavlmwsh„) sthn oqovnh AL. H oqovnh
AM emfanivzei OFF (sbhstov).
Peristrevyte to ruqmisthv AN gia na epilevxete th
sucnovthta ergasiva„ (ruvqmish apov 0,5 evw„ 5 Hz). H
epilegmevnh timhv emfanivzetai sthn oqovnh AM.
C)- Peristrevyte to ruqmisthv AI mevcri na emfanisteiv
ddP (diaforav se mt/min th„ diplhv‰ pavlmwsh‰).
Peristrevyte to ruqmisthv AN gia na epilevxete ta mevvtra
anav leptov (ruvqmish 0,1- 3m/min) pou qa prosteqouvn kai
qa afaireqouvn apov thn tacuvthta anaforav„ (default
1m/min).
D)- Peristrevyte to ruqmisthv AI mevcri na emfanisteiv
tdP. Auto„ eivnai o crovno‰ diavrkeia‰ th‰ megaluvterh‰
tacuvthta‰ suvrmato‰, dhladhv tou uyhlovterou revumato‰.
Ekfravzetai se posostov tou crovnou pou exavgetai apov
th sucnovthta Fdp ( blevpe eikovna 3).
DdP= 0,1÷3 m/min
tdP T= 25÷75% di
T Fdp= 1/ (0,5÷5 Hz)
=
=
Eik. 3
TACUTHTA
ANAFORAS
Page 83
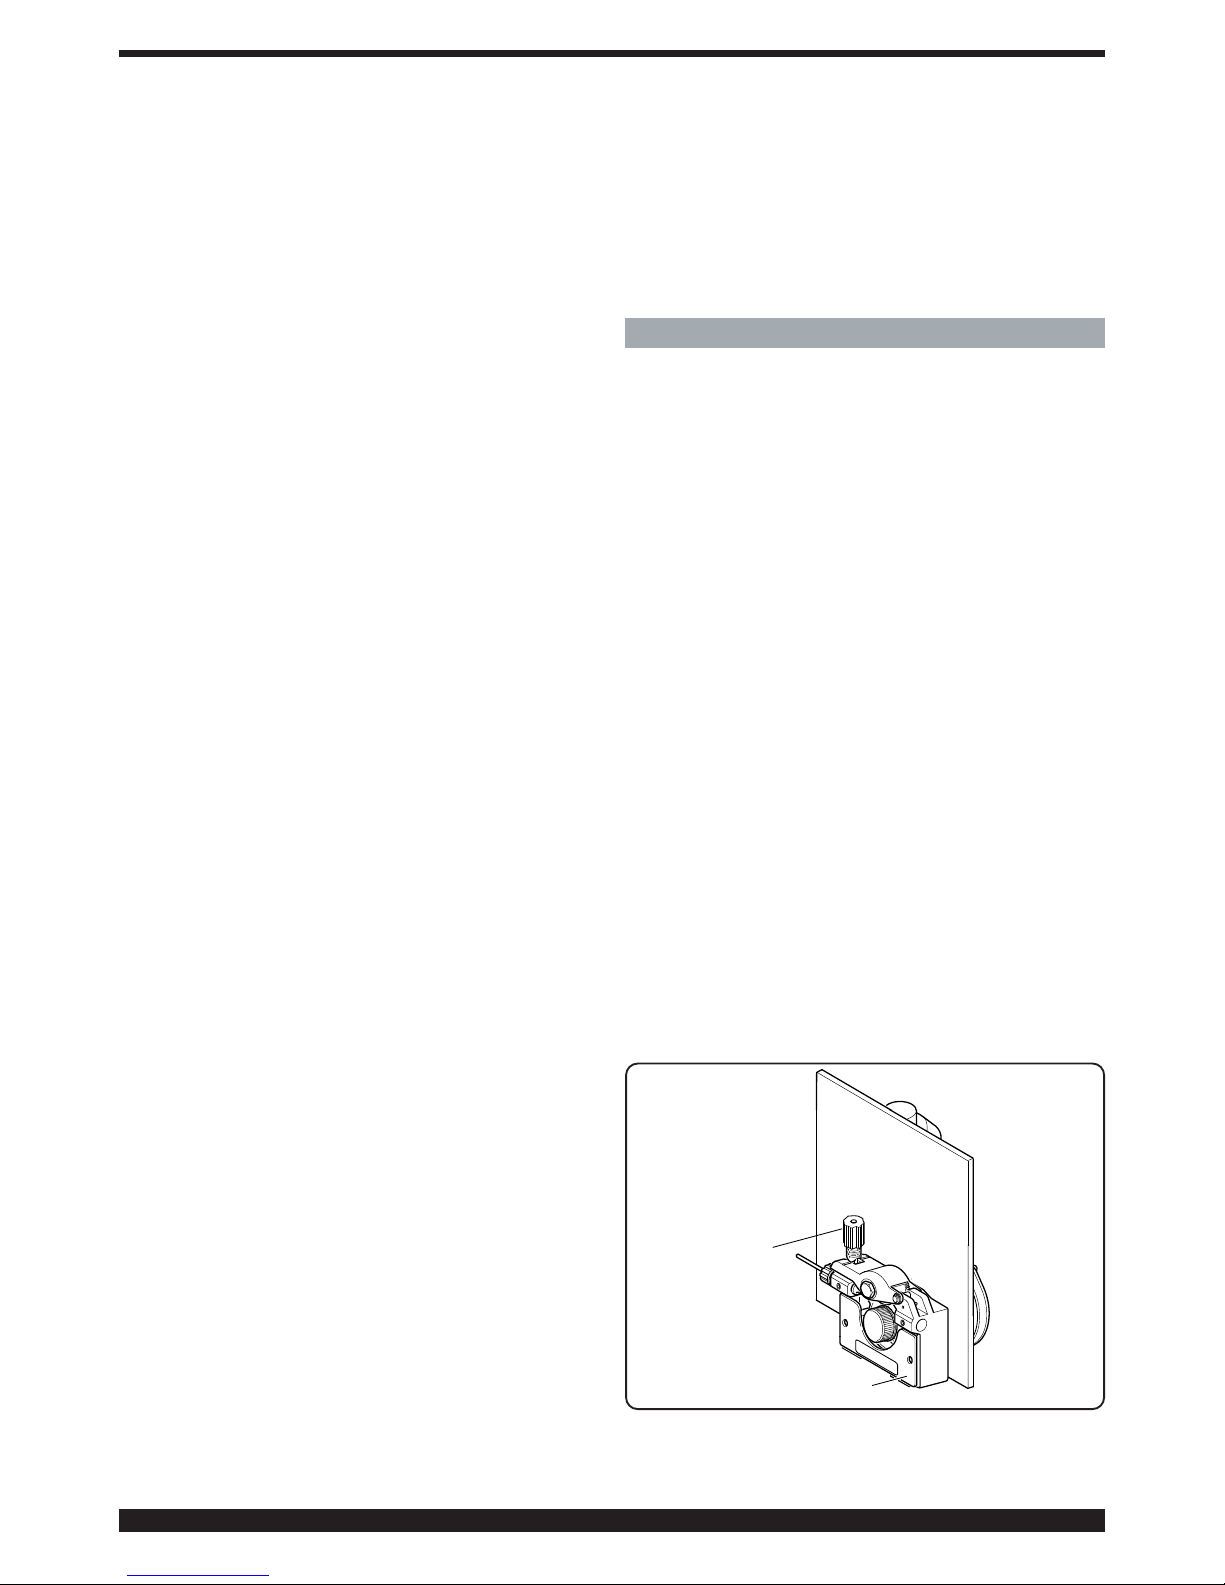
83
Peristrevyte to ruqmisthv AN gia na ruqmivsete to
posostov. Ruvqmish metaxuvv 25 kai 75% (default 50%).
E)- Peristrevyte to koumpi AI mevcri na emfanisteiv AdP
(mhvko„ tovxou uyhlovterou reuvmato‰). Ruvqmish apov -9,9 9,9 (default 0).
Bebaiwvneste, katav th sugkovllhsh, ovti to mhvko„ tovxou
eivnai to ivdio gia amfovtera ta reuvmata. Peristrevyte
endecomevnw‰ to ruqmisthv AN gia na th diorqwvsete.
Shmeivwsh: eivnai dunathv h sugkovllhsh mevsa sti„
leitourgive‰ diplhv‰ pavlmwsh‰.
Afouv ektelevsate autev‰ ti‰ ruqmivsei‰, gia na
epistrevyete sthn kanonikhv diamovrfwsh tou pivnaka
elevgcou pievste suvntoma to plhvktro AE.
An eivnai aparaivthto na ruqmivsete to mhvko„ tovxou tou
camhlovterou reuvmato‰, mikrovterh tacuvthta, energhvste
sth ruvqmish tou mhvkou‰ tovxou th‰ tacuvthta‰ anaforav‰,
Kinwvnta‰ thn tacuvthta anaforav‰ oi ruqmivsei‰ pou
evginan prohgoumevnw‰ qa epanalhfqouvn kai gia th neva
tacuvthta.
11- PP (push-pull).
Egkaqistwvnta" thn tsimpivda Push-Pull Kwd. 2003 energopoieivtai h leitourgiva PPF (Push Pull Force) pou ruqmivzei th rophv evlxh" tou kinhthvra tou push pull wvste
na eivnai grammikov to procwvrhma tou suvrmato". H ruvqmish pragmatopoieivtai me to koumpiv AN kai metabavlletai apov 99 evw" -99. H ruvqmish stavntarnt eivnai 0.
12- Ito. (inching time out).
Mplokavrei th sugkollhtikhv mhcanhv an, metav to start,
to suvrma bgaivnei apov thn tsimpivda cwriv‰ na pernavei
reuvma.
H evxodo‰ tou suvrmato‰ apov thn tsimpivda ruqmivzetai
apov 5 evw„ 50 ekatostav me to ruqmisthv AN. Metav thn
klhvsh authv„ th‰ leitourgiva‰, h ivdia mporeiv na
energopoihqeiv (On) hv na apenergopoihqeiv (Off).
13- qC (Ελεγχος ποιότητας).
Ενεργοποίηση λειτουργίας ελέγχου ποιότητας.
Off- Λειτουργία σβηστή.
On- Λειτουργία ενεργή. (Γι αυτή τη λειτουργία πρέπει να
αναφερθείτε στο εγχειρίδιο 3300239 σχετικό με τους
Κωδικούς: 224.04 e 405.00).
qCO-(Έλεγχος ποιότητας output).
Επιλέγει το είδος εξόδου των report ελέγχου ποιότητας:
ASC- (ASCII) έξοδος σε σειριακή θύρα, μόνο κείμενο μη
μορφοτυπημένο για τερματικό τύπου Hiperterminal windows.
PRN- (Printer) έξοδος σε σειριακή θύρα, για εκτυπωτή
Κωδ. 405.
14- UtC επιλογή ατράκτου ώρας.
Προσδιορίστε μια τιμή μεταξύ -12 και 12 ανάλογα με τη
χώρα όπου θα χρησιμοποιηθεί η συγκολλητική μηχανή
(πχ. Ιταλία 1 = +1 h σε σχέση με utc)
15 - dSt επιλογή θερινής ώρας.
(πχ. 0 χειμώνας, 1 καλοκαίρι)
16- Fac. (factory).
Epanafevrei th sugkollhtikhv mhcanhv sti‰ arcikev‰
ruqmivsei‰ tou kataskeuasthv. Afouv epilevcthke h
leitourgiva, h oqovnh AM emfanivzei noP = epanafevrei th
sugkollhtikhv mhcanhv sti„ arcikev‰ ruqmivsei‰ afhvnonta‰
ta apoqhkeumevna progravmmata Prg = diagravfei ovla ta
apoqhkeumevna progravmmata kai ALL = epanafevrei th
sugkollhtikhv mhcanhv sti„ arcikev‰ ruqmivsei‰.
Gia na epibebaiwvsete thn epiqumhthv leitourgiva arkeiv
na pievsete gia toulavciston 3 deuterovlepta to plhvktro
AV, to mhvnuma pou emfanivzetai sthn oqovnh AM qa
arcivsei na anabosbhvnei kai metav apov merikav
deuterovlepta evna„ hvco‰ qa epibebaiwvsei ovti evgine h
apoqhvkeush.
6 EGKATASTASH
H egkatavstash th„ sugkollhtikhv‰ mhcanhv‰ prevpei na
ekteleivtai apov eidikeumevno proswpikov. Ole‰ oi sundevsei‰
prevpei na ektelouvntai thrwvnta‰ plhvrw‰ thn iscuvousa
nomoqesiva gia thn profuvlaxh apov atuchvmata (CEI 26-
23 - IEC/TS 62081).
6.1 TOPOQETHSH
To bavro„ th‰ sugkollhtikhv‰ mhcanhv‰ eivnai perivpou 22 Kg.
Topoqethvste th mhcanhv se shmeivo pou na exasfalivzei
staqerovthta, eparkhv aerismov kai na empodivzei thn
eiscwvrhsh metallikhv„ skovnh‰ (pc. apov leivansh).
6.2 QESH SE LEITOURGIA
Egkatasthvste to fi„ sto kalwvdio trofodosiva‰
prosevconta‰ idiaivtera na sundevsete ton kivtrino pravsino
agwgov ston povlo geivwsh‰. Elevgxte ovti h tavsh
trofodosiva‰ antistoiceiv sthn onomastikhv tavsh th‰
mhcanhv‰.
Diastasiopoihvste ti„ asfavleie„ prostasiva‰ bavsei twn
dedomevnwn pou anagravfontai ston pivnaka tecnikwvn
stoiceivwn.
Συνδέσατε το σωλήνα αερίου του συγκολλητή στον μειωτήρα πίεσης της αντλίας.
Egkatasthvste thn tsimpivda.
Gia na babaiwqeivte ovti o laimov„ twn ravoulwn
antistoiceiv sth diavmetro crhsimopoiouvmenou suvrmato‰,
anoivxte to pleurikov kavlumma tou epivplou, afairevste to
skevpasma CA, xemplokavrete ta ravoula pivesh„ mevsw tou
ruqmisthv pivesh„ BN, antikatasthvste ta ravoula kai
egkatasthvste xanav to skevpasma CA ( Blevpe Eik. 4).
Egkatasthvste to phnivo suvrmato
„ kai bavlte to suvrma
mevsa sto mhcanismov evlxh‰ kai sto spiravl th‰
tsimpivda‰.
%1
&$
Fig. 4
Page 84
84
Mplokavrete ta ravoula pivesh„ me to ruqmisthv BN kai
ruqmivste thn pivesh.
Anavyte th mhcanhv.
Ruqmivste to aevrio me to plhvktro AY kai kavvnte to
suvrma na procwrhvsei crhsimopoiwvnta„ to plhvktro AW.
7 SUGKOLLHSH
Sugkovllhsh Mig palmikhv sunergikhv LUCNIA AP
anammevnh.
Epilevxte ton ariqmov PRG bavsei th„ diamevtrou suvrmato„
pou qa crhsimopoihvsete, tou tuvpou kai th‰ poiovthta‰
ulikouv kai tou tuvpou aerivou crhsimopoiwvnta‰ thn
odhgiva sto eswterikov tou pleurikouv kaluvmmato‰ tou
epivplou.
Ruqmivste ti‰ leitourgive‰ pou upavrcoun sto deutereuvon
menouv suvmfwna me ti‰ endeivxei‰ th‰ paragravfou
“Bohqhtikev
„ leitourgive‰
”.
H ruvqmish twn paramevtrwn sugkovllhsh„ givnetai me to
ruqmisthv AI.
Sugkovllhsh Mig sunergikhv LUCNIA AQ anammevnh.
Epilevxte ton ariqmov PRG bavsei th„ diamevtrou suvrmato„
pou qa crhsimopoihvsete, tou tuvpou kai th‰ poiovthta‰
ulikouv kai tou tuvpou aerivou crhsimopoiwvnta‰ thn
odhgiva sto eswterikov tou pleurikouv kaluvmmato‰ tou
epivplou.
Ruqmivste ti‰ leitourgive‰ pou upavrcoun sto deutereuvon
menouv suvmfwna me ti‰ endeivxei‰ th‰ paragravfou
“Bohqhtikev
„ leitourgive‰
”.
H ruvqmish th„ tacuvthta„ suvrmato„ kai th„ tavsh„
sugkovllhsh„ givnetai me to ruqmisthv AI.
Sugkovllhsh Mig sumbatikhv LUCNIA AR anammevnh.
Epilevxte ton ariqmov PRG bavsei th„ diamevtrou suvrmato„
pou qa crhsimopoihvsete, tou tuvpou kai th‰ poiovthta‰
ulikouv kai tou tuvpou aerivou crhsimopoiwvnta‰ thn
odhgiva sto eswterikov tou pleurikouv kaluvmmato‰ tou
epivplou.
Ruqmivste ti‰ leitourgive‰ pou upavrcoun sto deutereuvon
menouv suvmfwna me ti‰ endeivxei‰ th‰ paragravfou
“Bohqhtikev
„ leitourgive‰
”.
H ruvqmish th„ tacuvthta„ suvrmato„ kai th„ tavsh„
sugkovllhsh„ givnetai me ta koumpiav AI kai AN.
8 EXARTHMATA
8.1 TSIMPIDA MIG KWD. 1242
Tsimpivda MIG CEBORA 280 A yuvxh„ aevra m. 3,5.
8.2 Tsimpivda PUSH-PULL UP/DOWN me yuvvxh nerouv
KWD. 2003.
8.3 Βαγονέτο για την μεταφορά της γεννήτριας αντ.
1656.
8.4 Kit για μπομπίνες διαμέτρου 300mm kg. 15 αρ.
114.
9 ΣΥΝΤΗΡΗΣΗ
Κάθε διαδικασία συντήρησης θα πρέπει να πραγματοποιείται από προσοντούχο προσωπικό και σε συμφωνία με τους κανονισμούς CEI 26-29 (IEC 60974-4).
9.1 ΣΥΝΤΗΡΗΣΗ ΓΕΝΝΗΤΡΙΑΣ
Σε περίπτωση συντήρησης στο εσωτερικό της συσκευής,
βεβαιωθείτε ότι ο διακόπτης L είναι στην θέση "O" και ότι
το καλώδιο τροφοδοσίας έχει αποσυνδεθεί από το
δίκτυο.
Περιοδικά, επιπλέον είναι αναγκαίο να καθαρίζεται το
εσωτερικό της συσκευής από την μεταλλική σκόνη που
συσσωρεύεται χρησιμοποιώντας πεπιεσμένο αέρα.
9.2 ΤΕΧΝΙΚΕΣ ΠΡΟΣ ΧΡΗΣΗ ΜΕΤΑ ΜΙΑ
ΠΑΡΕΜΒΑΣΗ ΕΠΙΔΙΟΡΘΩΣΗΣ.
Μετά από την πραγματοποίηση μιας επιδιόρθωσης,
δώστε προσοχή στην επανατακτοποίηση της καλωδίωσης
με τρόπο ώστε να υφίσταται μια σίγουρη μόνωση ανάμεσα στην πρωταρχική πλευρά και την δευτερεύουσα πλευρά της μηχανής. Αποφύγετε να έρθουν σε επαφή τα
καλώδια με τα εξαρτήματα σε κίνηση ή με εξαρτήματα που
θερμαίνονται κατά την διάρκεια της λειτουργίας. Επανασυναρμολογήστε τα δετικά όπως στην γνήσια συσκευή με
τρόπο ώστε να αποφύγετε την σύνδεση ανάμεσα σε πρωτεύον και δευτερεύοντα αγωγό αν συμβεί το γεγονός της
ατυχούς ρήξης ή αποσύνδεσης ενός αγωγού. Επανασυναρμολογήστε επίσης τις βίδες με τις οδοντωτές ροδέλες όπως στην γνήσια συσκευή.
QUESTA PARTE È DESTINATA ESCLUSIVAMENTE AL PERSONALE QUALIFICATO.
THIS PART IS INTENDED SOLELY FOR QUALIFIED PERSONNEL.
DIESER TEIL IST AUSSCHLIEßLICH FÜR DAS FACHPERSONAL BESTIMMT.
CETTE PARTIE EST DESTINEE EXCLUSIVEMENT AU PERSONNEL QUALIFIE.
ESTA PARTE ESTÁ DESTINADA EXCLUSIVAMENTE AL PERSONAL CUALIFICADO.
ESTA PARTE È DEDICADA EXCLUSIVAMENTE AO PESSOAL QUALIFICADO.
TÄMÄ OSA ON TARKOITETTU AINOASTAAN AMMATTITAITOISELLE HENKILÖKUNNALLE.
DETTE AFSNIT HENVENDER SIG UDELUKKENDE TIL KVALIFICERET PERSONALE.
DIT DEEL IS UITSLUITEND BESTEMD VOOR BEVOEGD PERSONEEL.
DENNA DEL ÄR ENDAST AVSEDD FÖR KVALIFICERAD PERSONAL.
AUTOV TO TMHVMA PROORIVZETAI APOKLEISTIKAV GIA TO EIDIKEUMEVNO PROSWPIKO.V
Page 85
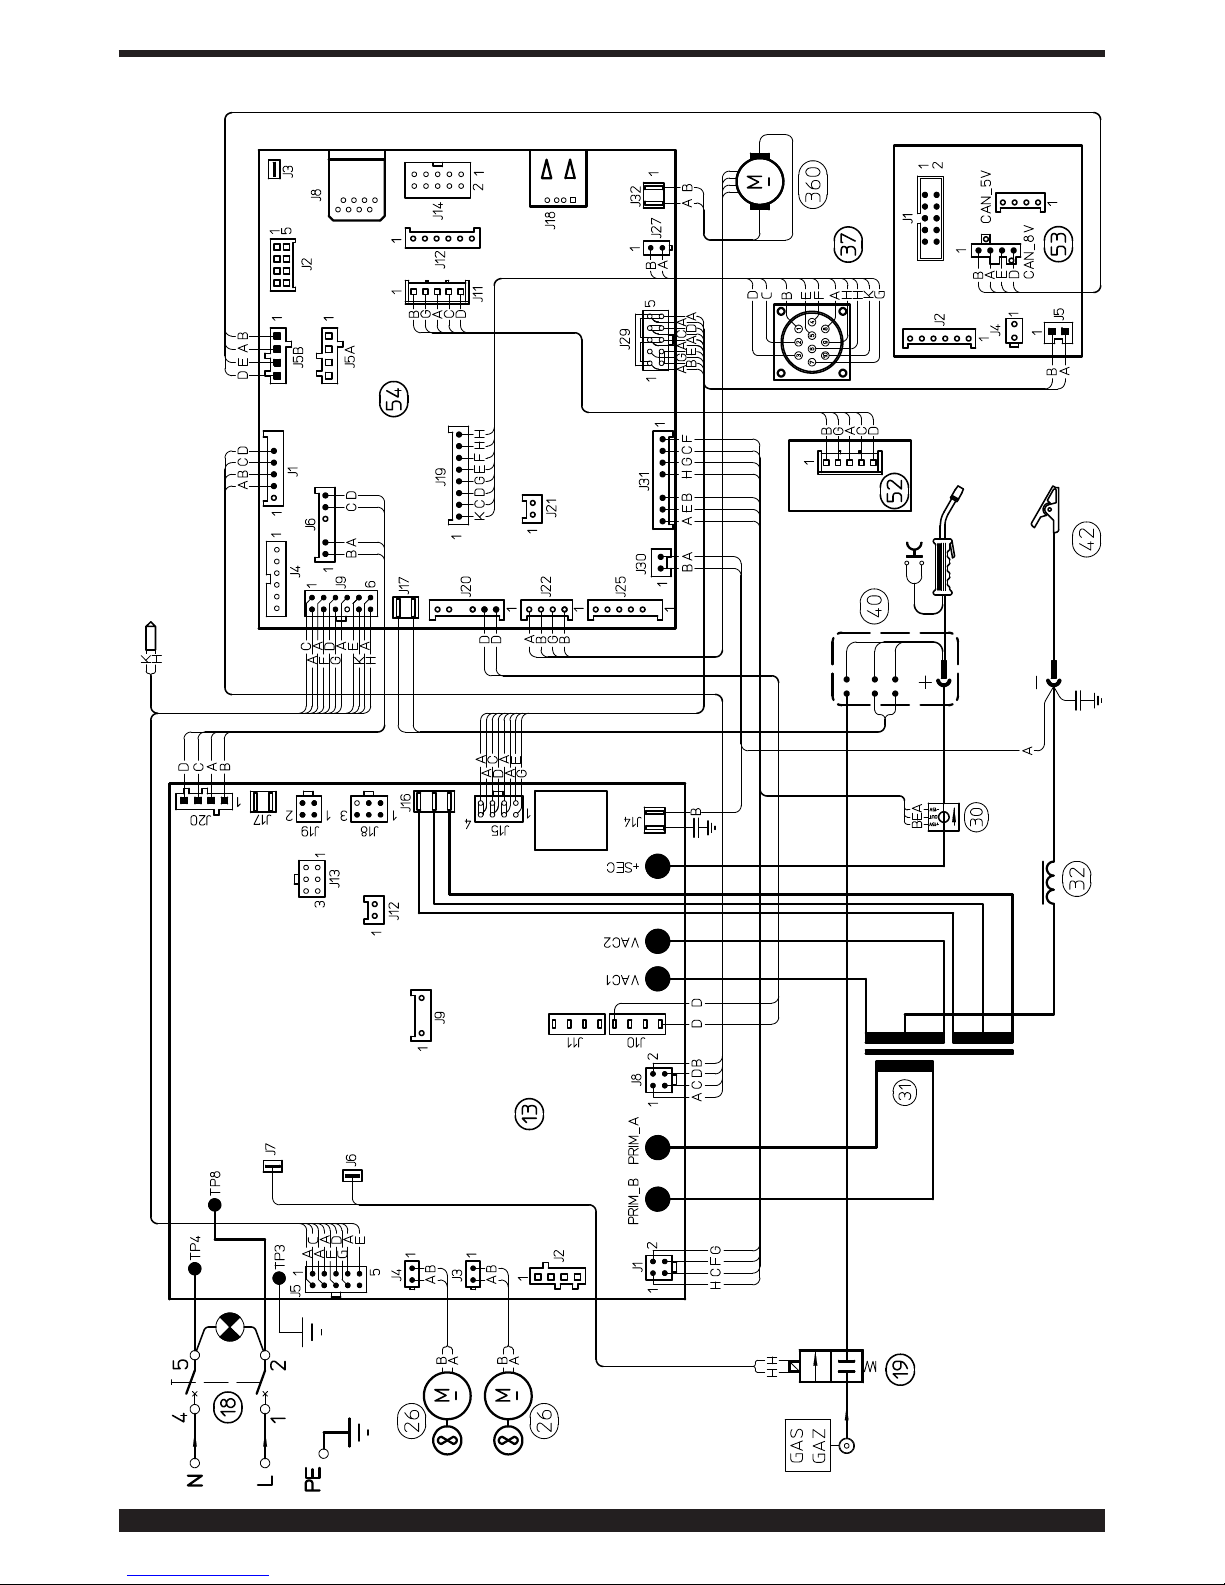
85
Page 86
86
pos DESCRIZIONE DESCRIPTIONpos DESCRIZIONE DESCRIPTION
01 MANICO HANDLE
02 SUPPORTO MANICO HANDLE SUPPORT
03 COPERCHIO COVER
04 CHIUSURA CLOSING
05 ROSETTA WASHER
06 LATERALE MOBILE HINGED SIDE PANEL
07 CERNIERA HINGE
08 RINFORZO REINFORCEMENT
09 PROTEZIONE PROTECTION
10 SUPPORTO BOBINA COIL SUPPORT
11 ISOLAMENTO INSULATION
12 PIANO INTERMEDIO INSIDE BAFFLE
13 CIRCUITO DI POTENZA POWER CIRCUIT
14 PANNELLO POSTERIORE BACK PANEL
15 CORNICE FRAME
16 RACCORDO FITTING
17 PROTEZIONE PROTECTION
18 INTERRUTTORE SWITCH
19 ELETTROVALVOLA SOLENOID VALVE
20 RACCORDO FITTING
21 CAVO RETE POWER CORD
22 PRESSACAVO STRAIN RELIEF
23 PANNELLO ALETTATO FINNED PANEL
24 LATERALE DESTRO RIGHT SIDE PANEL
25 COPERTURA COVER
26 KIT MOTORE CON VENTOLA MOTOR WITH FAN KIT
27 SUPPORTO VENTOLA FAN SUPPORT
28 SUPPORTO CONVOGLIATORE AIR CONVEYOR SUPPORT
29 CONVOGLIATORE ARIA AIR CONVEYOR
30 TRASDUTTORE TRANSDUCER
31 IMPEDENZA SECONDARIO SECONDARY IMPEDANCE
32 TRASFORMATORE DI POTENZA POWER TRANSFORMER
33 RINFORZO CONVOGLIATORE REINFORCEMENT CONVEYOR
34 PIEDE IN GOMMA RUBBER FOOT
35 PANNELLO ANTERIORE FRONT PANEL
36 FONDO BOTTOM
37 CONNESSIONE CONNECTION
38 PRESA SOCKET
39 TAPPO CAP
40 CORPO ADATTATORE ADAPTOR BODY
41 GHIERA RING NUT
42 CAVO MASSA EARTH CABLE
43 MANOPOLA KNOB
44 PROTEZIONE CONNETTORE CONNECTOR PROTECTION
45 CHIUSURA CLOSING
46 SUPPORTO MOTORE MOTOR SUPPORT
47 ISOLAMENTO MOTORE MOTOR INSULATION
48 TAPPO USB USB CAP
49 CARTER DI PROTEZIONE PROTECTION CASE
50 CHIUSURA CLOSING
51 PULSANTE SWITCH
52 CIRCUITO SERIALE SERIAL CIRCUIT
53 CIRCUITO PANNELLO PANEL CIRCUIT
54 CIRCUITO MICRO MICRO CIRCUIT
360 MOTORIDUTTORE WIRE FEED MOTOR
When ordering spare parts please always state the machine item and
serial number and its purchase data, the spare part position and the
quantity.
La richiesta di pezzi di ricambio deve indicare sempre: numero di articolo, matricola e data di acquisto della macchina, posizione e quantità
del ricambio.
A NERO BLACK
B ROSSO RED
C GRIGIO GREY
D BIANCO WHITE
E VERDE GREEN
F VIOLA PURPLE
G GIALLO YELLOW
HBLU BLUE
CODIFICA COLORI CABLAGGIO ELETTRICO - WIRING DIAGRAM COLOUR CODE
K MARRONE BROWN
J ARANCIO ORANGE
I ROSA PINK
L ROSA-NERO PINK-BLACK
M GRIGIO-VIOLA GREY-PURPLE
N BIANCO-VIOLA WHITE-PURPLE
O BIANCO-NERO WHITE-BLACK
P GRIGIO-BLU GREY-BLUE
Q BIANCO-ROSSO WHITE-RED
R GRIGIO-ROSSO GREY-RED
S BIANCO-BLU WHITE-BLUE
T NERO-BLU BLACK-BLUE
U GIALLO-VERDE YELLOW-GREEN
V AZZURRO BLUE
Page 87
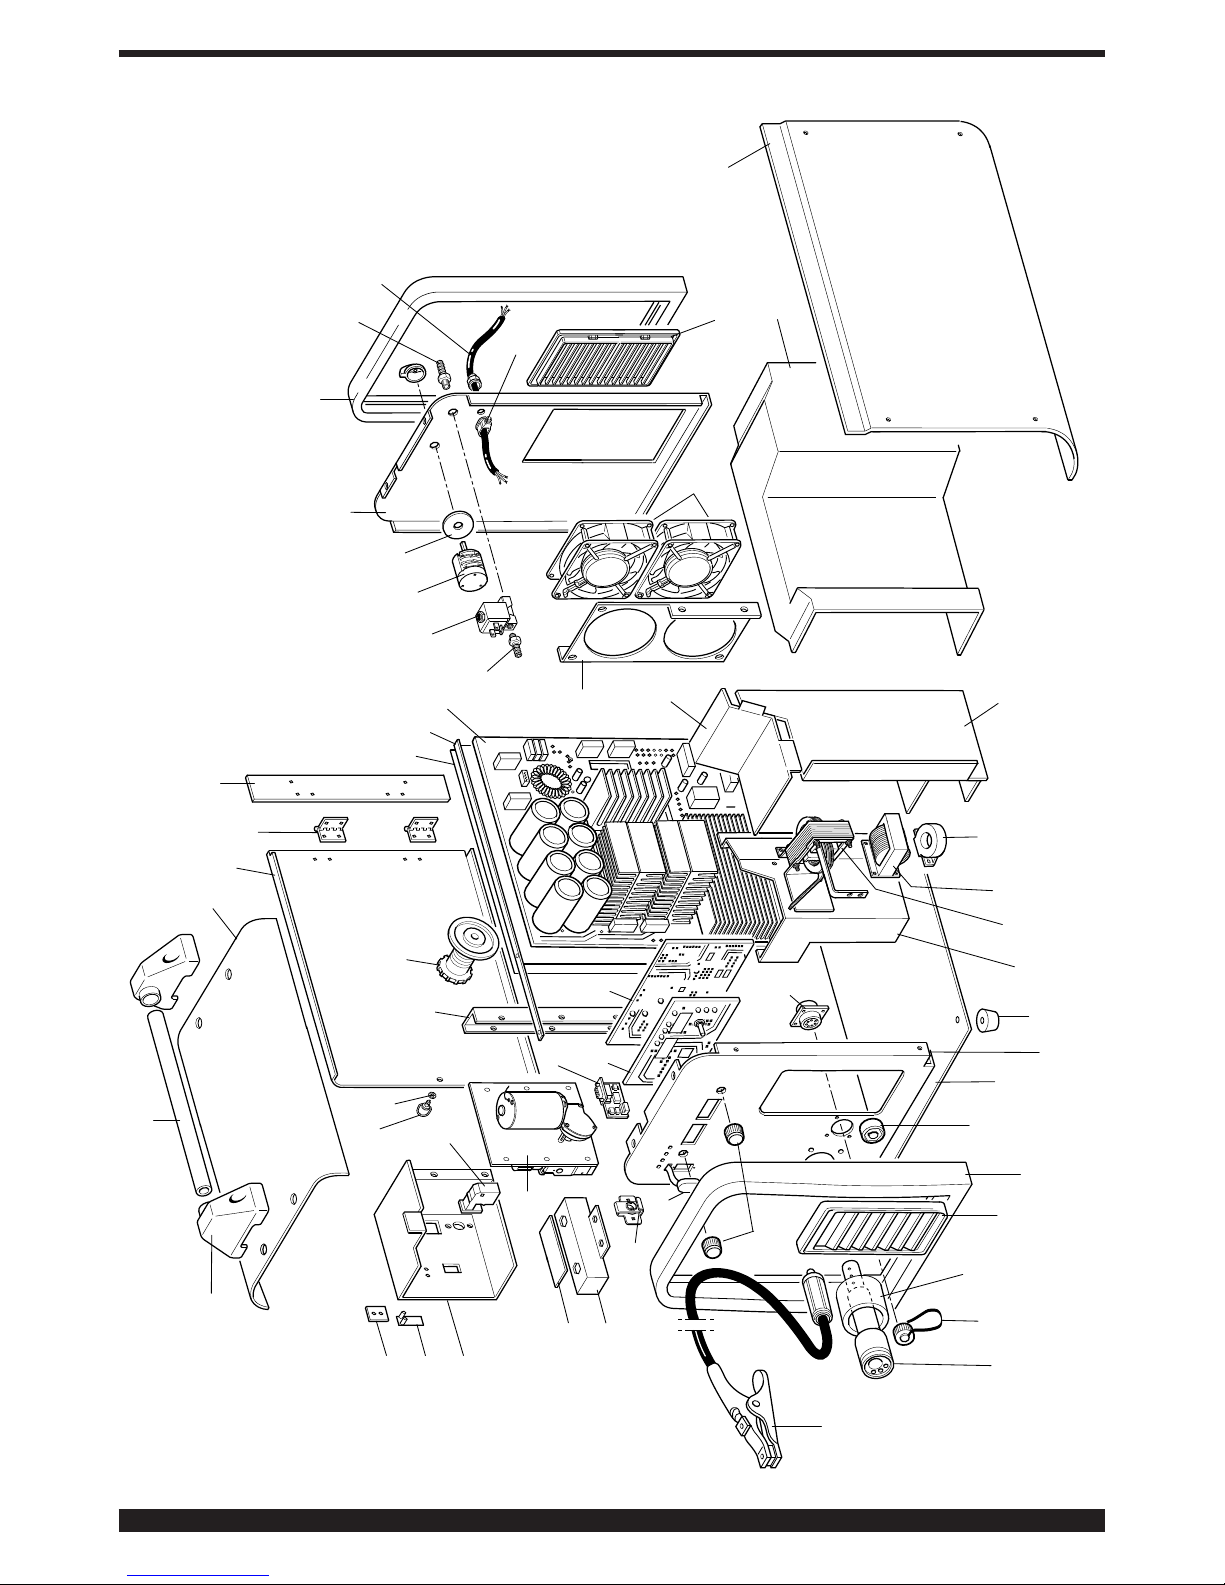
87
1
2
3
48
6
8
7
4
5
9
10
49
50
51
47
46
11
12
13
20
19
18
17
14
15
16
21
22
23
25
24
26
27
28
52
53
54
29
30
31
32
33
34
35
36
38
37
45
44
43
42
15
23
41
39
40
360
Page 88
88
 Loading...