

Page 1
Manuale d’istruzioni
I
Lista ricambi
86-88
2
LEGGERE
ATTENTAMENTE
UK
F
D
E
NL
P
DK
Operator’s manual
Spare parts list
Manuel d’instructions
Liste pièce de rechange
Bedienungsanleitung
Ersatzteilliste
Manual de instrucciones
Lista repuestos
Gebruikershandleiding
Onderdelenlijst
Manual de instruções
Lista de peças de substituição
Brugerhåndbog
Liste over reservedele
86-88
14
86-88
20
86-88
26
86-88
32
86-88
38
86-88
44
86-88
8
READ
CAREFULLY
LIRE
ATTENTIVEMENT
SORGFÄLTIG
LESEN
LEER
ATENTAME NTE
EERST GOED
DOORLEZEN
LER
ATENTE MENTE
LÆS
OMHYGGELIGT
S
SF
N
GR
Ågarhandbok
Reservdelslista
Omistajankäsikirja
Varaosaluettelo
Eierens håndbox
Reservedelliste
Οδηγιές χρήσεως
Κατάλογος ανταλλακτικών
50
86-88
56
86-88
62
86-88
68
86-88
LÄS
NOGAS
LUE
HUOLELLISESTI
LES
NØYE
∆ΙΑΒΑΣΤΕ
ΠΡΟΣΕΚΤΙΚΑ
C.so E. Filiberto, 27 - 23900 Lecco - Italy
Tel. ++39.0341.22322 - Fax ++39.0341.422646
Cas. Post. (P.O.BOX) 205
e-mail: [email protected] - web: www.ceaweld.com
Dis. n° 1020H395/B Cod. n° 200221 Vers. B 04/2002
Page 2
I
ITALIANO
Premessa 2
Descrizione 2
Dati tecnici 3
Limiti d’uso (ISO/IEC 60974-1) 3
Norme di sicurezza 3
Installazione 4
Allacciamento alla linea di utenza4
Norme d’uso 4
Collegamento cavi di saldatura 5
Prima di saldare 6
Manutenzione 6
Rilievo di eventuali inconvenienti e
loro eliminazione 6
Regolazione scheda elettronica 75
Schema elettrico 76
Legenda schema elettrico 77
Legenda colori 77
Significato dei simboli grafici riportati sulla macchina 82
Significato dei simboli grafici riportati sulla targa dati 84
Premessa
Vi ringraziamo per l’acquisto di un
nostro prodotto. Prima di utilizzare
l’impianto è necessario leggere attentamente le istruzioni contenute in questo
manuale. Per ottenere dall’impianto le
migliori prestazioni ed assicurare alle
sue parti la massima durata, è necessario attenersi scrupolosamente alle istruzioni per l’uso e alle norme di manutenzione contenute in questo manuale.
Nell’interesse della clientela si consiglia
di fare eseguire la manutenzione e, ove
occorra, la riparazione dell’impianto
presso le officine della nostra organizzazione di assistenza, in quanto provviste
di appropriate attrezzature e di personale particolarmente addestrato. Tutte le
nostre macchine ed apparecchiature
sono soggette ad un continuo sviluppo.
Dobbiamo quindi riservarci modifiche
riguardanti la costruzione e la dotazione.
Descrizione
Costruite con la più recente tecnologia
inverter basata su
trici in corrente continua dalle caratteristiche d'arco superiori, sono consigliate
per tutte le applicazioni altamente qualificate con qualsiasi tipo di elettrodo.
Adatte per essere impiegate nella cantieristica, in imprese di montaggio ed in
manutenzione, i
scono un'assoluta stabilità dei parametri
IGBT
, queste salda-
MATRIX 250 E
garanti-
di saldatura e grazie alla loro "caratteri-
stica dinamica veloce" sono ideali per
saldature di qualità. I
offrono anche la possibilità di effettuare
saldature in
CARATTERISTICHE
• Ottime caratteristiche di saldatura con
ogni tipo di elettrodo;
• Dimensioni e pesi ridotti per una facile
trasportabilità;
"arc force"
•
• Compensazione automatica della tensione di rete +15% -20%;
• Possibilità di eseguire saldature in
professionali grazie all'innesco tipo
"lift"
• Ridotto consumo di energia;
• Design innovativo e compatto;
• Struttura portante in metallo con pannelli in plastica antiurto;
• Comandi protetti contro urti accidentali;
• Robusta maniglia integrata nel telaio;
• Frontale inclinato con ampia visibilità
da ogni angolazione per una facile lettura e regolazione dei parametri;
• Il grado di protezione IP 23 e le parti
elettroniche protette dalla polvere,
grazie all'innovativo sistema di ventilazione a
l'impiego nei più gravosi ambienti di
lavoro;
"hot start"
•
l'innesco con elettrodi difficili;
• Funzione
l'incollaggio degli elettrodi;
•Saldatura
controllo termico (TCS) che riduce al
minimo le inclusioni di tungsteno e
TIG
regolabile
;
Tunnel
automatico per migliorare
Antisticking
TIG
MATRIX 250 E
con innesco tipo
ne consentono
per evitare
con innesco tipo
lift
TIG
"lift"
.
a
Tabella 1
Lista ricambi 86-88
Ordinazione dei pezzi
di ricambio 90
Modello
Alimentazione trifase 50/60 Hz V 400 400
Campo di regolazione A 5 ÷ 250 5 ÷ 250
Potenza massima di installazione kVA 7 7
Tensione secondaria a vuoto V 95 95
Corrente utilizzabile al 100% A 170 160
Corrente utilizzabile al 60% A 200 200
Corrente utilizzabile a 35% A 250 250
Elettrodi utilizzabili 1,6 ÷ 5
Classe di isolamento H
Classe di protezione IP 23
Dimensioni
Peso kg 19
2
mm 500-425-220
MATRIX 250 E
TIG DC MMA
Page 3
permette l’innesco anche sullo spigolo;
• Il generatore è inoltre conforme a tutte
le normative e direttive in vigore nella
Comunità Europea.
Dati tecnici
I dati tecnici generali dell’impianto sono
riassunti nella tabella 1.
Limiti d’uso
(ISO/IEC 60974-1)
L’utilizzo di una saldatrice è tipicamente
discontinuo in quanto composto da periodi di lavoro effettivo (saldatura) e periodi di riposo (posizionamento pezzi,
sostituzione filo, operazioni di molatura,
ecc.). Questa saldatrice è dimensionata
per erogare la corrente I
in tutta sicurezza, per un periodo di
lavoro del 35% rispetto al tempo di
impiego totale. Le norme in vigore stabiliscono in 10 minuti il tempo di impiego
totale. Come ciclo di lavoro viene considerato il 35% di tale intervallo. Superando il ciclo di lavoro consentito si provoca l’intervento di una protezione termica che preserva i componenti interni
della saldatrice da pericolosi surriscaldamenti. L’intervento della protezione
termica è segnalato dall’accensione
della lampada spia gialla del termostato.
Dopo qualche minuto la protezione termica si riarma in modo automatico (lampada spia gialla spenta) e la saldatrice è
nuovamente pronta all’uso. Questo
generatore è costruito secondo il grado
di protezione IP 23.
2
max nominale,
Norme di
sicurezza
NORME DI SICUREZZA GENERALI
Questi prodotti devono
essere utilizzati per saldare e non per altri usi
impropri. L’uso è consentito solo a persone addestrate e dotate di esperienza. L’operatore deve osservare le
norme di sicurezza CEI 26-9 HD 407 per
garantire la sua incolumità e quella di
terzi.
PREVENZIONE DELLE SCOSSE
ELETTRICHE
• Non eseguire riparazioni col generatore
sotto tensione.
• Prima di eseguire qualunque operazione di
manutenzione o di riparazione, staccare l’alimentazione alla
macchina.
• Assicurarsi che la saldatrice sia stata
collegata ad un efficiente impianto di
terra.
• L’installazione dell’impianto deve
essere eseguita da personale qualificato. Tutti i collegamenti devono
essere conformi alle vigenti norme
(IEC 60821) e alle leggi anti infortunistiche.
• Non saldare in ambienti umidi o
bagnati o sotto la pioggia.
• Non saldare con cavi logori o allentati.
Ispezionare frequentemente tutti i cavi
ed assicurarsi che non vi siano difetti
di isolamento, fili scoperti o connessioni allentate.
• Non saldare con cavi di sezione insufficiente ed interrompere la saldatura
se i cavi si surriscaldano per evitare
un rapido deterioramento dell’isolamento.
• Non toccare mai direttamente parti in
tensione. Dopo l’uso riporre con cura
la torcia o la pinza portaelettrodi evitando il contatto con parti collegate a
terra.
SICUREZZA CONTRO FUMI E GAS DI
SALDATURA
• Provvedere alla depurazione dell’ambiente di
lavoro da gas e fumi
sviluppati durante la
saldatura, specialmente quando la saldatura viene eseguita in spazi limitati.
• Disporre l’impianto di saldatura in
locali ben aerati.
• Rimuovere, eventualmente, strati di
vernice che ricoprono le parti da saldare poiché si potrebbero sviluppare
gas tossici. In ogni caso ventilare
l’ambiente di lavoro.
• Non saldare in luoghi ove si sospettano fughe di gas o in prossimità di
motori a combustione interna.
• Disporre l’impianto di saldatura lontano da vasche di sgrassaggio dove
vengono impiegati come solventi
vapori di trielina o altri idrocarburi clorurati poiché l’arco di saldatura e la
radiazione ultravioletta da esso prodotta reagiscono con tali vapori formando il fosgene, un gas altamente
tossico.
PROTEZIONE DA RADIAZIONE,
BRUCIATURE E RUMORE
• Non usare mai
maschere di protezione
rotte o difettose.
• Non guardare l’arco di
saldatura senza l’apposito schermo o casco
protettivo.
• Proteggere gli occhi con l’apposito
schermo dotato di vetro inattinico
(grado di protezione 9 ÷ 14 EN 169)
• Sostituire immediatamente vetri inattinici inadatti.
• Disporre un vetro trasparente davanti
a quello inattinico per proteggerlo.
• Non innescare l’arco di saldatura
prima di essersi accertati che le persone vicine siano provviste delle
necessarie protezioni.
• Fate attenzione che le persone vicine
non vengano danneggiate agli occhi
dai raggi ultravioletti prodotti dall’arco
di saldatura.
• Usare sempre grembiuli protettivi,
occhiali antischegge e guanti.
• Portare cuffie o tappi a protezione
dell’orecchio.
• Portare guanti di cuoio per evitare
ustioni e abrasioni durante la manipolazione dei pezzi.
PREVENZIONE CONTRO FIAMME ED
ESPLOSIONI
• Allontanare dal luogo di
lavoro ogni combustibile.
• Non saldare in prossimità di materiali o liquidi
infiammabili o in
ambienti saturi di gas esplosivi.
• Non indossare indumenti impregnati
di olio o grasso, poiché le scintille possono innescare le fiamme.
• Non saldare su recipienti che hanno
contenuto sostanze infiammabili, o su
materiali che, se riscaldati, possono
generare vapori tossici ed infiammabili.
• Non saldare un recipiente senza
prima determinare cosa conteneva.
Anche una piccola rimanenza di gas
o liquido infiammabile può causare
un’esplosione.
• Non usare mai ossigeno per degassare un contenitore.
• Evitare la saldatura di fusioni con larghe cavità che non siano state debitamente degassate.
• Tenere un estintore nelle vicinanze del
posto di lavoro.
• Non usare mai ossigeno in una torcia
di saldatura ma soltanto gas inerti o
miscele di questi.
3
Page 4
RISCHI DOVUTI A CAMPI
ELETTROMAGNETICI
• Il campo magnetico
generato dalla macchina può risultare pericoloso a persone portatrici di pace-maker, protesi auricolari e apparecchiature similari, tali persone
devono consultare il proprio medico
prima di avvicinarsi ad una macchina
in funzione.
• Non avvicinarsi alla macchina in funzione con orologi, supporti magnetici
per dati, timer, ecc. Questi oggetti
potrebbero subire danni irreparabili a
causa del campo magnetico.
• Questo impianto è conforme ai requisiti di protezione fissati dalle direttive
89/336 CEE, 92/31 CEE e 93/68 CEE
in materia di compatibilità elettromagnetica (EMC). In particolare è conforme alle prescrizioni tecniche della
norma EN 50199 ed è previsto per
essere utilizzato in tutti gli ambienti
industriali e non in quelli per uso
domestico. Qualora disturbi elettromagnetici dovessero presentarsi è
responsabilità dell’utilizzatore risolvere la situazione con l’assistenza tecnica del costruttore. In alcuni casi
come rimedio è necessario schermare
la saldatrice ed inserire, sulla linea di
alimentazione, opportuni filtri.
MATERIALI E SMALTIMENTO
• Queste macchine sono
costruite con materiali
privi di sostanze tossiche e nocive per l’operatore.
• Durante la fase di smaltimento è opportuno smontare la
macchina e separarne i componenti in
base al tipo di materiale.
MANIPOLAZIONE E STOCCAGGIO
DEI GAS
Precauzioni devono
essere prese per una
sicura manipolazione dei
gas compressi in bombole. Innanzitutto queste
devono essere tenute lontane da cavi portacorrente o altri circuiti
elettrici. Consigliamo di usare bombole
che riportino marcato il tipo di gas contenuto, non fate affidamento sulla identificazione a mezzo colori.
• Richiudete le valvole ogni volta in cui
non state operando e quando la bombola è vuota restituitela prontamente.
• Assicurate la collocazione delle bombole contro urti e cadute accidentali.
• Non cercate di riempirle.
• Usate solamente tubi e raccordi certificati, ognuno per il tipo di gas che
dovete impiegare e, se danneggiati,
sostituiteli.
• Usate un corretto regolatore di pressione, montatelo sulla bombola
manualmente e in caso di sospetto
malfunzionamento, sostituitelo o riparatelo prontamente.
• Aprite lentamente la valvola della
bombola, cosicché la pressione del
regolatore aumenti lentamente.
• Quando l’indice misuratore è pressurizzato, lasciate la valvola nella posizione raggiunta.
• Per gas inerti aprite completamente la
valvola.
• Per gas combustibili, aprite la valvola
per meno di un giro, cosicché possa
essere chiusa velocemente in caso di
emergenza.
Installazione
Il luogo di installazione dell’impianto
deve essere scelto con cura, in modo da
assicurare un servizio soddisfacente e
sicuro.
L’utilizzatore è responsabile dell’installazione e dell’uso dell’impianto in accordo
con le istruzioni del costruttore riportate
in questo manuale.
Prima di installare l’impianto l’utilizzatore
deve tenere in considerazione i potenziali problemi elettromagnetici dell’area
di lavoro. In particolare, suggeriamo di
evitare che l’impianto sia installato nella
adiacenza di:
• cavi di segnalazione, di controllo e
telefonici;
• trasmettitori e ricevitori radiotelevisivi;
• computers o strumenti di controllo e
misura;
• strumenti di sicurezza e protezione.
I portatori di pace-maker, di protesi auricolari e di apparecchiature similari
devono consultare il proprio medico
prima di avvicinarsi all’impianto in funzione. L’ambiente di installazione
dell’impianto deve essere conforme al
grado di protezione della carcassa che è
pari a IP 23, (pubblicazione IEC 60529).
Questo impianto è raffreddato mediante
circolazione forzata di aria e deve quindi
essere disposto in modo che l’aria
possa essere facilmente aspirata ed
espulsa dalle aperture praticate nel
telaio.
Allacciamento alla
linea di utenza
Prima di collegare la saldatrice alla
linea di utenza, controllare che i dati
di targa della stessa corrispondano al
valore della tensione e frequenza di
rete e che l’interruttore di linea della
saldatrice sia sulla posizione "O".
Collegare la saldatrice solamente a
reti con neutro francamente a terra.
L’allacciamento alla rete di alimentazione deve essere eseguito mediante
cavo quadripolare in dotazione alla saldatrice di cui:
• 3 conduttori servono per il collegamento della macchina alla rete;
• il quarto, di colore GIALLO-VERDE,
serve per eseguire il collegamento di
"TERRA".
Collegare al cavo di alimentazione
una spina normalizzata (3p+t) di portata adeguata e predisporre una
presa di rete dotata di fusibili o interruttore automatico; l’apposito terminale di terra deve essere collegato al
conduttore di terra (GIALLO-VERDE)
della linea di alimentazione.
La tabella 2 riporta i valori di portata consigliati per fusibili di linea ritardati scelti
in base alla corrente massima nominale
erogata dalla saldatrice e alla tensione
nominale di alimentazione.
NOTA 1:
alimentazione devono essere di sezione
adeguata, in nessun caso inferiore a
quella del cavo di dotazione.
NOTA 2:
tensione fornita dai motogeneratori, si
sconsiglia la connessione della saldatrice a questi impianti.
eventuali prolunghe del cavo di
data la nota instabilità della
Tabella 2
Modello MATRIX 250 E
I2 Max nominale 35% (*) A 250
Potenza massima di installazione kVA 7
Corrente nominale fusibili classe "gl" A 10
Cavo allacciamento rete
Lunghezza m3
Sezione
Cavi di massa
(*) Fattore di servizio
mm
mm
2
2
1,5
35
4
Norme d’uso
APPARECCHI DI COMANDO E
CONTROLLO (fig. A)
Pos. 1
Pos. 2
Interruttore di linea. Nella posizione “O” la saldatrice è
spenta.
Attacchi rapidi di connessione
dei cavi di pinza portaelettrodo
e di massa.
Page 5
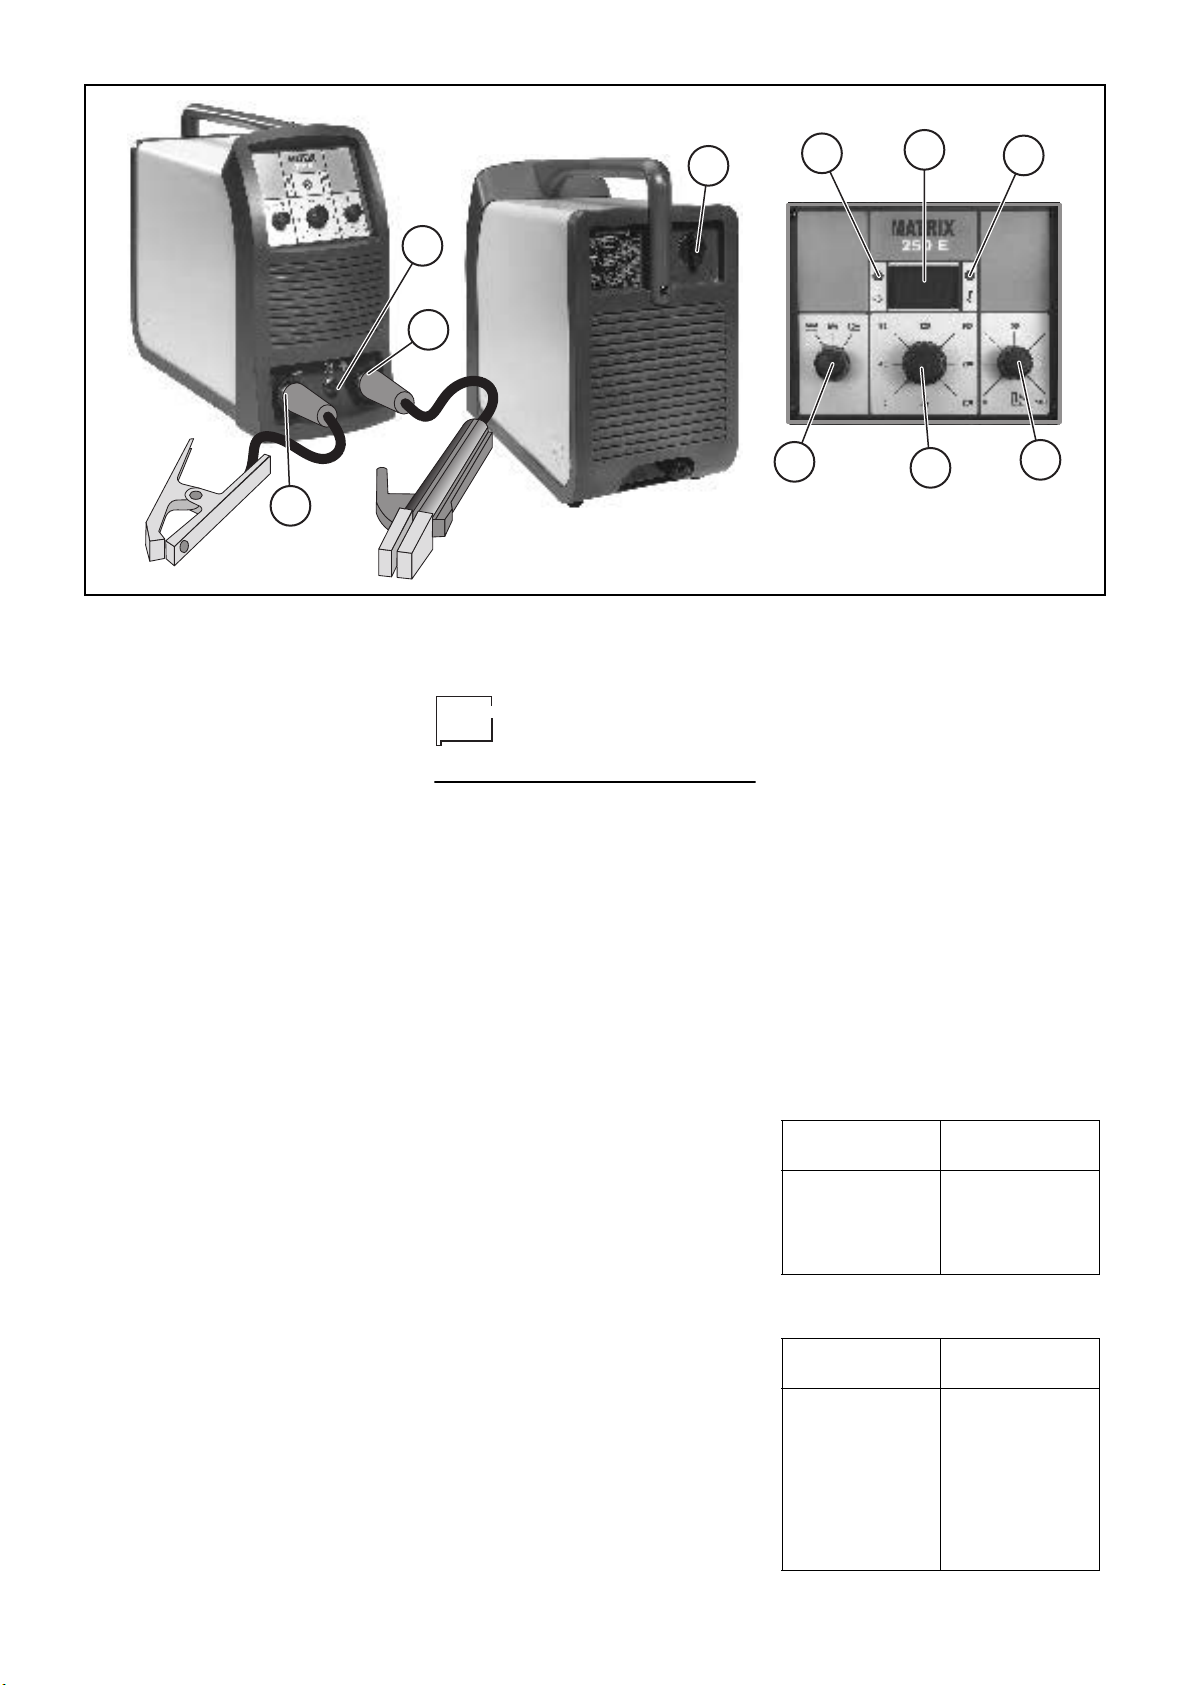
1
9
8
7
3
2
Pos. 3
Pos. 4
Pos. 5
Pos. 6
Pos. 7
Pos. 8
Pos. 9
2
Connettore 6 poli per comando
a distanza.
Selettore di 3 processi di saldatura:
•MMA
: per la saldatura con
elettrodi rivestiti: rutili, basici,
cellulosici, ghisa ed alluminio.
• MMA CrNi
dell’acciaio inossidabile.
Grazie alla speciale caratteristica dinamica è possibile
saldare con un arco soffice
ed estrememente stabile in
modo da ottenere saldature
di alta qualità.
•TIG
innesco tipo
termico (TCS), le accensioni
avvengono in modo preciso
e veloce, riducendo al
minimo le inclusioni di tungsteno e annullando le incisioni sul pezzo da saldare.
Potenziometro regolazione
corrente di saldatura.
Controllo dell’
labile mediante potenziometro
per scegliere la migliore caratteristica dinamica dell’arco di
saldatura.
Lampada spia gialla TERMOSTATO. L’accensione di questa
lampada significa che la protezione termica è intervenuta
perché si sta lavorando al di
fuori del ciclo di lavoro. Attendere qualche minuto prima di
continuare a saldare.
Amperometro digitale con preimpostazione della corrente di
saldatura (solo su pannello
optional).
Lampada spia verde ALIMENTAZIONE. L’accensione di
questa lampada indica che la
: per la saldatura
: mediante l’innovativo
"lift"
a controllo
"arc force"
rego-
saldatrice è in tensione e
pronta a funzionare.
Collegamento cavi
di saldatura
Allacciare, sempre a macchina disinserita dalla rete, i cavi di saldatura ai morsetti d’uscita (Positivo e Negativo) della
saldatrice, collegandoli alla pinza e alla
massa; con la polarità prevista per il tipo
di elettrodo da impiegarsi (Fig. A). Attenersi, comunque, alle indicazioni fornite
dai fabbricanti di elettrodi. I cavi di saldatura devono essere il più corti possibile,
devono essere tra loro vicini, posizionati
a livello del pavimento o vicino ad esso.
PEZZO DI SALDATURA
Il pezzo da saldare dovrebbe essere
sempre collegato a terra per ridurre le
emissioni elettromagnetiche. Occorre
però prestare molta attenzione che il collegamento di terra del pezzo da saldare
non aumenti il rischio di infortuni all’utilizzatore o di danni ad altre apparecchiature elettriche.
Quando è necessario collegare il pezzo
da saldare a terra, è opportuno eseguire
un collegamento diretto fra il pezzo ed il
pozzetto di terra. Nei Paesi in cui questa
connessione non è permessa, collegare
il pezzo da saldare alla terra mediante
opportuni condensatori in accordo con le
norme Nazionali.
PARAMETRI DI SALDATURA
La tabella 3 riporta alcune indicazioni
generali per la scelta dell’elettrodo in
funzione degli spessori da saldare.
Nella tavola sono indicati i valori di corrente da utilizzare con i rispettivi elettrodi per la saldatura degli acciai
4
5
6
Fig. A
comuni e basso legati. Tali dati non
hanno un valore assoluto ma semplicemente orientativo; per una scelta precisa
seguire le indicazioni date dai fabbricanti di elettrodi.
La corrente da impiegare dipende dalle
posizioni di saldatura, dal tipo di giunto e
varia in modo crescente in funzione
dello spessore e delle dimensioni del
pezzo.
Il valore dell’intensità di corrente da utilizzare per i vari tipi di saldatura, entro il
campo di regolazione indicato sulla
tabella 4 è:
• Elevato per le saldature in piano, in
piano frontale e verticale ascendente;
• Medio per le saldature sopratesta;
• Basso per la saldatura verticale
discendente e per unire pezzi di piccole dimensioni preriscaldati.
Un’indicazione, abbastanza approssimata, della corrente media da impiegare
Tabella 3
SPESSORE DI
SALDATURA (mm)
1,5 ÷ 3 2
3 ÷ 5 2,5
5 ÷ 12 3,25
>= 12 4
Ø ELETTRODO
(mm)
Tabella 4
Ø ELETTRODO
(mm)
1,6 30 ÷ 60
2 40 ÷ 75
2,5 60 ÷ 110
3,25 95 ÷ 140
4 140 ÷ 190
5 190 ÷ 240
6 220 ÷ 330
CORRENTE (A)
5
Page 6
nella saldatura di elettrodi per acciaio
normale è fornita dalla seguente formula:
I = 50 x (Øe – 1)
dove:
I = intensità di corrente di saldatura
Øe = diametro dell’elettrodo
Esempio:
Diametro elettrodo 4 mm
I = 50 x (4 –1) = 50 x 3 = 150A
Prima di saldare
IMPORTANTE:
saldatrice, verificare nuovamente che la
tensione e la frequenza della rete di alimentazione corrispondano ai dati di
targa.
1)
Regolare la corrente di saldatura
agendo sul potenziometro (pos.5,
fig. A).
2)
Regolare il commutatore di processo
(pos. 4, fig. A) sulla posizione più
appropriata a seconda del tipo di saldatura da effettuare.
3)
Mettere in funzione la saldatrice
selezionando la pos. 1 sull’interruttore linea (pos. 1, fig. A).
4)
La lampada spia verde (pos. 9, fig.
A) indica che la saldatrice è in tensione e pronta a funzionare.
prima di accendere la
Manutenzione
ATTENZIONE:
siasi ispezione all’interno del generatore
togliere l’alimentazione all’impianto.
Prima di effettuare qual-
Rilievo di eventuali
inconvenienti e
loro eliminazione
Alla linea di alimentazione va imputata la causa dei più frequenti inconvenienti. In caso di guasto procedere
come segue:
Controllare il valore della tensione di
1)
linea;
1)
Controllare il perfetto allacciamento
del cavo di alimentazione alla spina
e all’interruttore di rete;
2)
Verificare che i fusibili di rete non
siano bruciati o allentati;
3)
Controllare se sono difettosi:
• l’interruttore che alimenta la macchina;
• la presa a muro della spina;
• l’interruttore del generatore.
NOTA:
tecniche che richiede la riparazione del
generatore, si consiglia, in caso di rottura, di rivolgersi a personale qualificato
oppure alla nostra assistenza tecnica.
Date le necessarie conoscenze
Procedura di
smontaggio e
montaggio
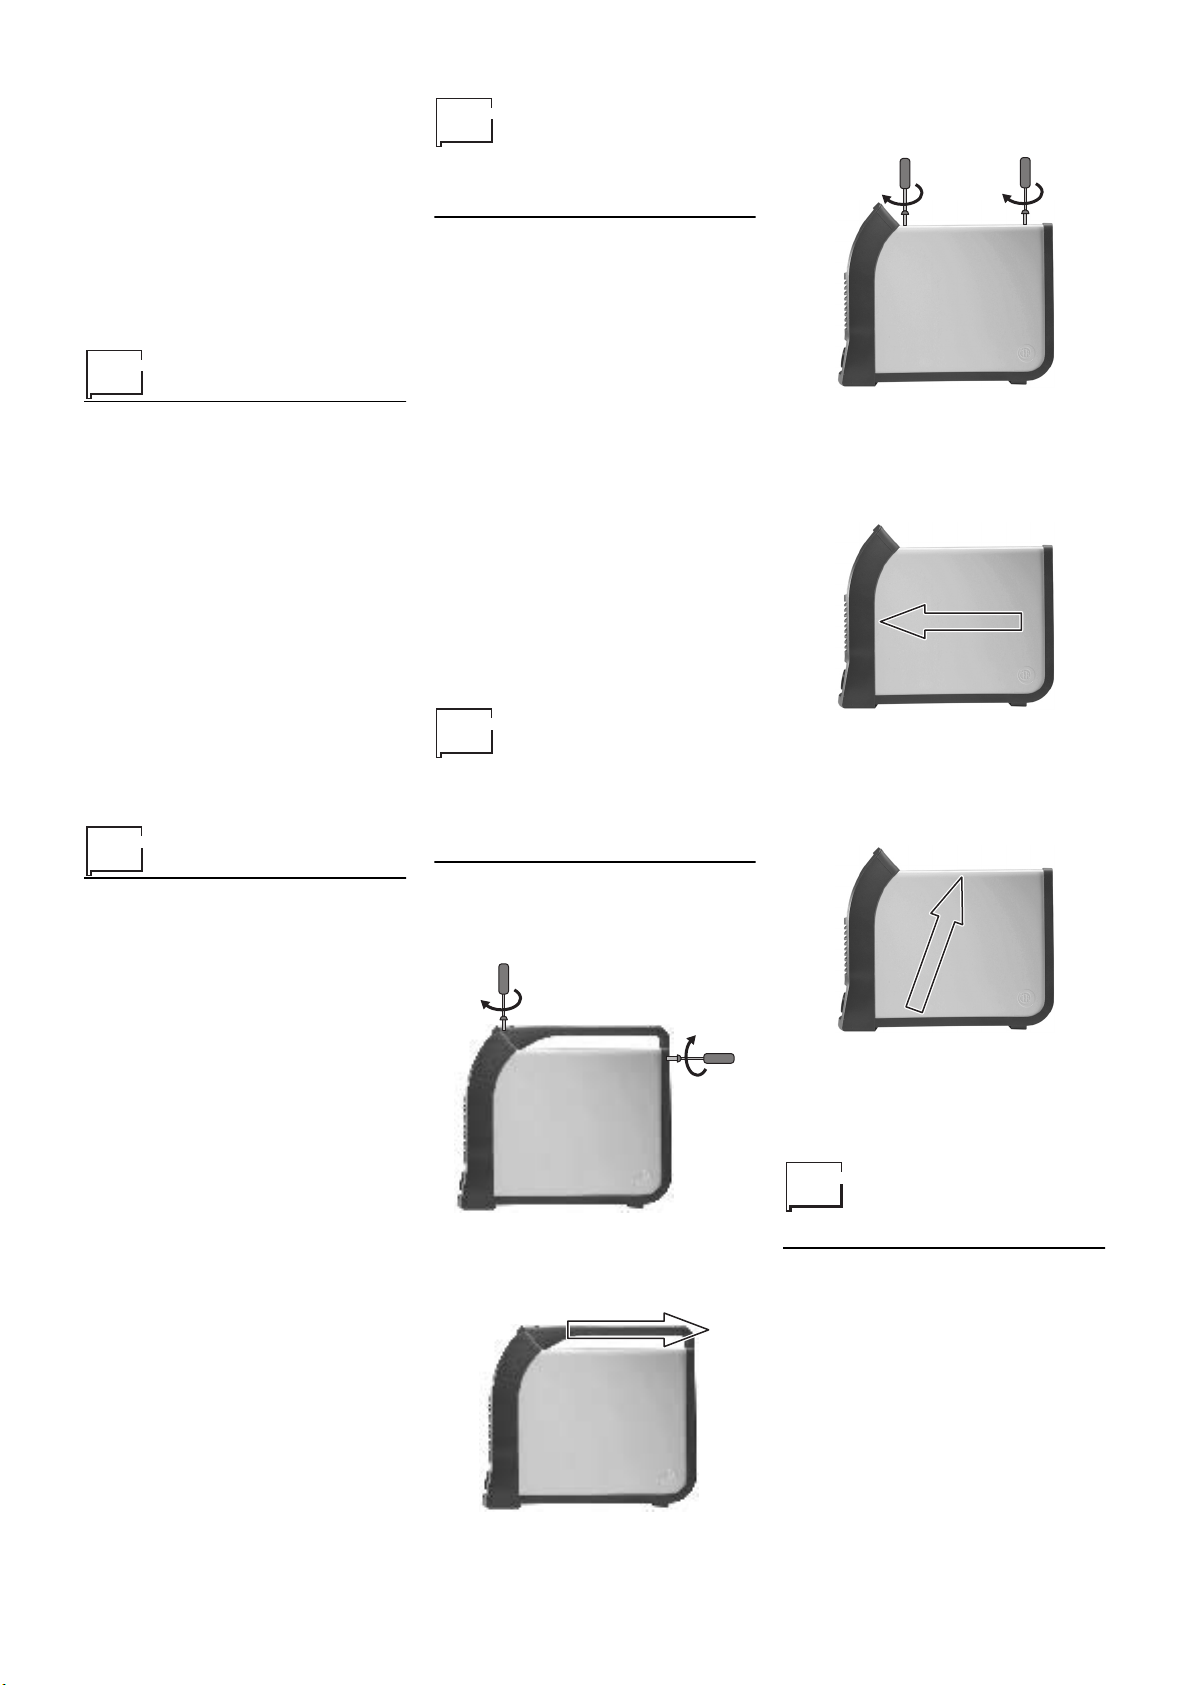
coperchio
Procedere nel modo seguene:
1)
Svitare le due viti che fissano la
maniglia.
2)
Togliere il tettuccio di copertura e svitare le 3 viti che fissano il coperchio.
3)
Spingere con due mani il coperchio
verso il frontale liberando la zona
posteriore.
4)
Togliere il coperchio sollevandolo
con due mani.
RICAMBI
I ricambi originali sono stati specificatamente progettati per il nostro impianto.
L’impiego di ricambi non originali può
causare variazioni nelle prestazioni e
ridurre il livello di sicurezza previsto.
Per danni conseguenti dall’uso di
ricambi non originali decliniamo ogni
responsabilità.
GENERATORE
Essendo questi impianti completamente
statici, procedere nel seguente modo:
• Rimozione periodica degli accumuli di
sporco e polvere dall’interno del generatore per mezzo di aria compressa.
Non dirigere il getto d’aria direttamente sui componenti elettrici che
potrebbero danneggiarsi.
• Ispezione periodica al fine di individuare cavi logori o connessioni allentate che sono la causa di surriscaldamenti.
1)
Togliere la maniglia tirandola verso il
posteriore.
Per il montaggio procedere in senso
inverso.
Sostituzione
scheda elettronica
• Svitare le 4 viti che fissano il pannello
rack frontale.
• Rimuovere le manopole di regolazione.
• Estrarre i connettori elettrici della
scheda.
• Svitare le colonnine di supporto.
• Rimuovere la scheda elettronica sollevandola dai propri supporti.
• Per montare la nuova scheda procedere in senso inverso.
6
Page 7
7
Page 8
UK
ENGLISH
Introduction 8
Descrizione 8
Technical data 9
Usage limits (ISO/IEC 60974-1) 9
Safety standards 9
Installation 10
Connection to the
electrical supply 10
Norme d’uso 10
Connection of the
welding cables 11
Prior to welding 11
Maintenance 11
The pointing out of any difficulties
and their elimination 12
Adjustment of electronic circuit
board 75
Wiring diagram 76
Key to the electrical diagram 77
Colour key 77
Meaning of graphic symbols on
machine 82
Meaning of graphic symboles on
rating plate 84
Introduction
Thank you for purchasing one of our
products. Before using the equipment
you should carefully read the instructions included in this manual. In order to
get the best performance from the
system and ensure that its parts last as
long as possible, you must strictly follow
the usage instructions and the maintenance regulations included in this
manual. In the interest of customers,
you are recommended to have maintenance and, where necessary, repairs
carried out by the workshops of our service organisation, since they have suitable equipment and specially trained personnel available. All our machinery and
systems are subject to continual development. We must therefore reserve the
right to modify their construction and
properties.
Descrizione
Built according to the very latest
based inverter technology, these DC
power sources thanks to their excellent
arc characteristics, are recommended
for highest standard applications with
any electrode. Suitable to be used in shipyards, steel construction, pipe welding
and maintenance,
ensure an extraordinary stability of the
welding parameters and their "fast dynamic characteristic" enables to achieve
MATRIX 250 E
IGBT
quality results even with the most difficult cellulosic and basic electrodes.
MATRIX 250 E
lity of
TIG
striking.
FEATURES
• Excellent welding characteristics with
any type of electrode, including cellulosic;
• Reduced weight and size, easy-tocarry;
• Adjustable”arc force”;
• Innovative and compact design;
• Metallic main structure with shockproof plastic front panel;
• Control panel protected against accidental impact;
• Robust handle integrated into the
chassis;
• Sloping front panel, easy to read and
adjust and highly visible from any
direction;
• IP 23 protection class and dust-proof
electronic components, thanks to the
innovative "Tunnel" fan cooling
system, allow operation in the toughest work environments;
• Automatic
arc striking with the most difficult
electrodes;
•Electrode
• TIG welding with thermal controlled
(TCS)
gsten inclusions to a minimum and
allowing to also strike on sharp edges;
• The generator also conforms to all
European Union standards and directives in force.
also allows the possibi-
welding with
"hot start"
Antisticking
"lift"
type striking reducing tun-
"lift"
mode arc
to improve the
function;
Table 1
Spare parts list 86-88
Ordering spare parts 90
Model
Three phase feeding 50/60 Hz V 400 400
Adjustment field A 5 ÷ 250 5 ÷ 250
Maximum potential kVA 7 7
Secondary idle voltage V 95 95
100% usable current A 170 160
60% usable current A 200 200
35% usable current A 250 250
Usable electrodes 1,6 ÷ 5
Insulation class H
Protection class IP 23
Dimensions
Weight kg 19
8
mm 500-425-220
MATRIX 250 E
TIG DC MMA
Page 9
Technical data
The general technical data of the system
are summarized in table 1.
Usage limits
(ISO/IEC 60974-1)
The use of a welder is typically discontinuous, in that it is made up of effective
work periods (welding) and rest periods
(for the positioning of parts, the replacement of wire and underflushing operations etc. This welder is dimensioned to
2
supply a I
plete safety for a period of work of 35%
of the total usage time. The regulations
in force establish the total usage time to
be 10 minutes. The work cycle is considered to be 35% of this period of time. If
the permitted work cycle time is exceeded, an overheat cut-off occurs to protect the components around the welder
from dangerous overheating. Intervention of the overheat cut-off is indicated
by the lighting up of yellow thermostat
signal light. After several minutes the
overheat cut-off rearms automatically
(and the yellow signal light turns itself
off) and the welder is ready for use
again. This generator is constructed in
compliance with the IP23 protection
level.
max nominal current in com-
Safety standards
GENERAL SAFETY STANDARDS
These products must be
used for welding and not
for other improper uses.
Their use is permitted
only by trained and experienced persons. The
operator must observe the CEI 26.9 HD
407 safety standards in order to guarantee his safety and that of third parties.
ELECTRICAL SHOCK PREVENTION
• Do not carry out repairs
with the generator live.
• Before carrying out any
maintenance or repair
activities, disconnect
the machine from the
mains.
• Ensure that the welder is suitably earthed.
• The equipment must be installed by
qualified personnel. All connections
must comply with the regulations in
force (IEC 60821) and with the accident prevention laws.
• Do not weld in damp or wet surroundings or under rain.
• Do not weld with worn or loose wires.
Inspect all cables frequently and
ensure that there are no insulation
defects, uncovered wires or loose
connections.
• Do not weld with cables of insufficient
diameter and stop soldering if the
cables overheat, so as to avoid rapid
deterioration of the insulation.
• Never directly touch live parts. After
use, carefully replace the torch or the
electrode holding grippers, avoiding
contact with the parts connected to
earth.
SAFETY REGARDING WELDING
FUMES AND GAS
• Carry out purification of
the work area, from gas
and fumes emitted
during the welding,
especially when welding is carried out in an
enclosed space.
• Place the welding system in a well
aired place.
• Remove any traces of varnish that
cover the parts to be welded, in order
to avoid toxic gases being released.
Always air the work area.
• Do not weld in places where gas leaks
are suspected or close to internal
combustion engines.
• Keep the welding equipment away
from baths for the removal of grease
where vapours of trichloroethylene or
other chlorine containing hydrocarbons are used as solvents, as the welding arc and the ultraviolet radiation
produced by it react with such vapours
to form phosgene, a highly toxic gas.
PROTECTION FROM RADIATION,
BURNS AND NOISE
• Never use broken or
defective protection
masks
• Do not look at the welding arc without a suitable protective shield or
helmet
• Protect your eyes with a special
screen fitted with adiactinic glass (protection grade 9 - 14 EN 169)
• Immediately replace unsuitable adiactinic glass
• Place transparent glass in front of the
adiactinic glass to protect it
• Do not trigger off the welding arc
before you are sure that all nearby
people are equipped with suitable protection.
• Pay attention that the eyes of nearby
persons are not damaged by the ultraviolet rays produced by the welding
arc
• Always use protective overalls, splinter-proof glasses and gloves
• Wear protective earphones or earplugs
• Wear leather gloves in order to avoid
burns and abrasions while manipulating the pieces.
AVOIDANCE OF FLAMES AND
EXPLOSIONS
• Remove all combustibles from the workplace
• Do not weld close to
inflammable materials
or liquids, or in environments saturated with
explosive gases
• Do not wear clothing impregnated with
oil and grease, as sparks can trigger
off flames
• Do not weld on recipients that have
contained inflammable substances, or
on materials that can generate toxic
and inflammable vapours when heated.
• Do not weld a recipient without first
determining what it has contained.
Even small traces of an inflammable
gas or liquid can cause an explosion.
• Never use oxygen to degas a container.
• Avoid gas-brazing with wide cavities
that have not been properly degassed.
• Keep a fire extinguisher close to the
workplace
• Never use oxygen in a welding torch;
use only inert gases or mixtures of
these.
RISKS DUE TO ELECTROMAGNETIC
FIELDS
• The magnetic field
generated by the
machine can be dangerous to people fitted
with pace-makers, hearing aids and similar
equipment. Such people must consult
their doctor before going near a
machine in operation.
• Do not go near a machine in operation
with watches, magnetic data supports
and timers etc. These articles may
suffer irreparable damage due to the
magnetic field.
• This equipment complies with the protection requirements set by the 89/336
CEE, 92/31 CEE and 93/68 CEE
directives on electromagnetic compatibility (EMC). In particular, it complies
with the technical prescriptions of the
EN 50199 standard and is foreseen to
be used in all industrial spaces and
not in spaces for domestic use. If
electromagnetic disturbances should
occur, it is the user’s responsibility to
resolve the situation with the technical
assistance of the producer. In some
cases the remedy is to schormare the
welder and introduce suitable filters
into the supply line.
9
Page 10
MATERIALS AND DISPOSAL
• These machines are
built with materials that
do not contain substances that are toxic or poisonous to the operator.
• During the disposal
phase the machine should be disassembled and its components should
be separated according to the type of
material they are made from.
HANDLING AND STOCKING
COMPRESSED GASES
Always avoid contact
between cables carrying
welding current and compressed gases cylinder
and their storage
systems.
• Always close the valves on the compressed gas cylinders when not in
use.
• The valves on Inert gas cylinder
should always be fully opened when in
use.
• The valves on flammable gases
should only be opened full turn so that
quick shut off con be mode in an
emergency.
• Care should be taken when moving
compressed gas cylinders to avoid
damage and accidents which could
result in injury.
• Do not attempt to refill compressed
gas cylinders, always use the correct
pressure reduction regulators and suitable base fined with the correct connectors.
• For further information consult the
safety regulation governing the use of
welding gases.
Installation
The installation site for the system must
be carefully chosen in order to ensure its
satisfactory and safe use.
The user is responsible for the installation and use of the system in accordance with the producer’s instructions
contained in this manual.
Before installing the system the user
must take into consideration the poten-
tial electromagnetic problems in the
work area. In particular, we suggest that
you should avoid installing the system
close to :
• signalling, control and telephone
cables
• radio and television transmitters and
receivers
• computers and control and measurement instruments
• security and protection instruments
Persons fitted with pace-makers, hearing aids and similar equipment must
consult their doctor before going near a
machine in operation. The equipment’s
installation environment must comply to
the protection level of the frame i.e. IP
23 (IEC 529 publication). This system is
cooled by means of the forced circulation of air, and must therefore be placed
in such a way that the air may be easily
sucked in and expelled through the
apertures made in the frame.
Connection to the
electrical supply
Before connecting the welder to the
electrical supply, check that the
machine’s plate rating corresponds
to the supply voltage and frequency
and that the line switch of the welder
is in the "O" position. Only connect
the welder to power supplies with
grounded neutral.
Use the welder’s own plug to connect it
up to the main power supply. Proceed as
follows if you have to replace the plug:
• 3 conducting wires are needed for
connecting the machine to the supply
• the fourth, which is YELLOW GREEN
in colour is used for making the
"EARTH" connection.
Connect a suitable load of normalised plug (3p+t) to the power cable
and provide for an electrical socket
complete with fuses or an automatic
switch. The earth terminal must be
connected to the earth conducting
wire (YELLOW-GREEN) of the supply.
Table 2 shows the recommended load
values for retardant supply fuses chosen
according to the maximum nominal cur-
Table 2
Model MATRIX 250 E
I2 Max nominal 35% (*) A 250
Installation power kVA 7
Nominal current "gl" class fuses A 10
Supply connection cable
Length m3
Section
Earth cable
(*) Service factor
mm
mm
2
2
1,5
35
rent supplied to the welder and the
nominal supply voltage.
NOTE 1:
cable must be of a suitable diameter,
and absolutely not of a smaller diameter
than the special cable supplied with the
machine.
NOTE 2:
the welder to motor-driven generators,
as they are known to supply an unstable
voltage.
Any extensions to the power
It is not advisable to plug up
Norme d’uso
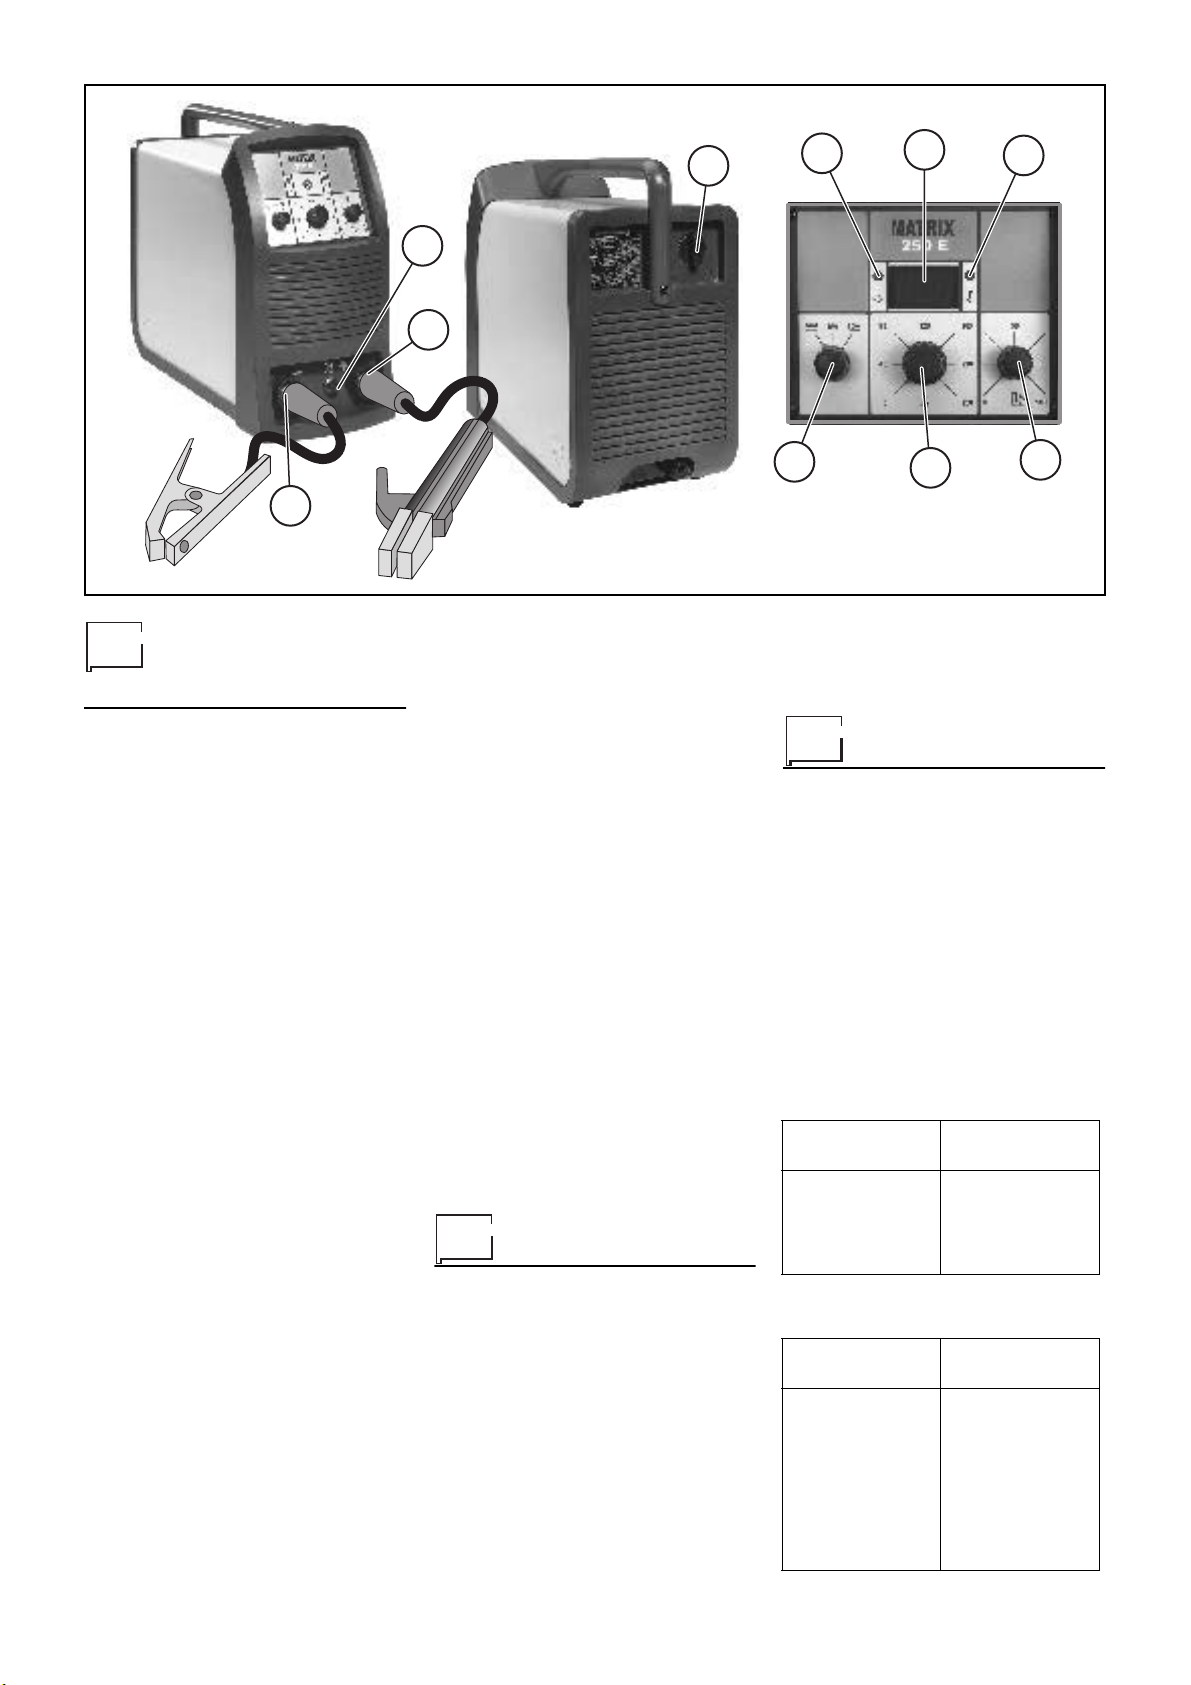
APPARECCHI DI COMANDO E
CONTROLLO (fig. A)
Pos. 1
Pos. 2
Pos. 3
Pos. 4
Pos. 5
Pos. 6
Pos. 7
Pos. 8
Pos. 9
Supply switch. In the “O” position the welder is off.
Rapid connection attachments
of the electrode holder and
earth holder gripper.
6 pole remote control connector.
Three welding process selector
switch:
• MMA
: welding of coated
electrodes: rutile, basic, cellulosic, cast iron and aluminium;
• MMA CrNi
less steel. This special dynamic characteristic enables
welding with a smooth and
very stable arc for high quality welding;
•TIG
mode arc striking with thermic control (TCS), quick and
precise striking is achieved,
by minimising any tungsten
inclusion and avoiding any
incision onto the workpiece.
Welding current electronic
adjustment.
Adjustable
potentiometer to choose the
best welding arc dynamic characteristic.
THERMOSTAT yellow signal
light. When this light comes it
means that the overheat cut-off
has come on, because the
work cycle limit has been exceeded. Wait for a few minutes
before starting to weld again.
Digital ammeter (optional) with
welding current presetting.
SUPPLY green signal light. If
this light comes on it means
that the welder is on and ready
for operation.
: welding of stain-
: by the innovative
"arc force"
through
"lift"
10
Page 11
1
9
8
7
3
2
2
Connection of the
welding cables
With the machine disconnected from the
supply, connect the welding cables to
the out terminals (positive and negative)
of the welder, connecting them to the
gripper and the earth, with the correct
polarity provided for the type of
electrode to be used (FIG. B).
Choosing the indications supplied by the
electrode manufacturer, the welding
cables must be as short as possible,
close to one other, and positioned at
floor level or close to it.
PART TO BE WELDED
The part to be welded must always be
connected to earth in order to reduce
electromagnetic emission. Much attention must be afforded so that the earth
connection of the part to be welded does
not increase the risk of accident to the
user or the risk of damage to other
electric equipment.
When it is necessary to connect the part
to be welded to earth, you should make
a direct connection between the part
and the earth shaft. In those countries in
which such a connection is not allowed,
connect the part to be welded to earth
using suitable capacitors, in compliance
with the national regulations.
WELDING PARAMETERS
Table 3 shows some general indications
for the choice of electrode, based on the
thickness of the parts to be welded.
The values of current to use are shown
in the table with the respective electrodes for the welding of common steels
and low-grade alloys. These data have
no absolute value and are indicative
data only. For a precise choice follow the
instructions provided by the electrode
manufacturer.
The current to be used depends on the
welding positions and the type of joint,
and it increases according to the thickness and dimensions of the part.
The current intensity to be used for the
different types of welding, within the field
of regulation shown in table 4 is:
• High for plane, frontal plane and vertical upwards welding
• Medium for overhead welding
• Low for vertical downwards welding
and for joining small pre-heated pieces
A fairly approximate indication of the
average current to use in the welding of
electrodes for ordinary steel is given by
the following formula:
I = 50 x (Øe – 1)
where:
I = intensity of the welding current
Øe = electrode diameter
Example:
for electrode diameter 4 mm
I = 50 x (4 –1) = 50 x 3 = 150A
Prior to welding
IMPORTANT:
welder, check once again that the voltage and frequency of the power
network correspond to the rating plate.
1)
Adjust the welding current using the
panel potentiometer (pos. 5, fig. A).
2)
Adjust the PROCESS switch (pos. 4,
fig. A) to the most suitable position
according to the type of welding to
be carried out.
3)
Turn on the welder by selecting pos.
1 on the supply switch (pos. 1, fig. A)
before switching on the
4
5
6
Fig. A
4)
The green signal light (pos. 9, fig. A)
shows that the welder is switched on
and ready to be operated.
Maintenance
WARNING:
pection of the inside of the generator,
disconnect the system from the supply.
SPARE PARTS
Original spare parts have been specially
designed for our equipment. The use of
non-original spare parts may cause
variations in performance or reduce the
foreseen level of safety.
We decline all responsibility for the use
of non-original spare parts.
SPESSORE DI
SALDATURA (mm)
Ø ELETTRODO
Before carrying out any ins-
Table 3
Ø ELETTRODO
(mm)
1,5 ÷ 3 2
3 ÷ 5 2,5
5 ÷ 12 3,25
>= 12 4
Table 4
(mm)
1,6 30 ÷ 60
2 40 ÷ 75
2,5 60 ÷ 110
3,25 95 ÷ 140
4 140 ÷ 190
5 190 ÷ 240
6 220 ÷ 330
CORRENTE (A)
11
Page 12
THE GENERATOR
As these systems are completely static,
proceed as follow:
• Periodic removal of accumulated dirt
and dust from the inside of the generator, using compressed air. Do not
aim the air jet directly onto the electrical components, in order to avoid
damaging them.
• Make periodical inspections in order to
individuate worn cables or loose connections that are the cause of overheating.
The pointing out of
any difficulties and
their elimination
The supply line is attributed with the
cause of the most common difficulties. In the case of breakdown, proceed as follows:
1)
Check the value of the supply voltage
2)
Check that the power cable is perfectly connected to the plug and the
supply switch
3)
Check that the power fuses are not
burned out or loose
4)
Check whether the following are
defective:
• the switch that supplies the
machine
• the plug socket in the wall
• the generator switch
NOTE:
skills necessary for the repair of the
generator, in case of breakdown we
advise you to contact skilled personnel
or our technical service department.
Given the required technical
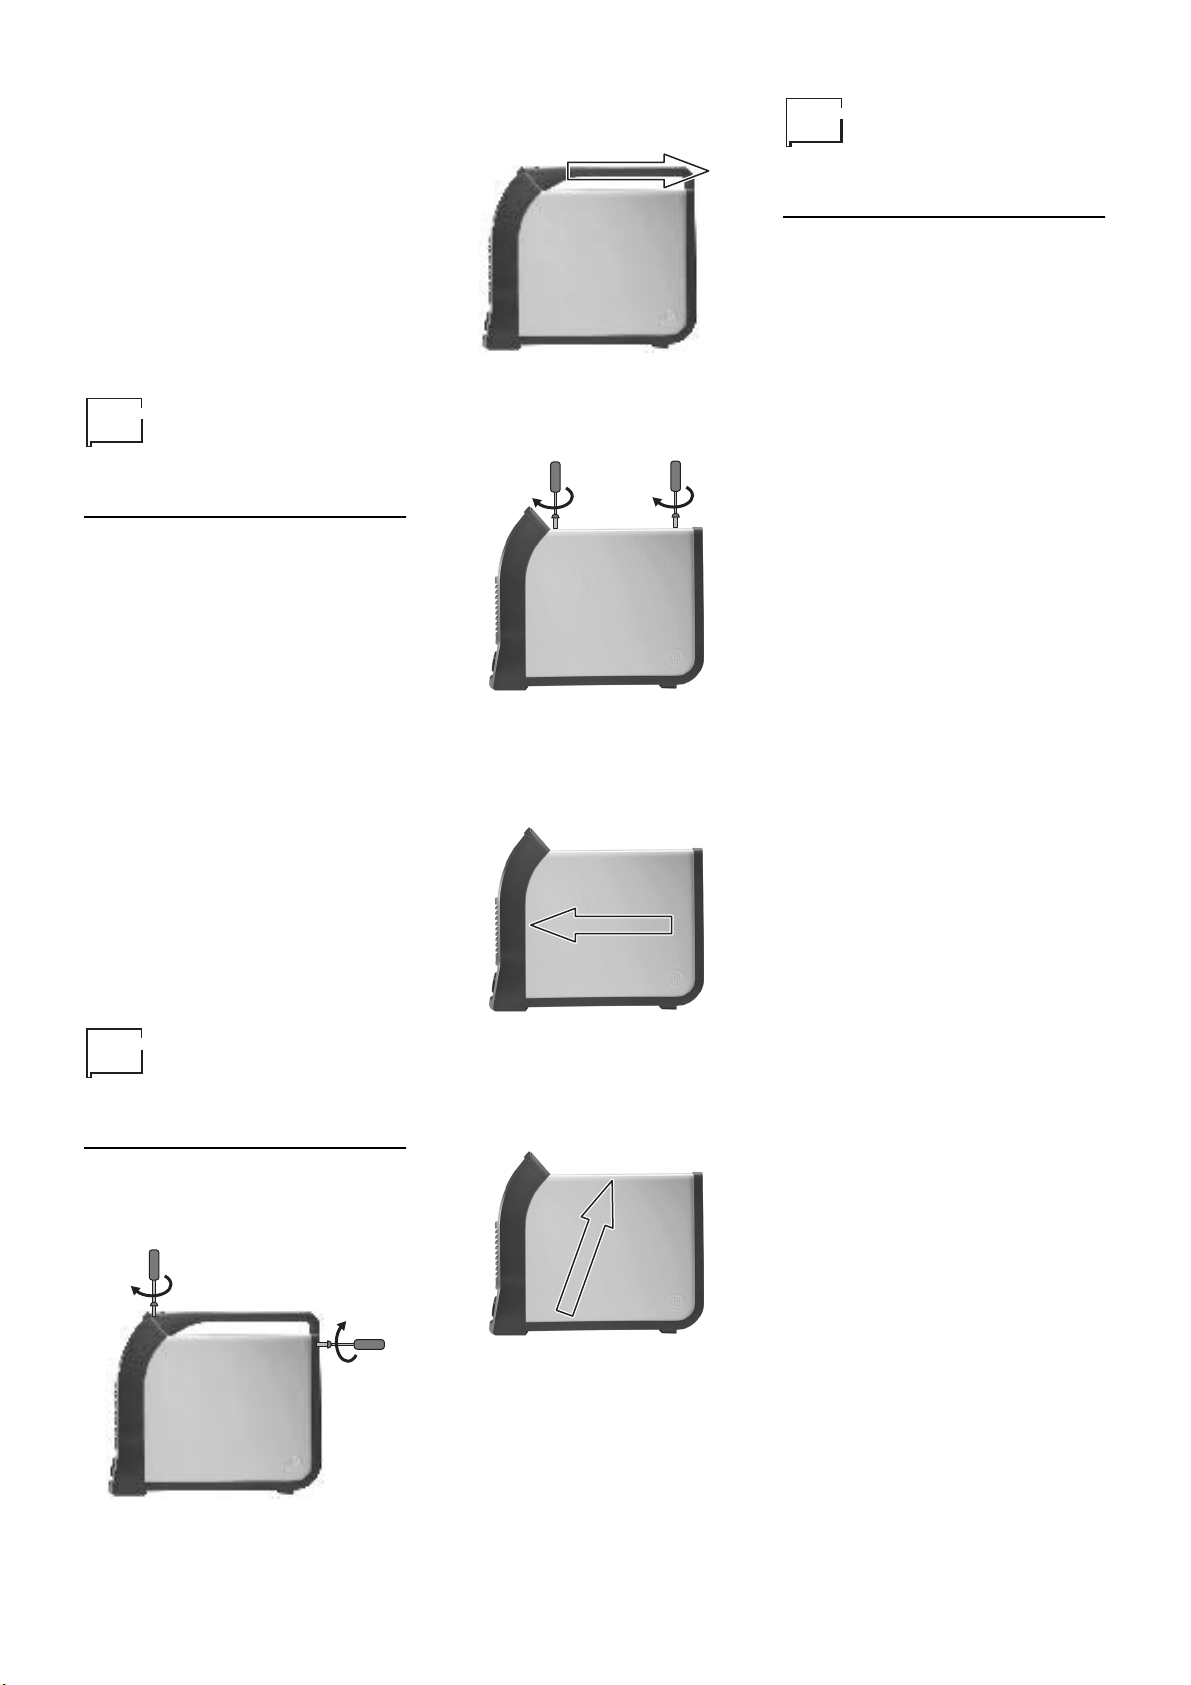
2)
Take off handle pulling it backwards.
3)
Take off covering lid and unscrew the
3 screws fastening the top.
4)
Use both hands to push the top
towards the front part freeing the
back part.
Procedure for
welder assembly
and disassembly
• Unscrew the 4 screws fastening the
front rack panel.
• Remove control dials.
• Extract wiring connectors from
electronic control board.
• Unscrew small supporting columns.
• Remove electronic control board by lifting it out of its supports.
• Proceed vice versa to assemble new
electronic control board.
Procedure for
cover assembly
and disassembly
Proceed as follows:
1)
Unscrew the two screws fastening
the handle.
5)
Remove top by lifting with both
hands.
Proceed vice versa for assembly.
12
Page 13
13
Page 14
F
FRANÇAIS
Introduction 14
Description 14
Donnees techniques 15
Limites d’utilisation
(ISO/IEC 60974-1) 15
Normes de securite 15
Installation 16
Branchement a la ligne
d’utilisation 16
Mode d’emploi 17
Branchements cables
de soudure 17
Avant de souder 18
Maintenance 18
Releve des eventuels inconvenients et leur elimination 18
Réglage fiche électronique 75
Schéma électrique 76
Légende schéma électrique 77
Légende couleurs 77
Interprétation des symboles
graphiques reportés sur la
machine 82
Interprétation des symboles
graphiques sur la plaque
de données 84
Liste pièces de rechange 86-88
Commade des pièces
de rechange 90
assure une extraordinaire stabilité des
Introduction
Nous vous remercions d’avoir acheté
notre produit. Avant d’utiliser l’installation il est nécessaire de lire avec attention les instructions qui se trouvent dans
ce manuel. Pour obtenir les meilleures
prestations de cette installation et pour
assurer à ses parties la durée maximum, il faut suivre scrupuleusement les
instructions pour l’utilisation ainsi que
les normes de maintenance qui se trouvent dans ce manuel. Dans l’intérêt de la
clientèle, nous conseillons de faire suivre la maintenance ainsi que les éventuelles réparations, aux ateliers de notre
organisation d’assistance, car ils ont tout
l’équipement nécessaire et le personnel
est particulièrement bien formés. Toutes
nos machines et nos appareils sont
sujets à un développement continu. Par
conséquent nous devons modifier les
données concernant la construction et
l’équipement.
Description
Construit selon la plus récente technologie inverter basée sur les
source à courant continu de caractéristique de courant supérieur peut-être utilisée pour toute les applications hautement qualifiées avec tous types d’électrodes. Adapté pour être utilisé en construction métallique, en tuyauterie ainsi
qu’en maintenance,
IGBT
, cette
MATRIX 250 E
paramètres de soudage, et leurs "caractéristiques dynamiques rapide" permet
d’obtenir des résultats de qualités même
avec des électrodes difficiles telles que
cellulosiques et basiques.
E
offre la possibilité du au soudage au
TIG avec le système
CARACTÉRISTIQUES
• Excellentes caractéristiques de soudage avec tout les types d’électrodes,
cellulosique inclus;
• Poids et taille réduits, facile à transponter;
• Régulation
• Compensation automatique des variations de tensions à alimentation entre
+15% - 20%;
• Possibilité de souder au TIG avec système
• Consommation d’énergie minime;
• Design compact et innovatif
• Structure principale métallique avec
panneau frontal anti-choc en plastique;
• Panneau de contrôle protégé contre
les impacts accidentels;
• Panneau frontal incliné facilitant la lecture et le réglage dans la plupart des
directions;
• Classe de protection IP 23 et protection de la poussière pour les éléments
électroniques grâce au nouveau système de refroidissement ventilé via un
"Tunnel" permettant le travail dans
des conditions difficiles;
"Hot start"
•
d’arc lors de l’utilisation d’électrodes
difficiles;
“arc force”
"lift"
;
empêchant les ruptures
MATRIX 250
"lift"
.
;
Tableau 1
Modele
Alimentation triphasée 50/60 Hz V 400 400
Champ de réglage A 5 ÷ 250 5 ÷ 250
Puissance maximum kVA 7 7
Tension secondaire à vide V 95 95
Courant utilisable à 100% A 170 160
Courant utilisable à 60% A 200 200
Courant utilisable à 35% A 250 250
Electrodes utilisables 1,6 ÷ 5
Classe d’isolement H
Classe de protection IP 23 C
Dimensions
Poids kg 19
mm 500-425-220
MATRIX 250 E
TIG DC MMA
14
Page 15
• Fonction Anticollage;
• Soudure TIG avec amorçage
contrôle thermique (TCS) pour réduire
au maximum les inclusions de tungstène et avoir un amorçage même sur
l’arête
• En outre, le générateur est conforme
à toutes les normes et à toutes les
directives en vigueur dans la Communauté Européenne.
"lift"
à
Donnees
techniques
Les données techniques générales de
l’installation sont résumées dans le
tableau 1.
Limites d’utilisation
(ISO/IEC 60974-1)
L’utilisation typique d’une soudeuse
n’est pas continue, car elle a des périodes de travail effectif (soudures) et des
périodes de repos (positionnement pièces, substitution fil, opérations de meulage, etc.). Cette soudeuse est dimensionnée pour distribuer le courant I2
max. nominal, en toute sécurité, pendant une période de travail de 35% par
rapport au temps d’utilisation total. Les
normes en vigueur établissent à 10 min.
le temps d’utilisation total. Le 35% de
cet intervalle est considéré cycle de travail. En dépassant le cycle de travail
admis, l’intervention de protection thermique qui préserve les composants
internes de la soudeuse d’échauffements dangereux se déclenche. L’intervention de la protection thermique est
signalée par l’allumage d’un voyant
jaune de thermostat. Après quelques
minutes la protection thermique
s’actionne à nouveau automatiquement
(voyant jaune éteint) et la soudeuse est
à nouveau prête à l’emploi. Ce générateur est fabriqué selon le degré de protection IP23.
Normes de securite
NORMES DE SECURITE GENERALES
Ces produits ne doivent
être utilisés que pour souder. Leur utilisation n’est
permise qu’à du personnel formé avec expérience. L’opérateur doit
observer les normes de sécurité CEI 269 HD 407 pour garantir sa propre intégrité ainsi que celle des autres.
PREVENTIONS DES SECOUSSES
ELECTRIQUES
• Ne pas effectuer des
réparations avec le
générateur sous tension.
• Avant d’effectuer une
quelconque réparation
ou maintenance, débrancher l’alimentation de la machine.
• La soudeuse doit être branchée à une
installation de mise à la terre efficace.
• L’aménagement de l’installation doit
être réalisée par du personnel qualifié.
Tous les branchements doivent être
conformes aux normes en vigueur
(IEC 60821) et aux lois sur la prévention des accidents.
• Ne pas souder dans des milieux humides ou mouillés ou sous la pluie.
• Ne pas souder avec des câbles usés
ou desserrés. Contrôler fréquemment
tous les câbles, il ne doit pas y avoir
de défauts d’isolement, fils découverts
ou connexions desserrées.
• Ne pas souder avec des câbles de
section insuffisante et interrompre la
soudure si les câbles s’échauffent
pour éviter une détérioration rapide de
l’isolation.
• Ne jamais toucher directement des
parties sous tension.
• Après l’utilisation, ranger soigneusement la torche ou la pince porte-électrodes, en évitant le contact avec les
parties branchées à la terre.
SECURITE CONTRE FUMEES ET GAZ
DE SOUDURE
• S’occuper de l’épuration du milieu de travail
des gaz et des fumées
qui se sont dégagées
pendant la soudure,
spécialement lorsque la
soudure est effectuée dans des espaces limités.
• Placer l’installation de soudure dans
des locaux bien aérés.
• Enlever éventuellement les couches
de vernis qui recouvrent les parties à
souder, car elles pourraient développer des gaz toxiques. Ventiler toujours
le milieu de travail.
• Ne pas souder dans des milieux où
des fuites de gaz sont possibles ou en
proximité de moteurs à combustion
interne.
• Ne pas disposer l’installation de soudure en proximité de cuves de
dégraissage dans lesquelles sont utilisés des solvants tels que trichloréthylène ou d’autres hydrocarbures chlorés, car l’arc de soudure et la radiation
ultraviolette produite réagissent avec
ces vapeurs en formant le phosgène
qui est un gaz hautement toxique.
PROTECTION DES RADIATIONS, DES
BRULURES ET DU BRUIT
• Ne jamais utiliser de
masques de protection
abîmées ou défectueux.
• Ne pas regarder l’arc de
soudure sans l’écran
spécial ou le casque de
protection.
• Protéger les yeux avec l’écran spécial
équipé de verre inactinique (degré de
protection 9 ( 14 EN 169).
• Substituer immédiatement les verres
inactiniques inadaptés.
• Déposer un verre transparent devant
un verre inactinique pour le protéger.
• Ne pas amorcer l’arc de soudure
avant que les personnes qui se trouvent en proximités ne soient munies
des protections nécessaires.
• Faire attention de ne pas provoquer
de lésions aux yeux des personnes
qui se trouvent en proximité par les
rayons ultraviolets produits par l’arc
de soudure.
• Utiliser toujours les tabliers de protection, les lunettes contre les éclats et
les gants.
• Porter les casques et les bouchons
pour protéger les oreilles.
• Porter des gants en cuir pour éviter
des brûlures et des abrasions pendant
la manipulation des pièces.
PREVENTION CONTRE LES
FLEMMES ET LES EXPLOSIONS
• Eloigner du lieu de travail tout combustible.
• Ne pas souder en proximité de matériaux ou de
liquides inflammables
ou dans des milieux
saturés de gaz explosifs.
• Ne pas porter de vêtements imprégnés d’huile ou de graisse, car une
étincelle peut déclencher le feu.
• Ne pas souder sur des récipients qui
ont contenu des substances inflammables, ou sur des matériaux qui, en
cas de réchauffement, peuvent former
des vapeurs toxiques et inflammables.
• Ne pas souder un récipient avant de
connaître son contenu. Car, même un
petit dépôt de gaz ou de liquide
inflammable peut causer une explosion.
• Ne jamais utiliser d’oxygène pour
dégazer un récipient.
• Eviter la soudure de fusions avec de
larges cavités qui n’ont pas été bien
dégazées.
• Garder un extincteur en proximité de
la place de travail.
• Ne jamais utiliser d’oxygène sur une
petite torche de soudure, mais seulement des gaz inertes ou des mélanges de gaz inertes.
15
Page 16
RISQUES PROVOQUES PAR DES
CHAMPS ELECTROMAGNETIQUES
• Le champ magnétique
créé par la machine
peut être dangereux
pour des personnes qui
portent un pacemaker,
des prothèses auriculaires et d’autres appareils semblables,
ces personnes doivent consulter leur
médecin avant de s’approcher d’une
machine en fonction.
• Ne pas s’approcher de la machine en
fonction avec des montres, des supports magnétiques pour des données,
des timer, etc. Ces objets peuvent
subir des dommages irréparables à
cause du champ magnétique.
• Cette installation est conforme aux
conditions requises de protection
fixées par les directives 89/336 CEE,
92/31 CEE et 93/68 CEE en matière
de compatibilité électromagnétique
(EMC). Elle est conforme tout particulièrement aux prescriptions techniques de la norme EN 50199 et elle
prévue pour pouvoir être utilisée dans
tous les espaces industriels et non
pour l’utilisation domestique. C’est à
l’utilisateur de résoudre la situation
avec l’assistance technique du constructeur en cas de brouillages électromagnétiques. Dans certains cas, le
remède nécessaire est celui de blinder la soudeuse et d’introduire sur la
ligne d’alimentation les filtres nécessaires.
MATERIEL ET ELIMINATION
• Ces machines sont
construites avec des
matériaux qui ne contiennent pas de substances toxiques ou
nocives pour l’opérateur.
• Pendant la phase d’élimination, il faut
démonter la machine et séparer les
composants en fonction du type de
matériel.
MANUTENTION ET STOCKAGE DES
GAZ
Il faut prendre des précautions pour une manutention fiable des gaz
comprimés en bouteilles. Avant tout,
elles doivent être tenues éloignées des
câbles porte-courant ou d’autres circuits
électriques.
• Il est conseillé d’utiliser les bouteilles
où le type de gaz contenu est indiqué;
ne comptez pas sur l’identification au
moyen des couleurs.
• Refermez les soupapes à la fin de
l’opération et quand la bouteille est
vide, déconsignez immédiatement.
• Garantissez la position des bouteilles
contre les chocs et les chutes accidentelles.
• Ne les remplissez pas.
• Utilisez uniquement des tubes et des
jonctions certifiées pour chaque type
de gaz que vous devez utiliser et remplacez-les si endommagés.
• Utilisez un régulateur de pression
approprié, montez-le sur la bouteille
manuellement et en cas de fonctionnement défaillant, remplacez-le ou
réparez-le immédiatement.
• Ouvrez lentement la soupape de la
bouteille de façon à ce que la pression
de la bouteille augmente lentement.
• Quand l’aiguille mesureur est pressurisée, laissez la soupape dans la position atteinte.
• Pour les gaz inertes, ouvrez la soupape complètement.
• Pour les gaz combustibles, ouvrez la
soupape moins d’un tour de façon à
ce qu’elle puisse être fermée rapidement en cas d’urgence.
Installation
L’endroit pour installer la soudeuse doit
être choisi avec soin de façon à pouvoir
assurer un service satisfaisant et sûr.
L’utilisateur est responsable de l’aménagement et de l’utilisation de l’installation
suivant les instructions du constructeur
qui se trouvent dans ce manuel.
Avant d’installer la soudeuse, l’utilisateur
doit prendre en considération les éventuels problèmes électromagnétiques de
la surface de travail. Nous proposons de
ne pas effectuer d’installation en proximité de:
• câbles de signalisation, de contrôle et
téléphoniques;
Tableau 2
Modele MATRIX 250 E
I2 Max nominal 35% (*) A 250
Puissance d’installation kVA 7
Courant nominal fusibles classe "gl" A 10
Câble de branchement réseau
Longueur m3
Section
Câble de masse
(*) Facteur de service
mm
mm
2
2
1,5
35
• transmetteurs et receveurs de radiotélévision;
• ordinateurs ou instruments de contrôle et de mesure;
• instruments de sécurité et de protection.
Les porteurs de pacemaker, de prothèses auriculaires et d’appareils de ce
genre doivent consulter leur médecin
avant de s’approcher à l’installation en
fonction. Le milieu de l’installation de la
soudeuse doit être conforme au degré
de protection de l’enveloppe qui est
égale à IP23 (publication IEC 529).
Cette installation est refroidie avec circulation forcée d’air et elle doit donc être
placée de façon à laisser facilement
passer l’air aspiré et expulsé par les
ouvertures qui se trouvent dans les
châssis.
Branchement a la
ligne d’utilisation
Avant de brancher la soudeuse à la
ligne d’utilisation, contrôler les données de la plaque pour voir si elles
correspondent à la valeur de la tension et fréquence de réseau et que
l’interrupteur de ligne de la soudeuse
se trouve sur la position "O". Ne connectez la soudeuse que sur un
réseau d'alimentation disposant
d'une ligne de mise à terre franche.
La connexion sur le secteur doit être
réalisée à l'aideducâble tripolairefourniavecl'installation, qui a les caractéristiques suivantes:
• 3 conducteurs servent pour brancher
la machine au réseau;
• le quatrième, de couleur JAUNEVERT, pour effectuer le branchement
de "LA MISE A LA TERRE".
Brancher au câble d’alimentation une
fiche normalisée (3p+t) avec une
capacité appropriée et prédisposer
une prise de réseau équipée d’un
fusible ou d’un interrupteur automatique; le terminal spécifique de la mise
à la terre doit être branché au conducteur de terre (JAUNE-VERT) de la
ligne d’alimentation.
Le tableau 2 reporte les valeurs de portée conseillés pour fusibles de ligne
retardé, choisis d’après le courant maximum nominal distribué par la soudeuse
et à la tension nominale d’alimentation.
NOTE 1:
câble d’alimentation doivent avoir une
section adaptée, en aucun cas elle ne
doit être inférieure à celle.
NOTE 2:
de la tension fournie par les générateurs
à moteur, nous vous conseillons de
branchez la machine sur ces installations.
les éventuelles rallonges du
étant donné l’instabilité notoire
16
Page 17
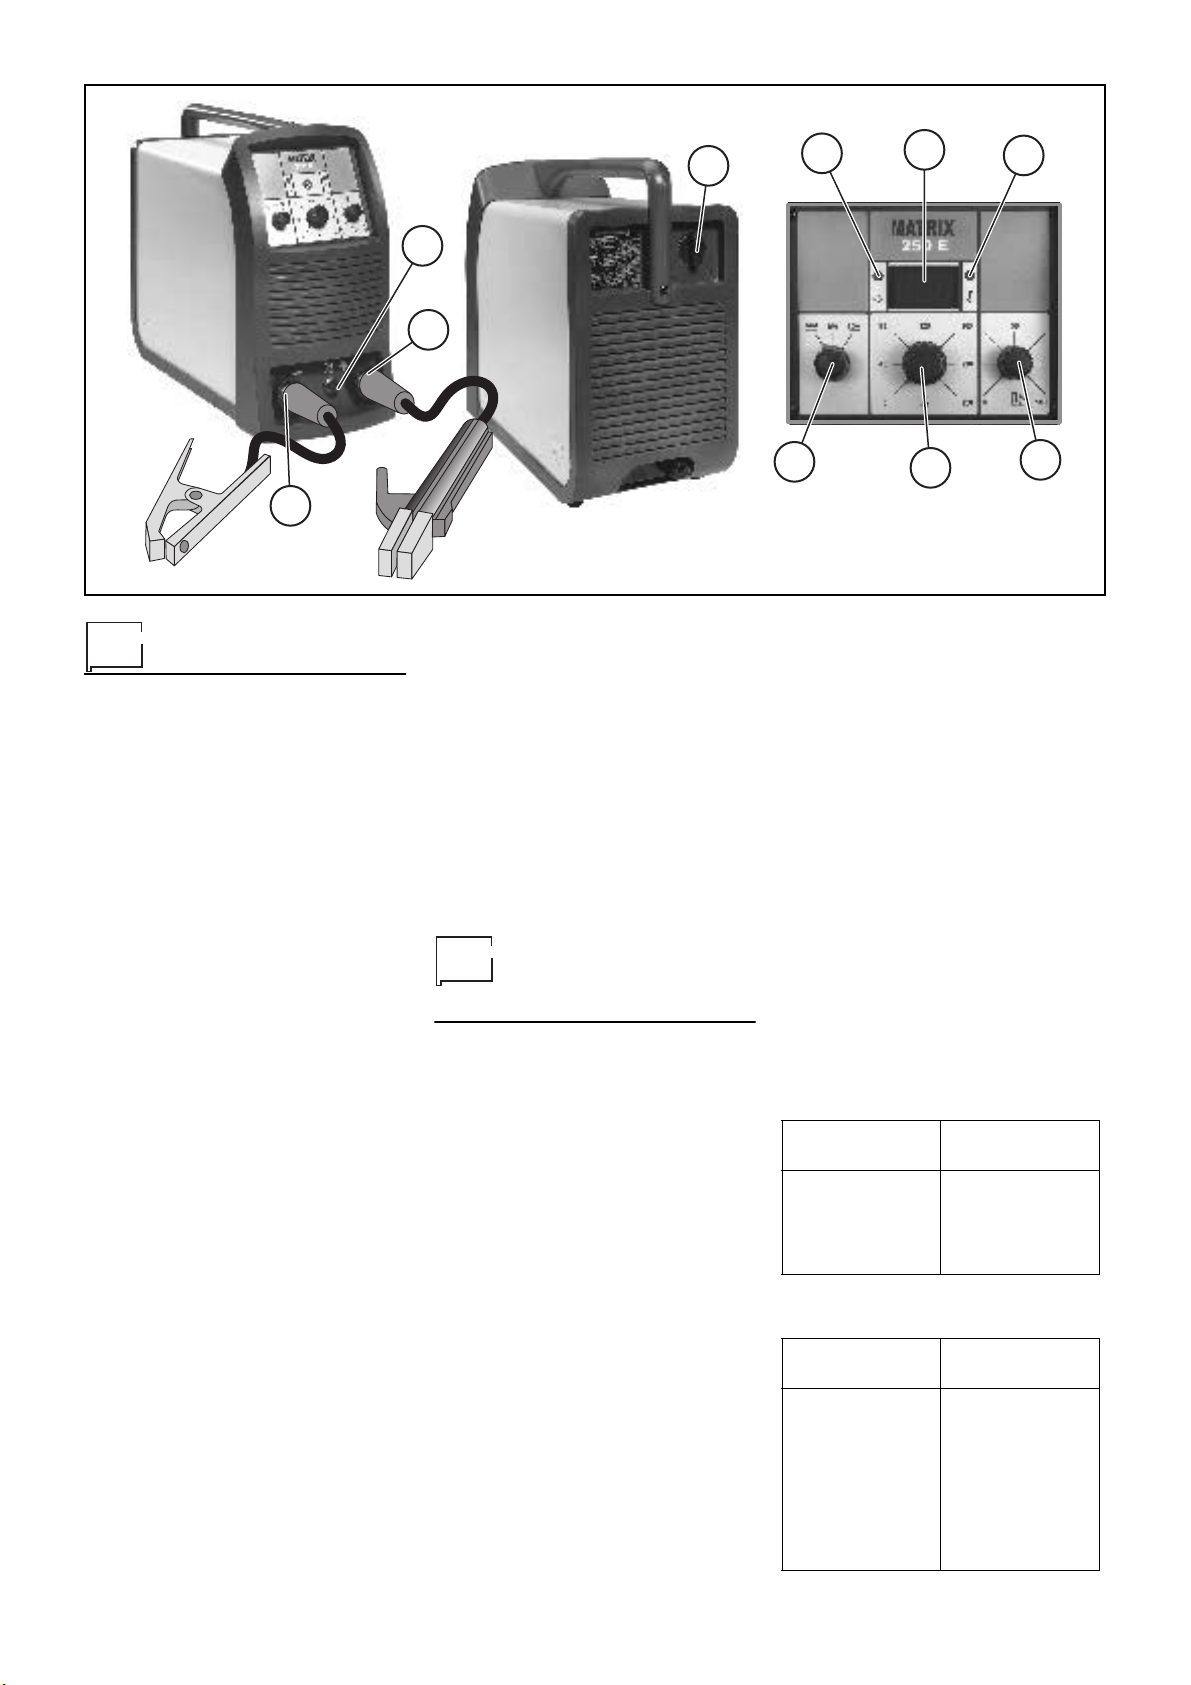
1
9
8
7
3
2
2
Mode d’emploi
APPAREILS DE COMMANDE ET DE
CONTROLE (fig. A)
Pos. 1
Pos. 2
Pos. 3
Pos. 4
Pos. 5
Pos. 6
Pos. 7
Interrupteur de ligne. Sur la
position "0" la soudeuse est
éteinte.
Prises rapides de connexion
des câbles de pince porteélectrode et de masse.
Connecteur à 6 pôles pour
commande à distance
Trois positions pour le choix du
procédé:
•MMA
: soudage avec électrodes enrobées: rutile, basique, cellulosique, fonte et
aluminium
• MMA CrNi
aciers inox. Cette caractéristique dynamique spéciale
permet d’obtenir un courant
de soudage "doux" pour une
meilleure qualité du joint
soudé
•TIG
précis est obtenu grâce au
système innovant d’amorçage par grattage avec contrôle thermique TCS. Ce système réduit au minimum les
inclusions de tungstène et
évite les arcs parasites sur la
pièce à souder
Réglage électronique du courant de soudage
Réglage de l’
un potentiomètre permettant
de choisir la meilleur caractéristique dynamique
Voyant jaune THERMOSTAT,
l’allumage de ce voyant signifie
que la protection thermique est
intervenue car on est en train
: soudage des
: un amorçage rapide et
”arc force”
via
de travailler en dehors du cycle
de travail. Attendre quelques
minute avant de continuer à
Pos. 8
Pos. 9
souder.
Ampèremètre digital (disponible sur le modèle de base 400
E) avec pré-réglage du courant
de soudage et fonction "Hold"
pour la mise en mémoire des
derniers paramètres
Voyant vert ALIMENTATION.
L’allumage de ce voyant indique que la soudeuse est sous
tension et prête à fonctionner.
Branchements
cables de soudure
Brancher, toujours avec la machine
débranchée du réseau, les câbles de
soudure aux bornes de sortie (Positif et
Négatif) de la soudeuse, en se branchant à la pince de la masse, avec la
polarité prévue pour le type d’électrode
à utiliser (Fig. A). En choisissant les indications fournies par les fabricants
d’électrodes. Les câbles de soudure doivent être le plus court possible, ils doivent être près l’un de l’autre, positionnés
au niveau du sol ou très proche du sol.
PIÈCE DE SOUDURE
La pièce à souder devrait toujours être
branchée à la terre pour diminuer les
émissions électromagnétiques. Mais il
faut faire très attention de ne pas augmenter le risque d’accidents ou de dommages à d’autres appareils électriques
en branchant la terre à la pièce à souder. S’il faut brancher la pièce à souder
à terre, il faut effectuer un branchement
direct entre la pièce et la partie de terre.
Dans les Pays où cette connexion n’est
4
5
6
Fig. A
pas admise, brancher la pièce à souder
à la terre à l’aide de condensateurs, en
accord aux normes Nationales.
PARAMÈTRES DE SOUDURE
Le tableau 3 reporte quelques indications générales pour le choix de l’électrode en fonction des épaisseurs à souder.
Dans le tableau sont indiquées les
valeurs de courant à utiliser avec les
électrodes respectives pour la soudure
des aciers communs et bas liés. Ces
données n’ont pas une valeur absolue
mais simplement d’orientation, pour un
choix précis suivre les indications données par les fabricants d’électrodes.
Le courant à utiliser dépend des positions de soudure, du type de joint et
varie de façon croissante en fonction de
Tableau 3
EPAISSEUR DE
SOUDURE (mm)
1,5 ÷ 3 2
3 ÷ 5 2,5
5 ÷ 12 3,25
>= 12 4
Ø ELECTRODE
(mm)
Tableau 4
Ø ELECTRODE
(mm)
1,6 30 ÷ 60
2 40 ÷ 75
2,5 60 ÷ 110
3,25 95 ÷ 140
4 140 ÷ 190
5 190 ÷ 240
6 220 ÷ 330
COURANT (A)
17
Page 18
l’épaisseur et des dimensions de la
pièce.
La valeur et l’intensité de courant à utiliser pour les différents types à souder,
entre le camps de réglage indiqué sur le
tableau 4 est:
• Elevée pour la soudure à plat, plat
frontal et vertical ascendant,
• Moyen pour les soudures au-dessus
de la tête,
• Bas pour la soudure verticale descendante et pour unir des pièces de petites dimensions préchauffées.
Une indication, très approximative, du
courant moyen à utiliser pour la soudure
d’électrodes en acier normal est fournie
par la formule suivante:
I = 50 x (Øe – 1)
où:
I = intensité du courant de soudure
Øe = diamètre de l’électrode
Exemple:
électrode diamètre 4 mm
I = 50 x (4 –1) = 50 x 3 = 150A
Avant de souder
IMPORTANT:
deuse, vérifier à nouveau que la tension
et la fréquence du réseau d’alimentation
correspondent aux données de la plaque.
1)
Régler le courant de soudure en
agissant sur le potentiomètre (pos.
4, Fig. A)
2)
Régler le commutateur de PROCEDE (pos. 3, Fig. A) sur la position
plus appropriée d’après les types de
soudure à effectuer.
3)
Mettre en fonction la soudeuse en
sélectionnant la pos. 1 sur l’interrupteur ligne (pos. 1, Fig. A).
4)
Le voyant vert (pos. 8, Fig. A) indique que la soudeuse est sous tension et est prête à fonctionner.
avant d’allumer la sou-
• Nettoyage périodique des accumulations de saleté et de poussière à l’intérieur du générateur à l’aide de l’air
comprimé. Ne pas diriger le jet d’air
directement sur les composants électriques qui pourraient être endommagés.
• Inspection périodique pour contrôler
les câbles usés ou les connexions
dévissées qui sont la cause d’échauffement.
Releve des
eventuels
inconvenients et
leur elimination
La cause des inconvénients les plus
fréquents dépendent de la ligne d’alimentation. En cas de panne procéder
comme suit:
1)
Contrôler la valeur de tension de
ligne.
2)
Les fusibles de réseau ne doivent
pas être brûlés ou desserrés.
3)
Le câble du réseau doit être parfaitement branché à la fiche et à l’interrupteur.
4)
Contrôler s’ils sont défectueux:
• L’interrupteur et les prises en
saillie qui alimentent la machine;
• La fiche du câble ligne;
• L’interrupteur de la soudeuse.
NOTE:
demande des connaissances techniques, donc en cas de rupture, il faut
s’adresser au personnel qualifié ou bien
à notre assistance technique.
La réparation du générateur
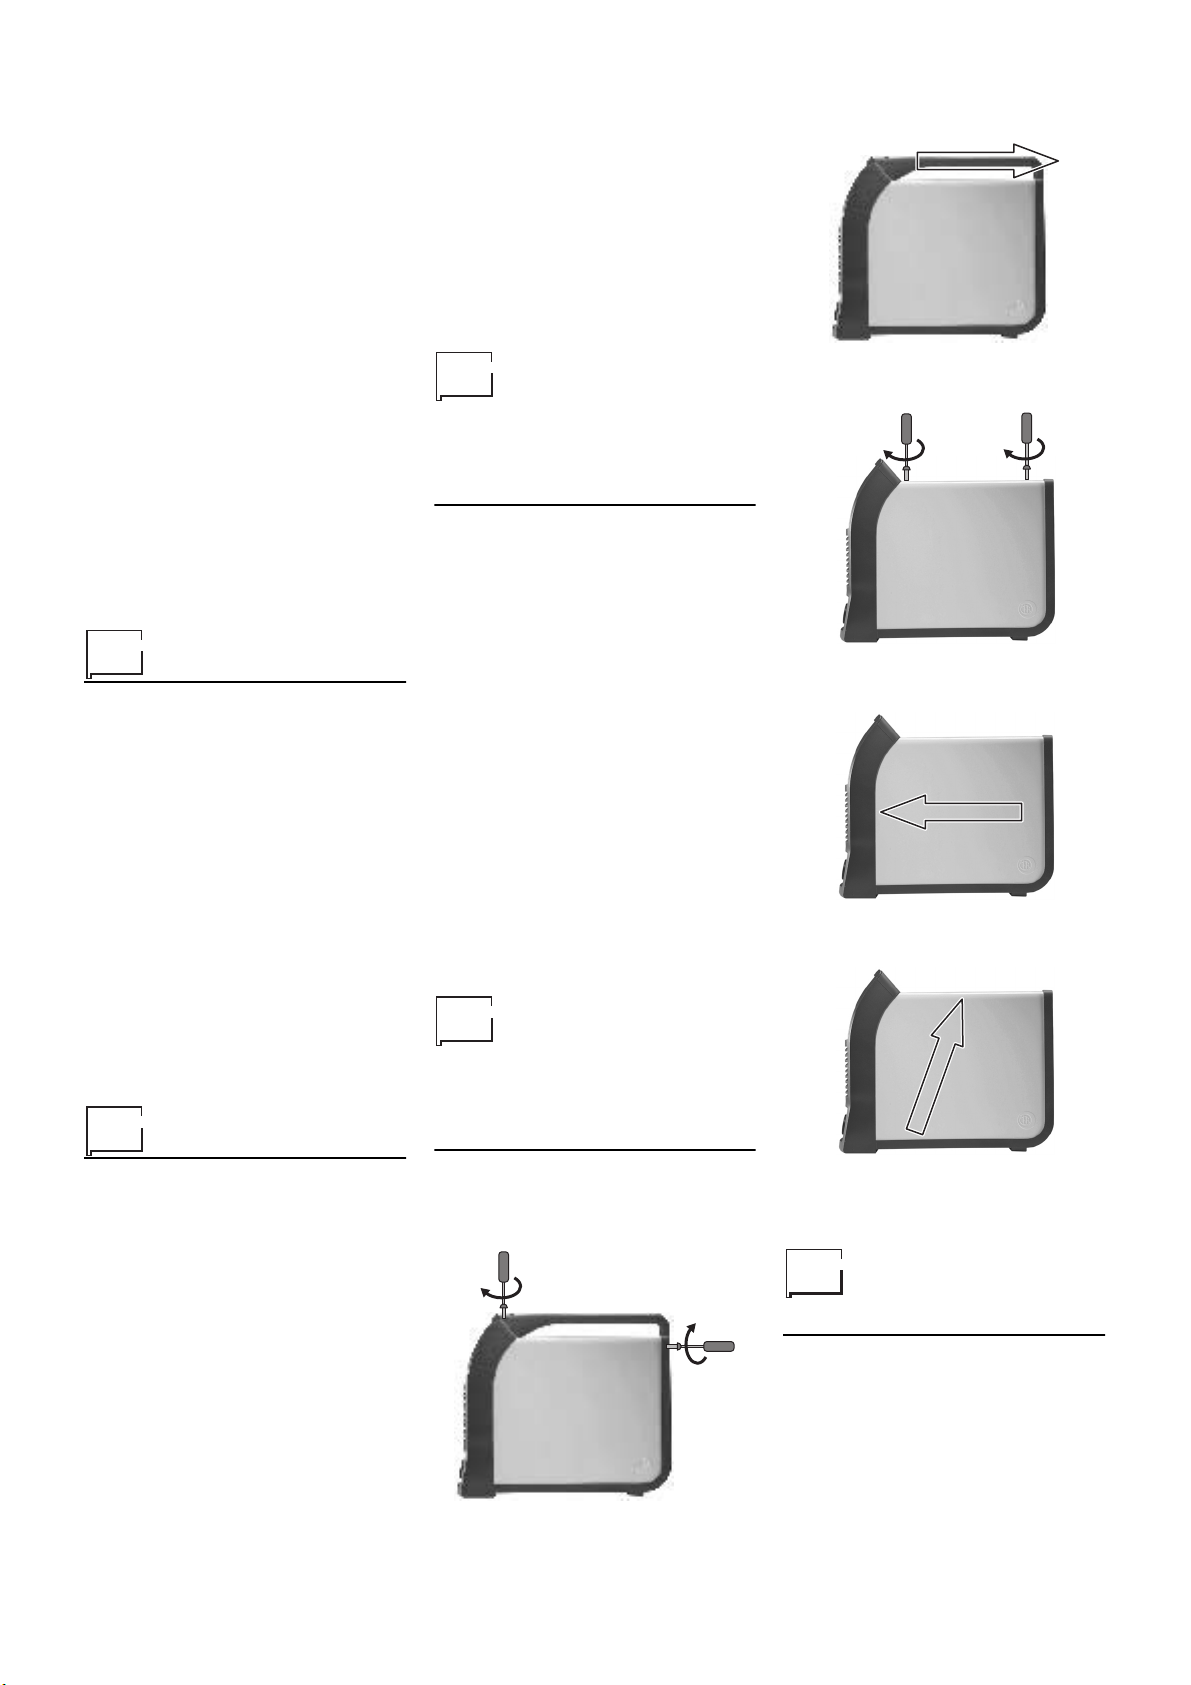
Procédure de
montage et de
2)
Enlevez la poignée en la tirant vers
l'arrière.
3)
Enlevez le petit toit et dévissez les 3
vis de fixation du couvercle.
4)
Poussez le couvercle à deux mains
vers l'avant en libérant l'arrière.
5)
Enlevez le couvercle en le soulevant
à deux mains.
Maintenance
ATTENTION:
n’importe quelle inspection à l’intérieur
du générateur, enlever l’alimentation à
l’installation.
PIECES DE RECHANGE
Les pièces de rechanges originales ont
été étudiées spécifiquement pour notre
installation. L’utilisation de pièces de
rechange qui ne sont pas originales peut
provoquer des variations dans les prestations et diminuer le niveau de sécurité
prévu.
GENERATEUR
Vu que ces installations sont complètement statiques, procédez de la façon
suinante:
avant d’effectuer
démontage du
couvercle
Procédez de la façon suivante:
1)
Dévissez les deux vis de fixation de
la poignée.
18
Pour le montage, procédez en sens
inverse.
Substitution fiche
electronique
• Dévissez les 4 vis de fixation du panneau du bâti avant.
• Enlevez les poignées de réglage.
• Sortez les connecteurs électriques de
la carte.
• Dévissez les colonnes de support.
• Enlevez la carte électronique en la
soulevant de ses supports.
• Pour monter la nouvelle carte, procédez en sens inverse.
Page 19
19
Page 20
D
DEUTSCH
Vorwort 20
Anlagebeschreibung 20
Technische eigenschaften 21
Anwendugsbereich
(ISO/IEC 60974-1) 21
Unfallverhütungs-vorschriften 21
Maschinenaufstellung 22
Netzanschluss 22
Bedienungsanleitung 23
Anschluss der schweisskabel 23
Vor dem schweissen 24
Instandhaltung 24
Die meisten Störungen treten an
der Zuleitung ein. Gegebenenfalls
so vorgehen wie folgt: 24
Einstellung der Elektronikkarte 75
Schaltplan 76
Schaltplan-Legende 77
Farbenlegende 77
Bedeutung der grafischen Symbole auf der Maschine 82
Bedeutung der grafischen Symbole auf dem Datenschild 84
Ersatzteilliste 86-88
Bestellung Ersatzeile 90
meter und gewährleisten zusammen mit
Vorwort
Wir danken Ihnen für die Anschaffung
unseres Produktes. Vor der Anwendung
der Anlage sind die Gebrauchsanweisungen des vorliegenden Handbuches
sorgfältig zu lesen. Um die Anlage am
besten auszunutzen und den längsten
Lebensdauer ihrer Komponenten zu
gewährleisten, sind die Gebrauchsanweisungen und die Wartungsvorschriften dieses Handbuches zu beachten .
Im Interesse unserer Kundschaft empfehlen wir , alle Wartungarbeiten und
nötigenfalls alle Reparaturarbeiten bei
unseren Servicestellen durchführen zu
lassen, wo speziell geschultes Personal
mittels der geeignetsten Ausrüstung
Ihre Anlage am besten pfegen wird. Da
wir mit den neuesten Stand der Technik
Schritt halten wollen, behalten wir uns
das Recht vor, unsere Anlagen und
deren Ausrüstung zu ändern.
Anlagebeschreibung
Konstruiert auf Basis neuester
Invertertechnologie bieten diese DCHandstromquellen eine exzellente Lichtbogen-charakteristik und eigenen sich
für anspruchsvolle Schweissarbeiten mit
allen Elektrodentypen. Ihr Einsatzgebiet
sind der Schiffs-, Stahl- und Rohrleitungsbau sowie Instandsetzungsarbeiten. Die
außergewöhnlich stabile Schweißpara-
MATRIX E
– Geräte bieten
IGBT
ihrer "fast dynamic characteristic" Qualitäts-schweißungen auch mit schwer
schweißbaren Cellulose- und basischen
Elektrodentypen.
die Möglichkeit des WIG Schweißen mit
"LiftKontaktzündung".
Ihre Haupteigenschaften sind:
• Ausgezeichnete Schweißeigenschaften mit allen Elektrodentypen (inclusive Cellulose);
• Durch reduziertes Maschinengewichtu. Abmessungen, sehr leicht zu transportieren;
• WIG Schweißen mit "Lift" Start Kontaktzündung;
• Regelbare Arc Force (Lichtbogendynamik) Funktion;
• Automatischer Spannungsausgleich
von +15% bis zu -20% bei Netzeingangsschwankungen;
• Geringer Energieverbrauch und hoher
Wirkungsgrad;
• Kompaktes und Innovatives Design +
Bauform;
• Stabiles Metallgehäuse - Front- und
Rückseite aus stoß- u. schlagfestem
Kunststoff;
• Bedienelemente gegen unbeabsichtigte Stöße geschützt;
• Bedienpanel schräg montiert und
somit sehr leicht einseh- u. einstellbar;
• IP 23 Isolierklasse und die durch eine
innovative "Tunnel-Lüfter-Kühlkonstruktion" geschützten staubempfindlichen elektronischen Bauteile ermöglichen einen Einsatz auch unter rauen
Arbeitsbedingungen;
• Automatische Hot Start - Zündhilfe für
schwer schweißbare Elektrodentypen;
MATRIX E
besitzen
Tabelle 1
MASCHINENTYP
Drehstromversorgung 50/60 Hz V 400 400
Einstellbereich A 5 ÷ 250 5 ÷ 250
Max. Leistung kVA 7 7
Sekundäre Leerspannung V 95 95
100% nutzbarer Strom A 170 160
60% nutzbarer Strom A 200 200
35% nutzbarer Strom A 250 250
Einzusetzende Elektroden 1,6 ÷ 5
Isolationsklasse H
Schutzklasse IP 23 C
Maße
Gewicht kg 19
mm 500-425-220
MATRIX 250 E
TIG DC MMA
20
Page 21
• Funktion Anti Stick – verhindert ein
Festbrennen und Ausglühen der Stabelektrode;
• WIG-Schweißen mit "lift"-Füllung und
Thermosteuerung (TCS), um die Wolfram-Einschlüsse zu minimieren und
Kantenschweißen zu ermöglichen;
• Der Generator entspricht allen in der
EG geltenden Vorschriften und Richtlinien.
Technische
eigenschaften
Die wichtigsten Technischen Eigenschaften der Anlage sind in der Tabelle 1
zusammengefaßt.
Anwendugsbereich
(ISO/IEC 60974-1)
Eine Schweißmaschine wird in der Norm
diskontinuirlich gebraucht, da Betriebsperioden (Schweissen) und Stillstandzeiten (Positionieren, Drahtwechsel,
Schleifarbeiten u.s.w.) abwechseln. Die
vorliegende Schweißmaschine ist so
gebaut, daß sie einen max. I2 Nennstrom während einer Betriebszeit, die
35% der Gesamteinsatzzeit ist, in aller
Sicherheit abgeben kann. Den gültigen
Normen nach darf die Gesamteinsatzzeit 10 Minuten betragen. Als Arbeitszyklus wird 35% dieses Intervalls angesehen. Wird der zuläßige Betriebszeitzyklus überschritten, so schaltet eine thermische Absicherung ein, welche die
Innenbestandteile der Schweißmaschine vor gefährlichen Überhitzungen
schützt. Die gelbe Thermostatenled
zeigt an, daß die thermische Absicherung in Funktion ist. Nach wenigen
Minuten schaltet sie automatisch aus
(gelbe LED AUS) und die Schweißmaschine ist wieder einsatzbereit. Schweißen Sie nicht im Regen. Schutzgrad des
vorliegenden Generators: IP 23.
Unfallverhütungsvorschriften
ALLGEMEINE
UNFALLVERHÜTUNGSVORSCHRIFTEN
Die vorliegenden Produkte sind ausschließlich
zum Schweissen und
nicht zu anderen, unsachgemäßen Zwekken anzuwenden. Sie dürfen nur
von geschultem und erfahrenem Personal bedient werden. Der Bediener soll
sich an den Unfallverhütungsvorschriften CEI 26-9 HD 407 halten , um sich
selbst und Dritten keine Schäden anzurichten.
SCHLAGVORBEUGEN
• Keine Reparaturarbeiten beim Generator
unter Spannung durchführen
• Vor jeglicher Wartungs oder Reparaturarbeiten
die Schweißmaschine vom Netz trennen
• Sich vergewissern, daß die Schweißmaschine mit einer Erdung verbunden
ist
• Die Anlageaufstellung darf nur von
Fachpersonal durchgeführt werden.
Sämtliche Verbindungen sollen den
gültigen Sicherheitsnormen (IEC
60821) und den Unfallverhütungsvorschriften gemäß sein.
• Es darf nicht in feuchten oder nassen
Räumen oder im Regen geschweißt
werden.
• Bei abgenutzten oder lockeren Kabeln
nicht schweißen. Sämtliche Kabel
häufig kontrollieren und sich vergewissern, daß sie vollig isoliert sind, daß
kein Draht freiliegt und daß keine Verbindung locker ist..
• Bei Kabeln mit unzureichendem
Durchmesser nicht schweissen und
das Schweissen einstellen, wenn die
Kabel heisslaufen, damit die Isolation
nicht allzu schnell abgenutzt wird.
• Komponente unter Spannung nicht
berühren. Nach der Anwendung den
Brenner oder die Schweisszange
sorgfältig ablegen und dabei jegliche
Berührung mit der Erdung vermeiden.
SCHUTZ GEGEN SCHWEISSRAUCH
UND SCHWEISSGAS
• Schweißrauch und
Schweißgas von dem
Arbeitsraum, vor allem
bei kleinen Arbeitsräumen entfernen.
• Die Schweißanlage in
gut belüfteten Räumen aufstellen.
• Eventuelle Lackverkrüstungen von
den Schweißteilen entfernen, daraus
könnten sich giftige Gase entwickeln.
Den Arbeitsraum immer belüften.
• Nicht in Räumen schweissen, wo es
mögliche Gasverluste gibt oder neben
Verbrennungsmotoren.
• Die Schweißanlage fern von Entfettungsbecken, wo Triedämpe oder
andere chlorierte Kohlenwasserstoffe
als Lösungsmittel eingesetzt werden,
da der Schweißbogen oder die
dadurch erzeugten UV - Strahlungen
mit diesen Dämpfen reagieren und
Fosfogen, ein sehr giftiges Gas,bilden.
SCHUTZ GEGEN STRAHLUNGEN,
BRANDWUNDEN UND LÄRM
• Nie defekte oder
kaputte Schutzmasken
tragen.
• Den Schweißbogen
ohne den passenden
Schirm oder Schutzhelm nie beobachten.
• Augen mit dem entsprechenden, mit
inattinischem Glasvisier versehenen
Schirm (Schutzgrad 9÷14 EN 169)
immer schützen.
• Ungeeignete inattinische Glasvisiere
sofort wechseln.
• Ein durchsichtiges Glas vor das inattinische setzen, um dieses zu schützen.
• Die Arbeiter im Schweißbereich sollen
die erforderlichen Schützen tragen;
andernfalls den Schweißbogen nicht
zünden.
• Darauf achten, daß die von dem
Schweißbogen erzeugten UV - Strahlungen den Augen der Arbeiter im
Schweißbereich nicht schaden.
• Schutzschürzen, splittersichere Brillen
oder Schutzhandschuhe immer tragen.
• Schutzkästen oder Ohrstöpsel tragen.
• Lederhandschuhe tragen, um Brandwunden und Hautabschürfungen beim
Stückhandhaben zu vermeiden.
EXPLOSIONS - UND
FLAMMENSCHUTZ
• Jeglichen Brennfstoff
vom Arù beitsraum fortschaffen.
• Neben entzündlichen
Stoffen oder Flüssigkeiten oder in von Explosiosgasen gesättigten Räumen nicht
schweissen.
• Keine mit Öl oder Fett durchnäßte
Kleidung tragen, da sie die Funken in
Brand setzen können.
• Nicht an Behältern schweissen, die
Zündstoffen enthielten, oder an Materialien, welche giftige und entzündliche Dämpfe erzeugen können.
• Keine Behälter schweissen, ohne
deren ehemaligen Inhalt vorher zu
kennen. Sogar ein kleiner Rückstand
von Gas oder von entzündlicher Flüßigkeit kann eine Explosion verursachen.
• Nie Sauerstoff beim Behälterentfetten
anwenden.
• Gusstücke mit breiten, nicht sorgfältig
entgasten Holräumen nicht schweissen.
• Über einen Feuerlöscher im Arbeitsraum immer verfügen.
• Keinen Sauerstoff im Schweissbrenner anwenden, sondern nur Schutzgas oder Mischungen von Schutzgasen.
21
Page 22
GAFAHREN AUS
ELEKTROMAGNETISCHEN FELDERN
• Das von der Schweissmaschine erzeugte
elektromagnetische
Feld kann für Leute
gefährlich sein, die
Pace - Makers, Ohrprothesen oder ähnliches tragen; sie sollen ihren Arzt befragen, bevor sie sich
einer laufenden Schweißmaschine
nähern.
• Keine Uhren, keine magnetischen
Datenträger, keine Timer u.s.w. im
Maschinenbereich tragen oder mitnehmen, da sie durch das magnetische Feld unersetzbare Schäden
erleiden könnten.
• Die vorliegende Anlage ist den Sicherheitsnormen gemäß, welche in den
EWG Richtlinien 89/336, 92/31 und
93/68 über die elektromagnetische
Veträglichkeit (EMC) enthalten sind
und stimmt insbesondere mit den
Technischen Vorschriften der Norm
EN 50199 überein; sie ist für den
Gebrauch in Industriegebäuden und
nicht für den Privatgebrauch
bestimmt. Sollten magnetische Störungen vorkommen, steht dem Benutzer zu, sie unter Mitwirkung des technischen Kundendienstes von dem
Hersteller zu beseitigen. In manchen
Fällen ist die Schweißmaschine abzuschirmen und die Zuleitung mit entsprechenden Filtern auszurüsten.
MATERIALIEN UND VERSCHROTTEN
• Diese Anlagen sind mit
Materialien gebaut, welche frei von giftigen und
für den Benutzer schädlichen Stoffen sind.
• Zu dem Verschrotten
soll die Schweißmaschine demontiert
werden und ihre Komponenten sollen
je nach dem Material eingeteilt werden.
HANDHABUNG UND LAGERUNG
VON GASEN
Für eine sichere Handhabung von Flaschengasen
müssen Vorsichtsmaßnahmen getroffen werden. Insbesondere strom-
führende Kabel oder andere elektrische
Schaltkreise von diesen entfernt halten.
• Es wird der Gebrauch von Gasflaschen mit eingeprägter Angabe der
enthaltenen Gassorte empfohlen verlassen Sie sich nicht auf die farbliche Kennzeichnung.
• Wenn nicht gearbeitet wird, den Gashahn zudrehen und die leere Gasflasche sofort auswechseln.
• Die Gasflaschen vor Stoß oder Fall
geschützt unterbringen.
• Nicht versuchen, die Gasflaschen zu
füllen.
• Nur zertifizierte Schläuche und
Anschlüsse benutzen, jeweils einen
für benutzte Gassorte und bei
Beschädigung sofort auswechseln.
• Einen einwandfreien Druckregler
benutzen. Den Druckregler manuell
auf der Gasflasche anbringen und bei
Verdacht auf Funktionsstörung sofort
reparieren oder auswechseln.
• Den Gashahn der Gasflasche langsam öffnen, so dass der Druck des
Reglers langsam zunimmt.
• Wenn der Messindex druckluftbeaufschlagt ist, den Hahn in der erreichten
Position lassen.
• Bei Edelgasen den Hahn ganz öffnen.
• Bei brennbaren Gasen den Gashahn
weniger als eine Drehung öffnen, so
dass er im Notfall immer schnell
geschlossen werden kann.
Maschinenaufstellung
Der Aufstellungsort der Schweißmaschine ist in Hinsicht auf einen sicheren
und einwandfreien Maschinenbetrieb
sorgfältig zu bestimmen.
Der Anwender soll bei der Installierung
und dem Einsatz der Maschine die in
diesem Handbuch enthaltenen Anweisungen von dem Anlagehersteller
beachten
Vor dem Maschinenaufstellen soll sich
der Benutzer mit eventuellen elektromagnetischen Problemen im Maschinenbereich auseinandersetzen. Im besonderen wird empfohlen, die Schweißmaschine nicht in der Nähe von:
• Signal - Kontroll - und Telephonkabeln;
Tabelle 2
MASCHINENTYP MATRIX 250 E
I2 Max. Nennstrom 35% (*) A 250
Installierte Leistung kVA 7
Abschmelzsicherungen Klasse "gl" A 10
Leitungskabel
Länge m3
Durchmesser
Massekabel
(*) Betriebsfaktor
mm
mm
2
2
1,5
35
• Fernseh - und Rundfunksendern und
Empfangsgeräten;
• Computers oder Kontroll - und Meßgeräten;
• Sicherheits - und Schutzgeräten zu
installieren.
Benutzer mit Pace - Maker - Geräten
oder mit Ohrprothesen dürfen sich nur
auf die Erlaubnis ihres Arztes in dem
Bereich der laufenden Maschine aufhalten. Der Aufstellungsort der Schweißmaschine hat IP 21 Gehäuseschutzgrad
zu entsprechen (Veröffentlichung IEC
529). Die vorliegende Schweißmaschine
wird mittels eines Zwangsluftumlaufs
abgekühlt und soll darum so installiert
werden, daß die Luft durch die Luftausläße im Maschinengestell leicht abgesaugt und ausgeblast wird.
Netzanschluss
Vor dem Anschliessen der Schweissmaschine an das Versorgungsnetz
kontrollieren, daß die Spannung und
die Frequenz am Maschinenschild
denen des Versorgungsnetzes entsprechen und daß der Leitungsschalter der Schweißmaschine auf "0" ist.
Das Schweißgerät nur an Speisenetze anschließen, deren Nullleiter
wirklich an der Erde angeschlossen
ist.
Der Netzanschluss muss mit dem Stekker erfolgen, der mit dem Schweißgerät
mitgeliefert wird. Muss der Stecker ausgewechselt werden, ist folgendermaßen
vorzugehen:
• 3 Leiter zum Maschinenanschliessen
an das Versorgungsnetz bestimmt
sind;
• der 4, GELB - GRÜNE Leiter für die
ERDUNG vorgesehen ist.
Das Speisekabel mit einem normierten Stecker (3p+t) mit passender
Stromfestigkeit verbinden und eine
Netzsteckdose mit Abschmelzsicherung oder mit IS - Schalter vorsehen;
der Erdungsendverschluß soll mit
dem Endseil (GELB - GRÜN) der
Zuleitung verbunden werden.
In der Tabelle 2 sind die empfohlenen
Stromfestigkeitswerte der trägen Leitungssicherungen angegeben, welche je
nach dem höchsten, von der Schweißmaschine abgegebenen Nennstrom und
je nach der Speisungsnennspannung zu
wählen sind.
NOTE 1:
des Speisekabels sollen einen passenden Durchmesser aufweisen, der keinesfalls kleiner sein darf als der des
serienmäßig gelieferten Kabels.
NOTE 2:
instabilen Stromspannung, wie sie von
Motorgeneratoren erzeugt wird, sollte
das Schweißgerät nicht an eine solche
Anlage angeschlossen werden.
Eventuelle Verlängerungen
Aufgrund der bekanntermaßen
22
Page 23
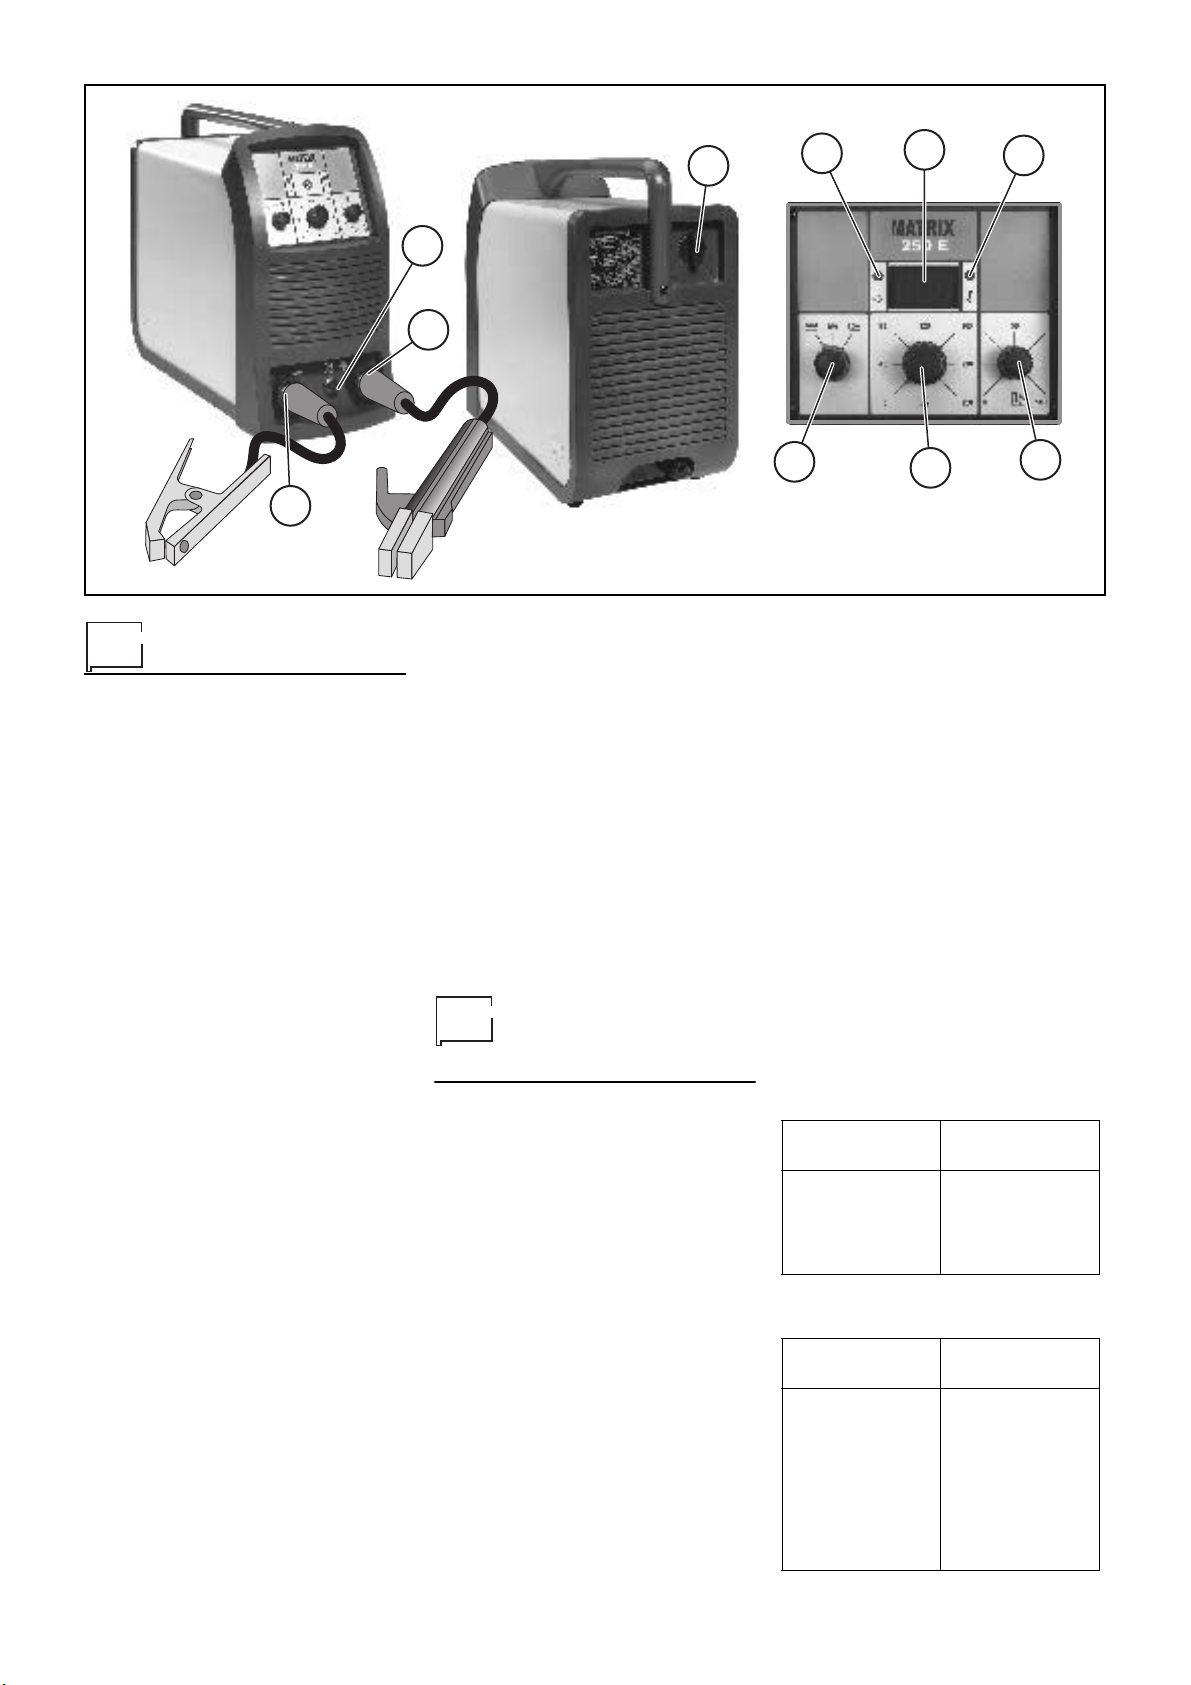
1
9
8
7
3
2
2
Bedienungsanleitung
STEUER - UND KONTROLLGERAETE
(fig. A)
Pos. 1
Pos. 2
Pos. 3
Pos. 4
Pos. 5
Pos. 6
Pos. 7
Leistungskabel. Auf "0" ist die
Schweissmaschine ausgeschaltet.
Schnellanschlüsse für die
Kabel der Schweisszange und
für die Massekabel.
6-poliger Steckverbinder für
Fernsteuerung.
Drei - stufiger Wahlschalter für
Schweißverfahren /-Eigenschaft
•MMA
: Schweißen umhüllter
Stabelektroden: Rutile,
Basische, Cellulose, Guss
und Aluminium
• MMA CrNi
Edelstahlelektroden: Eine
spezielle Lichtbogendynamic ermöglicht einen weichen u. äußerst stabilen
Lichtbogen für Qualitätsschweißarbeiten.
•TIG
WIG Betriebsart "Lift”Berührungszünden mit thermischer Steuerung (TCS)
erreicht man einen schnellen
und präzisen Zündvorgang,
minimiert mögliche Wolframeinschlüsse und vermeidet dessen Einbringung in
den Werkstoff
Stufenlose Schweißstromeinstellung
Über Potentiometer regelbare
Arc Force Funktion zum Einstellen der besten Lichtbogendynamik-Charakteristik
Gelbe Kontrollampe THERMOSTAT. Leuchtet diese War-
: Schweißen von
: Über die innovative
nlampe, so ist die thermische
Absicherung nicht EIN, da
außer dem Arbeitszyklus gearbeitet wird. Wenige Minuten
abwarten und dann weiterschweissen.
Pos. 8
Pos. 9
Digitales Ampèremeter (standardmäßig im Modell: 400 E)
mit der Funktion Schweißstromvoreinstellung und
Anzeige-/Speicher Funktion
des letzten Schweißwertes
Grüne Warnlampe SPEISUNG.
Leuchtet diese Kontrolleuchte,
so ist die Schweissmaschine
unter Spannung und betriebsbereit.
Anschluss der
schweisskabel
Bei ausgeschaltetem Strom die
Schweisskabel mit den Ausgangsklemmen (Pluspol - Minuspol) der Schweissmaschine verbinden und sie dabei an
die Schweisszange und an die Erde
nach der für die eingesetzte Elektrode
vorgesehenen Polung anschliessen
(Fig.A).
Den Anweisungen der Elektrodenhersteller nach sollen die Schweisskabel so
kurz wie möglich, nah und am Boden
oder nicht weit von dem Boden gelegt
werden.
SCHWEISSTÜCK
Das Schweisstück ist immer zu erden,
um elektromagnetische Emissionen zu
reduzieren. Dabei darauf achten, daß
die Erdung dem Bediener und den Elektroapparaten keine Schäden anrichtet.
Im Falle von Erdung ist das Schweisstück mit dem Masseschacht direkt zu
4
5
6
Abb. A
verbinden. In Ländern, wo das verboten
ist, das Schweisstück mittels passender
Kondensatoren den Nationalen Vorschriften gemäß erden.
SCHWEISSPARAMETER
In der Tabelle 3 sind Anweisungen über
die Wahl einer passenden Elektrode je
nach den zu schweissenden Stärken zu
lesen. Hier sind auch die Stromwerte
zusammen mit den entsprechend einzusetzenden Elektroden zum Schweissen
von Massenstahl und niedrig legiertem
Stahl angegeben. Es handel sich um
Richtwerte; für eine zweckorientierte
Wahl sich an den Anweisungen der
Elektrodenhersteller halten.
Schweisstelle, Schweissnaht, Stärke
und Abmessungen des Schweisstücks
bestimmen den einzusetzenden Strom.
Tabelle 3
SCHWEISS-
TAERKE (mm)
1,5 ÷ 3 2
3 ÷ 5 2,5
5 ÷ 12 3,25
>= 12 4
Ø ELEKTRODE
(mm)
Tabelle 4
Ø ELEKTRODE
(mm)
1,6 30 ÷ 60
2 40 ÷ 75
2,5 60 ÷ 110
3,25 95 ÷ 140
4 140 ÷ 190
5 190 ÷ 240
6 220 ÷ 330
STROM (A)
23
Page 24
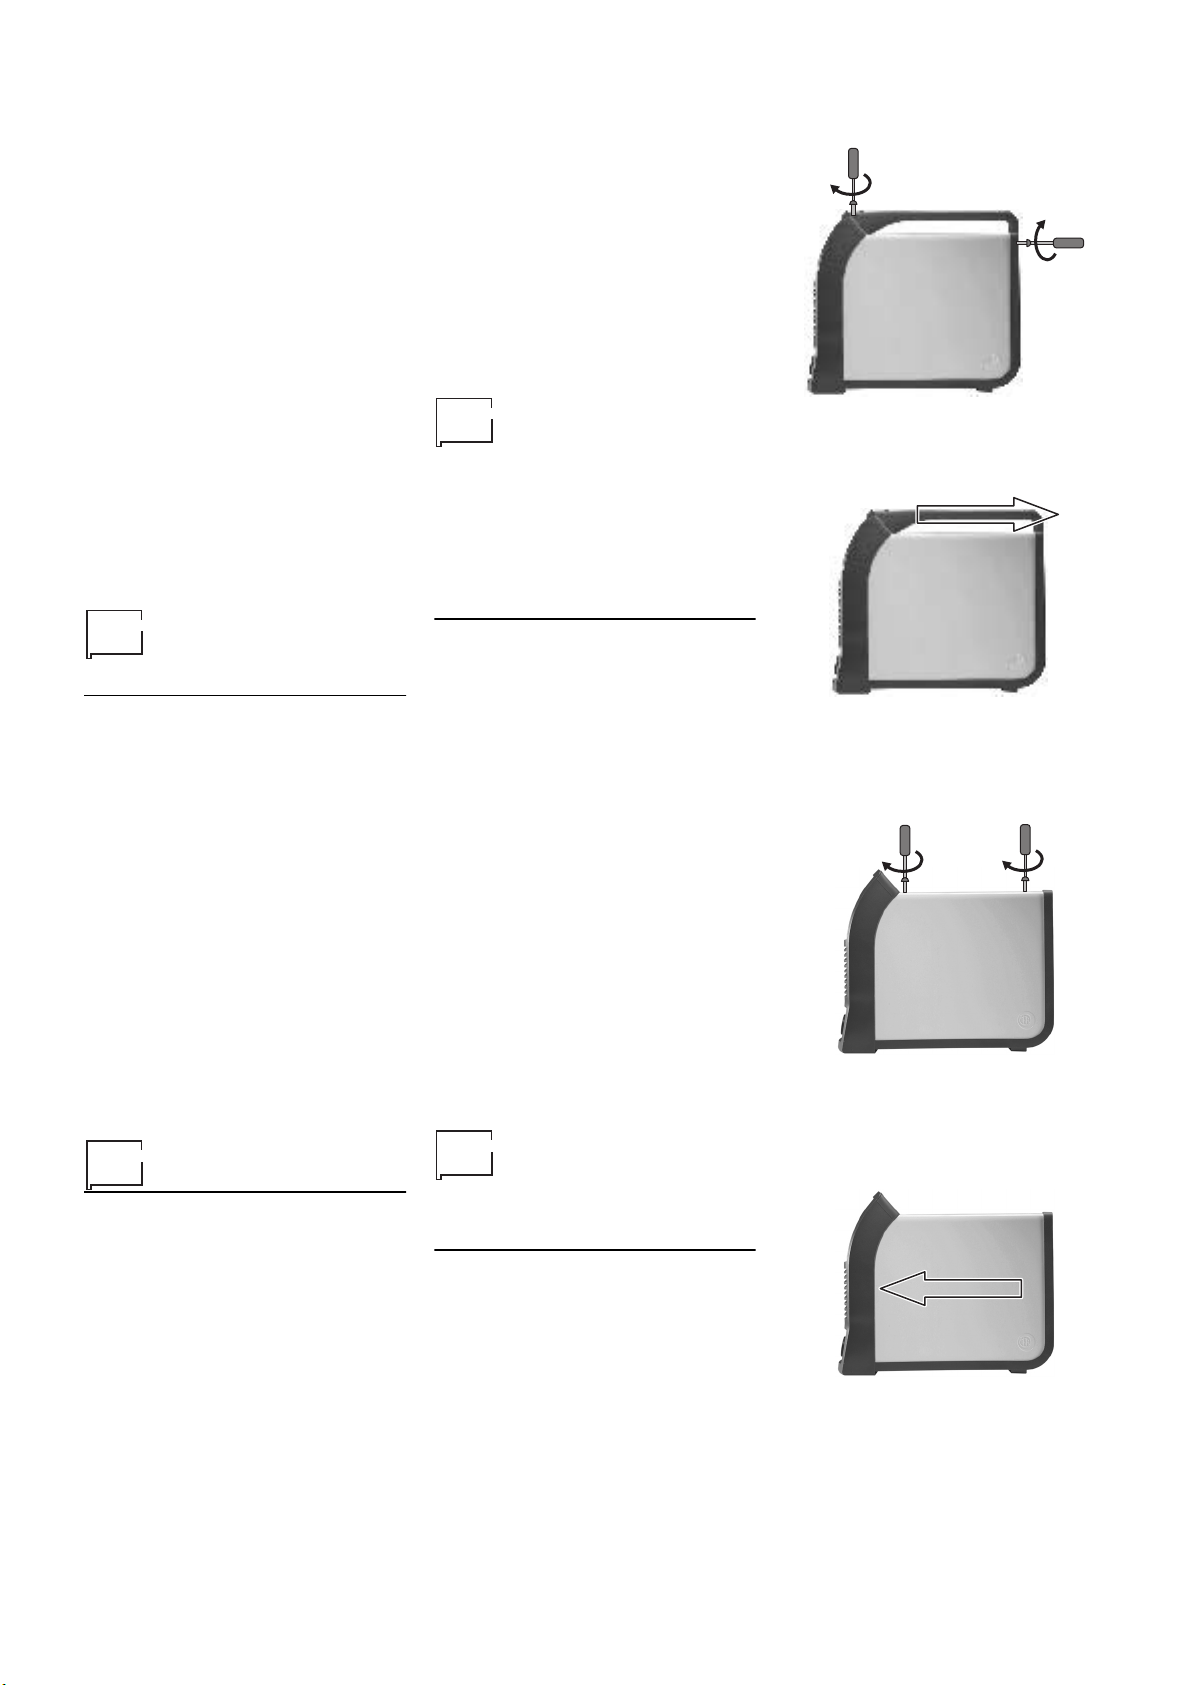
Die einzustellende Stromstärke ändert
innerhalb des Regelbereichs der Tabelle
4 und wird so bestimmt:
• hoch beim Flachschweissen, Flach Stirnschweissen und Vertikal -Aufwärtsschweissen;
• mittelmäßig beim Überkopfschweissen;
• niedrig bei Fallnahtschweissen und
bei Zusammenschweissen von vorgewärmten Schweisstückchen.
Durch die folgende Formel ist der mittelmäßige, annähernde Richtwert des Stromes zu ermitteln, der beim Schweissen
von Elektroden für Normstahl in Frage
kommt:
I = 50 x (Øe – 1)
wo:
I = Stärke des Schweisstromes
Øe = Elektrodendurchmesser
Beispiel:
Elektrodendurchmesser 4 mm
I = 50 x (4 –1) = 50 x 3 = 150A
GENERATOR
Die vorliegenden Schweißmaschinen
sind statisch Folgerdenmaßen:
• Entfernen von Schmutz - und Staubpartikeln aus dem Generatorinnern mittels Druckluft.
• Elektrokomponenten mit Luftstrahl
nicht direkt belüften, um keine Schaden anzurichten.
• Periodische Inspektion zur Ermittlung
von abgenutzten Kabeln oder von lokkeren Verbindungen, die Überhitzungen verursachen.
Die meisten
Störungen treten
an der Zuleitung
ein.
Gegebenenfalls so
vorgehen wie folgt:
1)
Die beiden Schrauben entfernen, mit
denen der Griff befestigt ist.
2)
Den Griff abnehmen und dazu nach
hinten ziehen.
Vor dem
schweissen
WICHTIG:
Schweißmaschine immer kontrollieren,
daß die Netzspannung und die Netzfrequenz denen an dem Maschinenschild
entsprechen.
1)
Schweisstrom mittels des Schlatfeld
- oder Fernpotentiometers (Pos. 4,
Abb. A)
2)
Den VERFAHREN - Umschalter
(Pos. 3, Abb. A) auf die zum durchzuführenden Schweissen geeigneteste Stellung positionieren.
3)
Die Schweissmaschine in Gang setzen und dabei den Leitungsschalter
(Pos. 1, Abb. A) auf Pos. 1 stellen
4)
Die grüne Kontrollampe (Pos. 8,
Abb. A) meldet, daß die Schweissmaschine unter Spannung und
betriebsbereit ist.
Vor dem Anlaufen der
Instandhaltung
VORSICHT:
beiten im Generatorinnern Strom ausschalten.
ERSATZTEILE
Die Originalersatzteile sind speziell für
unsere Anlage gedacht. Andere Ersatzteile können zu Leistungsänderungen
führen und die Sicherheit der Maschine
beeinträchtigen.
Für Schäden, die auf den Einsatz von
Nicht - Originalersatzteilen zurückzuführen sind,lehnen wir jegliche Verantwortung ab.
Vor jeglichen Wartungsar-
Alla linea di alimentazione va imputata la causa dei più frequenti inconvenienti. In caso di guasto procedere
come segue:
Die Werte der Linienspannung kon-
1)
trollieren;
2)
Prüfen, ob die Netzabschmelsicherungen durchgebrannt oder locker
sind;
3)
Das Netzkabel auf seine einwandfreie Verbindung mit dem Stecker
oder mit dem Schalter kontrollieren;
4)
Prüfen, ob:
• der Hauptschalter der Schweissmaschine
• die Wandsteckdose
• der Generatorschalter defekt sind.
NOTE:
an geschultes Fachpersonal oder an
unseren Kundendienst wenden. Ausgezeichnete technische Kenntnisse sind
hier erforderlich!.
Bei Schäden am Generator sich
Zusammenbau und
Zerlegen den
Deckel
Folgendermaßen vorgehen:
3)
Die Abdeckung entfernen und die 3
Schrauben lösen, die den Deckel
fixieren.
4)
Den Deckel mit beiden Händen zur
Vorderseite drücken und die hintere
Zone freigeben.
24
Page 25
5)
Den Deckel mit beiden Händen
abnehmen.
Für den Einbau in umgekehrter Reihenfolge vorgehen.
Auswechseln der
elektronikkarte
• Die 4 Schrauben lösen, die das frontale Rack-Paneel befestigen.
• Den Regeldrehknopf entfernen.
• Die elektrischen Steckverbinder von
der Karte abziehen.
• Die Haltestützen entfernen.
• Die Elektronikkarte entfernen und
dabei aus ihren Halterungen nehmen.
• Zum Einbau der neuen Karte in umgekehrter Reihenfolge vorgehen.
25
Page 26
E
ESPAÑOL
Premisa 26
Descripción 26
Datos técnicos 27
Límites de uso
(ISO/IEC 60974-1) 27
Normas de seguridad 27
Instalación 28
Conexión a la línea de corriente
eléctrica 28
Normas de uso 29
Conexión de los cables
de soldadura 29
Antes de soldar 30
Mantenimiento 30
Detección de eventuales inconvenientes y su eliminación 30
Regulación tarjeta electrónica 75
Esquema eléctrico 78
Leyenda esquema eléctrico 79
Leyenda colores 79
Significado de los símbolos gráfi-
cos referidos en la máquina 82
Significado dos símbolos gráficos
da placa de dados 85
Premisa
Les agradecemos por la compra de
nuestro producto. Antes de utilizar la
instalación, es necesario leer atentamente las instrucciones contenidas en
este manual. Para obtener las mejores
prestaciones de la instalación y asegurar a todas sus partes la máxima duración, es necesario atenerse escrupulosamente a las instrucciones para el uso
y a las normas de mantenimiento contenidas en este manual. En el interés de la
clientela se aconseja hacer efectuar el
mantenimiento y, en caso fuera necesario, la reparación de la instalación en un
taller de nuestra organización de asistencia, dado que los mismos cuentan
con los equipos adecuados y con personal especialmente capacitado. Todas
nuestras máquinas y equipos están
sujetos a un continuo desarrollo. Por lo
tanto nos reservamos el derecho de
modificar partes de la construcción y de
las dotaciones.
Descripción
Construida con la más avanzada tecnología inverter basada sobre su IGBT,
estos generadores en corriente continua
están recomendados para toda aplicación especial con cual-quier tipo de
electrodos. Indicados para trabajar en
astilleros, construcción, soldadura de
tuberías y manutencion. Los equipos
MATRIX aseguran una extraordinaria
estabilidad de los paráme-tros de soldadura y una rápida característica dinámica que permite obtener resultados de
calidad incluso con los difíciles electrodos celulósicos y básicos. Los MATRIX
250 E e 400 E también ofrecen la posibilidad de efectuar óptimas soldaduras en
TIG con inicio del arco sistema "lift".
Caracteristicas principales:
• Excepcional característica de soldadura con todo tipo de electrodos
(incluido celulósicos);
• Dimensiones y peso reducidos para
facilitar su desplazamiento;
• Arc Force regulable;
• Compensación automática de la tensión de red + 15% - 20%;
• Posibilidad de realizar soldaduras profesionales en TIG, gracias al inicio
"lift";
• Reducido consumo de energía;
• Diseño innovativo y compacto;
• Estructura en metal con paneles frontales de plástico anti-descarga;
• Mando protegidos contra golpes accidentales;
• Robusta empuñadura integrada en al
chasis;
• Frontal inclinado con amplia visibilidad desde todos los ángulos para una
fácil lectura y regulación de los parámetros;
• La parte electrónica, protegida del
polvo por un innovativo sistema de
ventilación por "Túnel" y el grado de
protección IP 23 permite utilizarlos en
los mas pesados ambientes de trabajos;
• Hot Start automático para mejorar el
inicio con electrodo difícil;
Tabla 1
Lista repuestos 86-88
Pedido de las piezas
de repuesto 90
Modelo
Alimentacion trifasica50/60 Hz V 400 400
Campo de regulación A 5 ÷ 250 5 ÷ 250
Potencia máxima kVA 7 7
Tensión secundaria en vacío V 95 95
Corriente utilizable al 100% A 170 160
Corriente utilizable al 60% A 200 200
Corriente utilizable al 35% A 250 250
Electrodos utilizables 1,6 ÷ 5
Clase de aislación H
Clase de protección IP 23
Dimensiones
Peso kg 19
26
mm 500-425-220
MATRIX 250 E
TIG DC MMA
Page 27
• Función Antisticking para evitar el
pegado del electrodo;
• Soldadura TIG con cebado tipo "lift"
de control térmico (TCS) que reduce
al mínimo las inclusiones de tungsteno y permite el cebado incluso en el
canto
• El generador, además, es conforme a
todas las normativas y directivas en
vigor en la Comunidad Europea.
Datos técnicos
Los datos técnicos generales de la instalación se resumen en la tabla 1.
Límites de uso
(ISO/IEC 60974-1)
El uso de una soldadora es típicamente
discontinuo dado que está compuesto
de períodos de trabajo efectivo (soldadura) y períodos de reposo (colocación
de las piezas, cambio del alambre, operaciones de amolado, etc.). Esta soldadora está dimensionada para entregar
una corriente nominal I2 máx, en condiciones de completa seguridad, durante
un período de trabajo de 35% del tiempo
de empleo total. Las normas vigentes
establecen en 10 minutos el tiempo de
empleo total. Como ciclo de trabajo se
considera el 35% de dicho intervalo.
Superado el ciclo de trabajo permitido
se provoca la intervención de una protección térmica que preserva los componentes internos de la soldadora contra
recalentamientos peligrosos. La intervención de la protección térmica se
señala con el encendido de la lámpara
testigo amarilla del termostato. Después
de algunos minutos, la protección térmica se rearma de manera automática
(la lámpara amarilla se apaga) y la soldadora queda nuevamente lista para ser
utilizada. No suelden bajo la lluvia. Este
generador está construido según el
grado de protección IP23.
Normas de
seguridad
NORMAS DE SEGURIDAD
GENERALES
Estos productos se deben
utilizar para soldar y no
para otros usos impropios. El uso de los equipos está permitido sólo a
personas capacitadas y
con la experiencia adecuada. El operador debe respetar las normas de seguri-
dad CEI 26-9 HD 407 para garantizar su
propia incolumidad y la de terceros..
PREVENCIÓN CONTRA DESCARGAS
ELÉCTRICAS
• No efectuar reparaciones con el generador
bajo tensión.
• Antes de efectuar cualquier tarea de mantenimiento o de reparación, desconectar la alimentación
eléctrica de la máquina.
• Asegurarse que la soldadora haya
sido conectada a una instalación de
puesta a tierra eficiente.
• La instalación del equipo debe ser
efectuada por personal calificado.
Todas las conexiones deben ser conformes a las normas vigentes (IEC
60821) y a las leyes contra accidentes.
• No soldar en ambientes húmedos o
mojados o bajo la lluvia.
• No soldar con cables desgastados o
flojos. Inspeccionar frecuentemente
todos los cables y asegurarse que no
existan defectos de aislación, cables
pelados o conexiones flojas.
• No soldar con cables de sección insuficiente e interrumpir la soldadura si
los cables se recalientan para evitar el
rápido deterioro de la aislación.
• No tocar nunca directamente las partes bajo tensión. Después del uso
guardar cuidadosamente el soplete o
la pinza porta electrodos evitando el
contacto con partes conectadas a tierra.
SEGURIDAD CONTRA HUMOS Y
GASES DE SOLDADURA
• Proveer a la depuración
del ambiente de trabajo
de los gases y humos
que se producen
durante la soldadura,
especialmente cuando
la soldadura se efectúa en espacios
limitados.
• Disponer la instalación de soldadura
en locales bien aireados.
• Eventualmente remover las capas de
pintura que recubren las partes que
se deben soldar puesto que se
podrían producir gases tóxicos. En
todos los casos ventilar el ambiente
de trabajo.
• No soldar en lugares donde se sospeche de la existencia de fugas de gas o
en las proximidades de motores a
combustión interna.
• Disponer la instalación de soldadura
lejos de tinas de desengrasado donde
se emplean como solventes vapores
de tricloroetileno o de otros hidrocarburos clorurados porque el arco de
soldadura y las radiaciones ultravioletas producidas por el mismo reaccionan con dichos vapores formando el
fosgeno, un gas elevadamente tóxico.
PROTECCIÓN CONTRA LAS
RADIACIONES, QUEMADURAS Y
RUIDOS
• No usar nunca máscaras de protección rotas
o defectuosas.
• No mirar el arco de soldadura sin la pantalla
especial o el casco de
protección.
• Proteger los ojos con la pantalla especial dotada de vidrio no actínico
(grado de protección 9 ÷ 14 EN 169).
• Cambiar inmediatamente los vidrios
no actínicos inadecuados.
• Colocar un vidrio transparente delante
del no actínico para protegerlo.
• No producir el arco de soldadura
antes de asegurarse que las personas
que estén cerca tengan las protecciones necesarias.
• Prestar atención a que las personas
que estén cerca no se dañen los ojos
con los rayos ultravioletas producidos
por el arco de soldadura.
• Usar siempre delantales protectores,
gafas contra esquirlas y guantes.
• Ponerse cofias o tapones de protección para los oídos.
• Ponerse guantes de cuero para evitar
quemaduras y abrasiones durante el
manipuleo de las piezas.
PREVENCIÓN CONTRA LLAMAS Y
EXPLOSIONES
• Alejar del lugar de trabajo todo tipo de combustible.
• No soldar en las proximidades de materiales
o líquidos inflamables o
en ambientes saturados de gases
explosivos.
• No usar ropas impregnadas de aceite
o grasa, porque las chispas podrían
producir llamas.
• No soldar sobre recipientes que han
contenido substancias inflamables, o
sobre materiales que, si se recalientan, pueden generar vapores tóxicos e
inflamables.
• No soldar un recipiente sin antes
determinar cual era su contenido. Aún
una pequeña cantidad remanente de
gas o líquido inflamable puede causar
una explosión.
• No utilizar nunca oxígeno para desgasificar un contenedor.
• Evitar la soldadura de fusiones con
cavidades anchas que no hayan sido
desgasificadas correctamente.
• Tener un extinguidor en las proximidades del lugar de trabajo.
• No utilizar nunca oxígeno en un
soplete de soldadura sino solamente
gases inertes o mezclas de los mismos.
27
Page 28
RIESGOS DEBIDOS A CAMPOS
ELECTROMAGNÉTICOS
• El campo magnético
generado por la
máquina puede resultar peligroso para personas portadoras de
pace-maker, prótesis
auriculares y aparatos similares,
dichas personas deben consultar su
proprio médico antes de acercarse a
una máquina mientras está en funcionamiento.
• No acercarse a la máquina en funcionamiento con relojes, soportes magnéticos para datos, timer, etc. Estos
objetos podrían sufrir daños irreparables a causa del campo magnético.
• Esta instalación cumple con los requisitos de protección fijados por las
directivas 89/336CEE, 92/31CEE y
93/68CEE, en materia de compatibilidad electromagnética (EMC). Particularmente cumple con las prescripciones técnicas de la norma EN 50199 y
está prevista para ser utilizada en
todos los espacios industriales y no
en los de uso doméstico. Si se presentaran molestias electromagnéticas es responsabilidad del usuario
resolver la situación con la asistencia
técnica del fabricante. En algunos
casos, como remedio, es necesario
blindar la soldadora y colocar filtros
especiales en la línea de alimentación.
MATERIALES Y
DESMANTELAMIENTO
• Estas máquinas están
construidas con materiales que no contienen
substancias tóxicas o
nocivas para el operador.
• Durante la fase de desmantelamiento
es oportuno desmontar la máquina y
separar los componentes en base al
tipo de material.
MANIPULACIÓN Y
ALMACENAMIENTO DE LOS GASES
Hay que tomar algunas
precauciones para una
segura manipulación de
los gases comprimidos en
bombonas. En primer lugar, éstas se tienen que mantener lejos de cables portacorriente o de otros circuitos eléctricos.
• Se aconseja usar bombonas que lleven marcado el tipo de gas contenido,
no fiarse de la identificación por medio
de colores.
• Cerrar las válvulas cada vez que no
se esté trabajando y cuando la bombona esté vacía devolverla inmediatamente.
• Comprobar la posición de las bombonas evitando golpes y caídas accidentales.
• No tratar de llenarlas.
• Usar solamente tubos y empalmes
certificados, cada uno para el tipo de
gas que hay que usar y, si se dañan,
sustituirlos.
• Usar un correcto regulador de presión, montarlo en la bombona manualmente y en el caso de un sospechoso
mal funcionamiento, sustituirlo o repararlo inmediatamente.
• Abrir lentamente la válvula de la bombona, de forma que la presión del
regulador aumente lentamente.
• Cuando el índice de medida está presurizado, dejar la válvula en la posición alcanzada.
• Para los gases inertes abrir completamente la válvula.
• Para los gases combustibles, abrir la
válvula menos de una vuelta, de
forma que se pueda volver a cerrar
rápidamente en el caso de emergencia.
Instalación
El lugar de instalación de la soldadora
debe ser elegido cuidadosamente de
manera tal de asegurar un servicio
satisfactorio y seguro. El usuario es responsable de la instalación y del uso del
equipo de acuerdo con las instrucciones
del fabricante indicadas en este manual.
Antes de instalar la soldadora el usuario
debe tomar en consideración los potenciales problemas electromagnéticos del
área de trabajo. Especialmente, sugerimos evitar que el equipo sea instalado
en las proximidades de:
• cables de señalización, de control y
telefónicos;
Tabla 2
Modelo MATRIX 250 E
I2 Max nominal 35% (*) A 250
Potencia de la instalación kVA 7
Corriente nominal fusibles clase "gl" A 10
Cable de conexión a la red
Longitud m3
Sección
Cable de masa
(*) Factor de servicio
mm
mm
2
2
1,5
35
• transmisores o receptores radiotelevisivos;
• computers o instrumentos de control y
medición;
• instrumentos de seguridad y protección.
Los portadores de pace-maker, de prótesis auriculares y de equipos similares
deben consultar el proprio médico antes
de acercarse al equipo mientras está en
funcionamiento. El ambiente de instalación de la soldadora debe cumplir con el
grado de protección de la carcasa que
es igual a IP23, (publicación IEC 529).
Esta equipo se enfría mediante la circulación forzada de aire y por lo tanto,
debe ser colocado de manera tal que el
aire pueda ser fácilmente aspirado y
expulsado de las aberturas practicadas
en el chasis.
Conexión a la línea
de corriente
eléctrica
Antes de conectar la soldadora a la
línea de suministro de corriente eléctrica, controlar que los datos nominales de la misma correspondan al
valor de la tensión y frecuencia de
red y que el interruptor de línea de la
soldadora esté en la posición "0".
Conecte la soldadora solamente a
redes de alimentación con neutro a
tierra.
La conexión a la rete de alimentación
tiene que efectuarse mediante el uso del
enchufe en dotación con la soldadora.
En caso sea necesario sustituir el
enchufe, proceder de la siguiente
manera:
• 2 conductores se utilizan para la
conexión de la máquina a la red de
suministro eléctrico;
• el 3, de color AMARILLO-VERDE, se
utiliza para efectuar la conexión a
"TIERRA".
Conectar al cable de alimentación a
un enchufe normalizado (2p+t) de
capacidad adecuada y predisponer
un tomacorriente de red con fusibles
o interruptor automático; el terminal
de tierra especial, debe estar
conectado al conductor de tierra
(AMARILLO-VERDE) de la línea de alimentación.
La tabla 2 contiene los valores de capacidad aconsejados para los fusibles de
línea retardados elegidos en función a la
corriente máxima nominal entregada por
la soldadora y a la tensión nominal de
alimentación.
NOTA 1:
cable de alimentación se deben efectuar
con cables de sección adecuada, y en
ningún caso inferior a la del cable en
dotación.
NOTA 2:
instabilidad de la tensión suministrada
los eventuales alargues del
considerada la bien conocida
28
Page 29
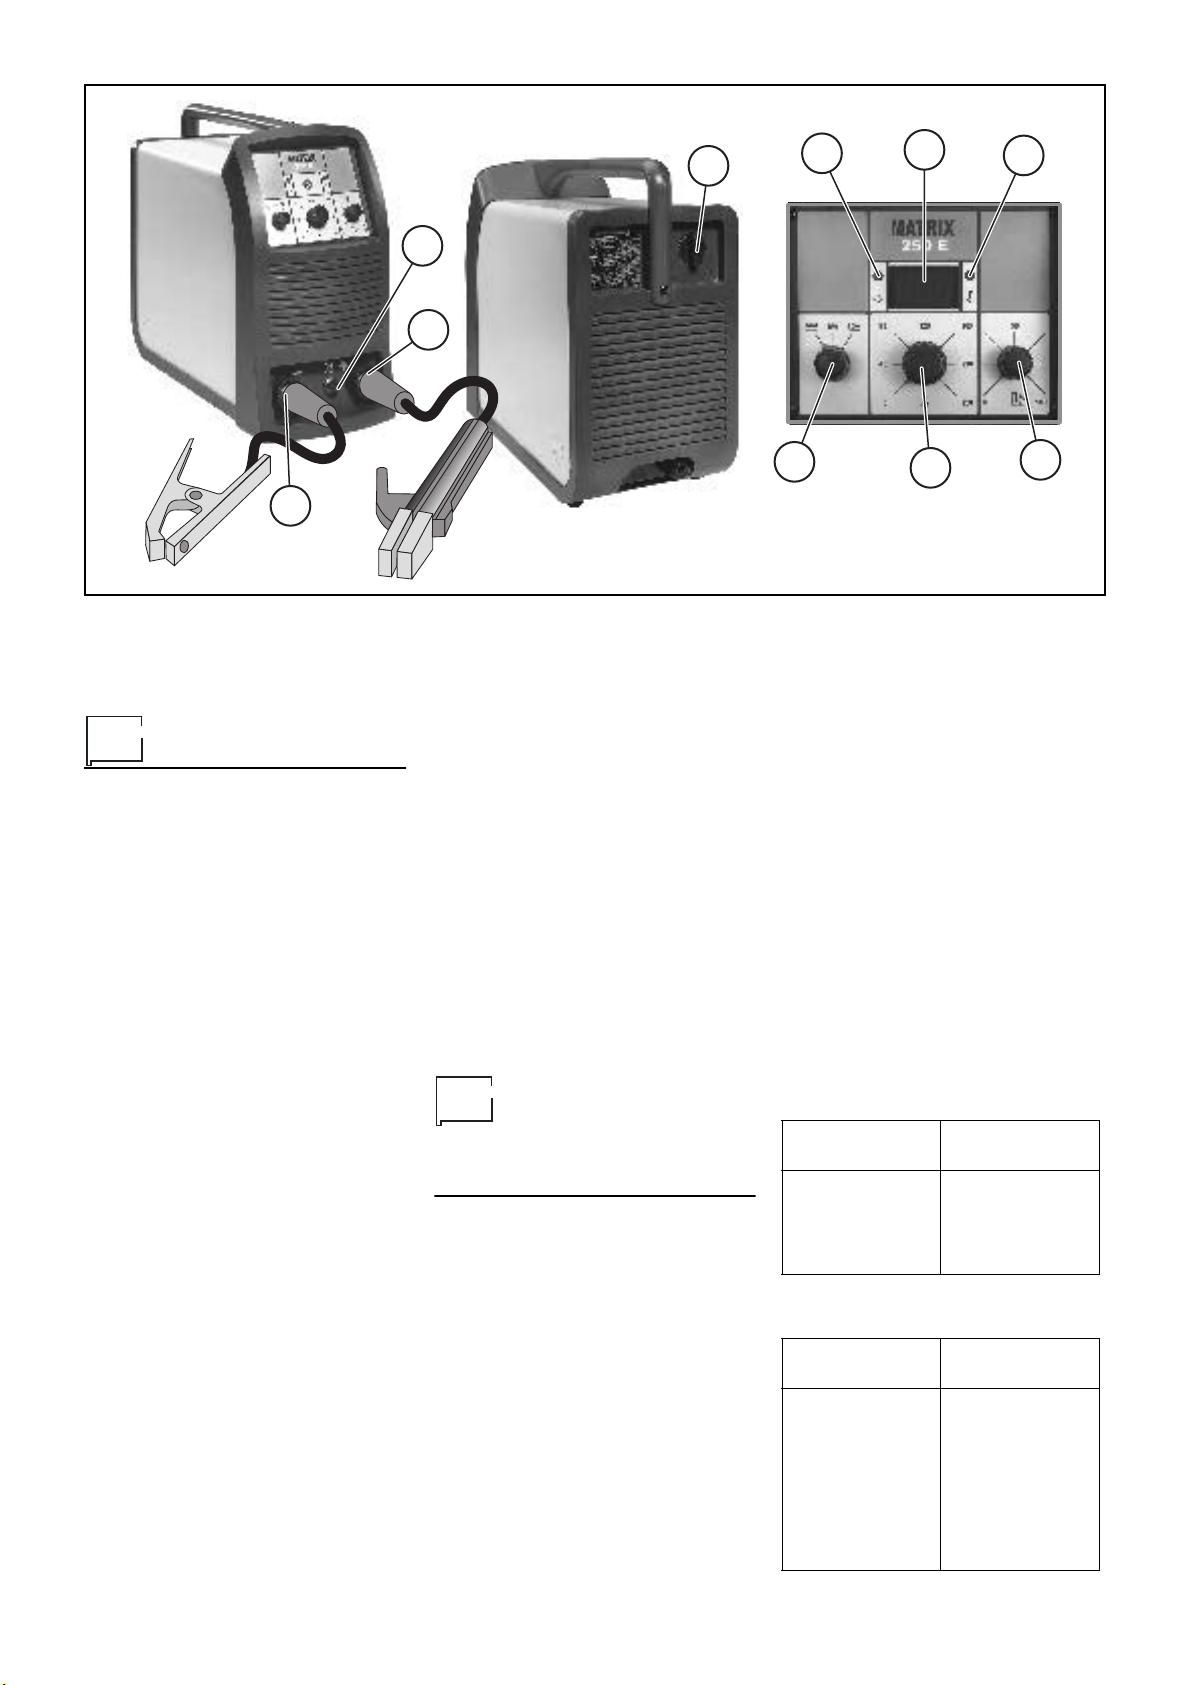
1
9
8
7
3
2
2
por los motogeneradores, se desaconseja la conexión de la soldadora a estas
instalaciones.
Normas de uso
APARATOS DE COMANDO Y
CONTROL (fig. A)
Pos. 1
Pos. 2
Pos. 3
Pos. 4
Pos. 5
Pos. 6
Interruptor de línea. En la posición "0" la soldadora está apagada.
Enchufes rápidos de conexión
de los cables de la pinza portaelectrodo y de la masa.
Conector 6 polos para mando
a distancia.
Selector de tres procesos de
soldadura
•MMA
: para la soldadura con
electrodo revestido: rutilo,
básico, celulósico, fundición
y aluminio
• MMA CrNi
dura de acero inoxidable.
Gracias a la especial
característica dinámica es
posible soldar con un arco
suave y extremadamente
estable en modo de obtener
soldaduras de alta calidad
•TIG
inicio tipo "lift" con control
térmico (TCS), el encendido
se produce de un modo preciso y veloz, reduciendo al
mínimo la incrustación de
tungsteno y anulando el grabado sobre la pieza a soldar
Regulación electrónica de la
corriente de soldadura
Control del Arc Force regulable
mediante potenciómetro para
escoger la mejor caracterí-
: para la solda-
: mediante el innovativo
stica dinámica del arco de sol-
Pos. 7
Pos. 8
Pos. 9
dadura
Lámpara testigo amarilla del
TERMOSTATO. El encendido
de esta lámpara significa que
la protección térmica ha intervenido porque se está trabajando fuera del ciclo de trabajo previsto. Esperar algunos
minutos antes de continuar a
soldar.
Amperímetro digital, de serie
en la versión 400 E, con preindicación de la corriente de soldadura y memorización del
último valor (función Hold)
Lámpara testigo verde de la
ALIMENTACIÓN. El encendido
de esta lámpara indica que la
soldadora está bajo tensión y
lista para funcionar.
Conexión de los
cables de
soldadura
Efectuar las conexiones, siempre con la
máquina desconectada de la red de
suministro de corriente eléctrica, de los
cables de soldadura a los bornes de
salida (Positivo y Negativo) de la soldadora, conectándolos a la pinza y a la
masa, con la polaridad prevista para el
tipo de electrodo que se debe emplear
(Fig. B). Eligiendo las indicaciones provistas por el fabricante de los electrodos, los cables de soldadura deben ser
lo más cortos posible, deben estar cercanos los unos a los otros, colocados al
nivel del suelo o cerca del mismo.
4
5
6
Fig. A
LA PIEZA QUE SE DEBE SOLDAR
La pieza que se debe soldar debe estar
siempre conectada a tierra para reducir
las emisiones electromagnéticas. Es
necesario prestar mucha atención a que
la conexión de tierra de la pieza que se
debe soldar no aumente el riesgo de
accidentes para el usuario o daños a
otros equipos eléctricos.
Cuando sea necesario conectar la pieza
que se debe soldar a tierra, es oportuno
efectuar una conexión directa entre la
pieza y la jabalina de tierra. En los países en los cuales esta conexión no está
permitida, conectar la pieza que se debe
soldar a la tierra mediante oportunos
condensadores de acuerdo a las normas nacionales.
Tabla 3
ESPESOR DE LA
SOLDADURA (mm)
1,5 ÷ 3 2
3 ÷ 5 2,5
5 ÷ 12 3,25
>= 12 4
Ø ELECTRODO
(mm)
Tabla 4
Ø ELECTRODO
(mm)
1,6 30 ÷ 60
2 40 ÷ 75
2,5 60 ÷ 110
3,25 95 ÷ 140
4 140 ÷ 190
5 190 ÷ 240
6 220 ÷ 330
CORRIENTE (A)
29
Page 30
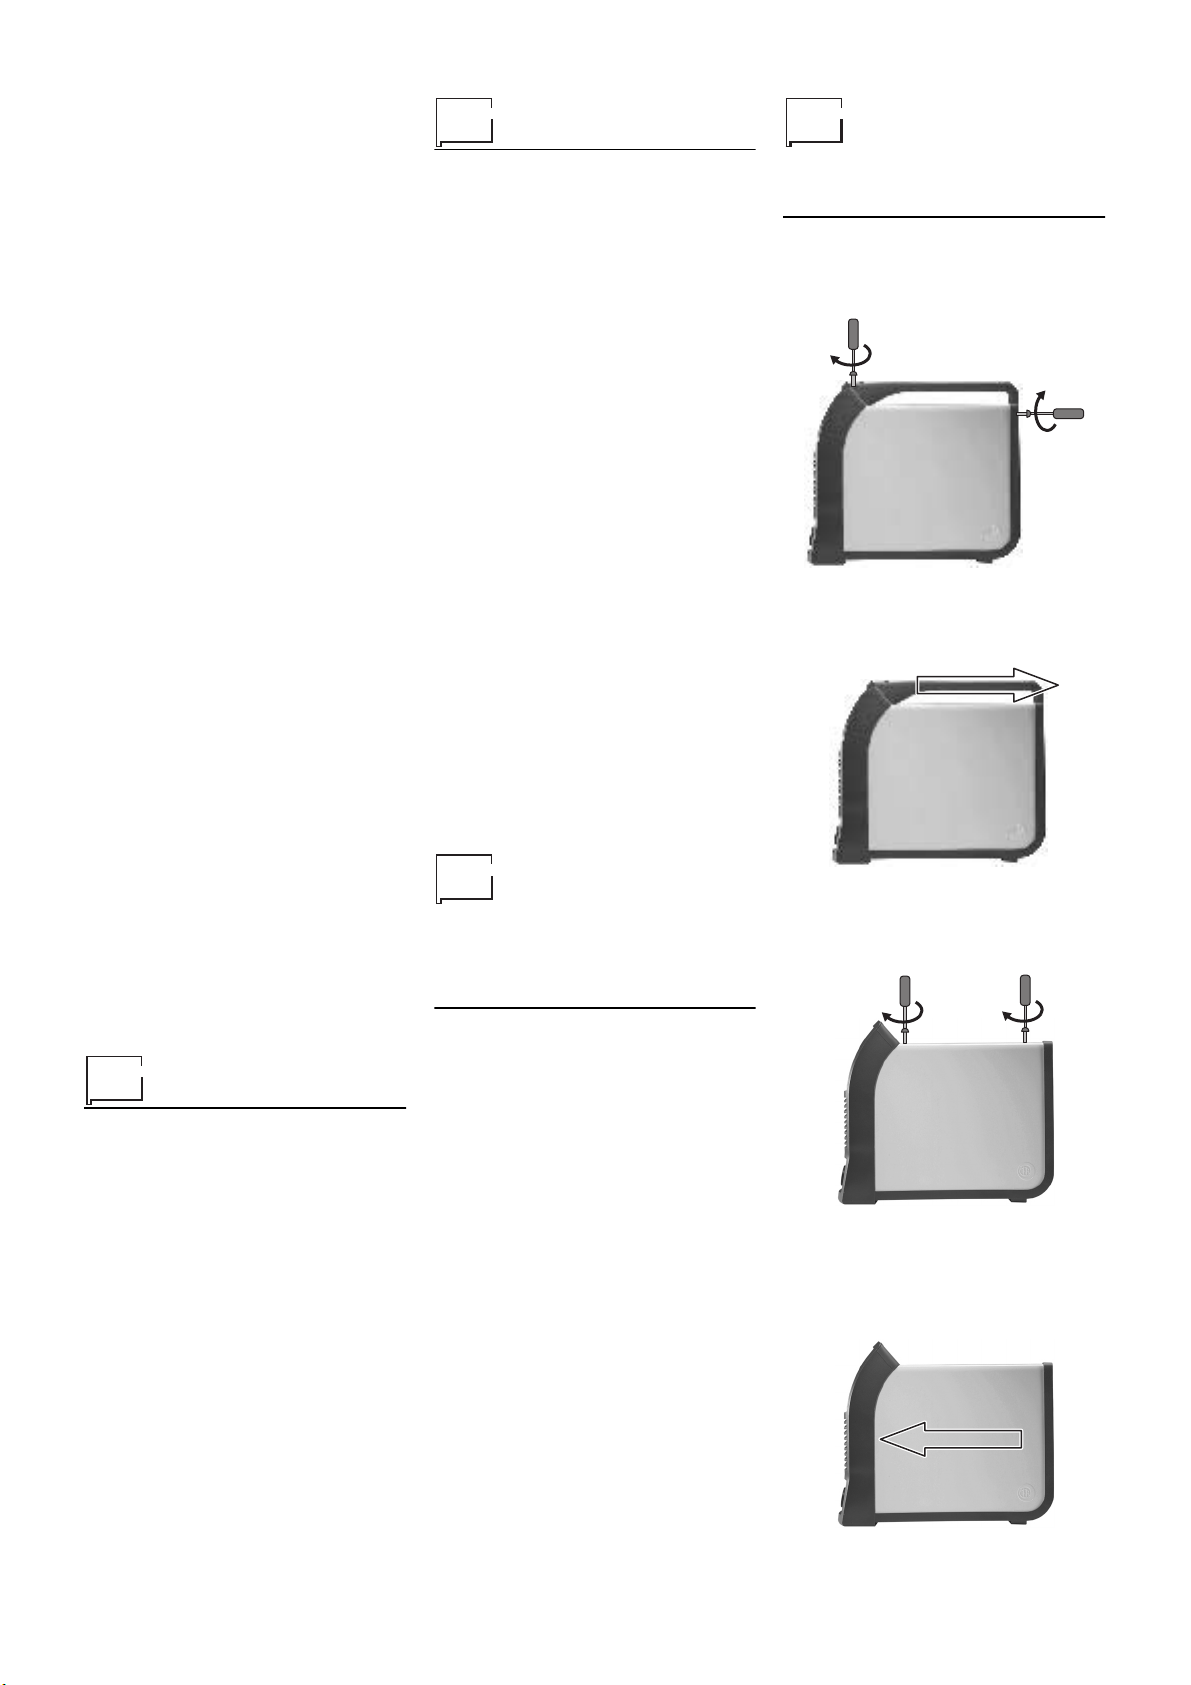
PARÁMETROS DE SOLDADURA
La tabla 3 muestra algunas indicaciones
generales para la elección del electrodo
en función de los espesores que se
deben soldar.
En la tabla se indican los valores de
corriente que se deben utilizar con los
respectivos electrodos para la soldadura
de aceros comunes o de baja aleación.
Dichos datos no se deben considerar un
valor absoluto sino que se deben considerar simplemente como recomendaciones, para una elección precisa se deben
seguir las indicaciones dadas por los
fabricantes de electrodos.
La corriente que se debe utilizar
depende de las posiciones de soldadura, del tipo de junta y varía de manera
creciente en función del espesor y de
las dimensiones de la pieza.
El valor de intensidad de corriente que
se debe utilizar para los diferentes tipos
de soldadura, dentro del campo de
regulación indicado en la tabla 4 es:
• Elevado para la soldadura en plano,
en plano frontal y vertical ascendente;
• Medio para las soldaduras sobrecabezal;
• Bajo para las soldaduras verticales
descendentes y para unir piezas de
pequeñas dimensiones precalentadas.
Una indicación, bastante aproximada,
de la corriente media que se debe utilizar en la soldadura de electrodos para
acero normal está dada por la siguiente
formula:
I = 50 x (Øe – 1)
donde:
I = intensidad de la corriente de soldadura
Øe = diámetro del electrodo
Ejemplo:
electrodo de diámetro
I = 50 x (4 –1) = 50 x 3 = 150A
Mantenimiento
ATTENZIONE:
quier inspección en el interior del generador quitar la alimentación eléctrica de
la instalación.
REPUESTOS
Los repuestos originales han sido especialmente proyectados para nuestros
equiEl uso de repuestos no originales
puede causar variaciones en las prestaciones y reducir el nivel de seguridad
previsto.
Declinamos toda responsabilidad por
daños resultantes del uso de repuestos
no originales.
GENERADOR
Siendo estos equipos completamente
estáticos, proceder de la siguiente
manera :
• Remoción periódica de las acumulaciones de suciedad y polvo alrededor
del generador por medio de aire comprimido.
• No dirigir el chorro de aire directamente sobre los componentes eléctricos porque se podrían dañar.
• Inspección periódica, con la finalidad
de individuar cables desgastados o
conexiones flojas que pueden ser
causa de recalentamientos.
Antes de efectuar cual-
Detección de
eventuales
inconvenientes y
su eliminación
Procedimiento de
montaje y
desmontaje tapa
Proceder de la siguiente forma:
1)
Aflojar los dos tornillos que fijan la
manilla.
2)
Quitar la manilla tirando de ella hacia
la parte posterior.
3)
Quitar la cobertura y aflojar los 3 tornillos que fijan la tapa.
Antes de soldar
IMPORTANTE:
soldadora verificar nuevamente que la
tensión y la frecuencia de la red de alimentación correspondan a los datos
nominales.
1)
Regular la corriente de soldadura
accionando el potenciómetro (pos. 4,
fig. A).
2)
Regular el conmutador de PROCESO (pos. 3, fig. A) en la posición
más apropiada según el tipo de soldadura que se debe efectuar.
3)
Poner en funcionamiento la soldadora seleccionando la 1 en el interruptor de línea (pos. 1, fig. A).
4)
La lámpara testigo verde (pos. 8, fig.
A) indica que la soldadora está bajo
tensión y lista para funcionar.
Antes de encender la
A la línea de alimentación se le
imputa la causa de los más frecuentes inconvenientes. En caso de fallas
proceder como se indica a continuación:
Controlar el valor de la tensión de
1)
línea;
2)
Controlar que la conexión del cable
de alimentación al enchufe y al interruptor de red sea perfecta;
3)
Verificar que los fusibles de red no
estén quemados o flojos;
4)
Controlar que no haya defectos en:
• el interruptor que alimenta la
máquina;
• el tomacorriente del enchufe;
• el interruptor del generador.
NOTA:
mientos técnicos que requieren las
reparaciones del generador, se aconseja, en caso de rotura, de dirigirse a
personal calificado o a nuestra asistencia técnica.
Dados los necesarios conoci-
4)
Empujar con dos manos la tapa
hacia la parte frontal liberando la
zona posterior.
30
Page 31
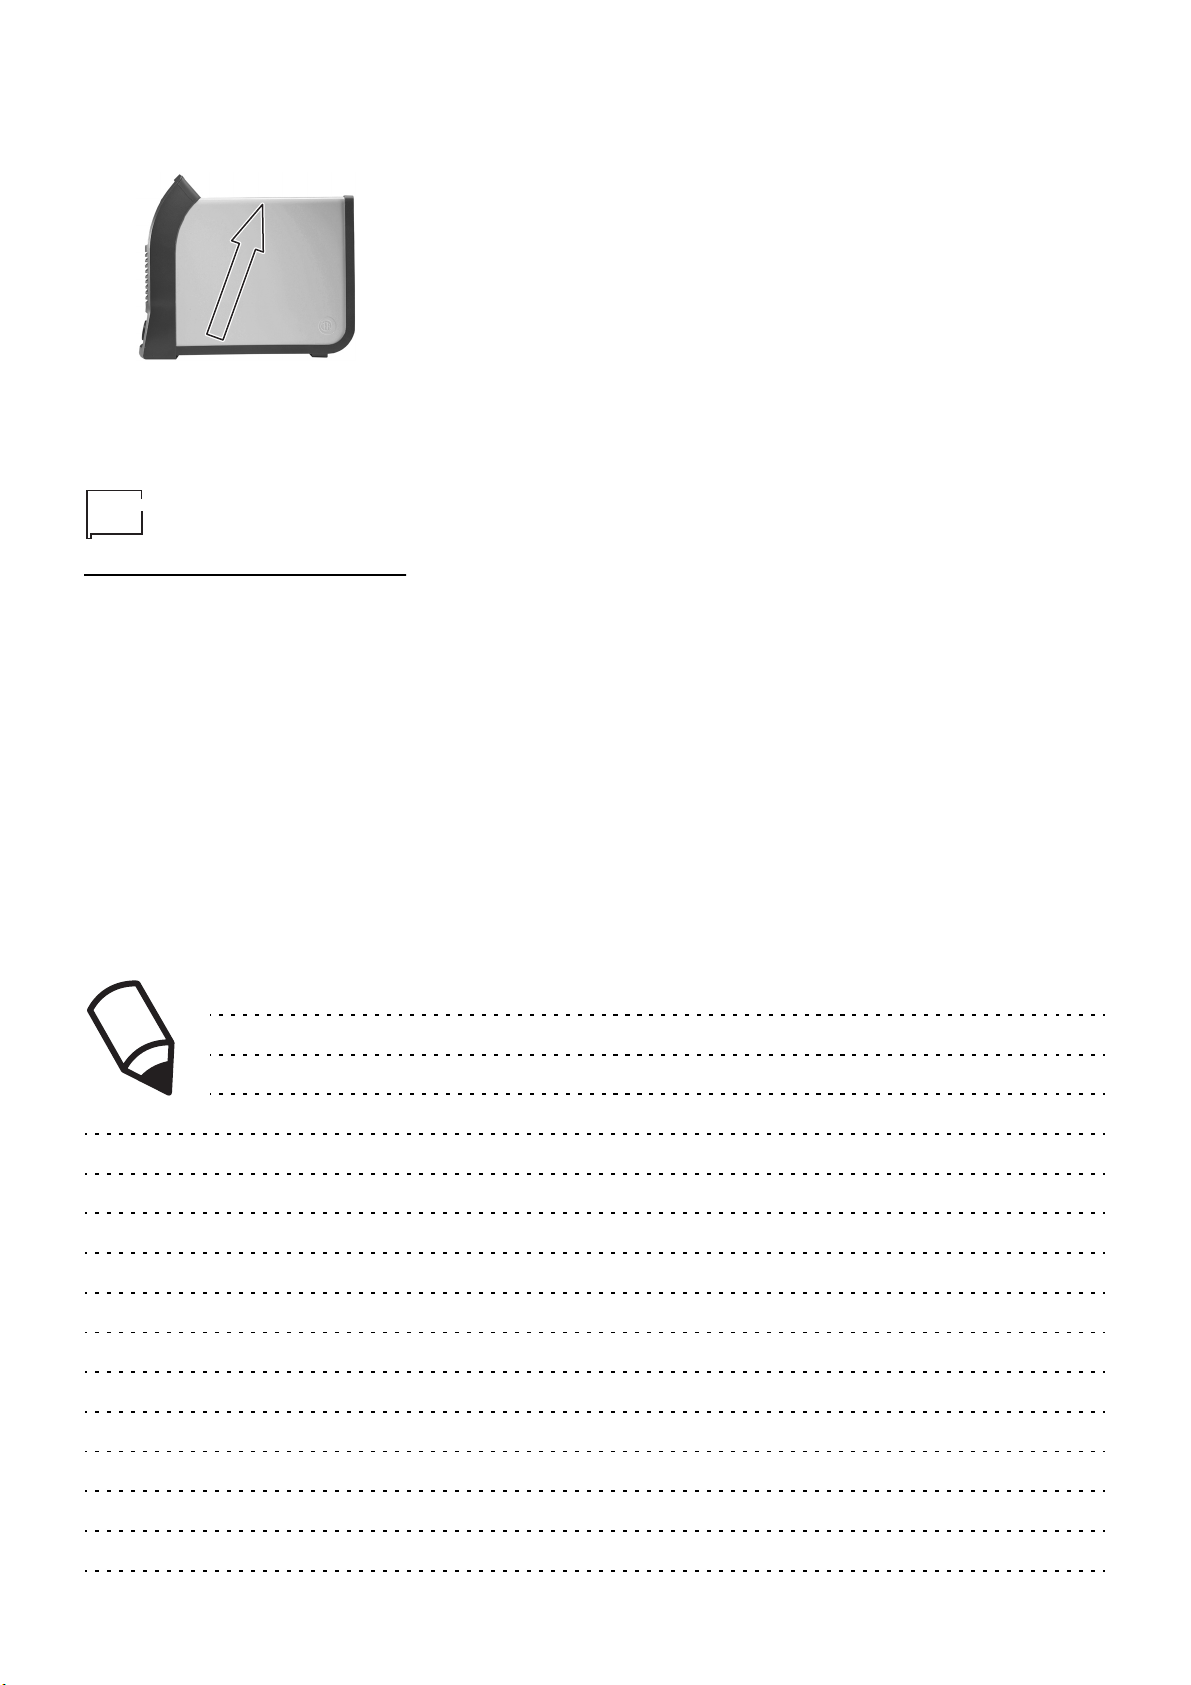
5)
Quitar la tapa levantándola con dos
manos.
Para el montaje proceder en sentido
inverso.
Cambio de la tarjeta
electrónica
• Aflojar los 4 tornillos que fijan el panel
rack frontal.
• Quitar los mandos de regulación.
• Sacar los conectores eléctricos de la
tarjeta.
• Destornillar las columnas de soporte.
• Quitar la tarjeta electrónica levantándola de sus propios soportes.
• Para montar la nueva tarjeta proceda
en sentido inverso.
31
Page 32
NL
NEDERLANDS
Voorwoord 32
Beschrijving 32
Technische gegevens 33
Gebruikslimieten
(ISO/IEC 60974-1) 33
Veiligheidsnormen 33
Installatie 34
Aansluiting aan de gebruikslijn 34
Gebruiksvoorschriften 35
Verbinding soldeerkabels 35
Vóór het lassen 36
Onderhoud 36
Verhelpen van eventuele onge-
makken en hun verwijdering 36
Afstellen elektronische kaart 75
Elektrisk skema 78
Legenda elektrisch schema 79
Kleurenlegenda 79
Betekenis grafische symbolen op
het apparaat weergeven 82
Betekenis van de grafische symbolen op gegevensplaat 84
Voorwoord
Wij danken u voor de aankoop van ons
produkt. Voordat de aansluiting in
gebruik genomen wordt is het noodzakelijk om aandachtig de gebruiksaanwijzing in deze handleiding te lezen. Om
uw aansluiting de beste prestaties voor
de langst mogelijke gebruiksduur te
laten leveren dienen de aanwijzingen
van gebruik en onderhoud nauwkeurig
opgevolgd te worden en in het belang
van de client dienen eventuele reparaties bij één van de werkplaatsen van
onze assistentie organisatie uitgevoerd
te worden aangezien zij uitgerust zijn
met de juiste apparatuur en speciaal
opgeleid personeel. Al onze apparaten
en machines zijn onderworpen aan
doorlopende ontwikkeling. Wij houden
ons daarom het recht voor wijzigingen
aan te brengen voor wat betreft de constructie en de uitrusting.
Beschrijving
Tot stand gekomen met de allermodernste, op IGBT gebaseerde invertertechnologie, worden deze lasapparaten met
gelijkstroom en superieure boogkenmerken aanbevolen voor alle hoog gekwalificeerde toepassingen met ieder type
elektrode. Geschikt voor gebruik in de
bouw en in montage- en onderhoudsbedrijven garanderen de MATRIX 250 E de
absolute stabiliteit van de lasparame-
ters. Dankzij het "snelle en dynamische
karakter" zijn de apparaten ideaal voor
kwaliteitslassen. De MATRIX 250 E
apparaten bieden tevens de mogelijkheid tot TIG lassen met ontsteking van
het type lift.
KENMERKEN
• Uitstekende laseigenschappen;
• Beperkte afmetingen en gewichten
zodat het apparaat makkelijk verplaatst kan worden;
• Instelbare Arc Force;
• Automatische compensatie van de
netspanning met +15% -20%;
• Mogelijkheid tot professioneel TIG
lassen dankzij de ontsteking van het
type lift;
• Gereduceerd energieverbruik;
• Innovatief en compact design;
• Metalen draagstructuur met plastic
schokbestendige panelen;
• Bediening met afscherming tegen
onverhoeds stoten;
• Stevig in het frame ingebouwde handgreep;
• Gekanteld frontpaneel met ruim zicht
vanaf iedere hoek, voor een eenvoudige aflezing en instelling van de parameters;
• Beschermingsklasse IP 23 C. De elektronische delen worden beschermd
tegen stof dankzij de innovatieve Tunnelventilatie zodat het apparaat
gebruikt kan worden in zeer stoffige
ruimtes;
• Automatische Hot Start ter verbetering
van de ontsteking bij moeilijke elektroden;
Tabel 1
Onderdelenlijst 86-88
Bestelling van
reserveonderdelen 90
Model
Driefasige voeding 50/60 Hz V 400 400
Reguleringsveld A 5 ÷ 250 5 ÷ 250
Maximaal vermogen kVA 7 7
Secundaire spanning leeg V 95 95
Voor 100% bruikbare stroom A 170 160
Voor 60% bruikbare stroom A 200 200
Voor 35% bruikbare stroom A 250 250
Bruikbare elektroden 1,6 ÷ 5
Isolatieklasse H
Protectieklasse IP 23
Afmetingen
Gewicht kg 19
32
mm 500-425-220
MATRIX 250 E
TIG DC MMA
Page 33
• Antisticking functie om het vastplakken van de elektroden te voorkomen;
• TIG lassen met "lift" boogtrekker met
thermische controle (TCS) waardoor
tungsten-insluiting tot het minimum
beperkt wordt en boogtrekken ook op
de lashoek mogelijk wordt;
• De generator voldoet aan alle normen
en richtlijnen die binnen de Europese
Gemeenschap van kracht zijn.
Technische
gegevens
De algemene technische gegevens van
de aansluiting zijn samengevat in tabel
1.
Gebruikslimieten
(ISO/IEC 60974-1)
Het gebruik van de soldeerder is niet
doorlopend omdat het bestaat uit effectieve werkperiode’s (soldeeren) afgewisseld met rustpauzes.(positionering
delen, vervangen draad, slijpen etc.) De
soldeerder is gebouwd voor een nominale stroomtoelevering van 12, in alle
veiligheid voor een werkperiode van
35% in verhouding tot het totale gebruik.
De van kracht zijnde normen hebben 10
minuten vastgesteld van de totale bezigheidstijd. Als werkcyclus wordt 35% van
dit tijdsinterval aangeraden. Overtredeing van dit tijdsinterval veroorzaakt
de tussenkomst van de thermische protectie die de interne bestandsdelen van
de soldeerder tegen overvehitting
beschermt. De tussenkomst van de thermische protectie wordt aangegeven
door het branden van de gele led van de
thermostaat. Na enkele minuten stopt de
thermische protectie en is de soldeerder
opnieuw klaar voor gebruik. Niet in
regen lassen. Deze generator is
gebouwd volgens de protectiegraad IP
23.
Veiligheidsnormen
ALGEMENE VEILIGHEIDSNORMEN
Deze produkten dienen te
worden gebruikt om te
soldeeren en niet voor
ander onjuist gebruik.
Het gebruik van dit produkt is alleen toegestaan
aan gespecialiseerd en ervaren personeel. De operateur dient de veiligheidsnormen CEI 26-9 HD 407 in acht te
nemen om zijn veiligheid en die van derden te kunnen garanderen.
HET VOORKOMEN VAN
ELEKTRISCHE SCHOKKEN
• Geen reparaties uitvoeren indien de generator
onder spanning staat.
• Vòòr het uitvoeren van
enige reparatie of
onderhoudswerkzaamheden de voeding van de machine
halen.
• Zich ervan verzekeren dat de instalatie een aardschakelaar heeft.
• De installatie van de aansluiting dient
uitgevoerd te worden door gekwalificeerd personeel. Alle verbindingen
moeten in overeenstemming zijn met
de van kracht zijnde normen IEC
60821en de anti-ongelukkenwetten.
• Nooit soldeeren in natte of vochtige
ruimtes of in de regen.
• Niet met versleten of gebroken kabels
soldeeren. De kabels regelmatig
inspecteren en zich ervan verzekeren
dat er geen beschadigingen in de isolatie zitten, niet bedekte kabels of
gebroken verbindingen.
• Niet met te korte kabels werken en
ophouden als de kabels oververhit
raken om beschadiging van de isolatie
te voorkomen.
• Nooit direkt de onder spanning
staande delen aanraken. Na het
gebruik de toorts of de tang elektrodensteun voorzichtig neerleggen,
daarbij het contact met de delen die
aan de grond verbonden zijn vermijden.
BEVEILIGING TEGEN ROOK EN GAS
BIJ HET SOLDEREN
• Ervoor zorgen dat de
werkruimte tijdens het
soldereeren gereinigt
wordt van rook en gas,
in het speciaal wanneer het om besloten
ruimtes gaat.
• De aansluiting in goed geluchte ruimtes plaatsen.
• Eventueel lak van de te soldeeren
delen verwijderen omdat de lak giftige
gassen kan ontwikkelen. In ieder
geval de werkruimte goed ventileren.
• Niet soldeeren in ruimtes waar zich
een gaslek bevindt of in de nabijheid
van motoren met inwendige verbranding.
• De installatie ver van de ontvettingsbaden plaatsen in welke solventen op
basis van hydrocarboraat, chloor en
dergelijken gebruikt worden want de
soldeerboog en de ultravioletstraling
door deze middelen geproduceert
kunnen een zeer giftig gas vrijmaken.
BEVEILIGING TEGEN STRALING,
VERBRANDING EN LAWAAI
• Nooit stukke of gedeeltelijk stukke beschermmaskers dragen.
• Niet naar de soldeerboog kijken zonder het
daarvoorbedoelde protectiescherm of
helm.
• De ogen met het speciale anti-stralingsscherm gebruiken. (beschermgraad 9 14 EN 169).
• Eventueel beschadigd glas van dit
anti-stralingsscherm direkt vervangen.
• Het anti-stralingssglas beschermen
met behulp van te bedekken door
transparent glas.
• De soldeerboog niet aanzetten zonder
zich ervan verzekert te zijn dat alle
personen die zich in de nabijheid
bevinden voorzien zijn van de juiste
beschermingen.
• Opletten dat deze personen geen
beschadigingen aan de ogen oplopen
door de ultravioletstraling die vrijkomt
bij het gebruik van de soldeerboog.
• Altijd beschermende schorten, bril met
onbreekbare glazen en handschoenen dragen.
• Oorbeschermers of oordoppen dragen
ter bescherming van de oren.
• Leren handschoenen dragen om
schaven en schroeien van de handen
te voorkomen tijdens het bewerken
van de delen.
HET VOORKOMEN VAN VLAMMEN
EN EXPLOSIES
• Ieder brandbaar object
van de werkvloer verwijderen.
• Niet in de nabijheid van
lichtontvlambare materialen of vloeistoffen
soldeeren of in met explosieve gassen
vervulde ruimtes.
• Niet in met olie of met vet bevlekte
kleding soldeeren want de vonken
kunnen erop spatten en brand veroorzaken.
• Niet op tonnen die een brandbare
inhoud hebben of branbare en giftige
gassen kunnen ontwikkelen soldeeren.
• Niet soldeeren op tonnen zonder dat
men weet wat de inhoud hiervan is.
Ook kleine gas of vloeistofresten kunnen explosies veroorzaken.
• Nooit zuurstof gebruiken om het het
gas uit een container te halen.
• Het soldeeren van versmelting van
grote uithollingen die niet geheel vrij
zijn van gas vermijden.
• Altijd een brandblusser in de werkruimte hebben.
• Nooit zuurstof in een soldeertoorts
gebruiken maar alleen trage gassen of
een mix hiervan.
RISICO’S VEROORZAAKT DOOR
MAGNETISCHE VELDEN
• Het door de machine
veroorzaakte magnetische veld kan gevaar
opleveren voor mensen in het bezit van een
pace-maker, gehoorapparaat en dergelijke apparaturen.
Deze personen dienen de huisarts te
33
Page 34
consulteren voordat ze bij de in werking zijnde machine kunnen komen.
• Nooit dichtbij de machine verblijven
als men horloges timers of magnetische steunen bij zich draagt. Deze
objecten kunnen onherstelbare
schade oplopen als gevolg van het
magnetisch veld.
• De aansluiting komt overeen met de
beveiliging vastgesteld in de richtlijnen
89/336 CEE 92/31 CEE en 93/68 CEE
voor wat de betreft de materie elektromagnetische compatabiliteit. (EMC).
In het speciaal is de machine in overeenstemming met de technische voorschriften van de normen EN 50199 en
het gebruik is enkel voorzien in industrieen en dus niet voor huishoudelijk
gebruik. Mochten zich elektromagnetische storingen voordoen is het de
taak van de gebruiker om samen met
de technische assistentie van de bouwer het probleem op te lossen. In
enkele gevallen kan de remedie
bestaan uit het afschermen van de
soldeerder en enige filters in de voedinslijn voegen.
MATERIALEN EN AFBREKEN
• Deze machine is
gebouwd met materialen die vrij zijn van voor
de operateur schadelijke of giftige stoffen.
• Tijdens de afbreekfase
is het raadzaam de machine te
demonteren en de componenten op
basis van het type materiaal te selecteren.
HANTEREN EN OPSLAAN VAN HET
GAS
Men dient voorzorgsmaatregelen te nemen voor de
veilige hantering van de
persgascilinders. Deze
moeten allereerst ver verwijderd blijven van electriciteitskabels of andere electrische circuits.
• Het wordt aanbevolen cilinders te
gebruiken die beschikken over een
merkaanduiding van het type gas dat
er in opgeslagen is, vertrouw niet op
identificatieaanduidingen met behulp
van kleuren.
• Draai iedere keer dat u geen gebruik
van het gas maakt, de afsluitkranen
dicht, en lever de cilinder wanneer
deze leeg is weer spoedig in.
• Verzeker u ervan dat de cilinders zo
geplaatst zijn dat er niet tegen aan
gestoten kan worden en ze niet per
ongeluk kunnen omvallen.
• Probeer niet de cilinders te vullen.
• Gebruik alleen gecertificeerde slangen en aansluitstukken, die geschikt
zijn voor het type gas dat gebruikt
gaat worden en vervang deze, indien
beschadigd.
• Gebruik een correct werkende drukregelaar en monteer deze handmatig op
de cilinder. Wanneer u denkt dat er
een storing in de drukregelaar aanwezig is, vervang en repareer deze dan
onmiddellijk.
• Open langzaam de afsluitkraan van
de cilinder zodat de druk van de regelaar geleidelijk hoger wordt.
• Wanneer de meetaanwijzer onder
druk staat, laat de afsluitkraan dan in
de bereikte stand staan.
• Bij inerte gassen de afsluitkraan
geheel openen.
• Bij verbrandingsgassen de afsluitkraan minder dan een slag openen
zodat deze in geval van nood snel
dicht gedraaid kan worden.
Installatie
De plaats waar de machine geinstalleerd wordt dient met zorg te worden uitgekozen zodat een goede en veilige service verzekert is. De gebruiker is verantwoordelijk voor de installatie en het
gebruik van de aansluiting in overeenstemming met de instructies van de bouwer weergegeven in deze handleiding.
Voordat de machine geinstalleert wordt
dienen de potentiele elektromagnetische
problemen in de werkruimte in overweging te worden genomen. In het speciaal
raden we aan de machine niet te plaatsen in de nabijheid van:
• segnalatiekabels, controle-, en telefoonkabels.
• zenders en ontvangers van radio en
televisie.
• computers of meet en controle apparatuur.
Tabel 2
Model MATRIX 250 E
I2 max nominaal 35% (*) A 250
Installatievermogenk kVA 7
Nominale stroom Zekering klasse "gl" A 10
Verbindingskabel net
Lengte m3
Doorsnede
Massakabel
(*) Servicefactor
mm
mm
2
2
1,5
35
• beveiligings-, en protectieapparaten.
Dragers van pace-makers, gehoorapparaten en soortgelijken apparaten dienen
voor zij in contact komen met de in werking zijnde machine de huisarts te consulteren. De installatieruimte van de soldeerder moet in overeenstemming zijn
met de protectiegraad van het karkas,
wat gelijk is aan IP 23 (publicatie IEC
529). Deze installatie wordt gekoeld met
behulp van versterkte luchtcirculatie en
moeten zodanig worden opgesteld dat
de lucht vrij geaspireerd en uitgestoten
kan worden door de daarvoorbestemde
openingen op het frame.
Aansluiting aan de
gebruikslijn
Voordat de soldeerder wordt aangesloten aan de gebruikslijn, controleren ofdat de gegevens op het naamplaatje corrisponderen met de
waarde van de netstroom en de netspanning en dat de lijnonderbreker
van de soldeerder op "0" staat ingesteld. Sluit het lasapparaat alleen aan
op voedingsnetten met een neutrale
rechtstreekse aardverbinding.
Aansluiting op het voedingsnet dient
plaats te vinden door middel van de bij
het lasapparaat geleverde stekker. Wanneer het nodig mocht zijn de stekker te
vervangen, ga dan als volgt te werk:
• 2 conductoren dienen voor het verbinden van de machine aan het net.
• De 3, GEEL-GROEN gekleurd, dient
voor de aarding.
Aan de voedingskabel een genormaliseerde stekker (3p+t) verbinden met
geschikte draagkracht en beschikken
over een stopcontact van het net met
schakelaars of automatische onderbrekers; de daarvoorbedoelde aardterminal dient te worden verbonden
aan de aardconductor (GEELGROEN) van de voedingslijn.
Tabel 2 beschrijft de aangeraden waarden van de lijnschakelaars, gekozen op
basis van de maximale nominale stroom
vereist door de soldeerder en de nominale voedingsspanning.
LET OP 1:
van de voedingskabel dienen een
geschikte dooisnede te hebben, en in
geen gevel een doornede die kleiner is
dan die van de bljgeleveide kabel.
LET OP 2:
spanning die door motorgeneratoren
geleverd wordt, wordt aansluiting van
het lasapparaat op deze installaties
afgeraden.
Eventuele verlengsloeren
gezien de onregelmatige
34
Page 35
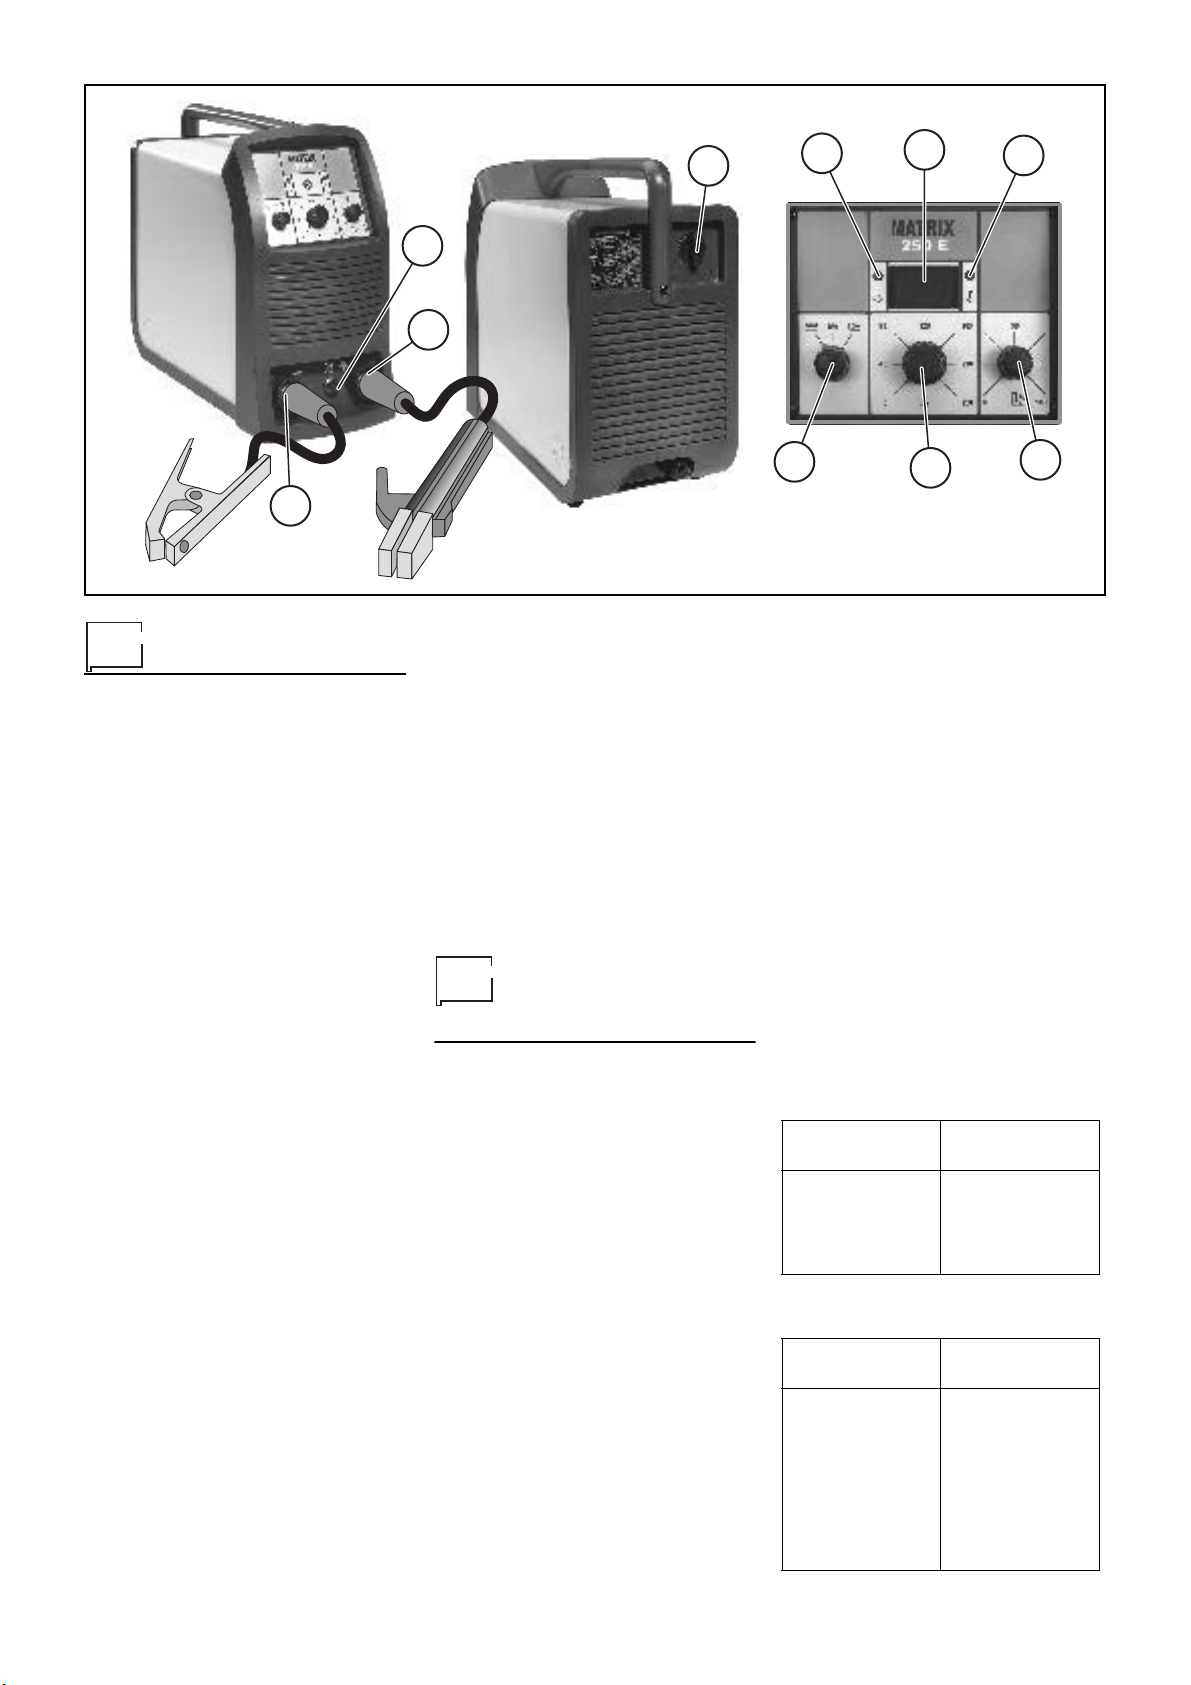
1
9
8
7
3
2
2
Gebruiksvoorschriften
COMMADO EN CONTROLE
APPARATEN (fig. A)
Pos. 1
Pos. 2
Pos. 3
Pos. 4
Pos. 5
Pos. 6
Pos. 7
lijnonderbreker. In de positie
"0" staat de soldeerder uit.
Snelle verbindingsaansluitingen van de kabels van de tang
elektrodensteun en massa’s.
6-polige connector voor afstandbediening.
Keuzeschakelaar voor 3
lasprocessen:
•MMA
: voor het lassen met
beklede elektroden: rutiel,
basisch, cellulose, gietijzer
en aluminium.
• MMA CrNi
van roestvrij staal. Dankzij
het speciale dynamische
karakter kan met een zachte
en uiterst stabiele boog
gelast worden, zodat lasnaden van hoge kwaliteit
verkregen worden.
•TIG
steking van het type lift met
thermische controle (TCS)
kan er precies en snel ingeschakeld worden, zodat de
tungsten-insluitingen tot het
minimum beperkt blijven en
de insnijdingen op het te lassen werkstuk geëlimineerd
worden.
Potentiometer voor de instelling van de lasstroom.
Controle van de Arc Force
instelbaar met potentiometer
voor de keuze van de beste
dynamische eigenschap van
de lasboog.
Gele spionlamp THERMOSTAAT. Het ontsteken van
: voor het lassen
: via de innovatieve ont-
deze lamp betekent dat de
thermische protectie in werking
is gegaan omdat er buiten de
werkcyclus om gewerkt wordt.
Enkele minuten wachten alvorens verder te gaan met het
Pos. 8
Pos. 9
soldeeren.
Digitale ampèremeter met vooraf ingestelde lasstroom
(alleen op optioneel paneel).
Groene spionlamp VOEDING.
Het ontsteken van deze lamp
betekent dat de soldeerder
onder spanning staat en klaar
is om te functioneren.
Verbinding
soldeerkabels
De soldeerkabels aan de knijperij (positief of negatief) van de soldeerder
bevestigen, altijd wanneer de machine
van het net losgekoppeld is. Bevestigen
aan de tang en aan de massa; met de
polariteit die voorzien is voor het
gebruikte type elektrode. (fig. B)
De door de fabrikant geleverde instructies kiezend dienen de soldeerkabels
altijd zo kort mogelijk te zijn, dicht bij
elkaar zijn en zo dicht mogelijk op de
vloer.
SOLDEERDELEN
Het te soldeeren deel moet altijd met de
grond verbonden zijn om eventuele
elektromagnetische uitstotingen te voorkomen. Het is ook noodzakelijk op te letten dat de verbinding met de grond van
het te soldeeren deel niet de kans op
ongelukken van de gebruiker of beschadigingen van de elektrische apparatuur
vergroot.
4
5
6
Fig. A
Wanneer het nodig is het te soldeeren
deel aan de grond te verbinden is het
raadzaam een direkte verbinding te
maken tussen het deel en het vloerputje.
In de landen waarin dit niet toegestaan
is het te soldeeren deel aan de grond
verbinden met behulp van een condensator volgens de van kracht zijnde normen.
SOLDEERINGSPARAMETERS
De tabel 3 geeft enige algemene aanwijzingen voor het kiezen van de elektrode
voor wat berteft de te soldeeren dikte.
In de tabel zijn de te gebruiken stroomwaarden met de respektievelijke elektroden voor het soldeeren van veelvoorkomende ijzers en verbindingen weergegeven.
Deze gegevens hebben geen absolute
waarde maar zijn alleen ter orientatie;
Tabel 3
DIKTE VAN SOL-
DEERING (mm)
1,5 ÷ 3 2
3 ÷ 5 2,5
5 ÷ 12 3,25
>= 12 4
Ø ELEKTRODE
(mm)
Tabel 4
Ø ELEKTRODE
(mm)
1,6 30 ÷ 60
2 40 ÷ 75
2,5 60 ÷ 110
3,25 95 ÷ 140
4 140 ÷ 190
5 190 ÷ 240
6 220 ÷ 330
STROOM (A)
35
Page 36
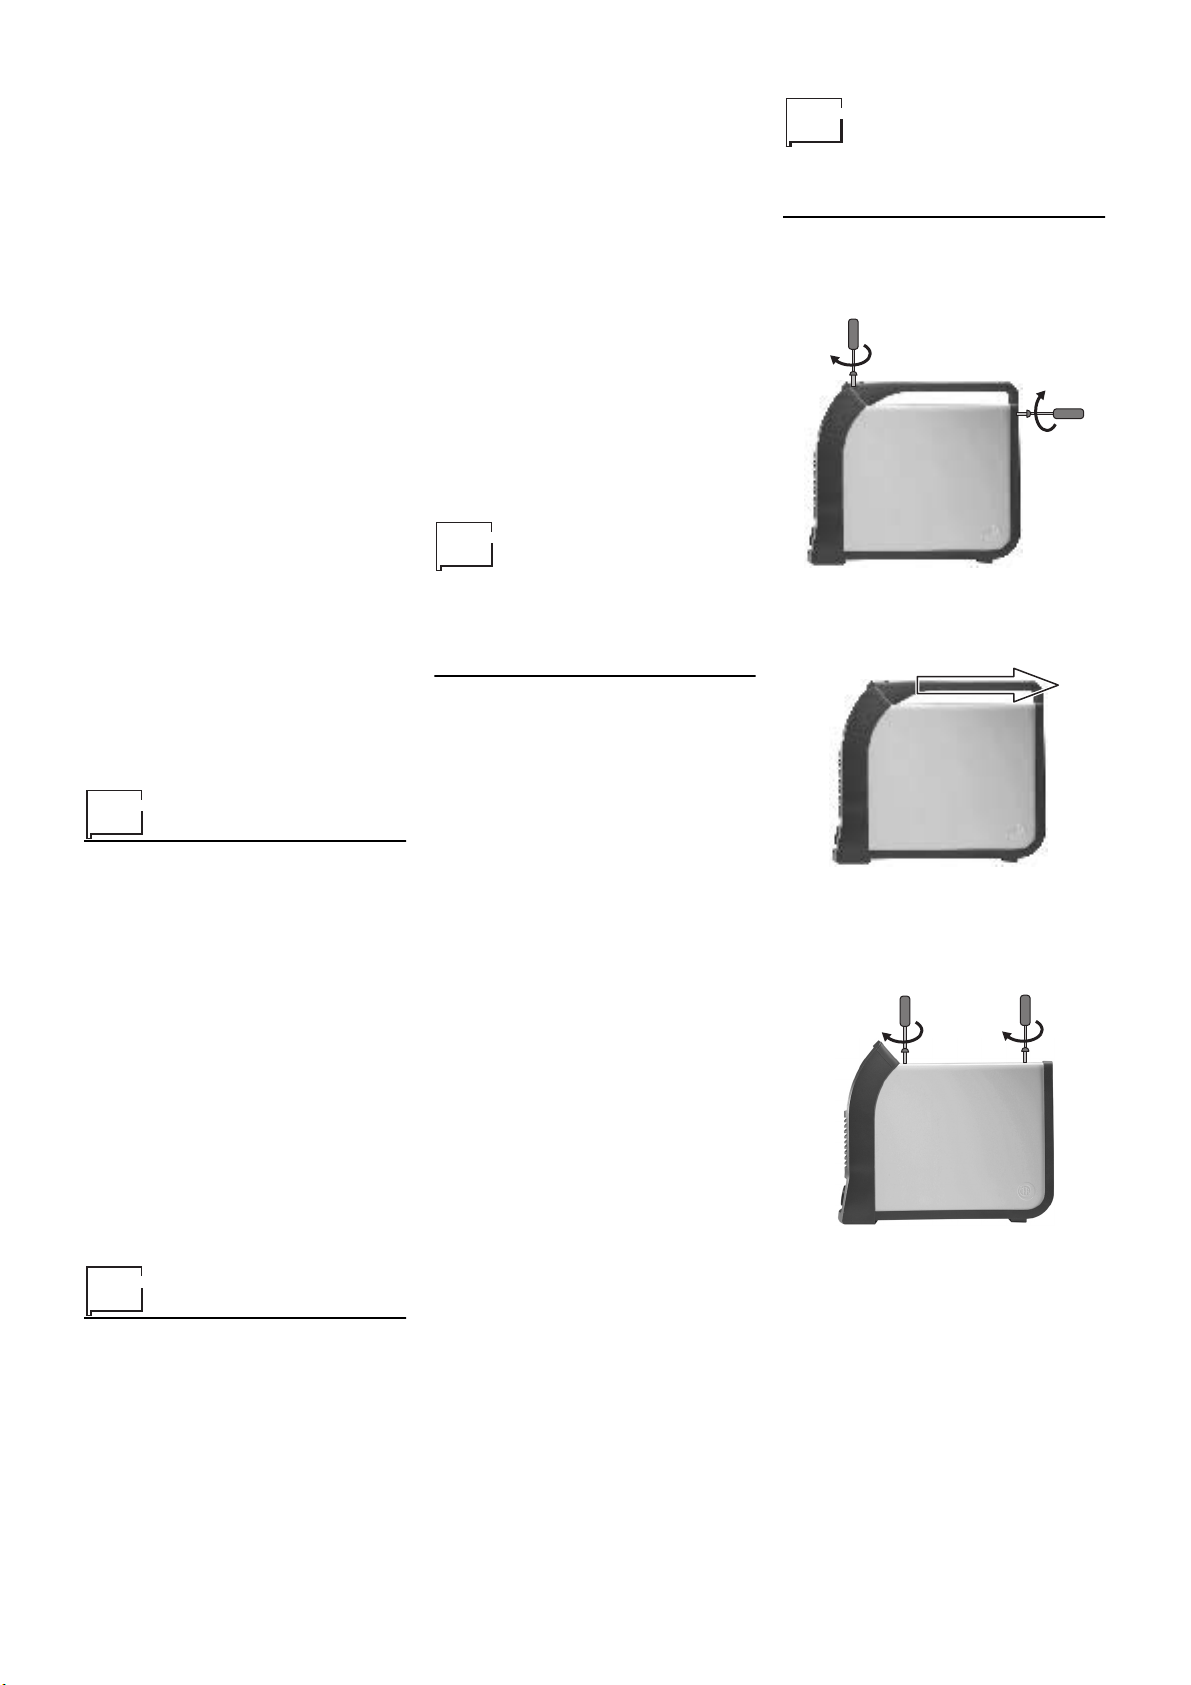
voor een exacte keuze de aanwijzingen
van de fabrikant van elektroden opvolgen.
De te gebruiken stroom hangt af van de
soldeeringsposities, van het type verbindingsstuk en variert in toenemende
mate door de dikte en de afmetingen
van het te soldeeren deel.
De waarde van de intensiteit van de te
gebruiken stroom voor de verschillende
soldeertypen, binnen het reguleringsveld weergegeven in tabel 4 is:
• Hoog voor soldeeren op vlakte, frontale vlaktes of verticaal opklimmende
vlaktes.
• Middelmatig voor de bovenhoofdse
soldeeringen.
• Laag voor verticaal aflopend en voor
het verenigen van delen met geringe
afmetingen die al voorverwarmd zijn.
Een vrij nauwkeurige aanwijzing van de
middelmatige stroom te gebruiken bij het
soldeeren van elektroden voor normaal
ijzer wordt gegeven door de volgende
formule:
I = 50 x (Øe – 1)
waar:
I = intensitiet van de soldeerstroom
Øe = diameter van de elektrode
Voorbeeld:
diameter elektrode 4 mm
I = 50 x (4 –1) = 50 x 3 = 150A
Vóór het lassen
BELANGRIJK:
aan te zetten opnieuw controleren of de
netspanning en de netfrequentie overeenkomen met de gegevens op het
naamplaatje.
1)
De soldeerstroom reguleren met
behulp van de vermogensmeter
(pos. 4, fig. A)
2)
De PROCES comutator (pos. 3, fig.
A) afstellen op de volgens de uit te
voeren soldeering juiste positie.
3)
De soldeerder in werking stellen
door de 1 van de lijnonderbreker(pos. 1, fig. A) te selecteren.
4)
De groene spionlamp (pos. 8, fig. A)
geeft aan dat de soldeerder onder
spanning staat en klaar is om te functioneren.
Alvorens de soldeerder
Voor schade aangericht door het gebruik
van niet originele reserveonderdelen
stellen wij ons niet aansprakelijk.
GENERATOR
Deze soldeerders zijn geheel statisch
Ga als volgt te werk:
• Met regelmatige tussenpozen, eventuele ophopingen van stof verwijderen
met behulp van droge compressielucht. Om eventuele beschadigingen
te voorkomen de compressielucht
nooit rechtstreeks op de elektrische
componenten richten.
• Periodische inspecties met als doel
eventuele poreuze kabels of vertraagde verbindingen op te sporen die
de oorzaak kunnen vormen voor oververhitting.
Verhelpen van
eventuele
ongemakken en
hun verwijdering
De meeste ongemakken worden veroorzaakt door de voedingslijn. In geval
van ongemak op de volgende wijze
handelen:
1)
De waarde van de lijnspanning controleren.
2)
Controleren ofdat de voedingskabel
perfect in het stopcontact zit en aan
de onderbreker.
3)
Controleren ofdat de zekeringen niet
zijn doorgebrand.
4)
Controleren ofdat de volgende
onderdelen defect zijn:
• De onderbreker die de machine
voedt.
• Het stopcontact op de muur van
de stekker.
• De onderbreker van de generator.
LET OP:
die de reparatie van de generator vereist
wordt het aangeraden om in het geval
van problemen zich tot gekwalificeerd
personeel of tot de technische assistentie te richten.
Gezien de technische kennis
Montage en
demontage van het
deksel
Ga als volgt te werk:
1)
Draai de twee schroeven los die de
handgreep bevestigd houden.
2)
Verwijder de handgreep door deze
naar achteren te trekken.
3)
Verwijder de afdekking en draai de
drie schroeven los die het deksel
bevestigd houden.
Onderhoud
ATTENTIE:
verrichten aan de binnenkant van de
generator de voeding van de aansluiting
halen.
RESERVEONDERDELEN
De originele reserveonderdelen zijn speciaal voor onze aansluiting ontworpen.
Het gebruik van niet originele reserveonderdelen kan varietie in de prestaties
opleveren of de veiligheid ondermijnen.
alvorens enige inspectie te
36
Page 37
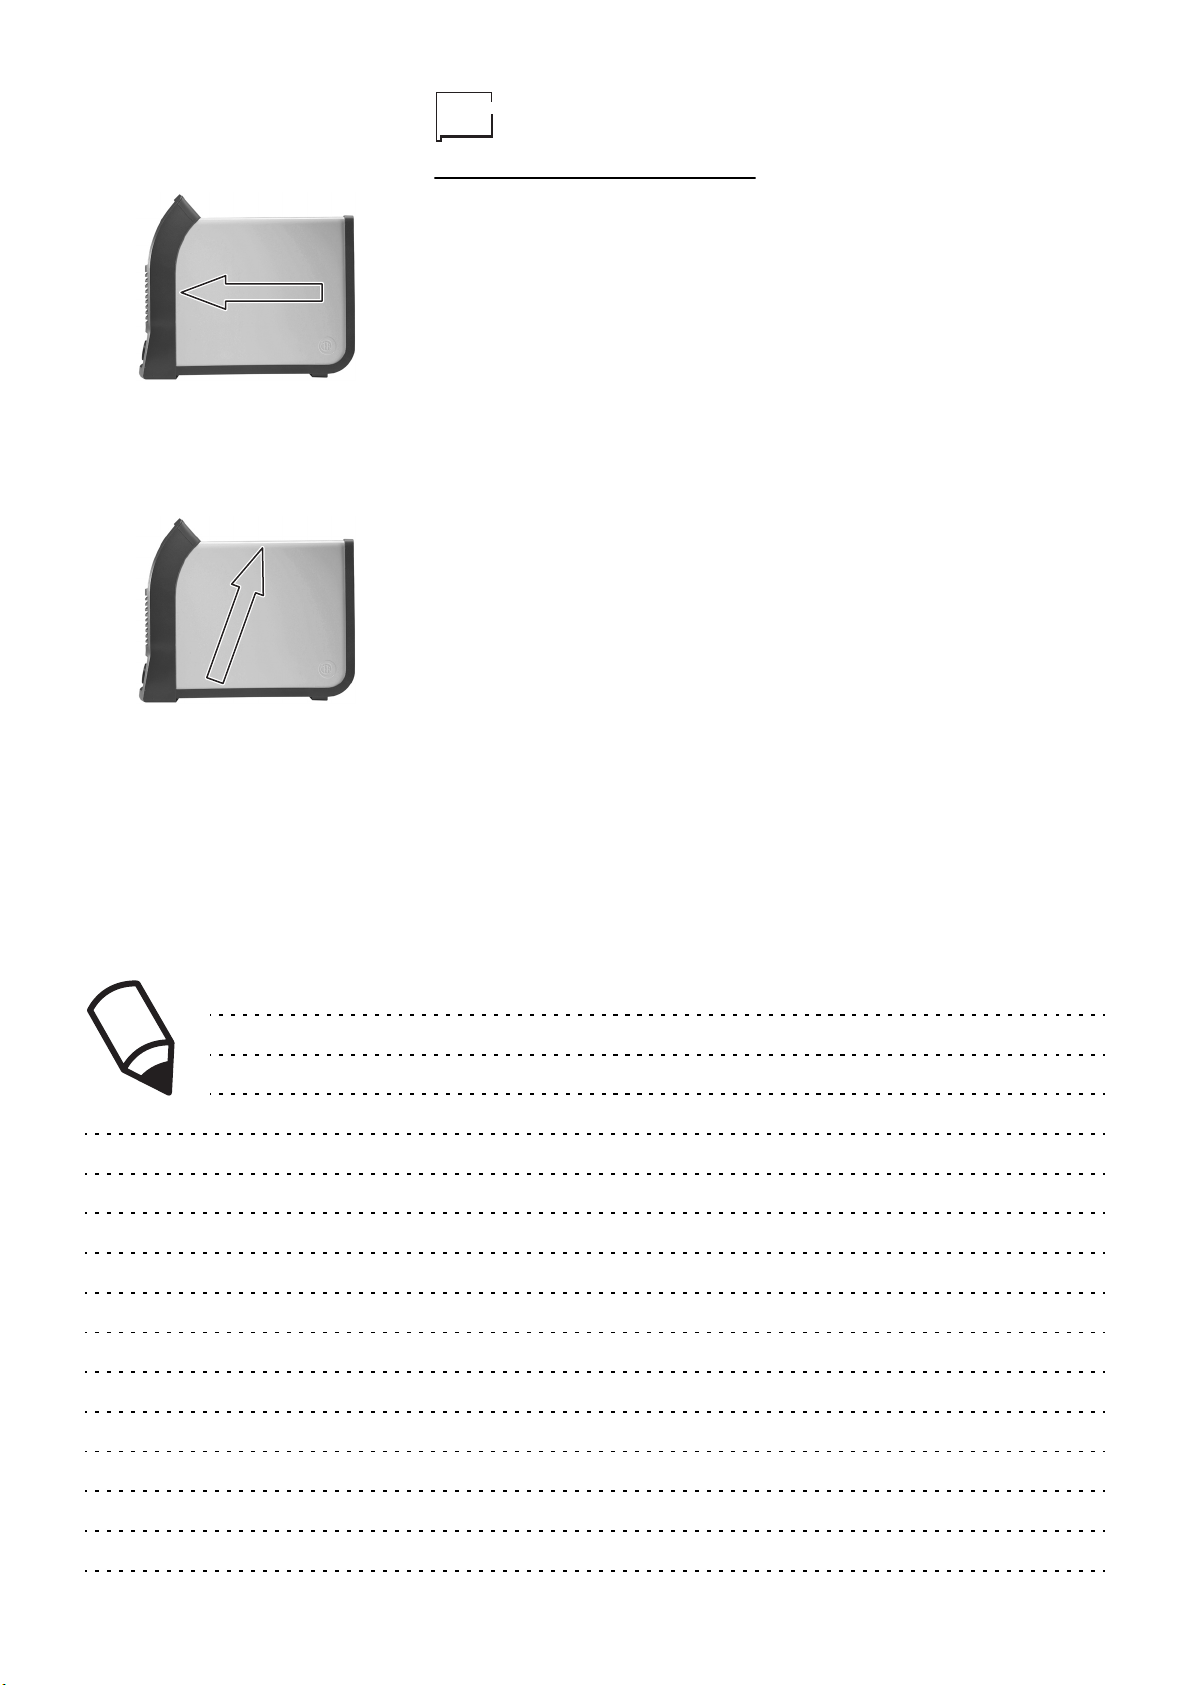
4)
Duw met beide handen het deksel
naar het frontpaneel zodat de
achterzone vrijkomt.
5)
Neem het deksel weg door het met
beide handen op te lichten.
Vervanging van de
elektronische kaart
• Draai de 4 schroeven die het frontrack
bevestigd houden los.
• Verwijder de instelknoppen.
• Trek de elektrische connectors van de
kaart naar buiten.
• Schroef de steunkolommen los.
• Verwijder de elektronenkaart door de
kaart op te lichten van de houders.
• Ga voor de montage van de nieuwe
kaart in omgekeerde volgorde te werk.
Ga voor de montage in omgekeerde
volgorde te werk.
37
Page 38
P
PORTUGÛES
Premissa 38
Descrição 38
Dados Técnicos 39
Limitações de uso
(ISO/IEC 60974-1) 39
Normas de segurança 39
Instalação 40
Ligação a corrente elétrica 40
Modos de uso 41
Ligação cabos de soldadura 41
Antes de soldar 42
Manutenção 42
Levantamento de eventuais incon-
venientes e as suas
eliminações 42
Regulação da placa electrónica 75
Esquema eléctrico 78
Legenda do esquema eléctrico 79
Legenda cores 79
Significado dos símbolos gráfocos
existentes na máquina 83
Significado dos símbolos gráficos
da placa de dados 85
Lista de peçãs de
substituiçao 86-88
Requisição de peças
sobressalentes 90
tem uma estabilidade absoluta dos
Premissa
Agradecemos por haver comprado um
dos nossos produtos. Antes de usar a
Instalação é necessário ler atentamente
as instruções contidas neste
manual.Para obter da instalação os
melhores resultados e garantir aos seus
componentes a duração máxima, é
necessário seguir escrupulosamente as
instruções para a utilização e as normas
de manutenção contidas neste
manual.No interesse da clientela é
aconselhável fazer a manutenção, se
necessário, os reparos da instalação
nas oficinas da nossa organização de
assistência enquanto dotadas de ferramentas apropriadas e de pessoal particularmente treinado.Todas as nossas
máquinas e aparelhagens são objeto de
continuos desenvolvimentos. Logo, nos
reservamos o direito de fazer modificações em relaçãi a construção e a dotação.
Descrição
Construídas com a mais recente tecnologia inverter com base em IGBT, estas
soldas de corrente contínua com características de arco superiores, sugeremse para todas as aplicações muito qualificadas com qualquer tipo de eléctrodo.
Adequados para ser empregados em
estaleiros, empresas de montagem e de
manutenção, os MATRIX 250 E garan-
parâmetros de soldagem e, graças à
sua "característica dinâmica rápida",
são ideais para efectuar soldagem de
qualidade. Os MATRIX 250 E oferecem
também a possibilidade de efectuar soldagens em TIG com disparo tipo lift.
CARACTERÍSTICAS
• Óptimas características de soldagem
com qualquer tipo de eléctrodo;
• Dimensões e pesos reduzidos para
ser facilmente transportáveis;
• Arc Force regulável
• Compensação automática da tensão
de rede +15% -20%;
• Possibilidade de executar soldagens
em TIG profissionais graças ao disparo tipo lift;
• Reduzido consumo de energia;
• Design enovador e compacto;
• Estrutura portante de metal com painéis em plástico antichoque;
• Comandos protegidos contra choques
acidentais;
• Alça robusta integrada na armação;
• Parte dianteira inclinada, com ampla
visibilidade de qualquer angulação,
para uma leitura e uma regulação
fáceis dos parâmetros;
• O grau de protecção IP 23 C e as partes electrónicas protegidas da poeira,
graças ao sistema inovador de ventilação de Túnel, consentem a sua utilização nos ambientes de trabalho
mais pesados.
• Hot Start automático para melhorar o
disparo com eléctrodos difíceis;
• Função Antisticking para evitar que os
eléctrodos se colem;
Tabela 1
Modelo
Alimentação trifàsica 50/60 Hz V 400 400
Campo de regulagem A 5 ÷ 250 5 ÷ 250
Potência Máxima kVA 7 7
Tensão secundária a vácuo V 95 95
Corrente utilizável a 100% A 170 160
Corrente utilizável a 60% A 200 200
Corrente utilizável a 35% A 250 250
Eletrodos utilizáveis 1,6 ÷ 5
Classe de isolamento H
Classe de proteção IP 23
Dimensão
Peso kg 19
mm 500-425-220
MATRIX 250 E
TIG DC MMA
38
Page 39
• Soldadura TIG com disparo do tipo
"lift" de controlo térmico (TCS) que
reduz ao mínimo as inclusões de tungsténio permitindo o disparo até na
aresta;
• Aliás, o gerador está conforme com
todas as normas e as directrizes em
vigor na Comunidade Europeia.
Dados Técnicos
Os dados técnicos gerais do equipamento estão resumidos na tabela 1.
Limitações de uso
(ISO/IEC 60974-1)
A utilização de uma soldadora é tipicamente descontínua enquanto composta
de períodos de trabalho efetivos (soldadura) e períodos de repouso (posicionamento de peças, substituição do fio,
operações de amolação, etc.) Esta soldadora é dimensionada para fornecer a
corrente 12 máxima nominal, com toda
segurança, por um período de trabalho
de 35%, em relação ao tempo de uso
total. As normas em vigor estabelecem
em 10 minutos o tempo de uso total.
Como ciclo de trabalho é considerado
35% de tal intervalo. Superando o ciclo
de trabalho permitido se provoca a intervenção de uma proteção térmica que
conserva os componentes internos da
soldadora de perigosos super aquecimentos. A intervenção da proteção térmica é sinalizada pelo acendimento da
luz amarela do termostato. Depois de
qualquer minuto a proteção térmica se
carrega de novo de forma automática
(luz amarela apagada) e a soldadora é
novamente pronta para ser usada. Não
solde debaixo la chuva. Este gerador é
construído segundo o grau de proteção
IP 23.
Normas de
segurança
NORMAS DE SEGURANÇA GERAIS
Estes produtos devem ser
utilizados somente para
soldar e não para outros
usos impróprios. O uso é
consentido apenas as
pessoas treinadas e dotadas de experiência. O operador deve
observar as normas de segurança CEI
26-9 HD 407 para garantir a sua incolumidade e aquela de terceiros.
PREVENÇÃO DE CHOQUES
ELÉTRICOS
• Não realizar consertos
com a máquina sob tensão.
• Antes de realizar qualquer operação de
manutenção ou reparo,
destacar o pino da alimentação elétrica.
• Ter certeza que a soldadora é coligada a uma eficiente instalação de fio
terra.
• A instalação do equipamento deve ser
feita por pessoal qualificado. Todas as
ligações devem estar de acordo com
as vigentes normas (IEC 60821) e as
leis de segurança no trabalho.
• Não soldar em ambiente úmido ou
molhado ou embaixo de chuva.
• Não soldar com cabos desgastados
ou frouxos. Inspecionar freqüentemente todos os cabos e ter certeza
que não existem problemas de isolamento, fios descobertos ou ligações
frouxas.
• Não soldar com cabos de secção
insuficiente e interromper a solda se
os cabos se superaquecerem para
evitar uma rápida deterioração do isolamento.
• Não tocar nunca partes diretamente
sob tensão. Depois do uso colocar
com cuidado a tocha ou a pinça porta
eletrodos evitando o contato com partes conectadas à terra.
SEGURANÇA CONTRA FUMAÇA E
GÁS DE SOLDADURA
• Providenciar a depuração do mbiente de trabalho do gás e da
fumaça criada durante
a solda, especialmente
quando a solda é realizada em espaços limitados.
• Colocar o equipamento de solda em
locais bem arejados.
• Remover eventualmente camadas de
verniz que cobrem as partes a serem
soldadas porque podem criar-se
gases tóxicos. Em todo o caso ventilar
o ambiente de trabalho.
• Nâo saldar em locais onde se suspeita a existência de fugas de gás ou
próximo a motores à combustão
interna.
• Colocar o equipamento de solda
longe de banheiras de desengorduração onde são empregados como solvente vapores de tricloroetilene e
outros hidro-carbonetos que contém
cloreto porque o arco da solda e as
radiações ultravioleta deste produto
reagem com tais vapores formando o
fosgénio, um gás altamente tóxico.
PROTEÇÃO DA RADIAÇÃO,
QUEIMADURAS E BARULHO
• Nunca usar máscaras
de proteção quebradas
ou defeituosas.
• Não olhar o arco da
solda sem a apropriada
proteção ou capacete
protetor.
• Proteger os olhos com a apropriada
proteção dotada de vidro não actínico
(grau de proteção 9 ÷ 014 EN 169).
• Substituir imediatamente vidros não
actínicos inadequados.
• Colocar um vidro transparente na
frente daquele não actínico para protege-lo.
• Não armar o arco de soldadura antes
de ter certeza que as pessoas próximas portem as necessárias proteções.
• Tomar cuidado para que as pessoas
próximas não sofram danos aos olhos
através dos raios ultravioleta produzidos pelo arco da soldadura.
• Usar sempre aventais protetores, óculos ante estilhaços e luvas.
• Usar sempre auscultadores ou tampões para os ouvidos.
• Usar luvas de couro para evitar queimaduras ou abrasões durante a manipulação das peças.
PREVENÇÃO CONTRA FOGO E
EXPLOSÕES
• Afastar do local de trabalho todo e qualquer
combustível.
• Não soldar em proximidade de materiais ou
líquidos inflamáveis ou
em ambientes saturados de gases
explosivos.
• Não vestir roupa impregnada de óleo
ou gordura, porque as faíscas podem
criar chamas.
• Não soldar sobre recipientes que contiveram substâncias inflamáveis, ou
sobre materiais que aquecidos,
podem gerar vapores tóxicos e inflamáveis.
• Não soldar um recipiente sem antes
determinar o que este continha.
Mesmo um resto de gás ou líquido
inflamáveis podem causar uma explosão.
• Não usar nunca oxigênio para degaseificar um recipiente.
• Evitar as soldas de fusão com largas
cavidades das quais não tenha sido
devidamente desgaseificado.
• Ter um extintor perto do local de trabalho.
• Nunca usar oxigênio em uma tocha
de soldadura mas somente gás inerte
ou uma mistura destes.
39
Page 40
RISCOS DEVIDOS A CAMPOS
ELETROMAGNÉTICOS
• Os campos eletromagnéticos criados pela
máquina podem resultar perigosos as pessoas portadoras de
marca -passo, próteses auriculares e aparelhos similares,
tais pessoas devem consultar um
médico antes de aproximar-se de uma
máquina em funcionamento.
• Não aproximar-se da máquina em
funcionamento com relógios, suportes
magnéticos para dados, timer, etc.
Estes objetos podem sofrer danos
irreparáveis por causa do campo
magnético.
• Este equipamento está de acordo
com os requisitos de proteção fixados
pela norma 89/336 CEE,92/31 CEE e
93/68 CEE sobre compatibilidade eletromagnética.(EMC).E de acordo, particularmente, com as prescrições técnicas da norma EN 50199 e é prevista
para ser utilizada em todos os espaços industriais e não para aqueles de
uso doméstico. Se problemas eletromagnéticos se apresentarem é responsabilidade do usuário resolver a
situação com a assistência técnica do
construtor. Em alguns casos como
solução se deve blindar a soldadora e
colocar, na linha de alimentação,
oportunos filtros.
MATERIAIS E DESMANCHE
• Estas máquinas são
construídas com materiais sem substâncias
tóxicas e nocivas para o
operador.
• Durante a fase de desmanche é oportuno desmontar a
máquina e separar os componentes
em base ao tipo de material.
MANIPULAÇÃO E
ARMAZENAMENTO DOS GASES
E’ necessário tomar as
devidas precauções para
uma manipulação segura
dos gases comprimidos
em garrafões. Antes de
tudo devem ficar longe de
cabos com corrente ou outros circuitos
eléctricos.
• Sugerimos empregarem garrafões
com a marcação do tipo de gás que
contêm; desconfiem da identificação
por meio das cores.
• Fechem novamente as válvulas sempre que não estiverem operando e,
quando o garrafão estiver vazio,
fechem-no de imediato.
• Assegurem a colocação dos garrafões contra choques e caídas acidentais.
• Não tentem enchê-los
• Usem apenas tubos e conexões certificados, cada um pelo tipo de gás a
empregarem e, se se estragarem,
substituam-nos.
• Empreguem um correcto regulador de
pressão, montem-no manualmente no
garrafão e caso suspeitem um mau
funcionamento, substituam-no ou
reparem-no imediatamente.
• Abram demoradamente a válvula do
garrafão, de maneira que a pressão
do regulador aumente devagar.
• Quando o índice de medição estiver
pressurizado, deixem a válvula na
posição atingida.
• Para os gases inertes abram completamente a válvula.
• Para os gases combustíveis, abram a
válvula dando pelos menos uma volta,
para a puderem fechar rapidamente
em caso de emergência.
Instalação
O local de instalação da soldadora deve
ser escolhido com cuidado de forma a
garantir um serviço satisfatório e
seguro.
O usuário é responsável pela instalação
e pelo uso do aparelho de acordo com
as instruções do construtor fornecidas
neste manual.
Antes de instalar a soldadora o usuário
deve levar em consideração os potênciais problemas eletromagnéticos da área
de serviço, em particular, sugerimos evitar que o equipamento seja instalado
nas adjacências de:
• cabos de sinalização, de controle e
telefônicos;
Tabela 2
Modelo MATRIX 250 E
I2 Max. nominal 35% (*) A 250
Potência de instalação kVA 7
Corrente Nominal fusível classe "gl" A 10
Cabo de ligação à rede
Comprimento m3
Seção
Cabo de massa
(*) Fator de serviço
mm
mm
2
2
1,5
35
• transmissores e receptores radio-televisivos;
• computadores e instrumentos de controle e medição;
• instrumentos de segurança e proteção.
Os portadores de marca -passo, de próteses auriculares e de aparelhos similares devem consultar o próprio médico
antes de aproximar-se de uma máquina
em funcionamento.
O ambiente de instalação da soldadora
deve estar de acordo com o grau de
proteção da carcaça que é igual a IP 23
(publicação IEC 529).
Este equipamento e esfriado mediante
uma circulação forçada do ar e devem
logo ser colocadas de maneira que o ar
possa ser facilmente aspirado e expulso
pelas aberturas do chassi.
Ligação a corrente
elétrica
Antes de ligar a soldadora a corrente
elétrica, verificar que os dados da
placa da mesma correspondam aos
valores da tensão e freqüência da
rede e que o interruptor da linha da
soldadora esteja na posição "O".
Ligue a solda só a redes de alimentação com neutro decisamente à
terra.
A ligação à rede de alimentação deve
ser executada mediante a utilização da
ficha entregue com a solda. Caso fosse
necessária a substituição da ficha, proceder segundo descrito de seguida:
• 3 condutores servem para a ligação
da máquina à rede;
• 4, de cor VERDE-MARELA, serve
para a ligação à terra.
Ligar aos cabos de alimentação um
pino normalizado(3p+t) de capacidade adequada e predispor uma
tomada de rede dotada de fusíveis ou
interruptores automáticos, o apropriado terminal de terra deve ser
ligado ao condutor de terra (VERDEAMARELO) da linha de alimentação.
A Tabela 2 apresenta os valores de
capacidade aconselhados para os fusíveis de linha de retardo em base a corrente máxima nominal fornecida pela
soldadora e a tensão nominal de alimentação.
NOTA 1:
de alimentação devem ter a seção justa,
em nenhum caso inferior aquela do
cabo fornecido junto.
NOTA 2:
da tensão fornecida pelos motoresgeradores, sugere-se a ligação da solda
a estas instalações.
eventuais extensões do cabo
Vista a manifesta instabilidade
40
Page 41
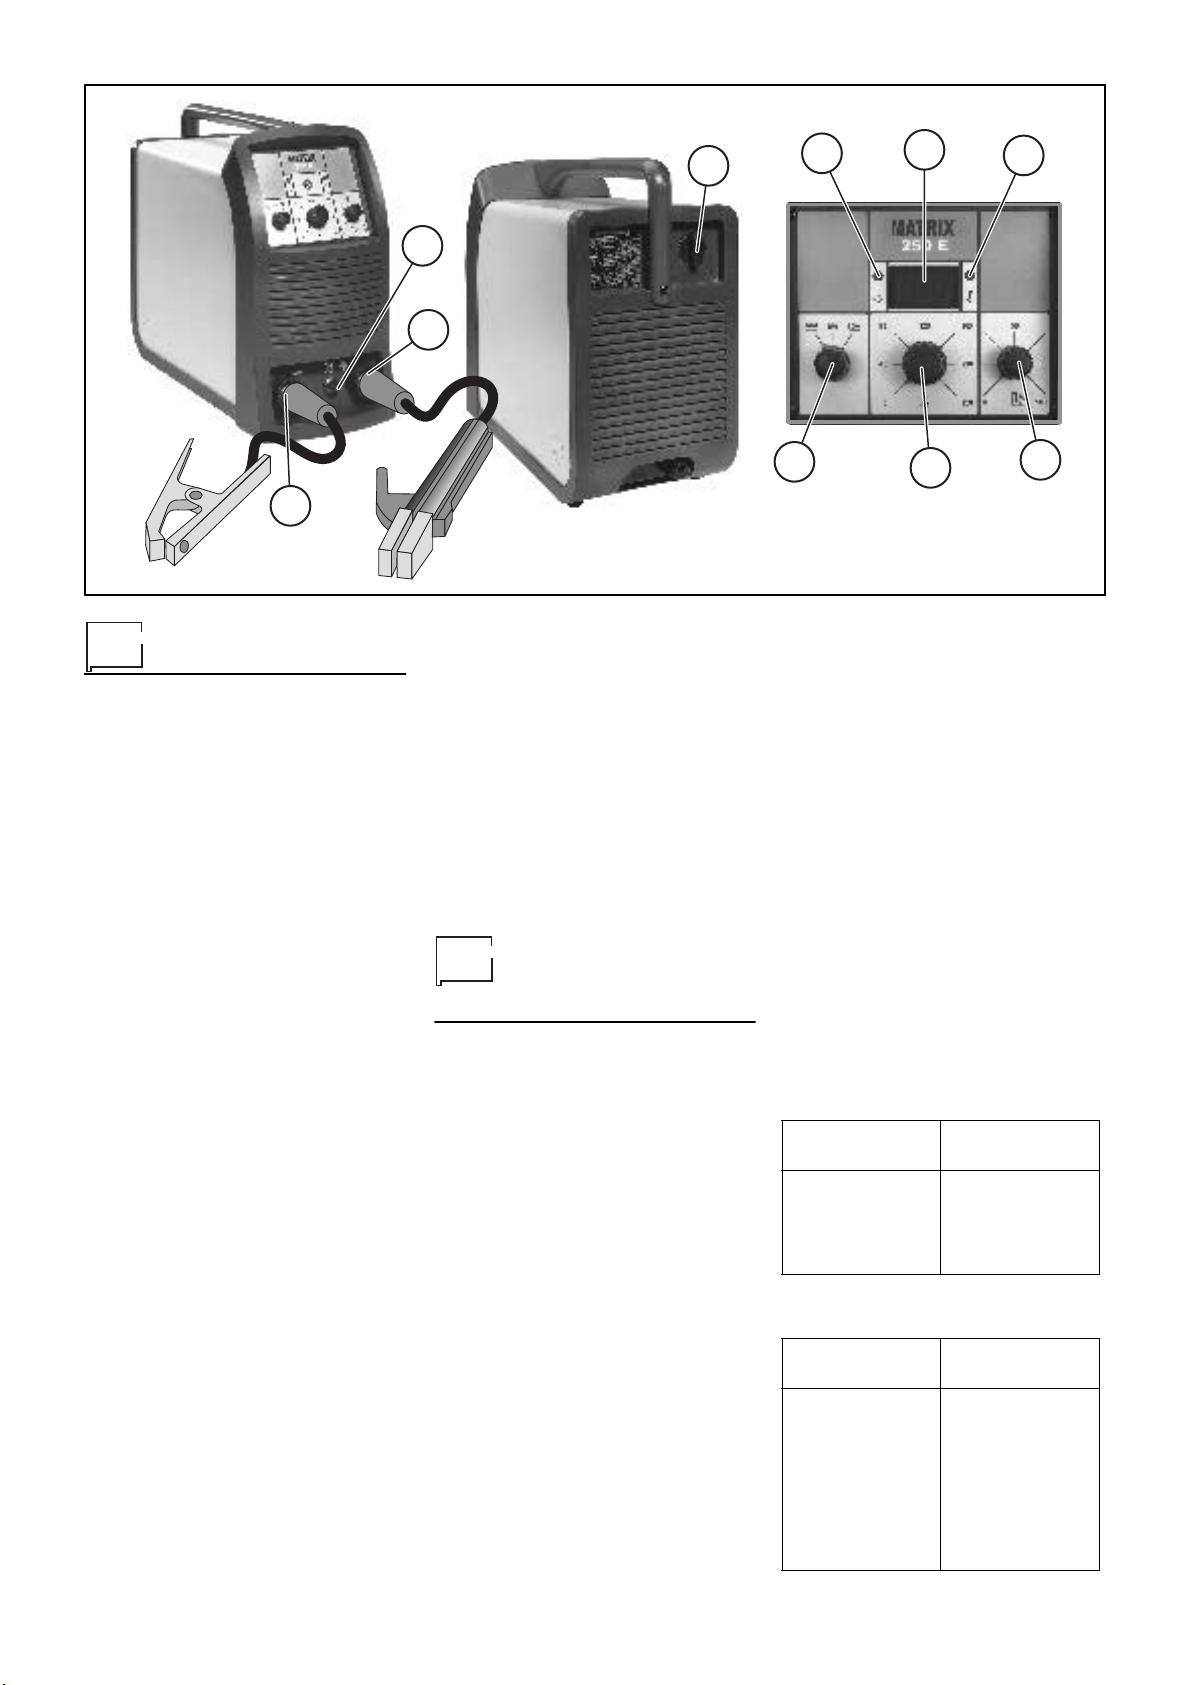
1
9
8
7
3
2
2
Modos de uso
APARELHOS DE COMANDO E DE
CONTROLE (fig. A)
Pos. 1
Pos. 2
Pos. 3
Pos. 4
Pos. 5
Pos. 6
Pos. 7
Interruptor de linha. Na
posição "0" a soldadora esta
desligada.
Ataques rápidos de conexão
dos cabos da pinça porta-eletrôdo e de massa.
Conector 6 pôlos para
comando remoto.
Seleccionador de 3 processos
de soldagem:
•MMA
: para a soldagem de
eléctrodos revestidos: de
rutilo, básicos, celulósicos,
ferro fundido e alumínio.
•MMA CrNi
do aço inoxidável. Graças à
especial característica dinâmica é possível soldar com
um arco macio e extremamente estável de maneira a
obter soldagens de qualidade elevada.
•TIG
vador do tipo lift com controlo térmico (TCS), as
ignições dão-se, precisa e
rapidamente, reduzindo ao
mínimo as inclusões de tungsténio e anulando as
incisões na peça a soldar.
Potenciômetro de regulação
da corrente de soldagem.
Controlo do Arc Force
regulável mediante potenciômetro para escolher a característica dinâmica melhor do
arco de soldagem.
Lâmpada de sinalização amarela TERMOSTATO. O acendimento desta lâmpada significa
: para a soldagem
: mediante o disparo ino-
que entrou em uso a proteção
térmica por que se esta trabalhando além do ciclo de trabalho. Esperar qualquer
minuto antes de continuar a
soldar.
Pos. 8
Pos. 9
Amperômetro digital com préajuste da corrente de soldagem (só no painel opcional).
Lâmpada de sinalização verde
ALIMENTAÇÃO. O acendimento desta lâmpada indica
que a soldadora esta em tensão e pronta para funcionar.
Ligação cabos de
soldadura
Ligar, sempre com a máquina desligada
da energia, os cabos de solda aos
grampos de saída (Positivo e Negativo)
da soldadora, ligando-os a pinça e a
massa, com a polaridade prevista para o
tipo de eletrodo a ser usado (fig. B).
Seguindo as indicações fornecidas
pelos fabricantes de eletrodos. Os
cabos de solda devem ser o mais curto
possível, devem ficar perto uns dos
outros, colocados no nível do chão ou
perto dele.
PEÇAS DE SOLDADURA
As peças a serem soldadas devem
sempre estar ligadas a terra para reduzir
as emissões eletromagnéticas. Mas é
necessário prestar muita atenção para
que a ligação a terra da peça a ser soldada não aumente o risco de acidentes
ao usuário ou cause danos a outras
aparelhagens elétricas.
Quando for necessário realizar a ligação
da peça a terra, é oportuno realizar uma
ligação direta entre a peça e o poço de
4
5
6
Fig. A
terra. Nos países onde esta conexão
não é permitida, ligar a peça a ser soldada ao terra através de oportunos condensadores de acordo com as normas
nacionais.
PARÂMETROS DE SOLDA
A tabela 3 mostra algumas indicações
genéricas para a escolha do eletrodo
em função das espessuras a serem soldadas.
Nas tábuas estão indicadas os valores
de corrente a serem utilizados com os
respectivos eletrodos para a solda dos
aços comum com baixas liga. Tais
dados não tem um valor absoluto mas
simplesmente orientador, para uma correta escolha seguir as indicações dadas
pelos fabricantes dos eletrodos.
A corrente a ser usada depende da
posição de solda, do tipo de junta e
Tabela 3
ESPESSURA DA
SOLDADURA (mm)
1,5 ÷ 3 2
3 ÷ 5 2,5
5 ÷ 12 3,25
>= 12 4
Ø ELETRODO
(mm)
Tabela 4
Ø ELETRODO
(mm)
1,6 30 ÷ 60
2 40 ÷ 75
2,5 60 ÷ 110
3,25 95 ÷ 140
4 140 ÷ 190
5 190 ÷ 240
6 220 ÷ 330
CORRENTE (A)
41
Page 42
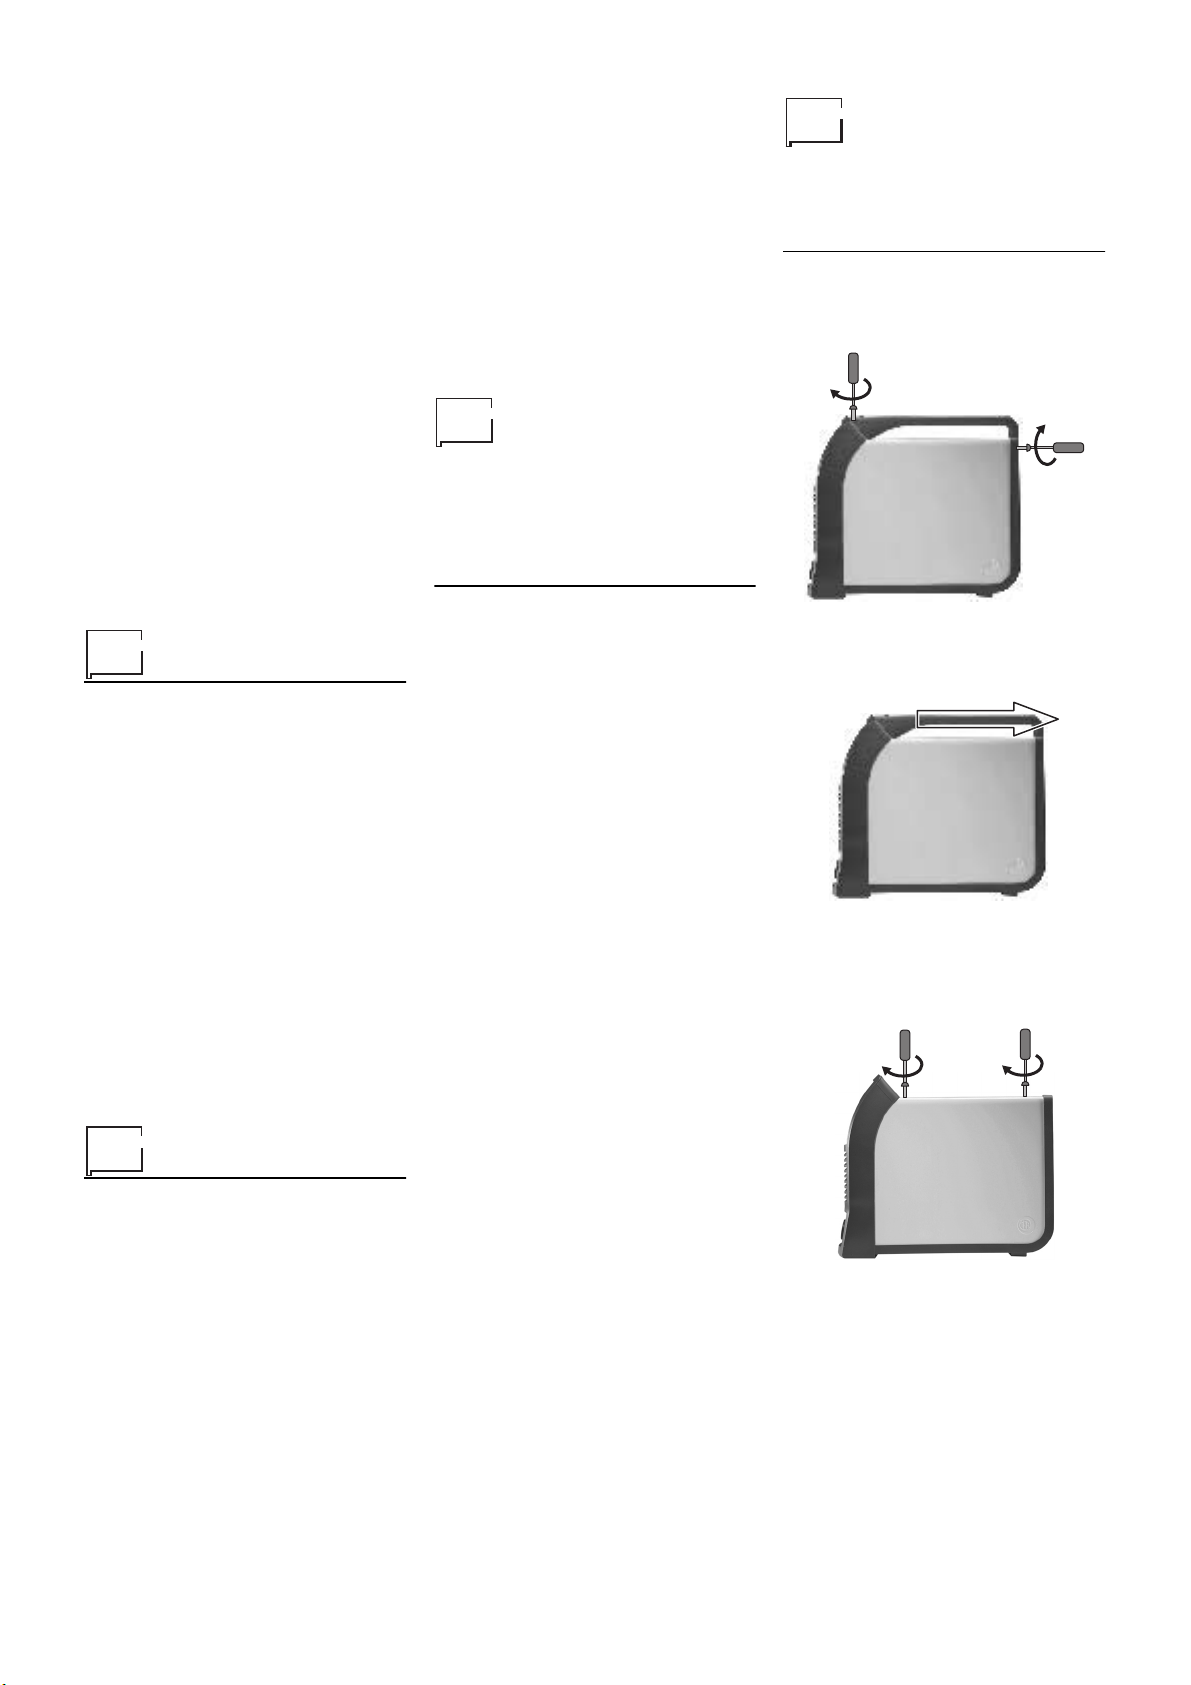
varia de forma crescente em função da
espessura e da dimensão da peça.
O valor da intensidade da corrente a utilizar para os vários tipos de solda, dentro do campo de regulagem indicado na
tabela 4 é:
• elevado para as soldas planas, em
plano frontal e vertical ascendente;
• médio para as soldas além da cabeceira;
• baixo para as soldas verticais descendentes e para unir peças de pequenas
dimensões pré aquecidas.
Uma indicação, bastante aproximada,
da corrente média a ser usada na soldadura de eletrodos para aço normal é fornecida pela seguinte fórmula:
I = 50 x (Øe – 1)
onde:
I = intensidade da corrente de solda
Øe = diâmetro do eletrodo
Exemplo:
eletrodo diâmetro 4 mm
I = 50 x (4 –1) = 50 x 3 = 150A
GERADOR
Sendo estas soldadoras completamente
estáticproceder segundo descrito de
seguida:
• •Remoção periódica de eventuais
acúmulos de sujeira e pó de dentro do
gerador usando ar comprimido. Não
direcionar o jato de ar diretamente
sobre os componentes eletricos uqe
poderiam danificar-se.
• •Inspeção periódica com a finalidade
de verificar a presença de cabos desgastados ou de conexões frouxas.
Levantamento de
eventuais
inconvenientes e
as suas
eliminações
Procedimento de
montagem e
desmontagem da
tampa
Proceda da seguinte forma:
1)
Desaparafuse os dois parafusos que
fixam a alça.
Antes de soldar
IMPORTANTE:
dadora, verificar novamente que a tensão e a freqüência da rede de alimentação correspondam aos dados da
placa.
1)
Regular a corrente de solda atuando
sobre o potenciômetro (pos. 4, fig.
A).
2)
Regular o comutador de PROCESSO (pos. 3, fig. A) na posição
mais apropriada de acordo com o
tipo de soldadura a ser efetuada.
3)
Colocar em uso, a soldadora selecionando a 1 no interruptor de linha
(pos. 1, fig. A).
4)
A lâmpada de sinalização verde
(pos. 8, fig. A) indica que a soldadora esta em tensão e pronta para
funcionar.
antes de acender a sol-
Manutenção
A linha de alimentação é culpada
pelos mais freqüentes problemas. No
caso de estragos proceder como
segue:
Controlar o valor da tensão de linha:
1)
2)
Controlar a perfeita ligação do cabo
de rede à tomada e ao interruptor
Verificar que os fusíveis de rede não
estejam queimados ou frouxos:
3)
Verificar que os fusíveis de rede não
estejam queimados ou frouxos:
4)
Controlar que não estejam com
defeitos
• O interruptor e a tomada de
parede que alimenta a máquina;
• O pino do cabo de linha,
• O interruptor da soldadora.
NOTA:
necessários conhecimentos técnicos
para o conserto do gerador, é aconselhavél , no caso de quebra, de procurar pessoal qualificado ou a nossa assistência técnica.
Levando em consideração os
2)
Retire a alça puxando-a para a parte
posterior.
3)
TRetire o tecto de cobertura, desaparafusando os 3 parafusos que
fixam a tampa.
ATENÇÃO:
inspeção dentro do gerador desligar da
corrente elétrica.
PEÇAS DE SUBSTITUIÇÃO
As peças de substituição originais foram
especificamente projetadas para o
nosso equipamento. O uso de peças
não originais pode causar variação no
desempenho e reduzir o nível de segurança previsto.
Para danos causados pelo uso de
peças de substituição não originais
declinamos qualquer responsabilidade.
antes de efetuar qualquer
42
Page 43
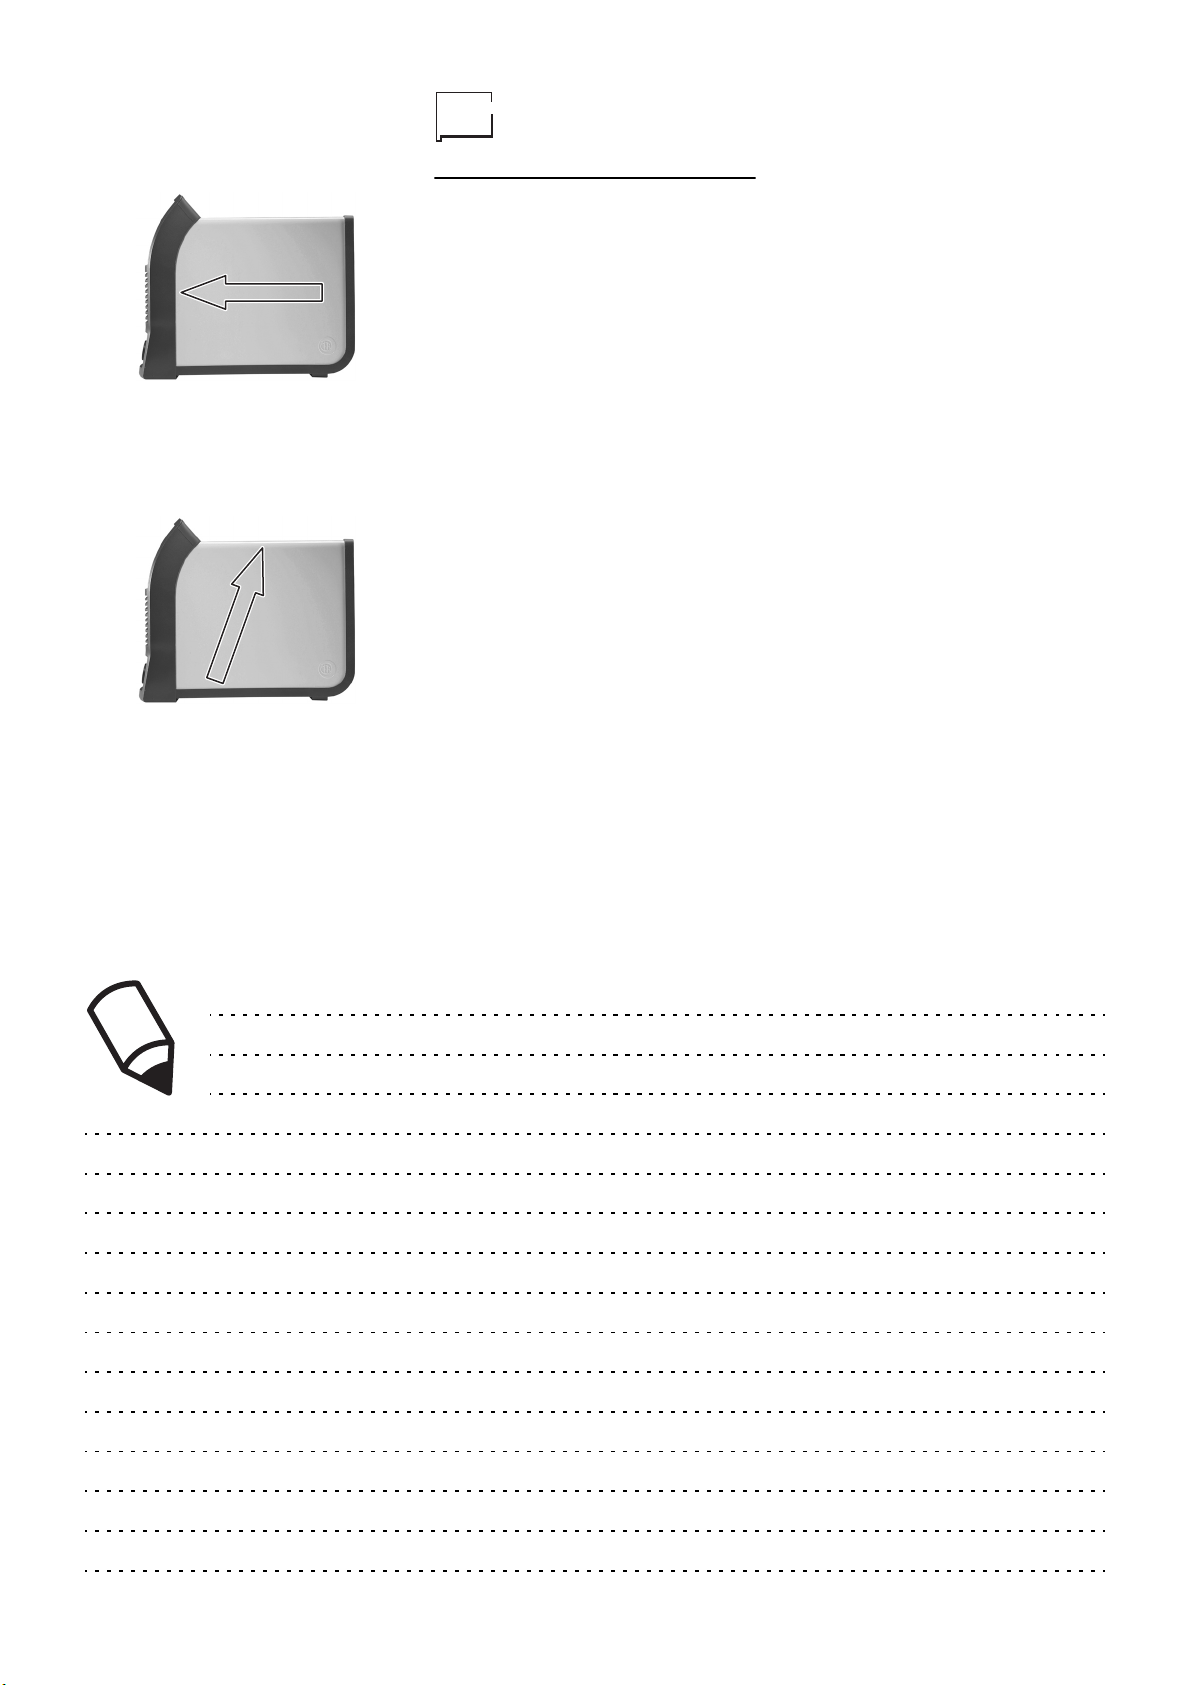
4)
Empurre com as duas mãos a tampa
para a parte dianteira, livrando a
zona posterior.
5)
Retire a tampa, levantando-a com as
duas mãos.
Substituição da
placa eletrônica
• Desaparafuse os 4 parafusos que
fixam o rack dianteiro.
• Remova os reguladores.
• Extraia os conectores eléctricos do
cartão.
• Desaparafuse as pequenas colunas
de suporte.
• Remova o cartão electrónico levantando-o dos próprios suportes.
• Para montar o novo cartão proceda
no sentido inverso.
Para a montagem proceda no sentido
inverso.
43
Page 44
DK
DANSK
Indledelse 44
Beskrivelse 44
Tekniske data 45
Anvendelsesgrænser
(ISO/IEC 60974-1) 45
Sikkerhedsnormer 45
Installation 46
Tilslutning til forsyningslinjen 46
Forskrifter vedrørende brug 46
Tilslutning af svejsekabler 47
Før svejsningen påbegyndes 48
Vedligeholdelse 48
Bemærkning af fejl og
fjernelsen af disse 48
Justering af elektronisk kort 75
Forbindelsesdiagram 78
Nøgle til
forbindelsesdiagrammet 79
Nøgle til farver 79
Betydning af symboler
på apparat 83
Betydning af symboler
på typeskilt 85
Indledelse
Vi takker Dem for at have valgt et apparat af vor produktion. Inden dette anlæg
tages i brug er det rådeligt at læse
omhyggeligt igennem oplysninger som
denne håndbog indeholder. For at apparatet vil kunne virke på den bedste måde
og at til alle dets bestanddele garanteres
en størst mulig levetid, er det nødvendigt at følge nøjagtigt brugsanvisninger
og overholde normer som er angivet i
håndbogen. Hvad vedligeholdelse og
eventuelle reparationer til apparatet
angår, rådes kunden at henvende sig til
et værksted som er autoriseret af vor
Assistance Service hvor en passende
udrustning og et faguddannet personale
står til hans rådighed. Alle vore maskiner og apparater bliver vedvarende
udviklet og forbedret. Som følge af dette
forbeholder vi retten til mulige ændringer
hvad motoren og tilbehør angår.
Beskrivelse
Disse jævnstrøms svejseapparater, der
er bygget med den nyeste inverter teknologi baseret på IGBT med de bedste
bue karakteristika, anbefales til alle højt
kvalificerede anvendelser med en hvilken som helst type elektrode. MATRIX
250 E apparaterne er egnede til at
anvendes som udstyr på byggepladser, i
monteringsfirmaer og til vedligeholdelse,
de garanterer absolut stabilitet i svejse-
parametrene, og takket være deres
"karakteristiske hurtige dynamik", er de
ideelle til kvalitetssvejsninger. MATRIX
250 E apparaterne giver også mulighed
for at udføre svejsning i TIG med lift type
tænding.
KARAKTERISTIKA
• Glimrende svejsekarakteristika med
enhver type elektrode;
• Reducerede dimensioner og vægt, så
de er nemme at transportere;
• Regulerbar Arc Force
• Automatisk udligning af netspændingen +15% -20%;
• Mulighed for at udføre professionelle
svejsninger i TIG med lift type tænding.
• Reduceret energiforbrug;
• Nyt og kompakt design;
• Bærende metalstruktur med stødsikre
plastikpaneler;
• Styreanordningerne er beskyttet mod
slag;
• Robust håndtag integreret i chassiset;
• Hældet frontparti, der er nemt at se fra
en hvilken som helst vinkel, så man let
kan aflæse og justere parametrene;
• Beskyttelsesgrad IP 23 C og det, at de
elektroniske dele er beskyttet mod
støv, gør det takket være det banebrydende Tunnel ventilationssystem
muligt at anvende apparatet selv i de
hårdeste arbejdsmiljøer;
• Automatisk Hot Start for at forbedre
tændingen med svære elektroder;
• Antisticking funktion for at undgå at
elektroderne klistrer fast;
• TIG-svejsning med "lift" udløsning og
varmekontrol (TCS), som begrænser
Tabel 1
Liste over reservedele 86-88
Bestilling af reservedele 90
Model
Trefaset strømforsyning 50/60 Hz V 400 400
Reguleringsfelt A 5 ÷ 250 5 ÷ 250
Max kraft kVA 7 7
Sekundær tomgangsspænding V 95 95
Ved udnyttelig strøm på 100% A 170 160
Ved udnyttelig strøm på 60% A 200 200
Ved udnyttelig strøm på 35% A 250 250
Udnyttelige elektroder 1,6 ÷ 5
Isoleringsklasse H
Beskyttelsesklasse IP 23
Dimensioner
Vægt kg 19
44
mm 500-425-220
MATRIX 250 E
TIG DC MMA
Page 45
tungstensindlejringen til minimum og
muliggør udløsning på kanten.
• Generatoren er desuden i overensstemmelse med alle lovbestemmelser
og direktiver, der er i kraft i Den Europæiske Union.
Tekniske data
De almindelige tekniske data angående
svejsemaskinen er vist i Tabel 1.
Anvendelsesgrænser
(ISO/IEC 60974-1)
Karakteristisk til en svejsemaskine er at
dens udnyttelse altid er afbrudt, da dens
virksomhed er sammensat af perioder af
effektiv arbejde (svejsning) og perioder
af pause (placering af stykket, udskiftning af tråden, slibearbejde, o.s.v.).
Denne svejsemaskine er reguleret til at
producere strøm på 12 max nominel, i al
sikkerhed, i en periode af arbejde på
35% i hensyn til hele anvendelsestiden.
De gældende normer fastsætter hele
anvendelsestiden til 10 minuter. Sådan
som arbejdscyklus er betragtet 35% af
den nævnte pause. Hvis den tilladte
arbejdscyklus overskrides, provokeres
den termostatiske beskyttelse, som værner svejsemaskinens indre bestanddele
mod farlig overophedning. Indgrib af den
termiske beskyttelse er signaleret af en
gul lysdiode som tændes på termostaten. Efter nogle minutter holder den termostatiske beskyttelse automatisk op at
fungere (den gule lysdiode slukkes) og
svejsemaskinen er påny klar til brug.
Svejs ikke hvor det har regnar. Denne
generator er konstrueret ifølge beskyttelsesklasse IP 23.
Sikkerhedsnormer
ALMINDELIGE
SIKKERHEDSNORMER
Disse produkter bør kun
anvendes til svejsning og
ikke til andet formål. Kun
faguddanede og sagkyndige personer er tilladt at
bruge dem. Operatøren
skal overholde sikkerhedsnormerne CEI
26 9 HD 407 for at garantere sin egen
og de andres sikkerhed.
FOREBYGGELSE MOD ELKTRISK
STØD
• Udfør ingen reparationer hvis generatoren er
tilsluttet strømmen.
• Inden nogen som helst
form for vedligeholdelse
eller reparation udføres,
skal strømmen kobles fra anlægget.
• Vær sikker på at svejsemaskinen har
en effektiv jordforbindelse.
• Installation af anlægget må gøres af
en faguddannet tekniker. Alle tilslutninger må være udført i overensstemmelse med de gældende normer (IEC
60821) og med lovene angående forebyggelse af ulykker.
• Udfør ikke svejsning i fugtige eller
våde værelser eller under regn.
• Udfør ikke svejsning hvis ledningerne
er slidte eller løse. Check alle ledninger og kontrollér at der ikke findes
mangel på isolering, nøgne ledninger
eller løse tilslutninger.
• Udfør ikke svejsning med ledninger,
hvor tværsnittet ikke er tilstrækkelig
stort og afbryd straks svejsningen når
der forekommer overophedning på
ledningerne for at undgå at denne vil
kunne forårsage skader til isolationen.
• Rør ikke ved dele som er under spænding. Efter sluttet arbejde læg blæselampen og elektrodetangen omhyggeligt til side samt undgå kontakten med
dele tilsluttet jordforbindelsen.
SIKKERHED MOD RØG OG GAS SOM
DANNES UNDER SVEJSNINGEN
• Sørg for at arbejdslokalet renses for gas og
røg, som dannes under
svejsningen, særdeles
når svejsningen udføres
i et begrænset rum
• Placér svejseanlægget i et godt ventileret lokale.
• Fjern eventuelle lag af farve, som
dækker delene, som skal svejses, da
farven vil kunne udskille giftig gas. I
alle tilfælde, arbejslokalet må ventileres.
• Udfør ikke svejsning i lokaler hvor
man nærer tvivl om gaslækage eller i
nærheden af forbrændigsmotorer.
• Placér anlægget væk fra beholdere,
hvor smøreolie bliver opløst ved hjælp
af dampen af rikloretylen eller af andre
kulbrinter med sammensætning af
klor, fordi vågebuen og den ultraviolette stråling som denne producerer,
reagerer med disse damper og danner
fosgen, en meget giftig gas.
BESKYDDELSE MOD STRÅLING,
BRÆNDEMÆRKER OG STØJ
• Bær ikke beskydelsesmasker, der er brudte
eller skadede.
• Se ikke på vågebuen
uden en tilbørlig beskyttelsesskærm eller
hjelm.
• Beskyt øjne med en passende hjelm
forsynet med specielt farvet glas
(beskyttelsesklasse 9 - 14 EN 169).
• Udskift straks den farvede glasskærm
hvis den ikke er passende:
• Anbring et transparent glas fremfor
det speciele glas til beskyttelse af
dette:
• Tænd ikke vågebuen inden at være
sikker på at alle nærværende personer er forsynet med nødvendig
beskyttelses udrustning.
• Vær forsigtig at de nærværende personers øjne ikke bliver skadet af de
ultraviolette stråle r frembragt af vågebuen.
• Anvend altid beskyttende forklæder,
briller mod splinter samt handsker.
• Beskyt ørene med øreklapper eller
vokstapper mod støj.
• Anvend læderhandsker for at forebygge brændemærker og sår ved
berøring af delene.
FOREBYGGELSE AF FLAMMER OG
EKSPLOSIONER
• Fjern fra arbejdsstedet
hver genstand som vil
kunne brænde.
• Svejs ikke i nærheden
af brandfarlige materialer eller væsker eller i
lokaler mættet af eksplosiv gas.
• Bær ikke klædningsstykker som er
imprægneret af olie eller smøremidler
fordi gnisterne vil kunne tænde dem i
flammer.
• Svejs ikke beholdere som har indeholdt brændfarlige stoffer eller genstande som ved ophedning kan frembringe giftig eller brændfarlig damp.
• Svejs ikke beholdere uden viden af
dens forrige indehold. Selv en lille
mængde af brændfarlig gas eller stof
kan forårsage en eksplosion
• Anvend aldrig ilt til at fjerne smøremidler fra en beholder.
• Udfør ikke smeltesvejsning på store
fordybninger som ikker er blevet renset for smørestoffer.
• Hold en ildslukningsapparat i nærheden af arbejdsstedet.
• Anvend aldrig ilt til brænderen men
brug bare inerte gasser eller blanding
af disse.
RISIKO FORÅRSAGET AF
ELEKTROMAGNETISK FELT
• Det elektromagnetiske
felt som er fremkaldt af
svejsemaskinen kan
være farlig for personer,
som har pace-maker,
øreproteser eller lignende apparater: Disse personer må
rådspørge deres læge før de kan
arbejde med denne type af maskine.
• Bær ikke i nærheden af maskinen ure,
magnetiaske datobånd, timers,o.s.v.
Disse genstande vil kunne lide uoprettelig skade forårsaget af det magnetiske felt.
45
Page 46
• Denne svejsemaskine overensstemmer med beskyttelsesbetingelser
bestemt ved direktiver 89/336 EEC,
92/31 EEC og 93/68 EEC angående
elektromagnetisk forenlighed (EMC). I
særdeleshed, tilsvarer den de tekniske forskifter på normen EN 50199.
Maskinen er konstrueret til at blive
brugt i hvilkensomhelst industrielt
værksted men ikke i private boliger.
Såfremt der skulle forekomme elektromagnetiske forstyrrelser, er brugeren
forpligtet til at råde bod på ulempen
ved hjælp af teknisk assistance bevilget af konstruktøren. I nogle tilfælde
er det nødvendigt at skærme svejsemaskinen og anbringe passende filter
på forsyningslinien.
MATERIALER OG AFSKAFFELSE AF
DISSE
• Disse maskiner er fremstillet af materialer, der
ikke er giftige eller skadelige for operatøren.
• Når maskinen skal
afskaffes, er det praktisk at tage maskinens komponenter
fra hinanden og udskille dem alt efter
type af materiale.
HÅNDTERING OG OPBEVARING AF
GASSERNE
Der skal træffes særlige
forholdsregler ved håndtering af gas på flaske.
Det er særligt vigtigt, at de
ikke kommer i nærheden
af strømledende kabler og
andre elektriske kredsløb. Det anbefales
at skrive på gasflaskerne, hvilken type
gas, de indeholder; det frarådes derimod
at mærke dem med farver.
• Ventilerne skal altid lukkes, så snart
man afslutter arbejdet, og tomme gasflasker skal tilbageleveres så hurtigt
som muligt.
• Placér gasflaskerne således at de
beskyttes mod stød og ikke kan vælte.
• Undlad at forsøge at fylde dem.
• Der må kun anvendes certificerede rør
og forbindelsesstykker, der er beregnede til den anvendte gastype, og de
skal udskiftes, hvis de er defekte.
• Anvend en rigtig trykregulator, montér
den på gasbeholderen manuelt og
udskift eller reparér den øjeblikkeligt,
hvis den ikke lader til at fungere tilfredsstillende.
• Åbn flaskens ventil langsomt, så regulatorens tryk stiger langsomt.
• Når måleapparatets viser er under
tryk, skal man lade ventilen blive i den
stilling, den har nået.
• Ved ædelgas skal ventilen åbnes fuldstændigt.
• Ved brændbare gasarter skal ventilen
drejes mindre end én omgang, så den
kan lukkes hurtigt i nødtilfælde.
Installation
Stedet hvor anlægget skal Installeres
må være valgt med stor omsorg for at
garantere en tilfredstillende og sikker
udnyttelse.
Brugeren er tilsvarlig for installationen
og for anlæggets anvendelse, for hvilke
man må overholde konstruktørens
anvisninger, som findes i denne håndbog.
Før anlægget installeres, må der iagttages de elektromagnetiske problemer
som kan opstå på arbejdsområdet.I særdeleshed, anbefaler vi at ikke installere
anlægget i nærheden af:
• kabler til signalering, til kontrol og telefonkabler;
• radio-televisions modtagere eller
udsendere
• datamaskiner og instrumenter til kontrol og til måling;
• indretninger til sikkerhed og til beskyttelse.
Personer, som har pace-maker, øreproteser eller lignende apparater må rådspørge deres læge før de kommer i nærheden af disse maskiner. Området, hvor
anlægget installeres, skal tilsvare
samme beskyttelsesklasse som er
bestemt for anlæggets struktur, d.v.s.
IP23 (udgivelse IEC528). Dette anlæg er
afkølet ved hjælp af forceret luftcirkulation og må derfor være installeret således at luften let kan blive indsuget og
fjernet gennem åbninger, som findes på
rammen.
Tabel 2
Model MATRIX 250 E
I2 Max nominel 35% (*) A 250
Installationskraft kVA 7
Nominel strøm sikringer klasse "gl" A 10
Kabel til nettilslutning
Længde m3
Tværsnit
Jordkabel
(*) Servicefaktor
mm
mm
2
2
1,5
35
Tilslutning til
forsyningslinjen
Før svejsemaskinen tilsluttes forsyningslinjen, vær overbevist om at
kendsgerningerne på maskinens
typeplade tilsvarer værdierne af netstrømmens spænding og frekvens,
og om svejsemaskinens omkobler
står på position "0". Svejsemaskinen
må udelukkende forbindes med forsyningsnet, som er udstyret med en
jordforbundet neutralledning.
Tilslutningen til elforsyningen skal foretages ved hjælp af stikket, der leveres
sammen med svejsemaskinen. Skulle
der opstå behov for at udskifte stikket,
skal man følge denne procedure:
• 3 tråde tjener til at tilslutte maskinen til
nettet;
• den 4 , der er GUL-GRØN, tjener til
JORDFORBINDELSEN.
Tilslut tilførselsledningen et normaliseret stik (3p+t) af passende styrke
og indret en kontakt, der har sikringer
eller automatisk afbryder. Den dertil
indrettede jordterminal skal tilsluttes
jordklemmen (GUL-GRØN) på energitilførsels ledningen.
Tabel 2 giver de tilrådede styrkeværdier
til forsinkingsrelæt på grundlag af den
maksimale nominelle strøm, der gives af
anlægget ved tilførselsstrømmens nominelle spænding.
BEMÆRK 1:
bler til netledningen skal have et passende tværsnit. Der må under ingen
omstændigheder anvendes kabler med
et mindre tværsnit.
BEMÆRK 2:
dingen fra motorgeneratorerne som
bekendt er uregelmæssig, frarådes det
at forbinde svejsemaskinen med disse
anlæg.
Eventuelle forlængerka-
I betragtning af at spæn-
Forskrifter
vedrørende brug
KOMMANDO OG
KONTROLAPPARATER (fig. A)
Pos. 1
Pos. 2
Pos. 3
Pos. 4
Omskifter til forsyningslinie.
Ved position "0" er svejsemaskinen slukket.
Lynkoblinger til slutning af
elektrodetangkablen og til jordforbindelseskablen.
6 polet konnektor til fjernbetjening.
funktionsomstiller til 3 svejsemetoder:
• MMA
: til svejsning med
beklædte elektroder: rutil,
basiske, cellulose, støbejern
og aluminium.
46
Page 47
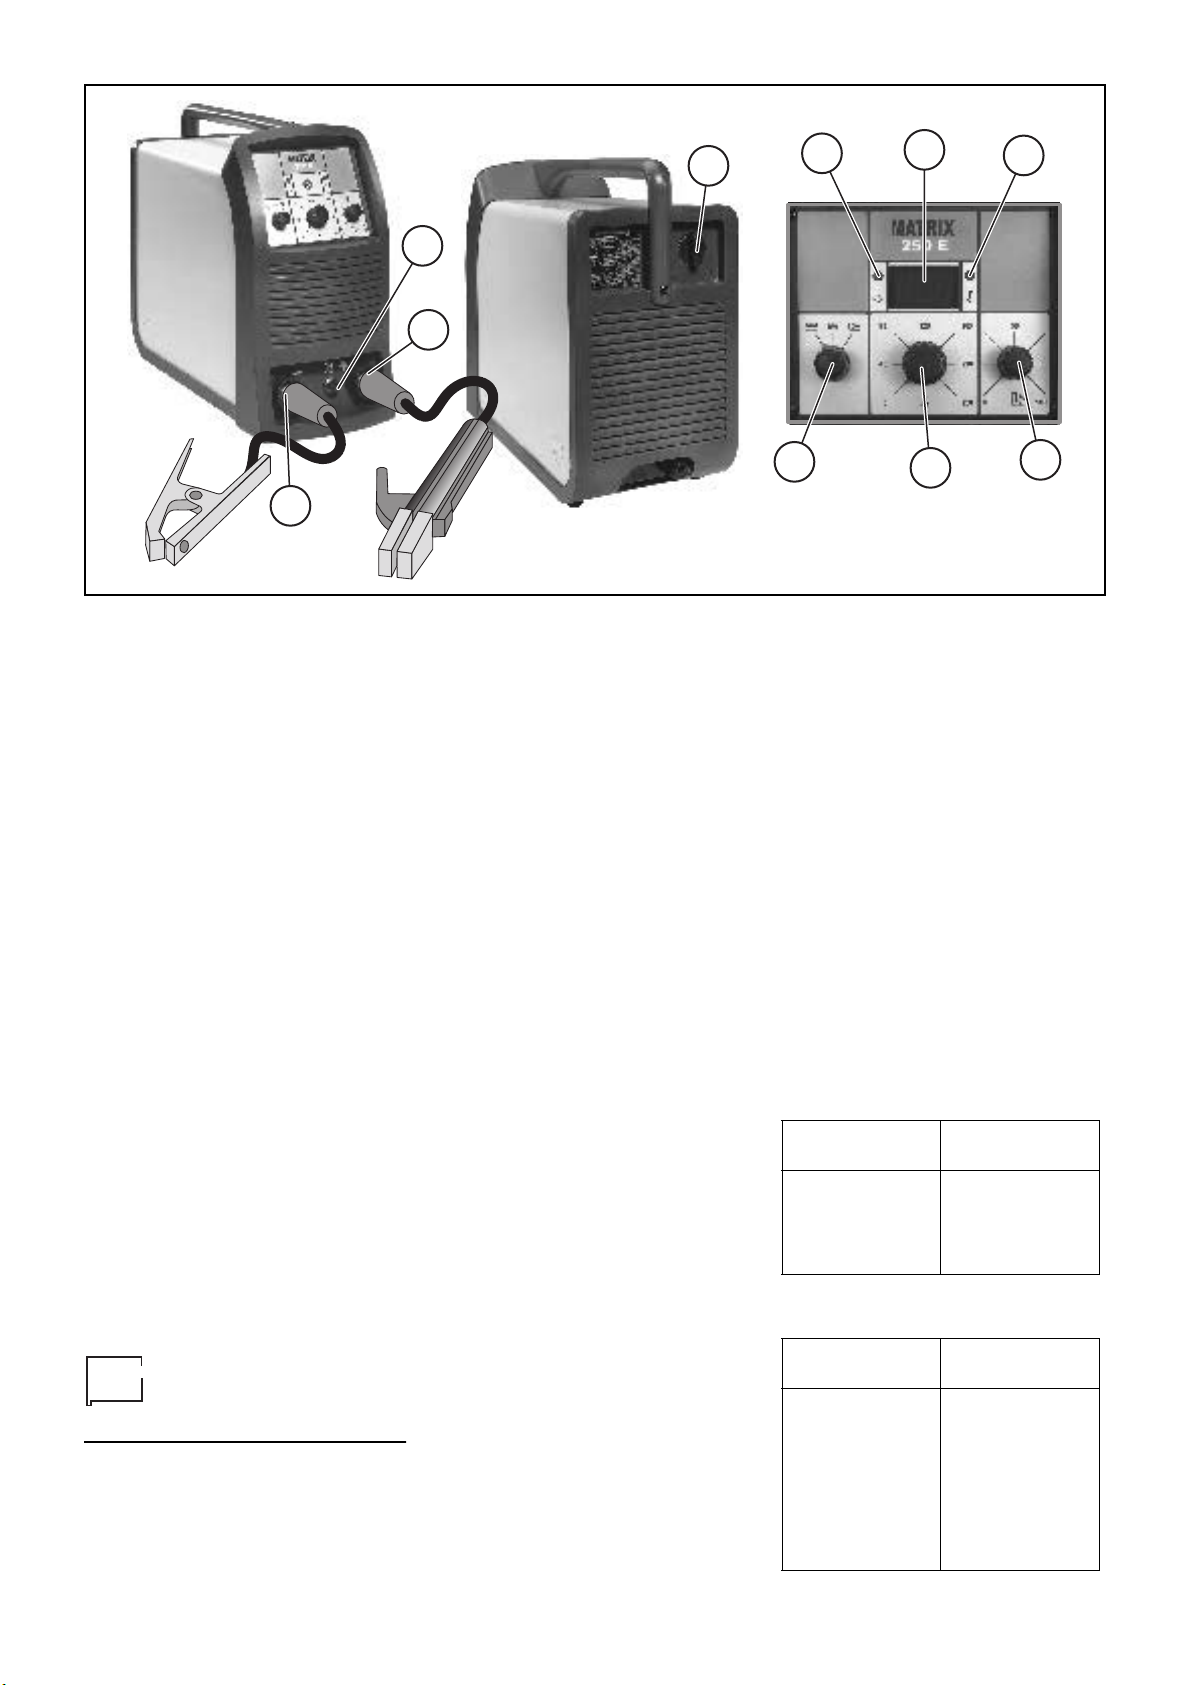
1
9
8
7
3
2
2
Pos. 5
Pos. 6
Pos. 7
Pos. 8
• MMA CrNi
rustfrit stål. Takket være de
specielle dynamiske karakteristika er det muligt at svejse
med blød og yderst stabil
bue, således at der opnås
svejsninger af høj kvalitet.
•TIG
brydende tænding af lift
typen til termokontrol (TCS),
foregår tændingerne præcist
og hurtigt, og således
nedsættes tilføjelse af tungsten og graveringer på
emnet, der skal svejses,
undgås.
Kontrol af den regulerbare Arc
Force ved hjælp af potentiometer til at vælge svejsebuens
bedste dynamiske egenskab.
Gul lysdiode TERMOSTAT.
Tændning af dette lys antyder
udløsning af termiostatisk
beskyttelse eftersom maskinen
arbejder udenfor arbejdscyklusen. Vent nogle minutter før
svejsningen fortsættes.
Digital amperemeter med forindstilling af svejsetrømmen (kun
på ekstraudstyrs panel).
Grøn lysdiode FORSYNING.
Når dette lys tændes, antyder
det at der føres spænding til
anlægget og det er klart til
brug.
: til svejsning af
: ved hjælp af den bane-
Tilslutning af
svejsekabler
Frakoble svejsemaskinen fra netstrømmen og slut svejsekablerne til udgangsklemmerne (Positiv og Negativ) på svejsemaskinen og slut dem til tangen og til
jordforbindelsen. Polariteten er afhæn-
gig af elektrodetypen, som skal anvendes (Fig: A).
Blandt meddelelser givet af fabrikanter
af elektroder findes følgende: svejsekablerne må være så korte som muligt,
de må ligge nær hinanden, placeret på
højde med gulvet eller i nærheden af
dette.
DELEN DER SKAL SVEJSES
Det er klogt at forbinde delen der skal
svejses med jorden for at kunne på
denne måde reducere den elektromagnetiske udstråling. Alligevel, i denne
sammenhæng må der tages omsorg for
at delens forbindelse med jorden ikke
forøger ulykkesrisikoen for operatøren
og ikke anretter skader til andre elektriske apparater. Når det er nødvendigt at
forbinde delen, der skal svejses, med
jorden, er det passende at udføre en
direkt forbindelse mellem disse. I Lande
hvor dette ikke er tilladt, bør delen, der
skal svejses bør forbindes med jorden
ved hjælp af en behørig kondensator i
overensstemmelse med Landets egne
elektriske normer.
SVEJSEPARAMETRE
Tabel 3 giver nogle almindelige angivelser til valg af elektroden alt efter tykkelser, der skal svejses. Tabellen giver de
strønværdier, der skal udnyttes ved brug
af respektive elektroder for svejsning af
almindeligt stål og legeringer med lav
procentsats af stål.. Disse udgifter har
ikke en absolut værdi, men er kun indikative; for at kunne gøre en korrekt valg
af elektroden, må man rette sig efter
fabrikanters anvisnnger. Strømmen, der
skal anvendes er afhængig af svejsningens positioner, af type af sammenføjning, og varierer i stigende grad med
hensyn til materialens tykkelse og
delens dimensioner .
4
5
6
Fig. A
De i Tabel 4 angivne styrkeværdier af
strømmen, der skal udnyttes til forskellige typer af svejsning, indenfor reguleringsfeltet, er:
• Høj for horisontal, frontal og vertikalt
opadgående svejsning,
• Middelstor for svejsning over hoveds
højde,
• Lav for vertikalt nedadgående svejsning og til at sammenføje små dele,
der er forudopvarmede.
En omtrent tiilstrækkelig angivelse
angående strøm, der skal anvendes ved
svejsning med elektroder af normalt stål,
kommer frem af følgende formular:
I = 50 x (Øe – 1)
hvorved:
I = svejsestrømmens styrke
Øe = elektrodens diameter
Eksempel:
elektrodens diameter 4 mm
Tabel 3
SVEJSNINGENS
TYKKELSE (mm)
1,5 ÷ 3 2
3 ÷ 5 2,5
5 ÷ 12 3,25
>= 12 4
Ø ELEKTRODENS
(mm)
Tabel 4
Ø ELEKTRODENS
(mm)
1,6 30 ÷ 60
2 40 ÷ 75
2,5 60 ÷ 110
3,25 95 ÷ 140
4 140 ÷ 190
5 190 ÷ 240
6 220 ÷ 330
STRØM (A)
47
Page 48
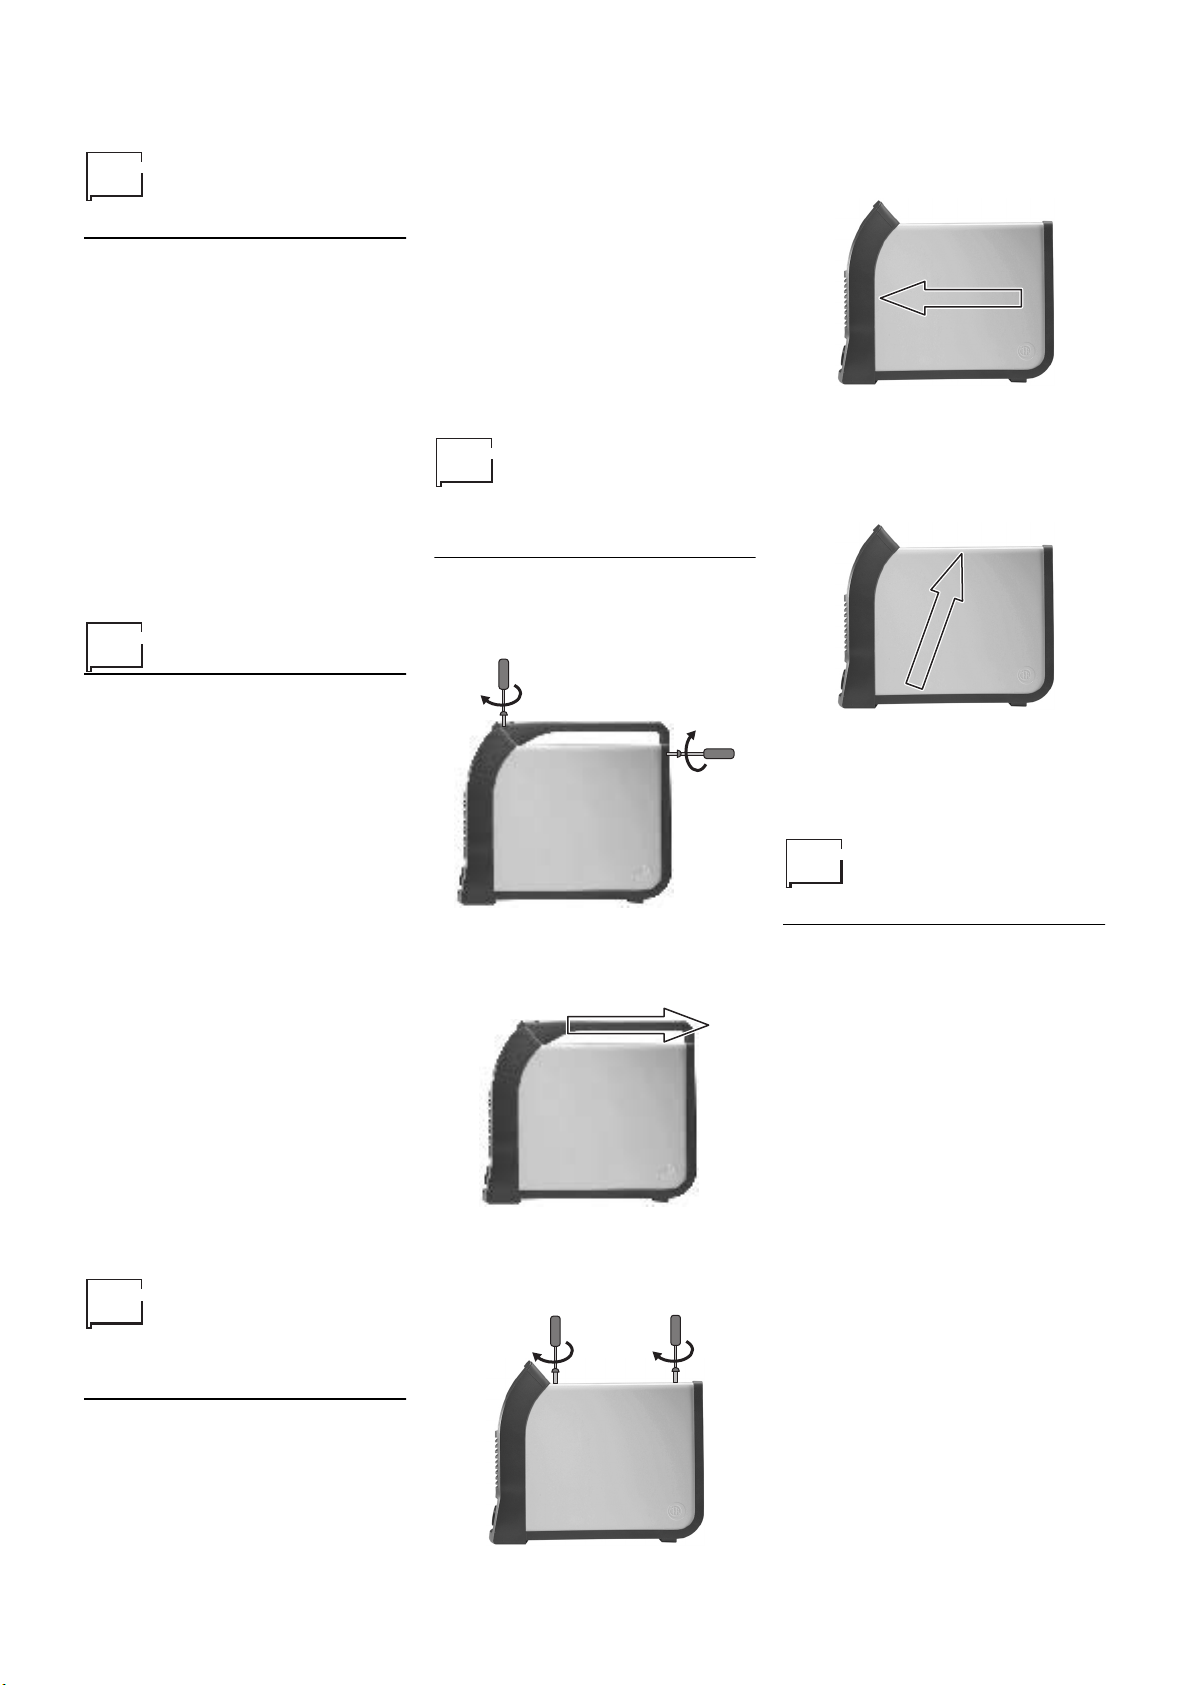
I = 50 x (4 –1) = 50 x 3 = 150A
Før svejsningen
påbegyndes
VIGTIGT:
brug, kontrollér endnu en gang at forsyningsliniens spænding og frekvens svarer til værdier opgivet på typepladen.
1)
2)
3)
4)
Før svejsemaskinen tages i
Reguler svejsestrømmen ved hjælp
af potentiometren (pos. 4, fig. A).
Reguler omskifteren "FREMGANG"
(pos. 3, fig. A) på den best passende
stilling alt efter type af svejsning, der
skal udføres.
Sæt i gang svejsemaskinen ved at
vælge 1 på afbryderen (pos. 1, fig.
A).
Den grønne lysdiode (pos. 8, fig. A)
angiver at der føres strøm til svejsemaskinen og den er klar til brug.
Vedligeholdelse
3)
Kontrollér at sikringerne ikke er
brændte eller løsnede.
4)
Kontrollér om følgende dele er
defekte:
• Afbryderen, der forsyner maskinen.
• Stikket til stikkontakten.
• Afbryderen på generatore
NOTA:
viden, som er nødvendig i forbindelse
med reparation af generatoren, anbefales det at rette henvendelse til kvalificeret personale eller til vort tekniske servicecenter, såfremt generatoren beskadiges.
På grundlag af den tekniske
Montering og
demontering af
låget
Gå frem på følgende måde:
1)
Skru de to skruer løs, som holder
håndtaget fast.
4)
Skub med begge hænder mod frontpartiet, så den bageste zone bliver
fri.
5)
Fjern låget ved at løfte det med
begge hænder.
MÆRK:
eftersyn i generatoren udføres, må
anlægget kobles fra forsyningslinien.
RESERVEDELE
Originale reservedele er blevet specielt
frembragt til vort anlægg: Brug af ikke
originale reservedele kan forårsage forandringer i ydelsen og sænke det forudsatte sikkerhedsniveauet.
Fabrikken afviser al ansvarlighed for
skader forårsaget af brug af ikke originale reservedele.
GENERATOR
Disse anlæg er helt statiske følg denne
procedure:
• Fjern regelmæssigt ophobning af
• Check for slidte kabel eller løse tilslut-
Inden nogen form for indvendig
snavs og støv indvendigt i generatoren ved hjælp af trykluft. Ret ikke trykluftsstrålen direkte mod de elektriske
komponenter, idet de herved vil kunne
beskadiges.
ninger, der er årsag til overophedningen, med jævne mellemrum.
2)
Fjern håndtaget ved at trække det
bagud.
3)
Fjern dækningstaget og skru de 3
skruer løs, som holder låget fast.
Til montering gå frem i omvendt rækkefølge.
Erstatning af
elektroniskkort
• Skru de 4 skruer løs, som holder front
rack panelet fast.
• Fjern regulerings drejehåndtagene.
• Træk kortets elektriske konnektorer
ud.
• Skru støttesøjlerne af.
• Fjern det elektroniske kort ved at løfte
det op fra kortholderne.
• Gå frem i omvendt rækkefølge for at
montere det nye kort.
Bemærkning af fejl
og fjernelsen af
disse
Elnettet er næsten altid årsag til de
største problemer. Ved forstyrrelser
gøres følgende:
1)
Kontrollér liniens spændingsværdi
2)
Kontrollér elkablets tilslutning til
stikket og til omkobleren.
48
Page 49
49
Page 50
S
SVENSKA
Inledning 50
Beskrivning 50
Tekniska uppgifter 51
Regler för användning
(ISO/IEC 60974-1) 51
Säkerhetsföreskrifter 51
Installation 52
Anslutning till
förbrukningsnätet 52
Bruksanvisning 52
Anslutning av svetskablar 53
Innan svetsning 53
Underhåll 53
Granskning och eliminering av
eventuella fel 54
Reglering av kretskortet 75
Elektiska schema 80
Förklaring av elektriskt schema 81
Färgförklaring 81
Förklaring av grafiska symboler på
apparaten 83
Förklaring av grafiska symboler för
data på märkplåten 85
Inledning
Vi tackar Er för inköpet av vår produkt.
Innan ibruktagandet av anläggningen är
det viktigt att uppmärksamt läsa instruktionerna i denna manual. För att erhålla
de bästa prestationerna av apparaturen
och för att försäkra sig om att dess delar
består maximalt, är det viktigt att noggrannt följa föreskrifterna för användning
och översyn som nämns i denna
manual. Med tanke på klientens bästa
råder vi honom att vid utförandet av
översyn eller eventuell reparation av
anläggningen vända sig till våra servicestationer med riktig utrustning och
med specialiserad personal. Alla våra
produkter är under ständig utveckling. Vi
bör således reservera oss för förändringar gällande konstuktion och utrustning.
Beskrivning
Dessa likströmssvetsar med förstklassiga ljusbågeegenskaper - tillverkade
med den senaste inverterteknologin
baserad på IGBT - rekommenderas till
all högkvalificerad tillämpning med vilken sorts elektrod som helst. De lämpar
sig för användning inom byggnadsindustrin, inom monterings- och underhållsföretag. MATRIX 250 E garanterar en
absolut stabilitet hos svetsparametrarna
och tack vare deras "snabbdynamiska
egenskap" är de idealiska för kvalitets-
svetsningar. MATRIX 250 E erbjuder
även möjligheten att utföra svetsningar i
TIG med anslag av typen lift.
EGENSKAPER
• Utmärkta svetsegenskaper med alla
sorters elektroder;
• Reducerade dimensioner och vikter
för att underlätta transport
• Automatisk kompensering av nätspänningen +15% -20%;
• Möjlighet att utföra professionella
svetsningar i TIG tack vare anslag av
typen lift;
• Reducerad energiförbrukning;
• Innovativ och kompakt design;
• Bärande struktur i metall med stötskyddande plastpaneler;
• Kommandon som skyddas mot oförutsedda stötar;
• Stadigt handtag som är integrerat i
aggregatet;
• Sluttande front med god sikt från alla
vinklar för att underlätta avläsning och
justering av parametrar;
• Skyddsgraden IP 23 C och elektroniska delar som skyddas mot damm
tack vare det innovativa ventilationssystemet med tunnel gör det möjligt
att använda den i de svåraste arbetsmiljöer;
• Automatisk Hot Start för att förbättra
anslaget med svåra elektroder;
• Antisticking-funktion för att förhindra
bindfel hos elektroderna;
• TIG svetsning med igångsättning av
typen "lift" med termisk kontroll (TCS)
som minimerar insläppet av tungsten
och som tillåter svetsning även på
hörn.
Tabell 1
Reservdelslista 86-88
Beställning af reservdelar 90
Modell
Trefasmatninge 50/60 Hz V 400 400
Regleringsfält A 5 ÷ 250 5 ÷ 250
Maximal potens kVA 7 7
Sekundärt tomgångstryck V 95 95
Användbar ström 100% A 170 160
Användbar ström 60% A 200 200
Användbar ström 35% A 250 250
Användbara elektroderi 1,6 ÷ 5
Isoleringsklass H
Skyddsklass IP 23
Dimension
Vikt kg 19
50
mm 500-425-220
MATRIX 250 E
TIG DC MMA
Page 51
• Anodningen överensstämmer förövrigt
med alla de normer och direktiv som
gäller enligt EU.
Tekniska uppgifter
Tekniska basuppgifter gällande anläggningen är sammanställda i tabell 1.
Regler för
användning
(ISO/IEC 60974-1)
Arbete med svets kännetecknas av oregelbundenhet, perioder av effektiv
användning (svetsning) och perioder i
vila (placering av delar, trådbyte, slipning etc.). Denna svets är anpassad för
distribution av ström 12 max nominalt
och för en arbetsperiod upp till 35% av
det totala användningsförloppet. På 10
minuter stabiliseras det totala användningsförloppet. Som arbetsförlopp
betraktas 35% av den totala intervallen.
Vid överskridning av det tillåtna arbetsförloppet aktiveras en skyddsmekanism
som skyddar de inre komponenterna i
svetsen från skadlig överhettning. Den
termiska skyddsmekanismen signaleras
genom att den gula kontrollampan på
termostaten tänds. Efter några minuter
avkopplas automatiskt det termiska
skyddet (den gula lampan släcks) och
svetsen är åter klar för användning.
Svetsa inte när det regnar. Denna generator är tillverkad enligt skyddsgrad IP
23.
Säkerhetsföreskrifter
ALLMÄNNA
SÄKERHETSFÖRESKRIFTER
Dessa produkter bör
användas enkom för
svetsning och inte i andra
sammanhang. Användning är tilllåten endast för
personer som har skolning eller erfarenhet av detta arbete.
Operatören bör iaktta säkerhetsföreskrifterna CEI 26-9 HD 407 för att garantera
säkerhet i arbete.
HUR FÖREBYGGA ELEKTRISKA
STÖTAR
• Utför inte reparation
med ström i generatorn.
• Innan utförande av
underhåll eller reparation koppla av strömmen.
• Försäkra dig om anslutning till en jordad kontakt.
• Installation av anläggningen bör utföras av skolad personer. Alla anslutningar bör vara gällande under normerna (IEC 60821) och olycksfallsreglerna.
• Svetsa inte i fuktiga miljöer eller i regn.
• Svetsa inte med intakta eller slitna
kablar. Inspektera ofta kablarna för att
försäkra dig om att inte isoleringsproblem, öppna ledningar eller slitna
anslutningar förekommer.
• Svetsa inte med oriktiga anslutningar
och avbryt förloppet om kablarna
överhettas för att undvika isoleringsskador.
• Rör aldrig direkt strömdelar. Efter
användning lägg försiktigt undan lödkolven eller elektrodtången genom att
undvika kontakt med jordade delar.
SKYDD MOT RÖK OCH SVETSGAS
• Försäkra dig om att
ventilationen är tillräcklig under arbetsförloppet för de gaser som
uppstår speciellt då
svetsning utförs i små
utrymmen.
• Gör i ordning svetsapparaturen på
välvädrade platser.
• Rengör svetsdelarna från eventuellt
lack vilket kunde utveckla farliga gifter.
I vilket fall som helst säkerställ dig om
tillräcklig ventilation.
• Svetsa inte i uttrymmen var gasläckage kan förekomma eller i närhet av
motorer med intern förbränning.
• Gör i ordning svetsen långt från fettlösningskar var lösningsmedel med
trielin eller andra hydroklorkarbider
används eftersom dessa i samband
med svetslågan och den ultravioletta
strålningen kunde framkalla högt giftiga gaser.
SKYDD MOT STRÅLNING, BRÄNNING
OCH OLJUD
• Använd aldrig utslitna
skyddsmasker.
• Iaktta inte svetslågan
utan skyddsglas eller
skärm.
• Skydda ögonen genom
att använda lämpligt skyddsglas
(skyddsgrad 9÷14 EN 169).
• Ersätt omedelbart felaktiga skyddsglas.
• Förse skyddmasken med ett genomskinligt glas för att skydda det.
• Sätt inte igång svetsglöden förrän du
försäkrat dig om att alla personer i
närheten är medvetna om och försedda med tillräckligt skydd..
• Försäkra dig om att personer i närheten inte skadar ögon av ultravioletta
strålar från svetslågan.
• Använd alltid skyddsrock, svetsloppskydd och handskar.
• Använd öronskydd eller örontappar.
• Använd skinnhandskar för att undvika
brännskador eller skador vid manipulation av delar.
FÖREBYGGANDE AV FLAMMOR
OCH EXPLOSIONER
• Avlägsna brännmaterial från arbetsplatsen.
• Svetsa inte i närheten
av lättändliga material
eller vätskor eller i miljöer med explosiva
gaser.
• Bär inte impregnerade klädesplagg.
Svetsloppor kunde antända plagget.
• Svetsa inte föremål som har innehållit
antändliga substanser eller material
som vid upphettning avsöndar giftig
gas eller antänds.
• Svetsa inte ett föremål förrän du försäkrat dig om dess tidigare innehåll.
Även en liten kvarlämna av gas eller
antändlig vätska kan förorsaka explosion.
• Använd aldrig syre för att rena en
behållare.
• Undvik svetsning av gjutna ihåligheter
ifall de inte renats noggrannt.
• Ha en eldsläckningsapparat i närheten på arbetsplatsen.
• Använd aldrig syre i samband med
svetsning utan endast inerta gaser
eller blandningar av sådana.
RISKER VID ELEKTROMAGNETISKA
FÄLT
• Det magnetiska fältet
som utsöndras vid
användning av anläggningen kunde vara farligt för personer som
bär pace-maker, öronapparat eller liknande apparatur.Dessa personer bör rådfråga
läkare innan de närmar sig en anläggning i funktion.
• Närma dig inte en maskin i funktion
med klocka eller magnetiska stöd,
timers etc. Dessa objekt kunde skadas av det magnetiska fältet.
• Denna anläggning ska användas i
enlighet med säkerhetsföreskrifter 89/
336 CEE, 92/31 CEE och 93/68 CEE
med materia av elektromagnetisk
kompatibilitet (EMC).Speciellt i enlighet med tekniska föreskifter EN 50199
och i industribruk och inte hemmabruk. Då elektromagnetiska störningar
uppstår är användaren skyldig att lösa
problemet med assistens av tillverkaren. I en del fall är det nödvändigt att
avskärma svetsen och i strömnätet tillföra passande filter.
MATERIAL OCH ÅTERANVÄNDNING
• Dessa maskiner är tillverkade av material
utan för användaren giftiga och skadliga substanser.
51
Page 52
• Det är möjligt att plocka isär och separera delar i maskinen enligt materialtyp.
HANTERING OCH FÖRVARING AV
GASER
För att man skall kunna
hantera brännbara tryckgaser i gasbehållare på
säkert sätt måste vissa
försiktighetsåtgärder vidtas. Först och främst
måste gasbehållarna alltid förvaras och
hanteras på avstånd från elektriska
kablar och andra elektriska system.
• Vi rekommenderar att endast gasbehållare som är försedda med innehållsdeklaration där det framgår vilken
typ av gas de innehåller. Man bör
däremot inte förlita sig på märkningar
där gastypen identifieras genom färger.
• Se till att ventilerna är stängda när
gasbehållarna inte används i arbetet
och lämna genast tillbaka behållaren
när den är tom.
• Se till att gasbehållarna placeras på
sådant sätt att det inte finns någon risk
att de utsätts för stötar eller faller oavsiktligt.
• Försök inte fylla gasbehållarna.
• Använd uteslutande slangar och
kopplingar av godkänd typ och lämpliga för den typ av gas som skall
användas. Byt slangar och kopplingar
om de skadas.
• Använd tryckreglage av korrekt typ.
Montera tryckreglaget på gasbehållaren för hand. Om du misstänker att
gasreglaget inte fungerar på korrekt
sätt skall det omedelbart bytas eller
repareras.
• Öppna gasbehållarens ventil långsamt
så att trycket i reglaget ökar långsamt.
• Låt ventilen stå i det läge som den
uppnått när trycket når mätarens
visare.
• I samband med arbete med inerta
gaser skall ventilen öppnas helt.
• I samband med arbete med brännbara
gaser skall ventilen öppnas mindre än
ett varv så att den snabbt kan stängas
om en nödsituation skulle uppstå.
Platsen för installation av anläggningen
bör väljas omsorgsfullt, för att försäkra
sig om att arbetet förflyter tillfredställande och säkert.
Användaren är ansvarig för installation
samt användning av anläggningen enligt
de av tillverkaren fastställda instruktioner som nämns i denna manual.
Innan installation av anläggningen bör
användaren ta hänsyn till eventuella
elektromagnetiska problem på arbetsområdet. Vi rekommenderar att anläggningen inte installeras i närheten av:
• signalerings,- kontroll och telefonsystem.
• radiotelevisiva utsändare och mottagare.
• datorer eller kontroll,- och mätinstrument.
• instrument för säkerhet och skydd
Bärare av pace-makers, hörapparater
eller liknande bör konsultera läkare
innan de närmar sig anläggningen i
funktion. Miljön där anläggningen installeras bör vara anpassad för skydd av
skrovet enligt IP 23, (publikation EC
529). Denna anläggning avkyls med
snabbluftcirkulation och bör således placeras sä att luften fritt kan löpa ur öppningarna i ramen.
Innan anslutning av svetsen till förbrukningsnätet kontrollera att uppgifterna på märkplåten motsvarar tryck,och nätfrekvensvärden och att huvudströmbrytaren på svetsen är i läge
"0". Anslut endast svetsen till matningsnät med neutral öppen jordning.
Elanslutningen bör göras genom
användning av en kontakt som finns
medskickad med svetsen. Om det skulle
vara nödvändigt att byta kontakt, gör på
följand sätt:
• 3ledare för anslutning av maskinen till
nätet;
• den 4, med färg GUL-GRÖN, för
anslutning till "JORD".
Installation
Anslutning till
förbrukningsnätet
Tabell 2
Modell MATRIX 250 E
I2 Max nominal 35% (*) A 250
Installationspotensk kVA 7
Nominell ström säkring klass "gl" A 10
Kabelanslutning till nätet
Längd m3
Sektion
Masskabel
(*) Servicefaktor
mm
mm
2
2
1,5
35
Anslut till matningskabeln en stickpropp (3p+t) anpassad och predisponerad ett uttag till nätet med säkring
eller automatisk strömbrytare; det
jordade uttaget bör anslutas till den
jordade ledaren (GUL-GRÖN) i
strömnätet.
Tabell 2 visar rekommenderbara värden
för säkringar utvalda enligt maximal
strömstyrka hos svetsen och nominellt
tryck i nätet.
MÄRK 1:
vara av rätt typ, i vilket fall som helst inte
svagare än givarkabeln.
MÄRK 2:
instabilitet av den energi som förses av
motorgeneratorerna, avråder vi anslutningen av svetsen till denna typen av
anläggningar.
eventuella skarvsladdar bör
pga. den anmärkningsvärda
Bruksanvisning
KOMMANDO,- OCH
KONTROLLAPPARATURO(fig. A)
Pos. 1
Pos. 2
Pos. 3
Pos. 4
Pos. 5
Pos. 6
Pos. 7
Linjeströmbrytare. I läge "0" är
svetsen avstängd.
Snabbkontakt för anslutning av
klämelektrodkabel och masskabel.
6-poligt kontaktdon för fjärrstyrning.
Manöverratt för 3 svetsningsprocesser.
• MMA
: för svetsning med
kärntråd: rutila, basiska, celluloida, gjutjärn och aluminium.
• MMA CrNi
rostfritt stål. Tack vare den
speciella dynamiska egenskapen är det möjligt att
svetsa med en mjuk och
extremt stabil ljusbåge och
på så sätt uppnå svetsningar
av hög kvalitet.
•TIG
styrt anslag av typen lift
(TCS) sker tändningen på ett
precist och snabbt sätt. På
detta vis reduceras inneslutning av tungsten och inskärningarna på detaljen som
ska svetsas annulleras.
Potentiometer för reglering av
svetsströmmen.
Arc Force-kontroll som går att
reglera med potentiometer för
att välja optimal 7 Gul kontrollampa TERMOSTAT. Då denna
lampa tänds betyder det att det
termiska skyddet är påkopplat
för arbete sker utanför arbetsförloppet. Vänta några minuter innan du fortsätter svetsningen.
Digital amperemätare med
förinställning av svetsströmmen (endast på optionspanel).
: för svetsning av
: med hjälp av ett värme-
52
Page 53
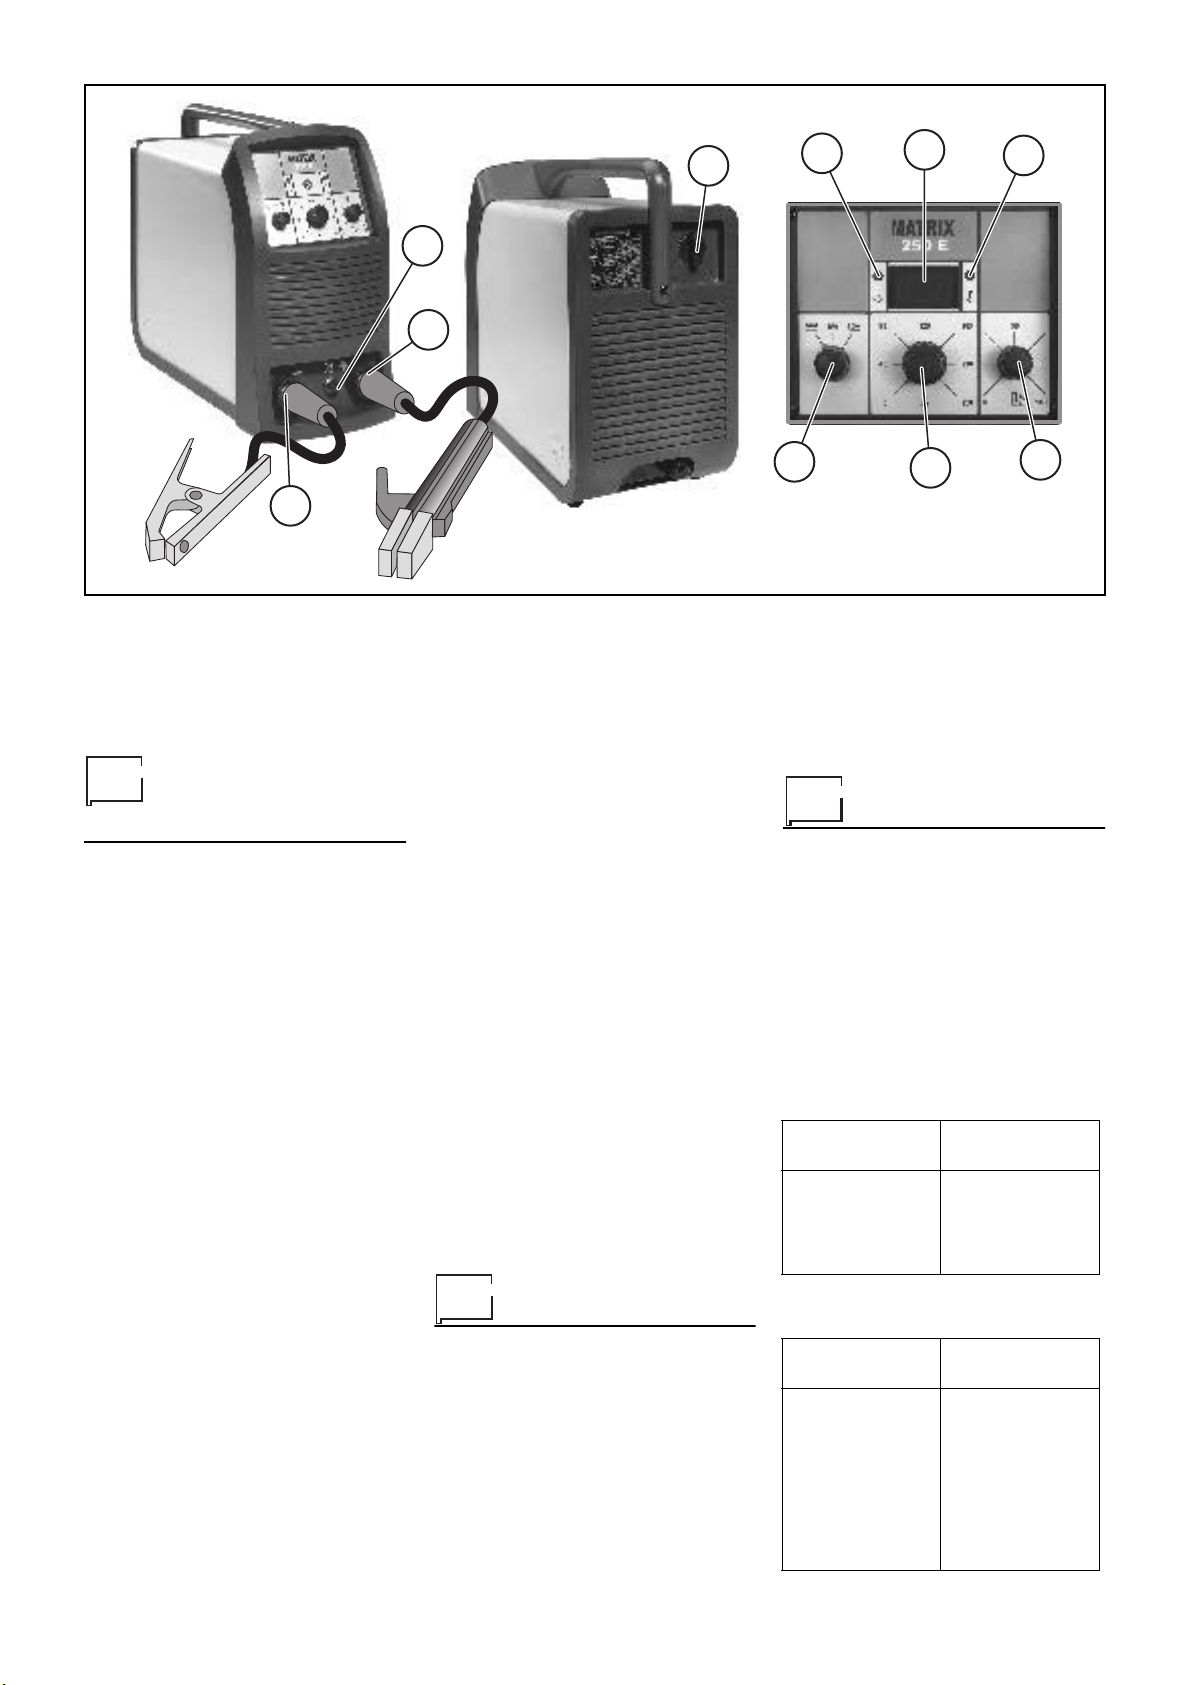
1
9
8
7
3
2
2
Pos. 8
Grön kontrollampa
STRÖMTILLFÖRSEL. Då
denna lampa är tänd betyder
det att svetsen är tillkopplad
och klar för användning.
Anslutning av
svetskablar
Koppla alltid kablarna, med maskinen
oansluten till nätet, till uttag (positiv eller
negativ) på svetsen, genom att foga
dem till tången och masskabeln; med
rätt polaritet för den elektrod som kommer att användas (Fig.B).
Välj elektrodindikationer som utformats
av fabrikanten. Svetskablarna bör vara
kortast möjliga, de bör befinna sig nära
varandra och i höjd av golvet eller i närheten av denna.
SVETSFÖREMÅLET
Svetsföremålet bör alltid vara kopplat till
jorden för att minska elektromagnetisk
emission. Det lönar sig att se till att
anslutningen av svetsföremålet till jordad kontakt inte ökar riskfaktorer i arbetet eller skadar annan elektrisk apparatur.
När det är nödvändigt att ansluta svetsföremålet till jorden, är det nödvändigt
att utföra en direkt anslutning mellan
svetsföremål och jordad källa. I länder
där denna förening inte är tillåten, förena
svetsföremålet till jorden med lämpliga
kondensatorer enligt nationella normer.
SVETSNINGSPARAMETRAR
Tabell 3 visar några allmänna föreskrifter
när det gäller val av elektrod i funktion
för tjocklek att svetsa.
I tabellen föreskrivs värden av strömstyrka med respektive elektroder för
svetsning av vanligt stål och låg bindning. Många uppgifter har inte absolut
värde utan endast hänvisande; för ett
exakt val följ föreskrifterna angivna av
fabrikanten.
Ström som ska användas är beroende
av svetsläget, typ av sammanfogning
och varierar enligt tjocklek och dimensioner hos svetsföremålet.
Värde av svetsströmmens intensitet för
olika typers svetsning inom regleringsfältet i tabell 4 är:
• Utformad för svetsning i planläge, i
frontalläge och vertikalt uppåtstigande.
• Medium för svetsning ovanför huvudet
• Låg för vertikalt sjunkande svetsning
och för fogning av små föremål som
förupphettats.
En indikation av medie ström som
behövs vid elektrodsvetsning för stål får
du ganska exakt beräknat med följande
formel:
I = 50 x (Øe – 1)
var:
I = intensitet i svetsström
Øe = elektroddiameter
Till exempel:
elektroddiameter 4 mm
I = 50 x (4 –1) = 50 x 3 = 150A
Innan svetsning
VIKTIGT:
försäkra dig på nytt om att trycket och
energistyrkan i nätet motsvarar uppgifterna på informationsbrickan.
1)
2)
innan du sätter på svetsen,
Reglera svetsströmmen genom att
röra potensmätaren (pos. 4, fig. A).
Reglera omkopplaren i PROCESS
(pos.3, fig.A) i mest lämpligt läge
beroende på svetsningstyp.
4
5
6
Fig. A
3)
Sätt svetsen i funktion genom att
välja pos.1 på strömavbrytaren
(pos.1, fig A).
4)
Den gröna kontrollampan visar
(pos.8, fig.A) att svetsen har strömtillförsel och är färdig att användas.
Underhåll
OBS:
Innan du inspekterar de inre
delarna av generatorn se till att strömtillförseln är bortkopplad.
RESERVDELAR
De originala reservdelarna har särskilt
framställts för vår anläggning. Användning av reservdelar som inte är original
kan förorsaka oregelbundenheter i arbe-
Tabell 3
TJOCKLEK AV
SVETSNING (mm)
1,5 ÷ 3 2
3 ÷ 5 2,5
5 ÷ 12 3,25
>= 12 4
Ø ELEKTROD
(mm)
1,6 30 ÷ 60
2 40 ÷ 75
2,5 60 ÷ 110
3,25 95 ÷ 140
4 140 ÷ 190
5 190 ÷ 240
6 220 ÷ 330
Ø ELEKTROD
(mm)
Tabell 4
STRÖM (A)
53
Page 54
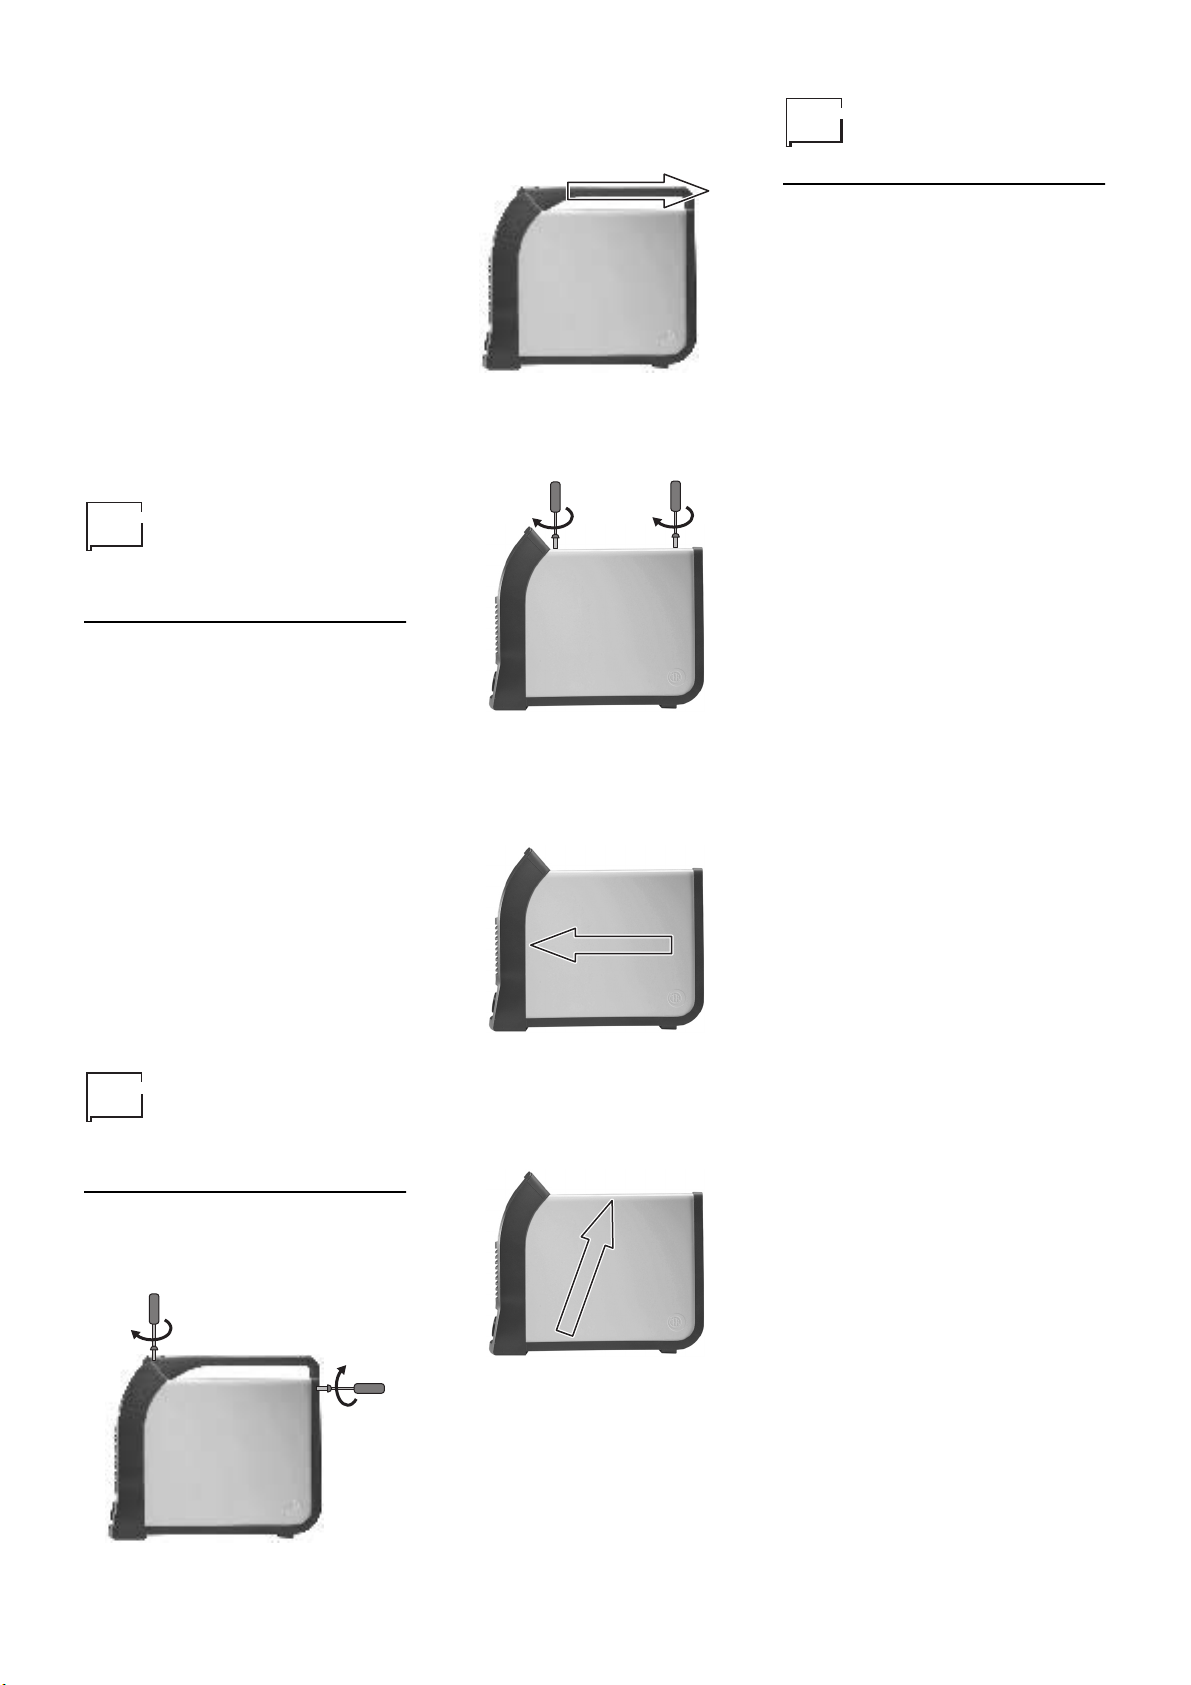
tet och minska den förutsedda säkerhetsnivån i arbetet. Skador som uppstått
i samband med användning av icke originella reservdelar ersätts inte av tillverkaren.
2)
Ta bort handtaget genom att dra det
bakåt.
Ersättning av
kretskort
GENERATOR
Eftersom dessa anläggningar är totalt
statiska, gör på följande sätt:
• Återkommande avlägsnande av smuts
och damm i generatorn med luftrenare. Rikta inte lufttrycket direkt på
elektriska komponenter som kunde ta
skada.
• Återkommande inspektion för att identifiera eventuella slitna kablar eller
lossnade anslutningar som följd av
överhettning.
Granskning och
eliminering av
eventuella fel
Ledningen för strömtillförsel är ofta
orsaken bakom hinder i arbete. I fall
av fel:
Kontrollera tryckvärden på linjen
1)
2)
Kontrollera att kabeln är ansluten på
rätt sätt till uttaget och till strömbrytaren i nätet.
3)
Försäkra dig om att säkringarna i
nätet inte har brunnit.
4)
Kontrollera om bristfällighet i:
• strömbrytaren som ger ström åt
maskinen
• uttaget i muren
• strömbrytaren i generatorn
MÄRK:
färdigheter som reparationen av generatorn kräver. Vi rekommenderar att Ni
vänder Er till skolad personal eller till vår
tekniska assistens.
Uppmärksamma de tekniska
3)
Ta bort skyddslocket och skruva bort
de 3 skruvarna som fäster locket.
4)
Skjut locket framåt med båda händerna för att frilägga det bakre
området.
• Skruva bort de 4 skruvarna som fäster
den främre rackpanelen.
• Avlägsna reglerrattarna.
• Ta ut kortets elektriska kontaktdon.
• Skruva bort stödkolonnerna.
• Avlägsna elektronikkortet genom att
lyfta upp det från dess stöd.
• Utför operationerna i omvänd ordning
för att montera det nya kortet.
Svetsens
monterings- och
demonteringsförlopp
Gör på följande sätt:
1)
Skruva bort de två skruvarna som
fäster handtaget.
5)
Ta bort locket genom att lyfta det
med båda händerna.
Utför operationerna i omvänd ordning för
montering.
54
Page 55
55
Page 56
SF
SUOMALAINEN
Alkusanat 56
Kuvaus 56
Tekniset tiedot 57
Käytön rajoitukset
(ISO/IEC 60974-1) 57
Turvallisuusmääräykset 57
Asennus 58
Liittyminen käyttölinjaan 58
Käyttösäännökset 58
Hitsausjohtojen yhdistäminen 59
Ennen hitsausta 59
Huolto 60
Mahdollisten vaikeuksien kartoitus
ja niiden poistaminen 60
Elektronisen kortin säätäminen 75
Sähkökaavio 80
Sähkökaavion merkinnät 81
Väriselitykset 81
Laitteessa olevien
symbolien selitykset 83
Tietokyltissä olevien symbolien
selitykset 85
Alkusanat
Kiitämme Teitä, että olette hankkineet
tuotteemme. Ennen laitteen käyttöönottoa on tärkeää lukea huolellisesti tämän
käyttöoppaan sisältämät ohjeet. Saadaksenne laitteenne toimimaan parhaalla mahdollisella tavalla sekä varmistaaksenne sen osien mahdollisimman
pitkän käyttöiän, on välttämätöntä noudattaa yksityiskohtaisesti tämän käyttöoppaan sisältämiä käyttöohjeita sekä
huolto-ohjeita. Asiakaskunnan edun
mukaisesti suositellaan, että laitteen
huolto, ja tarvittaessa korjaus, suoritutetaan meidän merkkikorjaamoilla, jotka
on varustettu sopivilla laitteilla ja asiantuntevalla henkilökunnalla. Kaikki meidän koneet ja laitteet ovat jatkuvan tuotekehityksen alla. Siten meidän täytyy
tehdä varauma koskien valmistuksen ja
varusteiden muutoksia.
Kuvaus
Valmistettu uusimmalla IGBT:hen perustuvalla invertteriteknologialla, nämä
tasavirralla toimivat hitsit, joilla on parhaat kaariominaisuudet, sopivat kaikkiin
korkeatasoisiin toimintoihin minkätyyppisellä elektrodilla tahansa. Ne sopivat
käytettäviksi työmailla sekä kiinnityksiä
ja huoltoa suorittavissa yrityksissä. MATRIX 250 E takaavat ehdottoman hitsausparametrien vakauden ja "nopean ominaisdynaamiikan" ansiosta ovat erityi-
sen sopivia laatua vaativaan hitsaukseen. MATRIX 250 E:llä voi suorittaa
TIG-hitsauksia lift- sytytyksellä.
OMINAISUUDET
• Erinomaiset hitsausominaisuudet kaikentyyppisillä elektrodeilla;
• Pienet mitat ja vähäinen paino helottavat kuljtusta;
• Säädettävä Arc Force
• Automaattinen verkkojännitteen kompensointi +15% -20%;
• Mahdollisuus ammattimaiseen TIGhitsaukseen lift -sytytyksen ansiosta;
• Vähäinen energiankulutus;
• Uusi ja tilankäytöltään tehokaas muotoilu;
• Kantava rakenne metallinen iskunkestävillä muovipaneeleilla;
• Ohjaimet iskusuojatut;
• Tukeva runkoon kiinnitetty kahva;
• Kalteva kaikista kulmista hyvin näkyvä
etupaneelli parametrien näkyvyyden
ja säätämisen helpottamiseksi;
• Suojataso IP 23 C, sähköiset osat
pölysuojatut ja niiden käyttö mahdollista vaikeimmissakin työympäristöissä uuden tunnelituuletusjärjestelmän ansiosta;
• Automaattinen Hot Start vaikeiden
elektrodien sytytyksen helpottamiseksi;
• Antisticking -toiminto elektrodien liimautumisen estämiseksi;
• TIG-hitsaus "lift"-tyypin lämmönkontrollikäynnistyksellä (TCS), joka vähentää minimiin volframin vaikutuksen ja
sallii hitsauksen myös kulmissa
Taulukko 1
Varaosaluettelo 86-88
Varaosien tilaus 90
Malli
Kolmivaiheinen virransyöttö 50/60 Hz V 400 400
Säätökenttä A 5 ÷ 250 5 ÷ 250
Maksimitehokkuus kVA 7 7
Tyhjiön sekundaarijännite V 95 95
Käytettävissä oleva virta (100%) A 170 160
Käytettävissä oleva virta (60%) A 200 200
Käytettävissä oleva virta (35%) A 250 250
Käytettävissä olevat elektrodit 1,6 ÷ 5
Eristysluokka H
Suojausluokka IP 23
Mitat
Paino kg 19
56
mm 500-425-220
MATRIX 250 E
TIG DC MMA
Page 57
• Generaattori noudattaa lisäksi kaikkia
Euroopan yhteisön voimassa olevia
normeja ja direktiivejä
Tekniset tiedot
Laitteen yleiset tekniset tiedot on koottu
yhteen taulukkoon 1.
Käytön rajoitukset
(ISO/IEC 60974-1)
Hitsauslaitteen käyttö on tyypillisesti katkeilevaa, koska työskentely muodostuu
tehokkaan työskentelyn jaksoista (hitsaus) ja lepovaiheista (osien asettaminen, langan vaihtaminen, hiontatoimenpiteet jne). Tämä hitsauslaite on mitoitettu käyttämään 12 kertaisesti nimellisen maksimivirran, täysin turvallisesti,
työskentelyjaksolla, joka on 35% kokonaiskäyttöajasta. Vallitsevat normit määrittelevät 10 minuuttia kokonaiskäyttöajaksi. Työskentelyjaksoksi määritellään
35% kyseisestä jaksosta. Ylitettäesssa
sallittu työskentelyjakso aiheutetaan
lämpösuojauksen väliintulo, joka suojaa
hitsauslaitteen sisäisiä osia vaaralliselta
ylikuumenemiselta. Lämpösuojauksen
väliintulo näkyy termostaatin keltaisen
merkkivalon syttymisenä. Muutaman
minuutin kuluttua lämpösuojaus menee
pois päältä automaattisesti (keltainen
merkkivalo sammuu) ja hitsauslaite on
uudelleen käyttövalmis. Älkää hitsako
sateessa. Tämä generaattori on rakennettu suojausasteen IP 23 mukaisesti.
Turvallisuusmääräykset
YLEISET
TURVALLISUUSMÄÄRÄYKSET
Näitä tuotteita tulee käyttää hitsaukseen eikä
muuhun sopimattomaan
käyttötarkoitukseen.
Käyttö on sallittu ainoastaan koulutetuille ja kokeneille henkilöille. Käyttäjän tulee noudattaa turvallisuusmääräyksiä CE 26-9 HD
407 turvatakseen oma ja kolmansien
osapuolien turvallisuus.
SÄHKÖISKUJEN ESTÄMINEN
• Älä suorita korjauksia
generaattori jännitteen
alaisena.
• Ennen minkä tahansa
huolto- tai korjaustoimenpiteen suorittamista, irroita kone sähkövirrasta.
• Varmista, että hitsauslaite on yhdistetty tehokkaaseen maajohtoon.
• Laitteen asennuksen saa tehdä ainoastaan asiantunteva henkilökunta.
Kaikkien liitosten tulee olla yhdenmukaisia voimassa olevien määräysten
(IEC 60821) ja onnettomuuksia estävien lakien kanssa.
• Älä koskaan hitsaa kosteassa tai
märässä ympäristössä tai sateen alla.
• Älä hitsaa vaurioituneilla tai löysillä
johdoilla. Tarkista usein kaikki johdot
ja varmista, ettei niiden eristeissä ole
vikaa, ettei johdot ole paljaita tai ettei
liitokset ole löystyneet.
• Älä hitsaa läpileikkaukseltaan liian pienillä johdoilla ja lopeta hitsaus, jos johdot kuumenevat eristyksen nopean
huonontumisen välttämiseksi.
• Älä koske koskaan suoraan jännitteen
alaisiin osiin.
• Käytön jälkeen aseta huolella paikalleen käytetty juottolamppu tai elektrodinkannatin välttäen kosketusta maadoitettuihin osiin.
SUOJAUS HITSAUKSEN SAVUA JA
KAASUA VASTAAN
• Huolehdi työskentelytilan ilman puhdistuksesta hitsauksen aikana
syntyneistä savusta ja
kaasuista erityisesti,
kun hitsaus tapahtuu
pienissä tiloissa.
• Sijoita hitsauslaite hyvin ilmastoituihin
tiloihin.
• Poista mahdolliset maalikerrokset,
jotka peittävät hitsattavia osia, koska
niistä voi muodostua myrkyllistä kaasua. Joka tapauksessa ilmastoi työskentelytila.
• Älä hitsaa tiloissa, joissa kaasuvuodot
ovat mahdollisia eikä polttomoottorien
läheisyydessä.
• Aseta hitsauslaite kauas rasvanpoistoastioista, joissa käytetään liuotusaineina trikloorieteeniä tai muita hiilivetyklooriaineita, koska valokaari ja
tämän tuottama ultraviolettisäteily reagoivat monien höyryjen kanssa muodostaen karbonyylikloridia, joka on
erittäin myrkyllinen kaasu.
SUOJAUS SÄTEILYÄ JA
PALOVAMMOJA VASTAAN
• Älä koskaan käytä rikkinäisiä tai vioittuneita
suojalaseja.
• Älä katso hitsauksen
valokaarta ilman asiaankuuluvaa suojakilpeä tai suojakypärää.
• Suojaa silmät asiaankuuluvalla suojakilvellä, joka on varustettu erityisellä
kemiallisesti aktiivisia säteitä läpäisemättömällä lasilla (suoja-aste 9 ? 14
EN 169).
• Korvaa välittömästi vaurioituneet lasit.
• Aseta läpinäkyvä lasi erityisen suojalasin eteen suojataksesi sitä.
• Älä sytytä valokaarta ennen kuin olet
varmistanut, että lähellä olevat ihmiset
on varustettu tarvittavilla suojavarusteilla.
• Ole varovainen, ettei lähellä olevat
ihmiset vahingoita silmiään hitsauksen
valokaaren ultraviolettisäteilystä.
• Käytä aina suojaesiliinaa, suojalaseja
ja hansikkaita.
• Käytä korvasuojuksia tai korvatappeja.
• Käytä nahkahansikkaita välttääksesi
palohaavoja ja hiertymiä osien käsittelyn aikana.
LIEKKIEN JA RÄJÄHDYSTEN
EHKÄISEMINEN
• Vie kaikki polttoaineet
kauas työskentelypaikalta.
• Älä hitsaa syttyvien
materiaalien tai nesteiden läheisyydessä tai
ympäristössä, jossa on räjähtäviä kaasuja.
• Älä pukeudu vaatteisiin, jotka on kyllästetty öljyllä tai rasvalla, koska kipinät voivat sytyttää ne liekkeihin.
• Älä hitsaa astiaa ilman, että ensin varmistat mitä se on sisältänyt. Myös
pieni kaasu- tai nestejäämä voi aiheuttaa räjähdyksen.
• Älä käytä koskaan happea kaasun
poistamiseen säilytysastiasta.
• Vältä hitsaamasta kappaleita, joissa
on laajoja tyhjiöitä ja joita ei ole täydellisesti tyhjennetty.
• Pidä aina sammutin työskentelypaikan
läheisyydessä.
• Älä koskaan käytä happea hitsauksen
juottolampussa vaan ainoastaan jalokaasuja tai niiden seosta.
SÄHKÖMAGNEETTISISTA KENTISTÄ
JOHTUVAT RISKIT
• Koneen synnyttämä
sähkömagneettinen
kenttä voi olla vaarallinen sydämentahdistimen kantajille, kuulolaitteen tai vastaavien
kojeiden käyttäjille; kyseisten henkilöiden tulee keskustella oman lääkärinsä
kanssa ennen käynnissä olevan
koneen läheisyyteen menemistä.
• Älä lähesty käynnissä olevaa konetta
kellon, magneettisten tietolevyjen,
ajastimen jne kanssa. Nämä esineet
voivat kärsiä korjaamattomia vaurioita
magneettikentästä johtuen.
• Tämä laite on yhdenmukainen suojavaatimusten kanssa, jotka on määritelty direktiiveissä 89/336 CEE, 92/31
CEE ja 93/68 CEE sähkömagneettisten aineiden osalta (EMC). Erityisesti
se on yhdenmukainen normin EN
50199 teknisten kuvausten kanssa ja
se on tarkoitettu käytettäväksi teollisisissa rakennuksissa eikä kotikäyttöön.
Mikäli sähkömagneettisia ongelmia
ilmaantuu on käyttäjän velvollisuus
ratkaista tilanne valmistajan teknisen
avun kanssa. Joissain tapauksissa on
välttämätöntä suojata hitsauslaite ja
57
Page 58
asentaa, syöttölinjaan, sopivat suodattimet.
RAAKA-AINEET JA HÄVITTÄMINEN
• Nämä koneet on rakennettu raakaaineista,
joissa ei ole käyttäjälle
myrkyllisiä tai vahingollisia aineita.
• Konetta hävitettäessä
on tarpeen purkaa kone ja eritellä osat
käytetyn materiaalin perusteella.
KAASUJEN KÄSITTELY JA
VARASTOINTI
Kaasupulloissa olevia painekaasuja on käsiteltävä
asiaankuuluvalla varovaisuudella. On ensisijaisen
tärkeää, että tällaiset kaasut pidetään kaukana
sähkökaapeleista tai muista sähköpiireistä.
• Suosittelemme sellaisten kaasupullojen käyttöä, joihin on selvästi merkitty
säiliön sisältämän kaasun tyyppi;
älkää luottako merkkiväreihin.
• Sulkekaa venttiilit aina, kun ette käytä
kaasua ja kun kaasupullo on tyhjä,
palauttakaa se välittömästi.
• Asettakaa kaasupullot sellaiseen paikkaan, jossa niihin ei kohdistu iskuja
eivätkä ne pääse vahingossa kaatumaan.
• Älkää yrittäkö täyttää niitä.
• Käyttäkää ainoastaan sertifioituja letkuja ja liittimiä kutakin käytettävää
kaasutyyppiä varten ja jos letkut ja liittimet ovat vahingoittuneet, vaihtakaa
ne.
• Käyttäkää asiaankuuluvaa paineensäädintä. Asentakaa se käsin kaasupulloon ja jos teillä on epäilyksiä sen
toimivuuden suhteen, vaihtakaa tai
korjatkaa se välittömästi.
• Avatkaa hitaasti kaasupullon venttiili
siten, että säätimen paine hitaasti
nousee.
• Kun mittaosoitin on paineistettu sopivaksi, jättäkää venttiili saavutettuun
asentoon.
• Inerttien kaasujen tapauksessa avatkaa venttiili kokonaan.
• Polttokaasujen tapauksessa avatkaa
venttiiliä vajaa yksi kierros, jolloin se
voidaan nopeasti sulkea hätätapauksessa.
Laitteen asennuspaikka tulee valita huolella varmistaen hyvä ja turvallinen toiminta.
Käyttäjä on vastuussa laitteen asennuksesta ja käytöstä valmistajan tässä käyttöoppaassa olevien ohjeiden mukaisesti.
Ennen laitteen asentamista käyttäjän
tulee huomioida mahdolliset sähkömagneettiset ongelmat työskentelyalueella.
Erityisesti, ehdotamme välttämään laitteen asentamista seuraavien kohteiden
läheisyyteen:
• kilpien, kontrollilaitteiden tai puhelimen johdot;
• radio- tai televisiolähettimet ja vastaanottimet;
• tietokoneet ja kontrolli- ja mittauslaitteet;
• turvallisuus ja suojalaitteet.
Sydämentahdistimen kantajat ja kuulolaitteen tai vastaavien kojeiden käyttäjien tulee keskustella oman lääkärinsä
kanssa ennen käynnissä olevan koneen
läheisyyteen menemistä. Laitteen asennusympäristön tulee olla yhdenmukainen suojakuoren suojausasteen kanssa,
joka on IP 23 (julkaisu IEC 529). Tämän
laitteen jäähdytysjärjestelmä toimii
koneistetun ilmanvaihdon avulla ja siten
sen tulee olla asetettu paikalleen siten,
että ilma voi helposti mennä sisään ja
ulos rungossa olevista aukoista.
Ennen hitsauslaitteen käyttölinjaan
yhdistämistä tarkistakaa, että kyltin
tiedot vastaavat verkon jännitettä ja
frekvenssiä ja että hitsauslaitteen
sähkönappula on asennossa "0".
Liitä hitsauslaite verkkovirtaan neutraalimaatolla.
Liitäntä virransyöttöverkkoon tulee suorittaa varusteluun kuuluvan pistotulpan
avulla. Jos on tarpeen vaihtaa pistotulppa, toimikaa seuraavalla tavalla:
• 3 johdinta palvelevat koneen liittämiseksi verkkoon;
Asennus
Liittyminen
käyttölinjaan
Taulukko 2
Malli MATRIX 250 E
I2 Nimellinen maksimi35% (*) A 250
Asennusteho kVA 7
Nimellinen virta sulakkeet, luokka "gl" A 10
Linjaan liittymisjohto
Pituus m3
Halkaisija
Negatiivisen navan johto
(*) Käyttötekijä
mm
mm
2
2
1,5
35
• neljäs KELTA-VIHREÄ johdin toimii
maadoitusjohtona.
Yhdistä syöttöjohtoon sopivan kokoinen normalisoitu (3p+t) pistoke ja
varmista, että verkon pistorasia on
varustettu sulakkeilla tai automaattisella katkaisimella; vastaava
maajohdon pää täytyy yhdistää syöttöjohdon maajohtimeen (KELTAVIHREÄ).
Taulukko 2 esittää suositellut kapasiteettiarvot syöttölinjan hitaille sulakkeille,
jotka on valittu hitsauslaitteen käyttämän
nimellisen maksimivirran ja syöttölinjan
nimellisen jännitteen perusteella.
HUOMAA 1:
jatkojohtojen tulee olla halkaisijaltaan
riittäviä, ei missään tapauksessa pienempiä kuin mukana tullut johto.
HUOMAA 2:
rien kehittämä jännite on epästabiilia, ei
suositella hitsauskoneen kytkemistä
näihin laitteisiin.
mahdollisten syöttöjohdon
koska moottorigeneraatto-
Käyttösäännökset
KOMENTO JA KONTROLLILAITTEET
(fig. A)
Sij. 1
Sij. 2
Sij. 3
Sij. 4
Sij. 5
Sij. 6
Sij. 7
Syöttölinjan katkaisija. Asennossa "0" hitsauslaite on sammutettu.
Negatiivisen navan johdon ja
hitsauspuikon pitimen johdon
pikaliittimet.
6 -napainen liitin kauko-ohjausta varten.
3 hitsaustoiminnan valitsin:
• MMA
: hitsaukseen päällystetyillä elektrodeilla: rutiili,
emäksiset, selluloosa, valurauta ja alumiini.
• MMA CrNi
teräksen hitsaukseen. Erityisen dynaamisen ominaisuuden ansiosta hitsaus voidaan
suorittaa pehmeällä ja äärimmäisen vakaalla kaarella
korkealaatuisen hitsaus tuloksen saavuttamiseksi.
•TIG
lämpötarkkailtun sytytyksen
(TCS) ansiosta, sytyttäminen
tapahtuu tarkasti ja nopeasti
ja vähentää minimiin tungsteinin inkluusiot ja poistaa
hitsattavaan kappaleeseen
tapahtuvan kauverruksen.
Potentiometri hitsausvirran
säätämiseen.
Säädettävän Arc Force:n
tarkkailu potentiometrillä
parhaimman hitsauskaaren
ominaisuuden valitsemiseksi.
TERMOSTAATIN keltainen
merkkivalo. Tämän valon syttyminen merkitsee, että lämpösuojaus on käynnistynyt, koska
työskennellään työskentelyjakson ulkopuolella. Odota muu-
: ruostumattoman
: lift -tyyppisen uuden
58
Page 59
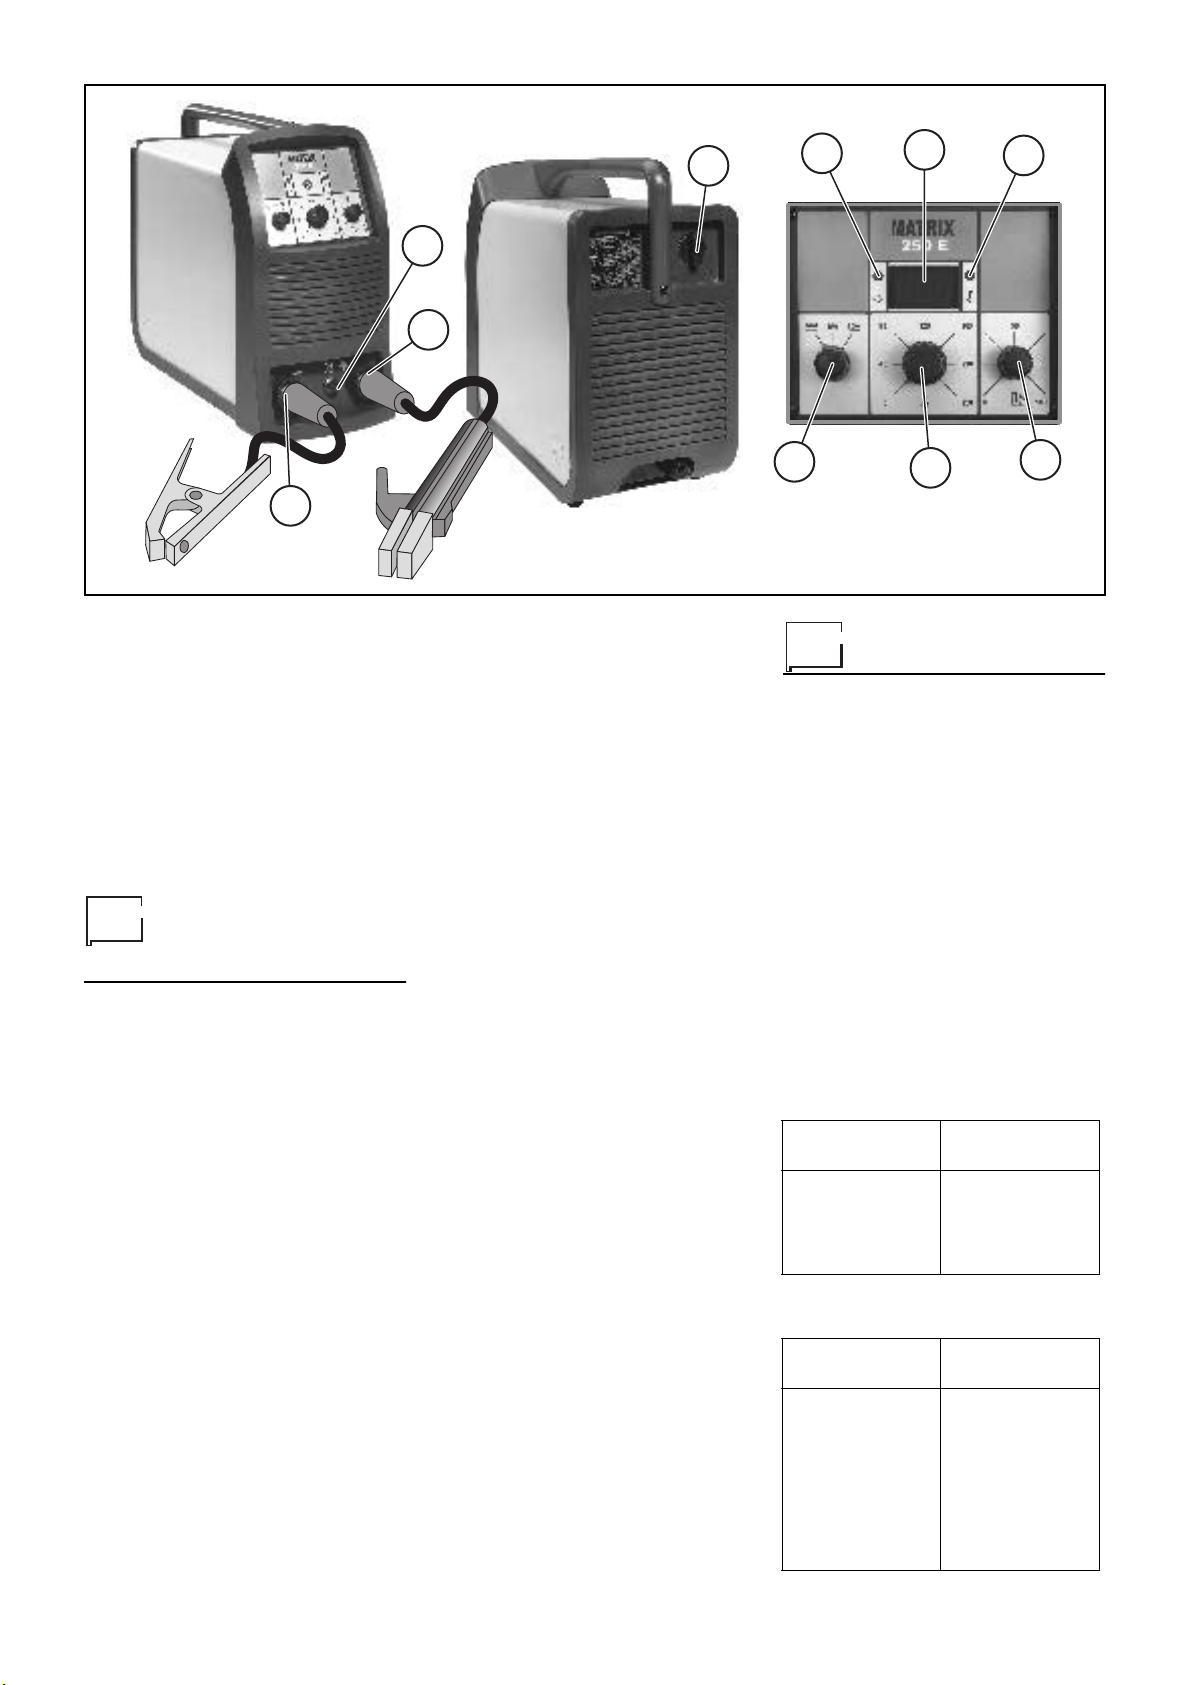
1
9
8
7
3
2
2
tama minuutti ennen hitsauk-
Sij. 8
Sij. 9
sen jatkamista.
Digitaalinen ampeerimittari hitsausvirran etukäteen tapahtuvaa säätämistä varten (vain
lisävarusteena olevassa paneelissa).
SYÖTTÖVIRRAN vihreä
merkkivalo. Tämän valon syttyminen merkitsee, että hitsauslaite on jännitteen alainen ja
valmis käytettäväksi.
Hitsausjohtojen
yhdistäminen
Yhdistä, aina laite verkkovirrasta irroitettuna, hitsausjohdot hitsauslaitteen ulostuloliittimiin (Positiivinen ja Negatiivinen); liittäen ne hitsauspihteihin ja negatiivisen navan johtoon; polaarisuus riippuen käytettävän hitsauspuikon tyypistä
(Kuva A).
Valitkaa hitsauspuikkojen valmistajien
ohjeiden mukaisesti. Hitsausjohtojen
tulee olla mahdollisimman lyhyitä, niiden
tulee olla lähellä toisiaan, asetettu lattiatasoon tai sitä lähelle.
HITSATTAVA OSA
Hitsattava osa tulisi aina maadoittaa
elektromagneettisten päästöjen vähentämiseksi. On tarpeen kiinnittää erittäin
paljon huomiota, että osan maadoitusjohdon liittäminen ei lisää käyttäjän
onnettomuusriskiä tai muiden sähkölaitteiden rikkomenoriskiä.
Jos on välttämätöntä yhdistää hitsattava osa maajohtoon, on tarpeen tehdä
suora liittäminen osan ja maakuopan
välillä. Niissä maissa, joissa tämä ei ole
luvallista, yhdistä hitsattava osa käyt-
täen sopivia kondensaattoreita, jotka on
sallittu kansallisten säännösten mukaan.
HITSAUKSEN PARAMETRIT
Taulukossa 3 esitetään muutamia yleisiä
ohjeita hitsauspuikon valintaan riippuen
hitsattavan osan paksuudesta.
Taulukossa osoitetaan jännitearvot, joita
tulee käyttää vastaavien hitsauspuikkojen kanssa hitsattaessa normaaleja ja
niukkaseosteisia teräksiä. Kyseisiä tietoja ei tule ymmärtää ehdottomina rajaarvoina vaan viitteellisinä ohjearvoina;
tarkkaa valintaa tehtäessä seuratkaa hitsauspuikkojen valmistajan ohjeita. Käytettävä sähkövirta riippuu hitsauksen
sijainnista, tehtävästä liitoksesta ja vaihtelee kasvavassa suhteessa hitsattavan
osan kokoon ja paksuuteen nähden.
Käytettävän virran intensiteettiarvo eri
hitsaustyypeille, säädeltävän alueen
rajoissa on osoitettu taulukossa 4.
• Korkea hitsauksille, jotka suoritetaan
tasossa, etutasossa tai vertikaalisesti
nousevasti.
• Keskimääräinen päänyläpuolisille hitsauksille.
• Alhainen vertikaalisesti laskeville hitsauksille ja yhdistettäessä pieniä
ennalta lämmitettyjä paloja.
Summittainen ohje käytettävän keskiarvovirran laskemiseksi hitsattaessa elektrodeilla normaalia terästä:
I = 50 x (Øe – 1)
jossa:
I = hitsausvirran intensiteetti
Øe = elektrodin halkaisija
Esimerkki:
elektrodin halkaisija 4 mm
I = 50 x (4 –1) = 50 x 3 = 150A
4
5
6
Kuva A
Ennen hitsausta
TÄRKEÄÄ:
nistämistä, tarkista uudelleen, että syöttöverkon jännite ja frekvenssi vastaavat
tietokyltin tietoja.
1)
Säädä hitsausvirta käsitellen
kojetaulussa olevaa potentiometria
(sij. 4, kuva A).
2)
Säädä HITSAUSTYYPIN säädin (sij.
3, kuva A) sopivimpaan asentoon
riippuen suoritettavan hitsauksen
tyypistä.
3)
Käynnistä hitsauslaite valiten sij. 1
linjavirran katkaisijasta (sij. 1, kuva
A).
4)
Vihreä merkkivalo (sij. 8, kuva A)
osoittaa, että hitsauslaite on jännitteessä ja että se on valmis käytettäväksi.
HITSAUKSEN PAK-
SUUS (mm)
Ø HITSAUSPUIKKO
ennen hitsauslaitteen käyn-
Taulukko 3
Ø HITSAUSPUIKKO
(mm)
1,5 ÷ 3 2
3 ÷ 5 2,5
5 ÷ 12 3,25
>= 12 4
Taulukko 4
(mm)
1,6 30 ÷ 60
2 40 ÷ 75
2,5 60 ÷ 110
3,25 95 ÷ 140
4 140 ÷ 190
5 190 ÷ 240
6 220 ÷ 330
SÄHKÖVIRTA (A)
59
Page 60
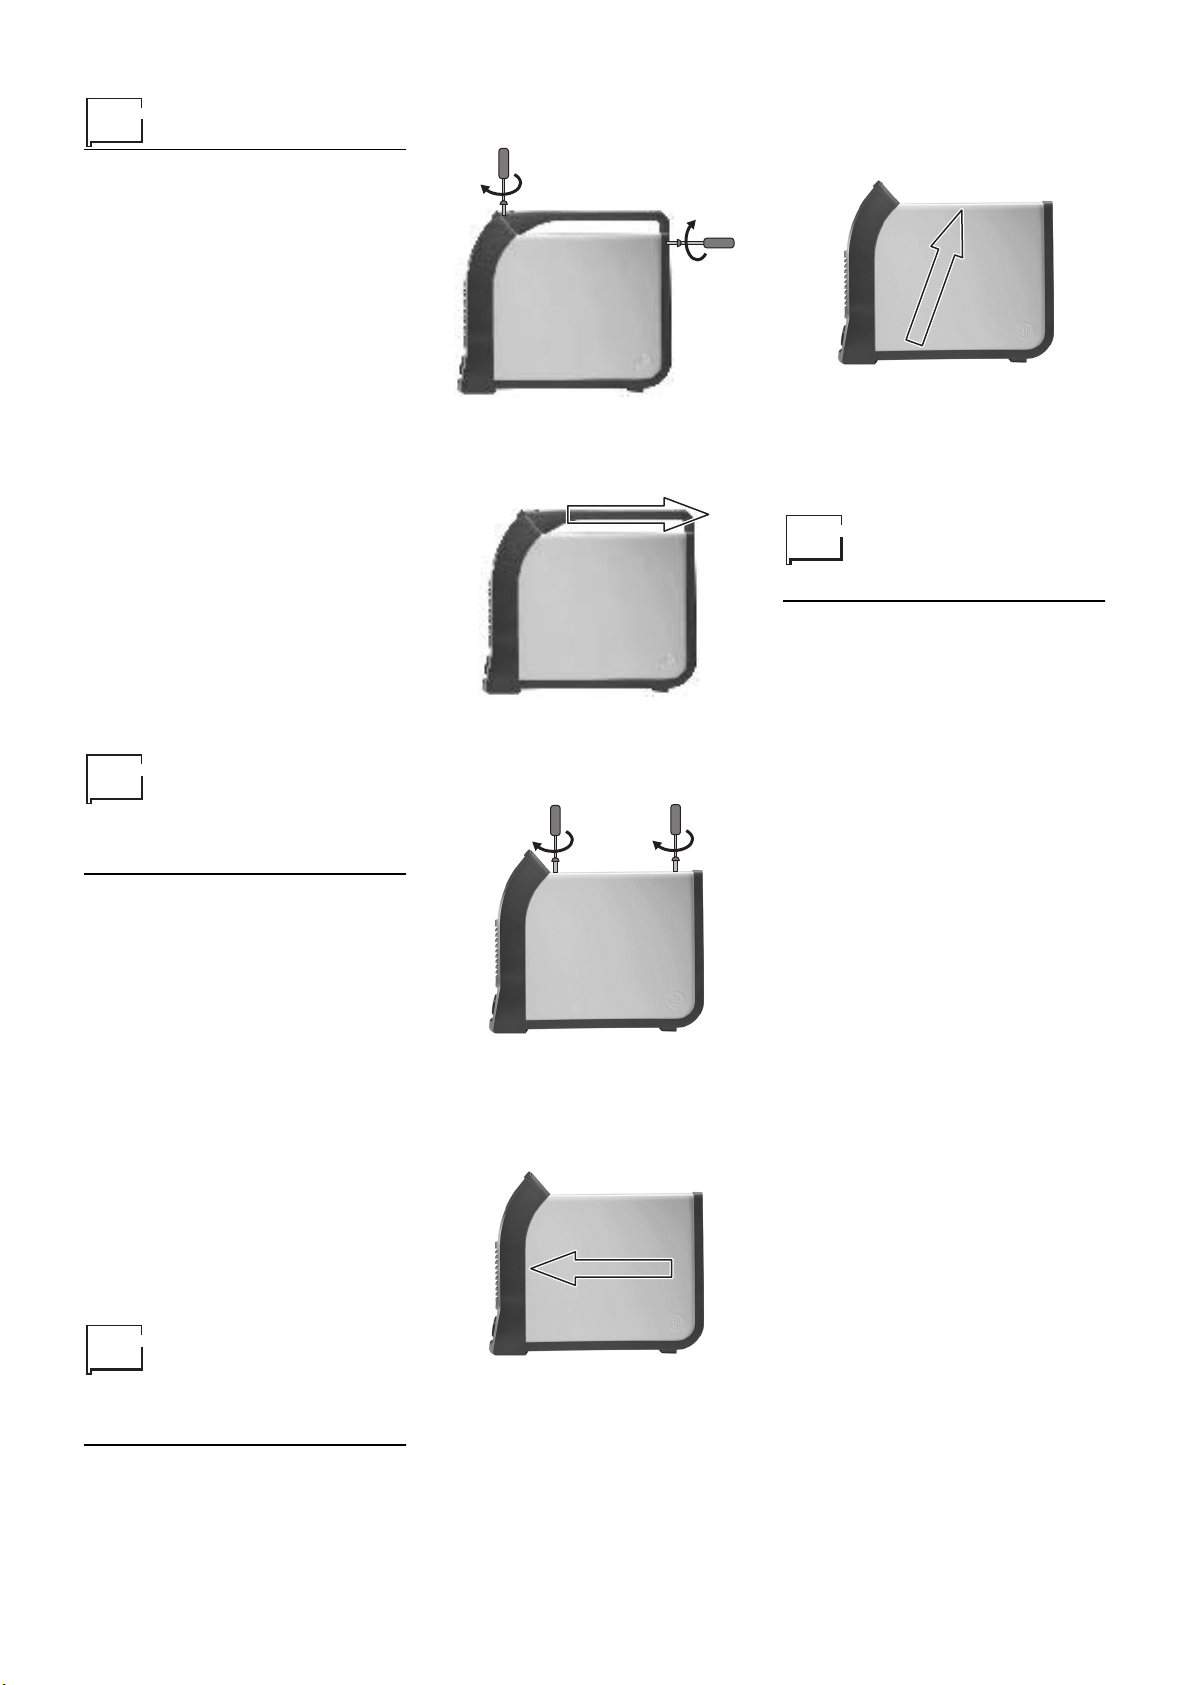
Huolto
1)
Kierrä kaksi kahvan kiittnnittävää
ruuvia auki.
5)
Irrota kansi nostamalla sitä molemmin käsin.
HUOMIO:
sisällä tehtävää tarkastusta irroita laite
sähköverkosta.
VARAOSAT
Alkuperäiset varaosat on suunniteltu
nimenomaan laitteeseemme sopiviksi.
Muiden kuin alkuperäisten varaosien
käyttö voi aiheuttaa suorituskyvyn ja turvallisuustason heikkenemistä. Valmistaja ei vastaa sellaisista vahingoista,
jotka johtuvat muiden kuin alkuperäisten
varaosien käytöstä.
GENERAATTORI
Koska nämä laitteet ovat kokonaan
staattisia toimikaa seuraavalla tavalla:
• Säännölliseen generaattorin sisään
kerääntyneen pölyn ja lian poistamiseen paineilman avulla. Älä suuntaa
paineilman suihkua suoraan sähköisiin osiin, sillä ne voivat vahingoittua
• Säännölliset tarkastukset, jotta havaitaan kuluneet kaapelit tai löystyneet
liitokset, jotka voivat aiheuttaa ylikuumenemista.
Ennen mitään generaattorin
Mahdollisten vaikeuksien kartoitus ja
niiden poistaminen
2)
Irrota kahva vetämällä sitä taaksepäin.
3)
Irrota suojakatto ja kierrä auki 3 kannen kiinnittävää ruuvia.
Suorita kokoaminen suorittamalla toimenpiteet päinvastaisessa järjestyksessä.
Elektronisen piirilevyn vaihto
• Kierrä auki 4 etukehikkoa kiinnittävää
ruuvia.
• Poista säätönappulat.
• Vedä kortin sähköliittimet ulos.
• Kierrä tukipylväät auki.
• Poista sähkökortti nostamalla se paikaltaan.
• Kiinnitä uusi kortti suorittamalla toimenpiteet päinvastaisessa järjestyksessä.
Useimmat vaikeudet johtuvat syöttölinjassa olevista ongelmista. Vian
ilmaantuessa toimi seuraavasti:
Tarkista linjan jännitearvo.
1)
2)
Tarkista, että syöttöjohto on hyvin
kiinnitetty pistokkeeseen ja verkon
katkaisijaan.
3)
Varmista, että verkon sulakkeet eivät
ole palaneet tai löystyneet.
4)
Tarkista seuraavien osien viallisuus:
• •hitsauslaitteen syöttövirran katkaisija
• •pistokkeen pistorasia seinässä
• •generaattorin katkaisija.
HUOMAA:
minen vaatii teknistä asiantuntemusta,
suositellaan ongelmien ilmetessä kääntymään asiantuntevan henkilön tai valtuutetun teknisen huollon puoleen.
Koska generaattorin korjaa-
Hitsauskoneen
kokoonpano ja
purkaminen
Toimi seuraavalla tavalla:
4)
Työnnä molemmin käsin kantta etupaneelia kohden vapauttamalla takaalue.
60
Page 61
61
Page 62
N
NORSK
Innledning 62
Beskrivelse 62
Tekniske data 63
Bruksområder
(ISO/IEC 60974-1) 63
Sikkerhetsforskrifter 63
Installasjon 64
Kopling til elnettet 64
Veiledning 64
Tilkopling sveisekabler 65
Før sveising tar til 65
Vedlikehold 65
Feil og fjerning av dem 66
Regulering av det elektroniske
kortet 75
Elektriske skjema 80
Tegnforklaring av elektrisk
skjema 81
Fargeforklaring 81
Tegnforklaring av de grafiske sym-
bolene på maskinen 83
Tegnforklaring av de grafiske symbolene på merkeplaten 85
Innledning
Vi takker deg for at du valgte et av våre
produkter. Før du tar sveisemaskinen i
bruk, skal du lese nøye igjennom
instruksene i denne håndboken. For å
oppnå best mulig sveiseresultat og sikre
at maskinen og alle dens deler fungerer
som de skal og får en lengst mulig levetid, hold deg til bruksinstruksene og til de
forskriftene for vedlikehold som finnes i
håndboken. Det er i kundens interesse
at vedlikehold og, når det viser seg å
være nødvendig, reparasjon av apparatet utføres ved våre serviceverksteder
da disse har riktig utstyr og opplært personell. Alle våre apparater og maskiner
blir konstant videreutviklet. Av denne
grunn forbeholder vi oss retten til å
modifisere både apparatene/maskinene
og utstyret som følger med.
Beskrivelse
Sveisemaskinene har blitt konstruert
ved å benytte aller nyeste inverterteknologi, basert på IGBT. De blir drevet
med likestrøm og har fått ytterligere forbedrede lysbueegenskaper, og kan derfor anbefales i alle typer sveiseoperasjoner av høy kvalitet og med en hvilen
som helst type elektroder. Sveisemaskinene er egnet til å benyttes i verftindustrien, i monterings- og vedlikeholdsarbeid. MATRIX 250 E garanterer absolutt stabile sveiseparametre, og takket
være deres "hurtig -dynamiske egenskaper" er de ideelle for utførelsen av høykvalitetssveising. Sveisemaskinene
MATRIX 250 E gir en også muligheten til
å utføre TIG sveiseing med anslag av
typen lift.
KARAKTERISTISKE EGENSKAPER
• Utmerkede sveiseegenskaper med en
hvilken som helst type elektroder.
• Mindre dimensjoner og redusert vekt
for å kunne lette forflyttingen av maskinen.
• Regulerbar Arc Force.
• Automatisk kompensasjon av nettspenningen på +15% - 20%.
• Mulighet til å utføre profesjonell TIG
sveising takket være anslag av typen
lift.
• Redusert energiforbruk.
• Fornyet og kompakt design.
• Bærende struktur i metall med støtsikre paneler i plastikk.
• Kommandoer beskyttet mot tilfeldige
støt.
• Robust håndtak innebygd i rammen.
• Hellende framside som er godt synlig
fra enhver vinkel for å kunne lette
avlesningen og reguleringen av parametrene.
• Beskyttelsesgrad IP 23 C og de elektroniske komponentene beskyttet mot
støv. Takket være det nyutviklede
"Tunnel- ventilasjonssystemet" kan en
tillate seg å anvende maskinen under
de mest tøffe arbeidsforhold.
• Automatisk Hot Start for å forbedre
anslaget med vanskelige elektroder.
• Funksjonen Antisticking for å unngå at
elektrodene klistrer seg fast.
Tabell 1
Reservedelliste 86-88
Bestilling av reservedeler 90
Modell
Trefasesstrømforsyning 50/60 Hz V 400 400
Reguleringsfelt A 5 ÷ 250 5 ÷ 250
Maksimal effekt kVA 7 7
Sekundær tomgangsspenning V 95 95
Anvendelig strøm ved 100% A 170 160
Anvendelig strøm ved 60% A 200 200
Anvendelig strøm ved 35% A 250 250
Anvendelige elektroder 1,6 ÷ 5
Isolasjonsklasse H
Beskyttelsesklasse IP 23
Dimensjoner
Vekt kg 19
62
mm 500-425-220
MATRIX 250 E
TIG DC MMA
Page 63
• TIG-sveising med start av typen "lift"
med termisk kontroll (TCS) som minimerer inntaket av tungsten og tillater
sveising i hjørner;
• Sveiseutstyret tilfredsstiller i tillegg
samtlige gjeldende EU-normer og EUkrav.
Tekniske data
De generelle tekniske egenskapene for
anlegget finnes i tabell 1.
Bruksområder
(ISO/IEC 60974-1)
Bruken av en sveisemaskin er aldri jevn
da sveising inkluderer både arbeidsfaser
(sveising) og hvilefaser (tilrettelegging
av sveisestykket, skifting av tråd, sliping,
osv.). Sveisemaskinen er laget for en
maksimal nominell spenning på I 2,
under helt sikre forhold, for en arbeidsperiode på 35% i forhold til totalt periode. Med dagens sikkerhetsforskrifter er
10 min. satt som totalperiode. Som
arbeidssyklus regnes 35% av ovennevnte periode. Utover denne arbeidssyklusen vil et termisk vern mot overoppheting av maskinens indre deler,
utløses. Utløsningen vises ved at den
gule LEDen begynner å lyse. Etter noen
minutter nullstilles vernet automatisk
(den gule LEDen slukkes) og sveiseapparatet er på ny klar til bruk. Ikke sveis
hvis det regner. Generatoren er konstruert i henhold til beskyttelsesklasse IP 23.
Sikkerhetsforskrifter
GENERELLE
SIKKERHETSFORSKRIFTER
Våre apparater skal kun
brukes til sveising. De er
ikke egnet til andre formål. Videre skal de kun
brukes av opplært personell med erfaring. Brukeren skal overholde sikkerhetsforskriftene
CEI 26-9 HD 407 for sin egen og andres
sikkerhet.
FOREBYGGELSE AV ELEKTRISK
STØT
• Utfør aldri reparasjoner
når generatoren er
strømtilført.
• Forsikre deg at maskinen er tilkoplet et godt
jordingsanlegg.
• Installasjon av maskinen skal utføres
av kvalifisert personell. Alle koplingene skal være i samsvar med de
gjeldende forskriftene (IEC 60821) og
lover for sikkerhet og sikring.
• Sveis aldri i fuktige lokaler, hvor det er
vann tilstede, eller i regnvær.
• Sveis aldri med slitte kabler eller dersom disse sitter løst. Sjekk kablene
ofte og kontroller at de er godt isolert,
at ingen ledninger ligger avdekket og
at koplingene ikke sitter løst.
• Sveis aldri med uegnete kabler (for lite
tverrsnitt) og avbryt sveisingen dersom kablene overopphetes for å
unngå at isoleringen forringes.
• Rør aldri direkte ved deler som er
strømtilførte.
• Etter bruk skal du legge bort brenneren og elektrodeklemmen uten å
komme borti jordete deler.
VERN MOT RØYK OG SVEISEGASS
• Du skal fjerne gass og
røyk som dannes ved
sveising, særlig når
sistnevnte utføres i lukkede rom.
• Plasser sveiseanleggene i lokaler med gode luftemuligheter.
• Fjern all maling på de områdene som
skal sveises, da malingen kan gjøre at
det dannes giftige gasser. Luft ut i
arbeidslokalene.
• Sveis ikke i lokaler hvor det kan ha
oppstått en gasslekkasje eller i nærheten av forbrenningsmotorer.
• Sett aldri sveiseapparatet i nærheten
av oljefat for utskiftning av olje og hvor
man bruker triklor-etylendamp eller
andre klorinhydrokarburer, da sveisebuen og de ultrafiolette strålene den
avgir, kan reagere med gassene nevnt
ovenfor og danne fosgen som er en
meget giftig gass.
VERN MOT STRÅLING,
FORBRENNING OG STØY
• Bruk altri ødelagte eller
defekte beskyttelsesmasker.
• Se aldri på sveisebuen
uten skjerm eller
maske.
• Beskytt øynene ved å bruke skjerm
med aktinisk glass for sveising (grad 9
÷ 14 EN 169).
• Skift øyeblikkelig ut aktinisk glass som
ikke er egnet til sveisejobben.
• Plassere et vanlig beskyttelsesglass
over det aktiniske glasset.
• Ikke tenn sveisebuen før alle personene som står nær den, er iført godt
nok verneutstyr.
• Sikre deg at personene som står nær,
ikke får skadet øynene av sveisebuens ultrafiolette stråler.
• Bruk alltid beskyttelsesforkle, vernebriller og hansker.
• Bruk ørevern/-propper.
• Bruk lærhansker for å unngå forbrenning og oppskraping når du arbeider
med deler som skal sveises.
VERN MOT FLAMMER OG
EKSPLOSJON
• Fjern alt drivstoff fra
arbeidsplassen.
• Sveis aldri i nærheten
av brennbare materialer
eller væsker, eller i
lokaler med eksplosive
gasser.
• Bruk aldri klær tilsølt med olje eller fett
da gnistene kan forårsake flammer.
• Sveis aldri beholdere som inneholder
brennbare stoffer, eller på materialer
som kan avgi brennbar eller giftig
damp dersom de opphetes.
• Sveis aldri beholdere uten å vite hva
de inneholder. Også en liten mengde
gass eller brennbar væske kan forårsake eksplosjon.
• Bruk aldri oksygen for å avgasse en
beholder.
• Unngå smeltesveising av brede renner som ikke først er blitt nøye avgasset.
• Ha alltid et brannslokningsapparat for
hånden på arbeidsplassen for sveising.
• Bruk aldri oksygen i en sveisebrenner,
kun inerte gasser eller blandinger av
disse.
ELEKTROMAGNETISKE FELT OG
DEN RISIKO DE INNEBÆRER
• Det elektromagnetiske
felt som skapes av
maskinen, kan være
farlig for personer med
pacemaker, høreapparat og liknende apparater. Disse personene må konsultere
lege før de nærmer seg sveiseapparatet når det er i bruk.
• Når apparatet er i bruk skal du ikke
komme i nærheten av det med klokker, magnetiske kontrollapparater,
timere osv. Slike gjenstander kan skades pga. det magnetiske feltet som
skapes av maskinen.
• Anlegget er i overensstemmelse med
verneforskriftene 89/336 EU, 92/31
EU og 93/68 EU som gjelder for elektromagnetisk kompatibilitet (EMC). I
særdeles grad dekker det de tekniske
forskriftene EN 50199 og skal kun brukes i industrilokaler. Det er mao. ikke
tillatt å bruke det i hjemmet. Dersom
problemer av elektromagnetisk art
skulle oppstå, er det brukerens plikt å
få maskinen reparert med teknisk
assistanse fra fabrikanten. I enkelte tilfeller må du skjerme av sveisemaskinen og legge inn filtre på elnettet.
MATERIALER OG GJENVINNING
• Våre maskiner er ikke
bygget med materialer
som kan være giftige
eller skadelige for brukeren.
• Skal maskinen gjenvinnes, er det lurt å demontere den og
63
Page 64
dele de forskjellig deler og komponenter inn i grupper.
HÅNDTERING OG OPPBEVARING AV
GASSENE
En må ta visse forholdsregler for å kunne håndtere
brennbare trykkgasser i
gassbeholdere på en
mest mulig forsvarlig
måte. Først og fremst må
gassbeholderene alltid oppbevares på
stor avstand fra strømledende kabler og
andre elektriske strømkretser.
• Vi anbefaler også å kun bruke gassbeholdere hvor det er tydelig angitt
hvilken type gass de inneholder. Vi
anbefaler likeledes å ikke stole på
merkinger hvor gasstypen identifiseres ved hjelp av farger.
• Sørg for at ventilene alltid er stengt
når gassbeholderne ikke er i bruk og
lever straks tilbake gassbeholderen
når den er tom.
• Plasser gassbeholderene på et sikkert
sted hvor de ikke risikerer å bli utsatt
for støt eller å velte.
• Ikke forsøk å fylle gassbeholderene.
• Bruk kun godkjente slanger og koblinger, beregnet for den type gass som
skal anvendes. Slanger og koblinger
som er skadet skal erstattes.
• Bruk riktig type trykkregulator. Monter
trykkregulatoren på gassbeholderen
for hånd. Trykkregulatoren må byttes
eller repareres umiddelbart hvis en
har mistanke om at den er skadet eller
ikke fungerer riktig.
• Gassbeholderens ventil åpnes langsomt slik at trykket i regulatoren øker
langsomt.
• La ventilen stå i den stillingen den har
oppnådd når måleapparatets viser er
under trykk.
• Hvis en arbeider med inerte gasser
skal ventilen åpnes helt.
• Hvis en arbeider med brennbare gasser skal ventilen åpnes mindre enn en
omgang slik at den kan stenges umidellbart i tilfelle en nødsituasjon skulle
oppstå.
Stedet hvor apparatet skal installeres,
må velges nøye for å garantere størst
mulig sikkerhet og best mulig bruk.
Brukeren er ansvarlig for installasjon og
bruk av apparatet, i samsvar med fabrikantens veiledning i denne håndboken.
Før du installerer sveisemaskinen, ta i
betraktning eventuelle problem av elektromagnetisk art som kan oppstå på
arbeidsområdet. Vi fraråder spesielt at
apparatet installeres i nærheten av:
• signalerings-, kontroll- og telefonkabler;
• sendere og mottakere for radio og
fjernsyn;
• datamaskiner og instrumenter som
brukes til utmåling og kontroll;
• verneinstrumenter.
Personer med pacemaker, høreapparat
eller liknende apparat, må konsultere
lege før de nærmer seg maskinen når
den er i bruk. Lokalet hvor maskinen
skal installeres, må ha samme sikringsgrad som ytterkassen - i vårt tilfelle IP 23
(publikasjon IEC 529). Sveisemaskinen
er avkjølt ved hjelp av forsert luftsirkulering og må derfor plasseres slik at luften
lett kan blåses inn i maskinen og ut igjen
gjennom åpningen i ytterkassen.
Før maskinen koples til elnettet, kontroller at alle opplysningene på
merkeplaten stemmer overens med
spenningen og frekvensen for hovednettet, og at linjebryteren på sveisemaskinen står på "0". Sveiseapparatet må kun kobles til strømforsyningsnett med neutral åpen jording.
EL-tilkoblingen må foretas ved hjelp av
kontakten som følger med sveiseutstyret. Hvis man må bytte kontakt, gjøres
som følger:
• 3 av trådene fra maskinen til nettet;
• den 4, som er GUL/GRØNN, går til
"JORD".
Sett et normalisert støpsel med riktig
bæreevne på matekabelen (3-faser+1)
og sett en kontakt med sikringer eller
automatisk strømbryter i veggen. Jor-
Installasjon
Kopling til elnettet
Tabell 2
Modell MATRIX 250 E
I2 maks. nominell ved 35% (*) A 250
Installert effekt kVA 7
Nominell effekt Sikringer klasse "gl" A 10
Koplingskabel til elnettet
Lengde m3
Tverrsnitt
Sveisekabel
(*) Driftsfaktorer
mm
mm
2
2
1,5
35
dingsklemmen må være tilkoplet ledningstråden for jording (GUL/
GRØNN) for strømlinjen.
Tabell 2 viser ytelsesverdiene for sikringene for senutløsning for linjen. De er
valgt på grunnlag av maksimal nominell
effekt for sveisemaskinen og nominell
spenning fra hovednettet.
MERKNAD 1:
ger til hovednettet må ha riktig tverrsnitt
og aldri ligge under snittet for matekabelen som følger med maskinen.
MERKNAD 2:
ustabiliteten av den energien som føres
av motorgeneratorene, anbefales det å
ikke koble til sveiseutstyret til denne
typen anlegg.
Eventuelle skjøtelednin-
På grunn av den høye
Veiledning
FUNKSJONS- OG
KONTROLLAPPARATER (fig. A)
Pos. 1
Pos. 2
Pos. 3
Pos. 4
Pos. 5
Pos. 6
Pos. 7
Pos. 8
Strømbryter for linjen. I stillingen "0" ers sveisemaskinen
avslått.
Hurtigkoplinger for kabelen for
klemmen og for sveisekabelen.
6-polet koplingsstykke for fjernstillingskontroll.
Velger for 3 ulike sveiseprosesser:
• MMA
: for sveising med
dekkede elektroder: rutile,
basic, cellulosiske, støpjern,
alluminium.
• MMA CrNi
rustfritt stål. Takket være den
dynamiske egenskapen er
det mulig å sveise med en
myk og ekstremt stabil
lysbue, slik at det er mulig å
utføre sveiseoperasjoner av
høy kvalitet.
•TIG
lede anslaget av typen lift
med termisk kontroll (TCS),
kan tenningene utføres raskt
og presist og dermed redusere inneslutningen av tungsten og annullere innsnittet
på arbeidsstykket som skal
sveises.
Potensiometer for regulering
av sveisestrømmen.
Arc Force kontroll, regulerbar
ved hjelp av potensiometeret
for å kunne velge sveisebuens
beste dynamiske egenskap.
Gul varsellampe for TERMOSTAT. Når denne lampen tennes, betyr det at det termiske
overlastvernet er utløst fordi du
arbeider utenfor arbeidssyklusen. Vent noen minutter før du
fortsetter sveisejobben.
Digitalt amperemeter med
forhåndsinnstilling av sveisestrømmen (leveres kun på kontrollpanel etter ønske)
: for sveising av
: ved hjelp av det nyutvik-
64
Page 65
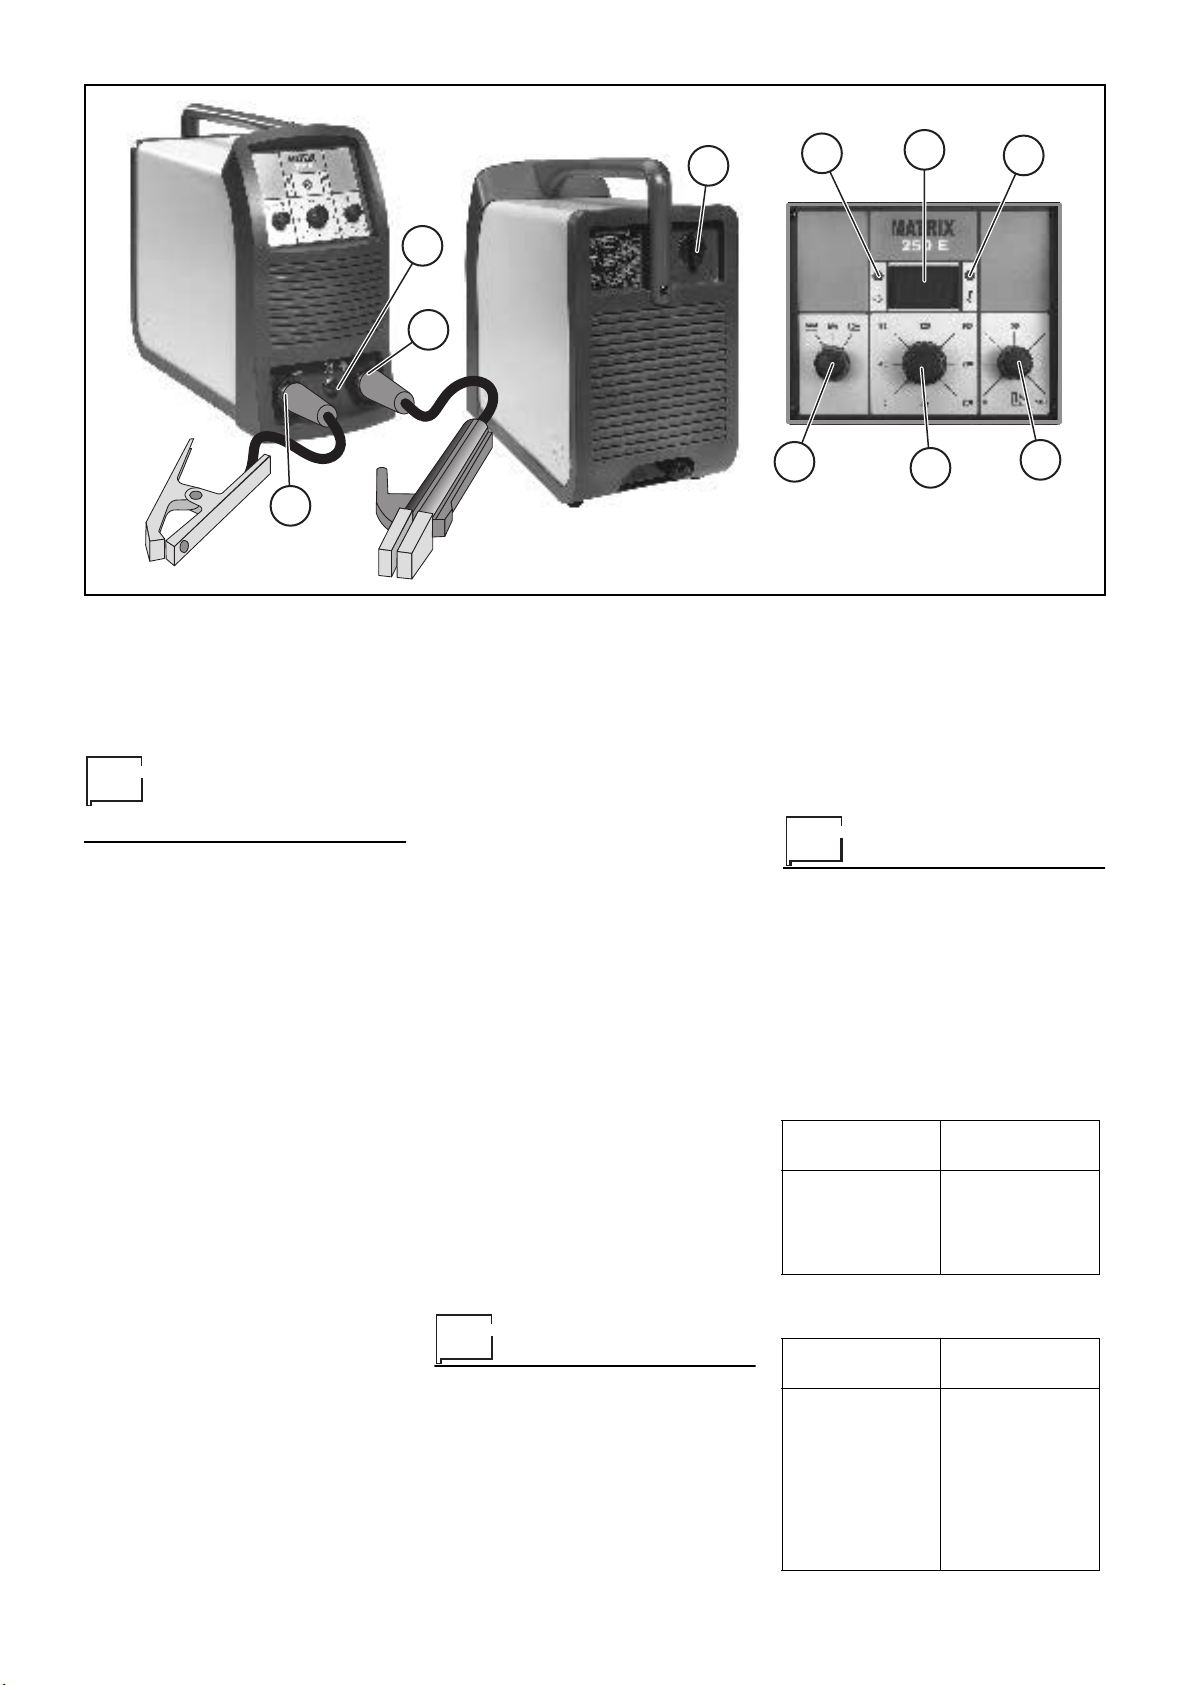
1
9
8
7
3
2
2
Pos. 9
Grønn varsellampe for
STRØM-TILFØRSEL. Når
denne lampen tennes betyr det
at maskinen er strømtilført og
klar til bruk.
Tilkopling
sveisekabler
Med maskinen frakoplet nettet skal du
kople sveisekablene til utgangsklemmene (Positiv og Negativ) på sveisemaskinen, og til klemmen og sveisekabelen med polariteten som er forutsett
brukt for den elektroden som benyttes
(fig. A).
Du skal velge de verdier som er anbefalt
av produsenten for elektrodene. Sveisekablene skal være så korte som mulig,
de skal ligge tett ved hverandre enten
helt på gulvnivå eller nær gulvet.
SVEISESTYKKET
Sveisestykket skal alltid være tilkoplet
jord for å redusere dannelsen av et elektromagnetisk felt. Allikevel skal du kontrollere nøye at jord koplingen av sveisestykket ikke utgjør en risiko for brukeren
eller skader andre elektriske instrumenter
Når du kopler sveisestykket til jord, er
det lurt å lage en direkte kopling fra stykket til jordingspunktet. I de land der
denne typen kopling ikke er tillatt, skal
du kople sveisestykket til jord ved hjelp
av egnete kondensatorer, i henhold til
landets forskrifter.
SVEISEPARAMETRE
I tabell 3 finner du en generell veiledning
for valg av elektroder, alt etter tykkelsen
på delen som skal sveises.
I tabellen finner du verdier for strømmen
som skal brukes, med de respektive
elektrodene for sveising av vanlig stål og
lettlegeringer. Verdiene er ikke absolutte, kun veiledninger; for et presist
valg, følg instruksene til elektrodefabrikantene.
Strømmen som skal brukes, avhenger
av sveisestillingene og sammenføyningene, og øker i henhold til tykkelsen og
størrelsen på sveisestykket.
Verdien for strømintensiteten som skal
brukes ved de forskjellige sveiseprosessene, innenfor reguleringsfeltet som er
oppført i tabell 4, er følgende:
• høy for platesveising: frontal og oppadgående vertikal;
• middels for sveisejobber som ligger
over hodet på deg;
• lav for vertikale, nedadgående sveisejobber, og for å sammenføye små, forhåndsoppvarmede sveisestykker.
I følgende formel finner du en veiledning
for middels strøm som skal brukes ved
sveising med elektroder av normalt stål:
I = 50 x (Øe – 1)
der:
I = Intensitet av sveisestrøm
Øe = diameteren på elektroden
Eksempel:
diameteren på elektroden 4 mm
I = 50 x (4 –1) = 50 x 3 = 150A
Før sveising tar til
VIKTIG:
kontroller på nytt at spenningen og
frekvensen på nettet stemmer overens
med verdiene du finner på merkeplaten.
1)
2)
Før du slår på sveisemaskinen,
Reguler sveisestrømmen ved å dreie
på potensiometeret (pos. 4, fig. A).
Innstill strømvenderen for PROSESS (pos. 3, fig. A) til den mest
4
5
6
Fig. A
egnete stillingen alt etter sveisejobben som skal gjøres.
3)
Sett sveisemaskinen i drift ved å
velge 1 på bryteren for strømlinjen
(pos. 1, fig. A).
4)
Den grønne varsellampen (pos. 8,
fig. A) viser at sveisemaskinen er
strømtilført og klar til drift.
Vedlikehold
MERKNAD:
fjern strømtilførselen.
RESERVEDELER
De originale reservedelene er spesielt
laget for denne maskinen. Bruk av deler
som ikke er originale, kan forandre mas-
SVEISETYKKELS
Ø ELEKTRODE
Før du åpner generatoren,
Tabell 3
Ø ELEKTRODE
(mm)
1,5 ÷ 3 2
3 ÷ 5 2,5
5 ÷ 12 3,25
>= 12 4
(mm)
Tabell 4
(mm)
1,6 30 ÷ 60
2 40 ÷ 75
2,5 60 ÷ 110
3,25 95 ÷ 140
4 140 ÷ 190
5 190 ÷ 240
6 220 ÷ 330
STRØM (A)
65
Page 66
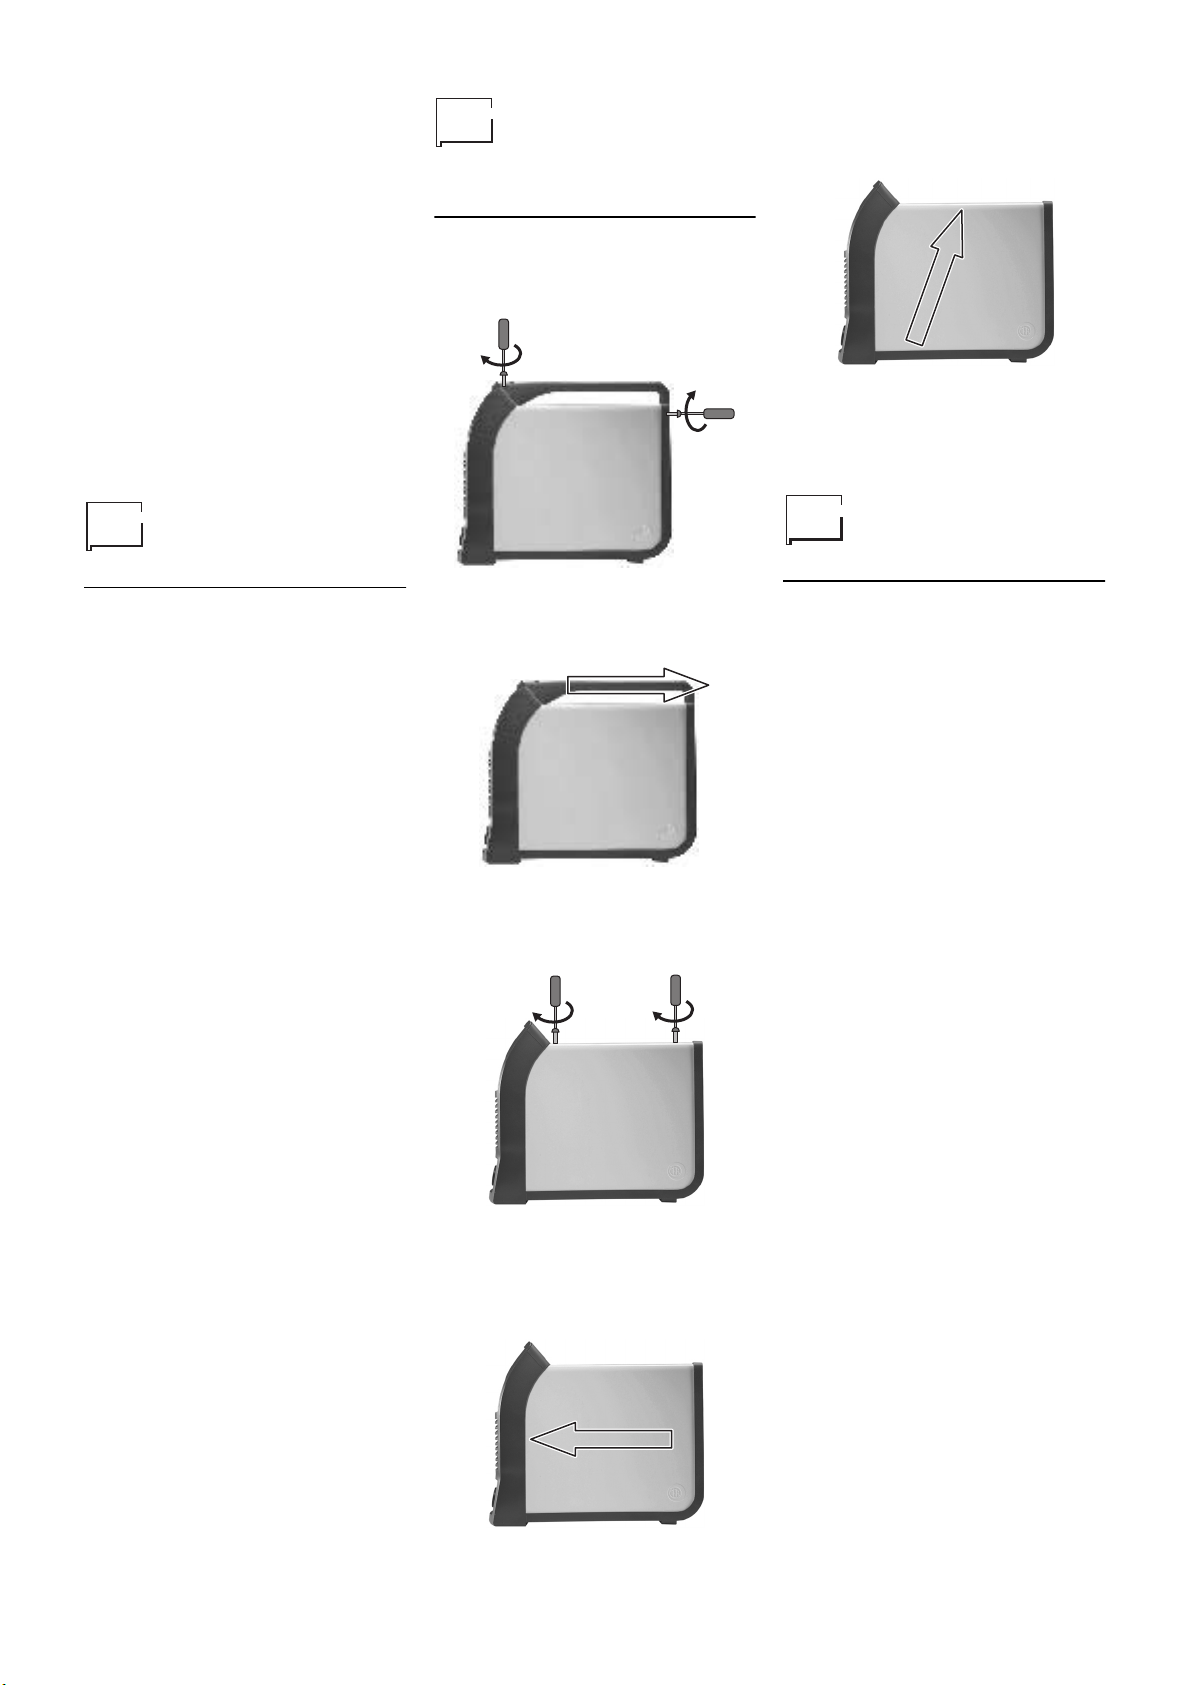
kin-prestasjonene og nedsette sikkerheten.
Fabrikanten fraskriver seg ethvert
ansvar for skader som grunner i bruk av
reservedeler som ikke er originale.
GENERATOR
I og med at disse anleggene er statiske,
gjør som følger:
• Fjerning med trykkluft av urenheter og
støv inne i generatoren med jevne
mellomrom. Rett ikke luftstrømmen
rett mot elektriske deler da disse kan
skades.
• Foreta periodisk kontroll for å se etter
slitte kabler og løsnede koplinger som
kan forårsake overoppheting av maskinen.
Montering og
démontering av
lokket
Gå fram på følgende måte:
1)
Skru løs de to skruene som fester
håndtaket fast til strømkilden.
5)
Fjern lokket ved å løfte det opp med
begge hendene.
Ved montering av lokket må en gå fram i
motsatt rekkefølge.
Feil og fjerning av
dem
De aller fleste feil forekommer på
selve elnettet. Skulle det oppstå feil,
gå frem som vist nedenfor:
Kontroller nettspenningen.
1)
2)
Kontroller at matekabelen er riktig
koplet til støpselet og til strømbryteren.
3)
Kontroller om sikringene for nettet er
gått eller om de sitter løst;
4)
Kontroller at følgende komponenter
fungerer som de skal:
• bryteren for strømtilførsel til maskinen;
• kontakten i veggen;
• sveisemaskinens strømbryter.
MERKNAD:
inne med de riktige tekniske kunnskapene for å kunne foreta reparasjoner av
generatoren, anbefaler vi at du henvender deg til kvalifisert personell eller til
våre servicekontorer for å få maskinen
reparert.
I og med at man må sitte
2)
Fjern håndtaket ved å dra det bakover.
3)
Fjern toppdekslet og skru løs de tre
skruene som fester lokket.
Utskifting av
elektroniskkort
• Skru løs de 4 skruene som fester det
fremre rackpanelet.
• Ta bort reguleringsbryterne.
• Ta de elekriske koplingsstykkene ut av
kortet.
• Skru løs støttekolonnene.
• Fjern det elektroniske kortet ved å
løfte det opp fra dets støtte.
• For å montere det nye kortet må en gå
fram i motsatt rekkefølge.
4)
Skyv lokket mot framsiden med
begge hendene for å frigjøre det
bakre området.
66
Page 67
67
Page 68
GR
ΕΛΛΗΝΙΚΆ
Πρόλογος 68
Περιγραφή 68
Τεχνικά χαρακτηριστικά 69
Περιορισµοί χρήσης
(ISO/IEC 60974-1) 69
Πρότυπα ασφαλείας 69
Εγκατάσταση 70
Σύνδεση στο ηλεκτρικό δίκτυο 70
Οδηγίες χρήσεως 71
Σύνδεση καλωδίων
συγκόλλησης 71
Πριν τη συγκόλληση 72
Συντήρηση 72
Εντοπισµός προβληµάτων και
τρόπος επίλυσής τους 72
Ρύθµιση ηλεκτονικής κάρτας 75
Ηλεκτρικών ιαγραµµάτων 80
Υ όµνηµα ηλεκτρικού
διαγράµµατος 81
Υττόµνηµα χρωµάτων 81
Επεξηγήσεις των συµβόλων που
υπάρχουν στη µηχανή 83
Ε εξηγήσεις συµβόλων ινακίδας
τεχικών χαρακτηριστικών 85
Πρόλογος
Σας ευχαριστούµε που αγοράσατε το
προϊόν µας. Πριν να χρησιµοποιήσετε την
εγκατάσταση πρέπει, απαραιτήτως, να
διαβάσετε µε προσοχή τις οδηγίες που
περιέχει το παρόν εγχειρίδιο. Για να
επιτύχετε τις καλύτερες επιδόσεις από την
εγκατάσταση και να εξασφαλίσετε τη
µεγαλύτερη διάρκεια στα κοµµάτια της,
είναι αναγκαίο να τηρείτε αυστηρά τις
οδηγίες για τη χρήση και τα πρότυπα
συντήρησης που περιέχονται σε αυτό το
εγχειρίδιο. Για το συµφέρον της πελατείας
συνιστάται η υλοποίηση της συντήρησης
και των ενδεχόµενων επισκευών της
εγκατάστασης στα συνεργεία σέρβις της
οργάνωσής µας εφόσον είναι εφοδιασµένα
µε τα κατάλληλα σύνεργα και ιδιαίτερα
καταρτισµένο προσωπικό. 1/4λα τα
µηχανήµατά µας και τα εξαρτήµατα
υποβάλλονται σε µια συνεχή ανάπτυξη.
Κατά συνέπεια πρέπει να διαφυλάξουµε το
δικαίωµα τροποποιήσεων όσον αφορά την
κατασκευή και το στάνταρ εξοπλισµό.
Περιγραφή
Κατασκευασµένες µε την πρόσφατη
τεχνολογία inverter που βασίζεται σε
IGBT
, οι ηλεκτροκολλήσεις αυτές
συνεχούς ρεύµατος µε τόσο υψηλά
χαρακτηριστικά τόξου, ενδείκνυνται για
όλες τις υψηλές εφαρµογές µε
οποιουδήποτε τύπου ηλεκτρόδιο.
Κατάλληλες για χρήση στα εργοτάξια, για
επιχειρήσεις που ασχολούνται µε την
συναρµολόγηση και την συντήρηση, οι
MATRIX 250 E
σταθερότητα των παραµέτρων της
ηλεκτροκόλλησης χάρις το “γρήγορο
δυναµικό τους χαρακτηριστικό”, και είναι
ιδανικές για τις κολλήσεις ποιότητας. Οι
MATRIX 250 E
δυνατότητα να πραγµατοποιήσουν
κολλήσεις σε TIG µε εµπύρευµα τύπου lift.
ΧΑΡΑΚΤΗΡΙΣΤΙΚΑ
• Τέλεια χαρακτηριστικά
ηλεκτροκόλλησης µε οποιοδήποτε
τύπο ηλεκτροδίου.
• Μικρές διαστάσεις και λίγο βάρος, για
πιο εύκολη µετακίνηση.
• Ρυθµιζόµενο Arc Force.
• Αυτόµατος συµψηφισµός της τάσεως
του ρεύµατος, +15% -20%.
• ∆υνατότητα πραγµατοποίησης
συγκολλήσεων σε επαγγελµατικά TIG
χάρις το εµπύρευµα τύπου lift.
• Μειωµένη κατανάλωση ενέργειας.
• Πρωτοποριακό και συµπαγές σχέδιο.
• Μεταλλικός σκελετός µε πάνελ από
πλαστικό ανθεκτικό σε κρούσεις.
• Πλήκτρα που προστατεύονται από
κατά λάθος χτυπήµατα.
• Γερή χειρολαβή, ενσωµατωµένη στο
πλαίσιο.
• Κεκλιµένο εµπρόσθιο µέρος µε
µεγάλη ορατότητα από κάθε γωνία,
για µια εύκολη µελέτη και ρύθµιση των
παραµέτρων.
• Ο βαθµός προστασίας ΙΡ 23 C και τα
ηλεκτρονικά µέρη που
προστατεύονται από την σκόνη, χάρις
το πρωτοποριακό σύστηµα αερισµού
τύπου Τούνελ επιτρέπουν την
εγγυούνται µία απόλυτη
έχουν επίσης την
Πίνακας 1
Κατάλογος ανταλλακτικών 86-88
Πααγγελία των αανταλλακτικών 90
Μοητελο
Τροφοδοσία τριφασικλος V 400 400
Πεδίο ρύθµισης A 5 ÷ 250 5 ÷ 250
Μέγιστη ισχύς kVA 7 7
∆ευτερεύουσα τάση σε κεν V95 95
χρησιµοποιούµενο ρεύµα στο 100% A 170 160
χρησιµοποιούµενο ρεύµα στο 60% A 200 200
χρησιµοποιούµενο ρεύµα στο 35% A 250 250
χρησιµοποιούµενα ηλεκτρόδια 1,6 ÷ 5
Κλάση µόνωσης H
Κλάση προστασίας IP 23
∆ιαστάσεις
Βάρος kg 19
68
mm 500-425-220
MATRIX 250 E
TIG DC MMA
Page 69
χρησιµοποίηση στις πιο δύσκολες
συνθήκες εργασίας.
• Αυτόµατο Hot Start για την
καλυτέρευση του εµπυρεύµατος µε
δύσκολα ηλεκτρόδια.
• Λειτουργία Antisticking για να
αποφεύγεται η επικόλληση των
ηλεκτροδίων.
• Συγκόλληση ΒΑΑ µε έναυση τύπου
"lift" µε θερµικό έλεγχο (TCS) που
µειώνει στο ελάχιστο τις ακκαθαρσίες
βολφραµίου και επιτρέπει την έναυση
ακόµα και στην προεξοχή
• Εκτός αυτού, η γεννήτρια
συµµορφώνεται µε όλους τους
ισχύοντες κανονισµούς και Οδηγίες
της Ευρωπαϊκής Ένωσης
Τεχνικά
χαρακτηριστικά
Στο ν πίνακα 1 συνοψίζονται τα γενικά
τεχνικά χαρακτηριστικά της εγκατάστασης.
Περιορισµοί
χρήσης
(ISO/IEC 60974-1)
Η χρήση µιας συγκόλλησης είναι τυπικά
ασυνεχής εφόσον αποτελείται από
περιόδους πραγµατικής εργασίας
(συγκόλληση) και περιόδους στάσης
(τοποθέτηση εξαρτηµάτων, αντικατάσταση
σύρµατος, χειρισµοί τροχίσµατος, κλπ.)
Αυτή η συγκόλληση έχει διαστασιοποιηθεί
για την παροχή ονοµαστικού ρεύµατος
max. 12, µε πλήρη ασφάλεια, για µια
περίοδο εργασίας της τάξης του 35% σε
σχέση µε το συνολικό χρόνο χρήσης της.
Σύµφωνα µε τους ισχύοντες κανονισµούς
ο συνολικός χρόνος χρήσης είναι 10
λεπτά. Ως κύκλος εργασίας θεωρείται το
35% αυτού του χρόνου. Αν ξεπεραστεί ο
επιτρεπόµενος χρόνος εργασίας
προκαλείται η επέµβαση µιας θερµικής
προστασίας που διαφυλάσσει τα
εσωτερικά εξαρτήµατα της συγκόλλησης
από επικίνδυνες υπερθερµάνσεις. Η
επέµβαση της θερµικής προστασίας
επισηµαίνεται από το άναµµα της κίτρινης
προειδοποιητικής λυχνίας του θερµοστάτη.
Μετά από µερικά λεπτά η θερµική
προστασία επανοπλίζεται µε αυτόµατο
τρόπο (η κίτρινη προειδοποιητική λυχνία
σβήνει) και η συγκόλληση είναι και πάλι
έτοιµη για χρήση. Μη συγκολλάτε κάτω
από τη βροχή. Αυτή η γεννήτρια έχει
κατασκευαστεί σύµφωνα µε το βαθµό
προστασίας ΙΡ 23.
Πρότυπα
ασφαλείας
ΓΕΝΙΚΑ ΠΡΟΤΥΠΑ ΑΣΦΑΛΕΙΑΣ
Αυτά τα προϊόντα θα
πρέπει να
χρησιµοποιούνται για
συγκόλληση και όχι για
άλλες ακατάλληλες
χρήσεις. Η χρήση τους
επιτρέπεται µόνο σε εκπαιδευµένα άτοµα
που διαθέτουν τη σχετική εµπειρία. Ο
χειριστής θα πρέπει να τηρεί τα πρότυπα
ασφαλείας CEI 26-9-HD 407 για να
διασφαλίσει τη σωµατική του ακεραιότητα
και την ακεραιότητα τρίτων.
ΠΡΟΛΗΨΗ ΑΠΟ ΗΛΕΚΤΡΟΠΛΗΞΙΑ
• Μην εκτελείτε
επιδιορθώσεις µε τη
γεννήτρια σε τάση.
• Πριν εκτελέσετε
οποιαδήποτε εργασία
συντήρησης ή
επισκευής αποσυνδέστε την ηλεκτρική
τροφοδότηση του µηχανήµατος.
• Βεβαιωθείτε ότι η συγκόλληση έχει
γειωθεί αποτελεσµατικά.
• Η τοποθέτηση της εγκατάστασης θα
πρέπει να γίνει από ειδικευµένο
προσωπικό. 1/4λες οι συνδέσεις θα
πρέπει να γίνουν σύµφωνα µε τα
ισχύοντα πρότυπα (IEC 60821) και
τους νόµους πρόληψης ατυχηµάτων.
• Μη συγκολλάτε σε υγρούς ή
βρεγµένους χώρους ή κάτω από τη
βροχή.
• Μη συγκολλάτε µε φθαρµένα ή
λασκαρισµένα καλώδια. Επιθεωρείτε
συχνά όλα τα καλώδια και
βεβαιώνεστε πως δεν υπάρχουν
ελαττώµατα µόνωσης, γυµνά καλώδια
ή λασκαρισµένες συνδέσεις.
• Μη συγκολλάτε µε καλώδια
ανεπαρκούς διατοµής και σταµατήστε
την κοπή όταν τα καλώδια
υπερθερµαίνονται για την αποφυγή
µιας γρήγορης φθοράς της µόνωσης.
• Μην ακουµπάτε ποτέ κατευθείαν µέρη
σε τάση.Μετά τη χρήση αποθέτετε
επιµελώς το δαδί ή την τσιµπίδα
υποδοχής ηλεκτροδίων
αποφεύγοντας την επαφή µε γειωµένα
µέρη.
ΑΣΦΑΛΕΙΑ ΠΡΟΛΗΨΗΣ ΚΑΠΝΩΝ ΚΑΙ
ΑΕΡΙΩΝ ΣΥΓΚΟΛΛΗΣΗΣ
• Θα πρέπει να
προβλέπεται ο
καθαρισµός και ο
αερισµός του χώρου
εργασίας από τα αέρια
και από τους καπνούς
που παράγονται κατά τη διάρκεια της
συγκόλλησης, ειδικότερα όταν η κοπή
πραγµατοποιείται σε περιορισµένους
χώρους.
• Η εγκατάσταση συγκόλλησης πρέπει
να τοποθετείται σε καλά αεριζόµενους
χώρους.
• Ενδεχοµένως αφαιρείτε τα στρώµατα
µπογιάς που καλύπτουν τα µέρη προς
συγκόλληση επειδή θα µπορούσαν να
παραχθούν τοξικά αέρια. Σε κάθε
περίπτωση αερίζετε το χώρο
εργασίας.
• Μη συγκολλάτε σε χώρους όπου
µπορεί να υπάρχουν διαρροές αερίου
ή κοντά σε κινητήρες εσωτερικής
καύσης.
• Τοποθετήστε την εγκατάσταση µακριά
από δεξαµενές απολίπανσης όπου
χρησιµοποιούνται ως διαλυτικά ατµοί
τριχλωροαιθυλενίου ή άλλοι
χλωριωµένοι υδρογονάνθρακες
επειδή το τόξο συγκόλλησης κι η
υπέρυθρη ακτινοβολία που παράγεται
από το ίδιο αντιδρούν µε τους ατµούς
και παράγουν το φωσγένιο, ένα
εξαιρετικά τοξικό αέριο.
ΠΡΟΣΤΑΣΙΑ ΑΠΟ ΑΚΤΙΝΟΒΟΛΙΑ,
ΕΓΚΑΥΜΑΤΑ ΚΑΙ ΘΟΡΥΒΟ
• Μη χρησιµοποιείτε ποτέ
χαλασµένες ή
ελαττωµατικές µάσκες
προστασίας.
• Μην κοιτάτε το τόξο
συγκόλλησης χωρίς το
κατάλληλο προστατευτικό κράνος ή
προσωπίδα.
• Προστατεύετε τα µάτια µε την ειδική
προσωπίδα γυαλιού προστασίας
(βαθµός προστασίας 9-14 ΕΝ 169).
• Αντικαθιστάτε αµέσως τα ακατάλληλα
γυαλιά προστασίας.
• Βάλτε ένα διαφανές γυαλί µπροστά
από το γυαλί προστασίας για να το
προστατεύσετε.
• Μην ενεργοποιείτε το τόξο
συγκόλλησης πριν να βεβαιωθείτε ότι
τα άτοµα που βρίσκονται πλησίον
είναι εφοδιασµένα µε τις απαραίτητες
προστασίες.
• Προσέξτε ώστε τα άτοµα που
βρίσκονται κοντά να µην πάθουν
βλάβες στα µάτια από τις υπεριώδεις
ακτίνες που παράγονται από το τόξο
συγκόλλησης.
• Φοράτε πάντα προστατευτικές ποδιές,
γυαλιά και γάντια.
• Φοράτε ακουστικά ή τάπες
προστασίας των αυτιών.
• Φοράτε δερµάτινα γάντια έτσι ώστε να
αποφεύγονται τυχόν εγκαύµατα από
το χειρισµό διάφορων κοµµατιών.
ΠΡΟΛΗΨΗ ΦΩΤΙΑΣ ΚΑΙ ΕΚΡΗΞΗΣ
• Αποµακρύνετε από το
χώρο εργασίας
οποιοδήποτε καύσιµο.
• Μη συγκολλάτε κοντά
σε εύφλεκτα υλικά ή
υγρά, ή σε χώρους
όπου υπάρχει µεγάλη ποσότητα
εκρηκτικών αερίων.
• Μη φοράτε ρούχα λαδωµένα ή
λερωµένα από γράσο γιατί οι σπίθες
µπορεί να προκαλέσουν φωτιά.
69
Page 70
• Μη συγκολλάτε δοχεία που περιείχαν
εύφλεκτες ουσίες, ή σε υλικά τα οποία
αν θερµανθούν υπάρχει κίνδυνος να
παράγουν τοξικά ή εύφλεκτα αέρια.
• Μη συγκολλάτε κανένα δοχείο πριν
εξακριβώσετε τι περιείχε. Ακόµη και
µία µικρή ποσότητα εύφλεκτου αερίου
ή υγρού θα µπορούσε να προκαλέσει
έκρηξη.
• Μη χρησιµοποιείτε ποτέ οξυγόνο για
την απολίπανση ενός δοχείου.
• Αποφεύγετε τη συγκόλληση ενώσεων
µε πλατιές κοιλότητες που δεν έχουν
υποστεί την κατάλληλη απολίπανση.
• ∆ιατηρείτε τον πυροσβεστήρα κοντά
στο χώρο εργασίας.
• Μη χρησιµοποιείτε ποτέ οξυγόνο σε
ένα δαδί συγκόλλησης αλλά µόνο
αδρανή αέρια ή µίγµατα των ίδιων.
ΚΙΝ∆ΥΝΟΙ ΠΟΥ ΟΦΕΙΛΟΝΤΑΙ ΣΕ
ΗΛΕΚΤΡΟΜΑΓΝΗΤΙΚΑ ΠΕ∆ΙΑ
• Το ηλεκτροµαγνητικό
πεδίο που
δηµιουργείται από το
µηχάνηµα µπορεί να
καταστεί επικίνδυνο για
άτοµα που φέρουν
pace-maker, ακουστικά βαρηκοΐας και
παρόµοιες συσκευές. Αυτά τα άτοµα
θα πρέπει να συµβουλευτούν το
γιατρό τους πριν πλησιάσουν ένα
µηχάνηµα εν λειτουργία.
• Μην πλησιάζετε το µηχάνηµα ενώ
λειτουργεί µε ρολόγια, µαγνητικά
εξαρτήµατα µέτρησης, χρονόµετρα
κλπ. Αυτά τα αντικείµενα θα
µπορούσαν να υποστούν
ανεπανόρθωτες βλάβες λόγω του
µαγνητικού πεδίου.
• Αυτή η εγκατάσταση συµµορφώνεται
µε τις απαιτήσεις προστασίας που
καθορίζονται από τις Οδηγίες 89/336
ΕΟΚ, 92/31 ΕΟΚ και 93/68 ΕΟΚ που
αφορούν την ηλεκτροµαγνητική
συµβατότητα (EMC). Ειδικότερα
συµµορφώνεται µε τις τεχνικές
προδιαγραφές του προτύπου ΕΝ
50198 κι η χρήση του προβλέπεται σε
όλες τις βιοµηχανικές εγκαταστάσεις
και όχι σ’ εκείνες για οικιακή χρήση. Σε
περίπτωση που θα παρουσιαστούν
ηλεκτροµαγνητικά προβλήµατα είναι
ευθύνη του χρήστη να τα επιλύσει µε
την τεχνική υποστήριξη του
κατασκευαστή. Σε ορισµένες
περιπτώσεις είναι αρκετό να καλυφτεί
η συγκόλληση και να µπουν στη
γραµµή τροφοδότησης τα κατάλληλα
φίλτρα.
ΥΛΙΚΑ ΚΑΙ ∆ΙΑΛΥΣΗ
• Αυτά τα µηχανήµατα
έχουν κατασκευαστεί
χωρίς βλαβερά υλικά
και χωρίς τοξικές κι
επιβλαβείς ουσίες για το
χειριστή.
• Κατά τη φάση διάλυσης είναι εύθετο
να λυθεί το µηχάνηµα και να
διαχωριστούν τα στοιχεία του βάσει
του είδους υλικού.
ΧΕΙΡΙΣΜΟΣ ΚΑΙ ΑΠΟΘΗΚΕΥΣΗ ΤΩΝ
ΑΕΡΙΩΝ
Πρέπει να ληφθούν
ορισµένες προφυλάξεις για
έναν σίγουρο χειρισµό των
συµπιεσµένων αερίων στις
φιάλες. Κατ αρχήν αυτές θα
πρέπει να τοποθετηθούν
µακριά από ηλεκτροφόρα καλώδια ή άλλα
ηλεκτρικά κυκλώµατα.Συνιστούµε να
χρησιµοποιείτε φιάλες που αναφέρουν
γραπτώς τον τύπο του αερίου που
περιέχουν, µην εµπιστεύεστε την
αναγνώριση διαµέσου χρωµάτων.
• Κλείστε τις βαλβίδες κάθε φορά που
τελειώνετε την χρησιµοποίησή τους
και όταν η φιάλη αδειάσει,
αντικαταστήστε την έγκαιρα.
• Σιγουρευτείτε ότι οι φιάλες έχουν
τοποθετηθεί έτσι ώστε να µην
κινδυνεύουν από χτυπήµατα ή
πτώσεις.
• Μην προσπαθήσετε να τις
ξαναγεµίσετε.
• Χρησιµοποιείτε µόνο πιστοποιηµένες
σωλήνες και ενώσεις, ανάλογα µε τον
τύπο του αερίου που πρέπει να
χρησιµοποιήσετε και, αν είναι
κατεστραµµένες, αντικαταστήστε τις.
• Χρησιµοποιείστε έναν σωστό
ρυθµιστή πίεσης, τοποθετήστε τον µε
το χέρι πάνω στην φιάλη και σε
περίπτωση υποψίας βλάβης
αντικαταστήστε τον ή αλλάξτε τον
εγκαίρως.
• Ανοίξτε αργά την βαλβίδα της φιάλης,
έτσι ώστε η πίεση του ρυθµιστή να
ανέβει σιγά σιγά.
• Όταν ο δείκτης µέτρησης βρίσκεται σε
πίεση, αφήστε την βαλβίδα στην θέση
που έφτασε.
Πίνακας 2
Μοητελο
I2 Max ονοµαστική 35% (*) A 250
Ισχύς εγκατάστασηςkkVA7
Ονοµαστικό ρεύµα ασφαλειών κλάσης "gl" A 10
Καλώδιο σύνδεσης δικτύου
Μώκος m3
∆ιατοµώ
Καλώδιο γείωσης
(*) Συντελεστής λειτουργίας
mm
mm
2
2
MATRIX 250 E
1,5
35
• Για τα αδρανή αέρια, ανοίξτε εντελώς
την βαλβίδα.
• Για τα εύφλεκτα αέρια, ανοίξτε την
βαλβίδα λιγότερο από µία στροφή,
έτσι ώστε σε περίπτωση κινδύνου να
µπορέσετε να την κλείσετε έγκαιρα.
Εγκατάσταση
Ο χώρος τοποθέτησης της εγκατάστασης
θα πρέπει να επιλεγεί επιµελώς, έτσι ώστε
να εξασφαλίζεται µια ικανοποιητική και
ασφαλής λειτουργία. Ο χρήστης είναι
υπεύθυνος για την εγκατάσταση και τη
λειτουργία της, σύµφωνα µε τις οδηγίες του
κατασκευαστή, που περιέχονται στο
παρόν εγχειρίδιο. Πριν την τοποθέτηση της
εγκατάστασης ο χρήστης θα πρέπει να
λάβει υπόψη τα ενδεχόµενα
ηλεκτροµαγνητικά προβλήµατα της
περιοχής εργασίας. Συγκεκριµένα, σας
συνιστούµε να αποφύγετε την τοποθέτηση
της εγκατάστασης κοντά σε:
• καλώδια επισήµανσης, ελέγχου και
τηλεφωνικά
•µεταδότες ή ραδιοτηλεοπτικούς δέκτες
• ηλεκτρονικούς υπολογιστές ή όργανα
ελέγχου και µέτρησης
• όργανα ασφαλείας και προστασίας.
Τα άτοµα µε βηµατοδότες (pace-maker),
ακουστικά βαρηκοΐας και παρόµοια
όργανα πρέπει να συµβουλευτούν το
γιατρό τους προτού πλησιάσουν στην
εγκατάσταση ενώ είναι σε λειτουργία. Ο
χώρος τοποθέτησης της εγκατάστασης
πρέπει να είναι σύµφωνος µε το βαθµό
προστασίας του σκελετού, που είναι ΙΡ 21
(έκδοση IEC 529). Αυτή η εγκατάσταση
ψύχεται µέσω κυκλοφορίας πεπιεσµένου
αέρα και γι’ αυτό το λόγο πρέπει να
τοποθετηθεί κατά τέτοιο τρόπο που να
επιτρέπει την απρόσκοπτη εισαγωγή και
εξαγωγή του αέρα από τα ανοίγµατα του
πλαισίου.
Σύνδεση στο
ηλεκτρικό δίκτυο
Πριν γίνει η σύνδεση της
συγκόλλησης στη γραµµή ρεύµατος,
ελέγξτε αν τα δεδοµένα στην
πινακίδα της ίδιας αντιστοιχούν µε
την τάση και τη συχνότητα του
δικτύου και αν ο διακόπτης γραµµής
της συγκόλλησης βρίσκεται στη θέση
"0". Συνδέστε την µηχανή
ηλεκτροσυγκόλλησης αποκλειστικά
και µόνο σε δίκτυα µε το ουδέτερο
συνδεδεµένο στην γείωση.
Η σύνδεση στο δίκτυο τροφοδοσίας
πρέπει να γίνεται χρησιµοποιώντας το φις
που συνοδεύει τη συσκευή συγκόλλησης.
Στην περίπτωση που θα χρειαστεί να γίνει
αντικατάσταση του φις, ακολουθήστε την
παρακάτω διαδικασία:
•3 αγωγοί χρησιµεύουν για τη σύνδεση
του µηχανήµατος στο δίκτυο
70
Page 71
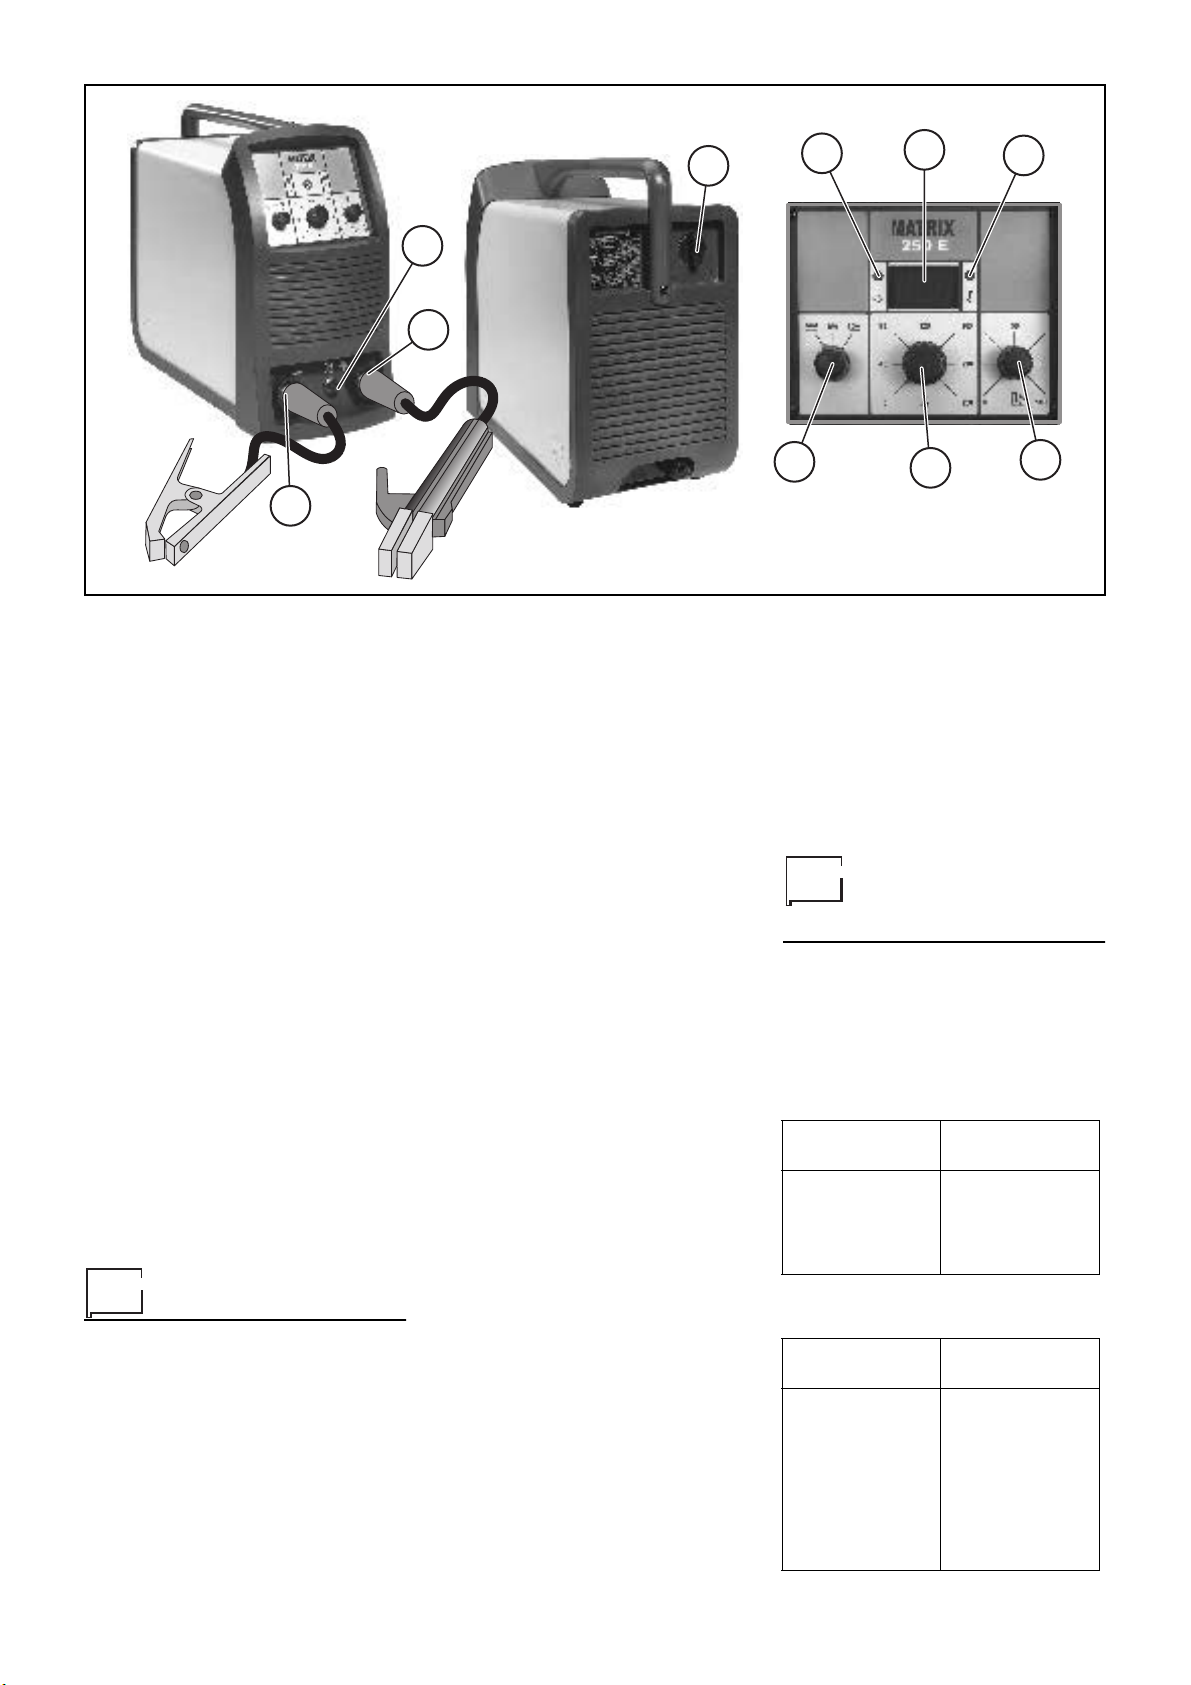
1
9
8
7
3
2
2
• ο 4, µε ΚΙΤΡΙΝΟ-ΠΡΑΣΙΝΟ χρώµα,
χρησιµεύει για τη σύνδεση της
"ΓΕΙΩΣΗΣ".
Συνδέστε στο καλώδιο
τροφοδότησης ένα τυποποιηµένο φις
(3ρ + 1) κατάλληλης τάσης και
τοποθετήστε µία πρίζα δικτύου
εφοδιασµένη µε ασφάλειες ή µε
αυτόµατο διακόπτη. Ο σχετικός
ακροδέκτης γείωσης θα πρέπει να
συνδεθεί στον αγωγό γείωσης
(ΚΙΤΡΙΝΟ-ΠΡΑΣΙΝΟ) της γραµµής
τροφοδότησης.
Ο πίνακας 2 αναγράφει τις συνιστούµενες
τιµές τάσης για αργοπορηµένες ασφάλειες
γραµµής επιλεγµένες βάσει του µέγιστου
ονοµαστικού ρεύµατος παροχής από τη
συγκόλληση και της ονοµαστικής τάσης
τροφοδότησης.
Σηµείωση 1:
µπαλαντέζες για το καλώδιο
τροφοδότησης, αυτές θα πρέπει να
έχουν την κατάλληλη διατοµή, που σε
καµία περίπτωση δεν πρέπει να είναι
µικρότερη από το στάνταρ καλώδιο.
Σηµείωση 2:
αστάθειας της προµηθευόµενης τάσης
από τους κινητήρες-γεννήτριες, δεν
συνιστάται η σύνδεση της γεννήτριας
σ’αυτές τις εγκαταστάσεις.
Αν χρησιµοποιήσετε
δεδοµένης της γνωστής
Οδηγίες χρήσεως
OΡΓΑΝΑ ΕΛΈΓχΟΥ ΚΑΙ χΕΙΡΙΣΜΟύ
(fig. A)
Θύση. 1
Θύση. 2
∆ιακόπτης γραµµής. Στη θέση
"0" η συγκόλληση είναι
σβηστή.
Γρήγορες προσδέσεις
σύνδεσης των καλωδίων
τσιµπίδας υποδοχής
ηλεκτροδίου και σώµατος.
Θύση. 3
Θύση. 4
Θύση. 5
Θύση. 6
Θύση. 7
συνδετήρας 6 πόλων για
τηλεχειρισµό από απόσταση.
Επιλογέας 3 τρόπων
ηλεκτροκόλλησης:
• ΜΜΑ
• ΜΜΑ CrNi
•TIG
Ποτενσιόµετρο ρύθµισης
ρεύµατος ηλεκτροκόλλησης.
Έλεγχος του Arc Force που
ρυθµίζεται διαµέσου
ποτενσιόµετρου έτσι ώστε να
επιλέγεται το καλύτερο
δυναµικό χαρακτηριστικό του
τόξου ηλεκτροκόλλησης.
Κίτρινη προειδοποιητική λυχνία
ΘΕΡΜΟΣΤΑΤΗ. Το άναµµα
αυτής της λυχνίας σηµαίνει ότι
παρενέβη η θερµική
προστασία γιατί εργάζεστε
πέραν του κύκλου εργασίας.
Αναµένετε µερικά λεπτά
προτού συνεχίσετε τη
συγκόλληση.
: για ηλεκτροκόλληση
µε επενδυµένα ηλεκτρόδια:
κόκκινα, βασικά,
κυτταρινούχα, µαντέµι και
αλουµίνιο.
: Για την
ηλεκτροκόλληση του
ανοξείδωτου ατσαλιού.
Χάρις το ειδικό δυναµικό
χαρακτηριστικό µπορούµε
να κολλήσουµε µε µαλακό
και άκρως σταθερό τόξο έτσι
ώστε να επιτύχουµε
κολλήσεις υψηλής
ποιότητας.
: διαµέσου του
πρωτοποριακού
εµπυρεύµατος τύπου lift µε
θερµικό έλεγχο (TCS), οι
εναύσεις γίνονται µε ακριβή
και γρήγορο τρόπο,
µειώνοντας στο ελάχιστο το
έγκλεισµα του τουνγκστενίου
και αποφεύγοντας τις
χαράξεις στο κοµµάτι που
πρόκειται να κολληθεί.
4
5
6
Εικ. A
Θύση. 8
Θύση. 9
Ψηφιακό αµπερόµετρο µε
τοποθέτηση του ρεύµατος
ηλεκτροκόλλησης (µόνο σε
πρόσθετο πίνακα)
Πράσινη προειδοποιητική
λυχνία ΤΡΟΦΟ∆ΟΤΗΣΗΣ. Το
άναµµα αυτής της λυχνίας
υποδεικνύει ότι η συγκόλληση
είναι στο ρεύµα κι έτοιµη να
λειτουργήσει.
Σύνδεση καλωδίων
συγκόλλησης
Συνδέετε, πάντα µε το µηχάνηµα
αποσυνδεµένο από το ρεύµα, τα καλώδια
συγκόλλησης στους ακροδέκτες εξόδου
(Θετικό κι Αρνητικό) της συγκόλλησης,
Πίνακας 3
ΠΑΧΟΣΣΥΓΚΟΛΛΗΣ
ΗΣ (mm)
1,5 ÷ 3 2
3 ÷ 5 2,5
5 ÷ 12 3,25
>= 12 4
Ψ ΗΛΕEOΡΟ∆ίΟΥ
(mm)
1,6 30 ÷ 60
2 40 ÷ 75
2,5 60 ÷ 110
3,25 95 ÷ 140
4 140 ÷ 190
5 190 ÷ 240
6 220 ÷ 330
Ψ ΗΛΕEOΡΟ∆ίΟΥ
(mm)
Πίνακας 4
ΡΕΈIA (A)
71
Page 72
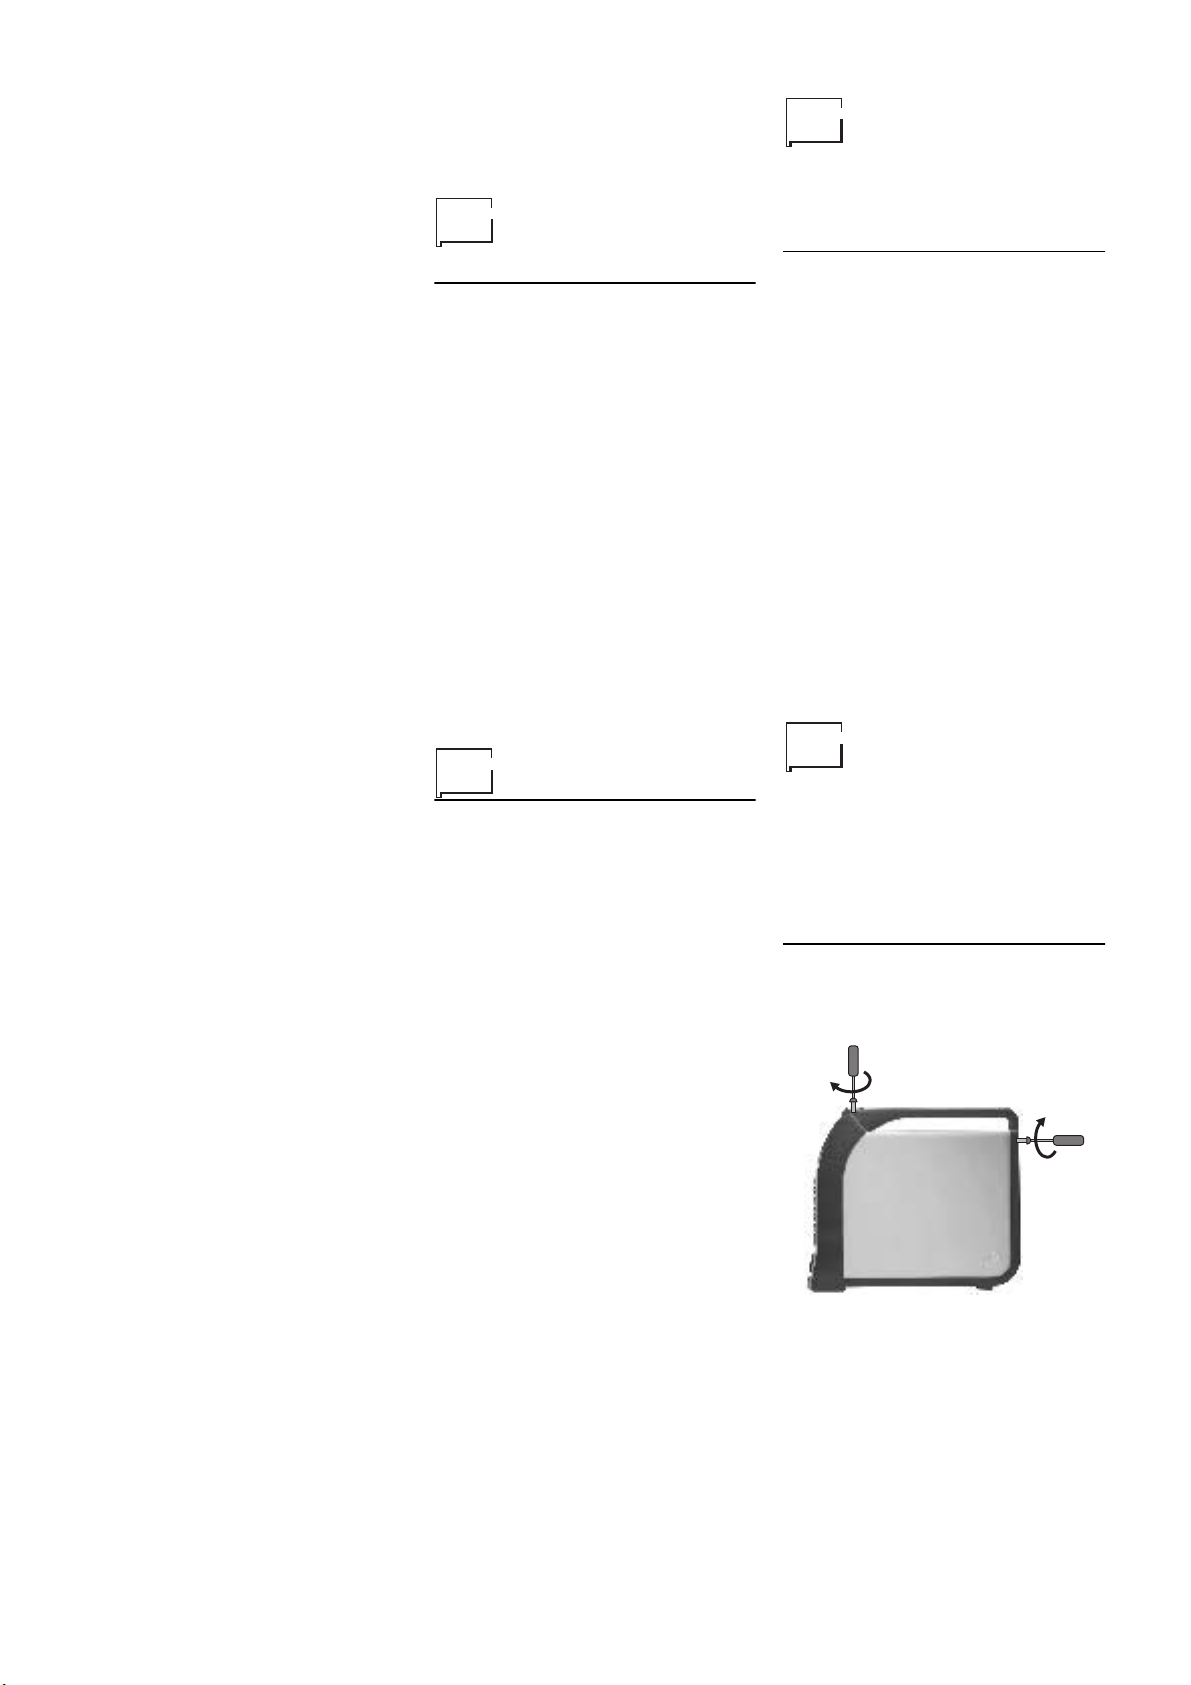
συνδέοντάς τους στην τσιµπίδα και στο
σώµα, µε τις προβλεπόµενες πολικότητες
για το είδος ηλεκτροδίου που
χρησιµοποιείται (Εικ.B).
Επιλέγοντας τις υποδείξεις που
παρέχονται από τους κατασκευαστές
ηλεκτροδίων. Τα καλώδια συγκόλλησης
πρέπει να είναι όσο το δυνατό πιο κοντά,
πρέπει να πλησιάζουν µεταξύ τους,
τοποθετηµένα στο επίπεδο του πατώµατος
ή κοντά σ’ αυτό.
ΚΟΜΜΑΤΙ ΣΥΓΚΟΛΛΗΣΗΣ
Το κοµµάτι προς συγκόλληση θα πρέπει
να είναι πάντα συνδεµένο στη γείωση για
να µειωθούν οι ηλεκτροµαγνητικές
εκποµπές. Χρειάζεται, όµως, να δοθεί
πολύ προσοχή ώστε η σύνδεση γείωσης
του κοµµατιού προς συγκόλληση να µην
αυξάνει τον κίνδυνο ατυχηµάτων για το
χρήστη ή ζηµιών σε άλλες ηλεκτρικές
συσκευές.
1/4ταν είναι απαραίτητο να συνδέσετε το
κοµµάτι προς συγκόλληση στη γείωση,
είναι εύθετο να πραγµατοποιήσετε µια
απευθείας σύνδεση µεταξύ του κοµµατιού
και του φρεατίου γείωσης. Στα κράτη που
δεν επιτρέπεται αυτή η σύνδεση, συνδέστε
το κοµµάτι προς συγκόλληση στη γείωση
µέσω συµπυκνωτών σύµφωνα µε τα
Εθνικά πρότυπα.
ήαράδειγµα:
διάµετρος ηλεκτροδίου 4 mm
I = 50 x (4 –1) = 50 x 3 = 150A
Πριν τη
συγκόλληση
ΣΗΜΑΝΤΙΚΟ:
συγκόλληση, βεβαιωθείτε ξανά ότι η
τάση κι η συχνότητα του δικτύου
τροφοδότησης ανταποκρίνονται στα
στοιχεία πινακίδας.
1)
Ρυθµίστε το ρεύµα συγκόλλησης
δρώντας στο ποτενσιόµετρο (θέση 5
εικ.A).
2)
Ρυθµίστε το µεταλλάκτη
∆ΙΑ∆ΙΚΑΣΙΑΣ (θέση 4 εικ.A) στην
πιο κατάλληλη θέση ανάλογα µε το
είδος συγκόλλησης προς
πραγµατοποίηση
3)
Θέτετε σε λειτουργία τη συγκόλληση
επιλέγοντας τη θέση 1 στο διακόπτη
γραµµής (θέση 1 εικ.A).
4)
Η πράσινη προειδοποιητική λυχνία
(θέση 9 εικ.A) υποδεικνύει ότι η
συγκόλληση είναι στο ρεύµα κι
έτοιµη να λειτουργήσει.
πριν ανάψετε τη
Εντοπισµός
προβληµάτων και
τρόπος επίλυσής
τους
Τα περισσότερα προβλήµατα που
παρουσιάζονται, οφείλονται στη
γραµµή τροφοδότησης. Κάντε τις
εξής ενέργειες:
Ελέγξτε την τιµή της γραµµής.
1)
2)
Ελέγξτε αν το καλώδιο
τροφοδότησης είναι βαλµένο σωστά
στην πρίζα. Ελέγξτε και το διακόπτη.
3)
Ελέγξτε αν υπάρχουν καµένες ή
λασκαρισµένες ασφάλειες.
4)
Ελέγξτε αν υπάρχουν ελαττώµατα:
• στο γενικό διακόπτη,
• στην πρίζα και στο φις,
• στο διακόπτη της πηγής ρεύµατος
ΠΑΡΑΤΗΡΗΣΗ:
της πηγής ρεύµατος χρειάζονται ειδικές
γνώσεις, σας συνιστούµε, σε περίπτωση
βλάβης, να απευθυνθείτε σε ειδικευµένο
προσωπικό ή στο σέρβις της εταιρίας
µας.
Επειδή για την επισκευή
ΠΑΡΑΜΕΤΡΟΙ ΣΥΓΚΟΛΛΗΣΗΣ
Ο πίνακας 3 αναγράφει µερικές γενικές
υποδείξεις για την επιλογή του
ηλεκτροδίου βάσει του πάχους προς
συγκόλληση.
Στο ν πίνακα υποδεικνύονται οι τιµές
ρεύµατος που χρησιµοποιούνται µε τα
αντίστοιχα ηλεκτρόδια για τη συγκόλληση
κοινών και δεµένων ατσαλιών. Αυτά τα
δεδοµένα δεν έχουν µια απόλυτη αξία
αλλά απλά προσανατολιστική. Για µια
ακριβή επιλογή ακολουθήστε τις
υποδείξεις που δίνονται από τους
κατασκευαστές ηλεκτροδίων.
Το ρεύµα που χρησιµοποιείται εξαρτάται
από τις θέσεις συγκόλλησης, από το είδος
συνδέσµου και µεταβάλλεται µε αυξάνοντα
τρόπο βάσει του πάχους και των
διαστάσεων του κοµµατιού.
Η τιµή της έντασης ρεύµατος που
χρησιµοποιείται για τα διάφορα είδη
συγκόλλησης εντός του πεδίου ρύθµισης
που υποδεικνύεται στον πίνακα 4 είναι:
• Υψηλή για τη συγκόλληση σε
οριζόντιο επίπεδο, σε µετωπικό και
κατακόρυφο ανιών επίπεδο
• Μέτρια για τη συγκόλληση κατ’ άκρον
• Χαµηλή για τη συγκόλληση σε
κατακόρυφο κατιών επίπεδο και για
την ένωση προθερµασµένων
κοµµατιών µικρών διαστάσεων.
Μια ένδειξη, αρκετά προσεγγιστική, του
µέσου όρου ρεύµατος που χρησιµοποιείται
στη συγκόλληση ηλεκτροδίου για κανονικό
ατσάλι παρέχεται από την εξής φόρµουλα:
I = 50 x (Øe – 1)
dove:
όπου:
I = ένταση του ρεύµατος συνάντησης
Ψe = διάµετρος του ηλεκτροδίου
Συντήρηση
ΠΡΟΣΟχή:
οποιαδήποτε επιθεώρηση στο εσωτερικό
της γεννήτριας διακόψτε την παροχή
ρεύµατος στην εγκατάσταση.
ΑΝΤΑΛΛΑΚΤΙΚΑ
Τα γνήσια ανταλλακτικά έχουν σχεδιαστεί
ειδικά και µόνο για την εγκατάστασή µας. Η
χρήση µη γνήσιων ανταλλακτικών µπορεί
προκαλέσει µεταβολές στις επιδόσεις και
να ελαττώσει το προβλεπόµενο επίπεδο
ασφαλείας.
Η κατασκευαστική εταιρία δε φέρει καµία
ευθύνη για ζηµίες που προκλήθηκαν λόγω
χρήσης µη γνήσιων ανταλλακτικών.
ΓΕΝΝΗΤΡΙΑ
Επειδή αυτές οι εγκαταστάσεις είναι
εντελώς στατικές, aκολουθήστε την
παρακάτω διαδικασία:
• Περιοδικός καθαρισµός, µε
πεπιεσµένο αέρα, της βρωµιάς και της
σκόνης που συσσωρεύεται στο
εσωτερικό της γεννήτριας. Μην
κατευθύνετε ποτέ τη ριπή του αέρα
προς τα ηλεκτρικά στοιχεία, γιατί θα
µπορούσαν να προκληθούν βλάβες.
• Περιοδικός έλεγχος για τον εντοπισµό
τυχόν φθαρµένων καλωδίων ή
λασκαρισµένων συνδέσεων, που θα
µπορούσαν να προκαλέσουν
υπερθέρµανση.
Πριν πραγµατοποιήσετε
∆ιαδικασία
συναρµολόγησης
και
αποσυναρµολόγησ
ης της συσκευής
συγκόλλησης
Πράξτε κατά τον ακόλουθο τρόπο:
1)
Ξεβιδώστε τις δύο βίδες που
στερεώνουν την χειρολαβή.
72
Page 73
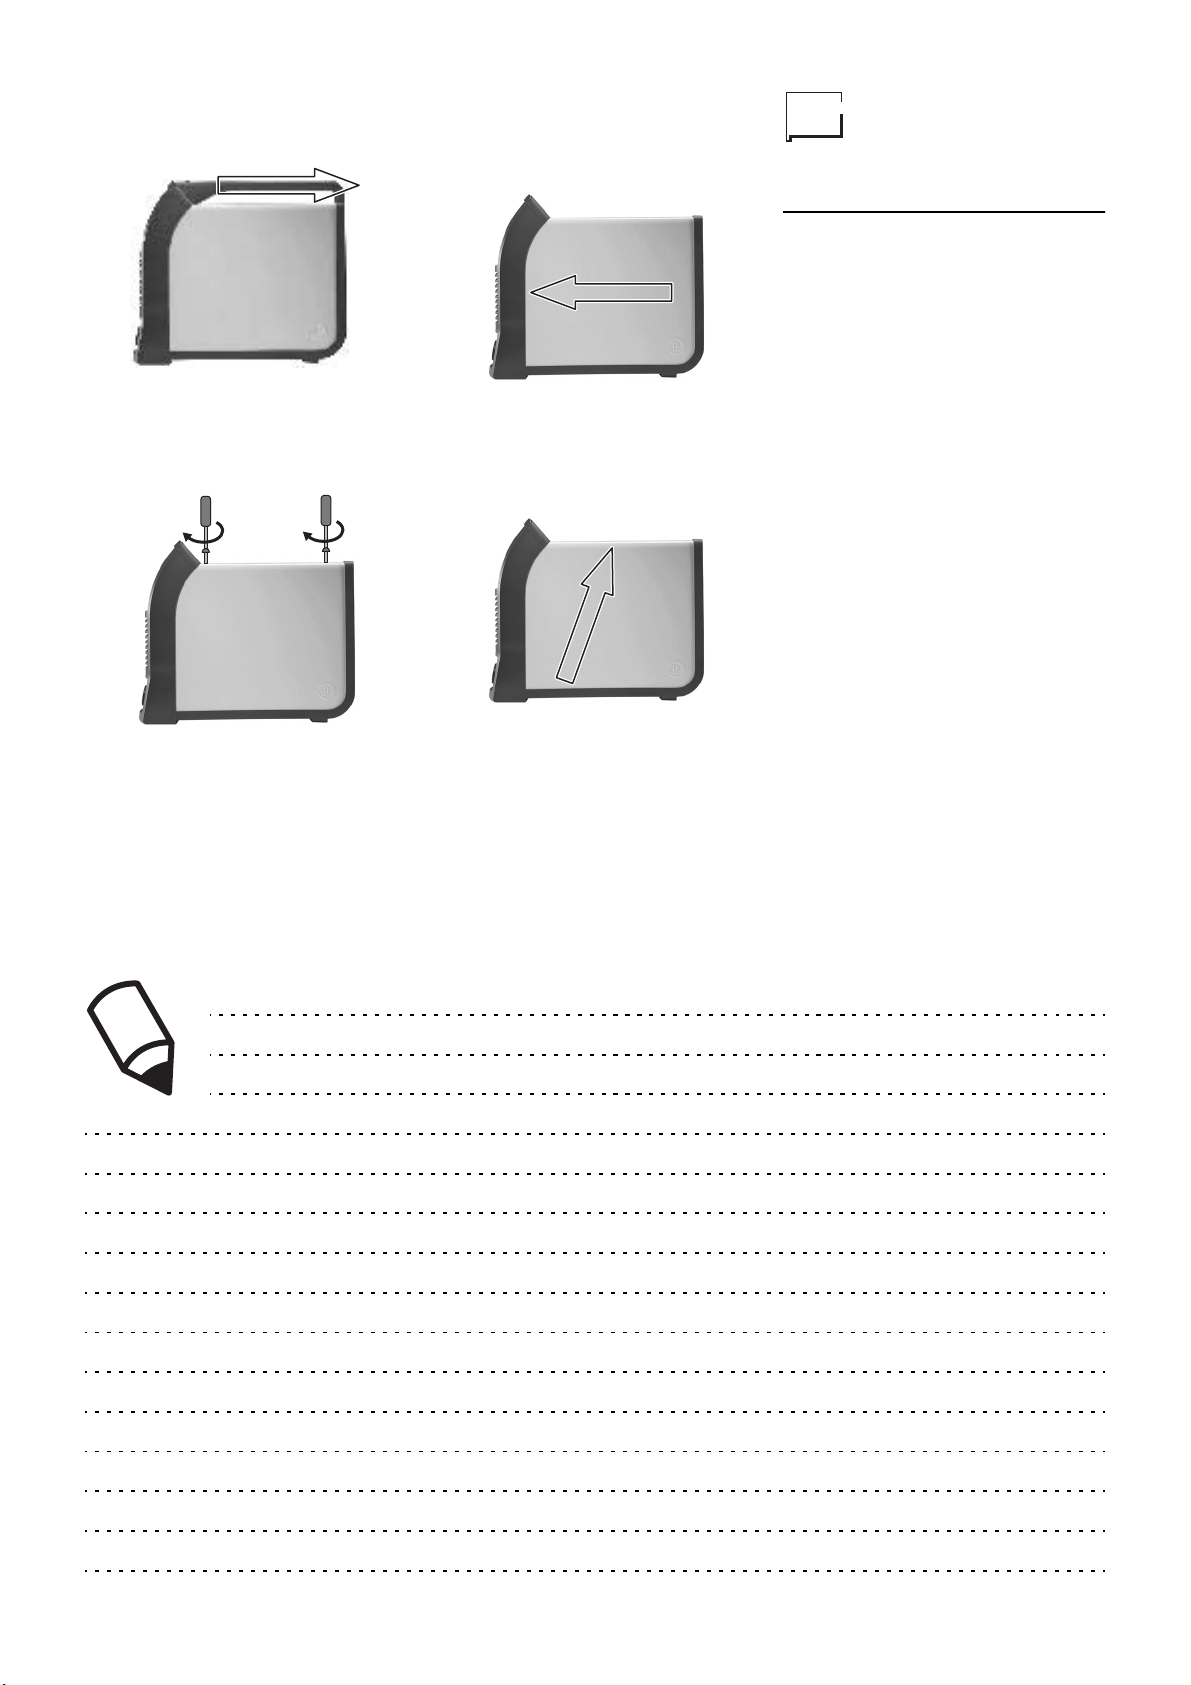
2)
Αφαιρέστε την χειρολαβή τραβώντας
την προς τα κάτω.
3)
Αφαιρέστε το σκέπαστρο και
ξεβιδώστε τις 3 βίδες που
στερεώνουν το σκέπαστρο.
4)
Σπρώξτε µε τα δύο χέρια το
σκέπαστρο προς τα εµπρός,
ελευθερώνοντας την πίσω περιοχή.
5)
Αφαιρέστε το σκέπαστρο,
ανυψώνοντάς το µε τα δύο χέρια.
Αντικατάσταση
ηλεκτρονικής
πλακέτας
• Ξεβιδώστε τις 4 βίδες που
στερεώνουν το εµπρός πάνελ rack.
• Αφαιρέστε τις χειρολαβές ρύθµισης.
• Τραβήξτε τους ηλεκτρικούς
συνδετήρες της πλακέτας
• Ξεβιδώστε τις κολώνες υποστήριξης.
• Αφαιρέστε την ηλεκτρονική πλακέτα
σηκώνοντάς την από τα στηρίγµατά
της
• Για να συναρµολογήσετε την
καινούργια πλακέτα, πράξτε κατά τον
αντίθετο τρόπο.
Για την συναρµολόγηση, πράξτε κατά τον
αντίθετο τρόπο.
73
Page 74
74
Page 75
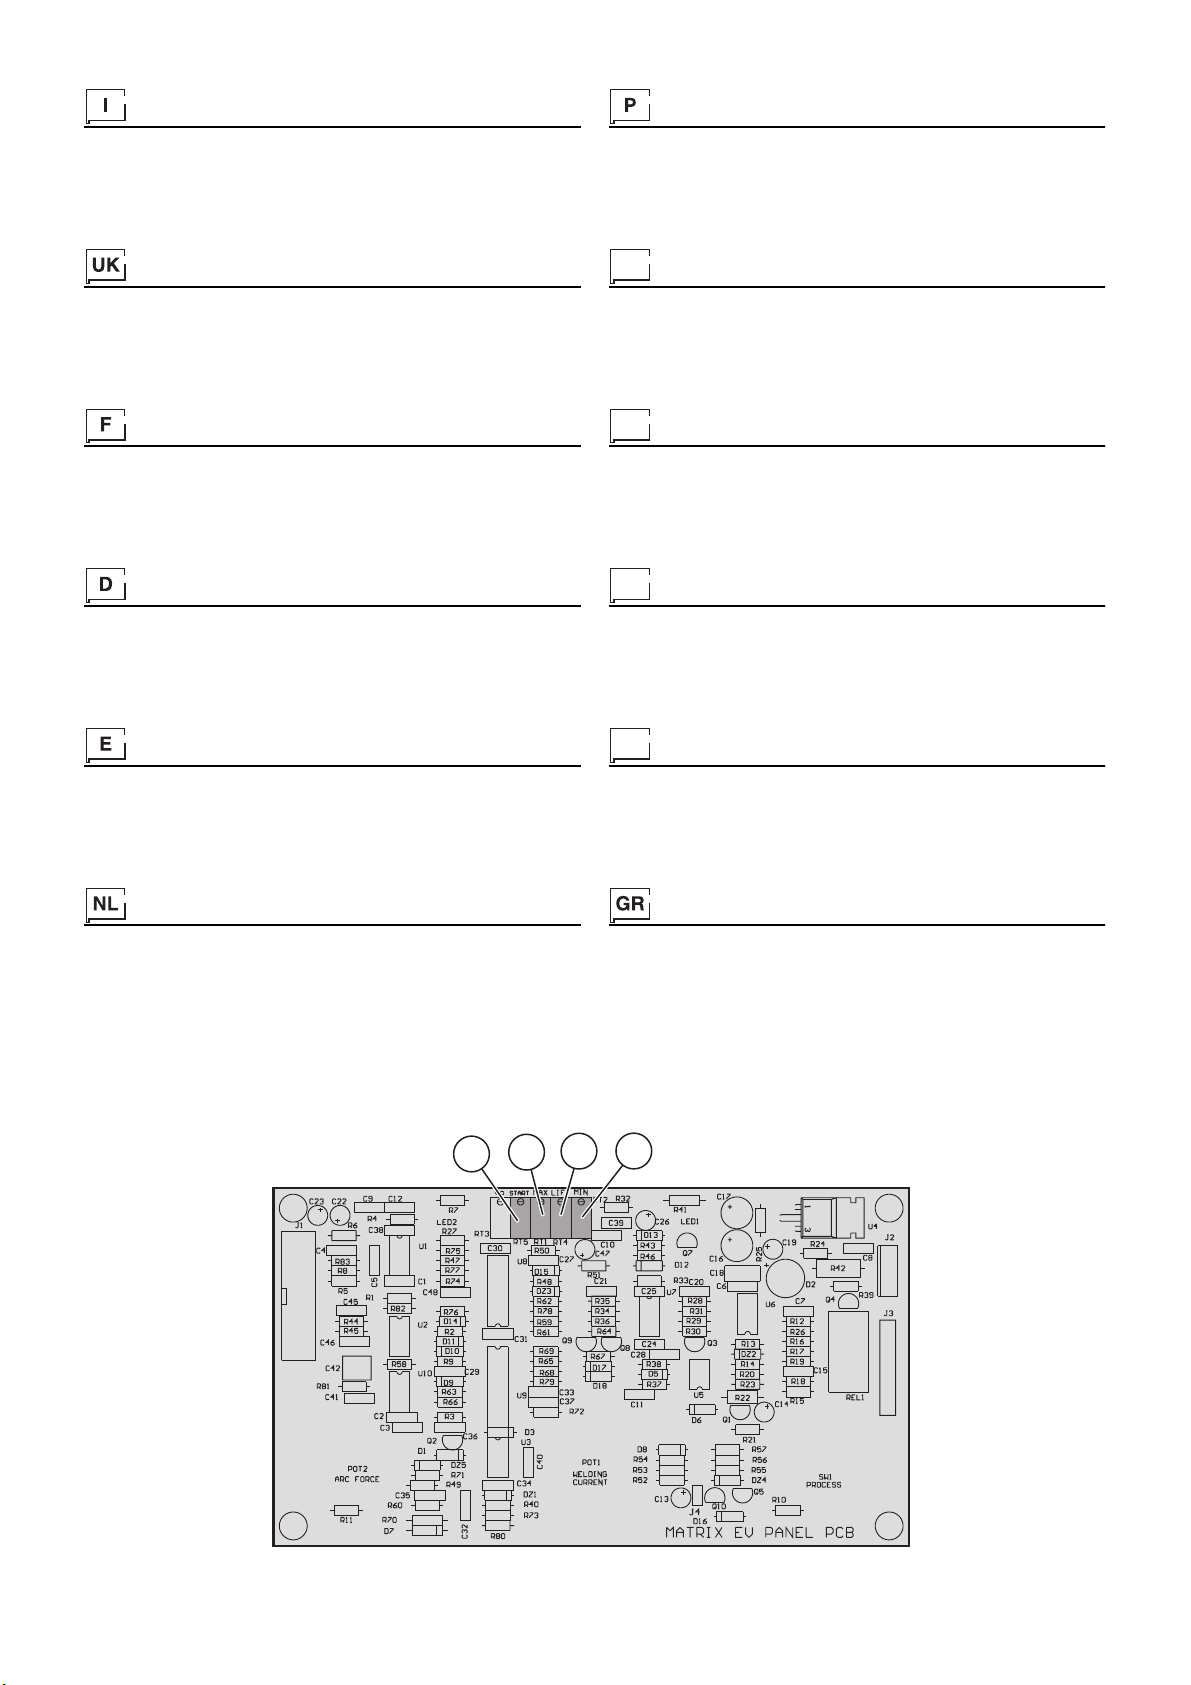
Regolazione scheda elettronica
1)
Regolazione "HOT START"
2)
Regolazione della corrente massima
3)
Regolazione della corrente d’innesco nella saldatura TIG
con funzione LIFT
4)
Regolazione della corrente minima
Adjustment of electronic circuit board
1)
"HOT START" adjustment
2)
Adjustment of the maximum current
3)
Adjustment of the striking current in TIG welding with the
LIFT function
4)
Adjustment of the minimum current
Réglage fiche électronique
1)
Réglage du "HOT START"
2)
Réglage du courant maximum
3)
Réglage du courant d’amorçage dans la soudure TIG avec
fonction LIFT
4)
Réglage du courant minimum
Einstellung der Elektronikkarte
1)
Einstellung des "HOT START"
2)
Einstellung des Höchstschweissstromes
3)
Regelung des Steuerstromes beim WIG - Schweissen mit
LIFT - Funktion
4)
Einstellung des Mindestschweisstromes
Regulación tarjeta electrónica
Regulação da placa electrónica
1)
Regulagem do "HOT START"
2)
Regulagem da corrente máxima
3)
Regulagem da corrente de união na solda TIG com função
LIFT
4)
Regulagem da corrente mínima
DK
Justering af elektronisk kort
1)
Regulering af "HOT START"
2)
Regulering af svejsestrøm på max.
3)
Regulering af gnisttændingsstrøm ved svejsning i TIG med
funktion LIFT
4)
Regulering af svejsestrøm på min.
S
Reglering av kretskortet
1)
Reglering av "HOT START"
2)
Reglering av maximal ström
3)
Reglering av inflytande ström i svetsning TIG med funktion
LIFT
4)
Reglering av minimal ström
SF
Elektronisen kortin säätäminen
1)
Hitsausvirran "HOT START"
2)
Maksivirran säätö
3)
Sytytysvirran säätö TIG hitsauksessä LIFT toiminnon
kanssa
4)
Hitsausvirran minimin säätö
N
Regulering av det elektroniske kortet
1)
Regulación de "HOT START"
2)
Regulación de la corriente máxima
3)
Regulación de la corriente de ejecución de la soldadura
TIG con función LIFT
4)
Regulación de la corriente mínima
Afstellen elektronische kaart
1)
Afstellen van de "HOT START"
2)
Afstellen van de stroom maximaal
3)
Afstellen van de opstartstroom soldeeren TIG met LIFT
functie
4)
Afstellen van de stroom minimaal
1
1)
Regulering "HOT START"
2)
Regulering av maksimalstrøm
3)
Innstilling av tenningsstrømmen for TIG-sveising med
funksjonen LIFT
4)
Regulering av minimalstrøm
Ρύθµιση ηλεκτονικής κάρτας
1)
Ρύθµιση του "HOT START"
2)
Ρύθµιση του µέγιστου ρεύµατος
3)
Ρύθµιση του ρεύµατος ανάµµατος στη συγκόλληση TIG µε
λειτουργία
4)
Ρύθµιση του ρεύµατος ελάχιστης συγκόλλησης
4
3
2
75
Page 76
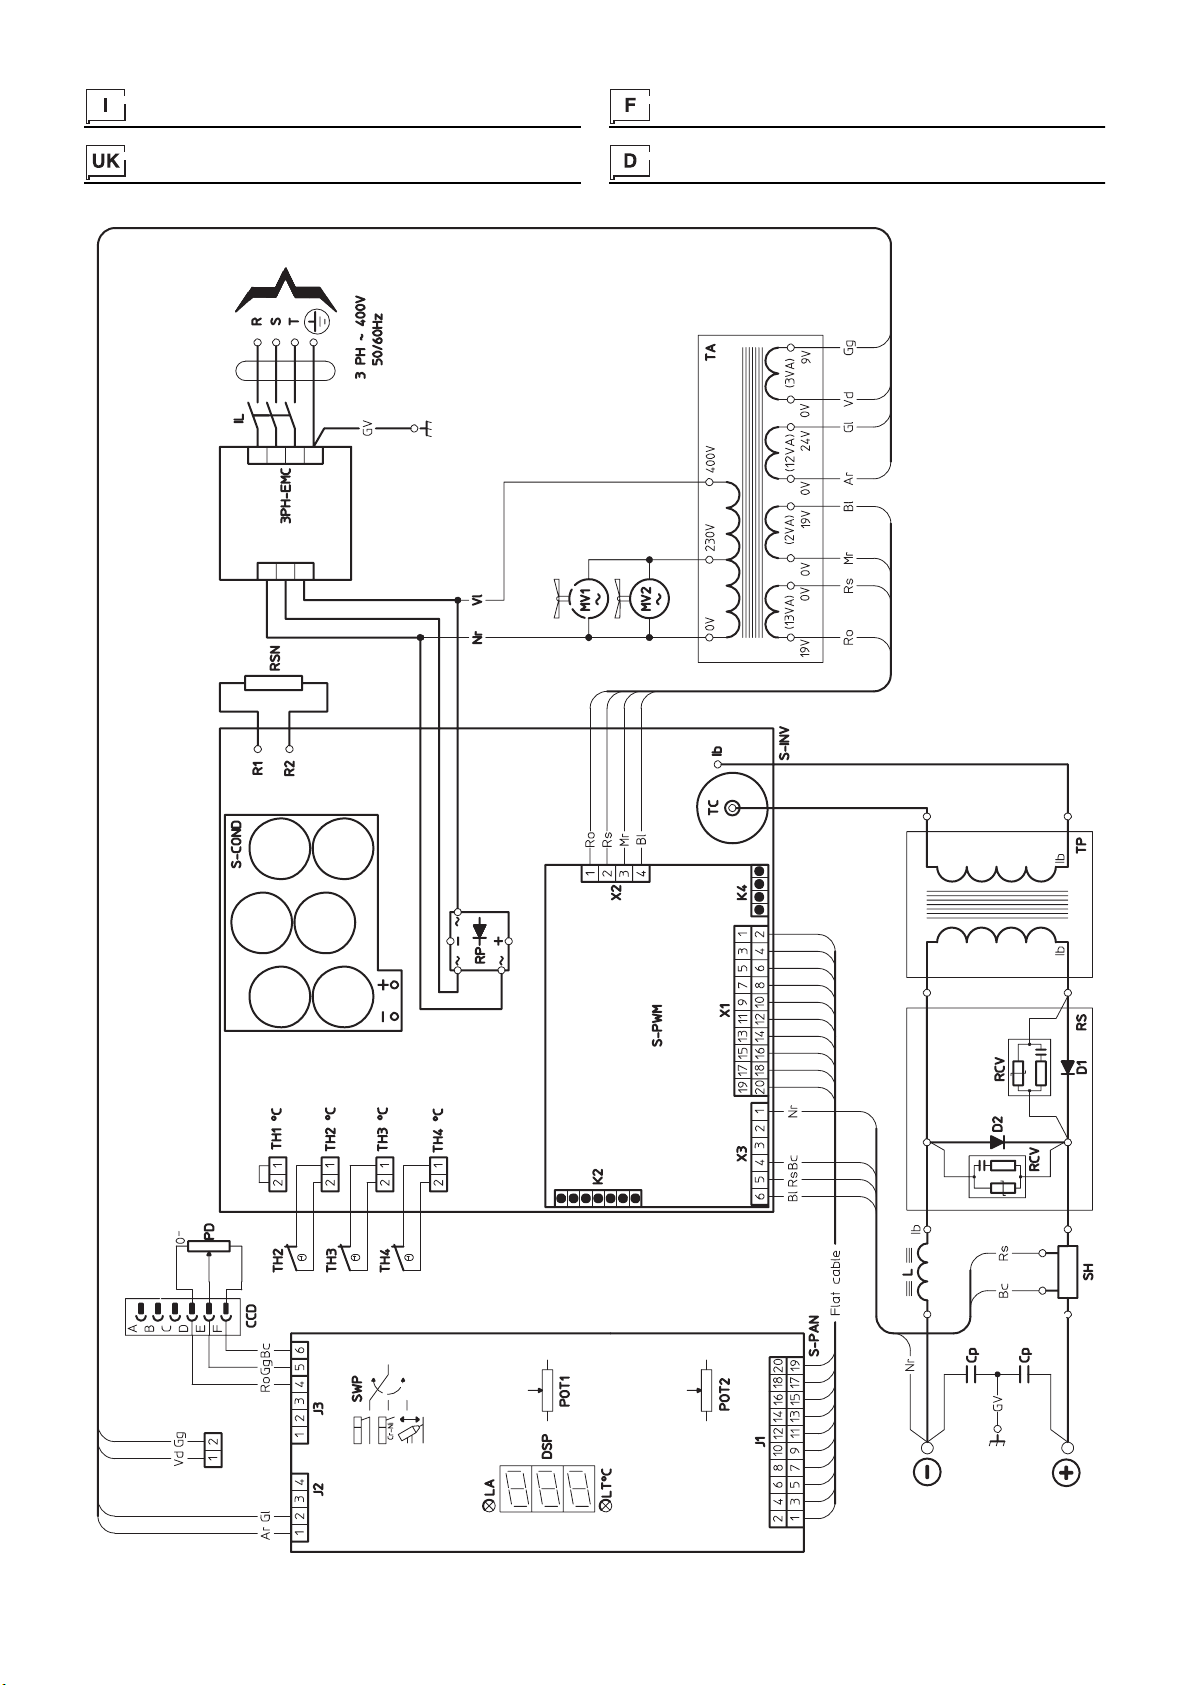
Schema elettrico
Schéma électrique
Wiring diagram
Schaltplan
76
2101F500
Page 77
•1 •2 •3 •4 •5 •6 •7
3PH-EMC CCD Cp D1 D2 DSP Ib
•8 •9 •10 •11 •12 •13 •14 •15
IL J1-3 K2-4 L LA LT°C MV1 MV2
•16 •17 •18 •19 •20 •21 •22 •23
PD POT1 POT2 RCV RP RS RSN S-COND
•24 •25 •26 •27 •28 •29 •30 •31
S-INV SH S-PAN S-PWM SWP TA TC TH2
•32 •33 •34 •35
TH3 TH4 TP X1-3
Legenda schema elettrico
•1 •1
Filtro di rete
satore di protezione
dario inverso
linea
•9
Connettori su scheda funzioni
•11
Induttore secondario
•13
Lampada spia intervento termostato
posteriore
comando a distanza
•18
Potenziometro regolazione ARC FORCE
diodo secondario
secondario
tori
•24
Scheda INVERTER
pannello
processi
rente
•27
•29
•31
Termostato
matore principale
•2
Connettore comando a distanza
•4
•6
•15
Motore ventilatore frontale
•22
Diodo secondario diretto
Display digitale
•12
Lampada spia alimentazione
•17
Potenziometro corrente di saldatura
•20
Raddrizzatore primario
Resistenza di SNUBBER
•25
Scheda di pilotaggio
Trasformatore ausiliario
•32
•35
Termostato
Connettori su scheda PWM
•7
Inizio bobina
SHUNT
•28
•30
•33
Key to the electrical diagram
•1
Electrical supply filter
protection capacitor
secondary diode
•9
Connectors on working display
•11
Secondary inductor
cut-off signal light
•16
Remote current potentiometer
•18
ARC FORCE potentiometer
BER
•20
Primary rectifier
BER resistor
•25
SHUNT
•28
Process selection commutator
•30
Power transformer
•33
Thermostat
•23
•26
•34
•2
Remote control connector
•4
Secondary direct diode
•6
Digital display
•7
•10
•12
•14
Supply signal light
Back fan motor
•17
•19
•21
Capacitor card
Secondary diode SNUB-
Secondary rectifier
•24
Panel operations card
•29
•31
Thermostat
Main transformer
card
Légende schéma électrique
•3
Conden-
•5
Diodo secon-
•8
•10
Interconnessione
•14
•16
•23
•26
Interruttore di
Motore ventilatore
Potenziometro
•19
SNUBBER
•21
Raddrizzatore
Scheda condensa-
Scheda funzioni su
Commutatore selezione
Trasformatore di corTermostato
Coil start
•34
•3
•5
Reverse
•8
Supply switch
Trasfor-
Exit
Interconnection
•13
•15
Front fan motor
Overheat
Current potentiometer
•22
SNUB-
INVERTER control card
•27
Pilot system card
Auxiliary transformer
•32
Thermostat
•35
Connectors on PWM
Schaltplan-Legende
•1
Filter Speisungsnetz
•3
Schutzkondenstoren Ausgang
•5
Sekundäre umgekehrte Diode
neinsatz
skarte
•8
Leitungschalter
•10
Verbindungsstelle
lampe Speisung
•14
Gebläsemotor Rückseite
•16
Fernstrompotentiometer
FORCE -Potentiometer
•20
Primärer Gleichrichter
•22
SNUBBER-Widerstand
TER-Steuerkarte
•27
Steuerkarte
•30
sformator
•33
Thermostat
Leistungstrafo
•2
•13
Kontrolleuchte Thermostatauslösen
•19
•25
SHUNT
•28
Umschalter Prozessauswahl
•34
Haupttransformator
PWM-Karte
Legenda colori
AN
Arancione Nero
Ar
Arancio
Az
Azzurro
Bc
Bianco
Bl
Blu
Gg
Grigio
Gl
Giallo
GV
Giallo Verde
Mr
Marrone
Nr
Nero
RN
Rosso Nero
Ro
Rosa
Rs
Rosso
Vd
Verde
Vl
Viola
Steckvorrichtung Fernantrieb
•4
Sekundäre direkte Diode
•6
Digital-Display
•9
Steckverbinder auf Funktion-
•11
Sekundärdrossel
•15
Gebläsemotor Vorderseite
•17
Strompotentiometer
•7
•12
•18
Spule-
SNUBBER sekundäre Diode
•21
Sekundärer Gleichrichter
•23
Kondensatorplatte
•26
Funktionskarte auf Paneel
•31
Thermostat
•35
•24
•29
Hilfstran-
•32
Thermostat
Steckverbinder auf
Légende couleurs
AN
Orange Noir
Ar
Orange
Az
Bleu Clair
Bc
Blanc
Bl
Bleu
Gg
Gris
Gl
Jaune
GV
Jaune Vert
Mr
Marron
Nr
Noir
RN
Rouge Noir
Ro
Rose
Rs
Rouge
Vd
Vert
Vl
Violet
Anzeige-
ARC
INVER-
•1
Filtre de réseau alimentation
distance
secondaire direct
numérique
•3
Condensateurs de protection de sortie
•5
Diode secondaire inverse
•7
Début bobine
necteurs sur carte fonctions
secondaire
vention thermostat
du ventilateur avant
•17
Potentiomètre courant
•19
Limiteur diode secondaire
•21
Redresseur primaire
condensateurs
•25
SHUNT
tage
mateur auxiliaire
stat
pal
•35
•12
Voyant alimentation de réseau
•14
Moteur du ventilateur arrière
•16
Potentiomètre courant à distance
•22
•24
Carte de contrôle du CONVERTISSEUR
•26
•28
•32
Thermostat
Carte fonctions sur tableau
Commutateur de sélection des procédés
•30
Transformateur de puissance
•33
Thermostat
Connecteurs sur carte PWM
•2
Connecteur commandé à
•6
Afficheur
•8
Interrupteur de lignes
•10
Interconnexion
•11
•13
•18
Potentiomètre ARC FORCE
•20
Redresseur primaire
Résistance de Limiteur
•27
Carte de pilo-
•34
Transformateur princi-
•4
Diode
•9
Con-
Inducteur
Voyant inter-
•15
Moteur
•23
Carte
•29
Transfor-
•31
Thermo-
77
Colour key
AN
Ar
Az
Bc
Bl
Gg
Gl
GV
Mr
Nr
RN
Ro
Rs
Vd
Vl
Orange Black
Orange
Sky Blue
White
Blue
Grey
Yellow
Yellow Green
Brown
Black
Red Black
Pink
Red
Green
Violet
Farbenlegende
AN
Orange Schwarz
Ar
Orange
Az
Hellblau
Bc
Weiß
Bl
Blau
Gg
Grau
Gl
Gelb
GV
Gelb Grün
Mr
Braun
Nr
Schwarz
RN
Rot Schwarz
Ro
Rosa
Rs
Rot
Vd
Grün
Vl
Violett
Page 78
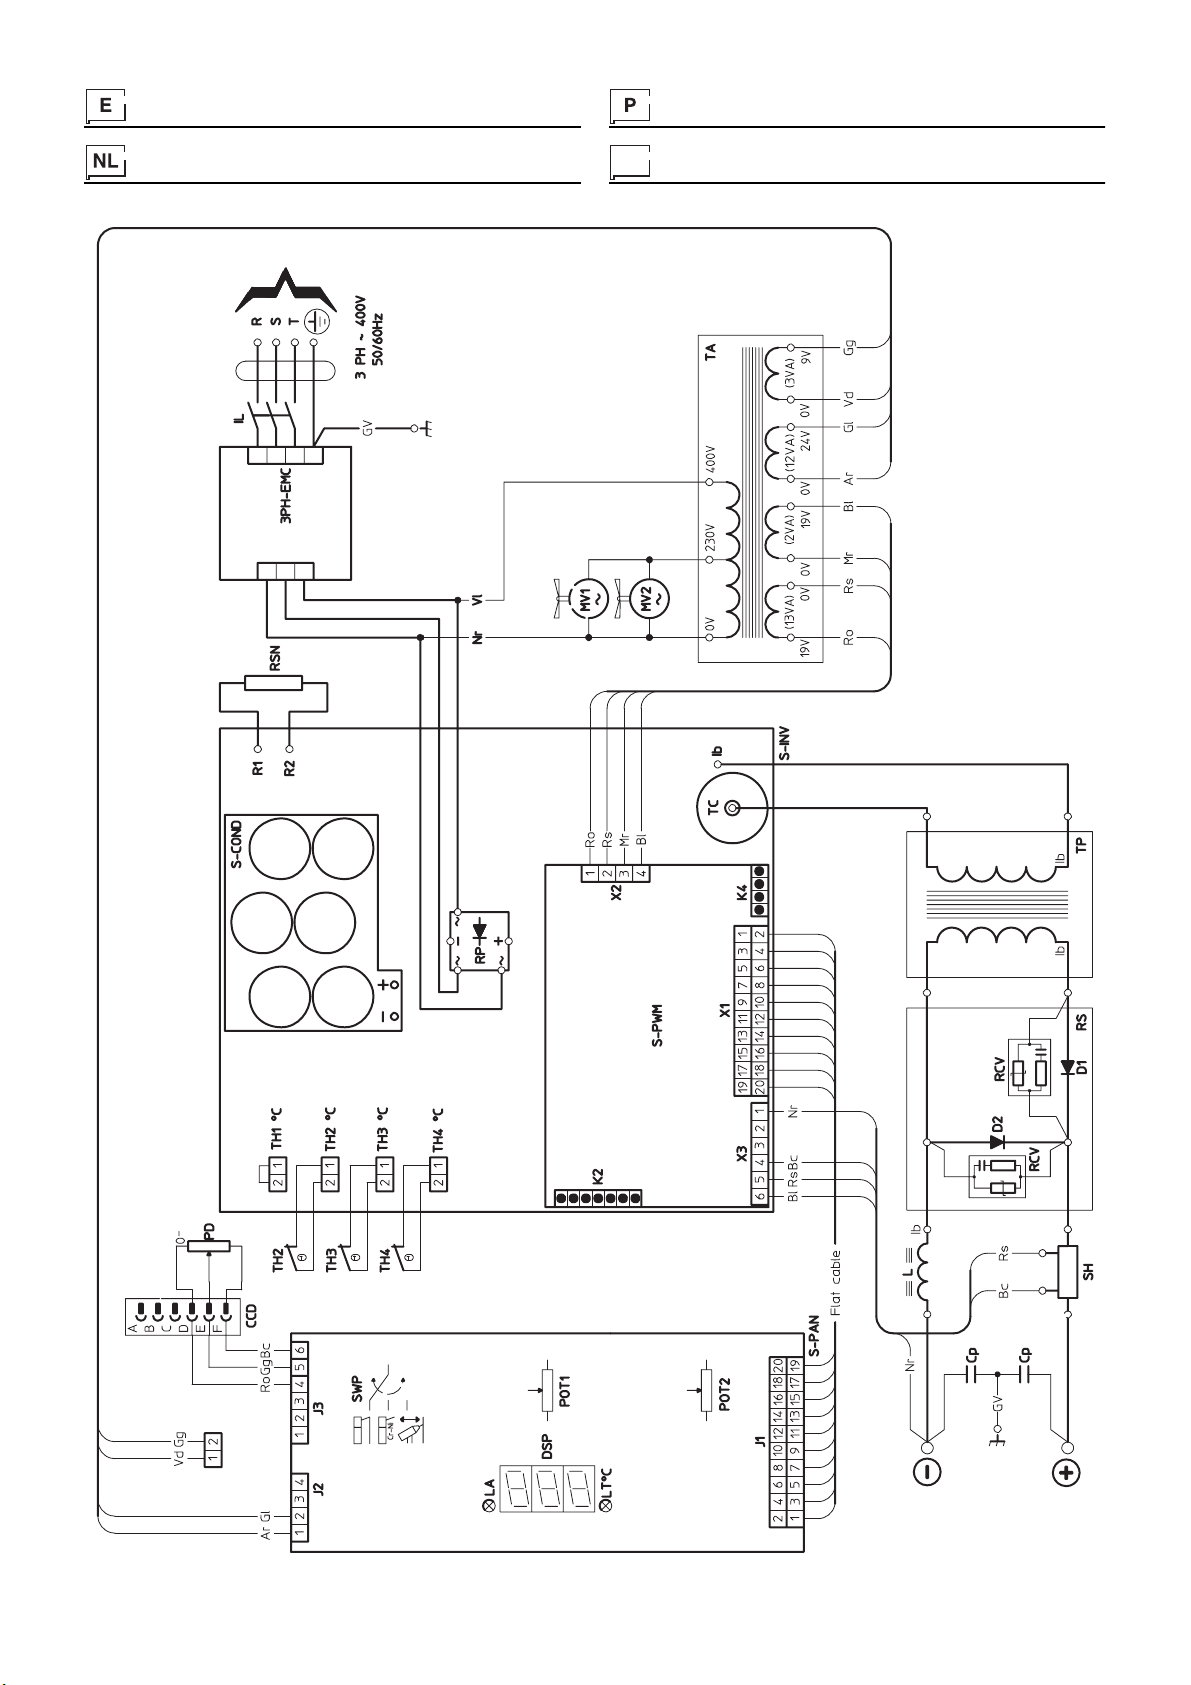
Esquema eléctrico
Esquema eléctrico
Elektrisk skema
DK
Forbindelsesdiagram
78
2101F500
Page 79
•1 •2 •3 •4 •5 •6 •7
3PH-EMC CCD Cp D1 D2 DSP Ib
•8 •9 •10 •11 •12 •13 •14 •15
IL J1-3 K2-4 L LA LT°C MV1 MV2
•16 •17 •18 •19 •20 •21 •22 •23
PD POT1 POT2 RCV RP RS RSN S-COND
•24 •25 •26 •27 •28 •29 •30 •31
S-INV SH S-PAN S-PWM SWP TA TC TH2
•32 •33 •34 •35
TH3 TH4 TP X1-3
Leyenda esquema eléctrico
•1
Filtro de la red de alimentación
•3
Condensadores de protección de salida
directo
•5
bobina
•10
tación de red
lador posterior
riente a distancia
ARC FORCE
primario
BER
•25
•28
•30
stato
Diodo secundario inverso
•8
Interruptor de línea
Interconexión
•21
•23
Tarjeta condensadores
SHUNT
•11
•13
•19
Inductor secundario
Testigo intervención termostato
•15
Motor ventilador frontal
•17
Potenciómetro corriente
SNUBBER diodo secundario
Enderezador secundario
•26
Tarjeta funciones en panel
Conmutador selección procesos
Transformador
•34
Transformador principal
•31
Termostato
•2
•9
Conectores en tarjeta funciones
•24
•32
•35
Legenda elektrisch schema
•1
Filter voedingsnet
condensatoren bij uitgang
•5
Omgekeerde secundaire diode
bobine
•8
Lijnonderbreker
•10
Tussenverbinding
ding
•13
achterkant
Spionlamp tussenkomst thermostaat
•15
stroom op afstand
smeter ARC FORCE
ire gelijkrichter
SNUBBER
TER
otkaart
mator
staat
•23
•25
SHUNT
•28
Omschakelaar selectie processen
•30
Stroomtransformator
•33
Thermostaat
•2
Afstandsbedieningsconnector
•4
Directe secundaire diode
•6
•9
Connectors op kaart met functies
•11
Hulpschakelaar
Motor ventilator voorkant
•17
Vermogensmeter stroom
•19
•21
SNUBBER secundaire diode
Secundaire gelijkrichter
Condensatorenkaart
•26
Kaart met functies op paneel
•31
•34
Hoofd-transformator
op PWM kaart
Legenda do esquema eléctrico
Conexión control remoto
•4
•6
Diodo secundario
Display digital
•12
•16
•22
Resistencia de SNUB-
•7
Testigo de alimen-
•14
Motor venti-
Potenciómetro cor-
•18
Potenciómetro
•20
Enderezador
Inicio
Tarjeta control INVERTER
•27
•29
Termostato
Tarjeta de pilotaje
Transformador auxiliar
•33
Te r mo -
Conectores en tarjeta PWM
•3
Protectie
Digitaal display
•12
•16
Vermogensmeter
•22
•24
Kaart controle INVER-
Thermostaat
•7
Begin
Stekker lijnvoe-
•14
Motor ventilator
•18
Vermogen-
•20
Weerstand van
•27
•29
Pilo-
Hulptransfor-
•32
Thermo-
•35
Connectors
Prima-
DK
Nøgle til forbindelsesdiagrammet
•1
Filter til forsyningsnet
torer til beskyttelse af udgang
•5
Omvendt sekundær diode
spole
•8
Omkobler
des forbindelse
•11
elektrisk forsyning
ste ventilatormotor
på afstand
FORCE
•21
tor kort
ner på panel
•29
•32
•17
Potentiometer til strøm
•19
SNUBBER sekundær diode
Sekundær ensretter
•24
INVERTER kontrolkort
•27
Hjæipetransformer
Termostat
•33
•2
Kontakt til fjernbetjening
•4
Sekundær direkte diode
•6
•9
Konnektorer på funktionskort
Digital display
Sekundært induktionsapparat
•13
Lysdiode til termostatisk indgreb
•15
Ventilatormotor
•22
SNUBBER modstand
•25
Styrekort
Termostat
•28
Omskifter til valg af metode
•30
Krafttransformer
•34
Hovedtransformer
torer på PWM kort
Leyenda colores
AN
Anaranjado Negro
Ar
Anaranjado
Az
Azul
Bc
Blanco
Bl
Azul
Gg
Gris
Gl
Amarillo
GV
Amarillo Verde
Mr
Marrón
Nr
Negro
RN
Rojo Negro
Ro
Rosa
Rs
Rojo
Vd
Verde
Vl
Violeta
AN
Ar
Az
Bc
Bl
Gg
Gl
GV
Mr
Nr
RN
Ro
Rs
Vd
Vl
•3
Kondensa-
•7
Begyndelse af
•10
•12
Lysdiode til
•16
Potentiometer til strøm
•18
Potentiometer ARC
•20
Primær ensretter
•23
Kondensa-
SHUNT
•26
•31
Termostat
Kort til funktio-
•35
Legenda cores
Laranja Preto
Laranja
Azul
Branco
Azul-marinho
Cinza
Amarelo
Amarelo Verde
Castanho
Preto
Vermelho Preto
Cor-de-rosa
Vermelho
Verde
Roxo
Indbyr-
•14
Bage-
Konnek-
•1
Filtro de rede da alimentação
distância
dário directo
•7
funções
•3
Condensador de proteção da saída
•5
Início Bobina
•10
Interconexão
Diodo secundário inverso
•8
Interruptor de linha
•11
Indutor segundario
lumino-so de alimentação da rede
venção do termostato
ventilador dianteiro
•17
Potenciômetro corrente
•19
SNUBBER diodo secundário
•21
Rectificador secundário
•23
Cartão condensadores
[INVERSOR]
•25
tão de pilotagem
sformador auxiliar
stato
•32
•35
Termóstato
Conectores no cartão PWM
•14
Motor ventilador posterior
•16
Potenciômetro corrente a distância
•18
Potenciômetro ARC FORCE
•22
Resistência de SNUBBER
•24
Cartão controlo INVERTER
SHUNT
•28
•26
Cartão funções no painel
Comutador selecção processos
•30
Transformador de potência
•33
Termóstato
•2
Conector de comando a
•9
•4
•6
Diodo secun-
Display digital
Conectores no cartão
•12
•13
Sinalizador luminoso inter-
•15
•20
Rectificador primário
•31
•34
Transformador principal
Sinalizador
Motor
•27
Car-
•29
Tran-
Te r mó -
79
Kleurenlegenda
AN
Oranje Zwart
Ar
Oranje
Az
Blauw
Bc
Wit
Bl
Donkerblauw
Gg
Grijs
Gl
Geel
GV
Geel Groen
Mr
Bruin
Nr
Zwart
RN
Rood Zwart
Ro
Roze
Rs
Rood
Vd
Groen
Vl
Paars
DK
Nøgle til farver
AN
Orange Sort
Ar
Orange
Az
Lyseblå
Bc
Hvid
Bl
Blå
Gg
Grå
Gl
Gul
GV
Gul Grøn
Mr
Brun
Nr
Sort
RN
Rød Sort
Ro
Rosa
Rs
Rød
Vd
Grøn
Vl
Lilla
Page 80
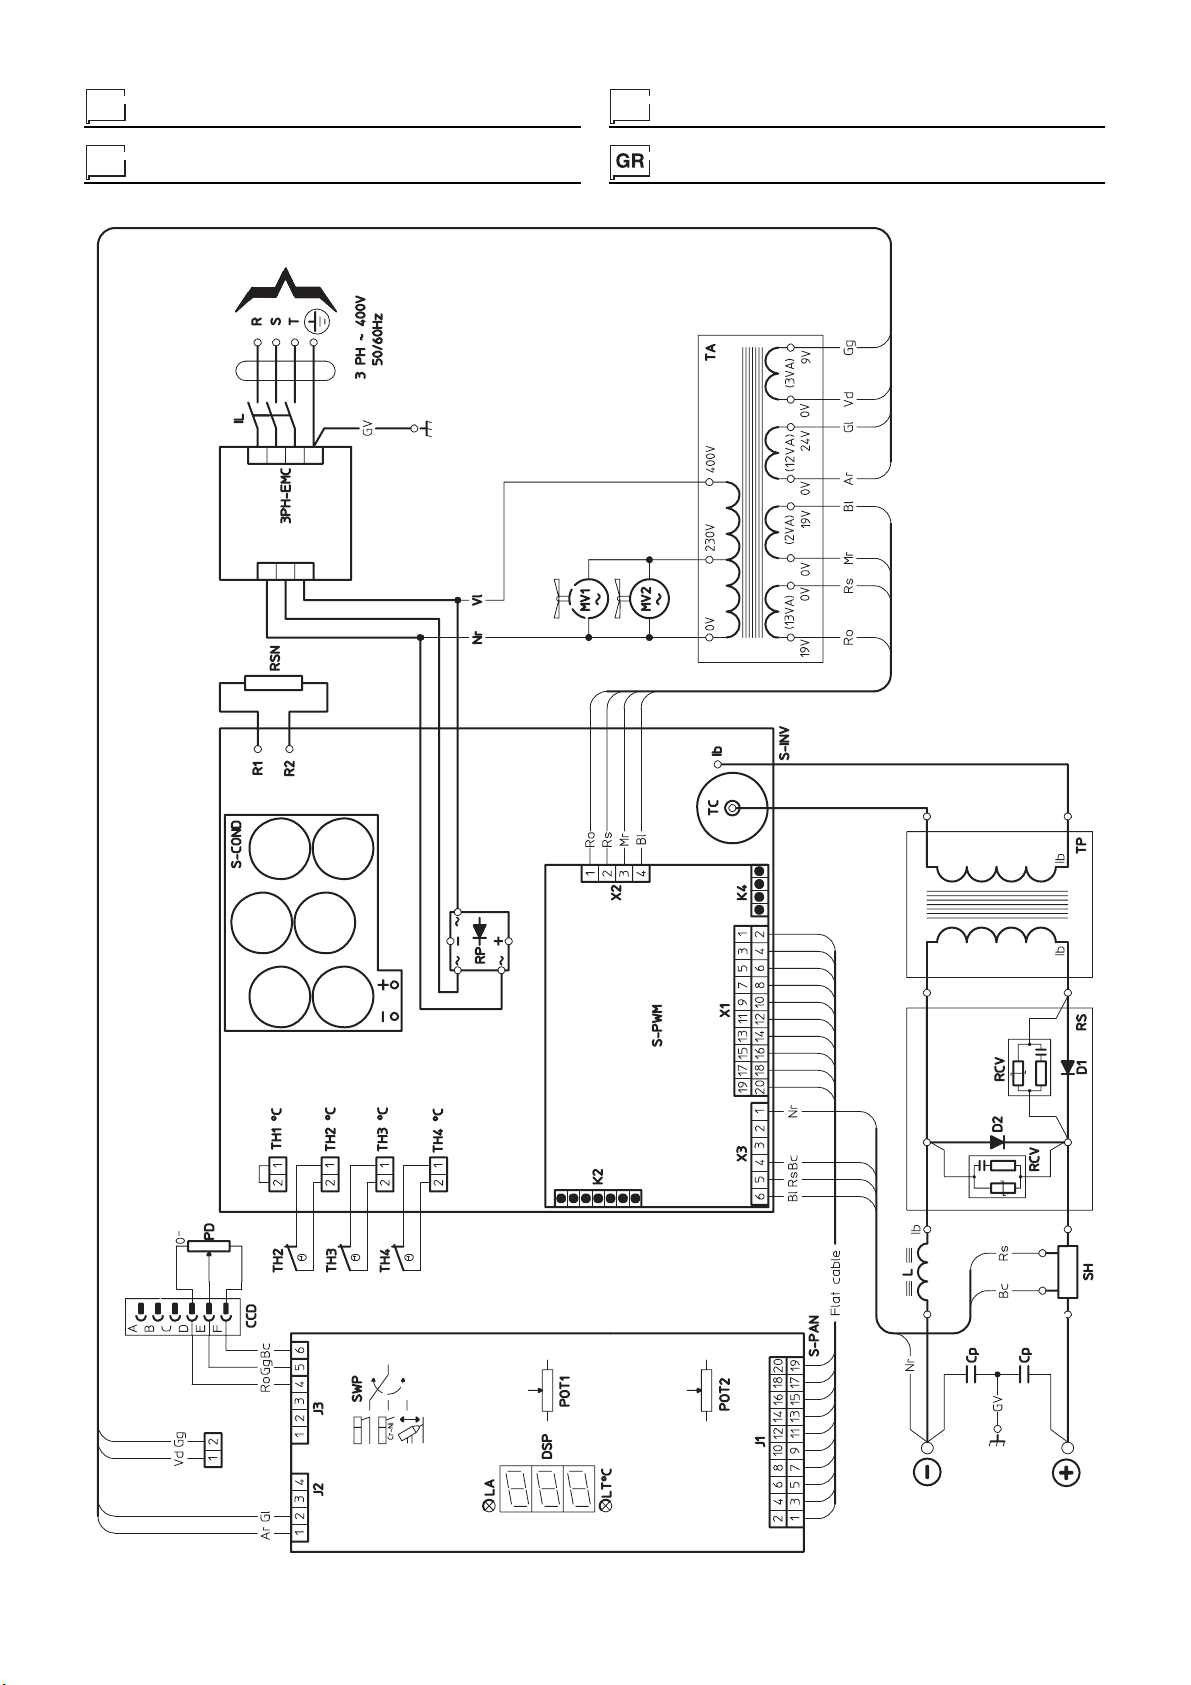
S
Elektiska schema
SF
Sähkökaavio
N
Elektriske skjema
Ηλεκτρικών ιαγραµµάτων
80
2101F500
Page 81
•1 •2 •3 •4 •5 •6 •7
3PH-EMC CCD Cp D1 D2 DSP Ib
•8 •9 •10 •11 •12 •13 •14 •15
IL J1-3 K2-4 L LA LT°C MV1 MV2
•16 •17 •18 •19 •20 •21 •22 •23
PD POT1 POT2 RCV RP RS RSN S-COND
•24 •25 •26 •27 •28 •29 •30 •31
S-INV SH S-PAN S-PWM SWP TA TC TH2
•32 •33 •34 •35
TH3 TH4 TP X1-3
S
Förklaring av elektriskt schema
•1
Nätfilter för strömtillförsel
•3
Skyddskondensator utgång
rad sekundärdiod
brytare
•9
•11
Sekundär brytare
stat intervention
•16
Potensmeter distanstryck
ARC FORCE
•21
Sekundär likriktare
satorkort
•24
tkort på panel
•29
Reservtransformator
•32
Termostat
•6
Kontaktdon på driftkort
•14
•19
Sekundär SNUBBER-diod
Kort för INVERTER kontroll
•27
Styrkort
•33
Te r mo s ta t
tdon på PMW-kort
SF
Sähkökaavion merkinnät
•1
Syöttöverkon suodatin
densaattori
diodi
met toimintokortiin
•12
valo
ottori
metri
diodi
BER vastus
kortti
•28
taja
muuntaja
N
•1
Filter for matenettet
•4
Suora sekundääridiodi
•6
Digitaalinäyttö
•10
Verkkovirran merkkivalo
•14
Takamainen tuuletusmoottori
•16
Virran kaukosäädön potentiometri
•18
ARC FORCE potentiometri
•20
Ensiötasasuuntain
•23
•25
Kondensaattorikortti
SHUNT
•26
Toimenpiteiden valitsin
•31
Termostaatti
•35
Liittimet PWM-korttiin
Tegnforklaring av elektrisk skjema
nekondensator utgang
sekundær, omvendt
•8
Linjebryter
sesledning
•13
Varsellampe for termostatinngrep
•15
Motor, fremre ventilator
troll
•17
•19
SNUBBER (svingningsdemper), sekundær diode
ensretter
•23
Kort, kondensatorer
•25
SHUNT
gskort
•30
Energitransformator
stat
•34
•9
Koplingsstykker på funksjonskort
•11
Sekundær forleder
Potensiometer strøm
•21
Sekundær ensretter
•26
Kort for kontrollpanelets funksjoner
•28
Omkopler, prosessvelger
Hovedtransformator
(pulslengdemodulasjonskort)
•2
Kontaktdona till fjärrkontroll
•4
Digital display
•12
Motor bakre fläkt
•22
•30
•7
Yhteenkytkentä
Direkt sekundärdiod
•7
Början spole
•10
Sammankoppling
Indikator nätström
•15
•17
Potensmeter
Motstånd för SNUBBER
•28
Kommutator för processval
Energitransformator
•34
Huvudtransformator
•2
Kaukosäätöinen
Käämin alku
•5
Käänteinen sekundääri-
•8
•11
•13
Termostaatin väliintulon merkki-
•15
•19
•21
Toisiotasasuuntain
•24
MUUNTIMEN kontrollin
Kojetaulutoimintokortti
•29
•32
•2
•4
•6
Digitalt display
Varamuuntaja
Termostaatti
•33
Kontaktkobling fjærnkontroll
Diode, sekundær, direkte
•7
Begynnelse spole
•12
Varsellampe matenettet
•14
•16
Potensiometer strøm til fjernkon-
•18
Potensiometer ARC FORCE
•22
•24
Kort for INVERTER-kontroll
•31
Termostat
•35
SNUBBER motstand
•29
Hjelpetransformator
•32
Koplingsstykker på PWM-kort
Motor främre fläkt
•25
Pääkatkaisija
Induktori toisio
Etumainen tuuletusmo-
SNUBBER sekundääri-
Termostaatti
Motor, bakre ventilator
Termostat
•5
•8
Linjeström-
•13
Indikator termo-
•18
Potensmeter
•20
Primär likriktare
•23
SHUNT
•26
•31
Termostat
•35
•3
Suojauksen kon-
•17
Virran potentio-
•22
•27
Ohjauskortti
•30
Tehon muun-
•3
•5
Diode,
•10
Forbindel-
•20
•27
•33
Inverte-
Konden-
Drif-
Kontak-
•9
Liitti-
SNUB-
•34
Pää-
Ver-
Primær
Styrin-
Te r mo -
Υ όµνηµα ηλεκτρικού διαγράµµατος
•1
Φίλτρο δικτύου τροφοδότησης
•3
Συµπυκνωτές προστασίας εξόδου
•5
Αντίθετη δευτερεύουσα δίοδος
πηνίου
•8
∆ιακόπτης γραµµής
•10
Αλληλοσύνδεση
τροφοδότησης δικτύου
•14
Μηχανή οπίσθιου ανεµιστήρα
ανεµιστήρα
•17
•19
•21
•23
•25
χειρισµού
•16
Ποτενσιόµετρο ρεύµατος
SNUBBER δευτερεύουσας διόδου
∆ευτερεύων ανορθωτής
Πλακέτα πυκνωτών
SHUNT
•28
µετασχηµατιοτής
•32
Θερµοστάτης
•35
∆ιακόπτες σε πλακέτα PWM
S
Fargeforklaring
AN
Oransje Svart
Ar
Oransje
Az
Nyseblå
Bc
Hvit
Bl
Blå
Gg
Grå
Gl
Gul
GV
Gul Grønn
Mr
Brun
Nr
Svart
RN
Rød Svart
Ro
Rosa
Rs
Rød
Vd
Grønn
Vl
Lilla
SF
Väriselitykset
AN
Oranssi Musta
Ar
Oranssi
Az
Vaaleansininen
Bc
Val koinen
Bl
Sininen
Gg
Harmaa
Gl
Keltainen
GV
Keltainen Vihreä
Mr
Ruskea
Nr
Musta
RN
Punainen Musta
Ro
Vaaleanpunainen
Rs
Punainen
Vd
Vihreä
Vl
Violetti
•11
∆ευτερεύων επαγωγέας
•13
Ποτενσιόµετρο ρεύµατος από απόσταση
•24
•26
Πλακέτα λειτουργιών πάνω στο πάνελ
∆ιακόπτης επιλογής διαδικασίας
•30
Μεταχηµατιστής ισχύος
•33
Θερµοστάτης
•2
Σύνεσµος έλγχος απο απόσταση
•4
Ευθεία δευτερεύουσα δίοδος
•6
Ψηφιακό display
•9
Συνδετήρες πλακέτας λειτουργιών
Λυχνία επέµβασης θερµοστάτη
•15
Μηχανή εµπρόσθιου
•18
Ποτενσιόµετρο ARC FORCE
•20
•22
Αντίσταση του SNUBBER
Κάρτα ελέγχου ΜΕΤΑΤΡΟΠΕΑ
•34
Κύριος µετασχηµατιστής
N
AN
Ar
Az
Bc
Bl
Gg
Gl
GV
Mr
Nr
RN
Ro
Rs
Vd
Vl
AN
Ar
Az
Bc
Bl
Gg
Gl
GV
Mr
Nr
RN
Ro
Rs
Vd
Vl
•7
•12
Λυχνία
∆ευτερεύων ανορθωτής
•27
•29
Βοηθητικός
•31
Θερµοστάτης
Färgförklaring
Orange Svart
Orange
Ljusblå
Vit
Blå
Grå
Gul
Gul Grön
Brun
Svart
Röd Svart
Rosa
Röd
Grön
Lila
Υττόµνηµα χρωµάτων
Πορτοκαλί Μαύρο
Πορτοκαλί
Γαλάζιο Κόκκινο
Σσπρο
Μπλε
Σκριζο
Κίτρινο
Κίτρινο Μοβ
Καφε
Μαύρο
Κόκκινο Μαύρο
Ροζ
Κόκκινο
Μοβ
Πράσινο
Αρχή
Πλακέτα
81
Page 82
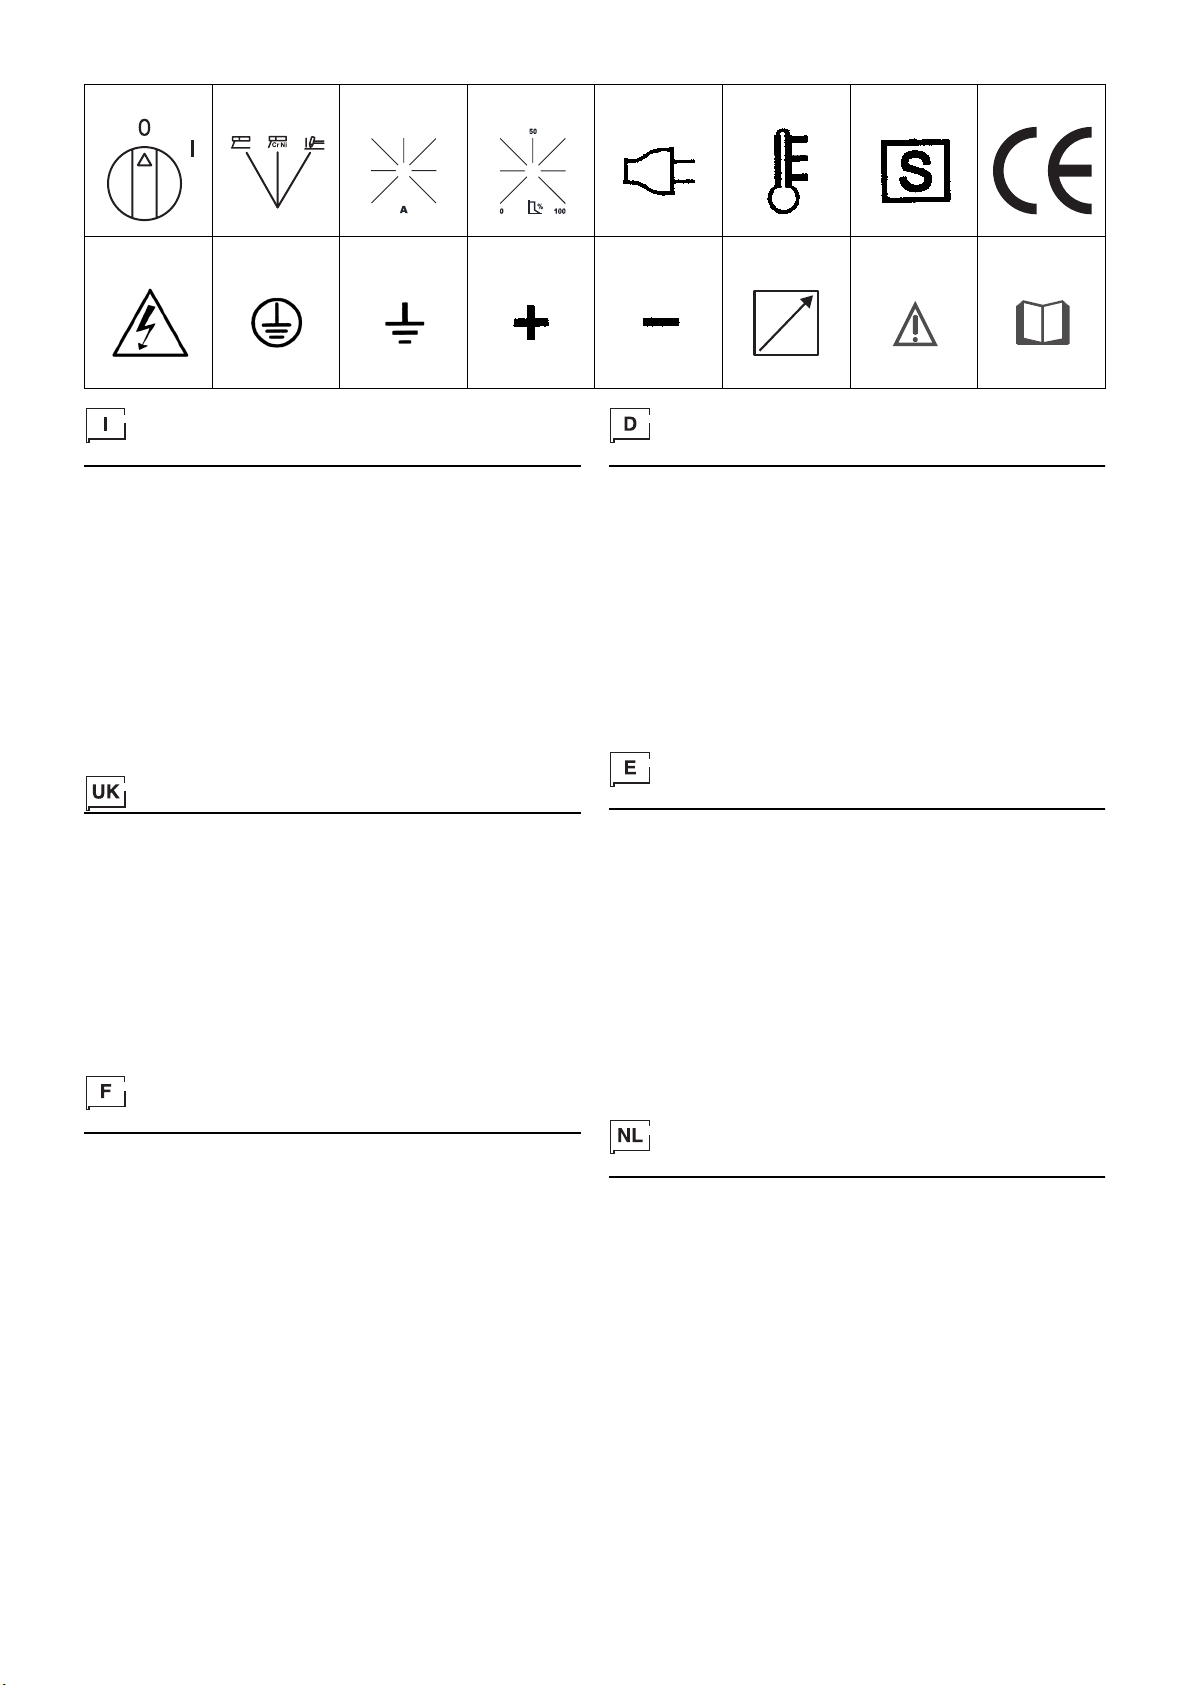
•1 •2 •3 •4 •5 •6 •7 •8
•9 •10 •11 •12 •13 •14 •15 •16
Significato dei simboli grafici riportati sulla
macchina
•1
Interruttore acceso/spento •2 Commutatore processo di sal-
datura
•3
Scala della corrente di saldatura •4 Potenziometro
regolazione ARC FORCE
senza alimentazione di rete
vento protezione termostatica
lizzato in ambienti con rischio accresciuto di scosse elettriche
•8
Prodotto atto a circolare liberamente nella Comunità Euro-
pea
•9
Tensione pericolosa
•12
Atacco rapido polo positivo
tivo
•14
Connettore per comanda a distanza
•16
Prima di utilizzare l’impianto è necessario leggere attenta-
mente le istruzioni contenute in questo manuale
•5
Led verde di segnalazione pre-
•6
Led giallo di segnalazione inter-
•7
Impianto che può essere uti-
•10
Terra di protezione
•13
Attacco rapido polo nega-
•11
•15
Attenzione!
Ter ra
Meaning of graphic symbols on machine
•1
On/off switch •2 Welding process switch •3 Welding current
scale
•4
ARC FORCE potentiometer •5 Green signal light for
power
•6
Yellow signal light for overheat cutoff •7 System for
use in environments with increased risk of electroshock
duct suitable for free circulation in the European Community
Danger! High voltage
•12
Positive pole snap-in connector
connector
•16
instructions included in this manual
•14
Connector for the remote control
Before using the equipment you should carefully read the
•10
Grounding protection
•13
Negative pole snap-in
•11
Grounding
•15
Warning!
•8
Pro-
•9
Interprétation des symboles graphiques
reportés sur la machine
•1
Interrupteur allumé/éteint •2 Commutateur procédé de sou-
dure
•3
Echelle de courant de soudure •4 Potentiomètre ARC
FORCE
DEL jaune de signalisation d’intervention de la protection thermostatique
milieux avec augmentation du risque de secousses électriques
•8
Européenne
•11
negatif
•15
de lire avec attention les instructions qui se trouvent dans ce
manuel
•5
Led vert de signalisation présence de réseau
•7
Installation pouvant être utilisée dans des
Produit pouvant circuler librement dans la Communauté
•9
Terre
•12
•14
Connecteur pour dispositif de contrôle à distance
Attention!
Tension dangereuse
Prise rapide pôle positif
•16
Avant d’utiliser l’installation il est nécessaire
•10
Terre de protection
•13
Prise rapide pôle
•6
Bedeutung der grafischen Symbole auf der
Maschine
•1
Schalter EIN/AUS •2 Umschalter Schweissverfahren
Skale des Schweisstromes •4 Potentiometer ARC FORCE
Grüne LED Netzkontrolle •6 Gelbe LED Auslösen Thermoschutz
•7
Möglicher Gebrauch der Anlage in Umgebung mit
erhöhter Gefahr elektrischer Schläge
verkehr in der EU zugelassenes Produkt
nung
•10
Schutzerde
•13
Schnellanschluß Minuspol
nung
•15
Achtung!
Gebrauchsanweisungen des vorliegenden Handbuches sorgfältig zu lesen
•11
Erdung
•16
Vor der Anwendung der Anlage sind die
•8
Für den freien Waren-
•9
Gefährliche Span-
•12
Schnellanschluß Pluspol
•14
Verbinder für Fernbedie-
•3
•5
Significado de los símbolos gráficos
referidos en la máquina
•1
Interruptor conectado/apagado •2 Comutador proceso de
soldadura
ARC FORCE
ción de red
ción termostática
ambientes con grande riesgo de descargas eléctricas
ducto apto para circular libremente en la Comunidad Europea
•9
Tensión peligrosa
Toma rápida polo positivo
Conectador de mando a distancia
utilizar la instalación, es necesario leer atentamente las
instrucciones contenidas en este manual
•3
Escala corriente de soldadura •4 Potenciómetro
•5
Led verde de señalación presencia alimenta-
•6
Led amarillo de señalación intervención protec-
•7
Instalación que puede ser utilizada en
•8
•10
Tierra de protección
•13
Toma rápida polo negativo
•15
Atención!
•11
•16
Tierra
Antes de
Pro-
•12
•14
Betekenis grafische symbolen op het
apparaat weergeven
•1
onderbreker aan-uit •2 comutator soldeeringsproces
schaal van de soldeerstroom •4 Vermogensmeter ARC
FORCE
LED inschakeling thermostatische beveiliging
bruikbaar in ruimte met verhoogd risico voor elektrische schokken
•9
•12
pool
•16
noodzakelijk om aandachtig de gebruiksaanwijzing in deze
handleiding te lezen
•5
Groene LED aanwezigheid netvoeding •6 Gele
•7
Apparaat
•8
Produkt mag overal binnen de EEG gebruikt worden
Gevaarlijke spanning
Snelkoppeling positieve pool
•14
Verbindingsklem voor afstandsbediening
Voordat de aansluiting in gebruik genomen wordt is het
•10
Beschermingsaarding
•13
Snelkoppeling negatieve
•11
•15
•3
Aarding
Let op!
82
Page 83
Significado dos símbolos gráfocos
existentes na máquina
•1
Interruptor ligado/desligado •2 Comutador processo de
solda
•3
Escala da corrente de solda •4 Potenciômetro ARC
FORCE
de alimentação de rede
aviso de intervenção da protecção termostática
mento que pode ser utilizado em ambientes com risco acrescentado de choques eléctricos
livremente na Comunidade Europeia
Terra de protecção
•13
comando a distância
lação é necessário ler atentamente as instruções contidas
neste manual
DK
•1
Målestok til svejsestrøm •4 Potentiometer ARC FORCE
Grøn lysdiode til signalering af netforsyning •6 Gul lysdiode til
signalering af udløsning af termostatisk beskyttelse
get må anvendes i lokaler med forhøjet elektrisk fare
dukt egnet til fri cirkulation inden for EU
Jordbeskyttelse
(- pol)
anlæg tages i brug er det rådeligt at læse omhyggeligt igennem oplysninger som denne håndbog indeholder
•5
Sinalizador luminoso verde de aviso de presença
•6
Sinalizador luminoso amarelo de
•7
Equipa-
•8
Produto apto a circular
•9
Tensão perigosa
•11
Terra
•12
Encaixe rápido polo positivo
Encaixe rápido polo negativo
•15
Atenção!
•14
Conectur para o
•16
Antes de usar a Insta-
Betydning af symboler på apparat
Afbryder ON/Off •2 Omskifter til svejsningens proces
•7
Anlæg-
•8
Pro-
•9
Farlig spænding
•11
Jord
•12
Lynkobling (+ pol)
•14
Kontakt til fjernstiring
S
Förklaring av grafiska symboler på
•15
Giv act!
•13
Lynkobling
•16
Inden dette
•10
•3
•5
•10
apparaten
•1
Strömbrytare på/avkopplad •2 Omkopplare svetsprocess
Skala svetsström •4 Kapacitetmätare ARC FORCE •5 Grön
lysdiod som signalerar elanslutning
mostat
•7
Apparat som kan användas i lokaler med förhöjd risk
för elstötar
spänning
•13
Snabbkoppling minuspol
•15
Observera!
det viktigt att uppmärksamt läsa instruktionerna i denna
manual
•8
Produkt som får cirkulera fritt i EU •9 Farlig
•10
Skyddsjord
•16
•11
Innan ibruktagandet av anläggningen är
•6
Gul lysdiod för start ter-
Jord
•12
Snabbkoppling pluspol
•14
Omkopplare för fjärrstyrning
•3
SF
Laitteessa olevien symbolien selitykset
•1
Käynnissä/sammutettu -katkaisija •2 Hitsaustyypin valitsin
•3
Hitsausvirran asteikko •4 ARC FORCE potentiometri
Vihreä merkkivalo, joka osoittaa sähkövirran olevan päällä
Keltainen merkkivalo, joka ilmoittaa termostaatin toiminnasta
•7
Laitetta voidaan käyttää tiloissa, joissa on korkea
sähköiskujen vaara
maissa
tus
•14
käyttöönottoa on tärkeää lukea huolellisesti tämän käyttöoppaan sisältämät ohjeet
•9
Vaarallinen jännite
•12
Pikaliittimen positiivinen
Kytkentä kaukokytkimelle
N
Tegnforklaring av de grafiske symbolene
•8
Tuotetta voidaan myydä vapaasti EU-
•10
Maadoitussuoja
•13
Pikaliittimen negatiivinen
•15
Huomio!
•11
•16
Ennen laitteen
•5
•6
Maadoi-
på maskinen
•1
Bryter av/på •2 Kommutator for sveiseprosess •3 Målestokk
for sveisestrøm
LED for signalering av nettilførsel
utløsning av termostatisk beskyttelse
brukes i lokaler hvor der er stor risiko for elektrisk støt
dukt som kan sirkulere fritt i den Europeiske Unionen
spenning
pling med positiv pol
Kontakt for fjernstyring
nen i bruk, skal du lese nøye igjennom instruksene i denne
håndboken
•4
Potensiometer for ARC FORCE •5 Grønn
•10
Beskyttelsesjording
•13
Hurtigkopling med negativ pol
•15
Merk!
•6
Gul LED for signalering
•7
Anlegg som kan
•9
•11
Jording
•16
Før du tar sveisemaski-
•12
Hurtigko-
•8
Pro-
Farlig
•14
Επεξηγήσεις των συµβόλων που
υπάρχουν στη µηχανή
•1
∆ιακόπτης αναµένο/ σβηστό •2 Μεταλλάκτης διαδικασίας
συγκόλλησης
Ποτενσιόµετρο ARC FORCE •5 Πράσινη λυχνία επισήµανσης
παρουσίας τροφοδότησης δικτύου
επισήµανσης παρέµβασης θερµοστατικής προστασίας
Ηµηχανή µπορέί να χρησιµοποιηθεί σε χώρο µε υψηλό βαθµό
κινδύνου ηλεκτροπληξίας
κυκλοφορεί ελεύθερα στην Ευρωπαϊκή Ένωση
λυχνία επισήµανσης ανωµαλίας εγκατάστασης
Προστατευτική γείωση
πόλος ταχυσυνδέσµου
Σύνδεοη για χειρισµό εξ‘αποστάσεως
να χρησιµοποιήσετε την εγκατάσταση πρέπει, απαραιτήτως,
να διαβάσετε µε προσοχή τις οδηγίες που περιέχει το παρόν
εγχειρίδιο
•3
Κλίµακα του ρεύµατος συγκόλλησης
•6
Κίτρινη λυχνία
•8
Προϊόν το οποίο µπορεί να
•9
Κόκκινη
•11
Γείωση λειτουργίας
•13
Θετικός πόλος ταχυσυνδέσµου
•15
ΠροσοΧη!
•12
•4
•7
•10
Θετικός
•14
•16
Πριν
83
Page 84
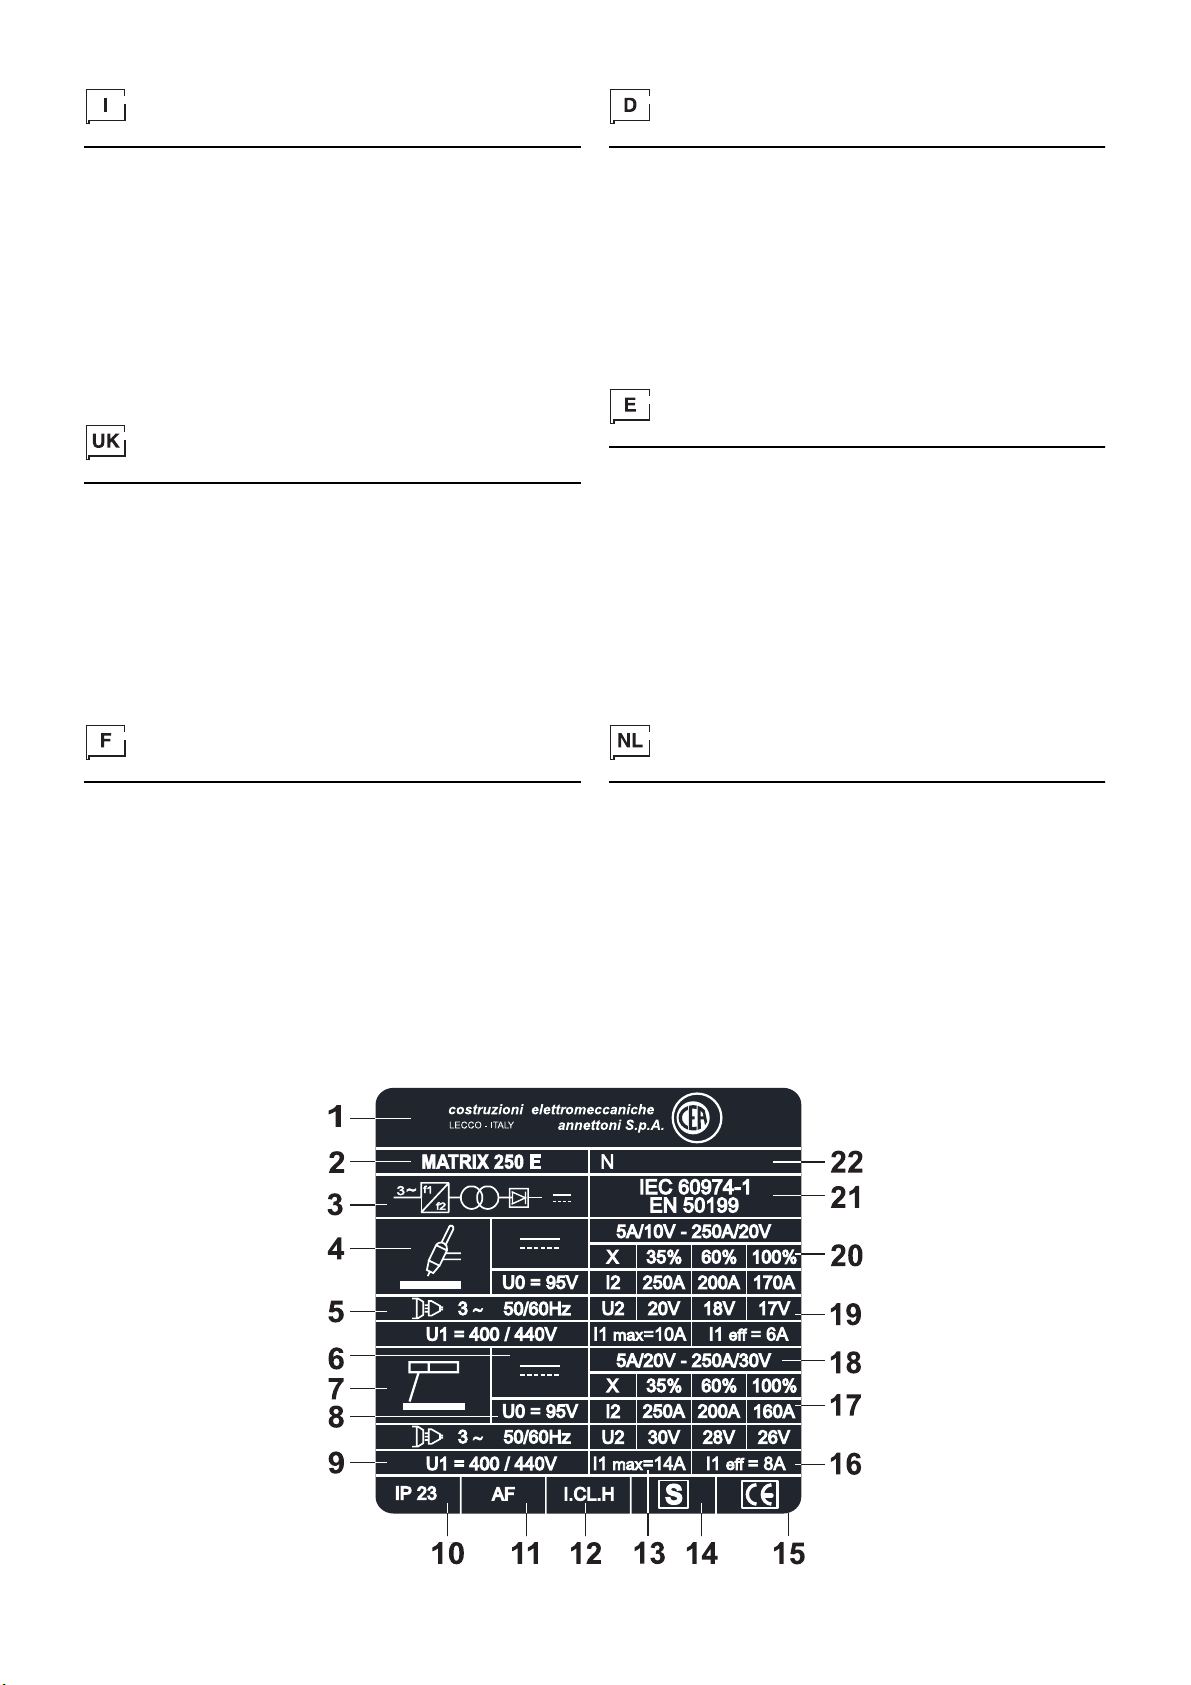
Significato dei simboli grafici riportati sulla
targa dati
•1
Nome e indirizzo costruttore •2 Denominazione impianto •3 Generatore ad inverter trifase •4 Saldatura TIG •5 Alimentazione di rete,
numero delle fasi, frequenza nominale di rete •6 Corrente continua di
saldatura •7 Impianto saldatura elettrodo •8 Tensione a vuoto secondaria •9 Tensione nominale di alimentazione
dell’involucro
mento
•14
Saldatrice utilizzabile in ambienti con rischio accresciuto di
scosse elettriche
Comunità Europea
mentazione
sima corrente e tensione di saldatura
carico
Numero di matricola
•11
•13
•20
Raffreddamento ad aria forzata
Massimo valore della corrente nominale di alimentazione
•15
Prodotto atto a circolare liberamente nella
•16
•17
Rapporto di intermittenza
Massimo valore della corrente effettiva di ali-
Corrente nominale di saldatura
•10
Grado di protezione
•12
Classe di isola-
•18
•19
•21
Normativa di riferimento
Minima e mas-
Tensione nominale del
•22
Meaning of graphic symboles on rating
plate
•1
Name and address of manufacturer •2 Name of system •3 Threephase INVERTER generator •4 TIG welding •5 Mains power supply,
number of phases, nominal supply frequency •6 Continuous welding
current •7 Electrode welding equipment •8 Secondary no-load voltage
•9
Nominal value of supply voltage
•11
Forced air cooling
rated supply current
ced risk of electroshock
European Community
•17
Nominal welding current
welding voltage
rence standards
•12
•14
Welder usable in environments with enhan-
•15
•16
Maximum value of effective input current
•19
Nominal load voltage
•22
Serial number
•10
Insulation class
Product suitable for free circulation in the
•18
Degree of protection of casing
•13
Maximum value of
Mimimum and maximum current and
•20
Duty cycle
•21
Refe-
Bedeutung der grafischen Symbole auf
dem Datenschild
•1
Name und Anschrift des Herstellers •2 Bezeichnung der Anlage
Dreiphasiger INVERTER-Generator •4 TIG-Schweißen •5 Netzspeisung, Phasenanzahl, Nennwert Versorgungsfrequenz •6 Gleichstrom
Schweissen •7 Anlage Elektrodenschweissen •8 Sekundär-Leerlaufspannung •9 Nennwert Versorgungsspannung
grad
•11
Zwangsluftkühlung
zugeführten Nennstromes
erhöhter Gefahr elektrischer Schläge
rkehr in der EU zugelassenes Produkt
zugeführten Stromes
Schweisstrom und Schweisspannung
•20
Aussetzungsverhältnis
•12
Isolationsklasse
•14
Möglicher Gebrauch in Umgebung mit
•17
Nennwert Schweißstrom
•21
•16
Referenznormen
•10
Gehäuse-Schutz-
•13
Höchstwert des
•15
Für den freien Warenve-
Höchstwert des tatsächlich
•19
•18
Nennwert Ladespannung
Min. und Max.
•22
Seriennummer
•3
Significado de los símbolos referido en la
chapa datos
•1
Nombre y dirección del constructor •2 Denominación sistema
Generador de INVERTER trifásico •4 Soldadura TIG •5 Alimentación
de red, número de las fases, frecuencia nominal de alimentación
Corriente de saldadura continua •7 Equipo de soldadura con
electrodo •8 Tensión secundaria en vacío •9 Valor nominal de la tensión de alimentación
ración por aire forzado
la corriente nominal de alimentación
res con riesgo acrecido de choques eléctricos
circular libremente en la Comunidad Europea
corriente efectiva de alimentación
•18
Corriente y tensión de soldadura mínimas y máximas
nominal de la carga
referencia
•22
•10
Grado de protección de la caja
•12
Clase de aislamiento
•20
N° de matrícula
Relación de intermitencia
•14
Soldadora utilizable en luga-
•17
Corriente nominal de soldadura
•13
•15
•16
•11
Máximo valor de
Producto apto para
Máximo valor de la
•19
•21
Normas de
•3
•6
Refrige-
Tens ión
Interprétation des symboles graphiques
sur la plaque de données
•1
Nom et adresse du fabricant •2 Dénomination de l’installation
Générateur à CONVERTISSEUR triphasé •4 Soudure TIG •5 Alimentation de réseau, numéro des phases, fréquence nominale d’alimentation •6 Courant de soudure continu •7 Installation soudure électrode
•8
Tension secondaire à vide •9 Valeur nominale tension d’alimentation
•10
Degré de protection de l’enveloppe
forcée
•12
mentation assigné
ronnement avec risque croissant de décharges électriques
duit pouvant circuler librement dans la Communauté Européenne
Valeur maximale du courant effectif d’alimentation
nal de soudure
dure
•21
Classe d’isolation
•19
Tension nominale de la charge
Réglementation de référence
•14
•18
Minimum et maximum courant et tension de sou-
•13
Soudeuse pouvant être utilisée dans un envi-
Valeur maximale du courant d’ali-
•22
•11
Refroidissement à air
•17
•20
Rapport d’intermittence
N° de série
Courant nomi-
•15
•3
Pro-
•16
Betekenis van de grafische symbolen op
gegevensplaat
•1
Naam en adres van de fabrikant •2 Benaming apparaat •3 Driefasengelijkrichter met INVERTER •4 TIG lassen •5 Netvoeding, aantal
fasen, nominale netfrequentie •6 Doorlopende soldeerstroom •7 Aansluiting elektrodensoldeering •8 Secundaire leegloopspanning
Nominale waarde voedingsspanning
sel
•11
Gedwongen luchtafkoeling
mwaarde van de nominale voedingsstroom
in plaatsen met vehoogd risico van elektrische schokken
mag overal binnen de EEG gebruikt worden
de effectieve voedingsstroom
en maximale stroom en spanning van het soldeeren
spanning van de lading
•22
Registratienummer
•20
Intermittentierapport
•10
Beschermingsklasse omhul-
•12
Isolatieklasse
•14
lasapparaat bruikbaar
•17
Nominale lasstroom
•16
•13
Maximumwaarde van
•15
•18
•19
•21
Referentienorm
•9
Maximu-
Produkt
Minimale
Nominale
2000H728
84
Page 85
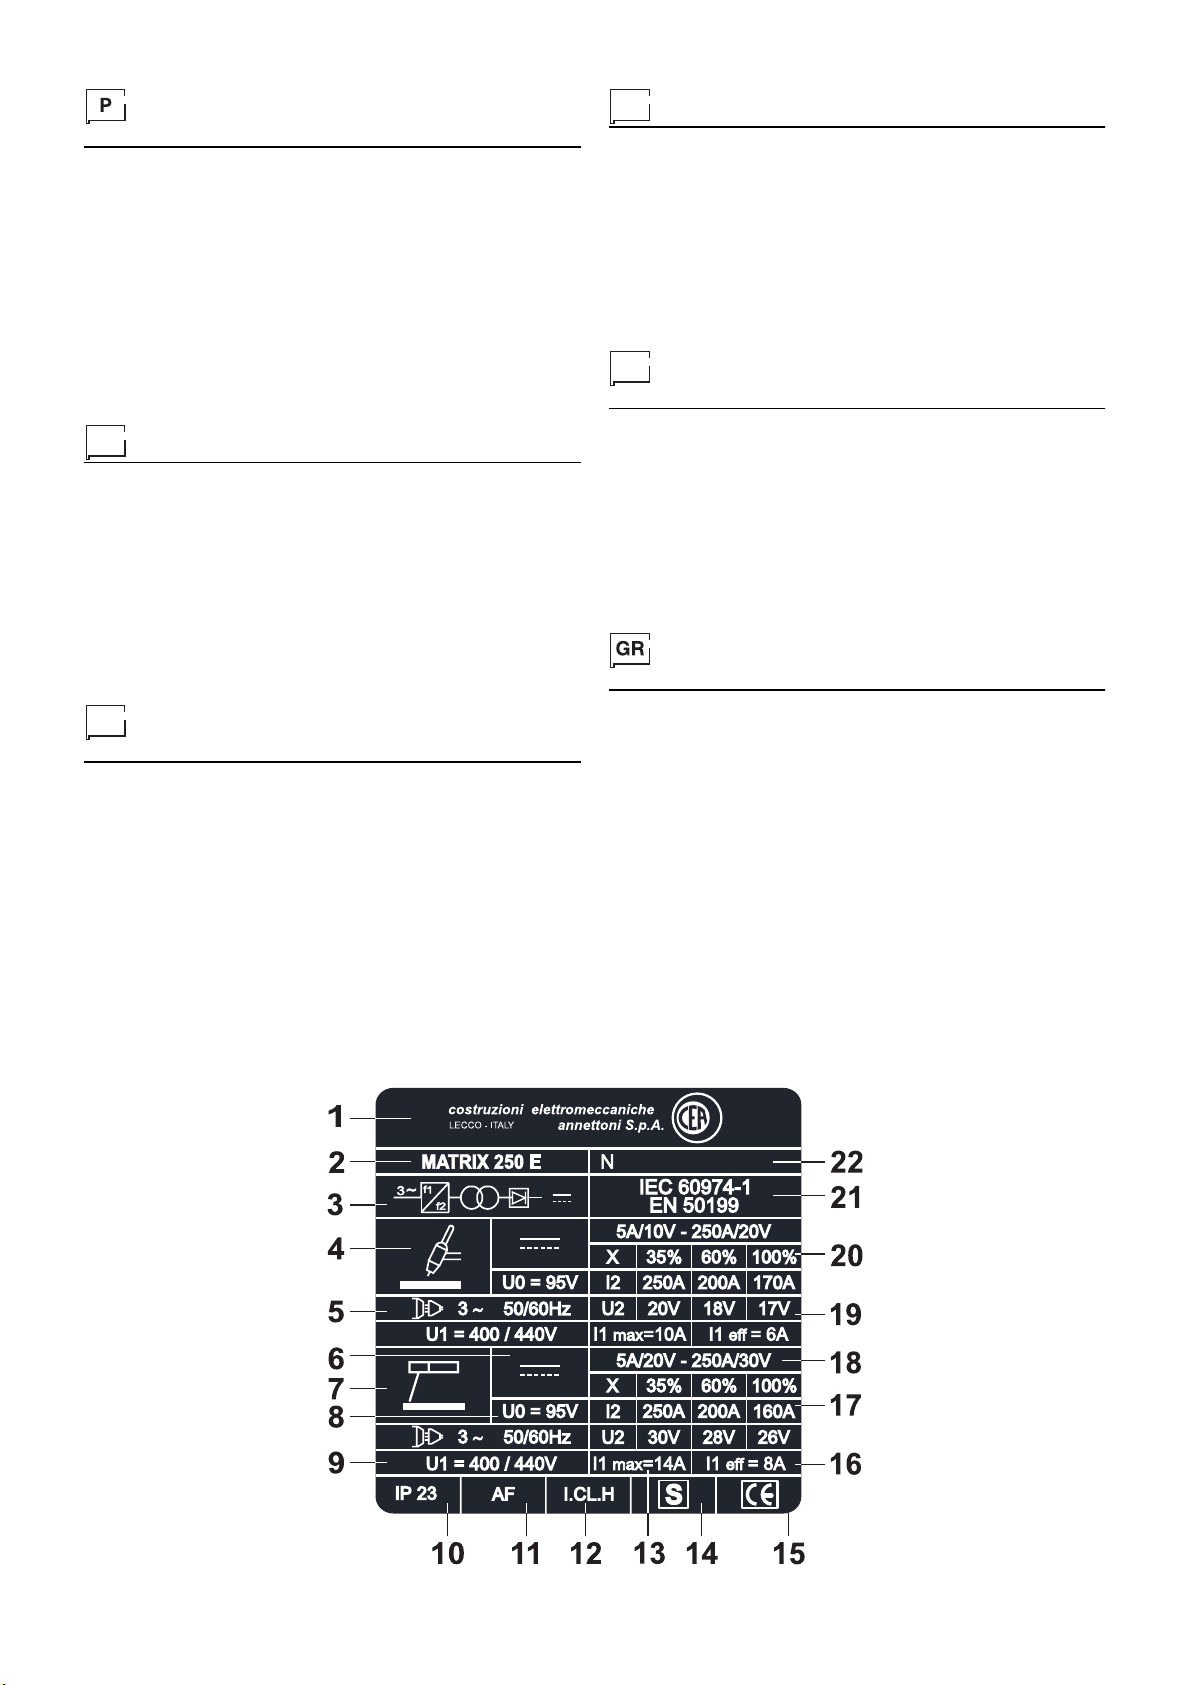
Significado dos símbolos gráficos da placa
de dados
•1
Nome e endereço do fabricante •2 Denominação do equipamento
•3
Gerador de INVERTER [INVERSOR] trifasico •4 Soldadura TIG
Alimentação de rede, número das fases, frequência nominal de alimentação •6 Corrente de solda continua •7 Equipamento de solda a
eletrodo •8 Tensão secundária a vácuo •9 Valor nominal da tensão de
alimentação
ar forçado
alimentação nominal
com risco acrescentado de choques eléctricos
cular livremente na Comunidade Europeia
rente de alimentação efectiva
Mínima e máxima corrente e tensão de soldadura
nal da carga
cia
•22
DK
•1
Fabrikantens navn og adresse •2 Anlæggets betegnelse •3 Generator med trefaset INVERTER •4 TIG svejsning •5 Elnet, antal faser,
nominel forsyningseffekt •6 Doorlopende soldeerstroom •7 Aansluiting elektrodensoldeering •8 Secundaire leegloopspanning •9 Forsyningsspænding
Afkøling ved forceret luft
den nominelle strømforsyning
elektrisk fare
simalværdi for den reelle strømforsyning
seapparat
deeren
Referencenorm
S
•10
Grau de protecção do invólucro
•12
Classe de isolamento
•20
Nº de matrícula
Relação de intermitência
•13
•14
Máquina de soldar a utilizar em ambientes
•17
Valor máximo da corrente de
Corrente nominal de soldadura
•11
Resfriamento a
•15
Produto apto a cir-
•16
Valor máximo da cor-
•19
•21
Tensão nomi-
Normativa de referên-
Betydning af symboler på typeskilt
•10
Kabelbeklædningens beskyttelsesfaktor
•12
Isoleringsklasse
•14
•15
Produkt egnet til fri cirkulation inden for EU
•18
Minimale en maximale stroom en spanning van het sol-
•19
Nominel spænding ved drift
•22
Serienummer
Må anvendes i lokaler med forhøjet
•13
Maksimalværdi for
•17
Nominel strøm for svej-
•20
Intermittensforhold
Förklaring av grafiska symboler för data på
•16
•5
•18
•11
Mak-
•21
märkplåten
•1
Namn och adress konstruktör •2 Apparatens benämning •3 Trefasig INVERTER generator •4 svetsning TIG •5 Nätmatning, antal faser,
märkfrekvens •6 Ström för fortlöpande svetsning •7 Anläggning elektrodsvetsning •8 Sekundär tomgångsspänning •9 Matarspänning
Skyddsgrad hölje
•13
Maximal nominell energitillförsell
användas i lokaler med förhöjd elstötsrisk
lera fritt i EU
Minimum,- och maximumström och tryck i svetsning
urladdningsspänning
gler
•22
Registreringsnummer
•11
avkylning med forcerat drag
•16
Maximal reell energitillförsel
•20
Intermittensförhållande
•14
•12
svetsapparat som kan
•15
Isoleringsklass
Produkt som får cirku-
•17
Märkström
•19
•21
Hänvisningsre-
•10
•18
Nominell
SF
Tietokyltissä olevien symbolien selitykset
•1
Valmistajan nimi ja osoite •2 Laitteen nimi •3 Kolmivaiheinen
MUUNNIN-generaattori •4 TIG hitsaus •5 Verkkovirta, vaiheiden
määrä, nimellistaajuus •6 Hitsauksen tasavirta •7 Elektrodihitsauslaite
•8
Toissijainen joutokäyntivirta •9 Syöttöjännite
kka
•11
Paineilmajäähdytys
ran maksimiarvo
kohonnut sähköiskujen vaara
EU-maissa
nimellissähkö
Kuormituksen nimellisvirta
Sarjanumero
N
Tegnforklaring av de grafiske symbolene
•14
•16
Varsinaisen syöttövirran maksimiarvo
•18
Hitsauksen minimi ja maksimi virta sekä jännite
•12
Hitsauslaitetta voidaan käyttää tiloissa, joissa on
Eristysluokka
•15
Tuotetta voidaan myydä vapaasti
•20
Jaksotussuhde
•10
Kuoren suojaluo-
•13
Syötön nimellisvir-
•17
Hitsauksen
•21
Viitenormit
•19
•22
på merkeplaten
•1
Produsentens navn og adresse •2 Benevnelse av anlegget •3 Trefaset INVERTER-generator •4 TIG-sveising •5 Elnett, antall faser,
nominell tilførselsfrekvens •6 Likerettet sveisestrøm •7 Sveiseanlegg
elektrode •8 Sekundær tomgangsspenning •9 Tilførselsspenning
Emballasjens beskyttelsesgrad
gsklasse
nen kan brukes i lokales hvor det er stor risiko for elektrisk støt
Produkt som kan sirkulere fritt i den Europeiske Unionen
malverdi effektiv tilførselsstrøm
maks sveisestrøm og –spenning
mitterende forhold
•13
Maksimalverdi nominell tilførselsstrøm
•21
Referansenormer
•11
Forsert luftavkjøling
•17
Nominell sveisestrøm
•19
Nominell ladespenning
•22
Serienummer
•12
•14
Sveisemaski-
Isolerin-
•16
Maksi-
•18
Min. og
•20
•10
•15
Inter-
Ε εξηγήσεις συµβόλων ινακίδας τεχικών
χαρακτηριστικών
•1
1/7νοµα και διεύθυνση κατασκευαστή •2 Ονοµασία εγκατάστασης
•3
Γεννήτρια µε Τριφασικό ΜΕΤΑΤΡΟΠΕΑ •4 Συγκόλληση TIG
Τροφοδοσία ηλεκτρικού δικτύου, αριµός φάσεων, ονοµαστικώ
συχνότητα τροφοδότησης •6 Συνεχές ρεύµα συγκόλλησης
Εγκατάσταση συγκόλλησης ηλεκτροδίου •8 ∆ευτερεύουσα τάση σε
κενό •9 Τάση τροφοδότησης
περιβλήµατος
Μέγιστη τιµή του ονοµαστικού ρεύµατος τροφοδότησης
ηλεκτροσυλκόλλησης ου µ ορεί να χρησιµο οιηθεί σε χώρους µε
υψηλό βαθµο κινδύνου ηλεκτρο ληξίας
να κυκλοφορεί ελεύθερα στην Ευρωπαϊκή Ένωση
του πραγµατικού ρεύµατος τροφοδότησης
•18
Ελάχιστο και µέγιστο ρεύµα και τάση συγκόλλησης
Ονοµαστική τάση φορίου
αναφοράς
•11
Ψύξ µε κυκλοφορία αέρα
•22
Αρ. µητρώου
•20
•10
Βαθµός προστασίας του
•12
Κλάση µόνωσης
•15
Προϊόν το οποίο µπορεί
•17
Ρεύµα συγκόλλησης
Αναλογία διάλειψης
•14
•16
Μέγιστη τιµή
•21
Κανονισµός
•5
•7
•13
Μηχανή
•19
2000H728
85
Page 86
Lista ricambi
Lista repuestos
S
Reservdelslista
Spare parts list
Liste pièces de rechange
Ersatzteilliste
Onderdelenlijst
Lista de peçãs de substituiçao
DK
Liste over reservedele
SF
Varaosaluettelo
N
Reservedelliste
Κατάλογος ανταλλακτικών
Cod. Descrizione Description
1
352489 Pannello rack Rack panel
1
352502 Pannello rack con strumento Rack panel with istrument
2
438889 Manopola Ø29 Ø29 Knob
3
438845 Manopola Ø22 Ø22 Knob
4
352415 Pannello frontale Front panel
5
419050 Presa comandi a distanza Remote Control Socket
6
403614 Attacco rapido Quick connection
7
467055 Adesivo frontale Front sticker
8
420538 Coperchio con isolamento adesivo Cover with adhesie insulation
9
352419 Tettuccio di copertura Cover
10
434696 Maniglia Handle
11
438710 Manopola interruttore Switch knob
12
352416 Pannello posteriore Rear panel
13
235993 Cavo linea Mains cable
14
430751 Ghiera pressacavo Cable clamp lock ring
15
427878 Pressacavo Cable clamp
16
353462 Isolamento morsettiera Terminal board insulation
17
481919 Trasformatore ausiliario Auxiliary transformer
18
277526 Resistore di snubber Snubber resistor
19
486380 Motore ventilatore posteriore Rear fan motor
20
481571 Trasformatore Transformer
21
404994 Basamento Base
22
427560 Filtro diodo secondario diretto Forward secondary diode filter
23
241116 Diodo secondario di potenza Power secondary diode
24
376476 Shunt Shunt
25
486636 Convogliatore Conveyor
26
486374 Motore ventilatore frontale Front fan motor
27
376887 Filtro EMC EMC Filter
28
413738 Cablaggio ausiliario Auxiliary wiring
29
286018 Kit IGBT e diodo Diode and IGBT kit
30
478849 Termostato IGBT primario Primary IGBT thermostat
31
352418 Isolamento intermedio Intermediate insulation
32
478851 Termostato diodo secondario Secondary diode thermostat
33
352417 Isolamento inferiore Inferior insulation
34
418872 Condensatore di protezione Protection capacitor
35
427570 Filtro diodo secondario inverso Reverse secondary diode filter
36
247491 Induttore Inductor
37
435755 Interruttore alimentazione Mains switch
86
Page 87
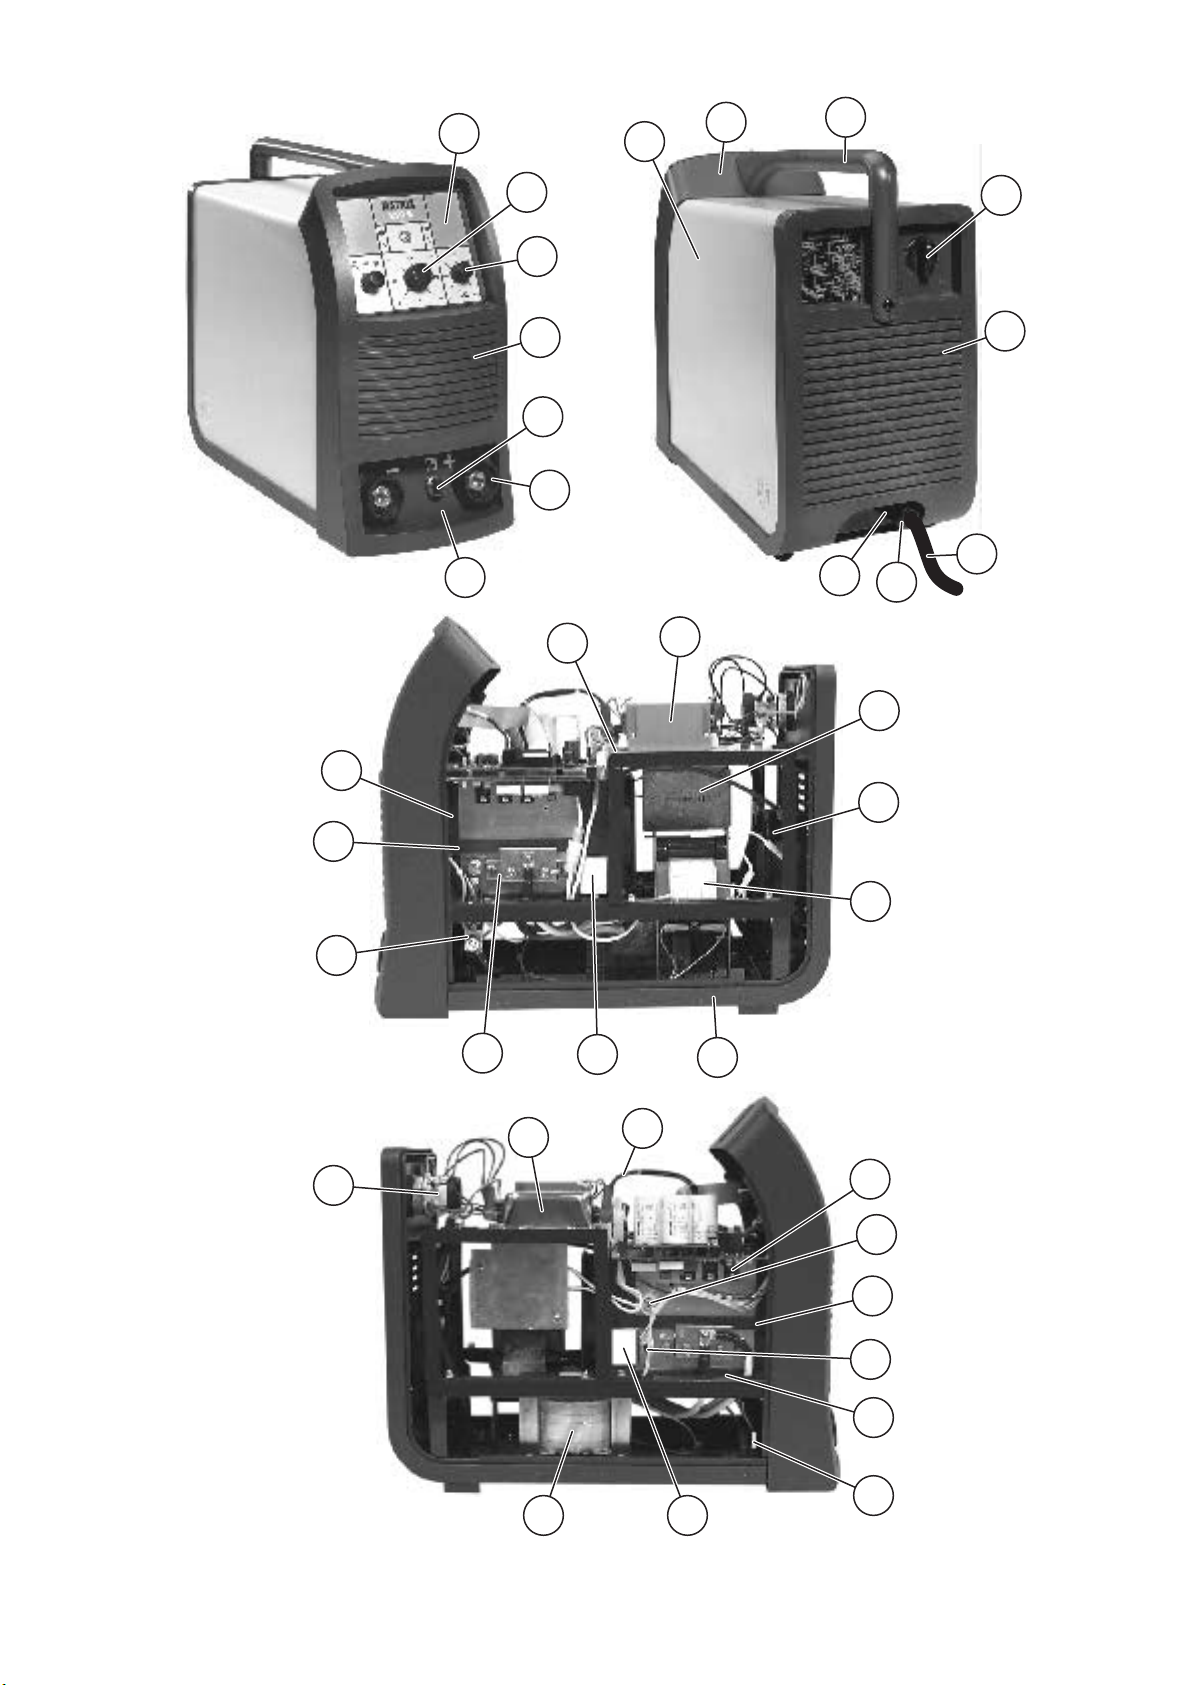
1
8
9
10
26
2
11
3
4
12
5
6
13
7
16
17
15
14
18
19
25
24
37
23
27
22
20
21
28
29
30
31
32
33
87
3536
34
Page 88
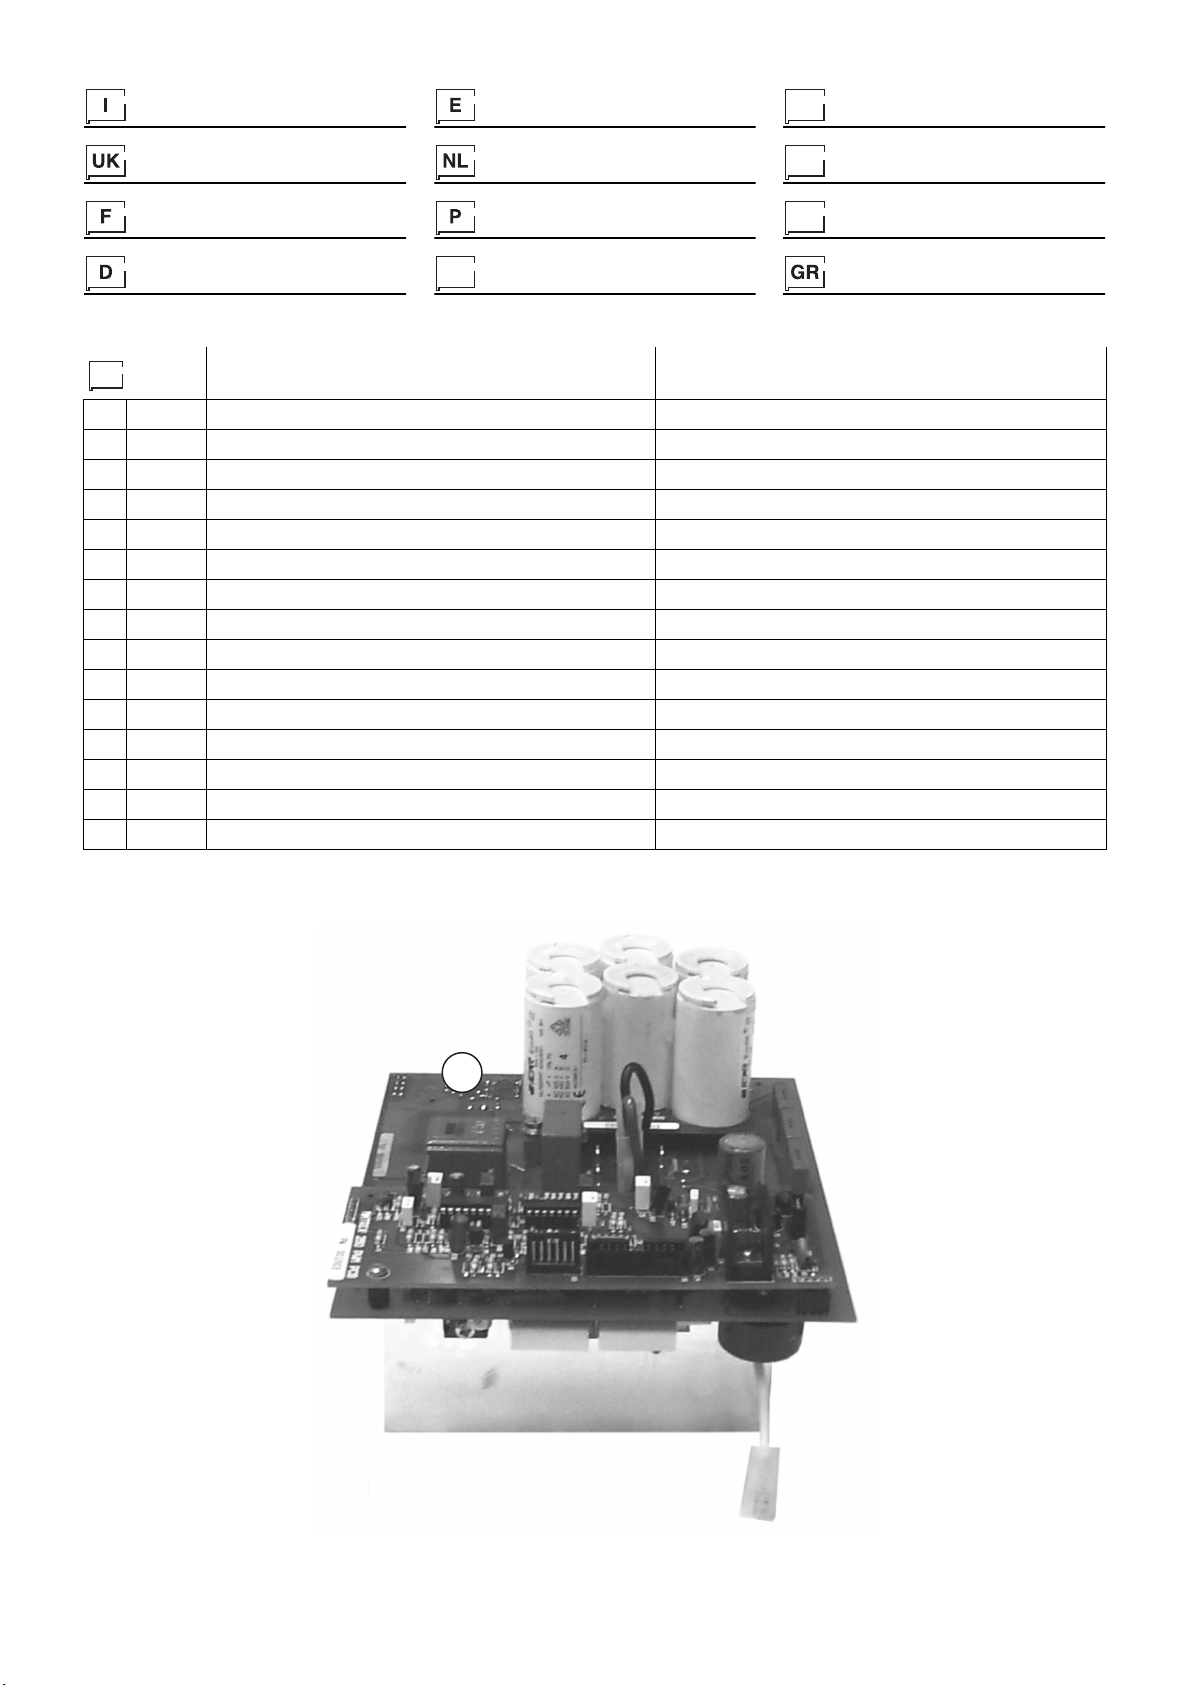
Lista ricambi
Lista repuestos
S
Reservdelslista
Spare parts list
Liste pièces de rechange
Ersatzteilliste
Onderdelenlijst
Lista de peçãs de substituiçao
DK
Liste over reservedele
SF
Varaosaluettelo
N
Reservedelliste
Κατάλογος ανταλλακτικών
Cod. Descrizione Description
38
241052 Assieme IGBT primari Primary IGBT assembly
39
376924 Scheda interfaccia analogica Analogic Interface PCB
39
376926 Scheda interfaccia analogica con strumento Analogic Interface PCB with instrument
40
453029 Potenziometro 10kOhm 10kOhm potentiometer
41
417849 Commutatore di processo Process switch
42
376932 Scheda inverter primario Primary Inverter PCB
43
481937 Trasformatore di corrente Current transformer
44
455502 Ponte raddrizzatore primario Primary rectifier
45
481947 Trasformatore di pilotaggio Driver transformer
46
286007 Transistor 2N3019 2N3019 Transistor
47
418779 Condensatore di snubber su scheda Snubber Capacitor on PCB
48
457268 Resistore di snubber su scheda Snubber Resistor on PCB
49
376937 Scheda PWM PWM PCB
50
286008 Transistor BUK452 BUK452 Transistor
51
376942 Scheda condensatori Capacitor PCB
38
88
Page 89
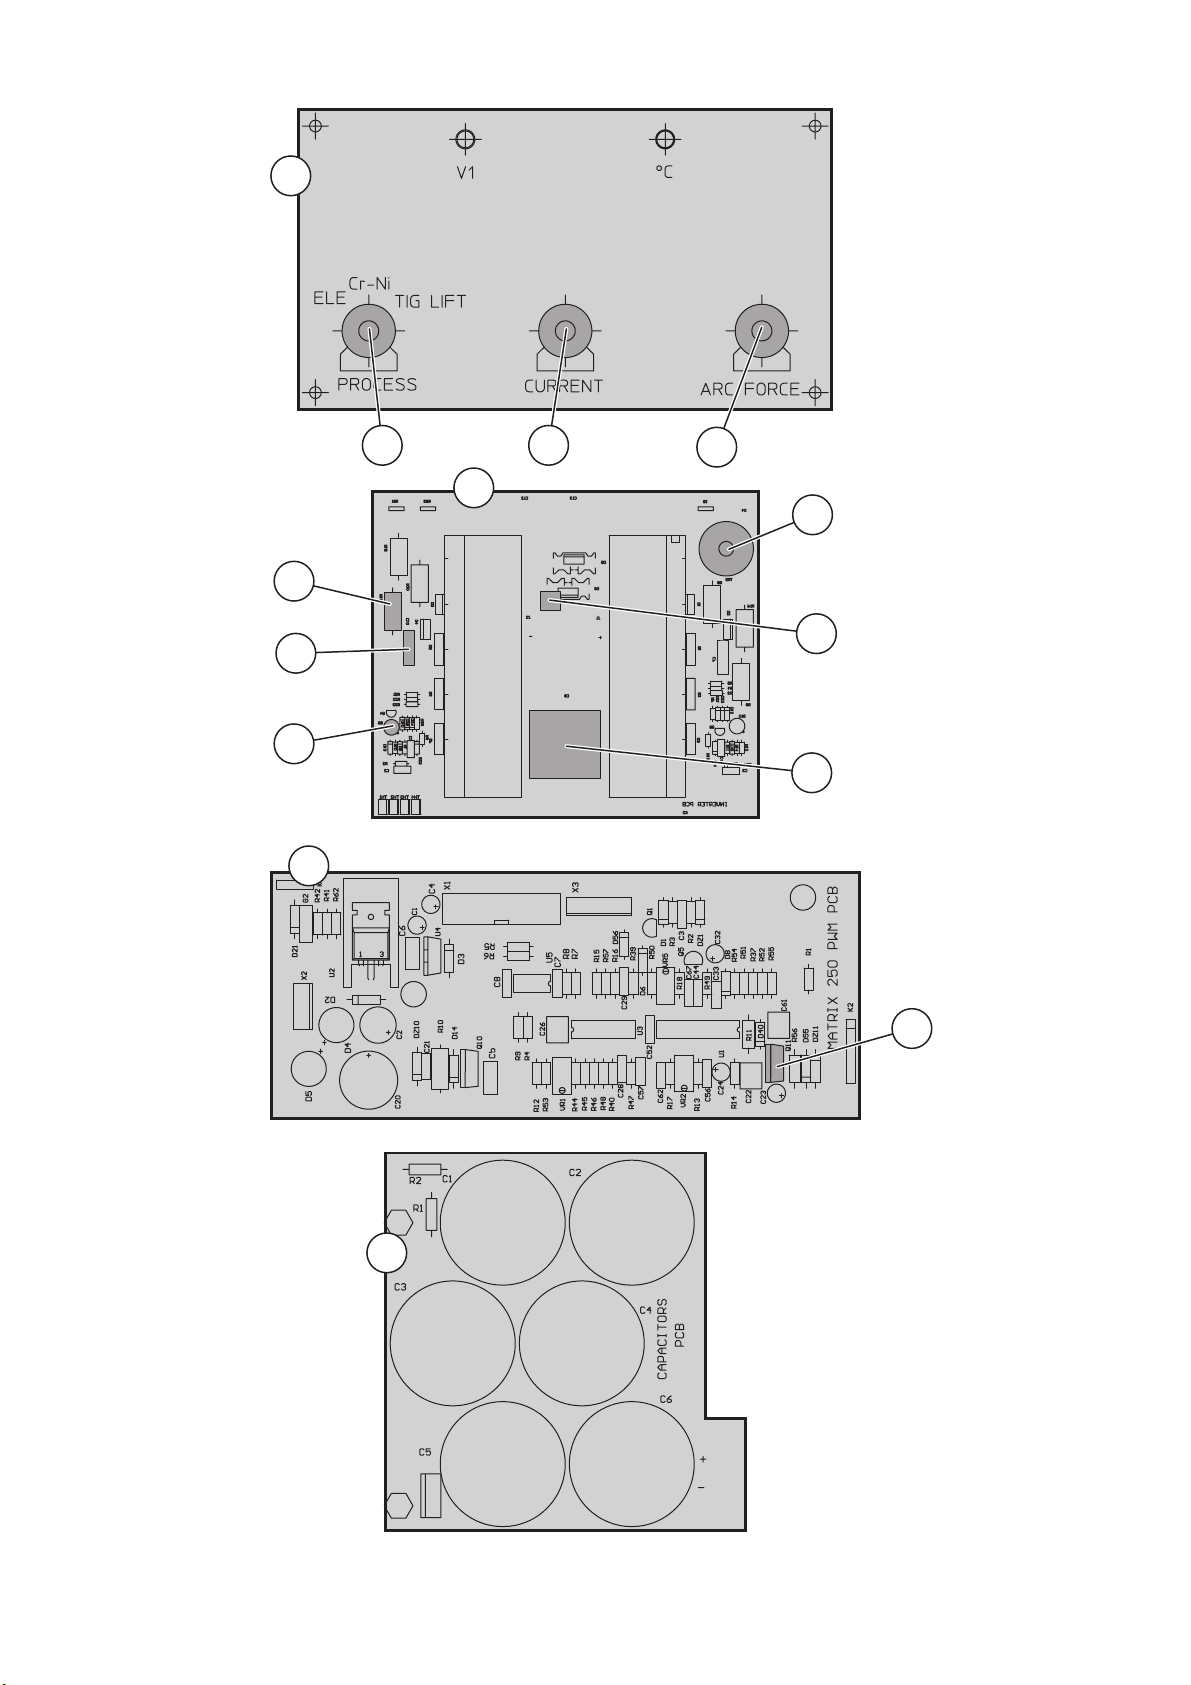
39
48
47
46
49
42
4041
40
43
44
45
51
50
89
Page 90
Ordinazione dei pezzi di ricambio
Requisição de peças sobressalentes
Per la richiesta di pezzi di ricambio indicare chiaramente:
1)
Il numero di codice del particolare
2)
Il tipo di impianto
3)
La tensione e la frequenza che rileverete dalla targhetta dei dati
posta sull’impianto
4)
Il numero di matricola
ESEMPIO
N° 2 pezzi, codice n. 478849
Per saldatrice mod. MATRIX 250 E
Marticola n° .......................................................
Ordering spare parts
To ask for spare parts clearly state:
1)
The code number of the piece
2)
The type of device
3)
The voltage and frequency read on the rating plate
4)
The serial number of the same
EXAMPLE
N. 2 pieces code n. 478849
for welding machine type MATRIX 250 E
Serial number .......................................................
Commade des pièces de rechange
Pour commander des pièces de rechange indiquer clairement:
1)
Le numéro de code de la pièce
2)
Le type d’installation
3)
La tension et la fréquence que vous trouverez sur la petite plaque
de données placée sur l’installation
4)
Le numéro de matricule de la même
EXEMPLE
N. 2 pièces code 478849
pour soudeus modèle MATRIX 250 E
Matr. Numéro ........................................................
Ao pedir as peças de substituição indique claramente:
1)
O número de código da peça
2)
O tipo de equipamento
3)
A tensão e a frequência indicadas na la placa de dados do equipamento
4)
O número de matrícula da própria máquina de soldar
EXEMPLO
N° 2 peças código n. 478849
para máquina de soldar mod. MATRIX 250 E
Matrícula n. .........................................................
DK
Bestilling af reservedele
For at bestille reservedele skal man nøjagtigt angive:
1)
Reservedelens kodenummer
2)
Anlæggets type
3)
Spænding og frekvens, som står på anlæggets typeskylt
4)
Selve svejsemaskinens registreringsnummer
EKSEMPEL
2 stk. nummer 478849
til svejsemaskine Mod. MATRIX 250 E
Registreringsnummer Nr. ........................................
S
Beställning af reservdelar
Vid förfrågan av reservdelar ange tydligt:
1)
Detaljens kodnummer
2)
Typ av apparat
3)
Spδnning och frekvens - den stεr bland tekniska data pεappara-
tens mδrkplεt
4)
Svetsens serienummer
EXEMPEL
2 st. detaljer kod 478849
för svets modell MATRIX 250 E
Serienummer ..........................................................
Bestellung Ersatzeile
Für die Anforderung von Ersatzteilen geben Sie bitte deutlich an:
1)
Die Artikelnummer des Teiles
2)
Den Anlagentyp
3)
Die Spannung und Frequenz, die Sie auf dem Datenschild der
Anlage finden
4)
Die Seriennummer der Schweißmaschine
BEISPIEL
2 Stück Artikelnummer 478849
für Schweißmaschine Mod. MATRIX 250 E
Seriennummer ........................................................
Pedido de las piezas de repuesto
Para pedir piezas de repuesto indiquen claramente
1)
El número de código del particular
2)
El tipo de instalación
3)
La tensión y la frequencia que se obtien de la chapa datos colocada sobre la instalación
4)
El número de matrícula de la soldadora misma
EJEMPLO
N. 2 piezas código 478849
para soldadora modelo MATRIX 250 E
Matrícula N. ...........................................................
Bestelling van reserveonderdelen
Voor het bestellen van onderdelen duidelijk aangeven:
1)
Het codenummer van het onderdeel
2)
Soort apparaat
3)
Spanning en frequentie op het gegevensplaatje te vinden
4)
Het serienummer van het lasapparaat
VOORBEELD
N. 2 stuks code 478849
voor lasapparaat model MATRIX 250 E
Serie Nummer ......................................................
SF
Varaosien tilaus
Tiedustellessanne varaosia, ilmoittakaa selvästi:
1)
Osan koodinumero
2)
Laitteiston tyyppi
3)
jännite ja taaiuus, jokta on ilmoitettu laitteistolle sijoitetusta tietokyltistä
4)
Hitsauskoneen sarjanumero
ESIMERKKI
2 osaa, koodi 478849
hitsauskonemallille MATRIX 250 E
Sarjanumero ...........................................................
N
Bestilling av reservedeler
Ved bestilling av reservedeler må du oppgi:
1)
Delenes kodenummer
2)
Type apparat
3)
Apparatets spenning og frekvens som finnes på merkeplaten for
data på apparatet
4)
Sveiseapparatets serienummer
EKSEMPEL
(deler merket med kodenummeret): 2 stk. kode 478849
for sveiseapparat mod. MATRIX 250 E
Serienummer..........................................................
Πααγγελία των αανταλλακτικών
Οταν ξητάτε ανταλλκτκά παρακαλείσθε να ηµειώνετε καθαρά:
1)
τον κωδικό της λεπτοµέρειας
2)
τον τύπο της µονάδας ψύξης
3)
Την τάση και τη σχνόητα που αναγράφονται στηνπινακίδα των
τεχνικών χαρακτηριοτικών
4)
τον αριθµό µητρώου της µηχανής
Αριθ.
2 τεµάχια κωδικό 478849 για µηχανή συγκολληόης MATRIX 250 E
Αριθ. Μητρώου ...................................................
90
Page 91
Page 92
 Loading...