

Page 1

ИМПУЛЬСНЫЙ ПОЛУАВТОМАТ
ТИПА CNS
РУКОВОДСТВО ПО ЭКСПЛУАТАЦИИ
Page 2

2
ОГЛАВЛЕНИЕ:
1 МЕРЫ БЕЗОПАСНОСТИ....................................................................................3
2 ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ.................................................................3
3 КОМПЛЕКТ ПОСТАВКИ......................................................................................4
4 УСТАНОВКА АППАРАТА...................................................................................4
5 ОБЩИЕ СВЕДЕНИЯ ...........................................................................................5
5.1 ПРИНЦИП ИМПУЛЬСНОЙ СВАРКИ................................................................5
5.2 РЕГУЛИРОВКИ И ПОРЯДОК РАБОТЫ ...........................................................6
5.3 ЭЛЕКТРИЧЕСКАЯ СХЕМА...................................................................................8
6 ХАРАКТЕРНЫЕ НЕИСПРАВНОСТИ И СПОСОБЫ ИХ УСТРАНЕНИЯ .........9
7 ОБСЛУЖИВАНИЕ ПОЛУАВТОМАТА................................................................9
7.1 ЗАМЕНА ЛЕНТЫ НАГРЕВАТЕЛЯ......................................................................9
7.2 ЗАМЕНА НАГРЕВАТЕЛЯ.....................................................................................10
7.3 ЗАМЕНА СИЛИКОНОВОЙ ПРОКЛАДКИ .....................................................10
7.4 ЗАМЕНА МИКРОВЫКЛЮЧАТЕЛЯ.................................................................10
Page 3

3
Благодарим за покупку импульсного полуавтомата типа CNS производства фирмы
Hana Corporation Ltd., республика Корея. Просим ознакомиться с настоящей инструкцией
прежде, чем приступить к работе. Обращайтесь к ней по мере необходимости.
Импульсный полуавтомат типа CNS (далее – полуавтомат) относится к полуавтоматическим сварочным аппаратам, предназначенным для заваривания пакетов из пленки
после их заполнения. Режим работы настраивается в зависимости от конкретных условий;
регулируются усилие сжатия при сварке, продолжительность импульса нагрева и
температура охлаждения.
Аппарат может использоваться в бытовой сфере и в сфере торговли. Однако
аппарат не предназначен для использования в промышленности.
Интернет-сайт производителя: www.globalcas.com
Интернет-сайт производителя для стран СНГ: www.cas-cis.com
1 МЕРЫ БЕЗОПАСНОСТИ
• Место для установки полуавтомата должно быть ровным и горизонтальным.
• Запрещается работать без заземления (контакт находится с тыльной стороны рычага).
• Избегайте попадания воды в аппарат, не работайте во влажных условиях. Полуавтомат
не предназначен для работы с пакетами, заполняющимися жидкостями.
• Не пользуйтесь самодельным нагревателем или изготовленным другой фирмой. Чтобы
контакты не перегревались, винты крепления нагревателя должны быть затянуты.
2 ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ
Таблица 2.1 – Технические характеристики
Модель СNS-300\2\5\10
Длина шва, мм 300 450 600 800
Температура сварки, оС
Время сварки, сек 0,5 ~ 2,5
Толщина пленки, мм до 0,5
Материал пленки полиэтилен, полипропилен, поливинилхлорид
Эл. питание 220 В, 49-51 Гц
Масса, кг,
максимальная
Габариты, мм 460× 480× 430 440× 530× 490 460× 700× 490 460x 960x 490
20,5 22,4 29,5 31,4
СNS-450\2\5\10 СNS-600\2\5\10 СNS-800\2\5
150
Page 4
4
3 КОМПЛЕКТ ПОСТАВКИ
Перечень принадлежностей, поставляемых в комплекте со сварщиком, приведен в
таблице 3.1.
Таблица 3.1 – Перечень поставляемых компонентов
№ п/п
Наименование Количество (шт.)
1 Аппарат CNS 1
2 Руководство по эксплуатации 1
3 Нагревательный элемент 2
4 УСТАНОВКА АППАРАТА
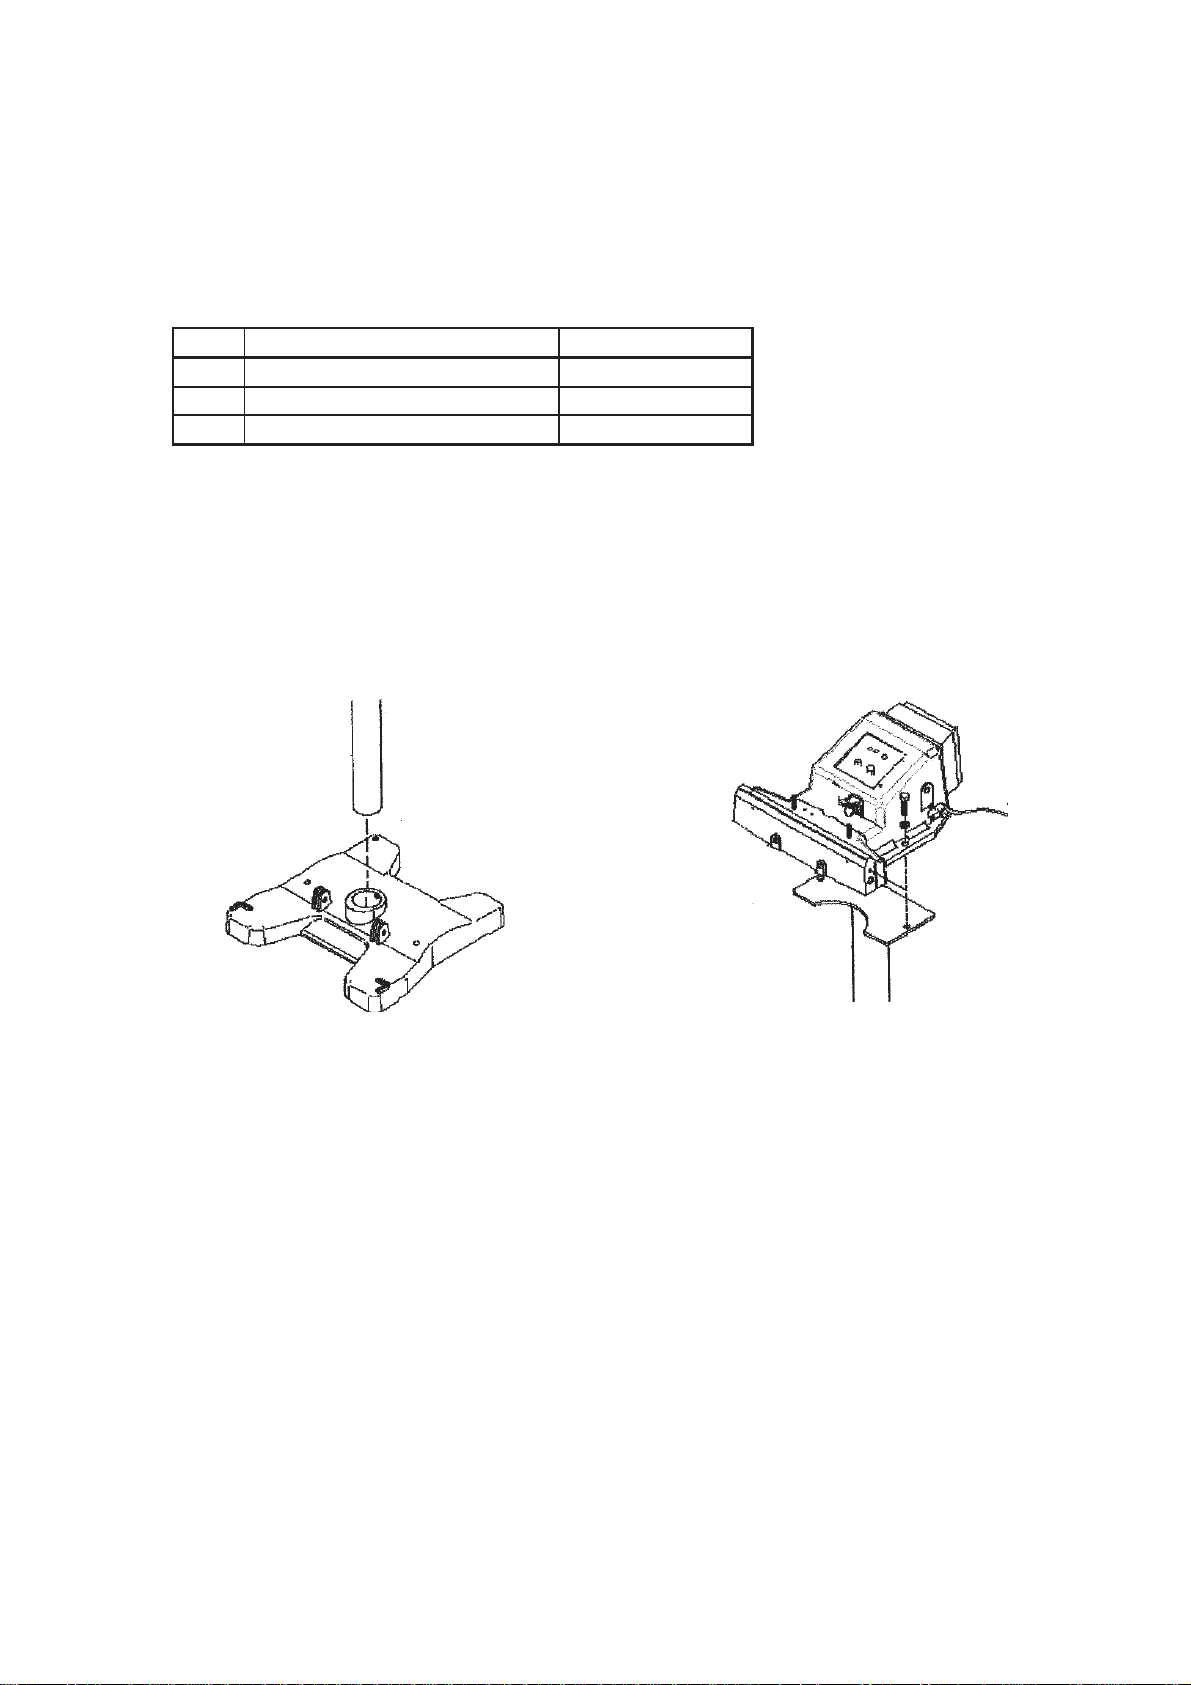
Полуавтомат состоит из основания со стойкой и головки, которые поставляются в
двух отдельных упаковках. Для установки полуавтомата вставьте стойку в отверстие основания и закрепите ее фиксирующим болтом (см. рисунок 4.1). Затем наденьте головку на
стойку и закрепите ее (см. рисунок 4.2).
Рисунок 4.1 – Установка стойки Рисунок 4.2 – Установка сваривающей головки
Page 5
5
5 ОБЩИЕ СВЕДЕНИЯ
5.1 ПРИНЦИП ИМПУЛЬСНОЙ СВАРКИ
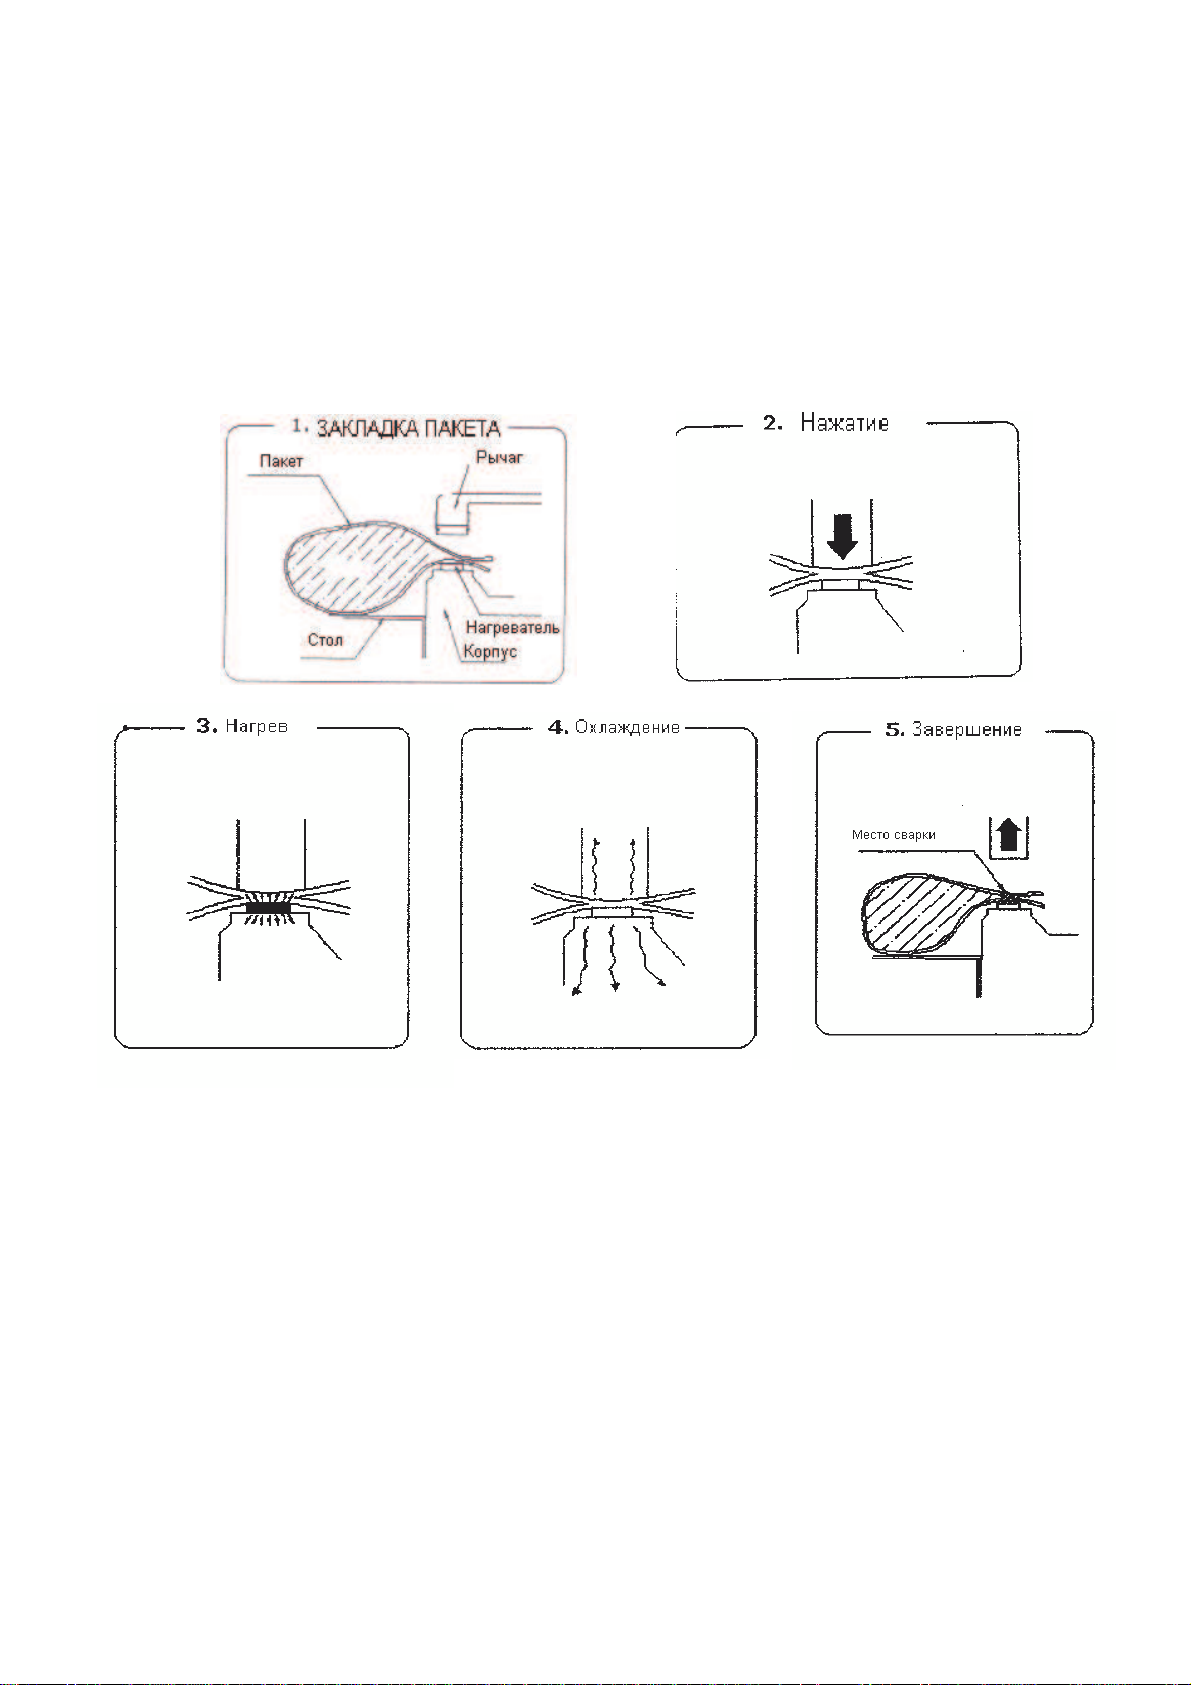
Принцип действия заключается в пропускании импульса электрического тока через
нагреватель, который делает в пакете сварной шов. Для запуска сварочного цикла нажимают педаль. Предварительный прогрев не требуется: аппарат готов к работе сразу после
подключения его к сети.
На первом этапе заполненный пакет кладется на стол аппарата так, чтобы его горловина находилась между рычагом и нагревателем. Далее нажатием педали включают цикл
сварки. Рычаг с помощью электромагнита опускается на нагреватель, и пакет оказывается
зажатым. Затем включается электрическая схема нагрева, которая преобразует сетевое
напряжение 220В в импульс постоянного напряжения 30В. Длительность импульса, а
значит и степень нагрева, устанавливается заранее в зависимости от материала и толщины
пленки с помощью регулятора на панели управления. После нагрева дается пауза на
охлаждение, в 2 ~ 3 более долгая, чем импульс нагрева; когда температура снизится до
определенного уровня, электромагнит выключается и рычаг поднимается. Готовый пакет
можно убирать. Затем цикл повторяется.
Page 6
6
5.2 РЕГУЛИРОВКИ И ПОРЯДОК РАБОТЫ
больше
На панели управления расположены следующие элементы:
A. Лампа питания.
B. Лампа нагрева.
C. Лампа охлаждения.
D. Регулятор продолжительности нагрева.
E. Регулятор температуры охлаждения.
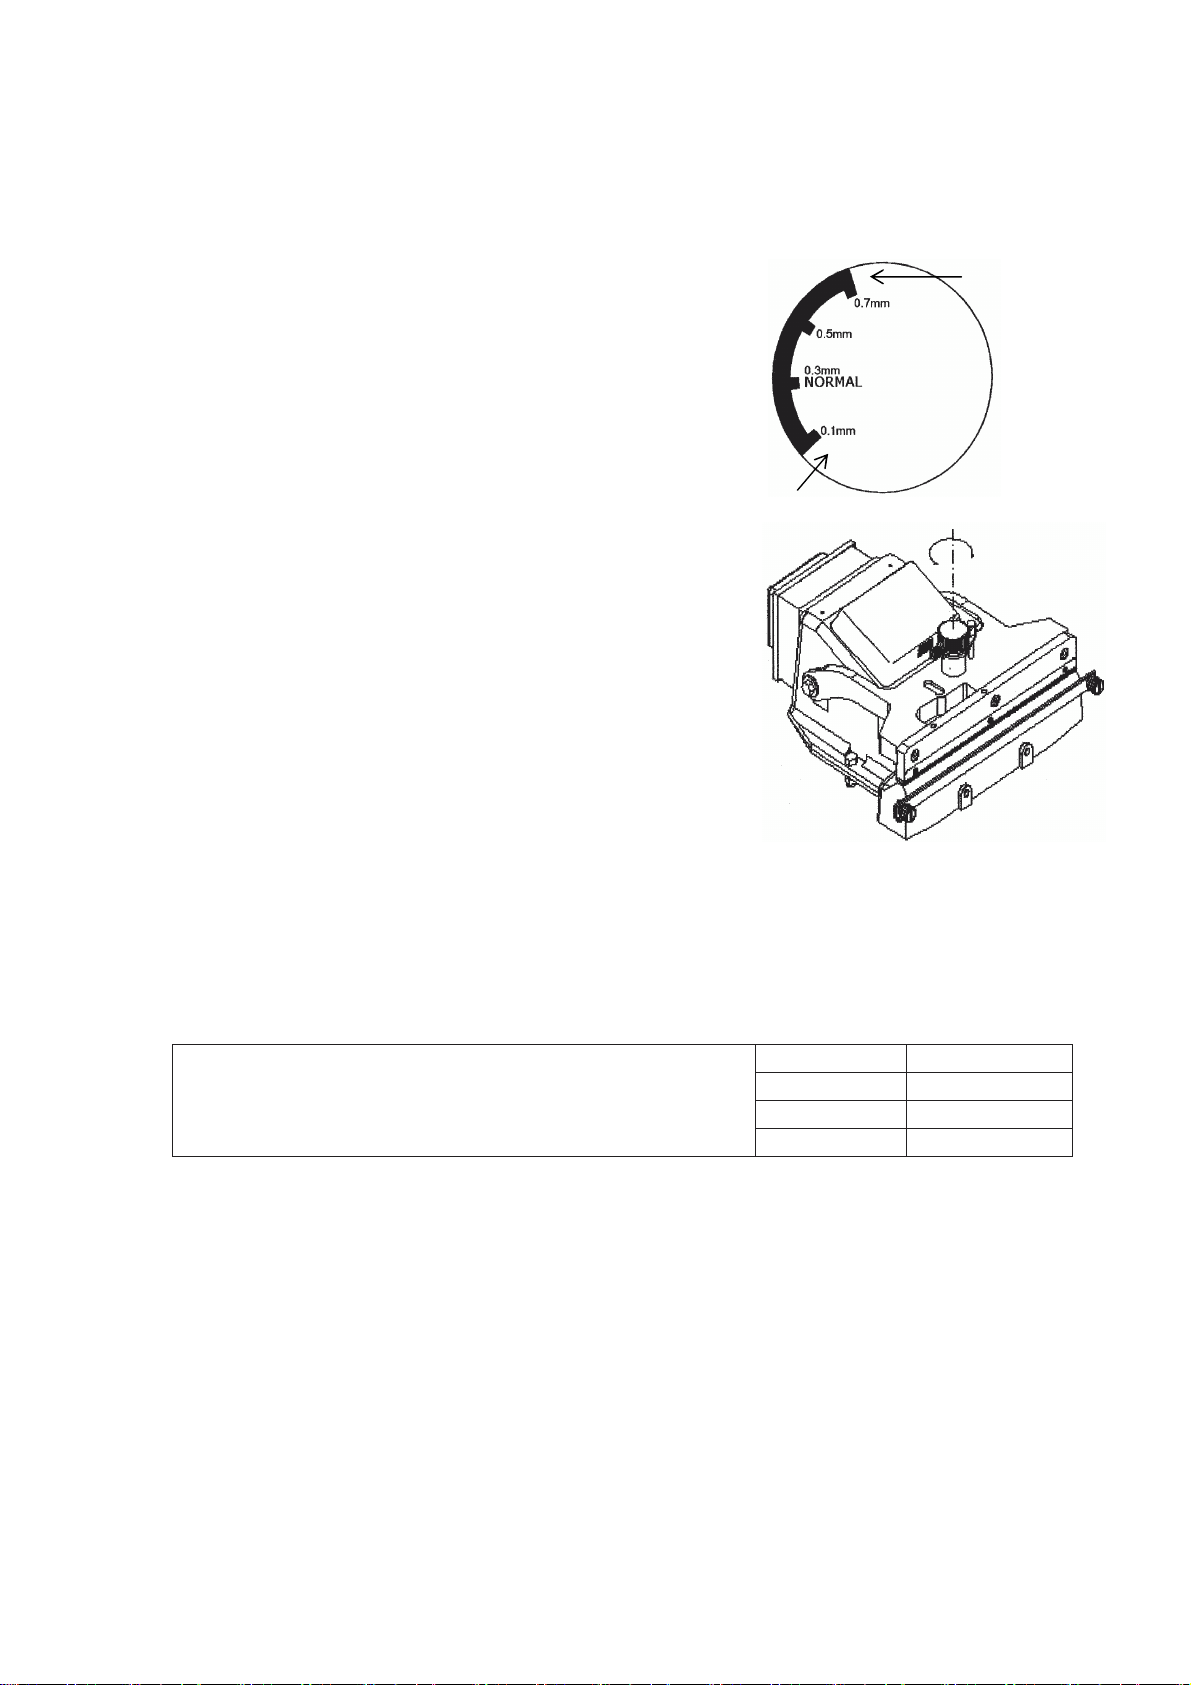
Усилие, с которым рычаг давит на свариваемое
место, оптимизируется в зависимости от толщины
пленки с помощью цилиндрического регулятора,
расположенного на рычаге. На торце регулятора
показана шкала толщин, см. слева.
Для переустановки выбранной толщины надо
сначала повернуть корпус регулятора по часовой
стрелке до упора, а затем – в обратном направлении
до нужного значения. Корпус фиксируется с левой
стороны винтовым прижимом (головка винта имеет
накатку), который освобождается перед
переустановкой и зажимается – после. Если реальная
толщина пленки оказалась больше, то сварка будет
слабой или вообще микровыключатель не сработает,
и тепловой импульс не будет выработан. Если же
меньше – нажим будет соп-ровождаться стуком из-за
срабатывания электромагнита, но главное - пленка
может прогореть.
Под блоком, на котором расположена панель управления, имеется другая панель, на
которой установлены следующие элементы:
F. Предохранитель.
G. Сетевой тумблер.
H. Разъем для принтера.
На панели управления прикреплен шильдик с надписями:
HАNА Импульсный аппарат
Заводской № 20124008
HANA CORPORATION, Ltd
Teл. (095) 784-7704 Факс (095) 784-77-47
Модель CNS-450
Эл. питание 220 В, 49-51 Гц
Потребление 2800 Вт
Дата выпуска 2000-10-13
На рычаге справа наклеена инструкция пользования (белая этикетка):
• Проверьте сетевое напряжение 220 В и вставьте сетевую вилку в розетку.
• Включите тумблер сети, должна загореться лампа питания.
• Установите регуляторы времени нагрева, температуры охлаждения и усилия прижима
в соответствующее положение.
• Вставьте свариваемый пакет между рычагом и нагревателем.
• Нажмите педаль, далее цикл сварки выполняется автоматически.
• Уберите готовый пакет и повторяйте последние два действия для следующих пакетов.
В инструкцию включена предупреждающая надпись красным шрифтом:
ОСТОРОЖНО! ГОРЯЧАЯ ПОВЕРХНОСТЬ – НЕ ПРИКАСАТЬСЯ!”
“
Page 7
7
Положение
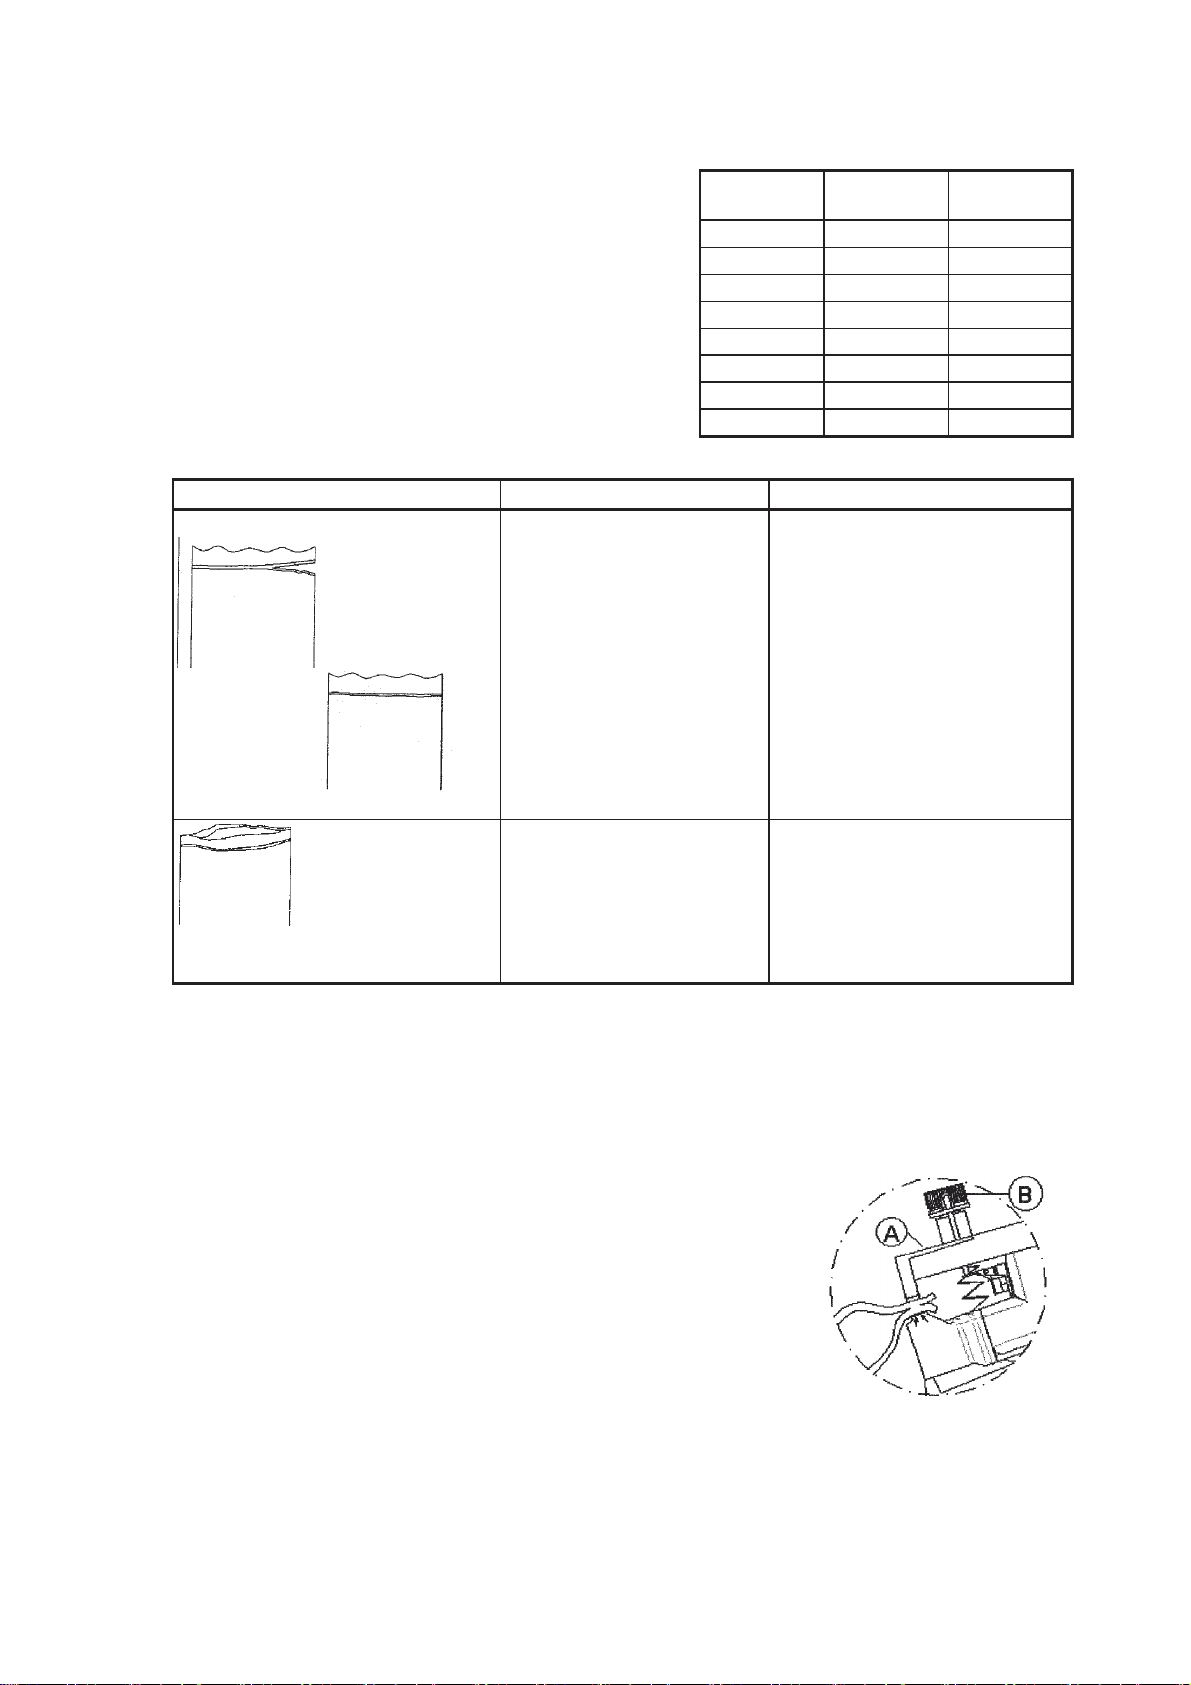
В таблице справа указана максимальная
К предварительным регулировкам, существенно
толщина свариваемой пленки (в мм для полной
толщины сложенных слоев) в зависимости от
положения регулятора времени нагрева и
материала пленки. Для уточнения на этапе
подготовки к работе выполняют пробную сварку
1 ~ 2 пакетов и контролируют качество шва. При
наличии дефектов в пакетах обратитесь к таблице
5.1.
Таблица 5.1 – Рекомендации устранения дефектов при сваривании
регулятора
2 0,03
3 0,1
4 0,15 0,04
5 0,2 0,06
6 0,3 0,08
7 0,4 0,1
8 0,5 0,15
9 0,6 0,3
Полиэти-
лен
Полипро-
пилен
Вид дефекта Причина Рекомендации
Разрыв
Скручивание
Шов не полный
Нагрев излишний
Нагрев недостаточен
Нагрев недостаточен
Укоротить импульс нагрева
Удлинить импульс нагрева
Удлинить импульс нагрева
Излишняя мощность нагрева сокращает продолжительность работы тефлоновой
ленты. С увеличением времени нагрева необходимое время охлаждения, вообще говоря,
также надо увеличить, чтобы сварочный шов был ровный. Если рычаг был поднят слишком рано после окончания импульса нагрева или сразу после выключения лампы нагрева,
то в расплавленном месте сварки готовый пакет может оказаться разорванным.
влияющим на процесс сварки, относится регулировка
зазора микровыключателя. Если зазор мал, пакет будет
мяться, а тефлоновая прокладка может порваться. Если
зазор велик, то нагрев вообще не будет включаться. Для
регулировки нажмите рычаг с усилием сжатия пакета и
открутите регулятор усилия на 2 – 3 оборота; затем,
вращая винт справа от регулятора усилия, установите зазор
(порядка 2 мм) и закрепите регулятор.
Page 8
8
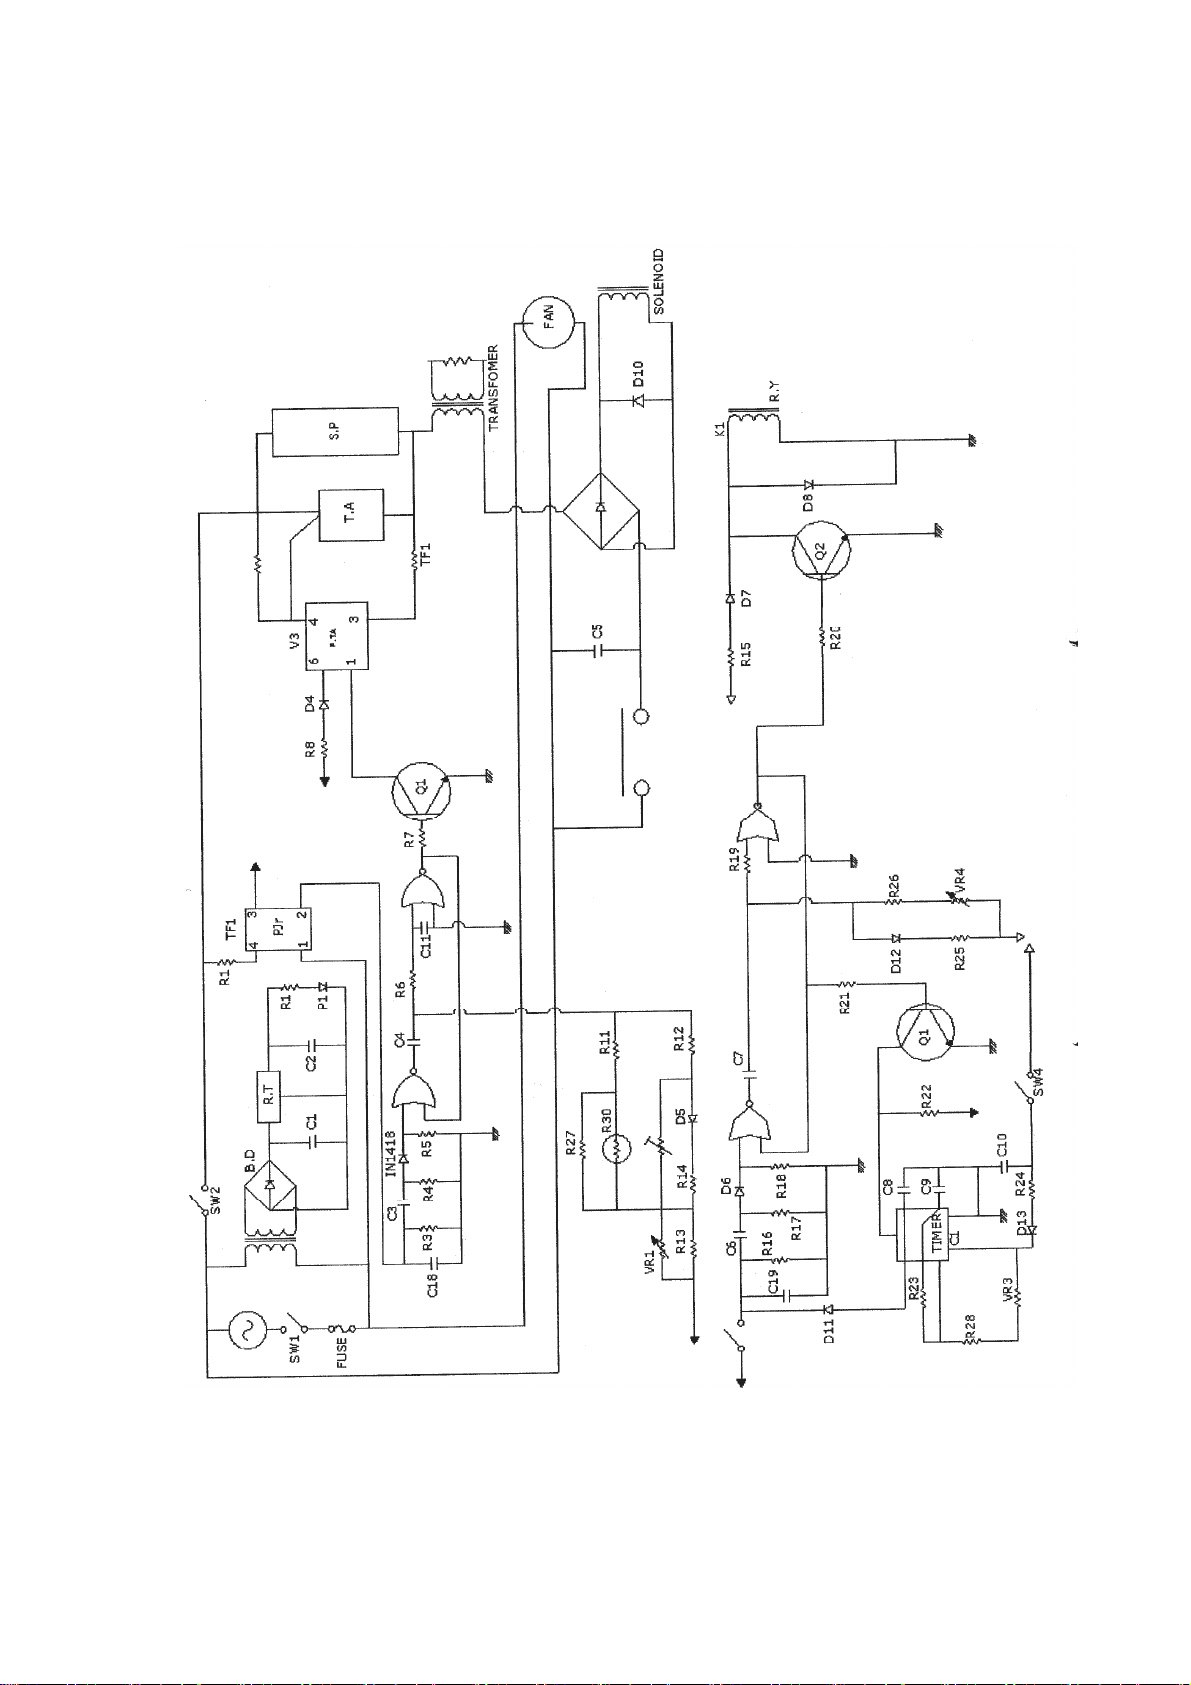
5.3 ЭЛЕКТРИЧЕСКАЯ СХЕМА
Page 9
9
6 ХАРАКТЕРНЫЕ НЕИСПРАВНОСТИ И СПОСОБЫ ИХ
ся, но лампа нагрева
УСТРАНЕНИЯ
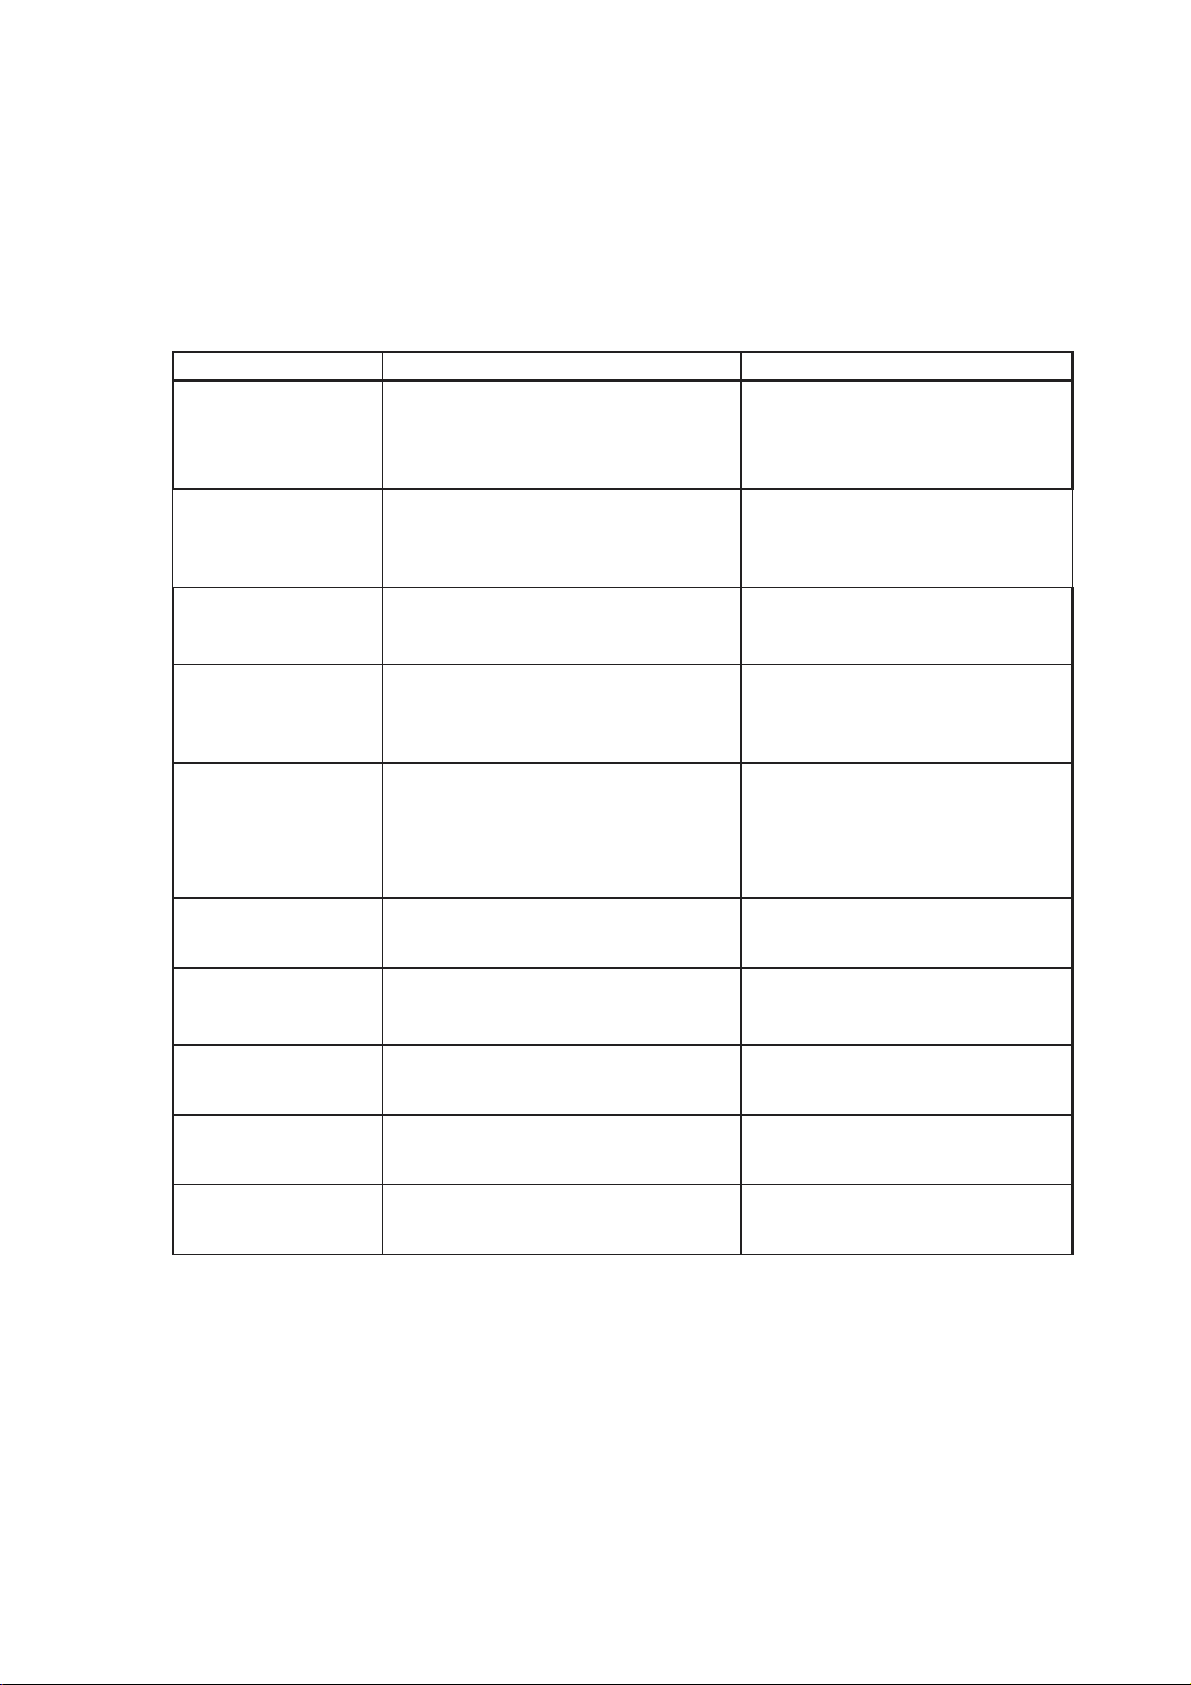
В таблице 6.1 приведены возможные неисправности и рекомендации по их
устранению.
Таблица 6.1 - Возможные неисправности и рекомендации по их устранению.
Неисправность Причина Что делать
Отсутствие напряжения (лампа питания не включается)
Лампа охлаждения
включается, но усилие сжатия отсутствует
Рычаг остается в
сжимающем состоянии
Сварка отсутствует
при исправной электрической схеме
Участки сварки
загрязнены
Сварка производитне выключается
Нагреватель слишком быстро обрезает пакет
Обе стороны заваренного пакета
неровные
Все отрегулировано, но пакеты расплавляются
При нажиме на педаль рычаг не срабатывает
• Плохой сетевой шнур или розе-
тка
• Перегорел предохранитель
• Дефект тумблера сети
• Перегорание соленоидного про-
вода
• Неисправен таймер в блоке упра-
вления
• Дефект микровыключателя
• Рычаг не касается микровыклю-
чателя
• Перегорание нагревательного
провода
• Перегорание вторичной обмотки
трансформатора
• Дефект силиконовой прокладки
• Дефект тефлоновой ленты
• Время охлаждения мало
• Усилие сжатия мало
• Дефект электрической схемы
или таймера
• Усилие сжатия большое
• Тефлоновая прокладка рваная
• Дефект силиконовой прокладки • Проверить силиконовую про-
• Дефект термостата или таймера • Сменить термостат или
• Плохой контакт в педали
• Дефект соединительной втулки
• Проверить сеть или розетку
• Заменить предохранитель
• Заменить тумблер
• Сменить провод соленоида
• Заменить блок управления
• Проверить микровыключатель
• Отрегулировать зазор
• Заменить провод
• Заменить трансформатор
• Проверить силиконовую про-
кладку
• Сменить тефлоновую ленту
• Увеличить время охлаждения
• Отрегулировать усилие
• Обратиться в сервисный центр
• Отрегулировать режим сварки
• Сменить тефлоновую
прокладку
кладку
таймер
• Сменить педаль
• Проверить втулку
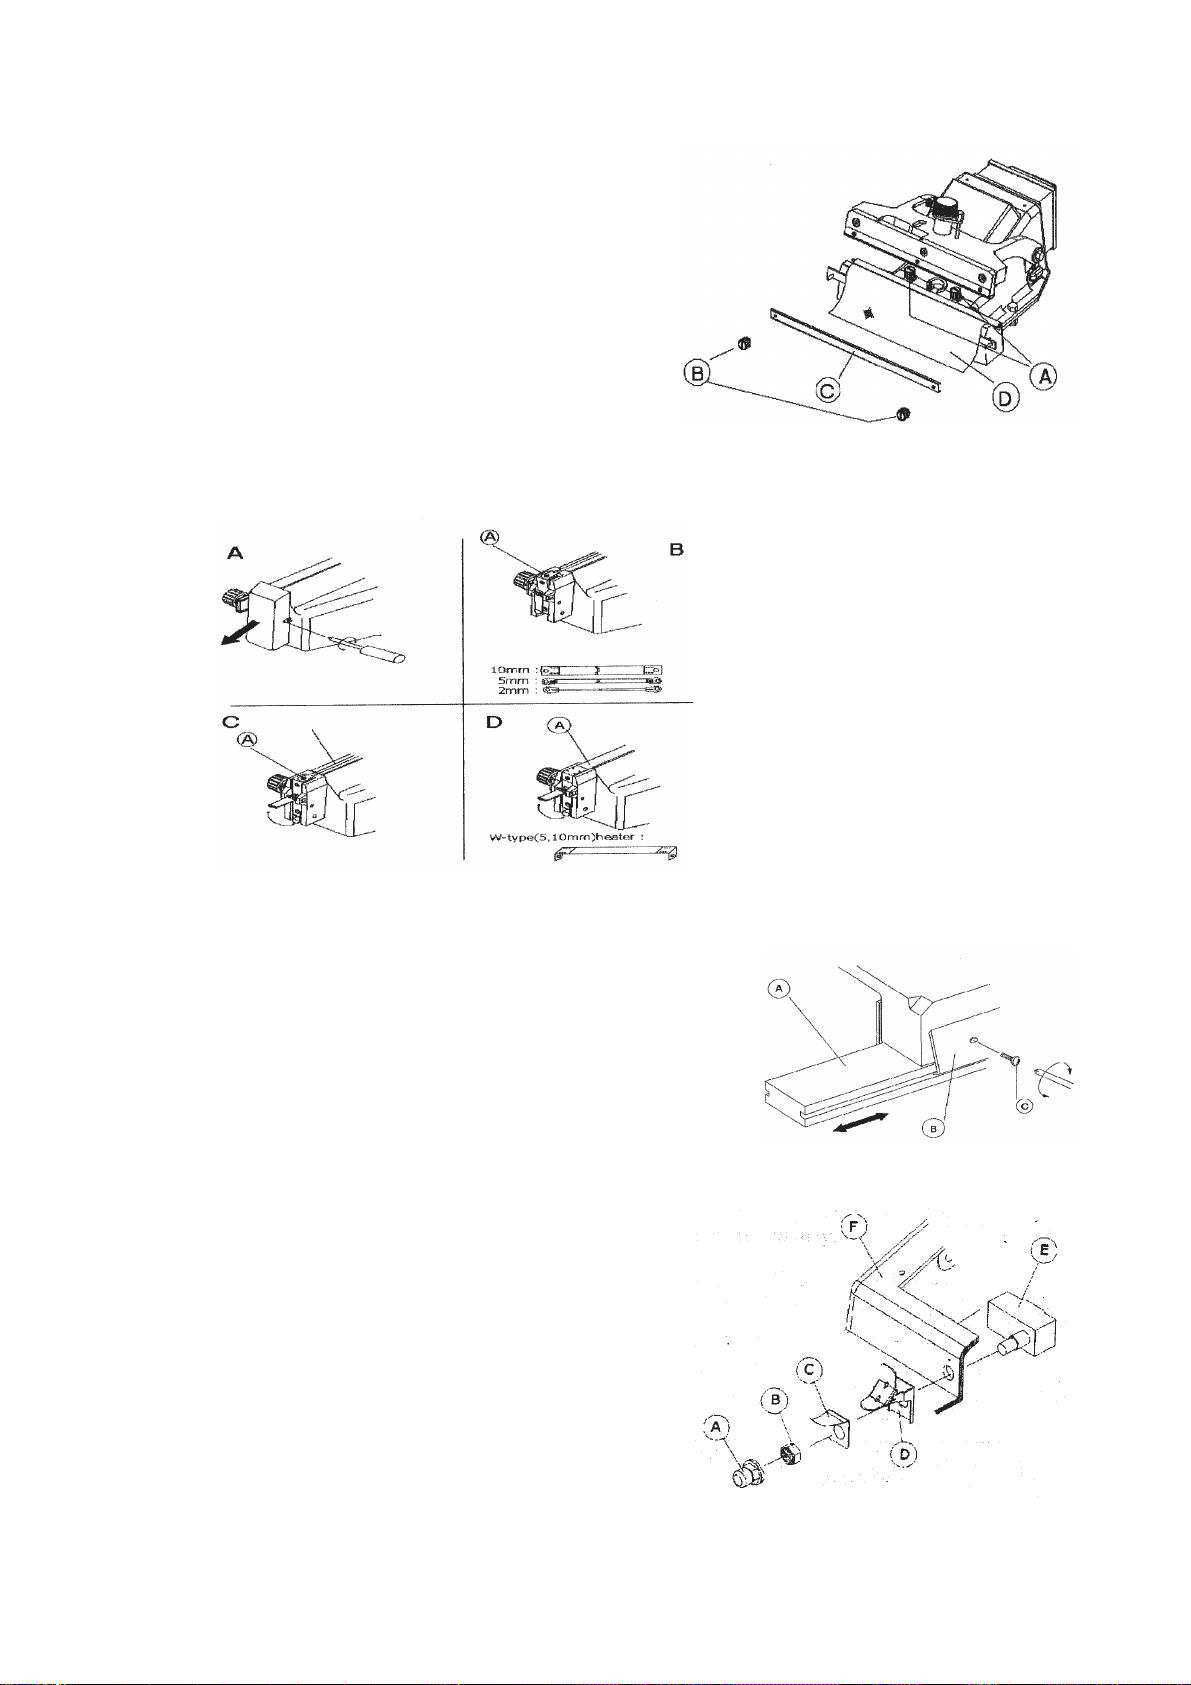
обновлять по мере порчи или прогорания. Рулон длиной 200 мм намотан на стержень.
7 ОБСЛУЖИВАНИЕ ПОЛУАВТОМАТА
7.1 ЗАМЕНА ЛЕНТЫ НАГРЕВАТЕЛЯ
Каждый полуавтомат снабжается запасом тефлоновой ленты, чтобы ее можно было
Page 10
10
Открутите пластмассовые гайки А и В
зажимов и снимите планку С.
Прокрутите рулон ленты до появления
нового участка.
Подтяните ленту, вращая стержень, и затя-
ните зажимы гайками А и В.
Отрежьте израсходованный участок ленты.
Замена тефлоновой ленты, изолирующей
силиконовую прокладку, выполняется
аналогично.
7.2 ЗАМЕНА НАГРЕВАТЕЛЯ
Открутите винт и снимите защит-
ный колпачок.
Открутите винт крепления
нагревателя.
Поднимите рычажок вверх.
Замените нагреватель.
Нагреватели W-типа имеют
контактные места с отбортовкой (см.
рис. D).
7.3 ЗАМЕНА СИЛИКОНОВОЙ ПРОКЛАДКИ
Открутите винт С и удалите дефектную прокладку.
Совместите новую прокладку с фиксирующей план-
кой.
и вставьте ее, надежно закрепив винтами.
7.4 ЗАМЕНА МИКРОВЫКЛЮЧАТЕЛЯ
Разберите блок управления и рычаг.
Снимите резиновый колпачок А микро-
выключателя.
Освободите гайку В микровыключателя.
Вытащите плоскую пружину С и рычажок D.
Замените микровыключатель Е на новый,
совместите его с крышкой рычажка, закрутите
гайку В и оденьте колпачок А снова.
 Loading...