

Page 1

CNC
AVAIL CNC Series 820T
编程操作说明书
AVAIL
AVAIL
AVAIL
技研株式会社
Page 2
1
前 言
本说明书是使用 AVAIL 820 系列 所需的编程说明书 ( T 系 ) 指南
本说明书对编程进行阐述,使用之前请仔细阅读本说明书。此外,为确保对本数值控制装置
的安全使用,
请熟读下页的 “ 关于安全的注意事项 ” 后再进行使用。
关于本说明书记载的内容
注意 :
如果本说明书中关于 “ 限制事项 ” 和 “ 允许条件 ” 的说明与机床制造商的操作指南中的说明
有冲突,则以后者的说明为准。
本说明书中未加说明的操作应当认为是不可能的。
本说明书是假定您的机床是配备了全部可选功能来编写的。在着手操作机床之前,务必请先
参考机床制造商所提供的规格书,确认您的机床可使用的功能。
可使用的画面及功能会根据 NC 系统(或者版本号)不同而有不同。使用之前请务必确认机床
的规格。
常规注意事项
(1) 有关机床的操作,请参阅下述资料。
Page 3
2
在安装、操作、编程、维修和检查之前请务必仔细阅读机床制造商提供的规格书、本使用说
本说明书中没有关于 ‘ 危险 ’ 的项目。
1. 关于产品和操作说明书的注意事项
如果本说明书中关于 “ 限制 ” 和 “ 允许条件 ” 的说明与机器制造商的操作指南中的说明有冲
突,则以后者为准。
本说明书中未加说明的操作应当认为是不可能的。
本说明书是假定您的机器是配备了全部可选功能来编写的。在着手操作机器之前,务必请先参
考机器制造商所提供的规格书,确认您的机器可使用的功能。
可使用的画面及功能会根据 NC 系统(或者版本号)不同而有不同。使用之前请务必确认机器的
规 格。
本说明书中没有关于 ‘ 危险 ’ 的项目。
明书、有关的操作说明书和其它的辅助文件。请在熟读了本数值控制装置的知识、安全事项
以及注意事项后再进行操作。
本使用说明中把安全注意事项分为三个层次 : 危险、警告和注意。
不适当的操作会出现导致操作者死亡或重伤的危险。
不适当的操作有造成操作者死亡或重伤的可能性。
不适当的操作可能会伤害操作者,或仅造成物质损失。
即使是以 “ 注意 ” 所标识的项目,在某些情况下也可能会引起严重的问题。所有这三种警示
性的符号
表示的都是很重要的内容,请务必遵守。
关于安全的注意事项
Page 4
3
2. 关于操作的注意事项
在进行实际操作之前,应先让机床进行空载运转,对机床的加工程序、刀具补偿量、工件补偿
量等进行确认。
如果在单节停止期间,对工件坐标系补偿量进行变更,则工件坐标系补偿量将从下一个单节起
有效。
镜像的开与关请在镜像的中心进行。
在刀具补偿量自动运转过程中(包含单节停止期间),如果对其进行变更,那么将从下一个单
节或者是多个单节以后的指令起有效。
制作加工程序时,请选择不与机床、 NC 性能、容量及限制条件相矛盾的适当的加工条件。在本
说明中的程序例中未考虑加工条件。
Page 5
4
目 录
操作篇
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
1. 系统的操作界面
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
8
9
2 . MANU 方式
2.1 手动方式的显示画面:
2.2 手动方式的系统键盘操作:
3 .自动方式
3.1 自动方式的显示画面
3.2 自动方式的系统键盘操作:
4 .回零方式
4.1 回零方式的显示画面:
1.1 系统的显示
1.2 系统的操作键盘
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
2.1.1 手动方式显示画面的操作状态显示:
2.2.1 手动方式的系统功能软键操作:
2.2.2 手动方式的基本操作:
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
3.1.1 自动方式的显示画面 1[ 自动方式缺省显示画面
3.1.2 自动方式的显示画面 2 :
3.1.3 自动方式的显示画面 3 :
3.1.4 自动方式的显示画面的操作状态显示:
3.2.1 自动方式的系统功能软键操作:
3.2.2 自动方式的基本操作:
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
]
:
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
9
9
11
12
13
13
13
13
15
15
15
16
17
17
18
18
18
20
20
5 . OFFSET 刀补参数设定方式
5.1 刀补参数设定方式的显示画面
5.1.1 刀补参数设定方式的显示画面 [Page11-20( 刀补参数 99 组 )] :
5.1.2 刀补参数设定方式的显示画面 [Page1-10( 刀具磨损补偿参数 99 组 )] :
5.2 刀补参数设定方式的系统键盘操作:
5.2.1 刀补参数设定方式的系统功能软键操作:
5.2.2 刀补参数设定方式的基本操作:
6 .系统工作方式选择
6.1 系统工作方式选择的显示画面:
6.2 系统工作方式选择的系统键盘操作:
6.2.1 系统工作方式选择的系统功能软键操作:
7 .程序编辑工作方式
7.1 程序编辑方式的显示画面
7.1.1 程序编辑方式的显示画面 (1) :
7.1.2 程序选择方式的显示画面 (2) :
7.2 系统编辑工作方式的系统键盘操作:
7.2.1 系统程序编辑方式的系统功能软键操作:
7.2.2 系统程序选择方式的系统功能软键操作:
7.2.3 系统程序编辑方式的基本操作:
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
21
22
22
22
23
23
23
24
24
24
24
25
25
25
25
26
26
26
26
Page 6

5
8 .参数设定方式
8.1 参数设定方式的显示画面
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
27
27
8.1.1 用户参数设定方式的显示画面:
8.1.2 机床参数设定方式的显示画面:
8.1.3 螺补参数设定方式的显示画面:
8.2 参数设定方式的系统键盘操作: *( 适用于用户参数
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
8.2.1 参数设定方式的系统功能软键操作:
8.2.2 参数设定方式的基本操作:
9 .系统诊断方式
9.1 系统诊断方式的显示画面:
9.1.1 系统诊断方式的显示画面 1 :
9.1.2 系统诊断方式的显示画面 2 :
9.2 诊断方式的系统键盘操作:
9.2.1 诊断方式的系统功能软键操作:
9.2.2 诊断方式的基本操作:
10 .系统通讯方式
10.1 系统通讯方式的显示画面:
10.2 系统通讯方式的系统键盘操作:
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
/
机床参数
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
/
螺距补偿参数
/
系统参数 );
27
28
28
30
30
30
30
31
31
31
32
32
32
33
33
34
11 .系统图形显示
附表:
编程篇
编程的安全方面注意事项如下所述,编程前请仔细阅读编程说明书!
1. 概述
10.2.1 系统通讯方式的系统功能软键操作:
10.2.2 系统通讯设定方式的基本操作:
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
11.1 系统图形方式的显示画面:
11.2 系统图形方式的系统键盘操作:
11.2.1 系统图形方式的系统功能软键操作:
11.2.2 系统图形方式的基本操作:
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
系统报警一览表
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
1.1X 、 Z 轴
1.2 机械原点
1.3 编程坐标
1.3.1 绝对、增量坐标(刀具移动指令尺寸的表示方法)
1.3.2 直径、半径编程及 Z 向零点的设定
1.3.3 坐标的单位及范围
1.4 初始状态、模态
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
34
34
34
34
35
35
35
36
36
40
41
42
42
42
42
42
43
44
44
1.5 程序的有关说明
1.5.1 程序结构:
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
44
44
Page 7
6
1.5.2 主程序和子程序
1.6 插补功能
(
参照 “ 2.G 功能准备功能 ” 的相关内容
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
)
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
44
45
1.6.1 直线运动(见下图)
1.6.2 圆弧运动(见下图)
1.6.3 螺纹(以直螺纹为例 , 见下图)
1.7 进给
1.8 主轴功能
1.9 刀具功能
1.10 辅助功能
2.G 功能准备功能
2.1G00 :快速定位
2.2G01 :直线插补
2.3G02/G03 :圆弧插补
2.4G04 :暂停
2.5G21/G20 :毫米 (mm)/ 英寸 (inch)
2.6G24/G25 :主轴速度变动检测接通
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
2.3.1R 编程方式
2.3.2I — K 编程方式
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
/
关断
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
45
46
46
47
47
48
48
49
49
49
50
50
51
52
52
52
2.7G26 :返回加工原点
2.8G27 : G92 设定位置复归
2.9G28 :返回机械原点
2.10G33 :螺纹
2.11G40/G41 、 G42 :刀尖半径补偿取消
2.12G50 :返回刀具交换位置
2.13G53/G54~G59 :加工坐标系设定取消
2.14G60~G62 :用户宏程序
2.15G63/G64 :外部减速(快速)
2.16G68/G69 :镜像接通
2.17G70 :精车循环
2.18G71 :外圆(轴向)切削复合循环
2.19G72 :端面(径向)切削复合循环
2.20G73: 形车(轮廓)切削复合循环
(
普通 . 锥螺纹
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
)
切削
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
/
刀尖半径补偿指令
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
/
加工坐标系设定 1~6
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
/
外部停止(工进)
/
取消
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
[
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
特殊功能(专机)指令
]
. . . . . . . . . . . . . . . . .
53
53
53
53
54
57
57
58
59
59
60
61
62
63
2.21G76 :螺纹切削复合循环
2 . 22G77: 内 . 外径及锥面切削固定循环
2.22.1 内 . 外径切削循环
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
65
66
66
Page 8

7
2.23G78 :直
2.22.2 锥面切削循环
/
锥螺纹切削固定循环
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
67
67
2.23.1 直螺纹切削
2.23.2 锥螺纹切削
2.24G79 :端面及锥面切削固定循环
2.24.1 端面切削循环
2.24.2 :锥面切削
2.25G90/G91: 绝对值
2.26G92: 坐标系设定
2.26.1 坐标系设定的指令格式 :G92X__Z__;G92X__;G92Z__;
2.26.2 主轴最高转数限制的指令格式 :G92S__;
2.27G94/G95: 每分进给 (mm/min)/ 每转进给 (mm/r)
2.28G96/G97 :恒线速控制
2.29R/C 倒圆
3.M 功能辅助功能
3.1M00 :自动加工程序停止
3.2M01 :选择停止
3.3M02 :自动加工程序结束
/
倒角(简化编程功能)
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
/
增量值
/
主轴最高转速的限制
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
/
恒线速控制取消
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
(
转数一定
)
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
67
67
68
68
69
69
70
70
70
70
70
71
73
73
73
73
3.4M30 :自动加工程序结束并返回
3.5M95 :外部输入子程序调用
3.6M96 :程序转移
3.7M97 :程序循环
3.8M98 :子程序循环调用
3.9M99 :子程序或用户宏程序结束。
4.T 功能刀具功能
5.S 功能主轴功能
6. 附加
7. 补充说明
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
. . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . . .
73
73
74
74
75
75
75
76
77
77
Page 9
8
操 作 篇
Page 10
9
111
...
系统的操作界面
111
.1.1.1
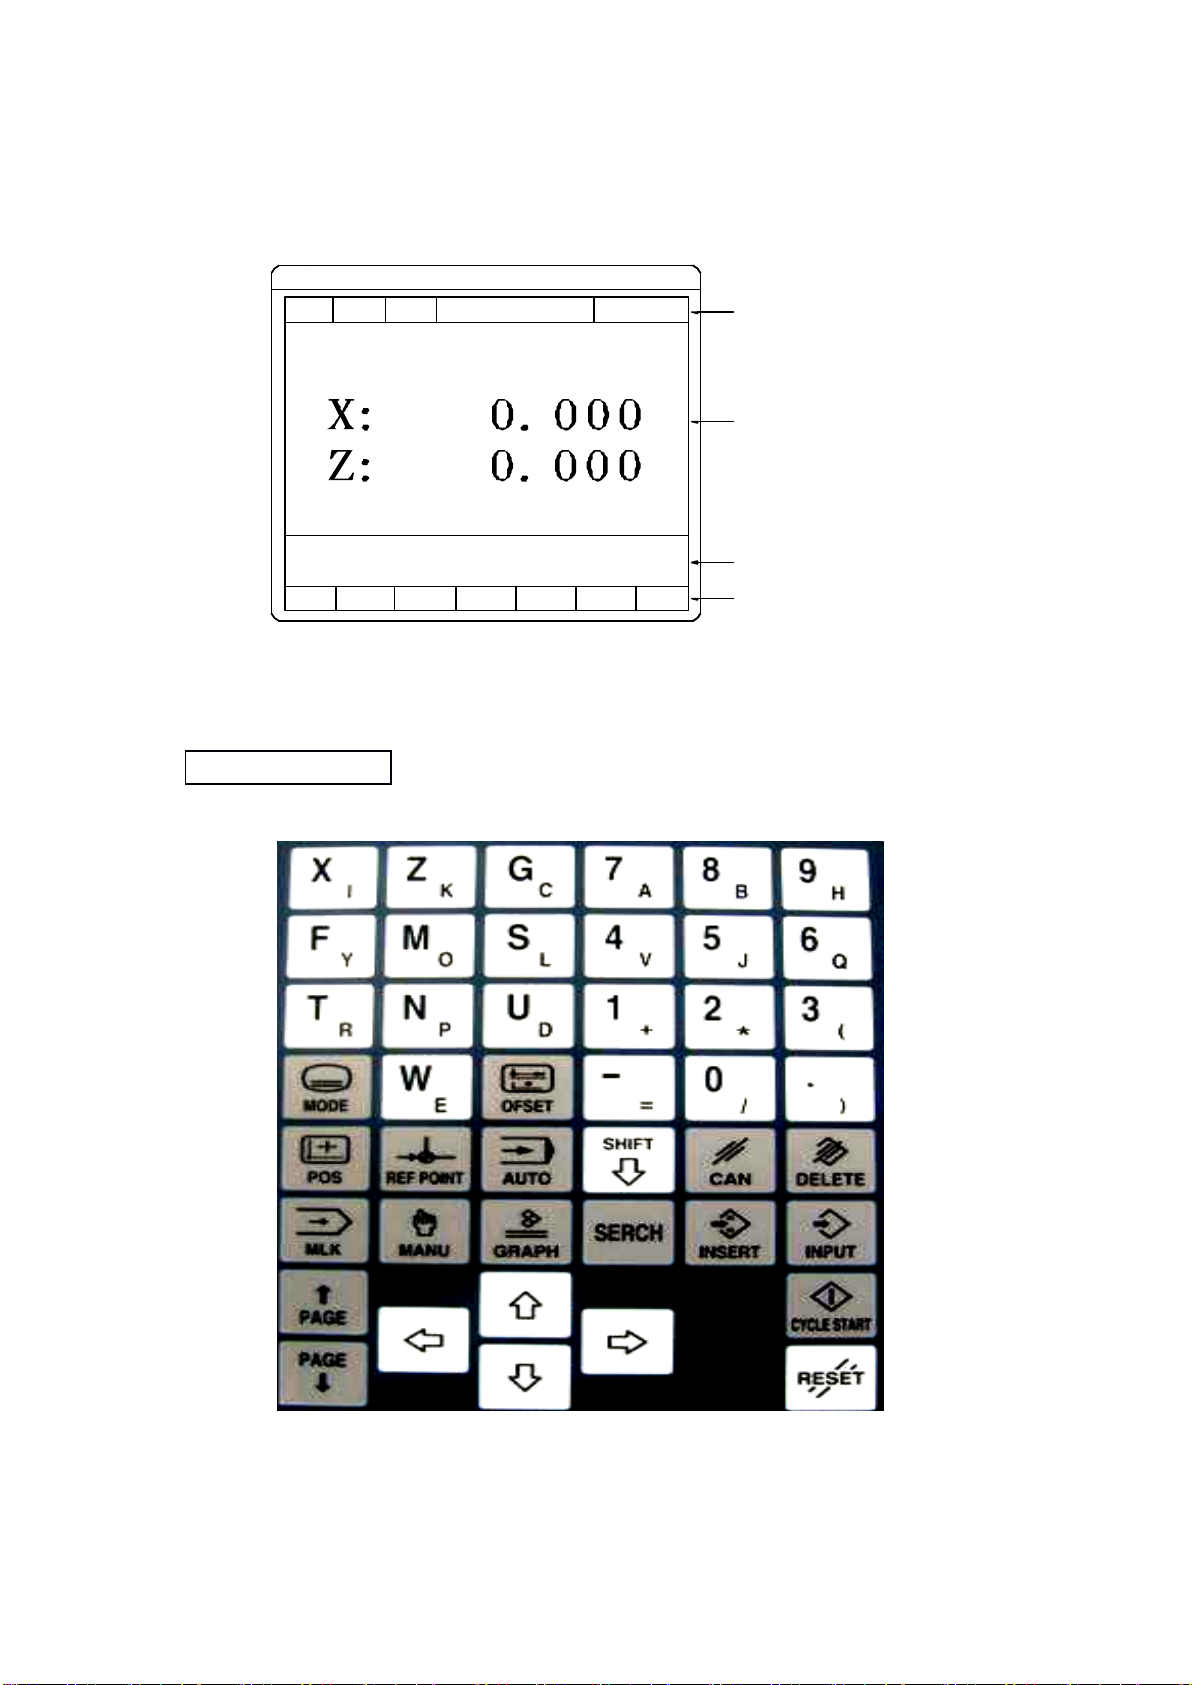
系统的显示
连续手动
G00 G94 G40 TO1O1 F0. F100%
G90 G97 G53 M00 Fr0.000 Se0 S100%
连/增
111
.2.2.2
系统的操作键盘
Xn
手脉
MDI 停止中 MDI 方式
系统工作状态信息显示区
内容显示区
程序执行状态信息显示区
S%-S%+
功能软键定义显示区
系统的操作键盘分为操作面板键盘和功能软键键盘两部分。
Page 11
10
(i) 操作面板键盘
RESET
MODE
OFSET
A
复位键,按此键可使 CNC 复位,用以清除报警等。
方式键,按此键可进入编辑、参数及 PMC 等工作方式的选择画面。
按此键可进入刀具偏置补偿参数设定画面。
地址和数字键,按这些键可以输入字母、数字及其他字符等。
7
CAN
DEL
INS
取消键
删除键
插入键
SEARCH
SHIFT
搜索键,一般用于 PMC 程序编辑中语句的搜索。
上档键。有的按键上有两个字符,通过上档键来选择字符。当该键上
面指示灯点亮时,表示其他键的左上角字符可以输入。
INPUT
OUTPT
START
AUTO
MANU
ORG
输入键
循环启动键
按此键可进入系统自动工作方式,且指示灯点亮。
按此键可进入系统 MANU 工作方式,且指示灯点亮。
按此键可进入系统回参考点工作方式。
MLK
POS
AUX
GRAPH
按此键系统进入机床锁住或空运行状态,且指示灯点亮。
刀具偏置补偿设定或坐标系设定按键
Page 12
11
动态图形显示功能按键
↑←↓
→
轴进给(移动)按钮
光标移动键
的定义也不相同。
MANU
222
. MANU
MANU
PgUP PgDN
(ii) 功能软键键盘
各功能软键的功能与系统显示下方的定义一一对应。系统在不同的工作画面,各功能键
翻页键
方式
按一下系统操作面板的 MANU 按键,系统进入 MANU 方式
MANU 方式下包含 JOG 手动方式与 MDI 方式
JOG 手动方式:利用机床操作面板上的轴进给按钮或手轮可使刀具沿各轴运动
MDI 方式:提前输入一条指令(程序段),机床按指令进行指定动作
(i) JOG 连续进给
在 MANU 连续进给方式按机床操作面板上的轴进给
钮,机床沿选定轴的选定方向移动;
在轴进给按钮保持按压期间刀具连续不断地移动;
手动连续进给速度由用户参数
同时按快速移动按钮和轴进给按钮,刀具以快速进给速度
移动;
手动快速进给的速度由机床参数
手动连续进给和快速进给的速度可用机床操作面板上的进给
速度倍率开关调节;
手动操作一次只能移动一个轴;
(ii) JOG 增量进给
在 MANU 增量进给方式按机床操作面板上的轴进给按钮,刀
(
# 1101 : JOG 进给速度
(
#2101 : G00 快进速度
(
移动
)
按
)
设定;
)
设定;
Page 13
12
具在选择的轴向上移动一步;
手动
|
连续
|
|MDI 停止中 |MDI 方式
:
X : xxxx.xxx
Z : xxxx.xxx
G xx G xx Gxx Txxxx Fxxxx Svxxxxx Fxxx%
G xx Gxx Gxx Mxx Frxxxx Sexxxxx Sxxx%
连
/增|
Xn|手脉
| | |
S % +
|
S %
-
F1 F2 F3 F4 F5 F6 F7
手摇脉冲发器
每按一次轴进给按钮,刀具移动一段预定的距离。这个距离
根据系统增量进给的倍率是 x1 、 x10 、 x100 分别为 0.001mm 、
0.01mm 、 0.1mm;
增量进给的速度由机床参数( #2105 手动增量速度)设定;
(iii) JOG 手轮进给
在 MANU 手脉方式,机床可通过旋转机床操作面板上手摇脉冲
发生器而连续不断的移动。用系统操作面板上的 X 和 Z 按键或机
床操作面板上的轴选开关选择要移动的轴;
旋转手轮手摇脉冲发生器使刀具移动一段与手轮旋转角度相
应的距离。当手摇脉冲发生器旋转一个刻度时,这个距离根
据系统手脉进给的倍率是 x1 、 x10 、 x100 分别为 0.001mm 、 0.01mm 、 0.1mm ;
警 告
手摇脉冲发生器旋转速度不应该大于每秒钟 5 转。如果手摇
脉冲发生器旋转速度大于每秒钟 5 转,当手轮不转之后机床
不能立即停止,或者说机床移动位置可能与手摇发生器的刻
度不相符。
注 意
当有较大的手脉进给倍率,例如 X100 时 , 快速旋转手轮 , 机
床移动太快 , 进给速度被限制在快速移动速度。
(iv) MDI 指令动作
通过系统操作面板上的按键输入一条指令(程序段),机床按指令指定进行刀具的移
动或 M 、 S 、 T 机床辅助动作。
222
.1.1.1
手动方式的显示画面:
注: 在手动方式下,功能键 S % + S %
定,按 F6 键或 F7 键,可以设定主轴的倍率。 范围: 50 %~ 120 % , 以 5 %为单位递增减。
-
的显示可以通过参数( #4304 外部主轴倍率)设
Page 14
13
.1.1
状 态 显 示
系 统
操 作
机床面板
操作说明手动
|
连续
|
|MDI 停止中 |MDI 方式
连
/
增
移动
JOG 连续进给
手动
|
连续
|
|MDI 停止中 |MDI 方式
连
/
增
移动 + 高速JOG 高速进给
手动
|
连续
|
|MDI 执行中 |MDI 方式
OUTPT
START
循环启动
MDI 程序启动
手动
|
连续
|
|MDI 进给保持 |MDI 方式
循环停止
MDI 程序进给保持
手动
|
连续
|
|MDI 停止中 |MDI 方式
RESET
MDI 程序终止
手动
|
增量 |x1 |MDI 停止中
|
增量方式
连
/
增 Xn
移动
增量 x1 进给
手动
|
增量 |x10 |MDI 停止中
|
增量方式
Xn
移动
增量 x1 0 进给
手动
|
增量 |x100|MDI 停止中
|
增量方式
Xn
移动
增量 x1 00 进给手动|
手脉 |x n |MDI 停止中
|
手脉方式 X
手脉 X Xn
X 轴手脉 Xn 进给
手动
|
手脉 |xn |MDI 停止中
|
手脉方式 Z
手脉 Z Xn
Z 轴手脉 Xn 进给
手动
|
连续
| |
锁紧 停止中 |MDI 方式
MLK
机床锁紧
/
机床锁紧解
除
手动
|
连续
|
|MDI 停止中 |MDI 方式
急停按钮
紧急停止
手动
|
连续
|
|MDI 停止中 |MDI 方式
RESET
报警清除,复位,
连
/增|
Xn|手脉
| | |
S % +| S %
-
F1 F2 F3 F4 F5 F6 F7
222
.1.1
.1.1
手动方式显示画面的操作状态显示:
注:移动 是指机床操作面板上的 +X 、 -X 、 +Z 、 -Z 按钮,高速指机床操作面板上的快移按
钮。
222
.2.2.2
手动方式的系统键盘操作:
.2.1
222
.2.1
.2.1
手动方式的系统功能软键操作:
F1
[连/增]:
通过 F1 键 ,系统手动进给方式可在 JOG 增量和 JOG 连续方式间切换。系
统缺省 JOG 连续进给方式。
F2
[
Xn
]:
系统在 JOG 增量或手脉方式下进给时,通过 F2 键使进给倍率在 |x1 |x10
|x100| 之间切换。
F3
[
手脉
]:
按下 F3 键,系统进入手脉进给方式。
.2.2
222
.2.2
.2.2
手动方式的基本操作:
—— JOG 连续方式
1) 按下系统 F1 键(连
[
缺省
]
:
/
增);显示器的上方将显示
式;
2) 操作外部机床操作面板的轴进给按钮,相应坐标轴以系统 JOG 进给速度连续移动,外
部倍率有效( 0% — 120% );
3) 操作外部机床操作面板的 移动 + 高速键,相应坐标轴以系统 G00 高速进给速度连续移
动,外部倍率有效( 0% — 100% );
注
:
外部机床操作面板的 移动 键包括 (+X), (-X), (+Z), (-Z) 键;
|
连续
|
,系统处于 JOG 连续进给方
—— JOG 增量方式:
Page 15

14
1) 按下系统 F1 键(连
/
增);显示器的上方将显示
|
增量
|
Xxxx| ,系统处于 JOG 增量进
给方式;
2) 操作外部机床操作面板的 移动 键 , 系统执行增量移动。增量移动倍率由系统操作键盘
的 F2
(
Xn)键;选择 |x1|、 |x10
|
或 |x100
|
;
—— 手脉进给方式:
1) 按下系统 F3 键(手脉);显示器的上方将显示
|
手脉
|
Xxxx| ;
2) 操作外部机床操作面板的手摇脉冲发生器 , 系统执行 JOG 手轮进给。进给的倍率由系
统操作键盘的 F2
(
Xn)键,选择 |x1|、 |x10
|
或 |x100
|
;或者通过外部机床操作面板的手轮倍
率选择开关来选择倍率。
3) 由系统操作面板的字母键 X 、 Z ,或外部操作面板的轴选开关选择手轮进给轴;旋
转手摇脉冲发生器 , 系统将执行指定轴的进给移动;
—— MDI 调整方式:
1) 在手动连续进给状态下,通过系统操作面板上的按键输入一条指令(程序段),输入
的 MDI 指令(程序段)会在系统屏幕上显示。按下输入键 INPUT , 再按下循环启动键
OUTPUT 或外部机床操作面板的循环启动键, 系统将执行 MDI 程序指令,机床按指令指定
进行刀具的移动或 M 、 S 、 T 机床辅助动作;
2) 系统操作面板的 RESET 按键将终止执行 MDI 程序指令,并清除 MDI 程序的显示;
3) 外部机床操作面板的 循环停止按钮将暂停执行 MDI 程序指令,不清除 MDI 程序的显
示,系统处于进给保持状态,再按下执行键 OUTPUT 或外部操作面板的循环启动键, 系统
将继续执行 MDI 程序指令;
4) 在 MDI 程序执行过程中,屏幕上方显示 |MDI 执行中
|
;
—— 刀补设定方式:
1) 刀具偏移值设定前,机床必须执行各轴手动返回参考点。返回参考点操作见 3.2 ;
2) 在确认机床返回过参考点位置后,执行 MDI 指令 :Txxyy(xx: 刀具号 yy :刀补号
)
设定刀具偏移值的刀具调为当前刀具;
3) 将刀具移动到加工工件的表面位置,根据图纸的加工尺寸,确定该位置在加工工件坐
标系中的坐标值 Xn,Zn (一般 Xn 和 Zn 的值既是该位置工件尺寸的实际测量值);按下设定
键 POS ,按下数字键 2 ( T ool offet Adjust Select No. ) , 在显示的 X :后由数字键输入 X 向
坐标值 Xn , 按下输入键 INPUT , 系统将自动完成刀具 X 轴刀补的设定;再在显示的 Z : 后
输入 Z 向坐标值 Z n ,按下输入键 INPUT , 系统将自动完成刀具 Z 轴刀补的设定;
4) 系统将自动计算出刀具的偏移值,并将该值存储在系统刀补参数表( OFFSET )中相
应的位置。系统刀补参数表见 4.1 ;
5) 在上述刀补设定的过程中,按下取消键 CAN ,可以取消刀补设定的操作,并返回系
统的手动方式;
—— 机床锁紧进给方式
:
1) 在机床开始加工之前可以执行自动运行检查。它用来检查所建立的程序是否如希望的
那样来操纵机床。这个检查可以由实际地运转机床来实现或观察系统坐标位置显示的改变
运转机床
)
来实现;
2) 按下机床锁紧键 MLK , 系统可选择
|
机床锁紧
|
或取消
|
机床锁紧
|
;
3) 机床锁紧的形式由用户参数( #1108 :机械锁紧方式)设定为机床锁住或空运行。执行
加工程序但机床不动,只以机床参数( #2315 :机床锁紧速度)设定的速度,在系统上显示刀
具位置的变化就使用机床锁住的锁紧方式。
, 将需
(
不
Page 16
15
机床按参数( #2316 :空运行速度)设定的速度移动而不执行程序中的机床辅助功能如
M 、 S 、 T ,就是空运行;
4) 当系统在机床锁住的锁紧方式执行了进给后 , 在取消机床锁住时 , 系统的坐标显示将恢复
到
|
机床锁紧
注 意
通常,使用空运转来确认机床运行的正确性。在空运转期间,机床以空运转的速度运
动,这与程序编入的进给速度不一样,注意空运转的速度有时比编程的进给速度高。
—— 坐标设定操作:
1) 在非手脉状态下
X :后由数字键输入 X 向坐标值 xxxx.xxx , 按下输入键 INPUT , 系统将完成 X 加工坐标的设
定; 再在显示的 Z :后输入 Z 向坐标值 xxxx.xxx ,按下输入键 INPUT , 系统将完成 Z 加工
坐标的设定;
2) 在上述坐标设定的过程中,按下取消键 CAN ,可以取消坐标设定的操作,并返回系
统的手动方式;
注 意
如果进行过坐标设定的操作后,再需要进行刀补设定的操作时,必须将机床重新返回参
考点(重新进行回零操作)之后,才能重新进行设定刀补的操作。
|
进给执行前的值;
;
按下设定键 POS ;按下数字键 1 ( Position change ) , 在显示的
警 告
进行了机床急停操作后,系统应断电,重新上电。
注 意
当手动操作机床时,要确定刀具和工件的当前位置并保证正确地指定了运动轴、方向和
进给速度。
333
. 自动方式
按一下系统操作面板的 AUTO 按键,系统进入自动运行方式
CNC 机床按程序运行称之为自动运行
程序预先存在存储器中。当选定了一个程序并按了机床操作面板的
循环启动按钮,开始自动运行,并且系统循环启动灯( LED )点亮
在自动运行期间当按了机床操作面板上的循环停止按钮,自动运行
暂时停止。当再按一次循环启动按钮时, 自动运行恢复
自动运行中,按下系统操作面板上的 RESET 键,系统自动运行结
束并进入复位状态
系统自动运行分为连续自动运行和单段自动运行两种方式。连续自
动运行方式时,按一次循环启动按钮,整个加工程序将被执行。单
段自动运行方式时,每按一次循环启动按钮,系统只执行一条指令
即一个程序段
333
.1.1.1
自动方式的显示画面
.1.1
333
.1.1
.1.1
自动方式的显示画面 111
[[[
自动方式缺省显示画面
]]]
:
Page 17
16
注:在自动方式下,功能键 S % + S %
自动
|
连续
| |
循环循环中
|
Pxxxx N xxxx
Pxxxx Nxxxx
X xxxx.xxx
Z xxxx.xxx
Cxxx
G xx Gxx Gxx Txxxx Fxxxx.xxx Svxxxxx Fxxx%
G xx Gxx Gxx Mxx Frxxxx.xxx Sexxxxx Sxxx%
连
/单|
跳转
|
表示
| | | |
F1 F2 F3 F4 F5 F6 F7
自动
|
连续
| |
循环停止中
|
Pxxxx N xxxx
N xxxx|
N xxxx|
N xxxx|
N xxxx|
N xxxx|
N xxxx|
N xxxx|
加工 X +xxxx.xxx 机械 X +xxxx.xxx
Z +xxxx.xxx Z +xxxx.xxx
指令 X +xxxx.xxx 剩余 X +xxxx.xxx
Z +xxxx.xxx Z +xxxx.xxx
Gxx Gxx Gx x Txxxx Fxxxx.xxx Svxxxx Fxxx%
Gxx Gxx G x x Mxx Frxxx.xxx Sexxxx Sxxx%
连
/单|
跳转
|
表示
| |
|S % +
|
S %
-
F1 F2 F3 F4 F5 F6 F7
-
的显示可以通过系统参数( #4304 外部主轴倍率)
设定,按 F6 键或 F7 键,可以设定主轴的倍率。范围: 50 %~ 120 % , 以 5 %为 单位增减。
.1.2
333
.1.2
.1.2
自动方式的显示画面 222
:
Page 18
17
.1.3
程序选择 | | |xxxxx/xxxx| Pxxxx
PAGE:xx
程序号 程序名 容量 程序号 程序名 容量
Pxxxx Nxxxx xxxx Pxxxx Nxxxx xxxx
Pxxxx Nxxxx xxxx Pxxxx Nxxxx xxxx
Pxxxx Nxxxx xxxx Pxxxx Nxxxx xxxx
Pxxxx Nxxxx xxxx Pxxxx Nxxxx xxxx
Pxxxx Nxxxx xxxx Pxxxx Nxxxx xxxx
Pxxxx Nxxxx xxxx Pxxxx Nxxxx xxxx
Pxxxx Nxxxx xxxx Pxxxx Nxxxx xxxx
Pxxxx Nxxxx xxxx Pxxxx Nxxxx xxxx
Pxxxx Nxxxx xxxx Pxxxx Nxxxx xxxx
Pxxxx Nxxxx xxxx Pxxxx Nxxxx xxxx
Pxxxx Nxxxx xxxx Pxxxx Nxxxx xxxx
| | | 打开 | | |
F1 F2 F3 F4 F5 F6 F7
状 态 显 示
F UN C&KEY
操作
外部操作
说明
自动
|
连续
| |
循环循环中
|
Pxxxx N xxxx
OUTPT
START
循环启动
程序自动循环执行
自动
|
连续
| |
循环保持中
|
Pxxxx N xxxx
循环停止
程序自动循环进给保持
自动
|
连续
| |
循环停止中 |Pxxxx N xxxx
RESET
程序自动循环停止
自动
|
单段
| |
循环循环中
|
Pxxxx N xxxx
OUTPT
START
循环启动
单段程序自动循环执行
自动
|
单段
| |
循环保持中
|
Pxxxx N xxxx
循环停止
单段程序自动循环进给
保持
自动
|
连续
|
跳转
|
循环停止中
|
Pxxxx N xxxx
程序跳转执行
/
跳转取消自动|
连续
|
锁紧
|
循环停止中
|
Pxxxx N xxxx
MLK
机床锁紧
/
机床锁紧解除
自动
|
连续
| |
循环停止中
|
Pxxxx N xxxx
急停按钮
紧急停止
自动
|
连续
| |
循环停止中
|
Pxxxx N xxxx
RESET
报警清除,复位
单
/连|
跳转
|
表示
| | | |
F1 F2 F3 F4 F5 F6 F7
333
.1.3
.1.3
自动方式的显示画面 333
:
.1.4
333
.1.4
.1.4
自动方式的显示画面的操作状态显示:
Page 19
18
333
.2.2.2
自动方式的系统键盘操作:
.2.1
333
.2.1
.2.1
自动方式的系统功能软键操作:
F1 /[ 连
续自动运行状态。
F2 /[ 跳转
下 F2 键,跳转功能取消。
F3 /[ 表示
切换
(
显示画面 1 为缺省显示
.2.2
333
.2.2
.2.2
自动方式的基本操作:
—— 自动循环连续方式:
1) 按下系统 F1 键(连
式;
2) 如果是从系统的程序编辑方式转入自动运行方式,系统将要执行的程序即是刚编辑过
的程序。也可以通过后面介绍的执行程序的调用操作来选择将要执行的程序。系统将要执行
的程序号( Pxxxx )及程序段顺序号( Nxxxx )在系统显示画面的右上角显示;
3) 按下系统操作键盘 OUT PT START 键或外部机床操作面板的 循环启动 键 , 系统将执
行连续的自动循环运行;
4) 在自动循环连续运行过程中,屏幕上方显示
5) 操作系统操作键盘 RESET 将中止自动循环程序。再次按 RESET 键,程序执行的启
动行号将自动返回程序开头;
/单]:
通过 F1 键 ,系统自动循环方式可在单段和连续方式间切换。系统缺省连
]:
按下 F2 键;系统上方将显示
]:
按下 F3 键;系统显示将在自动加工方式的显示画面 1 和显示画面 2 之间
)
。
/
单);显示器的上方将显示
|
跳转
|
,使循环程序中跳转指令生效,再次按
|
连续
|
|
循环循环中
,系统处于连续自动运行方
|
;
注 意
RESET 键为清除系统报警用,涉及到系统的部分初始化,建议不要将其替代循环停止
键使用。且按一次 RESET 键使自动运行停止后,自动运行将不能再启动。除非再按一次
RESET 键,使程序执行的启动行号返回到程序开头;
6) 外部机床操作面板的进给保持即 循环停止键将暂停执行自动循环运行程序;系统处
于进给保持状态,同时系统显示
将继续执行自动循环程序指令;
警 告
系统在执行螺纹功能时,循环停止键无法中断程序段,且在执行螺纹功能时,执行了急
停操作后,必须对系统进行断电,重新上电回参考点的操作;
—— 自动循环单段方式:
1) 按下系统 F1 键(连
式;
2) 按下系统操作键盘 OUTPT START 键或机床外部操作面板的 循环启动 键;系统将
执行自动循环单段运行(每按一下,执行一条加工程序);
3) 其它同自动循环连续运行方式相同;
|
循环保持中
/
单);显示器的上方将显示
|
;在进给保持过程中,再按下 循环启动 , 系统
|
单段
|
,系统处于单段自动运行方
—— 自动循环跳转方式:
1) 按下 跳转 键;显示器的上方将切换显示
|
跳转
|
;
Page 20
19
2) 调用跳转功能后,系统在自动循环执行过程中 , 当加工程序段前出现 “
执行跳转,不执行该程序段;
3) 系统执行自动循环跳转方式时的启动以及进给保持与自动循环连续方式相同;
/
” 指令时 , 将自动
—— 机床锁紧进给方式
:
1) 在机床开始加工之前可以执行自动运行检查。它用来检查所建立的程序是否如希望的
那样来操纵机床。这个检查可以由实际地运转机床来实现或观察系统坐标位置显示的改变
运转机床
)
来实现;
2) 按下机床锁紧键 MLK , 系统可选择
|
机床锁紧
|
或取消
|
机床锁紧
|
;
3) 机床锁紧的形式由参数( #1108 :机械锁紧方式)设定(机床锁住或空运行)。执行
加工程序但机床不动,只以参数( #2315 :机床锁紧速度)设定的速度,在系统上显示刀具位
置的变化就使用机床锁住;
机床按参数( #2316 :空运行速度)设定的速度移动而不执行程序中的机床辅助功能如
M 、 S 、 T ,就是空运行;
4) 当系统机床锁住方式执行了进给后 , 在取消机床锁住时 , 系统的坐标将恢复到
进给执行前的值;
注 意
通常,使用空运转来确认机床运行的正确性。在空运转期间,机床以空运转的速度运
动,这与程序编入的进给速度不一样,注意空运转的速度有时比编程的进给速度高。
—— C 计数值设定操作:依次按下系统按键 SHIFT , C , N , T ,数字键 xxxx , 再按
下程序输入键 INPUT , 系统将完成 C: 计数器值的更新设定;
注: C 计数值为执行加工程序循环的次数,既加工工件数,只在自动显示画面 2 中出现;
—— 执行程序段的调用操作: 按下系统按键 N , 系统显示 N: ;按下数字键 xxxx ,
再按下程序输入键 INPUT , 系统将调用自动循环的启动行号。这时再按下循环启动按钮,系
统将从该行号的程序段开始执行自动运行;
—— 执行程序的调用操作:依次按下系统按键 SHIFT , P , 系统显示自动转换到显示画
面 3 。在系统显示画面 3 ,按 F4 (打开)键,再输入程序号 ,可以选择打开要执行的程序
;
—— 显示切换操作:
1) 按下系统按键 F3 (表示);系统显示器将切换显示自动方式的显示画面 1 或显示画
面 2 。
(
显示画面 1 为缺省显示
)
;
2) 显示画面 3 为调用将要执行自动加工的程序用;在该画面下按下功能键 打开 ,键入
要调用的加工程序号,再按输入键 INPUT 即可;
—— 报警清除操作:
1) 在自动循环执行过程出现机床报警或信息时 , 系统显示器上将显示视窗
xxx :xxxxxxxxxxxxxxxxxxxx , 显示报警号及报警内容或信息号及信息内容;
2) 当确认排除产生报警或信息的原因后 , 按下系统键盘的复位键 RESET , 系统将清除报
警显示视窗;按下系统键盘的 CAN 或复位键 RESET , 系统将清除信息显示视窗;
3) 当系统出现报警时,按下 RESET 键应清除报警,当按下 RESET 键无法清除报警
时,应返回到上电初始状态;
4) 按下 RESET 键 , 系统坐标值,系统程序号以及刀具号不变;其他状态将复位到上电初
始状态;
(
不
|
机床锁紧
|
Page 21
20
警 告
回零 | | |
X
¤ +xxxx.xxx
Z
¤ +xxxx.xxx
| | | | | |
F1 F2 F3 F4 F5 F6 F7
零件加工前,一定要首先检查机床的正常运行。加工前,一定要通过试车保证机床正确
工作。例如利用单程序段,进给倍率,或机械锁住等,且在机床上不装工件和刀具时检查机
床的正确运行。如果未能确认机床动作的正确性,机床可能出现误动作,有可能损坏工件、
机床或伤害用户。
警 告
操作机床之前请仔细检查输入的数据。如果使用了不正确的数据,机床可能误动作,有
可能引起工件的损坏,机床本身的损坏或使用户受伤。
警 告
确保指定的进给速度与想要进行的机床操作相适应。通常,每一台机床都有最大许可的
进给速度。合适的进给速度根据不同的操作而变化。请参阅机床厂提供的说明书来确定最大
的进给速度。如果没有按正确的速度进行操作,机床有可能发生误动作,从而引起工件或机
床本身的损坏,甚至伤及用户。
444
. 回零方式
按一下系统操作面板的 ORG 按键,系统进入回零方式即返回参考点方式
CNC 机床有一个特定点,它用来决定机床工作台的位置,该特定点称为参考点。
一般在此位置进行换刀或坐标系设定
通常在系统电源接通之后刀具要移动到参考点
手动返回参考点是利用机床操作面板上的开关和按钮,系统自动将刀具移动到参
考点位置
444
.1.1.1
回零方式的显示画面:
4 .2 回零方式的系统键盘操作:
Page 22
21
—— X 轴回零操作:
1) 按下外部机床操作面板 +X 或 – X 键
机床说明书
2) 在回零执行过程中,按下机床操作面板 +X 或 – X 键 , 系统将停止执行回零动作;再次
按下机床操作面板 +X 或 – X 键; , 系统将继续执行回零动作;(如果回零操作中按下了与参
数设定不相符的轴进给键,系统会没有响应)
3) 当完成回零后,系统 X 坐标前将显示回零完成提示符号 ⊕ ;
4) 提示
原点返回时 , 当压下原点减速开关 , 原点返回速度降到低速 , 当脱开原点减速开关时,系统开始
检测伺服电机 Z 相脉冲 , 显示值 = 脱开原点减速开关到停止位置的实际距离
—— Z 轴回零操作:
1) 按下机床操作面板 + Z 或 – Z 键
明书
)
2) 其他操作完全同 X 轴回零操作相同;当 X 轴, Z 轴的回零都完成时,系统键盘 ORG
上的 LED 灯亮;
警 告
接通电源后,必须首先执行刀具手动返回参考点位置。如果机床没有执行手动返回参考
点就进行操作,机床的运动不可预料。系统的机床行程软极限保护功能在执行手动返回参考
点之前不起作用。机床的误动作有可能造成刀具、机床本身和工件的损坏,甚至伤害用户。
;机床开始执行 Z 轴回零动作;
)
;机床开始执行 X 轴回零动作;
:
在 X 轴回零执行完成后 , 显示器下方的提示栏中将显示 X 轴原点返回的情况 [X 轴
(
由参数 #2209 : ORG 返回方向决定,具体请参照
(
由参数 #2210 : ORG 返回方向决定 , 具体请参照机床说
]
;
OFFSET
555
. OFFSET
OFFSET
刀补参数设定方式
按一下系统操作面板的 OFFSET 按键,系统进入 OFFSET 刀补参
数设定方式
刀具偏移用来补偿实际刀具和编程中的假想刀具
具
)
的偏差。刀具指令 Txxyy 中 xx 为刀具号, yy 为刀具补偿号。
当刀具指令 Txxyy 中 yy 为 00 时,可以理解为刀补值为 0 或取消
刀补。
一般通过前面讲述的手动刀补设定操作,系统将自动计算出刀具的
偏移值,并将该值存储在系统刀补参数表( OFFSET )中相应的位
置
在实际加工中,由于刀具的磨损造成加工尺寸的偏差,称为磨耗。
将这个偏差即磨耗值输入到系统相应偏置刀具号的磨耗表中,系统
在加工中会进行自动的补偿
理想刀具加工中切削点是固定的刀尖一点。但实际刀具的刀尖放大
后是一圆弧,在加工中实际切削点是圆弧上不同的点,这就造成加
工的误差。将刀尖圆弧的半径输入到系统相应偏置刀具号的 R
OFFSET 表中,将假想刀尖的方向代号( 1-8 )输入到刀补参数表
中的刀具栏里,系统在加工中会进行自动的补偿。这个功能就是刀
具半径补偿
(
通常所谓标基刀
Page 23
22
555
刀补参数
|
OF11|
| |
刀具偏置
|
参数 |X OFFSET |Z OFFSET |R
OFFSET
|
001
|+xxxx.xxx|+xxxx.xxx|+xxxx.xxx
|
002 |+xxxx.xxx|+xxxx.xxx|+xxxx.xxx
|
003 |+xxxx.xxx|+xxxx.xxx|+xxxx.xxx
|
004 |+xxxx.xxx|+xxxx.xxx|+xxxx.xxx
|
005 |+xxxx.xxx|+xxxx.xxx|+xxxx.xxx
|
006 |+xxxx.xxx|+xxxx.xxx|+xxxx.xxx
|
007 |+xxxx.xxx|+xxxx.xxx|+xxxx.xxx
|
008 |+xxxx.xxx|+xxxx.xxx|+xxxx.xxx
|
009 |+xxxx.xxx|+xxxx.xxx|+xxxx.xxx
刀
具
x
x
x
x
x
x
x
x
x
Page
| |
磨耗
| | | |
加减
F1 F2 F3 F4 F5 F6 F7
刀补参数
|
OF01|
| |
刀具磨耗
.1.1.1
刀补参数设定方式的显示画面
.1.1
555
.1.1
.1.1
刀补参数设定方式的显示画面 [Page11-20(
[Page11-20(
[Page11-20(
刀补参数 999999
组
)))
]]]
:
注:参数 001-099 对应刀具补偿号 01-99 (即刀具指令 Txxyy 中的 yy )的刀具偏置补
偿值。
.1.2
555
.1.2
.1.2
刀补参数设定方式的显示画面 [Page1-10(
[Page1-10(
[Page1-10(
刀具磨损补偿参数 999999
组
)))
]]]
:
Page 24
23
注:参数 101-199 对应刀具补偿号 01-99 (即刀具指令 Txxyy 中的 yy )的刀具磨耗补偿
|
参数 |X OFFSET |Z OFFSET |R
OFFSET
|
101
|+xxxx.xxx|+xxxx.xxx|+xxxx.xxx
|
102
|+xxxx.xxx|+xxxx.xxx|+xxxx.xxx
|
103
|+xxxx.xxx|+xxxx.xxx|+xxxx.xxx
|
104
|+xxxx.xxx|+xxxx.xxx|+xxxx.xxx
|
105
|+xxxx.xxx|+xxxx.xxx|+xxxx.xxx
|
106
|+xxxx.xxx|+xxxx.xxx|+xxxx.xxx
|
107
|+xxxx.xxx|+xxxx.xxx|+xxxx.xxx
|
108
|+xxxx.xxx|+xxxx.xxx|+xxxx.xxx
|
109
|+xxxx.xxx|+xxxx.xxx|+xxxx.xxx
刀
具
x
x
x
x
x
x
x
x
x
Page|刀偏
| | | | |
加减
F1 F2 F3 F4 F5 F6 F7
值。
555
.2.2.2
刀补参数设定方式的系统键盘操作:
.2.1
555
.2.1
.2.1
刀补参数设定方式的系统功能软键操作:
F1 /[ Page
按下 INPUT 键
F2 /[ 刀偏
磨耗补偿号对应的刀补参数页面 (Page11-Page20) ;
刀具偏置 /[ 加减
移动到要修改的参数上,按下功能键 F7 ,系统显示加减值
入键 INPUT ,系统即可自动完成对该参数的修改;
.2.2
555
.2.2
.2.2
刀补参数设定方式的基本操作:
—— 光标移动操作:由操作键盘的 ↓
如果光标所在位置的参数设定错误
—— 参数输入操作:由操作键盘的 ↓
参数输入的位置 , 键入参数值后 , 按下 INPUT 键 , 参数即输入到系统中 , 如果参数设定错误
器将响 3 次报警 , 光标无法移动;补偿号对应的磨耗参数页面显示 (Page01-Page10) ;
—— 参数清除操作:如果参数设定错误
键盘的 CAN 键 , 可以清除报警状态
个参数
;
由系统操作键盘的 DEL 可以清除光标所在位置的 1 个字符;
]:
]:
F3 /[ 磨耗
按下 F1 键;显示器将显示提示视窗 输入调用参数页 [****] , 输入参数页后 ,
;
刀补参数的显示即切换到该页
当显示器显示磨耗参数 Page01-Page10 时 , 按下 F 2 键;显示将切换到同刀具
]:
当显示器显示刀补参数 Page11-Page20 时 , 按下 F 3 键;显示将切换到同
]:
在刀偏方式或磨耗方式的显示画面,如果想对某个参数进行修改,将光标
;
光标将不能移动;
(
下 ), ↑
;
由系统操作键盘的 CAN 还可以清除光标所在位置的整
;
(
下 ), ↑
(
上 ), ←
;
蜂鸣器将响 3 次报警 , 光标无法移动
(
上 ), ←
(
左 ), →
[ ]
(
左 ), →
,键入需加减的数值,按输
(右)
键 , 移动系统光标
(右)
键 , 将系统光标移动到
;
蜂鸣
;
由系统操作
;
Page 25
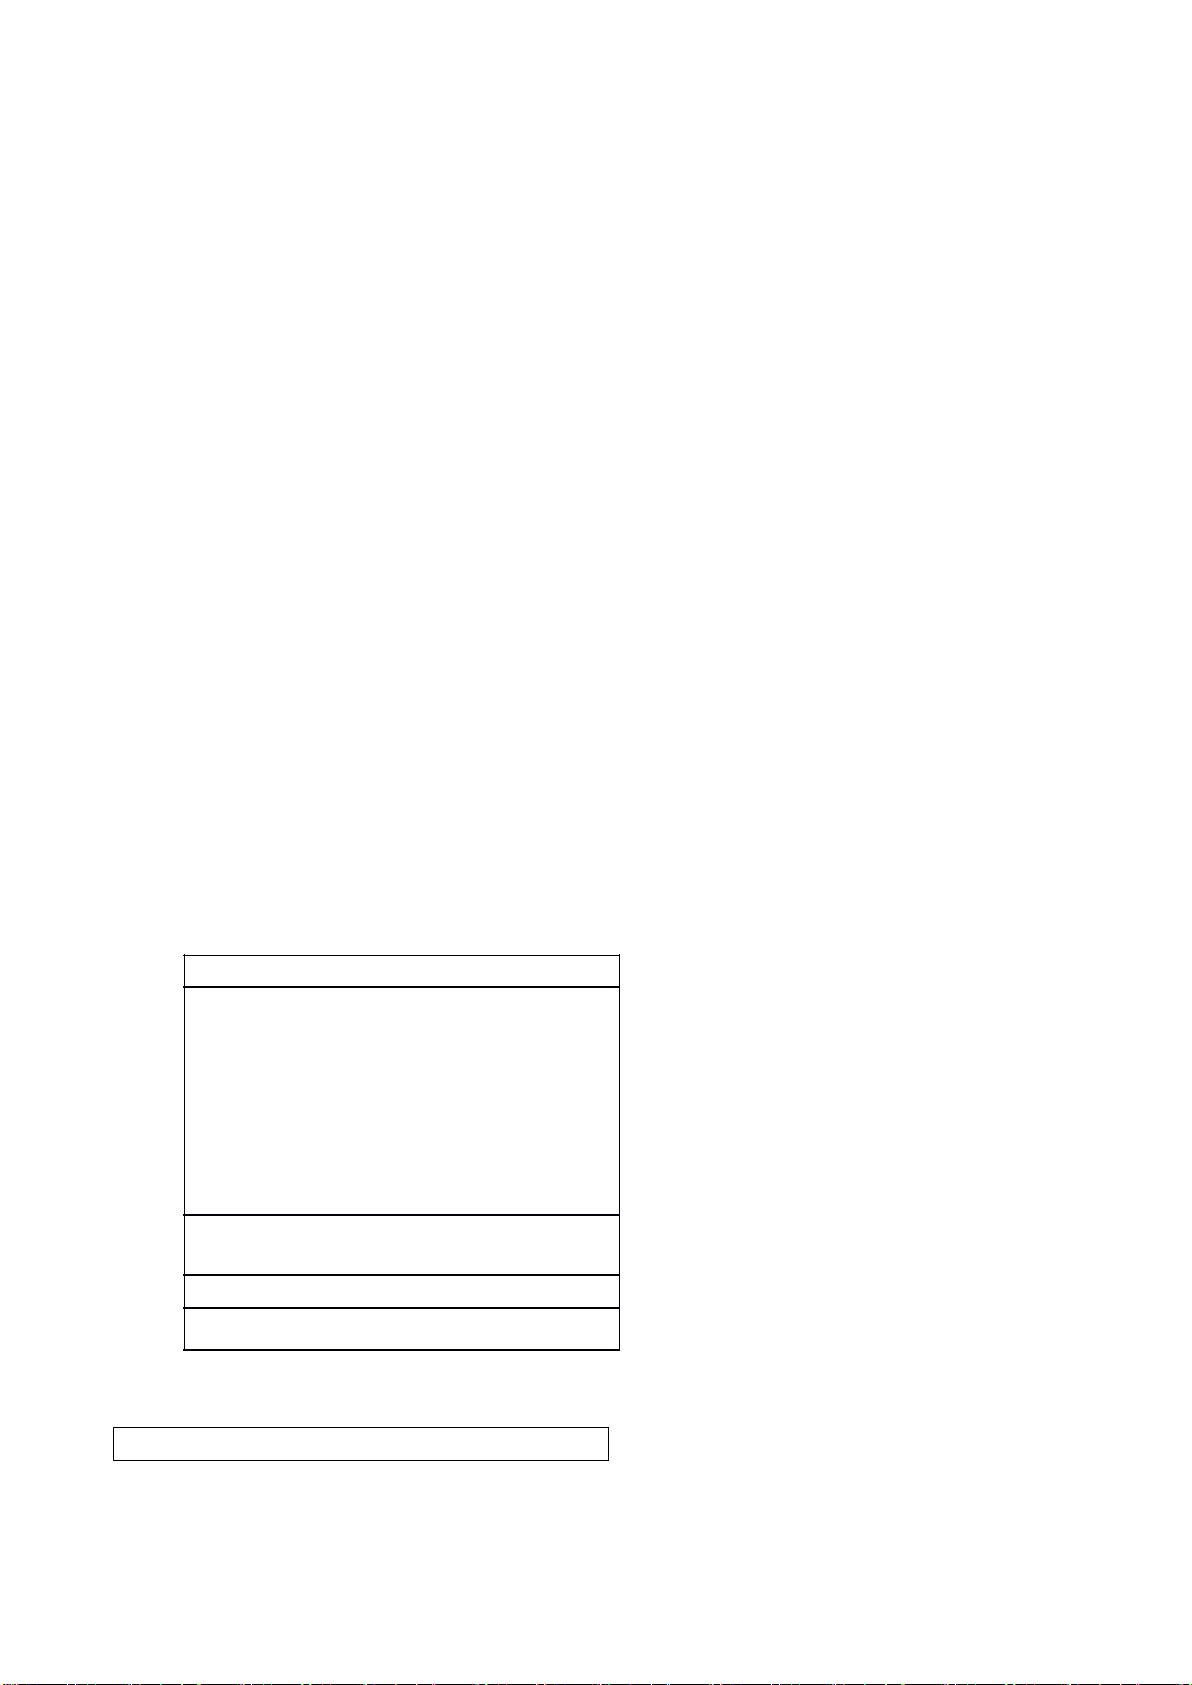
24
—— 参数换页操作:按下 PgUP 键或 PgDN 键 , 可以更换参数的显示页面
方式选择
| | | |
请选择工作方式!
编辑
|
参数
| |
诊断
|
通讯
|
PMC
|
F1 F2 F3 F4 F5 F6 F7
功能键 Page ( F1 ) , 调用参数页;
—— 刀补参数说明:
1) page1 1-20 为刀具位置补偿和刀具半径补偿 . 刀具位置补偿通常在手动方式下对刀操作时
由系统自动设定;刀具补偿号 001-099 ,共 99 组;
2)page01-10 刀具磨损补偿,通常在参数方式下设定;刀具磨损号 101-199 ,共 99 组;对
应刀具补偿号 001-099 ;
警 告
当使用刀具补偿功能时,请仔细检查补偿方向和补偿量。使用不正确的指定数据操作机
床,机床可能误动作,从而有可能引起工件或机床本身的损坏,甚至伤及用户。
如果在补偿功能方式下,发出基于机床坐标系的运动命令或参考点返回命令
等
)
,补偿就会暂时取消,这可能会引起机床不可预想的运动。因此,在发出以上命令之前请
先取消补偿功能(既执行刀具指令 Txx00 )。
注 意
如果在机床程序运行暂停时进行刀具偏置值或磨耗值等参数的修改,再次起动机床恢复
自动运行,机床将会发生不可预料的动作。一般来说当加工程序结束时,才能进行上述参数
的修改。
;
也可以由系统
(
如 G28 指令
666
. 系统工作方式选择
按一下系统操作面板的 MODE 按键,系统进入工作方式选择画面
系统工作选择方式下,包含系统编辑方式、参数方式、诊断方式、通讯方式及
PMC 方式的选择
666
.1.1.1
系统工作方式选择的显示画面:
666
.2.2.2
系统工作方式选择的系统键盘操作:
.2.1
666
.2.1
.2.1
系统工作方式选择的系统功能软键操作:
F1 /[ 编辑
F2 /[ 参数
]:
按下 F1 键;系统的工作方式将切换到零件加工程序的编辑方式。
]:
按下 F 2 键;系统的工作方式将切换到用户参数的设定方式。
Page 26
25
F4 /[ 诊断
编辑
| |
插入
|
xxxx/xxxx
|
Pxxxx N xxxx
N1 G0 X-100. Z-50.
N10 M03
N20 T0404
N30 G1 X-20 F100.
N40
选择
|
行
|
字
|
剪切
|
拷贝
|
粘贴
|
↓
行号
|
全清
|
≤
|
≥
|
<
|
>
|
↑
F1 F2 F3 F4 F5 F6 F7
选择
| |
|xxxx/xxxx
|
Pxxxx
PAGE: 01
程序号 程序名 容量 程序号 程序名 容
量
Pxxxx xxxx xxx
Pxxxx xxxx xxx
Pxxxx xxxx xxx
切换
| | |
打开
|
新建
| |
↓
|
删除
|
拷贝
| | | |
↑
F1 F2 F3 F4 F5 F6 F7
F5 /[ 通讯
F6
/[PMC
777
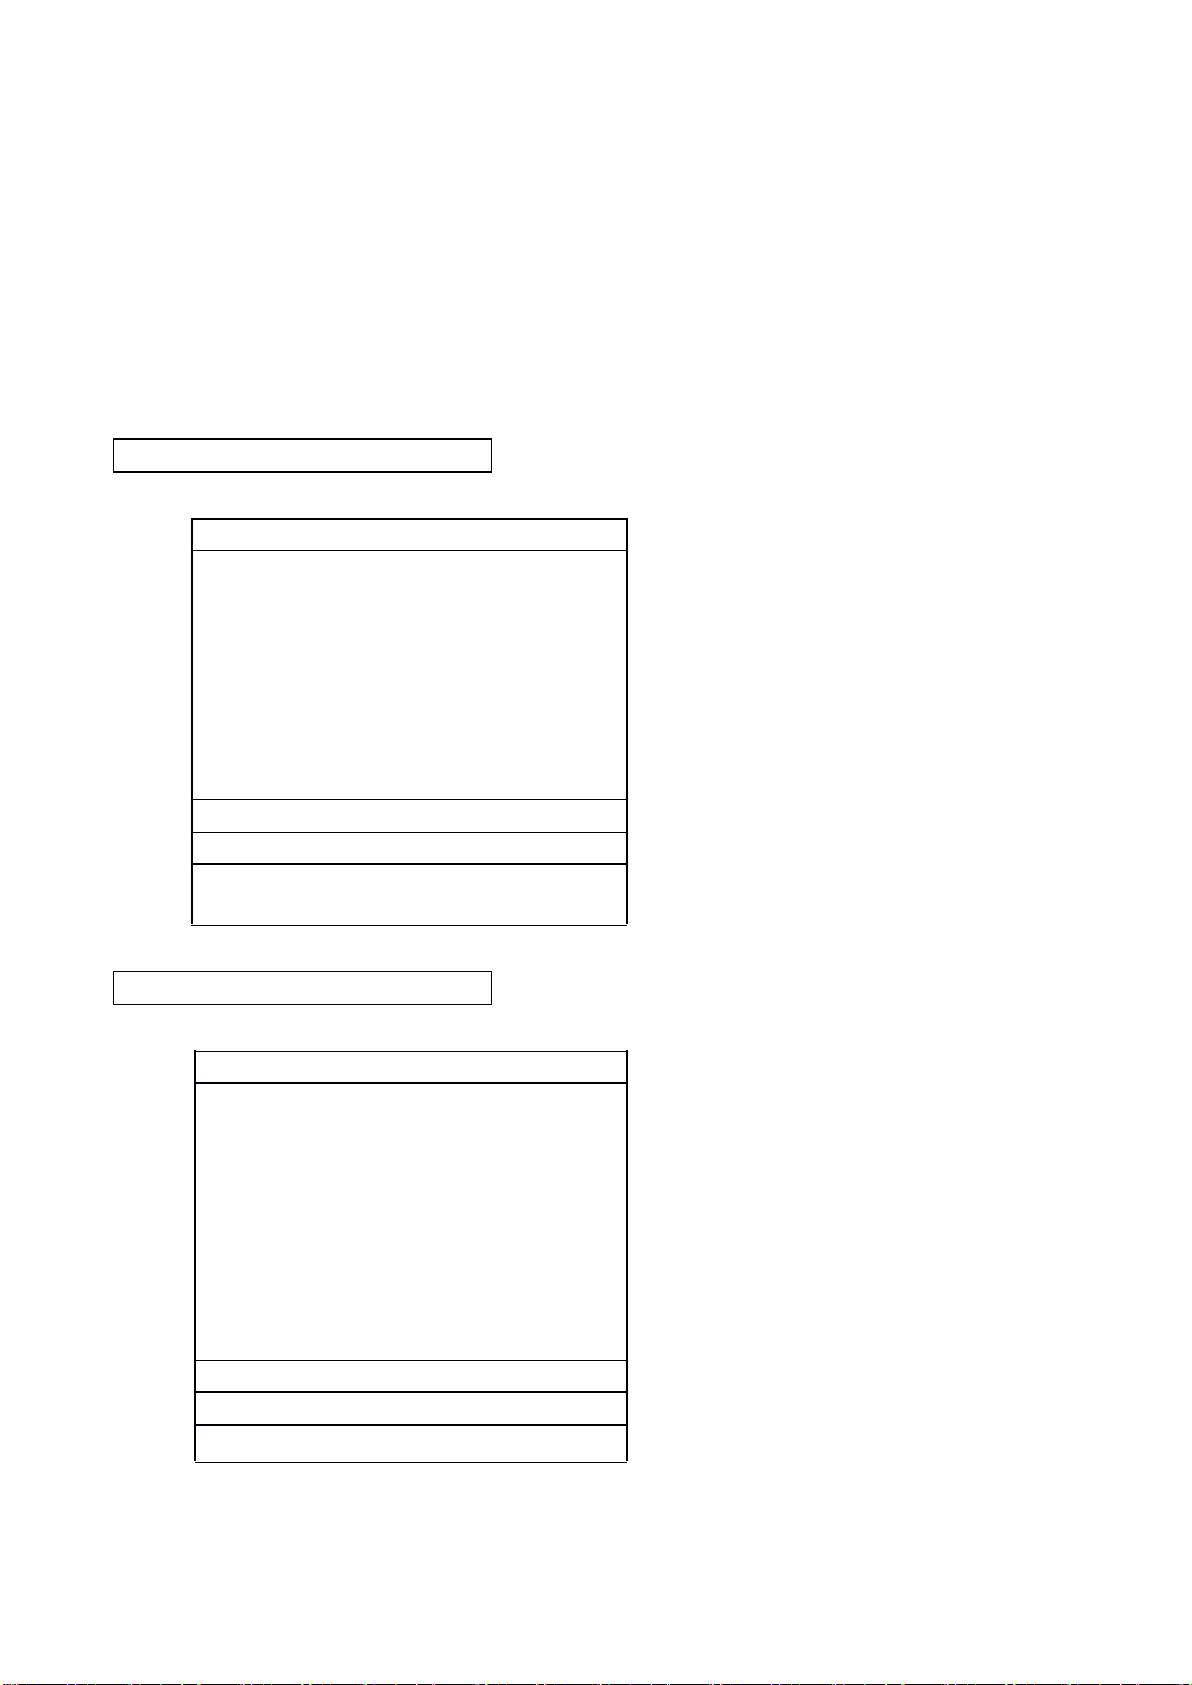
. 程序编辑工作方式
按一下系统操作面板的 MODE 按键,系统进入工作方式选择画
在这里可以进行零件加工程序的编辑和修改
777
.1.1.1
程序编辑方式的显示画面
]:
]:
]:
面,再按 F1 键,进入程序编辑工作方式
按下 F 4 键;系统的工作方式将切换到输入
按下 F 5 键;系统的工作方式将切换到通讯方式。
按下 F 6 键;系统的工作方式将切换到 PMC 编辑方式。
/
输出诊断方式。
.1.1
777
.1.1
.1.1
程序编辑方式的显示画面 (1)
.1.2
777
.1.2
.1.2
程序选择方式的显示画面 (2)
(1)
(1)
:
(2)
(2)
:
Page 27
26
777
.2.2.2
系统编辑工作方式的系统键盘操作:
.2.1
777
.2.1
.2.1
系统程序编辑方式的系统功能软键操作:
或拷贝的行,按下 F 2 键,通过系统键盘的光标移动键,被选择的程序段将以高亮度显示;
或拷贝的字符,按下 F 3 键,通过系统键盘的光标移动键,被选择的程序字符将以高亮度显
示;
置,程序段剪切或拷贝到光标所在行的上一行;字符剪切或拷贝到光标所在字符的左边;
序段号,按下 INPUT 键,系统显示将跳到要调用的程序段;
框,按下 INPUT 键,该编辑的整个程序将被删除;
.2.2
777
.2.2
.2.2
F1 /[ 选择
F2 /[ 行
F3 /[ 字
F4 /[ 剪切
F5 /[ 拷贝
F6 /[ 粘贴
↓ + F1 /[ 行号
↓ + F2 /[ 全清
↓ + F3 /[ ≤
↓ + F4 /[ ≥
↓ + F5 /[ <
↓ + F6 /[ >
系统程序选择方式的系统功能软键操作:
]:
按下 F1 键,显示器将切换到编辑程序的选择方式画面;
]
: 通过该功能键可以选择所要剪切或拷贝的整行程序,将光标移动到要剪切
]
: 通过该功能键可以选择所要剪切或拷贝的程序字符,将光标移动到要剪切
]
:进行完上述程序段或字符的选择后,按下 F 4 键,系统将执行剪切操作;
]
:进行完上述程序段或字符的选择后,按下 F 5 键,系统将执行拷贝操作;
]
:按下 F 6 键,选择的程序段或字符将被剪切或拷贝到现在光标所在的位
]
:按下该键,系统显示 调用 N :
]
:按下该键,系统显示 用户编辑中程序删除?执行 INPUT 的提示
]
:按下该键,在程序编辑中插入 “ ≤ ” 字符;
]
:按下该键,在程序编辑中插入 “ ≥ ” 字符;
]
: 按下该键,在程序编辑中插入 “ < ” 字符;
]
: 按下该键,在程序编辑中插入 “ > ” 字符;
[ ]
执行 INPUT 的提示框,输入程
F1 /[ 切换
F 4 /[ 打开
输入要打开的程序号 , 按下系统操作键盘的输入键 INPUT , 系统将进入该程序的编辑显示画
面;
F5 /[ 新建
行 [INPUT]] ; 输入新建程序号以及新建程序名 , 按下系统操键盘的输入键 INPUT , 系统将进
入该新建程序的编辑显示画面;
按 G 、 6 、 0 键, 即可进入宏程序 G60 的编辑画面;( G61 、 G62 的程序编辑方法同 G60
的相同)。
↓ + F2 /[ 删除
入程序号,按下 INPUT 键,被选择的整个程序将被删除;
↓ + F3 /[ 拷贝
拷贝程序号 P :
和程序名,按下 INPUT 键,被选择的整个程序将被拷贝;
.2.3
777
.2.3
.2.3
系统程序编辑方式的基本操作:
—— 光标移动操作:操作键盘的光标移动键 ↓ 、 ↑ 、 ← 、 → , 可移动系统的光标
位置;
SHIFT + 光标移动键 ↑ ,可将光标移动到程序的开头;
SHIFT + 光标移动键 ↓ ,可将光标移动到程序的末尾;
SHIFT + 光标移动键 ← ,可将光标移动到光标所在行的行头;
SHIFT + 光标移动键 → ,可将光标移动到光标所在行的行尾;
]:
按下 F1 键;显示器将切换到系统程序编辑方式画面;
]:
按下 F 4 键;显示器将显示提示视窗
]:
按下 F 5 键;显示器将显示提示视窗
]
:按下该键,系统显示 删除程序号 P :
]
:按下该键,系统显示
[ ]
新建号 P :
[ ]
新建程序名 P :
:[打开程序号 P: [****] 执行 [INPUT]];
:[新建程序号 P: [****] 程序名 [****] 执
[ ]
执行 [INPUT] 的提示框,输
[ ]
执行 [INPUT] 的提示框,输入程序号
Page 28
27
—— 指令输入操作:由操作键盘的光标移动键 , 将系统光标移动到指令输入位置 , 输入指令
用户
|
PG1
| | |
参数
|
进给参数设定 |X 轴 |Z 轴
1101|JOG 进给速度 |xxxxx.xxx|xxxxx.xxx
控制参数设定
1103| 表示語言切 换 |x|1104| 表示反转切换 |x|
1105| 程序代码切换 |x|1106| 主轴表示方式 |x|
1107| 启动原点确认 |x|1108| 机械锁紧 方式 |x|
1109| 直径半径切换 |x|1110|G90/G91 使能 |x|
字符后 , 按下 INPUT 键 , 指令字符将输入到系统中 , 如果指令字符输入格式错误
次报警;
—— 整行(包括行号)指令删除操作:将光标移在行号 N xxxx 位置,由操作键盘的
CAN 键 , 可以删除整行指令以及行号;
—— 1 条指令删除操作:由操作键盘的 CAN 键 , 可以删除该行光标所在字符后所有指
令;
—— 1 字符删除操作:由操作键盘的 DEL 键 , 可以删除光标所在的字符;
—— 1 行指令插入操作:由操作键盘的 SHIFT + INS 键 , 可在光标所在行的上方插入 1
行;
—— 改写
或
|
插入
|
;
—— 程序换页操作:按下 PgUP 键或 PgD N 键 , 可以更换程序编辑的显示页面;
注: 新建程序中,在第一条程序前,必须先输入行号 Nxx ,系统从第一条程序开始将
自动显示行号 Nxx+10;
注 意
机床在程序控制下运行时,如果在机床停止后进行加工程序的编辑(修改、插入、或删
除)此后再次起动机床恢复自动运行,机床将会发生不可预料的动作。一般来说当加工程序
还在使用时,请不要修改、插入、或者删除程序中的命令。
/
插入状态选择操作:由操作键盘的 INS 键 , 可改变显示器上方的状态显示
;
蜂鸣器将响 3
|
改写
|
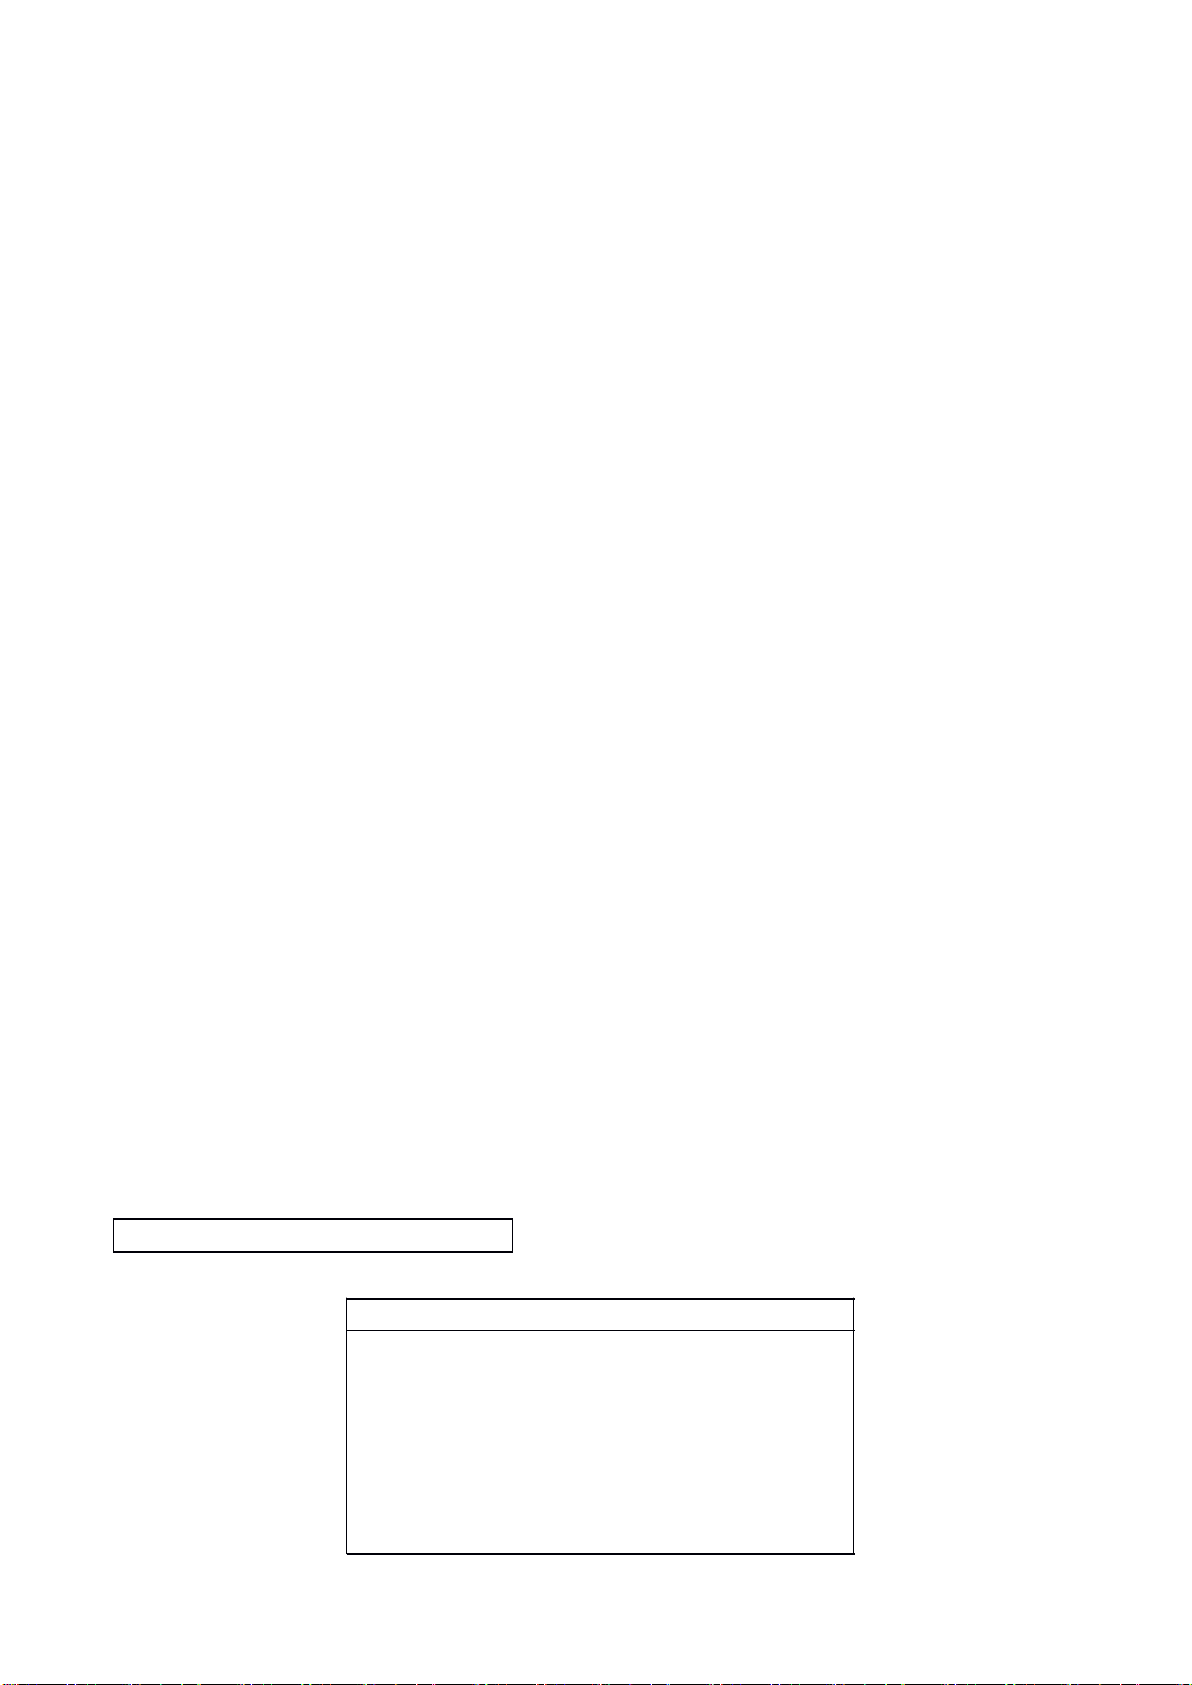
888
. 参数设定方式
按一下系统操作面板的 MODE 按键,系统进入工作方式选择画
面,再按 F2 键,进入参数设定工作方式。在这里可以进行系统各
参数的设定和修改
系统的参数分为用户参数、机床参数、螺补参数和系统参数
通常,一台安装调试好的 CNC 机床,机床参数、螺补参数和系统
参数都是固定设置好的,不允许机床用户随意修改,否则会造成
机床性能和精度的改变
用户参数可以修改,其它参数都有口令保护
888
.1.1.1
参数设定方式的显示画面
.1.1
888
.1.1
.1.1
用户参数设定方式的显示画面:
Page 29
28
.1.2
1111| 偏差速度显示 |x|
程序变量设定
1112| 螺纹退尾量 |x|
1113|LCD 亮度显示 |x|
|X 轴
|
Z 轴
1114|G63 低速度 |x
|
x
Page|No.
|
用户
|
机床
|
螺补
| |
F1 F2 F3 F4 F5 F6 F7
机床
|
PG1|保护
|
机床口令
|
口令保护中
参数
|
控制 参数 设定 |X 轴 |Z 轴
210 1|G00 快 进 速度 |xxxxx.xxx|xxxxx.xxx
2 10 3|G00 加减速度 |xxxxx.xxx|xxxxx.xxx
210 5| 手动增量速度 |xxxxxx |xxxxxx
2107|G01 加减速度 |xxxxxx |xxxxxx
|
电 子 齿轮 比設定 |X 轴 |Z 轴
210 8| 丝 杠螺距 N |xxxxxxxx |xxxxxxxx
21 10| 编码 器 每转 脉冲 D |xxxxxxxx |xxxxxxxx
|
系统参数设定
2 112| 位置指令单位 |x| 2 113| 速度指令单位 |x|
2 114| 手脉输入方式 |x| 2 115
|
刀具使用设定 |x|
2 116|G00 定位方式 |x| 2 117| 手脉加减常数 |x|
2 118|EDIT LOCK |x| 2 119
|
USER P LOCK |x|
Page
|
No.
|
用户
|
机床
|
螺补
|
口令
|
系统
F1 F2 F3 F4 F5 F6 F7
888
.1.2
.1.2
机床参数设定方式的显示画面:
注:机床参数通常显示页数 Page1-7, 如果显示 [ 口令保护中 ] 时 , 系统机床参数和螺补参数
将不可修改 , 必须输入系统机床口令后,方可修改
.1.3
888
.1.3
.1.3
螺补参数设定方式的显示画面:
CNC 机床丝杠螺距的精度偏差会直接影响整个机床的加工精度。系统能够自动消除这一
部分偏差,称为螺距误差补偿;
一台 CNC 机床,每个进给轴不同位置的螺距误差可以通过专用测量设备(激光干涉仪)
实际测得。将测得的数据正确的输入到系统螺距误差补偿参数中,系统在运行过程中就会根
据各个轴不同的位置进行螺距误差的补偿;
螺距误差补偿前机床必须执行各轴回参考点的操作。对每个补偿位置设定螺距误差补偿数
据,其补偿位置按各轴定义的间隔设定。补偿原点是刀具返回的参考点位置;
为了对各轴指定补偿位置,应按参考点为基准指定补偿的正、负移动方向。如果机床行程在
正方向或负方向超过了规定的范围,那么在超出范围之外,螺距误差补偿不起作用;
进行螺距误差补偿时,必须正确设置以下参数:
#3129/#3329 ( X/Z 轴螺补 0POS ) 螺补参数表中参考点(补偿原点)位置的螺补参数号
#3130/#3330 ( X/Z 轴螺补 DIST ) 螺距补偿间隔
;
Page 30
29
例:一台直线轴 CNC 机床,机床行程: -300mm --0mm 螺距误差补偿位置间隔: 50mm
系统编程位置
0
-50
-100
-150
-200
-250
-300
以参考点为原点的实际
位置
0
-
50.020
-
100.013
-
149.088
-
199.063
-
250.036
-
299.070
螺补
|
PG1|保护
|
机床口令
|
口令保护中
参数
|
No|X 螺距补偿
|
参数
|
No|X 螺距补
偿
3001|001| |3009|001|
3002|002| |3010|001|
3003|003| |3011|001|
3004|004| |3012|001|
3005|005| |3013|001|
3006|006| |3014|001|
3007|007| |3015|001|
3008|008| |3016|001|
3129|X 轴螺补 0POS
|
3130|X 轴螺补 DIST
|
Page|No.
|
用户
|
机床
|
螺补
|
口令
|
系统
F1 F2 F3 F4 F5 F6 F7
参考点(补偿原点)位置的螺补参数号: 7
该例螺补参数设置如下:
参数
|
No|Z 螺距补偿
|
3201|001| 30 (坐标值为 -300 的位置)
3202|002| -36 (坐标值为 -250 的位置)
3203|003| 37 (坐标值为 -200 的位置)
3204|004| 12 (坐标值为 -150 的位置)
3205|005| -13 (坐标值为 -100 的位置)
3206|006| -20 (坐标值为 -50 的位置)
3207|007| 0 (补偿原点)
3208|008|
3329|Z 轴螺补 0POS
3330|Z 轴螺补 DIST
|
7
|
50
注:螺补参数通常显示页数 Page1-16, 如果显示
须输入系统机床口令后 , 螺补参数方可修改
[
口令保护中
]
时 , 螺补参数将不可修改 , 必
;
Page 31
30
888
.2.2.2
参数设定方式的系统键盘操作: *(*(*(
适用于用户参数
///
机床参数
///
螺距补偿参数
///
系统参数
.2.1
888
.2.1
.2.1
参数设定方式的系统功能软键操作:
F1 /[ Page
按下 INPUT 键
F2 /[ No.
后 , 按下 INPUT 键
F3 /[ 用户
F4 /[ 机床
参数,只可读
F5 /[ 螺补
螺距补偿参数,只可读
F 6 /[ 口令
1) 系统只在机床参数和螺距补偿参数画面才有功能键
2) 按下 F 6 键;系统将显示提示视窗 参数口令 [****] , 输入口令后 , 按下 INPUT
F7 /[ 系统
1) 系统只在机床参数和螺距补偿参数画面才有功能键
2) 按下 F 7 键,系统将显示提示视窗 输入口令 [****] 。输入口令后 , 按下 INPUT
键,如果口令正确 , 系统将进入系统参数显示画面。如果口令不正确, 蜂鸣器响三
下,光标仍在口令输入位置显示,可由清除键 CAN 取消口令输入操作;
);););
]:
按下 F1 键;系统将显示提示视窗 输入调用参数页 [****] , 输入参数页后 ,
;
系统显示即切换到该页;
]:
按下 F 2 键;系统将显示提示视窗 请输入调用参数号 [****] , 输入参数号
;
系统显示即切换到该参数;
]:
按下 F 3 键;系统切换到用户参数页;
]:
按下 F 4 键;系统切换到机床参数页
)
;
]:
按下 F 5 键;系统切换到螺距补偿参数页
)
;
]:
键
;
如果口令正确 , 将完成参数开锁操作
在口令输入位置显示,可由清除键 CAN 取消口令输入操作;
]:
(
注
:
未输入机床口令前 , 无法修改机床
(
注
:
未输入机床口令前 , 无法修改
:
F6 (口令);
;
如果口令不正确
:
;
蜂鸣器响三下,光标仍
F7 (系统);
.2.2
888
.2.2
.2.2
参数设定方式的基本操作:
—— 参数输入操作:
在口令开锁后(用户参数无须口令) , 由操作键盘的光标移动键 , 将系统光标移动到参数输
入位置 , 输入参数后 , 按下 INPUT 键 , 修改的参数将输入到系统中 , 如果参数设定错误
响 3 次报警;
—— 参数清除操作:
由系统操作键盘的 CAN 还可以清除光标所在位置参数
除光标所在位置的 1 个字符;
—— 参数换页操作:
按下 PgUP 键或 PgD N 键 , 可以进行参数翻页;
警 告
系统的参数和 PMC 都是机床厂设置的,通常不需要修改。当必须修改参数的时候,请确
保改动参数之前对参数的功能有深入全面的了解。如果不能对参数进行正确的设置,有可能
引起机床的误动作,可能损坏工件、机床本身或伤害用户。
999
. 系统诊断方式
;
由系统操作键盘的 DEL 可以清
;
蜂鸣器将
Page 32
31
按一下系统操作面板的 MODE 按键,系统进入工作方式选择画
诊断
| | | |
PMC 执行中
< 输入 > 1 2 3
12345678 90123456 78901234 56789012
STD[00000000 00000000 00000000 00000000]
12345678 90123456 78901234
PNL[00000000 00000000 00000000
]
S ALM[0]Z[0 : 0] RPM[ 0] 脉波
[
0]
+EL SD OP – EL ALM EZ FB
X[ 0
|0|0|0|
0 |0 : 0| 0] 1234
Z[ 0
|0|0|0|
0 |0 : 0| 0] 手脉 [0000]
-1
|
+1
| | | |
口令
|
F1 F2 F3 F4 F5 F6 F7
诊断
| | | |
PMC 停止中
面,再按 F4 键,进入系统诊断方式
在这里可以进行系统所有输入和输出状态的诊断,作为 CNC 机床
维修的重要判断依据
999
.1.1.1
系统诊断方式的显示画面:
.1.1
999
.1.1
.1.1
系统诊断方式的显示画面 111
:
STD1-STD32 :基本输入口 IN1-IN32 的输入状态
PNL1-PNL24 :二次面板输入口 PIN1-PIN24 输入状态
S ALM[0]Z[0 : 0] RPM[ 0] :分别为主轴报警、主轴 Z 相脉冲位置、主轴 Z 相脉冲数、
主轴编码器脉冲数的输入状态
脉波
[
0] :手摇脉冲发生器脉冲数
手脉 [0000] :系统 CN02 输入接口 MAG1 、 MAG2 、 AXIS1 、 AXIS2 的输入状态
+EL SD OP – EL ALM EZ FB X[ 0
别为 X/Z 轴的 + 极限、减速开关、定位开关、
码器脉冲数的输入状态
.1.2
999
.1.2
.1.2
系统诊断方式的显示画面 222
|0|0|0|
:
0 |0 : 0| 0] Z[ 0
-
极限、报警、 Z 相脉冲位置、 Z 相脉冲数、编
|0|0|0|
0 |0 : 0| 0] :分
Page 33
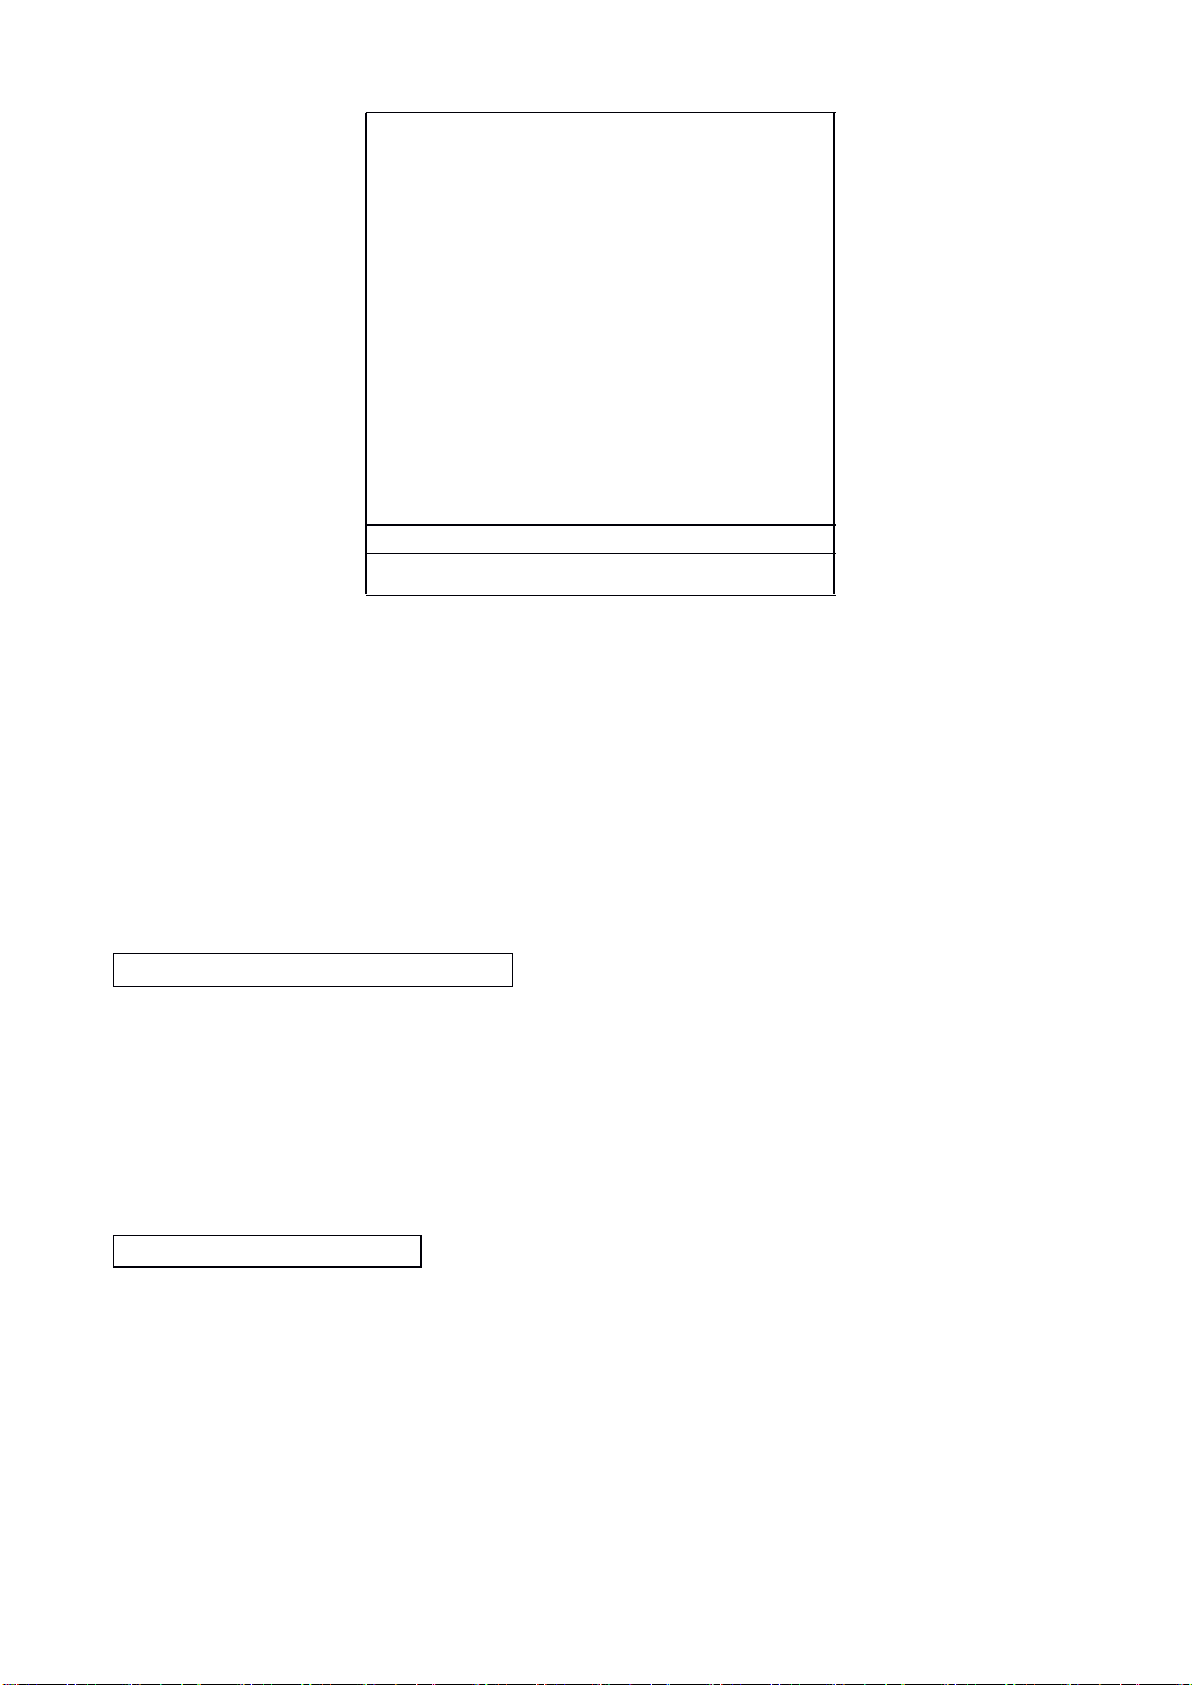
32
OUT[ 0] :基本输出口 OUT1-OUT28 。输入输出口号,相应的输出口接口会有逻辑 “ 1 ”
< 输入 > 1 2 3
12345678 90123456 78901234 56789012
STD[00000000 00000000 00000000
00000000]
12345678 90123456 78901234
PNL[00000000 00000000 00000000]
S ALM[0]Z[0 : 0] RPM[ 0] 脉波
[
0]
+EL SD OP – EL ALM EZ FB
X[ 0
|0|0|0|
0 |0 : 0| 0] 1234
Z[ 0
|0|0|0|
0 |0 : 0| 0] 手脉 [0000]
< 输出 > SON RES SPD
OUT[ 0] X[ 0| 0| 0|] 键盘
[
:
]
Z
[
0| 0| 0|
]
2ND 12345678
主轴
[
0| 0| 0|
]
PNL[00000000]
-1
|
+1
| | | | |
F1 F2 F3 F4 F5 F6 F7
的输出
PNL[00000000] :二次面板输出口 POUT1-POUT8 。输入输出口号,相应的输出口接口会
有逻辑 “ 1 ” 的输出
键盘
[
:
]
:系统操作键盘按键的诊断
SON RES SPD
X[ 0| 0| 0|]
Z
[
0| 0| 0|
主轴
[
0| 0| 0|
999
.2.2.2
诊断方式的系统键盘操作:
.2.1
999
.2.1
.2.1
诊断方式的系统功能软键操作:
未输入诊断口令前,系统显示诊断画面 1 ;输入口令后,系统显示诊断画面 2 ;
F1 /[ -1
F2 /[ +1
F6 /[ 口令
INPUT 键 ; 如果口令正确 , 将完成诊断开锁操作 ; 如果口令不正确 ; 蜂鸣器响三下,光标不能移
动,可由清除键 CAN 取消口令输入操作;
]:
当机床诊断开锁后 , 按下 F 1 键;光标所在位置的输出内容 -1 ;
]:
当机床诊断开锁后 , 按下 F 2 键;光标所在位置的输出内容 +1 ;
]:
]
按下 F 6 键;系统将显示提示视窗 请输入口令 [****] , 输入口令后 , 按下
]
:分别为 X/Z/ 主轴的使能、复位、模拟电压的输出
.2.2
999
.2.2
.2.2
诊断方式的基本操作:
—— 诊断口令操作:
1) 如果机床诊断口令开锁后 , 机床制造厂的人员可以诊断系统输出接口
锁时 , 光标将无法移动,只能看到系统相关输入口状态;
2) 注意
—— 光标移动操作:
在口令开锁后 , 由操作键盘的光标移动键 , 移动系统光标
接口;
—— 诊断键盘操作:
:
在系统诊断口令开锁同时 , 系统将自动停止 PMC 运行
;
如果诊断口令未开
;
;
诊断方式的光标移动仅限于输出
Page 34
33
在口令开锁后 , 由操作键盘的光标移动键 , 将系统光标移动到键盘诊断位置 , 按下 INPUT
通讯 | | | | PMC 停止中
| 通讯 | |PMC | | |
F1 F2 F3 F4 F5 F6 F7
键;键盘诊断显示将显示
断将显示对应按下的键
—— 诊断接口输出操作:
在口令开锁后 , 由操作键盘的光标移动键 , 将系统光标移动到诊断接口输出位置 , 由系统操
作键盘直接键入诊断输出接口号或由系统功能软键 +1 , -1 调整诊断输出接口号后 , 按下
INPUT 键 , 系统相应的输出接口将输出诊断信号 (0,1 或电压信号
画面显示中的 2ND : PNL1-PNL8 对应标准二次面板输出接口;
—— 诊断电压输出操作:
在口令开锁后 , 由操作键盘的光标移动键 , 将系统光标移动到诊断电压输出位置 , 由系统操
作键盘直接键入电压值或由系统功能软键 +1 , -1 调整诊断电压值后 , 按下 INPUT 键 , 系统的
电压输出接口将输出诊断电压;
—— 诊断输入操作:
无须口令管理 , 在诊断方式显示过程中 , 按下相应的机械输入信号 , 系统将显示输入状态
(0,1) ;
画面显示中 STD1-STD32 对应 IN1-IN32 , PNL1-PNL24 对应标准二次面板输入接口;
—— 诊断编码器操作:
无须口令管理 , 在诊断方式下 , 旋转外部手摇脉冲发生器或主轴脉冲编码器 , 在系统上将显
示编码器输入的脉冲数;
—— 诊断输出的复位操作:
在诊断方式显示过程中 , 当机床诊断口令开锁后 , 按下 RESET 键;系统将恢复到上电初始
状态 , 显示自动切换到上电时手动方式页面显示;
注:
1) 输入诊断时;在 PMC 不停止状态下,也可以检查输入;
2) 输出诊断时;必须输入口令;
3) 输出诊断时;必须在 PMC 停止状态下;
4) 输出诊断后,必须执行
[
↗
]
符号 , 由系统操作键盘直接键入各键
;
当再次按下 INPUT 键后;键盘诊断显示的
|
RESET|;不执行 |RESET| 时,无法转移到其他显示画面;
)
;
[
除 INPUT 键以外
[
↗
]
符号将取消;
]
, 键盘诊
101010
. 系统通讯方式
按一下系统操作面板的 MODE 按键,系统进入工作方式选择画
面,再按 F5 键,进入系统通讯方式
在这里可以进行系统所有存储数据与外部计算机的传送
101010
.1.1.1
系统通讯方式的显示画面:
Page 35
34
101010
自动 | 连续 | | 锁紧停止中
| P8888 N10
加工
X
: 300.000
Z
: 200.000
连
/
单 | 跳转 | G 设定 | | | | 执行
F1 F2 F3 F4 F5 F6 F7
.2.2.2
系统通讯方式的系统键盘操作:
.2.1
101010
.2.1
.2.1
系统通讯方式的系统功能软键操作:
F 2 /[ 通讯
F4 /[ PMC
.2.2
101010
.2.2
.2.2
系统通讯设定方式的基本操作:
—— 系统通讯操作:
在系统通讯方式 , 按下 F 2 键 , 系统显示器的上方将显示
态
;
由外部计算机可以实现参数的传送以及加工程序的传送;
—— 系统 PMC 操作: 在系统通讯方式(在 PMC 处于停止状态下),按下 F 4 键;系
统显示器的上方将显示 [PMC 中 ]; 系统进入 PMC 通讯状态
的传送;
111111
. 系统图形显示
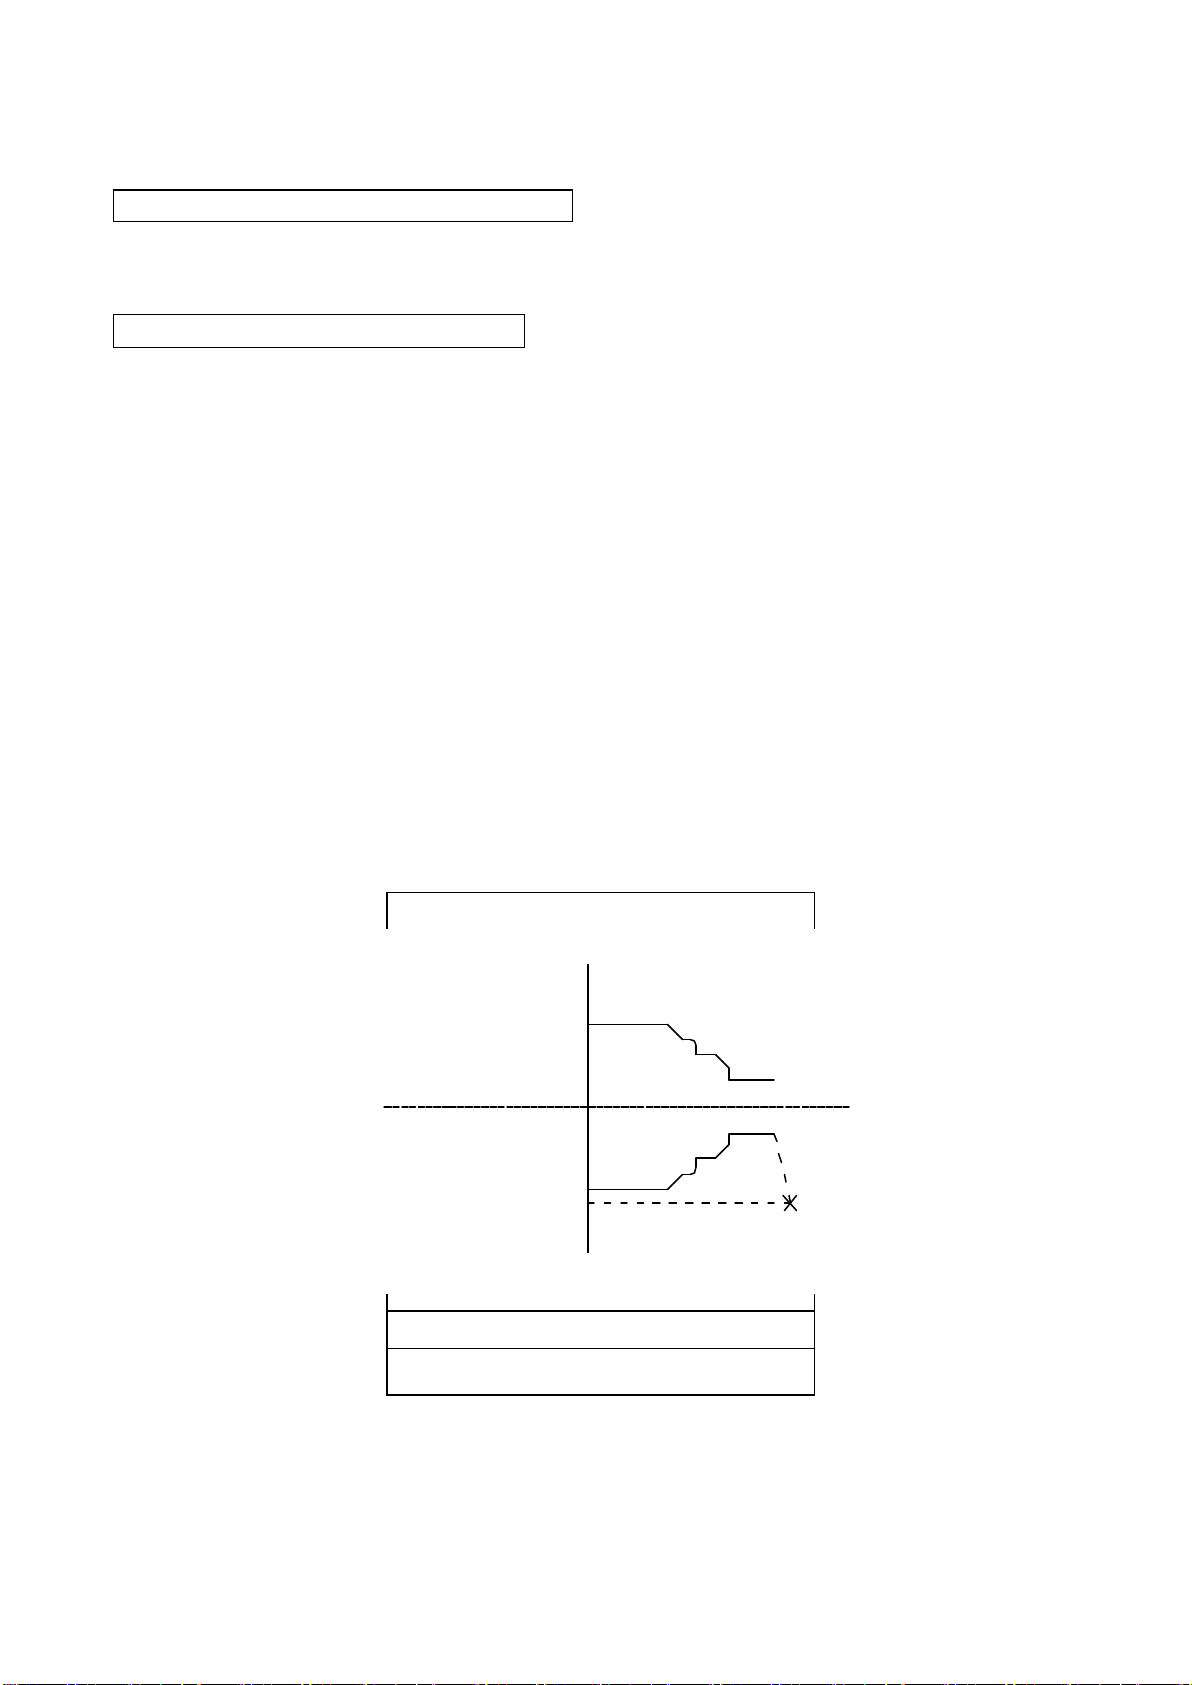
系统自动运行方式下,且不在自动循环运行中,按一下系统操作面
一般用于机床零件加工前的程序检查
111
111
.1.1.1
系统图形方式的显示画面:
]:
按下 F 2 键;系统显示器的上方将显示
]:
按下 F 4 键;系统显示器的上方将显示 [PMC 中
板的 AUX GRAPH 按键,系统进入图形显示工作方式
图形显示方式时,启动自动循环加工程序,系统会动态实时的在屏
幕上仿真刀具的加工轨迹
[
通讯中
[
通讯中 ], 系统进入 RS232C 通讯状
;
由外部计算机可以实现 PMC 程序
]
。
]
。
-320.000 320.000
-288.000
288.000
Page 36
35
111
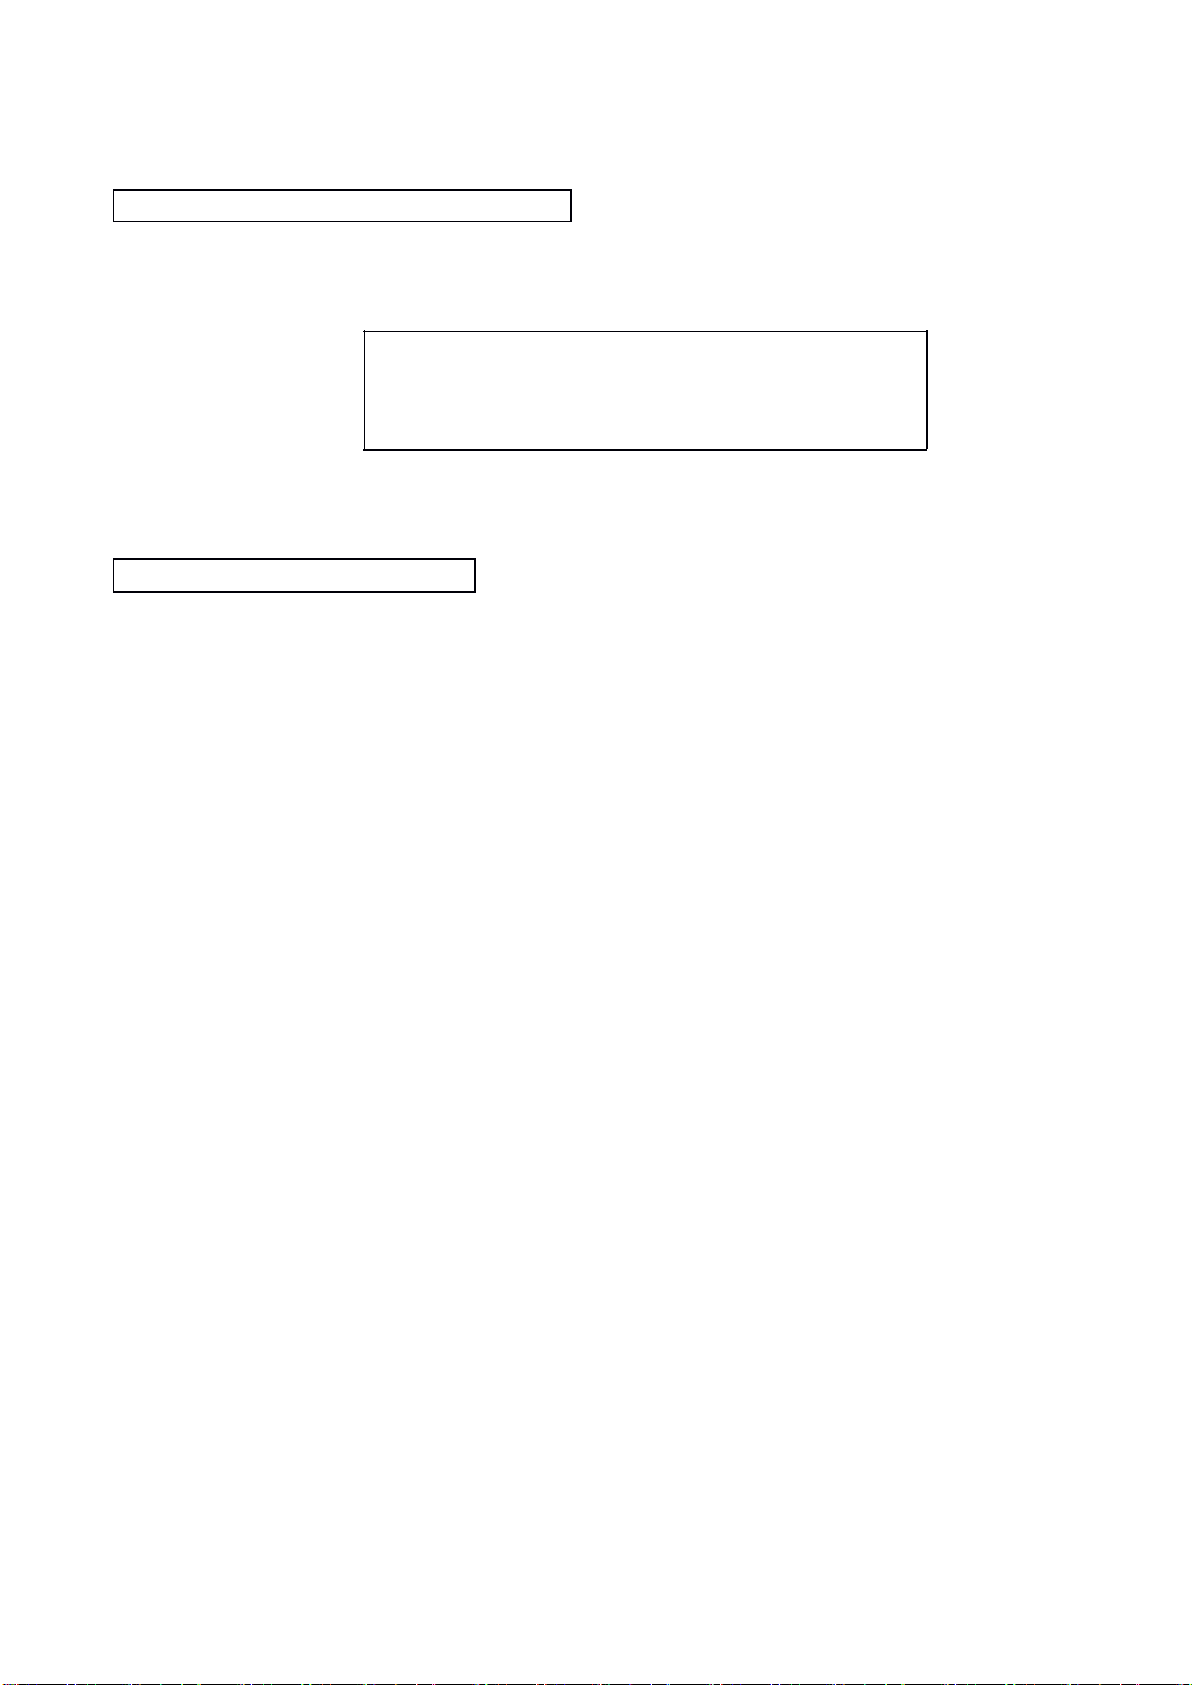
中心 倍率
(
单位量
)
X 0 x1 (2.0)
Z 0 x1 (1.0)
自动清除 :1 镜象显示 :1
111
.2.2.2
系统图形方式的系统键盘操作:
.2.1
111
111
.2.1
.2.1
系统图形方式的系统功能软键操作:
F 1 /[ 连
F2 /[ 跳转
F3 /[ G 设定
可以对系统图形显示的中心、倍率、自动清除等参数值进行修改。
F7 /[ 执行
.2.2
111
111
.2.2
.2.2
系统图形方式的基本操作:
—— 图形显示的中心坐标设定:
在系统图形方式 , 按下 F 3 [G 设定
或 Z 参数上,可以对此参数进行修改;此参数调整的是图形坐标系在 LCD 显示上的位置,参
数值愈大,图形坐标系愈向左或向上;
—— 图形显示的倍率设定:
在系统图形方式 , 按下 F 3 [G 设定
或 Z 参数上,通过翻页键 PgUP 或 PgDN 可以对此参数进行修改;此参数调整的是图形显示
大小的倍率;
—— 图形显示的自动清除参数的设定:
该参数设定范围是 0 或 1 ,表示下一次自动循环启动时是否自动清除以前图形显示所生
成的图形, “ 1 ” 为清除, “ 0 ” 为不清除;
注: 图形显示功能只有在系统自动方式且循环停止时按 AUX GRAPH 按键才可以调
用;在图形显示方式且循环停止时,再次按下 AUX GRAPH 按键,系统将返回到自动方式;
/
单
]:
与系统自动方式下 连
]:
与系统自动方式下 跳转 键作用相同。
]:
按下 F 3 键,系统将显示对话框
]:
按 F 3 键进行参数修改后,按下 F7 键,设定的参数生效。
/
单 键作用相同。
:
]
键 , 系统显示光标,将光标移动到 “ 中心 ” 下对应的 X
]
键 , 系统显示光标,将光标移动到 “ 倍率 ” 下对应的 X
Page 37
36
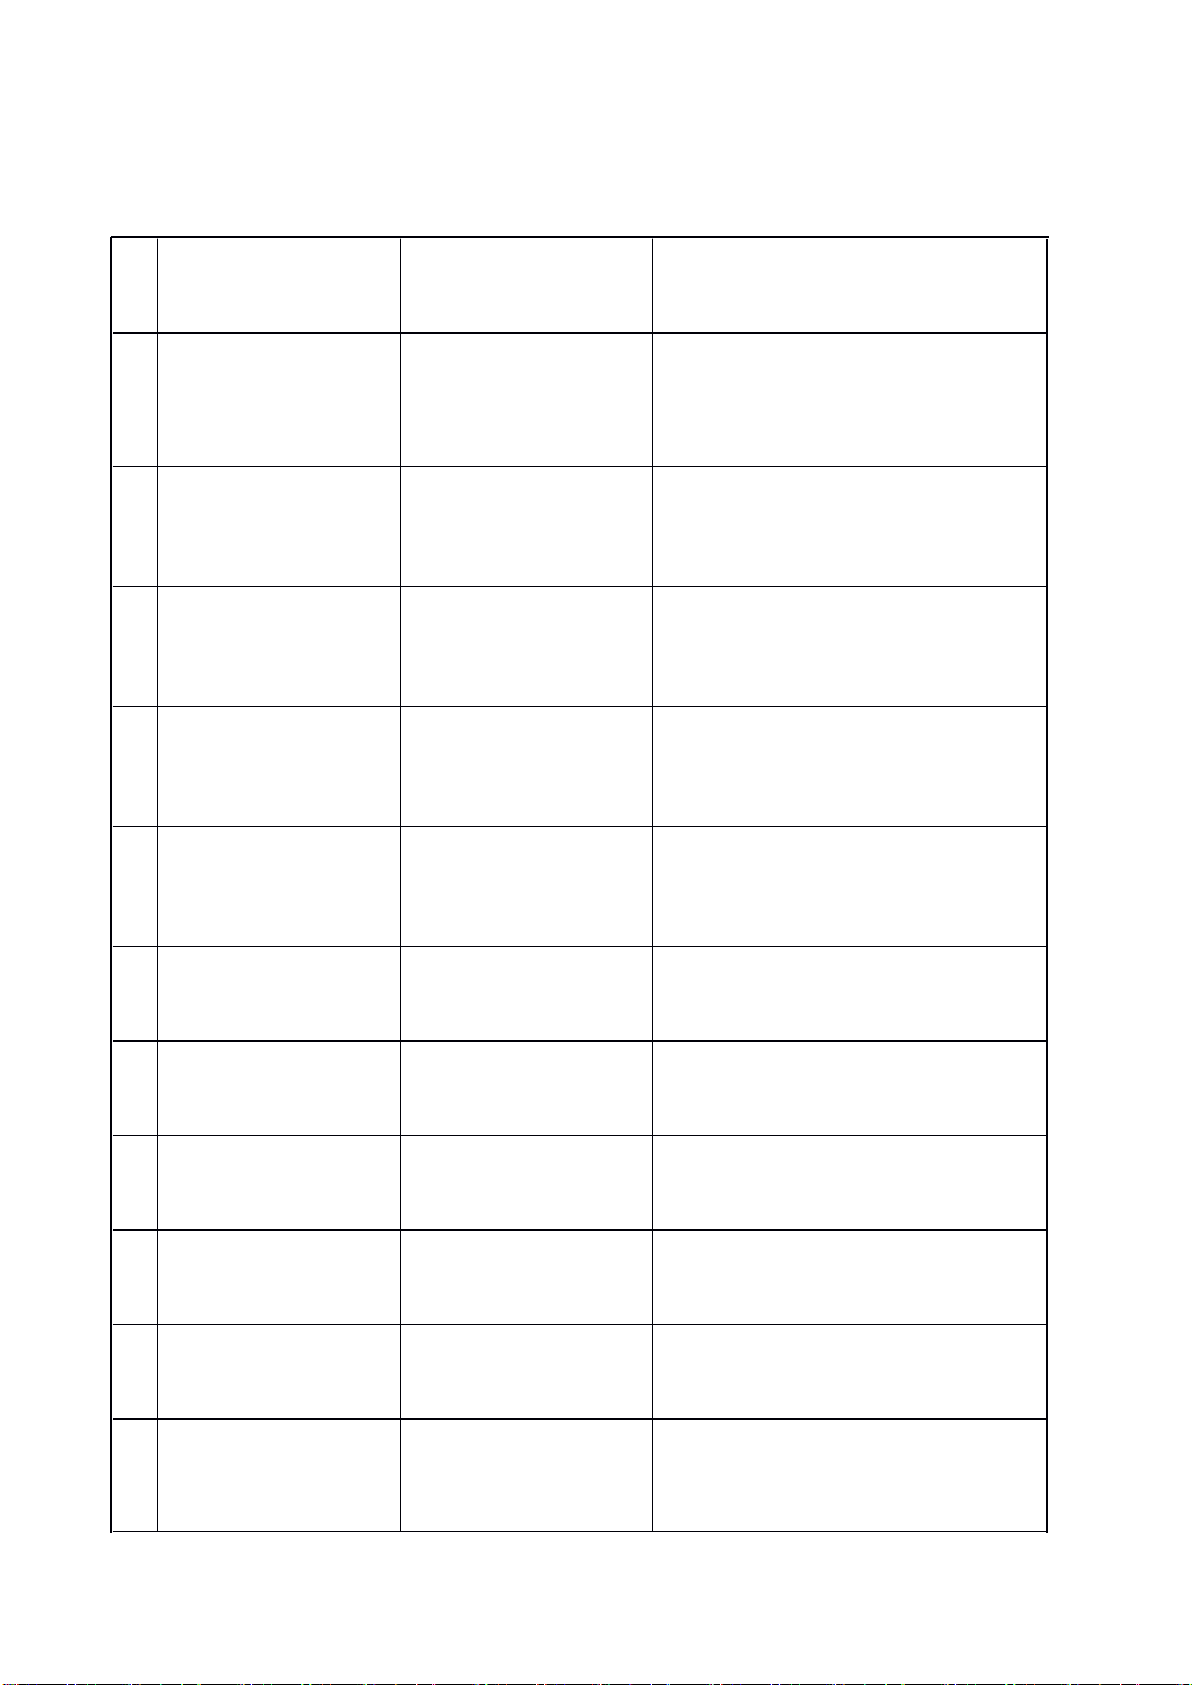
附表:
报
警
号
报警内容
原因
解决方法
1
急停报警
紧急停止按钮按下
急停接口有问题
解决故障,旋起急停按钮
检查外围线路
按复位键( RESET ) , 若故障消除,
即可取消报警画面
2
X 正向机械限位
机床轴运动中,超出
了 X 轴的正向行程
(
极
限开关)
在机床运动安全的前提下,按
RESET 键,取消报警画面,然后让
X 轴向负方向运动,即可解除。
3
X 负向机械限位
机床轴运动中,超出
了 X 轴的负向行程
(
极
限开关)
在机床运动安全的前提下,按
RESET 键,取消报警画面,然后让
X 轴向正方向运动,即可解除。
4
Z 正向机械限位
机床轴运动中,超出
了 Z 轴的正向行程
(
极
限开关)
在机床运动安全的前提下,按
RESET 键,取消报警画面,然后让
Z 轴向负方向运动,即可解除。
5
Z 负向机械限位
机床轴运动中,超出
了 Z 轴的负向行程
(
极
限开关)
在机床运动安全的前提下,按
RESET 键,取消报警画面,然后让
Z 轴向正方向运动,即可解除。
6
X 正向软限位
机床轴运动中,超出
了用户参数中设置的
X 轴的正向极限。
方法同解除机械限位。
7
X 负向软限位
机床轴运动中,超出
了用户参数中设置的
X 轴的负向极限
方法同解除机械限位。
8
Z 正向软限位
机床轴运动中,超出
了用户参数中设置的
定 Z 轴的正向极限。
方法同解除机械限位。
9
Z 负向软限位
机床轴运动中,超出
了用户参数中设置的
Z 轴的负向极限。
方法同解除机械限位。
10
X 跟随误差过大
X 轴运动过程中,超
出了机床参数中设置
的跟随偏差值
如果频繁出现此报警,请与厂家联
系。
11
Z 跟随误差过大
Z 轴运动过程中,超
出了机床参数中设置
的跟随偏差值
同上
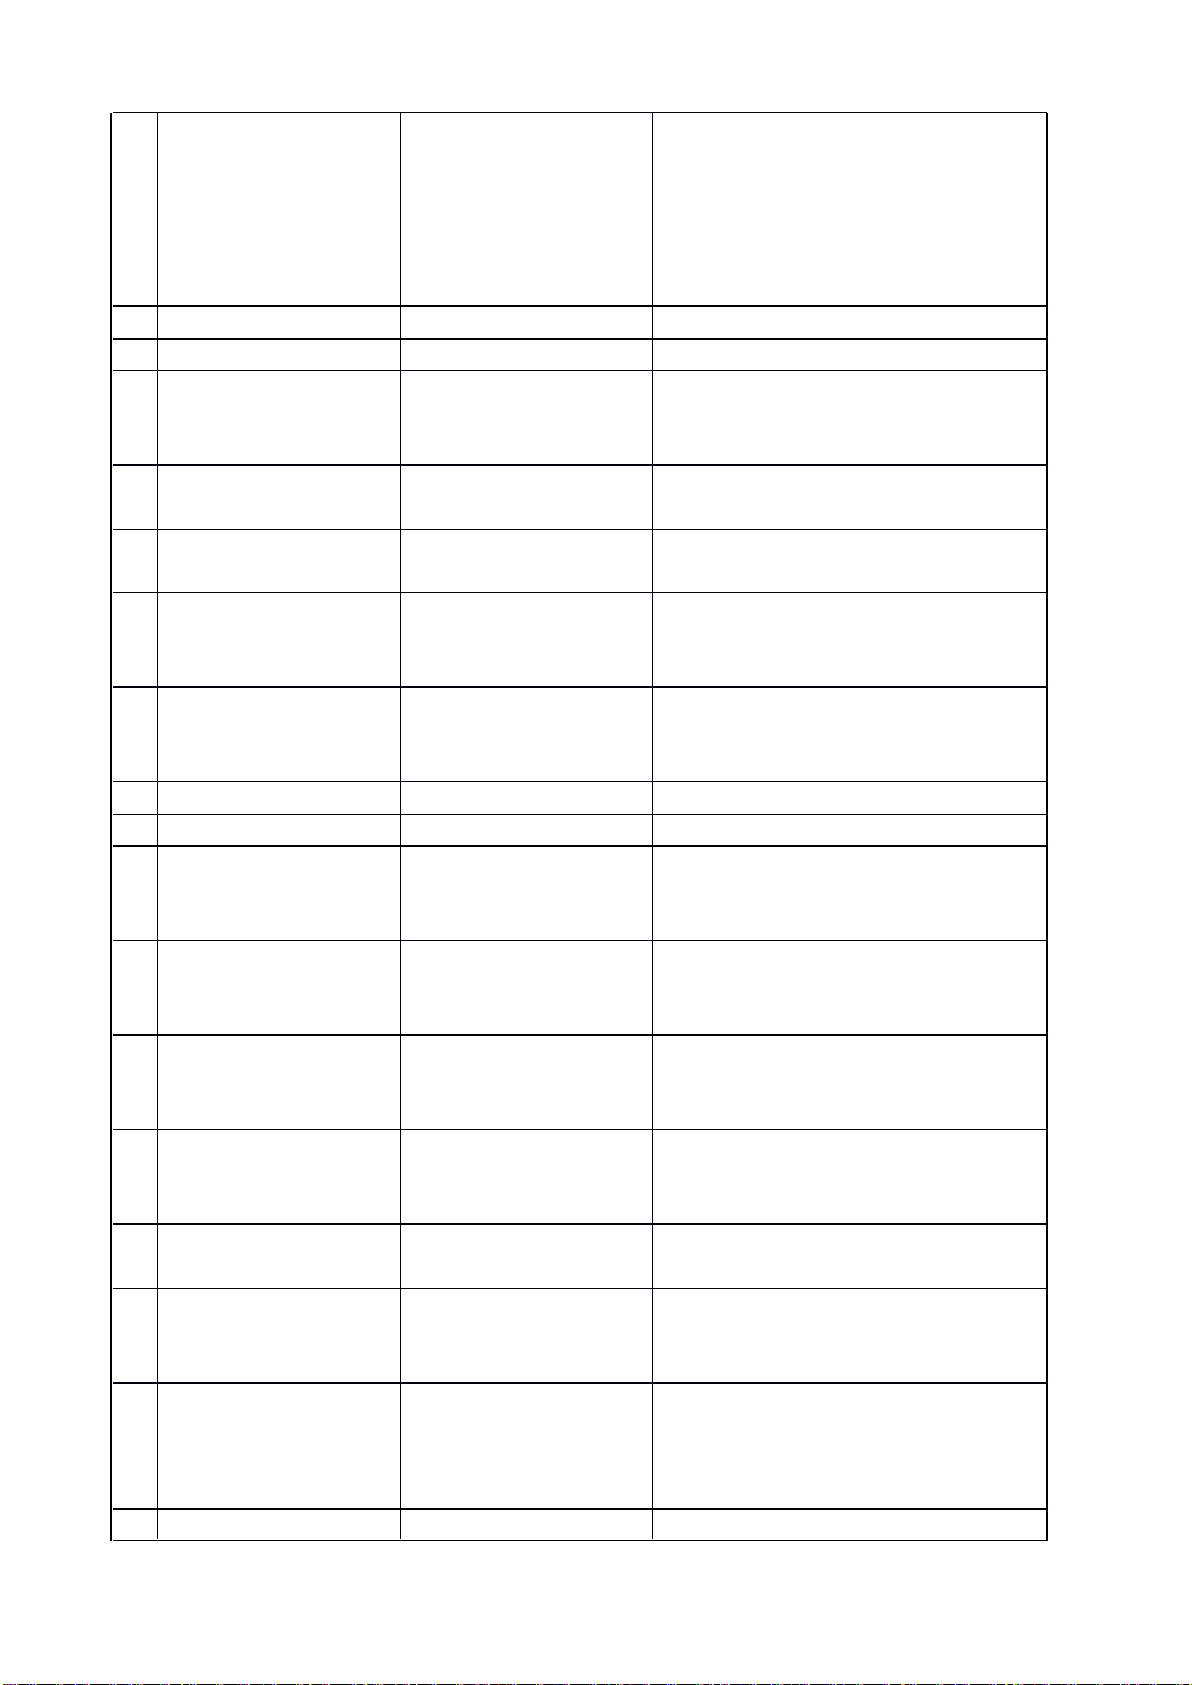
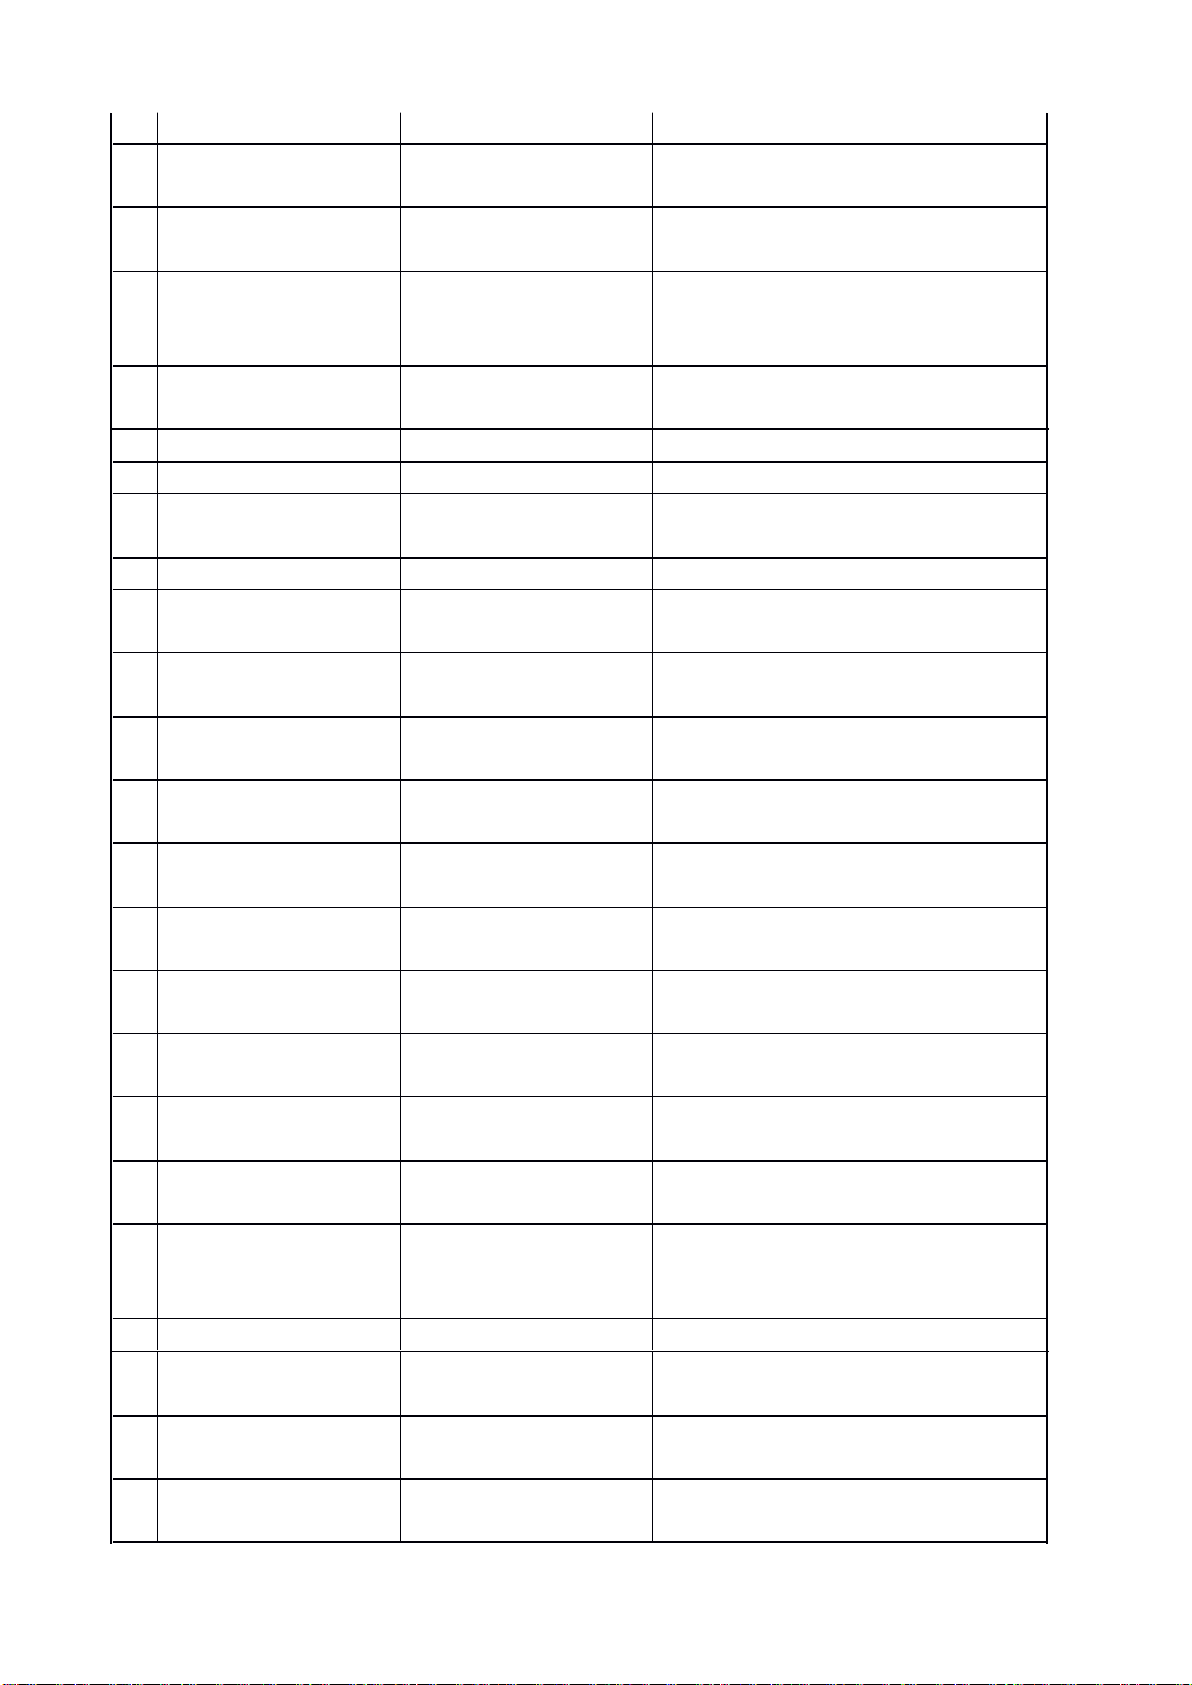
系统报警一览表
Page 38
37
12
X 驱动器异常
伺服没有通电。
伺服驱动器出现报
警。
如果是电源没上,接通电源,再按
RESET 键,即可清除报警。
如果伺服驱动器出现报警,请先检
查线路是否正常,如果线路没问
题,仍有报警,请与厂家联系。
13
Z 驱动器异常
同上
同上
14
主轴驱动器异常
同上
同上
15
伺服数据错误
当 NC 给定的速度为
0 时,轴仍然有运
动。
请与厂家联系
16
宏程序多重调用出错
在编辑宏程序时,多
重调用出错。
修改宏程序
17
找不到分枝标号
编辑程序中有分支
时,标号设定错误。
修改程序
18
超出最大的调用段数
程序编辑错误,超出
系统所允许的调用段
数。
修改程序
19
超出最大的循环段数
程序编辑错误,超出
系统所允许的循环段
数。
修改程序
20
找不到分支程序段
程序编辑错误
修改程序
21
RETURN 指令错误
程序编辑错误
修改程序
22
M95 调用号错误
程序号的使用,与用
户参数中使用的不一
致。
修改编辑或参数中的程序号
23
程序终端无结束符
加工程序编辑中,程
序结尾没有
M02/M30 。
修改程序
24
组指定重复
在一个程序行中,同
一组的模态代码有两
个以上存在。
修改程序
25
标号重复
不应当在一行程序中
出现的指令却在一行
中出现了
修改程序
26
标号组合出错
一行程序中的代码组
合不正确
修改程序
27
所需信息不足
G00 模态指令向
G01/G02/G03 指令切
换时,缺少 F 指令
修改程序
28
动作条件不满足
程序编辑中的指令条
件不合理或由于参数
的问题使得动作的条
件不满足
修改程序或参数
29溢出系统坐标计算时,发
确认电子齿轮比
Page 39
38
生溢出
30
圆弧没设定终点
圆弧加工中没指定终
点
修改程序
31
半径过小
G02/G03 时,半径指
定过小
修改程序
32
主轴速度报警
主轴速度的检测值与
设定值之间的误差超
过参数设定的范围
检查外围线路和主轴驱动
33
SIO 发送不可
NC 与计算机通讯
时,不能发送
检查通讯电缆是否正确
34
SIO 发送缓冲器溢出
发送缓冲器已满
与厂家联系
35
SIO-COM 开放失败
通讯中,接收失败
与厂家联系
36
留尺寸太小 C/R 无法
倒角
使用 R/C 指令时,所
留尺寸太小
修改程序
37
刀尖 R 补偿出错
不能插补计算
修改程序
38
刀尖 R 补偿程序路径
只有一个
修改程序
39
刀尖 R 补偿程序路径
超出两个
修改程序
40
刀尖 R 补偿 G4X 码
设定错误
G41 、 G40 、 G42 的设
定不同
修改程序
41
刀尖 R 补偿交点不存
在
修改程序
42
刀尖 R 补偿 G01 输
入数据出错
直线的设定不正常
修改程序
43
刀尖 R 补偿圆弧输入
数据出错
圆弧的设定不正常
修改程序
44
刀尖 R 补偿 G77/G79
输入数据出错
修改程序
45
刀尖 R 补偿长度为零
NC 计算时,矢量的
长度为 0
修改程序
46
原点返回异常报警
系统在自动运行之前
没有原点返回
进行原点返回操作,确立机床原点
87
刀尖 R 数据溢出
刀尖 R 数据计算时溢
出
修改程序
88
G33/G95 主轴转速异常G95/G33 ,移动开始
时主轴不回转
确认主轴运转是否正常,编码器以
及主轴电机的连线是否正确,机械
连接是否正常
89
刀尖 R 干涉报警
刀尖 R 数据干涉
修改程序
90
回原点出错
在返回原点的过程中
出现错误
检查连线,如果连线没问题,请与
厂家联系
91
定位出错
由于参数的调整不
当,或硬件故障
请与厂家联系
92
X 轴伺服编码器异常
确认连线是否正确或编码器是否损
坏
Page 40
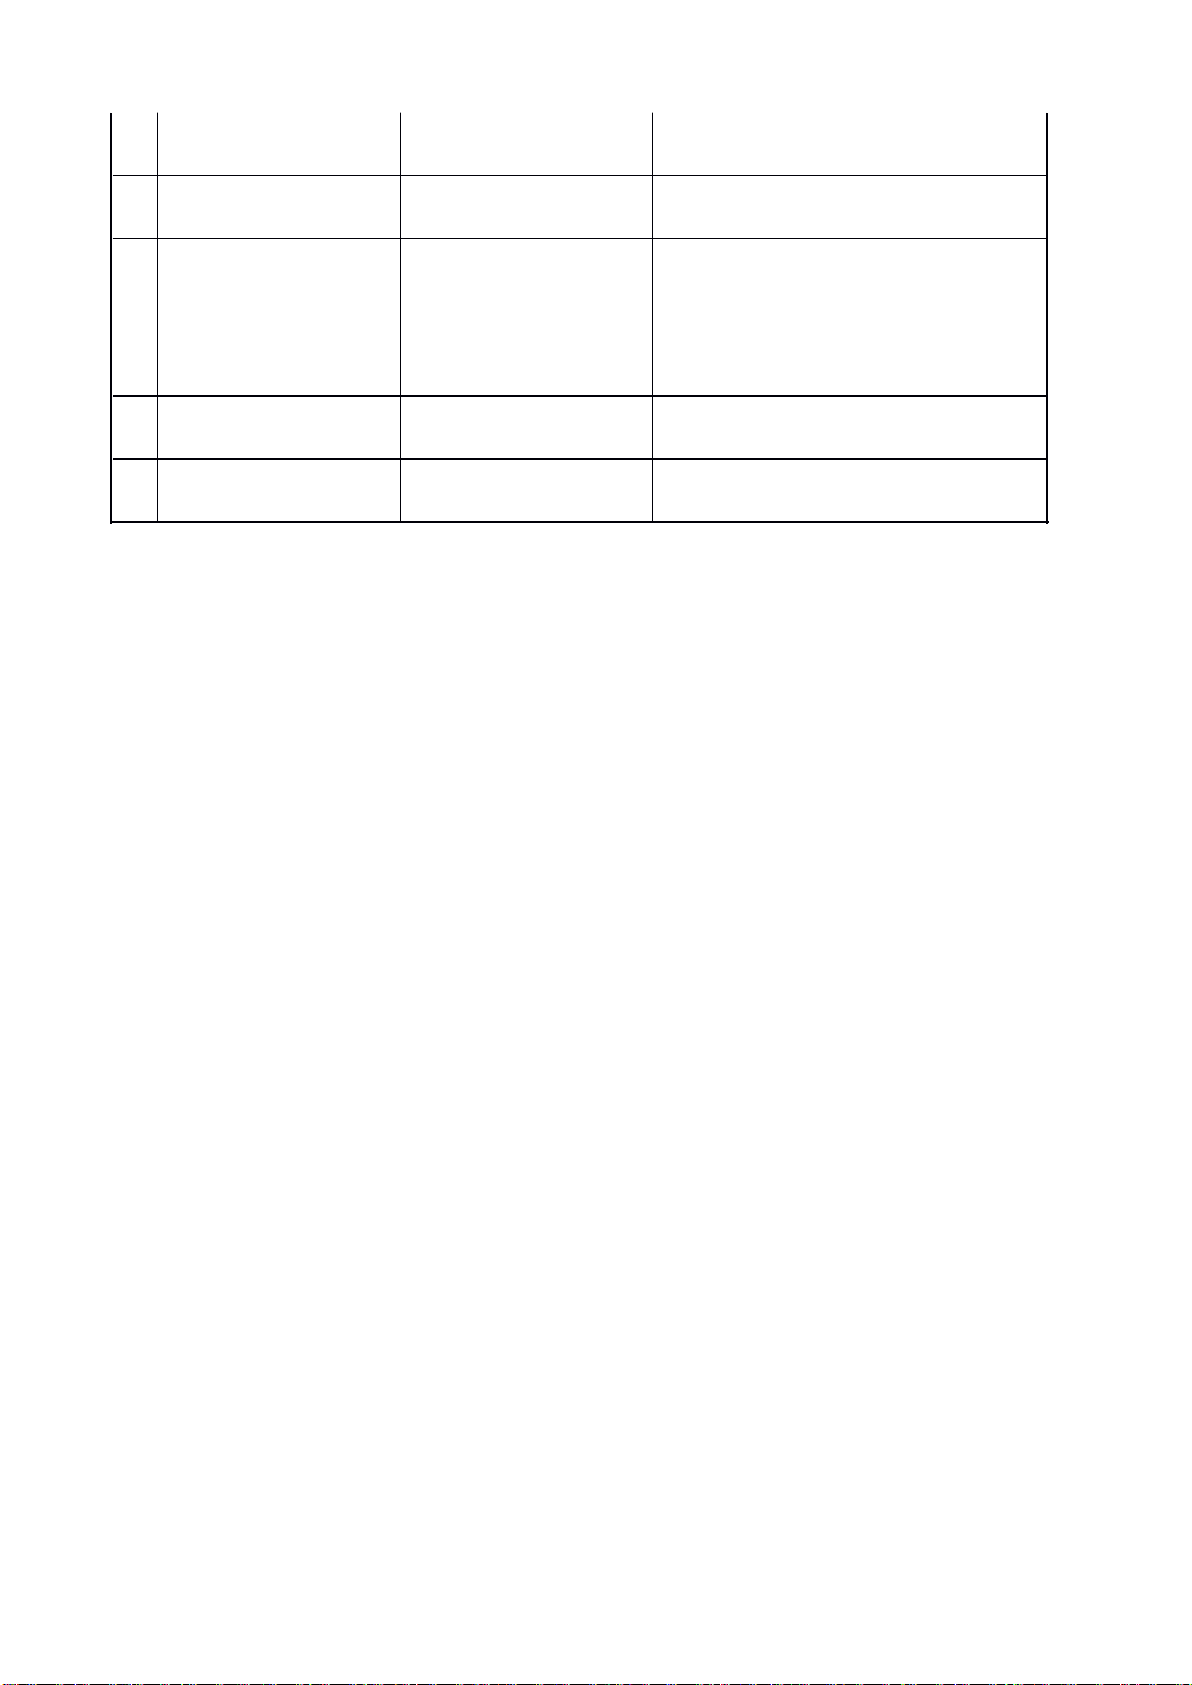
39
93
Z 轴伺服编码器异常
确认连线是否正确或编码器是否损
坏
94
主轴编码器异常
确认连线是否正确或编码器是否损
坏
97
自动循环不能继续
程序运行时因意外原
因停止之后(非进给
保持),重新启动
时,没使程序回到起
始行
按 RESET 键,使程序回到起始
行,重新启动
98
手脉输入异常
手脉的输入脉冲变化
过大
请与厂家联系
99
手脉跟随误差过大
手脉的累计距离的变
动率过大
请与厂家联系
Page 41
40
编 程 篇
Page 42
41
编程的安全方面注意事项如下所述,编程前请仔细阅读编程说明书!
有关编程的警告及注意事项:
警告 1.1.1.
坐标系设定方面
如果坐标系设定错误,即使程序编制正确,程序运行起来也不能得到预想的动作,还有
可能造成刀具、工件的损坏,人员受伤。
警告 2.2.2.
在恒线速切削控制中,当恒线速切削控制轴的工件坐标系的目前位置接近于零时,主轴
速度会变得非常高,所以要正确指令最高转速,否则就有可能造成刀具、工件的损坏,人员
受伤。
警告 3.3.3.
编程时主轴转速指令的给定应充分考虑主轴的转速。如果指令的主轴转速过大,而工件
安装方式、离心力大小等条件没有给予足够的重视,程序运行起来工件就有可能被甩出,造
成刀具、工件的损坏,人员受伤。
警告 4.4.4.
不管是直线或非直线快速定位,编程时必须认真确认运行路径的正确,否则程序运行起
来就有可能造成刀具、工件的损坏,人员受伤。
恒线速切削控制方面
主轴转速与工件夹紧方面
快速定位方面
注意 1.1.1.
英制、公制的变换方面
一般来说一个程序中用一种制式:英制或公制。如果两种制式非要用于一个程序中不
可,则一个程序段中只可用一种制式。
注意 2.2.2.
刀具半径补偿功能方面
程序中如果指令了有关机械坐标系指令、返回参考点等指令,则在执行这些指令前要先
取消刀具半径补偿功能状态,否则不出现报警就会出现意想不到的动作或状态!
注意 3.3.3.
可编程的镜像功能方面
在可编程的镜像功能有效时,其后的程序动作会发生很大的变化,请特别注意。
Page 43
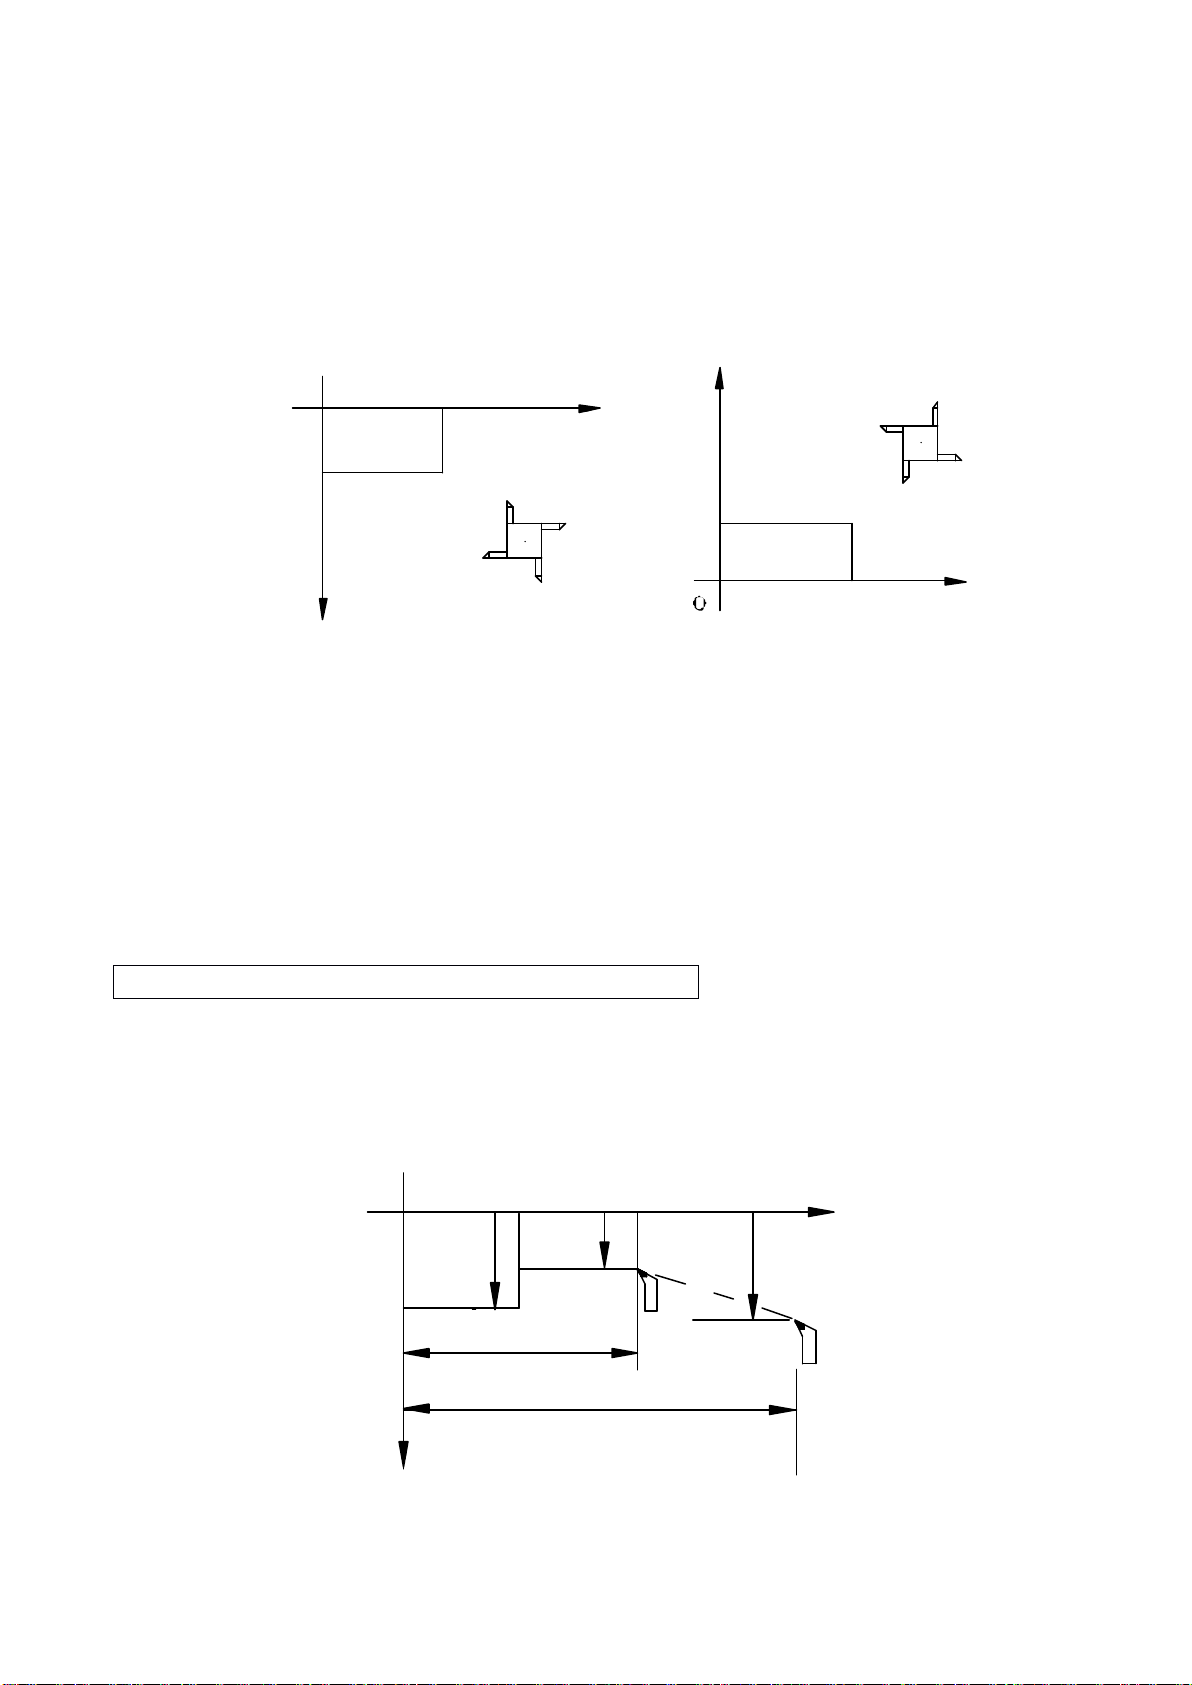
42
1.1.1.
( 图
111
)
1.2
1.2
1.2
机械原点
1.3
1.3
1.3
编程坐标
概述
1.1
1.1
1.1
XXX
、 ZZZ
轴
本系统适用于车床,使用 X 、 Z 轴组成的直角坐标系进行定位和插补运动。
Z 轴:与夹盘面垂直的坐标轴; X 轴:与 Z 轴垂直的坐标轴。
X 、 Z 轴的坐标系(分前、后置刀架)见下图所示。
o
x
前置刀架的坐标系 后置刀架的坐标系
机械原点:作为机械基准的机械固有点称为机械原点。
机械原点为机床上的特定位置,一般设定在 X 、 Z 轴的正方向的最大行程处。
上电后机床要回机械原点。
z
x
z
1.3.1
1.3.1
1.3.1
绝对、增量坐标(刀具移动指令尺寸的表示方法)
本系统既可用绝对坐标( X 、 Z )、增量坐标( U 、 W )编程,也可二者( X/Z 、 U/W )同
时用。
绝对坐标值:距坐标系原点的距离
φ60
O Z
φ40
B
φ80
A
120
200
X
( 图 222
)
Page 44
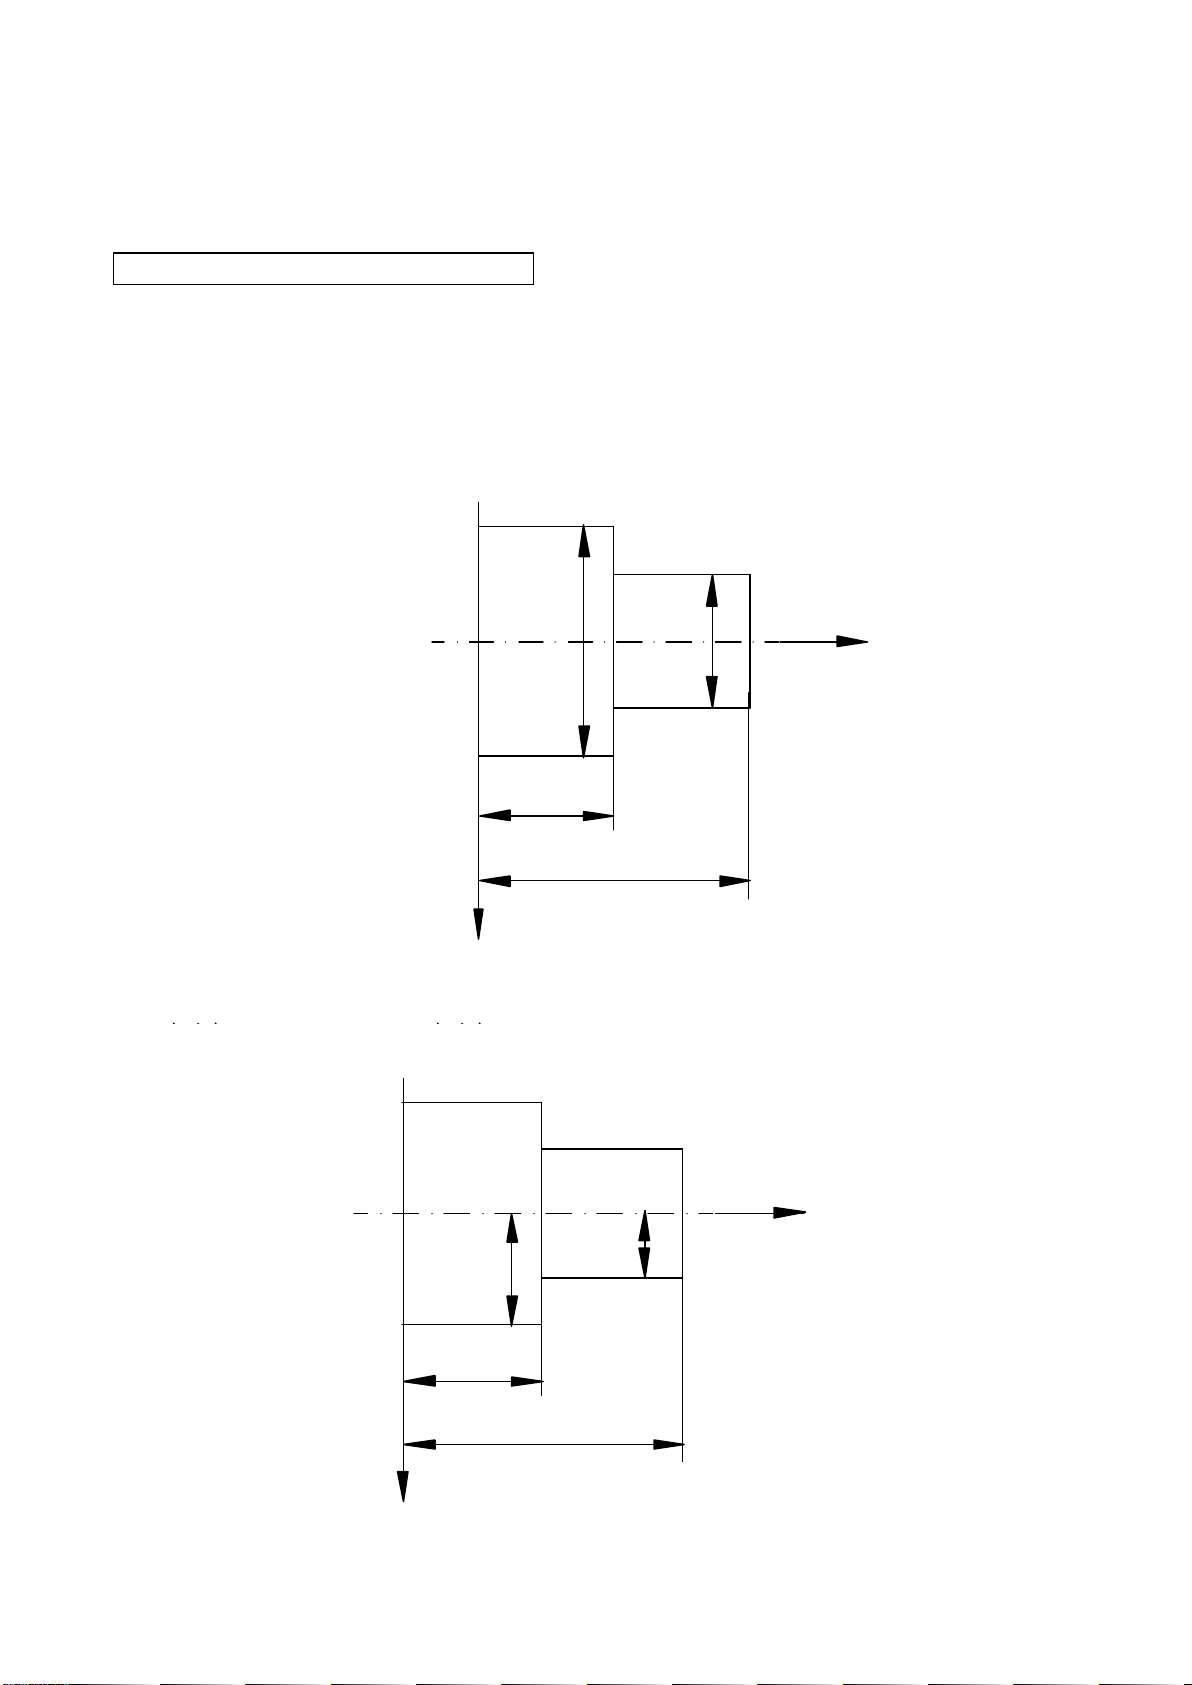
43
见上图,刀具从 A 点移动到 B 点, B 点绝对坐标值为: X40 Z120 ( A 点绝对坐标值为:
X80 Z200 )。
增量坐标值:刀具的目前位置相对于前一个位置的移动量。
见上图,刀具从 A 点移动到 B 点, B 点相对于 A 点的移动量为: U - 40 , W - 80
1.3.2
1.3.2
1.3.2
直径、半径编程及 ZZZ
本系统对于 X 轴来说既可用直径编程也可用半径编程,直径编程还是半径编程取决于参
数 1109 中的状态值, 0 为直径编程, 1 为半径编程。(见图 3 、 图 4 )
对于 Z 轴来说,工件坐标系的 Z 向零点的设定方法可以有两种:一种以夹盘爪面为 Z 向
零点,另一种以工件端面为 Z 向零点。 Z 向零点的设定必须在对刀时完成,具体的操作见
“ 操作手册 ” 中的介绍。
向零点的设定
O
φ100 φ60
60
X
( 图 333
A 点坐标( X60 Z120 ), B 点坐标( X100 Z60 )
O
Z
A
B
120
)
Z
φ50
φ30
A
B
60
120
X
Page 45
44
( 图 444
A 点坐标( X30 Z120 ), B 点坐标( X50 Z60 )
1.3.3
1.3.3
1.3.3
坐标的单位及范围
本系统的最小单位为 0.001mm ,最大输入指令值(范围)为 ± 99999.999mm
注:指令不能超出最大输入指令值
机床的实际行程取决于机床
1.4
1.4
1.4
初始状态、模态
初始状态:机床上电或复位或回零后的有效状态。见 “ G 代码一览表 ”
模态:相应的指令指定后一直有效,直至又有级别高于或相同于原指令的新指令被指
定。见 “ G 代码一览表 ” 。
1.5
1.5
1.5
程序的有关说明
1.5.1
1.5.1
1.5.1
程序结构:
为了使机床能按照我们的意图运行而输入到 CNC 中的一组组指令称为程序。根据程序指
令刀具进行直线和圆弧移动,主轴电机执行正、反转和停止。
见下面例子, N10 ~ N120 每一句就是一个程序段,为了识别各程序段所加的编号称为顺
序号(如 N10 ),而为了识别各程序所加的编号称为程序号(如 P7777 )。
)
P7777 ----- 程序号
N10 M03 S600 T0101 ; ------ 程序段
N20 G00 X50 Z480 ; ------ 程序段
N30 G01 X60 Z450 F90 ; ------ 程序段
┇ ┇
N100 G00 X260 Z500 ;
N110 M05 ;
N120 M30 ;
每个程序的最后用 M30 来结束程序,并使光标自动返回到程序的开始的顺序号处。
1.5.2
1.5.2
1.5.2
主程序和子程序
当相同或相似的加工形状、图形在程序中多次出现时,就可以把该部分的程序单独编出
来作为子程序。相对于子程序来说,程序的本体就为主程序。在主程序执行期间如果有子程
序的指令,就转去执行子程序的指令,子程序结束后就返回到主程序中程序继续执行。
需要注意的是:本系统的子程序的内容就在一个程序中的主程序后面( M30 后面)编
写,不要编在另一个程序号中,但子程序的顺序号要大于主程序的顺序号。见下图示。
------
------
------
( 图 555
程序段
程序段
程序段
)
刀
具
执
行
顺
序
Page 46
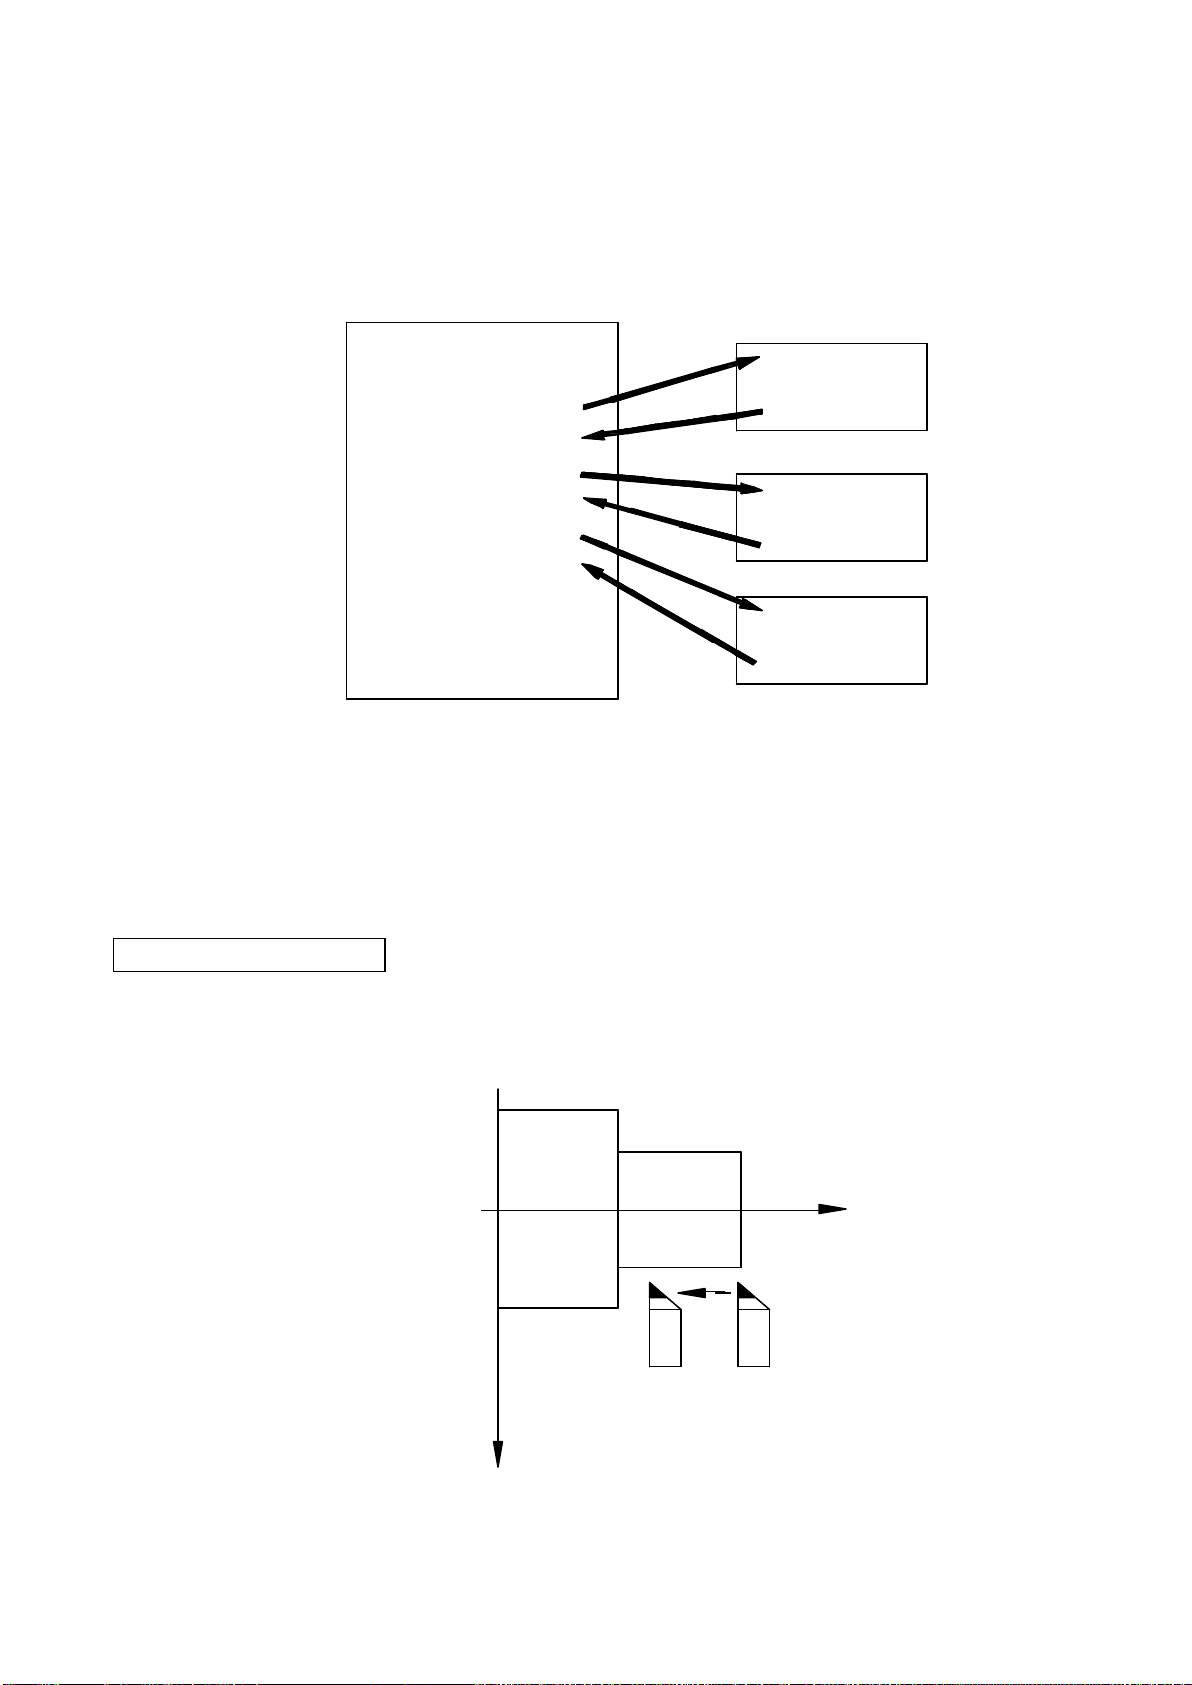
45
主程序 子程序
┇
N600 …
N___ M98 N777 REP2 ;
┇
N___ M98 N888 REP3 ;
┇
N___ M98 N999 REP4 ;
┇
( 图 666
1.6 插补功能
(
参照 “ 2.2.2.
GGG
功能 准备功能 ” 的相关内容
)
N777 G01 …
┇
N___ M99
N888 G02 …
┇
N___ M99
N999 G03 …
┇
N___M99
)
插补,就是刀具沿着构成工件外形的直线和圆弧运动
1.6.1
1.6.1
1.6.1
直线运动(见下图)
程序: G01 Z___ F___ ;
ZO
X
Page 47
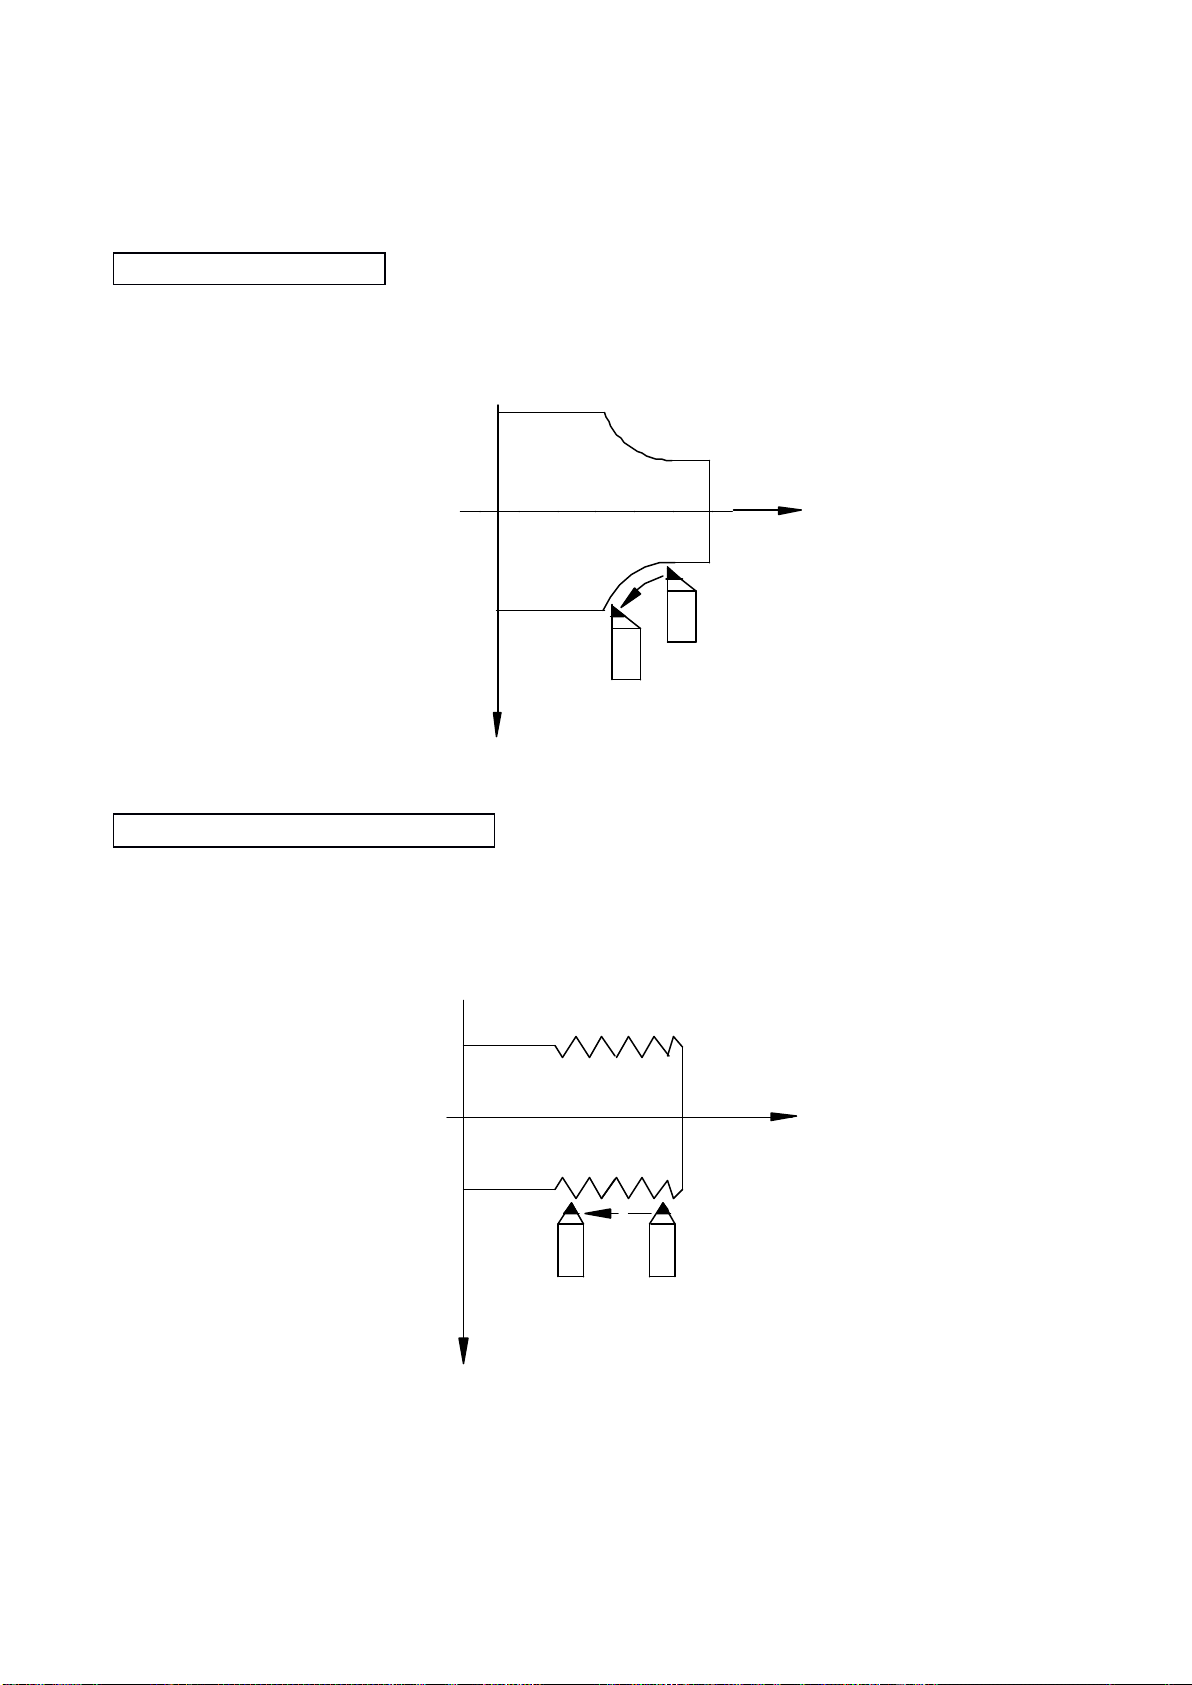
46
1.6.2
1.6.2
1.6.2
圆弧运动(见下图)
程序: G02 X___ Z___ R___ F___ ;
( 图 777
)
O Z
X
1.6.3
1.6.3
1.6.3
螺纹(以直螺纹为例 ,,,
程序: 直螺纹: G33 Z ___ F (螺距) ___ ;
锥螺纹: G33 X___ Z ___ F (螺距) ___ ;
见下图)
( 图 888
)
ZO
X
( 图 999
)
Page 48
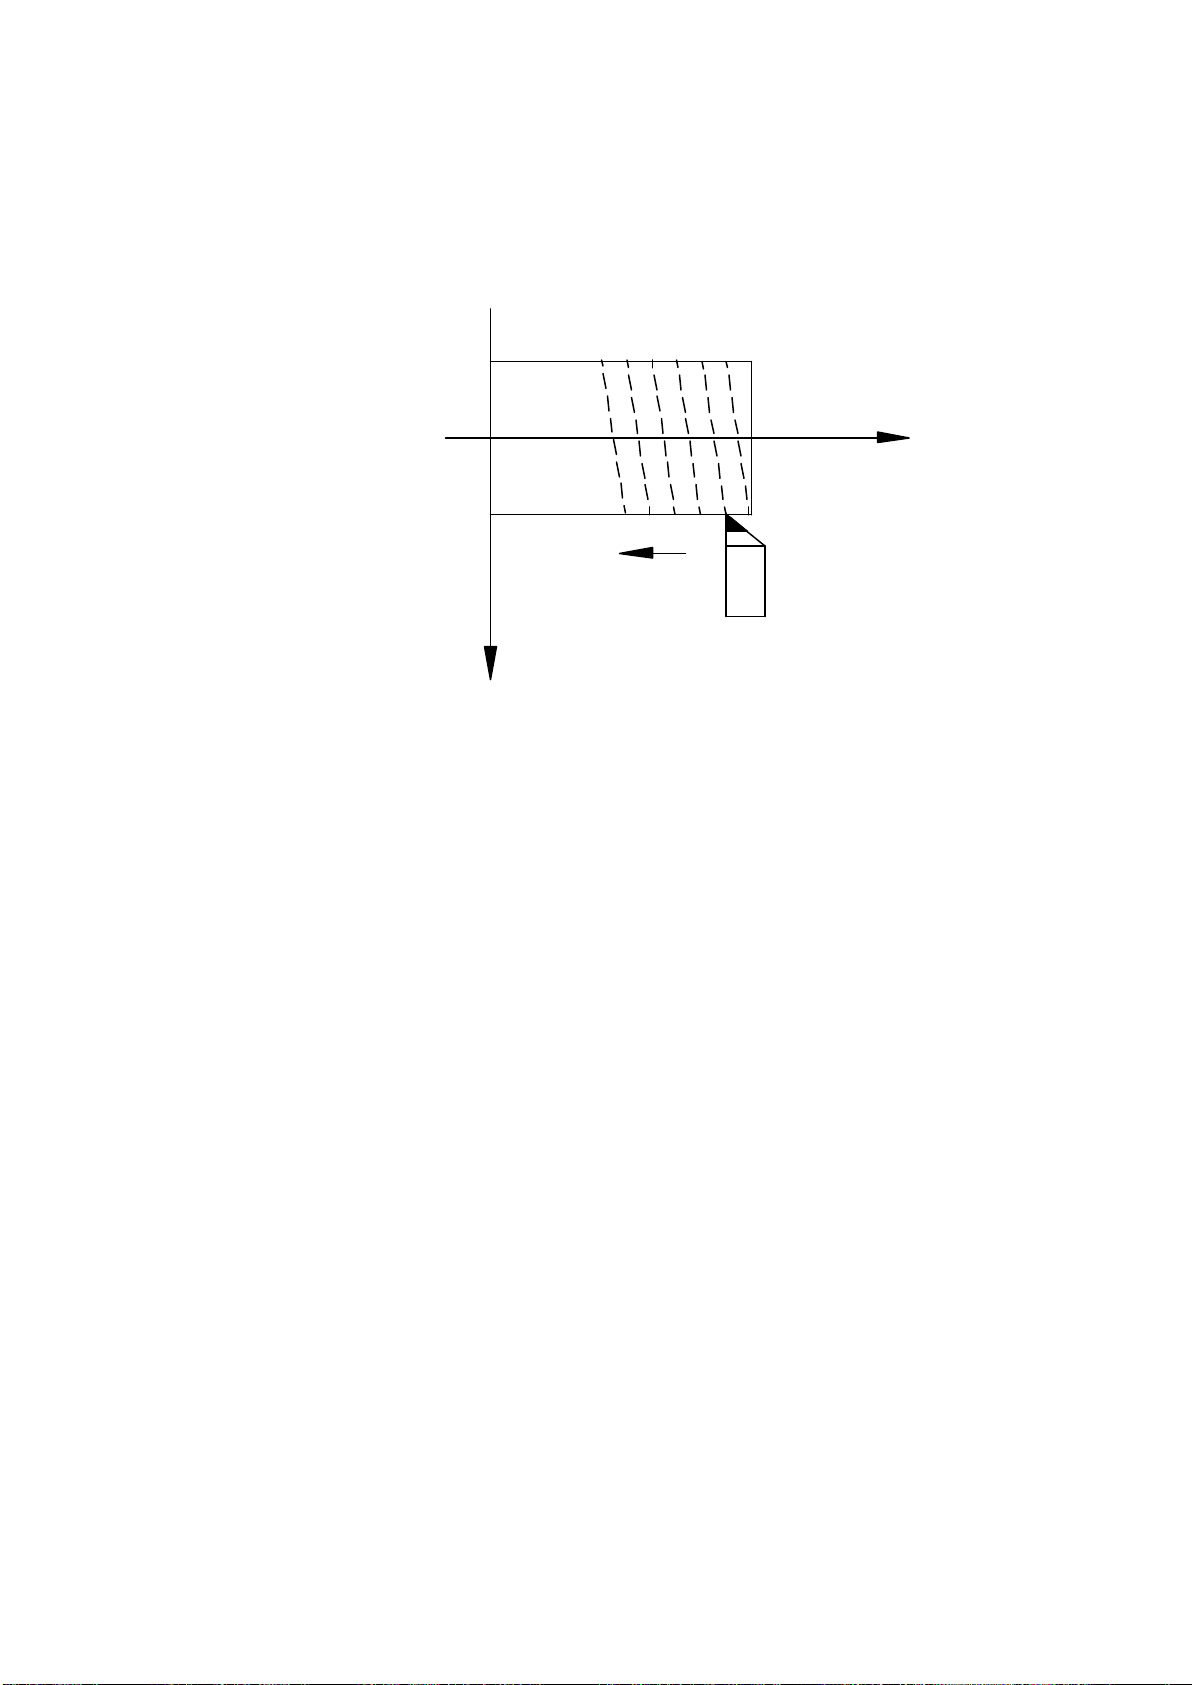
47
1.7
1.7
1.7
进给
进给:为切削工件刀具以指定的速度移动。
进给功能:指定进给速度的功能。
进给速度可用两种方式指令,每分进给 G94 mm/min 和每转进给 G95 mm/r ,
o z
进给速度 F
x
1.8
1.8
1.8
主轴功能
主轴功能:主轴速度的指令
切削速度:切削工件的时候刀具相对于工件的速度。
切削速度可以用主轴速度( rpm )来指令。
切削速度与转速及工件回转直径的关系见 “ 2. G 功能 准备功能 ” 的相关内容的介绍。
恒线速控制:切削时系统对切削速度进行控制,使得工件轮廓的切线进给速度总是保持
指令的速度。
用 G96 可以实现恒线速控制。
( 图 101010
)
Page 49
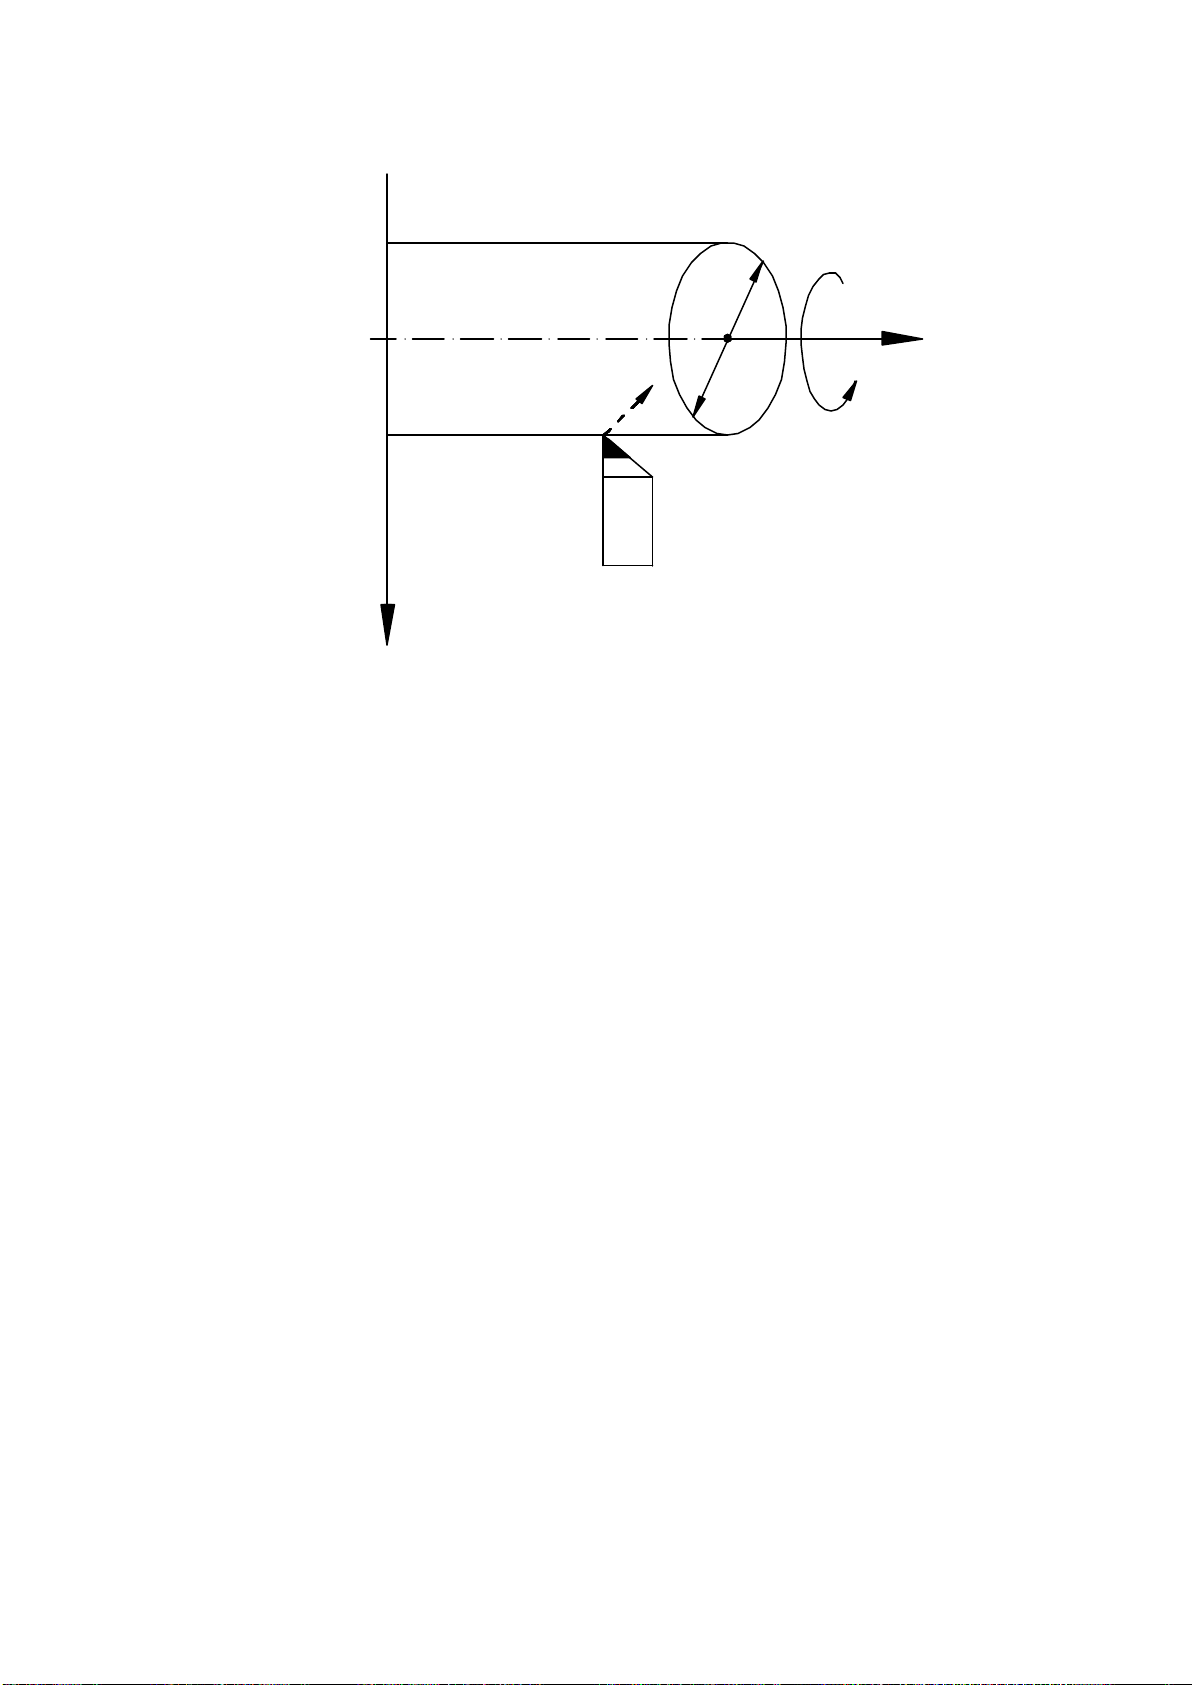
48
zo
V m/min
N rpm
x
( 图 111111
1.9
1.9
1.9
刀具功能
加工时根据零件的要求不同,需要粗加工、半精加工、精加工、切削螺纹、切槽、镗孔
等各种刀具,只要在程序中指定需要的那种刀具号就可以,调出需要的刀具的功能就是刀具
功能。
参照 “ 4.4.4.
TTT
功能 刀具功能 ” 。
)
1.10
1.10
1.10
辅助功能
实际上程序编好了,刀也安装上了,要开始加工还需要做其它的辅助工作,例如:主轴
转起来,供给冷却液 … 这种指令机床部件启停操作的功能叫辅助功能,通常,该功能用 M
代码指令,如 M03 是主轴正转的指令 …
参照 “ 3.3.3.
MMM
功能 辅助功能 ”
Page 50
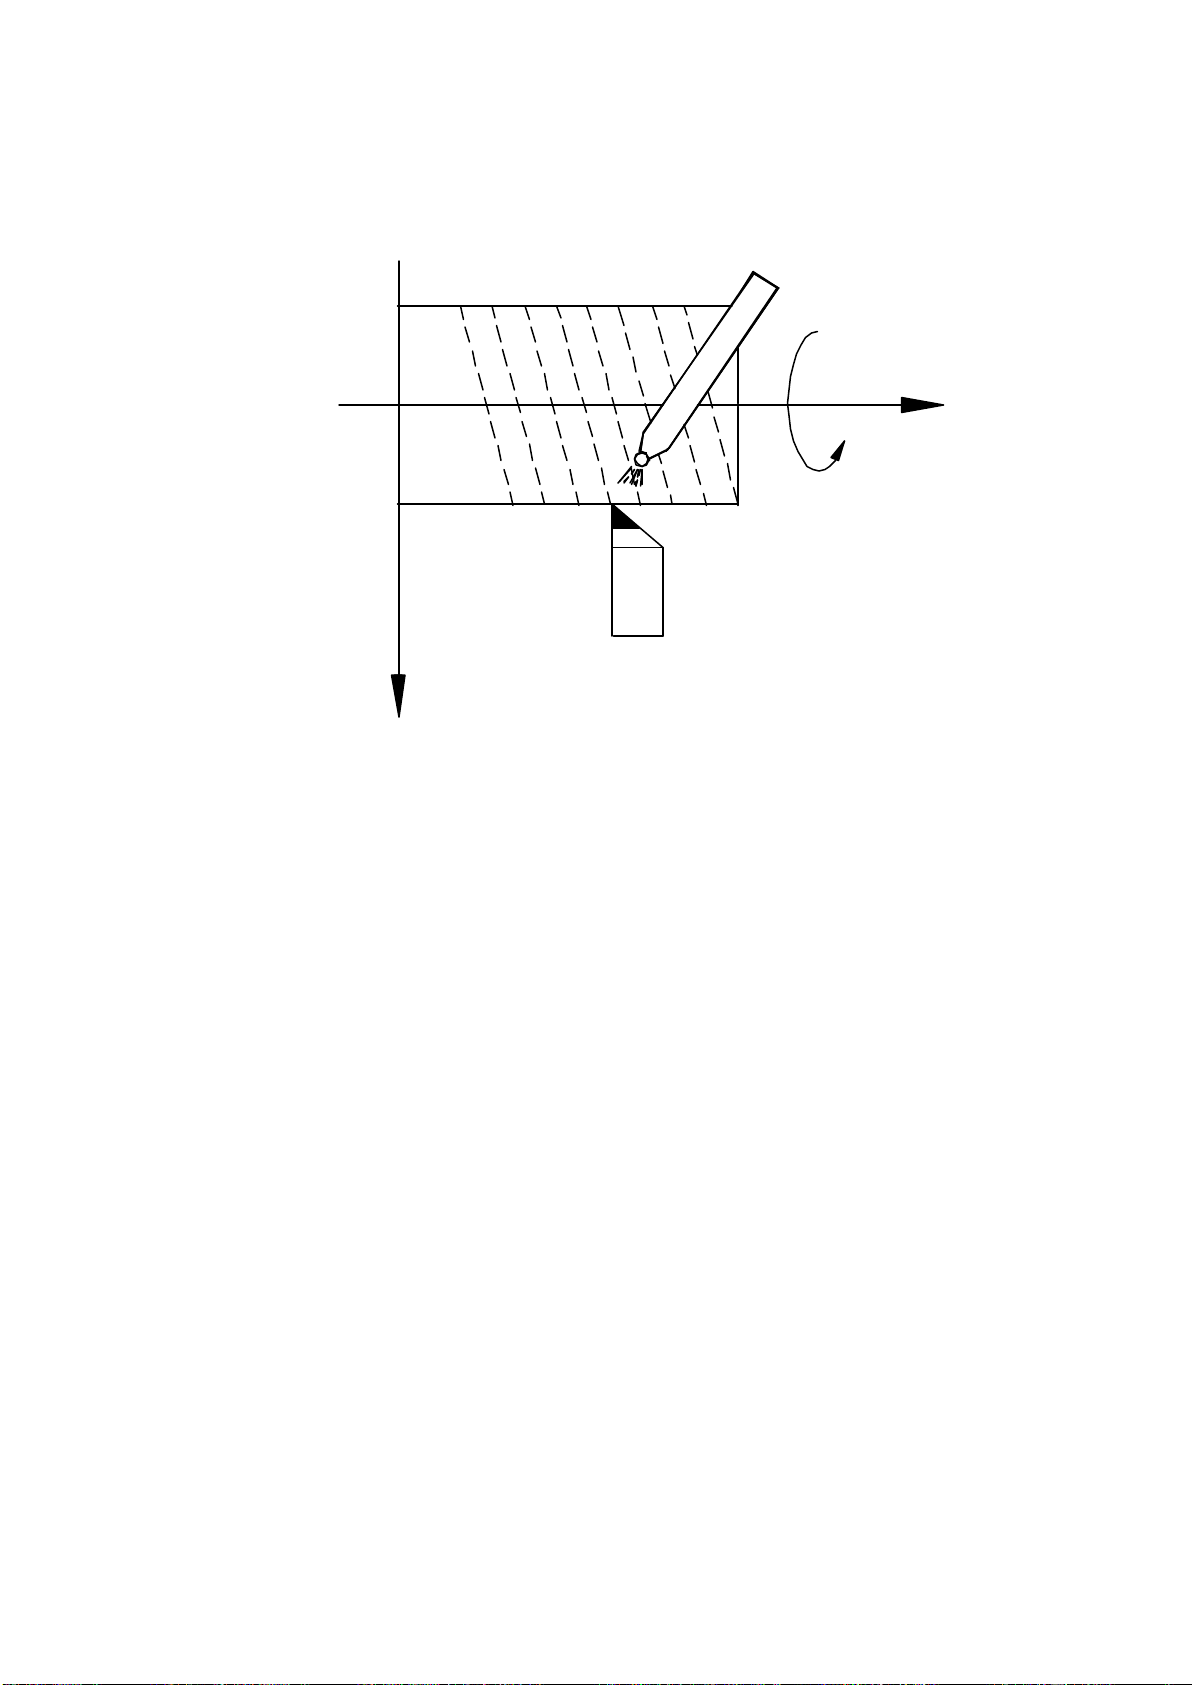
49
冷却液开、关
o
z
N rpm
主轴正转
x
( 图 121212
2.2.2.
GGG
功能 准备功能
2.1
G00
2.1
2.1
G00
G00
:快速定位
)
指令格式: G00 X__ Z__ ;
指定的坐标轴根据参数设定的 G00 快速定位速度,由 G00 加减速度参数控制快速进给定
位。 在指定两 轴联动的情况时,由 G00 加减速度参数控制自动加减速,以插补方式实现两轴
联动进给定位。在执行快速进给过程中,可以通过 J60L 的外部操作面板进行快速倍率调整。
见图 13 所示。如将 “ G00 快进速度 ” 变为 “ 指令加工速度 ” 就是 G01 的图示内容。
2.2
G01
2.2
2.2
G01
G01
:直线插补
指令格式: G01 X__Z__F__ ;
`
指定坐标轴在 F 码指定的进给速度 0%~120% 范围内,根据加工进给加减速时间参数的
设定值,控制加
工进给的自动加减速,实现直线插补。 F 为加工进给速度,可以是每分钟进给 mm/min ,也可
以是每转进给 mm/r 。
程序中 F 代码被指定后,在新的 F 值指定以前,一直保持有效,不用每次都指定。在执
行进给过程中,
可以通过 J60L 的外部操作面板进行进给倍率调整。
Page 51
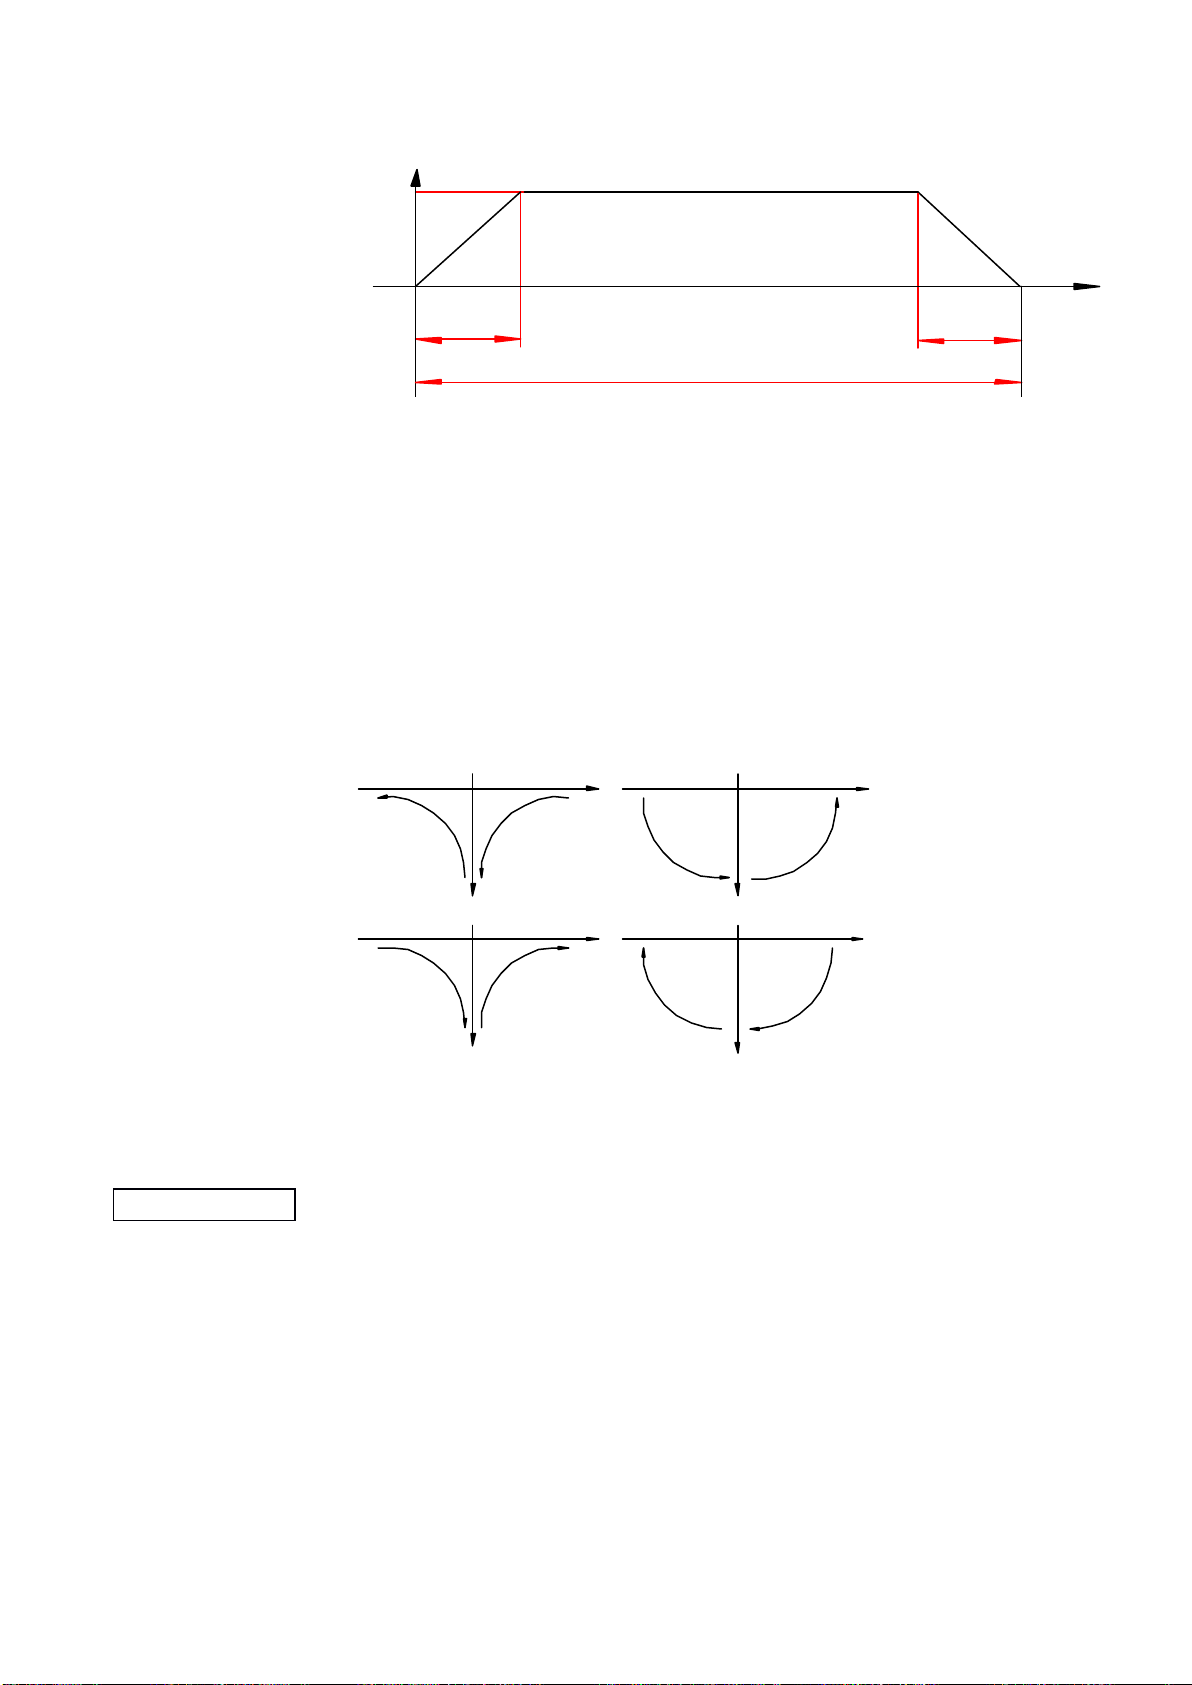
50
速度
G00快进速度
(指令加工速度)
时间/移动量
加速度 加速度
指令移动量
( 图 131313
)
2.3
2.3
2.3
坐标移动量
G02/G03
G02/G03
G02/G03
:圆弧插补
R 编程方式指令格式: G02/G03 X__Z__R__F__ ;
I
— K 编程方式指令格式: G02/G03X__Z__I__K__F__
;
指定坐标轴在 F 代码指定的进给速度的 0%~120% 范围内,根据进给自动加减速时间参数
控制加工进给的自动加减速,实现圆弧插补。程序中 F 代码被指定后,在新的 F 代码指定
前,一直保持有效,不用每次都指定。
G02/G03 指令是指定刀具执行圆弧运动,运动轨迹见下图所示:
Z ZO O
G02
G02
G02
XX
G02
ZOZO
( 图 141414
G03
G03
X
)
G03
G03
X
2.3.1
2.3.1
2.3.1
RRR
编程方式
G02 /G03 的 R 编程方式 :
小于 180 ° 的圆弧,编程中 R 的值为正;大于 180 ° 的圆弧,编程中 R 的值为负。
见下图 ,举例说明如下:
大弧的程序 : G02 X __ Z __ R -90 F__ ; 小弧的程序 : G02 X __ Z __ R90 F__ ;
Page 52
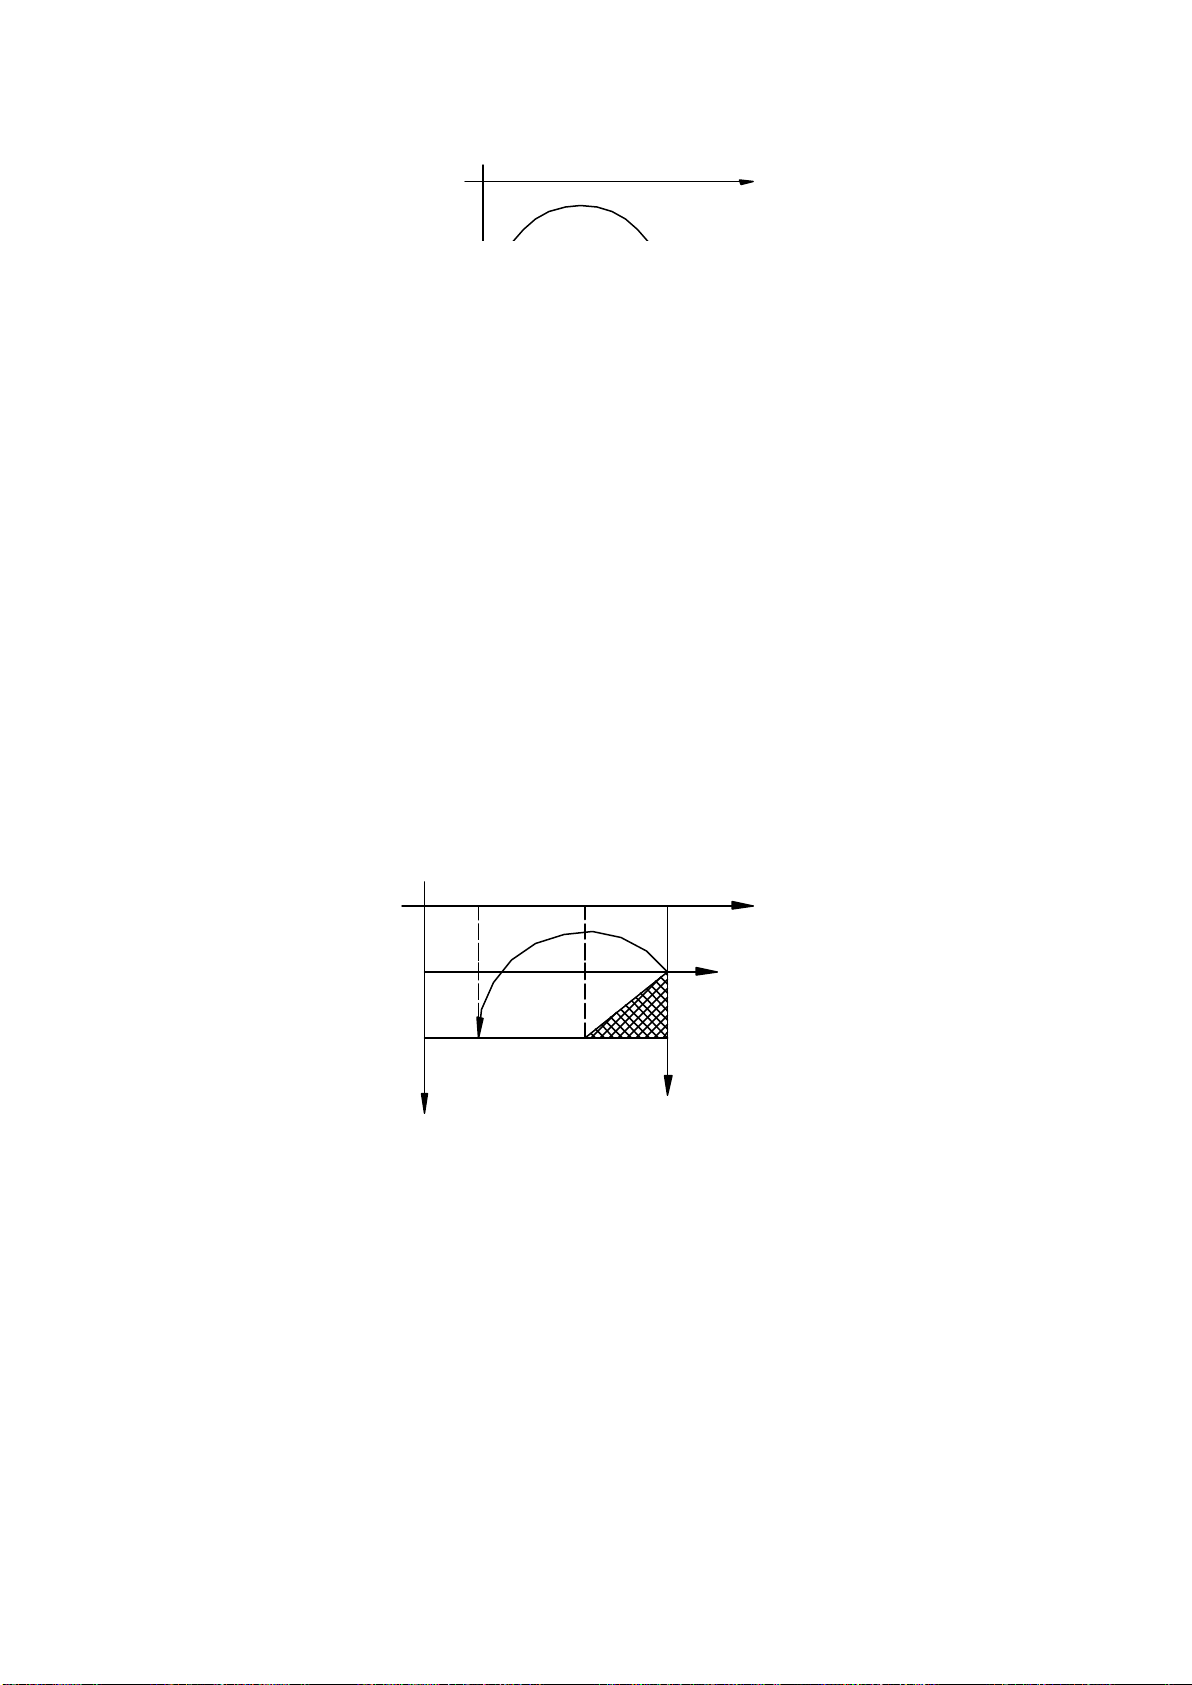
51
0 z
R90
R90
G02
x
2.3.2I
2.3.2I
2.3.2I
— KKK
编程方式
G02 的
如下图示,圆弧的终点坐标为( 200. 40 ),以圆弧的起点为原点建立
K 值是圆弧的圆心在
投影值。如加工速度为 150 mm/min 。
X= 2 00 Z=40 I=50 K= – 62.45 F=150
程序为: G02 X 2 00 Z40 I50 K – 62.45 F150 ;
I
— K 编程方式
I
— K 坐标系中的坐标值,即圆心到圆弧起点的连线在 X — Z 坐标系上的
0
100
200
终点(200,40)
G02X
( 图 151515
12040
圆心(200,120)
)
K
起点(100,182.45)
I
I
— K 坐标系。 I 和
Z182.45
( 图 161616
G03 的
如下图示,圆弧的终点坐标为( 50. 172.2 ),以圆弧起点为原点建立
就是圆弧的圆心在
影值。如加工速度为 0.12mm/r
X= 50 Z=172.2 I= – 23 K=70 F=0.12
程序为
:
G03 X 50 Z172.2
I
— K 编程方式
I
— K 坐标系中的坐标值 , 即圆心到圆弧起点的连线在 X — Z 坐标系上的投
I
– 23 K70 F0.12 ;
)
I
— K 坐标系, I 和 K 值
Page 53
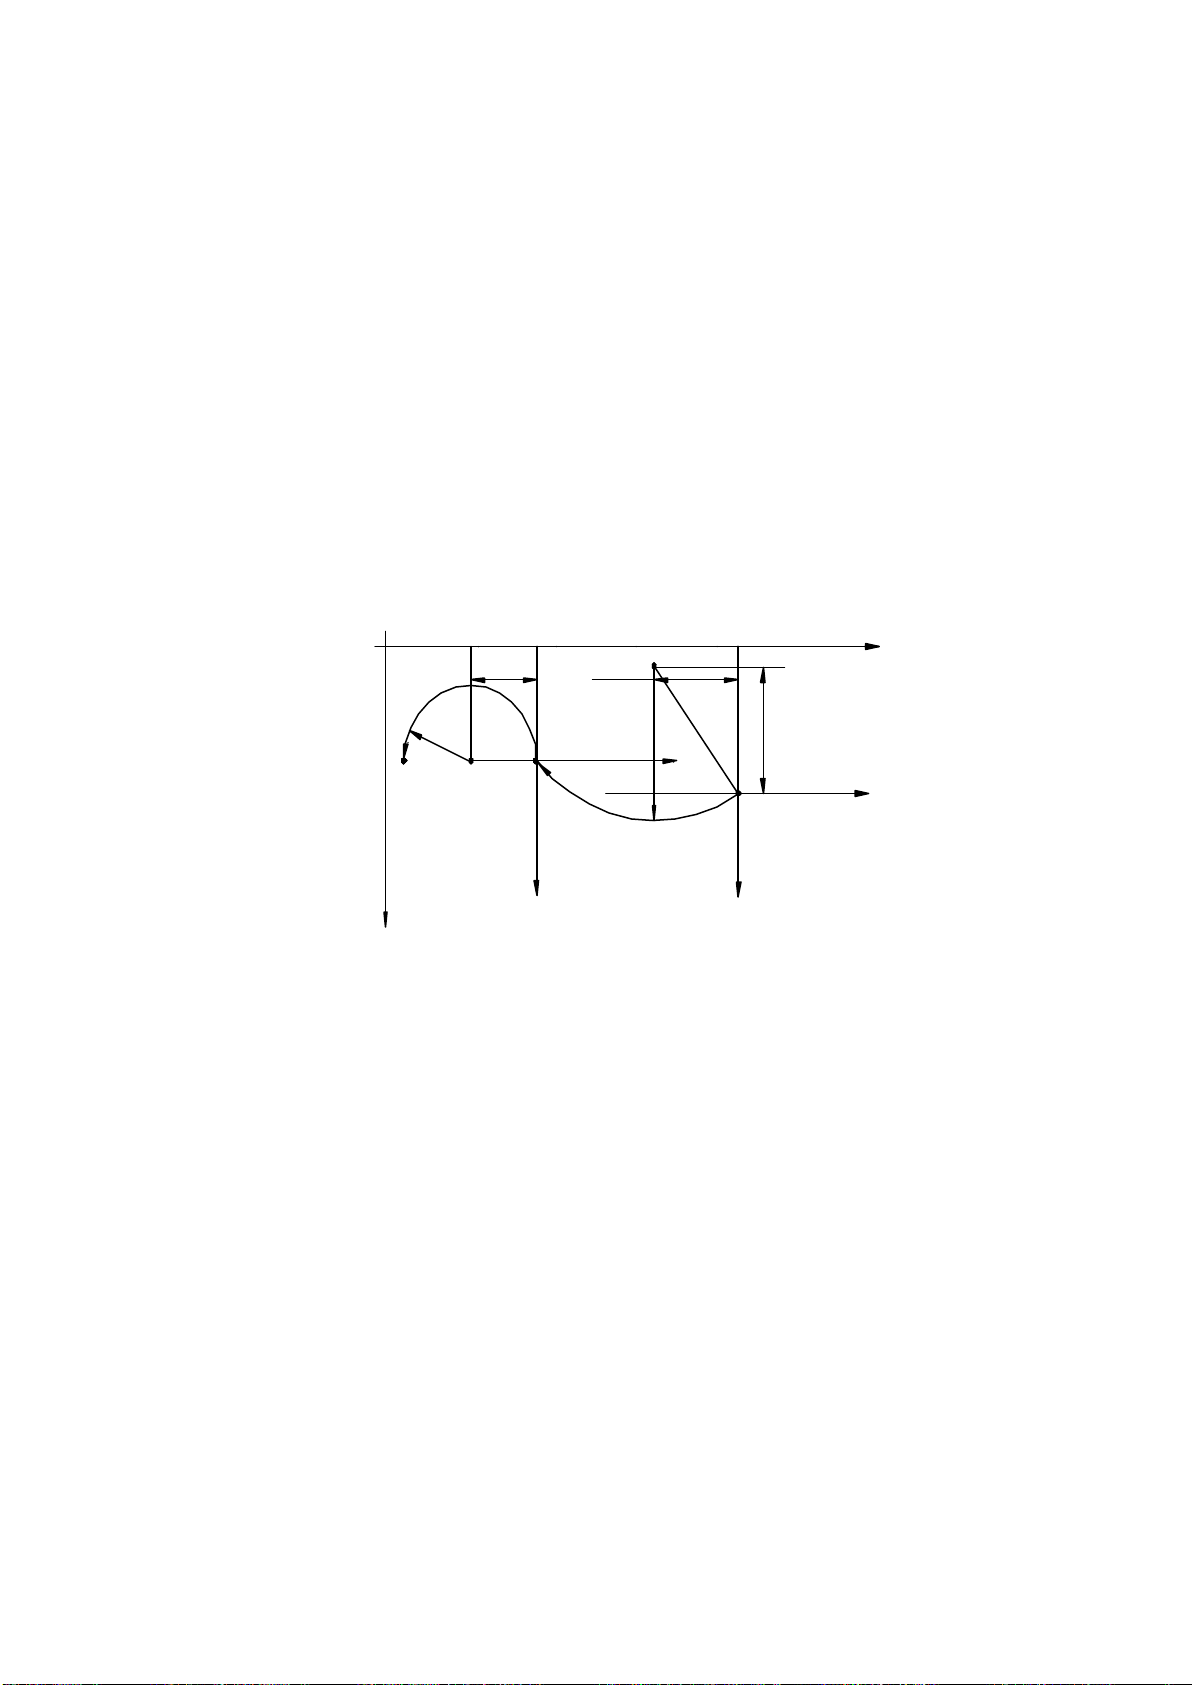
52
0
50
120 Z
172.2
50
154
200
X
G03
G02/ G03 R 编程方式和
如图示 . 加工速度为 120 mm/min 或 0.18mm/r
两种方式的程序分别为
R 方式: G03 X 140 Z 78 R8 7.658 F0.18 ; I-K 式
G02 X 140 Z 8 R 35 F0.18 ; G02 X 140 Z 8I0 K – 35 F120 ;
I
— K 编程方式综合例子
:
8
0
50 200100 150
起点(200,50)
I
( 图 171717
78
K-35
40
G02
R35
终点(140 78)
140
终点(140 8)
184
G03
240
K-50
终点(50,172.2)
圆心(154,120)
)
:
G03 X 140 Z 78
K
R87.658
K
I-72
起点(184 200)
I
– 72 K – 50 F120 ;
Z
K
II
X
( 图 181818
2.4
G04
2.4
2.4
G04
G04
:暂停
指令格式: G04 X__ ;
G04 是程序暂停的时间控制指令, X 值设定程序暂停的时间。设定范围为 0~9999.999S 。
2.5
G21
2.5
2.5
给。
2.6
2.6
2.6
单位 % 。
/G20
G21
G21
/G20
/G20
指令格式: G21 ( G20 )
在加工中, G21 指令指定以 “ mm ” 为单位的进给, G20 指令指定以 “ inch ” 为单位的进
本系统 G21 为缺省值
G24
/G25
G24
G24
/G25
/G25
指令格式: G24 P__ Q__ R__ ; 指令格式: G25
P : 过了一定时间还没有到达指令值时,为开始检测时间。 单位 ms
Q : 指令主轴转速并使其变化时,如果达到指令值可以判断为允许率,之后开始检测,
R : 超过了会有烧伤危险的主轴变动率报警, 单位 %
:毫米
(((
mmm
mmm
)))
///
英寸
(
开机有效状态
:主轴速度变动检测接通
(((
)
inch)
inch)
inch)
。
)
///
关断
Page 54
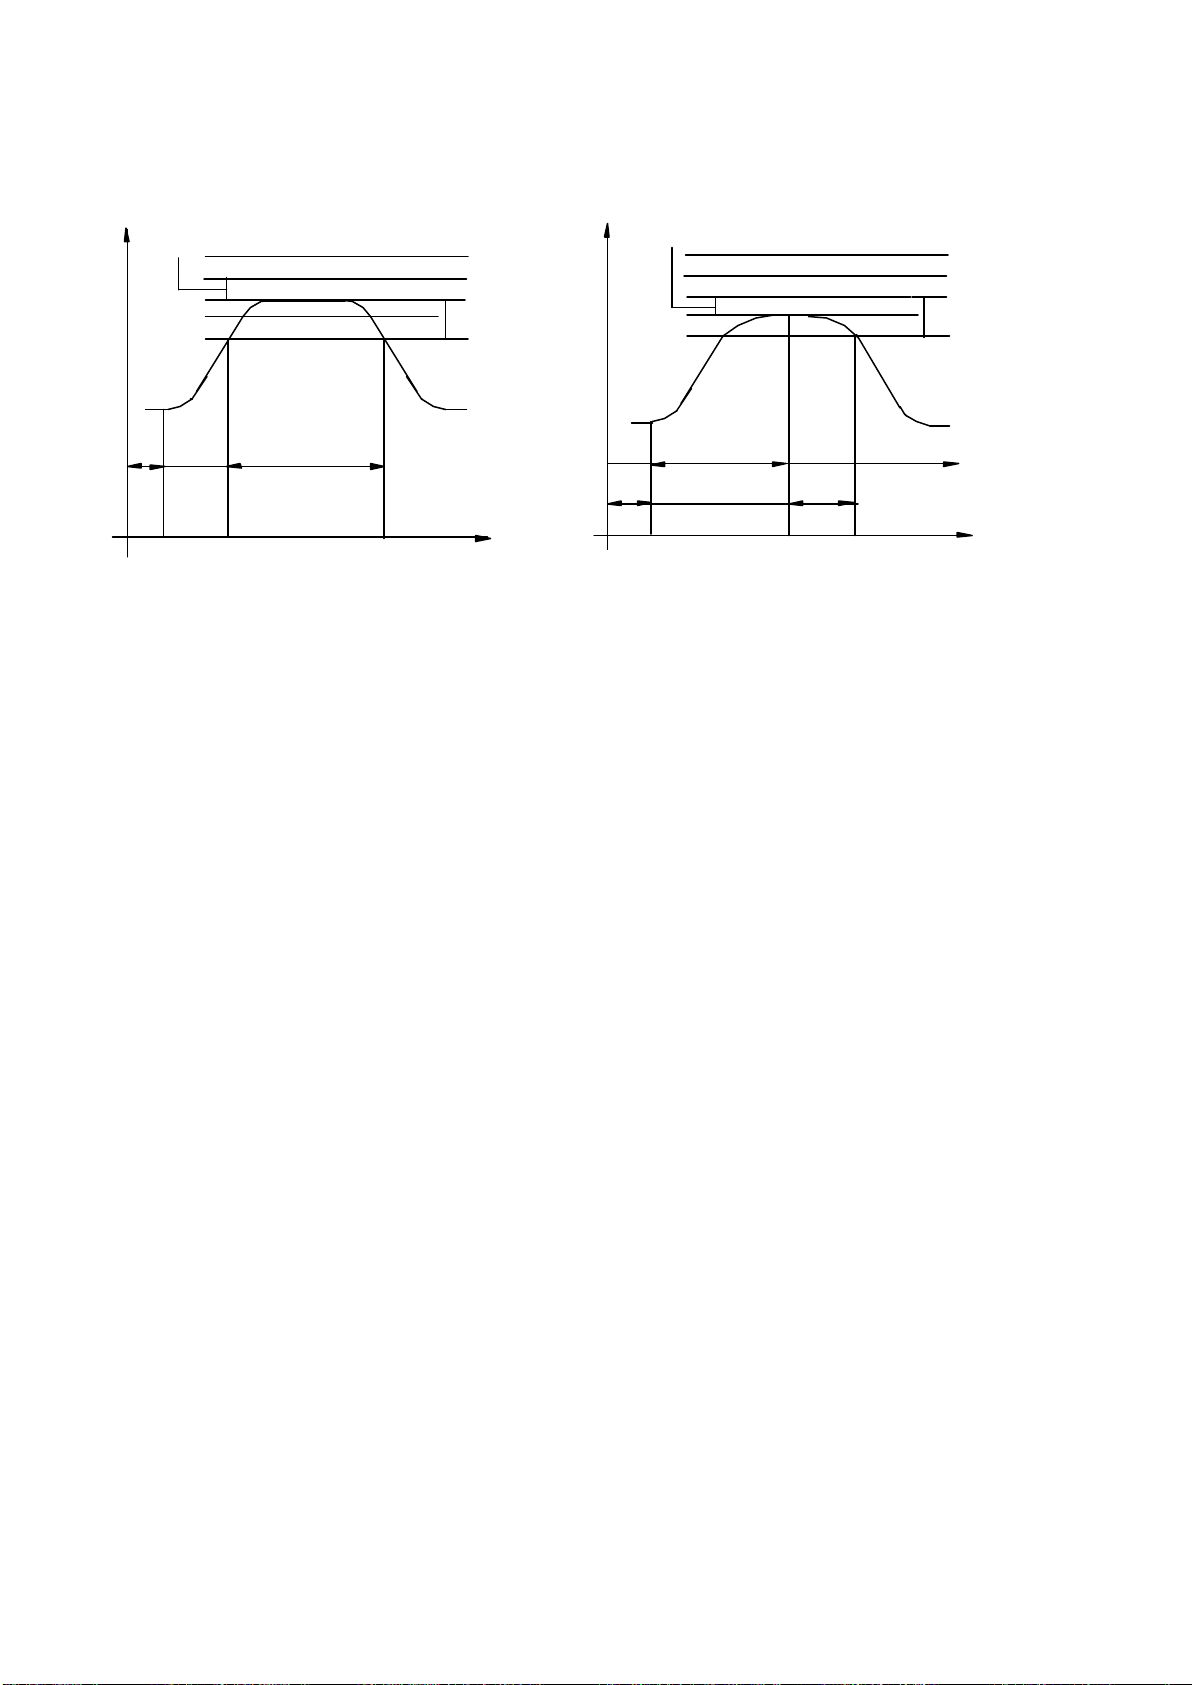
53
检测可按以下进行:
a. 到达指令值后的报警状态 b 到达指令值前的报警状态
主轴转速
开始检测的允许率 q
指令转速
报警变动率 r
转速
不检测 检测
检测
(由位置编码器检测)
时间
指令其它
转速
检测开始
报警
( 图 191919
2.7
G26
2.7
2.7
G26
G26
:返回加工原点
指令格式: G26 ; G26 X0 ; G26 Z0 或 G26 X0 Z0
G26 是坐标轴 以 G00 快速定位方式自动返回加工原点的指令
G26 代码后面无指定或全部指定坐标轴时,坐标轴将根据参数设定,全部顺序自动返回
加工原点;当 G26 代码后面指定单一坐标轴时,被指定的坐标轴将自动返回加工原点。
主轴转速
开始检测的允许率 q
指令其它
转速
)
指令转速
报警变动率 r
p
不检测检测
检测
时间
检测开始
报警
2.8
G27
2.8
2.8
G27
G27
G92
: G92
G92
设定位置复归
指令格式: G27 ; G27 X0 ; G27 Z0 或 G27 X0 Z0
G27 代码后面有无坐标轴的情况与 G26 的情况类似,返回的是 G92 设定的位置。
2.9
G28
2.9
2.9
G28
G28
:返回机械原点
指令格式: G28 ( G28 X __ Z __ ) ; G28 X0 ; G28 Z0
机床上电后首次回零要用 “ ORG ” 回零方式 。
机床上电后首次用 G28 回零,是根据参数 2201 、 2202 中设定的速度自动返回机械原
点,再用 G28 回零,不论 “ 自动方式 ” 还是 “ MDI 方式 ” 都是根据参数 2 1 01 、 2102 中设定
的速度自动顺序地返回机械原点。
G28 代码后无坐标轴,坐标轴将根据参数 2211 、 2212 中设定的先后顺序自动返回机械原
点。
2.10
2.10
2.10
G33
G33
G33
:螺纹
(((
普通 ...
锥螺纹
)))
切削
指令格式: 普通螺纹: G33 Z__ F__
;
锥螺纹: G33 X__ Z__ F__
;
F :螺距 F :螺距
螺纹切削是从检测主轴的位置编码器一转信号后开始的,不论几次切削,工件圆周上切
入点是相同的,
因此螺纹轨迹也是相同的。要求主轴的转速必须恒定,否则螺纹会产生一些偏差。切削开始
和结束部分 , 由于伺服系统的滞后会使螺距产生变化,因此指令的螺纹长度要比实际的螺纹长
Page 55
54
度长些,故要考虑切入和切出余量,具体的值查有关标准。使用 G33 ,主轴必须配脉冲编码
器。
G33 螺纹没有退尾。
:::
N30 G00 X50 Z150 ;
N40 G33 Z110 F2 ;
N50 G00 X65 ;
N60 Z150 ;
N70 X49.4 ;
N80 G33 Z110 F2 ;
N90 G00 X65 ;
N100 Z150 ;
:::
还可用英制螺纹编程: G33 X__ Z__ J__ F 25.4
J :每 25.4 mm 内的牙数 F :单位 mm
X : X 坐标值 单位 mm Z : Z 坐标值 单位 mm
:::
N70 X79.4 ;
N30 G00 X80 Z140 ;
N80 G33Z115 J19 F25.4 ;
N40 G33 Z115 J19 F25.4 ;
N50 G00 X95 ;
N60 Z140 ;
N90 G00 X95 ;
N100 Z140 ;
:::
;
2.11
2.11
2.11
径补偿来补偿所产生的误差。
刀尖半径补偿时的刀具轨迹见下图
G40
G40
G40
指令格式: G40 : G40 G00 ( G01 ) X__ Z__ ;
G40 :刀尖半径补偿取消;
G41 :前进方向上刀具在工件的右侧补偿(对于前置刀架来说);
G42 :前进方向上刀具在工件的左侧补偿(对于前置刀架来说)。
加工过程中,由于刀尖 R 的存在,仅用刀具位置偏置不能满足补偿的要求,要用刀尖半
G41
///
G41
G41
G42
、 G42
G42
:刀尖半径补偿取消
G41/G42 : G41(G42) G00 X__ Z__ ; G01 ( G02 、 G03 ) X__ Z__ … ;
///
刀尖半径补偿指令
Page 56
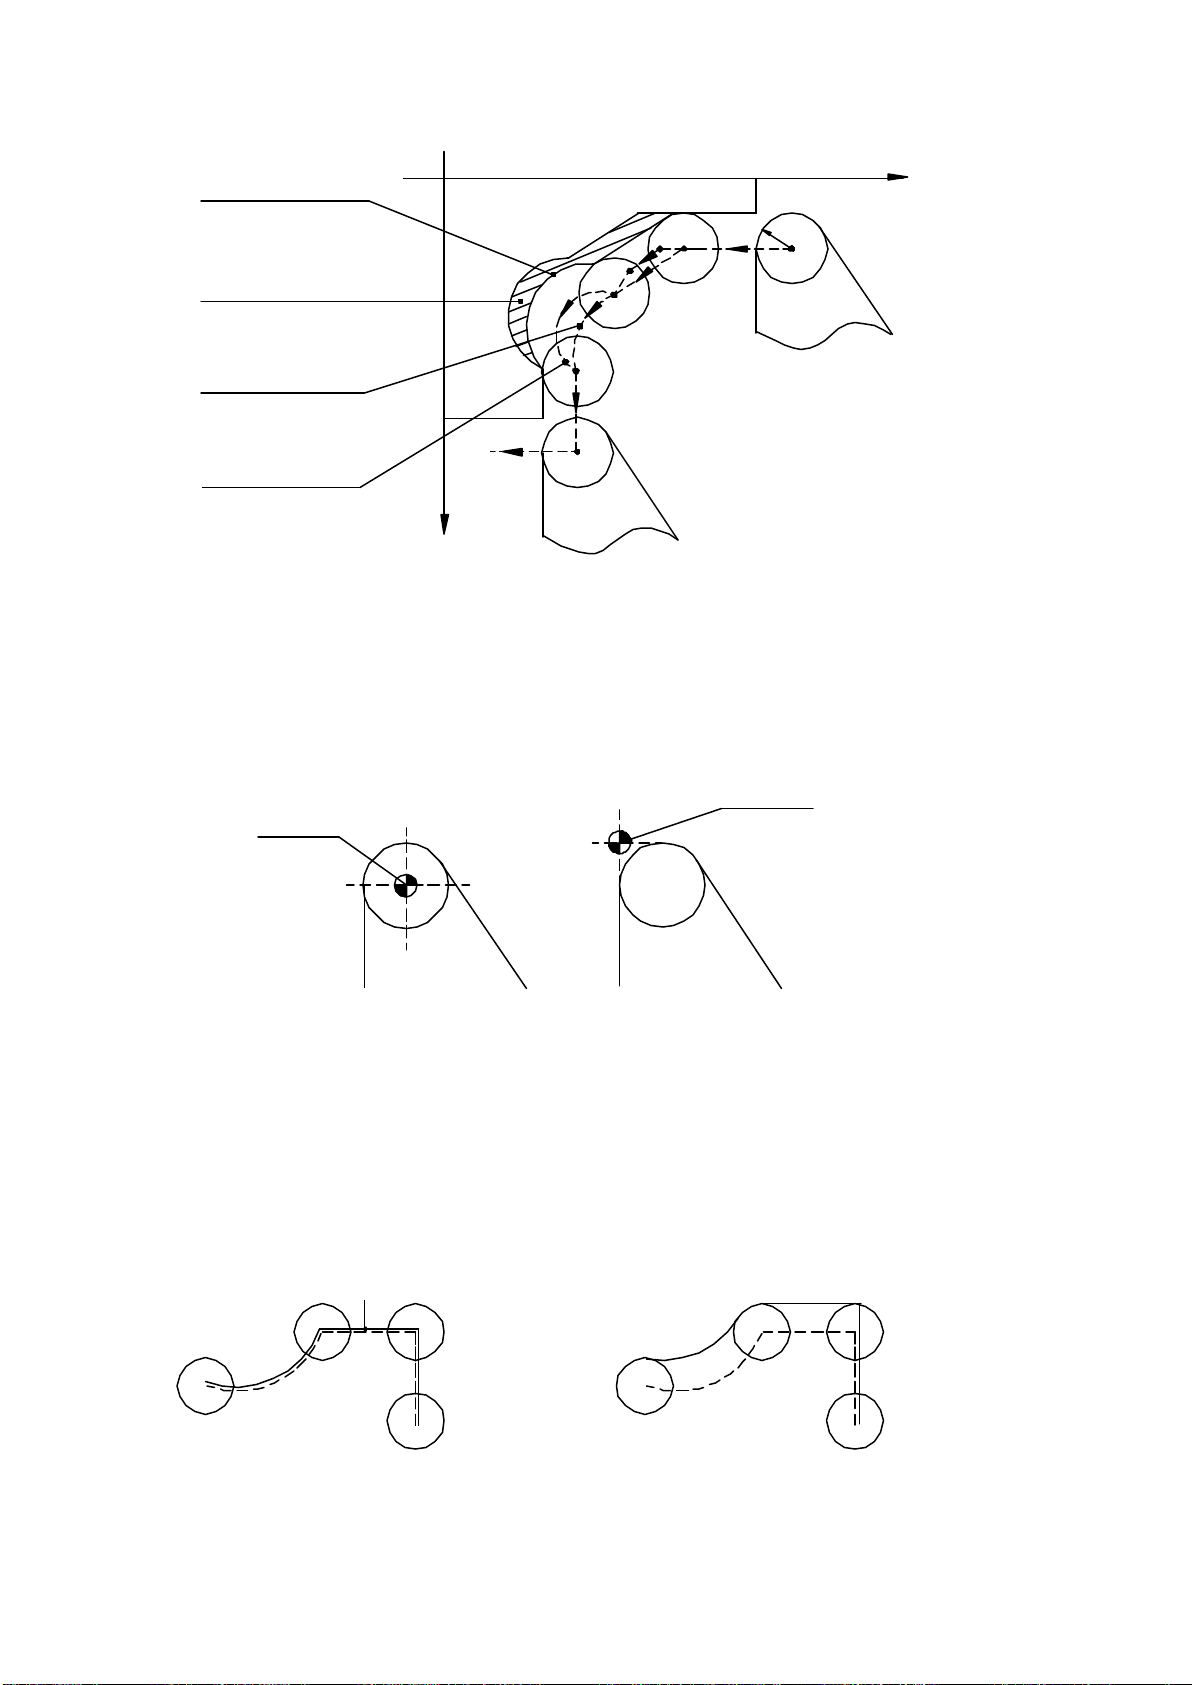
55
无刀尖半径补偿
时的加工形状
切削不足部分
补偿前轨迹
补偿后轨迹
O
R
刀尖
Z
X
2.11.1
2.11.1
2.11.1
始位置要比把假想刀尖设在起始位置要困难得多,因而提出假想刀尖的方法。
当刀具设定在起始位置时,位置关系见下图
假想刀尖
假想刀尖实际上是一个不存在的点见下图, A 点为假想刀尖。把实际刀尖的中心设在起
使用刀具中心编程时的刀具轨迹见下图示
( 图 202020
起始位置
)
起始位置
A
使用刀尖中心编程时 使用假想刀尖编程时
( 图 222
111
)
无刀尖半径补偿时,刀尖
中心轨迹与编程轨迹相同
编程轨迹
有刀尖半径补偿,切削时
无过切和切削不足的现象
编程轨迹
起刀起刀
刀尖半径
中心轨迹
( 图 222
222
)
刀尖半径
中心轨迹
Page 57
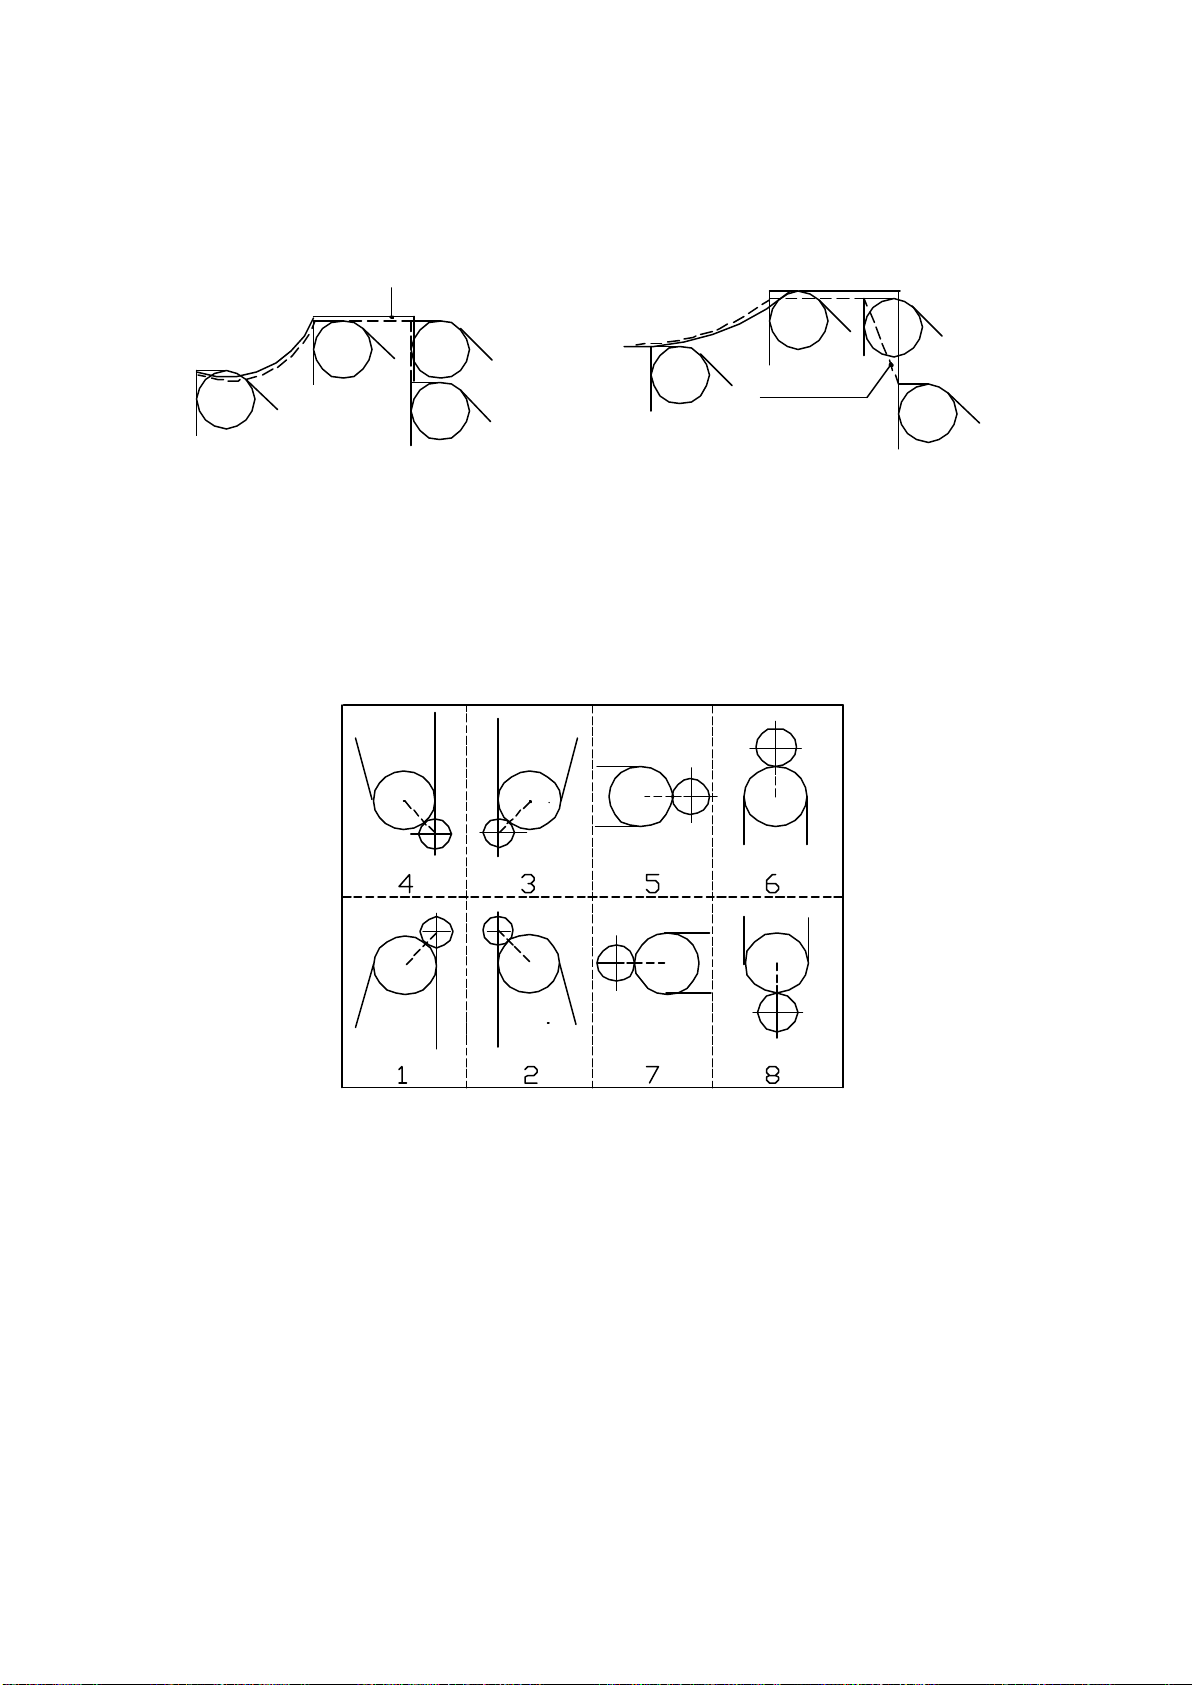
56
使用假想刀尖编程时的刀具轨迹见下图示
无刀尖半径补偿,假想
刀尖轨迹与编程轨迹相同
2.11.2
2.11.2
2.11.2
重合时使用
假想刀尖的方向
假想刀尖的方向是从刀尖中心看刀尖,由切削时刀具的移动方向决定的。
假想刀尖的方向,见下图的 8 种类型所示。
有刀尖半径补偿,切削时
无过切和切削不足的现象
编程轨迹
起刀
假想刀尖
轨迹
(
假想刀尖 0 与 9 型是在刀尖半径中心与起点
)
编程轨迹
假想刀尖
轨迹
( 图 222
起刀
333
)
( 图 222
注: ① G41/G42
举例说明
程序如下
N30 G00 G42 X 50 Z0 ;
N40 G01 X70 Z – 15 F150 ;
N50 W – 35 ;
N60 X100 W – 9 ;
N70 G00 G40 X160 Z200 ;
G41/G42
G41/G42
有足够位置偏移。
G41/G42
② G41/G42
G41/G42
③ 用 G40
(
见下图
:::
:::
指令要加在有插补功能的 GGG
指令不能与 MMM
G40
G40
刀尖半径补偿取消指令来取消补偿功能
)
:
、 SSS
、 TTT
444
)
指令程序的前一节程序中,且要保证刀具
指令写在一个程序段中。
Page 58
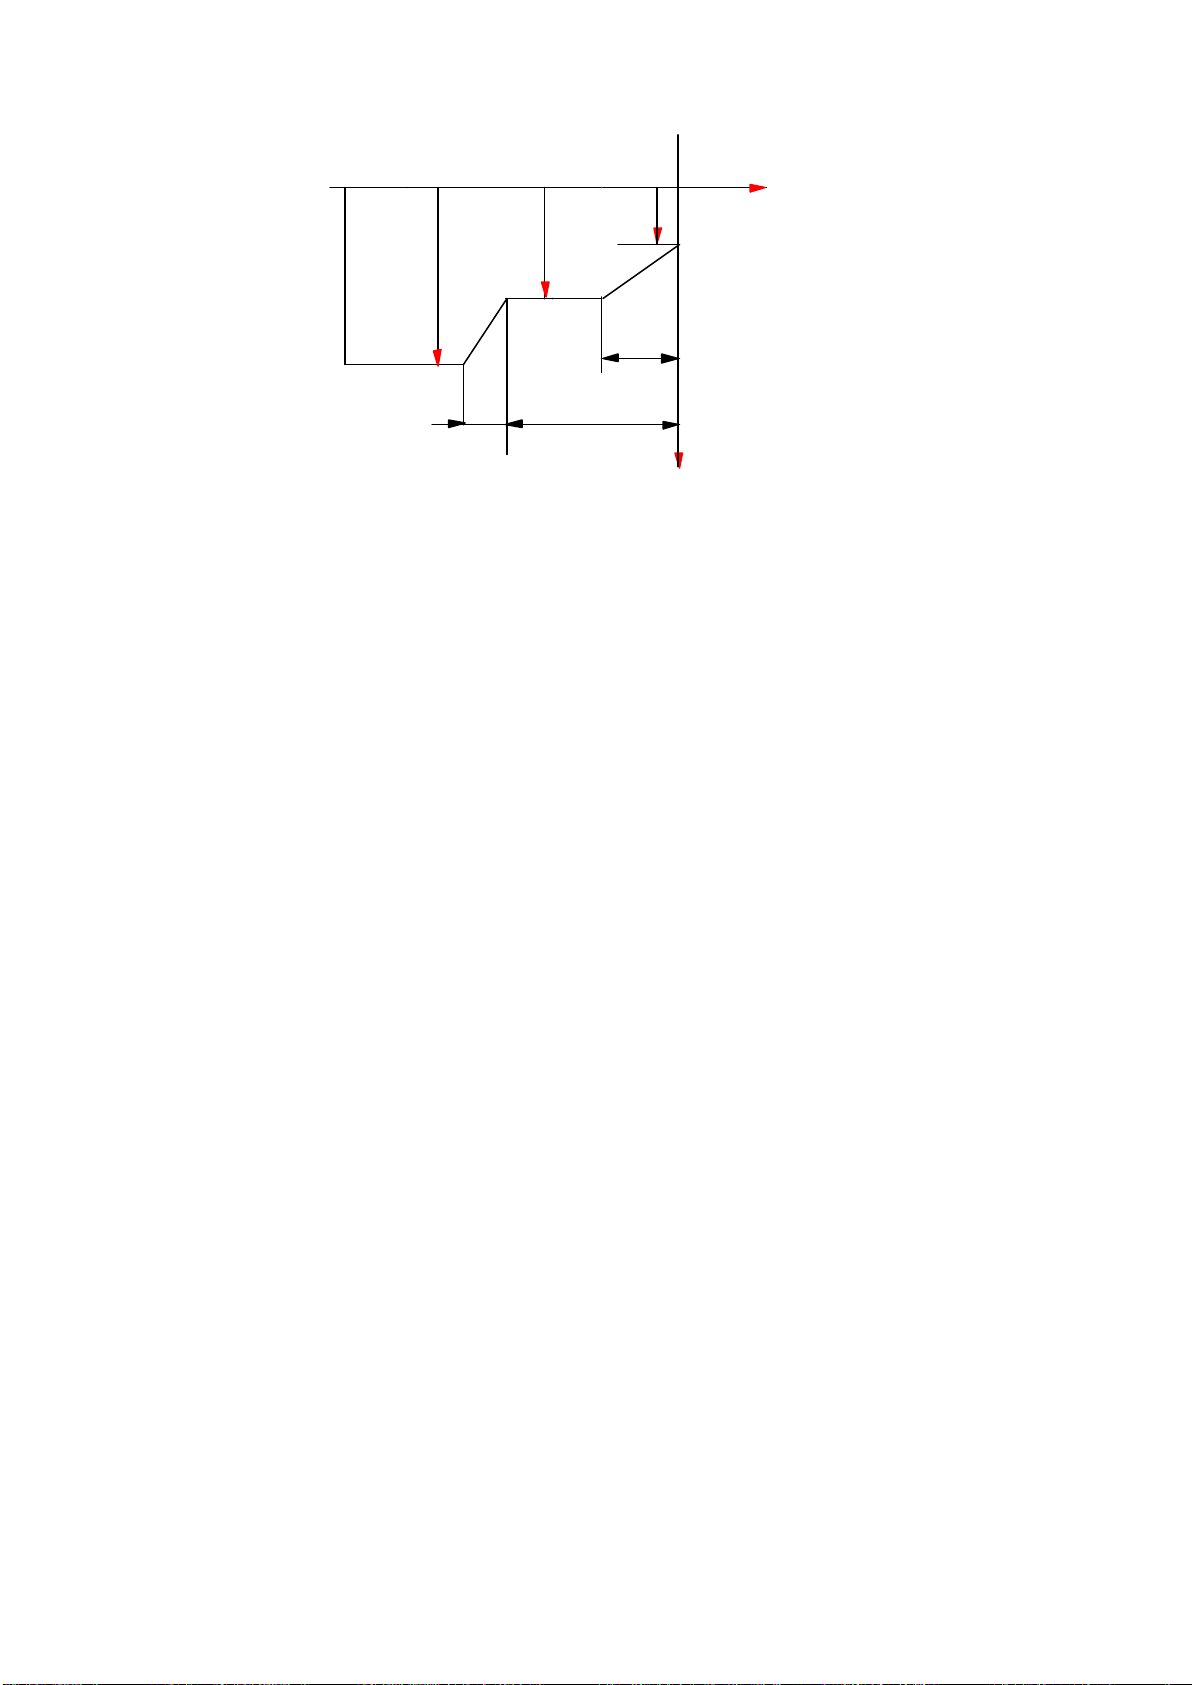
57
o z
50
70
100
-15
9 -50
x
( 图 222
.12
222
可与其它移动
指令同时使用。
2.13
2.13
2.13
G50
.12
.12
G50
G50
:返回刀具交换位置
指令格式: G50
G50 是指定坐标轴以 G00 快速方式自动返回刀具交换位置,该位置由参数设定。 G50 不
G53
/G54
G53
G53
/G54
/G54
G53 的指令格式: G53
G54 ~G59 的指令格式: G54 (或 G55 , G56 , G57 , G58 , G59 )
G53 用来取消 G54 , G55 , G56 , G57 , G58 , G59 , G92 的模态指令状态
系统具有六个工件坐标系, G54~G59 可选择其中任意一个坐标系。
工件坐标系是由机床原点到各工件坐标系零点的绝对距离(加工零点偏置)。
该指令设定值在用户参数中设定,设定范围为 0~99999.999 。
该指令设定值是模态指令,即在指定下一个工件坐标系前,工件坐标系将一直保持。
假设参数设定如下:
G54 偏置设定 : Z : 0 G55 偏置设定: Z : 30.
G56 偏置设定 : Z : 80 G57 偏置设定
G58 偏置设定 : Z : -20 G59 偏置设定
~G59
~G59
~G59
: 加工坐标系设定取消
555
)
///
加工坐标系设定
::
Z : 100.
:
Z : -100.
111
~~~
666
N10 G55 ; ( G55 工件坐标系设定)
N20 G90 G0 0 Z -100 ; Z 轴实际移动
N30 G01 Z20 F100 ; Z 轴实际移动 120 mm
N40 G00 Z0 ; Z 轴实际移动
N50 G56 ; ( G56 工件坐标系设定)
N60 G01 Z -100 F150 ; Z 轴实际移动
N70 G54 ; ( G54 工件坐标系设定)
N80 M30 ;
-
70 mm (相对 G55 工件原点距离)
-
20 mm
-
50 mm (相对 G56 工件原点距离)
Page 59
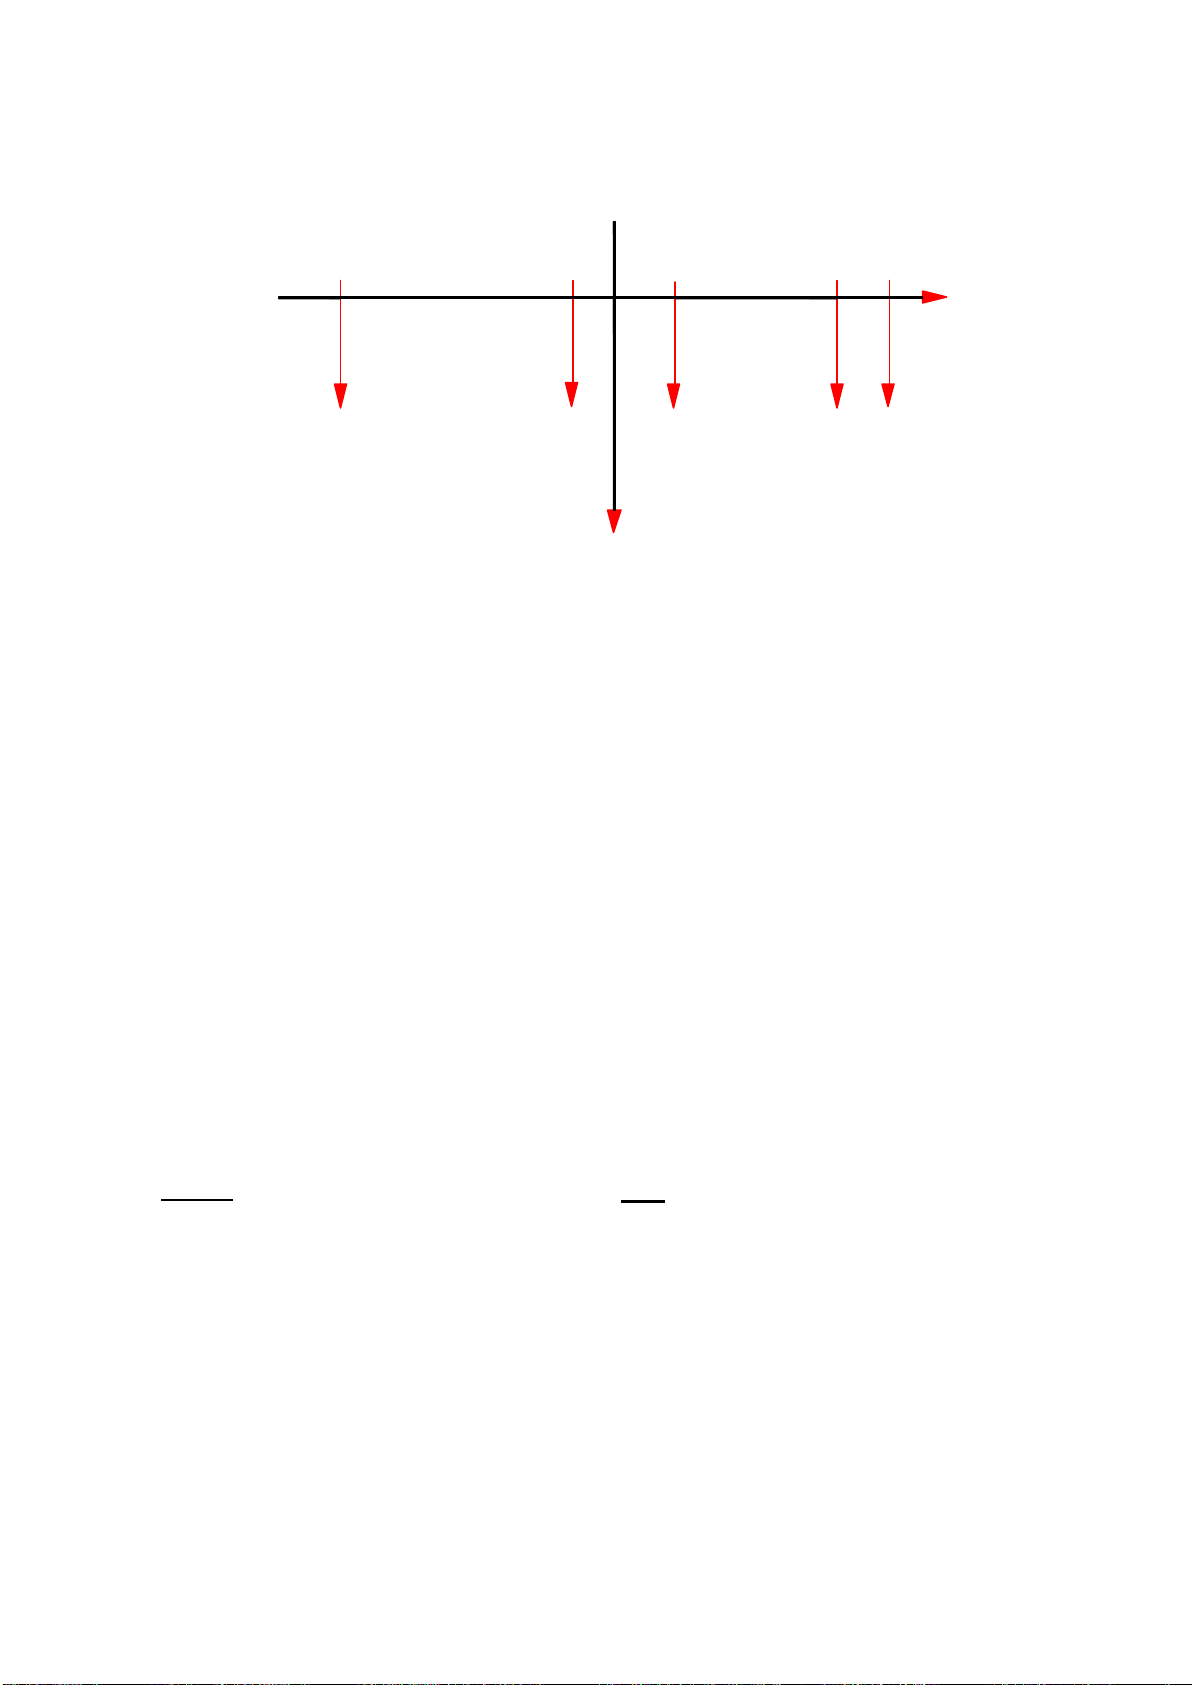
58
机械坐标系
G54工件坐标系
-100
G59工件
坐标系 坐标系
.14
222
用
内部使用
除运算以及条件比较 . 判断和内部循环。
以用参数中的变量
G60~G62
.14
.14
G60~G62
G60~G62
指令格式
尺寸范围
G60 ~G62 固定循环程序包括 A. B. C. D. E. L. R. U. V. W , 10 个外部宏指令
)
, 可以自行调用或编辑
)
可以自行调用或编辑。 G60 ~ G62 固定循环程序可以实现程序或宏指令的加 . 减 . 乘 .
此外 , 参数也可以用同样的变量分别给 G60 、 G61 、 G62 设定 , 主程序中未指定的变量 , 可
从主程序中退出后变量就没有用了,以前的最后状态不能保持。
还可以向变量输入值、式子作为地址的值,用变量等的值还可以进行条件比较。
① . P=10.05 : 直接给变量输值
② . Q= ( A+B ) – ( D
③ . JMP N110 B ≥ O + L : 条件比较
④ . G01 X(C) Z(A * 2) : 用变量指定值
:用户宏程序
:
G60 (G61 ,G62
:
-9999.999 ~ +9999.999
(
主程序中的指定优先
)
A__ B__ C__ D__ E__ L__ R__ U__ V__ W__
;
G60 ~G62 固定循环程序还包扩 O , P , Q , 3 个内部宏指令
/
E ) : 用式子向变量输值
-20
G58工件 G56工件
( 图 222
)
。
30
0
G55工件
坐标系
666
)
坐标系
100
80
G57工件
坐标系
;
(
主程序中使
(
宏程序
以螺纹切削为例说明如下:
主程序
:
N20 G00 G95 X280 Z125 ;
N30 G60 A48 ; 调 G60 用户宏程序
N40 G60 A47.5 ; 调 G60 用户宏程序
:
N110 M05 ;
N120 M30 ;
G60
G60
G60
( AAA
、 BBB
、 CCC
、 DDD
是外部宏指令)
N10 G00 X ( A ) ; 快进到 X ( A )处
N20 G33 Z ( B ) F ( C ) ;螺纹切削
N30 G00 X ( D ) ; 快退到 X ( D )处
N40 Z ( B+35 ) ; 快退到 Z ( B+35 )处
M99
N50 M99
M99
; 宏程序结束并返回
参数 G60 中的地址值: B90 C2.2 D70
Page 60
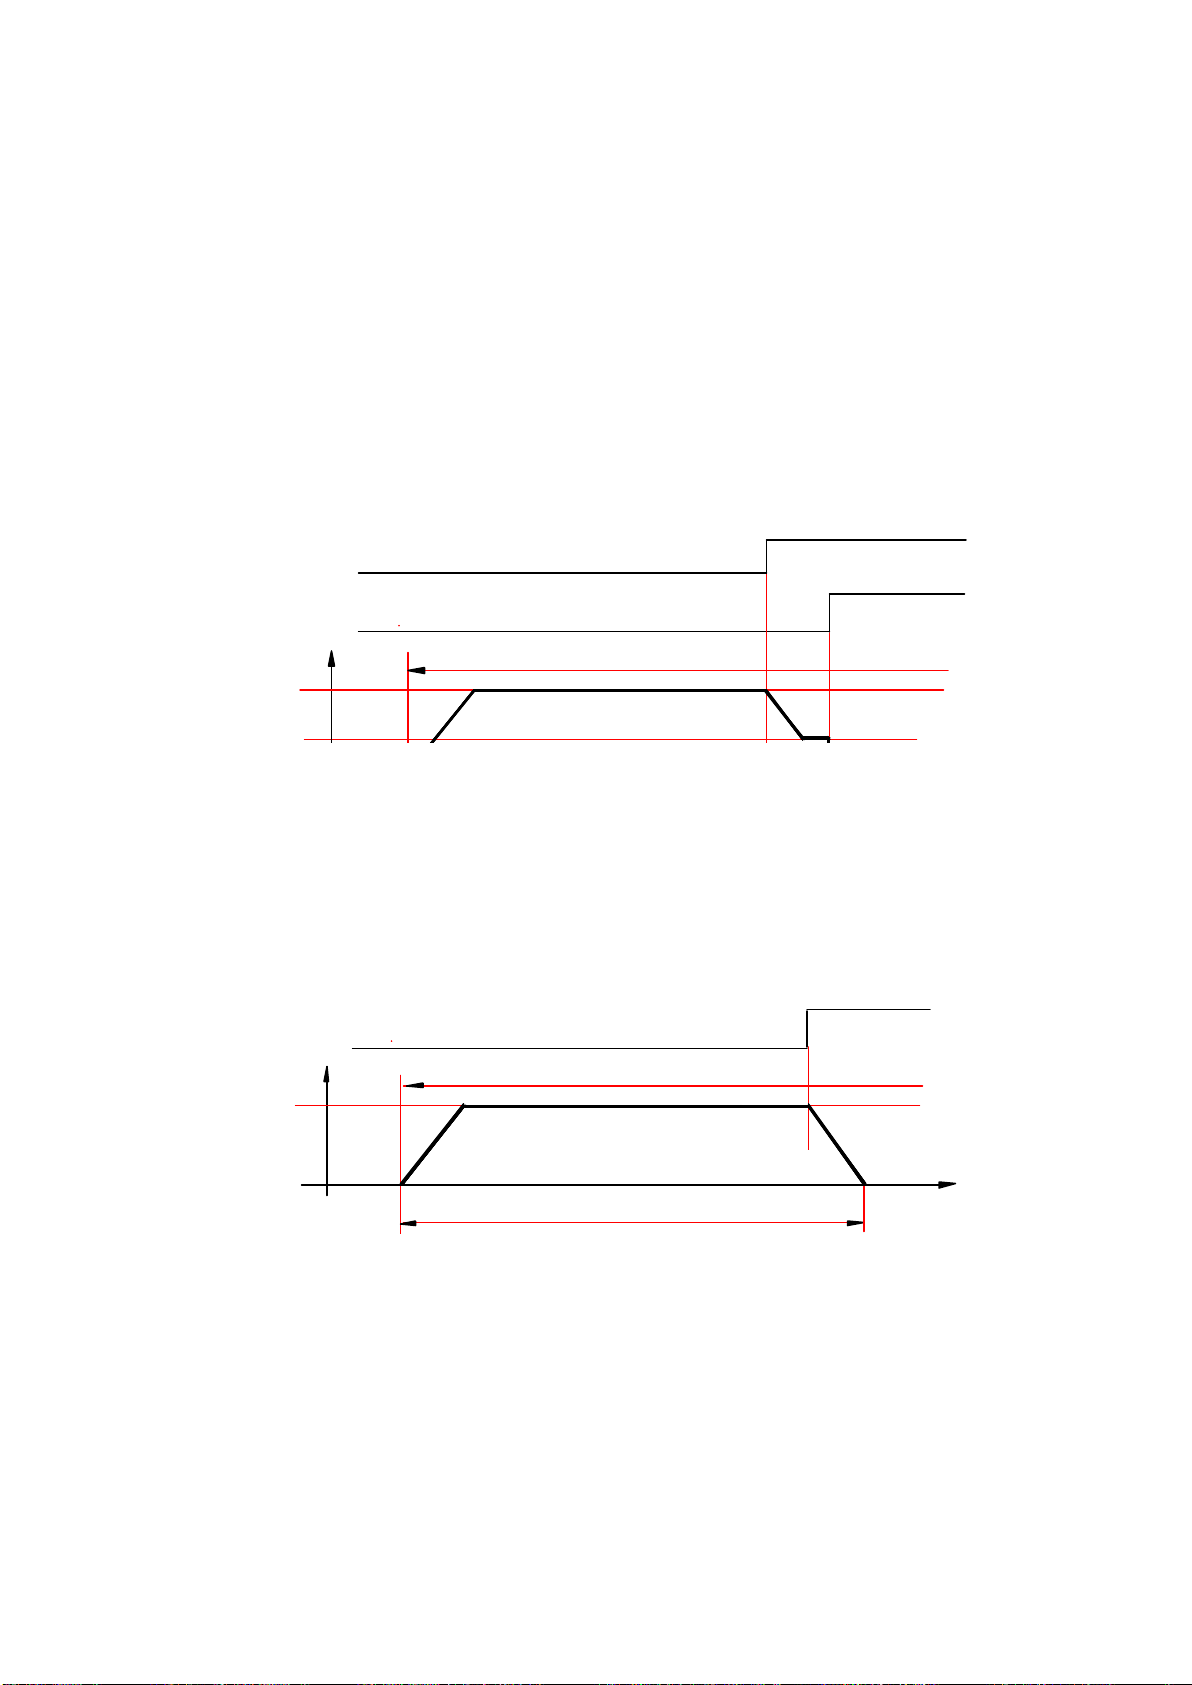
59
.15
222
快速进给移动。当 PMC 所指定的外部减速信号输入后,自动减速,当外部停止信号输入后相
应坐标轴进给停止。如果在外部减速信号输入前,相应坐标轴快速进给的移动量完了时,该
程序段完成。
PMC 所指定的外部停止信号输入后,自动减速停止。
量为 0 ,程序段完成。
G63
.15
.15
G63
G63
G63 指令所指定的坐标轴 , 根据 G00 的参数所设定的快速进给速度及给定的移动量,进行
G64 指令所指定的坐标轴根据程序中的进给速度及给定移动量,进行加工进给移动。当
如果在外部停止信号输入前,相应坐标轴加工进给的移动量完了时,程序剩余距离移动
G63外部减速输入信号
G64外部停止输入信号
G64
///
G64
G64
:外部减速(快速)
///
外部停止(工进)
[[[
特殊功能(专机)指令
]]]
G00快进速度
G63定位速度
G64外部停止输入信号
G01进给速度
速度
速度
给定移动量
实际移动量
( 图 222
给定移动量
实际移动量
时间/移动量
777
)
时间/移动量
( 图 222
2.16
2.16
2.16
削,此功能叫镜像加工。由于使用了该功能,两个刀架间的距离用参数设定。
见 图 292929
G68
/G69
G68
G68
/G69
/G69
指令格式
G68 指定后,坐标系移向工作台侧,与程序指令的 X 轴的符号相反,可以进行对称切
,刀架间的距离设定为 200 。
:镜像接通
::
G68(G69) T____
///
取消
;
888
)
Page 61
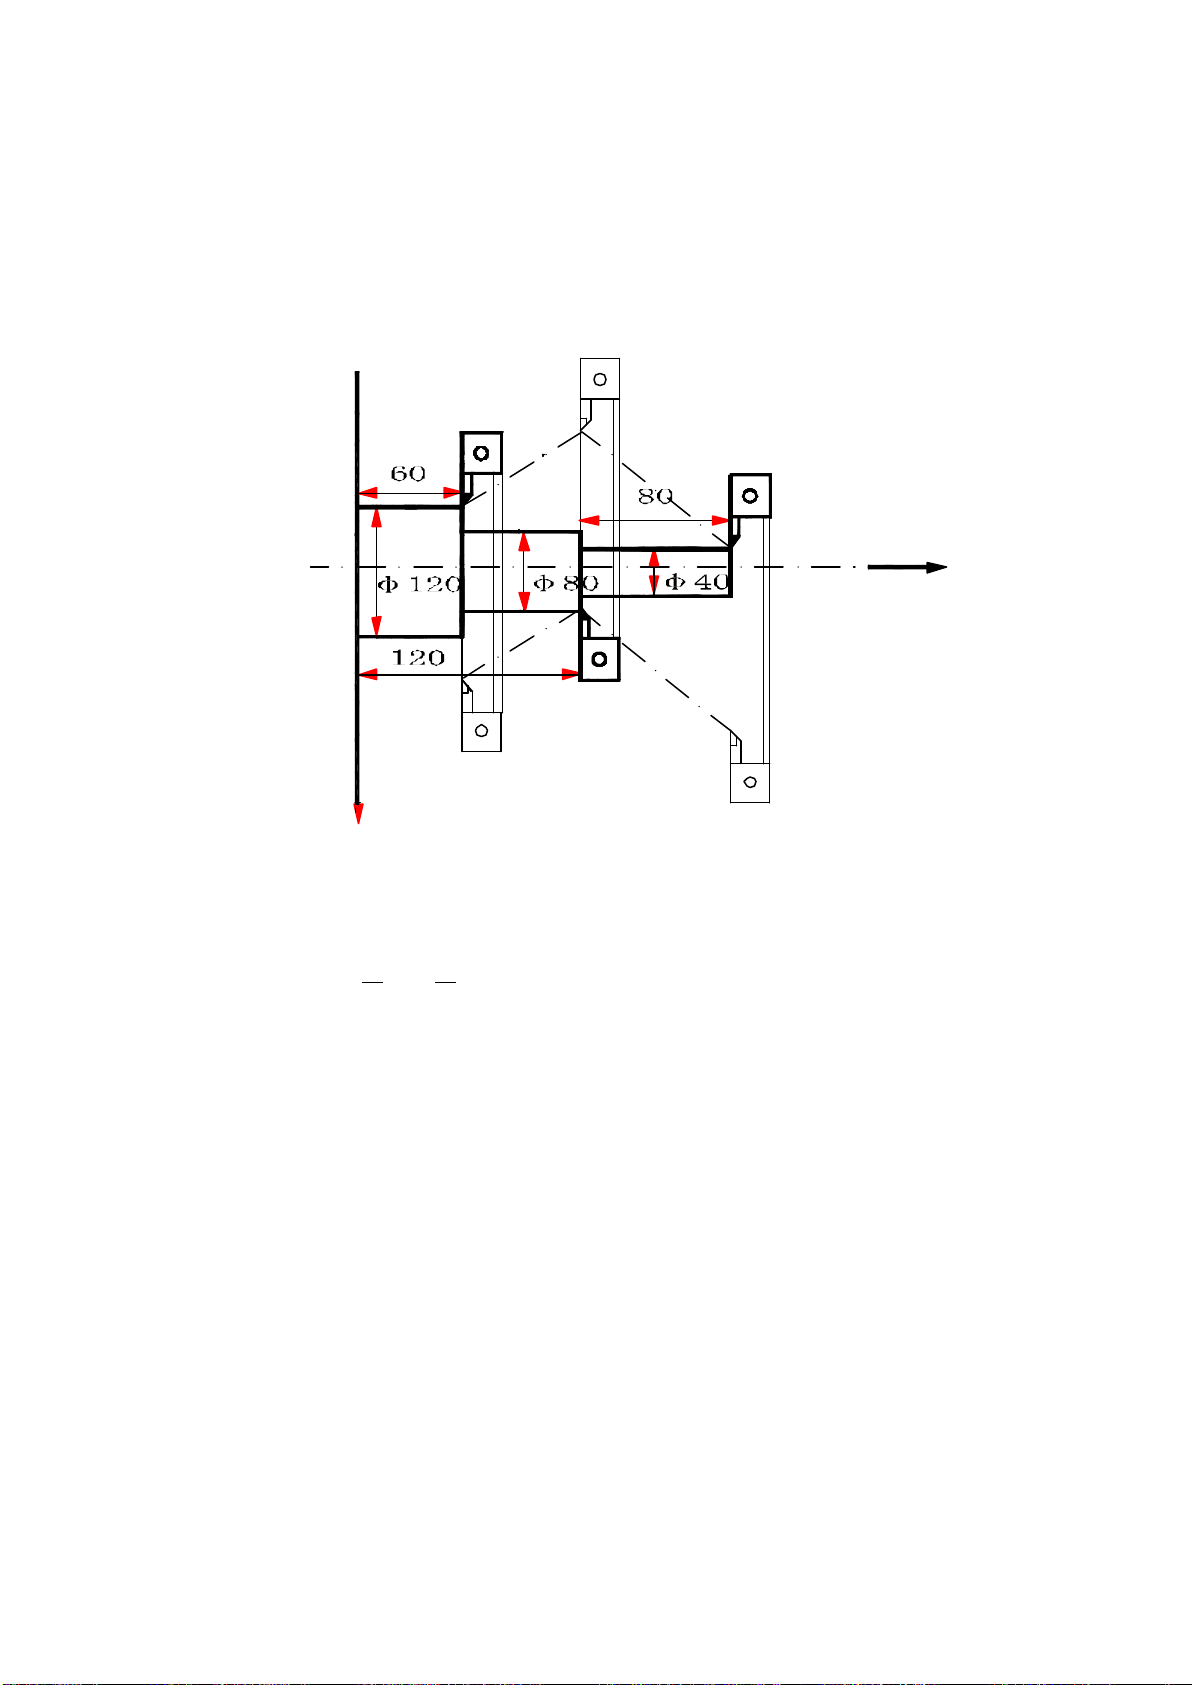
60
X40 Z320 T0101 ; 刀架 Ⅰ 定位在 A 处
G68 ; 仅在刀架 Ⅰ . Ⅱ 之间( 200 )偏移坐标系,镜像接通。
X80 Z200 T0202 ; 刀架 Ⅱ 定位在 B 处
G69 ; 仅在刀架 Ⅰ . Ⅱ 之间( 200 )偏移坐标系,镜像取消。
X120 Z80 T0101 ; 刀架 Ⅰ 定位在 C 处
C
O
X
.17
222
注意如下事项( G77.G78.G79
G70
.17
.17
G70
G70
:精车循环
指令格式
在 G71, G72, G73 进行切削时 , 可用 G70 指令进行精加工。
ns
:::
nf
:::
精加工循环程序段的最后一节的程序号。
通常情况下 G70 与 G71 或 G72 或 G73 配合使用。
下述的 G71.G72.G73
① ...
② ...
③ ...
在切削复合循环的程序段中(包括 G76
④ ...
循环指令( G77.
A.A.A.
B.B.B.
C.C.C.
D.D.D.
:
G70 NS(ns)NF(nf
精加工循环程序段的第一节的程序号。
G71.G72.G73
G71.G72.G73
G77.G78.G79
G77.G78.G79
G70.G71.G72.G73
在 G70.G71.G72.G73
G70.G71.G72.G73
G41.G42.
G41.G42.
G41.G42.
G71.G72
G71.G72
G71.G72
的参数,都必须正确指定。
键后,再进行如下的操作(一项或几项),程序必须从头开始执行。
MANU
MANU
MANU
MDI
MDI
MDI
手脉操作 (移动刀架) ;
程序中 “ 跳转 ” 标记的切换 ...
换 ;
等的 GGG
NS__
的 “ NS__
NS__
G77.
G77.
( ± XXX
操作 (移动刀架 M.M.M.
(还包括后面的 G77.G78.G79
G78.
G78.
G78.
)
;
的注意事项见 ④ ,以后不再详述):
NS__
的 “ NS__
NS__
代码,其它的 GGG
NF__
NF__
NF__
” 的程序段中不能指定 R.C
G79.
G71.
G79.
G79.
G71.
G71.
±
ZZZ
移动刀架 …… ) ;
S.S.S.
B
( 图 222
T.T.T.
程序顺序号( NNN
999
)
G77.G78.G79
G77.G78.G79
NF__
NF__
NF__
” 的程序段中只能 G00.G01.G02.G03.G04.G40.
代码及所有 MMM
G76
G76
), NSNSNS
G72.
G73.
G72.
G72.
G73.
G73.
功能 …… ) ;
A
刀架
I
Z
刀架
等)是切削复合循环指令,需要特别
G00.G01.G02.G03.G04.G40.
G00.G01.G02.G03.G04.G40.
代码不能指定。
R.C
R.C
。
.NF.
.NF.
.NF.
X.X.X.
Z.Z.Z.
U.U.U.
W.W.W.
G76
G76
G76
)在自动循环的中途按 “ 进给保持 ”
×× )的跳越及程序号( PPP
Ⅱ
I.I.I.
K.K.K.
R.R.R.
E.E.E.
等是必要
×× )的切
Page 62
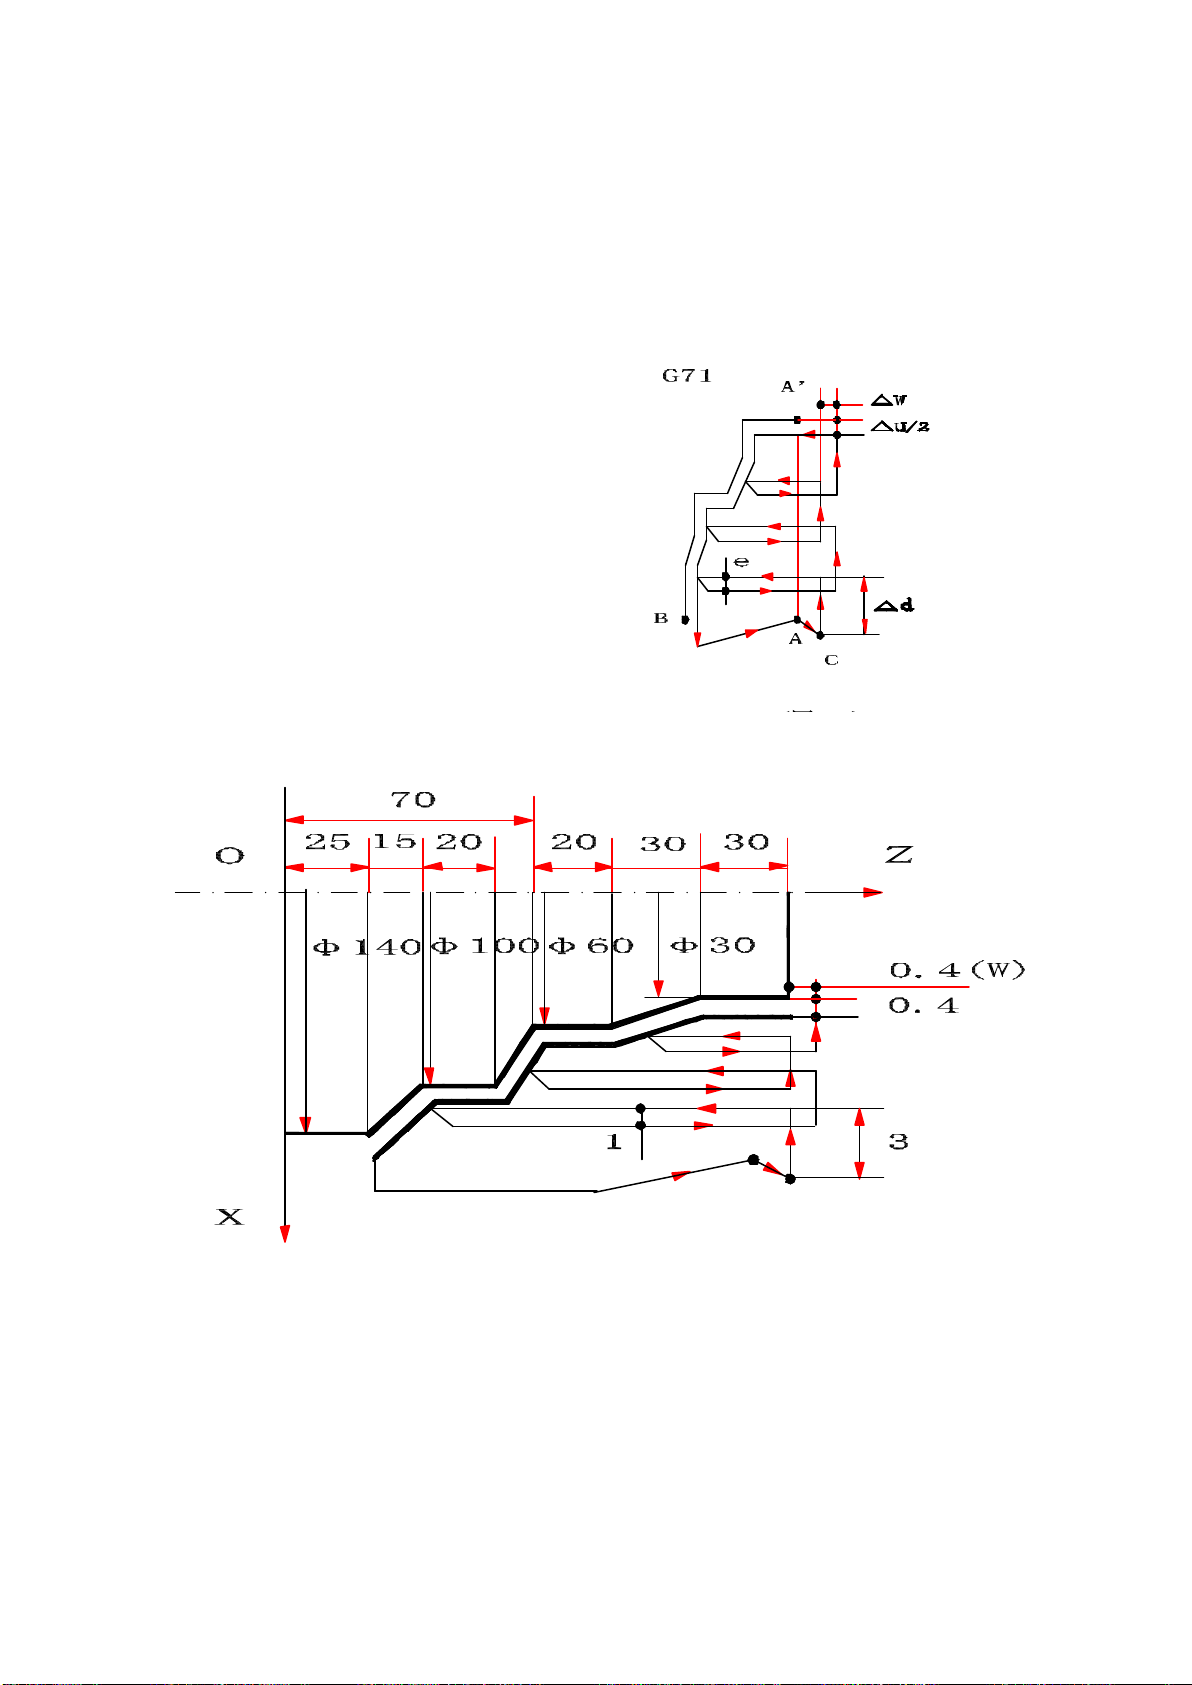
61
2.18
2.18
2.18
G71
G71
G71
:外圆(轴向)切削复合循环
指令格式
参照右图理解下述符号的意义
△ d:
e :退刀量
f
:进给速度指令
s :主轴转数指令;
t
:刀具指令;
ns :同 G70 的 ns ;
nf :同 G70 的 nf ;
△ w : Z 方向的精车余量及方向;
△ U : X 方向的精车余量及方向
:
:::
切入量;
(直径
G71 D ( △ d ) E(e) NS(ns) NF(nf) U
︰
︰
G70 NS(ns) NF(nf)
/
半径指定);
(
△ u) W( △ w) F(f) S(s) T(t)
(图 303030
)
( 图 313131
举例说明:
程序如下
(((
见图 313131
:::
)))
)
Page 63
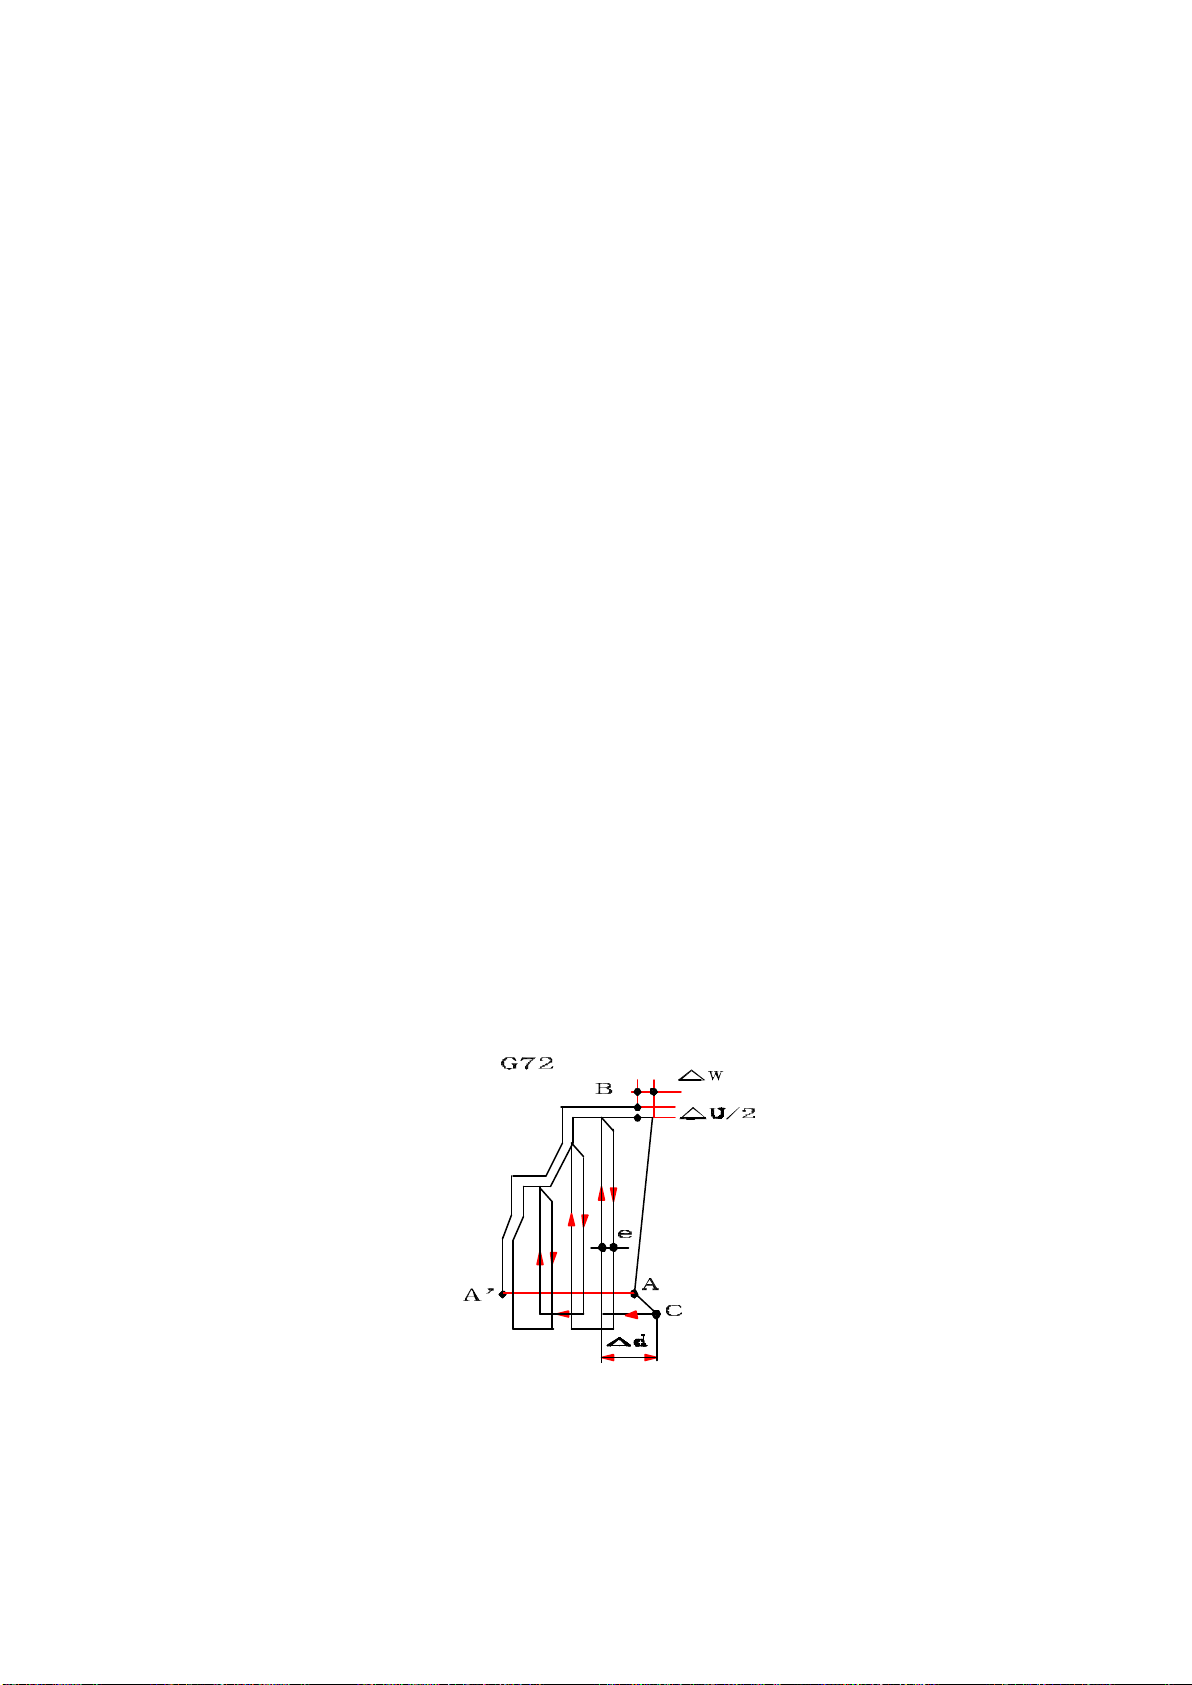
62
:::
N30 G00 X160 Z170 ;
N40 G71 D3 E1 NS50 NF110 U0.8
W0.4 F150 S700 T0101 ;
N50 G00 X30 ;
N60 G01 Z120 F80 ;
N70 X60 W – 30 ;
N80 W – 20 ;
N90 X100 Z60 ;
N100 W – 20 ;
N110 X140 W – 15 ;
N120 G70 NS50 NF110 ;
:::
2.19
2.19
2.19
G72
G72
G72
:端面(径向)切削复合循环
指令格式
参照下图理解下述符号的意义:
△ d
::
切入量;
e :退刀量;
f
:进给速度指令;
s :主轴转数指令;
t
:刀具指令;
ns :同 G70 的 ns ;
nf :同 G70 的 nf ;
△ w : Z 方向的精车余量及方向;
△ u : X 方向的精车余量及方向
:
G72 D ( △ d ) E(e) NS(ns) NF(nf) U
︰
G70 NS(ns) NF(nf)
(直径
/
半径指定);
(
△ u) W( △ w) F(f) S(s) T(t)
( 图 323232
)
Page 64
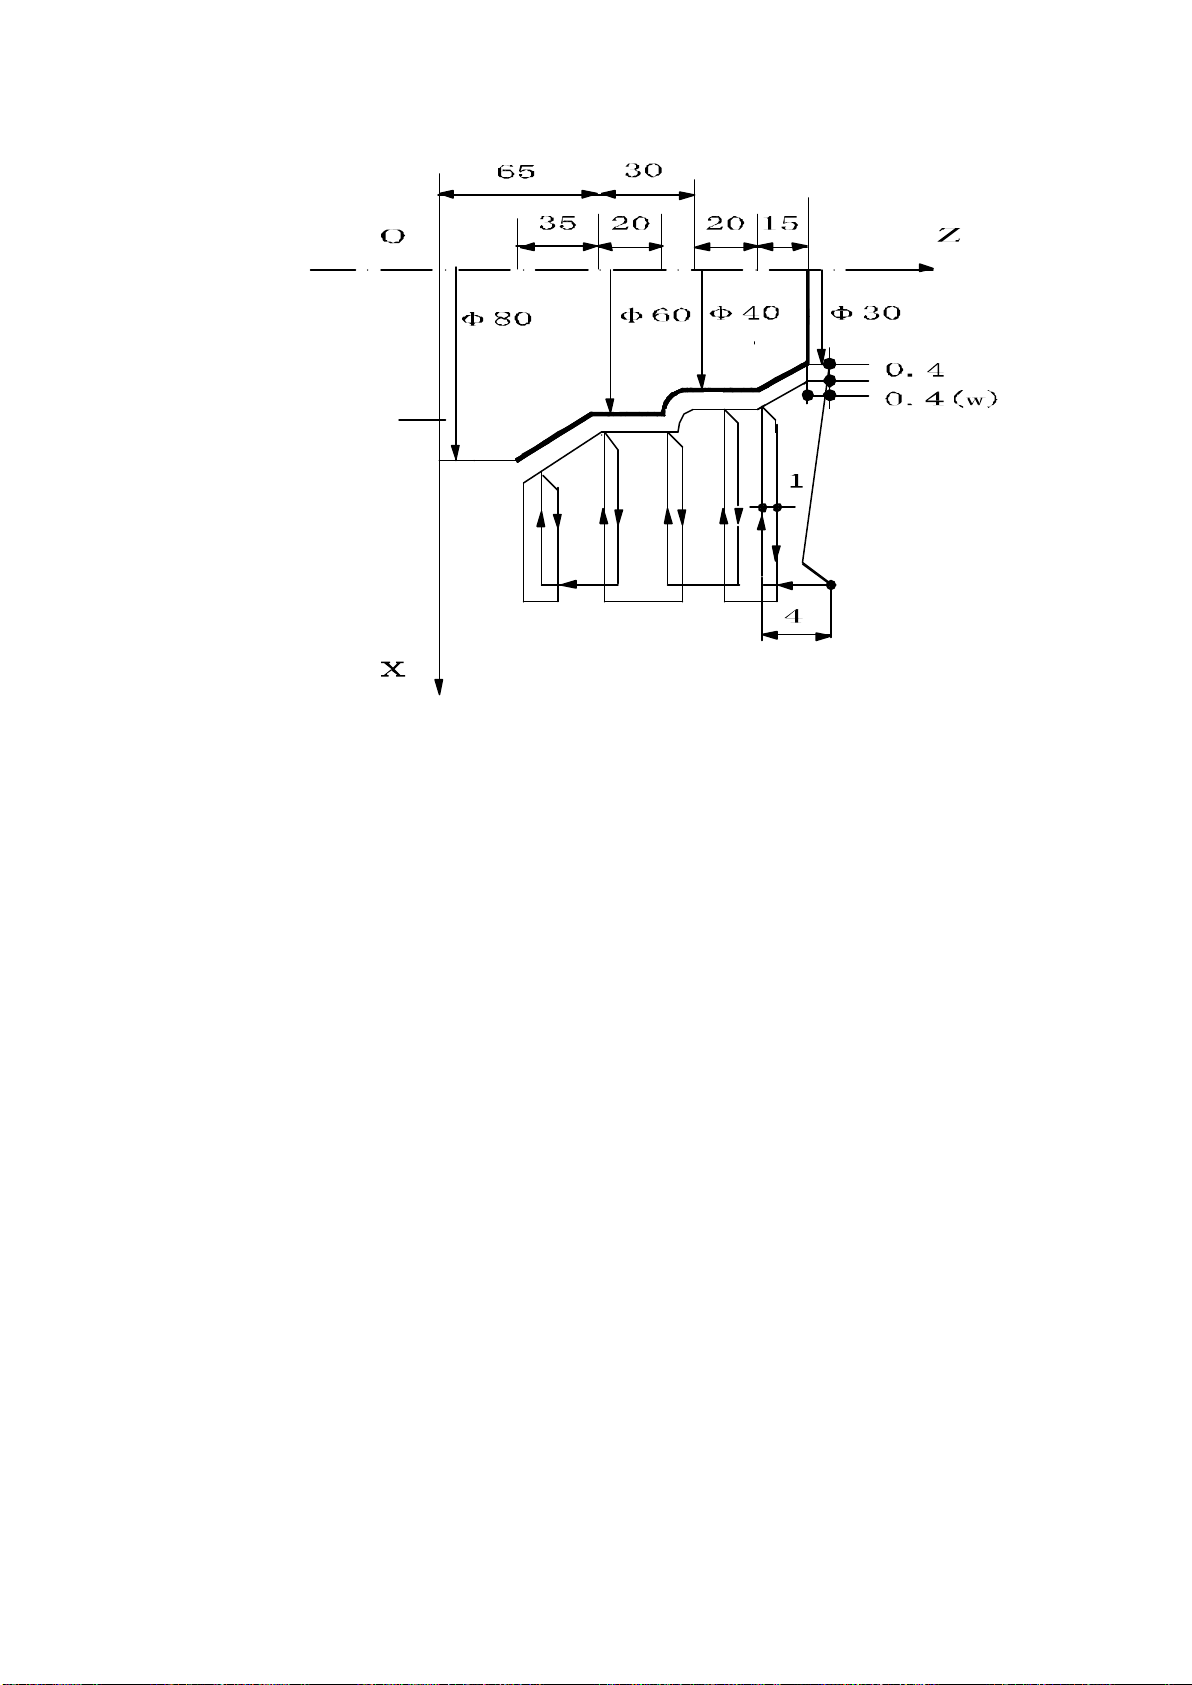
63
程序举例
N30 G00 X160 Z150 ;
N40 G72 D3 E1 U0.8 W0.4 F150 S700
T0101 NS50 NF110 ;
N50 G00 Z30 ;
N60 G01 X80 F80 ;
N70 X60 W 35 ;
N80 W 20 ;
N90 G03 X40 Z95 R10 ;
N100 G01 W 20 ;
N110 X30 W 15 ;
N120 G70 NS50 NF110 ;
:
:::
:::
( 图 333333
)
222
G73
...
202020
G73
G73
:::
指令格式 : G73 I( △
参照下图理解下述符号的意义:
△
i
: X 向总切削量及方向 , 半径指定
△ k : Z 向总切削量及方向
d :循环次数
形车(轮廓)切削复合循环
i)K( △ k) D(d) NS(ns) NF(nf) U
︰
︰
G70 NS(ns) NF(nf)
;
;
(
△ u) W( △ w) F(f) S(s) T(t)
Page 65
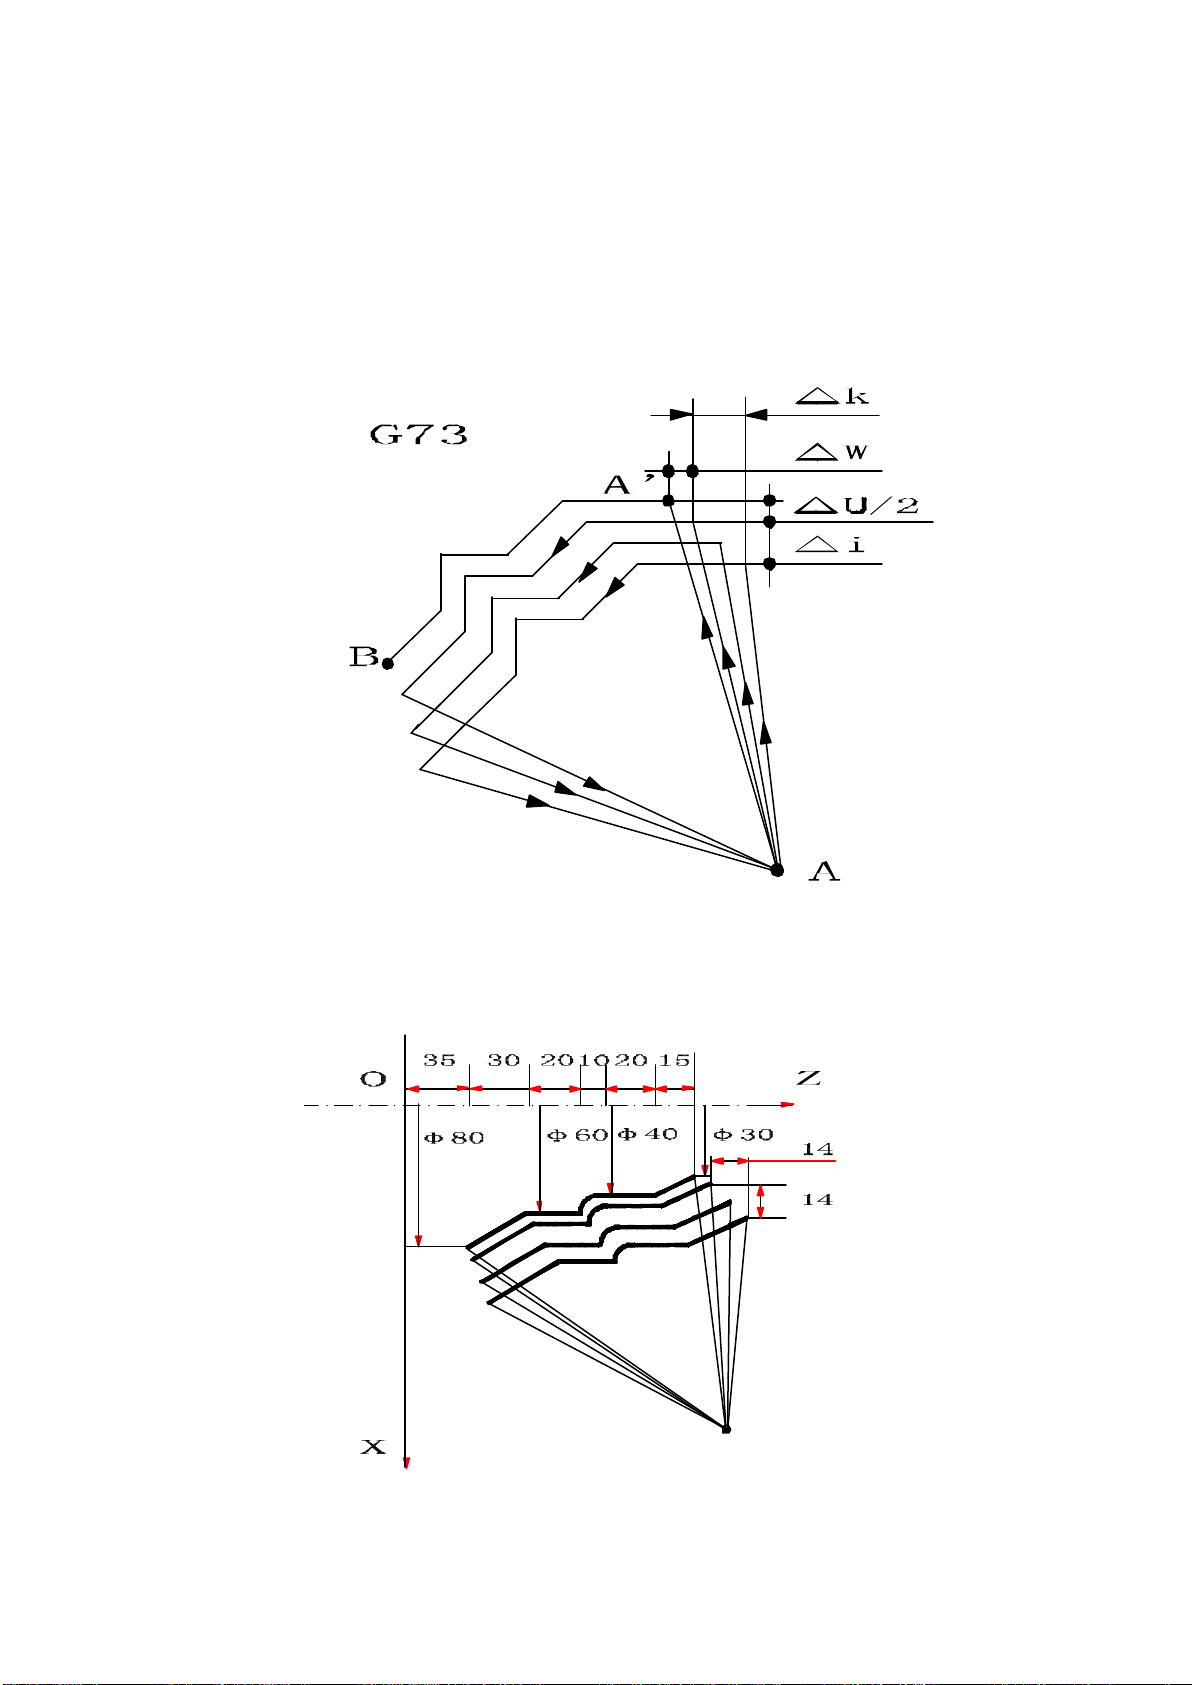
64
f
:进给速度指令;
s :主轴转数指令;
t
:刀具指令;
ns :同 G70 的 ns ;
nf :同 G70 的 nf ;
△ w : Z 方向的精车余量及方向;
△ u : X 方向的精车余量及方向
(直径
/
半径指定);
( 图 333
444
)
Page 66
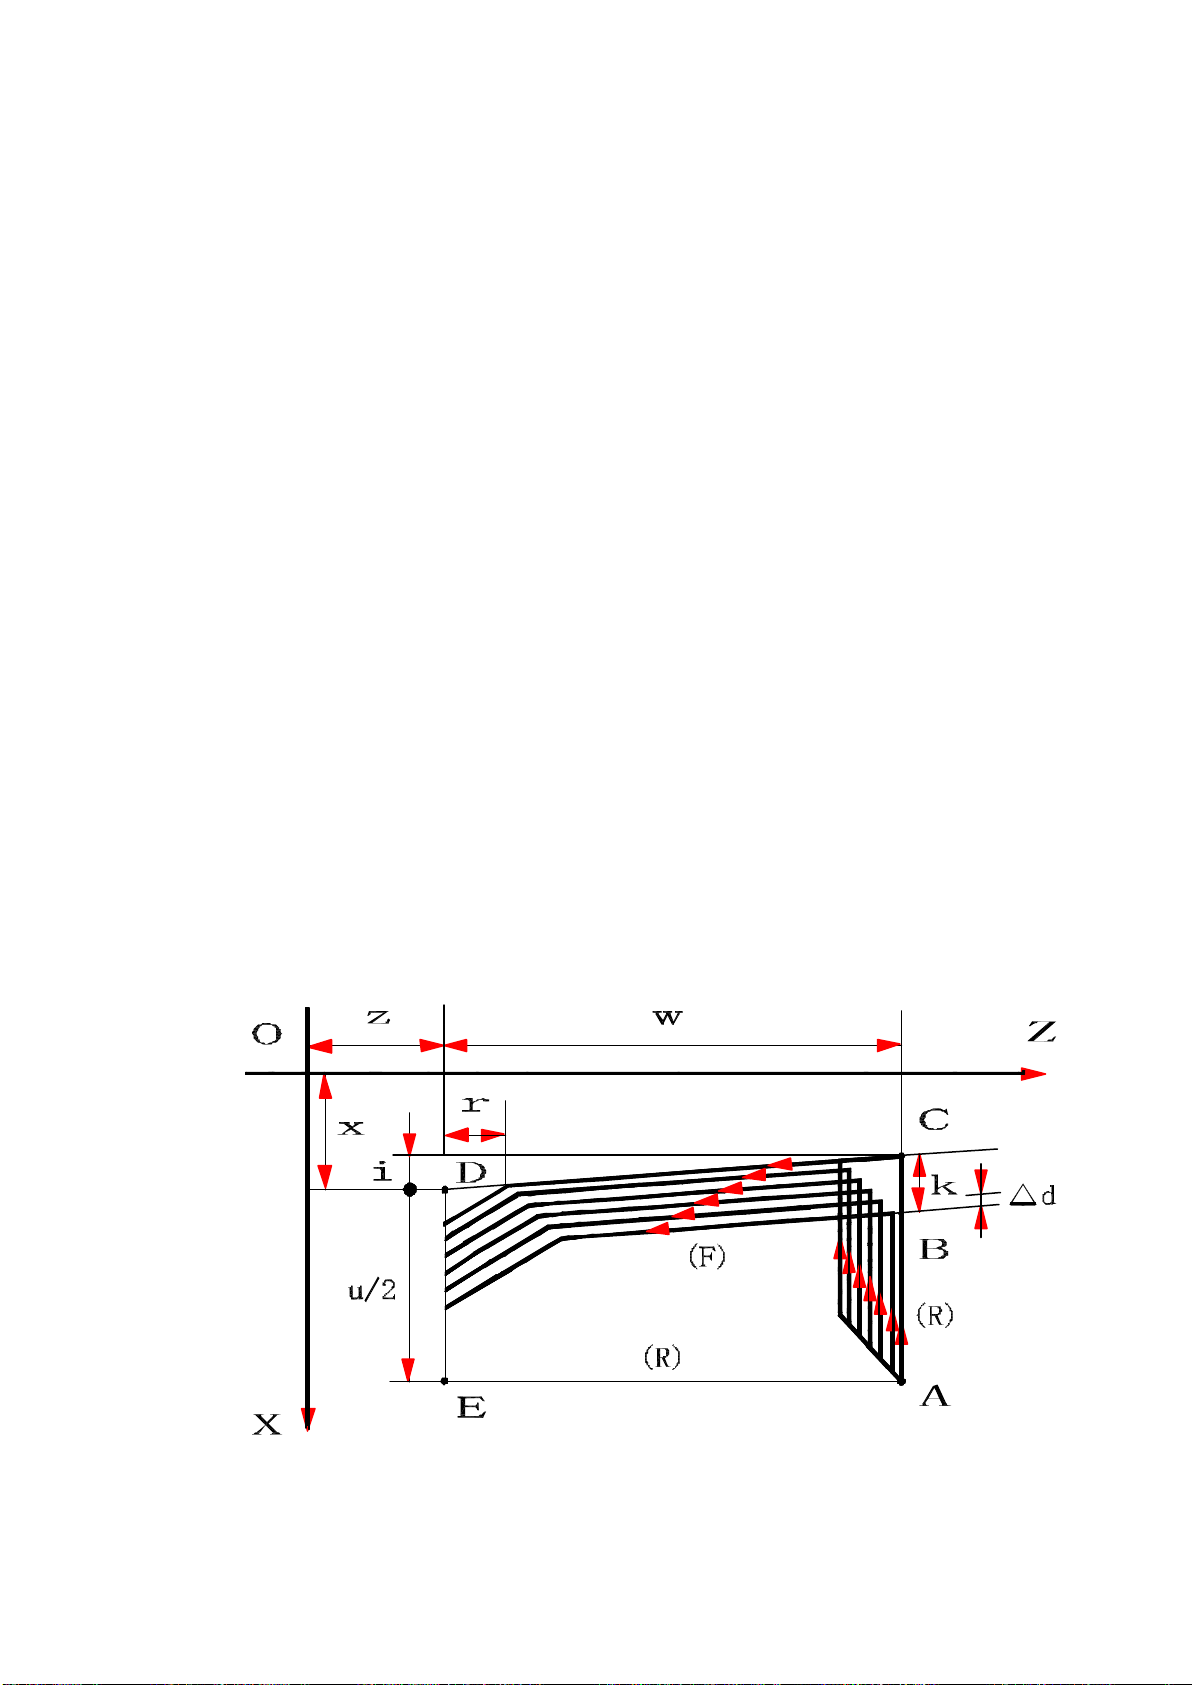
65
( 图 333
程序如下
:::
N30 G00 X100 Z130 ;
N40 G73 I14 K14 U0.8 W0.4 D3 F150 S700 T0101 NS50 NF100 ;
N50 G00 X30 Z130 ;
N60 G01 X40 W – 15 F80 ;
N70 Z95 ;
N80 G02 X60 W – 10 R10 ;
N90 G01 Z65 ;
N100 X80 W – 30 ;
N110 G70 NS50 NF100 ;
:::
:
555
)
2.21
2.21
2.21
△ dmin :最小切入量(半径值); x :螺纹终点的 X 绝对坐标(直径
G76
G76
G76
:螺纹切削复合循环
指令格式
m :最终精加工次数( 01~99 );
r
:螺纹倒角量( 000~999 ); △ d :第一次切入量(半径值) ;
a :刀尖角( 80.60.55.30.29.00 );
d :精加工余量; z :螺纹终点的 Z 绝对坐标 ;
i
:螺纹部分的半径差; u :螺纹终点的 X 相对坐标(直径
k :牙高(半径值); w :螺纹终点的 Z 相对坐标 ;
:
G76 MRA[ ( m )(
/W ( w )
r
)( a )
]
R (
i
) K(k)
l
]
E ( △ dmin ) D(d) [X ( x ) /U ( u ) Z ( z )
I
( △ d ) F (
:螺距;
定);
定);
l
)
/
/
半径指
半径指
( 图 333
666
)
Page 67
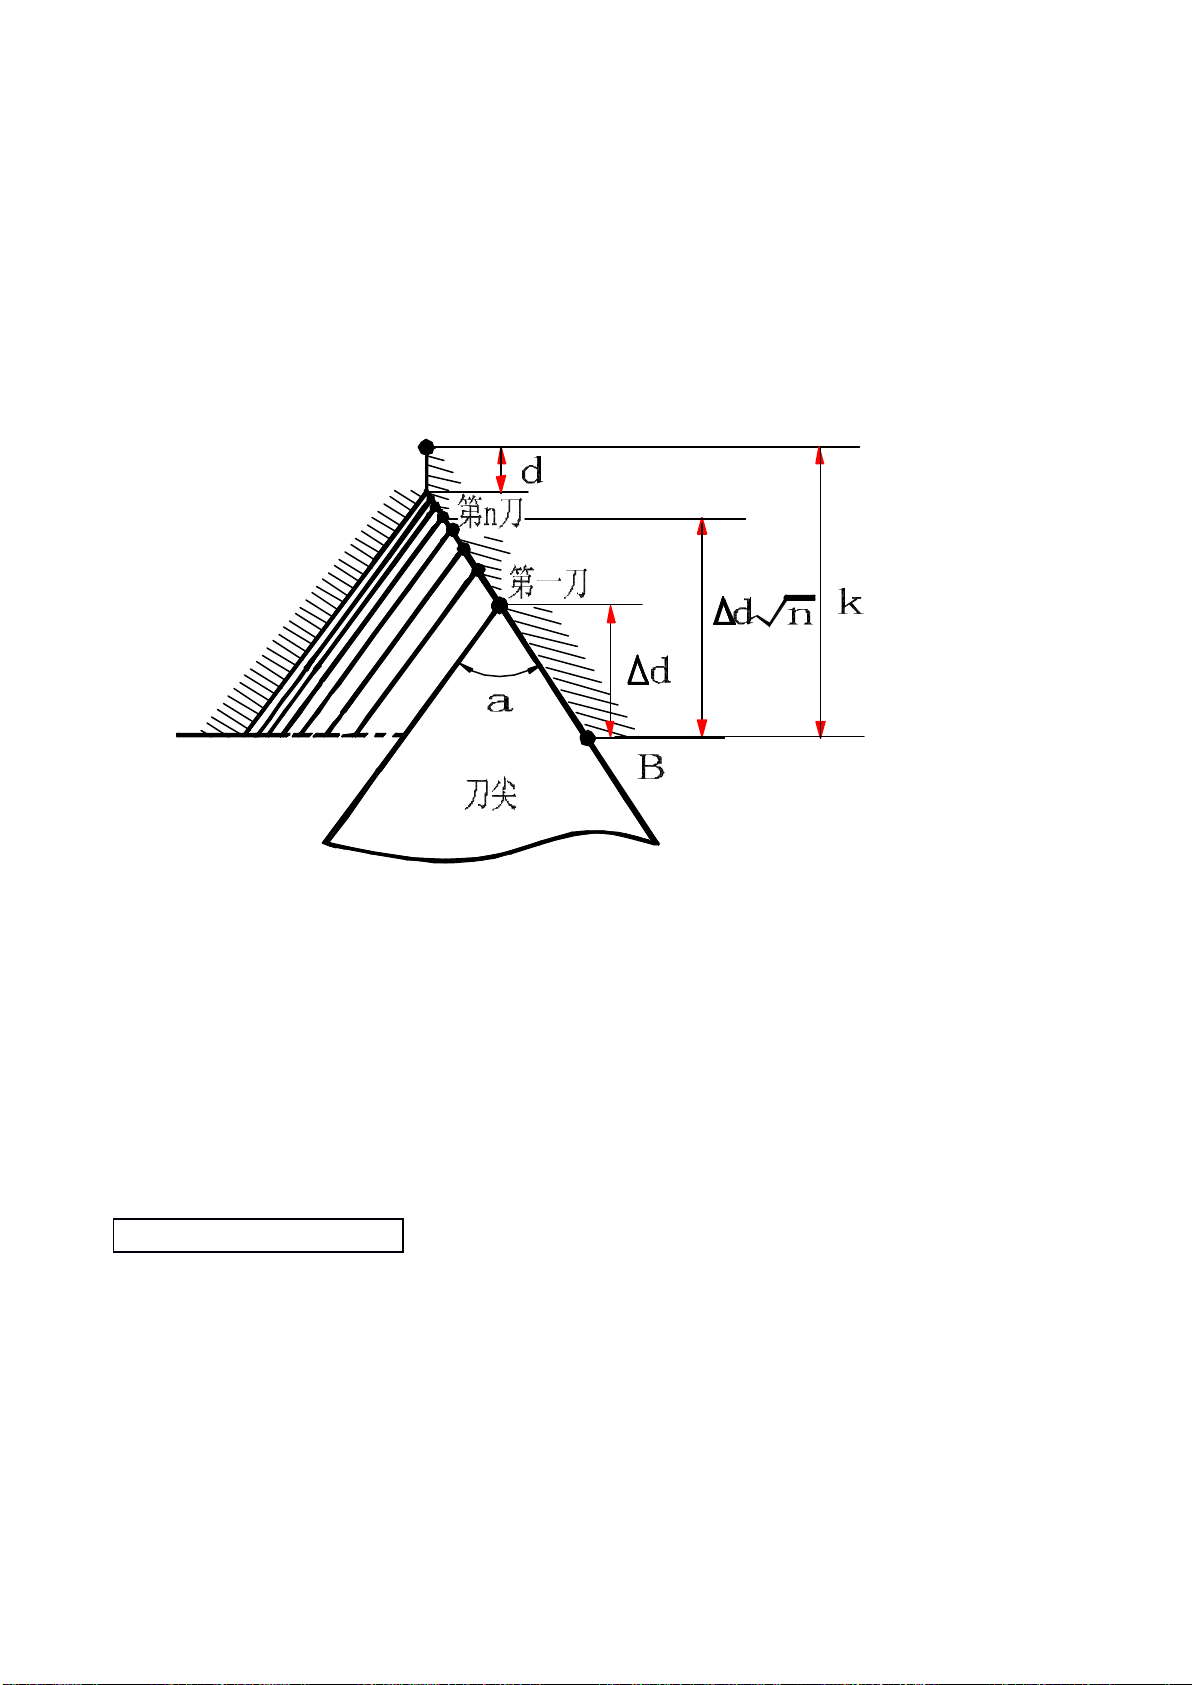
66
举例说明:
程序如下
N100 M03 S550 T0101 ;
N110 G00 X100 Z130 ;
N120 G76 MRA0100660 D0.1 E0.1 X50.64 Z100 I1.8 K3.68 R – 10 F6
N130 M05 ;
N140 M30
(
参照下图理解程序中有关符号的意义
:
;
)
;
( 图 333
( RRR
)、 444
G77
G77
G77
外径切削循环
G77
G77
)、 222
以下介绍的 G77
图中的 111
111
( RRR
指令格式中的 “ X1X1X1
解、应用,非每个指令的指令格式都必须要有 333
222
. 222222
22.
222
...
22.
22.
111
内 ...
指令格式 : G77 X __ Z __ F __ ; ★ 内径外径切削取决于 X1 , X2 , X3 等值的
F :进给速度( mm
G78
、 G78
G78
( FFF
( RRR
)第一、四步快进; 222
、 X2X2X2
:::
内 ...
X1 __ ; 大小、方向,值逐渐增大则为 内径切削 ,逐渐小
X2 __ ; 则为外径切削 。
X3 __ ;
G79
、 G79
G79
是固定循环指令,每一个循环走四步。
)、 333
( FFF
、 X3X3X3
” 以及 “ Z1Z1Z1
外径及锥面切削固定循环
:::
/r, mm /min )
)、 444
777
)
( RRR
)意义为:
( FFF
)、 333
、 Z2Z2Z2
个 XXX
、 Z3Z3Z3
( FFF
)第二、三步工进 ...
” 的意义请参照例子及实际情况理
或 333
个
ZZZ
!
(((
见以下图示
)))
Page 68
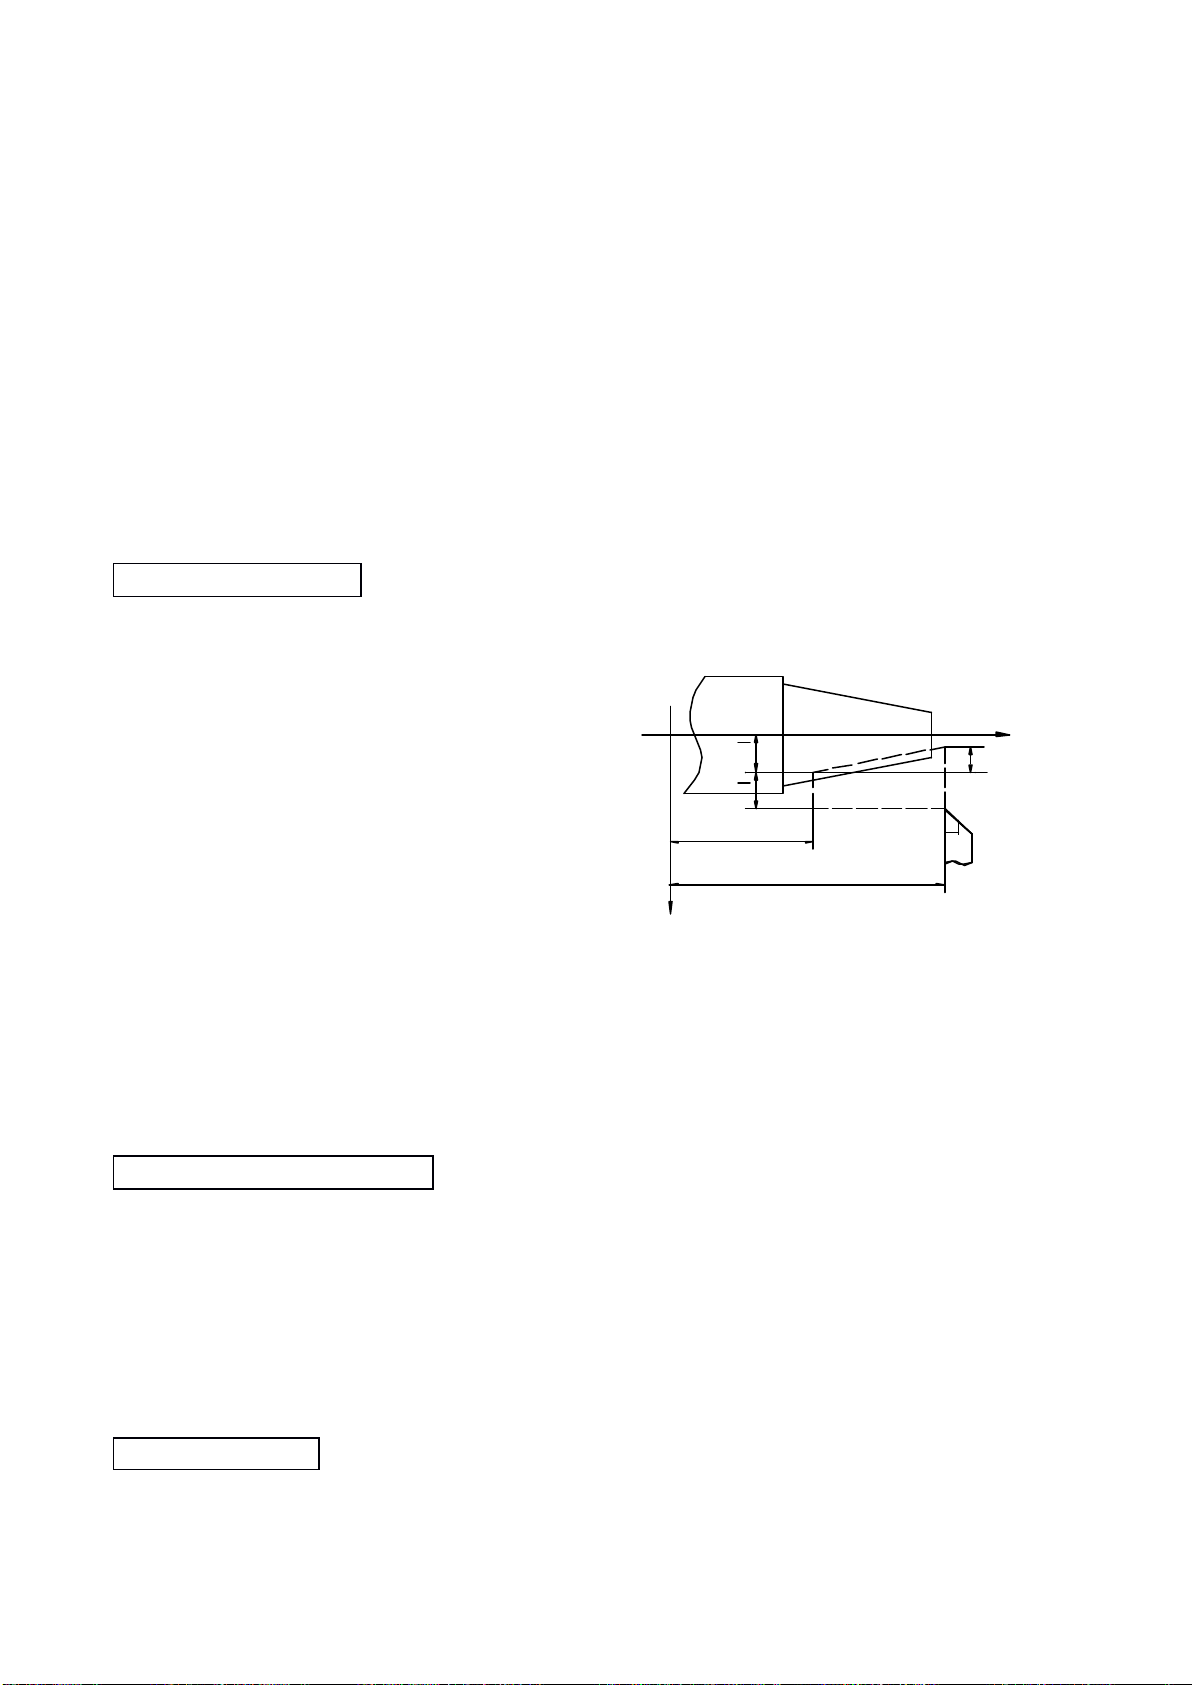
67
程序举例:
:::
N30 G00 G95 X52 Z125 ;
N40 G77 X50 Z90 F0.15 ;
N50 X49 ;
N60 X48 ;
N70 X47 ;
N80 X46 ;
N90 X45 ;
N100 G00 X100 Z240 ;
:::
222
...
222222
.2.2.2
锥面切削循环
指令格式 : G77 X __ Z __ R__ F__
X1 __ ;
X2 __ ;
X3 __ ;
:::
F :与上同
程序举例:
:::
N30 G00 G95 X52 Z125 ;
N40 G77 X58 Z90 R – 5 F150 ;
N50 X49 ;
N60 X48 ;
N70 X47 ;
N80 G00X120 Z260 ;
:::
0
X
2
X
2
Z
X
(((
图 333
2(F)
3(F)
Z
888
)))
1(R)
4(R)
Z
R
2.2.2.
2.2.2.
G78
232323
G78
G78
:直
///
锥螺纹切削固定循环
23.
23.
23.
111
直螺纹切削
指令格式 : G78 X __ Z __ F __
F
:
螺距
;
螺纹的螺距范围及主轴速度的限制等与 G33 螺纹切削的相同,有关螺纹切削的注意事项
与 G33 的相同。
但 G78 可以有螺纹退尾。
2.2.2.
232323
...
222
锥螺纹切削
指令格式
:
G78 X __ Z __ R __ F __
;
X1 __;
Page 69
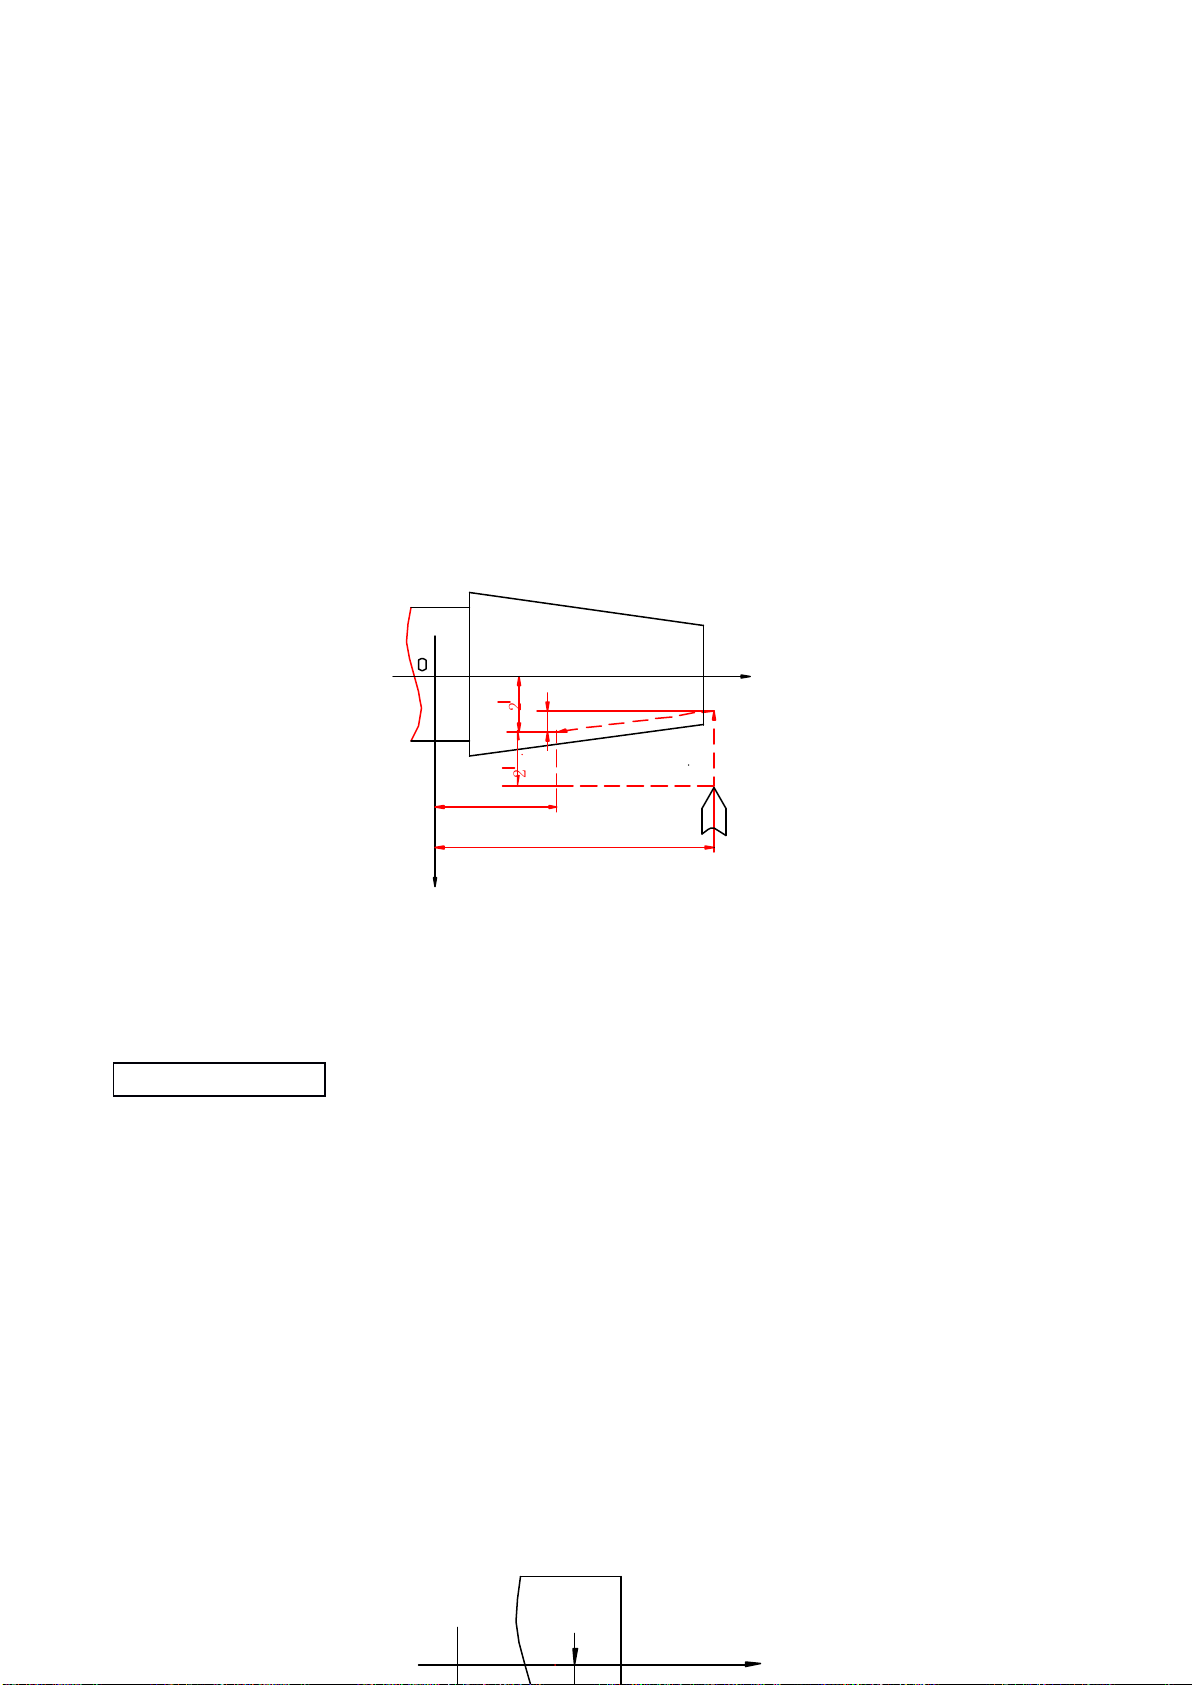
68
X2 __;
X3__;
:::
F
:
螺距
程序举例:
:::
N30 G00 G95 X52 Z125 ;
N40 G78 X49 Z90 R – 5 F2.2 ;
N50 X48.4 ;
N60 X47.9 ;
N70 X47.5 ;
N80 X47. 2 ;
N90 X47. ;
N100 X46.9 ;
N110 G00 X120 Z260 ;
:::
Z
X
2
R
2(F)
X
3(F)
2
Z
X
Z
1(R)
4(R)
2.2.2.
2.24.1
2.24.1
2.24.1
G79
242424
G79
G79
: 端面及锥面切削固定循环
端面切削循环
指令格式
:
G79 X __ Z __ F__
F :进给速度( mm /r 或 mm /min )
程序举例:
:::
N30 G00 X60 Z125 ;
N40 G79 X25 Z124 F150 ;
N50 Z123 ;
N60 Z122 ;
N70 Z121 ;
Z1__ ;
Z2__ ;
Z3__ ;
:::
(((
图 333
999
)))
;
N80 Z120 ;
N90 Z119 ;
N100 Z118 ;
N110 Z117 ;
:::
0
3(F)
Z
Page 70
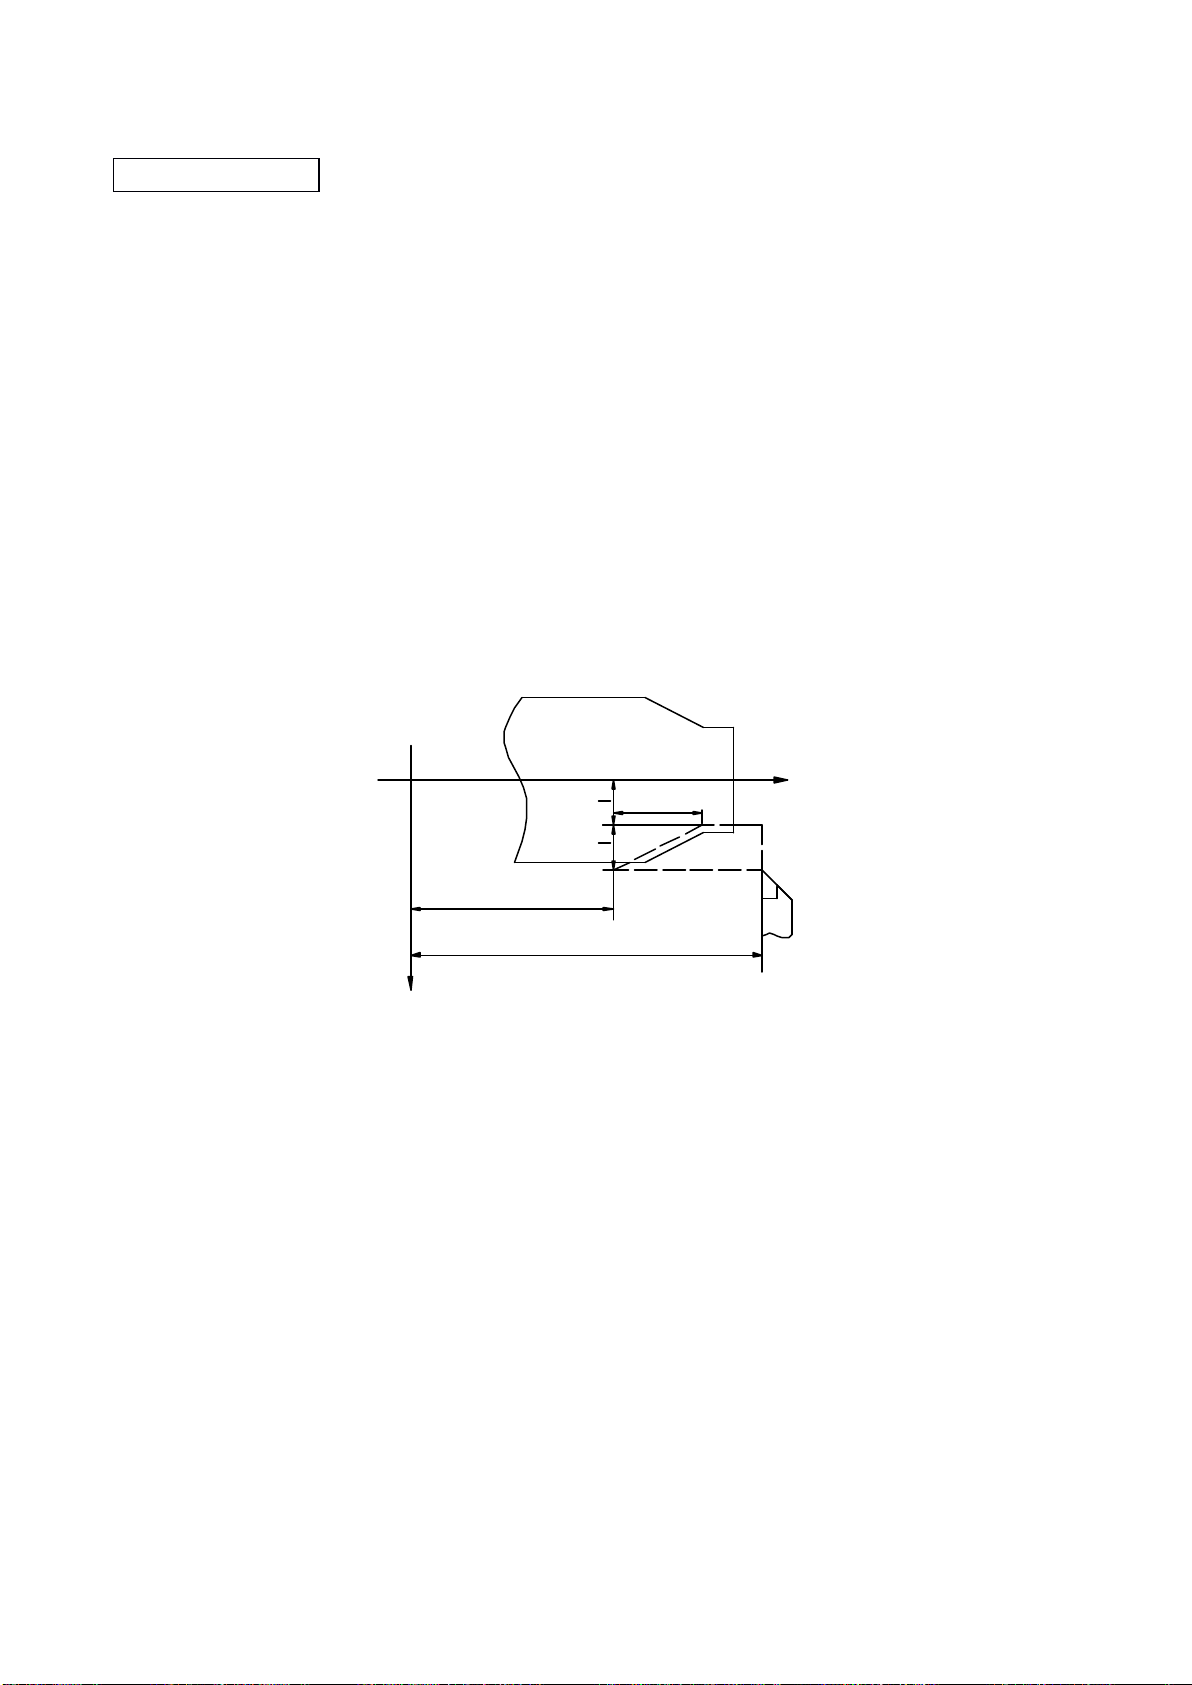
69
(((
图 404040
2.2.2.
242424
...
222
:锥面切削
)))
指令格式
:
程序举例:
N30 G00 G95 X55 Z125 ;
N40 G79 X35 Z100 R – 20 F0.15 ;
N50 X34 ;
N60 X33 ;
N70 X32 ;
N80 G00 X100 Z220 ;
:
G79 X__ Z__ R__ F__
X1 ___ ;
X2 ___ ;
X3 ___ ;
F :进给速度( mm /r 或 mm /min )
:::
:::
0
;
Z
X
R
2
X
2(F)
2
Z
3(F)
4(R)
1(R)
Z
X
(((
图 414141
)))
G77.
G78.
★ 注: G77.
2.2.2.
对值 , 而增量值指令 , 则指定移动量是以现在位置为基准点的增量值
绝对值指令和增量值指令是模态指令 , 在使用的程序段中不必每次都指定。 G90 /G91 指令可
以同其它移动指令同时使用。
G90
252525
G90
G90
指令格式
G90 绝对值指令 , 指定移动量是以机械坐标系的原点或是加工坐标系的原点为基准点的绝
G77.
G91
///
G91
G91
:
G90 : G90 G00 /G01 /G02 /G03 X__ Z__ ---G91 : G00 /G01 /G02 /G03 U__ W__ ----
G79
G78.
G78.
G79
G79
的注意事项见第 555555
:::
绝对值
G91 G00 /G01 /G02 /G03 X__ Z__ ----
///
增量值
页的注意事项 ④
;
;
;
(
具体用法见指令格式
)
。
Page 71
70
2.2.2.
G92
262626
G92
G92
:::
坐标系设定
///
主轴最高转速的限制
26.1
2.2.2.
26.1
26.1
坐标系设定的指令格式
坐标系设定指令将机械坐标系的现在位置值置换成 G92 所指定的 X /Z 值 , 同时定义加工
坐标系的原点及加工参考点
举例 : G92 X – 125 Z200
G00 X80 Z100 ;
26.
2.2.2.
26.
26.
222
主轴最高转数限制的指令格式
该指令用于主轴恒速控制的主轴最高转数的限制 , 单位为 r/min(转
的内容。
G94
2.2.2.
2.28
2.28
2.28
272727
指令格式
G96
G96
G96
G94
G94
/G95
/G95
/G95
/G97
/G97
/G97
:
G94/G95
:::
:恒线速控制
每分进给 (mm
G92
X__
:::
G92
G92
(
及 G92 所指定的 X/Z 值
;
: 以加工坐标系的现在位置( X – 125 , Z200 )
(mm
(mm
/min)
/min)
/min)
///
恒线速控制取消
Z__
X__
X__
Z__
Z__
[
机械坐标( X – 376 Z – 602 )
G00 X80 Z100 单节执行完的坐标为( X80 , Z100 )
[
机械坐标( X – 171 , Z – 702 )
G92
:::
G92
G92
///
G92
;;;
G92
G92
)
。 以 G53 取消坐标系设定。
S__
S__
S__
;;;
每转进给 (mm
X__
X__
X__
(mm
(mm
(((
转数一定
G92
;;;
Z__
G92
G92
Z__
Z__
]
为坐标系的参考点 ,
]
。
/分)
/r)
/r)
/r)
;;;
, 具体的用法见 G96
)))
指令格式 : G92 S__
G96 S__ ;
G92 的 S 表示主轴最高的转数( r/ min 转
G96 的 S 表示主轴恒定线速度( m/min 米
G96 是定义主轴恒速控制的指令。 G96 指令在指定的加工位置,系统根据指令给定的恒
定线速度值 V ( m /min ) , 控制主轴的转数 N ( rpm )。
恒定线速度 V ,主轴转数 N 等的换算公式如下:
N :主轴转数( rpm ) V :主轴恒定线速度( m /min )
D :工件的直径( mm ) π : 3 .14
G97 是取消主轴恒定速度控制方式的指令。在 G97 的状态 , 系统是根据给定的主轴转数
控制主轴的回转速度。简而言之是转数一定指令。
;
NNN
===
指令格式 : G97 ;
1000
1000
1000
VVV
///
/
分);
/
分);
π DDD
318.3
≈ 318.3
318.3
VVV
///
DDD
Page 72
71
2.2.2.
292929
RRR
/C/C/C
倒圆
///
倒角(简化编程功能)
指令格式
几点说明 :
a).
指令格式的前三个例子适用于 X.Z 轴垂直时的尺寸编程
轴不垂直时的尺寸编程
b).
:
X.Z 轴垂直时的尺寸编程注意以下几点:
① 用 G01 指令的移动轴只能是 X 或 Z 中的一个,下个程序段中务必指令与其成直角
的另个轴,否则要报警;在 G01 的同一程序段中指定
同时指令 X.Z 轴要报警。
②
螺纹切削的程序段中不能使用
③
在指令 C 或 R 程序段中 ,X 或 Z 轴的移动量小于 C 或 R 的值时报警。
G01 X__
G01 X 1
C (R) __
Z__
;
(
Z1
Z
1
(
X1
X 2
(
Z2
(
见图
434343
F__
;
) __ C ( R ) __
) __ R ( C ) __ ;
) __ ;
) 。
C
G01 Z__
F
__ ;
.
R 。
G01 X 2__
X 3__
X 4__
X__
R (C ) __
(
见图
R
,C
F__
;
Z2__
R (C) __
Z3__
C( R ) __ ;
Z4__
;
424242
), 最后一个例子用于
时
, 后指定的有效;用 G01
F
__ ;
X.Z
c ). X.Z 轴非垂直时的尺寸编程注意以下:
在指令 C 或 R 程序段中 ,X 或 Z 轴的移动量小于 C 或 R 的值时报警。
如下图示,举例说明如下:
R , C
G00 X60 Z200.
G01
X100 C3
的程序如下
;
Z150
R4 F0.2
;
Z50
;
︰
;
Page 73
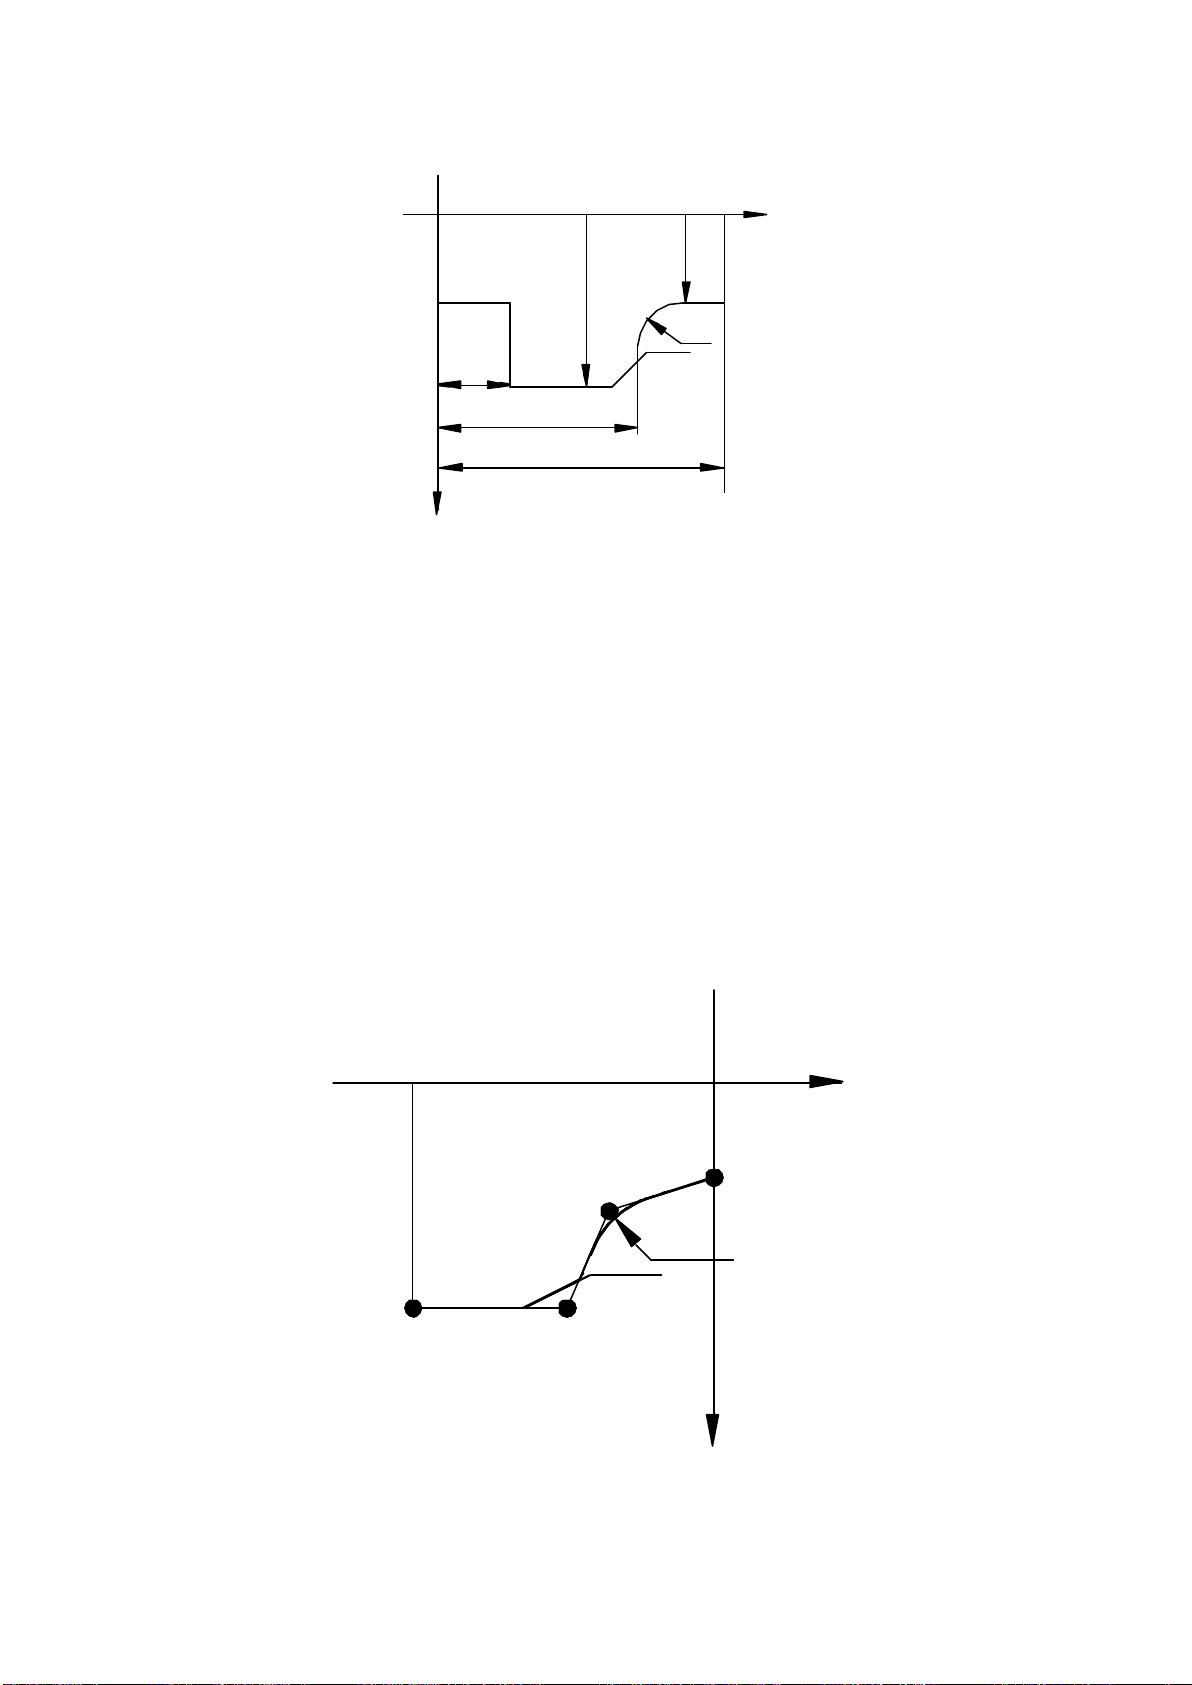
72
0
Z
60
X
如下图示(括号中的数字为各点 X
举例说明如下
R, C 的程序如下
︰
N30 G00 X45 Z0
N40 G01 X65
N50 X9 8
:
:
;
Z
–
30 R
9 F150
Z
–
50
C5
;
;
100
50
R4
C3
150
200
( 图
、
Z 坐标值)
424242
)
N60
Z
– 110
;
︰
(65,-30)
(98,-50)
0
(45 ,0)
R9
Z
C5
(98,-110)
X
( 图
434343
)
Page 74
73
333
...
MMM
功能 辅助功能
M00
3.3.3.
111
M00
M00
:自动加工程序停止
指令格式
在自动加工方式下,程序中出现 M00 指令时,程序将停止执行。与程序单段运行一样,程
序停止时,将保持停止前的状态。当再次按下 START 键后,程序继续执行。
3.3.3.
指令格式
程序执行到 M01 指令时,当机床操作面板上的
无效时,程序继续运行。
M02
3.3.3.
333
M02
M02
指令格式
该指令是在自动加工的过程中,控制主程序结束并返回以及子程序结束。
M30
3.3.3.
444
M30
M30
指令格式
该指令在自动加工程序末端,用于加工程序结束并自动返回到程序的开始语句。
M95
3.3.3.
555
M95
M95
:
M00
;
M01
222
M01
M01
:选择停止
:
M01
;
: 自动加工程序结束
:
M02
;
: 自动加工程序结束并返回
:
M30
;
: 外部输入子程序调用
“
选择停止
”
开关有效时,自动停止运行;
指令格式
该指令是在自动加工的过程中,根据外部输入信号(如
状态调用参数设定的子程序 , P1514 ~1529 参数是设定外部程序调用开关的调用程序号,外部程
序调用开关是据 PMC 设定
的四个输入接口(如 IN1~IN4 )由用户设定。在加工程序中由 M95 直接调用。如程序中不出现
M95 指令,则外部程序调用机能无效。
如
:外部程序调用开关输入状态为 0010 ,参数设定 3
外部程序调用开关输入状态为 0110 ,参数设定 7
N30 G01 X150
N40 M95
︰
P4587 N10 G00 X 0
︰
N ×× M
:
M95
;
IN P1
~
INP4 由 PMC 决定)的设定
:
P4587
。
:
P7777
。
Z250
F150
;
;
Z
0
;
. N40 ,将自动转去执行程序 P4587
30
;
外部程序调用开关调整在 3 位置时 , 当程序执行到
。
P7777 N10 G01 X
︰
N ×× M
30
;
50
X150 F100
;
外部程序调用开关调整在 7 位置时 , 当程序执行到
N40 ,将自动转去执行程序 P7777
。
Page 75
74
M96
3.3.3.
666
M96
M96
:程序转移
指令格式
该指令最常用的是无条件程序转移功能,无条件程序转移时,只要外部无停止的指令或操
作,程序转移一直继续下去。
程序举例
N10 G00 G95 X50
N20 G01 X62
N30 X68
N40
N50 X80 C3
N60
N70 X90 R4
N80
M97
3.3.3.
777
M97
M97
Z321
Z301
Z281
:程序循环
:
Z336
;
;
;
M96 N
Z351
;
;
__ ;
Z472
;
F150
;
;
N90 X80
N100
N110 G02 X75.938 Z187.523 R90
N120 G03 X74.872 Z172.754 R25
N130 G02 X80
N140 G01
N150 G00 X250
N160 M96 N10
Z241
Z261
Z131
;
;
Z151
R25
;
Z480
;
;
;
;
;
指令格式
REP 后面是循环次数,最大循环次数 65535
程序顺序号必须小于现在执行的程序号。 M97 可以实现多重循环,最大循环次数为 8 。在没有指
定循环次数时系统自动设定 REP= 1 ,执行程序循环控制。
程序举例:
N10 G00 G95 X50
N20 G01 X62
N30 X68
N40
N50 X80 C3
N60
N70 X90 R4
N80
Z321
Z301
Z281
:
Z336
;
;
;
M97 N
Z351
;
;
__
REP
__ ;
。
N
__
是循环开始的程序顺序号, M97 所指定的
Z472
;
F150
;
;
N90 X80
N100
N110 G02 X75.938 Z187.523 R90
N120 G03 X74.872 Z172.754 R25
N130 G02 X80
N140 G01
N150 G00 X250
N160 M97 N10 REP
Z241
Z261
Z131
;
;
Z151
R25
;
;
Z480
;
20 ;
;
;
Page 76
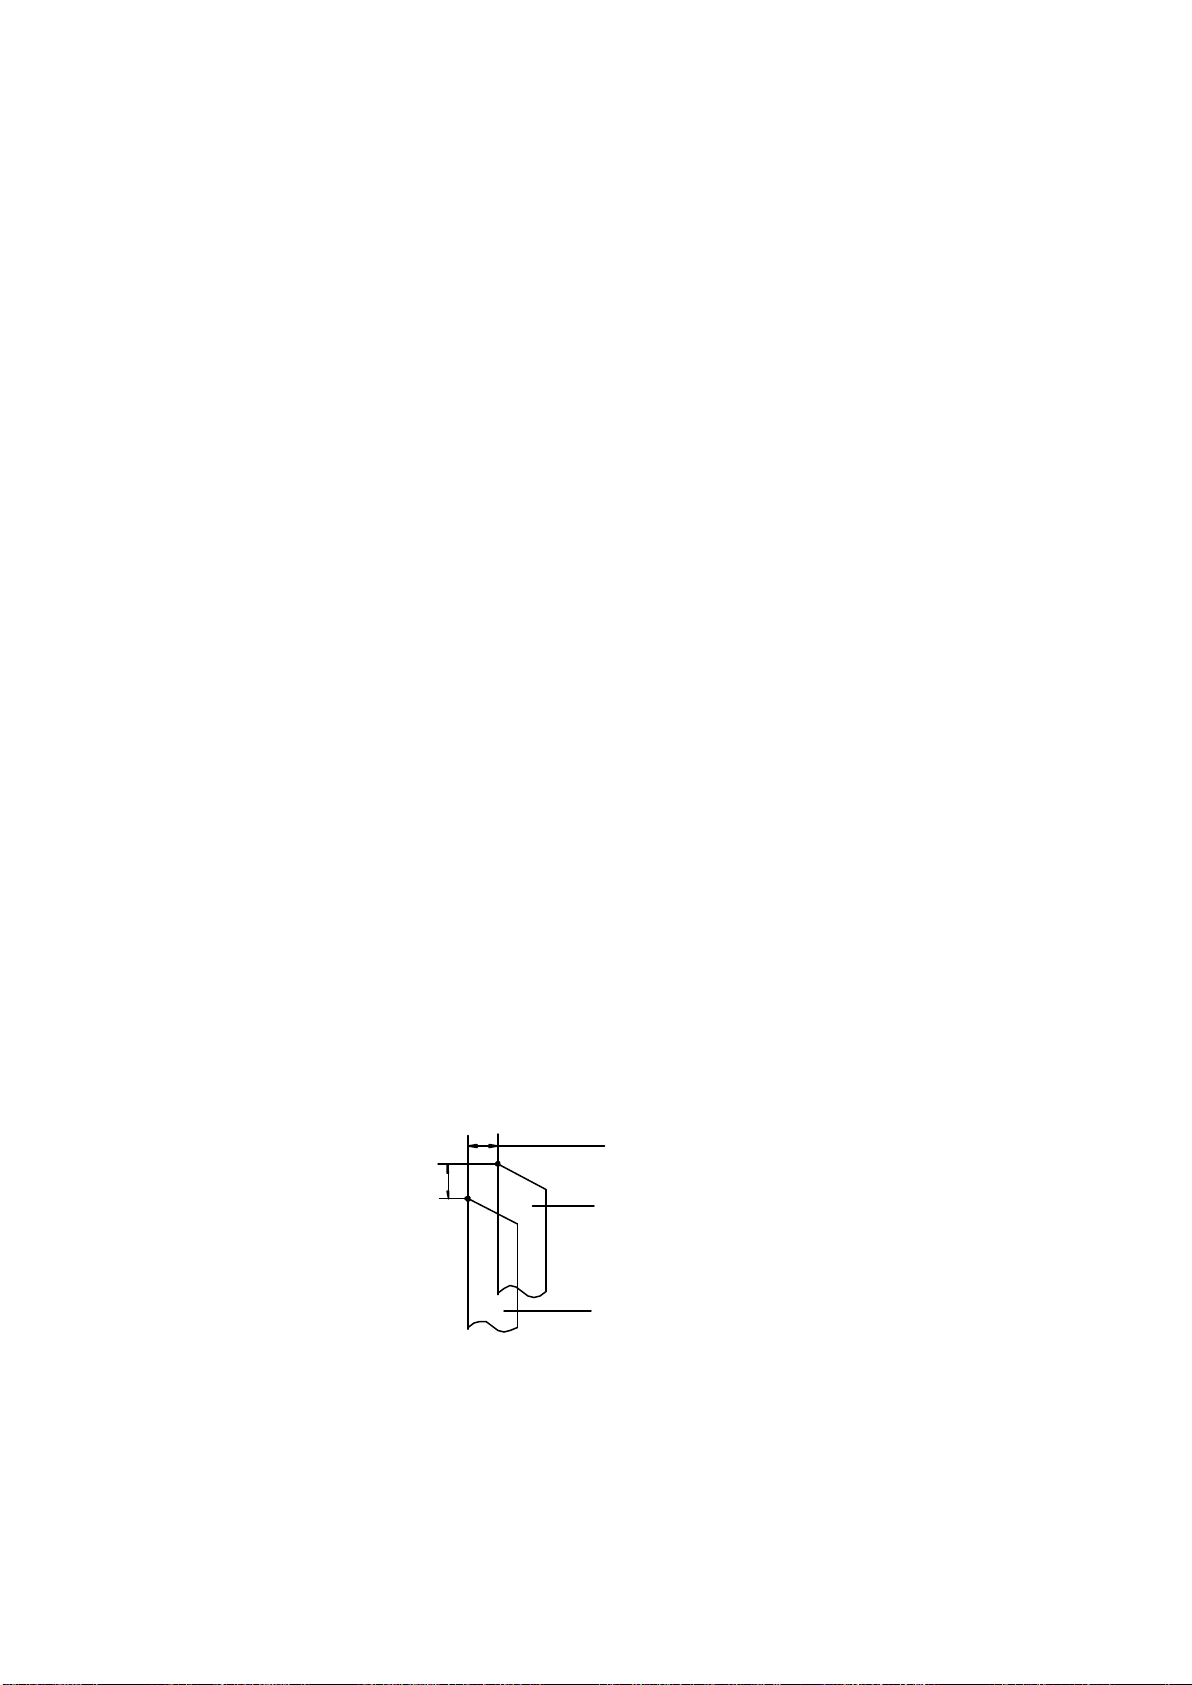
75
M98
3.3.3.
888
M98
M98
:子程序循环调用
指令格式
REP 后面是循环次数, M98 可以实现多重子程序循环调用控制,最大循环调用次数为
8 。在没有指定循环调用次数时,系统将自动设定 REP= 1 ,执行子程序循环调用控制。 N
循环开始的程序顺序号,从 M98 指令所指定的程序序号开始到程序中出现 M99 的程序段为止,
根据指定的循环次数自动地循环调用子程序。
程序举例
︰
N30 G00 G95 X100 Z450 ;
N40 M98
N50 G00 X99 ;
N60 M98
N70 G00 X98 ;
N80 M98
N90 G00 X97 ;
:
M99
3.3.3.
999
M99
M99
:
M98 N ___ REP ___
:
M98
M98
N333 ;
M98
M98
N333 ;
M98
M98
N 333 ;
:子程序或用户宏程序结束。
;
__ 是
N150 M30
N333 G01
N340 G00 X
N350
N360 M99
Z450
;
Z400
;
;
105;
F0.2
;
用于子程序或用户宏程序结尾处,表示子程序或用户宏程序结束。
程序举例见第 53 、 70 页
4.4.4.
TTT
功能 刀具功能
指令格式 : T OO ××
T 代码后数字,前两位是指定刀具号,后两位是指定 “ 刀偏 + 磨耗 ” 。
T 代码是外部控制指令,可以在自动加工程序中指定,也可以在 MDI 方式下直接输出,
控制外部机械动作。
刀具位置偏置(刀偏)功能:对编程时用的刀具与实际使用的刀具的差进行补偿的功能
刀具位置偏置见图示:
Z轴的偏置量
X轴的偏置量
实际的刀具
假想的刀具
( 图 444444
)
Page 77
76
5.5.5.
SSS
功能 主轴功能
指令格式 : S __ ;
S 功能指令是指定主轴转数的, S 功能是外部控制指令,可以在自动加工程序中指定,也
可以在 MDI 方式下直接输出,控制外部机械运动。
注:移动指令与 M 、 S 、 T 指令写在一个程序段中时,有三种执行方式,哪种方式有效由
参数值设定。
① X 、 Z 轴移动的同时执行 M 、 S 、 T ;
② X 、 Z 轴先移动,后执行 M 、 S 、 T ;
③ 先执行 M 、 S 、 T , X 、 Z 轴后移动。
Page 78
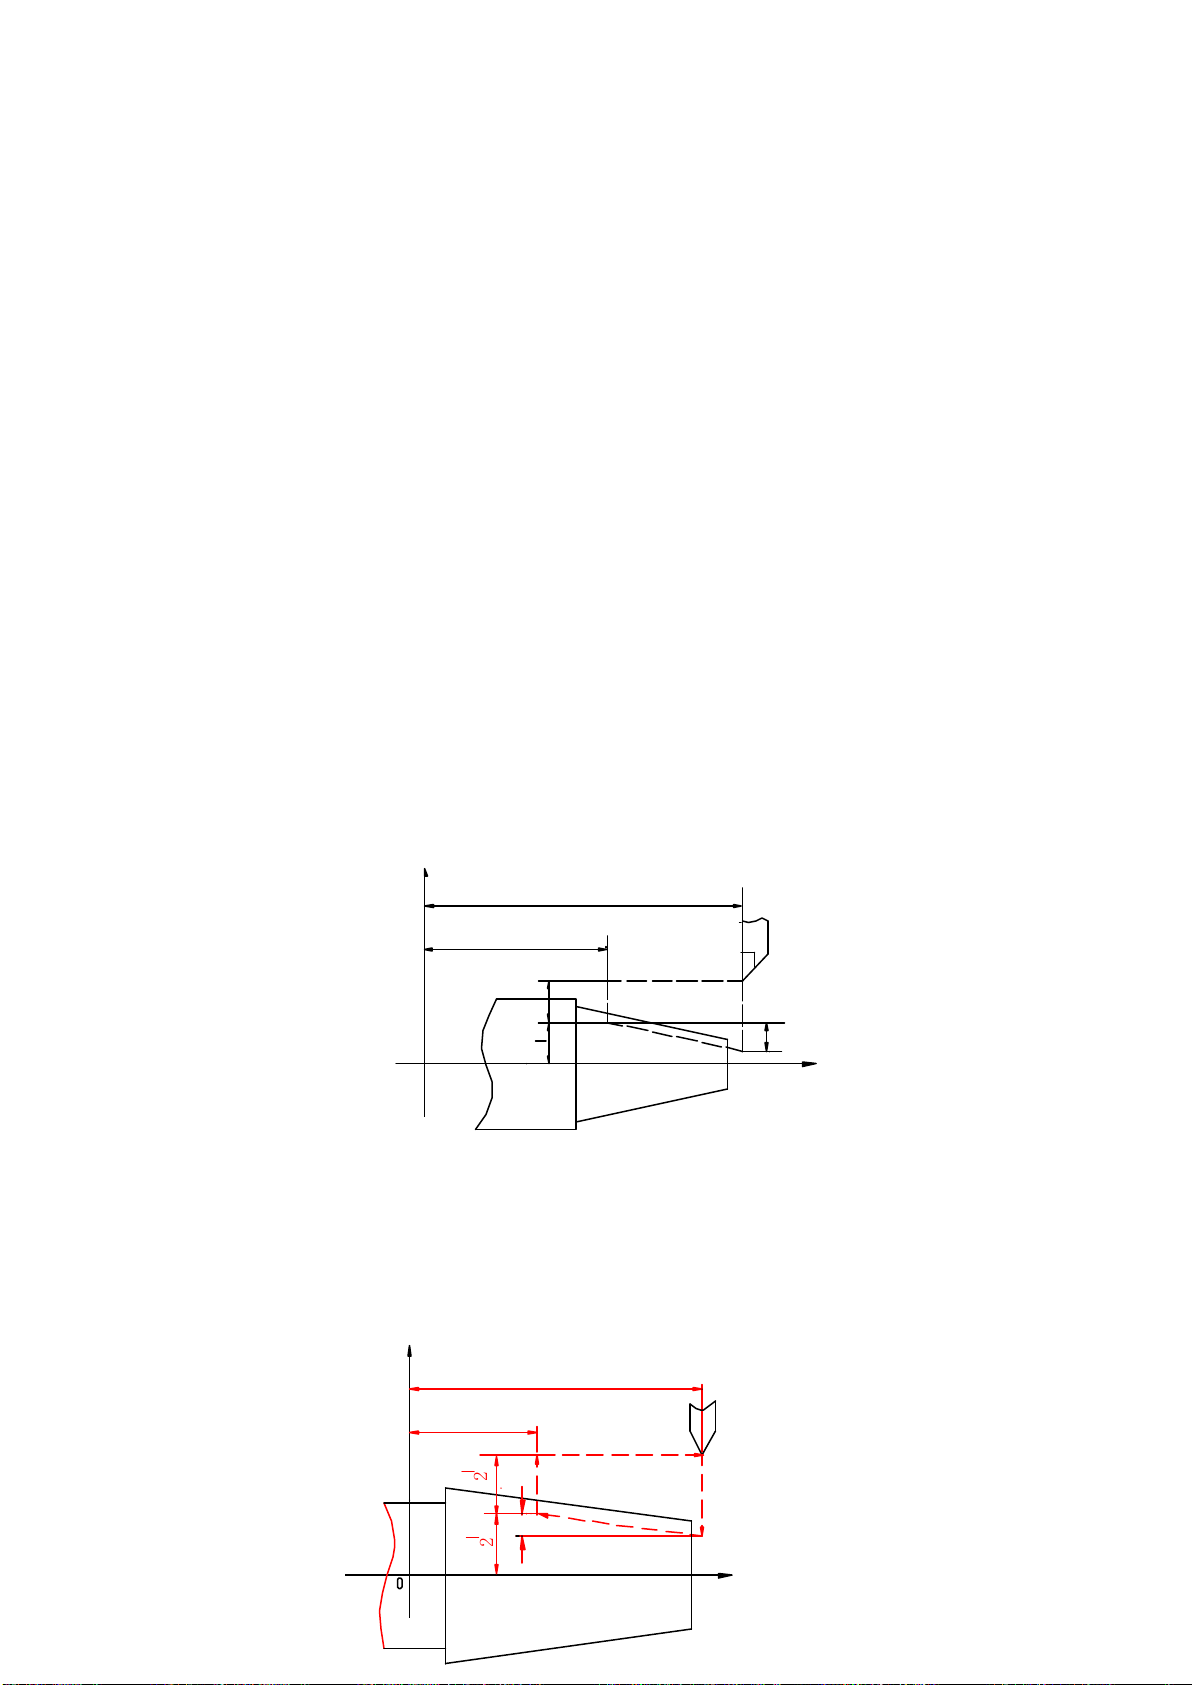
77
6.6.6.
4(R)
0
3(F)
2(F)
1(R)
Z
2
X
R
X
Z
Z
2XR
X
2
X
2
3(F)
4(R)
1(R)2[F]
Z
Z
Z
X
附加
6.6.6.
111
程序段跳越功能 ...
在自动加工的过程中,程序段序号前面如果有跳转记号 “
动方式 ” 画面下,将左下角的跳转键按下,画面上方显示 “ 跳转 ” 字样,即可实现跳转,
否则即使有跳转记号,画面上方没有跳转字样,该节程序也不跳转。
7.7.7.
补充说明
以上内容适用于前置刀架的情况,后置刀架的情况说明如下。
7.7.7.
111
后置刀架 G02
G02
:
G03
:
举例说明
前面的 G02
G02
G02
顺时针方向的圆弧插补。(参照 图 14 )
逆时针方向的圆弧插补。(参照 图 14 )
:
/
G03 综合例子
/G03
/G03
/G03
轨迹的规定 :::
(
见第 11 页图 18
G02 X140 Z78 R87.658 F0.18
G03 X140 Z8 R 35 F0.18
7.7.7.
222
后置刀架的其它典型指令图示
G77 , G78 , G79 的指令格式同前面的说明,下面只以图示说明情况。
G77 :锥面切削循环
/
” ,要执行跳转,则在 “ 自
)
的后置刀架的程序如下
:
( 图 454545
)
G78 :锥螺纹切削循环
Page 79
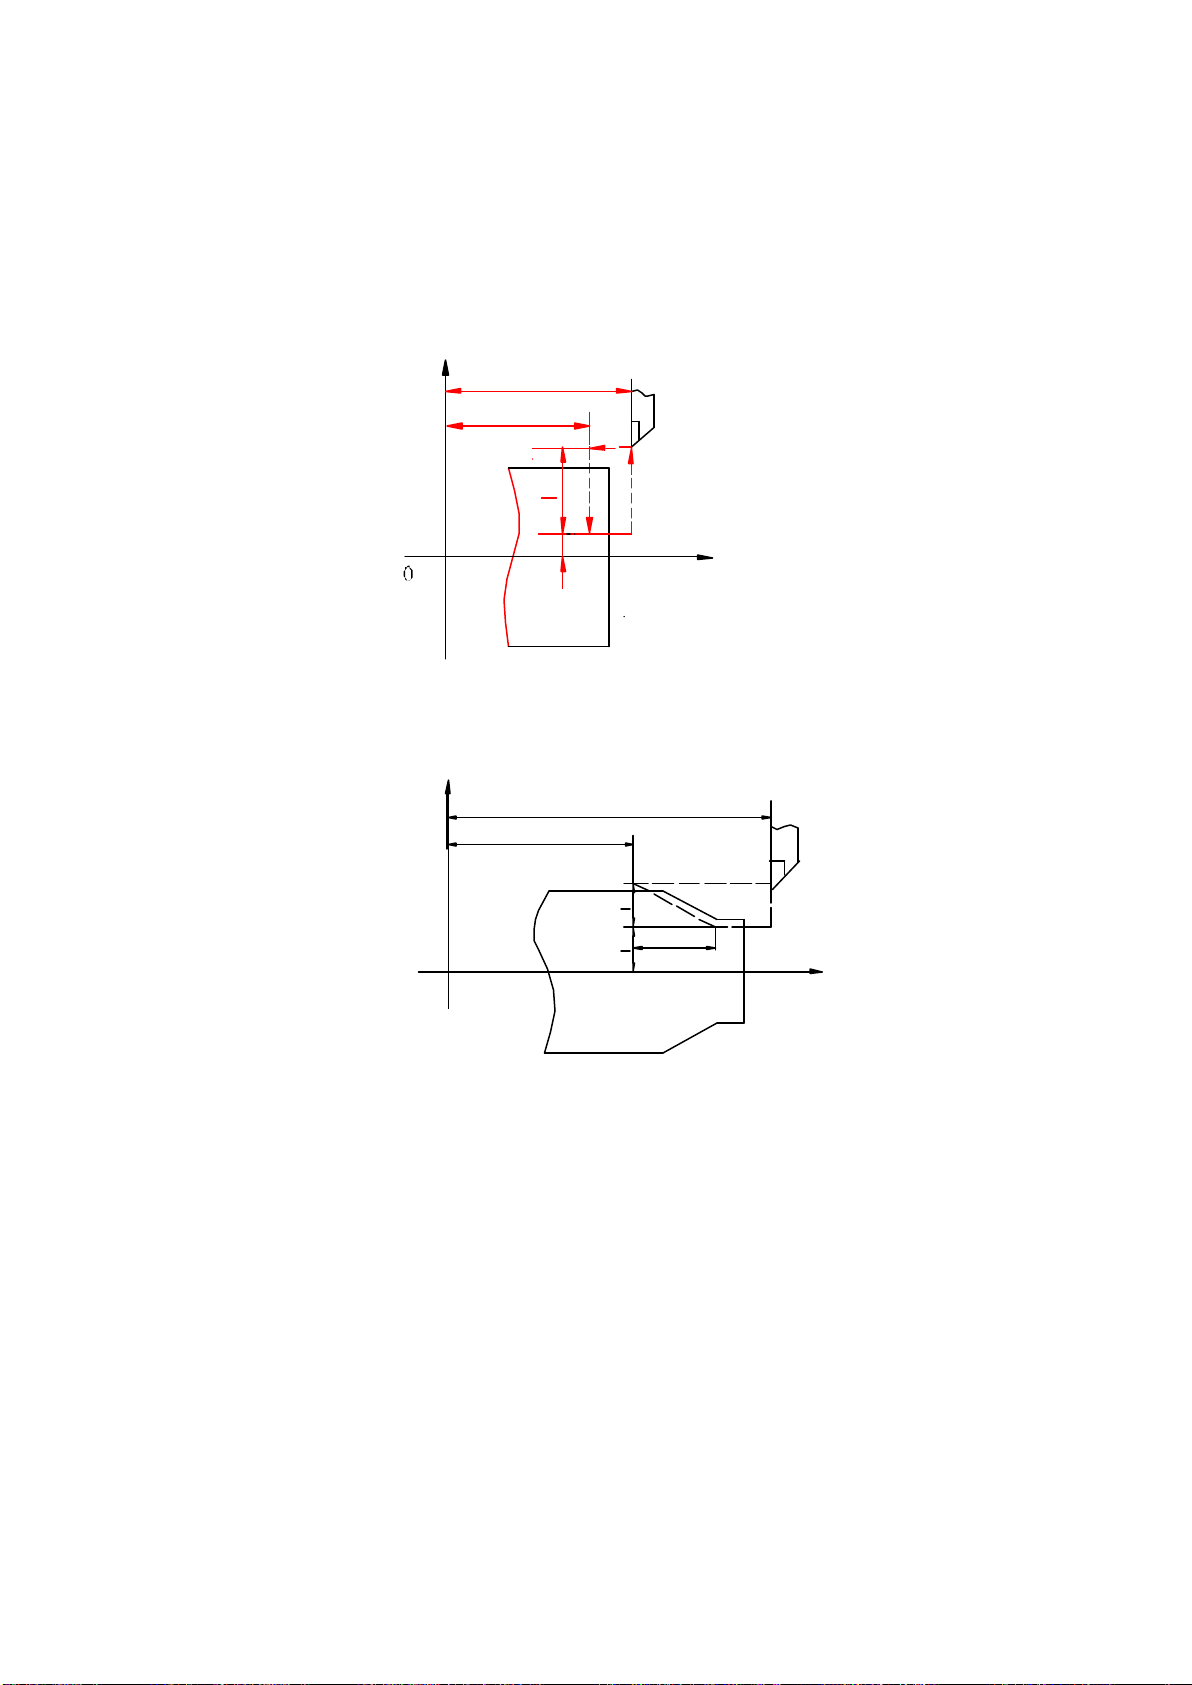
78
( 图 464646
Z
Z
4(R)
1(R)
R
3(F)
2(F)
Z
X
2
0
X
2
X
4(R)
2(F)
X
x
z
z
2
3(F)
X/2
z
1(R)
)
G79 :端面切削循环
G79 :锥面切削循环
...
总之 ,前 ...
用要结合实际情况区别对待
( 图 474747
( 图 444
( 图 484848
( 图 444
后置刀架的实际应用情况 ,,,
)
777
)
)
888
)
主要的区别在于刀具的运动方向和位置 。 实际应
 Loading...